




Ce que signifie l’acier inoxydable duplex
La définition ferritique–austénitique
Termes essentiels relatifs aux éléments d’alliage
- Chrome
- Favorise la résistance à la corrosion et la formation de ferrite.
- Nickel
- Favorise l’austénite et améliore la ténacité à basse température.
- Molybdène
- Améliore la résistance à la corrosion localisée et favorise la ferrite.
- Azote
- Renforce l’austénite, augmente la résistance à la corrosion par piqûres et favorise la reformation de l’austénite après le traitement thermique.
Les aciers inoxydables duplex sont des alliages à base de fer, de chrome, de nickel et de molybdène, conçus pour contenir de la ferrite et de l’austénite dans des proportions volumiques approximativement égales. Une valeur cible couramment utilisée est d’environ 50 % de ferrite et 50 % d’austénite, comme l’ont indiqué World Stainless et l’International Stainless Steel Forum en 2024. Le terme duplex décrit donc à la fois une constitution de phases et une famille chimique. Le chrome favorise la résistance à la corrosion et la formation de ferrite ; le nickel favorise l’austénite ; le molybdène améliore la résistance à la corrosion localisée tout en influençant la stabilité des phases. De l’azote est fréquemment ajouté, car il durcit l’austénite, augmente la résistance à la corrosion par piqûres et contribue à restaurer l’austénite après un traitement à haute température.
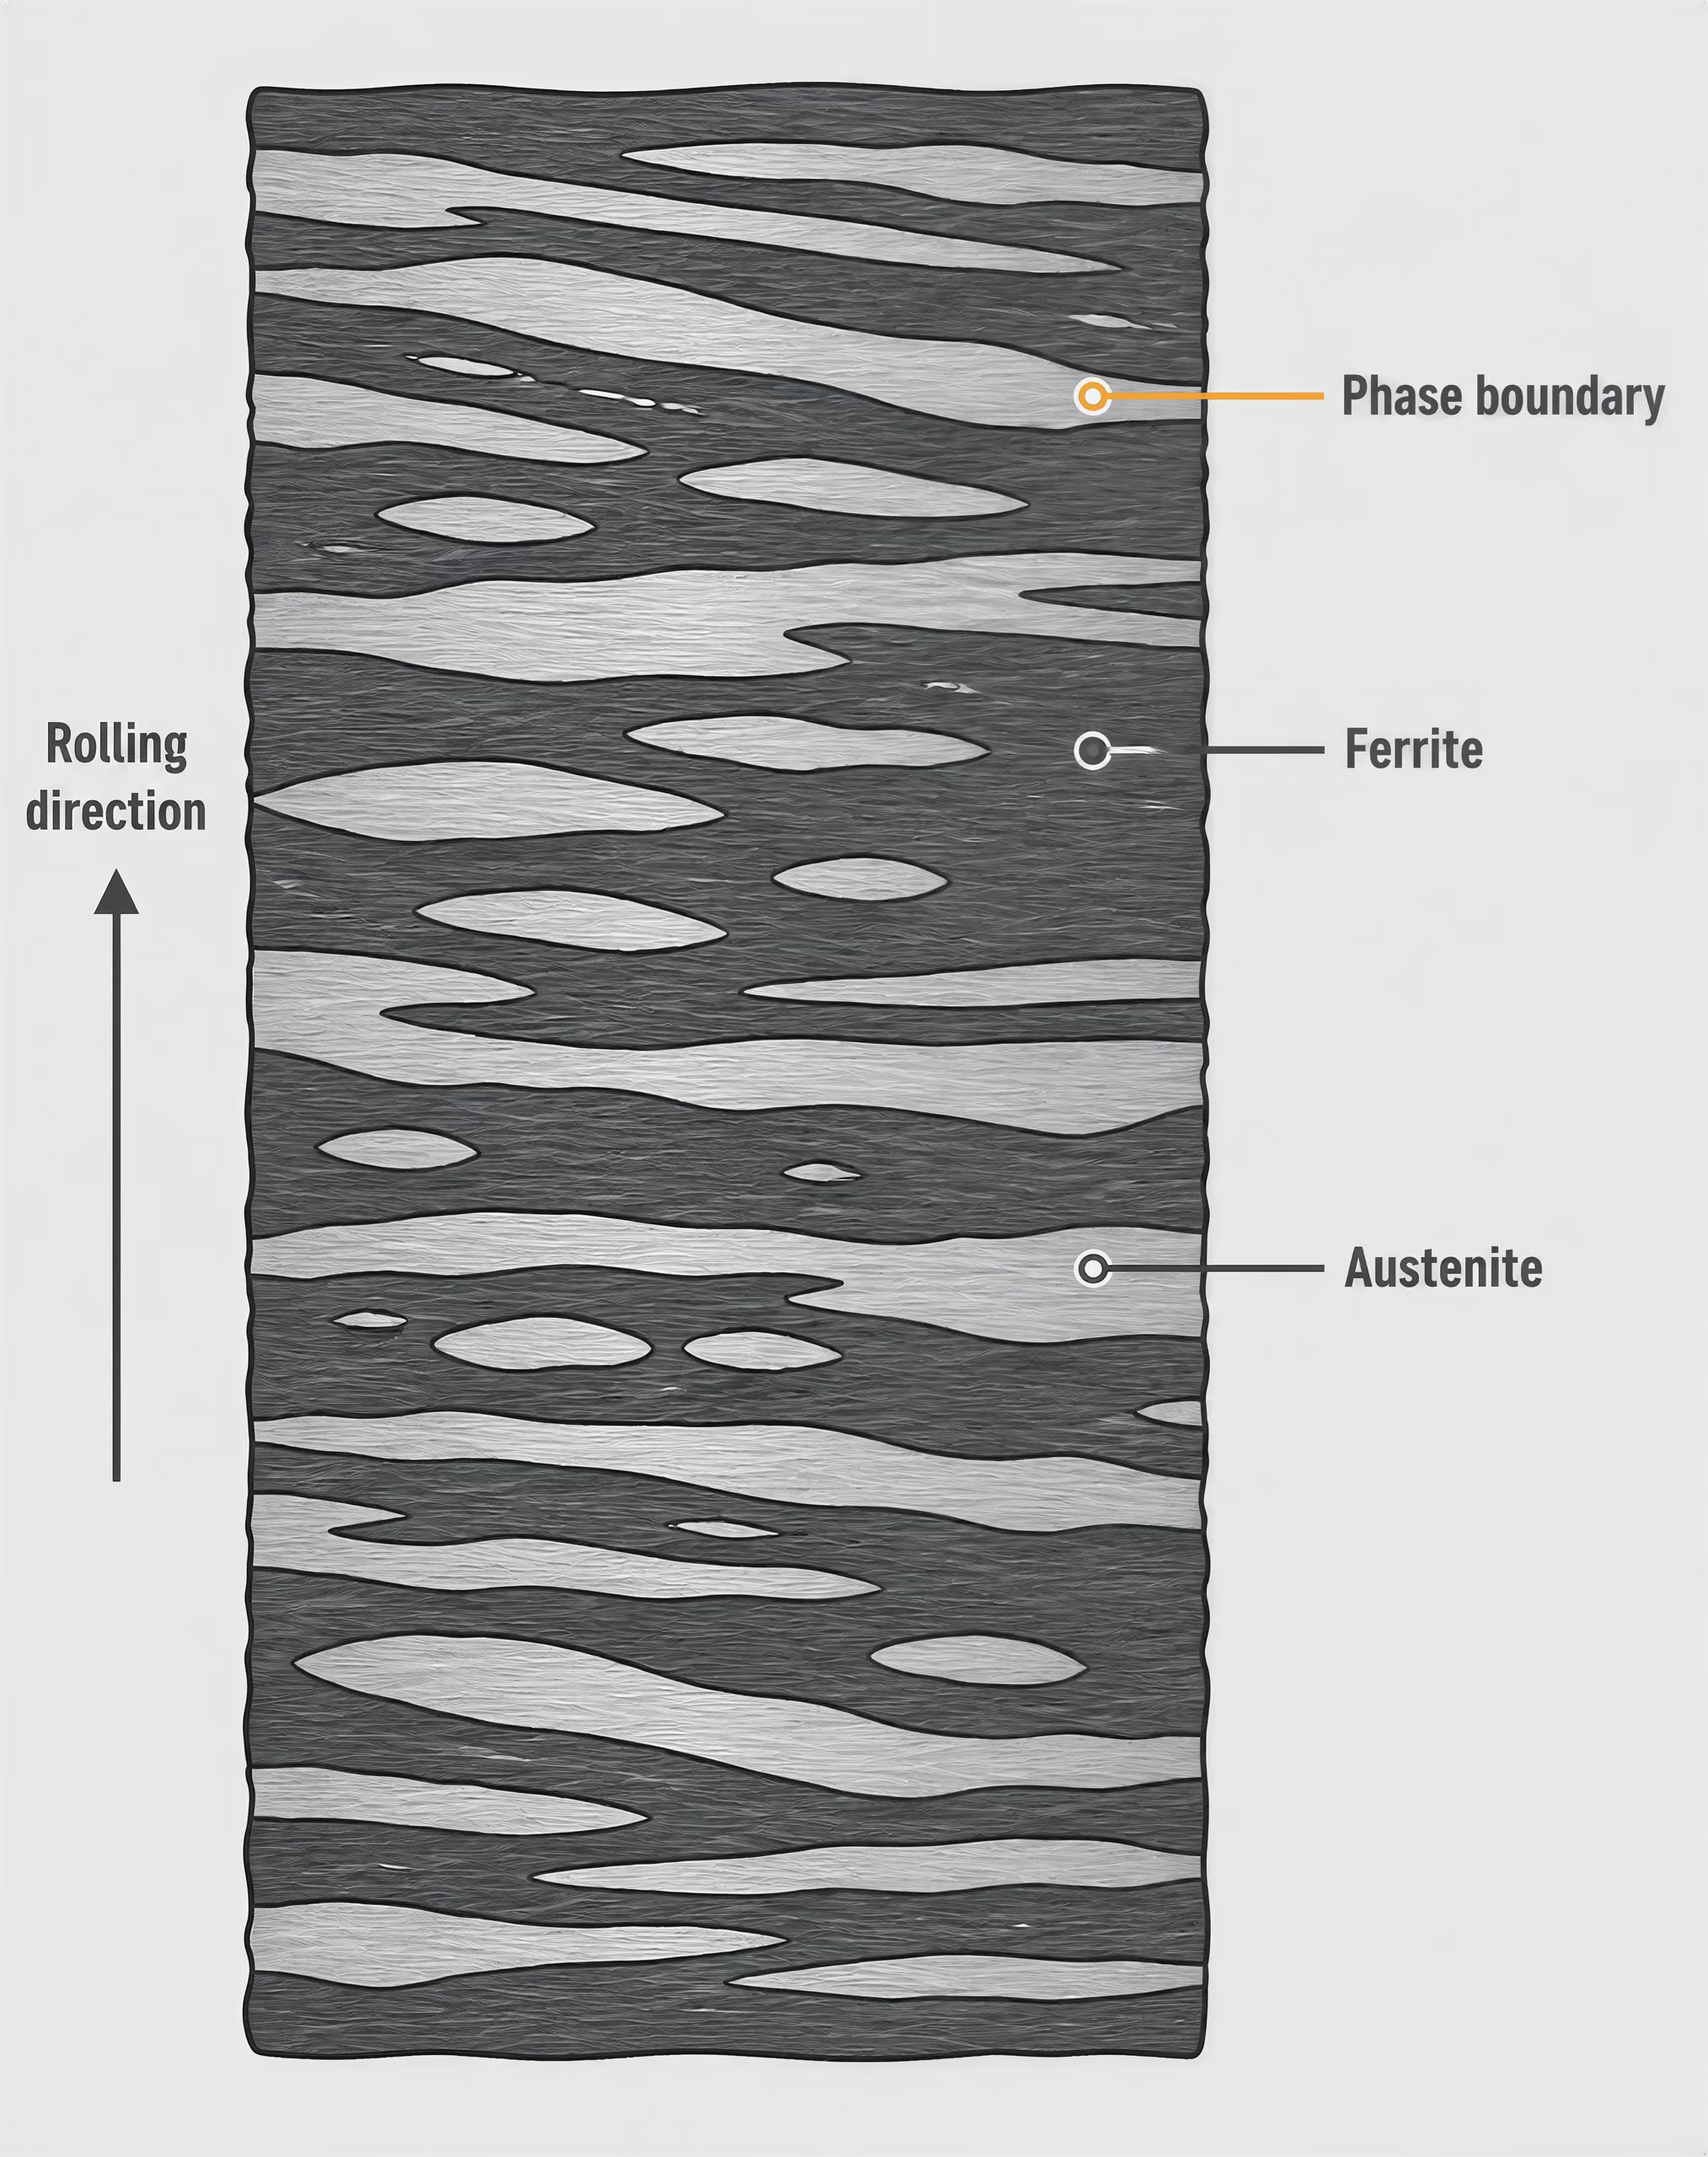
Les deux phases ne se présentent pas sous la forme d’un mélange aléatoire. Dans les coupes polies et attaquées, la ferrite et l’austénite forment généralement des régions allongées, rubanées ou lamellaires, produites par le laminage à chaud et la transformation ultérieure. L’austénite peut se présenter sous forme d’îlots ou de grains allongés au sein d’une matrice ferritique, tandis que la morphologie exacte dépend de la composition, de l’épaisseur de la pièce, du taux de réduction par laminage, du recuit de mise en solution et de la vitesse de refroidissement. La structure visible n’est pas une simple décoration métallographique. La forme des grains, la continuité des phases et la fraction de phases locale influencent la propagation des fissures, les chemins de corrosion, le comportement des soudures et l’anisotropie mécanique.
La nuance 2205 est couramment appelée duplex 22Cr, car sa teneur nominale en chrome est proche de 22 %. UNS S32205 est la désignation courante associée à cette nuance. La norme ASTM A928/A928M couvre les tubes en acier inoxydable austénitique et ferritique/austénitique soudés par fusion électrique, avec métal d’apport, et identifie UNS S32205 dans les spécifications de produits auxquelles elle fait référence. Toutefois, le seul nom d’une nuance ne permet pas d’établir que chaque composant contient l’équilibre ferrite–austénite souhaité. La forme du produit, le traitement thermique, le mode opératoire de soudage et les exigences d’inspection restent déterminants.
Les fractions de phases sont prédites à l’aide de diagrammes de constitution, d’outils de calcul de l’équilibre des phases et de méthodes d’évaluation des métaux déposés par soudage. Les diagrammes de Schaeffler et de DeLong sont des outils historiques utiles pour estimer la teneur en ferrite à partir de la composition de l’alliage, tandis que le diagramme WRC-1992 est souvent appliqué à la prédiction de la ferrite dans les métaux déposés par soudage. Les calculs thermodynamiques peuvent examiner la stabilité des phases en fonction de la température et identifier les conditions susceptibles de produire de la phase sigma, de la phase chi, des nitrures, des carbures ou de l’austénite secondaire. Ces méthodes orientent la production ; elles ne remplacent ni l’examen métallographique ni les essais de corrosion.
Pourquoi les deux phases sont délibérément équilibrées
La raison de viser les deux phases est pratique. La ferrite apporte une limite d’élasticité plus élevée, une résistance utile à la corrosion sous contrainte en présence de chlorures et une dépendance moindre au nickel qu’un alliage entièrement austénitique. L’austénite apporte ductilité, ténacité, soudabilité et résistance à certaines formes d’endommagement liées à l’hydrogène. Un mélange contrôlé peut donc fournir un ensemble de propriétés qu’un acier inoxydable ferritique ordinaire ou austénitique ordinaire ne procure pas de la même manière.
L’équilibre est un compromis, et non un slogan. Un excès de ferrite peut réduire la ténacité, en particulier à basse température, et accroître la sensibilité à la corrosion localisée ou à la fissuration assistée par l’hydrogène dans certains environnements. Un excès d’austénite peut abaisser la limite d’élasticité et modifier la résistance à la corrosion sous contrainte en présence de chlorures. La plage acceptable dépend de la norme applicable au produit et des conditions de service ; « 50–50 » est un objectif de conception, et non une mesure universelle que chaque emplacement d’un composant soudé devrait reproduire exactement.
L’historique thermique peut éloigner l’alliage de cet objectif. Lors du recuit de mise en solution, la ferrite est généralement la phase présente à haute température, tandis que l’austénite se forme pendant le refroidissement du matériau. Un refroidissement rapide peut laisser une quantité excessive de ferrite, car le temps disponible pour la formation d’austénite est insuffisant. Un refroidissement lent dans la plage des températures intermédiaires peut produire des phases intermétalliques, en particulier la phase sigma, qui consomme le chrome et le molybdène de la matrice environnante. De la phase chi, des nitrures de chrome et des carbures peuvent également se former dans des conditions thermiques inadaptées. Ces constituants peuvent réduire fortement la résilience aux chocs ainsi que la résistance critique à la corrosion par piqûres ou dans les crevasses, même lorsque les teneurs globales en chrome, nickel et molybdène respectent les limites nominales de la nuance.
L’ISO 17781 spécifie les méthodes d’essai pour le contrôle qualité de la microstructure des aciers inoxydables duplex dans les applications pétrolières et gazières. Strong evidence
Le soudage rend le contrôle plus difficile. La zone fondue et la zone affectée thermiquement subissent des cycles thermiques, des phénomènes de dilution et des vitesses de refroidissement différents. Un métal soudé contenant trop de ferrite peut être résistant, mais moins tenace et moins résistant aux attaques localisées ; une quantité excessive d’austénite secondaire peut présenter une teneur en éléments d’alliage inférieure à celle de l’austénite d’origine et devenir un site préférentiel de corrosion. Le choix du métal d’apport, la température entre passes, l’apport de chaleur, la protection gazeuse et le refroidissement après soudage doivent être considérés comme faisant partie de la conception de l’alliage. C’est pourquoi la norme ISO 17781, publiée sous l’égide du comité technique 67 de l’ISO, spécifie des méthodes d’essai pour le contrôle qualité de la microstructure des aciers inoxydables duplex dans les applications pétrolières et de gaz naturel.
PREN Indice équivalent de résistance à la corrosion par piqûres : indice fondé sur la composition, utilisé pour comparer la tendance approximative des alliages d’acier inoxydable à résister à la corrosion localisée induite par les chlorures.
L’évaluation de la corrosion exige également de la prudence. Le nombre équivalent de résistance à la corrosion par piqûres, communément noté PREN, est un indice de composition de l’alliage fondé principalement sur le chrome, le molybdène et l’azote. La classification 2024 de World Stainless place les nuances duplex à faible teneur en alliage dans la plage PREN 22–27, les nuances duplex standard dans la plage PREN 28–38, les nuances superduplex dans la plage PREN 39–45 et les nuances hyperduplex au-dessus de PREN 45. Ces plages permettent de comparer les familles d’alliages, mais le PREN ne constitue pas une garantie complète de performance. L’état de surface, le soudage, l’équilibre des phases, les inclusions, la température, la concentration en chlorures, l’acidité, la géométrie des crevasses et le couplage galvanique peuvent déterminer le comportement réel vis-à-vis de la corrosion critique par piqûres et dans les crevasses.
Acier inoxydable duplex par rapport aux familles ferritique et austénitique ordinaires
| Famille | Phase ou structure dominante | Contribution typique | Limitation importante |
|---|---|---|---|
| Acier inoxydable ferritique | Ferrite cubique centrée | Résistance à la corrosion sous contrainte induite par les chlorures | Ténacité à basse température plus faible pour certaines nuances |
| Acier inoxydable austénitique | Austénite cubique à faces centrées | Ductilité, soudabilité et ténacité | Limite d’élasticité plus faible dans de nombreuses nuances recuites en solution |
| Acier inoxydable duplex | Ferrite et austénite | Résistance mécanique, ténacité et résistance aux chlorures | Nécessite de contrôler l’équilibre des phases et l’historique thermique |
Les aciers inoxydables ferritiques ordinaires sont constitués majoritairement de ferrite cubique centrée à la température de service. Ils contiennent généralement peu ou pas de nickel, présentent une bonne résistance à la corrosion sous contrainte en présence de chlorures et offrent une résistance utile à l’oxydation et à la corrosion atmosphérique. Leurs limites peuvent comprendre une ténacité réduite à basse température, des contraintes de mise en forme pour certaines nuances et une sensibilité à la croissance des grains pendant le soudage. Les alliages duplex conservent une composante ferritique, mais contiennent suffisamment de nickel et d’azote pour développer une fraction austénitique importante, ce qui modifie à la fois leur résistance et leur comportement à la rupture.
Les aciers inoxydables austénitiques ordinaires, tels que les nuances de la série 300, sont constitués majoritairement d’austénite cubique à faces centrées. Ils offrent généralement une ductilité élevée, une excellente soudabilité et une bonne ténacité sur une large plage de températures. Leur limite d’élasticité est souvent inférieure à celle des nuances duplex à l’état recuit de mise en solution, et certaines compositions sensibles peuvent subir une corrosion sous contrainte en présence de chlorures. Les nuances duplex ne sont pas simplement des aciers austénitiques plus résistants : leur ferrite introduit des réponses différentes sur les plans magnétique, mécanique, du soudage et de la corrosion.
| Famille | Composition chimique ou indice typiquement distinctif | Principal critère de sélection |
|---|---|---|
| Duplex allégé | Teneurs réduites en nickel et/ou en molybdène ; PREN 22–27 | Milieux chlorurés modérés et coût d’alliage inférieur |
| Duplex standard | PREN 28–38 ; comprend le 2205 | Équilibre entre résistance mécanique, ténacité et résistance à la corrosion |
| Superduplex | Teneurs plus élevées en chrome, molybdène et azote ; PREN 39–45 | Exposition sévère aux chlorures et à l’eau de mer |
| Hyperduplex | PREN supérieur à 45 | Service très exigeant en présence de chlorures, avec un contrôle plus strict du traitement |
La famille comprend les nuances duplex ordinaires ou standard, les nuances duplex à faible teneur en alliage avec une teneur réduite en nickel et/ou en molybdène, les nuances superduplex avec des teneurs plus élevées en chrome, molybdène et azote, ainsi que les nuances hyperduplex présentant des indices de résistance à la corrosion encore plus élevés. « 25Cr » est un regroupement courant pour les compositions superduplex ; Outokumpu a identifié les nuances 2507 et 4501 comme des nuances superduplex 25Cr en 2020. Les limites de classification ne sont pas identiques chez tous les producteurs, dans toutes les normes ou dans toutes les sources techniques ; la désignation de la nuance et la spécification applicable doivent donc être examinées conjointement avec les exigences relatives à la composition et aux essais.
Les applications reflètent ce comportement combiné. Les aciers inoxydables duplex sont utilisés dans les tuyauteries de procédés, les équipements sous pression, les systèmes d’eau de mer et de dessalement, les réservoirs de produits chimiques, les équipements pour l’industrie des pâtes et papiers, les structures offshore, les échangeurs de chaleur et les installations pétrolières et gazières. Leur résistance relativement élevée peut permettre de réduire l’épaisseur des parois dans certaines conceptions, tandis que leur résistance aux attaques des chlorures peut favoriser leur utilisation dans des environnements aqueux exigeants. Les performances en fatigue dépendent néanmoins de la géométrie des soudures, de l’état de surface, des contraintes résiduelles, de la stabilité des phases et de l’environnement cyclique. Le traitement thermique, les pratiques de fabrication et l’inspection restent déterminants. La teneur en chrome n’identifie qu’une partie du matériau ; la structure ferrite–austénite détermine si l’équilibre visé pour l’alliage a effectivement été obtenu.
Microstructure duplex à l’échelle métallurgique
[2] Duplex stainless steel: grades, properties and applications. World Stainless, International Stainless Steel Forum. World Stainless technical overview, 2024.
Les aciers inoxydables duplex sont des alliages de chrome, de nickel, de molybdène et de fer conçus pour contenir de la ferrite et de l’austénite dans des fractions volumiques approximativement égales. Les deux phases ne sont pas simplement mélangées dans une matrice de fer. Leur morphologie, leur orientation cristallographique, leur connectivité et leur répartition chimique déterminent la manière dont l’acier réagit aux contraintes, à la chaleur, au soudage et aux environnements contenant des chlorures. World Stainless et l’International Stainless Steel Forum ont indiqué qu’en 2024, la proportion caractéristique d’un acier duplex était d’environ 50 % de ferrite et 50 % d’austénite, mais ce chiffre décrit une cible de conception ou une moyenne mesurée, et non une uniformité parfaite en tout point.
Cette famille d’alliages comprend les nuances duplex ordinaires, lean duplex, duplex standard, superduplex, hyperduplex et les nuances du groupe 25Cr. Les limites varient selon les systèmes de classification, mais la convention PREN fournie par World Stainless place les nuances lean duplex à un PREN de 22–27, les nuances duplex standard à un PREN de 28–38, les nuances superduplex à un PREN de 39–45 et les nuances hyperduplex à un PREN supérieur à 45. Le PREN, généralement calculé à partir des teneurs en chrome, en molybdène et en azote, est un indice de résistance à la corrosion. À lui seul, il ne garantit pas une température critique de piqûration donnée, une résistance particulière à la corrosion caverneuse, une performance spécifique au soudage ni une durée de service déterminée.

Morphologie de la ferrite et de l’austénite
Ferrite et austénite La ferrite est la phase cubique centrée de l’acier inoxydable duplex ; l’austénite est la phase cubique à faces centrées. Leur proportion, leur morphologie et leur connectivité contrôlent de nombreuses propriétés mécaniques et de corrosion.
La ferrite est la phase cubique centrée, généralement désignée par α, tandis que l’austénite est la phase cubique à faces centrées, généralement désignée par γ. Lors de la solidification puis du travail à chaud, les éléments d’alliage se répartissent entre ces deux phases. Le chrome et le molybdène favorisent la ferrite ; le nickel et l’azote favorisent l’austénite. Le manganèse, le silicium, le carbone, la vitesse de refroidissement et l’équilibre exact des éléments stabilisants influencent également la formation des phases. Par conséquent, deux coulées présentant des teneurs nominales similaires en chrome et en nickel peuvent développer des structures locales différentes après le laminage, le recuit de mise en solution ou le soudage.
La description donnée par Outokumpu de l’acier inoxydable duplex attaqué révèle l’aspect observé lors de l’examen métallographique : les régions ferritiques apparaissent plus sombres ou attaquées, tandis que les régions austénitiques restent plus brillantes. Dans une section corroyée, polie et attaquée, le contraste révèle généralement des bandes ferritiques et austénitiques allongées. La nuance 2205 est souvent appelée duplex 22Cr ; les nuances 2507 et 4501 sont des nuances superduplex 25Cr. Ces appellations désignent de grandes familles d’alliages, et non une microstructure universelle unique.
Le contraste reflète à la fois la composition des phases et leur réponse à l’attaque métallographique. L’austénite apparaît souvent sous forme d’îlots, de rubans ou de films interconnectés au sein de la ferrite, tandis que la ferrite peut constituer la matrice continue dans une orientation et un constituant discontinu dans une autre. La matrice apparente peut varier selon la direction de prélèvement, le programme de réduction, la taille des grains et le réactif d’attaque. Une section transversale peut montrer des îlots d’austénite arrondis ou aplatis ; une section longitudinale peut révéler de longues bandes alignées dans la direction de laminage.
Cette architecture combine les propriétés associées à chacun des constituants. La ferrite apporte une limite d’élasticité élevée, une résistance à la fissuration par corrosion sous contrainte en présence de chlorures et, dans certains environnements, une résistance relativement bonne à la fissuration assistée par l’hydrogène. L’austénite améliore la ténacité, la ductilité, la résistance du métal soudé à la fissuration et la résistance à certains mécanismes de corrosion localisée grâce à sa teneur en nickel et en azote. Aucune des deux phases ne fournit à elle seule toutes les propriétés recherchées. Une maîtrise insuffisante peut laisser une teneur excessive en ferrite, une teneur excessive en austénite ou une région interfaciale chimiquement affaiblie.
Structure lamellaire allongée
L’aspect allongé ou lamellaire caractéristique se développe parce que le laminage et le forgeage à chaud étirent la structure coulée initiale. L’austénite et la ferrite se déforment différemment, et les deux phases restent organisées en bandes suivant la direction de mise en forme. Le résultat n’est pas un stratifié parfaitement périodique : l’épaisseur des bandes varie, les interfaces entre phases ondulent et la recristallisation peut fragmenter certaines portions de la structure. Toutefois, le motif directionnel demeure important.
Un réseau de phases allongé crée une anisotropie. Les propriétés mécaniques mesurées parallèlement à la direction de laminage peuvent différer de celles mesurées transversalement, notamment lorsque les inclusions, la continuité des bandes ou la taille des grains présentent également une orientation privilégiée. Une fissure qui rencontre une alternance de ferrite et d’austénite peut être déviée, émoussée ou voir sa trajectoire de propagation modifiée. Cela peut améliorer la ténacité et la résistance à la fatigue, mais un chemin faible continu, une interface de phase abrupte ou un précipité localement fragile peut produire l’effet inverse.
Phase sigma Phase intermétallique dure et fragile, riche en chrome et en molybdène, qui peut se former lors d’une exposition thermique inadéquate et appauvrir la matrice environnante en éléments assurant la résistance à la corrosion.
Séquence de contrôle thermique
- Recuit de mise en solution Chauffer l’alliage afin de dissoudre les phases intermétalliques nocives, les nitrures et les autres précipités.
- Maintien contrôlé Accorder un temps suffisant pour que la section spécifiée atteigne la condition de traitement requise.
- Refroidissement rapide Refroidir suffisamment rapidement pour limiter la reprécipitation lors du passage dans les températures intermédiaires.
- Vérification Confirmer l’équilibre des phases ainsi que l’absence ou la limitation des phases nocives au moyen des examens applicables.
La structure change considérablement dans les zones affectées thermiquement et le métal soudé. Le soudage fait fondre puis resolidifie une région étroite, tout en soumettant le matériau adjacent à un cycle thermique abrupt. Un refroidissement rapide peut maintenir une quantité excessive de ferrite, car le temps disponible pour la formation de l’austénite est insuffisant. Un refroidissement lent ou une exposition prolongée dans la plage approximative de 600–1000 °C peut permettre la formation de nitrures de chrome, de phase sigma, de phase chi ou d’autres constituants intermétalliques, selon la composition et l’historique thermique. La phase sigma est particulièrement préjudiciable, car elle consomme le chrome et le molybdène des régions voisines tout en réduisant la ténacité et la résistance à la corrosion localisée.
Les outils de prédiction des phases comprennent les calculs d’équilibre, les données de transformation en fonction du temps et de la température, les logiciels thermodynamiques, les mesures du nombre de ferrite, l’analyse d’images et la métallographie directe. Les prédictions d’équilibre sont utiles, mais elles ne reproduisent pas chaque cycle de soudage ni chaque condition de refroidissement. C’est la cinétique qui détermine les phases réellement présentes. Un traitement thermique de mise en solution suivi d’un refroidissement suffisamment rapide est utilisé pour rétablir la structure ferrite–austénite et limiter les précipités nocifs, mais un chauffage excessif, des cycles thermiques répétés ou un contrôle insuffisant de la température entre passes peuvent néanmoins produire des écarts locaux.
Fraction de phase, continuité et hétérogénéité locale
Un rapport nominal de phases de 1:1 ne signifie pas que chaque grain, cordon de soudure, paroi de tube ou zone affectée thermiquement contient 50 % de ferrite. Une tôle corroyée peut satisfaire à une exigence moyenne de fraction de phases tout en présentant des bandes riches en ferrite près d’une surface ou des régions riches en austénite près de l’autre. La ségrégation héritée de la coulée, les variations de composition sur la ligne médiane, la déformation non uniforme et les différences de refroidissement à travers l’épaisseur contribuent toutes à cette situation. L’emplacement et la méthode de mesure sont également importants : le comptage de points, l’analyse d’images, les méthodes magnétiques et les techniques cristallographiques peuvent produire des valeurs apparentes différentes lorsque la morphologie est fortement directionnelle.
La connectivité est aussi importante que le pourcentage. Une ferrite continue peut fournir un chemin de propagation aux fissures ou favoriser une corrosion préférentielle, tandis qu’une austénite continue peut modifier le transport de l’hydrogène et la répartition des déformations. Au niveau des interfaces entre phases, l’appauvrissement en chrome et en molybdène, la redistribution de l’azote, les inclusions et les contraintes résiduelles peuvent créer des sites d’amorçage de la corrosion par piqûres ou de la corrosion caverneuse. Dans les alliages superduplex et hyperduplex, les fortes teneurs en chrome et en molybdène augmentent le potentiel de résistance à la corrosion, mais elles accroissent également la sensibilité à la précipitation de phases intermétalliques lors d’une exposition thermique inadaptée.
La même structure locale contrôle la résistance, la ductilité, la ténacité aux chocs, la fatigue et l’intégrité des soudures. La ferrite augmente généralement la résistance, tandis que l’austénite favorise la ductilité et la ténacité à basse température. Une teneur excessive en ferrite peut réduire la ténacité aux chocs et accroître la susceptibilité à la fragilisation après une exposition thermique ; une teneur excessive en austénite peut diminuer la résistance et modifier la résistance à la fissuration par corrosion sous contrainte en présence de chlorures. Les fissures de fatigue peuvent s’amorcer au niveau d’inclusions, d’interfaces entre phases, de piqûres de corrosion ou de défauts de soudage. Ainsi, un pourcentage global de phases ne permet pas de prédire le comportement en fatigue sans tenir compte de l’état de surface et des contraintes cycliques.
C’est pourquoi les spécifications des produits et les normes de contrôle qualité sont importantes. ASTM A928/A928M identifie les tubes duplex soudés par fusion électrique fabriqués avec métal d’apport et mentionne UNS S32205 comme nuance duplex 2205 dans ses spécifications de produit. ISO 17781 spécifie les méthodes d’essai destinées au contrôle qualité de la microstructure des aciers inoxydables ferritiques/austénitiques, ou duplex, utilisés dans les industries du pétrole et du gaz naturel. Ces contrôles portent sur davantage que la désignation de l’alliage : ils concernent l’équilibre des phases ainsi que l’absence ou la limitation des phases préjudiciables. La métallographie reste donc essentielle pour évaluer les tubes soudés, les équipements sous pression, les composants destinés au traitement chimique, les systèmes de dessalement, les structures offshore et d’autres applications dans lesquelles une corrosion localisée et des dommages mécaniques peuvent se développer à partir d’une petite région non représentative.
Chimie des alliages et stabilité des phases
Les aciers inoxydables duplex sont des alliages de chrome–nickel–molybdène–fer conçus pour contenir des quantités approximativement égales de ferrite et d’austénite. La description publiée en 2024 par World Stainless/International Stainless Steel Forum indique comme objectif typique environ 50 % de ferrite et 50 % d’austénite. Cet objectif n’est toutefois pas garanti par la seule désignation de la nuance. La composition, l’épaisseur de la section, la température de recuit de mise en solution, la vitesse de refroidissement, l’historique de mise en forme et le soudage peuvent tous modifier la constitution finale.
Les deux phases apportent des propriétés différentes. La ferrite fournit une limite d’élasticité élevée, une résistance à la fissuration par corrosion sous contrainte en présence de chlorures et une résistance relativement bonne aux dommages assistés par l’hydrogène. L’austénite améliore la ténacité, la ductilité, la soudabilité et la résistance à certains mécanismes de corrosion localisée. Leurs interfaces et leurs réponses électrochimiques distinctes influencent également la corrosion par piqûres et la corrosion caverneuse. Un déséquilibre mal maîtrisé peut donc réduire simultanément plusieurs propriétés : une teneur excessive en ferrite peut abaisser la ténacité aux chocs et la résistance à la corrosion dans les zones affectées thermiquement par le soudage, tandis qu’une teneur excessive en austénite peut réduire la résistance mécanique et la résistance à la fissuration par corrosion sous contrainte en présence de chlorures.
Rôles du chrome, du nickel, du molybdène, de l’azote et du fer
Le chrome est le principal élément formateur de ferrite. Une teneur d’au moins environ 10,5 % en masse de chrome est nécessaire pour obtenir le comportement inoxydable, mais les nuances duplex en contiennent sensiblement davantage. Le chrome forme et entretient le film passif d’oxyde de chrome et augmente la résistance à la corrosion générale, à la corrosion par piqûres et à la corrosion caverneuse. Il accroît également la tendance à la formation de ferrite lors de la solidification. Le compromis est d’ordre métallurgique : un excès de chrome, en particulier en présence de molybdène et de silicium, peut favoriser la phase sigma et d’autres composés intermétalliques riches en chrome lors d’une exposition prolongée dans la plage approximative de 600 à 1 000 °C.
Le nickel est un élément formateur d’austénite. Il contrebalance l’effet favorisant la ferrite du chrome et contribue à transformer une partie de la structure de solidification ferritique en austénite pendant le refroidissement. Le nickel améliore également la ténacité à basse température et stabilise l’austénite, bien que les nuances duplex contiennent généralement moins de nickel que les nuances entièrement austénitiques. Les aciers duplex maigres réduisent la teneur en nickel et remplacent souvent une partie de sa fonction de stabilisation de l’austénite par l’azote et le manganèse. Une teneur réduite en nickel ne signifie pas que l’équilibre des phases peut être déduit du seul nickel ; le chrome, l’azote, le molybdène, l’historique thermique et la dilution du métal soudé restent déterminants.
Le molybdène renforce le film passif et accroît la résistance à la corrosion par piqûres et à la corrosion caverneuse en présence de chlorures. C’est également un élément formateur de ferrite, qui augmente la tendance à la formation des phases sigma et chi si l’alliage séjourne trop longtemps à des températures intermédiaires. Ces précipités consomment le chrome et le molybdène dans les régions voisines, laissant des zones appauvries susceptibles d’amorcer une corrosion localisée. Le traitement thermique et le refroidissement doivent donc empêcher la précipitation plutôt que chercher simplement à maximiser la teneur en molybdène.
L’azote joue un rôle particulièrement important dans les nuances duplex de deuxième génération. C’est un puissant élément formateur d’austénite ; il augmente la limite d’élasticité par durcissement interstitiel et améliore la résistance à la corrosion par piqûres lorsqu’il reste en solution solide. L’azote permet de réduire les teneurs en nickel tout en obtenant la fraction d’austénite requise. Lors du soudage, il peut également contribuer à restaurer l’austénite dans le métal soudé et la zone affectée thermiquement, à condition de maîtriser le gaz de protection, la composition du métal d’apport, l’apport thermique et la vitesse de refroidissement. Toutefois, une teneur en azote trop élevée pour l’alliage et le procédé peut entraîner la formation de porosités ou de nitrures, en particulier dans les régions refroidies rapidement ou localement ferritiques. Les additions d’azote doivent donc être adaptées aux conditions d’élaboration et de fabrication.
Le fer est l’élément constituant le solde et la matrice continue à partir de laquelle les deux phases se développent. Il n’est pas chimiquement passif au sens de la conception de l’alliage ; sa proportion constitue la base des additions de chrome, de nickel, de molybdène et d’azote. Des éléments mineurs tels que le manganèse, le silicium, le cuivre, le carbone et le tungstène modifient ensuite la désoxydation, la solidification, l’équilibre des phases, la résistance mécanique et le comportement à la corrosion. Le carbone est normalement limité, car les carbures de chrome peuvent sensibiliser les joints de grains, même si les nuances duplex modernes atteignent généralement une faible teneur en carbone grâce à une élaboration de l’acier maîtrisée.
| Désignation | Description courante | Famille |
|---|---|---|
| 2205 | Duplex à 22 % de chrome | Duplex standard |
| UNS S32205 | Désignation officielle associée au 2205 | Duplex standard |
| 2507 | Superduplex à 25 % de chrome | Superduplex |
| 4501 | Superduplex à 25 % de chrome | Superduplex |
La composition est souvent regroupée au moyen d’un indice de résistance à la corrosion. La classification 2024 de World Stainless/International Stainless Steel Forum place les nuances duplex maigres à PREN 22–27, les nuances duplex standard à PREN 28–38, les nuances superduplex à PREN 39–45 et les nuances hyperduplex au-dessus de PREN 45. PREN est une convention d’indexation fondée principalement sur le chrome, le molybdène et l’azote ; il ne constitue pas une garantie complète de la température critique de piqûration, de la résistance à la corrosion caverneuse, des performances au soudage ou de la durée de service. La chimie locale, l’état de surface, les inclusions, l’équilibre des phases et les conditions d’exposition peuvent produire des résultats différents pour un même indice nominal.
La nuance 2205 est couramment appelée duplex 22Cr, tandis que les nuances 2507 et 4501 sont des nuances superduplex 25Cr, selon la référence 2020 d’Outokumpu sur les familles d’aciers inoxydables. Les regroupements de produits comprennent également les familles duplex ordinaires, duplex maigres, duplex standard, superduplex, hyperduplex et 25Cr, mais les limites publiées ne sont pas identiques dans tous les systèmes de classification.
Équilibre entre ferrite et austénite pendant la solidification
La plupart des alliages duplex se solidifient principalement sous forme de ferrite, car le chrome, le molybdène et le fer favorisent la phase cubique centrée. Lorsque la température baisse dans la plage de transformation à l’état solide, le nickel et l’azote favorisent la germination et la croissance de l’austénite, phase cubique à faces centrées, au sein de la structure ferritique ou le long de celle-ci. La microstructure finale est généralement constituée d’une organisation allongée et lamellaire de régions ferritiques et austénitiques révélées par attaque métallographique, notamment après laminage ou forgeage.
La transformation dépend du temps et de la température. Une section épaisse refroidit plus lentement qu’une section mince, ce qui laisse davantage de temps à l’austénite pour se former ; une trempe rapide peut retenir une quantité excessive de ferrite. Le recuit de mise en solution suivi d’un refroidissement rapide est utilisé pour éviter la phase sigma, la phase chi, les nitrures de chrome et les carbures de chrome, mais le refroidissement doit néanmoins permettre la formation d’une quantité suffisante d’austénite. La condition requise est un compromis maîtrisé, et non une trempe systématiquement aussi rapide que possible.
Le soudage rend l’équilibre plus difficile à maîtriser. Le métal soudé par fusion se solidifie d’abord sous forme de ferrite, puis se transforme partiellement en austénite pendant son refroidissement. Les soudures autogènes ou les métaux d’apport à faible teneur en nickel peuvent laisser une quantité excessive de ferrite, tandis que les métaux d’apport austénitiques peuvent produire une quantité excessive d’austénite et une constitution différente de celle du métal de base. Les zones affectées thermiquement subissent des cycles thermiques rapides, et les passes de soudage successives peuvent exposer les régions précédemment soudées à des températures de précipitation. Pour les tubes duplex soudés par fusion électrique avec métal d’apport, ASTM A928/A928M identifie UNS S32205 dans les spécifications de produits référencées ; la qualification exige néanmoins de maîtriser la composition du métal d’apport, la température entre passes, l’apport thermique, la protection gazeuse et l’examen après soudage.
L’équilibre des phases influence la fatigue et la rupture aussi bien que la résistance statique. La ferrite augmente généralement la résistance mécanique, tandis que l’austénite favorise la ductilité et la ténacité aux chocs. Les gros grains, les zones soudées riches en ferrite ou les précipités intermétalliques peuvent réduire la résistance à la fatigue en créant des sites d’amorçage des fissures. Les applications de service dans les conduites offshore, le traitement chimique, le dessalement, les équipements de l’industrie des pâtes et papiers et les systèmes pétroliers et de gaz naturel dépendent donc à la fois de la nuance nominale et de la microstructure obtenue après transformation.
Méthodes de prévision des phases et maîtrise de la composition
Les métallurgistes estiment l’équilibre des phases avant la fusion ou le soudage à l’aide des concepts d’équivalent chrome et d’équivalent nickel. Les équivalents chrome regroupent les éléments favorisant la ferrite, tels que le chrome, le molybdène et parfois le silicium ou le niobium ; les équivalents nickel regroupent les éléments favorisant l’austénite, tels que le nickel, l’azote, le carbone et le manganèse. Les diagrammes de Schaeffler, DeLong, WRC et les diagrammes apparentés appliquent des coefficients différents et ont été élaborés pour des gammes d’alliages et des conditions de soudage particulières. Aucune équation universelle unique ne permet de prédire avec précision tous les alliages duplex, tous les niveaux de dilution du métal soudé, toutes les vitesses de refroidissement ou toutes les activités de l’azote.
La maîtrise moderne de la composition associe le calcul thermodynamique, l’évaluation des diagrammes de phases et la métallographie empirique. Les logiciels fondés sur des bases de données de type CALPHAD peuvent estimer la stabilité de la ferrite, de l’austénite, de la phase sigma, de la phase chi, des nitrures et des carbures lorsque la température varie, mais la qualité de la base de données et les hypothèses relatives au procédé sont déterminantes. Les prévisions doivent être vérifiées par des mesures de la fraction de ferrite, des analyses chimiques, l’examen des dossiers de traitement thermique et des essais de corrosion ou de ténacité.
ISO 17781 fournit des méthodes d’essai pour le contrôle qualité de la microstructure duplex dans les applications pétrolières et de gaz naturel. La microscopie optique, les mesures de ferrite, les essais de dureté, les essais d’impact et les examens visant à détecter les phases intermétalliques peuvent révéler si une coulée ou une soudure satisfait à l’état spécifié. Les normes de produits d’ASTM International définissent les exigences de composition chimique et de transformation applicables à des produits particuliers, tandis que les références d’ASM International, d’Outokumpu et de Wiley, les données d’EurekaSelect et les études évaluées par les pairs indexées par ScienceDirect fournissent des indications complémentaires. La règle pratique est directe : maîtriser d’abord la composition, puis valider la structure des phases après fabrication.
Familles d’aciers duplex et classification PREN
L’acier inoxydable duplex constitue une famille d’alliages de chrome–nickel–molybdène–fer dont la structure recherchée contient des fractions volumiques approximativement égales de ferrite et d’austénite. La classification 2024 de World Stainless/International Stainless Steel Forum répartit les nuances en familles selon le nombre équivalent de résistance à la corrosion par piqûres (PREN) : duplex maigre pour un PREN de 22 à 27, duplex standard pour un PREN de 28 à 38, superduplex pour un PREN de 39 à 45 et hyperduplex au-delà de 45. Ces plages sont des conventions d’indexation comparative, et non des lois métallurgiques universelles. D’autres références peuvent situer différemment une nuance proche d’une limite, notamment lorsque la teneur en azote ou en tungstène, la présence de cuivre ou l’équation PREN retenue modifie la valeur calculée.
Le PREN est généralement estimé à partir des teneurs en chrome, en molybdène et en azote, souvent au moyen d’une relation de la forme PREN = %Cr + 3,3(%Mo) + 16(%N). Certaines spécifications et références techniques incluent le tungstène ou utilisent un coefficient différent. Ce nombre permet donc de comparer la résistance nominale à la corrosion par piqûres et à la corrosion caverneuse induites par les chlorures, mais il ne remplace ni les essais de corrosion, ni l’analyse de l’environnement de service, ni les exigences d’une spécification produit. La température, la concentration en chlorures, l’acidité, les dépôts, l’accès à l’oxygène, l’état de surface, l’état des soudures et les contacts galvaniques peuvent tous modifier les performances en service.
La métallurgie duplex dépend également de l’équilibre entre les phases. La composition de l’alliage détermine la tendance à former de la ferrite et de l’austénite, tandis que le recuit de mise en solution, le soudage et le refroidissement déterminent la quantité de chaque phase restante et la formation éventuelle de composés indésirables. ASM International et les études évaluées par les pairs accessibles par l’intermédiaire de ScienceDirect décrivent les microstructures duplex comme des régions de ferrite et d’austénite, révélées par attaque métallographique, allongées ou lamellaires. Cet aspect n’est pas purement descriptif : la morphologie des phases, leur continuité, leur espacement et leur composition locale influent sur la propagation des fissures, l’amorçage de la corrosion, la fatigue et les performances des soudures.
Duplex maigre : PREN 22–27
Les nuances duplex maigres se situent dans la plage PREN de 22 à 27 fournie par World Stainless. Elles réduisent une partie, ou la totalité, du nickel et du molybdène par rapport aux compositions duplex standard, tout en conservant suffisamment de chrome et d’azote pour favoriser une structure biphasée. La conception d’alliage qui en résulte peut offrir une limite d’élasticité supérieure à celle de nombreux aciers inoxydables austénitiques ainsi qu’une meilleure résistance à la fissuration par corrosion sous contrainte induite par les chlorures que les nuances courantes des séries 300, bien que le résultat précis dépende de la forme du produit et de son élaboration.
Le terme « maigre » décrit la position dans une famille d’alliages plutôt qu’une désignation de nuance unique. Une nuance duplex maigre peut contenir peu ou pas de molybdène, ou utiliser des ajustements des teneurs en azote et en manganèse afin de maîtriser le coût et la stabilité des phases ; la norme applicable reste l’autorité de référence pour sa composition chimique et ses propriétés. Sa plage PREN ne doit pas être interprétée comme une limite directe de température de service ni comme une preuve d’immunité à la corrosion caverneuse. Des crevasses étroites, de l’eau de mer stagnante, une coloration thermique et des surfaces contaminées peuvent provoquer une corrosion localisée même lorsqu’un PREN calculé semble adéquat.
L’expression « duplex ordinaire » est utilisée de manière incohérente. Dans certains écrits techniques, elle désigne l’acier inoxydable duplex en général, y compris les nuances maigres et standard. Dans d’autres, elle désigne le groupe classique, non superduplex. Elle est donc moins précise qu’une désignation de nuance, qu’un numéro UNS, qu’une norme produit et que des limites de composition chimique explicitement indiquées. Une spécification ne devrait pas identifier un matériau uniquement comme « duplex ordinaire ».
Duplex standard : PREN 28–38
Les nuances duplex standard se situent dans la plage PREN de 28 à 38 selon le classement 2024 de World Stainless/International Stainless Steel Forum. La nuance 2205 est couramment appelée duplex 22Cr ; UNS S32205 est la désignation largement utilisée associée à cette nuance. ASTM A928/A928M traite des tubes en acier inoxydable duplex soudés par fusion électrique avec métal d’apport et identifie UNS S32205 dans les spécifications produit citées. L’édition exacte, la forme du produit, les exigences supplémentaires et les exigences de l’acheteur restent toutefois déterminantes pour l’acceptation.
La nuance 2205 illustre pourquoi une désignation de famille ne peut se substituer à la maîtrise du procédé. Sa composition contenant environ 22 % de chrome favorise une structure ferritique–austénitique, mais l’équilibre final peut se modifier lorsqu’une soudure refroidit trop rapidement, lorsqu’un traitement de recuit de mise en solution est insuffisant ou lorsqu’une zone affectée thermiquement subit un cycle thermique inadapté. Un excès de ferrite peut réduire la ténacité et dégrader la résistance à la corrosion localisée ; un excès d’austénite peut modifier la résistance mécanique et indiquer que l’équilibre de phases recherché n’a pas été atteint. Les modes opératoires de soudage contrôlent donc l’apport de chaleur, la température entre passes, le choix du métal d’apport, la protection gazeuse et l’examen après soudage, plutôt que de se fier uniquement à la composition nominale.
Les performances mécaniques sont l’une des raisons pour lesquelles les nuances duplex standard sont largement spécifiées. La ferrite contribue à une limite d’élasticité élevée, tandis que l’austénite favorise la ductilité et la ténacité. Les deux phases peuvent également procurer un comportement en fatigue intéressant, mais la résistance à la fatigue dépend fortement de la géométrie de la soudure, de l’état de surface, des contraintes résiduelles, des défauts et de l’exposition à un milieu corrosif. Les valeurs de calcul doivent provenir du code applicable ou de données d’essai, et non du PREN.
La principale préoccupation ne réside pas simplement dans le rapport ferrite–austénite. À des températures inadaptées, les aciers duplex peuvent former du nitrure de chrome, une phase sigma, une phase chi, de l’austénite secondaire ou d’autres précipités. Les phases sigma et chi consomment le chrome et le molybdène dans les régions voisines, créant des zones appauvries susceptibles de réduire la ténacité aux chocs et la résistance à la corrosion par piqûres. Le traitement thermique vise normalement à dissoudre ces phases et à rétablir la structure recherchée, puis à assurer un refroidissement suffisamment rapide. La norme ISO 17781, identifiée par le comité technique 67 de l’ISO, spécifie des méthodes d’essai pour le contrôle qualité de la microstructure duplex dans les applications pétrolières et gazières. Il s’agit d’une référence de contrôle qualité, et non d’un substitut à la spécification de matériau d’un projet.
Superduplex et hyperduplex : PREN 39–45 et au-delà de 45
Les nuances superduplex sont classées dans la plage PREN de 39 à 45 selon les plages World Stainless fournies. Elles contiennent généralement davantage de chrome, de molybdène et d’azote que les nuances duplex standard, ce qui leur confère une résistance supérieure à la corrosion par piqûres et à la corrosion caverneuse en présence de chlorures lorsque l’état de surface et la microstructure sont correctement maîtrisés. Outokumpu identifie les nuances 2507 et 4501 comme des nuances superduplex 25Cr. Le regroupement « 25Cr » renvoie principalement au niveau de chrome ; il ne signifie pas que tous les alliages 25Cr présentent un comportement identique en matière de teneurs en nickel, molybdène, azote, cuivre et tungstène, ni de stabilité des phases.
Les nuances hyperduplex sont classées au-delà d’un PREN de 45. Cette catégorie englobe des compositions duplex fortement alliées, conçues pour les environnements fortement chlorurés et les combinaisons exigeantes de résistance mécanique et de résistance à la corrosion. Leur teneur accrue en éléments d’alliage peut réduire la fenêtre de mise en œuvre. Le soudage, le formage à chaud, le recuit de mise en solution et le refroidissement doivent empêcher la précipitation néfaste de phases intermétalliques et maintenir un équilibre ferrite–austénite acceptable. Un PREN élevé peut coexister avec de mauvaises performances locales si la fabrication laisse une coloration thermique, une contamination, des oxydes non éliminés ou une zone affectée thermiquement riche en précipités.
Les désignations 25Cr, superduplex et hyperduplex sont des raccourcis utiles, mais elles ne constituent pas une qualification complète. La température critique de corrosion par piqûres, la température critique de corrosion caverneuse, les résultats des essais électrochimiques, la ténacité aux chocs, les propriétés de traction, la dureté, la mesure de la ferrite et la recherche de phases intermétalliques peuvent tous être pertinents. Le PREN prédit une tendance liée à la composition ; il ne tient pas compte de toutes les variables environnementales ou de fabrication.
Pour cette raison, le choix de la nuance doit relier la classification de la famille aux conditions réelles de service : oxygénation de l’eau de mer, teneur en chlorures, température, pression, acidité, débit, géométrie des crevasses, protection cathodique, érosion et sollicitations cycliques. Des outils de prédiction des phases tels que les diagrammes de type Schaeffler, DeLong ou WRC peuvent faciliter l’évaluation du métal fondu, mais ils ne remplacent ni la qualification du mode opératoire ni la vérification métallographique. L’acier inoxydable duplex est un matériau biphasé dont les phases doivent être maîtrisées, et non une nuance unique résistante à la corrosion présentant un comportement fixe.
Nuances et désignations reconnues
Les désignations des aciers inoxydables duplex décrivent des familles d’alliages, et non une spécification universelle unique. La désignation peut indiquer une teneur approximative en chrome, l’identité d’une nuance commerciale ou un système numérique tel que le Unified Numbering System (UNS). À elle seule, elle ne définit pas si le matériau se présente sous forme de tôle, de tube, de barre, de tuyau, de pièce forgée ou d’un assemblage soudé. Elle ne fixe pas non plus la procédure de soudage, la fréquence des inspections, le traitement thermique, la plage d’acceptation de la ferrite ou les exigences relatives aux essais de corrosion. Ces éléments découlent de la norme applicable au produit, de la spécification d’achat, du plan et des documents de contrôle qualité.
Les matériaux concernés sont des alliages de chrome–nickel–molybdène–fer conçus pour former des fractions volumiques approximativement égales de ferrite et d’austénite. World Stainless et l’International Stainless Steel Forum ont indiqué qu’en 2024 les aciers inoxydables duplex contenaient environ 50 % de ferrite et 50 % d’austénite. Cette proportion est une condition métallurgique, et non une signification automatiquement associée au nom d’une nuance. La composition de l’alliage, la température de recuit de mise en solution, la vitesse de refroidissement, le formage, l’apport thermique de soudage et le traitement après soudage peuvent modifier l’équilibre des phases. Ils peuvent également favoriser la formation de précipités indésirables tels que les nitrures de chrome, la phase sigma, la phase chi ou d’autres composés intermétalliques.
Après attaque métallographique, un matériau duplex présente couramment des régions ferritiques et austénitiques allongées et lamellaires. La morphologie reflète l’histoire du travail à chaud ainsi que de la solidification ou de la recristallisation. Une analyse chimique nominalement conforme ne peut pas prouver que le produit fini possède la microstructure requise. C’est pourquoi les spécifications relatives aux aciers duplex exigent souvent un examen métallographique, une mesure de la ferrite, des essais mécaniques, des essais de corrosion ou des contrôles du recuit de mise en solution et du refroidissement.
2205, duplex 22Cr et UNS S32205
La nuance 2205 est la désignation standard des aciers duplex la plus largement reconnue. Dans sa description de 2020 de la famille des aciers inoxydables, Outokumpu indique que la nuance 2205 est couramment appelée duplex 22Cr. « 22Cr » est l’abréviation d’une famille d’alliages contenant environ 22 % de chrome ; il ne s’agit pas d’une spécification chimique complète. Le nickel, le molybdène, l’azote, le carbone, le manganèse, le silicium ainsi que les limites applicables aux éléments mineurs influencent également la stabilité des phases, la résistance à la corrosion par piqûres, la soudabilité et les propriétés mécaniques.
UNS S32205 est une désignation numérique officielle associée à la composition duplex 2205. ASTM A928/A928M, qui couvre les tubes en acier inoxydable austénitique et ferritique/austénitique soudés par fusion électrique avec métal d’apport, identifie UNS S32205 dans les spécifications de produits auxquelles elle fait référence comme correspondant à la nuance duplex 2205. Cette relation est importante, car l’expression « tube 2205 » est incomplète si la norme applicable au produit n’est pas indiquée. ASTM A928/A928M ajoute des exigences propres à une forme de produit et à un mode de fabrication donnés ; le numéro UNS identifie la composition de l’alliage, mais ne remplace pas ces exigences.
Le 2205 est généralement classé dans le groupe des duplex standards. La classification publiée en 2024 par World Stainless/International Stainless Steel Forum attribue aux nuances duplex standards une plage de PREN de 28 à 38. Le PREN, généralement calculé à partir des teneurs en chrome, molybdène et azote, est une convention d’indexation de la résistance à la corrosion utilisée pour comparer la résistance aux attaques localisées. Il ne constitue pas une garantie complète de performance. L’état de surface, le soudage, les inclusions, la température, la concentration en chlorures, les crevasses, les contraintes résiduelles et la durée d’exposition peuvent modifier le comportement vis-à-vis de la corrosion par piqûres et de la corrosion caverneuse.
La structure ferritique–austénitique approximativement équilibrée confère au 2205 une combinaison de résistance mécanique, de résistance à la corrosion en milieu chloruré et de comportement à la rupture qui diffère de celle des nuances ferritiques et austénitiques conventionnelles. Elle rend également la fabrication moins tolérante. Un temps excessif dans des plages de température intermédiaires peut entraîner la formation de phases intermétalliques, tandis qu’un refroidissement rapide ou mal maîtrisé après soudage peut laisser une quantité excessive de ferrite ou provoquer des défauts riches en azote. Les procédures de soudage contrôlent donc l’apport thermique, la température entre passes, le choix du métal d’apport, la protection gazeuse et les conditions de refroidissement, plutôt que de se fier au seul nom « 2205 ».
2507 et 4501 comme nuances superduplex 25Cr
Outokumpu identifie les nuances 2507 et 4501 comme des nuances superduplex 25Cr. La désignation « 25Cr » signale une famille d’alliages contenant environ 25 % de chrome, tandis que le terme « superduplex » indique un niveau d’alliage et une résistance à la corrosion localisée supérieurs à ceux des nuances duplex standards. Cette désignation ne précise toujours ni la forme du produit ni l’ensemble des critères d’acceptation.
En 2024, World Stainless et l’International Stainless Steel Forum ont classé les nuances superduplex dans une plage de PREN de 39 à 45. Cet indice plus élevé reflète généralement des ajouts de molybdène et d’azote en plus du chrome, bien que la formule réelle et les limites doivent être tirées de la norme applicable. L’azote favorise la formation d’austénite et contribue à la résistance à la corrosion par piqûres ; le molybdène améliore la résistance aux attaques localisées dues aux chlorures ; le chrome favorise la stabilité du film passif. Ces éléments influencent également la solidification, l’équilibre des phases dans le métal soudé et le risque de formation de nitrures ou de composés intermétalliques.
Les désignations 2507 et 4501 doivent donc être comprises comme des identifiants de famille ou de nuance, et non comme des certificats interchangeables. Un produit spécifié peut exiger un recuit de mise en solution, un refroidissement rapide, des limites relatives à l’équilibre des phases, des essais de résilience, des limites de dureté ou des essais de corrosion. Ces exigences peuvent différer selon qu’il s’agit de tôles, de tubes sans soudure, de tubes soudés, de pièces forgées, de raccords ou de composants moulés ou fabriqués. Une procédure de soudage qualifiée pour une norme de produit et une plage d’épaisseurs données ne peut pas être considérée comme conforme à une autre simplement parce que les deux matériaux sont décrits comme des superduplex 25Cr.
Comment lire les noms des duplex
- Nom courant ou commercial Nom reconnu d’une famille de nuances, tel que 2205 ou 2507.
- Abréviation de composition Description approximative des éléments d’alliage, telle que 22Cr ou 25Cr.
- Désignation officielle Désignation normalisée de la composition, telle que UNS S32205.
- Norme de produit Document qui définit la forme du produit, le procédé de fabrication, les essais et les exigences d’acceptation.
Les alliages superduplex sont utilisés lorsque la corrosion localisée et les sollicitations mécaniques imposent des conditions exigeantes, notamment dans les équipements offshore, les systèmes d’eau de mer, le traitement chimique, le dessalement ainsi que les composants destinés à l’industrie pétrolière et gazière. La résistance à la fatigue dépend toujours fortement de la géométrie des soudures, de l’état de surface, des défauts, des contraintes résiduelles et de l’environnement cyclique. Un PREN plus élevé ne dispense pas d’examiner les pieds de cordon, les crevasses, les inclusions ou les zones affectées thermiquement.
Relation entre les noms d’alliages, les numéros UNS et les normes de produits
Trois types de désignation sont souvent confondus :[3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO Technical Committee 67. ISO 17781, 2024.
- Un nom courant ou commercial, tel que 2205 ou 2507.
- Une abréviation de la composition, telle que 22Cr ou 25Cr.
- Une désignation officielle, telle que UNS S32205.
Ils répondent à des questions différentes. Le nom courant identifie une famille de nuances reconnue. L’abréviation relative au chrome communique un niveau approximatif d’alliage. La désignation UNS fournit une identité normalisée de la composition. Aucune de ces désignations ne précise à elle seule comment le matériau a été fabriqué, testé, marqué, inspecté ou accepté.
Une norme de produit fournit le contexte manquant. Les normes ASTM, EN, ISO et autres peuvent spécifier les limites chimiques, les dimensions, les tolérances, le mode de fabrication, le recuit de mise en solution, les propriétés en traction, les exigences de résilience, les contrôles non destructifs, les essais hydrostatiques ainsi que des essais complémentaires de corrosion ou de microstructure. ASTM A928/A928M en est un exemple : elle traite des tubes duplex soudés par fusion électrique et fabriqués avec métal d’apport, plutôt que de se limiter à nommer un alliage. La norme ISO 17781, identifiée par le comité technique 67 de l’ISO en 2024, spécifie des méthodes d’essai pour le contrôle qualité de la microstructure duplex dans les applications pétrolières et gazières. Il s’agit d’une référence de contrôle qualité, et non d’un substitut à la nuance du matériau ou à la norme de produit.
Le même problème de désignation s’applique aux catégories plus larges. World Stainless/International Stainless Steel Forum indique un PREN de 22 à 27 pour les duplex allégés, de 28 à 38 pour les duplex standards, de 39 à 45 pour les superduplex et supérieur à 45 pour les hyperduplex. Ces limites sont des conventions de classification utiles, mais toutes les organisations n’appliquent pas des seuils identiques. Dans l’usage commercial, les regroupements duplex ordinaire, duplex allégé, duplex standard, superduplex, hyperduplex et 25Cr peuvent se chevaucher. Le document de référence reste la spécification citée de la nuance et les essais qu’elle prévoit, et non la seule appellation de la catégorie.
Propriétés mécaniques et physiques
Les aciers inoxydables duplex sont des alliages de chrome–nickel–molybdène–fer dont le comportement mécanique résulte d’une structure ferritique–austénitique plutôt que d’une matrice homogène unique. L’état recherché est une proportion approximativement égale de ferrite et d’austénite en volume, comme l’ont indiqué World Stainless et l’International Stainless Steel Forum en 2024. Cette proportion constitue un objectif métallurgique et non un résultat garanti par la seule désignation nominale d’une nuance. La composition de l’alliage, la température du recuit de mise en solution, la durée de maintien, la vitesse de refroidissement, le formage et le soudage peuvent tous modifier l’équilibre ou la morphologie des phases.
L’ASM Handbook et le chapitre de Wiley consacré aux aciers inoxydables duplex fournissent un cadre utile : les propriétés doivent être considérées comme le résultat de la constitution des phases, de leur morphologie, des défauts et de l’historique de transformation. Un certificat de réception ou le nom d’une nuance ne peut donc remplacer les données mécaniques propres au produit, les exigences de traitement thermique et les procès-verbaux d’inspection.
Résistance et ductilité dues à la structure biphasée
La ferrite, phase cubique centrée, contribue à une limite d’élasticité élevée et à une résistance à la déformation plastique. L’austénite, phase cubique à faces centrées, apporte une plus grande capacité d’écrouissage et, généralement, une ductilité supérieure. Lorsque les deux phases forment une structure continue et fortement liée, l’acier duplex peut associer un niveau de résistance supérieur à celui des aciers inoxydables austénitiques courants à un allongement et une aptitude au formage utiles. Le résultat ne correspond pas à une simple moyenne des deux constituants. La ferrite contraint l’austénite, l’austénite interrompt les chemins de déformation de la ferrite, et les interfaces entre phases influencent le glissement, la répartition des déformations et l’amorçage des fissures.
La microstructure attaquée apparaît couramment sous la forme de régions ferritiques et austénitiques allongées et lamellaires, en particulier dans les tôles laminées. Cette morphologie produit un comportement dépendant de la direction. Les propriétés de traction mesurées transversalement à la direction de laminage peuvent différer de celles mesurées longitudinalement, tandis que la ductilité dans le sens de l’épaisseur peut être influencée par les inclusions, la structure en bandes, la ségrégation et le soudage. Un composant conçu uniquement à partir de données de traction longitudinale peut donc être mal représenté si ses charges principales s’exercent transversalement à la tôle ou au travers d’un joint soudé.
La condition de phases approximativement équivalentes favorise également un équilibre utile entre résistance et ductilité. Un excès de ferrite peut accroître la résistance, mais réduire la ductilité et la ténacité aux chocs, en particulier lorsque la ferrite devient continue ou grossière. Un excès d’austénite peut améliorer la ductilité tout en réduisant la résistance attendue d’une structure duplex correctement équilibrée. Aucun de ces écarts ne peut être évalué uniquement par examen visuel. Une métallographie quantitative, des méthodes de prévision des phases et une inspection conforme à la spécification applicable au produit sont nécessaires.
Les familles de nuances fournissent un cadre relatif à la composition chimique et à la résistance à la corrosion, mais ne garantissent pas directement les propriétés mécaniques. La classification 2024 de World Stainless place les nuances duplex à faible teneur en alliants dans la plage PREN 22–27, les nuances duplex standard dans la plage PREN 28–38, les nuances superduplex dans la plage PREN 39–45 et les nuances hyperduplex au-delà de PREN 45. PREN est une convention d’indexation de la résistance à la corrosion, généralement fondée sur le chrome, le molybdène et l’azote ; cet indice ne prédit pas à lui seul la résistance mécanique, la ténacité, la qualité du soudage ou la durée de service. Les regroupements ordinary duplex, lean duplex, standard duplex, superduplex, hyperduplex et 25Cr varient également quelque peu selon les systèmes de classification.
Outokumpu désigne la nuance 2205 comme un duplex à 22Cr et les nuances 2507 et 4501 comme des nuances superduplex à 25Cr. Pour la conception des produits, la désignation UNS et la norme applicable restent plus précises qu’une appellation de famille. ASTM A928/A928M, par exemple, traite des tubes duplex soudés par fusion électrique avec métal d’apport et indique que UNS S32205 correspond à la nuance duplex 2205 dans les spécifications de produits citées en référence. Les valeurs requises de résistance à la traction, de limite d’élasticité, d’allongement, de dureté et de qualité du soudage doivent être tirées de cette norme et de la forme particulière du produit.
Ténacité et effets de la température
L’austénite conserve ses mécanismes de déformation cubique à faces centrées sur une large plage de températures et contribue à préserver la ductilité ainsi que l’émoussement en tête de fissure. La ferrite est plus sensible à la température, car sa structure cubique centrée peut subir une transition ductile-fragile. Par conséquent, la ténacité de l’acier duplex dépend fortement de la teneur en ferrite, de la taille des grains ferritiques, de la morphologie des phases, des inclusions, des cycles thermiques de soudage et de l’orientation de l’essai. La présence d’austénite améliore le comportement global, mais n’élimine pas le risque lié à la ferrite à basse température.
Le comportement aux chocs à basse température est particulièrement sensible à la ferrite grossière, à des fractions de phases déséquilibrées et aux précipités intermétalliques. La phase sigma, la phase chi, les nitrures de chrome et d’autres phases secondaires peuvent consommer localement du chrome ou du molybdène, réduire la ductilité et constituer des sites d’amorçage des fissures. Une exposition excessive dans des plages de température permettant la précipitation est donc préjudiciable, même lorsque la surface finale semble acceptable. Le recuit de mise en solution et un refroidissement rapide sont utilisés lorsque cela est spécifié afin de rétablir une structure de phases appropriée et de dissoudre ou de limiter les phases indésirables ; le traitement autorisé dépend de la nuance et de la norme applicable au produit.
Les températures élevées créent un problème différent. La ferrite peut se transformer ou précipiter des phases secondaires lors d’une exposition prolongée, tandis que l’équilibre austénite–ferrite peut évoluer pendant le soudage ou le traitement thermique. Des cycles de fabrication courts et un refroidissement contrôlé peuvent produire une structure acceptable, mais le réchauffage, le soudage de réparation et les excursions thermiques répétées nécessitent des procédures spécifiques. Les zones affectées thermiquement peuvent contenir trop de ferrite immédiatement après un refroidissement rapide ou développer des nitrures et des phases intermétalliques après une exposition thermique inadéquate.
Ces effets influencent également la fatigue. Les aciers duplex peuvent présenter une résistance à la fatigue favorable en raison de leur résistance mécanique et de leur résistance à la corrosion ; toutefois, les performances en fatigue sont régies par l’état de surface, la géométrie du cordon ou du joint soudé, les contraintes résiduelles, les inclusions, les piqûres de corrosion et les défauts sensibles à la constitution des phases. Une nuance résistante à la corrosion ne possède pas automatiquement une durée de vie supérieure en fatigue à l’état soudé. Les courbes de conception et les classifications des soudures doivent correspondre au produit, à la catégorie de joint, à l’environnement et au code applicable.
ISO 17781 constitue une référence pertinente de contrôle qualité pour les applications pétrolières et gazières. Le comité technique 67 de l’ISO la décrit comme une norme spécifiant des méthodes d’essai pour le contrôle qualité de la microstructure des aciers inoxydables ferritiques/austénitiques, ou duplex. Un tel examen peut mettre en évidence un excès de ferrite, une morphologie anormale des phases et des précipités nuisibles que les seuls essais de traction pourraient ne pas détecter.
Propriétés physiques et implications pour la conception
Les propriétés physiques de l’acier duplex se situent entre celles des aciers inoxydables ferritiques et austénitiques, sans toutefois leur être simplement égales. La ferrite contribue à la réponse magnétique et présente généralement une dilatation thermique plus faible que l’austénite. L’austénite contribue à un comportement non magnétique et à une dilatation thermique plus élevée. Un composant biphasé peut donc présenter une perméabilité magnétique mesurable et une réponse à la dilatation thermique différente de celle d’un acier inoxydable entièrement austénitique. Cela est important à proximité des capteurs magnétiques, dans les calculs de contrôle dimensionnel et lorsque les cycles thermiques engendrent des contraintes de bridage.
La conductivité thermique est influencée par le rapport ferrite–austénite, les éléments d’alliage, la température et l’état du produit. Les aciers duplex transfèrent généralement la chaleur différemment des nuances austénitiques courantes, tandis que leur plus faible dilatation thermique peut réduire les déformations lors de certaines opérations thermiques. Cet avantage reste conditionnel : le soudage provoque toujours une dilatation locale, une contraction, des contraintes résiduelles et des transformations de phases. Le bridage du joint et l’apport de chaleur peuvent déterminer en grande partie la déformation finale.
Le comportement élastique reflète également l’agrégat biphasé. La ferrite et l’austénite présentent des réponses élastiques cristallographiques différentes, et le laminage crée une texture ; le module mesuré et la réponse de Poisson peuvent donc varier selon l’orientation et la méthode d’essai. Pour les calculs structuraux courants, les normes fournissent souvent une valeur de calcul plutôt qu’un modèle élastique phase par phase. Les analyses par éléments finis impliquant des gradients thermiques, des chargements cycliques ou des assemblages soudés peuvent nécessiter des données dépendant de la température et de la direction, obtenues dans l’état réel du produit.
L’historique de transformation reste déterminant. Le laminage à chaud, la réduction à froid, le recuit de mise en solution, le refroidissement à l’eau, l’usinage et le soudage modifient les contraintes résiduelles et la texture, ainsi que l’équilibre des phases. Les diagrammes de prévision des phases et les outils informatiques peuvent estimer la formation de ferrite et la précipitation, mais ils ne remplacent ni la métallographie ni les essais de qualification. Les données de conception doivent donc être tirées de la nuance spécifiée, de la forme du produit, de l’épaisseur, du traitement thermique, de l’orientation et de la norme applicables — et non d’une affirmation générique selon laquelle l’acier inoxydable duplex serait résistant, tenace ou dimensionnellement stable.
Mécanismes et résistance à la corrosion
L’acier inoxydable duplex n’est pas une nuance unique résistant à la corrosion. Ses performances résultent d’un mélange contrôlé de ferrite et d’austénite, normalement proche de 50 % en volume pour chacune des phases. World Stainless et l’International Stainless Steel Forum ont signalé cet équilibre approximatif en 2024. Les deux phases présentent des réponses électrochimiques et mécaniques différentes : la ferrite riche en chrome contribue à la résistance à l’attaque localisée induite par les chlorures et à une résistance mécanique élevée, tandis que l’austénite stabilisée par le nickel améliore la ténacité, la ductilité et la résistance à certaines formes de corrosion générale et de corrosion assistée par contrainte.
Cet équilibre résulte du procédé de fabrication ; il n’est pas garanti par la seule désignation nominale de la nuance. La composition de l’alliage, la température de recuit de mise en solution, l’apport thermique de soudage, le temps de maintien et la vitesse de refroidissement influencent tous le rapport final ferrite–austénite. Un excès de ferrite peut réduire la ténacité et modifier le comportement face à la corrosion localisée ; un excès d’austénite peut réduire la résistance mécanique et laisser dans l’alliage une teneur en ferrite insuffisante pour obtenir la structure duplex spécifiée. Le matériau attaqué métallographiquement présente couramment des régions ferritiques et austénitiques allongées et lamellaires, en particulier après laminage. Les outils de prédiction des phases, tels que Schaeffler, DeLong, WRC-1992 et les diagrammes de constitution, peuvent orienter les estimations relatives au soudage et à la solidification, mais l’examen métallographique et les essais de corrosion restent des contrôles nécessaires.
Le chrome forme le film passif d’oxyde de chrome. Le molybdène renforce ce film dans les solutions contenant des chlorures et augmente la résistance à l’amorçage et à la propagation des piqûres. L’azote est un puissant élément formateur d’austénite et augmente la résistance à la corrosion localisée ; il accroît également la limite d’élasticité par durcissement en solution solide. Le nickel stabilise principalement l’austénite et contribue à l’équilibre des phases, mais il n’est pas interchangeable avec le molybdène ou l’azote dans un calcul de résistance à la corrosion par piqûres. Un mauvais état de surface, du fer incrusté, des amorçages d’arc, une coloration thermique, des dommages dus au meulage ou des oxydes de soudage peuvent localement rompre le film passif, même lorsque la composition globale de l’alliage est appropriée.

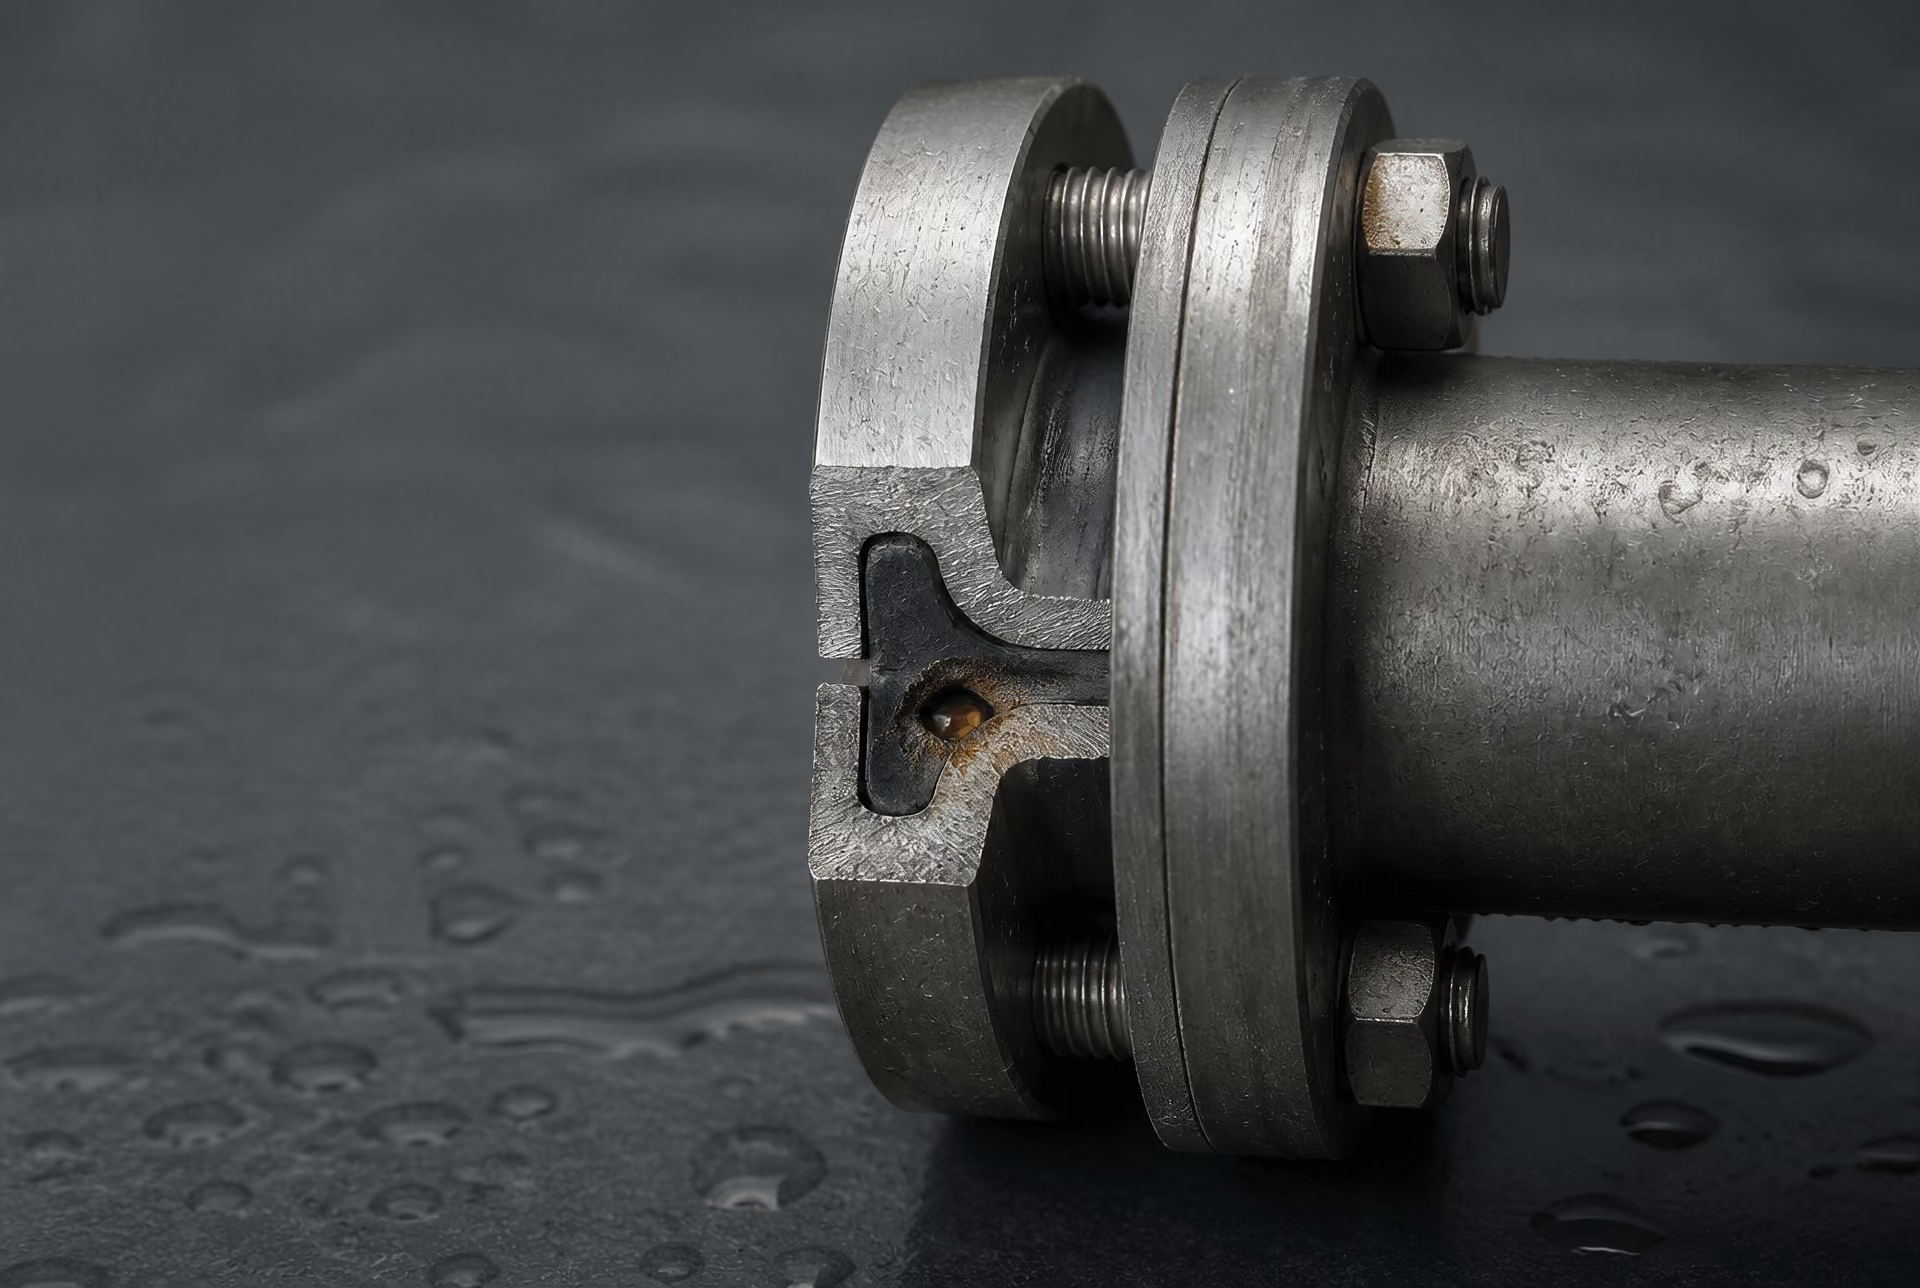
Corrosion par piqûres et corrosion caverneuse
Température critique de corrosion par piqûres Température à laquelle une corrosion par piqûres stable devient probable dans une solution et selon une procédure d’essai spécifiées ; il s’agit d’un résultat d’essai comparatif, et non d’une limite universelle de fonctionnement.
La corrosion par piqûres commence lorsqu’une surface passive se dégrade en un point de faible dimension, souvent là où les ions chlorure se concentrent au niveau d’inclusions, de sommets de rugosité, de résidus d’oxydes ou de zones endommagées mécaniquement. La piqûre devient anodique par rapport à la surface environnante. L’hydrolyse abaisse le pH local, les chlorures migrent dans la cavité et la piqûre peut continuer à croître après la disparition du facteur déclencheur initial. Ce processus autocatalytique explique pourquoi une petite marque superficielle peut produire une pénétration profonde.
La corrosion caverneuse suit une séquence apparentée, mais elle est contrôlée par un transport de matière limité. Les joints, assemblages à recouvrement, raccords filetés, dépôts, faces de brides et géométries de soudures protégées peuvent épuiser l’oxygène à l’intérieur de la crevasse. La cellule d’aération différentielle qui en résulte acidifie la région confinée et y concentre les chlorures. Une nuance duplex peut résister à la corrosion par piqûres sur une surface ouverte tout en subissant une attaque dans une crevasse étroite, car la chimie locale à l’intérieur de celle-ci est beaucoup plus sévère que celle de l’eau environnante.
La température critique de corrosion par piqûres (CPT) et la température critique de corrosion caverneuse (CCT) constituent donc des mesures comparatives utiles. La CPT identifie la température à laquelle une corrosion par piqûres stable devient probable dans une solution d’essai et selon une procédure spécifiées ; la CCT mesure la tendance correspondante en présence d’une crevasse artificielle. Aucune de ces valeurs ne constitue une limite universelle de fonctionnement. L’état de surface, la méthode d’essai, la teneur en oxygène, la concentration en chlorures, les dépôts, l’écoulement et la présence d’une coloration thermique due au soudage peuvent modifier le résultat.
La ferrite et l’austénite doivent également présenter des niveaux de résistance compatibles. Si l’une des phases possède une résistance à la corrosion localisée inférieure à celle de l’autre, les piqûres peuvent s’amorcer préférentiellement aux joints de phases ou au sein de la phase la plus faible. La répartition du chrome et du molybdène entre les phases, la teneur en azote et l’historique thermique influencent cette différence. Les précipités intermétalliques aggravent le problème. La phase sigma, la phase chi, les nitrures de chrome et d’autres constituants secondaires peuvent consommer le chrome ou le molybdène du métal voisin et créer des zones appauvries. Une exposition dans une plage approximative de 600 à 1000 °C, selon la composition et la durée, peut produire de telles phases. Un recuit de mise en solution suivi d’un refroidissement rapide est utilisé pour restaurer la structure recherchée, mais un traitement thermique excessif peut provoquer une déformation ou d’autres problèmes de fabrication.
Les surfaces soudées exigent une attention particulière. La coloration thermique contient, sous la décoloration visible, un oxyde appauvri en chrome, et l’oxydation de la racine de la soudure peut réduire considérablement la CPT et la CCT. Le décapage, un nettoyage mécanique approprié ainsi que la maîtrise des gaz de protection et de purge permettent d’éliminer ou de limiter ces zones faibles. Le choix du métal d’apport doit également favoriser l’équilibre de phases recherché plutôt que de simplement reproduire la composition nominale du métal de base.
Environnements chlorurés et interprétation de la PREN
L’exposition aux chlorures est déterminante dans le choix d’un acier duplex, car les chlorures déstabilisent les films passifs et favorisent la formation de piqûres et de crevasses. L’eau de mer, les saumures, les systèmes d’eau de refroidissement, les solutions de procédé, les dépôts par évaporation et les eaux de lavage contaminées peuvent tous créer des conditions locales différentes de la concentration mesurée dans le volume global. La température, l’acidité, la disponibilité de l’oxygène, l’écoulement, les dépôts et la géométrie des crevasses sont aussi importants que la teneur nominale en chlorures.
Le nombre équivalent de résistance à la corrosion par piqûres s’exprime couramment comme suit :
Le PREN peut aider à comparer des familles d’alliages apparentées, mais il ne permet pas de prévoir l’environnement de service. Limited evidence
PREN = %Cr + 3.3(%Mo) + 16(%N)
Les coefficients montrent pourquoi le molybdène et l’azote ont un effet disproportionné dans cet indice. World Stainless et l’International Stainless Steel Forum classent globalement les nuances duplex lean dans la plage PREN 22–27, les nuances duplex standard dans la plage PREN 28–38, les nuances super duplex dans la plage PREN 39–45 et les nuances hyper duplex au-delà de PREN 45. Ces limites sont des conventions de classification et ne constituent pas des seuils identiques pour toutes les organisations. Elles décrivent également une plage propre à une famille plutôt qu’une composition fixe unique.
La nuance 2205 est couramment appelée duplex 22Cr. ASTM A928/A928M identifie UNS S32205 comme correspondant à la nuance duplex 2205 dans les spécifications référencées relatives aux tubes soudés par fusion électrique, pour lesquels un métal d’apport est utilisé. Les nuances 2507 et 4501 sont couramment regroupées parmi les nuances super duplex 25Cr. Les désignations duplex ordinaire, duplex lean, duplex standard, super duplex, hyper duplex et groupe 25Cr doivent donc être comprises comme des descriptions de familles d’alliages liées à des conventions de composition et de PREN, et non comme des classifications de service interchangeables.
La PREN est un outil de comparaison entre alliages. Elle ne permet pas de prédire le comportement dans un environnement de service. Deux alliages présentant une PREN similaire peuvent réagir différemment en raison de leur équilibre de phases, de leurs inclusions, de leur état de surface, de l’état de leurs soudures, de leur traitement thermique ou de différences dans la répartition du molybdène et de l’azote. À l’inverse, une PREN élevée ne garantit pas une résistance universelle à la corrosion caverneuse, à l’érosion-corrosion, à l’attaque galvanique, à la corrosion influencée par les microorganismes, aux effets de l’hydrogène ou aux environnements acides. L’indice est surtout utile pour comparer des coulées ou des nuances apparentées dans des conditions d’essai similaires.
Considérations relatives à la corrosion sous contrainte et à la fatigue-corrosion
Les aciers inoxydables duplex présentent généralement une résistance supérieure à la fissuration par corrosion sous contrainte en présence de chlorures à celle des aciers inoxydables austénitiques conventionnels, notamment dans les environnements où les contraintes de traction, la température élevée et la concentration en chlorures agissent conjointement. Cet avantage est lié à la structure biphasée et à la plus faible teneur en nickel de nombreuses nuances duplex, mais il n’est pas absolu. Les solutions chaudes contenant des chlorures, les dépôts par évaporation, les solutions caustiques concentrées, les environnements contenant de l’hydrogène et les contraintes résiduelles sévères peuvent toujours provoquer une fissuration.
L’amorçage des fissures peut se produire au niveau de piqûres, de crevasses, de défauts de soudage, de joints de phases ou de régions modifiées par la fabrication. Une contrainte résiduelle de traction due au formage, au soudage, à l’usinage ou à l’écrouissage peut être suffisante, même en l’absence de charge externe. L’austénite et la ferrite peuvent également réagir différemment à l’absorption d’hydrogène et à la déformation en pointe de fissure ; le rapport ferrite–austénite et la morphologie locale des phases influencent donc le comportement en fissuration. Les modes opératoires de soudage doivent limiter la formation de précipités nocifs, éviter un déséquilibre excessif entre ferrite et austénite et contrôler la température entre passes ainsi que le refroidissement.
La fatigue-corrosion associe des contraintes cycliques à un environnement corrosif. Une piqûre agit comme une entaille vive ; les sollicitations répétées font alors progresser une fissure à des niveaux de contrainte inférieurs à ceux attendus dans l’air. Les aciers duplex offrent souvent une résistance utile à la fatigue, mais la fatigue-corrosion dépend fortement de l’état de surface, de la géométrie des soudures, des contraintes résiduelles, des inclusions, de la protection cathodique et de la fréquence des cycles. Les pieds de soudure et les crevasses doivent faire l’objet d’une inspection particulière, car ils associent une concentration géométrique des contraintes à des environnements corrosifs confinés.
Par conséquent, la conception doit distinguer la résistance à la corrosion localisée de la résistance à chacun des mécanismes de corrosion. Les exigences relatives aux produits définies par ASTM précisent la composition, les dimensions et les essais applicables à certains produits, tandis que l’ISO 17781 spécifie les méthodes de contrôle qualité de la microstructure duplex dans les applications pétrolières et gazières. Ces contrôles sont importants, car une nuance nominale, une valeur de PREN et une réputation de résistance à la corrosion ne peuvent se substituer à la vérification de l’équilibre de phases, à une fabrication propre, à la qualification d’un mode opératoire de soudage approprié et à des essais réalisés dans l’environnement réel de service.
Précipitation, fragilisation et exposition thermique
L’acier inoxydable duplex n’est pas protégé par sa seule composition. Ses performances dépendent du maintien d’une structure ferrite–austénite contrôlée et de la prévention de la formation de phases secondaires qui consommeraient les zones riches en chrome, en molybdène ou en nickel. World Stainless et l’International Stainless Steel Forum décrivent les nuances duplex comme présentant environ 50 % de ferrite et 50 % d’austénite, bien que l’équilibre autorisé dépende de la nuance, de la forme du produit, de la spécification applicable et de la méthode d’essai. Le matériau attaqué par réactif montre couramment des zones ferritiques et austénitiques allongées et lamellaires. Cette structure confère à l’acier duplex une combinaison de résistance mécanique, de résistance à la corrosion par les chlorures et de ténacité, mais elle crée également deux environnements chimiques différents dans lesquels peuvent se développer des précipitations et une fragilisation.
Le problème ne se résume donc pas à une « chaleur excessive ». Un cycle thermique peut modifier l’équilibre des phases, produire des composés intermétalliques fragiles, appauvrir la matrice adjacente à un précipité ou accélérer la décomposition de la ferrite sans modifier visiblement la composition globale. Ces changements peuvent réduire la ténacité aux chocs et la résistance à la fatigue, tout en augmentant la sensibilité à la corrosion par piqûres ou à la corrosion caverneuse. La réponse doit être évaluée en fonction de la nuance, de l’épaisseur de la section, des opérations antérieures, du mode opératoire de soudage, de la température de service et de la norme applicable au produit ou au contrôle qualité.

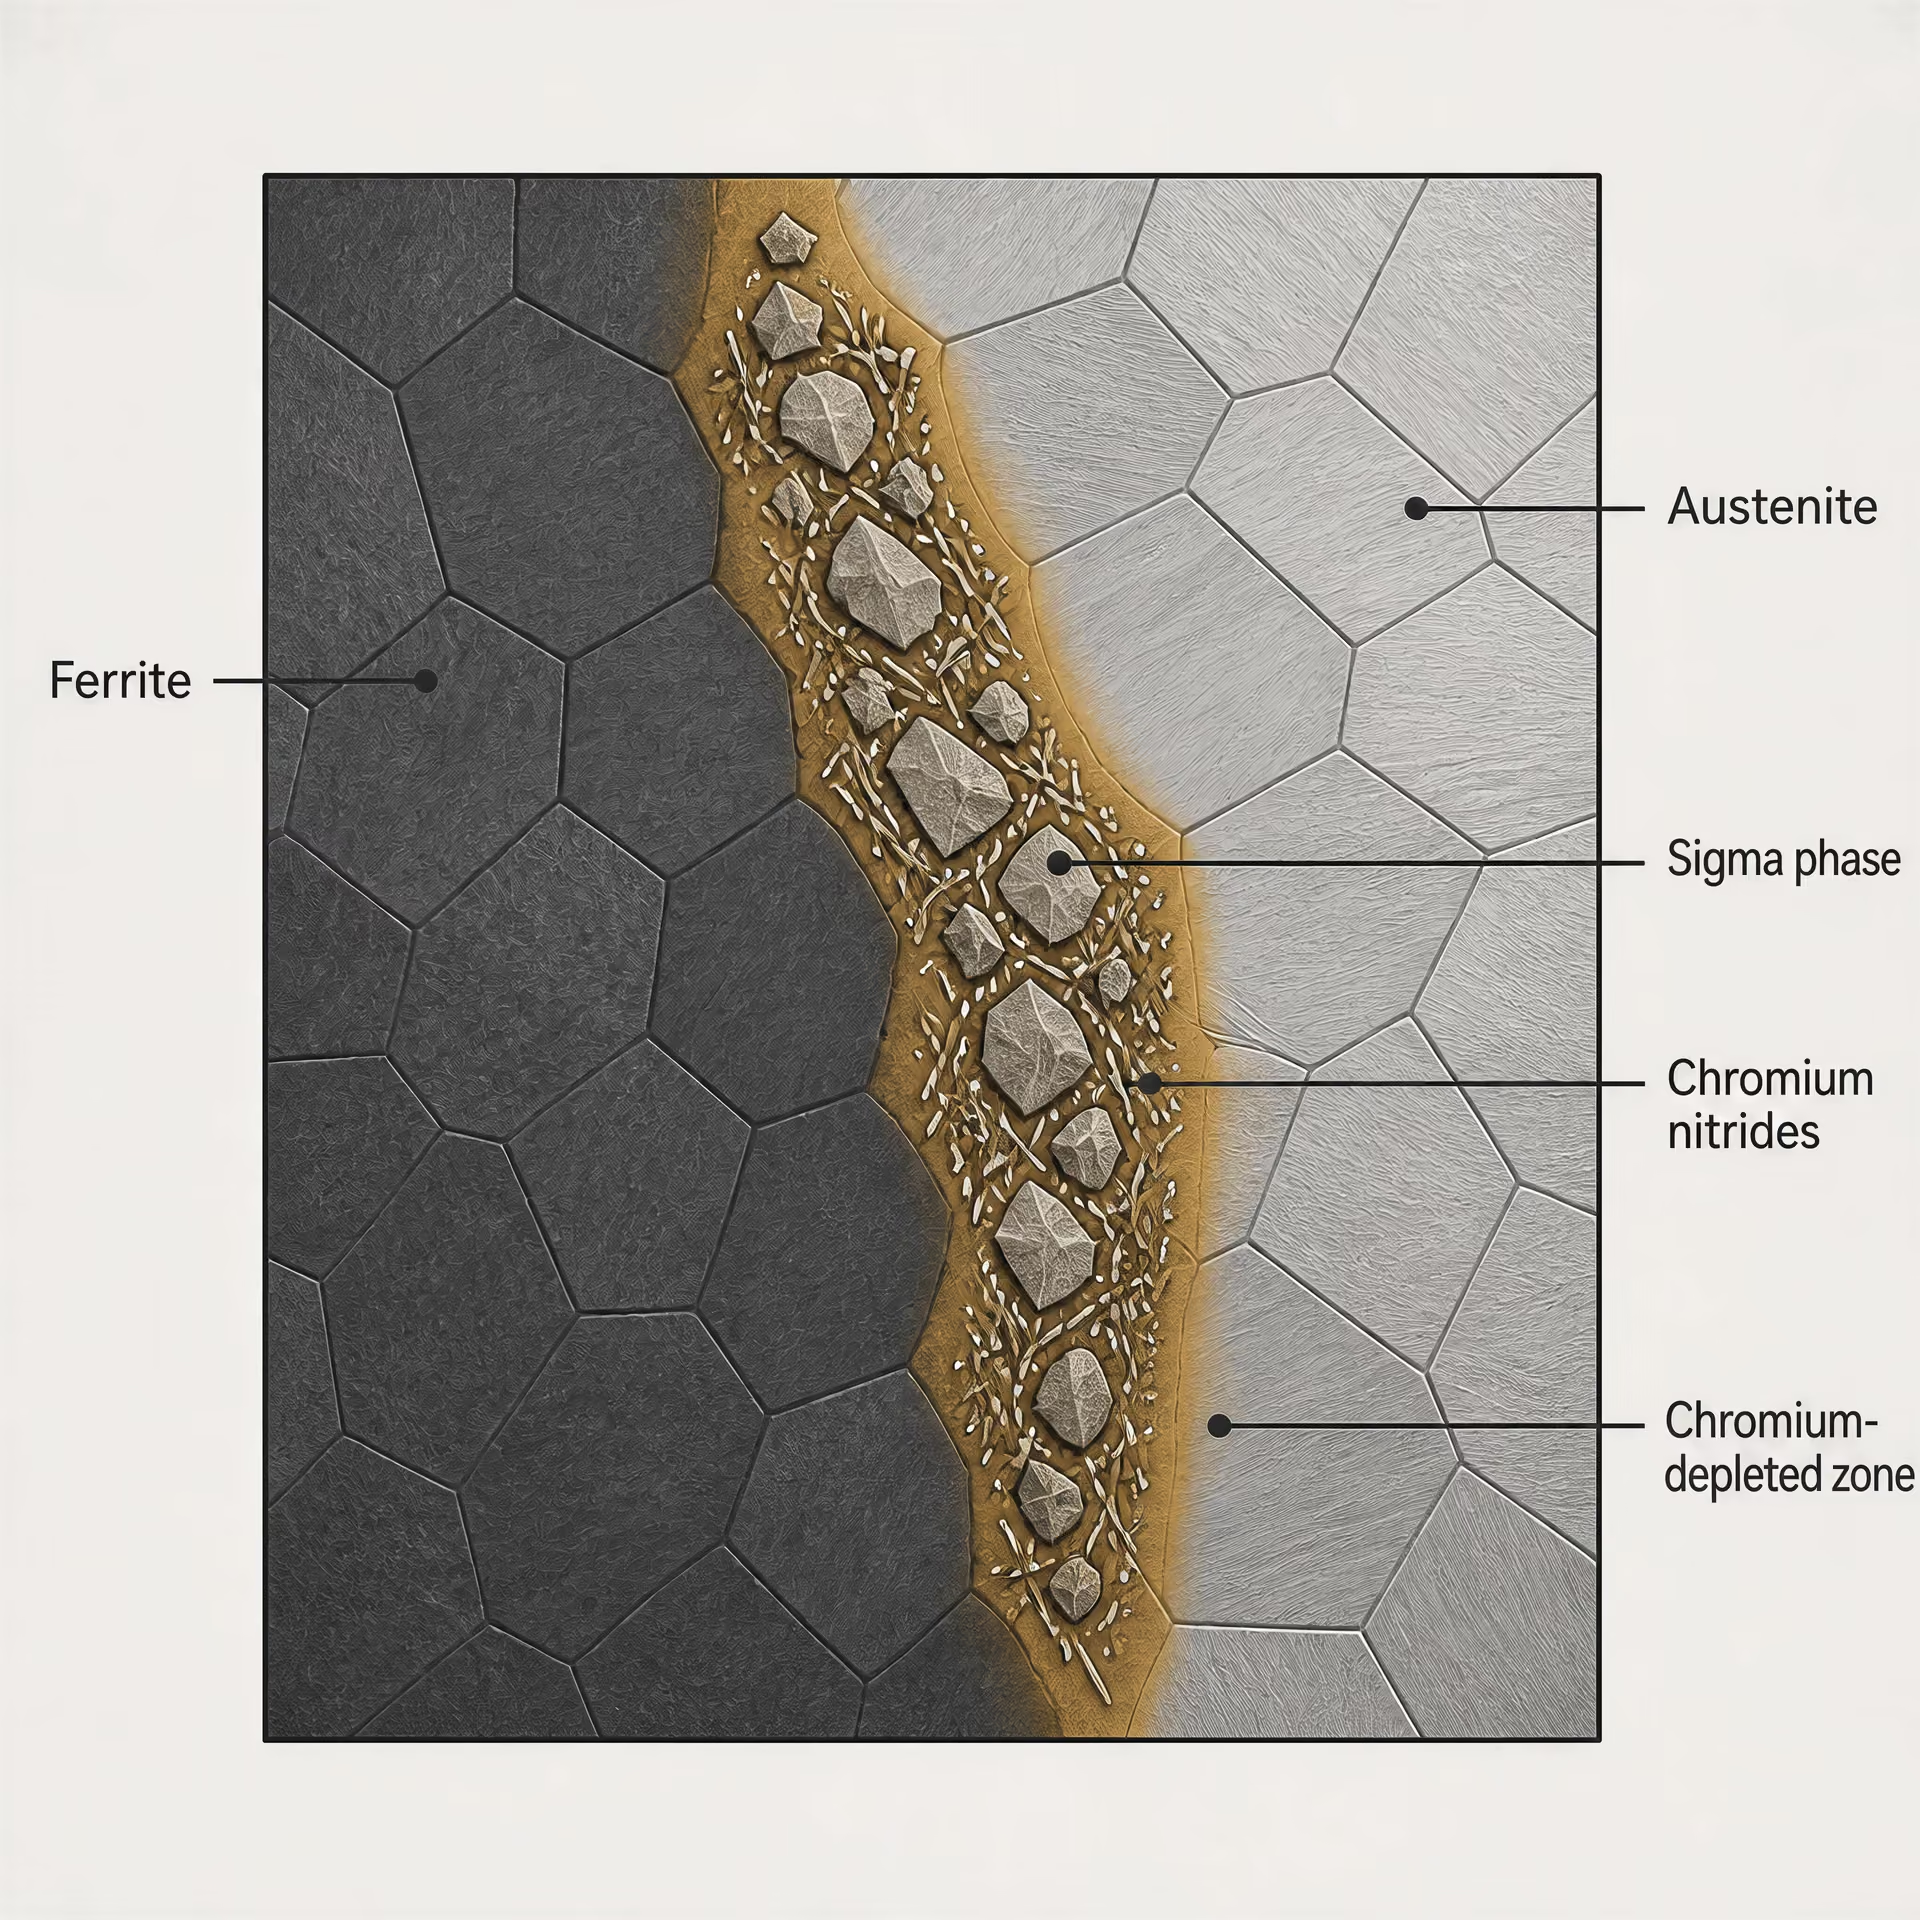
Phases précipitées indésirables
La principale préoccupation après une exposition excessive des aciers inoxydables duplex est la formation de phases intermétalliques riches en chrome et en molybdène, notamment la phase sigma (σ) et la phase chi (χ). La phase sigma est dure et fragile. Elle peut se former préférentiellement aux interfaces ferrite–austénite, où les distances de diffusion sont courtes et où la composition chimique locale favorise la précipitation. La phase chi peut apparaître plus tôt dans certaines conditions d’alliage et peut ensuite se transformer en phase sigma ou contribuer à sa formation. L’une ou l’autre de ces phases réduit la teneur en chrome et en molybdène de la ferrite environnante ; des dommages dus à la corrosion peuvent donc commencer dans la zone appauvrie, même lorsque le précipité ne représente qu’une faible fraction volumique.
Les nitrures de chrome, couramment désignés par Cr₂N, constituent une autre source de préoccupation dans la ferrite. De l’azote est ajouté à de nombreuses nuances duplex afin de stabiliser l’austénite et d’améliorer la résistance à la corrosion localisée, mais un refroidissement rapide ou une solidification inadaptée du métal fondu peut laisser l’azote en état de sursaturation dans la ferrite. Des nitrures peuvent alors précipiter aux joints de ferrite ou à l’intérieur des grains ferritiques. Des carbures de chrome peuvent se former lorsque du carbone est disponible, bien que les nuances modernes à faible teneur en carbone et une fabrication contrôlée réduisent ce risque. L’effet ne se limite pas aux particules visibles : l’appauvrissement local en chrome et en molybdène peut diminuer la résistance critique à la corrosion par piqûres et à la corrosion caverneuse.
La famille de nuances modifie la tendance à la précipitation. La classification de World Stainless/International Stainless Steel Forum place les nuances duplex lean dans la plage PREN 22–27, les nuances duplex standard dans la plage PREN 28–38, les nuances super duplex dans la plage PREN 39–45 et les nuances hyper duplex au-dessus de PREN 45. PREN est une convention d’indexation de la résistance à la corrosion et ne constitue pas une garantie complète de performances. Le molybdène, l’azote, le chrome et la répartition ferrite–austénite influencent le comportement, tandis que la précipitation peut invalider les hypothèses fondées sur le PREN nominal. La nuance 2205 est couramment appelée duplex 22Cr ; les nuances 2507 et 4501 sont des nuances superduplex à 25Cr, comme l’a indiqué Outokumpu en 2020. Leurs différences d’alliage influencent à la fois la stabilité des phases et les températures auxquelles des phases indésirables peuvent se former.
Les outils de prédiction des phases, notamment les calculs d’équilibre et les modèles cinétiques, contribuent à identifier les domaines probables de ferrite, d’austénite, de sigma, de chi, de nitrures et de carbures. Ils ne remplacent ni l’examen métallographique ni les essais de corrosion. Le matériau réel présente des ségrégations, des inclusions, une dilution due au soudage, des contraintes résiduelles et des gradients thermiques locaux. Un calcul fondé sur la composition nominale peut donc prédire un assemblage de phases stable alors que la zone affectée thermiquement d’un cordon de soudure contient une faible population de précipités mais néanmoins dommageable. L’examen métallographique, la mesure de la teneur en ferrite, les essais de dureté, les essais d’impact et les essais de corrosion localisée doivent être choisis en fonction de la spécification et du risque en service.
L’ISO 17781 constitue une référence pertinente de contrôle qualité pour les aciers inoxydables ferritiques/austénitiques, ou duplex, utilisés dans les industries du pétrole et du gaz naturel. Elle spécifie des méthodes d’essai pour évaluer la microstructure, plutôt que de considérer la désignation d’une nuance comme la preuve d’un état de phase acceptable. Les normes relatives aux produits sont également importantes. L’ASTM A928/A928M indique que l’UNS S32205 correspond à la nuance duplex 2205 dans la spécification référencée applicable aux tubes soudés par fusion électrique lorsque du métal d’apport est utilisé. Une telle désignation régit les exigences applicables au produit ; elle ne dispense pas d’examiner l’historique thermique du soudage ou l’état après fabrication.
Fragilisation à 475 °C et instabilité de phase
La ferrite peut se fragiliser lors d’une exposition dans la plage approximative de 300–500 °C, phénomène couramment appelé fragilisation à 475 °C. Le mécanisme est associé à la décomposition de la ferrite riche en chrome en une phase enrichie en chrome et une phase riche en fer, appauvrie en chrome, souvent désignée alpha prime (α′). Parallèlement, une mise en ordre et un durcissement à l’échelle nanométrique peuvent accroître la résistance mécanique tout en réduisant fortement la ténacité aux chocs. Le matériau peut sembler sain lors d’un essai de traction tout en présentant une perte importante de ténacité à l’entaille.
Ce phénomène diffère de la précipitation de la phase sigma, bien que les deux phénomènes résultent d’une exposition thermique et puissent se produire au cours de traitements thermiques présentant des historiques qui se chevauchent. La phase sigma est une phase intermétallique relativement grossière associée à une exposition à plus haute température ; la décomposition en alpha prime est un processus d’instabilité de la ferrite impliquant une séparation chimique beaucoup plus fine. Cette distinction est importante, car la microscopie, la dureté, le comportement aux chocs et la réponse au traitement thermique peuvent ne pas révéler les mêmes dommages de la même manière.
Un composant duplex contenant davantage de ferrite dispose d’un volume plus important susceptible de subir ce mécanisme, mais une cible nominale de 50:50 ne permet pas, à elle seule, de prévoir la durée de vie en service. La composition de la ferrite, la teneur en azote, le recuit de mise en solution antérieur, l’écrouissage et la température exacte d’exposition influencent tous la vitesse du phénomène. À une température proche de la vitesse maximale de réaction, une exposition plus courte peut provoquer davantage de fragilisation qu’une exposition beaucoup plus longue à une température inférieure ou supérieure. Aucune limite unique de durée à une température donnée ne s’applique à toutes les nuances duplex, à toutes les épaisseurs ou à toutes les spécifications de produits.
Le vieillissement thermique peut également mettre en évidence des différences entre le matériau corroyé, le métal fondu et les zones affectées thermiquement. Le métal fondu peut présenter une morphologie de la ferrite et une répartition des éléments d’alliage différentes de celles du matériau de base. Une zone affectée thermiquement peut subir une transformation partielle plutôt que le traitement complet de mise en solution utilisé lors de la fabrication. Ces régions locales peuvent déterminer les performances à la rupture ou à la corrosion, même lorsque la majeure partie du composant conserve un équilibre de phases acceptable. C’est pourquoi l’évaluation des équipements vieillis associe couramment des essais de dureté et d’impact à la métallographie et, lorsque cela est pertinent, à des essais de ténacité à la rupture ou de corrosion.
Effets du temps, de la température et de la vitesse de refroidissement
L’acier inoxydable duplex traverse différents domaines de phases au cours du chauffage et du refroidissement. Lors du refroidissement à partir d’un état ferritique à haute température, l’austénite doit se reformer de manière contrôlée. Si le refroidissement est trop rapide pour la section et l’alliage concernés, une quantité insuffisante d’austénite peut se former et des nitrures de chrome peuvent précipiter dans la ferrite. Si le refroidissement est lent dans un intervalle sensible à la précipitation, la sigma, la chi ou d’autres phases secondaires ont davantage la possibilité de nucléer et de croître. Une même température maximale nominale peut donc produire des résultats différents dans un cordon de soudure mince, une tôle épaisse et un raccord fortement bridé.
Le soudage illustre ces effets antagonistes. Un apport de chaleur élevé et un refroidissement lent peuvent favoriser la précipitation de phases intermétalliques, tandis qu’un refroidissement très rapide peut laisser une quantité excessive de ferrite et favoriser la formation de nitrures. La température entre passes, la séquence des cordons, la composition du gaz de protection, le bridage du joint, la composition du métal d’apport et l’épaisseur de la section modifient tous le cycle thermique. Le métal d’apport n’est pas choisi uniquement pour correspondre à une nuance indiquée sur la plaque signalétique, mais pour rétablir un équilibre ferrite–austénite et un comportement à la corrosion acceptables après dilution et solidification.
Le traitement thermique de mise en solution est soumis aux mêmes conditions. Son objectif est généralement de dissoudre les précipités nocifs et de restaurer la structure biphasée prévue, puis de refroidir suffisamment rapidement pour limiter la reprécipitation. La plage de températures requise, le temps de maintien, le mode de refroidissement et les critères d’acceptation dépendent de la nuance et de la forme du produit. Un traitement adapté à un tube UNS S32205 ne peut pas être automatiquement appliqué à une pièce forgée superduplex à 25Cr ou à un assemblage soudé de forte épaisseur. Les exigences de l’ASTM, les spécifications de l’acheteur, les essais prévus par l’ISO 17781 et les codes de fabrication peuvent imposer des examens différents.
L’évaluation en service doit tenir compte de l’exposition cumulée, et pas seulement de la température maximale enregistrée. Des cycles thermiques répétés peuvent offrir de nombreuses occasions de précipitation, même lorsque chaque cycle est bref. À l’inverse, un dépassement de température de courte durée peut avoir peu d’effet si le matériau traverse rapidement la plage sensible et ne présente pas de composition locale susceptible. La vitesse de refroidissement est particulièrement importante au niveau des pieds de cordon, au centre des sections épaisses et aux intersections avec les attaches, où l’évacuation de la chaleur diffère de celle observée sur les surfaces exposées.
La question pratique est donc de déterminer si le matériau réel conserve un équilibre de phases, une ténacité et une résistance à la corrosion localisée acceptables après son historique thermique documenté. La réponse exige des données propres à la nuance plutôt qu’une règle universelle de température. L’identification des précipités, la mesure de l’équilibre ferrite–austénite, les données d’impact ou de dureté et les essais de corrosion doivent être adaptés à la spécification applicable et aux modes de défaillance plausibles en service.
Soudage et traitement thermique
L’acier inoxydable duplex est conçu autour d’une structure composée approximativement à parts égales de ferrite et d’austénite, mais le soudage soumet cette structure à un cycle thermique mobile et fortement inégal. Le bain de fusion fond puis se resolidifie ; le métal adjacent est chauffé jusque dans les domaines de phases ferritique, ferritique–austénitique ou austénitique ; et les proportions finales des phases dépendent de la composition de l’alliage, de l’apport de chaleur, du bridage, de la température entre passes et de la vitesse de refroidissement. La description des aciers duplex publiée en 2024 par World Stainless/International Stainless Steel Forum cite environ 50 % de ferrite et 50 % d’austénite comme objectif, et non comme un résultat indépendant de la composition.
| Paramètre de soudage | Effet sur l’état de la soudure duplex |
|---|---|
| Composition du métal d’apport | Contrôle l’équilibre ferrite–austénite du métal fondu et la résistance à la corrosion |
| Apport thermique | Modifie la vitesse de refroidissement et l’exposition à la précipitation |
| Température entre passes | Contrôle l’exposition thermique cumulée |
| Protection gazeuse et balayage | Influencent l’oxydation et la rétention de l’azote |
| Conditions de refroidissement | Influent sur la formation d’austénite et le risque de formation de nitrures |

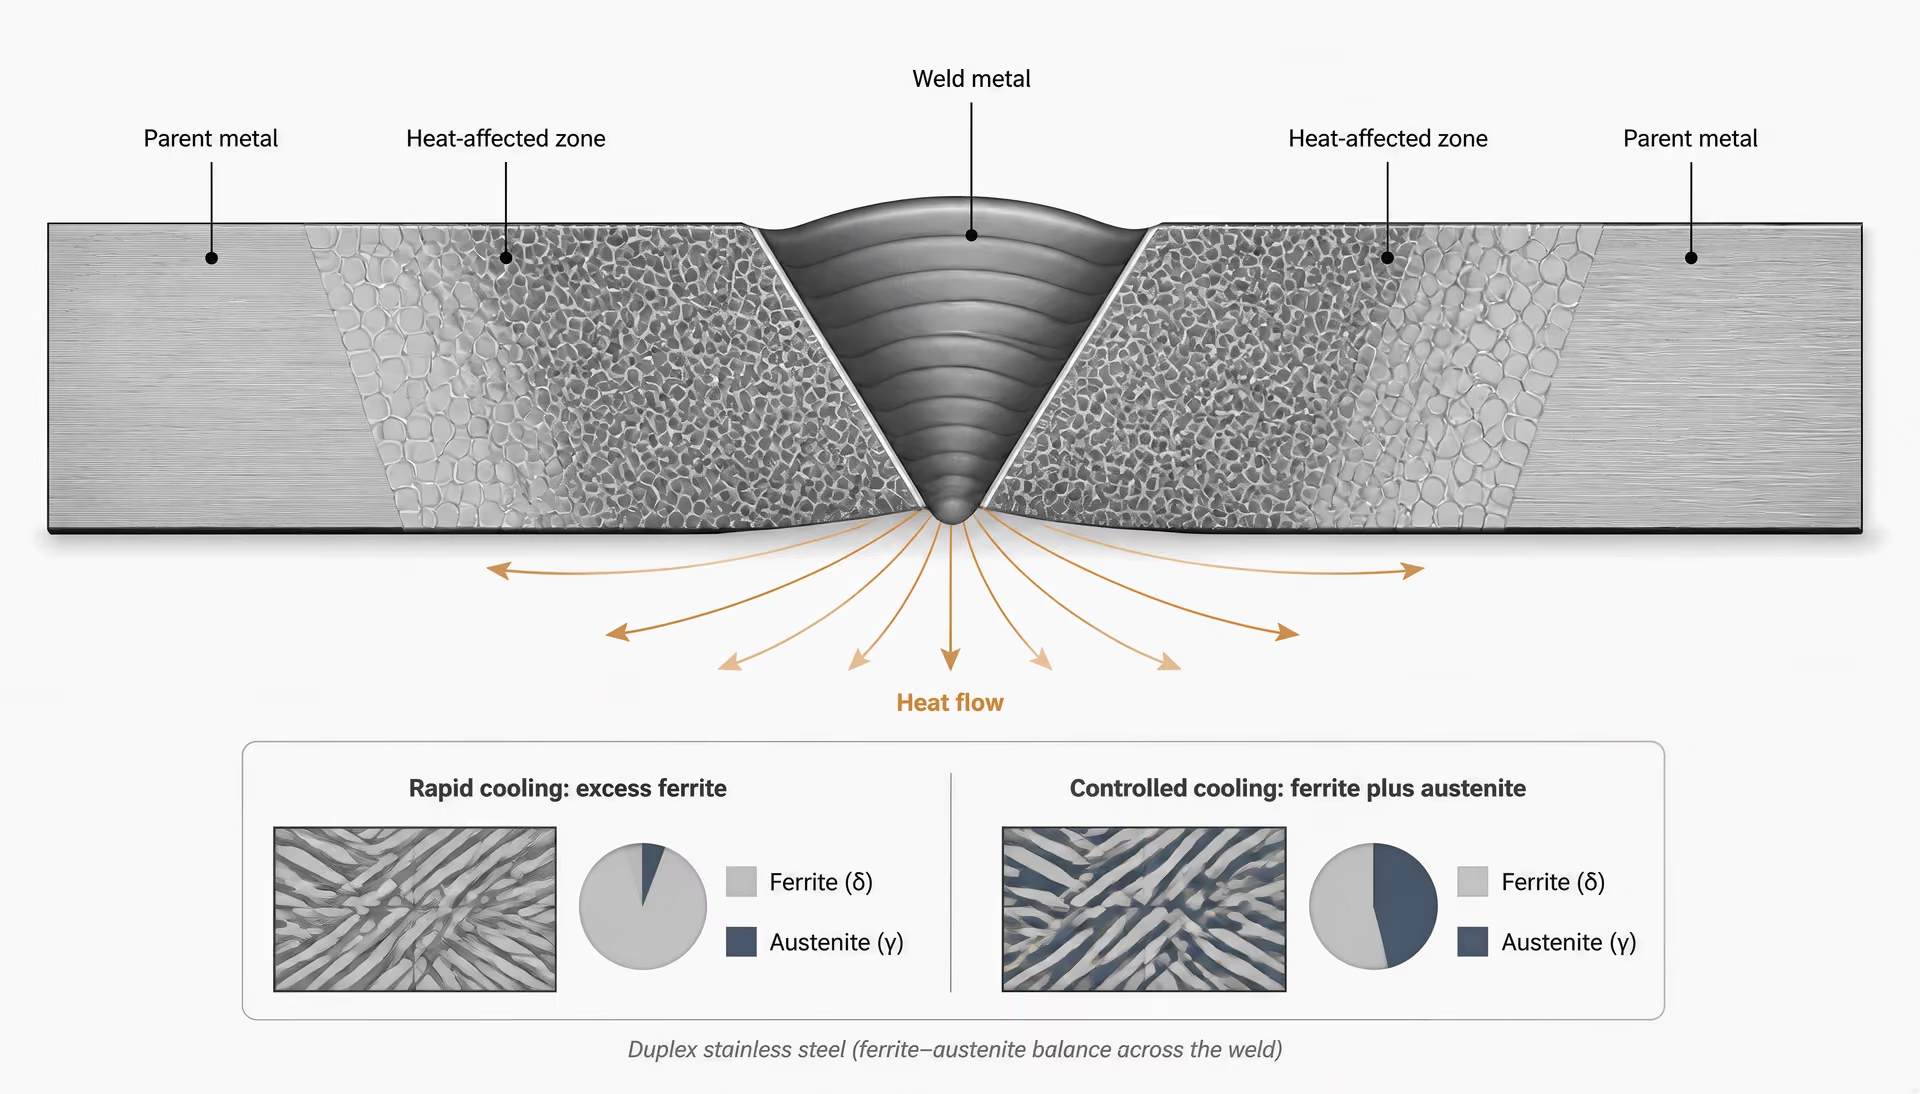
Cette distinction est importante pour l’ensemble des familles d’alliages. Les aciers duplex lean sont généralement regroupés dans la plage PREN 22–27, les nuances duplex standard dans la plage PREN 28–38, les nuances superduplex dans la plage PREN 39–45 et les nuances hyperduplex au-delà de PREN 45. PREN est une convention d’indexation de la résistance à la corrosion, généralement calculée à partir des teneurs en chrome, en molybdène et en azote ; elle ne garantit pas qu’un soudage conservera sa résistance à la corrosion par piqûres ou par crevasses. La nuance 2205 est couramment appelée duplex 22Cr, tandis que les nuances 2507 et 4501 sont des nuances superduplex 25Cr, comme l’a décrit Outokumpu en 2020. La pratique du soudage doit donc suivre la nuance spécifiée et la norme produit applicable, plutôt qu’une procédure générique pour acier « duplex ».
Équilibre des phases dans le métal soudé
La plupart des soudures duplex se solidifient principalement sous forme de ferrite, car la transformation liquide–solide favorise la phase cubique centrée. L’austénite se forme ensuite au cours du refroidissement par transformation aux joints de grains de ferrite et au sein de la matrice ferritique. Si le refroidissement est trop rapide, le temps disponible pour cette transformation est insuffisant, ce qui laisse un métal soudé riche en ferrite. Si le refroidissement est excessivement lent, l’austénite peut devenir le constituant majoritaire, tandis qu’un maintien prolongé dans des plages de températures préjudiciables augmente le risque de précipitation de phases intermétalliques.
Le choix du métal d’apport constitue par conséquent un moyen de contrôle métallurgique, et pas seulement une façon de remplir un joint. Les consommables duplex sont souvent enrichis en nickel par rapport au métal de base, car le nickel favorise la formation d’austénite pendant le refroidissement du soudage. L’apport supplémentaire de nickel aide à compenser l’effet promoteur de ferrite d’une extraction rapide de la chaleur et produit un équilibre du métal soudé plus proche de la plage spécifiée. La classification exacte du consommable dépend toutefois de la nuance de base, du procédé de soudage, de l’environnement de service et du code de qualification applicable. Pour les tubes duplex soudés par fusion électrique, ASTM A928/A928M identifie UNS S32205 dans les spécifications produit citées pour les tubes duplex 2205 et impose l’utilisation d’un métal d’apport.
Le soudage autogène peut être plus difficile à équilibrer, car il supprime l’ajustement de composition fourni par un métal d’apport contenant du nickel. Le soudage à l’arc sous protection gazeuse avec électrode de tungstène, le soudage à l’arc sous protection gazeuse avec fil-électrode fusible, le soudage à l’arc avec électrode enrobée, le soudage à l’arc submergé et les autres procédés imposent chacun des conditions différentes de dilution et de refroidissement. Le gaz de protection joue également un rôle. Les gaz de protection ou de soutien contenant de l’azote peuvent influencer la rétention d’azote dans le métal soudé, tandis qu’une protection insuffisante peut provoquer une oxydation, une perte d’azote et une constitution des phases moins prévisible. Le traitement du soudage des aciers inoxydables dans l’ASM Handbook et les recommandations techniques d’Outokumpu présentent tous deux le choix du métal d’apport, la protection gazeuse, l’apport de chaleur et la préparation du joint comme des variables interdépendantes.
Une soudure qui contient les teneurs nominales en chrome et en molybdène peut néanmoins ne pas satisfaire aux exigences de corrosion ou aux exigences mécaniques si sa répartition ferrite–austénite est inadéquate. Les zones riches en ferrite peuvent présenter une ténacité aux chocs réduite et une résistance moindre à la corrosion localisée lorsque la fraction d’austénite est insuffisante. Les zones riches en austénite ne sont pas automatiquement inoffensives non plus : la ségrégation chimique, les inclusions et l’exposition thermique peuvent créer des différences locales de comportement vis-à-vis de la corrosion par piqûres ou par crevasses. L’examen du métal soudé doit évaluer la morphologie aussi bien que le pourcentage. Les microstructures duplex attaquées chimiquement présentent couramment des zones austénitiques allongées et lamellaires au sein d’une matrice ferritique, bien que la solidification du métal soudé puisse produire des formes moins régulières que dans une tôle corroyée.
Zones affectées thermiquement et contrôle du refroidissement
La zone affectée thermiquement (ZAT) ne fond pas, mais elle peut subir une transformation de phase plus sévère que le métal soudé. À proximité de la limite de fusion, le métal de base peut être chauffé jusque dans un domaine largement ferritique. L’austénite se dissout ou se trouve largement séparée, et une nouvelle austénite doit se former au cours du refroidissement suivant. Une vitesse de refroidissement élevée laisse moins de temps à cette transformation, ce qui produit une ZAT riche en ferrite. Cette condition peut réduire la ténacité et dégrader la résistance à la corrosion localisée, en particulier dans les sections épaisses ou les nuances fortement alliées.
L’apport de chaleur est la principale variable de procédé utilisée pour gérer ce cycle thermique, mais il ne s’agit pas d’un nombre isolé. L’énergie de l’arc, la vitesse d’avance, l’épaisseur de la tôle, la géométrie du joint, l’extraction de chaleur et la température entre passes déterminent ensemble le temps passé aux températures de transformation et de précipitation. Un apport de chaleur trop faible peut entraîner un refroidissement rapide et une teneur excessive en ferrite. Un apport de chaleur trop important, une taille de cordon excessive ou une température entre passes élevée peuvent ralentir le refroidissement et exposer le joint à la précipitation de phases sigma (σ), chi (χ), de nitrures de chrome ou d’autres précipités préjudiciables. Les phases sigma et chi sont des composés intermétalliques riches en chrome et en molybdène ; leur formation appauvrit la ferrite voisine en éléments conférant la résistance à la corrosion et peut réduire fortement la ténacité.
L’objectif pratique est de maintenir une fenêtre thermique contrôlée. Les procédures de soudage limitent généralement l’apport de chaleur et la température entre passes, utilisent des cordons étroits plutôt qu’un balayage inutilement large et organisent la séquence des passes afin d’éviter une accumulation de chaleur. Les sections minces peuvent refroidir suffisamment rapidement pour nécessiter un apport de chaleur autorisé plus élevé, tandis que les sections épaisses peuvent retenir la chaleur et exiger un contrôle plus strict. Le préchauffage n’est pas une solution universelle et peut être limité, car il ralentit le refroidissement et augmente l’exposition aux précipitations. Les plages exactes d’apport de chaleur, les limites de température entre passes, les exigences relatives à la protection gazeuse et les températures des passes doivent être définies dans la procédure de soudage spécifique à la nuance ainsi que dans la norme produit ou de fabrication applicable.
La vitesse de refroidissement interagit également avec l’azote. L’azote stabilise l’austénite et joue un rôle important dans de nombreuses compositions duplex modernes, mais le comportement de l’azote dans le métal soudé et la ZAT dépend de la protection gazeuse, de l’épaisseur de la tôle et des conditions du procédé. Le même métal d’apport nominal peut produire des équilibres de phases différents dans une passe de racine, une passe de finition et une zone réparée, car la dilution et la dissipation de chaleur diffèrent. Les outils de prédiction des phases, notamment les approches de Schaeffler, du WRC et des diagrammes de constitution, peuvent indiquer la tendance probable à la formation de ferrite, mais ils ne remplacent pas une qualification métallographique. Les calculs thermodynamiques peuvent prédire les phases à l’équilibre et les plages de précipitation ; ils ne peuvent pas reproduire complètement l’historique thermique transitoire d’une soudure multipasse.
Mise en solution, trempe et évaluation après soudage
La mise en solution est utilisée lorsque le mode de fabrication ou l’exposition thermique a produit un équilibre de phases ou un état de précipitation inacceptable. Le chauffage dissout les nitrures de chrome et les phases intermétalliques et réintègre les éléments d’alliage dans la matrice, à condition que le traitement atteigne la plage de traitement en solution spécifiée pour la nuance pendant une durée suffisante. Le composant est ensuite refroidi rapidement, généralement par trempe à l’eau, afin d’éviter la reformation de phases préjudiciables lors du passage par les températures intermédiaires. Il s’agit d’un principe, et non d’une recette universelle : la température exacte, la durée de maintien, les règles relatives à l’épaisseur de la section, le milieu de trempe et les pratiques de refroidissement autorisées doivent être définis à partir de la désignation de la nuance et de la norme produit.
Un traitement de mise en solution après soudage n’est pas toujours réalisable pour un grand récipient fabriqué, un assemblage de pipeline ou une réparation sur site. Il peut également introduire des déformations et des contraintes résiduelles. Pour cette raison, la qualification de la procédure doit prévenir les précipitations plutôt que supposer qu’un traitement thermique ultérieur les corrigera. Lorsqu’une mise en solution est spécifiée, toutes les régions concernées du métal soudé et de la ZAT doivent subir le traitement ; un cycle thermique superficiel ou incomplet peut laisser en place des précipitations locales de phases sigma, chi ou de nitrures.
L’évaluation associe normalement l’inspection visuelle et les contrôles non destructifs à des examens métallographiques et à des contrôles liés à la corrosion adaptés au service. La teneur en ferrite peut être mesurée au moyen d’instruments magnétiques étalonnés ou par analyse d’image, mais la méthode de mesure, l’emplacement de l’échantillonnage et la plage d’acceptation doivent être définis dans la spécification applicable. Une seule mesure en surface ne peut pas décrire un joint multipasse. Des coupes transversales peuvent être prélevées au niveau de la racine, de la limite de fusion, de la passe de finition et de la ZAT afin d’identifier les zones riches en ferrite, la morphologie de l’austénite, la porosité, les fissures et les précipités.
ISO 17781, identifiée par le Comité technique 67 de l’ISO en 2024, spécifie des méthodes d’essai pour le contrôle qualité de la microstructure duplex dans les applications pétrolières et de gaz naturel. Selon le contrat et la nuance, l’évaluation peut également comprendre des essais de résilience, des mesures de dureté, des essais de traction, des essais de température critique de piqûration et la recherche de phases intermétalliques. Ces contrôles relient la microstructure aux exigences de service : l’équilibre ferrite–austénite influence la résistance et le comportement en fatigue, tandis qu’une composition riche en chrome, en molybdène et en azote n’est efficace que si le soudage n’a pas créé de zones localement appauvries ou contaminées par des précipités. L’ASM Handbook, les normes produit d’ASTM International et le code de fabrication applicable doivent être consultés conjointement, car la soudabilité est établie par la combinaison de la spécification du matériau, de la procédure qualifiée et des éléments justificatifs recueillis après soudage.
Fabrication, mise en forme et inspection
L’acier inoxydable duplex n’est pas fabriqué comme s’il s’agissait d’un acier inoxydable ferritique ou austénitique ordinaire. Sa composition en chrome, nickel, molybdène et fer est équilibrée de manière à produire environ 50 % de ferrite et 50 % d’austénite, comme l’ont indiqué World Stainless et l’International Stainless Steel Forum en 2024. Cet équilibre offre une combinaison intéressante de résistance mécanique, de résistance à la corrosion par les chlorures, de ténacité et de tenue en fatigue, mais il peut évoluer au cours de la mise en forme, du chauffage, du soudage et du refroidissement. La maîtrise de la fabrication concerne donc à la fois les dimensions et la constitution des phases.
Travail à chaud et à froid
Le travail à chaud est normalement réalisé dans une plage de températures où la ferrite et l’austénite se déforment conjointement sans précipitation excessive. À une température trop basse, la ferrite peut supporter une part plus importante de la déformation tandis que l’austénite devient moins accommodante ; à une température trop élevée, la croissance des grains et les réactions intermétalliques indésirables deviennent plus probables. Les limites exactes dépendent de la nuance, de l’épaisseur de la section, de la microstructure initiale et des pratiques du laminoir. Un traitement ultérieur de recuit de mise en solution peut être nécessaire pour rétablir une répartition plus homogène des phases et dissoudre les précipités nuisibles.
Le refroidissement après la mise en forme à chaud est important. Un refroidissement lent à travers des intervalles de température favorables à la phase sigma, à la phase chi, aux nitrures de chrome ou à d’autres constituants secondaires peut réduire la ténacité et la résistance à la corrosion localisée. Après un recuit de mise en solution, un refroidissement à l’eau est souvent spécifié pour certaines formes de produits, mais le traitement prescrit doit respecter la norme applicable au produit et les exigences propres à la nuance, plutôt que de suivre une recette générique pour acier duplex. Les sections épaisses se refroidissent à des vitesses différentes au cœur et en surface ; par conséquent, un examen de surface seul ne peut pas établir l’état de l’ensemble du composant.
La mise en forme à froid soulève des préoccupations différentes. Les nuances duplex présentent généralement une limite d’élasticité supérieure à celle des nuances austénitiques courantes, et les deux phases contribuent à un important écrouissage. Il peut en résulter des efforts de mise en forme plus élevés, un retour élastique accru et des charges plus importantes sur les outils. Le composant mis en forme peut également conserver des contraintes résiduelles appréciables, en particulier après un cintrage asymétrique, un calibrage à froid ou un redressage local. Le retour élastique varie selon la direction de laminage, l’épaisseur, la température et la réduction antérieure ; les dimensions doivent donc être contrôlées après déchargement plutôt que déduites de la géométrie de l’outil.
La réduction à froid modifie également la texture cristallographique et peut produire un comportement mécanique directionnel. La ferrite et l’austénite ne développent ni des textures ni des réponses à la déformation identiques. Lors d’une mise en forme sévère, la déformation locale des phases, le transfert du glissement et les gradients de contraintes résiduelles peuvent influer sur l’amorçage de la fatigue ou sur les déformations pendant un soudage ultérieur. Un recuit intermédiaire peut réduire la déformation accumulée, bien que chaque cycle thermique supplémentaire crée une nouvelle possibilité de croissance des grains ou de transformation de phase. Les surépaisseurs d’usinage, les rayons de cintrage et les séquences de mise en forme doivent être établis à partir d’essais qualifiés pour la forme de produit concernée.
Les regroupements usuels de nuances permettent de cadrer le problème, mais ne remplacent pas une spécification. En 2024, World Stainless a classé les nuances duplex maigres dans la plage PREN 22–27, les nuances duplex standard dans la plage PREN 28–38, les nuances superduplex dans la plage PREN 39–45 et les nuances hyperduplex au-dessus de PREN 45. Le PREN est une convention d’indexation de la résistance à la corrosion, et non une prédiction complète de la corrosion par piqûres, de la corrosion caverneuse, des performances au soudage ou de la durée de vie en service. La nuance 2205 est couramment appelée duplex à 22Cr, tandis que les nuances 2507 et 4501 sont des nuances superduplex à 25Cr, selon la classification des familles d’aciers inoxydables publiée par Outokumpu en 2020. Différents systèmes de classification peuvent placer les nuances à des limites différentes.
Variables d’usinage et de fabrication
L’usinage de l’acier inoxydable duplex exige une attention particulière à l’écrouissage. Un outil qui frotte, reste en appui ou réalise une passe interrompue peu profonde peut laisser une couche écrouie, plus difficile à enlever lors de la passe suivante. Une chaleur excessive peut également accroître les déformations et réduire la durée de vie de l’outil. En pratique, il ne faut pas appliquer des vitesses de coupe universelles non étayées, mais maintenir une coupe stable et suffisamment engagée, utiliser un bridage rigide, maîtriser la chaleur et sélectionner les outils ainsi que les conditions d’arrosage au moyen d’essais d’usinage qualifiés. Des outils bien affûtés, une évacuation suffisante des copeaux et l’absence de passes répétées sur une surface écrouie sont particulièrement importants.
La résistance du matériau influe sur les équipements de perçage, de taraudage, de sciage et de mise en forme. Le bridage doit empêcher les vibrations sans provoquer de marques locales ou de contraintes résiduelles excessives. La préparation des bords doit éviter les couches étalées et fortement écrouies qui pourraient compliquer le soudage ou l’examen de surface. Une contamination abrasive provenant d’outils en acier au carbone peut provoquer des taches de rouille ou compromettre l’état de surface inoxydable recherché ; il est donc nécessaire d’utiliser des outils dédiés et de mettre en œuvre des pratiques d’atelier maîtrisées.
Le soudage a un effet direct sur l’équilibre des phases. La zone fondue et la zone affectée thermiquement subissent des cycles thermiques différents, et la composition du métal fondu peut ne pas correspondre à celle du métal de base. Un apport de chaleur excessif ou une température élevée entre passes peut favoriser la formation de régions riches en ferrite, la croissance des grains ou la précipitation de phases intermétalliques ; un refroidissement très rapide peut laisser une teneur excessive en ferrite et réduire la formation d’austénite. Le choix du métal d’apport, la protection gazeuse, le bridage du joint, la maîtrise de la température entre passes et le nettoyage après soudage jouent tous un rôle. Un mode opératoire de soudage doit être qualifié pour la nuance, l’épaisseur, la conception du joint et l’environnement de service concernés.
Les tubes duplex soudés par fusion électrique avec métal d’apport sont couverts par l’ASTM A928/A928M ; ASTM International indique que UNS S32205 correspond à la nuance duplex 2205 dans les spécifications de produits citées. Cette désignation ne prouve pas à elle seule que la microstructure de la soudure est acceptable. Le traitement thermique, la teneur en ferrite, les essais de corrosion, les propriétés en traction et les contrôles non destructifs restent soumis aux exigences applicables de l’achat et du produit.
| Méthode d’inspection | Ce qu’elle peut révéler |
|---|---|
| Métallographie | Morphologie des phases, équilibre des phases et précipités |
| Mesure de la ferrite | Fraction locale approximative de ferrite |
| Essai de dureté | Indices de durcissement ou de fragilisation |
| Essai de résilience | Ténacité à l’entaille après traitement ou vieillissement |
| Essai de corrosion | Réponse à la corrosion localisée dans des conditions spécifiées |
| Examen radiographique ou ultrasonore | Discontinuités internes et défauts de soudage |
Examen microstructural et contrôle de conformité
L’examen métallographique commence par un échantillonnage représentatif. Une coupe est enrobée, rectifiée, polie et attaquée afin de distinguer les régions ferritiques et austénitiques. Après laminage, les structures duplex présentent couramment une ferrite et une austénite allongées, en bandes ou en lamelles, bien que leur aspect varie selon le recuit, l’orientation de la section et le réactif d’attaque. L’examen doit couvrir les emplacements longitudinaux, transversaux et dans l’épaisseur qui sont pertinents lorsque des phénomènes de ségrégation, des effets du soudage ou des différences de refroidissement entre la surface et le centre sont possibles.
L’évaluation de l’équilibre des phases peut faire appel à une analyse d’image étalonnée, à des mesures au ferritoscope, à des méthodes magnétiques ou à la métallographie quantitative. Chaque méthode présente des limites. Les mesures magnétiques réagissent principalement à la ferrite et peuvent être influencées par la géométrie, l’état de surface, l’étalonnage et la composition locale ; l’analyse d’image dépend de la préparation, de l’attaque, du choix du seuil et de l’échantillonnage. Un pourcentage de ferrite rapporté n’est pertinent que si la méthode, l’emplacement, le grossissement et la plage d’acceptation sont définis.
L’inspection doit également rechercher la phase sigma, la phase chi, les nitrures de chrome, les oxydes, les porosités et autres discontinuités. Ces constituants peuvent extraire du chrome ou du molybdène de la matrice environnante, réduisant ainsi la résistance critique à la corrosion par piqûres et à la corrosion caverneuse, même lorsque l’analyse chimique globale respecte les exigences de la nuance. Les essais mécaniques, les essais de résilience lorsqu’ils sont spécifiés, les essais de corrosion, les contrôles de dureté, l’inspection dimensionnelle ainsi que les examens radiographiques ou ultrasonores peuvent être combinés à la métallographie. Les composants sensibles à la fatigue exigent une attention particulière au niveau des pieds de cordon, des défauts de surface, des contraintes résiduelles et du déséquilibre local des phases.
L’ASTM A928/A928M couvre les tubes en acier inoxydable duplex soudés par fusion électrique et fabriqués avec un métal d’apport. Strong evidence
L’ISO 17781 constitue la principale référence de contrôle qualité pour la microstructure duplex dans les applications pétrolières et gazières. Le comité technique 67 de l’ISO indique qu’elle spécifie des méthodes d’essai pour le contrôle qualité de la microstructure des aciers inoxydables ferritiques/austénitiques, ou duplex. Elle ne remplace ni la nuance du matériau, ni le mode opératoire de soudage, ni les critères d’acceptation du projet. Son intérêt est de rendre l’examen et l’évaluation plus cohérents entre les produits et les fournisseurs. Pour la fabrication de produits duplex, un certificat de composition chimique nominale ne constitue qu’un élément du contrôle ; le composant fini doit également démontrer que l’historique thermique et la transformation ont produit la structure requise.
Normes de produit et ASTM A928/A928M
L’acier inoxydable duplex ne constitue pas une désignation de matériau unique. Ce terme désigne une famille d’alliages chrome–nickel–molybdène–fer dont la structure visée contient des fractions volumiques approximativement égales de ferrite et d’austénite. World Stainless/International Stainless Steel Forum a indiqué, dans sa présentation de 2024 consacrée aux aciers inoxydables duplex, que la proportion couramment visée était d’environ 50 % de ferrite et 50 % d’austénite. Cette proportion dépend toutefois de la composition chimique et du procédé de fabrication. L’azote, le nickel, le chrome, le molybdène, la température du traitement de mise en solution, les cycles thermiques de soudage et la vitesse de refroidissement influencent tous l’équilibre final des phases.
L’ASTM A928/A928M concerne une forme de produit et une voie de fabrication précises : les tubes en acier inoxydable ferritique/austénitique, ou duplex, fabriqués par soudage par fusion électrique avec ajout de métal d’apport. Il ne s’agit donc pas d’une spécification générale applicable à tous les produits duplex. Les tubes sans soudure, les tubes soudés sans ajout de métal d’apport, les tôles, les pièces forgées, les raccords et les barres relèvent d’autres spécifications de produit, chacune ayant sa propre désignation, ses propres dispositions relatives au traitement thermique, ses propres essais et ses propres critères d’acceptation.
Cette distinction est importante, car le nom d’une nuance n’indique pas, à lui seul, l’ensemble des exigences d’inspection. UNS S32205 désigne une composition d’alliage dans le cadre de l’Unified Numbering System. « 2205 » est le nom de nuance largement utilisé pour la même famille générale d’aciers duplex, et l’ASTM A928/A928M fait référence à UNS S32205 comme correspondant à la nuance duplex 2205 dans les spécifications de produit citées en référence, comme l’a consigné ASTM International dans l’édition de 2009. Une exigence d’achat ou de fabrication doit néanmoins préciser la norme de produit applicable, la norme dimensionnelle, l’édition, le mode opératoire de soudage, le traitement thermique, les examens, la fréquence des essais et les critères d’acceptation.
Tubes duplex soudés par fusion électrique
Lors du soudage par fusion électrique, le tube est formé à partir d’une bande ou d’une tôle, puis le joint longitudinal est assemblé par un procédé de fusion. Du métal d’apport est ajouté au joint, plutôt que de compter uniquement sur la fusion des bords du métal de base. L’ASTM A928/A928M fixe les exigences applicables à cette catégorie de tubes duplex, notamment les dispositions relatives à la nuance spécifiée, aux dimensions, à l’état de fabrication, à la qualité du soudage et aux essais. La désignation ASTM « A928/A928M » indique également que la spécification est publiée en unités anglo-saxonnes et en unités SI ; le système d’unités choisi doit être appliqué de manière cohérente lorsque la norme donne des valeurs différentes.
L’état ferritique–austénitique du tube ne peut pas être déduit de la seule teneur nominale en chrome ou en nickel. Un métal déposé par soudage peut se solidifier avec une structure riche en ferrite, puis former de l’austénite lors du refroidissement, tandis que la zone affectée thermiquement subit une histoire thermique différente. Un excès de ferrite peut réduire la ténacité et nuire à la résistance à la corrosion localisée. Un excès d’austénite peut réduire la résistance associée à la structure duplex et peut révéler une composition d’alliage ou un cycle thermique se situant en dehors de la plage de contrôle prévue.
C’est pourquoi le traitement de mise en solution et le refroidissement rapide constituent des contrôles essentiels pour de nombreux produits tubulaires duplex. Le traitement dissout les phases intermétalliques indésirables et rétablit une structure biphasée appropriée avant les essais du tube. Les modes opératoires de soudage doivent maîtriser l’apport de chaleur, la température entre passes, la protection gazeuse, la qualité de la purge et le choix du métal d’apport. Un mode opératoire qualifié pour un acier inoxydable austénitique ne peut pas être simplement réputé produire un assemblage duplex acceptable.
La microstructure révélée par attaque chimique se présente généralement sous la forme de régions ferritiques et austénitiques allongées ou lamellaires, orientées selon le matériau travaillé ou le schéma de solidification associé au soudage. L’aspect seul ne constitue pas une preuve suffisante de conformité. L’examen métallographique, la mesure de la teneur en ferrite, les essais de corrosion, les essais mécaniques et les contrôles non destructifs répondent à des questions différentes et ne sont pas interchangeables.
Métal d’apport et exigences relatives au produit
Le métal d’apport ajouté doit être compatible avec la nuance duplex spécifiée et avec le mode opératoire de soudage. L’équilibre entre sa teneur en chrome, nickel, molybdène et azote influence la formation des phases dans le métal soudé, la résistance à la corrosion par piqûres, la résistance mécanique et la ductilité. Un métal d’apport choisi uniquement d’après la désignation nominale de l’alliage peut être inadapté si la dilution, le gaz de protection, l’apport de chaleur ou le traitement après soudage modifie la composition ou la structure du dépôt.
L’ASTM A928/A928M doit être comprise comme une spécification de produit, et non comme un catalogue de consommables de soudage. Elle établit les exigences applicables aux tubes fabriqués selon le procédé indiqué, tandis que le mode opératoire de soudage et la classification du métal d’apport fournissent des contrôles supplémentaires. L’exigence technique complète peut inclure une analyse chimique, des propriétés en traction, des limites de dureté lorsqu’elles sont spécifiées, un essai hydrostatique ou un contrôle non destructif de remplacement, un examen visuel et dimensionnel, un examen du soudage et l’état de traitement thermique. Les exigences exactes dépendent de l’édition et de la nuance spécifiée ; une édition ancienne ne doit pas être considérée comme interchangeable avec une édition ultérieure.
Les nuances duplex sont souvent regroupées selon leur indice équivalent de résistance à la corrosion par piqûres, ou PREN. La classification 2024 de World Stainless/International Stainless Steel Forum place les nuances duplex lean dans la plage PREN 22–27, les nuances duplex standard dans la plage PREN 28–38, les nuances superduplex dans la plage PREN 39–45 et les nuances hyperduplex au-dessus de 45. Le PREN est une convention d’indexation fondée principalement sur le chrome, le molybdène et l’azote. Il est utile pour comparer les familles d’alliages, mais ne constitue pas une garantie complète de performance. La température critique de corrosion par piqûres, la résistance à la corrosion caverneuse, l’état de surface, la concentration en chlorures, la température, la contamination liée à la fabrication et la microstructure du soudage peuvent produire des résultats différents pour des alliages présentant un PREN calculé similaire.
La nuance 2205, bien connue, est communément appelée duplex 22Cr. La description de 2020 de la famille des aciers inoxydables publiée par Outokumpu identifie les nuances 2507 et 4501 comme des nuances superduplex 25Cr. Ces désignations de famille contribuent à expliquer la composition de l’alliage, mais elles ne remplacent ni une désignation UNS ni la norme de produit. La mention « tube 2205 » reste incomplète tant que l’exigence ne précise pas quelle composition 2205, quelle forme de produit, quelle voie de fabrication, quelles dimensions, quels essais et quelle norme d’acceptation s’appliquent.
Le contrôle qualité ne se limite pas au pourcentage de ferrite. L’ISO 17781, identifiée en 2024 par le comité technique 67 de l’ISO, spécifie des méthodes d’essai destinées au contrôle qualité de la microstructure des aciers inoxydables ferritiques/austénitiques utilisés dans les industries du pétrole et du gaz naturel. Sa pertinence est directe : après une exposition thermique inappropriée, les composants duplex peuvent contenir une phase sigma, une phase chi, des nitrures de chrome ou d’autres précipités. Ces phases peuvent réduire la ténacité ou appauvrir en chrome et en molybdène les zones proches des joints de grains, diminuant ainsi la résistance à la corrosion par piqûres et à la corrosion caverneuse.
UNS S32205 dans les spécifications citées en référence
UNS S32205 est une désignation d’alliage, et non une description complète d’une commande. Elle communique l’identité chimique visée d’un acier inoxydable duplex couramment associé au 2205, mais n’indique pas si le produit est un tube, une tôle, un raccord ou une pièce forgée. Elle ne précise pas non plus si le tube est soudé par fusion électrique, si du métal d’apport a été ajouté, quel traitement thermique a été appliqué ni quels examens sont obligatoires.
Dans l’ASTM A928/A928M, UNS S32205 est répertorié en relation avec la nuance duplex 2205 dans les spécifications de produit citées en référence. Cette relation doit être formulée avec précision : S32205 identifie la nuance du matériau, tandis que l’A928/A928M régit le produit tubulaire particulier soudé par fusion électrique. Une référence spécifiant les deux éléments est donc plus informative que l’un ou l’autre terme pris isolément.
La même rigueur s’applique à des désignations telles que duplex lean, duplex standard, superduplex et hyperduplex. Ces catégories indiquent des regroupements approximatifs d’alliages et des plages de résistance à la corrosion, et non des limites identiques dans tous les systèmes de classification. Les outils de prévision des phases, notamment les équivalents de chrome et de nickel ainsi que les diagrammes de phases computationnels, peuvent orienter le contrôle de l’alliage et du soudage, mais l’acceptation finale repose sur les essais et les exigences désignés par la norme applicable. L’ASTM A928/A928M, l’édition spécifiée et toute norme de contrôle qualité invoquée doivent être examinées conjointement.
Applications selon l’environnement et le mode de défaillance
La sélection d’un acier inoxydable duplex commence par l’environnement et le mode de défaillance, et non par le seul terme « duplex ». Les questions pertinentes sont de savoir si la corrosion par piqûres due aux chlorures, la corrosion caverneuse, la fissuration sous contrainte en milieu sulfuré, l’érosion, la fatigue, la dégradation des soudures ou la fragilisation thermique gouverne la conception. Une nuance qui donne de bons résultats dans un flux de procédé désaéré peut être inadaptée dans une crevasse chaude et oxygénée contenant des chlorures. De même, un PREN élevé ne dispense pas de maîtriser l’équilibre ferrite–austénite, l’état de surface, le mode opératoire de soudage et le traitement thermique.
Les deux phases sont normalement visées à environ 50 % de ferrite et 50 % d’austénite, comme l’ont indiqué World Stainless et l’International Stainless Steel Forum en 2024. Cet équilibre associe la résistance mécanique et la résistance à la fissuration par les chlorures généralement liées aux aciers inoxydables ferritiques à la ténacité et au comportement face à la corrosion générale associés aux aciers inoxydables austénitiques. Il n’est pas fixé par la seule désignation nominale de la nuance. La composition de l’alliage, le recuit de mise en solution, la vitesse de refroidissement, l’épaisseur de la tôle, le formage et le soudage peuvent modifier les proportions des phases ou favoriser la formation de précipités délétères tels que la phase sigma, la phase chi, les nitrures de chrome et l’austénite secondaire.
Le PREN est utile pour classer les familles d’alliages selon leur résistance aux piqûres, mais il s’agit d’une convention d’indexation et non d’une garantie complète des performances en service. La classification World Stainless de 2024 place les nuances duplex lean dans la plage PREN 22–27, les nuances duplex standard dans la plage PREN 28–38, les nuances superduplex dans la plage PREN 39–45 et les nuances hyperduplex au-dessus de PREN 45. Les différents systèmes de classification n’utilisent pas toujours des limites identiques. La nuance 2205 est couramment appelée duplex 22Cr ; les nuances 2507 et 4501 sont des nuances superduplex 25Cr, selon la vue d’ensemble des familles d’aciers inoxydables publiée par Outokumpu en 2020.
Applications dans les secteurs du pétrole, du gaz et de la pétrochimie
Les équipements destinés au pétrole et au gaz naturel exposent les aciers inoxydables à des combinaisons plus exigeantes qu’un simple essai à l’eau de mer : des chlorures, du dioxyde de carbone, du sulfure d’hydrogène, de l’oxygène dissous, des acides organiques, une pression élevée, une température élevée et un mouillage intermittent peuvent être présents dans un même système. Les nuances duplex sont donc utilisées dans les conduites d’écoulement, les séparateurs, les tuyauteries, les vannes, les composants d’échangeurs thermiques, les équipements d’ombilicaux, les laveurs et les appareils de procédé, lorsque la résistance mécanique, la résistance aux chlorures et la résistance à la fissuration liée aux sulfures doivent être prises en compte conjointement.
Les alliages duplex lean peuvent réduire la teneur en nickel et en molybdène tout en conservant une structure biphasée, mais leur plage de PREN inférieure ne les rend pas interchangeables avec les nuances duplex standard. Ils peuvent convenir à des flux de procédé moins agressifs, à des tuyauteries de structure ou à des équipements pour lesquels la concentration en chlorures et la température sont maîtrisées. Le duplex standard, notamment le matériau 22Cr tel que UNS S32205, est souvent évalué pour les tuyauteries générales de procédé et les composants sous pression. ASTM A928/A928M identifie UNS S32205 comme correspondant à la nuance duplex 2205 dans les spécifications de produits citées et couvre les tubes duplex soudés par fusion électrique avec métal d’apport. Le métal d’apport est important : un dépôt soudé mal sélectionné ou excessivement dilué peut entraîner un équilibre défavorable des phases ou réduire la résistance locale à la corrosion.
Les nuances superduplex telles que 2507 et 4501 sont envisagées lorsque l’exposition à des chlorures chauds, le service en milieu corrosif contenant du sulfure d’hydrogène ou des charges mécaniques élevées exigent une marge accrue vis-à-vis de la corrosion par piqûres, de la corrosion caverneuse et de la fissuration par corrosion sous contrainte. Les nuances hyperduplex poussent plus loin l’alliage, généralement par une teneur plus élevée en chrome, en molybdène et en azote, mais cette augmentation réduit également la tolérance au niveau de la fabrication. Une teneur en éléments d’alliage supérieure ne remplace pas un mode opératoire qualifié de soudage et de traitement thermique.
Le contrôle de la qualité dans les secteurs du pétrole et du gaz naturel comporte une dimension microstructurale spécifique. La norme ISO 17781, publiée sous l’égide du comité technique 67 de l’ISO, spécifie des méthodes d’essai pour le contrôle de la qualité de la microstructure des aciers inoxydables ferritiques/austénitiques, ou duplex, utilisés dans les industries du pétrole et du gaz naturel. Elle traite de l’examen de l’équilibre des phases et des phases intermétalliques nocives, plutôt que de considérer le nom du produit comme une preuve d’aptitude au service. Cette distinction est importante après soudage, soudage de réparation, recuit de mise en solution ou exposition à une plage de températures dans laquelle les phases sigma ou chi peuvent se former.
Le sulfure d’hydrogène introduit une autre voie de défaillance. Des zones dures et fragiles, une teneur excessive en ferrite, un appauvrissement local en chrome et des défauts de soudage peuvent accroître la sensibilité à la fissuration sous contrainte en milieu sulfuré ou à la fissuration assistée par l’hydrogène. La revue de conception associe donc la qualification du matériau à la maîtrise de la dureté, aux exigences relatives aux milieux corrosifs contenant du sulfure d’hydrogène, à la qualification du mode opératoire de soudage, aux contrôles non destructifs et à l’inspection des zones affectées thermiquement. La fatigue reste une question distincte. La résistance mécanique du duplex n’élimine pas les dommages de fatigue dus aux cycles de pression, aux vibrations, aux pieds de cordon de soudure ou aux piqûres de corrosion ; l’état de surface et la géométrie de la soudure peuvent avoir une influence sur la durée de vie plus importante que le PREN nominal.
Applications marines, dans le dessalement et les environnements contenant des chlorures
L’eau de mer et les saumures placent la corrosion par piqûres et la corrosion caverneuse au centre de la sélection des matériaux. Les ions chlorure se concentrent sous les joints, les dépôts, les colliers, les faces de brides et les films liquides stagnants. La température, la teneur en oxygène, la vitesse d’écoulement, les dépôts et le couplage cathodique avec d’autres alliages peuvent modifier considérablement les conditions électrochimiques locales. Une comparaison des PREN aide à présélectionner les nuances candidates, mais elle ne peut pas prévoir toutes les géométries de crevasse ni tenir pleinement compte de l’état de la soudure et de la contamination de surface.
Les nuances duplex lean peuvent convenir lorsque la concentration en chlorures, la température et la stagnation sont limitées, notamment dans certains réservoirs, éléments structuraux et systèmes auxiliaires. Les nuances duplex standard sont utilisées dans de nombreuses structures marines, tuyauteries d’eau de mer, systèmes d’eau de refroidissement et installations de dessalement, mais la conception doit distinguer l’eau en écoulement continu de la saumure stagnante. Les nuances superduplex et hyperduplex peuvent être sélectionnées pour des applications sévères en eau de mer, des composants d’osmose inverse haute pression, des pièces de pompes et de vannes ou des flux concentrés de chlorures. Il n’existe pas de correspondance universelle entre une nuance et une application : un même système d’eau de mer peut exiger des alliages différents pour une crevasse aérée, un tronçon soudé, une enveloppe sous pression et un composant tournant.
Les installations de dessalement imposent également des contraintes d’érosion, d’abrasion et de cycles thermiques. Une vitesse élevée peut éliminer les films protecteurs, tandis que les solides en suspension endommagent les surfaces et exposent du métal neuf. L’oxydation de la soudure, les couleurs de revenu et la contamination par le fer peuvent créer des sites d’amorçage, même lorsque l’alliage de base possède une teneur élevée en chrome et en molybdène. Le décapage, le nettoyage mécanique, le rinçage et la maîtrise de la protection gazeuse de la soudure font donc partie de la prévention de la corrosion, et non d’une simple finition esthétique.
L’austénite est importante pour la ténacité et la ductilité à basse température, tandis que la ferrite contribue à la résistance mécanique et à la résistance à la fissuration induite par les chlorures. Une teneur excessive en ferrite peut réduire la ténacité et la résistance à la corrosion ; une teneur excessive en austénite peut diminuer la résistance mécanique et modifier la répartition de l’azote. Un refroidissement trop lent dans les températures intermédiaires favorise la précipitation des phases sigma et chi. À l’inverse, un refroidissement trop rapide après certaines opérations de fabrication peut laisser une teneur excessive en ferrite ou entraîner des défauts liés à l’azote. Le traitement thermique de mise en solution et le refroidissement rapide doivent être adaptés à l’épaisseur de la section et à la composition de la nuance.
Applications structurales, de procédé et énergétiques
Dans les applications structurales, l’acier duplex est sélectionné lorsque la réduction de l’épaisseur des sections, la limite d’élasticité élevée, l’exposition à la corrosion ou les exigences d’inspection sur le cycle de vie sont importantes simultanément. Les ponts, les structures de soutien offshore, les réservoirs de stockage, les éléments architecturaux et les fixations peuvent bénéficier de la combinaison ferritique–austénitique, mais le flambement, la conception des assemblages, la fatigue des soudures, l’exposition au feu et la dilatation thermique différentielle restent déterminants dans les calculs d’ingénierie. Une limite d’élasticité plus élevée ne permet pas automatiquement de construire plus mince lorsque la fatigue ou l’instabilité locale gouverne la conception.
Les équipements de procédé et du secteur de l’énergie ajoutent des contraintes thermiques et mécaniques. Les nuances duplex sont présentes dans les échangeurs thermiques, les appareils sous pression, les équipements de traitement des fumées, les installations de biomasse, les composants hydroélectriques, les condenseurs ainsi que les systèmes auxiliaires nucléaires ou fonctionnant aux combustibles fossiles. Le domaine de service doit exclure les températures qui provoquent une fragilisation ou une précipitation pendant le fonctionnement. Des cycles thermiques répétés peuvent se combiner aux contraintes résiduelles de soudage et aux fluctuations de pression, entraînant des fissures de fatigue au niveau des piquages, des supports et des soudures de fixation.
L’historique de fabrication constitue souvent la variable déterminante. Le formage à froid augmente la résistance mécanique, mais peut modifier les contraintes résiduelles ; le formage à chaud et le chauffage de réparation peuvent perturber l’équilibre des phases ; le soudage modifie le rapport ferrite–austénite dans le métal soudé et la zone affectée thermiquement. Les diagrammes de prévision des phases et les calculs thermodynamiques aident à définir la composition de l’alliage et les objectifs de refroidissement, tandis que la métallographie et les essais de corrosion permettent de vérifier le résultat. Les exigences des normes ASTM relatives aux produits définissent la composition, les dimensions et les essais mécaniques applicables à certaines formes de produits, mais les spécifications de projet peuvent ajouter des limites de ferrite, des examens des phases intermétalliques, des essais de résilience, la qualification des soudures ou des essais de corrosion.
La règle pratique est directe : sélectionner la famille en fonction du mode de défaillance déterminant, puis qualifier le produit réel et le procédé de fabrication retenu. Les nuances lean, standard, superduplex et hyperduplex occupent des plages distinctes de composition et de PREN, mais aucune ne constitue une réponse universelle à la corrosion par les chlorures, à la fatigue, au service en milieu corrosif contenant du sulfure d’hydrogène ou au fonctionnement à température élevée. La maîtrise des phases fait partie de la spécification du matériau ; ce n’est pas une considération secondaire.
Comment sélectionner et spécifier un acier inoxydable duplex
Définir l’environnement et les conséquences d’une défaillance
La sélection commence par l’environnement de service, et non par le mot « duplex » figurant sur une nomenclature de matériaux. Consignez la température et les cycles thermiques, la concentration en chlorures, l’acidité, les espèces oxydantes, l’oxygène dissous, la pression, la vitesse d’écoulement, les matières solides ainsi que l’exposition à l’eau de mer ou aux produits chimiques de procédé. Identifiez également si le composant sera soumis à des contraintes de traction, des contraintes thermiques, des sollicitations cycliques, des vibrations, de l’érosion ou des conditions de corrosion en crevasse sous des dépôts, des joints, des colliers de serrage et des attaches soudées.
Ces données déterminent les mécanismes de dégradation devant faire l’objet d’une qualification. L’eau contenant des chlorures peut provoquer une corrosion par piqûres et une corrosion en crevasse ; les solutions acides et réductrices peuvent entraîner une corrosion généralisée ou des dommages liés aux sulfures ; les acides oxydants peuvent modifier différemment le comportement à la corrosion. Les environnements contenant de l’hydrogène nécessitent une évaluation distincte de la fissuration environnementale. Un appareil sous pression, un collecteur sous-marin, un tube d’échangeur thermique, un corps de pompe et une main courante architecturale n’ont pas les mêmes conséquences en cas de défaillance, même lorsque leur environnement nominal de corrosion semble similaire.
Définissez la catégorie de conséquences avant de choisir une nuance. Une fuite sur une conduite utilitaire basse pression peut entraîner un arrêt et des opérations de nettoyage, tandis qu’une perte de confinement dans un système d’hydrocarbures haute pression ou de service en milieu acide peut créer des risques immédiats pour la sécurité. La spécification doit donc préciser les vitesses de corrosion admissibles, les intervalles d’inspection, les hypothèses de fuite avant rupture lorsqu’elles sont applicables, la durée de vie de conception en fatigue et le caractère acceptable ou non de la corrosion localisée. « Résistant à la corrosion » ne constitue pas un critère d’acceptation mesurable.
Les aciers inoxydables duplex sont des alliages de chrome–nickel–molybdène–fer conçus pour présenter des fractions volumiques approximativement égales de ferrite et d’austénite. World Stainless et l’International Stainless Steel Forum ont indiqué environ 50 % de ferrite et 50 % d’austénite en 2024. Cette structure associe la limite d’élasticité élevée et la résistance à la corrosion sous contrainte en présence de chlorures généralement associées aux aciers inoxydables ferritiques à une grande partie de la ténacité et du comportement à la corrosion des aciers inoxydables austénitiques. Cet équilibre n’est pas garanti par la seule désignation de la nuance. La composition chimique, l’épaisseur de la plaque ou du tube, le recuit de mise en solution, l’apport de chaleur lors du soudage, la température entre passes et la vitesse de refroidissement peuvent tous le modifier.
Le PREN fournit une première comparaison de la résistance à la corrosion localisée. Une expression couramment utilisée est PREN = %Cr + 3,3(%Mo) + 16(%N), bien que les équations publiées et les interprétations propres à chaque alliage diffèrent. La classification World Stainless de 2024 place les nuances duplex allégées dans la plage PREN 22–27, les nuances duplex standard dans la plage PREN 28–38, les nuances superduplex dans la plage PREN 39–45 et les nuances hyperduplex au-delà de 45. Il s’agit de conventions d’indexation et non de garanties complètes de performance. Le PREN ne tient pas pleinement compte de l’état de surface, des inclusions, des zones soudées, des crevasses, de la température, du pH, de l’activité des chlorures ni des défauts de fabrication.
Adapter la nuance, la forme du produit et le procédé de fabrication
Utilisez le classement environnemental pour établir une famille de nuances, puis vérifiez que la nuance sélectionnée est autorisée pour la forme du produit et le code applicable au service. Les nuances duplex ordinaires et duplex allégées conviennent généralement à des environnements chlorurés moins exigeants ou à des situations où des teneurs réduites en nickel et en molybdène sont acceptables. Les nuances duplex standard comprennent la famille 22Cr largement spécifiée. La nuance 2205 est couramment appelée duplex 22Cr ; ASTM A928/A928M identifie UNS S32205 comme correspondant à la nuance duplex 2205 dans le contexte de produit auquel elle fait référence. Les nuances superduplex comprennent couramment des alliages à 25Cr tels que 2507 et 4501. Les alliages hyperduplex vont plus loin dans la conception fondée sur le chrome, le molybdène et l’azote, mais leurs exigences de qualification restent propres à chaque application. Les limites de classification ne sont pas identiques dans tous les systèmes techniques ; la norme applicable doit donc régir la terminologie.
Ne transposez pas directement une spécification de plaque à un tube soudé, une pièce forgée, une pièce moulée, une barre ou un tube sans vérifier le document applicable. La forme du produit modifie l’épaisseur de section, l’état de surface, la réponse au traitement thermique, les tolérances dimensionnelles ainsi que le nombre et le type d’essais requis. Pour un tube duplex soudé par fusion électrique avec métal d’apport, spécifiez ASTM A928/A928M et indiquez UNS S32205 lorsque cette nuance est requise ; le document d’achat ou de fabrication doit également préciser la classification du métal d’apport de soudage, le traitement de mise en solution, les contrôles non destructifs, les essais hydrostatiques ou d’étanchéité ainsi que les critères d’acceptation.
Le procédé de fabrication mérite la même attention. Les aciers inoxydables duplex sont normalement soumis à un recuit de mise en solution puis refroidis rapidement afin de conserver la structure ferrite–austénite prévue. Un temps excessif dans les plages de température intermédiaires peut entraîner la formation de phase sigma, de phase chi, de nitrures de chrome ou d’autres précipités. Les phases sigma et chi consomment le chrome et le molybdène de la matrice environnante et peuvent réduire fortement la ténacité et la résistance à la corrosion localisée. La formation de nitrures est particulièrement importante dans les régions riches en ferrite et les zones affectées thermiquement.
La procédure de soudage doit maîtriser l’apport de chaleur, l’énergie d’arc, la température entre passes, la protection gazeuse, la qualité de la purge, la préparation des joints et le choix du métal d’apport. Un refroidissement trop rapide peut laisser une teneur excessive en ferrite et réduire la formation d’austénite ; un refroidissement trop lent ou des expositions thermiques répétées peuvent favoriser des précipitations néfastes. Une qualification de mode opératoire de soudage doit donc représenter l’épaisseur de production, la conception du joint, le procédé de soudage, la position, le consommable, le gaz de protection et la pratique de réparation. Le traitement thermique après soudage n’est pas un remède universel : le traitement de mise en solution spécifié, la plage de température, le temps de maintien et la trempe doivent être adaptés à l’alliage et à la géométrie du composant, et certains ensembles fabriqués ne peuvent pas être traités sans provoquer de déformation ou de dommages dimensionnels.
La spécification mécanique dépend également de l’application. Les nuances duplex offrent souvent une limite d’élasticité supérieure à celle des nuances austénitiques courantes, ce qui permet de réduire l’épaisseur de section dans certaines conceptions, mais leur résistance varie selon la forme du produit et la direction d’essai. La ténacité peut diminuer si la teneur en ferrite est excessive ou si des phases intermétalliques se forment. Les performances en fatigue dépendent fortement de la géométrie du soudage, de l’état de surface, des contraintes résiduelles, de la contrainte moyenne, de l’exposition à la corrosion et de la qualité des contrôles. Un résultat de fatigue obtenu sur un métal de base lisse ne peut pas qualifier une tubulure ou une attache soudée à l’état brut de soudage.
Vérifier l’équilibre des phases, les essais de corrosion et les normes
La spécification finale doit exiger des preuves plutôt que déduire la microstructure de la composition chimique. Les outils de prédiction des phases, les diagrammes de type Schaeffler ou DeLong, les calculs thermodynamiques et les modèles de soudage propres aux alliages peuvent aider à anticiper la teneur en ferrite, mais ils ne remplacent pas la mesure. Un matériau duplex attaqué chimiquement présente généralement des régions ferritiques et austénitiques allongées et lamellaires. Quantifiez les fractions de phases selon une méthode métallographique ou d’analyse d’image convenue, définissez l’emplacement de la mesure et indiquez la plage admissible. L’échantillonnage doit inclure le métal de base, le métal soudé lorsque cela est pertinent et les zones affectées thermiquement.
ISO 17781 constitue une référence de contrôle qualité pour l’examen de la microstructure des aciers inoxydables ferritiques/austénitiques, ou duplex, utilisés dans les industries du pétrole et du gaz naturel. Son application doit être inscrite dans le plan d’inspection lorsque ce secteur ou la norme du projet l’invoque. Le plan doit préciser l’orientation des éprouvettes, les pratiques de polissage et d’attaque, le grossissement, la méthode de mesure des phases ainsi que le traitement des phases intermétalliques ou des nitrures.
La qualification en corrosion doit correspondre à la chimie du service. Les essais de température critique de piqûration, de température critique de corrosion en crevasse, de criblage au chlorure ferrique, de polarisation potentiodynamique cyclique ou d’immersion peuvent être pertinents, mais chacun répond à une question différente. Une valeur élevée de PREN ne remplace pas un essai réalisé dans les conditions réelles de chlorures, de température, d’acidité et d’état de surface attendues en service. Les échantillons soudés doivent être soumis aux essais lorsque les soudures déterminent le niveau de risque.
Enfin, rattachez chaque exigence à un document de référence applicable : la spécification du produit, le code de conception, la norme de qualification du soudage, la procédure de contrôle non destructif, le relevé de traitement thermique et la norme d’acceptation. Des sources telles que ASM International, Outokumpu, ASTM International, le comité technique 67 de l’ISO, World Stainless/International Stainless Steel Forum et la littérature scientifique évaluée par les pairs disponible sur ScienceDirect fournissent un contexte technique utile, mais la norme contractuelle et le code spécifique au service déterminent l’acceptation. Le choix de la nuance nominale n’est que la première décision. La composition chimique, la forme du produit, l’historique de fabrication, l’équilibre des phases, les données de corrosion, les propriétés mécaniques, la conception en fatigue et les dossiers d’inspection établissent ensemble si le composant duplex est qualifié pour son utilisation réelle.
Interprétations courantes erronées et limites techniques
Pourquoi le rapport 50:50 est un objectif de conception, et non une constante microscopique universelle
Le terme « duplex » décrit une microstructure ferritique–austénitique, et ne garantit pas que chaque point d’un composant contienne exactement des quantités égales des deux phases. Les alliages de chrome–nickel–molybdène–fer de cette famille sont développés de manière à produire approximativement 50 % de ferrite et 50 % d’austénite après le traitement spécifié. World Stainless et l’International Stainless Steel Forum ont fait état de cet équilibre approximatif en 2024, mais cette valeur constitue un objectif de conception dans l’état pertinent du produit, et non une constante microscopique.
Cette distinction est importante, car l’équilibre entre les phases varie en fonction de la composition chimique et de l’histoire thermique. Le chrome, le molybdène, le silicium et l’azote favorisent généralement la ferrite ou modifient sa stabilité, tandis que le nickel, le carbone, le manganèse et l’azote influencent la formation de l’austénite de différentes manières selon la composition et la température. La solidification peut d’abord produire une matrice ferritique ; l’austénite se forme ensuite pendant le refroidissement par transformation aux joints de ferrite et à l’intérieur des régions ferritiques. Le résultat final dépend de l’épaisseur de la section, de la température de recuit de mise en solution, de la durée de maintien et de la vitesse de refroidissement.
Une coupe transversale polie et attaquée révèle couramment des régions ferritiques et austénitiques allongées ou lamellaires. Cette image ne prouve pas que l’ensemble du composant présente un rapport de 1:1. Le métal fondu, la zone affectée thermiquement, une surface forgée et le centre d’une tôle épaisse peuvent chacun présenter des fractions locales différentes. Un refroidissement rapide peut laisser un excès de ferrite, faute de temps suffisant pour que l’austénite se forme. Une exposition lente ou inappropriée dans une plage de températures intermédiaires peut favoriser la formation d’austénite secondaire, de phase sigma, de phase chi, de nitrures de chrome ou d’autres précipités. Ces phases peuvent consommer le chrome et le molybdène des régions adjacentes, réduisant ainsi la résistance locale à la corrosion, même lorsque le pourcentage global des phases semble acceptable.
Les outils de prédiction des phases, notamment les diagrammes de type Schaeffler, DeLong et WRC, peuvent estimer le comportement de solidification du métal fondu à partir de sa composition. Les calculs thermodynamiques peuvent également prédire les domaines de phases à l’équilibre ou métastables. Aucune de ces approches ne se substitue à la métallographie et à la qualification du procédé. La question pertinente n’est pas simplement de savoir si une composition chimique nominale est qualifiée de duplex, mais de déterminer si le produit fini présente un équilibre ferrite–austénite acceptable, exempt de précipités dommageables, dans les emplacements et selon les orientations qui importent.
L’équilibre visé ne signifie pas non plus que le comportement mécanique est identique dans toutes les directions. La ferrite contribue à une limite d’élasticité plus élevée et à une meilleure résistance à la fissuration par corrosion sous contrainte en présence de chlorures, tandis que l’austénite contribue à la ductilité, à la ténacité et à la résistance à la corrosion liée à l’azote. Leur distribution, leur continuité, la morphologie des grains et l’état des interfaces influencent les propriétés en traction, la ténacité aux chocs, la propagation des fissures de fatigue et les performances des soudures. Un composant peut satisfaire une exigence nominale relative à la fraction des phases et néanmoins échouer à un essai de ténacité ou de corrosion si l’exposition thermique a produit une composition chimique locale ou des précipités inadéquats.
Pourquoi le PREN ne constitue pas un modèle complet de la corrosion
Le nombre équivalent de résistance à la piqûration, ou PREN, est un indice utile pour comparer les alliages, fondé principalement sur le chrome, le molybdène et l’azote. Selon la formule utilisée, le tungstène peut également être inclus. La classification couramment employée pour les nuances duplex place les nuances lean duplex à un PREN de 22–27, les nuances duplex standard à 28–38, les nuances super duplex à 39–45 et les nuances hyper duplex au-dessus de 45, selon les données de World Stainless/International Stainless Steel Forum de 2024. Ces plages aident à distinguer les familles ordinaires, lean, standard, superduplex et hyperduplex, mais les limites de classification ne sont pas identiques dans tous les systèmes.
Le PREN n’est pas une équation de durée de vie en service. Il ne prédit pas entièrement la température critique de piqûration, la température critique de corrosion caverneuse, l’attaque localisée sous des dépôts ou le comportement dans une zone affectée thermiquement par le soudage. L’état de surface, les inclusions, la morphologie des sulfures, les contraintes résiduelles, la concentration en chlorures, l’acidité, la température, les espèces oxydantes, les conditions d’écoulement, la géométrie des crevasses et le couplage galvanique influencent tous une défaillance réelle. Deux coulées présentant un PREN calculé similaire peuvent donner des résultats de piqûration différents en raison de différences au niveau de leurs inclusions, de leurs traitements thermiques et de leur état de surface.
L’équilibre entre les phases constitue une autre limite. Un alliage duplex peut présenter un PREN global favorable alors qu’une phase, une interface entre phases ou une région appauvrie en chrome possède une résistance locale plus faible. La phase sigma est particulièrement dommageable, car elle retire du chrome et du molybdène à la matrice environnante et peut réduire fortement la ténacité. La précipitation de nitrures dans la ferrite peut avoir un effet local similaire. Le soudage exige donc un contrôle de l’apport de chaleur, de la température entre passes, du gaz de protection, du choix du métal d’apport et des conditions de refroidissement ; la désignation d’un métal de base résistant à la corrosion ne confère pas automatiquement la même résistance à chaque soudure.
Le PREN renseigne également peu sur les défaillances mécaniques. Il ne permet pas de prédire la limite d’élasticité, la ténacité aux chocs à une température donnée, la résistance à la fatigue, la fissuration assistée par l’hydrogène ou la déformation sous chargement cyclique. De même, un PREN plus élevé ne garantit pas l’immunité dans un environnement situé en dehors des limites qualifiées pour l’alliage. Des essais critiques de piqûration et de corrosion caverneuse, des essais de corrosion sur assemblages soudés, des essais de traction et de choc, un examen métallographique et une qualification adaptée au service peuvent tous être nécessaires. ASM International, Outokumpu, les publications techniques de Wiley et les revues évaluées par les pairs indexées par ScienceDirect considèrent le PREN comme une convention d’indexation plutôt que comme un modèle complet de la corrosion.
Pourquoi les désignations des nuances ne remplacent pas les normes
Une désignation courante condense certaines informations ; elle ne constitue pas la spécification complète. « 2205 » est couramment utilisé pour désigner un acier inoxydable duplex à 22 % de chrome, tandis que 2507 et 4501 sont généralement identifiés comme des nuances super duplex à 25 % de chrome, comme le résume Outokumpu en 2020. Ces appellations n’établissent pas, à elles seules, la forme du produit, les limites de composition chimique, l’état de recuit de mise en solution, les dimensions, les exigences mécaniques, les contrôles non destructifs, le mode opératoire de soudage ou les critères d’acceptation.
La distinction est clairement illustrée par ASTM A928/A928M, qui couvre les tubes en acier inoxydable duplex soudés par fusion électrique avec métal d’apport. Dans ce contexte de produit, UNS S32205 correspond à la nuance duplex 2205 dans la spécification de référence, comme l’indique ASTM International. Une tôle, un tube sans soudure, un tube soudé, une pièce forgée, une pièce moulée ou un composant sous pression fabriqué peuvent relever de normes différentes, même lorsque leur alliage est désigné de manière informelle comme du 2205. La désignation ne peut pas remplacer l’exigence applicable d’ASTM, d’ASME, d’EN, d’ISO ou de l’acheteur.
Le contrôle qualité doit également prendre en compte le procédé de fabrication. Un certificat indiquant la composition chimique ne démontre pas que l’équilibre entre les phases a été correctement obtenu après le soudage. Le contrôle peut nécessiter une mesure de la ferrite, un examen métallographique, des essais de traction, des essais de choc, des essais de corrosion, une radiographie, un examen par ultrasons ou la vérification du traitement thermique. ISO 17781, identifiée par le comité technique 67 de l’ISO en 2024, spécifie des méthodes d’essai pour le contrôle qualité de la microstructure des aciers inoxydables duplex utilisés dans les industries du pétrole et du gaz naturel. Son existence illustre le point essentiel : la microstructure nécessite une méthode définie et une exigence d’acceptation.
Les principes applicables à l’ensemble de la famille sont transposables : les aciers duplex dépendent d’un équilibre ferrite–austénite contrôlé, de la teneur en azote et de la composition de l’alliage, de l’histoire thermique, des pratiques de soudage et de la résistance à la formation de précipités. Les données propres à une nuance ne sont pas transposables par simple hypothèse. Pour un composant destiné au traitement chimique, au dessalement, aux applications offshore, au confinement sous pression ou à la production de pétrole et de gaz, il convient de consulter la norme applicable au produit, la désignation du matériau selon ASTM ou ISO, la qualification du soudage et du traitement thermique, le plan de contrôle ainsi que les exigences de corrosion propres au service. Une désignation de nuance identifie un point de départ ; les documents applicables définissent ce qui a effectivement été fabriqué et les éléments justifiant son utilisation.
Références
- [1] Stainless steel families and grades. Outokumpu technical reference, 2020. https://www.outokumpu.com/
- [2] Duplex stainless steel: grades, properties and applications. World Stainless technical overview, 2024. https://www.worldstainless.org/
- [3] Petroleum and natural gas industries — Test methods for quality control of microstructure of ferritic/austenitic stainless steels. ISO 17781, 2024. https://www.iso.org/standard/