




Mit jelent a korrózióállóság a rozsdamentes acélok esetében?
A rozsdamentes acél korrózióállósága az ötvözet azon képessége, hogy meghatározott üzemi környezetben krómokban gazdag passzív réteget hozzon létre, tartson fenn és állítson helyre. Ez nem olyan állandó tulajdonság, amely az anyagot a gyártóüzemből minden alkalmazásba elkíséri. Egy rozsdamentes acélminőség tiszta, levegőztetett vízben passzív maradhat, miközben magasabb hőmérsékleten egy keskeny, kloridtartalmú résben gyors, lokalizált korróziós támadás érheti. Az ötvözetjelölés a névleges kémiai összetételt azonosítja; az üzemi teljesítményt azonban a geometria, a felület állapota, a gyártás előzményei, a feszültség és a környezeti kitettség is befolyásolja.

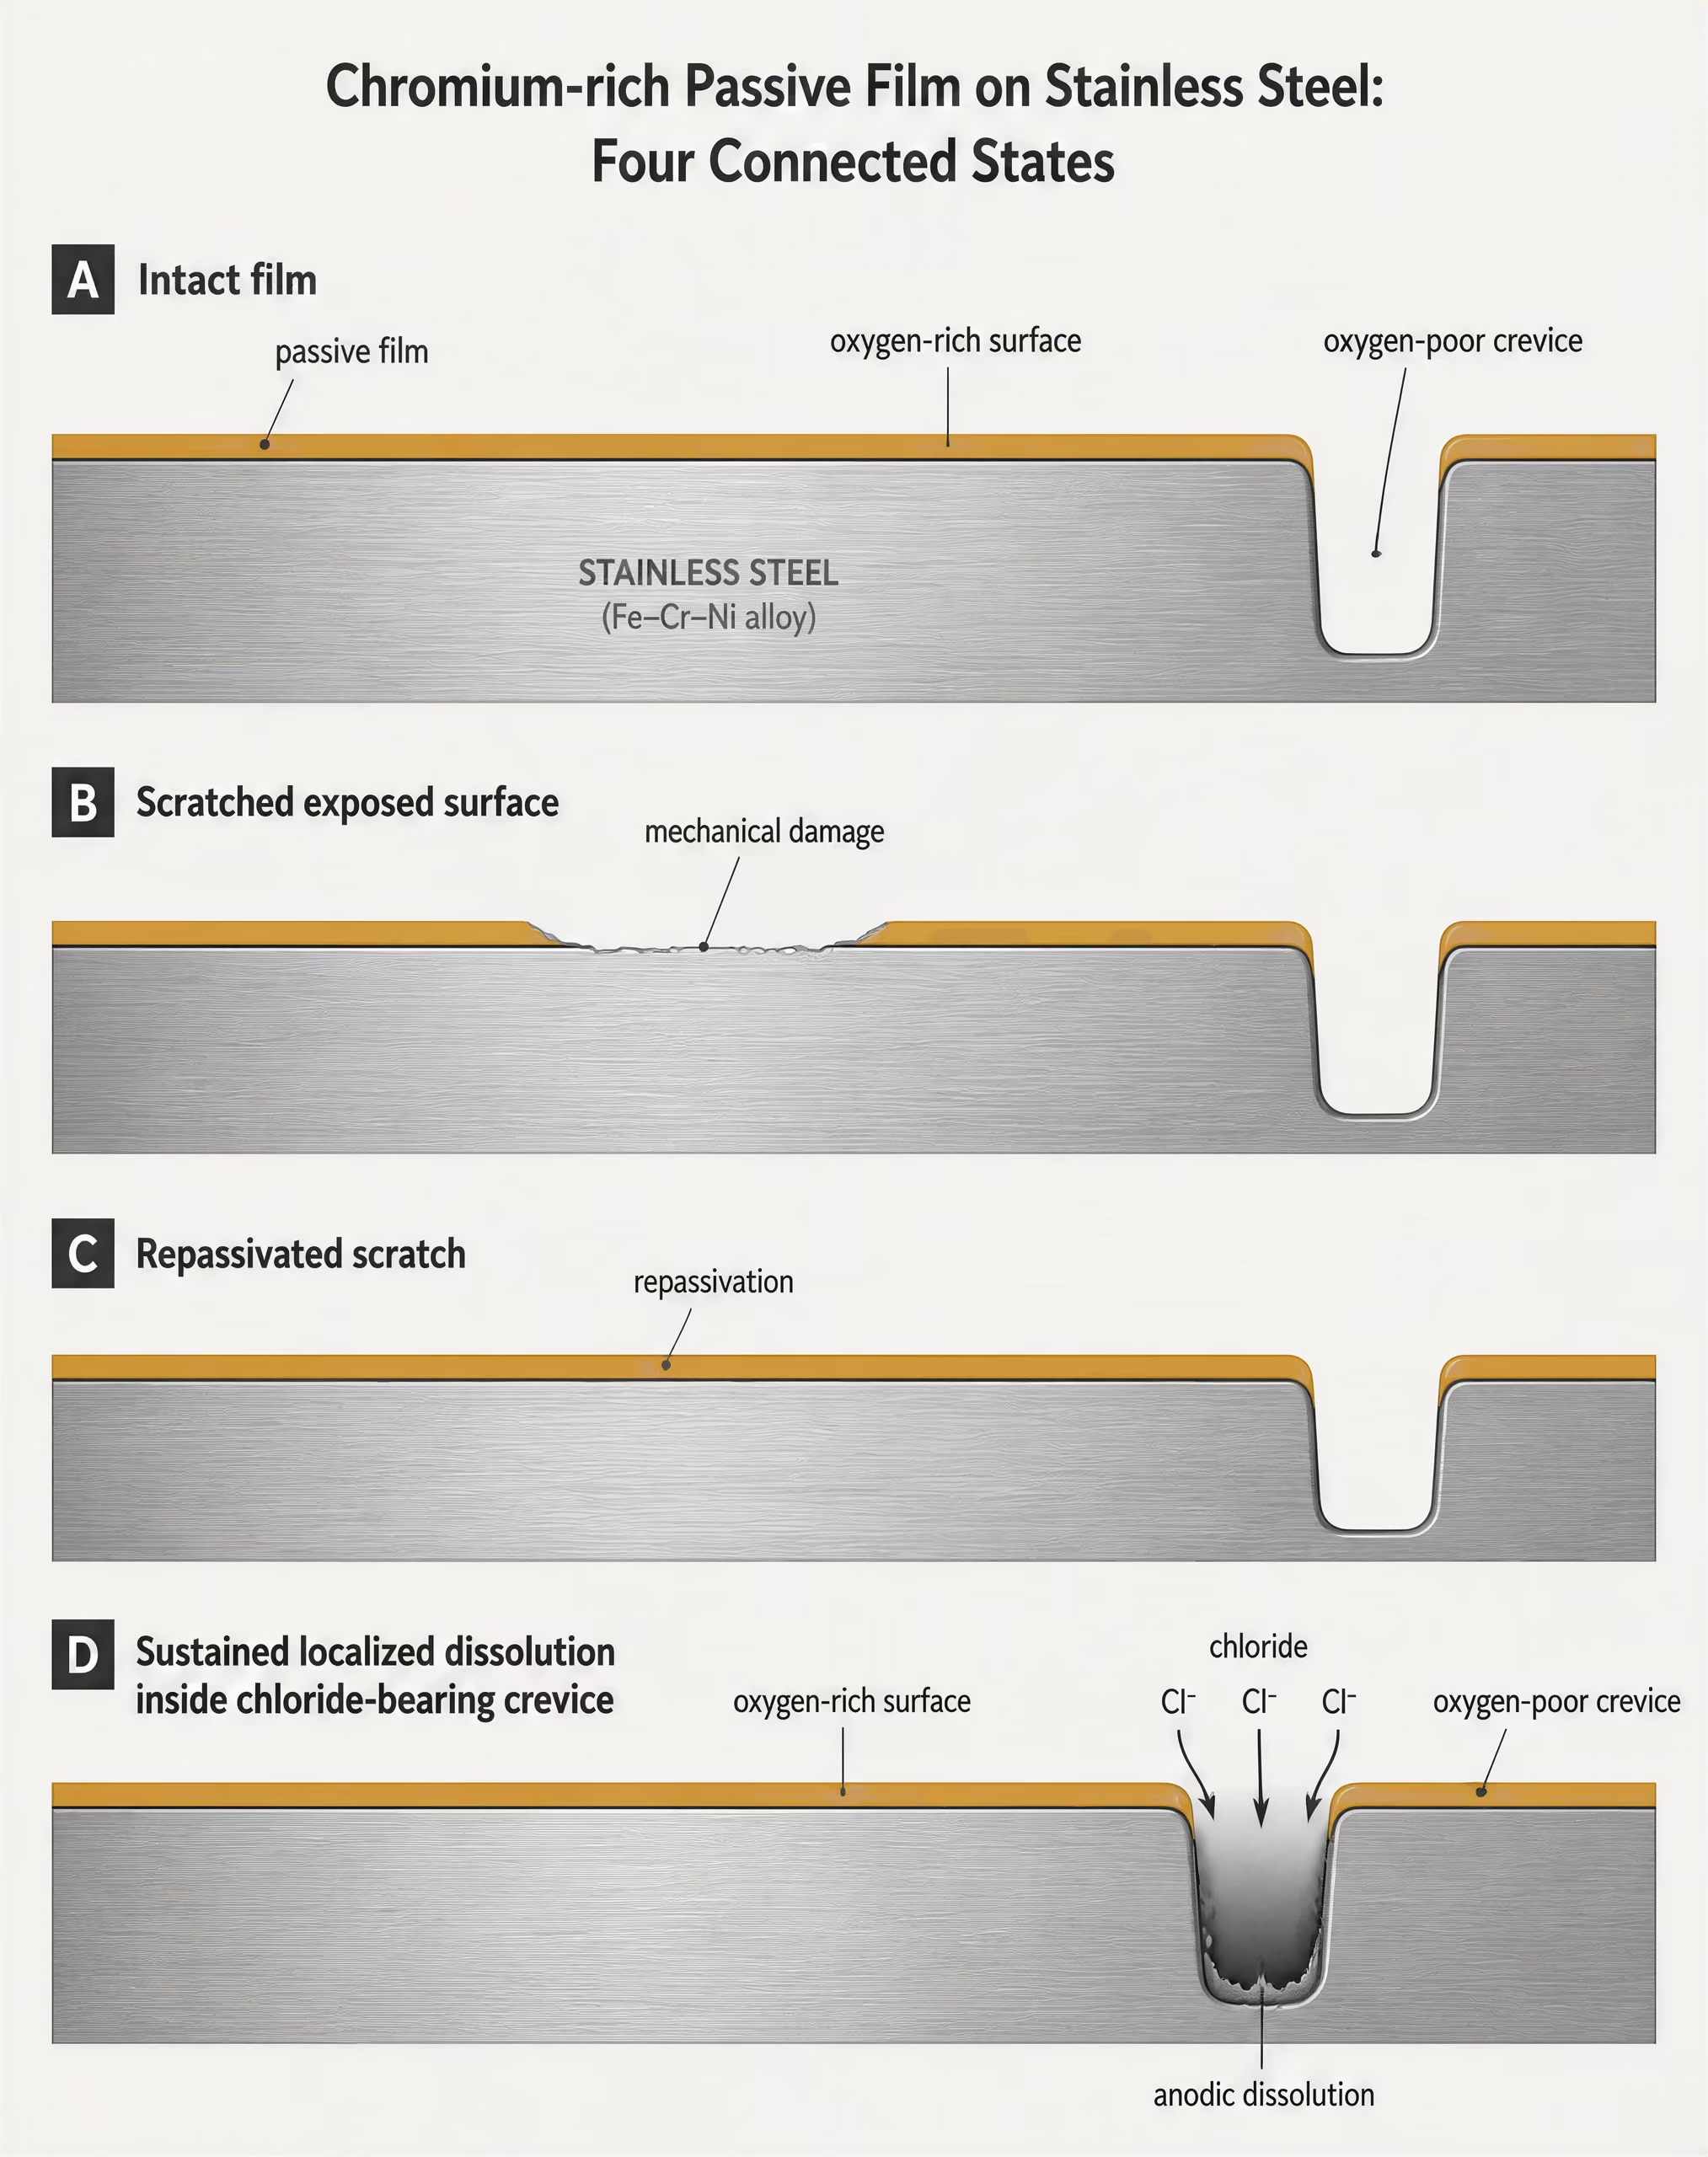
Passzív rétegek és depassziváció
Amikor elegendő krómot tartalmazó rozsdamentes ötvözet levegővel vagy vízzel érintkezik, a felületen lévő króm reakcióba lép az oxigénnel, és rendkívül vékony, oxidokban gazdag réteget képez. Ez a passzív réteg jelentősen csökkenti a vas, a króm és az ötvözet egyéb elemeinek oldódási sebességét. Nem festékbevonat, és nem szigeteli el tartósan a fémet a környezettől. A réteg dinamikus marad: mechanikailag sérülhet, helyileg feloldódhat, illetve a pH, a kloridkoncentráció, a hőmérséklet és az elektrokémiai potenciál változásai módosíthatják.
Újrapassziválódás Védő passzív film újbóli kialakulása helyi sérülés után, amikor az ötvözet és a környezeti feltételek lehetővé teszik a film helyreállását.
A tiszta felület gyakran gyorsan helyre tudja állítani a réteget, mivel a környező ötvözet krómot, a környezet pedig oxigént biztosít. Ez nehezebben megy végbe pangó résben, lerakódások alatt, durva hegesztési hőszíneződésnél vagy olyan szennyeződés alatt, amely feldúsítja a kloridot. A különbség lényeges. Egy szabadon lévő, jól levegőztetett felületen húzódó karcolás újra passziválódhat, míg egy árnyékolt résben lévő kis hiba tartós fémoldódás helyévé válhat.
Fő korróziós mechanizmusok
- Lyukkorrózió Kloridban gazdag kémiai környezet által fenntartott, lokalizált passzívfilm-lebomlás.
- Réskorrózió Oxigénben elszegényedett hézagokban, illesztéseknél és lerakódásokban fellépő korróziós támadás.
- Szemcseközi korrózió Az érzékeny szemcsehatárok kémiai összetételéhez kapcsolódó, előnyben részesített korróziós támadás.
- Feszültségkorróziós repedés Olyan repedésképződés, amelyhez húzófeszültség és meghatározott környezeti tényezők szükségesek.
- Galvanikus korrózió Különböző fémek összekapcsolása által okozott elektrokémiai korróziós támadás.
- Általános korrózió A kitett felület egészén viszonylag egyenletes oldódás.
A depassziváció nem feltétlenül okoz egyenletes elvékonyodást. A rozsdamentes acélok gyakran lokalizált mechanizmusok révén mennek tönkre. A British Stainless Steel Association a lyukkorróziót, a réskorróziót, a szemcseközi korróziót, a feszültségkorróziós repedést, a galvánkorróziót és az általános korróziót a rozsdamentes acélokat érintő fő mechanizmusok között sorolja fel. A lyukkorrózió akkor kezdődik, amikor a passzív réteg egy kis sérülési helye anódos régióvá válik, és a kloridionok elősegítik az oldódás fennmaradását. A BSSA szerint a réskorrózió ott kezdődik, ahol az oxigén hozzáférhetősége rendkívül alacsony. A rés belsejében kialakuló kémiai környezet eltér a tömbfázisú oldatétól: a fémionok hidrolizálnak, a savasság növekszik, és a klorid a töltésegyensúly fenntartása érdekében a korlátozott térfogatba vándorolhat.
Az ASM Handbook a réskorróziót elektrokémiai reakciókat, homogén kémiai reakciókat és anyagtranszportot magában foglaló, kapcsolt folyamatként írja le. Ez a leírás megmagyarázza, hogy egy névlegesen kis szerkezeti részlet miért határozhatja meg a tönkremenetelt. Egy csavarozott átlapolt kötés, tömítés széle, menetes csatlakozás vagy alátámasztási érintkezés korlátozhatja az oxigéntranszportot és visszatarthatja az oldatot akkor is, ha a környező felület tisztának látszik. A réskorrózió ezért nem egyszerűen a krómtartalom vizsgálata. Olyan reakciórendszer, amelyben az ötvözet, a rés méretei és a résben megrekedt oldat egyaránt szerepet játszik.
Gyártással kapcsolatos korróziós változók
- Hőszíneződés Kevésbé védő oxidot és helyileg megváltozott felületet hagyhat maga után.
- Beágyazódott vas Rozsdafoltokat és helyi elektrokémiai helyeket hozhat létre.
- Köszörülési szennyeződés Szénacélrészecskéket vagy kloridot visszatartó barázdákat juttathat a felületre.
- Hegesztési hőtörténet Megváltoztathatja a szenzibilizáció kockázatát vagy a duplex fázisegyensúlyt.
- Felületi lerakódások Korlátozhatják az oxigén hozzáférését, és visszatarthatják a tömény elektrolitot.
A gyártás megváltoztathatja a passzív réteg kiindulási állapotát. A hőszíneződés, a beágyazódott vas, a köszörülési szennyeződés, a hegesztési fröcskölés, valamint a durva és hőhatásnak kitett felületek csökkenthetik a helyi ellenállást, illetve olyan helyeket hozhatnak létre, ahol a lerakódások megmaradnak. A tisztítás, a pácolás vagy a megfelelő mechanikai és kémiai felületkezelési eljárás helyreállíthatja a megfelelőbb felületi állapotot, de nem képes ellensúlyozni egy olyan rést, amely folyamatosan feldúsítja a kloridokat. A tervezés és a gyártás egyaránt a korrózióvédelem része.
Miért nem jelzik előre önmagukban a minőségjelek az üzemi viselkedést?
| Rozsdamentesacél-minőség | Gyakori EN-megjelölés | Megkülönböztető jellemző |
|---|---|---|
| 304L típus | 1.4307 | Alacsony széntartalmú ausztenites minőség |
| 316L típus | 1.4404 | Alacsony széntartalmú, molibdéntartalmú ausztenites minőség |
| 444 típus | 1.4521 | Molibdéntartalmú ferrites minőség |
| 2205 duplex | 1.4462 | Ausztenites–ferrites duplex szerkezet |
A minőségjel egy kémiai összetételi kategória, nem pedig általános korróziós garancia. A Type 304L például az EN-rendszerben általában 1.4307 jelölésű, míg a Type 316L jelölése 1.4404. Névleges összetételük eltér egymástól, különösen a molibdéntartalom tekintetében, de egyik jelölés sem adja meg egy alkatrész kloridkoncentrációját, hőmérsékletét, oxigénellátottságát, résgeometriáját vagy az alkalmazott feszültséget. Ezek a figyelmen kívül hagyott változók dönthetik el, hogy a passzív réteg fennmarad-e.
| Bizonyíték szintje | Mit mutathat ki? | Mit nem állapíthat meg? |
|---|---|---|
| Ötvözetek összehasonlítása | Relatív ellenállás meghatározott körülmények között | Univerzális üzemi teljesítmény |
| Laboratóriumi vizsgálat | Teljesítmény meghatározott oldat, próbatest és eljárás esetén | Minden gyártott szerkezet üzemi élettartama |
| Alkatrész- vagy szerkezettapasztalat | Tényleges teljesítmény dokumentált alkalmazásban | Átvihetőség eltérő geometriára vagy kitettségre |
Az ötvözetek relatív ellenállása a bizonyítékok egyik szintje. A laboratóriumi összehasonlítás egy másik. A tényleges alkatrész-teljesítmény pedig egy harmadik szint; ezt a hármat nem szabad egymással felcserélhetőnek tekinteni. Egy vizsgálati rangsor kimutathatja, hogy valamely ötvözet a vizsgálati oldatban és az alkalmazott eljárás mellett hosszabb ideig áll ellen a lyukkorróziónak vagy a réskorróziónak, mint egy másik. Ez azonban nem állapítja meg egy hegesztéseket, lerakódásokat és változó hőmérsékleteket tartalmazó gyártott szerkezet élettartamát.
PREN A lyukkorrózási ellenállás ekvivalens száma, a relatív klorid-lyukkorrózási ellenállás kémiai összetételen alapuló szűrőmutatója; nem élettartam-előrejelzés.[2] Steel grades and PREN expression. International Molybdenum Association. International Molybdenum Association technical guidance.
A PREN jól szemlélteti a minőségalapú összehasonlítás értékét és korlátját is. Az International Molybdenum Association az ausztenites és duplex ötvözetekre az alábbi képletet adja meg:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
A magasabb PREN általában nagyobb relatív ellenállást jelez a klorid által kiváltott lyukkorrózióval szemben összehasonlítható körülmények között. Limited evidence
A magasabb számított érték általában nagyobb relatív ellenállást jelez a klorid által kiváltott lyukkorrózióval szemben összehasonlítható körülmények között. Nem jelzi előre egy adott alkatrész meghibásodásáig hátralévő időt, és nem reprezentálja teljes mértékben a réskorróziót, a hegesztés hatásait, a felületi szennyeződést, a galvánkapcsolatot vagy a feszültségkorróziós repedést. A nitrogén, a molibdén és a króm javíthatja az ötvözet korrózióállóságát, de egy súlyos rés még egy nagy ötvözőtartalmú anyagot is tönkretehet.
A World Stainless 1.4301 esetében 19-es, 1.4401 és 1.4521 esetében 25-ös, duplex 1.4462 esetében pedig 34-es PREN-értéket ad meg a talajokra és betonokra vonatkozó, 2025-ös útmutatójában. Ezek az értékek relatív összehasonlításokat támasztanak alá; nem jelentik azt, hogy az 1.4462 minden földbe fektetett alkalmazásban korróziómentes marad. Ugyanez az útmutató a kloridkoncentrációt, a talaj fajlagos ellenállását és a pH-t választási szempontként azonosítja. A World Stainless az alacsonyabb választási pontszámokat a Type 304/304L minőségekkel, a közepes igénybevételű körülményeket a Type 316/316L vagy 444 minőségekkel, a súlyosabb körülményeket a Type 317L minőséggel, a rendkívül agresszív környezeteket pedig a 904L, a szuperduplex és a 6% molibdéntartalmú ötvözetekkel társítja. Ez a fokozatosság szűrési keretrendszer, nem pedig a környezeti kitettség elemzésének helyettesítője.
A hőmérséklet döntő tényező lehet. A lyukkorrózió és a réskorrózió valószínűsége növekszik, ahogy a kloridtartalmú oldatok felmelegszenek, miközben a párolgás feldúsíthatja a sókat azokon a felületeken, amelyek csak időszakosan nedvesek. A parti permet, a jégmentesítő sók, a savas kondenzátum és a szennyezett légkör a tiszta bemerítésétől eltérő kockázatokat eredményez. Ezért egy beltéri tartályhoz kiválasztott ötvözet alkalmatlan lehet egy kültéri karimánál, még akkor is, ha mindkét alkatrész vízzel érintkezik.
A mechanizmus, a kitettség és a tervezés egységes rendszerként
Rendszeralapú kiválasztási sorrend
- Mechanizmus Határozza meg, hogy a lyukkorrózió, a réskorrózió, a repedésképződés, a galvanikus korróziós támadás vagy az általános korrózió a meghatározó.
- Kitettség Határozza meg a klorid-, hőmérséklet-, pH- és oxigénviszonyokat, valamint a lerakódásokat, a nedvesedést és a száradást.
- Tervezés Vizsgálja felül a vízelvezetést, az illesztéseket, a réseket, az anyagpárosítást és a feszültséget.
- Gyártás Vegye figyelembe a hegesztési hőszíneződést, a szennyeződést, a hőkezelést és a felületkikészítést.
A minőség kiválasztását a várható mechanizmussal kell kezdeni, majd ezt a mechanizmust össze kell kapcsolni a környezeti kitettséggel és az alkatrész kialakításával. A British Stainless Steel Association szerint a feszültségkorróziós repedéshez húzófeszültség és meghatározott környezeti tényezők együttes jelenléte szükséges. A hegesztésből származó maradó feszültség, az alakváltoztatás során keletkező alakváltozás, a szerelési terhelések és az alkalmazott nyomás biztosíthatják a húzókomponenst; a kloridok, a hőmérséklet és az ötvözet érzékenysége pedig a környezeti komponenst. A krómtartalom önmagában történő növelése nem szünteti meg ezt az együttes kockázatot.
A galvánkorrózió szintén inkább a szerkezettől, mintsem egyetlen minőségtől függ. A rozsdamentes acél és egy kevésbé nemes fém közötti elektromos érintkezés, a vezetőképes elektrolit, valamint a kedvezőtlen felületarány felgyorsíthatja a kisebb, anódos tag korrózióját. A szigetelés, a vízelvezetés és az anyagpárosítás legalább annyira fontos lehet, mint a rozsdamentes acél minőségének megváltoztatása.[3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM International. ASTM G78-95, 1995.
Az ASTM G78-95 olyan eljárásokat biztosít, amelyekkel azonosíthatók a réskorróziót valószínűsítő körülmények, valamint összehasonlítható a vasalapú és nikkelalapú rozsdamentes ötvözetek relatív réskorróziós ellenállása meghatározott, kloridtartalmú vizes környezetekben. A „meghatározott környezetek” kifejezés központi jelentőségű. Az ezzel a módszerrel kapott eredmény egy meghatározott kitettségre és próbatest-elrendezésre vonatkozó bizonyíték, nem pedig általános üzemi megfelelőségi tanúsítvány.
A rögzítendő kitettségi kérdések
- Klorid Hogyan jut be a klorid a felületre, hogyan dúsul fel, és hogyan marad ott?
- Hőmérséklet Milyen normál, üzemzavari és helyi forrópont-hőmérsékletek fordulnak elő?
- Oxigén A szerkezet mely részein különbözik az oxigén hozzáférhetősége?
- Geometria Hol találhatók tömítések, átlapolt illesztések, menetek, lerakódások vagy alátámasztási érintkezések?
- Feszültség Milyen maradó, alkalmazott vagy termikus húzófeszültségek maradnak fenn?
- Karbantartás Lehet-e a felületet vízteleníteni, tisztítani és ellenőrizni?
A gyakorlati kiválasztás során ezért azt kell megvizsgálni, hol gyűlik össze a víz, a lerakódások kiszáradnak-e és újranedvesednek-e, hogyan jut be a klorid, milyen hőmérsékletek fordulnak elő, különbözik-e az oxigén hozzáférhetősége a felület egyes részein, és milyen feszültségek maradnak vissza a gyártás után. Egy parti szerkezeti alkalmazás esetében az 1.4401 vagy egy megfelelő duplex minőség előnyben részesítése indokolt lehet az 1.4301-gyel szemben, ha a jégmentesítő só vagy a tengeri eredetű lerakódás reális veszélyt jelent, amint azt a rozsdamentes acélszerkezetekre vonatkozó útmutatások is jelzik. Egy zárt rés azonban továbbra is szükségessé teheti a kialakítás áttervezését, a vízelvezetés javítását, a kötési részlet módosítását vagy más ötvözet alkalmazását.
A korrózióállóság következésképpen rendszerszintű eredmény. A kémiai összetétel meghatározza a passzivitás kialakulásának lehetőségét; a környezeti kitettség igénybe veszi a réteget; a gyártás és a feszültség módosítja a helyi körülményeket; a tervezés pedig meghatározza, hogy a környezet eltávolítható-e, vagy feldúsul. A minőség kiválasztása csak akkor megalapozott, ha mind a négy tényezőt együttesen vesszük figyelembe.
A passzivitás és a lokalizált korróziós támadás metallurgiai háttere
A rozsdamentes acél azért áll ellen a korróziónak, mert a felületén vékony, krómban gazdag oxidréteg alakulhat ki. Ez a passzív réteg mindössze néhány nanométer vastag, mégis elválasztja a fémet a víztől, az oldott oxigéntől és az agresszív ionoktól. A passzivitás nem jelent állandó védőpajzsot. A klorid behatolhat a réteg gyenge pontjain, és egy kis sérült terület anódként viselkedhet, miközben a környező passzív felület katódként működik. Ennek eredménye lokalizált korróziós támadás: olyan lyuk vagy rés alakulhat ki, amely mélyülhet, miközben a látható felület nagyrészt változatlan marad.[4] Corrosion mechanisms in stainless steel. British Stainless Steel Association. BSSA technical library.
A British Stainless Steel Association a lyukkorróziót, a réskorróziót, a szemcseközi korróziót, a feszültségkorróziós repedezést, a kontakt korróziót és az általános korróziót a rozsdamentes acélokat érintő fő korróziós mechanizmusokként azonosítja. Mindegyik mechanizmus több tényezőtől függ, mint a névleges ötvözetösszetétel. A hőmérséklet, a kloridkoncentráció, a savasság, az oxigénellátás, a lerakódások, a felületi érdesség, a maradó feszültség, a hegesztés hőtörténete és a rés geometriája egyaránt befolyásolja, hogy fennmarad-e a passzivitás.
A fő ötvözőelemek szerepe
- Króm
- Elősegíti a krómben gazdag passzív film kialakulását.
- Molibdén
- Javítja a klorid által kiváltott lyukkorrózióval és réskorrózióval szembeni ellenállást.
- Nitrogén
- Hozzájárul a lyukkorrózással szembeni ellenálláshoz, és szilárdítja az ausztenites és duplex acélokat.
- Nikkel
- Stabilizálja az ausztenitet, valamint támogatja az alakíthatóságot és a szívósságot.
A króm, a molibdén, a nitrogén és a nikkel
A króm az az elem, amely a rozsdamentes acélnak képességet biztosít a passzív réteg kialakítására. A gyakorlatban alkalmazott rozsdamentes acélminőségekben a króm krómban gazdag oxidréteg kialakulását segíti elő, amely védőbb az egyszerű szénacélon képződő vas-oxidoknál. A krómtartalom növelése általában javítja az általános korrózióval és a lyukkorrózióval szembeni ellenállást, de a névleges százalék nem írja le a teljes felületi állapotot. A hegesztés mellett visszamaradt hőszíneződés, a beágyazódott vasszemcsék, a köszörülési szennyeződés vagy a mechanikailag sérült, érdes felület olyan helyeket hozhat létre, ahol a réteg kevésbé védő, mint azt a tömbi összetétel alapján várnánk.
A molibdén fokozza a klorid által kiváltott lyukkorrózióval és réskorrózióval szembeni ellenállást. Hatása különösen fontos azt követően, hogy egy lyuk vagy rés savasodni kezdett. A lyukon belüli helyi kémiai környezet élesen eltér a környező oldatétól: a fémionok felhalmozódnak, a hidrolízis csökkenti a pH-t, a klorid pedig a töltésegyensúly fenntartása érdekében a passzív állapotból kilépett régióba vándorol. A molibdént tartalmazó ötvözetek ezt az agresszív helyi kémiai környezetet általában jobban elviselik, mint a hasonló, kizárólag krómot tartalmazó ötvözetek. Ez azonban nem teszi őket immunissá. Egy keskeny kötésben pangó, forró kloridoldat megtámadhat egy molibdént tartalmazó acélminőséget akkor is, ha ugyanebben az oldatban egy nyitott, tiszta felület passzív marad.
A nitrogén hozzájárul a lyukkorrózióval szembeni ellenálláshoz, és egyben szilárdítja az ausztenites és a duplex rozsdamentes acélokat. A duplex minőségekben a nitrogén elősegíti az ausztenit stabilizálását a feldolgozás során, és támogatja az ausztenit és a ferrit szabályozott egyensúlyát. Kedvező hatása megjelenik a lyukkorróziós ellenállási egyenértékszám, vagyis a PREN képletében, amelyet az International Molybdenum Association (IMOA) az ausztenites és duplex rozsdamentes acélok esetében alkalmaz:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
A nitrogén együtthatója nagy, de a nitrogén nem egyszerűen helyettesítheti az összes többi ötvözőelemet. Hasznos koncentrációját az oldhatóság, a fázisegyensúly és a gyártási körülmények korlátozzák. A túlzott vagy nem megfelelően szabályozott nitrogéntartalom hozzájárulhat a porozitáshoz vagy nem kívánt nitridképződéshez, míg a duplex hegesztési varratban elégtelen nitrogéntartalom felboríthatja a fázisegyensúlyt, és csökkentheti a lokalizált korrózióval szembeni ellenállást.
A nikkelnek más az elsődleges szerepe. Stabilizálja az ausztenitet, támogatja a képlékenységet és a szívósságot, valamint befolyásolja a passzív felület elektrokémiai viselkedését. A nikkel nem szerepel az IMOA PREN-képletében, mivel a PREN elsősorban a króm, a molibdén, a volfrám és a nitrogén alapján a kloridos lyukkorrózióval szembeni relatív ellenállás becslésére szolgál. Egy nikkelben gazdag ötvözet korróziós tulajdonságait ezért nem feltétlenül tükrözi egy egyszerű PREN-összehasonlítás, különösen redukáló savak, maróoldatok vagy feszültségkorróziós repedezés esetén.
A lyukkorrózióval szembeni ellenállás és a PREN
A PREN hasznos előzetes összehasonlító számítás, de nem alkalmas az élettartam előrejelzésére. A magasabb érték nagyobb relatív lyukkorróziós ellenállást jelez kloridot tartalmazó környezetben, feltéve, hogy az acélminőségeket releváns és ésszerűen hasonló körülmények között hasonlítják össze. A szám nem írja le a rés geometriáját, a hegesztés minőségét, a zárványokat, a felületi kikészítést, a klorid aktivitását, a hőmérsékletet vagy az expozíció időtartamát. Emellett keveset mond a kénsavval, hangyasavval, erős lúgokkal, eróziós-korróziós hatással vagy kloridos feszültségkorróziós repedezéssel szembeni ellenállásról.
A World Stainless a rangsorolási funkciót szemlélteti, de nem állítja be egyetemes szabályként. A talajokra és betonra vonatkozó, 2025-ös útmutatója az 1.4301 esetében 19-es, az 1.4401 és az 1.4521 esetében 25-ös, a duplex 1.4462 esetében pedig 34-es PRE-értéket ad meg. Ugyanez a dokumentum hangsúlyozza, hogy földbe fektetett alkalmazásoknál figyelembe kell venni a kloridkoncentrációt, a talaj fajlagos ellenállását és a pH-t. Egy magasabb számított PREN-értékű acélminőség is megtámadható, ha egy nedves, oxigénszegény rés a kloridokat szennyezett vagy nem megfelelően megmunkált felülethez szorítja.
A lyukkorrózió és a réskorrózió közötti gyakorlati különbség jelentős. A lyukkorrózió nyílt felületen kezdődik a helyi passzívfilm-áttörést követően. A réskorrózió védett hézagokban alakul ki alátétek alatt, átlapolt kötéseknél, lerakódásokban, tömítések alatt vagy rosszul vízteleníthető geometriákban. A British Stainless Steel Association szerint a réskorrózió ott kezdődik, ahol az oxigén hozzáférhetősége rendkívül csekély. A résen belül az oxigénhiány és a hidrolízis olyan körülményeket hoz létre, amelyek fenntartanak egy aktív anódos zónát. Az ASM Handbook a folyamatot kapcsolt elektrokémiai reakciókkal, homogén kémiai reakciókkal és anyagszállítással írja le; ezért az anyag, a környezet és a rés geometriája együttesen hat.
Az ASTM G78-95 olyan eljárásokat ír elő, amelyekkel azonosíthatók a réskorrózió kialakulását valószínűsítő körülmények, valamint összehasonlítható a vasalapú és nikk elalapú rozsdamentes ötvözetek relatív réskorróziós ellenállása meghatározott, kloridot tartalmazó vizes környezetekben. Ez a korlátozás fontos. Egy meghatározott kloridoldatra, hőmérsékletre, expozíciós időre és résképző elemre kapott vizsgálati eredményt nem szabad minden üzemre, tengeri szerkezetre vagy földbe fektetett létesítményre érvényes, egyetemes rangsorrá átalakítani.
A World Stainless az alacsony kiválasztási pontszámokat a 304/304L típushoz, a közepes körülményeket a 316/316L típushoz vagy a 444-es típushoz, a súlyosabb körülményeket a 317L típushoz, a rendkívül agresszív környezeteket pedig olyan minőségekhez társítja, mint a 904L, a szuperduplex és a 6% molibdént tartalmazó ötvözetek. Ezek a csoportosítások kiválasztási útmutatást jelentenek, nem pedig engedélyt a tervezési szempontok figyelmen kívül hagyására. A vízelvezetés, a kötések tömítése, a tisztítás, a hegesztési varratok felületkezelése és a hőterhelés szabályozása meghatározhatja, hogy egy acélminőség a várható ellenállásához közeli teljesítményt nyújt-e.

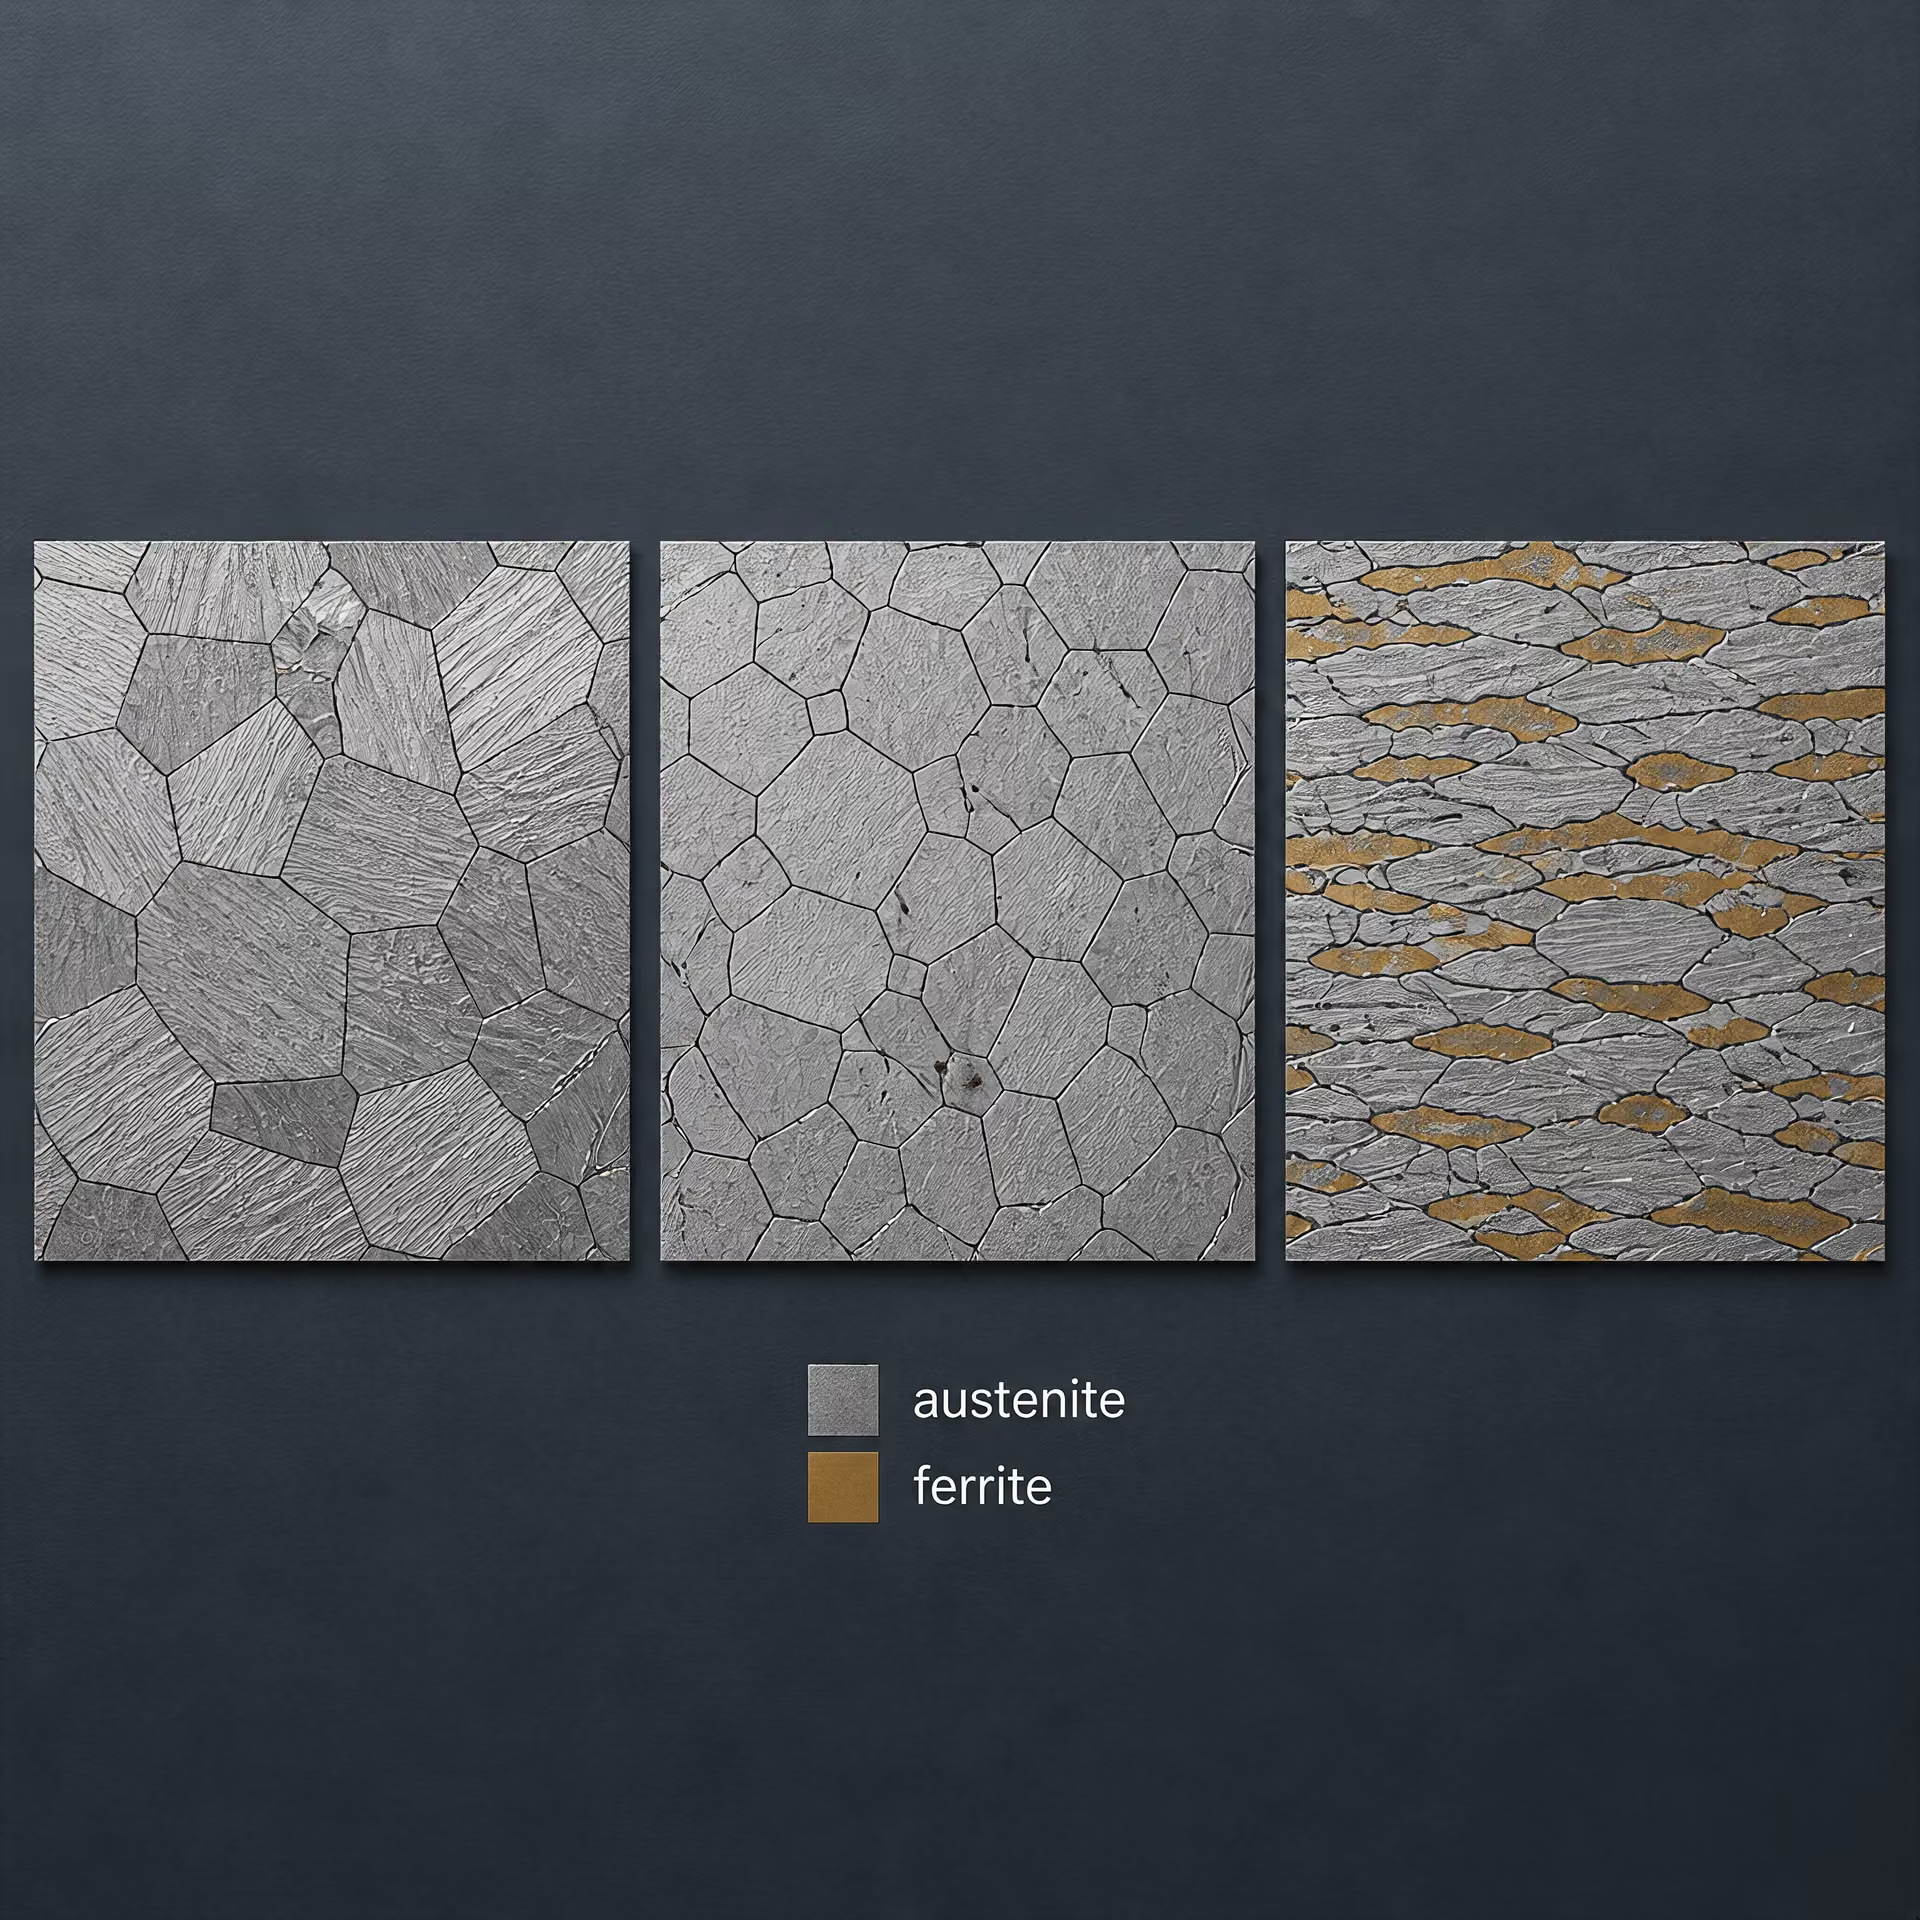
Ausztenites, ferrites és duplex mikrostruktúrák
Az ausztenites rozsdamentes acélok, köztük a 304/304L és a 316/316L típus, üzemi hőmérsékleten lapközepes köbös ausztenites mátrixszal rendelkeznek. Ezt a szerkezetet rendszerint a nikkel stabilizálja, miközben a króm, a molibdén és a nitrogén módosítja a passzivitást és a szilárdságot. Képlékenységük és szívósságuk értékes tulajdonság a gyártott berendezésekben, de egyes összetételekben a hidegalakítás alakváltozás indukálta martenzitet hozhat létre. Ez az átalakult anyag a lokalizált korrózió vagy a feszültségkorróziós expozíció során eltérően viselkedhet, mint a környező ausztenit.
A ferrites rozsdamentes acélok térközepes köbös ferrites mátrixszal rendelkeznek, és a gyakori ausztenites minőségekhez képest általában kevés vagy egyáltalán semennyi nikkelt nem tartalmaznak. A 444-es típus például ferrites szerkezetet egyesít jelentős króm- és molibdén-adalékokkal. A ferrites minőségeknél nem merül fel az egyes metastabil ausztenites acélokhoz kapcsolódó alakváltozás indukálta martenzit problémája, és hasznos ellenállást mutatnak a kloridos feszültségkorróziós repedezéssel szemben, de a hegesztési hőciklusokat, a szemcsedurvulást és az érzékenyülés kockázatát továbbra is szabályozni kell. Szívósságuk és gyártási viselkedésük szintén erősen függ az összetételtől és a falvastagságtól.
A duplex rozsdamentes acélok ferritet és ausztenitet egyaránt tartalmaznak. Az 1.4462 minőség, amelyet a termék kémiai összetételétől és a specifikációtól függően gyakran UNS S31803/S32205 jelöléssel adnak meg, széles körben hivatkozott duplex összetétel. Korróziós viselkedése a fázisegyensúlytól, valamint attól függ, hogy a króm, a molibdén és a nitrogén mindkét fázisban rendelkezésre áll-e. A nem megfelelő oldó hőkezelés, a lassú hűtés vagy a túl nagy hegesztési hőbevitel kró mnitridek, szigmafázis vagy más intermetallikus fázisok kialakulásához vezethet. Ezek helyileg felhasználják az ötvözőelemeket, és a szomszédos régiókban ötvözőelem-hiányt okozhatnak, ezáltal csökkentve a lyukkorrózióval és a szemcseközi korrózióval szembeni ellenállást, még akkor is, ha a tömbi elemzés változatlan marad.
A zárványok szintén helyi változót jelentenek. A szulfidzárványok, oxidrészecskék és gyártási törmelékek megszakíthatják a passzív réteget, és lyukkorrózió-indítási helyként működhetnek. A hegesztés további problémákat vet fel: hőszíneződést, oxidációt, összetételbeli szegregációt és megváltozott fázisegyensúlyt. A pácolás, a passziválás, a megfelelő védőgáz alkalmazása és a beágyazódott vas eltávolítása egyenletesebb felületet állíthat helyre, de a felületkezelés nem tudja korrigálni a nem megfelelő réskialakítást vagy az olyan ötvözet használatát, amelyet a környezeti határértékein túl tesznek ki.
A feszültség külön meghibásodási útvonalat jelent. A British Stainless Steel Association szerint a feszültségkorróziós repedezéshez húzófeszültség és meghatározott környezeti tényezők együttes jelenléte szükséges. Ha forró kloridoldatok vannak jelen, a hegesztésből származó maradó feszültség, a hidegalakítási alakváltozás és az üzemi terhelés ezért legalább olyan fontos lehet, mint a névleges acélminőség. Az anyagkiválasztásnak össze kell kapcsolnia a kémiát a mikrostruktúrával, a gyártási eljárással és az üzemi geometriával. A PREN segít meghatározni a lyukkorrózióval szembeni relatív ellenállást, de nem helyettesíti ezt a mérnöki értékelést.
Általános korrózió és egyenletes fémveszteség
Az általános korrózió a fém viszonylag egyenletes oldódása a kitett felületen. Ha egy rozsdamentesacél-fal a nedvesített felületén megközelítőleg azonos ütemben veszít anyagot, az eredmény átlagos falvastagság-csökkenési sebességként becsülhető, amelyet gyakran mm/év mértékegységben adnak meg. A felület elszíneződhet, érdessé válhat vagy elveszítheti eredeti megjelenését, de a károsodást nem határozzák meg élesen körülhatárolt lyukak vagy keskeny támadási zónák.
Ez a mechanizmus eltér a lokalizált korróziótól. A lyukkorrózió kis területekről távolítja el a fémet, és átlyukaszthat egy alkatrészt, miközben az átlagos falvastagság szinte változatlan marad. A réskorrózió tömítések, átlapolt kötések, lerakódások és kötőelemfejek alatt koncentrálja a támadást. A szemcseközi korrózió a korrózióra hajlamos szemcsehatárok mentén terjed, míg a feszültségkorróziós repedés csekély általános fémveszteség mellett is repedéseket hozhat létre. A British Stainless Steel Association az ausztenites rozsdamentes acélokat érintő fő mechanizmusok között a lyukkorróziót, a réskorróziót, a szemcseközi korróziót, a feszültségkorróziós repedést, a galvanikus korróziót és az általános korróziót sorolja fel. Az anyagminőség kiválasztása ezért nem alapulhat egyetlen „korrózióállóság” megjelölésen.
A rozsdamentes acélok azért ellenállók az általános korrózióval szemben, mert a króm vékony passzív oxidfilmet képez. Ez a film nem jelent állandó védőpajzsot. A savasság, a redukáló körülmények, a halogenidionok, a hőmérséklet, a szennyeződések, a hegesztés hőbevitele, a felületi lerakódások és a pangó oldat megakadályozhatják a repassziválódást, illetve növelhetik a fém oldódási sebességét. Az Outokumpu korrózióval kapcsolatos útmutatója az ötvözet kémiai összetételét és az üzemi körülményeket egymással összefüggő változókként kezeli: a króm, a nikkel, a molibdén, a nitrogén és a réz módosítja a passzivitást és a savakkal szembeni ellenállást, de a környező oldat határozza meg, hogy ezek az előnyök ténylegesen fennmaradnak-e.
Savas és lúgos kitettség
A savas közeget nem elegendő csupán a pH-értékkel jellemezni. A kénsav, a sósav, a salétromsav, a foszforsav és a szerves savak eltérő reakciókat váltanak ki a rozsdamentes acélban. Egy oxidáló anyagot tartalmazó, alacsony pH-jú oldat elősegítheti a passzivációt, míg egy kevésbé oxidáló sav feloldhatja a passzív filmet, és gyors általános korróziót okozhat. A sósav különösen problémás, mivel a klorid destabilizálhatja a filmet, és lokalizált korróziót idézhet elő még akkor is, ha az átlagos oldódási sebesség mérsékeltnek tűnik.
A sav koncentrációja nemcsak a korrózió sebességét, hanem annak mechanizmusát is megváltoztathatja. A rozsdamentes acél elviselhet egy híg, oxidáló savat, közepes koncentrációnál azonban gyors támadás érheti, majd igen magas koncentrációnál ismét eltérően viselkedhet, mivel megváltozik a vezetőképesség, a vízaktivitás és a reakciótermékek összetétele. A kénsav erre tipikus példa: az ötvözet teljesítménye nagymértékben függ a koncentrációtól, a hőmérséklettől, a levegőztetéstől és az olyan szennyezőktől, mint a kloridok vagy a fluoridok. Egy „kénsav” megnevezésű táblázati bejegyzés e részletek nélkül nem alkalmas az üzemi viselkedés előrejelzésére.
Az olyan ausztenites anyagminőségek, mint a Type 304L és a Type 316L, savas üzemben nem tekinthetők felcserélhetőnek. A Type 316L, amely az UNS S31603 anyagszámnak felel meg, és amelyet általában 1.4404 jelöléssel látnak el, molibdént tartalmaz, ami javítja a klorid által elősegített lokalizált korrózióval szembeni ellenállást, a molibdén azonban nem teszi univerzálisan ellenállóvá a redukáló savakkal szemben. Nagyobb ötvözőtartalmú anyagminőségek, köztük a 904L, akkor jöhetnek szóba, ha a kénsavas vagy vegyes savas körülmények nagyobb ellenállást igényelnek, de alkalmasságuk továbbra is a koncentrációtól és a hőmérséklettől függ.
A lúgos oldatok általában kisebb általános korróziós kockázatot jelentenek, mint az erős savak, a „lúgos” azonban nem jelenti azt, hogy ártalmatlanok. A tömény nátronlúg vagy kálilúg emelt hőmérsékleten általános oldódást, lúgos repedést vagy a környezet által elősegített károsodás egyéb formáit okozhatja. Az ausztenites rozsdamentes acélok forró, tömény lúgos környezetben feszültségkorróziós repedést is szenvedhetnek, ha húzófeszültség van jelen. A BSSA szerint a feszültségkorróziós repedéshez meghatározott környezeti tényezőkkel együtt húzófeszültség is szükséges; ezért a maradó vagy alkalmazott feszültség megszüntetése legalább olyan fontos lehet, mint az anyagminőség megváltoztatása.
A ferrites és duplex anyagminőségek külön értékelést igényelnek. Krómtartalmuk számos lúgos üzemben elősegítheti a passzivitást, míg kisebb nikkeltartalmuk megváltoztatja a fázisegyensúlyt és a gyártás során tanúsított viselkedést. A hegesztett területek, a hőhatásövezetek és a szénszennyeződések a szülőlemezétől eltérő viselkedést mutathatnak. Az ESDEP anyagkiválasztási útmutatója ezért a gyártási állapotot, a tervezési részleteket és az ellenőrzést a korrózióvédelem részeként kezeli, nem pedig az anyagminőség megválasztásától független kérdésként.
A vegyi koncentráció és a hőmérséklet hatásai
A koncentráció és a hőmérséklet együttesen hat. A hőmérséklet emelése általában felgyorsítja az elektrokémiai reakciókat, növeli a diffúziót, és lerövidíti azt az időt, amely alatt egy hiba jelentőssé válik. Emellett csökkentheti az oxigén oldhatóságát, és megváltoztathatja a passzív film stabilitását. Egy olyan anyagminőség, amely hűvös, időszakosan nedvesített oldatban kielégítően teljesít, gyors támadásnak lehet kitéve, ha ugyanazt a vegyi közeget folyamatosan 80 °C-on tartják.
A kitettség időtartama ugyanolyan fontos. Rövid laboratóriumi érintkezés során a felület elfogadhatónak tűnhet, míg hónapokon át tartó párolgás és utántöltés egy lerakódás alatt koncentrálhatja a kloridokat. Az ismétlődő nedvesedés és száradás sómaradványokat hagy maga után; ezért egy látszólag enyhe ömlesztett oldat súlyosan agresszív helyi környezetet hozhat létre egy tömítésnél, alátámasztásnál vagy hegesztésnél. A teljesen bemerített körülmények között mért általános korróziós sebességek így nem feltétlenül jellemzik ezeket a ciklusokat.
A vegyi elemzésnek azonosítania kell a fő komponenseket és azok tartományait: a kloridkoncentrációt mg/l-ben vagy tömeghányadban, a savkoncentrációt, a pH-értéket, az oxidálószereket, az oldott oxigént, a fluoridokat, a kénvegyületeket és a szennyezőket. Meg kell adni továbbá a hőmérséklet-tartományt, a nyomást, az áramlási sebességet, a tartózkodási időt, a nedvesedési mintázatot, a tisztítószereket és a leállási körülményeket. A „korrozív víz” nem megfelelő specifikáció.
A PREN jól szemlélteti, hogy az összetétel hasznos, de korlátozott információt nyújt. Az International Molybdenum Association az ausztenites és duplex acélokra a következő összefüggést adja meg: „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” A magasabb érték nagyobb relatív lyukkorróziós ellenállást jelez kloridtartalmú környezetben; nem számítja ki az egyenletes korróziós sebességet, nem jelzi előre a repedést, és nem állapítja meg az élettartamot. A gyártás, a résgeometria és a hőmérséklet felülírhatja az egyszerű rangsort.
A korróziós táblázatok használata túlértelmezés nélkül
A korróziós táblázatok előszűrésre szolgáló eszközök, nem pedig garanciák. Az Outokumpu táblázatai és az ESDEP útmutatásai akkor hasznosak, ha az ötvözet, az oldat kémiai összetétele és a hőmérséklet megfelel a közzétett körülményeknek. Az olyan minősítések, mint a „jó”, a „korlátozott” vagy a „nem ajánlott”, rendszerint a vizsgálati adatokat és az üzemi tapasztalatokat széles kategóriákba sűrítik. Előfordulhat, hogy nem veszik figyelembe a hegesztéseket, a felületi lerakódásokat, a kloridkoncentráció csúcsértékeit, a levegőztetés változásait vagy a hosszan tartó kitettséget.
A World Stainless a talajban és betonban végzett anyagminőség-összehasonlítások relatív jellegét szemlélteti. A 2025. évi útmutatója a PREN értékét 1.4301 esetében 19, 1.4401 és 1.4521 esetében 25, duplex 1.4462 esetében pedig 34 értékben adja meg, miközben a földbe temetett alkalmazásoknál hangsúlyozza a kloridkoncentráció, a talaj fajlagos ellenállása és a pH jelentőségét. Ugyanez a forrás az alacsony kiválasztási pontszámokat a Type 304/304L anyagminőségekkel, a közepes igénybevételű körülményeket a Type 316/316L vagy a 444 anyagminőséggel, a súlyosabb körülményeket a Type 317L anyagminőséggel, a rendkívül agresszív környezeteket pedig a 904L, a szuperduplex és a 6% molibdéntartalmú ötvözetekkel társítja. Ezek kiválasztási irányelvek, nem pedig univerzális határértékek.
Tengerparti vagy jégmentesítő sóval történő kitettség esetén a szerkezeti rozsdamentes acélokra vonatkozó tervezési útmutató az 1.4401 vagy a megfelelő duplex anyagminőségeket előnyösebbnek tekinti az 1.4301-nél, mivel a kloridlerakódás és a nedvesedés valószínűbbé teszi a lokalizált korróziót. Az 1995-ben kiadott ASTM G78-95 olyan eljárásokat ismertet, amelyekkel azonosíthatók a réskorrózió kialakulását valószínűsítő körülmények, valamint összehasonlíthatók a rozsdamentes ötvözetek meghatározott, kloridtartalmú vizes környezetekben. Ez a megfogalmazás fontos: a vizsgálat meghatározott körülményekre vonatkozik.
A táblázatokon alapuló, megalapozott döntésben rögzíteni kell a pontos anyagminőség-jelölést, a termékformát, a hőkezelést, a hegesztési állapotot, az oldat összetételét, a koncentrációt, a hőmérsékletet és a kitettség időtartamát. Ezt követően ellenőrizni kell, hogy a meghatározó kockázat egyenletes korrózió vagy lokalizált mechanizmus-e. Ezen információk nélkül a „rozsdamentes acél ellenálló” kijelentés túl kevés ahhoz, hogy a tervezést alátámassza.
Lyukkorrózió kloridtartalmú környezetekben
A lyukak kialakulása és terjedése
A lyukkorrózió a korrózió lokalizált formája, amelynek során a rendszerint védő passzív film a felület kis területein lebomlik. A rozsdamentes acél azért marad passzív, mert levegőben vagy vízben gyorsan krómban gazdag oxidréteg alakul ki rajta, ez a film azonban nem változatlan védőgát. Egy kloridion adszorbeálódhat egy gyenge ponton, megmunkálási nyomon, szulfidzárványon, hegesztéshez kapcsolódó felületi hibán vagy olyan lerakódás alatt, amelynél a felület kémiája eltér a környező fémétől. Miután a film helyileg tönkremegy, a fém egy nagyon kis anódos területről oldódik, miközben a környező passzív felület nagy katódként viselkedik.
Az így kialakuló lyuk kezdetben mikroszkopikus lehet, mégis komoly mérnöki problémát okozhat. Az oldott fémionok hidrolizálnak a lyukban, ami savasságot eredményez. A kloridionok a töltésegyensúly fenntartása érdekében a lyuk belsejébe vándorolnak, és oldható fém-klorid-fajtákat képeznek. Emiatt a lyuk belseje savasabbá és kloridban gazdagabbá válik, mint a tömbfázisú oldat. Ez autokatalitikus folyamat: az első oldódás által létrehozott kémiai környezet csökkenti az újrapassziválódás valószínűségét, és felgyorsítja a további oldódást. A lyuk látszólag ép felület alatt, lefelé terjedhet, ezért a szemrevételezés alábecsülheti a megmaradt falvastagságot.
A lyuk kialakulása és a lyuk terjedése összefüggő, de egymástól elkülönülő események. A felületi film rövid időre megsérülhet, majd mérhető károsodás nélkül újra passziválódhat. A terjedés akkor kezdődik, amikor a helyi elektrokémiai feltételek továbbra is kellően agresszívek ahhoz, hogy fenntartsák a savas, kloridban koncentrált környezetet. Az átmenetet egyaránt befolyásolja a hőmérséklet, a potenciál, a felület állapota és az anyagtranszport. A kritikus lyukkorróziós hőmérsékletet ezért gyakran szabványosított vizsgálati módszerrel határozzák meg, és az inkább összehasonlító vizsgálati eredmény, mintsem minden alkatrészre érvényes, rögzített üzemi határérték.
A geometria egy kis lyukat kiterjedtebb korróziós problémává alakíthat. A tömítések, átlapolt kötések, lerakódások, hegesztett csatlakozások és menetes kötések visszatartják a kloridos oldatot, és korlátozzák az oxigéntranszportot. A British Stainless Steel Association a réskorróziót a rozsdamentes acél egyik fő korróziós mechanizmusaként azonosítja, és kijelenti, hogy az ott kezdődik, ahol az oxigén rendelkezésre állása rendkívül csekély. Egy rés ezért differenciális levegőztetést, elsavasodást és kloridkoncentráció-növekedést tarthat fenn akkor is, ha a résen kívüli, szabadon hozzáférhető felület fényes marad. Az ASTM G78-95 olyan eljárásokat ír elő, amelyekkel azonosíthatók a réskorrózió kialakulására valószínűleg hajlamosító körülmények, továbbá összehasonlítható a vas- és nikkelalapú rozsdamentes ötvözetek relatív réskorrózió-állósága meghatározott, kloridtartalmú vizes környezetekben. Az eredmények nem teszik szükségtelenné a tényleges kötéskialakítás értékelését.
Ez a különbségtétel az ellenőrzés és a meghibásodás-elemzés során fontos. Egy alkatrészen elszigetelt lyukak, kiterjedt réskorróziós károsodás vagy mindkettő megjelenhet. A rozsdamentes acél korróziója nem korlátozódik a lyukkorrózióra: a British Stainless Steel Association a fő mechanizmusok között a szemcsehatár-korróziót, a feszültségkorróziós repedezést, a galvanikus korróziót és az általános korróziót is felsorolja. A feszültségkorróziós repedezéshez például húzófeszültség és meghatározott környezeti tényezők együttes jelenléte szükséges; a nagyobb lyukkorróziós ellenállás ekvivalens érték önmagában nem zárja ki a repedezést.
A klorid, a hőmérséklet, a savasság és az oxidáló körülmények
A klorid a leginkább ismert kiváltó tényező, mivel áthatol a passzív filmeken, illetve destabilizálja azokat, és könnyen feldúsul a párolgási zónákban, résekben és felületi lerakódásokban. Tengervíz, jégmentesítő só, sóoldat, klórozott technológiai víz, tisztítószermaradékok és szennyezett beton egyaránt szolgáltathat kloridot. A tömbfázisú kloridkoncentráció csupán az igénybevétel egyik összetevője. A nedves-száraz ciklus során a víz elpárolgásakor só maradhat vissza, miközben egy rosszul víztelenített vízszintes felület hosszú ideig fenntarthatja a koncentrált elektrolit jelenlétét. A World Stainless földbe temetett rozsdamentes acélokra vonatkozó útmutatója kifejezetten előírja a kloridkoncentráció, a talaj fajlagos ellenállása és a pH figyelembevételét, ahelyett hogy a talajjal való érintkezést egyetlen kategóriaként kezelné.
A hőmérséklet általában növeli az elektrokémiai reakciók sebességét, és csökkenti a lyukképződés megindulásával szembeni tartalékot. Egy olyan anyagminőség, amely hideg, tiszta vízben passzív marad, ugyanazon névleges kloridkoncentráció mellett magasabb hőmérsékleten lyukkorróziót szenvedhet. A hő emellett fokozza a párolgást, és feldúsíthatja a sókat a vízvonalak, a szigetelések szélei és a berendezések teteje körül. Emiatt a hőmérséklet és a nedvesedési előzmények megadása nélkül közölt kloridérték korlátozott prediktív értékű.
A lyukkorrózió kockázata az egymással kölcsönhatásban álló kitettségi változóktól függ, nem csupán a kloridkoncentrációtól. Strong evidence
A savasság megnehezíti a helyi filmjavulást, és a lyuk kialakulását követően elősegíti a fém oldódását. Az alacsony pH származhat magából a technológiai folyadékból, savas kondenzátumból, a lyuk belsejében végbemenő hidrolízisből vagy a felületen lerakódó szennyező anyagokból. A szennyező anyagok kis mennyiségben is jelentősek lehetnek: a szulfidok, az ipari gázok, a por, a tengeri lerakódások, valamint a gyártásból vagy tisztításból származó maradványok nedvességet tarthatnak vissza, illetve megváltoztathatják a helyi kémiát. A szerkezeti rozsdamentesacél-szerkezetek tervezési kézikönyve a kloridtartalmat, a hőmérsékletet, a szennyező anyagokat, a savasságot, az oxidálószereket és az oxigént a lyukkorróziót befolyásoló tényezőként azonosítja. Ezek a változók nem egymástól független kapcsolókként, hanem egymással kölcsönhatásban fejtik ki hatásukat.
Az oxidáló körülmények értelmezése körültekintést igényel. Az oxidáló oldat a korróziós potenciált olyan tartományba emelheti, ahol nagyobb valószínűséggel következik be a passzív film lebomlása, különösen klorid jelenlétében. Az oldott oxigén emellett támogatja az aktív lyukon kívüli korrózióhoz szükséges katódos reakciót, és oxigénkoncentráció-különbségeket hoz létre a lerakódások és rések körül. Egy teljesen oxigénszegény rés azonban másképpen viselkedik, mint a szabadon hozzáférhető felület: a korlátozott oxigénellátás a rés belsejében megszüntetheti a normál passzív állapotot, miközben a külső felület katódként marad fenn. A klórtartalmú oxidálószerek, a vas(III)-ionok és más erős oxidálószerek különösen nagy igénybevételt jelenthetnek. Hatásukat a víz kémiája, az áramlás, a lerakódások és az alkatrész geometriája határozza meg.
A gyártás további változók sorát vezeti be. A hegesztési hőszíneződés krómban elszegényedett vagy gyengén védő oxidréteget tartalmazhat; a szénacélból készült szerszámokból beágyazódott vas rozsdafoltokat és helyi galvanikus helyeket hozhat létre; a durva csiszolási nyomok pedig kloridot tarthatnak vissza. A pácolás, a passziválás, a tiszta körülmények közötti kezelés és a hegesztési szennyeződések eltávolítása korrózióvédelmi intézkedések, nem pedig kozmetikai kezelések. A tervezésnek ugyanilyen jelentősége van. A megfelelő vízelvezetés, a tisztítható felületek, a pangó folyadékot visszatartó zónák kerülése és a megfelelően összenyomott tömítések csökkentik azokat a helyi koncentrációs hatásokat, amelyek a károsodást megindítják.
Miért nem azonos a lyukkorrózióval szembeni ellenállás a védettséggel?
A Pitting Resistance Equivalent Number, azaz PREN, hasznos módszer az ötvözetkémia összehasonlítására kloridtartalmú alkalmazásokban. Az International Molybdenum Association az ausztenites és duplex acélokra a következő összefüggést adja meg:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
A króm támogatja a passzivitást, a molibdén javítja a lokalizált lebomlással és az újrapassziválódással szembeni ellenállást, a nitrogén pedig jelentősen hozzájárul a számított értékhez. Ez a számérték hasznos az anyagminőségek előzetes szűrésére, de nem ad előrejelzést az élettartamra. A hasonló számított PREN-értékű ötvözetek teljesítménye eltérhet a különböző termékformák, hőkezelések, felületi kikészítések, hegesztési zónák, zárványok, hőmérsékletek, kloridaktivitások és vizsgálati módszerek miatt. Az összefüggés továbbá nem írja le a rés geometriáját, a maradó feszültséget, a lerakódásokat vagy a karbantartást.
A World Stainless 2025. évi, talajokra és betonra vonatkozó útmutatója az EN 1.4301 esetében 19, az EN 1.4401 és az EN 1.4521 esetében 25, a duplex EN 1.4462 esetében pedig 34 értékű, tájékoztató jellegű PRE-értéket ad meg. Ezek az értékek jól szemléltetik az ötvözetkémiának a hatását összehasonlító formában. Az EN 1.4301, amelyet általában a Type 304 anyagminőséggel hoznak összefüggésbe, nem tartalmaz szándékosan hozzáadott molibdént, ezért a számított kloridos lyukkorrózióval szembeni ellenállása kisebb, mint az EN 1.4401-é, amelyet általában a Type 316 anyagminőséggel társítanak, és amely molibdént tartalmaz. Az EN 1.4521, amelyet általában a Type 444 anyagminőséggel azonosítanak, a megadott értéket a króm, a molibdén és a nitrogén egyensúlya révén éri el. A duplex EN 1.4462 jelentős króm- és molibdéntartalmat egyesít nitrogénnel, és e négy tájékoztató jellegű érték közül a legmagasabbal rendelkezik.
Az összehasonlítás nem jelenti azt, hogy az EN 1.4462 nem szenvedhet lyukkorróziót, hogy az EN 1.4301 mindig meghibásodik, vagy hogy az EN 1.4521 és az EN 1.4401 minden gyártási körülmény között azonosan viselkedik. A World Stainless a Type 304/304L anyagminőséget alacsony kiválasztási pontszámokkal, a Type 316/316L vagy 444 anyagminőséget közepes igénybevételű körülményekkel, a Type 317L anyagminőséget súlyosabb körülményekkel, az olyan anyagminőségeket pedig, mint a 904L, a szuperduplex és a 6% molibdént tartalmazó ötvözetek, erősen agresszív környezetekkel társítja. Ez kiválasztási keretrendszer, nem pedig a biztonságos és a nem biztonságos kloridkoncentrációk közötti egyetemes határvonal.
Az üzemi tervezésnek ezért a PREN-értéket az igénybevételi és a szerkezeti részletekkel együtt kell kezelnie. A tengerparti fröccsenési zónák, a jégmentesítő só, a meleg kloridos oldatok és a pangó folyadékot tartó kötések rendszerint nagyobb figyelmet igényelnek, mint amire az átlagos vízelemzés alapján számítani lehetne. A szerkezeti rozsdamentesacél-szerkezetek tervezési kézikönyve szerint tengerparti vagy jégmentesítő sóval való érintkezés esetén az EN 1.4401 vagy a megfelelő duplex anyagminőségek előnyben részesítendők az EN 1.4301-gyel szemben, a végső választás azonban továbbra is a hőmérséklettől, a savasságtól, a szennyező anyagoktól, az oxigén hozzáférhetőségétől, a felület állapotától, a hegesztéstől és a vízelvezetéstől függ. A lyukkorrózióval szembeni ellenállás egyetlen meghibásodási mechanizmussal szembeni tartalék. Nem jelent védettséget.
Réskorrózió: a geometria a megfelelő ötvözetet is felülmúlhatja
Egy rozsdamentesacél-anyagminőség ellenállhat a szabad felületen fellépő korróziónak, miközben keskeny, nedves résben súlyos károsodást szenved. Az ellentmondás csak látszólagos. A korrózióállóságot a szabadon hozzáférhető felületen mérik, a rés azonban külön elektrokémiai környezetet hoz létre, amelynek kémiája a károsodás előrehaladtával megváltozik. Az anyagminőség kiválasztása továbbra is fontos, különösen a króm-, molibdén- és nitrogéntartalom révén, de a geometria, a nedvesedés, a hőmérséklet, a kloridok, a lerakódások, a gyártási állapot és a vízelvezetés döntheti el, hogy a passzív film stabil marad-e.
A British Stainless Steel Association (BSSA) a lyukkorróziót, a réskorróziót, a szemcseközi korróziót, a feszültségkorróziós repedést, a galvánkorróziót és az általános korróziót a rozsdamentes acélokat érintő fő mechanizmusokként azonosítja. A réskorrózióra vonatkozó magyarázata egyértelmű: a kialakulás ott kezdődik, ahol az oxigén rendelkezésre állása rendkívül csekély. Ez azt jelenti, hogy egy árnyékolt terület nem egyszerűen a szabadon lévő felület rosszabbul szellőző változata. Másfajta kémiai reaktorrá válik.

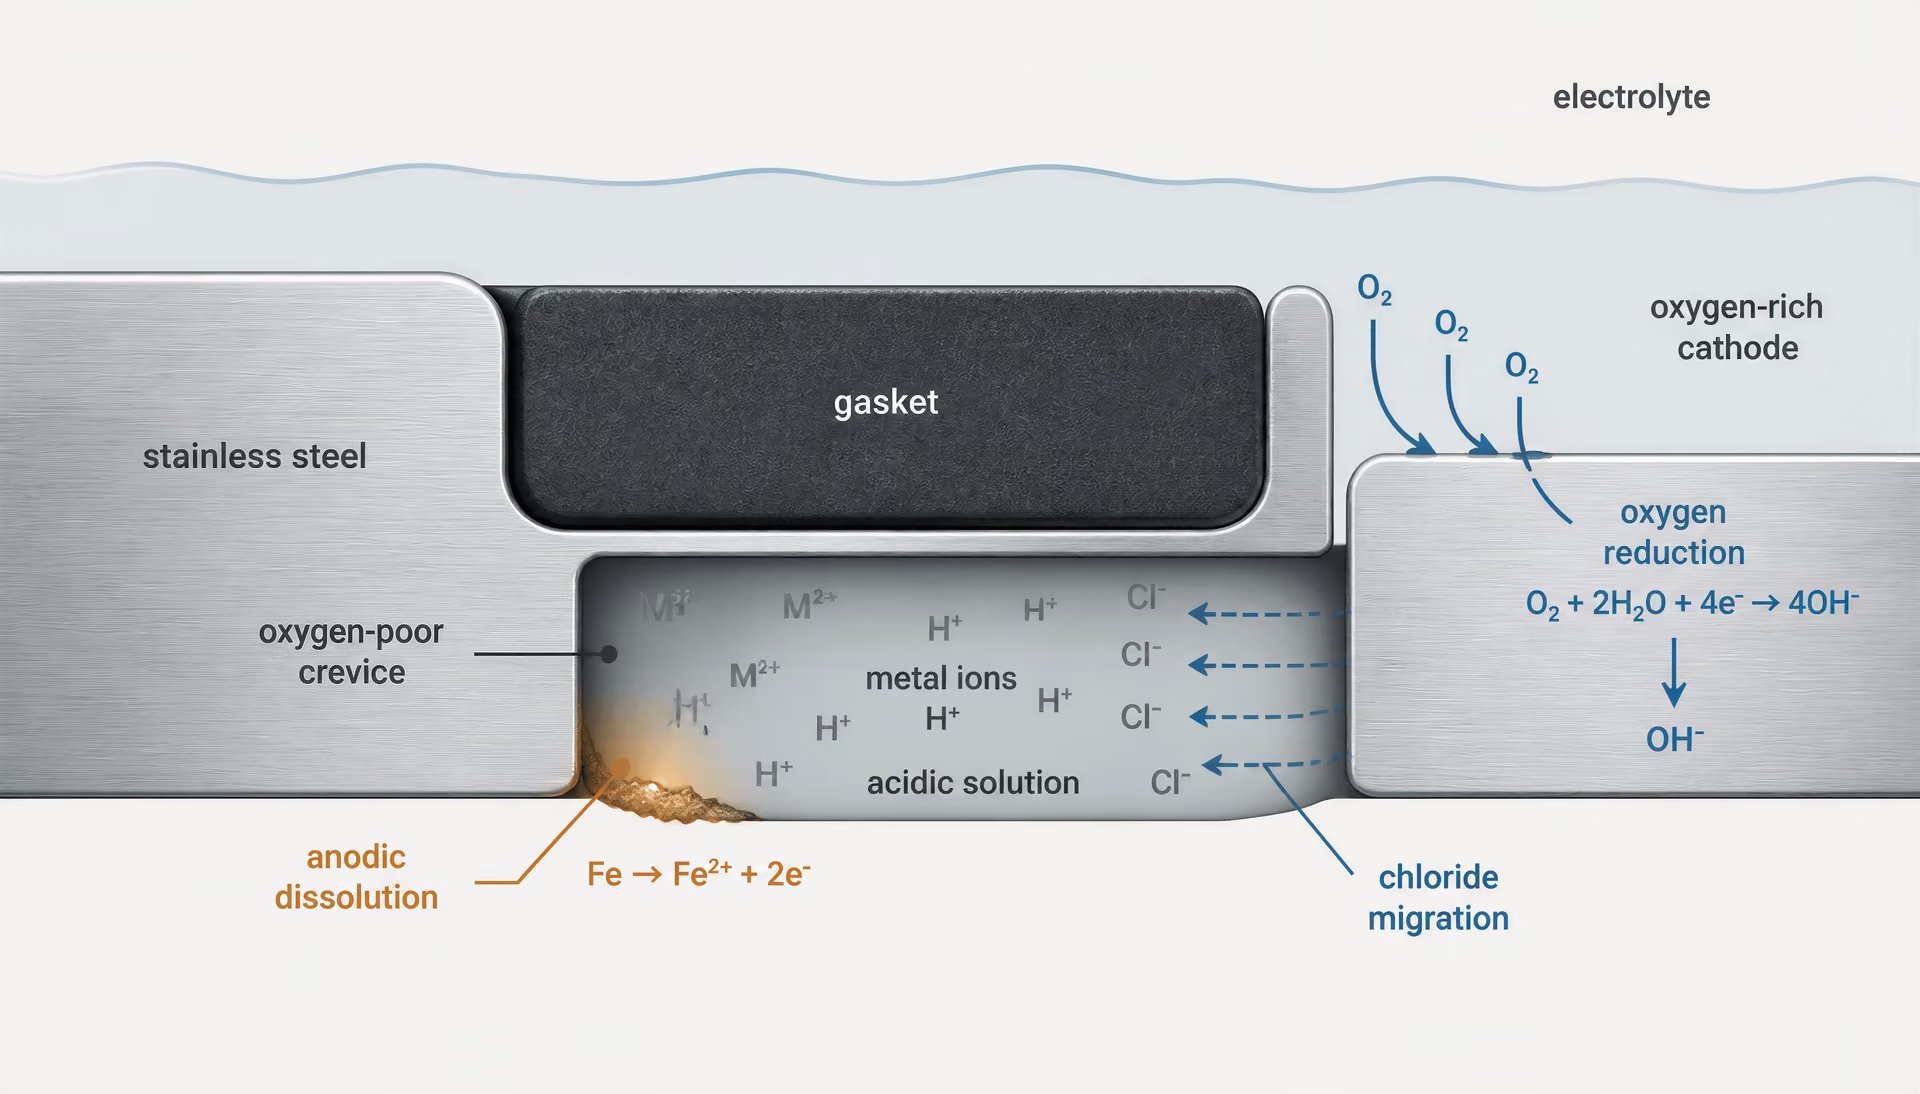
Oxigénfogyás és kémia a rés belsejében
A rés általában keskeny területként alakul ki, amely vékony elektrolitfilmet tartalmaz. Az ebben a folyadékban oldott oxigént a fémfelületen végbemenő katódos reakció fogyasztja:
A rés nyílásánál és a környező, szabadon lévő felületen az oxigén a légkörből vagy az áramló folyadékból pótlódhat. A zárt végén a diffúzió lassú. A katódos reakció ezért gyorsabban fogyasztja az oxigént, mint ahogy az anyagtranszport pótolni tudja. A rés oxigénszegénnyé válik, miközben a külső felület összehasonlításképpen oxigéndús marad.
Differenciális levegőztetésű cella Elektrokémiai cella, amely akkor alakul ki, amikor ugyanazon fém különböző területei eltérő oxigénellátást kapnak; ennek következtében az oxigénben szegény terület rendszerint anódossá válik.
Ez a különbség differenciális levegőztetésű cellát hoz létre. Az oxigénhiányos terület kisebb mértékű katódos reakciót tart fenn, és a szabadon lévő felülethez képest anódossá válik. Az anódos helyen a vas, a króm és a nikkel oldódik:
A felszabaduló fémionok hidrolizálnak a zárt elektrolitban. A vas(III)- és vas(II)-vegyületek például olyan reakciókban vehetnek részt, amelyek hidrogénionokat termelnek, ezáltal csökkentve a pH-értéket. A kloridionok a résbe vándorolnak, hogy fenntartsák az elektromos semlegességet, miközben a pozitív töltésű fémionok felhalmozódnak. A kialakuló oldat savas és kloridban gazdag lehet; ezek a körülmények destabilizálják a krómban gazdag passzív réteget. Amint a helyi oldódás megindul, a károsodott terület több áramot vezet, több fémiont termel, és még agresszívebbé válik.
Az ASM leírása a réskorróziót kapcsolt folyamatként kezeli, amely elektrokémiai reakciókat, homogén kémiai reakciókat és anyagtranszportot foglal magában. Ez a megkülönböztetés fontos. Az elektrokémiai reakciók oldott részecskéket hoznak létre; a hidrolízis és más kémiai reakciók módosítják a savasságot és a kémiai formákat; a diffúzió, a migráció és a konvekció határozza meg, mi jut be a résbe, illetve mi távozik onnan. A kizárólag a tömbfázisú kloridkoncentráción alapuló számítás figyelmen kívül hagyja ezt a visszacsatolást. A külső folyadék mérsékelt kloridszintet tartalmazhat, miközben egy pangó rés belsejében lévő folyadék lényegesen savasabbá és koncentráltabbá válhat.
A pangás a hőmérséklet- és a párolgási hatásokat is megváltoztatja. A meleg felület felgyorsítja a reakciókinetikát, és csökkenti a víz oxigénoldhatóságát. Száradás közben az oldott sók feldúsulnak; újbóli benedvesedéskor a koncentrált sóoldat olyan felülettel érintkezhet, amely még nem passziválódott újra teljes mértékben. Az ismétlődő nedvesedési–száradási ciklusok különösen jelentősek lerakódások alatt és vízszintes illesztéseknél. Ezek több rövid, agresszív behatást eredményezhetnek egyetlen, állandó behatás helyett, amelyet egy tömbfázisú vizes vizsgálat reprezentálna.
Az anyagminőség a passzív réteg lebomlásának valószínűségét és sebességét határozza meg, nem pedig minden geometriára érvényes garantált élettartamot. A International Molybdenum Association a gyakran alkalmazott ausztenites és duplex összetételre a következő kifejezést adja meg:
A PREN hasznos a relatív lokalizáltkorrózió-ellenállás szűrővizsgálatára, de nem jelzi előre a szerkezet üzemi élettartamát. Limited evidence
A magasabb PREN általában nagyobb relatív ellenállást jelez a kloridtartalmú környezetben bekövetkező lyuk- és réskorróziós iniciációval szemben, azonban a PREN nem írja le a rés szélességét, a lerakódás kémiáját, a gyártási hibákat, a hőmérsékletet vagy az iniciációt követő terjedést. Összehasonlítást segítő mutató, nem pedig üzemi élettartam-egyenlet.
Csavarozott kötések, tömítések, lerakódások és átlapolt kötések
A csavarozott kapcsolatok egyszerre több lehetséges rést is létrehoznak: az alátét alatt, az érintkező felületek között, a csavarfej alatt, a menetek körül és a leszorított lemez szélén. A szorosság nem egyetlen anyagtulajdonság. Egy kötés az összeállításkor erősen leszorított lehet, ugyanakkor tartalmazhat felületi érdességből eredő mélyedéseket, tökéletlen érintkezést, alakváltozást vagy olyan keskeny járatot, amely visszatartja az elektrolitot. A nagyon keskeny rés korlátozhatja az oxigéntranszportot, és erős koncentrációgrádienseket hozhat létre. A szélesebb rés könnyebben leürülhet, viselkedése azonban függ a tájolástól, a felületi érdességtől és attól, hogy a folyadék tud-e keringeni.
A tömítések vagy csökkenthetik a kitettséget, vagy a legsúlyosabb helyi körülményt hozhatják létre. A folytonos, kémiailag kompatibilis tömítés kizárhatja a vizet a kötésből. A megszakadt, sérült vagy nem megfelelően összenyomott tömítés kloridtartalmú folyadékot tarthat vissza a széle körül. A szerves tömítőanyagok vizet szívhatnak fel, megduzzadhatnak, összezsugorodhatnak vagy degradálódhatnak, ezáltal üzem közben megváltoztathatják az érintkezési nyomást. A kritikus terület gyakran nem a tömítés közepe, hanem a nedves perem, ahol az oxigénellátás korlátozott, a párolgás pedig feldúsítja a szennyező anyagokat.
A lerakódások mesterséges résképzőként működnek. Az útsó, a tengeri aeroszol, a technológiai szilárd anyagok, a korróziós termékek, a hegesztési fröcskölés és a biológiai filmek elzárhatják a fémet az oxigéntől, miközben megtartják a nedvességet. A tiszta és szabadon leürülő rozsdamentes felület passzív maradhat, majd a lerakódás kialakulása után helyi támadás alakulhat ki rajta. A lerakódásnak nem kell vastagnak lennie. Az a képessége, hogy tartós elektrolitot tartson vissza és megakadályozza az oxigén utánpótlását, fontosabb a látható méreténél.
Az átlapolt kötések különösen érzékenyek, mert az egymást átfedő lemezek között hosszú, keskeny, rosszul leürülő határfelületek alakulhatnak ki. A tömítőhegesztés megszüntetheti a belső elektrolit útját, feltéve, hogy a hegesztés folytonos, és a hegesztési eljárás nem hagy elfogadhatatlan szennyeződést vagy hőhatás okozta károsodást. A szakaszos hegesztések az átlapolások végein tömítetlen zsebeket hagyhatnak. A kötés kívülről zártnak tűnhet, miközben lehetővé teszi a víz kapilláris behatolását.
A tervezésnek ezért magával a réssel kell foglalkoznia, nem csupán korrózióállóbb anyagminőséget kell előírnia. A folytonos vízelvezetés, a lefelé néző peremek, a hozzáférhető tisztítási felületek és a vízszintes folyadékcsapdák kerülése csökkenti a kitettséget. A kötés szélei nem alakíthatnak ki vak zsebeket. Ahol csavarozás szükséges, az alátéteket, tömítőanyagokat, tömítési részleteket és leszorító erőket rendszerként kell értékelni. A hegesztett részletek megfelelő tisztítást és a hőszíneződés eltávolítását igénylik, mivel a sérült vagy szennyezett passzív felület könnyebb iniciációs helyet biztosíthat.
Ugyanez az elv érvényes az anyagminőség kiválasztására is. A World Stainless az alacsonyabb kiválasztási pontszámokat a 304/304L típushoz, a közepes igénybevételt a 316/316L vagy 444 típushoz, a súlyosabb körülményeket a 317L típushoz, a rendkívül agresszív környezeteket pedig olyan anyagminőségekhez társítja, mint a 904L, a szuperduplex és a 6% molibdéntartalmú ötvözetek. Ezek a társítások nem képesek ellensúlyozni a rosszul megtervezett rést. Egy rosszul leürülő 316L típusú kötés ott meghibásodhat, ahol egy szabadon kitett 304L típusú felület nem hibásodna meg. Ezzel szemben az ötvözet ellenállásának növelése szükséges lehet, ha a rés nem szüntethető meg.
Földbe fektetett rozsdamentes acél esetén a World Stainless a kloridkoncentrációt, a talaj fajlagos ellenállását és a pH-értéket sorolja a fontos kiválasztási tényezők közé. A talajokra és betonra vonatkozó, 2025-ös útmutatója 1.4301 esetén 19-es, 1.4401 és 1.4521 esetén 25-ös, duplex 1.4462 esetén pedig 34-es PRE-értéket ad meg. Ezek az értékek segítenek az ötvözetcsaládok összehasonlításában, azonban egy földbe temetett átlapolás, szennyezett hüvely vagy tömörödött, kis fajlagos ellenállású zseb a névleges talajosztályozásnál súlyosabb helyi körülményt teremthet.
ASTM G78 vizsgálata és értelmezése
Az ASTM G78-95 összehasonlító laboratóriumi módszer, nem pedig a terepi élettartam egyetemes előrejelzésére szolgáló eljárás. Az ASTM International szerint olyan eljárásokat biztosít, amelyekkel azonosíthatók a réskorrózió kialakulását valószínűsítő körülmények, valamint összehasonlítható a vasalapú és nikkelalapú rozsdamentes ötvözetek relatív réskorrózió-állósága meghatározott, kloridtartalmú vizes környezetekben. Az „adott” minősítés meghatározza az értelmezés kereteit. Az eredmények a vizsgált ötvözethez, felületi állapothoz, résképző elemhez, kloridoldathoz, hőmérséklethez, kitettségi időtartamhoz és vizsgálati módszerhez tartoznak.
A módszer akkor hasznos, amikor a mérnöki kérdés összehasonlító jellegű: meghatározott, kloridtartalmú kitettség és meghatározott résképző összeállítás mellett az egyik ötvözet kevesebb vagy sekélyebb réskorróziós támadást mutat-e, mint a másik? Az ilyen vizsgálat olyan sorrendet tárhat fel, amelyet a nyitott bemerítéses korróziós sebességek nem mutatnának ki. Azt is megmutathatja, hogy egy javasolt ötvözet továbbra is érzékeny marad-e, amikor egy szabványosított résképző árnyékolt érintkezést tart fenn.
A vizsgálati eredményt nem szabad közvetlenül úgy értelmezni, hogy „ez a kötés X évig fog tartani”. A terepi rések érintkezési nyomása, szélessége, mélysége, érdessége és tisztasága eltérő lehet. Emellett változó kloridkoncentrációnak, hőmérsékletnek, oxigénellátásnak, terhelésnek, valamint nedvesedési–száradási ciklusoknak vannak kitéve. Egy laboratóriumi szerelvényben meghatározott módon viselkedő tömítés üzem közben összezsugorodhat; a lerakódás fokozatosan felhalmozódhat; a csavarozott kötést pedig a hőtágulás vagy a rezgés megzavarhatja.
Az értelmezés során az iniciációt és a terjedést is el kell különíteni. Egy kis elszíneződés, egy felületes gödör és a tömítés alá mélyen behatoló korrózió nem tekinthető egyenértékű megfigyelésnek. A vizsgálatnak rögzítenie kell a támadás helyét, számát, mélységét és a rés geometriájához való viszonyát, miközben meg kell őrizni a felületi állapotot és a kitettség előzményeit. Az ismételt összehasonlító vizsgálatok alátámaszthatják az anyagminőségre vonatkozó döntést, de nem teszik szükségtelenné a pangó zsebek kiküszöbölését célzó tervezést.
A feszültség újabb meghibásodási útvonalat jelent. A BSSA szerint a feszültségkorróziós repedéshez húzófeszültség és meghatározott környezeti tényezők együttes jelenléte szükséges. A rés biztosíthatja az agresszív kémiát, miközben a hidegalakításból, hegesztésből, csavar-előfeszítésből vagy üzemi terhelésből származó maradó feszültség biztosítja a mechanikai feltételt. A rés ellenőrzését és a feszültségértékelést ezért együttesen kell figyelembe venni, különösen meleg, kloridtartalmú üzemi környezetben. A geometria még a megfelelő ötvözetet is kudarcra ítélheti; a fegyelmezett tervezés dönti el, hogy az adott geometria egyáltalán megengedhető-e.
Galvanikus korrózió és különböző fémekből álló szerkezetek
A galvanikus korrózió nem a rozsdamentes acél állandó tulajdonsága. Két, egymással elektromosan összekapcsolt, ugyanazon elektrolitnak kitett fém közötti elektrokémiai kölcsönhatásról van szó. Az egyik fém anóddá válik, ahol a fém oldódik, míg a másik a katódos reakciót – rendszerint az oxigénredukciót – segíti elő. Az elektrolit az ionos áramot, a fémek közötti kapcsolat pedig az elektronáramot vezeti. Ha bármelyik útvonalat megszüntetjük, a galvanikus cella nem képes fenntartani a korróziót.
A gyakorlatban az a téves megközelítés, amikor az egyik anyagot általánosan „nemesnek”, a másikat pedig általánosan „aktívnak” nevezik. A rozsdamentes acél az egyik szerkezetben katódként, egy másikban pedig anódként viselkedhet. Helyzetét az ötvözet összetétele, a felület állapota, a passziváltság, az oxigénellátás, a kloridkoncentráció, a hőmérséklet, az áramlás, a lerakódások, valamint a vele érintkező fém potenciálja határozza meg. Uhlig Corrosion Handbook című kézikönyve a galvanikus korróziót olyan rendszerproblémaként kezeli, amelyet a fémek tényleges környezetükben fennálló csatolt potenciáljai és polarizációs viselkedése határoz meg, nem pedig egyszerűen a névleges galvanikus sorban elfoglalt helyük.
Potenciálkülönbségek és galvanikus csatolás
Amikor a rozsdamentes acélt szellőztetett, vezetőképes vízben szénacélhoz kapcsolják, a rozsdamentes felület rendszerint a katódosabb elemként viselkedik, a szénacél pedig anóddá válik. Ekkor a szénacél oldódása felgyorsulhat a kötés közelében, különösen akkor, ha a kitett szénacél-felület kicsi, a rozsdamentes acél felülete pedig nagy. A rozsdamentes acélon kevés látható károsodás jelentkezhet, miközben saját rovására a nem megfelelő alkatrészt védi.
A fordított elrendezés is lehetséges. Egy passzív rozsdamentes felület bizonyos körülmények között anódossá válhat egy nemesebb anyaghoz képest, különösen akkor, ha a rozsdamentes acél passzív filmje sérült, kémiailag instabillá vált, vagy kloridtartalmú résben rekedt. A rézötvözetek, a titán és a grafit gyakori példái azoknak az anyagoknak, amelyek nehéz galvanikus körülményeket teremthetnek a rozsdamentes acélból készült alkatrészek számára, bár a tényleges eredmény a víz kémiájától és a felület állapotától függ. Egy nagy rézötvözetből készült szerelvényben elhelyezett rozsdamentes kötőelem nem tekinthető automatikusan biztonságosnak csak azért, mert „rozsdamentes”; a szerkezetet csatolt elektrokémiai rendszerként kell értékelni.
A BSSA a galvanikus korróziót a lyukkorrózió, a réskorrózió, a szemcseközi korrózió, a feszültségkorróziós repedezés és az általános korrózió mellett a rozsdamentes acélokat érintő fő mechanizmusok közé sorolja. Ezek a mechanizmusok átfedhetik egymást. Egy galvanikus pár megnövelheti a rozsdamentes acélon folyó katódos áramot, miközben a kötés melletti résben oxigénhiány alakul ki. A BSSA szerint a réskorrózió ott kezdődik, ahol az oxigén rendelkezésre állása rendkívül alacsony. A résben ennek következtében kialakuló savasodás és kloridkoncentráció-növekedés depassziválhatja a rozsdamentes acélt, még akkor is, ha a szabadon kitett felület továbbra is passzív marad.
Az elektromos folytonosság alapvető fontosságú. A nem vezető bevonattal, tömítéssel vagy oxidréteggel elválasztott két fém között csekély lehet a galvanikus kölcsönhatás mindaddig, amíg a gát át nem szakad, vagy egy kötőelem meg nem kerüli azt. Ezzel szemben egy kis fémes érintkezési pont is nagy áramot tarthat fenn, ha a körülötte lévő elektrolit folyamatos, vezetőképes utat biztosít. A száraz kötés nem aktív galvanikus cella; a sóval szennyezett vízzel összekapcsolt nedves kötés azonban az lehet.
A felületarány és az elektrolit folytonossága
| Szerkezeti elrendezés | Valószínűsíthető probléma | Előnyben részesített megoldás |
|---|---|---|
| Kis szénacél-felület nagy rozsdamentesacél-felülettel összekapcsolva | Nagy anódos áramsűrűség a szénacélon | Növelje az anódos felületet, szigetelje el az anyagokat, vagy változtassa meg az anyagpárosítást |
| Kis rozsdamentesacél-kötőelem nagy szénacéllemezzel összekapcsolva | Esetleg kisebb rozsdamentesacél-támadás, de az összekapcsolás továbbra is a kitettségtől függ | Biztosítsa a vízelvezetést, szigetelje el az anyagokat, és mérje fel a bevonathibákat |
| Különböző fémek sós vízben | Galvanikus áram vezető elektroliton keresztül | Szakítsa meg az elektromos folytonosságot, és akadályozza meg a víz áthidalását |
A katód és az anód felületének aránya gyakran meghatározza, hogy a galvanikus károsodás elfogadható mértékű vagy súlyos lesz-e. A nagy katódos felület jelentős teljes katódos reakciót hajthat elő, miközben az anódos áram kis felületre koncentrálódik. Ez nagy helyi áramsűrűséget és gyors anódos támadást eredményez. Egy nagy szénacél-lemezhez kapcsolt kis rozsdamentes acélcsavar általában kevésbé aggályos, mint egy nagy rozsdamentes acéllemezhez kapcsolt kis szénacélcsavar, bár egyik elrendezést sem szabad elfogadni az elektrolit és a kötés részleteinek figyelembevétele nélkül.
Az arányt az aktívan nedvesített felületként kell meghatározni, nem csupán a gyártás során kialakított felület alapján. Egy festett szénacéllemeznek csak egy kis kitett hibája lehet, miközben egy bevonat nélküli rozsdamentes acél alátét teljes felületén nedves marad. A bevonatok ezért módosíthatják a tényleges arányt, a sérült bevonat pedig a károsodást a bevonathiány helyére koncentrálhatja. A katód festése csökkentheti a hajtóáramot, míg kizárólag az anód bevonása kis, kitett anódos hibát hozhat létre nagy katódos felülettel körülvéve. Ez gyakori tervezési csapda.
Az elektrolit folytonossága nem pusztán attól függ, hogy jelen van-e víz. Az oldott sók – köztük a kloridok – növelik a vezetőképességet, és egy vékony sófilm száraz körülmények között látszólag elválasztott fémeket is összekapcsolhat. A szakaszos nedvesedés károsabb lehet, mint a folyamatos bemerítés, mivel a párolgás koncentrált lerakódásokat hagy maga után, amelyeket újabb nedvesedés követ. A hőmérséklet befolyásolja a reakciósebességet és az oxigéntranszportot. Az áramlás eltávolíthatja a korróziós termékeket és módosíthatja a polarizációt, míg az állóvíz lehetővé teszi a lerakódások és koncentrációs cellák kialakulását.
A rések különös figyelmet érdemelnek. Az alátét alsó oldala, a menetes kötés, az átlapolt varrat vagy a nem megfelelően víztelenített tartó a környező felület megszáradása után is visszatarthatja az elektrolitot. A résben fellépő oxigénfogyás differenciális levegőztetésű cellát hoz létre, a bezárt oldat pedig savasabbá és kloridban gazdagabbá válhat. Az ASM Handbook a réskorróziót olyan csatolt folyamatként írja le, amely elektrokémiai reakciókat, homogén kémiai reakciókat és anyagtranszportot foglal magában; az eredményt a geometria, az anyag és a környezet egyaránt meghatározza. Az ASTM G78-95 eljárásokat biztosít a réskorróziót valószínűsítő körülmények azonosítására, valamint a vasalapú és nikkelalapú rozsdamentes ötvözetek relatív réskorrózió-állóságának összehasonlítására meghatározott, kloridtartalmú vizes környezetekben. Ezért egy olyan galvanikus számítás, amely figyelmen kívül hagyja a rést, hamis biztonságérzetet kelthet.
Elektromos elszigetelés, vízelvezetés és kompatibilis anyagválasztás
Az első tervezési intézkedés gyakran inkább geometriai, mint kohászati jellegű: meg kell akadályozni, hogy a víz a különböző fémek csatlakozásánál megmaradjon. A vízszintes felületeket úgy kell kialakítani, hogy vízelvezetésük biztosított legyen, az átlapolt kötéseket tömíteni vagy meg kell szüntetni, a csésze alakú alátéteket pedig kerülni kell; emellett hozzáférést kell biztosítani az ellenőrzéshez és a tisztításhoz. Előnyösebb lehet a tömített kötés, mint az a kötés, amely ismételten visszatartja, majd elpárologtatja a kloridtartalmú vizet, azonban a tömítőanyagoknak kompatibilisnek kell maradniuk az üzemi hőmérséklettel, a vegyi anyagokkal és a mozgásokkal. A rosszul felhordott tömítőanyag a rés megszüntetése helyett rejtett rést hozhat létre.
Az elektromos elszigetelés megszakíthatja a galvanikus áramot. A nem vezető hüvelyek, alátétek, perselyek és tömítések csak akkor hasznosak, ha az összeállítás és az üzemelés során épek maradnak. Az elszigetelő rendszernek azt is meg kell akadályoznia, hogy a víz a gát körül áthidalja az elszigetelést. A kötőelemfuratok, az éles szélek és a sérült bevonatok különös figyelmet igényelnek, mivel egyetlen fémes áthidalás is újra összekapcsolhatja a galvanikus párt. Az elszigetelést a beépítés után ellenőrizni kell, nem szabad pusztán a műanyag alátét jelenlétéből kiindulni.
Az anyagválasztás továbbra is fontos. A kapcsolódó anyagoknak a tényleges elektrolitban kompatibilis korróziós potenciállal kell rendelkezniük, és a tervezés során kerülni kell a kis anódos felület nagy katódos felülettel való összekapcsolását. Tengerparti kitettség vagy jégmentesítő só használata esetén a szerkezeti rozsdamentesacél-tervezési útmutató a Type 316/316L anyagminőséget – ahol alkalmazható, az EN 1.4401/1.4404 megfelelőjeként –, illetve a megfelelő duplex anyagminőségeket előnyösebbnek tekinti a Type 304/304L anyagminőségnél, amelynek megfelelője az EN 1.4301/1.4307. Ez az ajánlás a kloridok által előidézett lokalizált korrózióra, valamint a sérült passzív felület galvanikus következményeire egyaránt vonatkozik.
Az anyagminőségi mutatók nem helyettesítik a szerkezet értékelését. Az International Molybdenum Association az ausztenites és duplex anyagokra a következő összefüggést adja meg: „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”; a magasabb érték nagyobb relatív lyukkorrózió-állóságot jelez kloridtartalmú környezetben, nem pedig védettséget a galvanikus vagy réskorrózióval szemben. A World Stainless az 1.4301 esetében 19-es, az 1.4401 és az 1.4521 esetében 25-ös, a duplex 1.4462 esetében pedig 34-es PRE-értéket közöl, miközben kiemeli a kloridkoncentráció, a talaj fajlagos ellenállása és a pH jelentőségét földbe temetett szerkezetek esetén. Ezek az adatok segíthetik az anyagminőség kiválasztását, azonban a vízelvezetés, az elszigetelés, a felületarány és az elektromos folytonosság határozza meg, hogy a kiválasztott anyagminőség a teljes szerkezet biztonságos része marad-e.
Szemcseközi korrózió és szenzibilizáció
A szemcseközi korrózió a szemcsehatárok mentén vagy azok mellett bekövetkező preferenciális támadás, amelynek oka, hogy ezeken a határokon a helyi kémiai összetétel eltér a szemcsék belsejének összetételétől. A mechanizmus nem egyszerűen a „szemcsehatár korróziója”. Egy rozsdamentes acél felületének nagy része passzív maradhat, miközben a szemcsehatárok mellett elhelyezkedő keskeny régiók anódossá válnak és feloldódnak. A szenzibilizáció az a metallurgiai állapot, amely ezt lehetővé teszi; általában olyan hőmérséklet-tartományban való expozíció után alakul ki, amely lehetővé teszi a krómban gazdag karbidok kiválását.
Krómszegény zónák a szemcsehatárokon
Az ausztenites rozsdamentes acélokban a szén hőhatás során reagálhat a krómmal, és krómban gazdag karbidokat képezhet, amelyeket általában összetétellel írnak le, ahol a króm a fő fémes alkotóelem. Ezek a karbidok előnyösen a szemcsehatárokon válnak ki, mivel ott kedvezőek a diffúziós és magképződési feltételek. A krómot a környező szilárd oldatból vonják el, így a határ mindkét oldalán keskeny, krómszegény zóna marad vissza.
Maga a karbid általában nem a gyors támadás fő forrása. Hanem a mellette lévő krómszegény zóna. Ha ennek krómtartalma kellően lecsökken, nem képes olyan gyorsan helyreállítani a stabil króm-oxidból álló passzív réteget, mint a környező anyag. Az elektrolit ekkor megtámadhatja a határ környezetét, hálózatszerű korróziós utat hozva létre az érintett mikroszerkezeten keresztül. Súlyos esetekben a szemcsék fizikailag elválnak a mátrixtól.
A szenzibilizációt nem csupán a csúcshőmérséklet határozza meg. A hőmérsékleten eltöltött idő, a széntartalom, a korábbi hidegalakítás, a szemcseméret, az ötvözet összetétele és a lehűlési sebesség egyaránt befolyásolja a karbidkiválást. Az ausztenites minőségek nagyjából az 500–850 °C közötti tartományban való expozíció után válhatnak érzékennyé, bár a pontos idő–hőmérséklet-függés az egyes olvasztások és termékformák szerint változik. Egy rövid áthaladás ezen a tartományon egy vékony alkatrészben csekély következményekkel járhat, míg egy lassabb hőciklus vagy az ismételt hevítés jelentős szenzibilizált zónát hozhat létre.
Ezt a mechanizmust el kell különíteni a lyukkorróziótól és a réskorróziótól. A lyukkorrózió a passzivitás erősen lokalizált megszűnése, amely gyakran kloridionokhoz kapcsolódik. A réskorrózió kialakulását erőteljesen meghatározza a korlátozott geometria és az oxigénkimerülés; a British Stainless Steel Association szerint a réskorrózió ott kezdődik, ahol az oxigén hozzáférhetősége rendkívül alacsony. A szemcseközi korrózió ezzel szemben a szemcsehatárok kémiai összetétele által létrehozott metallurgiai utat követi. A mechanizmusok együttesen is felléphetnek, különösen kloridos közegben végzett hegesztés esetén, de nem tekinthetők egymással felcserélhető magyarázatoknak.
Hegesztési hőciklusok és stabilizálás
A hegesztés a szenzibilizáció gyakori forrása, mivel a hőhatásövezet (HAZ) nem egyenletes kemencében végzett hőkezelést, hanem mozgó hőciklust tapasztal. A beolvadási határ közvetlen közelében lévő anyag hevítés közben beléphet a karbidkiválás hőmérséklet-tartományába, majd olyan lassan hűlhet le, hogy a kiválás tovább folytatódjon. Az érintett sáv keskeny és szabálytalan lehet, továbbá a kötés két oldalán eltérő módon alakulhat ki. A vastag keresztmetszetek, a nagy befogási merevség és a nagy hegesztési varratok általában fokozzák a hővisszatartást, de a tényleges kockázat a rétegek közötti hőmérséklettől, a varratsorrendtől, a kötés kialakításától, a környezeti feltételektől és a szerkezet hővezető képességétől függ.
A nagy hőbevitel nem okoz automatikusan szemcseközi korróziót, és a kis hőbevitel sem garantál védettséget. A hőbevitel befolyásolja a csúcshőmérsékletet és a magasabb hőmérsékleten eltöltött időt, míg a lehűlési előzmények határozzák meg, hogy a karbidkiválásnak van-e ideje kialakulni. Többrétegű hegesztés esetén a korábban nem érintett vagy részben szenzibilizálódott anyag ismét felhevülhet. Ezért egy javítóhegesztés második hőciklust hozhat létre egy már megváltozott HAZ-ban.
Az alacsony széntartalmú minőségek a karbidképződéshez rendelkezésre álló szén mennyiségének csökkentésével mérséklik ezt a kockázatot. A 304L típus, amelyet általában UNS S30403 jelöléssel látnak el, valamint a 316L típus, amelyet általában UNS S31603 jelöléssel látnak el, a vonatkozó termékszabványok szerint legfeljebb 0,030% szenet tartalmaznak, szemben a hagyományos 304 és 316 típusokra számos szabványban érvényes 0,08%-os határértékkel. Az alacsonyabb széntartalom lehetővé teszi a gyakorlatban könnyebben megvalósítható hegesztést utólagos oldó hőkezelés nélkül, különösen vékony és közepes keresztmetszetű gyártmányok esetén.
Az „L” jelölés nem jelent általános korrózióállósági garanciát. A szénkiválással összefüggő szenzibilizáció kockázatát mérsékli, de nem akadályozza meg a kloridos lyukkorróziót, a réskorróziót, a galvános támadást, az eróziós korróziót vagy a feszültségkorróziós repedést. A BSSA szerint a feszültségkorróziós repedés kialakulásához húzófeszültség és meghatározott környezeti tényezők együttes jelenléte szükséges. Egy hegesztett 316L típusú tartály ezért elkerülheti a szemcseközi támadást, mégis meghibásodhat klorid által kiváltott repedés vagy réskorrózió következtében, ha a kialakítás és az üzemi környezet lehetővé teszi ezeknek a mechanizmusoknak a fellépését.
A stabilizált minőségek olyan elemeket használnak, amelyeknek a szénhez nagyobb az affinitásuk, mint a krómnak. A 321 típus titánt, míg a 347 típus nióbiumot (kolumbiumot) tartalmaz; ezek az elemek előnyösen stabil karbidokat képeznek, és csökkentik a krómban gazdag karbidok kiválását. Teljesítményük továbbra is a termék hőtörténetétől és a gyártási gyakorlattól függ. A stabilizálás nem helyettesíti a szakszerű hegesztésszabályozást, és a túlzott vagy szokatlan hőhatás egyéb mikroszerkezeti problémákat is okozhat.
304L, 316L és a gyártás utáni szempontok
A minőség kiválasztását az üzemi környezettel kell kezdeni, majd figyelembe kell venni a gyártási folyamatot. A 304L típus megfelelő lehet olyan esetekben, amikor a kloridterhelés, a hőmérséklet és a réskorrózió súlyossága korlátozott. A 316L molibdént is tartalmaz, és általában nagyobb ellenállást kínál a kloridokhoz kapcsolódó lyuk- és réskorrózióval szemben, de ez az előny nem szünteti meg a hegesztési szennyeződés, a hőszíneződés, a pangó geometriák és a lerakódások ellenőrzésének szükségességét. A World Stainless a 304/304L típust alacsonyabb kiválasztási pontszámú feltételekhez, a 316/316L típust vagy a 444 típust pedig közepes igénybevételű feltételekhez sorolja; fokozatosan agresszívebb környezetekhez a 317L típust, a 904L típust, a szuperduplex és a 6% molibdéntartalmú ötvözeteket sorolja fel.
A hegesztés utáni állapot fontos. A hőszíneződés krómban elszegényedett felületi réteget és oxidokat tartalmazhat, amelyek csökkentik a helyi passzivitást, ezért tisztításra, valamint ahol előírás, pácolásra vagy más jóváhagyott felületkezelésre lehet szükség. A mechanikai sérülések, a beágyazódott szénacélrészecskék és a hegesztési fröcskölés a klasszikus szenzibilizációtól független korróziós helyeket hozhatnak létre. Az oldó hőkezelés feloldhatja a krómban gazdag karbidokat, és helyreállíthatja az egyenletesebb szilárd oldatot, de nagy gyártmányok esetében ez gyakran nem praktikus, továbbá gyors lehűtésnek kell követnie, hogy elkerülhető legyen az újrakiválás.
Az ellenőrzésnek a feltételezett mechanizmushoz kell igazodnia. A vizuálisan tiszta hegesztési varrat nem bizonyítja, hogy annak HAZ-a nem szenzibilizálódott. Erősebb bizonyítékot szolgáltat a hegesztési eljárás minősítése, a hőbevitel és a rétegek közötti hőmérséklet szabályozása, a megfelelő hozaganyag kiválasztása, a tiszta kötés-előkészítés és a szükségtelen újrahevítés elkerülése. Az értékelés során figyelembe kell venni a keresztmetszet vastagságát és a gyártás utáni hőkezelést, valamint a kloridkoncentrációt, a hőmérsékletet, a rés geometriáját és az expozíció időtartamát.
A PREN használható a lyukkorrózióval szembeni relatív ellenállás összehasonlítására a International Molybdenum Association által megadott „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N” képlet alapján, de nem jelzi előre a szemcseközi korróziót vagy az élettartamot. A szemcsehatárok kémiai összetételét és a hegesztési előzményeket külön kell értékelni.
Feszültségkorróziós repedés
A feszültségkorróziós repedés (SCC) nem egyszerűen annyit jelent, hogy korrózió lép fel egy feszültség alatt álló alkatrészben. A British Stainless Steel Association (BSSA) szerint ehhez húzófeszültségnek és meghatározott környezeti tényezőknek együttesen kell jelen lenniük. Mindhárom elem számít: a repedésre hajlamos anyag, a húzófeszültségi mező, valamint a repedésindulást és -terjedést fenntartani képes környezet. Ha ezek közül egyet megszüntetünk, a jellegzetes repedési folyamat leállhat, bár más korróziós mechanizmus továbbra is fennmaradhat.
A feszültség lehet külsőleg alkalmazott vagy maradó. Az alkalmazott húzófeszültség olyan üzemi terhelésekből származik, mint a nyomás, a hajlítás, a rezgés, a hőtágulás korlátozása vagy a kívülről előidézett elmozdulás. A maradó húzófeszültség a gyártás után is megmarad, még akkor is, amikor az alkatrész nincs terhelve. Gyakori forrása a hegesztés: a hegesztett fém és a hőhatásövezet lehűlés közben összehúzódik, miközben a környező anyag korlátozza ezt az összehúzódást. A hidegalakítás, a forgácsolás, a köszörülés, az egyengetés, a sajtolóillesztés és az egyenetlen hőkezelés szintén hagyhat húzófeszültséget a felület közelében.
Ez a megkülönböztetés az ellenőrzésre és a tervezésre is hatással van. Egy látszólag terheletlen tartály is megrepedhet, mert hegesztett kötéseiben maradó húzófeszültség van jelen. Ezzel szemben egy névleges húzóterhelés alatt álló alkatrészben a helyi feszültség nagyobb lehet egy menetgyökben, éles sarokban, gödörkorróziós üregben, varratlábnál vagy résben. Az SCC általában keskeny vagy elágazó repedésként alakul ki, miközben körülötte az általános fémveszteség gyakran korlátozott. A gödörkorrózió ettől eltérő jelenség. A gödör passzívfilm-lebomlás és lokalizált elektrokémiai oldódás által létrehozott, lokalizált korróziós üreg; feszültségkoncentrátorként és repedésindulási helyként működhet, de a gödörkorrózis és az SCC nem felcserélhető diagnózisok.
A feszültség és a környezet együttes követelményei
A környezetnek támogatnia kell azokat az elektrokémiai és kémiai lépéseket, amelyek a repedés aktív állapotának fenntartásához szükségesek. A rozsdamentes acélok esetében a kloridtartalmú víz komoly aggályt jelent, különösen akkor, ha az oxigén hozzáférhetősége, a párolgás, a lerakódások, a rések és a hőmérséklet helyileg agresszív körülményeket hoz létre. Önmagában a víz teljes kloridkoncentrációja nem írja le az expozíciót. A vékony nedves film a víz elpárolgásával sokkal koncentráltabbá válhat, miközben egy lerakódás vagy tömített kötés akkor is megtarthatja a nedvességet, amikor a környező felület már száraznak látszik.
Az oxigén szerepe összetett. A BSSA magyarázata szerint a réskorrózió ott kezdődik, ahol az oxigén hozzáférhetősége rendkívül alacsony. Ezért egy rés különböző levegőztetésű elektrokémiai cellát hozhat létre, amelyben a korlátozott oxigénellátású tartomány a szabad felülethez képest anódossá válik. Miután a résben a közeg megsavanyodik és a klorid feldúsul, a feszültség alatt álló tartomány mellett súlyosan agresszív helyi környezet alakulhat ki. Másutt az oxigén hozzáférhetősége és az oxidáló körülmények elősegíthetik a passzívfilm lebomlását vagy a repasztivációt. Ezért nem az a lényeges kérdés, hogy az oxigén egyszerűen „jelen van-e” vagy „hiányzik-e”, hanem az, hogy az oxigén, a nedvesség, a klorid és az anyagtranszport hogyan változik az alkatrész különböző részein.
A rés geometriája ezért tervezési változó, nem pedig jelentéktelen részletkérdés. Az ASM Handbook a réskorróziót olyan kapcsolt folyamatként írja le, amely elektrokémiai reakciókat, homogén kémiai reakciókat és anyagtranszportot foglal magában. A rés szélessége és mélysége, a felület állapota, a vízelvezetés, valamint a réssel érintkező anyag mind befolyásolja a helyi kémiát. Az ASTM International által 1995-ben kiadott ASTM G78-95 eljárásokat biztosít a réskorróziót valószínűsítő körülmények azonosítására, továbbá a vasalapú és nikkelalapú rozsdamentes ötvözetek relatív réskorrózió-állóságának összehasonlítására meghatározott, kloridtartalmú vizes környezetekben. Az ilyen vizsgálatok definiált körülményeket hasonlítanak össze; nem adnak minden geometriára érvényes, egyetemes üzemélettartam-határértéket.
Az SCC-t ezért rendszerproblémaként kell értékelni. A BSSA a rozsdamentes acélokat érintő fő mechanizmusok között említi a gödörkorróziót, a réskorróziót, a szemcseközi korróziót, a feszültségkorróziós repedést, a galvanikus korróziót és az általános korróziót. Egy meghibásodott alkatrészen ezek közül több is jelen lehet egyszerre: a rés feldúsíthatja a kloridokat, a gödörkorrózió a rés szájánál indulhat meg, a maradó húzófeszültség pedig a lokalizált hibát terjedő repedéssé alakíthatja. Ha minden sötét elszíneződést vagy gödröt „feszültségkorróziós repedésnek” nevezünk, az elfedi a kiváltó okot, és helytelen korrekciós intézkedéshez vezethet.
Klorid okozta repedés ausztenites rozsdamentes acélokban
A kloridokozta SCC szorosan összefügg az ausztenites rozsdamentes acélokkal, beleértve a 304/304L és a 316/316L típusokat is, amikor a húzófeszültség és a megfelelő, kloridtartalmú környezet együttesen van jelen. Az érzékenység a hőmérséklet emelkedésével, valamint az olyan körülmények között nő, amelyek fenntartanak egy koncentrált, nedves és oxidáló felületet. A forró technológiai víz, a sólerakódások, a benedvesedő szigetelés, a tengerparti fröccsenő víz, a jégmentesítőanyag-maradványok és a párolgó felületek mind a víz névleges összetétele által sugalltnál súlyosabb körülményeket hozhatnak létre.
Nincs egyetlen olyan kloridkoncentráció vagy hőmérséklet, amely minden ausztenites minőség esetében elválasztaná a „biztonságos” és a „nem biztonságos” üzemet. Az ötvözet összetétele, a hidegalakítás, a felület állapota, a feszültségintenzitás, az oxigén hozzáférhetősége, a pH-érték, a szennyezőanyagok, a nedvesedési és száradási ciklusok, valamint az expozíció időtartama mind módosítja az eredményt. Az e feltételek megadása nélkül idézett küszöbérték nem tervezési szabály. A szerkezeti rozsdamentes acélok tervezési kézikönyve a kloridtartalmat, a hőmérsékletet, a szennyezőanyagokat, a savasságot, az oxidálószereket és az oxigént a lokalizált korróziót befolyásoló tényezőkként azonosítja; ugyanezek a változók hatással lehetnek arra is, hogy egy feszültség alatt álló, helyileg károsodott passzívfilm SCC-vé fejlődik-e.
A gödörkorrózióval szembeni ellenállás továbbra is fontos, de önmagában nem jelzi előre az SCC kialakulását. Az International Molybdenum Association az ausztenites és duplex acélokra a következő összefüggést adja meg:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.
A magasabb PREN nagyobb relatív gödörkorrózió-állóságot jelez kloridtartalmú környezetekben, nem pedig SCC-vel szembeni immunitást, és nem jelent teljes körű üzemélettartam-előrejelzést sem. A nagyobb molibdén- vagy nitrogéntartalmú minőség csökkentheti a gödrök kialakulásának valószínűségét, miközben egy adott hőmérséklet, feszültség és kloridexpozíció mellett továbbra is érzékeny maradhat a repedésre. Ezzel szemben egy rés megszüntetése vagy a maradó feszültség csökkentése hatékonyabb lehet, mint önmagában a minőségváltás.
A ferrites, duplex és nagy ötvözőtartalmú ausztenites acélcsaládokat a tényleges meghibásodási mechanizmus alapján kell értékelni. A ferrites minőségek nem ugyanolyan érzékenyek az ausztenites acélokra jellemző klorid-SCC-re, ugyanakkor más korlátokkal járnak a hegesztés, a szívósság, az alakítás és a gyártásminőség terén. A duplex rozsdamentes acélok gyakran nagyobb ellenállást biztosítanak a kloridok által kiváltott lokalizált korrózióval szemben, és szilárdságuk is nagyobb, de hegesztési hőciklusaikra, fázisegyensúlyukra és a gyártási folyamat szabályozására figyelmet kell fordítani. A nagy ötvözőtartalmú ausztenites, a szuperduplex és a 6% molibdént tartalmazó ötvözetek kiterjeszthetik a kloridos üzem alkalmazási tartományát, kiválasztásuk azonban továbbra is a feszültségtől, a hőmérséklettől, a résektől és a gyártástól függ.
A World Stainless a minőségválasztás relatív logikáját úgy szemlélteti, hogy alacsony kiválasztási pontszámokat társít a 304/304L típushoz, közepes körülményeket a 316/316L vagy 444 típushoz, súlyosabb körülményeket a 317L típushoz, a rendkívül agresszív környezeteket pedig olyan minőségekhez, mint a 904L, a szuperduplex és a 6% molibdént tartalmazó ötvözetek. Ezek a kategóriák nem jelentenek garanciát az SCC-vel szemben. Kiindulópontként szolgálnak az ötvözetcsalád és a lokalizált korrózióval szembeni ellenállásnak az expozícióhoz történő összehangolásához.
Maradó feszültség, hőmérséklet és tervezési kockázatcsökkentés
A feszültség csökkentése gyakran a legközvetlenebb beavatkozási lehetőség. A tervezők csökkenthetik az alkalmazott feszültséget, ahol lehetséges, elkerülhetik a tartós húzóterhelést, növelhetik a sarkok lekerekítési sugarát, megszüntethetik a hirtelen keresztmetszet-változásokat, valamint elkerülhetik a bemetszésszerű meneteket vagy varratlábakat. A kötéseknek lehetővé kell tenniük a víz elvezetését, nem pedig meg kell tartaniuk a sós vizet. A tömítéseket, átlapolt kötéseket, bilincseket és lerakódásokat lehetséges résként kell értékelni, különösen ott, ahol a hőciklusok oldatot pumpálnak egy keskeny résbe.
A gyártás szabályozása ugyanilyen fontos. A hegesztési eljárásoknak korlátozniuk kell a káros hőbevitelt és az alakváltozást, miközben meg kell őrizniük az előírt metallurgiai állapotot. A hegesztett felületeket meg kell tisztítani, és az oxidációs elszíneződést el kell távolítani, ha azt az üzemi körülmények megkövetelik; a köszörülés nem hozhat létre éles barázdákat vagy elkenődött szennyeződést. A hidegalakított tartományokat, a vágott éleket és a javított hegesztéseket külön felül kell vizsgálni, mert maradó feszültségük és felületi állapotuk eltérhet az alaplemezétől. A feszültségcsökkentő hőkezelés nem minden rozsdamentes acélminőséghez vagy hegesztett szerkezethez alkalmas automatikusan, ezért ellenőrizni kell a szenzibilizációra, a fázisegyensúlyra, az alakváltozásra és a mechanikai tulajdonságokra gyakorolt hatásait.
A hőmérsékletet kifejezetten figyelembe kell venni. Számos korróziós reakciót felgyorsít, és a párolgás révén koncentráltabbá teheti a kloridtartalmú filmeket. A szigetelőrendszerek különös aggályt jelentenek, ha beengedik és megtartják a kloridokat, miközben akadályozzák az ellenőrzést. A tervezés során figyelembe kell venni a fém legmagasabb hőmérsékletét, a helyi forró pontokat, a ciklikus nedvesedést és száradást, valamint azt, hogy egy névlegesen híg technológiai közeg koncentrálódhat-e leállás vagy párolgás során.
A minőség kiválasztása az ellenőrzési stratégia utolsó része, nem pedig a megfelelő geometria és gyártás helyettesítője. A World Stainless 2025-ben közzétett, talajokra és betonra vonatkozó útmutatásában 19-es PREN-értéket adott meg az 1.4301, 25-ös értéket az 1.4401 és az 1.4521, valamint 34-es értéket a duplex 1.4462 minőségre, miközben földbe fektetett alkalmazások esetén hangsúlyozta a kloridkoncentráció, a talaj fajlagos ellenállása és a pH-érték jelentőségét. Ezek az értékek segítik a lokalizált korrózióval szembeni ellenállás összehasonlítását meghatározott keretek között; nem állapítanak meg SCC-határértékeket. A kiválasztásnak az adott minőségcsaládot a feszültségelemzéssel, a résképződés elkerülésével, a hőmérséklet szabályozásával, a gyártási dokumentációval, valamint a korai gödrök, hegesztési hibák és repedésszerű jelzések vizsgálatával együtt kell kezelnie.
Korrózió lerakódások alatt, talajban és betonban
Lerakódások, pangó víz és különböző levegőztetettség
A rozsdamentes acél felülete nem egyetlen, egységes környezetnek van kitéve, amikor iszap, reve, tengeri élőbevonat, technológiai szilárd anyag vagy megrekedt víz borítja részben. A fedett terület oxigénszegény anóddá, míg a szabadon maradó, oxigénnel ellátott felület katóddá válik. Ez a különböző levegőztetettségű cella a lerakódás határán vagy a fedett zónán belül koncentrálhatja a korróziós támadást még akkor is, ha a környező víz csak mérsékelten agresszív. A lerakódás emellett visszatartja a kloridokat, csökkenti a helyi átöblítést, és megakadályozhatja, hogy a krómban gazdag passzív film egy kisebb sérülés után helyreálljon.
A pangó víz hasonló eredményhez vezet. A párolgás növelheti a kloridkoncentrációt; az oldott fém-kloridok hidrolízise csökkentheti a pH-értéket; egy keskeny résen belüli oxigénfogyasztás pedig a fő folyadéktérben mért értékektől eltérő kémiai környezetet hozhat létre. Az ASM International a réskorróziót elektrokémiai reakciókat, homogén kémiai reakciókat és anyagtranszportot magában foglaló, összekapcsolt folyamatként írja le. Ezért a geometria ugyanolyan fontos, mint az ötvözet névleges összetétele. Egy tömítés széle, átlapolt kötés, menetes csatlakozás, hegesztési alámetszés, tartóbilincs vagy üledékkel feltöltődött lefolyó saját elektrolittal rendelkező réssé válhat.
A British Stainless Steel Association szerint a réskorrózió ott kezdődik, ahol az oxigén rendelkezésre állása rendkívül csekély. A passzív film lebomlását követően a résben végbemenő fémoldódás pozitív töltésű ionokat hoz létre. A töltésegyensúly fenntartása érdekében a kloridok a résbe vándorolnak, miközben a savas hidrolízis megnehezíti az újrapassziválódást. A korróziós támadás ezt követően egy látszólag ép felület alatt is továbbterjedhet. A lyukkorrózió és a réskorrózió egyidejűleg is jelen lehet: egy lyuk saját, elzárt geometriát hozhat létre, a lerakódás pedig elrejtheti a lyukakat a szemrevételezés elől.
Az ASTM G78-95 szabvány, amelyet az ASTM International 1995-ben tett közzé, eljárásokat biztosít a réskorrózió kialakulására várhatóan hajlamosító körülmények azonosítására, valamint a vasalapú és nikkelalapú rozsdamentes ötvözetek relatív réskorrózió-állóságának összehasonlítására meghatározott, kloridtartalmú vizes környezetekben. Eredményei összehasonlító vizsgálati bizonyítékot jelentenek, nem pedig az üzemelési élettartam közvetlen előrejelzését. A hőmérséklet, a kloridkoncentráció, a nedvesedési idő, a résképző elem, a felület állapota és az alkalmazott feszültség megváltoztathatja a vizsgálat eredményét.
A kialakítás gyakran hatékonyabban szabályozza az első meghibásodást, mint egy mérsékelt minőségváltás. A felületeket úgy kell kialakítani, hogy a víz és az üledék lefolyhasson róluk, ne pedig visszamaradjon; a vízszintes párkányokat kerülni kell, vagy lejtéssel kell ellátni; a kötések pedig nem hozhatnak létre ellenőrizhetetlen hézagokat. A folyamatos hegesztések megszüntethetik a szakaszos rögzítés által létrehozott rést, azonban a hegesztési hőszíneződéssel és a szennyeződéssel továbbra is megfelelő tisztítással és felületkezeléssel kell foglalkozni. Egy tiszta, szabadon víztelenedő geometriájú 1.4301 alkatrész jobban teljesíthet, mint egy névlegesen ellenállóbb minőség, amely kloridtartalmú lerakódás alatt reked. Ez nem teszi az 1.4301-et univerzális választássá; azt szemlélteti, miért nem választható külön az ötvözet és a részlettervezés.
A lerakódások galvanikus hatásokat is létrehozhatnak, ha szénacélrészecskék, vas-oxid vagy nem megfelelő kötőelem érintkezik a rozsdamentes acél felületével. A szabad vas önmagában nem a rozsdamentes acél korróziós mechanizmusa, azonban elszínezheti a felületet, visszatarthatja a nedvességet, és elősegítheti helyi cellák kialakulását. A szénacél csiszolási porának kitett gyártási területeket az üzembe helyezés előtt el kell különíteni, meg kell tisztítani és ellenőrizni kell.
Földbe temetett rozsdamentes acél és a talaj változói
A földbe temetés egy ellenőrzött, látható felületet változó tulajdonságú, porózus elektrolittal helyettesít. A talaj nedvességtartalma a csapadéktól, a vízelvezetéstől, a talajvízszinttől és a szezonális kiszáradástól függően változik. Kloridok kerülhetnek a talajba tengervízből, jégmentesítő sóból, ipari szennyezésből vagy szennyezett visszatöltő anyagból. Egyes talajok csaknem szárazak és nagy ellenállásúak maradnak, mások pedig hosszú időn át vezetőképes vizet tartanak vissza a fémmel érintkezve. Ezért egy földbe temetett alkatrész a hossza mentén többféle kitettségi körülménnyel találkozhat.[5] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
A 2025-ben közzétett World Stainless útmutató a kloridkoncentrációt, a talaj fajlagos ellenállását és a pH-értéket a földbe temetett rozsdamentes acél kiválasztásakor figyelembe veendő változókként azonosítja. A talaj fajlagos ellenállása gyakorlati mutatója annak, hogy az ionos áram milyen könnyen haladhat át a talajon, bár nem írja le a teljes kémiai környezetet. Az alacsony fajlagos ellenállás általában nagyobb nedvességtartalommal és több oldott sóval jár együtt, a nagy fajlagos ellenállás azonban nem garantál biztonságot, ha nedves, kloridos zseb, savas zóna vagy rés van jelen. A pH befolyásolja a passzív film stabilitását, valamint a zárványoknál, lerakódásoknál és sérült területeken végbemenő reakciókat.[6] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
A World Stainless a talaj- és betonútmutatójában az 1.4301 esetében 19, az 1.4401 és az 1.4521 esetében 25, a duplex 1.4462 esetében pedig 34 összehasonlító PRE-értéket ad meg. Ezek az értékek segítenek bemutatni az ötvözet kémiai összetételének relatív hatását, de önmagukban nem jelentenek kiválasztási szabályokat. Az International Molybdenum Association az ausztenites és duplex kifejezést a következőképpen definiálja: „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” A magasabb számított érték általában nagyobb relatív ellenállást jelez a klorid által kiváltott lyukkorrózióval szemben meghatározott környezetekben; nem veszi figyelembe a talaj vízelvezetését, a rés geometriáját, a felület állapotát, a kóboráramot, a gyártási hibákat vagy a nedvesedés időtartamát.
Ez a különbségtétel fontos a földbe temetett 1.4301, 1.4401, 1.4521 és 1.4462 esetében. A PRE-értékek összehasonlítása nem állapíthat meg minden talajtípusra érvényes megengedett kloridkoncentrációt, és azt sem képes előre jelezni, hogy egy hegesztés, csatlakozóelem vagy átmeneti zóna évtizedeken át passzív marad-e. A World Stainless alacsony kiválasztási pontszámok esetén a 304/304L típust, közepes körülmények között a 316/316L vagy a 444 típust, súlyosabb körülmények között a 317L típust, a fokozottan agresszív környezetekhez pedig olyan minőségeket mutat be, mint a 904L, a szuperduplex és a 6% molibdéntartalmú ötvözetek. A tényleges minőségválasztásnak mért vagy kellően megalapozott helyszíni adatokon, valamint a meghibásodás következményein kell alapulnia.
A földbe temetett szerkezetek kialakításakor meg kell akadályozni a víz megrekedését a belépési pontokon, és figyelembe kell venni a talaj, a levegő, a beton, a habarcs, illetve az elárasztott kamra közötti átmenetet. A talajvonali térség gyakran nagyobb kitettségnek van kitéve, mint a teljesen földbe temetett szakasz, mivel váltakozó nedvesedésnek és száradásnak, oxigénhozzáférésnek, valamint sókoncentrálódásnak van kitéve. A visszatöltő anyagnak tisztának és kompatibilisnek kell lennie, továbbá mentesnek kell lennie szénacél-törmeléktől, kloridtartalmú hulladéktól és építési vegyszerektől. A rozsdamentes acél köré tömörített, nem megfelelő töltőanyag állandó lerakódást hozhat létre. A közeli szénacéllal, betonacéllal vagy külső áramú rendszerekkel fennálló vízelvezetési és katódos kölcsönhatásokat szintén felül kell vizsgálni.
Vasbeton, kloridok és a karbonátosodás összefüggései
A jó állapotú, lúgos betonba beágyazott rozsdamentes acél passzív környezetből profitál. Ez a védelem nem abszolút. A repedések, pórusok, üregesedések, nem megfelelően tömörített betontakarás és hézagok utat biztosíthatnak a víz és az oldott sók számára. Tengeri kitettségből, szennyezett adalékanyagokból, jégmentesítő sókból vagy keverővízből származó kloridionok a betonacél felé vándorolhatnak. Amikor az acélnál a kloridkoncentráció eléri az adott ötvözetre és beton környezetre jellemző kritikus szintet, a helyi depassziválódás lyukkorróziót okozhat.
A karbonátosodás eltérő folyamat. A légköri szén-dioxid reakcióba lép a cement hidratációs termékeivel, és a felülettől befelé haladva csökkenti a lúgosságot. A karbonátosodott beton mérsékelheti a hagyományos szénacél betonacél számára rendelkezésre álló passzív védelmet, a rozsdamentes acélminőségek azonban általában a betonviszonyok szélesebb tartományában is megőrzik hasznos ellenállásukat. A karbonátosodás továbbra is fontos, ha kloridbehatolással, repedésekkel, vékony betontakarással, nedvesedési ciklusokkal vagy a betonacél-csatlakozások körüli résekkel esik egybe. Nem szabad minden betonacél-meghibásodás helyettesítő magyarázataként kezelni.
A beton koncentrációs cellákat is létrehozhat. Egy repedés vagy porózus zóna nedves maradhat, miközben a szomszédos beton kiszárad, és az ezen a határon áthaladó betonacél hossza mentén eltérő oxigén- és kloridviszonyok alakulhatnak ki. A szénacélhoz csatlakoztatott rozsdamentes betonacél galvanikus kapcsolatot hozhat létre, különösen akkor, ha kis rozsdamentesacél-felület kapcsolódik nagy, aktív szénacélfelülethez, vagy ha a kloridok depassziválták a szénacélt. Az elektromos folytonosságot, a betonacélok elrendezését, a betontakarást, a repedésszabályozást és a vízelvezetést egyaránt figyelembe kell venni az értékelés során.
Ugyanazok a minőségszámok nem vihetők át egy kitett homlokzatról a betonacélra a betonrendszer figyelembevétele nélkül. Az 1.4401 és az 1.4521 World Stainless szerinti összehasonlító PRE-értéke 25, míg a duplex 1.4462 értéke 34; ezek az értékek az ötvözet relatív ellenállását jelzik, nem pedig garantált betonbeli élettartamot. A cement kloridmegkötése, a nedvességtranszport, a beton fajlagos ellenállása, a repedésszélesség és a hőmérséklet egyaránt befolyásolja a korróziós támadás idejét és helyét. Azok a részletek, amelyek távol tartják a vizet a hézagoktól, és megakadályozzák, hogy sóterhelt lefolyás gyűljön össze a beton mellett, ugyanolyan jelentősek lehetnek, mint egy magasabb PRE-értékű ötvözet kiválasztása.
Hogyan választják ki a rozsdamentesacél-minőségeket?
A rozsdamentesacél-minőség kiválasztása kitettségi vizsgálat, nem pedig az ötvözetek gyengétől az erősig terjedő rangsorolása. Ugyanaz a minőség jól teljesíthet tiszta, vízelvezetett beltéri beépítésben, és gyorsan tönkremehet meleg, kloridtartalmú résben. A kiválasztás ezért azzal a korróziós mechanizmussal kezdődik, amely meghatározhatja az üzemelési élettartamot: lyukkorrózióval, réskorrózióval, szemcseközi korrózióval, feszültségkorróziós repedéssel, galvanikus korrózióval vagy általános korrózióval. A British Stainless Steel Association mind a hatot a rozsdamentes acélokat érintő fő korróziós mechanizmusként azonosítja.
A World Stainless által közzétett gyakorlati sorrend az egyre szigorúbb kiválasztási feltételeket fokozatosan magasabban ötvözött anyagminőségekhez kapcsolja: Type 304/304L alacsony kiválasztási pontszámok esetén; Type 316/316L vagy Type 444 közepes pontszámoknál; Type 317L súlyosabb feltételek mellett; valamint olyan anyagminőségek, mint a 904L, a szuperduplex és a 6% molibdént tartalmazó ötvözetek erősen agresszív környezetben. Ez a sorrend feltételes érvényű. Csak akkor alkalmazható, ha a kitettséget a hivatkozott World Stainless kiválasztási módszerrel határozták meg, beleértve a kloridokra, hőmérsékletre, nedvesedésre, szennyeződésre és kialakításra vonatkozó feltételezéseit. Ez nem univerzális élettartam-táblázat.
Az első kérdés az, hogy a tervezett alkatrész száraz marad-e, szabadon le tud-e ürülni, vagy tömény oldatot tart-e vissza. A kloridkoncentráció a víz elpárolgásával meredeken növekedhet. Egy tömítés, átlapolt kötés, menetes csatlakozás vagy lerakódás megakadályozhatja az oxigén utánpótlását, és rést hozhat létre. A BSSA szerint a réskorrózió ott kezdődik, ahol az oxigén rendelkezésre állása rendkívül alacsony. Az ASM Handbook a kialakuló korróziót olyan összekapcsolt folyamatként írja le, amely elektrokémiai reakciókat, homogén kémiai reakciókat és anyagtranszportot foglal magában. A geometria ugyanolyan fontos, mint az ötvözet névleges összetétele.
A hőmérséklet, a pH, az oxidáló anyagok, a szennyező anyagok, a felület állapota, a hegesztés hőbevitele és a maradó feszültség ezt követően módosítják a kiválasztást. Az 1995-ben közzétett ASTM G78-95 olyan eljárásokat tartalmaz, amelyekkel azonosíthatók a réskorrózió kialakulását valószínűsítő feltételek, valamint összehasonlítható a vas- és nikkelalapú rozsdamentes ötvözetek viszonylagos réskorrózió-állósága meghatározott, kloridtartalmú vizes környezetekben. Eredményei nem alakíthatók át közvetlenül minden gyártott szerkezetre érvényes élettartam-előrejelzéssé.
304/304L típus és 1.4301
| Minőségcsalád | Jellemző kiválasztási helyzet | Fontos korlátozás |
|---|---|---|
| 304/304L típus | Alacsony kiválasztási pontszámok | Korlátozott tartalék kloridtartalmú résekben |
| 316/316L vagy 444 típus | Közepesen súlyos körülmények | Továbbra is sebezhető forró, tömény kloridokkal szemben |
| 317L típus | Súlyosabb körülmények | Tervezési és gyártási ellenőrzést igényel |
| 904L, szuperduplex és 6% molibdéntartalmú acél | Erősen agresszív környezetek | Nem immunis a réskorrózióval vagy a feszültséghez kapcsolódó támadással szemben |
A Type 304 és a Type 304L króm-nikkel ausztenites rozsdamentes acélok, amelyeket olyan esetekben alkalmaznak, amikor a kitettség alacsony kiválasztási pontszámot eredményez, és a kloridkoncentráció korlátozott marad. Az EN 10088 szerinti 1.4301 jelölés a Type 304-nek felel meg, míg az alacsony széntartalmú változatot általában 1.4307-ként jelölik; a Type 304L az alacsony széntartalmú összetétel ASTM/UNS szerinti jelölése. Az alacsony széntartalom csökkenti a hegesztés közbeni szenzibilizáció kockázatát, de nem teszi az ötvözetet ellenállóvá a kloridok által előidézett lyukkorrózióval vagy réskorrózióval szemben.
A lényeges különbség a gyártási állapot és a környezeti korrózióállóság között van. A Type 304L csökkentheti a króm-karbidok kiválására való hajlamot a hegesztési hőhatásövezetekben, ami elősegíti a hegesztést követő szemcseközi korrózió elkerülését. Nem tartalmaz molibdént, ezért a kloridok által kiváltott lokális korrózióval szembeni ellenállásban nem biztosít specifikus, molibdénalapú növekedést. Egy szellőztetett beltéri alkalmazásban lévő polírozott, tiszta 304L-felület korróziós szempontból más problémát jelent, mint egy sóval szennyezett tömítés alatti 304L-karima.
A World Stainless a 2025. évi, talajokra és betonra vonatkozó útmutatójában 19-es PRE-értéket ad meg az 1.4301-re. A PRE itt összehasonlító mutató, nem pedig a behatolási sebesség vagy a tervezési élettartam előrejelzése. Az International Molybdenum Association a gyakran alkalmazott ausztenites és duplex összefüggést a következőképpen határozza meg: „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Mivel az 1.4301 kevés vagy egyáltalán nem tartalmaz molibdént, és viszonylag kevés nitrogént tartalmaz, számított értéke alacsonyabb a molibdént tartalmazó vagy nitrogénnel ötvözött anyagminőségekénél.
A Type 304/304L ezért ésszerű kiindulási választás alacsony kloridtartalmú, alacsony hőmérsékletű, jól víztelenedő üzemben, ellenőrzött gyártás mellett. Rossz választássá válik, ha a lerakódások, az állóvíz, a jégmentesítő só, a tengeri permet vagy a keskeny rések a kialakítás meghatározó jellemzői. A felület tisztasága és a vízelvezetés fontosabb lehet, mint az összetétel kis névleges különbsége.
Type 316/316L, 1.4401 és 1.4404
A Type 316 és a Type 316L molibdént ad a króm-nikkel ausztenites rendszerhez. A molibdén a Type 304-hez képest növeli a kloridok által elősegített lyukkorrózióval és réskorrózióval szembeni ellenállást, bár egyik mechanizmust sem szünteti meg. Az EN 10088 szerinti 1.4401 jelölés a Type 316-nak felel meg, míg az 1.4404 az alacsony széntartalmú Type 316L jelölése. Az 1.4404 alacsonyabb széntartalma támogatja a hegesztett szerkezetek kialakítását a szenzibilizáció kockázatának csökkentésével; ezt nem szabad minden korrozív környezettel szembeni általános ellenállásnövekedésként értelmezni.
A World Stainless a 2025. évi útmutatójában az 1.4401-re 25-ös PRE-értéket ad meg, szemben az 1.4301-re megadott 19-cel. A számszerű különbség hasznos a relatív összehasonlításhoz egy meghatározott anyag- és kloridkereten belül, de nem határozza meg egy tényleges alkatrész kritikus lyukkorróziós hőmérsékletét, réskorróziós küszöbértékét vagy megengedett kloridkoncentrációját. Ezek az értékek a felületkezeléstől, zárványoktól, hegesztésektől, lerakódásoktól, az oldat kémiájától és a vizsgálati módszertől függenek.
A Type 316/316L a World Stainless sorrendjében közepes kiválasztási pontszámokhoz kapcsolódik. Az anyagminőség alkalmas lehet légköri tengeri kitettségre, számos technológiaivíz-alkalmazásra, valamint olyan beton- vagy talajviszonyokra, amelyek meghaladják a Type 304-re feltételezett tartományt, feltéve, hogy az alkatrész víztelenedése biztosított és a hőmérséklet szabályozott. Meleg, tömény kloridokban és szűk, pangó résekben továbbra is sérülékeny marad. Egy kloridtartalmú lerakódásokkal szennyezett, forró folyadékvezetékhez csatlakozó 316L-tartály lokális korróziót szenvedhet akkor is, ha tömbi összetétele teljes mértékben megfelel az előírásoknak.
A kutatási alapként idézett szerkezeti rozsdamentesacél-tervezési kézikönyv a kloridtartalmat, a hőmérsékletet, a szennyező anyagokat, a savasságot, az oxidálószereket és az oxigént a lyukkorróziót befolyásoló tényezőkként azonosítja. Emellett az 1.4401-et vagy a megfelelő duplex anyagminőségeket az 1.4301 elé helyezi tengerparti vagy jégmentesítő sóval járó kitettség esetén. Ez az ajánlás továbbra is megköveteli a hegesztés minőségének, a réskialakításnak és a galvanikus érintkezésnek a figyelembevételét. Különböző fémekből készült kötés a kevésbé nemes fémen vagy a sérült passzív felületen koncentrálhatja a korróziót.
444, 317L, 904L, duplex és 6% molibdént tartalmazó anyagminőségek
A Type 444 molibdént tartalmazó ferrites rozsdamentes acél, amelyet általában az 1.4521 EN-jelöléssel társítanak. Ferrites szerkezete elkerüli a nikkeldús ausztenites mátrixot, és bizonyos környezetekben hasznos ellenállást biztosít a kloridok okozta lyukkorrózióval és feszültségkorróziós repedéssel szemben. Nem egyszerű helyettesítője a Type 316L-nek: az alakíthatóság, a hegesztési szívósság, a hőtágulás és a gyártási korlátok eltérnek. A World Stainless az 1.4521-re 25-ös PRE-értéket ad meg a 2025. évi, talajokra és betonra vonatkozó útmutatójában, ugyanazt a megadott értéket, mint az 1.4401-re. Ez az egyenlőség nem jelenti azt, hogy minden geometriában vagy minden korróziós mechanizmussal szemben azonos teljesítményt nyújtanak.
A Type 317L magasabb molibdéntartalmú ausztenites anyagminőség, amelyet a 304/304L és 316/316L tartománynál súlyosabb feltételekre szánnak. Kiválasztása attól függ, hogy a további molibdén és króm kezeli-e a meghatározó klorid- vagy vegyi kitettséget. Továbbra is alacsony szennyezettségű gyártást és ésszerű réskialakítást igényel. Ha húzófeszültség és meghatározott környezet együttesen van jelen, a feszültségkorróziós repedés különálló kockázat marad; a BSSA szerint a repedéshez húzófeszültség és meghatározott környezeti tényezők együttes jelenléte szükséges. A PREN önmagában történő növelése ezt a követelményt nem szünteti meg.
A duplex rozsdamentes acélok ausztenites és ferrites fázisokat egyesítenek. Egy elterjedt anyagminőséget, az EN 1.4462-t gyakran 2205-típusú duplex rozsdamentes acélként azonosítják. Összetétele és nitrogéntartalma nagyobb lyukkorróziós ellenállást biztosíthat, mint a 304 vagy a 316 esetében, míg a ferrites fázis javíthatja a kloridos feszültségkorróziós repedéssel szembeni ellenállást. A World Stainless az 1.4462-re 34-es PRE-értéket ad meg, szemben az 1.4401 és az 1.4521 esetében megadott 25-tel, illetve az 1.4301 esetében megadott 19-cel. A duplex anyagminőségek eltérő szabályozást igényelnek: kezelni kell a fázisegyensúlyt, az oldóizzítást, a hegesztés hőciklusait és a gyártási hőmérsékletet. A nem megfelelő feldolgozás a kedvező névleges összetétel ellenére csökkentheti a szívósságot vagy a lokális korrózióállóságot.
A 904L erősen ötvözött ausztenites anyagminőség, amely jelentős mennyiségű nikkelt és molibdént tartalmaz; a réz bizonyos redukáló savas közegekben szintén támogatja az ellenállást. A World Stainless sorrendjének erősen agresszív környezetekhez tartozó végén helyezkedik el, kiválasztásának azonban a kémiához kell igazodnia, nem pedig pusztán a jelölésére támaszkodnia. A szuperduplex anyagminőségek a nagy króm-, molibdén- és nitrogéntartalmat duplex metallurgiával egyesítik. Alkalmasak lehetnek súlyos kloridos kitettség, nagy mechanikai terhelés és kloridos feszültségkorróziós kockázatok kezelésére, a hegesztési és fázisszabályozási követelmények betartása mellett.
A 6% molibdént tartalmazó ausztenites anyagminőségek még magasabb ötvözöttségi tartományt képviselnek. Króm-, molibdén- és nitrogéntartalmuk nagy ellenállást biztosít a lyukkorrózióval és réskorrózióval szemben igényes kloridoldatokban, de a rés geometriája, a hőmérséklet és az oxidáló körülmények továbbra is meghatározhatják a meghibásodást. Ezeket releváns vizsgálatok és üzemi adatok alapján kell értékelni, nem csupán a PREN alapján. Az IMOA-egyenlet relatív lyukkorróziós ellenállást jelez kloridtartalmú környezetekben; nem veszi teljes körűen figyelembe a galvanikus korróziót, az eróziós-korróziót, a szemcseközi korróziót, a gyártási hibákat vagy a feszültségkorróziós repedést.
Földbe telepített rozsdamentes acél esetén a World Stainless kifejezetten előírja a kloridkoncentráció, a talaj fajlagos ellenállása és a pH figyelembevételét. Az az anyagminőség, amelyet e mérések nélkül, pusztán egy pontszám alapján választottak ki, nem tekinthető teljes körűen kiválasztottnak. Ugyanez a módszer alkalmazandó beton, technológiai berendezések és tengeri szerkezetek esetében is: meg kell határozni a nedvesedést és a koncentrálódást, azonosítani kell a réseket és a feszültségeket, figyelembe kell venni a gyártást, majd azt a legalacsonyabb ötvözöttségi családot kell kiválasztani, amely hiteles tartalékkal kezeli az azonosított mechanizmust. Bizonytalan kitettség esetén a pangó rések megszüntetését célzó tervezési módosítás megbízhatóbb védelmet nyújthat, mint az anyagminőség egyetlen fokozattal magasabbra választása.
Gyártás, felületi állapot és karbantartás mint korróziós tényezők
Egy rozsdamentesacél-minőség a gyártás és az üzemeltetés során nem őrzi meg változatlanul névleges korrózióállóságát. A hegesztés, a köszörülés, a kezelés, a lerakódások és a vízelvezetés helyileg annyira megváltoztathatja a felületet, hogy olyan korróziós támadás indulhat meg, amely tiszta, megfelelően kialakított felületű próbatesten nem következne be. A minőség kiválasztása továbbra is fontos, de önmagában nem képes automatikusan ellensúlyozni a hőelszíneződött hegesztési varratot, a beágyazódott szénacélt, a durva rést vagy a kloridoldatot visszatartó vízszintes peremet.
Ez a megkülönböztetés azért fontos, mert a rozsdamentes acél korróziója gyakran lokális, nem pedig egyenletes. A British Stainless Steel Association a lyukkorróziót, a réskorróziót, a szemcseközi korróziót, a feszültségkorróziós repedezést, a galvanikus korróziót és az általános korróziót jelöli meg fő mechanizmusként. A gyártás ezek közül több mechanizmus iránt is egyidejűleg növelheti az érzékenységet.

Hegesztés, hőelszíneződés és szennyeződés
A hegesztés a fémet és annak felületi oxidját egyaránt megváltoztatja. A hőelszíneződés a felhevített rozsdamentesacél-felület oxigénnel való reakciója során kialakuló látható elszíneződés. Színe nem megbízhatóan jelzi az üzemi teljesítményt, azonban az elszíneződés alatt és körül kialakuló oxid általában kevésbé védő, mint a tiszta felületen megfelelően kialakult passzív film. Az oxid alatt helyileg krómhiány alakulhat ki, miközben a durva, szabálytalan oxidréteg visszatarthatja a nedvességet és a kloridokat. Ezért egy 304L vagy 316L típusú, hegesztett alkatrészen a hőelszíneződés nedves vagy kloridtartalmú üzemi környezetben történő meghagyása lyukkorrózió és réskorrózió kialakulására alkalmas helyeket hozhat létre.
A hegesztés utáni kezelésnek illeszkednie kell a gyártási módszerhez és az üzemi környezethez. A megfelelő, kizárólag rozsdamentes acélhoz használt csiszolóanyaggal végzett mechanikus eltávolítás megszüntetheti az oxidréteget, de gondatlan kivitelezés esetén elkenheti a felületet vagy barázdákat hozhat létre. A vegyi pácolás egyenletesebben távolítja el a hőelszíneződést és a kapcsolódó oxidot, míg a passziválási kezelések elősegíthetik a tiszta, krómban gazdag passzív film kialakulását a gyártást követően. Ez a két művelet különböző: a pácolás eltávolítja a szennyeződéseket és az oxidréteget, a passziválás pedig kondicionálja a megtisztított felületet. A kezelést a koncentráció, a hőmérséklet, a behatási idő és a hulladékkezelés szempontjából ellenőrizni kell, nem pedig meghatározatlan tisztítási lépésként alkalmazni.
A hegesztési kötés kialakítása ugyanilyen jelentős. A nem teljes beolvadás, az alámetszés, az átlapolás, az ívütések és a szakaszos hegesztések keskeny üregeket hozhatnak létre. A hegesztett rögzítés, a hátlap vagy az átlapolt kötés alatti rés akkor is nedves maradhat, amikor a környező felület már megszáradt. Az ASM Handbook a réskorróziót elektrokémiai reakciókat, homogén kémiai reakciókat és anyagtranszportot magában foglaló, kapcsolt folyamatként írja le. Ezeket a folyamatokat a geometria szabályozza. Egy nagyobb ötvözőtartalmú minőség sem szünteti meg a rosszul kialakított kötés által létrehozott oxigénkoncentráció-különbséget vagy pangó kémiai környezetet.
A hegesztés a szemcseközi korróziót is befolyásolhatja. A túlzott hőbevitel, a nem megfelelő hőciklusok vagy a szenzibilizációs hőmérséklet-tartományban való hosszan tartó tartózkodás lehetővé teheti krómbidok kiválását a szemcsehatárokon az arra érzékeny ausztenites rozsdamentes acélokban. Az olyan alacsony széntartalmú minőségek, mint a 304L és a 316L típus, csökkentik ezt a kockázatot, akárcsak a stabilizált minőségek, például a 321 és a 347 típus, ha ezeket a konstrukció és a hegesztési eljárás indokolja. Továbbra is szükséges a megfelelő hozaganyag kiválasztása, a hőbevitel szabályozása és jóváhagyott hegesztési eljárás alkalmazása. A duplex rozsdamentes acélok további szempontot vetnek fel: a túlzott vagy elégtelen hőbevitel felboríthatja a ferrit–ausztenit egyensúlyt, és csökkentheti a helyi korróziós teljesítményt vagy a szívósságot.
A vasszennyeződés különálló és gyakori gyártási hiba. A szénacélból készült szerszámok, drótkefék, emelő láncok, köszörülési por és műhelyszennyeződések szabad vasat hagyhatnak a rozsdamentes acélon. A rozsdamentesacél-alapanyag ép lehet, a lerakódott vas azonban nedves vagy kloridtartalmú környezetben rozsdásodik, és félrevezető vörösesbarna elszíneződést okozhat. Ennél fontosabb, hogy a részecskék helyi elektrokémiai cellákat hozhatnak létre, és elzárhatják a területeket az oxigéntől. A kizárólag rozsdamentes acélhoz használt keféket és csiszolóanyagokat el kell különíteni a szénacélhoz használt berendezésektől; a felületeket védeni kell a köszörülési portól és a szikráktól. A végső tisztításnak és ellenőrzésnek azonosítania kell a szennyeződést, mielőtt az alkatrész üzembe kerül.
Felületi érdesség, zárványok és passziválás
A felületi megmunkálás befolyásolja, hogy milyen könnyen alakul ki a passzív film, és mennyi ideig maradnak a lerakódások a felületen. A mély köszörülési nyomok, sorják, redők és hegesztési fröcskölések növelik a víz, a sók és a technológiai szilárd anyagok visszatartására alkalmas felületet. A köszörülés iránya szintén számít. A vízelvezetési útvonalat keresztező hosszú barázdák visszatarthatják a folyadékot, míg a véletlenszerű, durva karcolások több védett helyet hoznak létre. A megmunkálásnak meg kell szüntetnie a hibákat, nem csupán körülöttük kell kifényesítenie a felületet, és ahol ez gyakorlatilag megvalósítható, a végső megmunkálási iránynak elő kell segítenie a vízelvezetést.
A csiszolóanyagnak rozsdamentes acélhoz megfelelőnek kell lennie. A korábban szénacélon használt csiszolóanyagok vasat vihetnek át; a túlmelegedett köszörülés károsodott, oxidálódott réteget hozhat létre; az erőteljes helyi köszörülés pedig elvékonyíthatja az alkatrészt vagy feszültségkoncentrációkat okozhat. Önmagában a sima megjelenés kevéssé bizonyító erejű. Az ellenőrzésnek ki kell terjednie a hegesztési lábvégekre, a résekre, a sarkokra, az alsó felületekre és a szerelvények által takart területekre.
Az acélban található nemfémes zárványok szintén iniciációs helyekké válhatnak, amikor a megmunkálás vagy a köszörülés feltárja őket. A mangán-szulfid zárványok például preferenciálisan oldódhatnak kloridtartalmú vízben, és kis üregeket hagyhatnak maguk után, amelyek lyukakká fejlődhetnek. A tiszta acélgyártás csökkenti a zárványokkal kapcsolatos kockázatot, a gyártás azonban továbbra is meghatározza, hogy a zárványok feltáródnak-e, elkenődnek-e, vagy sérült felület alatt maradnak. A PREN alkalmas a megfelelő minőségek relatív lyukkorrózió-állóságának összehasonlítására, de nem használható egy adott, megkarcolt vagy szennyezett felület élettartamának előrejelzésére. Az International Molybdenum Association az ausztenites és duplex acélokra a következő összefüggést adja meg: „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Ez hasznos, minőségkiválasztást segítő mérőszám, de nem helyettesíti a felület ellenőrzését.
A passziválás a tisztaságtól és az oxigén hozzáférésétől függ. Az olaj, a ragasztó, a műhelyszennyeződés, az oxidréteg és a vasrészecskék akadályozzák a filmképződést. A tisztításnak meg kell előznie a passziválást, a kész felületet pedig le kell öblíteni, hogy a kezelőszer-maradványok ne száradjanak rá lerakódásként. A World Stainless 2025-ös, talajjal és betonnal kapcsolatos útmutatója szerint a PREN értéke 19 az 1.4301, 25 az 1.4401 és az 1.4521, valamint 34 a duplex 1.4462 minőség esetében. Ezek a különbségek számítanak, de egy rosszul megmunkált 1.4401 felület résben akkor is kilyukadhat, amikor egy tiszta, jól víztelenített, kisebb ötvözőtartalmú felület sértetlen maradna.
Tisztítás, ellenőrzés és a vízcsapdák megszüntetése
A karbantartás olyan konstrukciós részletekkel kezdődik, amelyek lehetővé teszik a felületek megszáradását. Általában előnyösebbek a folytonos hegesztési varratok a szakaszos varratoknál, ha ez utóbbiak zsebeket hoznak létre; a kötéseknél kerülni kell a tömítetlen átlapolásokat; továbbá a vízszintes peremek, zsákutcás csőszakaszok, süllyesztett csavarok és szorosan illeszkedő alátétek nem gyűjthetnek technológiai folyadékot. A leeresztőnyílásoknak a gyártást követően is elég nagynak kell maradniuk ahhoz, hogy hatékonyak legyenek, és úgy kell kivezetniük a folyadékot, hogy a szennyezett víz ne egy másik alkatrészre folyjon. A BSSA magyarázata szerint a réskorrózió ott kezdődik, ahol az oxigén hozzáférhetősége rendkívül csekély, ezért a pangó zónák megszüntetése gyakran hatékonyabb, mint egyszerűen magasabb minőség előírása.
A lerakódások akkor is figyelmet érdemelnek, ha az alapanyag minősége megfelelő. A tengervízből, jégmentesítő vegyszerekből, tisztítószerekből vagy kézzel történő érintkezésből származó kloridsók a víz elpárolgásakor feldúsulhatnak. A szennyeződés, az oxidréteg és a biológiai lerakódások nedvességet tartanak vissza a fém felületén, és differenciális levegőztetési cellákat hoznak létre. A tisztítás gyakoriságát a szennyezőanyag-terheléshez, a hőmérséklethez, a nedvesedési mintázathoz és a meghibásodás következményeihez kell igazítani. Édesvízzel végzett öblítéssel eltávolíthatók az oldható sók; semleges tisztítószerekkel és nem szennyező párnákkal eltávolítható a szennyeződés. A kloridtartalmú tisztítószerek, a sósav és az acélgyapot nem megfelelő választás a rozsdamentes acél rendszeres karbantartásához.
Az ellenőrzésnek ki kell terjednie az elszíneződésre, a lyukakra, a rozsdafoltokra, a résben kialakult lerakódásokra, a hegesztési hibákra és azokra a területekre, amelyek akkor is nedvesek maradnak, amikor a szomszédos felületek már megszáradtak. Nagyításos szemrevételezéssel olyan lyukak is feltárhatók, amelyeket egy általános bejárás nem észlel; kritikus üzemben indokolt lehet az érdesség mérése, a videoszkópos vizsgálat vagy a kloridmaradványok vizsgálata. Ha korróziót találnak, annak helyét és geometriáját a tisztítás előtt rögzíteni kell, mivel a tisztítás értékes bizonyítékokat távolíthat el. Az ASTM G78-95 eljárásokat ad meg a réskorróziót valószínűsítő körülmények azonosítására, valamint a relatív réskorrózió-állóság összehasonlítására meghatározott, kloridtartalmú vizes környezetekben.
Végül a karbantartás nem képes minden gyártási kockázatot megszüntetni. A hegesztés vagy alakítás során kialakuló húzómaradó feszültség a kloridokkal és a hőmérséklettel együtt feszültségkorróziós repedezést okozhat; a BSSA szerint a repedezéshez húzófeszültségre és meghatározott környezeti tényezőkre egyaránt szükség van. A minőség megváltoztatása csökkentheti az egyik érzékenységet, miközben a geometria, a feszültség és a lerakódás problémája változatlanul fennmarad. A tartós teljesítmény ezért az összehangolt minőségkiválasztásból, az ellenőrzött gyártásból, a tiszta felületekből, az ellenőrizhető kötésekből és a megbízható vízelvezetésből ered.
Üzemi környezeten alapuló döntési módszer
A rozsdamentes acélminőség kiválasztását az üzemi körülmények teljes körének meghatározásával kell kezdeni, nem pedig olyan anyagmegjelölésekkel, mint a „tengeri”, „part menti” vagy „vegyi”. Ezek a megjelölések túl sok változót sűrítenek egyetlen szóba. Egy védett part menti tetőszerkezet, egy folyamatosan tengervízzel érintkező cső, egy sóval szennyezett útszerkezet és egy kloridtartalmú savat tartalmazó technológiai tartály egyaránt leírható part menti vagy vegyi igénybevételként, mégis nagyon eltérő korróziós körülményeket teremtenek.
A gyakorlati kérdés nem az, hogy egy anyagminőség általánosságban korrózióálló-e. Azt kell megvizsgálni, hogy a felülete, mikroszerkezete, gyártási állapota és feszültségi állapota képes-e a meghatározó környezetet a szükséges időtartamon át elviselni.
Az expozíció meghatározása az anyagminőség megnevezése előtt
Az expozíciót üzemi körülmények teljes tartományaként kell rögzíteni. A kiindulópont a kloridkoncentráció legyen, de egyetlen laboratóriumi vagy ömlesztett vízre vonatkozó értéket ne tekintsünk a teljes expozíciónak. A klorid a lerakódások alatt, a folyadékszinteknél, a szigetelés belsejében, a tömítések alatt és a keskeny illesztésekben párolgás következtében feldúsulhat. Ezért a szakaszos permetezés károsabb lehet, mint a tisztább, folyamatosan megújuló vízbe merülés. Ne csak az átlagos összetételt, hanem a várható csúcsértékeket is vegyük figyelembe.
A hőmérséklet befolyásolja a reakciósebességet, az oxigén oldhatóságát, a párolgást és a passzív filmek stabilitását. Rögzíteni kell a normál és az üzemzavari hőmérsékleteket, a termikus ciklusokat, valamint a hegesztési varratok vagy hőcserélők közelében kialakuló forró pontokat. A pH-t meg kell mérni vagy elő kell írni, továbbá azonosítani kell a savakat, lúgokat, szulfidokat, oxidáló sókat, redukáló anyagokat és szerves szennyezőket. A salétromsav, a hipoklorit, a vas(III)-ionok és a hidrogén-peroxid nem ugyanazokat az elektrokémiai körülményeket hozzák létre, mint önmagában a nátrium-klorid. Az oxidáló körülmények növelhetik a korróziós potenciált, és kloridtartalmú környezetben valószínűbbé tehetik a lokális korróziót.
A nedvesedés jellemzőit ugyanolyan gondossággal kell leírni. A felület folyamatosan bemerül, időszakosan nedvesedik, vagy névlegesen száraz, de páralecsapódásnak van kitéve? Milyen gyorsan szárad meg? Lerakódik-e rajta só, iszap, vízkő, termékmaradvány vagy biológiai anyag? A lerakódások megtarthatják a nedvességet, és oxigén- vagy koncentrációkülönbségeket hozhatnak létre. A tiszta külső felület és egy szennyezett karima alsó része eltérő környezetnek minősül.
A geometriát is bele kell foglalni a specifikációba. Fel kell jegyezni az átlapolt kötéseket, menetes csatlakozásokat, tömítőfelületeket, csavarfejeket, tartókapcsokat, leeresztő mélyedéseket és a részlegesen zárt üregeket. A British Stainless Steel Association szerint a réskorrózió ott kezdődik, ahol az oxigén hozzáférhetősége rendkívül alacsony. Ez az állapot egy alátét alatt is kialakulhat, miközben a környező felület továbbra is fényes marad. Az ASM Handbook a réskorróziót elektrokémiai reakciókat, homogén kémiai reakciókat és anyagtranszportot magában foglaló kapcsolt folyamatként írja le; a rés szélessége, mélysége, a felület állapota és az oldat cserélődése egyaránt számít.
A feszültségeket rögzíteni kell, nem pedig figyelmen kívül hagyni. Ide tartozik a hidegalakításból, megmunkálásból és hegesztésből származó maradó feszültség, az alkalmazott húzófeszültség, a ciklikus terhelés és a hőtágulás korlátozása. A BSSA szerint a feszültségkorróziós repedéshez húzófeszültség és meghatározott környezeti tényezők együttes jelenléte szükséges. Ezt követően a klorid, a hőmérséklet és az ötvözet szerkezete válik döntővé. Egy olyan anyagminőség, amely feszültségmentes próbatesten ellenáll a lyukkorróziónak, még alkalmatlan lehet egy forró, kloriddal szennyezett, tartós húzófeszültség alatt álló alkatrészhez.
Eltemetett vagy betonba ágyazott rozsdamentes acél esetén meg kell adni a talaj fajlagos ellenállását, a nedvességmegtartást, a vízelvezetést, a klorid- és szulfáttartalmat, a pH-t, a redoxállapotot, a kóboráramot, valamint a betonnal vagy más fémekkel való érintkezést. A World Stainless kifejezetten a kloridkoncentrációt, a talaj fajlagos ellenállását és a pH-t nevezi meg az eltemetett rozsdamentes acél kiválasztási változóiként. Végül azonosítani kell a galvanikus partnereket: a szénacélt, a horganyzott acélt, a rézötvözeteket, a nikkelötvözeteket, a titánt és még a hegesztési felrakórétegeket is, mivel ezek megváltoztathatják az elektrokémiai elrendezést. A felületarány, az elektromos folytonosság és az elektrolit vezetőképessége határozza meg, hogy a galvanikus kapcsolat jelentős-e.
A gyártási állapot teszi teljessé az expozíció meghatározását. Meg kell adni a tényleges termékformát, a hőkezelést, a hegesztési eljárást, a hozagfémet, a pácolást és passziválást, a felületi minőséget, a reve eltávolítását, a szennyeződés elleni védekezést és a hegesztés utáni tisztítást. Egy oldatban hőkezelt lemez és egy hőszíneződött hegesztett szerkezet felülete nem tekinthető egyenértékűnek. A meghatározó mechanizmus lehet lyukkorrózió, réskorrózió, általános korrózió, szemcseközi korrózió, galvanikus korrózió vagy feszültségkorróziós repedés; az anyagminőség kiválasztása ennek a diagnózisnak a következménye.
Előzetes kiválasztás PREN és korróziós táblázatok alapján
A mechanizmus és az expozíció meghatározása után a jelölt anyagminőségeket közzétett összetételi adatok, PREN-érték és korróziós táblázatok alapján kell előzetesen értékelni. Ausztenites és duplex rozsdamentes acélok esetében az International Molybdenum Association az alábbi összefüggést adja meg:
PREN = %Cr + 3,3(%Mo + 0,5%W) + 16%N
A magasabb PREN általában nagyobb relatív ellenállást jelez a klorid által kiváltott lyukkorrózióval szemben összehasonlítható körülmények között. Nem jósol garantált élettartamot, kritikus kloridkoncentrációt, illetve nem biztosít ellenállást a korrózió minden formájával szemben. A képlet nem veszi figyelembe a rés geometriáját, a felületi szennyeződést, a hegesztési mikroszerkezetet, a maradó feszültséget, a hőmérséklet időbeli alakulását vagy a galvanikus hatásokat sem. A nitrogénértékek és a különböző olvasztási tételek kémiai összetétele számít, továbbá volfrámot tartalmazó ötvözeteknél eltérő PREN-egyezmények is alkalmazhatók.
A PREN-t szűrőindexként, ne pedig megfelelt/nem felelt meg határértékként használjuk. A World Stainless a talajjal és betonnal érintkező alkalmazásokra 19-es PREN-értéket ad meg az 1.4301, 25-öt az 1.4401 és az 1.4521, valamint 34-et a duplex 1.4462 anyagminőségre. Ezek az értékek segítenek a jelöltek rangsorolásában, de nem jelentik azt, hogy az 1.4521 minden talajban azonosan teljesít az 1.4401-gyel, vagy hogy az 1.4462 immunis a réskorrózióval szemben. A lokális oxigénhiány és a lerakódások kedvező ömlesztett összetétel esetén is korróziót okozhatnak.
A közzétett korróziós táblázatok jelentik a következő szűrőt. A World Stainless az alacsonyabb kiválasztási pontszámokat a 304/304L típussal, a közepes körülményeket a 316/316L vagy 444 típussal, a súlyosabb körülményeket a 317L típussal, a rendkívül agresszív környezeteket pedig a 904L, a szuperduplex vagy a 6% molibdént tartalmazó ötvözetekkel társítja. Ezeket az összefüggéseket feltételes útmutatásként kell kezelni. A 316L típus ésszerű jelölt lehet egy víztelenített, rendszeresen mosott part menti szerkezethez, míg egy meleg, feldúsuló kloridnak kitett, réses szerelvényhez más kialakításra, ötvözetre vagy mindkettőre lehet szükség. A „tengeri minőség” nem határozza meg a kloridszintet, a hőmérsékletet vagy a nedves-száraz ciklust.
A táblázatot össze kell vetni a ténylegesen meghatározó mechanizmussal. A PREN segítséget nyújt a lyukkorrózió értékelésében, és gyakran hasznos összehasonlító információt ad a réskorrózióval szembeni ellenállásról is, de nem szűri ki az érzékenyítődés által okozott szemcseközi korróziót, és nem igazolja a kloridos feszültségkorróziós repedéssel szembeni ellenállást. Egy alacsonyabb ötvözésű anyagminőség megfelelő, vízelvezetett kialakítással jobban teljesíthet, mint egy magasabb PREN-értékű anyagminőség, amely lerakódások alatt reked meg. Ezzel szemben a sima, nyitott felület elrejtheti a tömítésnél vagy a hegesztési varratnál fennálló komoly kockázatot.
A kiválasztás megerősítése vizsgálatokkal és szabványokkal
A vizsgálatoknak a feltételezett meghibásodási mechanizmust és a legrosszabb ésszerűen várható üzemi körülményt kell reprodukálniuk. Ha a réskorrózió a meghatározó, az ASTM G78-95 közvetlenül releváns. Az ASTM International ezt az eljárást olyan módszerként írja le, amely meghatározza a réskorróziót valószínűsítő körülményeket, valamint lehetővé teszi a vas- és nikkelalapú rozsdamentes ötvözetek relatív réskorrózió-állóságának összehasonlítását meghatározott, kloridtartalmú vizes környezetekben. A résképző elemek és az expozíciós körülmények miatt az összehasonlítás értelmesebb, mint egy polírozott, szabadon kitett próbatest esetében.
Lyukkorróziós összehasonlításokhoz az ASTM G48 vas(III)-kloridos módszerei vagy az ASTM G150 kritikus lyukkorróziós hőmérsékletét meghatározó vizsgálata lehet hasznos, feltéve, hogy korlátaikat is rögzítik. A vas(III)-klorid agresszív szűrőközeg, nem pedig minden technológiai oldat másolata. A kritikus lyukkorróziós hőmérséklet meghatározott vizsgálati protokoll mellett kapott összehasonlító bizonyíték, nem pedig az üzemi élettartam közvetlen előrejelzése. Az ASTM A262 szerinti eljárások az ausztenites rozsdamentes acélok szemcseközi támadással szembeni érzékenységével foglalkoznak, míg a hegesztési minősítésre és metallográfiai vizsgálatra akkor lehet szükség, ha a hőtörténet fontos.
Az SCC értékelésének alkalmaznia kell a vonatkozó húzófeszültséget, maradófeszültség-állapotot, hőmérsékletet és kémiai környezetet. Az a vizsgálat, amely e változók egyikét figyelmen kívül hagyja, nem zárhatja ki a repedést. Ahol galvanikus korrózió lehetséges, a ténylegesen összekapcsolt anyagokat reprezentatív felületarányokkal, elektromos folytonossággal és elektrolit-összetétellel kell vizsgálni. Eltemetett alkatrészek esetében olyan talajt vagy szintetikus pórusoldatot kell alkalmazni, amely reprodukálja a fajlagos ellenállást, a nedvességet, a kloridtartalmat és a pH-t, ahelyett hogy kizárólag tengervízre vonatkozó adatokra támaszkodnánk.
A végső döntésben dokumentálni kell az üzemi körülmények teljes tartományát, a meghatározó mechanizmust, a jelölt anyagok összetételét, a PREN-számítást, a közzétett táblázatokkal való összehasonlítást, a gyártási ellenőrzéseket, a vizsgálati módszert, az elfogadási kritériumokat és az ellenőrzési tervet. Ha a kialakítás egy nem ellenőrzött feltételezésre támaszkodik — például a gyors vízelvezetésre, a klorid feldúsulásának hiányára vagy a maradó feszültség elhanyagolhatóságára —, akkor ezt a feltételezést a tervezési alapban és a karbantartási ellenőrzésekben is rögzíteni kell. Az anyagminőség kiválasztása ezért iteratív mérnöki döntés: meg kell határozni a környezetet, azonosítani kell, hogyan indulhat meg a károsodás, előzetesen értékelni kell az ötvözeteket, meg kell vizsgálni a reálisan várható gyenge pontot, majd felül kell vizsgálni a geometriát vagy a gyártási követelményeket, ha a kockázat pusztán az anyagminőség megváltoztatásával nem szabályozható.
A minőségválasztás gyakori hibái
A 304-es acél általánosan korrózióállónak tekintése
Az ausztenites, 304-es típusú rozsdamentes acélt, amelyet az EN szabványok szerint általában 1.4301 jelöléssel látnak el, gyakran minden korróziós problémára általános célú megoldásként kezelik. Ez tervezési hiba. A króm-tartalma elősegíti a passzív film kialakulását, azonban az 1.4301 nem tartalmaz szándékosan hozzáadott molibdént, ezért kevésbé ellenálló a kloridok által előidézett lyukkorrózióval és réskorrózióval szemben, mint a molibdént tartalmazó minőségek, például az 1.4401 (316-os típus), illetve a megfelelő duplex rozsdamentes acélok.
A különbség ott a legjelentősebb, ahol a felületek tartósan nedvesek maradnak, lerakódások halmozódnak fel, vagy a só ismételten feldúsul a párolgás következtében. A parti permet, az árapályzónák fröccsenő vize, az utak jégmentesítésére használt sók és a szennyezett lefolyóvíz a környező légkör által sugallt értékeknél jóval magasabb kloridszinteket hozhatnak létre. Egy tiszta, jól víztelenedő 1.4301 korlát elfogadhatóan teljesíthet, míg ugyanez a minőség tömítés alatt, csavarozott átlapolt kötésnél vagy részlegesen zárt tartó belsejében helyi korróziót szenvedhet.
A rozsdamentes acélszerkezetek tervezési kézikönyve a kloridtartalmat, a hőmérsékletet, a szennyező anyagokat, a savasságot, az oxidálószereket és az oxigén rendelkezésre állását a lyukkorróziót befolyásoló tényezőkként azonosítja. Kifejezetten jelzi, hogy parti környezetben vagy jégmentesítő sóknak való kitettség esetén az 1.4401 vagy a megfelelő duplex minőségek előnyben részesítendők az 1.4301-gyel szemben. Az „előnyben részesítendő” ebben az esetben az üzemi környezet alapján tett mérnöki megítélést jelent, nem pedig annak garantálását, hogy az 1.4401 korróziómentes marad. Egy olyan duplex minőség, mint az 1.4462, nagyobb tartalékot biztosíthat a lokalizált kloridkorrózióval szemben, de alkalmassága továbbra is a tervezéstől, a gyártástól és a kitettségtől függ.
A World Stainless 2025-ös, talajokra és betonra vonatkozó útmutatója jól szemlélteti az ilyen összehasonlítások viszonylagos, nem pedig abszolút jellegét. Az útmutató 1.4301 esetében 19, 1.4401 és 1.4521 esetében 25, a duplex 1.4462 esetében pedig 34 PRE-értéket ad meg. Ezek az értékek alátámasztják a nagyobb ötvözőtartalmú minőség választását súlyosabb kloridkitettség esetén; nem tesznek azonban egy kitett rést biztonságos részletté. Földbe temetett alkalmazásoknál ugyanez az útmutató előírja a kloridkoncentráció, a talaj fajlagos ellenállása és a pH figyelembevételét. A légköri körülményekből kiindulva kiválasztott minőség rosszul illeszkedhet nedves, kloridtartalmú talajhoz.
A gyártás az elvárt előny egy részét is megszüntetheti. A hőszíneződés, a beágyazódott vas, a durva csiszolási nyomok és a hegesztési szennyeződések károsíthatják a helyi passzív állapotot, illetve kiindulási helyeket hozhatnak létre a korrózió megindulásához. A nem megfelelő vízelvezetés hasonló hatással jár. Az 1.4401 kiválasztása nem helyettesíti ezeknek a jellemzőknek a szabályozását, ha közben keskeny rések, vízszintes párkányok és szennyezett hegesztési varratok maradnak a szerkezetben.
Annak feltételezése, hogy a 316 kizárja a kloridkorróziót
Az 1.4401, vagyis a 316-os típus, molibdén-adaléka miatt jobban ellenáll a kloridok okozta lyukkorróziónak, mint az 1.4301, mivel a molibdén számos kloridtartalmú környezetben javítja a passzív film stabilitását. Ez összehasonlító előny, nem pedig immunitás. Az 1.4401-ben is megindulhatnak lyukak, illetve korrózió támadhatja meg az oxigénhiányos réseket, különösen akkor, ha a hőmérséklet, a koncentráció, a nedvesedési idő és a lerakódások fokozzák a helyi igénybevétel súlyosságát.
A réskorróziót különösen könnyű alábecsülni. A British Stainless Steel Association szerint ott kezdődik, ahol az oxigén hozzáférhetősége rendkívül alacsony. Egy tömítéssel ellátott kötés belsejében vagy egy alátét alatt az oxigénfogyás megváltoztatja a helyi elektrokémiát; ezt követően a savasodás és a kloridkoncentráció növekedése felgyorsíthatja az oldódást. Az ASM Handbook a folyamatot elektrokémiai reakciók, homogén kémiai reakciók és anyagtranszport összekapcsolódó kölcsönhatásaként írja le. A rés geometriája, az ötvözet állapota és a környezet együttesen hatnak. A nagyobb ötvözőtartalom nem szünteti meg a rést.
Az ASTM G78-95, Útmutató vasalapú és nikkelalapú rozsdamentes ötvözetek réskorróziós vizsgálatához tengervízben és más kloridtartalmú vizes környezetekben, eljárásokat biztosít a réskorrózió kialakulására hajlamos körülmények azonosításához, valamint a relatív ellenállás összehasonlításához meghatározott vizsgálati környezetekben. Fontos a szabvány alkalmazási köre. A meghatározott körülmények között végzett vizsgálati összehasonlítás nem szolgálhat helyszíni teljesítménygaranciaként eltérő kötéskialakítások, hőmérsékletek, lerakódások vagy kitettségi ciklusok esetén.
A galvanikus kapcsolat újabb meghibásodási útvonalat teremthet. Ha az 1.4401 elektromosan kapcsolatba kerül egy kevésbé nemes fémmel, miközben vezetőképes kloridoldatba merül, akkor a korróziós áramot befolyásolja a felületek aránya, az elektromos folytonosság és a kitett felületek egymáshoz viszonyított nagysága. A rozsdamentes acél passzív maradhat, vagy a kevésbé nemes fém gyorsított korróziót szenvedhet; a kimenetel nem önmagában a rozsdamentes acélminőségtől, hanem a galvanikus párostól és a geometriától függ. A szigetelő alátétek, a vízelvezetés és a kompatibilis kötőelemek kiválasztása fontosabb lehet, mint az egyik rozsdamentes acélminőségről a másikra való áttérés.
A feszültségállapot szintén megváltoztatja a problémát. A BSSA szerint a feszültségkorróziós repedéshez húzófeszültség és meghatározott környezeti tényezők együttes jelenléte szükséges. A hegesztésből származó maradó feszültség, a hidegalakítás, a gátolt hőmozgás és a külső terhelés forró, kloridtartalmú körülmények között együttesen hathat. A 316-os típus nem jelent univerzális megoldást a kloridok által előidézett feszültségkorróziós repedésre, különösen magas hőmérséklet és nagy koncentráció esetén.
A PREN teljes körű tervezési számításként való alkalmazása
A Pitting Resistance Equivalent Number hasznos a minőségek előzetes szűrésére, de nem élettartam-modell, nem elfogadási kritérium és nem helyszíni garancia. Az International Molybdenum Association az ausztenites és duplex acélokra a következő összefüggést adja meg: PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N. A magasabb számított érték általában nagyobb relatív lyukkorróziós ellenállást jelez kloridtartalmú környezetben.
A „relatív” szó mérnöki jelentőséggel bír. A PREN a névleges ötvözetkémiai összetételt hasonlítja össze; nem számítja ki egy adott termék, hegesztési varrat vagy felületkikészítés kritikus lyukkorróziós hőmérsékletét. Nem írja le a rések méretét, a kloridlerakódásokat, a pH-t, az oxigéntranszportot, a galvanikus áramot, a feszültségállapotot vagy a nedvesedési ciklusokat. Duplex anyagban a nitrogén, a molibdén és a króm eltérően oszolhat meg a fázisok között, miközben a szegregáció és a hőkezelés befolyásolhatja a helyi teljesítményt. A hegesztési varratfém és a hőhatásövezetek szintén külön figyelmet igényelnek.
A World Stainless az alacsony kiválasztási pontszámokat a 304/304L típushoz, a közbenső feltételeket a 316/316L vagy 444 típushoz, a súlyosabb körülményeket a 317L típushoz, a rendkívül agresszív környezeteket pedig olyan minőségekhez társítja, mint a 904L, a szuperduplex és a 6% molibdént tartalmazó ötvözetek. Ez fokozatos kiválasztási keretrendszer, nem pedig engedély a kizárólag PREN alapján történő választásra. Ugyanezen dokumentum földbe temetett alkalmazásokra vonatkozó útmutatója ismét előtérbe helyezi a környezeti változókat: figyelembe kell venni a kloridkoncentrációt, a talaj fajlagos ellenállását és a pH-t.
Az elfogadási feltételeknek ezért az üzemi előírásból, az alkalmazandó vizsgálati módszerekből és a tervezés igazolásából kell származniuk. Az ASTM G78-95 támogathatja az összehasonlító réskorróziós vizsgálatokat, de nem tanúsíthat minden beépített kötést. A védhető minőségválasztás rögzíti a kitettséget, a hőmérsékletet, a klorid forrását, a geometriát, a gyártási állapotot, a feszültségállapotot, az ellenőrzés hozzáférhetőségét, valamint a tisztítási és vízelvezetési lehetőségeket. A PREN szűkítheti a lehetséges jelöltek körét. Ezeket a döntéseket azonban nem hozhatja meg a tervező helyett.
Hivatkozási keretrendszer: szabványok, kézikönyvek és műszaki útmutatók
A rozsdamentes acéllal kapcsolatos korróziós állításokhoz az adott kérdéshez illeszkedő forrásra van szükség. Egy vizsgálati módszer nem helyettesíti a mechanizmus leírását; egy PREN-egyenlet nem jelzi előre az élettartamot; és egy anyagminőség-választási táblázat sem képes kiküszöbölni a rések, a hegesztés, a lerakódások, a feszültség vagy a vízelvezetés hatásait. Az alábbi hivatkozások ezért akkor a leghasznosabbak, ha összefüggő keretrendszerként, nem pedig egymással felcserélhető szaktekintélyként olvassuk őket.
ASTM G78 és összehasonlító korrózióvizsgálatok
Az ASTM G78-95, Útmutató vasalapú és nikk elalapú rozsdamentes ötvözetek réskorrózió-vizsgálatához tengervízben és más kloridtartalmú vizes közegekben, egy konkrét kísérleti problémával foglalkozik: hogyan azonosíthatók a réskorrózió kialakulására várhatóan hajlamosító körülmények, és hogyan hasonlítható össze az ötvözetek viszonylagos ellenállása meghatározott kloridtartalmú expozíciók mellett. Eljárásai szándékosan leárnyékolt vagy érintkező térségeket alkalmaznak, hogy a vizsgálat a korlátozott anyagtranszporttal és oxigénhozzáféréssel összefüggő korróziót vizsgálhassa.
Ez az alkalmazási kör lényeges. Az ASTM G78-95 összehasonlító vizsgálati útmutató, nem pedig a rozsdamentesacél-minőségek minden beépítési körülményre érvényes, általános rangsora. Az eredmények az oldattól, a kloridszinttől, a hőmérséklettől, az expozíció időtartamától, a résképző elemtől, a felület állapotától és az értékelési módszertől függenek. Egy szabványosított tengervizes vizsgálatban jobban teljesítő anyag ettől még meghibásodhat egy szűk tömítéses kötésben, kloriddal szennyezett betonszerkezetben vagy lerakódással feltöltött csőtartóban. A vizsgálat meghatározott körülmények között feltárhatja a károsodási hajlamot, de nem képes minden geometriát és üzemtörténetet reprodukálni.
A módszert a lyukkorróziós vizsgálatoktól is el kell különíteni. A lyukkorrózió és a réskorrózió egyaránt függ a passzív film felbomlásától, de a rés sajátos helyi környezetet hoz létre. A korlátozott oxigéntranszport, a savasodás és a leárnyékolt térségben feldúsuló klorid miatt egy látszólag elfogadható tömbi oldat az érintkezési helyen károssá válhat. Az ASTM G78 ezért támogatja az ötvözetek összehasonlítását és az expozíciós szűrést, a tervezési értékelésnek azonban továbbra is vizsgálnia kell a tényleges kötést, a felületi minőséget, a hegesztés állapotát és a tisztítási gyakorlatot.
Az ASM International az eredmény mögött álló, mechanizmus-szintű magyarázatot biztosítja. A réskorrózió tárgyalása olyan kapcsolt folyamatot ír le, amely elektrokémiai reakciókat, homogén kémiai reakciókat és anyagtranszportot foglal magában. A rés geometriája szabályozza, hogy az oxigén és az oldott anyagok milyen gyorsan jutnak be a résbe, illetve onnan ki; az ötvözet szabályozza a film stabilitását és újrapassziválódását; a környezet pedig a reakciókat, amelyek az agresszív kémiai összetétel feldúsulását előidézik. Ezért önmagában a névleges anyagminőség-megjelölés nem képes igazolni az ellenállást egy adott résben.
A BSSA, a World Stainless és az IMOA útmutatásai
A British Stainless Steel Association (BSSA) különösen hasznos az olyan mechanizmusok elkülönítésében, amelyeket gyakran egyetlen szóval, a „korrózióval” foglalnak össze. Műszaki anyaga a rozsdamentes acélokat érintő fő mechanizmusként azonosítja a lyukkorróziót, a réskorróziót, a szemcseközi korróziót, a feszültségkorróziós repedést, a galvanikus korróziót és az általános korróziót. Megállapítja, hogy a réskorrózió ott kezdődik, ahol az oxigén rendelkezésre állása rendkívül alacsony; ez tömören írja le a különböző levegőztetettségű területek kialakulásának azt a feltételét, amely a leárnyékolt térségen belül a helyi kémiai viszonyok változását elindítja.
A BSSA a feszültségkorróziós repedés feszültségfeltételét is egyértelművé teszi: a húzófeszültségnek meghatározott környezeti tényezőkkel együttesen kell hatnia. Ez megakadályoz egy gyakori anyagminőség-választási hibát. Az ötvözet kloridos lyukkorrózióval szembeni ellenállásának növelése nem szünteti meg automatikusan a repedés kockázatát, mivel a maradó feszültség, az üzemi feszültség, a hőmérséklet, a kloridkoncentráció és a hajlamosító mikroszerkezet továbbra is releváns marad. A BSSA anyaga magyarázó útmutatás, nem pedig komponensspecifikus tervezési számítás vagy repedésmentes üzemre vonatkozó garancia.
A World Stainless a kiválasztás szempontjából bővíti a tárgyalást. Oktatási útmutatása az alacsony kiválasztási pontszámokat a 304/304L típushoz, a közepes igénybevételű körülményeket a 316/316L vagy 444 típushoz, a súlyosabb körülményeket a 317L típushoz, a különösen agresszív környezeteket pedig többek között a 904L, a szuperduplex és a 6% molibdéntartalmú ötvözetekhez társítja. Ezek a kategóriák szűrési útmutatást jelentenek, nem pedig engedélyt az expozíció részleteinek figyelmen kívül hagyására. Az anyagminőség kiválasztásakor továbbra is figyelembe kell venni az állóvizet, a párolgást, a lerakódásokat, a hegesztési hőbevitelt, a réseket, a tisztítószereket és a hőmérsékletet.
A talajokról és betonról szóló, 2025-ös útmutatása pontosabban foglalkozik a földbe fektetett alkalmazásokkal. A PRE-értékeket az 1.4301 esetében 19-ben, az 1.4401 és az 1.4521 esetében 25-ben, a duplex 1.4462 esetében pedig 34-ben adja meg. Emellett hangsúlyozza a kloridkoncentráció, a talaj fajlagos ellenállása és a pH jelentőségét. Ezek a változók egy adott helyszínen belül is jelentősen eltérhetnek, ezért az értékeket nem szabad a földbe fektetett szerkezetek élettartam-skálájaként értelmezni. A beton pórusoldatának kémiája, a karbonátosodás, a repedések, a nedvességmozgás és más fémekkel való érintkezés módosíthatja azt az expozíciót, amelynek az acél ténylegesen ki van téve.
A International Molybdenum Association (IMOA) az ausztenites és duplex rozsdamentes acéloknál általánosan használt lyukkorróziós egyenértékszám kifejezését a következőképpen adja meg: „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” A magasabb számított érték általában nagyobb relatív lyukkorróziós ellenállást jelez kloridtartalmú környezetben. A PREN azonban kémiai összetételen alapuló összehasonlítás. Nem veszi figyelembe a felület állapotát, a hegesztési metallurgiát, a rés geometriáját, a klorid aktivitását, a hőmérsékletet, a mechanikai feszültséget vagy a gyártási szennyeződéseket. Nem jelent teljes körű élettartam-előrejelzést, és a hasonló PREN-értékű anyagminőségek eltérően viselkedhetnek, mivel mikroszerkezetük és feldolgozási előzményeik különböznek.
Az ASM, az Outokumpu, az ESDEP és az Uhlig hivatkozásai
Az ASM Handbook biztosítja a források között a legerősebb általános mechanizmus-szintű hátteret. Tárgyalása összekapcsolja a passzív film viselkedését, a helyi elektrokémiát, az anyagtranszportot és az anyagállapotot, ezáltal segít megmagyarázni, hogy a lyukkorrózió, a réskorrózió, a galvanikus támadás és a feszültségkorróziós repedés miért reagál eltérően ugyanarra a környezetre. Műszaki hivatkozási forrás az okok és változók megértéséhez, nem pedig a projekt-előírás, a minősítő vizsgálat vagy a törésmechanikai értékelés helyettesítője.
Az Outokumpu rozsdamentes acélokra vonatkozó műszaki útmutatása gyakorlati szempontokkal egészíti ki az ötvözetcsaládok, a korróziós mechanizmusok, a gyártás és az anyagminőség-választás tárgyalását. Hasznos módon kapcsolja össze a krómot, a nikkelt, a molibdént és a nitrogént az ausztenites, ferrites és duplex anyagminőségekkel, ugyanakkor bemutatja azt is, hogy a hegesztés, a hőszíneződés, a felületi szennyeződés és a felületkezelés miért befolyásolja a tényleges teljesítményt. Mivel egyes útmutatások termékcsaládok és tipikus alkalmazások szerint vannak rendszerezve, a táblázatokat össze kell vetni a pontos termékszabvánnyal, a hőkezeléssel és az üzemi körülményekkel.
Az ESDEP rozsdamentes acél szerkezeti tervezési kézikönyve a korrózióállóságot a szerkezeti tervezésen belül helyezi el. A lyukkorróziót befolyásoló tényezőként azonosítja a kloridtartalmat, a hőmérsékletet, a szennyező anyagokat, a savasságot, az oxidálószereket és az oxigént. Tengerparti expozíció vagy jégmentesítő só használata esetén az 1.4401 vagy a megfelelő duplex anyagminőségek alkalmazását részesíti előnyben az 1.4301-gyel szemben. Ez tervezésorientált ajánlás, nem pedig általános, minden tengerparti környezetre érvényes szabály: a fröccsenési zónák, a védett párkányok, a vízelvezetés, a só visszatartása, a hegesztési részletek és az ellenőrzéshez való hozzáférés miatt két, ugyanazon légköri helyen található szerkezet eltérően viselkedhet.
Végül Uhlig Corrosion Handbook című műve szélesebb körű korrózióvédelmi hátteret biztosít, beleértve az elektrokémiai alapelveket, a galvanikus korróziót, a feszültségkorróziós repedést, az anyagkiválasztást, a bevonatokat, az inhibitorokat és a környezet szabályozását. Értéke abban rejlik, hogy a rozsdamentes acélok problémáit az általános korróziómérnökséghez kapcsolja, ahelyett hogy az anyagminőség kémiai összetételét tekintené az egyetlen változónak. A többi hivatkozáshoz hasonlóan ennek is vannak korlátai. A kézikönyvi útmutatást át kell ültetni a tényleges ötvözetre, geometriára, gyártási eljárásra, környezetre és a meghibásodás következményeire. Együttes alkalmazásuk egy védhető sorrendet támaszt alá: a mechanizmus azonosítása, az expozíció jellemzése, a szóba jöhető anyagminőségek kiválasztása, a gyártás és a geometria szabályozása, valamint a választás validálása releváns vizsgálatokkal vagy üzemi tapasztalatokkal.
Hivatkozások
- [1] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/3-corrosion-mechanisms-in-stainless-steel/
- [2] Steel grades and PREN expression. International Molybdenum Association technical guidance. https://www.imoa.info/molybdenum-uses/molybdenum-grade-stainless-steels/steel-grades.php
- [3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM G78-95, 1995. https://store.astm.org/g0078-95.html
- [4] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/technical-library-principles-of-corrosion-mechanisms-page1/
- [5] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf
- [6] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf