




Co oznacza odporność korozyjna stali nierdzewnej
Odporność korozyjna stali nierdzewnej to zdolność stopu do tworzenia, utrzymywania i samoczynnej odbudowy bogatej w chrom warstwy pasywnej w określonym środowisku eksploatacji. Nie jest to trwała właściwość, która pozostaje niezmienna od momentu opuszczenia huty przez materiał aż po każde jego zastosowanie. Gatunek stali nierdzewnej może pozostawać w stanie pasywnym w czystej, napowietrzonej wodzie, a jednocześnie ulegać szybkiemu atakowi lokalnemu w wąskiej szczelinie zawierającej chlorki i znajdującej się w wyższej temperaturze. Oznaczenie stopu określa jego nominalny skład chemiczny, jednak zachowanie podczas eksploatacji zależy również od geometrii, stanu powierzchni, historii wytwarzania, naprężeń i warunków ekspozycji.

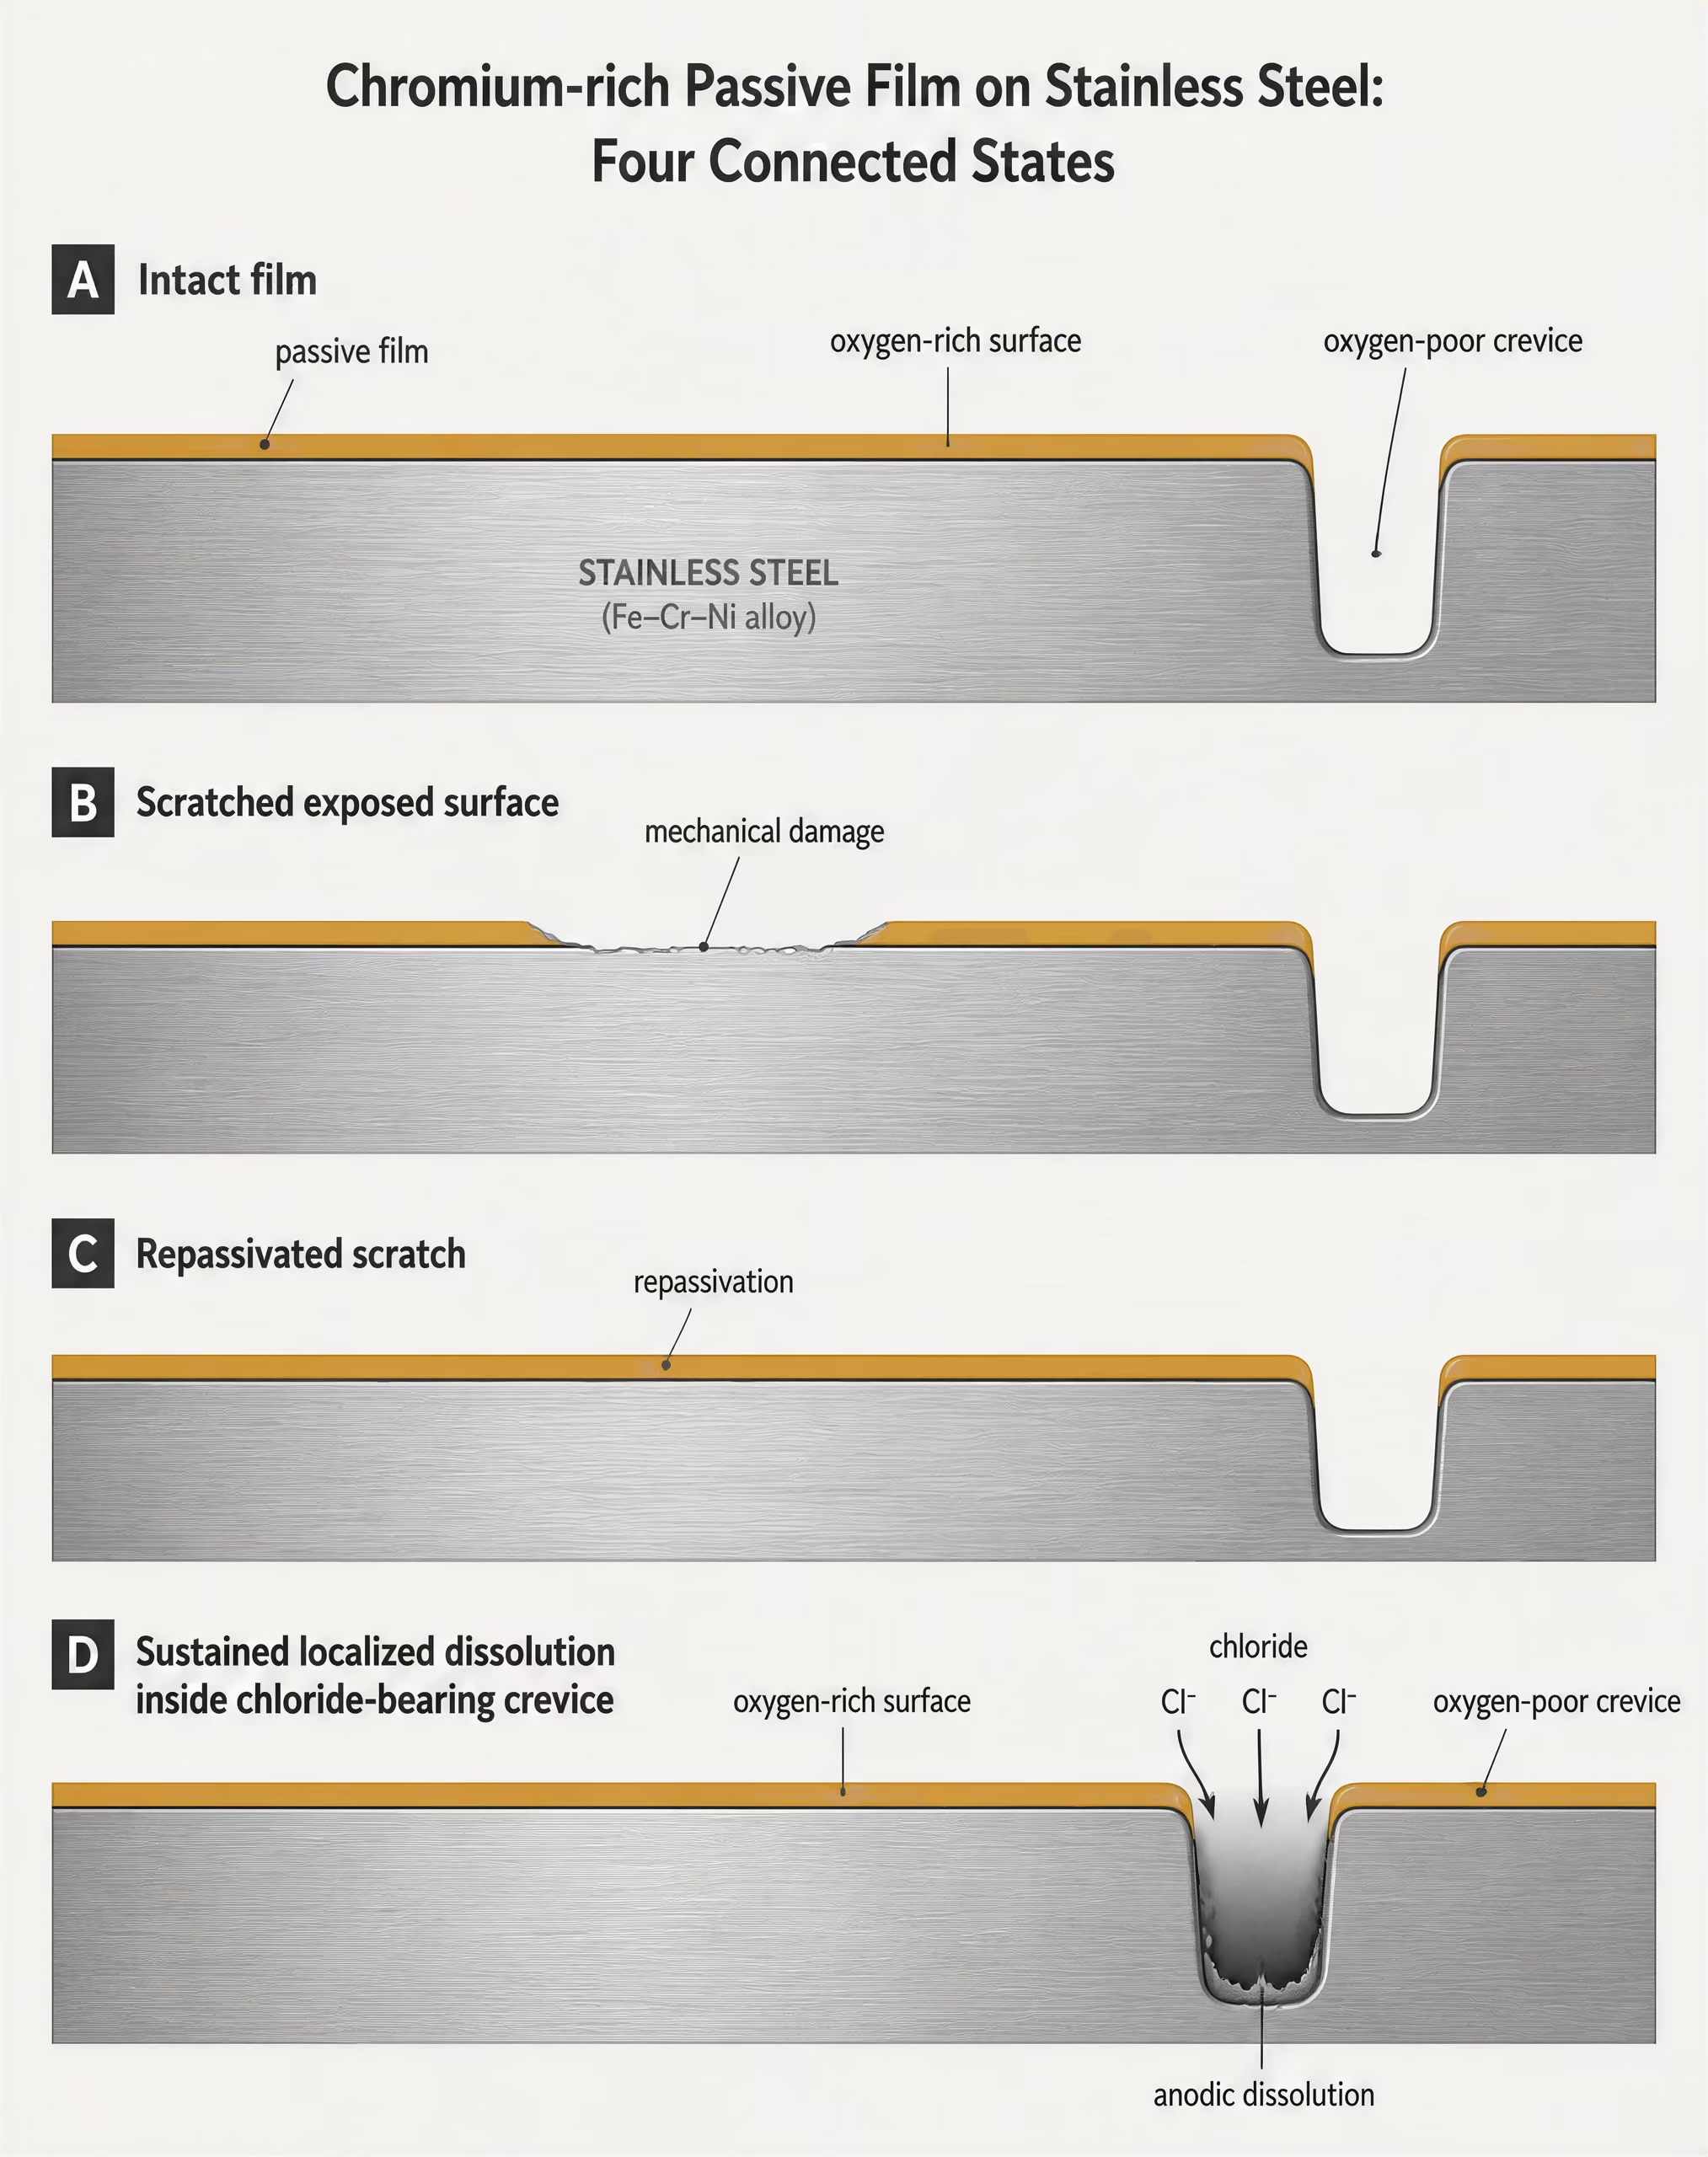
Warstwy pasywne i depasywacja
Gdy stop stali nierdzewnej zawierający wystarczającą ilość chromu zostaje wystawiony na działanie powietrza lub wody, chrom na powierzchni reaguje z tlenem i tworzy niezwykle cienką, bogatą w tlenki warstwę. Ta warstwa pasywna znacznie ogranicza szybkość rozpuszczania żelaza, chromu i innych pierwiastków stopowych. Nie jest powłoką malarską i nie odgradza trwale metalu od środowiska. Warstwa pozostaje dynamiczna: może zostać uszkodzona mechanicznie, miejscowo rozpuszczona lub zmieniona wskutek zmian pH, stężenia chlorków, temperatury i potencjału elektrochemicznego.
Pasywacja wtórna Ponowne utworzenie ochronnej pasywnej warstwy po lokalnym uszkodzeniu, gdy stop i warunki środowiskowe umożliwiają jej odtworzenie.
Czysta powierzchnia często może szybko odbudować warstwę, ponieważ otaczający stop dostarcza chromu, a środowisko — tlenu. Odbudowa jest trudniejsza wewnątrz zastoinowej szczeliny, pod osadami, na chropowatej powierzchni pokrytej nalotem cieplnym po spawaniu lub pod zanieczyszczeniem, które powoduje koncentrację chlorków. To rozróżnienie ma znaczenie. Zarysowanie odkrytej, dobrze napowietrzonej powierzchni może ulec repasywacji, natomiast niewielka wada w osłoniętej szczelinie może stać się miejscem trwałego rozpuszczania metalu.
Główne mechanizmy korozji
- Korozja wżerowa Lokalne uszkodzenie pasywnej warstwy ochronnej podtrzymywane przez środowisko bogate w chlorki.
- Korozja szczelinowa Atak w zubożonych w tlen szczelinach, połączeniach i osadach.
- Korozja międzykrystaliczna Preferencyjny atak związany z podatnym na korozję składem chemicznym granic ziaren.
- Pękanie korozyjne naprężeniowe Pękanie wymagające naprężeń rozciągających i określonych czynników środowiskowych.
- Korozja galwaniczna Atak elektrochemiczny spowodowany połączeniem różnych metali.
- Korozja ogólna Względnie równomierne rozpuszczanie na całej odsłoniętej powierzchni.
Depasywacja nie musi prowadzić do równomiernego zmniejszenia grubości materiału. Stale nierdzewne często ulegają uszkodzeniu wskutek mechanizmów lokalnych. British Stainless Steel Association wymienia wżery, korozję szczelinową, korozję międzykrystaliczną, pękanie korozyjne naprężeniowe, korozję galwaniczną i korozję ogólną wśród głównych mechanizmów oddziałujących na stale nierdzewne. Korozja wżerowa rozpoczyna się, gdy niewielkie miejsce przerwania ciągłości warstwy pasywnej staje się obszarem anodowym, a jony chlorkowe pomagają podtrzymywać rozpuszczanie. Według BSSA korozja szczelinowa rozpoczyna się w miejscach, w których dostępność tlenu jest bardzo mała. Powstająca wewnątrz szczeliny chemia różni się od składu roztworu objętościowego: jony metali ulegają hydrolizie, wzrasta kwasowość, a chlorki mogą migrować do ograniczonej przestrzeni, aby utrzymać równowagę ładunków.
ASM Handbook opisuje korozję szczelinową jako proces sprzężony, obejmujący reakcje elektrochemiczne, jednorodne reakcje chemiczne i transport masy. Opis ten wyjaśnia, dlaczego pozornie niewielki szczegół konstrukcyjny może decydować o uszkodzeniu. Połączenie zakładkowe skręcane, krawędź uszczelki, połączenie gwintowe lub miejsce styku z podporą mogą ograniczać transport tlenu i zatrzymywać roztwór, nawet gdy otaczająca powierzchnia wygląda na czystą. Korozja szczelinowa nie jest zatem wyłącznie sprawdzianem zawartości chromu. Jest układem reakcyjnym obejmującym stop, wymiary szczeliny oraz uwięziony w niej roztwór.
Zmienne korozyjne związane z wykonaniem
- Nalot cieplny Może pozostawić mniej ochronny tlenek i lokalnie zmienioną powierzchnię.
- Wtrącone żelazo Może powodować plamy rdzy i powstawanie lokalnych obszarów elektrochemicznych.
- Zanieczyszczenia po szlifowaniu Mogą wprowadzać cząstki stali węglowej lub rowki zatrzymujące chlorki.
- Historia cieplna spawania Może zmieniać ryzyko uczulenia lub równowagę faz w stali dwufazowej.
- Osady na powierzchni Mogą ograniczać dostęp tlenu i zatrzymywać stężony elektrolit.
Wytwarzanie może zmienić początkowy stan warstwy pasywnej. Nalot cieplny, wtrącenia żelaza, zanieczyszczenia po szlifowaniu, odpryski spawalnicze oraz chropowate powierzchnie poddane działaniu ciepła mogą zmniejszać lokalną odporność lub tworzyć miejsca sprzyjające zatrzymywaniu osadów. Czyszczenie, trawienie lub odpowiednia mechaniczna i chemiczna obróbka wykończeniowa może przywrócić bardziej odpowiedni stan powierzchni, ale nie skompensuje skutków szczeliny, w której stale dochodzi do koncentracji chlorków. Projektowanie i wytwarzanie są elementami kontroli korozji.
Dlaczego same oznaczenia gatunków nie pozwalają przewidzieć zachowania podczas eksploatacji
| Gatunek stali nierdzewnej | Typowe oznaczenie EN | Cecha wyróżniająca |
|---|---|---|
| Gatunek 304L | 1.4307 | Niskowęglowy gatunek austenityczny |
| Gatunek 316L | 1.4404 | Niskowęglowy gatunek austenityczny zawierający molibden |
| Gatunek 444 | 1.4521 | Ferrytyczny gatunek zawierający molibden |
| Duplex 2205 | 1.4462 | Dwufazowa struktura austenityczno-ferrytyczna |
Oznaczenie gatunku jest kategorią składu chemicznego, a nie uniwersalną gwarancją odporności korozyjnej. Na przykład stal Type 304L jest zwykle oznaczana w systemie EN jako 1.4307, natomiast Type 316L odpowiada oznaczeniu 1.4404. Ich składy nominalne różnią się, szczególnie pod względem zawartości molibdenu, jednak żadne z tych oznaczeń nie określa stężenia chlorków, temperatury, warunków tlenowych, geometrii szczeliny ani naprężeń działających na element. Te pominięte zmienne mogą decydować o tym, czy warstwa pasywna przetrwa.
| Poziom dowodów | Co może wykazać | Czego nie może potwierdzić |
|---|---|---|
| Porównanie stopów | Względną odporność w określonych warunkach | Uniwersalne właściwości eksploatacyjne |
| Badanie laboratoryjne | Właściwości w określonym roztworze, dla określonej próbki i według określonej procedury | Trwałość eksploatacyjna każdego wykonanego zespołu |
| Doświadczenie z komponentem | Rzeczywiste właściwości w udokumentowanym zastosowaniu | Możliwość przeniesienia wyników na inną geometrię lub ekspozycję |
Względna odporność stopu stanowi jeden poziom dowodów. Porównanie laboratoryjne jest kolejnym. Rzeczywiste zachowanie elementu podczas eksploatacji to trzeci poziom — tych trzech aspektów nie należy traktować jako wzajemnie wymiennych. Ranking uzyskany w badaniu może wykazać, że jeden stop jest odporny na korozję wżerową lub szczelinową przez dłuższy czas niż inny w określonym roztworze i przy zastosowaniu określonej procedury badawczej. Nie określa jednak trwałości eksploatacyjnej zmontowanej konstrukcji zawierającej spoiny, osady i podlegającej wahaniom temperatury.
PREN Równoważna liczba odporności na korozję wżerową, oparty na składzie chemicznym wskaźnik przesiewowy względnej odporności na wżery chlorkowe; nie jest prognozą trwałości eksploatacyjnej.[2] Steel grades and PREN expression. International Molybdenum Association. International Molybdenum Association technical guidance.
PREN ilustruje zarówno wartość, jak i ograniczenia porównań opartych na oznaczeniach gatunków. International Molybdenum Association podaje następujące wyrażenie dla stali austenitycznych i duplex:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Wyższa wartość PREN zasadniczo wskazuje na większą względną odporność na korozję wżerową wywołaną przez chlorki w porównywalnych warunkach. Limited evidence
Wyższa obliczona wartość zasadniczo wskazuje na większą względną odporność na korozję wżerową wywołaną przez chlorki w porównywalnych warunkach. Nie przewiduje ona czasu do uszkodzenia konkretnego elementu i nie odzwierciedla w pełni korozji szczelinowej, wpływu spawania, zanieczyszczenia powierzchni, sprzężenia galwanicznego ani pękania korozyjnego naprężeniowego. Azot, molibden i chrom mogą zwiększać odporność stopu, jednak głęboka szczelina może nadal doprowadzić do uszkodzenia materiału wysokostopowego.
World Stainless podaje wartości PRE wynoszące 19 dla 1.4301, 25 dla 1.4401 i 1.4521 oraz 34 dla stali duplex 1.4462 w swoich wytycznych dotyczących gleb i betonu z 2025 roku. Wartości te umożliwiają porównania względne; nie oznaczają, że stal 1.4462 pozostanie wolna od korozji w każdym zastosowaniu podziemnym. Te same wytyczne wskazują stężenie chlorków, rezystywność gruntu i pH jako czynniki wyboru. World Stainless wiąże niższe wyniki selekcji ze stalami Type 304/304L, warunki pośrednie ze stalami Type 316/316L lub 444, warunki bardziej surowe ze stalą Type 317L, a środowiska wysoce agresywne ze stalami 904L, superduplex i stopami zawierającymi 6% molibdenu. Taka gradacja jest narzędziem wstępnej selekcji, a nie zamiennikiem analizy warunków ekspozycji.
Temperatura może mieć decydujące znaczenie. Korozja wżerowa i szczelinowa stają się bardziej prawdopodobne wraz ze wzrostem temperatury roztworów zawierających chlorki, a parowanie może powodować koncentrację soli na powierzchniach, które są zwilżane tylko okresowo. Aerozol morski, sole stosowane do odladzania, kwaśny kondensat i zanieczyszczona atmosfera powodują inne zagrożenia niż czyste zanurzenie. Stop dobrany do zbiornika wewnątrz pomieszczenia może zatem okazać się nieodpowiedni na kołnierzu znajdującym się na zewnątrz, nawet jeśli oba elementy mają kontakt z wodą.
Mechanizm, ekspozycja i projektowanie jako jeden układ
Sekwencja doboru oparta na układzie
- Mechanizm Określ, czy decydujące znaczenie ma korozja wżerowa, szczelinowa, pękanie, atak galwaniczny czy korozja ogólna.
- Ekspozycja Określ zawartość chlorków, temperaturę, pH, dostęp tlenu, osady oraz cykle zwilżania i wysychania.
- Projekt Przeanalizuj odwadnianie, połączenia, szczeliny, zestawienie materiałów i naprężenia.
- Wykonanie Uwzględnij nalot cieplny po spawaniu, zanieczyszczenia, obróbkę cieplną i wykończenie powierzchni.
Dobór gatunku powinien rozpoczynać się od określenia spodziewanego mechanizmu, a następnie powiązania go z warunkami ekspozycji i projektem elementu. British Stainless Steel Association stwierdza, że pękanie korozyjne naprężeniowe wymaga jednoczesnego występowania naprężeń rozciągających i określonych czynników środowiskowych. Naprężenia własne po spawaniu, odkształcenia po formowaniu, obciążenia montażowe i przyłożone ciśnienie mogą dostarczać składowej rozciągającej, natomiast chlorki, temperatura i podatność stopu — składowej środowiskowej. Samo zwiększenie zawartości chromu nie eliminuje tego łącznego zagrożenia.
Korozja galwaniczna również zależy od całego zespołu, a nie od jednego gatunku rozpatrywanego w izolacji. Kontakt elektryczny między stalą nierdzewną a metalem mniej szlachetnym, elektrolit przewodzący oraz niekorzystny stosunek powierzchni mogą przyspieszać korozję mniejszego elementu anodowego. Izolacja, odprowadzanie wody i dobór pary materiałów mogą mieć znaczenie równie duże jak zmiana gatunku stali nierdzewnej.[3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM International. ASTM G78-95, 1995.
ASTM G78-95 określa procedury identyfikowania warunków, które mogą powodować korozję szczelinową, oraz porównywania względnej odporności na korozję szczelinową nierdzewnych stopów na bazie żelaza i niklu w określonych środowiskach wodnych zawierających chlorki. Kluczowe znaczenie ma sformułowanie „określone środowiska”. Wynik uzyskany tą metodą stanowi dowód dotyczący zdefiniowanych warunków ekspozycji i układu próbki, a nie uniwersalne świadectwo przydatności eksploatacyjnej.
Pytania dotyczące ekspozycji do odnotowania
- Chlorki W jaki sposób chlorki przedostają się na powierzchnię, koncentrują się na niej i pozostają na niej?
- Temperatura Jakie są normalne temperatury, temperatury w stanach zakłóceniowych oraz lokalne temperatury w miejscach o podwyższonej temperaturze?
- Tlen W których miejscach dostęp tlenu różni się w obrębie komponentu?
- Geometria Gdzie znajdują się uszczelki, połączenia zakładkowe, gwinty, osady lub miejsca styku z podporami?
- Naprężenia Jakie pozostają naprężenia rozciągające: resztkowe, przyłożone lub cieplne?
- Konserwacja Czy powierzchnię można odwodnić, oczyścić i poddać kontroli?
Praktyczny dobór materiału wymaga zatem ustalenia, gdzie gromadzi się woda, czy osady wysychają i ponownie ulegają zwilżeniu, w jaki sposób przedostają się chlorki, jakie temperatury występują, czy dostęp tlenu różni się w poszczególnych miejscach powierzchni oraz jakie naprężenia pozostają po wytwarzaniu. W zastosowaniu konstrukcyjnym na obszarze nadmorskim można uzasadnić wybór stali 1.4401 lub odpowiedniego gatunku duplex zamiast 1.4301, gdy prawdopodobny jest kontakt z solą do odladzania lub osadami pochodzenia morskiego, zgodnie z wytycznymi dotyczącymi konstrukcyjnych stali nierdzewnych. Nadal jednak może być konieczne przeprojektowanie zamkniętej szczeliny, zastosowanie odwodnienia, zmiana szczegółu połączenia lub wybór innego stopu.
Odporność korozyjna jest zatem wynikiem działania całego układu. Skład chemiczny określa potencjał do utrzymania pasywności; warunki ekspozycji stanowią obciążenie dla warstwy; wytwarzanie i naprężenia zmieniają warunki lokalne; projekt decyduje o tym, czy środowisko może zostać usunięte, czy też ulegnie koncentracji. Dobór gatunku jest prawidłowy tylko wtedy, gdy wszystkie cztery czynniki zostaną rozpatrzone łącznie.
Metalurgia pasywacji i korozji lokalnej
Stal nierdzewna jest odporna na korozję, ponieważ na jej powierzchni może powstać cienka, bogata w chrom warstwa tlenkowa. Ta warstwa pasywna ma zaledwie kilka nanometrów grubości, a mimo to oddziela metal od wody, rozpuszczonego tlenu i agresywnych jonów. Pasywność nie jest trwałą tarczą ochronną. Chlorki mogą przenikać przez słabe punkty warstwy, a niewielki uszkodzony obszar może stać się anodą, podczas gdy otaczająca go pasywna powierzchnia działa jako katoda. W rezultacie powstaje korozja lokalna: wżer lub szczelina, które mogą się pogłębiać, podczas gdy widoczna powierzchnia pozostaje w dużej mierze niezmieniona.[4] Corrosion mechanisms in stainless steel. British Stainless Steel Association. BSSA technical library.
Brytyjskie Stowarzyszenie Stali Nierdzewnych wskazuje korozję wżerową, korozję szczelinową, korozję międzykrystaliczną, pękanie korozyjne naprężeniowe, korozję galwaniczną i korozję ogólną jako główne mechanizmy oddziałujące na stale nierdzewne. Każdy z nich zależy od czynników wykraczających poza nominalny skład gatunku. Temperatura, stężenie chlorków, kwasowość, dostęp tlenu, osady, chropowatość powierzchni, naprężenia resztkowe, historia cieplna spawania oraz geometria szczeliny wpływają na to, czy pasywność zostanie utrzymana.
Rola głównych pierwiastków stopowych
- Chrom
- Sprzyja tworzeniu bogatej w chrom pasywnej warstwy ochronnej.
- Molibden
- Zwiększa odporność na korozję wżerową i szczelinową wywołaną przez chlorki.
- Azot
- Przyczynia się do odporności na korozję wżerową oraz umacnia stale austenityczne i dwufazowe.
- Nikiel
- Stabilizuje austenit oraz wspiera plastyczność i udarność.
Chrom, molibden, azot i nikiel
Chrom jest pierwiastkiem, który nadaje stali nierdzewnej zdolność do tworzenia warstwy pasywnej. W praktycznych gatunkach stali nierdzewnej chrom sprzyja powstawaniu warstwy tlenkowej wzbogaconej w związki chromu, która zapewnia lepszą ochronę niż tlenki żelaza tworzące się na zwykłej stali węglowej. Zwiększenie zawartości chromu zasadniczo poprawia odporność na korozję ogólną i wżerową, lecz nominalna zawartość procentowa nie opisuje całego stanu powierzchni. Nalot cieplny pozostawiony obok spoiny, wbudowane cząstki żelaza, zanieczyszczenia po szlifowaniu lub chropowata powierzchnia uszkodzona mechanicznie mogą tworzyć miejsca, w których warstwa ochronna jest mniej skuteczna, niż sugerowałby skład objętościowy materiału.
Molibden zwiększa odporność na korozję wżerową i szczelinową wywołaną przez chlorki. Jego działanie ma szczególne znaczenie po rozpoczęciu zakwaszania wżeru lub szczeliny. Skład chemiczny wewnątrz wżeru znacznie różni się od składu otaczającego roztworu: jony metali gromadzą się, hydroliza obniża pH, a chlorki migrują do obszaru aktywnego, aby utrzymać równowagę ładunku. Stopy zawierające molibden zasadniczo lepiej znoszą tę agresywną lokalną chemię niż porównywalne stopy zawierające wyłącznie chrom. Nie oznacza to jednak, że są całkowicie odporne. Zastój gorącego roztworu chlorków w wąskim połączeniu może zaatakować gatunek zawierający molibden, podczas gdy otwarta, czysta powierzchnia w tym samym roztworze pozostanie pasywna.
Azot zwiększa odporność na korozję wżerową, a także umacnia austenityczne i duplexowe stale nierdzewne. W gatunkach duplexowych azot pomaga stabilizować austenit podczas przetwarzania i wspiera utrzymanie kontrolowanej równowagi między austenitem a ferrytem. Jego korzystny wpływ odzwierciedla liczba równoważnika odporności na korozję wżerową, czyli wyrażenie PREN, stosowane do austenitycznych i duplexowych stali nierdzewnych przez International Molybdenum Association (IMOA):
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Współczynnik dla azotu jest duży, lecz azot nie jest po prostu zamiennikiem każdego innego pierwiastka stopowego. Jego użyteczne stężenie jest ograniczone rozpuszczalnością, równowagą fazową i warunkami wytwarzania. Nadmierna lub niewłaściwie kontrolowana zawartość azotu może sprzyjać powstawaniu porowatości lub niepożądanych azotków, natomiast niedostateczna zawartość azotu w spoinie duplexowej może zakłócić równowagę fazową i zmniejszyć odporność na korozję lokalną.
Nikiel pełni inną podstawową funkcję. Stabilizuje austenit, zwiększa ciągliwość i udarność oraz wpływa na elektrochemiczne zachowanie powierzchni pasywnej. Nikiel nie występuje w wyrażeniu PREN opracowanym przez IMOA, ponieważ PREN służy przede wszystkim do szacowania względnej odporności na wżery chlorkowe na podstawie zawartości chromu, molibdenu, wolframu i azotu. Stop bogaty w nikiel może zatem wykazywać właściwości korozyjne, których nie oddaje proste porównanie PREN, zwłaszcza w warunkach działania kwasów redukujących, roztworów żrących lub pękania korozyjnego naprężeniowego.
Odporność na korozję wżerową i PREN
PREN jest użytecznym obliczeniem do wstępnej oceny, a nie prognozą trwałości eksploatacyjnej. Wyższe wartości wskazują na większą względną odporność na wżery w środowiskach zawierających chlorki, pod warunkiem że gatunki porównuje się w odpowiednich i w przybliżeniu podobnych warunkach. Liczba ta nie opisuje geometrii szczeliny, jakości spoiny, wtrąceń, stanu wykończenia powierzchni, aktywności chlorków, temperatury ani czasu ekspozycji. Niewiele mówi również o odporności na kwas siarkowy, kwas mrówkowy, silne zasady, korozję erozyjno-korozyjną lub pękanie korozyjne naprężeniowe wywołane przez chlorki.
World Stainless przedstawia funkcję rankingu, nie traktując jej jako uniwersalnej reguły. W wytycznych z 2025 roku dotyczących gleb i betonu podaje wartości PRE wynoszące 19 dla 1.4301, 25 dla 1.4401 i 1.4521 oraz 34 dla duplexowego gatunku 1.4462. Ten sam dokument podkreśla, że w przypadku zastosowań podziemnych należy uwzględnić stężenie chlorków, rezystywność gleby i pH. Gleba, w której gatunek o wyższej obliczonej wartości PREN może wydawać się lepszym wyborem, nadal może powodować korozję, jeśli wilgotna, pozbawiona tlenu szczelina zatrzymuje chlorki przy zanieczyszczonej lub niewłaściwie wykończonej powierzchni.
Praktyczne rozróżnienie między korozją wżerową a szczelinową ma istotne znaczenie. Korozja wżerowa rozpoczyna się na odsłoniętej powierzchni po lokalnym przerwaniu ciągłości warstwy. Korozja szczelinowa rozwija się w osłoniętych przestrzeniach pod podkładkami, w połączeniach zakładkowych, pod osadami, uszczelkami lub w miejscach o nieprawidłowym odprowadzaniu cieczy. Brytyjskie Stowarzyszenie Stali Nierdzewnych stwierdza, że korozja szczelinowa rozpoczyna się tam, gdzie dostępność tlenu jest skrajnie mała. Wewnątrz szczeliny zubożenie w tlen i hydroliza tworzą warunki podtrzymujące aktywną strefę anodową. ASM Handbook opisuje ten proces jako połączenie sprzężonych reakcji elektrochemicznych, jednorodnych reakcji chemicznych i transportu masy; materiał, środowisko oraz geometria szczeliny działają zatem łącznie.
ASTM G78-95 określa procedury identyfikowania warunków mogących powodować korozję szczelinową oraz porównywania względnej odporności na tę korozję żelazowych i niklowych stopów nierdzewnych w określonych środowiskach wodnych zawierających chlorki. To zastrzeżenie ma istotne znaczenie. Wyniku badania uzyskanego dla określonego roztworu chlorków, temperatury, czasu ekspozycji i wzorca szczeliny nie należy przekształcać w uniwersalny ranking obowiązujący dla każdego zakładu, konstrukcji morskiej lub instalacji podziemnej.
World Stainless wiąże niskie poziomy wymagań doboru z gatunkami Type 304/304L, warunki pośrednie z gatunkami Type 316/316L lub 444, warunki bardziej surowe z gatunkiem Type 317L, a środowiska wysoce agresywne z gatunkami takimi jak 904L, superduplex i stopy zawierające 6% molibdenu. Grupowania te stanowią wskazówki dotyczące doboru materiału, a nie zezwolenie na pomijanie zasad projektowania. Odprowadzanie cieczy, uszczelnienie połączeń, czyszczenie, wykańczanie spoin i kontrola oddziaływania cieplnego mogą decydować o tym, czy dany gatunek będzie działał zgodnie z przewidywaną odpornością.

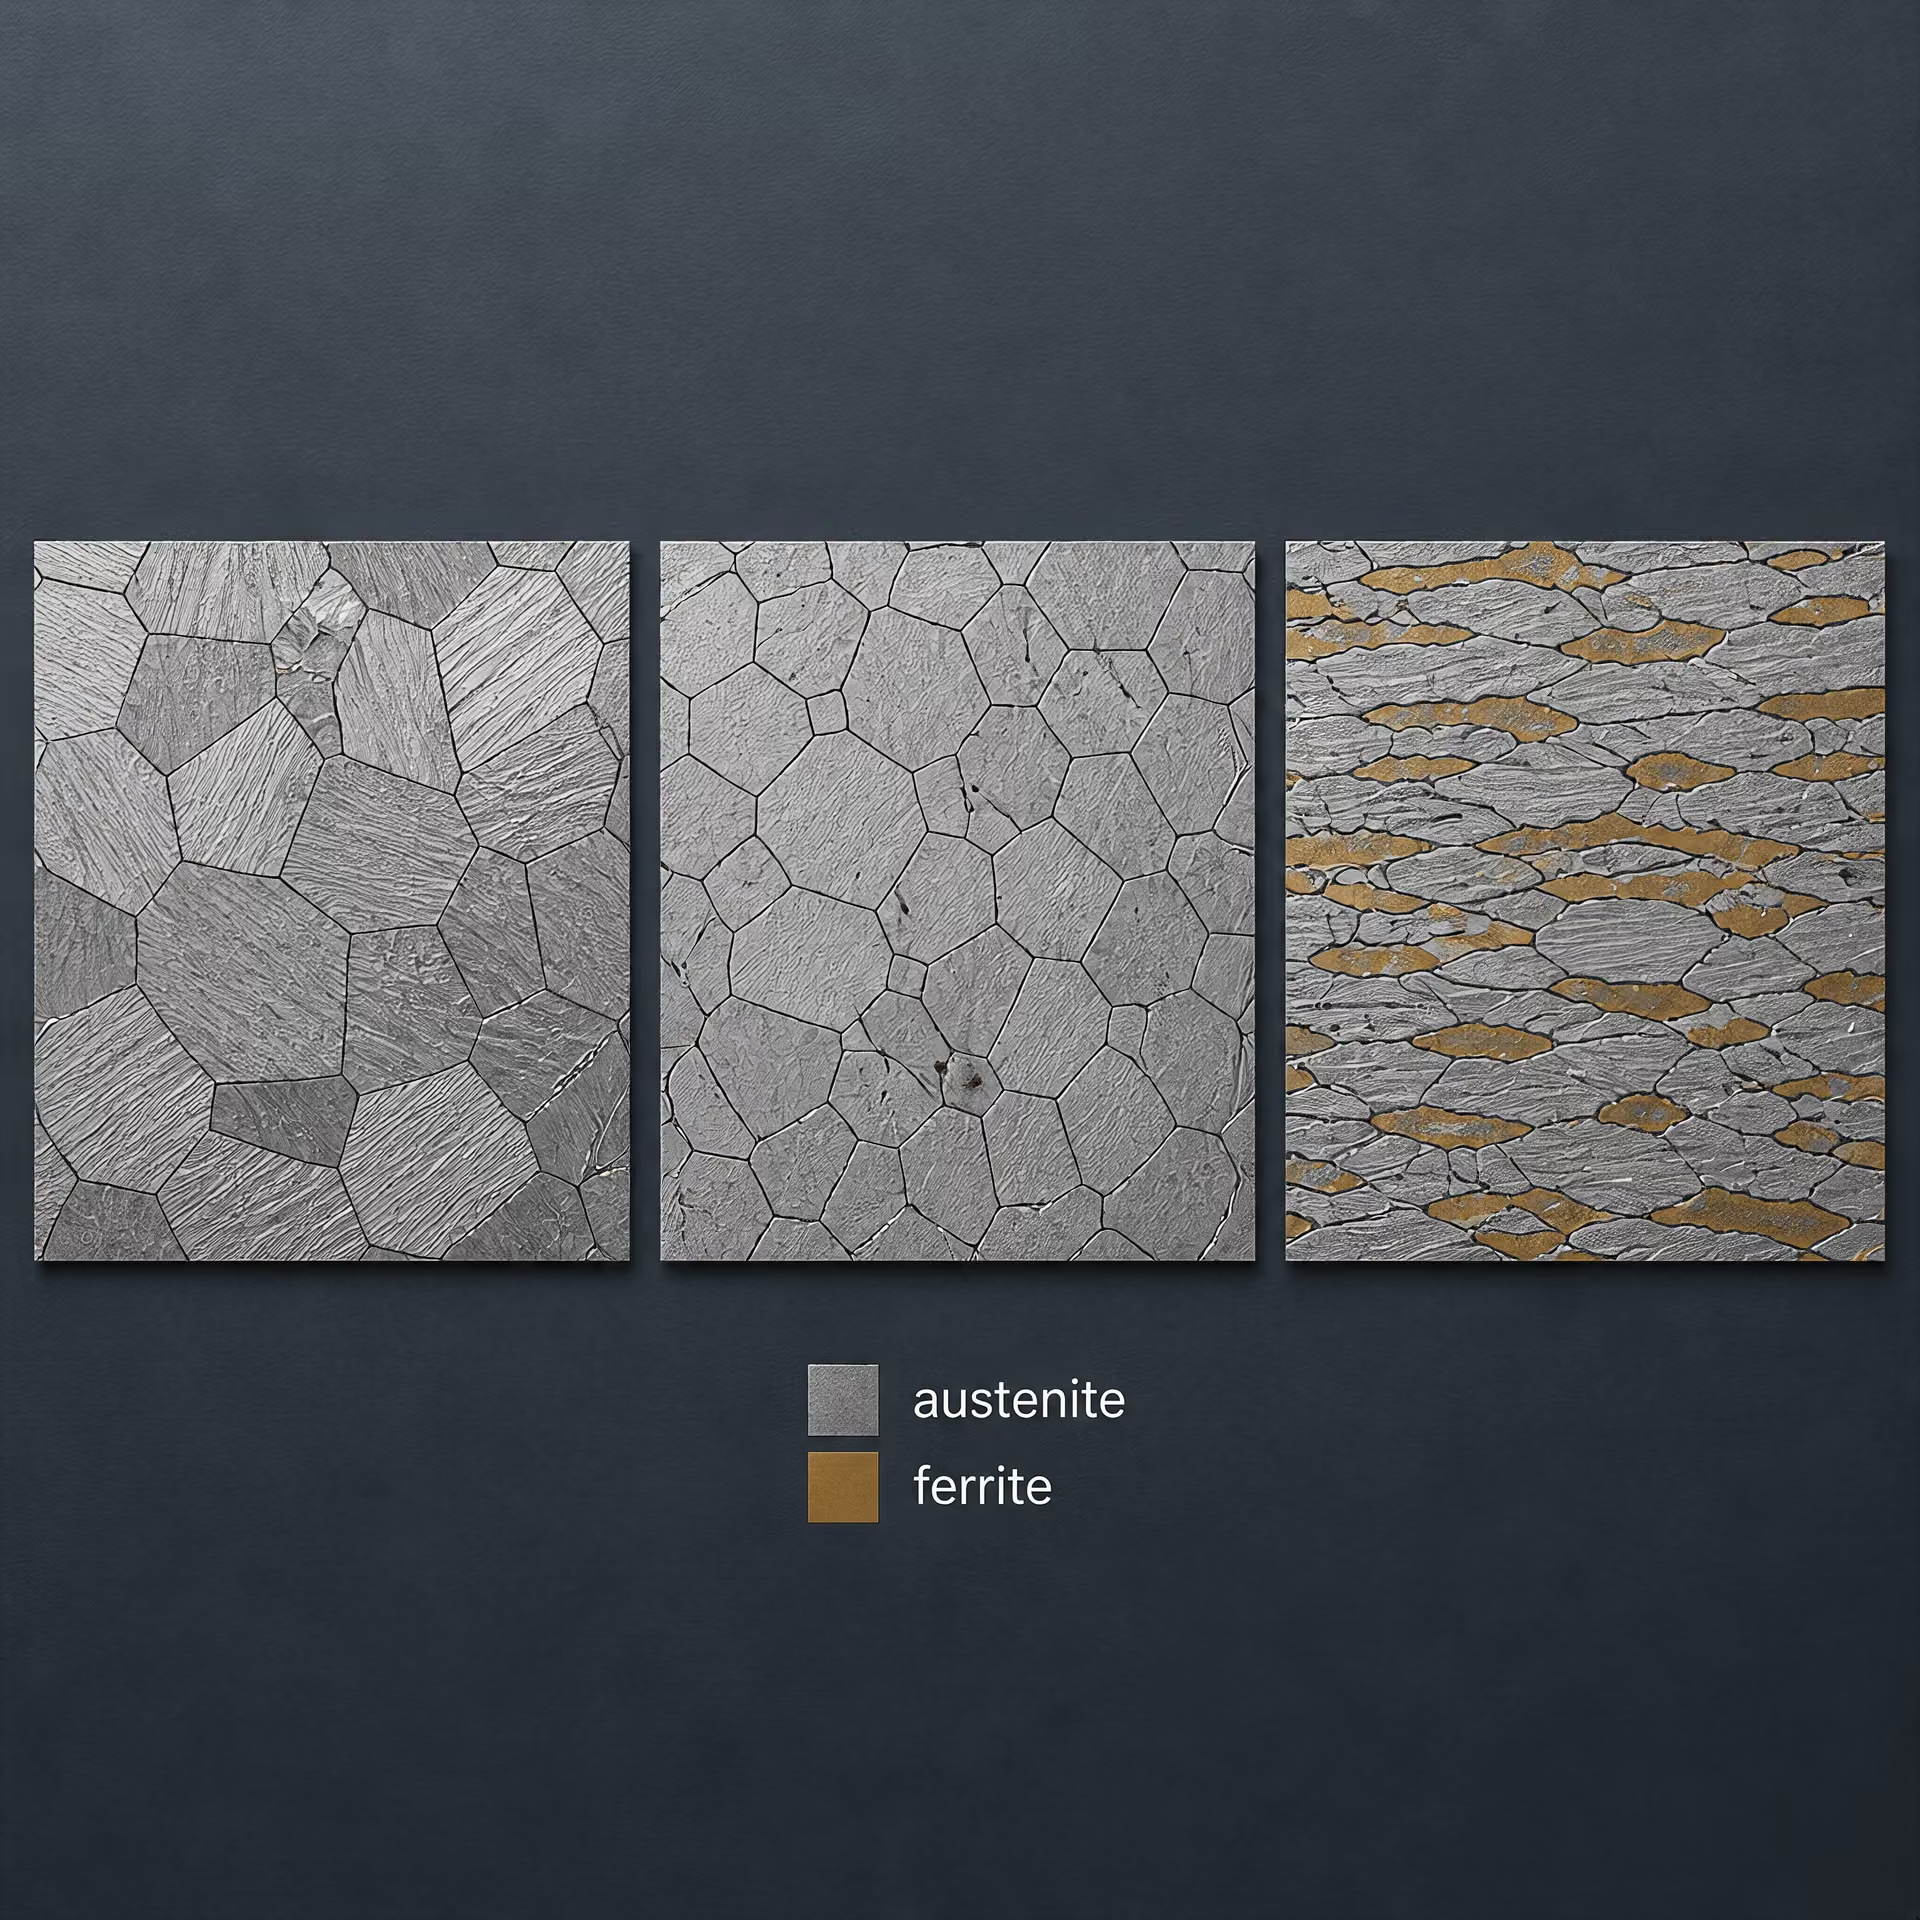
Mikrostruktury austenityczne, ferrytyczne i duplexowe
Austenityczne stale nierdzewne, w tym Type 304/304L i Type 316/316L, mają w temperaturze eksploatacji austenityczną osnowę o strukturze regularnej ściennie centrowanej. Nikiel zazwyczaj stabilizuje tę strukturę, natomiast chrom, molibden i azot modyfikują pasywność oraz wytrzymałość. Ich ciągliwość i udarność są cenne w urządzeniach wytwarzanych metodami obróbki plastycznej i spawania, lecz zgniot może w przypadku niektórych składów powodować powstawanie martenzytu indukowanego odkształceniem. Taki przekształcony materiał może reagować inaczej niż otaczający go austenit podczas korozji lokalnej lub ekspozycji na warunki sprzyjające pękaniu korozyjnemu naprężeniowemu.
Ferrytyczne stale nierdzewne mają ferrytyczną osnowę o strukturze regularnej przestrzennie centrowanej i zasadniczo zawierają niewiele niklu lub nie zawierają go wcale w porównaniu z typowymi gatunkami austenitycznymi. Type 444 łączy na przykład strukturę ferrytyczną ze znaczącymi dodatkami chromu i molibdenu. Gatunki ferrytyczne nie wykazują problemu martenzytu indukowanego odkształceniem, związanego z niektórymi metastabilnymi stalami austenitycznymi, oraz zapewniają użyteczną odporność na pękanie korozyjne naprężeniowe wywołane przez chlorki, jednak cykle cieplne spawania, rozrost ziaren i ryzyko uwrażliwienia nadal wymagają kontroli. Ich udarność i zachowanie podczas wytwarzania również w dużym stopniu zależą od składu i grubości przekroju.
Duplexowe stale nierdzewne zawierają zarówno ferryt, jak i austenit. Gatunek 1.4462, powszechnie oznaczany jako UNS S31803/S32205 w zależności od składu chemicznego produktu i specyfikacji, jest szeroko stosowanym punktem odniesienia dla składu duplexowego. Jego zachowanie korozyjne zależy od równowagi fazowej oraz od utrzymania dostępności chromu, molibdenu i azotu w obu fazach. Nieprawidłowe przesycanie, powolne chłodzenie lub nadmierny dopływ ciepła podczas spawania mogą prowadzić do powstawania azotków chromu, fazy sigma lub innych faz międzymetalicznych. Zużywają one lokalnie pierwiastki stopowe i mogą pozostawiać zubożone obszary przyległe, zmniejszając odporność na korozję wżerową i międzykrystaliczną, mimo że analiza objętościowa materiału pozostaje niezmieniona.
Wtrącenia stanowią kolejną zmienną lokalną. Wtrącenia siarczkowe, cząstki tlenków i pozostałości po procesie wytwarzania mogą przerywać ciągłość warstwy pasywnej i działać jako miejsca inicjacji wżerów. Spawanie wiąże się z dodatkowymi problemami: nalotem cieplnym, utlenianiem, segregacją składu i zmienioną równowagą fazową. Trawienie, pasywacja, odpowiedni gaz osłonowy oraz usunięcie wbudowanego żelaza mogą przywrócić bardziej jednorodny stan powierzchni, lecz obróbka powierzchniowa nie skoryguje niewłaściwego projektu szczeliny ani nie uodporni stopu eksploatowanego poza jego granicami środowiskowymi.
Naprężenia tworzą odrębną drogę do uszkodzenia. Brytyjskie Stowarzyszenie Stali Nierdzewnych stwierdza, że pękanie korozyjne naprężeniowe wymaga jednoczesnego występowania naprężenia rozciągającego i określonych czynników środowiskowych. Naprężenia resztkowe po spawaniu, odkształcenie po obróbce na zimno i obciążenie działające na element mogą zatem mieć równie duże znaczenie jak nominalny gatunek, gdy występują gorące roztwory chlorków. Dobór gatunku musi łączyć skład chemiczny z mikrostrukturą, procedurą wytwarzania i geometrią eksploatacyjną. PREN pomaga określić względną odporność na korozję wżerową, lecz nie zastępuje takiej oceny inżynierskiej.
Korozja ogólna i równomierna utrata metalu
Korozja ogólna to stosunkowo równomierne rozpuszczanie metalu na całej odsłoniętej powierzchni. Jeżeli ścianka ze stali nierdzewnej traci materiał w przybliżeniu w tym samym tempie na całej powierzchni zwilżonej, wynik można oszacować jako średnią szybkość zmniejszania grubości, często wyrażaną w mm/rok. Powierzchnia może matowieć, stawać się chropowata lub tracić pierwotne wykończenie, jednak uszkodzenie nie jest zdominowane przez wyraźnie zarysowane otwory ani wąskie obszary intensywnego ataku.
Mechanizm ten różni się od korozji lokalnej. Wżery usuwają metal z małych obszarów i mogą doprowadzić do perforacji elementu, podczas gdy średnia grubość pozostaje niemal niezmieniona. Korozja szczelinowa koncentruje się pod uszczelkami, w złączach zakładkowych, pod osadami i pod łbami elementów złącznych. Korozja międzykrystaliczna przebiega wzdłuż podatnych granic ziaren, natomiast pękanie korozyjne naprężeniowe może prowadzić do powstawania pęknięć przy niewielkiej ogólnej utracie metalu. British Stainless Steel Association wymienia wżerową, szczelinową, międzykrystaliczną, pękanie korozyjne naprężeniowe, galwaniczną oraz ogólną jako główne mechanizmy oddziałujące na stale nierdzewne. Dobór gatunku nie może zatem opierać się na jednej etykiecie „odporności korozyjnej”.
Stale nierdzewne są odporne na korozję ogólną, ponieważ chrom sprzyja powstawaniu cienkiej pasywnej warstwy tlenkowej. Warstwa ta nie jest trwałą osłoną. Kwasowość, warunki redukujące, jony halogenkowe, temperatura, zanieczyszczenia, dopływ ciepła podczas spawania, osady powierzchniowe i zastój roztworu mogą uniemożliwić repasywację lub zwiększyć szybkość rozpuszczania metalu. Wytyczne dotyczące korozji firmy Outokumpu traktują skład chemiczny stopu i warunki eksploatacji jako zmienne wzajemnie powiązane: chrom, nikiel, molibden, azot i miedź wpływają na pasywację oraz odporność na kwasy, lecz to otaczający roztwór decyduje o tym, czy te zalety pozostaną skuteczne.
Oddziaływanie środowiska kwaśnego i zasadowego
Warunki pracy w środowisku kwaśnym należy opisywać za pomocą większej liczby parametrów niż samo pH. Kwas siarkowy, kwas solny, kwas azotowy, kwas fosforowy i kwasy organiczne wywołują różne reakcje ze stalą nierdzewną. Roztwór o niskim pH zawierający substancję utleniającą może podtrzymywać pasywację, podczas gdy kwas o słabszych właściwościach utleniających może rozpuszczać warstwę pasywną i powodować szybki atak ogólny. Kwas solny jest szczególnie problematyczny, ponieważ chlorki mogą destabilizować warstwę i sprzyjać korozji lokalnej, nawet gdy średnia szybkość rozpuszczania wydaje się niewielka.
Stężenie kwasu może zmieniać zarówno mechanizm, jak i szybkość korozji. Stal nierdzewna może być odporna na rozcieńczony kwas utleniający, lecz ulegać szybkiemu atakowi przy stężeniu pośrednim, a następnie zachowywać się ponownie inaczej przy bardzo wysokim stężeniu, ponieważ zmieniają się przewodność, aktywność wody i produkty reakcji. Kwas siarkowy jest standardowym przykładem: właściwości stopu zależą w dużym stopniu od stężenia, temperatury, napowietrzenia oraz zanieczyszczeń, takich jak chlorki lub fluorki. Pozycja w tabeli dotycząca „kwasu siarkowego”, pozbawiona tych szczegółów, nie stanowi prognozy zachowania w warunkach eksploatacji.
Gatunki austenityczne, takie jak Type 304L i Type 316L, nie są wzajemnie zamienne w zastosowaniach związanych z kwasami. Type 316L, odpowiadający UNS S31603 i powszechnie oznaczany jako 1.4404, zawiera molibden poprawiający odporność na wspomaganą przez chlorki korozję lokalną, jednak molibden nie czyni go uniwersalnie odpornym na kwasy redukujące. Gatunki o wyższej zawartości składników stopowych, w tym 904L, można rozważyć w warunkach wymagających większej odporności na kwas siarkowy lub mieszaniny kwasów, lecz ich przydatność nadal zależy od stężenia i temperatury.
Roztwory zasadowe zwykle stwarzają mniejsze ryzyko korozji ogólnej niż silne kwasy, jednak określenie „zasadowy” nie oznacza „nieszkodliwy”. Skoncentrowany wodorotlenek sodu lub wodorotlenek potasu w podwyższonej temperaturze może powodować ogólne rozpuszczanie, pękanie kaustyczne lub inne formy uszkodzeń wspomaganych przez środowisko. Austenityczne stale nierdzewne mogą również ulegać pękaniu korozyjnemu naprężeniowemu w gorących, stężonych środowiskach zasadowych, gdy występują naprężenia rozciągające. BSSA stwierdza, że pękanie korozyjne naprężeniowe wymaga jednoczesnego występowania naprężeń rozciągających i określonych czynników środowiskowych; usunięcie naprężeń własnych lub przyłożonych może zatem mieć równie duże znaczenie jak zmiana gatunku.
Gatunki ferrytyczne i duplex wymagają odrębnej oceny. Ich zawartość chromu może zapewniać pasywację w wielu zastosowaniach zasadowych, natomiast mniejsza zawartość niklu zmienia równowagę fazową i sposób reagowania na procesy wytwarzania. Obszary spawane, strefy wpływu ciepła i zanieczyszczenie węglem mogą zachowywać się inaczej niż materiał rodzimy. Wytyczne ESDEP dotyczące doboru traktują zatem stan po wytwarzaniu, szczegóły konstrukcyjne i kontrolę jako elementy ochrony przed korozją, a nie jako kwestie odrębne od wyboru gatunku.
Wpływ stężenia substancji chemicznych i temperatury
Stężenie i temperatura oddziałują łącznie. Podwyższenie temperatury zwykle przyspiesza reakcje elektrochemiczne, zwiększa dyfuzję i skraca czas potrzebny do tego, aby wada nabrała znaczenia. Może również zmniejszać rozpuszczalność tlenu i zmieniać stabilność warstwy pasywnej. Gatunek, który zachowuje się zadowalająco w chłodnym roztworze zwilżającym powierzchnię okresowo, może ulegać szybkiemu atakowi w tej samej substancji chemicznej utrzymywanej stale w temperaturze 80 °C.
Równie istotny jest czas ekspozycji. Krótkotrwały kontakt laboratoryjny może wykazać akceptowalny stan powierzchni, podczas gdy wielomiesięczne odparowywanie i uzupełnianie roztworu może prowadzić do koncentracji chlorków pod osadem. Wielokrotne cykle zwilżania i suszenia pozostawiają resztki soli; pozornie łagodny roztwór w objętości głównej może zatem wytworzyć silnie agresywne środowisko lokalne przy uszczelce, podporze lub spoinie. Szybkości korozji ogólnej zmierzone w warunkach całkowitego zanurzenia mogą nie odzwierciedlać tych cykli.
Analiza chemiczna powinna określać główne składniki i ich zakresy: zawartość chlorków w mg/l lub jako ułamek masowy, stężenie kwasu, pH, substancje utleniające, tlen rozpuszczony, fluorki, związki siarki i zanieczyszczenia. Powinna również podawać zakres temperatury, ciśnienie, prędkość przepływu, czas przebywania, sposób zwilżania, środki chemiczne używane do czyszczenia oraz warunki wyłączenia instalacji. „Woda korozyjna” nie jest wystarczającą specyfikacją.
PREN pokazuje, dlaczego skład chemiczny jest użyteczny, lecz ma ograniczone zastosowanie. International Molybdenum Association podaje dla gatunków austenitycznych i duplex wyrażenie „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”. Wyższa wartość wskazuje na większą względną odporność na korozję wżerową w środowiskach zawierających chlorki; nie oblicza szybkości korozji równomiernej, nie przewiduje pękania ani nie określa trwałości eksploatacyjnej. Wykonanie, geometria szczelin i temperatura mogą podważyć prostą klasyfikację.
Korzystanie z tabel korozyjnych bez nadinterpretacji
Tabele korozyjne są narzędziami wstępnej oceny, a nie gwarancjami. Tabele firmy Outokumpu i wytyczne ESDEP są użyteczne, gdy gatunek stopu, skład chemiczny roztworu i temperatura odpowiadają opublikowanym warunkom. Ocena taka jak „dobra”, „ograniczona” lub „niezalecana” zwykle sprowadza dane z badań i doświadczenia eksploatacyjnego do szerokiej kategorii. Może nie uwzględniać spoin, osadów powierzchniowych, pików stężenia chlorków, zmian napowietrzenia ani długotrwałej ekspozycji.
World Stainless ilustruje względny charakter porównań gatunków w gruntach i betonie. Wytyczne z 2025 roku podają wartości PRE wynoszące 19 dla 1.4301, 25 dla 1.4401 i 1.4521 oraz 34 dla duplex 1.4462, podkreślając jednocześnie znaczenie stężenia chlorków, rezystywności gruntu i pH w zastosowaniach podziemnych. To samo źródło wiąże niskie oceny doboru z gatunkami Type 304/304L, warunki pośrednie z Type 316/316L lub 444, warunki bardziej agresywne z Type 317L, a środowiska wysoce agresywne z 904L, gatunkami superduplex i stopami zawierającymi 6% molibdenu. Są to wskazówki dotyczące doboru, a nie uniwersalne wartości graniczne.
W przypadku oddziaływania środowiska przybrzeżnego lub soli stosowanych do odladzania wytyczne dotyczące projektowania konstrukcyjnych elementów ze stali nierdzewnej wskazują 1.4401 lub odpowiednie gatunki duplex jako rozwiązania preferowane względem 1.4301, ponieważ osadzanie chlorków i zwilżanie zwiększają prawdopodobieństwo korozji lokalnej. ASTM G78-95, wydana w 1995 roku, określa procedury identyfikowania warunków mogących powodować korozję szczelinową oraz porównywania stopów nierdzewnych w określonych środowiskach wodnych zawierających chlorki. To sformułowanie ma znaczenie: badanie dotyczy zdefiniowanych warunków.
Rzetelna decyzja oparta na tabelach powinna uwzględniać dokładne oznaczenie gatunku, postać wyrobu, obróbkę cieplną, stan spoin, skład roztworu, stężenie, temperaturę i czas ekspozycji. Następnie należy sprawdzić, czy dominującym zagrożeniem jest korozja równomierna, czy mechanizm lokalny. Bez tych informacji stwierdzenie „stal nierdzewna jest odporna” mówi zbyt mało, aby uzasadnić rozwiązanie projektowe.
Korozja wżerowa w środowiskach zawierających chlorki
Inicjowanie i propagacja wżerów
Korozja wżerowa jest miejscową formą korozji, w której zwykle ochronna warstwa pasywna ulega uszkodzeniu w niewielkich miejscach na powierzchni. Stal nierdzewna pozostaje w stanie pasywnym, ponieważ w powietrzu lub wodzie szybko tworzy się bogaty w chrom tlenek, jednak warstwa ta nie jest niezmienną barierą. Jon chlorkowy może zaadsorbować się w słabym punkcie, na śladzie obróbki mechanicznej, w wtrąceniu siarczkowym, na związanej ze spawaniem wadzie powierzchni lub pod osadem, pod którym chemia powierzchni różni się od chemii otaczającego metalu. Gdy warstwa ulega miejscowemu uszkodzeniu, metal rozpuszcza się na bardzo małym obszarze anodowym, podczas gdy otaczająca pasywna powierzchnia działa jak duża katoda.
Powstały wżer może początkowo mieć rozmiary mikroskopowe, a mimo to stworzyć poważny problem inżynierski. Rozpuszczone jony metalu ulegają w wżerze hydrolizie, powodując zakwaszenie. Jony chlorkowe migrują do wżeru, aby zachować równowagę ładunku, i tworzą rozpuszczalne związki chlorkowe metali. Wżer staje się zatem bardziej kwaśny i bogatszy w chlorki niż roztwór objętościowy. Jest to proces autokatalityczny: chemia powstała w wyniku pierwszego etapu rozpuszczania zmniejsza prawdopodobieństwo repasywacji i przyspiesza dalsze rozpuszczanie. Wżer może rozwijać się w głąb pod pozornie nienaruszoną powierzchnią, dlatego oględziny wizualne mogą prowadzić do zawyżenia oceny pozostałej grubości ścianki.
Inicjowanie wżeru i jego propagacja są zjawiskami powiązanymi, lecz odrębnymi. Powierzchnia może doświadczyć krótkotrwałego przerwania ciągłości warstwy i ulec repasywacji bez mierzalnych uszkodzeń. Propagacja rozpoczyna się, gdy miejscowe warunki elektrochemiczne pozostają na tyle agresywne, aby podtrzymać kwaśne środowisko o podwyższonym stężeniu chlorków. Na tę zmianę wpływają temperatura, potencjał, stan powierzchni oraz transport masy. Krytyczna temperatura korozji wżerowej, często wyznaczana za pomocą znormalizowanej metody badawczej, jest zatem wynikiem badania porównawczego, a nie stałym progiem eksploatacyjnym obowiązującym dla każdego elementu.
Geometria może przekształcić niewielki wżer w rozleglejszy problem korozyjny. Uszczelki, połączenia zakładkowe, osady, elementy mocowane przez spawanie oraz połączenia gwintowane zatrzymują roztwór chlorków i ograniczają transport tlenu. British Stainless Steel Association wskazuje korozję szczelinową jako jeden z głównych mechanizmów korozji stali nierdzewnej i stwierdza, że rozpoczyna się ona tam, gdzie dostępność tlenu jest bardzo mała. Szczelina może zatem sprzyjać zróżnicowaniu napowietrzenia, zakwaszeniu i koncentracji chlorków, nawet gdy odsłonięta powierzchnia poza szczeliną pozostaje lśniąca. ASTM G78-95 określa procedury identyfikacji warunków mogących powodować korozję szczelinową oraz porównywania względnej odporności na korozję szczelinową nierdzewnych stopów na bazie żelaza i niklu w określonych środowiskach wodnych zawierających chlorki. Wyniki tych badań nie eliminują potrzeby oceny rzeczywistej konstrukcji połączenia.
Rozróżnienie to ma znaczenie podczas kontroli i analizy uszkodzeń. Element może wykazywać pojedyncze wżery, rozległą korozję szczelinową lub oba te rodzaje ataku. Korozja stali nierdzewnej nie ogranicza się do korozji wżerowej: British Stainless Steel Association wymienia również korozję międzykrystaliczną, pękanie korozyjne naprężeniowe, korozję galwaniczną i korozję ogólną wśród głównych mechanizmów. Pękanie korozyjne naprężeniowe wymaga na przykład jednoczesnego występowania naprężenia rozciągającego i określonych czynników środowiskowych; wyższa wartość odporności na korozję wżerową sama w sobie nie wyklucza pękania.
Chlorki, temperatura, kwasowość i warunki utleniające
Chlorki są najbardziej znanym czynnikiem inicjującym, ponieważ przenikają przez warstwy pasywne lub destabilizują je, a także łatwo koncentrują się w strefach odparowywania, szczelinach i osadach powierzchniowych. Wodę morską, sól do odladzania, solankę, chlorowaną wodę procesową, pozostałości środków czyszczących i zanieczyszczony beton można traktować jako źródła chlorków. Stężenie chlorków w całej objętości roztworu stanowi tylko jeden z aspektów ekspozycji. Cykl zwilżania i wysychania może pozostawiać sól po odparowaniu wody, natomiast powierzchnia pozioma z niewystarczającym odpływem może przez długi czas utrzymywać stężony elektrolit. Wytyczne World Stainless dotyczące stali nierdzewnej w gruncie wymagają w szczególności uwzględnienia stężenia chlorków, rezystywności gruntu i pH, zamiast traktowania ekspozycji gruntowej jako jednej kategorii.
Temperatura na ogół zwiększa szybkość reakcji elektrochemicznych i zmniejsza margines bezpieczeństwa względem inicjowania wżerów. Gatunek, który pozostaje pasywny w chłodnej, czystej wodzie, może ulec korozji wżerowej przy tym samym nominalnym stężeniu chlorków, lecz w wyższej temperaturze. Ciepło zwiększa również parowanie i może powodować koncentrację soli wokół linii wody, krawędzi izolacji oraz dachów urządzeń. Z tego względu podana wartość stężenia chlorków bez informacji o temperaturze i historii zwilżania ma ograniczoną wartość prognostyczną.
Ryzyko korozji wżerowej zależy od wzajemnego oddziaływania zmiennych ekspozycji, a nie wyłącznie od stężenia chlorków. Strong evidence
Kwasowość utrudnia miejscową naprawę warstwy i sprzyja rozpuszczaniu metalu po powstaniu wżeru. Niskie pH może wynikać z właściwości cieczy procesowej, kwaśnego kondensatu, hydrolizy wewnątrz wżeru lub zanieczyszczeń osadzonych na powierzchni. Zanieczyszczenia mają znaczenie nawet w niewielkich ilościach: siarczki, opary przemysłowe, pył, osady pochodzenia morskiego oraz pozostałości po wytwarzaniu lub czyszczeniu mogą zatrzymywać wilgoć albo zmieniać lokalną chemię. Podręcznik projektowania konstrukcji ze stali nierdzewnej wskazuje zawartość chlorków, temperaturę, zanieczyszczenia, kwasowość, substancje utleniające i tlen jako czynniki wpływające na korozję wżerową. Zmienne te oddziałują wzajemnie, a nie niezależnie, jak przełączniki.
Warunki utleniające wymagają starannej interpretacji. Roztwór utleniający może podnieść potencjał korozyjny do zakresu, w którym przerwanie ciągłości warstwy pasywnej staje się bardziej prawdopodobne, zwłaszcza w obecności chlorków. Tlen rozpuszczony wspomaga również reakcję katodową niezbędną do przebiegu korozji poza aktywnym wżerem i powoduje różnice stężenia tlenu wokół osadów i szczelin. Całkowicie pozbawiona tlenu szczelina zachowuje się jednak inaczej niż powierzchnia odsłonięta: ograniczony dostęp tlenu może zniszczyć normalny stan pasywny wewnątrz szczeliny, podczas gdy powierzchnia zewnętrzna pozostaje katodowa. Utleniacze zawierające chlor, jony żelazowe i inne silne czynniki utleniające mogą stwarzać szczególnie wymagające warunki. O ich wpływie decydują chemia wody, przepływ, osady i geometria elementu.
Wytwarzanie wprowadza kolejny zestaw zmiennych. Nalot cieplny na spoinie może zawierać warstwę tlenkową zubożoną w chrom lub niewystarczająco ochronną; wtrącone żelazo pochodzące z narzędzi ze stali węglowej może tworzyć plamy rdzy i miejscowe ogniwa galwaniczne; głębokie ślady szlifowania mogą zatrzymywać chlorki. Trawienie, pasywacja, czyste obchodzenie się z elementem oraz usuwanie zanieczyszczeń spawalniczych są środkami kontroli korozji, a nie zabiegami kosmetycznymi. Równie ważne jest projektowanie. Odpowiednie odwodnienie, powierzchnie łatwe do czyszczenia, unikanie zastoin oraz prawidłowo ściśnięte uszczelnienia ograniczają miejscowe efekty koncentracji inicjujące atak.
Dlaczego odporność na korozję wżerową nie oznacza niewrażliwości
Liczba równoważna odporności na korozję wżerową (Pitting Resistance Equivalent Number, PREN) jest użytecznym sposobem porównywania składu stopowego dla zastosowań w środowiskach zawierających chlorki. International Molybdenum Association podaje następujące wyrażenie dla stali austenitycznych i duplex:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Chrom wspiera pasywność, molibden zwiększa odporność na miejscowe uszkodzenie warstwy i repasywację, a azot w znacznym stopniu wpływa na obliczoną wartość. Wartość ta jest praktyczna przy wstępnym wyborze gatunków, lecz nie stanowi prognozy trwałości eksploatacyjnej. Różne postacie wyrobów, obróbki cieplne, wykończenia powierzchni, strefy spoin, wtrącenia, temperatury, aktywności chlorków i metody badań mogą prowadzić do odmiennego zachowania stopów o podobnej obliczonej wartości PREN. Wyrażenie to nie opisuje również geometrii szczelin, naprężeń własnych, osadów ani utrzymania.
W wytycznych World Stainless dotyczących gruntów i betonu z 2025 roku podano orientacyjne wartości PRE wynoszące 19 dla EN 1.4301, 25 dla EN 1.4401 i EN 1.4521 oraz 34 dla stali duplex EN 1.4462. Wartości te w czytelny, porównawczy sposób pokazują wpływ składu stopowego. EN 1.4301, powszechnie kojarzona z Type 304, nie zawiera celowego dodatku molibdenu i ma niższą obliczoną odporność na korozję wżerową wywołaną chlorkami niż EN 1.4401, powszechnie kojarzona z Type 316, która zawiera molibden. EN 1.4521, powszechnie kojarzona z Type 444, osiąga podaną wartość dzięki równowadze chromu, molibdenu i azotu. Stal duplex EN 1.4462 łączy znaczne zawartości chromu i molibdenu z azotem i ma najwyższą z tych czterech orientacyjnych wartości.
Porównanie to nie oznacza, że EN 1.4462 nie może ulegać korozji wżerowej, że EN 1.4301 zawsze ulegnie uszkodzeniu ani że EN 1.4521 i EN 1.4401 będą zachowywać się identycznie w każdych warunkach wytwarzania. World Stainless wiąże Type 304/304L z warunkami o niskich wymaganiach doboru, Type 316/316L lub 444 z warunkami pośrednimi, Type 317L z warunkami bardziej agresywnymi, a gatunki takie jak 904L, superduplex i stopy zawierające 6% molibdenu ze środowiskami wysoce agresywnymi. Jest to schemat doboru, a nie uniwersalna granica między bezpiecznymi i niebezpiecznymi stężeniami chlorków.
Projektowanie pod kątem warunków eksploatacji musi zatem łączyć PREN z charakterystyką ekspozycji i szczegółami konstrukcyjnymi. Strefy rozbryzgu na wybrzeżu, sól do odladzania, ciepłe roztwory chlorków i zastoinowe połączenia zwykle wymagają większej uwagi, niż wynikałoby to z ich średniej analizy wody. Podręcznik dotyczący konstrukcji ze stali nierdzewnej wskazuje, że w przypadku ekspozycji nadmorskiej lub działania soli do odladzania należy preferować EN 1.4401 albo odpowiednie gatunki duplex zamiast EN 1.4301, jednak ostateczny wybór nadal zależy od temperatury, kwasowości, zanieczyszczeń, dostępu tlenu, stanu powierzchni, spawania i odwodnienia. Odporność na korozję wżerową stanowi margines bezpieczeństwa względem jednego mechanizmu uszkodzenia. Nie oznacza niewrażliwości.
Korozja szczelinowa: geometria może pokonać odpowiedni stop
Gatunek stali nierdzewnej może być odporny na korozję otwartej powierzchni, a jednocześnie ulegać silnemu atakowi wewnątrz wąskiej, wilgotnej szczeliny. Sprzeczność ta jest tylko pozorna. Odporność korozyjną mierzy się na powierzchni wystawionej na działanie środowiska, lecz szczelina tworzy odrębne środowisko elektrochemiczne, którego chemia zmienia się w miarę rozwoju ataku. Dobór stopu nadal ma znaczenie, zwłaszcza ze względu na zawartość chromu, molibdenu i azotu, jednak o tym, czy warstwa pasywna pozostanie stabilna, mogą decydować geometria, zwilżanie, temperatura, chlorki, osady, stan po wytwarzaniu i odwodnienie.
Brytyjskie Stowarzyszenie Stali Nierdzewnych (BSSA) wskazuje korozję wżerową, korozję szczelinową, korozję międzykrystaliczną, pękanie korozyjne naprężeniowe, korozję galwaniczną i korozję ogólną jako główne mechanizmy oddziałujące na stale nierdzewne. Jego wyjaśnienie korozji szczelinowej jest bezpośrednie: inicjacja zachodzi tam, gdzie dostępność tlenu jest wyjątkowo mała. Oznacza to, że osłonięty obszar jest czymś więcej niż tylko słabo wentylowaną wersją powierzchni wystawionej na działanie środowiska. Staje się innym reaktorem chemicznym.

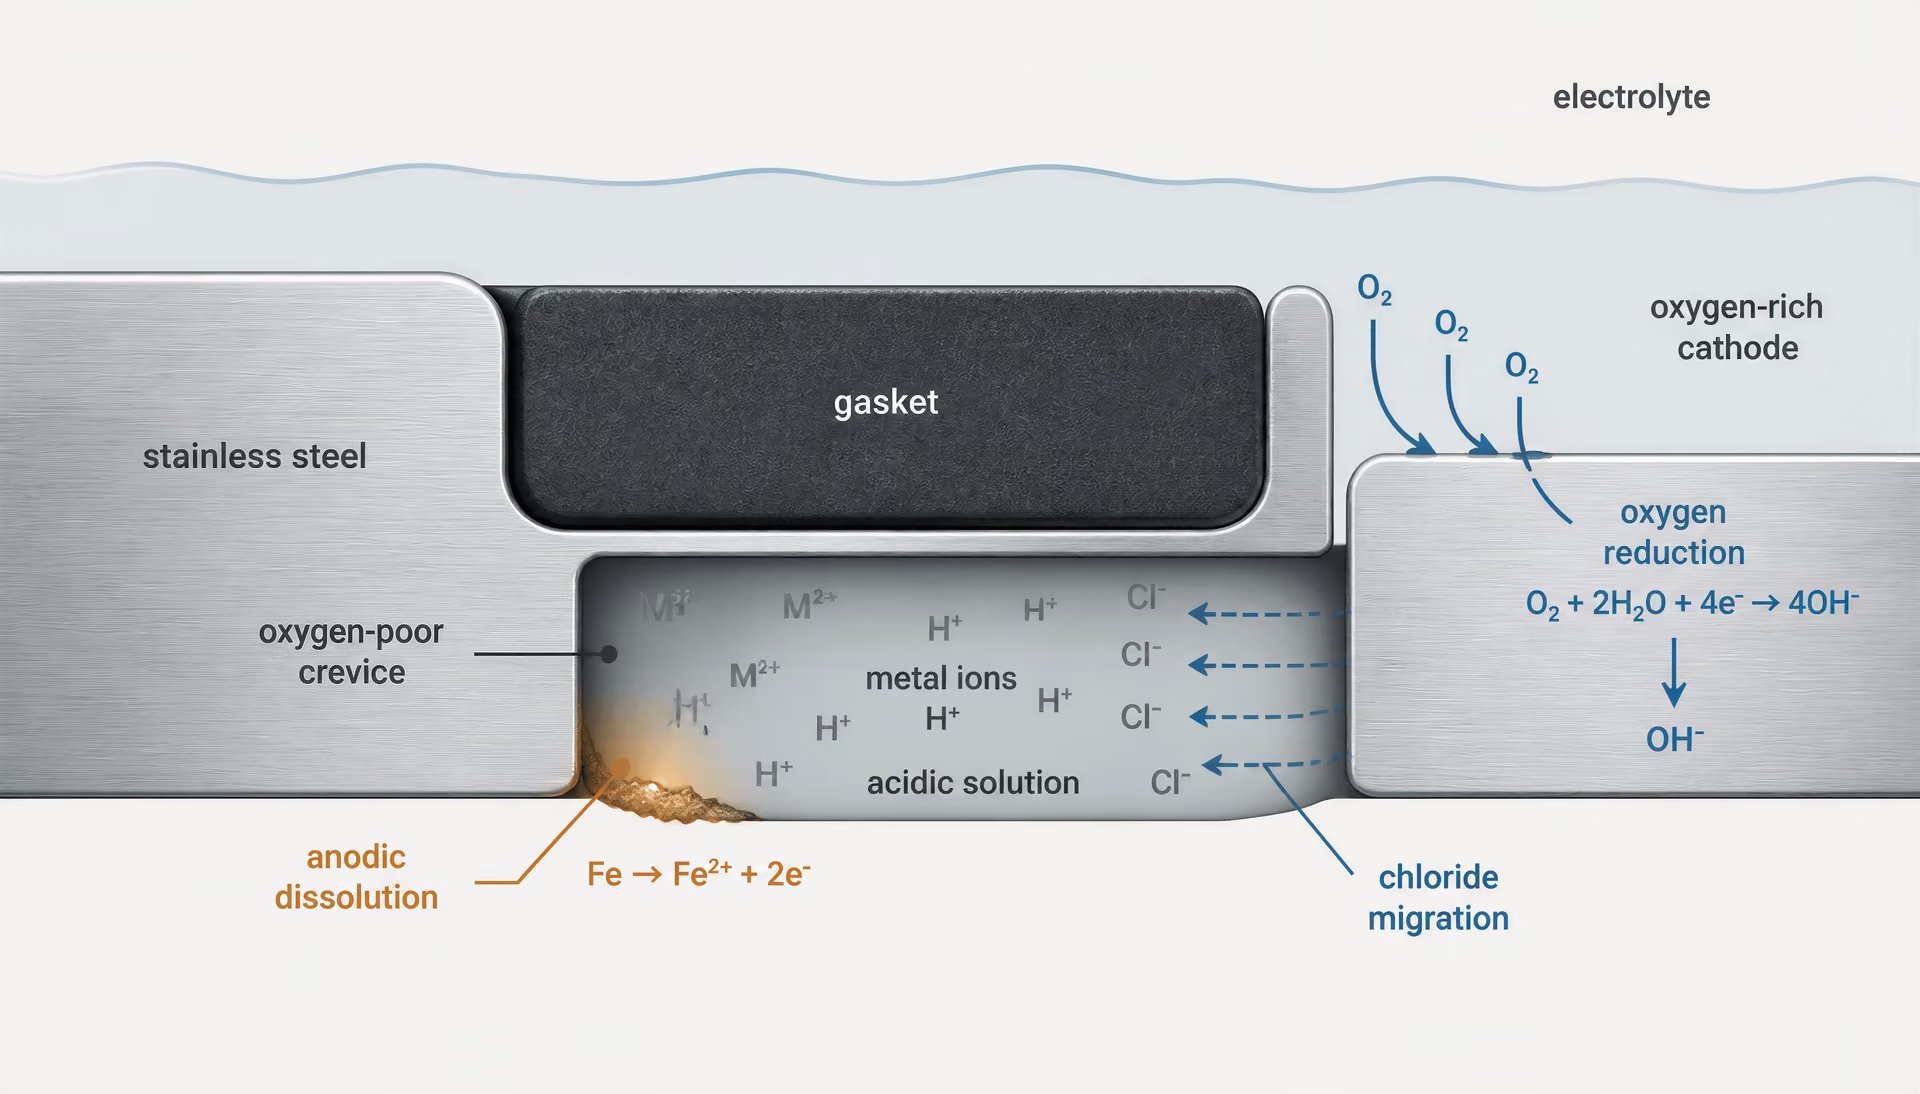
Zubożenie w tlen i chemia wewnątrz szczeliny
Szczelina zwykle zaczyna się jako wąski obszar zawierający cienką warstwę elektrolitu. Tlen rozpuszczony w tej cieczy jest zużywany w wyniku reakcji katodowej na powierzchni metalu:
Przy ujściu szczeliny i na otaczającej, odsłoniętej powierzchni tlen może być uzupełniany z atmosfery lub przepływającej cieczy. Na zamkniętym końcu dyfuzja przebiega powoli. Reakcja katodowa zużywa zatem tlen szybciej, niż transport masy może go dostarczyć. W szczelinie występuje niedobór tlenu, podczas gdy zewnętrzna powierzchnia pozostaje względnie bogata w tlen.
Ogniwo różnicowego napowietrzenia Ogniwo elektrochemiczne powstające, gdy różne obszary tego samego metalu otrzymują różne ilości tlenu, przez co obszar ubogi w tlen zwykle staje się anodą.
Ta różnica prowadzi do powstania ogniwa o zróżnicowanym napowietrzeniu. Obszar pozbawiony tlenu podtrzymuje słabszą reakcję katodową i staje się anodowy względem powierzchni odsłoniętej. W miejscu anodowym rozpuszczają się żelazo, chrom i nikiel:
Uwolnione jony metali ulegają hydrolizie w ograniczonej objętości elektrolitu. Na przykład związki żelaza na III i II stopniu utlenienia mogą uczestniczyć w reakcjach prowadzących do powstawania jonów wodoru, obniżając pH. Jony chlorkowe migrują do szczeliny, aby utrzymać obojętność elektryczną w miarę gromadzenia się dodatnio naładowanych jonów metali. Powstały roztwór może być kwaśny i bogaty w chlorki — są to warunki destabilizujące bogatą w chrom warstwę pasywną. Po rozpoczęciu lokalnego rozpuszczania uszkodzony obszar przewodzi większy prąd, wytwarza więcej jonów metali i staje się jeszcze bardziej agresywny.
Opis ASM traktuje korozję szczelinową jako sprzężony proces obejmujący reakcje elektrochemiczne, jednorodne reakcje chemiczne oraz transport masy. To rozróżnienie ma znaczenie. Reakcje elektrochemiczne tworzą rozpuszczone składniki; hydroliza i inne reakcje chemiczne zmieniają kwasowość oraz postać chemiczną składników; dyfuzja, migracja i konwekcja określają, co dostaje się do szczeliny i co ją opuszcza. Obliczenia oparte wyłącznie na objętościowym stężeniu chlorków pomijają to sprzężenie zwrotne. Ciecz na zewnątrz może zawierać umiarkowany poziom chlorków, podczas gdy ciecz wewnątrz stagnującej szczeliny może stać się znacznie bardziej kwaśna i stężona.
Stagnacja zmienia również wpływ temperatury i parowania. Ciepła powierzchnia przyspiesza kinetykę reakcji i zmniejsza rozpuszczalność tlenu w wodzie. Podczas wysychania rozpuszczone sole ulegają zatężeniu; podczas ponownego zwilżania stężona solanka może zetknąć się z powierzchnią, która nie uległa jeszcze pełnej repasywacji. Powtarzające się cykle zwilżania i wysychania mają szczególne znaczenie pod osadami i w poziomych połączeniach. Mogą powodować wiele krótkotrwałych, agresywnych oddziaływań zamiast jednego stałego oddziaływania odwzorowanego w badaniu z użyciem wody objętościowej.
Gatunek stali określa prawdopodobieństwo i szybkość uszkodzenia warstwy pasywnej, ale nie gwarantuje określonej trwałości dla każdej geometrii. International Molybdenum Association podaje powszechnie stosowaną zależność dla stali austenitycznych i duplex:
PREN jest przydatny do przesiewowej oceny względnej odporności na korozję lokalną, lecz nie przewiduje trwałości eksploatacyjnej komponentu. Limited evidence
Wyższa wartość PREN na ogół wskazuje na większą względną odporność na inicjację korozji wżerowej i szczelinowej w środowiskach zawierających chlorki, ale PREN nie opisuje szerokości szczeliny, składu chemicznego osadu, wad wykonawczych, temperatury ani propagacji po inicjacji. Jest narzędziem ułatwiającym porównanie, a nie równaniem trwałości eksploatacyjnej.
Połączenia śrubowe, uszczelki, osady i połączenia zakładkowe
Połączenia śrubowe tworzą jednocześnie kilka potencjalnych szczelin: pod podkładką, między stykającymi się powierzchniami, pod łbem śruby, wokół gwintów oraz przy krawędzi łączonej płyty. Szczelność nie jest pojedynczą właściwością materiału. Połączenie może być mocno zaciśnięte podczas montażu, a mimo to zawierać zagłębienia chropowatości, niepełny kontakt, odkształcenia lub wąską drogę zatrzymującą elektrolit. Bardzo wąska szczelina może ograniczać transport tlenu i tworzyć silne gradienty stężeń. Szersza szczelina może łatwiej odprowadzać ciecz, ale jej zachowanie zależy od orientacji, chropowatości powierzchni oraz od tego, czy ciecz może cyrkulować.
Uszczelki mogą zarówno ograniczać narażenie, jak i tworzyć najpoważniejsze warunki lokalne. Ciągła, kompatybilna chemicznie uszczelka może uniemożliwić przedostawanie się wody do połączenia. Nieciągła, uszkodzona lub niedostatecznie ściśnięta uszczelka może zatrzymywać ciecz zawierającą chlorki przy swojej krawędzi. Organiczne materiały uszczelek mogą pochłaniać wodę, pęcznieć, kurczyć się lub ulegać degradacji, zmieniając docisk w trakcie eksploatacji. Obszarem krytycznym często nie jest środek uszczelki, lecz mokry obwód, gdzie dopływ tlenu jest ograniczony, a parowanie zatęża zanieczyszczenia.
Osady działają jak sztuczne czynniki tworzące szczeliny. Sól drogowa, aerozol morski, substancje stałe procesowe, produkty korozji, odpryski spawalnicze i warstwy biologiczne mogą osłaniać metal przed tlenem, jednocześnie zatrzymując wilgoć. Powierzchnia stali nierdzewnej, która jest czysta i umożliwia swobodne odprowadzanie cieczy, może pozostawać w stanie pasywnym, a następnie ulec lokalnemu uszkodzeniu po utworzeniu się osadu. Osad nie musi być gruby. Ważniejsza od jego widocznych rozmiarów jest jego zdolność do utrzymywania trwałego elektrolitu i blokowania uzupełniania tlenu.
Połączenia zakładkowe są szczególnie podatne, ponieważ zachodzące na siebie blachy mogą tworzyć długie, wąskie i słabo odwadniane powierzchnie styku. Spawanie uszczelniające może usunąć wewnętrzną drogę przepływu elektrolitu, pod warunkiem że spoina jest ciągła, a procedura spawania nie pozostawia niedopuszczalnych zanieczyszczeń ani uszkodzeń związanych ze strefą wpływu ciepła. Spoiny przerywane mogą pozostawiać nieuszczelnione kieszenie na końcach zakładów. Połączenie może wyglądać na zamknięte z zewnątrz, a jednocześnie umożliwiać kapilarne wnikanie wody.
Projektowanie musi zatem uwzględniać samą szczelinę, a nie tylko określać gatunek o większej odporności korozyjnej. Ciągłe odprowadzanie cieczy, krawędzie skierowane w dół, dostępne do czyszczenia powierzchnie oraz unikanie poziomych pułapek cieczy ograniczają narażenie. Krawędzie połączeń nie powinny tworzyć ślepych kieszeni. Tam, gdzie konieczne jest skręcanie, podkładki, środki uszczelniające, szczegóły uszczelek i siły docisku należy oceniać jako cały układ. Elementy spawane wymagają odpowiedniego czyszczenia i usunięcia nalotu cieplnego, ponieważ uszkodzona lub zanieczyszczona powierzchnia pasywna może stanowić łatwiejsze miejsce inicjacji.
Ta sama zasada dotyczy doboru gatunku stali. World Stainless wiąże niższe poziomy doboru z gatunkami Type 304/304L, warunki pośrednie z Type 316/316L lub 444, warunki bardziej surowe z Type 317L, a środowiska silnie agresywne z gatunkami takimi jak 904L, superduplex i stopy zawierające 6% molibdenu. Takie przyporządkowanie nie zrekompensuje źle zaprojektowanej szczeliny. Źle odwadniane połączenie z Type 316L może ulec uszkodzeniu w miejscu, w którym swobodnie eksponowana powierzchnia Type 304L pozostałaby nieuszkodzona. Z drugiej strony zwiększenie odporności stopu może być konieczne, gdy nie można wyeliminować szczeliny.
W odniesieniu do stali nierdzewnej stosowanej w gruncie World Stainless wymienia stężenie chlorków, rezystywność gruntu i pH jako istotne czynniki doboru. W wytycznych dotyczących gruntów i betonu z 2025 roku podano wartości PRE wynoszące 19 dla 1.4301, 25 dla 1.4401 i 1.4521 oraz 34 dla duplex 1.4462. Wartości te pomagają porównywać rodziny stopów, ale zakładka podziemna, zanieczyszczona tuleja lub zagęszczona kieszeń o małej rezystywności mogą powodować lokalne warunki surowsze niż nominalna klasyfikacja gruntu.
Badania i interpretacja według ASTM G78
ASTM G78-95 jest porównawczą metodą laboratoryjną, a nie uniwersalnym sposobem prognozowania trwałości w warunkach terenowych. ASTM International opisuje ją jako metodę zapewniającą procedury identyfikowania warunków, które mogą powodować korozję szczelinową, oraz porównywania względnej odporności na korozję szczelinową nierdzewnych stopów na bazie żelaza i niklu w określonych środowiskach wodnych zawierających chlorki. Kwalifikator „określonych” ma zasadnicze znaczenie dla interpretacji. Wyniki dotyczą badanego stopu, stanu powierzchni, czynnika tworzącego szczelinę, roztworu chlorków, temperatury, czasu narażenia i metody oceny.
Metoda jest użyteczna, gdy pytanie inżynierskie ma charakter porównawczy: czy w określonym narażeniu na działanie środowiska zawierającego chlorki i przy określonym układzie szczeliny jeden stop wykazuje mniej licznych lub płytszych uszkodzeń szczelinowych niż inny? Takie badania mogą ujawnić ranking, którego nie wykazałyby szybkości korozji podczas otwartego zanurzenia. Mogą również pokazać, czy proponowany stop pozostaje podatny na korozję, gdy znormalizowany czynnik tworzący szczelinę utrzymuje osłonięty styk.
Wyniku badania nie należy bezpośrednio tłumaczyć jako: „to połączenie będzie działać przez X lat”. Szczeliny występujące w warunkach terenowych różnią się naciskiem w miejscu styku, szerokością, głębokością, chropowatością i czystością. Doświadczają również zmiennego stężenia chlorków, temperatury, dopływu tlenu, obciążenia oraz cykli zwilżania i wysychania. Uszczelka zachowująca się w określony sposób w przyrządzie laboratoryjnym może kurczyć się podczas eksploatacji; osad może narastać stopniowo; połączenie śrubowe może być poddawane oddziaływaniu rozszerzalności cieplnej lub drgań.
Interpretacja musi również rozdzielać inicjację od propagacji. Mała plama, powierzchowny wżer i głęboka penetracja pod uszczelkę nie są równoważnymi obserwacjami. Ocena powinna obejmować położenie uszkodzeń, ich liczbę i głębokość oraz związek z geometrią szczeliny, przy jednoczesnym zachowaniu informacji o stanie powierzchni i historii narażenia. Powtarzane badania porównawcze mogą wspierać decyzję dotyczącą gatunku stali, ale nie eliminują potrzeby projektowego usunięcia stagnujących kieszeni.
Naprężenia stanowią dodatkową drogę do uszkodzenia. BSSA stwierdza, że pękanie korozyjne naprężeniowe wymaga naprężeń rozciągających w połączeniu z określonymi czynnikami środowiskowymi. Szczelina może zapewniać agresywną chemię, podczas gdy naprężenia szczątkowe po obróbce plastycznej na zimno, spawaniu, wstępnym napięciu śrub lub obciążeniu eksploatacyjnym dostarczają warunku mechanicznego. Kontrolę szczelin i ocenę naprężeń należy zatem rozpatrywać łącznie, zwłaszcza podczas eksploatacji w ciepłym środowisku zawierającym chlorki. Geometria może pokonać odpowiedni stop; zdyscyplinowane projektowanie decyduje, czy taka geometria w ogóle będzie dopuszczona.
Korozja galwaniczna i połączenia metali różnoimiennych
Korozja galwaniczna nie jest stałą właściwością stali nierdzewnej. Jest interakcją elektrochemiczną między dwoma metalami połączonymi elektrycznie i wystawionymi na działanie tego samego elektrolitu. Jeden z metali staje się anodą, na której metal ulega rozpuszczaniu, podczas gdy drugi wspiera reakcję katodową, zazwyczaj redukcję tlenu. Elektrolit przewodzi prąd jonowy, a połączenie metal–metal przewodzi prąd elektronowy. Przerwanie któregokolwiek z tych obwodów uniemożliwia podtrzymanie korozji w ogniwie galwanicznym.
Praktycznym błędem jest uznawanie jednego materiału za uniwersalnie „szlachetny”, a innego za uniwersalnie „aktywny”. Stal nierdzewna może działać jako katoda w jednym połączeniu, a jako anoda w innym. Jej pozycja zależy od składu stopu, stanu powierzchni, pasywacji, dostępności tlenu, stężenia chlorków, temperatury, przepływu, osadów oraz potencjału współpracującego metalu. Corrosion Handbook autorstwa Uhliga przedstawia korozję galwaniczną jako problem układowy, którego przebieg określają sprzężone potencjały i zachowanie polaryzacyjne metali w rzeczywistym środowisku, a nie tylko ich pozycja w nominalnym szeregu galwanicznym.
Różnice potencjałów i sprzężenie galwaniczne
Gdy stal nierdzewna zostaje połączona ze stalą węglową w napowietrzonej, przewodzącej wodzie, powierzchnia stali nierdzewnej zazwyczaj zachowuje się jak element bardziej katodowy, a stal węglowa staje się anodą. Rozpuszczanie stali węglowej może wówczas przyspieszyć w pobliżu połączenia, szczególnie gdy odsłonięty obszar stali węglowej jest mały, a obszar stali nierdzewnej — duży. Stal nierdzewna może wykazywać niewielkie widoczne uszkodzenia, jednocześnie chroniąc niewłaściwy element własnym kosztem.
Możliwy jest również układ odwrotny. Pasywna powierzchnia stali nierdzewnej może stać się anodą względem materiału bardziej szlachetnego w określonych warunkach, zwłaszcza gdy warstwa pasywna stali nierdzewnej jest uszkodzona, niestabilna chemicznie lub znajduje się w szczelinie zawierającej chlorki. Stopy miedzi, tytan i grafit to częste przykłady materiałów, które mogą stwarzać wymagające warunki galwaniczne dla elementów ze stali nierdzewnej, chociaż rzeczywisty rezultat zależy od chemizmu wody i stanu powierzchni. Element złączny ze stali nierdzewnej w dużym złączu ze stopu miedzi nie jest automatycznie bezpieczny tylko dlatego, że jest „nierdzewny”; zespół należy oceniać jako sprzężony układ elektrochemiczny.
BSSA wymienia korozję galwaniczną obok korozji wżerowej, korozji szczelinowej, korozji międzykrystalicznej, pękania korozyjnego naprężeniowego i korozji ogólnej jako główne mechanizmy oddziałujące na stale nierdzewne. Mechanizmy te mogą się nakładać. Para galwaniczna może zwiększać prąd katodowy na stali nierdzewnej, podczas gdy szczelina obok połączenia staje się uboga w tlen. BSSA stwierdza, że korozja szczelinowa rozpoczyna się tam, gdzie dostępność tlenu jest wyjątkowo mała. Zakwaszenie i wzrost stężenia chlorków wewnątrz szczeliny mogą prowadzić do depasywacji stali nierdzewnej, nawet gdy powierzchnia wystawiona bezpośrednio na działanie środowiska pozostaje pasywna.
Ciągłość elektryczna ma zasadnicze znaczenie. Dwa metale oddzielone nieprzewodzącą powłoką, uszczelką lub warstwą tlenkową mogą wykazywać niewielkie oddziaływanie galwaniczne do czasu przebicia bariery albo jej obejścia przez element złączny. Z drugiej strony niewielki kontakt metaliczny może przewodzić duży prąd, jeśli otaczający elektrolit zapewnia ciągłą, przewodzącą drogę. Suche połączenie nie jest aktywnym ogniwem galwanicznym; mokre połączenie połączone wodą zanieczyszczoną solą może nim być.
Stosunek powierzchni i ciągłość elektrolitu
| Układ zespołu | Prawdopodobny problem | Preferowane działanie kontrolne |
|---|---|---|
| Mała powierzchnia stali węglowej połączona z dużą powierzchnią stali nierdzewnej | Duża gęstość prądu anodowego na stali węglowej | Zwiększ powierzchnię anodową, odizoluj materiały lub zmień ich zestawienie |
| Mały element złączny ze stali nierdzewnej połączony z dużą płytą ze stali węglowej | Potencjalnie mniejszy atak na stal nierdzewną, lecz wpływ połączenia nadal zależy od ekspozycji | Zapewnij odwadnianie, odizoluj materiały i oceń wady powłoki |
| Różne metale w słonej wodzie | Prąd galwaniczny przepływający przez elektrolit przewodzący | Przerwij ciągłość elektryczną i zapobiegaj powstawaniu mostków wodnych |
Stosunek powierzchni katody do anody często decyduje o tym, czy uszkodzenia galwaniczne będą możliwe do zaakceptowania, czy też poważne. Duża powierzchnia katodowa może wywoływać znaczną całkowitą reakcję katodową, podczas gdy prąd anodowy koncentruje się na małym obszarze. Powoduje to dużą lokalną gęstość prądu i szybki atak na anodę. Mała śruba ze stali nierdzewnej połączona z dużą płytą ze stali węglowej jest zazwyczaj mniej problematyczna niż mała śruba ze stali węglowej połączona z dużą płytą ze stali nierdzewnej, chociaż żadnego z tych układów nie należy akceptować bez uwzględnienia elektrolitu i szczegółów połączenia.
Stosunek ten należy oceniać na podstawie powierzchni aktywnie zwilżanej, a nie jedynie powierzchni wyprodukowanego elementu. Pomalowana płyta ze stali węglowej może mieć tylko niewielki odsłonięty defekt, podczas gdy niepowlekana podkładka ze stali nierdzewnej pozostaje całkowicie zwilżona. Powłoki mogą zatem zmieniać efektywny stosunek powierzchni, a uszkodzona powłoka może koncentrować atak w miejscu ubytku. Malowanie katody może zmniejszyć prąd napędzający proces, natomiast powlekanie wyłącznie anody może utworzyć niewielki odsłonięty defekt anodowy otoczony dużą powierzchnią katodową. Jest to częsta pułapka projektowa.
Ciągłość elektrolitu zależy od czegoś więcej niż tylko od obecności wody. Przewodność wzrasta wraz z ilością rozpuszczonych soli, w tym chlorków, a cienka warstwa soli może łączyć metale, które w warunkach suchych wydają się rozdzielone. Okresowe zwilżanie może być bardziej szkodliwe niż ciągłe zanurzenie, ponieważ parowanie pozostawia skoncentrowane osady, po których następuje ponowne zwilżenie. Temperatura wpływa na szybkość reakcji i transport tlenu. Przepływ może usuwać produkty korozji i zmieniać polaryzację, natomiast stojąca woda umożliwia powstawanie osadów i ogniw stężeniowych.
Szczeliny wymagają szczególnej uwagi. Spodnia powierzchnia podkładki, połączenie gwintowe, złącze zakładkowe lub niewłaściwie odwadniana podpora mogą zatrzymywać elektrolit po wyschnięciu otaczającej powierzchni. Zubożenie tlenu wewnątrz szczeliny powoduje powstanie ogniwa o zróżnicowanym napowietrzeniu, a roztwór w przestrzeni zamkniętej może stać się bardziej kwaśny i bogatszy w chlorki. ASM Handbook opisuje korozję szczelinową jako proces sprzężony, obejmujący reakcje elektrochemiczne, jednorodne reakcje chemiczne i transport masy; o wyniku decydują geometria, materiał i środowisko. ASTM G78-95 określa procedury identyfikowania warunków mogących powodować korozję szczelinową oraz porównywania względnej odporności na korozję szczelinową nierdzewnych stopów na bazie żelaza i niklu w określonych środowiskach wodnych zawierających chlorki. Obliczenia galwaniczne pomijające szczelinę mogą zatem dawać fałszywe poczucie bezpieczeństwa.
Izolacja, odwadnianie i dobór kompatybilnych materiałów
Pierwszym środkiem projektowym jest często rozwiązanie geometryczne, a nie metalurgiczne: zapobieganie pozostawaniu wody na styku metali różnoimiennych. Powierzchnie poziome należy ukierunkować tak, aby umożliwić odpływ wody, uszczelnić lub wyeliminować złącza zakładkowe, unikać podkładek o kształcie miseczkowym oraz zapewnić dostęp do kontroli i czyszczenia. Szczelne połączenie może być lepsze niż połączenie, w którym wielokrotnie zatrzymuje się i odparowuje woda zawierająca chlorki, jednak uszczelniacze muszą zachowywać kompatybilność z temperaturą eksploatacji, substancjami chemicznymi i przemieszczeniami. Niewłaściwie nałożony uszczelniacz może utworzyć ukrytą szczelinę zamiast ją usunąć.
Izolacja elektryczna może przerwać przepływ prądu galwanicznego. Nieprzewodzące tuleje, podkładki, tulejki i uszczelki są użyteczne tylko wtedy, gdy pozostają nienaruszone podczas montażu i eksploatacji. System izolacji musi również zapobiegać przedostawaniu się wody wokół bariery. Otwory pod elementy złączne, ostre krawędzie i uszkodzone powłoki wymagają uwagi, ponieważ pojedyncze metaliczne obejście może ponownie połączyć parę. Izolację należy zweryfikować po montażu, a nie zakładać jej na podstawie samej obecności plastikowej podkładki.
Dobór materiału nadal ma znaczenie. Materiały współpracujące powinny mieć kompatybilne potencjały korozyjne w rzeczywistym elektrolicie, a projekt powinien unikać małej powierzchni anodowej połączonej z dużą powierzchnią katodową. W przypadku narażenia na środowisko nadmorskie lub sól stosowaną do odladzania wytyczne dotyczące projektowania konstrukcji ze stali nierdzewnej wskazują typ 316/316L, odpowiadający EN 1.4401/1.4404, jeśli ma to zastosowanie, lub odpowiednie gatunki duplex jako rozwiązania preferowane względem typu 304/304L, odpowiadającego EN 1.4301/1.4307. Zalecenie to dotyczy zarówno napędzanej przez chlorki korozji lokalnej, jak i skutków galwanicznych uszkodzenia powierzchni pasywnej.
Parametry gatunku nie zastępują oceny całego zespołu. International Molybdenum Association podaje austenityczne i duplexowe wyrażenie „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”; wyższa wartość wskazuje na większą względną odporność na korozję wżerową w środowiskach zawierających chlorki, a nie na odporność na korozję galwaniczną lub szczelinową. World Stainless podaje wartości PRE wynoszące 19 dla 1.4301, 25 dla 1.4401 i 1.4521 oraz 34 dla duplex 1.4462, podkreślając jednocześnie znaczenie stężenia chlorków, rezystywności gruntu i pH w przypadku zastosowań podziemnych. Dane te mogą pomóc w wyborze gatunku, jednak odwadnianie, izolacja, stosunek powierzchni i ciągłość elektryczna decydują o tym, czy wybrany gatunek pozostanie bezpiecznym elementem zmontowanego układu.
Korozja międzykrystaliczna i sensytyzacja
Korozja międzykrystaliczna to preferencyjny atak wzdłuż granic ziaren lub w ich pobliżu, ponieważ lokalny skład chemiczny przy tych granicach różni się od składu chemicznego wewnątrz ziaren. Mechanizm ten nie polega po prostu na „korozji granicy ziarna”. Stal nierdzewna może pozostawać pasywna na większości powierzchni, podczas gdy wąskie obszary przylegające do granic stają się anodowe i ulegają rozpuszczaniu. Sensytyzacja jest stanem metalurgicznym, który umożliwia ten proces, zwykle po ekspozycji na zakres temperatur sprzyjający wydzielaniu węglików chromu.
Strefy zubożone w chrom przy granicach ziaren
W austenitycznych stalach nierdzewnych węgiel może reagować z chromem podczas ekspozycji cieplnej, tworząc węgliki bogate w chrom, powszechnie opisywane jako , w których chrom jest głównym składnikiem metalicznym. Węgliki te wydzielają się preferencyjnie na granicach ziaren, ponieważ panują tam korzystne warunki dyfuzji i zarodkowania. Chrom jest pobierany z otaczającego roztworu stałego, pozostawiając wąską strefę zubożoną w chrom po obu stronach granicy.
Sam węglik zwykle nie jest głównym źródłem szybkiego ataku. Jest nim przylegająca strefa zubożona. Jeśli jej stężenie chromu dostatecznie się obniży, nie może ona równie szybko jak otaczający materiał odtworzyć stabilnej pasywnej warstwy tlenku chromu. Elektrolit może wówczas zaatakować obszar granicy, tworząc sieciową ścieżkę korozji w obrębie zmienionej mikrostruktury. W ciężkich przypadkach ziarna zostają fizycznie oddzielone od osnowy.
Sensytyzacja zależy nie tylko od maksymalnej temperatury. Na wydzielanie węglików wpływają również czas przebywania w danej temperaturze, zawartość węgla, wcześniejsze zgniotowanie na zimno, wielkość ziaren, skład stopu oraz szybkość chłodzenia. Gatunki austenityczne mogą stać się podatne po ekspozycji mniej więcej w zakresie 500–850 °C, chociaż dokładna zależność czas–temperatura różni się w zależności od wytopu i postaci wyrobu. Krótkotrwałe przejście przez ten zakres może mieć niewielkie znaczenie w cienkim elemencie, podczas gdy wolniejszy cykl cieplny lub wielokrotne nagrzewanie może doprowadzić do powstania znacznej strefy uczulonej.
Mechanizm ten należy odróżnić od korozji wżerowej i szczelinowej. Korozja wżerowa jest wysoce zlokalizowanym załamaniem pasywności, często związanym z obecnością jonów chlorkowych. Korozja szczelinowa zależy w dużym stopniu od ograniczonej geometrii i ubytku tlenu; British Stainless Steel Association stwierdza, że korozja szczelinowa rozpoczyna się tam, gdzie dostępność tlenu jest bardzo mała. Korozja międzykrystaliczna przebiega natomiast ścieżką metalurgiczną utworzoną przez skład chemiczny granic ziaren. Mechanizmy te mogą współistnieć, szczególnie w przypadku spawanych elementów pracujących w środowisku chlorkowym, ale nie są wzajemnie zamiennymi wyjaśnieniami.
Cykle cieplne podczas spawania i stabilizacja
Spawanie jest częstym źródłem sensytyzacji, ponieważ strefa wpływu ciepła (HAZ) doświadcza przemieszczającego się cyklu cieplnego, a nie jednorodnej obróbki w piecu. Materiał znajdujący się bezpośrednio przy granicy wtopienia może podczas nagrzewania wejść w zakres temperatur wydzielania węglików, a następnie chłodzić się na tyle wolno, aby wydzielanie mogło trwać nadal. Objęte zmianami pasmo może być wąskie, nieregularne i różne po obu stronach złącza. Duża grubość przekroju, duże utwierdzenie oraz duże ściegi spoiny na ogół zwiększają retencję ciepła, jednak rzeczywiste ryzyko zależy od temperatury międzyściegowej, kolejności wykonywania ściegów, konstrukcji złącza, warunków otoczenia oraz przewodności cieplnej zespołu.
Duża energia liniowa spawania nie prowadzi automatycznie do korozji międzykrystalicznej, a mała energia liniowa nie gwarantuje odporności. Energia liniowa wpływa na temperaturę maksymalną i czas przebywania w podwyższonej temperaturze, natomiast historia chłodzenia decyduje o tym, czy wydzielanie węglików będzie miało czas się rozwinąć. Spawanie wielościegowe może ponownie nagrzać materiał, który wcześniej nie był zmieniony lub był częściowo uczulony. Naprawcze wykonanie spoiny może zatem wytworzyć drugi cykl cieplny w już zmienionej strefie wpływu ciepła.
Gatunki niskowęglowe zmniejszają to ryzyko, ograniczając ilość węgla dostępnego do tworzenia węglików. Typ 304L, powszechnie oznaczany jako UNS S30403, oraz Typ 316L, powszechnie oznaczany jako UNS S31603, zawierają maksymalnie 0,030% węgla zgodnie z odpowiednimi specyfikacjami wyrobów, w porównaniu z wartością 0,08% dla limitów stosowanych w wielu specyfikacjach dla konwencjonalnych Typów 304 i 316. Niższa zawartość węgla umożliwia praktyczniejsze spawanie bez późniejszego wyżarzania rozpuszczającego, szczególnie w konstrukcjach z cienkich i średnio grubych przekrojów.
Oznaczenie „L” nie stanowi uniwersalnej gwarancji odporności korozyjnej. Ogranicza ryzyko sensytyzacji związanej z wydzielaniem węgla; nie zapobiega korozji wżerowej wywołanej przez chlorki, korozji szczelinowej, korozji galwanicznej, korozji erozyjnej ani pękaniu korozyjnemu naprężeniowemu. BSSA wskazuje, że do wystąpienia pękania korozyjnego naprężeniowego konieczne jest współdziałanie naprężenia rozciągającego z określonymi czynnikami środowiskowymi. Zbiornik wykonany ze spawanej stali Typ 316L może zatem uniknąć korozji międzykrystalicznej, a mimo to ulec uszkodzeniu wskutek pękania wywołanego przez chlorki lub korozji szczelinowej, jeśli konstrukcja i środowisko pracy umożliwiają wystąpienie tych mechanizmów.
Gatunki stabilizowane wykorzystują pierwiastki wykazujące większe powinowactwo do węgla niż chrom. Typ 321 zawiera tytan, natomiast Typ 347 zawiera niob (kolumb); pierwiastki te tworzą preferencyjnie stabilne węgliki i ograniczają wydzielanie węglików chromu. Ich właściwości nadal zależą od historii cieplnej wyrobu i praktyki wykonawczej. Stabilizacja nie zastępuje prawidłowej kontroli procesu spawania, a nadmierna lub nietypowa ekspozycja cieplna może powodować inne problemy mikrostrukturalne.
304L, 316L i zagadnienia po wykonaniu elementu
Dobór gatunku powinien rozpoczynać się od oceny środowiska pracy, a następnie uwzględniać proces wykonania. Typ 304L może być odpowiedni tam, gdzie obciążenie chlorkami, temperatura i nasilenie korozji szczelinowej są ograniczone. Typ 316L zawiera molibden i na ogół zapewnia większą odporność na korozję wżerową i szczelinową związaną z chlorkami, jednak jego przewaga nie eliminuje potrzeby kontrolowania zanieczyszczeń spawalniczych, nalotu cieplnego, geometrii sprzyjającej stagnacji oraz osadów. World Stainless zalicza Typ 304/304L do warunków o niższym wyniku selekcyjnym, a Typ 316/316L lub Typ 444 do warunków pośrednich; dla coraz bardziej agresywnych środowisk wymienia Typ 317L, 904L, stale superdupleksowe oraz stopy zawierające 6% molibdenu.
Stan po spawaniu ma znaczenie. Nalot cieplny może zawierać zubożoną w chrom warstwę powierzchniową oraz tlenki zmniejszające lokalną pasywność, dlatego może być konieczne czyszczenie, a w przypadkach określonych w specyfikacji — trawienie lub inne zatwierdzone przygotowanie powierzchni. Uszkodzenia mechaniczne, osadzone cząstki stali węglowej i odpryski spawalnicze mogą tworzyć miejsca korozji niezwiązane z klasyczną sensytyzacją. Wyżarzanie rozpuszczające może rozpuścić węgliki chromu i przywrócić bardziej jednorodny roztwór stały, ale w przypadku dużych konstrukcji często jest niepraktyczne i musi po nim nastąpić szybkie chłodzenie, aby uniknąć ponownego wydzielania.
Kontrola powinna odpowiadać podejrzewanemu mechanizmowi. Wizualnie czysta spoina nie dowodzi, że jej strefa wpływu ciepła nie jest uczulona. Silniejszych podstaw dostarczają kwalifikowanie technologii, kontrola energii liniowej i temperatury międzyściegowej, odpowiedni dobór spoiwa, czyste przygotowanie złącza oraz unikanie niepotrzebnego ponownego nagrzewania. W ocenie należy uwzględnić grubość przekroju i obróbkę cieplną po wykonaniu, a także stężenie chlorków, temperaturę, geometrię szczelin oraz czas ekspozycji.
PREN może pomóc w porównywaniu względnej odporności na korozję wżerową, z wykorzystaniem wyrażenia International Molybdenum Association: „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”, ale nie przewiduje korozji międzykrystalicznej ani trwałości eksploatacyjnej. Skład chemiczny granic ziaren i historia spawania muszą być oceniane oddzielnie.
Pękanie korozyjne naprężeniowe
Pękanie korozyjne naprężeniowe (SCC) nie jest po prostu korozją zachodzącą w elemencie poddanym naprężeniom. British Stainless Steel Association (BSSA) stwierdza, że wymaga ono jednoczesnego występowania naprężenia rozciągającego oraz określonych czynników środowiskowych. Znaczenie mają wszystkie trzy elementy: materiał podatny na uszkodzenie, pole naprężeń rozciągających oraz środowisko zdolne do podtrzymywania inicjacji i propagacji pęknięcia. Usunięcie jednego z nich może zatrzymać charakterystyczny proces pękania, chociaż nadal może występować inny mechanizm korozji.
Naprężenie może być przyłożone albo resztkowe. Przyłożone naprężenie rozciągające wynika z obciążeń eksploatacyjnych, takich jak ciśnienie, zginanie, drgania, ograniczenie odkształceń cieplnych lub narzucone z zewnątrz przemieszczenie. Resztkowe naprężenie rozciągające pozostaje po wytworzeniu elementu, nawet gdy nie jest on obciążony. Częstym źródłem takich naprężeń jest spawanie: spoina i strefa wpływu ciepła kurczą się podczas chłodzenia, podczas gdy otaczający materiał ogranicza to kurczenie. Naprężenia rozciągające mogą również pozostać w pobliżu powierzchni po obróbce plastycznej na zimno, obróbce skrawaniem, szlifowaniu, prostowaniu, wciskaniu oraz nierównomiernej obróbce cieplnej.
Rozróżnienie to wpływa na kontrolę i projektowanie. Zbiornik, który wydaje się nieobciążony, może nadal pękać, ponieważ jego połączenia spawane zawierają resztkowe naprężenia rozciągające. Z kolei element poddany nominalnemu obciążeniu rozciągającemu może doświadczać większego naprężenia lokalnego u podstawy gwintu, w ostrym narożu, wżerze, przy stopie spoiny lub w szczelinie. SCC zwykle rozwija się w postaci wąskiego pęknięcia albo pęknięcia rozgałęzionego, często przy ograniczonej ogólnej utracie metalu wokół niego. Wżery są czymś innym. Wżer jest lokalną jamą korozyjną powstałą wskutek przerwania warstwy pasywnej i miejscowego elektrochemicznego roztwarzania; może działać jako koncentrator naprężeń i miejsce inicjacji pęknięcia, jednak wżerowanie i SCC nie są równoważnymi rozpoznaniami.
Łączne wymagania dotyczące naprężeń i środowiska
Środowisko musi umożliwiać zachodzenie etapów elektrochemicznych i chemicznych niezbędnych do utrzymania aktywności pęknięcia. W przypadku stali nierdzewnej poważne zagrożenie stanowi woda zawierająca chlorki, szczególnie gdy dostęp tlenu, parowanie, osady, szczeliny i temperatura powodują powstanie lokalnie agresywnych warunków. Sama objętościowa zawartość chlorków nie opisuje w pełni warunków ekspozycji. Cienka wilgotna warstwa może znacznie się zagęścić w miarę parowania wody, natomiast osad lub połączenie z uszczelką może zatrzymywać wilgoć, gdy otaczająca powierzchnia wydaje się już sucha.
Tlen odgrywa złożoną rolę. BSSA wyjaśnia, że korozja szczelinowa rozpoczyna się w miejscu, gdzie dostępność tlenu jest skrajnie mała. Szczelina może zatem utworzyć ogniwo o różnym napowietrzeniu, w którym obszar o ograniczonym dostępie tlenu staje się anodowy względem powierzchni odsłoniętej. Gdy w szczelinie dojdzie do zakwaszenia i zagęszczenia chlorków, może ona wytworzyć silnie agresywne środowisko lokalne obok obszaru poddanego naprężeniom. W innych miejscach dostęp tlenu i warunki utleniające mogą sprzyjać przerwaniu warstwy pasywnej albo jej repasywacji. Istotne pytanie nie brzmi, czy tlen jest po prostu „obecny”, czy „nieobecny”, lecz jak tlen, wilgoć, chlorki i transport masy zmieniają się na całym elemencie.
Geometria szczeliny jest zatem zmienną projektową, a nie drugorzędnym szczegółem konstrukcyjnym. ASM Handbook opisuje korozję szczelinową jako proces sprzężony, obejmujący reakcje elektrochemiczne, jednorodne reakcje chemiczne i transport masy. Szerokość i głębokość szczeliny, stan powierzchni, możliwość odpływu oraz materiał stykający się ze szczeliną wpływają na lokalną chemię. Norma ASTM G78-95, opublikowana przez ASTM International w 1995 roku, określa procedury identyfikowania warunków mogących powodować korozję szczelinową oraz porównywania względnej odporności na korozję szczelinową nierdzewnych stopów na bazie żelaza i niklu w określonych środowiskach wodnych zawierających chlorki. Badania takie porównują zdefiniowane warunki; nie wyznaczają uniwersalnego limitu trwałości eksploatacyjnej dla każdej geometrii.
SCC należy zatem oceniać jako problem systemowy. BSSA wymienia wżerowanie, korozję szczelinową, korozję międzykrystaliczną, pękanie korozyjne naprężeniowe, korozję galwaniczną i korozję ogólną wśród głównych mechanizmów oddziałujących na stale nierdzewne. Uszkodzony element może wykazywać kilka z nich jednocześnie: szczelina może zagęszczać chlorki, wżer może zainicjować się przy wlocie do szczeliny, a resztkowe naprężenie rozciągające może przekształcić lokalną wadę w propagujące pęknięcie. Nazywanie każdego ciemnego śladu lub wżeru „pękaniem korozyjnym naprężeniowym” zaciemnia przyczynę i może prowadzić do zastosowania niewłaściwych działań naprawczych.
Pękanie chlorkowe austenitycznych stali nierdzewnych
Chlorkowe SCC jest silnie związane z austenitycznymi stalami nierdzewnymi, w tym gatunkami typu 304/304L i 316/316L, gdy naprężenie rozciągające występuje jednocześnie z odpowiednim środowiskiem zawierającym chlorki. Podatność wzrasta wraz z temperaturą oraz w warunkach sprzyjających utrzymaniu skoncentrowanej, mokrej i utleniającej powierzchni. Gorąca woda procesowa, osady soli, zawilgocona izolacja, rozbryzgi wody na obszarach nadbrzeżnych, pozostałości środków odladzających oraz powierzchnie, na których zachodzi parowanie, mogą tworzyć warunki bardziej agresywne, niż sugerowałby nominalny skład wody.
Nie istnieje jedno stężenie chlorków ani jedna temperatura, które dla każdego gatunku austenitycznego oddzielałyby eksploatację „bezpieczną” od „niebezpiecznej”. Na wynik wpływają skład stopu, zgniot, stan powierzchni, intensywność naprężeń, dostępność tlenu, pH, zanieczyszczenia, cykle zwilżania i wysychania oraz czas ekspozycji. Wartość progowa podana bez tych zastrzeżeń nie stanowi zasady projektowej. Podręcznik projektowania konstrukcji ze stali nierdzewnej wskazuje zawartość chlorków, temperaturę, zanieczyszczenia, kwasowość, czynniki utleniające i tlen jako czynniki wpływające na korozję lokalną; te same zmienne mogą decydować o tym, czy uszkodzona lokalnie warstwa pasywna w elemencie naprężonym rozwinie się w SCC.
Odporność na wżerowanie nadal ma znaczenie, lecz sama w sobie nie przewiduje SCC. International Molybdenum Association podaje następujące wyrażenie dla stali austenitycznych i duplex:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.
Wyższa wartość PREN oznacza większą względną odporność na wżerowanie w środowiskach zawierających chlorki, a nie odporność na SCC ani pełną prognozę trwałości eksploatacyjnej. Gatunek o większej zawartości molibdenu lub azotu może ograniczać inicjację wżerów, a jednocześnie pozostawać podatny na pękanie przy określonej temperaturze, naprężeniu i ekspozycji na chlorki. Z drugiej strony usunięcie szczeliny lub zmniejszenie naprężeń resztkowych może być skuteczniejsze niż sama zmiana gatunku stali.
Rodziny stali ferrytycznych, duplex i wysokostopowych austenitycznych należy rozpatrywać w odniesieniu do rzeczywistego mechanizmu uszkodzenia. Gatunki ferrytyczne nie wykazują takiej samej podatności na chlorkowe SCC jak stale austenityczne, lecz wiążą się z innymi ograniczeniami dotyczącymi spawania, udarności, formowania i jakości wykonania. Stale nierdzewne duplex często zapewniają większą odporność na lokalną korozję wywołaną przez chlorki oraz większą wytrzymałość, jednak ich cykle cieplne podczas spawania, równowaga fazowa i kontrola wykonania wymagają uwagi. Wysokostopowe gatunki austenityczne, gatunki superduplex oraz stopy zawierające 6% molibdenu mogą rozszerzyć zakres zastosowań w środowiskach chlorkowych, lecz ich dobór nadal zależy od naprężeń, temperatury, szczelin i technologii wykonania.
World Stainless przedstawia względną logikę doboru gatunku, przypisując niskie wyniki selekcji gatunkom typu 304/304L, warunki pośrednie gatunkom typu 316/316L lub 444, warunki bardziej agresywne gatunkowi typu 317L, a środowiska wysoce agresywne gatunkom takim jak 904L, superduplex i stopy zawierające 6% molibdenu. Kategorie te nie gwarantują odporności na SCC. Stanowią punkt wyjścia do dopasowania rodziny stopu i odporności na korozję lokalną do warunków ekspozycji.
Naprężenia resztkowe, temperatura i ograniczanie ryzyka na etapie projektowania
Zmniejszenie naprężeń jest często najbardziej bezpośrednią metodą kontroli. Projektanci mogą obniżać naprężenia przyłożone, w miarę możliwości unikać długotrwałego obciążenia rozciągającego, zwiększać promienie w narożach, usuwać nagłe zmiany przekroju oraz zapobiegać powstawaniu gwintów lub stóp spoin przypominających karby. Połączenia powinny umożliwiać odpływ wody, a nie zatrzymywać słoną wodę. Uszczelki, połączenia zakładkowe, obejmy i osady należy oceniać jako potencjalne miejsca powstawania szczelin, szczególnie tam, gdzie cykle cieplne powodują wprowadzanie roztworu do wąskiej przestrzeni.
Równie ważna jest kontrola procesu wykonania. Procedury spawania powinny ograniczać szkodliwy dopływ ciepła i odkształcenia, a jednocześnie zapewniać uzyskanie określonego stanu metalurgicznego. Powierzchnie spoin wymagają oczyszczenia i usunięcia nalotu cieplnego, jeżeli wymagają tego warunki eksploatacji; szlifowanie nie powinno powodować powstawania ostrych rowków ani rozmazanych zanieczyszczeń. Obszary poddane obróbce plastycznej na zimno, krawędzie po cięciu i naprawiane spoiny wymagają odrębnej oceny, ponieważ ich naprężenia resztkowe i stan powierzchni mogą różnić się od parametrów materiału rodzimego. Obróbka cieplna odprężająca nie jest automatycznie odpowiednia dla każdego gatunku stali nierdzewnej ani każdego zespołu spawanego, dlatego należy sprawdzić jej wpływ na uczulenie, równowagę fazową, odkształcenia i właściwości mechaniczne.
Temperaturę należy uwzględniać w sposób jednoznaczny. Przyspiesza ona wiele reakcji korozyjnych i może powodować większe zagęszczenie warstw chlorkowych wskutek parowania. Szczególną uwagę należy poświęcić systemom izolacji, gdy dopuszczają one przedostawanie się chlorków i zatrzymują je, jednocześnie utrudniając kontrolę. Projekt powinien uwzględniać najwyższą temperaturę metalu, lokalne miejsca przegrzania, cykliczne zwilżanie i wysychanie oraz możliwość zagęszczania się nominalnie rozcieńczonego strumienia procesowego podczas postoju lub parowania.
Dobór gatunku jest ostatnim elementem strategii kontroli, a nie zamiennikiem prawidłowej geometrii i właściwej technologii wykonania. World Stainless podała w 2025 roku w swoich wytycznych dotyczących gleb i betonu wartości PRE wynoszące 19 dla 1.4301, 25 dla 1.4401 i 1.4521 oraz 34 dla duplex 1.4462, podkreślając jednocześnie znaczenie stężenia chlorków, rezystywności gruntu i pH w zastosowaniach podziemnych. Wartości te pomagają porównywać odporność na korozję lokalną w ramach określonego systemu oceny; nie wyznaczają jednak granic SCC. Dobór powinien łączyć odpowiednią rodzinę gatunku z analizą naprężeń, unikaniem szczelin, kontrolą temperatury, dokumentacją wykonania oraz kontrolą pod kątem wczesnych wżerów, wad spawalniczych i wskazań przypominających pęknięcia.
Korozja pod osadami, w glebie i w betonie
Osady, stojąca woda i zróżnicowane napowietrzenie
Powierzchnia ze stali nierdzewnej nie znajduje się w jednym, jednolitym środowisku, gdy jej część zostaje pokryta mułem, zgorzeliną, porostami morskimi, osadami procesowymi lub uwięzioną wodą. Zakryty obszar staje się anodą o małej zawartości tlenu, podczas gdy odsłonięta, natleniona powierzchnia działa jak katoda. Taki układ ogniwa o zróżnicowanym napowietrzeniu może koncentrować atak na granicy osadu lub wewnątrz zakrytej strefy, nawet gdy otaczająca woda jest tylko umiarkowanie agresywna. Osad zatrzymuje również chlorki, ogranicza lokalne przepłukiwanie i może uniemożliwiać odtworzenie bogatej w chrom warstwy pasywnej po jej niewielkim uszkodzeniu.
Stojąca woda prowadzi do podobnego skutku. Parowanie może zwiększać stężenie chlorków; hydroliza rozpuszczonych chlorków metali może obniżać pH; a zużywanie tlenu wewnątrz wąskiej szczeliny może wytworzyć środowisko chemiczne odmienne od tego, które zmierzono w objętości cieczy. ASM International opisuje korozję szczelinową jako proces sprzężony, obejmujący reakcje elektrochemiczne, jednorodne reakcje chemiczne i transport masy. Z tego względu geometria ma znaczenie równie duże jak nominalny skład stopu. Krawędź uszczelki, złącze zakładkowe, połączenie gwintowe, podtopienie spoiny, uchwyt podporowy lub odpływ wypełniony osadem mogą stać się szczeliną z własnym elektrolitem.
British Stainless Steel Association stwierdza, że korozja szczelinowa rozpoczyna się tam, gdzie dostępność tlenu jest wyjątkowo mała. Po przerwaniu ciągłości warstwy pasywnej rozpuszczanie metalu wewnątrz szczeliny powoduje powstawanie jonów o ładunku dodatnim. Chlorki migrują do szczeliny, aby utrzymać równowagę ładunków, natomiast kwaśna hydroliza utrudnia repasywację. Atak może następnie postępować pod pozornie nienaruszoną powierzchnią. Korozja wżerowa i szczelinowa mogą współistnieć: wżer może wytworzyć własną geometrię obszaru ograniczonej wymiany, a osad może ukrywać wżery przed kontrolą wzrokową.
ASTM G78-95, opublikowana przez ASTM International w 1995 roku, określa procedury identyfikowania warunków sprzyjających korozji szczelinowej oraz porównywania względnej odporności na korozję szczelinową nierdzewnych stopów na bazie żelaza i niklu w określonych, zawierających chlorki środowiskach wodnych. Jej wyniki są porównawczymi dowodami uzyskanymi w badaniu, a nie bezpośrednią prognozą trwałości eksploatacyjnej. Temperatura, stężenie chlorków, czas zwilżenia, element tworzący szczelinę, stan powierzchni i przyłożone naprężenie mogą zmienić wynik.
Konstrukcja często skuteczniej ogranicza pierwsze uszkodzenie niż niewielka zmiana gatunku stali. Powierzchnie powinny umożliwiać odpływ wody, a nie zatrzymywać osad; należy unikać poziomych półek lub wykonywać je ze spadkiem; złącza nie powinny tworzyć szczelin, których nie można skontrolować. Spoiny ciągłe mogą usunąć szczelinę powstającą przy mocowaniu przerywanym, jednak nalot cieplny spoiny i zanieczyszczenia nadal wymagają odpowiedniego czyszczenia i wykończenia. Element z 1.4301 o czystej geometrii zapewniającej swobodny odpływ może działać lepiej niż nominalnie bardziej odporny gatunek uwięziony pod osadem zawierającym chlorki. Nie oznacza to, że 1.4301 jest rozwiązaniem uniwersalnym; pokazuje natomiast, dlaczego doboru stopu nie można oddzielać od szczegółów konstrukcyjnych.
Osady mogą również powodować oddziaływania galwaniczne, gdy cząstki stali węglowej, tlenek żelaza lub niekompatybilny element złączny zetknie się z powierzchnią stali nierdzewnej. Wolne żelazo samo w sobie nie jest mechanizmem korozji stali nierdzewnej, ale może plamić powierzchnię, zatrzymywać wilgoć i sprzyjać powstawaniu lokalnych ogniw. Obszary wytwarzania narażone na pył ze szlifowania stali węglowej wymagają oddzielenia, czyszczenia i kontroli przed rozpoczęciem eksploatacji.
Stal nierdzewna w gruncie i zmienne właściwości gleby
Zakopanie zastępuje kontrolowaną, widoczną powierzchnię zmiennym porowatym elektrolitem. Wilgotność gleby zmienia się w zależności od opadów, odpływu, poziomu wód gruntowych i sezonowego wysychania. Chlorki mogą przedostawać się z wody morskiej, soli stosowanej do odladzania, zanieczyszczeń przemysłowych lub zanieczyszczonego zasypu. Niektóre gleby pozostają niemal suche i mają dużą rezystywność; inne przez długi czas utrzymują przewodzącą wodę przy powierzchni metalu. Zakopany element może zatem napotykać na swojej długości kilka różnych warunków ekspozycji.[5] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
Wytyczne World Stainless opublikowane w 2025 roku wskazują stężenie chlorków, rezystywność gleby i pH jako czynniki, które należy uwzględnić przy doborze stali nierdzewnej do zastosowań podziemnych. Rezystywność gleby jest praktycznym wskaźnikiem tego, jak łatwo prąd jonowy może przepływać przez grunt, choć nie opisuje całej jego chemii. Mała rezystywność zwykle występuje wraz z większą wilgotnością i obecnością rozpuszczonych soli, natomiast duża rezystywność nie gwarantuje bezpieczeństwa, jeśli występuje wilgotna kieszeń zawierająca chlorki, strefa kwaśna lub szczelina. pH wpływa na stabilność warstwy pasywnej oraz na reakcje zachodzące przy wtrąceniach, osadach i uszkodzonych obszarach.[6] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
Wytyczne World Stainless dotyczące gruntów i betonu podają porównawcze wartości PRE wynoszące 19 dla 1.4301, 25 dla 1.4401, 25 dla 1.4521 oraz 34 dla stali duplex 1.4462. Wartości te pomagają ukazać względny wpływ składu chemicznego stopu, ale nie stanowią samodzielnych zasad doboru. International Molybdenum Association definiuje wyrażenie stosowane dla stali austenitycznych i duplex jako „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”. Wyższa obliczona wartość zasadniczo wskazuje na większą względną odporność na korozję wżerową wywołaną chlorkami w określonych środowiskach; nie uwzględnia jednak drenażu gleby, geometrii szczelin, stanu powierzchni, prądów błądzących, wad wykonawczych ani czasu zwilżenia.
Rozróżnienie to ma znaczenie w przypadku zakopanych elementów z 1.4301, 1.4401, 1.4521 i 1.4462. Porównanie PRE nie pozwala ustalić dopuszczalnego stężenia chlorków dla każdej gleby ani przewidzieć, czy spoina, złączka lub strefa przejściowa pozostanie pasywna przez dziesięciolecia. World Stainless przedstawia stal typu 304/304L przy niskich ocenach doboru, stal typu 316/316L lub 444 w warunkach pośrednich, stal typu 317L w warunkach bardziej surowych, a gatunki takie jak 904L, stale superduplex i stopy zawierające 6% molibdenu w środowiskach wysoce agresywnych. Rzeczywisty wybór gatunku powinien opierać się na zmierzonych lub uzasadnionych danych dotyczących miejsca oraz na konsekwencjach uszkodzenia.
Konstrukcja elementów zakopanych powinna zapobiegać powstawaniu zastoisk wody w miejscach wejścia oraz uwzględniać przejścia z gruntu do powietrza, betonu, zaczynu lub zalanej komory. Strefa przy powierzchni gruntu jest często bardziej narażona niż odcinek całkowicie zakopany, ponieważ występują w niej naprzemienne cykle zwilżania i wysychania, dostęp tlenu oraz koncentracja soli. Zasyp powinien być czysty, kompatybilny i wolny od odpadów stali węglowej, odpadów zawierających chlorki oraz chemikaliów budowlanych. Zagęszczenie nieodpowiedniego materiału wokół stali nierdzewnej może utworzyć trwały osad. Należy również przeanalizować odwodnienie i oddziaływania katodowe z pobliską stalą węglową, stalą zbrojeniową lub układami z wymuszonym prądem.
Beton zbrojony, chlorki i kontekst karbonatyzacji
Stal nierdzewna zatopiona w zdrowym, alkalicznym betonie korzysta ze środowiska pasywnego. Ochrona ta nie jest absolutna. Pęknięcia, pory, rakowatość betonu, niedostateczne zagęszczenie otuliny i złącza mogą stanowić drogi dla wody i rozpuszczonych soli. Jony chlorkowe pochodzące z oddziaływania morskiego, zanieczyszczonych kruszyw, soli odladzających lub wody zarobowej mogą migrować w kierunku zbrojenia. Gdy stężenie chlorków przy powierzchni stali osiągnie wartość krytyczną dla danego stopu i środowiska betonowego, lokalna depasywacja może prowadzić do korozji wżerowej.
Karbonatyzacja przebiega inaczej. Atmosferyczny dwutlenek węgla reaguje z hydratami cementu i obniża alkaliczność od powierzchni w głąb betonu. Beton skarbonatyzowany może ograniczać ochronę pasywną dostępną dla konwencjonalnego zbrojenia ze stali węglowej, jednak gatunki stali nierdzewnej na ogół zachowują użyteczną odporność w szerszym zakresie warunków betonowych. Karbonatyzacja nadal ma znaczenie tam, gdzie współwystępuje z wnikaniem chlorków, pękaniem, małą grubością otuliny, cyklami zwilżania lub szczelinami wokół połączeń zbrojenia. Nie należy traktować jej jako zastępczego wyjaśnienia każdego uszkodzenia zbrojenia.
Beton może również tworzyć ogniwa stężeniowe. Pęknięta lub porowata strefa może pozostawać wilgotna, podczas gdy sąsiadujący beton wysycha, a pręt przechodzący przez tę granicę może doświadczać na swojej długości różnych warunków tlenowych i chlorkowych. Połączenie zbrojenia ze stali nierdzewnej ze stalą węglową może wprowadzać sprzężenie galwaniczne, szczególnie gdy mały obszar stali nierdzewnej jest połączony z dużym aktywnym obszarem stali węglowej lub gdy chlorki doprowadziły do depasywacji stali węglowej. Ciągłość elektryczna, rozmieszczenie prętów, otulina, kontrola zarysowania i odprowadzanie wody powinny zostać uwzględnione w ocenie.
Tych samych oznaczeń gatunków nie można przenosić z elewacji eksponowanej na zbrojenie bez uwzględnienia całego systemu betonowego. 1.4401 i 1.4521 mają podawaną przez World Stainless porównawczą wartość PRE równą 25, natomiast stal duplex 1.4462 jest wymieniana z wartością 34; wartości te wskazują względną odporność stopu, a nie gwarantowaną trwałość eksploatacyjną w betonie. Wiązanie chlorków przez cement, transport wilgoci, rezystywność betonu, szerokość rys i temperatura wpływają zarówno na czas, jak i na lokalizację ataku. Rozwiązania ograniczające dopływ wody do złączy i zapobiegające gromadzeniu się odpływu obciążonego solami przy betonie mogą mieć równie duże znaczenie jak wybór stopu o wyższej wartości PRE.
Jak dobiera się gatunki stali nierdzewnej
Dobór gatunku stali nierdzewnej jest oceną warunków ekspozycji, a nie uszeregowaniem stopów od słabych do mocnych. Ten sam gatunek może dobrze sprawdzać się w czystej, odwodnionej instalacji wewnętrznej, a szybko ulec uszkodzeniu w ciepłej szczelinie zawierającej chlorki. Dobór rozpoczyna się zatem od mechanizmu korozji, który może decydować o trwałości eksploatacyjnej: korozji wżerowej, korozji szczelinowej, korozji międzykrystalicznej, pękaniu korozyjnym naprężeniowym, korozji galwanicznej lub korozji ogólnej. British Stainless Steel Association wskazuje wszystkie sześć jako główne mechanizmy wpływające na stale nierdzewne.
Praktyczna sekwencja opublikowana przez World Stainless łączy coraz bardziej rygorystyczne warunki doboru z gatunkami o coraz wyższej zawartości składników stopowych: Type 304/304L przy niskich wynikach oceny; Type 316/316L lub Type 444 przy wynikach pośrednich; Type 317L w warunkach bardziej surowych; oraz gatunki takie jak 904L, stale superduplex i stopy zawierające 6% molibdenu w środowiskach wysoce agresywnych. Sekwencja ta jest warunkowa. Ma zastosowanie wyłącznie wtedy, gdy narażenie określono z wykorzystaniem przywołanej metody doboru World Stainless, wraz z jej założeniami dotyczącymi chlorków, temperatury, zwilżania, zanieczyszczeń i konstrukcji. Nie jest uniwersalną tabelą trwałości eksploatacyjnej.
Pierwsze pytanie brzmi, czy proponowany element pozostanie suchy, będzie swobodnie odprowadzał ciecz, czy też będzie zatrzymywał stężony roztwór. Stężenie chlorków może gwałtownie wzrosnąć w miarę odparowywania wody. Uszczelka, złącze zakładkowe, połączenie gwintowe lub osad mogą uniemożliwić odnowę tlenu i utworzyć szczelinę. BSSA stwierdza, że korozja szczelinowa rozpoczyna się tam, gdzie dostępność tlenu jest skrajnie niska. ASM Handbook opisuje powstający w ten sposób proces niszczenia jako zjawisko sprzężone, obejmujące reakcje elektrochemiczne, jednorodne reakcje chemiczne oraz transport masy. Geometria ma znaczenie równie duże jak nominalny skład stopu.
Temperatura, pH, czynniki utleniające, zanieczyszczenia, stan powierzchni, energia cieplna wprowadzana podczas spawania oraz naprężenia szczątkowe dodatkowo modyfikują dobór. ASTM G78-95, opublikowana w 1995 roku, określa procedury identyfikacji warunków mogących powodować korozję szczelinową oraz porównywania względnej odporności na korozję szczelinową wśród nierdzewnych stopów na bazie żelaza i niklu w określonych wodnych środowiskach zawierających chlorki. Jej wyniki nie przekładają się bezpośrednio na prognozę trwałości eksploatacyjnej każdej wykonanej konstrukcji.
Type 304/304L i 1.4301
| Rodzina gatunków | Typowa pozycja w doborze | Istotne ograniczenie |
|---|---|---|
| Gatunek 304/304L | Niskie pozycje w rankingu doboru | Ograniczony margines bezpieczeństwa w szczelinach zawierających chlorki |
| Gatunek 316/316L lub 444 | Warunki pośrednie | Nadal podatny na działanie gorących, stężonych chlorków |
| Gatunek 317L | Warunki bardziej zaostrzone | Wymaga kontroli projektu i wykonania |
| 904L, stal superduplex i stal zawierająca 6% molibdenu | Wysoce agresywne środowiska | Nie jest odporna na atak szczelinowy ani związany z naprężeniami |
Type 304 i Type 304L to austenityczne stale nierdzewne chromowo-niklowe stosowane tam, gdzie narażenie daje niski wynik oceny, a stężenie chlorków pozostaje ograniczone. Oznaczenie EN 10088 1.4301 odpowiada Type 304, natomiast odpowiednik niskowęglowy jest powszechnie oznaczany jako 1.4307; Type 304L to oznaczenie ASTM/UNS stosowane dla składu niskowęglowego. Niska zawartość węgla zmniejsza ryzyko uczulenia podczas spawania, ale nie zapewnia stopowi odporności na wżery chlorkowe ani korozję szczelinową.
Istotne rozróżnienie dotyczy stanu po wykonaniu oraz odporności środowiskowej. Type 304L może zmniejszać podatność na wytrącanie węglików chromu w strefach wpływu ciepła spawania, co pomaga uniknąć korozji międzykrystalicznej po spawaniu. Nie zawiera dodatkowego molibdenu, dlatego nie zapewnia specyficznego, opartego na molibdenie wzrostu odporności na lokalne niszczenie wywołane przez chlorki. Polerowana i czysta powierzchnia 304L w wentylowanym zastosowaniu wewnętrznym stanowi inny problem korozyjny niż kołnierz 304L pod uszczelką zanieczyszczoną solą.
World Stainless podaje wartość PRE równą 19 dla 1.4301 w swoich wytycznych dotyczących gleb i betonu z 2025 roku. PRE jest tutaj wskaźnikiem porównawczym, a nie prognozą szybkości penetracji ani trwałości projektowej. International Molybdenum Association definiuje powszechnie stosowane wyrażenie dla stali austenitycznych i duplex jako „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Ponieważ 1.4301 zawiera niewiele molibdenu lub nie zawiera go wcale, a także stosunkowo niewiele azotu, jego obliczona wartość jest niższa niż wartości dla gatunków zawierających molibden lub azot.
Type 304/304L jest zatem racjonalnym punktem wyjścia dla eksploatacji przy niskim stężeniu chlorków i niskiej temperaturze, z dobrym odprowadzaniem cieczy oraz kontrolowanym wykonaniem. Staje się złym wyborem, gdy osady, stojąca woda, sól do odladzania, aerozol morski lub wąskie szczeliny są kluczowymi cechami konstrukcji. Czystość powierzchni i skuteczne odprowadzanie cieczy mogą mieć większe znaczenie niż niewielka nominalna różnica w składzie.
Type 316/316L, 1.4401 i 1.4404
Type 316 i Type 316L zawierają molibden dodany do austenitycznego układu chromowo-niklowego. Molibden zwiększa odporność na wspomagane przez chlorki wżery i korozję szczelinową w porównaniu z Type 304, choć nie eliminuje żadnego z tych mechanizmów. Oznaczenie EN 10088 1.4401 odpowiada Type 316, natomiast 1.4404 odpowiada niskowęglowemu Type 316L. Niższa zawartość węgla w 1.4404 sprzyja wykonywaniu konstrukcji spawanych, zmniejszając ryzyko uczulenia; nie należy jej interpretować jako ogólnego wzrostu odporności na każde środowisko korozyjne.
World Stainless przypisuje 1.4401 wartość PRE równą 25 w swoich wytycznych z 2025 roku, w porównaniu z wartością 19 dla 1.4301. Różnica liczbowa jest użyteczna do względnego porównania w ramach określonego układu materiałowego i chlorkowego, ale nie określa krytycznej temperatury wżerów, progu korozji szczelinowej ani dopuszczalnego stężenia chlorków dla rzeczywistego elementu. Wartości te zależą od wykończenia powierzchni, wtrąceń, spoin, osadów, składu chemicznego roztworu i metody badania.
Type 316/316L wiąże się z pośrednimi wynikami oceny w sekwencji World Stainless. Gatunek ten może być odpowiedni do atmosferycznego narażenia morskiego, wielu zastosowań związanych z wodą procesową oraz warunków występujących w betonie lub glebie, które przekraczają zakładany zakres dla Type 304, pod warunkiem zapewnienia odpływu cieczy i kontrolowania temperatury. Nadal pozostaje podatny na działanie ciepłych, stężonych chlorków oraz wąskich, stagnujących szczelin. Zbiornik wykonany z 316L, na którym przy gorącym przewodzie cieczowym zalegają osady zawierające chlorki, może ulec lokalnemu niszczeniu, nawet gdy jego skład masowy jest w pełni zgodny z wymaganiami.
W przywołanym w podstawie badawczej podręczniku projektowania konstrukcji ze stali nierdzewnej wskazano zawartość chlorków, temperaturę, zanieczyszczenia, kwasowość, czynniki utleniające i tlen jako czynniki wpływające na powstawanie wżerów. Umieszcza on również 1.4401 lub odpowiednie gatunki duplex przed 1.4301 w przypadku narażenia na warunki nadmorskie lub sól do odladzania. Zalecenie to nadal wymaga uwzględnienia jakości spawania, szczegółów konstrukcji szczelin oraz kontaktu galwanicznego. Złącze metali różnoimiennych może koncentrować niszczenie na mniej szlachetnym elemencie lub na uszkodzonej powierzchni pasywnej.
444, 317L, 904L, gatunki duplex i gatunki zawierające 6% molibdenu
Type 444 jest ferrytyczną stalą nierdzewną zawierającą molibden, zwykle kojarzoną z oznaczeniem EN 1.4521. Jej struktura ferrytyczna nie zawiera bogatej w nikiel osnowy austenitycznej i zapewnia użyteczną odporność na wżery chlorkowe oraz pękanie korozyjne naprężeniowe w określonych środowiskach. Nie jest ona prostym zamiennikiem Type 316L: różnią się zachowanie podczas kształtowania, udarność spoin, rozszerzalność cieplna oraz ograniczenia wykonawcze. World Stainless podaje wartość PRE równą 25 dla 1.4521, taką samą jak podana wartość dla 1.4401 w wytycznych dotyczących gleb i betonu z 2025 roku. Równość ta nie oznacza jednak jednakowego zachowania w każdej geometrii ani wobec każdego mechanizmu korozji.
Type 317L jest austenitycznym gatunkiem o wyższej zawartości molibdenu, przeznaczonym do warunków bardziej surowych niż zakres 304/304L i 316/316L. Jego dobór zależy od tego, czy dodatkowa zawartość molibdenu i chromu odpowiada za mechanizm kontrolujący niszczenie przy danym narażeniu na chlorki lub substancje chemiczne. Nadal wymaga wykonania przy niskim poziomie zanieczyszczeń oraz właściwego projektowania szczelin. Jeżeli naprężenie rozciągające występuje jednocześnie z określonym środowiskiem, pękanie korozyjne naprężeniowe pozostaje odrębnym zagadnieniem; BSSA stwierdza, że do powstawania pęknięć konieczne jest współwystępowanie naprężenia rozciągającego i określonych czynników środowiskowych. Samo zwiększenie PREN nie eliminuje tego wymagania.
Stale nierdzewne duplex łączą fazę austenityczną i ferrytyczną. Popularny gatunek EN 1.4462 jest często utożsamiany ze stalą nierdzewną duplex typu 2205. Jego skład i zawartość azotu mogą zapewniać wyższą odporność na wżery niż w przypadku 304 lub 316, natomiast faza ferrytyczna może zwiększać odporność na pękanie korozyjne naprężeniowe wywołane przez chlorki. World Stainless podaje wartość PRE równą 34 dla 1.4462, w porównaniu z 25 dla 1.4401 i 1.4521 oraz 19 dla 1.4301. Gatunki duplex wymagają odmiennych środków kontroli: należy zarządzać równowagą faz, przesycaniem w roztworze, cyklami cieplnymi spawania oraz temperaturą wykonania. Niewłaściwa obróbka może zmniejszyć udarność lub lokalną odporność korozyjną pomimo korzystnej analizy nominalnej.
904L jest wysoko stopowym gatunkiem austenitycznym zawierającym znaczne ilości niklu i molibdenu, przy czym miedź dodatkowo zwiększa odporność w pewnych środowiskach redukujących i kwaśnych. Należy do zakresu wysokiej agresywności w sekwencji World Stainless, ale jego dobór musi odpowiadać składowi chemicznemu środowiska, a nie opierać się wyłącznie na oznaczeniu gatunku. Gatunki superduplex łączą wysoką zawartość chromu, molibdenu i azotu z metalurgią duplex. Mogą być stosowane w przypadku silnego narażenia na chlorki, dużych obciążeń mechanicznych oraz zagrożenia pękaniem korozyjnym naprężeniowym wywołanym przez chlorki, pod warunkiem spełnienia wymagań dotyczących spawania i kontroli faz.
Austenityczne gatunki zawierające 6% molibdenu należą do jeszcze wyższego zakresu stopowego. Zawartość chromu, molibdenu i azotu zapewnia im wysoką odporność na wżery i korozję szczelinową w wymagających roztworach chlorków, jednak geometria szczelin, temperatura i warunki utleniające nadal mogą decydować o wystąpieniu uszkodzenia. Gatunki te należy oceniać z wykorzystaniem odpowiednich badań i danych eksploatacyjnych, a nie wyłącznie na podstawie PREN. Równanie IMOA wskazuje względną odporność na wżery w środowiskach zawierających chlorki; nie uwzględnia w pełni korozji galwanicznej, korozji erozyjnej, korozji międzykrystalicznej, wad wykonawczych ani pękania korozyjnego naprężeniowego.
W przypadku stali nierdzewnej układanej w gruncie World Stainless wyraźnie wymaga uwzględnienia stężenia chlorków, rezystywności gruntu i pH. Dobór gatunku na podstawie wyniku oceny bez wykonania tych pomiarów nie oznacza zakończenia procesu doboru. Ta sama zasada dotyczy betonu, urządzeń procesowych i konstrukcji morskich: należy określić zwilżanie i zagęszczanie, zidentyfikować szczeliny i naprężenia, uwzględnić wykonanie, a następnie wybrać rodzinę gatunków o najniższym stopniu stopowania, która kontroluje zidentyfikowany mechanizm z wiarygodnym marginesem bezpieczeństwa. Jeżeli narażenie jest niepewne, zmiana konstrukcji w celu usunięcia stagnujących szczelin może zapewnić bardziej niezawodną ochronę niż przejście o jeden stopień wyżej w szeregu gatunków.
Wykonanie, stan powierzchni i utrzymanie jako czynniki korozji
Gatunek stali nierdzewnej nie zachowuje nominalnej odporności korozyjnej w niezmienionej postaci podczas wykonania i eksploatacji. Spawanie, szlifowanie, obróbka, osady i odprowadzanie cieczy mogą zmienić lokalny stan powierzchni na tyle, aby zainicjować korozję, która nie wystąpiłaby na czystej, właściwie wykończonej próbce. Dobór gatunku nadal ma znaczenie, ale nie może automatycznie skompensować nalotu cieplnego na spoinie, osadzonej stali węglowej, szorstkiej szczeliny ani poziomego występu zatrzymującego roztwór chlorków.
To rozróżnienie ma znaczenie, ponieważ korozja stali nierdzewnej często ma charakter lokalny, a nie równomierny. British Stainless Steel Association wskazuje jako główne mechanizmy korozję wżerową, korozję szczelinową, korozję międzykrystaliczną, pękanie korozyjne naprężeniowe, korozję galwaniczną oraz korozję ogólną. Wykonanie może jednocześnie zwiększyć podatność na kilka z tych mechanizmów.

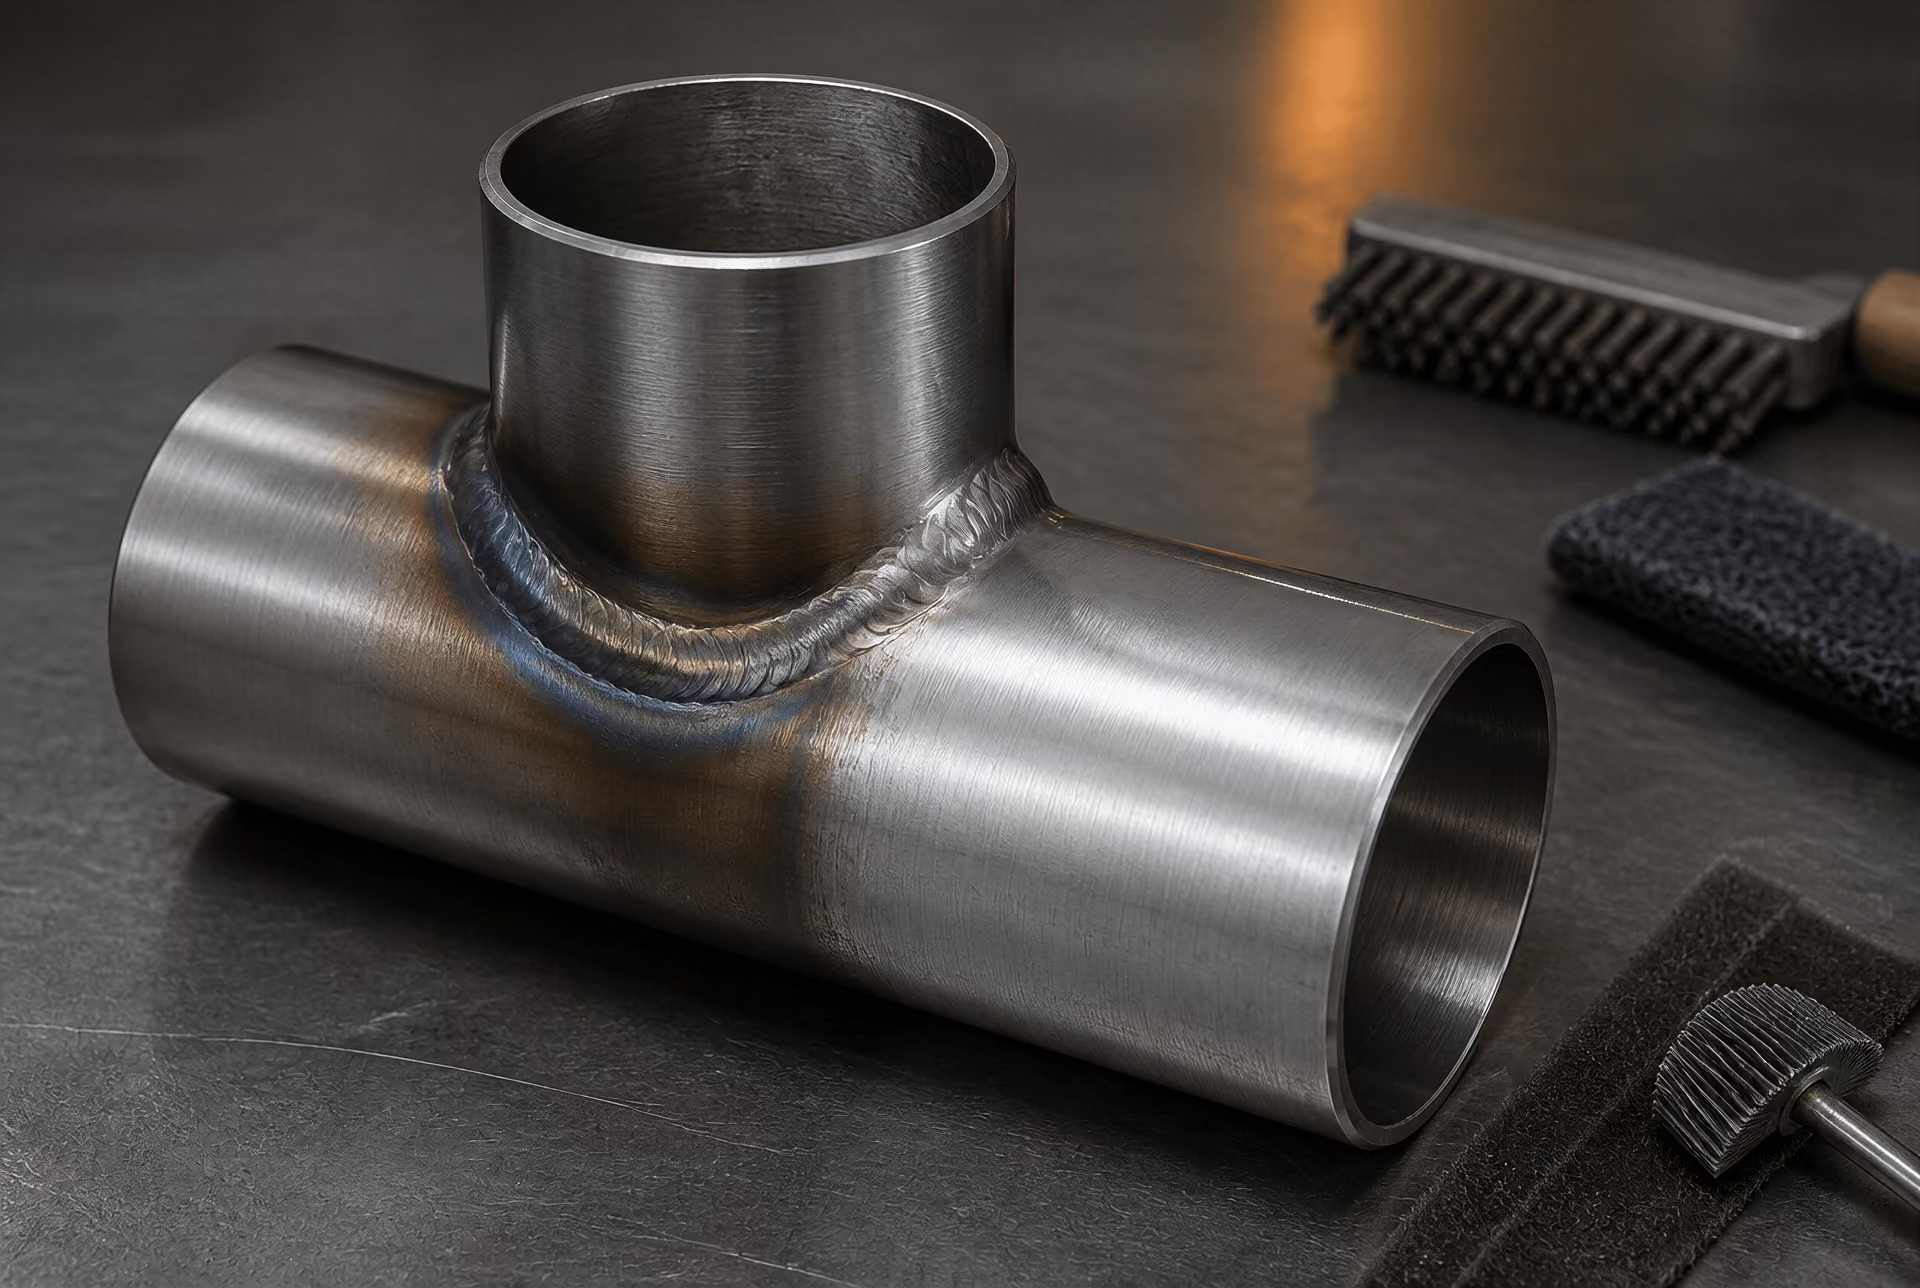
Spawanie, nalot cieplny i zanieczyszczenia
Spawanie zmienia zarówno metal, jak i jego warstwę tlenkową na powierzchni. Nalot cieplny to widoczne przebarwienie powstające, gdy nagrzana powierzchnia stali nierdzewnej reaguje z tlenem. Jego barwa nie jest miarodajnym wskaźnikiem zachowania podczas eksploatacji, jednak tlenek znajdujący się pod nalotem i wokół niego jest na ogół mniej ochronny niż prawidłowo uformowana warstwa pasywna na czystej powierzchni. Pod tlenkiem może lokalnie dojść do zubożenia w chrom, a szorstka, nieregularna zgorzelina może zatrzymywać wilgoć i chlorki. Dlatego na elemencie spawanym z gatunku 304L lub 316L pozostawienie nalotu cieplnego w środowisku mokrym lub zawierającym chlorki może stworzyć miejsca inicjacji korozji wżerowej i szczelinowej.
Obróbka po spawaniu musi być dostosowana do metody wykonania i środowiska eksploatacji. Mechaniczne usuwanie za pomocą odpowiednich materiałów ściernych przeznaczonych wyłącznie do stali nierdzewnej może usunąć zgorzelinę, ale przy nieprawidłowym wykonaniu może również rozmazać powierzchnię lub wprowadzić w nią rowki. Trawienie chemiczne usuwa nalot cieplny i związany z nim tlenek w sposób bardziej równomierny, natomiast zabiegi pasywacji mogą sprzyjać powstawaniu po wykonaniu czystej, bogatej w chrom warstwy pasywnej. Są to różne operacje: trawienie usuwa zanieczyszczenia i zgorzelinę, a pasywacja kondycjonuje oczyszczoną powierzchnię. Sposób obróbki należy kontrolować pod względem stężenia, temperatury, czasu ekspozycji i postępowania z odpadami, zamiast traktować go jako niesprecyzowany etap czyszczenia.
Równie istotna jest konstrukcja spoiny. Brak przetopu, podtopienia, nadlewy, zajarzenia łuku i spoiny przerywane mogą tworzyć wąskie zagłębienia. Szczelina pod elementem mocowanym spoiną, podkładką podkładową lub złączem zakładkowym może pozostać wilgotna po wyschnięciu otaczającej powierzchni. ASM Handbook opisuje korozję szczelinową jako proces sprzężony, obejmujący reakcje elektrochemiczne, jednorodne reakcje chemiczne i transport masy. Geometria steruje tymi procesami. Gatunek o wyższej zawartości składników stopowych nie eliminuje różnicy w dostępności tlenu ani stagnacyjnych warunków chemicznych powstałych wskutek nieprawidłowo zaprojektowanego złącza.
Spawanie może również wpływać na korozję międzykrystaliczną. Nadmierna ilość wprowadzonego ciepła, nieodpowiednie cykle cieplne lub długotrwałe przebywanie w zakresie temperatur uczulania mogą umożliwić wytrącanie węglików chromu na granicach ziaren w podatnych austenitycznych stalach nierdzewnych. Gatunki niskowęglowe, takie jak 304L i 316L, zmniejszają to ryzyko, podobnie jak gatunki stabilizowane, takie jak 321 i 347, gdy wymagają tego konstrukcja i procedura spawania. Nadal konieczne są właściwy dobór spoiwa, kontrola ciepła i zatwierdzona procedura spawania. Stale nierdzewne duplex wiążą się z dodatkowym zagadnieniem: nadmierna lub niewystarczająca ilość wprowadzonego ciepła może zaburzyć równowagę ferrytu i austenitu oraz obniżyć lokalną odporność korozyjną lub udarność.
Zanieczyszczenie żelazem stanowi odrębną i częstą wadę wykonawczą. Narzędzia ze stali węglowej, szczotki druciane, łańcuchy zawiesi, pył ze szlifowania i odpady warsztatowe mogą pozostawić na stali nierdzewnej wolne żelazo. Podłoże ze stali nierdzewnej może być nieuszkodzone, jednak osadzone żelazo rdzewieje w warunkach wilgotnych lub zawierających chlorki i może powodować mylące, czerwonobrązowe przebarwienia. Co ważniejsze, cząstki mogą tworzyć lokalne ogniwa elektrochemiczne i osłaniać obszary przed dostępem tlenu. Szczotki i materiały ścierne przeznaczone wyłącznie do stali nierdzewnej należy przechowywać oddzielnie od wyposażenia do stali węglowej; powierzchnie należy chronić przed pyłem i iskrami powstającymi podczas szlifowania. Końcowe czyszczenie i kontrola powinny wykryć zanieczyszczenia, zanim element zostanie oddany do eksploatacji.
Chropowatość powierzchni, wtrącenia i pasywacja
Stan wykończenia powierzchni wpływa na łatwość tworzenia warstwy pasywnej oraz na czas utrzymywania się osadów. Głębokie ślady szlifowania, zadziory, zawalcowania i odpryski spawalnicze zwiększają powierzchnię dostępną do zatrzymywania wody, soli i substancji stałych z procesu. Znaczenie ma również kierunek szlifowania. Długie rowki przebiegające w poprzek drogi odpływu mogą zatrzymywać ciecz, natomiast przypadkowe, grube zarysowania tworzą wiele osłoniętych miejsc. Wykończenie powinno usuwać wady, a nie jedynie polerować obszary wokół nich; końcowy kierunek obróbki powinien, tam gdzie jest to praktyczne, sprzyjać odpływowi cieczy.
Materiał ścierny musi być odpowiedni do stali nierdzewnej. Materiały ścierne używane wcześniej do stali węglowej mogą przenosić żelazo; przegrzane szlifowanie może wytworzyć uszkodzoną, utlenioną warstwę, a intensywne szlifowanie miejscowe może zmniejszyć grubość elementu lub utworzyć koncentratory naprężeń. Sam gładki wygląd niewiele przesądza. Kontrola powinna obejmować również stopy spoin, szczeliny, naroża, powierzchnie spodnie i obszary zasłonięte przez elementy wyposażenia.
Niemetaliczne wtrącenia w stali również mogą stać się miejscami inicjacji korozji po odsłonięciu wskutek obróbki skrawaniem lub szlifowania. Na przykład wtrącenia siarczku manganu mogą preferencyjnie rozpuszczać się w wodzie zawierającej chlorki i pozostawiać małe zagłębienia, które rozwijają się w wżery. Czyste wytwarzanie stali zmniejsza ryzyko związane z wtrąceniami, jednak to sposób wykonania nadal decyduje o tym, czy wtrącenia zostaną otwarte, rozmazane na powierzchni czy pozostawione pod uszkodzoną warstwą. PREN pomaga porównywać względną odporność na korozję wżerową odpowiednich gatunków, ale nie pozwala przewidzieć trwałości eksploatacyjnej konkretnej zarysowanej lub zanieczyszczonej powierzchni. International Molybdenum Association podaje dla stali austenitycznych i duplex wzór: „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”. Jest to użyteczny parametr doboru gatunku, ale nie zastępuje kontroli stanu powierzchni.
Pasywacja zależy od czystości i dostępu tlenu. Olej, klej, zabrudzenia warsztatowe, zgorzelina i cząstki żelaza zakłócają tworzenie warstwy. Czyszczenie powinno poprzedzać pasywację, a wykończoną powierzchnię należy spłukać, aby pozostałości preparatu nie wyschły na niej w postaci osadów. World Stainless podaje w wytycznych dotyczących zabrudzeń i betonu z 2025 r. wartości PRE dla gatunków 1.4301, 1.4401 i 1.4521 wynoszące odpowiednio 19, 25 i 25, a dla gatunku duplex 1.4462 — 34. Różnice te mają znaczenie, jednak źle wykończona powierzchnia gatunku 1.4401 nadal może ulec korozji wżerowej w szczelinie, w której czysta i dobrze odwodniona powierzchnia stali o niższej zawartości składników stopowych mogłaby pozostać nienaruszona.
Czyszczenie, kontrola i eliminowanie miejsc zatrzymywania wody
Utrzymanie zaczyna się od szczegółów konstrukcyjnych umożliwiających wysychanie powierzchni. Tam, gdzie spoiny przerywane tworzą zagłębienia, na ogół preferuje się spoiny ciągłe; złącza powinny unikać nieuszczelnionych zakładek, a poziome występy, ślepe odcinki, zagłębione śruby i ściśle przylegające podkładki nie powinny gromadzić cieczy procesowej. Otwory odpływowe muszą być wystarczająco duże, aby zachować skuteczność po wykonaniu, i powinny odprowadzać ciecz w sposób, który nie kieruje zanieczyszczonej wody na inny element. Korozja szczelinowa rozpoczyna się tam, gdzie dostępność tlenu jest bardzo mała, jak wyjaśnia BSSA, dlatego eliminowanie stref stagnacji często jest skuteczniejsze niż samo określenie gatunku o wyższej odporności.
Na osady należy zwracać uwagę nawet wtedy, gdy zastosowany gatunek jest odpowiedni. Sole chlorkowe pochodzące z wody morskiej, środków odladzających, preparatów czyszczących lub kontaktu z dłońmi mogą się koncentrować w miarę odparowywania wody. Zanieczyszczenia, zgorzelina i osady biologiczne zatrzymują wilgoć przy metalu i tworzą ogniwa zróżnicowanego napowietrzenia. Częstotliwość czyszczenia powinna uwzględniać poziom zanieczyszczeń, temperaturę, sposób zwilżania oraz skutki ewentualnej awarii. Spłukiwanie świeżą wodą może usunąć rozpuszczalne sole; neutralne detergenty i niezanieczyszczające pady mogą usuwać zabrudzenia. Środki czyszczące zawierające chlorki, kwas chlorowodorowy i wełna stalowa nie są odpowiednim wyborem do rutynowego utrzymania stali nierdzewnej.
Kontrola powinna obejmować przebarwienia, wżery, nalot rdzy, osady w szczelinach, wady spoin oraz obszary, które pozostają mokre po wyschnięciu powierzchni sąsiednich. Badanie wizualne z powiększeniem może ujawnić wżery pominięte podczas ogólnego obchodu; w przypadku krytycznych zastosowań uzasadnione mogą być pomiary chropowatości, kontrola endoskopowa lub badanie pozostałości chlorków. W razie wykrycia korozji jej lokalizację i geometrię należy udokumentować przed czyszczeniem, które mogłoby usunąć cenne informacje. ASTM G78-95 określa procedury identyfikowania warunków mogących powodować korozję szczelinową oraz porównywania względnej odporności na korozję szczelinową w określonych środowiskach wodnych zawierających chlorki.
Ostatecznie utrzymanie nie jest w stanie wyeliminować całego ryzyka związanego z wykonaniem. Rozciągające naprężenia własne powstałe wskutek spawania lub formowania mogą, w połączeniu z chlorkami i temperaturą, prowadzić do pękania korozyjnego naprężeniowego; BSSA stwierdza, że do powstania pękania konieczne są naprężenia rozciągające występujące wraz z określonymi czynnikami środowiskowymi. Zmiana gatunku może zmniejszyć jedną z podatności, pozostawiając jednak bez zmian problem geometrii, naprężeń i osadów. Trwałość eksploatacyjna wynika zatem ze skoordynowanego doboru gatunku, kontrolowanego wykonania, czystych powierzchni, złączy umożliwiających kontrolę oraz niezawodnego odprowadzania cieczy.
Metoda podejmowania decyzji na podstawie warunków eksploatacji
Wybór gatunku stali nierdzewnej należy rozpoczynać od określenia zakresu warunków eksploatacji, a nie od etykiety materiału, takiej jak „morski”, „nadmorski” czy „chemiczny”. Etykiety te sprowadzają zbyt wiele zmiennych do jednego słowa. Zadaszenie w osłoniętej strefie nadmorskiej, rurociąg z wodą morską stale zwilżany, konstrukcja drogowa zanieczyszczona solą oraz zbiornik procesowy zawierający kwas z chlorkami mogą być opisywane jako obiekty pracujące w warunkach nadmorskich lub chemicznych, a mimo to powodują zupełnie różne warunki korozyjne.
Praktyczne pytanie nie brzmi, czy dany gatunek jest ogólnie odporny na korozję. Należy ustalić, czy jego powierzchnia, mikrostruktura, stan po wytworzeniu oraz stan naprężenia mogą wytrzymać dominujące oddziaływanie środowiska przez wymagany czas.
Określenie ekspozycji przed wyborem gatunku
Ekspozycję należy opisać jako zakres warunków eksploatacji. Należy rozpocząć od stężenia chlorków, ale nie wolno traktować pojedynczej wartości laboratoryjnej lub wartości zmierzonej w wodzie objętościowej jako pełnego opisu ekspozycji. Chlorki mogą się koncentrować wskutek odparowania pod osadami, na granicy cieczy, wewnątrz izolacji, pod uszczelkami oraz w wąskich szczelinach. Okresowe zraszanie może być zatem bardziej szkodliwe niż zanurzenie w czystszej, stale wymienianej wodzie. Należy uwzględnić spodziewane wartości szczytowe, a nie tylko średni skład.
Temperatura wpływa na szybkość reakcji, rozpuszczalność tlenu, parowanie oraz stabilność warstw pasywnych. Należy odnotować temperatury normalne i awaryjne, cykle cieplne oraz lokalne przegrzania w pobliżu spoin lub wymienników ciepła. Należy zmierzyć lub określić pH oraz zidentyfikować kwasy, zasady, siarczki, sole utleniające, substancje redukujące i zanieczyszczenia organiczne. Kwas azotowy, podchloryn, jony żelaza(III) i nadtlenek wodoru nie powodują takich samych warunków elektrochemicznych jak sam chlorek sodu. Warunki utleniające mogą zwiększać potencjał korozyjny i sprzyjać korozji lokalnej w środowisku zawierającym chlorki.
Stan zwilżenia należy opisać z taką samą dokładnością. Czy powierzchnia jest stale zanurzona, okresowo zwilżana, czy nominalnie sucha, lecz narażona na kondensację? Jak szybko wysycha? Czy występują osady soli, mułu, kamienia, pozostałości produktu lub materiału biologicznego? Osady mogą zatrzymywać wilgoć oraz powodować różnice w stężeniu tlenu lub innych składników. Czysta powierzchnia zewnętrzna i spodnia strona zanieczyszczonego kołnierza stanowią dwa różne środowiska.
Geometria powinna być częścią specyfikacji. Należy uwzględnić złącza zakładkowe, połączenia gwintowe, powierzchnie przylegania uszczelek, łby śrub, uchwyty podporowe, zagłębienia odpływowe oraz częściowo zamknięte przestrzenie. British Stainless Steel Association podaje, że korozja szczelinowa rozpoczyna się tam, gdzie dostępność tlenu jest skrajnie mała. Taki stan może wystąpić pod podkładką, nawet gdy otaczająca powierzchnia pozostaje jasna. ASM Handbook opisuje korozję szczelinową jako proces sprzężony, obejmujący reakcje elektrochemiczne, jednorodne reakcje chemiczne oraz transport masy; znaczenie mają szerokość i głębokość szczeliny, stan powierzchni oraz wymiana roztworu.
Naprężenia należy rejestrować, a nie pomijać jako nieistotne. Należy uwzględnić naprężenia własne powstałe podczas formowania na zimno, obróbki mechanicznej i spawania, przyłożone naprężenia rozciągające, obciążenia cykliczne oraz ograniczenie rozszerzalności cieplnej. BSSA wskazuje, że pękanie korozyjne naprężeniowe wymaga naprężeń rozciągających w połączeniu z określonymi czynnikami środowiskowymi. Chlorki, temperatura i struktura stopu stają się wówczas czynnikami decydującymi. Gatunek odporny na korozję wżerową w nieobciążonej próbce może nadal być nieodpowiedni dla gorącego, zanieczyszczonego chlorkami elementu poddanego stałemu naprężeniu rozciągającemu.
W przypadku stali nierdzewnej zakopanej lub osadzonej w podłożu należy dodatkowo uwzględnić rezystywność gruntu, zatrzymywanie wilgoci, odwodnienie, zawartość chlorków i siarczanów, pH, warunki redoks, prądy błądzące oraz kontakt z betonem lub innymi metalami. World Stainless wskazuje stężenie chlorków, rezystywność gruntu i pH jako zmienne istotne przy doborze stali nierdzewnej do zastosowań podziemnych. Należy również zidentyfikować materiały tworzące pary galwaniczne: stal węglową, stal ocynkowaną, stopy miedzi, stopy niklu, tytan, a nawet napoiny mogą zmieniać układ elektrochemiczny. O tym, czy sprzężenie galwaniczne będzie istotne, decydują stosunek powierzchni, ciągłość elektryczna oraz przewodność elektrolitu.
Stan po wytworzeniu dopełnia definicję ekspozycji. Należy określić rzeczywistą postać wyrobu, obróbkę cieplną, proces spawania, metal dodatkowy, trawienie i pasywację, wykończenie powierzchni, usuwanie zgorzeliny, kontrolę zanieczyszczeń oraz czyszczenie po spawaniu. Płyta po przesycaniu i spawany element z nalotem cieplnym nie są powierzchniami równoważnymi. Mechanizmem dominującym może być korozja wżerowa, korozja szczelinowa, korozja ogólna, korozja międzykrystaliczna, korozja galwaniczna lub pękanie korozyjne naprężeniowe; wybór gatunku powinien wynikać z tej diagnozy.
Wstępna selekcja z wykorzystaniem PREN i tabel odporności korozyjnej
Po określeniu mechanizmu i warunków ekspozycji należy przeprowadzić wstępną selekcję gatunków na podstawie opublikowanych danych dotyczących składu chemicznego, wartości PREN oraz tabel odporności korozyjnej. Dla austenitycznych i duplexowych stali nierdzewnych International Molybdenum Association podaje następujące równanie:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Wyższa wartość PREN zasadniczo wskazuje na większą względną odporność na korozję wżerową wywołaną chlorkami w porównywalnych warunkach. Nie oznacza jednak gwarantowanej trwałości eksploatacyjnej, krytycznego stężenia chlorków ani odporności na każdą postać korozji. Wzór nie uwzględnia również geometrii szczelin, zanieczyszczenia powierzchni, mikrostruktury spoiny, naprężeń własnych, historii temperaturowej ani oddziaływań galwanicznych. Znaczenie mają wartości azotu i skład chemiczny poszczególnych wytopów, a dla stopów zawierających wolfram mogą być stosowane różne konwencje obliczania PREN.
PREN należy stosować jako wskaźnik wstępnej selekcji, a nie jako granicę zaliczenia lub odrzucenia. World Stainless podaje dla zastosowań w gruncie i betonie wartości PRE wynoszące 19 dla 1.4301, 25 dla 1.4401 i 1.4521 oraz 34 dla stali duplex 1.4462. Wartości te pomagają uszeregować kandydatów, ale nie oznaczają, że 1.4521 będzie zachowywać się identycznie jak 1.4401 w każdym gruncie ani że 1.4462 jest odporny na korozję szczelinową. Lokalny niedobór tlenu i osady mogą zniwelować korzystny skład chemiczny materiału objętościowego.
Opublikowane tabele odporności korozyjnej stanowią kolejny filtr. World Stainless wiąże niższe poziomy doboru z gatunkami Type 304/304L, warunki pośrednie z Type 316/316L lub 444, warunki bardziej surowe z Type 317L, a środowiska wysoce agresywne z gatunkami 904L, superduplex lub stopami zawierającymi 6% molibdenu. Powiązania te należy traktować jako wskazówki warunkowe. Type 316L może być rozsądnym kandydatem dla elementu nadmorskiego, który jest odwodniony i regularnie myty, natomiast złącze szczelinowe narażone na ciepłe, koncentrujące się chlorki może wymagać innej konstrukcji, innego stopu lub obu tych zmian. Określenie „gatunek morski” nie wskazuje poziomu chlorków, temperatury ani cyklu mokro-sucho.
Należy sprawdzić tabelę pod kątem rzeczywistego mechanizmu dominującego. PREN jest pomocny w ocenie korozji wżerowej i często dostarcza użytecznych informacji porównawczych dotyczących odporności na korozję szczelinową, ale nie pozwala ocenić korozji międzykrystalicznej spowodowanej uczuleniem ani nie potwierdza odporności na pękanie korozyjne naprężeniowe wywołane chlorkami. Gatunek o niższej zawartości dodatków stopowych, zastosowany w prawidłowo zaprojektowanej i odwodnionej konstrukcji, może przewyższać gatunek o wyższej wartości PREN, jeśli ten drugi jest uwięziony pod osadami. Z kolei gładka, otwarta powierzchnia może maskować poważne zagrożenie przy uszczelce lub spoinie.
Potwierdzenie wyboru za pomocą badań i norm
Badania powinny odtwarzać podejrzewany mechanizm uszkodzenia oraz najgorszy wiarygodny stan eksploatacji. Jeżeli decydujące znaczenie ma korozja szczelinowa, bezpośrednie zastosowanie ma ASTM G78-95. ASTM International opisuje tę praktykę jako obejmującą procedury identyfikowania warunków mogących powodować korozję szczelinową oraz porównywania względnej odporności na korozję szczelinową stali nierdzewnych na bazie żelaza i niklu w określonych wodnych środowiskach zawierających chlorki. Zastosowanie elementów tworzących szczeliny oraz określonych warunków ekspozycji sprawia, że porównanie jest bardziej miarodajne niż w przypadku wypolerowanej próbki swobodnie wystawionej na działanie środowiska.
Do porównywania odporności na korozję wżerową przydatne mogą być metody z chlorkiem żelaza(III) opisane w ASTM G48 lub badania krytycznej temperatury korozji wżerowej zgodnie z ASTM G150, pod warunkiem wyraźnego określenia ich ograniczeń. Chlorek żelaza(III) jest agresywnym środowiskiem do badań przesiewowych, a nie odwzorowaniem każdego roztworu procesowego. Krytyczna temperatura korozji wżerowej stanowi materiał porównawczy uzyskany według określonej procedury, a nie bezpośrednią prognozę trwałości w instalacji. Metody ASTM A262 dotyczą podatności austenitycznych stali nierdzewnych na korozję międzykrystaliczną, natomiast w przypadkach, gdy istotna jest historia cieplna, może być konieczna kwalifikacja spawania i badania metalograficzne.
Ocena SCC musi obejmować odpowiednie naprężenie rozciągające, stan naprężeń własnych, temperaturę oraz środowisko chemiczne. Badanie pomijające którykolwiek z tych czynników nie może wykluczyć pękania. Jeżeli możliwa jest korozja galwaniczna, należy badać rzeczywiście sprzężone materiały, zachowując reprezentatywne stosunki powierzchni, ciągłość elektryczną i skład elektrolitu. W przypadku elementów podziemnych należy stosować grunt lub syntetyczne roztwory porowe odtwarzające rezystywność, wilgotność, zawartość chlorków i pH, zamiast opierać się wyłącznie na danych dotyczących wody morskiej.
Ostateczna decyzja powinna dokumentować zakres warunków eksploatacji, mechanizm dominujący, skład chemiczny rozważanych materiałów, obliczenie PREN, porównanie z opublikowanymi tabelami, wymagania dotyczące wytwarzania, metodę badania, kryteria akceptacji oraz plan inspekcji. Jeżeli projekt zależy od niezweryfikowanego założenia — takiego jak szybkie odprowadzanie wody, brak koncentracji chlorków lub pomijalne naprężenia własne — założenie to powinno zostać ujęte w podstawie projektowej oraz w inspekcjach eksploatacyjnych. Dobór gatunku jest zatem iteracyjną decyzją inżynierską: należy określić środowisko, ustalić, w jaki sposób może rozpocząć się proces korozyjny, przeprowadzić wstępną selekcję stopów, zbadać wiarygodny słaby punkt, a następnie zmienić geometrię lub wymagania dotyczące wytwarzania, gdy sama zmiana gatunku nie pozwala kontrolować ryzyka.
Typowe błędy przy wyborze gatunku
Traktowanie 304 jako materiału uniwersalnie odpornego na korozję
Austenityczna stal nierdzewna gatunku 304, zwykle oznaczana zgodnie z normami EN symbolem 1.4301, jest często traktowana jako uniwersalne rozwiązanie każdego problemu z korozją. Jest to błąd projektowy. Zawartość chromu sprzyja powstawaniu warstwy pasywnej, jednak 1.4301 nie zawiera celowego dodatku molibdenu, a zatem wykazuje mniejszą odporność na korozję wżerową i szczelinową wywołaną przez chlorki niż gatunki zawierające molibden, takie jak 1.4401 (gatunek 316) lub odpowiednie stale nierdzewne typu duplex.
Różnica ta ma największe znaczenie tam, gdzie powierzchnie pozostają mokre, gromadzą się osady lub sól jest wielokrotnie zagęszczana wskutek parowania. Aerozol morski, strefy rozbryzgu pływowego, sole stosowane do odladzania dróg oraz zanieczyszczone spływy powierzchniowe mogą powodować stężenia chlorków znacznie wyższe, niż sugerowałaby otaczająca atmosfera. Czysta, swobodnie odwadniana poręcz z 1.4301 może działać poprawnie, podczas gdy ten sam gatunek pod uszczelką, w zakładkowym połączeniu śrubowym lub wewnątrz częściowo uszczelnionego wspornika może ulec lokalnemu uszkodzeniu korozyjnemu.
Podręcznik projektowania konstrukcji ze stali nierdzewnej wskazuje zawartość chlorków, temperaturę, zanieczyszczenia, kwasowość, czynniki utleniające oraz dostępność tlenu jako czynniki wpływające na korozję wżerową. Wyraźnie wskazuje, że w przypadku narażenia na środowisko nadmorskie lub sole stosowane do odladzania dróg należy preferować gatunek 1.4401 albo odpowiednie gatunki duplex zamiast 1.4301. Określenie „preferować” odnosi się tu do oceny środowiska eksploatacji, a nie stanowi gwarancji, że 1.4401 pozostanie wolny od korozji. Gatunek duplex, taki jak 1.4462, może zapewnić większy margines bezpieczeństwa przed lokalnym oddziaływaniem chlorków, jednak jego przydatność nadal zależy od projektu, wykonania i warunków narażenia.
Wytyczne World Stainless z 2025 roku dotyczące gruntów i betonu ilustrują względny, a nie absolutny charakter takich porównań. Podają one wartości PRE wynoszące 19 dla 1.4301, 25 dla 1.4401 i 1.4521 oraz 34 dla duplex 1.4462. Wartości te przemawiają za wyborem gatunku o wyższym stopniu stopowania w warunkach poważniejszego narażenia na chlorki; nie sprawiają jednak, że eksponowana szczelina staje się bezpiecznym rozwiązaniem konstrukcyjnym. W zastosowaniach podziemnych te same wytyczne wymagają uwzględnienia stężenia chlorków, rezystywności gruntu i pH. Gatunek wybrany na podstawie założeń dotyczących atmosfery może być niewłaściwie dopasowany do wilgotnego gruntu zawierającego chlorki.
Wykonanie również może zniwelować część oczekiwanej przewagi. Nalot cieplny, wtrącenia żelaza, ślady po zbyt agresywnym szlifowaniu oraz zanieczyszczenia spoin mogą uszkadzać miejscowy stan pasywny lub tworzyć miejsca inicjacji korozji. Podobny skutek ma niewłaściwe odwadnianie. Wybór 1.4401 przy jednoczesnym pozostawieniu wąskich szczelin, poziomych występów i zanieczyszczonych spoin nie zastępuje kontroli tych cech.
Zakładanie, że 316 eliminuje korozję chlorkową
1.4401, czyli gatunek 316, jest bardziej odporny na korozję wżerową wywołaną przez chlorki niż 1.4301, ponieważ dodatek molibdenu poprawia stabilność warstwy pasywnej w wielu środowiskach zawierających chlorki. Jest to przewaga porównawcza, a nie odporność absolutna. Chlorki nadal mogą inicjować wżery lub atakować pozbawione tlenu szczeliny w 1.4401, zwłaszcza gdy temperatura, stężenie, czas zwilżenia i osady zwiększają lokalną agresywność środowiska.
Korozję szczelinową szczególnie łatwo jest niedoszacować. British Stainless Steel Association stwierdza, że rozpoczyna się ona tam, gdzie dostępność tlenu jest bardzo mała. Wewnątrz połączenia uszczelkowego lub pod podkładką wyczerpanie tlenu zmienia lokalną elektrochemię; następnie zakwaszenie i wzrost stężenia chlorków mogą przyspieszać rozpuszczanie metalu. ASM Handbook opisuje ten proces jako sprzężone oddziaływanie reakcji elektrochemicznych, jednorodnych reakcji chemicznych oraz transportu masy. Geometria szczeliny, stan stopu i środowisko działają łącznie. Większy stopień stopowania nie eliminuje szczeliny.
ASTM G78-95, Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments, określa procedury identyfikowania warunków mogących powodować korozję szczelinową oraz porównywania względnej odporności w określonych środowiskach badawczych. Istotny jest zakres tej normy. Porównanie przeprowadzone w zdefiniowanych warunkach nie może stanowić gwarancji zachowania w warunkach eksploatacji dla różnych konstrukcji połączeń, temperatur, osadów lub cykli narażenia.
Sprzężenie galwaniczne tworzy kolejną drogę uszkodzenia. Jeżeli 1.4401 jest elektrycznie połączony z metalem mniej szlachetnym i zanurzony w przewodzącym roztworze chlorków, na prąd korozyjny wpływają stosunek powierzchni, ciągłość elektryczna oraz względne powierzchnie eksponowane. Stal nierdzewna może pozostać w stanie pasywnym albo metal mniej szlachetny może ulec przyspieszonemu atakowi; wynik zależy od konkretnej pary galwanicznej i geometrii, a nie wyłącznie od oznaczenia stali nierdzewnej. Podkładki izolacyjne, odwadnianie i dobór kompatybilnych elementów złącznych mogą mieć większe znaczenie niż przejście z jednego gatunku stali nierdzewnej na inny.
Naprężenia również zmieniają charakter problemu. BSSA wskazuje, że pękanie korozyjne naprężeniowe wymaga naprężenia rozciągającego w połączeniu z określonymi czynnikami środowiskowymi. Naprężenia własne po spawaniu, obróbka plastyczna na zimno, zahamowane ruchy cieplne i obciążenie zewnętrzne mogą współdziałać z gorącymi środowiskami zawierającymi chlorki. Gatunek 316 nie jest uniwersalnym rozwiązaniem problemu pękania korozyjnego naprężeniowego wywołanego przez chlorki, zwłaszcza przy wysokich temperaturach i stężeniach.
Stosowanie PREN jako kompletnego obliczenia projektowego
Równoważna liczba odporności na korozję wżerową jest przydatna do wstępnej selekcji gatunków, ale nie stanowi modelu trwałości eksploatacyjnej, kryterium akceptacji ani gwarancji zachowania w warunkach rzeczywistych. International Molybdenum Association podaje następujące wyrażenie dla stali austenitycznych i duplex: PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N. Wyższa obliczona wartość zasadniczo wskazuje na większą względną odporność na korozję wżerową w środowiskach zawierających chlorki.
Słowo „względna” ma tu znaczenie inżynierskie. PREN porównuje nominalny skład chemiczny stopu; nie oblicza krytycznej temperatury korozji wżerowej dla konkretnego wyrobu, spoiny ani stanu wykończenia powierzchni. Nie opisuje wymiarów szczelin, osadów chlorkowych, pH, transportu tlenu, prądu galwanicznego, naprężeń ani cykli zwilżania. Azot, molibden i chrom mogą być rozłożone odmiennie między fazami materiału duplex, a segregacja i obróbka cieplna mogą wpływać na lokalne właściwości. Spoiwo oraz strefy wpływu ciepła również wymagają odrębnej uwagi.
World Stainless wiąże niskie wyniki selekcji z gatunkami 304/304L, warunki pośrednie z gatunkami 316/316L lub 444, warunki poważniejsze z gatunkiem 317L, a środowiska wysoce agresywne z gatunkami takimi jak 904L, superduplex i stopy zawierające 6% molibdenu. Jest to stopniowany system doboru, a nie zgoda na wybór wyłącznie na podstawie PREN. Wytyczne tego samego dokumentu dotyczące zastosowań podziemnych ponownie uwidaczniają znaczenie zmiennych środowiskowych: należy uwzględnić stężenie chlorków, rezystywność gruntu i pH.
Podstawą akceptacji powinny być zatem specyfikacja warunków eksploatacji, odpowiednie metody badań oraz weryfikacja projektu. ASTM G78-95 może wspierać porównawcze badania korozji szczelinowej, ale nie może certyfikować każdego zainstalowanego połączenia. Rzetelny dobór dokumentuje warunki narażenia, temperaturę, źródło chlorków, geometrię, stan wykonania, stan naprężeń, dostęp do kontroli oraz rozwiązania dotyczące czyszczenia lub odwadniania. PREN może zawęzić listę kandydatów. Nie może jednak podejmować tych decyzji za projektanta.
Ramy odniesienia: normy, podręczniki i przewodniki techniczne
Twierdzenia dotyczące korozji stali nierdzewnej wymagają źródła dopasowanego do postawionego pytania. Metoda badawcza nie zastępuje opisu mechanizmu; równanie PREN nie pozwala przewidzieć trwałości eksploatacyjnej; a tabela doboru gatunku nie może wyeliminować skutków obecności szczelin, spawania, osadów, naprężeń ani niewłaściwego odprowadzania wody. Poniższe źródła są zatem najbardziej użyteczne, gdy czyta się je jako wzajemnie powiązane ramy odniesienia, a nie jako wymienne autorytety.
ASTM G78 i porównawcze badania korozji
ASTM G78-95, Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments, dotyczy konkretnego problemu eksperymentalnego: określenia warunków sprzyjających powstawaniu korozji szczelinowej oraz porównania względnej odporności stopów podczas zdefiniowanego oddziaływania środowisk zawierających chlorki. Procedury opisane w tej normie wykorzystują celowo osłonięte lub stykające się obszary, aby umożliwić badanie korozji związanej z ograniczonym transportem masy i dostępem tlenu.
Zakres ten ma istotne znaczenie. ASTM G78-95 jest przewodnikiem po badaniach porównawczych, a nie uniwersalnym rankingiem gatunków stali nierdzewnej dla każdej instalacji. Wyniki zależą od roztworu, stężenia chlorków, temperatury, czasu ekspozycji, elementu tworzącego szczelinę, stanu powierzchni oraz metody oceny. Materiał, który sprawdza się lepiej w standaryzowanym badaniu wody morskiej, może mimo to ulec uszkodzeniu w ciasnym połączeniu uszczelkowym, elemencie betonowym zanieczyszczonym chlorkami lub podporze rurowej wypełnionej osadami. Badanie może ujawnić podatność w określonych warunkach, ale nie jest w stanie odtworzyć każdej geometrii i całej historii eksploatacji.
Metodę tę należy również odróżnić od badań korozji wżerowej. Korozja wżerowa i szczelinowa zależą od uszkodzenia warstwy pasywnej, jednak szczelina wytwarza odrębne środowisko lokalne. Ograniczony transport tlenu, zakwaszenie oraz zwiększone stężenie chlorków w osłoniętym obszarze mogą sprawić, że pozornie nieszkodliwy roztwór objętościowy będzie szkodliwy w miejscu styku. ASTM G78 wspiera zatem porównywanie stopów i wstępną ocenę ekspozycji, natomiast ocena projektowa nadal musi obejmować rzeczywiste połączenie, wykończenie powierzchni, stan spoin oraz sposób czyszczenia.
ASM International przedstawia mechanistyczne wyjaśnienie tego wyniku. W jego opracowaniach korozja szczelinowa jest opisywana jako sprzężony proces obejmujący reakcje elektrochemiczne, jednorodne reakcje chemiczne oraz transport masy. Geometria szczeliny określa szybkość dopływu i odpływu tlenu oraz substancji rozpuszczonych; stop kontroluje stabilność warstwy i repasywację; natomiast środowisko wpływa na reakcje prowadzące do koncentracji agresywnych składników chemicznych. Z tego powodu samo oznaczenie gatunku nominalnego nie może potwierdzić odporności w konkretnej szczelinie.
Zalecenia BSSA, World Stainless i IMOA
British Stainless Steel Association (BSSA) jest szczególnie przydatne do rozróżniania mechanizmów, które często sprowadza się do jednego słowa: „korozja”. Jej materiały techniczne wskazują korozję wżerową, szczelinową, międzykrystaliczną, pękanie korozyjne naprężeniowe, korozję galwaniczną oraz korozję ogólną jako główne mechanizmy oddziałujące na stale nierdzewne. BSSA stwierdza, że korozja szczelinowa rozpoczyna się w miejscu, gdzie dostępność tlenu jest niezwykle mała — jest to zwięzły opis warunku różnicowego napowietrzenia, który inicjuje zmiany lokalnej chemii wewnątrz osłoniętego obszaru.
BSSA jasno określa również wymaganie dotyczące naprężeń w przypadku pękania korozyjnego naprężeniowego: naprężenie rozciągające musi współdziałać z określonymi czynnikami środowiskowymi. Stwierdzenie to zapobiega częstemu błędowi przy doborze gatunku. Zwiększenie odporności stopu na korozję wżerową wywołaną chlorkami nie eliminuje automatycznie ryzyka pękania, ponieważ nadal istotne pozostają naprężenia własne, naprężenia przyłożone, temperatura, stężenie chlorków oraz podatna mikrostruktura. Materiały BSSA mają charakter objaśniających zaleceń, a nie obliczeń projektowych dotyczących konkretnego elementu ani gwarancji eksploatacji bez pęknięć.
World Stainless rozszerza temat o dobór materiału. Jej materiały edukacyjne wiążą niskie wartości wskaźników doboru z gatunkami Type 304/304L, warunki pośrednie z gatunkami Type 316/316L lub 444, warunki bardziej agresywne z gatunkiem Type 317L, a środowiska silnie agresywne z gatunkami takimi jak 904L, stale superduplex oraz stopy zawierające 6% molibdenu. Są to zalecenia do wstępnej oceny, a nie przyzwolenie na pomijanie szczegółów ekspozycji. Dobór gatunku musi nadal uwzględniać wodę stojącą, odparowanie, osady, dopływ ciepła podczas spawania, szczeliny, środki chemiczne stosowane do czyszczenia oraz temperaturę.
Jej wytyczne z 2025 roku dotyczące gruntów i betonu są bardziej szczegółowe w odniesieniu do zastosowań podziemnych. Podano w nich wartości PRE wynoszące 19 dla 1.4301, 25 dla 1.4401 i 1.4521 oraz 34 dla stali duplex 1.4462. Podkreślono również znaczenie stężenia chlorków, rezystywności gruntu i pH. Zmienne te mogą znacznie różnić się w obrębie jednego obiektu, dlatego wartości tych nie należy odczytywać jako skali trwałości eksploatacyjnej w gruncie. Chemia porów betonu, karbonatyzacja, spękania, przemieszczanie się wilgoci oraz kontakt z innymi metalami mogą zmienić warunki oddziaływania, na jakie rzeczywiście narażona jest stal.
International Molybdenum Association (IMOA) definiuje powszechnie stosowane wyrażenie na równoważnik odporności na korozję wżerową dla austenitycznych i duplex stali nierdzewnych w następujący sposób: „PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”. Wyższa obliczona wartość zasadniczo wskazuje na większą względną odporność na korozję wżerową w środowiskach zawierających chlorki. PREN jest jednak porównaniem opartym na składzie chemicznym. Nie uwzględnia stanu powierzchni, metalurgii spoiny, geometrii szczeliny, aktywności chlorków, temperatury, naprężeń mechanicznych ani zanieczyszczeń powstałych podczas wytwarzania. Nie stanowi pełnej prognozy trwałości eksploatacyjnej, a gatunki o podobnych wartościach PREN mogą zachowywać się odmiennie ze względu na różnice w mikrostrukturze i historii przetwarzania.
Opracowania ASM, Outokumpu, ESDEP i Uhlig
ASM Handbook zapewnia w tym zestawie źródeł najszerszy kontekst dotyczący mechanizmów. Jego zakres łączy zachowanie warstwy pasywnej, lokalną elektrochemię, transport oraz stan materiału, pomagając wyjaśnić, dlaczego korozja wżerowa, szczelinowa, galwaniczna i pękanie korozyjne naprężeniowe różnie reagują na to samo środowisko. Jest to źródło techniczne służące do zrozumienia przyczyn i zmiennych, a nie zamiennik specyfikacji projektowej, badania kwalifikacyjnego ani oceny pękania.
Wytyczne techniczne Outokumpu dotyczące stali nierdzewnych uzupełniają tę wiedzę o praktyczny kontekst związany z rodzinami stopów, mechanizmami korozji, wytwarzaniem i doborem gatunku. Są przydatne do powiązania zawartości chromu, niklu, molibdenu i azotu z gatunkami austenitycznymi, ferrytycznymi i duplex, a jednocześnie pokazują, dlaczego spawanie, nalot cieplny, zanieczyszczenie powierzchni i jej wykończenie wpływają na rzeczywistą charakterystykę eksploatacyjną. Ponieważ część wytycznych jest uporządkowana według rodzin produktów i typowych zastosowań, zawarte w nich tabele należy sprawdzać w odniesieniu do dokładnej normy wyrobu, obróbki cieplnej i warunków eksploatacji.
Podręcznik ESDEP dotyczący projektowania konstrukcji ze stali nierdzewnej umieszcza odporność korozyjną w kontekście projektowania konstrukcyjnego. Wskazuje zawartość chlorków, temperaturę, zanieczyszczenia, kwasowość, czynniki utleniające i tlen jako czynniki wpływające na korozję wżerową. W przypadku ekspozycji nadmorskiej lub soli stosowanej do odladzania podaje, że preferowane są gatunki 1.4401 lub odpowiednie gatunki duplex zamiast 1.4301. Jest to zalecenie ukierunkowane na projektowanie, a nie uniwersalna zasada dotycząca środowiska nadmorskiego: strefy rozbryzgu, osłonięte gzymsy, odwodnienie, zatrzymywanie soli, detale spawalnicze oraz dostęp do kontroli mogą sprawić, że dwie konstrukcje znajdujące się w tym samym środowisku atmosferycznym będą zachowywać się odmiennie.
Wreszcie Corrosion Handbook autorstwa Uhliga zapewnia szerszy kontekst kontroli korozji, obejmujący zasady elektrochemii, korozję galwaniczną, pękanie korozyjne naprężeniowe, dobór materiałów, powłoki, inhibitory oraz kontrolę środowiska. Wartość tego opracowania polega na powiązaniu problemów dotyczących stali nierdzewnej z ogólną inżynierią korozji, zamiast traktowania składu chemicznego gatunku jako jedynej zmiennej. Podobnie jak pozostałe źródła, ma ono jednak swoje ograniczenia. Zalecenia podręcznikowe należy przełożyć na rzeczywisty stop, geometrię, technologię wytwarzania, środowisko oraz konsekwencje uszkodzenia. Wykorzystywane łącznie, źródła te wspierają możliwą do obrony sekwencję działań: określić mechanizm, scharakteryzować ekspozycję, wybrać gatunki kandydujące, kontrolować proces wytwarzania i geometrię, a następnie zweryfikować wybór za pomocą odpowiednich badań lub danych eksploatacyjnych.
Źródła
- [1] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/3-corrosion-mechanisms-in-stainless-steel/
- [2] Steel grades and PREN expression. International Molybdenum Association technical guidance. https://www.imoa.info/molybdenum-uses/molybdenum-grade-stainless-steels/steel-grades.php
- [3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM G78-95, 1995. https://store.astm.org/g0078-95.html
- [4] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/technical-library-principles-of-corrosion-mechanisms-page1/
- [5] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf
- [6] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf