




Wat corrosiebestendigheid van roestvast staal betekent
De corrosiebestendigheid van roestvast staal is het vermogen van een legering om in een bepaalde gebruiksomgeving een chroomrijke passieve laag te vormen, in stand te houden en te herstellen. Het is geen permanente eigenschap die het materiaal vanuit de fabriek naar elke toepassing volgt. Een roestvaste staalkwaliteit kan passief blijven in schoon, belucht water en snel plaatselijk worden aangetast in een nauwe spleet met chloriden bij een hogere temperatuur. De aanduiding van de legering identificeert de nominale chemische samenstelling; de prestaties tijdens gebruik hangen ook af van de geometrie, de toestand van het oppervlak, de fabricagegeschiedenis, de spanning en de blootstelling.

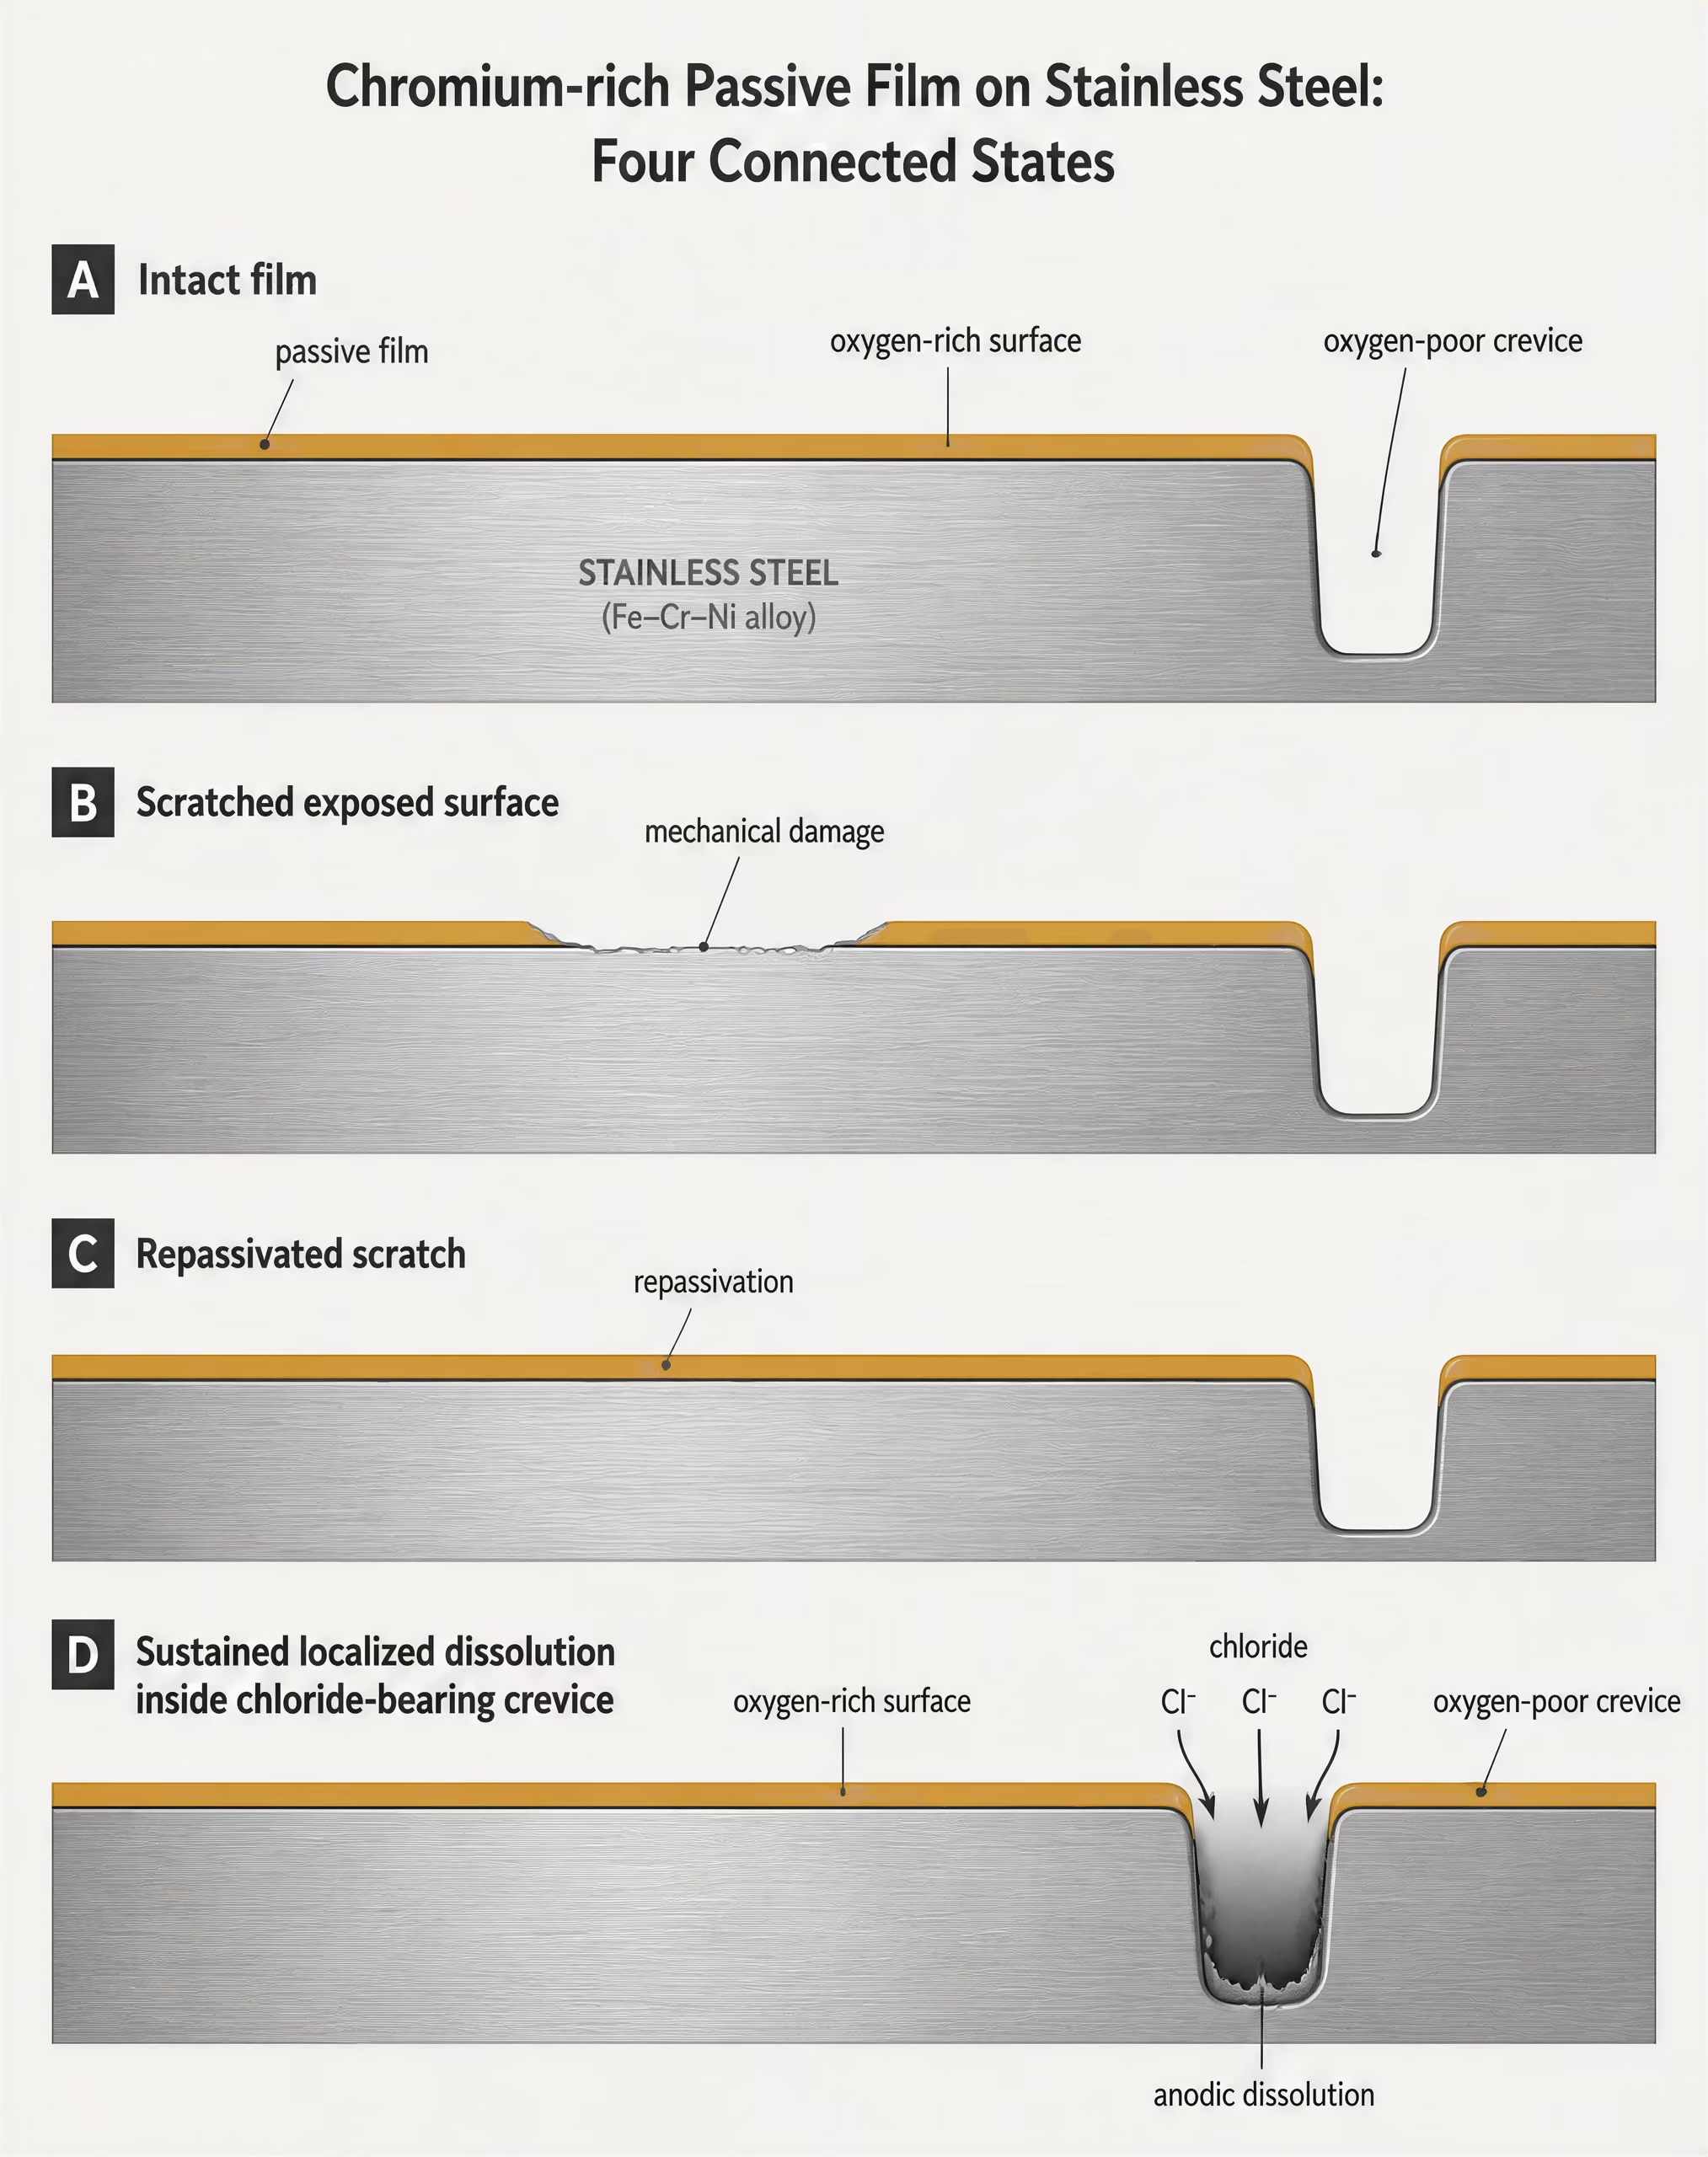
Passieve lagen en depassivering
Wanneer een roestvaste legering met voldoende chroom aan lucht of water wordt blootgesteld, reageert het chroom aan het oppervlak met zuurstof en vormt het een uiterst dunne, oxide-rijke laag. Deze passieve laag vermindert de snelheid waarmee ijzer, chroom en andere legeringselementen oplossen sterk. Het is geen verflaag en de laag schermt het metaal niet permanent van de omgeving af. De laag blijft dynamisch: zij kan mechanisch worden beschadigd, plaatselijk oplossen of worden gewijzigd door veranderingen in pH, chlorideconcentratie, temperatuur en elektrochemische potentiaal.
Herpassivering Her vorming van een beschermende passieve film na plaatselijke beschadiging, wanneer de legering en omgevingsomstandigheden filmherstel mogelijk maken.
Een schoon oppervlak kan de laag vaak snel herstellen, omdat de omringende legering chroom aanlevert en de omgeving zuurstof levert. Dat herstel is moeilijker in een stilstaande spleet, onder afzettingen, bij een ruwe lasverkleuring door warmte of onder een verontreiniging die chloride concentreert. Dat onderscheid is van belang. Een kras over een blootgesteld, goed belucht oppervlak kan opnieuw passiveren, terwijl een klein defect in een afgeschermde spleet de plaats kan worden van aanhoudend oplossen van het metaal.
Belangrijkste corrosiemechanismen
- Putcorrosie Gelokaliseerde aantasting van de passieve film, in stand gehouden door een chloridehoudende chemie.
- Spleetcorrosie Aantasting in zuurstofarme spleten, verbindingen en afzettingen.
- Interkristallijne corrosie Preferentiële aantasting die samenhangt met een gevoelige chemie aan de korrelgrenzen.
- Spanningscorrosiescheuren Scheurvorming waarvoor trekspanning en specifieke omgevingsfactoren vereist zijn.
- Galvanische corrosie Elektrochemische aantasting die wordt veroorzaakt door de koppeling van ongelijke metalen.
- Algemene corrosie Relatief gelijkmatige oplossing over een blootgesteld oppervlak.
Depassivering leidt niet noodzakelijk tot gelijkmatige verdunning. Roestvaste staalsoorten bezwijken vaak door plaatselijke mechanismen. De British Stainless Steel Association noemt putcorrosie, spleetcorrosie, interkristallijne corrosie, spanningscorrosie, galvanische corrosie en algemene corrosie als enkele van de belangrijkste mechanismen die roestvast staal aantasten. Putcorrosie begint wanneer een kleine plaats waar de passieve laag is bezweken een anodisch gebied wordt en chloride-ionen het oplossen helpen instandhouden. Spleetcorrosie begint waar de beschikbaarheid van zuurstof uiterst laag is, volgens de BSSA. De resulterende chemie in de spleet verschilt van die van de bulkoplossing: metaalionen ondergaan hydrolyse, de zuurgraad neemt toe en chloride kan naar het beperkte volume migreren om de ladingsbalans te handhaven.
Het ASM Handbook beschrijft spleetcorrosie als een gekoppeld proces dat elektrochemische reacties, homogene chemische reacties en massatransport omvat. Deze beschrijving verklaart waarom een ogenschijnlijk klein ontwerpdetail het bezwijken kan bepalen. Een geschroefde overlappingsverbinding, de rand van een pakking, een schroefdraadverbinding of een contact tussen een steun en een onderdeel kan het zuurstoftransport beperken en vloeistof vasthouden, zelfs wanneer het omliggende oppervlak er schoon uitziet. Spleetcorrosie is daarom niet eenvoudigweg een test van het chroomgehalte. Het is een reactiesysteem waarin de legering, de afmetingen van de spleet en de daarin opgesloten oplossing een rol spelen.
Fabricagegerelateerde corrosievariabelen
- Lasverkleuring Kan een minder beschermend oxide en een plaatselijk veranderd oppervlak achterlaten.
- Ingesloten ijzer Kan roestvlekken en plaatselijke elektrochemische locaties veroorzaken.
- Verontreiniging door slijpen Kan koolstofstaaldeeltjes of groeven die chloride vasthouden introduceren.
- Thermische lasgeschiedenis Kan het risico op sensibilisering of de fasenbalans van duplexstaal veranderen.
- Oppervlakteafzettingen Kunnen de toegang van zuurstof beperken en geconcentreerde elektrolyt vasthouden.
Fabricage kan de uitgangstoestand van de passieve laag veranderen. Verkleuring door warmte, ingesloten ijzer, verontreiniging door slijpen, lasspatten en ruwe, door warmte beïnvloede oppervlakken kunnen de plaatselijke bestendigheid verminderen of plaatsen creëren waar afzettingen achterblijven. Reiniging, beitsen of een geschikte mechanische en chemische nabewerkingsprocedure kan een geschikter oppervlak herstellen, maar kan niet compenseren voor een spleet die chloriden voortdurend concentreert. Ontwerp en fabricage maken deel uit van corrosiebeheersing.
Waarom kwaliteitsaanduidingen op zichzelf het gedrag tijdens gebruik niet voorspellen
| Roestvaststaalkwaliteit | Gangbare EN-aanduiding | Onderscheidend kenmerk |
|---|---|---|
| Type 304L | 1.4307 | Austenitische kwaliteit met laag koolstofgehalte |
| Type 316L | 1.4404 | Austenitische kwaliteit met laag koolstofgehalte en molybdeengehalte |
| Type 444 | 1.4521 | Ferritische kwaliteit met molybdeengehalte |
| Duplex 2205 | 1.4462 | Duplexstructuur van austeniet en ferriet |
Een kwaliteitsaanduiding is een categorie voor de chemische samenstelling, geen universele garantie voor corrosiebestendigheid. Type 304L wordt bijvoorbeeld in het EN-systeem gewoonlijk aangeduid als 1.4307, terwijl Type 316L overeenkomt met 1.4404. Hun nominale samenstellingen verschillen, vooral wat betreft het molybdeengehalte, maar geen van beide aanduidingen vermeldt de chlorideconcentratie, temperatuur, zuurstoftoestand, spleetgeometrie of aangebrachte spanning van een onderdeel. Deze niet-vermelde variabelen kunnen bepalen of de passieve laag intact blijft.
| Bewijskracht | Wat het kan aantonen | Wat het niet kan vaststellen |
|---|---|---|
| Vergelijking van legeringen | Relatieve weerstand onder vastgelegde omstandigheden | Universele prestaties tijdens gebruik |
| Laboratoriumtest | Prestaties voor een specifieke oplossing, proefstuk en procedure | Levensduur van elke gefabriceerde samenstelling |
| Ervaring met componenten | Werkelijke prestaties in een gedocumenteerde toepassing | Overdraagbaarheid naar een andere geometrie of blootstelling |
De relatieve bestendigheid van legeringen vormt één niveau van bewijs. Een laboratoriumvergelijking vormt een tweede. De prestaties van een daadwerkelijk onderdeel vormen een derde, en deze drie mogen niet als uitwisselbaar worden beschouwd. Een test rangschikking kan aantonen dat de ene legering onder de gebruikte testoplossing en -procedure langer bestand is tegen putcorrosie of spleetcorrosie dan de andere. Dit stelt geen levensduur vast voor een gefabriceerde constructie met lassen, afzettingen en wisselende temperaturen.
PREN Pitting Resistance Equivalent Number, een op de chemische samenstelling gebaseerde screeningsindex voor de relatieve weerstand tegen chlorideputcorrosie; het is geen voorspelling van de levensduur.[2] Steel grades and PREN expression. International Molybdenum Association. International Molybdenum Association technical guidance.
PREN illustreert zowel de waarde als de beperking van een vergelijking op basis van de staalkwaliteit. De International Molybdenum Association geeft de uitdrukking voor austenitisch en duplexstaal als:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Een hogere PREN duidt over het algemeen op een grotere relatieve weerstand tegen door chloriden veroorzaakte putcorrosie onder vergelijkbare omstandigheden. Limited evidence
Een hogere berekende waarde duidt in het algemeen op een grotere relatieve bestendigheid tegen chloride-geïnduceerde putcorrosie onder vergelijkbare omstandigheden. De waarde voorspelt niet de tijd tot bezwijken van een specifiek onderdeel en geeft spleetcorrosie, laseffecten, verontreiniging van het oppervlak, galvanische koppeling of spanningscorrosie niet volledig weer. Stikstof, molybdeen en chroom kunnen de bestendigheid van een legering verbeteren, maar een ernstige spleet kan ook een hooggelegeerd materiaal doen bezwijken.
World Stainless vermeldt in zijn richtlijn voor bodems en beton uit 2025 PREN-waarden van 19 voor 1.4301, 25 voor 1.4401 en 1.4521, en 34 voor duplex 1.4462. Deze cijfers ondersteunen relatieve vergelijkingen; ze betekenen niet dat 1.4462 in elke ondergrondse toepassing vrij van corrosie zal blijven. Dezelfde richtlijn noemt chlorideconcentratie, soortelijke weerstand van de bodem en pH als selectiecriteria. World Stainless brengt lagere selectiescores in verband met Type 304/304L, gemiddelde omstandigheden met Type 316/316L of 444, zwaardere omstandigheden met Type 317L en zeer agressieve omgevingen met 904L, superduplex en legeringen met 6% molybdeen. Deze opbouw is een screeningskader en geen vervanging voor een blootstellingsanalyse.
Temperatuur kan doorslaggevend zijn. Putcorrosie en spleetcorrosie worden waarschijnlijker naarmate chloridehoudende oplossingen warmer worden, terwijl verdamping zouten kan concentreren op oppervlakken die slechts met tussenpozen nat zijn. Kustnevel, strooizouten, zure condensatie en verontreinigde atmosferen brengen andere risico’s met zich mee dan onderdompeling in schoon water. Een legering die voor een binnentank is geselecteerd, kan daarom ongeschikt zijn bij een buitenflens, ook wanneer beide onderdelen met water in contact komen.
Mechanisme, blootstelling en ontwerp als één systeem
Systeemgerichte selectiesequentie
- Mechanisme Bepaal of putcorrosie, spleetcorrosie, scheurvorming, galvanische aantasting of algemene corrosie maatgevend is.
- Blootstelling Leg chloride, temperatuur, pH, zuurstof, afzettingen, bevochtiging en uitdroging vast.
- Ontwerp Beoordeel afwatering, verbindingen, spleten, materiaalcombinaties en spanning.
- Fabricage Houd rekening met lasverkleuring, verontreiniging, warmtebehandeling en oppervlakteafwerking.
De selectie van een staalkwaliteit moet beginnen met het te verwachten mechanisme en dat mechanisme vervolgens verbinden met de blootstelling en het ontwerp van het onderdeel. De British Stainless Steel Association stelt dat spanningscorrosie een trekspanning vereist in combinatie met specifieke omgevingsfactoren. Resterende lasspanning, vervormingsrek, montagebelastingen en aangebrachte druk kunnen de trekcomponent leveren; chloriden, temperatuur en de gevoeligheid van de legering leveren de omgevingscomponent. Alleen het chroomgehalte verhogen neemt dat gecombineerde risico niet weg.
Ook galvanische corrosie hangt af van de constructie als geheel en niet van één staalkwaliteit afzonderlijk. Elektrisch contact tussen roestvast staal en een minder edel metaal, een geleidende elektrolyt en een ongunstige oppervlakteverhouding kunnen de aantasting van het kleinere anodische onderdeel versnellen. Isolatie, drainage en de combinatie van materialen kunnen even belangrijk zijn als het wijzigen van de roestvaste staalkwaliteit.[3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM International. ASTM G78-95, 1995.
ASTM G78-95 bevat procedures voor het identificeren van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van de relatieve spleetcorrosiebestendigheid van roestvaste ijzer- en nikkellegeringen in gespecificeerde chloridehoudende waterige omgevingen. De formulering “gespecificeerde omgevingen” is essentieel. Een resultaat van die methode levert bewijs over een gedefinieerde blootstelling en proefstukconfiguratie, geen universeel certificaat voor gebruik.
Vast te leggen blootstellingsvragen
- Chloride Hoe komt chloride binnen, hoe concentreert het zich en hoe blijft het op het oppervlak aanwezig?
- Temperatuur Welke normale, afwijkende en plaatselijke hotspottemperaturen treden op?
- Zuurstof Waar verschilt de toegang van zuurstof over het component?
- Geometrie Waar bevinden zich pakkingen, overlappingsverbindingen, schroefdraden, afzettingen of steuncontacten?
- Spanning Welke resterende, aangelegde of thermische trekspanningen blijven aanwezig?
- Onderhoud Kan het oppervlak worden ontwaterd, gereinigd en geïnspecteerd?
Bij een praktische selectie wordt daarom gevraagd waar water zich verzamelt, of afzettingen opdrogen en opnieuw nat worden, hoe chloride binnendringt, welke temperaturen optreden, of de toegang van zuurstof over het oppervlak verschilt en welke spanningen na de fabricage achterblijven. Een structurele toepassing aan de kust kan volgens richtlijnen voor constructiestaal van roestvast staal de keuze voor 1.4401 of een geschikte duplexkwaliteit boven 1.4301 rechtvaardigen wanneer strooizout of maritieme afzettingen aannemelijk zijn. Voor een afgesloten spleet kan echter nog steeds een herontwerp, drainage, een ander verbindingsdetail of een andere legering nodig zijn.
Corrosiebestendigheid is bijgevolg een resultaat van het gehele systeem. De chemische samenstelling bepaalt het potentieel voor passiviteit; de blootstelling belast de laag; fabricage en spanning veranderen de plaatselijke omstandigheden; het ontwerp bepaalt of de omgeving kan worden verwijderd of geconcentreerd raakt. De selectie van een staalkwaliteit is alleen verantwoord wanneer alle vier aspecten gezamenlijk worden beschouwd.
De metallurgie achter passiviteit en gelokaliseerde aantasting
Roestvast staal is bestand tegen corrosie doordat zich aan het oppervlak een dunne, chroomrijke oxidelaag kan vormen. Deze passieve laag is slechts enkele nanometers dik, maar scheidt het metaal van water, opgeloste zuurstof en agressieve ionen. Passiviteit is geen permanent schild. Chloride kan zwakke plekken in de laag binnendringen, waarna een klein beschadigd gebied anodisch kan worden terwijl het omliggende passieve oppervlak als kathode fungeert. Het resultaat is gelokaliseerde aantasting: een put of spleet die dieper kan worden terwijl het zichtbare oppervlak grotendeels onveranderd blijft.[4] Corrosion mechanisms in stainless steel. British Stainless Steel Association. BSSA technical library.
De British Stainless Steel Association noemt putcorrosie, spleetcorrosie, interkristallijne corrosie, spanningscorrosiescheurvorming, galvanische corrosie en algemene corrosie als de belangrijkste mechanismen die roestvaste staalsoorten aantasten. Elk mechanisme hangt van meer af dan alleen de nominale chemische samenstelling van de soort. Temperatuur, chlorideconcentratie, zuurgraad, zuurstoftoevoer, afzettingen, oppervlakteruwheid, restspanning, de thermische geschiedenis van lassen en de geometrie van spleten beïnvloeden allemaal of de passiviteit behouden blijft.
Functies van de belangrijkste legeringselementen
- Chroom
- Bevordert de vorming van de chroomrijke passieve film.
- Molybdeen
- Verbetert de weerstand tegen door chloriden veroorzaakte putcorrosie en spleetcorrosie.
- Stikstof
- Draagt bij aan de weerstand tegen putcorrosie en verstevigt austenitische en duplexstaalsoorten.
- Nikkel
- Stabiliseert austeniet en ondersteunt ductiliteit en taaiheid.
Chroom, molybdeen, stikstof en nikkel
Chroom is het element dat roestvast staal zijn vermogen tot vorming van een passieve laag geeft. In praktisch toegepaste roestvaste staalsoorten bevordert chroom een oxidelaag die verrijkt is met chroomverbindingen en die beschermender is dan de ijzeroxiden die zich op gewoon koolstofstaal vormen. Een verhoging van het chroomgehalte verbetert doorgaans de weerstand tegen algemene corrosie en putcorrosie, maar het nominale percentage beschrijft niet de volledige toestand van het oppervlak. Een aanloopkleur naast een las, ingesloten ijzerdeeltjes, verontreiniging door slijpen of een ruw, mechanisch beschadigd oppervlak kan plaatsen creëren waar de laag minder beschermend is dan op grond van de bulksamenstelling zou worden verwacht.
Molybdeen verhoogt de weerstand tegen chloride-geïnduceerde putcorrosie en spleetcorrosie. Het effect ervan is vooral belangrijk nadat een put of spleet is begonnen te verzuren. De lokale chemie in een put verschilt sterk van die van de omringende oplossing: metaalionen hopen zich op, hydrolyse verlaagt de pH en chloride migreert naar het actieve gebied om de ladingsbalans in stand te houden. Legeringen met molybdeen verdragen deze agressieve lokale chemie over het algemeen beter dan vergelijkbare legeringen die alleen chroom bevatten. Dat maakt ze niet immuun. Een stagnerende, hete chlorideoplossing in een nauwe verbinding kan een molybdeenhoudende soort aantasten terwijl een open, schoon oppervlak in dezelfde oplossing passief blijft.
Stikstof draagt bij aan de weerstand tegen putcorrosie en versterkt bovendien austenitische en duplex-roestvaste staalsoorten. In duplex-soorten helpt stikstof de austeniet tijdens de verwerking te stabiliseren en ondersteunt het een gecontroleerde balans tussen austeniet en ferriet. Het gunstige effect ervan komt tot uiting in het pitting resistance equivalent number, oftewel de PREN-formule, die door de International Molybdenum Association (IMOA) wordt gebruikt voor austenitische en duplex-roestvaste staalsoorten:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
De coëfficiënt voor stikstof is groot, maar stikstof is niet eenvoudigweg een vervanging voor elk ander legeringselement. De bruikbare concentratie wordt begrensd door oplosbaarheid, fasebalans en productieomstandigheden. Overmatige of slecht gecontroleerde hoeveelheden stikstof kunnen bijdragen aan porositeit of ongewenste nitridevorming, terwijl onvoldoende stikstof in een duplexlas de fasebalans kan verstoren en de weerstand tegen gelokaliseerde corrosie kan verminderen.
Nikkel heeft een andere hoofdfunctie. Het stabiliseert austeniet, ondersteunt ductiliteit en taaiheid en beïnvloedt het elektrochemische gedrag van het passieve oppervlak. Nikkel maakt geen deel uit van de IMOA PREN-formule, omdat PREN primair bedoeld is om de relatieve weerstand tegen chloride-putcorrosie te schatten op basis van chroom, molybdeen, wolfraam en stikstof. Een nikkelrijke legering kan daarom corrosie-eigenschappen hebben die niet door een eenvoudige PREN-vergelijking worden weergegeven, vooral wanneer reducerende zuren, bijtende oplossingen of spanningscorrosiescheurvorming een rol spelen.
Weerstand tegen putcorrosie en PREN
PREN is een nuttige berekening voor een eerste beoordeling, maar geen voorspelling van de levensduur. Hogere waarden wijzen op een grotere relatieve weerstand tegen putcorrosie in chloridehoudende omgevingen, mits de soorten onder relevante en redelijk vergelijkbare omstandigheden worden vergeleken. Het getal beschrijft niet de geometrie van spleten, laskwaliteit, insluitsels, oppervlakteafwerking, chlorideactiviteit, temperatuur of blootstellingsduur. Het zegt ook weinig over de weerstand tegen zwavelzuur, mierenzuur, sterke basen, erosie-corrosie of chloride-spanningscorrosiescheurvorming.
World Stainless illustreert de rangschikkingsfunctie zonder deze als een universele regel te presenteren. De richtlijn uit 2025 over bodems en beton vermeldt PREN-waarden van 19 voor 1.4301, 25 voor 1.4401 en 1.4521, en 34 voor duplex 1.4462. In hetzelfde document wordt benadrukt dat voor ondergrondse toepassingen rekening moet worden gehouden met chlorideconcentratie, soortelijke bodemweerstand en pH. Een bodem waarin een soort met een hogere berekende PREN wordt gebruikt, kan toch aantasting veroorzaken wanneer een natte, zuurstofarme spleet chloriden tegen een verontreinigd of slecht afgewerkt oppervlak vasthoudt.
Het praktische onderscheid tussen putcorrosie en spleetcorrosie is belangrijk. Putcorrosie begint op een blootgesteld oppervlak nadat de plaatselijke afbraak van de film heeft plaatsgevonden. Spleetcorrosie ontwikkelt zich in afgeschermde openingen onder sluitringen, overlappende verbindingen, afzettingen, pakkingen of geometrieën met onvoldoende afwatering. De British Stainless Steel Association stelt dat spleetcorrosie begint op plaatsen waar de beschikbaarheid van zuurstof uiterst gering is. In de spleet creëren zuurstofverarming en hydrolyse omstandigheden die een actieve anodische zone in stand houden. Het ASM Handbook beschrijft het proces als een combinatie van gekoppelde elektrochemische reacties, homogene chemische reacties en massatransport; materiaal, omgeving en spleetgeometrie werken daarom gezamenlijk.
ASTM G78-95 beschrijft procedures voor het identificeren van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van de relatieve weerstand tegen spleetcorrosie van roestvaste legeringen op ijzer- en nikkelbasis in gespecificeerde chloridehoudende waterige omgevingen. Die beperking is belangrijk. Een testresultaat voor een bepaalde chlorideoplossing, temperatuur, blootstellingsduur en spleetvormer mag niet worden omgezet in een universele rangschikking voor elke fabriek, maritieme constructie of ondergrondse installatie.
World Stainless brengt lage selectiescores in verband met Type 304/304L, omstandigheden van gemiddelde zwaarte met Type 316/316L of 444, zwaardere omstandigheden met Type 317L en zeer agressieve omgevingen met soorten zoals 904L, superduplex en legeringen met 6% molybdeen. Deze indelingen vormen een leidraad voor materiaalkeuze en zijn geen toestemming om het ontwerp te negeren. Afwatering, afdichting van verbindingen, reiniging, afwerking van lassen en beheersing van thermische blootstelling kunnen bepalen of een soort presteert in de buurt van de verwachte weerstand.

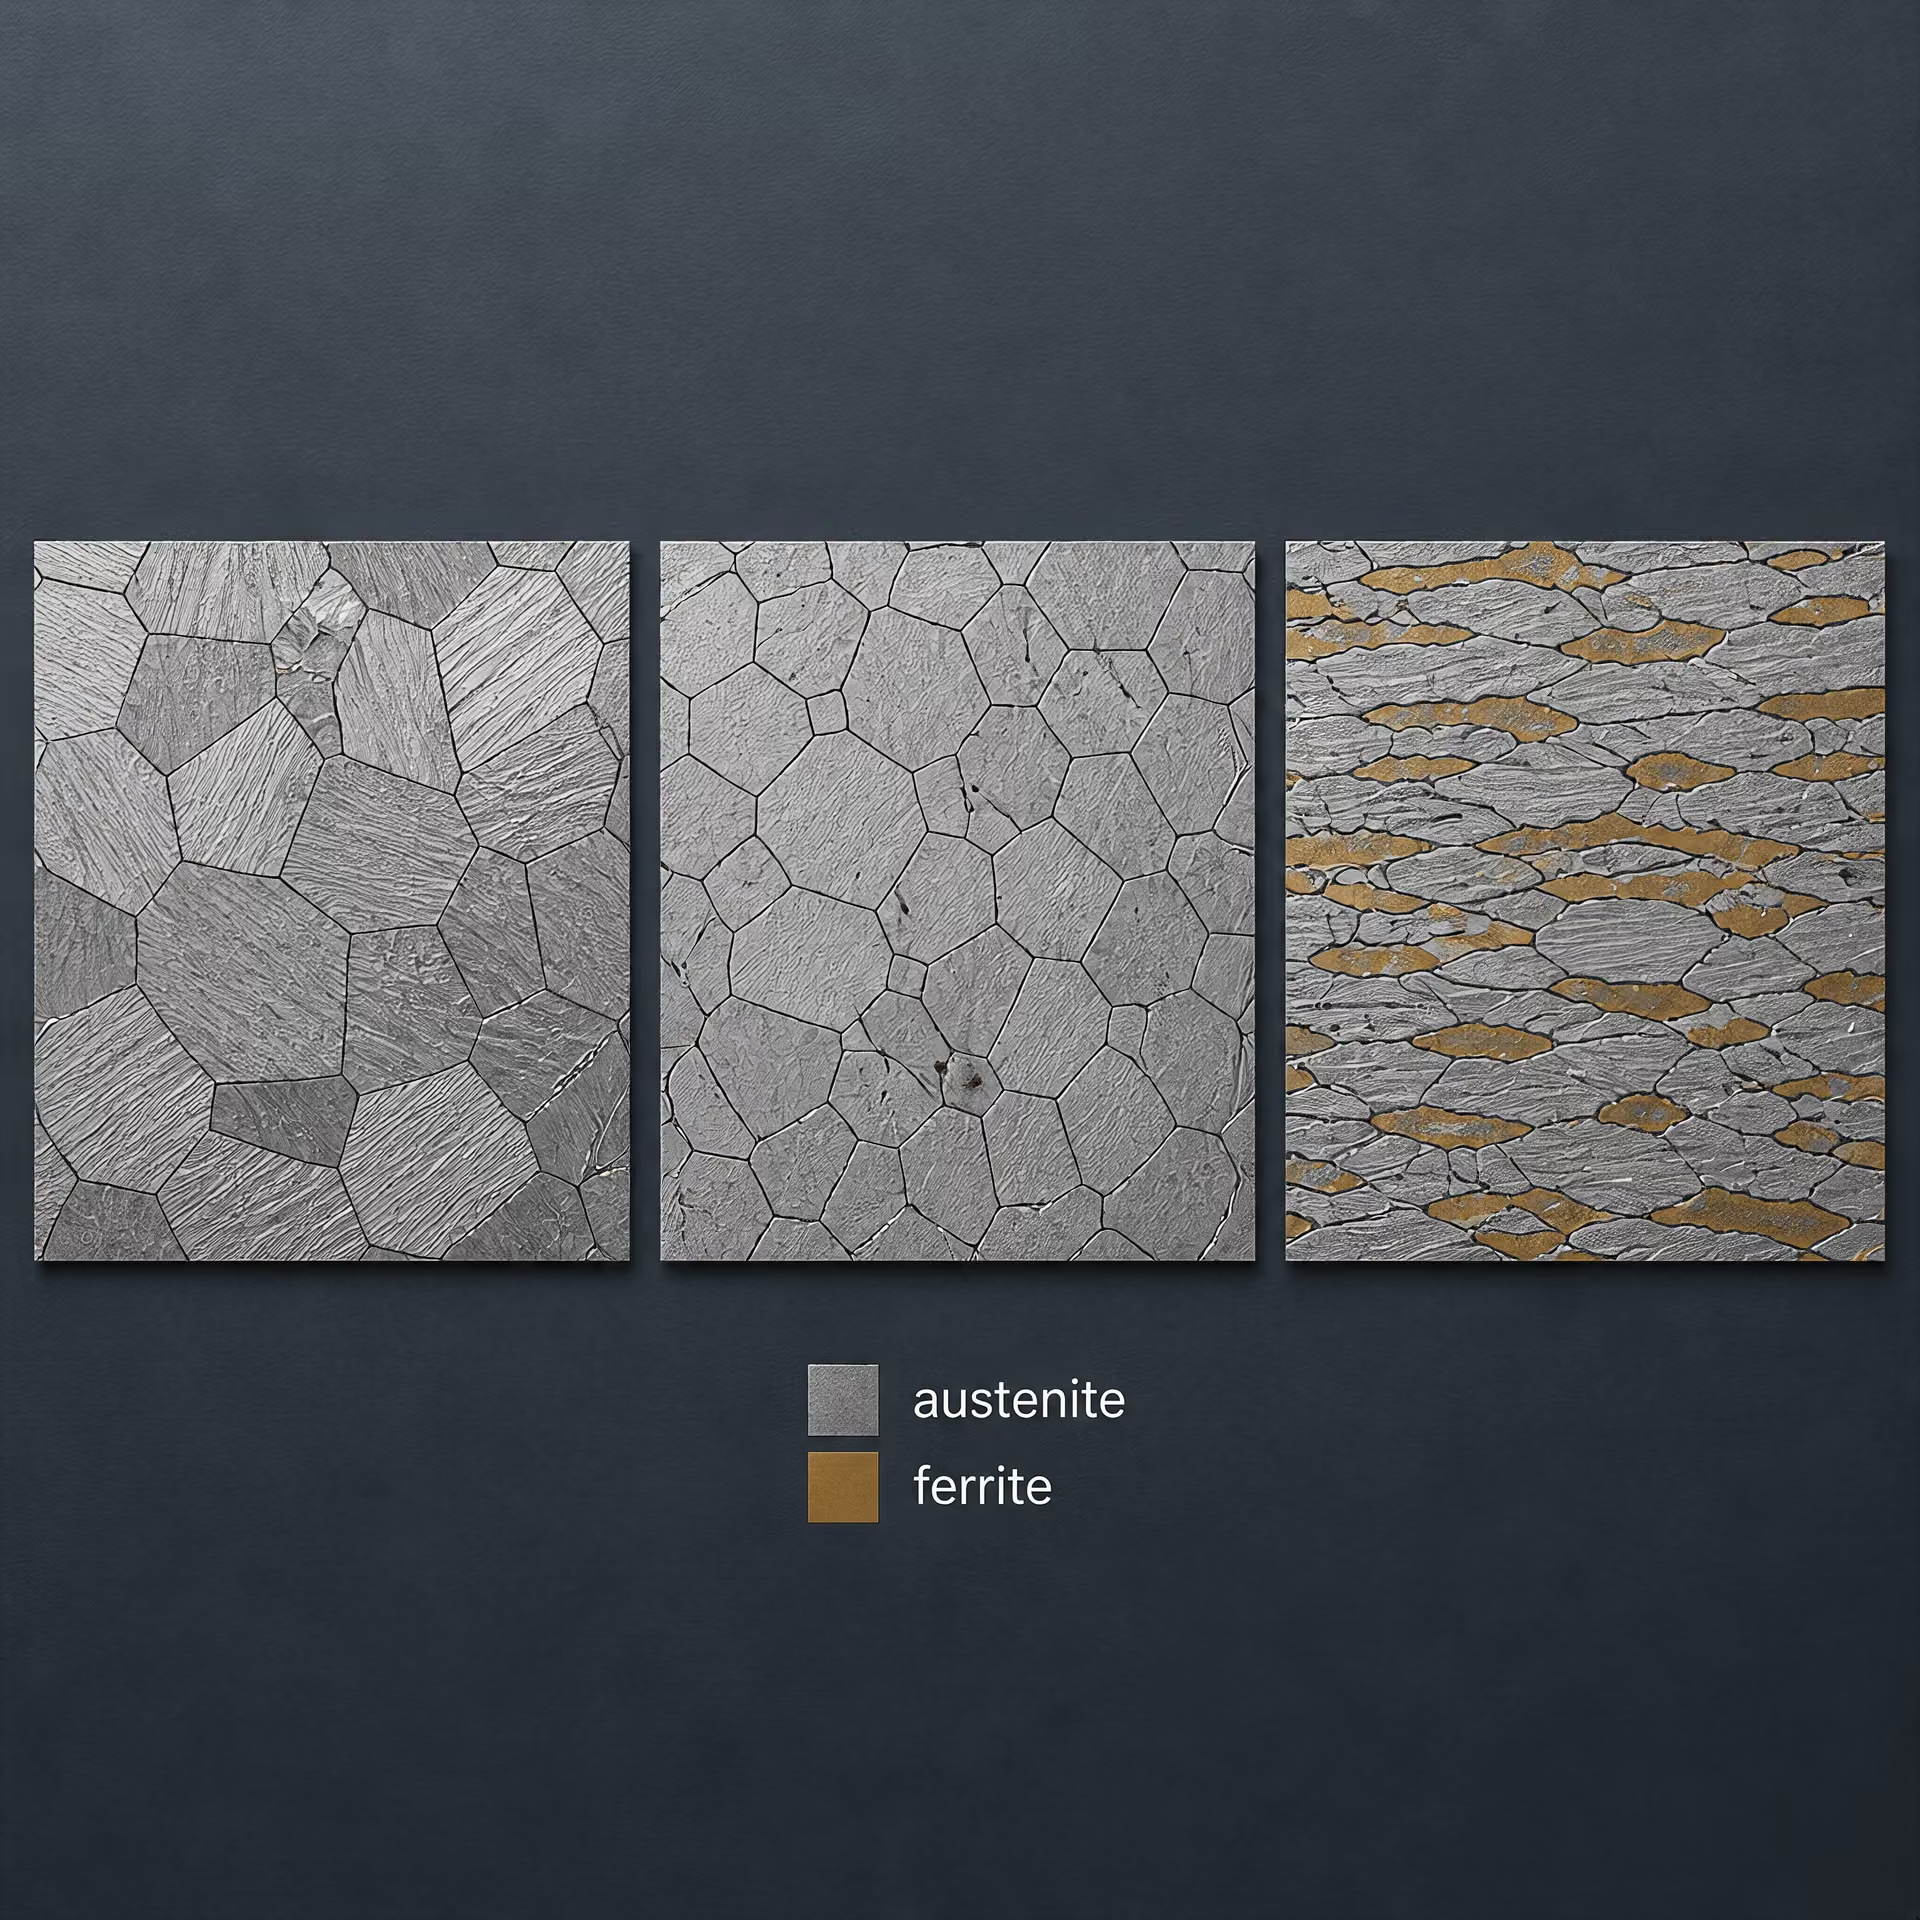
Austenitische, ferritische en duplexmicrostructuren
Austenitische roestvaste staalsoorten, waaronder Type 304/304L en Type 316/316L, hebben bij de gebruikstemperatuur een vlakkengecentreerde kubische austenitische matrix. Nikkel stabiliseert deze structuur doorgaans, terwijl chroom, molybdeen en stikstof de passiviteit en sterkte beïnvloeden. Hun ductiliteit en taaiheid zijn waardevol in gefabriceerde apparatuur, maar koudvervorming kan bij sommige samenstellingen door vervorming geïnduceerd martensiet veroorzaken. Dit getransformeerde materiaal kan zich tijdens gelokaliseerde corrosie of blootstelling aan spanningscorrosie anders gedragen dan het omliggende austeniet.
Ferritische roestvaste staalsoorten hebben een ruimtegerichte kubische ferritische matrix en bevatten doorgaans weinig of geen nikkel in vergelijking met gangbare austenitische soorten. Type 444 combineert bijvoorbeeld een ferritische structuur met aanzienlijke toevoegingen van chroom en molybdeen. Ferritische soorten hebben geen last van het door rek geïnduceerde martensiet dat bij sommige metastabiele austenitische staalsoorten voorkomt en hebben een nuttige weerstand tegen chloride-spanningscorrosiescheurvorming, maar thermische lascycli, korrelgroei en risico’s op sensitisatie moeten nog steeds worden beheerst. Hun taaiheid en verwerkingseigenschappen hangen eveneens sterk af van de samenstelling en de sectiedikte.
Duplex-roestvaste staalsoorten bevatten zowel ferriet als austeniet. Grade 1.4462, doorgaans aangeduid als UNS S31803/S32205 afhankelijk van de chemische productsamenstelling en specificatie, is een veelgebruikte duplexsamenstelling. Het corrosiegedrag ervan hangt af van de fasebalans en van het beschikbaar houden van chroom, molybdeen en stikstof in beide fasen. Een onjuiste oplossingsgloeibehandeling, langzaam afkoelen of een te hoge warmte-inbreng tijdens het lassen kan chroomnitriden, sigmafase of andere intermetallische fasen veroorzaken. Deze verbruiken plaatselijk legeringselementen en kunnen aangrenzende gebieden verarmd achterlaten, waardoor de weerstand tegen putcorrosie en interkristallijne corrosie afneemt, ook al blijft de bulkanalyse onveranderd.
Insluitsels vormen een andere lokale variabele. Sulfide-insluitsels, oxidepartikels en fabricageafval kunnen de passieve laag onderbreken en als initiatieplaatsen voor putten fungeren. Lassen brengt aanvullende aandachtspunten met zich mee: aanloopkleur, oxidatie, segregatie van de samenstelling en een gewijzigde fasebalans. Beitsen, passiveren, geschikt beschermgas en het verwijderen van ingesloten ijzer kunnen een consistenter oppervlak herstellen, maar oppervlaktebehandeling kan een ongeschikt spleetontwerp of een legering die buiten haar omgevingsgrenzen wordt toegepast niet corrigeren.
Spanning vormt een afzonderlijke faalroute. De British Stainless Steel Association stelt dat spanningscorrosiescheurvorming trekspanning vereist in combinatie met specifieke omgevingsfactoren. Restspanningen door lassen, rek door koudvervorming en aangebrachte belasting kunnen daarom even belangrijk zijn als de nominale soort wanneer hete chlorideoplossingen aanwezig zijn. De materiaalkeuze moet chemische samenstelling verbinden met microstructuur, fabricageprocedure en gebruiksgeometrie. PREN helpt bij het vaststellen van de relatieve weerstand tegen putcorrosie, maar vervangt die technische beoordeling niet.
Algemene corrosie en gelijkmatig metaalverlies
Algemene corrosie is het relatief gelijkmatige oplossen van metaal over een blootgesteld oppervlak. Als een wand van roestvast staal over het bevochtigde oppervlak ongeveer in hetzelfde tempo materiaal verliest, kan het resultaat worden geschat als een gemiddelde snelheid van dikteverlies, vaak uitgedrukt in mm/jaar. Het oppervlak kan dof worden, ruwer worden of zijn oorspronkelijke afwerking verliezen, maar er zijn geen scherp afgebakende gaten of smalle aantastingsplaatsen die de schade domineren.
Dit mechanisme verschilt van lokale corrosie. Putcorrosie verwijdert metaal uit kleine oppervlakken en kan een onderdeel perforeren terwijl de gemiddelde dikte vrijwel onveranderd blijft. Spleetcorrosie concentreert de aantasting onder pakkingen, overlappende verbindingen, afzettingen en koppen van bevestigingsmiddelen. Interkristallijne corrosie volgt gevoelige korrelgrenzen, terwijl spanningscorrosie scheuren kan veroorzaken met weinig algemeen metaalverlies. De British Stainless Steel Association noemt putcorrosie, spleetcorrosie, interkristallijne corrosie, spanningscorrosie, galvanische corrosie en algemene corrosie als belangrijkste mechanismen die roestvaste staalsoorten beïnvloeden. De keuze van de staalsoort kan daarom niet worden gebaseerd op één enkel label voor “corrosiebestendigheid”.
Roestvaste staalsoorten zijn bestand tegen algemene corrosie omdat chroom een dunne passieve oxidefilm ondersteunt. Die film vormt geen permanent schild. Zuurgraad, reducerende omstandigheden, halogenide-ionen, temperatuur, verontreiniging, warmte-inbreng bij het lassen, oppervlakteafzettingen en stilstaande oplossing kunnen repassivering verhinderen of de snelheid verhogen waarmee metaal oplost. De corrosierichtlijnen van Outokumpu behandelen de legeringssamenstelling en de gebruiksomstandigheden als onderling verbonden variabelen: chroom, nikkel, molybdeen, stikstof en koper beïnvloeden de passiviteit en de zuurbestendigheid, maar de omringende oplossing bepaalt of die voordelen effectief blijven.
Blootstelling aan zuren en basen
Een toepassing in een zure omgeving moet met meer dan alleen de pH-waarde worden beschreven. Zwavelzuur, zoutzuur, salpeterzuur, fosforzuur en organische zuren veroorzaken verschillende reacties met roestvast staal. Een oplossing met een lage pH die een oxiderende soort bevat, kan passivering ondersteunen, terwijl een minder oxiderend zuur de passieve film kan oplossen en een snelle algemene aantasting kan veroorzaken. Zoutzuur is bijzonder problematisch omdat chloride de film kan destabiliseren en lokale corrosie kan bevorderen, zelfs wanneer de gemiddelde oplossnelheid gering lijkt.
De zuurconcentratie kan zowel het mechanisme als de snelheid veranderen. Roestvast staal kan een verdund oxiderend zuur verdragen, maar bij een tussenliggende concentratie snel worden aangetast en zich bij een zeer hoge concentratie opnieuw anders gedragen, doordat geleidbaarheid, wateractiviteit en reactieproducten zijn veranderd. Zwavelzuur is een standaardvoorbeeld: de prestaties van de legering hangen sterk af van concentratie, temperatuur, beluchting en onzuiverheden zoals chloriden of fluoriden. Een tabelvermelding voor “zwavelzuur” zonder deze details vormt geen voorspelling van het gedrag in bedrijf.
Austenitische staalsoorten zoals Type 304L en Type 316L zijn niet onderling uitwisselbaar voor toepassingen in zure omstandigheden. Type 316L, overeenkomend met UNS S31603 en gewoonlijk aangeduid als 1.4404, bevat molybdeen voor een verbeterde weerstand tegen door chloride ondersteunde lokale aantasting, maar molybdeen maakt het staal niet universeel bestand tegen reducerende zuren. Staalsoorten met een hoger legeringsgehalte, waaronder 904L, kunnen worden overwogen wanneer zwavelzuur- of gemengde-zuuromstandigheden een grotere weerstand vereisen, maar hun geschiktheid blijft afhankelijk van concentratie en temperatuur.
Basische oplossingen vormen doorgaans een kleiner risico op algemene corrosie dan sterke zuren, maar “basisch” betekent niet onschadelijk. Geconcentreerde natronloog of kaliloog bij verhoogde temperatuur kan algemene oplossing, loogbrosheidsscheuren of andere vormen van door de omgeving ondersteunde schade veroorzaken. Austenitische roestvaste staalsoorten kunnen ook spanningscorrosiescheuren vertonen in hete, geconcentreerde basische omgevingen wanneer trekspanning aanwezig is. De BSSA stelt dat voor spanningscorrosiescheuren zowel trekspanning als specifieke omgevingsfactoren vereist zijn; het wegnemen van restspanningen of aangelegde spanningen kan daarom even belangrijk zijn als het wijzigen van de staalsoort.
Ferritische en duplexstaalsoorten vereisen een afzonderlijke beoordeling. Hun chroomgehalte kan in veel basische toepassingen passiviteit ondersteunen, terwijl hun lagere nikkelgehalte de fasebalans en de reactie op bewerking verandert. Gelaste zones, warmte-beïnvloede zones en koolstofverontreiniging kunnen zich anders gedragen dan het moedermateriaal. De selectierichtlijnen van ESDEP beschouwen de toestand na fabricage, ontwerpdetails en inspectie daarom als onderdelen van corrosiebeheersing en niet als zaken die losstaan van de keuze van de staalsoort.
Effecten van chemische concentratie en temperatuur
Concentratie en temperatuur werken op elkaar in. Een verhoging van de temperatuur versnelt doorgaans elektrochemische reacties, vergroot de diffusie en verkort de tijd die nodig is voordat een defect significant wordt. De oplosbaarheid van zuurstof kan er ook door afnemen en de stabiliteit van de passieve film kan veranderen. Een staalsoort die goed presteert in een koele, periodiek bevochtigde oplossing kan in dezelfde chemische omgeving snel worden aangetast wanneer deze continu op 80 °C wordt gehouden.
De blootstellingsduur is even belangrijk. Bij een kortdurend laboratoriumcontact kan het oppervlak aanvaardbaar lijken, terwijl maandenlange verdamping en aanvulling chloriden onder een afzetting kunnen concentreren. Herhaaldelijk bevochtigen en drogen laat zoutresten achter; een ogenschijnlijk milde bulkoplossing kan daardoor een ernstig lokaal milieu veroorzaken bij een pakking, ondersteuning of las. Snelheden van algemene corrosie die onder volledig ondergedompelde omstandigheden zijn gemeten, geven deze cycli mogelijk niet weer.
Een chemische analyse moet de belangrijkste bestanddelen en hun bereiken identificeren: chloride in mg/L of als massafractie, zuurconcentratie, pH, oxiderende stoffen, opgeloste zuurstof, fluoriden, zwavelverbindingen en verontreinigingen. Ook moeten het temperatuurbereik, de druk, de stroomsnelheid, de verblijftijd, het bevochtigingspatroon, reinigingschemicaliën en stilstandscondities worden vermeld. “Corrosief water” is geen toereikende specificatie.
PREN illustreert waarom de samenstelling nuttig maar beperkt is. De International Molybdenum Association geeft de austenitische en duplexformule als “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Een hogere waarde wijst op een grotere relatieve weerstand tegen putcorrosie in chloridehoudende omgevingen; de waarde berekent geen snelheid van algemene corrosie, voorspelt geen scheurvorming en stelt geen levensduur vast. Fabricage, spleetgeometrie en temperatuur kunnen een eenvoudige rangschikking tenietdoen.
Corrosietabellen gebruiken zonder ze te ruim te interpreteren
Corrosietabellen zijn hulpmiddelen voor een eerste beoordeling en geen garanties. Tabellen van Outokumpu en richtlijnen van ESDEP zijn nuttig wanneer de legering, de chemische samenstelling van de oplossing en de temperatuur overeenkomen met de gepubliceerde omstandigheden. Een classificatie als “goed”, “beperkt” of “niet aanbevolen” vat testgegevens en bedrijfservaring doorgaans samen in een brede categorie. Lassen, oppervlakteafzettingen, pieken in de chlorideconcentratie, veranderingen in beluchting of langdurige blootstelling zijn mogelijk niet inbegrepen.
World Stainless illustreert het relatieve karakter van vergelijkingen tussen staalsoorten in bodem en beton. De richtlijn uit 2025 geeft PREN-waarden van 19 voor 1.4301, 25 voor 1.4401 en 1.4521, en 34 voor duplex 1.4462, waarbij voor ondergrondse toepassingen het belang van chlorideconcentratie, soortelijke bodemweerstand en pH wordt benadrukt. Dezelfde bron koppelt lage selectiescores aan Type 304/304L, tussenliggende omstandigheden aan Type 316/316L of 444, zwaardere omstandigheden aan Type 317L en zeer agressieve omgevingen aan 904L, superduplex en legeringen met 6% molybdeen. Dit zijn richtingen voor materiaalkeuze en geen universele grenswaarden.
Voor blootstelling aan de kust of aan dooizouten identificeert de ontwerprichtlijn voor constructiestaal van roestvast staal 1.4401 of geschikte duplexstaalsoorten als te verkiezen boven 1.4301, omdat chlorideafzetting en bevochtiging de kans op lokale aantasting vergroten. ASTM G78-95, uitgegeven in 1995, beschrijft procedures voor het identificeren van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van roestvaste legeringen in gespecificeerde chloridehoudende waterige omgevingen. Die formulering is van belang: de test is van toepassing op welbepaalde omstandigheden.
Een verdedigbare, op tabellen gebaseerde beslissing legt de exacte aanduiding van de staalsoort, de productvorm, de warmtebehandeling, de lasconditie, de samenstelling van de oplossing, de concentratie, de temperatuur en de blootstellingsduur vast. Vervolgens wordt nagegaan of het overheersende risico algemene corrosie of een lokaal mechanisme is. Zonder die informatie zegt “roestvast staal is bestand tegen corrosie” te weinig om een ontwerp te onderbouwen.
Putcorrosie in chloridehoudende omgevingen
Initiatie en voortplanting van putten
Putcorrosie is een gelokaliseerde vorm van corrosie waarbij een normaal beschermende passieve film op kleine plaatsen aan het oppervlak afbreekt. Roestvast staal blijft passief omdat zich in lucht of water snel een chroomrijke oxidelaag vormt, maar die film is geen onveranderlijke barrière. Een chloride-ion kan zich adsorberen op een zwakke plek, een bewerkingsmarkering, een sulfide-insluiting, een lasgerelateerd oppervlaktedefect of een afzetting waaronder de oppervlaktechemie afwijkt van die van het omringende metaal. Zodra de film plaatselijk bezwijkt, lost het metaal op vanuit een zeer klein anodisch gebied, terwijl het omringende passieve oppervlak als een grote kathode fungeert.
De daaruit ontstane put kan aanvankelijk microscopisch klein zijn en toch een ernstig technisch probleem veroorzaken. Opgeloste metaalionen hydrolyseren in de put, waardoor verzuring optreedt. Chloride-ionen migreren de put in om de ladingsbalans in stand te houden en vormen oplosbare metaalchlorideverbindingen. De put wordt daardoor zuurder en chloride-rijker dan de bulkoplossing. Dit is een autocatalytisch proces: de chemie die door de eerste oplossing ontstaat, maakt repassivering minder waarschijnlijk en versnelt verdere oplossing. Een put kan onder een ogenschijnlijk intact oppervlak naar beneden groeien, waardoor visuele inspectie de resterende wanddikte kan overschatten.
Putinitiatie en putvoortplanting houden verband met elkaar, maar zijn verschillende gebeurtenissen. Een oppervlak kan een kortstondige filmdoorbraak ondergaan en repassiveren zonder meetbare schade. Voortplanting begint wanneer de plaatselijke elektrochemische omstandigheden voldoende agressief blijven om de zure, chloridegeconcentreerde omgeving in stand te houden. Temperatuur, potentiaal, oppervlakteconditie en massatransport beïnvloeden allemaal deze overgang. De kritische putcorrosietemperatuur, die vaak met een gestandaardiseerde testmethode wordt bepaald, is daarom een vergelijkend testresultaat en geen vaste bedrijfstemperatuurgrens voor ieder onderdeel.
De geometrie kan een kleine put in een groter corrosieprobleem veranderen. Pakkingen, overlappingsverbindingen, afzettingen, lasaanhechtingen en schroefdraadverbindingen houden chlorideoplossing vast en beperken het zuurstoftransport. De British Stainless Steel Association noemt spleetcorrosie een belangrijk corrosiemechanisme van roestvast staal en stelt dat deze begint op plaatsen waar de beschikbaarheid van zuurstof extreem laag is. Een spleet kan daardoor differentiële beluchting, verzuring en chlorideconcentratie ondersteunen, zelfs wanneer het blootgestelde oppervlak buiten de spleet helder blijft. ASTM G78-95 beschrijft procedures voor het identificeren van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van de relatieve weerstand tegen spleetcorrosie van roestvaste legeringen op ijzer- en nikkelbasis in gespecificeerde chloridehoudende waterige omgevingen. De resultaten daarvan nemen niet weg dat het werkelijke ontwerp van de verbinding moet worden beoordeeld.
Het onderscheid is belangrijk bij inspectie en faalanalyse. Een onderdeel kan geïsoleerde putten, uitgebreide spleetaantasting of beide vertonen. Corrosie van roestvast staal beperkt zich niet tot putcorrosie: de British Stainless Steel Association noemt ook interkristallijne corrosie, spanningscorrosie, galvanische corrosie en algemene corrosie als belangrijke mechanismen. Spanningscorrosie vereist bijvoorbeeld trekspanning in combinatie met specifieke omgevingsfactoren; een hogere putcorrosieweerstandswaarde sluit scheurvorming op zichzelf niet uit.
Chloride, temperatuur, zuurgraad en oxiderende omstandigheden
Chloride is de bekendste initiërende factor, omdat het passieve films kan binnendringen of destabiliseren en zich gemakkelijk concentreert in verdampingszones, spleten en oppervlakteafzettingen. Zeewater, strooizout, pekel, gechloreerd proceswater, resten van reinigingsmiddelen en verontreinigd beton kunnen allemaal chloride leveren. De chlorideconcentratie in de bulkoplossing is slechts één onderdeel van de blootstelling. Tijdens een nat-droogcyclus kan zout achterblijven wanneer water verdampt, terwijl een slecht afwaterend horizontaal oppervlak gedurende lange tijd een geconcentreerd elektrolyt kan vasthouden. De richtlijnen van World Stainless voor ondergronds toegepast roestvast staal vragen specifiek om aandacht voor chlorideconcentratie, bodemweerstand en pH, in plaats van blootstelling aan de bodem als één enkele categorie te behandelen.
Een hogere temperatuur verhoogt over het algemeen de snelheid van elektrochemische reacties en verkleint de veiligheidsmarge tegen putinitiatie. Een kwaliteit die passief blijft in koel, schoon water kan bij een hogere temperatuur putcorrosie vertonen bij dezelfde nominale chlorideconcentratie. Warmte verhoogt ook de verdamping en kan zouten concentreren rond waterlijnen, isolatieranden en daken van apparatuur. Daarom heeft een opgegeven chloridewaarde zonder informatie over temperatuur en de geschiedenis van bevochtiging een beperkte voorspellende waarde.
Het risico op putcorrosie hangt af van op elkaar inwerkende blootstellingsvariabelen en niet alleen van de chlorideconcentratie. Strong evidence
Een zure omgeving maakt plaatselijk herstel van de film moeilijker en bevordert het oplossen van metaal zodra een put is gevormd. Een lage pH kan ontstaan door het procesfluïdum zelf, zuur condensaat, hydrolyse in een put of verontreinigingen die op een oppervlak zijn afgezet. Verontreinigingen zijn relevant, zelfs wanneer zij slechts in kleine hoeveelheden aanwezig zijn: sulfiden, industriële dampen, stof, mariene afzettingen en resten van fabricage of reiniging kunnen vocht vasthouden of de plaatselijke chemie veranderen. De ontwerphandleiding voor constructies van roestvast staal noemt chloridegehalte, temperatuur, verontreinigingen, zuurgraad, oxiderende stoffen en zuurstof als factoren die putcorrosie beïnvloeden. Deze variabelen werken op elkaar in en functioneren niet als onafhankelijke schakelaars.
Oxiderende omstandigheden vereisen een zorgvuldige interpretatie. Een oxiderende oplossing kan de corrosiepotentiaal verhogen tot een bereik waarin afbraak van de passieve film waarschijnlijker wordt, vooral in aanwezigheid van chloride. Opgeloste zuurstof ondersteunt ook de kathodische reactie die nodig is voor corrosie buiten een actieve put en veroorzaakt verschillen in zuurstofconcentratie rond afzettingen en spleten. Een volledig zuurstofarme spleet gedraagt zich echter anders dan een blootgesteld oppervlak: beperkte toegang van zuurstof kan de normale passieve toestand in de spleet vernietigen, terwijl het buitenoppervlak kathodisch blijft. Chloorhoudende oxidatiemiddelen, ferri-ionen en andere sterke oxiderende stoffen kunnen bijzonder veeleisend zijn. Hun effect wordt bepaald door de waterchemie, stroming, afzettingen en geometrie van het onderdeel.
Fabricage voegt nog een reeks variabelen toe. Warmtekleuring op een las kan een chroomarme of slecht beschermende oxidelaag bevatten; ingebed ijzer afkomstig van gereedschap van koolstofstaal kan roestvlekken en plaatselijke galvanische gebieden veroorzaken; ruwe slijpsporen kunnen chloride vasthouden. Beitsen, passiveren, schoon werken en het verwijderen van lasverontreiniging zijn maatregelen voor corrosiebeheersing en geen cosmetische behandelingen. Het ontwerp is even belangrijk. Een goede afwatering, eenvoudig te reinigen oppervlakken, het vermijden van stagnatiezones en correct samengedrukte afdichtingen verminderen de plaatselijke concentratie-effecten die aantasting initiëren.
Waarom putcorrosieweerstand niet hetzelfde is als immuniteit
Het Pitting Resistance Equivalent Number, of PREN, is een bruikbare manier om de legeringssamenstelling voor chloridehoudende toepassingen te vergelijken. De International Molybdenum Association geeft voor austenitische en duplexkwaliteiten de volgende formule:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Chroom ondersteunt passiviteit, molybdeen verbetert de weerstand tegen plaatselijke afbraak en repassivering, en stikstof draagt sterk bij aan de berekende waarde. Het getal is praktisch voor een eerste selectie van kwaliteiten, maar het voorspelt niet de levensduur in bedrijf. Verschillende productvormen, warmtebehandelingen, oppervlakteafwerkingen, laszones, insluitingen, temperaturen, chlorideactiviteiten en testmethoden kunnen bij legeringen met een vergelijkbare berekende PREN tot verschillende prestaties leiden. De formule beschrijft bovendien geen spleetgeometrie, restspanningen, afzettingen of onderhoud.
World Stainless vermeldt in zijn richtlijn uit 2025 voor bodems en beton indicatieve PRE-waarden van 19 voor EN 1.4301, 25 voor EN 1.4401 en EN 1.4521, en 34 voor duplex EN 1.4462. Deze waarden laten het effect van de legeringschemie op een duidelijke vergelijkende manier zien. EN 1.4301, die gewoonlijk wordt geassocieerd met Type 304, bevat geen opzettelijke molybdeentoevoeging en heeft een lagere berekende weerstand tegen chlorideputcorrosie dan EN 1.4401, die gewoonlijk wordt geassocieerd met Type 316 en molybdeen bevat. EN 1.4521, die gewoonlijk wordt geassocieerd met Type 444, bereikt de genoemde waarde door de balans tussen chroom, molybdeen en stikstof. Duplex EN 1.4462 combineert een aanzienlijk gehalte aan chroom en molybdeen met stikstof en heeft van deze vier indicatieve waarden de hoogste.
De vergelijking betekent niet dat EN 1.4462 geen putcorrosie kan vertonen, dat EN 1.4301 altijd zal bezwijken of dat EN 1.4521 en EN 1.4401 zich onder iedere fabricageconditie identiek zullen gedragen. World Stainless associeert Type 304/304L met lage selectiescores, Type 316/316L of 444 met omstandigheden van gemiddeld niveau, Type 317L met zwaardere omstandigheden en kwaliteiten zoals 904L, superduplex en legeringen met 6% molybdeen met zeer agressieve omgevingen. Dit is een selectiekader en geen universele grens tussen veilige en onveilige chlorideconcentraties.
Bij het ontwerpen voor gebruik moet PREN daarom worden gecombineerd met blootstellings- en constructiedetails. Spatzones aan de kust, strooizout, warme chlorideoplossingen en stilstaande verbindingen verdienen doorgaans meer aandacht dan hun gemiddelde wateranalyse doet vermoeden. De handleiding voor constructies van roestvast staal vermeldt dat voor blootstelling aan de kust of aan strooizout de voorkeur moet worden gegeven aan EN 1.4401 of geschikte duplexkwaliteiten boven EN 1.4301, maar de uiteindelijke keuze blijft afhankelijk van temperatuur, zuurgraad, verontreinigingen, zuurstoftoegang, oppervlakteconditie, lassen en afwatering. Putcorrosieweerstand biedt een marge tegen één faalmechanisme. Het is geen immuniteit.
Spleetcorrosie: de geometrie kan een geschikte legering overwinnen
Een kwaliteit roestvast staal kan bestand zijn tegen corrosie op een open oppervlak en toch ernstig worden aangetast in een nauwe, vochtige spleet. Deze tegenstelling is slechts schijnbaar. Corrosieweerstand wordt gemeten aan het blootgestelde oppervlak, maar een spleet creëert een afzonderlijke elektrochemische omgeving waarvan de chemie verandert naarmate de aantasting zich ontwikkelt. De keuze van de legering blijft belangrijk, met name door het gehalte aan chroom, molybdeen en stikstof, maar geometrie, bevochtiging, temperatuur, chloriden, afzettingen, fabricageconditie en afwatering kunnen bepalen of de passieve film stabiel blijft.
De British Stainless Steel Association (BSSA) noemt putcorrosie, spleetcorrosie, interkristallijne corrosie, spanningscorrosie, galvanische corrosie en algemene corrosie als de belangrijkste mechanismen die roestvaste staalsoorten aantasten. Haar uitleg van spleetcorrosie is direct: de initiatie vindt plaats op plaatsen waar de beschikbaarheid van zuurstof uiterst gering is. Daardoor is een afgeschermde zone meer dan slechts een slecht geventileerde versie van het blootgestelde oppervlak. Het wordt een andere chemische reactor.

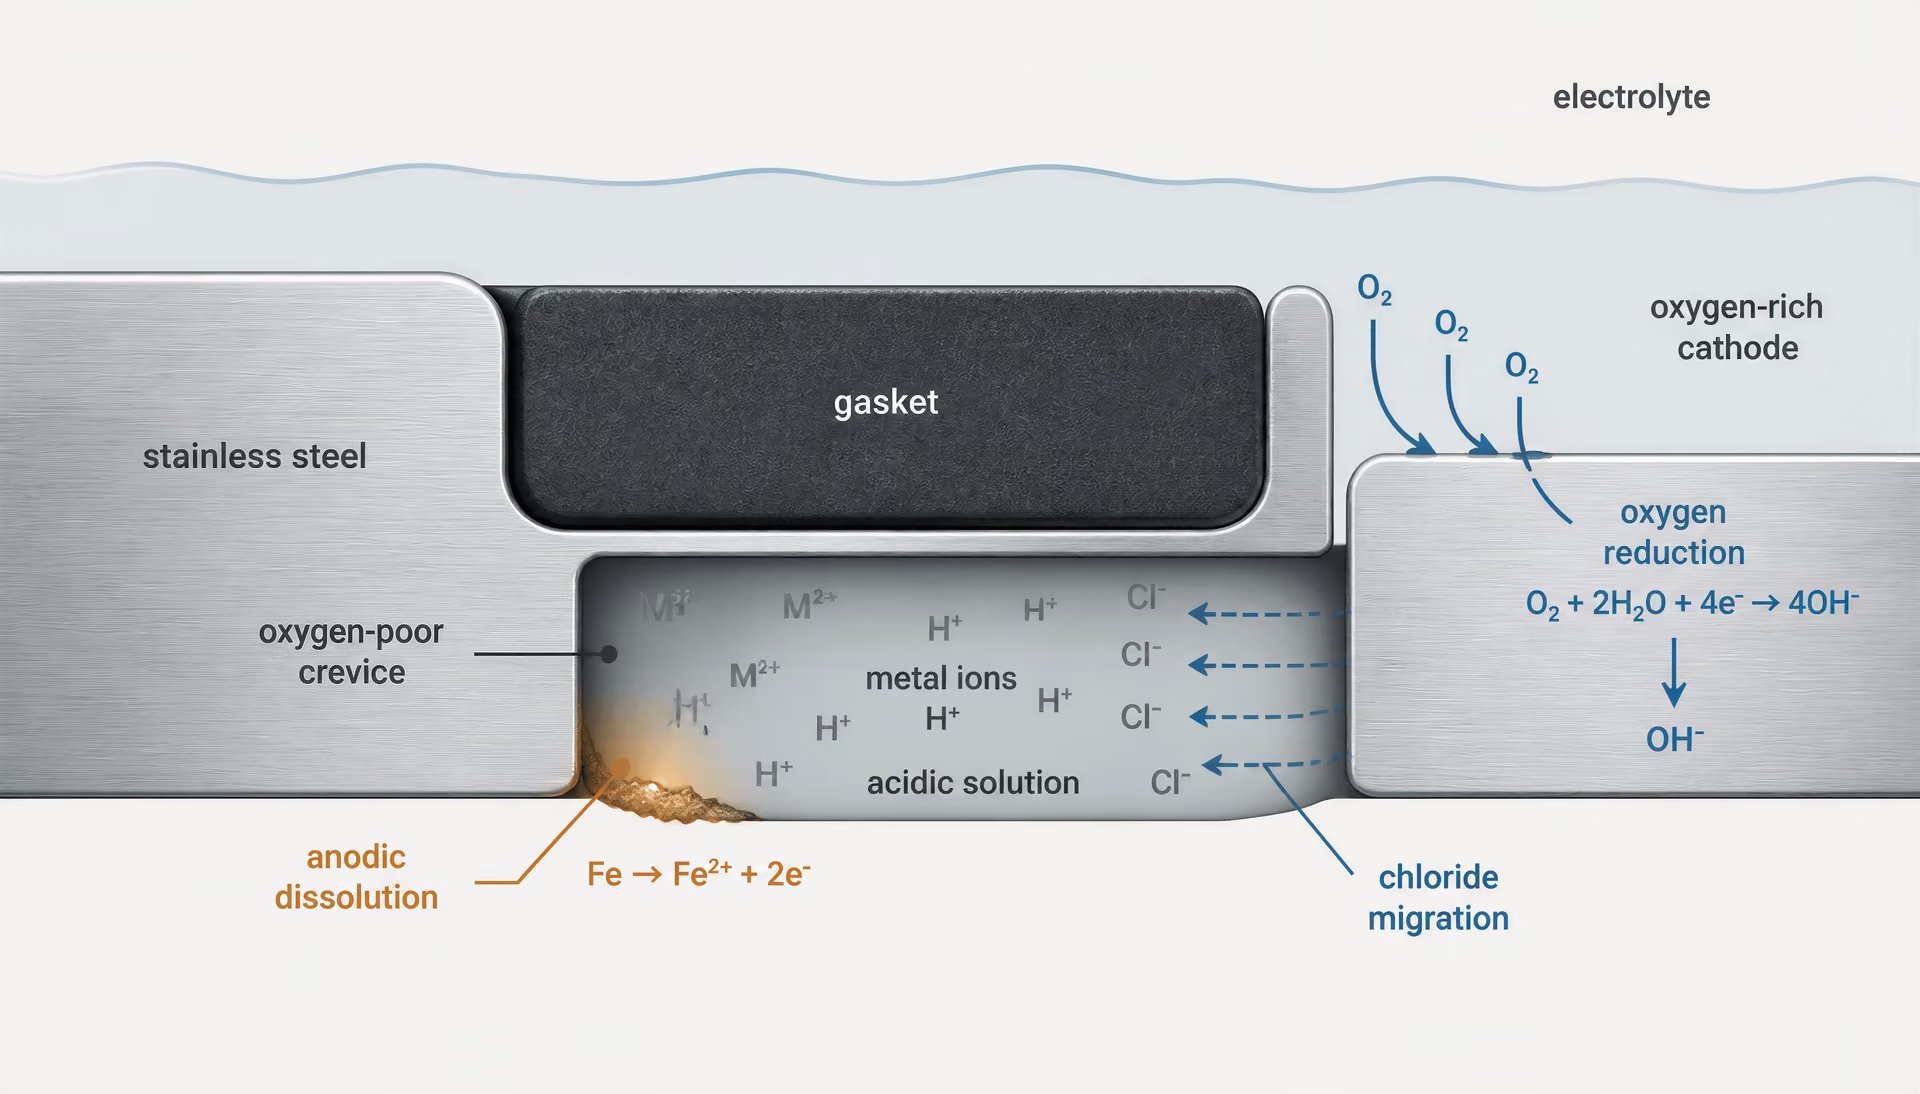
Zuurstofuitputting en chemie in een spleet
Een spleet begint meestal als een smalle zone met een dunne elektrolytfilm. De in die vloeistof opgeloste zuurstof wordt verbruikt door de kathodische reactie aan het metaaloppervlak:
Aan de opening en op het omringende blootgestelde oppervlak kan zuurstof worden aangevoerd vanuit de atmosfeer of de stromende vloeistof. Aan het gesloten uiteinde verloopt diffusie traag. De kathodische reactie verbruikt daar dus sneller zuurstof dan het massatransport deze kan aanvullen. De spleet wordt zuurstofarm, terwijl het buitenoppervlak naar verhouding zuurstofrijk blijft.
Differentieel-beluchtingscel Een elektrochemische cel die ontstaat wanneer gebieden van hetzelfde metaal verschillende hoeveelheden zuurstof ontvangen, waardoor het zuurstofarme gebied doorgaans anodisch wordt.
Dit verschil brengt een cel met differentiële beluchting tot stand. Het zuurstofarme gebied ondersteunt minder kathodische reactie en wordt anodisch ten opzichte van het blootgestelde oppervlak. IJzer, chroom en nikkel lossen op aan de anodische locatie:
De vrijgekomen metaalionen hydrolyseren in de ingesloten elektrolyt. Zo kunnen ferrische en ferro-soorten deelnemen aan reacties waarbij waterstofionen ontstaan, waardoor de pH daalt. Chloride-ionen migreren de spleet in om de elektrische neutraliteit te handhaven naarmate positief geladen metaalionen zich ophopen. De resulterende oplossing kan zuur en chloride-rijk zijn; dit zijn omstandigheden die de chroomrijke passieve film destabiliseren. Zodra lokale oplossing begint, laat het beschadigde gebied meer stroom toe, produceert het meer metaalionen en wordt het nog agressiever.
De beschrijving van ASM behandelt spleetcorrosie als een gekoppeld proces waarin elektrochemische reacties, homogene chemische reacties en massatransport betrokken zijn. Dat onderscheid is van belang. De elektrochemische reacties creëren opgeloste soorten; hydrolyse en andere chemische reacties veranderen de zuurgraad en de soortverdeling; diffusie, migratie en convectie bepalen wat de spleet binnenkomt of verlaat. Een berekening die uitsluitend uitgaat van de chlorideconcentratie in de bulk, mist deze terugkoppeling. De vloeistof buiten de spleet kan een bescheiden chloridegehalte hebben, terwijl de vloeistof in een stilstaande spleet aanzienlijk zuurder en geconcentreerder kan worden.
Stagnatie verandert ook de effecten van temperatuur en verdamping. Een warm oppervlak versnelt de reactiesnelheid en verlaagt de oplosbaarheid van zuurstof in water. Tijdens het drogen worden opgeloste zouten geconcentreerd; tijdens het opnieuw nat worden kan de geconcentreerde pekel in contact komen met een oppervlak dat nog niet volledig opnieuw gepassiveerd is. Herhaalde nat-droogcycli zijn vooral van belang onder afzettingen en in horizontale verbindingen. Ze kunnen meerdere korte, agressieve blootstellingen veroorzaken in plaats van één constante blootstelling zoals die door een test met bulkwater wordt weergegeven.
De materiaalkwaliteit bepaalt de waarschijnlijkheid en snelheid van het bezwijken van de passieve film, maar garandeert geen levensduur voor elke geometrie. De International Molybdenum Association geeft de algemeen gebruikte uitdrukking voor austenitische en duplexstaalsoorten:
PREN is nuttig voor het screenen van de relatieve weerstand tegen gelokaliseerde corrosie, maar voorspelt niet de gebruiksduur van een component. Limited evidence
Een hogere PREN duidt in chloridehoudende omgevingen over het algemeen op een grotere relatieve weerstand tegen initiatie van put- en spleetcorrosie, maar PREN beschrijft niet de spleetbreedte, de chemie van afzettingen, fabricagefouten, de temperatuur of de voortplanting na initiatie. Het is een hulpmiddel voor vergelijking, geen vergelijking voor de levensduur tijdens gebruik.
Boutverbindingen, pakkingen, afzettingen en overlappingsverbindingen
Boutverbindingen creëren meerdere mogelijke spleten tegelijk: onder een sluitring, tussen de contactvlakken, onder een boutkop, rond de schroefdraad en aan de rand van een vastgeklemd plaatdeel. Dichtheid is geen afzonderlijke materiaaleigenschap. Een verbinding kan bij montage stevig zijn vastgeklemd, maar toch ruwheidsdalen, onvolledig contact, vervorming of een smal pad bevatten waarin elektrolyt wordt vastgehouden. Een zeer smalle opening kan het zuurstoftransport beperken en sterke concentratiegradiënten veroorzaken. Een bredere opening kan gemakkelijker leeglopen, maar het gedrag ervan hangt af van de oriëntatie, de oppervlakteruwheid en de vraag of vloeistof kan circuleren.
Pakkingen kunnen de blootstelling verminderen, maar ook de meest ernstige lokale toestand creëren. Een doorlopende, chemisch compatibele pakking kan water uit de verbinding weren. Een onderbroken, beschadigde of onvoldoende samengedrukte pakking kan chloridehoudende vloeistof langs de rand vasthouden. Organische pakkingmaterialen kunnen water opnemen, opzwellen, krimpen of degraderen, waardoor de contactdruk tijdens het gebruik verandert. Het kritieke gebied bevindt zich vaak niet in het midden van de pakking, maar aan de natte omtrek waar de zuurstoftoevoer beperkt is en verdamping verontreinigingen concentreert.
Afzettingen fungeren als kunstmatige spleetvormers. Wegenzout, mariene aerosolen, procesdeeltjes, corrosieproducten, lasspatten en biologische films kunnen het metaal afschermen van zuurstof en tegelijkertijd vocht vasthouden. Een roestvast oppervlak dat schoon is en vrij kan afwateren, kan passief blijven en vervolgens lokale aantasting ontwikkelen nadat zich een afzetting heeft gevormd. De afzetting hoeft niet dik te zijn. Haar vermogen om een blijvende elektrolyt vast te houden en de aanvulling van zuurstof te blokkeren is belangrijker dan haar visuele omvang.
Overlappingsverbindingen zijn bijzonder gevoelig, omdat de overlappende platen lange, smalle en slecht drainerende grensvlakken kunnen bevatten. Afdichtend lassen kan de interne route voor elektrolyt verwijderen, mits de las doorlopend is en de lasprocedure geen onaanvaardbare verontreiniging of door warmte beïnvloede schade veroorzaakt. Onderbroken lassen kunnen aan de uiteinden van de overlapping ongedichte holten achterlaten. Van buitenaf kan de verbinding gesloten lijken, terwijl capillaire binnendringing van water mogelijk blijft.
Bij het ontwerp moet daarom de spleet zelf worden aangepakt en niet alleen een corrosiebestendiger materiaalkwaliteit worden voorgeschreven. Doorlopende drainage, naar beneden gerichte randen, goed toegankelijke reinigingsoppervlakken en het vermijden van horizontale vloeistofvallen verminderen de blootstelling. Randen van verbindingen mogen geen blinde holten vormen. Waar boutverbindingen noodzakelijk zijn, moeten sluitringen, afdichtmiddelen, details van de pakking en klembelastingen als één systeem worden geëvalueerd. Gelaste details vereisen een geschikte reiniging en verwijdering van warmteverkleuring, omdat een beschadigd of verontreinigd passief oppervlak een gemakkelijker initiatiepunt kan vormen.
Hetzelfde principe geldt voor de keuze van de materiaalkwaliteit. World Stainless associeert lagere selectiescores met Type 304/304L, gemiddelde omstandigheden met Type 316/316L of 444, zwaardere omstandigheden met Type 317L en zeer agressieve omgevingen met kwaliteiten zoals 904L, superduplex en legeringen met 6% molybdeen. Deze verbanden kunnen een slecht ontworpen spleet niet compenseren. Een slecht drainerende verbinding van Type 316L kan bezwijken op een plaats waar een vrij blootgesteld oppervlak van Type 304L dat niet zou doen. Omgekeerd kan een hogere legeringsweerstand noodzakelijk zijn wanneer de spleet niet kan worden geëlimineerd.
Voor ondergronds roestvast staal noemt World Stainless de chlorideconcentratie, de soortelijke weerstand van de bodem en de pH als relevante selectiefactoren. De richtlijn voor bodems en beton uit 2025 geeft PRE-waarden van 19 voor 1.4301, 25 voor 1.4401 en 1.4521, en 34 voor duplex 1.4462. Deze cijfers helpen bij het vergelijken van legeringsfamilies, maar een ondergrondse overlapping, een verontreinigde mof of een verdichte zone met lage soortelijke weerstand kan lokaal zwaardere omstandigheden opleveren dan de nominale bodemclassificatie.
ASTM G78: beproeving en interpretatie
ASTM G78-95 is een vergelijkende laboratoriummethode en geen universele voorspelling van de levensduur in het veld. ASTM International beschrijft de methode als een procedure voor het identificeren van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van de relatieve spleetcorrosiebestendigheid van roestvaste legeringen op ijzer- en nikkelbasis in gespecificeerde chloridehoudende waterige omgevingen. De kwalificatie „gespecificeerde” bepaalt de interpretatie. De resultaten hebben betrekking op de geteste legering, de oppervlaktetoestand, de spleetvormer, de chlorideoplossing, de temperatuur, de blootstellingsduur en de onderzoeksmethode.
De methode is nuttig wanneer de technische vraag vergelijkend is: vertoont de ene legering onder een gedefinieerde chloridehoudende blootstelling en met een gedefinieerde spleetconstructie minder of minder diepe spleetaantasting dan een andere? Dergelijke tests kunnen een rangorde zichtbaar maken die corrosiesnelheden bij open onderdompeling zouden verbergen. Ze kunnen ook aantonen of een voorgestelde legering gevoelig blijft wanneer een gestandaardiseerde spleetvormer een afgeschermd contact in stand houdt.
Een testresultaat mag niet rechtstreeks worden vertaald in „deze verbinding gaat X jaar mee”. Spleten in het veld variëren in contactdruk, breedte, diepte, ruwheid en reinheid. Ze ondervinden bovendien veranderende chlorideconcentraties, temperaturen, zuurstoftoevoer, belastingen en nat-droogcycli. Een pakking die zich in een laboratoriumopstelling op een bepaalde manier gedraagt, kan tijdens het gebruik krimpen; een afzetting kan zich geleidelijk ophopen; een boutverbinding kan door thermische uitzetting of trillingen worden verstoord.
Bij de interpretatie moet ook onderscheid worden gemaakt tussen initiatie en voortplanting. Een kleine verkleuring, een oppervlakkige put en diepe indringing onder een pakking zijn geen gelijkwaardige waarnemingen. Bij het onderzoek moeten de locatie, het aantal en de diepte van de aantastingen en hun relatie tot de spleetgeometrie worden vastgelegd, terwijl de oppervlaktetoestand en de blootstellingsgeschiedenis behouden blijven. Herhaalde vergelijkende tests kunnen een beslissing over de materiaalkwaliteit ondersteunen, maar nemen niet de noodzaak weg om stilstaande holten in het ontwerp uit te sluiten.
Spanning vormt een andere faalroute. De BSSA stelt dat spanningscorrosie scheurvorming trekspanning vereist in combinatie met specifieke omgevingsfactoren. Een spleet kan de agressieve chemie leveren, terwijl restspanning door koudvervorming, lassen, boutvoorspanning of belasting tijdens gebruik de mechanische voorwaarde verschaft. Beheersing van spleten en beoordeling van spanningen moeten daarom gezamenlijk worden beschouwd, vooral bij warme chloridehoudende toepassing. Geometrie kan een geschikte legering alsnog doen bezwijken; gedisciplineerd ontwerp bepaalt of een dergelijke geometrie mag bestaan.
Galvanische corrosie en verbindingen van ongelijke metalen
Galvanische corrosie is geen vaste eigenschap van roestvast staal. Het is een elektrochemische interactie tussen twee elektrisch verbonden metalen die aan dezelfde elektrolyt zijn blootgesteld. Het ene metaal wordt de anode, waar metaal oplost, terwijl het andere de kathodische reactie ondersteunt, doorgaans zuurstofreductie. De elektrolyt geleidt de ionische stroom; de metaal-op-metaalverbinding geleidt de elektronische stroom. Als een van beide stroompaden wordt onderbroken, kan de galvanische cel de corrosie niet in stand houden.
De praktische fout bestaat erin het ene materiaal universeel als “edel” en het andere universeel als “actief” te bestempelen. Roestvast staal kan in de ene constructie als kathode en in een andere als anode fungeren. Zijn positie hangt af van de legeringssamenstelling, de toestand van het oppervlak, passivering, de zuurstoftoevoer, de chlorideconcentratie, de temperatuur, de stroming, afzettingen en de potentiaal van het gekoppelde metaal. Uhlig’s Corrosion Handbook behandelt galvanische corrosie als een systeemprobleem dat wordt bepaald door de gekoppelde potentialen en het polarisatiegedrag van de metalen in hun werkelijke omgeving, en niet eenvoudigweg door hun positie in een nominale galvanische reeks.
Potentiaalverschillen en galvanische koppeling
Wanneer roestvast staal wordt gekoppeld aan koolstofstaal in belucht, geleidend water, gedraagt het roestvaststalen oppervlak zich doorgaans als het meer kathodische onderdeel en wordt het koolstofstaal de anode. Het oplossen van het koolstofstaal kan vervolgens nabij de verbinding versnellen, vooral wanneer het blootgestelde oppervlak van koolstofstaal klein is en het oppervlak van roestvast staal groot. Het roestvast staal vertoont mogelijk weinig zichtbare aantasting, terwijl het ten koste van zichzelf het verkeerde onderdeel beschermt.
De omgekeerde situatie is eveneens mogelijk. Een passief roestvaststalen oppervlak kan onder bepaalde omstandigheden anodisch worden ten opzichte van een edeler materiaal, vooral wanneer de passieve film op het roestvast staal beschadigd of chemisch instabiel is, of wanneer deze zich in een chloridehoudende spleet bevindt. Koperlegeringen, titanium en grafiet zijn veelvoorkomende voorbeelden van materialen die veeleisende galvanische omstandigheden voor roestvaststalen onderdelen kunnen veroorzaken, hoewel het werkelijke resultaat afhangt van de waterchemie en de toestand van het oppervlak. Een roestvaststalen bevestigingsmiddel in een grote fitting van een koperlegering is niet automatisch veilig omdat het bevestigingsmiddel “roestvast” is; de constructie moet worden beoordeeld als een gekoppeld elektrochemisch systeem.
BSSA noemt galvanische corrosie naast putcorrosie, spleetcorrosie, interkristallijne corrosie, spanningscorrosie en algemene corrosie als belangrijke mechanismen die roestvast staal aantasten. Deze mechanismen kunnen elkaar overlappen. Een galvanisch koppel kan de kathodische stroom op het roestvast staal verhogen, terwijl een spleet naast de verbinding zuurstofarm wordt. BSSA stelt dat spleetcorrosie begint op plaatsen waar de beschikbaarheid van zuurstof uiterst laag is. De daardoor veroorzaakte verzuring en chlorideconcentratie in de spleet kunnen het roestvast staal depassiveren, zelfs wanneer het vrij blootgestelde oppervlak passief blijft.
Elektrische continuïteit is essentieel. Twee metalen die door een niet-geleidende coating, pakking of oxidelaag van elkaar zijn gescheiden, vertonen mogelijk weinig galvanische interactie totdat de barrière wordt doorboord of via een bevestigingsmiddel wordt omzeild. Omgekeerd kan een klein metallisch contact een grote stroom in stand houden als de omringende elektrolyt een continu, geleidend pad biedt. Een droge verbinding is geen actieve galvanische cel; een natte verbinding die via met zout verontreinigd water is gekoppeld, kan dat wel zijn.
Oppervlakteverhouding en continuïteit van de elektrolyt
| Opstelling van de samenstelling | Waarschijnlijke zorg | Voorkeursmaatregel |
|---|---|---|
| Klein oppervlak van koolstofstaal gekoppeld aan een groot oppervlak van roestvast staal | Hoge anodische stroomdichtheid op het koolstofstaal | Vergroot het anodische oppervlak, isoleer de materialen of wijzig de materiaalcombinatie |
| Kleine roestvaststalen bevestiger gekoppeld aan een grote plaat van koolstofstaal | Potentieel geringere aantasting van het roestvast staal, maar de koppeling blijft afhankelijk van de blootstelling | Zorg voor afwatering, isoleer en beoordeel coatingdefecten |
| Ongelijke metalen in zout water | Galvanische stroom door een geleidende elektrolyt | Onderbreek de elektrische continuïteit en voorkom overbrugging door water |
De verhouding tussen kathode- en anodeoppervlak bepaalt vaak of galvanische schade aanvaardbaar of ernstig is. Een groot kathodisch oppervlak kan een aanzienlijke totale kathodische reactie aandrijven, terwijl de anodische stroom over een klein oppervlak wordt geconcentreerd. Dat veroorzaakt een hoge lokale stroomdichtheid en snelle aantasting van de anode. Een kleine roestvaststalen bout die met een grote koolstofstalen plaat is gekoppeld, geeft doorgaans minder reden tot bezorgdheid dan een kleine koolstofstalen bout die met een grote roestvaststalen plaat is gekoppeld, hoewel geen van beide configuraties mag worden aanvaard zonder rekening te houden met de elektrolyt en de details van de verbinding.
De verhouding moet worden beoordeeld aan de hand van het actief bevochtigde oppervlak, en niet alleen aan de hand van het vervaardigde oppervlak. Een geverfde koolstofstalen plaat kan slechts een klein blootliggend defect hebben, terwijl een ongecoate roestvaststalen sluitring volledig nat blijft. Coatings kunnen de effectieve verhouding dus veranderen, en een beschadigde coating kan de aantasting bij de beschadiging concentreren. Het schilderen van de kathode kan de aandrijfstroom verminderen, terwijl het uitsluitend coaten van de anode een klein blootliggend anodisch defect kan creëren dat door een groot kathodisch oppervlak wordt omgeven. Dit is een veelvoorkomende ontwerpfout.
De continuïteit van de elektrolyt hangt van meer af dan alleen de aanwezigheid van water. De geleidbaarheid neemt toe door opgeloste zouten, waaronder chloriden, en een dunne zoutfilm kan metalen met elkaar verbinden die onder droge omstandigheden gescheiden lijken. Periodieke bevochtiging kan schadelijker zijn dan continue onderdompeling, omdat verdamping geconcentreerde afzettingen achterlaat, gevolgd door nieuwe bevochtiging. De temperatuur beïnvloedt de reactiesnelheden en het zuurstoftransport. Stroming kan corrosieproducten verwijderen en de polarisatie veranderen, terwijl stilstaand water de ontwikkeling van afzettingen en concentratiecellen mogelijk maakt.
Spleten verdienen bijzondere aandacht. De onderzijde van een sluitring, een schroefdraadverbinding, een overlappende naad of een slecht gedraineerde ondersteuning kan elektrolyt vasthouden nadat het omliggende oppervlak is opgedroogd. Zuurstofuitputting in de spleet veroorzaakt een cel met differentiële beluchting, en de ingesloten oplossing kan zuurder en chloride-rijker worden. Het ASM Handbook beschrijft spleetcorrosie als een gekoppeld proces waarin elektrochemische reacties, homogene chemische reacties en massatransport betrokken zijn; geometrie, materiaal en omgeving bepalen gezamenlijk het resultaat. ASTM G78-95 biedt procedures voor het identificeren van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van de relatieve weerstand tegen spleetcorrosie van roestvaste legeringen op ijzer- en nikkelbasis in gespecificeerde chloridehoudende waterige omgevingen. Een galvanische berekening die de spleet negeert, kan daardoor een vals gevoel van veiligheid geven.
Isolatie, drainage en compatibele materiaalkeuze
De eerste ontwerpmaatregel is vaak geometrisch en niet metallurgisch: voorkom dat water bij de verbinding van ongelijke metalen blijft staan. Oriënteer horizontale oppervlakken zodat ze kunnen afwateren, dicht overlappende verbindingen af of elimineer ze, vermijd komvormige sluitringen en zorg voor toegang voor inspectie en reiniging. Een afgedichte verbinding kan de voorkeur hebben boven een verbinding waarin chloridehoudend water herhaaldelijk wordt vastgehouden en verdampt, maar afdichtmiddelen moeten compatibel blijven met de bedrijfstemperatuur, chemicaliën en bewegingen. Slecht aangebracht afdichtmiddel kan een verborgen spleet creëren in plaats van deze te verwijderen.
Elektrische isolatie kan de galvanische stroom onderbreken. Niet-geleidende hulzen, sluitringen, bussen en pakkingen zijn alleen effectief wanneer ze tijdens montage en gebruik intact blijven. Het isolatiesysteem moet bovendien voorkomen dat water om de barrière heen een brug vormt. Bevestigingsgaten, scherpe randen en beschadigde coatings vereisen aandacht, omdat één enkele metallische omleiding het galvanische koppel opnieuw kan verbinden. De isolatie moet na installatie worden gecontroleerd en niet alleen worden verondersteld op basis van de aanwezigheid van een kunststof sluitring.
Materiaalkeuze blijft belangrijk. De gekoppelde materialen moeten in de werkelijke elektrolyt compatibele corrosiepotentialen hebben, en het ontwerp moet een klein anodisch oppervlak gekoppeld aan een groot kathodisch oppervlak vermijden. Voor blootstelling aan de kust of aan strooizout noemt de ontwerprichtlijn voor constructies van roestvast staal Type 316/316L, overeenkomend met EN 1.4401/1.4404 waar van toepassing, of geschikte duplexkwaliteiten als de voorkeur boven Type 304/304L, overeenkomend met EN 1.4301/1.4307. Deze aanbeveling heeft zowel betrekking op chloridegedreven lokale corrosie als op de galvanische gevolgen van een beschadigd passief oppervlak.
Kwaliteitsmaten vervangen geen beoordeling van de samengestelde constructie. De International Molybdenum Association geeft de austenitische en duplexformule “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”; een hogere waarde duidt op een grotere relatieve putcorrosieweerstand in chloridehoudende omgevingen, niet op immuniteit tegen galvanische of spleetcorrosie. World Stainless rapporteert PRE-waarden van 19 voor 1.4301, 25 voor 1.4401 en 1.4521, en 34 voor duplex 1.4462, waarbij het belang van chlorideconcentratie, bodemweerstand en pH voor ondergrondse toepassingen wordt benadrukt. Deze cijfers kunnen de keuze van de kwaliteit ondersteunen, maar drainage, isolatie, oppervlakteverhouding en elektrische continuïteit bepalen of de gekozen kwaliteit als onderdeel van het samengestelde systeem veilig blijft.
Interkristallijne corrosie en sensibilisatie
Interkristallijne corrosie is een preferentiële aantasting langs of naast korrelgrenzen, omdat de lokale chemische samenstelling aan die grenzen verschilt van die binnen de korrels. Het mechanisme is niet eenvoudigweg “corrosie van de korrelgrens”. Een roestvast staal kan over het grootste deel van zijn oppervlak passief blijven, terwijl smalle gebieden naast de grenzen anodisch worden en oplossen. Sensibilisatie is de metallurgische toestand die dit mogelijk maakt, meestal na blootstelling aan een temperatuurbereik waarin chroomcarbiden kunnen neerslaan.
Chroomarme zones aan korrelgrenzen
In austenitische roestvaste staalsoorten kan koolstof tijdens thermische blootstelling met chroom reageren en chroomrijke carbiden vormen, doorgaans aangeduid als , waarbij chroom het voornaamste metallische bestanddeel is. Deze carbiden slaan bij voorkeur neer aan korrelgrenzen, omdat diffusie en kiemvorming daar gunstig zijn. Chroom wordt aan de omliggende vaste oplossing onttrokken, waardoor aan weerszijden van de grens een smalle chroomarme zone achterblijft.
Het carbide zelf is doorgaans niet de belangrijkste bron van snelle aantasting. Dat is de aangrenzende verarmde zone. Als de chroomconcentratie daarin voldoende daalt, kan deze niet even snel als het omliggende materiaal een stabiele passieve chroomoxidefilm herstellen. Een elektrolyt kan vervolgens het grensgebied aantasten, waardoor een netwerkachtig corrosiepad door de aangetaste microstructuur ontstaat. In ernstige gevallen worden korrels fysiek van de matrix gescheiden.
Sensibilisatie hangt van meer af dan alleen de piektemperatuur. De verblijftijd op temperatuur, het koolstofgehalte, voorafgaande koudvervorming, de korrelgrootte, de legeringssamenstelling en de afkoelsnelheid beïnvloeden allemaal de carbideprecipitatie. Austenitische kwaliteiten kunnen gevoelig worden na blootstelling ongeveer binnen het bereik van 500–850 °C, hoewel de precieze tijd-temperatuurrespons per smelt en productvorm varieert. Een korte passage door dit bereik kan in een dun onderdeel weinig gevolgen hebben, terwijl een langzamere thermische cyclus of herhaalde verhitting een aanzienlijke gesensibiliseerde zone kan veroorzaken.
Dit mechanisme moet worden onderscheiden van putcorrosie en spleetcorrosie. Putcorrosie is een zeer lokale afbraak van de passiviteit, die vaak verband houdt met chloride-ionen. Spleetcorrosie wordt sterk bepaald door een beperkte geometrie en zuurstofverarming; de British Stainless Steel Association stelt dat spleetcorrosie begint waar de beschikbaarheid van zuurstof extreem laag is. Interkristallijne corrosie volgt daarentegen een metallurgisch pad dat door de chemische samenstelling aan de korrelgrenzen wordt gecreëerd. De mechanismen kunnen naast elkaar voorkomen, met name bij gelaste constructies in chloridehoudende omstandigheden, maar het zijn geen uitwisselbare verklaringen.
Thermische lascycli en stabilisatie
Lassen is een veelvoorkomende oorzaak van sensibilisatie, omdat de warmtebeïnvloede zone (HAZ) een zich verplaatsende thermische cyclus ondergaat in plaats van een uniforme behandeling in een oven. Materiaal direct naast de smeltgrens kan tijdens het verhitten het bereik van carbideprecipitatie binnengaan en vervolgens langzaam genoeg afkoelen om de precipitatie te laten voortduren. De aangetaste band kan smal en onregelmatig zijn en aan weerszijden van een verbinding verschillend uitvallen. Dikke doorsneden, hoge inklemming en grote lasrupsen vergroten over het algemeen de warmteopslag, maar het werkelijke risico hangt af van de interpass-temperatuur, de volgorde van de lasrupsen, het ontwerp van de verbinding, de omgevingsomstandigheden en de thermische geleidbaarheid van het samenstel.
Een hoge warmte-inbreng veroorzaakt niet automatisch interkristallijne corrosie, en een lage warmte-inbreng garandeert geen immuniteit. De warmte-inbreng beïnvloedt de piektemperatuur en de tijd die bij verhoogde temperatuur wordt doorgebracht, terwijl de afkoelgeschiedenis bepaalt of de carbideprecipitatie voldoende tijd heeft om zich te ontwikkelen. Lassen in meerdere gangen kan materiaal dat eerder niet was aangetast of gedeeltelijk was gesensibiliseerd opnieuw verhitten. Een reparatielas kan daardoor een tweede thermische cyclus veroorzaken in een reeds veranderde HAZ.
Koolstofarme kwaliteiten beperken dit risico door de hoeveelheid koolstof die beschikbaar is voor carbidevorming te verminderen. Type 304L, doorgaans aangeduid als UNS S30403, en Type 316L, doorgaans aangeduid als UNS S31603, bevatten volgens de relevante productspecificaties maximaal 0,030% koolstof, tegenover 0,08% voor de conventionele limieten van Type 304 en Type 316 in veel specificaties. Het lagere koolstofgehalte maakt praktischer lassen zonder aansluitend oplossingsgloeien mogelijk, met name bij dunne en middelzware constructies.
De aanduiding “L” is geen universele garantie tegen corrosie. Zij beperkt het sensibilisatierisico dat verband houdt met koolstofprecipitatie; zij voorkomt geen chlorideputcorrosie, spleetcorrosie, galvanische aantasting, erosie-corrosie of spanningscorrosie-scheurvorming. De BSSA identificeert trekspanning in combinatie met specifieke omgevingsfactoren als noodzakelijk voor spanningscorrosie-scheurvorming. Een gelast vat van Type 316L kan interkristallijne aantasting dus vermijden, maar toch bezwijken door chloridegeïnduceerde scheurvorming of spleetcorrosie als het ontwerp en de gebruiksomgeving die mechanismen mogelijk maken.
Gestabiliseerde kwaliteiten gebruiken elementen met een sterkere affiniteit voor koolstof dan chroom heeft. Type 321 bevat titanium, terwijl Type 347 niobium (columbium) bevat; deze elementen vormen bij voorkeur stabiele carbiden en verminderen de precipitatie van chroomcarbiden. Hun prestaties hangen nog steeds af van de thermische geschiedenis van het product en de fabricagepraktijk. Stabilisatie is geen vervanging voor een deugdelijke beheersing van het lassen, en overmatige of ongebruikelijke thermische blootstelling kan andere microstructurele problemen veroorzaken.
304L, 316L en aandachtspunten na fabricage
De keuze van de kwaliteit moet beginnen bij de gebruiksomgeving en vervolgens rekening houden met de fabricage. Type 304L kan geschikt zijn wanneer de chloridebelasting, temperatuur en ernst van spleten beperkt zijn. Type 316L bevat molybdeen en biedt over het algemeen een grotere weerstand tegen chloridegerelateerde put- en spleetcorrosie, maar dit voordeel neemt niet de noodzaak weg om lasverontreiniging, warmteverkleuring, stilstaande geometrieën en afzettingen te beheersen. World Stainless plaatst Type 304/304L bij omstandigheden met een lagere selectiescore en Type 316/316L of Type 444 bij omstandigheden in het middensegment; voor geleidelijk agressievere omgevingen vermeldt de organisatie Type 317L, 904L, superduplex en legeringen met 6% molybdeen.
De toestand na het lassen is van belang. Warmteverkleuring kan een chroomarme oppervlaktelaag en oxiden bevatten die de lokale passiviteit verminderen. Daarom kunnen reiniging en, waar voorgeschreven, beitsen of een andere goedgekeurde oppervlaktebehandeling noodzakelijk zijn. Mechanische beschadiging, ingesloten koolstofstaaldeeltjes en lasspatten kunnen corrosieplaatsen creëren die geen verband houden met klassieke sensibilisatie. Oplossingsgloeien kan chroomcarbiden oplossen en een uniformere vaste oplossing herstellen, maar dit is bij grote constructies vaak onpraktisch en moet worden gevolgd door snel afkoelen om hernieuwde precipitatie te voorkomen.
De inspectie moet aansluiten bij het vermoedelijke mechanisme. Een visueel schone las bewijst niet dat de HAZ ongesensibiliseerd is. Procedurekwalificatie, beheersing van de warmte-inbreng en interpass-temperatuur, een geschikte keuze van toevoegmateriaal, een schone voorbereiding van de verbinding en het vermijden van onnodige herverhitting leveren sterker bewijs. De wanddikte en eventuele warmtebehandeling na fabricage moeten bij de beoordeling worden betrokken, evenals de chlorideconcentratie, temperatuur, spleetgeometrie en blootstellingsduur.
PREN kan helpen bij het vergelijken van de relatieve weerstand tegen putcorrosie, met gebruikmaking van de formule van de International Molybdenum Association: “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”. Deze waarde voorspelt echter geen interkristallijne corrosie of levensduur. De chemische samenstelling aan de korrelgrenzen en de lasgeschiedenis moeten afzonderlijk worden beoordeeld.
Spanningscorrosiescheurvorming
Spanningscorrosiescheurvorming (SCC) is niet simpelweg corrosie die optreedt in een onderdeel dat onder spanning staat. De British Stainless Steel Association (BSSA) stelt dat trekspanning samen met specifieke omgevingsfactoren vereist is. Alle drie de elementen zijn van belang: een gevoelig materiaal, een trekspanningsveld en een omgeving die het initiëren en voortplanten van scheuren mogelijk maakt. Wanneer één ervan wordt weggenomen, kan het kenmerkende scheurproces stoppen, hoewel er nog steeds een ander corrosiemechanisme aanwezig kan zijn.
De spanning kan aangebracht of restspanning zijn. Aangebrachte trekspanning ontstaat door belastingen tijdens bedrijf, zoals druk, buiging, trillingen, thermische verhindering of extern opgelegde verplaatsing. Resttrekspanning blijft na de fabricage aanwezig, zelfs wanneer het onderdeel onbelast is. Lassen is een veelvoorkomende bron: het lasmetaal en de warmte-beïnvloede zone krimpen tijdens het afkoelen, terwijl het omliggende materiaal die krimp verhindert. Koudvervormen, verspanen, slijpen, richten, persen en ongelijkmatige warmtebehandeling kunnen eveneens trekspanning nabij het oppervlak achterlaten.
Dit onderscheid heeft gevolgen voor inspectie en ontwerp. Een vat dat onbelast lijkt, kan toch scheuren, omdat de gelaste verbindingen resttrekspanning bevatten. Omgekeerd kan een onderdeel onder een nominale trekbelasting een hogere lokale spanning ondervinden bij een schroefdraadwortel, scherpe hoek, put, lasovergang of spleet. SCC ontwikkelt zich gewoonlijk als een smalle scheur of vertakkende scheur, vaak met slechts beperkt algemeen metaalverlies eromheen. Putcorrosie is iets anders. Een put is een gelokaliseerde corrosieholte die ontstaat door afbraak van de passieve film en plaatselijke elektrochemische oplossing; de put kan als spanningsconcentrator en initiatieplaats voor een scheur fungeren, maar putcorrosie en SCC zijn geen onderling verwisselbare diagnoses.
De gecombineerde vereisten van spanning en omgeving
De omgeving moet de elektrochemische en chemische stappen ondersteunen die nodig zijn om een scheur actief te houden. Voor roestvast staal vormt chloridehoudend water een belangrijk aandachtspunt, vooral wanneer zuurstoftoegang, verdamping, afzettingen, spleten en temperatuur plaatselijk agressieve omstandigheden veroorzaken. Alleen de chlorideconcentratie in de bulk beschrijft de blootstelling niet. Een dunne natte film kan veel geconcentreerder worden naarmate water verdampt, terwijl een afzetting of een verbinding met pakking vocht kan vasthouden nadat het omliggende oppervlak droog lijkt.
Zuurstof speelt een complexe rol. BSSA legt uit dat spleetcorrosie begint op plaatsen waar de beschikbaarheid van zuurstof uiterst laag is. Een spleet kan daardoor een cel met differentiële beluchting vormen, waarbij het beperkte gebied anodisch wordt ten opzichte van het blootgestelde oppervlak. Zodra de spleet verzuurt en chloride concentreert, kan deze naast een gebied onder spanning een ernstig lokaal milieu creëren. Elders kunnen zuurstoftoegang en oxiderende omstandigheden het afbreken van de passieve film of het gedrag bij repassivering ondersteunen. De relevante vraag is niet of zuurstof eenvoudigweg “aanwezig” of “afwezig” is, maar hoe zuurstof, vocht, chloride en massatransport over het onderdeel variëren.
De geometrie van een spleet is daarom een ontwerpvariabele en geen onbelangrijk detail. Het ASM Handbook beschrijft spleetcorrosie als een gekoppeld proces waarbij elektrochemische reacties, homogene chemische reacties en massatransport betrokken zijn. De spleetbreedte, -diepte, toestand van het oppervlak, afwatering en het materiaal dat met de spleet in contact staat, beïnvloeden allemaal de lokale chemie. ASTM G78-95, in 1995 gepubliceerd door ASTM International, beschrijft procedures voor het identificeren van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van de relatieve weerstand tegen spleetcorrosie van roestvaste legeringen op ijzer- en nikkelbasis in gespecificeerde chloridehoudende waterige omgevingen. Dergelijke proeven vergelijken vastgelegde omstandigheden; ze leveren geen universele levensduurgrens voor elke geometrie.
SCC moet daarom als een systeemprobleem worden geëvalueerd. BSSA noemt putcorrosie, spleetcorrosie, interkristallijne corrosie, spanningscorrosiescheurvorming, galvanische corrosie en algemene corrosie als de belangrijkste mechanismen die roestvast staal beïnvloeden. Een defect onderdeel kan meerdere mechanismen tegelijk vertonen: een spleet kan chloriden concentreren, putcorrosie kan bij de spleetopening beginnen en resttrekspanning kan een gelokaliseerd defect omzetten in een zich voortplantende scheur. Door elke donkere plek of put “spanningscorrosiescheurvorming” te noemen, wordt de oorzaak verhuld en kan de verkeerde corrigerende maatregel worden genomen.
Chloride-geïnduceerde scheurvorming in austenitisch roestvast staal
Chloride-SCC wordt sterk in verband gebracht met austenitisch roestvast staal, waaronder Type 304/304L en Type 316/316L, wanneer trekspanning en een geschikte chloridehoudende omgeving gelijktijdig aanwezig zijn. De gevoeligheid neemt toe met de temperatuur en met omstandigheden die een geconcentreerd, nat en oxiderend oppervlak in stand houden. Heet proceswater, zoutafzettingen, nat geworden isolatie, opspattend zeewater aan de kust, resten van dooimiddelen en oppervlakken waar verdamping optreedt, kunnen allemaal omstandigheden creëren die ernstiger zijn dan de nominale samenstelling van het water doet vermoeden.
Er bestaat geen enkele chlorideconcentratie of temperatuur die voor elke austenitische kwaliteit het onderscheid maakt tussen “veilig” en “onveilig” gebruik. De legeringssamenstelling, koudvervorming, toestand van het oppervlak, spanningsintensiteit, zuurstofbeschikbaarheid, pH, verontreinigingen, bevochtigings- en droogcycli en blootstellingsduur beïnvloeden het resultaat. Een drempelwaarde die zonder deze kwalificaties wordt aangehaald, is geen ontwerpregel. De ontwerphandleiding voor constructies van roestvast staal identificeert het chloridegehalte, de temperatuur, verontreinigende stoffen, zuurgraad, oxiderende stoffen en zuurstof als factoren die gelokaliseerde corrosie beïnvloeden; dezelfde variabelen kunnen bepalen of een beschadigde passieve film in een gebied onder spanning zich ontwikkelt tot SCC.
De weerstand tegen putcorrosie blijft belangrijk, maar voorspelt SCC op zichzelf niet. De International Molybdenum Association geeft de uitdrukking voor austenitische en duplex staalsoorten:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.
Een hogere PREN duidt op een grotere relatieve weerstand tegen putcorrosie in chloridehoudende omgevingen, maar niet op immuniteit tegen SCC en evenmin op een volledige voorspelling van de levensduur. Een kwaliteit met een hoger molybdeen- of stikstofgehalte kan het initiëren van putten beperken, maar toch gevoelig blijven voor scheurvorming bij een bepaalde combinatie van temperatuur, spanning en chlorideblootstelling. Omgekeerd kan het wegnemen van een spleet of het verminderen van restspanning doeltreffender zijn dan alleen het veranderen van de staalsoort.
Ferritische, duplex- en hooggelegeerde austenitische families moeten worden beoordeeld op basis van het daadwerkelijke faalmechanisme. Ferritische kwaliteiten hebben niet dezelfde austenitische gevoeligheid voor chloride-SCC, maar brengen andere beperkingen met zich mee op het gebied van lassen, taaiheid, vervormen en fabricagekwaliteit. Duplex roestvast staal biedt vaak een hogere weerstand tegen chloride-geïnduceerde gelokaliseerde corrosie en een grotere sterkte, maar de thermische cycli tijdens het lassen, de fasebalans en de fabricagebeheersing vereisen aandacht. Hooggelegeerde austenitische kwaliteiten, superduplexkwaliteiten en legeringen met 6% molybdeen kunnen het toepassingsgebied voor chloridehoudende diensten uitbreiden, maar hun selectie blijft afhankelijk van spanning, temperatuur, spleten en fabricage.
World Stainless illustreert de relatieve logica voor de selectie van staalsoorten door lage selectiescores te koppelen aan Type 304/304L, middelzware omstandigheden aan Type 316/316L of 444, zwaardere omstandigheden aan Type 317L en zeer agressieve omgevingen aan kwaliteiten zoals 904L, superduplex en legeringen met 6% molybdeen. Deze categorieën bieden geen garantie tegen SCC. Het zijn uitgangspunten om de legeringsfamilie en de weerstand tegen gelokaliseerde corrosie af te stemmen op de blootstelling.
Restspanning, temperatuur en ontwerpmaatregelen
Spanningsvermindering is vaak de meest directe beheersmaatregel. Ontwerpers kunnen de aangebrachte spanning verlagen, waar praktisch mogelijk langdurige trekbelasting vermijden, grotere afrondingsstralen bij hoeken toepassen, abrupte veranderingen in doorsnede voorkomen en inkepingachtige schroefdraden of lasovergangen vermijden. Verbindingen moeten zout water afvoeren in plaats van vasthouden. Pakkingen, overlappingsverbindingen, klemmen en afzettingen moeten worden beoordeeld als mogelijke spleten, vooral wanneer thermische cycli vloeistof in een nauwe opening pompen.
Beheersing van de fabricage is even belangrijk. Lasprocedures moeten schadelijke warmte-inbreng en vervorming beperken en tegelijkertijd de voorgeschreven metallurgische toestand behouden. Lasoppervlakken moeten worden gereinigd en, wanneer de gebruiksomstandigheden dit vereisen, moet de aanloopkleur worden verwijderd; slijpen mag geen scherpe groeven of uitgesmeerde verontreinigingen veroorzaken. Koudvervormde gebieden, snijranden en gerepareerde lassen verdienen een afzonderlijke beoordeling, omdat hun restspanning en toestand van het oppervlak kunnen verschillen van die van de moederplaat. Warmtebehandeling voor spanningsvermindering is niet automatisch geschikt voor elke roestvaststaalsoort of gelaste constructie. De effecten ervan op sensibilisatie, fasebalans, vervorming en mechanische eigenschappen moeten daarom worden gecontroleerd.
Temperatuur verdient expliciete aandacht. Zij versnelt veel corrosiereacties en kan chloridefilms door verdamping sterker concentreren. Isolatiesystemen vormen een bijzonder aandachtspunt wanneer zij chloriden binnenlaten en vasthouden en tegelijkertijd inspectie verhinderen. Bij het ontwerp moet rekening worden gehouden met de hoogste metaaltemperatuur, lokale hotspots, cyclische bevochtiging en droging en de vraag of een nominaal verdunde processtroom tijdens stilstand of verdamping kan concentreren.
De keuze van de staalsoort vormt het laatste onderdeel van de beheersstrategie en is geen vervanging voor een deugdelijke geometrie en fabricage. World Stainless rapporteerde in 2025 PREN-waarden van 19 voor 1.4301, 25 voor 1.4401 en 1.4521 en 34 voor duplex 1.4462 in zijn richtlijn voor grond en beton, waarbij het belang van chlorideconcentratie, soortelijke weerstand van de grond en pH voor ingegraven toepassingen werd benadrukt. Deze waarden helpen bij het vergelijken van de weerstand tegen gelokaliseerde corrosie binnen een vastgelegd kader; zij stellen geen SCC-grenswaarden vast. De selectie moet de relevante legeringsfamilie combineren met spanningsanalyse, het vermijden van spleten, temperatuurbeheersing, fabricageregistraties en inspectie op vroege putten, lasdefecten en scheurachtige indicaties.
Corrosie onder afzettingen, in de bodem en in beton
Afzettingen, stilstaand water en differentiële beluchting
Een roestvaststalen oppervlak ondervindt geen uniforme omgeving wanneer modder, aanslag, mariene aangroei, procesvaste stoffen of ingesloten water een deel ervan bedekken. Het bedekte gebied wordt een zuurstofarme anode, terwijl het blootgestelde, zuurstofrijke oppervlak als kathode fungeert. Deze cel met differentiële beluchting kan de aantasting concentreren aan de rand van de afzetting of binnen de bedekte zone, zelfs wanneer het omringende water slechts matig agressief is. De afzetting houdt bovendien chloride vast, vermindert de lokale doorspoeling en kan verhinderen dat de chroomrijke passieve film zich na een kleine beschadiging herstelt.
Stilstaand water leidt tot een vergelijkbaar resultaat. Verdamping kan de chlorideconcentratie verhogen; hydrolyse van opgeloste metaalchloriden kan de pH verlagen; en zuurstofverbruik binnen een nauwe spleet kan een chemische samenstelling veroorzaken die afwijkt van die in de bulk van de vloeistof. ASM International beschrijft spleetcorrosie als een gekoppeld proces waarbij elektrochemische reacties, homogene chemische reacties en massatransport betrokken zijn. De geometrie is daarom even belangrijk als de nominale legeringssamenstelling. Een pakkingrand, overlapverbinding, schroefdraadverbinding, ondersnijding bij een las, bevestigingsclip of met sediment gevulde afvoer kan een spleet vormen met een eigen elektrolyt.
De British Stainless Steel Association stelt dat spleetcorrosie begint op plaatsen waar de beschikbaarheid van zuurstof uiterst gering is. Zodra de passieve film bezwijkt, ontstaan door het oplossen van metaal binnen de spleet positief geladen ionen. Chloride migreert de spleet in om de ladingsbalans te handhaven, terwijl zure hydrolyse repassivering bemoeilijkt. De aantasting kan zich vervolgens onder een ogenschijnlijk intact oppervlak voortzetten. Putcorrosie en spleetcorrosie kunnen naast elkaar voorkomen: een put kan zijn eigen afgesloten geometrie creëren, en een afzetting kan putten aan het zicht onttrekken.
ASTM G78-95, in 1995 gepubliceerd door ASTM International, beschrijft procedures voor het identificeren van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van de relatieve weerstand tegen spleetcorrosie van roestvaste legeringen op ijzer- en nikkelbasis in gespecificeerde chloridehoudende waterige omgevingen. De resultaten vormen vergelijkend testbewijs en zijn geen rechtstreekse voorspelling van de levensduur in bedrijf. Temperatuur, chlorideconcentratie, bevochtigingsduur, spleetvormer, oppervlakteconditie en aangelegde spanning kunnen de uitkomst veranderen.
Het ontwerp bepaalt het eerste falen vaak effectiever dan een beperkte wijziging van de materiaalkwaliteit. Oppervlakken moeten leeglopen in plaats van sediment vast te houden, horizontale richels moeten worden vermeden of afgeschuind, en verbindingen mogen geen spleten vormen die niet kunnen worden geïnspecteerd. Doorlopende lassen kunnen een spleet elimineren die door een onderbroken bevestiging is gevormd, maar verkleuring door laswarmte en verontreiniging moeten nog steeds met geschikte reiniging en afwerking worden aangepakt. Een onderdeel van 1.4301 met een schoon ontwerp waardoor water vrij kan weglopen, kan beter presteren dan een nominaal meer resistente kwaliteit die onder een chloridehoudende afzetting opgesloten zit. Dat maakt 1.4301 geen universele keuze; het laat zien waarom legeringskeuze en detaillering niet los van elkaar kunnen worden beschouwd.
Afzettingen kunnen ook galvanische effecten veroorzaken wanneer deeltjes van koolstofstaal, ijzeroxide of een incompatibel bevestigingsmiddel contact maken met het roestvaste oppervlak. Vrij ijzer is op zichzelf geen mechanisme van corrosie van roestvast staal, maar het kan het oppervlak verkleuren, vocht vasthouden en lokale cellen bevorderen. Fabricagezones die worden blootgesteld aan slijpstof van koolstofstaal vereisen scheiding, reiniging en inspectie vóór ingebruikname.
Ondergronds roestvast staal en variabelen van de bodem
Door begraving wordt een gecontroleerd, zichtbaar oppervlak vervangen door een variabele poreuze elektrolyt. Het bodemvocht verandert onder invloed van regenval, drainage, grondwaterstand en seizoensgebonden uitdroging. Chloride kan afkomstig zijn van zeewater, dooizout, industriële verontreiniging of verontreinigd aanvulmateriaal. Sommige bodems blijven vrijwel droog en hebben een hoge elektrische weerstand; andere houden langdurig geleidend water tegen het metaal vast. Een ondergronds onderdeel kan daardoor over zijn lengte met verschillende blootstellingsomstandigheden te maken krijgen.[5] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
Richtlijnen van World Stainless die in 2025 zijn gepubliceerd, noemen chlorideconcentratie, bodemweerstand en pH als variabelen waarmee rekening moet worden gehouden bij de selectie van ondergronds roestvast staal. De bodemweerstand is een praktische indicator van de mate waarin ionische stroom door de bodem kan vloeien, hoewel deze niet de volledige chemische samenstelling beschrijft. Een lage weerstand gaat doorgaans samen met een hoger vochtgehalte en meer opgeloste zouten, terwijl een hoge weerstand geen veiligheid garandeert wanneer een natte chloridehoudende plek, een zure zone of een spleet aanwezig is. De pH beïnvloedt de stabiliteit van de passieve film en de reacties die optreden bij insluitsels, afzettingen en beschadigde gebieden.[6] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
World Stainless vermeldt in zijn richtlijnen voor bodem en beton vergelijkende PRE-waarden van 19 voor 1.4301, 25 voor 1.4401, 25 voor 1.4521 en 34 voor duplex 1.4462. Deze cijfers helpen het relatieve effect van de legeringschemie te illustreren, maar zijn geen zelfstandige selectieregels. De International Molybdenum Association definieert de uitdrukking voor austenitisch en duplex roestvast staal als “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Een hogere berekende waarde duidt doorgaans op een grotere relatieve weerstand tegen chloridegeïnduceerde putcorrosie in gespecificeerde omgevingen; de waarde houdt geen rekening met bodemdrainage, spleetgeometrie, oppervlakteconditie, zwerfstromen, fabricagefouten of de duur van de bevochtiging.
Dit onderscheid is van belang voor ondergronds toegepast 1.4301, 1.4401, 1.4521 en 1.4462. Een vergelijking van PRE-waarden kan geen toelaatbare chlorideconcentratie voor iedere bodem vaststellen en evenmin voorspellen of een las, koppeling of overgangszone tientallen jaren passief zal blijven. World Stainless presenteert Type 304/304L voor lage selectiescores, Type 316/316L of 444 voor middelzware omstandigheden, Type 317L voor zwaardere omstandigheden en kwaliteiten zoals 904L, superduplex en legeringen met 6% molybdeen voor zeer agressieve omgevingen. De uiteindelijke materiaalkeuze moet gebaseerd zijn op gemeten of deugdelijk onderbouwde locatiegegevens en op de gevolgen van falen.
Bij ondergrondse constructies moet waterophoping bij invoerpunten worden voorkomen en moet rekening worden gehouden met de overgang van bodem naar lucht, beton, grout of een ondergelopen ruimte. De bodemlijnzone is vaak sterker blootgesteld dan het volledig begraven gedeelte, omdat deze te maken heeft met afwisselende bevochtiging en uitdroging, toegang van zuurstof en zoutconcentratie. Aanvulmateriaal moet schoon en compatibel zijn en vrij van resten van koolstofstaal, chloridehoudend afval en bouwchemicaliën. Het verdichten van ongeschikt vulmateriaal rond roestvast staal kan een permanente afzetting veroorzaken. Ook drainage en kathodische interacties met nabijgelegen koolstofstaal, wapeningsstaal of systemen met opgedrukte stroom moeten worden beoordeeld.
Gewapend beton, chloriden en de context van carbonatatie
Roestvast staal dat in gezond, alkalisch beton is ingebed, profiteert van een passieve omgeving. Die bescherming is niet absoluut. Scheuren, poriën, grindnesten, onvoldoende verdichte dekking en voegen kunnen routes vormen voor water en opgeloste zouten. Chloride-ionen uit maritieme blootstelling, verontreinigde toeslagmaterialen, dooizouten of aanmaakwater kunnen naar de wapening migreren. Wanneer de chlorideconcentratie aan het staal een kritische toestand bereikt voor de specifieke legering en de betonomgeving, kan lokale depassivering putcorrosie veroorzaken.
Carbonatatie verloopt volgens een ander mechanisme. Koolstofdioxide uit de atmosfeer reageert met cementhydraten en verlaagt de alkaliteit vanaf het oppervlak naar binnen toe. Carbonatatie van beton kan de passieve bescherming verminderen die beschikbaar is voor conventionele wapening van koolstofstaal, maar roestvaste kwaliteiten behouden doorgaans een bruikbare weerstand over een breder bereik van betonomstandigheden. Carbonatatie blijft relevant wanneer deze samengaat met chloride-indringing, scheurvorming, een geringe dekking, bevochtigingscycli of spleten rond verbindingen van de wapening. Carbonatatie mag niet worden beschouwd als een vervangende verklaring voor ieder falen van wapening.
Beton kan ook concentratiecellen creëren. Een scheur of poreuze zone kan nat blijven terwijl aangrenzend beton uitdroogt, en een staaf die deze grens overschrijdt, kan over zijn lengte met verschillende zuurstof- en chlorideomstandigheden te maken krijgen. Wapening van roestvast staal die met koolstofstaal is verbonden, kan galvanische koppeling veroorzaken, vooral wanneer een klein roestvast oppervlak is verbonden met een groot actief oppervlak van koolstofstaal of wanneer chloride het koolstofstaal heeft gedepassiveerd. Elektrische continuïteit, de configuratie van de staven, dekking, scheurbeheersing en drainage maken deel uit van de beoordeling.
Dezelfde kwaliteitsnummers kunnen niet zonder meer van een blootgestelde gevel naar wapening worden overgebracht zonder rekening te houden met het betonsysteem. 1.4401 en 1.4521 hebben volgens World Stainless een vergelijkende PRE-waarde van 25, terwijl duplex 1.4462 is vermeld met 34; deze waarden geven de relatieve weerstand van de legering aan en geen gegarandeerde levensduur in beton. Chloridebinding door cement, vochttransport, de elektrische weerstand van het beton, de scheurwijdte en de temperatuur beïnvloeden allemaal de tijd en de plaats van de aantasting. Details die water uit voegen houden en voorkomen dat met zout beladen afstromend water zich tegen het beton verzamelt, kunnen even doorslaggevend zijn als de keuze voor een legering met een hogere PRE-waarde.
Hoe kwaliteiten roestvast staal worden geselecteerd
De selectie van een kwaliteit roestvast staal is een beoordeling van de blootstelling en geen rangschikking van legeringen van zwak naar sterk. Dezelfde kwaliteit kan goed presteren in een schone, goed gedraineerde installatie binnenshuis en snel bezwijken in een warme, chloridehoudende spleet. De selectie begint daarom met het corrosiemechanisme dat de levensduur kan bepalen: putcorrosie, spleetcorrosie, interkristallijne aantasting, spanningscorrosie, galvanische corrosie of algemene corrosie. De British Stainless Steel Association noemt alle zes als voornaamste mechanismen die roestvaste staalsoorten beïnvloeden.
Een praktische reeks die door World Stainless is gepubliceerd, koppelt steeds strengere selectievoorwaarden aan roestvaststaalsoorten met een steeds hoger legeringsgehalte: Type 304/304L bij lage selectiescores; Type 316/316L of Type 444 bij gemiddelde scores; Type 317L voor zwaardere omstandigheden; en kwaliteiten zoals 904L, superduplex en legeringen met 6% molybdeen voor zeer agressieve omgevingen. Die reeks is voorwaardelijk. Ze is alleen van toepassing wanneer de blootstelling is gedefinieerd volgens de genoemde selectiemethode van World Stainless, met inbegrip van de aannames over chloriden, temperatuur, bevochtiging, verontreiniging en ontwerp. Het is geen universele tabel voor de levensduur.
De eerste vraag is of het voorgestelde onderdeel droog blijft, vrij kan afwateren of een geconcentreerde oplossing vasthoudt. De chlorideconcentratie kan sterk toenemen naarmate water verdampt. Een pakking, overlapverbinding, schroefdraadverbinding of afzetting kan de toevoer van zuurstof verhinderen en een spleet creëren. BSSA stelt dat spleetcorrosie begint op plaatsen waar de beschikbaarheid van zuurstof uiterst gering is. Het ASM Handbook beschrijft de daaruit voortvloeiende aantasting als een gekoppeld proces waarbij elektrochemische reacties, homogene chemische reacties en massatransport betrokken zijn. Geometrie is net zo belangrijk als de nominale samenstelling van de legering.
Temperatuur, pH, oxiderende stoffen, verontreinigende stoffen, oppervlakteconditie, warmte-inbreng bij het lassen en restspanningen beïnvloeden vervolgens de selectie. ASTM G78-95, gepubliceerd in 1995, beschrijft procedures voor het identificeren van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van de relatieve weerstand tegen spleetcorrosie van roestvaste legeringen op ijzer- en nikkelbasis in gespecificeerde waterige omgevingen die chloriden bevatten. De resultaten daarvan kunnen niet rechtstreeks worden omgerekend naar een levensduurvoorspelling voor elke vervaardigde constructie.
Type 304/304L en 1.4301
| Kwaliteitsfamilie | Typische selectiepositie | Belangrijke beperking |
|---|---|---|
| Type 304/304L | Lage selectiescores | Beperkte marge in chloridehoudende spleten |
| Type 316/316L of 444 | Gemiddelde omstandigheden | Nog steeds kwetsbaar voor hete, geconcentreerde chloriden |
| Type 317L | Ernstigere omstandigheden | Vereist beheersing van ontwerp en fabricage |
| 904L, superduplex en 6% molybdeen | Zeer agressieve omgevingen | Niet immuun voor spleet- of spanningsgerelateerde aantasting |
Type 304 en Type 304L zijn austenitische chroom-nikkel-roestvaste staalsoorten die worden gebruikt wanneer de blootstelling een lage selectiescore oplevert en de chlorideconcentratie beperkt blijft. De EN 10088-aanduiding 1.4301 komt overeen met Type 304, terwijl de koolstofarme variant doorgaans wordt aangeduid als 1.4307; Type 304L is de ASTM/UNS-aanduiding die wordt gebruikt voor de koolstofarme samenstelling. Het lage koolstofgehalte vermindert het risico op sensibilisatie tijdens het lassen, maar maakt de legering niet bestand tegen putcorrosie of spleetcorrosie door chloriden.
Het relevante onderscheid ligt tussen de toestand met betrekking tot de fabricage en de weerstand tegen de omgeving. Type 304L kan de gevoeligheid voor neerslag van chroomcarbiden in door de laswarmte beïnvloede zones verminderen, waardoor interkristallijne corrosie na het lassen wordt voorkomen. Het bevat geen molybdeen en biedt daarom geen specifieke, op molybdeen gebaseerde toename van de weerstand tegen chloridegeïnduceerde lokale aantasting. Een gepolijst, schoon 304L-oppervlak in een goed geventileerde binnenomgeving vormt een ander corrosieprobleem dan een 304L-flens onder een met zout verontreinigde pakking.
World Stainless vermeldt een PRE-waarde van 19 voor 1.4301 in zijn richtlijn voor bodems en beton uit 2025. PRE is hierbij een vergelijkende indicator, geen voorspelling van penetratiesnelheid of ontwerp levensduur. De International Molybdenum Association definieert de veelgebruikte uitdrukking voor austenitische en duplexstaalsoorten als “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Omdat 1.4301 weinig of geen molybdeen en relatief weinig stikstof bevat, is de berekende waarde lager dan die van kwaliteiten die molybdeen of stikstof als legeringselement bevatten.
Type 304/304L is daarom een rationeel uitgangspunt voor gebruik bij lage chlorideconcentraties en lage temperaturen, met goede afwatering en gecontroleerde fabricage. Het wordt een slechte keuze wanneer afzettingen, stilstaand water, strooizout, zeewaternevel of nauwe spleten kenmerkende onderdelen van het ontwerp zijn. Oppervlaktereinheid en afwatering kunnen belangrijker zijn dan een klein nominaal verschil in samenstelling.
Type 316/316L, 1.4401 en 1.4404
Type 316 en Type 316L voegen molybdeen toe aan het austenitische chroom-nikkelsysteem. Molybdeen verhoogt de weerstand tegen door chloriden bevorderde putcorrosie en spleetcorrosie ten opzichte van Type 304, hoewel het geen van beide mechanismen elimineert. De EN 10088-aanduiding 1.4401 komt overeen met Type 316, terwijl 1.4404 overeenkomt met de koolstofarme Type 316L. Het lagere koolstofgehalte van 1.4404 ondersteunt gelaste constructies doordat het risico op sensibilisatie wordt verminderd; het mag niet worden opgevat als een algemene verhoging van de weerstand tegen elke corrosieve omgeving.
World Stainless kent in zijn richtlijn uit 2025 een PRE-waarde van 25 toe aan 1.4401, tegenover 19 voor 1.4301. Het numerieke verschil is bruikbaar voor een relatieve vergelijking binnen een gedefinieerd materiaal- en chloridekader, maar specificeert niet de kritische putcorrosietemperatuur, de drempel voor spleetcorrosie of de toelaatbare chlorideconcentratie voor een daadwerkelijk onderdeel. Deze waarden hangen af van de oppervlakteafwerking, insluitsels, lassen, afzettingen, chemische samenstelling van de oplossing en beproevingsmethode.
Type 316/316L wordt in de reeks van World Stainless geassocieerd met gemiddelde selectiescores. De kwaliteit kan geschikt zijn voor atmosferische maritieme blootstelling, veel toepassingen met proceswater en omstandigheden in beton of bodem die het veronderstelde bereik voor Type 304 overschrijden, mits het onderdeel kan afwateren en de temperatuur wordt beheerst. De kwaliteit blijft kwetsbaar in warme, geconcentreerde chlorideoplossingen en nauwe, stilstaande spleten. Een 316L-vat met chloridehoudende afzettingen bij een warme vloeistofleiding kan lokaal worden aangetast, ook wanneer de bulksamenstelling volledig aan de specificaties voldoet.
De handleiding voor het ontwerp van constructies van roestvast staal die in de onderzoeksbasis wordt aangehaald, noemt het chloridegehalte, de temperatuur, verontreinigende stoffen, zuurgraad, oxiderende stoffen en zuurstof als factoren die putcorrosie beïnvloeden. De handleiding plaatst 1.4401 of geschikte duplexkwaliteiten ook vóór 1.4301 bij blootstelling aan kustinvloeden of strooizout. Die aanbeveling vereist nog steeds aandacht voor laskwaliteit, spleetdetails en galvanisch contact. Een verbinding tussen ongelijksoortige metalen kan de aantasting concentreren op het minder edele onderdeel of op een beschadigd passief oppervlak.
444, 317L, 904L, duplex en kwaliteiten met 6% molybdeen
Type 444 is een ferritische roestvaste staalsoort die molybdeen bevat en doorgaans wordt geassocieerd met de EN-aanduiding 1.4521. De ferritische structuur vermijdt de nikkelrijke austenitische matrix en biedt in bepaalde omgevingen een nuttige weerstand tegen chlorideputcorrosie en spanningscorrosie. Type 444 is geen eenvoudige vervanger voor Type 316L: het vervormingsgedrag, de taaiheid van lassen, de thermische uitzetting en de fabricagebeperkingen verschillen. World Stainless vermeldt voor 1.4521 een PRE-waarde van 25, dezelfde vermelde waarde als voor 1.4401 in zijn richtlijn voor bodems en beton uit 2025. Deze gelijkheid betekent niet dat de prestaties bij elke geometrie of elk corrosiemechanisme gelijk zijn.
Type 317L is een austenitische kwaliteit met een hoger molybdeengehalte, bedoeld voor zwaardere omstandigheden dan het bereik van 304/304L en 316/316L. De selectie ervan hangt ervan af of het extra molybdeen en chroom de bepalende blootstelling aan chloriden of chemicaliën aanpakken. Ook bij deze kwaliteit zijn fabricage met weinig verontreiniging en een verstandig spleetontwerp vereist. Wanneer trekspanning en een specifieke omgeving gelijktijdig optreden, blijft spanningscorrosie een afzonderlijk aandachtspunt; BSSA stelt dat scheurvorming trekspanning in combinatie met specifieke omgevingsfactoren vereist. Alleen het verhogen van de PREN neemt die voorwaarde niet weg.
Duplexroestvast staal combineert austenitische en ferritische fasen. Een veelgebruikte kwaliteit, EN 1.4462, wordt vaak aangeduid als duplexroestvast staal van het type 2205. De samenstelling en het stikstofgehalte ervan kunnen een hogere weerstand tegen putcorrosie opleveren dan 304 of 316, terwijl de ferritische fase de weerstand tegen spanningscorrosie door chloriden kan verbeteren. World Stainless vermeldt voor 1.4462 een PRE-waarde van 34, tegenover 25 voor 1.4401 en 1.4521 en 19 voor 1.4301. Duplexkwaliteiten brengen andere beheersaspecten met zich mee: de fasebalans, het oplossingsgloeien, de thermische cycli bij het lassen en de fabricagetemperatuur moeten worden beheerst. Een slechte verwerking kan de taaiheid of de lokale corrosieweerstand verminderen, ondanks een gunstige nominale analyse.
904L is een sterk gelegeerde austenitische kwaliteit met aanzienlijke hoeveelheden nikkel en molybdeen, waarbij koper in bepaalde reducerende zure media eveneens bijdraagt aan de weerstand. Deze kwaliteit bevindt zich aan het uiteinde van de reeks van World Stainless voor zeer agressieve omstandigheden, maar de selectie ervan moet worden afgestemd op de chemische samenstelling van de omgeving en mag niet uitsluitend op de aanduiding berusten. Superduplexkwaliteiten combineren een hoog gehalte aan chroom, molybdeen en stikstof met duplexmetallurgie. Ze kunnen bescherming bieden bij zware blootstelling aan chloriden, hoge mechanische belastingen en zorgen met betrekking tot spanningscorrosie door chloriden, mits aan de eisen voor lassen en fasebeheersing wordt voldaan.
Austenitische kwaliteiten met 6% molybdeen bevinden zich in een nog hoger legeringsbereik. Hun gehaltes aan chroom, molybdeen en stikstof bieden een sterke weerstand tegen putcorrosie en spleetcorrosie in veeleisende chlorideoplossingen, maar ook dan kunnen spleetgeometrie, temperatuur en oxiderende omstandigheden het falen bepalen. Deze kwaliteiten moeten worden beoordeeld aan de hand van relevante beproevingen en gebruiksgegevens, en niet alleen op basis van PREN. De IMOA-vergelijking geeft een indicatie van de relatieve weerstand tegen putcorrosie in chloridehoudende omgevingen; zij houdt niet volledig rekening met galvanische corrosie, erosiecorrosie, interkristallijne aantasting, fabricagegebreken of spanningscorrosie.
Voor ondergronds toegepast roestvast staal verlangt World Stainless specifiek dat rekening wordt gehouden met de chlorideconcentratie, de soortelijke weerstand van de bodem en de pH. Een kwaliteit die op basis van een score is geselecteerd zonder deze metingen, is nog niet volledig geselecteerd. Dezelfde systematische aanpak geldt voor beton, procesapparatuur en maritieme constructies: definieer bevochtiging en concentratie, identificeer spleten en spanningen, houd rekening met de fabricage en selecteer vervolgens de laagst gelegeerde materiaalfamilie die het geïdentificeerde mechanisme met een geloofwaardige veiligheidsmarge beheerst. Wanneer de blootstelling onzeker is, kan het aanpassen van het ontwerp om stilstaande spleten te verwijderen een betrouwbaardere bescherming bieden dan één stap omhooggaan in kwaliteit.
Fabricage, oppervlakteconditie en onderhoud als corrosievariabelen
Een roestvaststaalkwaliteit behoudt zijn nominale corrosiebestendigheid niet ongewijzigd tijdens fabricage en gebruik. Lassen, slijpen, hanteren, afzettingen en drainage kunnen het lokale oppervlak zodanig veranderen dat aantasting ontstaat die niet zou optreden bij een schoon, goed afgewerkt proefstuk. De keuze van de kwaliteit blijft belangrijk, maar kan niet automatisch compenseren voor een door warmte verkleurde las, ingesloten koolstofstaal, een ruwe spleet of een horizontale richel waarin chlorideoplossing blijft staan.
Dit onderscheid is belangrijk, omdat corrosie van roestvast staal vaak lokaal en niet uniform optreedt. De British Stainless Steel Association noemt putcorrosie, spleetcorrosie, interkristallijne corrosie, spanningscorrosie, galvanische corrosie en algemene corrosie als belangrijkste mechanismen. Fabricage kan de gevoeligheid voor meerdere daarvan tegelijkertijd vergroten.

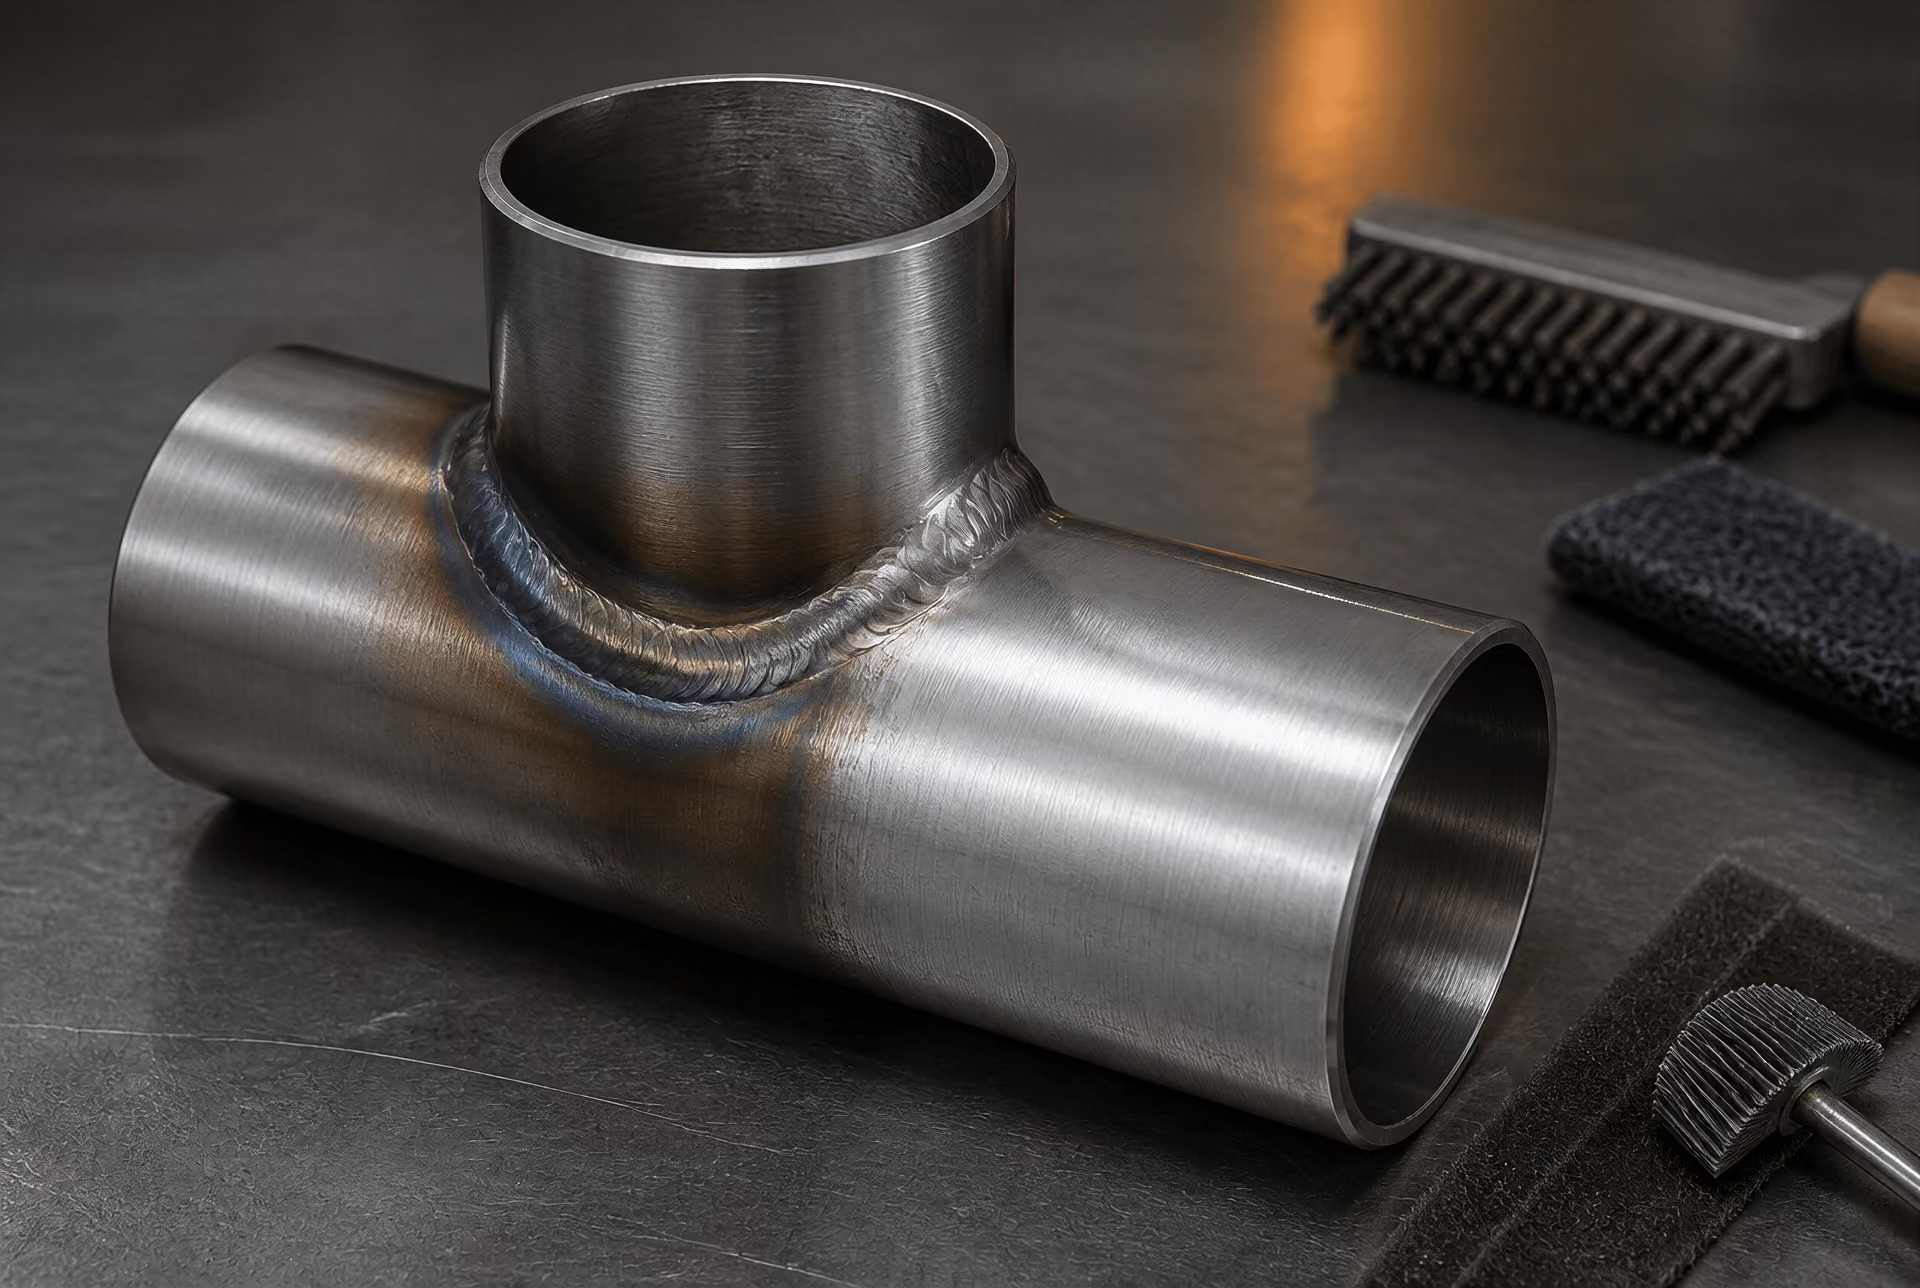
Lassen, warmteverkleuring en verontreiniging
Lassen verandert zowel het metaal als het oxide aan het oppervlak. Warmteverkleuring is de zichtbare verkleuring die ontstaat wanneer het verhitte oppervlak van roestvast staal reageert met zuurstof. De kleur ervan is geen betrouwbare maat voor de prestaties tijdens gebruik, maar het oxide onder en rond de verkleuring is over het algemeen minder beschermend dan de correct gevormde passieve film op een schoon oppervlak. Plaatselijk kan onder het oxide chroom zijn verarmd, terwijl de ruwe, onregelmatige oxidehuid vocht en chloride kan vasthouden. Bij een gelast onderdeel van Type 304L of Type 316L kan het laten zitten van warmteverkleuring in een natte omgeving of een omgeving met chloriden daarom plaatsen voor putcorrosie en spleetcorrosie creëren.
De behandeling na het lassen moet aansluiten bij de fabricagemethode en de gebruiksomgeving. Mechanische verwijdering met geschikte, uitsluitend voor roestvast staal bestemde schuurmiddelen kan de oxidehuid verwijderen, maar kan het oppervlak ook uitsmeren of bij onzorgvuldige uitvoering groeven veroorzaken. Chemisch beitsen verwijdert warmteverkleuring en het bijbehorende oxide gelijkmatiger, terwijl passiveringsbehandelingen na de fabricage de vorming van een schone, chroomrijke passieve film kunnen bevorderen. Dit zijn verschillende bewerkingen: beitsen verwijdert verontreinigingen en oxidehuid; passiveren conditioneert het gereinigde oppervlak. De behandeling moet worden beheerst wat betreft concentratie, temperatuur, inwerktijd en afvalverwerking, in plaats van als een niet nader omschreven reinigingsstap te worden toegepast.
Ook het lasontwerp is van even groot belang. Onvolledige doorlassing, ondersnijding, overlap, lichtbooginslagen en onderbroken lassen kunnen nauwe holten vormen. Een spleet onder een opgelaste bevestiging, een steunstrip of een overlapverbinding kan nat blijven nadat het omliggende oppervlak is opgedroogd. Het ASM Handbook beschrijft spleetcorrosie als een gekoppeld proces waarin elektrochemische reacties, homogene chemische reacties en massatransport een rol spelen. De geometrie bepaalt deze processen. Een kwaliteit met een hoger legeringsgehalte neemt het zuurstofverschil of de stilstaande chemie die door een slecht ontworpen verbinding wordt veroorzaakt niet weg.
Lassen kan ook interkristallijne corrosie beïnvloeden. Een te hoge warmte-inbreng, ongeschikte thermische cycli of langdurige blootstelling binnen het sensibiliserende temperatuurbereik kunnen bij daarvoor gevoelige austenitische roestvaststaalsoorten neerslag van chroomcarbiden aan de korrelgrenzen veroorzaken. Koolstofarme kwaliteiten zoals Type 304L en Type 316L beperken dit risico, evenals gestabiliseerde kwaliteiten zoals Type 321 en Type 347 wanneer het ontwerp en de lasprocedure daarom vragen. De juiste keuze van toevoegmateriaal, beheersing van de warmte-inbreng en een goedgekeurde lasprocedure blijven noodzakelijk. Duplex roestvast staal brengt een extra aandachtspunt met zich mee: een te hoge of te lage warmte-inbreng kan de ferriet-austenietbalans verstoren en de lokale corrosieprestaties of taaiheid verminderen.
IJzerverontreiniging is een afzonderlijke en veelvoorkomende fabricagefout. Gereedschappen van koolstofstaal, draadborstels, hijskettingen, slijpstof en werkplaatsresten kunnen vrij ijzer op roestvast staal achterlaten. Het substraat van roestvast staal kan intact zijn, terwijl het afgezette ijzer onder vochtige omstandigheden of in aanwezigheid van chloriden roest en misleidende roodbruine verkleuring veroorzaakt. Belangrijker nog: de deeltjes kunnen lokale elektrochemische cellen vormen en gebieden afschermen van zuurstof. Borstels en schuurmiddelen die uitsluitend voor roestvast staal worden gebruikt, moeten gescheiden worden gehouden van apparatuur van koolstofstaal; oppervlakken moeten worden beschermd tegen slijpstof en vonken. Een laatste reiniging en inspectie moeten verontreiniging vaststellen voordat het onderdeel in gebruik wordt genomen.
Oppervlakteruwheid, insluitsels en passivering
De oppervlakteafwerking beïnvloedt hoe gemakkelijk een passieve film wordt gevormd en hoe lang afzettingen blijven hechten. Diepe slijpsporen, bramen, vouwen en lasspatten vergroten het oppervlak waarop water, zouten en vaste procesdeeltjes kunnen worden vastgehouden. Ook de slijprichting is van belang. Lange groeven die een afwateringsrichting kruisen kunnen vloeistof vasthouden, terwijl willekeurige grove krassen meerdere beschutte plaatsen creëren. De afwerking moet defecten verwijderen in plaats van er alleen omheen te polijsten, en de uiteindelijke richting moet waar praktisch mogelijk de drainage ondersteunen.
Het schuurmiddel moet geschikt zijn voor roestvast staal. Schuurmiddelen die eerder voor koolstofstaal zijn gebruikt, kunnen ijzer overdragen; door oververhitting tijdens het slijpen kan een beschadigde, geoxideerde laag ontstaan; en agressief plaatselijk slijpen kan een onderdeel dunner maken of spanningsconcentraties veroorzaken. Alleen een glad uiterlijk bewijst weinig. De inspectie moet ook lasvoeten, spleten, hoeken, onderzijden en door hulpstukken afgeschermde gebieden omvatten.
Niet-metallische insluitsels in het staal kunnen eveneens plaatsen voor initiatie worden wanneer ze door verspanen of slijpen worden blootgelegd. Insluitsels van mangaansulfide kunnen bijvoorbeeld bij voorkeur oplossen in chloridehoudend water en kleine holten achterlaten die zich tot putten ontwikkelen. Een schone staalproductie vermindert het risico in verband met insluitsels, maar de fabricage bepaalt nog steeds of insluitsels worden geopend, uitgesmeerd of onder een beschadigd oppervlak achterblijven. PREN helpt bij het vergelijken van de relatieve putcorrosiebestendigheid van geschikte kwaliteiten, maar voorspelt niet de levensduur van een specifiek gekrast of verontreinigd oppervlak. De International Molybdenum Association geeft de austenitische en duplex-uitdrukking als: “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Dit is een nuttige maatstaf voor de keuze van de kwaliteit, maar geen vervanging voor beheersing van het oppervlak.
Passivering is afhankelijk van reinheid en toegang tot zuurstof. Olie, lijm, werkplaatsvuil, oxidehuid en ijzerdeeltjes verstoren de vorming van de film. Reiniging moet aan passivering voorafgaan en het afgewerkte oppervlak moet worden afgespoeld, zodat resten van de behandeling niet als afzettingen opdrogen. World Stainless rapporteert in zijn richtlijn voor grond en beton uit 2025 PRE-waarden van 19 voor 1.4301, 25 voor 1.4401 en 1.4521, en 34 voor duplex 1.4462. Deze verschillen zijn van belang, maar een slecht afgewerkt oppervlak van 1.4401 kan nog steeds putcorrosie vertonen in een spleet waar een schoon, goed gedraineerd oppervlak van een lager gelegeerde kwaliteit intact zou kunnen blijven.
Reiniging, inspectie en het elimineren van waterzakken
Onderhoud begint met ontwerpdetails die oppervlakken laten opdrogen. Doorlopende lassen verdienen over het algemeen de voorkeur boven onderbroken lassen wanneer die laatste zakken creëren; verbindingen moeten niet-afgedichte overlappingen vermijden; en horizontale richels, dode leidingdelen, verzonken bouten en nauw aansluitende sluitringen mogen geen procesvloeistof verzamelen. Afvoergaten moeten groot genoeg zijn om na de fabricage effectief te blijven en moeten afvoeren zonder verontreinigd water op een ander onderdeel te richten. Spleetcorrosie begint waar de beschikbaarheid van zuurstof extreem laag is, zoals BSSA uitlegt. Het elimineren van stilstaande zones is daarom vaak effectiever dan simpelweg een hogere kwaliteit voorschrijven.
Aan afzettingen moet aandacht worden besteed, zelfs wanneer de onderliggende kwaliteit geschikt is. Chloridezouten uit zeewater, dooimiddelen, reinigingsmiddelen of aanraking met de hand kunnen zich concentreren wanneer water verdampt. Vuil, oxidehuid en biologische afzettingen houden vocht tegen het metaal vast en creëren cellen met differentiële beluchting. De reinigingsfrequentie moet worden afgestemd op de hoeveelheid verontreiniging, de temperatuur, het bevochtigingspatroon en de gevolgen van een defect. Spoelen met zoet water kan oplosbare zouten verwijderen; neutrale detergenten en niet-verontreinigende pads kunnen vuil verwijderen. Chloorhoudende reinigingsmiddelen, zoutzuur en staalwol zijn ongeschikt voor regulier onderhoud van roestvast staal.
Bij de inspectie moet worden gezocht naar verkleuring, putten, roestvlekken, spleetafzettingen, lasdefecten en gebieden die nat blijven nadat aangrenzende oppervlakken zijn opgedroogd. Een visueel onderzoek met vergroting kan putten aan het licht brengen die bij een algemene rondgang worden gemist; meting van de ruwheid, inspectie met een borescoop of onderzoek naar chloride- resten kan bij kritieke toepassingen gerechtvaardigd zijn. Wanneer corrosie wordt aangetroffen, moeten de locatie en geometrie ervan worden vastgelegd voordat reiniging bruikbaar bewijsmateriaal verwijdert. ASTM G78-95 geeft procedures voor het vaststellen van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van de relatieve spleetcorrosiebestendigheid in gespecificeerde chloridehoudende waterige omgevingen.
Ten slotte kan onderhoud niet alle fabricagerisico’s wegnemen. Trekrestspanningen door lassen of vervormen kunnen samen met chloriden en temperatuur spanningscorrosie veroorzaken; BSSA stelt dat voor scheurvorming trekspanning in combinatie met specifieke omgevingsfactoren vereist is. Een wijziging van de kwaliteit kan één gevoeligheid verminderen, terwijl het probleem van geometrie, spanning en afzettingen blijft bestaan. Duurzame prestaties komen daarom voort uit een gecoördineerde keuze van de kwaliteit, gecontroleerde fabricage, schone oppervlakken, inspecteerbare verbindingen en betrouwbare drainage.
Een beslismethode op basis van de gebruiksomgeving
De keuze van een roestvaststaalsoort moet beginnen bij het gebruiksvenster, niet bij een materiaalaanduiding zoals ‘maritiem’, ‘kustgebonden’ of ‘chemisch’. Dergelijke aanduidingen vatten te veel variabelen in één woord samen. Een beschut kustdak, een permanent met zeewater gevulde leiding, een door strooizout verontreinigde wegconstructie en een procesvat met chloridehoudend zuur kunnen allemaal worden aangeduid als toepassingen in een kust- of chemische omgeving, terwijl ze zeer verschillende corrosieomstandigheden veroorzaken.
De praktische vraag is niet of een soort in algemene zin corrosiebestendig is. Het gaat erom of het oppervlak, de microstructuur, de toestand na fabricage en de spanningstoestand de bepalende omgeving gedurende de vereiste periode kunnen verdragen.
Definieer de blootstelling voordat u een soort kiest
Leg de blootstelling vast als een bedrijfsvenster. Begin met de chlorideconcentratie, maar beschouw niet één laboratoriumwaarde of één waarde voor het bulkwater als de volledige blootstelling. Chloride kan zich door verdamping concentreren onder afzettingen, bij vloeistofniveaus, in isolatie, onder pakkingen en in nauwe verbindingen. Intermitterende sproeinevel kan daardoor schadelijker zijn dan onderdompeling in schoner, voortdurend ververst water. Neem verwachte piekwaarden op, niet alleen de gemiddelde samenstelling.
Temperatuur beïnvloedt reactiesnelheden, zuurstofoplosbaarheid, verdamping en de stabiliteit van passieve films. Leg normale en afwijkende temperaturen, thermische cycli en warme plekken nabij lassen of warmtewisselaars vast. Meet of specificeer de pH en identificeer zuren, basen, sulfiden, oxiderende zouten, reducerende stoffen en organische verontreinigingen. Salpeterzuur, hypochloriet, ferri-ionen en waterstofperoxide veroorzaken niet dezelfde elektrochemische omstandigheden als natriumchloride alleen. Oxiderende omstandigheden kunnen de corrosiepotentiaal verhogen en gelokaliseerde aantasting waarschijnlijker maken in een chloridehoudende omgeving.
Beschrijf de vochtigheid even zorgvuldig. Is het oppervlak voortdurend ondergedompeld, periodiek nat of nominaal droog maar blootgesteld aan condensatie? Hoe snel droogt het? Zijn er afzettingen van zout, modder, aanslag, productresten of biologisch materiaal? Afzettingen kunnen vocht vasthouden en verschillen in zuurstofconcentratie of concentratieverschillen veroorzaken. Een schoon uitwendig oppervlak en de onderzijde van een verontreinigde flens vormen verschillende omgevingen.
De geometrie hoort in de specificatie te staan. Noteer overlappingsverbindingen, schroefdraadverbindingen, pakkingvlakken, boutkoppen, steunclips, afvoerkommen en gedeeltelijk afgesloten holten. De British Stainless Steel Association stelt dat spleetcorrosie begint waar de beschikbaarheid van zuurstof uiterst gering is. Die toestand kan onder een sluitring optreden, zelfs wanneer het omliggende oppervlak helder blijft. Het ASM Handbook beschrijft spleetcorrosie als een gekoppeld proces waarin elektrochemische reacties, homogene chemische reacties en massatransport een rol spelen; spleetbreedte, diepte, oppervlakteconditie en oplossinguitwisseling zijn allemaal van belang.
Leg spanningen vast in plaats van ze buiten beschouwing te laten. Neem restspanningen door koudvervormen, verspanen en lassen op, evenals aangelegde trekspanningen, cyclische belasting en belemmerde thermische uitzetting. De BSSA identificeert spanningscorrosie als een verschijnsel waarvoor trekspanning samen met specifieke omgevingsfactoren nodig is. Chloride, temperatuur en legeringsstructuur worden dan bepalend. Een soort die putcorrosie weerstaat in een onbelast proefstuk kan toch ongeschikt zijn voor een warme, met chloride verontreinigde component die langdurig aan trekspanning wordt blootgesteld.
Voeg voor ondergronds of in beton opgenomen roestvast staal de bodemweerstand, vochtretentie, drainage, het chloride- en sulfaatgehalte, de pH, de redoxconditie, zwerfstroom en het contact met beton of andere metalen toe. World Stainless noemt specifiek chlorideconcentratie, bodemweerstand en pH als keuzevariabelen voor ondergronds roestvast staal. Identificeer ten slotte galvanische partners: koolstofstaal, gegalvaniseerd staal, koperlegeringen, nikkellegeringen, titanium en zelfs opgelaste lagen kunnen de elektrochemische configuratie veranderen. De oppervlakteverhouding, elektrische continuïteit en geleidbaarheid van de elektrolyt bepalen of galvanische koppeling significant is.
De fabricagetoestand maakt de definitie van de blootstelling compleet. Specificeer de daadwerkelijke productvorm, warmtebehandeling, het lasproces, toevoegmateriaal, beitsen en passiveren, oppervlakteafwerking, verwijdering van walshuid, beheersing van verontreinigingen en reiniging na het lassen. Een oplossingsgegloeide plaat en een door warmte verkleurd laswerk vormen geen gelijkwaardige oppervlakken. Het bepalende mechanisme kan putcorrosie, spleetcorrosie, algemene corrosie, interkristallijne corrosie, galvanische corrosie of spanningscorrosie zijn; de keuze van de soort volgt uit die diagnose.
Screening met PREN en corrosietabellen
Zodra het mechanisme en de blootstelling zijn gedefinieerd, kunt u kandidaatsoorten screenen aan de hand van gepubliceerde samenstellingsgegevens, PREN en corrosietabellen. Voor austenitische en duplex roestvaste staalsoorten geeft de International Molybdenum Association de volgende formule:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Een hogere PREN duidt over het algemeen op een grotere relatieve weerstand tegen chloridegeïnduceerde putcorrosie onder vergelijkbare omstandigheden. PREN voorspelt geen gegarandeerde levensduur, geen kritische chlorideconcentratie en geen weerstand tegen elke vorm van corrosie. De formule houdt evenmin rekening met spleetgeometrie, oppervlakteverontreiniging, lasmicrostructuur, restspanning, temperatuurverloop of galvanische effecten. Stikstofwaarden en de chemische samenstelling per gieting zijn van belang, en voor legeringen die wolfraam bevatten kunnen verschillende PREN-conventies worden gebruikt.
Gebruik PREN als screeningsindex, niet als grenswaarde voor goedkeuring of afwijzing. World Stainless vermeldt voor bodem- en betontoepassingen PREN-waarden van 19 voor 1.4301, 25 voor 1.4401 en 1.4521, en 34 voor duplex 1.4462. Deze cijfers helpen bij het rangschikken van kandidaten, maar betekenen niet dat 1.4521 in elke bodem identiek zal presteren aan 1.4401 of dat 1.4462 immuun is voor spleetaantasting. Plaatselijke zuurstofuitputting en afzettingen kunnen een gunstige bulksamenstelling tenietdoen.
Gepubliceerde corrosietabellen vormen de volgende selectiefilter. World Stainless associeert lagere selectiescores met Type 304/304L, intermediaire omstandigheden met Type 316/316L of 444, zwaardere omstandigheden met Type 317L en zeer agressieve omgevingen met 904L, superduplex- of 6%-molybdeenlegeringen. Beschouw deze associaties als voorwaardelijke richtlijnen. Type 316L kan een verstandige kandidaat zijn voor een goed gedraineerde, regelmatig gewassen kustcomponent, terwijl een spleetrijke fitting die wordt blootgesteld aan warme, concentrerende chlorideoplossing een ander ontwerp, een andere legering of beide kan vereisen. ‘Maritieme kwaliteit’ zegt niets over het chloridegehalte, de temperatuur of de nat-droogcyclus.
Toets de tabel aan het daadwerkelijke bepalende mechanisme. PREN helpt bij putcorrosie en levert vaak nuttige vergelijkende informatie over de weerstand tegen spleetcorrosie, maar screent niet op interkristallijne corrosie door sensibilisatie en stelt evenmin de weerstand tegen chloride-geïnduceerde spanningscorrosie vast. Een soort met een lager legeringsgehalte en een degelijk, goed gedraineerd ontwerp kan beter presteren dan een soort met een hogere PREN die onder afzettingen opgesloten zit. Omgekeerd kan een glad, open oppervlak een ernstig risico bij een pakking of las verhullen.
De keuze bevestigen met beproevingen en normen
Beproevingen moeten het vermoede faalmechanisme en de ongunstigste geloofwaardige bedrijfsconditie nabootsen. Als spleetcorrosie bepalend is, is ASTM G78-95 rechtstreeks relevant. ASTM International beschrijft deze praktijk als een methode voor het identificeren van omstandigheden die waarschijnlijk spleetcorrosie veroorzaken en voor het vergelijken van de relatieve weerstand tegen spleetcorrosie van roestvaste legeringen op ijzer- en nikkelbasis in gespecificeerde chloridehoudende waterige omgevingen. De spleetvormers en blootstellingsomstandigheden maken de vergelijking betekenisvoller dan een gepolijst, vrij blootgesteld proefstuk.
Voor vergelijkingen van putcorrosie kunnen methoden met ijzerchloride volgens ASTM G48 of beproevingen van de kritische putcorrosietemperatuur volgens ASTM G150 nuttig zijn, mits hun beperkingen worden vermeld. IJzerchloride is een agressief screeningsmedium en geen nabootsing van elke procesoplossing. De kritische putcorrosietemperatuur levert vergelijkend bewijs volgens een vastgelegd protocol, geen rechtstreekse voorspelling van de levensduur in een installatie. De methoden van ASTM A262 behandelen de gevoeligheid voor interkristallijne aantasting van austenitische roestvaste staalsoorten, terwijl lasprocedurekwalificatie en metallografisch onderzoek nodig kunnen zijn wanneer de thermische geschiedenis van belang is.
Bij de beoordeling van spanningscorrosie moeten de relevante trekspanning, de toestand van de restspanning, de temperatuur en de chemische omgeving worden toegepast. Een beproeving waarin een van deze variabelen ontbreekt, kan scheurvorming niet uitsluiten. Wanneer galvanische corrosie mogelijk is, moeten de daadwerkelijk gekoppelde materialen worden beproefd met representatieve oppervlakteverhoudingen, elektrische continuïteit en elektrolytsamenstelling. Gebruik voor ondergrondse componenten bodemoplossingen of synthetische poriënoplossingen die de weerstand, het vochtgehalte, het chloridegehalte en de pH nabootsen, in plaats van uitsluitend op zeewatergegevens te vertrouwen.
De uiteindelijke beslissing moet het blootstellingsvenster, het bepalende mechanisme, de samenstellingen van de kandidaten, de PREN-berekening, de vergelijking met gepubliceerde tabellen, de fabricagebeheersing, de beproevingsmethode, de acceptatiecriteria en het inspectieplan documenteren. Als het ontwerp afhankelijk is van een niet-geverifieerde aanname—zoals snelle drainage, geen chlorideconcentratie of verwaarloosbare restspanning—hoort die aanname thuis in de ontwerpgrondslag en bij onderhoudsinspecties. De keuze van een soort is daarom een iteratieve technische beslissing: definieer de omgeving, bepaal hoe aantasting kan beginnen, screen de legeringen, beproef de geloofwaardige zwakke plek en herzie vervolgens de geometrie of fabricage-eisen wanneer alleen het veranderen van de soort het risico niet kan beheersen.
Veelvoorkomende fouten bij de selectie van staalsoorten
304 behandelen als universeel corrosiebestendig
Austenitisch roestvast staal van het type 304, volgens de EN-normen doorgaans aangeduid als 1.4301, wordt vaak beschouwd als een algemene oplossing voor elk corrosieprobleem. Dat is een ontwerpfout. Het chroomgehalte bevordert de vorming van een passieve laag, maar 1.4301 bevat geen doelbewuste toevoeging van molybdeen en is daarom minder bestand tegen door chloriden veroorzaakte putcorrosie en spleetcorrosie dan molybdeenhoudende staalsoorten zoals 1.4401 (type 316) of geschikte duplex-roestvaste staalsoorten.
Dit onderscheid is vooral van belang wanneer oppervlakken nat blijven, afzettingen zich ophopen of zout door verdamping herhaaldelijk wordt geconcentreerd. Kustnevel, spatwaterzones bij getijden, strooizouten voor gladheidsbestrijding en verontreinigde afstroming kunnen chloridegehalten veroorzaken die veel hoger zijn dan op grond van de omringende atmosfeer zou worden verwacht. Een schone, vrij afwaterende leuning van 1.4301 kan naar behoren functioneren, terwijl dezelfde staalsoort onder een pakking, bij een geboute overlapverbinding of in een gedeeltelijk afgesloten ondersteuning lokale aantasting kan ontwikkelen.
De ontwerphandleiding voor constructiestaal van roestvast staal identificeert het chloridegehalte, de temperatuur, verontreinigende stoffen, de zuurgraad, oxiderende stoffen en de beschikbaarheid van zuurstof als factoren die putcorrosie beïnvloeden. De handleiding geeft specifiek aan dat 1.4401 of geschikte duplex-staalsoorten de voorkeur hebben boven 1.4301 bij blootstelling aan de kust of aan strooizouten. “De voorkeur hebben” is hier een beoordeling van de gebruiksomgeving en geen garantie dat 1.4401 corrosievrij blijft. Een duplex-staalsoort zoals 1.4462 kan een grotere marge tegen lokale chlorideaantasting bieden, maar de geschiktheid ervan blijft afhankelijk van ontwerp, fabricage en blootstelling.
De richtlijn van World Stainless uit 2025 voor bodems en beton illustreert het relatieve, niet absolute karakter van dergelijke vergelijkingen. Daarin worden PRE-waarden vermeld van 19 voor 1.4301, 25 voor 1.4401 en 1.4521, en 34 voor duplex 1.4462. Deze cijfers ondersteunen de keuze voor een hoger gelegeerde staalsoort bij ernstigere blootstelling aan chloriden; ze maken van een blootgestelde spleet echter geen veilig detail. Voor ondergrondse toepassingen verlangt dezelfde richtlijn dat rekening wordt gehouden met de chlorideconcentratie, de soortelijke elektrische weerstand van de bodem en de pH. Een staalsoort die op basis van atmosferische aannames is geselecteerd, kan slecht passen bij een natte bodem die chloriden bevat.
Ook door fabricage kan een deel van het verwachte voordeel teniet worden gedaan. Aangelopen kleuren, ingesloten ijzer, ruwe slijpsporen en lasverontreiniging kunnen de lokale passieve toestand aantasten of plaatsen creëren waar aantasting kan beginnen. Slechte afwatering heeft een vergelijkbaar effect. Het selecteren van 1.4401 terwijl smalle spleten, horizontale randen en verontreinigde lassen worden gehandhaafd, is geen vervanging voor het beheersen van die kenmerken.
Aannemen dat 316 chloridecorrosie uitsluit
1.4401, of type 316, is beter bestand tegen chlorideputcorrosie dan 1.4301, omdat de toevoeging van molybdeen de stabiliteit van de passieve laag in veel chloridehoudende omgevingen verbetert. Dat is een relatief voordeel, geen immuniteit. Chloriden kunnen in 1.4401 nog steeds putten initiëren of zuurstofarme spleten aantasten, vooral wanneer temperatuur, concentratie, bevochtigingstijd en afzettingen de lokale ernst vergroten.
Spleetcorrosie wordt bijzonder gemakkelijk onderschat. De British Stainless Steel Association stelt dat deze begint op plaatsen waar de beschikbaarheid van zuurstof uiterst gering is. In een verbinding met een pakking of onder een sluitring verandert zuurstofuitputting de lokale elektrochemie; vervolgens kunnen verzuring en chlorideconcentratie het oplossen versnellen. Het ASM Handbook beschrijft het proces als een gekoppelde wisselwerking tussen elektrochemische reacties, homogene chemische reacties en massatransport. Spleetgeometrie, toestand van de legering en omgeving werken daarbij samen. Een hoger gehalte aan legeringselementen neemt de spleet niet weg.
ASTM G78-95, Standaardrichtlijn voor het testen van spleetcorrosie van roestvaste legeringen op ijzer- en nikkelbasis in zeewater en andere chloridehoudende waterige omgevingen, biedt procedures om omstandigheden te identificeren die waarschijnlijk spleetcorrosie veroorzaken en om de relatieve weerstand in gespecificeerde testomgevingen te vergelijken. Het toepassingsgebied is van belang. Een testvergelijking onder vastgelegde omstandigheden kan niet dienen als garantie voor prestaties in het veld bij andere verbindingsontwerpen, temperaturen, afzettingen of blootstellingscycli.
Galvanische koppeling vormt een andere mogelijke faalroute. Wanneer 1.4401 elektrisch is verbonden met een minder edel metaal en is ondergedompeld in een geleidende chlorideoplossing, beïnvloeden de oppervlakteverhouding, de elektrische continuïteit en de relatief blootgestelde oppervlakken de corrosiestroom. Het roestvaste staal kan passief blijven, of het minder edele metaal kan versneld worden aangetast; de uitkomst hangt af van de combinatie en de geometrie, en niet uitsluitend van de aanduiding van het roestvaste staal. Isolerende sluitringen, afwatering en de keuze van compatibele bevestigingsmiddelen kunnen belangrijker zijn dan de overstap van de ene roestvaste staalsoort naar de andere.
Ook spanning verandert het probleem. De BSSA identificeert spanningscorrosie als een verschijnsel waarvoor trekspanning in combinatie met specifieke omgevingsfactoren vereist is. Restspanningen door lassen, koudvervorming, verhinderde thermische beweging en aangebrachte belasting kunnen samengaan met hete chloridehoudende omstandigheden. Type 316 is geen universele oplossing voor spanningscorrosie door chloriden, vooral niet bij hoge temperaturen en concentraties.
PREN gebruiken als volledige ontwerpberekening
Het Pitting Resistance Equivalent Number is nuttig voor het vooraf selecteren van staalsoorten, maar het is geen model voor de levensduur, acceptatiecriterium of garantie voor prestaties in het veld. De International Molybdenum Association geeft voor austenitische en duplex-staalsoorten de volgende uitdrukking: PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N. Een hogere berekende waarde duidt in het algemeen op een grotere relatieve weerstand tegen putcorrosie in chloridehoudende omgevingen.
Het woord “relatief” heeft hier een technische betekenis. PREN vergelijkt de nominale chemische samenstelling van legeringen; het berekent niet de kritische putcorrosietemperatuur voor een specifiek product, een specifieke las of een specifieke oppervlakteafwerking. Het beschrijft geen spleetafmetingen, chlorideafzettingen, pH, zuurstoftransport, galvanische stroom, spanning of bevochtigingscycli. Stikstof, molybdeen en chroom kunnen in duplexmateriaal verschillend over de fasen zijn verdeeld, terwijl segregatie en warmtebehandeling de lokale prestaties kunnen beïnvloeden. Ook lasmetaal en warmte-beïnvloede zones vereisen afzonderlijke aandacht.
World Stainless koppelt lage selectiescores aan type 304/304L, tussenliggende omstandigheden aan type 316/316L of 444, ernstigere omstandigheden aan type 317L, en zeer agressieve omgevingen aan staalsoorten zoals 904L, superduplex en legeringen met 6% molybdeen. Dit is een gradueel selectiekader en geen toestemming om uitsluitend op basis van PREN te selecteren. De richtlijn brengt in haar aanwijzingen voor ondergrondse toepassingen de omgevingsvariabelen opnieuw onder de aandacht: chlorideconcentratie, soortelijke elektrische weerstand van de bodem en pH moeten worden beschouwd.
Acceptatie moet daarom voortvloeien uit de gebruiksspecificatie, toepasselijke testmethoden en ontwerpverificatie. ASTM G78-95 kan vergelijkende spleetcorrosietests ondersteunen; de norm kan niet elke geïnstalleerde verbinding certificeren. Een verdedigbare selectie legt de blootstelling, temperatuur, chloridebron, geometrie, fabricagetoestand, spanningstoestand, inspectietoegang en voorzieningen voor reiniging of afwatering vast. PREN kan het aantal kandidaten beperken. Het kan die beslissingen niet voor de ontwerper nemen.
Referentiekader: normen, handboeken en technische richtlijnen
Beweringen over corrosie van roestvast staal hebben een bron nodig die aansluit bij de gestelde vraag. Een beproevingsmethode vervangt geen beschrijving van het mechanisme; een PREN-vergelijking voorspelt geen levensduur; en een schema voor de keuze van een staalkwaliteit kan de effecten van spleten, lassen, afzettingen, spanningen of gebrekkige drainage niet wegnemen. De onderstaande referenties zijn daarom het nuttigst wanneer ze als een samenhangend kader worden gelezen, en niet als onderling uitwisselbare autoriteiten.
ASTM G78 en vergelijkende corrosiebeproeving
ASTM G78-95, Standaardrichtlijn voor het beproeven van spleetcorrosie van roestvaste ijzer- en nikkelbasislegeringen in zeewater en andere chloridehoudende waterige milieus, behandelt een specifiek experimenteel probleem: hoe omstandigheden kunnen worden geïdentificeerd die waarschijnlijk spleetcorrosie veroorzaken, en hoe de relatieve weerstand van legeringen kan worden vergeleken bij gedefinieerde blootstelling aan chloriden. De procedures maken gebruik van opzettelijk afgeschermde of met elkaar in contact gebrachte gebieden, zodat de beproeving corrosie kan onderzoeken die samenhangt met beperkte massatransport en beperkte zuurstoftoegang.
Die reikwijdte is van belang. ASTM G78-95 is een vergelijkende beproevingsrichtlijn en geen universele rangschikking van roestvaststalen kwaliteiten voor iedere installatie. De resultaten zijn afhankelijk van de oplossing, het chloridegehalte, de temperatuur, de blootstellingsduur, de spleetvormer, de oppervlakteconditie en de evaluatiemethode. Een materiaal dat beter presteert in een gestandaardiseerde zeewaterproef kan nog steeds bezwijken in een nauwe pakkingverbinding, een met chloriden verontreinigd detail in beton of een met afzettingen gevulde buisbeugel. De beproeving kan de gevoeligheid onder gespecificeerde omstandigheden aantonen, maar kan niet iedere geometrie en bedrijfsgeschiedenis reproduceren.
De methode moet ook worden onderscheiden van proeven op putcorrosie. Putcorrosie en spleetcorrosie zijn beide afhankelijk van het bezwijken van de passieve laag, maar een spleet creëert een specifieke lokale omgeving. Beperkte zuurstoftoevoer, verzuring en de concentratie van chloriden binnen het afgeschermde gebied kunnen ervoor zorgen dat een ogenschijnlijk aanvaardbare bulkoplossing schadelijk wordt bij het contactpunt. ASTM G78 ondersteunt daarom de vergelijking van legeringen en het screenen van blootstellingsomstandigheden, terwijl bij de ontwerpevaluatie nog steeds de werkelijke verbinding, oppervlakteafwerking, lasconditie en reinigingspraktijk moeten worden onderzocht.
ASM International levert de verklaring op mechanismenniveau achter dit resultaat. De behandeling van spleetcorrosie beschrijft een gekoppeld proces dat elektrochemische reacties, homogene chemische reacties en massatransport omvat. De spleetgeometrie bepaalt hoe snel zuurstof en opgeloste stoffen in- en uittreden; de legering bepaalt de stabiliteit en herpassivering van de laag; en de omgeving bepaalt de reacties die een agressieve chemische samenstelling concentreren. Daarom kan een nominale staalkwaliteitsaanduiding op zichzelf geen weerstand in een specifieke spleet vaststellen.
Richtlijnen van BSSA, World Stainless en IMOA
De British Stainless Steel Association (BSSA) is bijzonder nuttig om mechanismen te onderscheiden die vaak worden samengevat in het ene woord “corrosie”. Het technische materiaal benoemt putcorrosie, spleetcorrosie, interkristallijne corrosie, spanningscorrosie-scheurvorming, galvanische corrosie en algemene corrosie als belangrijke mechanismen die roestvast staal beïnvloeden. Het stelt dat spleetcorrosie begint op plaatsen waar de beschikbaarheid van zuurstof zeer laag is: een beknopte beschrijving van de toestand van differentiële beluchting die veranderingen in de lokale chemie binnen een afgeschermd gebied initieert.
BSSA maakt ook duidelijk welke spanningsvoorwaarde geldt voor spanningscorrosie-scheurvorming: trekspanning moet samengaan met specifieke omgevingsfactoren. Die constatering voorkomt een veelgemaakte fout bij de keuze van een staalkwaliteit. Een hogere weerstand van een legering tegen chloridegeïnduceerde putcorrosie elimineert niet automatisch het risico op scheurvorming, omdat restspanning, aangebrachte spanning, temperatuur, chlorideconcentratie en een gevoelige microstructuur relevant blijven. Het materiaal van BSSA is verklarende richtlijn en geen componentspecifieke ontwerpberekening of garantie op een scheurvrije levensduur.
World Stainless breidt de discussie uit naar materiaalkeuze. De educatieve richtlijnen koppelen lage selectiescores aan Type 304/304L, omstandigheden van gemiddelde zwaarte aan Type 316/316L of 444, zwaardere omstandigheden aan Type 317L en zeer agressieve milieus aan kwaliteiten zoals 904L, superduplex en legeringen met 6% molybdeen. Deze categorieën dienen als richtlijn voor een eerste selectie en vormen geen toestemming om blootstellingsdetails te negeren. Bij de keuze van een staalkwaliteit moet nog steeds rekening worden gehouden met stilstaand water, verdamping, afzettingen, de warmte-inbreng bij het lassen, spleten, reinigingschemicaliën en temperatuur.
De richtlijn uit 2025 van World Stainless over bodems en beton is specifieker voor ondergrondse toepassingen. Zij vermeldt PRE-waarden van 19 voor 1.4301, 25 voor 1.4401 en 1.4521, en 34 voor duplex 1.4462. Ook wordt het belang van chlorideconcentratie, bodemweerstand en pH benadrukt. Deze variabelen kunnen op verschillende plaatsen binnen één terrein aanzienlijk uiteenlopen. De waarden mogen daarom niet worden gelezen als een levensduurschaal voor ondergrondse toepassingen. De poriënchemie van beton, carbonatatie, scheurvorming, vochtverplaatsing en contact met andere metalen kunnen de blootstelling waaraan het staal wordt onderworpen veranderen.
De International Molybdenum Association (IMOA) definieert de gangbare uitdrukking voor het pitting-resistance equivalent number van austenitisch en duplex roestvast staal als: “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Een hogere berekende waarde duidt in het algemeen op een grotere relatieve weerstand tegen putcorrosie in chloridehoudende milieus. PREN is echter een vergelijking op basis van de chemische samenstelling. De waarde houdt geen rekening met de oppervlakteconditie, lasmetallurgie, spleetgeometrie, chlorideactiviteit, temperatuur, mechanische spanning of verontreiniging tijdens de fabricage. PREN is geen volledige voorspelling van de levensduur, en kwaliteiten met een vergelijkbare PREN kunnen zich verschillend gedragen doordat hun microstructuren en voorgeschiedenissen tijdens de verwerking verschillen.
Referenties van ASM, Outokumpu, ESDEP en Uhlig
Het ASM Handbook biedt in deze verzameling de sterkste algemene context op mechanismeniveau. De behandeling verbindt het gedrag van de passieve laag, lokale elektrochemie, transport en materiaalconditie, en helpt verklaren waarom putcorrosie, spleetcorrosie, galvanische aantasting en spanningscorrosie-scheurvorming verschillend reageren op dezelfde omgeving. Het is een technische referentie voor het begrijpen van oorzaken en variabelen, maar geen vervanging voor een projectspecificatie, kwalificatietest of breukmechanische beoordeling.
De technische richtlijnen van Outokumpu voor roestvast staal voegen praktische context toe over legeringsfamilies, corrosiemechanismen, fabricage en de keuze van een staalkwaliteit. Ze zijn nuttig om de rol van chroom, nikkel, molybdeen en stikstof in austenitische, ferritische en duplexkwaliteiten te relateren aan de materiaaleigenschappen, en laten tegelijk zien waarom lassen, lasverkleuring, oppervlakteverontreiniging en nabewerking de werkelijke prestaties beïnvloeden. Omdat sommige richtlijnen zijn geordend rond productfamilies en typische toepassingen, moeten de tabellen worden gecontroleerd aan de hand van de exacte productnorm, warmtebehandeling en bedrijfsconditie.
De ESDEP-handleiding voor het constructief ontwerpen met roestvast staal plaatst corrosieweerstand binnen het constructief ontwerp. Zij benoemt chloridegehalte, temperatuur, verontreinigende stoffen, zuurgraad, oxiderende stoffen en zuurstof als factoren die putcorrosie beïnvloeden. Voor blootstelling aan de kust of aan strooizout vermeldt zij dat 1.4401 of geschikte duplexkwaliteiten de voorkeur hebben boven 1.4301. Dat is een ontwerpgerichte aanbeveling en geen universele regel voor kustgebieden: spatwaterzones, beschutte randen, drainage, zoutophoping, lasdetails en de toegankelijkheid voor inspectie kunnen ervoor zorgen dat twee constructies op dezelfde atmosferische locatie zich verschillend gedragen.
Tot slot biedt Uhligs Corrosion Handbook een bredere context voor corrosiebeheersing, met inbegrip van elektrochemische beginselen, galvanische corrosie, spanningscorrosie-scheurvorming, materiaalkeuze, coatings, inhibitoren en omgevingsbeheersing. De waarde ervan ligt in het verbinden van problemen met roestvast staal aan de algemene corrosietechniek, in plaats van de chemische samenstelling van de staalkwaliteit als enige variabele te behandelen. Net als de andere referenties kent ook dit handboek beperkingen. Handboekrichtlijnen moeten worden vertaald naar de werkelijke legering, geometrie, fabricageroute, omgeving en gevolgen van bezwijken. In samenhang gebruikt ondersteunen deze bronnen een verdedigbare volgorde: identificeer het mechanisme, karakteriseer de blootstelling, selecteer kandidaatkwaliteiten, beheers fabricage en geometrie, en valideer de keuze met relevante beproevingen of gegevens uit de praktijk.
Bronnen
- [1] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/3-corrosion-mechanisms-in-stainless-steel/
- [2] Steel grades and PREN expression. International Molybdenum Association technical guidance. https://www.imoa.info/molybdenum-uses/molybdenum-grade-stainless-steels/steel-grades.php
- [3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM G78-95, 1995. https://store.astm.org/g0078-95.html
- [4] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/technical-library-principles-of-corrosion-mechanisms-page1/
- [5] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf
- [6] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf