




O que significa resistência à corrosão no aço inoxidável
A resistência à corrosão do aço inoxidável é a capacidade de uma liga de formar, manter e reparar uma película passiva rica em cromo em um ambiente de serviço especificado. Ela não é uma propriedade permanente que acompanha o material desde a usina até toda e qualquer aplicação. Um tipo de aço inoxidável pode permanecer passivo em água limpa e aerada e sofrer ataque localizado rápido em uma fresta estreita contendo cloretos, a uma temperatura mais elevada. A designação da liga identifica a composição química nominal; o desempenho em serviço também depende da geometria, da condição da superfície, do histórico de fabricação, das tensões e da exposição.

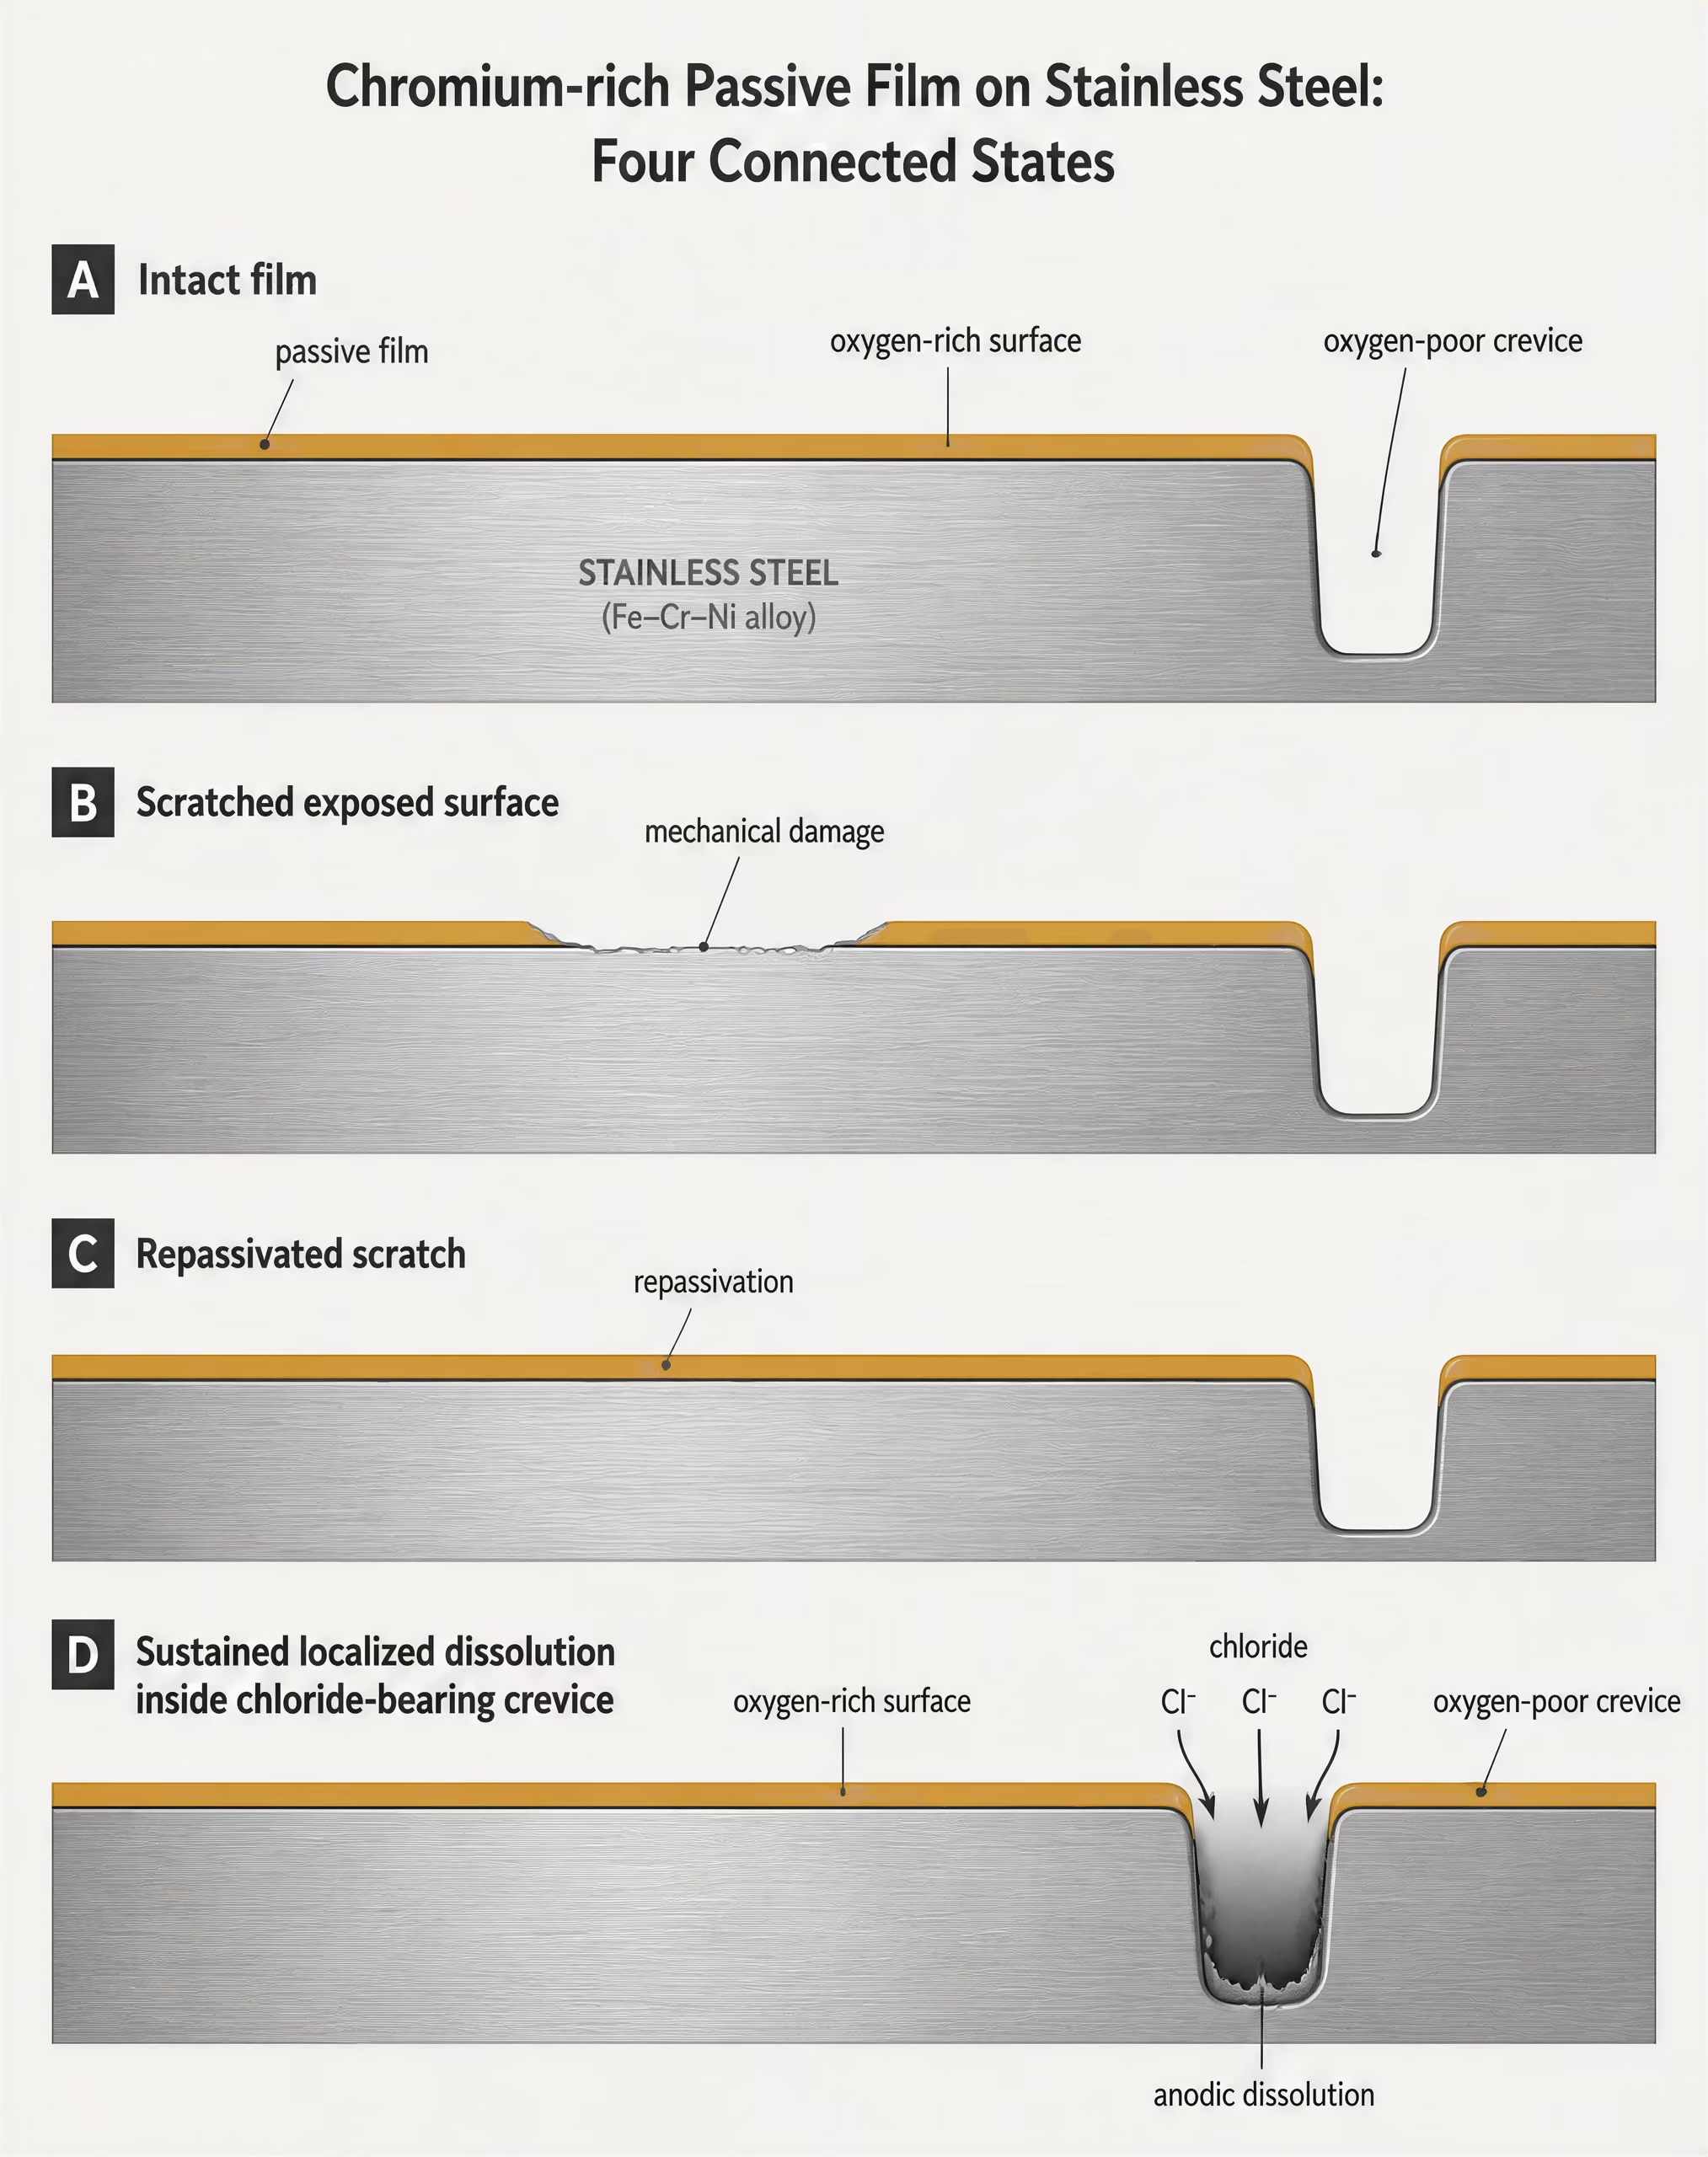
Películas passivas e despassivação
Quando uma liga inoxidável contendo cromo suficiente é exposta ao ar ou à água, o cromo na superfície reage com o oxigênio e forma uma película extremamente fina, rica em óxidos. Essa camada passiva reduz acentuadamente a taxa de dissolução do ferro, do cromo e de outros elementos de liga. Ela não é um revestimento de tinta e não isola permanentemente o metal do ambiente. A película permanece dinâmica: pode ser danificada mecanicamente, dissolvida localmente ou alterada por mudanças no pH, na concentração de cloretos, na temperatura e no potencial eletroquímico.
Repassivação Reformação de uma película passiva protetora após dano local, quando a liga e as condições ambientais permitem o reparo da película.
Uma superfície limpa muitas vezes consegue reparar a película rapidamente, porque a liga circundante fornece cromo e o ambiente fornece oxigênio. Esse reparo é mais difícil no interior de uma fresta estagnada, sob depósitos, em uma coloração térmica áspera de solda ou sob um contaminante que concentre cloretos. A distinção é importante. Um risco em uma superfície exposta e bem aerada pode sofrer repassivação, enquanto um pequeno defeito em uma fresta protegida pode se tornar o local de uma dissolução contínua do metal.
Principais mecanismos de corrosão
- Corrosão por pite Ruptura localizada da película passiva, sustentada por uma composição química rica em cloretos.
- Corrosão em frestas Ataque em espaços, juntas e depósitos com deficiência de oxigênio.
- Corrosão intergranular Ataque preferencial associado à composição química suscetível dos contornos de grão.
- Trincamento por corrosão sob tensão Trincamento que requer tensão de tração e fatores ambientais específicos.
- Corrosão galvânica Ataque eletroquímico causado pelo acoplamento de metais diferentes.
- Corrosão generalizada Dissolução relativamente uniforme em uma superfície exposta.
A despassivação não necessariamente produz um afinamento uniforme. Os aços inoxidáveis geralmente falham por mecanismos localizados. A British Stainless Steel Association relaciona a corrosão por pites, a corrosão em frestas, a corrosão intergranular, a corrosão sob tensão, a corrosão galvânica e a corrosão geral entre os principais mecanismos que afetam os aços inoxidáveis. A corrosão por pites começa quando um pequeno ponto de ruptura da película passiva se torna uma região anódica e os íons cloreto ajudam a manter a dissolução. A corrosão em frestas começa onde a disponibilidade de oxigênio é extremamente baixa, segundo a BSSA. A química resultante no interior da fresta difere da solução em massa: os íons metálicos sofrem hidrólise, a acidez aumenta e os cloretos podem migrar para o volume restrito para manter o equilíbrio de cargas.
O ASM Handbook descreve a corrosão em frestas como um processo acoplado que envolve reações eletroquímicas, reações químicas homogêneas e transporte de massa. Essa descrição explica por que um detalhe de projeto nominalmente pequeno pode controlar a falha. Uma junta sobreposta aparafusada, a borda de uma vedação, uma conexão roscada ou um ponto de contato com um suporte podem restringir o transporte de oxigênio e reter a solução, mesmo quando a superfície circundante parece limpa. Portanto, a corrosão em frestas não é simplesmente um teste do teor de cromo. Ela é um sistema de reação que envolve a liga, as dimensões da fresta e a solução retida em seu interior.
Variáveis de corrosão relacionadas à fabricação
- Coloração térmica Pode deixar um óxido menos protetor e uma superfície localmente alterada.
- Ferro incorporado Pode produzir manchas de ferrugem e locais eletroquímicos locais.
- Contaminação da retificação Pode introduzir partículas de aço-carbono ou sulcos que retêm cloretos.
- Histórico térmico da solda Pode alterar o risco de sensibilização ou o equilíbrio de fases do duplex.
- Depósitos superficiais Podem restringir o oxigênio e reter eletrólito concentrado.
A fabricação pode alterar a condição inicial da película passiva. A coloração térmica, o ferro incorporado, a contaminação proveniente da retificação, os respingos de solda e as superfícies ásperas afetadas pelo calor podem reduzir a resistência local ou criar pontos onde os depósitos permaneçam. A limpeza, a decapagem ou um procedimento adequado de acabamento mecânico e químico podem restaurar uma superfície mais apropriada, mas não podem compensar uma fresta que concentre cloretos continuamente. O projeto e a fabricação fazem parte do controle da corrosão.
Por que os nomes dos tipos de aço, por si só, não preveem o comportamento em serviço
| Grau de aço inoxidável | Designação EN comum | Característica distintiva |
|---|---|---|
| Tipo 304L | 1.4307 | Grau austenítico de baixo carbono |
| Tipo 316L | 1.4404 | Grau austenítico de baixo carbono contendo molibdênio |
| Tipo 444 | 1.4521 | Grau ferrítico contendo molibdênio |
| Duplex 2205 | 1.4462 | Estrutura duplex de austenita-ferrita |
A designação de um tipo de aço é uma categoria de composição química, não uma garantia universal contra a corrosão. O Type 304L, por exemplo, é comumente designado como 1.4307 no sistema EN, enquanto o Type 316L corresponde ao 1.4404. Suas composições nominais diferem, particularmente quanto ao teor de molibdênio, mas nenhuma das designações informa a concentração de cloretos, a temperatura, a condição de oxigenação, a geometria da fresta ou a tensão aplicada em um componente. Essas variáveis omitidas podem determinar se a película passiva sobreviverá.
| Nível de evidência | O que pode demonstrar | O que não pode estabelecer |
|---|---|---|
| Comparação de ligas | Resistência relativa em condições definidas | Desempenho universal em serviço |
| Ensaio de laboratório | Desempenho para uma solução, corpo de prova e procedimento especificados | Vida útil de todo conjunto fabricado |
| Experiência com componentes | Desempenho real em uma aplicação documentada | Transferibilidade para uma geometria ou exposição diferente |
A resistência relativa da liga é um nível de evidência. A comparação em laboratório é outro. O desempenho real do componente é um terceiro, e os três não devem ser tratados como intercambiáveis. Uma classificação de ensaio pode mostrar que uma liga resiste à corrosão por pites ou à corrosão em frestas por mais tempo que outra sob a solução e o procedimento de ensaio utilizados. Isso não estabelece uma vida útil para um conjunto fabricado com soldas, depósitos e temperaturas flutuantes.
PREN Número equivalente de resistência à corrosão por pite, um índice de triagem baseado na composição química para a resistência relativa à corrosão por pite causada por cloretos; não é uma previsão da vida útil em serviço.[2] Steel grades and PREN expression. International Molybdenum Association. International Molybdenum Association technical guidance.
O PREN ilustra tanto o valor quanto o limite da comparação baseada no tipo de aço. A International Molybdenum Association apresenta a expressão para aços austeníticos e duplex como:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Um PREN mais alto geralmente indica maior resistência relativa à corrosão por pite induzida por cloretos em condições comparáveis. Limited evidence
Um valor calculado mais alto geralmente indica maior resistência relativa à corrosão por pites induzida por cloretos em condições comparáveis. Ele não prevê o tempo até a falha de um componente específico e não representa integralmente a corrosão em frestas, os efeitos da soldagem, a contaminação da superfície, o acoplamento galvânico ou a corrosão sob tensão. O nitrogênio, o molibdênio e o cromo podem melhorar a resistência da liga, mas uma fresta severa ainda pode superar um material de alta liga.
A World Stainless apresenta valores de PRE de 19 para o 1.4301, 25 para o 1.4401 e o 1.4521, e 34 para o duplex 1.4462 em suas orientações de 2025 sobre solos e concreto. Esses valores apoiam comparações relativas; não significam que o 1.4462 permanecerá livre de corrosão em toda aplicação enterrada. As mesmas orientações identificam a concentração de cloretos, a resistividade do solo e o pH como fatores de seleção. A World Stainless associa pontuações de seleção mais baixas aos Types 304/304L, condições intermediárias aos Types 316/316L ou 444, condições mais severas ao Type 317L e ambientes altamente agressivos ao 904L, aos aços superduplex e às ligas com 6% de molibdênio. Essa progressão é uma estrutura de triagem, não um substituto para a análise da exposição.
A temperatura pode ser decisiva. A corrosão por pites e a corrosão em frestas se tornam mais prováveis à medida que as soluções contendo cloretos aquecem, enquanto a evaporação pode concentrar sais em superfícies que ficam molhadas apenas intermitentemente. Névoa salina costeira, sais para descongelamento, condensado ácido e atmosferas poluídas produzem riscos diferentes dos gerados por imersão em água limpa. Assim, uma liga selecionada para um tanque interno pode ser inadequada em um flange externo, mesmo quando ambos os componentes entram em contato com água.
Mecanismo, exposição e projeto como um único sistema
Sequência de seleção baseada no sistema
- Mecanismo Identifique se a corrosão por pite, a corrosão em frestas, o trincamento, o ataque galvânico ou a corrosão generalizada é determinante.
- Exposição Defina cloretos, temperatura, pH, oxigênio, depósitos, umedecimento e secagem.
- Projeto Analise drenagem, juntas, frestas, combinação de materiais e tensão.
- Fabricação Considere a coloração térmica da solda, contaminação, tratamento térmico e acabamento superficial.
A seleção do tipo de aço deve começar pelo mecanismo esperado e, em seguida, relacionar esse mecanismo à exposição e ao projeto do componente. A British Stainless Steel Association afirma que a corrosão sob tensão exige tensão de tração juntamente com fatores ambientais específicos. Tensões residuais de soldagem, deformação decorrente da conformação, cargas de montagem e pressão aplicada podem fornecer o componente de tração; cloretos, temperatura e a suscetibilidade da liga fornecem o componente ambiental. Aumentar apenas o teor de cromo não elimina esse risco combinado.
A corrosão galvânica também depende do conjunto, e não de um único tipo de aço considerado isoladamente. O contato elétrico entre o aço inoxidável e um metal menos nobre, um eletrólito condutor e uma razão de áreas desfavorável podem acelerar o ataque ao elemento anódico menor. O isolamento, a drenagem e a combinação de materiais podem ser tão importantes quanto a mudança do tipo de aço inoxidável.[3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM International. ASTM G78-95, 1995.
A ASTM G78-95 fornece procedimentos para identificar condições provavelmente capazes de causar corrosão em frestas e para comparar a resistência relativa à corrosão em frestas de ligas inoxidáveis à base de ferro e à base de níquel em ambientes aquosos especificados contendo cloretos. A expressão “ambientes especificados” é fundamental. Um resultado obtido por esse método é uma evidência sobre uma exposição e uma configuração de corpos de prova definidas, não um certificado universal de desempenho em serviço.
Perguntas sobre a exposição a serem registradas
- Cloreto Como o cloreto entra, se concentra e permanece na superfície?
- Temperatura Quais temperaturas normais, anormais e de pontos quentes locais ocorrem?
- Oxigênio Onde o acesso ao oxigênio difere ao longo do componente?
- Geometria Onde estão as juntas, juntas sobrepostas, roscas, depósitos ou contatos com suportes?
- Tensão Quais tensões residuais, aplicadas ou térmicas de tração permanecem?
- Manutenção A superfície pode ser drenada, limpa e inspecionada?
Portanto, a seleção prática pergunta onde a água se acumula, se os depósitos secam e voltam a ficar molhados, como os cloretos entram, quais temperaturas ocorrem, se o acesso de oxigênio varia ao longo da superfície e quais tensões permanecem após a fabricação. Uma aplicação estrutural costeira pode justificar o uso do 1.4401 ou de um tipo duplex adequado em vez do 1.4301 quando houver possibilidade realista de sais para descongelamento ou deposição marinha, conforme indicado pelas orientações sobre aço inoxidável estrutural. Uma fresta selada ainda pode exigir um novo projeto, drenagem, um detalhe de junta diferente ou outra liga.
Consequentemente, a resistência à corrosão é um resultado do sistema. A composição química define o potencial de passividade; a exposição desafia a película; a fabricação e as tensões alteram as condições locais; o projeto determina se o ambiente pode ser removido ou se ficará concentrado. A seleção do tipo de aço só é adequada quando os quatro aspectos são considerados em conjunto.
A Metalurgia por Trás da Passividade e do Ataque Localizado
O aço inoxidável resiste à corrosão porque sua superfície pode formar uma fina película de óxido rica em cromo. Essa película passiva tem apenas alguns nanômetros de espessura, mas separa o metal da água, do oxigênio dissolvido e de íons agressivos. A passividade não é uma barreira permanente. O cloreto pode penetrar em pontos fracos da película, e uma pequena área danificada pode tornar-se anódica, enquanto a superfície passiva ao redor atua como cátodo. O resultado é um ataque localizado: uma cavidade ou uma fresta que pode se aprofundar enquanto a superfície visível permanece praticamente inalterada.[4] Corrosion mechanisms in stainless steel. British Stainless Steel Association. BSSA technical library.
A British Stainless Steel Association identifica a corrosão por pite, a corrosão em frestas, a corrosão intergranular, a corrosão sob tensão, a corrosão galvânica e a corrosão geral como os principais mecanismos que afetam os aços inoxidáveis. Cada um deles depende de mais do que a composição química nominal da classe. Temperatura, concentração de cloretos, acidez, fornecimento de oxigênio, depósitos, rugosidade superficial, tensão residual, histórico térmico da soldagem e geometria da fresta influenciam a sobrevivência da passividade.
Funções dos principais elementos de liga
- Cromo
- Promove a formação da película passiva rica em cromo.
- Molibdênio
- Melhora a resistência à corrosão por pite e em frestas induzida por cloretos.
- Nitrogênio
- Contribui para a resistência à corrosão por pite e endurece aços austeníticos e duplex.
- Níquel
- Estabiliza a austenita e favorece a ductilidade e a tenacidade.
Cromo, molibdênio, nitrogênio e níquel
O cromo é o elemento que confere ao aço inoxidável a capacidade de formar uma película passiva. Nas classes práticas de aços inoxidáveis, o cromo promove uma película de óxido enriquecida em compostos de cromo, mais protetora do que os óxidos de ferro formados no aço-carbono comum. O aumento do teor de cromo geralmente melhora a resistência à corrosão geral e à corrosão por pite, mas a porcentagem nominal não descreve toda a condição da superfície. Uma coloração térmica deixada junto a uma solda, partículas de ferro incorporadas, contaminação proveniente de operações de lixamento ou uma superfície áspera e mecanicamente danificada podem criar locais onde a película é menos protetora do que a composição do material como um todo sugeriria.
O molibdênio aumenta a resistência à corrosão por pite e à corrosão em frestas induzidas por cloretos. Seu efeito é particularmente importante depois que um pite ou uma fresta começa a se acidificar. A química local no interior de um pite difere acentuadamente da solução ao redor: íons metálicos se acumulam, a hidrólise reduz o pH e o cloreto migra para a região ativa para manter o equilíbrio de cargas. As ligas que contêm molibdênio geralmente toleram melhor essa química local agressiva do que ligas comparáveis contendo apenas cromo. Isso não as torna imunes. Uma solução estagnada e quente de cloretos em uma junta estreita pode atacar uma classe que contenha molibdênio, enquanto uma superfície aberta e limpa na mesma solução permanece passiva.
O nitrogênio contribui para a resistência à corrosão por pite e também aumenta a resistência dos aços inoxidáveis austeníticos e duplex. Nas classes duplex, o nitrogênio ajuda a estabilizar a austenita durante o processamento e favorece um equilíbrio controlado entre austenita e ferrita. Seu efeito benéfico é refletido no número equivalente de resistência à corrosão por pite, ou expressão PREN, utilizado para aços inoxidáveis austeníticos e duplex pela International Molybdenum Association (IMOA):
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
O coeficiente do nitrogênio é elevado, mas o nitrogênio não é simplesmente um substituto para todos os outros elementos de liga. Sua concentração útil é limitada pela solubilidade, pelo equilíbrio de fases e pelas condições de fabricação. Um teor excessivo ou mal controlado de nitrogênio pode contribuir para a formação de porosidade ou de nitretos indesejados, enquanto um teor insuficiente de nitrogênio em uma solda duplex pode desestabilizar o equilíbrio de fases e reduzir a resistência à corrosão localizada.
O níquel tem uma função principal diferente. Ele estabiliza a austenita, contribui para a ductilidade e a tenacidade e influencia o comportamento eletroquímico da superfície passiva. O níquel não entra na expressão PREN da IMOA, porque a PREN se destina principalmente a estimar a resistência relativa à corrosão por pite causada por cloretos a partir dos teores de cromo, molibdênio, tungstênio e nitrogênio. Assim, uma liga rica em níquel pode apresentar propriedades de resistência à corrosão que não são capturadas por uma simples comparação de PREN, especialmente quando estão envolvidas atmosferas redutoras, soluções cáusticas ou corrosão sob tensão.
Resistência à corrosão por pite e PREN
A PREN é um cálculo útil para triagem, não uma previsão da vida útil em serviço. Valores mais altos indicam maior resistência relativa à corrosão por pite em ambientes que contêm cloretos, desde que as classes sejam comparadas em condições relevantes e razoavelmente semelhantes. O número não descreve a geometria da fresta, a qualidade da solda, as inclusões, o acabamento superficial, a atividade dos cloretos, a temperatura ou a duração da exposição. Ele também diz pouco sobre a resistência ao ácido sulfúrico, ao ácido fórmico, a álcalis fortes, à erosão-corrosão ou à corrosão sob tensão por cloretos.
A World Stainless ilustra a função de classificação sem apresentá-la como uma regra universal. Sua orientação de 2025 sobre solos e concreto fornece valores de PRE de 19 para 1.4301, 25 para 1.4401 e 1.4521, e 34 para o duplex 1.4462. O mesmo documento enfatiza que a concentração de cloretos, a resistividade do solo e o pH devem ser considerados em aplicações enterradas. Um solo associado a uma classe com PREN calculada mais alta ainda pode provocar ataque se uma fresta úmida e empobrecida em oxigênio retiver cloretos contra uma superfície contaminada ou com acabamento inadequado.
A distinção prática entre corrosão por pite e corrosão em frestas é importante. A corrosão por pite começa em uma superfície exposta após a ruptura local da película. A corrosão em frestas se desenvolve em espaços protegidos sob arruelas, juntas sobrepostas, depósitos, vedações ou geometrias com drenagem inadequada. A British Stainless Steel Association afirma que a corrosão em frestas começa onde a disponibilidade de oxigênio é extremamente baixa. No interior da fresta, o esgotamento de oxigênio e a hidrólise criam condições que mantêm uma zona anódica ativa. O ASM Handbook descreve o processo como um conjunto de reações eletroquímicas acopladas, reações químicas homogêneas e transporte de massa; portanto, material, ambiente e geometria da fresta atuam em conjunto.
A ASTM G78-95 fornece procedimentos para identificar condições provavelmente causadoras de corrosão em frestas e para comparar a resistência relativa à corrosão em frestas de ligas inoxidáveis à base de ferro e à base de níquel em ambientes aquosos especificados que contenham cloretos. Essa ressalva é importante. Um resultado de ensaio obtido para uma solução de cloretos, temperatura, período de exposição e elemento formador de fresta definidos não deve ser convertido em uma classificação universal para todas as plantas industriais, estruturas marítimas ou instalações enterradas.
A World Stainless associa condições de baixa exigência de seleção aos Tipos 304/304L, condições intermediárias aos Tipos 316/316L ou 444, condições mais severas ao Tipo 317L e ambientes altamente agressivos a classes como 904L, superduplex e ligas com 6% de molibdênio. Esses agrupamentos são orientações de seleção, não uma autorização para ignorar o projeto. A drenagem, a vedação das juntas, a limpeza, o acabamento das soldas e o controle da exposição térmica podem determinar se uma classe terá um desempenho próximo da resistência esperada.

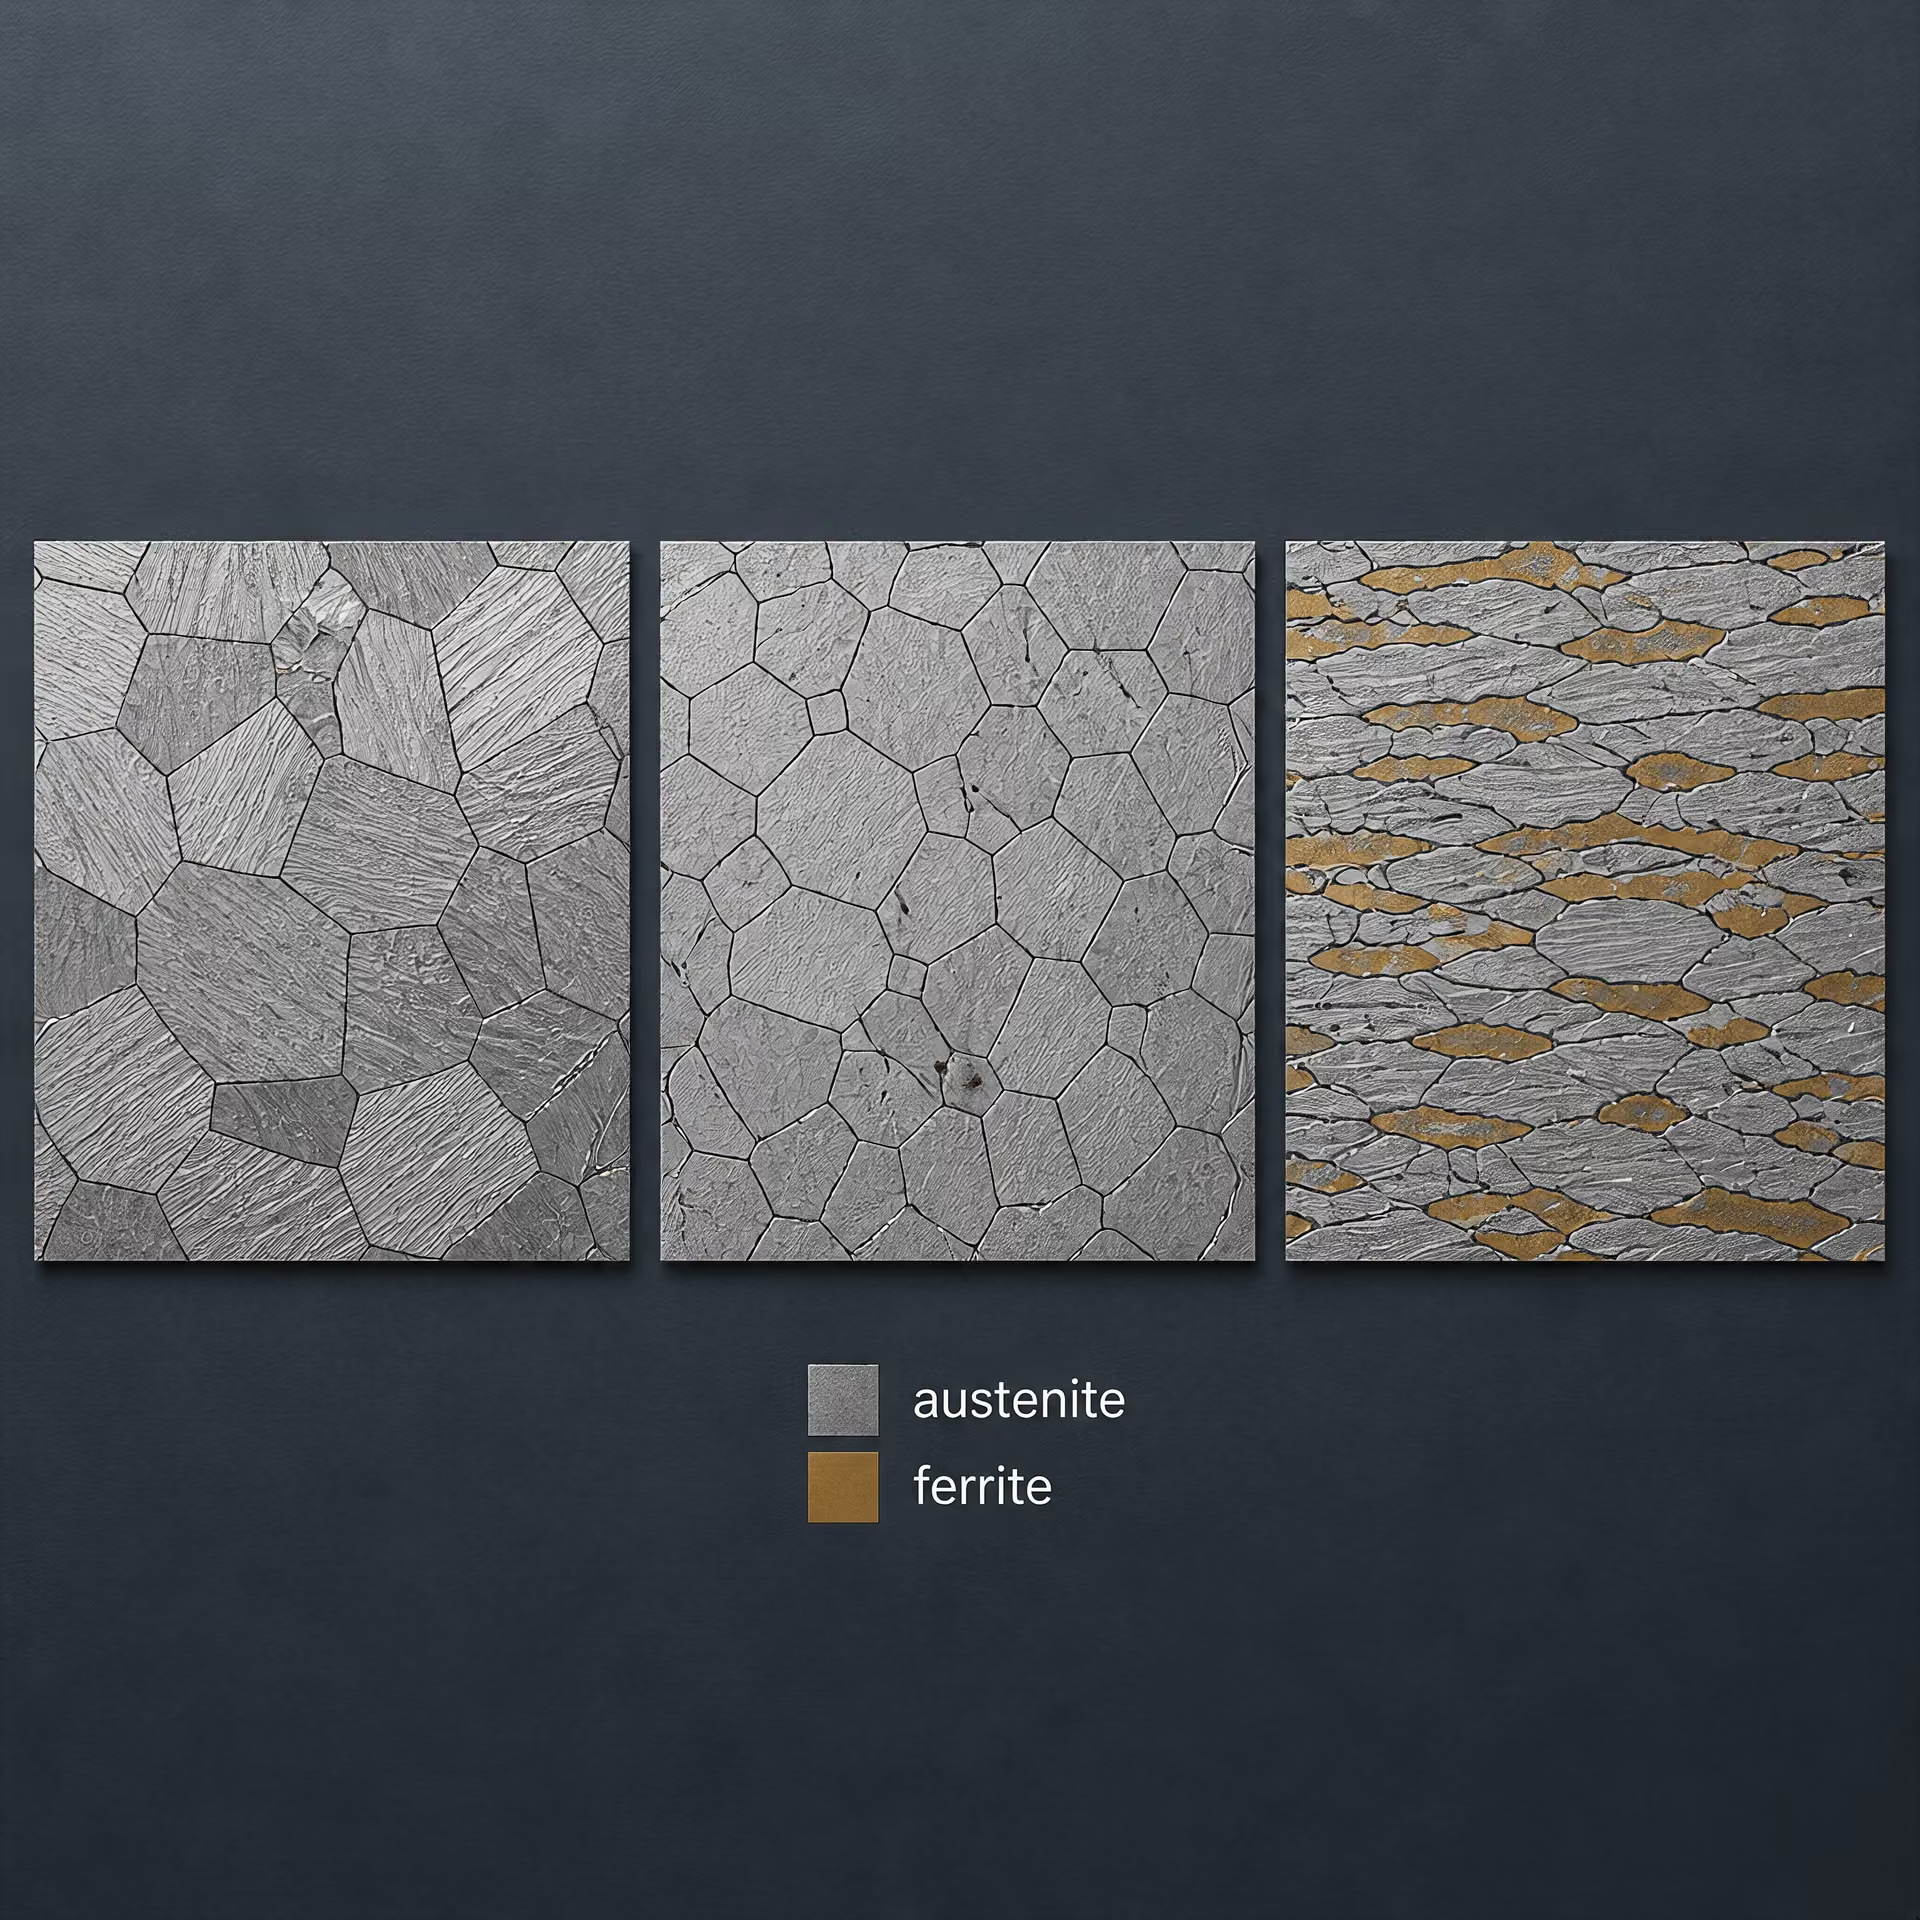
Microestruturas austeníticas, ferríticas e duplex
Os aços inoxidáveis austeníticos, incluindo os Tipos 304/304L e 316/316L, apresentam uma matriz austenítica cúbica de face centrada na temperatura de serviço. O níquel geralmente estabiliza essa estrutura, enquanto o cromo, o molibdênio e o nitrogênio modificam a passividade e a resistência mecânica. Sua ductilidade e tenacidade são valiosas em equipamentos fabricados, mas o trabalho a frio pode criar martensita induzida por deformação em algumas composições. Esse material transformado pode responder de maneira diferente da austenita adjacente durante a corrosão localizada ou a exposição à corrosão sob tensão.
Os aços inoxidáveis ferríticos apresentam uma matriz ferrítica cúbica de corpo centrado e, em geral, contêm pouco ou nenhum níquel em comparação com as classes austeníticas comuns. O Tipo 444, por exemplo, combina uma estrutura ferrítica com adições significativas de cromo e molibdênio. As classes ferríticas evitam o problema da martensita induzida por deformação associado a alguns aços austeníticos metaestáveis e apresentam resistência útil à corrosão sob tensão por cloretos, mas os ciclos térmicos de soldagem, o crescimento dos grãos e os riscos de sensibilização ainda precisam ser controlados. Sua tenacidade e seu comportamento durante a fabricação também dependem fortemente da composição e da espessura da seção.
Os aços inoxidáveis duplex contêm ferrita e austenita. A classe 1.4462, comumente designada UNS S31803/S32205, dependendo da composição química do produto e da especificação, é uma composição duplex amplamente referenciada. Seu comportamento diante da corrosão depende do equilíbrio de fases e da manutenção de cromo, molibdênio e nitrogênio disponíveis em ambas as fases. Um tratamento inadequado de solubilização, um resfriamento lento ou um aporte térmico excessivo na soldagem podem produzir nitretos de cromo, fase sigma ou outras fases intermetálicas. Essas fases consomem elementos de liga localmente e podem deixar as regiões adjacentes empobrecidas, reduzindo a resistência à corrosão por pite e à corrosão intergranular, embora a análise do material como um todo permaneça inalterada.
As inclusões são outra variável local. Inclusões de sulfeto, partículas de óxido e resíduos de fabricação podem interromper a película passiva e atuar como locais de iniciação de pites. A soldagem introduz preocupações adicionais: coloração térmica, oxidação, segregação composicional e alteração do equilíbrio de fases. A decapagem, a passivação, o uso de gás de proteção adequado e a remoção de ferro incorporado podem restaurar uma superfície mais uniforme, mas o tratamento superficial não pode corrigir um projeto inadequado de fresta nem uma liga exposta além de seus limites ambientais.
A tensão acrescenta uma via distinta de falha. A British Stainless Steel Association afirma que a corrosão sob tensão exige tensão de tração juntamente com fatores ambientais específicos. Assim, a tensão residual de soldagem, a deformação decorrente da conformação a frio e a carga aplicada podem ser tão importantes quanto a classe nominal quando estão presentes soluções quentes de cloretos. A seleção da classe deve relacionar a composição química à microestrutura, ao procedimento de fabricação e à geometria de serviço. A PREN ajuda a identificar a resistência relativa à corrosão por pite; ela não substitui essa avaliação de engenharia.
Corrosão geral e perda uniforme de metal
A corrosão geral é a dissolução relativamente uniforme do metal em uma superfície exposta. Se uma parede de aço inoxidável perder material aproximadamente à mesma taxa em toda a sua área molhada, o resultado poderá ser estimado como uma taxa média de perda de espessura, frequentemente expressa em mm/ano. A superfície pode ficar manchada, tornar-se áspera ou perder seu acabamento original, mas não haverá predominância de furos nitidamente definidos ou de regiões estreitas de ataque.
Esse mecanismo difere da corrosão localizada. A corrosão por pites remove metal de pequenas áreas e pode perfurar um componente enquanto a espessura média permanece quase inalterada. A corrosão em frestas concentra o ataque sob juntas, uniões sobrepostas, depósitos e cabeças de fixadores. A corrosão intergranular acompanha contornos de grão suscetíveis, enquanto a trinca por corrosão sob tensão pode produzir trincas com pouca perda geral de metal. A British Stainless Steel Association lista a corrosão por pites, em frestas, intergranular, trincamento por corrosão sob tensão, galvânica e geral como mecanismos principais que afetam os aços inoxidáveis. Portanto, a seleção da classe não pode basear-se em um único rótulo de “resistência à corrosão”.
Os aços inoxidáveis resistem à corrosão geral porque o cromo favorece a formação de uma fina película passiva de óxido. Essa película não é uma barreira permanente. A acidez, as condições redutoras, os íons haleto, a temperatura, a contaminação, o aporte térmico da soldagem, os depósitos superficiais e a solução estagnada podem impedir a repassivação ou aumentar a taxa de dissolução do metal. As orientações de corrosão da Outokumpu tratam a composição da liga e as condições de serviço como variáveis interligadas: cromo, níquel, molibdênio, nitrogênio e cobre alteram a passividade e a resistência aos ácidos, mas a solução circundante determina se essas vantagens continuarão efetivas.
Exposição ácida e alcalina
O serviço em meio ácido deve ser descrito por mais do que apenas o pH. O ácido sulfúrico, o ácido clorídrico, o ácido nítrico, o ácido fosfórico e os ácidos orgânicos produzem reações diferentes com o aço inoxidável. Uma solução de baixo pH contendo uma espécie oxidante pode favorecer a passivação, enquanto um ácido menos oxidante pode dissolver a película passiva e produzir um ataque geral rápido. O ácido clorídrico é particularmente difícil, porque o cloreto pode desestabilizar a película e promover corrosão localizada mesmo quando a taxa média de dissolução parece moderada.
A concentração do ácido pode alterar tanto o mecanismo quanto a taxa. O aço inoxidável pode tolerar um ácido oxidante diluído, mas sofrer ataque rápido em uma concentração intermediária e, depois, comportar-se novamente de forma diferente em uma concentração muito alta, porque a condutividade, a atividade da água e os produtos da reação se alteraram. O ácido sulfúrico é um exemplo clássico: o desempenho da liga depende fortemente da concentração, da temperatura, da aeração e de impurezas como cloretos ou fluoretos. Uma entrada de tabela para “ácido sulfúrico” sem esses detalhes não constitui uma previsão de desempenho em serviço.
As classes austeníticas, como Type 304L e Type 316L, não são intercambiáveis em serviços com ácidos. A Type 316L, correspondente à UNS S31603 e comumente designada como 1.4404, contém molibdênio para melhorar a resistência ao ataque localizado assistido por cloretos, mas o molibdênio não a torna universalmente resistente a ácidos redutores. Classes com maior teor de elementos de liga, incluindo a 904L, podem ser consideradas quando condições com ácido sulfúrico ou ácidos mistos exigirem maior resistência, mas sua adequação ainda dependerá da concentração e da temperatura.
As soluções alcalinas geralmente apresentam menor risco de corrosão geral do que os ácidos fortes; ainda assim, “alcalino” não significa inofensivo. Soda cáustica ou potassa concentrada em temperatura elevada pode causar dissolução geral, trincamento cáustico ou outras formas de dano assistido pelo meio. Os aços inoxidáveis austeníticos também podem sofrer trincamento por corrosão sob tensão em ambientes alcalinos quentes e concentrados quando houver tensão de tração. A BSSA afirma que o trincamento por corrosão sob tensão exige tensão de tração juntamente com fatores ambientais específicos; portanto, a remoção de tensões residuais ou aplicadas pode ser tão importante quanto a mudança de classe.
As classes ferríticas e duplex exigem uma avaliação separada. Seu teor de cromo pode favorecer a passividade em muitos serviços alcalinos, enquanto seu menor teor de níquel altera o equilíbrio de fases e a resposta à fabricação. As áreas soldadas, as zonas termicamente afetadas e a contaminação por carbono podem apresentar comportamento diferente do material de base. Por isso, as orientações de seleção da ESDEP consideram a condição de fabricação, os detalhes do projeto e a inspeção como partes do controle da corrosão, e não como questões separadas da escolha da classe.
Efeitos da concentração química e da temperatura
A concentração e a temperatura atuam em conjunto. O aumento da temperatura geralmente acelera as reações eletroquímicas, aumenta a difusão e reduz o tempo necessário para que um defeito se torne significativo. Ele também pode reduzir a solubilidade do oxigênio e alterar a estabilidade da película passiva. Uma classe que apresenta desempenho satisfatório em uma solução fria e umedecida de forma intermitente pode sofrer ataque rápido na mesma composição química mantida continuamente a 80 °C.
A duração da exposição é igualmente importante. Um contato laboratorial curto pode mostrar uma superfície aceitável, enquanto meses de evaporação e reposição podem concentrar cloretos sob um depósito. Ciclos repetidos de umedecimento e secagem deixam resíduos de sais; assim, uma solução a granel aparentemente branda pode criar um ambiente local severo em uma junta, suporte ou solda. As taxas de corrosão geral medidas em condições de imersão completa podem não representar esses ciclos.
A análise química deve identificar as principais espécies e suas faixas: cloreto em mg/L ou fração mássica, concentração de ácido, pH, agentes oxidantes, oxigênio dissolvido, fluoretos, compostos de enxofre e contaminantes. Também deve informar a faixa de temperatura, a pressão, a velocidade de escoamento, o tempo de residência, o padrão de umedecimento, os produtos químicos de limpeza e as condições de parada. “Água corrosiva” não é uma especificação adequada.
O PREN ilustra por que a composição é útil, mas limitada. A International Molybdenum Association fornece a expressão para aços austeníticos e duplex como “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Um valor mais alto indica maior resistência relativa à corrosão por pites em ambientes contendo cloretos; ele não calcula uma taxa de corrosão uniforme, não prevê trincamento nem estabelece uma vida útil. A fabricação, a geometria das frestas e a temperatura podem invalidar uma classificação simples.
Como usar tabelas de corrosão sem interpretá-las além do que permitem
As tabelas de corrosão são ferramentas de triagem, não garantias. As tabelas da Outokumpu e as orientações da ESDEP são úteis quando a liga, a composição da solução e a temperatura correspondem às condições publicadas. Uma classificação como “boa”, “limitada” ou “não recomendada” normalmente condensa dados de ensaios e experiência operacional em uma categoria ampla. Ela pode não incluir soldas, depósitos superficiais, picos de concentração de cloretos, alterações na aeração ou exposição prolongada.
A World Stainless demonstra o caráter relativo das comparações entre classes em solos e concreto. Suas orientações de 2025 apresentam valores de PRE de 19 para 1.4301, 25 para 1.4401 e 1.4521, e 34 para o duplex 1.4462, enfatizando, ao mesmo tempo, a concentração de cloretos, a resistividade do solo e o pH para aplicações enterradas. A mesma fonte associa baixas pontuações de seleção às classes Type 304/304L, condições intermediárias às Type 316/316L ou 444, condições mais severas à Type 317L e ambientes altamente agressivos à 904L, aos aços superduplex e às ligas com 6% de molibdênio. Essas são orientações de seleção, não limites universais.
Para exposição costeira ou a sais de degelo, as orientações de projeto de estruturas de aço inoxidável identificam a 1.4401 ou classes duplex adequadas como preferíveis à 1.4301, porque a deposição de cloretos e o umedecimento tornam o ataque localizado mais provável. A ASTM G78-95, publicada em 1995, fornece procedimentos para identificar condições provavelmente capazes de causar corrosão em frestas e comparar ligas inoxidáveis em ambientes aquosos especificados contendo cloretos. Essa formulação é importante: o ensaio se aplica a condições definidas.
Uma decisão baseada em tabelas e tecnicamente defensável registra a designação exata da classe, a forma do produto, o tratamento térmico, a condição da solda, a composição da solução, a concentração, a temperatura e a duração da exposição. Em seguida, verifica se o risco dominante é a corrosão uniforme ou um mecanismo localizado. Sem essas informações, afirmar que “o aço inoxidável é resistente” fornece dados insuficientes para fundamentar um projeto.
Corrosão por pites em ambientes contendo cloretos
Iniciação e propagação de pites
A corrosão por pites é uma forma localizada de corrosão na qual uma película passiva normalmente protetora se rompe em pequenas áreas da superfície. O aço inoxidável permanece passivo porque um óxido rico em cromo se forma rapidamente no ar ou na água, mas essa película não é uma barreira imutável. Um íon cloreto pode se adsorver em um ponto fraco, uma marca de usinagem, uma inclusão de sulfeto, um defeito superficial relacionado à soldagem ou um depósito sob o qual a química da superfície difere daquela do metal ao redor. Quando a película falha localmente, o metal se dissolve a partir de uma área anódica muito pequena, enquanto a superfície passiva circundante atua como um cátodo amplo.
O pite resultante pode ser inicialmente microscópico e ainda assim criar um problema grave de engenharia. Os íons metálicos dissolvidos sofrem hidrólise no pite, produzindo acidez. Os íons cloreto migram para o interior do pite para manter o equilíbrio de cargas e formam espécies solúveis de cloretos metálicos. Assim, o pite se torna mais ácido e mais rico em cloretos do que a solução de volume. Esse é um processo autocatalítico: a química criada pela primeira dissolução torna menos provável a repassivação e acelera a dissolução posterior. Um pite pode crescer para baixo sob uma superfície aparentemente intacta, de modo que a inspeção visual pode subestimar a espessura restante da parede.
A iniciação e a propagação de pites são eventos relacionados, mas distintos. Uma superfície pode sofrer uma breve ruptura da película e se repassivar sem danos mensuráveis. A propagação começa quando as condições eletroquímicas locais permanecem suficientemente agressivas para sustentar o ambiente ácido e concentrado em cloretos. A temperatura, o potencial, a condição da superfície e o transporte de massa afetam essa transição. Portanto, a temperatura crítica de pite, frequentemente determinada por um método de ensaio padronizado, é um resultado comparativo de ensaio, e não um limite operacional fixo para todos os componentes.
A geometria pode transformar um pequeno pite em um problema mais amplo de corrosão. Juntas, uniões sobrepostas, depósitos, acessórios soldados e conexões roscadas retêm soluções contendo cloretos e restringem o transporte de oxigênio. A British Stainless Steel Association identifica a corrosão em frestas como um dos principais mecanismos de corrosão do aço inoxidável e afirma que ela começa onde a disponibilidade de oxigênio é extremamente baixa. Uma fresta pode, portanto, sustentar aeração diferencial, acidificação e concentração de cloretos, mesmo quando a superfície exposta fora da fresta permanece brilhante. A ASTM G78-95 fornece procedimentos para identificar condições capazes de causar corrosão em frestas e para comparar a resistência relativa à corrosão em frestas entre ligas inoxidáveis à base de ferro e à base de níquel em ambientes aquosos especificados contendo cloretos. Seus resultados não eliminam a necessidade de avaliar o projeto real da junta.
A distinção é importante durante a inspeção e a análise de falhas. Um componente pode apresentar pites isolados, ataque amplo em frestas ou ambos. A corrosão do aço inoxidável não se limita à formação de pites: a British Stainless Steel Association também relaciona a corrosão intergranular, a trinca por corrosão sob tensão, a corrosão galvânica e a corrosão generalizada entre os principais mecanismos. A trinca por corrosão sob tensão, por exemplo, exige tensão de tração juntamente com fatores ambientais específicos; um valor mais alto de resistência à formação de pites, por si só, não exclui a ocorrência de trincas.
Cloretos, temperatura, acidez e condições oxidantes
O cloreto é o desencadeador mais conhecido porque penetra ou desestabiliza películas passivas e se concentra facilmente em zonas de evaporação, frestas e depósitos superficiais. A água do mar, o sal usado para descongelamento, a salmoura, a água de processo clorada, os resíduos de limpeza e o concreto contaminado podem fornecer cloretos. A concentração de cloretos no volume é apenas uma parte da exposição. Um ciclo de umedecimento e secagem pode deixar sal para trás à medida que a água evapora, enquanto uma superfície horizontal com drenagem deficiente pode manter um eletrólito concentrado por longos períodos. As orientações da World Stainless para aço inoxidável enterrado recomendam especificamente considerar a concentração de cloretos, a resistividade do solo e o pH, em vez de tratar a exposição ao solo como uma única categoria.
A temperatura geralmente aumenta a velocidade das reações eletroquímicas e reduz a margem contra a iniciação de pites. Um grau que permanece passivo em água fria e limpa pode sofrer pites na mesma concentração nominal de cloretos a uma temperatura mais elevada. O calor também aumenta a evaporação e pode concentrar sais ao redor de linhas d’água, bordas de isolamentos e coberturas de equipamentos. Por esse motivo, um valor declarado de cloretos sem informações sobre a temperatura e o histórico de umedecimento tem valor preditivo limitado.
O risco de corrosão por pite depende da interação entre as variáveis de exposição, e não apenas da concentração de cloretos. Strong evidence
A acidez dificulta o reparo local da película e promove a dissolução do metal depois que um pite se forma. Um pH baixo pode resultar do próprio fluido de processo, de condensado ácido, da hidrólise no interior de um pite ou de poluentes depositados sobre uma superfície. Os poluentes são relevantes mesmo quando presentes em pequenas quantidades: sulfetos, vapores industriais, poeira, depósitos marinhos e resíduos de fabricação ou limpeza podem reter umidade ou alterar a química local. O manual de projeto de estruturas de aço inoxidável identifica o teor de cloretos, a temperatura, os poluentes, a acidez, os agentes oxidantes e o oxigênio como fatores que afetam a formação de pites. Essas variáveis interagem, em vez de atuarem como interruptores independentes.
As condições oxidantes exigem uma interpretação cuidadosa. Uma solução oxidante pode elevar o potencial de corrosão para uma faixa na qual a ruptura da película passiva se torna mais provável, especialmente na presença de cloretos. O oxigênio dissolvido também sustenta a reação catódica necessária para a corrosão fora de um pite ativo e cria diferenças de concentração de oxigênio ao redor de depósitos e frestas. No entanto, uma fresta completamente privada de oxigênio se comporta de modo diferente de uma superfície exposta: o acesso restrito ao oxigênio pode destruir a condição passiva normal no interior da fresta, enquanto a superfície externa permanece catódica. Oxidantes contendo cloro, íons férricos e outras espécies fortemente oxidantes podem ser especialmente exigentes. A química da água, o escoamento, os depósitos e a geometria do componente determinam seu efeito.
A fabricação acrescenta outro conjunto de variáveis. A coloração térmica em uma solda pode conter uma camada de óxido empobrecida em cromo ou pouco protetora; o ferro incorporado por ferramentas de aço-carbono pode criar manchas de ferrugem e sítios galvânicos locais; marcas ásperas de lixamento podem reter cloretos. A decapagem, a passivação, o manuseio limpo e a remoção da contaminação da solda são medidas de controle da corrosão, não tratamentos cosméticos. O projeto tem importância equivalente. A drenagem, as superfícies que possam ser limpas, a prevenção de bolsões estagnados e vedações adequadamente comprimidas reduzem os efeitos de concentração local que iniciam o ataque.
Por que a resistência à formação de pites não é o mesmo que imunidade
O Número Equivalente de Resistência à Formação de Pites, ou PREN, é uma forma útil de comparar a composição das ligas para serviço contendo cloretos. A International Molybdenum Association apresenta a expressão para aços austeníticos e duplex como:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
O cromo favorece a passividade, o molibdênio melhora a resistência à ruptura localizada e à repassivação, e o nitrogênio contribui significativamente para o valor calculado. O número é prático para a triagem de graus, mas não constitui uma previsão da vida útil em serviço. Diferentes formas de produto, tratamentos térmicos, acabamentos superficiais, zonas de solda, inclusões, temperaturas, atividades de cloretos e métodos de ensaio podem produzir desempenhos distintos em ligas com PREN calculado semelhante. A expressão também não descreve a geometria das frestas, as tensões residuais, os depósitos ou a manutenção.
A World Stainless apresenta valores indicativos de PRE de 19 para EN 1.4301, 25 para EN 1.4401 e EN 1.4521, e 34 para o duplex EN 1.4462 em suas orientações de 2025 sobre solos e concreto. Esses valores demonstram de forma comparativa clara o efeito da composição da liga. O EN 1.4301, comumente associado ao Type 304, não contém adição deliberada de molibdênio e apresenta menor resistência calculada à formação de pites por cloretos do que o EN 1.4401, comumente associado ao Type 316, que contém molibdênio. O EN 1.4521, comumente associado ao Type 444, alcança o valor citado por meio do equilíbrio entre cromo, molibdênio e nitrogênio. O duplex EN 1.4462 combina teores substanciais de cromo e molibdênio com nitrogênio e possui o maior desses quatro valores indicativos.
A comparação não significa que o EN 1.4462 não possa sofrer pites, que o EN 1.4301 sempre falhará ou que o EN 1.4521 e o EN 1.4401 se comportarão de modo idêntico em todas as condições de fabricação. A World Stainless associa o Type 304/304L a pontuações baixas de seleção, o Type 316/316L ou 444 a condições intermediárias, o Type 317L a condições mais severas e graus como 904L, superduplex e ligas com 6% de molibdênio a ambientes altamente agressivos. Trata-se de uma estrutura de seleção, e não de uma fronteira universal entre concentrações de cloretos seguras e inseguras.
O projeto para serviço deve, portanto, combinar o PREN com os detalhes da exposição e da construção. Zonas costeiras sujeitas a respingos, sal usado para descongelamento, soluções aquecidas contendo cloretos e juntas estagnadas geralmente merecem mais atenção do que sua análise média da água sugere. O manual de estruturas de aço inoxidável observa que o EN 1.4401 ou graus duplex adequados devem ser preferidos ao EN 1.4301 para exposição costeira ou ao sal usado para descongelamento, mas a escolha final ainda depende da temperatura, da acidez, dos poluentes, do acesso de oxigênio, da condição da superfície, da soldagem e da drenagem. A resistência à formação de pites é uma margem contra um mecanismo de falha específico. Não é imunidade.
Corrosão em Frestas: a geometria pode superar uma liga adequada
Um grau de aço inoxidável pode resistir à corrosão em uma superfície aberta e, ao mesmo tempo, sofrer ataque severo no interior de uma fresta estreita e úmida. A contradição é apenas aparente. A resistência à corrosão é medida na superfície exposta, mas uma fresta cria um ambiente eletroquímico separado, cuja química se modifica à medida que o ataque se desenvolve. A seleção da liga continua sendo importante, especialmente por meio dos teores de cromo, molibdênio e nitrogênio, mas a geometria, o umedecimento, a temperatura, os cloretos, os depósitos, as condições de fabricação e a drenagem podem determinar se a película passiva permanecerá estável.
A British Stainless Steel Association (BSSA) identifica a corrosão por pites, a corrosão por frestas, a corrosão intergranular, a corrosão sob tensão, a corrosão galvânica e a corrosão generalizada como os principais mecanismos que afetam os aços inoxidáveis. Sua explicação da corrosão por frestas é direta: a iniciação ocorre onde a disponibilidade de oxigênio é extremamente baixa. Isso faz com que uma região protegida seja mais do que uma versão mal ventilada da superfície exposta. Ela se torna um reator químico diferente.

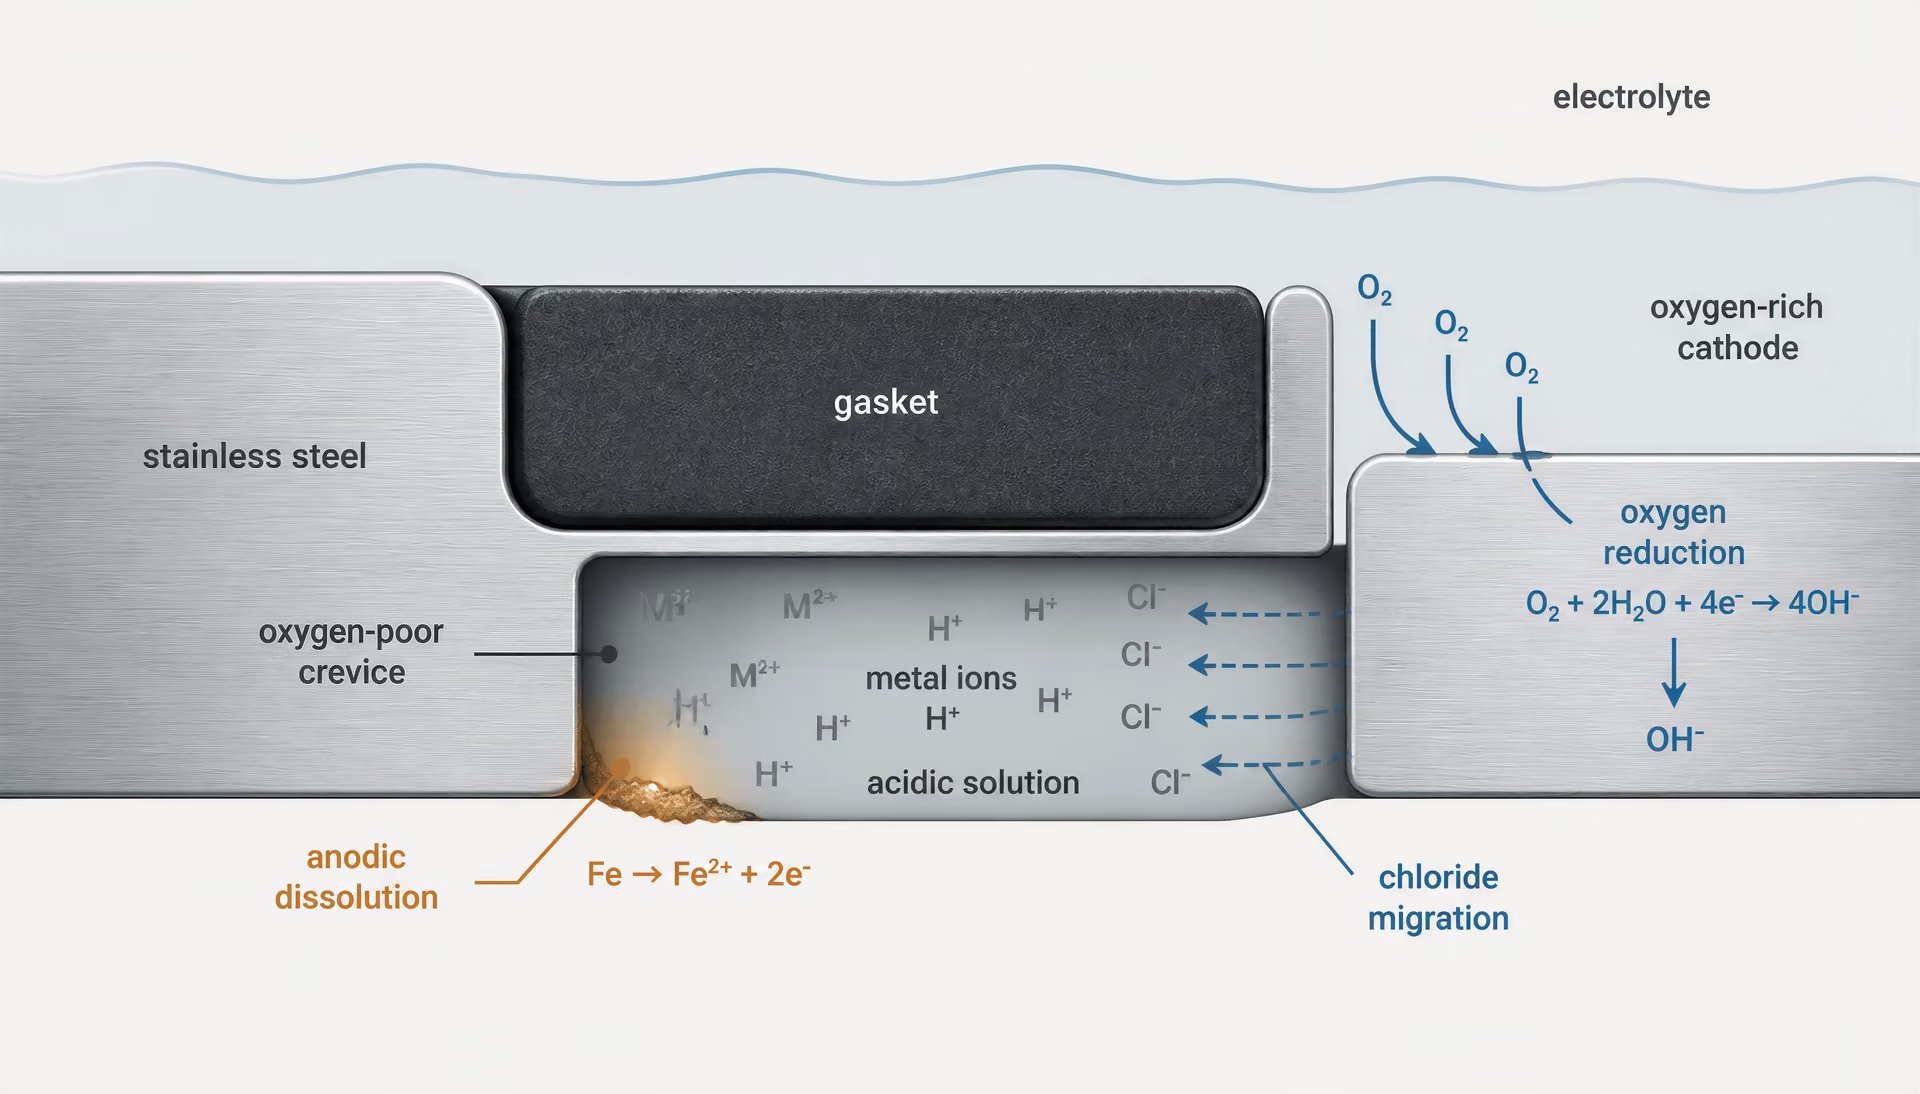
Depleção de oxigênio e química no interior de uma fresta
Uma fresta geralmente começa como uma região estreita contendo uma fina película de eletrólito. O oxigênio dissolvido nesse líquido é consumido pela reação catódica na superfície metálica:
Na entrada da fresta e na superfície exposta ao redor, o oxigênio pode ser reposto pela atmosfera ou pelo líquido em escoamento. Na extremidade fechada, a difusão é lenta. Portanto, a reação catódica consome oxigênio mais rapidamente do que o transporte de massa consegue repô-lo. A fresta torna-se pobre em oxigênio, enquanto a superfície externa permanece relativamente rica em oxigênio.
Célula de aeração diferencial Uma célula eletroquímica formada quando áreas do mesmo metal recebem diferentes suprimentos de oxigênio, tornando comumente a área pobre em oxigênio anódica.
Essa diferença estabelece uma célula de aeração diferencial. A área privada de oxigênio sustenta menos reação catódica e torna-se anódica em relação à superfície exposta. Ferro, cromo e níquel se dissolvem no sítio anódico:
Os íons metálicos liberados sofrem hidrólise no eletrólito confinado. Por exemplo, espécies férricas e ferrosas podem participar de reações que geram íons de hidrogênio, reduzindo o pH. Os íons cloreto migram para o interior da fresta para manter a neutralidade elétrica à medida que os íons metálicos positivamente carregados se acumulam. A solução resultante pode ser ácida e rica em cloretos, condições que desestabilizam a película passiva rica em cromo. Quando a dissolução local começa, a região danificada admite mais corrente, produz mais íons metálicos e se torna ainda mais agressiva.
A descrição da ASM trata a corrosão por frestas como um processo acoplado que envolve reações eletroquímicas, reações químicas homogêneas e transporte de massa. Essa distinção é importante. As reações eletroquímicas criam espécies dissolvidas; a hidrólise e outras reações químicas alteram a acidez e a especiação; a difusão, a migração e a convecção determinam o que entra ou sai da fresta. Um cálculo baseado apenas na concentração de cloretos na massa do líquido ignora esse mecanismo de retroalimentação. O líquido externo pode conter um nível moderado de cloretos, enquanto o líquido no interior de uma fresta estagnada pode se tornar consideravelmente mais ácido e concentrado.
A estagnação também modifica os efeitos da temperatura e da evaporação. Uma superfície aquecida acelera a cinética das reações e reduz a solubilidade do oxigênio na água. Durante a secagem, os sais dissolvidos se concentram; durante a reumidificação, a salmoura concentrada pode entrar em contato com uma superfície que ainda não tenha sido completamente repassivada. Ciclos repetidos de umedecimento e secagem são especialmente relevantes sob depósitos e em juntas horizontais. Eles podem produzir várias exposições curtas e agressivas, em vez de uma única exposição contínua representada por um ensaio com água em massa.
O grau determina a probabilidade e a velocidade da ruptura da película passiva, não uma vida útil garantida para toda e qualquer geometria. A International Molybdenum Association apresenta a expressão austenítica e duplex de uso comum:
O PREN é útil para a triagem da resistência relativa à corrosão localizada, mas não prevê a vida útil do componente em serviço. Limited evidence
Um PREN mais elevado geralmente indica maior resistência relativa à iniciação de corrosão por pites e por frestas em ambientes contendo cloretos, mas o PREN não descreve a largura da fresta, a química do depósito, os defeitos de fabricação, a temperatura ou a propagação após a iniciação. É uma ferramenta de comparação, não uma equação de vida útil em serviço.
Juntas aparafusadas, gaxetas, depósitos e juntas sobrepostas
As conexões aparafusadas criam várias frestas possíveis ao mesmo tempo: sob uma arruela, entre superfícies em contato, sob a cabeça do parafuso, ao redor das roscas e na borda de uma chapa comprimida. O aperto não é uma propriedade única do material. Uma junta pode estar firmemente comprimida durante a montagem, mas conter vales de rugosidade, contato incompleto, deformação ou um caminho estreito que retenha eletrólito. Uma abertura muito estreita pode restringir o transporte de oxigênio e criar fortes gradientes de concentração. Uma abertura mais larga pode drenar com maior facilidade, mas seu comportamento depende da orientação, da rugosidade superficial e da possibilidade de circulação do líquido.
As gaxetas podem reduzir a exposição ou criar a condição local mais severa. Uma gaxeta contínua e quimicamente compatível pode impedir a entrada de água na junta. Uma gaxeta descontínua, danificada ou inadequadamente comprimida pode reter líquido contendo cloretos ao redor de sua borda. Materiais orgânicos de gaxetas podem absorver água, inchar, retrair-se ou degradar-se, alterando a pressão de contato durante o serviço. A região crítica geralmente não é o centro da gaxeta, mas o perímetro úmido, onde o suprimento de oxigênio é limitado e a evaporação concentra os contaminantes.
Os depósitos funcionam como formadores artificiais de frestas. Sal de estrada, aerossol marinho, sólidos de processo, produtos de corrosão, respingos de solda e películas biológicas podem proteger o metal do oxigênio enquanto retêm umidade. Uma superfície de aço inoxidável limpa e com drenagem livre pode permanecer passiva e, depois, desenvolver ataque localizado quando um depósito se forma. O depósito não precisa ser espesso. Sua capacidade de reter um eletrólito persistente e bloquear a reposição de oxigênio é mais importante do que seu tamanho visual.
As juntas sobrepostas são particularmente sensíveis porque suas chapas sobrepostas podem conter interfaces longas, estreitas e com drenagem deficiente. A soldagem de vedação pode eliminar o caminho interno do eletrólito, desde que a solda seja contínua e o procedimento de soldagem não deixe contaminação inaceitável nem danos causados pelo calor. Soldas intermitentes podem deixar bolsas não vedadas nas extremidades das sobreposições. A junta pode parecer fechada externamente e, ainda assim, permitir a entrada capilar de água.
Portanto, o projeto deve abordar a própria fresta, e não apenas especificar um grau mais resistente à corrosão. Drenagem contínua, ressaltos voltados para baixo, superfícies de limpeza acessíveis e a eliminação de retenções horizontais de líquido reduzem a exposição. As bordas das juntas não devem criar bolsas cegas. Quando a utilização de parafusos for necessária, arruelas, selantes, detalhes das gaxetas e cargas de aperto precisam ser avaliados como um sistema. Detalhes soldados exigem limpeza adequada e remoção da coloração térmica, pois uma superfície passiva danificada ou contaminada pode oferecer um sítio de iniciação mais favorável.
O mesmo princípio se aplica à seleção do grau. A World Stainless associa pontuações de seleção mais baixas ao Tipo 304/304L, condições intermediárias ao Tipo 316/316L ou 444, condições mais severas ao Tipo 317L e ambientes altamente agressivos a graus como 904L, superduplex e ligas com 6% de molibdênio. Essas associações não conseguem compensar uma fresta mal projetada. Uma junta de Tipo 316L com drenagem deficiente pode falhar onde uma superfície de Tipo 304L livremente exposta não falharia. Por outro lado, o aumento da resistência da liga pode ser necessário quando a fresta não puder ser eliminada.
Para aço inoxidável enterrado, a World Stainless lista a concentração de cloretos, a resistividade do solo e o pH como fatores relevantes de seleção. Seu guia de 2025 sobre solos e concreto apresenta valores de PRE de 19 para 1.4301, 25 para 1.4401 e 1.4521, e 34 para o duplex 1.4462. Esses valores ajudam a comparar famílias de ligas, mas uma sobreposição enterrada, uma luva contaminada ou uma bolsa compactada de baixa resistividade pode impor uma condição local mais severa do que a classificação nominal do solo.
Ensaio ASTM G78 e interpretação
A ASTM G78-95 é um método laboratorial comparativo, não uma previsão universal da vida útil em campo. A ASTM International o descreve como um método que fornece procedimentos para identificar condições provavelmente causadoras de corrosão por frestas e para comparar a resistência relativa à corrosão por frestas de ligas inoxidáveis à base de ferro e à base de níquel em ambientes aquosos especificados contendo cloretos. A qualificação “especificados” controla a interpretação. Os resultados correspondem à liga ensaiada, à condição superficial, ao formador de fresta, à solução de cloretos, à temperatura, à duração da exposição e ao método de exame.
O método é útil quando a questão de engenharia é comparativa: sob uma exposição definida contendo cloretos e em uma montagem de fresta definida, uma liga apresenta menos ataques por frestas ou ataques menos profundos do que outra? Esse tipo de ensaio pode revelar uma classificação que as taxas de corrosão em imersão aberta ocultariam. Também pode mostrar se uma liga proposta continua suscetível quando um formador de fresta padronizado mantém um contato protegido.
Um resultado de ensaio não deve ser traduzido diretamente como “esta junta durará X anos”. As frestas em campo variam em pressão de contato, largura, profundidade, rugosidade e limpeza. Elas também sofrem alterações na concentração de cloretos, na temperatura, no suprimento de oxigênio, no carregamento e nos ciclos de umedecimento e secagem. Uma gaxeta que se comporta de determinada maneira em um dispositivo de laboratório pode retrair-se em serviço; um depósito pode se acumular gradualmente; uma junta aparafusada pode ser afetada pela expansão térmica ou pela vibração.
A interpretação também deve separar a iniciação da propagação. Uma pequena mancha, um pite superficial e uma penetração profunda sob a gaxeta não são observações equivalentes. O exame deve registrar a localização, a quantidade e a profundidade do ataque, bem como sua relação com a geometria da fresta, preservando a condição superficial e o histórico de exposição. Ensaios comparativos repetidos podem apoiar uma decisão sobre o grau, mas não eliminam a necessidade de projetar para excluir bolsas estagnadas.
A tensão acrescenta outra via de falha. A BSSA afirma que a corrosão sob tensão exige tensão de tração juntamente com fatores ambientais específicos. Uma fresta pode fornecer a química agressiva, enquanto a tensão residual resultante de conformação a frio, soldagem, pré-carga dos parafusos ou carregamento em serviço fornece a condição mecânica. Portanto, o controle das frestas e a avaliação das tensões devem ser considerados em conjunto, especialmente em serviço com cloretos em temperaturas elevadas. A geometria pode comprometer uma liga adequada; um projeto criterioso determina se essa geometria poderá existir.
Corrosão Galvânica e Conjuntos de Metais Dissimilares
A corrosão galvânica não é uma propriedade fixa do aço inoxidável. Trata-se de uma interação eletroquímica entre dois metais eletricamente conectados e expostos ao mesmo eletrólito. Um dos metais se torna o ânodo, onde ocorre a dissolução metálica, enquanto o outro sustenta a reação catódica, geralmente a redução do oxigênio. O eletrólito conduz a corrente iônica; a conexão metal-metal conduz a corrente eletrônica. A remoção de qualquer um desses caminhos impede que a célula galvânica sustente a corrosão.
O erro prático consiste em classificar universalmente um material como “nobre” e outro como “ativo”. O aço inoxidável pode atuar como cátodo em um conjunto e como ânodo em outro. Sua posição depende da composição da liga, da condição da superfície, da passivação, do suprimento de oxigênio, da concentração de cloretos, da temperatura, do escoamento, dos depósitos e do potencial do metal em contato. O Corrosion Handbook, de Uhlig, trata a corrosão galvânica como um problema de sistema, regido pelos potenciais acoplados e pelo comportamento de polarização dos metais em seu ambiente real, e não simplesmente por suas posições em uma série galvânica nominal.
Diferenças de potencial e acoplamento galvânico
Quando o aço inoxidável é acoplado ao aço-carbono em água aerada e condutiva, a superfície inoxidável normalmente se comporta como o componente mais catódico, e o aço-carbono se torna o ânodo. A dissolução do aço-carbono pode então acelerar nas proximidades da união, especialmente quando a área exposta de aço-carbono é pequena e a área de aço inoxidável é grande. O aço inoxidável pode apresentar pouco ataque visível, enquanto protege o componente inadequado à própria custa.
O arranjo inverso também é possível. Uma superfície passiva de aço inoxidável pode tornar-se anódica em relação a um material mais nobre sob determinadas condições, especialmente se o filme passivo do aço inoxidável estiver danificado, quimicamente desestabilizado ou confinado em uma fresta contendo cloretos. Ligas de cobre, titânio e grafite são exemplos frequentes de materiais que podem criar condições galvânicas rigorosas para componentes de aço inoxidável, embora o resultado real dependa da química da água e do estado da superfície. Um elemento de fixação de aço inoxidável instalado em uma conexão grande de liga de cobre não é automaticamente seguro apenas porque o elemento é “inoxidável”; o conjunto deve ser avaliado como um sistema eletroquímico acoplado.
A BSSA relaciona a corrosão galvânica à corrosão por pite, à corrosão em frestas, à corrosão intergranular, à corrosão sob tensão e à corrosão geral como mecanismos principais que afetam os aços inoxidáveis. Esses mecanismos podem se sobrepor. Um par galvânico pode aumentar a corrente catódica no aço inoxidável, enquanto uma fresta ao lado da união se torna deficiente em oxigênio. A BSSA afirma que a corrosão em frestas começa onde a disponibilidade de oxigênio é extremamente baixa. A acidificação e a concentração de cloretos resultantes no interior da fresta podem despassivar o aço inoxidável, mesmo quando a superfície exposta ao ar livre permanece passiva.
A continuidade elétrica é essencial. Dois metais separados por um revestimento não condutor, uma junta ou uma camada de óxido podem apresentar pouca interação galvânica até que a barreira seja perfurada ou contornada por um elemento de fixação. Por outro lado, um pequeno contato metálico pode sustentar uma corrente elevada se o eletrólito ao redor fornecer um caminho contínuo e condutivo. Uma união seca não é uma célula galvânica ativa; uma união úmida conectada por água contaminada com sais pode ser.
Relação entre áreas e continuidade do eletrólito
| Configuração do conjunto | Preocupação provável | Controle preferencial |
|---|---|---|
| Pequena área de aço-carbono acoplada a uma grande área de aço inoxidável | Alta densidade de corrente anódica no aço-carbono | Aumentar a área anódica, isolar ou mudar a combinação de materiais |
| Pequeno fixador de aço inoxidável acoplado a uma grande placa de aço-carbono | Ataque potencialmente menor ao aço inoxidável, mas o acoplamento continua dependente da exposição | Drenar, isolar e avaliar defeitos do revestimento |
| Metais diferentes em água salgada | Corrente galvânica através do eletrólito condutor | Interromper a continuidade elétrica e impedir a formação de pontes de água |
A relação entre a área do cátodo e a área do ânodo frequentemente determina se o dano galvânico será tolerável ou grave. Uma grande superfície catódica pode impulsionar uma reação catódica total substancial, enquanto a corrente anódica fica concentrada em uma área pequena. Isso produz alta densidade de corrente local e ataque rápido no ânodo. Um parafuso pequeno de aço inoxidável acoplado a uma grande chapa de aço-carbono geralmente é menos preocupante do que um parafuso pequeno de aço-carbono acoplado a uma grande chapa de aço inoxidável, embora nenhum dos dois arranjos deva ser aceito sem considerar o eletrólito e os detalhes da união.
A relação deve ser avaliada como a área ativamente molhada, e não simplesmente como a área superficial fabricada. Uma chapa de aço-carbono pintada pode ter apenas uma pequena falha exposta, enquanto uma arruela de aço inoxidável sem revestimento permanece completamente molhada. Assim, os revestimentos podem alterar a relação efetiva, e um revestimento danificado pode concentrar o ataque em sua descontinuidade. Pintar o cátodo pode reduzir a corrente de acionamento, enquanto revestir apenas o ânodo pode criar uma pequena falha anódica exposta, cercada por uma grande área catódica. Essa é uma armadilha comum de projeto.
A continuidade do eletrólito depende de mais fatores do que simplesmente da presença de água. A condutividade aumenta com os sais dissolvidos, incluindo cloretos, e uma fina película de sal pode conectar metais que parecem separados em condições secas. A umidificação intermitente pode ser mais danosa do que a imersão contínua, porque a evaporação deixa depósitos concentrados, seguida de uma nova umidificação. A temperatura afeta as velocidades de reação e o transporte de oxigênio. O escoamento pode remover produtos de corrosão e alterar a polarização, enquanto a água estagnada permite o desenvolvimento de depósitos e células de concentração.
As frestas merecem atenção especial. A parte inferior de uma arruela, uma união roscada, uma junta sobreposta ou um suporte com drenagem inadequada podem reter o eletrólito depois que a superfície ao redor seca. O esgotamento de oxigênio dentro do espaço cria uma célula de aeração diferencial, e a solução confinada pode se tornar mais ácida e rica em cloretos. O ASM Handbook descreve a corrosão em frestas como um processo acoplado que envolve reações eletroquímicas, reações químicas homogêneas e transporte de massa; a geometria, o material e o ambiente controlam conjuntamente o resultado. A ASTM G78-95 fornece procedimentos para identificar condições provavelmente causadoras de corrosão em frestas e comparar a resistência relativa à corrosão em frestas de ligas inoxidáveis à base de ferro e à base de níquel em ambientes aquosos especificados contendo cloretos. Portanto, um cálculo galvânico que ignore a fresta pode gerar uma falsa sensação de segurança.
Isolamento, drenagem e seleção de materiais compatíveis
A primeira medida de projeto é frequentemente geométrica, e não metalúrgica: impedir que a água permaneça na junção entre metais dissimilares. Oriente as superfícies horizontais para permitir a drenagem, vede ou elimine juntas sobrepostas, evite arruelas em formato de copo e forneça acesso para inspeção e limpeza. Uma união vedada pode ser preferível a uma união que retenha e evapore repetidamente água contendo cloretos, mas os selantes devem permanecer compatíveis com a temperatura de serviço, os produtos químicos e os movimentos envolvidos. Um selante aplicado de forma inadequada pode criar uma fresta oculta em vez de eliminá-la.
O isolamento elétrico pode interromper a corrente galvânica. Luvas, arruelas, buchas e juntas não condutoras são úteis somente quando permanecem intactas durante a montagem e o serviço. O sistema de isolamento também deve impedir que a água faça uma ponte ao redor da barreira. Os furos para elementos de fixação, as arestas vivas e os revestimentos danificados exigem atenção, pois um único desvio metálico pode reconectar o par. O isolamento deve ser verificado após a instalação, e não presumido pela simples presença de uma arruela plástica.
A seleção dos materiais continua sendo importante. Os materiais em contato devem ter potenciais de corrosão compatíveis no eletrólito real, e o projeto deve evitar uma pequena área anódica acoplada a uma grande área catódica. Para exposição costeira ou a sais de degelo, as orientações de projeto estrutural em aço inoxidável identificam o Tipo 316/316L, correspondente a EN 1.4401/1.4404 quando aplicável, ou graus duplex adequados como preferíveis ao Tipo 304/304L, correspondente a EN 1.4301/1.4307. Essa recomendação aborda tanto a corrosão localizada causada por cloretos quanto as consequências galvânicas de uma superfície passiva danificada.
Os indicadores de grau não substituem a avaliação do conjunto. A International Molybdenum Association apresenta a expressão para aços inoxidáveis austeníticos e duplex: “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”; um valor mais alto indica maior resistência relativa à corrosão por pite em ambientes contendo cloretos, e não imunidade ao ataque galvânico ou em frestas. A World Stainless informa valores de PRE de 19 para 1.4301, 25 para 1.4401 e 1.4521, e 34 para o duplex 1.4462, ressaltando a importância da concentração de cloretos, da resistividade do solo e do pH em serviços enterrados. Esses valores podem orientar a seleção do grau, mas a drenagem, o isolamento, a relação entre áreas e a continuidade elétrica determinam se o grau selecionado permanecerá como um componente seguro do sistema montado.
Corrosão Intergranular e Sensibilização
A corrosão intergranular é o ataque preferencial ao longo ou nas proximidades dos contornos de grão, porque a química local nesses contornos difere da química no interior dos grãos. O mecanismo não é simplesmente a “corrosão do contorno de grão”. Um aço inoxidável pode permanecer passivo na maior parte de sua superfície, enquanto regiões estreitas adjacentes aos contornos se tornam anódicas e se dissolvem. A sensibilização é a condição metalúrgica que torna isso possível, geralmente após a exposição a uma faixa de temperatura que permite a precipitação de carbonetos de cromo.
Zonas empobrecidas em cromo nos contornos de grão
Nos aços inoxidáveis austeníticos, o carbono pode reagir com o cromo durante a exposição térmica, formando carbonetos ricos em cromo, comumente descritos como , tendo o cromo como principal constituinte metálico. Esses carbonetos precipitam preferencialmente nos contornos de grão, porque a difusão e a nucleação são favorecidas nesses locais. O cromo é retirado da solução sólida circundante, deixando uma zona estreita empobrecida em cromo de cada lado do contorno.
O próprio carboneto geralmente não é a principal fonte do ataque rápido. A zona empobrecida adjacente é. Se sua concentração de cromo cair suficientemente, ela não conseguirá restaurar um filme passivo estável de óxido de cromo tão rapidamente quanto o material circundante. Um eletrólito poderá então atacar a região do contorno, produzindo um caminho de corrosão semelhante a uma rede através da microestrutura afetada. Em casos graves, os grãos se separam fisicamente da matriz.
A sensibilização depende de mais do que da temperatura máxima. O tempo na temperatura, o teor de carbono, o trabalho a frio prévio, o tamanho de grão, a composição da liga e a velocidade de resfriamento influenciam a precipitação de carbonetos. Os graus austeníticos podem se tornar suscetíveis após exposição aproximadamente na faixa de 500–850 °C, embora a resposta precisa em função de tempo e temperatura varie conforme a corrida e a forma do produto. Uma breve passagem por essa faixa pode ter pouca consequência em um componente fino, enquanto um ciclo térmico mais lento ou aquecimentos repetidos podem produzir uma zona substancialmente sensibilizada.
Esse mecanismo deve ser distinguido da corrosão por pite e da corrosão em frestas. A corrosão por pite é uma ruptura altamente localizada da passividade, frequentemente associada a íons cloreto. A corrosão em frestas é fortemente controlada pela geometria restrita e pelo esgotamento de oxigênio; a British Stainless Steel Association afirma que a corrosão em frestas começa onde a disponibilidade de oxigênio é extremamente baixa. Já a corrosão intergranular segue um caminho metalúrgico criado pela química dos contornos de grão. Os mecanismos podem coexistir, especialmente em serviço de soldagem com cloretos, mas não são explicações intercambiáveis.
Ciclos térmicos de soldagem e estabilização
A soldagem é uma fonte comum de sensibilização, porque a zona afetada pelo calor (ZAC) experimenta um ciclo térmico móvel, e não um tratamento uniforme em forno. O material imediatamente adjacente ao limite de fusão pode entrar na faixa de precipitação de carbonetos durante o aquecimento e, em seguida, resfriar-se lentamente o suficiente para que a precipitação continue. A faixa afetada pode ser estreita, irregular e diferente em lados opostos de uma junta. Seções espessas, alto grau de restrição e grandes cordões de solda geralmente aumentam a retenção de calor, mas o risco real depende da temperatura entre passes, da sequência dos cordões, do projeto da junta, das condições ambientais e da condutividade térmica do conjunto.
Um elevado aporte térmico não produz automaticamente corrosão intergranular, e um baixo aporte térmico não garante imunidade. O aporte térmico afeta a temperatura máxima e o tempo de permanência em temperatura elevada, enquanto o histórico de resfriamento determina se a precipitação de carbonetos terá tempo para se desenvolver. A soldagem multipasse pode reaquecer material que anteriormente não havia sido afetado ou que estava parcialmente sensibilizado. Portanto, uma solda de reparo pode criar um segundo ciclo térmico em uma ZAC já alterada.
Os graus de baixo carbono reduzem esse risco ao diminuir a quantidade de carbono disponível para a formação de carbonetos. O Tipo 304L, comumente designado UNS S30403, e o Tipo 316L, comumente designado UNS S31603, apresentam teor máximo de carbono de 0,030% conforme as especificações de produto pertinentes, em comparação com 0,08% para os limites convencionais dos Tipos 304 e 316 em muitas especificações. O menor teor de carbono permite uma soldagem mais prática sem recozimento de solubilização posterior, especialmente em fabricações de pequena e média espessura.
A designação “L” não é uma garantia universal contra a corrosão. Ela aborda o risco de sensibilização associado à precipitação de carbono; não impede a corrosão por pite causada por cloretos, a corrosão em frestas, o ataque galvânico, a corrosão-erosão ou a trinca por corrosão sob tensão. A BSSA identifica a tensão de tração combinada com fatores ambientais específicos como necessária para a ocorrência de trincas por corrosão sob tensão. Portanto, um vaso de Tipo 316L soldado pode evitar o ataque intergranular e ainda assim falhar por trincamento induzido por cloretos ou por corrosão em frestas, caso o projeto e o ambiente de serviço permitam esses mecanismos.
Os graus estabilizados utilizam elementos com maior afinidade pelo carbono do que o cromo. O Tipo 321 contém titânio, enquanto o Tipo 347 contém nióbio (colúmbio); esses elementos formam preferencialmente carbonetos estáveis e reduzem a precipitação de carbonetos de cromo. Seu desempenho ainda depende do histórico térmico do produto e das práticas de fabricação. A estabilização não substitui um controle adequado da soldagem, e uma exposição térmica excessiva ou incomum pode criar outras preocupações microestruturais.
304L, 316L e considerações pós-fabricação
A seleção do grau deve começar pelo ambiente de serviço e, em seguida, considerar a fabricação. O Tipo 304L pode ser adequado quando a carga de cloretos, a temperatura e a severidade das frestas são limitadas. O Tipo 316L contém molibdênio e, em geral, oferece maior resistência à corrosão por pite e à corrosão em frestas relacionadas a cloretos, mas essa vantagem não elimina a necessidade de controlar a contaminação da solda, a coloração térmica, a geometria estagnante e os depósitos. A World Stainless coloca o Tipo 304/304L em condições com menor pontuação de seleção e o Tipo 316/316L ou 444 em condições intermediárias; para ambientes progressivamente mais agressivos, lista o Tipo 317L, 904L, ligas superduplex e ligas com 6% de molibdênio.
A condição pós-soldagem é importante. A coloração térmica pode conter uma camada superficial empobrecida em cromo e óxidos que reduzem a passividade local; por isso, pode ser necessária a limpeza e, quando especificado, a decapagem ou outro tratamento superficial aprovado. Danos mecânicos, partículas de aço-carbono incrustadas e respingos de solda podem criar locais de corrosão não relacionados à sensibilização clássica. O recozimento de solubilização pode dissolver os carbonetos de cromo e restaurar uma solução sólida mais uniforme, mas frequentemente é impraticável para fabricações de grande porte e deve ser seguido de resfriamento rápido para evitar uma nova precipitação.
A inspeção deve corresponder ao mecanismo suspeito. Uma solda visualmente limpa não comprova que sua ZAC esteja não sensibilizada. A qualificação do procedimento, o controle do aporte térmico e da temperatura entre passes, a seleção adequada do metal de adição, a preparação limpa da junta e a prevenção de reaquecimentos desnecessários fornecem evidências mais sólidas. A espessura da seção e o tratamento térmico pós-fabricação devem ser incluídos na avaliação, juntamente com a concentração de cloretos, a temperatura, a geometria das frestas e a duração da exposição.
O PREN pode ajudar a comparar a resistência relativa à corrosão por pite, utilizando a expressão da International Molybdenum Association: “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”, mas não prevê a corrosão intergranular nem a vida útil em serviço. A química dos contornos de grão e o histórico de soldagem devem ser avaliados separadamente.
Trincamento por Corrosão sob Tensão
O trincamento por corrosão sob tensão (SCC) não é simplesmente a ocorrência de corrosão em um componente submetido a tensão. A British Stainless Steel Association (BSSA) afirma que ele requer tensão de tração juntamente com fatores ambientais específicos. Todos os três elementos são importantes: um material suscetível, um campo de tensão de tração e um ambiente capaz de sustentar a iniciação e a propagação de trincas. Remova um deles, e o processo característico de trincamento pode cessar, embora outro mecanismo de corrosão ainda possa permanecer.
A tensão pode ser aplicada ou residual. A tensão de tração aplicada provém de cargas de serviço, como pressão, flexão, vibração, restrição térmica ou deslocamento imposto externamente. A tensão de tração residual permanece após a fabricação, mesmo quando o componente está descarregado. A soldagem é uma fonte comum: o metal de solda e a zona afetada pelo calor se contraem à medida que resfriam, enquanto o material ao redor restringe essa contração. Conformação a frio, usinagem, retificação, endireitamento, montagem por interferência e tratamentos térmicos não uniformes também podem deixar tensão de tração próxima à superfície.
Essa distinção afeta a inspeção e o projeto. Um vaso que parece descarregado ainda pode trincar porque suas juntas soldadas contêm tensão de tração residual. Por outro lado, um componente submetido a uma carga de tração nominal pode apresentar uma tensão local mais elevada na raiz de uma rosca, em um canto agudo, em um pite, no pé da solda ou em uma fresta. O SCC geralmente se desenvolve como uma trinca estreita ou ramificada, frequentemente com perda geral de metal limitada ao seu redor. Pites são diferentes. Um pite é uma cavidade localizada de corrosão produzida pela ruptura do filme passivo e pela dissolução eletroquímica localizada; ele pode atuar como concentrador de tensão e local de iniciação de trincas, mas pites e SCC não são diagnósticos intercambiáveis.
Os requisitos combinados de tensão e ambiente
O ambiente deve sustentar as etapas eletroquímicas e químicas necessárias para manter uma trinca ativa. Para o aço inoxidável, a água contendo cloretos é uma preocupação importante, especialmente quando o acesso ao oxigênio, a evaporação, os depósitos, as frestas e a temperatura produzem condições localmente agressivas. A concentração de cloretos no volume da solução, por si só, não descreve a exposição. Um filme úmido fino pode se tornar muito mais concentrado à medida que a água evapora, enquanto um depósito ou uma junta com vedação pode reter umidade depois que a superfície ao redor aparenta estar seca.
O oxigênio tem um papel complexo. A BSSA explica que a corrosão em frestas começa onde a disponibilidade de oxigênio é extremamente baixa. Uma fresta pode, portanto, estabelecer uma célula de aeração diferencial, com a região restrita tornando-se anódica em relação à superfície exposta. Quando a fresta se acidifica e concentra cloretos, ela pode fornecer um ambiente local severo ao lado de uma região submetida a tensão. Em outros locais, o acesso ao oxigênio e as condições oxidantes podem favorecer a ruptura do filme passivo ou o comportamento de repassivação. A questão relevante não é simplesmente se o oxigênio está “presente” ou “ausente”, mas como o oxigênio, a umidade, os cloretos e o transporte de massa variam ao longo do componente.
A geometria das frestas é, consequentemente, uma variável de projeto, e não um detalhe secundário. O ASM Handbook descreve a corrosão em frestas como um processo acoplado que envolve reações eletroquímicas, reações químicas homogêneas e transporte de massa. A largura e a profundidade da abertura, a condição da superfície, a drenagem e o material em contato com a fresta afetam a química local. A ASTM G78-95, publicada pela ASTM International em 1995, fornece procedimentos para identificar condições provavelmente capazes de causar corrosão em frestas e para comparar a resistência relativa à corrosão em frestas de ligas inoxidáveis à base de ferro e à base de níquel em ambientes aquosos especificados contendo cloretos. Esses ensaios comparam condições definidas; eles não produzem um limite universal de vida útil para todas as geometrias.
O SCC deve, portanto, ser avaliado como um problema de sistema. A BSSA inclui pites, corrosão em frestas, corrosão intergranular, trincamento por corrosão sob tensão, corrosão galvânica e corrosão geral entre os principais mecanismos que afetam os aços inoxidáveis. Uma peça que falhou pode apresentar vários deles simultaneamente: uma fresta pode concentrar cloretos, um pite pode iniciar-se na entrada da fresta e a tensão de tração residual pode transformar um defeito localizado em uma trinca propagante. Chamar toda marca escura ou todo pite de “trincamento por corrosão sob tensão” obscurece a causa e pode levar à adoção de uma ação corretiva inadequada.
Trincamento por cloretos em aços inoxidáveis austeníticos
O SCC por cloretos está fortemente associado aos aços inoxidáveis austeníticos, incluindo os Tipos 304/304L e 316/316L, quando tensão de tração e um ambiente adequado contendo cloretos ocorrem simultaneamente. A suscetibilidade aumenta com a temperatura e com condições que mantêm uma superfície concentrada, úmida e oxidante. Água quente de processo, depósitos de sal, isolamento que se torna úmido, respingos costeiros, resíduos de produtos descongelantes e superfícies sujeitas à evaporação podem criar condições mais severas do que a composição nominal da água sugere.
Não existe uma única concentração de cloretos ou temperatura que separe o serviço “seguro” do “inseguro” para todos os graus austeníticos. A composição da liga, o trabalho a frio, a condição da superfície, a intensidade da tensão, a disponibilidade de oxigênio, o pH, os contaminantes, os ciclos de umedecimento e secagem e a duração da exposição alteram o resultado. Um limite citado sem essas qualificações não constitui uma regra de projeto. O manual de projeto de estruturas de aço inoxidável identifica o teor de cloretos, a temperatura, os poluentes, a acidez, os agentes oxidantes e o oxigênio como fatores que afetam a corrosão localizada; essas mesmas variáveis podem influenciar se um filme passivo submetido a tensão e localmente danificado evoluirá para SCC.
A resistência a pites continua sendo importante, mas não prevê o SCC por si só. A International Molybdenum Association apresenta a expressão para austeníticos e duplex:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.
Um PREN mais elevado indica maior resistência relativa a pites em ambientes contendo cloretos, não imunidade ao SCC nem uma previsão completa da vida útil. Um grau com maior teor de molibdênio ou nitrogênio pode reduzir a iniciação de pites e ainda permanecer suscetível ao trincamento sob determinada combinação de temperatura, tensão e exposição a cloretos. Por outro lado, eliminar uma fresta ou reduzir a tensão residual pode ser mais eficaz do que alterar o grau do material isoladamente.
As famílias ferrítica, duplex e austenítica de alta liga devem ser consideradas com base no mecanismo real de falha. Os graus ferríticos não apresentam a mesma suscetibilidade a SCC por cloretos dos austeníticos, mas envolvem outras restrições relacionadas à soldagem, à tenacidade, à conformação e à qualidade de fabricação. Os aços inoxidáveis duplex geralmente oferecem maior resistência à corrosão localizada induzida por cloretos e maior resistência mecânica, enquanto seus ciclos térmicos de soldagem, equilíbrio de fases e controles de fabricação exigem atenção. Os graus austeníticos de alta liga, os graus superduplex e as ligas com 6% de molibdênio podem ampliar a faixa de serviço em presença de cloretos, mas sua seleção ainda depende da tensão, da temperatura, das frestas e da fabricação.
A World Stainless ilustra a lógica relativa de seleção de graus associando pontuações baixas de seleção aos Tipos 304/304L, condições intermediárias aos Tipos 316/316L ou 444, condições mais severas ao Tipo 317L e ambientes altamente agressivos a graus como 904L, superduplex e ligas com 6% de molibdênio. Essas categorias não garantem resistência ao SCC. Elas são pontos de partida para compatibilizar a família da liga e a resistência à corrosão localizada com a exposição.
Tensão residual, temperatura e mitigação no projeto
A redução da tensão costuma ser o controle mais direto. Os projetistas podem reduzir a tensão aplicada, evitar cargas de tração sustentadas sempre que possível, aumentar os raios nos cantos, eliminar mudanças abruptas de seção e evitar roscas ou pés de solda semelhantes a entalhes. As juntas devem permitir a drenagem, em vez de reter água salgada. Gaxetas, juntas sobrepostas, abraçadeiras e depósitos precisam ser avaliados como possíveis frestas, especialmente quando os ciclos térmicos bombeiam a solução para dentro de uma abertura estreita.
O controle da fabricação é igualmente importante. Os procedimentos de soldagem devem limitar a entrada de calor e a distorção prejudiciais, preservando ao mesmo tempo a condição metalúrgica especificada. As superfícies de solda exigem limpeza e remoção da coloração térmica quando o serviço assim o requer; a retificação não deve introduzir sulcos agudos nem contaminação espalhada. Regiões trabalhadas a frio, bordas cortadas e soldas reparadas merecem análise separada, pois sua tensão residual e condição superficial podem diferir das da chapa-mãe. O tratamento térmico de alívio de tensões não é automaticamente adequado para todos os graus de aço inoxidável ou conjuntos soldados; portanto, seus efeitos sobre a sensitização, o equilíbrio de fases, a distorção e as propriedades mecânicas devem ser verificados.
A temperatura merece tratamento explícito. Ela acelera muitas reações de corrosão e pode tornar os filmes de cloretos mais concentrados por meio da evaporação. Sistemas de isolamento são uma preocupação especial quando permitem a entrada e retêm cloretos enquanto impedem a inspeção. O projeto deve considerar a temperatura máxima do metal, os pontos quentes locais, o umedecimento e a secagem cíclicos e a possibilidade de uma corrente de processo nominalmente diluída se concentrar durante a parada ou a evaporação.
A seleção do grau é a etapa final da estratégia de controle, e não um substituto para uma geometria e uma fabricação adequadas. A World Stainless informou, em 2025, valores de PRE de 19 para 1.4301, 25 para 1.4401 e 1.4521 e 34 para o duplex 1.4462 em suas orientações sobre solos e concreto, enfatizando, para aplicações enterradas, a concentração de cloretos, a resistividade do solo e o pH. Esses valores ajudam a comparar a resistência à corrosão localizada dentro de uma estrutura definida; eles não estabelecem limites para SCC. A seleção deve combinar a família de graus relevante com a análise de tensões, a prevenção de frestas, o controle da temperatura, os registros de fabricação e a inspeção em busca de pites iniciais, defeitos de solda e indicações semelhantes a trincas.
Corrosão sob Depósitos, no Solo e no Concreto
Depósitos, água estagnada e aeração diferencial
Uma superfície de aço inoxidável não é exposta a um único ambiente uniforme quando lama, incrustações, crescimento marinho, sólidos de processo ou água retida cobrem parte dela. A região coberta torna-se um ânodo pobre em oxigênio, enquanto a superfície exposta e oxigenada atua como cátodo. Essa célula de aeração diferencial pode concentrar o ataque no limite do depósito ou dentro da zona coberta, mesmo quando a água ao redor é apenas moderadamente agressiva. O depósito também retém cloreto, reduz a renovação local e pode impedir que o filme passivo rico em cromo se recomponha após uma pequena ruptura.
A água estagnada produz resultado semelhante. A evaporação pode aumentar a concentração de cloreto; a hidrólise de cloretos metálicos dissolvidos pode reduzir o pH; e o consumo de oxigênio dentro de uma fresta estreita pode criar uma química diferente daquela medida no líquido em geral. A ASM International descreve a corrosão em frestas como um processo acoplado que envolve reações eletroquímicas, reações químicas homogêneas e transporte de massa. Portanto, a geometria é tão importante quanto a composição nominal da liga. Uma borda de junta, união sobreposta, conexão roscada, mordedura de solda, presilha de suporte ou dreno preenchido com sedimentos pode se tornar uma fresta com seu próprio eletrólito.
A British Stainless Steel Association afirma que a corrosão em frestas começa onde a disponibilidade de oxigênio é extremamente baixa. Quando o filme passivo se rompe, a dissolução do metal dentro da fresta produz íons com carga positiva. O cloreto migra para o interior da fresta para manter o equilíbrio de cargas, enquanto a hidrólise ácida dificulta a repassivação. O ataque pode então avançar sob uma superfície aparentemente intacta. Pites e corrosão em frestas podem coexistir: um pite pode criar sua própria geometria oclusa, e um depósito pode ocultar pites da inspeção visual.
A ASTM G78-95, publicada pela ASTM International em 1995, fornece procedimentos para identificar condições propensas a causar corrosão em frestas e para comparar a resistência relativa à corrosão em frestas de ligas inoxidáveis à base de ferro e à base de níquel em ambientes aquosos especificados contendo cloreto. Seus resultados são evidências de ensaios comparativos, não uma previsão direta da vida útil em serviço. Temperatura, concentração de cloreto, período de umedecimento, formador de fresta, condição da superfície e tensão aplicada podem alterar o resultado.
O projeto frequentemente controla a primeira falha com mais eficácia do que uma mudança modesta de classe. As superfícies devem drenar, em vez de reter sedimentos; saliências horizontais devem ser evitadas ou inclinadas; e as juntas não devem formar frestas que não possam ser inspecionadas. Soldas contínuas podem eliminar uma fresta formada por uma fixação intermitente, mas a coloração térmica da solda e a contaminação ainda devem ser tratadas por meio de limpeza e acabamento adequados. Um componente de 1.4301 com geometria limpa e livremente drenante pode superar uma classe nominalmente mais resistente, mas presa sob um depósito contendo cloreto. Isso não torna o 1.4301 uma escolha universal; mostra por que a seleção da liga e o detalhamento não podem ser separados.
Os depósitos também podem criar efeitos galvânicos quando partículas de aço-carbono, óxido de ferro ou um elemento de fixação incompatível entram em contato com a superfície inoxidável. O ferro livre não constitui, por si só, um mecanismo de corrosão do aço inoxidável, mas pode manchar a superfície, reter umidade e promover células locais. Áreas de fabricação expostas a poeira de desbaste de aço-carbono exigem segregação, limpeza e inspeção antes do serviço.
Aço inoxidável enterrado e variáveis do solo
O enterramento substitui uma superfície controlada e visível por um eletrólito poroso variável. A umidade do solo muda conforme a chuva, a drenagem, o nível do lençol freático e a secagem sazonal. O cloreto pode entrar a partir da água do mar, de sais de degelo, de contaminação industrial ou de material de reaterro contaminado. Alguns solos permanecem quase secos e resistivos; outros retêm água condutiva contra o metal por longos períodos. Portanto, um componente enterrado pode encontrar várias condições de exposição ao longo de seu comprimento.[5] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
As orientações da World Stainless publicadas em 2025 identificam a concentração de cloreto, a resistividade do solo e o pH como variáveis a serem consideradas na seleção de aço inoxidável enterrado. A resistividade do solo é um indicador prático da facilidade com que a corrente iônica pode atravessá-lo, embora não descreva toda a sua química. Uma baixa resistividade normalmente acompanha maior umidade e maior quantidade de sais dissolvidos, enquanto uma alta resistividade não garante segurança se houver uma bolsa úmida de cloreto, uma zona ácida ou uma fresta. O pH afeta a estabilidade do filme passivo e as reações que ocorrem em inclusões, depósitos e áreas danificadas.[6] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
A World Stainless apresenta valores comparativos de PRE de 19 para 1.4301, 25 para 1.4401, 25 para 1.4521 e 34 para o duplex 1.4462 em suas orientações sobre solos e concreto. Esses valores ajudam a demonstrar o efeito relativo da composição da liga, mas não constituem regras de seleção independentes. A International Molybdenum Association define a expressão para ligas austeníticas e duplex como “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Um valor calculado mais alto geralmente indica maior resistência relativa à formação de pites induzida por cloretos em ambientes especificados; ele não inclui drenagem do solo, geometria da fresta, condição da superfície, corrente parasita, defeitos de fabricação ou duração do umedecimento.
Essa distinção é importante para o 1.4301, o 1.4401, o 1.4521 e o 1.4462 enterrados. Uma comparação de PRE não pode estabelecer uma concentração permissível de cloreto para todo tipo de solo, nem prever se uma solda, uma união ou uma zona de transição permanecerá passiva durante décadas. A World Stainless apresenta o Type 304/304L para baixos níveis de seleção, o Type 316/316L ou o 444 para condições intermediárias, o 317L para condições mais severas e classes como 904L, superduplex e ligas com 6% de molibdênio para ambientes altamente agressivos. A decisão sobre a classe efetiva deve basear-se em dados do local medidos ou tecnicamente defensáveis e nas consequências da falha.
O projeto de estruturas enterradas deve evitar retenções de água nos pontos de entrada e considerar a transição do solo para o ar, o concreto, a argamassa ou uma câmara inundada. A região da linha do solo frequentemente fica mais exposta do que a seção totalmente enterrada, pois sofre ciclos alternados de umedecimento e secagem, acesso de oxigênio e concentração de sais. O material de reaterro deve ser limpo, compatível e isento de detritos de aço-carbono, resíduos contendo cloreto e produtos químicos de construção. Compactar material inadequado ao redor do aço inoxidável pode criar um depósito permanente. A drenagem e as interações catódicas com aço-carbono, aço de armadura ou sistemas de corrente impressa próximos também exigem análise.
Concreto armado, cloretos e o contexto da carbonatação
O aço inoxidável incorporado em concreto sadio e alcalino beneficia-se de um ambiente passivo. Essa proteção não é absoluta. Fissuras, poros, vazios de concretagem, cobrimento mal adensado e juntas podem fornecer caminhos para a água e os sais dissolvidos. Íons cloreto provenientes de exposição marinha, agregados contaminados, sais de degelo ou água de amassamento podem migrar em direção à armadura. Quando a concentração de cloreto no aço atinge uma condição crítica para a liga específica e o ambiente do concreto, a despassivação local pode produzir corrosão por pites.
A carbonatação segue um caminho diferente. O dióxido de carbono atmosférico reage com os hidratos do cimento e reduz a alcalinidade da superfície para o interior. O concreto carbonatado pode reduzir a proteção passiva disponível para armaduras convencionais de aço-carbono, mas as classes inoxidáveis geralmente mantêm resistência útil em uma faixa mais ampla de condições do concreto. A carbonatação ainda é importante quando coincide com a penetração de cloretos, fissuração, cobrimento reduzido, ciclos de umedecimento ou frestas ao redor das conexões da armadura. Ela não deve ser tratada como explicação substituta para toda falha de armadura.
O concreto também pode criar células de concentração. Uma fissura ou zona porosa pode permanecer úmida enquanto o concreto adjacente seca, e uma barra que atravesse esse limite pode experimentar diferentes condições de oxigênio e cloreto ao longo de seu comprimento. A armadura inoxidável conectada ao aço-carbono pode introduzir acoplamento galvânico, especialmente quando uma pequena área inoxidável está conectada a uma grande área ativa de aço-carbono ou quando o cloreto despassivou o aço-carbono. Continuidade elétrica, disposição das barras, cobrimento, controle de fissuras e drenagem devem fazer parte da avaliação.
Os mesmos números de classe não podem ser transferidos de uma fachada exposta para uma armadura sem considerar o sistema de concreto. O 1.4401 e o 1.4521 têm valor comparativo de PRE igual a 25 na World Stainless, enquanto o duplex 1.4462 é indicado com valor 34; esses valores indicam a resistência relativa da liga, não uma vida útil garantida no concreto. A fixação de cloretos pelo cimento, o transporte de umidade, a resistividade do concreto, a abertura das fissuras e a temperatura afetam tanto o tempo quanto o local do ataque. Detalhes que mantenham a água afastada das juntas e impeçam o acúmulo de escoamento carregado de sais contra o concreto podem ser tão decisivos quanto a seleção de uma liga com PRE mais elevado.
Como as Classes de Aço Inoxidável são Selecionadas
A seleção da classe de aço inoxidável é uma avaliação da exposição, não uma classificação das ligas da mais fraca à mais resistente. A mesma classe pode ter bom desempenho em uma instalação interna limpa e bem drenada e falhar rapidamente em uma fresta quente contendo cloreto. Portanto, a seleção começa pelo mecanismo de corrosão que pode controlar a vida útil em serviço: corrosão por pites, corrosão em frestas, ataque intergranular, corrosão sob tensão, corrosão galvânica ou corrosão generalizada. A British Stainless Steel Association identifica os seis como mecanismos principais que afetam os aços inoxidáveis.
Uma sequência prática publicada pela World Stainless relaciona condições de seleção progressivamente mais severas a classes com teores de liga cada vez mais elevados: Type 304/304L para pontuações baixas de seleção; Type 316/316L ou Type 444 para pontuações intermediárias; Type 317L para condições mais severas; e classes como 904L, superduplex e ligas com 6% de molibdênio para ambientes altamente agressivos. Essa sequência é condicional. Ela se aplica somente quando a exposição tiver sido definida usando o método de seleção da World Stainless mencionado, incluindo suas premissas sobre cloretos, temperatura, umidade, contaminação e projeto. Não se trata de uma tabela universal de vida útil.
A primeira questão é saber se o componente proposto permanecerá seco, drenará livremente ou reterá uma solução concentrada. A concentração de cloretos pode aumentar acentuadamente à medida que a água evapora. Uma junta, união sobreposta, conexão roscada ou depósito pode impedir a renovação do oxigênio e criar uma fresta. A BSSA afirma que a corrosão em frestas começa onde a disponibilidade de oxigênio é extremamente baixa. O ASM Handbook descreve o ataque resultante como um processo acoplado que envolve reações eletroquímicas, reações químicas homogêneas e transporte de massa. A geometria é tão importante quanto a composição nominal da liga.
Temperatura, pH, espécies oxidantes, poluentes, condição da superfície, aporte térmico da soldagem e tensões residuais modificam então a seleção. A ASTM G78-95, publicada em 1995, fornece procedimentos para identificar condições provavelmente capazes de causar corrosão em frestas e comparar a resistência relativa à corrosão em frestas entre ligas inoxidáveis à base de ferro e à base de níquel em ambientes aquosos especificados contendo cloretos. Seus resultados não se convertem diretamente em uma previsão de vida útil para toda estrutura fabricada.
Type 304/304L e 1.4301
| Família do grau | Posição típica na seleção | Limitação importante |
|---|---|---|
| Tipo 304/304L | Baixas pontuações de seleção | Margem limitada em frestas contendo cloretos |
| Tipo 316/316L ou 444 | Condições intermediárias | Ainda vulnerável a cloretos quentes e concentrados |
| Tipo 317L | Condições mais severas | Requer controle do projeto e da fabricação |
| 904L, superduplex e 6% de molibdênio | Ambientes altamente agressivos | Não são imunes ao ataque em frestas ou relacionado à tensão |
Type 304 e Type 304L são aços inoxidáveis austeníticos de cromo-níquel utilizados quando a exposição produz uma pontuação baixa de seleção e a concentração de cloretos permanece limitada. A designação 1.4301 da EN 10088 corresponde ao Type 304, enquanto o equivalente de baixo carbono é comumente designado como 1.4307; Type 304L é a designação ASTM/UNS usada para a composição de baixo carbono. O baixo teor de carbono reduz o risco de sensibilização durante a soldagem, mas não torna a liga resistente à corrosão por pites ou à corrosão em frestas causada por cloretos.
A distinção útil é entre a condição de fabricação e a resistência ambiental. O Type 304L pode reduzir a suscetibilidade à precipitação de carbonetos de cromo nas zonas termicamente afetadas pela soldagem, o que ajuda a evitar a corrosão intergranular após a soldagem. Ele não contém molibdênio adicional e, portanto, não proporciona um aumento específico, baseado em molibdênio, da resistência ao ataque localizado induzido por cloretos. Uma superfície de 304L polida e limpa em uma aplicação interna ventilada constitui um problema de corrosão diferente do de um flange de 304L sob uma junta contaminada por sal.
A World Stainless fornece um valor de PRE de 19 para 1.4301 em sua orientação de 2025 sobre solos e concreto. Aqui, PRE é um indicador comparativo, não uma previsão da taxa de penetração ou da vida útil de projeto. A International Molybdenum Association define a expressão comumente utilizada para aços austeníticos e duplex como “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Como o 1.4301 contém pouco ou nenhum molibdênio e uma quantidade relativamente limitada de nitrogênio, seu valor calculado é inferior ao das classes que contêm molibdênio ou são ligadas com nitrogênio.
O Type 304/304L é, portanto, um ponto de partida racional para serviços com baixo teor de cloretos, baixa temperatura e boa drenagem, desde que a fabricação seja controlada. Ele se torna uma escolha inadequada quando depósitos, água estagnada, sal de degelo, névoa marinha ou frestas estreitas são características centrais do projeto. A limpeza da superfície e a drenagem podem ser mais importantes do que uma pequena diferença nominal na composição.
Type 316/316L, 1.4401 e 1.4404
Type 316 e Type 316L adicionam molibdênio ao sistema austenítico de cromo-níquel. O molibdênio aumenta a resistência à corrosão por pites e à corrosão em frestas assistidas por cloretos em relação ao Type 304, embora não elimine nenhum desses mecanismos. A designação 1.4401 da EN 10088 corresponde ao Type 316, enquanto 1.4404 corresponde ao Type 316L de baixo carbono. O menor teor de carbono do 1.4404 favorece construções soldadas ao reduzir o risco de sensibilização; ele não deve ser interpretado como um aumento geral da resistência a todos os ambientes corrosivos.
A World Stainless atribui um valor de PRE de 25 ao 1.4401 em sua orientação de 2025, em comparação com 19 para o 1.4301. A diferença numérica é útil para comparação relativa dentro de uma estrutura definida de materiais e cloretos, mas não especifica a temperatura crítica de pite, o limite de corrosão em frestas ou a concentração admissível de cloretos para um componente real. Esses valores dependem do acabamento superficial, inclusões, soldas, depósitos, química da solução e método de ensaio.
O Type 316/316L está associado a pontuações intermediárias de seleção na sequência da World Stainless. A classe pode ser adequada à exposição atmosférica marinha, a muitos serviços com água de processo e a condições em concreto ou solo que ultrapassem a faixa presumida para o Type 304, desde que o componente tenha boa drenagem e a temperatura seja controlada. Ela continua vulnerável em cloretos quentes e concentrados e em frestas estreitas e estagnadas. Um vaso de 316L com depósitos contendo cloretos em uma linha de líquido quente pode sofrer ataque localizado mesmo quando sua composição global está totalmente conforme.
O manual de projeto de estruturas de aço inoxidável citado na base da pesquisa identifica o teor de cloretos, a temperatura, os poluentes, a acidez, os agentes oxidantes e o oxigênio como fatores que afetam a formação de pites. Ele também posiciona o 1.4401 ou classes duplex adequadas à frente do 1.4301 para exposição costeira ou a sal de degelo. Essa recomendação ainda exige atenção à qualidade da solda, aos detalhes das frestas e ao contato galvânico. Uma união de metais dissimilares pode concentrar o ataque no membro menos nobre ou em uma superfície passiva danificada.
444, 317L, 904L, duplex e classes com 6% de molibdênio
O Type 444 é um aço inoxidável ferrítico que contém molibdênio, comumente associado à designação 1.4521 da EN. Sua estrutura ferrítica evita a matriz austenítica rica em níquel e proporciona resistência útil à corrosão por pites e à corrosão sob tensão em ambientes selecionados. Ele não é um substituto simples do Type 316L: o comportamento na conformação, a tenacidade da solda, a expansão térmica e os limites de fabricação são diferentes. A World Stainless informa um valor de PRE de 25 para o 1.4521, o mesmo valor declarado para o 1.4401 em sua orientação de 2025 sobre solos e concreto. Essa igualdade não significa desempenho igual em todas as geometrias ou diante de todos os mecanismos de corrosão.
O Type 317L é uma classe austenítica com maior teor de molibdênio, destinada a condições mais severas do que a faixa 304/304L e 316/316L. Sua seleção depende de o molibdênio e o cromo adicionais abordarem ou não a exposição determinante a cloretos ou a produtos químicos. Ela ainda exige fabricação com baixa contaminação e um projeto de frestas adequado. Quando tensão de tração e um ambiente específico ocorrem simultaneamente, a corrosão sob tensão continua sendo uma preocupação distinta; a BSSA afirma que a trincamento exige tensão de tração juntamente com fatores ambientais específicos. O simples aumento do PREN não elimina esse requisito.
Os aços inoxidáveis duplex combinam fases austenítica e ferrítica. Uma classe comum, a EN 1.4462, é frequentemente identificada com o aço inoxidável duplex do tipo 2205. Sua composição e seu teor de nitrogênio podem produzir maior resistência à formação de pites do que 304 ou 316, enquanto a fase ferrítica pode melhorar a resistência à corrosão sob tensão por cloretos. A World Stainless fornece um valor de PRE de 34 para o 1.4462, em comparação com 25 para 1.4401 e 1.4521 e 19 para 1.4301. As classes duplex introduzem controles diferentes: o equilíbrio de fases, o recozimento de solubilização, os ciclos térmicos de soldagem e a temperatura de fabricação devem ser gerenciados. Um processamento inadequado pode reduzir a tenacidade ou a resistência à corrosão localizada, apesar de uma análise nominal favorável.
O 904L é uma classe austenítica altamente ligada, contendo quantidades substanciais de níquel e molibdênio, com o cobre também contribuindo para a resistência em certos meios ácidos redutores. Ele pertence à extremidade de alta agressividade da sequência da World Stainless, mas sua seleção deve corresponder à composição química, e não se basear apenas em sua designação. As classes superduplex combinam altos teores de cromo, molibdênio e nitrogênio com a metalurgia duplex. Elas podem atender a exposições severas a cloretos, altas cargas mecânicas e preocupações relacionadas à corrosão sob tensão por cloretos, desde que sejam atendidos os requisitos de soldagem e controle de fases.
As classes austeníticas com 6% de molibdênio ocupam uma faixa de liga ainda mais elevada. Seus teores de cromo, molibdênio e nitrogênio proporcionam forte resistência à corrosão por pites e à corrosão em frestas em soluções de cloretos exigentes, mas a geometria da fresta, a temperatura e as condições oxidantes ainda podem controlar a falha. Elas devem ser avaliadas utilizando ensaios e dados de serviço pertinentes, e não apenas o PREN. A equação da IMOA indica a resistência relativa à formação de pites em ambientes contendo cloretos; ela não considera plenamente a corrosão galvânica, a erosão-corrosão, o ataque intergranular, os defeitos de fabricação ou a corrosão sob tensão.
Para aço inoxidável enterrado, a World Stainless exige especificamente a consideração da concentração de cloretos, da resistividade do solo e do pH. Uma classe selecionada com base em uma pontuação sem essas medições não teve seu processo de seleção concluído. A mesma disciplina se aplica ao concreto, aos equipamentos de processo e às estruturas marinhas: defina a umidade e a concentração, identifique as frestas e as tensões, considere a fabricação e, em seguida, selecione a família de ligas de menor teor que controle o mecanismo identificado com uma margem confiável. Quando a exposição for incerta, alterar o projeto para eliminar frestas estagnadas pode proporcionar uma proteção mais confiável do que subir apenas um degrau na classe da liga.
Fabricação, Condição da Superfície e Manutenção como Variáveis de Corrosão
Um grau de aço inoxidável não mantém inalterada sua resistência nominal à corrosão ao longo da fabricação e do serviço. Soldagem, esmerilhamento, manuseio, depósitos e drenagem podem alterar a superfície local o suficiente para iniciar um ataque que não ocorreria em um corpo de prova limpo e bem-acabado. A seleção do grau continua sendo importante, mas não pode compensar automaticamente uma solda com coloração térmica, aço-carbono incrustado, uma fresta rugosa ou uma saliência horizontal que retenha solução de cloreto.
Essa distinção é importante porque a corrosão de aços inoxidáveis frequentemente é localizada, e não uniforme. A British Stainless Steel Association identifica corrosão por pite, corrosão em frestas, corrosão intergranular, trincamento por corrosão sob tensão, corrosão galvânica e corrosão geral como os principais mecanismos. A fabricação pode aumentar simultaneamente a suscetibilidade a vários deles.

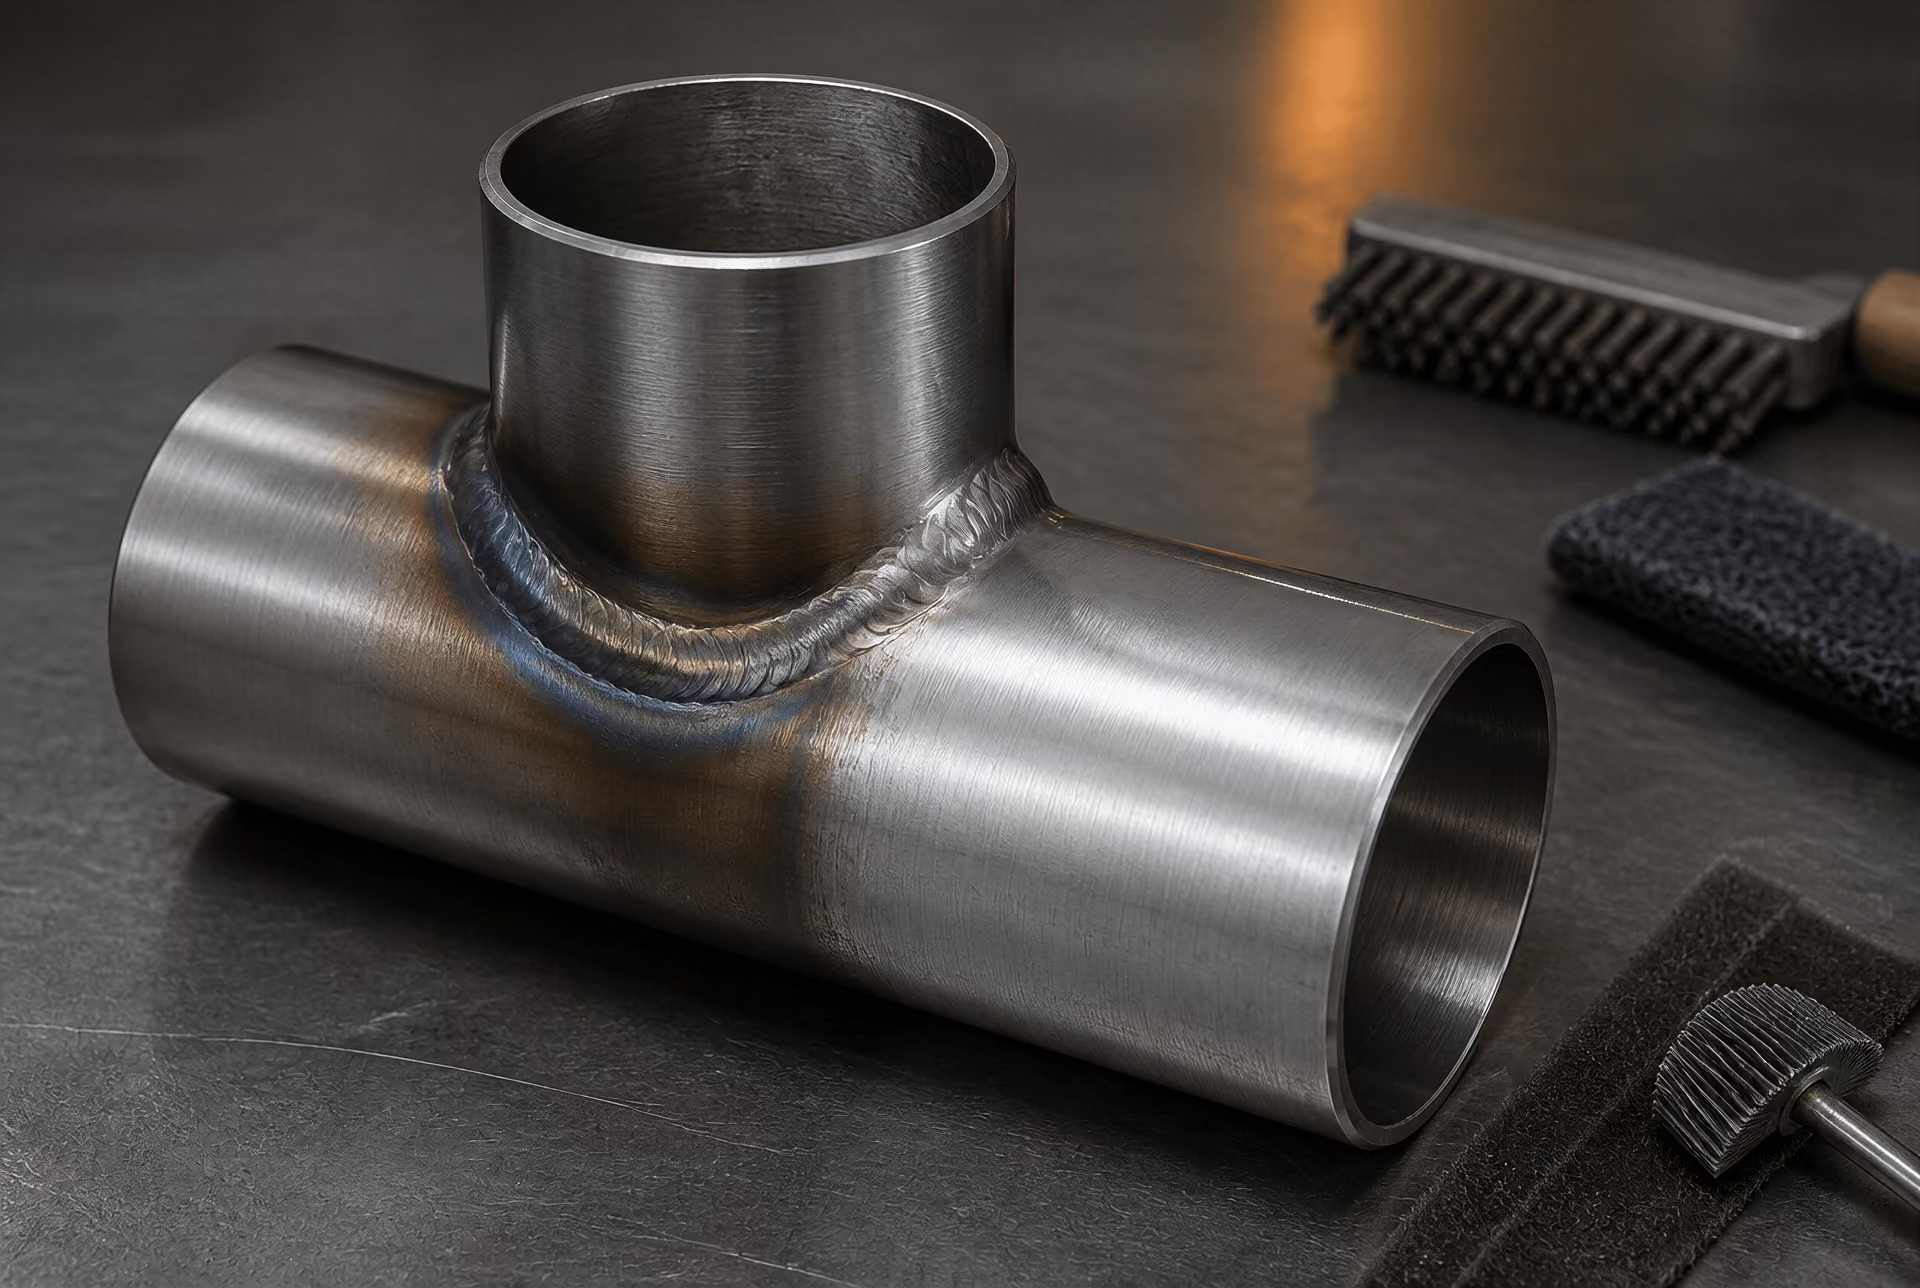
Soldagem, coloração térmica e contaminação
A soldagem altera tanto o metal quanto seu óxido superficial. A coloração térmica é a descoloração visível produzida quando a superfície aquecida do aço inoxidável reage com o oxigênio. Sua cor não é uma medida confiável do desempenho em serviço, mas o óxido sob e ao redor da coloração geralmente é menos protetor do que a película passiva formada adequadamente em uma superfície limpa. Pode ocorrer empobrecimento local de cromo sob o óxido, enquanto a camada rugosa e irregular pode reter umidade e cloreto. Assim, em um componente soldado de Tipo 304L ou Tipo 316L, deixar a coloração térmica em um serviço úmido ou com presença de cloretos pode criar pontos de iniciação para corrosão por pite e corrosão em frestas.
O tratamento pós-soldagem deve ser compatível com o método de fabricação e com o ambiente de serviço. A remoção mecânica com abrasivos adequados e exclusivos para aço inoxidável pode remover a carepa, mas também pode espalhar material sobre a superfície ou introduzir ranhuras se for realizada de maneira descuidada. A decapagem química remove a coloração térmica e o óxido associado de forma mais uniforme, enquanto os tratamentos de passivação podem promover a formação de uma película passiva limpa e rica em cromo após a fabricação. São operações diferentes: a decapagem remove contaminações e carepa; a passivação condiciona a superfície limpa. O tratamento deve ser controlado quanto à concentração, temperatura, tempo de exposição e manuseio dos resíduos, em vez de ser aplicado como uma etapa de limpeza não especificada.
O projeto da solda é igualmente significativo. Falta de penetração, mordedura, sobreposição, marcas de arco e soldas intermitentes podem formar cavidades estreitas. Uma fresta sob um acessório soldado, uma barra de apoio ou uma junta sobreposta pode permanecer úmida depois que a superfície ao redor secar. O ASM Handbook descreve a corrosão em frestas como um processo acoplado que envolve reações eletroquímicas, reações químicas homogêneas e transporte de massa. A geometria controla esses processos. Um grau de maior liga não elimina a diferença de concentração de oxigênio nem a química estagnada criadas por uma junta mal detalhada.
A soldagem também pode afetar a corrosão intergranular. Um aporte térmico excessivo, ciclos térmicos inadequados ou exposição prolongada na faixa de sensibilização podem permitir a precipitação de carbonetos de cromo nos contornos de grão em aços inoxidáveis austeníticos suscetíveis. Graus com baixo teor de carbono, como o Tipo 304L e o Tipo 316L, reduzem esse risco, assim como os graus estabilizados, como o Tipo 321 e o Tipo 347, quando o projeto e o procedimento de soldagem assim exigirem. A seleção correta do metal de adição, o controle térmico e um procedimento de soldagem aprovado continuam sendo necessários. Os aços inoxidáveis duplex acrescentam outra preocupação: um aporte térmico excessivo ou insuficiente pode desestabilizar o equilíbrio entre ferrita e austenita e reduzir o desempenho de corrosão local ou a tenacidade.
A contaminação por ferro é uma falha de fabricação distinta e comum. Ferramentas de aço-carbono, escovas de arame, correntes de içamento, pó de esmerilhamento e resíduos de oficina podem deixar ferro livre sobre o aço inoxidável. O substrato inoxidável pode estar íntegro, mas o ferro depositado enferruja em condições úmidas ou com presença de cloretos e pode criar manchas vermelho-acastanhadas enganosas. Mais importante, as partículas podem estabelecer células eletroquímicas locais e proteger áreas contra o oxigênio. Escovas e abrasivos exclusivos para aço inoxidável devem ser segregados dos equipamentos de aço-carbono; as superfícies devem ser protegidas contra pó e faíscas de esmerilhamento. Uma limpeza e inspeção finais devem identificar a contaminação antes que o componente entre em serviço.
Rugosidade da superfície, inclusões e passivação
O acabamento superficial afeta a facilidade de formação da película passiva e o tempo durante o qual os depósitos permanecem aderidos. Marcas profundas de esmerilhamento, rebarbas, dobras e respingos de solda aumentam a área disponível para a retenção de água, sais e sólidos do processo. A direção do esmerilhamento também é importante. Ranhuras longas que atravessam um caminho de drenagem podem reter líquido, enquanto riscos grosseiros e aleatórios criam vários pontos protegidos. O acabamento deve remover os defeitos, e não simplesmente polir ao redor deles, e a direção final deve favorecer a drenagem sempre que possível.
O abrasivo deve ser adequado para aço inoxidável. Abrasivos previamente utilizados em aço-carbono podem transferir ferro; o esmerilhamento com superaquecimento pode produzir uma camada danificada e oxidada; e o esmerilhamento local agressivo pode reduzir a espessura de um componente ou criar concentrações de tensão. Uma aparência lisa, por si só, não comprova muita coisa. A inspeção deve incluir os pés das soldas, as frestas, os cantos, as superfícies inferiores e as áreas ocultas por acessórios.
As inclusões não metálicas no aço também podem se tornar pontos de iniciação quando expostas por usinagem ou esmerilhamento. Inclusões de sulfeto de manganês, por exemplo, podem se dissolver preferencialmente em água com presença de cloretos e deixar pequenas cavidades que evoluem para pites. A produção de aço limpo reduz o risco relacionado às inclusões, mas a fabricação ainda determina se as inclusões serão abertas, espalhadas sobre a superfície ou deixadas sob uma superfície danificada. O PREN ajuda a comparar a resistência relativa à corrosão por pite entre graus adequados, mas não prevê a vida útil em serviço de uma superfície específica que esteja riscada ou contaminada. A International Molybdenum Association apresenta a expressão para aços austeníticos e duplex como “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” É uma medida útil para a seleção do grau, mas não substitui o controle da superfície.
A passivação depende da limpeza e do acesso ao oxigênio. Óleo, adesivo, sujeira de oficina, carepa e partículas de ferro interferem na formação da película. A limpeza deve preceder a passivação, e a superfície acabada deve ser enxaguada para que os resíduos do tratamento não sequem e se transformem em depósitos. A World Stainless informa valores de PRE de 19 para 1.4301, 25 para 1.4401 e 1.4521, e 34 para o duplex 1.4462 em suas orientações de 2025 sobre solos e concreto. Essas diferenças são importantes, mas uma superfície de 1.4401 mal-acabada ainda pode sofrer corrosão por pite em uma fresta onde uma superfície limpa, bem drenada e de grau inferior poderia permanecer intacta.
Limpeza, inspeção e eliminação de pontos de retenção de água
A manutenção começa com detalhes de projeto que permitam a secagem das superfícies. Soldas contínuas são geralmente preferíveis às soldas intermitentes quando estas últimas criam bolsões; as juntas devem evitar sobreposições não seladas; e saliências horizontais, trechos sem fluxo, parafusos rebaixados e arruelas muito ajustadas não devem coletar líquido de processo. Os orifícios de drenagem devem ser suficientemente grandes para continuar eficazes após a fabricação e devem descarregar sem direcionar água contaminada para outro componente. A corrosão em frestas começa onde a disponibilidade de oxigênio é extremamente baixa, conforme explica a BSSA, portanto a eliminação de zonas estagnadas costuma ser mais eficaz do que simplesmente especificar um grau superior.
Os depósitos merecem atenção mesmo quando o grau subjacente é adequado. Sais de cloreto provenientes da água do mar, de produtos químicos para descongelamento, de agentes de limpeza ou do contato com as mãos podem se concentrar à medida que a água evapora. Sujeira, carepa e depósitos biológicos retêm umidade contra o metal e criam células de aeração diferencial. A frequência de limpeza deve refletir a carga de contaminantes, a temperatura, o padrão de umedecimento e as consequências da falha. O enxágue com água doce pode remover sais solúveis; detergentes neutros e panos ou esponjas não contaminantes podem remover a sujeira. Produtos de limpeza contendo cloretos, ácido clorídrico e lã de aço são escolhas inadequadas para a manutenção rotineira de aço inoxidável.
A inspeção deve procurar descoloração, pites, manchas de ferrugem, depósitos em frestas, defeitos de solda e áreas que permanecem úmidas depois que as superfícies adjacentes secaram. Um exame visual ampliado pode revelar pites que uma inspeção geral não identificaria; medições de rugosidade, inspeção com boroscópio ou ensaios de resíduos de cloreto podem ser justificáveis em serviços críticos. Se for encontrada corrosão, sua localização e geometria devem ser registradas antes que a limpeza remova evidências úteis. A ASTM G78-95 fornece procedimentos para identificar condições que provavelmente causarão corrosão em frestas e comparar a resistência relativa à corrosão em frestas em ambientes aquosos especificados contendo cloretos.
Por fim, a manutenção não pode eliminar todos os riscos de fabricação. A tensão residual de tração resultante da soldagem ou conformação pode se combinar com cloretos e temperatura para produzir trincamento por corrosão sob tensão; a BSSA afirma que o trincamento requer tensão de tração juntamente com fatores ambientais específicos. A mudança de grau pode reduzir uma suscetibilidade e, ao mesmo tempo, deixar inalterados os problemas de geometria, tensão e depósitos. O desempenho durável, portanto, resulta da coordenação entre seleção do grau, fabricação controlada, superfícies limpas, juntas passíveis de inspeção e drenagem confiável.
Método de decisão baseado no ambiente de serviço
A seleção do grau de aço inoxidável deve começar pelo envelope de serviço, e não por um rótulo de material como “marinho”, “costeiro” ou “químico”. Esses rótulos condensam variáveis demais em uma única palavra. Um telhado costeiro protegido, uma tubulação de água do mar continuamente molhada, uma estrutura rodoviária contaminada por sal e um vaso de processo contendo ácido com cloretos podem ser descritos como estando em serviço costeiro ou químico, mas impõem condições de corrosão muito diferentes.
A questão prática não é saber se um grau é, em termos gerais, resistente à corrosão. É saber se sua superfície, microestrutura, condição de fabricação e estado de tensão conseguem tolerar o ambiente determinante durante o período exigido.
Defina a exposição antes de nomear um grau
Registre a exposição como um envelope operacional. Comece pela concentração de cloretos, mas não trate um único valor laboratorial ou de água a granel como se representasse toda a exposição. Os cloretos podem se concentrar por evaporação sob depósitos, em linhas de líquido, dentro de isolamentos, sob juntas e em frestas estreitas. Portanto, uma aspersão intermitente pode ser mais danosa do que a imersão em água mais limpa e continuamente renovada. Inclua os picos esperados, e não apenas a composição média.
A temperatura afeta as velocidades de reação, a solubilidade do oxigênio, a evaporação e a estabilidade dos filmes passivos. Registre as temperaturas normais e de condições anormais, os ciclos térmicos e os pontos quentes próximos a soldas ou trocadores de calor. Meça ou especifique o pH e identifique ácidos, álcalis, sulfetos, sais oxidantes, espécies redutoras e contaminantes orgânicos. Ácido nítrico, hipoclorito, íons férricos e peróxido de hidrogênio não impõem as mesmas condições eletroquímicas que o cloreto de sódio isoladamente. Condições oxidantes podem elevar o potencial de corrosão e tornar mais provável o ataque localizado em um ambiente contendo cloretos.
Descreva a umidade com o mesmo cuidado. A superfície fica continuamente imersa, é molhada periodicamente ou está nominalmente seca, mas exposta à condensação? Com que rapidez ela seca? Existem depósitos de sal, lama, incrustação, resíduos de produto ou material biológico? Os depósitos podem reter umidade e criar diferenças de oxigênio ou de concentração. Uma superfície externa limpa e a parte inferior de um flange contaminado são ambientes diferentes.
A geometria deve fazer parte da especificação. Registre juntas sobrepostas, conexões roscadas, faces de juntas, cabeças de parafusos, presilhas de suporte, bolsas de drenagem e cavidades parcialmente vedadas. A British Stainless Steel Association afirma que a corrosão por frestas começa onde a disponibilidade de oxigênio é extremamente baixa. Essa condição pode ocorrer sob uma arruela, mesmo quando a superfície ao redor permanece brilhante. O ASM Handbook descreve a corrosão por frestas como um processo acoplado que envolve reações eletroquímicas, reações químicas homogêneas e transporte de massa; a largura e a profundidade da fresta, a condição da superfície e a troca de solução são fatores relevantes.
As tensões devem ser registradas, e não simplesmente presumidas como inexistentes. Inclua a tensão residual decorrente de conformação a frio, usinagem e soldagem, a tensão de tração aplicada, o carregamento cíclico e a restrição à expansão térmica. A BSSA identifica o trincamento por corrosão sob tensão como um fenômeno que exige tensão de tração juntamente com fatores ambientais específicos. Cloretos, temperatura e estrutura da liga tornam-se então decisivos. Um grau que resiste à formação de pites em um corpo de prova sem tensão ainda pode ser inadequado para um componente quente, contaminado por cloretos e submetido a tensão de tração sustentada.
Para aço inoxidável enterrado ou incorporado, acrescente a resistividade do solo, a retenção de umidade, a drenagem, os teores de cloretos e sulfatos, o pH, a condição redox, a corrente de fuga e o contato com concreto ou outros metais. A World Stainless identifica especificamente a concentração de cloretos, a resistividade do solo e o pH como variáveis de seleção para aço inoxidável enterrado. Por fim, identifique os parceiros galvânicos: aço-carbono, aço galvanizado, ligas de cobre, ligas de níquel, titânio e até revestimentos soldados podem alterar a configuração eletroquímica. A razão entre as áreas, a continuidade elétrica e a condutividade do eletrólito determinam se o acoplamento galvânico é significativo.
A condição de fabricação completa a definição da exposição. Especifique a forma real do produto, o tratamento térmico, o processo de soldagem, o metal de adição, a decapagem e a passivação, o acabamento superficial, a remoção de carepa, o controle de contaminação e a limpeza pós-soldagem. Uma chapa solubilizada e um conjunto soldado com coloração térmica não constituem superfícies equivalentes. O mecanismo predominante pode ser a formação de pites, a corrosão por frestas, a corrosão generalizada, a corrosão intergranular, a corrosão galvânica ou o trincamento por corrosão sob tensão; a seleção do grau deve seguir esse diagnóstico.
Triagem com PREN e tabelas de corrosão
Depois de definir o mecanismo e a exposição, faça a triagem dos graus candidatos usando dados publicados de composição, PREN e tabelas de corrosão. Para aços inoxidáveis austeníticos e duplex, a International Molybdenum Association fornece a expressão:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Um PREN mais alto geralmente indica maior resistência relativa à formação de pites induzida por cloretos em condições comparáveis. Ele não prevê uma vida útil garantida, uma concentração crítica de cloretos nem resistência a todas as formas de corrosão. A fórmula também não considera a geometria da fresta, a contaminação superficial, a microestrutura da solda, a tensão residual, o histórico de temperaturas ou os efeitos galvânicos. Os valores de nitrogênio e a composição de cada corrida são relevantes, e diferentes convenções de PREN podem ser usadas para ligas que contenham tungstênio.
Use o PREN como índice de triagem, e não como um limite de aprovação ou reprovação. A World Stainless apresenta valores de PRE para solo e concreto de 19 para 1.4301, 25 para 1.4401 e 1.4521, e 34 para o duplex 1.4462. Esses números ajudam a classificar os candidatos, mas não significam que o 1.4521 terá desempenho idêntico ao do 1.4401 em todos os solos, nem que o 1.4462 seja imune ao ataque em frestas. A redução local de oxigênio e os depósitos podem anular a vantagem de uma composição favorável no meio a granel.
As tabelas de corrosão publicadas fornecem o filtro seguinte. A World Stainless associa pontuações de seleção mais baixas aos Tipos 304/304L, condições intermediárias ao Tipo 316/316L ou 444, condições mais severas ao Tipo 317L e ambientes altamente agressivos às ligas 904L, superduplex ou com 6% de molibdênio. Trate essas associações como orientações condicionais. O Tipo 316L pode ser um candidato sensato para um componente costeiro drenado e lavado regularmente, enquanto uma conexão com frestas exposta a cloretos quentes e concentrados pode exigir um projeto, uma liga diferente ou ambos. “Grau marinho” não identifica o nível de cloretos, a temperatura nem o ciclo de umidade e secagem.
Verifique a tabela em relação ao mecanismo determinante real. O PREN ajuda no caso de formação de pites e frequentemente fornece informações comparativas úteis sobre a resistência a frestas, mas não faz a triagem da corrosão intergranular causada por sensibilização, nem estabelece a resistência ao trincamento por corrosão sob tensão causado por cloretos. Um grau de menor teor de liga, com um projeto adequado e drenado, pode superar um grau de PREN mais alto preso sob depósitos. Da mesma forma, uma superfície lisa e aberta pode ocultar um risco grave em uma junta ou solda.
Confirmação da escolha por meio de ensaios e normas
Os ensaios devem reproduzir o mecanismo de falha suspeito e a pior condição de serviço plausível. Se a corrosão por frestas for determinante, a ASTM G78-95 é diretamente relevante. A ASTM International descreve essa prática como fornecedora de procedimentos para identificar condições que provavelmente causarão corrosão por frestas e para comparar a resistência relativa à corrosão por frestas de ligas inoxidáveis à base de ferro e de níquel em ambientes aquosos especificados contendo cloretos. Seus formadores de fresta e condições de exposição tornam a comparação mais significativa do que a realizada com um corpo de prova polido e livremente exposto.
Para comparações de formação de pites, os métodos com cloreto férrico da ASTM G48 ou os ensaios de temperatura crítica de formação de pites da ASTM G150 podem ser úteis, desde que suas limitações sejam declaradas. O cloreto férrico é um meio agressivo de triagem, não uma réplica de toda e qualquer solução de processo. A temperatura crítica de formação de pites é uma evidência comparativa obtida sob um protocolo definido, e não uma previsão direta da vida útil em uma instalação. As práticas da ASTM A262 tratam da suscetibilidade ao ataque intergranular em aços inoxidáveis austeníticos, enquanto a qualificação da solda e o exame metalográfico podem ser necessários quando o histórico térmico for importante.
A avaliação de SCC deve aplicar a tensão de tração relevante, a condição de tensão residual, a temperatura e o ambiente químico. Um ensaio que omita uma dessas variáveis não pode descartar a possibilidade de trincamento. Quando houver possibilidade de corrosão galvânica, ensaie os materiais efetivamente acoplados, com razões de área, continuidade elétrica e composição do eletrólito representativas. Para componentes enterrados, use solo ou soluções sintéticas de poros que reproduzam a resistividade, a umidade, os cloretos e o pH, em vez de depender apenas de dados de água do mar.
A decisão final deve documentar o envelope de exposição, o mecanismo determinante, as composições candidatas, o cálculo do PREN, a comparação com tabelas publicadas, os controles de fabricação, o método de ensaio, os critérios de aceitação e o plano de inspeção. Se o projeto depender de uma premissa não verificada — como drenagem rápida, ausência de concentração de cloretos ou tensão residual desprezível —, essa premissa deve constar da base de projeto e das inspeções de manutenção. A seleção do grau é, portanto, uma decisão de engenharia iterativa: definir o ambiente, identificar como o ataque pode começar, fazer a triagem das ligas, testar a fragilidade plausível e então revisar os requisitos de geometria ou fabricação quando a simples mudança de grau não puder controlar o risco.
Erros comuns na seleção do grau
Tratar o 304 como universalmente resistente à corrosão
O aço inoxidável austenítico Tipo 304, comumente designado como 1.4301 segundo as normas EN, é frequentemente tratado como uma solução de uso geral para todo problema de corrosão. Isso é um erro de projeto. Seu teor de cromo favorece a formação de uma película passiva, mas o 1.4301 não contém adição intencional de molibdênio e, portanto, apresenta menor resistência à corrosão por pite e à corrosão em frestas induzidas por cloretos do que graus que contêm molibdênio, como o 1.4401 (Tipo 316), ou determinados aços inoxidáveis duplex.
A distinção é mais importante quando as superfícies permanecem úmidas, ocorre acúmulo de depósitos ou o sal é repetidamente concentrado pela evaporação. A pulverização marinha costeira, as zonas de respingo de maré, os sais usados no degelo de estradas e o escoamento superficial contaminado podem criar níveis de cloreto muito superiores aos sugeridos pela atmosfera circundante. Um corrimão de 1.4301 limpo e com drenagem livre pode apresentar desempenho aceitável, enquanto o mesmo grau sob uma junta de vedação, em uma junta sobreposta aparafusada ou no interior de um suporte parcialmente vedado pode desenvolver ataque localizado.
O manual de projeto de estruturas de aço inoxidável identifica o teor de cloretos, a temperatura, os poluentes, a acidez, os agentes oxidantes e a disponibilidade de oxigênio como fatores que afetam a corrosão por pite. Ele indica especificamente que 1.4401 ou graus duplex adequados são preferíveis ao 1.4301 em exposições costeiras ou a sais de degelo. “Preferível”, nesse caso, é uma avaliação do ambiente de serviço, e não uma garantia de que o 1.4401 permanecerá livre de corrosão. Um grau duplex como o 1.4462 pode oferecer uma margem maior contra o ataque localizado por cloretos, mas sua adequação ainda depende do projeto, da fabricação e da exposição.
As orientações de 2025 da World Stainless sobre solos e concreto ilustram a natureza relativa, e não absoluta, dessas comparações. Elas apresentam valores de PRE de 19 para o 1.4301, 25 para o 1.4401 e o 1.4521, e 34 para o duplex 1.4462. Esses valores favorecem a seleção de uma liga com maior teor de elementos de liga quando a exposição a cloretos é mais severa; eles não transformam uma fresta exposta em um detalhe seguro. Em aplicações enterradas, as mesmas orientações recomendam considerar a concentração de cloretos, a resistividade do solo e o pH. Um grau selecionado com base em pressupostos atmosféricos pode ser inadequado para um solo úmido contendo cloretos.
A fabricação também pode eliminar parte da vantagem esperada. A coloração térmica, o ferro incorporado, as marcas de esmerilhamento grosseiras e a contaminação da solda podem danificar a condição passiva local ou criar locais de iniciação. A drenagem deficiente produz efeito semelhante. Selecionar o 1.4401 mantendo frestas estreitas, ressaltos horizontais e soldas contaminadas não substitui o controle dessas características.
Presumir que o 316 elimina a corrosão por cloretos
O 1.4401, ou Tipo 316, é mais resistente à corrosão por pite causada por cloretos do que o 1.4301 porque sua adição de molibdênio melhora a estabilidade da película passiva em muitos ambientes que contêm cloretos. Trata-se de uma vantagem comparativa, não de imunidade. Os cloretos ainda podem iniciar pites ou atacar frestas com deficiência de oxigênio no 1.4401, especialmente quando a temperatura, a concentração, o tempo de umidade e os depósitos aumentam a severidade local.
A corrosão em frestas é especialmente fácil de subestimar. A British Stainless Steel Association afirma que ela começa onde a disponibilidade de oxigênio é extremamente baixa. No interior de uma junta com vedação ou sob uma arruela, o esgotamento de oxigênio altera a eletroquímica local; a acidificação e a concentração de cloretos podem então acelerar a dissolução. O ASM Handbook descreve o processo como uma interação acoplada de reações eletroquímicas, reações químicas homogêneas e transporte de massa. A geometria da fresta, a condição da liga e o ambiente atuam em conjunto. Um maior teor de elementos de liga não elimina a fresta.
A ASTM G78-95, Guia padrão para ensaios de corrosão em frestas de ligas inoxidáveis à base de ferro e à base de níquel em água do mar e outros ambientes aquosos contendo cloretos, fornece procedimentos para identificar condições provavelmente capazes de causar corrosão em frestas e para comparar a resistência relativa em ambientes de ensaio especificados. Seu escopo é importante. Uma comparação realizada sob condições definidas não pode servir como garantia de desempenho em campo para diferentes projetos de juntas, temperaturas, depósitos ou ciclos de exposição.
O acoplamento galvânico cria outra via de falha. Se o 1.4401 estiver eletricamente conectado a um metal menos nobre enquanto imerso em uma solução condutiva de cloretos, a razão entre as áreas, a continuidade elétrica e as áreas expostas relativas afetarão a corrente de corrosão. O aço inoxidável pode permanecer passivo, ou o metal menos nobre pode sofrer ataque acelerado; o resultado depende do par e da geometria, e não apenas da designação do aço inoxidável. Arruelas isolantes, drenagem e a escolha de elementos de fixação compatíveis podem ser mais importantes do que passar de um grau de aço inoxidável para outro.
As tensões também alteram o problema. A BSSA identifica a corrosão sob tensão como um fenômeno que requer tensão de tração combinada com fatores ambientais específicos. Tensões residuais de soldagem, conformação a frio, movimentação térmica restringida e carga aplicada podem combinar-se com condições quentes contendo cloretos. O Tipo 316 não é uma solução universal para a corrosão sob tensão por cloretos, especialmente quando as temperaturas e as concentrações são elevadas.
Usar o PREN como um cálculo completo de projeto
O Número Equivalente de Resistência à Corrosão por Pite é útil para a triagem de graus, mas não é um modelo de vida útil, um critério de aceitação nem uma garantia de desempenho em campo. A International Molybdenum Association apresenta a expressão para aços austeníticos e duplex como PREN = %Cr + 3,3(%Mo + 0,5%W) + 16%N. Um valor calculado mais alto geralmente indica maior resistência relativa à corrosão por pite em ambientes que contêm cloretos.
A palavra “relativa” tem um significado de engenharia. O PREN compara a composição química nominal da liga; ele não calcula a temperatura crítica de pite para um produto, uma solda ou um acabamento superficial específicos. Não descreve as dimensões da fresta, os depósitos de cloretos, o pH, o transporte de oxigênio, a corrente galvânica, as tensões ou os ciclos de umidade. Nitrogênio, molibdênio e cromo podem estar distribuídos de maneira diferente entre as fases do material duplex, enquanto a segregação e o tratamento térmico podem afetar o desempenho local. O metal de solda e as zonas termicamente afetadas também exigem atenção específica.
A World Stainless associa pontuações baixas de seleção ao Tipo 304/304L, condições intermediárias ao Tipo 316/316L ou 444, condições mais severas ao Tipo 317L e ambientes altamente agressivos a graus como o 904L, superduplex e ligas com 6% de molibdênio. Trata-se de uma estrutura de seleção gradual, e não de uma autorização para selecionar apenas com base no PREN. As orientações sobre serviços enterrados do mesmo documento recolocam em foco as variáveis ambientais: a concentração de cloretos, a resistividade do solo e o pH devem ser considerados.
A aceitação deve, portanto, basear-se na especificação de serviço, nos métodos de ensaio aplicáveis e na verificação do projeto. A ASTM G78-95 pode apoiar ensaios comparativos de corrosão em frestas; ela não pode certificar todas as juntas instaladas. Uma seleção tecnicamente defensável registra a exposição, a temperatura, a fonte de cloretos, a geometria, a condição de fabricação, o estado de tensão, o acesso para inspeção e as medidas de limpeza ou drenagem. O PREN pode restringir os candidatos. Ele não pode tomar essas decisões pelo projetista.
Estrutura de Referência: Normas, Manuais e Guias Técnicos
Afirmações sobre corrosão em aço inoxidável precisam de uma fonte compatível com a questão formulada. Um método de ensaio não substitui uma descrição do mecanismo; uma equação de PREN não prevê a vida útil em serviço; e uma tabela de seleção de graus não pode eliminar os efeitos de frestas, soldagem, depósitos, tensões ou drenagem. Portanto, as referências abaixo são mais úteis quando lidas como uma estrutura integrada, e não como autoridades intercambiáveis.
ASTM G78 e ensaios comparativos de corrosão
A ASTM G78-95, Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments, aborda um problema experimental específico: como identificar condições com probabilidade de produzir corrosão em frestas e comparar a resistência relativa de ligas sob exposições definidas contendo cloretos. Seus procedimentos utilizam regiões deliberadamente protegidas ou em contato, para que o ensaio possa examinar a corrosão associada ao transporte de massa e ao acesso de oxigênio restritos.
Esse escopo é importante. A ASTM G78-95 é um guia de ensaio comparativo, e não uma classificação universal de graus de aço inoxidável para toda e qualquer instalação. Os resultados dependem da solução, do nível de cloretos, da temperatura, da duração da exposição, do formador de fresta, da condição superficial e do método de avaliação. Um material que apresenta melhor desempenho em um ensaio padronizado com água do mar ainda pode falhar em uma junta estreita com vedação, em um detalhe de concreto contaminado por cloretos ou em um suporte de tubulação preenchido com depósitos. O ensaio pode revelar a suscetibilidade sob condições especificadas, mas não pode reproduzir todas as geometrias e históricos operacionais.
O método também deve ser diferenciado dos ensaios de corrosão por pite. A corrosão por pite e a corrosão em frestas dependem da ruptura do filme passivo, mas uma fresta impõe um ambiente local distinto. O transporte restrito de oxigênio, a acidificação e a concentração de cloretos na região protegida podem tornar prejudicial, no ponto de contato, uma solução aparentemente aceitável em sua composição global. Consequentemente, a ASTM G78 apoia a comparação entre ligas e a triagem de exposições, enquanto a avaliação do projeto ainda deve examinar a junta real, o acabamento superficial, a condição da solda e as práticas de limpeza.
A ASM International fornece a explicação em nível de mecanismo por trás desse resultado. Seu tratamento da corrosão em frestas descreve um processo acoplado que envolve reações eletroquímicas, reações químicas homogêneas e transporte de massa. A geometria da fresta controla a rapidez com que o oxigênio e as espécies dissolvidas entram ou saem; a liga controla a estabilidade do filme e a repassivação; e o ambiente controla as reações que concentram uma química agressiva. É por isso que a designação nominal do grau, isoladamente, não pode estabelecer a resistência em uma determinada fresta.
Orientações da BSSA, World Stainless e IMOA
A British Stainless Steel Association (BSSA) é particularmente útil para separar mecanismos que frequentemente são reunidos sob a única palavra “corrosão”. Seu material técnico identifica a corrosão por pite, em frestas, intergranular, a corrosão sob tensão, galvânica e geral como os principais mecanismos que afetam os aços inoxidáveis. A entidade afirma que a corrosão em frestas começa onde a disponibilidade de oxigênio é extremamente baixa, uma descrição concisa da condição de aeração diferencial que inicia alterações na química local dentro de uma região protegida.
A BSSA também deixa clara a exigência de tensão para a corrosão sob tensão: uma tensão de tração deve atuar em conjunto com fatores ambientais específicos. Essa afirmação evita um erro comum na seleção de graus. O aumento da resistência da liga à corrosão por pite causada por cloretos não elimina automaticamente o risco de trincamento, pois a tensão residual, a tensão aplicada, a temperatura, a concentração de cloretos e a microestrutura suscetível continuam sendo relevantes. O material da BSSA é uma orientação explicativa, e não um cálculo de projeto específico para um componente nem uma garantia de operação sem trincas.
A World Stainless amplia a discussão em direção à seleção. Sua orientação educacional associa pontuações baixas de seleção ao Type 304/304L, condições intermediárias ao Type 316/316L ou 444, condições mais severas ao Type 317L e ambientes altamente agressivos a graus como 904L, superduplex e ligas com 6% de molibdênio. Essas categorias são orientações de triagem, e não uma autorização para ignorar os detalhes da exposição. A escolha do grau ainda deve considerar água estagnada, evaporação, depósitos, aporte térmico da soldagem, frestas, produtos químicos de limpeza e temperatura.
Sua orientação de 2025 sobre solos e concreto é mais específica para aplicações enterradas. Ela fornece valores de PRE de 19 para 1.4301, 25 para 1.4401 e 1.4521, e 34 para o duplex 1.4462. Também enfatiza a concentração de cloretos, a resistividade do solo e o pH. Essas variáveis podem diferir substancialmente ao longo de um local; portanto, os valores não devem ser interpretados como uma escala de vida útil em serviço enterrado. A química dos poros do concreto, a carbonatação, as fissuras, a movimentação de umidade e o contato com outros metais podem alterar a exposição efetivamente experimentada pelo aço.
A International Molybdenum Association (IMOA) define a expressão comumente utilizada para o número equivalente de resistência à corrosão por pite em aços inoxidáveis austeníticos e duplex como: “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Um valor calculado mais alto geralmente indica maior resistência relativa à corrosão por pite em ambientes contendo cloretos. No entanto, o PREN é uma comparação baseada na composição química. Ele não inclui a condição superficial, a metalurgia da solda, a geometria da fresta, a atividade dos cloretos, a temperatura, a tensão mecânica ou a contaminação resultante da fabricação. Não é uma previsão completa da vida útil em serviço, e graus com PREN semelhante podem apresentar comportamentos diferentes porque suas microestruturas e históricos de processamento diferem.
Referências da ASM, Outokumpu, ESDEP e Uhlig
O ASM Handbook fornece o contexto geral mais sólido sobre mecanismos neste conjunto de fontes. Sua abordagem relaciona o comportamento do filme passivo, a eletroquímica local, o transporte e a condição do material, ajudando a explicar por que a corrosão por pite, a corrosão em frestas, o ataque galvânico e a corrosão sob tensão respondem de maneiras diferentes ao mesmo ambiente. É uma referência técnica para compreender causas e variáveis, e não um substituto para uma especificação de projeto, um ensaio de qualificação ou uma avaliação de fratura.
A orientação técnica da Outokumpu para aços inoxidáveis acrescenta contexto prático sobre famílias de ligas, mecanismos de corrosão, fabricação e seleção de graus. Ela é útil para relacionar cromo, níquel, molibdênio e nitrogênio aos graus austeníticos, ferríticos e duplex, mostrando também por que a soldagem, a coloração térmica, a contaminação superficial e o acabamento afetam o desempenho real. Como algumas orientações são organizadas em torno de famílias de produtos e aplicações típicas, suas tabelas devem ser verificadas em relação à norma exata do produto, ao tratamento térmico e à condição de serviço.
O manual de projeto estrutural em aço inoxidável da ESDEP situa a resistência à corrosão no contexto do projeto estrutural. Ele identifica o teor de cloretos, a temperatura, os poluentes, a acidez, os agentes oxidantes e o oxigênio como fatores que afetam a corrosão por pite. Para exposição costeira ou a sais de degelo, observa que 1.4401 ou graus duplex adequados são preferíveis ao 1.4301. Essa é uma recomendação orientada ao projeto, e não uma regra costeira universal: zonas de respingo, saliências protegidas, drenagem, retenção de sal, detalhes de solda e acesso para inspeção podem fazer com que duas estruturas no mesmo local atmosférico apresentem comportamentos diferentes.
Por fim, o Corrosion Handbook, de Uhlig, fornece um contexto mais amplo para o controle da corrosão, incluindo princípios eletroquímicos, corrosão galvânica, corrosão sob tensão, seleção de materiais, revestimentos, inibidores e controle ambiental. Seu valor está em conectar os problemas do aço inoxidável à engenharia geral de corrosão, em vez de tratar a composição química do grau como a única variável. Como as demais referências, ele tem limitações. As orientações de um manual devem ser traduzidas para a liga, a geometria, a rota de fabricação, o ambiente e a consequência da falha efetivamente envolvidos. Utilizadas em conjunto, essas fontes apoiam uma sequência defensável: identificar o mecanismo, caracterizar a exposição, selecionar graus candidatos, controlar a fabricação e a geometria e validar a escolha por meio de ensaios relevantes ou evidências de campo.
Referências
- [1] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/3-corrosion-mechanisms-in-stainless-steel/
- [2] Steel grades and PREN expression. International Molybdenum Association technical guidance. https://www.imoa.info/molybdenum-uses/molybdenum-grade-stainless-steels/steel-grades.php
- [3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM G78-95, 1995. https://store.astm.org/g0078-95.html
- [4] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/technical-library-principles-of-corrosion-mechanisms-page1/
- [5] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf
- [6] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf