




Qué significa la resistencia a la corrosión en el acero inoxidable
La resistencia a la corrosión del acero inoxidable es la capacidad de una aleación para formar, mantener y reparar una película pasiva rica en cromo en un entorno de servicio determinado. No es una propiedad permanente que acompañe al material desde la planta de producción a cualquier aplicación. Un tipo de acero inoxidable puede permanecer pasivo en agua limpia y aireada y sufrir un ataque localizado rápido en una estrecha hendidura que contenga cloruros a una temperatura más elevada. La designación de la aleación identifica la composición química nominal; el comportamiento en servicio también depende de la geometría, el estado de la superficie, el historial de fabricación, las tensiones y la exposición.

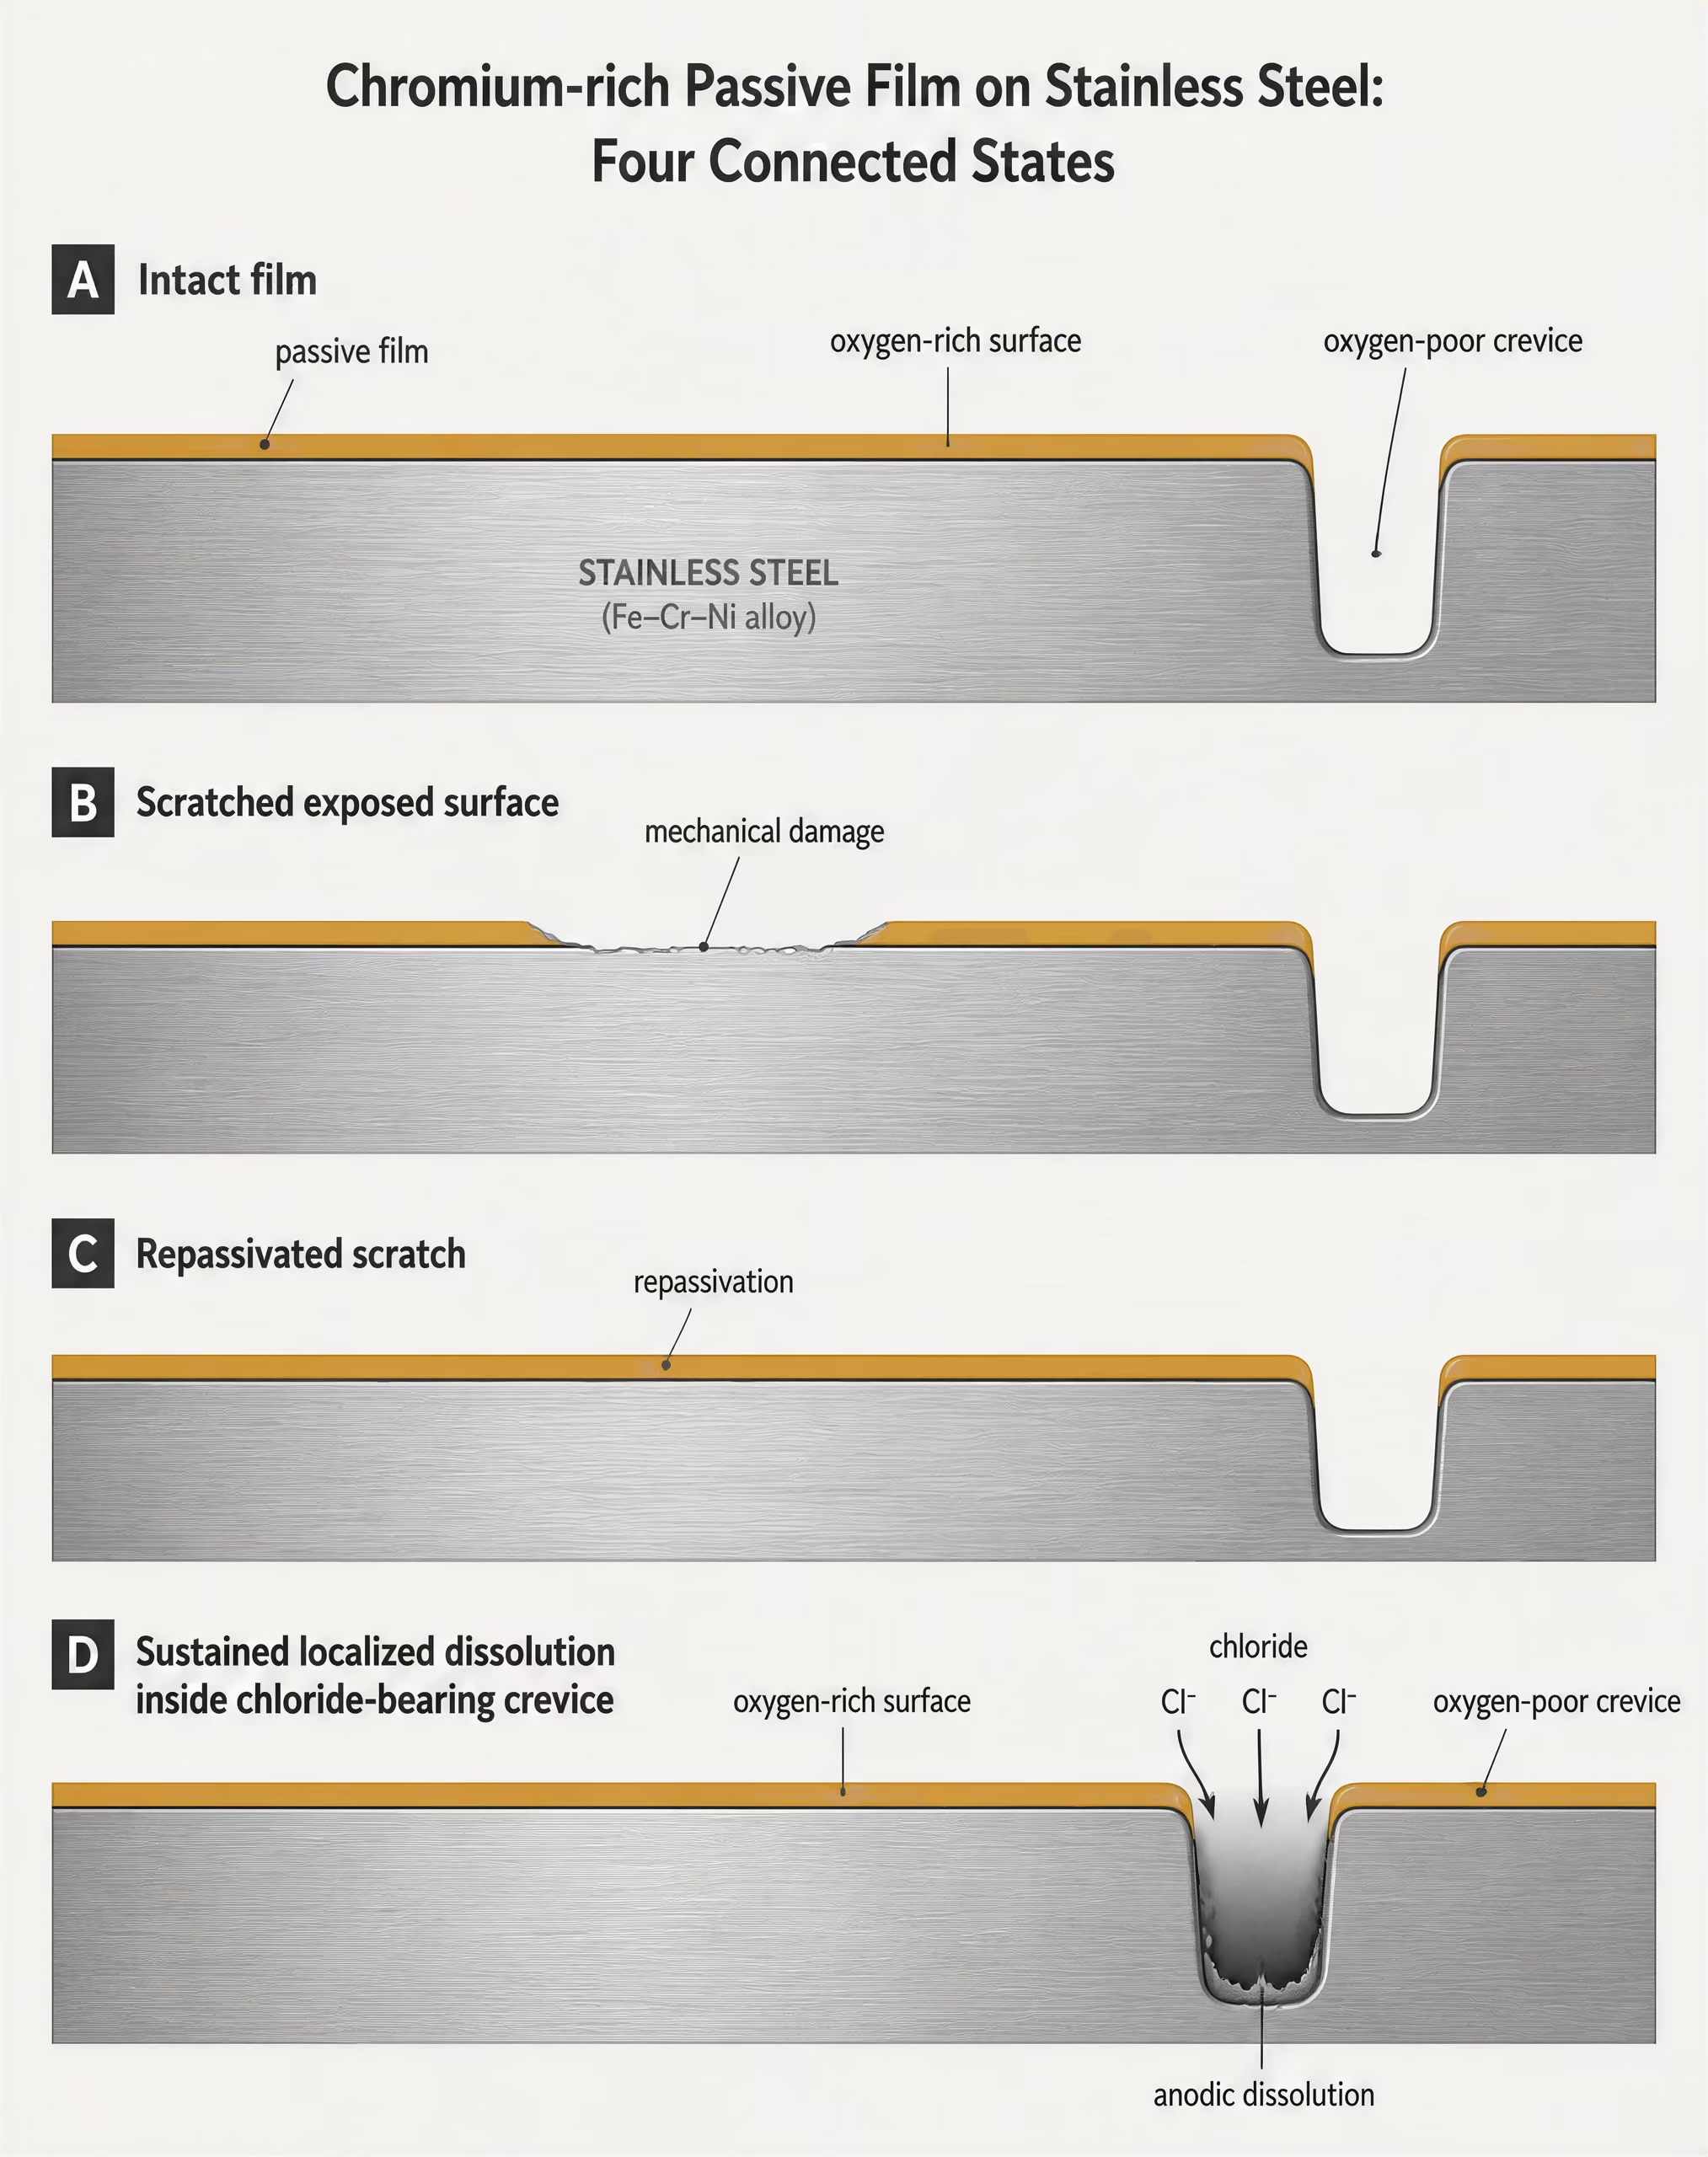
Películas pasivas y despasivación
Cuando una aleación inoxidable que contiene suficiente cromo queda expuesta al aire o al agua, el cromo de la superficie reacciona con el oxígeno y forma una película extremadamente fina y rica en óxidos. Esta capa pasiva reduce drásticamente la velocidad a la que se disuelven el hierro, el cromo y otros elementos de aleación. No es un recubrimiento de pintura ni aísla permanentemente el metal del entorno. La película permanece dinámica: puede dañarse mecánicamente, disolverse localmente o alterarse por cambios en el pH, la concentración de cloruros, la temperatura y el potencial electroquímico.
Repasivación Reformación de una película pasiva protectora después de un daño local, cuando la aleación y las condiciones ambientales permiten reparar la película.
Una superficie limpia suele poder reparar rápidamente la película porque la aleación circundante suministra cromo y el entorno suministra oxígeno. Esa reparación es más difícil en el interior de una hendidura estancada, bajo depósitos, en una coloración térmica áspera de soldadura o bajo un contaminante que concentre cloruros. La distinción es importante. Un arañazo en una superficie expuesta y bien aireada puede repasivarse, mientras que un pequeño defecto en una hendidura protegida puede convertirse en el lugar de una disolución metálica sostenida.
Principales mecanismos de corrosión
- Picadura Ruptura localizada de la película pasiva, mantenida por una química rica en cloruros.
- Corrosión en hendiduras Ataque en espacios, uniones y depósitos empobrecidos en oxígeno.
- Corrosión intergranular Ataque preferencial asociado con la química susceptible de los límites de grano.
- Fisuración por corrosión bajo tensión Fisuración que requiere tensión de tracción y factores ambientales específicos.
- Corrosión galvánica Ataque electroquímico causado por el acoplamiento de metales distintos.
- Corrosión general Disolución relativamente uniforme en toda una superficie expuesta.
La despasivación no produce necesariamente un adelgazamiento uniforme. Los aceros inoxidables suelen fallar mediante mecanismos localizados. La British Stainless Steel Association incluye la corrosión por picaduras, la corrosión en hendiduras, la corrosión intergranular, la fisuración por corrosión bajo tensión, la corrosión galvánica y la corrosión general entre los principales mecanismos que afectan a los aceros inoxidables. La corrosión por picaduras comienza cuando un pequeño punto de ruptura de la película pasiva se convierte en una región anódica y los iones cloruro ayudan a mantener la disolución. Según la BSSA, la corrosión en hendiduras comienza donde la disponibilidad de oxígeno es extremadamente baja. La química resultante en el interior de la hendidura difiere de la de la solución general: los iones metálicos se hidrolizan, aumenta la acidez y los cloruros pueden migrar hacia el volumen restringido para mantener el equilibrio de cargas.
El ASM Handbook describe la corrosión en hendiduras como un proceso acoplado que implica reacciones electroquímicas, reacciones químicas homogéneas y transporte de masa. Esta descripción explica por qué un detalle de diseño aparentemente pequeño puede controlar el fallo. Una unión solapada atornillada, el borde de una junta, una conexión roscada o un punto de contacto con un soporte pueden restringir el transporte de oxígeno y retener la solución, aunque la superficie circundante parezca limpia. Por tanto, la corrosión en hendiduras no es simplemente una prueba del contenido de cromo. Es un sistema de reacción en el que intervienen la aleación, las dimensiones de la hendidura y la solución atrapada en su interior.
Variables de corrosión relacionadas con la fabricación
- Coloración térmica Puede dejar un óxido menos protector y una superficie alterada localmente.
- Hierro incrustado Puede producir manchas de óxido y sitios electroquímicos locales.
- Contaminación del rectificado Puede introducir partículas de acero al carbono o ranuras que retienen cloruros.
- Historial térmico de la soldadura Puede alterar el riesgo de sensibilización o el equilibrio de fases dúplex.
- Depósitos superficiales Pueden restringir el oxígeno y retener un electrolito concentrado.
La fabricación puede modificar la condición inicial de la película pasiva. La coloración térmica, el hierro incrustado, la contaminación procedente del esmerilado, las salpicaduras de soldadura y las superficies rugosas afectadas térmicamente pueden reducir la resistencia local o crear lugares donde se acumulen depósitos. La limpieza, el decapado o un procedimiento adecuado de acabado mecánico y químico pueden restablecer una superficie más apropiada, pero no pueden compensar una hendidura que concentre cloruros de forma continua. El diseño y la fabricación forman parte del control de la corrosión.
Por qué los nombres de los tipos de acero no predicen por sí solos el comportamiento en servicio
| Tipo de acero inoxidable | Designación EN habitual | Característica distintiva |
|---|---|---|
| Tipo 304L | 1.4307 | Grado austenítico bajo en carbono |
| Tipo 316L | 1.4404 | Grado austenítico bajo en carbono y con molibdeno |
| Tipo 444 | 1.4521 | Grado ferrítico con molibdeno |
| Dúplex 2205 | 1.4462 | Estructura dúplex de austenita y ferrita |
La designación de un tipo de acero es una categoría de composición química, no una garantía universal de resistencia a la corrosión. Por ejemplo, el Tipo 304L suele designarse como 1.4307 en el sistema EN, mientras que el Tipo 316L corresponde a 1.4404. Sus composiciones nominales difieren, particularmente en el contenido de molibdeno, pero ninguna de las dos designaciones indica la concentración de cloruros, la temperatura, las condiciones de oxigenación, la geometría de la hendidura o la tensión aplicada de un componente. Estas variables omitidas pueden determinar si la película pasiva sobrevive.
| Nivel de evidencia | Lo que puede demostrar | Lo que no puede establecer |
|---|---|---|
| Comparación de aleaciones | Resistencia relativa en condiciones definidas | Rendimiento universal en servicio |
| Ensayo de laboratorio | Rendimiento para una solución, una probeta y un procedimiento específicos | Vida útil de cada conjunto fabricado |
| Experiencia del componente | Rendimiento real en una aplicación documentada | Transferibilidad a una geometría o exposición diferentes |
La resistencia relativa de las aleaciones constituye un nivel de evidencia. La comparación en laboratorio es otro. El comportamiento real de un componente es un tercero, y no deben considerarse intercambiables. Una clasificación obtenida en un ensayo puede mostrar que una aleación resiste la corrosión por picaduras o en hendiduras durante más tiempo que otra con la solución y el procedimiento de ensayo utilizados. No establece la vida útil de un conjunto fabricado con soldaduras, depósitos y temperaturas fluctuantes.
PREN Número equivalente de resistencia a la picadura, un índice de cribado basado en la química para la resistencia relativa a la picadura por cloruros; no es una predicción de la vida útil en servicio.[2] Steel grades and PREN expression. International Molybdenum Association. International Molybdenum Association technical guidance.
PREN ilustra tanto el valor como el límite de la comparación basada en la designación del tipo de acero. La International Molybdenum Association proporciona la siguiente expresión para los aceros austeníticos y dúplex:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Un PREN más alto generalmente indica una mayor resistencia relativa a la picadura inducida por cloruros en condiciones comparables. Limited evidence
Un valor calculado más elevado generalmente indica una mayor resistencia relativa a la corrosión por picaduras inducida por cloruros en condiciones comparables. No predice el tiempo hasta el fallo de un componente concreto ni representa plenamente la corrosión en hendiduras, los efectos de la soldadura, la contaminación superficial, el acoplamiento galvánico o la fisuración por corrosión bajo tensión. El nitrógeno, el molibdeno y el cromo pueden mejorar la resistencia de la aleación, pero una hendidura severa aún puede superar la resistencia de un material con alto contenido de elementos de aleación.
World Stainless proporciona valores PRE de 19 para 1.4301, de 25 para 1.4401 y 1.4521, y de 34 para el dúplex 1.4462 en sus directrices de 2025 sobre suelos y hormigón. Estas cifras permiten establecer comparaciones relativas; no significan que el 1.4462 vaya a permanecer libre de corrosión en cualquier aplicación enterrada. Las mismas directrices identifican la concentración de cloruros, la resistividad del suelo y el pH como factores de selección. World Stainless asocia puntuaciones de selección más bajas con los Tipos 304/304L, condiciones intermedias con los Tipos 316/316L o 444, condiciones más severas con el Tipo 317L y entornos muy agresivos con los aceros 904L, superdúplex y las aleaciones con un 6 % de molibdeno. Esta progresión es un marco de evaluación preliminar, no un sustituto del análisis de exposición.
La temperatura puede ser decisiva. La corrosión por picaduras y la corrosión en hendiduras se vuelven más probables a medida que se calientan las soluciones que contienen cloruros, mientras que la evaporación puede concentrar sales en superficies que solo se mojan de forma intermitente. La pulverización marina, las sales empleadas para el deshielo, los condensados ácidos y las atmósferas contaminadas generan riesgos distintos de los de una inmersión limpia. Por tanto, una aleación seleccionada para un depósito interior puede resultar inadecuada en una brida exterior, aunque ambos componentes estén en contacto con agua.
El mecanismo, la exposición y el diseño como un único sistema
Secuencia de selección basada en el sistema
- Mecanismo Determine si la picadura, la corrosión en hendiduras, la fisuración, el ataque galvánico o la corrosión general es el factor determinante.
- Exposición Defina los cloruros, la temperatura, el pH, el oxígeno, los depósitos, la humectación y el secado.
- Diseño Revise el drenaje, las uniones, las hendiduras, el emparejamiento de materiales y la tensión.
- Fabricación Tenga en cuenta la coloración térmica de la soldadura, la contaminación, el tratamiento térmico y el acabado superficial.
La selección del tipo de acero debe comenzar por el mecanismo previsto y, a continuación, relacionar dicho mecanismo con la exposición y el diseño del componente. La British Stainless Steel Association afirma que la fisuración por corrosión bajo tensión requiere tensión de tracción junto con factores ambientales específicos. La tensión residual de la soldadura, la deformación de conformado, las cargas de montaje y la presión aplicada pueden aportar el componente de tracción; los cloruros, la temperatura y la susceptibilidad de la aleación aportan el componente ambiental. Aumentar únicamente el contenido de cromo no elimina ese riesgo combinado.
La corrosión galvánica también depende del conjunto y no de un único tipo de acero considerado de forma aislada. El contacto eléctrico entre el acero inoxidable y un metal menos noble, un electrolito conductor y una relación de áreas desfavorable pueden acelerar el ataque sobre el elemento anódico de menor tamaño. El aislamiento, el drenaje y la combinación de materiales pueden ser tan importantes como cambiar el tipo de acero inoxidable.[3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM International. ASTM G78-95, 1995.
ASTM G78-95 proporciona procedimientos para identificar condiciones susceptibles de causar corrosión en hendiduras y para comparar la resistencia relativa a este tipo de corrosión de aleaciones inoxidables de base hierro y de base níquel en entornos acuosos específicos que contienen cloruros. La expresión «entornos específicos» es fundamental. Un resultado obtenido mediante ese método constituye evidencia sobre una exposición y una disposición de probetas definidas, no un certificado universal de comportamiento en servicio.
Preguntas sobre la exposición que deben registrarse
- Cloruros ¿Cómo entran, se concentran y permanecen los cloruros en la superficie?
- Temperatura ¿Qué temperaturas normales, anómalas y locales de puntos calientes se producen?
- Oxígeno ¿Dónde difiere el acceso del oxígeno a través del componente?
- Geometría ¿Dónde se encuentran las juntas, las uniones solapadas, las roscas, los depósitos o los contactos con los soportes?
- Tensión ¿Qué tensiones residuales, aplicadas o térmicas de tracción permanecen?
- Mantenimiento ¿Se puede drenar, limpiar e inspeccionar la superficie?
Por tanto, la selección práctica debe plantearse dónde se acumula el agua, si los depósitos se secan y vuelven a mojarse, cómo penetran los cloruros, qué temperaturas se alcanzan, si el acceso del oxígeno difiere entre distintas zonas de la superficie y qué tensiones permanecen después de la fabricación. Una aplicación estructural costera puede justificar el uso de 1.4401 o de un tipo dúplex adecuado en lugar de 1.4301 cuando sea verosímil la presencia de sal de deshielo o depósitos marinos, tal como indican las directrices sobre acero inoxidable estructural. No obstante, una hendidura cerrada puede seguir requiriendo un rediseño, drenaje, un detalle de unión diferente o una aleación distinta.
En consecuencia, la resistencia a la corrosión es el resultado de un sistema. La composición química determina el potencial de pasividad; la exposición somete la película a desafíos; la fabricación y las tensiones modifican las condiciones locales; y el diseño determina si el entorno puede eliminarse o si se concentra. La selección del tipo de acero solo es adecuada cuando los cuatro factores se consideran conjuntamente.
La metalurgia detrás de la pasividad y el ataque localizado
El acero inoxidable resiste la corrosión porque su superficie puede formar una fina película de óxido rica en cromo. Esta película pasiva solo tiene unos pocos nanómetros de espesor, pero separa el metal del agua, del oxígeno disuelto y de los iones agresivos. La pasividad no es una barrera permanente. Los cloruros pueden penetrar en puntos débiles de la película, y una pequeña zona dañada puede convertirse en anódica, mientras que la superficie pasiva circundante actúa como cátodo. El resultado es un ataque localizado: una picadura o una hendidura que puede profundizarse mientras la superficie visible permanece prácticamente sin cambios.[4] Corrosion mechanisms in stainless steel. British Stainless Steel Association. BSSA technical library.
La British Stainless Steel Association identifica la corrosión por picaduras, la corrosión en hendiduras, la corrosión intergranular, el agrietamiento por corrosión bajo tensión, la corrosión galvánica y la corrosión general como los principales mecanismos que afectan a los aceros inoxidables. Cada uno depende de algo más que de la composición nominal de la aleación. La temperatura, la concentración de cloruros, la acidez, el suministro de oxígeno, los depósitos, la rugosidad superficial, las tensiones residuales, el historial térmico de la soldadura y la geometría de las hendiduras influyen en que la pasividad se mantenga.
Funciones de los principales elementos de aleación
- Cromo
- Promueve la formación de la película pasiva rica en cromo.
- Molibdeno
- Mejora la resistencia a la picadura y a la corrosión en hendiduras inducidas por cloruros.
- Nitrógeno
- Contribuye a la resistencia a la picadura y refuerza los aceros austeníticos y dúplex.
- Níquel
- Estabiliza la austenita y favorece la ductilidad y la tenacidad.
Cromo, molibdeno, nitrógeno y níquel
El cromo es el elemento que confiere al acero inoxidable su capacidad para formar una película pasiva. En los grados de acero inoxidable de uso práctico, el cromo favorece la formación de una película de óxido enriquecida en compuestos de cromo, más protectora que los óxidos de hierro que se forman sobre el acero al carbono ordinario. El aumento del contenido de cromo generalmente mejora la resistencia a la corrosión general y a las picaduras, pero el porcentaje nominal no describe por completo el estado de la superficie. La coloración térmica que queda junto a una soldadura, las partículas de hierro incrustadas, la contaminación procedente del esmerilado o una superficie rugosa dañada mecánicamente pueden crear zonas en las que la película sea menos protectora de lo que sugeriría la composición global del material.
El molibdeno refuerza la resistencia a las picaduras y a la corrosión en hendiduras inducidas por cloruros. Su efecto es especialmente importante después de que una picadura o una hendidura haya comenzado a acidificarse. La química local dentro de una picadura difiere notablemente de la solución circundante: los iones metálicos se acumulan, la hidrólisis reduce el pH y los cloruros migran hacia la región activa para mantener el equilibrio de cargas. En general, las aleaciones que contienen molibdeno toleran mejor esta química local agresiva que las aleaciones comparables que solo contienen cromo. Esto no las hace inmunes. Una solución estancada y caliente de cloruros en una unión estrecha puede atacar un grado que contenga molibdeno, mientras que una superficie abierta y limpia en la misma solución permanece pasiva.
El nitrógeno contribuye a la resistencia a las picaduras y también refuerza los aceros inoxidables austeníticos y dúplex. En los grados dúplex, el nitrógeno ayuda a estabilizar la austenita durante el procesamiento y favorece un equilibrio controlado entre austenita y ferrita. Su efecto beneficioso se refleja en la expresión del número equivalente de resistencia a las picaduras, o PREN, utilizada para los aceros inoxidables austeníticos y dúplex por la International Molybdenum Association (IMOA):
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
El coeficiente correspondiente al nitrógeno es elevado, pero el nitrógeno no es simplemente un sustituto de todos los demás elementos de aleación. Su concentración útil está limitada por la solubilidad, el equilibrio de fases y las condiciones de fabricación. Un contenido excesivo o mal controlado de nitrógeno puede contribuir a la formación de porosidad o de nitruros no deseados, mientras que un contenido insuficiente de nitrógeno en una soldadura dúplex puede alterar el equilibrio de fases y reducir la resistencia a la corrosión localizada.
El níquel desempeña una función principal diferente. Estabiliza la austenita, favorece la ductilidad y la tenacidad, e influye en el comportamiento electroquímico de la superficie pasiva. El níquel no aparece en la expresión PREN de IMOA, porque PREN está destinado principalmente a estimar la resistencia relativa a las picaduras por cloruros a partir del cromo, el molibdeno, el tungsteno y el nitrógeno. Por tanto, una aleación rica en níquel puede presentar propiedades frente a la corrosión que no quedan reflejadas en una comparación simple de PREN, especialmente cuando intervienen ácidos reductores, soluciones cáusticas o agrietamiento por corrosión bajo tensión.
Resistencia a las picaduras y PREN
PREN es un cálculo útil para una evaluación preliminar, no una predicción de la vida útil en servicio. Los valores más altos indican una mayor resistencia relativa a las picaduras en entornos que contienen cloruros, siempre que los grados se comparen en condiciones pertinentes y razonablemente similares. El número no describe la geometría de las hendiduras, la calidad de la soldadura, las inclusiones, el acabado superficial, la actividad de los cloruros, la temperatura ni la duración de la exposición. Tampoco dice mucho sobre la resistencia al ácido sulfúrico, al ácido fórmico, a los álcalis fuertes, a la erosión-corrosión o al agrietamiento por corrosión bajo tensión inducido por cloruros.
World Stainless ilustra la función de clasificación sin presentarla como una regla universal. Sus directrices de 2025 sobre suelos y hormigón asignan valores de PRE de 19 al 1.4301, de 25 al 1.4401 y al 1.4521, y de 34 al dúplex 1.4462. El mismo documento subraya que, para aplicaciones enterradas, deben tenerse en cuenta la concentración de cloruros, la resistividad del suelo y el pH. Un suelo con un grado de PREN calculado más alto aún puede producir ataques si una hendidura húmeda y empobrecida en oxígeno retiene cloruros contra una superficie contaminada o con un acabado deficiente.
La distinción práctica entre las picaduras y la corrosión en hendiduras es importante. Las picaduras comienzan sobre una superficie expuesta después de la ruptura local de la película. La corrosión en hendiduras se desarrolla en espacios protegidos bajo arandelas, uniones solapadas, depósitos, juntas o geometrías con un drenaje deficiente. La British Stainless Steel Association afirma que la corrosión en hendiduras comienza allí donde la disponibilidad de oxígeno es extremadamente baja. Dentro de la hendidura, el agotamiento de oxígeno y la hidrólisis crean condiciones que mantienen una zona anódica activa. El ASM Handbook describe el proceso como un conjunto de reacciones electroquímicas acopladas, reacciones químicas homogéneas y transporte de masa; por tanto, el material, el entorno y la geometría de la hendidura actúan conjuntamente.
ASTM G78-95 proporciona procedimientos para identificar las condiciones que probablemente causen corrosión en hendiduras y para comparar la resistencia relativa a este tipo de corrosión de aleaciones inoxidables de base hierro y de base níquel en entornos acuosos específicos que contienen cloruros. Esta precisión es importante. Un resultado de ensayo obtenido para una solución de cloruros, una temperatura, un periodo de exposición y un elemento formador de hendiduras definidos no debe convertirse en una clasificación universal aplicable a cualquier planta, estructura marina o instalación enterrada.
World Stainless asocia los valores bajos de selección con los tipos 304/304L, las condiciones intermedias con los tipos 316/316L o 444, las condiciones más severas con el tipo 317L y los entornos altamente agresivos con grados como 904L, los superdúplex y las aleaciones con un 6 % de molibdeno. Estas agrupaciones son orientaciones para la selección, no una autorización para ignorar el diseño. El drenaje, el sellado de las uniones, la limpieza, el acabado de las soldaduras y el control de la exposición térmica pueden determinar si un grado se comporta cerca de la resistencia esperada.

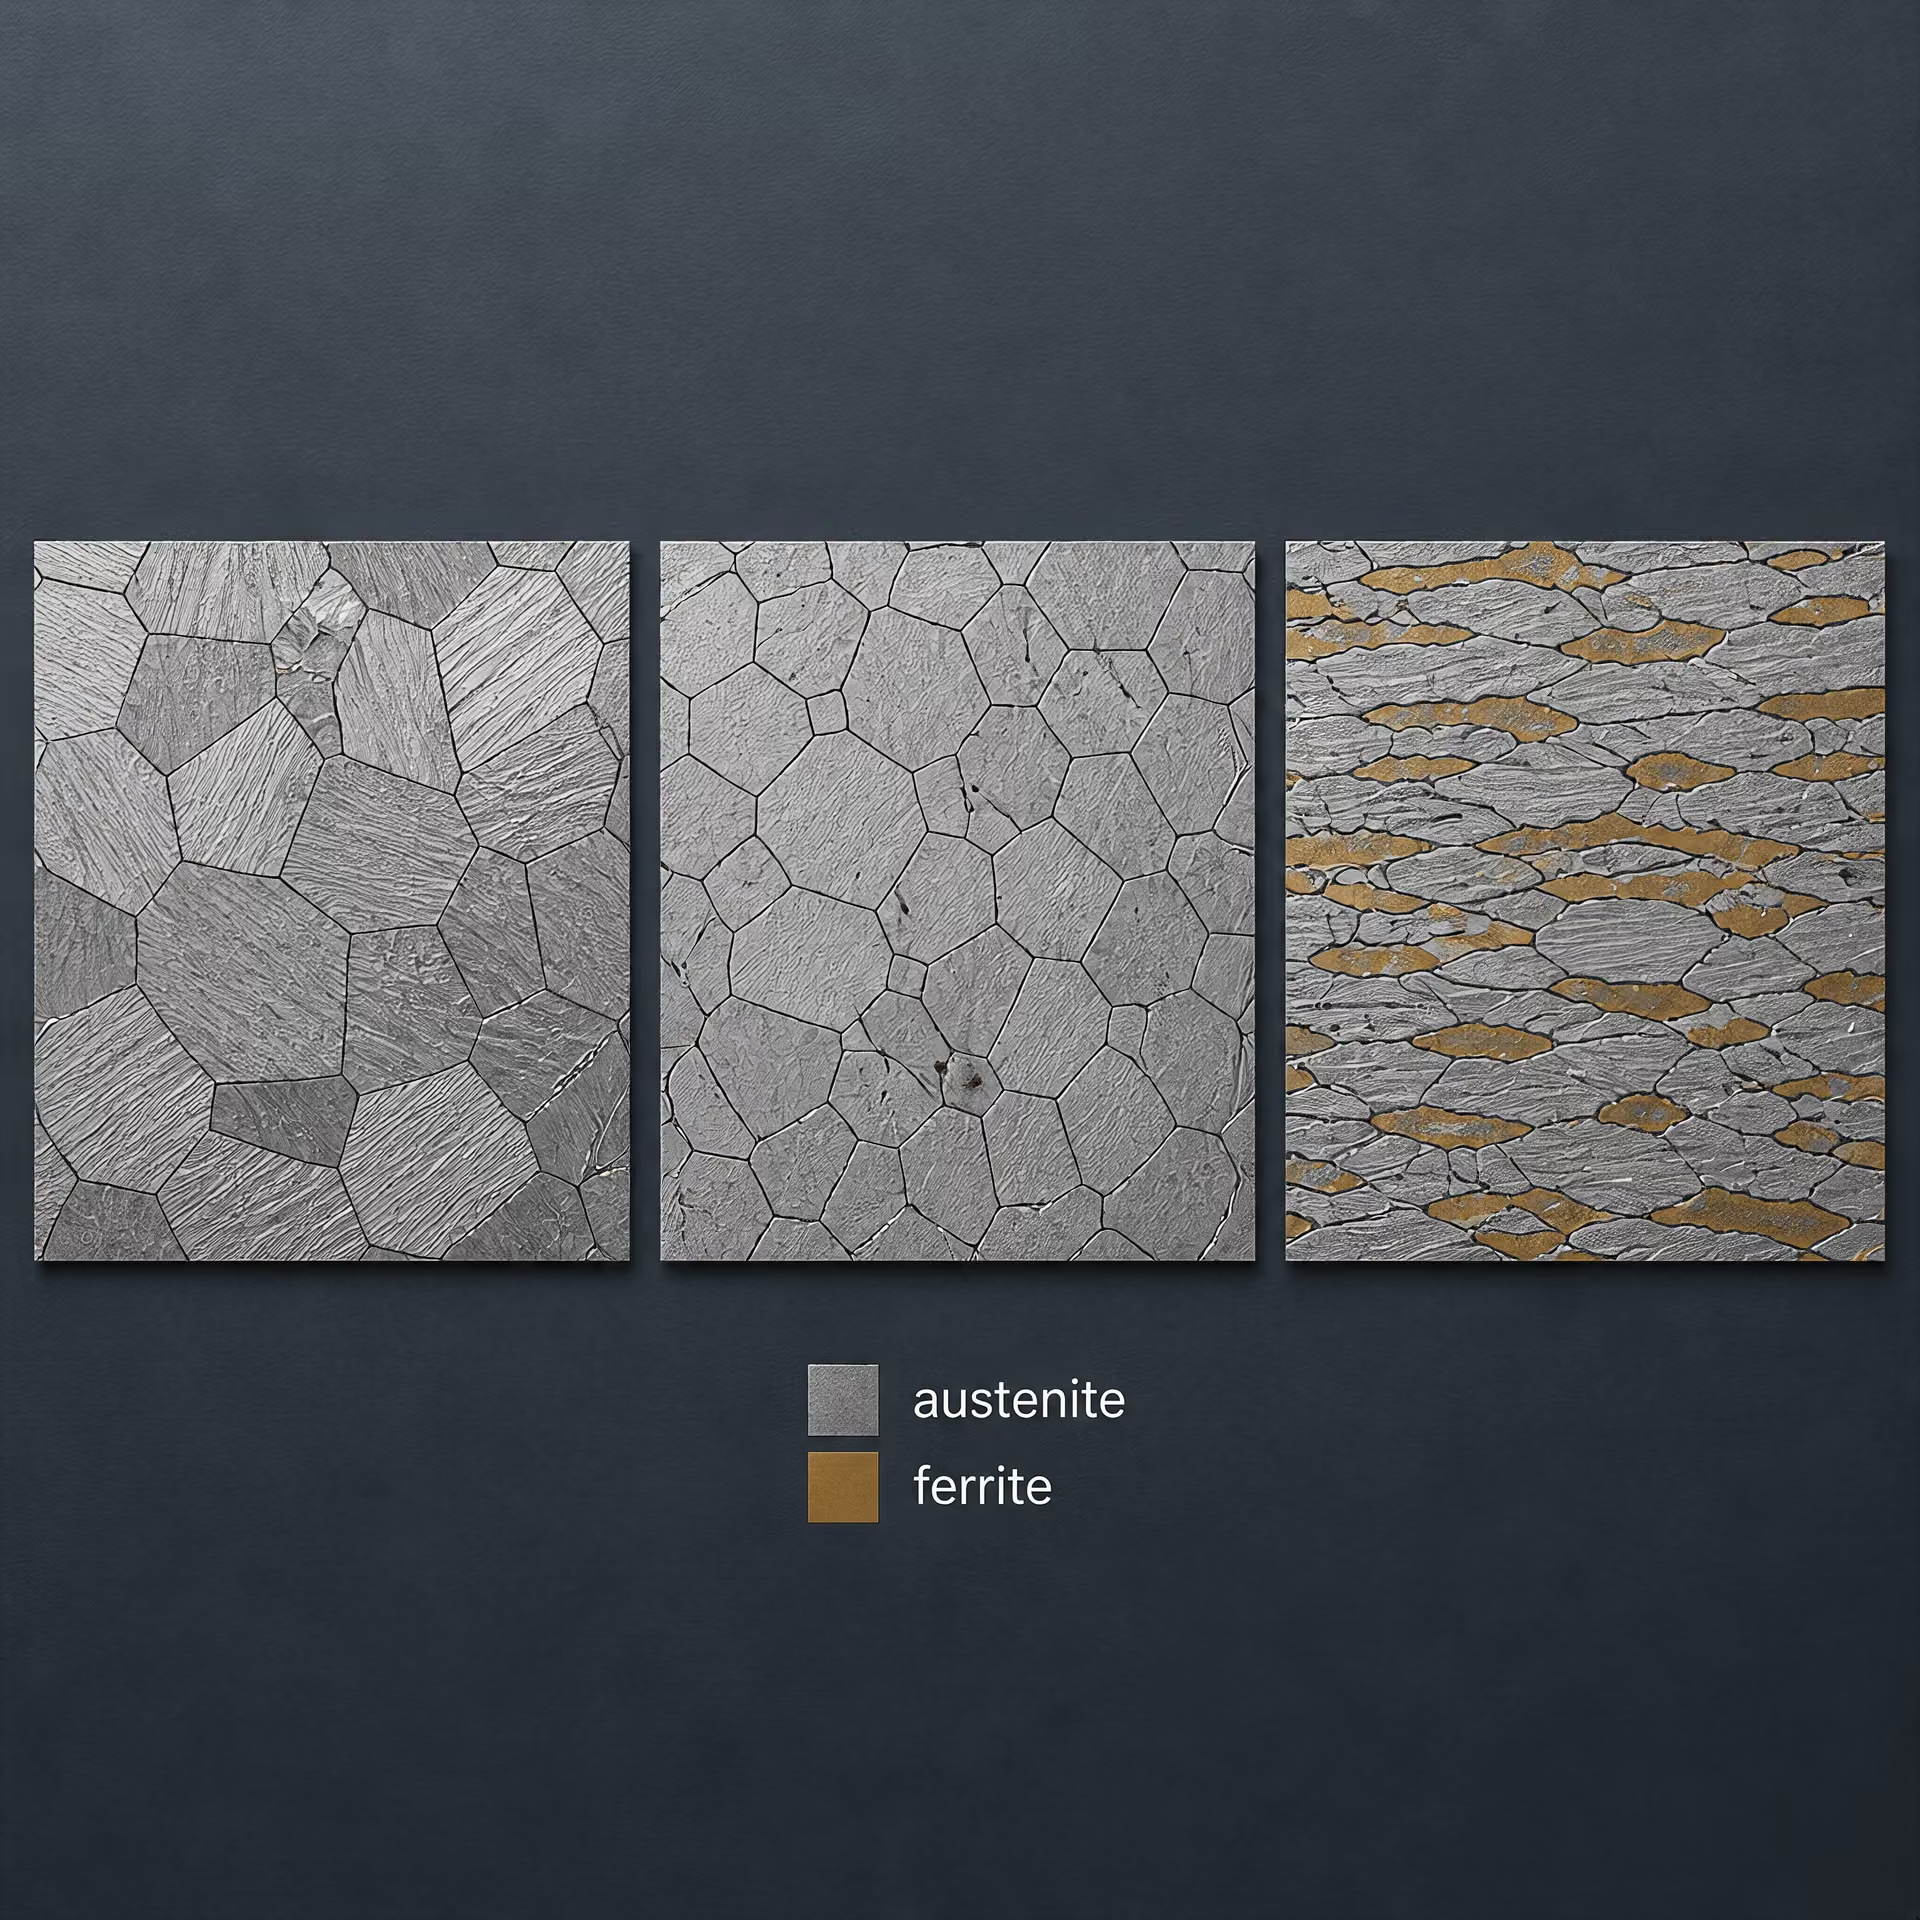
Microestructuras austeníticas, ferríticas y dúplex
Los aceros inoxidables austeníticos, incluidos los tipos 304/304L y 316/316L, presentan una matriz austenítica cúbica centrada en las caras a la temperatura de servicio. El níquel suele estabilizar esta estructura, mientras que el cromo, el molibdeno y el nitrógeno modifican la pasividad y la resistencia mecánica. Su ductilidad y tenacidad son valiosas en equipos fabricados, pero el trabajo en frío puede generar martensita inducida por deformación en algunas composiciones. Este material transformado puede responder de forma diferente a la austenita circundante durante la corrosión localizada o la exposición a condiciones de corrosión bajo tensión.
Los aceros inoxidables ferríticos presentan una matriz ferrítica cúbica centrada en el cuerpo y, por lo general, contienen poco níquel o carecen de él en comparación con los grados austeníticos comunes. El tipo 444, por ejemplo, combina una estructura ferrítica con adiciones significativas de cromo y molibdeno. Los grados ferríticos evitan el problema de la martensita inducida por deformación asociado a algunos aceros austeníticos metaestables y ofrecen una resistencia útil al agrietamiento por corrosión bajo tensión inducido por cloruros, pero los ciclos térmicos de soldadura, el engrosamiento de grano y los riesgos de sensibilización también deben controlarse. Su tenacidad y su comportamiento durante la fabricación dependen asimismo en gran medida de la composición y del espesor de la sección.
Los aceros inoxidables dúplex contienen ferrita y austenita. El grado 1.4462, designado habitualmente como UNS S31803/S32205 según la composición del producto y la especificación, es una composición dúplex ampliamente referenciada. Su comportamiento frente a la corrosión depende del equilibrio de fases y de que el cromo, el molibdeno y el nitrógeno estén disponibles en ambas fases. Un recocido inadecuado de solubilización, un enfriamiento lento o un aporte térmico excesivo durante la soldadura pueden producir nitruros de cromo, fase sigma u otras fases intermetálicas. Estas fases consumen localmente elementos de aleación y pueden dejar empobrecidas las regiones adyacentes, reduciendo la resistencia a las picaduras y a la corrosión intergranular aunque el análisis global de la composición permanezca sin cambios.
Las inclusiones constituyen otra variable local. Las inclusiones de sulfuro, las partículas de óxido y los residuos de fabricación pueden interrumpir la película pasiva y actuar como puntos de iniciación de picaduras. La soldadura introduce preocupaciones adicionales: coloración térmica, oxidación, segregación composicional y alteración del equilibrio de fases. El decapado, la pasivación, un gas de protección adecuado y la eliminación del hierro incrustado pueden restaurar una superficie más uniforme, pero el tratamiento superficial no puede corregir un diseño de hendidura inadecuado ni una aleación expuesta más allá de sus límites ambientales.
La tensión añade una vía de fallo independiente. La British Stainless Steel Association afirma que el agrietamiento por corrosión bajo tensión requiere tensión de tracción junto con factores ambientales específicos. Por tanto, las tensiones residuales de soldadura, la deformación producida por el conformado en frío y la carga aplicada pueden ser tan importantes como el grado nominal cuando están presentes soluciones calientes de cloruros. La selección del grado debe relacionar la composición con la microestructura, el procedimiento de fabricación y la geometría de servicio. PREN ayuda a identificar la resistencia relativa a las picaduras; no sustituye dicha evaluación de ingeniería.
Corrosión general y pérdida uniforme de metal
La corrosión general es la disolución relativamente uniforme del metal en una superficie expuesta. Si una pared de acero inoxidable pierde material aproximadamente al mismo ritmo en toda su superficie mojada, el resultado puede estimarse como una tasa media de pérdida de espesor, normalmente expresada en mm/año. La superficie puede deslustrarse, volverse áspera o perder su acabado original, pero el daño no está dominado por orificios claramente definidos ni por zonas estrechas de ataque.
Este mecanismo difiere de la corrosión localizada. La corrosión por picaduras elimina metal de pequeñas áreas y puede perforar un componente mientras el espesor medio permanece casi inalterado. La corrosión en resquicios concentra el ataque debajo de juntas, uniones solapadas, depósitos y cabezas de elementos de fijación. La corrosión intergranular sigue los límites de grano susceptibles, mientras que el agrietamiento por corrosión bajo tensión puede producir grietas con poca pérdida general de metal. La British Stainless Steel Association enumera la corrosión por picaduras, en resquicios, intergranular, el agrietamiento por corrosión bajo tensión, la corrosión galvánica y la corrosión general como mecanismos principales que afectan a los aceros inoxidables. Por tanto, la selección del grado no puede basarse en una única etiqueta de «resistencia a la corrosión».
Los aceros inoxidables resisten la corrosión general porque el cromo favorece la formación de una fina película pasiva de óxido. Esta película no constituye una barrera permanente. La acidez, las condiciones reductoras, los iones haluro, la temperatura, la contaminación, el aporte térmico de la soldadura, los depósitos superficiales y las soluciones estancadas pueden impedir la repasivación o aumentar la velocidad de disolución del metal. La guía de Outokumpu sobre corrosión considera la composición de la aleación y las condiciones de servicio como variables vinculadas: el cromo, el níquel, el molibdeno, el nitrógeno y el cobre modifican la pasividad y la resistencia a los ácidos, pero la solución circundante determina si esas ventajas siguen siendo eficaces.
Exposición ácida y alcalina
El servicio en medios ácidos debe describirse con algo más que el pH. El ácido sulfúrico, el ácido clorhídrico, el ácido nítrico, el ácido fosfórico y los ácidos orgánicos producen reacciones diferentes con el acero inoxidable. Una solución de pH bajo que contenga una especie oxidante puede favorecer la pasivación, mientras que un ácido menos oxidante puede disolver la película pasiva y producir un ataque general rápido. El ácido clorhídrico es especialmente problemático porque el cloruro puede desestabilizar la película y promover la corrosión localizada incluso cuando la velocidad media de disolución parece moderada.
La concentración del ácido puede modificar tanto el mecanismo como la velocidad. El acero inoxidable puede tolerar un ácido oxidante diluido, pero sufrir un ataque rápido a una concentración intermedia y comportarse de nuevo de forma diferente a una concentración muy alta, debido a los cambios en la conductividad, la actividad del agua y los productos de reacción. El ácido sulfúrico es un ejemplo habitual: el comportamiento de la aleación depende en gran medida de la concentración, la temperatura, la aireación y las impurezas, como cloruros o fluoruros. Una entrada de tabla para «ácido sulfúrico» sin esos detalles no constituye una predicción de comportamiento en servicio.
Los grados austeníticos como Type 304L y Type 316L no son intercambiables para servicio en medios ácidos. Type 316L, correspondiente a UNS S31603 y designado habitualmente como 1.4404, contiene molibdeno para mejorar la resistencia al ataque localizado favorecido por cloruros, pero el molibdeno no lo hace universalmente resistente a los ácidos reductores. Pueden considerarse grados de mayor aleación, incluido 904L, cuando las condiciones con ácido sulfúrico o con mezclas de ácidos exijan una mayor resistencia, pero su idoneidad también depende de la concentración y la temperatura.
Las soluciones alcalinas suelen presentar un riesgo menor de corrosión general que los ácidos fuertes; sin embargo, «alcalino» no significa inocuo. La sosa cáustica o la potasa concentradas a elevada temperatura pueden causar disolución general, fisuración cáustica u otras formas de daño asistido por el medio. Los aceros inoxidables austeníticos también pueden sufrir agrietamiento por corrosión bajo tensión en medios alcalinos calientes y concentrados cuando existe tensión de tracción. La BSSA establece que el agrietamiento por corrosión bajo tensión requiere tensión de tracción junto con factores ambientales específicos; por tanto, eliminar las tensiones residuales o aplicadas puede ser tan importante como cambiar de grado.
Los grados ferríticos y dúplex requieren una evaluación independiente. Su contenido de cromo puede favorecer la pasividad en muchos servicios alcalinos, mientras que su menor contenido de níquel modifica el equilibrio de fases y la respuesta a la fabricación. Las zonas soldadas, las zonas afectadas por el calor y la contaminación por carbono pueden comportarse de forma diferente al material base. Por consiguiente, las directrices de selección de ESDEP consideran el estado de fabricación, los detalles de diseño y la inspección como partes del control de la corrosión, y no como cuestiones independientes de la elección del grado.
Efectos de la concentración química y de la temperatura
La concentración y la temperatura actúan conjuntamente. El aumento de la temperatura suele acelerar las reacciones electroquímicas, incrementar la difusión y reducir el tiempo necesario para que un defecto adquiera importancia. También puede reducir la solubilidad del oxígeno y modificar la estabilidad de la película pasiva. Un grado que funciona satisfactoriamente en una solución fría y mojada de forma intermitente puede sufrir un ataque rápido con la misma composición química mantenida continuamente a 80 °C.
La duración de la exposición es igualmente importante. Un contacto breve en laboratorio puede mostrar una superficie aceptable, mientras que meses de evaporación y reposición pueden concentrar los cloruros debajo de un depósito. Los ciclos repetidos de humectación y secado dejan residuos salinos; por tanto, una solución global aparentemente moderada puede crear un entorno local severo en una junta, un soporte o una soldadura. Las velocidades de corrosión general medidas en condiciones de inmersión completa pueden no representar estos ciclos.
El análisis químico debe identificar las especies principales y sus intervalos: cloruro en mg/L o fracción másica, concentración de ácido, pH, agentes oxidantes, oxígeno disuelto, fluoruros, compuestos de azufre y contaminantes. También debe indicar el intervalo de temperatura, la presión, la velocidad de flujo, el tiempo de residencia, el patrón de humectación, los productos químicos de limpieza y las condiciones durante las paradas. «Agua corrosiva» no es una especificación adecuada.
El PREN ilustra por qué la composición es útil, pero limitada. La International Molybdenum Association proporciona la expresión para aceros austeníticos y dúplex: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Un valor más alto indica una mayor resistencia relativa a las picaduras en entornos que contienen cloruros; no calcula una velocidad de corrosión uniforme, no predice el agrietamiento ni establece una vida útil en servicio. La fabricación, la geometría de los resquicios y la temperatura pueden invalidar una clasificación sencilla.
Uso de tablas de corrosión sin interpretarlas en exceso
Las tablas de corrosión son herramientas de cribado, no garantías. Las tablas de Outokumpu y las directrices de ESDEP son útiles cuando la aleación, la composición de la solución y la temperatura coinciden con las condiciones publicadas. Una clasificación como «bueno», «limitado» o «no recomendado» normalmente condensa datos de ensayos y experiencia operativa en una categoría amplia. Puede no incluir soldaduras, depósitos superficiales, picos de concentración de cloruros, cambios en la aireación ni exposiciones prolongadas.
World Stainless ilustra el carácter relativo de las comparaciones entre grados en suelos y hormigón. Sus directrices de 2025 proporcionan valores de PRE de 19 para 1.4301, de 25 para 1.4401 y 1.4521, y de 34 para el dúplex 1.4462, al tiempo que destacan la concentración de cloruros, la resistividad del suelo y el pH para aplicaciones enterradas. La misma fuente asocia puntuaciones de selección bajas con Type 304/304L, condiciones intermedias con Type 316/316L o 444, condiciones más severas con Type 317L y entornos muy agresivos con 904L, aleaciones superdúplex y aleaciones con un 6 % de molibdeno. Estas son orientaciones de selección, no umbrales universales.
Para la exposición costera o a sales de deshielo, las directrices de diseño de estructuras de acero inoxidable identifican 1.4401 o grados dúplex adecuados como preferibles a 1.4301, porque el depósito de cloruros y la humectación hacen más probable el ataque localizado. ASTM G78-95, publicada en 1995, proporciona procedimientos para identificar las condiciones que probablemente causen corrosión en resquicios y para comparar aleaciones inoxidables en entornos acuosos específicos que contienen cloruros. Esta formulación es importante: el ensayo se aplica a condiciones definidas.
Una decisión basada en tablas que pueda justificarse debe registrar la designación exacta del grado, la forma del producto, el tratamiento térmico, el estado de la soldadura, la composición de la solución, la concentración, la temperatura y la duración de la exposición. A continuación, debe comprobar si el riesgo dominante es la corrosión uniforme o un mecanismo localizado. Sin esa información, afirmar que «el acero inoxidable es resistente» aporta demasiado poco para respaldar el diseño.
Corrosión por picaduras en entornos que contienen cloruros
Iniciación y propagación de las picaduras
La corrosión por picaduras es una forma localizada de corrosión en la que una película pasiva normalmente protectora se degrada en pequeñas zonas de la superficie. El acero inoxidable permanece pasivo porque en el aire o el agua se forma rápidamente un óxido rico en cromo, pero esa película no constituye una barrera inmutable. Un ion cloruro puede adsorberse en un punto débil, una marca de mecanizado, una inclusión de sulfuro, un defecto superficial relacionado con una soldadura o un depósito bajo el cual la química superficial difiere de la del metal circundante. Una vez que la película falla localmente, el metal se disuelve desde una zona anódica muy pequeña, mientras que la superficie pasiva circundante actúa como un cátodo grande.
La picadura resultante puede ser inicialmente microscópica y aun así generar un problema grave de ingeniería. Los iones metálicos disueltos se hidrolizan dentro de la picadura y producen acidez. Los iones cloruro migran hacia el interior de la picadura para mantener el equilibrio de cargas y forman especies solubles de cloruros metálicos. Por tanto, la picadura se vuelve más ácida y más rica en cloruros que la solución en volumen. Se trata de un proceso autocatalítico: la química creada por la primera disolución hace menos probable la repasivación y acelera la disolución posterior. Una picadura puede crecer hacia el interior bajo una superficie aparentemente intacta, por lo que la inspección visual puede sobreestimar el espesor de pared restante.
La iniciación y la propagación de una picadura son fenómenos relacionados, pero distintos. Una superficie puede sufrir una ruptura breve de la película y repasivarse sin daños medibles. La propagación comienza cuando las condiciones electroquímicas locales siguen siendo suficientemente agresivas para mantener el entorno ácido y concentrado en cloruros. La temperatura, el potencial, el estado superficial y el transporte de masa afectan a esa transición. Por ello, la temperatura crítica de picadura, determinada a menudo mediante un método de ensayo normalizado, es un resultado comparativo del ensayo y no un umbral operativo fijo aplicable a todos los componentes.
La geometría puede convertir una pequeña picadura en un problema de corrosión más amplio. Las juntas, las uniones solapadas, los depósitos, los elementos soldados y las conexiones roscadas retienen la solución de cloruro y restringen el transporte de oxígeno. La British Stainless Steel Association identifica la corrosión en rendijas como uno de los principales mecanismos de corrosión del acero inoxidable y afirma que comienza allí donde la disponibilidad de oxígeno es extremadamente baja. Por tanto, una rendija puede favorecer la aireación diferencial, la acidificación y la concentración de cloruros, incluso cuando la superficie expuesta fuera de ella permanece brillante. ASTM G78-95 proporciona procedimientos para identificar las condiciones que probablemente causen corrosión en rendijas y para comparar la resistencia relativa a este tipo de corrosión entre aleaciones inoxidables de base hierro y de base níquel en determinados entornos acuosos que contienen cloruros. Sus resultados no eliminan la necesidad de evaluar el diseño real de la unión.
La distinción es importante durante la inspección y el análisis de fallos. Un componente puede presentar picaduras aisladas, un ataque amplio en rendijas o ambos fenómenos. La corrosión del acero inoxidable no se limita a las picaduras: la British Stainless Steel Association también incluye la corrosión intergranular, la fisuración por corrosión bajo tensión, la corrosión galvánica y la corrosión general entre los principales mecanismos. La fisuración por corrosión bajo tensión, por ejemplo, requiere tensión de tracción junto con factores ambientales específicos; un valor más alto de resistencia a la picadura no excluye por sí solo la fisuración.
Cloruros, temperatura, acidez y condiciones oxidantes
El cloruro es el desencadenante más conocido porque penetra en las películas pasivas o las desestabiliza, y se concentra fácilmente en zonas de evaporación, rendijas y depósitos superficiales. El agua de mar, la sal de deshielo, la salmuera, el agua de proceso clorada, los residuos de limpieza y el hormigón contaminado pueden aportar cloruros. La concentración de cloruros en volumen es solo una parte de la exposición. Un ciclo de humectación y secado puede dejar sal acumulada al evaporarse el agua, mientras que una superficie horizontal con drenaje deficiente puede mantener un electrolito concentrado durante largos periodos. La guía de World Stainless para acero inoxidable enterrado exige considerar específicamente la concentración de cloruros, la resistividad del suelo y el pH, en lugar de tratar la exposición al suelo como una única categoría.
En general, la temperatura aumenta la velocidad de las reacciones electroquímicas y reduce el margen frente a la iniciación de picaduras. Un grado que permanece pasivo en agua fría y limpia puede sufrir picaduras con la misma concentración nominal de cloruros a una temperatura más elevada. El calor también incrementa la evaporación y puede concentrar las sales alrededor de las líneas de agua, los bordes del aislamiento y las cubiertas de los equipos. Por este motivo, un valor de cloruros indicado sin la temperatura y el historial de humectación tiene un valor predictivo limitado.
El riesgo de picadura depende de variables de exposición que interactúan, no solo de la concentración de cloruros. Strong evidence
La acidez dificulta la reparación local de la película y favorece la disolución del metal una vez formada la picadura. Un pH bajo puede proceder del propio fluido de proceso, de un condensado ácido, de la hidrólisis dentro de una picadura o de contaminantes depositados sobre una superficie. Los contaminantes son importantes incluso cuando están presentes en pequeñas cantidades: los sulfuros, los humos industriales, el polvo, los depósitos marinos y los residuos de fabricación o limpieza pueden retener humedad o alterar la química local. El manual de diseño de estructuras de acero inoxidable identifica el contenido de cloruros, la temperatura, los contaminantes, la acidez, los agentes oxidantes y el oxígeno como factores que afectan a la corrosión por picaduras. Estas variables interactúan entre sí, en lugar de actuar como interruptores independientes.
Las condiciones oxidantes requieren una interpretación cuidadosa. Una solución oxidante puede elevar el potencial de corrosión hasta un intervalo en el que sea más probable la degradación de la película pasiva, especialmente en presencia de cloruros. El oxígeno disuelto también favorece la reacción catódica necesaria para la corrosión fuera de una picadura activa y crea diferencias de concentración de oxígeno alrededor de depósitos y rendijas. Sin embargo, una rendija completamente privada de oxígeno se comporta de manera distinta a una superficie expuesta: el acceso restringido al oxígeno puede destruir la condición pasiva normal dentro de la rendija, mientras que la superficie exterior permanece catódica. Los oxidantes que contienen cloro, los iones férricos y otras especies oxidantes fuertes pueden ser especialmente exigentes. Su efecto depende de la química del agua, el flujo, los depósitos y la geometría del componente.
La fabricación añade otro conjunto de variables. La coloración térmica de una soldadura puede contener una capa de óxido empobrecida en cromo o con una protección deficiente; el hierro incrustado procedente de herramientas de acero al carbono puede crear manchas de óxido y zonas galvánicas locales; las marcas de lijado ásperas pueden retener cloruros. El decapado, la pasivación, la manipulación limpia y la eliminación de la contaminación de las soldaduras son medidas de control de la corrosión, no tratamientos cosméticos. El diseño tiene una importancia equivalente. Un drenaje adecuado, superficies fáciles de limpiar, la evitación de zonas de estancamiento y juntas correctamente comprimidas reducen los efectos de concentración local que inician el ataque.
Por qué la resistencia a las picaduras no equivale a inmunidad
El número equivalente de resistencia a la picadura, o PREN, es una forma útil de comparar la composición de las aleaciones destinadas a servicios con presencia de cloruros. La International Molybdenum Association proporciona la siguiente expresión para los aceros austeníticos y dúplex:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
El cromo favorece la pasividad, el molibdeno mejora la resistencia a la ruptura localizada y a la repasivación, y el nitrógeno contribuye considerablemente al valor calculado. El número resulta práctico para realizar una selección preliminar de grados, pero no constituye una predicción de la vida útil en servicio. Las distintas formas de producto, los tratamientos térmicos, los acabados superficiales, las zonas soldadas, las inclusiones, las temperaturas, las actividades de los cloruros y los métodos de ensayo pueden producir comportamientos diferentes en aleaciones con valores de PREN calculados similares. Además, la expresión no describe la geometría de las rendijas, las tensiones residuales, los depósitos ni el mantenimiento.
World Stainless proporciona valores indicativos de PRE de 19 para EN 1.4301, 25 para EN 1.4401 y EN 1.4521, y 34 para el acero dúplex EN 1.4462 en su guía de 2025 sobre suelos y hormigón. Estos valores muestran claramente, de forma comparativa, el efecto de la composición de la aleación. EN 1.4301, comúnmente asociado al Tipo 304, no contiene una adición deliberada de molibdeno y presenta una resistencia calculada inferior a las picaduras por cloruros que EN 1.4401, comúnmente asociado al Tipo 316, que contiene molibdeno. EN 1.4521, comúnmente asociado al Tipo 444, alcanza el valor citado mediante el equilibrio entre su contenido de cromo, molibdeno y nitrógeno. El acero dúplex EN 1.4462 combina cantidades importantes de cromo y molibdeno con nitrógeno y presenta el mayor de estos cuatro valores indicativos.
La comparación no significa que EN 1.4462 no pueda sufrir picaduras, que EN 1.4301 vaya a fallar siempre, ni que EN 1.4521 y EN 1.4401 se comporten de forma idéntica en todas las condiciones de fabricación. World Stainless asocia los Tipos 304/304L con índices de selección bajos, los Tipos 316/316L o 444 con condiciones intermedias, el Tipo 317L con condiciones más severas y grados como 904L, los aceros superdúplex y las aleaciones con un 6 % de molibdeno con entornos altamente agresivos. Se trata de un marco de selección, no de un límite universal entre concentraciones de cloruros seguras e inseguras.
Por tanto, el diseño para el servicio debe combinar el PREN con los detalles de exposición y construcción. Las zonas de salpicadura costera, la sal de deshielo, las soluciones calientes de cloruros y las uniones estancadas suelen merecer un análisis más exhaustivo del que sugeriría su análisis medio del agua. El manual de estructuras de acero inoxidable señala que debe preferirse EN 1.4401 o grados dúplex adecuados frente a EN 1.4301 para exposiciones costeras o a la sal de deshielo, pero la elección final sigue dependiendo de la temperatura, la acidez, los contaminantes, el acceso del oxígeno, el estado superficial, la soldadura y el drenaje. La resistencia a las picaduras proporciona un margen frente a un mecanismo de fallo concreto. No constituye inmunidad.
Corrosión en rendijas: la geometría puede hacer fracasar una aleación adecuada
Un grado de acero inoxidable puede resistir la corrosión en una superficie abierta y, al mismo tiempo, sufrir un ataque grave dentro de una rendija estrecha y húmeda. La contradicción solo es aparente. La resistencia a la corrosión se mide en la superficie expuesta, pero una rendija crea un entorno electroquímico separado cuya química cambia a medida que se desarrolla el ataque. La selección de la aleación sigue siendo importante, especialmente por su contenido de cromo, molibdeno y nitrógeno, pero la geometría, la humectación, la temperatura, los cloruros, los depósitos, el estado de fabricación y el drenaje pueden determinar si la película pasiva permanece estable.
La British Stainless Steel Association (BSSA) identifica la corrosión por picaduras, la corrosión en hendiduras, la corrosión intergranular, la fisuración por corrosión bajo tensión, la corrosión galvánica y la corrosión general como los principales mecanismos que afectan a los aceros inoxidables. Su explicación de la corrosión en hendiduras es directa: la iniciación se produce donde la disponibilidad de oxígeno es extremadamente baja. Esto convierte una región protegida en algo más que una versión mal ventilada de la superficie expuesta. Se convierte en un reactor químico diferente.

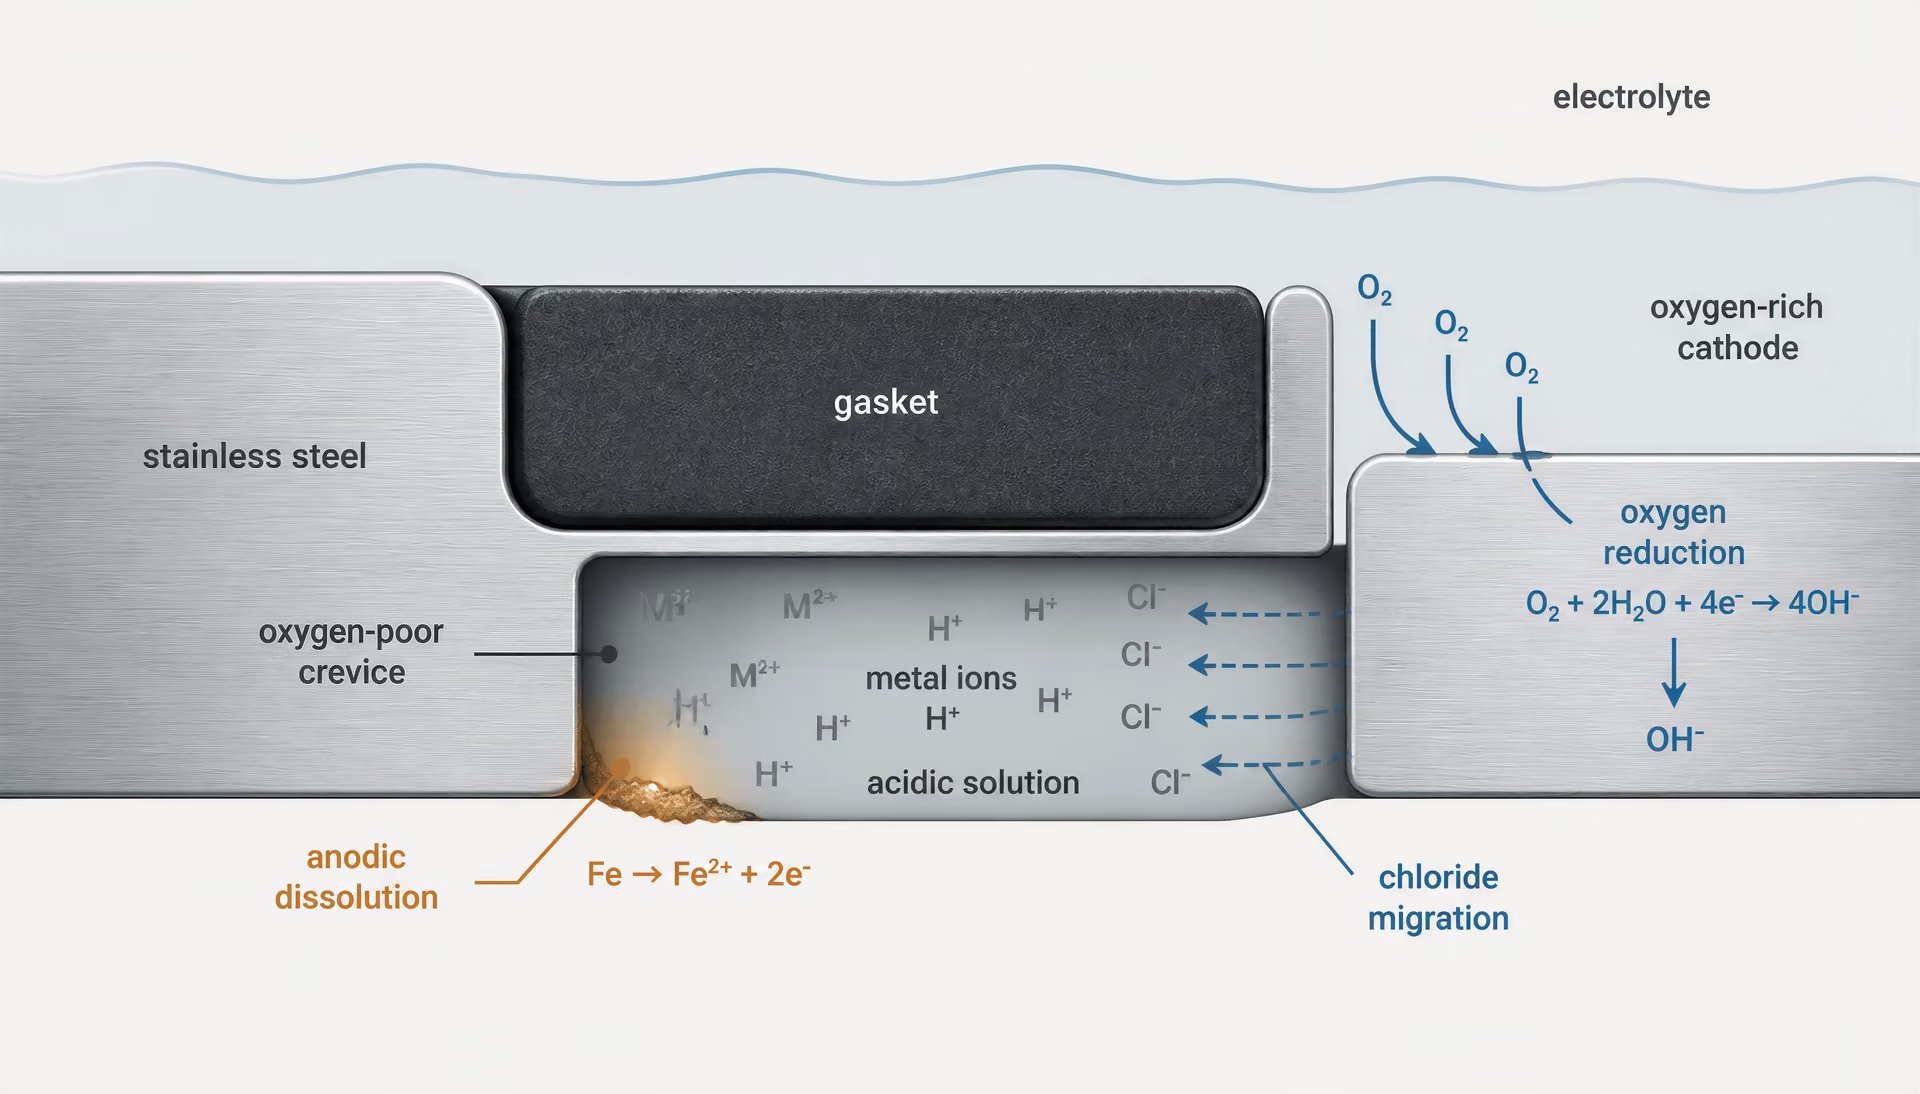
Agotamiento de oxígeno y química en el interior de una hendidura
Una hendidura suele comenzar como una región estrecha que contiene una película delgada de electrolito. El oxígeno disuelto en ese líquido es consumido por la reacción catódica en la superficie metálica:
En la entrada y en la superficie expuesta circundante, el oxígeno puede reponerse desde la atmósfera o desde el líquido en movimiento. En el extremo cerrado, la difusión es lenta. Por tanto, la reacción catódica consume oxígeno más rápidamente de lo que el transporte de masa puede reponerlo. La hendidura se empobrece en oxígeno, mientras que la superficie exterior permanece comparativamente rica en oxígeno.
Celda de aireación diferencial Celda electroquímica que se forma cuando distintas áreas del mismo metal reciben suministros diferentes de oxígeno, haciendo comúnmente que el área pobre en oxígeno sea anódica.
Esta diferencia establece una celda de aireación diferencial. La zona privada de oxígeno sustenta una menor reacción catódica y se vuelve anódica con respecto a la superficie expuesta. El hierro, el cromo y el níquel se disuelven en el sitio anódico:
Los iones metálicos liberados se hidrolizan en el electrolito confinado. Por ejemplo, las especies férricas y ferrosas pueden participar en reacciones que generan iones de hidrógeno y reducen el pH. Los iones cloruro migran hacia la hendidura para mantener la neutralidad eléctrica a medida que se acumulan iones metálicos con carga positiva. La solución resultante puede ser ácida y rica en cloruros, condiciones que desestabilizan la película pasiva rica en cromo. Una vez que comienza la disolución local, la región dañada admite más corriente, produce más iones metálicos y se vuelve aún más agresiva.
La descripción de ASM considera la corrosión en hendiduras como un proceso acoplado que incluye reacciones electroquímicas, reacciones químicas homogéneas y transporte de masa. Esta distinción es importante. Las reacciones electroquímicas generan especies disueltas; la hidrólisis y otras reacciones químicas modifican la acidez y la especiación; la difusión, la migración y la convección determinan qué entra en la hendidura y qué sale de ella. Un cálculo basado únicamente en la concentración de cloruros en el medio global no tiene en cuenta esta retroalimentación. El líquido exterior puede contener un nivel moderado de cloruros, mientras que el líquido del interior de una hendidura estancada puede volverse considerablemente más ácido y concentrado.
El estancamiento también modifica los efectos de la temperatura y la evaporación. Una superficie caliente acelera la cinética de las reacciones y reduce la solubilidad del oxígeno en el agua. Durante el secado, las sales disueltas se concentran; durante la rehumectación, la salmuera concentrada puede entrar en contacto con una superficie que aún no se ha repasivado por completo. Los ciclos repetidos de humedad y secado son especialmente importantes bajo depósitos y en uniones horizontales. Pueden producir varias exposiciones breves y agresivas, en lugar de una única exposición constante representada por un ensayo con agua de composición global definida.
El grado determina la probabilidad y la velocidad de la ruptura de la película pasiva, no una vida útil garantizada para todas las geometrías. La International Molybdenum Association proporciona la expresión austenítica y dúplex de uso habitual:
El PREN es útil para el cribado de la resistencia relativa a la corrosión localizada, pero no predice la vida útil en servicio del componente. Limited evidence
Un PREN más alto indica, por lo general, una mayor resistencia relativa a la iniciación de picaduras y de corrosión en hendiduras en entornos que contienen cloruros, pero el PREN no describe la anchura de la hendidura, la química del depósito, los defectos de fabricación, la temperatura ni la propagación posterior a la iniciación. Es una herramienta de comparación, no una ecuación de vida útil en servicio.
Uniones atornilladas, juntas, depósitos y uniones solapadas
Las conexiones atornilladas crean varias hendiduras posibles al mismo tiempo: debajo de una arandela, entre superficies en contacto, bajo la cabeza del tornillo, alrededor de las roscas y en el borde de una placa sujetada. La estanqueidad no es una propiedad única del material. Una unión puede estar firmemente apretada durante el montaje, pero contener valles de rugosidad, contacto incompleto, deformación o un paso estrecho que retenga electrolito. Una separación muy estrecha puede limitar el transporte de oxígeno y crear fuertes gradientes de concentración. Una separación más amplia puede drenarse con mayor facilidad, pero su comportamiento depende de la orientación, la rugosidad superficial y de si el líquido puede circular.
Las juntas pueden reducir la exposición o crear la condición local más severa. Una junta continua y químicamente compatible puede excluir el agua de la unión. Una junta discontinua, dañada o comprimida de forma inadecuada puede atrapar líquido que contiene cloruros alrededor de su borde. Los materiales orgánicos de las juntas pueden absorber agua, hincharse, contraerse o degradarse, modificando la presión de contacto durante el servicio. La región crítica no suele ser el centro de la junta, sino el perímetro húmedo, donde el suministro de oxígeno es limitado y la evaporación concentra los contaminantes.
Los depósitos actúan como formadores artificiales de hendiduras. La sal de carretera, los aerosoles marinos, los sólidos de proceso, los productos de corrosión, las salpicaduras de soldadura y las biopelículas pueden proteger el metal del oxígeno mientras retienen humedad. Una superficie de acero inoxidable limpia y con buen drenaje puede permanecer pasiva y, posteriormente, desarrollar un ataque local tras la formación de un depósito. El depósito no tiene por qué ser grueso. Su capacidad para retener un electrolito persistente y bloquear la reposición de oxígeno es más importante que su tamaño visual.
Las uniones solapadas son especialmente sensibles porque sus chapas superpuestas pueden contener interfaces largas, estrechas y con un drenaje deficiente. La soldadura de sellado puede eliminar la vía interna del electrolito, siempre que la soldadura sea continua y el procedimiento de soldeo no deje una contaminación inaceptable ni daños en la zona afectada por el calor. Las soldaduras intermitentes pueden dejar bolsas sin sellar en los extremos de los solapes. La unión puede parecer cerrada desde el exterior y, sin embargo, permitir la entrada capilar de agua.
Por tanto, el diseño debe abordar la propia hendidura, no limitarse a especificar un grado más resistente a la corrosión. El drenaje continuo, los resaltes orientados hacia abajo, las superficies de limpieza accesibles y la eliminación de trampas horizontales de líquido reducen la exposición. Los bordes de las uniones no deben crear bolsas ciegas. Cuando sea necesario atornillar, las arandelas, los selladores, los detalles de las juntas y las cargas de apriete deben evaluarse como un sistema. Los detalles soldados requieren una limpieza adecuada y la eliminación de la coloración térmica, porque una superficie pasiva dañada o contaminada puede proporcionar un sitio de iniciación más favorable.
El mismo principio se aplica a la selección del grado. World Stainless asocia puntuaciones de selección más bajas con Type 304/304L, condiciones intermedias con Type 316/316L o 444, condiciones más severas con Type 317L y entornos altamente agresivos con grados como 904L, superdúplex y aleaciones con un 6 % de molibdeno. Estas asociaciones no pueden compensar una hendidura mal diseñada. Una unión de Type 316L con un drenaje deficiente puede fallar allí donde no lo haría una superficie de Type 304L libremente expuesta. A la inversa, puede ser necesario aumentar la resistencia de la aleación cuando la hendidura no puede eliminarse.
Para el acero inoxidable enterrado, World Stainless enumera la concentración de cloruros, la resistividad del suelo y el pH como factores relevantes para la selección. Sus directrices de 2025 sobre suelos y hormigón proporcionan valores PRE de 19 para 1.4301, de 25 para 1.4401 y 1.4521, y de 34 para el dúplex 1.4462. Estas cifras ayudan a comparar familias de aleaciones, pero un solape enterrado, una camisa contaminada o una bolsa compactada de baja resistividad pueden imponer una condición local más severa que la clasificación nominal del suelo.
Ensayo ASTM G78 e interpretación
ASTM G78-95 es un método comparativo de laboratorio, no una predicción universal de la vida útil en campo. ASTM International lo describe como un procedimiento para identificar condiciones que probablemente causen corrosión en hendiduras y para comparar la resistencia relativa a este tipo de corrosión de aleaciones inoxidables de base hierro y de base níquel en entornos acuosos especificados que contienen cloruros. El calificativo «especificados» determina la interpretación. Los resultados corresponden a la aleación ensayada, el estado superficial, el formador de hendidura, la solución de cloruros, la temperatura, la duración de la exposición y el método de examen.
El método es útil cuando la cuestión de ingeniería es comparativa: bajo una exposición definida que contiene cloruros y un conjunto de hendidura definido, ¿presenta una aleación menos ataques en hendiduras o ataques menos profundos que otra? Estos ensayos pueden revelar una clasificación que las velocidades de corrosión en inmersión abierta ocultarían. También pueden mostrar si una aleación propuesta sigue siendo susceptible cuando un formador de hendidura normalizado mantiene un contacto protegido.
Un resultado de ensayo no debe traducirse directamente como «esta unión durará X años». Las hendiduras de campo varían en presión de contacto, anchura, profundidad, rugosidad y limpieza. También experimentan cambios en la concentración de cloruros, la temperatura, el suministro de oxígeno, las cargas y los ciclos de humedad y secado. Una junta que se comporta de una manera en un dispositivo de laboratorio puede contraerse durante el servicio; un depósito puede acumularse gradualmente; una unión atornillada puede verse alterada por la dilatación térmica o las vibraciones.
La interpretación también debe separar la iniciación de la propagación. Una pequeña mancha, una picadura superficial y una penetración profunda bajo una junta no son observaciones equivalentes. El examen debe registrar la ubicación y el número de ataques, su profundidad y su relación con la geometría de la hendidura, preservando al mismo tiempo el estado superficial y el historial de exposición. Los ensayos comparativos repetidos pueden respaldar una decisión sobre el grado, pero no eliminan la necesidad de diseñar para evitar las bolsas estancadas.
Las tensiones añaden otra vía de fallo. La BSSA afirma que la fisuración por corrosión bajo tensión requiere tensión de tracción junto con factores ambientales específicos. Una hendidura puede proporcionar la química agresiva, mientras que la tensión residual derivada del conformado en frío, la soldadura, la precarga de los tornillos o las cargas de servicio aporta la condición mecánica. Por tanto, el control de las hendiduras y la evaluación de las tensiones deben considerarse conjuntamente, especialmente en servicios con cloruros a temperaturas elevadas. La geometría puede hacer fallar una aleación adecuada; un diseño disciplinado determina si se permite que esa geometría exista.
Corrosión galvánica y conjuntos de metales disímiles
La corrosión galvánica no es una propiedad fija del acero inoxidable. Es una interacción electroquímica entre dos metales conectados eléctricamente y expuestos al mismo electrolito. Un metal se convierte en el ánodo, donde el metal se disuelve, mientras que el otro favorece la reacción catódica, comúnmente la reducción del oxígeno. El electrolito transporta la corriente iónica; la conexión metal-metal transporta la corriente electrónica. Si se elimina cualquiera de estas vías, la celda galvánica no puede mantener la corrosión.
El error práctico consiste en etiquetar universalmente un material como «noble» y otro como «activo». El acero inoxidable puede actuar como cátodo en un conjunto y como ánodo en otro. Su posición depende de la composición de la aleación, el estado de la superficie, la pasivación, el suministro de oxígeno, la concentración de cloruros, la temperatura, el flujo, los depósitos y el potencial del metal acoplado. El Corrosion Handbook de Uhlig trata la corrosión galvánica como un problema del sistema, regido por los potenciales acoplados y el comportamiento de polarización de los metales en su entorno real, no simplemente por sus posiciones en una serie galvánica nominal.
Diferencias de potencial y acoplamiento galvánico
Cuando el acero inoxidable está acoplado a acero al carbono en agua aireada y conductora, la superficie de acero inoxidable suele comportarse como el elemento más catódico y el acero al carbono se convierte en el ánodo. La disolución del acero al carbono puede acelerarse entonces cerca de la unión, especialmente cuando el área expuesta de acero al carbono es pequeña y el área de acero inoxidable es grande. El acero inoxidable puede mostrar poco ataque visible mientras protege al componente equivocado a costa de su propia integridad.
También es posible la disposición inversa. Una superficie pasiva de acero inoxidable puede convertirse en anódica con respecto a un material más noble en determinadas condiciones, especialmente si la película pasiva del acero inoxidable está dañada, químicamente desestabilizada o confinada en una hendidura que contiene cloruros. Las aleaciones de cobre, el titanio y el grafito son ejemplos frecuentes de materiales que pueden generar condiciones galvánicas exigentes para los componentes de acero inoxidable, aunque el resultado real depende de la química del agua y del estado de la superficie. Un elemento de fijación de acero inoxidable instalado en un accesorio grande de aleación de cobre no es automáticamente seguro porque sea «de acero inoxidable»; el conjunto debe evaluarse como un sistema electroquímico acoplado.
BSSA incluye la corrosión galvánica, junto con la corrosión por picaduras, la corrosión en hendiduras, la corrosión intergranular, el agrietamiento por corrosión bajo tensión y la corrosión general, entre los principales mecanismos que afectan a los aceros inoxidables. Estos mecanismos pueden solaparse. Un par galvánico puede aumentar la corriente catódica en el acero inoxidable mientras que una hendidura junto a la unión queda privada de oxígeno. BSSA afirma que la corrosión en hendiduras comienza donde la disponibilidad de oxígeno es extremadamente baja. La acidificación y el aumento de la concentración de cloruros resultantes dentro de la hendidura pueden despasivar el acero inoxidable, incluso cuando la superficie expuesta permanece pasiva.
La continuidad eléctrica es esencial. Dos metales separados por un revestimiento no conductor, una junta o una capa de óxido pueden presentar poca interacción galvánica hasta que la barrera se perfora o se puentea mediante un elemento de fijación. Por el contrario, un pequeño contacto metálico puede sostener una corriente elevada si el electrolito circundante proporciona una vía continua y conductora. Una unión seca no constituye una celda galvánica activa; una unión húmeda conectada por agua contaminada con sales sí puede constituirla.
Relación de áreas y continuidad del electrolito
| Disposición del conjunto | Preocupación probable | Control preferido |
|---|---|---|
| Área pequeña de acero al carbono acoplada a un área grande de acero inoxidable | Alta densidad de corriente anódica en el acero al carbono | Aumentar el área anódica, aislar o cambiar el emparejamiento de materiales |
| Elemento de fijación pequeño de acero inoxidable acoplado a una placa grande de acero al carbono | Ataque potencialmente menor del acero inoxidable, pero el acoplamiento sigue dependiendo de la exposición | Drenar, aislar y evaluar los defectos del recubrimiento |
| Metales distintos en agua salada | Corriente galvánica a través de un electrolito conductor | Interrumpir la continuidad eléctrica y evitar la formación de puentes de agua |
La relación entre el área del cátodo y la del ánodo suele determinar si el daño galvánico es tolerable o grave. Una superficie catódica grande puede impulsar una reacción catódica total considerable, mientras que la corriente anódica se concentra en un área pequeña. Esto produce una alta densidad de corriente local y un ataque rápido en el ánodo. Un perno pequeño de acero inoxidable acoplado a una placa grande de acero al carbono suele ser menos preocupante que un perno pequeño de acero al carbono acoplado a una placa grande de acero inoxidable, aunque ninguna de las dos disposiciones debe aceptarse sin considerar el electrolito y los detalles de la unión.
La relación debe evaluarse tomando como referencia el área activamente humedecida, no simplemente el área superficial fabricada. Una placa de acero al carbono pintada puede tener únicamente un pequeño defecto expuesto, mientras que una arandela de acero inoxidable sin revestimiento permanece completamente mojada. Por tanto, los revestimientos pueden modificar la relación efectiva, y un revestimiento dañado puede concentrar el ataque en su defecto. Pintar el cátodo puede reducir la corriente impulsora, mientras que revestir únicamente el ánodo puede crear un pequeño defecto anódico expuesto, rodeado por una gran área catódica. Esta es una trampa de diseño habitual.
La continuidad del electrolito depende de más factores que la mera presencia de agua. La conductividad aumenta con las sales disueltas, incluidos los cloruros, y una fina película de sal puede conectar metales que parecen separados en condiciones secas. La humectación intermitente puede ser más perjudicial que la inmersión continua, porque la evaporación deja depósitos concentrados, seguida de una nueva humectación. La temperatura afecta a las velocidades de reacción y al transporte de oxígeno. El flujo puede eliminar los productos de corrosión y modificar la polarización, mientras que el agua estancada permite que se desarrollen depósitos y celdas de concentración.
Las hendiduras requieren especial atención. La parte inferior de una arandela, una unión roscada, una junta solapada o un soporte con drenaje deficiente pueden retener el electrolito después de que la superficie circundante se seque. El agotamiento de oxígeno dentro del espacio crea una celda de aireación diferencial, y la solución confinada puede volverse más ácida y rica en cloruros. El ASM Handbook describe la corrosión en hendiduras como un proceso acoplado que implica reacciones electroquímicas, reacciones químicas homogéneas y transporte de materia; la geometría, el material y el entorno controlan conjuntamente el resultado. ASTM G78-95 proporciona procedimientos para identificar las condiciones susceptibles de causar corrosión en hendiduras y comparar la resistencia relativa a este tipo de corrosión de aleaciones inoxidables de base hierro y de base níquel en entornos acuosos especificados que contienen cloruros. Por tanto, un cálculo galvánico que ignore la hendidura puede generar una falsa sensación de seguridad.
Aislamiento, drenaje y selección de materiales compatibles
La primera medida de diseño suele ser geométrica, más que metalúrgica: impedir que el agua permanezca en la unión entre metales disímiles. Oriente las superficies horizontales para facilitar el drenaje, selle o elimine las juntas solapadas, evite las arandelas con forma de copa y proporcione acceso para la inspección y la limpieza. Una unión sellada puede ser preferible a una unión que atrape y evapore repetidamente agua con cloruros, pero los selladores deben seguir siendo compatibles con la temperatura de servicio, los productos químicos y los movimientos previstos. Un sellador aplicado de forma deficiente puede crear una hendidura oculta en lugar de eliminarla.
El aislamiento eléctrico puede interrumpir la corriente galvánica. Los manguitos, las arandelas, los casquillos y las juntas no conductores solo son útiles cuando permanecen intactos durante el montaje y el servicio. El sistema de aislamiento también debe impedir que el agua puentee la barrera. Los orificios para elementos de fijación, los bordes afilados y los revestimientos dañados requieren atención, porque un solo puente metálico puede volver a conectar el par. El aislamiento debe verificarse después de la instalación, no darse por supuesto debido a la presencia de una arandela de plástico.
La selección de materiales sigue siendo importante. Los materiales acoplados deben presentar potenciales de corrosión compatibles en el electrolito real, y el diseño debe evitar acoplar un área anódica pequeña con un área catódica grande. Para la exposición costera o a sales de deshielo, las directrices de diseño de estructuras de acero inoxidable identifican el Type 316/316L, correspondiente a EN 1.4401/1.4404 cuando proceda, o grados dúplex adecuados, como preferibles al Type 304/304L, correspondiente a EN 1.4301/1.4307. Esta recomendación aborda tanto la corrosión localizada impulsada por cloruros como las consecuencias galvánicas de una superficie pasiva dañada.
Los indicadores de grado no sustituyen la evaluación del conjunto. La International Molybdenum Association proporciona la expresión para aceros inoxidables austeníticos y dúplex: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N»; un valor más alto indica una mayor resistencia relativa a las picaduras en entornos que contienen cloruros, no inmunidad frente al ataque galvánico o en hendiduras. World Stainless comunica valores PRE de 19 para 1.4301, de 25 para 1.4401 y 1.4521, y de 34 para el dúplex 1.4462, y destaca la importancia de la concentración de cloruros, la resistividad del suelo y el pH en servicios enterrados. Estas cifras pueden orientar la selección del grado, pero el drenaje, el aislamiento, la relación de áreas y la continuidad eléctrica determinan si el grado seleccionado seguirá siendo un componente seguro del sistema ensamblado.
Corrosión intergranular y sensibilización
La corrosión intergranular es un ataque preferencial a lo largo de los límites de grano o junto a ellos, debido a que la química local en esos límites difiere de la química dentro de los granos. El mecanismo no consiste simplemente en la «corrosión del límite de grano». Un acero inoxidable puede permanecer pasivo en la mayor parte de su superficie, mientras que regiones estrechas adyacentes a los límites se vuelven anódicas y se disuelven. La sensibilización es la condición metalúrgica que hace posible este fenómeno, normalmente después de una exposición a un intervalo de temperaturas que permite la precipitación de carburos de cromo.
Zonas empobrecidas en cromo en los límites de grano
En los aceros inoxidables austeníticos, el carbono puede reaccionar con el cromo durante la exposición térmica para formar carburos ricos en cromo, comúnmente descritos como , cuyo principal constituyente metálico es el cromo. Estos carburos precipitan preferentemente en los límites de grano porque allí son favorables la difusión y la nucleación. El cromo es extraído de la solución sólida circundante, dejando una estrecha zona empobrecida en cromo a cada lado del límite.
El carburo en sí no suele ser la principal fuente del ataque rápido; lo es la zona empobrecida adyacente. Si su concentración de cromo disminuye lo suficiente, no puede restaurar una película pasiva estable de óxido de cromo con la misma rapidez que el material circundante. En ese caso, un electrolito puede atacar la región del límite, produciendo una trayectoria de corrosión en forma de red a través de la microestructura afectada. En casos graves, los granos se separan físicamente de la matriz.
La sensibilización depende de algo más que de la temperatura máxima. El tiempo a una determinada temperatura, el contenido de carbono, el trabajo en frío previo, el tamaño de grano, la composición de la aleación y la velocidad de enfriamiento influyen en la precipitación de carburos. Los grados austeníticos pueden volverse susceptibles después de una exposición aproximadamente dentro del intervalo de 500–850 °C, aunque la respuesta precisa en función del tiempo y la temperatura varía según la colada y la forma del producto. Un paso breve por este intervalo puede tener pocas consecuencias en un componente delgado, mientras que un ciclo térmico más lento o un calentamiento repetido pueden producir una zona considerablemente sensibilizada.
Este mecanismo debe distinguirse de la corrosión por picaduras y de la corrosión en hendiduras. La corrosión por picaduras es una ruptura muy localizada de la pasividad, a menudo asociada con iones cloruro. La corrosión en hendiduras está fuertemente controlada por la geometría restringida y el agotamiento de oxígeno; la British Stainless Steel Association afirma que la corrosión en hendiduras comienza donde la disponibilidad de oxígeno es extremadamente baja. En cambio, la corrosión intergranular sigue una trayectoria metalúrgica creada por la química de los límites de grano. Los mecanismos pueden coexistir, especialmente en servicio con cloruros y soldaduras, pero no son explicaciones intercambiables.
Ciclos térmicos de soldadura y estabilización
La soldadura es una fuente común de sensibilización porque la zona afectada por el calor (ZAC) experimenta un ciclo térmico móvil, en lugar de un tratamiento uniforme en horno. El material situado inmediatamente junto al límite de fusión puede entrar durante el calentamiento en el intervalo de precipitación de carburos y después enfriarse lo suficientemente despacio como para que la precipitación continúe. La banda afectada puede ser estrecha e irregular, y diferir a ambos lados de una unión. Las secciones gruesas, un alto grado de restricción y los cordones de soldadura grandes generalmente aumentan la retención de calor, pero el riesgo real depende de la temperatura entre pasadas, la secuencia de los cordones, el diseño de la unión, las condiciones ambientales y la conductividad térmica del conjunto.
Un aporte térmico elevado no produce automáticamente corrosión intergranular, y un aporte térmico bajo no garantiza inmunidad. El aporte térmico afecta a la temperatura máxima y al tiempo de permanencia a temperatura elevada, mientras que el historial de enfriamiento determina si la precipitación de carburos tiene tiempo para desarrollarse. La soldadura multipasada puede recalentar material que antes no estaba afectado o que estaba parcialmente sensibilizado. Por tanto, una soldadura de reparación puede crear un segundo ciclo térmico en una ZAC ya alterada.
Los grados de bajo contenido de carbono reducen este riesgo al disminuir la cantidad de carbono disponible para la formación de carburos. El Tipo 304L, designado habitualmente como UNS S30403, y el Tipo 316L, designado habitualmente como UNS S31603, contienen un nivel máximo de carbono del 0,030 % conforme a las especificaciones de producto pertinentes, frente al 0,08 % de los límites convencionales de los Tipos 304 y 316 en muchas especificaciones. El menor contenido de carbono permite una soldadura más práctica sin un recocido de solubilización posterior, especialmente en fabricaciones de secciones delgadas y moderadas.
La designación «L» no constituye una garantía universal contra la corrosión. Aborda el riesgo de sensibilización asociado con la precipitación de carbono; no evita la corrosión por picaduras causada por cloruros, la corrosión en hendiduras, el ataque galvánico, la corrosión-erosión ni el agrietamiento por corrosión bajo tensión. La BSSA identifica la tensión de tracción combinada con factores ambientales específicos como condición necesaria para el agrietamiento por corrosión bajo tensión. Por tanto, un recipiente de Tipo 316L soldado puede evitar el ataque intergranular y, aun así, fallar por agrietamiento inducido por cloruros o por corrosión en hendiduras si el diseño y el entorno de servicio permiten esos mecanismos.
Los grados estabilizados utilizan elementos con mayor afinidad por el carbono que el cromo. El Tipo 321 contiene titanio, mientras que el Tipo 347 contiene niobio (columbio); estos elementos forman preferentemente carburos estables y reducen la precipitación de carburos de cromo. Su comportamiento sigue dependiendo del historial térmico del producto y de las prácticas de fabricación. La estabilización no sustituye a un control adecuado de la soldadura, y una exposición térmica excesiva o inusual puede generar otros problemas microestructurales.
Consideraciones sobre 304L, 316L y la etapa posterior a la fabricación
La selección del grado debe comenzar por el entorno de servicio y, a continuación, tener en cuenta la fabricación. El Tipo 304L puede ser adecuado cuando la carga de cloruros, la temperatura y la severidad de las hendiduras son limitadas. El Tipo 316L contiene molibdeno y, en general, ofrece mayor resistencia a la corrosión por picaduras y en hendiduras relacionada con cloruros, pero esta ventaja no elimina la necesidad de controlar la contaminación de la soldadura, la coloración térmica, las geometrías estancadas y los depósitos. World Stainless sitúa los Tipos 304/304L en condiciones con una puntuación de selección más baja, y los Tipos 316/316L o 444 en condiciones intermedias; incluye el Tipo 317L, 904L, las aleaciones superdúplex y las aleaciones con un 6 % de molibdeno para entornos progresivamente más agresivos.
El estado posterior a la soldadura es importante. La coloración térmica puede contener una capa superficial empobrecida en cromo y óxidos que reducen la pasividad local, por lo que puede ser necesaria la limpieza y, cuando se especifique, el decapado u otro tratamiento superficial aprobado. Los daños mecánicos, las partículas de acero al carbono incrustadas y las salpicaduras de soldadura pueden crear focos de corrosión no relacionados con la sensibilización clásica. El recocido de solubilización puede disolver los carburos de cromo y restaurar una solución sólida más uniforme, pero a menudo resulta impracticable en fabricaciones grandes y debe ir seguido de un enfriamiento rápido para evitar una nueva precipitación.
La inspección debe corresponder al mecanismo sospechado. Una soldadura visualmente limpia no demuestra que su ZAC no esté sensibilizada. La cualificación del procedimiento, el control del aporte térmico y de la temperatura entre pasadas, la selección de un material de aporte adecuado, la preparación limpia de la unión y la evitación de recalentamientos innecesarios proporcionan evidencias más sólidas. El espesor de la sección y el tratamiento térmico posterior a la fabricación deben incluirse en la evaluación, junto con la concentración de cloruros, la temperatura, la geometría de las hendiduras y la duración de la exposición.
El PREN puede ayudar a comparar la resistencia relativa a la corrosión por picaduras mediante la expresión de la International Molybdenum Association: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N»; sin embargo, no predice la corrosión intergranular ni la vida útil en servicio. La química de los límites de grano y el historial de soldadura deben evaluarse por separado.
Fisuración por corrosión bajo tensión
La fisuración por corrosión bajo tensión (SCC) no es simplemente corrosión que se produce en un componente sometido a tensión. La British Stainless Steel Association (BSSA) establece que requiere la combinación de tensión de tracción y factores ambientales específicos. Los tres elementos son importantes: un material susceptible, un campo de tensiones de tracción y un entorno capaz de mantener la iniciación y propagación de grietas. Si se elimina uno de ellos, el proceso de fisuración característico puede detenerse, aunque todavía pueda persistir otro mecanismo de corrosión.
La tensión puede ser aplicada o residual. La tensión de tracción aplicada procede de cargas de servicio, como presión, flexión, vibración, restricción térmica o desplazamientos impuestos externamente. La tensión de tracción residual permanece después de la fabricación, incluso cuando el componente está descargado. La soldadura es una fuente habitual: el metal de soldadura y la zona afectada por el calor se contraen al enfriarse, mientras que el material circundante restringe dicha contracción. El conformado en frío, el mecanizado, el rectificado, el enderezado, el ajuste a presión y los tratamientos térmicos no uniformes también pueden dejar tensiones de tracción cerca de la superficie.
Esta distinción afecta a la inspección y al diseño. Un recipiente que parece descargado aún puede fisurarse porque sus uniones soldadas contienen tensiones de tracción residuales. Por el contrario, un componente sometido a una carga de tracción nominal puede experimentar una tensión local más elevada en la raíz de una rosca, una esquina pronunciada, una picadura, el pie de una soldadura o una hendidura. La SCC suele desarrollarse como una grieta estrecha o ramificada, a menudo con una pérdida general de metal limitada a su alrededor. La picadura es diferente. Una picadura es una cavidad localizada de corrosión producida por la ruptura de la película pasiva y la disolución electroquímica localizada; puede actuar como concentrador de tensiones y lugar de iniciación de grietas, pero la picadura y la SCC no son diagnósticos intercambiables.
Requisitos combinados de tensión y entorno
El entorno debe permitir las etapas electroquímicas y químicas necesarias para mantener activa una grieta. En el caso del acero inoxidable, el agua que contiene cloruros constituye una preocupación importante, especialmente cuando el acceso de oxígeno, la evaporación, los depósitos, las hendiduras y la temperatura generan condiciones localmente agresivas. La concentración total de cloruros por sí sola no describe la exposición. Una película húmeda delgada puede concentrarse mucho más a medida que se evapora el agua, mientras que un depósito o una unión con junta pueden retener humedad después de que la superficie circundante parezca seca.
El oxígeno desempeña un papel complejo. BSSA explica que la corrosión por hendiduras comienza donde la disponibilidad de oxígeno es extremadamente baja. Por tanto, una hendidura puede establecer una celda de aireación diferencial, en la que la región restringida se vuelve anódica con respecto a la superficie expuesta. Una vez que la hendidura se acidifica y concentra los cloruros, puede proporcionar un entorno local severo junto a una región sometida a tensión. En otros lugares, el acceso de oxígeno y las condiciones oxidantes pueden favorecer la ruptura de la película pasiva o los procesos de repasivación. La cuestión pertinente no es si el oxígeno está simplemente «presente» o «ausente», sino cómo varían el oxígeno, la humedad, los cloruros y el transporte de masa a lo largo del componente.
Por consiguiente, la geometría de las hendiduras es una variable de diseño, no un detalle secundario. El ASM Handbook describe la corrosión por hendiduras como un proceso acoplado que implica reacciones electroquímicas, reacciones químicas homogéneas y transporte de masa. La anchura y profundidad de la separación, el estado de la superficie, el drenaje y el material en contacto con la hendidura influyen en la química local. ASTM G78-95, publicada por ASTM International en 1995, proporciona procedimientos para identificar las condiciones que probablemente provoquen corrosión por hendiduras y para comparar la resistencia relativa a este tipo de corrosión de aleaciones inoxidables de base hierro y de base níquel en entornos acuosos especificados que contienen cloruros. Estos ensayos comparan condiciones definidas; no establecen un límite universal de vida útil para todas las geometrías.
Por tanto, la SCC debe evaluarse como un problema del sistema. BSSA incluye la corrosión por picaduras, por hendiduras, intergranular, la fisuración por corrosión bajo tensión, la corrosión galvánica y la corrosión general entre los principales mecanismos que afectan a los aceros inoxidables. Una pieza averiada puede presentar varios mecanismos simultáneamente: una hendidura puede concentrar cloruros, una picadura puede iniciarse en la entrada de la hendidura y la tensión de tracción residual puede transformar un defecto localizado en una grieta propagante. Llamar «fisuración por corrosión bajo tensión» a toda marca oscura o picadura oculta la causa y puede conducir a una medida correctiva equivocada.
Fisuración por cloruros en aceros inoxidables austeníticos
La SCC por cloruros está fuertemente asociada a los aceros inoxidables austeníticos, incluidos los Tipos 304/304L y 316/316L, cuando coinciden una tensión de tracción y un entorno adecuado que contenga cloruros. La susceptibilidad aumenta con la temperatura y con las condiciones que mantienen una superficie concentrada, húmeda y oxidante. El agua caliente de proceso, los depósitos de sal, los aislamientos que se humedecen, las salpicaduras costeras, los residuos de productos descongelantes y las superficies sometidas a evaporación pueden crear condiciones más severas de lo que sugiere la composición nominal del agua.
No existe una concentración única de cloruros ni una temperatura única que separe el servicio «seguro» del «inseguro» para todos los grados austeníticos. La composición de la aleación, el trabajo en frío, el estado de la superficie, la intensidad de tensión, la disponibilidad de oxígeno, el pH, los contaminantes, los ciclos de humectación y secado y la duración de la exposición modifican el resultado. Un umbral citado sin estas salvedades no constituye una regla de diseño. El manual de diseño de estructuras de acero inoxidable identifica el contenido de cloruros, la temperatura, los contaminantes, la acidez, los agentes oxidantes y el oxígeno como factores que afectan a la corrosión localizada; estas mismas variables pueden influir en que una película pasiva dañada localmente y sometida a tensión evolucione hacia SCC.
La resistencia a las picaduras sigue siendo importante, pero por sí sola no predice la SCC. La International Molybdenum Association proporciona la expresión para aceros austeníticos y dúplex:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.
Un PREN más elevado indica una mayor resistencia relativa a las picaduras en entornos que contienen cloruros, pero no inmunidad frente a la SCC ni una predicción completa de la vida útil. Un grado con mayor contenido de molibdeno o nitrógeno puede reducir la iniciación de picaduras y, sin embargo, seguir siendo susceptible a la fisuración bajo una combinación determinada de temperatura, tensión y exposición a cloruros. A la inversa, eliminar una hendidura o reducir la tensión residual puede ser más eficaz que cambiar únicamente de grado.
Las familias ferrítica, dúplex y austenítica de alta aleación deben considerarse en función del mecanismo real de fallo. Los grados ferríticos no presentan la misma susceptibilidad a la SCC por cloruros propia de los austeníticos, pero conllevan otras limitaciones relacionadas con la soldadura, la tenacidad, el conformado y la calidad de fabricación. Los aceros inoxidables dúplex suelen ofrecer una mayor resistencia a la corrosión localizada inducida por cloruros y una mayor resistencia mecánica, pero sus ciclos térmicos de soldadura, el equilibrio de fases y los controles de fabricación requieren atención. Los grados austeníticos de alta aleación, los grados superdúplex y las aleaciones con un 6 % de molibdeno pueden ampliar el intervalo de servicio con cloruros, pero su selección sigue dependiendo de la tensión, la temperatura, las hendiduras y la fabricación.
World Stainless ilustra la lógica relativa de selección de grados asociando puntuaciones bajas de selección con el Tipo 304/304L, condiciones intermedias con los Tipos 316/316L o 444, condiciones más severas con el Tipo 317L y entornos altamente agresivos con grados como 904L, los superdúplex y las aleaciones con un 6 % de molibdeno. Estas categorías no garantizan la ausencia de SCC. Son puntos de partida para relacionar la familia de aleación y la resistencia a la corrosión localizada con la exposición.
Tensión residual, temperatura y medidas de mitigación en el diseño
La reducción de tensiones suele ser el control más directo. Los diseñadores pueden reducir la tensión aplicada, evitar cuando sea viable las cargas de tracción sostenidas, aumentar los radios en las esquinas, eliminar cambios bruscos de sección y evitar roscas o pies de soldadura con efecto de entalla. Las uniones deben drenar el agua en lugar de retener agua salada. Las juntas, las uniones solapadas, las abrazaderas y los depósitos deben evaluarse como posibles hendiduras, especialmente cuando los ciclos térmicos impulsan la solución hacia una separación estrecha.
El control de la fabricación es igualmente importante. Los procedimientos de soldadura deben limitar el aporte térmico y la distorsión perjudiciales, preservando al mismo tiempo la condición metalúrgica especificada. Las superficies soldadas requieren limpieza y eliminación de la coloración térmica cuando el servicio lo exija; el rectificado no debe introducir surcos pronunciados ni contaminación embadurnada. Las regiones trabajadas en frío, los bordes cortados y las soldaduras reparadas merecen una revisión independiente, ya que sus tensiones residuales y el estado de sus superficies pueden diferir de los de la chapa base. El tratamiento térmico de alivio de tensiones no es automáticamente adecuado para todos los grados inoxidables ni para todos los conjuntos soldados, por lo que deben comprobarse sus efectos sobre la sensibilización, el equilibrio de fases, la distorsión y las propiedades mecánicas.
La temperatura requiere un tratamiento explícito. Acelera muchas reacciones de corrosión y puede hacer que las películas de cloruros se concentren más por evaporación. Los sistemas de aislamiento constituyen una preocupación particular cuando permiten la entrada y retención de cloruros al tiempo que dificultan la inspección. El diseño debe considerar la temperatura máxima del metal, los puntos calientes locales, la humectación y el secado cíclicos, y la posibilidad de que una corriente de proceso nominalmente diluida se concentre durante una parada o por evaporación.
La selección del grado es la parte final de la estrategia de control, no un sustituto de una geometría y una fabricación adecuadas. World Stainless comunicó en 2025 valores de PRE de 19 para 1.4301, 25 para 1.4401 y 1.4521, y 34 para el dúplex 1.4462 en sus directrices sobre suelos y hormigón, haciendo hincapié en la concentración de cloruros, la resistividad del suelo y el pH para aplicaciones enterradas. Estas cifras ayudan a comparar la resistencia a la corrosión localizada dentro de un marco definido; no establecen límites de SCC. La selección debe combinar la familia de grados pertinente con el análisis de tensiones, la prevención de hendiduras, el control de la temperatura, los registros de fabricación y la inspección para detectar picaduras iniciales, defectos de soldadura e indicaciones semejantes a grietas.
Corrosión bajo depósitos, en el suelo y en el hormigón
Depósitos, agua estancada y aireación diferencial
Una superficie de acero inoxidable no está sometida a un único entorno uniforme cuando parte de ella queda cubierta por barro, incrustaciones, organismos marinos, sólidos de proceso o agua retenida. La región cubierta se convierte en un ánodo pobre en oxígeno, mientras que la superficie expuesta y oxigenada actúa como cátodo. Esta celda de aireación diferencial puede concentrar el ataque en el límite del depósito o dentro de la zona cubierta, incluso cuando el agua circundante es solo moderadamente agresiva. El depósito también retiene cloruros, reduce el lavado local y puede impedir que la película pasiva rica en cromo se repare tras una pequeña alteración.
El agua estancada produce un resultado similar. La evaporación puede aumentar la concentración de cloruros; la hidrólisis de los cloruros metálicos disueltos puede reducir el pH; y el consumo de oxígeno dentro de una ranura estrecha puede crear una química diferente de la medida en el líquido a granel. ASM International describe la corrosión en hendiduras como un proceso acoplado que implica reacciones electroquímicas, reacciones químicas homogéneas y transporte de masa. Por tanto, la geometría es tan importante como la composición nominal de la aleación. El borde de una junta, una unión solapada, una conexión roscada, una mordedura de soldadura, una grapa de soporte o un drenaje lleno de sedimentos pueden convertirse en una hendidura con su propio electrolito.
La British Stainless Steel Association afirma que la corrosión en hendiduras comienza donde la disponibilidad de oxígeno es extremadamente baja. Una vez que la película pasiva se degrada, la disolución del metal dentro de la hendidura produce iones con carga positiva. El cloruro migra hacia el espacio para mantener el equilibrio de cargas, mientras que la hidrólisis ácida dificulta la repasivación. El ataque puede entonces avanzar bajo una superficie aparentemente intacta. La corrosión por picaduras y la corrosión en hendiduras pueden coexistir: una picadura puede crear su propia geometría ocluida, y un depósito puede ocultar las picaduras durante la inspección visual.
La norma ASTM G78-95, publicada por ASTM International en 1995, proporciona procedimientos para identificar condiciones susceptibles de causar corrosión en hendiduras y para comparar la resistencia relativa a este tipo de corrosión de aleaciones inoxidables de base hierro y de base níquel en entornos acuosos especificados que contienen cloruros. Sus resultados constituyen evidencia comparativa de ensayo, no una predicción directa de la vida útil en servicio. La temperatura, la concentración de cloruros, el periodo de humectación, el formador de hendiduras, el estado superficial y la tensión aplicada pueden modificar el resultado.
El diseño suele controlar el primer fallo con mayor eficacia que un cambio moderado de calidad. Las superficies deben drenar en lugar de retener sedimentos; deben evitarse los resaltes horizontales o dotarse de pendiente; y las uniones no deben formar espacios que no puedan inspeccionarse. Las soldaduras continuas pueden eliminar una hendidura formada por una fijación intermitente, pero la coloración térmica de la soldadura y la contaminación deben tratarse mediante una limpieza y un acabado adecuados. Un componente de 1.4301 con una geometría limpia y de drenaje libre puede superar el rendimiento de una calidad nominalmente más resistente atrapada bajo un depósito que contenga cloruros. Esto no convierte a 1.4301 en una elección universal; demuestra por qué la selección de la aleación y el diseño de los detalles no pueden separarse.
Los depósitos también pueden crear efectos galvánicos cuando partículas de acero al carbono, óxido de hierro o un elemento de fijación incompatible entran en contacto con la superficie de acero inoxidable. El hierro libre no es por sí mismo un mecanismo de corrosión del acero inoxidable, pero puede manchar la superficie, retener humedad y favorecer la formación de celdas locales. Las zonas de fabricación expuestas a polvo de esmerilado de acero al carbono requieren segregación, limpieza e inspección antes de la puesta en servicio.
Acero inoxidable enterrado y variables del suelo
El enterramiento sustituye una superficie controlada y visible por un electrolito poroso variable. La humedad del suelo cambia con las precipitaciones, el drenaje, el nivel de las aguas subterráneas y el secado estacional. El cloruro puede proceder del agua de mar, de sales descongelantes, de contaminación industrial o de un material de relleno contaminado. Algunos suelos permanecen casi secos y presentan alta resistividad; otros retienen agua conductora contra el metal durante largos periodos. Por tanto, un componente enterrado puede encontrarse con varias condiciones de exposición a lo largo de su longitud.[5] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
La guía de World Stainless publicada en 2025 identifica la concentración de cloruros, la resistividad del suelo y el pH como variables que deben considerarse al seleccionar acero inoxidable enterrado. La resistividad del suelo es un indicador práctico de la facilidad con la que la corriente iónica puede atravesarlo, aunque no describe toda la química del suelo. Una baja resistividad suele asociarse con una mayor humedad y con sales disueltas, mientras que una alta resistividad no garantiza la seguridad si existe una bolsa húmeda de cloruros, una zona ácida o una hendidura. El pH afecta a la estabilidad de la película pasiva y a las reacciones que tienen lugar en inclusiones, depósitos y zonas dañadas.[6] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
World Stainless proporciona valores PRE comparativos de 19 para 1.4301, 25 para 1.4401, 25 para 1.4521 y 34 para el dúplex 1.4462 en su guía sobre suelos y hormigón. Estas cifras ayudan a mostrar el efecto relativo de la química de la aleación, pero no constituyen reglas de selección independientes. La International Molybdenum Association define la expresión para aceros austeníticos y dúplex como «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Un valor calculado más alto generalmente indica una mayor resistencia relativa a las picaduras inducidas por cloruros en entornos especificados; no incluye el drenaje del suelo, la geometría de las hendiduras, el estado superficial, las corrientes vagabundas, los defectos de fabricación ni la duración de la humectación.
La distinción es importante para 1.4301, 1.4401, 1.4521 y 1.4462 enterrados. Una comparación de PRE no puede establecer una concentración permisible de cloruros para todos los suelos, ni puede predecir si una soldadura, un acoplamiento o una zona de transición permanecerán pasivos durante décadas. World Stainless presenta el Tipo 304/304L para valores bajos de selección, el Tipo 316/316L o 444 para condiciones intermedias, el Tipo 317L para condiciones más severas y calidades como 904L, los aceros superdúplex y las aleaciones con un 6 % de molibdeno para entornos muy agresivos. La decisión sobre la calidad concreta debe basarse en datos del emplazamiento medidos o técnicamente defendibles y en las consecuencias del fallo.
El diseño de elementos enterrados debe evitar las acumulaciones de agua en los puntos de entrada y tener en cuenta la transición del suelo al aire, al hormigón, a la lechada o a una cámara inundada. La región de la línea del suelo suele estar más expuesta que la sección completamente enterrada, porque experimenta humectación y secado alternos, acceso de oxígeno y concentración de sales. El material de relleno debe ser limpio, compatible y estar libre de residuos de acero al carbono, desechos que contengan cloruros y productos químicos de construcción. Compactar un relleno inadecuado alrededor del acero inoxidable puede crear un depósito permanente. También deben revisarse el drenaje y las interacciones catódicas con acero al carbono, acero de armadura o sistemas de corriente impresa próximos.
Hormigón armado, cloruros y contexto de la carbonatación
El acero inoxidable embebido en hormigón sano y alcalino se beneficia de un entorno pasivo. Esta protección no es absoluta. Las grietas, los poros, los nidos de grava, un recubrimiento mal consolidado y las juntas pueden proporcionar vías para el agua y las sales disueltas. Los iones cloruro procedentes de la exposición marina, los áridos contaminados, las sales descongelantes o el agua de amasado pueden migrar hacia la armadura. Cuando la concentración de cloruros en el acero alcanza una condición crítica para la aleación y el entorno de hormigón concretos, la despasivación local puede producir picaduras.
La carbonatación sigue una vía diferente. El dióxido de carbono atmosférico reacciona con los hidratos del cemento y reduce la alcalinidad desde la superficie hacia el interior. El hormigón carbonatado puede reducir la protección pasiva disponible para las armaduras convencionales de acero al carbono, pero las calidades inoxidables generalmente conservan una resistencia útil en un intervalo más amplio de condiciones del hormigón. La carbonatación sigue siendo importante cuando coincide con la penetración de cloruros, el agrietamiento, un recubrimiento delgado, ciclos de humectación o hendiduras alrededor de las conexiones de la armadura. No debe considerarse una explicación sustitutiva para todos los fallos de las armaduras.
El hormigón también puede crear celdas de concentración. Una grieta o una zona porosa puede permanecer húmeda mientras el hormigón adyacente se seca, y una barra que atraviese ese límite puede experimentar distintas condiciones de oxígeno y cloruros a lo largo de su longitud. La unión de armadura inoxidable con acero al carbono puede introducir un acoplamiento galvánico, especialmente cuando una pequeña superficie de acero inoxidable está conectada a una gran superficie activa de acero al carbono o cuando los cloruros han despasivado el acero al carbono. La continuidad eléctrica, la disposición de las barras, el recubrimiento, el control de las grietas y el drenaje deben formar parte de la evaluación.
Los mismos números de calidad no pueden transferirse de una fachada expuesta a una armadura sin tener en cuenta el sistema de hormigón. 1.4401 y 1.4521 tienen un valor PRE comparativo de 25 según World Stainless, mientras que el dúplex 1.4462 figura con un valor de 34; esos valores indican la resistencia relativa de la aleación, no una vida útil garantizada en el hormigón. La fijación de cloruros por el cemento, el transporte de humedad, la resistividad del hormigón, la anchura de las grietas y la temperatura influyen tanto en el momento como en la ubicación del ataque. Los detalles que mantienen el agua fuera de las juntas y evitan que la escorrentía cargada de sales se acumule contra el hormigón pueden ser tan determinantes como la selección de una aleación con un PRE más alto.
Cómo se seleccionan las calidades de acero inoxidable
La selección de una calidad de acero inoxidable es una evaluación de la exposición, no una clasificación de las aleaciones de menor a mayor resistencia. La misma calidad puede funcionar bien en una instalación interior limpia y con buen drenaje y fallar rápidamente en una hendidura cálida que contenga cloruros. Por tanto, la selección comienza con el mecanismo de corrosión que puede controlar la vida útil: corrosión por picaduras, corrosión en hendiduras, ataque intergranular, fisuración por corrosión bajo tensión, corrosión galvánica o corrosión general. La British Stainless Steel Association identifica los seis como mecanismos principales que afectan a los aceros inoxidables.
Una secuencia práctica publicada por World Stainless vincula condiciones de selección cada vez más severas con grados progresivamente más aleados: Tipo 304/304L con puntuaciones bajas de selección; Tipo 316/316L o Tipo 444 con puntuaciones intermedias; Tipo 317L para condiciones más severas; y grados como 904L, superdúplex y aleaciones con un 6 % de molibdeno para entornos altamente agresivos. Esta secuencia es condicional. Solo se aplica cuando la exposición se ha definido utilizando el método de selección de World Stainless citado, incluidos sus supuestos sobre cloruros, temperatura, humectación, contaminación y diseño. No es una tabla universal de vida útil.
La primera cuestión es determinar si el componente propuesto permanecerá seco, drenará libremente o retendrá una solución concentrada. La concentración de cloruros puede aumentar considerablemente a medida que se evapora el agua. Una junta, una unión solapada, una conexión roscada o un depósito pueden impedir la renovación del oxígeno y crear una hendidura. BSSA afirma que la corrosión por hendiduras comienza donde la disponibilidad de oxígeno es extremadamente baja. El ASM Handbook describe el ataque resultante como un proceso acoplado en el que intervienen reacciones electroquímicas, reacciones químicas homogéneas y transporte de masa. La geometría es tan importante como la composición nominal de la aleación.
La temperatura, el pH, las especies oxidantes, los contaminantes, el estado superficial, el aporte térmico de soldadura y las tensiones residuales modifican posteriormente la selección. ASTM G78-95, publicada en 1995, proporciona procedimientos para identificar las condiciones que probablemente causen corrosión por hendiduras y comparar la resistencia relativa a este tipo de corrosión entre aleaciones inoxidables de base hierro y de base níquel en entornos acuosos específicos que contienen cloruros. Sus resultados no se convierten directamente en una predicción de vida útil para toda estructura fabricada.
Tipo 304/304L y 1.4301
| Familia del grado | Posición de selección habitual | Limitación importante |
|---|---|---|
| Tipo 304/304L | Puntuaciones bajas de selección | Margen limitado en hendiduras que contienen cloruros |
| Tipo 316/316L o 444 | Condiciones intermedias | Siguen siendo vulnerables a cloruros calientes y concentrados |
| Tipo 317L | Condiciones más severas | Requiere control del diseño y la fabricación |
| 904L, superdúplex y 6 % de molibdeno | Entornos altamente agresivos | No son inmunes al ataque en hendiduras ni al ataque relacionado con la tensión |
El Tipo 304 y el Tipo 304L son aceros inoxidables austeníticos de cromo-níquel utilizados cuando la exposición produce una puntuación baja de selección y la concentración de cloruros permanece limitada. La designación 1.4301 de la norma EN 10088 corresponde al Tipo 304, mientras que su equivalente bajo en carbono suele designarse como 1.4307; Tipo 304L es la designación ASTM/UNS utilizada para la composición baja en carbono. El bajo contenido de carbono reduce el riesgo de sensibilización durante la soldadura, pero no hace que la aleación sea resistente a la picadura por cloruros ni a la corrosión por hendiduras.
La distinción útil es la que existe entre el estado de fabricación y la resistencia ambiental. El Tipo 304L puede reducir la susceptibilidad a la precipitación de carburos de cromo en las zonas afectadas térmicamente por la soldadura, lo que ayuda a evitar la corrosión intergranular después de soldar. No contiene molibdeno adicional, por lo que no proporciona un aumento específico, basado en molibdeno, de la resistencia al ataque local inducido por cloruros. Una superficie de 304L pulida y limpia en una aplicación interior ventilada constituye un problema de corrosión diferente del de una brida de 304L situada bajo una junta contaminada con sal.
World Stainless asigna un valor PRE de 19 al 1.4301 en sus directrices de 2025 sobre suelos y hormigón. En este caso, PRE es un indicador comparativo, no una predicción de la velocidad de penetración ni de la vida útil de diseño. La International Molybdenum Association define la expresión austenítica y dúplex de uso habitual como «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Dado que el 1.4301 contiene poco o nada de molibdeno y una cantidad relativamente limitada de nitrógeno, su valor calculado es inferior al de los grados que contienen molibdeno o están aleados con nitrógeno.
Por tanto, el Tipo 304/304L constituye un punto de partida racional para un servicio con bajo contenido de cloruros, baja temperatura, buen drenaje y fabricación controlada. Se convierte en una mala elección cuando los depósitos, el agua estancada, las sales descongelantes, la pulverización marina o las hendiduras estrechas son elementos centrales del diseño. La limpieza superficial y el drenaje pueden ser más importantes que una pequeña diferencia nominal en la composición.
Tipo 316/316L, 1.4401 y 1.4404
El Tipo 316 y el Tipo 316L incorporan molibdeno al sistema austenítico de cromo-níquel. El molibdeno aumenta la resistencia a la picadura y a la corrosión por hendiduras asistidas por cloruros en comparación con el Tipo 304, aunque no elimina ninguno de los dos mecanismos. La designación 1.4401 de la norma EN 10088 corresponde al Tipo 316, mientras que la 1.4404 corresponde al Tipo 316L bajo en carbono. El menor contenido de carbono del 1.4404 favorece las construcciones soldadas al reducir el riesgo de sensibilización; no debe interpretarse como un aumento general de la resistencia frente a cualquier entorno corrosivo.
World Stainless asigna un valor PRE de 25 al 1.4401 en sus directrices de 2025, frente a 19 para el 1.4301. La diferencia numérica es útil para la comparación relativa dentro de un marco definido de materiales y cloruros, pero no especifica la temperatura crítica de picadura, el umbral de corrosión por hendiduras ni la concentración admisible de cloruros para un componente real. Esos valores dependen del acabado superficial, las inclusiones, las soldaduras, los depósitos, la química de la solución y el método de ensayo.
El Tipo 316/316L se asocia con puntuaciones intermedias de selección en la secuencia de World Stainless. El grado puede ser adecuado para la exposición atmosférica marina, muchas aplicaciones con agua de proceso y condiciones en hormigón o suelo que superen el intervalo supuesto para el Tipo 304, siempre que el componente drene y la temperatura esté controlada. Sigue siendo vulnerable en cloruros calientes y concentrados y en hendiduras estrechas y estancadas. Un recipiente de 316L con depósitos que contengan cloruros en una línea de líquido caliente puede sufrir un ataque local aunque su composición global cumpla plenamente las especificaciones.
El manual de diseño de estructuras de acero inoxidable citado en la base de la investigación identifica el contenido de cloruros, la temperatura, los contaminantes, la acidez, los agentes oxidantes y el oxígeno como factores que afectan a la picadura. También sitúa el 1.4401 o los grados dúplex adecuados por delante del 1.4301 para exposiciones costeras o a sales descongelantes. Esta recomendación sigue requiriendo atención a la calidad de la soldadura, los detalles de las hendiduras y el contacto galvánico. Una unión entre metales distintos puede concentrar el ataque en el elemento menos noble o en una superficie pasiva dañada.
444, 317L, 904L, grados dúplex y grados con un 6 % de molibdeno
El Tipo 444 es un acero inoxidable ferrítico que contiene molibdeno, asociado habitualmente con la designación EN 1.4521. Su estructura ferrítica evita la matriz austenítica rica en níquel y proporciona una resistencia útil a la picadura por cloruros y al agrietamiento por corrosión bajo tensión en determinados entornos. No es un sustituto directo del Tipo 316L: el comportamiento durante el conformado, la tenacidad de la soldadura, la expansión térmica y las limitaciones de fabricación son diferentes. World Stainless indica un valor PRE de 25 para el 1.4521, el mismo valor señalado para el 1.4401 en sus directrices de 2025 sobre suelos y hormigón. Esta igualdad no significa que el comportamiento sea idéntico en todas las geometrías o frente a todos los mecanismos de corrosión.
El Tipo 317L es un grado austenítico con mayor contenido de molibdeno, destinado a condiciones más severas que las del intervalo 304/304L y 316/316L. Su selección depende de si el molibdeno y el cromo adicionales abordan la exposición química o a cloruros que controla el riesgo. También requiere una fabricación con baja contaminación y un diseño razonable de las hendiduras. Si coinciden las tensiones de tracción y un entorno específico, el agrietamiento por corrosión bajo tensión sigue siendo una preocupación independiente; BSSA afirma que el agrietamiento requiere tensiones de tracción junto con factores ambientales específicos. El aumento de PREN por sí solo no elimina ese requisito.
Los aceros inoxidables dúplex combinan fases austeníticas y ferríticas. Un grado común, EN 1.4462, suele identificarse con el acero inoxidable dúplex de tipo 2205. Su composición y contenido de nitrógeno pueden producir una resistencia a la picadura superior a la de 304 o 316, mientras que la fase ferrítica puede mejorar la resistencia al agrietamiento por corrosión bajo tensión inducido por cloruros. World Stainless asigna un valor PRE de 34 al 1.4462, frente a 25 para el 1.4401 y el 1.4521 y 19 para el 1.4301. Los grados dúplex introducen controles diferentes: deben gestionarse el equilibrio de fases, el recocido de solubilización, los ciclos térmicos de soldadura y la temperatura de fabricación. Un procesamiento deficiente puede reducir la tenacidad o la resistencia a la corrosión local pese a un análisis nominal favorable.
El 904L es un grado austenítico altamente aleado que contiene cantidades considerables de níquel y molibdeno, mientras que el cobre también contribuye a la resistencia en determinados medios ácidos reductores. Se encuentra en el extremo de alta agresividad de la secuencia de World Stainless, pero su selección debe corresponder a la composición química, no basarse únicamente en su designación. Los grados superdúplex combinan altos contenidos de cromo, molibdeno y nitrógeno con una metalurgia dúplex. Pueden abordar exposiciones severas a cloruros, cargas mecánicas elevadas y problemas de agrietamiento por corrosión bajo tensión inducido por cloruros, siempre sujetos a los requisitos de soldadura y control de fases.
Los grados austeníticos con un 6 % de molibdeno ocupan un intervalo de aleación aún mayor. Sus contenidos de cromo, molibdeno y nitrógeno proporcionan una fuerte resistencia a la picadura y a la corrosión por hendiduras en soluciones de cloruros exigentes, pero la geometría de las hendiduras, la temperatura y las condiciones oxidantes aún pueden controlar el fallo. Deben evaluarse utilizando ensayos y datos de servicio pertinentes, no únicamente PREN. La ecuación de IMOA indica la resistencia relativa a la picadura en entornos que contienen cloruros; no tiene plenamente en cuenta la corrosión galvánica, la erosión-corrosión, el ataque intergranular, los defectos de fabricación ni el agrietamiento por corrosión bajo tensión.
Para el acero inoxidable enterrado, World Stainless exige específicamente considerar la concentración de cloruros, la resistividad del suelo y el pH. Un grado seleccionado a partir de una puntuación sin esas mediciones no ha completado el proceso de selección. La misma disciplina se aplica al hormigón, los equipos de proceso y las estructuras marinas: definir la humectación y la concentración, identificar las hendiduras y las tensiones, tener en cuenta la fabricación y, a continuación, seleccionar la familia de aleaciones menos aleada que controle el mecanismo identificado con un margen creíble. Cuando la exposición sea incierta, modificar el diseño para eliminar las hendiduras estancadas puede proporcionar una protección más fiable que ascender un nivel en el grado.
Fabricación, estado de la superficie y mantenimiento como variables de corrosión
Un grado de acero inoxidable no conserva intacta su resistencia nominal a la corrosión durante la fabricación y el servicio. La soldadura, el esmerilado, la manipulación, los depósitos y el drenaje pueden alterar la superficie local lo suficiente como para iniciar un ataque que no se produciría en una probeta limpia y bien acabada. La selección del grado sigue siendo importante, pero no puede compensar automáticamente una soldadura con coloración térmica, acero al carbono incrustado, una hendidura rugosa o un saliente horizontal que retenga una solución de cloruros.
Esta distinción es importante porque la corrosión del acero inoxidable suele ser localizada y no uniforme. La British Stainless Steel Association identifica la corrosión por picaduras, la corrosión en hendiduras, la corrosión intergranular, el agrietamiento por corrosión bajo tensión, la corrosión galvánica y la corrosión general como mecanismos principales. La fabricación puede aumentar simultáneamente la susceptibilidad a varios de ellos.

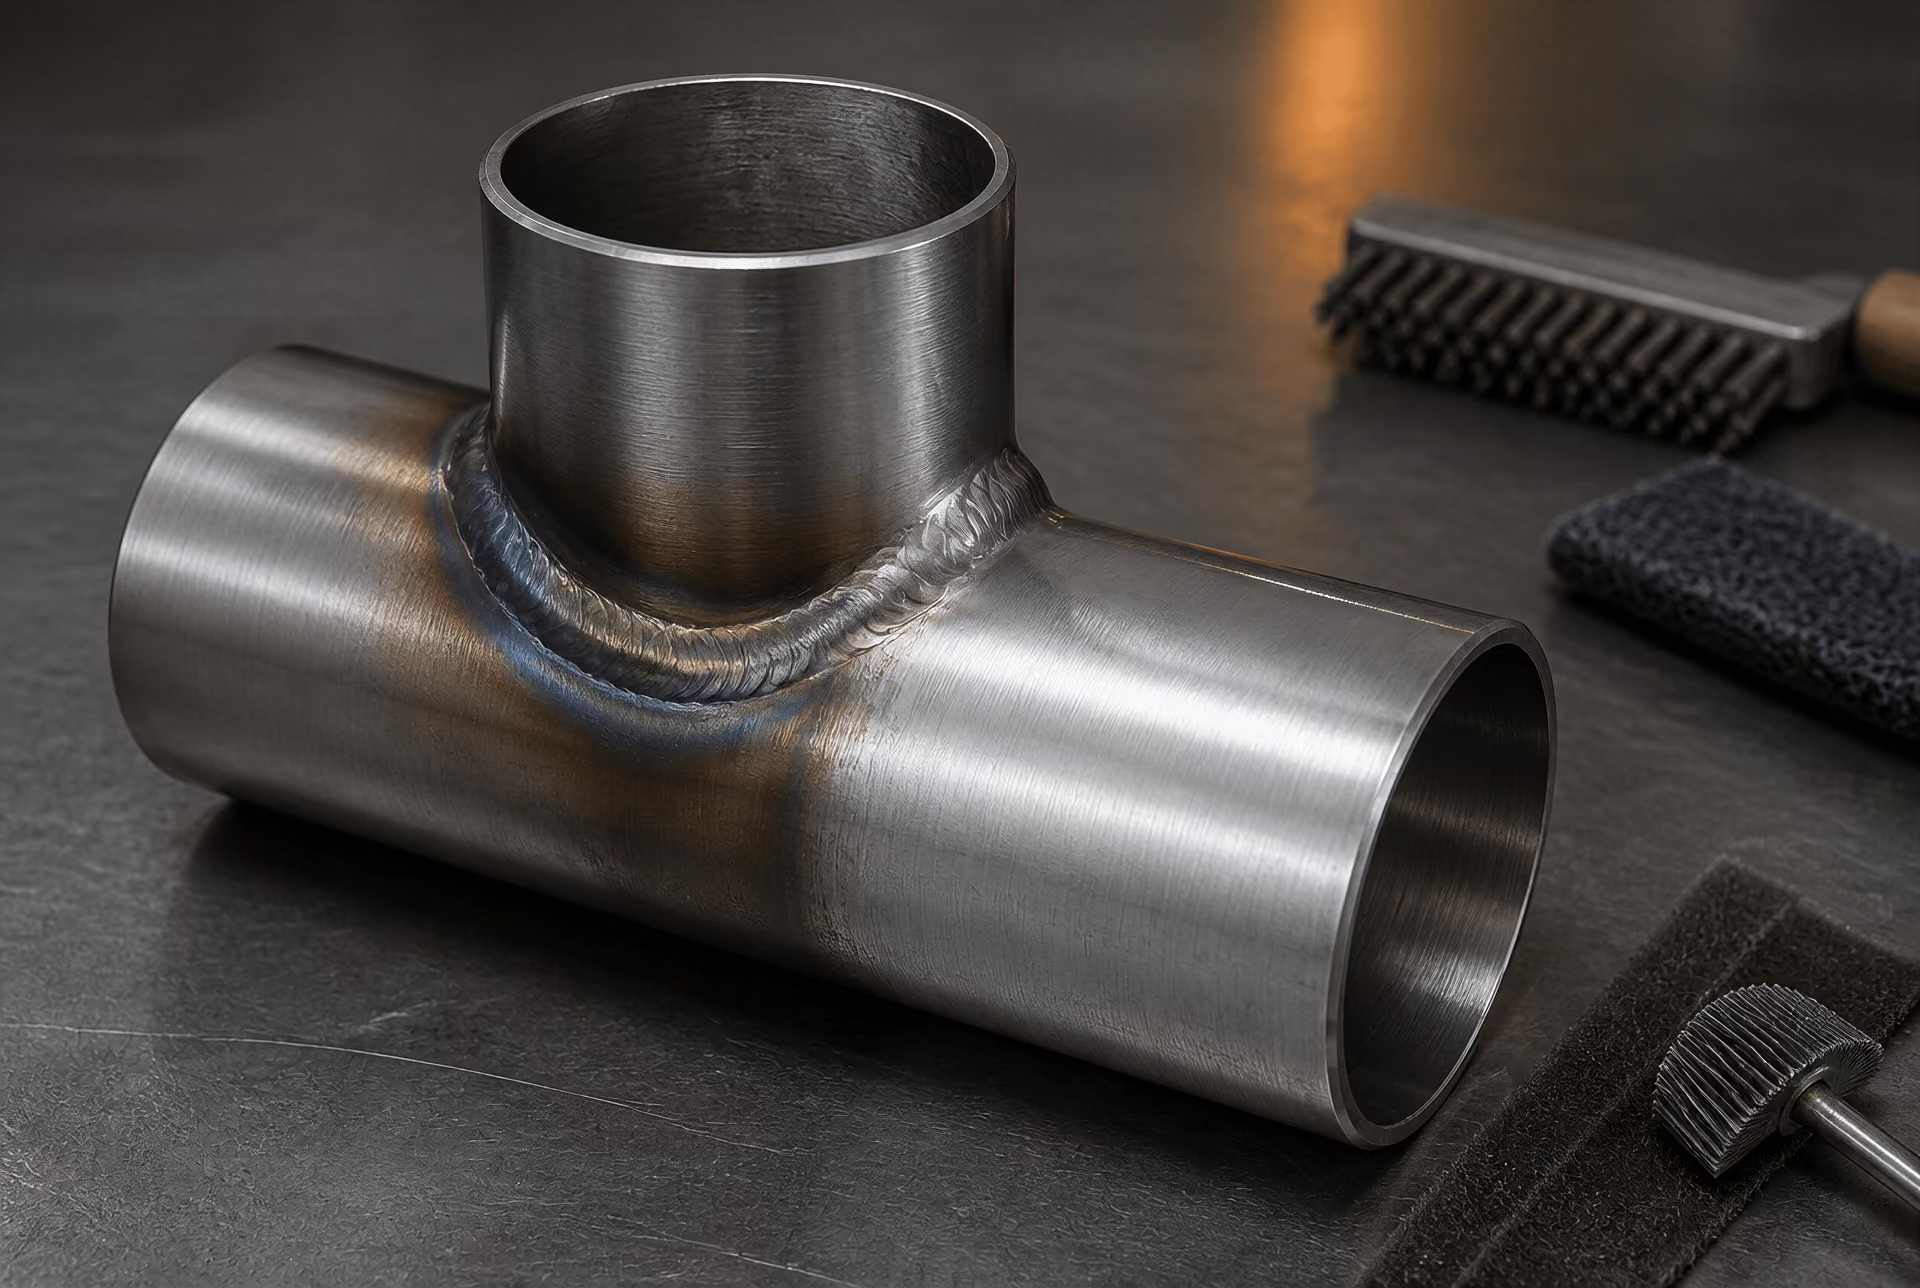
Soldadura, coloración térmica y contaminación
La soldadura modifica tanto el metal como su óxido superficial. La coloración térmica es la decoloración visible que se produce cuando la superficie calentada del acero inoxidable reacciona con el oxígeno. Su color no es una medida fiable del comportamiento en servicio, pero el óxido situado debajo y alrededor de la coloración suele ser menos protector que la película pasiva correctamente formada sobre una superficie limpia. Puede producirse un empobrecimiento local de cromo bajo el óxido, mientras que la cascarilla rugosa e irregular puede retener humedad y cloruros. Por lo tanto, en un componente soldado de Tipo 304L o Tipo 316L, dejar la coloración térmica en un servicio húmedo o con presencia de cloruros puede crear puntos de inicio para la corrosión por picaduras y en hendiduras.
El tratamiento posterior a la soldadura debe corresponder al método de fabricación y al entorno de servicio. La eliminación mecánica mediante abrasivos adecuados y exclusivos para acero inoxidable puede retirar la cascarilla, pero también puede embadurnar la superficie o introducir surcos si se realiza sin cuidado. El decapado químico elimina de manera más uniforme la coloración térmica y el óxido asociado, mientras que los tratamientos de pasivación pueden favorecer la formación de una película pasiva limpia y rica en cromo después de la fabricación. Se trata de operaciones diferentes: el decapado elimina la contaminación y la cascarilla; la pasivación acondiciona la superficie limpia. El tratamiento debe controlarse en cuanto a concentración, temperatura, tiempo de exposición y gestión de residuos, en lugar de aplicarse como una etapa de limpieza no especificada.
El diseño de la soldadura es igualmente importante. La penetración incompleta, la socavación, el solapamiento, las marcas de arco y las soldaduras intermitentes pueden formar cavidades estrechas. Una hendidura bajo un accesorio soldado, una pletina de respaldo o una unión solapada puede permanecer húmeda después de que la superficie circundante se haya secado. El ASM Handbook describe la corrosión en hendiduras como un proceso acoplado que implica reacciones electroquímicas, reacciones químicas homogéneas y transporte de masa. La geometría controla esos procesos. Un grado con mayor contenido de elementos de aleación no elimina la diferencia de concentración de oxígeno ni la química estancada creadas por una unión mal diseñada.
La soldadura también puede afectar a la corrosión intergranular. Un aporte térmico excesivo, ciclos térmicos inadecuados o una exposición prolongada en el intervalo de sensibilización pueden permitir la precipitación de carburos de cromo en los límites de grano de aceros inoxidables austeníticos susceptibles. Los grados bajos en carbono, como el Tipo 304L y el Tipo 316L, reducen este riesgo, al igual que los grados estabilizados, como el Tipo 321 y el Tipo 347, cuando el diseño y el procedimiento de soldadura así lo requieren. Siguen siendo necesarios una selección correcta del material de aporte, el control térmico y un procedimiento de soldadura aprobado. Los aceros inoxidables dúplex añaden otra consideración: un aporte térmico excesivo o insuficiente puede alterar el equilibrio entre ferrita y austenita y reducir el comportamiento frente a la corrosión local o la tenacidad.
La contaminación por hierro es un fallo de fabricación independiente y frecuente. Las herramientas de acero al carbono, los cepillos de alambre, las cadenas de elevación, el polvo de esmerilado y los residuos del taller pueden dejar hierro libre sobre el acero inoxidable. El sustrato inoxidable puede estar en buen estado, pero el hierro depositado se oxida en condiciones húmedas o con cloruros y puede producir manchas de color marrón rojizo engañosas. Más importante aún, las partículas pueden establecer celdas electroquímicas locales y proteger determinadas zonas del oxígeno. Los cepillos y abrasivos exclusivos para acero inoxidable deben mantenerse separados de los equipos de acero al carbono; las superficies deben protegerse del polvo y las chispas del esmerilado. Una limpieza e inspección finales deben identificar la contaminación antes de que el componente entre en servicio.
Rugosidad superficial, inclusiones y pasivación
El acabado superficial influye en la facilidad con la que se forma una película pasiva y en el tiempo durante el cual permanecen adheridos los depósitos. Las marcas profundas de esmerilado, las rebabas, los pliegues y las proyecciones de soldadura aumentan la superficie disponible para retener agua, sales y sólidos del proceso. La dirección del esmerilado también es importante. Los surcos largos que atraviesan una vía de drenaje pueden retener líquido, mientras que los arañazos gruesos y aleatorios crean múltiples zonas protegidas. El acabado debe eliminar los defectos, no limitarse a pulir alrededor de ellos, y la dirección final debe favorecer el drenaje siempre que sea posible.
El abrasivo debe ser adecuado para el acero inoxidable. Los abrasivos utilizados previamente sobre acero al carbono pueden transferir hierro; el esmerilado con sobrecalentamiento puede producir una capa dañada y oxidada; y un esmerilado local demasiado agresivo puede adelgazar un componente o crear concentraciones de tensión. Una apariencia lisa, por sí sola, demuestra poco. La inspección debe incluir los pies de soldadura, las hendiduras, las esquinas, las superficies inferiores y las zonas ocultas por los accesorios.
Las inclusiones no metálicas del acero también pueden convertirse en puntos de inicio cuando quedan expuestas por el mecanizado o el esmerilado. Las inclusiones de sulfuro de manganeso, por ejemplo, pueden disolverse preferentemente en agua con cloruros y dejar pequeñas cavidades que se desarrollan en forma de picaduras. Una fabricación de acero limpia reduce el riesgo relacionado con las inclusiones, pero la fabricación sigue determinando si las inclusiones quedan abiertas, cubiertas por material extendido o debajo de una superficie dañada. PREN ayuda a comparar la resistencia relativa a la corrosión por picaduras entre grados adecuados, pero no predice la vida útil en servicio de una superficie concreta que esté arañada o contaminada. La International Molybdenum Association proporciona la expresión para aceros austeníticos y dúplex: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Es una medida útil para seleccionar el grado, no un sustituto del control de la superficie.
La pasivación depende de la limpieza y del acceso del oxígeno. El aceite, los adhesivos, la suciedad del taller, la cascarilla y las partículas de hierro interfieren en la formación de la película. La limpieza debe preceder a la pasivación, y la superficie acabada debe enjuagarse para evitar que los residuos del tratamiento se sequen y formen depósitos. World Stainless informa de valores PRE de 19 para 1.4301, de 25 para 1.4401 y 1.4521, y de 34 para el dúplex 1.4462 en sus directrices de 2025 sobre suelos y hormigón. Esas diferencias importan, pero una superficie de 1.4401 mal acabada todavía puede sufrir picaduras en una hendidura donde una superficie limpia, bien drenada y de menor contenido de elementos de aleación podría permanecer intacta.
Limpieza, inspección y eliminación de acumulaciones de agua
El mantenimiento comienza con detalles de diseño que permitan que las superficies se sequen. Por lo general, son preferibles las soldaduras continuas a las intermitentes cuando estas últimas crean bolsas; las uniones deben evitar los solapamientos sin sellar; y los salientes horizontales, los tramos muertos, los pernos empotrados y las arandelas muy ajustadas no deben acumular líquido de proceso. Los orificios de drenaje deben ser lo bastante grandes para seguir siendo eficaces después de la fabricación y deben descargar sin dirigir agua contaminada hacia otro componente. La corrosión en hendiduras comienza donde la disponibilidad de oxígeno es extremadamente baja, como explica la BSSA, por lo que eliminar las zonas estancadas suele ser más eficaz que especificar simplemente un grado superior.
Los depósitos requieren atención incluso cuando el grado subyacente es adecuado. Las sales de cloruros procedentes del agua de mar, los productos descongelantes, los agentes de limpieza o el contacto con las manos pueden concentrarse a medida que se evapora el agua. La suciedad, la cascarilla y los depósitos biológicos retienen humedad contra el metal y crean celdas de aireación diferencial. La frecuencia de limpieza debe reflejar la carga de contaminantes, la temperatura, el patrón de humectación y las consecuencias de un fallo. El enjuague con agua dulce puede eliminar las sales solubles; los detergentes neutros y las almohadillas no contaminantes pueden retirar la suciedad. Los limpiadores que contienen cloruros, el ácido clorhídrico y la lana de acero son opciones inadecuadas para el mantenimiento rutinario del acero inoxidable.
La inspección debe buscar decoloración, picaduras, manchas de óxido, depósitos en hendiduras, defectos de soldadura y zonas que permanezcan húmedas después de que las superficies adyacentes se hayan secado. Un examen visual ampliado puede revelar picaduras que pasarían inadvertidas en una inspección general; en servicios críticos pueden estar justificadas la medición de la rugosidad, la inspección con boroscopio o las pruebas de residuos de cloruros. Si se detecta corrosión, su ubicación y geometría deben registrarse antes de que la limpieza elimine evidencias útiles. ASTM G78-95 proporciona procedimientos para identificar condiciones susceptibles de causar corrosión en hendiduras y comparar la resistencia relativa a este tipo de corrosión en entornos acuosos específicos que contienen cloruros.
Por último, el mantenimiento no puede eliminar todos los riesgos de fabricación. La tensión residual de tracción procedente de la soldadura o el conformado puede combinarse con cloruros y temperatura para producir agrietamiento por corrosión bajo tensión; la BSSA afirma que el agrietamiento requiere tensión de tracción junto con factores ambientales específicos. Un cambio de grado puede reducir una susceptibilidad y, al mismo tiempo, dejar intactos los problemas de geometría, tensión y depósitos. Por lo tanto, un comportamiento duradero se obtiene mediante una selección coordinada del grado, una fabricación controlada, superficies limpias, uniones inspeccionables y un drenaje fiable.
Método de decisión basado en el entorno de servicio
La selección del grado de acero inoxidable debe comenzar por el intervalo de servicio, no por una denominación del material como «marino», «costero» o «químico». Esas denominaciones condensan demasiadas variables en una sola palabra. Un tejado costero protegido, una tubería de agua de mar continuamente mojada, una estructura vial contaminada con sal y un recipiente de proceso que contiene ácido con cloruros pueden describirse todos como servicios costeros o químicos, pero imponen condiciones de corrosión muy diferentes.
La cuestión práctica no es si un grado es resistente a la corrosión en términos generales. Es si su superficie, microestructura, estado de fabricación y estado tensional pueden tolerar el entorno determinante durante el período requerido.
Definir la exposición antes de nombrar un grado
Registre la exposición como un intervalo operativo. Comience por la concentración de cloruros, pero no trate un único valor de laboratorio o del agua a granel como la exposición completa. Los cloruros pueden concentrarse por evaporación debajo de depósitos, en las líneas de líquido, dentro del aislamiento, bajo las juntas y en uniones estrechas. Por tanto, una pulverización intermitente puede ser más dañina que la inmersión en agua más limpia y continuamente renovada. Incluya los picos previstos, no solo la composición media.
La temperatura afecta las velocidades de reacción, la solubilidad del oxígeno, la evaporación y la estabilidad de las películas pasivas. Registre las temperaturas normales y de desviación, los ciclos térmicos y los puntos calientes próximos a soldaduras o intercambiadores de calor. Mida o especifique el pH e identifique los ácidos, álcalis, sulfuros, sales oxidantes, especies reductoras y contaminantes orgánicos. El ácido nítrico, el hipoclorito, los iones férricos y el peróxido de hidrógeno no imponen las mismas condiciones electroquímicas que el cloruro de sodio por sí solo. Las condiciones oxidantes pueden elevar el potencial de corrosión y hacer más probable el ataque localizado en un entorno que contenga cloruros.
Describa la humedad con igual cuidado. ¿La superficie está continuamente sumergida, se moja periódicamente o nominalmente está seca, pero expuesta a condensación? ¿Con qué rapidez se seca? ¿Hay depósitos de sal, barro, incrustaciones, residuos de producto o material biológico? Los depósitos pueden retener humedad y crear diferencias de oxígeno o de concentración. Una superficie externa limpia y la cara inferior de una brida contaminada constituyen entornos diferentes.
La geometría debe formar parte de la especificación. Anote las uniones solapadas, conexiones roscadas, caras de juntas, cabezas de pernos, clips de soporte, cavidades de drenaje y cavidades parcialmente selladas. La British Stainless Steel Association afirma que la corrosión por resquicios comienza donde la disponibilidad de oxígeno es extremadamente baja. Esta condición puede producirse debajo de una arandela, aunque la superficie circundante conserve su brillo. El ASM Handbook describe la corrosión por resquicios como un proceso acoplado que implica reacciones electroquímicas, reacciones químicas homogéneas y transporte de masa; importan la anchura y profundidad del resquicio, el estado de la superficie y el intercambio de la solución.
Las tensiones deben registrarse, no darse por inexistentes. Incluya las tensiones residuales derivadas del conformado en frío, el mecanizado y la soldadura, las tensiones de tracción aplicadas, las cargas cíclicas y la restricción de la expansión térmica. La BSSA identifica el agrietamiento por corrosión bajo tensión como un fenómeno que requiere tensión de tracción junto con factores ambientales específicos. En ese caso, los cloruros, la temperatura y la estructura de la aleación se vuelven decisivos. Un grado que resista la picadura en una probeta sin tensión puede seguir siendo inadecuado para un componente caliente, contaminado con cloruros y sometido a una tensión de tracción sostenida.
En el caso del acero inoxidable enterrado o embebido, añada la resistividad del suelo, la retención de humedad, el drenaje, el contenido de cloruros y sulfatos, el pH, las condiciones redox, las corrientes vagabundas y el contacto con hormigón u otros metales. World Stainless identifica específicamente la concentración de cloruros, la resistividad del suelo y el pH como variables de selección para el acero inoxidable enterrado. Por último, identifique los pares galvánicos: el acero al carbono, el acero galvanizado, las aleaciones de cobre, las aleaciones de níquel, el titanio e incluso los recargues de soldadura pueden modificar la configuración electroquímica. La relación de áreas, la continuidad eléctrica y la conductividad del electrolito determinan si el acoplamiento galvánico es significativo.
El estado de fabricación completa la definición de la exposición. Especifique la forma real del producto, el tratamiento térmico, el proceso de soldadura, el metal de aportación, el decapado y la pasivación, el acabado superficial, la eliminación de cascarilla, el control de la contaminación y la limpieza posterior a la soldadura. Una placa recocida en solución y un conjunto soldado con coloración térmica no son superficies equivalentes. El mecanismo determinante puede ser la picadura, la corrosión por resquicios, la corrosión general, la corrosión intergranular, la corrosión galvánica o el agrietamiento por corrosión bajo tensión; la selección del grado se basa en ese diagnóstico.
Cribado mediante PREN y tablas de corrosión
Una vez definidos el mecanismo y la exposición, realice un cribado de los grados candidatos utilizando datos publicados de composición, PREN y tablas de corrosión. Para los aceros inoxidables austeníticos y dúplex, la International Molybdenum Association proporciona la expresión:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Un PREN más alto indica, por lo general, una mayor resistencia relativa a la picadura inducida por cloruros en condiciones comparables. No predice una vida útil garantizada, una concentración crítica de cloruros ni la resistencia a todas las formas de corrosión. La fórmula tampoco tiene en cuenta la geometría de los resquicios, la contaminación superficial, la microestructura de la soldadura, las tensiones residuales, el historial térmico ni los efectos galvánicos. Importan los valores de nitrógeno y la composición de cada colada, y pueden utilizarse distintas convenciones de PREN para las aleaciones que contienen tungsteno.
Utilice el PREN como índice de cribado, no como un límite de aprobación o rechazo. World Stainless proporciona valores de PRE para suelos y hormigón de 19 para 1.4301, 25 para 1.4401 y 1.4521, y 34 para el dúplex 1.4462. Estas cifras ayudan a clasificar los candidatos, pero no significan que 1.4521 vaya a comportarse de forma idéntica a 1.4401 en todos los suelos ni que 1.4462 sea inmune al ataque por resquicios. El agotamiento local de oxígeno y los depósitos pueden neutralizar las ventajas de una composición favorable a granel.
Las tablas de corrosión publicadas proporcionan el siguiente filtro. World Stainless asocia puntuaciones de selección más bajas con los tipos 304/304L, condiciones intermedias con los tipos 316/316L o 444, condiciones más severas con el tipo 317L y entornos muy agresivos con 904L, aleaciones superdúplex o aleaciones con un 6 % de molibdeno. Considere estas asociaciones como orientaciones condicionadas. El tipo 316L puede ser un candidato razonable para un componente costero con buen drenaje y lavado periódico, mientras que un accesorio con resquicios expuesto a cloruros calientes y concentrados puede requerir otro diseño, otra aleación o ambos. «Grado marino» no identifica el nivel de cloruros, la temperatura ni el ciclo de humedad y secado.
Compruebe la tabla frente al mecanismo determinante real. El PREN ayuda en el caso de la picadura y suele proporcionar información comparativa útil sobre la resistencia a la corrosión por resquicios, pero no permite evaluar la corrosión intergranular causada por sensibilización ni establece la resistencia al agrietamiento por corrosión bajo tensión inducido por cloruros. Un grado de menor aleación con un diseño sólido y bien drenado puede superar a un grado con mayor PREN atrapado bajo depósitos. A la inversa, una superficie lisa y abierta puede ocultar un riesgo grave en una junta o una soldadura.
Confirmación de la elección mediante ensayos y normas
Los ensayos deben reproducir el mecanismo de fallo sospechado y la peor condición de servicio creíble. Si la corrosión por resquicios es el factor determinante, ASTM G78-95 es directamente pertinente. ASTM International describe esta práctica como un conjunto de procedimientos para identificar las condiciones que probablemente causen corrosión por resquicios y para comparar la resistencia relativa a este tipo de corrosión de aleaciones inoxidables de base hierro y de base níquel en entornos acuosos especificados que contienen cloruros. Sus formadores de resquicios y condiciones de exposición hacen que la comparación sea más significativa que la realizada con una probeta pulida y expuesta libremente.
Para comparar la picadura, pueden ser útiles los métodos con cloruro férrico de ASTM G48 o los ensayos de temperatura crítica de picadura de ASTM G150, siempre que se indiquen sus limitaciones. El cloruro férrico es un medio de cribado agresivo, no una réplica de todas las soluciones de proceso. La temperatura crítica de picadura constituye una evidencia comparativa bajo un protocolo definido, no una predicción directa de la vida útil en planta. Las prácticas de ASTM A262 abordan la susceptibilidad al ataque intergranular en aceros inoxidables austeníticos, mientras que pueden ser necesarias la cualificación de la soldadura y el examen metalográfico cuando el historial térmico sea importante.
La evaluación del agrietamiento por corrosión bajo tensión debe aplicar la tensión de tracción pertinente, el estado de tensiones residuales, la temperatura y el entorno químico. Un ensayo que omita una de esas variables no puede descartar el agrietamiento. Cuando sea posible la corrosión galvánica, ensaye los materiales realmente acoplados, con relaciones de áreas, continuidad eléctrica y química del electrolito representativas. En el caso de componentes enterrados, utilice suelos o soluciones sintéticas de poros que reproduzcan la resistividad, la humedad, los cloruros y el pH, en lugar de basarse únicamente en datos de agua de mar.
La decisión final debe documentar el intervalo de exposición, el mecanismo determinante, las composiciones candidatas, el cálculo del PREN, la comparación con tablas publicadas, los controles de fabricación, el método de ensayo, los criterios de aceptación y el plan de inspección. Si el diseño depende de una suposición no verificada —como un drenaje rápido, la ausencia de concentración de cloruros o unas tensiones residuales insignificantes—, dicha suposición debe figurar en la base de diseño y en las inspecciones de mantenimiento. Por tanto, la selección del grado es una decisión de ingeniería iterativa: definir el entorno, identificar cómo puede iniciarse el ataque, cribar las aleaciones, ensayar la debilidad creíble y, a continuación, revisar la geometría o los requisitos de fabricación cuando cambiar únicamente el grado no permita controlar el riesgo.
Errores comunes en la selección de calidades
Considerar que el 304 es universalmente resistente a la corrosión
El acero inoxidable austenítico Tipo 304, designado habitualmente como 1.4301 conforme a las normas EN, suele considerarse una solución de uso general para cualquier problema de corrosión. Esto constituye un error de diseño. Su contenido de cromo favorece la formación de una película pasiva, pero el 1.4301 no contiene una adición deliberada de molibdeno y, por tanto, presenta menor resistencia a la picadura y a la corrosión por rendijas inducidas por cloruros que las calidades que contienen molibdeno, como 1.4401 (Tipo 316), o determinados aceros inoxidables dúplex.
La diferencia es especialmente importante cuando las superficies permanecen húmedas, se acumulan depósitos o la evaporación concentra repetidamente las sales. La pulverización marina, las zonas de salpicadura de las mareas, las sales utilizadas para el deshielo de carreteras y las escorrentías contaminadas pueden generar niveles de cloruros muy superiores a los que sugeriría la atmósfera circundante. Una barandilla de 1.4301 limpia y con buen drenaje puede tener un comportamiento aceptable, mientras que la misma calidad debajo de una junta, en una unión solapada atornillada o dentro de un soporte parcialmente sellado puede desarrollar un ataque localizado.
El manual de diseño de estructuras de acero inoxidable identifica el contenido de cloruros, la temperatura, los contaminantes, la acidez, los agentes oxidantes y la disponibilidad de oxígeno como factores que afectan a la picadura. Indica específicamente que el 1.4401 o determinadas calidades dúplex son preferibles al 1.4301 para exposiciones costeras o a sales de deshielo. «Preferible» constituye aquí una valoración basada en el entorno de servicio, no una garantía de que el 1.4401 permanezca libre de corrosión. Una calidad dúplex como 1.4462 puede proporcionar un margen mayor frente al ataque localizado por cloruros, pero su idoneidad sigue dependiendo del diseño, la fabricación y la exposición.
La guía de 2025 de World Stainless sobre suelos y hormigón ilustra la naturaleza relativa, no absoluta, de este tipo de comparaciones. Proporciona valores PRE de 19 para 1.4301, 25 para 1.4401 y 1.4521, y 34 para el dúplex 1.4462. Estas cifras respaldan la selección de una aleación con mayor contenido de elementos cuando la exposición a cloruros es más severa; no convierten una rendija expuesta en un detalle seguro. En aplicaciones enterradas, la misma guía exige considerar la concentración de cloruros, la resistividad del suelo y el pH. Una calidad seleccionada a partir de supuestos atmosféricos puede no ser adecuada para un suelo húmedo que contenga cloruros.
La fabricación también puede eliminar parte de la ventaja esperada. La coloración térmica, el hierro incrustado, las marcas de amolado áspero y la contaminación de las soldaduras pueden dañar la condición pasiva local o crear puntos de iniciación. Un drenaje deficiente produce un efecto similar. Seleccionar 1.4401 y mantener al mismo tiempo rendijas estrechas, repisas horizontales y soldaduras contaminadas no sustituye al control de dichas características.
Suponer que el 316 elimina la corrosión por cloruros
El 1.4401, o Tipo 316, es más resistente a la picadura por cloruros que el 1.4301 porque su adición de molibdeno mejora la estabilidad de la película pasiva en muchos entornos que contienen cloruros. Se trata de una ventaja comparativa, no de inmunidad. Los cloruros aún pueden iniciar picaduras o atacar rendijas con déficit de oxígeno en el 1.4401, especialmente cuando la temperatura, la concentración, el tiempo de humectación y los depósitos aumentan la severidad local.
La corrosión por rendijas es especialmente fácil de subestimar. La British Stainless Steel Association afirma que comienza allí donde la disponibilidad de oxígeno es extremadamente baja. Dentro de una unión con junta o debajo de una arandela, el agotamiento de oxígeno modifica la electroquímica local; posteriormente, la acidificación y la concentración de cloruros pueden acelerar la disolución. El ASM Handbook describe el proceso como una interacción acoplada de reacciones electroquímicas, reacciones químicas homogéneas y transporte de masa. La geometría de la rendija, el estado de la aleación y el entorno actúan conjuntamente. Un mayor contenido de elementos de aleación no elimina la rendija.
ASTM G78-95, Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments, proporciona procedimientos para identificar las condiciones que probablemente causen corrosión por rendijas y para comparar la resistencia relativa en entornos de ensayo determinados. Su alcance es importante. Una comparación de ensayos realizada en condiciones definidas no puede servir como garantía del comportamiento en campo para diferentes diseños de uniones, temperaturas, depósitos o ciclos de exposición.
El acoplamiento galvánico crea otra vía de fallo. Si el 1.4401 está conectado eléctricamente a un metal menos noble mientras se encuentra sumergido en una solución conductora de cloruros, la relación de áreas, la continuidad eléctrica y las áreas expuestas relativas afectan a la corriente de corrosión. El acero inoxidable puede permanecer pasivo, o el metal menos noble puede sufrir un ataque acelerado; el resultado depende del par galvánico y de la geometría, no únicamente de la designación del acero inoxidable. Las arandelas aislantes, el drenaje y la selección de elementos de fijación compatibles pueden ser más importantes que pasar de una calidad de acero inoxidable a otra.
Las tensiones también modifican el problema. La BSSA identifica la fisuración por corrosión bajo tensión como un fenómeno que requiere tensión de tracción junto con factores ambientales específicos. Las tensiones residuales de soldadura, la conformación en frío, los movimientos térmicos restringidos y las cargas aplicadas pueden combinarse con condiciones de alta temperatura que contengan cloruros. El Tipo 316 no es una solución universal para la fisuración por corrosión bajo tensión provocada por cloruros, especialmente cuando las temperaturas y las concentraciones son elevadas.
Utilizar el PREN como cálculo de diseño completo
El Número Equivalente de Resistencia a la Picadura es útil para realizar una selección preliminar de calidades, pero no constituye un modelo de vida útil, un criterio de aceptación ni una garantía de comportamiento en campo. La International Molybdenum Association expresa la fórmula para aceros austeníticos y dúplex como PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N. Un valor calculado más alto generalmente indica una mayor resistencia relativa a la picadura en entornos que contienen cloruros.
La palabra «relativa» tiene aquí un significado técnico. El PREN compara la composición química nominal de las aleaciones; no calcula la temperatura crítica de picadura de un producto, una soldadura o un acabado superficial determinados. No describe las dimensiones de la rendija, los depósitos de cloruros, el pH, el transporte de oxígeno, la corriente galvánica, las tensiones ni los ciclos de humectación. El nitrógeno, el molibdeno y el cromo pueden distribuirse de manera diferente entre las fases del material dúplex, mientras que la segregación y el tratamiento térmico pueden afectar al comportamiento local. El metal de soldadura y las zonas afectadas térmicamente también requieren una atención específica.
World Stainless relaciona puntuaciones bajas de selección con el Tipo 304/304L, condiciones intermedias con el Tipo 316/316L o 444, condiciones más severas con el Tipo 317L, y entornos muy agresivos con calidades como 904L, superdúplex y aleaciones con un 6 % de molibdeno. Se trata de un marco de selección gradual, no de una autorización para seleccionar basándose únicamente en el PREN. La guía sobre servicios enterrados del mismo documento vuelve a poner en primer plano las variables ambientales: deben considerarse la concentración de cloruros, la resistividad del suelo y el pH.
Por tanto, la aceptación debe basarse en la especificación de servicio, los métodos de ensayo aplicables y la verificación del diseño. ASTM G78-95 puede respaldar ensayos comparativos de corrosión por rendijas; no puede certificar todas las uniones instaladas. Una selección técnicamente defendible registra la exposición, la temperatura, la fuente de cloruros, la geometría, el estado de fabricación, el estado tensional, el acceso para inspección y las medidas de limpieza o drenaje. El PREN puede reducir el número de candidatos. No puede tomar esas decisiones por el diseñador.
Marco de referencia: normas, manuales y guías técnicas
Las afirmaciones sobre la corrosión del acero inoxidable requieren una fuente adecuada a la pregunta planteada. Un método de ensayo no sustituye a una descripción del mecanismo; una ecuación PREN no predice la vida útil en servicio; y una tabla de selección de calidades no puede eliminar los efectos de las hendiduras, la soldadura, los depósitos, las tensiones ni el drenaje. Por tanto, las referencias que se indican a continuación resultan más útiles cuando se leen como un marco integrado y no como autoridades intercambiables.
ASTM G78 y ensayos comparativos de corrosión
ASTM G78-95, Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments, aborda un problema experimental específico: cómo identificar las condiciones que probablemente produzcan corrosión en hendiduras y comparar la resistencia relativa de las aleaciones bajo exposiciones definidas con presencia de cloruros. Sus procedimientos emplean deliberadamente regiones protegidas o en contacto, de modo que el ensayo pueda examinar la corrosión asociada con el transporte de masa y el acceso de oxígeno restringidos.
Este alcance es importante. ASTM G78-95 es una guía para ensayos comparativos, no una clasificación universal de las calidades de acero inoxidable aplicable a cualquier instalación. Los resultados dependen de la solución, el nivel de cloruros, la temperatura, la duración de la exposición, el formador de la hendidura, el estado superficial y el método de evaluación. Un material que presenta un mejor comportamiento en un ensayo normalizado con agua de mar puede fallar aun así en una junta estrecha con junta de estanqueidad, un detalle de hormigón contaminado con cloruros o un soporte de tubería lleno de depósitos. El ensayo puede revelar la susceptibilidad en condiciones especificadas, pero no puede reproducir todas las geometrías ni todos los historiales operativos.
El método también debe diferenciarse de los ensayos de picadura. La picadura y la corrosión en hendiduras dependen ambas de la ruptura de la película pasiva, pero una hendidura impone un entorno local distinto. El transporte restringido de oxígeno, la acidificación y la concentración de cloruros dentro de la región protegida pueden hacer que una solución a granel aparentemente aceptable resulte dañina en el punto de contacto. Por consiguiente, ASTM G78 respalda la comparación de aleaciones y la evaluación preliminar de exposiciones, mientras que la evaluación del diseño debe examinar también la unión real, el acabado superficial, el estado de la soldadura y las prácticas de limpieza.
ASM International proporciona la explicación a nivel de mecanismo que sustenta ese resultado. Su análisis de la corrosión en hendiduras describe un proceso acoplado en el que intervienen reacciones electroquímicas, reacciones químicas homogéneas y transporte de masa. La geometría de la hendidura controla la rapidez con la que el oxígeno y las especies disueltas entran o salen; la aleación controla la estabilidad de la película y la repasivación; y el entorno controla las reacciones que concentran una química agresiva. Por ello, la designación nominal de una calidad, por sí sola, no puede establecer la resistencia en una hendidura concreta.
Orientaciones de BSSA, World Stainless e IMOA
La British Stainless Steel Association (BSSA) resulta especialmente útil para diferenciar mecanismos que a menudo se agrupan bajo la única palabra «corrosión». Su material técnico identifica la picadura, la corrosión en hendiduras, la corrosión intergranular, el agrietamiento por corrosión bajo tensión, la corrosión galvánica y la corrosión general como mecanismos principales que afectan a los aceros inoxidables. Señala que la corrosión en hendiduras comienza donde la disponibilidad de oxígeno es extremadamente baja, una descripción concisa de la condición de aireación diferencial que inicia cambios en la química local dentro de una región protegida.
BSSA también deja clara la exigencia de tensiones para el agrietamiento por corrosión bajo tensión: las tensiones de tracción deben actuar conjuntamente con factores ambientales específicos. Esta afirmación evita un error común en la selección de calidades. Aumentar la resistencia de una aleación a la picadura por cloruros no elimina automáticamente el riesgo de agrietamiento, ya que siguen siendo relevantes las tensiones residuales, las tensiones aplicadas, la temperatura, la concentración de cloruros y la microestructura susceptible. El material de BSSA es una guía explicativa, no un cálculo de diseño específico para un componente ni una garantía de servicio sin grietas.
World Stainless amplía el análisis hacia la selección. Su guía educativa asocia puntuaciones de selección bajas con Type 304/304L, condiciones intermedias con Type 316/316L o 444, condiciones más severas con Type 317L y entornos altamente agresivos con calidades como 904L, superduplex y aleaciones con un 6 % de molibdeno. Estas categorías sirven como orientación preliminar y no autorizan a ignorar los detalles de la exposición. La elección de una calidad aún debe tener en cuenta el agua estancada, la evaporación, los depósitos, el aporte térmico de la soldadura, las hendiduras, los productos químicos de limpieza y la temperatura.
Su guía de 2025 sobre suelos y hormigón es más específica para aplicaciones enterradas. Proporciona valores PRE de 19 para 1.4301, de 25 para 1.4401 y 1.4521, y de 34 para el dúplex 1.4462. También hace hincapié en la concentración de cloruros, la resistividad del suelo y el pH. Estas variables pueden diferir considerablemente dentro de un mismo emplazamiento, por lo que los valores no deben interpretarse como una escala de vida útil para servicio enterrado. La química de los poros del hormigón, la carbonatación, la fisuración, el movimiento de la humedad y el contacto con otros metales pueden modificar la exposición experimentada por el acero.
La International Molybdenum Association (IMOA) define la expresión del número equivalente de resistencia a la picadura utilizada habitualmente para los aceros inoxidables austeníticos y dúplex como: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Un valor calculado más alto indica, por lo general, una mayor resistencia relativa a la picadura en entornos con presencia de cloruros. Sin embargo, PREN es una comparación basada en la composición química. No incluye el estado superficial, la metalurgia de la soldadura, la geometría de la hendidura, la actividad de los cloruros, la temperatura, las tensiones mecánicas ni la contaminación derivada de la fabricación. No constituye una predicción completa de la vida útil en servicio, y las calidades con valores PREN similares pueden comportarse de forma diferente debido a sus distintas microestructuras e historiales de procesamiento.
Referencias de ASM, Outokumpu, ESDEP y Uhlig
El ASM Handbook proporciona el contexto general más sólido sobre los mecanismos dentro de este conjunto de fuentes. Su contenido relaciona el comportamiento de la película pasiva, la electroquímica local, el transporte y el estado del material, y ayuda a explicar por qué la picadura, la corrosión en hendiduras, el ataque galvánico y el agrietamiento por corrosión bajo tensión responden de manera diferente ante un mismo entorno. Es una referencia técnica para comprender las causas y las variables, no un sustituto de una especificación del proyecto, un ensayo de cualificación o una evaluación de fractura.
La guía técnica de Outokumpu sobre aceros inoxidables añade un contexto práctico sobre las familias de aleaciones, los mecanismos de corrosión, la fabricación y la selección de calidades. Resulta útil para relacionar el cromo, el níquel, el molibdeno y el nitrógeno con las calidades austeníticas, ferríticas y dúplex, y también muestra por qué la soldadura, la coloración térmica, la contaminación superficial y el acabado afectan al comportamiento real. Dado que parte de la guía está organizada en torno a familias de productos y aplicaciones típicas, sus tablas deben comprobarse frente a la norma exacta del producto, el tratamiento térmico y las condiciones de servicio.
El manual de diseño estructural de acero inoxidable de ESDEP sitúa la resistencia a la corrosión dentro del diseño estructural. Identifica el contenido de cloruros, la temperatura, los contaminantes, la acidez, los agentes oxidantes y el oxígeno como factores que afectan a la picadura. Para la exposición costera o a sales de deshielo, señala que se prefieren 1.4401 o calidades dúplex adecuadas frente a 1.4301. Se trata de una recomendación orientada al diseño, no de una regla costera universal: las zonas de salpicadura, las repisas protegidas, el drenaje, la retención de sal, los detalles de soldadura y el acceso para inspección pueden hacer que dos estructuras situadas en el mismo entorno atmosférico se comporten de manera diferente.
Por último, Corrosion Handbook, de Uhlig, proporciona un contexto más amplio sobre el control de la corrosión, incluidos los principios electroquímicos, la corrosión galvánica, el agrietamiento por corrosión bajo tensión, la selección de materiales, los recubrimientos, los inhibidores y el control ambiental. Su valor reside en conectar los problemas del acero inoxidable con la ingeniería general de la corrosión, en lugar de tratar la composición de la calidad como la única variable. Al igual que las demás referencias, tiene limitaciones. La orientación de un manual debe trasladarse a la aleación, la geometría, el proceso de fabricación, el entorno y las consecuencias reales del fallo. Utilizadas conjuntamente, estas fuentes respaldan una secuencia defendible: identificar el mecanismo, caracterizar la exposición, seleccionar las calidades candidatas, controlar la fabricación y la geometría, y validar la elección mediante ensayos pertinentes o pruebas obtenidas en campo.
Referencias
- [1] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/3-corrosion-mechanisms-in-stainless-steel/
- [2] Steel grades and PREN expression. International Molybdenum Association technical guidance. https://www.imoa.info/molybdenum-uses/molybdenum-grade-stainless-steels/steel-grades.php
- [3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM G78-95, 1995. https://store.astm.org/g0078-95.html
- [4] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/technical-library-principles-of-corrosion-mechanisms-page1/
- [5] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf
- [6] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf