




Что означает коррозионная стойкость нержавеющей стали
Коррозионная стойкость нержавеющей стали — это способность сплава формировать, сохранять и восстанавливать пассивную пленку, обогащённую хромом, в заданных условиях эксплуатации. Это не постоянное свойство, которое материал сохраняет после выхода с металлургического предприятия при любом применении. Марка нержавеющей стали может оставаться пассивной в чистой аэрированной воде и подвергаться быстрому локальному разрушению в узкой щели, содержащей хлориды, при повышенной температуре. Обозначение сплава указывает его номинальный химический состав; эксплуатационные характеристики также зависят от геометрии, состояния поверхности, истории изготовления, напряжений и условий воздействия среды.

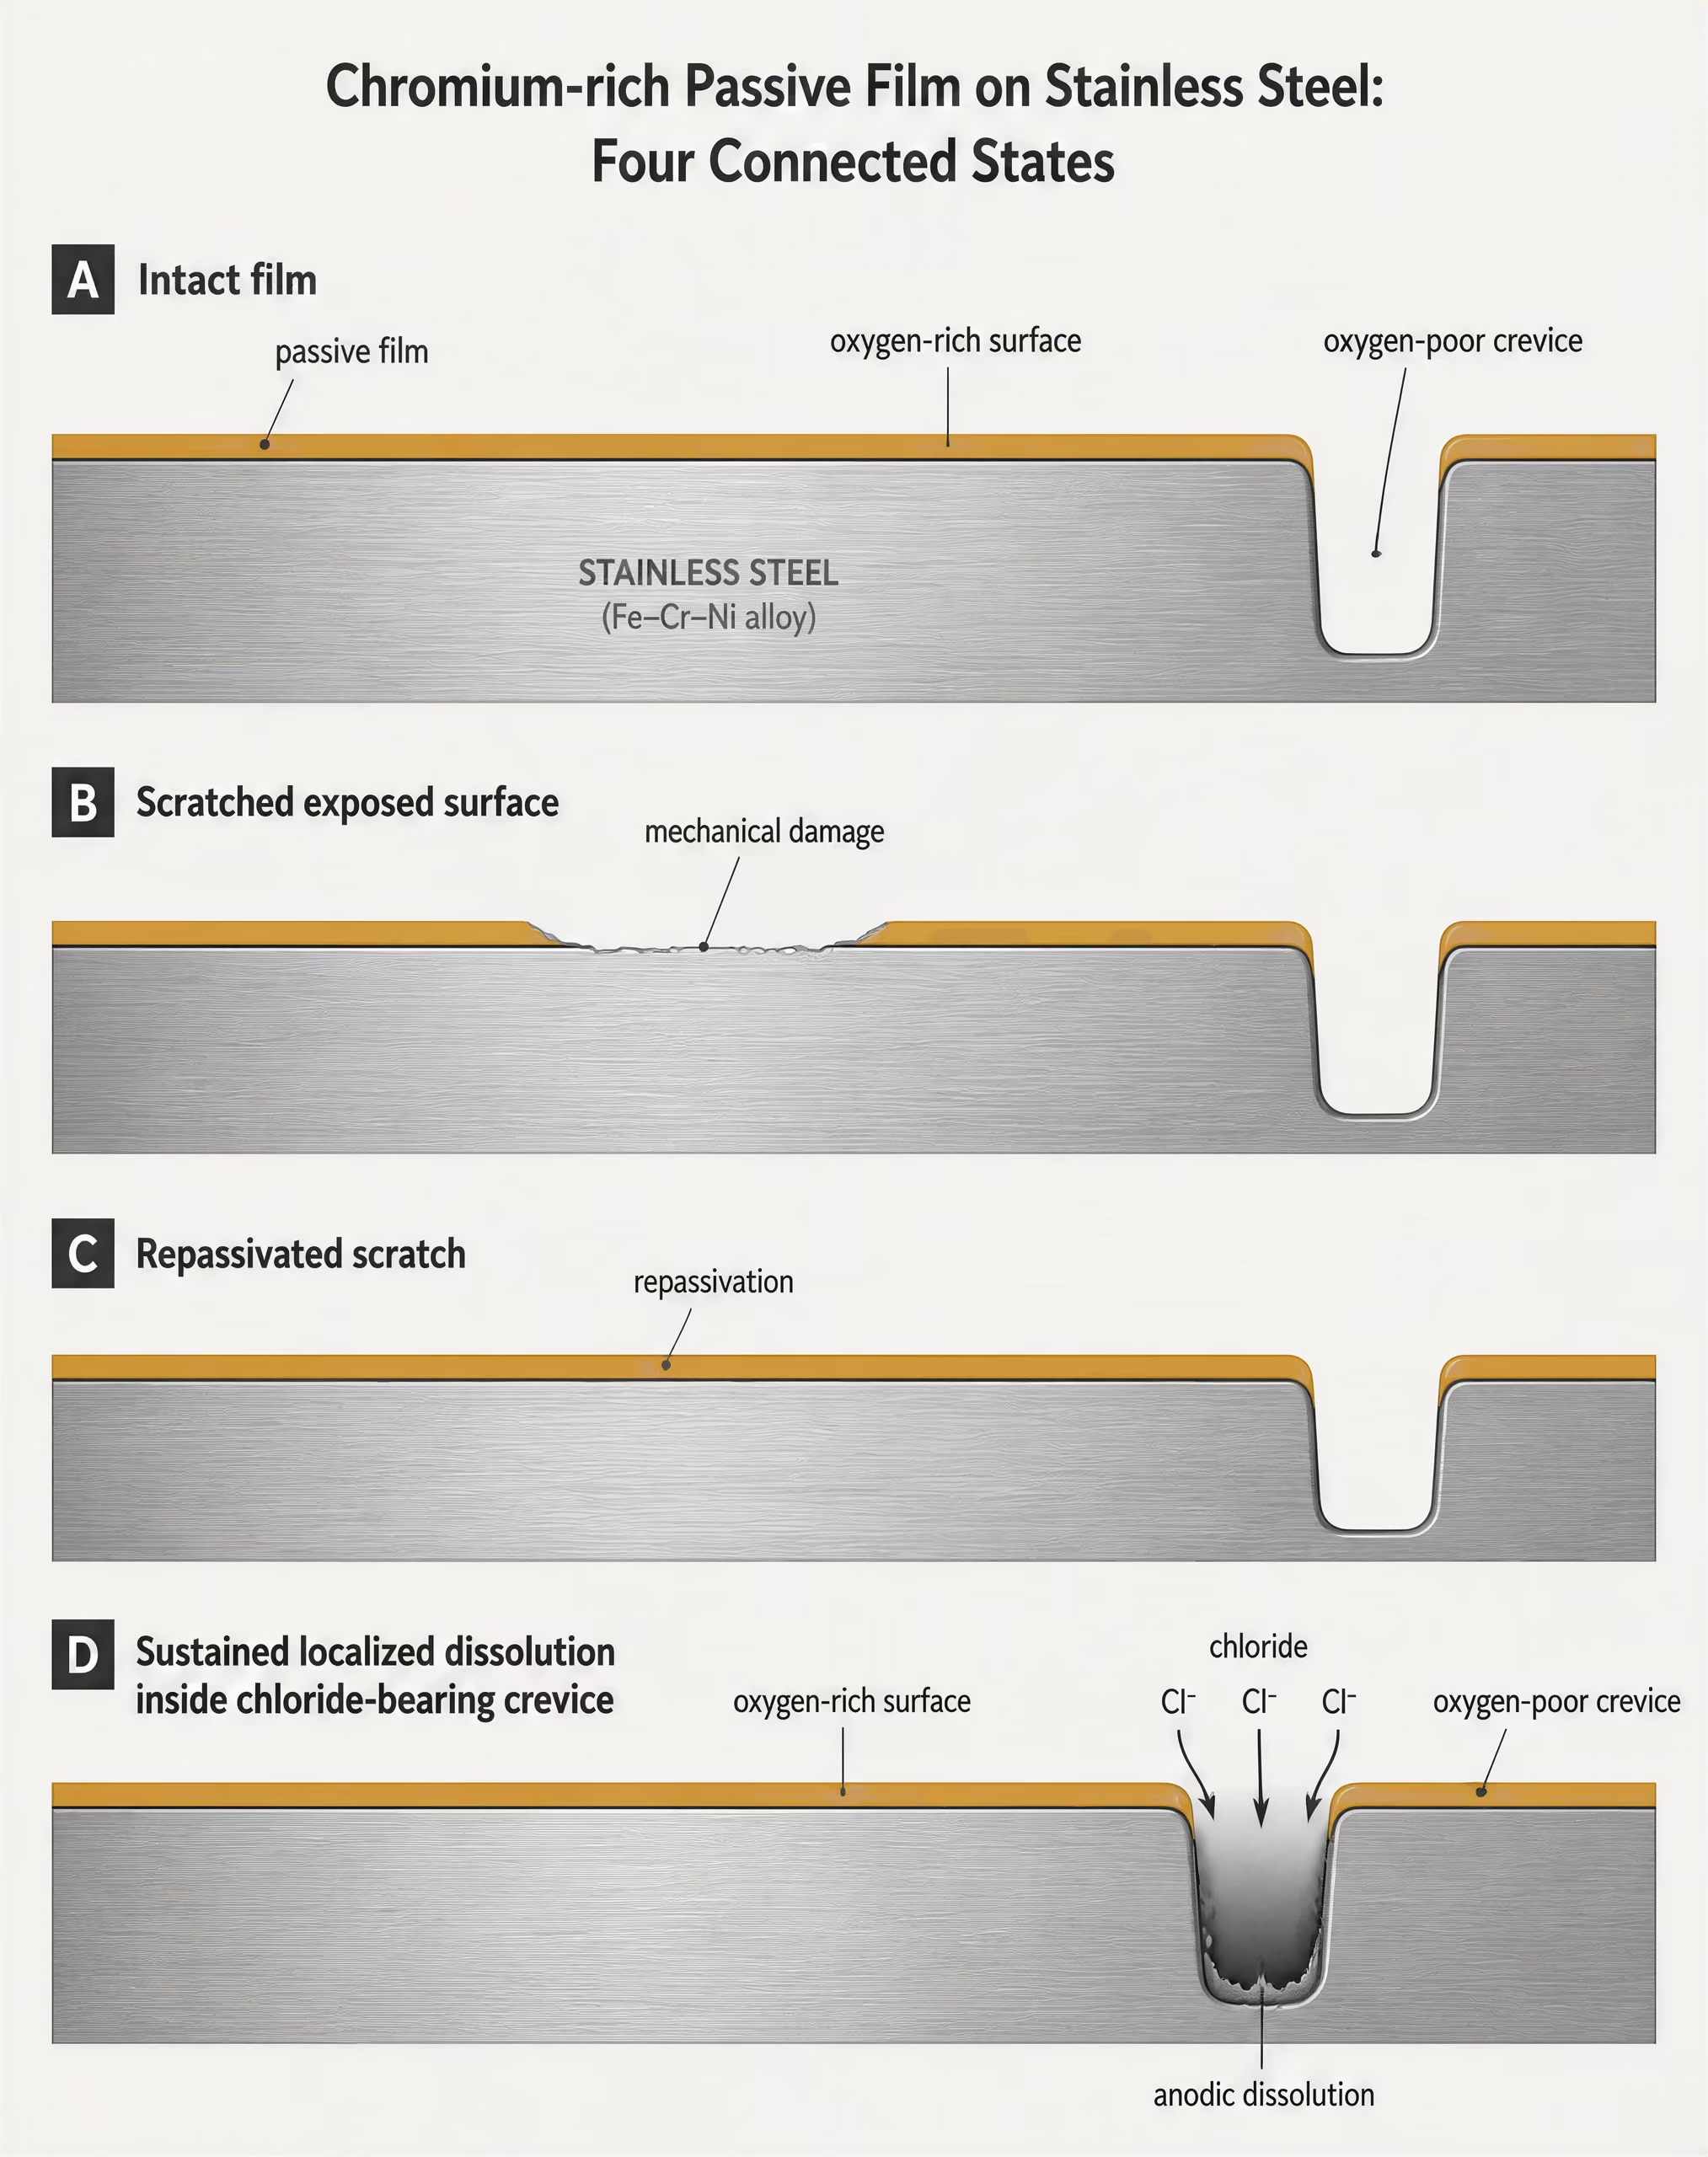
Пассивные плёнки и депассивация
Когда нержавеющий сплав, содержащий достаточное количество хрома, подвергается воздействию воздуха или воды, хром на поверхности реагирует с кислородом и образует чрезвычайно тонкую плёнку, обогащённую оксидами. Этот пассивный слой резко снижает скорость растворения железа, хрома и других легирующих элементов. Это не лакокрасочное покрытие, и он не изолирует металл от окружающей среды навсегда. Плёнка остаётся динамичной: она может быть механически повреждена, локально растворена или изменена под воздействием колебаний pH, концентрации хлоридов, температуры и электрохимического потенциала.
Репассивация Повторное образование защитной пассивной плёнки после локального повреждения, когда сплав и условия окружающей среды позволяют восстановить плёнку.
Чистая поверхность часто может быстро восстановить плёнку, поскольку окружающий сплав поставляет хром, а среда — кислород. Внутри застойной щели, под отложениями, на шероховатом участке побежалости сварного шва или под загрязнением, концентрирующим хлориды, такое восстановление происходит труднее. Это различие имеет большое значение. Царапина на открытой, хорошо аэрируемой поверхности может быстро репассивироваться, тогда как небольшой дефект в защищённой щели способен стать очагом устойчивого растворения металла.
Основные механизмы коррозии
- Питтинговая коррозия Локализованное разрушение пассивной плёнки, поддерживаемое средой, богатой хлоридами.
- Щелевая коррозия Разрушение в обеднённых кислородом зазорах, соединениях и отложениях.
- Межкристаллитная коррозия Преимущественное разрушение, связанное с восприимчивым химическим составом границ зёрен.
- Коррозионное растрескивание под напряжением Растрескивание, требующее наличия растягивающего напряжения и определённых факторов окружающей среды.
- Гальваническая коррозия Электрохимическое разрушение, вызванное соединением разнородных металлов.
- Общая коррозия Относительно равномерное растворение по открытой поверхности.
Депассивация не обязательно приводит к равномерному утонению. Нержавеющие стали часто разрушаются по локальным механизмам. Британская ассоциация нержавеющей стали относит к основным механизмам, воздействующим на нержавеющие стали, питтинговую коррозию, щелевую коррозию, межкристаллитную коррозию, коррозионное растрескивание под напряжением, гальваническую коррозию и общую коррозию. Питтинговая коррозия начинается, когда небольшой участок разрушения пассивной плёнки становится анодной областью, а ионы хлорида способствуют поддержанию растворения. Согласно BSSA, щелевая коррозия начинается в местах с крайне низкой доступностью кислорода. Химический состав внутри щели отличается от состава основного раствора: ионы металлов подвергаются гидролизу, кислотность повышается, а хлориды могут перемещаться в ограниченный объём для поддержания баланса заряда.
В справочнике ASM щелевая коррозия описывается как сопряжённый процесс, включающий электрохимические реакции, гомогенные химические реакции и перенос массы. Это объясняет, почему деталь конструкции, номинально небольшая, может определять разрушение. Болтовое нахлёсточное соединение, край прокладки, резьбовое соединение или место контакта с опорой могут ограничивать перенос кислорода и удерживать раствор, даже когда окружающая поверхность выглядит чистой. Поэтому щелевая коррозия — это не просто проверка содержания хрома. Это реакционная система, включающая сплав, размеры щели и раствор, удерживаемый внутри неё.
Переменные коррозии, связанные с изготовлением
- Цвета побежалости после сварки Могут оставлять менее защитный оксид и локально изменённую поверхность.
- Внедрённое железо Может вызывать ржавые пятна и образование локальных электрохимических участков.
- Загрязнение при шлифовании Может вносить частицы углеродистой стали или образовывать бороздки, удерживающие хлориды.
- Термическая история сварки Может изменять риск сенсибилизации или баланс фаз в дуплексной стали.
- Поверхностные отложения Могут ограничивать доступ кислорода и удерживать концентрированный электролит.
Процесс изготовления может изменить исходное состояние пассивной плёнки. Побежалость, внедрённое железо, загрязнение от шлифования, брызги сварочного металла и шероховатые термически изменённые поверхности могут снижать локальную стойкость или создавать участки, где удерживаются отложения. Очистка, травление или соответствующая механическая и химическая обработка поверхности могут восстановить более подходящее состояние поверхности, но не способны компенсировать наличие щели, в которой постоянно концентрируются хлориды. Конструкция и технология изготовления являются частью мер по контролю коррозии.
Почему названия марок сами по себе не определяют эксплуатационные характеристики
| Марка нержавеющей стали | Распространённое обозначение EN | Отличительная характеристика |
|---|---|---|
| Марка 304L | 1.4307 | Аустенитная марка с низким содержанием углерода |
| Марка 316L | 1.4404 | Аустенитная марка с низким содержанием углерода и молибденом |
| Марка 444 | 1.4521 | Ферритная марка с молибденом |
| Дуплексная сталь 2205 | 1.4462 | Дуплексная аустенитно-ферритная структура |
Обозначение марки — это категория химического состава, а не универсальная гарантия коррозионной стойкости. Например, сталь типа 304L обычно обозначается как 1.4307 в системе EN, а тип 316L соответствует обозначению 1.4404. Их номинальные составы различаются, особенно по содержанию молибдена, однако ни одно из этих обозначений не указывает концентрацию хлоридов, температуру, условия доступа кислорода, геометрию щели или приложенное напряжение в компоненте. Именно эти неуказанные переменные могут определить, сохранится ли пассивная плёнка.
| Уровень доказательности | Что он может показать | Чего он не может установить |
|---|---|---|
| Сравнение сплавов | Относительную стойкость в заданных условиях | Универсальные эксплуатационные характеристики |
| Лабораторное испытание | Характеристики в заданном растворе для определённого образца и по определённой процедуре | Срок службы каждого изготовленного узла |
| Опыт эксплуатации компонента | Фактические характеристики в документально подтверждённом применении | Переносимость результатов на другую геометрию или условия воздействия |
Относительная стойкость сплава — это один уровень доказательств. Лабораторное сравнение — другой. Фактические характеристики компонента — третий, и их не следует считать взаимозаменяемыми. Ранжирование по результатам испытаний может показать, что один сплав при использовании определённого испытательного раствора и процедуры дольше сопротивляется питтинговой или щелевой коррозии, чем другой. Однако оно не устанавливает срок службы изготовленной сборки со сварными швами, отложениями и переменными температурами.
PREN Эквивалентное число стойкости к питтинговой коррозии — основанный на химическом составе оценочный индекс относительной стойкости к хлоридной питтинговой коррозии; он не предназначен для прогнозирования срока службы.[2] Steel grades and PREN expression. International Molybdenum Association. International Molybdenum Association technical guidance.
PREN иллюстрирует как ценность, так и ограниченность сравнения по маркам. Международная ассоциация молибдена приводит следующую формулу для аустенитных и дуплексных сталей:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Более высокое значение PREN обычно указывает на большую относительную стойкость к хлоридно-индуцированной питтинговой коррозии при сопоставимых условиях. Limited evidence
Более высокое расчётное значение обычно указывает на большую относительную стойкость к питтинговой коррозии, вызываемой хлоридами, при сопоставимых условиях. Оно не позволяет предсказать время до разрушения конкретного компонента и не отражает в полной мере щелевую коррозию, влияние сварки, загрязнение поверхности, гальваническое сопряжение или коррозионное растрескивание под напряжением. Азот, молибден и хром могут повышать стойкость сплава, однако интенсивная щелевая коррозия всё же способна привести к разрушению высоколегированного материала.
World Stainless приводит значения PRE для 1.4301, 1.4401 и 1.4521, равные 19, 25 и 25 соответственно, а для дуплексной стали 1.4462 — 34, в своих рекомендациях по грунтам и бетону за 2025 год. Эти показатели поддерживают относительные сравнения; они не означают, что сталь 1.4462 сохранит полную свободу от коррозии в любом заглублённом применении. В тех же рекомендациях концентрация хлоридов, удельное электрическое сопротивление грунта и pH указаны как факторы выбора. World Stainless связывает более низкие баллы выбора со сталями типа 304/304L, промежуточные условия — со сталями типа 316/316L или 444, более тяжёлые условия — с типом 317L, а крайне агрессивные среды — со сталями 904L, супердуплексными сталями и сплавами с содержанием молибдена 6%. Эта последовательность является инструментом предварительного отбора, а не заменой анализа условий воздействия.
Температура может иметь решающее значение. Вероятность питтинговой и щелевой коррозии возрастает по мере нагрева растворов, содержащих хлориды, а испарение может концентрировать соли на поверхностях, которые лишь периодически бывают влажными. Воздействие прибрежных аэрозолей, противогололёдных солей, кислого конденсата и загрязнённой атмосферы создаёт риски, отличающиеся от рисков при погружении в чистую воду. Поэтому сплав, выбранный для внутреннего резервуара, может оказаться непригодным для наружного фланца, даже если оба компонента контактируют с водой.
Механизм, условия воздействия и конструкция как единая система
Последовательность выбора на основе системы
- Механизм Определите, является ли определяющим механизмом питтинговая, щелевая, гальваническая или общая коррозия, а также растрескивание.
- Воздействие Определите содержание хлоридов, температуру, pH, доступ кислорода, наличие отложений, циклы увлажнения и высыхания.
- Проектирование Проверьте дренаж, соединения, щели, сочетание материалов и напряжения.
- Изготовление Учитывайте цвета побежалости после сварки, загрязнение, термическую обработку и состояние поверхности.
Выбор марки следует начинать с предполагаемого механизма коррозии, а затем связывать этот механизм с условиями воздействия и конструкцией компонента. Британская ассоциация нержавеющей стали указывает, что для коррозионного растрескивания под напряжением необходимы растягивающие напряжения в сочетании с определёнными факторами окружающей среды. Остаточные сварочные напряжения, деформации при формовании, монтажные нагрузки и приложенное давление могут обеспечивать растягивающую составляющую; хлориды, температура и восприимчивость сплава — составляющую, связанную со средой. Одно лишь повышение содержания хрома не устраняет этот совокупный риск.
Гальваническая коррозия также зависит от сборки, а не от одной марки, рассматриваемой изолированно. Электрический контакт между нержавеющей сталью и менее благородным металлом, проводящий электролит и неблагоприятное соотношение площадей могут ускорить разрушение меньшего по площади анодного элемента. Изоляция, дренаж и сочетание материалов могут иметь не меньшее значение, чем замена марки нержавеющей стали.[3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM International. ASTM G78-95, 1995.
ASTM G78-95 устанавливает процедуры выявления условий, способных вызвать щелевую коррозию, и сравнения относительной стойкости к щелевой коррозии нержавеющих сплавов на основе железа и никеля в заданных водных средах, содержащих хлориды. Ключевое значение имеет выражение «заданные среды». Результат такого метода является свидетельством применительно к определённым условиям воздействия и конфигурации образца, а не универсальным сертификатом эксплуатационной пригодности.
Вопросы об условиях воздействия, которые необходимо зафиксировать
- Хлориды Как хлориды проникают на поверхность, концентрируются и удерживаются на ней?
- Температура Какие температуры возникают в нормальном режиме, при нарушениях режима и в локальных горячих зонах?
- Кислород В каких местах доступ кислорода различается по компоненту?
- Геометрия Где расположены прокладки, нахлёсточные соединения, резьбы, отложения или места контакта с опорами?
- Напряжения Какие остаточные, приложенные или термические растягивающие напряжения сохраняются?
- Техническое обслуживание Можно ли осушать, очищать и осматривать поверхность?
Поэтому практический выбор должен учитывать, где скапливается вода, высыхают ли отложения и повторно смачиваются ли они, каким образом проникают хлориды, какие температуры возникают, различается ли доступ кислорода на разных участках поверхности и какие напряжения сохраняются после изготовления. Для прибрежной строительной конструкции применение 1.4401 или подходящей дуплексной стали вместо 1.4301 может быть оправдано, если существует вероятность воздействия противогололёдной соли или морских отложений, как указано в рекомендациях по конструкциям из нержавеющей стали. Однако герметичная щель всё равно может потребовать изменения конструкции, устройства дренажа, применения другого типа соединения или выбора другого сплава.
Таким образом, коррозионная стойкость является результатом функционирования всей системы. Химический состав определяет потенциал пассивации; условия воздействия испытывают плёнку на прочность; технология изготовления и напряжения изменяют локальные условия; конструкция определяет, может ли среда удаляться или будет концентрироваться. Выбор марки обоснован только тогда, когда все четыре фактора рассматриваются совместно.
Металлургия пассивности и локализованной коррозии
Нержавеющая сталь противостоит коррозии, поскольку на её поверхности может образовываться тонкая оксидная плёнка, обогащённая хромом. Эта пассивная плёнка имеет толщину всего несколько нанометров, однако отделяет металл от воды, растворённого кислорода и агрессивных ионов. Пассивность не является постоянным защитным барьером. Хлориды могут проникать через слабые места в плёнке, и небольшой повреждённый участок может стать анодом, тогда как окружающая пассивная поверхность выполняет функцию катода. Результатом становится локализованная коррозия: питтинг или щелевая коррозия, которые могут углубляться, в то время как видимая поверхность в целом остаётся практически неизменной.[4] Corrosion mechanisms in stainless steel. British Stainless Steel Association. BSSA technical library.
Британская ассоциация нержавеющих сталей относит питтинговую коррозию, щелевую коррозию, межкристаллитную коррозию, коррозионное растрескивание под напряжением, гальваническую коррозию и общую коррозию к основным механизмам, воздействующим на нержавеющие стали. Каждый из этих механизмов зависит не только от номинального химического состава марки. Температура, концентрация хлоридов, кислотность, доступ кислорода, отложения, шероховатость поверхности, остаточные напряжения, термическая история сварки и геометрия щели — всё это влияет на сохранение пассивности.
Роль основных легирующих элементов
- Хром
- Способствует образованию пассивной плёнки, обогащённой хромом.
- Молибден
- Повышает стойкость к хлоридно-индуцированной питтинговой и щелевой коррозии.
- Азот
- Способствует стойкости к питтинговой коррозии и упрочняет аустенитные и дуплексные стали.
- Никель
- Стабилизирует аустенит и поддерживает пластичность и вязкость.
Хром, молибден, азот и никель
Хром — это элемент, который придаёт нержавеющей стали способность формировать пассивную плёнку. В промышленных марках нержавеющей стали хром способствует образованию оксидной плёнки, обогащённой соединениями хрома; такая плёнка обеспечивает более эффективную защиту, чем оксиды железа, образующиеся на обычной углеродистой стали. Повышение содержания хрома обычно улучшает сопротивляемость общей и питтинговой коррозии, однако номинальный процент содержания не описывает состояние поверхности в целом. Следы побежалости, оставшиеся рядом со сварным швом, внедрившиеся частицы железа, загрязнение после шлифования или шероховатая механически повреждённая поверхность могут создавать участки, где плёнка защищает хуже, чем можно было бы предположить по составу основного металла.
Молибден повышает сопротивляемость питтинговой и щелевой коррозии, вызываемой хлоридами. Его влияние особенно важно после того, как в питтинге или щели уже началось подкисление. Локальный химический состав внутри питтинга резко отличается от состава окружающего раствора: ионы металлов накапливаются, гидролиз снижает значение pH, а хлориды мигрируют в активную область для поддержания баланса зарядов. Сплавы, содержащие молибден, обычно лучше выдерживают такую агрессивную локальную химию, чем сопоставимые сплавы, легированные только хромом. Однако это не делает их неуязвимыми. Застойный горячий хлоридный раствор в узком соединении может вызывать коррозию молибденсодержащей марки, тогда как открытая чистая поверхность в том же растворе останется пассивной.
Азот повышает сопротивляемость питтинговой коррозии, а также упрочняет аустенитные и дуплексные нержавеющие стали. В дуплексных марках азот способствует стабилизации аустенита в процессе изготовления и поддерживает контролируемое соотношение аустенита и феррита. Его положительное влияние отражается в выражении для эквивалентного числа стойкости к питтинговой коррозии, или PREN, которое Международная ассоциация молибдена (IMOA) использует для аустенитных и дуплексных нержавеющих сталей:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Коэффициент при азоте велик, однако азот не является простой заменой любого другого легирующего элемента. Его эффективная концентрация ограничивается растворимостью, фазовым балансом и условиями производства. Избыточное или плохо контролируемое содержание азота может способствовать образованию пористости или нежелательных нитридов, тогда как недостаток азота в сварном шве из дуплексной стали может нарушить фазовый баланс и снизить сопротивляемость локализованной коррозии.
Никель выполняет другую основную функцию. Он стабилизирует аустенит, повышает пластичность и ударную вязкость и влияет на электрохимическое поведение пассивной поверхности. Никель не входит в выражение IMOA для PREN, поскольку PREN предназначено прежде всего для оценки относительной стойкости к питтинговой коррозии в присутствии хлоридов на основе содержания хрома, молибдена, вольфрама и азота. Поэтому коррозионные свойства сплава с высоким содержанием никеля могут не отражаться в простом сравнении PREN, особенно при воздействии восстановительных кислот, щелочных растворов или в условиях коррозионного растрескивания под напряжением.
Стойкость к питтинговой коррозии и PREN
PREN — это полезный расчёт для предварительной оценки, но не прогноз срока службы. Более высокие значения указывают на большую относительную стойкость к питтинговой коррозии в хлоридсодержащих средах при условии, что марки сравниваются в соответствующих и достаточно близких условиях. Это число не учитывает геометрию щели, качество сварки, включения, состояние поверхности, активность хлоридов, температуру или продолжительность воздействия. Оно также мало говорит о стойкости к серной и муравьиной кислотам, сильным щелочам, эрозионно-коррозионному воздействию или хлоридному коррозионному растрескиванию под напряжением.
World Stainless иллюстрирует функцию ранжирования, не представляя её как универсальное правило. В руководстве 2025 года по грунтам и бетону приведены значения PRE для 1.4301 — 19, для 1.4401 и 1.4521 — 25, а для дуплексной стали 1.4462 — 34. В том же документе подчёркивается, что при применении в подземных конструкциях необходимо учитывать концентрацию хлоридов, удельное сопротивление грунта и pH. Грунт, в котором используется марка с более высоким расчётным PREN, всё равно может вызвать коррозию, если влажная щель с недостатком кислорода удерживает хлориды у загрязнённой или плохо обработанной поверхности.
Практическое различие между питтинговой и щелевой коррозией имеет большое значение. Питтинговая коррозия начинается на открытой поверхности после локального разрушения плёнки. Щелевая коррозия развивается в защищённых зазорах под шайбами, в нахлёсточных соединениях, под отложениями, прокладками или в плохо дренируемых конструктивных элементах. Британская ассоциация нержавеющих сталей указывает, что щелевая коррозия начинается в местах с крайне низкой доступностью кислорода. Внутри щели истощение кислорода и гидролиз создают условия, поддерживающие активную анодную зону. В справочнике ASM этот процесс описывается как совокупность сопряжённых электрохимических реакций, однородных химических реакций и массопереноса; поэтому материал, окружающая среда и геометрия щели действуют совместно.
ASTM G78-95 устанавливает процедуры выявления условий, способных вызывать щелевую коррозию, а также сравнения относительной стойкости железо- и никелевых нержавеющих сплавов к щелевой коррозии в заданных водных средах, содержащих хлориды. Это ограничение имеет важное значение. Результат испытания, полученный для определённых хлоридного раствора, температуры, периода воздействия и материала для формирования щели, не следует превращать в универсальный рейтинг для любого промышленного предприятия, морского сооружения или подземной конструкции.
World Stainless связывает низкие баллы при выборе материала с Type 304/304L, промежуточные условия — с Type 316/316L или 444, более тяжёлые условия — с Type 317L, а особо агрессивные среды — с такими марками, как 904L, супердуплексные стали и сплавы с содержанием молибдена 6%. Эти группы служат руководством по выбору материала, но не дают разрешения игнорировать конструктивные решения. Дренаж, герметизация соединений, очистка, обработка сварных швов и контроль термического воздействия могут определить, будет ли марка демонстрировать свойства, близкие к ожидаемой стойкости.

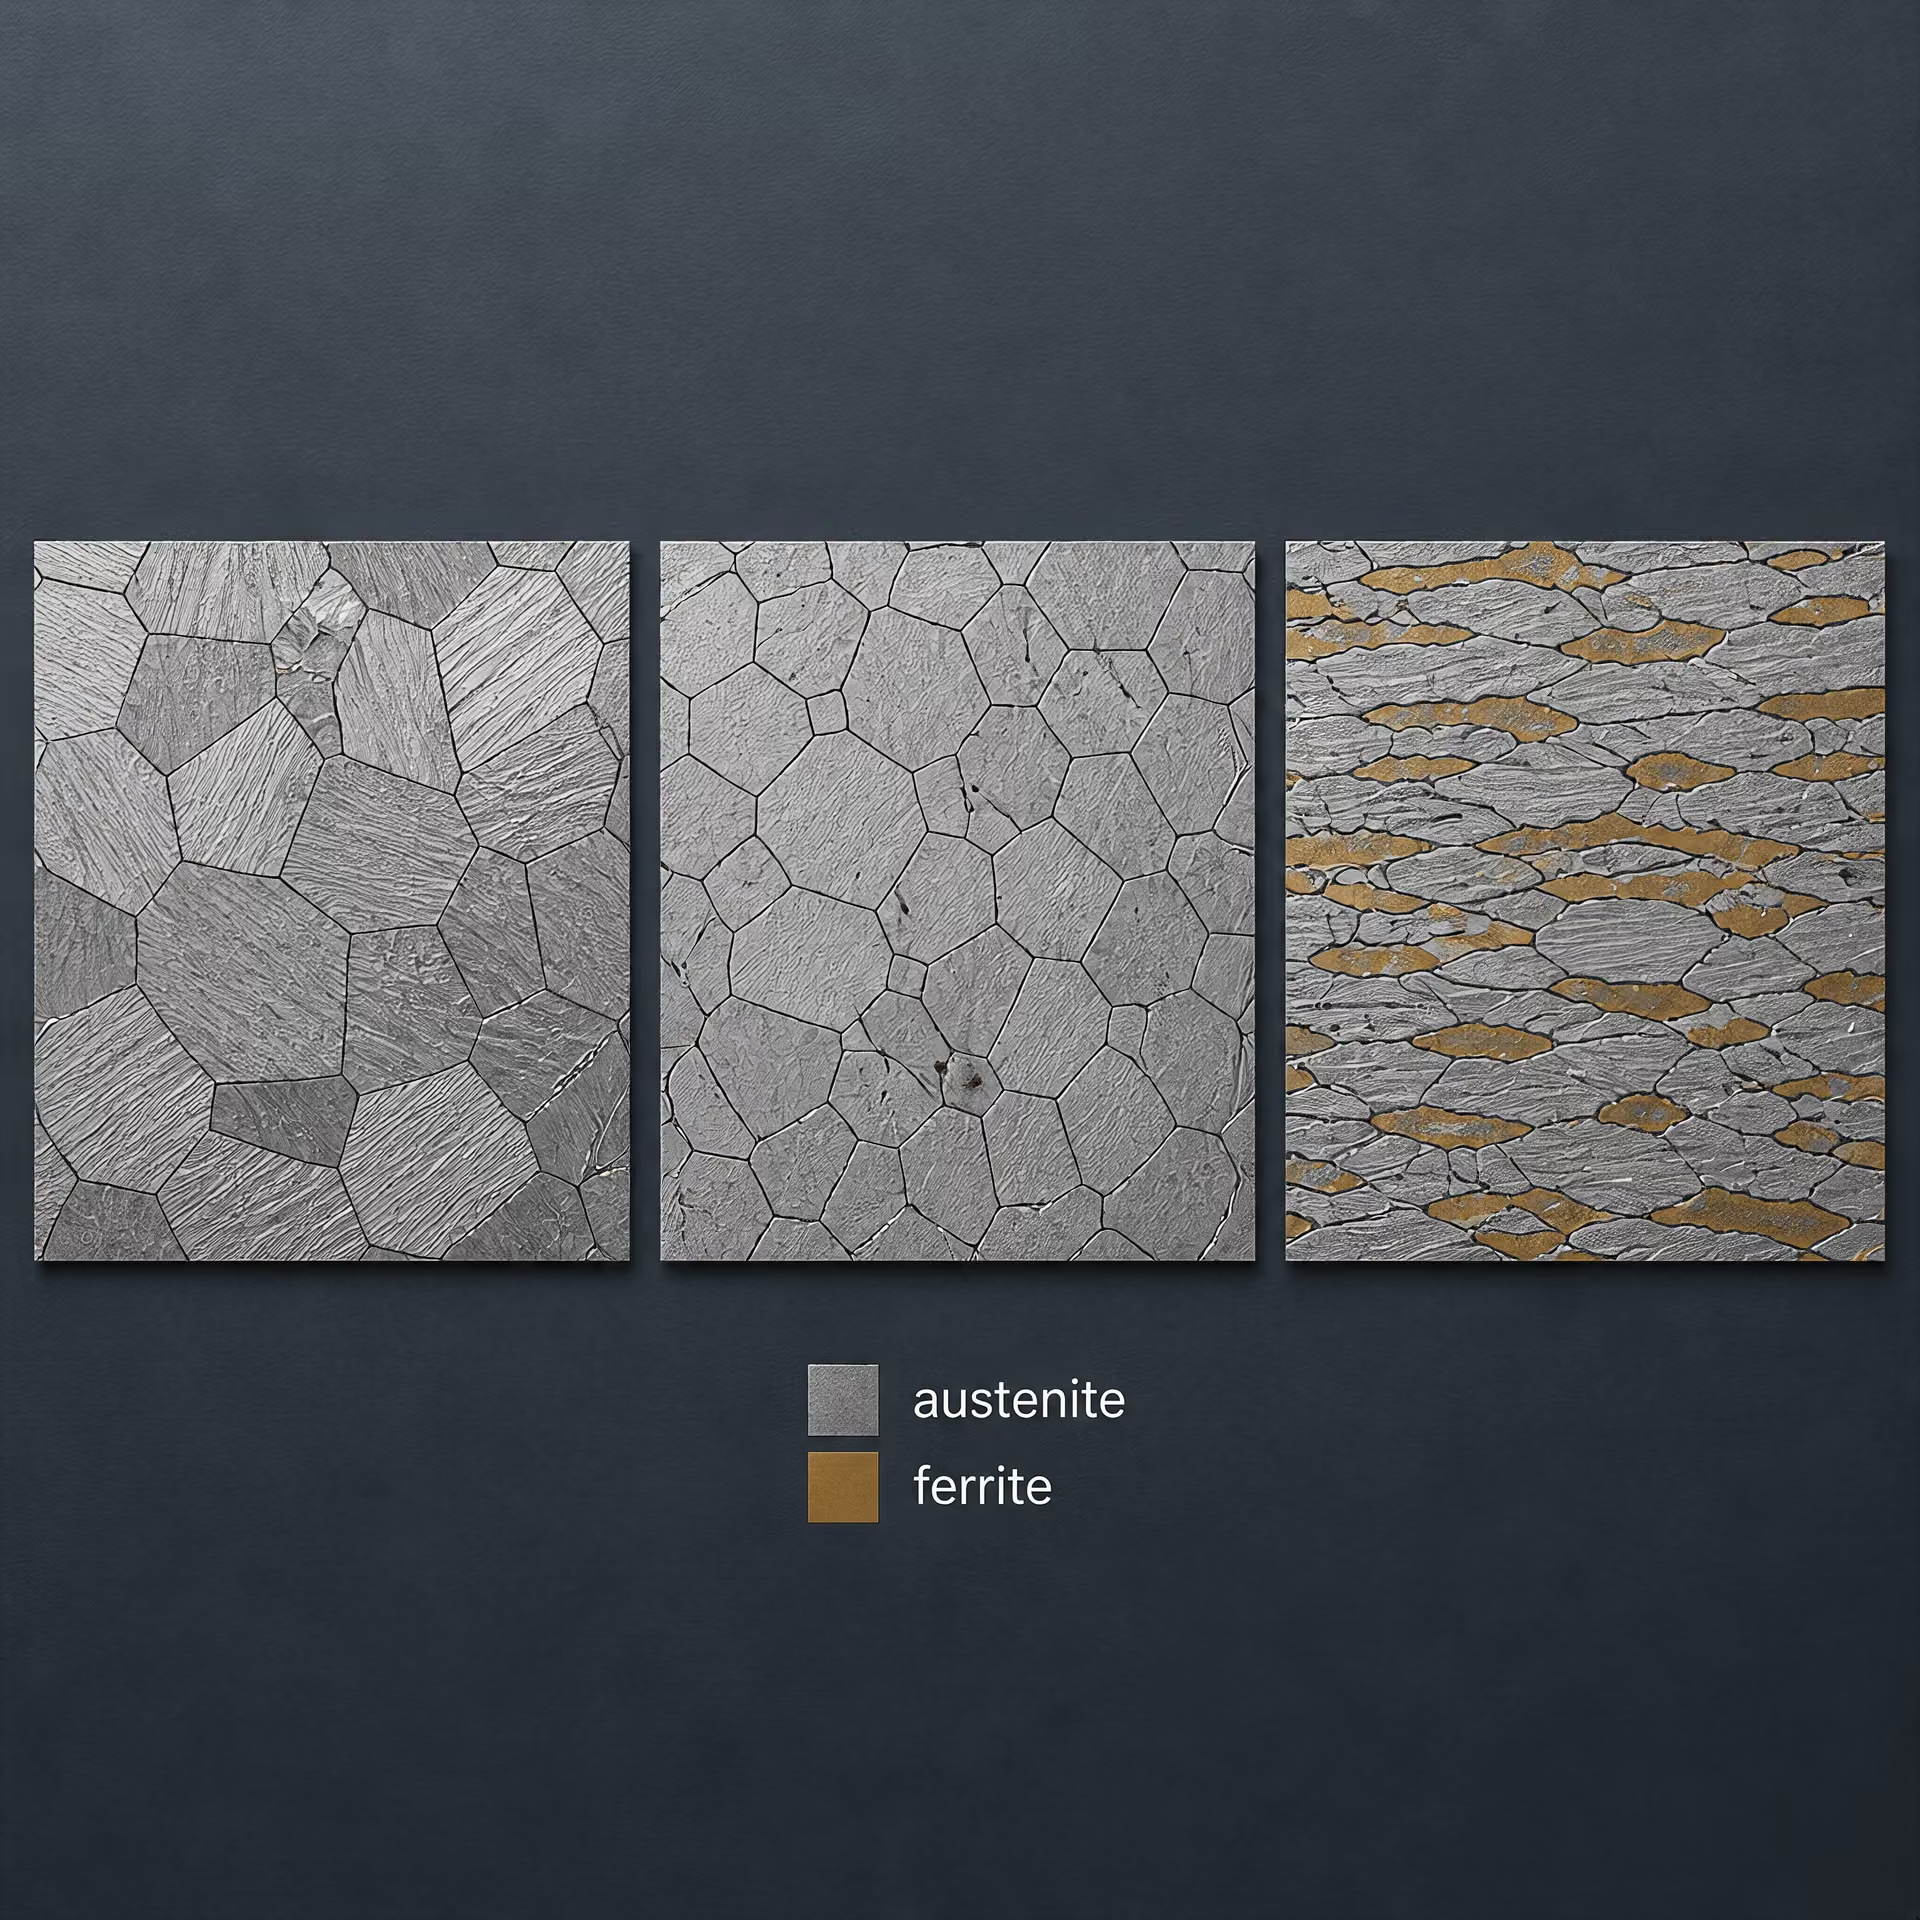
Аустенитные, ферритные и дуплексные микроструктуры
Аустенитные нержавеющие стали, включая Type 304/304L и Type 316/316L, при рабочей температуре имеют аустенитную матрицу с гранецентрированной кубической решёткой. Никель обычно стабилизирует эту структуру, тогда как хром, молибден и азот изменяют пассивность и прочность. Их пластичность и ударная вязкость ценны при изготовлении оборудования, однако холодная деформация в некоторых составах может приводить к образованию мартенсита, индуцированного деформацией. Такое превращённое вещество может вести себя иначе, чем окружающий аустенит, при локализованной коррозии или воздействии, вызывающем коррозионное растрескивание под напряжением.
Ферритные нержавеющие стали имеют ферритную матрицу с объёмноцентрированной кубической решёткой и обычно содержат мало никеля или вовсе не содержат его по сравнению с распространёнными аустенитными марками. Например, Type 444 сочетает ферритную структуру со значительными добавками хрома и молибдена. Ферритные марки не подвержены образованию мартенсита, индуцированного деформацией, которое характерно для некоторых метастабильных аустенитных сталей, и обладают полезной стойкостью к хлоридному коррозионному растрескиванию под напряжением, однако необходимо контролировать термические циклы сварки, укрупнение зёрен и риски сенсибилизации. Их ударная вязкость и технологичность также сильно зависят от состава и толщины сечения.
Дуплексные нержавеющие стали содержат и феррит, и аустенит. Марка 1.4462, обычно обозначаемая как UNS S31803/S32205 в зависимости от химического состава изделия и требований стандарта, представляет собой широко используемый дуплексный состав. Её коррозионное поведение зависит от фазового баланса и от сохранения доступности хрома, молибдена и азота в обеих фазах. Неправильный отжиг на твёрдый раствор, медленное охлаждение или чрезмерное тепловложение при сварке могут привести к образованию нитридов хрома, сигма-фазы или других интерметаллических фаз. Они локально связывают легирующие элементы и могут оставлять прилегающие участки обеднёнными ими, снижая стойкость к питтинговой и межкристаллитной коррозии, даже если объёмный химический анализ остаётся неизменным.
Включения являются ещё одной локальной переменной. Сульфидные включения, оксидные частицы и производственный мусор могут нарушать пассивную плёнку и служить очагами зарождения питтингов. Сварка создаёт дополнительные проблемы: следы побежалости, окисление, ликвация состава и изменение фазового баланса. Травление, пассивация, применение подходящего защитного газа и удаление внедрившегося железа могут восстановить более однородное состояние поверхности, однако обработка поверхности не способна исправить неподходящую конструкцию щели или компенсировать воздействие среды, выходящее за пределы допустимых для сплава условий.
Напряжения создают отдельный путь разрушения. Британская ассоциация нержавеющих сталей указывает, что для коррозионного растрескивания под напряжением необходимы растягивающие напряжения в сочетании с определёнными факторами окружающей среды. Поэтому остаточные сварочные напряжения, деформации при холодной формовке и эксплуатационная нагрузка могут иметь не меньшее значение, чем номинальная марка, при наличии горячих хлоридных растворов. Выбор марки должен связывать химический состав с микроструктурой, технологией изготовления и эксплуатационной геометрией. PREN помогает определить относительную стойкость к питтинговой коррозии, но не заменяет такую инженерную оценку.
Общая коррозия и равномерная потеря металла
Общая коррозия представляет собой относительно равномерное растворение металла по всей открытой поверхности. Если стенка из нержавеющей стали теряет материал примерно с одинаковой скоростью на всей смоченной площади, результат можно оценить как среднюю скорость уменьшения толщины, которую часто выражают в мм/год. Поверхность может потускнеть, стать шероховатой или утратить первоначальную отделку, однако повреждение не определяется резко очерченными отверстиями или узкими участками интенсивного воздействия.
Этот механизм отличается от локализованной коррозии. Точечная коррозия удаляет металл с небольших участков и может перфорировать компонент, тогда как средняя толщина остается почти неизменной. Щелевая коррозия концентрируется под прокладками, в нахлесточных соединениях, под отложениями и головками крепежных элементов. Межкристаллитная коррозия распространяется вдоль уязвимых границ зерен, тогда как коррозионное растрескивание под напряжением может приводить к образованию трещин при незначительной общей потере металла. Британская ассоциация нержавеющей стали перечисляет точечную, щелевую, межкристаллитную коррозию, коррозионное растрескивание под напряжением, гальваническую и общую коррозию как основные механизмы, воздействующие на нержавеющие стали. Поэтому выбор марки нельзя основывать на единой характеристике «коррозионная стойкость».
Нержавеющие стали устойчивы к общей коррозии благодаря тому, что хром способствует образованию тонкой пассивной оксидной пленки. Эта пленка не является постоянным защитным экраном. Кислотность, восстановительные условия, галогенид-ионы, температура, загрязнения, тепловложение при сварке, поверхностные отложения и застой раствора могут препятствовать репассивации или увеличивать скорость растворения металла. Руководства Outokumpu по коррозии рассматривают химический состав сплава и условия эксплуатации как взаимосвязанные переменные: хром, никель, молибден, азот и медь изменяют пассивность и устойчивость к воздействию кислот, однако именно окружающий раствор определяет, сохраняют ли эти преимущества эффективность.
Воздействие кислот и щелочей
Эксплуатацию в кислотной среде необходимо описывать не только значением pH. Серная, соляная, азотная, фосфорная и органические кислоты вызывают различные реакции нержавеющей стали. Раствор с низким pH, содержащий окисляющий компонент, может поддерживать пассивацию, тогда как менее окисляющая кислота способна растворять пассивную пленку и вызывать быстрое общее разрушение. Соляная кислота представляет особую сложность, поскольку хлорид может дестабилизировать пленку и способствовать локализованной коррозии, даже если средняя скорость растворения кажется умеренной.
Концентрация кислоты может изменять не только скорость, но и сам механизм коррозии. Нержавеющая сталь может выдерживать разбавленную окисляющую кислоту, но быстро разрушаться при промежуточной концентрации, а затем снова вести себя иначе при очень высокой концентрации из-за изменения электропроводности, активности воды и состава продуктов реакции. Серная кислота является стандартным примером: характеристики сплава в значительной степени зависят от концентрации, температуры, аэрации и примесей, таких как хлориды или фториды. Запись в таблице «серная кислота» без указания этих подробностей не позволяет прогнозировать пригодность для эксплуатации.
Аустенитные марки, такие как Type 304L и Type 316L, не являются взаимозаменяемыми при эксплуатации в кислотных средах. Type 316L, соответствующая UNS S31603 и обычно обозначаемая как 1.4404, содержит молибден, повышающий устойчивость к локализованной коррозии, обусловленной хлоридами, однако молибден не делает эту сталь универсально устойчивой к восстановительным кислотам. Сплавы с более высоким содержанием легирующих элементов, включая 904L, могут рассматриваться для условий воздействия серной или смешанных кислот, требующих большей стойкости, но их пригодность по-прежнему зависит от концентрации и температуры.
Щелочные растворы обычно создают меньший риск общей коррозии, чем сильные кислоты, однако «щелочной» не означает безопасный. Концентрированный каустик или поташ при повышенной температуре могут вызывать общее растворение, щелочное растрескивание и другие формы повреждения под воздействием среды. Аустенитные нержавеющие стали также могут подвергаться коррозионному растрескиванию под напряжением в горячих концентрированных щелочных средах при наличии растягивающих напряжений. BSSA указывает, что для коррозионного растрескивания под напряжением необходимы одновременно растягивающее напряжение и определенные факторы окружающей среды; поэтому устранение остаточных или приложенных напряжений может иметь не меньшее значение, чем смена марки стали.
Ферритные и дуплексные марки требуют отдельной оценки. Содержащийся в них хром может поддерживать пассивность во многих щелочных средах, тогда как более низкое содержание никеля изменяет фазовый баланс и реакцию на технологическую обработку. Сварные участки, зоны термического влияния и загрязнение углеродистой сталью могут вести себя иначе, чем основной металл. Поэтому руководства ESDEP по выбору материалов рассматривают состояние после изготовления, конструктивные детали и контроль как составляющие коррозионной защиты, а не как вопросы, не связанные с выбором марки.
Влияние химической концентрации и температуры
Концентрация и температура действуют совместно. Повышение температуры обычно ускоряет электрохимические реакции, усиливает диффузию и сокращает время, необходимое для того, чтобы дефект стал значимым. Оно также может снижать растворимость кислорода и изменять стабильность пассивной пленки. Марка, удовлетворительно работающая в холодном растворе с периодическим смачиванием, может подвергаться быстрому разрушению в той же химической среде, если она непрерывно поддерживается при температуре 80 °C.
Продолжительность воздействия имеет такое же значение. Кратковременный лабораторный контакт может показать приемлемое состояние поверхности, тогда как в течение нескольких месяцев испарение и подпитка раствора способны концентрировать хлориды под отложением. Повторяющиеся циклы смачивания и высыхания оставляют солевые остатки; поэтому внешне умеренный по составу объемный раствор может создавать тяжелые локальные условия у прокладки, опоры или сварного шва. Скорости общей коррозии, измеренные при полном погружении, могут не отражать такие циклы.
Химический анализ должен выявлять основные компоненты и диапазоны их содержания: хлориды в мг/л или массовой доле, концентрацию кислоты, pH, окисляющие вещества, растворенный кислород, фториды, соединения серы и загрязняющие примеси. В нем также следует указывать диапазон температур, давление, скорость потока, время пребывания, характер смачивания, химические вещества для очистки и условия остановки оборудования. Спецификация «коррозионно-активная вода» недостаточна.
PREN показывает, почему химический состав полезен, но имеет ограничения. International Molybdenum Association приводит для аустенитных и дуплексных сталей выражение: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Более высокое значение указывает на сравнительно большую стойкость к точечной коррозии в хлоридсодержащих средах; оно не рассчитывает скорость общей коррозии, не предсказывает растрескивание и не устанавливает срок службы. Технология изготовления, геометрия щелей и температура могут изменить простой порядок ранжирования.
Использование таблиц коррозионной стойкости без чрезмерных выводов
Таблицы коррозионной стойкости являются инструментами предварительного отбора, а не гарантиями. Таблицы Outokumpu и руководства ESDEP полезны, когда марка сплава, химический состав раствора и температура соответствуют опубликованным условиям. Такая оценка, как «хорошо», «ограниченно» или «не рекомендуется», обычно сводит результаты испытаний и эксплуатационный опыт к широкой категории. Она может не учитывать сварные швы, поверхностные отложения, пики концентрации хлоридов, изменения аэрации или длительное воздействие.
Материалы World Stainless демонстрируют относительный характер сравнения марок в грунтах и бетоне. В руководстве 2025 года приведены значения PRE для 1.4301 — 19, для 1.4401 и 1.4521 — 25, а для дуплексной стали 1.4462 — 34; при этом для подземного применения подчеркивается значение концентрации хлоридов, удельного сопротивления грунта и pH. Тот же источник связывает низкие баллы выбора с Type 304/304L, промежуточные условия — с Type 316/316L или 444, более тяжелые условия — с Type 317L, а высокоагрессивные среды — с 904L, супердуплексными сталями и сплавами с содержанием молибдена 6%. Это рекомендации по выбору, а не универсальные пороговые значения.
Для воздействия прибрежной среды или противогололедной соли руководства по проектированию конструкций из нержавеющей стали указывают, что 1.4401 или подходящие дуплексные марки предпочтительнее 1.4301, поскольку отложение хлоридов и смачивание повышают вероятность локализованной коррозии. ASTM G78-95, выпущенный в 1995 году, устанавливает процедуры выявления условий, способных вызвать щелевую коррозию, и сравнения нержавеющих сплавов в определенных водных средах, содержащих хлориды. Эта формулировка имеет важное значение: испытание применимо к заданным условиям.
Обоснованное решение на основе таблиц должно фиксировать точное обозначение марки, вид изделия, термическую обработку, состояние сварных швов, состав раствора, концентрацию, температуру и продолжительность воздействия. Затем необходимо проверить, является ли преобладающим риском общая коррозия или локализованный механизм. Без этой информации утверждение «нержавеющая сталь устойчива к коррозии» слишком мало говорит для обоснования проектного решения.
Питтинговая коррозия в хлоридсодержащих средах
Зарождение и распространение питтинга
Питтинговая коррозия — это локализованная форма коррозии, при которой обычно защитная пассивная плёнка разрушается на небольших участках поверхности. Нержавеющая сталь сохраняет пассивное состояние, поскольку обогащённый хромом оксид быстро образуется на воздухе или в воде, однако эта плёнка не является неизменным барьером. Ион хлорида может адсорбироваться в слабом месте, на следе механической обработки, сульфидном включении, поверхностном дефекте, связанном со сваркой, или под отложением, под которым химический состав поверхности отличается от состава окружающего металла. После локального разрушения плёнки металл растворяется на очень небольшой анодной области, тогда как окружающая пассивная поверхность действует как большой катод.
Сначала образовавшийся питтинг может быть микроскопическим, но при этом уже создавать серьёзную инженерную проблему. Растворённые ионы металла гидролизуются внутри питтинга, вызывая подкисление. Ионы хлорида мигрируют внутрь питтинга для поддержания баланса зарядов и образуют растворимые хлоридные соединения металла. Поэтому среда внутри питтинга становится более кислой и обогащённой хлоридами, чем основной раствор. Это автокаталитический процесс: химические условия, созданные первым этапом растворения, снижают вероятность репассивации и ускоряют дальнейшее растворение. Питтинг может распространяться вглубь под внешне неповреждённой поверхностью, поэтому визуальный осмотр способен переоценить оставшуюся толщину стенки.
Зарождение и распространение питтинга — связанные, но разные события. Поверхность может подвергнуться кратковременному разрушению плёнки и репассивироваться без измеримого повреждения. Распространение начинается, когда локальные электрохимические условия остаются достаточно агрессивными для поддержания кислой, концентрированной хлоридами среды. На этот переход влияют температура, потенциал, состояние поверхности и массоперенос. Поэтому критическая температура питтинговой коррозии, часто определяемая стандартизированным методом испытаний, является результатом сравнительного испытания, а не фиксированным эксплуатационным порогом для каждого компонента.
Геометрия может превратить небольшой питтинг в более масштабную коррозионную проблему. Прокладки, нахлёсточные соединения, отложения, сварные элементы и резьбовые соединения удерживают хлоридный раствор и ограничивают перенос кислорода. British Stainless Steel Association называет щелевую коррозию одним из основных механизмов коррозии нержавеющей стали и указывает, что она начинается там, где доступность кислорода крайне низка. Таким образом, щель может поддерживать различие аэрации, подкисление и концентрацию хлоридов, даже если открытая поверхность за пределами щели остаётся блестящей. ASTM G78-95 устанавливает процедуры для выявления условий, способных вызвать щелевую коррозию, а также для сравнения относительной стойкости к щелевой коррозии нержавеющих сплавов на основе железа и никеля в заданных хлоридсодержащих водных средах. Результаты этих испытаний не отменяют необходимости оценивать фактическую конструкцию соединения.
Это различие важно при проведении осмотра и анализе отказов. На компоненте могут наблюдаться отдельные питтинги, обширное поражение в щелях или оба типа повреждений одновременно. Коррозия нержавеющей стали не ограничивается питтинговой коррозией: British Stainless Steel Association также относит к основным механизмам межкристаллитную коррозию, коррозионное растрескивание под напряжением, гальваническую коррозию и общую коррозию. Например, для коррозионного растрескивания под напряжением необходимы растягивающее напряжение и определённые факторы окружающей среды; более высокое значение стойкости к питтинговой коррозии само по себе не исключает растрескивание.
Хлориды, температура, кислотность и окислительные условия
Хлорид является наиболее известным инициирующим фактором, поскольку он проникает в пассивные плёнки или дестабилизирует их и легко концентрируется в зонах испарения, щелях и поверхностных отложениях. Морская вода, противогололёдная соль, рассол, хлорированная технологическая вода, остатки моющих средств и загрязнённый бетон могут служить источниками хлоридов. Объёмная концентрация хлоридов — лишь один из компонентов воздействия. В цикле смачивания и высыхания соль может оставаться после испарения воды, а плохо дренируемая горизонтальная поверхность способна в течение длительного времени сохранять концентрированный электролит. В рекомендациях World Stainless для нержавеющей стали, находящейся в грунте, специально предусматривается учёт концентрации хлоридов, удельного сопротивления грунта и pH, а не рассмотрение воздействия грунта как единой категории.
Температура обычно повышает скорость электрохимических реакций и уменьшает запас устойчивости к зарождению питтинга. Марка стали, сохраняющая пассивность в прохладной чистой воде, может подвергаться питтинговой коррозии при той же номинальной концентрации хлоридов, но при более высокой температуре. Нагрев также усиливает испарение и может концентрировать соли вблизи ватерлиний, краёв изоляции и крыш оборудования. Поэтому указанное значение концентрации хлоридов без данных о температуре и истории смачивания имеет ограниченную прогностическую ценность.
Риск питтинговой коррозии зависит от взаимодействующих переменных воздействия, а не только от концентрации хлоридов. Strong evidence
Кислотность затрудняет локальное восстановление плёнки и способствует растворению металла после образования питтинга. Низкий pH может быть обусловлен самой технологической жидкостью, кислым конденсатом, гидролизом внутри питтинга или загрязнителями, осевшими на поверхности. Загрязнители имеют значение даже при наличии в небольших количествах: сульфиды, промышленные пары, пыль, морские отложения и остатки после изготовления или очистки могут удерживать влагу или изменять локальный химический состав. В руководстве по проектированию конструкций из нержавеющей стали содержание хлоридов, температура, загрязнители, кислотность, окислители и кислород указаны как факторы, влияющие на питтинговую коррозию. Эти переменные взаимодействуют друг с другом, а не действуют как независимые переключатели.
Окислительные условия требуют тщательной интерпретации. Окислительный раствор может повысить коррозионный потенциал до диапазона, в котором разрушение пассивной плёнки становится более вероятным, особенно в присутствии хлоридов. Растворённый кислород также поддерживает катодную реакцию, необходимую для коррозии за пределами активного питтинга, и создаёт различия в концентрации кислорода вокруг отложений и в щелях. Однако полностью лишённая кислорода щель ведёт себя иначе, чем открытая поверхность: ограниченный доступ кислорода может разрушить нормальное пассивное состояние внутри щели, тогда как внешняя поверхность остаётся катодной. Окислители, содержащие хлор, ионы железа(III) и другие сильные окисляющие частицы могут быть особенно требовательными с точки зрения коррозионной стойкости. Их воздействие определяется химическим составом воды, течением, отложениями и геометрией компонента.
Изготовление добавляет ещё один набор переменных. Цвета побежалости на сварном шве могут быть связаны с обеднённым хромом или плохо защищающим оксидным слоем; внедрённое железо от инструментов из углеродистой стали может вызывать ржавые пятна и локальные гальванические участки; грубые следы шлифования могут удерживать хлориды. Травление, пассивация, чистое обращение с материалом и удаление сварочных загрязнений — это меры защиты от коррозии, а не косметическая обработка. Конструкция имеет не меньшее значение. Дренаж, поверхности, пригодные для очистки, отсутствие застойных полостей и правильно сжатые уплотнения уменьшают локальные концентрационные эффекты, инициирующие коррозионное поражение.
Почему стойкость к питтинговой коррозии не означает невосприимчивость
Эквивалентное число стойкости к питтинговой коррозии, или PREN, является полезным способом сравнения химического состава сплавов для эксплуатации в хлоридсодержащих средах. International Molybdenum Association приводит для аустенитных и дуплексных сталей следующую формулу:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Хром способствует сохранению пассивности, молибден повышает стойкость к локальному разрушению и репассивации, а азот вносит существенный вклад в расчётное значение. Это число удобно для предварительного отбора марок, но оно не является прогнозом срока службы. Различные виды металлопродукции, термическая обработка, состояние поверхности, зоны сварки, включения, температуры, активность хлоридов и методы испытаний могут приводить к различным эксплуатационным характеристикам сплавов с близкими расчётными значениями PREN. Формула также не учитывает геометрию щелей, остаточные напряжения, отложения и техническое обслуживание.
В рекомендациях World Stainless по воздействию грунта и бетона, опубликованных в 2025 году, приведены ориентировочные значения PRE: 19 для EN 1.4301, 25 для EN 1.4401 и EN 1.4521 и 34 для дуплексной стали EN 1.4462. Эти значения наглядно показывают влияние химического состава сплава в сравнительном отношении. EN 1.4301, обычно соответствующая Type 304, не содержит целенаправленной добавки молибдена и имеет более низкую расчётную стойкость к хлоридной питтинговой коррозии, чем EN 1.4401, обычно соответствующая Type 316 и содержащая молибден. EN 1.4521, обычно соответствующая Type 444, достигает указанного значения благодаря соотношению содержания хрома, молибдена и азота. Дуплексная сталь EN 1.4462 сочетает значительное содержание хрома и молибдена с азотом и имеет наибольшее из этих четырёх ориентировочных значений.
Это сравнение не означает, что EN 1.4462 не может подвергаться питтинговой коррозии, что EN 1.4301 всегда выйдет из строя или что EN 1.4521 и EN 1.4401 будут одинаково вести себя при любых условиях изготовления. World Stainless связывает Type 304/304L с низкими баллами при выборе, Type 316/316L или 444 — с условиями средней агрессивности, Type 317L — с более тяжёлыми условиями, а такие марки, как 904L, супердуплексные стали и сплавы с 6 % молибдена, — с высокоагрессивными средами. Это система выбора, а не универсальная граница между безопасными и опасными концентрациями хлоридов.
Поэтому при проектировании эксплуатации необходимо сочетать PREN с характеристиками воздействия и конструктивными деталями. Прибрежные зоны заплеска, противогололёдная соль, тёплые хлоридные растворы и застойные соединения обычно требуют более тщательного рассмотрения, чем можно предположить по их среднему анализу воды. В руководстве по проектированию конструкций из нержавеющей стали отмечается, что для воздействия прибрежной среды или противоголёдной соли следует предпочитать EN 1.4401 либо подходящие дуплексные марки вместо EN 1.4301, однако окончательный выбор по-прежнему зависит от температуры, кислотности, загрязнителей, доступа кислорода, состояния поверхности, сварки и дренажа. Стойкость к питтинговой коррозии создаёт запас устойчивости против одного механизма разрушения. Это не невосприимчивость.
Щелевая коррозия: геометрия может свести на нет преимущества подходящего сплава
Марка нержавеющей стали может противостоять коррозии на открытой поверхности, но подвергаться сильному поражению внутри узкой влажной щели. Это кажущееся противоречие объясняется тем, что коррозионную стойкость измеряют на открытой поверхности, тогда как щель создаёт отдельную электрохимическую среду, химический состав которой изменяется по мере развития коррозии. Выбор сплава по-прежнему имеет значение, особенно с учётом содержания хрома, молибдена и азота, однако геометрия, смачивание, температура, хлориды, отложения, состояние после изготовления и дренаж могут определить, сохранит ли пассивная плёнка устойчивость.
Британская ассоциация нержавеющей стали (BSSA) относит точечную коррозию, щелевую коррозию, межкристаллитную коррозию, коррозионное растрескивание под напряжением, гальваническую коррозию и общую коррозию к основным механизмам, воздействующим на нержавеющие стали. Её объяснение щелевой коррозии предельно ясно: инициирование происходит там, где доступность кислорода крайне низка. Поэтому защищённая область — это не просто плохо вентилируемый участок открытой поверхности. Она становится другим химическим реактором.

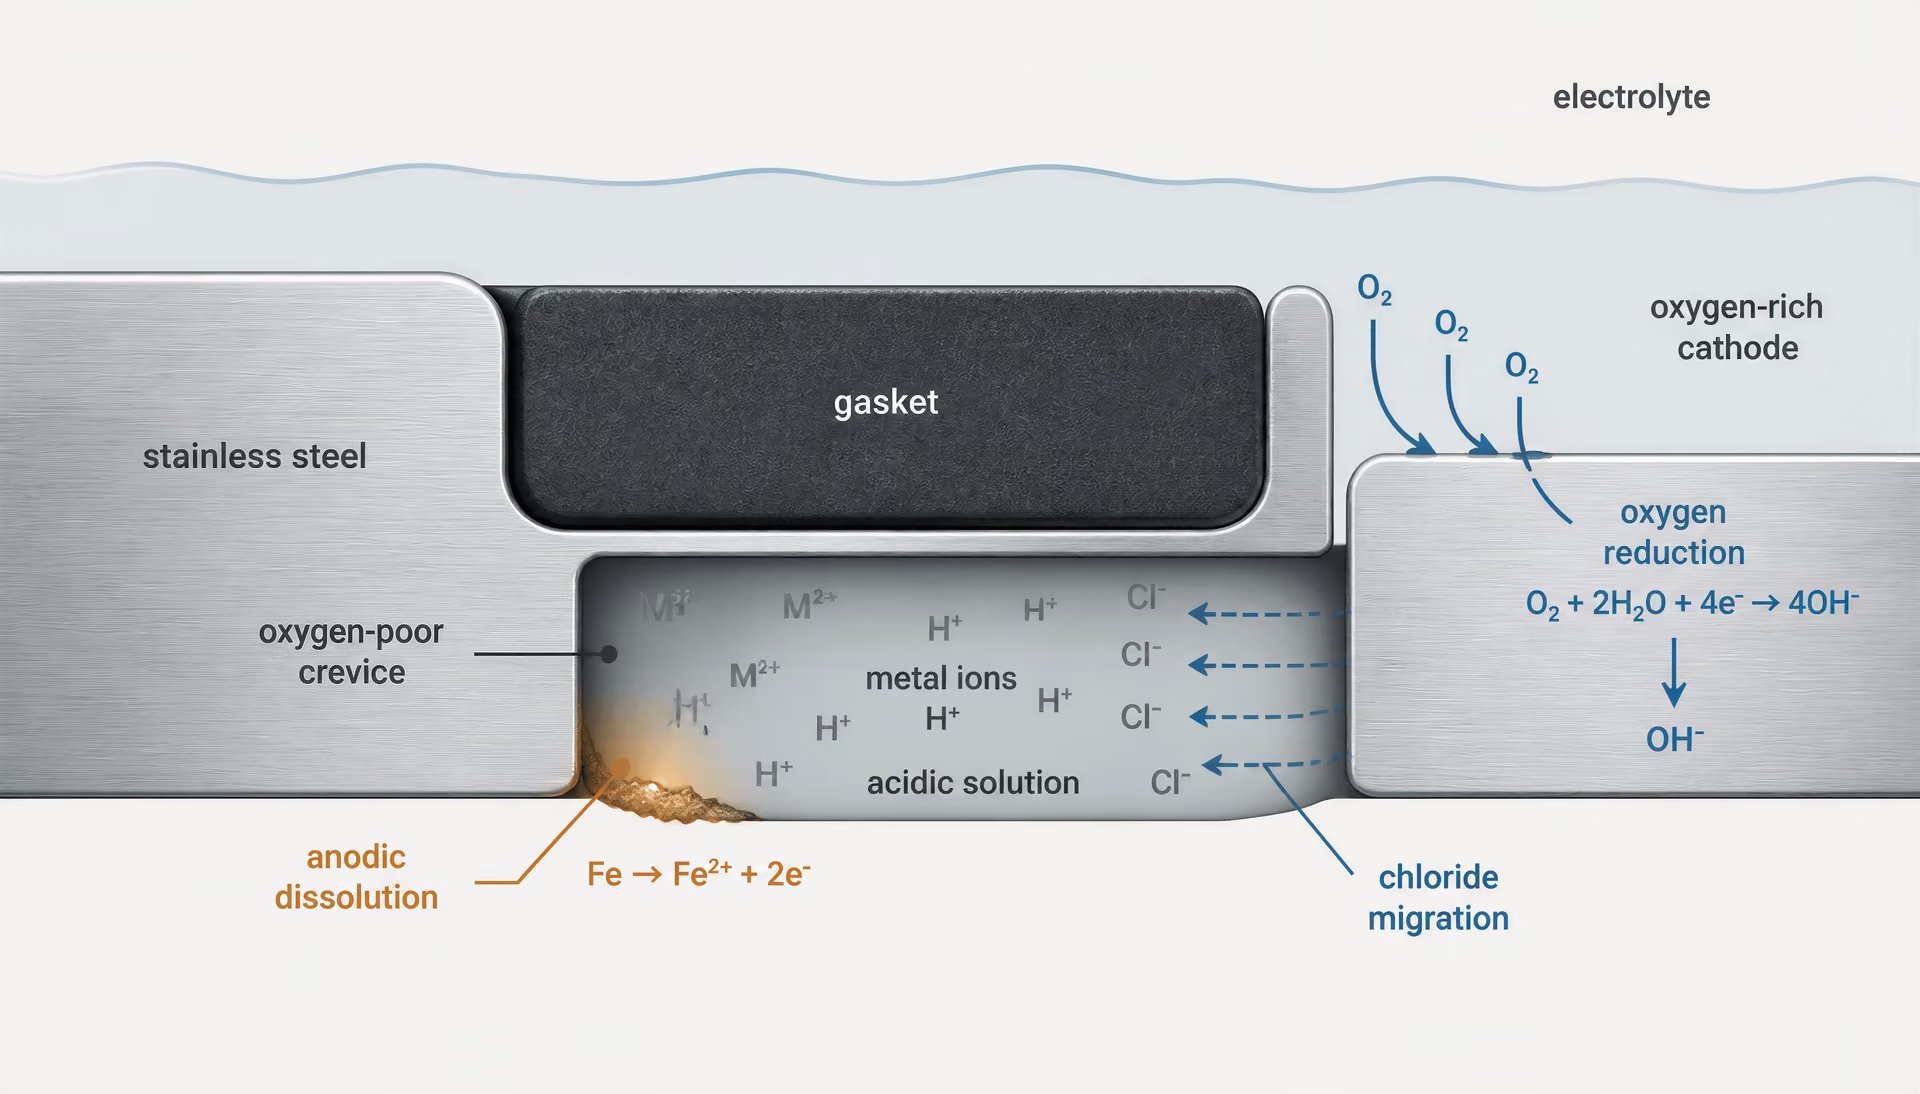
Истощение кислорода и химические процессы внутри щели
Щель обычно представляет собой узкую область, содержащую тонкую плёнку электролита. Растворённый в этой жидкости кислород расходуется в результате катодной реакции на поверхности металла:
У входа в щель и на окружающей открытой поверхности кислород может восполняться из атмосферы или потока жидкости. В замкнутом конце щели диффузия происходит медленно. Поэтому катодная реакция расходует кислород быстрее, чем массоперенос способен его восполнить. В щели возникает дефицит кислорода, тогда как наружная поверхность сохраняет относительно высокую концентрацию кислорода.
Ячейка дифференциальной аэрации Электрохимическая ячейка, образующаяся, когда участки одного и того же металла получают разное количество кислорода; обычно участок с недостатком кислорода становится анодным.
Это различие формирует элемент дифференциальной аэрации. Область, испытывающая дефицит кислорода, поддерживает менее интенсивную катодную реакцию и становится анодной по отношению к открытой поверхности. На анодном участке растворяются железо, хром и никель:
Высвободившиеся ионы металлов гидролизуются в ограниченном объёме электролита. Например, соединения трёхвалентного и двухвалентного железа могут участвовать в реакциях с образованием ионов водорода, что снижает pH. Ионы хлорида мигрируют в щель, поддерживая электрическую нейтральность по мере накопления положительно заряженных ионов металлов. В результате раствор может стать кислым и обогащённым хлоридами; такие условия дестабилизируют богатую хромом пассивную плёнку. После начала локального растворения повреждённая область пропускает больший ток, образует больше ионов металлов и становится ещё более агрессивной.
В описании ASM щелевая коррозия рассматривается как сопряжённый процесс, включающий электрохимические реакции, гомогенные химические реакции и массоперенос. Это различие имеет существенное значение. Электрохимические реакции образуют растворённые частицы; гидролиз и другие химические реакции изменяют кислотность и видовой состав; диффузия, миграция и конвекция определяют, что поступает в щель и что выходит из неё. Расчёт, основанный только на концентрации хлоридов в основном объёме раствора, не учитывает эту обратную связь. Жидкость снаружи может содержать умеренное количество хлоридов, тогда как жидкость внутри застойной щели может стать значительно более кислой и концентрированной.
Застой также изменяет влияние температуры и испарения. Тёплая поверхность ускоряет кинетику реакций и снижает растворимость кислорода в воде. При высыхании растворённые соли концентрируются; при повторном смачивании концентрированный рассол может контактировать с поверхностью, на которой пассивная плёнка ещё не восстановилась полностью. Повторяющиеся циклы смачивания и высыхания особенно значимы под отложениями и в горизонтальных соединениях. Они могут создавать несколько кратковременных, но агрессивных воздействий вместо одного постоянного воздействия, моделируемого испытанием в воде основного состава.
Марка стали определяет вероятность и скорость разрушения пассивной плёнки, но не гарантирует срок службы при любой геометрии. Международная молибденовая ассоциация приводит широко применяемое выражение для аустенитных и дуплексных сталей:
PREN полезен для первичной оценки относительной стойкости к локализованной коррозии, но не прогнозирует срок службы компонента. Limited evidence
Более высокое значение PREN обычно указывает на большую относительную стойкость к инициированию точечной и щелевой коррозии в средах, содержащих хлориды, однако PREN не учитывает ширину щели, химический состав отложений, дефекты изготовления, температуру или распространение коррозии после её инициирования. Это инструмент для сравнительной оценки, а не уравнение для расчёта срока службы.
Болтовые соединения, прокладки, отложения и нахлёсточные соединения
Болтовые соединения одновременно создают несколько потенциальных щелей: под шайбой, между контактирующими поверхностями, под головкой болта, вокруг резьбы и у края стянутой пластины. Степень затяжки не является единственным свойством материала. Соединение может быть плотно стянуто при сборке, но при этом содержать впадины шероховатости, неполный контакт, деформации или узкий канал, удерживающий электролит. Очень узкий зазор может ограничивать перенос кислорода и создавать сильные градиенты концентрации. Более широкий зазор может легче дренироваться, однако его поведение зависит от ориентации, шероховатости поверхности и возможности циркуляции жидкости.
Прокладки могут либо уменьшать воздействие среды, либо создавать наиболее тяжёлые локальные условия. Сплошная прокладка, совместимая с химической точки зрения, может исключить попадание воды в соединение. Прерывистая, повреждённая или плохо сжатая прокладка может удерживать жидкость, содержащую хлориды, по своему краю. Органические материалы прокладок могут поглощать воду, набухать, усаживаться или разрушаться, изменяя контактное давление в процессе эксплуатации. Критической областью часто является не центр прокладки, а влажный периметр, где подача кислорода ограничена, а испарение концентрирует загрязняющие вещества.
Отложения действуют как искусственные инициаторы щелевой коррозии. Дорожная соль, морской аэрозоль, технологические твёрдые частицы, продукты коррозии, сварочные брызги и биологические плёнки могут экранировать металл от кислорода, одновременно удерживая влагу. Поверхность нержавеющей стали, которая в чистом состоянии и при свободном дренаже может оставаться пассивной, после образования отложения способна подвергнуться локальному разрушению. Отложение не обязательно должно быть толстым. Его способность удерживать устойчивый электролит и препятствовать восполнению кислорода важнее его видимого размера.
Нахлёсточные соединения особенно чувствительны, поскольку между перекрывающимися листами могут образовываться длинные узкие плохо дренируемые интерфейсы. Герметизирующая сварка может устранить внутренний путь для электролита, если сварной шов непрерывен, а технология сварки не приводит к недопустимому загрязнению или повреждению в зоне термического влияния. Прерывистые сварные швы могут оставлять незагерметизированные полости на концах нахлёстов. Снаружи соединение может выглядеть закрытым, одновременно допуская капиллярное проникновение воды.
Поэтому при проектировании необходимо устранять саму щель, а не просто назначать более коррозионностойкую марку стали. Непрерывный дренаж, направленные вниз выступы, доступные для очистки поверхности и отказ от горизонтальных ловушек для жидкости уменьшают воздействие среды. Края соединений не должны образовывать глухих полостей. Если применение болтов необходимо, шайбы, герметики, конструкцию прокладки и усилия стяжки следует оценивать как единую систему. Сварные элементы требуют надлежащей очистки и удаления цветов побежалости, поскольку повреждённая или загрязнённая пассивная поверхность может стать более лёгким местом инициирования коррозии.
Тот же принцип относится и к выбору марки стали. World Stainless связывает более низкие показатели выбора с марками Type 304/304L, промежуточные условия — с Type 316/316L или 444, более тяжёлые условия — с Type 317L, а особо агрессивные среды — с такими марками, как 904L, супердуплексные стали и сплавы с содержанием молибдена 6%. Эти соответствия не способны компенсировать плохо спроектированную щель. Плохо дренируемое соединение из Type 316L может выйти из строя там, где открытая поверхность Type 304L не подверглась бы разрушению. И наоборот, повышение коррозионной стойкости сплава может быть необходимо, если устранить щель невозможно.
Для заглублённой нержавеющей стали World Stainless указывает концентрацию хлоридов, удельное сопротивление грунта и pH как значимые факторы выбора. В руководстве по грунтам и бетону, опубликованном в 2025 году, приведены значения PRE: 19 для 1.4301, 25 для 1.4401 и 1.4521 и 34 для дуплексной стали 1.4462. Эти значения помогают сравнивать семейства сплавов, однако заглублённый нахлёст, загрязнённая гильза или уплотнённая область с низким удельным сопротивлением могут создавать локальные условия, более тяжёлые, чем предполагает номинальная классификация грунта.
Испытания и интерпретация по ASTM G78
ASTM G78-95 — это сравнительный лабораторный метод, а не универсальный способ прогнозирования срока службы в реальных условиях. ASTM International описывает его как методику выявления условий, способных вызвать щелевую коррозию, и сравнения относительной стойкости нержавеющих сплавов на основе железа и никеля к щелевой коррозии в заданных водных средах, содержащих хлориды. Квалификация «заданных» определяет способ интерпретации. Результаты относятся к испытанному сплаву, состоянию поверхности, инициатору щели, хлоридному раствору, температуре, продолжительности воздействия и методу обследования.
Метод полезен, когда инженерный вопрос носит сравнительный характер: при заданном воздействии среды, содержащей хлориды, и заданной конструкции щели показывает ли один сплав меньшее количество или меньшую глубину щелевых повреждений, чем другой? Такие испытания могут выявить различия в ранжировании, которые были бы скрыты при оценке скоростей коррозии при открытом погружении. Они также могут показать, сохраняет ли предлагаемый сплав восприимчивость к коррозии, когда стандартизированный инициатор щели поддерживает экранированный контакт.
Результат испытания не следует напрямую переводить в утверждение: «это соединение прослужит X лет». Реальные щели различаются по контактному давлению, ширине, глубине, шероховатости и чистоте. Кроме того, в них меняются концентрация хлоридов, температура, подача кислорода, нагрузка и режимы смачивания и высыхания. Прокладка, которая ведёт себя определённым образом в лабораторном приспособлении, в эксплуатации может дать усадку; отложение может накапливаться постепенно; болтовое соединение может подвергаться воздействию теплового расширения или вибрации.
При интерпретации необходимо также различать инициирование и распространение коррозии. Небольшое пятно, поверхностная точка коррозии и глубокое проникновение под прокладку не являются эквивалентными наблюдениями. В ходе обследования следует фиксировать место и количество повреждений, их глубину и связь с геометрией щели, сохраняя сведения о состоянии поверхности и истории воздействия. Повторные сравнительные испытания могут обосновать выбор марки стали, но не отменяют необходимости устранять застойные полости уже на этапе проектирования.
Напряжения создают ещё один путь разрушения. BSSA указывает, что для коррозионного растрескивания под напряжением необходимы растягивающее напряжение и определённые факторы окружающей среды. Щель может обеспечивать агрессивную химическую среду, тогда как остаточные напряжения после холодного формования, сварки, предварительной затяжки болтов или эксплуатационного нагружения создают механическое условие. Поэтому контроль щелей и оценку напряжений необходимо рассматривать совместно, особенно при эксплуатации в тёплых хлоридсодержащих средах. Геометрия способна свести на нет преимущества подходящего сплава; тщательно проработанное проектирование определяет, будет ли такая геометрия вообще допущена.
Гальваническая Коррозия и Конструкции из Разнородных Металлов
Гальваническая коррозия не является неизменным свойством нержавеющей стали. Это электрохимическое взаимодействие между двумя электрически соединёнными металлами, находящимися в одном и том же электролите. Один металл становится анодом, где происходит растворение металла, тогда как другой поддерживает катодную реакцию, обычно восстановление кислорода. Электролит проводит ионный ток, а металлическое соединение — электронный ток. Если устранить любой из этих путей, гальванический элемент не сможет поддерживать коррозию.
Практическая ошибка заключается в том, чтобы считать один материал универсально «благородным», а другой — универсально «активным». Нержавеющая сталь может быть катодом в одной конструкции и анодом в другой. Её положение зависит от состава сплава, состояния поверхности, пассивации, доступа кислорода, концентрации хлоридов, температуры, скорости потока, отложений и потенциала сопряжённого металла. В Corrosion Handbook Улига гальваническая коррозия рассматривается как системная проблема, определяемая взаимосвязанными потенциалами и поляризационным поведением металлов в конкретной среде, а не просто их положением в номинальном гальваническом ряду.
Разности потенциалов и гальваническое сопряжение
Когда нержавеющая сталь соединена с углеродистой сталью в аэрированной электропроводной воде, поверхность нержавеющей стали обычно ведёт себя как более катодный элемент, а углеродистая сталь становится анодом. В результате растворение углеродистой стали может ускориться вблизи соединения, особенно если площадь открытой углеродистой стали мала, а площадь нержавеющей стали велика. На нержавеющей стали при этом могут практически отсутствовать видимые повреждения, хотя она за свой счёт защищает неподходящий компонент.
Возможна и обратная конфигурация. При определённых условиях пассивная поверхность нержавеющей стали может стать анодной по отношению к более благородному материалу, особенно если пассивная плёнка нержавеющей стали повреждена, химически дестабилизирована или находится в хлоридсодержащей щели. Медные сплавы, титан и графит часто приводят к возникновению неблагоприятных гальванических условий для компонентов из нержавеющей стали, хотя фактический результат зависит от химического состава воды и состояния поверхности. Крепёжный элемент из нержавеющей стали в крупном фитинге из медного сплава не становится автоматически безопасным только потому, что он «нержавеющий»; конструкцию необходимо оценивать как связанную электрохимическую систему.
BSSA относит гальваническую коррозию к основным механизмам, воздействующим на нержавеющие стали, наряду с питтинговой, щелевой и межкристаллитной коррозией, коррозионным растрескиванием под напряжением и общей коррозией. Эти механизмы могут накладываться друг на друга. Гальваническая пара может увеличить катодный ток на нержавеющей стали, в то время как расположенная рядом щель окажется обеднённой кислородом. Согласно BSSA, щелевая коррозия начинается там, где доступность кислорода чрезвычайно низка. В результате подкисление и повышение концентрации хлоридов внутри щели могут депассивировать нержавеющую сталь, даже если открытая поверхность сохраняет пассивное состояние.
Электрическая непрерывность имеет принципиальное значение. Два металла, разделённые непроводящим покрытием, прокладкой или оксидным слоем, могут практически не взаимодействовать гальванически до тех пор, пока барьер не будет пробит или обойдён крепёжным элементом. И наоборот, небольшой металлический контакт может поддерживать значительный ток, если окружающий электролит обеспечивает непрерывный электропроводящий путь. Сухое соединение не является активным гальваническим элементом; соединение, увлажнённое водой, загрязнённой солями, может им стать.
Соотношение площадей и непрерывность электролита
| Компоновка узла | Вероятная проблема | Предпочтительная мера контроля |
|---|---|---|
| Небольшая площадь углеродистой стали, соединённая с большой площадью нержавеющей стали | Высокая анодная плотность тока на углеродистой стали | Увеличить анодную площадь, изолировать материалы или изменить их сочетание |
| Небольшой крепёж из нержавеющей стали, соединённый с большой пластиной из углеродистой стали | Потенциально меньшее разрушение нержавеющей стали, однако воздействие от соединения по-прежнему зависит от условий | Обеспечить сток воды, изолировать материалы и оценить дефекты покрытия |
| Разнородные металлы в солёной воде | Гальванический ток через проводящий электролит | Разорвать электрическую непрерывность и предотвратить образование водяного мостика |
Соотношение площадей катода и анода часто определяет, будет ли гальваническое повреждение приемлемым или тяжёлым. Большая катодная поверхность может обеспечивать значительную суммарную катодную реакцию, тогда как анодный ток концентрируется на небольшой площади. Это приводит к высокой локальной плотности тока и быстрому разрушению анода. Небольшой болт из нержавеющей стали, соединённый с большой пластиной из углеродистой стали, обычно вызывает меньше опасений, чем небольшой болт из углеродистой стали, соединённый с большой пластиной из нержавеющей стали, однако ни одна из этих конфигураций не должна приниматься без учёта электролита и особенностей соединения.
Соотношение необходимо оценивать по площади, активно смачиваемой электролитом, а не только по площади изготовленной поверхности. На окрашенной пластине из углеродистой стали может иметься лишь небольшой открытый дефект, тогда как непокрытая шайба из нержавеющей стали остаётся полностью смоченной. Поэтому покрытия могут изменять эффективное соотношение площадей, а повреждённое покрытие — концентрировать коррозию в месте нарушения. Окрашивание катода может уменьшить ток, вызывающий коррозию, тогда как покрытие только анода способно создать небольшой открытый анодный дефект, окружённый большой катодной площадью. Это типичная проектная ловушка.
Непрерывность электролита зависит не только от наличия воды. Электропроводность повышается с увеличением содержания растворённых солей, включая хлориды, и тонкая солевая плёнка может соединить металлы, которые в сухих условиях кажутся разобщёнными. Периодическое смачивание может быть опаснее непрерывного погружения, поскольку испарение оставляет концентрированные отложения, после чего происходит повторное смачивание. Температура влияет на скорости реакций и перенос кислорода. Поток может удалять продукты коррозии и изменять поляризацию, тогда как застойная вода способствует образованию отложений и концентрационных элементов.
Щелям следует уделять особое внимание. Нижняя сторона шайбы, резьбовое соединение, нахлёсточный шов или плохо дренируемая опора могут удерживать электролит после высыхания окружающей поверхности. Истощение кислорода внутри зазора создаёт элемент с дифференциальной аэрацией, а заключённый раствор может стать более кислым и обогащённым хлоридами. В ASM Handbook щелевая коррозия описывается как сопряжённый процесс, включающий электрохимические реакции, гомогенные химические реакции и массоперенос; результат определяется геометрией, материалом и средой. ASTM G78-95 устанавливает процедуры выявления условий, способных вызвать щелевую коррозию, и сравнения относительной стойкости к щелевой коррозии нержавеющих сплавов на основе железа и никеля в заданных хлоридсодержащих водных средах. Поэтому расчёт гальванического взаимодействия, в котором не учитывается щель, может создать ложное чувство безопасности.
Изоляция, дренаж и выбор совместимых материалов
Первой конструктивной мерой часто должна быть не металлургическая, а геометрическая: необходимо исключить задержку воды в месте соединения разнородных металлов. Горизонтальные поверхности следует ориентировать так, чтобы обеспечить сток воды, герметизировать или устранить нахлёсточные соединения, избегать чашеобразных шайб и предусматривать доступ для осмотра и очистки. Герметичное соединение может быть предпочтительнее соединения, в котором хлоридсодержащая вода постоянно задерживается и испаряется, однако герметики должны быть совместимы с рабочей температурой, химическими веществами и перемещениями конструкции. Неправильно нанесённый герметик может создать скрытую щель, а не устранить её.
Электрическая изоляция способна прервать гальванический ток. Непроводящие втулки, шайбы, вкладыши и прокладки эффективны только при сохранении целостности во время монтажа и эксплуатации. Система изоляции также должна препятствовать образованию водяного мостика вокруг барьера. Отверстия под крепёж, острые кромки и повреждённые покрытия требуют особого внимания, поскольку один металлический обходной путь может вновь замкнуть гальваническую пару. Изоляцию следует проверять после монтажа, а не считать обеспеченной лишь на основании наличия пластиковой шайбы.
Выбор материала по-прежнему имеет большое значение. Сопрягаемые материалы должны иметь совместимые коррозионные потенциалы в фактическом электролите, а конструкция не должна содержать малую анодную площадь, соединённую с большой катодной площадью. Для эксплуатации в прибрежной зоне или в условиях воздействия противогололёдных солей рекомендации по проектированию конструкций из нержавеющей стали предусматривают предпочтительное применение стали типа 316/316L, соответствующей EN 1.4401/1.4404 в применимых случаях, либо подходящих дуплексных марок вместо стали типа 304/304L, соответствующей EN 1.4301/1.4307. Эта рекомендация учитывает не только локальную коррозию, вызванную хлоридами, но и гальванические последствия повреждения пассивной поверхности.
Показатели марки не заменяют оценку конструкции в сборе. International Molybdenum Association приводит выражение для аустенитных и дуплексных сталей: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N»; более высокое значение указывает на более высокую относительную стойкость к питтинговой коррозии в хлоридсодержащих средах, но не означает защищённости от гальванического или щелевого разрушения. World Stainless приводит значения PRE 19 для 1.4301, 25 для 1.4401 и 1.4521 и 34 для дуплексной стали 1.4462, подчёркивая важность концентрации хлоридов, удельного сопротивления грунта и pH при эксплуатации в грунте. Эти показатели могут использоваться при выборе марки, однако именно дренаж, изоляция, соотношение площадей и электрическая непрерывность определяют, останется ли выбранная марка безопасной частью собранной системы.
Межкристаллитная Коррозия и Сенсибилизация
Межкристаллитная коррозия представляет собой преимущественное разрушение вдоль границ зерен или рядом с ними, поскольку локальный химический состав в области этих границ отличается от состава внутри зерен. Этот механизм нельзя сводить к простому «разрушению границы зерна». Нержавеющая сталь может сохранять пассивность на большей части поверхности, тогда как узкие участки, прилегающие к границам зерен, становятся анодными и растворяются. Сенсибилизация — это металлургическое состояние, создающее такую возможность; обычно оно возникает после воздействия температурного диапазона, допускающего выделение карбидов хрома.
Обедненные Хромом Зоны на Границах Зерен
В аустенитных нержавеющих сталях углерод при термическом воздействии может реагировать с хромом с образованием богатых хромом карбидов, обычно описываемых как , где хром является основным металлическим компонентом. Эти карбиды преимущественно выделяются на границах зерен, поскольку именно там благоприятны условия для диффузии и зарождения новой фазы. Хром поступает из окружающего твердого раствора, в результате чего по обе стороны границы образуется узкая зона, обедненная хромом.
Сам карбид обычно не является главным источником быстрого разрушения. Им служит прилегающая обедненная зона. Если концентрация хрома в ней снижается достаточно сильно, она не может так же быстро, как окружающий материал, восстановить стабильную пассивную пленку из оксида хрома. Электролит тогда может атаковать область границы, формируя сетеподобный путь коррозии через затронутую микроструктуру. В тяжелых случаях зерна физически отделяются от матрицы.
Сенсибилизация зависит не только от максимальной температуры. На выделение карбидов влияют продолжительность выдержки при температуре, содержание углерода, предшествующая холодная деформация, размер зерна, состав сплава и скорость охлаждения. Аустенитные марки могут стать восприимчивыми после пребывания приблизительно в диапазоне 500–850 °C, хотя точная зависимость от времени и температуры различается для разных плавок и видов продукции. Кратковременное прохождение через этот диапазон может иметь незначительные последствия для тонкого компонента, тогда как более медленный термический цикл или многократный нагрев способны сформировать существенную сенсибилизированную зону.
Этот механизм необходимо отличать от питтинговой и щелевой коррозии. Питтинговая коррозия представляет собой высоколокализованное нарушение пассивности, часто связанное с ионами хлорида. Щелевая коррозия в значительной степени определяется ограниченной геометрией и истощением кислорода; Британская ассоциация нержавеющей стали указывает, что щелевая коррозия начинается там, где доступность кислорода чрезвычайно низка. Межкристаллитная коррозия, напротив, распространяется по металлургическому пути, сформированному химическим составом границ зерен. Эти механизмы могут сосуществовать, особенно при эксплуатации сварных конструкций в хлоридсодержащей среде, однако они не являются взаимозаменяемыми объяснениями.
Термические Циклы При Сварке и Стабилизация
Сварка является распространенным источником сенсибилизации, поскольку зона термического влияния (ЗТВ) испытывает переменный термический цикл, а не равномерную термообработку в печи. Материал непосредственно возле границы сплавления может при нагреве попасть в диапазон выделения карбидов, а затем охлаждаться достаточно медленно, чтобы выделение продолжалось. Затронутая полоса может быть узкой, неоднородной и различаться по обе стороны соединения. Толстые сечения, высокая степень закрепления и крупные сварные валики обычно увеличивают сохранение тепла, однако фактический риск зависит от температуры между проходами, последовательности наложения валиков, конструкции соединения, условий окружающей среды и теплопроводности сборки.
Высокая погонная энергия сварки автоматически не приводит к межкристаллитной коррозии, а низкая погонная энергия не гарантирует невосприимчивость. Погонная энергия влияет на максимальную температуру и продолжительность пребывания при повышенной температуре, тогда как история охлаждения определяет, успеет ли развиться выделение карбидов. Многопроходная сварка может повторно нагреть материал, который ранее не был затронут или был сенсибилизирован лишь частично. Поэтому ремонтная сварка может создать второй термический цикл в уже измененной ЗТВ.
Низкоуглеродистые марки снижают этот риск за счет уменьшения количества углерода, доступного для образования карбидов. Марка Type 304L, обычно обозначаемая как UNS S30403, и марка Type 316L, обычно обозначаемая как UNS S31603, содержат не более 0,030% углерода согласно соответствующим техническим условиям на продукцию, тогда как для обычных марок Type 304 и Type 316 во многих спецификациях установлен предел 0,08%. Более низкое содержание углерода позволяет более практично выполнять сварку без последующего растворяющего отжига, особенно при изготовлении изделий из тонких материалов и материалов средней толщины.
Обозначение «L» не является универсальной гарантией коррозионной стойкости. Оно снижает риск сенсибилизации, связанный с выделением карбидов углерода, но не предотвращает питтинговую коррозию, щелевую коррозию, гальваническую коррозию, эрозионно-коррозионное разрушение или коррозионное растрескивание под напряжением. Британская ассоциация нержавеющей стали указывает, что для коррозионного растрескивания под напряжением необходимы растягивающие напряжения в сочетании с определенными факторами окружающей среды. Поэтому сварной сосуд из стали Type 316L может избежать межкристаллитного разрушения, но выйти из строя вследствие хлорид-индуцированного растрескивания или щелевой коррозии, если конструкция и условия эксплуатации допускают развитие этих механизмов.
В стабилизированных марках используются элементы, обладающие большей, чем хром, склонностью к связыванию углерода. Type 321 содержит титан, тогда как Type 347 содержит ниобий (колумбий); эти элементы преимущественно образуют стабильные карбиды и уменьшают выделение карбидов хрома. Их эксплуатационные характеристики по-прежнему зависят от термической истории продукции и технологии изготовления. Стабилизация не заменяет надлежащий контроль сварки, а чрезмерное или необычное термическое воздействие может создать другие проблемы, связанные с микроструктурой.
Type 304L, Type 316L и Аспекты После Изготовления
Выбор марки следует начинать с анализа условий эксплуатации, а затем учитывать особенности изготовления. Type 304L может подходить для условий с ограниченной хлоридной нагрузкой, умеренной температурой и невысокой опасностью щелевой коррозии. Type 316L содержит молибден и обычно обеспечивает более высокую стойкость к хлорид-индуцированной питтинговой и щелевой коррозии, однако это преимущество не отменяет необходимости контролировать загрязнение сварного шва, цвета побежалости, застойные зоны и отложения. World Stainless относит Type 304/304L к условиям с более низкими показателями пригодности, а Type 316/316L или Type 444 — к условиям средней агрессивности; для все более агрессивных сред организация указывает Type 317L, 904L, супердуплексные стали и сплавы с содержанием молибдена 6%.
Состояние после сварки имеет значение. Цвета побежалости могут включать поверхностный слой, обедненный хромом, и оксиды, снижающие локальную пассивность, поэтому могут потребоваться очистка и, если это предусмотрено, травление или другая утвержденная обработка поверхности. Механические повреждения, внедрившиеся частицы углеродистой стали и брызги металла от сварки могут создавать очаги коррозии, не связанные с классической сенсибилизацией. Растворяющий отжиг способен растворить карбиды хрома и восстановить более однородный твердый раствор, однако для крупных конструкций он часто непрактичен и должен сопровождаться быстрым охлаждением, чтобы избежать повторного выделения карбидов.
Методы контроля должны соответствовать предполагаемому механизму. Внешне чистый сварной шов не доказывает, что его ЗТВ не сенсибилизирована. Более убедительными свидетельствами служат аттестация сварочной процедуры, контроль погонной энергии и температуры между проходами, правильный выбор присадочного материала, тщательная подготовка соединения и предотвращение ненужного повторного нагрева. При оценке необходимо учитывать толщину сечения и термообработку после изготовления, а также концентрацию хлоридов, температуру, геометрию щелей и продолжительность воздействия.
Показатель PREN может помочь сравнить относительную стойкость к питтинговой коррозии с использованием выражения International Molybdenum Association: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N», однако он не прогнозирует межкристаллитную коррозию или срок службы. Химический состав границ зерен и историю сварки необходимо оценивать отдельно.
Коррозионное растрескивание под напряжением
Коррозионное растрескивание под напряжением (КРН) — это не просто коррозия, происходящая в нагруженном компоненте. Британская ассоциация нержавеющих сталей (BSSA) указывает, что для него необходимы растягивающие напряжения в сочетании с определёнными факторами окружающей среды. Важны все три элемента: восприимчивый материал, поле растягивающих напряжений и среда, способная поддерживать зарождение и распространение трещины. Если устранить один из них, характерный процесс растрескивания может остановиться, хотя другой механизм коррозии всё ещё может сохраняться.
Напряжения могут быть приложенными или остаточными. Приложенные растягивающие напряжения возникают из-за эксплуатационных нагрузок, таких как давление, изгиб, вибрация, термическое стеснение или внешне заданное перемещение. Остаточные растягивающие напряжения сохраняются после изготовления даже тогда, когда компонент разгружен. Распространённым источником таких напряжений является сварка: сварной металл и зона термического влияния сжимаются при охлаждении, тогда как окружающий материал препятствует этой усадке. Холодная формовка, механическая обработка, шлифование, правка, запрессовка и неравномерная термическая обработка также могут оставлять растягивающие напряжения вблизи поверхности.
Это различие влияет на контроль и проектирование. Сосуд, который выглядит ненагруженным, всё ещё может растрескаться, поскольку его сварные соединения содержат остаточные растягивающие напряжения. И наоборот, компонент, находящийся под номинальной растягивающей нагрузкой, может испытывать более высокое локальное напряжение у основания резьбы, острого угла, язвенной каверны, валика сварного шва или щели. КРН обычно развивается в виде узкой или разветвлённой трещины, часто при ограниченной общей потере металла вокруг неё. Питтинг имеет другую природу. Язвенная каверна представляет собой локализованную коррозионную полость, образованную разрушением пассивной плёнки и локальным электрохимическим растворением; она может служить концентратором напряжений и местом зарождения трещины, однако питтинг и КРН не являются взаимозаменяемыми диагнозами.
Совокупные требования к напряжениям и окружающей среде
Среда должна поддерживать электрохимические и химические процессы, необходимые для сохранения активности трещины. Для нержавеющей стали серьёзную опасность представляет вода, содержащая хлориды, особенно там, где доступ кислорода, испарение, отложения, щели и температура создают локально агрессивные условия. Одной лишь объёмной концентрации хлоридов недостаточно для описания воздействия. Тонкая влажная плёнка может становиться значительно более концентрированной по мере испарения воды, тогда как отложение или соединение с прокладкой могут удерживать влагу даже после того, как окружающая поверхность выглядит сухой.
Кислород играет сложную роль. BSSA объясняет, что щелевая коррозия начинается там, где доступность кислорода крайне низка. Поэтому в щели может сформироваться ячейка с дифференциальной аэрацией, в которой ограниченная область становится анодной по отношению к открытой поверхности. После подкисления щели и концентрирования в ней хлоридов она может создать крайне агрессивную локальную среду рядом с областью, находящейся под напряжением. В других местах доступ кислорода и окислительные условия могут способствовать разрушению пассивной плёнки или влиять на процесс её репассивации. Поэтому важно не просто выяснить, «присутствует» или «отсутствует» кислород, а оценить, как по компоненту изменяются содержание кислорода, влажность, концентрация хлоридов и массоперенос.
Следовательно, геометрия щели является конструкционной переменной, а не второстепенной деталью. В справочнике ASM щелевая коррозия описывается как связанный процесс, включающий электрохимические реакции, гомогенные химические реакции и массоперенос. Ширина и глубина зазора, состояние поверхности, дренирование и материал, контактирующий со щелью, — всё это влияет на локальную химию. Стандарт ASTM G78-95, опубликованный ASTM International в 1995 году, устанавливает процедуры выявления условий, способных вызвать щелевую коррозию, и сравнения относительной стойкости железоосновных и никельсодержащих нержавеющих сплавов к щелевой коррозии в заданных водных средах, содержащих хлориды. Такие испытания сопоставляют определённые условия; они не устанавливают универсальный предел срока службы для любой геометрии.
Поэтому КРН следует оценивать как системную проблему. BSSA относит питтинговую, щелевую, межкристаллитную коррозию, коррозионное растрескивание под напряжением, гальваническую и общую коррозию к основным механизмам, воздействующим на нержавеющие стали. На разрушенной детали одновременно могут проявляться несколько механизмов: щель может концентрировать хлориды, питтинг может зарождаться у устья щели, а остаточные растягивающие напряжения могут превратить локальный дефект в распространяющуюся трещину. Если называть каждую тёмную отметину или язвенную каверну «коррозионным растрескиванием под напряжением», это затрудняет установление причины и может привести к неправильным корректирующим мерам.
Хлоридное растрескивание аустенитных нержавеющих сталей
Хлоридное КРН тесно связано с аустенитными нержавеющими сталями, включая стали типа 304/304L и 316/316L, когда одновременно присутствуют растягивающие напряжения и подходящая среда, содержащая хлориды. Склонность к растрескиванию повышается с увеличением температуры, а также при условиях, поддерживающих концентрированную, влажную и окислительную поверхность. Горячая технологическая вода, солевые отложения, намокающая теплоизоляция, морские брызги, остатки противогололёдных реагентов и поверхности, на которых происходит испарение, могут создавать условия, более тяжёлые, чем можно предположить по номинальному составу воды.
Не существует единой концентрации хлоридов или температуры, которые для всех аустенитных марок отделяли бы «безопасную» эксплуатацию от «опасной». На результат влияют состав сплава, степень холодной деформации, состояние поверхности, интенсивность напряжений, доступность кислорода, pH, загрязнители, циклы увлажнения и высыхания, а также продолжительность воздействия. Пороговое значение, приведённое без этих оговорок, не является проектным правилом. Руководство по проектированию конструкций из нержавеющей стали указывает содержание хлоридов, температуру, загрязнители, кислотность, окислители и кислород как факторы, влияющие на локализованную коррозию; те же переменные могут влиять на то, перейдёт ли повреждение пассивной плёнки в напряжённой локальной области в КРН.
Стойкость к питтингу по-прежнему имеет значение, но сама по себе не позволяет предсказать КРН. International Molybdenum Association приводит следующую формулу для аустенитных и дуплексных сталей:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.
Более высокое значение PREN указывает на более высокую относительную стойкость к питтингу в хлоридсодержащих средах, но не означает невосприимчивость к КРН и не является полным прогнозом срока службы. Марка с более высоким содержанием молибдена или азота может снизить вероятность зарождения язв, оставаясь восприимчивой к растрескиванию при определённых температуре, напряжении и хлоридном воздействии. И наоборот, устранение щели или снижение остаточных напряжений может оказаться эффективнее, чем одна лишь замена марки стали.
Ферритные, дуплексные и высоколегированные аустенитные семейства сталей необходимо рассматривать с учётом фактического механизма разрушения. Ферритные марки не обладают такой же восприимчивостью к хлоридному КРН, как аустенитные стали, однако для них существуют другие ограничения, связанные со сваркой, ударной вязкостью, формованием и качеством изготовления. Дуплексные нержавеющие стали часто обеспечивают более высокую стойкость к локализованной коррозии, вызванной хлоридами, и более высокую прочность, однако их термические циклы при сварке, фазовый баланс и производственные процессы требуют контроля. Высоколегированные аустенитные марки, супердуплексные стали и сплавы с содержанием молибдена 6% могут расширить диапазон эксплуатации в хлоридных средах, но их выбор по-прежнему зависит от напряжений, температуры, наличия щелей и качества изготовления.
World Stainless иллюстрирует относительную логику выбора марок, связывая низкие баллы выбора со сталями типа 304/304L, промежуточные условия — со сталями типа 316/316L или 444, более тяжёлые условия — с 317L, а крайне агрессивные среды — с такими марками, как 904L, супердуплексные стали и сплавы с содержанием молибдена 6%. Эти категории не гарантируют отсутствия КРН. Они служат отправной точкой для согласования семейства сплава и стойкости к локализованной коррозии с условиями воздействия.
Остаточные напряжения, температура и меры конструкционной защиты
Снижение напряжений часто является наиболее прямым способом управления риском. Проектировщики могут уменьшать приложенные напряжения, по возможности избегать длительного растягивающего нагружения, увеличивать радиусы в углах, устранять резкие изменения сечения и не допускать резьб или сварных валиков, действующих подобно надрезам. Соединения должны обеспечивать сток, а не удерживать солёную воду. Прокладки, нахлёсточные соединения, хомуты и отложения необходимо оценивать как потенциальные источники щелей, особенно если при температурных циклах раствор проникает в узкий зазор.
Контроль изготовления имеет не меньшее значение. Технологии сварки должны ограничивать вредное тепловложение и деформацию, сохраняя при этом заданное металлургическое состояние. При необходимости для условий эксплуатации поверхности сварных швов следует очищать и удалять цвета побежалости; шлифование не должно создавать острых канавок или размазывать загрязнения. Участки, подвергшиеся холодной деформации, кромки после резки и отремонтированные сварные швы требуют отдельной проверки, поскольку их остаточные напряжения и состояние поверхности могут отличаться от соответствующих характеристик основного листа. Термическая обработка для снятия напряжений не всегда подходит для каждой марки нержавеющей стали или сварной конструкции, поэтому необходимо проверять её влияние на сенсибилизацию, фазовый баланс, деформацию и механические свойства.
Температуру необходимо рассматривать отдельно. Она ускоряет многие коррозионные реакции и может повышать концентрацию хлоридов в плёнках за счёт испарения. Особую проблему представляют теплоизоляционные системы, которые пропускают и удерживают хлориды, одновременно препятствуя контролю. При проектировании следует учитывать максимальную температуру металла, локальные горячие зоны, циклы увлажнения и высыхания, а также возможность концентрирования номинально разбавленного технологического потока во время остановки или испарения.
Выбор марки является заключительной частью стратегии управления риском, а не заменой рациональной геометрии и качественного изготовления. В 2025 году World Stainless сообщила значения PRE: 19 для 1.4301, 25 для 1.4401 и 1.4521 и 34 для дуплексной стали 1.4462 в своих рекомендациях по грунтам и бетону, одновременно подчёркивая значение концентрации хлоридов, удельного сопротивления грунта и pH для заглублённых конструкций. Эти показатели помогают сравнивать стойкость к локализованной коррозии в рамках определённой методики; они не устанавливают предельных значений для КРН. Выбор должен объединять соответствующее семейство марок с анализом напряжений, исключением щелей, контролем температуры, документацией по изготовлению и контролем ранних язв, дефектов сварных швов и признаков, подобных трещинам.
Коррозия под отложениями, в грунте и бетоне
Отложения, застойная вода и дифференциальная аэрация
Поверхность нержавеющей стали не подвергается воздействию однородной среды, когда часть ее покрыта грязью, окалиной, морскими обрастаниями, технологическими твердыми частицами или удерживаемой водой. Покрытая область становится анодом с недостатком кислорода, тогда как открытая, насыщенная кислородом поверхность действует как катод. В такой ячейке с дифференциальной аэрацией коррозионное воздействие может концентрироваться на границе отложения или внутри покрытой зоны, даже если окружающая вода лишь умеренно агрессивна. Отложение также удерживает хлориды, уменьшает местное промывание и может препятствовать восстановлению богатой хромом пассивной пленки после небольшого разрушения.
Застойная вода приводит к аналогичному результату. Испарение может повысить концентрацию хлоридов; гидролиз растворенных хлоридов металлов может снизить pH; а потребление кислорода внутри узкой щели способно создать химические условия, отличающиеся от измеренных в основном объеме жидкости. ASM International описывает щелевую коррозию как совокупный процесс, включающий электрохимические реакции, гомогенные химические реакции и массоперенос. Поэтому геометрия имеет такое же значение, как и номинальный состав сплава. Кромка прокладки, нахлесточное соединение, резьбовое соединение, подрез сварного шва, опорная скоба или заполненный осадком дренаж могут стать щелью со своим собственным электролитом.
Британская ассоциация нержавеющей стали указывает, что щелевая коррозия начинается там, где доступность кислорода чрезвычайно мала. После разрушения пассивной пленки растворение металла внутри щели приводит к образованию положительно заряженных ионов. Хлорид-ионы мигрируют в зазор для поддержания баланса зарядов, а кислотный гидролиз затрудняет репассивацию. После этого коррозионное воздействие может распространяться под внешне неповрежденной поверхностью. Питтинговая и щелевая коррозия могут существовать одновременно: питтинг способен создавать собственную замкнутую геометрию, а отложение — скрывать питтинги при визуальном осмотре.
ASTM G78-95, опубликованный ASTM International в 1995 году, содержит процедуры для выявления условий, способных вызвать щелевую коррозию, и для сравнительной оценки относительной стойкости к щелевой коррозии нержавеющих сплавов на основе железа и никеля в заданных водных средах, содержащих хлориды. Его результаты представляют собой сравнительные данные испытаний, а не прямой прогноз срока службы. Температура, концентрация хлоридов, продолжительность смачивания, тип щелеобразователя, состояние поверхности и приложенное напряжение могут изменить результат.
Конструкция часто эффективнее определяет место первого отказа, чем небольшое изменение марки стали. Поверхности должны обеспечивать сток воды, а не удерживать осадок; горизонтальных уступов следует избегать либо выполнять их с уклоном; соединения не должны образовывать недоступных для осмотра зазоров. Непрерывные сварные швы могут устранить щель, образующуюся при прерывистом креплении, однако цвета побежалости и загрязнения после сварки все равно необходимо устранять посредством соответствующей очистки и обработки поверхности. Компонент из 1.4301 с чистой геометрией, обеспечивающей свободный сток, может превзойти номинально более стойкую марку, зажатую под содержащим хлориды отложением. Это не означает, что 1.4301 является универсальным выбором; данный пример показывает, почему выбор сплава нельзя отделять от конструктивных решений.
Отложения также могут создавать гальванические эффекты, когда частицы углеродистой стали, оксид железа или несовместимый крепеж соприкасаются с поверхностью нержавеющей стали. Свободное железо само по себе не является механизмом коррозии нержавеющей стали, но оно может окрашивать поверхность, удерживать влагу и способствовать образованию локальных гальванических ячеек. Участки изготовления, подвергшиеся воздействию шлифовальной пыли углеродистой стали, требуют разделения производственных процессов, очистки и осмотра перед вводом в эксплуатацию.
Заглубленная нержавеющая сталь и переменные параметры грунта
Заглубление заменяет контролируемую и видимую поверхность изменчивым пористым электролитом. Влажность грунта изменяется в зависимости от осадков, дренажа, уровня грунтовых вод и сезонного высыхания. Хлориды могут поступать из морской воды, противогололедной соли, промышленных загрязнений или загрязненной засыпки. Некоторые грунты остаются почти сухими и обладают высоким электрическим сопротивлением; другие длительное время удерживают проводящую воду у поверхности металла. Поэтому заглубленный компонент на разных участках своей длины может подвергаться различным условиям воздействия.[5] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
В руководстве World Stainless, опубликованном в 2025 году, концентрация хлоридов, удельное электрическое сопротивление грунта и pH указаны в качестве параметров, которые следует учитывать при выборе заглубленной нержавеющей стали. Удельное электрическое сопротивление грунта является практическим показателем того, насколько легко ионный ток может проходить через грунт, хотя оно не описывает всю химическую среду. Низкое сопротивление обычно связано с повышенной влажностью и содержанием растворенных солей, тогда как высокое сопротивление не гарантирует безопасности, если присутствуют влажный участок с хлоридами, кислая зона или щель. pH влияет на стабильность пассивной пленки и на реакции, происходящие у включений, отложений и поврежденных участков.[6] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
World Stainless приводит сравнительные значения PRE: 19 для 1.4301, 25 для 1.4401, 25 для 1.4521 и 34 для дуплексной стали 1.4462 в своем руководстве по грунтам и бетону. Эти значения помогают показать относительное влияние химического состава сплава, однако не являются самостоятельными правилами выбора. International Molybdenum Association определяет выражение для аустенитных и дуплексных сталей следующим образом: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Более высокое расчетное значение, как правило, указывает на более высокую относительную стойкость к питтингу, вызванному хлоридами, в заданных средах; оно не учитывает дренаж грунта, геометрию щели, состояние поверхности, блуждающие токи, дефекты изготовления или продолжительность смачивания.
Это различие имеет значение для заглубленных сталей 1.4301, 1.4401, 1.4521 и 1.4462. Сравнение PRE не позволяет установить допустимую концентрацию хлоридов для любого грунта и не может предсказать, сохранится ли пассивное состояние сварного шва, муфты или переходной зоны на протяжении десятилетий. World Stainless рекомендует стали типа 304/304L при низких оценочных баллах, 316/316L или 444 — для промежуточных условий, 317L — для более тяжелых условий, а также такие марки, как 904L, супердуплексные стали и сплавы с 6% молибдена — для высокоагрессивных сред. Фактический выбор марки должен основываться на измеренных или обоснованно определенных данных по объекту и учитывать последствия отказа.
При проектировании заглубленных конструкций следует предотвращать скопление воды в местах ввода и учитывать переход от грунта к воздуху, бетону, раствору или затопленной камере. Участок на границе грунта и воздуха часто подвергается более сильному воздействию, чем полностью заглубленная часть, поскольку испытывает чередующиеся смачивание и высыхание, доступ кислорода и концентрирование солей. Засыпка должна быть чистой, совместимой с материалом и свободной от обломков углеродистой стали, отходов, содержащих хлориды, и строительных химикатов. Уплотнение неподходящего заполнителя вокруг нержавеющей стали может создать постоянное отложение. Необходимо также оценивать дренаж и катодные взаимодействия с расположенными поблизости углеродистой сталью, арматурой или системами с наложенным током.
Железобетон, хлориды и карбонизация
Нержавеющая сталь, заделанная в качественный щелочной бетон, находится в пассивной среде. Однако эта защита не является абсолютной. Трещины, поры, раковины, плохо уплотненный защитный слой и швы могут создавать пути для воды и растворенных солей. Хлорид-ионы, поступающие из морской среды, загрязненных заполнителей, противогололедных солей или воды затворения, могут мигрировать к арматуре. Когда концентрация хлоридов у поверхности стали достигает критического уровня для конкретного сплава и бетонной среды, локальная депассивация может привести к питтингу.
Карбонизация протекает по иному механизму. Диоксид углерода атмосферы реагирует с гидратами цемента и снижает щелочность от поверхности вглубь бетона. Карбонизированный бетон может уменьшить пассивную защиту, доступную обычной арматуре из углеродистой стали, однако нержавеющие марки обычно сохраняют полезную стойкость в более широком диапазоне условий в бетоне. Карбонизация по-прежнему имеет значение, когда она сочетается с проникновением хлоридов, растрескиванием, малой толщиной защитного слоя, циклами смачивания или щелями вокруг соединений арматуры. Ее не следует рассматривать как универсальное объяснение любого разрушения арматуры.
Бетон также может создавать концентрационные ячейки. Трещина или пористая зона может оставаться влажной, тогда как соседний бетон высыхает; арматурный стержень, пересекающий эту границу, может испытывать различные условия по содержанию кислорода и хлоридов на разных участках своей длины. Соединение нержавеющей арматуры с углеродистой сталью может вызвать гальваническое сопряжение, особенно если небольшая площадь нержавеющей стали соединена с большой активной площадью углеродистой стали либо если хлориды вызвали депассивацию углеродистой стали. При оценке необходимо учитывать электрическую непрерывность, расположение стержней, толщину защитного слоя, контроль трещин и дренаж.
Одни и те же номера марок нельзя переносить с открытого фасада на арматуру без учета бетонной системы. Для 1.4401 и 1.4521 сравнительное значение PRE по данным World Stainless составляет 25, тогда как для дуплексной стали 1.4462 указано значение 34; эти значения характеризуют относительную стойкость сплавов, а не гарантированный срок службы в бетоне. Связывание хлоридов цементом, перенос влаги, удельное электрическое сопротивление бетона, ширина трещин и температура — все эти факторы влияют на время и место развития коррозии. Конструктивные решения, препятствующие проникновению воды в швы и не позволяющие стокам, насыщенным солями, скапливаться у бетона, могут иметь такое же значение, как и выбор сплава с более высоким PRE.
Как выбираются марки нержавеющей стали
Выбор марки нержавеющей стали представляет собой оценку условий воздействия, а не ранжирование сплавов от слабых к прочным. Одна и та же марка может хорошо работать в чистой, осушаемой внутренней конструкции и быстро разрушаться в теплой щели, содержащей хлориды. Поэтому выбор начинается с определения механизма коррозии, который может контролировать срок службы: питтинга, щелевой коррозии, межкристаллитного разрушения, коррозионного растрескивания под напряжением, гальванической или общей коррозии. Британская ассоциация нержавеющей стали относит все шесть механизмов к основным механизмам, влияющим на нержавеющие стали.
Практическая последовательность, опубликованная организацией World Stainless, связывает всё более жёсткие условия выбора с марками с постепенно повышенным содержанием легирующих элементов: Type 304/304L при низких баллах выбора; Type 316/316L или Type 444 при промежуточных баллах; Type 317L для более жёстких условий; и такие марки, как 904L, супердуплексные стали и сплавы с содержанием молибдена 6 %, для высокоагрессивных сред. Эта последовательность имеет условный характер. Она применяется только в том случае, если воздействие было определено с использованием указанного метода выбора World Stainless, включая его допущения относительно хлоридов, температуры, увлажнения, загрязнения и конструкции. Это не универсальная таблица срока службы.
Первый вопрос заключается в том, будет ли предполагаемый компонент оставаться сухим, обеспечивать свободный сток жидкости или удерживать концентрированный раствор. Концентрация хлоридов может резко возрастать по мере испарения воды. Прокладка, нахлёсточное соединение, резьбовое соединение или отложение могут препятствовать обновлению кислорода и создавать щель. BSSA указывает, что щелевая коррозия начинается там, где доступность кислорода чрезвычайно низка. В справочнике ASM возникающее вследствие этого разрушение описывается как взаимосвязанный процесс, включающий электрохимические реакции, гомогенные химические реакции и массоперенос. Геометрия имеет не меньшее значение, чем номинальный состав сплава.
Затем на выбор влияют температура, pH, окисляющие вещества, загрязнители, состояние поверхности, тепловложение при сварке и остаточные напряжения. ASTM G78-95, опубликованный в 1995 году, содержит процедуры для выявления условий, способных вызвать щелевую коррозию, и сравнения относительной стойкости к щелевой коррозии нержавеющих сплавов на основе железа и никеля в заданных водных средах, содержащих хлориды. Его результаты нельзя напрямую преобразовать в прогноз срока службы для любой изготовленной конструкции.
Type 304/304L и 1.4301
| Семейство марок | Типичное положение при выборе | Важное ограничение |
|---|---|---|
| Марки 304/304L | Низкие оценки при выборе | Ограниченный запас стойкости в хлоридсодержащих щелях |
| Марки 316/316L или 444 | Промежуточные условия | По-прежнему уязвимы к горячим концентрированным хлоридам |
| Марка 317L | Более тяжёлые условия | Требует контроля проектирования и изготовления |
| 904L, супердуплексные стали и стали с 6% молибдена | Сильно агрессивные среды | Не обладают полной невосприимчивостью к щелевому или связанному с напряжениями разрушению |
Type 304 и Type 304L — это аустенитные хромоникелевые нержавеющие стали, применяемые в условиях, где воздействие соответствует низкому баллу выбора, а концентрация хлоридов остаётся ограниченной. Обозначение EN 10088 1.4301 соответствует Type 304, тогда как низкоуглеродистый аналог обычно обозначается как 1.4307; Type 304L — это обозначение ASTM/UNS, используемое для низкоуглеродистого состава. Низкое содержание углерода снижает риск сенсибилизации при сварке, однако не делает сплав стойким к питтинговой или щелевой коррозии, вызываемой хлоридами.
Полезно различать состояние материала после изготовления и стойкость к воздействию среды. Type 304L может снизить склонность к выделению карбидов хрома в зонах термического влияния сварных швов, что помогает предотвратить межкристаллитную коррозию после сварки. Однако молибден в сплав не добавляется, поэтому не обеспечивается специфического, основанного на молибдене повышения стойкости к локальному воздействию хлоридов. Полированная чистая поверхность 304L в хорошо вентилируемом помещении представляет собой совершенно иную коррозионную задачу, чем фланец из 304L под прокладкой, загрязнённой солями.
В руководстве World Stainless по грунтам и бетону 2025 года для 1.4301 приводится значение PRE, равное 19. Здесь PRE является сравнительным показателем, а не прогнозом скорости проникновения коррозии или проектного срока службы. International Molybdenum Association определяет широко используемое выражение для аустенитных и дуплексных сталей следующим образом: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Поскольку 1.4301 содержит мало молибдена или вообще не содержит его, а также относительно небольшое количество азота, расчётное значение ниже, чем у марок, легированных молибденом или азотом.
Поэтому Type 304/304L является рациональным исходным вариантом для эксплуатации при низкой концентрации хлоридов и низкой температуре, при хорошем отводе жидкости и контролируемом изготовлении. Эта марка становится неудачным выбором, если отложения, застойная вода, противогололёдная соль, морские брызги или узкие щели являются ключевыми особенностями конструкции. Чистота поверхности и дренирование могут иметь большее значение, чем небольшая номинальная разница в составе.
Type 316/316L, 1.4401 и 1.4404
Type 316 и Type 316L содержат молибден в хромоникелевой аустенитной системе. Молибден повышает стойкость к питтинговой и щелевой коррозии под воздействием хлоридов по сравнению с Type 304, хотя не устраняет ни один из этих механизмов. Обозначение EN 10088 1.4401 соответствует Type 316, тогда как 1.4404 соответствует низкоуглеродистой марке Type 316L. Более низкое содержание углерода в 1.4404 способствует применению в сварных конструкциях за счёт снижения риска сенсибилизации; его не следует интерпретировать как общее повышение стойкости к любой коррозионной среде.
В руководстве World Stainless 2025 года для 1.4401 указано значение PRE, равное 25, по сравнению со значением 19 для 1.4301. Численная разница полезна для относительного сравнения в рамках определённой системы материалов и условий воздействия хлоридов, однако она не определяет критическую температуру питтингообразования, порог щелевой коррозии или допустимую концентрацию хлоридов для конкретного компонента. Эти величины зависят от состояния поверхности, неметаллических включений, сварных швов, отложений, химического состава раствора и метода испытаний.
Type 316/316L соответствует промежуточным баллам выбора в последовательности World Stainless. Эта марка может подходить для атмосферного воздействия морской среды, многих условий эксплуатации с технологической водой, а также для бетонных или грунтовых условий, выходящих за пределы предполагаемого диапазона Type 304, при условии, что компонент обеспечивает отвод жидкости и температура контролируется. Однако она остаётся уязвимой в тёплых концентрированных хлоридных средах и узких застойных щелях. В сосуде из 316L с содержащими хлориды отложениями у горячей линии подачи жидкости может возникнуть локальное разрушение, даже если его объёмный состав полностью соответствует требованиям.
В руководстве по проектированию конструкций из нержавеющей стали, использованном в качестве исследовательской основы, содержание хлоридов, температура, загрязнители, кислотность, окислители и кислород указаны как факторы, влияющие на питтинговую коррозию. В нём также рекомендуется применять 1.4401 или подходящие дуплексные марки вместо 1.4301 при воздействии прибрежной среды или противогололёдной соли. Однако эта рекомендация по-прежнему требует внимания к качеству сварки, конструкции щелей и гальваническому контакту. Соединение разнородных металлов может концентрировать разрушение на менее благородном элементе или на повреждённой пассивной поверхности.
444, 317L, 904L, дуплексные стали и марки с содержанием молибдена 6 %
Type 444 — это ферритная нержавеющая сталь, легированная молибденом; обычно ей соответствует обозначение EN 1.4521. Её ферритная структура не содержит богатой никелем аустенитной матрицы и обеспечивает полезную стойкость к питтинговой коррозии и коррозионному растрескиванию под напряжением в определённых средах. Это не простая замена Type 316L: различаются формуемость, ударная вязкость сварных соединений, коэффициент теплового расширения и ограничения при изготовлении. В руководстве World Stainless для 1.4521 приводится значение PRE, равное 25, то есть такое же, как для 1.4401 в руководстве по грунтам и бетону 2025 года. Однако это равенство не означает одинаковых эксплуатационных характеристик при любой геометрии или любом механизме коррозии.
Type 317L — это аустенитная марка с более высоким содержанием молибдена, предназначенная для более жёстких условий, чем диапазон 304/304L и 316/316L. Её выбор зависит от того, способны ли дополнительное количество молибдена и хрома противостоять определяющему воздействию хлоридов или химической среды. При этом по-прежнему необходимы изготовление с низким уровнем загрязнения и рациональная конструкция щелей. Если одновременно присутствуют растягивающее напряжение и специфическая среда, коррозионное растрескивание под напряжением остаётся отдельной проблемой; BSSA указывает, что для возникновения растрескивания необходимы растягивающее напряжение и определённые факторы окружающей среды. Само по себе повышение PREN не устраняет это требование.
Дуплексные нержавеющие стали сочетают аустенитную и ферритную фазы. Распространённая марка EN 1.4462 часто идентифицируется как дуплексная нержавеющая сталь типа 2205. Её состав и содержание азота могут обеспечивать более высокую стойкость к питтинговой коррозии, чем у 304 или 316, а ферритная фаза может повышать стойкость к коррозионному растрескиванию под напряжением в хлоридных средах. World Stainless приводит для 1.4462 значение PRE, равное 34, по сравнению со значениями 25 для 1.4401 и 1.4521 и 19 для 1.4301. Для дуплексных марок требуются дополнительные меры контроля: необходимо управлять соотношением фаз, растворяющим отжигом, термическими циклами при сварке и температурой изготовления. Некачественная обработка может снизить ударную вязкость или локальную коррозионную стойкость, несмотря на благоприятный номинальный химический анализ.
904L — это высоколегированная аустенитная марка со значительным содержанием никеля и молибдена; медь также повышает стойкость в некоторых восстановительных кислых средах. Она относится к наиболее высоколегированной части последовательности World Stainless для высокоагрессивных условий, однако её выбор должен соответствовать химическому составу среды, а не основываться только на обозначении марки. Супердуплексные марки сочетают высокое содержание хрома, молибдена и азота с дуплексной металлургией. Они могут применяться при сильном воздействии хлоридов, высоких механических нагрузках и наличии риска коррозионного растрескивания под напряжением в хлоридных средах при условии соблюдения требований к сварке и контролю фазового состава.
Аустенитные марки с содержанием молибдена 6 % относятся к ещё более высокому диапазону легирования. Содержание хрома, молибдена и азота обеспечивает им высокую стойкость к питтинговой и щелевой коррозии в агрессивных хлоридных растворах, однако геометрия щелей, температура и окислительные условия по-прежнему могут определять разрушение. Их следует оценивать с использованием соответствующих испытаний и эксплуатационных данных, а не только по PREN. Уравнение IMOA показывает относительную стойкость к питтинговой коррозии в хлоридсодержащих средах, но не в полной мере учитывает гальваническую коррозию, эрозионно-коррозионное разрушение, межкристаллитное воздействие, дефекты изготовления или коррозионное растрескивание под напряжением.
Для заглублённой нержавеющей стали World Stainless специально требует учитывать концентрацию хлоридов, удельное электрическое сопротивление грунта и pH. Если марка выбрана по баллу без проведения этих измерений, процесс выбора не завершён. Такой же подход применяется к бетону, технологическому оборудованию и морским конструкциям: необходимо определить условия увлажнения и концентрирования, выявить щели и напряжения, учесть особенности изготовления, а затем выбрать наименее легированное семейство марок, которое с достоверным запасом контролирует установленный механизм разрушения. Если условия воздействия неопределённы, изменение конструкции с целью устранения застойных щелей может обеспечить более надёжную защиту, чем переход на марку на один уровень выше.
Изготовление, состояние поверхности и техническое обслуживание как факторы коррозии
Марка нержавеющей стали не сохраняет номинальную коррозионную стойкость неизменной в процессе изготовления и эксплуатации. Сварка, шлифование, обращение с материалом, отложения и дренаж могут изменить локальное состояние поверхности настолько, что возникнет коррозионное поражение, которого не произошло бы на чистом, качественно обработанном образце. Выбор марки по-прежнему имеет большое значение, однако он не может автоматически компенсировать наличие цветов побежалости на сварном шве, внедрившихся частиц углеродистой стали, шероховатой щели или горизонтальной полки, удерживающей хлоридный раствор.
Это различие важно, поскольку коррозия нержавеющей стали часто носит локальный, а не равномерный характер. British Stainless Steel Association относит к основным механизмам питтинговую, щелевую, межкристаллитную коррозию, коррозионное растрескивание под напряжением, гальваническую и общую коррозию. Изготовление может одновременно повысить восприимчивость к нескольким из этих видов коррозии.

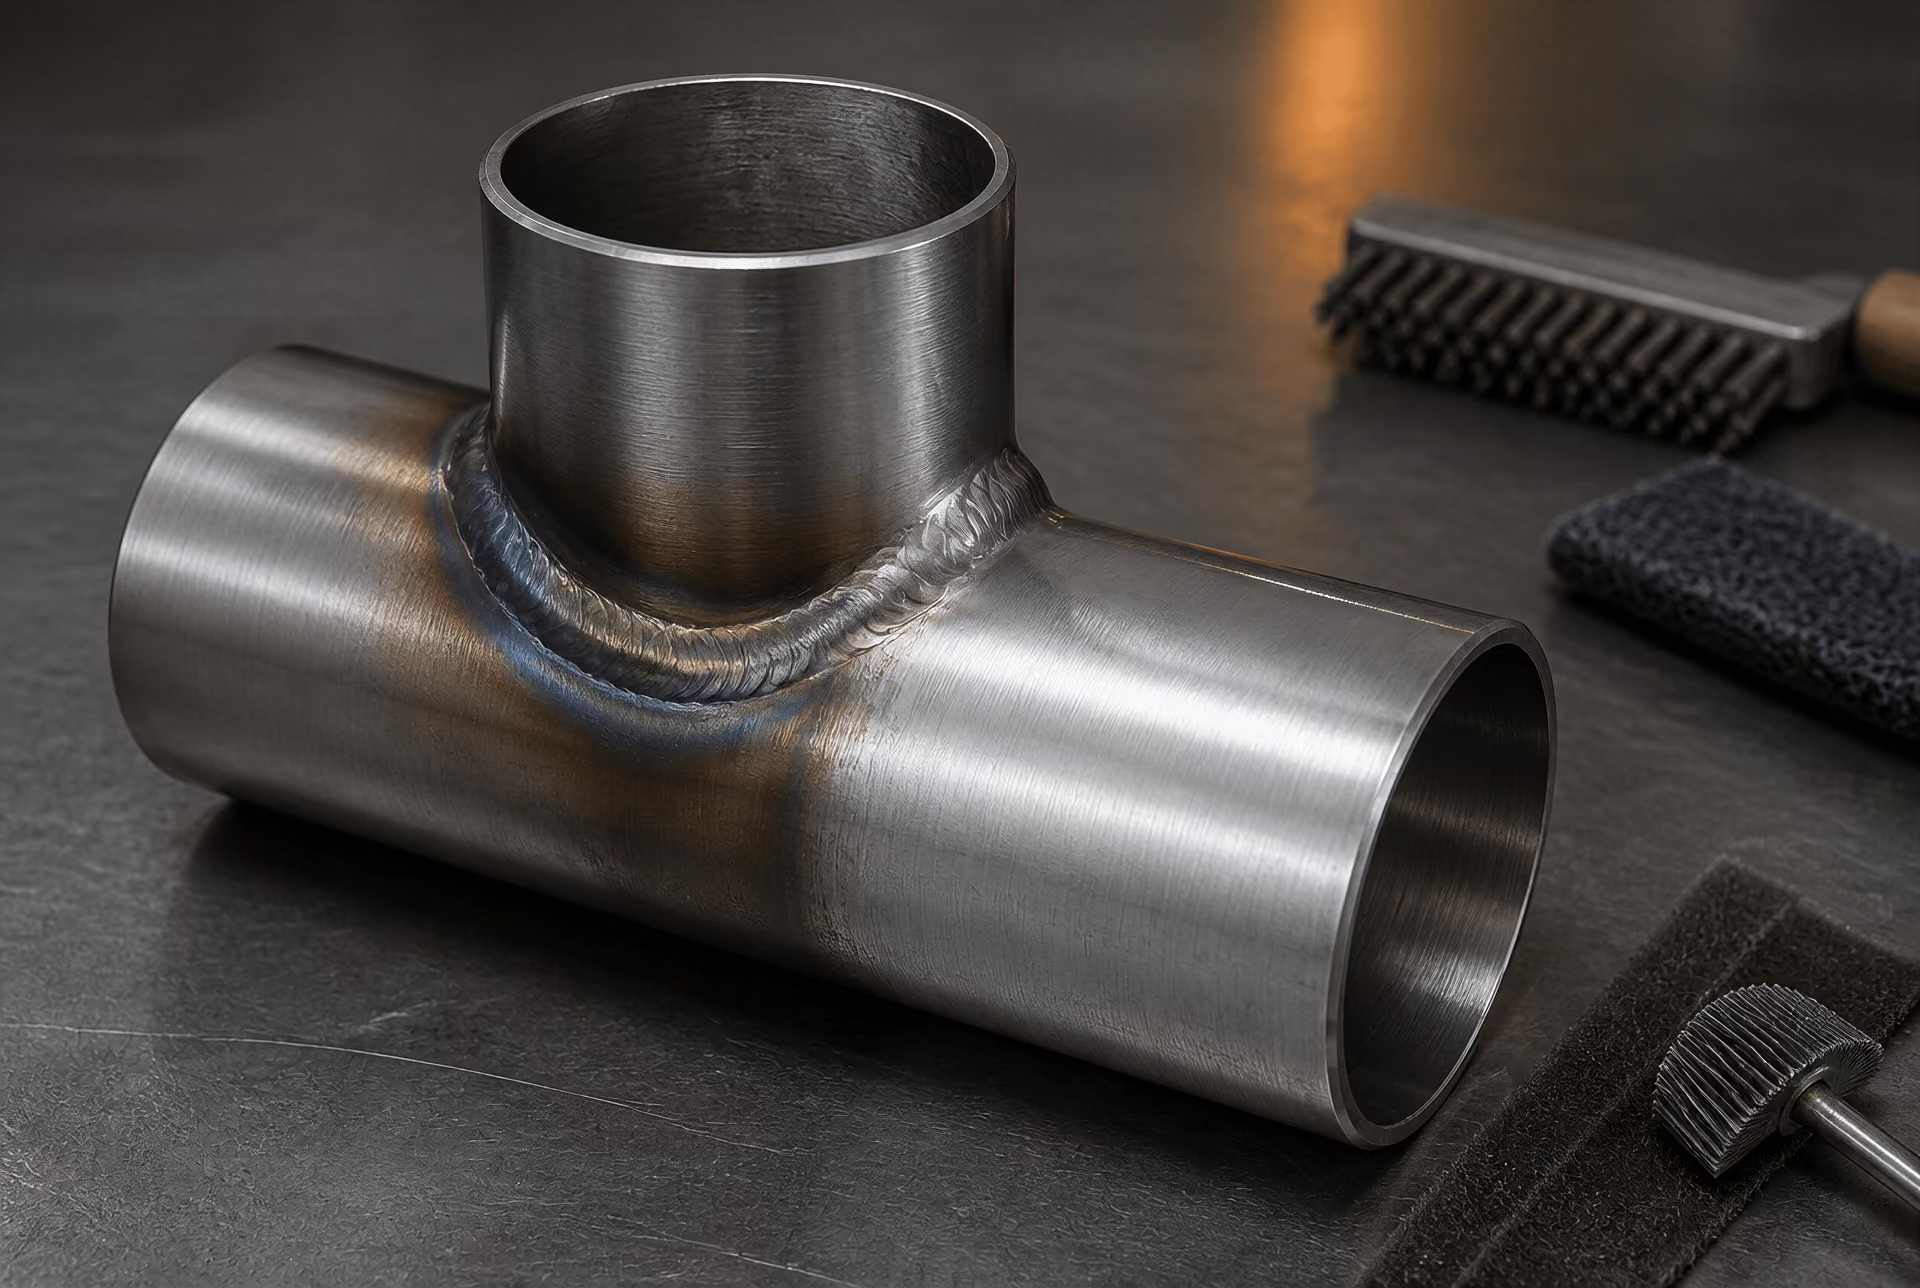
Сварка, цвета побежалости и загрязнение
Сварка изменяет как металл, так и его поверхностный оксидный слой. Цвета побежалости — это видимое изменение окраски, возникающее, когда нагретая поверхность нержавеющей стали взаимодействует с кислородом. Их цвет не является надежным показателем эксплуатационных характеристик, однако оксид под ними и вокруг них обычно защищает хуже, чем надлежащим образом сформировавшаяся пассивная пленка на чистой поверхности. Под оксидом может происходить локальное обеднение хромом, а шероховатая неровная окалина способна удерживать влагу и хлориды. Поэтому на компоненте из стали Type 304L или Type 316L сохранение цветов побежалости при эксплуатации во влажной или содержащей хлориды среде может создать очаги для питтинговой и щелевой коррозии.
Послесварочная обработка должна соответствовать методу изготовления и условиям эксплуатации. Механическое удаление с помощью подходящих абразивов, предназначенных только для нержавеющей стали, позволяет удалить окалину, однако при неосторожном выполнении может также размазать поверхностный слой или оставить борозды. Химическое травление более равномерно удаляет цвета побежалости и связанный с ними оксид, тогда как пассивационная обработка после изготовления способствует формированию чистой пассивной пленки, обогащенной хромом. Это разные операции: травление удаляет загрязнения и окалину, а пассивация кондиционирует очищенную поверхность. Параметры обработки — концентрация, температура, время выдержки и обращение с отходами — должны контролироваться; такую обработку не следует проводить как неопределенную по составу операцию очистки.
Конструкция сварного соединения имеет не меньшее значение. Непровар, подрезы, натеки, дуговые ожоги и прерывистые швы могут образовывать узкие полости. Щель под приварным элементом, подкладной планкой или нахлесточным соединением может оставаться влажной уже после высыхания окружающей поверхности. В ASM Handbook щелевая коррозия описывается как сопряженный процесс, включающий электрохимические реакции, гомогенные химические реакции и массоперенос. Геометрия управляет этими процессами. Более легированная марка не устраняет разность концентраций кислорода или застойную химическую среду, создаваемые плохо спроектированным соединением.
Сварка также может влиять на межкристаллитную коррозию. Чрезмерное тепловложение, неподходящие термические циклы или длительное пребывание в диапазоне температур сенсибилизации могут привести к выделению карбидов хрома по границам зерен в восприимчивых аустенитных нержавеющих сталях. Низкоуглеродистые марки, такие как Type 304L и Type 316L, снижают этот риск, как и стабилизированные марки, например Type 321 и Type 347, если их применение предусмотрено конструкцией и технологией сварки. По-прежнему необходимы правильный выбор присадочного материала, контроль тепловложения и утвержденная процедура сварки. Для дуплексных нержавеющих сталей существует дополнительная проблема: чрезмерное или недостаточное тепловложение может нарушить соотношение феррита и аустенита и снизить локальную коррозионную стойкость или вязкость.
Загрязнение железом представляет собой отдельный и распространенный дефект изготовления. Инструменты из углеродистой стали, проволочные щетки, грузоподъемные цепи, шлифовальная пыль и производственные загрязнения могут оставлять свободное железо на поверхности нержавеющей стали. Основа из нержавеющей стали может оставаться неповрежденной, однако осевшее железо ржавеет во влажных условиях или в средах, содержащих хлориды, и способно создавать вводящие в заблуждение красно-коричневые пятна. Более того, частицы могут формировать локальные электрохимические элементы и экранировать участки от кислорода. Щетки и абразивы, предназначенные только для нержавеющей стали, следует хранить отдельно от оборудования для углеродистой стали; поверхности необходимо защищать от шлифовальной пыли и искр. Перед вводом компонента в эксплуатацию следует провести окончательную очистку и осмотр, чтобы выявить загрязнение.
Шероховатость поверхности, включения и пассивация
Состояние поверхности влияет на то, насколько легко формируется пассивная пленка и как долго на поверхности удерживаются отложения. Глубокие следы шлифования, заусенцы, складки и брызги металла увеличивают площадь, на которой могут задерживаться вода, соли и технологические твердые частицы. Имеет значение и направление шлифования. Длинные борозды, проходящие поперек пути стока, могут удерживать жидкость, а многочисленные грубые царапины создают множество защищенных от промывания участков. Обработка должна устранять дефекты, а не просто полировать поверхность вокруг них; при наличии такой возможности окончательное направление обработки должно способствовать стоку жидкости.
Абразив должен подходить для нержавеющей стали. Абразивы, ранее использовавшиеся для углеродистой стали, могут переносить железо; перегрев при шлифовании способен образовать поврежденный окисленный слой; агрессивное локальное шлифование может уменьшить толщину компонента или создать концентрацию напряжений. Один только гладкий внешний вид мало что доказывает. Осмотр должен включать корни и края сварных швов, щели, углы, нижние поверхности и участки, скрытые арматурой или фитингами.
Неметаллические включения в стали также могут становиться очагами зарождения коррозии, если они вскрываются при механической обработке или шлифовании. Например, сульфидные включения марганца могут преимущественно растворяться в воде, содержащей хлориды, оставляя небольшие полости, которые затем развиваются в питтинги. Чистое сталеплавильное производство снижает риск, связанный с включениями, однако именно изготовление определяет, будут ли включения вскрыты, размазаны по поверхности или останутся под поврежденным слоем. Показатель PREN помогает сравнивать относительную стойкость подходящих марок к питтинговой коррозии, но не позволяет прогнозировать срок службы конкретной поцарапанной или загрязненной поверхности. International Molybdenum Association приводит для аустенитных и дуплексных сталей выражение: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Это полезный показатель для выбора марки, но не замена контролю состояния поверхности.
Пассивация зависит от чистоты поверхности и доступа кислорода. Масло, клей, производственная грязь, окалина и частицы железа препятствуют формированию пленки. Очистка должна предшествовать пассивации, а обработанную поверхность следует промыть, чтобы остатки реагентов не высыхали, превращаясь в отложения. В руководстве World Stainless по воздействию грунтов и бетона, опубликованном в 2025 году, приведены значения PRE для марок 1.4301 — 19, 1.4401 и 1.4521 — 25, а для дуплексной стали 1.4462 — 34. Эти различия имеют значение, однако даже плохо обработанная поверхность стали 1.4401 может подвергнуться питтингу в щели, тогда как чистая, хорошо дренируемая поверхность менее легированной стали может остаться неповрежденной.
Очистка, осмотр и устранение мест скопления воды
Техническое обслуживание начинается с конструктивных решений, позволяющих поверхностям высыхать. Если прерывистые швы создают полости, обычно предпочтительны непрерывные швы; соединения не должны иметь негерметичных нахлестов; горизонтальные полки, тупиковые участки, утопленные болты и плотно прилегающие шайбы не должны удерживать технологическую жидкость. Дренажные отверстия должны быть достаточно большими, чтобы сохранять эффективность после изготовления, и отводить жидкость так, чтобы загрязненная вода не попадала на другой компонент. Как объясняет BSSA, щелевая коррозия начинается там, где доступность кислорода чрезвычайно мала, поэтому устранение застойных зон часто эффективнее, чем простое назначение более коррозионностойкой марки.
Отложения требуют внимания даже при правильном выборе марки стали. Хлоридные соли из морской воды, противогололедных реагентов, чистящих средств или при контакте с руками могут концентрироваться по мере испарения воды. Грязь, окалина и биологические отложения удерживают влагу у металла и создают элементы с дифференциальной аэрацией. Периодичность очистки должна учитывать количество загрязнений, температуру, характер смачивания и последствия возможного отказа. Промывка пресной водой позволяет удалить растворимые соли; нейтральные моющие средства и не загрязняющие поверхность губки или падды — производственную грязь. Чистящие средства, содержащие хлориды, соляная кислота и стальная вата непригодны для регулярного обслуживания нержавеющей стали.
При осмотре следует искать изменение окраски, питтинги, пятна ржавчины, отложения в щелях, дефекты сварных швов и участки, остающиеся влажными после высыхания соседних поверхностей. Осмотр с увеличением может выявить питтинги, незаметные при общем визуальном обходе; в ответственных условиях могут быть оправданы измерение шероховатости, эндоскопический осмотр или анализ остатков хлоридов. Если обнаружена коррозия, ее расположение и геометрию следует зафиксировать до очистки, поскольку очистка может удалить важные свидетельства. ASTM G78-95 содержит процедуры выявления условий, способных вызвать щелевую коррозию, и сравнения относительной стойкости к щелевой коррозии в заданных водных средах, содержащих хлориды.
Наконец, техническое обслуживание не может устранить все риски, связанные с изготовлением. Растягивающие остаточные напряжения, возникающие при сварке или формовке, в сочетании с хлоридами и температурой могут привести к коррозионному растрескиванию под напряжением; BSSA указывает, что для растрескивания необходимы растягивающие напряжения вместе с определенными факторами окружающей среды. Замена марки может уменьшить одну из восприимчивостей, оставив без изменения проблему геометрии, напряжений и отложений. Поэтому долговечность обеспечивается согласованным выбором марки, контролируемым изготовлением, чистыми поверхностями, доступными для осмотра соединениями и надежным дренажем.
Метод принятия решений на основе условий эксплуатации
Выбор марки нержавеющей стали следует начинать с диапазона условий эксплуатации, а не с такого обозначения материала, как «морская», «прибрежная» или «химическая». Эти обозначения объединяют слишком много переменных в одном слове. Крыша в защищенной прибрежной зоне, труба, постоянно омываемая морской водой, дорожная конструкция, загрязненная солью, и технологический аппарат, содержащий кислоту с хлоридами, могут описываться как объекты, работающие в прибрежных или химических условиях, однако коррозионное воздействие на них будет совершенно различным.
Практический вопрос состоит не в том, обладает ли марка коррозионной стойкостью в целом. Важно определить, способны ли ее поверхность, микроструктура, состояние после изготовления и напряженное состояние выдерживать определяющую среду в течение требуемого срока.
Определите воздействие до выбора марки
Зафиксируйте воздействие как диапазон условий эксплуатации. Начните с концентрации хлоридов, но не рассматривайте одно лабораторное значение или значение для воды в целом как полное описание воздействия. Хлориды могут концентрироваться вследствие испарения под отложениями, на границе раздела жидкость–газ, внутри теплоизоляции, под прокладками и в узких соединениях. Поэтому периодическое разбрызгивание может быть опаснее погружения в более чистую воду с постоянным обновлением. Учитывайте ожидаемые пиковые значения, а не только средний состав среды.
Температура влияет на скорость реакций, растворимость кислорода, испарение и стабильность пассивных пленок. Зафиксируйте нормальную температуру и температуру при нарушении штатного режима, температурные циклы и локальные зоны перегрева вблизи сварных швов или теплообменников. Измерьте или задайте pH, а также определите наличие кислот, щелочей, сульфидов, окисляющих солей, восстановителей и органических загрязнителей. Азотная кислота, гипохлорит, ионы железа(III) и перекись водорода создают не такие же электрохимические условия, как один хлорид натрия. Окислительные условия могут повышать коррозионный потенциал и увеличивать вероятность локализованного разрушения в среде, содержащей хлориды.
С такой же тщательностью опишите степень увлажнения. Поверхность постоянно погружена в жидкость, периодически смачивается или номинально сухая, но подвергается конденсации? Как быстро она высыхает? Имеются ли отложения соли, грязи, окалины, остатков продукта или биологического материала? Отложения могут удерживать влагу и создавать различия в концентрации или доступности кислорода. Чистая внешняя поверхность и нижняя сторона загрязненного фланца представляют собой разные среды.
Геометрию необходимо включить в спецификацию. Укажите нахлесточные соединения, резьбовые соединения, поверхности под прокладки, головки болтов, опорные скобы, карманы для стока и частично герметичные полости. British Stainless Steel Association указывает, что щелевая коррозия начинается там, где доступность кислорода чрезвычайно мала. Такое условие может возникнуть под шайбой, даже если окружающая поверхность остается блестящей. В ASM Handbook щелевая коррозия описывается как сопряженный процесс, включающий электрохимические реакции, однородные химические реакции и массоперенос; значение имеют ширина и глубина щели, состояние поверхности и обмен раствором.
Напряжения следует фиксировать, а не считать отсутствующими по умолчанию. Учитывайте остаточные напряжения после холодной формовки, механической обработки и сварки, приложенные растягивающие напряжения, циклические нагрузки и ограничение температурного расширения. BSSA указывает, что коррозионное растрескивание под напряжением требует сочетания растягивающих напряжений с определенными факторами окружающей среды. После этого решающими становятся хлориды, температура и структура сплава. Марка, устойчиво сопротивляющаяся питтингу в ненапряженном образце, все же может быть непригодна для горячего компонента, загрязненного хлоридами и находящегося под длительным растягивающим напряжением.
Для нержавеющей стали, находящейся в грунте или заделанной в него, дополнительно укажите удельное электрическое сопротивление грунта, удержание влаги, дренаж, содержание хлоридов и сульфатов, pH, окислительно-восстановительные условия, блуждающие токи и контакт с бетоном или другими металлами. World Stainless специально выделяет концентрацию хлоридов, удельное сопротивление грунта и pH как переменные выбора для нержавеющей стали, находящейся в грунте. Наконец, определите гальванические пары: углеродистая сталь, оцинкованная сталь, медные сплавы, никелевые сплавы, титан и даже наплавленные сварные слои могут изменить электрохимическую схему. Значимость гальванического взаимодействия определяется соотношением площадей, электрической непрерывностью и проводимостью электролита.
Состояние после изготовления завершает определение условий воздействия. Укажите фактическую форму изделия, термическую обработку, сварочный процесс, присадочный металл, травление и пассивацию, состояние поверхности, удаление окалины, контроль загрязнений и очистку после сварки. Плита в состоянии после закалки на твердый раствор и сварная конструкция с побежалостью от нагрева не являются эквивалентными поверхностями. Определяющим механизмом могут быть питтинговая коррозия, щелевая коррозия, общая коррозия, межкристаллитная коррозия, гальваническая коррозия или коррозионное растрескивание под напряжением; выбор марки выполняется после установления этого механизма.
Предварительный отбор с использованием PREN и таблиц коррозионной стойкости
После определения механизма и условий воздействия проведите предварительный отбор подходящих марок с использованием опубликованных данных о составе, PREN и таблиц коррозионной стойкости. Для аустенитных и дуплексных нержавеющих сталей International Molybdenum Association приводит следующую формулу:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Более высокое значение PREN обычно указывает на более высокую относительную стойкость к питтингу, вызванному хлоридами, при сопоставимых условиях. Оно не предсказывает гарантированный срок службы, критическую концентрацию хлоридов или стойкость к каждой форме коррозии. Формула также не учитывает геометрию щели, загрязнение поверхности, микроструктуру сварного шва, остаточные напряжения, температурную историю или гальванические эффекты. Важны значения содержания азота и химический состав конкретной плавки; для сплавов, содержащих вольфрам, могут использоваться различные варианты формулы PREN.
Используйте PREN как показатель для предварительного отбора, а не как границу «пригодно/непригодно». World Stainless приводит значения PRE для условий в грунте и бетоне: 19 для 1.4301, 25 для 1.4401 и 1.4521 и 34 для дуплексной стали 1.4462. Эти значения помогают ранжировать кандидатов, но не означают, что 1.4521 будет работать так же, как 1.4401, в любом грунте или что 1.4462 не подвержена щелевой коррозии. Локальное обеднение кислородом и отложения могут свести на нет преимущества благоприятного объемного состава.
Опубликованные таблицы коррозионной стойкости обеспечивают следующий этап фильтрации. World Stainless связывает более низкие баллы выбора с марками Type 304/304L, промежуточные условия — с Type 316/316L или 444, более жесткие условия — с Type 317L, а высокоагрессивные среды — с марками 904L, супердуплексными сплавами или сплавами с 6% молибдена. Рассматривайте эти соответствия как условные рекомендации. Type 316L может быть разумным кандидатом для прибрежного компонента с хорошим дренажом и регулярной промывкой, тогда как фитинг с щелями, подвергающийся воздействию теплых хлоридов, концентрация которых увеличивается, может потребовать другой конструкции, другого сплава или того и другого. Обозначение «морская марка» не определяет уровень содержания хлоридов, температуру или цикл увлажнения и высыхания.
Сопоставьте таблицу с фактическим определяющим механизмом. PREN помогает оценивать стойкость к питтингу и часто дает полезную сравнительную информацию о стойкости к щелевой коррозии, но не позволяет выявить межкристаллитную коррозию, вызванную сенсибилизацией, и не устанавливает стойкость к коррозионному растрескиванию под напряжением в хлоридной среде. Марка с более низким содержанием легирующих элементов, но с надежной конструкцией и хорошим дренажом, может превзойти марку с более высоким PREN, если последняя оказывается под отложениями. И наоборот, гладкая открытая поверхность может скрывать серьезный риск в зоне прокладки или сварного шва.
Подтверждение выбора испытаниями и стандартами
Испытания должны воспроизводить предполагаемый механизм разрушения и наиболее тяжелое реалистичное условие эксплуатации. Если определяющей является щелевая коррозия, непосредственно применим ASTM G78-95. ASTM International описывает этот метод как устанавливающий процедуры для выявления условий, способных вызвать щелевую коррозию, и для сравнения относительной стойкости к щелевой коррозии нержавеющих сплавов на основе железа и никеля в заданных водных средах, содержащих хлориды. Использование щелеобразователей и заданных условий воздействия делает такое сравнение более содержательным, чем испытание полированного образца со свободно открытой поверхностью.
Для сравнения стойкости к питтингу могут быть полезны методы с хлоридом железа(III) по ASTM G48 или испытания критической температуры питтинга по ASTM G150, если при этом указаны их ограничения. Хлорид железа(III) представляет собой агрессивную среду для предварительного отбора, а не копию каждого технологического раствора. Критическая температура питтинга является сравнительным результатом при определенном протоколе, а не прямым прогнозом срока службы на предприятии. Методики ASTM A262 предназначены для оценки склонности аустенитных нержавеющих сталей к межкристаллитному разрушению, тогда как при важности термической истории могут потребоваться аттестация сварки и металлографическое исследование.
Оценка коррозионного растрескивания под напряжением должна учитывать соответствующие растягивающие напряжения, состояние остаточных напряжений, температуру и химический состав среды. Испытание, в котором отсутствует хотя бы одна из этих переменных, не может исключить возможность растрескивания. Если возможно гальваническое воздействие, испытывайте фактически соединенные материалы с репрезентативными соотношениями площадей, электрической непрерывностью и химическим составом электролита. Для компонентов, находящихся в грунте, используйте грунт или синтетические поровые растворы, воспроизводящие удельное сопротивление, влажность, содержание хлоридов и pH, а не полагайтесь только на данные для морской воды.
В окончательном решении следует задокументировать диапазон условий эксплуатации, определяющий механизм, составы рассматриваемых материалов, расчет PREN, сравнение с опубликованными таблицами, меры контроля изготовления, метод испытаний, критерии приемки и план инспекций. Если конструкция зависит от непроверенного допущения — например, быстрого дренажа, отсутствия концентрации хлоридов или пренебрежимо малых остаточных напряжений, — это допущение должно быть включено в основу проектирования и в программу технических осмотров. Таким образом, выбор марки представляет собой итерационный инженерный процесс: определить среду, установить, каким образом может начаться разрушение, провести предварительный отбор сплавов, испытать наиболее вероятное слабое место, а затем пересмотреть геометрию или требования к изготовлению, если одной заменой марки невозможно контролировать риск.
Распространённые ошибки при выборе марки
Рассматривать 304 как универсально коррозионностойкую марку
Аустенитную нержавеющую сталь типа 304, обычно обозначаемую по стандартам EN как 1.4301, часто рассматривают как универсальное решение любой проблемы, связанной с коррозией. Это ошибочная проектная предпосылка. Содержание хрома способствует формированию пассивной плёнки, однако 1.4301 не содержит целенаправленной добавки молибдена и поэтому менее устойчива к питтинговой и щелевой коррозии, вызванной хлоридами, чем молибденсодержащие марки, такие как 1.4401 (тип 316), или подходящие дуплексные нержавеющие стали.
Это различие наиболее важно там, где поверхности остаются влажными, накапливаются отложения или соли многократно концентрируются в результате испарения. Морские брызги, зоны приливно-отливного заплеска, дорожные противогололёдные соли и загрязнённый поверхностный сток могут создавать уровни содержания хлоридов, значительно превышающие значения, предполагаемые на основании окружающей атмосферы. Чистое перило из 1.4301 со свободным отводом воды может работать приемлемо, тогда как та же марка под прокладкой, в болтовом нахлёсточном соединении или внутри частично герметичной опоры может подвергнуться локальному разрушению.
Руководство по проектированию конструкций из нержавеющей стали указывает содержание хлоридов, температуру, загрязнители, кислотность, окислители и доступность кислорода как факторы, влияющие на питтинговую коррозию. В нём конкретно отмечается, что 1.4401 или подходящие дуплексные марки предпочтительнее 1.4301 при воздействии морской среды или противогололёдных солей. В данном случае слово «предпочтительнее» означает оценку с точки зрения условий эксплуатации, а не гарантию того, что 1.4401 останется полностью свободной от коррозии. Дуплексная марка, такая как 1.4462, может обеспечить больший запас устойчивости к локальному воздействию хлоридов, однако её пригодность по-прежнему зависит от конструкции, изготовления и условий воздействия.
Руководство World Stainless по грунтам и бетону, опубликованное в 2025 году, демонстрирует относительный, а не абсолютный характер таких сравнений. В нём приводятся значения PRE: 19 для 1.4301, 25 для 1.4401 и 1.4521 и 34 для дуплексной марки 1.4462. Эти значения подтверждают целесообразность выбора более легированной стали при более интенсивном воздействии хлоридов; однако они не превращают открытое щелевое соединение в безопасное конструктивное решение. Для заглублённых конструкций то же руководство требует учитывать концентрацию хлоридов, удельное сопротивление грунта и pH. Марка, выбранная исходя из атмосферных условий, может плохо соответствовать влажному грунту, содержащему хлориды.
Изготовление также может свести на нет часть ожидаемых преимуществ. Цвета побежалости, внедрившееся железо, грубые следы шлифования и загрязнение сварных швов могут нарушить локальное пассивное состояние или создать участки для зарождения коррозии. Плохой отвод воды оказывает аналогичное воздействие. Выбор 1.4401 при сохранении узких щелей, горизонтальных выступов и загрязнённых сварных швов не заменяет устранение или контроль этих особенностей.
Предполагать, что 316 устраняет хлоридную коррозию
1.4401, или тип 316, более устойчив к питтинговой коррозии, вызываемой хлоридами, чем 1.4301, поскольку добавка молибдена повышает стабильность пассивной плёнки во многих хлоридсодержащих средах. Это сравнительное преимущество, а не иммунитет. Хлориды всё ещё могут инициировать питтинги или вызывать разрушение обеднённых кислородом щелей в 1.4401, особенно при повышенных температуре, концентрации, продолжительности увлажнения и наличии отложений, усиливающих локальную агрессивность среды.
Щелевую коррозию особенно легко недооценить. Британская ассоциация нержавеющей стали указывает, что она начинается там, где доступность кислорода крайне мала. Внутри соединения с прокладкой или под шайбой истощение кислорода изменяет локальную электрохимию; после этого подкисление и концентрация хлоридов могут ускорить растворение. В справочнике ASM этот процесс описывается как связанное взаимодействие электрохимических реакций, гомогенных химических реакций и массопереноса. Геометрия щели, состояние сплава и окружающая среда действуют совместно. Дополнительное легирование не устраняет щель.
ASTM G78-95, Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments («Стандартное руководство по испытаниям нержавеющих сплавов на основе железа и никеля на щелевую коррозию в морской воде и других водных средах, содержащих хлориды»), устанавливает процедуры для выявления условий, способных вызвать щелевую коррозию, и для сравнительной оценки устойчивости в заданных испытательных средах. Область применения этого стандарта имеет принципиальное значение. Сравнение результатов испытаний в определённых условиях не может служить гарантией эксплуатационных характеристик в поле при других конструкциях соединений, температурах, отложениях или циклах воздействия.
Гальваническое соединение создаёт ещё один путь к отказу. Если 1.4401 электрически соединена с менее благородным металлом при погружении в проводящий раствор хлоридов, на коррозионный ток влияют соотношение площадей, электрическая непрерывность и относительные площади открытых поверхностей. Нержавеющая сталь может оставаться пассивной, либо менее благородный металл может подвергнуться ускоренному разрушению; результат зависит от гальванической пары и геометрии, а не только от обозначения нержавеющей стали. Изолирующие шайбы, отвод воды и совместимый выбор крепёжных изделий могут иметь большее значение, чем переход от одной марки нержавеющей стали к другой.
Напряжения также изменяют характер проблемы. Британская ассоциация нержавеющей стали указывает, что коррозионное растрескивание под напряжением требует сочетания растягивающего напряжения с определёнными факторами окружающей среды. Остаточные сварочные напряжения, холодная формовка, стеснённые температурные перемещения и приложенная нагрузка могут сочетаться с горячими хлоридсодержащими средами. Тип 316 не является универсальным решением проблемы коррозионного растрескивания под напряжением в присутствии хлоридов, особенно при высоких температурах и концентрациях.
Использовать PREN как полный расчёт конструкции
Эквивалентное число стойкости к питтинговой коррозии (PREN) полезно для предварительного отбора марок, однако оно не является моделью срока службы, критерием приёмки или гарантией эксплуатационных характеристик. Международная ассоциация молибдена приводит для аустенитных и дуплексных сталей следующую формулу: PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N. Более высокое расчётное значение, как правило, указывает на относительно более высокую стойкость к питтинговой коррозии в хлоридсодержащих средах.
Инженерное значение имеет слово «относительное». PREN сопоставляет номинальный химический состав сплавов; оно не рассчитывает критическую питтинговую температуру для конкретного изделия, сварного шва или состояния поверхности. Оно не описывает размеры щели, отложения хлоридов, pH, перенос кислорода, гальванический ток, напряжения или циклы увлажнения. В дуплексном материале азот, молибден и хром могут распределяться между фазами по-разному, а ликвация и термическая обработка могут влиять на локальные характеристики. Металл сварного шва и зоны термического влияния также требуют отдельного рассмотрения.
World Stainless связывает низкие баллы выбора с типом 304/304L, промежуточные условия — с типом 316/316L или 444, более тяжёлые условия — с типом 317L, а высокоагрессивные среды — с такими марками, как 904L, супердуплексные и 6%-ные молибденсодержащие сплавы. Это поэтапная система выбора, а не разрешение выбирать материал только по PREN. В рекомендациях того же документа для заглублённых конструкций экологические переменные вновь выходят на первый план: необходимо учитывать концентрацию хлоридов, удельное сопротивление грунта и pH.
Поэтому критерии приёмки должны определяться техническими условиями эксплуатации, применимыми методами испытаний и проверкой проектных решений. ASTM G78-95 может использоваться для сравнительных испытаний на щелевую коррозию, однако он не может сертифицировать каждое установленное соединение. Обоснованный выбор должен фиксировать условия воздействия, температуру, источник хлоридов, геометрию, состояние изготовления, напряжённое состояние, доступность для осмотра, а также предусмотренные меры по очистке и отводу воды. PREN может сузить круг подходящих кандидатов. Но принимать эти решения вместо проектировщика он не может.
Справочная база: стандарты, руководства и технические материалы
Утверждения о коррозии нержавеющей стали требуют источника, соответствующего поставленному вопросу. Метод испытаний не заменяет описание механизма; уравнение PREN не прогнозирует срок службы; таблица выбора марки не может устранить влияние щелей, сварки, отложений, напряжений или дренажа. Поэтому приведенные ниже источники наиболее полезны, когда их рассматривают как взаимосвязанную систему, а не как взаимозаменяемые авторитетные документы.
ASTM G78 и сравнительные коррозионные испытания
ASTM G78-95, Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments, посвящен конкретной экспериментальной задаче: выявлению условий, способных вызвать щелевую коррозию, и сравнению относительной стойкости сплавов при заданном воздействии хлоридсодержащих сред. В его процедурах используются намеренно экранированные или контактирующие участки, благодаря чему испытание позволяет исследовать коррозию, связанную с ограниченным переносом массы и доступом кислорода.
Эта область применения имеет принципиальное значение. ASTM G78-95 — это руководство по сравнительным испытаниям, а не универсальная система ранжирования марок нержавеющей стали для любых установок. Результаты зависят от состава раствора, уровня хлоридов, температуры, продолжительности воздействия, формирователя щели, состояния поверхности и метода оценки. Материал, показавший лучшие результаты в стандартизированном испытании в морской воде, все же может разрушиться в плотном прокладочном соединении, в элементе бетонной конструкции, загрязненном хлоридами, или в опоре трубопровода, заполненной отложениями. Испытание может выявить склонность к коррозии в заданных условиях, но не способно воспроизвести любую геометрию и всю историю эксплуатации.
Этот метод также следует отличать от испытаний на питтинговую коррозию. Питтинговая и щелевая коррозия зависят от разрушения пассивной пленки, однако щель создает особую локальную среду. Ограниченный перенос кислорода, подкисление и концентрирование хлоридов в экранированной области могут сделать кажущийся приемлемым объемный раствор повреждающим в зоне контакта. Поэтому ASTM G78 поддерживает сравнение сплавов и предварительный отбор материалов по результатам воздействия, тогда как оценка конструкции по-прежнему должна учитывать фактическое соединение, чистоту поверхности, состояние сварного шва и практику очистки.
ASM International предоставляет объяснение этого результата на уровне механизма. В его материалах щелевая коррозия описывается как сопряженный процесс, включающий электрохимические реакции, гомогенные химические реакции и перенос массы. Геометрия щели определяет скорость поступления и выхода кислорода и растворенных веществ; сплав определяет стабильность пленки и способность к репассивации; а окружающая среда управляет реакциями, концентрирующими агрессивные компоненты. Именно поэтому одно лишь обозначение номинальной марки не может установить стойкость в конкретной щели.
Руководства BSSA, World Stainless и IMOA
British Stainless Steel Association (BSSA) особенно полезна для разграничения механизмов, которые часто объединяют одним словом «коррозия». В ее технических материалах питтинговая, щелевая, межкристаллитная коррозия, коррозионное растрескивание под напряжением, гальваническая и общая коррозия определяются как основные механизмы, воздействующие на нержавеющие стали. В них указано, что щелевая коррозия начинается там, где доступность кислорода крайне мала; это краткое описание условия дифференциальной аэрации, инициирующего изменения локальной химии внутри экранированной области.
BSSA также четко формулирует требование, связанное с напряжениями при коррозионном растрескивании под напряжением: растягивающее напряжение должно действовать одновременно с определенными факторами окружающей среды. Это утверждение помогает избежать распространенной ошибки при выборе марки. Повышение стойкости сплава к хлоридной питтинговой коррозии не устраняет автоматически риск растрескивания, поскольку остаточные и приложенные напряжения, температура, концентрация хлоридов и восприимчивая к разрушению микроструктура по-прежнему имеют значение. Материалы BSSA представляют собой разъяснительное руководство, а не расчет конструкции для конкретного компонента и не гарантию эксплуатации без трещин.
World Stainless развивает эту тему применительно к выбору материалов. В его образовательных рекомендациях низкие баллы выбора связываются с марками Type 304/304L, промежуточные условия — с Type 316/316L или 444, более тяжелые условия — с Type 317L, а высокоагрессивные среды — с такими марками, как 904L, супердуплексные стали и сплавы с содержанием молибдена 6%. Эти категории предназначены для предварительного отбора, а не для игнорирования особенностей воздействия. При выборе марки по-прежнему необходимо учитывать застой воды, испарение, отложения, тепловложение при сварке, щели, химические средства очистки и температуру.
В руководстве по грунтам и бетону, опубликованном в 2025 году, более конкретно рассматриваются подземные применения. В нем приведены значения PRE, равные 19 для 1.4301, 25 для 1.4401 и 1.4521 и 34 для дуплексной стали 1.4462. В нем также подчеркивается значение концентрации хлоридов, удельного сопротивления грунта и pH. Эти параметры могут существенно различаться на разных участках, поэтому указанные значения не следует рассматривать как шкалу срока службы в подземных условиях. Химический состав порового раствора бетона, карбонизация, трещины, перемещение влаги и контакт с другими металлами могут изменять воздействие, которому подвергается сталь.
International Molybdenum Association (IMOA) определяет широко используемое выражение для эквивалентного числа стойкости к питтинговой коррозии аустенитных и дуплексных нержавеющих сталей следующим образом: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Более высокое расчетное значение обычно указывает на более высокую относительную стойкость к питтинговой коррозии в хлоридсодержащих средах. Однако PREN представляет собой сравнение на основе химического состава. Он не учитывает состояние поверхности, металлургию сварного шва, геометрию щели, активность хлоридов, температуру, механические напряжения или загрязнение при изготовлении. Это не полноценный прогноз срока службы; кроме того, марки с близкими значениями PREN могут вести себя по-разному из-за различий в микроструктуре и истории обработки.
Справочные материалы ASM, Outokumpu, ESDEP и Uhlig
ASM Handbook предоставляет наиболее полноценный общий контекст механизмов в данном наборе источников. Рассматриваемые в нем вопросы связывают поведение пассивной пленки, локальную электрохимию, перенос веществ и состояние материала, помогая объяснить, почему питтинговая, щелевая и гальваническая коррозия, а также коррозионное растрескивание под напряжением по-разному реагируют на одну и ту же среду. Это технический источник для понимания причин и переменных, а не замена проектной спецификации, квалификационного испытания или оценки разрушения.
Технические руководства Outokumpu по нержавеющей стали дополняют эту информацию практическими сведениями о семействах сплавов, механизмах коррозии, изготовлении и выборе марки. Они полезны для установления связи между содержанием хрома, никеля, молибдена и азота и аустенитными, ферритными и дуплексными марками, а также показывают, почему сварка, цвета побежалости, загрязнение поверхности и отделка влияют на фактические характеристики. Поскольку часть рекомендаций организована по семействам продукции и типичным областям применения, их таблицы следует проверять по точному стандарту на изделие, режиму термической обработки и условиям эксплуатации.
Руководство ESDEP по проектированию конструкций из нержавеющей стали рассматривает коррозионную стойкость в контексте конструкционного проектирования. В нем содержание хлоридов, температура, загрязнители, кислотность, окислители и кислород определяются как факторы, влияющие на питтинговую коррозию. Для воздействия прибрежной среды или противогололедной соли в нем рекомендуется отдавать предпочтение 1.4401 или подходящим дуплексным маркам по сравнению с 1.4301. Это рекомендация, ориентированная на проектирование, а не универсальное правило для побережья: зоны заплеска, защищенные выступы, дренаж, удержание соли, сварные соединения и доступ для осмотра могут приводить к различному поведению двух конструкций, находящихся в одной и той же атмосферной среде.
Наконец, Corrosion Handbook Улига предоставляет более широкий контекст управления коррозией, включая электрохимические принципы, гальваническую коррозию, коррозионное растрескивание под напряжением, выбор материалов, покрытия, ингибиторы и контроль окружающей среды. Его ценность заключается в том, что он связывает проблемы нержавеющих сталей с общей инженерией коррозии, а не рассматривает химический состав марки как единственную переменную. Как и другие источники, он имеет ограничения. Рекомендации справочника необходимо соотносить с конкретным сплавом, геометрией, технологией изготовления, окружающей средой и последствиями отказа. В совокупности эти источники поддерживают обоснованную последовательность действий: определить механизм, охарактеризовать воздействие, выбрать возможные марки, контролировать изготовление и геометрию, а затем подтвердить выбор соответствующими испытаниями или эксплуатационными данными.
Источники
- [1] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/3-corrosion-mechanisms-in-stainless-steel/
- [2] Steel grades and PREN expression. International Molybdenum Association technical guidance. https://www.imoa.info/molybdenum-uses/molybdenum-grade-stainless-steels/steel-grades.php
- [3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM G78-95, 1995. https://store.astm.org/g0078-95.html
- [4] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/technical-library-principles-of-corrosion-mechanisms-page1/
- [5] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf
- [6] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf