




Mit jelent az acéltisztaság — és mit nem jelent a zárványértékelés
A tisztaság nemfémes részecskék populációjaként
Az acél tisztasága az acéltermékben található nemfémes zárványok populációját írja le, nem pedig egyetlen, általánosan érvényes minőségi osztályt. A nemfémes zárvány az acélgyártás vagy az öntés során keletkező, oldhatatlan szennyező részecske, amely a fém megszilárdulásakor a fémben reked. Ebbe a populációba oxidok, szulfidok, szilikátok, aluminátok és összetett, gömbszerű részecskék kerülhetnek. Egyesek dezoxidációs reakciók során alakulnak ki, mások a salakból, a tűzálló anyag eróziójából, a formaiszapból vagy az újraoxidációból származnak.
A tisztasági eredmény mögött álló változók
- Összetétel
- Mit tartalmaz egy zárvány, például mangán-szulfidot, alumínium-oxidot, kalcium-aluminátot vagy kalciummal módosított oxidot.
- Méret
- A zárvány méretei vagy ekvivalens területe.
- Darabszám
- Hány részecske fordul elő egy meghatározott térfogatban vagy a vizsgált területen.
- Eloszlás
- A részecskék egyenletesen oszlanak-e el, csoportosulnak-e, szálakba rendeződnek-e, vagy sávokban koncentrálódnak.
- Elhelyezkedés
- Hol fordulnak elő a zárványok, például a felület közelében, a középvonalban vagy a szegregációs zónák mentén.
Több változót külön kell választani. Az összetétel azonosítja, hogy mit tartalmaz a zárvány, például mangán-szulfidot, alumínium-oxidot, kalcium-aluminátot vagy kalciummal módosított oxidot. A méret a méreteire vagy az ekvivalens területére vonatkozik. A darabszám azt írja le, hogy egy meghatározott térfogatban vagy vizsgált területen hány részecske található. Az eloszlás arra vonatkozik, hogy a részecskék egyenletesen oszlanak-e el, csoportosulnak-e, szálas sorokba rendeződnek-e, vagy bizonyos sávokban koncentrálódnak. Az elhelyezkedés azt azonosítja, hogy hol fordulnak elő: a felület közelében, a középvonalban, a szegregációs zónák mentén, a porkovácsolt részecskék között, vagy egy olyan tartományban, amely az alkatrész nagy igénybevételnek kitett részévé válik.
Ezek a változók nem feltétlenül változnak együtt. Egy acéladag sok nagyon kisméretű oxidot tartalmazhat, de szokatlanul nagy részecskét nem, míg egy másikban az átlagos darabszám alacsony lehet, mégis előfordulhat benne egy káros zárvány. Az azonos maximális méretű, hengerlés során kialakult szulfidzárvány és tömör oxid nem hoz létre azonos feszültségkoncentrációt, és alakítás közben sem azonos módon viselkedik. Az ASTM B796:2020 ugyanerre a lényeges szempontra mutat rá a közel teljes sűrűségű porkovácsolt anyagok esetében: a zárványok összetétele, mérete, eloszlása és elhelyezkedése jelentősen befolyásolja a létrejövő anyagot.
Az alakítás megváltoztatja a zárványok megjelenését. A viszkózus szulfidok hengerlés közben megnyúlhatnak, a rideg oxidok eltörhetnek, egyes részecskék pedig szögletesek maradhatnak, vagy kalciumkezelés után gömbszerűbbé válhatnak. A megfigyelt populáció ezért az acélgyártás és a képlékeny alakítás történetének együttes hatását tükrözi. A tisztasági vizsgálat eredménye csak a termék alakjával, a mintavételi pozícióval, az alakítási előzményekkel, a vizsgált területtel és a vizsgálati módszerrel együtt értelmezhető.
Miért nem jelent a zárványérték közvetlen kémiai vizsgálatot?
A hagyományos zárványértékelés a morfológia és a kiterjedés módszer által meghatározott megfigyelésén alapul. Nem jelenti minden egyes részecske kémiai elemzését. Az ASTM E45-25 négy makroszkópos és öt mikroszkópos módszert ír elő a kovácsolt acél zárványtartalmának meghatározására és jelentésére. Ismert mikroszkópos kategóriái az A, B, C és D: A-szulfid-, B-alumínium-oxid-, C-szilikát- és D-gömbszerűoxid-típus. Ezek a jelölések a módszer szerinti megjelenést és morfológiai osztályt írják le; nem bizonyítják, hogy az adott kategóriába sorolt minden részecske egyetlen tiszta kémiai összetétellel rendelkezik.
Az ASTM E45 referenciaábrái 100×-os nagyítással készült, vékony és erős sorozatú képeket használnak, a próbatest vizsgált látómezejének területe pedig körülbelül 0,50 mm². Ezért egy olyan jelentett eredmény, mint a „B 1.5 heavy”, azt jelenti, hogy a megfigyelt látómező egy meghatározott vizsgálati eljárás mellett hasonlított egy meghatározott ábraszinthez. Nem jelenti azt, hogy az acélban az alumínium-oxid kémiailag mért koncentrációja egyetemes határértékkel azonos. Azt sem állapítja meg, hogy az acéladagban bárhol mekkora a legnagyobb zárvány.
| Szabvány | Besorolás vagy hatály | Fő korlátozás |
|---|---|---|
| ASTM E45-25 | A-szulfid, B-alumínium-oxid, C-szilikát, D-gömbös oxid; makroszkópos és mikroszkópos módszerek | Alaktani jelentési osztályok, nem teljes körű kémiai vizsgálat |
| JIS G 0555:2020 | A típus: viszkózus deformáció; B típus: szemcsés és nem folytonos; C típus: szabálytalanul eloszló | A betűjelölések nem cserélhetők fel az ASTM kategóriáival |
| DIN EN 10247:2017 | Mikroszövettani vizsgálat szabványos képek alapján | Az eredmény a minta-előkészítéstől, a látómező kiválasztásától és a képi keretrendszertől függ |
| ISO 4967:2026 | Mikroszövettani módszer legalább 3-as redukciós arányú hengerelt vagy kovácsolt termékekhez | A hatály az előzetes alakításhoz kapcsolódik |
| SAE J422:201801 | Kvantitatív mikroszkópos gyakorlat | A mikrofotók általában nem alkalmazhatók újrakénezett acélminőségekre vagy nagy széntartalmú, csapágyminőségű acélokra, amelyeket rendszerint az ASTM E45 szerint osztályoznak |
Más szabványok ugyanazt a mikroszerkezetet eltérően osztályozzák. A JIS G 0555:2020 az A típust az alakítás során viszkózus deformációval létrejött zárványokra, a B típust a szemcsés és szakaszos zárványokra, a C típust pedig a viszkózus deformáció nélkül, szabálytalanul eloszló zárványokra használja. A DIN EN 10247:2017 szabványos képek alkalmazásával végzett mikroszkópos vizsgálatot ír elő, míg az ISO 4967:2026 a legalább 3-as alakítási redukciós aránnyal rendelkező hengerelt vagy kovácsolt acéltermékek megfelelő nemzetközi módszerét határozza meg. A kategórianevek nem vihetők át egyik szabványból a másikba a fogalommeghatározások, a minta-előkészítés, a nagyítás, a látómezők kiválasztása és a jelentési szabályok ellenőrzése nélkül.
Kémiai kérdés megválaszolásához más eszközre van szükség. Az energiadiszperzív röntgenspektroszkópiával kombinált pásztázó elektronmikroszkópia (SEM/EDS) képes az egyes részecskék jellemzésére, és például meg tudja különböztetni az alumínium-oxidban gazdag oxidot a kalcium-alumináttól vagy egy összetett, mangánt tartalmazó zárványtól. A DOE által támogatott ASCAT projekt számítógép-vezérelt, röntgenelemzéssel kiegészített pásztázó elektronmikroszkópiát alkalmazott az egyes zárványok méretének, összetételének és eloszlásának az általános tisztasággal való összekapcsolására. Az automatizált képelemzés számos látómezőben képes megszámolni és méret szerint jellemezni a részecskéket, de a küszöbérték-meghatározási szabályok és a kontraszt korlátai továbbra is befolyásolják az eredményt.
A tisztaság, az összes oxigén és a mechanikai teljesítmény elkülönítése
Az összes oxigén és a zárványtisztaság összefügg, de nem felcserélhető mérőszámok. Az összes oxigén a vizsgált acélmintában jelen lévő oxigént méri, beleértve az oxidzárványokban kötött oxigént és — az alkalmazott eljárástól függően — az oldott oxigént is. Nem írja le a részecskék alakját, méreteloszlását, elhelyezkedését, illetve azt, hogy az oxid néhány nagy zárványban koncentrálódik-e. Ezért két, hasonló összesoxigén-tartalmú acéladag zárványpopulációja és az ebből eredő kockázata is eltérhet.
A diagram szerinti értékelés önmagában szintén nem képes előre jelezni az alkatrész élettartamát. A kifáradási szilárdság, a törési szívósság, a gördülőérintkezési kifáradás, a duktilitás, a forgácsolhatóság és a kovácsolhatóság a zárványok mellett az acélminőségtől, a mátrix szerkezetétől, a hőkezeléstől, a feszültségi állapottól, a felületi állapottól, a terhelési spektrumtól és az alkatrész geometriájától is függ. Egy erősen igénybevett felszín alatti tartományban elhelyezkedő nagy zárvány fontosabb lehet, mint máshol található sok kisméretű részecske. Az elhelyezkedés megváltoztatja a választ.
Nagyon tiszta csapágyacélok esetében a hagyományos ASTM- és JIS-értékelések nem feltétlenül tudják megkülönböztetni az acéladagokat, mivel a vizsgált látómezőkben a diagram felbontásánál kevés vagy egyetlen részecske sem található. A lektorált JIS-tanulmány bemutatta, miért lehet informatívabb a √area formájában kifejezett maximális zárványméret, ha szélsőérték-statisztikával értékelik. Az ASTM E2283-08(2019), az ASTM E45-25 szabvánnyal együtt az ASTM E04.09 albizottság keretében, az ilyen típusú szélsőérték-elemzéssel foglalkozik. A kérdés ekkor a „Melyik diagram szerinti osztály jelent meg ezekben a látómezőkben?” kérdésről arra változik, hogy „Mekkora ritka zárvány fordulhat elő ésszerű valószínűséggel a nagyobb vizsgált vagy gyártott térfogatban?”
Egyetlen eredmény sem ad választ az acéltisztasággal kapcsolatos minden kérdésre. A diagram szerinti értékelések egy meghatározott módszer mellett hasonlítják össze a morfológiát; a képelemzés darabszámokat és méreteloszlásokat szolgáltat; a SEM/EDS azonosítja a részecskék kémiai összetételét; az összes oxigén egy összesített oxigénmennyiséget mér; a szélsőérték-módszerek pedig a ritka, nagy zárványokkal foglalkoznak. Ha bármelyiküket univerzális megfelelési vagy elutasítási számként kezeljük, különböző méréseket keverünk össze, és olyan élettartam-előrejelzést tulajdoníthatunk a vizsgálatnak, amelynek megadására azt soha nem tervezték.
Hogyan keletkeznek és változnak a nemfémes zárványok az acél feldolgozása során

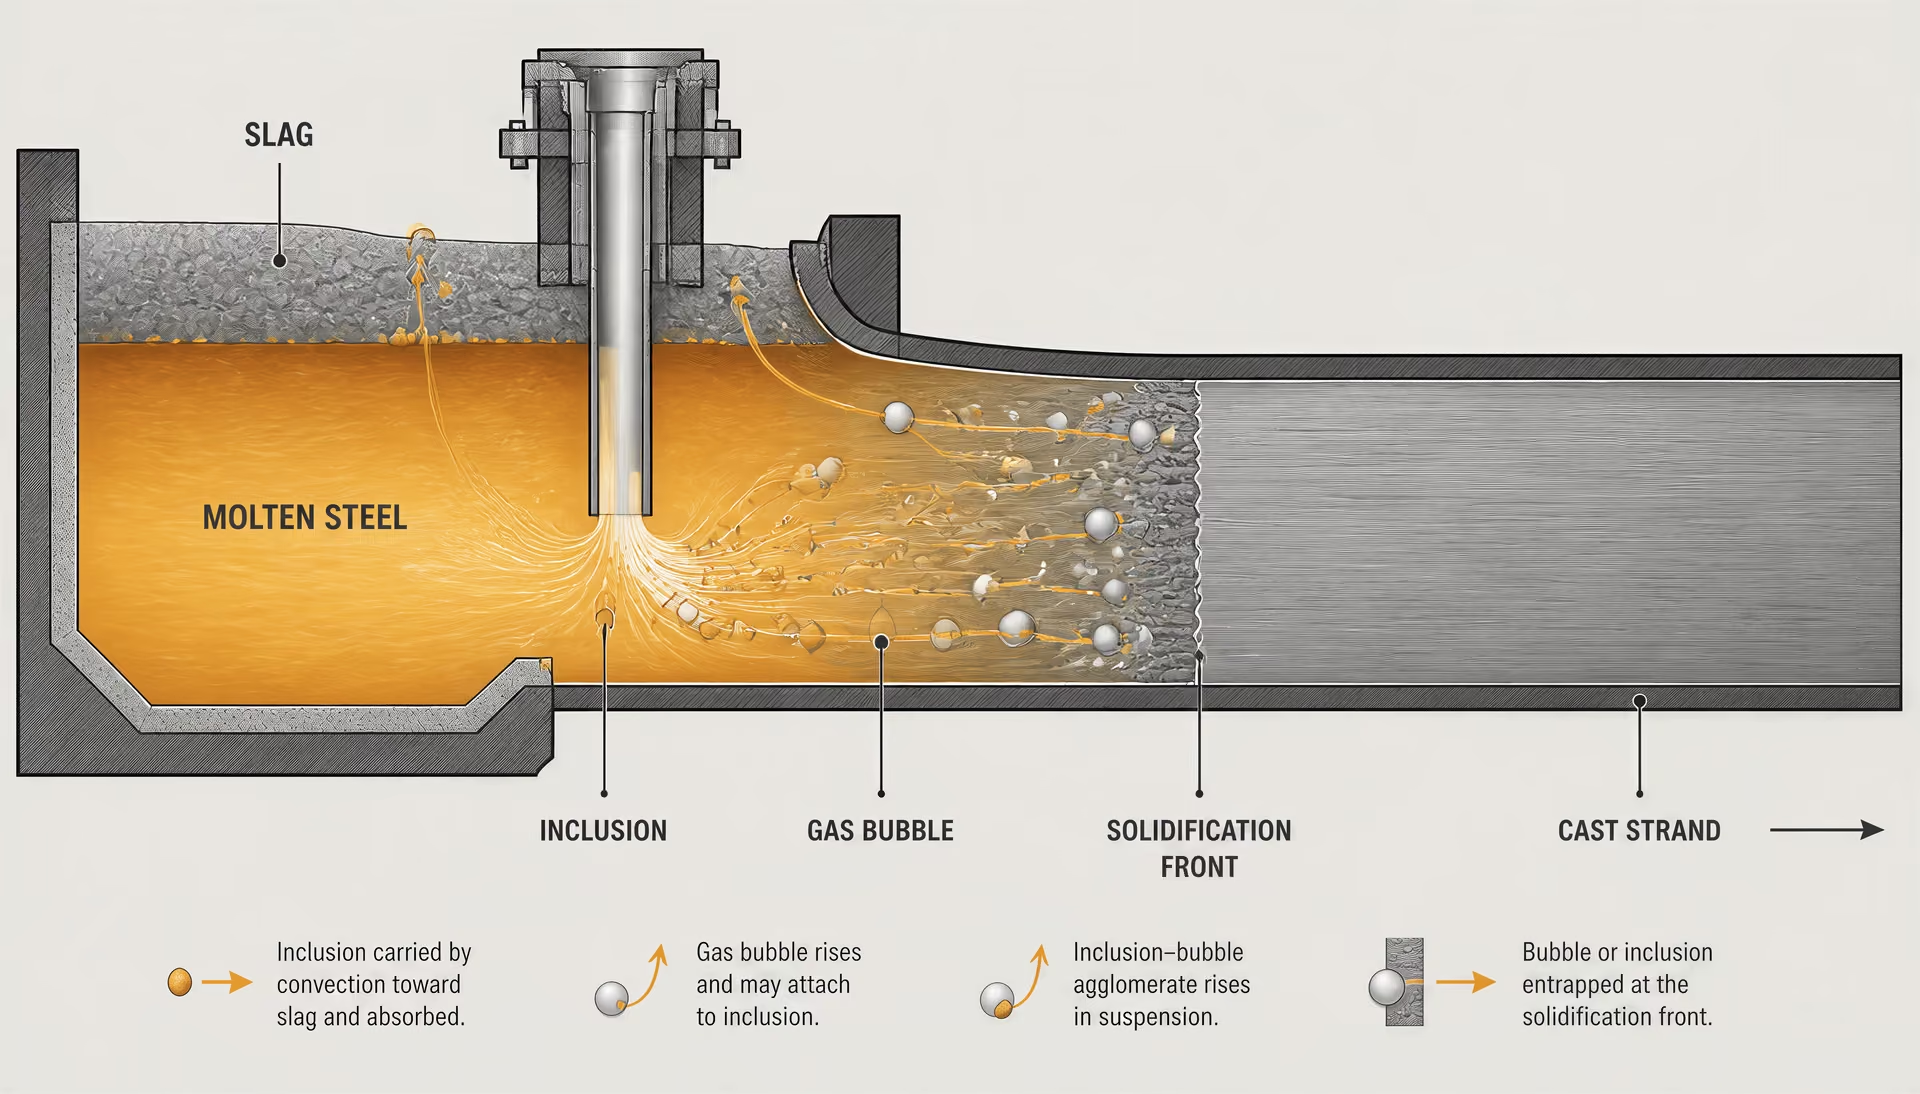
Források az acélgyártás és az öntés során
A National Institute of Standards and Technology (NIST) a nemfémes zárványokat az acélgyártás és az öntés során keletkező, oldhatatlan szennyező részecskékként írja le, amelyek a dermedés során bezáródnak. Ez a meghatározás azért fontos, mert a zárvány nem egyszerűen olyan „szennyeződés”, amely már jelen van a betétanyagban. Összetétele és alakja az olvadt acél, a salak, a tűzálló anyagok, az ötvözőadalékok és a légkör közötti reakciók révén alakulhat ki.
Az oxidzárványok általában akkor keletkeznek, amikor az oldott elemek reakcióba lépnek az oxigénnel. Az alumíniummal csillapított acél például alumínium-oxidot, Al₂O₃-et képezhet, amikor az alumínium eltávolítja az oldott oxigént az olvadékból. A dezoxidációs termékek ütközhetnek és agglomerálódhatnak, illetve kalciumkezeléssel különböző olvadási és alakváltozási tulajdonságú kalcium-aluminát fázisokká módosíthatók. A szilikátzárványok acél–salak reakciókból, a tűzálló anyagok megtámadásából vagy összetett oxidreakciókból származhatnak. A magával ragadott salak- és tűzállóanyag-részecskék egy további keletkezési útvonalat jelentenek, különösen akkor, ha a turbulencia a salakréteget a fémbe sodorja, vagy ha egy fúvóka, üstbélés vagy merülő beömlőrendszer anyagot veszít.
A szulfidzárványok főként akkor keletkeznek, amikor a kén a hűlés során mangánnal és más elemekkel egyesül. A mangán-szulfid, MnS, különösen fontos a gyengén ötvözött és a könnyen forgácsolható acélokban. Egy újrakénezett minőségben a szándékosan kialakított szulfidpopuláció jóval nagyobb lehet, mint egy alacsony kéntartalmú csapágyacélban, ezért az anyagminőség, a termék alakja és a vizsgálati módszer megadása nélküli számszerű összehasonlítás félrevezető lehet. Nitridek és karbonitridek is kiválhatnak a hűlés során vagy egy későbbi hőkezelés alatt, bár a szabványos zárványértékelések nem feltétlenül azonosítják ezeket kémiai szempontból.
A NIST IMPACTS-leírása a zárványok összetételét, méretét és számát a tisztaság jellemzőiként azonosítja. Az eloszlás hasonlóan fontos: néhány, egyetlen térségben koncentrálódó nagy részecske nem jelent ugyanolyan kockázatot, mint ugyanennyi, a keresztmetszetben szétszórtan elhelyezkedő részecske. Az összesoxigén-mérés az oxidpopulációk által hordozott oxigént méri, de nem mutatja meg a legnagyobb zárvány méretét, annak kémiai összetételét vagy azt, hogy a részecskék klaszterekbe rendeződnek-e. Az automatizált képelemzés és az energiadiszperzív röntgenanalízissel kiegészített pásztázó elektronmikroszkópia (SEM/EDS) más kérdésekre ad választ, mint az összesoxigén-vizsgálat.
Az öntés határozza meg, hogy ezek a részecskék hová kerülnek. Folyamatos öntés során a zárványok a salakba úszhatnak, buborékokhoz tapadhatnak, a dermedési front befoghatja őket, vagy addig maradhatnak lebegő állapotban, amíg az be nem kebelezi őket. Az áramlási viszonyok, az öntési sebesség, az acél túlhevítése, az elektromágneses keverés és a kokillafolyasztószer viselkedése egyaránt befolyásolja ezt a versengő folyamatot. A végső zárványpopuláció ezért még a hengerlés megkezdése előtt rögzíti a feldolgozás történetét.
Befogódás a dermedés során
Amikor egy acélszál, tuskó vagy öntött tömb megdermed, a dermedési front az oldott elemek egy részét a megmaradó folyadékba utasítja. A kén, az oxigéntartalmú komponensek és más oldott anyagok feldúsulhatnak a dendritek közötti térségekben, ahol új zárványok keletkeznek, vagy a már meglévő részecskék befogódnak. Egy részecske nagyobb valószínűséggel kerül bekebelezésre, ha a határfelület gyorsabban halad előre, mint ahogyan a részecske el tudna távolodni tőle, bár a részecskeméret, a határfelületi energia, a folyadékáramlás és a helyi kémiai összetétel szintén fontos szerepet játszik.
Ez térbeli változatosságot eredményez. A zárványok koncentrálódhatnak a középvonal közelében, igazodhatnak a dendrites szegregációhoz, vagy egyenetlenül oszolhatnak el a tuskóban. A porozitás és a zsugorodás további helyeket biztosíthat az oxidok felhalmozódásához. Ugyanaz az olvasztási adag ezért eltérő vizsgálati eredményeket adhat attól függően, hogy a próbatestet a középpontból, a negyedvastagságból, a felületi tartományból, hosszirányú síkból vagy keresztirányú síkból veszik.
A helyzet a mérnöki következményeket is módosítja. Egy, a mátrixban elszigetelten elhelyezkedő kis oxidnak csekély hatása lehet, míg egy fáradás szempontjából kritikus felület közelében található alumínium-oxid-klaszter repedést indíthat. A kockázatot gyakran inkább a maximális vagy a maximális értékhez közeli zárvány határozza meg, nem az átlagos darabszám. Az ASTM Subcommittee E04.09 felsorolja az ASTM E45-25 és az ASTM E2283-08(2019) szabványt; ez utóbbi a nemfémes acélzárványok szélsőérték-elemzésével foglalkozik. Egy csapágyacélokról szóló, szakértői bírálaton átesett tanulmány szerint a hagyományos ASTM- és JIS-értékelések nem mindig képesek megkülönböztetni a nagyon tiszta anyagokat; ha a maximális zárványméretet √area formában fejezik ki, és szélsőérték-statisztikát alkalmaznak, elkülöníthetők olyan populációk, amelyek rutinszerű diagram szerinti értékeléssel azonosnak tűnnek.
A dermedési szerkezet azt is meghatározza, hogy a későbbi megmunkálás miként teszi láthatóvá a zárványokat. A dendritek között befogódott részecske a redukció során megnyúlhat a termék tengelyének irányában. Egy kevésbé korlátozott térségben található másik részecske eltörhet, szétszóródhat vagy tömör formában maradhat.

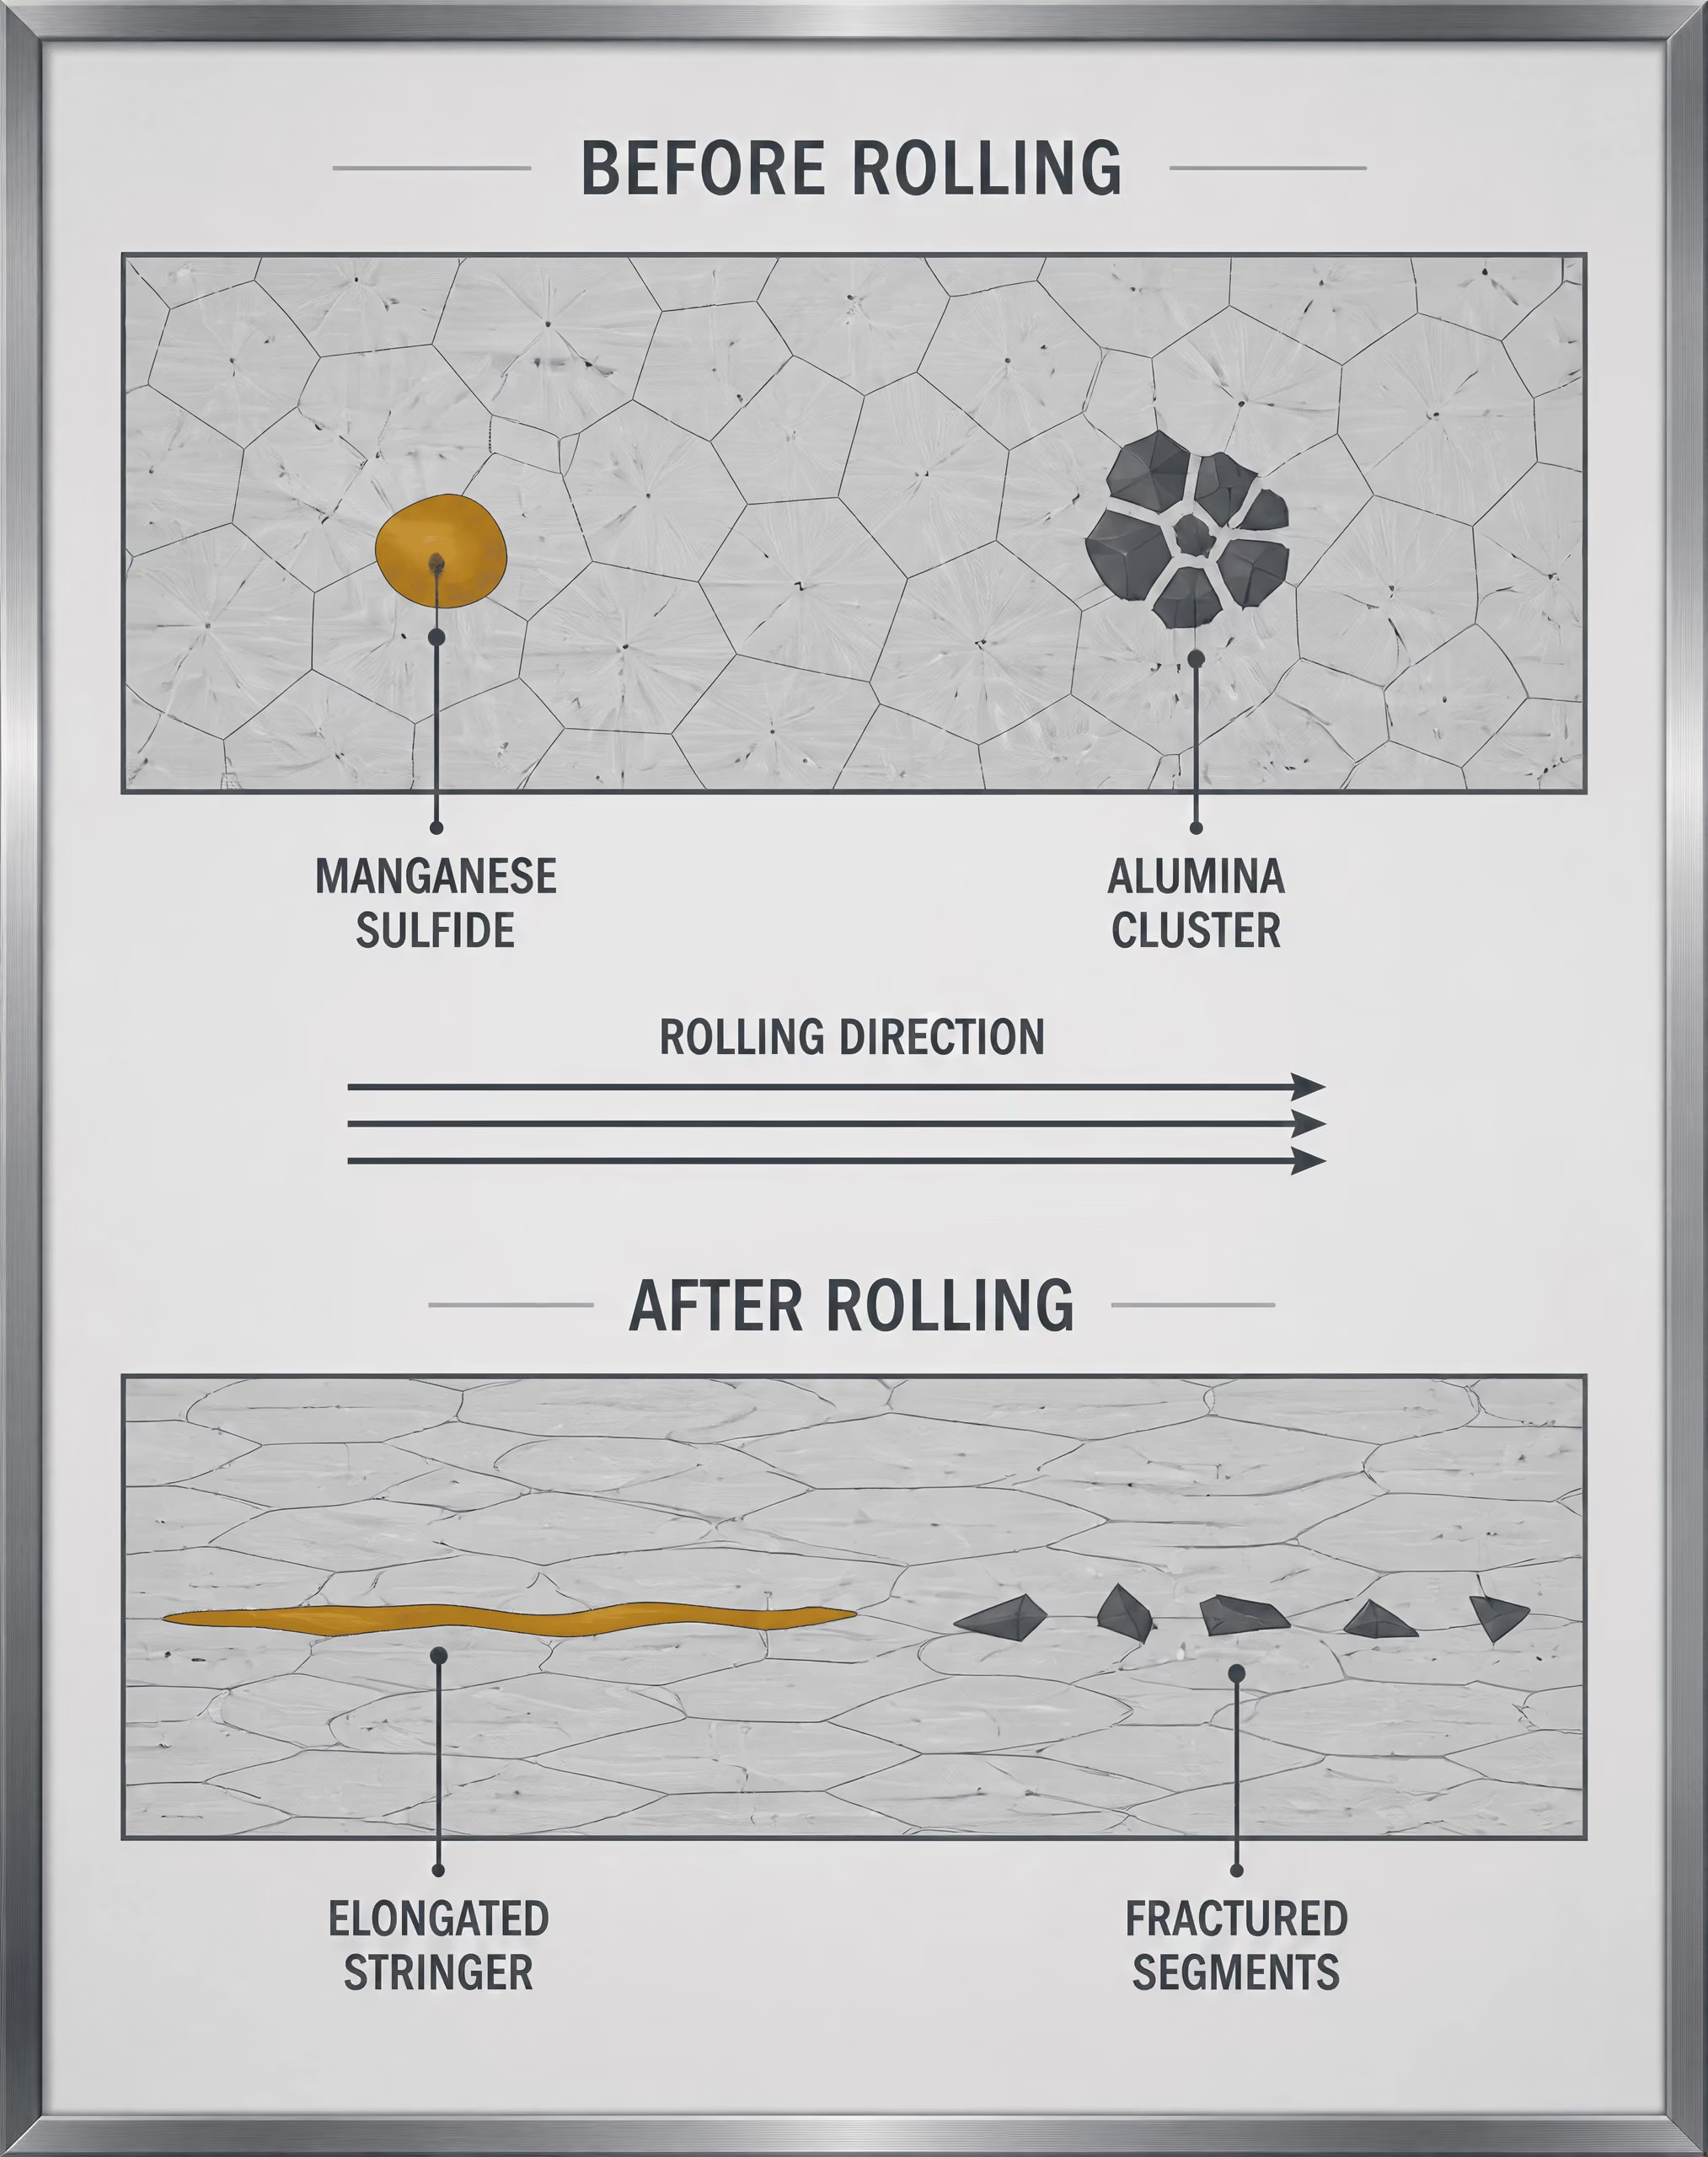
Alakváltozás hengerlés és kovácsolás során
A hengerlés és a kovácsolás nem távolít el minden zárványt. Módosítja geometriájukat, orientációjukat, egymástól való távolságukat és esetenként belső szerkezetüket. Egy képlékeny szulfid, például az MnS, a körülötte lévő acéllal együtt alakváltozhat, és a hengerlési iránnyal párhuzamos, hosszú, keskeny zárványsávvá válhat. Az olyan oxidok, mint az alumínium-oxid, általában keményebbek és kevésbé képlékenyek, mint a mátrix. Több szegmensre törhetnek, elfordulhatnak, elválhatnak az acéltól, vagy viszonylag gömbszerűek maradhatnak. Egyes szilikátok a melegalakítási hőmérsékleten meglágyulnak és megnyúlhatnak; mások inkább rideg részecskékként viselkednek. A reakciót a kémiai összetétel szabályozza.
Ezért különböznek a szulfidszerű zárványsávok a gömbszerű oxidoktól mind megjelenésükben, mind hatásukban. A hengerelt acél hosszirányú metszetén az MnS vékony, folytonosnak tűnő vonalakként jelenhet meg, míg egy keresztirányú metszeten rövid pontok vagy lapított foltok láthatók. Egy alumínium-oxid-klaszter az egyik síkban több szögletes törmelékként, egy másikban pedig egyetlen szabálytalan részecskeként jelenhet meg. A populáció darabszáma nem feltétlenül változott; a metszet változtatta meg a háromdimenziós objektumokkal való metszését.
A redukciós viszony jelentős. Az erősen hengerelt termékben a zárványok nagyobb távolságon terülhetnek szét, és látszólagos vastagságuk csökkenhet, míg a kovácsolás a klasztereket széttörheti, és az ismételt összenyomás révén újraoszthatja a részecskéket. Ezzel szemben az elégtelen alakítás koncentrált klasztereket vagy zsugorodással összefüggő hibákat hagyhat vissza. Az ISO 4967:2026 legalább 3-as redukciós viszonyú hengerelt vagy kovácsolt acéltermékek mikroszkópos módszerét határozza meg; ez az alkalmazási kör az észlelési módszert a korábbi alakváltozáshoz kapcsolja, ahelyett hogy minden öntési állapotot egyenértékűnek tekintene.
A szabványok eltérően kódolják ezeket az alaktani hatásokat. Az ASTM E45-25 négy makroszkópos és öt mikroszkópos módszert ír elő a zárványtartalom meghatározására és jelentésére képlékenyen alakított acélban. Az A, B, C és D mikroszkópos kategóriák alaktani jelentési osztályok, nem pedig közvetlen kémiai azonosítások. Az ASTM E45 referenciaábrái az A típust a szulfidhoz, a B típust az alumínium-oxidhoz, a C típust a szilikáthoz, a D típust pedig a gömbszerű oxidhoz társítják; a vékony és nehéz sorozatokat 100×-os nagyítással, körülbelül 0,50 mm²-es próbatestmezőn értékelik. Ezek a jelölések hasznos megfigyelési kategóriák, de egy A típusú vonal nem jelent az MnS-re vonatkozó kémiai vizsgálatot.
A DIN EN 10247:2017 szabvány szabványos képeket használ a mikroszkópos vizsgálathoz, míg az ISO 4967 a megfelelő nemzetközi módszert határozza meg. A JIS G 0555:2020 ezzel szemben az A típust a megmunkálás során viszkózus alakváltozással keletkező zárványokként, a B típust szemcsés és szakaszos zárványokként, a C típust pedig viszkózus alakváltozás nélkül, szabálytalanul eloszló zárványokként határozza meg. A kategóriák céljukat tekintve átfednek, de nem felcserélhető minősítések.
Következésképpen két laboratórium ugyanazon olvasztási adagból származó anyag vizsgálatakor eltérő megjelenésű zárványpopulációkat jelenthet, ha különböző síkokat, nagyításokat, látómezőket, redukciós előzményeket vagy szabványokat alkalmaz. A diagram szerinti értékelés azt írja le, amit a kiválasztott módszer lát. A SEM/EDS részecskénként képes azonosítani az összetételt és az alaktant; a képelemzés számszerűsítheti a méretet és az eloszlást; az összesoxigén-vizsgálat megbecsüli az oxigéntartalmú zárványok mennyiségét; a szélsőérték-elemzés pedig a legnagyobb részecskékkel foglalkozik. Egyik módszer sem helyettesíti a többit.
ASTM E45: módszerek, kategóriák és a referenciaábrák szerinti minősítések
Az ASTM E45-25 makroszkópos és mikroszkópos módszerek családja, nem pedig egyetlen, univerzális acéltisztasági osztály. Strong evidence
[1] ASTM E45: Standard Practice for Determining the Inclusion Content of Steel. ASTM International. ASTM International standard, 2025.Az ASTM E45-25 nem egyetlen mikroszkópos eljárás, és nem rendel egyetlen, univerzális tisztasági fokozatot az acélhoz. Olyan módszercsaládot alkot, amelyet a kovácsolt acélokban található nemfémes zárványok mennyiségének meghatározására és jelentésére használnak. Az ASTM International szerint a 2025-ös kiadás négy makroszkópos és öt mikroszkópos módszert tartalmaz. A kiválasztott módszer módosítja a megfigyelés módját, a vizsgált területet, a zárványok mérete és alakja iránti érzékenységet, valamint a jelentett eredmény formáját.
Ez a megkülönböztetés azért fontos, mert a zárványok az acélgyártás vagy az öntés során keletkező, oldhatatlan részecskék, amelyek a fém megszilárdulásakor bennrekednek. A minősítés leírhatja, hogy mi látható egy előkészített metszeten, de önmagában nem azonosítja teljes körűen a részecskék kémiai összetételét, és nem jelzi előre a hatásukat minden alkalmazásban. A NIST IMPACTS programja az összetételt, a méretet és a darabszámot a tisztaság fontos paramétereiként azonosítja; az eloszlás és az elhelyezkedés szintén befolyásolja, hogyan viselkednek a zárványok hengerlés, kovácsolás, forgácsolás, kifáradás és törés során.
Mit tárnak fel az ASTM E45 módszercsoportjai?
- Makroszkópos módszerek Viszonylag nagy területeken feltárják a szegregációt, a csoportosulásokat, a csíkokat, a nagy zárványokat és más, nagyobb léptékű folytonossági hiányokat.
- Mikroszkópos módszerek A csiszolt és maratott metszeteket meghatározott nagyításon, minősítési kritériumok vagy mért zárványmennyiségek alapján vizsgálják.
- Diagram alapú összehasonlítás Szabványosított vizuális összehasonlítást biztosít, de továbbra is érzékeny a látómező kiválasztására és a vizsgáló megítélésére.
- Automatizált képelemzés Mérheti a zárvány hosszát, szélességét, területi hányadát, ekvivalens átmérőjét, alakarányát és számsűrűségét.
A négy makroszkópos és az öt mikroszkópos módszer
A makroszkópos módszerek viszonylag nagy területet vagy az acélban található, nagyobb léptékű jelenséget vizsgálnak. Alkalmasak a szegregáció, a zárványcsoportok, a csíkok, a nagy zárványok és az egyéb folytonossági hiányok kimutatására, amelyek egy kis mikroszkópos látómezőben esetleg nem észlelhetők. A módszertől és a terméktől függően a vizsgálat történhet törési felületen, makromarással kezelt felületen, mélymaratott metszeten vagy más, nagyobb léptékű folytonossági hiányok feltárására előkészített területen. Ezek a módszerek más kérdésre adnak választ, mint a csiszolt metszeten végzett zárványszámlálás: nem arra, hogy „hány részecske található ebben a kis látómezőben?”, hanem arra, hogy „tartalmaz-e a termék a vizsgált tartományban szembetűnő vagy szokatlanul koncentrált folytonossági hiányokat?”
A mikroszkópos módszerek csiszolt és maratott metszeteket vizsgálnak meghatározott nagyítással, és a megfigyelt zárványokat rögzített minősítési kritériumokkal hasonlítják össze. Az ASTM E45 referenciaábrákon alapuló minősítéseket, valamint a zárványok számlálásán vagy mérésén alapuló módszereket is tartalmaz; ezért az öt mikroszkópos módszert nem szabad ugyanazon vizsgálat felcserélhető változatainak tekinteni. Az egyik a legrosszabb látómezőt emelheti ki, egy másik a zárványok számát vagy hosszát rögzítheti egy meghatározott területen, míg egy harmadik automatizált képelemzést alkalmazhat. Az eredmény függ a metszet irányától, a mintavételi tervtől, a látómezők kiválasztásától, a mikroszkóp beállításaitól, a küszöbértékekre vonatkozó szabályoktól, valamint attól, hogy az eljárás maximális megfigyelési értéket vagy átlagot jelent-e.
A referenciaábrák szerinti minősítés különösen érzékeny a látómező kiválasztására. Ha a vizsgáló megkeresi és jelenti a legrosszabb látómezőt, egy lokalizált zárványsor döntően befolyásolhatja az eredményt. Ha a látómezőket rendszeresen, meghatározott elv szerint választják ki és átlagolják, ugyanaz az acél alacsonyabb numerikus értéket kaphat, miközben ugyanaz a helyi jelenség továbbra is jelen van benne. A módszer ismerete nélkül egyik eredmény sem tekinthető automatikusan „helyesnek”, mivel ezt az anyagszabvány által előírt eljárás határozza meg.
Az automatizált elemzés a hossz, a szélesség, a területi hányad, az ekvivalens átmérő, a képarány és a számsűrűség mérését is lehetővé teszi, de az automatizálás nem szünteti meg a módszerből eredő problémákat. A polírozási karcok, a maratási kontraszt, a pórusok, a karbidrészecskék és az érintkező zárványok helytelenül osztályozhatók, ha a képalkotási és ellenőrzési szabályokat nem szabályozzák megfelelően. A DOE által támogatott ASCAT projekt bemutatta a számítógép-vezérelt pásztázó elektronmikroszkópia és a röntgenelemzés értékét az egyes zárványok méretének és összetételének az eloszlással való összekapcsolásában. Ez már jellemzés, nem pusztán a hagyományos E45-referenciaábrákkal végzett összehasonlás.
Az A, B, C és D morfológiai kategóriák
Az ASTM E45 ismert mikroszkópos kategóriái morfológiai jelentési osztályok. Azt írják le, hogy egy zárvány vagy zárványsor hogyan jelenik meg a csiszolt metszeten.
Az A-szulfid megnyúlt, alakítható zárványokra utal, amelyek rendszerint szulfidzárványsorokhoz kapcsolódnak. Az ASTM kiegészítő anyaga az A típust szulfidként azonosítja. Hengerelt termékben ezek a zárványok jellemzően a megmunkálási iránnyal párhuzamos hosszanti méretben jelennek meg.
A B-alumínium-oxid olyan szögletes, gyakran rideg megjelenésű zárványokat vagy zárványcsoportokat jelöl, amelyeket a referenciaábrák alumínium-oxidhoz kapcsolnak. Megjelenhetnek önálló részecskékként, rendezett csoportokként vagy szétesett zárványcsoportokként, alakjuk pedig tükrözheti a megmunkálás során bekövetkező alakváltozást és aprózódást.
A C-szilikát megnyúlt, alakítható zárványokat jelöl, amelyeket a kiegészítő anyag szilikátként azonosít. Az A típusú zárványokhoz hasonlóan a C típusú zárványok is zárványsorokat alkothatnak, morfológiájuk és az ábrákon elfoglalt helyük azonban megkülönbözteti őket az A sorozattól.
A D-gömbölyű-oxid kategóriába az általában lekerekített vagy gömbölyű oxidzárványok tartoznak. Az ASTM referenciaábrái a D típust gömbölyű oxidként azonosítják, a minősítés pedig a megfigyelt látómezőben található részecskék méretén, számán és megjelenésén alapul.
Ezeket az elnevezéseket nem szabad teljes körű kémiai azonosításként értelmezni. A „B-alumínium-oxid” például olyan ASTM-referenciajelölés, amely egy jellegzetes morfológiához és ábrakategóriához kapcsolódik; nem bizonyítja, hogy az adott osztály minden részecskéje tiszta Al₂O₃-ból áll. A zárványok vegyes oxidokat, szulfidokat, szilikátokat, kalcium-aluminátokat, spinellfázisokat, bekerült salakot vagy reakciótermékeket is tartalmazhatnak. Az összetétel megerősítéséhez más vizsgálati technika szükséges, leggyakrabban energia-diszperzív röntgenspektroszkópiával kombinált pásztázó elektronmikroszkópia (SEM/EDS); még a SEM/EDS alkalmazása is körültekintést igényel, mivel a kis részecskéket befolyásolhatja a körülöttük lévő acélmátrix.
Más szabványok eltérő kategóriarendszereket alkalmaznak. A JIS G 0555:2020 az A típust a megmunkálás során viszkózus alakváltozással létrejött zárványokra, a B típust szemcsés és nem folytonos zárványokra, a C típust pedig a viszkózus alakváltozás nélkül, szabálytalanul eloszló zárványokra használja. Ezek az A, B és C típusjelölések nem felcserélhetők az ASTM E45 A, B, C és D jelöléseivel.
A vékony és vastag sorozat a referencia-látómezőben
| ASTM E45 kategória | Referencia-leírás | Sorozat |
|---|---|---|
| A | Szulfid | Vékony és vastag |
| B | Alumínium-oxid | Vékony és vastag |
| C | Szilikát | Vékony és vastag |
| D | Gömbös oxid | Vékony és vastag |
Az ASTM E45 kiegészítő referenciaábrái az A-szulfid, B-alumínium-oxid, C-szilikát és D-gömbölyű-oxid zárványokat vékony és vastag sorozatban minősítik. A „vékony” és „vastag” megjelölés a referencia képe által képviselt zárványállomány mennyiségét és vizuális súlyosságát írja le; nem külön kémiai típusokat jelöl.
Az ábrával való összehasonlítás 100×-os nagyítással, körülbelül 0,50 mm² területű próbadarab-látómezőben történik. Ez a rögzített referencia-látómező meghatározott léptéket biztosít az ábrán szereplő számérték számára. Nem jelenti azt, hogy a teljes tuskó, rúd, lemez vagy kovácsdarab kizárólag az egyetlen látómezőben látható részecskéket tartalmazza. A minősítés mintavételezett metszetekből és látómezőkből származó megfigyelés, ezért a mintavétel helye és iránya továbbra is döntő jelentőségű. A hosszirányú metszetek a zárványsorokat másképpen tárhatják fel, mint a keresztirányú metszetek, míg a nagy részecskék ritka populációja egy kis területű vizsgálatból teljesen kimaradhat.
Ez a korlátozás az oka annak, hogy az E45 szerinti ábraminősítési eredményt nem szabad az irányadó termékspecifikáció nélkül univerzális megfelelési vagy nemmegfelelési kijelentéssé alakítani. Egy például D 1.0 értékkel jelentett acélnál az eredmény a D kategóriához, a vékony vagy vastag sorozathoz, a nagyításhoz, a referencia-látómezőhöz, a vizsgált metszethez és a kiválasztott minősítési eljáráshoz kapcsolódik. Ez nem egyetlen tisztasági százalékos érték, és önmagában semmit sem mond a vizsgált látómezőkön kívül található zárványok maximális méretéről.
Nagyon tiszta csapágyacélok esetében a hagyományos ASTM- vagy JIS-minősítések nem feltétlenül képesek megkülönböztetni a jelentős eltéréseket, mivel túl kevés zárvány jelenik meg az ábrák látómezeiben. A szélsőérték-elemzés másfajta kockázattal foglalkozhat: a mintavételezett térfogatban várhatóan előforduló legnagyobb zárvánnyal. Az ASTM E2283-08(2019), amely az ASTM E04.09 albizottsága alatt az ASTM E45-25 mellett szerepel, az acélban található nemfémes zárványok szélsőérték-elemzésével foglalkozik. Egy japán tanulmány szerint a √area formában kifejezett maximális zárványméret szélsőérték-statisztikával értékelhető. Az ISO 4967:2026 szintén referenciaábrákat vagy képelemzést alkalmazó mikroszkópos módszert határoz meg olyan hengerelt vagy kovácsolt acéltermékekhez, amelyeknél a redukciós arány legalább 3.
Az E45 szerinti ábraminősítések tehát továbbra is hasznosak a szabványosított, morfológiaalapú összehasonlításhoz, de nem kémiai vizsgálatok, nem teljesoxigén-mérések, és nem garantálják egy ritka, nagyméretű zárvány hiányát. Mindegyik módszer szűkebb kérdésre ad választ.
ISO 4967 és DIN EN 10247: a mikroszkópos szabványos etalonképek rendszere
Az ISO 4967:2026 alkalmazási területe és a redukciós arány
Az ISO 4967:2026 mikroszkópos vizsgálati módszert határoz meg a legalább 3-as redukciós aránnyal rendelkező hengerelt vagy kovácsolt acéltermékekben található nemfémes zárványok értékelésére. Ez a feltétel nem jelentéktelen részlet. A hengerlés és a kovácsolás megváltoztatja a bezárt részecskék alakját és egymástól való távolságát, ezért a módszer abból indul ki, hogy a terméket megfelelő mértékben alakították ahhoz, hogy kialakuljon az a zárványmorfológia, amelyre az eljárás alkalmazható. Egy öntött acélszelvény vagy kisebb alakváltozáson átesett termék esetében nem szabad automatikusan ugyanazt a jelentést tulajdonítani az eredménynek e szabvány alapján.
A módszer az előkészített és maratott vagy maratatlan, polírozott metszetet szabványos referenciaábrákkal való összehasonlítással vizsgálja, illetve képelemzést alkalmazhat, ha ezt az eljárás és a jelentési rendszer lehetővé teszi. Az eredmény tehát a kiválasztott mikroszkópos látómezőkben megjelenő kép leírása, nem pedig az acél közvetlen kémiai vizsgálata. A nemfémes zárványok az acélgyártás vagy az öntés során keletkező, a megszilárduláskor visszamaradó oldhatatlan részecskék. Összetételük, méretük, számuk, morfológiájuk, eloszlásuk és elhelyezkedésük egyaránt befolyásolhatja a teljesítményt, egy hagyományos etalonképes osztályozás azonban e változóknak csak egy részét ragadja meg.
A redukció az alakot irányfüggő módon is megváltoztatja. Egy mangán-szulfid részecskéből megnyúlt zárványsor alakulhat ki, míg egy kemény alumínium-oxid-zárványcsoport eltörhet, szétterülhet, vagy kompakt csoportként maradhat meg. A hosszirányú metszeten végzett osztályozás ezért lényegesen eltérhet a keresztirányú metszeten végzett értékeléstől. Ahhoz, hogy egy másik laboratórium helyesen értelmezhesse az eredményt, az osztályozást a mintavétel irányának, a metszet helyének és a vizsgált látómezők számának is kísérnie kell.
Az ISO 4967:2026 nem hoz létre egyetlen, minden esetben alkalmazható acéltisztasági osztályt. Módszert és annak feltételeit határozza meg. A közölt eredmény megkülönböztetheti a zárványosztályokat és azok súlyosságát, e jelentés jelentősége azonban a terméktől, az acélminőségtől, a vizsgálati síktól és az elfogadási specifikációtól függ. Az összes oxigéntartalom jelezheti az oxigéntartalmú zárványok teljes mennyiségét, de nem képes azonosítani a részecskék alakját, és nem mutatja meg, hogy jelen van-e néhány nagy méretű zárvány. Ezzel szemben a mikroszkópos osztályozás megmutathatja a morfológiát anélkül, hogy bizonyítaná minden egyes részecske kémiai azonosságát.
A DIN EN 10247:2017 és a szabványos etalonképek
A DIN EN 10247:2017 az EN 10247:2017 európai szabvány német átvétele, amelynek címe: Az acélok nemfémes zárványainak mikroszkópos vizsgálata szabványos etalonképek alkalmazásával. A „DIN EN” jelölés azt mutatja, hogy az európai dokumentumot átvették a német szabványrendszerbe; nem egyszerűen egy másik, nemzeti eljárás informális német fordításáról van szó. A szabványos etalonképekre épülő rendszere szorosan kapcsolódik az ISO 4967 által meghatározott nemzetközi mikroszkópos megközelítéshez.
A vizsgáló a megfigyelt látómezőket a zárványok megjelenését és súlyosságát ábrázoló referencia- vagy etalonképekkel hasonlítja össze. A gyakorlatban ez olyan jellemzők megítélését jelenti, mint a hosszúság, a vastagság, a szögletesség, a folytonosság, a csoportosulás és a látható deformáció. A képsorozat közös vizuális nyelvet biztosít, de nem alakítja át a megjelenést kémiai azonosítássá. Egy sötét, megnyúlt jelenség például összhangban lehet egy szulfidzárvány-sorral, míg egy kompakt, szögletes csoport alumínium-oxid jelenlétére utalhat; a megerősítéshez azonban olyan módszerre lenne szükség, mint a pásztázó elektronmikroszkópos vizsgálat energiadiszperzív röntgenanalízissel (SEM/EDS).
A jól ismert ASTM E45-25 rendszer egy másik szabványcsaládból szemlélteti ugyanezt a korlátozást. Az ASTM E45-25 négy makroszkópos és öt mikroszkópos módszert biztosít a képlékenyen alakított acélban található zárványtartalom meghatározására és jelentésére. Az A, B, C és D mikroszkópos kategóriák a morfológiát írják le, nem pedig közvetlenül az összetételt azonosítják. Az ASTM E45 kiegészítő etalonábrái az A-szulfid-, B-alumínium-oxid-, C-szilikát- és D-gömbszerű-oxid-típusokat azonosítják; a vékony és vastag sorozatokat 100×-os nagyítással, megközelítőleg 0,50 mm² látómező-területen értékelik. Ezeket a megnevezéseket és az ábraértékeket nem szabad úgy átvinni a DIN EN 10247:2017 vagy az ISO 4967 rendszerébe, mintha a skálák felcserélhetők lennének.
A JIS G 0555:2020 jól szemlélteti, miért szükséges körültekintően kezelni a jelölési rendszereket. Az A típusba az alakítás közben viszkózus deformációval kialakuló zárványokat, a B típusba a szemcsés és szakaszos zárványokat, a C típusba pedig a viszkózus deformáció nélkül, szabálytalanul eloszló zárványokat sorolja. Hasonló vizuális jellemzők különböző szabványok szerint eltérő neveket, osztályokat vagy határértékeket kaphatnak.
Referenciaábrák és képelemzés
A szabványos etalonképekkel végzett összehasonlítás gyors, ismert és hasznos a gyártásellenőrzésben. Ugyanakkor vizsgálói megítélést is magában foglal. Két vizsgáló különböző látómezőket választhat, egy határesetet eltérő súlyossági osztályba sorolhat, vagy másképpen értelmezhet egy zárványcsoportot. A látómezők kiválasztása különösen fontos, mivel a zárványok nem egyenletesen oszlanak el egy rúdban vagy bugában. Egy kis vizsgált terület egy ritka, nagy méretű részecskét teljes egészében elkerülhet.
A képelemzés a vizuális megítélés egy részét mért mennyiségekkel váltja fel, például a zárványok területi hányadával, ekvivalens átmérőjével, hosszúságával, szélességével, képarányával és egységnyi területre jutó számával. A módszerfüggőséget azonban nem szünteti meg. A próbatest előkészítése befolyásolja a karcokat, a kiszakadásokat, a szélek lekerekedését és a felületi domborzatot. A nagyítás meghatározza a legkisebb kimutatható részecske méretét. A megvilágítás, az élesség, a kamera kalibrálása és a látómező-kiválasztás szabályai egyaránt hatással vannak a szegmentálásra. A küszöbérték beállítása összevonhat egymás mellett elhelyezkedő részecskéket, elutasíthat halvány zárványokat, vagy zárványként osztályozhatja a polírozás okozta sérüléseket. A jelentési konvenciók ezt követően meghatározzák, hogy az eredményt darabszámként, területi hányadként, maximális méretként, méreteloszlásként vagy osztálygyakoriságként adják-e meg.
Következésképpen az ISO 4967:2026 szerinti etalonképes osztályozást és a képelemzés eredményét nem szabad felcserélhető mérésekként kezelni. Vizsgálhatják ugyanazt az acélt, miközben eltérő kérdésekre adnak választ. A képelemzés számos látómezőt képes számszerűsíteni, míg az etalonképes módszer közvetlenebbül illeszkedhet egy beszerzési vagy gyártási specifikációhoz. A SEM/EDS egyedi részecskék esetében az összetételre és a morfológiára vonatkozó információval egészíti ki a vizsgálatot; az ASTM E2283-08(2019) a szélsőérték-elemzéssel foglalkozik azokban az esetekben, amikor a legnagyobb zárvány a meghatározó. Egy lektorált JIS-tanulmány megállapította, hogy a hagyományos ASTM- és JIS-osztályozások nem feltétlenül képesek elkülöníteni a nagyon tiszta csapágyacélokat, miközben a √area formában kifejezett maximális zárványméret szélsőérték-statisztikával értékelhető. Ezért az a helyes eredmény, amelynek módszere, próbateste és jelentési konvenciói összhangban vannak a meghibásodással kapcsolatos kérdéssel.
JIS G 0555 és SAE J422: Hasonló kérdések, eltérő osztályozási határok
A JIS G 0555:2020 és az SAE J422:201801 egyaránt a polírozott acél nemfémes zárványaival foglalkozik, de a tisztaságot nem azonos kategóriák vagy jelentési logika alapján határozzák meg. Mindkettő módszerfüggő megfigyelést eredményez. Az eredmény függ a próbatest helyétől, a felület-előkészítéstől, a nagyítástól, a vizsgált látómezőtől, a zárványok morfológiájától, valamint az osztály vagy mennyiség hozzárendelésére alkalmazott szabályoktól. Ezért egy „JIS tisztasági érték” nem tekinthető automatikusan az SAE- vagy ASTM-érték közvetlen megfelelőjének anélkül, hogy magukat a szabványokat összehasonlítanánk.
JIS A, B és C típus
A JIS G 0555:2020 a zárványokat az alakítás utáni megjelenésük és az acélmátrixban való eloszlásuk alapján osztályozza. Az osztályozás morfológiai jellegű, nem pedig közvetlen kémiai azonosítás.
Az A típusú zárványok az alakítás során bekövetkező viszkózus deformáció révén alakulnak ki. Hengerelt vagy kovácsolt acélban rendszerint a fémalakítás irányával párhuzamos, megnyúlt vagy fonalszerű részecskékként jelennek meg. A mangán-szulfid (MnS) gyakori példája az ilyen megjelenést eredményező zárványnak, különösen megfelelő kéntartalmú és kedvező melegalakíthatóságú acélokban. Az osztályozás azonban a megfigyelt deformációs mintázatot írja le; nem állapítja meg, hogy minden A típusú jelzés kémiailag MnS.
A B típusú zárványok szemcsések és nem folytonosak. A hosszú, összefüggő zárványsorok kialakulása helyett különálló részecskékként vagy rövid részecskecsoportokként jelennek meg. Alumíniumban gazdag dezoxidációs termékek ilyen megjelenést okozhatnak, bár a kémiai megerősítéshez olyan módszer szükséges, mint az energiadiszperzív röntgenspektroszkópiával kombinált pásztázó elektronmikroszkópia (SEM/EDS). A kis részecskékből álló klaszterek akkor is jelentősek lehetnek, ha egyedi méreteik mérsékeltek, mivel a klaszter koncentrált hibamezőként viselkedhet.
A C típusú zárványok szabálytalanul oszlanak el, és nem mutatnak viszkózus deformációt. Véletlenszerű vagy szétszórt megjelenésük megkülönbözteti őket az egy irányba rendeződött A típusú populációtól. Ebbe a kategóriába oxid- vagy szilikátrészecskék is kerülhetnek, de a C típusú megjelölés ebben az esetben is a morfológián és az eloszláson, nem pedig kémiai vizsgálaton alapul.
Ez a megkülönböztetés fontos, amikor a zárvány alakja meghatározza a kifáradási vagy törési viselkedést. Egy vékony, megnyúlt szulfid- és egy kompakt oxidrészecske hasonló vetített területet foglalhat el, miközben eltérő feszültségkoncentrációt, repedésterjedési utat és forgácsolhatósági hatást eredményez. A JIS G 0555 az eljárása alapján megállapított vizuális osztályt rögzíti; nem sűríti a kémiai összetételt, a méretet, a helyzetet és a mechanikai következményt egyetlen univerzális tisztasági számmá.
Az SAE J422 kvantitatív mikroszkópos gyakorlata
Az SAE J422:201801 a kérdést kvantitatív mikroszkópos gyakorlatként közelíti meg az acél tisztaságának meghatározására. Ahelyett, hogy egy referenciaábrát az anyag teljes körű leírásának tekintene, a vizsgálat a meghatározott mikroszkópos megfigyelésekben található zárványjelzéseket megszámolja és megméri. A közölt eredmény ezért a mintavételi területhez, a nagyításhoz, a mérési szabályokhoz és az adott körülmények között látható zárványok populációjához kötődik.
Ez más határt jelent, mint az, amikor egyszerűen JIS A, B vagy C típust rendelünk hozzá. A JIS-osztály elsősorban a deformáció és a diszperzió jellemzőit közli. Az SAE J422 számszerűsítheti a megfigyelt zárványpopulációt, de a számszerű eredmény továbbra is csak a vizsgált metszeteket és a gyakorlat kimutatási határait reprezentálja. Kis számú nagy zárvány nagyobb következményekkel járhat, mint sok finom részecske, miközben egy átlagos darabszám elfedhet egy ritka, káros, maximális méretű részecskét. A szélsőérték-módszerek ezt a különálló kérdést kezelik; az ASTM E2283-08(2019), az ASTM E04.09 albizottság keretében, az acél nemfémes zárványainak szélsőérték-elemzésével foglalkozik.
Az SAE J422:201801 közvetlen alkalmazási korlátozást is megfogalmaz: a mikrofotográfiái „nem alkalmazhatók újrakénezett minőségekre vagy olyan, nagy széntartalmú, csapágyminőségű acélokra, amelyeket általában az ASTM E45 szerint osztályoznak.” Ez a mondat megakadályozza egy gyakori helytelen alkalmazást. A fényképeket és a kvantitatív gyakorlatot nem szabad úgy alkalmazni, mintha ezek lennének az említett acélcsaládok irányadó osztályozási rendszerei.
Az újrakénezett és a csapágyminőségű acélokra vonatkozó kizárások
Az újrakénezett minőségek szándékosan megnövelt kéntartalmat tartalmaznak, általában a forgácsolhatóság javítása érdekében. Mangán-szulfid-populációjuk mennyiség, alakviszony és eloszlás tekintetében jelentősen eltérhet az alacsony kéntartalmú, tiszta acélok zárványpopulációjától. Egy, a szokásos zárványmorfológiára kidolgozott minősítési módszer ezért magas látszólagos zárványtartalmat jelezhet anélkül, hogy különbséget tenne a szándékosan kialakított szulfidtechnológia és a káros oxid-szennyeződés között.
A nagy széntartalmú, csapágyminőségű acélok egy másik határterületet jelentenek. A csapágy teljesítménye erősen függhet a ritka, nagyon nagy oxidzárványoktól, nem csupán a mező átlagos populációjától. A hagyományos táblázatos minősítések nem feltétlenül tudják megkülönböztetni a rendkívül tiszta csapágyacélokat, mivel a módszer korlátozott területeket mintavételez, és az eltérő méreteloszlásokat hasonló ordinális minősítésekké tömöríti. Egy lektorált JIS-tanulmány beszámolt erről a korlátról, és a maximális zárványméretet a √area paraméterrel, valamint szélsőérték-statisztikával együtt tárgyalta.
Maga az ASTM E45-25 négy makroszkópos és öt mikroszkópos módszert ír elő a kovácsolt acél zárványtartalmának meghatározására és jelentésére. A kiegészítő referenciaábrái az A-szulfid, B-alumínium-oxid, C-szilikát és D-gömbös oxid típusokat azonosítják, vékony és vastag sorozatok alkalmazásával, 100× nagyításon, körülbelül 0,50 mm²-es látómezőben. Ezek a megjelölések nem cserélhetők fel a JIS A, B és C típusaival, annak ellenére, hogy a betűk azonosak.
A gyakorlati szabály egyszerű: ne alakítsa át a minősítéseket kizárólag a betű, a szám vagy a feltételezett tisztasági sorrend alapján. Először ellenőrizze az acélminőséget, a zárványpopulációt, a redukciós előzményeket, a próbatest tájolását, a vizsgált területet, a nagyítást és a kizáró rendelkezéseket. Ha a kérdés a kémiára vonatkozik, alkalmazzon SEM/EDS-vizsgálatot; ha a teljes oxigéntartalomra, mérje meg a teljes oxigéntartalmat; ha pedig a legnagyobb károsító részecskére, alkalmazzon megfelelő szélsőérték- vagy √area-módszert. Mindegyik más kérdésre ad választ.
Próbatest-előkészítés, mikroszkópia és a jelentéskészítés fegyelme
Mintavételi irány és metallográfiai előkészítés
A zárványvizsgálat eredménye nem a mikroszkóppal, hanem a próbatesttel kezdődik. A mintavételi tervben meg kell adni, hogy a metszet hosszirányú, keresztirányú vagy más, meghatározott síkon át készült-e, mivel az alakítás a zárványok alakját és távolságát egyaránt megváltoztatja. Egy hengerelt szulfid hosszirányú metszeten hosszú sávként, keresztirányú metszeten viszont rövid részecskeként vagy csaknem pontként jelenhet meg. A két megfigyelés ugyanazt a háromdimenziós jellemzőt írja le különböző irányokból.
A termék alakja szintén lényeges. Az ASTM E45-25 a képlékenyen alakított acél zárványtartalmával foglalkozik, és annak meghatározására, valamint jelentésére négy makroszkópos és öt mikroszkópos módszert biztosít. Az ISO 4967:2026 legalább 3-as redukciós arányú hengerelt vagy kovácsolt termékekre vonatkozó mikroszkópos módszert határoz meg. Egy erősen redukált rúdon kapott eredményt nem szabad úgy bemutatni, mintha az öntött állapotú terméket, porkovácsolt anyagot vagy nem meghatározott acéltermék-formát jellemezne. A mintavételi helyet — felület, negyedvastagság, közép vagy más, megadott pozíció — az eredménnyel együtt kell megadni, mivel a zárványok bizonyos régiókban feldúsulhatnak vagy koncentrálódhatnak.
Az előkészítés előtt meg kell határozni a vágott felület helyzetét a fő alakítási irányhoz képest. A vágás elkenheti a lágy alkotókat, kihúzhatja a részecskéket, illetve olyan karcokat hozhat létre, amelyek megnyúlt zárványokra hasonlítanak. A csiszolásnak és polírozásnak sík, tiszta felületet kell eredményeznie, amelyről a kiválasztott vizsgálati módszerhez szükséges mértékben eltávolították a karcokat és a deformációt. A kemény oxidok körüli túlzott relief torzíthatja a látszólagos méreteket; a polírozási sérülések eltörhetik vagy kimozdíthatják a zárványokat; a kendőkből, csiszolóanyagokból, beágyazóanyagokból vagy a kezelésből származó maradványokat idegen anyagnak lehet vélni. Ezért az előkészítési lépések közötti tisztítás és a kész felület védelme a mérés szabályozásának részét képezi akkor is, ha egy szabvány nem ír elő egyetlen, minden esetben kötelező előkészítési sorrendet.
A maratást hasonló körültekintéssel kell végezni. Ha a cél a zárványok minősítése, a jelentésben meg kell adni, hogy a felületet maratás nélkül vagy meghatározott maratószer alkalmazása után vizsgálták-e, mivel a mátrix kontrasztja és a zárvány látszólagos határa megváltozhat. A műszakilag kiértékelhető, de szennyezett vagy erősen karcos metszet minőségét nagyobb mikroszkóp-nagyítás sem állítja helyre. Az előkészítés minősége szabja meg a határt.
Kétdimenziós látómezők és a zárványok morfológiája
A metallográfiai látómező egy háromdimenziós zárvány-populáció kétdimenziós mintája. Önmagában nem képes megállapítani a termékben lévő valamennyi zárvány tényleges térfogatát, maximális hosszát vagy térbeli eloszlását. Ezért a látómezők kiválasztása hatással van az eredményre. Ha csak vizuálisan tiszta régiókat vizsgálnak, a diszpergált zárványok mennyisége alábecsülhető; ha szándékosan a legszennyezettebb látómezőt választják, az eredmény túlbecsülheti az általános tisztaságot, miközben esetleg egy különálló, legrosszabb helyre vonatkozó kérdésre ad választ. A megfelelő eljárást a módszernek, a mintavételi tervnek és a látómezők kiválasztási szabályának kell meghatároznia.[2] ASTM E45 Adjunct Reference Charts for Inclusion Rating. ASTM International. ASTM International adjunct, 2025.
A nagyítás és a látómező területe nem felcserélhető fogalmak. Az ASTM E45 kiegészítő referenciaábrái 100×-os nagyítást és körülbelül 0,50 mm² próbatest-látómező-területet alkalmaznak. A morfológiai diagramkategóriákat A-szulfid, B-alumínium-oxid, C-szilikát és D-gömbszerű-oxid kategóriaként határozzák meg, a minősítéshez pedig vékony és vastag sorozatú képeket tartalmaznak. Ezek a megnevezések a módszer szerinti megjelenést és morfológiát írják le; nem jelentenek közvetlen kémiai vizsgálatot. Egy B-típusú részecskéhez hasonlító zárvány kémiai szempontból nem bizonyítottan alumínium-oxid csupán azért, mert a diagram ezt a kategóriát „B-alumínium-oxidként” nevezi meg.
Az alak, a folytonosság, a deformáció és a diszperzió metallurgiai információt hordoz. A JIS G 0555:2020 az A-típust az alakítás során viszkózus deformációval keletkező zárványokra, a B-típust a szemcsés és nem folytonos zárványokra, a C-típust pedig a viszkózus deformáció nélküli, szabálytalanul diszpergált zárványokra alkalmazza. Ezeket a kategóriákat nem szabad hallgatólagosan ASTM E45 szerinti A, B, C vagy D fokozatokká átalakítani. A megnevezések különböző osztályozási rendszerekhez tartoznak.
A diagramokkal való összehasonlítás hasznos, ha a látómező mérete, a nagyítás, a próbatest orientációja és a minősítési eljárás megfelel a kiválasztott szabványnak. A képelemzés más kérdésre ad választ. A küszöbölés nagyobb területen képes mérni a területi hányadot, a részecskeszámot, a hosszt, a szélességet, a képarányt vagy a méreteloszlást, kimenete azonban függ a megvilágítástól, a fókusztól, a szegmentálási küszöbértékektől, a kalibrálástól és az érintkező részecskékre vonatkozó szabályoktól. A jelentésben ezeket a döntéseket rögzíteni kell. A DOE által támogatott ASCAT projekt keretében kifejlesztett, röntgenanalízissel összekapcsolt automatizált pásztázó elektronmikroszkópia az egyes zárványok méretének és eloszlásának méréséhez az összetételt is hozzáadja. Az összes oxigéntartalom ömlesztett, oxigénhez kapcsolódó indikátort biztosít, nem pedig a zárványok morfológiájának vagy elhelyezkedésének térképét. A szélsőérték-elemzés — beleértve a szakmailag lektorált JIS-munkákban tárgyalt és az ASTM E2283-08(2019) szabványban kezelt √area-megközelítést — a szokatlanul nagy részecskékre irányul, nem pedig egy átlagos diagram-látómezőre.
Mit kell az ellenőrizhető jelentésben megadni?
Az ellenőrizhető jelentésben teljes terjedelemben meg kell nevezni a szabványt, beleértve a kiadást vagy az évet is: például ASTM E45-25, ISO 4967:2026, DIN EN 10247:2017 vagy JIS G 0555:2020. Meg kell adni a termék formáját és — ahol releváns — a redukciós feltételt; az ISO 4967:2026 legalább 3-as redukciós arányú hengerelt vagy kovácsolt termékekre vonatkozik. A dokumentumban rögzíteni kell továbbá az olvasztás vagy a tétel azonosítóját, a mintavételi helyet, a metszet orientációját a hengerlési vagy kovácsolási irányhoz képest, valamint azt, hogy a felületet megmaratták-e.
A minősítési rendszert egyértelműen meg kell határozni. Meg kell nevezni az alkalmazott kategóriákat, például az ASTM E45 szerinti A, B, C és D kategóriát vékony vagy vastag sorozattal, illetve a JIS G 0555 szerinti A, B és C típust. Meg kell adni a nagyítást, a diagram- vagy képelemzési protokollt, az előírt látómezőméretet, a vizsgált látómezők számát vagy területét, valamint a kiválasztásukra alkalmazott szabályt. Ha több próbatestet vagy orientációt vizsgáltak, az eredményeket külön kell jelenteni, nem pedig egyetlen, meg nem indokolt számmá összevonni.
A kémiai jellemzéshez külön leírás szükséges. A SEM/EDS alkalmazásával készült jelentésben meg kell nevezni ezt a módszert, és jelezni kell, hogy az eredmények kvalitatívak vagy kvantitatívak-e; az összesoxigén-eredménynél meg kell adni az analitikai módszert és a próbatestre vonatkozó alapot. Ha képelemzést alkalmaztak, rögzíteni kell a kalibrálást, a szegmentálási kritériumokat, a részecskeméret meghatározását, az érintkező részecskék kezelését és az elemzett területet. A maximális zárványméretre vonatkozó eredménynél meg kell adni, hogy a méretet hosszként, ekvivalens átmérőként vagy √area értékként közölték-e, és alkalmaztak-e szélsőérték-eljárást.
E részletek nélkül a „tiszta acél” hiányos eredmény. A szám egyetlen laboratóriumon belül reprodukálható lehet, miközben nem hasonlítható össze egy diagram szerinti minősítéssel, egy összesoxigén-értékkel vagy egy másik szabvány alapján meghatározott maximális részecskemérettel.
Miért maradhatnak le a hagyományos értékelések a legnagyobb és legritkább zárványról?
Az acéltisztasági értékelés nem jelenti közvetlenül azt, hogy egy adag például „1. fokozatú” zárványokat tartalmaz, és ezért ismert a maximális hibaméret. Ez egy meghatározott megfigyelési módszer eredménye, amelyet egy meghatározott próbatest-területre alkalmaznak. Ha megváltoztatjuk a nagyítást, a vizsgált területet, a zárványosztályt, a jelentési szabályt vagy a mintavételi helyet, akkor a jelentett tisztaság az acél bármilyen változása nélkül is megváltozhat.
Ez különösen a csapágyacélok esetében fontos, ahol a kifáradásos károsodás egyetlen, szokatlanul nagy zárványnál kezdődhet, nem pedig a részecskepopuláció átlagos értékénél. A nemfémes zárványok az acélgyártás vagy az öntés során képződő, oldhatatlan részecskék, amelyek a megszilárdulás során bezáródnak az acélba. Összetételük, méretük, számuk, morfológiájuk, eloszlásuk és elhelyezkedésük egyaránt befolyásolja hatásukat. Az összes oxigéntartalom jelezheti az oxidok általános mennyiségét, míg az automatizált optikai elemzés vagy a SEM/EDS az egyes részecskéket írhatja le; egyik eredmény sem cserélhető fel a diagram szerinti értékeléssel.
Átlagos megjelenés versus szélsőséges zárványméret
A hagyományos mikroszkópos értékelések jól leírják, hogyan néz ki egy tipikus vizsgált látómező. Kevésbé alkalmasak azonban egy másik kérdés megválaszolására: mekkora a teljes terméktérfogatban várható legnagyobb zárvány?
Az ASTM E45-25 négy makroszkópos és öt mikroszkópos módszert biztosít a kovácsolt acélban található zárványtartalom meghatározására és jelentésére. Mikroszkópos referencia-diagramjai az A-szulfid, B-alumínium-oxid, C-szilikát és D-gömbölyded-oxid típusokat azonosítják. 100×-os nagyításnál a diagramok vékony és vastag sorozatú képeket használnak, egy körülbelül 0,50 mm² területű próbatest-látómezőben. Ez az eljárás megismételhető összehasonlítást tesz lehetővé, ugyanakkor a megfigyelést kis mintavételi területre és a módszer által meghatározott vizuális kategóriákra korlátozza.
Ugyanez a korlátozás jelenik meg a JIS G 0555:2020 szabványban is, bár kategóriái eltérő módon vannak felépítve. Az A típus a megmunkálás során viszkózus deformációval képződő zárványokat, a B típus a szemcsés és szakaszos zárványokat, a C típus pedig a viszkózus deformáció nélkül, szabálytalanul eloszló zárványokat foglalja magában. Ezek morfológiai és eloszlási osztályok, nem pedig teljes körű kémiai azonosítások. A B típusú értékelés önmagában nem bizonyítja, hogy minden részecske alumínium-oxidból áll, ahogyan az ASTM szerinti D értékelés sem állapít meg egyetlen oxidvegyületet kémiai vizsgálattal.
A hagyományos ASTM- és JIS-minősítések nem feltétlenül különböztetik meg azokat a nagyon tiszta csapágyacélokat, amelyek a legnagyobb zárványaikban eltérnek egymástól. Limited evidence
A nagyon tiszta csapágyacélok JIS szerinti tisztasági értékeléseit vizsgáló, szakértői bírálaton átesett tanulmány megmutatta, miért fontos ez a különbségtétel. A hagyományos ASTM- és JIS-eredmények nem feltétlenül tudták elkülöníteni azokat az acélokat, amelyek legnagyobb zárványaik tekintetében különböztek egymástól, még akkor sem, amikor mindkettő kivételesen tisztának tűnt a rutinszerű értékelési eljárások során. Az alacsony átlagos darabszám vagy a kedvező diagramkép együtt járhat egy ritka, súlyos következményekkel járó részecske jelenlétével. Ha a vizsgált látómezők nem tartalmazzák ezt a részecskét, az értékelés a szokásos megjelenést rögzíti, nem pedig a méreteloszlás szélsőséges tartományát.
Ez mintavételi probléma, és nem feltétlenül a diagrammódszer hibája. A diagram szerinti értékelés azt kérdezi, hogy egy előírt látómezőben és kategóriában mekkora látható zárványtartalom van. Nem ígéri a csapágygyűrűben, rúdban vagy nagy tömegű gyártási adagban található maximális részecske becslését. Egy ritka zárvány megtalálásának valószínűsége a vizsgált területtel és térfogattal együtt nő. Egy néhány négyzetmillimétert vizsgáló teszt nem szolgáltathat ugyanolyan információt, mint egy olyan vizsgálat, amely statisztikailag reprezentál egy nagy acéltérfogatot.

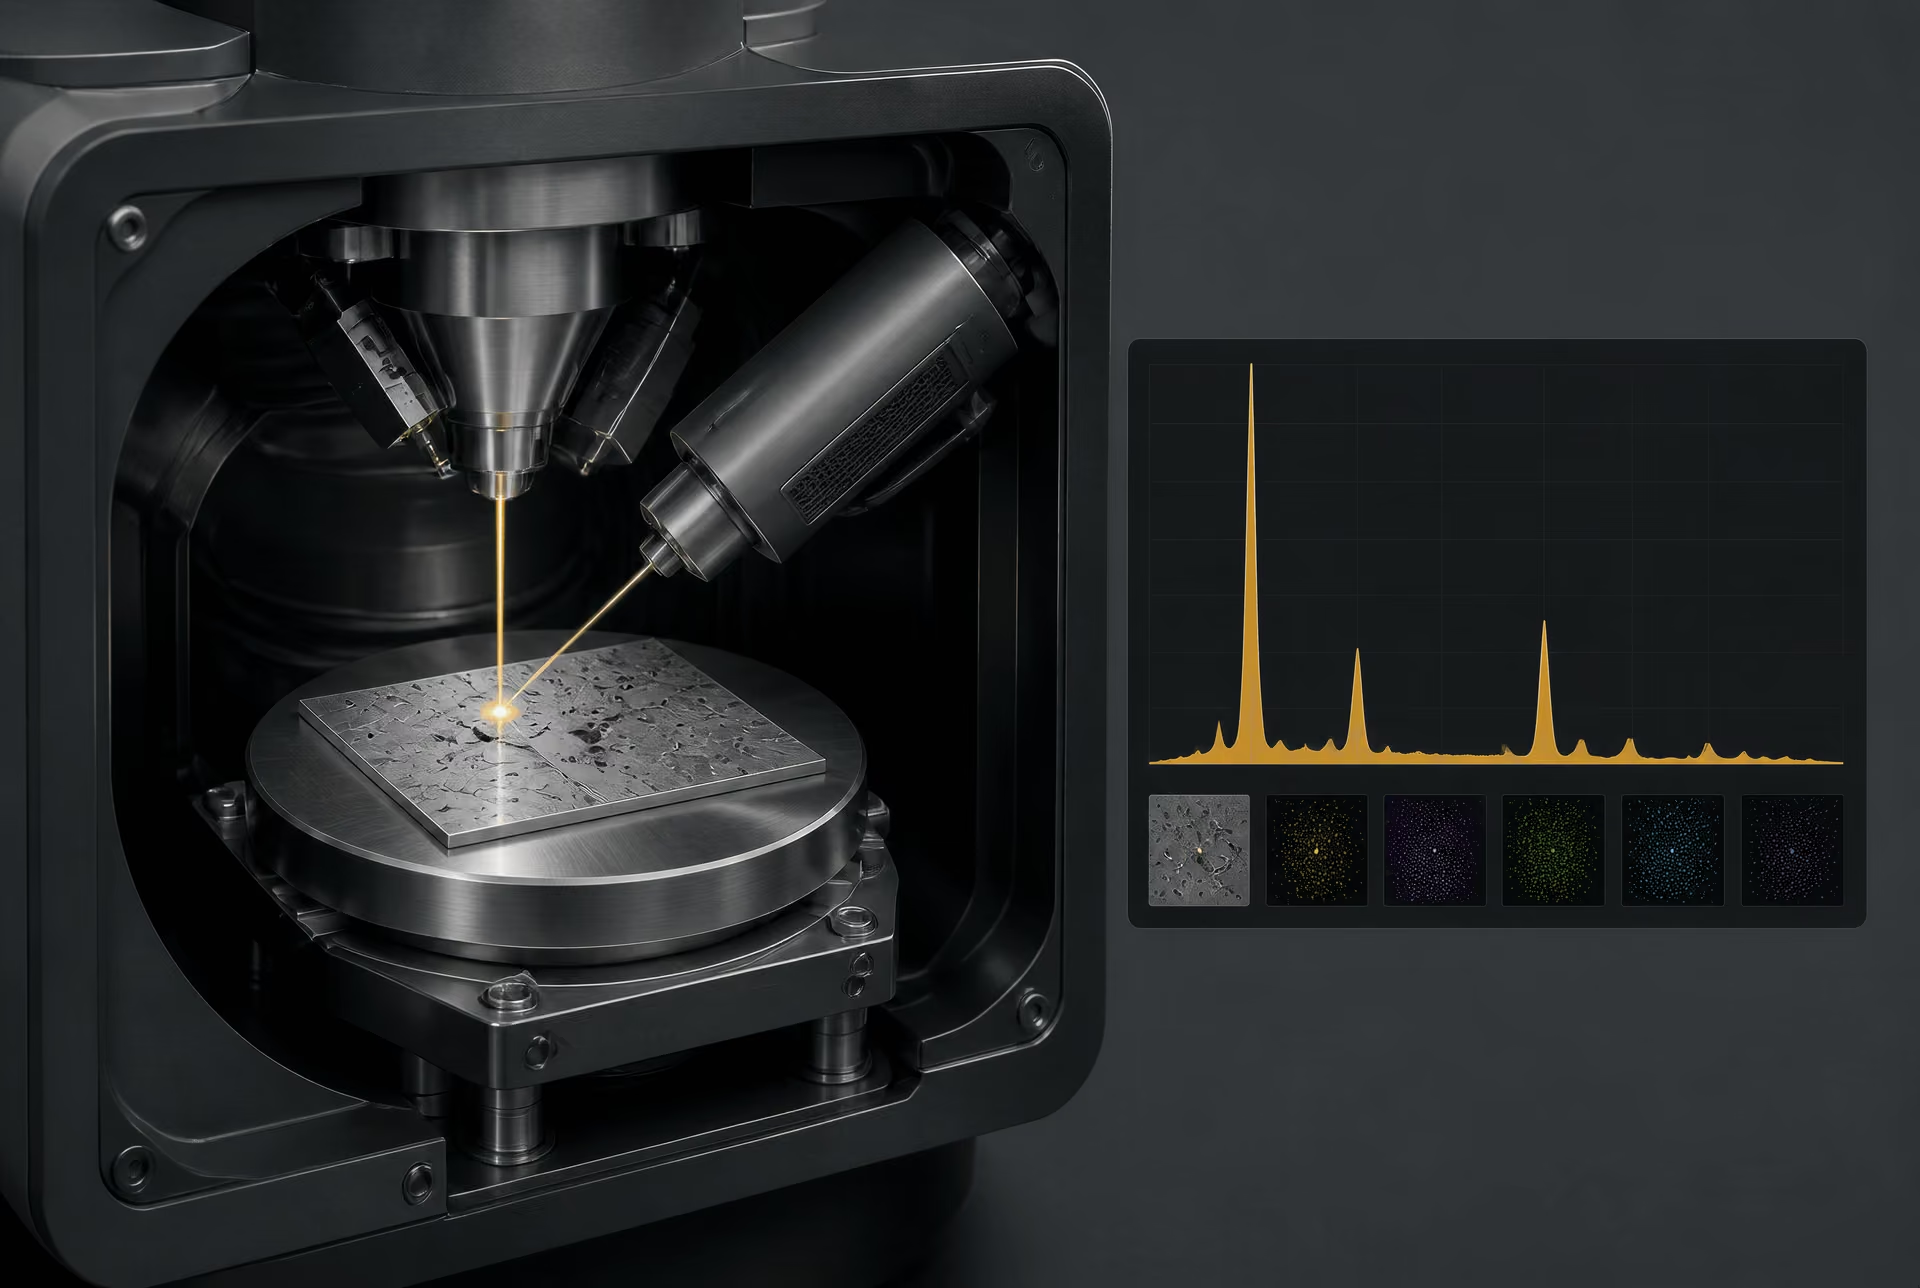
A √area fogalma
√area A zárvány csiszolt metszeten látható, kétdimenziós vetített területének négyzetgyöke; gyakorlati méretparaméter a szélsőérték- és a kifáradásra érzékeny zárványelemzésben.
A szélsőséges zárványméret értékelésénél a maximális zárványméretet gyakran √area formájában adják meg, amelyet a zárvány vetített területének négyzetgyökeként írnak fel. Ha egy zárvány egy polírozott keresztmetszeten területet foglal el, akkor a méretparamétere:
Ha mértékegysége négyzetmikrométer, akkor a √area értékét mikrométerben adják meg. Egy nagyjából kör alakú, 400 µm² vetített területű zárvány √area értéke ezért 20 µm. Ez a paraméter nem azt állítja, hogy a zárvány gömb alakú, illetve hogy tényleges háromdimenziós térfogatát megmérték. A polírozott metszeten megjelenő hiba gyakorlati, kétdimenziós leírója.
Ez a mérőszám azért vált fontossá a zárványérzékeny kifáradási elemzésben, mert a repedéskezdeményeződés több tényezőtől függ, mint a zárványok száma. Egy nagy, kemény, rosszul kötődő oxid súlyos helyi feszültségkoncentrációt hozhat létre, különösen a felület közelében vagy nagy ciklikus feszültségnek kitett helyen. A zárvány alakja, keménysége, rugalmassági eltérése, a környező mátrix állapota és az elhelyezkedése továbbra is fontos. A √area nem helyettesíti ezeket a változókat; következetes méretváltozót biztosít a szokatlanul nagy, megfigyelt részecskék összehasonlításához.
A csapágyacélokat vizsgáló JIS-tanulmány a maximális √area értékét szélsőérték-változóként használta, nem pedig egy újabb átlagos tisztasági indexként kezelte. A kérdés ilyen módosítása döntő jelentőségű. Ahelyett, hogy azt kérdezné, hány zárvány fordul elő egy szokásos látómezőben, az elemző azt vizsgálja, hogyan alakulnak a legnagyobb megfigyelt értékek a vizsgált terület növekedésével, és milyen maximális méret várható egy meghatározott kockázati szinten.
Egy acélban ezért összességében kevés zárvány lehet, mégis figyelmet igényelhet, ha a legnagyobb √area értéke magas. Ezzel szemben egy több apró szulfidot tartalmazó acél kedvezőtlenebb rutinszerű darabszám-értékelést kaphat, miközben kisebb kifáradási kockázatot jelent, mint egyetlen nagy kalcium-aluminát- vagy alumínium-oxid-klasztert tartalmazó acél. A kémia továbbra is fontos: a SEM/EDS megkülönböztetheti az alumínium-oxidot, a kalcium-aluminátokat, a szilikátokat, a szulfidokat és az összetett oxidzárványokat, amelyeket egy optikai diagram csak megjelenés alapján csoportosít.
ASTM E2283 és a szélsőérték-elemzés
Az ASTM E2283-08(2019) az acélban található nemfémes zárványok szélsőérték-elemzésével foglalkozik. Az ASTM E04.09 albizottság hatáskörébe tartozik, amely az ASTM E45-25 szabványt is lefedi. A két szabvány ezért ugyanazon ASTM-műszaki területen helyezkedik el, de eltérő mérési kérdésekre ad választ. Az ASTM E45 bevált módszereket biztosít a zárványtartalom meghatározására és jelentésére; az ASTM E2283 a ritka, nagyméretű zárványok statisztikai kezelésével foglalkozik.
A szélsőérték-elemzés nem tár fel varázsütésre egy nem megfigyelt részecskét. A mért megfigyelések alapján becsüli a maximumok eloszlását, ezért az eredmény függ a próbatest előkészítésétől, a vizsgált területtől, a mintavételi tervtől, a kimutatási küszöbtől, valamint attól, hogy a megfigyelések függetlenek és reprezentatívak-e. Egy polírozott hosszmetszet másképpen mutathatja a megnyúlt zárványokat, mint egy keresztmetszet. A felület közelében lévő részecskék károsabbak lehetnek, mint a metszet mélyén találhatók, miközben egy nagy klasztert a képelemzési szabálytól függően egyetlen jellemzőként vagy több részecskeként is számolhatnak.
Ezért a √area és az ASTM E2283 nem helyettesíti minden tisztasági mérés alkalmazását. A diagram szerinti értékelések továbbra is hasznosak a rutin morfológiai összehasonlításhoz. Az automatizált képelemzés mennyiségileg meghatározhatja a zárványok számát, hosszát, területét és eloszlását. A SEM/EDS az összetételt azonosíthatja. Az összes oxigéntartalom elemzése nyomon követheti az ömlesztett acél oxigénszintjét. Az ASTM E2283 módszert ad a legnagyobb és legritkább megfigyelések jelentőségének becslésére.
A gyakorlati kérdést a vizsgálat előtt kell megfogalmazni: az átlagos zárványtartalom összehasonlítása, a zárványok kémiájának azonosítása, egy gyártási tendencia ellenőrzése vagy a kifáradás szempontjából releváns maximális hiba becslése a cél? A hagyományos értékelés az első kérdésre jól, az utolsóra pedig gyengén válaszolhat. A tisztának tűnő látómezők az adott látómezőkre vonatkozó bizonyítékot jelentenek. Nem bizonyítják, hogy az acélban található legnagyobb zárvány kicsi.
Automatizált zárványvizsgálat: képelemzés, SEM és röntgen-karakterizálás
Számítógéppel támogatott pásztázás és osztályozás
A számítógéppel támogatott zárványvizsgálat a polírozott acélszelvényt vizuális benyomás helyett mérési adatokat tartalmazó képpé alakítja. Egy kamera vagy mikroszkóp egy meghatározott területet pásztáz, kontraszt alapján elkülöníti a részecskéket az acélmátrixtól, majd rögzíti minden észlelt jellemző hosszát, szélességét, területét, alakarányát, orientációját és helyzetét. A szoftver ezt követően a részecskéket alakjuk vagy egy referencia-szabványból levezetett szabályok alapján osztályozhatja. Ez megismételhetőbb módja a mérések összegyűjtésének, mint amikor egy kezelőnek kell egy vizsgált látómezőt nyomtatott ábrával összehasonlítania, különösen akkor, ha a zárványok számosak, kisméretűek vagy nagy területen oszlanak el.
Az automatizálás nem hoz létre univerzális tisztasági számot. Az ASTM E45-25 négy makroszkópos és öt mikroszkópos módszert határoz meg a képlékenyen alakított acélok zárványtartalmának meghatározására és jelentésére, és ezek a módszerek eltérő kérdésekre adnak választ. Mikroszkópos referenciaábrái az A-szulfid, B-alumínium-oxid, C-szilikát és D-gömbszerű oxid kategóriákat használják; a vékony és vastag sorozatokat 100× nagyítással, körülbelül 0,50 mm²-es próbatest-látómezőben értékelik. Ezek a megjelölések elsősorban morfológiai jelentési osztályok, nem pedig közvetlen kémiai azonosítások. A B-típusú zárványként értékelt részecske alakja és elrendeződése megfelel az adott osztálynak; az értékelés nem bizonyítja, hogy minden részecske kémiailag tiszta alumínium-oxid.
A képelemzés képes reprodukálni az ilyen ábraalapú méréseket, de olyan mennyiségekről is jelentést adhat, amelyeket egy ábra elfed. Több ezer részecskét számlálhat, kiszámíthatja a méreteloszlást, feltérképezheti helyzetüket a szelvény egészén, valamint megkülönböztetheti a megnyúlt szulfidzárvány-sorokat a megközelítőleg gömbszerű oxidoktól. Az ISO 4967:2026 szabvány legalább 3-as redukciós arányú hengerelt vagy kovácsolt acéltermékek esetében engedélyezi a standard referenciaábrák vagy a képelemzés alkalmazását. A DIN EN 10247:2017 kapcsolódó európai mikroszerkezeti vizsgálatot ír elő standard képek használatával, míg a JIS G 0555:2020 az A, B és C típust az alakváltozás, a folytonosság és a diszperzió alapján határozza meg, nem pedig a kémiai összetétel szerint.
Az eredmény továbbra is függ a képfeldolgozási döntésektől. Egy olyan küszöbérték, amely érzékeli a halvány oxidudvart, a polírozási karcokat is bevonhatja. A túl magasra beállított küszöbérték elvetheti a kisméretű zárványokat. A nagyítás, a megvilágítás, a maratás, a fókusz, a szegmentálási szabályok, a részecske minimális területe és az érintkező részecskék kezelése egyaránt módosítja a jelentett sokaságot. Szükséges a tárgymikrométerrel és ellenőrző próbatestekkel végzett kalibrálás; két szoftvercsomag eredményeinek egyezése nem bizonyítja, hogy bármelyikük minden zárványt azonosított.

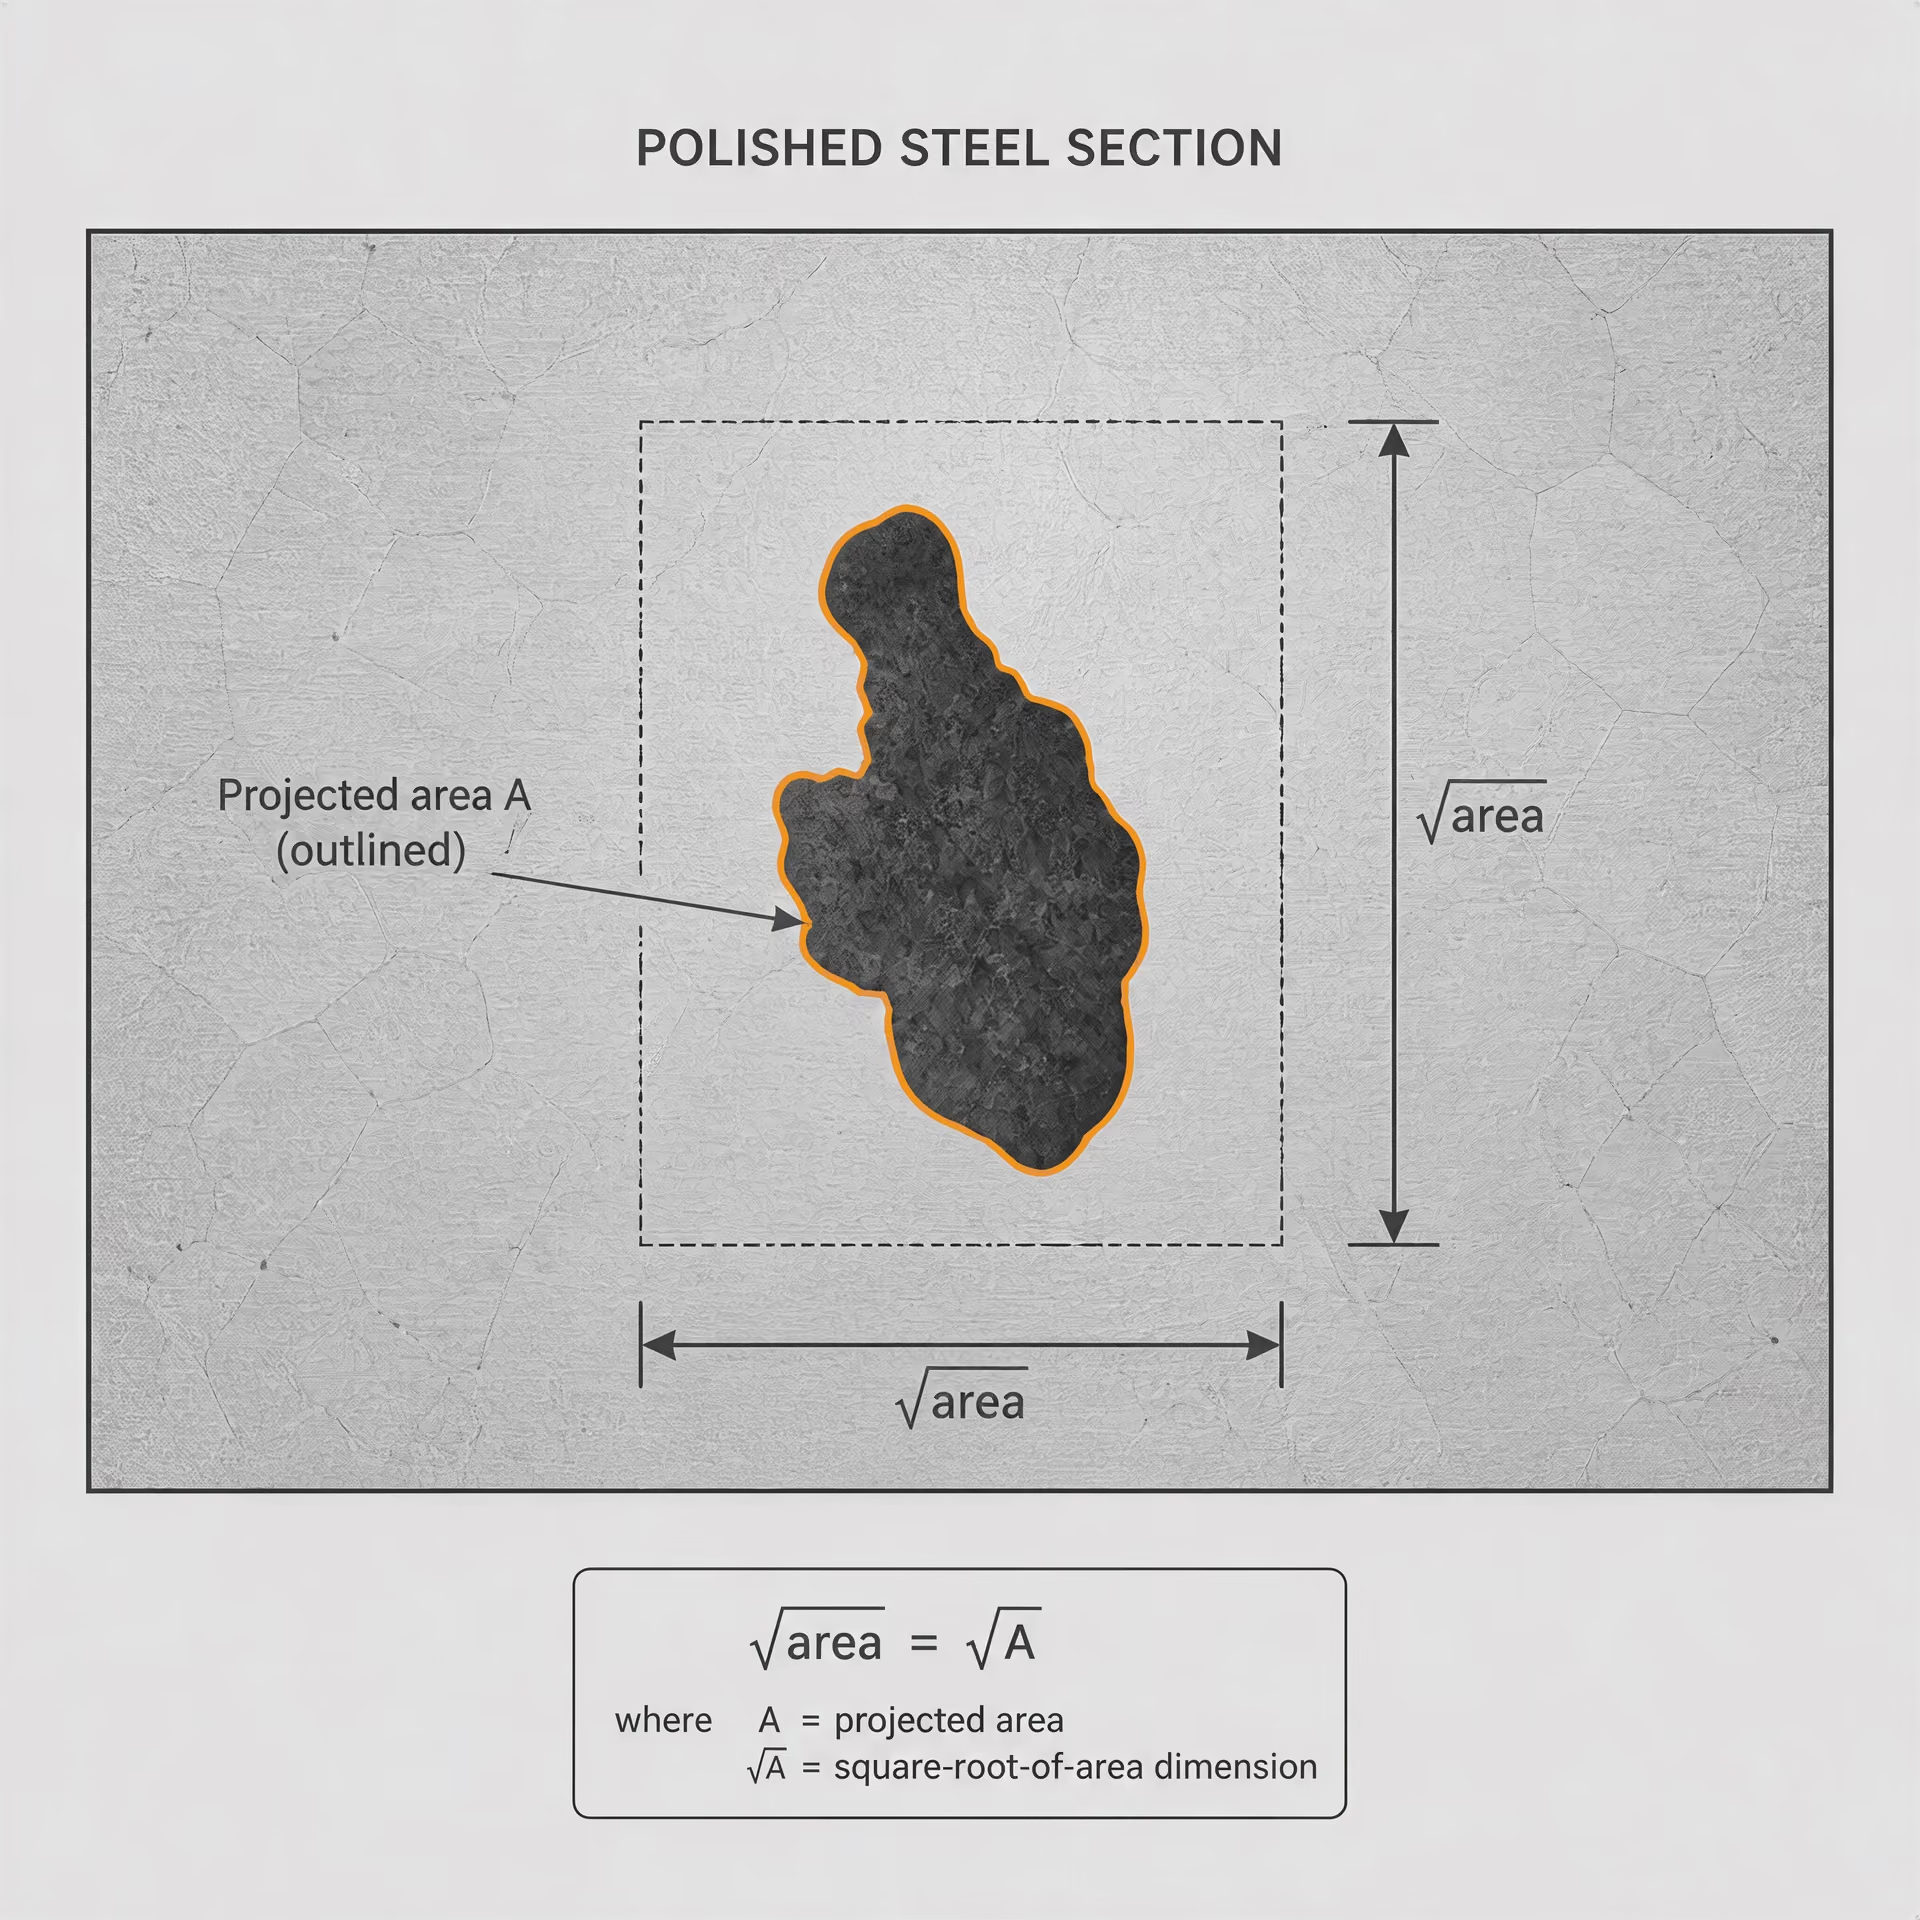
SEM röntgenelemzéssel
A pásztázó elektronmikroszkópia kémiai érzékenységet ad az optikai képalkotással nyert geometriai információkhoz. Visszaszórt elektronos módban a nagyobb átlagos rendszámú fázisok általában világosabbnak látszanak az acélnál, míg a szekunder elektronos képalkotás inkább a felületi formát emeli ki. Az energiadiszperzív röntgendetektor ezt követően karakterisztikus röntgensugarakat gyűjthet egy kiválasztott részecskéből. A kapott spektrum mangán és kén jelenlétére utalhat mangán-szulfidban, alumínium és oxigén jelenlétére alumínium-oxidban gazdag részecskében, kalcium és oxigén jelenlétére kalcium-aluminátban, illetve titán és nitrogén jelenlétére titán-nitridben. Az elemzés olyan kevert vagy réteges részecskéket is feltárhat, amelyek optikai mikrofotón hasonlónak tűnnek.
A DOE által támogatott ASCAT-projekt ennek a megközelítésnek egy név szerint azonosított példája. Az ASCAT röntgenelemzéssel kiegészített, számítógép-vezérelt pásztázó elektronmikroszkópos rendszert fejlesztett ki az egyes zárványok jellemzésére, valamint méretük, összetételük és eloszlásuk összekapcsolására az acél általános tisztaságával. Ez a megkülönböztetés fontos. A kizárólag morfológiai értékelés azt rögzíti, hogy egy zárvány hogyan néz ki a megmunkálást és polírozást követően; az ASCAT-jellegű jellemzés azt vizsgálja, hogy az egyes részecskék mit tartalmaznak, mekkorák, és hol fordulnak elő az adott kémiai összetételű részecskék.
A SEM/EDS nem tökéletes kémiai vizsgálati módszer. A kölcsönhatási tér egy kisméretű zárvány alatt benyúlhat az acélmátrixba, ezért egy mindössze néhány mikrométer átmérőjű részecske elemzése a környező anyagból származó vasat is tartalmazhat. A felületi szennyeződés, a felületi érdesség, a detektorgeometria, a gyorsítófeszültség, a standard kiválasztása és a mátrixkorrekciók hatással vannak a mennyiségi eredményekre. A könnyű elemek pontos mérése nehéz lehet, és egy EDS-spektrum általában összetételi osztályt támaszt alá, nem pedig pontos sztöchiometriai képletet. Az oxigén, a szén vagy a nitrogén megerősítéséhez megfelelő standardokra vagy kiegészítő módszerekre, például hullámhossz-diszperzív spektroszkópiára lehet szükség.
A teljesoxigén-elemzés ettől teljesen eltérő mennyiséget mér. A módszer az acélmintában visszamaradó teljes oxigén mennyiségét becsüli, beleértve az oxidzárványokban lévő oxigént, valamint az eljárástól és a minta állapotától függően az oldott oxigént vagy az oxigént tartalmazó egyéb hozzájárulásokat. Nem azonosítja az egyes zárványokat, nem határozza meg morfológiájukat, nem lokalizálja őket a szelvényen belül, és nem mutatja meg, hogy az oxigén néhány nagyméretű alumínium-oxid-klaszterben koncentrálódik-e. Ezzel szemben egy automatizált képpásztázás elvétheti az észlelési határ alatti zárványokat, miközben a látható sokaságot részletesen jellemzi. A teljesoxigén-mérés és a zárványok képalkotó vizsgálata ezért kiegészíti egymást, nem pedig helyettesíti.
Az egyes zárványok és az acél sokaságának összekapcsolása
Egy megmért részecske nem tekinthető automatikusan reprezentatívnak az olvasztás, az öntött szál, a tuskó vagy a kész rúd egészére nézve. A zárványok a megszilárdulás során szétválnak, hengerlés közben orientálódnak, és a középvonal közelében, a negyedvastagság tartományában, a felületen vagy egy adott mintavételi síkban csoportosulhatnak. A helyzet meghatározhatja a törési kockázatot még akkor is, ha az átlagos darabszám alacsony. Az ASTM B796 ugyanezt hangsúlyozza porkovácsolásra szánt vastartalmú porok esetében: a zárványok összetétele, mérete, eloszlása és helyzete erősen befolyásolja a közel teljes sűrűségű anyagot.
Az automatizált zárványelemzés minimális ellenőrzései
- A termék orientációja Adja meg a metszet irányát a hengerléshez vagy kovácsoláshoz viszonyítva.
- A metszet elhelyezkedése Rögzítse, hogy a pásztázás a felület közelében, a negyedvastagságban, a középvonalban vagy máshol történik-e.
- A csiszolt terület és a nagyítás Határozza meg a vizsgált területet, a látómezők számát, a nagyítást és az észlelési határértéket.
- Képfeldolgozási szabályok Dokumentálja a küszöbérték-meghatározást, a szegmentálást, a minimális részecskeméretet és az érintkező részecskék kezelését.
- Jelentéskészítés Őrizze meg a teljes méret- és térbeli eloszlást, ahelyett hogy csak átlagértéket közölne.
A megbízható automatizált vizsgálat a mintavételi tervet a pásztázás előtt meghatározza. Rögzíti a termék orientációját, a szelvény helyét, a polírozott területet, a nagyítást, az észlelési határt, a látómezők számát, valamint azt, hogy a szélt metsző részecskéket bevonják-e az értékelésbe. A teljes eloszlást is rögzíti, nem csupán az átlagot. Az a sok kisméretű zárványt tartalmazó acél másképpen viselkedhet, mint az, amelyben néhány nagyméretű részecske található ugyanakkora teljes zárványterület mellett.
A szélsőérték-módszerek ezt a különbséget kezelik. Az ASTM E04.09 albizottsága az ASTM E2283-08(2019) szabványt is felsorolja az ASTM E45-25 mellett; ez az acélban található nemfémes zárványok szélsőérték-elemzésével foglalkozik. Egy lektorált JIS-tanulmány arról számolt be, hogy a hagyományos ASTM- és JIS-értékelések nem feltétlenül képesek megkülönböztetni a nagyon tiszta csapágyacélokat, amelyeknél a legnagyobb zárvány fontosabb lehet, mint a látómező átlaga. A √area formában megadott maximális zárványméret szélsőérték-statisztikával értékelhető, így a megfigyelt részecskék egy becsült felső farokhoz kapcsolhatók ahelyett, hogy azt feltételeznénk: egy korlátozott pásztázás megtalálta a lehetséges legnagyobb hibát.
Az automatizálás javítja a következetességet és növeli az adatmennyiséget. Nem szünteti meg a mintavételi hibát, a küszöbértékek megválasztását, a kalibrálási követelményeket vagy annak szükségességét, hogy értelmezzük, mit jelent a jelentett sokaság a termék és annak meghibásodási mechanizmusa szempontjából. A hasznos eredmény ezért nem egyetlen „tiszta” minősítés, hanem a meghatározott módszerrel, meghatározott részecskékre vonatkozó, dokumentált mérés.
A tisztasági adatoktól a mérnöki értelmezésig
A tisztasági eredmény nem az acél egy adagjára megadott univerzális minősítés. Olyan megfigyelésről van szó, amelyet egy meghatározott próbatest, előkészítési módszer, vizsgált terület, nagyítás, osztályozási rendszer és jelentési szabály alapján állítanak elő. Az ASTM E45-25 például négy makroszkópos és öt mikroszkópos módszert biztosít a kovácsolt acélban található zárványtartalom meghatározására és jelentésére. Ezek a módszerek nem pontosan ugyanarra a kérdésre adnak választ. A diagram szerinti minősítés az előírt összehasonlítás során megfigyelt legnagyobb mértékű mezőt írhatja le, míg az automatizált képelemzés jóval több részecskét mérhet, és azok méreteiről, valamint térbeli gyakoriságáról is jelentést készíthet.
A mérnöki értelmezésnek ezért össze kell kapcsolnia a mért sokaságot a meghibásodási mechanizmussal. A kevesebb zárványt tartalmazó acél nem feltétlenül biztonságosabb minden alkalmazásban, ha a megmaradó részecskéi nagyobbak, szögletesebbek, ridegebbek, vagy kritikus területen koncentrálódnak. Ezzel szemben a sok kis, lekerekített zárvány hatása eltérhet a kevesebb számú, megnyúlt alumínium-oxid-zárványklaszterétől. Egyetlen szám nem képes megőrizni mindezt az információt.
Az összetétel, a méret, az eloszlás és a helyzet mint különálló változók
A zárvány összetétele olyan tulajdonságokat befolyásol, mint a keménység, a töréssel szembeni ellenállás, az alakíthatóság és az acélmátrixhoz való határfelületi tapadás. A mangán-szulfid hengerlés közben deformálódhat, és a JIS G 0555:2020 szerinti megnyúlt A típusú zárványok sokaságát hozhatja létre. Az alumínium-oxid-részecskék általában kemények és szögletesek; a szilikátok a megmunkálás során deformálódhatnak vagy feldarabolódhatnak; a gömbszerű oxidok alakváltozási reakciója eltérő. Az ASTM E45 A, B, C és D diagramkategóriái morfológiai jelentési osztályok, nem pedig közvetlen kémiai vizsgálatok. A referencia-diagramok az A-szulfid, B-alumínium-oxid, C-szilikát és D-gömbszerű-oxid típusokat azonosítják; a vékony és vastag sorozatokat 100× nagyítással, megközelítőleg 0,50 mm² területű látómezőben értékelik.
A méret azért számít, mert a feszültségkoncentráció növekszik, amikor egy zárvány a környező mikrostruktúrához és a terhelt keresztmetszethez viszonyítva nagyobbá válik. A legnagyobb részecske akkor is meghatározhatja a kifáradási viselkedést, ha az átlagos látómező tisztának tűnik. Az átlagos átmérő vagy a zárványok átlagos száma elrejti a méreteloszlás szélső tartományát — azt a kis hányadot, amely a kritikus hibát tartalmazza. Az ASTM E2283-08(2019), az ASTM E04.09 albizottság keretében, éppen ezért foglalkozik szélsőérték-elemzéssel. A csapágyacélokban a zárvány maximális méretét gyakran √area formájában adják meg, amely a zárvány vetített területének négyzetgyöke, és statisztikailag értékelik, nem pedig egy szokásos átlagos látómezőből következtetik ki.
Az eloszlás ismét különálló változó. A részecskék lehetnek egyenletesen elosztva, a hengerlési sávok mentén rendeződve, klaszterekbe csoportosulva vagy egy szegregációs zóna közelében koncentrálódva. Két, azonos teljes zárványterülettel rendelkező acéladag eltérő repedésindulási kockázatot jelenthet, ha az egyikben elszigetelt részecskék, a másikban pedig zárványcsíkok vagy klaszterek találhatók. A JIS G 0555:2020 megkülönbözteti a megmunkálás során viszkózus deformációval kialakuló A típusú zárványokat, a szemcsés és szakaszos B típusú zárványokat, valamint a viszkózus deformáció nélkül, szabálytalanul eloszló C típusú zárványokat. Ezek a megkülönböztetések a térbeli és deformációs viselkedést írják le, nem egyszerűen a részecskék mennyiségét.
A helyzet határozza meg, hogy a részecske ki van-e téve károsító feszültségmezőnek. A maximális nyírási tartomány, a gördülőpálya érintkezési zónája, a megmunkált felület vagy a hegesztés által érintett terület közelében elhelyezkedő zárvány fontosabb lehet, mint egy ugyanilyen méretű részecske egy enyhén terhelt térfogat mélyén. A mintavételi helynek ezért reprezentálnia kell a termék geometriáját és a gyártási irányt. A teljes oxigéntartalom jelezheti az oxidok összesített mennyiségét, de nem azonosítja, hogy melyik részecske a legnagyobb, hol helyezkedik el, illetve alumínium-oxid-klaszterről vagy lekerekített oxidról van-e szó. Az SEM/EDS, az automatizált zárványelemzés és a metallográfiai vizsgálat együttesen biztosítják a válasz különböző részeit.
Csapágyacél és kifáradásra érzékeny alkalmazások
A csapágyacél jól szemlélteti, miért nem redukálható a tisztaság egyetlen rangsorra. A gördülőérintkezési kifáradás során kis térfogatú, felszín alatti tartomány ismételten nagy ciklikus nyíró- és nyomófeszültségeknek van kitéve. Egy kemény, szögletes zárvány vagy egy klaszter repedést indíthat el, míg egy lágyabb zárvány deformálódhat, és eltérő feszültségmezőt hozhat létre. A lényeges összehasonlítás ezért nem pusztán az, hogy „az A adagban kevesebb zárvány van, mint a B adagban”. Azt kell vizsgálni, hogy a két adag összehasonlítható kémiai összetétellel, maximális √area-értékkel, klasztergyakorisággal, orientációval és mintavételi megbízhatósággal rendelkezik-e a nagy feszültségnek kitett anyagrészben.
A hagyományos ASTM E45 és JIS szerinti minősítések nem feltétlenül képesek megkülönböztetni egymástól a rendkívül tiszta csapágyacélokat, mivel a diagramosztályok és a vizsgált látómezők nem mindig tárják fel az élettartamot meghatározó, ritka szélsőséges részecskét. A csapágyacél tisztaságával foglalkozó, szakértői bírálaton átesett JIS-tanulmány ezért a zárvány maximális méretét szélsőérték-statisztikával vizsgálta. Ez a megközelítés egy mért sokaság alapján megbecsüli a várhatóan legnagyobb zárványt egy meghatározott térfogatban; nem állítja, hogy egy kis, polírozott metszet minden lehetséges hibát tartalmazott.
Az alkalmazással kapcsolatos állításoknak feltételesnek kell maradniuk. Ha a meghibásodások kiindulópontjai nagy oxidrészecskék, akkor a szélsőérték-alapú méretmeghatározás és az SEM/EDS-es jellemzés informatívabb lehet, mint a teljes oxigéntartalom. Ha a megnyúlt szulfidok határozzák meg az anizotrop alakíthatóságot vagy a forgácsolhatóságot, akkor az orientációnak és a deformációs osztálynak nagyobb súlyt kell adni. Ha a felszínről kiinduló kifáradás a meghatározó, akkor a felszínközeli mintavétel és a helyspecifikus vizsgálat alapvető fontosságú. A módszert a feltételezett mechanizmushoz kell igazítani.
A porkovácsolás következményei az ASTM B796 alapján
Az ASTM B796 a porkovácsolásra szánt vastartalmú porok nemfémes zárványaival foglalkozik, ahol a tömörítés, a szinterelés és a kovácsolás közel teljes sűrűségű anyagot eredményez. Legfontosabb mérnöki megállapítása közvetlen: a zárványok összetétele, mérete, eloszlása és helyzete jelentősen befolyásolja a létrejövő anyagot. A porban található zárvány nem tekinthető automatikusan azonosnak az öntött vagy kovácsolt acél zárványával. Előfordulhat egyedi porszemcsén belül, a szemcsehatáron, illetve a szinterelés és a kovácsolás során megváltozott tartományban.
Az összetétel befolyásolja, hogy a részecske deformálódik, feldarabolódik, reakcióba lép, vagy rideg folytonossági hiányként marad meg a tömörödés során. A méret meghatározza a kovácsolás után megmaradó pórus vagy repedés léptékét. Az eloszlás befolyásolja, hogy a hibák elszigeteltek maradnak-e, vagy káros lánccá kapcsolódnak össze, míg a helyzet meghatározza a maradó porozitáshoz, a korábbi porszemcsehatárokhoz, valamint a kész alkatrész húzó- vagy kifáradási feszültségmezőjéhez való közelséget. A közel teljes sűrűség csökkenti a porozitást, de nem tüntet el egy nagy, tűzálló oxidot vagy egy koncentrált zárványklasztert.
Az ASTM B796-et ezért úgy kell értelmezni, mint egy figyelmeztetést arra, hogy a kovácsolt acélokra vonatkozó diagramminősítést nem szabad közvetlenül átvinni a porkovácsolt anyagra. A mért porszokaságot össze kell kapcsolni a kész alkatrész feldolgozási előzményeivel. Egy megfelelő értékelés kombinálhatja a metallográfiai megfigyelést képelemzéssel és kémiai azonosítással, majd megvizsgálhatja, hogy a kimutatott zárványok egybeesnek-e a törési kiindulási helyekkel vagy a kifáradás okozta károsodással. Az eredmény mérnöki értelmezés, nem pedig univerzális tisztasági pontszám.
Hogyan hasonlítsuk össze az eredményeket különböző szabványok szerint hamis ekvivalenciák létrehozása nélkül?
A tisztasági minősítés egy meghatározott vizsgálattal előállított megfigyelés, nem pedig egyetemes anyagminőségi osztály. Két laboratórium ugyanabból az acélolvasztásból származó acélt vizsgálhat, és eltérő eredményeket közölhet anélkül, hogy bármelyik eredmény hibás lenne. Az eltérés származhat a diagramrendszerből, a próbatest síkjából, a vizsgált területből, a nagyításból, a zárványok meghatározásából vagy abból, ahogyan egy nagy, de ritka részecskét kezelnek.
Az ASTM E45-25 jól szemlélteti ezt. A szabvány négy makroszkópos és öt mikroszkópos módszert biztosít a képlékenyen alakított acélban található zárványtartalom meghatározására és közlésére (ASTM International, 2025). Mikroszkópos diagrammódszere morfológiai kategóriákat — A, B, C és D — rendel a szulfidos, alumínium-oxid-, szilikát- és gömbösoxid-megjelenésekhez. Ezek a betűk nem közvetlen kémiai azonosítások. Az „A” minősítés nem bizonyítja, hogy minden részecske mangán-szulfid, ahogyan a „D” minősítés sem állapít meg meghatározott oxidkémiát analitikai megerősítés nélkül.
A minősítések összehasonlítása előtt felteendő kérdések
Mielőtt két közölt számot ugyanabba a táblázatba helyeznénk, rögzítsük a következőket:
- Szabvány és kiadás: Az eredményt az ASTM E45-25, az ISO 4967:2026, a DIN EN 10247:2017, a JIS G 0555:2020, a SAE J422:201801 vagy egy másik dokumentum szerint kapták? A kiadás változása módosíthatja a meghatározásokat és az eljárást.
- Termékforma és alakítási előzmények: Az anyagot hengerelték, kovácsolták, rúdként vagy lemezként gyártották, porkovácsolták, illetve öntötték? Az ISO 4967:2026 legalább 3-as redukciós arányú hengerelt vagy kovácsolt termékekre vonatkozik. Öntött vagy csekély mértékben alakított terméket nem szabad úgy kezelni, mintha megfelelne ennek a mintavételi alapnak.
- A próbatest orientációja: A metszet hosszirányú, keresztirányú vagy vastagságirányú volt? Az alakítás számos zárványt megnyújt, ezért ugyanaz az acél különböző síkokon eltérő hosszúságokat és eloszlást mutathat.
- Nagyítás és látómező-terület: Az ASTM E45 referencia-diagramjai 100×-os nagyítást és körülbelül 0,50 mm²-es próbatest-látómező-területet használnak. Más nagyítással vagy vizsgált területen alapuló eredmény nem tekinthető automatikusan ekvivalensnek.
- Minősítési sorozat: A vékony és a nehéz sorozat egyaránt rendelkezésre állt, vagy csak az egyik sorozatot közölték? A nehéz sorozat szerinti megfigyelés más populációs küszöbértéket képvisel, mint a vékony sorozat szerinti megfigyelés.
- Kategóriameghatározások: Az ASTM E45 A-szulfid, B-alumínium-oxid, C-szilikát és D-gömbös-oxid diagramtípusokat használ. A JIS G 0555:2020 ezzel szemben az A típust az alakítás során viszkózus deformációval létrejött zárványokként, a B típust szemcsés és megszakított zárványokként, a C típust pedig viszkózus deformáció nélkül, szabálytalanul eloszló zárványokként határozza meg. A közös betűk nem hordoznak közös jelentést.
- Képelemzési beállítások: Automatizált vizsgálat esetén rögzíteni kell a küszöbölést, a szegmentálási szabályokat, a legkisebb kimutatható méretet, az ekvivalensátmérő- vagy területmeghatározást, az érintkező részecskék kezelését, valamint azt, hogy kizárták-e a pórusokat vagy a karcolásokat.
- Kémiai összetétel mérése: A zárványok összetételét SEM/EDS segítségével mérték, vagy az eredmény kizárólag visszavertfény-mikroszkópos morfológián alapult? Az összes oxigéntartalom ömlesztett anyagra vonatkozó mutató, nem pedig az egyes zárványok száma vagy azonosítása.
A helyzet szintén számít. A kis oxidok szétszórt populációja és egy fáradás szempontjából kritikus felület közelében található zárványhalmaz eltérő műszaki következményekkel járhat még akkor is, ha az átlagos zárványszám hasonló. Az ASTM B796:2020 ugyanezt az általános szempontot fogalmazza meg a porkovácsolásra szánt vastartalmú porok esetében: az összetételt, a méretet, az eloszlást és az elhelyezkedést a közel teljes sűrűségű anyag fontos befolyásoló tényezőiként azonosítja.
Amikor a diagram szerinti minősítések nem vihetők át számszerűen
Az ASTM E45, az ISO 4967, a DIN EN 10247, a JIS G 0555 és a SAE J422 meghatározott módszerekként kezelendők, nem pedig átszámítási táblázatokként. Az ISO 4967:2026 referencia-diagramokat vagy képelemzést alkalmazó mikroszkópos eljárást határoz meg; a DIN EN 10247:2017 a mikroszkópos vizsgálat német és európai szabványa, amely standard képeket használ. Kapcsolatuk nem jelenti azt, hogy az 1,0 értékű ISO-minősítés számtani úton DIN-, ASTM- vagy JIS-minősítéssé alakítható.
A SAE J422:201801 mennyiségi tisztaság-meghatározásra szolgáló mikroszkópos gyakorlatot határoz meg, fotomikrográfjai azonban általában nem újrakénezett acélminőségekhez vagy olyan, nagy széntartalmú csapágyminőségű acélokhoz készültek, amelyeket rendszerint az ASTM E45 szerint osztályoznak. Már ez a korlátozás önmagában kizárja az egyetemes átszámítási szabályt.
A diagramrendszerek az információt is tömörítik. Azt hangsúlyozzák, hogy a megfigyelt látómező mennyire hasonlít egy referencia-képhez, miközben az automatizált elemzés képes mérni a részecskeszámot, a területarányt, az ekvivalens méretet, a képarányt és a térbeli helyzetet. Az ASCAT-projekt a röntgenanalízissel kombinált, számítógép-vezérelt pásztázó elektronmikroszkópia értékét azzal igazolta, hogy az egyes zárványok méretét és összetételét az eloszlásukkal kapcsolta össze. Ezek különböző mérések, nem pedig ugyanazon pontszám egymással felcserélhető változatai.
A nagyon tiszta csapágyacélok jól megmutatják a problémát. Egy lektorált JIS-tanulmány arról számolt be, hogy a hagyományos ASTM- és JIS-minősítések nem feltétlenül képesek megkülönböztetni ezeket az anyagokat, mivel a vizsgált látómezőkben kevés látható zárvány található. Ilyen helyzetben a √area értékeként kifejezett és szélsőérték-statisztikával értékelt maximális zárványméret informatívabb lehet, mint egy átlagos diagram szerinti minősítés. Az ASTM E2283-08(2019), amelyet az ASTM E04.09 albizottsága az ASTM E45-25 mellett felsorol, az ilyen típusú szélsőérték-elemzéssel foglalkozik. A maximálisérték-becslés nem helyettesíti a diagram szerinti minősítést; arra a kérdésre ad választ, hogy „Mekkora lehet a legnagyobb zárvány egy nagyobb anyagtérfogatban?”
A zárványtisztasági adatok közlésének sablonja
A megalapozott jelentésnek a szám közlése előtt meg kell őriznie a módszerre vonatkozó információkat:
Anyag: acélminőség, olvasztás, termékforma, keresztmetszeti méret és alakítási előzmények. Módszer: a szabvány megjelölése és kiadása; az előkészítés módja; a próbatest orientációja; a nagyítás; a látómező vagy a pásztázott terület; a látómezők száma és kiválasztása. Minősítés: a diagram- vagy képelemzési sorozat; a kategóriameghatározások; a kategóriánként megfigyelt minősítés, adott esetben a vékony/nehéz megjelöléssel együtt. Kémia: annak feltüntetése, hogy SEM/EDS vagy más módszer azonosította-e a zárványok összetételét; olyan fázisokat, mint a MnS, az alumínium-oxid, a kalcium-aluminát vagy a szilikát, csak mérési eredmény alapján szabad közölni. Méret és eloszlás: darabszám, területhányad, méretmutató, képarány, halmozódás és elhelyezkedés. Szélsőérték: a megfigyelt maximális méret, a √area meghatározása, a konfidenciamódszer, valamint a mintavételezett térfogat vagy terület. Értelmezés: kifejezetten jelezni kell, hogy az eredmény módszerfüggő, és érvényesített korrelációs vizsgálat nélkül nem szabad másik szabványra átszámítani.
Ez a formátum különválasztja a megfigyelt minősítést a kémiától, a méreteloszlástól és a szélsőértékből eredő kockázattól — vagyis azokat a különbségeket, amelyek szükségesek az adatok összehasonlításához ekvivalencia létrehozása nélkül.
Hivatkozások
- [1] ASTM E45: Standard Practice for Determining the Inclusion Content of Steel. ASTM International standard, 2025. https://store.astm.org/standards/e45
- [2] ASTM E45 Adjunct Reference Charts for Inclusion Rating. ASTM International adjunct, 2025. https://store.astm.org/adje004502a.html