




ما تعنيه نظافة الفولاذ—وما لا يعنيه تصنيف الشوائب
النظافة بوصفها مجموعة من الجسيمات اللافلزية
تصف نظافة الفولاذ مجموعة الشوائب اللافلزية الموجودة في منتج فولاذي، ولا تشير إلى درجة عالمية موحّدة واحدة. والشائبة اللافلزية هي جسيم ملوِّث غير قابل للذوبان يتكوّن أثناء صناعة الفولاذ أو صبّه، وينحصر داخل المعدن عند تجمّده. وقد تضم هذه المجموعة الأكاسيد والكبريتيدات والسيليكات والألومينات والجسيمات الكروية المعقدة. يتكوّن بعضها من خلال تفاعلات نزع الأكسجين، بينما يأتي بعضها الآخر من الخَبَث أو تآكل المواد الحرارية أو صهارة القالب أو إعادة الأكسدة.
المتغيرات الكامنة وراء نتيجة النظافة
- التركيب
- ما يتضمنه الشائبة، مثل كبريتيد المنغنيز أو الألومينا أو ألومينات الكالسيوم أو أكسيد معدل بالكالسيوم.
- الحجم
- أبعاد الشائبة أو مساحتها المكافئة.
- العدد
- عدد الجسيمات الموجودة في حجم محدد أو مساحة مفحوصة.
- التوزيع
- ما إذا كانت الجسيمات موزعة بانتظام، أو متجمعة، أو مصطفة في شرائط، أو مركزة في نطاقات.
- الموقع
- موضع وجود الشوائب، مثل قرب السطح أو عند الخط المركزي أو على امتداد مناطق الانفصال.
يجب الفصل بين عدة متغيرات. تحدد التركيبة مكوّنات الشائبة، مثل كبريتيد المنغنيز أو الألومينا أو ألومينات الكالسيوم أو أكسيد معدّل بالكالسيوم. ويتعلق الحجم بأبعادها أو بمساحتها المكافئة. ويصف العدد عدد الجسيمات الموجودة في حجم محدد أو مساحة مفحوصة. أما التوزيع فيتناول ما إذا كانت الجسيمات مبعثرة بانتظام، أو متجمعة، أو مصطفة في شكل خيوط، أو متركزة في نطاقات معينة. ويحدد الموقع موضع وجودها: بالقرب من السطح، أو عند خط المركز، أو على امتداد مناطق الانفصال، أو بين جسيمات مسحوق مطروقة، أو في منطقة ستصبح جزءاً معرضاً لإجهاد مرتفع في أحد مكوّنات المعدن.
لا تتحرك هذه المتغيرات معاً بالضرورة. فقد تحتوي صهيرة ما على عدد كبير من الأكاسيد الصغيرة جداً من دون وجود جسيم كبير على نحو غير معتاد، في حين قد تحتوي صهيرة أخرى على عدد متوسط منخفض وشائبة واحدة مضرّة. كما أن خيط كبريتيدي ممدود بالدرفلة وأكسيد مدمج لهما أكبر بُعد مماثل لن يسببا التركيز نفسه للإجهاد، ولن يستجيبا بالطريقة نفسها أثناء التشغيل. ويبيّن ASTM B796:2020 النقطة ذات الصلة بالنسبة إلى المواد المطروقة بالمساحيق شبه كاملة الكثافة: إذ تؤثر تركيبة الشوائب وحجمها وتوزيعها وموقعها تأثيراً كبيراً في المادة الناتجة.
يغيّر التشغيل مظهر الشوائب. فقد تتمدد الكبريتيدات اللزجة أثناء الدرفلة، وقد تتشظى الأكاسيد الهشة، بينما قد تظل بعض الجسيمات زاويّة أو تصبح أكثر تكوراً بعد المعالجة بالكالسيوم. ولذلك تعكس المجموعة المرصودة كلاً من تاريخ صناعة الفولاذ وتاريخ تشوّهه. ولا تكون نتيجة النظافة ذات دلالة إلا بالاقتران مع شكل المنتج، وموضع أخذ العينة، وتاريخ الاختزال، والمساحة المفحوصة، وطريقة الاختبار.
لماذا لا يُعد التصنيف تحليلاً كيميائياً مباشراً
إن تصنيف الشوائب التقليدي هو ملاحظة محددة بالمنهج لشكل الشوائب وامتدادها، وليس تحليلاً كيميائياً لكل جسيم. ويوفر ASTM E45-25 أربع طرق عيانية وخمس طرق مجهرية لتحديد محتوى الشوائب والإبلاغ عنه في الفولاذ المشغَّل. وتصنّف فئاته المجهرية المألوفة الشوائب إلى A وB وC وD: أنواع A-كبريتيد، وB-ألومينا، وC-سيليكات، وD-أكسيد كروي. وتصف هذه التسميات المظهر والفئة الشكلية وفقاً للمنهج، لكنها لا تثبت أن كل جسيم في فئة معينة له هوية كيميائية نقية واحدة.
تستخدم المخططات المرجعية في ASTM E45 صوراً لسلسلتي الشوائب الخفيفة والثقيلة عند تكبير قدره 100×، مع مساحة مجال للعينة تبلغ نحو 0.50 mm². ولذلك فإن نتيجة مُبلّغاً عنها مثل «B 1.5 ثقيل» تعني أن المجال المرصود شابه مستوى محدد في المخطط، وفق إجراء فحص محدد. ولا تعني أن الفولاذ يحتوي على تركيز مقاس كيميائياً من الألومينا يعادل عتبة عالمية موحّدة. كما أنها لا تحدد أكبر شائبة موجودة في أي موضع من الصهيرة.
| المعيار | التصنيف أو النطاق | القيد الرئيسي |
|---|---|---|
| ASTM E45-25 | كبريتيد A، وألومينا B، وسيليكات C، وأكسيد كروي D؛ طرائق عيانية ومجهرية | فئات إبلاغ مورفولوجية وليست تحليلاً كيميائياً كاملاً |
| JIS G 0555:2020 | النوع A: تشوه لزج؛ النوع B: حبيبي ومتقطع؛ النوع C: موزع بصورة غير منتظمة | تعيينات الحروف ليست قابلة للتبادل مع فئات ASTM |
| DIN EN 10247:2017 | فحص مجهري باستخدام صور معيارية | تعتمد النتيجة على التحضير، واختيار المجال، وإطار الصور |
| ISO 4967:2026 | طريقة مجهرية للمنتجات المدرفلة أو المطروقة بنسبة اختزال لا تقل عن 3 | يرتبط النطاق بالتشوه السابق |
| SAE J422:201801 | ممارسة الفحص المجهري الكمي | لا يُقصد استخدام الصور المجهرية الفوتوغرافية للفولاذ المعاد كبريته أو لفولاذ المحامل عالي الكربون المصنف عموماً باستخدام ASTM E45 |
تصنّف المعايير الأخرى البنية المجهرية نفسها بطرق مختلفة. إذ يستخدم JIS G 0555:2020 النوع A للشوائب المتكوّنة نتيجة التشوه اللزج أثناء التشغيل، والنوع B للشوائب الحبيبية والمتقطعة، والنوع C للشوائب الموزعة بصورة غير منتظمة من دون تشوه لزج. ويحدد DIN EN 10247:2017 الفحص المجهري باستخدام الصور القياسية، بينما يحدد ISO 4967:2026 المنهج الدولي المناظر لمنتجات الفولاذ المدرفلة أو المطروقة التي تبلغ نسبة اختزالها 3 على الأقل. ولا يمكن نقل أسماء الفئات بين المعايير من دون التحقق من التعريفات، وتحضير العينات، والتكبير، واختيار المجال، وقواعد الإبلاغ.
يتطلب السؤال الكيميائي أداة أخرى. ويمكن للمجهر الإلكتروني الماسح المقترن بالتحليل الطيفي للأشعة السينية المشتتة للطاقة (SEM/EDS) توصيف الجسيمات الفردية والتمييز، مثلاً، بين أكسيد غني بالألومينا وألومينات الكالسيوم أو شائبة معقدة تحتوي على المنغنيز. واستخدم مشروع ASCAT المدعوم من DOE مجهرًا إلكترونياً ماسحاً محكوماً بالحاسوب مع تحليل بالأشعة السينية لربط حجم الشائبة الفردية وتركيبتها وتوزيعها بالنظافة الكلية. ويمكن للتحليل الآلي للصور أن يحصي الجسيمات ويحدد أحجامها عبر مجالات عديدة، غير أن قواعد تحديد العتبة وحدود التباين لا تزال تؤثر في النتيجة.
الفصل بين النظافة والأكسجين الكلي والأداء الميكانيكي
يتداخل الأكسجين الكلي مع نظافة الشوائب، لكنهما ليسا قياسين قابلين للاستبدال. يقيس الأكسجين الكلي الأكسجين الموجود في عينة الفولاذ المحلَّلة، بما في ذلك الأكسجين المرتبط بشوائب الأكسيد، وكذلك الأكسجين المذاب بحسب الإجراء المتبع. لكنه لا يصف شكل الجسيمات أو توزيع أحجامها أو مواقعها، ولا يبيّن ما إذا كان الأكسيد متركزاً في عدد قليل من الشوائب الكبيرة. ولذلك قد تضم صهيرتان لهما محتوى متشابه من الأكسجين الكلي مجموعتين مختلفتين من الشوائب ومخاطر مختلفة.
كما لا يستطيع تصنيف المخطط، بمفرده، التنبؤ بعمر المكوّن. فمقاومة الكلال، ومتانة الكسر، وكلال التلامس الدحرجي، والمطيلية، وقابلية التشغيل الآلي، وقابلية الطرق، تعتمد على درجة الفولاذ، وبنية المصفوفة، والمعالجة الحرارية، وحالة الإجهاد، وحالة السطح، وطيف التحميل، وهندسة المكوّن، فضلاً عن الشوائب. وقد تكون لشائبة كبيرة في منطقة تحت سطحية عالية الإجهاد أهمية أكبر من أهمية جسيمات صغيرة كثيرة في مواضع أخرى. فالموقع يغيّر النتيجة.
وبالنسبة إلى فولاذ المحامل شديد النظافة، قد لا تتمكن تصنيفات ASTM وJIS التقليدية من التمييز بين الصهرات، لأن المجالات المفحوصة تحتوي على عدد قليل من الجسيمات أو لا تحتوي على أي جسيم عند دقة المخطط. وقد أوضحت دراسة JIS المحكمة سبب كون أكبر حجم للشائبة، معبَّراً عنه بـ √area، أكثر إفادة عند تقييمه باستخدام إحصاءات القيم القصوى. ويتناول ASTM E2283-08(2019)، الصادر عن اللجنة الفرعية ASTM Subcommittee E04.09 إلى جانب ASTM E45-25، هذا النوع من تحليل القيم القصوى. وعندئذٍ يتغير السؤال من «ما فئة المخطط التي ظهرت في هذه المجالات؟» إلى «ما حجم الشائبة النادرة التي يمكن أن توجد على نحو معقول في الحجم الأكبر الذي جرى فحصه أو إنتاجه؟»
لا توجد نتيجة واحدة تجيب عن جميع الأسئلة المتعلقة بالنظافة. فتقارن تصنيفات المخططات الشكل وفق منهج محدد؛ ويوفر تحليل الصور أعداد الجسيمات وتوزيعات أحجامها؛ ويحدد SEM/EDS كيمياء الجسيمات؛ ويقيس الأكسجين الكلي كمية إجمالية من الأكسجين؛ بينما تتناول طرق القيم القصوى الشوائب النادرة والكبيرة. إن التعامل مع أي واحد من هذه القياسات بوصفه رقماً عالمياً للقبول أو الرفض يخلط بين قياسات مختلفة، وقد ينسب إلى الاختبار تنبؤاً بعمر الخدمة لم يُصمَّم أصلاً لتقديمه.
كيفية تكوّن الشوائب غير المعدنية وتغيّرها أثناء معالجة الفولاذ

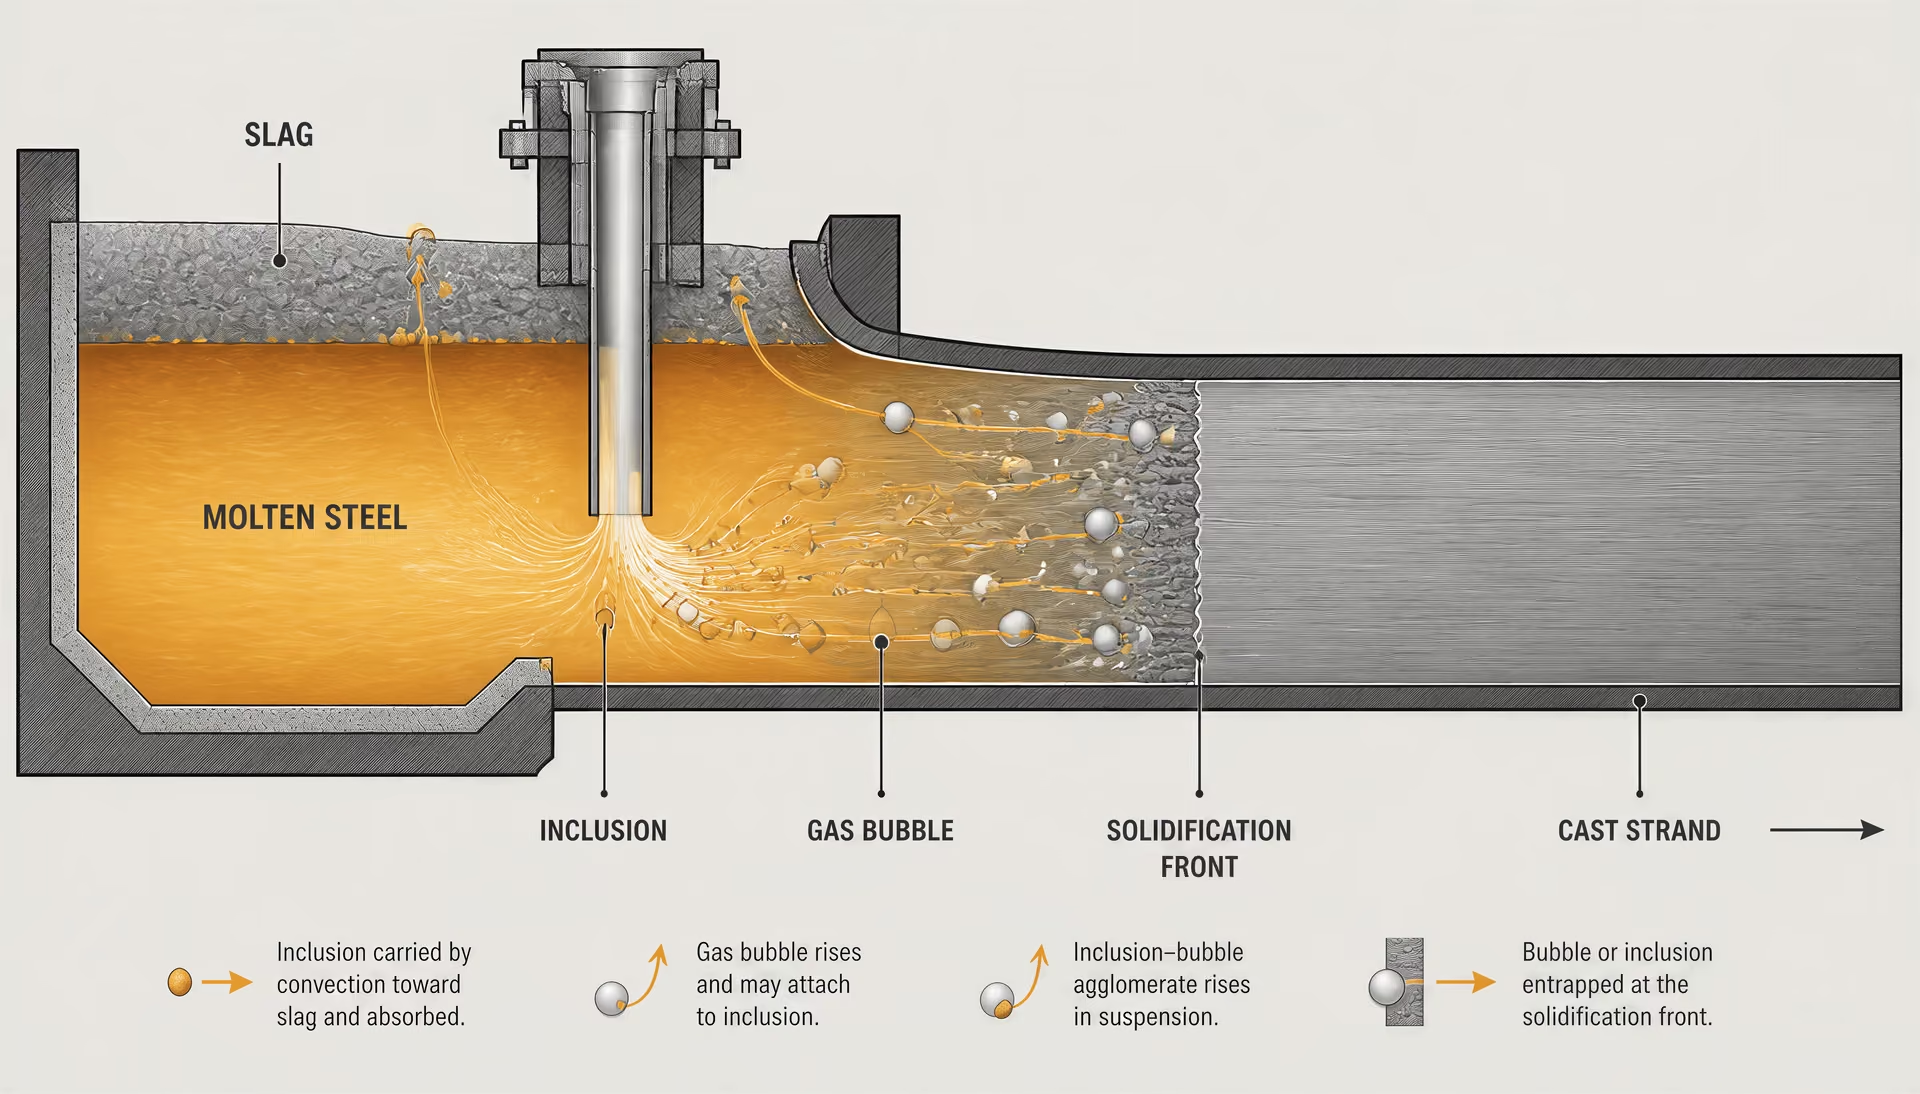
المصادر أثناء صناعة الفولاذ والصب
يصف المعهد الوطني للمعايير والتكنولوجيا (NIST) الشوائب غير المعدنية بأنها جسيمات شوائب غير قابلة للذوبان تتكوّن أثناء صناعة الفولاذ والصب، وتُحتجز أثناء التصلّب. وتكتسب هذه التعريفات أهمية لأن الشائبة ليست مجرد «أوساخ» موجودة مسبقًا في الشحنة. إذ يمكن أن يتطور تركيبها وشكلها من خلال التفاعلات بين الفولاذ المنصهر، والخبث، والمواد الحرارية، وإضافات السبائك، والغلاف الجوي.
تتكوّن شوائب الأكاسيد عادةً عندما تتفاعل العناصر الذائبة مع الأكسجين. فعلى سبيل المثال، يمكن للفولاذ المعالج بالألومنيوم أن ينتج الألومينا، Al₂O₃، عندما يزيل الألومنيوم الأكسجين الذائب من المصهور. وقد تتصادم نواتج نزع الأكسجين وتتكتل، أو يمكن تعديلها من خلال المعالجة بالكالسيوم لتكوين أطوار ألومينات الكالسيوم ذات سلوك مختلف في الانصهار والتشوه. ويمكن أن تنشأ شوائب السيليكات من تفاعلات الفولاذ–الخبث، أو تآكل المواد الحرارية، أو تفاعلات الأكاسيد المعقدة. كما توفر جزيئات الخبث والمواد الحرارية المنجرفة مسارًا آخر، ولا سيما عندما تؤدي الاضطرابات إلى سحب طبقة الخبث إلى داخل المعدن، أو عندما تتساقط مواد من فوهة أو بطانة مغرفة أو نظام إدخال مغمور.
تتكوّن شوائب الكبريتيد أساسًا عندما يتحد الكبريت مع المنغنيز وعناصر أخرى أثناء التبريد. ويُعد كبريتيد المنغنيز، MnS، مهمًا بصورة خاصة في الفولاذ منخفض السبائك وفولاذ التشغيل الآلي الحر. وفي درجة فولاذ أعيدت كبْرَتُها، يمكن أن يكون عدد شوائب الكبريتيد المقصود أكبر بكثير مما هو عليه في فولاذ المحامل منخفض الكبريت؛ ولذلك فإن إجراء مقارنة رقمية من دون تحديد درجة الفولاذ، وشكل المنتج، وطريقة الاختبار قد يكون مضللًا. وقد تترسب أيضًا جسيمات النتريد والكربونتريد أثناء التبريد أو المعالجة الحرارية اللاحقة، رغم أن تقييمات الشوائب القياسية لا تحدد هويتها الكيميائية بالضرورة.
يحدد وصف IMPACTS الصادر عن NIST تركيب الشائبة وحجمها وعددها بوصفها معايير للنظافة. ويكتسي التوزيع أهمية مماثلة: فوجود بضع جسيمات كبيرة متركزة في منطقة واحدة لا ينطوي على الخطر نفسه الذي ينطوي عليه العدد ذاته من الجسيمات الموزعة في مقطع ما. وتقيس قيمة الأكسجين الكلي الأكسجين الذي تحمله تجمعات الأكاسيد، لكنها لا تكشف حجم أكبر شائبة، أو تركيبها الكيميائي، أو ما إذا كانت الجسيمات متكتلة. وتجيب التحليلات الآلية للصور والمجهر الإلكتروني الماسح مع تحليل الأشعة السينية المشتتة للطاقة (SEM/EDS) عن أسئلة مختلفة عن تلك التي يجيب عنها اختبار الأكسجين الكلي.
ويحدد الصب مواضع انتقال هذه الجسيمات. وأثناء الصب المستمر، قد تطفو الشوائب إلى الخبث، أو تلتصق بالفقاعات، أو تلتقطها جبهة التصلّب، أو تبقى معلقة إلى أن تُحتجز داخل المعدن المتصلّب. وتؤثر أنماط الجريان، وسرعة الصب، ودرجة التسخين الفائق للفولاذ، والتحريك الكهرومغناطيسي، وسلوك صهارة القالب، جميعها في هذه المنافسة. ولذلك فإن مجموعة الشوائب النهائية تسجل تاريخ المعالجة قبل بدء أي درفلة.
الاحتجاز أثناء التصلّب
عندما يتجمد مقطع فولاذي، أو كتلة، أو سبيكة، ترفض جبهة التصلّب بعض العناصر الذائبة إلى السائل المتبقي. ويمكن أن يتركز الكبريت، والأنواع الحاملة للأكسجين، والعناصر المذابة الأخرى في المناطق بين التغصنات، حيث تتكوّن شوائب جديدة أو تُحتجز الجسيمات الموجودة مسبقًا. ويزداد احتمال ابتلاع الجسيم عندما تتقدم الواجهة بسرعة تفوق قدرة الجسيم على الابتعاد، رغم أن حجم الجسيم، والطاقة البينية، وجريان المائع، والتركيب الكيميائي المحلي عوامل مهمة أيضًا.
وينتج عن ذلك تفاوت مكاني. فقد تتركز الشوائب قرب الخط المركزي، أو تصطف مع الانفصال بين التغصنات، أو تتوزع بشكل غير متساوٍ عبر الكتلة. كما يمكن أن توفر المسامية والانكماش مواقع إضافية لتراكم الأكاسيد. ولذلك قد تعطي السبيكة نفسها نتائج اختبار مختلفة تبعًا لما إذا كانت العينة مأخوذة من المركز، أو من ربع السمك، أو من منطقة السطح، أو من مستوى طولي، أو من مستوى عرضي.
ويغير الموقع أيضًا الأثر الهندسي. فقد يكون لأكسيد صغير معزول داخل المصفوفة تأثير ضئيل، في حين يمكن لعنقود من الألومينا قرب سطح حرج بالنسبة إلى الكلال أن يبدأ تشققًا. وغالبًا ما يتحكم في الخطر وجود أكبر شائبة أو شائبة قريبة من الحد الأقصى، وليس متوسط العدد. وتدرج اللجنة الفرعية E04.09 التابعة لـ ASTM المعيارين ASTM E45-25 وASTM E2283-08(2019)، ويتناول الأخير تحليل القيم القصوى للشوائب غير المعدنية في الفولاذ. وقد أفادت دراسة محكّمة عن أنواع فولاذ المحامل بأن تقييمات ASTM وJIS التقليدية قد تعجز عن التمييز بين المواد فائقة النظافة؛ ويمكن للتعبير عن الحجم الأقصى للشائبة بوصفه √area وتطبيق إحصاءات القيم القصوى أن يميزا بين مجموعات تبدو متطابقة في تقييم مخطط روتيني.
وتحدد بنية التصلّب أيضًا الطريقة التي ستكشف بها عمليات التشغيل اللاحقة الشوائب. فقد يتمدد جسيم محتجز بين التغصنات على طول محور المنتج أثناء الاختزال. أما جسيم آخر في منطقة أقل تقييدًا فقد يتكسر، أو يتشتت، أو يحتفظ بشكل مدمج.

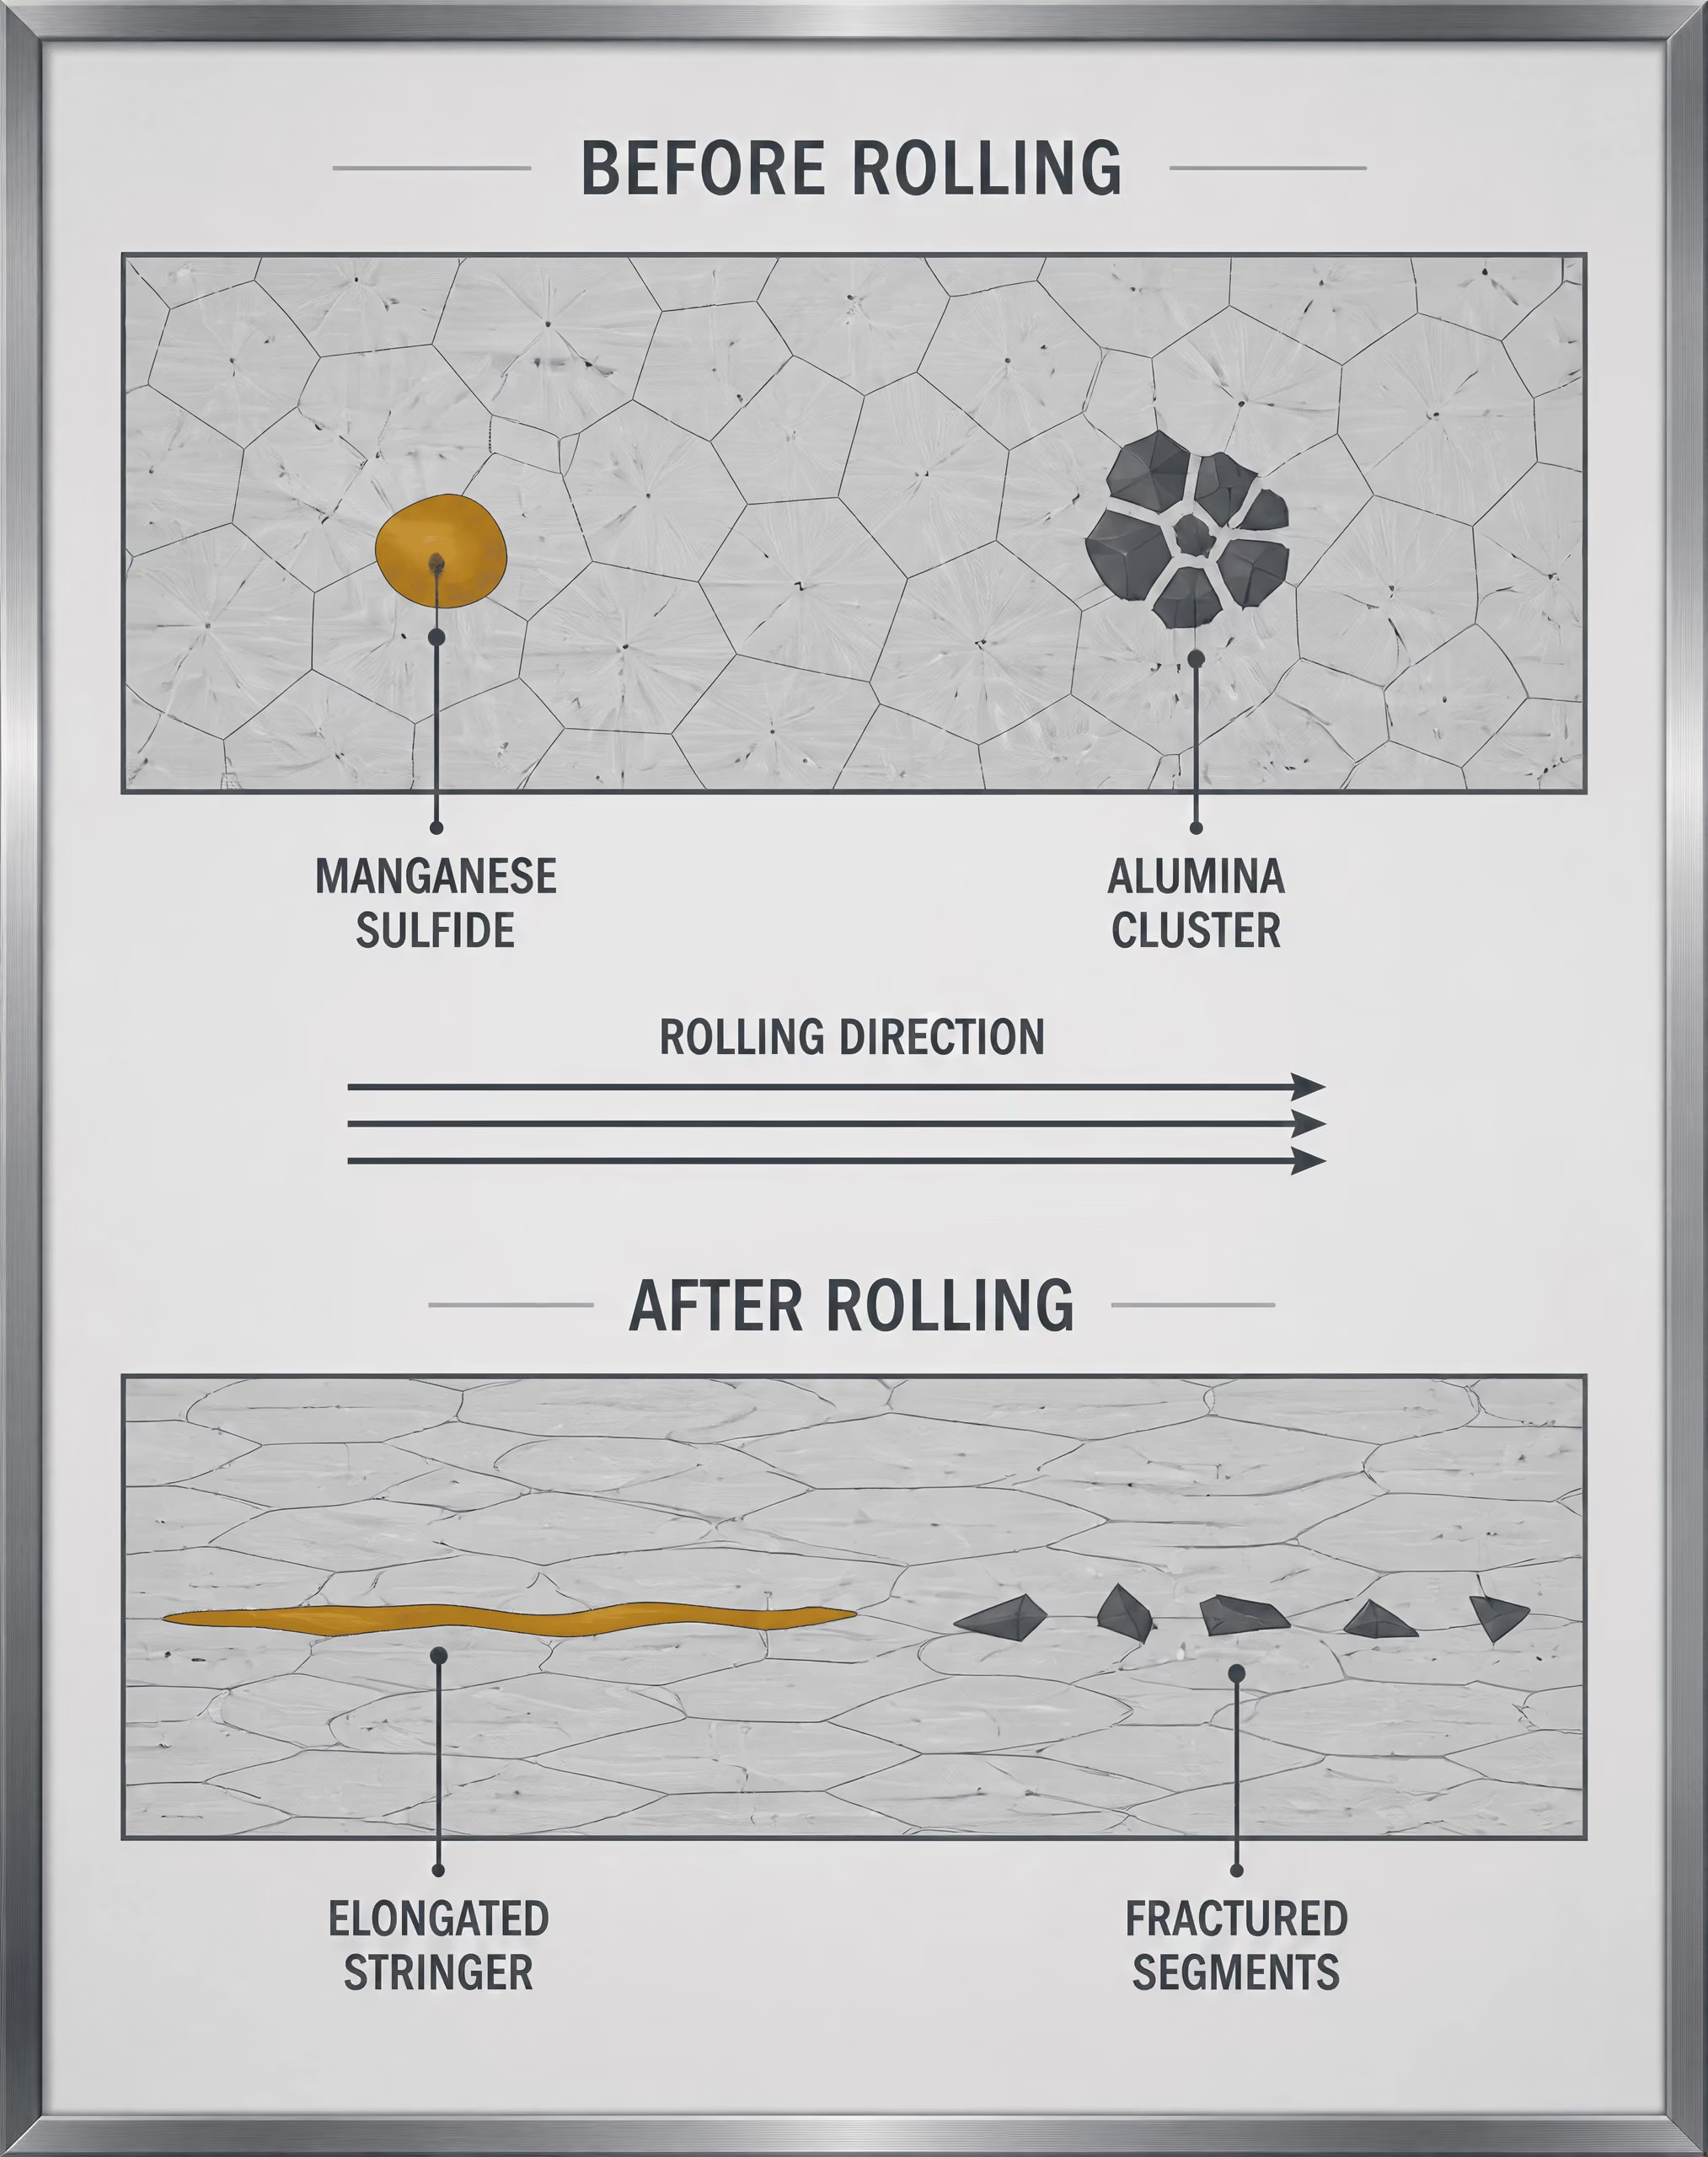
التشوه أثناء الدرفلة والحدادة
لا تزيل الدرفلة والحدادة كل شائبة. بل تغيران هندستها، واتجاهها، وتباعدها، وأحيانًا بنيتها الداخلية. ويمكن لكبريتيد مطيل مثل MnS أن يتشوه مع الفولاذ المحيط به، فيتحول إلى استطالة طويلة وضيقة موازية لاتجاه الدرفلة. وتكون الأكاسيد مثل الألومينا عمومًا أصلب وأقل مطيلية من المصفوفة. وقد تتكسر إلى مقاطع، أو تدور، أو تنفصل عن الفولاذ، أو تظل كروية نسبيًا. وتلين بعض السيليكات عند درجات حرارة التشغيل الساخن ويمكن أن تستطيل؛ بينما تتصرف أخرى بدرجة أكبر مثل الجسيمات الهشة. ويتحكم التركيب الكيميائي في الاستجابة.
ولهذا تختلف الاستطالات الشبيهة بالكبريتيد عن الأكاسيد الكروية في المظهر والتأثير معًا. فقد يُظهر مقطع طولي عبر فولاذ مدرفل MnS على هيئة خطوط رفيعة تبدو مستمرة، في حين قد يُظهر المقطع العرضي نقاطًا قصيرة أو بقعًا مفلطحة. وقد يظهر عنقود ألومينا على هيئة عدة شظايا زاويّة في مستوى واحد، وعلى هيئة جسيم واحد غير منتظم في مستوى آخر. وليس من الضروري أن يكون عدد أفراد المجموعة قد تغير؛ بل إن المقطع غيّر تقاطعه مع أجسام ثلاثية الأبعاد.
وتؤثر نسبة الاختزال في ذلك. فقد ينشر المنتج المدرفل بشدة الشوائب على مسافة أطول ويقلل سمكها الظاهري، بينما قد تكسر الحدادة العناقيد وتعيد توزيع الجسيمات عبر الضغط المتكرر. وعلى العكس، قد يؤدي التشغيل غير الكافي إلى بقاء عناقيد متركزة أو عيوب مرتبطة بالانكماش. ويحدد ISO 4967:2026 طريقة مجهرية للمنتجات الفولاذية المدرفلة أو المطروقة ذات نسبة اختزال لا تقل عن 3، وهو نطاق يربط طريقة الملاحظة بالتشوه السابق بدلًا من معاملة كل حالة صب على أنها مكافئة.
وتشفّر المعايير تأثيرات الشكل هذه بطرق مختلفة. إذ يوفر ASTM E45-25 أربع طرق عيانية وخمس طرق مجهرية لتحديد محتوى الشوائب والإبلاغ عنه في الفولاذ المشغول. وتُعد الفئات المجهرية A وB وC وD فيه فئات للإبلاغ عن الشكل، وليست تعريفات كيميائية مباشرة. وتربط المخططات المرجعية لـ ASTM E45 الفئة A بالكبريتيد، والفئة B بالألومينا، والفئة C بالسيليكات، والفئة D بالأكسيد الكروي؛ ويُقيَّم تسلسلا الشوائب الرقيقة والكثيفة عند تكبير 100× ضمن مجال عينة تبلغ مساحته نحو 0.50 mm². وتفيد هذه التسميات في وصف الملاحظات، لكن الخط من النوع A ليس تحليلًا كيميائيًا لـ MnS.
ويستخدم DIN EN 10247:2017 صورًا معيارية للفحص المجهري، بينما يحدد ISO 4967 الطريقة الدولية المناظرة. أما JIS G 0555:2020 فيعرّف النوع A بدلًا من ذلك بأنه شوائب تتكوّن بفعل التشوه اللزج أثناء التشغيل، والنوع B بأنه شوائب حبيبية ومتقطعة، والنوع C بأنه شوائب موزعة بصورة غير منتظمة من دون تشوه لزج. وتتداخل هذه الفئات في الغرض، لكنها ليست درجات قابلة للاستبدال.
وبالتالي، يمكن لمختبرين فحص مادة من السبيكة نفسها والإبلاغ عن مجموعات شوائب مختلفة المظهر إذا استخدما مستويات مختلفة، أو تكبيرات مختلفة، أو مجالات رؤية مختلفة، أو تاريخ اختزال مختلفًا، أو معايير مختلفة. ويصف تقييم المخطط ما تراه الطريقة المختارة. ويمكن لـ SEM/EDS تحديد التركيب والشكل جسيمًا بجسيم؛ كما يمكن لتحليل الصور قياس الحجم والتوزيع؛ ويقدّر الأكسجين الكلي المحتوى الحامل للأكسجين؛ ويتناول تحليل القيم القصوى أكبر الجسيمات. ولا يحل أي من هذه الأساليب محل الأساليب الأخرى.
ASTM E45: الطرق والفئات وتقييمات المخططات المرجعية
يمثل ASTM E45 مجموعة من الطرائق العيانية والمجهرية، وليس درجة عالمية واحدة لنظافة الفولاذ. Strong evidence
[1] ASTM E45: Standard Practice for Determining the Inclusion Content of Steel. ASTM International. ASTM International standard, 2025.لا يُعد ASTM E45-25 إجراءً مجهرِيًا واحدًا، كما أنه لا يحدد درجة نظافة عالمية واحدة للفولاذ. بل هو مجموعة من الطرق لتحديد محتوى الشوائب غير المعدنية في الفولاذ المشغول والإبلاغ عنه. وتوضح ASTM International أن إصدار عام 2025 يتضمن أربع طرق ماكروسكوبية وخمس طرق مجهرية. وتؤدي الطريقة المختارة إلى تغيير أسلوب الملاحظة، والمساحة المفحوصة، والحساسية لحجم الشوائب وشكلها، وصيغة النتيجة المُبلّغ عنها.
وتكتسب هذه التفرقة أهمية لأن الشوائب هي جسيمات غير قابلة للذوبان تتكون أثناء تصنيع الفولاذ أو صبه، وتنحبس عندما يتصلب المعدن. وقد يصف التقييم ما يظهر في مقطع مُحضّر من دون أن يحدد بصورة كاملة التركيب الكيميائي للجسيمات أو يتنبأ بتأثيرها في كل تطبيق. وتحدد أعمال NIST المعروفة باسم IMPACTS التركيب والحجم والعدد بوصفها معلمات مهمة لنظافة الفولاذ؛ كما يؤثر التوزيع والموقع في سلوك الشوائب أثناء الدرفلة والحدادة والتشغيل الآلي والتعب والكسر.
ما تكشفه مجموعات طرائق ASTM E45
- الطرائق العيانية تكشف الانفصال، والتجمعات، والخطوط، والشوائب الكبيرة، وغير ذلك من الانقطاعات الأكبر حجماً عبر مساحات كبيرة نسبياً.
- الطرائق المجهرية تفحص المقاطع المصقولة والمخددة عند تكبير محدد، بالاستناد إلى معايير التصنيف أو كميات الشوائب المقاسة.
- المقارنة بالمخطط توفر مقارنة بصرية موحدة، لكنها تظل حساسة لاختيار المجال ولحكم الفاحص.
- تحليل الصور الآلي يمكنه قياس طول الشائبة، وعرضها، وكسر المساحة، والقطر المكافئ، ونسبة الاستطالة، وكثافة العدد.
الطرق الماكروسكوبية الأربع والطرق المجهرية الخمس
تفحص الطرق الماكروسكوبية مساحة كبيرة نسبيًا أو مؤشراً ذا نطاق أكبر في الفولاذ. وهي مفيدة لاكتشاف الانفصال، والتكتلات، والخطوط، والشوائب الكبيرة، وغير ذلك من حالات عدم الاستمرارية التي قد لا تظهر في مجال مجهري صغير. وبحسب الطريقة والمنتج، قد يشمل الفحص سطح كسر، أو سطحًا محفورًا حفرًا ماكروسكوبيًا، أو مقطعًا محفورًا حفرًا عميقًا، أو مساحة مُحضّرة أخرى تهدف إلى إظهار حالات عدم الاستمرارية الأكبر حجمًا. وتجيب هذه الطرق عن سؤال مختلف عن سؤال عدّ الشوائب في مقطع مصقول: فالسؤال ليس «كم عدد الجسيمات الموجودة في هذا المجال الصغير؟»، بل «هل يحتوي المنتج على حالات عدم استمرارية بارزة أو مركّزة بصورة غير معتادة في المنطقة المفحوصة؟».
أما الطرق المجهرية فتفحص مقاطع مصقولة ومحفورة عند تكبير محدد، وتقارن الشوائب الملاحظة بمعايير تقييم محددة. ويتضمن ASTM E45 تقييمات قائمة على المخططات وطرقًا تعتمد على عدّ الشوائب أو قياسها؛ ولذلك لا ينبغي التعامل مع الطرق المجهرية الخمس بوصفها نسخًا متبادلة للاختبار نفسه. فقد تركز إحداها على أسوأ مجال، وقد تسجل أخرى أعداد الشوائب أو أطوالها ضمن مساحة محددة، بينما قد تستخدم أخرى تحليل الصور الآلي. وتعتمد النتيجة على اتجاه المقطع، وخطة أخذ العينات، واختيار المجالات، وإعدادات المجهر، وقواعد تحديد العتبة، وما إذا كان الإجراء يُبلغ عن أقصى ملاحظة أم عن متوسط.
ويكون التقييم بالمخطط حساسًا بصورة خاصة لاختيار المجال. فإذا بحث المشغّل عن أسوأ مجال وأبلغ عنه، فقد يتحكم خيط شوائب موضعي في النتيجة. أما إذا اختيرت المجالات بطريقة منهجية وحُسب متوسطها، فقد يحصل الفولاذ نفسه على وصف رقمي أقل، مع بقائه محتويًا على السمة الموضعية نفسها. ولا تكون أي من النتيجتين «صحيحة» تلقائيًا من دون معرفة الطريقة التي تحددها مواصفة المادة المطلوبة.
ويضيف التحليل الآلي قياسات للطول والعرض والكسر المساحي والقطر المكافئ ونسبة الأبعاد وكثافة العدد، إلا أن التشغيل الآلي لا يلغي مشكلة الطريقة. فقد تُصنَّف خدوش التلميع، وتباين الحفر، والمسام، وجسيمات الكربيد، والشوائب المتلامسة بصورة غير صحيحة ما لم تُضبط قواعد التصوير والتحقق. وقد أظهر مشروع ASCAT المدعوم من DOE قيمة المسح المجهري الإلكتروني المتحكم فيه بالحاسوب، مع تحليل الأشعة السينية، لربط حجم كل شائبة وتركيبها بتوزيعها. وهذا يُعد توصيفًا، وليس مجرد مقارنة تقليدية بمخطط E45.
الفئات المورفولوجية A وB وC وD
الفئات المجهرية المألوفة في ASTM E45 هي فئات للإبلاغ المورفولوجي. وهي تصف كيفية ظهور الشائبة أو خيط الشوائب في المقطع المصقول.
يشير A-كبريتيد إلى شوائب مستطيلة قابلة للتشوه، ترتبط عادةً بخيوط الكبريتيد. ويحدد الملحق الخاص بـ ASTM النوع A على أنه كبريتيد. وفي المنتج المدرفل، تُظهر هذه الشوائب عادةً بُعدًا طوليًا موازيًا لاتجاه التشغيل.
ويصف B-ألومينا الشوائب أو التكتلات الزاوية، التي تبدو غالبًا هشة، والمرتبطة بالألومينا في المخططات المرجعية. وقد تظهر على هيئة جسيمات منفردة، أو مجموعات مصطفة، أو تكتلات متفتتة، وقد يعكس شكلها التشوه والتفتت أثناء التشغيل.
ويصف C-سيليكات الشوائب المستطيلة القابلة للتشوه التي يحددها الملحق على أنها سيليكات. ومثل شوائب A، قد تُكوّن شوائب C خيوطًا، غير أن مورفولوجيتها وموضعها في المخطط يميزانها عن سلسلة A.
ويشمل D-أكسيد كروي شوائب الأكسيد المستديرة أو الكروية عمومًا. وتحدد المخططات المرجعية لـ ASTM النوع D على أنه أكسيد كروي، مع اعتماد التقييمات على حجم الجسيمات وعددها ومظهرها في المجال المرئي.
ولا ينبغي تفسير هذه التسميات بصورة عابرة على أنها تعريفات كيميائية كاملة. فعلى سبيل المثال، يُعد «B-ألومينا» تسمية مرجعية في ASTM مرتبطة بمورفولوجيا مميزة وفئة في المخطط؛ ولا تثبت أن كل جسيم في هذه الفئة يتكون من Al₂O₃ النقي. فقد تحتوي الشوائب على أكاسيد مختلطة، وكبريتيدات، وسيليكات، وألومينات الكالسيوم، وأطوار الإسبينل، وخبث محتبس، أو نواتج تفاعل. ويتطلب تأكيد التركيب الكيميائي استخدام تقنية أخرى، وهي عادةً المجهر الإلكتروني الماسح مع مطيافية الأشعة السينية المشتتة للطاقة (SEM/EDS). وحتى استخدام SEM/EDS يتطلب عناية، لأن الجسيمات الصغيرة قد تتأثر بمصفوفة الفولاذ المحيطة بها.
وتستخدم المعايير الأخرى أنظمة فئات مختلفة. فالمعيار JIS G 0555:2020 يستخدم النوع A للشوائب المتكونة بفعل التشوه اللزج أثناء التشغيل، والنوع B للشوائب الحبيبية وغير المستمرة، والنوع C للشوائب الموزعة بصورة غير منتظمة من دون تشوه لزج. ولا يمكن تبادل تسميات النوع A وB وC هذه مع تسميات A وB وC وD في ASTM E45.
السلسلتان الرقيقة والثقيلة في المجال المرجعي
| فئة ASTM E45 | الوصف المرجعي | السلسلة |
|---|---|---|
| A | كبريتيد | رفيعة وثقيلة |
| B | ألومينا | رفيعة وثقيلة |
| C | سيليكات | رفيعة وثقيلة |
| D | أكسيد كروي | رفيعة وثقيلة |
تُقيّم المخططات المرجعية الملحقة بـ ASTM E45 شوائب A-كبريتيد وB-ألومينا وC-سيليكات وD-أكسيد كروي ضمن سلسلتين: رقيقة وثقيلة. وتصف كلمتا «رقيقة» و«ثقيلة» كمية مجموعة الشوائب وشدتها البصرية كما تمثلها الصورة المرجعية؛ ولا تشير إلى نوعين كيميائيين منفصلين.
تُجرى مقارنة المخطط عند تكبير قدره 100× على مساحة مجال للعينة تبلغ نحو 0.50 مم². ويمنح هذا المجال المرجعي الثابت رقم المخطط مقياسًا محددًا. لكنه لا يعني أن البليت أو القضيب أو الصفيحة أو المطروقة بكاملها تحتوي فقط على الجسيمات الظاهرة في مجال واحد. فالتقييم هو ملاحظة مستمدة من مقاطع ومجالات مأخوذة بالعينات، ولذلك يظل موقع أخذ العينة واتجاهها عاملين حاسمين. وقد تكشف المقاطع الطولية الخيوط بطريقة تختلف عن المقاطع العرضية، في حين قد تفلت مجموعة قليلة من الجسيمات الكبيرة من الفحص ذي المساحة الصغيرة تمامًا.
ولهذا القيد، لا ينبغي تحويل نتيجة مخطط E45 إلى بيان عالمي بالقبول أو الرفض من دون الرجوع إلى مواصفة المنتج الحاكمة. فعلى سبيل المثال، تكون نتيجة فولاذ مُبلغ عنها بصيغة D 1.0 مرتبطة بفئة D، وبالسلسلة الرقيقة أو الثقيلة، وبالتكبير، وبالمجال المرجعي، وبالمقطع المفحوص، وبإجراء التقييم المختار. وهي لا تمثل نسبة نظافة واحدة، ولا تقول بحد ذاتها شيئًا عن الحجم الأقصى للشوائب خارج المجالات المفحوصة.
وبالنسبة إلى فولاذ المحامل فائق النظافة، قد تعجز التقييمات التقليدية وفق ASTM أو JIS عن تمييز الفروق المهمة، لأن عددًا قليلاً جدًا من الشوائب يظهر في مجالات المخطط. ويمكن لتحليل القيم القصوى أن يعالج خطرًا مختلفًا، وهو أكبر شائبة يُرجح وجودها في حجم مأخوذ بالعينة. ويتناول ASTM E2283-08(2019)، المدرج مع ASTM E45-25 ضمن اللجنة الفرعية E04.09 التابعة لـ ASTM، تحليل القيم القصوى للشوائب غير المعدنية في الفولاذ. وقد أفادت دراسة يابانية بإمكان تقييم أقصى حجم للشائبة، معبّرًا عنه بـ √area، باستخدام إحصاء القيم القصوى. كما يحدد ISO 4967:2026 طريقة ميكروغرافية تستخدم المخططات المرجعية أو تحليل الصور لمنتجات الفولاذ المدرفل أو المطروق ذات نسبة اختزال لا تقل عن 3.
وعليه، تظل تقييمات مخططات E45 مفيدة للمقارنة المعيارية القائمة على المورفولوجيا، لكنها ليست تحاليل كيميائية، ولا قياسات لإجمالي الأكسجين، ولا ضمانات لعدم وجود شائبة كبيرة نادرة. فكل منها يجيب عن سؤال أضيق نطاقًا.
ISO 4967 وDIN EN 10247: إطار الصور القياسية للفحص المجهري المعدني
نطاق ISO 4967:2026 ونسبة الاختزال
يحدد ISO 4967:2026 طريقة مجهرية لتقييم الشوائب غير الفلزية في منتجات الفولاذ المدرفلة أو المطروقة التي تبلغ نسبة اختزالها 3 على الأقل. وهذه المواصفة ليست تفصيلاً ثانوياً. فالدرفلة والطرق يغيران شكل الجسيمات المحتبسة وتباعدها، ولذلك تفترض الطريقة أن المنتج خضع لقدر كافٍ من التشغيل لإنتاج البنية الشكلية للشوائب التي ينطبق عليها الإجراء. ولا ينبغي أن يُفسَّر مقطع من فولاذ مسبوك، أو منتج تعرض لتشوه أقل، تلقائياً بالمعنى نفسه بموجب هذه المواصفة.
تفحص الطريقة مقطعاً مصقولاً ومجهزاً، محفوراً أو غير محفور، وذلك بمقارنته بمخططات مرجعية قياسية، أو باستخدام تحليل الصور عندما يدعم الإجراء ونظام إعداد التقارير ذلك. ولذلك فإن النتيجة تصف ما يظهر في مجالات مجهرية مختارة، ولا تمثل تحليلاً كيميائياً مباشراً للفولاذ. والشوائب غير الفلزية هي جسيمات غير قابلة للذوبان تتكون أثناء صناعة الفولاذ أو صبه، وتبقى أثناء التصلب. ويمكن لتركيبها وحجمها وعددها وشكلها وتوزيعها وموقعها أن تؤثر جميعاً في الأداء، إلا أن التصنيف التقليدي بالمخططات لا يرصد سوى بعض هذه المتغيرات.
ويغير الاختزال الشكل أيضاً بطريقة تعتمد على الاتجاه. فقد يتحول جسيم من كبريتيد المنغنيز إلى شريط ممدود، في حين قد تتكسر كتلة صلبة من الألومينا أو تنتشر أو تبقى مجموعة متماسكة. ولذلك يمكن أن يختلف التصنيف المصنوع على مقطع طولي اختلافاً جوهرياً عن ذلك المصنوع على مقطع عرضي. ويجب أن يرافق اتجاه أخذ العينة وموقع المقطع وعدد المجالات التصنيفَ، حتى يتسنى لمختبر آخر تفسيره تفسيراً صحيحاً.
لا ينشئ ISO 4967:2026 درجة عالمية واحدة للنظافة. بل يحدد طريقة وشروط تطبيقها. وقد تميز النتيجة المبلَّغ عنها بين فئات الشوائب ودرجات شدتها، إلا أن أهمية هذه النتيجة تعتمد على المنتج ودرجة الفولاذ ومستوى الفحص ومواصفة القبول. ويمكن أن يشير الأكسجين الكلي إلى العبء الإجمالي للشوائب الحاملة للأكسجين، لكنه لا يستطيع تحديد شكل الجسيمات أو بيان وجود عدد صغير من الشوائب الكبيرة. وعلى العكس، يمكن للتصنيف المجهري أن يوضح الشكل من دون إثبات الهوية الكيميائية لكل جسيم.
DIN EN 10247:2017 والصور القياسية
تمثل DIN EN 10247:2017 التبني الألماني للمواصفة الأوروبية EN 10247:2017، المعنونة الفحص المجهري للشوائب غير الفلزية في الفولاذ باستخدام الصور القياسية. وتشير عبارة «DIN EN» إلى أن الوثيقة الأوروبية أُدرجت ضمن منظومة المواصفات الألمانية؛ وليست مجرد ترجمة ألمانية غير رسمية لإجراء وطني مستقل. ويرتبط إطار الصور القياسية فيها ارتباطاً وثيقاً بالنهج الدولي للفحص المجهري المحدد في ISO 4967.
يقارن الفاحص المجالات المرصودة بصور مرجعية تمثل مظهر الشوائب وشدتها. ويعني ذلك عملياً تقييم خصائص مثل الطول والسماكة والتزوي والاستمرارية والتكتل والتشوه الظاهري. وتوفر سلسلة الصور لغة بصرية مشتركة، لكنها لا تحول المظهر إلى تركيب كيميائي. فقد تكون سمة داكنة ممدودة متوافقة، على سبيل المثال، مع شريط من الكبريتيد، في حين قد توحي مجموعة زاويّة متماسكة بوجود الألومينا؛ إلا أن التأكيد يتطلب طريقة مثل المجهر الإلكتروني الماسح مع تحليل الأشعة السينية المشتتة للطاقة (SEM/EDS).
ويجسد نظام ASTM E45-25 المألوف القيد نفسه ضمن عائلة أخرى من المواصفات. إذ يوفر ASTM E45-25 أربع طرق عيانية وخمس طرق مجهرية لتحديد محتوى الشوائب في الفولاذ المشغول والإبلاغ عنه. وتصف فئاته المجهرية A وB وC وD الشكل بدلاً من تحديد التركيب مباشرة. وتحدد المخططات الملحقة بـ ASTM E45 أنواع A-كبريتيد وB-ألومينا وC-سيليكات وD-أكسيد كروي، مع تصنيف سلسلتي الشوائب الرقيقة والثقيلة عند تكبير 100× على مساحة مجال تبلغ نحو 0.50 mm². ويجب عدم نقل هذه التسميات وقيم المخططات إلى DIN EN 10247:2017 أو ISO 4967 كما لو كانت المقاييس قابلة للتبادل.
وتوضح JIS G 0555:2020 سبب ضرورة توخي الدقة في أنظمة التعيين. فهي تستخدم النوع A للشوائب المتكونة نتيجة التشوه اللدن اللزج أثناء التشغيل، والنوع B للشوائب الحبيبية والمتقطعة، والنوع C للشوائب الموزعة توزيعاً غير منتظم من دون تشوه لزج. وقد تحصل السمات البصرية المتشابهة على أسماء أو فئات أو حدود مختلفة بموجب مواصفات مختلفة.
المخططات المرجعية في مقابل تحليل الصور
تتميز المقارنة بالصور القياسية بالسرعة والألفة والفائدة في ضبط الإنتاج. لكنها تتضمن أيضاً حكماً من جانب الفاحص. فقد يختار فاحصان مجالين مختلفين، أو يضعان مجالاً حدياً في فئتين مختلفتين من الشدة، أو يفسران التكتل تفسيراً مختلفاً. ويكتسب اختيار المجال أهمية خاصة لأن الشوائب لا تتوزع بانتظام في القضيب أو الكتلة. وقد تفشل مساحة فحص صغيرة في رصد جسيم كبير نادر تماماً.
ويستبدل تحليل الصور بعض الحكم البصري بكميات مقيسة، مثل الكسر المساحي للشوائب، والقطر المكافئ، والطول، والعرض، ونسبة الاستطالة، والعدد لكل وحدة مساحة. لكنه لا يلغي اعتماد النتيجة على الطريقة. إذ يتحكم تجهيز العينة في الخدوش والاقتلاعات واستدارة الحواف وتضاريس السطح. ويتحكم التكبير في أصغر جسيم يمكن كشفه. كما يؤثر كل من الإضاءة والتركيز ومعايرة الكاميرا وقواعد اختيار المجالات في عملية التجزئة. وقد يؤدي تحديد العتبة إلى دمج الجسيمات المتجاورة، أو استبعاد الشوائب الخافتة، أو تصنيف أضرار التلميع على أنها شوائب. ثم تحدد اصطلاحات إعداد التقارير ما إذا كانت النتيجة ستُعبَّر عنها كعدد، أو كسر مساحي، أو أكبر بُعد، أو توزيع حجمي، أو تكرار للفئات.
وبناءً على ذلك، لا ينبغي التعامل مع تصنيف مخططات ISO 4967:2026 ونتيجة تحليل الصور على أنهما قياسان قابلان للتبادل. فقد يفحصان الفولاذ نفسه، مع اختلاف الأسئلة التي يجيب عنها كل منهما. ويمكن لتحليل الصور أن يكمّي عدداً كبيراً من المجالات، في حين قد تتوافق طريقة المخططات بصورة أكثر مباشرة مع مواصفة شراء أو مواصفة عملية. ويضيف SEM/EDS معلومات عن التركيب والشكل للجسيمات الفردية؛ بينما يتناول ASTM E2283-08(2019) تحليل القيم القصوى عندما تكون أكبر شائبة هي موضع الاهتمام. وقد وجدت دراسة محكَّمة عن JIS أن تصنيفات ASTM وJIS التقليدية قد تفشل في التمييز بين أنواع فولاذ المحامل فائقة النظافة، في حين يمكن تقييم أكبر حجم للشائبة، معبَّراً عنه بـ √area، باستخدام إحصاءات القيم القصوى. ولذلك فالنتيجة الصحيحة هي التي تتوافق طريقتها وعينتها واصطلاحات إعداد تقاريرها مع سؤال الفشل محل البحث.
JIS G 0555 وSAE J422: أسئلة متشابهة وحدود تصنيف مختلفة
يفحص كلٌّ من JIS G 0555:2020 وSAE J422:201801 الشوائب غير المعدنية في الفولاذ المصقول، لكنهما لا يعرّفان النظافة باستخدام فئات أو منطق إبلاغ متطابقين. وينتج كل منهما ملاحظة تعتمد على الطريقة المستخدمة. وتعتمد النتيجة على موضع العينة، وتحضير السطح، والتكبير، والمجال المفحوص، ومورفولوجيا الشوائب، والقواعد المستخدمة لإسناد فئة أو كمية. ولذلك لا يمكن التعامل مع «تصنيف نظافة JIS» على أنه مكافئ مباشر لتصنيف SAE أو ASTM من دون مقارنة المواصفات نفسها.
النوع A والنوع B والنوع C وفق JIS
يصنّف JIS G 0555:2020 الشوائب حسب مظهرها بعد التشغيل، وحسب طريقة توزّعها في مصفوفة الفولاذ. وهذا التصنيف مورفولوجي، وليس تحديدًا كيميائيًا مباشرًا.
الشوائب من النوع A تتكوّن نتيجة التشوه اللدن اللزج أثناء التشغيل. وفي الفولاذ المدرفل أو المطروق، تظهر عادةً على شكل جسيمات ممدودة أو شبيهة بالخيوط، مصطفّة في اتجاه التشغيل. ويُعد كبريتيد المنغنيز (MnS) مثالًا شائعًا على شائبة يمكن أن تُنتج هذا المظهر، ولا سيما في أنواع الفولاذ التي تحتوي على كمية كافية من الكبريت وتتمتع بسلوك ملائم أثناء التشغيل على الساخن. غير أن التصنيف يصف نمط التشوه الملحوظ؛ ولا يثبت أن كل إشارة من النوع A تتكون كيميائيًا من MnS.
الشوائب من النوع B حبيبية ومتقطعة. وبدلًا من تكوين خيط طويل ومستمر، تظهر على هيئة جسيمات منفصلة أو مجموعات قصيرة من الجسيمات. وقد تنتج نواتج نزع الأكسدة الغنية بالألومينا هذا النوع من المظهر، إلا أن التأكيد الكيميائي يتطلب طريقة مثل المجهر الإلكتروني الماسح مع مطيافية الأشعة السينية المشتتة للطاقة (SEM/EDS). وقد تكون تجمعات الجسيمات الصغيرة مهمة حتى عندما تكون أبعادها الفردية متواضعة، لأن التجمع قد يعمل كمنطقة عيب مركزة.
الشوائب من النوع C موزعة بصورة غير منتظمة ولا تُظهر تشوهًا لدنًا لزجًا. ويميز مظهرها العشوائي أو المتناثر بينها وبين مجموعة النوع A المصطفّة. وقد توجد جسيمات أكسيدية أو سيليكاتية ضمن هذه الفئة، إلا أن تعيين النوع C يستند، مرة أخرى، إلى المورفولوجيا والتوزيع، وليس إلى تحليل كيميائي.
وتكتسب هذه التفرقة أهمية عندما يكون شكل الشائبة عاملًا مؤثرًا في سلوك الكلال أو الكسر. فقد تشغل كبريتيدة رقيقة وممدودة وجسيم أكسيدي مدمج مساحتين مسقطتين متشابهتين، مع أنهما قد ينتجان تركيزات مختلفة للإجهاد، ومسارات مختلفة للشقوق، وتأثيرات مختلفة في قابلية التشغيل الآلي. ويسجل JIS G 0555 الفئة البصرية التي يحددها إجراؤه؛ لكنه لا يختزل التركيب والحجم والموقع والأثر الميكانيكي في رقم نظافة عالمي واحد.
الممارسة المجهرية الكمية وفق SAE J422
يتناول SAE J422:201801 المسألة بوصفها ممارسة مجهرية كمية لتحديد نظافة الفولاذ. فبدلًا من اعتبار صورة مرجعية وصفًا كاملًا للمادة، يقوم الفحص بعدّ وقياس مؤشرات الشوائب ضمن مشاهد مجهرية محددة. ولذلك ترتبط النتيجة المبلّغ عنها بمساحة أخذ العينات، والتكبير، وقواعد القياس، ومجموعة الشوائب المرئية في ظل تلك الظروف.
ويمثل ذلك حدًا مختلفًا عن مجرد إسناد النوع JIS A أو B أو C. ففئة JIS توصل أساسًا خصائص التشوه والتشتت. ويمكن لـ SAE J422 تحديد مجموعة الشوائب المرصودة كميًا، إلا أن النتيجة العددية تظل ممثلة للأجزاء المفحوصة وحدود الكشف الخاصة بهذه الممارسة فقط. وقد يكون عدد صغير من الشوائب الكبيرة أكثر تأثيرًا من عدد كبير من الجسيمات الدقيقة، في حين قد يخفي متوسط العدد جسيمًا نادرًا ذا حجم أقصى مسببًا للضرر. وتعالج طرائق القيم القصوى هذا السؤال المنفصل؛ إذ يتناول ASTM E2283-08(2019)، في إطار اللجنة الفرعية ASTM Subcommittee E04.09، تحليل القيم القصوى للشوائب غير المعدنية في الفولاذ.
وينص SAE J422:201801 أيضًا على قيد مباشر في النطاق: إن صوره المجهرية «ليست مخصصة لدرجات الفولاذ المعاد كبْرَتَتها أو أنواع فولاذ المحامل عالية الكربون المصنفة عمومًا باستخدام ASTM E45». وتمنع هذه العبارة إساءة استخدام شائعة. فلا ينبغي تطبيق الصور والممارسة الكمية كما لو كانتا نظام التصنيف المعتمد والمتحكم لتلك المجموعات من أنواع الفولاذ.
الاستبعادات الخاصة بدرجات الفولاذ المعاد كبْرَتَتها وفولاذ المحامل
تحتوي درجات الفولاذ المعاد كبْرَتَتها على كمية متزايدة من الكبريت عمدًا، وذلك عادةً لتحسين قابلية التشغيل الآلي. وقد تختلف مجموعة كبريتيد المنغنيز فيها اختلافًا كبيرًا من حيث الكمية ونسبة الأبعاد والتوزيع عن مجموعة الشوائب الموجودة في أنواع الفولاذ النظيفة منخفضة الكبريت. ولذلك قد تبلغ طريقة تصنيف طُوّرت بالاستناد إلى مورفولوجيا الشوائب المعتادة عن محتوى ظاهري مرتفع من الشوائب، من دون التمييز بين هندسة الكبريتيدات المقصودة والتلوث الضار بالأكاسيد.
ويمثل فولاذ المحامل عالي الكربون حدًا آخر. فقد يعتمد أداء المحمل بدرجة كبيرة على وجود شوائب أكسيدية نادرة وكبيرة جدًا، وليس فقط على مجموعة الشوائب ذات المتوسط المحسوب على مستوى المجال. وقد تعجز التصنيفات التقليدية بالاعتماد على المخططات عن التمييز بين أنواع فولاذ المحامل النظيفة جدًا، لأن الطريقة تفحص مساحات محدودة وتضغط توزيعات مختلفة للأحجام في تصنيفات ترتيبية متشابهة. وقد أبلغت دراسة محكّمة عن هذه المحدودية في إطار JIS، وناقشت الحجم الأقصى للشائبة باستخدام معامل الجذر التربيعي للمساحة، √area، بالاقتران مع إحصاءات القيم القصوى.
يوفر ASTM E45-25 نفسه أربع طرائق عيانية وخمس طرائق مجهرية لتحديد محتوى الشوائب في الفولاذ المشغول والإبلاغ عنه. وتحدد مخططاته المرجعية الملحقة أنواع A-كبريتيد، وB-ألومينا، وC-سيليكات، وD-أكسيد كروي، باستخدام سلسلتي الشوائب الرقيقة والثقيلة عند تكبير 100× ضمن مجال تبلغ مساحته نحو 0.50 mm². ولا تتبادل هذه التسميات مع النوع JIS A والنوع JIS B والنوع JIS C، رغم اشتراكها في الحروف نفسها.
والقاعدة العملية بسيطة: لا تحوّل التصنيفات اعتمادًا على الحرف أو الرقم أو ترتيب النظافة المفترض وحده. تحقّق أولًا من درجة الفولاذ، ومجموعة الشوائب، وتاريخ الاختزال، واتجاه العينة، والمساحة المفحوصة، والتكبير، وبنود الاستبعاد. وعندما يتعلق السؤال بالتركيب الكيميائي، استخدم SEM/EDS؛ وعندما يتعلق بالأكسجين الكلي، قِس الأكسجين الكلي؛ وعندما يتعلق بأكبر جسيم مسبب للضرر، استخدم طريقة مناسبة للقيم القصوى أو √area. فكل طريقة تجيب عن سؤال مختلف.
إعداد العينات والفحص المجهري وانضباط إعداد التقارير
اتجاه أخذ العينات والتحضير الميتالوجرافي
تبدأ نتيجة تقييم الشوائب بالعينة، لا بالمجهر. وينبغي أن توضح خطة أخذ العينات ما إذا كان المقطع طولياً أو عرضياً أو مأخوذاً عبر مستوى محدد آخر، لأن التشغيل يغيّر كلاً من شكل الشائبة وتباعدها. فقد تظهر كبريتيدات مدرفلة على هيئة شريط طويل في مقطع طولي، لكنها قد تظهر كجسيم قصير، أو تكاد تكون نقطة، في مقطع عرضي. ويصف التobservان نفس السمة ثلاثية الأبعاد من اتجاهين مختلفين.
كما أن شكل المنتج مهم أيضاً. يتناول ASTM E45-25 محتوى الشوائب في الفولاذ المشغول، ويوفر أربع طرق ماكروسكوبية وخمس طرق مجهرية لتحديد هذا المحتوى والإبلاغ عنه. ويحدد ISO 4967:2026 طريقة ميكروغرافية للمنتجات المدرفلة أو المطروقة ذات نسبة اختزال لا تقل عن 3. ولا ينبغي عرض نتيجة مستخلصة من قضيب اختُزل بدرجة كبيرة كما لو كانت تمثل منتجاً مصبوباً، أو مادة مطروقة بالمساحيق، أو شكلاً غير محدد من الفولاذ. ويجب أن يصاحب النتيجة تحديد موضع أخذ العينة—السطح، أو ربع السمك، أو المركز، أو موضع آخر محدد—لأن الشوائب قد تنفصل عن مكونات أخرى أو تتركز في مناطق معينة.
ينبغي تحديد وجه القطع بالنسبة إلى اتجاه التشغيل الرئيسي قبل التحضير. فقد يؤدي القطع إلى تشويه المكونات اللينة، أو اقتلاع الجسيمات، أو إحداث خدوش تشبه الشوائب المستطيلة. وينبغي أن ينتج عن الجلخ والتلميع سطح مستوٍ ونظيف، مع إزالة الخدوش والتشوه بدرجة كافية وفقاً لطريقة الفحص المختارة. وقد يؤدي التفاوت السطحي المفرط حول الأكاسيد الصلبة إلى تشويه الأبعاد الظاهرية؛ كما قد يتسبب ضرر التلميع في كسر الشوائب أو إزاحتها. وقد يُخطأ في اعتبار البقايا الناتجة عن الأقمشة أو المواد الكاشطة أو مركبات التثبيت أو المناولة مادة غريبة. ولذلك فإن التنظيف بين مراحل التحضير وحماية السطح النهائي يُعدّان جزءاً من ضبط القياس، حتى عندما لا يحدد معيار ما تسلسلاً واحداً إلزامياً للتحضير.
ويتطلب الحفر الكيميائي القدر نفسه من التحفظ. فإذا كان الغرض هو تقييم الشوائب، فينبغي أن يذكر التقرير ما إذا كان السطح قد فُحص من دون حفر كيميائي أو بعد استخدام مادة حفر محددة، لأن تباين المصفوفة والحد الظاهري للشائبة قد يتغيران. ولا يمكن إنقاذ مقطع مصقول قابل للقراءة من الناحية التقنية لكنه ملوث أو شديد الخدوش بمجرد استخدام تكبير أعلى للمجهر. فجودة التحضير هي التي تحدد الحد الأقصى لجودة الفحص.
الحقول ثنائية الأبعاد ومورفولوجيا الشوائب
يمثل الحقل الميتالوجرافي عينة ثنائية الأبعاد من مجموعة ثلاثية الأبعاد. ولا يستطيع، بمفرده، تحديد الحجم الحقيقي أو الطول الأقصى أو التوزيع المكاني لكل شائبة في المنتج. ولذلك يؤثر اختيار الحقول في النتيجة. فقد يؤدي فحص المناطق النظيفة بصرياً فقط إلى التقليل من تقدير الشوائب المتناثرة؛ بينما قد يؤدي اختيار الحقل الأكثر اتساخاً عمداً إلى المبالغة في تقدير النظافة المعتادة، مع احتمال أن يجيب عن سؤال منفصل يتعلق بأسوأ موضع. وينبغي أن تحدد الطريقة وخطة أخذ العينات وقاعدة اختيار الحقول الممارسة المناسبة.[2] ASTM E45 Adjunct Reference Charts for Inclusion Rating. ASTM International. ASTM International adjunct, 2025.
لا يمكن اعتبار التكبير ومساحة الحقل أمرين متبادلين. فتستخدم المخططات المرجعية الملحقة بـ ASTM E45 تكبيراً قدره 100× ومساحة حقل للعينة تبلغ تقريباً 0.50 mm². وتحدد هذه المخططات فئات مورفولوجية هي كبريتيد A، وألومينا B، وسيليكات C، وأكسيد كروي D، مع صور لسلسلتي الشوائب الرقيقة والثقيلة لأغراض التقييم. وتصف هذه التسميات المظهر والمورفولوجيا وفقاً للطريقة؛ ولا تمثل تحاليل كيميائية مباشرة. فالشائبة التي تبدو كجسيم من النوع B لا يثبت كيميائياً أنها ألومينا لمجرد أن المخطط يسمي هذه الفئة «ألومينا B».
وتحمل الهيئة والاستمرارية والتشوه والتشتت معلومات ميتالورجية. ويستخدم JIS G 0555:2020 النوع A للشوائب المتكونة بفعل التشوه اللدن أثناء التشغيل، والنوع B للشوائب الحبيبية والمتقطعة، والنوع C للشوائب المتشتتة بصورة غير منتظمة من دون تشوه لدن. ولا ينبغي تحويل هذه الفئات ضمنياً إلى درجات ASTM E45 من A أو B أو C أو D، لأن هذه التسميات تنتمي إلى نظامي تصنيف مختلفين.
تكون مقارنة المخططات مفيدة عندما يتطابق حجم الحقل والتكبير واتجاه العينة وإجراء التقييم مع المعيار المختار. أما تحليل الصور فيجيب عن سؤال مختلف. إذ يمكن لتحديد العتبة أن يقيس الكسر المساحي، أو عدد الجسيمات، أو الطول، أو العرض، أو نسبة الاستطالة، أو توزيع الأحجام عبر مساحة أكبر، لكن مخرجاته تعتمد على الإضاءة والتركيز وعتبات التجزئة والمعايرة والقواعد الخاصة بالجسيمات المتلامسة. وينبغي أن يحافظ التقرير على هذه الخيارات. ويضيف الفحص الآلي بالمجهر الإلكتروني الماسح مع التحليل بالأشعة السينية، كما طُوّر في مشروع ASCAT الذي رعته DOE، معلومات عن التركيب إلى قياسات حجم الشوائب الفردية وتوزيعها. ويوفر الأكسجين الكلي مؤشراً إجمالياً مرتبطاً بالأكسجين، وليس خريطة لمورفولوجيا الشوائب أو مواقعها. أما تحليل القيم القصوى، بما في ذلك منهج √area الذي نوقش في أعمال JIS المحكمة من قبل الأقران وتناوله ASTM E2283-08(2019)، فيستهدف الجسيمات الكبيرة بصورة استثنائية، لا الحقل المتوسط في المخطط.
ما ينبغي أن يحدده التقرير القابل للدفاع عنه
ينبغي أن يذكر التقرير القابل للدفاع عنه المعيار كاملاً، بما في ذلك الإصدار أو السنة؛ فعلى سبيل المثال: ASTM E45-25 أو ISO 4967:2026 أو DIN EN 10247:2017 أو JIS G 0555:2020. كما يحدد شكل المنتج، وحالة الاختزال حيثما تكون ذات صلة؛ إذ ينطبق ISO 4967:2026 على المنتجات المدرفلة أو المطروقة ذات نسبة اختزال لا تقل عن 3. ويسجل المستند كذلك تعريف الصهرة أو الدفعة، وموضع أخذ العينة، واتجاه المقطع بالنسبة إلى الدرفلة أو الطرق، وما إذا كان السطح قد خضع للحفر الكيميائي.
ويجب أن يكون نظام التقييم محدداً بوضوح. وينبغي بيان الفئات المستخدمة، مثل ASTM E45 A وB وC وD مع سلسلتي الشوائب الرقيقة أو الثقيلة، أو JIS G 0555 Type A وType B وType C. كما ينبغي بيان التكبير، وبروتوكول استخدام المخطط أو تحليل الصور، وحجم الحقل عند تحديده، وعدد الحقول المفحوصة أو مساحتها، والقاعدة المستخدمة لاختيار تلك الحقول. وإذا فُحصت عدة عينات أو اتجاهات، فينبغي الإبلاغ عنها بصورة منفصلة بدلاً من دمجها في رقم واحد غير مفسر.
ويتطلب التوصيف الكيميائي وصفاً مستقلاً. فإذا استخدم التقرير SEM/EDS، فينبغي تحديد هذه الطريقة وبيان ما إذا كانت النتائج نوعية أو كمية؛ كما ينبغي أن تحدد نتيجة الأكسجين الكلي الطريقة التحليلية وأساس العينة. وإذا استُخدم تحليل الصور، فيجب تسجيل المعايرة ومعايير التجزئة وتعريف حجم الجسيمات وطريقة التعامل مع الجسيمات المتلامسة والمساحة التي جرى تحليلها. وينبغي أن توضح نتيجة الشائبة القصوى ما إذا كان الحجم قد أُبلغ عنه بوصفه طولاً أو قطراً مكافئاً أو √area، وما إذا كان قد طُبق إجراء للقيم القصوى.
ومن دون هذه التفاصيل، فإن عبارة «فولاذ نظيف» تمثل نتيجة ناقصة. فقد يكون الرقم قابلاً لإعادة الإنتاج داخل مختبر واحد، لكنه يظل غير قابل للمقارنة مع تقييم مخططي، أو قيمة للأكسجين الكلي، أو تقدير للجسيم الأقصى أُجري وفق معيار آخر.
لماذا قد تفوّت التصنيفات التقليدية أكبر شوائب الإدراج وأندرها
لا يُعدّ تصنيف نظافة الفولاذ بيانًا مباشرًا بأن الصهرة تحتوي، على سبيل المثال، على شوائب من «الدرجة 1»، ومن ثمّ يكون لها حدّ أقصى معروف لحجم العيب. بل هو نتيجة لطريقة رصد محددة تُطبَّق على مساحة محددة من العينة. فإذا تغيّر التكبير، أو المساحة المفحوصة، أو فئة الشوائب، أو قاعدة إعداد التقارير، أو موضع أخذ العينة، فقد تتغيّر النظافة المُبلَّغ عنها من دون أن يطرأ أي تغيّر على الفولاذ نفسه.
وتكتسب هذه المسألة أهميتها القصوى في فولاذ المحامل، حيث قد يبدأ ضرر الكلال عند شائبة واحدة كبيرة على نحو غير اعتيادي، لا عند مجموعة الجسيمات ذات الحجم المتوسط. والشوائب غير المعدنية هي جسيمات غير قابلة للذوبان تتكوّن أثناء صناعة الفولاذ أو صبّه، وتُحتجز أثناء التصلّب. ويؤثر في سلوكها كلٌّ من تركيبها وحجمها وعددها وشكلها المورفولوجي وتوزيعها وموقعها. ويمكن أن يشير الأكسجين الكلي إلى العبء الإجمالي للأكاسيد، في حين يستطيع التحليل البصري الآلي أو SEM/EDS وصف الجسيمات الفردية؛ غير أن أيًّا من النتيجتين لا يُعدّ قابلًا للتبادل مع تصنيف المخططات.
المظهر المتوسط مقابل الحجم الأقصى للشائبة
تجيد التصنيفات المجهرية التقليدية وصف مظهر حقل الفحص النموذجي. لكنها أقل فاعلية في الإجابة عن سؤال مختلف: ما أكبر شائبة يُرجّح وجودها في كامل حجم المنتج؟
يوفّر ASTM E45-25 أربع طرق عيانية وخمس طرق مجهرية لتحديد محتوى الشوائب والإبلاغ عنه في الفولاذ المشغول. وتحدّد المخططات المرجعية المجهرية فيه أنواع شوائب A-كبريتيدية، وB-ألومينا، وC-سيليكاتية، وD-أكسيدية كروية. وعند تكبير قدره 100×، تستخدم المخططات صورًا لسلسلتين، رقيقة وكثيفة، ضمن مساحة حقل للعينة تبلغ نحو 0.50 mm². وينشئ هذا الإجراء مقارنة قابلة للتكرار، لكنه يقصر الرصد أيضًا على مساحة صغيرة مأخوذة بالعينة وعلى الفئات البصرية التي تحددها الطريقة.
ويظهر القيد نفسه في JIS G 0555:2020، رغم أن فئاته منظمة بطريقة مختلفة. فالفئة A تشمل الشوائب المتكوّنة نتيجة التشوه اللزج أثناء التشغيل، والفئة B تشمل الشوائب الحبيبية والمتقطعة، والفئة C تشمل الشوائب المتوزعة توزيعًا غير منتظم من دون تشوه لزج. وهذه فئات مورفولوجية وتوزيعية، وليست تعيينات كيميائية كاملة. ولا يثبت تصنيف B، بحد ذاته، أن كل جسيم هو ألومينا، تمامًا كما لا يثبت تصنيف D وفق ASTM وجود مركب أكسيدي واحد استنادًا إلى تحليل كيميائي.
قد تعجز تصنيفات ASTM وJIS التقليدية عن التمييز بين أنواع فولاذ المحامل شديدة النظافة التي تختلف في أكبر شوائبها. Limited evidence
وقد أوضحت الدراسة المحكمة التي فحصت تصنيفات نظافة JIS لفولاذ المحامل شديد النظافة سبب أهمية هذا التمييز. إذ أخفقت نتائج ASTM وJIS التقليدية في التمييز بين أنواع من الفولاذ اختلفت في أكبر شوائبها، حتى عندما بدت جميعها نظيفة بصورة استثنائية وفق إجراءات التصنيف الروتينية. وقد يترافق انخفاض العدد المتوسط أو المظهر الملائم في المخطط مع وجود جسيم واحد نادر ذي عواقب كبيرة. وإذا لم تتضمن حقول الفحص ذلك الجسيم، فإن التصنيف يسجل المظهر المعتاد، لا الطرف الأقصى لتوزيع الأحجام.
وهذه مشكلة أخذ عينات، وليست بالضرورة عيبًا في طريقة المخطط. فتصنيف المخطط يسأل عن مقدار محتوى الشوائب المرئي في حقل وفئة محددين مسبقًا. ولا يَعِد بتقدير أكبر جسيم في حلقة محمل أو قضيب أو صهرة إنتاج كبيرة. ويزداد احتمال العثور على شائبة نادرة بزيادة المساحة والحجم المفحوصين. ولا يستطيع اختبار يفحص بضعة مليمترات مربعة أن يقدّم المعلومات نفسها التي يقدّمها اختبار يمثّل إحصائيًا حجمًا كبيرًا من الفولاذ.

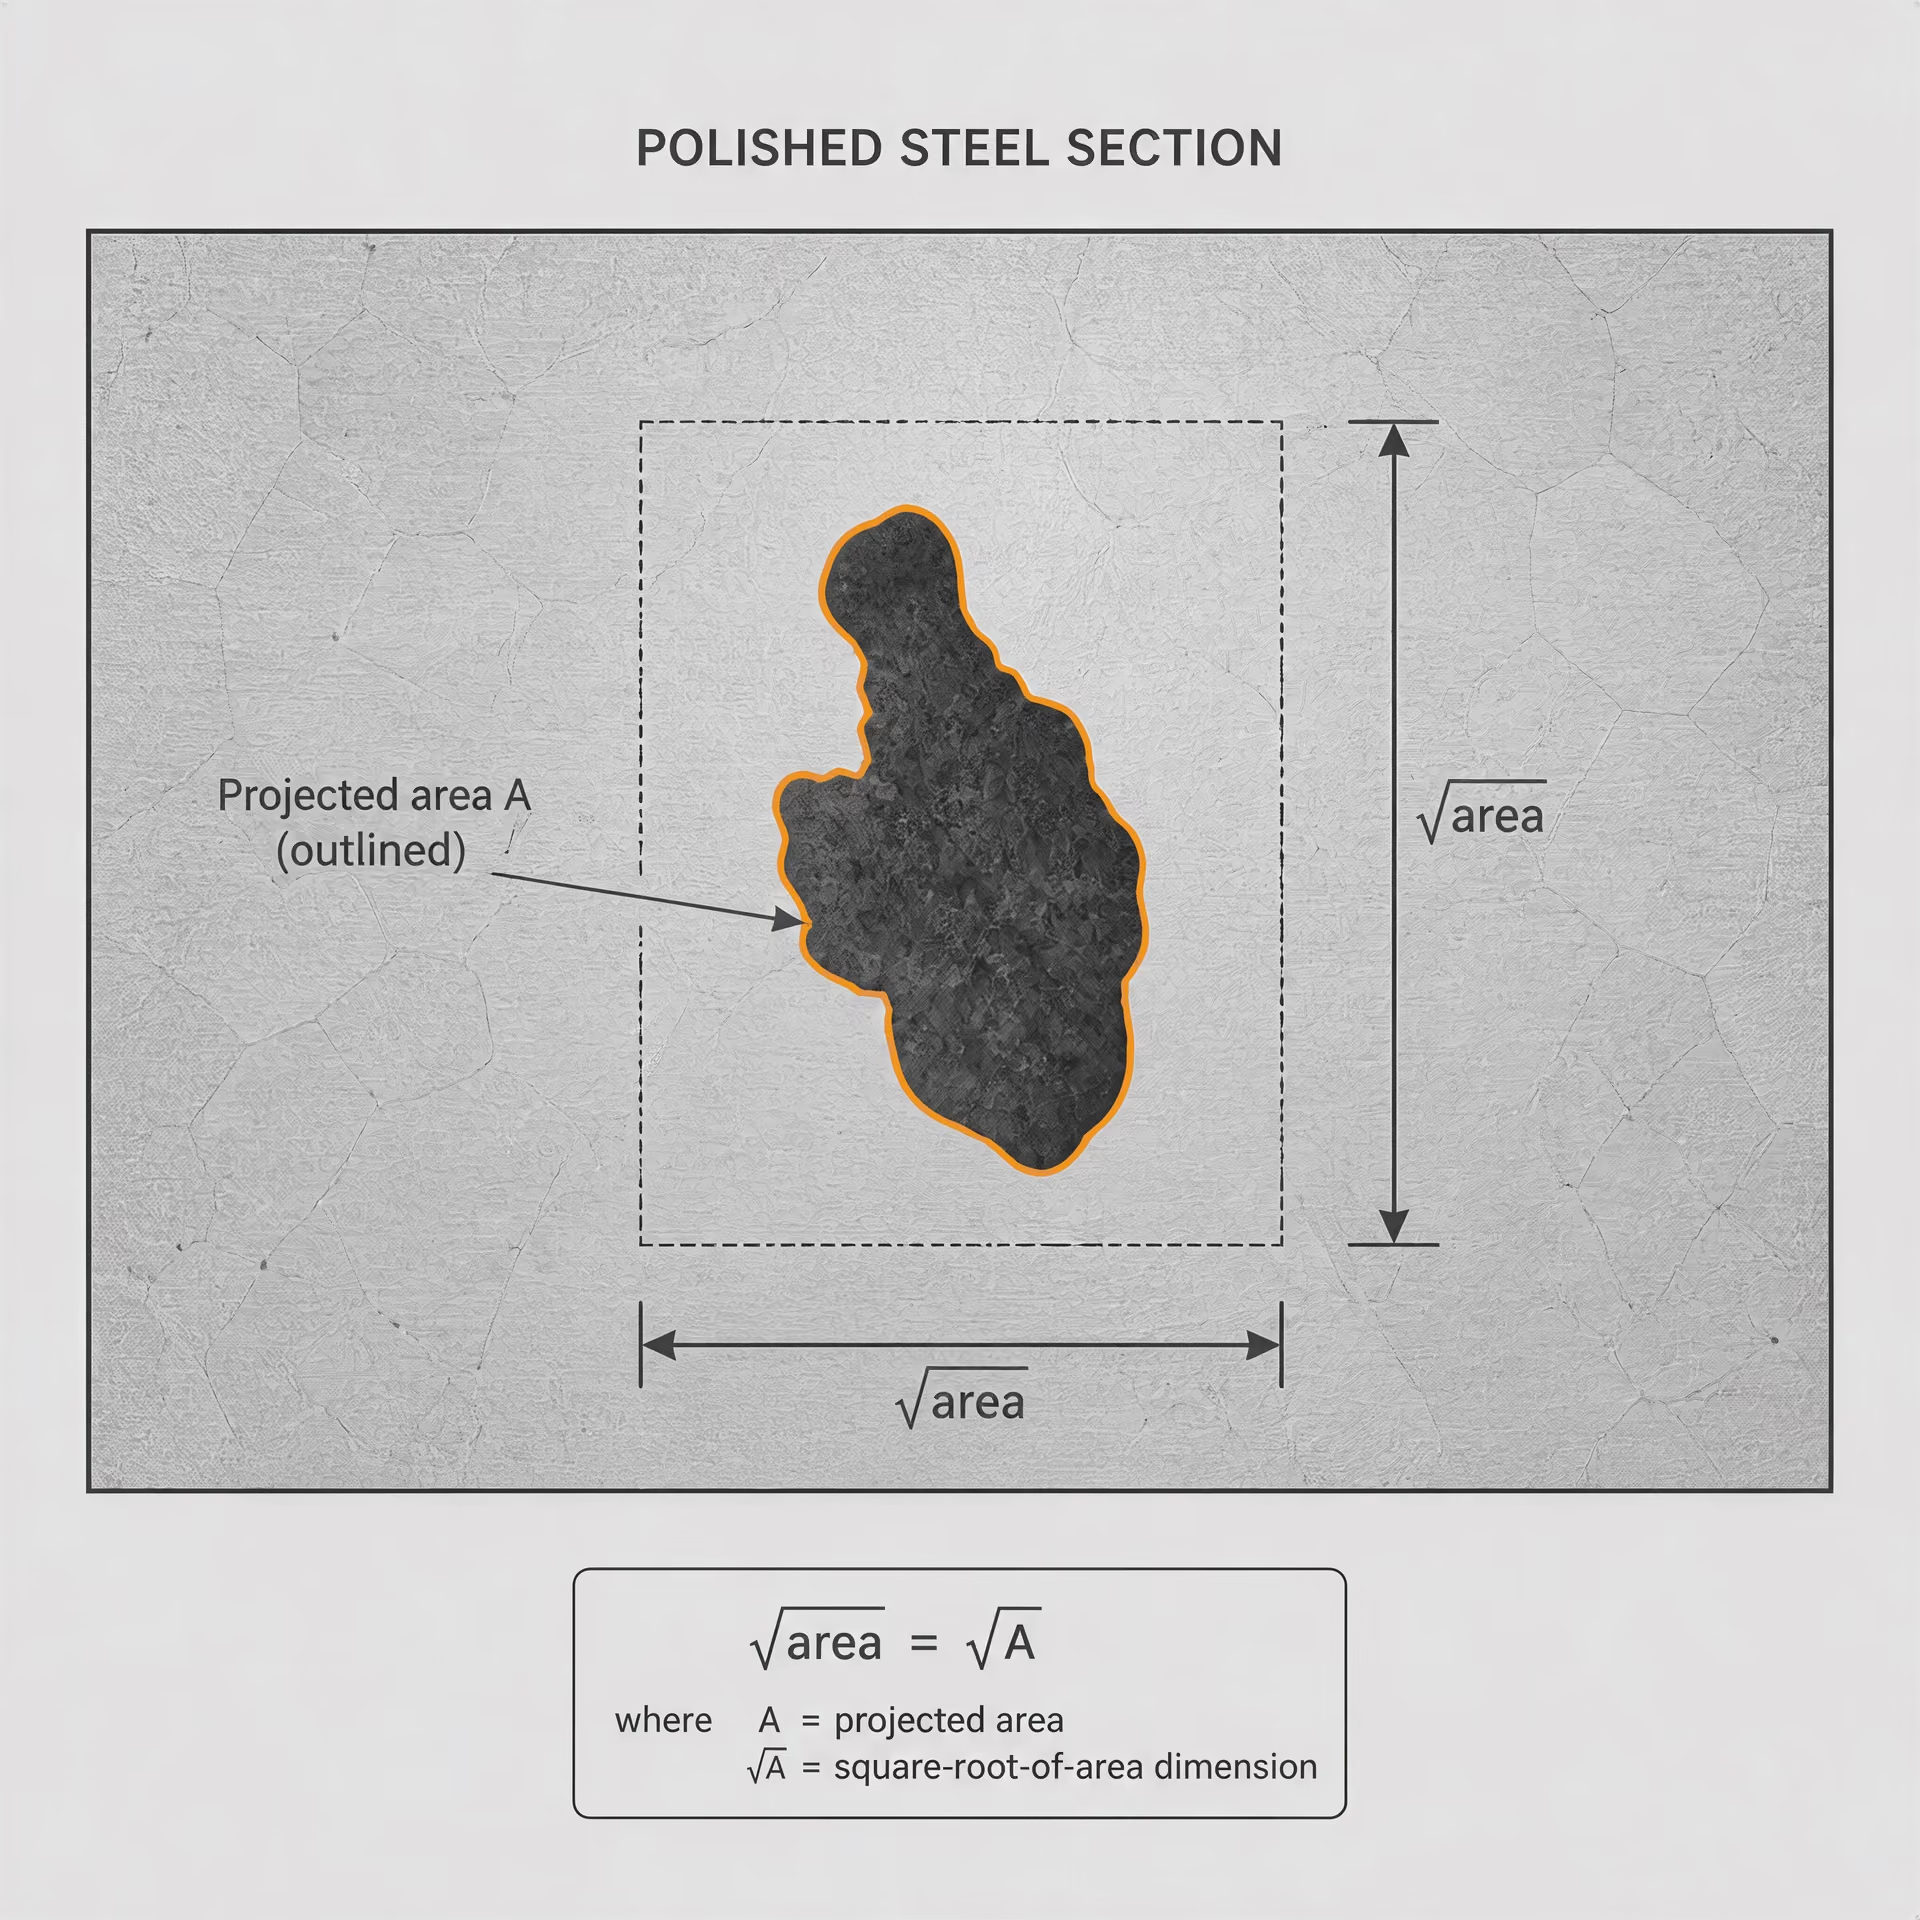
مفهوم √area
√area الجذر التربيعي للمساحة المسقطة ثنائية الأبعاد للشائبة على مقطع مصقول، ويُستخدم مقياساً عملياً للحجم في تحليل الشوائب ذات القيم القصوى والحساسة للتعب.
في تقييم الشوائب القصوى، غالبًا ما يُعبَّر عن الحجم الأقصى للشائبة بالرمز √area، ويُكتب على أنه الجذر التربيعي للمساحة المسقطة للشائبة. فإذا شغلت شائبة مساحة مقطعية مصقولة ، فإن معامل حجمها يكون
وإذا قِيست بالميكرومترات المربعة، أُبلغ عن √area بالميكرومترات. ومن ثم فإن شائبة دائرية تقريبًا ذات مساحة مسقطة تبلغ 400 µm² يكون لها √area = 20 µm. ولا يعني هذا المعامل أن الشائبة كروية، أو أن حجمها الفعلي ثلاثي الأبعاد قد قيس. بل هو واصف عملي ثنائي الأبعاد للعيب الذي يُظهره المقطع المصقول.
وقد أصبح هذا القياس مهمًا في تحليل الكلال الحساس للشوائب، لأن بدء التشقق يعتمد على ما هو أكثر من عدد الشوائب. إذ يمكن لأكسيد كبير وصلب وضعيف الترابط أن يُنشئ تركيزًا شديدًا للإجهاد محليًا، ولا سيما بالقرب من السطح أو في موضع يتعرض لإجهاد دوري مرتفع. وتظلّ كلٌّ من الهيئة والصلادة وعدم التطابق المرن وحالة المصفوفة المحيطة والموضع عوامل مهمة. ولا يحل √area محل هذه المتغيرات؛ بل يوفّر متغيرًا حجميًا متسقًا لمقارنة الجسيمات المرصودة الكبيرة على نحو غير اعتيادي.
واستخدمت دراسة فولاذ المحامل وفق JIS القيمة القصوى لـ √area بوصفها متغيرًا للقيم القصوى، بدلًا من معاملتها كمؤشر آخر لمتوسط النظافة. ويُعدّ هذا التغيير في السؤال حاسمًا. فبدلًا من السؤال عن عدد الشوائب الموجودة في حقل اعتيادي، يسأل المحلل عن سلوك أكبر القيم المرصودة مع زيادة المساحة المفحوصة، وعن الحجم الأقصى المتوقع عند مستوى مخاطر محدد.
ومن ثمّ، قد يحتوي فولاذ ما على عدد قليل من الشوائب إجمالًا، لكنه يظل بحاجة إلى الاهتمام لأن قيمة √area القصوى فيه مرتفعة. وعلى العكس، قد يحصل فولاذ يحتوي على مزيد من الكبريتيدات الصغيرة على عدد روتيني أقل ملاءمة، مع أن مخاطر الكلال التي يسببها قد تكون أقل من فولاذ يحتوي على عنقود واحد كبير من ألومينات الكالسيوم أو الألومينا. ولا تزال الكيمياء مهمة؛ إذ قد يميّز SEM/EDS بين الألومينا وألومينات الكالسيوم والسيليكات والكبريتيدات والشوائب الأكسيدية المعقدة التي يجمعها المخطط البصري ضمن فئة واحدة استنادًا إلى المظهر فقط.
ASTM E2283 وتحليل القيم القصوى
يتناول ASTM E2283-08(2019) تحليل القيم القصوى للشوائب غير المعدنية في الفولاذ. وهو يندرج ضمن اختصاص اللجنة الفرعية E04.09 التابعة لـ ASTM، التي تشمل أيضًا ASTM E45-25. ولذلك يقع المعياران ضمن المجال التقني نفسه في ASTM، لكنهما يجيبان عن سؤالين مختلفين بشأن القياس. إذ يوفّر ASTM E45 طرقًا راسخة لتحديد محتوى الشوائب والإبلاغ عنه، بينما يتناول ASTM E2283 المعالجة الإحصائية للشوائب النادرة والكبيرة.
ولا يكشف تحليل القيم القصوى بطريقة سحرية عن جسيم غير مرئي. فهو يقدّر توزيع القيم العظمى انطلاقًا من المشاهدات المقيسة، ولذلك تعتمد النتيجة على إعداد العينة، والمساحة المفحوصة، وخطة أخذ العينات، وحدّ الكشف، وعلى ما إذا كانت المشاهدات مستقلة وممثلة. وقد يُظهر المقطع الطولي المصقول الشوائب الممدودة بطريقة تختلف عن المقطع العرضي. وقد تكون الجسيمات القريبة من السطح أشد إضرارًا من الجسيمات العميقة داخل المقطع، في حين قد يُعدّ العنقود الكبير سمة واحدة أو عدة سمات، تبعًا لقاعدة تحليل الصور المستخدمة.
ولهذا السبب، لا يُعدّ كلٌّ من √area وASTM E2283 بديلًا عن جميع قياسات النظافة. فتظلّ تصنيفات المخططات مفيدة للمقارنة المورفولوجية الروتينية. ويمكن لتحليل الصور الآلي أن يكمّم العدد والطول والمساحة والتوزيع. كما يمكن لـ SEM/EDS تحديد التركيب. ويمكن لتحليل الأكسجين الكلي تتبّع مستوى الأكسجين في الكتلة الكلية. ويضيف ASTM E2283 وسيلة لتقدير أهمية أكبر المشاهدات وأندرها.
وينبغي تحديد السؤال العملي قبل الاختبار: هل الغرض هو مقارنة متوسط محتوى الشوائب، أم تحديد كيمياء الشوائب، أم التحقق من اتجاه إنتاجي، أم تقدير أكبر عيب ذي صلة بالكلال؟ قد يجيب التصنيف التقليدي عن السؤال الأول جيدًا، لكنه يجيب عن السؤال الأخير على نحو ضعيف. فالحقول ذات المظهر النظيف دليل على حالة تلك الحقول. وليست برهانًا على أن أكبر شائبة في الفولاذ صغيرة.
التحليل الآلي للشوائب: تحليل الصور، والمجهر الإلكتروني الماسح، والتوصيف بالأشعة السينية
المسح والتصنيف بمساعدة الحاسوب
يحوّل تحليل الشوائب بمساعدة الحاسوب مقطعًا مصقولًا من الفولاذ إلى صورة مقيسة بدلًا من أن يكون مجرد انطباع بصري. إذ تقوم كاميرا أو مجهر بمسح مساحة محددة، ويفصل الجسيمات عن مصفوفة الفولاذ بالاعتماد على التباين، ويسجل طول كل سمة مكتشفة وعرضها ومساحتها ونسبة أبعادها واتجاهها وموضعها. ويمكن للبرنامج بعد ذلك تصنيف الجسيمات بحسب شكلها أو وفق قواعد مستمدة من معيار مرجعي. وتُعد هذه طريقة أكثر قابلية للتكرار لجمع القياسات من مطالبة المشغّل بمقارنة مجال بصري بمخطط مطبوع، ولا سيما عندما تكون الشوائب كثيرة أو صغيرة أو موزعة على نطاق واسع.
لا تؤدي الأتمتة إلى إنشاء رقم عالمي لنظافة الفولاذ. يوفّر ASTM E45-25 أربع طرق عيانية وخمس طرق مجهرية لتحديد محتوى الشوائب والإبلاغ عنه في الفولاذ المشغول، وتجيب هذه الطرق عن أسئلة مختلفة. وتستخدم المخططات المرجعية المجهرية فيه فئات كبريتيد A، وألومينا B، وسيليكات C، وأكسيد كروي D، مع تصنيف السلاسل الرقيقة والثقيلة عند تكبير 100× على مجال عينة تبلغ مساحته نحو 0.50 mm². وهذه التسميات هي في الأساس فئات إبلاغ مورفولوجية، وليست تعريفات كيميائية مباشرة. فالجسيم المصنف على أنه شائبة من النوع B يمتلك شكلًا وترتيبًا يتوافقان مع هذه الفئة؛ ولا يثبت التصنيف أن كل جسيم يتكون كيميائيًا من ألومينا نقية.
يمكن لتحليل الصور إعادة إنتاج هذه القياسات القائمة على المخططات، لكنه يستطيع أيضًا الإبلاغ عن كميات يخفيها المخطط. فقد يعدّ آلاف الجسيمات، ويحسب توزيع الأحجام، ويرسم خرائط لمواضعها عبر المقطع، ويميّز بين خيوط الكبريتيد الممدودة والأكاسيد الكروية تقريبًا. ويسمح ISO 4967:2026 باستخدام المخططات المرجعية القياسية أو تحليل الصور لمنتجات الفولاذ المدرفلة أو المطروقة ذات نسبة اختزال لا تقل عن 3. ويحدد DIN EN 10247:2017 فحصًا مجهريًا أوروبيًا ذا صلة باستخدام صور قياسية، في حين يصنّف JIS G 0555:2020 الأنواع A وB وC وفقًا للتشوه والاستمرارية والتشتت، وليس وفقًا للتركيب الكيميائي.
ومع ذلك، تظل النتيجة معتمدة على قرارات معالجة الصورة. فقد يضمّن حدٌّ فاصل يكتشف هالة أكسيد خافتة خدوشَ التلميع أيضًا. وقد يؤدي ضبط الحد الفاصل على قيمة مرتفعة جدًا إلى استبعاد الشوائب الصغيرة. كما يغيّر التكبير، والإضاءة، والحفر، وضبط البؤرة، وقواعد التقسيم، والحد الأدنى لمساحة الجسيم، وطريقة التعامل مع الجسيمات المتلامسة، أعدادَ الجسيمات المُبلّغ عنها وتوزيعها. ومن الضروري إجراء معايرة باستخدام ميكرومتر منصة وعينات ضابطة؛ كما أن توافق حزمتين برمجيتين لا يثبت أن أيًا منهما قد حدّد كل شائبة.

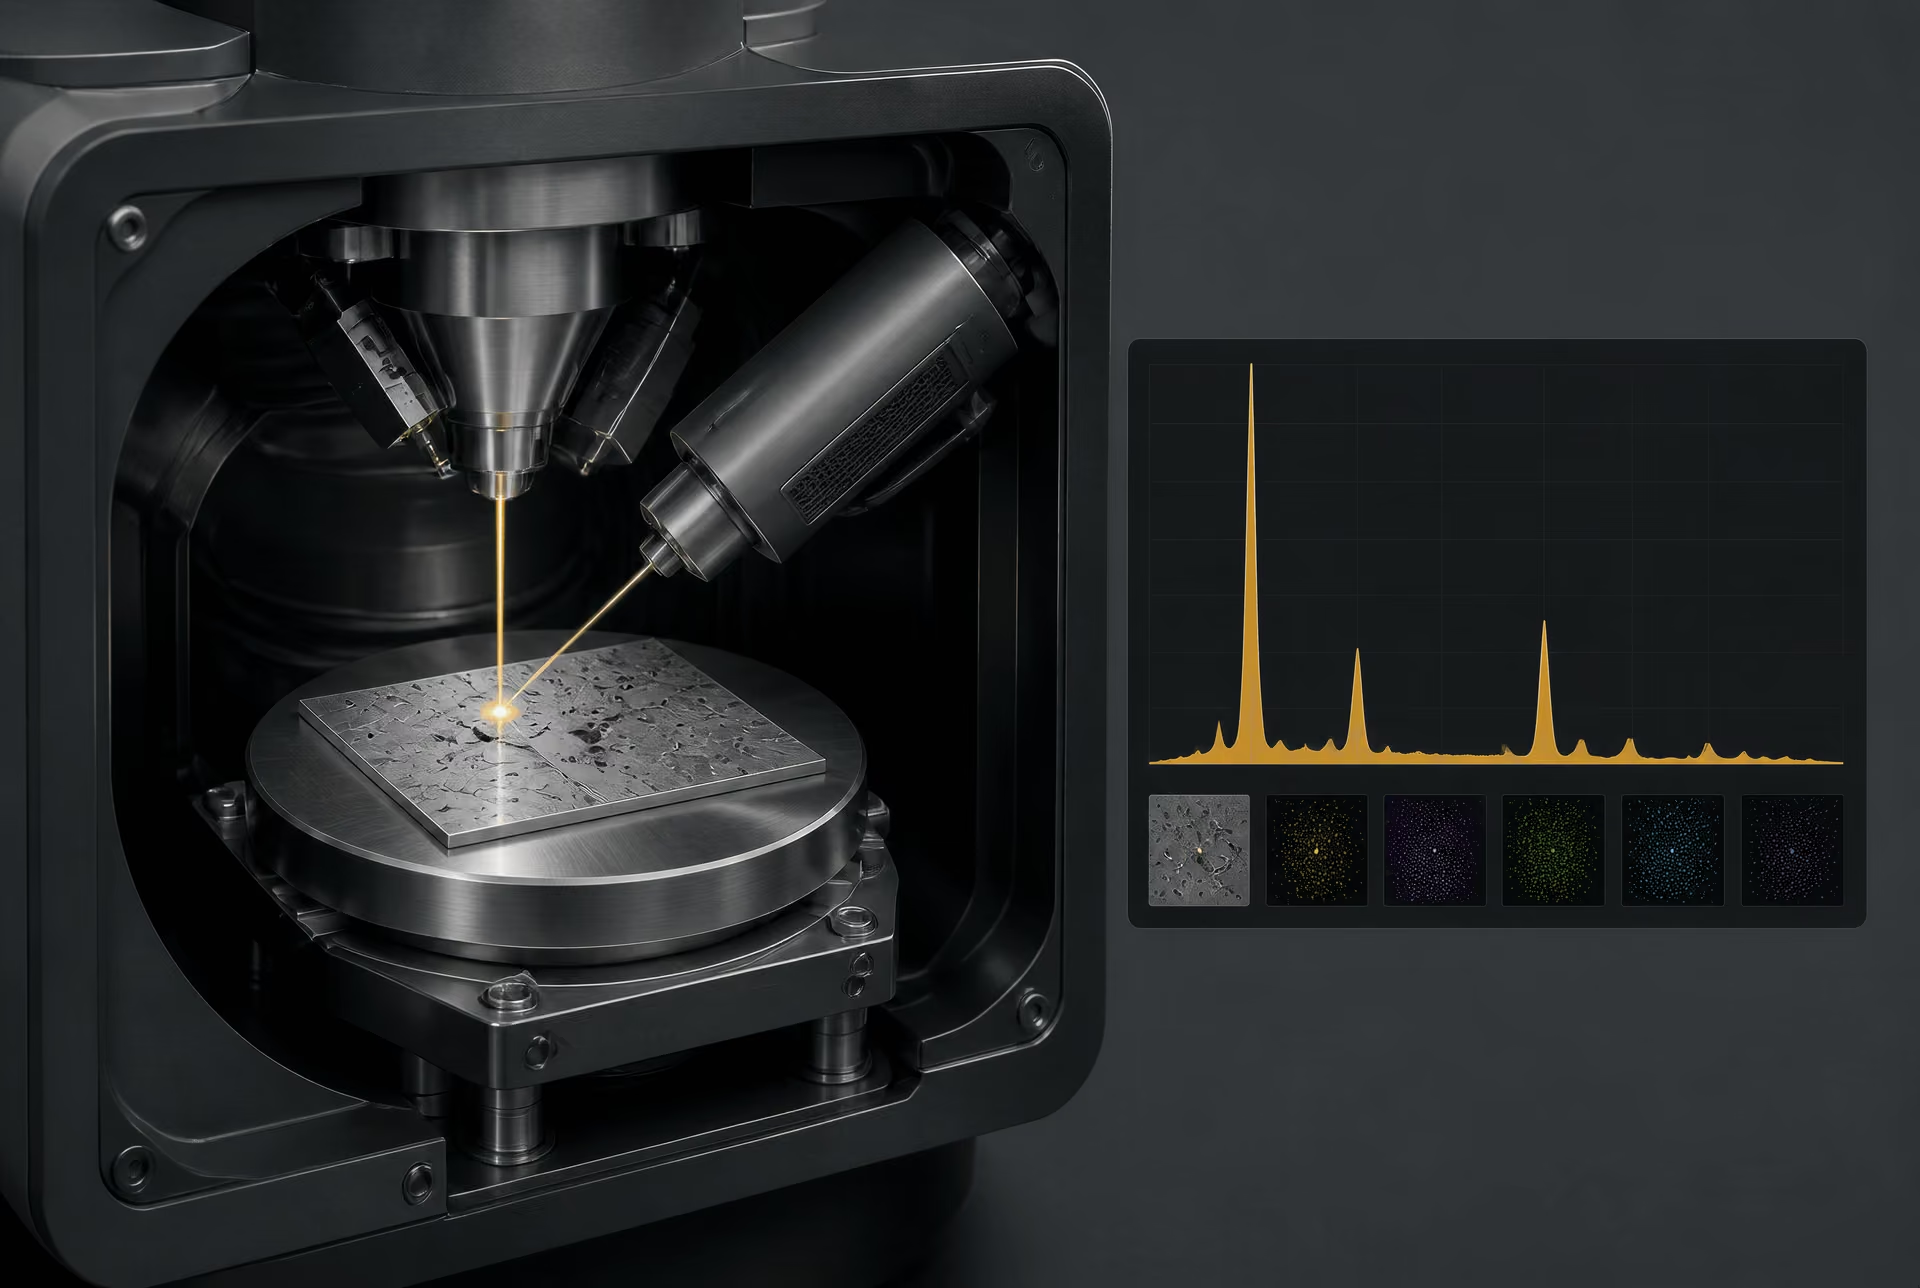
المجهر الإلكتروني الماسح مع التحليل بالأشعة السينية
يضيف المجهر الإلكتروني الماسح حساسية كيميائية إلى المعلومات الهندسية التي يوفرها التصوير البصري. ففي نمط الإلكترونات المرتدة، تبدو الأطوار ذات العدد الذري المتوسط الأعلى، عمومًا، أكثر سطوعًا من الفولاذ، بينما يبرز التصوير بالإلكترونات الثانوية شكل السطح. ويمكن لكاشف الأشعة السينية المشتتة للطاقة بعد ذلك جمع الأشعة السينية المميزة من جسيم محدد. وقد يشير الطيف الناتج إلى وجود المنغنيز والكبريت في كبريتيد المنغنيز، أو الألومنيوم والأكسجين في جسيم غني بالألومينا، أو الكالسيوم والأكسجين في ألومينات الكالسيوم، أو التيتانيوم والنيتروجين في نتريد التيتانيوم. ويمكن للتحليل أيضًا أن يكشف الجسيمات المختلطة أو الطبقية التي تبدو متشابهة في الصورة المجهرية البصرية.
ويُعد مشروع ASCAT المدعوم من DOE مثالًا مسمى على هذا النهج. فقد طوّر ASCAT نظامًا للمجهر الإلكتروني الماسح محكومًا بالحاسوب ومزودًا بتحليل بالأشعة السينية، من أجل توصيف الشوائب الفردية وربط حجمها وتركيبها وتوزيعها بنظافة الفولاذ الإجمالية. ولهذا التمييز أهمية. فالتصنيف القائم على الشكل وحده يسجل هيئة الشائبة بعد التشغيل والتلميع؛ أما التوصيف على نمط ASCAT فيسأل عن مكونات كل جسيم، وحجمه، ومواضع وجود الجسيمات ذات ذلك التركيب الكيميائي.
لا يُعد SEM/EDS تحليلًا كيميائيًا مثاليًا. فقد يمتد حجم التفاعل إلى أسفل شائبة صغيرة داخل مصفوفة الفولاذ، ولذلك قد يحتوي تحليل جسيم لا يتجاوز عرضه بضعة ميكرومترات على حديد من المادة المحيطة. كما يؤثر تلوث السطح وخشونته، وهندسة الكاشف، وجهد التسريع، واختيار المعايير، وتصحيحات المصفوفة في النتائج الكمية. وقد يصعب قياس العناصر الخفيفة بدقة، كما أن طيف EDS يدعم عادةً تحديد فئة تركيبية بدلًا من صيغة ستوكيومترية دقيقة. وقد يتطلب تأكيد وجود الأكسجين أو الكربون أو النيتروجين استخدام معايير مناسبة أو طرقًا تكميلية مثل التحليل الطيفي المشتت للطول الموجي.
يقيس تحليل الأكسجين الكلي كمية مختلفة تمامًا. فهو يقدّر إجمالي الأكسجين المحتجز في عينة فولاذ، بما في ذلك الأكسجين الموجود في شوائب الأكاسيد، وكذلك، تبعًا للإجراء وحالة العينة، الأكسجين الذائب أو المساهمات الأخرى الحاملة للأكسجين. ولا يحدد هذا التحليل كل شائبة على حدة، ولا يثبت مورفولوجيتها، ولا يحدد موضعها عبر المقطع، ولا يكشف ما إذا كان الأكسجين متركزًا في عدد قليل من تجمعات الألومينا الكبيرة. وعلى العكس، قد يفوّت المسح الآلي للصور الشوائب الواقعة تحت حد الكشف لديه، مع أنه يصف بالتفصيل مجموعة الجسيمات المرئية. ولذلك يكمل الأكسجين الكلي وتصوير الشوائب أحدهما الآخر، ولا يحل أحدهما محل الآخر.
ربط الشوائب الفردية بمجموعة الفولاذ
لا يكون الجسيم المقيس ممثلًا تلقائيًا للصهيرة أو الخيط المصبوب أو الكتلة شبه المصنعة أو القضيب النهائي. إذ تنفصل الشوائب وتتجمع أثناء التصلب، وتصطف أثناء الدرفلة، وقد تتكتل قرب خط المنتصف أو منطقة ربع السمك أو السطح أو مستوى أخذ عينات معين. وقد يتحكم الموضع في خطر الفشل حتى عندما يكون متوسط العدد منخفضًا. وتوضح ASTM B796 النقطة نفسها بالنسبة إلى المساحيق الحديدية المخصصة للحدادة بالمساحيق: إذ يؤثر تركيب الشوائب وحجمها وتوزيعها وموضعها تأثيرًا كبيرًا في المادة التي تقترب من الكثافة الكاملة.
الضوابط الدنيا للتحليل الآلي للشوائب
- اتجاه المنتج حدد اتجاه المقطع بالنسبة إلى الدرفلة أو الطرق.
- موضع المقطع سجّل ما إذا كان المسح قريباً من السطح، أو عند ربع السمك، أو عند الخط المركزي، أو في موضع آخر.
- المساحة المصقولة والتكبير حدد المساحة المفحوصة، وعدد المجالات، والتكبير، وحد الكشف.
- قواعد معالجة الصور وثّق تحديد العتبة، والتجزئة، والحد الأدنى لحجم الجسيمات، ومعالجة الجسيمات المتلامسة.
- الإبلاغ حافظ على الحجم الكامل والتوزيع المكاني بدلاً من الإبلاغ عن متوسط فقط.
تحدد الدراسة الآلية السليمة خطة أخذ العينات قبل إجراء المسح. فهي تحدد اتجاه المنتج، وموضع المقطع، والمساحة المصقولة، والتكبير، وحد الكشف، وعدد المجالات، وما إذا كانت الجسيمات التي تتقاطع مع الحافة ستُدرج. كما تسجل التوزيع الكامل بدلًا من الاكتفاء بمتوسط واحد. فقد يتصرف فولاذ يحتوي على كثير من الشوائب الصغيرة بطريقة مختلفة عن فولاذ يحتوي على عدد قليل من الجسيمات الكبيرة ذات المساحة الكلية نفسها من الشوائب.
وتعالج طرق القيم القصوى هذا الاختلاف. إذ تدرج اللجنة الفرعية E04.09 التابعة لـ ASTM المعيار ASTM E2283-08(2019)، المتعلق بتحليل القيم القصوى للشوائب اللافلزية في الفولاذ، إلى جانب ASTM E45-25. وأفادت دراسة محكّمة عن JIS بأن تصنيفات ASTM وJIS التقليدية قد تفشل في التمييز بين أنواع فولاذ المحامل فائقة النظافة، حيث قد تكون أكبر شائبة أهم من متوسط المجال. ويمكن تقييم أكبر حجم للشائبة، معبرًا عنه بـ √area، باستخدام إحصاءات القيم القصوى، بما يربط الجسيمات المرصودة بالطرف الأعلى المقدر للتوزيع بدلًا من الإيحاء بأن مسحًا محدودًا قد عثر على أكبر عيب ممكن.
تحسن الأتمتة الاتساق وحجم البيانات. لكنها لا تلغي خطأ أخذ العينات، أو اختيارات الحدود الفاصلة، أو متطلبات المعايرة، أو الحاجة إلى تفسير ما يعنيه التوزيع المُبلّغ عنه بالنسبة إلى المنتج وآلية فشله. ولذلك لا تتمثل النتيجة المفيدة في تصنيف واحد لـ«النظافة»، بل في قياس موثق لجسيمات محددة وفق طريقة محددة.
من بيانات النظافة إلى التفسير الهندسي
نتيجة النظافة ليست درجة عالمية تُسند إلى صهرة فولاذية. بل هي ملاحظة ناتجة عن عينة محددة، وطريقة تحضير محددة، ومساحة مفحوصة، وتكبير، ونظام تصنيف، وقاعدة لإعداد التقارير. فعلى سبيل المثال، يوفّر ASTM E45-25 أربع طرق للفحص العياني وخمس طرق للفحص المجهري لتحديد محتوى الشوائب والإبلاغ عنه في الفولاذ المشغول. ولا تجيب هذه الطرق عن السؤال نفسه بدقة. فقد يصف التقييم البياني المجال الأشد الذي جرى رصده وفق مقارنة محددة، في حين يمكن لتحليل الصور الآلي قياس عدد أكبر بكثير من الجسيمات والإبلاغ عن أبعادها وتواترها المكاني.
ولذلك يجب أن يربط التفسير الهندسي بين مجموعة الجسيمات المقاسة وآلية الفشل. فالفولاذ الذي يحتوي على شوائب أقل ليس بالضرورة أكثر أماناً في كل تطبيق، إذا كانت جسيماته المتبقية أكبر حجماً، أو أكثر زاوية، أو أكثر هشاشة، أو متركزة في منطقة حرجة. وعلى العكس، قد يكون لتعداد أعلى من الشوائب الصغيرة المستديرة تأثير مختلف عن تعداد أقل من تجمعات الألومينا الممدودة. ولا يمكن لرقم واحد أن يحافظ على كل هذه المعلومات.
التركيب والحجم والتوزيع والموقع بوصفها متغيرات منفصلة
يتحكم تركيب الشوائب في خصائص مثل الصلادة، ومقاومة الكسر، وقابلية التشوه، والالتصاق البيني مع مصفوفة الفولاذ. وقد يتشوه كبريتيد المنغنيز أثناء الدرفلة، منتجاً مجموعة ممدودة من النوع A وفق JIS G 0555:2020. وتكون جسيمات الألومينا صلبة وزاوية عموماً؛ وقد تتشوه السيليكات أو تتفتت أثناء التشغيل؛ أما الأكاسيد الكروية فلها استجابة شكلية مختلفة. وتُعد فئات المخطط A وB وC وD في ASTM E45 فئات إبلاغ مورفولوجية، وليست تحليلات كيميائية مباشرة. وتحدد المخططات المرجعية فيه أنواع A-كبريتيد، وB-ألومينا، وC-سيليكات، وD-أكسيد كروي، مع تقييم سلسلتي الشوائب الرقيقة والكثيفة عند تكبير 100× ضمن مجال تبلغ مساحته نحو 0.50 mm².
ويكتسب الحجم أهمية لأن تركيز الإجهاد يزداد كلما أصبحت الشائبة أكبر مقارنة بالبنية المجهرية المحيطة وبالمقطع الخاضع للحمل. وقد يهيمن أكبر جسيم على سلوك الكلال حتى عندما يبدو المجال المتوسط نظيفاً. ويؤدي متوسط القطر أو متوسط تعداد الشوائب إلى طمس ذيل توزيع الأحجام، أي الجزء الصغير الذي يحتوي على العيب الحرج. ولهذا السبب، يتناول ASTM E2283-08(2019)، الصادر في إطار اللجنة الفرعية ASTM Subcommittee E04.09، تحليل القيم القصوى. وفي فولاذ المحامل، غالباً ما يُعبَّر عن أقصى حجم للشائبة بالرمز √area، أي الجذر التربيعي لمساحة الإسقاط الخاصة بالشائبة، ويُقيَّم إحصائياً بدلاً من استنتاجه من مجال متوسط عادي.
والتوزيع متغير منفصل بدوره. فقد تكون الجسيمات مبعثرة بانتظام، أو مصطفة ضمن أشرطة الدرفلة، أو مجتمعة في عناقيد، أو متركزة قرب منطقة انفصال. ويمكن لصهرتين لهما المساحة الكلية نفسها للشوائب أن تعرضا مخاطر مختلفة لبدء التشقق، إذا كانت جسيمات إحداهما منفردة وكانت الأخرى على هيئة خيوط أو عناقيد. ويميز JIS G 0555:2020 بين شوائب النوع A المتشكلة بفعل التشوه اللدن أثناء التشغيل، والشوائب الحبيبية والمتقطعة من النوع B، والشوائب غير المنتظمة الموزعة من النوع C من دون تشوه لدن. وتصف هذه الفروق السلوك المكاني وسلوك التشوه، وليس كمية الجسيمات فحسب.
ويحدد الموقع ما إذا كانت الجسيمة معرضة لمجال إجهاد ضار. فقد تكون الشائبة القريبة من منطقة القص الأعظمي، أو منطقة تماس مسار التدحرج، أو سطح مشغول آلياً، أو منطقة متأثرة باللحام، أهم من جسيمة مساوية لها في الحجم تقع عميقاً داخل حجم يتعرض لإجهاد منخفض. ولذلك يجب أن يمثل موقع أخذ العينات هندسة المنتج واتجاه العملية. ويمكن للأكسجين الكلي أن يدل على العبء الكلي للأكاسيد، لكنه لا يحدد أي جسيمة هي الأكبر، أو مكان وجودها، أو ما إذا كانت تجمع ألومينا أم أكسيداً مستديراً. وتوفر تقنيات SEM/EDS، وتحليل الشوائب الآلي، والفحص الميتالوغرافي أجزاء مختلفة من هذه الإجابة.
فولاذ المحامل والتطبيقات الحساسة للكلال
يوضح فولاذ المحامل سبب عدم إمكانية اختزال النظافة في ترتيب واحد. إذ يعرّض كلال التماس التدحرجي حجماً صغيراً تحت السطح مراراً لإجهادات قص دورية وضغوطية مرتفعة. وقد تبدأ شائبة صلبة وزاوية أو تجمع من الشوائب تشققاً، في حين قد تتشوه شائبة أكثر ليونة وتنتج مجال إجهاد مختلفاً. والمقارنة ذات الصلة ليست مجرد القول إن «الصهرة A تحتوي على شوائب أقل من الصهرة B»، بل تتمثل في معرفة ما إذا كانت الصهرتان متقاربتين في التركيب الكيميائي، وأقصى قيمة √area، وتواتر العناقيد، والاتجاه، ودرجة موثوقية أخذ العينات في المادة عالية الإجهاد.
وقد تعجز تقييمات ASTM E45 وJIS التقليدية عن التمييز بين أنواع فولاذ المحامل فائقة النظافة، لأن فئات المخططات والمجالات المفحوصة قد لا ترصد الجسيمة القصوى النادرة التي تتحكم في العمر التشغيلي. ولذلك تناولت دراسة JIS المحكمة علمياً بشأن نظافة فولاذ المحامل أقصى حجم للشائبة باستخدام إحصاءات القيم القصوى. ويقدّر هذا النهج أكبر شائبة يُحتمل وجودها في حجم محدد انطلاقاً من مجموعة مقاسة؛ ولا يفترض أن مقطعاً مصقولاً صغيراً قد رصد كل عيب محتمل.
ويجب أن تظل ادعاءات الأداء مشروطة. فإذا كانت حالات الفشل تبدأ عند جسيمات أكسيد كبيرة، فقد يكون تحديد الحجم باستخدام القيم القصوى وتوصيف SEM/EDS أكثر إفادة من قياس الأكسجين الكلي. وإذا كانت الكبريتيدات الممدودة تتحكم في المطيلية المتباينة الخواص أو قابلية التشغيل الآلي، فينبغي منح الاتجاه وفئة التشوه وزناً أكبر. وإذا كان الكلال الذي يبدأ عند السطح هو العامل الغالب، فإن أخذ عينات قريبة من السطح والفحص المحدد الموقع يصبحان أساسيين. وينبغي أن تتبع الطريقة الآلية المشتبه بها.
الآثار المترتبة على الحدادة بالمساحيق وفق ASTM B796
يتناول ASTM B796 الشوائب غير الفلزية في المساحيق الحديدية المخصصة للحدادة بالمساحيق، حيث تؤدي عمليات الدمك والتلبيد والحدادة إلى إنتاج مادة قريبة من الكثافة الكاملة. وتتمثل نقطته الهندسية المركزية بوضوح في أن تركيب الشوائب وحجمها وتوزيعها وموقعها تؤثر بقوة في المادة الناتجة. فالشائبة الموجودة في مسحوق ليست مكافئة تلقائياً لشائبة موجودة في فولاذ مسبوك أو مشغول. إذ قد تقع داخل جسيم مسحوق منفرد، أو عند حد بين جسيمات المسحوق، أو في منطقة تغيرت أثناء التلبيد والحدادة.
ويؤثر التركيب في ما إذا كانت الجسيمة ستتشوه أو تتفتت أو تتفاعل أو تبقى كقطيعة هشة أثناء التكثيف. ويؤثر الحجم في مقياس المسام أو الشق المتبقي بعد الحدادة. ويؤثر التوزيع في ما إذا كانت العيوب معزولة أو مترابطة في سلسلة ضارة، بينما يحدد الموقع مدى قربها من المسامية المتبقية، وحدود الجسيمات السابقة، ومجال إجهاد الشد أو الكلال في المكوّن النهائي. وتقلل الكثافة القريبة من الكاملة من المسامية، لكنها لا تزيل أكسيداً حرارياً كبيراً أو تجمعاً مركزاً من الشوائب.
ولذلك ينبغي قراءة ASTM B796 بوصفه تحذيراً من نقل تقييم مخطط فولاذ مشغول مباشرة إلى مادة مشكلة بالحدادة من المساحيق. ويجب الربط بين مجموعة جسيمات المسحوق المقاسة وتاريخ معالجة الجزء النهائي. وقد يجمع التقييم المناسب بين الملاحظة الميتالوغرافية وتحليل الصور والتحديد الكيميائي، ثم يفحص ما إذا كانت الشوائب المكتشفة تتوافق مع منشأ الكسر أو أضرار الكلال. والنتيجة هي تفسير هندسي، وليست درجة عالمية للنظافة.
كيفية مقارنة النتائج عبر المعايير من دون إنشاء تكافؤات زائفة
إن تصنيف النظافة هو ملاحظة تنتج عن اختبار محدد، وليس درجة عالمية للمادة. ويمكن لمختبرين فحص فولاذ من الصهرة نفسها والإبلاغ عن نتائج مختلفة من دون أن تكون أيٌّ من النتيجتين غير صحيحة. وقد ينشأ الاختلاف عن سلسلة المخططات، أو مستوى العينة، أو المنطقة المفحوصة، أو التكبير، أو تعريفات الشوائب، أو طريقة التعامل مع جسيم كبير لكنه نادر.
يوضح ASTM E45-25 هذه النقطة. فهو يورد أربع طرق عيانية وخمس طرق مجهرية لتحديد محتوى الشوائب والإبلاغ عنه في الفولاذ المشغول (ASTM International, 2025). وتُسنِد طريقة المخطط المجهري فيه فئات شكلية—A وB وC وD—إلى مظاهر الكبريتيد والألومينا والسيليكات والأكسيد الكروي. وهذه الأحرف ليست تحديدات كيميائية مباشرة. فتصنيف “A” لا يثبت أن كل جسيم هو كبريتيد المنغنيز، تماماً كما أن تصنيف “D” لا يثبت كيمياء أكسيد معينة من دون تأكيد تحليلي.
أسئلة ينبغي طرحها قبل مقارنة التصنيفات
قبل وضع رقمين مُبلّغ عنهما في الجدول نفسه، سجّل ما يلي:
- المعيار والإصدار: هل جرى الحصول على النتيجة وفق ASTM E45-25 أو ISO 4967:2026 أو DIN EN 10247:2017 أو JIS G 0555:2020 أو SAE J422:201801 أو وثيقة أخرى؟ يمكن لتغيّر الإصدار أن يغيّر التعريفات والإجراء.
- شكل المنتج وتاريخ الاختزال: هل كانت المادة مدرفلة أو مطروقة أو على شكل قضيب أو صفيحة أو مطروقة بالمساحيق أو مسبوكة؟ ينطبق ISO 4967:2026 على المنتجات المدرفلة أو المطروقة ذات نسبة اختزال لا تقل عن 3. ولا ينبغي التعامل مع منتج مسبوك أو منتج خضع لتشغيل محدود كما لو أنه استوفى أساس أخذ العينات هذا.
- اتجاه العينة: هل كان المقطع طولياً أو عرضياً أو عبر السمك؟ إذ تعمل عملية التشغيل على إطالة كثير من الشوائب، ولذلك يمكن للفولاذ نفسه أن يُظهر أطوالاً وتوزيعات مختلفة على مستويات مختلفة.
- التكبير ومساحة المجال: تستخدم المخططات المرجعية لـ ASTM E45 تكبيراً قدره 100× ومساحة مجال للعينة تبلغ نحو 0.50 mm². ولا تعادل النتيجة المستندة إلى تكبير أو مساحة مفحوصة مختلفين النتيجةَ الأخرى تلقائياً.
- سلسلة التصنيف: هل كانت سلسلتا الشوائب الرقيقة والثقيلة متاحتين، أم أُبلغ عن سلسلة واحدة فقط؟ تمثل ملاحظة السلسلة الثقيلة عتبة مختلفة لمجموعة الشوائب عن ملاحظة السلسلة الرقيقة.
- تعريفات الفئات: يستخدم ASTM E45 أنواع مخططات A-كبريتيد وB-ألومينا وC-سيليكات وD-أكسيد كروي. أما JIS G 0555:2020 فيعرّف Type A بأنه شوائب تتشكل بفعل التشوه اللدن اللزج أثناء التشغيل، وType B بأنه شوائب حبيبية ومتقطعة، وType C بأنه شوائب موزعة بصورة غير منتظمة من دون تشوه لدن لزج. ولا تحمل الأحرف المشتركة معاني مشتركة.
- إعدادات تحليل الصور: في الأعمال المؤتمتة، سجّل تحديد العتبة، وقواعد التجزئة، والحد الأدنى للحجم القابل للكشف، وتعريف القطر المكافئ أو المساحة، وكيفية التعامل مع الجسيمات المتلامسة، وما إذا كانت المسام أو الخدوش قد استُبعدت.
- قياس الكيمياء: هل قيس تركيب الشوائب باستخدام SEM/EDS، أم استندت النتيجة فقط إلى الشكل المورفولوجي في الضوء المنعكس؟ إن الأكسجين الكلي مؤشر إجمالي للمادة، وليس عداً للشوائب الفردية أو تحديداً لهويتها.
كما أن الموقع مهم. فقد تنتج مجموعة موزعة من الأكاسيد الصغيرة وشائبة واحدة متجمعة بالقرب من سطح حرج للتعب عواقب هندسية مختلفة، حتى عندما يكون متوسط العدد متشابهاً. ويوضح ASTM B796:2020 النقطة العامة نفسها بالنسبة إلى المساحيق الحديدية المخصصة للطرق بالمساحيق، إذ يحدد التركيب والحجم والتوزيع والموقع بوصفها عوامل مهمة تؤثر في المادة القريبة من الكثافة الكاملة.
متى لا تكون درجات المخططات قابلة للنقل عددياً
ينبغي التعامل مع ASTM E45 وISO 4967 وDIN EN 10247 وJIS G 0555 وSAE J422 بوصفها طرقاً محددة، لا جداول ترجمة. ويحدد ISO 4967:2026 إجراءً ميكروغرافياً باستخدام المخططات المرجعية أو تحليل الصور، بينما يُعد DIN EN 10247:2017 المعيار الألماني والأوروبي للفحص الميكروغرافي باستخدام الصور القياسية. ولا تعني العلاقة بينها أن تصنيف ISO مقداره 1.0 يمكن تحويله حسابياً إلى تصنيف وفق DIN أو ASTM أو JIS.
ويحدد SAE J422:201801 ممارسة مجهرية للتحديد الكمي للنظافة، إلا أن صوره المجهرية لا يُقصد بها استخدامها مع درجات الفولاذ المعاد كبريتها أو فولاذ المحامل عالي الكربون الذي يُصنَّف عموماً باستخدام ASTM E45. ويمنع هذا القيد وحده وضع قاعدة تحويل عالمية.
كما أن أنظمة المخططات تضغط المعلومات. فهي تركز على مدى تشابه المجال المرصود مع صورة مرجعية، في حين يمكن للتحليل المؤتمت أن يقيس عدد الجسيمات ومساحتها وحجمها المكافئ ونسبة أبعادها وموضعها المكاني. وقد أظهر مشروع ASCAT قيمة المجهر الإلكتروني الماسح المتحكم فيه حاسوبياً والمقترن بالتحليل بالأشعة السينية، من خلال ربط حجم كل شائبة وتركيبها بتوزيعها. وهذه قياسات مختلفة، وليست نسخاً قابلة للتبادل من درجة واحدة.
وتكشف فولاذات المحامل شديدة النظافة عن المشكلة بوضوح. فقد أفادت دراسة محكّمة وفق JIS بأن تصنيفات ASTM وJIS التقليدية قد تفشل في التمييز بين هذه المواد، لأن المجالات المفحوصة تحتوي على عدد قليل من الشوائب المرئية. وفي هذه الحالة، قد يكون الحجم الأقصى للشائبة، معبَّراً عنه بـ √area ومقيَّماً بإحصاءات القيم القصوى، أكثر إفادة من متوسط درجة المخطط. ويتناول ASTM E2283-08(2019)، المدرج لدى اللجنة الفرعية E04.09 التابعة لـ ASTM إلى جانب ASTM E45-25، هذا النوع من تحليل القيم القصوى. ولا يُعد تقدير القيمة القصوى بديلاً عن تصنيف المخطط؛ فهو يجيب عن السؤال التالي: «ما الحجم المحتمل لأكبر شائبة في حجم أكبر من المادة؟»
نموذج للإبلاغ عن بيانات نظافة الفولاذ
ينبغي أن يحافظ التقرير القابل للدفاع عنه على الطريقة قبل عرض الرقم:
المادة: الدرجة، والصهرة، وشكل المنتج، وحجم المقطع، وتاريخ الاختزال. الطريقة: تعيين المعيار وإصداره؛ وطريقة التحضير؛ واتجاه العينة؛ والتكبير؛ ومساحة المجال أو المساحة الممسوحة؛ وعدد المجالات واختيارها. التصنيف: سلسلة المخطط أو تحليل الصور؛ وتعريفات الفئات؛ والتصنيف المرصود لكل فئة، بما في ذلك تعيين الرقيق/الثقيل عند الاقتضاء. الكيمياء: ما إذا كان SEM/EDS أو أسلوب آخر قد حدّد تركيب الشوائب؛ ولا تُذكر أطوار مثل MnS أو الألومينا أو ألومينات الكالسيوم أو السيليكات إلا عندما تكون قد قيسَت. الحجم والتوزيع: العدد، والكسر المساحي، ومقياس الحجم، ونسبة الأبعاد، والتكتل، والموقع. القيمة القصوى: الحجم الأقصى المرصود، وتعريف √area، وطريقة حساب فترة الثقة، والحجم أو المساحة التي أُخذت منها العينة. التفسير: اذكر صراحةً أن النتيجة تعتمد على الطريقة، ولا تحوّلها إلى معيار آخر من دون دراسة ارتباط مُثبتة الصلاحية.
يحافظ هذا التنسيق على الفصل بين التصنيف المرصود والكيمياء وتوزيع الأحجام ومخاطر القيم القصوى—وهي الفروق اللازمة لمقارنة البيانات من دون اختلاق تكافؤ.
المراجع
- [1] ASTM E45: Standard Practice for Determining the Inclusion Content of Steel. ASTM International standard, 2025. https://store.astm.org/standards/e45
- [2] ASTM E45 Adjunct Reference Charts for Inclusion Rating. ASTM International adjunct, 2025. https://store.astm.org/adje004502a.html