




Mit írnak le valójában az acél kifáradási tulajdonságai?
A kifáradás ismételt vagy ingadozó terhelés által okozott, fokozatosan kialakuló károsodás. Egy acélelem elviselhet a szakítószilárdságánál kisebb statikus terhelést, és mégis tönkremehet több ezer, több millió vagy akár több milliárd ciklus után. Minden egyes ciklus csak csekély mértékű képlékenységet, csúszást, repedésnövekedést vagy felületen, bemetszésnél, zárványnál vagy hegesztési varratlábnál bekövetkező károsodást okozhat. Ezek összegződő hatása a kifáradásos tönkremenetel.
A kifáradási élettartam, a kifáradási szilárdság és a tönkremenetel meghatározása
A kifáradási élettartam egy meghatározott eseményhez tartozó terhelési ciklusok száma. Ezt az eseményt pontosan meg kell adni, mivel a „tönkremenetel” nem mindig ugyanazt jelenti egy kifáradási vizsgálatban vagy tervezési számításban. Egyes vizsgálatok a teljes törésig eltelt ciklusokat számítják. Mások akkor fejeződnek be, amikor a repedés elér egy meghatározott hosszúságot, amikor a merevség egy rögzített százalékkal csökken, vagy amikor a próbatest már nem képes felvenni az alkalmazott erőt.

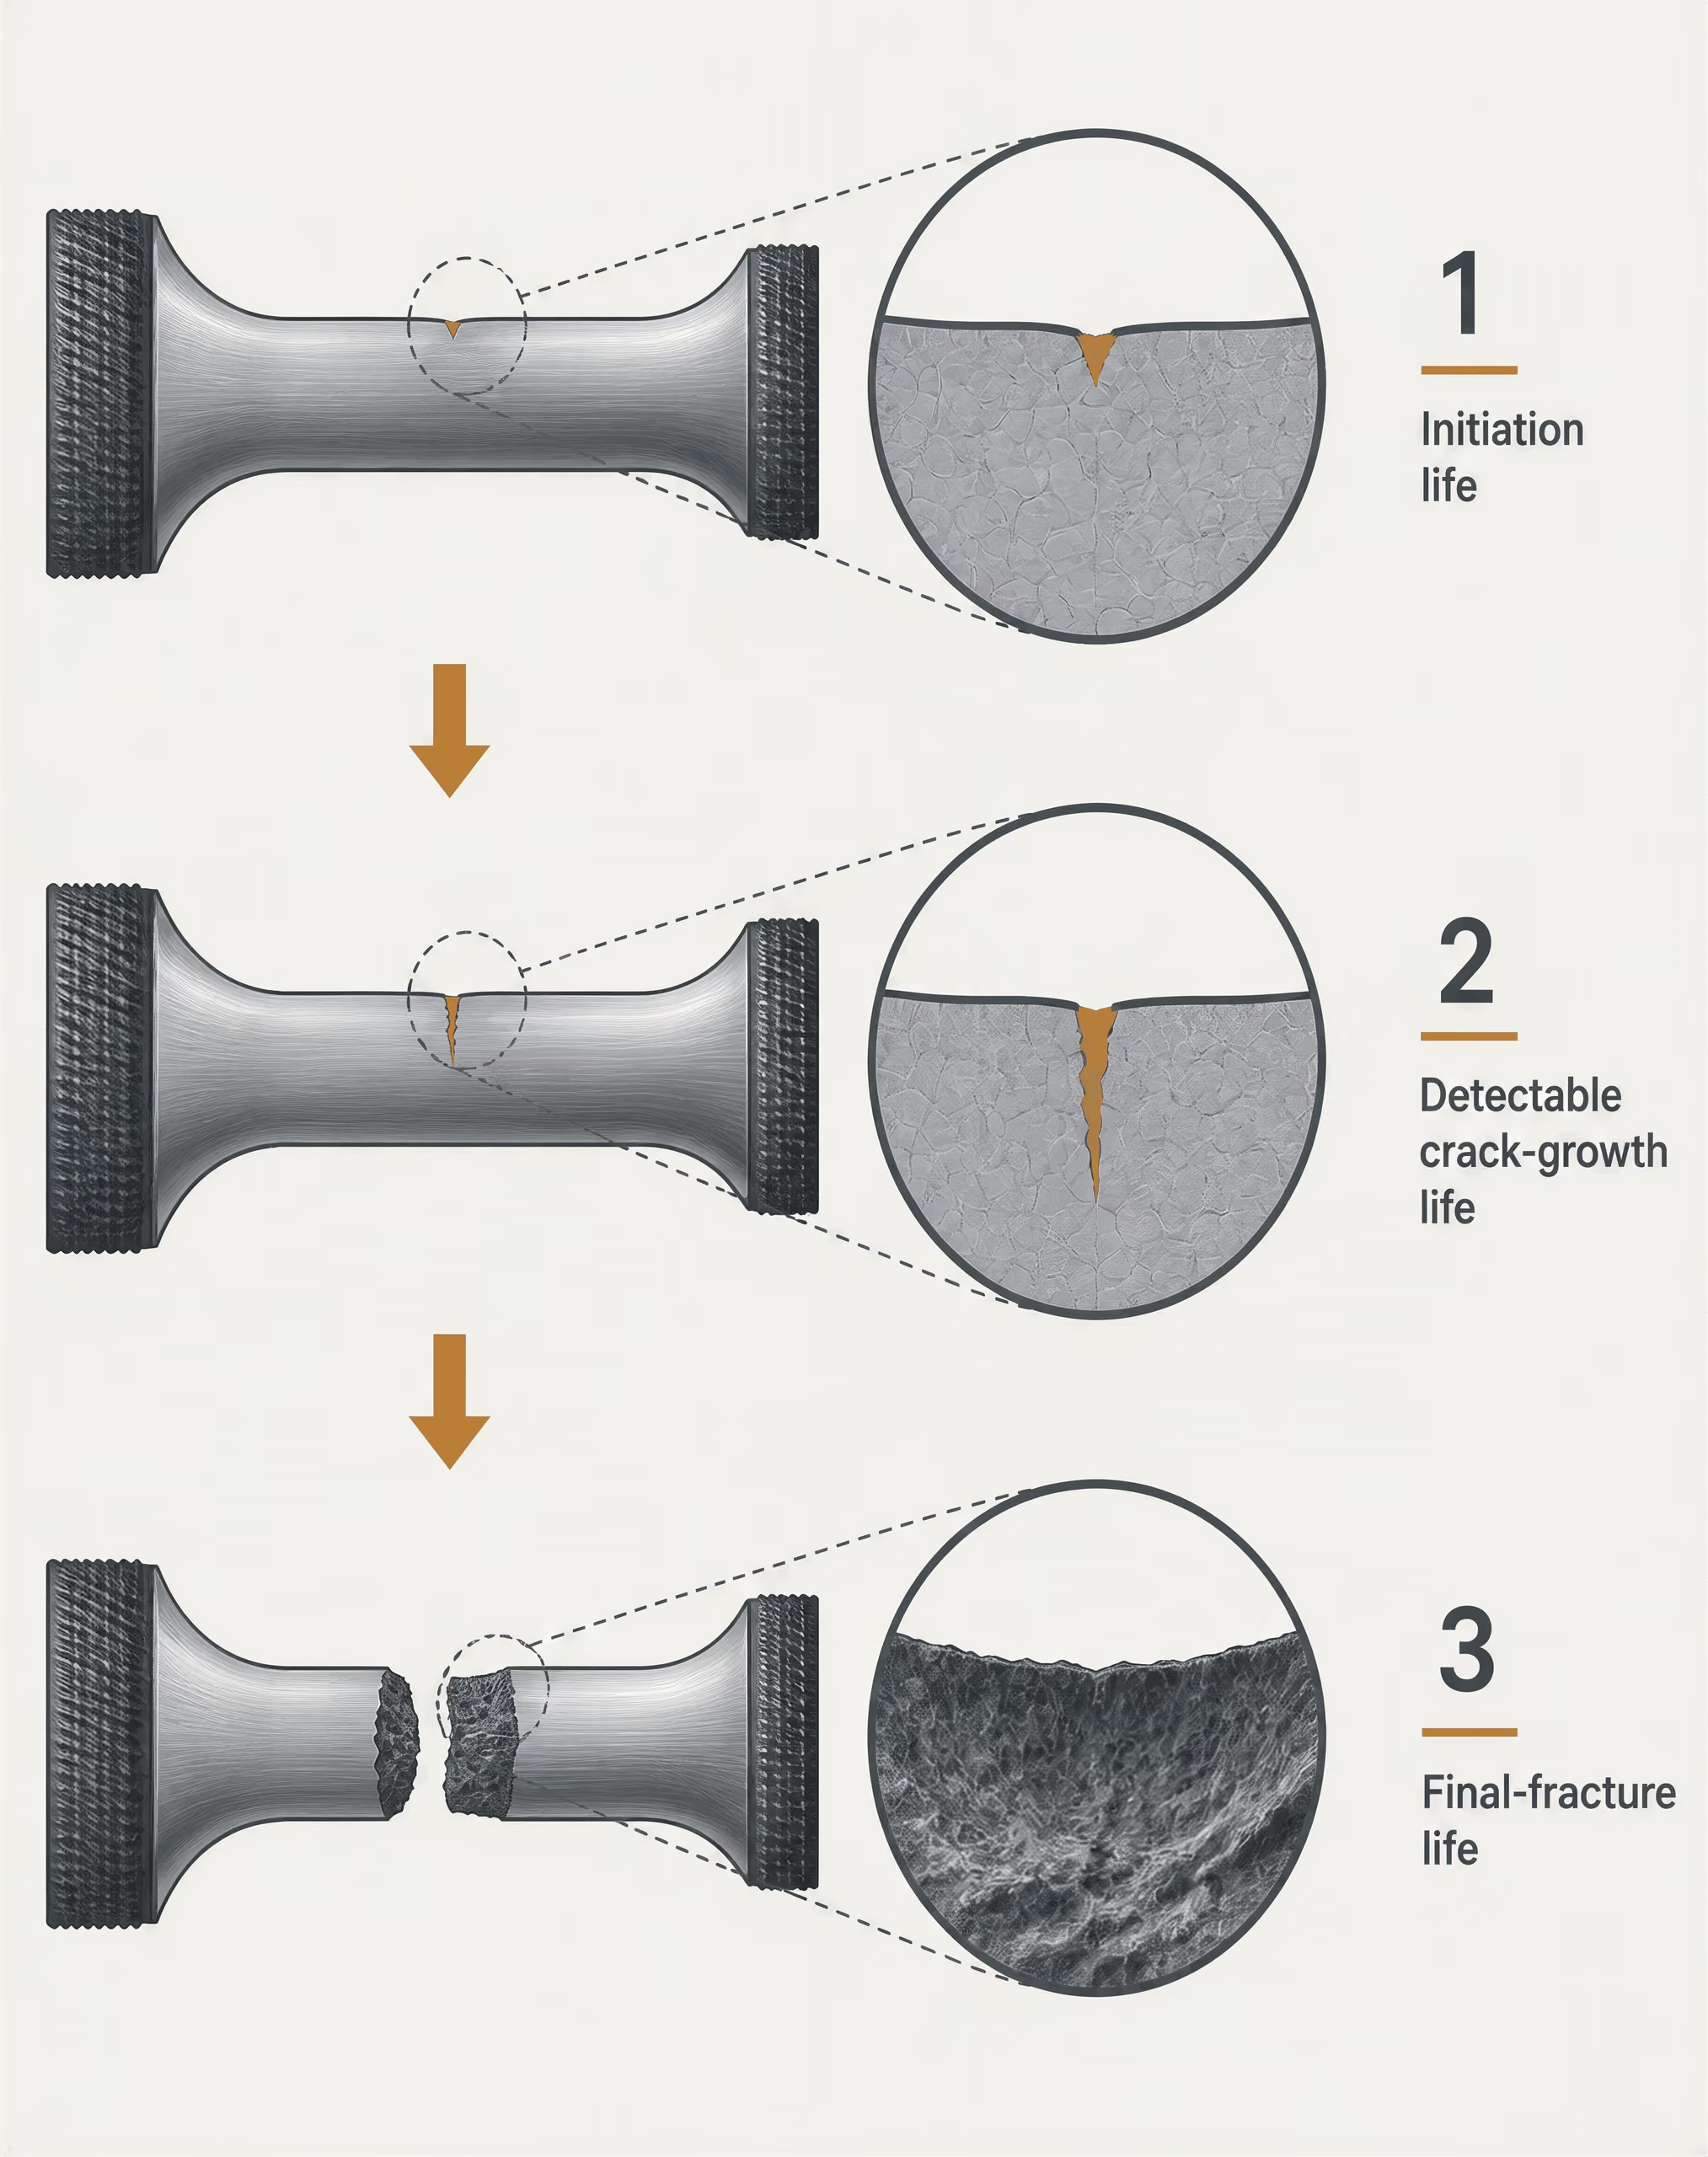
A kifáradási élettartam három szakasza
- Repedéskeletkezési élettartam A meghatározott méretű repedés kialakulásához szükséges ciklusok száma, rendszerint a felületen vagy feszültséggyűjtő helyen.
- Kimutatható repedésnövekedési élettartam A kezdeti repedésállapottól addig eltelt ciklusok száma, amíg a vizsgálat a repedést ki nem mutatja, vagy az el nem éri a meghatározott hosszúságot.
- Végső törési élettartam A repedés kimutatásától a labilis törésig vagy a szükséges teherbíró képesség elvesztéséig eltelt ciklusok száma.
Hasznos különbséget tenni három szakasz között:
1. A repedés keletkezéséig tartó élettartam: a meghatározott méretű repedés kialakulásához szükséges ciklusok száma, gyakran a felületen vagy feszültséggyűjtő helyen. 2. A kimutatható repedésnövekedésig tartó élettartam: az adott állapottól addig eltelt ciklusok száma, amíg az ellenőrzés megbízhatóan ki nem mutatja a repedést, vagy amíg az el nem éri a meghatározott hosszúságot. 3. A végső törésig tartó élettartam: a kimutatott repedéstől a stabilitását vesztett törésig vagy a szükséges teherbíró képesség elvesztéséig eltelt ciklusok száma.
Egy polírozott laboratóriumi próbatestben nem feltétlenül található előre létrehozott repedés, ezért a megadott élettartam magában foglalhatja a repedés keletkezését és terjedését is. A törésmechanikai vizsgálat kiindulhat feltételezett hibából, és csak a repedésterjedést számíthatja. Ezek az eredmények nem felcserélhetők.
A kifáradási szilárdság egy meghatározott kifáradási élettartamhoz és tönkremeneteli kritériumhoz tartozó feszültségszint. Egy vizsgálat például megadhatja azt a feszültségtartományt, amely ciklus után tönkremenetelt okoz. A kifáradási határ ennél szűkebb állítás: olyan feszültségszint, amely alatt a kiválasztott próbatest várhatóan nem megy tönkre a vizsgált vagy meghatározott élettartományon belül. Ez nem jelenti automatikusan azt, hogy az adott acélból készült minden alkatrésznek tartósan ez lesz a jellemző tulajdonsága.
A feszültség–élettartam módszer a feszültségamplitúdót vagy a feszültségtartományt a tönkremenetelig eltelt ciklusok számával ábrázolja, gyakran Basquin-típusú hatványfüggvénnyel. A Federal Highway Administration az acél S–N görbéit a feszültségtartomány és a tönkremenetelig eltelt ciklusok számának logaritmikus tengelyeken ábrázolt görbéiként írja le. Az ISO 1099:2017 szabvány meghatározza a környezeti hőmérsékleten, állandó amplitúdóval, axiális erővel és megadott feszültségviszonyok mellett végzett vizsgálatokat. Az ASTM E466-21 szabvány a szobahőmérsékletű levegőben, erővezérelt, állandó amplitúdójú axiális terhelésnek kitett, bemetszés nélküli és bemetszett fém próbatestek vizsgálatára vonatkozik. Ezek a feltételek határozzák meg az eredményt.
A feszültségviszony azért fontos, mert a minimális és maximális feszültség befolyásolja a repedés nyílását, a képlékenységet és a középfeszültség hatásait. A nulla és húzófeszültség közötti ciklus nem egyenértékű a teljesen megfordított ciklussal, még akkor sem, ha a feszültségamplitúdó azonos. A terhelési frekvencia, a hőmérséklet, a korrózió és a terhelési hullámforma szintén módosíthatja a mért élettartamot.
Miért különbözik a ciklikus terhelés a statikus szilárdságtól?
A folyáshatár és a szakítószilárdság meghatározott, monoton terhelési feltételek melletti ellenállást ír le. Önmagukban nem határozzák meg a kifáradási teljesítményt. Két, hasonló folyáshatárú acél eltérő S–N görbéket adhat a tisztaság, a zárványok, a hőkezelés, a szemc आगामी? struktúra, a maradó feszültség, a felületi állapot vagy a repedésterjedési viselkedés különbségei miatt. Ezzel szemben a szilárdság növelése nem garantálja a kifáradási élettartam arányos növekedését, ha a meghatározó hiba egy hegesztési varratláb, korróziós gödör, megmunkálási nyom vagy más bemetszés.
| Anyag vagy részlet | Mit azonosít a megjelölés | Miért nem jelzi önmagában a kifáradási élettartamot |
|---|---|---|
| ASTM A36 acél | A meghatározott minőségi és szilárdsági követelményeknek megfelelő acélminőség | A hegesztett részlet viselkedését a hegesztési profil és a maradó feszültség határozhatja meg |
| ASTM A572/A572M 50. minőségű acél | Meghatározott, nagyobb szilárdságú szerkezeti acélminőség | A névleges szilárdság nem határozza meg a bemetszés, a felület, a hegesztés vagy a korrózió hatását |
| ASTM A514/A514M lemez | Edzett és megeresztett, nagy szilárdságú lemez | A nagy szilárdság nem garantálja a kifáradási élettartam arányos javulását |
Az anyagminőségi jelölések jól szemléltetik ezt a korlátozást. Az ASTM A36 acél, az ASTM A572/A572M Grade 50 acél és a nemesített ASTM A514/A514M lemez eltérő előírt szilárdsági szintekkel és metallurgiai állapotokkal rendelkezik, azonban egy hegesztett részlet viselkedését inkább a hegesztési varrat alakja és a maradó feszültség határozhatja meg, mint az alaplemez névleges folyáshatára. Hegesztett kapcsolat esetében a kifáradási kategória általában a részlet kialakításához, a hegesztési varrat geometriájához, a feszültség irányához és a várható repedéshelyhez kapcsolódik.
Alacsony és közepes ciklusszám esetén a ciklikus képlékeny alakváltozás lehet a meghatározó, ezért a feszültség–élettartam görbénél megfelelőbb lehet az alakváltozás–élettartam módszer. Nagy ciklusszám esetén a névleges feszültség a folyáshatár alatt maradhat, miközben a bemetszésnél kialakuló helyi feszültség meghaladja a rugalmas becslést. A kifáradás tehát az ismétlődő helyi károsodással kapcsolatos, nem pusztán azzal, hogy a teljes keresztmetszet egyszer elérte-e a folyást.
A látszólagos kifáradási határ a vizsgált ciklustartománytól is függ. A 2019-es áttekintés, The gigacycle fatigue strength of steels: a review of structural and operating factors, arról számol be, hogy a kis szilárdságú acélok gyakran megközelítőleg vízszintes S–N-aszimptotát mutatnak, míg a nagy szilárdságú acélok esetében körülbelül cikluson túl egy második csökkenés is megjelenhet. Egy olyan görbét, amely ciklusig síknak látszik, nem szabad automatikusan ciklusig meghosszabbítani.
Anyagadatok, valamint alkatrész- és részletadatok
Az anyag S–N görbéje egy meghatározott próbatestre, gyártási állapotra, geometriára, környezetre, terheléstípusra, feszültségviszonyra és tönkremeneteli definícióra vonatkozó alapadat. Feltételes érvényű bizonyíték, nem pedig az anyagminőség egészére vonatkozó változtathatatlan állandó. Az ASTM E466-21 szabvány bemetszés nélküli és bemetszett próbatesteket egyaránt megenged, de az így kapott görbék a vizsgált kialakításokat írják le.
Egy valós alkatrész esetében további tényezők jelennek meg: a mérethatás, a felületi minőség, a maradó feszültség, a furatok, a menetek, az érintkezési terhelések, a tengelyeltérés, a helyi feszültségkoncentráció, a hőmérséklet és a korrózió. Egy laboratóriumi levegőben vizsgált, sima, polírozott próbatest eredménye megfelelő igazolás nélkül nem alkalmazható korrodált tengelyre, megmunkált bemetszésre vagy hegesztett varratlábú hídszerkezeti csatlakozásra.
A tervezési adatok gyakran részletspecifikusak. A Steel Construction Institute 2018-as NSC Technical Digest kiadványa a kifáradás értékelését sima acélelemekre, hegesztett kötésekre és hegesztett csatlakozóelemekre vonatkozó görbék alkalmazásával ismerteti; az adott részletre és meghatározott terhelési spektrumra vonatkozó kumulatív károsodást lineárisan összegzik. Hegesztett acélrészletek esetében az AISC híd-kifáradási kézikönyve a tervezési S–N görbéket a kifáradási élettartam logaritmikus adatainak átlagától két szórással lefelé helyezi el, ami körülbelül 97,5%-os túlélési valószínűségnek felel meg. Ez a statisztikai alsó határ tervezési döntés, nem pedig új metallurgiai tulajdonság.
A változó amplitúdójú üzemi terhelés egy további különbséget is bevezet. Egy alkatrészt számos kisebb ciklus mellett időnként nagy feszültségtartományok is érhetnek, ezért a becsült élettartam a teljes spektrumtól és az alkalmazott károsodási szabálytól függ; ez általában lineáris kumulatív károsodásértékelés. A releváns kérdés ezért nem az, hogy „Mekkora ennek az anyagminőségnek a kifáradási határa?”, hanem az, hogy „Melyik vizsgálati vagy tervezési görbe képviseli ezt a részletet, ezt a terheléstörténetet, ezt a környezetet és az előírt tönkremeneteli kritériumot?”
Az S–N-görbék előállítása és értelmezése
Az S–N-görbe a ciklikus feszültség és a kifáradási élettartam közötti kapcsolatot írja le. Az „S” jelentheti a feszültségamplitúdót, a névleges feszültséget vagy a feszültségtartományt, míg az „N” egy meghatározott tönkremeneteli eseményhez tartozó ciklusok számát jelöli. Ez nem az acél univerzális tulajdonsága. Egy görbe egy megadott próbatesthez, feszültségviszonyhoz, terhelési módhoz, felületi állapothoz, hőmérséklethez és statisztikai feldolgozáshoz tartozik.

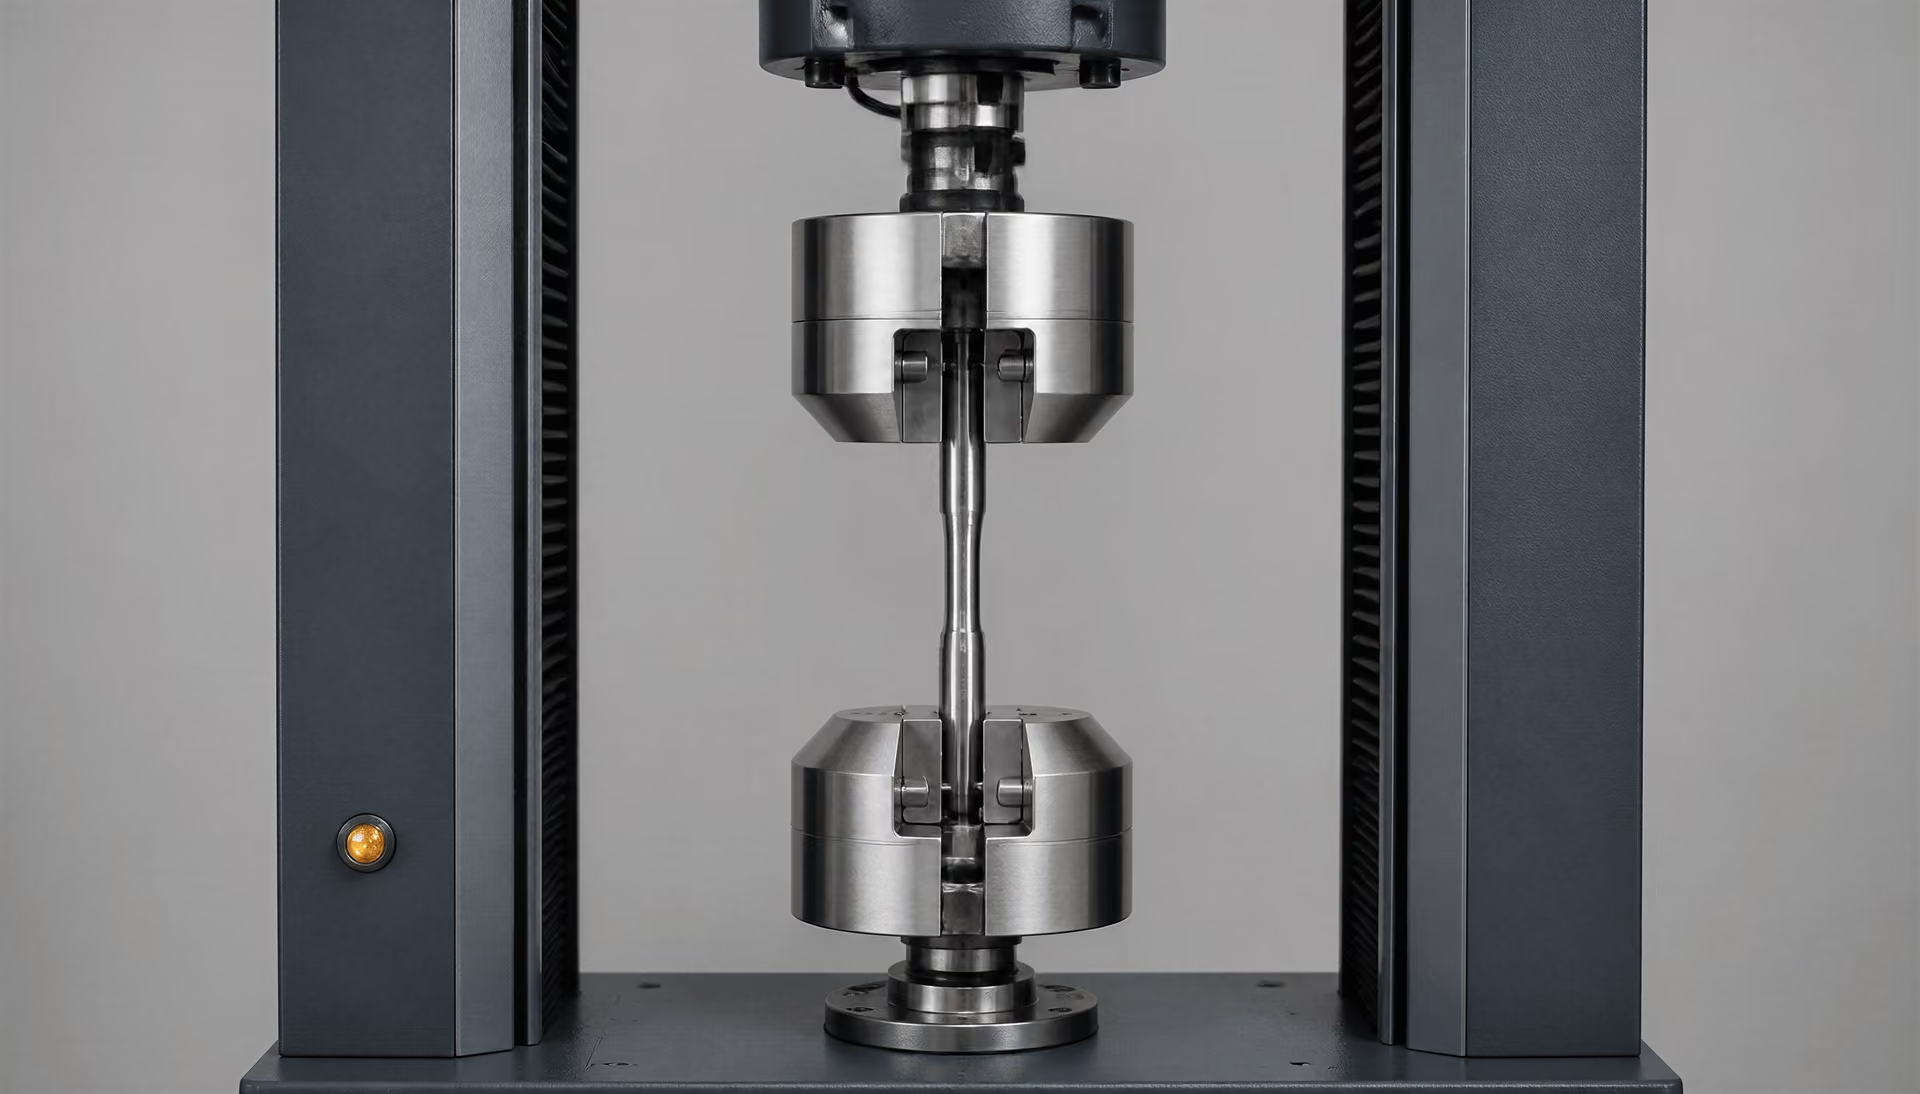
A feszültség–élettartam módszer és a Basquin-típusú összefüggések
A feszültség–élettartam, más néven S–N-módszer azon alapul, hogy a próbatesteket ismételt terhelésnek vetik alá mindaddig, amíg el nem törnek, vagy el nem érik a meghatározott kifutási feltételt. A hagyományos kísérlet során egy gép állandó amplitúdójú, erővezérelt axiális terhelést alkalmaz. Több próbatestet vizsgálnak különböző feszültségszinteken, és minden eredmény egy ponttal járul hozzá az alkalmazott feszültség és a tönkremenetelig elviselt ciklusok számának kapcsolatához.
A maximális és a minimális feszültség között változó ciklikus feszültség esetén a feszültségtartomány:
A feszültségamplitúdó a tartomány fele:
A középfeszültség:
a feszültségviszony pedig:
| Mennyiség | Meghatározás | Mit ír le |
|---|---|---|
| Feszültségtartomány, Δσ | σmax − σmin | A ciklushatárok közötti teljes változás |
| Feszültségamplitúdó, σa | Δσ/2 | A feszültségtartomány fele |
| Középfeszültség, σm | (σmax + σmin)/2 | A ciklus átlagos feszültségszintje |
| Feszültségviszony, R | σmin/σmax | A legkisebb és a legnagyobb feszültség közötti kapcsolat |
Ezek a mennyiségek ugyanazon ciklus különböző jellemzőit írják le. Az értékű vizsgálat teljesen váltakozó feszültséget jelent, azonos húzó- és nyomócsúcsokkal, valamint nulla középfeszültséggel. A pozitív feszültségviszony azt jelzi, hogy mindkét határérték húzófeszültség maradhat. Azonos feszültségtartományú két vizsgálat eltérő élettartamot eredményezhet, ha középfeszültségük, és ezáltal feszültségviszonyuk különbözik.
Gyakran alkalmazott illesztett összefüggés a Basquin-típusú hatványfüggvény:
vagy a feszültségtartomány alkalmazása esetén:
ahol , illetve illesztett állandó, a kitevő pedig rendszerint negatív. Logaritmust véve egyenes vonalú összefüggést kapunk:
Az egyenlet a mért tartomány modellje, nem pedig minden acélállapotra érvényes fizikai törvény. Az illesztett együtthatók az acélminőségtől, a hőkezeléstől, a próbatest geometriájától, a feszültségviszonytól, a felületi megmunkálástól és a választott tönkremeneteli kritériumtól függően változnak. A 2024-es áttekintés, a Fatigue Life Assessment of Steel Structure, A State-Of-The-Art-Review ezt a feszültség–élettartam-ábrázolást a szokásos hatványfüggvényes formaként azonosítja, miközben különbséget tesz a kifáradási szilárdság, a kifáradási élettartam, a repedéskezdeményeződés és a repedésterjedés között. Egy S–N-vizsgálat általában a megadott tönkremeneteli feltételig eltelt élettartamot rögzíti; automatikusan nem különíti el a repedés kezdeményezésével és növekedésével töltött ciklusokat.
Ezért egy sima, bemetszés nélküli próbatest anyagalapot szolgáltathat anélkül, hogy egy szerkezetet is reprezentálna. Egy megmunkált bemetszés növeli a helyi feszültséget, egy hegesztett csatlakozás pedig hegesztési lábvéget, hegesztési gyököt, maradó feszültséget, helyi geometriát és lehetséges hibákat vezet be. A korrózió, a reve, az érdesség, a próbatest mérete, a hőmérséklet és a terhelés típusa szintén módosíthatja az eredményt. A tömöracél-, hegesztettkötés- és hegesztettcsatlakozás-részletekhez saját kifáradási adatok vagy kellően indokolt korrekciók szükségesek.
Logaritmikus tengelyek, feszültségtartomány és tönkremenetelig elviselt ciklusok
A hagyományos S–N-diagram egyik logaritmikus tengelyén a feszültséget vagy a feszültségtartományt, a másikon pedig a tönkremenetelig elviselt ciklusok számát ábrázolják. A Federal Highway Administration az acél kifáradási ellenállását olyan görbékkel írja le, amelyek logaritmikus tengelyeken ábrázolják a feszültségtartományt a tönkremenetelig elviselt ciklusok számának függvényében. Mindkét tengelyen azonos távolságok azonos arányokat, nem pedig azonos számbeli növekményeket jelentenek. A -ről ciklusra történő vízszintes elmozdulás ugyanakkora vizuális távolságot foglal el, mint a -ról ciklusra történő elmozdulás.
Erre a skálázásra azért van szükség, mert a kifáradási élettartam gyakran több nagyságrendet fog át, miközben a feszültségszintek ehhez képest mérsékeltebb mértékben változnak. A lefelé tartó egyenes azt jelenti, hogy a ciklikus feszültség kis mértékű csökkenése az élettartam jelentős növekedésével járhat. Az ábrázolt jelölést azonban továbbra is a definíciójával együtt kell értelmezni: a -n alapuló görbe nem hasonlítható közvetlenül a -n alapuló görbéhez, kivéve, ha figyelembe veszik a kettő közötti kettő faktoros eltérést és a feszültségviszony feltételeit.
Egyes acéloknál hosszú élettartamok esetén megközelítőleg vízszintes S–N-aszimptota figyelhető meg. A 2019-es áttekintés, The gigacycle fatigue strength of steels: a review of structural and operating factors, arról számol be, hogy ez a viselkedés kis szilárdságú acéloknál gyakori, míg a nagy szilárdságú acélok körülbelül ciklus felett egy második csökkenést is mutathatnak. Következésképpen nem biztonságos minden acélminőséghez egyetlen kifáradási határértéket rendelni. A látszólagos határérték tükrözheti a vizsgált élettartamtartományt, a belső zárványokat, a felületi állapotot vagy a vizsgálat statisztikai felbontását.
Kifutási eredmény Olyan vizsgálati eredmény, amelynél a próbatest a tervezett ciklusszámot meghibásodás nélkül teljesíti, anélkül hogy teljesülne a meghatározott tönkremeneteli kritérium. A kifutási eredmények cenzorált megfigyelések, nem pedig a végtelen kifáradási élettartam bizonyítékai.
A kifutásként megjelölt eredmény azt jelenti, hogy a próbatest a kijelölt ciklusszámig nem teljesítette a vizsgálat tönkremeneteli kritériumát. Ez nem bizonyítja, hogy törés soha nem következhetne be. A kifutási eredmények cenzorált megfigyelések, és befolyásolják a görbeillesztést, különösen akkor, ha sok próbatest túléli a tervezett vizsgálati időtartamot. Az ismételt vizsgálatok jelentősége abban áll, hogy a névlegesen azonos próbatestek különböző élettartamok mellett mennek tönkre. Az átlagos trend, a szórási sáv és a tervezési alsó határérték eltérő kérdésekre ad választ.
A hegesztett részletek tervezési S–N-görbéi a kifáradási élettartam logaritmikus adatainak átlagától két szórással lejjebb helyezhetők el, ami a megadott feltételezések mellett körülbelül 97,5%-os túlélésnek felel meg. Strong evidence
Hegesztett acélrészletek esetében az AISC Manual for Repair and Retrofit of Fatigue Cracks in Steel Bridges című kézikönyve szerint a tervezési S–N-görbéket a logaritmikus átlagos kifáradásiélettartam-adatok alatt két szórással helyezik el, ami a megadott statisztikai feltételezések mellett körülbelül 97,5%-os túlélési valószínűségnek felel meg. Ez az alsó határgörbe egy részletkategóriára vonatkozó tervezési konvenció, nem pedig az alaplemez univerzális tulajdonsága.
Az ISO 1099:2017 és az ASTM E466-21 vizsgálati feltételei[2] ISO 1099:2017: Metallic materials — Fatigue testing — Axial force-controlled method. International Organization for Standardization. 2017.
Az ISO 1099:2017 a fémes próbatesteken, környezeti hőmérsékleten, állandó amplitúdójú, axiális, erővezérelt kifáradási vizsgálatokat határozza meg az alkalmazott feszültség és a tönkremenetelig elviselt ciklusok száma közötti összefüggések meghatározására, megadott feszültségviszonyok mellett. A szabvány a vizsgálat keretrendszerét határozza meg; az eredményül kapott görbe továbbra is az alkalmazott próbatesthez és feltételekhez kötődik. A „környezeti hőmérséklet” nem jelenti azt, hogy a hőmérséklet lényegtelen. A közölt vizsgálatnak azonosítania kell a tényleges vizsgálati környezetet és minden jelentős hőmérséklet-változást.
Az ASTM E466-21 levegőben, szobahőmérsékleten végzett, bemetszés nélküli és bemetszett fémes próbatestek erővezérelt, állandó amplitúdójú axiális kifáradási vizsgálataira vonatkozik. Ez lehetővé teszi a különböző próbatestformák összehasonlítását, de egy bemetszett próbatest eredményét nem szabad egy bemetszés nélküli anyaggörbével felcserélhetőnek tekinteni. A bemetszés geometriája megváltoztatja a helyi feszültségteret, és módosíthatja a repedéskezdeményeződést.
Egyik szabvány sem teszi önmagában a vizsgálatot alkalmassá egy szerkezeti elem minősítésére. A megfelelő beállítás alapvető fontosságú, mert az axiális erőre ráadódó hajlítás megváltoztathatja a helyi feszültséget, és érvénytelenítheti a tervezett terhelési feltételt. A terhelési frekvenciát közölni és szabályozni kell, mivel a melegedés, a környezeti kölcsönhatás, a gépdinamika és a sebességérzékeny hatások befolyásolhatják az élettartamot; a szabvány létezéséből nem szabad egyetlen frekvenciára következtetni. A próbatest méretei, a megmunkálás iránya, a felületi megmunkálás, a befogás, az acélminőség és a gyártási előzmények, a feszültségviszony, valamint a tönkremenetel definíciója szintén az eredmény részét képezi.
Üzemi állapot értékelésekor a mérnökök a megfelelő tömör vagy hegesztett részlethez illeszkedő görbét választanak, és az alkalmazott terhelési spektrumot feszültségciklusokká alakítják. A Steel Construction Institute 2018-as NSC Technical Digest kiadványa olyan kumulatív károsodásértékelést ismertet, amelyben a károsodást egy adott részletre vonatkozóan lineárisan összegzik. Ez a számítás csak akkor értelmezhető, ha a névleges vagy helyi feszültség definíciói, a részlet geometriája, a ciklusszámok és az S–N-görbe kompatibilis feltételezéseken alapulnak. A laboratóriumi görbe bizonyíték. Önmagában azonban nem ad engedélyt arra, hogy a szerkezetben figyelmen kívül hagyják a csatlakozást, a bemetszést, a hegesztést, a felületet vagy a spektrumot.
Miért nem jelezhető előre a kifáradási élettartam pusztán az acélminőség alapján
Az acélminőség a kémiai összetétel, a szilárdság és a gyártási követelmények meghatározott tartományát jelöli; nem határoz meg egyetlen, minden üzemi körülmény között érvényes kifáradási teljesítményt. Az ASTM A36, az ASTM A572 Grade 50 és az ASTM A514 például jelentősen eltér egymástól folyáshatár és szakítószilárdság tekintetében, kifáradási élettartamuk azonban nem rangsorolható pusztán a szakítószilárdság alapján. A kifáradásos törést a helyi geometriai jellemzőn fellépő ciklikus feszültség, a repedés keletkezése és a repedés terjedése határozza meg. Ezeket a jellemzőket gyakran inkább a hegesztési varratláb, a megmunkálási nyom, a zárvány vagy a korróziós gödör befolyásolja, mint az alapanyag névleges szilárdsága.
Ezért egy anyag S–N-görbéje egy meghatározott próbatestre, gyártási eljárásra, geometriára, terhelési módra, feszültségarányra és környezetre vonatkozó alapadat. Nem helyettesíti általánosan sem az alkatrészvizsgálatokat, sem a tervezési részletadatokat.
Szilárdsági szint, mikroszerkezet és a gigaciklus-tartomány
A folyáshatár növelheti a kifáradási szilárdságot sima, polírozott próbatestek esetén, különösen akkor, ha a törést a repedés keletkezése szabályozza. A javulás azonban nem arányos. A hőkezelés módosítja a szemcseméretet, a martenzit- és bainittartalmat, a karbideloszlást, a keménységi gradienseket és a zárványokra való érzékenységet. Következésképpen azonos minőségjelölésnek megfelelő két különböző acélolvasztás eltérő szórást eredményezhet a kifáradási vizsgálatokban. A hidegalakítás növelheti a felületi keménységet, miközben húzómaradó feszültséget hagyhat vissza, vagy csökkentheti a duktilitást egy kritikus helyen.
Hosszú élettartamok esetén a szokásos feltételezés különösen megbízhatatlanná válik. A The gigacycle fatigue strength of steels: a review of structural and operating factors című, 2019-es áttekintő tanulmány szerint a kis szilárdságú acéloknál az S–N-görbe rendszerint megközelítőleg vízszintes aszimptotához tart. Ebben a tartományban a ciklusszám további növekedése nem teszi szükségessé a feszültség folyamatos csökkentését olyan egyszerű módon, ahogyan azt egy megszakítás nélküli Basquin-féle hatványfüggvény sugallná. A nagy szilárdságú acélok ettől eltérően viselkedhetnek: az áttekintő tanulmány az S–N-görbe hozzávetőleg cikluson túli második csökkenésének lehetőségét írja le. A nemfémes zárványoknál, gyakran a felület alatt bekövetkező belső repedéskeletkezés az egyik magyarázata ennek a nagyon nagy ciklusszámú tartománynak.
Ez a különbség fontos a forgógépek, a rugók, a vasúti alkatrészek és más olyan részegységek esetében, amelyeknek több száz millió vagy akár több milliárd ciklust kell elviselniük. Az vagy ciklusnál leállított vizsgálat esetleg nem tárja fel a később fellépő törési mechanizmust. Ezzel szemben az egyik adathalmazból levezetett vízszintes „tartóssági határ” nem vihető át automatikusan egy másik acélra, felületi állapotra vagy zárványeloszlásra.
Az ISO 1099:2017 a kiválasztott feszültségarányok mellett, környezeti hőmérsékleten végzett, állandó amplitúdójú, axiális, erővezérelt kifáradási vizsgálatot ír elő. Az ASTM E466-21 a bemetszés nélküli és bemetszett fémes próbatestek levegőben, szobahőmérsékleten végzett, erővezérelt, állandó amplitúdójú axiális vizsgálatát tárgyalja. Ezek a feltételek meghatározzák, mit jelent a kapott görbe. Nem reprodukálják azonban minden üzemi terhelés hatását. A feszültségarány, a húzás–nyomás a hajlítással vagy csavarással szemben, a középfeszültség, a terhelési sorrend és a változó amplitúdójú károsodás mind eltolhatja a mért összefüggést.
Bemetszések, mérethatások és helyi feszültségkoncentráció
A névleges feszültség gyakran nem a megfelelő feszültség a repedéskeletkezés előrejelzéséhez. Furaton, reteszhoronyban, menetgyökben, éles lekerekítésnél, hegesztési varratlábon vagy megmunkálási barázdában az elasztikus feszültségkoncentráció a helyi váltakozó feszültséget a keresztmetszeti átlagérték fölé emeli. Ha képlékenység alakul ki, akkor az elasztikus névleges feszültség helyett a helyi alakváltozás időbeli lefolyása szabályozhatja az élettartamot. Ilyenkor a nagy szilárdságú acélminőség elveszítheti a sima próbatesten mutatott előnyének jelentős részét, mivel bemetszésérzékenysége és csökkent duktilitása következtében egy kis hiba is nagyobb következményekkel járhat.
Az alkatrész mérete szintén módosítja az eredményt. A nagyobb térfogat több zárványt vesz mintavételbe, és több lehetséges repedéskeletkezési helyet tartalmaz; a nagyobb felület pedig nagyobb teret biztosít karcolások, gödrök és tökéletlen beolvadások kialakulásához. A feszültséggradiensek egy nagy alkatrészben kedvezőtlenebbek lehetnek, a nagy igénybevételnek kitett térfogat pedig sokszorosan meghaladhatja egy laboratóriumi próbatestét. Ezek statisztikai és mechanikai mérethatások, nem pusztán geometriai méretezési összefüggések.
A tömör acél és egy szerkezeti részlet közötti különbséget a tervezési gyakorlat kifejezetten megkülönbözteti. A Federal Highway Administration az acél kifáradási ellenállását olyan S–N-görbékkel írja le, amelyek logaritmikus tengelyeken a feszültségtartományt a törésig elviselt ciklusszám függvényében ábrázolják. A Steel Construction Institute 2018-as NSC Technical Digest kiadványa meghatározott tömöracél-, hegesztettkötés- és hegesztettcsatlakozás-részletekre kidolgozott görbéket ismertet, a kumulatív károsodást pedig a vonatkozó részletre értékeli. Hegesztett acél esetében az AISC hídfáradási kézikönyve a tervezési S–N-görbéket a logaritmikus átlagos kifáradásiélettartam-adatok alatt két szórással helyezi el, ami megközelítőleg 97,5%-os túlélési valószínűségnek felel meg. Ez a statisztikai alsó korlát nem önmagában az acéllemez tulajdonsága. Magában foglalja a vizsgálati adatokkal jellemzett részlet minőségét és geometriáját is.
Ezért egy sima ASTM-próbatest megfelelő minősítés nélkül nem helyettesíthet egy hegesztett hídszerkezeti csatlakozást. A hegesztési varratláb sugara, az alámetszés, a maradó feszültség, az alakváltozás, a varratprofil és az esetleges beolvadási hiány eltérő kifáradási problémát határoz meg.
Felületi minőség, maradó feszültség, hőmérséklet és környezet
A felületi állapot gyakran a kifáradás első szakaszát szabályozza. A polírozás eltávolíthatja a megmunkálási barázdákat és csökkentheti a tényleges bemetszéshatást; az esztergálás, a köszörülési égésnyomok, a reve és a durva marás ezzel szemben irányított nyomokat hagyhat, amelyek repedésindítóként viselkednek. A szemcseszórás vagy más felületkezelés nyomó maradó feszültséget hozhat létre, és késleltetheti a repedés keletkezését. A hegesztés, az egyengetés, a megmunkálás és a sajtolóillesztés ezzel szemben húzó maradó feszültséget kelthet, ami csökkenti a kedvező névleges középfeszültség előnyét. A maradó feszültség ciklikus terhelés során vagy emelt hőmérsékleten relaxálódhat is, ezért hatása nem adható meg tartós, az acélminőséghez kapcsolódó korrekcióként.
A hőmérséklet módosítja a szilárdságot, a duktilitást, az oxidációt és a repedésterjedési viselkedést. Alacsony hőmérsékleten a csökkent szívósság miatt a repedés kevésbé tolerálhat egy hibát. Magas hőmérsékleten a kúszás kölcsönhatása, a lágyulás, az oxidáció és a termikus ciklusok átalakíthatják az S–N-választ. A korrózió még károsabb: a gödör helyi bemetszést biztosít, míg a korróziós kifáradás során a környezet ismételten újonnan kialakult repedéscsúcsot tesz ki a környezeti hatásoknak. A festés, a katódos védelem, a vízelvezetés és a kloridterhelés módosíthatja az élettartamot anélkül, hogy az acélminőség megváltozna.
A terhelés típusa és terhelési spektruma teszi teljessé a problémát. Az állandó amplitúdójú axiális adatok nem írják le közvetlenül a hajlítást, a csavarást, az érintkezési terhelést, a termikus feszültséget, illetve a túlterhelések és kis ciklusok sorozatát. A tervezési értékelések használhatnak részletspecifikus S–N-görbéket lineáris kumulatív károsodási számításokkal, de a kiválasztott görbének, feszültségtartománynak, a feszültségarány kezelésének és a ciklusszám-hisztogramnak meg kell felelnie a tényleges alkatrésznek. Az acélminőség szilárdsága csupán egy bemenő adat. Az eredményt gyakran a geometria, a gyártási folyamat, a felületi állapot, a környezet és a statisztikai tervezési alap határozza meg.
A hegesztett acél részletekhez saját kifáradási görbék szükségesek

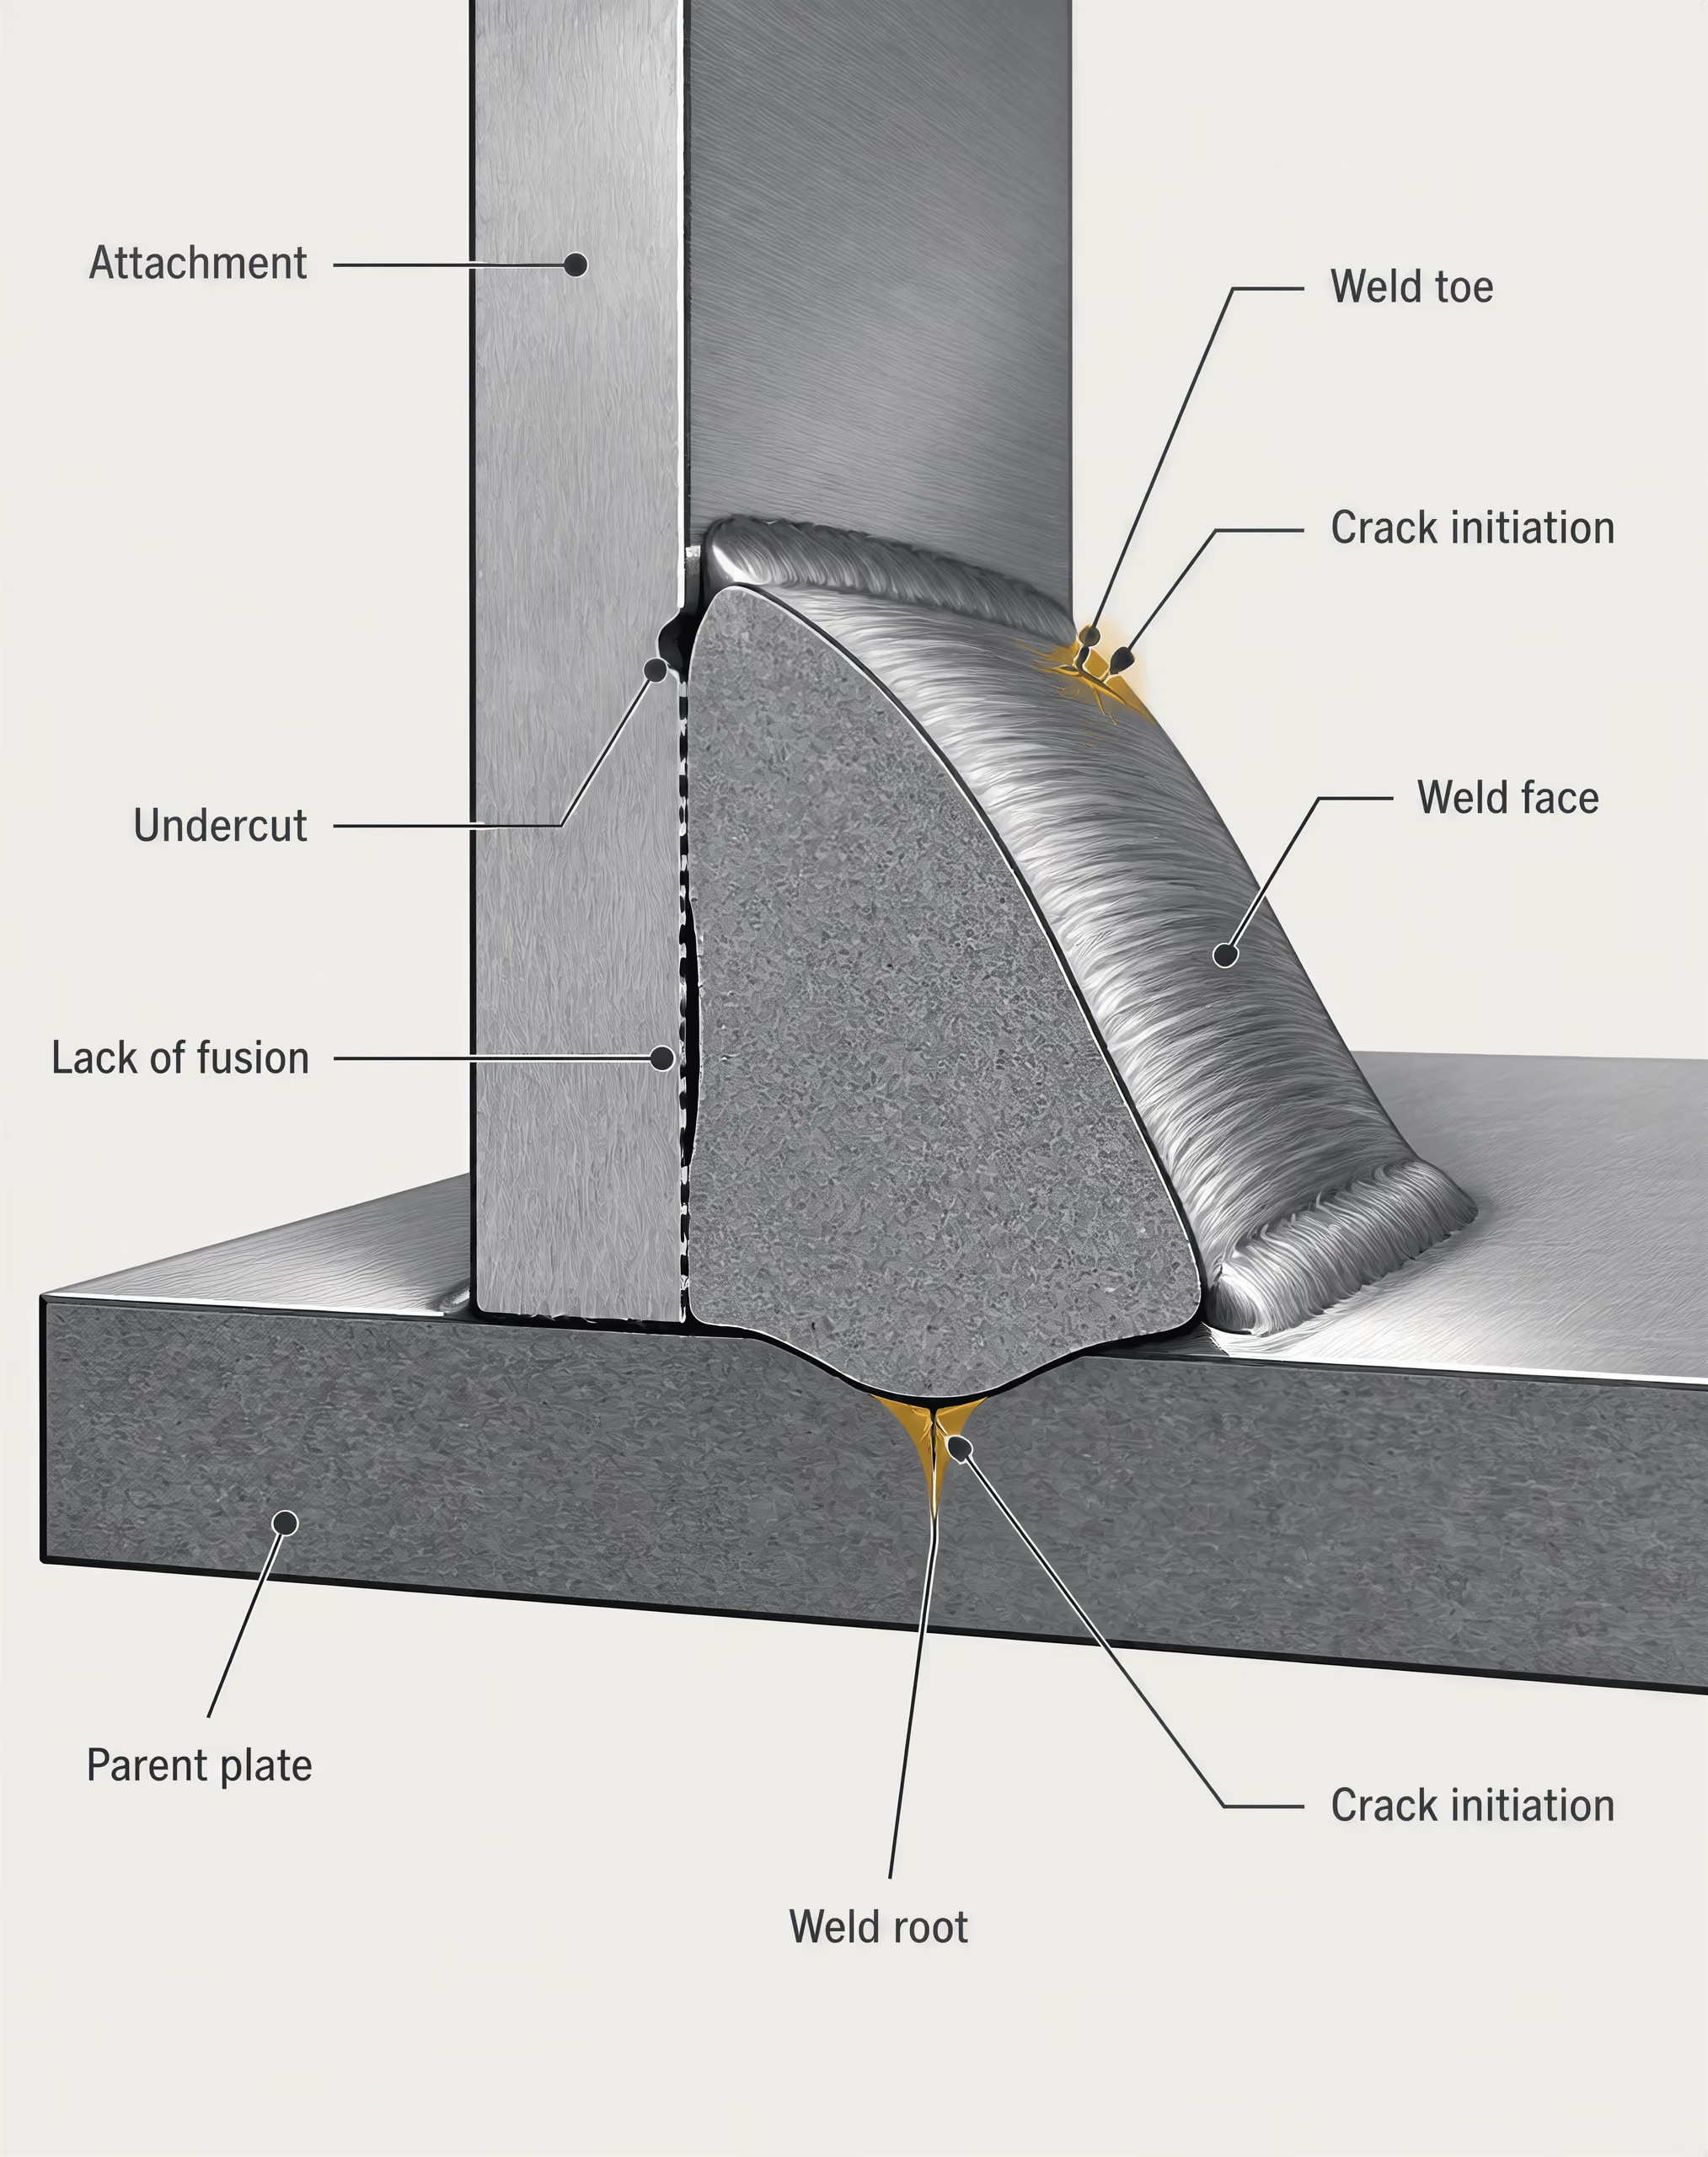
Varratlábak, varratgyökerek, csatlakozó elemek és geometriai folytonossági hiányok
A hegesztett kapcsolat nem úgy viselkedik, mint az alaplemezből kivágott, polírozott próbatest. Kifáradási ellenállását a teljes szerkezeti részlet határozza meg: a varrat geometriája, a varratláb sugara, a varratgyökér kialakítása, a csatlakozó elem alakja, a lemezvastagság, az illesztés, a maradó feszültség, a deformáció, valamint a gyártás vagy az üzemeltetés során visszamaradt minden repedésszerű tökéletlenség. Az acélminőség továbbra is számít, de a tönkremeneteli mechanizmusnak csak az egyik összetevője.
A varratlábnál a varrat felülete geometriai átmenettel csatlakozik az alaplemezhez. A kis varratláb-sugár, a túlzott domborúság, a beégési hiány, az átfedés vagy a hirtelen végződés növeli a helyi feszültséget. A varratgyökér még kedvezőtlenebb lehet. A gyökbeolvadás hiánya, az összeolvadás hiánya, a porozitás, a salakzárványok és a kedvezőtlen gyökbemetszés már a használati terhelés megkezdése előtt rövid, repedésszerű jellemzőket hoznak létre. A kifáradási repedések általában ezeken a helyeken vagy azok közvetlen közelében indulnak, nem pedig a lemez zavartalan tartományában.
A csatlakozó elemek további feszültségkoncentrációkat hoznak létre. A tartó övéhez hegesztett keresztirányú merevítő megszakítja az övön átmenő erőáramlást, míg az ortotróp hídpálya borda–pályalemez varrata kis hosszúságú varratvonalon adja át a terhet, amely a kerékterhelés által előidézett feszültségciklusoknak van kitéve. A hosszirányú csatlakozó elemek, a saroklemezek, a konzolok, a fedőlemezek és a hegesztett javítások mind sajátos membránfeszültség-, hajlításifeszültség- és másodlagos deformáció-kombinációt hoznak létre. A hegesztésből származó deformáció maradó hajlítást és illesztési hibát is okozhat, ezért a névleges tervezési geometria nem feltétlenül írja le a tényleges feszültségmezőt.
A maradó húzófeszültség befolyásolja a repedés növekedését és a repedéscsúcsnál érvényes effektív feszültségviszonyt. Erősen gátolt alakváltozású kötésben a hegesztés az anyag folyáshatárához közeli húzó maradó feszültséget hagyhat maga után. Ez nem jelenti azt, hogy minden hegesztett részletnek az alkalmazott középfeszültségtől függetlenül azonos lenne a kifáradási szilárdsága, de megmagyarázza, hogy a nyomó névleges középfeszültség kedvező hatása miért kisebb gyakran a hegesztett kötésekben, mint a polírozott, nem hegesztett próbatestekben. A felületi korrózió, a fretting, az ütési sérülés és egy korábbi kifáradási javítás tovább csökkentheti az ellenállást.
Ezért az alapanyag minősége nem használható a szerkezeti részlet helyettesítőjeként. Az ASTM A36 acélból, ASTM A572/A572M Grade 50 acélból vagy ASTM A709/A709M Grade 50 acélból készült hegesztett kötés hasonló kifáradási kategóriába eshet, ha a meghatározó tényező a varrat kialakítása és a tönkremenetel helye. A folyáshatár növelése nem növeli arányosan az azonos bemetszést és gyártási tökéletlenséget tartalmazó varratláb kifáradási szilárdságát.
Névleges feszültség, hot-spot-feszültség és helyi feszültség
Az S–N görbe csak akkor értelmezhető, ha a feszültség definíciója megegyezik a görbe levezetésénél alkalmazott definícióval. A Federal Highway Administration olyan görbékkel írja le az acél kifáradási ellenállását, amelyek logaritmikus tengelyeken ábrázolják a feszültségtartományt a tönkremenetelig szükséges ciklusszám függvényében. A feszültség–élettartam megközelítésben, amelyet gyakran Basquin-típusú hatványfüggvénnyel ábrázolnak, a kiválasztott feszültségtartomány kapcsolatban áll az előírt tönkremeneteli feltétel eléréséhez szükséges ciklusszámmal.
A névleges feszültség a folytonossági hiánytól távol számított átlagos axiális, hajlítási vagy nyírófeszültség. Ez kényelmesen alkalmazható prizmatikus lemeznél vagy olyan minősített hegesztett részletnél, amelynek vizsgálati adatait ugyanezen mennyiség alapján adták meg. A névlegesfeszültség-görbét nem szabad önkényesen a varratlábnál végeselemes módszerrel kapott csúcsértékkel párosítani; a két érték eltérő fizikai hatásokat foglal magában.
A hegesztett részleteknél alkalmazott feszültségmeghatározások
- Névleges feszültség
- A folytonossági hiánytól távol számított átlagos axiális, hajlító- vagy nyírófeszültség.
- Forróponti feszültség
- A hegesztési varrat lábánál becsült szerkezeti feszültség, amely nem tartalmazza a hegesztési profil nagyon helyi bemetszési hatását.
- Helyi feszültség
- Olyan feszültség, amely magában foglalja a hegesztési varrat lábánál vagy gyökénél jelentkező bemetszési hatást, és meghatározott véges referenciafeszültséget vagy bemetszési sugarat igényel.
A hot-spot-feszültség, amelyet számos eljárásban szerkezeti feszültségnek is neveznek, a varratlábnál fennálló feszültséget úgy becsüli, hogy a feszültségeket a hegyes bemetszéstől rövid távolságra elhelyezkedő pontokból extrapolálja. Figyelembe veszi a csatlakozó elem és a lemez geometriája által okozott szerkezeti feszültségkoncentrációt, miközben kizárja a varratprofil igen lokális bemetszési hatását. Ez a megközelítés akkor hasznos, ha a tényleges varratláb-sugár próbatestenként változik, vagy héjmodellben nem ábrázolható megbízhatóan.
A helyi feszültség magában foglalja a varratlábnál vagy a varratgyökérnél jelentkező bemetszési hatást. Meghatározható finomított térbeli végeselemes modellel, bemetszésifeszültség-módszerrel vagy mért varratprofil alapján. Mivel a tökéletesen éles geometriai sarokban kialakuló elméleti csúcsérték szinguláris lehet, az elemzőnek véges referenciafeszültséget vagy bemetszési sugarat kell definiálnia. A helyi feszültségen alapuló S–N adatok nem cserélhetők fel a névleges feszültségen vagy a hot-spot-feszültségen alapuló adatokkal.
A megkülönböztetésnek gyakorlati jelentősége van. Az ISO 1099:2017 szerinti körülmények között vizsgált sima axiális próbatestben egyenletes, erővezérelt feszültségmező alakul ki. Az ASTM E466-21 a bemetszés nélküli és bemetszett fém próbatestek állandó amplitúdójú axiális terhelését tárgyalja levegőben, szobahőmérsékleten. Egyik szabvány sem teszi a sima próbatestet egyenértékűvé egy hegesztett hídszerkezeti csatlakozó elemmel. A feszültségviszony, a terhelés típusa, a felületi minőség, a méret, a hőmérséklet és a próbatest megmunkálása mind befolyásolja az eredményt.
A szerkezeti részletek osztályozása és az alapanyag-adatok korlátai
A kifáradási méretezés ezért részletspecifikus görbéket alkalmaz. A Steel Construction Institute NSC Technical Digest kiadványa szerint az acélszerkezetek károsodását olyan S–N görbékkel értékelik, amelyeket meghatározott simaacél-, hegesztettkötés- vagy hegesztettcsatlakozóelem-részletekre fejlesztettek ki, és amelyek esetén a ciklikus károsodást az adott spektrum alá tartozó kiválasztott részletre lineárisan összegzik. A sima lemezhez tartozó görbe nem jogosít fel arra, hogy ugyanazt a megengedett feszültségtartományt alkalmazzuk borda–pályalemez varratra, merevítő végződésére, csavarozott kapcsolatra vagy javított hídrészletre.
A méretezési osztályok hasonló repedésindulási viselkedésű részleteket csoportosítanak, és meghatározzák azt a feszültségmennyiséget, amelyre a görbe vonatkozik. A meghatározó kategóriát keresztirányú tompavarrat, varratláb, varratgyökér, csatlakozó elem vége, kirekesztés, övkapcsolat vagy más jellemző határozhatja meg. Az FHWA hídszerkezeti útmutatásai és az AISC kifáradási előírásai ezt a részletalapú megközelítést alkalmazzák, ahelyett hogy egy acélminőséghez egyetlen, általános kifáradási határt rendelnének.
A statisztikai alap legalább olyan fontos, mint a geometria. Az AISC Manual for Repair and Retrofit of Fatigue Cracks in Steel Bridges című kézikönyve a hegesztett részletek méretezési S–N görbéit alsó határgörbékként írja le, amelyeket a logaritmikus átlagos kifáradási élettartam-adatoktól két szórással lefelé helyeznek el. Ez a megadott statisztikai feltételek fennállása esetén hozzávetőleg 97,5%-os túlélési valószínűségnek felel meg. Ez a görbe méretezési határ, nem pedig minden próbatest átlagos teljesítménye.
A simaacél-adatok meghatározhatják az anyag alapértékét, de az átvitelhez megalapozott feszültségkoncentrációs és korrekciós módszer szükséges. Egy sima, polírozott próbatestben a repedés csak sok ciklusnyi helyi csúszás után indulhat meg, míg a varratlábnál a folyamat bevágással vagy összeolvadási hiánnyal kezdődhet. Egy korrózió által károsított lemez felületi állapota eltérő; egy javított hídrészlet maradó deformációt és új varratvéget tartalmazhat; a változó amplitúdójú forgalmi terhelési spektrum pedig olyan sorrendi hatásokat és időnkénti túlterheléseket vezet be, amelyek az állandó amplitúdójú vizsgálatokból hiányoznak.
A feltételezett kifáradási határérték meghatározása szintén körültekintést igényel. A 2019-es The Gigacycle Fatigue Strength of Steels: A Review of Structural and Operating Factors című áttekintés szerint a kis szilárdságú acéloknál az S–N görbe gyakran megközelítőleg vízszintes aszimptotát mutat, míg a nagy szilárdságú acéloknál körülbelül ciklus fölött egy második csökkenés is megjelenhet. Egy hegesztett részlet nem feltétlenül mutatja az alapacél látszólagos platóját, mert az eredményt a varrathibák, a maradó feszültség, a korrózió és az ismétlődő repedésnövekedés határozza meg. Ezért a helyes görbe az, amely illeszkedik a hegesztett geometriához, a feszültség definíciójához, a terhelési spektrumhoz és az előírt megbízhatósághoz – nem pedig az, amely a lemezminőséghez rendelkezésre álló görbék közül a legmagasabb.
Statisztikai tervezési görbék és a túlélési alap
A kifáradási adatok szórása
A kifáradási élettartam akkor is szórást mutat, ha a névleges acélminőséget, a próbatest geometriáját, a felületi kikészítést és a terhelési előzményeket szigorúan ellenőrzik. Két azonosnak tűnő próbatest lényegesen eltérő ciklusszám után tönkremehet. A zárványok, a szemcseszerkezet, a megmunkálási nyomok, a maradó feszültség, az illesztés vagy a repedéskezdődési helyek kis eltérései módosíthatják az eredményt. Szerkezeti elem szintjén a hegesztési profil, a beégési hiány, a porozitás, az illesztési pontosság, a csatlakozó elem merevsége, a korrózió és az ellenőrzési előzmények további változékonyságot okoznak.
Az S–N-görbe ezért eredményhalmazt ír le, nem pedig egyetlen alkatrész pontos élettartam-előrejelzését. A feszültség–élettartam módszer a feszültséget vagy a feszültségtartományt a tönkremenetelig bekövetkező ciklusszámhoz kapcsolja, gyakran Basquin-típusú hatványfüggvénnyel. A Federal Highway Administration az acél kifáradási ellenállását a tönkremenetelig fennálló ciklusszám függvényében ábrázolt feszültségtartománnyal írja le logaritmikus tengelyeken. Ez az ábrázolás hasznos, mert a kifáradási élettartam több nagyságrendet is átfoghat, de nem szünteti meg a mögöttes szórást.
A vizsgálat meghatározása lényeges. Az ISO 1099:2017 környezeti hőmérsékleten, állandó amplitúdójú, axiális, erővezérelt vizsgálatot ír elő megadott feszültségarányok mellett. Az ASTM E466-21 a bemetszés nélküli és bemetszett fém próbatestek levegőn, szobahőmérsékleten végzett, erővezérelt, állandó amplitúdójú axiális vizsgálatával foglalkozik. Egyik módszer eredményei sem vihetők át megfontolás nélkül változó amplitúdójú terhelésnek kitett hídelemre, hegesztett csatlakozásra vagy más hőmérsékleten és feszültségarány mellett üzemelő szerkezeti elemre.
Egy polírozott, bemetszés nélküli próbatest elsősorban a meghatározott anyag és vizsgálati geometria kifáradási viselkedését írhatja le. Ez automatikusan nem képvisel egy megmunkált bemetszést, csavarozott kapcsolatot, hegesztett diafragmát vagy korrózió által károsított övet. Emiatt a tervezési gyakorlat részletspecifikus görbéket alkalmaz tömör acélra, hegesztett kötésekre és hegesztett csatlakozásokra. A Steel Construction Institute 2018. évi NSC Technical Digest kiadványa a kifáradás értékelését úgy írja le, hogy a vonatkozó részlethez S–N-görbét kell választani, majd az alkalmazott feszültségspektrum alapján lineárisan összegezni a károsodást.
Alsó határgörbék és körülbelül 97,5%-os túlélés
Hegesztett acél részletei esetében az AISC Manual for Repair and Retrofit of Fatigue Cracks in Steel Bridges (2013) a tervezési S–N-görbéket olyan alsó határgörbékként írja le, amelyek a logaritmikus átlagos kifáradási élettartam adatai alatt két szórással helyezkednek el. Az adott adathalmazra alkalmazott statisztikai feltételezések mellett ez körülbelül 97,5%-os túlélésnek felel meg. A logaritmikus skála fontos: a szórások a tönkremenetelig bekövetkező logaritmikus ciklusszámra vonatkoznak, nem közvetlenül az aritmetikai skálán mért ciklusszámra.
Ez a konvenció gyakorlati tartalékot biztosít a megfigyelt átlagos viselkedés és a tervezéshez használt görbe között. Nem jelenti annak garantálását, hogy minden legyártott szerkezeti elem 97,5%-a túléli a megadott ciklusszámot. A százalékos érték a vizsgált részletcsaládra, annak vizsgálati körülményeire, statisztikai modelljére és a feltételezett tönkremeneteli meghatározásra vonatkozik. Egy eltérő profilú, más maradófeszültségi állapotú, eltérő ellenőrzési minőségű vagy korróziós hatásnak, illetve más terhelési spektrumnak kitett hegesztés nem feltétlenül tartozik ugyanahhoz a sokasághoz.
Az alsó határgörbe azt sem jelenti, hogy az alatta bekövetkező tönkremenetelek lehetetlenek. A statisztikai szélső tartományok továbbra is fennállnak, és a modellhibák ugyanolyan fontosak lehetnek, mint a próbatestek közötti szórás. A görbe továbbá a kiválasztott kifáradási kritériumra vonatkozik — gyakran a repedéskezdetre vagy a vizsgálatban meghatározott teljes tönkremenetelre —, nem pedig szükségszerűen a használhatóságra, a kimutatható repedésre, a tömörségre vagy a fennmaradó teherbírásra.
Átlaggörbék, tervezési görbék és bizonytalanság
| Görbe vagy határérték | Elsődleges megválaszolt kérdés | Értelmezés |
|---|---|---|
| Átlagos regressziós egyenes | Mekkora az átlagos logaritmikus élettartam? | A megfelelő vizsgálati sokaság központi tendenciája |
| Alsó határú tervezési görbe | Mely konzervatív tervezési határt választják? | Az átlaggörbe alatt előírt statisztikai tartalék |
| Megbízhatósági határ | Mennyire bizonytalan a becsült átlag? | A véges vizsgálati minta okozta bizonytalanság |
| Előrejelzési határ | Hová eshet egy jövőbeli egyedi eredmény? | Tartalmazza a sokaság szóródását és az illesztett átlag bizonytalanságát |
Az átlagos regressziós egyenes az egyes feszültségtartományokhoz tartozó átlagos logaritmikus kifáradási élettartamot becsüli. Egy illeszkedő sokaság nagyjából fele várhatóan az egyenes előtt, fele pedig utána menne tönkre, bár a pontos értelmezés az illesztett eloszlástól és a törés nélkül befejezett vizsgálatok cenzorálásától függ. Ez a centrális tendencia becslése, nem pedig biztonságos tervezési határ.
Az alsó határú tervezési görbe az illesztett összefüggést előírt statisztikai levonással tolja lefelé, például az AISC két szóráson alapuló megközelítésével. A konfidenciahatár más kérdésre ad választ: mekkora a becsült átlaggörbe bizonytalansága amiatt, hogy csak véges számú vizsgálatot végeztek? A predikciós határ azt mutatja meg, hogy egy jövőbeli egyedi eredmény, illetve a jövőbeli eredmények egy meghatározott hányada várhatóan hol helyezkedhet el. A konfidenciahatárok az illesztett sokasági átlagra vonatkoznak; a predikciós határok a próbatestek közötti szórást és az illesztett átlag bizonytalanságát egyaránt figyelembe veszik.
Ezek a különbségek fontosak közzétett görbék összehasonlításakor. Az átlag körüli szűk konfidenciasáv nem jelenti azt, hogy a szerkezeti elemek szórása is szűk. Ezzel szemben egy konzervatív tervezési görbe tartalmazhat egy túlélési hányadot, de nem feltétlenül fedi le a helytelen hegesztési kategória vagy feszültségmeghatározás kiválasztásából eredő hibákat. A névleges feszültségnek, a helyi bemetszési feszültségnek, a feszültségtartománynak és a feszültségaránynak összhangban kell lennie a görbe alapjával.
A görbe hosszú élettartamú szakaszának alakja szintén mérnöki megítélést igényel. A gigaciklusos kifáradásról szóló 2019. évi áttekintés szerint a kis szilárdságú acélok gyakran közel vízszintes S–N-aszimptotához közelítenek, míg a nagy szilárdságú acélok körülbelül cikluson túl egy második csökkenést mutathatnak. Ezért nem biztonságos minden látszólagos platót általános élettartam-határként kezelni. A megadott túlélési alap csak akkor értelmezhető érdemben, ha az anyag, a részlet, a terhelési spektrum, a környezet és a statisztikai sokaság összehasonlítható marad.
Az állandó amplitúdójú vizsgálatoktól az élettartam-értékelésig
A laboratóriumi S–N-adatok rendszerint állandó amplitúdójú vizsgálatokból származnak, nem pedig az üzemi körülmények között előforduló szabálytalan terhelési előzményekből. Az ISO 1099:2017 szabvány környezeti hőmérsékleten, tengelyirányban, erővezérelt fárasztóvizsgálatokat ír elő állandó amplitúdóval és meghatározott feszültségviszonyok mellett. Az ASTM E466-21 hasonlóképpen bemetszés nélküli és bemetszett fém próbatestek vizsgálatával foglalkozik, amelyeket levegőben, szobahőmérsékleten, állandó amplitúdójú tengelyirányú terhelésnek vetnek alá. Ezek a módszerek azért értékesek, mert elkülönítik az alkalmazott feszültség és a törésig elviselt ciklusszám közötti kapcsolatot, ez az elkülönítés azonban egyben korlátozást is jelent.
A feszültség–élettartam módszer a fáradási viselkedést a feszültség, illetve a feszültségtartomány és a törésig elviselt ciklusszám kapcsolatával fejezi ki. Logaritmikus tengelyeken gyakran Basquin-típusú összefüggést illesztenek, miközben a Federal Highway Administration az acél fáradási ellenállását olyan S–N-görbékkel írja le, amelyek a feszültségtartományt a törésig elviselt ciklusszám függvényében ábrázolják. Az ilyen görbe azokra a vizsgálati körülményekre érvényes, amelyek között létrehozták. Fontos szerepet játszik a próbatest geometriája, felületi minősége, az anyag feldolgozása, a feszültségviszony, a terhelés típusa, a hőmérséklet és a tönkremenetel meghatározása.
Egy S275JR acéllemezből készült, polírozott, sima próbatest eredményei nem alkalmazhatók közvetlenül egy hegesztett hídtartozékra. A tartozék varratlábat vagy varratgyököt, helyi geometriai folytonosságmegszakításokat és maradó feszültségeket tartalmaz; ezért a megfelelő tervezési görbe hegesztett részletre vonatkozó görbe, nem egyszerűen az alapanyag görbéje. Egy megmunkált bemetszés, egy korrodált darudöntőgerenda és egy nyomástartó edény csonkja egyaránt sajátos kezelést igényel. A különbségtétel fontos: a fáradási szilárdság egy meghatározott élettartamhoz tartozó ellenállást írja le, a fáradási élettartam pedig egy meghatározott feszültségállapothoz tartozó ciklusszámot; egyik mennyiség sem írja le önmagában a repedés kialakulása utáni repedésterjedést.
Változó amplitúdójú terhelés és ciklusszámlálás
A hidakban a járművek eltérő sebességgel és tömeggel történő áthaladása miatt különböző feszültségtartományok alakulnak ki. A daruszerkezetek indításokat, leállásokat, emeléseket és macskamozgásokat viselnek el. A járműveket gyorsítás, fékezés, útegyenetlenségek és a rakomány változásai terhelik. A nyomástartó berendezések üzemállapotok között ciklikusan változhatnak, miközben a forgógépek az indítási tranziens folyamatokat hosszú, állandósult üzemű időszakokkal kombinálják. Az így létrejövő feszültségtörténet mind a tartomány, mind a középfeszültség tekintetében változik.
Esőfolyam-számlálás Olyan ciklusszámlálási módszer, amely a szabálytalan feszültség–idő előzményt zárt és félciklusokra alakítja át, a hozzájuk tartozó feszültségtartományokkal együtt, lehetővé téve a változó amplitúdójú kifáradás számítását.
Ezért az üzemi adatsort vagy a számított terhelési modellt feszültségspektrummá alakítják. Az egyik gyakorlati megközelítés a spektrum blokkokra osztása: például meghatározott számú ciklus nagy feszültségtartományban, ennél nagyobb számú ciklus közepes tartományban, valamint sok ciklus kis tartományban. Az esőáram-számlálást széles körben alkalmazzák a mért vagy szimulált feszültség-idő történet zárt és félciklusokra történő redukálására; ezek mindegyikéhez feszültségtartományt, rendszerint pedig középfeszültséget vagy feszültségviszonyt rendelnek. A megszámlált ciklusokat ezután a megfelelő szerkezeti válaszhoz kell kapcsolni: névleges feszültséghez besorolt hegesztett részlet esetében, hot-spot feszültséghez megfelelő hegesztett geometria esetében, illetve helyi bemetszési feszültséghez, ha ezt a módszer és a rendelkezésre álló adatok alátámasztják.
A feszültségviszony befolyásolhatja a fáradási élettartamot, különösen hegesztetlen anyagok esetében. Középfeszültség-korrekciókra lehet szükség, ha a vizsgálati adatok és az üzemi körülmények eltérő -értékekkel rendelkeznek. A hegesztett részletek osztályozásai gyakran magukban foglalják a maradó feszültségekre vonatkozó feltételezéseket, ezért nem cserélhetők fel a polírozott próbatestek adataival. Ha egy korrekciót kétszer alkalmaznak, vagy annak érvényesítési tartományán kívül használják, az félrevezető élettartam-becslést eredményezhet.
Lineáris halmozott károsodás fáradási részletek esetében
Minden feszültségtartomány-blokkhoz az értékelő kiválasztja a tényleges részletre vonatkozó S–N-összefüggést: sima acélra, csavarozott kapcsolatra, hegesztési kategóriára, hegesztett tartozékra vagy más osztályozott szerkezeti elemre vonatkozóan. Ha a feszültségtartományban ciklus következik be, és az adott összefüggés által a törésig előre jelzett ciklusszám , akkor a károsodási hányad . A lineáris halmozottkárosodási szabály ekkor a következő értéket adja:
A Steel Construction Institute NSC Technical Digest (2018) kiadványa kimondja, hogy egy adott fáradási részlet esetében a halmozott károsodást lineárisan kell összegezni. A legegyszerűbb értékelésben a tönkremenetelt a értékének egységnyivé válásához kapcsolják. Ez mérnöki keretrendszer, nem pedig az acél univerzális törvénye. Feltételezi, hogy a különböző feszültségszintekhez tartozó károsodási hányadok összeadhatók anélkül, hogy kifejezetten figyelembe kellene venni a terhelési sorrend hatásait, a repedések közötti kölcsönhatást, a változó maradó feszültséget vagy a merevség időbeli változását.
Ezek a feltételezések elfogadhatók lehetnek, ha a részletkategória, a spektrum és az elemzési módszer összhangban van a tervezési görbe alapjául szolgáló bizonyítékokkal. Hegesztett acélrészletek esetében az AISC híd-fáradási kézikönyve a tervezési S–N-görbéket alsó határgörbékként írja le, amelyeket a logaritmikus átlagos fáradási élettartam adataitól két szórással lefelé helyeznek el; ez körülbelül 97,5%-os túlélési valószínűségnek felel meg. Ez a statisztikai alap különbözik annak állításától, hogy minden próbatest, szerkezeti elem vagy üzemi terheléstörténet ugyanazt a határértékű károsodási értéket fogja elérni.
Az élettartam-számításnak azt is meg kell határoznia, hogy a tönkremenetel látható repedéskezdeményezést, teljes falvastagságon áthaladó repedést, keresztmetszet-vesztést vagy egy meghatározott törési határérték elérését jelenti-e. A kis szilárdságú acélok gyakran megközelítőleg vízszintes S–N-aszimptotát mutatnak, a 2019-es, Az acélok gigaciklusos fáradási szilárdsága: a szerkezeti és üzemi tényezők áttekintése című áttekintés azonban arról számol be, hogy a nagy szilárdságú acélok körülbelül cikluson túl egy második csökkenést is mutathatnak. Ezért a hagyományos kifáradási határérték-feltételezés nagyon nagy ciklusszámú gépek esetében nem feltétlenül biztonságos.

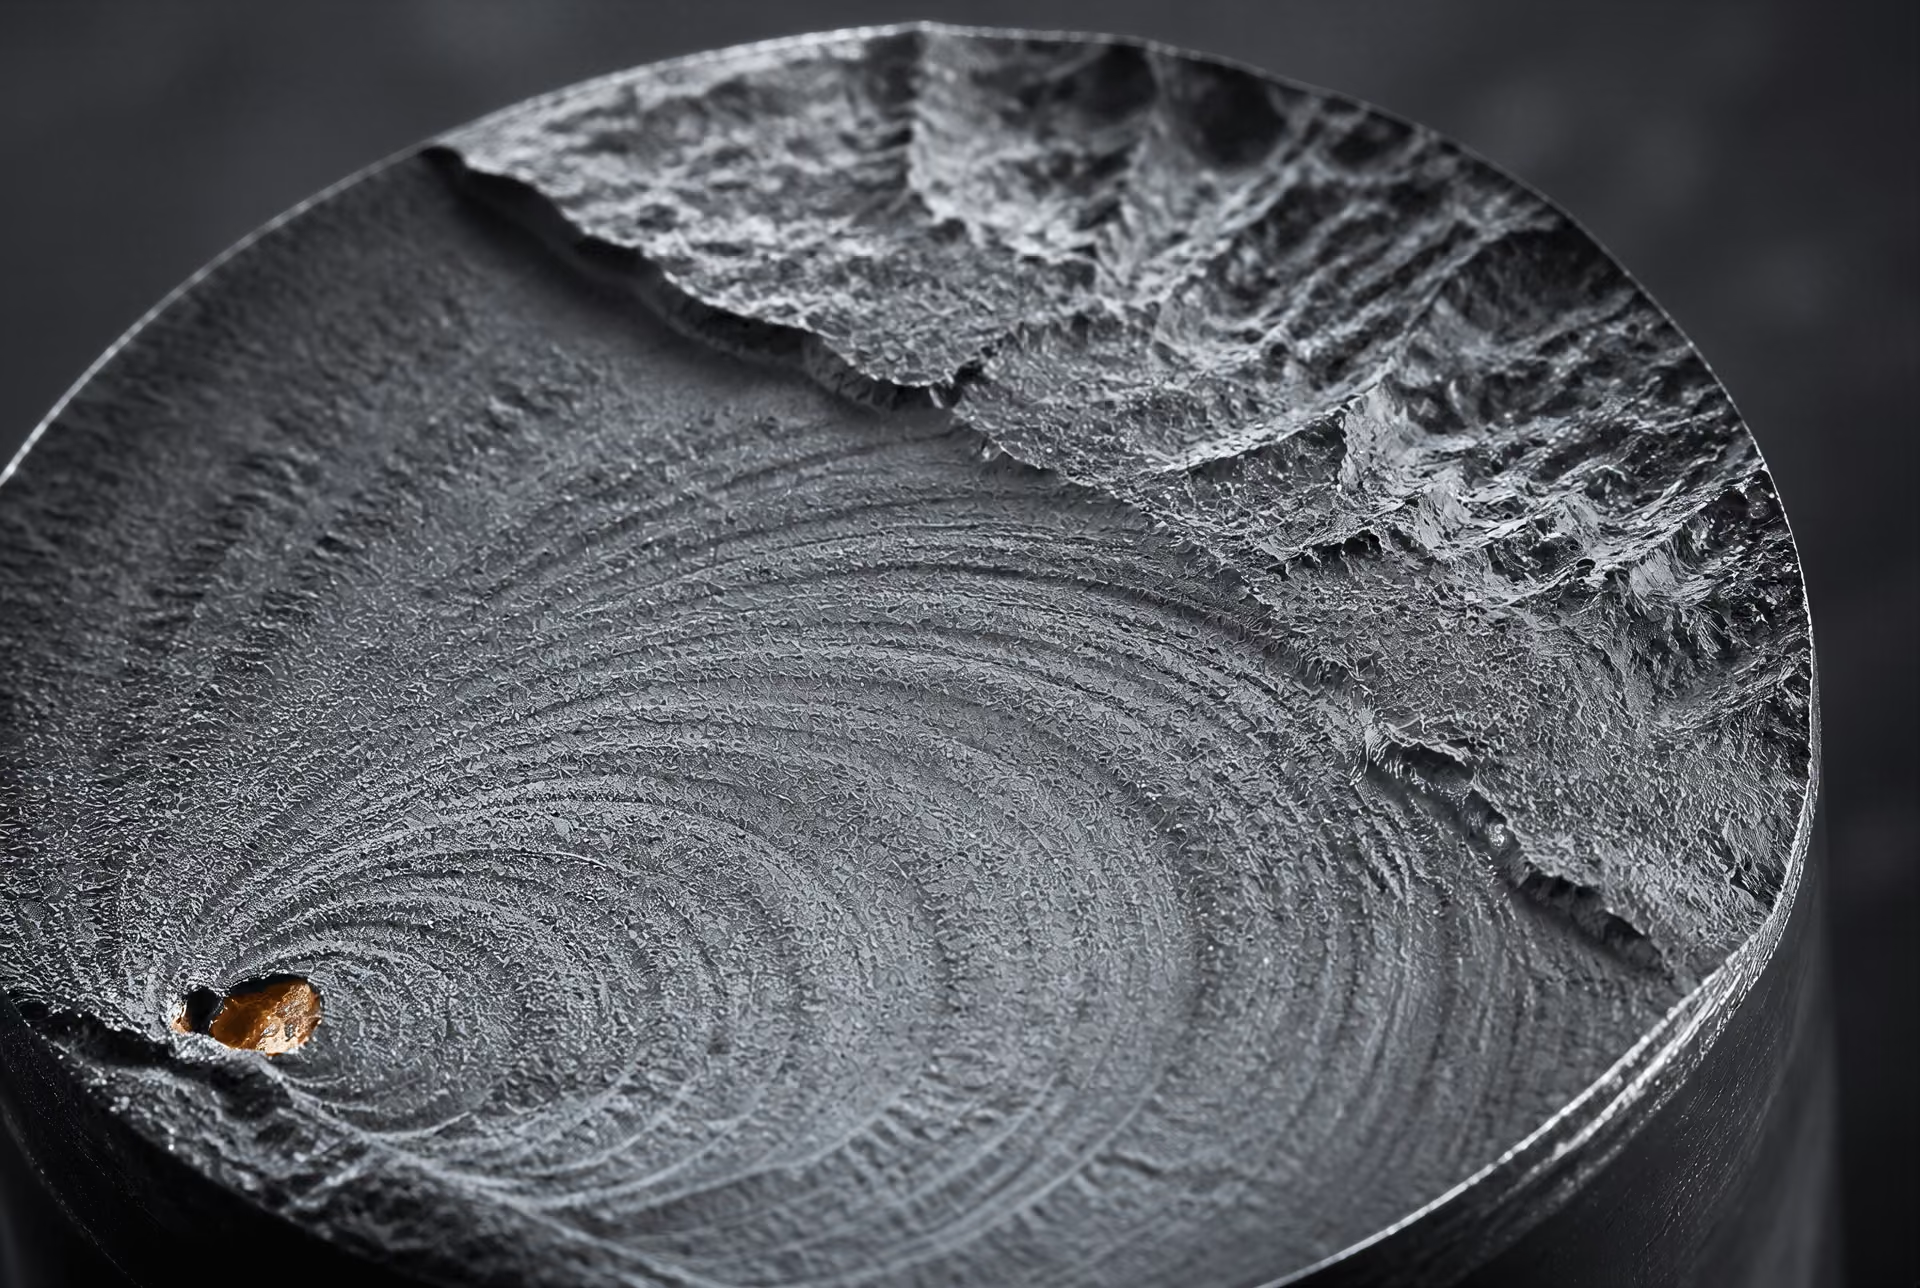
Amikor az S–N-elemzés nem elegendő
Az S–N-elemzés elsősorban meghatározott részletre kalibrált, repedéskezdeményezésen vagy teljes élettartamon alapuló tervezési módszer. Nem elegendő, ha már ismert repedés van jelen, vagy ha az ellenőrzés olyan hibát tárt fel, amelynek mérete és helye mérhető. Ekkor a központi kérdés a következőre változik: „Hány ciklus előzi meg a tönkremenetelt egy repedésmentes részlet esetében?” helyett „Hogyan fog ez a repedés növekedni a jövőbeli spektrum hatására, és mikor éri el a kritikus méretet?”
Az ismert repedések, az ellenőrzés során feltárt hibák, a súlyos korrózió és a bizonytalan megmaradó keresztmetszetű javítások esetében törésmechanikai vagy repedésterjedési elemzés szükséges. Az ilyen elemzések feszültségintenzitási tényezőket, repedésterjedési törvényeket és a repedészáródásra vonatkozó feltételezéseket alkalmazhatnak az ellenőrzések közötti terjedés kiszámítására. A maradó feszültség különösen jelentős a hegesztések környezetében, és akkor is megváltoztathatja a repedésterjedés viselkedését, ha a névleges üzemi feszültség látszólag mérsékelt.
Az S–N-görbe összetett többtengelyű terhelés, jelentős képlékenység, kifejezett helyi bemetszési hatások, termikus ciklusok vagy súlyos túlterheléseket tartalmazó terheléstörténetek esetén szintén elégtelen lehet. A nagyon nagy ciklusszámú üzemeltetés újabb figyelmeztető jel, mivel a belső zárványok, a tartós csúszási sávok és a felszín alatti repedéskezdeményezés a szokásos vizsgálatok által lefedett tartományon túl meghatározhatják a viselkedést. Ilyen esetekben az értékelésnek meg kell határoznia a meghatározó tönkremeneteli mechanizmust, ahelyett hogy minden feszültségtörténetet egyetlen anyaggörbére kényszerítene.
Gyakorlati útmutató az acél kifáradási adatainak értelmezéséhez
Az S–N-görbe használata előtt felteendő kérdések
Az S–N-görbe nem az „acél” egyetemes tulajdonsága. Egy meghatározott kísérletet vagy tervezési sokaságot ír le: az egyik tengelyen a feszültség vagy a feszültségtartomány, a másikon pedig a törésig elviselt ciklusok száma szerepel, általában mindkét tengely logaritmikus skálán. A Federal Highway Administration ezt a formátumot alkalmazza az acél kifáradási ellenállásának leírására, míg a feszültség–élettartam módszer az adatokat rendszerint Basquin-típusú hatványfüggvénnyel illeszti.
Elsőként azonosítsa, hogy mit vizsgáltak. Az ASTM A36, az ASTM A572 Grade 50 és az EN 10025-2 S355 eltérő folyáshatárral, zárványtartalommal, hőkezeléssel és gyártástörténettel rendelkezhet, de önmagában az anyagminőség jelölése még nem határozza meg a kifáradási teljesítményt. A lemezvastagság, a hengerlési irány, a normalizált állapot, a nemesítéses hőkezelés, a maradó feszültség és a hegesztés hőhatástörténete mind módosíthatja az eredményt. Vizsgálja meg, hogy a görbe homogén alapanyagra, megmunkált bemetszésre, hegesztett kötésre vagy meghatározott csomóponti részletre vonatkozik-e.
Ezután azonosítsa a terhelés meghatározását. Az ISO 1099:2017 meghatározza a környezeti hőmérsékleten, állandó amplitúdóval, tengelyirányban és erővezérelt módon végzett vizsgálatot, megadott feszültségviszonyok mellett. Az ASTM E466-21 a levegőn, szobahőmérsékleten, állandó amplitúdójú periodikus terhelés alatt vizsgált, bemetszés nélküli és bemetszett fém próbatestek tengelyirányú vizsgálatára vonatkozik. Egyik szabvány sem teszi az adatait automatikusan alkalmazhatóvá hajlításra, csavarásra, kontaktterhelésre, hőciklusokra, korrózióra vagy változó amplitúdójú üzemi terhelésre.
A feszültségtartomány, a maximális és minimális feszültség, a feszültségviszony, a névleges és a helyi feszültség megkülönböztetése, a terhelési mód, a próbatest mérete, a felületi minőség, a hőmérséklet és a környezet mind fontos tényező. Egy gondosan szabályozott geometriájú, polírozott próbatest nem képvisel egy korrodált szerkezeti elemet vagy egy hegesztett hídtartozékot, hacsak az átszámítási feltételeket nem ismertetik és nem indokolják megfelelően.
Gyakori értelmezési hibák
A leggyakoribb hiba egy vízszintes görbevégződést garantált kifáradási határként értelmezni. Előfordulhat, hogy egy rövid vizsgálatot egyszerűen abbahagytak, mielőtt egy későbbi csökkenés láthatóvá vált volna. A 2019-es, Az acélok gigaciklusos kifáradási szilárdsága: a szerkezeti és üzemi tényezők áttekintése című áttekintés szerint a kis szilárdságú acélok gyakran megközelítőleg vízszintes S–N-aszimptotát mutatnak, míg a nagy szilárdságú acéloknál mintegy 10^7 ciklus fölött egy második esés is megjelenhet.
A görbék akkor is félrevezetővé válnak, ha a feszültség meghatározása eltérő. Az egyik görbe névleges feszültségtartományt, a másik hot-spot feszültséget, bemetszésgyöki feszültséget vagy szerkezeti feszültséget használhat. Ezek helyzete közvetlenül nem hasonlítható össze. Ugyanígy nem szabad a polírozott alapanyag kifáradási adatait hegesztett részletekre átvinni. A hegesztési varratláb geometriája, az alámetszés, a porozitás, a maradó húzófeszültség és a javítás minősége gyakran erősebben meghatározza az eredményt, mint az alapacél anyagminősége.
A tervezési alsó határ nem közvetlen anyagtulajdonság. Hegesztett részletek esetében az AISC híd-kifáradási kézikönyve olyan görbéket ismertet, amelyek a logaritmikus átlagos kifáradási élettartam adatai alatt két szórással helyezkednek el; ez hozzávetőleg 97,5%-os túlélési valószínűségnek felel meg. Ez a görbe statisztikai biztonsági tartalékot és a részlet hatásait is tartalmazza. Nem magának az acélnak a belső kifáradási szilárdsága.
Végül nem szabad feltételezni, hogy az állandó amplitúdójú terheléshez tartozó élettartam alkalmazható túlterheléseket, változó amplitúdót vagy terhelési sorrendi hatásokat tartalmazó üzemi terhelésre. A Steel Construction Institute NSC Technical Digest kiadványa a károsodást részletspecifikus S–N-görbékkel és lineáris kumulatív károsodásértékeléssel kezeli; a választott terhelési spektrum továbbra is a számítás részét képezi.
Minimális jelentési ellenőrzőlista
A minimálisan szükséges S–N-adatok ellenőrzőlistája
- Anyag Az acél megjelölése, a termék alakja, a vastagság, a hőkezelés és a feldolgozási állapot.
- Részlet Annak megadása, hogy a görbe homogén anyagra, bemetszésre, hegesztésre vagy meghatározott csatlakozó részletre vonatkozik-e.
- Terhelés Feszültségtartomány, feszültségviszony, feszültségmeghatározás, terhelési mód, hőmérséklet és környezet.
- Felület és gyártás Felületi állapot, hegesztési geometria és minőség, a próbatest méretskálája és a tönkremeneteli kritérium.
- Statisztika A minta elemszáma, a kifutási eredmények, a szóródási modell, a megbízhatósági vagy túlélési alap és a tervezési korrekciók.
- Üzemi terhelési spektrum Annak megadása, hogy a terhelés állandó vagy változó amplitúdójú-e, valamint hogy miként értékelik a kumulatív károsodást.
Egy görbe használata előtt rögzítse:
- az acél jelölését, a termék formáját, a vastagságot, a hőkezelést és a gyártási állapotot;
- azt, hogy az adat homogén anyagra, bemetszésre, hegesztésre vagy meghatározott csomóponti részletre vonatkozik-e;
- a feszültségtartományt és a feszültségviszonyt, továbbá a névleges, helyi, hot-spot vagy szerkezeti feszültség meghatározását;
- a tengelyirányú, hajlító, csavaró vagy kombinált terhelést, valamint a hőmérsékletet és a környezetet;
- a felületi állapotot, a hegesztési geometria és minőség jellemzőit, a próbatest léptékét és a törési kritériumot;
- azt, hogy a törés repedéskezdetet, kimutatható repedésterjedést vagy végső törést jelent-e;
- a mintaszámot, a törés nélkül lezárt vizsgálatok adatait, a szórásmodelljét, a konfidencia- vagy túlélési alapot és a tervezési korrekciókat;
- azt, hogy az üzemi terhelési spektrum állandó vagy változó amplitúdójú-e, és hogyan értékelik a kumulatív károsodást.
Hivatkozások
- [1] ASTM E466-21: Standard Practice for Conducting Force Controlled Constant Amplitude Axial Fatigue Tests of Metallic Materials. 2021. https://store.astm.org/e0466-21.html
- [2] ISO 1099:2017: Metallic materials — Fatigue testing — Axial force-controlled method. 2017. https://www.iso.org/standard/67847.html