




Che cosa descrivono realmente le proprietà di resistenza a fatica dell’acciaio
La fatica è un danneggiamento progressivo causato da carichi ripetuti o variabili. Un componente in acciaio può sopportare un carico statico inferiore alla propria capacità a trazione e tuttavia rompersi dopo migliaia, milioni o miliardi di cicli. Ogni ciclo può causare soltanto un incremento minimo di plasticità, scorrimento, propagazione della cricca o danneggiamento in corrispondenza di una superficie, di un intaglio, di un’inclusione o del piede di una saldatura. L’effetto cumulativo è la rottura per fatica.
Vita a fatica, resistenza a fatica e definizione della rottura
La vita a fatica è il numero di cicli di carico associati a un evento definito. Tale evento deve essere specificato, perché il termine “rottura” non ha sempre lo stesso significato in una prova di fatica o in un calcolo di progettazione. Alcune prove contano i cicli fino alla frattura completa. Altre si interrompono quando una cricca raggiunge una lunghezza specificata, quando la rigidezza diminuisce di una percentuale prestabilita o quando il provino non è più in grado di sostenere la forza applicata.

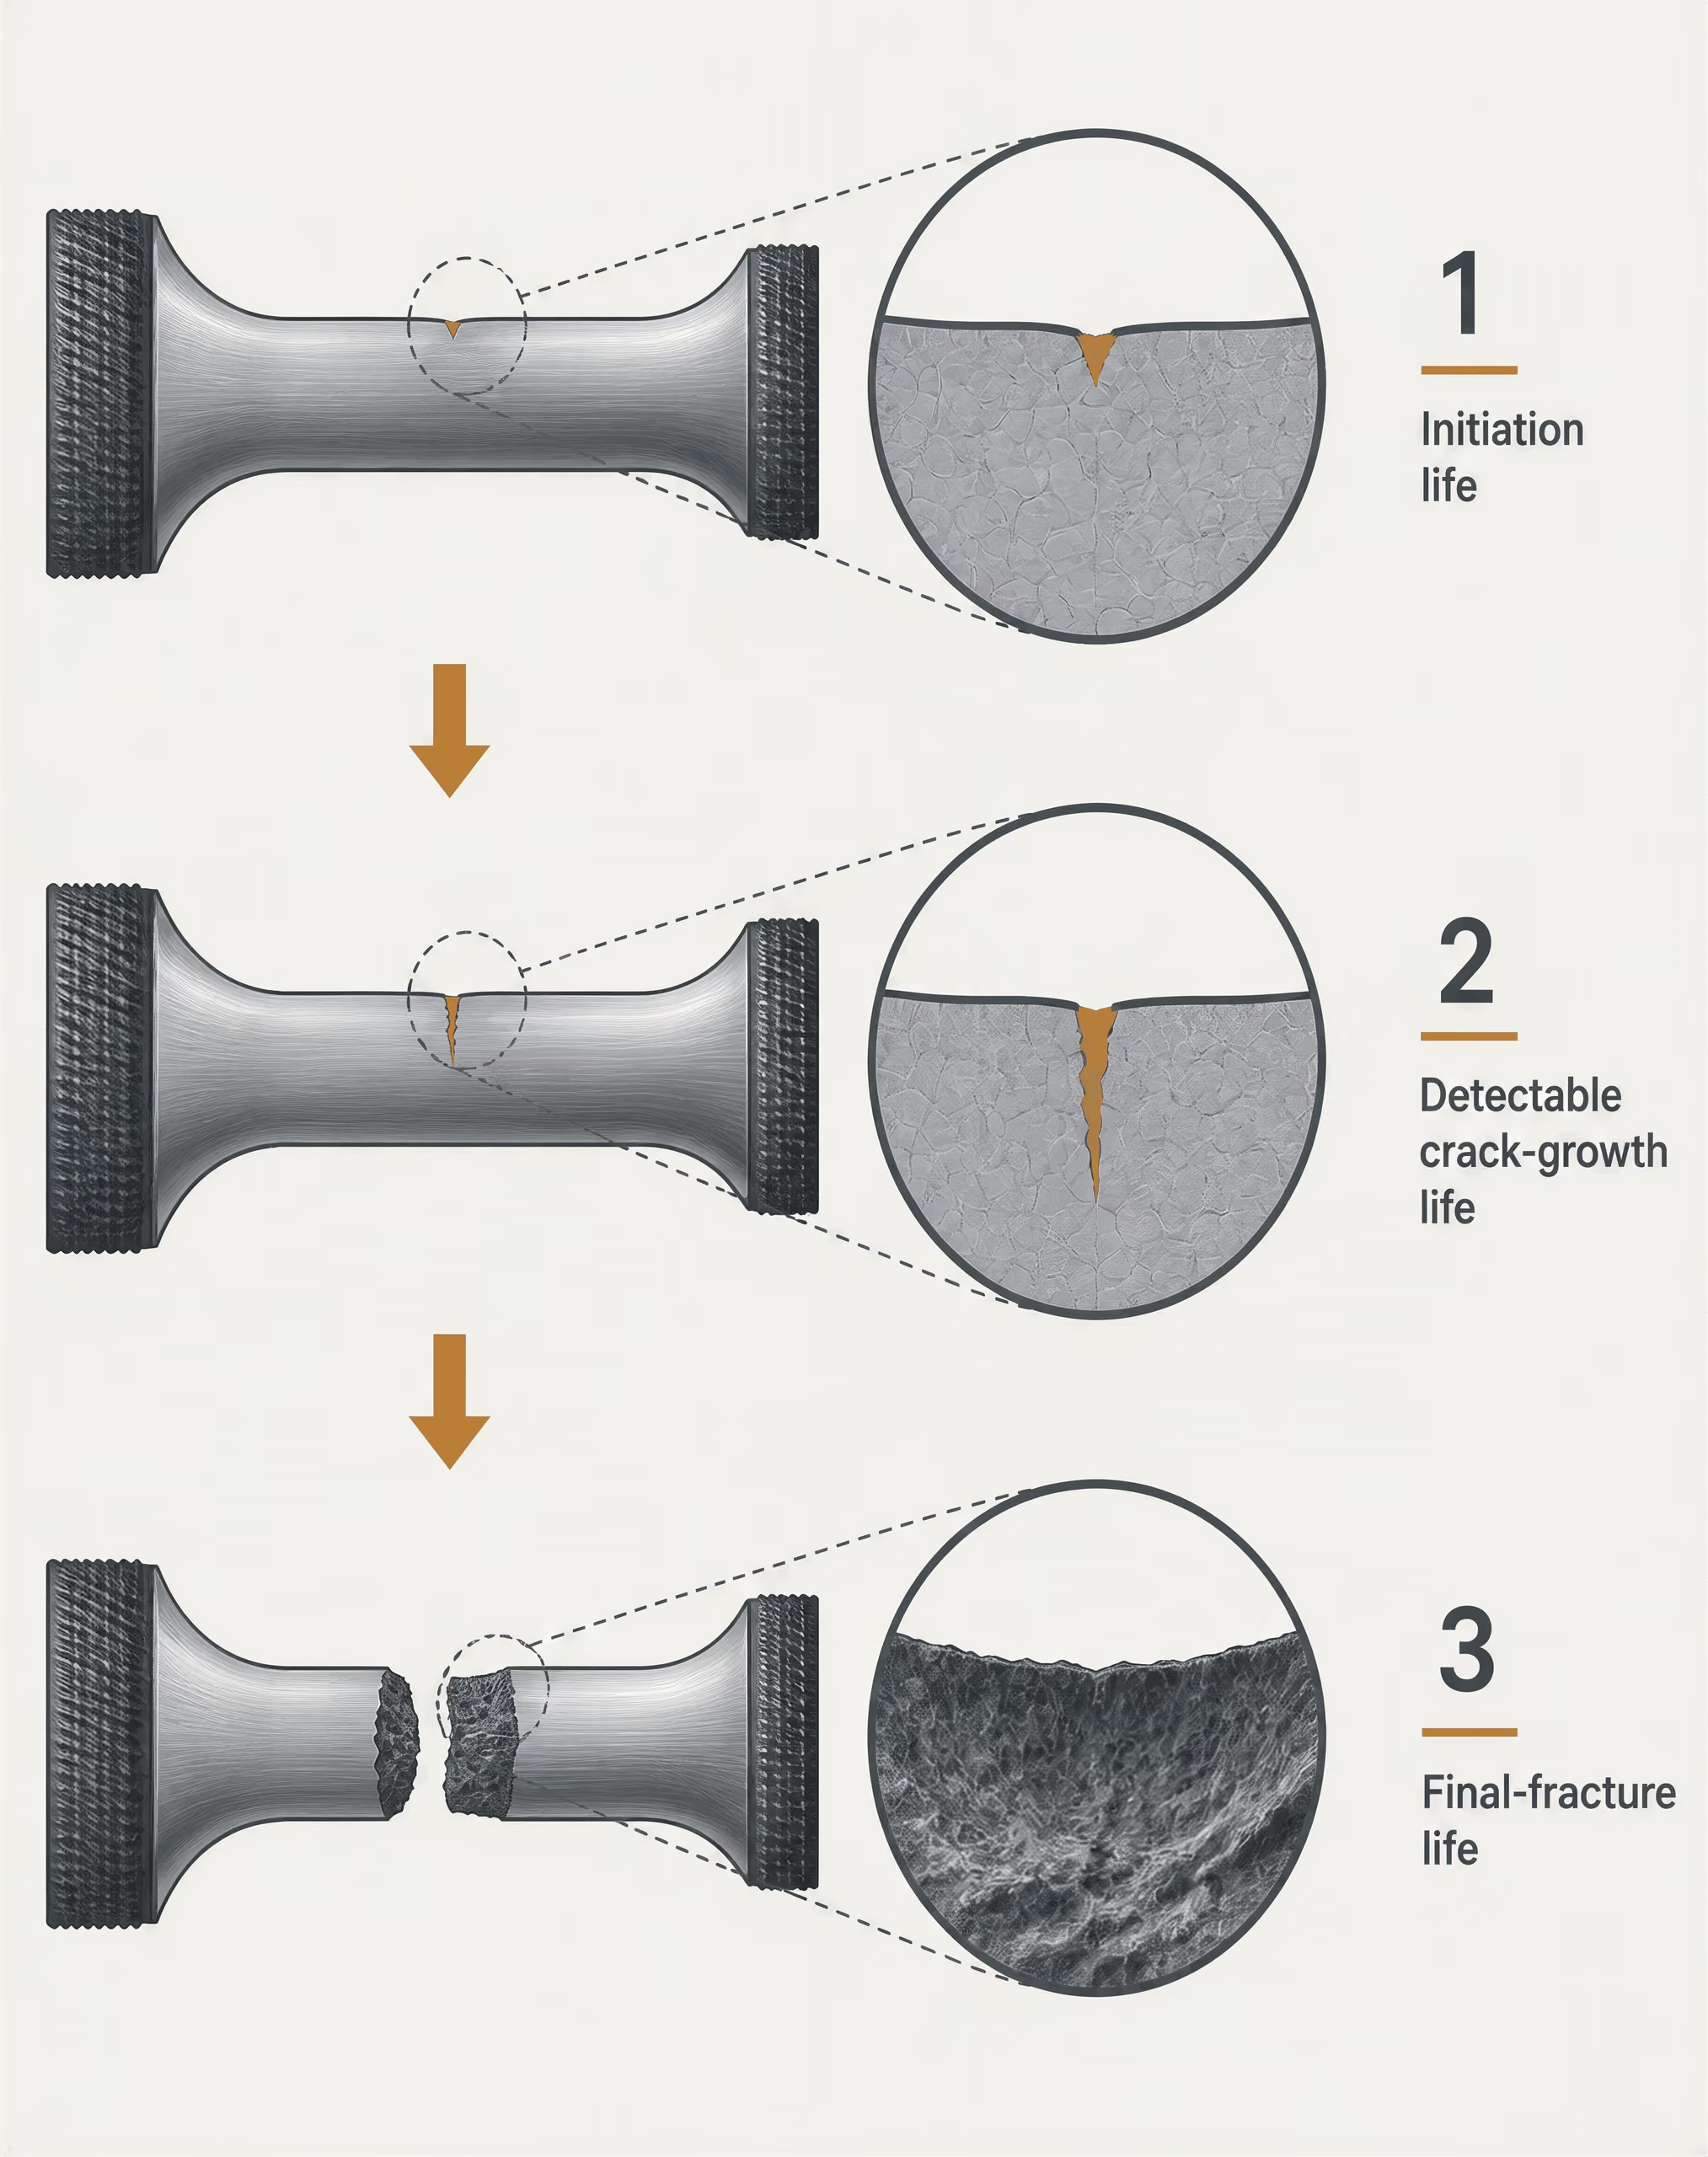
Tre fasi della vita a fatica
- Vita di innesco della cricca Cicli necessari per formare una cricca di dimensioni specificate, spesso su una superficie o in corrispondenza di una concentrazione di tensione.
- Vita di propagazione rilevabile della cricca Cicli dalla condizione iniziale della cricca fino a quando un’ispezione può identificarla o fino al raggiungimento di una lunghezza definita.
- Vita fino alla frattura finale Cicli dalla rilevazione della criccatura fino alla frattura instabile o alla perdita della capacità portante richiesta.
È utile distinguere tre fasi:
1. Vita di innesco della cricca: cicli necessari a formare una cricca di dimensioni specificate, spesso su una superficie o in corrispondenza di una concentrazione di tensione. 2. Vita di propagazione della cricca rilevabile: cicli che intercorrono da tale condizione fino a quando un’ispezione è in grado di identificare la cricca in modo affidabile, oppure fino a quando essa raggiunge una lunghezza definita. 3. Vita fino alla frattura finale: cicli che intercorrono dal rilevamento della cricca fino alla frattura instabile o alla perdita della capacità portante richiesta.
Un provino di laboratorio lucidato può non contenere alcuna cricca introdotta deliberatamente; pertanto, la vita dichiarata può includere sia l’innesco sia la propagazione. Una valutazione basata sulla meccanica della frattura può invece iniziare da un difetto ipotizzato e calcolare soltanto la propagazione. Questi risultati non sono intercambiabili.
La resistenza a fatica è il livello di tensione associato a una determinata vita a fatica e a un criterio di rottura specificato. Per esempio, una prova può riportare l’intervallo di tensione che produce la rottura a cicli. Il limite di resistenza a fatica è un’affermazione più circoscritta: è un livello di tensione al di sotto del quale ci si aspetta che il provino scelto non si rompa entro l’intervallo di vita sottoposto a prova o definito. Non è automaticamente una proprietà permanente di ogni componente realizzato con quell’acciaio.
Il metodo tensione–vita esprime l’ampiezza della tensione o l’intervallo di tensione in funzione dei cicli fino alla rottura, comunemente mediante una legge di potenza di tipo Basquin. La Federal Highway Administration descrive le curve S–N degli acciai come grafici dell’intervallo di tensione in funzione dei cicli fino alla rottura, su assi logaritmici. La norma ISO 1099:2017 specifica prove a temperatura ambiente, ad ampiezza costante, controllate dalla forza assiale e condotte a rapporti di tensione prestabiliti. La norma ASTM E466-21 riguarda il carico assiale ad ampiezza costante, controllato dalla forza, di provini metallici non intagliati e intagliati, in aria e a temperatura ambiente. Sono queste condizioni a definire il risultato.
Il rapporto di tensione è importante perché le tensioni minima e massima influenzano l’apertura della cricca, la plasticità e gli effetti della tensione media. Un ciclo tra zero e trazione non equivale a un ciclo completamente alternato, anche quando l’ampiezza della tensione è identica. Anche la frequenza di carico, la temperatura, la corrosione e la forma d’onda possono modificare la vita misurata.
Perché la tensione ciclica è diversa dalla resistenza statica
Il carico di snervamento e la resistenza a trazione descrivono la resistenza in determinate condizioni di carico monotono. Da soli, non determinano le prestazioni a fatica. Due acciai con carichi di snervamento simili possono produrre curve S–N diverse a causa di differenze in termini di purezza, inclusioni, trattamento termico, struttura dei grani, tensioni residue, condizioni superficiali o comportamento di propagazione della cricca. Al contrario, un aumento della resistenza non garantisce un incremento proporzionale della vita a fatica quando il difetto determinante è il piede di una saldatura, una cavità di corrosione, un segno di lavorazione o un altro intaglio.
| Materiale o dettaglio | Che cosa identifica la designazione | Perché da sola non predice la vita a fatica |
|---|---|---|
| Acciaio ASTM A36 | Requisiti specificati di classe e resistenza | Un dettaglio saldato può essere governato dal profilo della saldatura e dalle tensioni residue |
| Acciaio ASTM A572/A572M di grado 50 | Classe strutturale specificata ad alta resistenza | La resistenza nominale non definisce gli effetti di intaglio, superficie, saldatura o corrosione |
| Lamiera ASTM A514/A514M | Lamiera ad alta resistenza bonificata | L’elevata resistenza non garantisce un miglioramento proporzionale della vita a fatica |
Le designazioni dei gradi illustrano questo limite. L’acciaio ASTM A36, l’acciaio ASTM A572/A572M Grade 50 e la lamiera ASTM A514/A514M bonificata hanno livelli di resistenza e condizioni metallurgiche specificati diversi, ma un dettaglio saldato può essere determinato più dal profilo della saldatura e dalle tensioni residue che dal carico di snervamento nominale della lamiera di base. In un collegamento saldato, la categoria di fatica è generalmente correlata alla configurazione del dettaglio, alla geometria della saldatura, alla direzione della tensione e alla probabile posizione della cricca.
A bassi e medi numeri di cicli, la deformazione plastica ciclica può predominare, rendendo il metodo deformazione–vita più adatto rispetto a una curva tensione–vita. A numeri elevati di cicli, la tensione nominale può rimanere al di sotto del carico di snervamento mentre la tensione locale in corrispondenza di un intaglio supera la stima elastica. La fatica riguarda quindi il danneggiamento locale ripetuto, non semplicemente il fatto che la sezione complessiva abbia raggiunto una volta lo snervamento.
Anche l’apparente limite di resistenza a fatica dipende dall’intervallo di cicli esaminato. La rassegna del 2019 The gigacycle fatigue strength of steels: a review of structural and operating factors riporta che gli acciai a bassa resistenza mostrano spesso un asintoto S–N approssimativamente orizzontale, mentre gli acciai ad alta resistenza possono mostrare un secondo calo oltre circa cicli. Una curva che appare piatta fino a cicli non dovrebbe essere automaticamente estesa fino a cicli.
Dati del materiale rispetto ai dati del componente e del dettaglio
Una curva S–N del materiale costituisce un dato di riferimento per un provino, una condizione di lavorazione, una geometria, un ambiente, un tipo di carico, un rapporto di tensione e una definizione della rottura specificati. È un’evidenza condizionata, non una costante immutabile valida per l’intero grado. La norma ASTM E466-21 ammette sia provini non intagliati sia provini intagliati, ma le curve risultanti descrivono le configurazioni sottoposte a prova.
Un componente reale introduce effetti dimensionali, finitura superficiale, tensioni residue, fori, filettature, carichi di contatto, disallineamento, concentrazioni locali di tensione, temperatura e corrosione. Un provino liscio e lucidato, sottoposto a prova in aria di laboratorio, non può essere trasferito senza una verifica appropriata a un albero corroso, a un intaglio ottenuto per lavorazione meccanica o a un attacco di ponte con un piede di saldatura.
I dati di progettazione sono spesso specifici del dettaglio. Il NSC Technical Digest dello Steel Construction Institute del 2018 descrive la valutazione a fatica mediante curve per elementi in acciaio non saldati, giunti saldati e attacchi saldati, con il danno cumulativo sommato linearmente per un determinato dettaglio sottoposto a uno spettro di carico specificato. Per i dettagli in acciaio saldato, il manuale AISC sulla fatica dei ponti colloca le curve S–N di progettazione a due deviazioni standard al di sotto della media logaritmica dei dati di vita a fatica, corrispondenti a una sopravvivenza di circa il 97,5%. Questo limite statistico inferiore è una scelta progettuale, non una nuova proprietà metallurgica.
Il carico di esercizio ad ampiezza variabile introduce un’ulteriore distinzione. Un componente può essere soggetto a intervalli di tensione occasionalmente elevati, alternati a numerosi cicli più piccoli; la sua vita prevista dipende quindi dall’intero spettro e dalla regola di danneggiamento utilizzata, comunemente una valutazione lineare del danno cumulativo. La domanda pertinente non è dunque “Qual è il limite di resistenza a fatica di questo grado?”, bensì “Quale curva, sperimentale o di progetto, rappresenta questo dettaglio, questa storia di carico, questo ambiente e questo criterio di rottura richiesto?”
Come vengono generate e interpretate le curve S–N
Una curva S–N descrive la relazione tra lo sforzo ciclico e la vita a fatica. La “S” può indicare l’ampiezza dello sforzo, lo sforzo nominale o l’intervallo di sforzo, mentre “N” denota il numero di cicli associato a un evento di cedimento definito. Non è una proprietà universale dell’acciaio. Una curva si riferisce a un provino, a un rapporto degli sforzi, a una modalità di carico, a una condizione superficiale, a una temperatura e a un trattamento statistico specifici.

Il metodo sforzo–vita e le relazioni di tipo Basquin
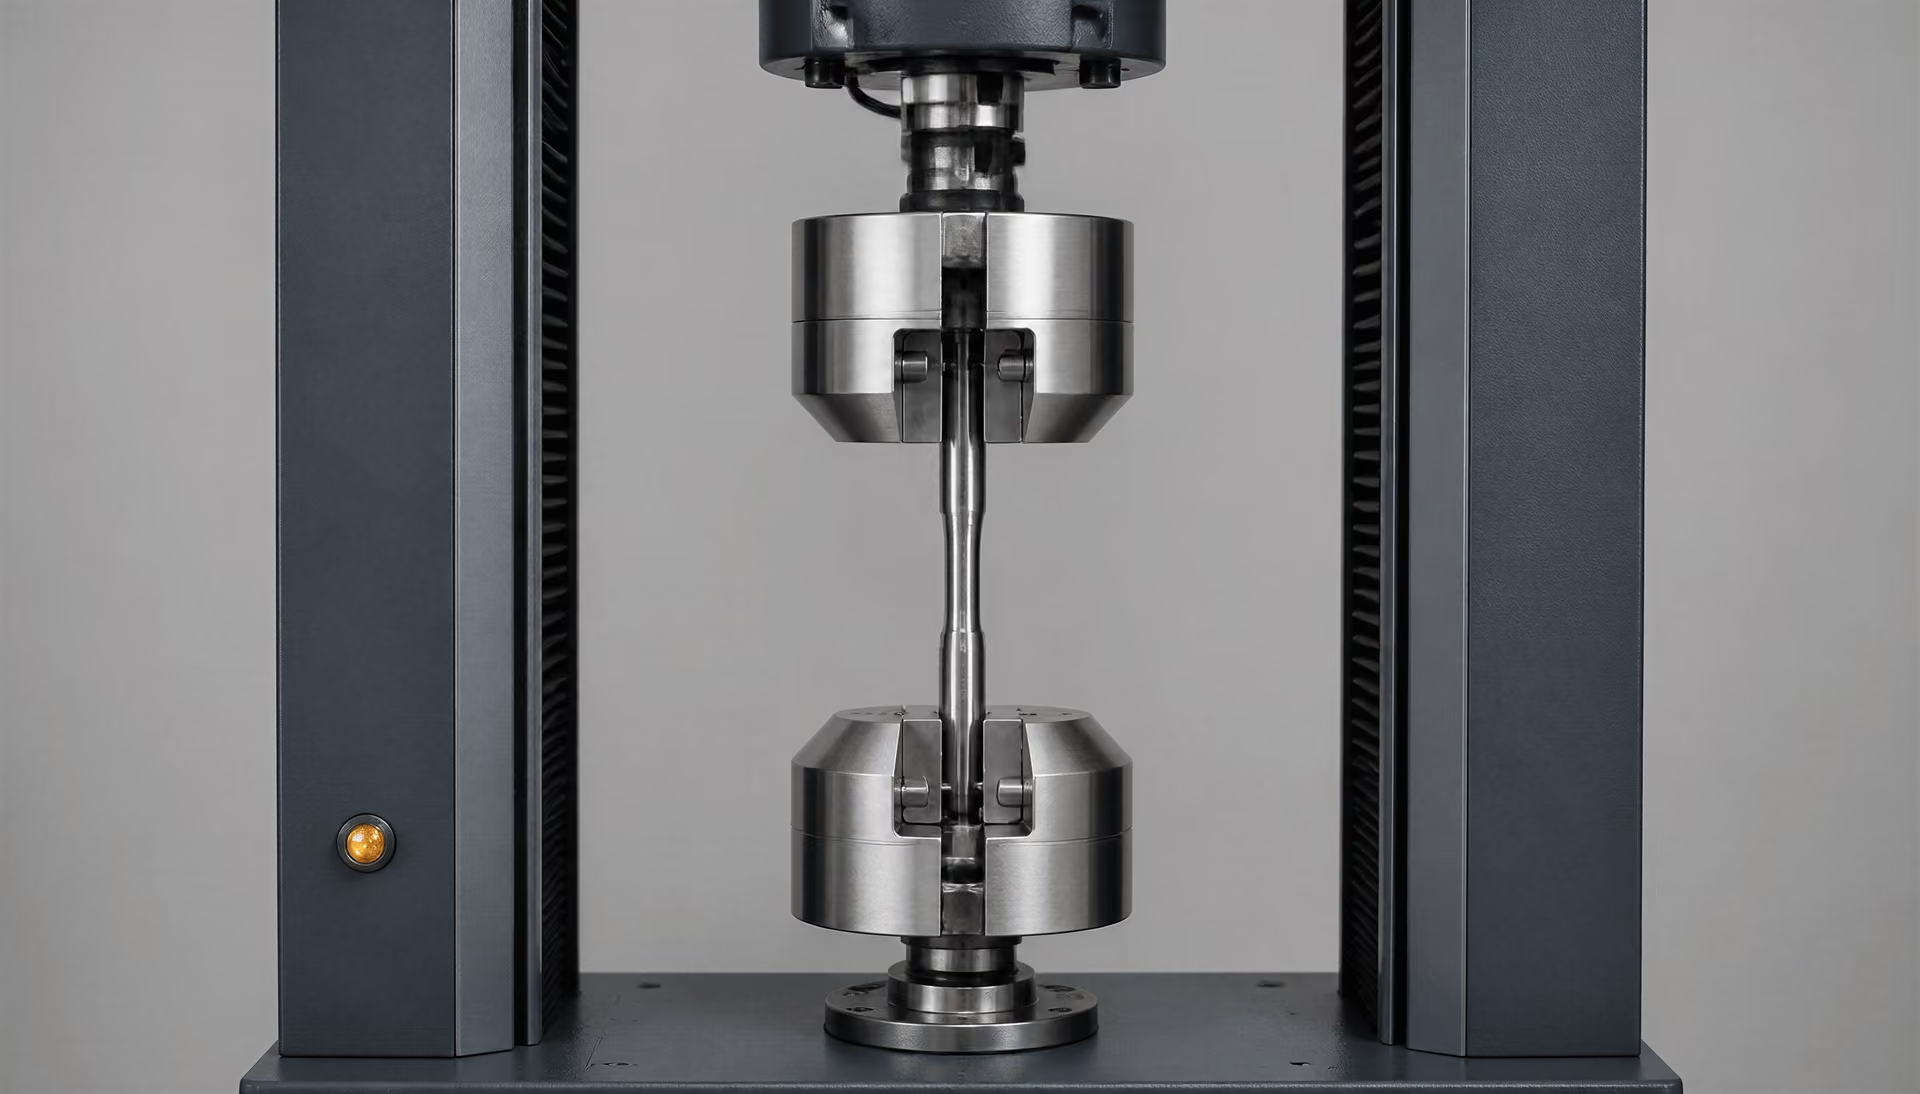
Il metodo sforzo–vita, o metodo S–N, si basa sulla prova di provini sottoposti a carico ripetuto fino alla loro frattura o fino al raggiungimento di una condizione di run-out specificata. Nell’esperimento convenzionale, una macchina applica un carico assiale a controllo di forza e ad ampiezza costante. Diversi provini vengono testati a differenti livelli di sforzo e ogni risultato fornisce un punto che mette in relazione lo sforzo applicato con il numero di cicli a cedimento.
Per uno sforzo ciclico variabile tra lo sforzo massimo e lo sforzo minimo , l’intervallo di sforzo è
L’ampiezza dello sforzo è pari alla metà dell’intervallo:
Lo sforzo medio è
e il rapporto degli sforzi è
| Grandezza | Definizione | Che cosa descrive |
|---|---|---|
| Intervallo di tensione, Δσ | σmax − σmin | Variazione totale tra i limiti del ciclo |
| Ampiezza della tensione, σa | Δσ/2 | Metà dell’intervallo di tensione |
| Tensione media, σm | (σmax + σmin)/2 | Livello medio della tensione nel ciclo |
| Rapporto di tensione, R | σmin/σmax | Relazione tra la tensione minima e quella massima |
Queste grandezze descrivono caratteristiche diverse dello stesso ciclo. Una prova a presenta uno sforzo completamente alternato, con picchi di trazione e compressione uguali e uno sforzo medio nullo. Un rapporto degli sforzi positivo indica che entrambi i limiti possono rimanere a trazione. Due prove con lo stesso intervallo di sforzo possono produrre vite diverse quando differiscono i rispettivi sforzi medi e, di conseguenza, i rapporti degli sforzi.
Una relazione adattata comunemente utilizzata è la legge di potenza di tipo Basquin,
oppure, quando si utilizza l’intervallo di sforzo,
dove o è una costante determinata mediante adattamento e è normalmente negativo. Applicando i logaritmi si ottiene una relazione lineare:
L’equazione è un modello dell’intervallo misurato, non una legge fisica valida per ogni condizione dell’acciaio. I suoi coefficienti adattati cambiano in funzione della qualità dell’acciaio, del trattamento termico, della geometria del provino, del rapporto degli sforzi, della finitura superficiale e del criterio di cedimento selezionato. La rassegna del 2024 Fatigue Life Assessment of Steel Structure, A State-Of-The-Art-Review identifica questa rappresentazione sforzo–vita come la consueta forma con legge di potenza, distinguendo inoltre tra resistenza a fatica, vita a fatica, innesco della cricca e propagazione della cricca. Una prova S–N generalmente registra la vita fino alla condizione di cedimento specificata; non separa automaticamente i cicli impiegati per l’innesco della cricca da quelli impiegati per la sua crescita.
Un provino liscio e privo di intagli può quindi fornire un riferimento del materiale senza rappresentare una struttura. Un intaglio lavorato aumenta lo sforzo locale, mentre un elemento saldato introduce un piede di saldatura, una radice di saldatura, sforzi residui, una geometria locale e possibili difetti. Anche la corrosione, la calamina, la rugosità, le dimensioni del provino, la temperatura e il tipo di carico possono modificare il risultato. I dettagli in acciaio non saldato, dei giunti saldati e degli elementi saldati richiedono dati propri sulla fatica o correzioni adeguatamente giustificate.
Assi logaritmici, intervallo di sforzo e cicli a cedimento
Un diagramma S–N convenzionale riporta lo sforzo o l’intervallo di sforzo su un asse logaritmico e i cicli a cedimento sull’altro. La Federal Highway Administration descrive la resistenza a fatica dell’acciaio mediante curve che riportano l’intervallo di sforzo in funzione dei cicli a cedimento su assi logaritmici. Distanze uguali su ciascun asse rappresentano rapporti uguali, non incrementi numerici uguali. Uno spostamento orizzontale da a cicli occupa la stessa distanza visiva di uno spostamento da a cicli.
Questa scala è necessaria perché le vite a fatica si estendono comunemente su molti ordini di grandezza, mentre i livelli di sforzo possono variare di una quantità relativamente modesta. Una retta decrescente indica che una piccola riduzione dello sforzo ciclico può corrispondere a un grande aumento della vita. Il simbolo riportato deve comunque essere interpretato in base alla sua definizione: una curva basata su non può essere confrontata direttamente con una basata su , a meno che non si tenga conto del fattore due e delle condizioni relative al rapporto degli sforzi.
Alcuni acciai mostrano un asintoto S–N approssimativamente orizzontale alle alte vite. La rassegna del 2019 The gigacycle fatigue strength of steels: a review of structural and operating factors riferisce che questo comportamento è comune negli acciai a bassa resistenza, mentre gli acciai ad alta resistenza possono mostrare una seconda diminuzione oltre circa cicli. Di conseguenza, attribuire un unico limite di fatica a ogni qualità di acciaio non è prudente. Il limite apparente può riflettere l’intervallo di vite sottoposto a prova, le inclusioni interne, la condizione superficiale o la risoluzione statistica della prova.
Prova interrotta Risultato di una prova in cui un provino sopravvive fino al numero di cicli previsto senza soddisfare il criterio di cedimento definito. I risultati di prove interrotte sono osservazioni censurate e non costituiscono una prova di una vita a fatica infinita.
Un risultato contrassegnato come run-out indica che il provino non ha soddisfatto il criterio di cedimento della prova entro il numero di cicli stabilito. Non dimostra che la frattura non potrebbe mai verificarsi. I run-out sono osservazioni censurate e influenzano l’adattamento della curva, soprattutto quando molti provini superano la durata di prova prevista. La replicazione è importante perché provini nominalmente identici cedono dopo vite diverse. Una tendenza media, una banda di dispersione e un limite inferiore di progetto rispondono a domande diverse.
Le curve S–N di progetto per dettagli saldati possono essere posizionate due deviazioni standard al di sotto della media logaritmica dei dati di vita a fatica, corrispondenti a una sopravvivenza di circa il 97,5% secondo le ipotesi dichiarate. Strong evidence
Per i dettagli in acciaio saldato, l’AISC Manual for Repair and Retrofit of Fatigue Cracks in Steel Bridges afferma che le curve S–N di progetto sono collocate due deviazioni standard al di sotto dei dati logaritmici medi relativi alla vita a fatica, corrispondenti a una sopravvivenza di circa il 97,5% secondo le ipotesi statistiche dichiarate. Questa curva di limite inferiore è una convenzione progettuale per una categoria di dettaglio, non una proprietà universale della piastra di base.
Condizioni di prova secondo ISO 1099:2017 e ASTM E466-21[2] ISO 1099:2017: Metallic materials — Fatigue testing — Axial force-controlled method. International Organization for Standardization. 2017.
La norma ISO 1099:2017 specifica prove di fatica a temperatura ambiente, ad ampiezza costante e con carico assiale a controllo di forza su provini metallici, al fine di ottenere relazioni tra lo sforzo applicato e i cicli a cedimento a rapporti degli sforzi specificati. La norma definisce il quadro della prova; la curva risultante rimane legata al provino e alle condizioni utilizzate. “Temperatura ambiente” non significa che la temperatura sia irrilevante. Una prova riportata dovrebbe identificare l’ambiente effettivo di prova e ogni variazione significativa della temperatura.
La norma ASTM E466-21 riguarda prove di fatica assiale a controllo di forza e ad ampiezza costante su provini metallici non intagliati e intagliati, in aria e a temperatura ambiente. Consente quindi il confronto tra forme diverse di provino, ma un risultato ottenuto su un provino intagliato non dovrebbe essere considerato intercambiabile con una curva del materiale relativa a un provino non intagliato. La geometria dell’intaglio modifica il campo di sforzo locale e può alterare l’innesco della cricca.
Nessuna delle due norme trasforma di per sé una prova in una qualificazione del componente. Un allineamento corretto è essenziale, perché la flessione sovrapposta alla forza assiale può modificare lo sforzo locale e invalidare la condizione di carico prevista. La frequenza di carico deve essere dichiarata e controllata, poiché il riscaldamento, l’interazione con l’ambiente, la dinamica della macchina e gli effetti sensibili alla velocità possono influenzare la vita; non si dovrebbe presumere alcuna frequenza singola sulla base della sola esistenza della norma. Anche le dimensioni del provino, la direzione di lavorazione, la finitura superficiale, il serraggio, la qualità dell’acciaio e la storia dei processi, il rapporto degli sforzi e la definizione di cedimento fanno parte del risultato.
Per la valutazione in esercizio, gli ingegneri selezionano una curva corrispondente al dettaglio non saldato o saldato pertinente e convertono lo spettro di carico applicato in cicli di sforzo. Il 2018 NSC Technical Digest dello Steel Construction Institute descrive una valutazione del danno cumulativo nella quale il danno viene sommato linearmente per un dettaglio specificato. Tale calcolo è significativo solo quando le definizioni dello sforzo nominale o locale, la geometria del dettaglio, il conteggio dei cicli e la curva S–N condividono ipotesi compatibili. Una curva di laboratorio è un’evidenza. Non costituisce, di per sé, un’autorizzazione a ignorare l’elemento di collegamento, l’intaglio, la saldatura, la superficie o lo spettro presenti nella struttura.
Perché il solo grado dell’acciaio non predice la durata a fatica
Un grado di acciaio identifica un intervallo specificato di composizione, resistenza e requisiti di produzione; non identifica una singola prestazione a fatica valida in ogni condizione di esercizio. ASTM A36, ASTM A572 Grade 50 e ASTM A514, per esempio, differiscono sostanzialmente per resistenza allo snervamento e resistenza a trazione, ma le loro durate a fatica non possono essere ordinate sulla base della sola resistenza a trazione. La rottura per fatica è determinata dallo sforzo ciclico in corrispondenza di una caratteristica locale, dall’innesco della cricca e dalla sua propagazione. Tali caratteristiche possono essere controllate più dal piede di saldatura, da un segno di lavorazione, da un’inclusione o da una vaiolatura di corrosione che dalla resistenza nominale del metallo base.
La curva S–N di un materiale costituisce quindi un’evidenza di riferimento per un provino, un ciclo di lavorazione, una geometria, una modalità di carico, un rapporto degli sforzi e un ambiente definiti. Non rappresenta un sostituto universale delle prove sul componente o dei dati relativi ai dettagli di progetto.
Livello di resistenza, microstruttura e regime dei gigacicli
L’aumento della resistenza allo snervamento può incrementare la resistenza a fatica nei provini lisci e lucidati, in particolare quando la rottura è controllata dall’innesco della cricca. Tuttavia, il miglioramento non è proporzionale. Il trattamento termico modifica la dimensione dei grani, il contenuto di martensite o bainite, la distribuzione dei carburi, i gradienti di durezza e la sensibilità alle inclusioni. Di conseguenza, due colate conformi alla stessa designazione di grado possono produrre una dispersione diversa nei risultati di fatica. La deformazione a freddo può aumentare la durezza superficiale lasciando al contempo uno sforzo residuo di trazione o riducendo la duttilità in una posizione critica.
A durate elevate, l’ipotesi usuale diventa particolarmente inaffidabile. La rassegna del 2019 The gigacycle fatigue strength of steels: a review of structural and operating factors riporta che gli acciai a bassa resistenza sviluppano comunemente un asintoto S–N approssimativamente orizzontale. In questo intervallo, cicli aggiuntivi non richiedono una riduzione costante dello sforzo nel modo semplice suggerito da una legge di potenza di Basquin ininterrotta. Gli acciai ad alta resistenza possono comportarsi diversamente: la rassegna descrive una possibile seconda diminuzione della curva S–N oltre circa cicli. L’innesco interno della cricca in corrispondenza di inclusioni non metalliche, spesso al di sotto della superficie, è una delle spiegazioni di questa risposta a cicli elevatissimi.
Questa distinzione è importante per le macchine rotanti, le molle, i componenti ferroviari e altre parti destinate a sopravvivere a centinaia di milioni o miliardi di cicli. Una prova interrotta a o cicli può non rilevare un meccanismo di rottura successivo. Al contrario, un “limite di durata” orizzontale dedotto da un singolo insieme di dati non dovrebbe essere trasferito a un altro acciaio, a un’altra condizione superficiale o a un’altra popolazione di inclusioni.
ISO 1099:2017 specifica prove di fatica a temperatura ambiente, ad ampiezza costante, controllate dalla forza assiale e condotte a rapporti degli sforzi selezionati. ASTM E466-21 riguarda prove assiali ad ampiezza costante, controllate dalla forza, su provini metallici non intagliati e intagliati, in aria e a temperatura ambiente. Queste condizioni definiscono il significato della curva risultante. Non riproducono ogni carico di esercizio. Il rapporto degli sforzi, la trazione–compressione rispetto alla flessione o alla torsione, lo sforzo medio, la sequenza di carico e il danneggiamento ad ampiezza variabile possono tutti spostare la relazione misurata.
Intagli, effetti dimensionali e concentrazione locale degli sforzi
Lo sforzo nominale è spesso lo sforzo sbagliato per prevedere l’innesco di una cricca. In corrispondenza di un foro, di una cava per linguetta, del fondo di una filettatura, del piede di una saldatura, di un raccordo stretto o di una scanalatura di lavorazione, la concentrazione elastica degli sforzi aumenta lo sforzo alternato locale al di sopra del valore medio sulla sezione. Se si sviluppa plasticità, può essere la storia locale delle deformazioni, anziché lo sforzo nominale elastico, a controllare la durata. Un grado ad alta resistenza può quindi perdere gran parte del vantaggio osservato nei provini lisci, perché la sua sensibilità all’intaglio e la sua duttilità ridotta rendono più determinante un piccolo difetto.
Anche le dimensioni di un componente modificano il risultato. Un volume maggiore campiona un numero più elevato di inclusioni e contiene più siti potenziali di innesco delle cricche; una superficie maggiore offre più area a graffi, vaiolature e mancanza di fusione. I gradienti di sforzo possono essere meno favorevoli in una parte di grandi dimensioni, e il volume fortemente sollecitato può essere molto maggiore di quello di un provino di laboratorio. Si tratta di effetti dimensionali statistici e meccanici, non di una semplice scalatura dimensionale.
La distinzione tra acciaio non saldato e dettaglio strutturale è esplicita nella pratica progettuale. La Federal Highway Administration descrive la resistenza a fatica dell’acciaio mediante curve S–N che riportano l’ampiezza dello sforzo in funzione dei cicli alla rottura su assi logaritmici. Il documento NSC Technical Digest del 2018, pubblicato dallo Steel Construction Institute, descrive curve sviluppate per specifici dettagli in acciaio non saldato, giunti saldati e attacchi saldati, con il danneggiamento cumulativo valutato per il dettaglio pertinente. Per l’acciaio saldato, il manuale AISC sulla fatica dei ponti colloca le curve S–N di progetto a due deviazioni standard al di sotto della media logaritmica dei dati sulla durata a fatica, corrispondente a una sopravvivenza di circa il 97,5%. Questo limite statistico inferiore non è una proprietà della sola lamiera d’acciaio. Include la qualità e la geometria del dettaglio rappresentato dai dati di prova.
Un provino ASTM liscio non può quindi sostituire, senza le opportune qualificazioni, un attacco saldato di un ponte. Il raggio del piede di saldatura, il sottosquadro, lo sforzo residuo, la distorsione, il profilo della saldatura e l’eventuale mancanza di fusione definiscono un problema di fatica diverso.
Finitura superficiale, sforzo residuo, temperatura e ambiente
La condizione superficiale controlla frequentemente la prima fase della fatica. La lucidatura può rimuovere le scanalature di lavorazione e ridurre la severità effettiva dell’intaglio; la tornitura, le bruciature di rettifica, la calamina e la fresatura grossolana possono lasciare segni direzionali che fungono da inneschi per le cricche. La pallinatura o altri trattamenti superficiali possono introdurre uno sforzo residuo di compressione e ritardare l’innesco delle cricche. La saldatura, la raddrizzatura, la lavorazione meccanica e l’accoppiamento forzato possono invece creare uno sforzo residuo di trazione, riducendo il beneficio di uno sforzo medio nominale favorevole. Lo sforzo residuo può inoltre rilassarsi durante il carico ciclico o a temperatura elevata, per cui il suo effetto non può essere assegnato come una correzione permanente del grado.
La temperatura modifica la resistenza, la duttilità, l’ossidazione e il comportamento di propagazione delle cricche. A bassa temperatura, la riduzione della tenacità può rendere una cricca meno tollerante nei confronti di un difetto. Ad alta temperatura, l’interazione con lo scorrimento viscoso, l’addolcimento, l’ossidazione e i cicli termici possono modificare la risposta S–N. La corrosione è ancora più dannosa: una vaiolatura fornisce un intaglio locale, mentre la fatica-corrosione espone ripetutamente una nuova punta di cricca all’ambiente. La verniciatura, la protezione catodica, il drenaggio e l’esposizione ai cloruri possono modificare la durata senza cambiare la designazione dell’acciaio.
Il tipo di carico e lo spettro completano il problema. I dati assiali ad ampiezza costante non descrivono direttamente la flessione, la torsione, i carichi di contatto, gli sforzi termici o una sequenza di sovraccarichi e piccoli cicli. Le valutazioni progettuali possono utilizzare curve S–N specifiche per il dettaglio, con calcoli lineari del danneggiamento cumulativo, ma la curva selezionata, l’ampiezza dello sforzo, il trattamento del rapporto degli sforzi e l’istogramma dei cicli devono corrispondere al componente reale. La resistenza del grado è un dato di ingresso. La geometria, il processo di fabbricazione, lo stato superficiale, l’ambiente e la base statistica del progetto determinano spesso il risultato.
I Dettagli in Acciaio Saldato Richiedono Curve di Fatica Proprie

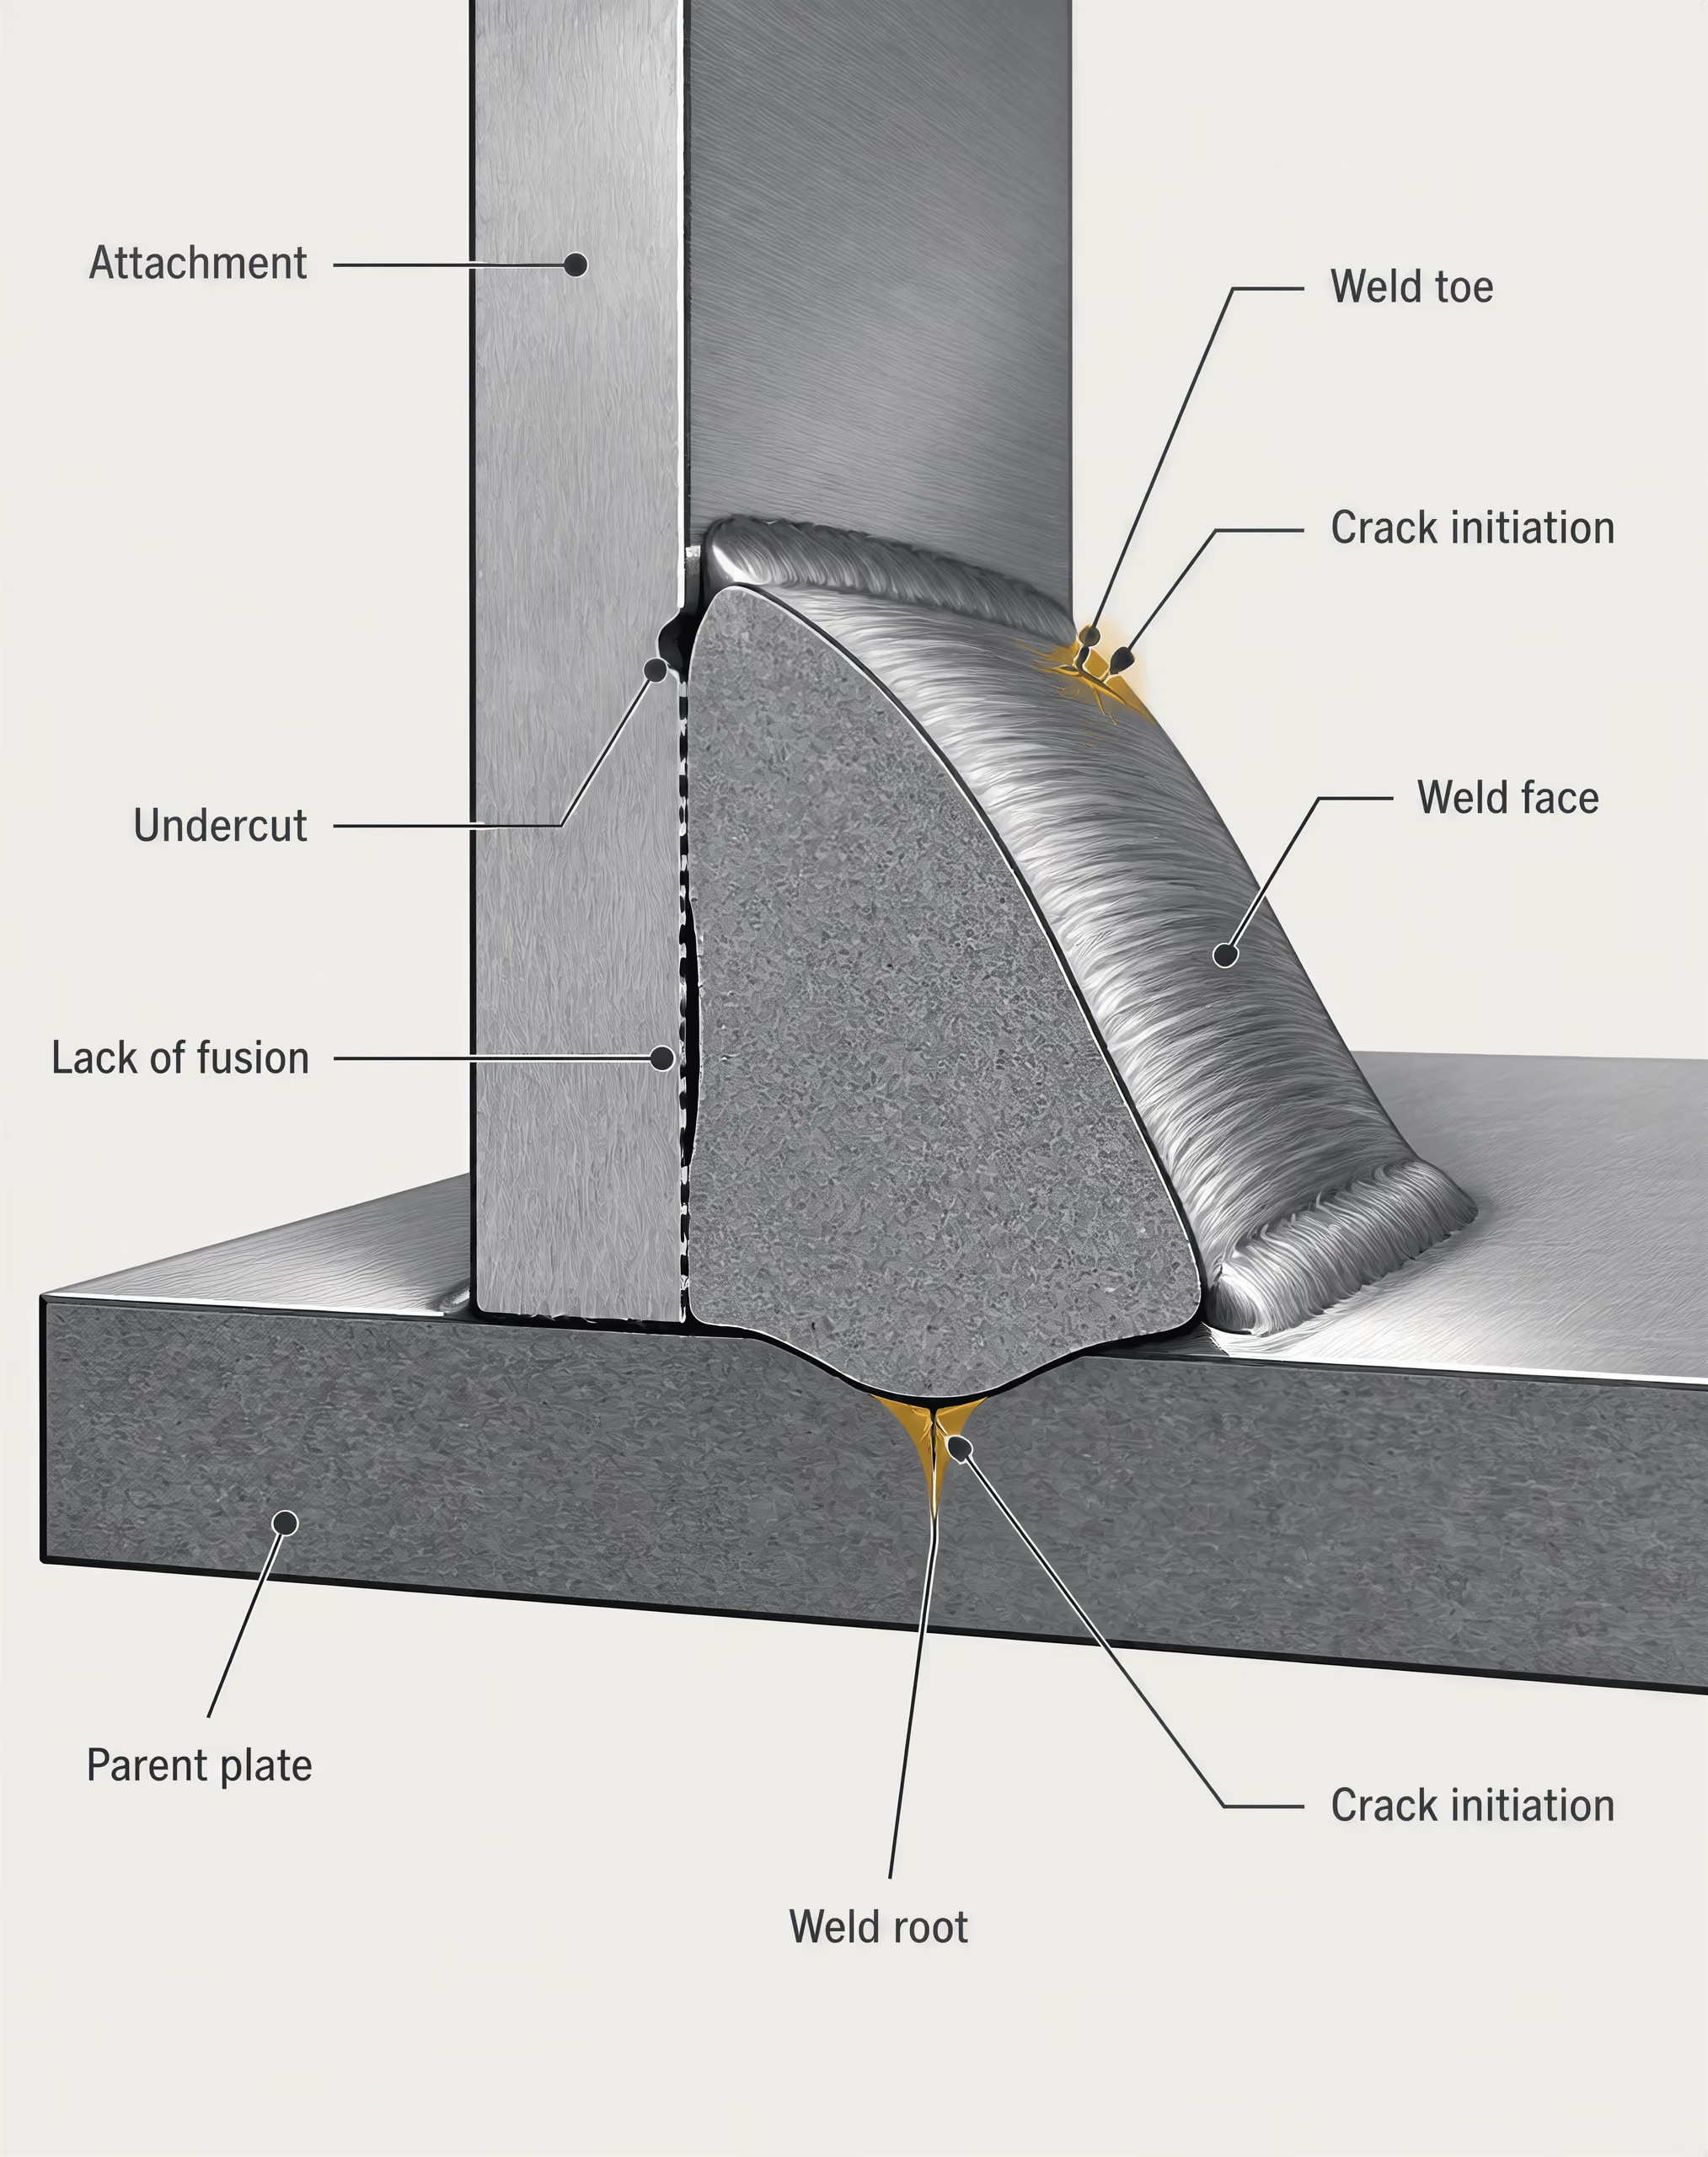
Piedi e radici delle saldature, attacchi e discontinuità geometriche
Un collegamento saldato non si comporta come un provino lucidato ricavato dalla lamiera di base. La sua resistenza a fatica è determinata dal dettaglio nel suo complesso: geometria della saldatura, raggio del piede, profilo della radice, forma dell’attacco, spessore della piastra, allineamento, tensioni residue, deformazioni e qualsiasi imperfezione simile a una cricca lasciata dalla fabbricazione o dal servizio. La qualità dell’acciaio rimane importante, ma costituisce soltanto una parte del meccanismo di rottura.
Al piede della saldatura, la faccia della saldatura incontra la lamiera di base in corrispondenza di una transizione geometrica. Un raggio ridotto del piede, un’eccessiva convessità, un’incisione marginale, una sovrapposizione o una terminazione brusca aumentano la tensione locale. La radice della saldatura può essere ancora più critica. La mancata penetrazione della radice, la mancanza di fusione, la porosità, le inclusioni di scoria e un’intaccatura sfavorevole della radice creano caratteristiche brevi simili a cricche prima ancora dell’inizio del carico di esercizio. Le cricche di fatica si innescano generalmente in corrispondenza di tali zone, o nelle loro immediate vicinanze, anziché in una regione indisturbata della piastra.
Gli attacchi generano ulteriori concentrazioni di tensione. Un irrigidimento trasversale saldato alla piattabanda di una trave interrompe il flusso delle forze attraverso la piattabanda, mentre una saldatura tra nervatura e impalcato in un impalcato ortotropo da ponte trasferisce il carico attraverso una piccola linea di saldatura soggetta ai cicli di tensione indotti dal passaggio delle ruote. Attacchi longitudinali, piastre a fazzoletto, mensole, piastre di copertura e riparazioni saldate producono ciascuno una propria combinazione di tensione di membrana, tensione flessionale e deformazione secondaria. Le deformazioni causate dalla saldatura possono inoltre lasciare flessione residua e disallineamento; pertanto, la geometria nominale di progetto potrebbe non descrivere il campo di tensione effettivo.
La tensione residua di trazione influenza la propagazione della cricca e il rapporto di tensione efficace all’apice della cricca. In un giunto fortemente vincolato, la saldatura può lasciare una tensione residua di trazione prossima alla tensione di snervamento del materiale. Ciò non significa che ogni dettaglio saldato abbia la stessa resistenza a fatica indipendentemente dalla tensione media applicata, ma spiega perché l’effetto favorevole di una tensione media nominale di compressione sia spesso minore nei giunti saldati rispetto ai provini lucidati e non saldati. La corrosione superficiale, il fretting, i danni da impatto e una precedente riparazione per fatica possono ridurre ulteriormente la resistenza.
La qualità dell’acciaio di base non può quindi essere utilizzata come sostituto del dettaglio. Un giunto saldato realizzato in acciaio ASTM A36, in acciaio ASTM A572/A572M Grade 50 o in acciaio ASTM A709/A709M Grade 50 può rientrare in una categoria di fatica simile quando la configurazione della saldatura e la posizione della rottura sono gli elementi determinanti. L’aumento della tensione di snervamento non incrementa proporzionalmente la resistenza a fatica del piede di una saldatura che presenta la stessa intaccatura e la stessa imperfezione di fabbricazione.
Tensione nominale, tensione di hot spot e tensione locale
Una curva S–N è significativa soltanto quando la definizione della tensione corrisponde a quella utilizzata per ricavarla. La Federal Highway Administration descrive la resistenza a fatica dell’acciaio mediante curve che riportano l’intervallo di tensione in funzione dei cicli a rottura su assi logaritmici. In una formulazione tensione–vita, spesso rappresentata mediante una legge di potenza di tipo Basquin, l’intervallo di tensione selezionato è correlato al numero di cicli necessari per raggiungere il criterio di rottura dichiarato.
La tensione nominale è la tensione media assiale, flessionale o di taglio calcolata lontano dalla discontinuità. È utile per una piastra prismatica o per un dettaglio saldato classificato i cui dati sperimentali siano stati riportati utilizzando la stessa grandezza. Una curva basata sulla tensione nominale non deve essere associata automaticamente al picco ottenuto con un’analisi agli elementi finiti al piede della saldatura; questi due valori includono effetti fisici differenti.
Definizioni della tensione utilizzate per i dettagli saldati
- Tensione nominale
- Tensione media assiale, flessionale o tangenziale calcolata lontano dalla discontinuità.
- Tensione nel punto caldo
- Tensione strutturale stimata in prossimità del piede della saldatura, escludendo l’effetto di intaglio strettamente locale del profilo della saldatura.
- Tensione locale
- Tensione che include l’effetto di intaglio presso il piede o la radice della saldatura e richiede una tensione di riferimento finita o un raggio di raccordo dell’intaglio definiti.
La tensione di hot spot, chiamata anche tensione strutturale in molte procedure, stima la tensione al piede della saldatura estrapolando le tensioni da punti situati a breve distanza dall’intaglio acuto. Tiene conto della concentrazione di tensione strutturale causata dall’attacco e dalla geometria della piastra, escludendo l’effetto di intaglio molto locale dovuto al profilo della saldatura. Questo approccio è utile quando il raggio effettivo del piede varia tra i provini o non può essere rappresentato in modo affidabile in un modello a guscio.
La tensione locale include l’effetto di intaglio al piede o alla radice. Può essere ottenuta mediante un modello solido raffinato agli elementi finiti, un metodo basato sulla tensione di intaglio o un profilo della saldatura misurato. Poiché il picco teorico in uno spigolo geometrico perfettamente acuto può essere singolare, l’analista deve definire una tensione di riferimento finita o un raggio di intaglio. I dati S–N basati sulla tensione locale non sono intercambiabili con quelli basati sulla tensione nominale o sulla tensione di hot spot.
La distinzione è pratica. Un provino assiale liscio sottoposto alle condizioni della norma ISO 1099:2017 presenta un campo di tensione uniforme controllato dalla forza. La norma ASTM E466-21 riguarda il carico assiale ad ampiezza costante di provini metallici non intagliati e intagliati, in aria e a temperatura ambiente. Nessuna delle due norme rende un provino semplice equivalente a un attacco saldato di un ponte. Il rapporto di tensione, il tipo di carico, la finitura superficiale, le dimensioni, la temperatura e la lavorazione del provino influenzano tutti il risultato.
Classificazione dei dettagli e limiti dei dati sul metallo di base
La progettazione a fatica utilizza di conseguenza curve specifiche per il dettaglio. Il NSC Technical Digest dello Steel Construction Institute afferma che il danneggiamento delle strutture in acciaio viene valutato mediante curve S–N sviluppate per specifici dettagli in acciaio non saldato, giunti saldati o attacchi saldati, sommando linearmente il danno ciclico per il dettaglio selezionato in presenza di un determinato spettro. Una curva relativa a una piastra non saldata non autorizza a utilizzare lo stesso intervallo di tensione ammissibile per una saldatura tra nervatura e impalcato, la terminazione di un irrigidimento, un collegamento bullonato o un dettaglio di ponte riparato.
Le classificazioni di progetto raggruppano i dettagli con comportamento comparabile all’innesco delle cricche e specificano la grandezza della tensione alla quale si applica la curva. La categoria determinante può essere definita da una saldatura di testa trasversale, dal piede della saldatura, dalla radice della saldatura, dall’estremità di un attacco, da una scantonatura, da un collegamento alla piattabanda o da un’altra caratteristica. Le linee guida FHWA per i ponti e le disposizioni AISC sulla fatica adottano questo approccio basato sul dettaglio, anziché assegnare un unico limite di resistenza a fatica universale a una qualità di acciaio.
La base statistica è importante quanto la geometria. Il Manual for Repair and Retrofit of Fatigue Cracks in Steel Bridges dell’AISC descrive le curve S–N di progetto per i dettagli saldati come curve limite inferiore poste due deviazioni standard al di sotto della vita a fatica media logaritmica dei dati, corrispondenti a una sopravvivenza di circa il 97,5% quando si applicano le ipotesi statistiche dichiarate. Tale curva costituisce un limite di progetto, non la prestazione media di ogni provino.
I dati relativi all’acciaio non saldato possono stabilire un riferimento del materiale, ma il trasferimento richiede un metodo giustificabile per la concentrazione delle tensioni e per le correzioni. Un provino liscio e lucidato può innescare una cricca soltanto dopo molti cicli di scorrimento locale, mentre un piede di saldatura può presentare fin dall’inizio un’incisione marginale o una fusione incompleta. Una piastra danneggiata dalla corrosione ha una condizione superficiale diversa; un dettaglio di ponte riparato può contenere deformazioni residue e una nuova estremità di saldatura; uno spettro di traffico ad ampiezza variabile introduce effetti di sequenza e sovraccarichi occasionali assenti nelle prove ad ampiezza costante.
Anche il limite di resistenza a fatica dichiarato richiede cautela. La rassegna del 2019 The Gigacycle Fatigue Strength of Steels: A Review of Structural and Operating Factors riporta che gli acciai a bassa resistenza mostrano spesso un asintoto S–N approssimativamente orizzontale, mentre gli acciai ad alta resistenza possono presentare una seconda diminuzione oltre circa cicli. Un dettaglio saldato potrebbe non mostrare il plateau apparente dell’acciaio di base, poiché il risultato è determinato dai difetti di saldatura, dalla tensione residua, dalla corrosione e dalla propagazione ripetuta delle cricche. La curva corretta è quindi quella abbinata alla geometria saldata, alla definizione della tensione, allo spettro di carico e all’affidabilità richiesta, non la curva più alta disponibile per la qualità della piastra.
Curve di progetto statistiche e base della sopravvivenza
Dispersione nei dati di fatica
La durata a fatica presenta una notevole dispersione anche quando il grado nominale dell’acciaio, la geometria del provino, la finitura superficiale e la storia di carico sono sottoposti a un controllo rigoroso. Due provini apparentemente identici possono rompersi dopo numeri di cicli sostanzialmente diversi. Piccole differenze nelle inclusioni, nella struttura dei grani, nei segni di lavorazione, nelle tensioni residue, nell’allineamento o nei siti di innesco della cricca possono modificare il risultato. A livello di componente, il profilo della saldatura, i sottosquadri, la porosità, il montaggio, la rigidezza dell’elemento collegato, la corrosione e la storia delle ispezioni introducono un’ulteriore variabilità.
Una curva S–N descrive pertanto una popolazione di risultati, non una previsione precisa della durata di un singolo componente. Il metodo tensione–vita mette in relazione la tensione o l’intervallo di tensione con il numero di cicli fino alla rottura, spesso mediante una legge di potenza di tipo Basquin. La Federal Highway Administration descrive la resistenza a fatica dell’acciaio riportando l’intervallo di tensione in funzione dei cicli fino alla rottura su assi logaritmici. Questa rappresentazione è utile perché le durate a fatica possono estendersi su diversi ordini di grandezza, ma non elimina la dispersione sottostante.
La definizione della prova è importante. La norma ISO 1099:2017 specifica prove a temperatura ambiente, ad ampiezza costante, controllate dalla forza assiale e condotte a rapporti di tensione prestabiliti. La norma ASTM E466-21 riguarda prove assiali, ad ampiezza costante e controllate dalla forza, su provini metallici non intagliati e intagliati, in aria e a temperatura ambiente. I risultati ottenuti con uno dei due metodi non devono essere trasferiti automaticamente a un elemento di ponte soggetto ad ampiezza variabile, a un elemento saldato o a un componente operante a una temperatura e a un rapporto di tensione diversi.
Un provino lucidato e non intagliato può descrivere principalmente la risposta a fatica del materiale e della geometria di prova specificati. Non rappresenta automaticamente un intaglio lavorato, un collegamento bullonato, un diaframma saldato o una flangia danneggiata dalla corrosione. Per questo motivo, nella progettazione si utilizzano curve specifiche per il dettaglio relative all’acciaio piano, ai giunti saldati e agli elementi saldati di collegamento. Il documento tecnico NSC Technical Digest del 2018 dello Steel Construction Institute descrive la valutazione a fatica mediante la selezione di una curva S–N per il dettaglio pertinente e la somma lineare del danno lungo lo spettro di tensione applicato.
Curve di limite inferiore e sopravvivenza di circa il 97,5%
Per i dettagli in acciaio saldato, il manuale AISC Manual for Repair and Retrofit of Fatigue Cracks in Steel Bridges (2013) descrive le curve S–N di progetto come curve di limite inferiore, collocate due deviazioni standard al di sotto della media logaritmica dei dati relativi alla durata a fatica. In base alle ipotesi statistiche utilizzate per tale insieme di dati, ciò corrisponde a una sopravvivenza di circa il 97,5%. La scala logaritmica è importante: le deviazioni standard si applicano al logaritmo dei cicli fino alla rottura, non direttamente ai cicli su una scala aritmetica.
Questa convenzione fornisce un margine pratico tra il comportamento medio osservato e la curva utilizzata per la progettazione. Non costituisce una garanzia che il 97,5% di ogni componente prodotto sopravviva al numero di cicli indicato. La percentuale si applica alla famiglia di dettagli sottoposta a prova, alle relative condizioni di prova, al modello statistico adottato e alla definizione di rottura presunta. Una saldatura con un profilo diverso, uno stato di tensione residua differente, una qualità di ispezione diversa, un’esposizione alla corrosione o uno spettro di carico differente potrebbe non appartenere alla stessa popolazione.
La curva di limite inferiore non significa neppure che siano impossibili rotture al di sotto di essa. Restano le code della distribuzione statistica e l’errore del modello può essere importante quanto la dispersione tra i provini. La curva riguarda inoltre il criterio di fatica selezionato — spesso l’innesco della cricca o la rottura completa, come definiti dalla prova — e non necessariamente l’idoneità funzionale, la presenza di cricche rilevabili, la tenuta alle perdite o la capacità portante residua.
Curve medie, curve di progetto e incertezza
| Curva o limite | Domanda principale a cui risponde | Interpretazione |
|---|---|---|
| Retta di regressione media | Qual è la vita logaritmica media? | Tendenza centrale della popolazione di prova corrispondente |
| Curva progettuale al limite inferiore | Quale limite progettuale conservativo viene selezionato? | Margine statistico prescritto al di sotto della curva media |
| Limite di confidenza | Quanto è incerta la media stimata? | Incertezza causata dalla numerosità finita del campione sottoposto a prova |
| Limite di previsione | In quale intervallo può ricadere un singolo risultato futuro? | Include la dispersione della popolazione e l’incertezza della media adattata |
Una retta di regressione media stima la durata a fatica media logaritmica a ciascun intervallo di tensione. In linea di massima, ci si aspetterebbe che circa la metà di una popolazione corrispondente si rompa prima di tale retta e l’altra metà dopo di essa, sebbene l’interpretazione esatta dipenda dalla distribuzione adattata e dal trattamento delle prove interrotte senza rottura. Si tratta di una stima della tendenza centrale, non di un limite sicuro per la progettazione.
Una curva di progetto di limite inferiore sposta verso il basso la relazione adattata di una quota statistica prescritta, come quella basata sulle due deviazioni standard dell’AISC. Un limite di confidenza risponde a una domanda diversa: quanto è incerta la curva media stimata, dato che è stato eseguito un numero finito di prove? Un limite di previsione indica l’intervallo in cui potrebbe ricadere un singolo risultato futuro, o una frazione specificata dei risultati futuri. I limiti di confidenza riguardano la media della popolazione adattata; i limiti di previsione includono sia la dispersione tra i provini sia l’incertezza della media adattata.
Queste distinzioni sono importanti quando si confrontano curve pubblicate. Una stretta banda di confidenza attorno a una media non implica una ridotta dispersione tra i componenti. Al contrario, una curva di progetto conservativa può incorporare una determinata frazione di sopravvivenza senza tenere conto degli errori causati dalla scelta della categoria di saldatura o della definizione di tensione errata. La tensione nominale, la tensione locale all’intaglio, l’intervallo di tensione e il rapporto di tensione devono essere coerenti con la base della curva.
Anche la forma della curva nella regione delle lunghe durate richiede valutazione. Una rassegna del 2019 sulla fatica ad altissimo numero di cicli riferisce che gli acciai a bassa resistenza tendono comunemente ad avvicinarsi a un asintoto S–N quasi orizzontale, mentre gli acciai ad alta resistenza possono mostrare una seconda diminuzione oltre circa cicli. Considerare quindi ogni apparente plateau come un limite universale di resistenza a fatica può essere pericoloso. Una base di sopravvivenza dichiarata è significativa solo quando il materiale, il dettaglio, lo spettro di carico, l’ambiente e la popolazione statistica restano comparabili.
Dalle prove ad ampiezza costante alla valutazione della vita utile
I dati S–N di laboratorio provengono normalmente da prove ad ampiezza costante, non dalle storie di carico irregolari riscontrate durante l’esercizio. La norma ISO 1099:2017 specifica prove di fatica assiali, a temperatura ambiente, controllate in forza, ad ampiezza costante e con rapporti di tensione selezionati. Anche la norma ASTM E466-21 riguarda provini metallici non intagliati e intagliati sottoposti a carico assiale ad ampiezza costante, in aria e a temperatura ambiente. Questi metodi sono preziosi perché isolano la relazione tra tensione applicata e cicli a rottura, ma proprio tale isolamento costituisce anche un limite.
Il metodo tensione–vita esprime il comportamento a fatica in funzione della tensione, o dell’intervallo di tensione, rispetto ai cicli a rottura. Una relazione di tipo Basquin viene spesso adattata su assi logaritmici, mentre la Federal Highway Administration descrive la resistenza a fatica dell’acciaio mediante curve S–N che riportano l’intervallo di tensione in funzione dei cicli a rottura. Una curva di questo tipo è riferita alle condizioni di prova che l’hanno prodotta. La geometria del provino, la finitura superficiale, il processo di fabbricazione del materiale, il rapporto di tensione, il tipo di carico, la temperatura e la definizione di rottura sono tutti fattori rilevanti.
Un provino lucidato e liscio, realizzato con una lamiera di acciaio S275JR, non può essere trasferito direttamente a un attacco saldato di un ponte. L’attacco presenta un piede o una radice di saldatura, discontinuità geometriche locali e tensioni residue; la curva di progetto pertinente è pertanto una curva relativa al dettaglio saldato, non semplicemente la curva del materiale base. Un intaglio lavorato, una trave di gru corrosa e un bocchello di un recipiente a pressione richiedono ciascuno un trattamento specifico. La distinzione è importante: la resistenza a fatica descrive la resistenza a una vita utile specificata, la vita a fatica descrive i cicli associati a una determinata condizione di tensione, e nessuna delle due grandezze, da sola, descrive la propagazione di una cricca dopo che questa si è formata.
Carico ad ampiezza variabile e conteggio dei cicli
I ponti sono soggetti a diversi intervalli di tensione quando i veicoli li attraversano a velocità e con pesi differenti. Le strutture delle gru sono sottoposte ad avviamenti, arresti, sollevamenti e movimenti del carrello. I veicoli sono soggetti ad accelerazioni, frenate, irregolarità del manto stradale e variazioni del carico utile. Le apparecchiature a pressione possono alternare diversi stati operativi, mentre le macchine rotanti combinano transitori di avviamento con lunghi periodi di funzionamento stazionario. La storia delle tensioni risultante varia sia in termini di intervallo sia di tensione media.
Conteggio dei cicli secondo il metodo del flusso di pioggia Metodo di conteggio dei cicli che converte una storia irregolare tensione-tempo in cicli chiusi e semicicli con i relativi intervalli di tensione, consentendo i calcoli della fatica ad ampiezza variabile.
Un registro di esercizio o un modello di carico calcolato viene pertanto convertito in uno spettro di tensione. Un approccio pratico consiste nel suddividere lo spettro in blocchi: per esempio, un certo numero di cicli a un intervallo di tensione elevato, un numero maggiore a un intervallo intermedio e molti cicli a un intervallo basso. Il conteggio rainflow viene comunemente utilizzato per ridurre una storia tensione-tempo misurata o simulata a cicli chiusi e sem cicli, ciascuno associato a un intervallo di tensione e, generalmente, a una tensione media o a un rapporto di tensione. I cicli conteggiati devono poi essere correlati alla risposta strutturale corretta: tensione nominale per un dettaglio saldato classificato, tensione di hot-spot per una geometria saldata appropriata oppure tensione locale all’intaglio quando il metodo e i dati disponibili lo consentono.
Il rapporto di tensione, , può influire sulla vita a fatica, soprattutto nel materiale non saldato. Possono essere necessarie correzioni per la tensione media quando i dati di prova e le condizioni di esercizio presentano valori diversi di . Le classificazioni dei dettagli saldati spesso incorporano ipotesi sulle tensioni residue e non sono intercambiabili con i dati relativi a provini lucidati. Applicare due volte una correzione, o applicarne una al di fuori del relativo intervallo di validità, può produrre una stima della vita utile fuorviante.
Danno cumulativo lineare per i dettagli soggetti a fatica
Per ciascun blocco di intervallo di tensione, il valutatore seleziona la relazione S–N relativa al dettaglio effettivo: acciaio semplice, collegamento bullonato, categoria di saldatura, attacco saldato o altra caratteristica classificata. Se al livello di intervallo di tensione si verificano cicli e è il numero di cicli a rottura previsto da tale relazione, la frazione di danno è . La regola del danno cumulativo lineare fornisce quindi
Il documento NSC Technical Digest (2018) dello Steel Construction Institute afferma che, per un determinato dettaglio soggetto a fatica, il danno cumulativo viene sommato linearmente. Nella valutazione più semplice, la rottura è associata al raggiungimento di . Si tratta di un quadro ingegneristico, non di una legge universale dell’acciaio. Esso presuppone che le frazioni di danno dovute a diversi livelli di tensione possano essere sommate senza tenere esplicitamente conto degli effetti della sequenza di carico, dell’interazione tra cricche, della variazione delle tensioni residue o dell’evoluzione della rigidezza.
Tali ipotesi possono essere accettabili quando la categoria del dettaglio, lo spettro e il metodo di analisi sono coerenti con le evidenze alla base della curva di progetto. Per i dettagli in acciaio saldato, il manuale AISC sulla fatica dei ponti descrive le curve S–N di progetto come curve limite inferiori poste due deviazioni standard al di sotto dei dati logaritmici medi relativi alla vita a fatica, corrispondenti a una sopravvivenza di circa il 97,5%. Questa base statistica è diversa dall’affermare che ogni provino, componente o storia di esercizio raggiungerà lo stesso valore limite del danno.
Un calcolo della vita utile deve inoltre specificare se per rottura si intende l’innesco di una cricca visibile, una cricca passante attraverso lo spessore, una perdita di sezione o un limite di frattura definito. Gli acciai a bassa resistenza mostrano spesso un asintoto S–N approssimativamente orizzontale, ma la revisione del 2019 The gigacycle fatigue strength of steels: a review of structural and operating factors riporta che gli acciai ad alta resistenza possono mostrare una seconda diminuzione oltre circa cicli. Un’ipotesi convenzionale di limite di fatica può pertanto risultare non sicura per macchinari operanti a un numero molto elevato di cicli.

Quando l’analisi S–N non è sufficiente
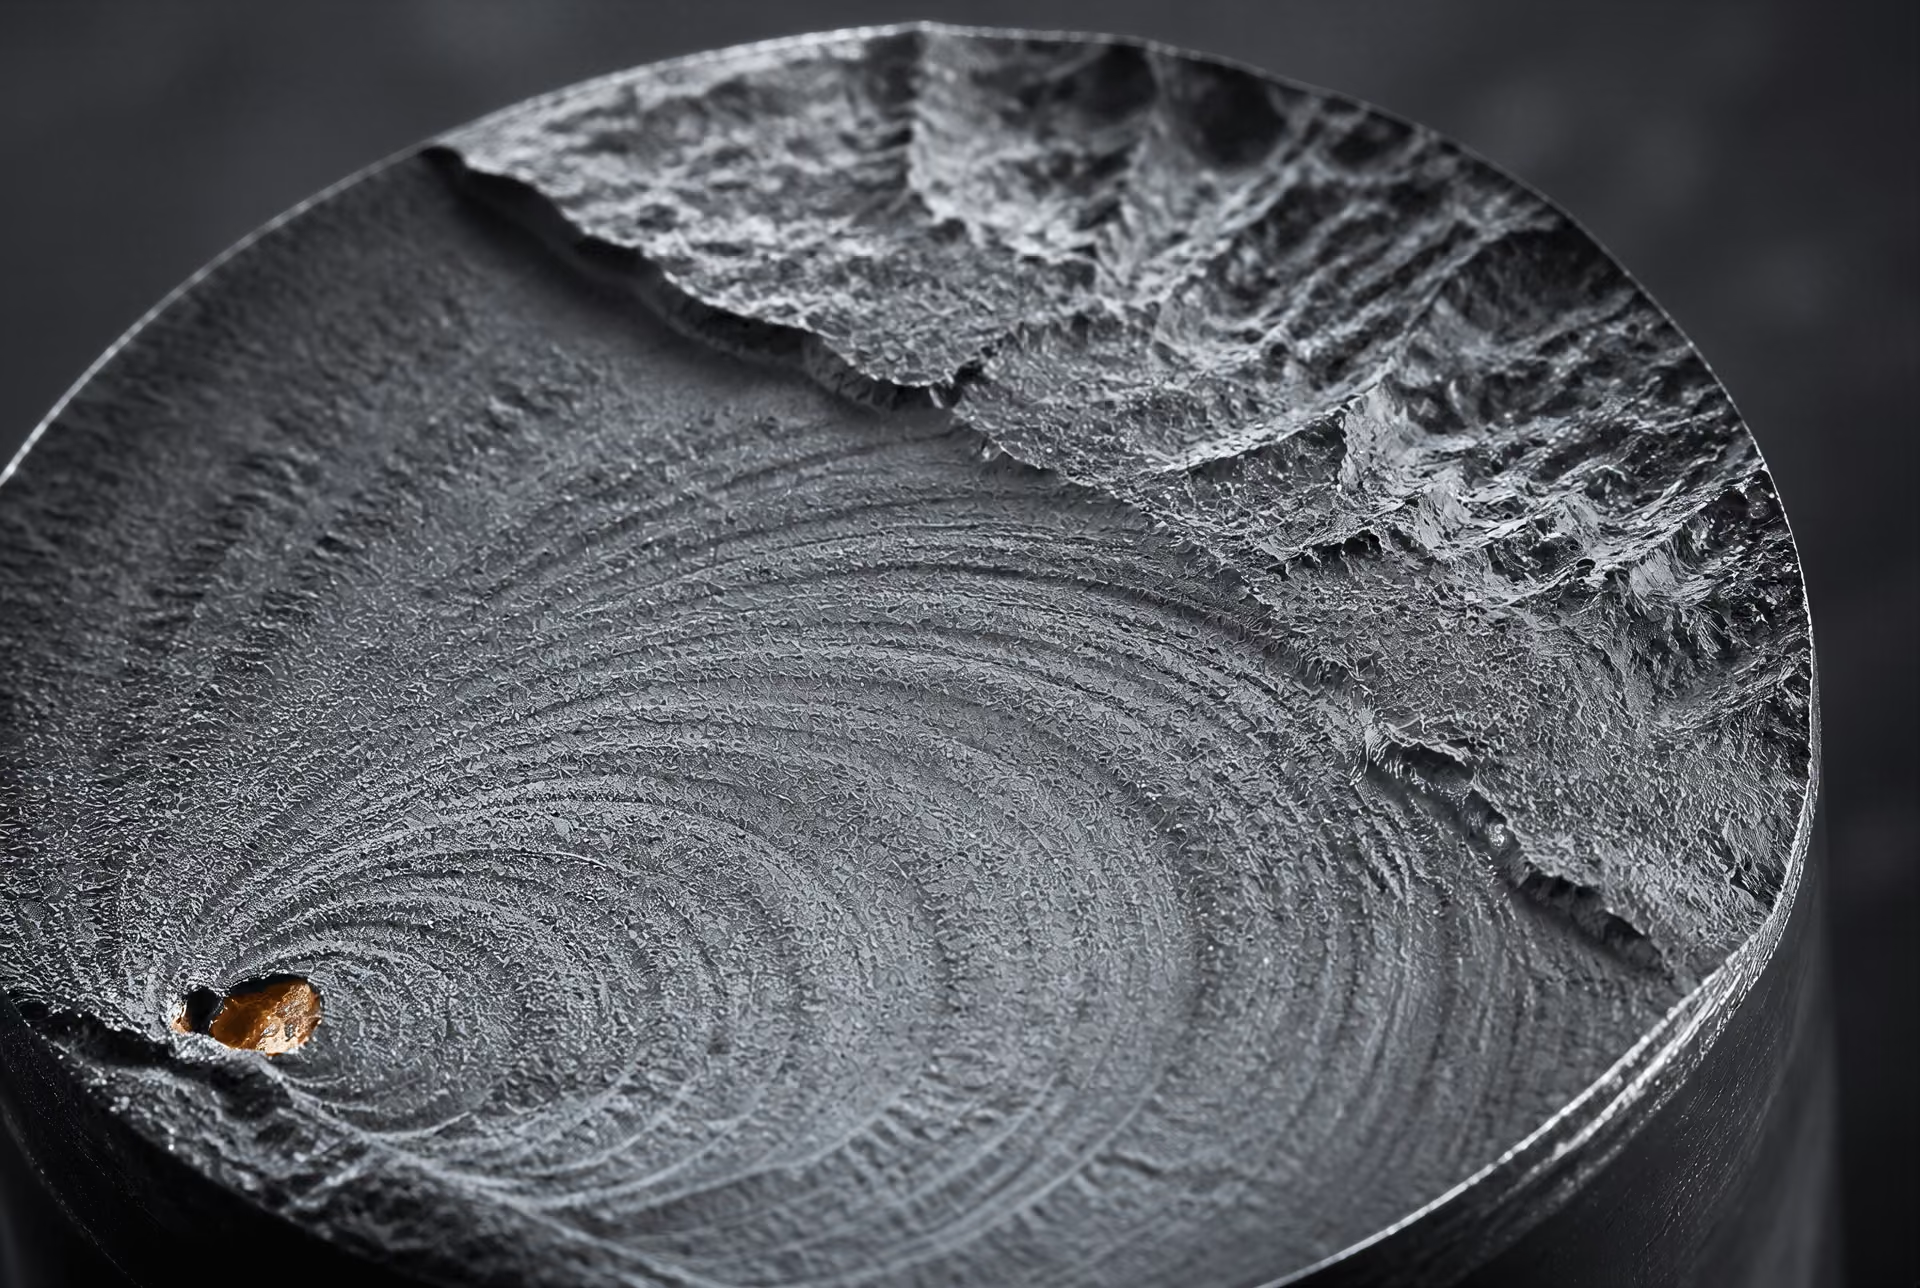
L’analisi S–N è principalmente un metodo di progettazione per l’innesco della cricca o per la vita totale, calibrato su un dettaglio specificato. Diventa insufficiente quando è già nota una cricca o quando un’ispezione ha rilevato un difetto di cui è possibile misurare dimensioni e posizione. A quel punto, la domanda centrale passa da «Quanti cicli precedono la rottura in un dettaglio privo di cricche?» a «Come crescerà questa cricca sotto lo spettro futuro e quando raggiungerà una dimensione critica?».
Per le cricche note, i risultati delle ispezioni, la corrosione grave e le riparazioni con sezione residua incerta è necessaria un’analisi di meccanica della frattura o di propagazione delle cricche. Tali analisi possono utilizzare fattori di intensificazione delle tensioni, leggi di propagazione delle cricche e ipotesi sulla chiusura della cricca per calcolare l’avanzamento tra un’ispezione e l’altra. La tensione residua è particolarmente significativa intorno alle saldature e può modificare il comportamento di propagazione della cricca anche quando la tensione nominale di esercizio appare modesta.
Una curva S–N può inoltre risultare inadeguata in presenza di carico complesso multiassiale, plasticità significativa, marcati effetti locali di intaglio, cicli termici o storie di carico contenenti sovraccarichi severi. Anche l’esercizio a un numero molto elevato di cicli costituisce un segnale di attenzione, poiché inclusioni interne, bande persistenti di scorrimento e innesco subsuperficiale delle cricche possono governare il comportamento oltre l’intervallo rappresentato dalle prove ordinarie. In questi casi, la valutazione dovrebbe individuare il meccanismo di rottura dominante, invece di forzare ogni storia di tensione entro un’unica curva del materiale.
Una guida pratica alla lettura dei dati sulla fatica dell’acciaio
Domande da porsi prima di utilizzare una curva S–N
Una curva S–N non è una proprietà universale dell’«acciaio». Descrive un esperimento definito o una popolazione di progetto specifica: la tensione (o l’intervallo di tensione) su un asse e il numero di cicli a rottura sull’altro, generalmente con entrambi gli assi in scala logaritmica. La Federal Highway Administration descrive questo formato per la resistenza a fatica dell’acciaio, mentre il metodo tensione–vita adatta comunemente i dati mediante una legge di potenza di tipo Basquin.
Occorre innanzitutto identificare ciò che è stato sottoposto a prova. ASTM A36, ASTM A572 Grade 50 ed EN 10025-2 S355 possono presentare diversi limiti di snervamento, inclusioni, trattamenti termici e storie di lavorazione, ma la sola designazione del grado non definisce comunque le prestazioni a fatica. Lo spessore della lamiera, la direzione di laminazione, la condizione normalizzata, il trattamento di tempra e rinvenimento, le tensioni residue e la storia termica di saldatura possono modificare il risultato. Occorre verificare se la curva rappresenta un materiale di base integro, un intaglio lavorato, un giunto saldato o un dettaglio costruttivo specifico.
Occorre poi identificare la definizione del carico. La norma ISO 1099:2017 specifica prove a temperatura ambiente, ad ampiezza costante, assiali e controllate in forza, eseguite a rapporti di tensione prestabiliti. ASTM E466-21 riguarda provini metallici assiali, non intagliati e intagliati, sottoposti in aria a temperatura ambiente a carichi periodici ad ampiezza costante. Nessuna delle due norme rende automaticamente applicabili i relativi dati a flessione, torsione, carichi di contatto, cicli termici, corrosione o condizioni di esercizio ad ampiezza variabile.
L’intervallo di tensione, la tensione massima e minima, il rapporto di tensione, la tensione nominale rispetto a quella locale, il modo di applicazione del carico, le dimensioni del provino, la finitura superficiale, la temperatura e l’ambiente sono tutti fattori importanti. Un provino lucidato, con geometria accuratamente controllata, non rappresenta un componente corroso o un attacco saldato di un ponte, a meno che le ipotesi di trasferimento non siano dichiarate e giustificate.
Errori comuni di interpretazione
L’errore più comune consiste nel leggere un tratto orizzontale finale come un limite di resistenza a fatica garantito. Una prova di breve durata potrebbe semplicemente essersi conclusa prima che diventasse visibile un successivo calo. La rassegna del 2019 The Gigacycle Fatigue Strength of Steels: A Review of Structural and Operating Factors riferisce che gli acciai a bassa resistenza mostrano spesso un asintoto S–N approssimativamente orizzontale, mentre gli acciai ad alta resistenza possono presentare un secondo calo oltre circa 10^7 cicli.
Le curve diventano inoltre fuorvianti quando differiscono le definizioni di tensione. Una può utilizzare l’intervallo di tensione nominale; un’altra la tensione di hot spot, la tensione alla radice dell’intaglio o la tensione strutturale. Le loro posizioni non possono essere confrontate direttamente. Né i dati relativi a un materiale di base lucidato dovrebbero essere trasferiti a dettagli saldati. La geometria del piede di saldatura, il sottosquadro, la porosità, la tensione residua di trazione e la qualità delle riparazioni spesso determinano il risultato più fortemente del grado dell’acciaio di base.
Un limite inferiore di progetto non è una proprietà diretta del materiale. Per i dettagli saldati, il manuale AISC sulla fatica dei ponti descrive curve collocate due deviazioni standard al di sotto dei dati medi logaritmici sulla vita a fatica, corrispondenti a una probabilità di sopravvivenza di circa il 97,5%. Tale curva include una protezione statistica e gli effetti del dettaglio. Non rappresenta la resistenza intrinseca a fatica dell’acciaio in sé.
Infine, non si può presumere che la vita a carico di ampiezza costante sia applicabile a condizioni di esercizio caratterizzate da sovraccarichi, ampiezze variabili o effetti della sequenza dei carichi. Il Technical Digest NSC dello Steel Construction Institute tratta il danno mediante curve S–N specifiche per il dettaglio e una valutazione lineare del danno cumulativo; lo spettro selezionato rimane parte del calcolo.
Checklist minima per la documentazione
Elenco minimo di controllo dei dati S–N
- Materiale Designazione dell’acciaio, forma del prodotto, spessore, trattamento termico e condizioni di lavorazione.
- Dettaglio Indica se la curva si applica al materiale integro, a un intaglio, a una saldatura o a un dettaglio di collegamento definito.
- Carico Intervallo di tensione, rapporto di tensione, definizione della tensione, modalità di carico, temperatura e ambiente.
- Superficie e fabbricazione Condizioni superficiali, geometria e qualità della saldatura, scala del provino e criterio di cedimento.
- Statistiche Numero di campioni, prove interrotte, modello della dispersione, base per la confidenza o la sopravvivenza e adeguamenti progettuali.
- Spettro di esercizio Indica se il carico è ad ampiezza costante o variabile e come viene valutato il danno cumulativo.
Prima di utilizzare una curva, registrare:
- designazione dell’acciaio, forma del prodotto, spessore, trattamento termico e condizione di lavorazione;
- se si applica al materiale integro, a un intaglio, a una saldatura o a un dettaglio costruttivo definito;
- intervallo di tensione e rapporto di tensione, nonché definizione della tensione nominale, locale, di hot spot o strutturale;
- carico assiale, flessionale, torsionale o combinato; temperatura e ambiente;
- condizione superficiale, geometria e qualità della saldatura, scala del provino e criterio di rottura;
- se per rottura si intende l’innesco della cricca, la crescita rilevabile della cricca o la frattura finale;
- numero di campioni, prove interrotte senza rottura, modello della dispersione, base di confidenza o di sopravvivenza e adeguamenti progettuali;
- se lo spettro di esercizio è ad ampiezza costante o variabile e come viene valutato il danno cumulativo.
Riferimenti
- [1] ASTM E466-21: Standard Practice for Conducting Force Controlled Constant Amplitude Axial Fatigue Tests of Metallic Materials. 2021. https://store.astm.org/e0466-21.html
- [2] ISO 1099:2017: Metallic materials — Fatigue testing — Axial force-controlled method. 2017. https://www.iso.org/standard/67847.html