




1. Che cosa significa acciaio basso-legato ad alta resistenza
HSLA come classe, non come singola lega
L’acciaio basso-legato ad alta resistenza (HSLA) è una famiglia di acciai da costruzione a basso tenore di carbonio e basso contenuto di elementi di lega, le cui caratteristiche di resistenza e di impiego sono ottenute mediante una combinazione controllata di composizione chimica, lavorazione e microstruttura. Non si tratta di un’unica lega, di un unico trattamento termico o di una composizione universale. Una lamiera fornita secondo la norma ASTM A572/A572M Grade 50 e una lamiera resistente agli agenti atmosferici fornita secondo la norma ASTM A588 possono entrambe essere definite HSLA, ma presentano requisiti di specifica, strategie di legatura, comportamento alla corrosione e forme di prodotto ammesse differenti.
La distinzione metallurgica fondamentale è che gli acciai HSLA ottengono una resistenza maggiore senza fare affidamento sugli elevati tenori di carbonio associati a molti acciai al carbonio ad alta resistenza di concezione più datata. Le loro composizioni possono contenere aggiunte moderate di manganese, silicio, rame, nichel, cromo, molibdeno o altri elementi di lega, oltre a piccole aggiunte di niobio, vanadio e titanio. Nella terminologia americana più antica, il niobio è spesso indicato come columbium; per questo le designazioni e le descrizioni ASTM possono riferirsi ad acciai “columbium-vanadium”.
Aggiunte moderate di niobio, vanadio o titanio possono aumentare la resistenza e possono migliorare la resistenza alla corrosione atmosferica o la formabilità. Strong evidence
L’American Iron and Steel Institute descrive l’acciaio HSLA come un gruppo nel quale aggiunte moderate di columbium, vanadio o titanio aumentano la resistenza e possono anche migliorare la resistenza alla corrosione atmosferica o la formabilità. Tali effetti non sono conseguenze automatiche dell’aggiunta di un elemento. Dipendono dalla quantità aggiunta, dai tenori di carbonio e azoto dell’acciaio, dalla storia termica e dalla distribuzione finale dei precipitati e dei grani.
La trattazione del 2024 di ASM International colloca gli acciai HSLA laminati allo stato di fornitura, detti anche acciai microlegati, tra gli acciai al carbonio e basso-legati ad alta resistenza con carichi unitari di snervamento superiori a 275 MPa [40 ksi]. Questo valore è utile per identificare la categoria generale degli acciai laminati allo stato di fornitura, ma non costituisce un limite legale o di specifica universale. Una specifica ASTM può definire un prodotto HSLA attraverso una designazione di grado, limiti di composizione chimica, requisiti relativi alle proprietà meccaniche e condizioni di fabbricazione, anziché mediante un’unica soglia generale.
L’intervallo è ampio. Un articolo presentato a un simposio ASTM e pubblicato nel 1979 riportava livelli del carico unitario di snervamento degli acciai HSLA compresi tra 40.000 e 140.000 psi [276 e 966 MPa]. Un intervallo di questo tipo dimostra da solo perché “HSLA” non possa sostituire la designazione effettiva del grado. Una resistenza all’estremità superiore dell’intervallo può comportare lavorazioni, contenuti di elementi di lega, spessori di sezione e requisiti di tenacità differenti rispetto a una lamiera strutturale prossima all’estremità inferiore.
Le definizioni basate sulla resistenza differiscono da quelle basate sulle specifiche
| Descrizione | Cosa stabilisce | Cosa non stabilisce |
|---|---|---|
| Definizione basata sulla resistenza | Un livello specificato di limite di snervamento o di resistenza a trazione | Composizione chimica, ciclo di lavorazione o forma del prodotto |
| Definizione secondo la specifica | Composizione chimica, proprietà meccaniche, requisiti del prodotto e condizioni di fabbricazione | Un’unica microstruttura universale degli HSLA |
| Designazione di acciaio microlegato | Aggiunte controllate di niobio, vanadio, titanio o loro combinazioni | Prestazioni equivalenti per tutti i prodotti |
Una definizione basata sulla resistenza chiede quali prestazioni meccaniche offra l’acciaio. Una definizione basata su una specifica chiede quali requisiti debba soddisfare il prodotto. Le due domande sono correlate, ma non identiche.
Il carico unitario di snervamento è spesso il criterio più evidente. ASTM A572/A572M, per esempio, comprende cinque gradi di acciaio strutturale basso-legato ad alta resistenza al columbium-vanadio, in profilati, lamiere, palancole e barre. I carichi unitari minimi di snervamento specificati variano da 42 ksi [290 MPa] a 65 ksi [450 MPa], a seconda del grado e del prodotto. La designazione comunica quindi molto più di “acciaio resistente”: identifica una norma che disciplina la composizione chimica, le proprietà a trazione, i requisiti dimensionali o relativi al prodotto e le altre condizioni applicabili alla forma ordinata.
ASTM A588 è un altro esempio importante. Definisce un acciaio strutturale HSLA resistente alla corrosione atmosferica e nel 2005 NIST ha identificato il grado come caratterizzato da un carico unitario minimo di snervamento pari a 50 ksi. Definire sia A572/A572M sia A588 come “HSLA” è ragionevole dal punto di vista metallurgico, ma considerarli intercambiabili non lo è. A572 è identificato come acciaio strutturale basso-legato ad alta resistenza al columbium-vanadio, mentre A588 comprende requisiti associati alla resistenza alla corrosione atmosferica. Il progettista deve comunque verificare i limiti di spessore, le disposizioni relative alla tenacità, i requisiti di saldatura, l’ambiente di esposizione e la forma precisa del prodotto.
Un acciaio può anche superare un carico unitario di snervamento di 275 MPa senza essere classificato come HSLA nell’ambito di una determinata norma di acquisto o di progettazione. Al contrario, una norma può utilizzare la terminologia HSLA in ragione della combinazione prevista di composizione chimica e proprietà, anche quando la sua resistenza minima non corrisponde esattamente alla soglia generale degli acciai laminati allo stato di fornitura indicata da ASM International. Le norme di prodotto possono distinguere tra lamiere laminate a caldo, piastre, barre, profilati strutturali e prodotti bonificati, ciascuno con requisiti separati.
Il valore meccanico è quindi soltanto una parte dell’identità del materiale. La resistenza a trazione, il rapporto di snervamento, l’allungamento, la tenacità all’urto, il comportamento alla piegatura, la saldabilità e il comportamento attraverso lo spessore possono essere altrettanto importanti durante l’impiego. Due acciai con carichi unitari di snervamento simili possono reagire in modo diverso alla formatura o alla saldatura perché differiscono per carbonio equivalente, popolazione di precipitati, dimensione dei grani e storia di raffreddamento.
Perché basso-legato, alta resistenza e microlegato non sono termini intercambiabili
“Basso-legato” descrive il contenuto di elementi di lega in senso compositivo generale; di per sé non garantisce un determinato livello di resistenza, un particolare ciclo di lavorazione o una specifica microstruttura. Un acciaio basso-legato può essere progettato per la temprabilità, la resistenza all’usura, l’impiego ad alta temperatura, la tenacità o la resistenza strutturale. Alcuni acciai basso-legati dipendono da aggiunte relativamente consistenti di cromo, nichel, molibdeno o manganese e possono essere sottoposti a tempra e rinvenimento. Non sono automaticamente acciai HSLA.
Principali meccanismi di rafforzamento degli HSLA
- Rafforzamento per soluzione solida
- Gli atomi di lega disciolti deformano il reticolo della ferrite e ostacolano il moto delle dislocazioni.
- Affinamento del grano
- Grani di ferrite più fini aumentano il limite di snervamento e possono migliorare la resistenza alla frattura per clivaggio.
- Rafforzamento per precipitazione
- Particelle fini di carbonitruri ostacolano le dislocazioni nella matrice ferritica.
- Rafforzamento per trasformazione
- Il raffreddamento può produrre ferrite fine, ferrite bainitica o altri costituenti più duri.
- Deformazione controllata
- La deformazione immagazzinata e l’austenite non ricristallizzata influenzano la struttura finale della ferrite.
“Alta resistenza” descrive un livello di proprietà, generalmente stabilito sulla base del carico unitario specificato di snervamento o della resistenza a trazione. Dice poco sul modo in cui tale resistenza è stata ottenuta. Possono contribuire il rafforzamento per soluzione solida dovuto al manganese o al silicio, l’affinamento del grano, il rafforzamento per precipitazione, la trasformazione in costituenti ferritici o bainitici più duri e la laminazione controllata. Un acciaio basso-legato bonificato può essere ad alta resistenza senza essere un grado HSLA microlegato nel consueto senso di acciaio laminato allo stato di fornitura.
Acciaio microlegato Acciaio contenente aggiunte molto ridotte e controllate, come niobio, vanadio o titanio, che modificano la struttura dei grani, la precipitazione, la ricristallizzazione o il comportamento di trasformazione.
“Microlegato” si riferisce più specificamente all’uso di aggiunte molto piccole e controllate — comunemente niobio, vanadio, titanio o loro combinazioni — per modificare il comportamento durante la trasformazione e la deformazione. Gli elementi agiscono attraverso meccanismi quali la precipitazione di carburi, nitruri o carbonitruri, il controllo della dimensione dei grani di austenite e l’inibizione della ricristallizzazione durante la laminazione. La loro semplice presenza nominale non è sufficiente. Il niobio che rimane disciolto durante il riscaldo può comportarsi in modo diverso dal niobio che precipita prima o durante la laminazione. Il titanio può fissare l’azoto sotto forma di nitruro di titanio, mentre la precipitazione del vanadio può contribuire al rafforzamento della ferrite durante il raffreddamento. Il risultato dipende dalla temperatura di dissoluzione, dalle modalità di riscaldo, dal programma di laminazione, dalla velocità di raffreddamento e dall’equilibrio tra carbonio e azoto.
La lavorazione termomeccanica controllata costituisce pertanto, nella pratica, una parte della definizione del materiale. La laminazione a temperature inferiori a determinate temperature di ricristallizzazione può affinare la struttura dell’austenite preesistente; il raffreddamento accelerato può modificare la ferrite, la perlite, la bainite o altri prodotti di trasformazione; inoltre, la precipitazione può aumentare la resistenza senza un forte incremento del tenore di carbonio. Questi meccanismi influenzano anche la tenacità, la duttilità, i limiti di formatura e le zone termicamente alterate dalla saldatura.
La discussione del simposio ASTM del 1979 riportava che la maggior parte dei gradi esaminati era microlegata con columbium, vanadio, titanio o combinazioni di tali elementi. Questa osservazione non significa che ogni acciaio denominato HSLA contenga tutti e tre questi elementi, o anche soltanto uno di essi. Né significa che ogni acciaio microlegato appartenga alla stessa famiglia di specifiche. L’identificazione affidabile è costituita dalla designazione completa — come ASTM A572/A572M Grade 50 o ASTM A588 — insieme alla forma del prodotto, allo spessore, alla condizione di fornitura e agli eventuali requisiti supplementari applicabili. Solo allora è possibile valutare la resistenza, la tenacità, la saldabilità, la formabilità e le prestazioni alla corrosione dell’acciaio effettivamente impiegato.
2. Differenze tra gli Acciai HSLA, gli Acciai al Carbonio Semplici e gli Acciai Convenzionali Basso-Legati
L’acciaio ad alta resistenza e basso tenore di lega (HSLA) è una famiglia di acciai da costruzione a basso tenore di carbonio e basso tenore di elementi di lega, non una singola composizione. Le sue prestazioni caratteristiche derivano dall’interazione tra composizione chimica, riscaldamento preliminare, laminazione, raffreddamento e microstruttura risultante. La denominazione, pertanto, non identifica un unico equilibrio universale tra resistenza, duttilità, tenacità, saldabilità e comportamento alla corrosione.
ASM International classifica gli acciai HSLA laminati, chiamati anche acciai microlegati, tra gli acciai al carbonio e basso-legati ad alta resistenza, con carichi unitari di snervamento superiori a 275 MPa [40 ksi]. Tale soglia descrive un intervallo di resistenza, non una singola ricetta metallurgica. La norma ASTM A572/A572M, per esempio, comprende cinque gradi di acciaio strutturale ad alta resistenza e basso tenore di lega al columbio-vanadio. I loro carichi unitari minimi di snervamento specificati variano da 42 ksi [290 MPa] a 65 ksi [450 MPa]. La norma ASTM A588 è una specifica diversa: comprende acciai strutturali HSLA resistenti alla corrosione atmosferica e NIST identifica per questo materiale un carico unitario minimo di snervamento pari a 50 ksi.
La distinzione è importante perché un acciaio al carbonio semplice, un acciaio convenzionale basso-legato e un acciaio HSLA possono contenere tutti carbonio e manganese, raggiungendo però proprietà diverse attraverso strategie progettuali differenti. Un acciaio conforme a una determinata designazione di grado non può essere considerato intercambiabile con un altro semplicemente perché entrambi sono descritti come “ad alta resistenza”.
Il carbonio come elemento di rinforzo rispetto al controllo del carbonio
Il carbonio rinforza la ferrite attraverso il rafforzamento per soluzione solida interstiziale e consente inoltre la formazione di costituenti più duri, quali perlite, bainite e martensite. L’aumento del tenore di carbonio può quindi incrementare la resistenza a trazione e il carico unitario di snervamento, soprattutto quando il trattamento termico produce una frazione sostanziale di fasi indurite. Gli acciai al carbonio semplici dipendono comunemente da questa relazione: il tenore di carbonio, la velocità di raffreddamento e il trattamento termico determinano gran parte della resistenza finale.
Questo metodo comporta alcuni svantaggi. Una maggiore quantità di carbonio può ridurre la saldabilità aumentando la temprabilità e il rischio di formazione di una zona termicamente alterata dura e fragile, soprattutto quando la saldatura introduce un raffreddamento rapido. Può inoltre ridurre la duttilità e complicare la formatura. Un acciaio ricco di carbonio può essere resistente, ma meno tollerante durante la fabbricazione rispetto a un acciaio a basso tenore di carbonio con una microstruttura attentamente controllata.
La progettazione degli acciai HSLA mira generalmente a ottenere resistenza senza fare affidamento su un elevato tenore di carbonio. Il carbonio viene mantenuto a un livello sufficientemente basso da favorire la saldatura e la formatura, mentre il manganese fornisce un rafforzamento per soluzione solida e contribuisce a controllare il comportamento durante le trasformazioni. Anche silicio, rame, nichel, cromo e molibdeno possono essere controllati o aggiunti per scopi specifici, ma i loro effetti dipendono dalla specifica e dal ciclo di lavorazione. Non sono semplicemente ingredienti di rinforzo intercambiabili.
Un basso tenore di carbonio non significa che il carbonio sia privo di ruolo metallurgico. Anche una piccola variazione può modificare la temprabilità, la formazione di cementite, le frazioni di bainite o martensite e il carbon equivalent utilizzato per valutare le condizioni di saldatura. L’obiettivo è ottenere un tenore di carbonio controllato, non eliminare completamente il carbonio. In molti gradi HSLA, il produttore di acciaio ricava una quota considerevole del carico unitario di snervamento richiesto dall’affinamento del grano e dalla precipitazione, anziché da un elevato volume di prodotti di trasformazione duri.
Gli acciai convenzionali basso-legati contengono spesso aggiunte di elementi di lega più consistenti rispetto agli acciai HSLA e possono dipendere da tempra e rinvenimento, tempra completa o miscele di fasi accuratamente progettate. Il loro scopo può comprendere un’elevata temprabilità, la resistenza ad alta temperatura, la resistenza all’usura o una risposta specifica al trattamento termico. Gli acciai HSLA, al contrario, vengono spesso forniti allo stato laminato o laminato a ciclo controllato, facendo del programma di laminazione e del percorso di raffreddamento una parte integrante della progettazione delle proprietà.

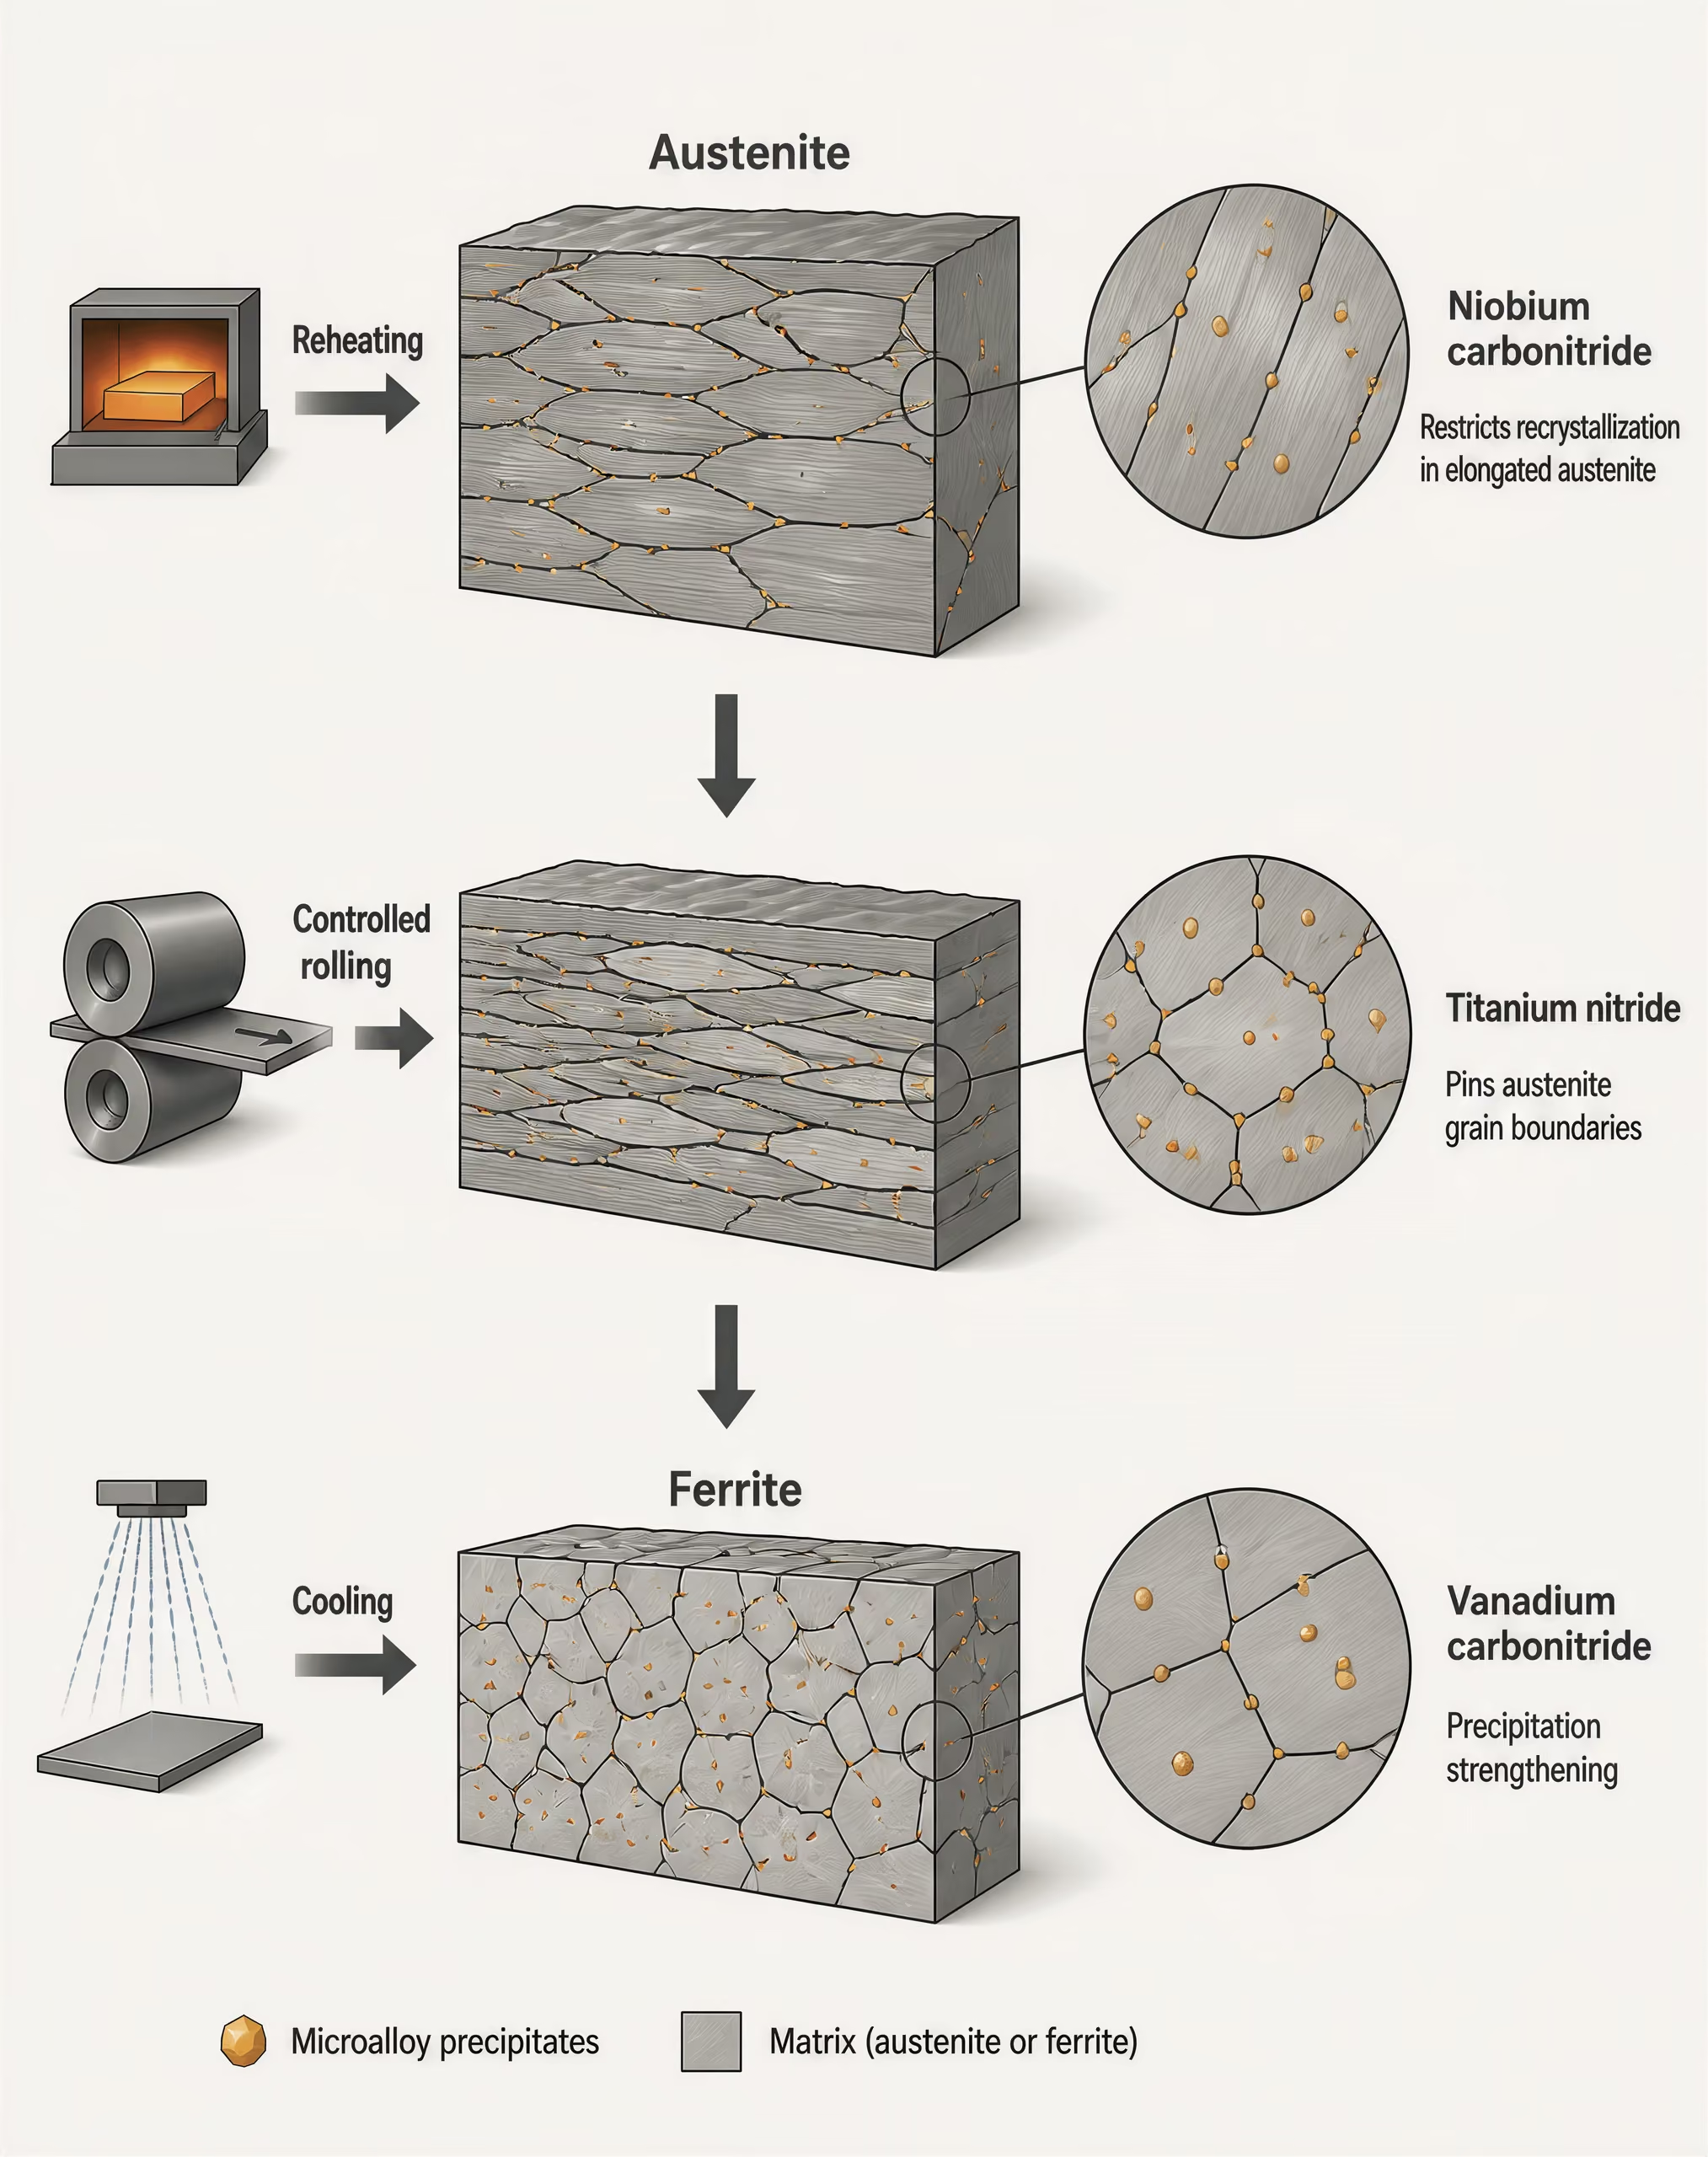
Perché piccole aggiunte di elementi di lega possono produrre grandi variazioni nelle proprietà
Il microlegaggio funziona perché elementi presenti in piccole concentrazioni possono controllare fenomeni alla scala dei grani e dei precipitati. Niobio, vanadio e titanio — denominati columbio, vanadio e titanio in molte specifiche e pubblicazioni americane — possono formare carburi, nitruri o carbonitruri stabili. La loro semplice presenza nominale dice poco sull’acciaio finito. Il risultato dipende dal fatto che ciascun elemento si dissolva durante il riscaldamento preliminare, precipiti durante la laminazione o il raffreddamento e rimanga disponibile per influenzare la microstruttura finale.
Il niobio può ritardare la ricristallizzazione dell’austenite durante la laminazione controllata. Ciò consente l’accumulo della deformazione prima della trasformazione e favorisce, dopo il raffreddamento, una struttura a grani fini di ferrite. Poiché l’affinamento del grano aumenta il carico unitario di snervamento preservando generalmente una tenacità utile, il niobio può consentire un equilibrio diverso tra resistenza e duttilità rispetto al semplice aumento del tenore di carbonio.
Il vanadio contribuisce comunemente attraverso il rafforzamento per precipitazione. I carbonitruri di vanadio che si formano nella ferrite ostacolano il movimento delle dislocazioni, aumentando la resistenza dopo la trasformazione. Il titanio forma nitruri particolarmente stabili e può contribuire a controllare la crescita dei grani di austenite durante il riscaldamento preliminare. Tuttavia, se le particelle di titanio sono troppo grossolane, possono fornire un rafforzamento minore e influire negativamente sulla tenacità o sulla risposta al processo. La stessa aggiunta può quindi avere un valore diverso a seconda delle condizioni di produzione dell’acciaio e di laminazione.
Questi meccanismi sono additivi solo in senso limitato. Il rafforzamento per soluzione solida dovuto al manganese o al silicio, l’affinamento del grano ottenuto mediante laminazione controllata, il rafforzamento per precipitazione dovuto al niobio o al vanadio e il rafforzamento derivante dalle trasformazioni di fase possono interagire, ma la proprietà finale non è prevedibile basandosi soltanto sull’elenco degli elementi di lega. La temperatura di riscaldamento preliminare, lo spessore della bramma, la temperatura di finitura della laminazione, la velocità di raffreddamento, la dimensione della sezione e la forma del prodotto sono tutti fattori rilevanti.
L’ampiezza dell’intervallo di resistenza illustra questo punto. Un documento presentato a un simposio ASTM e pubblicato nel 1979 riportava livelli del carico unitario di snervamento degli acciai HSLA compresi tra 40.000 e 140.000 psi [276–966 MPa], con la maggior parte dei gradi microlegati mediante columbio, vanadio, titanio o combinazioni di questi elementi. Un intervallo di tale ampiezza non può essere rappresentato da una singola “composizione HSLA”. Anche la definizione AISI descrive aggiunte moderate di columbio, vanadio o titanio come capaci di aumentare la resistenza e, in alcuni gradi, di migliorare la resistenza alla corrosione atmosferica o la formabilità.
Resistenza, saldabilità, tenacità e formabilità come variabili progettuali concorrenti
Il carico unitario di snervamento è soltanto uno dei risultati della progettazione degli acciai HSLA. Aumentarlo non migliora automaticamente la duttilità, la tenacità all’urto, la saldabilità, la formabilità o la resistenza alla corrosione. Un acciaio HSLA ferritico a grano fine può combinare un elevato carico unitario di snervamento con una tenacità utile, mentre un altro grado con una microstruttura più dura può mostrare una maggiore sensibilità alle condizioni di intaglio, ai cicli termici di saldatura o alla formatura a freddo.
Variabili che controllano la saldabilità degli HSLA
- Composizione chimica Carbonio, manganese, elementi di lega e carbonio equivalente influenzano la temprabilità.
- Geometria Lo spessore della piastra e il vincolo del giunto influenzano il raffreddamento e il rischio di fessurazione.
- Ciclo termico Apporto termico, preriscaldo, temperatura interpass e velocità di raffreddamento modificano la durezza e la tenacità della zona termicamente alterata.
- Controllo dell’idrogeno La conservazione dei consumabili, la pulizia delle superfici e una procedura a basso contenuto di idrogeno riducono il rischio di fessurazione ritardata.
- Qualificazione della procedura La WPS deve comprendere il grado, lo spessore, il procedimento, il consumabile e i limiti termici effettivi.
La saldabilità è fortemente influenzata dal tenore di carbonio, dalle aggiunte di manganese e di altri elementi di lega, dallo spessore della lamiera, dal vincolo, dall’apporto termico e dalla velocità di raffreddamento. Un grado HSLA a basso tenore di carbonio può essere più facile da saldare rispetto a un acciaio temprato e rinvenuto a più alto tenore di carbonio, ma può comunque richiedere il controllo del preriscaldamento, della temperatura tra le passate, dell’idrogeno o dell’apporto termico. A seconda del ciclo termico, la sua zona termicamente alterata può perdere tenacità, rammollirsi o sviluppare costituenti duri.
La formabilità presenta un compromesso analogo. Un carico unitario di snervamento più elevato può aumentare il ritorno elastico e la forza necessaria per la formatura. Precipitati grossolani, strutture a bande o anisotropia dovuta alla laminazione possono compromettere la piegatura o l’imbutitura profonda anche quando la resistenza a trazione rispetta la specifica. Al contrario, una granulometria e una composizione chimica attentamente controllate possono produrre un grado con un comportamento migliore durante la formatura a un determinato livello di resistenza.
Anche la resistenza alla corrosione deve essere distinta dalla resistenza meccanica. La norma ASTM A588 comprende acciai strutturali HSLA resistenti alla corrosione atmosferica, mentre la norma ASTM A572 identifica acciai strutturali ad alta resistenza e basso tenore di lega al columbio-vanadio. Le due designazioni non devono essere trattate come sinonimi. Rame, fosforo, cromo, nichel, condizioni di esposizione, stato superficiale e cicli di bagnamento e asciugatura influenzano la corrosione atmosferica; un carico unitario di snervamento più elevato, di per sé, non la migliora.
La selezione di un acciaio HSLA è quindi un problema di progettazione vincolata. La domanda pertinente non è se un acciaio sia “più resistente”, ma quale grado, forma del prodotto, spessore, condizione di fornitura e specifica offrano la combinazione di proprietà richiesta. Il controllo del carbonio, la precipitazione da microlegaggio, l’affinamento del grano, la laminazione controllata e il comportamento durante le trasformazioni devono essere considerati congiuntamente.
3. Gli elementi di microalligazione: niobio, vanadio e titanio
Gli acciai bassolegati ad alta resistenza non acquisiscono le loro proprietà da una generica “aggiunta di microalligazione”. Piccole quantità di niobio, vanadio, titanio o loro combinazioni interagiscono con carbonio e azoto, modificano il comportamento dei grani di austenite, influenzano la ricristallizzazione durante la laminazione e formano precipitati che cambiano la struttura ferritica finale. Il risultato dipende dalla composizione chimica dell’acciaio e dalla storia di lavorazione: la temperatura di riscaldo determina quali particelle si dissolvono, la temperatura di laminazione controlla la ricristallizzazione e la velocità di raffreddamento influenza la ferrite, la perlite, la bainite o gli altri prodotti di trasformazione che si formano successivamente.
L’American Iron and Steel Institute descrive gli acciai HSLA come un gruppo nel quale moderate aggiunte di columbio, vanadio o titanio aumentano la resistenza e possono inoltre migliorare la resistenza alla corrosione atmosferica o la formabilità (AISI, 2024). ASM International colloca gli acciai HSLA laminati allo stato di laminazione, chiamati anche acciai microlegati, tra gli acciai al carbonio e bassolegati ad alta resistenza con carichi di snervamento superiori a 275 MPa [40 ksi] (ASM International, 2024). Tali descrizioni individuano una famiglia metallurgica, non una singola composizione o un unico ciclo di lavorazione. Un articolo pubblicato nel 1979 negli atti di un simposio ASTM riportava livelli del carico di snervamento degli acciai HSLA compresi tra 40.000 e 140.000 psi [276 e 966 MPa], e la maggior parte dei gradi discussi era microlegata con columbio, vanadio, titanio o combinazioni di questi elementi.
Terminologia relativa a columbio e niobio
Columbio Termine usato nelle specifiche nordamericane per indicare il niobio, l’elemento chimico Nb.
“Columbio” e “niobio” si riferiscono allo stesso elemento chimico, Nb. Niobio è il nome chimico moderno ampiamente utilizzato nella letteratura scientifica e metallurgica internazionale, mentre columbio resta un termine consolidato in diverse specifiche siderurgiche nordamericane. ASTM A572/A572M, per esempio, è intitolata Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. I suoi cinque gradi hanno carichi di snervamento minimi specificati compresi tra 42 ksi [290 MPa] e 65 ksi [450 MPa], a seconda del grado e dei requisiti del prodotto (ASTM International, 2000). Definire l’elemento niobio non significa descrivere una lega diversa; definirlo columbio segue la terminologia utilizzata da quella specifica.
Negli acciai HSLA, il niobio si combina comunemente con carbonio e azoto formando carburo di niobio, nitruro di niobio o carbonitruro misto di niobio, spesso rappresentato come Nb(C,N). Alcune particelle precipitano durante la laminazione a caldo, mentre altre si formano durante il raffreddamento o rimangono non disciolte dopo il riscaldo. Particelle fini e disperse possono limitare la crescita dei grani di austenite e contribuire all’incrudimento per precipitazione. Le particelle non disciolte possono bloccare i bordi dei grani di austenite ad alta temperatura, ma le loro dimensioni e la loro distribuzione sono determinanti. Una piccola popolazione di particelle grossolane non produce lo stesso effetto di incremento della resistenza o di controllo della grana di una dispersione molto più fine.
Il niobio modifica inoltre la risposta dell’austenite alla laminazione. Quando Nb(C,N) rimane in soluzione, il niobio può ritardare la ricristallizzazione tra una passata di laminazione e l’altra. Ciò consente alla deformazione accumulata di produrre una struttura di austenite schiacciata e fortemente allungata, anziché una successione di grani equiassici completamente ricristallizzati. Durante il successivo raffreddamento, l’aumento del numero di potenziali siti di nucleazione della ferrite può favorire una struttura a grani ferritici più fini. L’affinamento della grana aumenta il carico di snervamento, preservando in genere un equilibrio più utile tra tenacità e resistenza rispetto a un incremento della resistenza ottenuto esclusivamente mediante precipitazione grossolana o un elevato contenuto di carbonio.
Come il niobio influenza la laminazione controllata
- Riscaldo Alcune particelle contenenti niobio si dissolvono e restituiscono il niobio alla soluzione solida dell’austenite.
- Deformazione Il niobio disciolto e i precipitati ritardano la ricristallizzazione dell’austenite durante la laminazione.
- Appiattimento dell’austenite La deformazione accumulata crea grani di austenite allungati e ulteriori siti di trasformazione.
- Raffreddamento L’austenite deformata si trasforma in una struttura ferritica più fine.
Questa sequenza non è automatica. Se il riscaldo dissolve una quantità insufficiente di niobio, potrebbe non esserci abbastanza soluto per ritardare la ricristallizzazione o formare successivamente precipitati fini. Se il ciclo di laminazione avviene a una temperatura troppo elevata, la ricristallizzazione può cancellare la struttura di deformazione prevista. Se l’acciaio viene raffreddato in condizioni diverse, la microstruttura finale può contenere ferrite poligonale, perlite, ferrite aciculare, costituenti bainitici o miscele di questi. Lo stesso contenuto nominale di Nb può quindi produrre proprietà diverse in una lamiera, una lamina o una barra realizzate con cicli termici differenti.
Il niobio non è inoltre un sostituto del controllo previsto dalla specifica. ASTM A572/A572M identifica una famiglia di acciai strutturali al columbio-vanadio, mentre ASTM A588 riguarda un acciaio strutturale HSLA con resistenza alla corrosione atmosferica. NIST indica per ASTM A588 un limite di snervamento minimo di 50 ksi (NIST, 2005). La designazione e le prestazioni richieste derivano dalla composizione chimica completa, dalla forma del prodotto, dalla lavorazione e dai requisiti di prova, non dalla sola presenza di Nb.
Carbonitruri di vanadio e incrudimento per precipitazione
Il vanadio è particolarmente associato all’incrudimento per precipitazione, perché il carbonitruro di vanadio, V(C,N), può precipitare mentre l’acciaio si raffredda dalla regione austenitica o durante la trasformazione della ferrite. Le particelle fini di V(C,N) ostacolano il moto delle dislocazioni nella ferrite. L’aumento del carico di snervamento viene spesso descritto mediante un meccanismo di tipo Orowan: le dislocazioni devono passare attorno ai precipitati ravvicinati o attraversarli, richiedendo una tensione applicata aggiuntiva.
La risposta del vanadio differisce da quella del niobio. I carbonitruri di vanadio sono generalmente più solubili nell’austenite alle temperature di riscaldo rispetto a molti composti di niobio o titanio. Una frazione maggiore del vanadio può quindi entrare in soluzione solida prima della laminazione e precipitare successivamente nella ferrite. Ciò rende importanti il ciclo di raffreddamento, i livelli di carbonio e azoto e la temperatura di trasformazione. Un raffreddamento più rapido o più lento può modificare la quantità, le dimensioni e la spaziatura del V(C,N), mentre la disponibilità di azoto può influenzare fortemente la precipitazione, poiché il nitruro di vanadio costituisce una componente importante della popolazione di carbonitruri.
L’incrudimento per precipitazione comporta un costo se le particelle diventano troppo grossolane o troppo distanziate. I precipitati grossolani contribuiscono meno all’incremento della resistenza per unità di volume e possono interagire sfavorevolmente con i processi di frattura. Anche un’aggiunta eccessiva di vanadio non garantisce un aumento proporzionale del carico di snervamento. L’effetto utile dipende da una distribuzione fine delle particelle, e tale distribuzione è governata dall’intero ciclo termico, non dal solo contenuto nominale di lega.
Il vanadio può agire insieme al niobio. Il niobio può controllare la ricristallizzazione dell’austenite e affinare la struttura dei grani trasformati, mentre il vanadio precipita durante o dopo la trasformazione e aumenta la resistenza della ferrite. Un acciaio contenente entrambi gli elementi può quindi combinare l’affinamento della grana con l’incrudimento per precipitazione, ma l’equilibrio deve essere progettato in funzione del prodotto e del ciclo di lavorazione. In una lamiera normalizzata, una lamina laminata termomeccanicamente e una barra laminata allo stato di laminazione, la stessa composizione Nb-V potrebbe non produrre la stessa struttura ferritica o le stesse proprietà meccaniche.
Nitruro di titanio, controllo della grana ed effetti correlati alle inclusioni
Il titanio ha una forte affinità per l’azoto e forma nitruro di titanio, TiN, ad alta temperatura. Le particelle di TiN sono relativamente stabili durante il riscaldo; pertanto, una popolazione controllata di particelle fini può bloccare i bordi dei grani di austenite e limitare l’ingrossamento della grana. Ciò è particolarmente importante nelle zone termicamente alterate durante la saldatura, dove le alte temperature possono provocare una notevole crescita dei grani di austenite. Una struttura trasformata a grana fine può garantire una tenacità migliore rispetto a una struttura a grana grossolana, sebbene le prestazioni in saldatura restino specifiche del grado e della procedura.
L’effetto del titanio sul controllo della grana dipende in modo marcato dalle dimensioni e dalla distribuzione del TiN. Le particelle di TiN molto fini garantiscono un efficace blocco dei bordi; le particelle cubiche di TiN grossolane esercitano un’azione di blocco molto minore, poiché la loro densità numerica è più bassa. Le inclusioni grandi di TiN possono agire come concentratori locali di tensione e diventare siti di innesco delle cricche, soprattutto in condizioni gravose di tenacità o di sollecitazione attraverso lo spessore. Il titanio, quindi, non è semplicemente un affinatore universale della grana. Il bilancio dell’azoto, il contenuto di titanio, la temperatura di riscaldo e le condizioni di solidificazione determinano se si formerà una dispersione utile o inclusioni grossolane indesiderate.
Il titanio può inoltre combinarsi con il carbonio e formare carburo di titanio o carbonitruri misti, ma il TiN è spesso la particella ad alta temperatura predominante considerata nella progettazione del controllo della grana. La sua persistenza può mantenere il blocco dei bordi dei grani nei casi in cui i composti di niobio e vanadio si dissolvono più facilmente. Al tempo stesso, una quantità eccessiva o non adeguatamente controllata di titanio può consumare azoto e modificare il comportamento di precipitazione degli altri elementi di microalligazione.
| Elemento | Tendenza principale | Sensibilità alla lavorazione |
|---|---|---|
| Niobio (columbio) | Controllo della ricristallizzazione e precipitazione fine | Dissoluzione durante il riscaldo e temperatura di laminazione |
| Vanadio | Rafforzamento per precipitazione nella ferrite | Velocità di raffreddamento, temperatura di trasformazione, carbonio e azoto |
| Titanio | Stabilità dei nitruri ad alta temperatura e ancoraggio dei grani di austenite | Bilancio dell’azoto, temperatura di riscaldo e dimensione delle particelle |
I tre elementi possono quindi produrre effetti in parte sovrapposti ma distinti. Il niobio è fortemente associato al controllo della ricristallizzazione e alla precipitazione fine; il vanadio è fortemente associato all’incrudimento per precipitazione nella ferrite; il titanio è fortemente associato alla stabilità dei nitruri ad alta temperatura e al blocco dei grani di austenite. Si tratta di tendenze, non di regole fisse. Dissoluzione, precipitazione, riduzione di laminazione, riscaldo, raffreddamento, saldatura e trasformazione finale delle fasi determinano quale meccanismo prevalga in un particolare grado HSLA. Per questo le classificazioni di ASTM, AISI, ASM International e NIST devono essere lette insieme al grado specifico, alla forma del prodotto e ai requisiti di prova, anziché essere considerate etichette intercambiabili.
4. I meccanismi metallurgici che producono la resistenza degli acciai HSLA
L’acciaio altoresistenziale basso-legato non ricava la propria resistenza allo snervamento da una formula universale. È una famiglia di acciai a basso tenore di carbonio e basso-legati, nei quali composizione chimica, riscaldamento, laminazione, raffreddamento e microstruttura risultante vengono progettati congiuntamente. La distinzione è importante: ASTM A572/A572M comprende cinque gradi di acciaio strutturale altoresistenziale basso-legato al columbio-vanadio, con valori minimi specificati della resistenza allo snervamento compresi tra 42 ksi [290 MPa] e 65 ksi [450 MPa], ma tali gradi non sono intercambiabili. ASTM A588, invece, è specificato come acciaio strutturale HSLA resistente alla corrosione atmosferica; il NIST lo identifica con un limite di snervamento minimo di 50 ksi.
ASM International colloca gli acciai HSLA laminati allo stato di fornitura, chiamati anche acciai microlegati, tra gli acciai al carbonio e basso-legati ad alta resistenza, con resistenze allo snervamento superiori a 275 MPa [40 ksi]. Un articolo presentato a un simposio ASTM e pubblicato nel 1979 riportava livelli di resistenza allo snervamento degli acciai HSLA compresi tra 40.000 e 140.000 psi [276–966 MPa]. Un intervallo di questa ampiezza non può essere spiegato dalla sola denominazione nominale. La resistenza è il risultato combinato di diverse barriere al movimento delle dislocazioni, mentre tenacità e saldabilità dipendono da ulteriori caratteristiche, come la dimensione dei grani, il controllo delle impurità, la distribuzione delle fasi e i trattamenti termici locali.
Affinamento dei grani
L’affinamento dei grani di ferrite è uno dei modi più importanti con cui la lavorazione degli acciai HSLA aumenta la resistenza allo snervamento senza richiedere un forte incremento del tenore di carbonio. La relazione è descritta qualitativamente dall’effetto Hall–Petch: al diminuire della dimensione media dei grani di ferrite, aumenta la tensione di snervamento, perché i bordi di grano ostacolano il movimento delle dislocazioni. Una dislocazione che si muove attraverso un grano non può passare in quello adiacente senza cambiare direzione o adattarsi a una diversa disposizione cristallografica. Bordi più ravvicinati rendono quindi più difficile la deformazione plastica.
Il risultato utile non è semplicemente «più lega significa maggiore resistenza». Un acciaio a basso tenore di carbonio con una struttura a grani fini e uniformi di ferrite può ottenere una combinazione di resistenza e tenacità migliore rispetto a un acciaio con tenore di carbonio più elevato e ferrite e perlite a grana grossolana. I grani fini riducono inoltre le dimensioni della regione disponibile per la frattura fragile per clivaggio. Per questo l’affinamento dei grani può aumentare la resistenza allo snervamento sostenendo al contempo la tenacità all’urto, mentre alcuni altri metodi di indurimento aumentano la resistenza a un costo maggiore in termini di tenacità.
Il niobio, indicato come columbio in diverse designazioni ASTM e AISI, è particolarmente importante negli acciai HSLA laminati in condizioni controllate. Il niobio in soluzione solida può ritardare la ricristallizzazione dell’austenite durante la laminazione a caldo, consentendo l’accumulo della deformazione nell’austenite. La successiva trasformazione produce quindi ferrite più fine. Il titanio può formare nitruro di titanio stabile, che contribuisce a limitare la crescita dei grani di austenite durante il riscaldamento, quando le particelle rimangono adeguatamente distribuite. Il vanadio svolge un ruolo più marcato nella precipitazione durante o dopo la trasformazione, sebbene il suo effetto dipenda anch’esso dalla temperatura e dalla composizione dell’acciaio.
La finestra di lavorazione è ristretta. Un riscaldamento eccessivo può dissolvere o ingrossare le particelle destinate a controllare la dimensione dei grani di austenite. Laminare a temperature non idonee può consentire la ricristallizzazione e cancellare la deformazione accumulata necessaria per l’affinamento. L’affinamento dei grani è quindi un risultato della lavorazione, non una conseguenza garantita dell’aggiunta di niobio, vanadio o titanio.
Indurimento per precipitazione
Gli elementi microleganti formano composti finemente dispersi che ostacolano il movimento delle dislocazioni. Tra gli esempi comuni figurano il carbonitruro di niobio, il carbonitruro di vanadio e il carbonitruro o nitruro di titanio. Queste particelle rafforzano la matrice ferritica quando ne vengono controllate dimensione, spaziatura, distribuzione e frazione volumica. Un precipitato non è automaticamente benefico solo perché contiene un elemento microlegante.
Particelle molto fini possono ostacolare efficacemente le dislocazioni. Se le particelle si ingrossano durante il riscaldamento o una prolungata esposizione a temperature elevate, aumenta la spaziatura media tra le barriere efficaci e diminuisce il loro contributo all’indurimento. Una frazione volumica insufficiente può fornire un numero troppo basso di ostacoli. Una popolazione eccessiva o distribuita in modo inadeguato può consumare gli elementi di lega senza produrre l’indurimento previsto, favorire l’eterogeneità locale o compromettere la tenacità. Le particelle di nitruro di titanio di grandi dimensioni costituiscono una problematica nota, perché possono fungere da siti di innesco della frattura anche quando i precipitati contenenti titanio limitano la crescita dei grani di austenite.
La precipitazione può avvenire nell’austenite, durante la trasformazione da austenite a ferrite oppure nella ferrite dopo la trasformazione. La storia termica controlla quali reazioni si verificano. La precipitazione del carbonitruro di niobio durante la laminazione controllata può bloccare la ricristallizzazione e affinare la struttura trasformata. La precipitazione del carbonitruro di vanadio nella ferrite può produrre un aumento diretto della resistenza allo snervamento dopo il raffreddamento. Il nitruro di titanio è generalmente più stabile alle alte temperature e viene spesso scelto per controllare la crescita dei grani, anziché come unica fonte di indurimento per precipitazione della ferrite.
Questi meccanismi spiegano perché la composizione nominale costituisca una descrizione incompleta. Due acciai contenenti quantità simili di vanadio possono avere resistenze diverse se in uno il vanadio è rimasto in soluzione e nell’altro ha prodotto una popolazione fine di precipitati ferritici. La differenza può derivare dalla temperatura di riscaldamento, dalla velocità di raffreddamento, dai tenori di carbonio e azoto, dal ciclo di laminazione e dallo spessore finale del prodotto.
Indurimento per soluzione solida e per dislocazioni
Gli atomi disciolti nella ferrite deformano il suo reticolo cristallino. Carbonio e azoto sono soluti interstiziali particolarmente efficaci, mentre manganese, silicio, rame, nichel, cromo e molibdeno possono contribuire all’indurimento per soluzione solida sostituzionale. La distorsione elastica locale attorno a questi atomi interagisce con le dislocazioni e rende più difficile il loro movimento.
La composizione chimica degli acciai HSLA sfrutta questo meccanismo con moderazione. L’aumento del tenore di carbonio può incrementare la resistenza, ma può anche ridurre la saldabilità, favorire prodotti di trasformazione più duri nella zona termicamente alterata e danneggiare la tenacità. Il manganese fornisce un utile contributo alla resistenza e influenza il comportamento di trasformazione, ma la sua quantità deve essere controllata insieme a carbonio, zolfo, fosforo e agli elementi microleganti. AISI descrive gli acciai HSLA come un gruppo nel quale aggiunte moderate di columbio, vanadio o titanio forniscono una resistenza maggiore e possono inoltre migliorare la resistenza alla corrosione atmosferica o la formabilità. Il termine «moderate» è significativo: il risultato previsto deriva da aggiunte controllate, non dalla massimizzazione di ogni elemento di lega.
Anche la deformazione a freddo o a caldo aumenta la resistenza incrementando la densità delle dislocazioni. La laminazione produce dislocazioni e sottostrutture nell’austenite o nella ferrite; se il materiale non ricristallizza completamente, parte di quella deformazione accumulata contribuisce alla resistenza finale. Nelle lamiere laminate in condizioni controllate, l’austenite non ricristallizzata e appiattita può trasformarsi in ferrite fine. Nella ferrite del prodotto finito, le dislocazioni interagiscono tra loro e ostacolano ulteriori scorrimenti. Questo contributo può ridursi per effetto del recupero o di un successivo riscaldamento.
Indurimento e tenacità devono essere concettualmente distinti. Gli atomi in soluzione solida e le dislocazioni possono aumentare la resistenza allo snervamento, ma un’elevata densità di dislocazioni non migliora automaticamente il comportamento all’urto. La tenacità dipende fortemente dalla dimensione dei grani, dalla forma e dalla pulizia delle inclusioni, dalla continuità delle fasi, dalle differenze locali di durezza e dal meccanismo di frattura dipendente dalla temperatura. Un acciaio può soddisfare un requisito di resistenza allo snervamento ma non quello di tenacità se la sua microstruttura o la popolazione di inclusioni non sono adeguate.
Il ruolo delle trasformazioni di fase
L’austenite si trasforma durante il raffreddamento e il percorso di trasformazione determina gran parte della microstruttura finale dell’acciaio HSLA. Un raffreddamento lento o moderato può produrre ferrite e perlite. Un raffreddamento controllato più rapido può generare ferrite fine, ferrite bainitica o altri prodotti di trasformazione a basso tenore di carbonio, a seconda della composizione, dello spessore della lamiera e delle condizioni di raffreddamento. Queste strutture differiscono per densità delle dislocazioni, morfologia delle fasi, distribuzione del carbonio e resistenza alla propagazione delle cricche.
La laminazione controllata modifica dapprima l’austenite; successivamente, il raffreddamento controllato determina il modo in cui l’austenite deformata si trasforma. La deformazione può aumentare i siti di nucleazione della ferrite, mentre il raffreddamento rapido sopprime la formazione di prodotti di trasformazione grossolani. Le strutture fini ferritiche o bainitiche risultanti possono fornire un’elevata resistenza allo snervamento senza i tenori di carbonio associati agli acciai convenzionali bonificati. Alcuni gradi HSLA utilizzano inoltre strutture ferritiche bifasiche o indurite per precipitazione, ma per il prodotto specifico è necessario verificare la designazione e la specifica.
Le condizioni di trasformazione influenzano anche il comportamento durante la saldatura. La saldatura riscalda la zona termicamente alterata, dissolvendo potenzialmente i precipitati, ingrossando i grani o producendo, durante il raffreddamento, prodotti di trasformazione locali duri. Una lamiera il cui metallo base possiede eccellenti proprietà di resistenza e tenacità può quindi presentare proprietà diverse in prossimità di una saldatura. Equivalente di carbonio, spessore della lamiera, apporto termico, velocità di raffreddamento e composizione microlegante sono tutti fattori importanti.
La resistenza finale dell’acciaio HSLA è pertanto additiva solo in senso limitato. Grani fini di ferrite, precipitazione controllata dei carbonitruri, atomi in soluzione solida, strutture di dislocazioni e prodotti di trasformazione contribuiscono ciascuno, ma interagiscono anche tra loro. Una specifica come ASTM A572/A572M stabilisce limiti meccanici e chimici richiesti; non implica che ogni grado raggiunga tali limiti attraverso lo stesso percorso microstrutturale. La resistenza, la tenacità, la formabilità, la saldabilità e il comportamento alla corrosione dell’acciaio devono essere valutati in base al grado, alla forma del prodotto e alla storia di lavorazione.
5. Laminazione controllata, raffreddamento e condizione allo stato di laminazione
Le proprietà degli acciai HSLA sono determinate da fattori che vanno oltre gli elementi elencati nel certificato di colata. Gli stessi tenori nominali di carbonio, manganese, niobio, vanadio o titanio possono produrre valori diversi di resistenza allo snervamento, tenacità, allungamento e saldabilità quando cambiano il riscaldamento, la riduzione durante la laminazione, la temperatura di finitura e la modalità di raffreddamento. Per questo gli acciai HSLA costituiscono una famiglia di prodotti dipendenti dal processo, anziché una singola lega o un semplice sinonimo di acciaio al carbonio più resistente.
La norma ASTM A572/A572M illustra l’ampio intervallo racchiuso in un’unica specifica: comprende cinque gradi di acciaio strutturale columbio-vanadio altoresistenziale e basso-legato, con valori minimi specificati della resistenza allo snervamento compresi tra 42 ksi [290 MPa] e 65 ksi [450 MPa]. ASTM A588, al contrario, è una specifica per un acciaio strutturale HSLA con resistenza alla corrosione atmosferica; NIST lo identifica con un limite minimo di snervamento di 50 ksi. Le designazioni descrivono i requisiti di particolari prodotti e gradi, non una microstruttura universale. La discussione del simposio ASTM del 1979 riportava valori della resistenza allo snervamento degli acciai HSLA compresi tra 40.000 e 140.000 psi [da 276 a 966 MPa], mostrando perché il processo debba essere adattato al singolo grado.

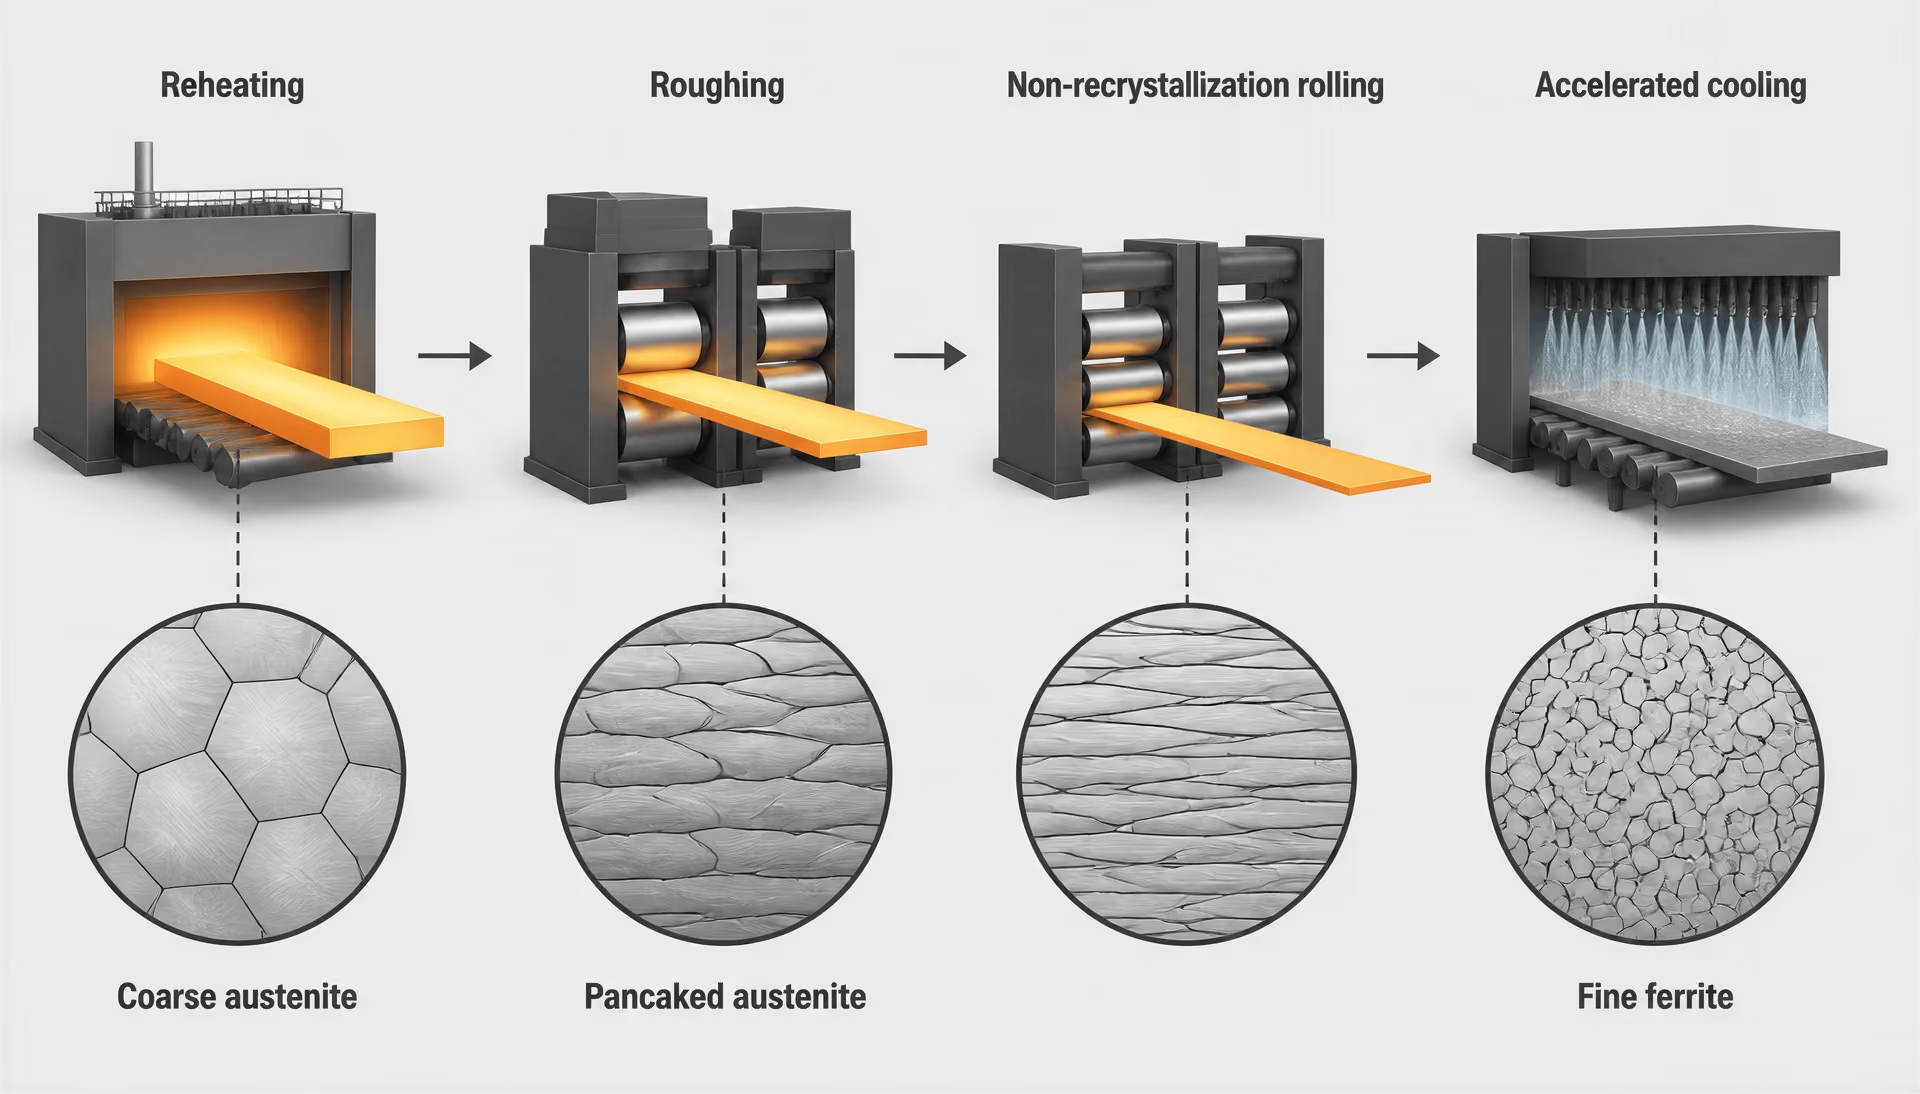
Controllo della ricristallizzazione durante la laminazione a caldo
La produzione di una lamiera HSLA inizia con il riscaldamento, generalmente a una temperatura scelta per dissolvere una quantità sufficiente di precipitati di microlega, così da consentire il successivo indurimento per precipitazione e il controllo dell’austenite. Il carburo e il carbonitruro di niobio, il carbonitruro di vanadio e il nitruro di titanio non si dissolvono tutti alla stessa temperatura né nella stessa misura. TiN è particolarmente stabile e può rimanere sotto forma di particelle grossolane dopo il riscaldamento, mentre una parte dei precipitati contenenti niobio può dissolversi, riportando il niobio in soluzione solida. Il ciclo di riscaldamento stabilisce quindi la quantità di microlegante disponibile durante le successive operazioni di laminazione.
Questa distinzione è decisiva. Un’aggiunta nominale dello 0,04% di Nb non significa che tutto il niobio sia attivo allo stesso modo. Se una parte significativa rimane inglobata in particelle non disciolte, una quantità minore sarà disponibile per ritardare la ricristallizzazione o precipitare durante il raffreddamento. Se il riscaldamento dissolve una quantità eccessiva, la precipitazione può avvenire in una fase non favorevole e il controllo della crescita dei grani può differire da quello previsto. Anche i tenori di carbonio e azoto modificano la stabilità e la composizione di queste particelle.
Durante la laminazione a caldo, la deformazione accumula energia nell’austenite. A temperatura sufficientemente elevata, i grani deformati ricristallizzano tra un passaggio e l’altro. Nuovi grani privi di deformazione sostituiscono quelli allungati; in questo modo, deformazioni e ricristallizzazioni ripetute possono affinare la grana dell’austenite prima della trasformazione. Il niobio in soluzione solida ritarda questa ricristallizzazione; il carbonitruro di niobio che precipita durante la laminazione può ritardarla ulteriormente bloccando i bordi dei grani di austenite. Il nitruro di titanio può limitare la crescita dei grani durante il riscaldamento, mentre il vanadio contribuisce generalmente in misura maggiore attraverso la precipitazione dopo la trasformazione o durante il successivo raffreddamento, piuttosto che attraverso il controllo iniziale della ricristallizzazione.
Il ciclo di laminazione deve quindi separare intervalli di temperatura con finalità metallurgiche diverse. La sbozzatura a temperature più elevate può disgregare la struttura di colata e stabilire una dimensione adeguata dei grani di austenite. Le passate di finitura possono essere eseguite in prossimità, o al di sotto, della temperatura alla quale la ricristallizzazione è sufficientemente soppressa. La riduzione per passata, il tempo tra le passate e l’intervallo tra sbozzatura e finitura influenzano tutti la possibilità che l’austenite ricristallizzi. Una variazione di appena alcune decine di gradi può modificare la cinetica della precipitazione e la quantità di deformazione accumulata.
Questa è la base della laminazione controllata. Il termine non indica semplicemente la laminazione dell’acciaio fino a uno spessore specificato. Si riferisce alla gestione del riscaldamento e della deformazione affinché la crescita dei grani di austenite, la ricristallizzazione, la precipitazione e la trasformazione finale avvengano secondo una sequenza pianificata. La trattazione del 2024 di ASM International colloca gli “acciai HSLA allo stato di laminazione”, chiamati anche acciai microlegati, tra gli acciai al carbonio e basso-legati altoresistenziali con resistenze allo snervamento superiori a 275 MPa [40 ksi]. In questo uso, “allo stato di laminazione” identifica la condizione prodotta dal ciclo di laminazione e raffreddamento, non una composizione condivisa da ogni prodotto HSLA.
Laminazione in condizioni di non ricristallizzazione e austenite appiattita
Quando l’acciaio entra nell’intervallo di temperatura di non ricristallizzazione, la deformazione non produce più una ricristallizzazione completa tra una passata e l’altra. I grani di austenite diventano allungati e appiattiti, una condizione spesso descritta come austenite “pancaked”. Ogni passata aggiunge dislocazioni e aumenta l’area dei bordi dei grani di austenite. La struttura deformata fornisce un numero maggiore di siti di nucleazione quando la ferrite inizia a formarsi durante il raffreddamento.
L’appiattimento dei grani è utile perché la trasformazione può produrre una struttura ferritica molto più fine rispetto a quella che si otterrebbe da un’austenite grossolana ed equiassica. L’effetto non consiste semplicemente nel comprimere i grani rendendoli più piccoli. La deformazione accumulata, le bande di deformazione e l’area dei bordi dell’austenite modificano le condizioni di nucleazione, mentre i precipitati di microlega bloccano i bordi e preservano la disposizione deformata fino all’inizio della trasformazione. Una ferrite fine aumenta la resistenza allo snervamento attraverso il rafforzamento dei bordi di grano e migliora generalmente l’equilibrio tra resistenza e tenacità alle basse temperature.
La temperatura di laminazione di finitura è di conseguenza una variabile fondamentale del processo. Se le passate vengono completate a temperatura troppo elevata, l’austenite può ricristallizzare e perdere gran parte della deformazione accumulata. Se la temperatura è troppo bassa, aumentano i carichi di laminazione, possono diventare più probabili i difetti superficiali e di forma e la sequenza di precipitazione prevista potrebbe non verificarsi. L’intervallo operativo dipende dalla composizione chimica, dallo spessore della bramma, dalla capacità del laminatoio, dal tempo tra le passate e dalla forma del prodotto. Una lamiera e un nastro laminato a caldo con composizioni simili possono uscire dal laminatoio con storie diverse dell’austenite.
La precipitazione dei microleganti rende il ciclo ancora più specifico per ciascun grado. Il carbonitruro di niobio può precipitare durante la deformazione e ritardare fortemente la ricristallizzazione. Il vanadio può rimanere in soluzione durante gran parte della laminazione e formare successivamente particelle fini di carbonitruro durante o dopo la trasformazione, contribuendo all’indurimento per precipitazione. La forte tendenza del titanio a formare nitruri può controllare la crescita dei grani di austenite, ma i nitruri di titanio grossolani possono anche agire da siti di innesco della frattura se la loro dimensione e distribuzione sono sfavorevoli. L’effetto utile dipende dalla dimensione delle particelle, dalla frazione volumica e dalla posizione, non soltanto dalla presenza dell’elemento.
La laminazione controllata spiega anche perché il trattamento termico successivo alla laminazione modifichi il significato della condizione di fornitura. La normalizzazione può ricristallizzare l’austenite durante il riscaldamento e produrre una struttura di trasformazione diversa. La bonifica sostituisce il ciclo allo stato di laminazione con una trasformazione martensitica seguita dal rinvenimento. Questi prodotti possono soddisfare requisiti diversi di resistenza e tenacità, ma non devono essere descritti come equivalenti semplicemente perché la loro composizione chimica è simile.
Raffreddamento accelerato e prodotti di trasformazione
Dopo l’ultima passata di laminazione, il raffreddamento determina il modo in cui si trasforma l’austenite deformata. Il raffreddamento in aria può produrre ferrite poligonale e perlite, con una resistenza determinata dalla dimensione dei grani, dalla frazione di perlite, dagli effetti della soluzione solida e dall’eventuale precipitazione che avviene durante il raffreddamento. Il raffreddamento accelerato abbassa la temperatura di trasformazione e può sopprimere la formazione di perlite grossolana, producendo strutture più fini di ferrite-perlite, ferrite bainitica o altre strutture di trasformazione a bassa temperatura. Con una composizione chimica adeguata e una velocità di raffreddamento sufficientemente elevata, possono formarsi miscele contenenti ferrite aciculare, bainite o martensite.
Il percorso di raffreddamento deve essere considerato insieme al ciclo di laminazione di finitura. Un raffreddamento troppo lento può consentire la crescita dei grani o la formazione di prodotti di trasformazione grossolani e può permettere ai precipitati di microlega di formarsi con dimensioni relativamente elevate, riducendone il contributo al rafforzamento. Un raffreddamento più rapido può affinare i prodotti di trasformazione e mantenere gli elementi di lega disponibili per una successiva precipitazione, ma una velocità eccessiva può generare martensite non rinvenuta, tensioni residue più elevate o una saldabilità ridotta. Lo spessore della lamiera è importante, perché la superficie e il cuore non seguono storie termiche identiche.
Gli acciai contenenti vanadio traggono spesso una parte sostanziale della loro resistenza dalla precipitazione di carbonitruro di vanadio fine durante il raffreddamento controllato o la successiva esposizione a temperature moderate. Il niobio può contribuire sia all’affinamento della grana sia all’indurimento per precipitazione, mentre il titanio influisce principalmente sul controllo della crescita dei grani e sulle popolazioni di inclusioni o precipitati. Manganese, silicio, molibdeno, nichel e cromo modificano la temprabilità e la cinetica di trasformazione. Pertanto, la descrizione “HSLA bainitico” o “HSLA ferritico-perlitico” si riferisce alla struttura del prodotto, non a una composizione chimica universale degli acciai HSLA.
La condizione finale allo stato di laminazione registra l’intera storia termica e meccanica. Può contenere ferrite affinata, perlite, ferrite bainitica o costituenti misti, insieme a precipitati di microlega le cui dimensioni e distribuzioni sono state determinate dal processo. La sola composizione chimica nominale non consente di prevedere queste caratteristiche. La specifica pertinente—come ASTM A572/A572M o ASTM A588—deve essere letta insieme allo spessore del prodotto, alla condizione di fornitura, ai requisiti meccanici, alle prescrizioni relative alla tenacità e agli eventuali limiti applicabili alla saldatura. La resistenza è soltanto uno dei risultati del ciclo; anche formabilità, tenacità alla frattura, comportamento alla corrosione e prestazioni della zona termicamente alterata dipendono dal grado e dalla forma del prodotto.
6. ASTM A572/A572M: Gradi, forme dei prodotti e livelli del limite di snervamento
La designazione esatta ASTM A572/A572M
ASTM A572/A572M è una specifica di prodotto, non una denominazione generica per ogni acciaio altoresistenziale basso-legato. Il titolo lo identifica come una specifica per acciaio strutturale altoresistenziale basso-legato al colombio-vanadio. “Columbium” è il nome conservato nella designazione ASTM per il niobio; pertanto, il titolo indica un sistema di acciaio strutturale microlegato nel quale colombio e vanadio contribuiscono alla resistenza attraverso l’affinamento del grano, la precipitazione e gli effetti dipendenti dal processo.
- A572
- Requisiti in unità pollici-libbre
- A572M
- Requisiti in unità SI
- Ambito della specifica
- Profilati, piastre, palancole e barre
- Numero di gradi
- Cinque
La designazione doppia è importante. ASTM A572 esprime i requisiti nelle unità pollice-libbra, mentre ASTM A572M li esprime nelle unità SI. Le due designazioni compaiono insieme come ASTM A572/A572M, ma l’edizione applicabile continua a disciplinare il materiale. I requisiti possono cambiare tra un’edizione e l’altra, e una specifica di progetto può richiamare un determinato anno, un requisito supplementare, una disposizione relativa alle prove o una condizione di acquisto. Un disegno che riporti soltanto “A572” lascia senza risposta questioni importanti.
ASTM A572/A572M comprende cinque gradi con limiti di snervamento minimi specificati da 42 ksi [290 MPa] a 65 ksi [450 MPa]. Strong evidence
[1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM International. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)La descrizione del 2000 di ASTM International afferma che ASTM A572/A572M riguarda cinque gradi di acciaio strutturale altoresistenziale basso-legato, con limiti minimi specificati del limite di snervamento compresi tra 42 ksi [290 MPa] e 65 ksi [450 MPa]. Questo intervallo colloca la specifica nel più ampio settore degli acciai HSLA, ma non rende intercambiabili tutti i prodotti A572. La classificazione dei materiali del 2024 di ASM International descrive gli acciai HSLA laminati allo stato di fornitura, o microlegati, come acciai al carbonio e basso-legati ad alta resistenza con limiti di snervamento superiori a 275 MPa [40 ksi]. Un articolo pubblicato nel 1979 negli atti di un simposio ASTM riportava livelli del limite di snervamento degli acciai HSLA compresi tra 40.000 e 140.000 psi [276 e 966 MPa], mostrando che A572 occupa solo una parte dell’intervallo HSLA complessivo.
La specifica deve pertanto essere letta come un insieme controllato di requisiti di prodotto. Non definisce una composizione chimica universale. Le aggiunte nominali di colombio, vanadio o altri elementi non determinano, da sole, le proprietà finali. I loro effetti dipendono dalla temperatura di riscaldo, dalla dissoluzione prima della laminazione, dalla precipitazione durante la deformazione o il raffreddamento, dalla dimensione del grano austenitico, dalla storia di raffreddamento, dai livelli di carbonio e manganese e dal ciclo di lavorazione selezionato. Due acciai che soddisfano entrambi un’ampia descrizione HSLA possono presentare diversa saldabilità, tenacità, risposta alla formatura e conservazione della resistenza dopo la fabbricazione.
Cinque gradi e limiti minimi specificati del limite di snervamento
| Grado ASTM A572/A572M | Limite di snervamento minimo specificato | Equivalente metrico |
|---|---|---|
| Grado 42 | 42 ksi | 290 MPa |
| Grado 50 | 50 ksi | 345 MPa |
| Grado 55 | 55 ksi | 380 MPa |
| Grado 60 | 60 ksi | 415 MPa |
| Grado 65 | 65 ksi | 450 MPa |
ASTM A572/A572M identifica cinque gradi: Grade 42, Grade 50, Grade 55, Grade 60 e Grade 65. I relativi livelli minimi specificati del limite di snervamento sono:
- Grade 42: 42 ksi [290 MPa]
- Grade 50: 50 ksi [345 MPa]
- Grade 55: 55 ksi [380 MPa]
- Grade 60: 60 ksi [415 MPa]
- Grade 65: 65 ksi [450 MPa]
Questi valori sono i livelli di resistenza definitivi comunemente associati ai gradi, ma non costituiscono una specifica completa delle proprietà meccaniche. Un valore minimo del limite di snervamento è un limite inferiore stabilito dai requisiti di prova della norma. Non garantisce che ogni colata, lamiera, barra o profilato laminato presenti la stessa resistenza a trazione, lo stesso allungamento, la stessa tenacità all’intaglio o lo stesso comportamento dopo la saldatura.
Lo spessore e la forma del prodotto devono essere verificati insieme al grado. I profilati strutturali, le lamiere, le palancole e le barre possono essere prodotti mediante pratiche di laminazione diverse e possono essere soggetti a intervalli dimensionali o disposizioni relative alle prove differenti. Le tabelle e le clausole applicabili della norma determinano quali requisiti disciplinano un determinato prodotto. La sola designazione Grade 50 non indica a un ingegnere se il materiale sia una lamiera, un profilato a W, una barra o una palancola, né stabilisce l’orientamento di prova pertinente.
La sequenza dei cinque gradi non deve inoltre essere interpretata come una semplice scala nella quale i numeri più alti rappresentano sempre un sostituto diretto dei numeri più bassi. L’aumento del limite di snervamento specificato può influire sulle scelte di fabbricazione. I gradi a maggiore resistenza possono richiedere un controllo più rigoroso del preriscaldo, dell’apporto termico, del vincolo del giunto, della scelta del materiale d’apporto e della gestione dell’idrogeno, in funzione dello spessore, della composizione chimica e della procedura di saldatura. Anche i limiti di formatura e la resistenza alla frattura richiedono una valutazione specifica per grado e prodotto. La resistenza è soltanto uno degli elementi della decisione di selezione.
La metallurgia spiega perché il grado non possa essere ridotto a una semplice denominazione di acciaio al carbonio. La microlegazione con colombio può limitare la crescita del grano austenitico e favorire la formazione di ferrite fine dopo la laminazione controllata; il vanadio può formare precipitati di rinforzo durante il raffreddamento; il titanio può legare l’azoto e influenzare il controllo del grano. Tali meccanismi sono sensibili alla storia di lavorazione. Il ciclo di riscaldo, laminazione e raffreddamento adottato dal produttore può determinare se un elemento rimanga in soluzione, formi un precipitato utile o contribuisca poco alla proprietà prevista. La norma controlla il prodotto risultante attraverso requisiti chimici, meccanici e produttivi, anziché mediante un’unica ricetta universale.
Profilati, lamiere, palancole e barre
Il campo di applicazione di ASTM A572/A572M comprende profilati, lamiere, palancole e barre. “Profilati” comprende elementi strutturali laminati quali travi, profilati a U, angolari, profilati a T e altre forme strutturali correlate, realizzati nel rispetto dei requisiti dimensionali e di prodotto della specifica. Le “lamiere” sono prodotti laminati piani utilizzati in elementi strutturali fabbricati, travi principali, apparecchiature e altre strutture portanti. Le palancole sono costituite da profilati laminati con giunzione a incastro destinati a sistemi di contenimento o di sostegno del terreno, mentre le barre comprendono specifici prodotti strutturali laminati a caldo.
La forma del prodotto modifica più della sola geometria. Una lamiera spessa e un profilato laminato possono subire storie termiche diverse anche se provengono dallo stesso processo generale di produzione dell’acciaio. La riduzione di laminazione, lo spessore della sezione, la velocità di raffreddamento e le tensioni residue possono modificare la dimensione del grano e l’equilibrio delle fasi. Queste differenze influenzano la tenacità, il comportamento attraverso lo spessore, la risposta alla saldatura e le prestazioni dimensionali, anche quando il numero nominale del grado è identico.
Deve essere registrata anche la direzione di prova. L’acciaio laminato è anisotropo: la deformazione durante la laminazione produce differenze direzionali nella struttura dei grani, nelle inclusioni e nella risposta meccanica. I provini di trazione possono essere prelevati in direzione longitudinale o trasversale secondo quanto previsto dalla norma e dal prodotto, e il limite minimo specificato si applica attraverso la procedura di prova richiesta, non a ogni possibile direzione o posizione nel componente. Per strutture saldate critiche o fortemente vincolate, devono essere esaminati il certificato del materiale e l’edizione normativa applicabile, anziché dedurre tali informazioni dalla marcatura del grado.
Una designazione di specifica dovrebbe pertanto identificare ASTM A572/A572M, l’edizione o la revisione contrattualmente applicabile, il grado, la forma del prodotto, le dimensioni o lo spessore e le eventuali disposizioni supplementari richieste. Se la tenacità, la saldabilità, la resistenza alla corrosione atmosferica o le prestazioni di formatura sono importanti, tali proprietà richiedono una verifica separata. ASTM A572/A572M non è la stessa specifica di ASTM A588, che NIST identifica come acciaio strutturale HSLA con un limite di snervamento minimo di 50 ksi e che il materiale di riferimento ASTM associa alla resistenza alla corrosione atmosferica. A572 e A588 possono comparire in discussioni strutturali simili, ma i requisiti delle rispettive specifiche e i profili prestazionali previsti non sono intercambiabili.
Questa è la principale considerazione pratica: A572 è una famiglia di cinque gradi specificati e diverse forme di prodotto, non un unico materiale con un unico insieme di proprietà. I suoi livelli del limite di snervamento forniscono una classificazione iniziale utile, mentre il grado, lo spessore, la forma, la direzione di prova, l’edizione e i requisiti applicabili determinano ciò per cui l’acciaio fornito è effettivamente qualificato.
7. ASTM A588 e acciaio HSLA resistente alla corrosione atmosferica
ASTM A588 non è un nome generico per l’acciaio patinabile, né è intercambiabile con ogni qualità di acciaio altoresistenziale basso-legato (HSLA). È una specifica per acciai strutturali nella quale vengono definite congiuntamente la resistenza richiesta e le caratteristiche di resistenza alla corrosione atmosferica. La distinzione è importante perché HSLA descrive una famiglia di acciai, mentre ASTM A588 identifica una specifica particolare, con requisiti relativi a qualità, prodotto, composizione chimica, proprietà meccaniche e fornitura.
Gli acciai HSLA contengono generalmente poco carbonio e moderate aggiunte di elementi quali niobio (columbio), vanadio e titanio. Tali aggiunte possono favorire l’affinamento del grano, l’incrudimento per precipitazione o entrambi, ma i loro effetti dipendono dalla composizione chimica e dalla lavorazione dell’acciaio. La temperatura di riscaldo determina quali particelle si dissolvono; la laminazione controlla la ricristallizzazione e la dimensione del grano; il raffreddamento influisce sui prodotti di trasformazione. La presenza nominale di un elemento microlegante non stabilisce, di per sé, la microstruttura o le prestazioni risultanti.
Questo aspetto distingue A588 da una semplice descrizione come “acciaio al carbonio più resistente”. ASTM A588 appartiene a un gruppo, definito da una specifica, di acciai strutturali resistenti alla corrosione atmosferica. Il suo comportamento riflette la progettazione della lega e la lavorazione, ma anche l’ambiente di esercizio e i dettagli della fabbricazione. La designazione di una qualità non garantisce che due prodotti con un limite di snervamento simile si comportino allo stesso modo durante la saldatura, la formatura, la frattura o la corrosione.
Come viene identificato ASTM A588 nelle fonti comparative
| Specifica | Identificazione principale | Limite di snervamento minimo o intervallo citato | Requisito relativo alla corrosione atmosferica |
|---|---|---|---|
| ASTM A572/A572M | Acciaio strutturale al columbio-vanadio altoresistenziale e basso-legato | Da 42 a 65 ksi [da 290 a 450 MPa], in funzione del grado | Non identificato dalla descrizione citata come caratteristica distintiva |
| ASTM A588 | Acciaio strutturale HSLA con maggiore resistenza alla corrosione atmosferica | Limite di snervamento minimo di 50 ksi | Parte dell’identità della specifica |
NIST identifica ASTM A588 come acciaio strutturale HSLA con un limite di snervamento minimo di 50 ksi. Strong evidence
[2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. National Institute of Standards and Technology. NIST NCSTAR 1-3A, 2005.Le fonti comparative collocano comunemente ASTM A588 accanto ad ASTM A572 perché entrambe sono specifiche per acciai strutturali HSLA, ma non le definiscono negli stessi termini. Il National Institute of Standards and Technology (NIST) identifica ASTM A588 come acciaio strutturale HSLA con un limite di snervamento minimo di 50 ksi. Nello stesso tipo di classificazione dei materiali, NIST identifica ASTM A572 come acciaio strutturale altoresistenziale basso-legato al columbio-vanadio. Queste descrizioni sono utili proprio perché preservano la differenza tra una designazione ampia per acciai strutturali e una qualità specificata come resistente alla corrosione atmosferica. Il materiale NIST è disponibile in Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A (2005): NIST.
La fonte ASTM relativa alla definizione del prodotto identifica ASTM A588 come “acciaio strutturale altoresistenziale basso-legato con migliorata resistenza alla corrosione atmosferica”. ASTM A572/A572M, al contrario, riguarda “acciai strutturali altoresistenziali basso-legati al columbio-vanadio”. Secondo le informazioni sul prodotto ASTM relative all’edizione del 2000, ASTM A572/A572M comprende cinque qualità con limiti di snervamento minimi specificati da 42 ksi [290 MPa] a 65 ksi [450 MPa]. A572 non può quindi essere trattato come una singola composizione né come un sostituto automatico di A588 semplicemente perché entrambe le specifiche utilizzano la terminologia HSLA.
Anche gli intervalli di resistenza mostrano perché i confronti generali possono essere fuorvianti. Un articolo presentato a un simposio ASTM e pubblicato nel 1979 riportava livelli di resistenza allo snervamento degli acciai HSLA da 40.000 a 140.000 psi [da 276 a 966 MPa], mentre il testo di riferimento del 2024 di ASM International descrive gli acciai HSLA allo stato laminato, chiamati anche acciai microlegati, come acciai al carbonio e basso-legati altoresistenziali con limiti di snervamento superiori a 275 MPa [40 ksi]. Queste classificazioni descrivono un ampio campo tecnico, non un unico prodotto uniforme. La discussione ASTM citata afferma che la maggior parte delle qualità considerate era microlegata con columbio, vanadio, titanio o combinazioni di tali elementi.
Aggiunte microleganti moderate possono migliorare la resistenza alla corrosione atmosferica o la formabilità in alcuni gradi HSLA. Limited evidence
Anche AISI descrive l’acciaio HSLA come un gruppo nel quale moderate aggiunte di columbio, vanadio o titanio possono aumentare la resistenza e possono migliorare la resistenza alla corrosione atmosferica o la formabilità. Questa formulazione è condizionale. Non afferma che ogni qualità HSLA resista alla corrosione atmosferica nella stessa misura, né che una qualità conforme a un requisito di resistenza soddisfi anche i requisiti della specifica A588 relativi alla corrosione.

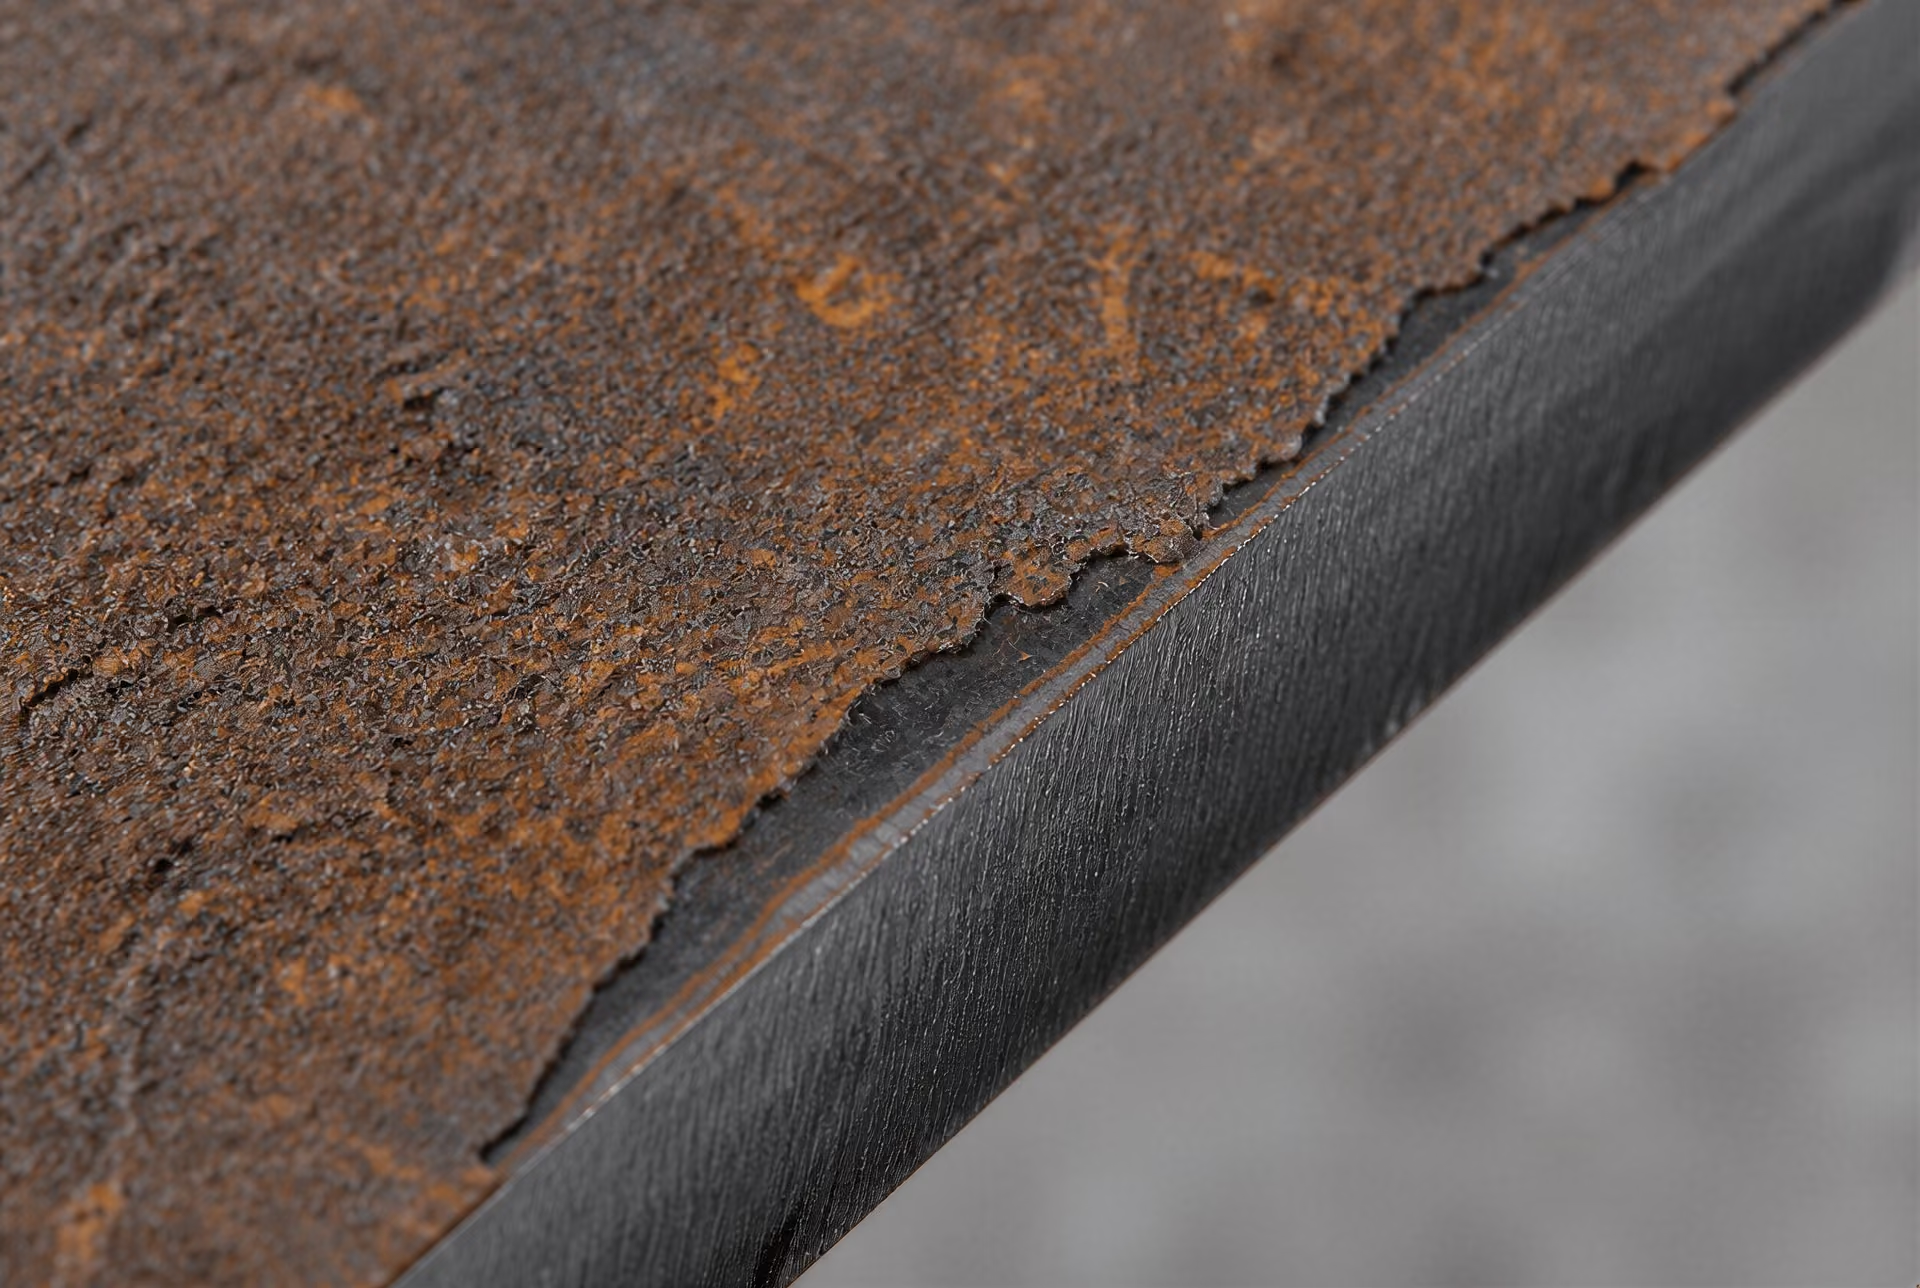
Il significato della resistenza alla corrosione atmosferica
La resistenza alla corrosione atmosferica significa che, in condizioni atmosferiche idonee, l’acciaio può sviluppare prodotti di corrosione che riducono la velocità dell’attacco successivo rispetto a un normale acciaio strutturale al carbonio. Il processo è spesso associato a uno strato di ruggine relativamente aderente e meno permeabile. Tale strato può limitare l’accesso dell’acqua e dell’ossigeno al metallo sottostante, ma non costituisce un rivestimento sigillato e non arresta la corrosione elettrochimica in tutte le condizioni.
A588 non dovrebbe quindi essere descritto come inattaccabile dalla corrosione, esente da manutenzione o immune dalla ruggine. Il linguaggio della specifica riguarda una maggiore resistenza in condizioni atmosferiche, non la resistenza all’immersione, all’esposizione nel terreno, alla condensa persistente, all’attacco chimico o a ogni ambiente industriale. La distinzione è pratica: una superficie d’acciaio può formare una patina protettiva durante cicli ripetuti di bagnatura e asciugatura, ma può corrodersi rapidamente nei punti in cui l’acqua rimane intrappolata o i contaminanti si concentrano.
La strategia di legatura è solo una parte del risultato. Rame, nichel, cromo, fosforo e altri elementi possono contribuire alla composizione e alle caratteristiche dei prodotti di corrosione negli acciai resistenti alla corrosione atmosferica, mentre i tenori di carbonio, manganese, silicio e degli elementi microleganti continuano a influire sulla resistenza, sulla tenacità, sul comportamento durante la saldatura e sulla lavorazione. Le prestazioni effettive sono il risultato combinato dei limiti della specifica, dello spessore del prodotto, delle condizioni superficiali, della storia di fabbricazione e dell’esposizione, non della presenza di un singolo elemento “patinabile”.
Perché il comportamento alla corrosione dipende dall’ambiente e dall’esposizione
La corrosione atmosferica richiede una pellicola di elettrolita; pertanto, i cicli di bagnatura e asciugatura influenzano fortemente la velocità e la forma dell’attacco. La pioggia seguita dall’asciugatura può consentire lo sviluppo di uno strato di corrosione relativamente stabile. L’umidità continua può impedire la maturazione di tale strato e mantenere l’attività elettrochimica. Neppure l’esposizione alternata è automaticamente innocua: cicli frequenti possono riattivare ripetutamente la superficie.
I contaminanti modificano la situazione. I cloruri presenti nella nebulizzazione marina o nei sali disgelanti possono degradare i prodotti di corrosione protettivi e favorire attacchi localizzati. I composti dello zolfo e altri inquinanti industriali possono acidificare l’umidità superficiale. Polvere, sporcizia, scaglia di laminazione e depositi biologici possono trattenere l’acqua e creare differenze nella concentrazione di ossigeno sulla superficie. Un sito descritto semplicemente come “atmosferico” può quindi comprendere diversi ambienti corrosivi.
Anche la geometria è altrettanto importante. Interstizi, giunti sovrapposti, intersezioni con irrigidimenti, sezioni scatolate e mensole orizzontali possono trattenere acqua e detriti. Un drenaggio insufficiente crea un’esposizione quasi continuamente umida anche quando l’aria circostante è relativamente asciutta. Anche gli elementi di fissaggio, le zone saldate, i bordi tagliati e le superfici danneggiate possono corrodersi in modo diverso rispetto a una lamiera ampia e liberamente esposta. Una progettazione che consenta il drenaggio e l’ispezione può essere importante quanto la qualità nominale.
Le condizioni di esercizio devono essere verificate prima di specificare A588. L’immersione, il contatto con terreno umido, la condensa in spazi chiusi, una forte esposizione ai cloruri e le atmosfere degli impianti di processo possono richiedere un rivestimento, una sigillatura, un sovraspessore di corrosione, un materiale diverso o un sistema di protezione progettato specificamente. A588 può essere un acciaio strutturale HSLA resistente alla corrosione atmosferica, ma non è un sostituto universale di ASTM A572 o di altre qualità HSLA. Il confronto corretto deve includere la designazione ASTM applicabile, la forma del prodotto, lo spessore, i requisiti meccanici, la procedura di saldatura, i requisiti di tenacità e l’effettivo ambiente di esposizione.
8. Resistenza, tenacità, duttilità e formabilità
Le proprietà degli acciai HSLA non possono essere ridotte a un unico valore chiamato “resistenza”. Una specifica può richiedere un limite minimo di snervamento, una resistenza a trazione, un allungamento, un’energia d’urto, prestazioni alla piegatura o una combinazione di questi requisiti. Ciascuno misura una risposta diversa al carico e lo stesso trattamento di microalligazione che aumenta una proprietà può ridurne un’altra se la composizione e il processo non sono controllati.
Limite di snervamento e resistenza a trazione
Limite di snervamento Tensione associata all’inizio della deformazione plastica permanente, misurata secondo il metodo di prova a trazione applicabile.
Il limite di snervamento è la tensione alla quale inizia la deformazione plastica permanente. È importante quando un componente deve mantenere la propria forma sotto i carichi di esercizio. La resistenza a trazione è la massima tensione ingegneristica raggiunta durante una prova di trazione, normalmente dopo una deformazione plastica considerevole e prima che la strizione faccia diminuire il carico misurato. Un acciaio può quindi avere un’elevata resistenza a trazione ma un limite di snervamento relativamente basso, oppure un elevato rapporto tra limite di snervamento e resistenza a trazione, con una minore deformazione plastica uniforme prima della frattura.
La distinzione è evidente nelle specifiche strutturali. ASTM A572/A572M riguarda cinque qualità di acciaio strutturale columbio-vanadio altoresistenziale e basso-legato, con limiti minimi specificati di snervamento da 42 ksi [290 MPa] a 65 ksi [450 MPa] (ASTM International, 2000). Tali qualità non sono definite soltanto dal limite di snervamento: contano anche i requisiti relativi alla resistenza a trazione, all’allungamento, ai limiti di spessore e alla forma del prodotto. ASTM A588, un’altra designazione per acciai strutturali HSLA, è identificata da NIST come avente un limite minimo di snervamento di 50 ksi, mentre la sua resistenza alla corrosione atmosferica fa parte della sua identità prescrittiva (NIST, 2005).
ASM International colloca gli acciai HSLA allo stato laminato, chiamati anche acciai microlegati, tra gli acciai al carbonio e basso-legati ad alta resistenza, con limiti di snervamento superiori a 275 MPa [40 ksi] (ASM International, 2024). Una discussione di un simposio ASTM pubblicata nel 1979 riportava livelli del limite di snervamento degli acciai HSLA da 40.000 a 140.000 psi [da 276 a 966 MPa]. L’intervallo stesso mostra perché “HSLA” sia una classificazione di famiglia e non una singola qualità meccanica.
La resistenza può derivare da diverse fonti che agiscono congiuntamente. La riduzione della dimensione dei grani aumenta il limite di snervamento attraverso l’effetto Hall–Petch, migliorando in genere anche la resistenza alla frattura per clivaggio. Il niobio, chiamato columbio in diverse specifiche e documenti di riferimento, può ritardare la ricristallizzazione durante la laminazione e favorire una struttura austenitica fine prima della trasformazione. Il vanadio e il titanio possono formare carbonitruri che contribuiscono all’indurimento per precipitazione o limitano la crescita dei grani. Il manganese e il silicio determinano un indurimento per soluzione solida, mentre un raffreddamento controllato può produrre strutture ferrite-perlite, bainitiche o altri prodotti di trasformazione, con diversi equilibri tra resistenza e tenacità.
Il contenuto nominale di lega non consente, da solo, di prevedere il risultato. Un’aggiunta di titanio che durante la solidificazione forma particelle grossolane di nitruro di titanio non si comporterà come precipitati finemente dispersi formatisi in condizioni controllate. Analogamente, il niobio che rimane disciolto durante il riscaldamento può comportarsi diversamente dal niobio precipitato durante la laminazione. La temperatura di riscaldamento, la temperatura di finitura, la velocità di raffreddamento, la composizione della bramma e lo spessore della sezione influenzano tutti i valori finali del limite di snervamento e della resistenza a trazione.
Duttilità e localizzazione della deformazione
La duttilità descrive quanta deformazione plastica un acciaio può sostenere prima della frattura, ma il valore riportato dipende dalla prova e dalla lunghezza di riferimento. L’allungamento totale, l’allungamento uniforme, la strizione e la deformazione di piegatura sono grandezze correlate, ma non intercambiabili. L’allungamento uniforme misura la deformazione distribuita lungo la sezione di misura prima della strizione. L’allungamento totale comprende anche la deformazione localizzata successiva alla strizione e può risultare maggiore quando viene misurato su una lunghezza di riferimento più breve.
Un elevato limite di snervamento può ridurre il margine disponibile tra il carico elastico e la deformazione plastica, ma un’elevata resistenza non implica automaticamente una bassa duttilità. Strutture ferritiche a grano fine possono fornire un allungamento utile aumentando al contempo il limite di snervamento, purché i bordi dei grani siano puliti e la distribuzione delle fasi sia controllata. I grani fini distribuiscono inoltre la deformazione plastica in modo più uniforme rispetto a una struttura grossolana ed eterogenea.
La localizzazione ha inizio quando la deformazione si concentra in una strizione, in una banda di taglio, in una banda di ferrite più tenera o nella regione circostante una particella dura. Grandi inclusioni, carbonitruri grossolani, bande di segregazione e isole di martensite o bainite possono creare concentrazioni locali di tensione. Una precipitazione eccessiva può aumentare il limite di snervamento riducendo al contempo l’allungamento uniforme, soprattutto se i precipitati sono numerosi, grossolani o distribuiti in modo sfavorevole. Di conseguenza, un acciaio con una resistenza impressionante nella prova di trazione può avere prestazioni scadenti nella formatura per stiramento o in un componente intagliato.
Il rapporto di snervamento, ossia il limite di snervamento diviso per la resistenza a trazione, contribuisce a descrivere questo comportamento. Un rapporto di snervamento elevato lascia spesso una capacità minore di deformazione plastica stabile dopo lo snervamento, sebbene la risposta effettiva alla formatura dipenda anche dall’esponente di incrudimento, dall’anisotropia, dalle condizioni superficiali e dallo stato di tensione. L’incrudimento è importante perché consente a una regione che inizia a deformarsi di rafforzarsi e trasferire il carico al materiale circostante. Se l’incrudimento è insufficiente, la deformazione si localizza precocemente.
AISI afferma che aggiunte moderate di columbio, vanadio o titanio determinano una maggiore resistenza e possono anche migliorare la formabilità in alcune qualità HSLA (AISI, 2024). Questa precisazione è importante. La microalligazione può affinare i grani e modificare la ricristallizzazione, ma un volume eccessivo di precipitati, una dimensione sfavorevole delle particelle o una morfologia ferrite-perlite non idonea possono produrre l’effetto opposto.
Tenacità all’urto e comportamento di transizione
Tenacità all’urto Energia assorbita da un provino intagliato durante una prova di frattura per impatto rapido, spesso utilizzata per valutare il comportamento alla frattura dipendente dalla temperatura.
La tenacità all’urto misura l’energia assorbita durante una frattura rapida, normalmente mediante una prova Charpy con intaglio a V. Non coincide con la duttilità a trazione. Un acciaio può mostrare un buon allungamento in un provino liscio sottoposto a trazione, ma assorbire poca energia in una prova con intaglio, soprattutto a bassa temperatura.
Molti acciai ferritici mostrano una transizione duttile-fragile. Al di sopra dell’intervallo di transizione, è più probabile che la frattura comporti la nucleazione e la crescita duttili di microvuoti. Al di sotto di tale intervallo, la frattura per clivaggio può propagarsi rapidamente attraverso grani opportunamente orientati. La transizione non avviene a una singola temperatura universale: l’orientamento del provino, lo spessore, la geometria dell’intaglio, la dimensione dei grani, le inclusioni, la storia di raffreddamento e l’energia di prova influenzano tutti il risultato misurato.
L’affinamento dei grani è particolarmente utile perché i grani di ferrite più piccoli interrompono i percorsi del clivaggio e abbassano la temperatura alla quale la frattura fragile diventa probabile. Questo è uno dei motivi per cui la laminazione controllata e il raffreddamento accelerato possono aumentare il limite di snervamento senza imporre la stessa penalizzazione sulla tenacità derivante da elevate aggiunte di carbonio o di elementi di lega. I grani fini favoriscono entrambe le proprietà, ma solo quando il processo produce una struttura sufficientemente uniforme.
Le particelle grossolane e le inclusioni sono dannose perché possono innescare microvuoti o cricche di clivaggio. Le inclusioni contenenti zolfo e ossigeno, la segregazione sulla linea mediana, le strutture a bande e i carbonitruri grossolani possono produrre differenze direzionali nella tenacità tra provini longitudinali, trasversali e attraverso lo spessore. Una precipitazione eccessiva può inoltre sottrarre il soluto necessario al controllo dei grani o creare interfacce particella-matrice fragili. Lo spessore della lamiera e la velocità di raffreddamento complicano ulteriormente i confronti: una lamiera spessa può sviluppare una struttura sulla linea mediana diversa da quella di una lamiera sottile ottenuta da un acciaio nominalmente simile.
Di conseguenza, il requisito di resilienza di una qualità deve essere interpretato insieme alla forma del prodotto, all’intervallo di spessore, alla temperatura di prova e all’orientamento del provino. Le designazioni A572, A588 e le altre designazioni HSLA non devono essere trattate come intercambiabili semplicemente perché nei loro nomi compare l’espressione “altoresistenziale e basso-legato”.
Formabilità dei prodotti in lamiera e in piastra
La formabilità è la capacità di un determinato prodotto di sottoporsi a un’operazione specifica — imbutitura, stiramento, piegatura, flangiatura, espansione dei fori o profilatura a rulli — senza fessurarsi, raggrinzirsi, assottigliarsi eccessivamente o presentare un ritorno elastico inaccettabile. Non è un vantaggio automatico della composizione chimica HSLA.
La formabilità della lamiera dipende dallo spessore, dalle condizioni superficiali, dalla tessitura cristallografica, dall’anisotropia planare, dal comportamento all’incrudimento e dall’operazione specifica. L’imbutitura profonda richiede un allungamento uniforme sufficiente e un rapporto di deformazione plastica favorevole. La formatura per stiramento dipende fortemente dall’incrudimento e dalla resistenza alla strizione localizzata. L’espansione dei fori è spesso controllata dalla qualità del bordo tranciato e dalla presenza di seconde fasi dure vicino a tale bordo, non dal solo allungamento a trazione. Le lamiere altoresistenziali tendono inoltre a produrre un ritorno elastico maggiore, rendendo necessari attrezzaggi e compensazioni specifici per il processo.
I prodotti in piastra sono soggetti a esigenze diverse. Le prestazioni alla piegatura dipendono dallo spessore della piastra, dal raggio di piegatura, dalla direzione di laminazione, dai difetti superficiali, dalle inclusioni e dalla segregazione attraverso lo spessore. Una piastra che soddisfa un requisito di allungamento a trazione può comunque fessurarsi durante una piegatura trasversale stretta. Le strutture in piastra saldata aggiungono alla valutazione della formatura gli effetti di rammollimento o indurimento della zona termicamente alterata e delle tensioni residue.
La laminazione controllata può migliorare la formabilità producendo una struttura a grani fini e più uniforme e riducendo la segregazione marcata. La microalligazione può essere utile in alcune qualità, come indicato da AISI, ma il risultato dipende dal modo in cui precipitano il niobio, il vanadio o il titanio e da come l’acciaio viene laminato e raffreddato. Particelle grossolane, precipitazione eccessiva, strutture a bande e miscele di fasi non idonee possono ridurre la duttilità locale anche aumentando il limite di snervamento. La formabilità appartiene quindi alla qualità, al prodotto, allo spessore, alla direzione e all’operazione specificati, non alla sola designazione HSLA.
9. Saldabilità e comportamento nella zona termicamente alterata
Gli acciai HSLA non costituiscono un’unica categoria di saldabilità. La loro risposta alla saldatura dipende dal grado specificato, dallo spessore del prodotto, dalla condizione di fornitura, dal contenuto di carbonio e di elementi di lega, dai precipitati di microlega, dai requisiti di tenacità e dal processo di saldatura. La norma ASTM A572/A572M, ad esempio, comprende cinque gradi di acciaio strutturale ad alta resistenza e basso tenore di lega al columbio-vanadio, con carichi unitari minimi di snervamento specificati da 42 ksi [290 MPa] a 65 ksi [450 MPa]. ASTM A588 è una specifica diversa per acciai strutturali HSLA, associata alla resistenza alla corrosione atmosferica e, nel materiale di riferimento NIST, a un limite di snervamento minimo di 50 ksi. Non si può presumere che una procedura di saldatura adatta a una determinata designazione, gamma di spessori o forma del prodotto sia adatta anche a un’altra.
Controllo del carbonio e saldabilità
Gli acciai HSLA sono comunemente progettati con un contenuto di carbonio inferiore rispetto a molti acciai convenzionali ad alta resistenza, poiché il carbonio aumenta la temprabilità e accresce la probabilità che la zona termicamente alterata (HAZ) si trasformi, durante il raffreddamento, in microstrutture dure e fragili. Un contenuto di carbonio più basso riduce inoltre la quantità di carbonio disponibile per la formazione di martensite non rinvenuta o di altri costituenti ad alta durezza in prossimità del bordo di fusione. Ciò contribuisce a ridurre il rischio di cricche a freddo, ma non rende automaticamente facile da saldare ogni acciaio HSLA a basso tenore di carbonio.
La resistenza viene invece ottenuta mediante diversi meccanismi. L’affinamento del grano, il rafforzamento per soluzione solida, la precipitazione di composti contenenti niobio o columbio, vanadio e titanio, la laminazione controllata e un raffreddamento attentamente gestito possono produrre un’elevata resistenza allo snervamento senza fare affidamento su un alto contenuto di carbonio. L’American Iron and Steel Institute descrive gli acciai HSLA come un gruppo nel quale moderate aggiunte di columbio, vanadio o titanio aumentano la resistenza e possono inoltre migliorare la resistenza alla corrosione atmosferica o la formabilità. La classificazione del 2024 di ASM International colloca gli acciai HSLA laminati allo stato di fornitura, o microlegati, tra gli acciai al carbonio e basso-legati ad alta resistenza, con carichi unitari di snervamento superiori a 275 MPa [40 ksi]. La saldabilità risultante riflette la composizione chimica e la storia di lavorazione complete, non la semplice presenza nominale di un singolo elemento di microlega.
Carbonio equivalente Indice calcolato che combina il carbonio e gli elementi di lega per stimare la temprabilità e la probabilità di formazione, nella zona termicamente alterata durante la saldatura, di strutture dure e sensibili alla fessurazione.
Il carbon equivalent fornisce un quadro utile per stimare la saldabilità. Esso combina gli effetti del carbonio e degli elementi di lega che influenzano la temprabilità, consentendo una valutazione preliminare della tendenza dell’acciaio a formare una HAZ dura in determinate condizioni di raffreddamento. Nelle norme, nella ricerca e nella pratica costruttiva vengono utilizzati diversi indici di carbon equivalent; essi non sono intercambiabili e la loro interpretazione dipende dalla famiglia di acciai, dallo spessore, dal livello di idrogeno, dal grado di vincolo e dal processo di saldatura. Un valore di carbon equivalent dichiarato deve pertanto essere interpretato insieme all’equazione e alla specifica applicabili. Esso non deve sostituire una procedura di saldatura qualificata o una verifica del certificato di colata.
Due lamiere con carichi unitari di snervamento simili possono avere carbon equivalent diversi e un comportamento della HAZ molto differente. In generale, una lamiera più spessa si raffredda più lentamente in alcune regioni, ma può anche imporre un maggiore vincolo; una lamiera sottile può raffreddarsi rapidamente e produrre un maggiore incrudimento o indurimento della HAZ. Zolfo, fosforo, manganese, rame, nichel, cromo, molibdeno e le aggiunte di microlega possono influenzare il comportamento di trasformazione e la tenacità. Grado e spessore devono essere valutati congiuntamente.

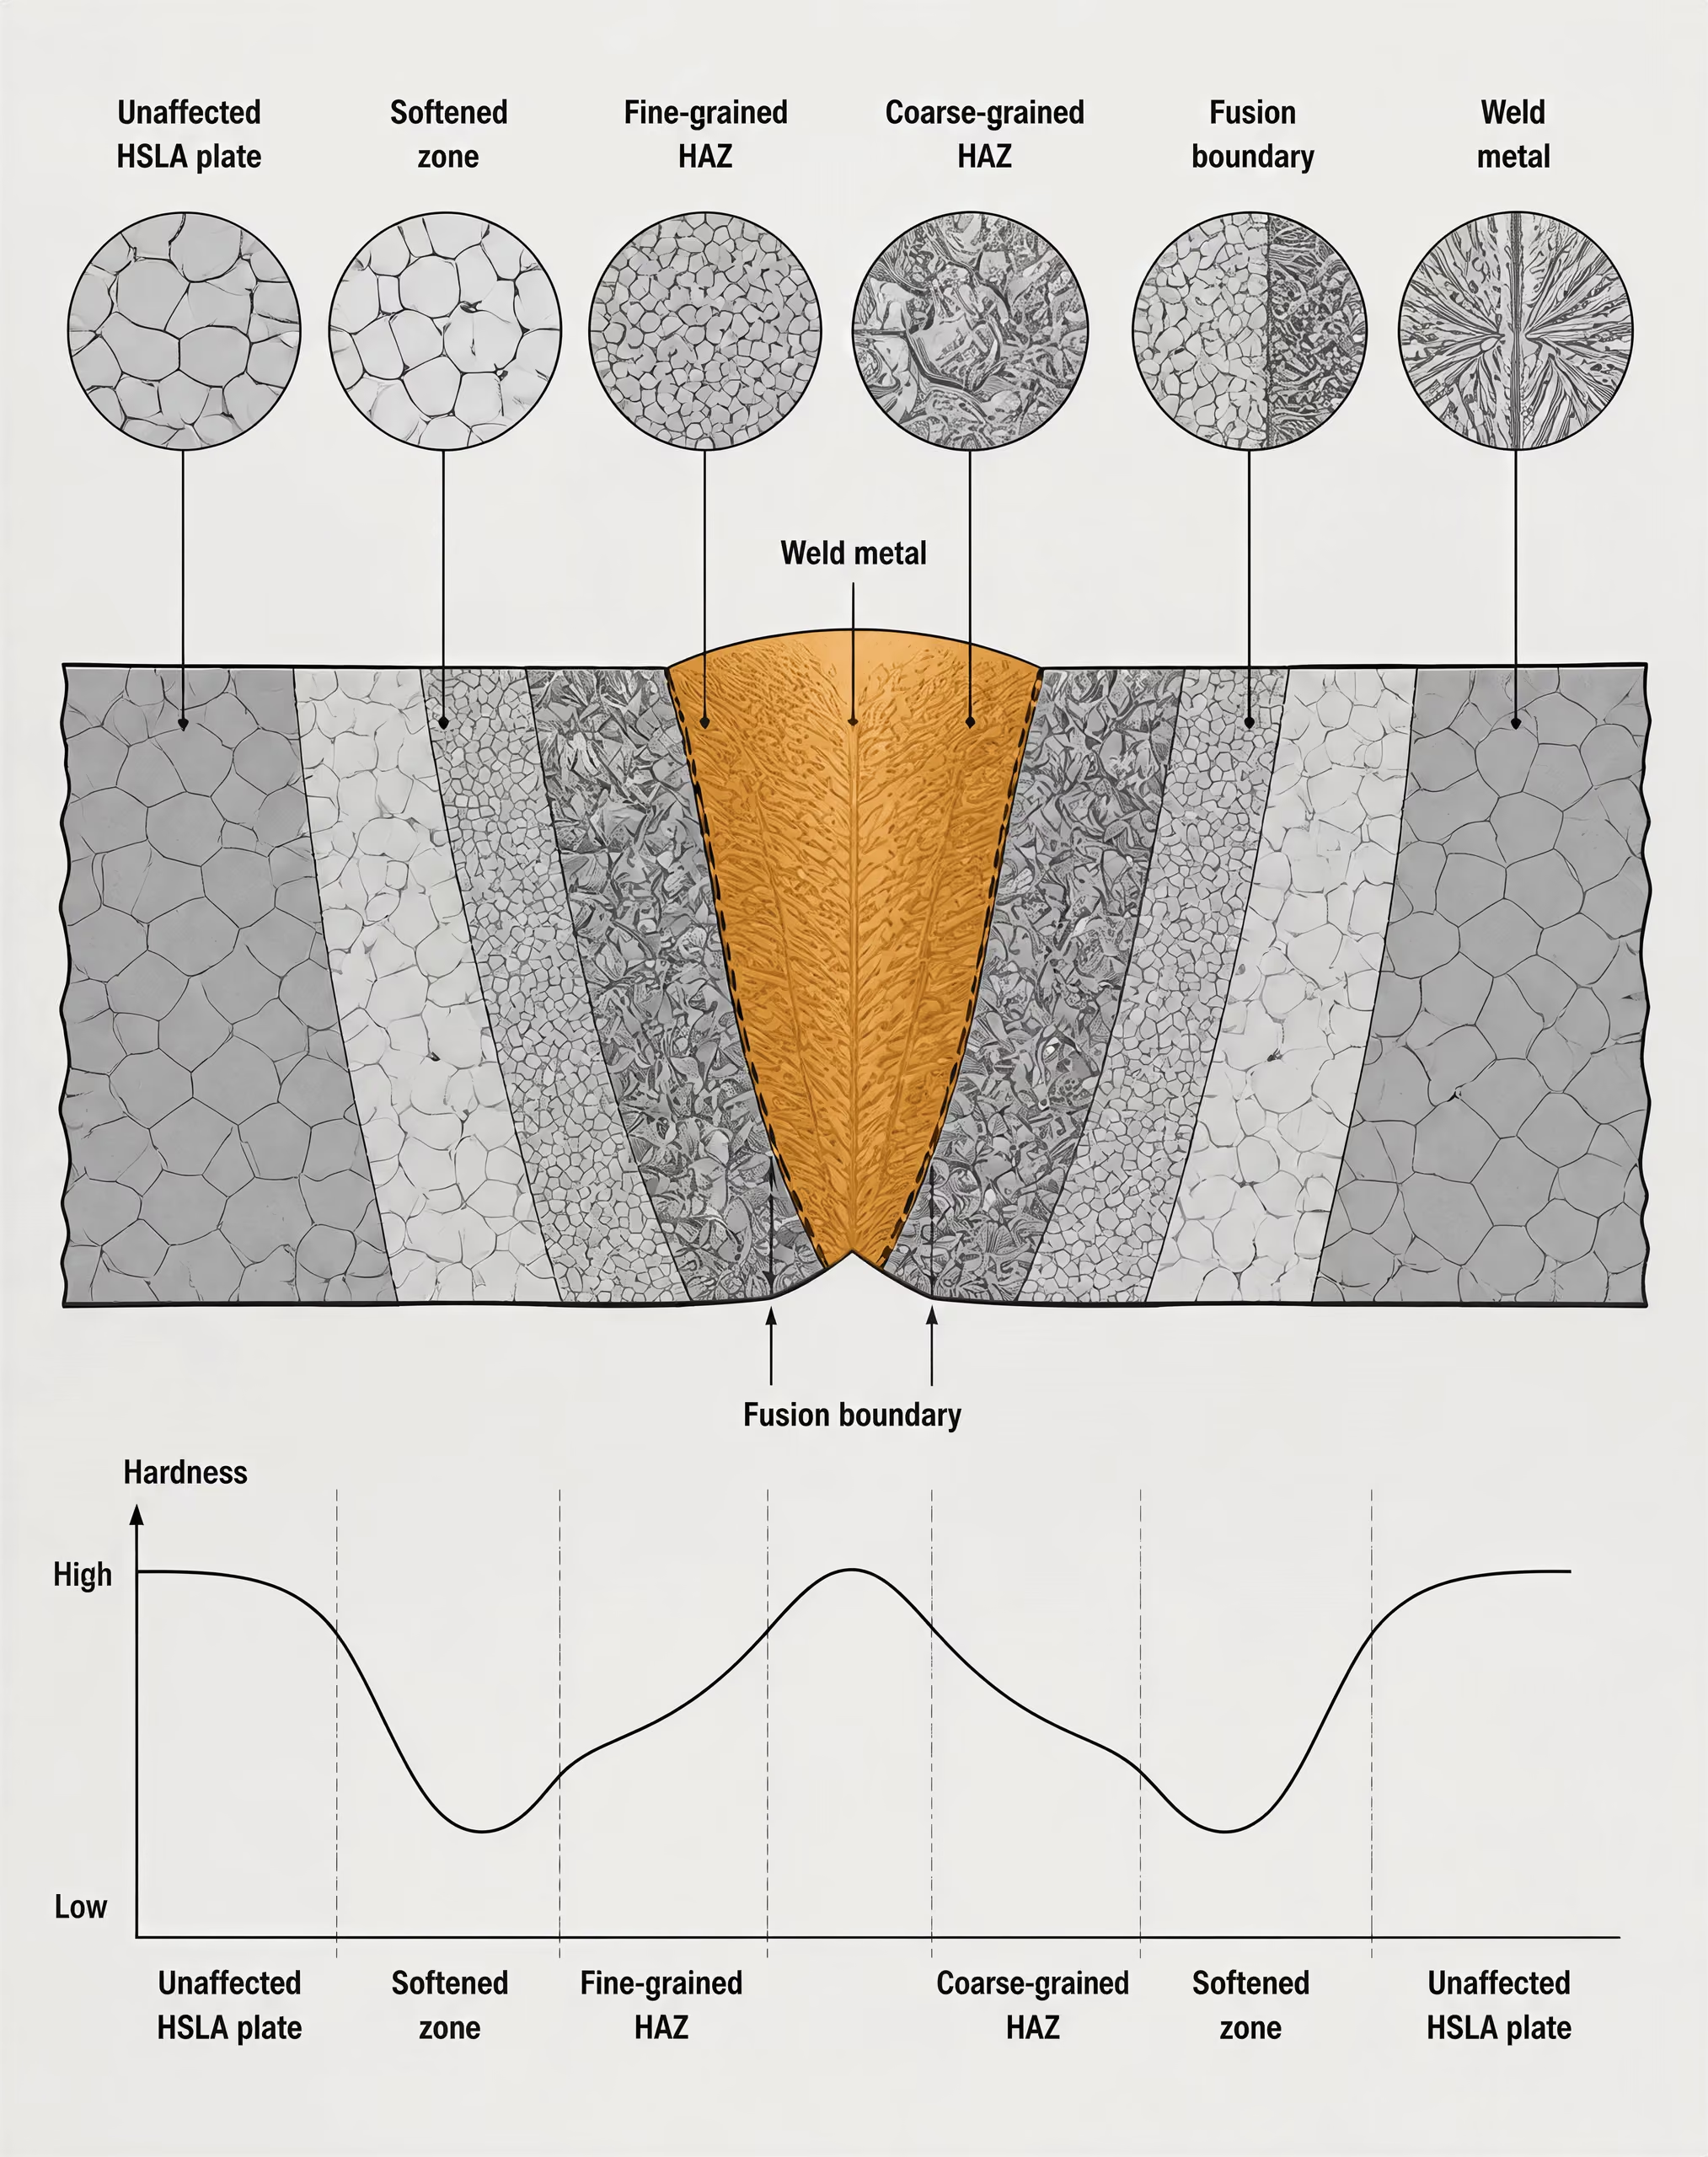
Rischi di rammollimento e indurimento della zona termicamente alterata
La HAZ non è una fascia uniforme. La saldatura crea regioni che subiscono temperature di picco e storie di raffreddamento differenti. Immediatamente accanto al bordo di fusione, la HAZ a grano grosso può sviluppare grani di austenite di grandi dimensioni, poiché i precipitati esistenti che controllano il grano si dissolvono o perdono efficacia alle alte temperature. I grani grossolani possono ridurre la tenacità alla frattura per intaglio, soprattutto quando il ciclo termico di saldatura è severo. Più lontano dalla linea di fusione, una regione a grano fine o intercritica può subire trasformazioni diverse e non presentare la stessa perdita di tenacità.
L’indurimento locale costituisce una delle principali preoccupazioni quando la HAZ si raffredda abbastanza rapidamente da formare martensite o una struttura ricca di martensite. La sola durezza non dimostra che un giunto si romperà per criccatura, ma una HAZ dura è più suscettibile alla criccatura assistita dall’idrogeno quando sono presenti idrogeno diffusibile, vincolo a trazione e una microstruttura suscettibile. Le cricche possono comparire durante il raffreddamento o dopo un certo intervallo di tempo. Giunti spessi e fortemente vincolati, materiali d’apporto ad alta resistenza, superfici contaminate, elettrodi umidi e un preriscaldamento insufficiente aumentano il rischio. Di conseguenza, può essere importante stabilire i tempi di ispezione, in particolare per i giunti fortemente vincolati o per gli acciai con elevata temprabilità.
Il problema opposto si verifica in alcuni acciai HSLA induriti per precipitazione. La saldatura può dissolvere i precipitati di rafforzamento in una parte della HAZ e il successivo raffreddamento potrebbe non ricreare lo stato di precipitazione originario. La sovramaturazione, l’ingrossamento dei precipitati o la trasformazione in una struttura locale più tenera possono ridurre il carico unitario di snervamento in quella regione. La fascia rammollita può diventare la zona determinante sotto carico di trazione o durante una deformazione ciclica, anche quando il metallo saldato e la lamiera non alterata conservano la resistenza specificata. Ciò è particolarmente importante per i prodotti sottoposti a trattamento termomeccanico e per i gradi la cui resistenza dipende fortemente da una popolazione di precipitati attentamente controllata.
Un maggiore apporto termico non costituisce una soluzione universale. Esso può rallentare il raffreddamento e ridurre la formazione di prodotti di trasformazione molto duri, ma un apporto termico eccessivo amplia la HAZ a grano grosso, favorisce la crescita dei grani, dissolve una quantità maggiore di precipitati e può ridurre la tenacità o la resistenza. Un basso apporto termico può conservare una zona termica più stretta, tuttavia un raffreddamento rapido può aumentare la durezza della HAZ. L’equilibrio accettabile dipende dal grado e dallo spessore.
Preriscaldamento, apporto termico e qualificazione della procedura
Il preriscaldamento viene scelto per controllare la velocità di raffreddamento, ridurre i gradienti termici e consentire all’idrogeno di diffondere fuori dal giunto. Il valore richiesto, quando specificato, dipende dal carbon equivalent, dallo spessore, dal vincolo del giunto, dalle condizioni ambientali, dal controllo dell’idrogeno, dal processo di saldatura e dal codice di fabbricazione applicabile. Preriscaldare una lamiera semplicemente perché è classificata come HSLA non è una regola corretta; altrettanto errato è omettere il preriscaldamento perché il suo contenuto di carbonio è basso. Un preriscaldamento eccessivo può ampliare la HAZ e compromettere la tenacità; la temperatura deve quindi essere controllata, anziché aumentata senza limiti.
La temperatura interpass è importante per lo stesso motivo. Una temperatura interpass elevata può accumulare calore e alterare la dimensione dei grani della HAZ e il comportamento della precipitazione, mentre una temperatura eccessivamente bassa può produrre un raffreddamento rapido nelle passate successive. La saldatura multipassata può rinvenire o affinare parzialmente porzioni di una HAZ precedente, ma può anche creare regioni sovrapposte con durezza e tenacità differenti. La procedura qualificata deve specificare l’intervallo consentito di apporto termico, il preriscaldamento, la temperatura interpass, la sequenza delle passate, la velocità di avanzamento, la corrente, la tensione e la classificazione del materiale d’apporto.
Il controllo dell’idrogeno inizia dal materiale d’apporto e si estende alla conservazione, alla manipolazione, alla preparazione del giunto e alla pulizia delle superfici. Elettrodi e processi a basso contenuto di idrogeno possono ridurre il rischio, ma non eliminano gli effetti di un elevato vincolo o di una HAZ dura. Umidità, olio, vernice, ruggine e residui di taglio possono introdurre idrogeno o interferire con la fusione. Per determinati acciai e condizioni del giunto, la procedura applicabile può richiedere un post-riscaldamento o un raffreddamento controllato.
La qualificazione della procedura costituisce il controllo decisivo. La welding procedure specification (WPS) deve essere conforme alla specifica del materiale e al codice di fabbricazione applicabile, come AWS D1.1/D1.1M per la saldatura strutturale pertinente o la Sezione IX dell’ASME per la qualificazione delle procedure relative alle apparecchiature a pressione. Il verbale di qualificazione deve coprire l’effettivo gruppo di metalli base, la gamma di spessori, il processo di saldatura, la classificazione del metallo d’apporto, la posizione, i limiti di preriscaldamento e di temperatura interpass, l’intervallo di apporto termico e ogni prova di tenacità o durezza richiesta. ASTM A572/A572M e ASTM A588 identificano i requisiti del materiale; non rendono intercambiabili tutte le variabili di saldatura. Sono necessarie procedure qualificate, materiali d’apporto verificati e un’ispezione adeguata alla criccatura ritardata e alla tenacità della HAZ, poiché le prestazioni degli acciai HSLA vengono stabilite nel giunto specifico e non dedotte dalla sola designazione della lega.
10. Forme dei Prodotti, Cicli di Lavorazione e Direzionalità delle Proprietà
L’acciaio HSLA non lascia l’impianto di produzione con un unico insieme uniforme di proprietà. Una lamiera, un profilato laminato, una barra e una sezione di palancolato possono appartenere alla stessa famiglia di specifiche, pur sviluppando strutture dei grani, storie di raffreddamento, tensioni residue e risultati delle prove differenti. La forma del prodotto è quindi parte della descrizione metallurgica, non un semplice dettaglio dimensionale.
Lamiere, lamiere sottili, profilati, barre e palancolati
ASTM A572/A572M comprende cinque gradi di acciaio strutturale al columbio-vanadio, basso-legato ad alta resistenza: Grade 42 [290 MPa], Grade 50 [345 MPa], Grade 55 [380 MPa], Grade 60 [415 MPa] e Grade 65 [450 MPa] di carico di snervamento minimo, a seconda del grado e dei requisiti del prodotto. Le forme di prodotto elencate sono profilati, lamiere, palancolati e barre. La specifica non dovrebbe essere interpretata come una designazione generale per ogni prodotto in lamiera piana commercializzato o lavorato con una descrizione commerciale simile.
La lamiera viene laminata a partire da una bramma e può essere fornita in un intervallo di spessori nel quale il centro del prodotto si raffredda molto più lentamente della superficie. Questa differenza influenza la dimensione dei grani di ferrite, la distribuzione della perlite, la precipitazione dei composti di niobio o vanadio e la persistenza della segregazione sulla linea centrale. Una lamiera spessa può quindi presentare una tenacità inferiore o una duttilità attraverso lo spessore diversa rispetto a un prodotto più sottile con composizione chimica e carico di snervamento nominalmente simili.
La lamiera sottile ha uno spessore minore e normalmente subisce una maggiore riduzione e un raffreddamento più rapido dopo la laminazione. Il suo ridotto spessore favorisce una temperatura più uniforme attraverso la sezione, sebbene le condizioni superficiali, la temperatura di avvolgimento e la storia deformativa rimangano importanti. I prodotti in lamiera sottile possono inoltre essere sottoposti a formatura, decapaggio, riduzione a freddo, ricottura o operazioni di skin-pass che non sono rappresentate dalla sola espressione «HSLA».
I profilati, come le sezioni a I, i profilati a U, gli angolari e i profilati a T, contengono ali, anime, spigoli e talvolta variazioni sostanziali dello spessore locale. L’estremità di un’ala si raffredda prima della zona di raccordo tra ala e anima. Il conseguente profilo delle proprietà può variare all’interno di una stessa sezione. Le tensioni residue si sviluppano inoltre quando le superfici esposte si contraggono prima delle regioni interne più calde. Queste tensioni influenzano la deformazione durante il taglio e la saldatura, anche quando i valori delle prove di trazione soddisfano la specifica.
Le barre sono prodotte con sezioni tonde, quadrate, esagonali e altri profili. Le loro sezioni trasversali più piccole consentono spesso un raffreddamento più uniforme rispetto alle lamiere pesanti, ma una barra di grandi dimensioni può comunque contenere un nucleo a raffreddamento più lento e un centro segregato. La forgiatura, la laminazione controllata o il successivo trattamento termico possono modificare ulteriormente la struttura. Il palancolato aggiunge un’ulteriore complicazione: i profili ad incastro concentrano la deformazione e le tensioni di esercizio in prossimità degli incastri, degli angoli e delle pieghe; pertanto, la geometria della sezione è importante quanto il grado nominale.
Prodotti laminati a caldo rispetto ai prodotti normalizzati o sottoposti a trattamento termomeccanico
«Allo stato laminato» descrive una condizione di fornitura, non una definizione chimica dell’acciaio HSLA. Il riferimento ai materiali di ASM International del 2024 colloca gli acciai HSLA allo stato laminato, definiti anche acciai microlegati, tra gli acciai al carbonio e basso-legati ad alta resistenza con carichi di snervamento superiori a 275 MPa [40 ksi]. La resistenza può derivare da diversi meccanismi che agiscono congiuntamente: riduzione della dimensione dei grani di ferrite, precipitazione di carbonitruri di niobio, vanadio o titanio, incrudimento per soluzione solida e prodotti di trasformazione formatisi durante il raffreddamento controllato.
Nella laminazione a caldo convenzionale, l’acciaio viene riscaldato nuovamente, ridotto a temperatura elevata e lasciato raffreddare dopo l’ultima passata. Se la temperatura di finitura è sufficientemente alta da consentire la ricristallizzazione dell’austenite tra le passate, la ricristallizzazione ripetuta può ristabilire la struttura dei grani dell’austenite. Se la laminazione prosegue al di sotto dell’intervallo di ricristallizzazione pertinente, nella stessa austenite si accumula invece la deformazione. Questo è il principio della laminazione controllata: la precipitazione degli elementi microleganti può ritardare la ricristallizzazione, mentre l’austenite deformata a strati favorisce la formazione di ferrite fine dopo la trasformazione.
La velocità di raffreddamento diventa quindi determinante. Un raffreddamento lento favorisce ferrite e perlite, mentre un raffreddamento più rapido può produrre ferrite più fine, bainite o strutture di trasformazione miste, a seconda del tenore di carbonio, degli elementi di lega, dello spessore e della temperatura di inizio. Una semplice aggiunta nominale di niobio, vanadio o titanio non garantisce un risultato particolare. L’elemento deve essere disciolto, conservato in soluzione o fatto precipitare nella fase appropriata, e il suo effetto dipende dalla temperatura di riscaldo, dal ciclo di laminazione, dalla pratica di raffreddamento e dal resto della composizione chimica.
| Condizione di fornitura | Procedimento principale | Conseguenza tipica |
|---|---|---|
| Allo stato laminato | Riscaldo, laminazione e raffreddamento controllati | Le proprietà dipendono fortemente dalla storia di deformazione e raffreddamento |
| Normalizzato | Riscaldamento al di sopra dell’intervallo di trasformazione critico, seguito da raffreddamento in aria | Può affinare o omogeneizzare la struttura originaria |
| Bonificato | Austenitizzazione, raffreddamento rapido, quindi nuovo riscaldamento al di sotto dell’intervallo critico | Produce spesso martensite rinvenuta o una struttura correlata ad alta resistenza |
| Lavorato termomeccanicamente | Deformazione e raffreddamento controllati secondo una sequenza pianificata di temperature | Utilizza la lavorazione per affinare i grani e controllare la precipitazione |
I prodotti normalizzati vengono riscaldati al di sopra dell’intervallo critico di trasformazione e raffreddati in aria. Questo trattamento può affinare e omogeneizzare la struttura dopo una laminazione precedente, ridurre alcuni effetti di una storia termica non uniforme e produrre proprietà diverse da quelle della condizione allo stato laminato. La normalizzazione è un ciclo di lavorazione, non la prova che l’acciaio sia HSLA. Un acciaio al carbonio semplice può essere normalizzato e un acciaio HSLA può essere fornito allo stato laminato.
I prodotti bonificati vengono prima austenitizzati, raffreddati rapidamente e poi riscaldati nuovamente al di sotto dell’intervallo critico. La martensite rinvenuta risultante o una struttura affine può fornire elevata resistenza e tenacità controllata, ma tale denominazione del trattamento termico non stabilisce di per sé lo stato basso-legato o microlegato. Al contrario, un grado HSLA può raggiungere gran parte della resistenza specificata senza tempra e rinvenimento. ASTM A572/A572M dovrebbe essere interpretata considerando il grado, la forma del prodotto, i limiti chimici, i requisiti meccanici e le disposizioni relative alla fornitura, anziché basarsi su un’ipotesi generica riguardante il ciclo di lavorazione.
Anisotropia, effetti dello spessore e direzione di prelievo dei provini
La laminazione allunga le inclusioni, le bande di segregazione e i grani preferenzialmente lungo la direzione di laminazione. I provini di trazione prelevati parallelamente alla laminazione producono comunemente valori di allungamento, riduzione della sezione e talvolta comportamento allo snervamento diversi rispetto ai provini prelevati trasversalmente alla laminazione. Le proprietà longitudinali non sono intercambiabili con quelle trasversali o attraverso lo spessore.
La differenza è particolarmente importante per le lamiere e le sezioni strutturali. Le inclusioni allungate di solfuro di manganese possono fungere da percorsi per le cricche durante la deformazione, mentre la segregazione sulla linea centrale può creare bande con temprabilità e tenacità modificate. Nei prodotti spessi, la regione a metà spessore si raffredda più tardi e può trasformarsi in modo diverso rispetto alla superficie. Il risultato può essere un gradiente attraverso lo spessore nella dimensione dei grani, nella precipitazione, nella durezza e nella tenacità all’urto.
Il prelievo dei provini deve quindi seguire la specifica applicabile e la geometria del prodotto. Un provino di trazione prelevato da un’ala non è metallurgicamente identico a uno prelevato da un’anima; un provino longitudinale di lamiera non rappresenta un percorso di frattura attraverso lo spessore o trasversale. Anche i valori di resilienza Charpy sono sensibili all’orientamento dell’intaglio, alla posizione di prelievo, allo spessore e alla temperatura di prova. Il carico di snervamento dichiarato è una proprietà misurata di un provino definito, non una costante indipendente dall’orientamento.
L’intervallo di resistenza degli acciai HSLA mostra perché tali distinzioni siano importanti. Un articolo presentato a un simposio ASTM e pubblicato nel 1979 riportava livelli di carico di snervamento da 40.000 a 140.000 psi [da 276 a 966 MPa], con la maggior parte dei gradi discussi microlegati mediante columbio, vanadio, titanio o combinazioni di questi elementi. ASTM A572/A572M occupa soltanto una parte di questa famiglia più ampia. La forma del prodotto, il ciclo di laminazione, la velocità di raffreddamento, la geometria della sezione e la direzione di prelievo determinano il comportamento di un determinato grado in un componente reale.
11. Come leggere gli standard HSLA e le designazioni dei materiali
Una designazione come ASTM A572/A572M identifica una famiglia di specifiche, non una decisione ingegneristica completa. La specifica riguarda l’acciaio strutturale ad alta resistenza e basso tenore di elementi di lega, al columbio-vanadio, ma la sola designazione non indica quale grado, forma del prodotto, spessore, condizione di prova o requisito supplementare siano applicabili. Sono questi dettagli a determinare il materiale effettivamente fornito e le proprietà che possono essere accreditate nella progettazione.
HSLA è una classe metallurgica, non una singola composizione. AISI descrive questa classe come costituita da acciai a basso tenore di carbonio nei quali aggiunte moderate di columbio (niobio), vanadio o titanio aumentano la resistenza e possono anche migliorare la resistenza alla corrosione atmosferica o la formabilità. Il risultato dipende dalla composizione chimica e dal processo: la dissoluzione dei carbonitruri di microlega durante il riscaldamento, la precipitazione durante la laminazione o il raffreddamento, il controllo della grana austenitica, la trasformazione della ferrite e lo spessore finale del prodotto sono tutti fattori rilevanti. Un’aggiunta nominale di vanadio non garantisce la stessa microstruttura o saldabilità in ogni specifica.
Il materiale di riferimento ASM International del 2024 colloca gli acciai HSLA laminati allo stato di fornitura, o microlegati, tra gli acciai al carbonio e basso-legati ad alta resistenza, con resistenze allo snervamento superiori a 275 MPa [40 ksi]. Tale soglia è un ausilio per la classificazione, non una regola universale di accettazione. Un articolo presentato a un simposio ASTM e pubblicato nel 1979 riportava livelli di resistenza allo snervamento degli acciai HSLA compresi tra 40.000 e 140.000 psi [276–966 MPa], mostrando perché un’ampia etichetta HSLA non possa sostituire la designazione di un grado. Per esempio, ASTM A572/A572M comprende cinque gradi con resistenze allo snervamento minime specificate comprese tra 42 ksi [290 MPa] e 65 ksi [450 MPa] (ASTM International, 2000).
Specifica, grado, forma del prodotto ed edizione
Come leggere una designazione di materiale HSLA
- Specifica Identificare il numero della norma e l’edizione applicabile.
- Grado Registrare il grado esatto, ad esempio Grado 50 o Grado 65.
- Forma del prodotto Verificare se il prodotto è una piastra, un profilato, una palancola, una barra o un’altra forma elencata.
- Spessore Utilizzare i requisiti meccanici e dimensionali specifici per lo spessore.
- Condizione di fornitura Verificare se il materiale è allo stato laminato, normalizzato, lavorato termomeccanicamente o sottoposto a trattamento termico.
- Requisiti supplementari Verificare la tenacità, le proprietà attraverso lo spessore, i requisiti ultrasonici, la saldabilità o altre disposizioni selezionate.
Leggere la designazione del materiale da sinistra a destra, quindi individuare le tabelle e le clausole richiamate. ASTM A572/A572M è il numero della specifica e indica i requisiti in unità anglosassoni e SI. Il grado deve comunque essere indicato: Grade 42, Grade 50, Grade 55, Grade 60 o Grade 65. “A572 steel” è una designazione incompleta, perché questi gradi non hanno la stessa resistenza allo snervamento minima, lo stesso intervallo di resistenza a trazione, gli stessi limiti di spessore o, talvolta, gli stessi requisiti di ordinazione.
Anche la forma del prodotto è altrettanto importante. ASTM A572/A572M riguarda profili strutturali, lamiere, palancole e barre, ma un requisito per lamiere non è automaticamente intercambiabile con un requisito per profili o barre. La tabella relativa alla forma del prodotto può stabilire tolleranze dimensionali, intervalli di spessore, posizioni di campionamento, variazioni ammissibili e disposizioni per le prove differenti. Una specifica può inoltre richiamare uno standard generale come ASTM A6/A6M per i prodotti strutturali laminati. Il committente, il progettista, il fabbricante e l’ispettore devono identificare la forma effettiva del prodotto, invece di affidarsi a un nome generico del grado.
L’edizione è importante. Una designazione può comparire come ASTM A572/A572M-00a, dove l’anno e il suffisso alfabetico identificano una specifica edizione storica, mentre un progetto può richiedere l’edizione adottata dal contratto o dal codice applicabile. I requisiti possono cambiare tra un’edizione e l’altra, compresi i limiti di composizione chimica, i metodi di prova, le informazioni per l’ordinazione e le disposizioni supplementari. Non si deve presumere che un certificato del materiale conforme a un’edizione soddisfi anche un’altra edizione senza effettuare un confronto.
La condizione di trattamento termico deve essere ricavata dalla specifica e dalla descrizione d’acquisto. Un materiale laminato allo stato di fornitura, normalizzato, laminato a controllo, normalizzato e rinvenuto, bonificato o sottoposto a trattamento termomeccanico può presentare comportamento diverso in termini di resistenza, tenacità, tensioni residue e formabilità. Alcuni gradi HSLA ottengono le proprie proprietà nella condizione di laminazione e raffreddamento di fornitura, anziché mediante un successivo trattamento in forno. Se un disegno indica soltanto “HSLA”, tale condizione non è stata identificata.
ASTM A572/A572M deve inoltre essere distinta da ASTM A588/A588M. NIST identifica ASTM A588 come un acciaio strutturale HSLA con un limite di snervamento minimo di 50 ksi e il materiale di riferimento ASTM lo associa alla resistenza alla corrosione atmosferica. Ciò non rende A588 un sostituto resistente alla corrosione per ogni grado A572. Devono comunque essere verificati l’esposizione, i dettagli costruttivi, le zone saldate, lo spessore, i requisiti di rivestimento e le disposizioni applicabili in materia di corrosione atmosferica.
Proprietà minime rispetto alle proprietà tipiche
Un valore minimo specificato è un limite contrattuale di accettazione, non una previsione del risultato di ogni colata. Se una tabella indica una resistenza allo snervamento minima di 50 ksi [345 MPa], il risultato della prova di conformità deve raggiungere o superare tale valore secondo la procedura di prova e l’intervallo di spessore indicati. La specifica può inoltre indicare un intervallo di resistenza a trazione, un allungamento minimo e altri requisiti. Si tratta di limiti utilizzati per la verifica della conformità.
I certificati di laminazione riportano spesso risultati effettivi sensibilmente superiori al minimo. Tali valori costituiscono una prova utile per una particolare colata o un particolare lotto, ma non sono automaticamente garantiti per tutto il materiale futuro dello stesso grado. Né il progettista dovrebbe sostituire il valore minimo della specifica con un valore medio riportato nei certificati. Una resistenza maggiore può influire sulla piegatura, sulla realizzazione dei fori, sull’apporto termico di saldatura, sul comportamento alla frattura e sulla resistenza delle connessioni; non costituisce semplicemente un beneficio privo di condizioni.
I valori di progetto costituiscono una terza categoria. Gli standard di progettazione strutturale possono ricavare le resistenze nominali e ammissibili dalle proprietà minime specificate, dal comportamento della sezione, dalla stabilità, dai coefficienti di resistenza, dai coefficienti di sicurezza e dagli stati limite applicabili. Un valore di codice non è quindi identico né al risultato della prova di laminazione né al valore minimo della specifica dell’acciaio. Lo standard di progettazione può inoltre limitare le edizioni o i gradi riconosciuti. Una lamiera che supera i requisiti di ASTM A572/A572M non acquisisce una diversa resistenza di progetto semplicemente perché il suo certificato riporta una resistenza allo snervamento più elevata.
Lo spessore merita particolare attenzione. I requisiti relativi allo snervamento e alla trazione possono variare con lo spessore e i requisiti di allungamento possono utilizzare diverse lunghezze di riferimento o disposizioni relative alla riduzione di area. La riga corretta della tabella deve corrispondere allo spessore ordinato, non soltanto al grado nominale. Anche l’orientamento della prova è importante: i provini longitudinali e trasversali possono produrre risultati differenti, soprattutto nel caso di lamiere e profili laminati.
Limiti chimici, prove meccaniche e requisiti supplementari
Le tabelle della composizione chimica stabiliscono i limiti o gli intervalli ammessi per carbonio, manganese, fosforo, zolfo, silicio ed elementi di microlega come niobio, vanadio e titanio. Di per sé, non descrivono la microstruttura completa. Possono essere necessari calcoli del carbonio equivalente o di altri parametri di saldabilità e deve essere identificata la formula applicabile, poiché standard diversi utilizzano definizioni differenti. Una colata che rientra nei limiti di composizione chimica può comunque richiedere laminazione a controllo, raffreddamento accelerato o una determinata condizione di fornitura per raggiungere i requisiti meccanici.
Le prove meccaniche devono essere lette insieme al relativo metodo, al provino, alla posizione, all’orientamento e alla frequenza. La prova di trazione stabilisce la resistenza allo snervamento, la resistenza a trazione e l’allungamento secondo il metodo richiamato, comunemente mediante standard come ASTM A370 quando previsto. Lo snervamento può essere definito attraverso un punto di snervamento oppure mediante un metodo basato sull’offset. La prova d’urto Charpy con intaglio a V, quando richiesta, aggiunge una temperatura, un criterio relativo all’energia assorbita, l’orientamento del provino e una regola di campionamento; non è implicita semplicemente perché un acciaio è denominato HSLA.
I requisiti supplementari sono disposizioni aggiuntive selezionate dal committente o richieste dal progetto. A seconda della specifica, possono riguardare la tenacità all’urto, la duttilità attraverso lo spessore, la pratica a grana fine, la documentazione sulla saldabilità, l’esame ultrasonico o altri controlli di qualità. Devono essere identificati e verificati espressamente; presumere che ogni lamiera includa ogni requisito supplementare costituisce un grave errore di interpretazione.
La verifica finale deve essere eseguita sulla designazione completa del materiale: specifica ed edizione, grado, forma del prodotto, spessore, condizione di fornitura, composizione chimica, prove meccaniche, requisiti supplementari e codice di progettazione applicabile. Solo allora è possibile valutare resistenza, tenacità, saldabilità, formabilità e comportamento alla corrosione del prodotto HSLA effettivo, anziché di un’etichetta imprecisa.
12. Applicazioni e Selezione Ingegneristica Senza Semplificazioni Eccessive
Gli Acciai HSLA vengono selezionati in base alla combinazione di resistenza, comportamento durante la fabbricazione, durabilità e conformità alle Norme, non sulla base di una generica definizione di “alta resistenza”. ASM International classifica gli Acciai HSLA allo stato di laminazione, chiamati anche Acciai microlegati, tra gli Acciai al carbonio e basso-legati ad alta resistenza con carichi di snervamento superiori a 275 MPa [40 ksi] (2024). Un articolo presentato a un simposio ASTM e pubblicato nel 1979 riportava livelli di carico di snervamento degli Acciai HSLA compresi tra 40.000 e 140.000 psi [276 e 966 MPa]. Questo intervallo, da solo, mostra perché le decisioni applicative non possano trattare ogni qualità HSLA come intercambiabile.
La designazione della qualità descrive solo una parte del comportamento ingegneristico. Il colombio (niobio), il vanadio e il titanio possono affinare la dimensione dei grani della ferrite o formare precipitati, ma il loro effetto dipende dalla composizione chimica dell’Acciaio, dalla temperatura di riscaldamento, dal ciclo di laminazione, dalla velocità di raffreddamento, dallo spessore del prodotto e dalla microstruttura finale. Una qualità con un carico di snervamento specificato più elevato può quindi presentare un comportamento diverso, in termini di formatura, saldatura, tenacità alla frattura o fatica, rispetto a un’altra qualità con un livello di resistenza analogo.
Elementi strutturali e strutture per il trasporto
Gli Acciai HSLA strutturali vengono utilizzati quando il progettista può convertire il maggiore carico di snervamento in una sezione trasversale più piccola, una massa inferiore dell’elemento o una maggiore resistenza allo snervamento locale. Il vantaggio risultante non è automatico: l’instabilità per carico di punta, l’instabilità flesso-torsionale laterale, la resistenza dei collegamenti, la fatica e l’esercizio possono diventare determinanti prima che venga raggiunto il carico di snervamento nominale. Un elemento più sottile o più leggero può inoltre avere un sovraspessore di corrosione inferiore, una rigidezza flessionale minore o una maggiore sensibilità alle deformazioni da saldatura.
ASTM A572/A572M illustra la differenza tra una classificazione di famiglia e una specifica di prodotto. Essa riguarda cinque qualità di Acciaio strutturale al colombio-vanadio, basso-legato e ad alta resistenza, in profilati, piastre, palancole e barre, con carichi di snervamento minimi specificati compresi tra 42 ksi [290 MPa] e 65 ksi [450 MPa] (ASTM International, 2000). La qualità applicabile, l’intervallo di spessore, il requisito di resistenza a trazione, il requisito di resilienza e le disposizioni supplementari devono essere verificati separatamente. “Acciaio A572” non indica una singola condizione meccanica uniforme.
Le travi da ponte, le travature reticolari, i pilastri, gli elementi di sostegno delle gru, i telai e altre strutture fabbricate possono utilizzare piastre o profilati laminati HSLA quando la Norma strutturale applicabile consente l’impiego della qualità selezionata. Nella costruzione dei ponti, i dettagli soggetti a fatica e le categorie delle saldature possono determinare il progetto anche quando la resistenza statica è adeguata. È inoltre importante la tenacità alla temperatura minima di esercizio, in particolare presso gli attacchi saldati, le intagliature, i cambiamenti di sezione e le zone soggette a vincolo.
ASTM A588 occupa una posizione diversa tra le specifiche. È identificato come Acciaio strutturale HSLA resistente alla corrosione atmosferica e, nel 2005, NIST ha riportato per ASTM A588 un limite di snervamento minimo di 50 ksi. Il comportamento di corrosione atmosferica non elimina i requisiti relativi a verniciatura, drenaggio, ispezione o controllo della corrosione. La gravità dell’esposizione, i sali depositati, le fessure, i cicli di bagnato e asciutto e la possibilità di mantenere una superficie esposta agli agenti atmosferici determinano il raggiungimento delle prestazioni di corrosione previste. A588 non deve essere sostituito ad A572 semplicemente perché entrambi sono Acciai strutturali HSLA.
Le strutture per il trasporto applicano lo stesso ragionamento con margini più ridotti in termini di massa e fatica. Telai di veicoli, carrozze ferroviarie, rimorchi, macchinari pesanti e strutture di supporto per il trasporto possono utilizzare lamiere, piastre o profilati HSLA per ridurre la massa mantenendo la capacità di assorbimento degli urti, di supporto delle sospensioni o di carico utile. Tuttavia, un componente di un veicolo è sottoposto a carichi ripetuti ad ampiezza variabile, deformazioni di formatura, calore di saldatura, impatti di pietrisco e, talvolta, sali antigelo. La resistenza a trazione statica è solo uno dei dati da considerare.
Lamiere formate e componenti fabbricati
Le lamiere HSLA vengono spesso selezionate per staffe formate, componenti di telaio, longheroni, rinforzi, supporti per apparecchiature in pressione e componenti di macchinari, quando la riduzione dello spessore richiederebbe altrimenti una sezione più grande o comporterebbe un aumento della massa. La questione rilevante non è semplicemente se la lamiera raggiunga un determinato valore di carico di snervamento. L’allungamento uniforme, l’allungamento totale, il comportamento di incrudimento, il raggio di piegatura, l’anisotropia, la qualità dei bordi e il ritorno elastico influenzano la possibilità di produrre la forma specificata senza cricche o difetti dimensionali.
La precipitazione di microleganti può aumentare la resistenza riducendo al contempo la duttilità in alcune condizioni, e una qualità ad alta resistenza può richiedere raggi di piegatura maggiori rispetto a una qualità di resistenza inferiore e spessore analogo. Anche il metodo di taglio è importante. I bordi tranciati o tagliati termicamente possono presentare zone incrudite, intagli o variazioni locali di durezza che diventano siti di innesco delle cricche durante la formatura o l’esercizio. L’espansione dei fori e le prestazioni della flangia sottoposta a stiramento possono determinare il comportamento di un componente con bordi perforati, anche quando una prova di trazione risulta soddisfacente.
I componenti in lamiera fabbricati introducono un secondo insieme di fattori di controllo. La saldatura può alterare la zona termicamente alterata, dissolvere o ingrossare i precipitati di rinforzo, ridurre la tenacità locale e generare tensioni residue. Il carbon equivalent o un’altra misura della saldabilità deve essere considerato insieme allo spessore della lamiera, al vincolo, al controllo dell’idrogeno, al preriscaldamento, alla temperatura tra le passate, alla scelta del materiale d’apporto e all’apporto termico. Una qualità HSLA a basso tenore di carbonio è generalmente progettata per favorire la saldatura, ma “saldabile” non significa che ogni processo o dettaglio del giunto sia accettabile senza la qualificazione della procedura.
I telai di macchinari, i componenti di sollevamento, le apparecchiature agricole e i supporti ingegnerizzati possono combinare lamiere formate con piastre saldate o dettagli lavorati meccanicamente. In tali assiemi, le differenze di resistenza tra metallo base, metallo di saldatura, zone termicamente alterate, bulloni e attacchi possono determinare il cedimento. La lavorazione meccanica può inoltre rimuovere la condizione superficiale o il sovraspessore di corrosione previsto dal progetto. Il componente deve essere valutato come sistema fabbricato, non come provino rappresentativo di una qualità nominale.
Selezione in base ai requisiti di carico, giunzione, ambiente e ispezione
La selezione inizia dal percorso dei carichi e dallo stato limite determinante. Occorre specificare il carico di snervamento minimo e la resistenza a trazione richiesti per lo spessore pertinente, quindi valutare la deformazione elastica, il collasso plastico, l’instabilità, lo schiacciamento, lo strappamento e la fatica. Per le strutture soggette a cicli di carico, la geometria della saldatura e la concentrazione delle tensioni possono essere più importanti della differenza tra qualità di resistenza adiacenti. Per le strutture soggette a urti o utilizzate a basse temperature, devono essere specificati i requisiti di resilienza Charpy o un’altra misura della tenacità definita dalla Norma; la resistenza a trazione non può sostituire la resistenza alla frattura.
Lo spessore modifica la decisione. Le Norme di prodotto possono assegnare requisiti meccanici diversi in funzione dello spessore, mentre una piastra spessa aumenta il vincolo e può modificare il comportamento di raffreddamento durante la saldatura. Il progettista deve verificare l’effettiva forma del prodotto — piastra, lamiera, barra o profilato — e le tolleranze dimensionali richieste dalla Norma applicabile. I requisiti di ASTM A572/A572M non possono essere trasferiti semplicemente a una forma di prodotto non elencata.
Il metodo di giunzione restringe la scelta della qualità e della procedura ammissibili. La costruzione saldata richiede procedure qualificate e ispezioni adeguate al giunto, allo spessore, al vincolo e alle condizioni di esercizio. La costruzione bullonata sposta l’attenzione verso la realizzazione dei fori, la frattura della sezione netta, lo schiacciamento, lo slittamento, la compatibilità dei bulloni e i dettagli del rivestimento o della corrosione. La lamiera formata o assemblata meccanicamente richiede il controllo della qualità dei bordi, della duttilità locale e del ritorno elastico. Il taglio termico, la piegatura, la saldatura e la raddrizzatura devono essere considerati operazioni di fabbricazione in grado di modificare le proprietà locali.
L’ambiente aggiunge un ulteriore filtro. L’esposizione atmosferica, l’immersione, la contaminazione da cloruri, le temperature elevate o inferiori allo zero, l’abrasione e i meccanismi di corrosione che producono idrogeno richiedono valutazioni separate. Una qualità riconosciuta come resistente alla corrosione atmosferica non è un materiale universalmente resistente alla corrosione. Rivestimenti, drenaggio, sigillatura, accessibilità per l’ispezione e manutenzione programmata restano parte integrante del progetto.
Infine, la specifica deve definire i requisiti di ispezione e accettazione: limiti chimici, tracciabilità della colata e del prodotto, prove di trazione e di piegatura, prove d’impatto ove richiesto, esami non distruttivi delle saldature, verifiche dimensionali e controlli delle riparazioni. La scelta dell’Acciaio HSLA è pertanto una decisione relativa alla qualità e al processo, disciplinata da carico, spessore, deformazione di formatura, giunzione, ambiente, fatica, ispezione e Norma di progettazione applicabile.
13. Idee errate comuni sugli acciai HSLA
HSLA non indica una sola qualità
L’acciaio ad alta resistenza e basso tenore di elementi di lega (HSLA) è una classificazione di famiglia, non una singola composizione chimica né una designazione di prodotto. Questi acciai sono generalmente acciai da costruzione a basso tenore di carbonio e basso tenore di elementi di lega, le cui caratteristiche di resistenza e altre proprietà derivano da una composizione chimica, da un processo di lavorazione e da una microstruttura controllati. AISI descrive la famiglia come costituita da acciai nei quali moderate aggiunte di colombio (niobio), vanadio o titanio possono aumentare la resistenza e possono anche influire sulla resistenza alla corrosione atmosferica o sulla formabilità. Tale definizione non rende equivalenti tutti gli acciai contenenti uno di questi elementi.
Il termine comprende inoltre più di una via metallurgica. La resistenza può derivare dal rafforzamento per soluzione solida, dall’affinamento della grana, dalla precipitazione di carbonitruri, dalla laminazione controllata, dal raffreddamento accelerato o dagli effetti delle trasformazioni di fase. Niobio, vanadio e titanio non producono lo stesso risultato in tutte le condizioni. Il loro effetto dipende dal fatto che si dissolvano durante il riscaldamento, precipitino durante la laminazione o il raffreddamento, affinino i grani di austenite e interagiscano con i tenori di carbonio e azoto dell’acciaio.
“Acciaio microlegato” è quindi un termine correlato a HSLA, ma i due termini non dovrebbero essere considerati sinonimi esatti in ogni specifica. Il riferimento del 2024 di ASM International descrive gli acciai HSLA laminati allo stato di fornitura, detti anche acciai microlegati, tra gli acciai al carbonio e basso-legati ad alta resistenza con carichi di snervamento superiori a 275 MPa [40 ksi]. Si tratta di una classificazione basata sulla metallurgia e sulla resistenza, mentre le designazioni ASTM identificano prodotti con composizione chimica, proprietà meccaniche, dimensioni, requisiti di prova e requisiti di fornitura definiti.
ASTM A572/A572M illustra il concetto. Essa comprende cinque qualità di acciaio strutturale ad alta resistenza e basso tenore di elementi di lega, al colombio-vanadio, in profilati, piastre, palancole e barre. I carichi di snervamento minimi specificati variano da 42 ksi [290 MPa] a 65 ksi [450 MPa], a seconda della qualità e del prodotto. “A572” non è un nome generico per tutti gli acciai HSLA. Identifica una specifica ASTM particolare per acciai strutturali e le sue qualità non sono automaticamente intercambiabili con ASTM A588, che è una specifica diversa.
Anche A588 è un acciaio strutturale HSLA, ma la relativa specifica comprende disposizioni sulla resistenza alla corrosione atmosferica. NIST identifica ASTM A588 come caratterizzato da un carico di snervamento minimo di 50 ksi. Tale livello di resistenza non definisce l’intera famiglia HSLA: un articolo pubblicato nel 1979 negli atti di un simposio ASTM riportava livelli di carico di snervamento per gli acciai HSLA compresi tra 40.000 e 140.000 psi [da 276 a 966 MPa]. La qualità, la forma del prodotto, lo spessore, il trattamento termico e la storia di lavorazione sono tutti fattori rilevanti.
Una maggiore quantità di elementi di lega non implica automaticamente prestazioni migliori
Un’aggiunta maggiore di elementi di lega non costituisce un metodo universale per ottenere un acciaio migliore. La progettazione degli acciai HSLA si basa sul controllo di quantità moderate di elementi e sul loro adeguamento a un determinato ciclo di lavorazione. Un’eccessiva aggiunta di elementi di lega può aumentare la temprabilità, modificare i prodotti di trasformazione, incrementare i costi, complicare la saldatura o produrre un livello di resistenza che riduce la capacità di formatura. Può inoltre generare popolazioni indesiderate di precipitati o fenomeni di segregazione se la fusione e il raffreddamento non sono controllati.
La stessa aggiunta nominale può produrre proprietà diverse in colate diverse. Il niobio che rimane in soluzione durante il riscaldamento può influenzare la ricristallizzazione durante la laminazione controllata; il niobio che precipita successivamente può rafforzare la ferrite. La precipitazione del vanadio è fortemente influenzata dalle temperature di raffreddamento e di avvolgimento. Il titanio può legare l’azoto e formare particelle di nitruro di titanio, ma le particelle grossolane non producono lo stesso effetto di affinamento della grana di una dispersione fine controllata. La sola composizione chimica non consente di determinare la microstruttura finale.
La resistenza costituisce soltanto una parte della conformità alla specifica. Tenacità, allungamento, comportamento alla piegatura, comportamento nella direzione dello spessore, saldabilità e limiti dimensionali possono determinare l’idoneità di una qualità. Un acciaio ad alto carico di snervamento che non sia in grado di soddisfare la tenacità all’urto richiesta alla temperatura di progetto, o che sviluppi una zona termicamente alterata inaccettabile durante la saldatura, non diventa idoneo in virtù del solo valore di resistenza.
Un carico di snervamento maggiore non elimina i vincoli di progettazione
Un carico di snervamento maggiore può consentire sezioni più sottili o una maggiore resistenza allo snervamento, ma non elimina i requisiti relativi a instabilità, fatica, frattura, collegamenti, deformazione o instabilità locale. Un piatto compresso snello può instabilizzarsi prima che venga raggiunto il carico di snervamento nominale. Una piastra sottile può essere soggetta a instabilità locale e un collegamento saldato può essere governato dal metallo di saldatura, dalla sezione netta, dal taglio a blocco, dal comportamento dei bulloni o dalle concentrazioni di tensione, anziché dal carico di snervamento dell’acciaio base.
Le qualità ad alta resistenza possono inoltre imporre controlli di fabbricazione più rigorosi. Le operazioni di formatura producono un ritorno elastico maggiore e possono richiedere raggi di piegatura più ampi o attrezzature diverse. La formatura a freddo può aumentare la durezza locale e ridurre la duttilità residua. La saldatura può introdurre una zona termicamente alterata la cui durezza, tenacità e resistenza differiscono da quelle della piastra. Il preriscaldo, l’apporto termico, la temperatura tra le passate, la scelta dei consumabili e il controllo dell’idrogeno devono essere valutati in funzione della specifica qualità, dello spessore, del grado di vincolo e del procedimento di saldatura.
È pertanto errato descrivere ogni acciaio HSLA come facilmente formabile o facilmente saldabile. Alcune qualità sono progettate per applicazioni di formatura a freddo; altre sono prodotti strutturali i cui limiti di formatura sono più ristretti. Una specifica certificata del produttore e un procedimento di fabbricazione qualificato sono più importanti della sola designazione HSLA. I codici di progettazione possono inoltre imporre limiti più restrittivi rispetto al carico di snervamento minimo pubblicato per il materiale.
La resistenza alla corrosione di A588 non costituisce una protezione universale contro la corrosione
La resistenza alla corrosione atmosferica di ASTM A588 non significa che ogni acciaio HSLA resista alla corrosione nella stessa misura, né significa che A588 sia immune alla corrosione. Lo strato di ossido protettivo associato agli acciai patinabili si sviluppa solo in condizioni di esposizione adeguate. Bagnatura e asciugatura ripetute, disponibilità di ossigeno e assenza di contaminazione persistente favoriscono la formazione e la stabilità di tale patina.
L’umidità costante, il drenaggio insufficiente, i depositi di cloruri, la nebbia salina marina, gli agenti inquinanti industriali, le fessure e il contatto con materiali dissimili possono impedire lo sviluppo della patina protettiva o accelerare l’attacco localizzato. L’acqua intrappolata in corrispondenza di giunti, irrigidimenti, giunti dell’impalcato o mensole orizzontali può produrre corrosione anche quando il materiale nominale è A588. Il deflusso dell’acqua può inoltre macchiare il calcestruzzo o la muratura adiacenti.
L’affermazione di AISI secondo cui gli elementi di microlega possono migliorare la resistenza alla corrosione atmosferica descrive una possibile proprietà specifica di una qualità, non una garanzia valida per l’intera famiglia. ASTM A572 e ASTM A588 devono essere valutate sulla base dei requisiti delle rispettive specifiche. La valutazione ambientale, il drenaggio, l’accessibilità per le ispezioni, la configurazione dei giunti ed eventuali rivestimenti o sovraspessori di corrosione richiesti restano parte integrante della progettazione. La resistenza alla corrosione atmosferica riduce una serie di rischi in condizioni definite; non sostituisce l’ingegneria della corrosione.
14. Lista di controllo tecnica pratica per la valutazione di un grado HSLA
Una designazione HSLA non è sufficiente per stabilire l’idoneità. Gli acciai HSLA costituiscono una famiglia di acciai a basso tenore di carbonio e basso contenuto di elementi di lega, la cui resistenza e le cui prestazioni derivano da particolari combinazioni di composizione chimica, riscaldo, laminazione controllata, raffreddamento, precipitazione, dimensione dei grani e comportamento durante le trasformazioni. Pertanto, lo stesso livello nominale di resistenza può nascondere differenze importanti in termini di saldabilità, tenacità, comportamento durante la formatura, comportamento alla corrosione e proprietà attraverso lo spessore.
Una valutazione corretta inizia dalla specifica del materiale, non da un’affermazione generica come «l’HSLA è più resistente dell’acciaio al carbonio».
Identificare la specifica e il grado esatti
Registrare esattamente la norma di riferimento così come compare nei documenti di progetto, nella specifica di acquisto, nel certificato del materiale e nel piano di ispezione. Per una lamiera strutturale, potrebbe trattarsi della norma ASTM A572/A572M, Acciaio strutturale al columbio-vanadio, ad alta resistenza e basso tenore di elementi di lega, oppure della norma ASTM A588/A588M, Acciaio strutturale ad alta resistenza e basso tenore di elementi di lega, resistente alla corrosione atmosferica, con limite di snervamento minimo di 50 ksi [345 MPa] fino a 4 in. [100 mm] di spessore. Non trattare queste designazioni come intercambiabili. ASTM A572/A572M comprende cinque gradi con limiti minimi specificati del limite di snervamento compresi tra 42 ksi [290 MPa] e 65 ksi [450 MPa], mentre ASTM A588/A588M riguarda l’acciaio strutturale resistente alla corrosione atmosferica.
Annotare la designazione del grado, la forma del prodotto, l’intervallo di spessore o diametro e la condizione di fornitura. «ASTM A572» senza indicazione del grado e della forma del prodotto è incompleto. Una lamiera, una barra, un profilato laminato, una lamina e un prodotto tubolare saldato possono essere soggetti a requisiti differenti, anche quando la loro composizione chimica o il grado nominale appaiono simili. Includere l’edizione della norma, i requisiti supplementari e qualsiasi disposizione richiamata, come la fornitura normalizzata, normalizzata e rinvenuta, bonificata o termomeccanicamente controllata.
Il grado deve inoltre essere distinto da una categoria metallurgica. Il materiale di riferimento ASM International del 2024 colloca gli acciai HSLA allo stato laminato, denominati anche acciai microlegati, tra gli acciai al carbonio e basso-legati ad alta resistenza, con limiti di snervamento superiori a 275 MPa [40 ksi]. Un documento presentato a un simposio ASTM e pubblicato nel 1979 riportava livelli del limite di snervamento degli acciai HSLA compresi tra 40.000 e 140.000 psi [276 e 966 MPa]. Tali intervalli descrivono una classe; non sostituiscono i requisiti di una norma relativa al materiale.
Anche i limiti della composizione chimica richiedono la stessa precisione. Identificare i tenori ammessi di carbonio, manganese, fosforo, zolfo, silicio, rame, nichel, cromo, molibdeno, niobio (columbio), vanadio, titanio, azoto e gli eventuali limiti del carbon equivalent. Niobio, vanadio e titanio non sono denominazioni intercambiabili per indicare un materiale «microlegato». Il loro effetto dipende dalla dissoluzione durante il riscaldo, dalla precipitazione durante la laminazione o il raffreddamento, dall’affinamento del grano e dalle interazioni con carbonio e azoto. La sola presenza nominale non consente di prevedere la microstruttura finale.
Correlare le proprietà meccaniche alle azioni di progetto
Iniziare dalle azioni effettive di progetto: trazione, compressione, flessione, taglio, pressione di contatto, instabilità locale, impatto, carichi ciclici o combinazioni di tali azioni. Confrontarle quindi con il limite di snervamento minimo specificato, la resistenza a trazione, l’allungamento, la strizione ove richiesta e i valori dipendenti dallo spessore. Un limite di snervamento più elevato può ridurre le dimensioni della sezione, ma non migliora automaticamente la vita a fatica, la resistenza alla frattura, le prestazioni della saldatura o la resistenza all’instabilità locale.
Verificare se il progetto si basa sul limite di snervamento a uno specifico spessore. Molte norme riducono le proprietà specificate all’aumentare dello spessore, poiché la velocità di raffreddamento, la segregazione, la struttura dei grani e l’integrità interna variano attraverso la sezione. Confermare se il valore riportato è una proprietà minima longitudinale, una proprietà trasversale o un requisito relativo alle proprietà attraverso lo spessore.
La tenacità deve essere correlata al rischio di cedimento e alla temperatura di esercizio. Identificare la temperatura di prova Charpy con intaglio a V, il requisito relativo all’energia assorbita, l’orientamento del provino, la frequenza delle prove e il criterio di accettazione. Un certificato di trazione a temperatura ambiente non può stabilire la resistenza alla frattura a bassa temperatura. Per elementi saldati spessi e fortemente vincolati, componenti in pressione, ponti, strutture offshore ed elementi esposti a impatto, specificare se si applicano requisiti supplementari di tenacità e se devono essere esaminati il metallo base, il metallo saldato e la zona termicamente alterata.
Le esigenze relative alla fatica richiedono un’analisi separata. Stabilire l’intervallo di tensione, il numero di cicli, la concentrazione delle tensioni, la categoria del dettaglio saldato, le condizioni superficiali, le ipotesi sulle tensioni residue e l’intervallo di ispezione. L’aumento del limite di snervamento non incrementa di per sé l’intervallo di tensione ammissibile a fatica per un dettaglio saldato. I requisiti di controllo della frattura possono inoltre diventare determinanti se una cricca può propagarsi prima di essere rilevata.
Valutare le condizioni di fabbricazione e di esercizio
Elencare ogni operazione di fabbricazione prima di accettare il grado: taglio, foratura, punzonatura, piegatura a freddo, formatura a caldo, raddrizzatura, lavorazione meccanica e saldatura. Il raggio di formatura deve essere verificato in funzione del grado, della direzione del prodotto, dello spessore e dell’orientamento della piegatura. Una lamiera ad alta resistenza può presentare un maggiore ritorno elastico e richiedere raggi più ampi o sequenze di formatura controllate. Una severa deformazione a freddo può ridurre la duttilità e modificare la tenacità locale; di conseguenza, possono essere necessarie ispezioni successive alla formatura o trattamenti termici.
Per la saldatura, identificare la procedura di saldatura approvata, la classificazione del consumabile, l’intervallo dell’apporto termico, le temperature di preriscaldo e tra le passate, le temperature minima e massima delle passate, il controllo dell’idrogeno e l’eventuale trattamento termico post-saldatura. La procedura deve essere qualificata per il grado e lo spessore effettivi, il vincolo del giunto e la posizione di saldatura. Il carbon equivalent è utile per una valutazione preliminare della temprabilità e del rischio di criccatura, ma non sostituisce la qualificazione della procedura. L’apporto termico può modificare la zona termicamente alterata a grano grossolano, la tenacità, la resistenza e il comportamento all’addolcimento. Un acciaio con proprietà accettabili del metallo base può comunque produrre un giunto saldato inaccettabile se il ciclo termico non è corretto.
Valutare l’ambiente di esercizio in termini specifici. Per l’esposizione atmosferica, determinare la bagnatura, la contaminazione da cloruri o marina, la concentrazione degli inquinanti, il drenaggio, le fessure e l’accessibilità per la manutenzione. ASTM A588/A588M garantisce resistenza alla corrosione atmosferica in condizioni di esposizione idonee, ma non elimina la corrosione in condizioni di bagnatura continua, immersione, elevato contenuto di cloruri o drenaggio insufficiente. Stabilire se siano necessari un rivestimento, un sovraspessore di corrosione, dettagli costruttivi per acciaio patinabile o un altro sistema di protezione.
Includere, ove applicabile, l’intervallo di temperatura, l’esposizione al fuoco, l’abrasione, il servizio con idrogeno, i cicli di pressione, i carichi sismici e il contatto con metalli dissimili. La proprietà richiesta dipende dalle condizioni specifiche.
Verificare le evidenze e la certificazione
Tracciare il materiale dal componente finito fino al numero di colata e alla documentazione originale del produttore. Esaminare il rapporto di prova del materiale verificando la norma e il grado esatti, la forma del prodotto, lo spessore, la condizione di fornitura, la composizione chimica della colata, i risultati delle prove di trazione, il metodo di determinazione del limite di snervamento, l’allungamento, i risultati delle prove d’impatto e le prove supplementari. Confermare che i valori riportati soddisfino il corretto intervallo di spessore e non un intervallo più favorevole.
Verificare se il certificato è un rapporto di prova del produttore, un certificato di ispezione o un documento di svincolo specifico del progetto. Verificare l’accreditamento del laboratorio, le date delle prove, l’orientamento dei provini, lo stato di taratura e ogni deviazione o deroga. Quando il controllo della frattura è rilevante, considerare l’esame ultrasonoro, la valutazione del rischio di lacerazione lamellare, la mappatura della durezza, i verbali di qualificazione della procedura di saldatura e le prove con la presenza di un ente indipendente.
| Area di valutazione | Elementi di prova da verificare |
|---|---|
| Identità | Specifica, edizione, grado, forma del prodotto, spessore e condizione di fornitura |
| Proprietà meccaniche | Limite di snervamento, resistenza a trazione, allungamento, risultati della prova di piegamento e intervallo di spessore |
| Tenacità | Temperatura d’impatto, requisito energetico, orientamento del provino e frequenza |
| Fabbricazione | WPS qualificata, preriscaldo, temperatura interpass, apporto termico, consumabili e controllo dell’idrogeno |
| Ambiente | Bagnatura, esposizione ai cloruri, drenaggio, rivestimenti, sovraspessore anticorrosione e accesso per l’ispezione |
Il quadro decisionale è diretto: identificare l’esatta designazione e il grado ASTM o previsti da un’altra norma di riferimento; confermare la forma del prodotto, lo spessore, la condizione di fornitura, le proprietà meccaniche minime, i limiti della composizione chimica e i requisiti di tenacità; quindi correlare tali elementi alle azioni di progetto, alla procedura di saldatura, all’operazione di formatura, all’ambiente corrosivo, alle esigenze di fatica e ai criteri di ispezione. Accettare il grado solo quando le evidenze coprono ciascun requisito determinante. Ogniqualvolta una norma vigente applicabile e il codice di progetto differiscano da una sintesi di riferimento generale, prevalgono la norma vigente e il codice di progetto.
Riferimenti
- [1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)
- [2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. NIST NCSTAR 1-3A, 2005. https://nvlpubs.nist.gov/nistpubs/Legacy/NCSTAR/ncstar1-3a.pdf