




炭素当量が示すもの、示さないもの
元素組成から炭素当量値へ
炭素当量(CE)は、計算によって求められる組成指標である。引張試験、硬さ試験、または化学分析装置によって測定される材料特性ではない。試験所では鋼の元素組成を測定し、選択した式によって、それらの重量百分率を単一の数値に変換する。この数値は、合金元素が焼入れ性および溶接リスクに及ぼす複合的な影響を、おおよその形で表すことを意図したものである。
炭素の係数が最も大きいのは、炭素が鋼の変態挙動、およびオーステナイトが急速に冷却された際に生じ得る硬さに、強く直接的な影響を及ぼすためである。また、溶接熱影響部(HAZ)において、マルテンサイトを含む硬質な変態生成物の形成に利用可能な炭素量にも影響する。他の元素の寄与は同一ではない。そのため、国際溶接学会の式では、マンガンとシリコン、クロムとモリブデンとバナジウム、ニッケルと銅が、それぞれ異なる除数を持つ項としてまとめられている。
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
AWS D8.10M:2021はこの式を示し、炭素当量を絶対的なパラメータではなく、溶接性を判断するための指針として説明している。この式は通常、重量百分率で表された元素の含有率を代入して適用される。その係数は経験的な近似値であり、普遍的な物理定数ではない。変態速度論や合金元素間の相互作用など、複雑な影響を扱いやすい指標に集約したものである。
この集約が、式ごとに違いが生じる理由である。AWSが2007年に公表した熱間圧延鋼に関する指針では、CEの式は C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15 であり、対応する Pcm の式は C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B である。CET の式は C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40 である。これらの式ではシリコンの扱いが異なり、Pcmではホウ素が明示的に含まれている。これは、少量のホウ素添加であっても焼入れ性に大きな影響を及ぼし得るためである。
| 式 | 主要な成分適用範囲 | 特徴的な取り扱い |
|---|---|---|
| CEIIW | 従来型の炭素鋼および低合金鋼 | Mn + Si、Cr + Mo + V、Ni + Cuをグループ化 |
| CEq | 米国溶接学会の熱間圧延鋼に関する指針 | 提示された式にSiを含めない |
| Pcm | 現代の低炭素鋼、約0.11 wt% C以下 | 5Bを含み、Siには個別の除数を与える |
| CET | 米国溶接学会の熱間圧延鋼に関する指針 | Mn、Mo、Cr、Cu、Niに個別の係数を使用 |
| CEN | より広範な鋼種 | 合金元素の寄与を炭素量に応じて取り扱う |
これらは互換可能なスコアではない。TWIは、CEIIW、Pcm、CEqおよびCENを、水素割れ評価に用いられる定式化として挙げているが、それぞれ特定の鋼種群または評価方法を対象として開発されたものである。Pcmは主として、炭素含有量が約 0.11 wt%以下 の現代的な低炭素鋼を対象に開発された。この範囲外で適用すると、計算自体が正しくても、結果の意味が変わる可能性がある。材料のグループ分けは別の問題である。ISO 15608:2025 は、溶接を目的として鋼およびその他の金属材料群を分類するための統一システムを規定している。グループ記号は、炭素当量の計算に代わるものではない。
CEが合否判定特性ではなく溶接性指標である理由
CE値が答えるのは、限定された問いである。すなわち、示された組成が、該当する溶接熱サイクルの下で硬化をどの程度促進し得るか、ということである。特定の継手に割れが発生するか、溶接施工要領が適格性を有するか、あるいは鋼材が自動的に建設規格を満たすかについては答えない。
炭素当量値は溶接判断の指針となるが、合否判定基準として単独で使用することはできない。 Strong evidence
AWS D8.10M:2021は、この中心的な限界を明確に示している。CEは絶対的なパラメータではなく、指針である。数値結果は、施工要領の選定、溶鋼間の比較、予熱または水素管理に関する判断を支援できるが、単独で合否判定基準となることはできない。同じCEを持つ2種類の鋼であっても、合金元素のバランス、板厚、過去の加工履歴、結晶粒組織、および実際の炭素分布が異なるため、挙動が異なる可能性がある。逆に、CE値が異なる鋼であっても、それぞれのリスクを考慮した施工要領の下では、安全に溶接できる場合がある。
| 要因 | き裂評価における重要性 |
|---|---|
| 継手拘束 | 引張応力を増加させ、収縮を制限する可能性がある |
| 入熱 | 溶接熱サイクルと熱影響部の冷却挙動を変化させる |
| パス間温度 | 溶接パス間の熱サイクルの制御に役立つ |
| 拡散性水素 | 水素助長割れに必要な条件の一つをもたらす |
| 厚さ | 熱流と冷却速度に影響する |
| 溶接後熱処理 | 指定された場合、残留応力を変化させ、硬化した領域を焼戻しすることができる |
溶接に関する判断は、継手の拘束度、入熱、パス間温度、溶接材料および表面に含まれる水素量、冷却条件、周囲温度、板厚、ならびに溶接後熱処理の有無にも左右される。AWSの炭素鋼および低合金鋼に関する指針では、化学組成と焼入れ性の双方を溶接性に関する考慮事項として挙げており、完全な溶接施工要領書または施工要領の適格性確認記録に代わるものとはしていない。
しきい値が意味を持つのは、明示された適用範囲内に限られる。例えば、NACEの硬さ要件に関するTWIの2024年の指針では、硬質HAZの抑制を目的として、炭素含有量が 0.18 wt%を超える 場合、推奨される炭素当量の上限を 0.43未満、または 厚さ1インチを超える部品では0.45 と報告している。これらの数値を、あらゆる鋼種、板厚、使用環境、または溶接プロセスに適用される普遍的な限界値として扱ってはならない。

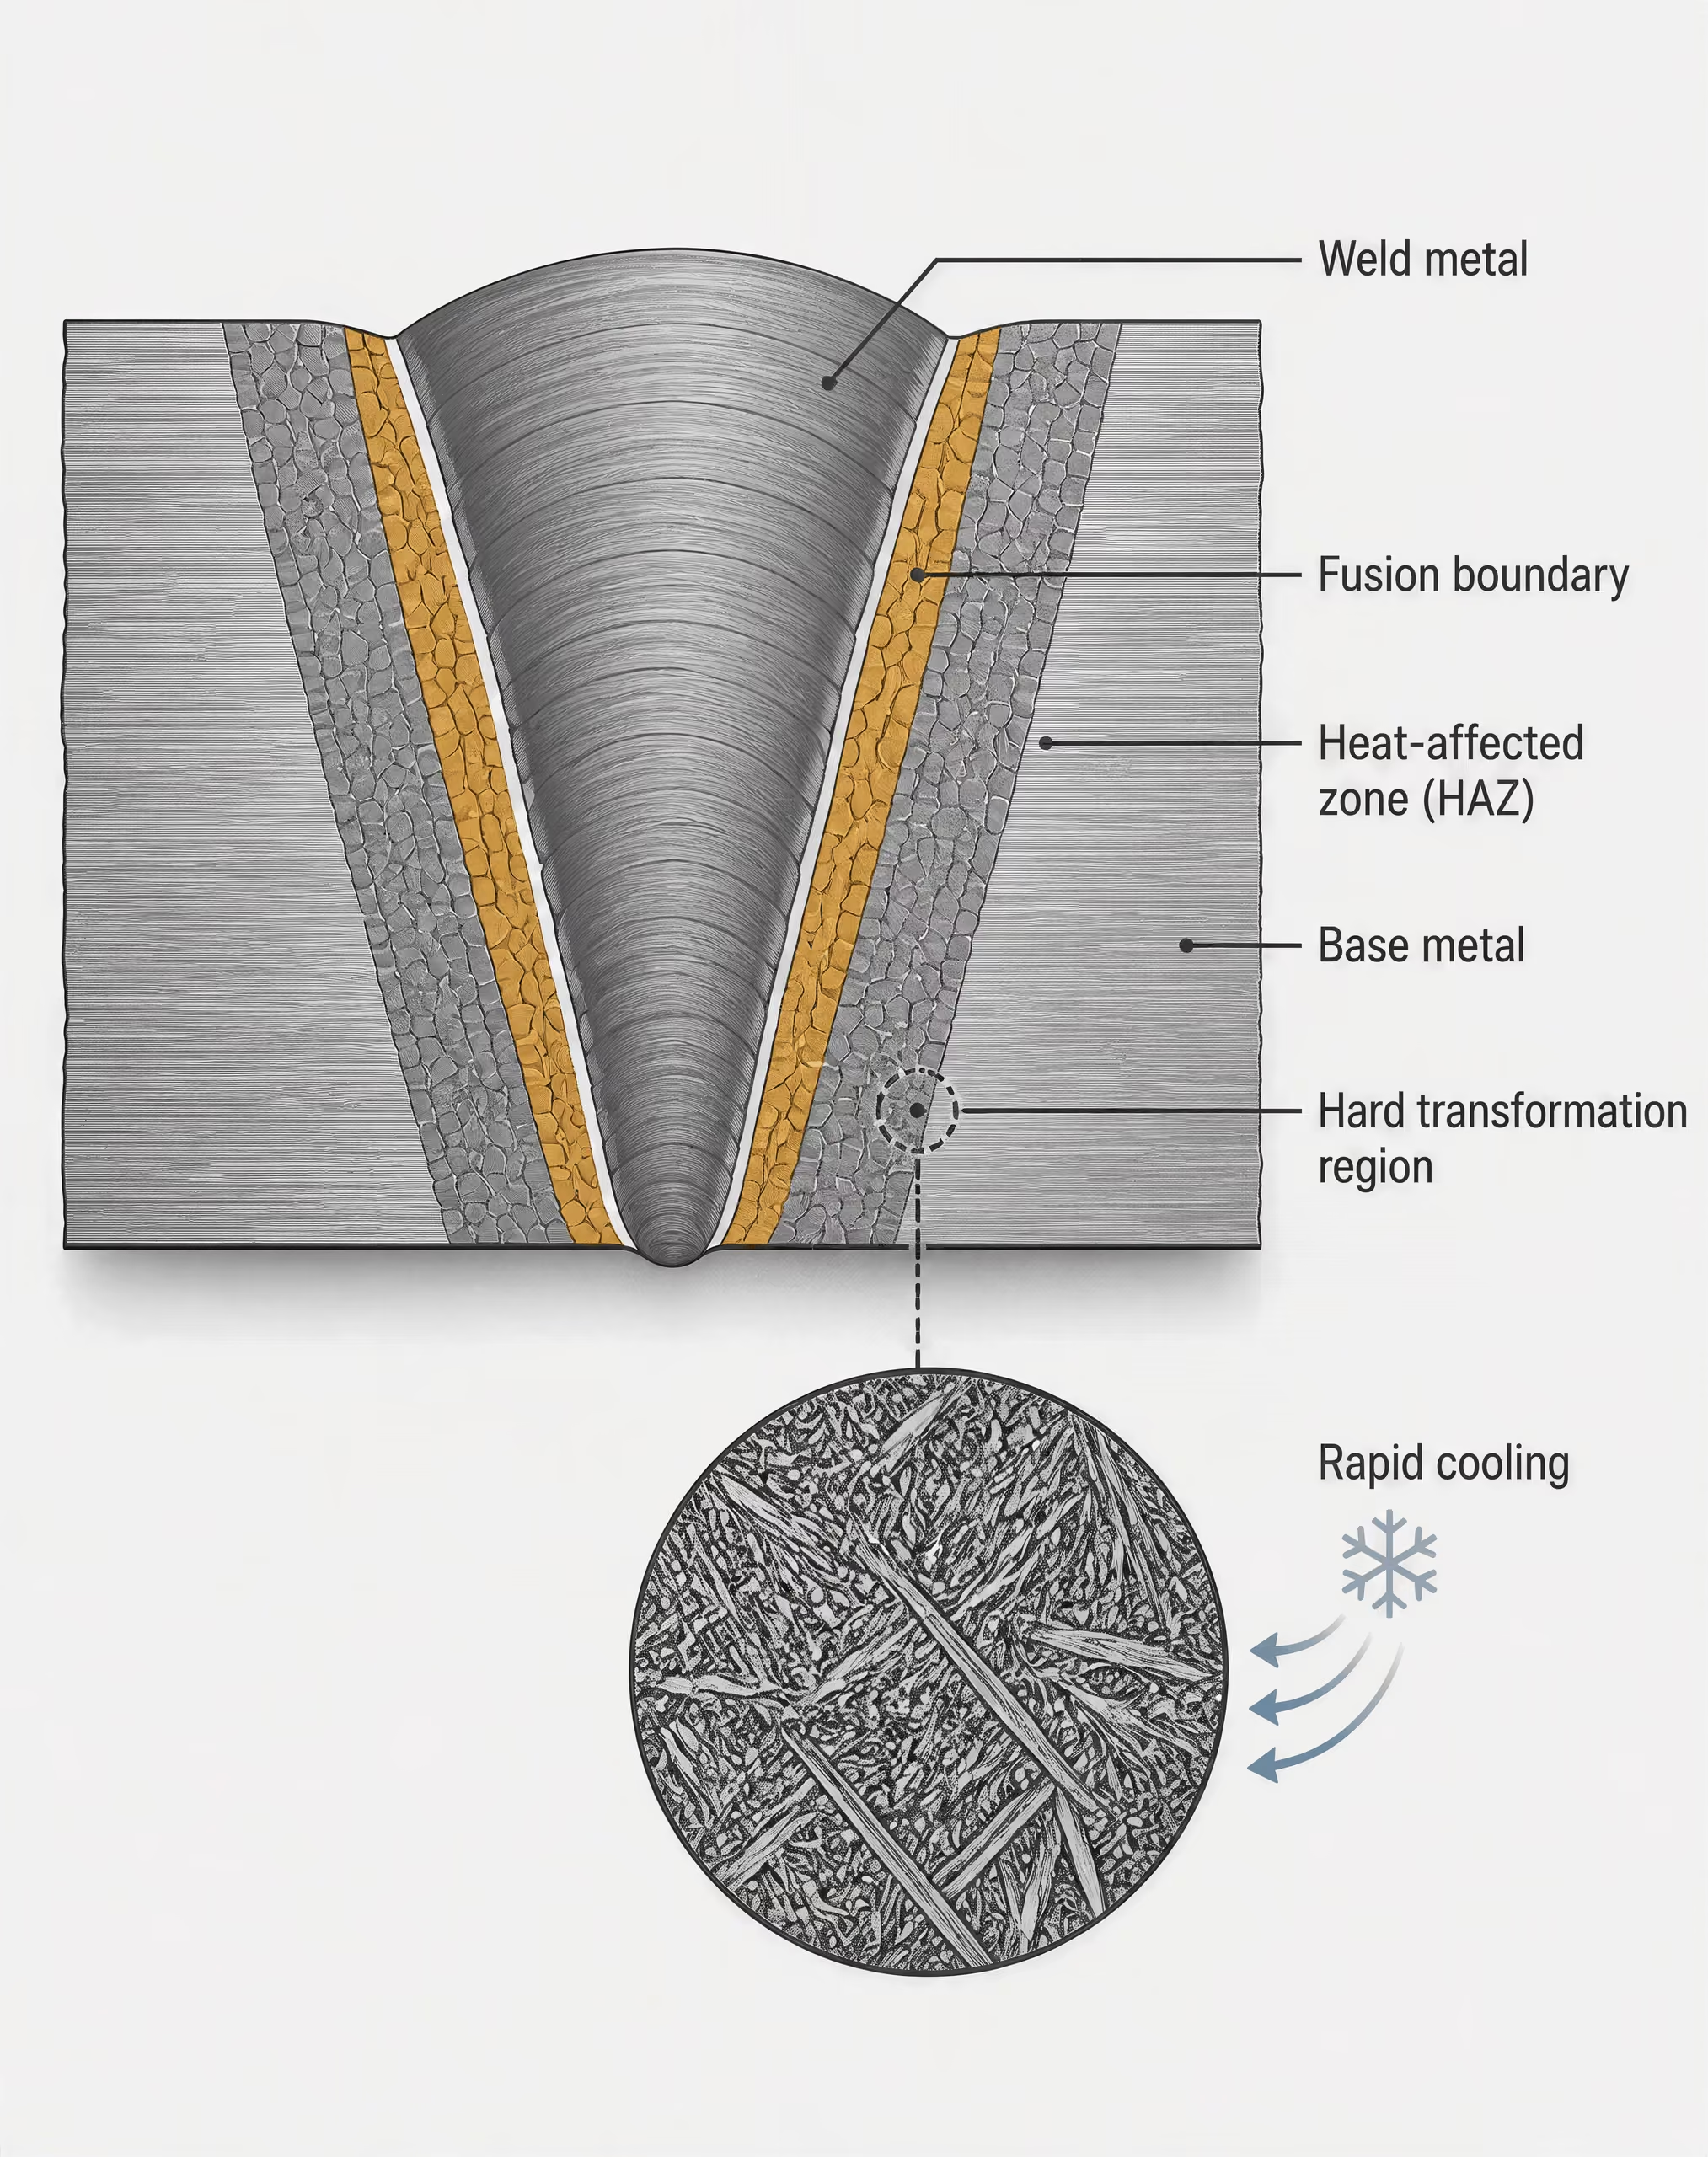
焼入れ性、熱影響部および割れの関係
溶接中、HAZは変態温度を超えて加熱された後、冷却される。焼入れ性の高い組成では、特に溶融境界近傍の粗粒域において、冷却が十分に速くなると、より硬い組織が形成される可能性がある。問題となる危険は、硬さそのものではない。硬いHAZは、拡散性水素や局所的な応力に対する許容性が低いため、遅れ水素割れが発生する条件を形成し得る。
拡散性水素 溶接中および溶接後に、溶接金属と隣接鋼中を移動でき、応力が集中した領域または欠陥領域に集積する可能性がある水素。
水素割れには通常、拡散性水素、割れ感受性のある硬質組織、ならびに引張応力または拘束の組合せが必要である。CEが主に扱うのは、焼入れ性を示すことによって、2番目の要因を間接的に評価することである。CEは水素量を測定せず、拘束度を定量化せず、継手の各箇所における冷却速度を予測せず、最終的なHAZ硬さを確定するものでもない。したがって、高いCEは、予熱、パス間管理、低水素施工および入熱について、より慎重な対応が必要であることを示唆し得るが、あらゆる溶接結果を予測することはできない。低い値は懸念事項の一つを軽減するだけであり、水素割れのリスクをなくすものではない。
化学成分から溶接判断へ
- 式を選択する 鋼種の範囲と評価方法に合わせて、CEIIW、Pcm、CEq、CETまたはCENを選択する。
- 化学成分を確認する 認証済みの溶鋼分析値または管理された分析値を使用し、指定された単位ですべての必要元素を入力する。
- 指標を計算する 式の構造を保持し、計算上の保護桁を残して、仮定を記録する。
- 継手を評価する 厚さ、拘束、水素管理、熱的条件および溶接後処理を考慮する。
- 施工管理を設定する 結果を用いて、予熱、パス間温度、入熱および検査要件を再検討する。
したがって、実務上の手順は、組成の計算に続いて工学的評価を行うことである。選択する式は、対象となる鋼材と判断の目的に適合していなければならない。そのうえで、得られた指標を、板厚、継手設計、拘束、水素管理、熱的条件および溶接後処理と併せて検討する必要がある。CEが有用なのは、実際の冶金学的リスクに注意を絞り込めるからである。CEを溶接性評価の全体であるかのように扱うと、誤解を招くものとなる。
IIW 炭素当量式:CEIIW
CEIIW の式と元素項[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
International Institute of Welding の炭素当量は、通常 CEIIW と表記され、鋼の焼入れ性に対する複数の合金元素の複合的な影響を推定する。AWS D8.10M:2021 では、式を次のように示している。
British Constructional Steelwork Association の D-Range guidance でも、同じ式が示されている。この式において、C、Mn、Si、Cr、Mo、V、Ni、Cu は、それぞれ炭素、マンガン、シリコン、クロム、モリブデン、バナジウム、ニッケル、銅の元素含有量を意味する。値は通常、質量パーセントで入力し、分率や原子パーセントでは入力しない。
炭素は独立した項として現れるため、炭素が1単位増加するごとに、その増加分が CEIIW に直接加算される。マンガンとシリコンは6で割り、クロム、モリブデン、バナジウムは5で割り、ニッケルと銅は15で割る。これらの分母は経験式の一部であり、特定の鋼種に合わせて変更できる換算係数ではない。
焼入れ性 所定の深さまで、または所定の冷却条件下で、鋼がより硬い変態生成物を形成する傾向。硬さそのものとは異なる。
この式は、冶金学上の懸念を反映している。炭素および多くの合金元素の添加量が増加すると、一般に焼入れ性が高くなる。溶接時には、より焼入れ性の高い鋼は、適切な冷却条件下で、より硬い熱影響部を形成する可能性がある。拡散性水素と拘束も存在する場合、その硬化した領域は水素助長割れに対する感受性が高くなる可能性がある。そのため、AWS の炭素鋼および低合金鋼に関する指針では、施工手順や製作条件と並んで、化学成分と焼入れ性を溶接性に関する考慮事項として扱っている。
CEIIW は炭素当量の唯一の定式化ではない。TWI は、水素割れの評価に用いられる個別の方法として、CEIIW、Pcm、CEq、CEN を区別している。例えば Pcm は、主として 炭素量が約0.11 wt%以下の現代的な低炭素鋼を対象に開発されたものであるため、都合のよい数値が得られるという理由だけでこれを選択すると、誤解を招く可能性がある。AWS の溶接指針にも、CE、Pcm、CET などの関連式が示されているが、それぞれ元素に対する重み付けが異なる。
鋼の化学成分を式に代入する方法
評価対象となる鋼について、ミルシート、製品規格、またはその他の管理された化学分析結果を使用する。化学成分は、検討対象の材料および製品状態に対応していなければならない。式および出典が明示的にその形式を要求していない限り、鋼種名、公称最大値、または小数分率を代入してはならない。
記号による計算方法
材料証明書に、次の元素百分率が記載されているとする。
- 炭素:
- マンガン:
- シリコン:
- クロム:
- モリブデン:
- バナジウム:
- ニッケル:
- 銅:
この場合、計算式は次のように表される。
まずマンガンとシリコンの百分率を加算し、その合計を6で割る。別途、クロム、モリブデン、バナジウムを加算し、その合計を5で割る。最後にニッケルと銅を加算し、15で割る。これらの3つの合金元素群による寄与を炭素量に加える。この方法により、式の構造が維持され、転記ミスを特定しやすくなる。
実際の計算では、記号変数を対象ヒートの証明書に記載された値に置き換える。炭素が0.20 wt%と報告されている場合は、0.20と入力し、20や0.0020とはしない。ある元素が記載されていない場合、その取扱いは、適用される材料規格または評価手順に従うべきである。微量の合金元素が結果に影響する場合、暗黙にゼロと仮定することは安全でない可能性がある。製品規格が範囲を示す場合がある一方、証明書は特定ヒートの分析値を示す。これらは異なる入力値であり、選択内容を明示せずに混在させてはならない。
材料のグループ分類は別の作業である。ISO 15608:2025 は、鋼およびその他の合金群を含め、溶接を目的とした金属材料のグループ分類について統一的な体系を規定している。したがって、ある鋼材は ISO 15608 のグループ指定と計算された CEIIW 値の両方を持つことがあるが、グループ番号が計算に代わるものではない。
結果を過度な精度なしに解釈する
CEIIW の結果は、成分に基づく指標であって、溶接に関する完全な判断ではない。AWS D8.10M:2021 は、炭素当量を絶対的なパラメータではなく、溶接性の指針として説明している。結果を小数点以下数桁まで報告しても、基礎となる予測がより正確になるわけではない。証明書の丸め、偏析、サンプリング、式の選択、実際の溶接条件はいずれも、その数値から分かる内容を制限する。
CEが高いほど、一般に焼入れ性が高く、溶接プロセスのより綿密な検討が必要であることを示すが、それだけで割れを予測するものではない。 Limited evidence
CEIIW が高いほど、一般に焼入れ性が高く、水素管理、予熱、パス間温度、冷却挙動を検討する必要性が高いことを示す。ただし、それだけで予熱温度を指定したり、割れの発生を証明したりするものではない。この式には、板厚、継手拘束、拡散性水素、冷却速度、溶接入熱、周囲条件、溶接後熱処理、または特定の溶接プロセスによって生じる熱サイクルが、独立した要素として組み込まれているわけではない。
2つの鋼材の CEIIW が同じであっても、板厚と拘束によって割れのリスクは変化し得る。逆に、同じ鋼種でも、入熱が異なれば熱影響部の冷却速度が異なる可能性がある。したがって、施工手順の評価では、実際の継手、溶接材料の水素量、溶接順序、予熱、パス間温度の管理、および溶接後処理の有無を考慮しなければならない。
公表されている限界値も、明示された文脈に属する。TWI は、炭素量が 0.18 wt%を超える場合に、NACE 要件の下で硬い熱影響部を抑制することを目的とした指針として、炭素当量の推奨限界値を 0.43未満、または厚さ1インチを超える部品では0.45と報告している。これらの数値は、あらゆる鋼材、板厚、溶接プロセスに適用される普遍的な合否限界ではない。CEIIW は、成分を比較し、より厳密な施工手順管理が必要となる時点を特定するうえで有用であるが、単独で用いる溶接性スコアと誤解してはならない。
複数の炭素当量式が存在する理由
炭素当量は、普遍的な溶接性スコアではありません。これは、合金元素が焼入れ性および水素助長割れのリスクに及ぼす影響を、化学成分に基づいて推定するものです。しかし、それぞれの式は、特定の鋼種群、データセットおよび割れモデルを対象として開発されました。したがって、数値結果は溶解分析値だけでなく、どの式を選択するかにも依存します。
AWS D8.10M:2021は、炭素当量を絶対的なパラメータではなく、溶接性を判断するための指針として説明しています。この但し書きは重要です。炭素当量だけで、予熱、パス間温度、入熱または溶接後処理が決まるわけではありません。水素量、拘束度、板厚、冷却速度、継手詳細および選択した溶接プロセスも結果に影響します。
CEIIW、CEq、PcmおよびCEN
International Institute of Weldingの式は、一般にCEIIWとして識別され、従来型の炭素鋼および低合金鋼と広く関連付けられています。AWS D8.10M:2021では、次のように示されています。
各元素の値は質量%で代入します。したがって、炭素、マンガン、ケイ素、クロム、モリブデン、バナジウム、ニッケルおよび銅の値は、すべて同じ成分表示基準を使用しなければなりません。
これと密接に関連する式は、溶接仕様書や指針ではCEq、または単にCEと表示されることがよくあります。AWSの熱間圧延鋼に関する指針では、次の式が示されています。
この式は、ケイ素の扱いにおいてCEIIWの式と異なります。CEIIWではケイ素がマンガンとともに分子に含まれますが、ここで示されているCEの式には含まれていません。文書によっては、CEqを従来型の炭素当量計算の一般的な名称として使用する一方、特定の式に限定して使用する場合もあります。したがって、この名称は固定的な国際定義として扱うのではなく、出典と併せて読まなければなりません。
PcmおよびCENは、単一の従来型の式よりも、異なる鋼の成分と割れ挙動をより正確に表そうとする試みから生まれました。TWIによる水素割れの式に関する解説では、CEIIW、Pcm、CEqおよびCENを、互換可能な名称としてではなく、区別して扱っています。この区別は、これらの式が歴史的に異なる経緯で開発されたことを反映しています。各式では、背後にある鋼種および実験的関係が同一ではなかったため、炭素および合金元素に異なる重み付けがなされています。
CENは、合金元素の寄与を炭素量に依存して扱う炭素当量式です。これは、Pcmに関連付けられる低炭素鋼の集団よりも広い範囲の鋼を対象としつつ、焼入れ性および水素割れ感受性との成分ベースの関係を維持するために開発されました。その結果、CEIIW、CEq、PcmおよびCENは、同一の認証溶解に対して異なる値を示すことがあります。これは計算誤りではなく、異なるモデルを使用した場合に予想される結果です。
報告するすべての値には、式の名称を付記しなければなりません。「CE = 0.42」という記載は、文書内でその値がCEIIW、CEq、Pcm、CENまたはその他の指定された指標のいずれであるかを特定していない限り、不完全です。IIWの値とPcmの限界値を比較すると、無効な溶接判断につながる可能性があります。
材料のグループ分類は別の問題です。ISO 15608:2025は、鋼およびその他の合金系列を含む、溶接用金属材料の統一的なグループ分類体系を規定しています。鋼のISOグループ分類は炭素当量の計算に取って代わるものではなく、炭素当量の値によってISO 15608のグループが決まるわけでもありません。
Pcmにおける低炭素鋼の適用範囲[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
TWI(2024)によれば、Pcmは主として、炭素をおよそ0.11質量%以下含有する現代的な低炭素鋼を対象として開発されました。この適用範囲に関する注記は、式と併せて示すべきです。鋼の数値上の当量が低いからといって、PcmがCEIIWの代替として自動的に正しいとは限りません。また、関連規格または施工要領の認定による指針なしに、意図された成分範囲外へ適用すべきでもありません。
AWSの溶接指針では、Pcmについて次の式が示されています。
ここで、は質量%で表したホウ素であり、ホウ素の項は省略可能なものではなく必須です。ホウ素濃度がごく少量であっても、5を乗じるため、測定可能な寄与を生じる可能性があります。この項を省略すると、定義された指標が変わってしまいます。
Pcmは炭素をより重視し、いくつかの合金元素についてCEIIWとは異なる扱いをします。この構成は、Pcmが開発された低炭素・マイクロアロイ鋼には適していますが、PcmがIIWの式に対する普遍的な代替になるわけではありません。およそ0.11質量%を超える炭素を含む鋼については、選択したPcmの方法およびその限界値が、対象の鋼種、製品形状および割れ評価に適用できることを技術者が確認すべきです。
代替的な成分指標としてのCET
CETは、溶接指針で使用される別の成分指標です。
2007年に公表されたAWSの熱間圧延鋼に関する指針では、CETはCEおよびPcmと併記されています。その係数は両者と異なるため、3つすべての式を計算すると、同一の溶解に対して通常は3種類の異なる数値結果が得られます。したがって、CETは、CET用に策定された限界値、図表または施工要領の規則と組み合わせて使用すべきであり、非公式にCEIIWまたはPcmの値へ換算すべきではありません。
実務上の問題は、どの式が最も小さい数値を出すかではありません。どの指標が、対象となる鋼種群、適用される規格および水素割れモデルに合致するかが問題です。AWSの指針は、炭素鋼および低合金鋼の溶接性を考慮する要素として、化学成分と焼入れ性を挙げています。さらに、結果として作成される溶接施工要領では、拡散性水素、拘束度、板厚、予熱、パス間温度および入熱も管理しなければなりません。用途によっては、硬さの要求事項が別の制約となる場合もあります。TWIは、硬化した熱影響部の形成を制御することを目的とした指針において、炭素量が0.18質量%を超える場合、推奨される炭素当量の限界値を0.43未満、または厚さ1インチを超える部材では0.45と報告しています。このような限界値は条件付きの要求事項であり、単一の炭素当量式がすべての鋼または溶接に適用されることを示すものではありません。
鋼の化学成分に関する計算方法
炭素当量の結果は、使用した式、化学成分の基準および報告方法が明確である場合にのみ意味を持ちます。AWS D8.10M:2021では、International Institute of Weldingの式を次のように示しています。
AWSはまた、炭素当量を絶対的なパラメータではなく、溶接性を評価するための指針として説明しています。この結果だけで、溶接施工要領の認定に代えることも、予熱温度を決定することもできません。予熱温度、パス間温度、入熱、拡散性水素量、拘束条件、板厚および溶接後処理は、引き続き重要な要因です。
化学分析から炭素および合金元素の値を読み取る
製品仕様書と実際の化学分析結果を確認することから始めます。記載された値が溶鋼分析、製品分析、または契約上定められた別の分析結果のいずれであるかを確認し、次に選択した式で必要となる元素を特定します。ミルシートには、炭素をC、マンガンをMn、ケイ素をSi、クロムをCr、モリブデンをMo、バナジウムをV、ニッケルをNi、銅をCu、ホウ素をBとして記載している場合があります。これらの略号は、列の位置から推測するのではなく、証明書の凡例と照合して確認してください。
IIWの式では、炭素、マンガン、ケイ素、クロム、モリブデン、バナジウム、ニッケルおよび銅を記録します。これらを黙って省略してはなりません。濃度が小さい元素であっても式に寄与し、省略された項があると、報告された結果を再現できなくなる可能性があります。ホウ素は上記のIIWの式には含まれていませんが、使用する式に含まれる場合は記録しなければなりません。PcmについてAWSが示している式は次のとおりです。
という係数により、ホウ素の値が小さくても意味を持ちます。TWIによる2024年の炭素当量式の比較によれば、Pcmは主として、炭素を約0.11 wt%以下含有する現代的な低炭素鋼を対象として開発されたものです。都合のよい数値が得られるという理由だけで選択してはなりません。
値は、式が要求する基準、通常は質量パーセントに基づく元素濃度でなければなりません。証明書に記載された炭素量0.18 wt%は、0.18として入力します。18でも、0.0018でもありません。分析結果が質量分率、parts per million(ppm)または別の単位で示されている場合は、計算を始める前に必要なすべての元素について単位を換算してください。炭素をwt%、ホウ素をppmのまま混在させてはなりません。
証明書に基づく計算は、報告された化学成分から得られる算術結果です。これは、溶接性、硬さまたは割れ感受性を実験室で測定した結果ではありません。実験室が測定したのは、サンプリングおよび分析上の不確かさを伴う化学成分であり、炭素当量はその報告値から後で計算されます。証明書に検出限界、範囲または「未満」を示す結果が記載されている場合は、根拠のない正確な値を示すのではなく、その制約を計算結果に明記してください。
単位の管理と計算の順序
数値を代入する前に、使用する式を書き出します。これにより、CEIIWの計算がPcm、CEqまたはCETの計算と混同されるのを防げます。2007年に公表された熱間圧延鋼材に関するAWSの溶接指針では、同じ形式のCEIIWが示され、さらに次の式も記載されています。
これらの式は相互に置き換え可能ではありません。TWIは、CEIIW、Pcm、CEqおよびCENを、水素割れ評価で使用される異なる定式化として区別しています。
明確に例示を目的とした計算として、wt%でC 0.18、Mn 1.20、Si 0.25、Cr 0.30、Mo 0.10、V 0.05、Ni 0.20、Cu 0.25と報告された仮想的な化学成分を想定します。これは特定の鋼種を示すものでも、出典のある統計値でもありません。IIWの式をグループ化した項で適用します。
まず、各項の寄与を計算します。
次に、丸めていない各項を合計します。
小数点以下3桁で報告する場合、結果は CEIIW = 0.542 となります。式と化学成分の基準は、その結果の横に明記します。グループ化は重要です。マンガンとケイ素を個別に割っても同じ算術結果になる場合がありますが、規定されたグループで記載することで、計算の監査が容易になり、分母を誤って変更する可能性も低くなります。
丸め、報告およびトレーサビリティ
最終報告に表示する桁数よりも多くの桁を、中間計算では保持してください。1.45/6を0.24に丸めてから加算すると、表示される結果が変わります。また、複数の項がある場合、計算の早い段階で繰り返し丸めることによる影響は、より大きくなります。実務上の報告書では、証明書に示された精度を維持し、計算中は保護桁を保持し、適用される仕様書またはプロジェクトの規定に従って最終値だけを丸めることが望まれます。
記録には、溶鋼番号または試料識別情報、出典文書、化学成分値、単位、選択した式、中間計算項、丸めていない結果および最終的に丸めた結果を含めます。値をppmまたは質量分率から換算した場合は、その換算内容を記録してください。証明書にある元素が記載されていなかった場合は、その元素をゼロとして扱ったのか、検出限界によって範囲を設定したのか、または確認のため差し戻したのかを明記してください。仮定を隠してはなりません。
最後に、炭素当量の計算と材料グループ分類は分けて扱ってください。ISO 15608:2025は、鋼およびその他の合金系列を含む金属材料を、溶接目的で分類するための統一的なグループ化体系を規定しています。グループ designationは化学成分の計算に代わるものではなく、炭素当量の結果からISO 15608のグループを決定することもできません。両者は溶接記録に併記される場合がありますが、異なる問いに答えるものです。
HAZにおける炭素当量と水素割れ
炭素当量は鋼の化学成分と焼入れ性を関連付ける指標ですが、それだけで水素割れを予測することはできません。AWS D8.10M:2021で特定されている国際溶接学会(International Institute of Welding)の式は、次のとおりです。
この式における各元素の値は、質量による組成百分率です。一般に、算出値が高いほど焼入れ性が高く、熱影響部(HAZ)に硬質領域が形成される可能性が高いことを示します。特に、溶接条件によって冷却が速くなる場合に顕著です。AWSは、炭素当量を絶対的なパラメータではなく、溶接性を評価するための指針として説明しています。この区別は重要です。割れは、化学成分だけでなく、溶接熱サイクル、水素レベル、機械的拘束にも依存するためです。
TWIは、水素割れ評価に用いられる算式として、CEIIW、、CEq、CENを区別しています。これらは、あらゆる鋼材群に対して同じ意味で適用できるわけではありません。例えばTWIは、が主として、炭素含有量が約0.11質量%以下の現代的な低炭素鋼を対象に開発されたと述べています。AWSの指針には、関連する次の式が示されています。
したがって、いずれの式を選択するかは、鋼種、適用される規格、および実施する溶接評価に基づいて決定すべきです。ISO 15608:2025は、溶接を目的として材料をグループ化していますが、このグループ化システムは炭素当量の計算とは別のものです。

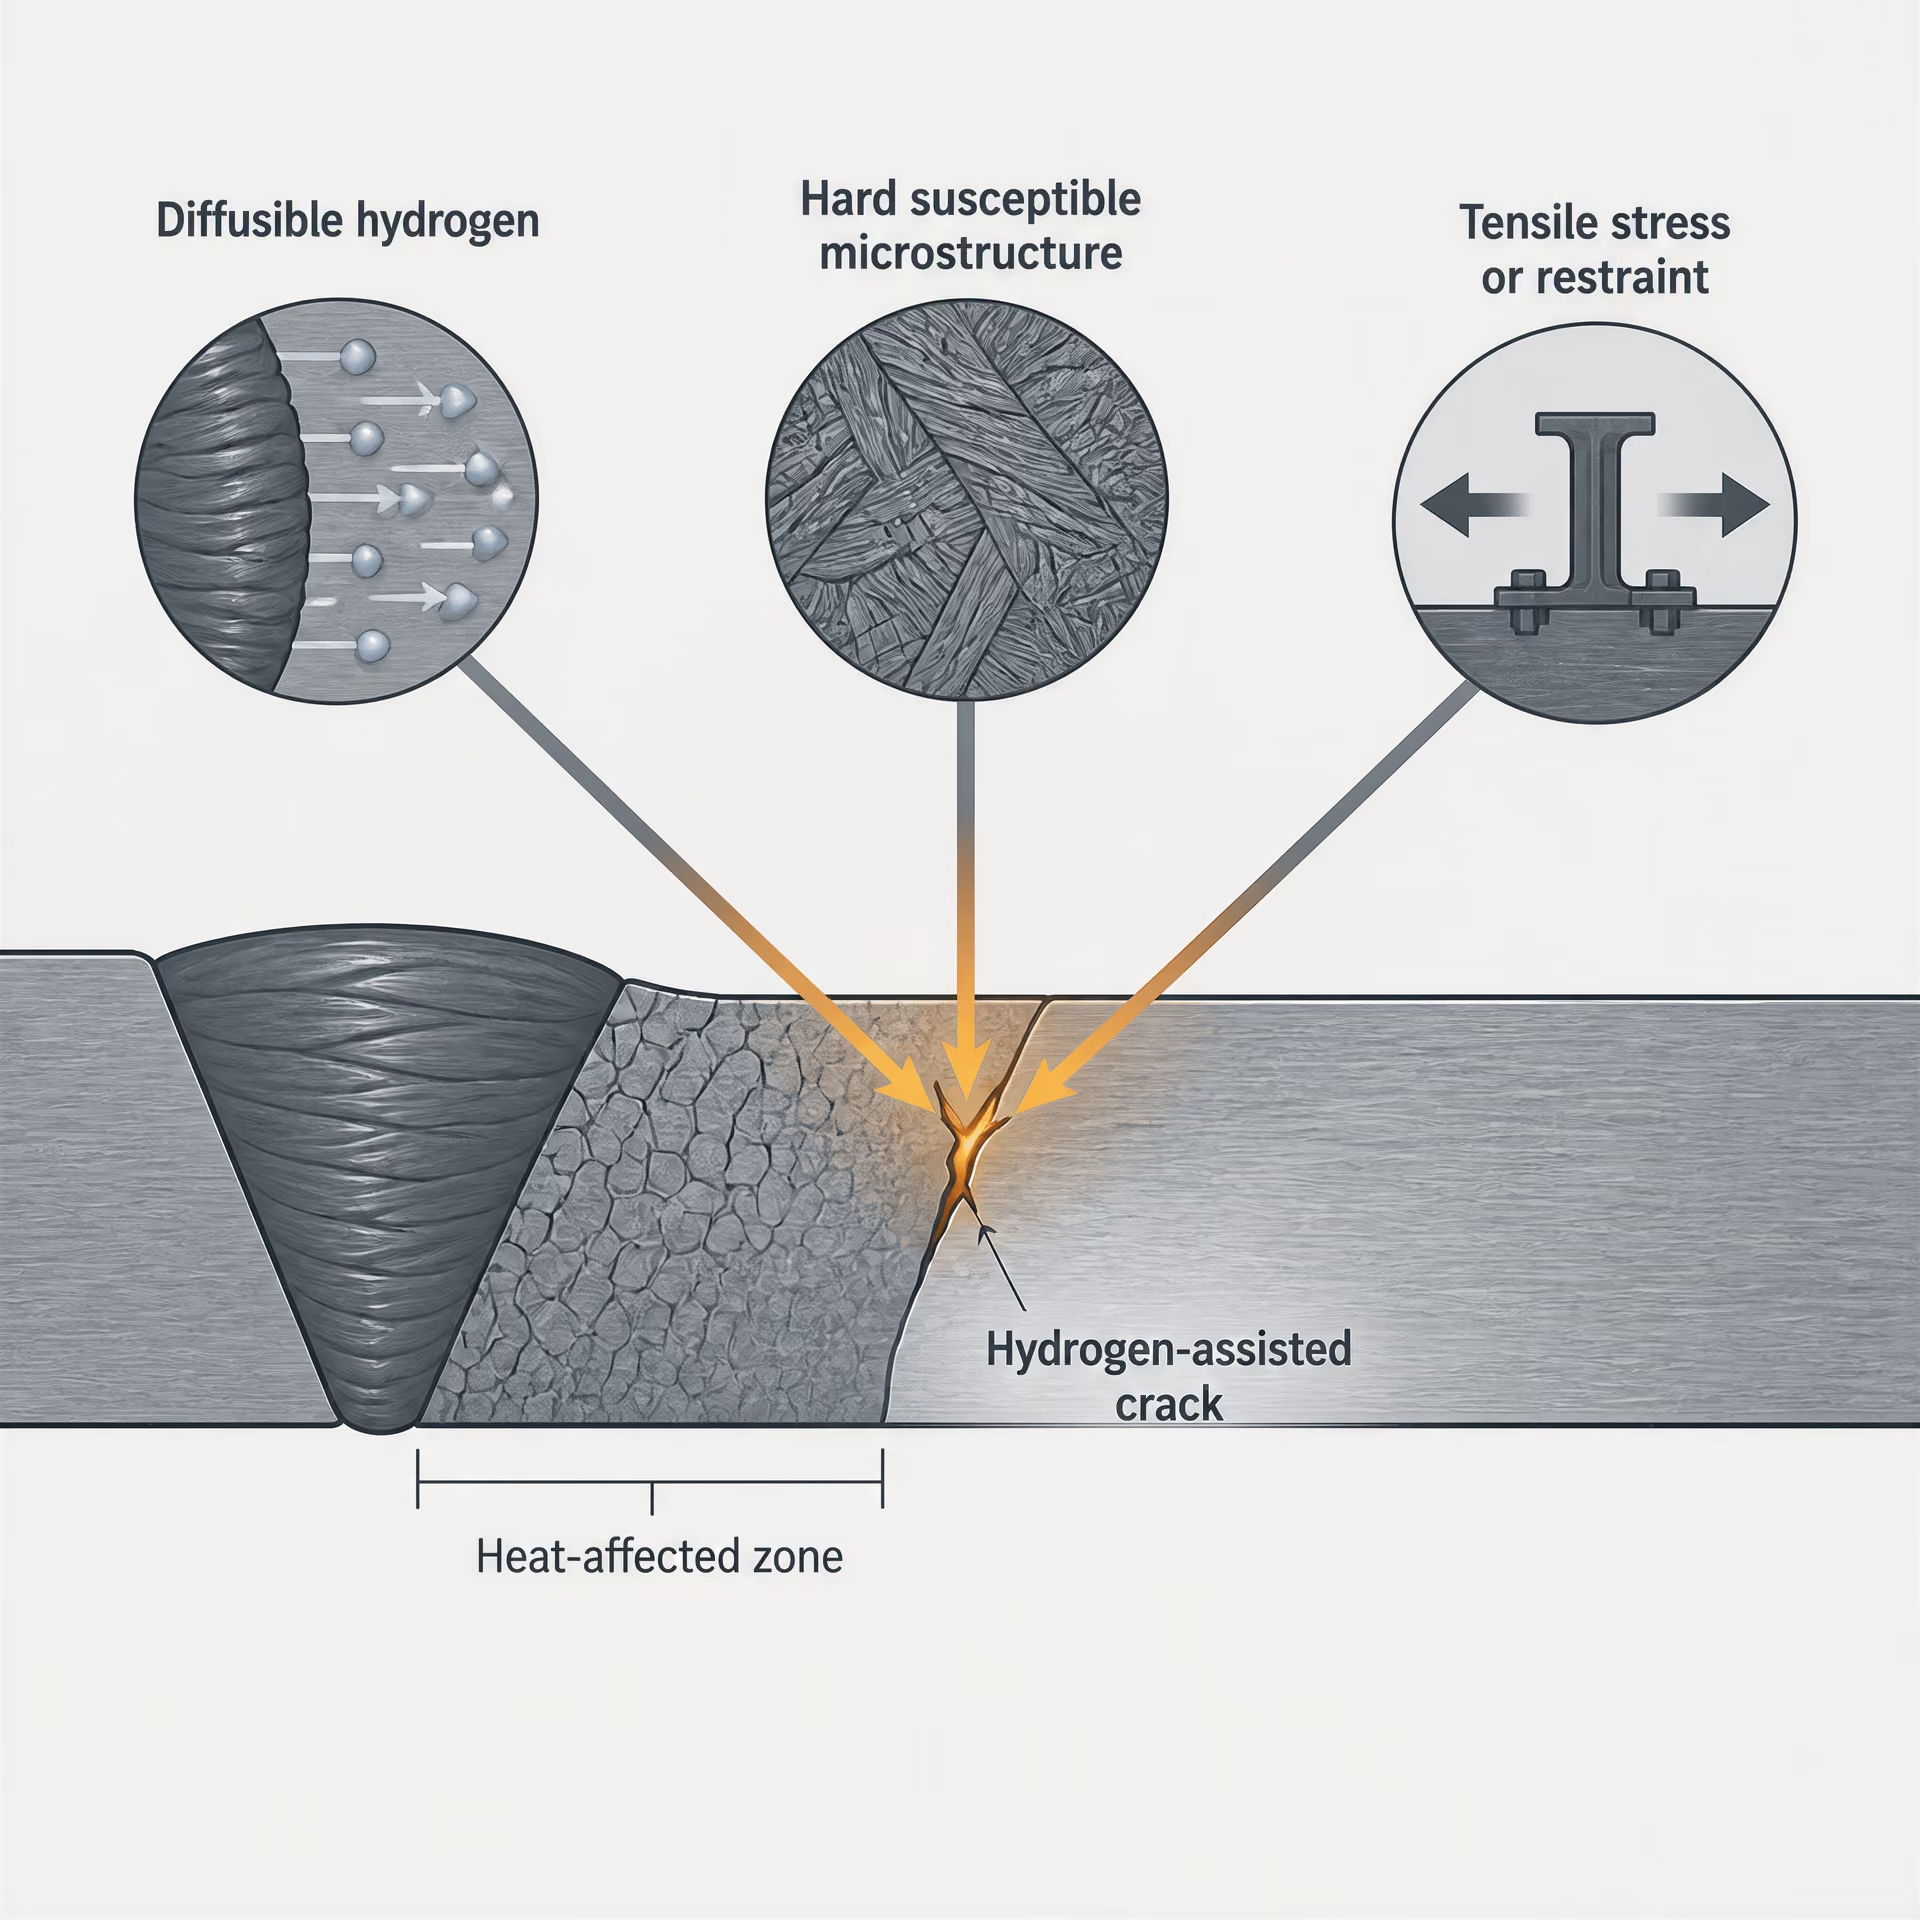
水素助長割れを引き起こす3つの条件
水素助長割れには、拡散性水素、割れ感受性の高い硬質または脆性のミクロ組織、そして引張応力または拘束という3つの条件が同時に存在する必要があります。これらの条件のいずれか1つを取り除けば、割れの発生確率は低下します。ただし、単一の管理措置だけで割れを完全に防止できるとは限りません。
拡散性水素は、水分、汚染物質、湿ったフラックス、保管状態の悪い電極、表面被覆、その他の水素を含む供給源を通じて侵入します。溶接中、一部の水素は溶融金属に溶解し、その後、継手が冷却するにつれてHAZへ移動します。水素は、欠陥、介在物、旧オーステナイト粒界、または局部応力が高い領域に集積することがあります。重要なのは、溶接前に溶接材料に含まれている水素量だけではなく、溶接部および隣接する鋼中を拡散できる状態になる水素量です。
2つ目の条件は、割れ感受性の高いミクロ組織です。硬いHAZは、水素および局部応力に対する許容性が低下することがあり、特にその変態生成物が脆い場合に顕著です。3つ目は引張応力です。継手拘束、収縮、残留応力、作用荷重、ならびに未融合部やノッチにおける応力集中は、割れを進展させる駆動力となる可能性があります。CE値が高いと主に懸念されるのは、焼入れ性が高くなる可能性があるためです。CE値だけでは、水素が存在することも、割れを発生させるのに十分な拘束があることも示されません。
硬質ミクロ組織と冷却速度
HAZは変態温度以上に加熱された後、板厚、継手形状、入熱、予熱、パス間温度、および周囲の材料によって制御される速度で冷却されます。焼入れ性の高い鋼では、冷却が速い場合、硬質なマルテンサイト組織、またはその他の割れ感受性の高い領域へ変態することがあります。同じ化学成分であっても、熱サイクルがより緩やかであれば、割れ感受性の低いHAZが形成される可能性があります。
板厚はこの熱サイクルに影響します。厚板や熱伝導性の高い継手では、熱が急速に奪われることがあるためです。また、継手の寸法や剛性が大きいほど、あるいは自由な収縮を妨げる部材の数が多いほど、継手拘束も増加する傾向があります。入熱はHAZの幅および冷却挙動を変化させますが、入熱を増加させることが普遍的な対策になるわけではありません。過大な入熱は、靭性を損なったり、HAZを拡大させたり、変形および残留応力に影響を及ぼしたりする可能性があります。したがって、手順ではCEを合否判定の点数として扱うのではなく、これらの影響のバランスを取る必要があります。[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
TWIのNACE関連指針は、数値によるCE助言が適用される範囲の限定性を示しています。炭素含有量が0.18質量%を超え、硬質HAZの制御を目的とする場合、同指針では、推奨される炭素当量の上限を0.43未満、または厚さ1インチを超える部材については0.45未満としています。これらの数値は、あらゆる鋼種、板厚、使用条件、または溶接プロセスに対する普遍的な合否基準ではありません。これらは硬さ制御という特定の文脈に属する数値です。

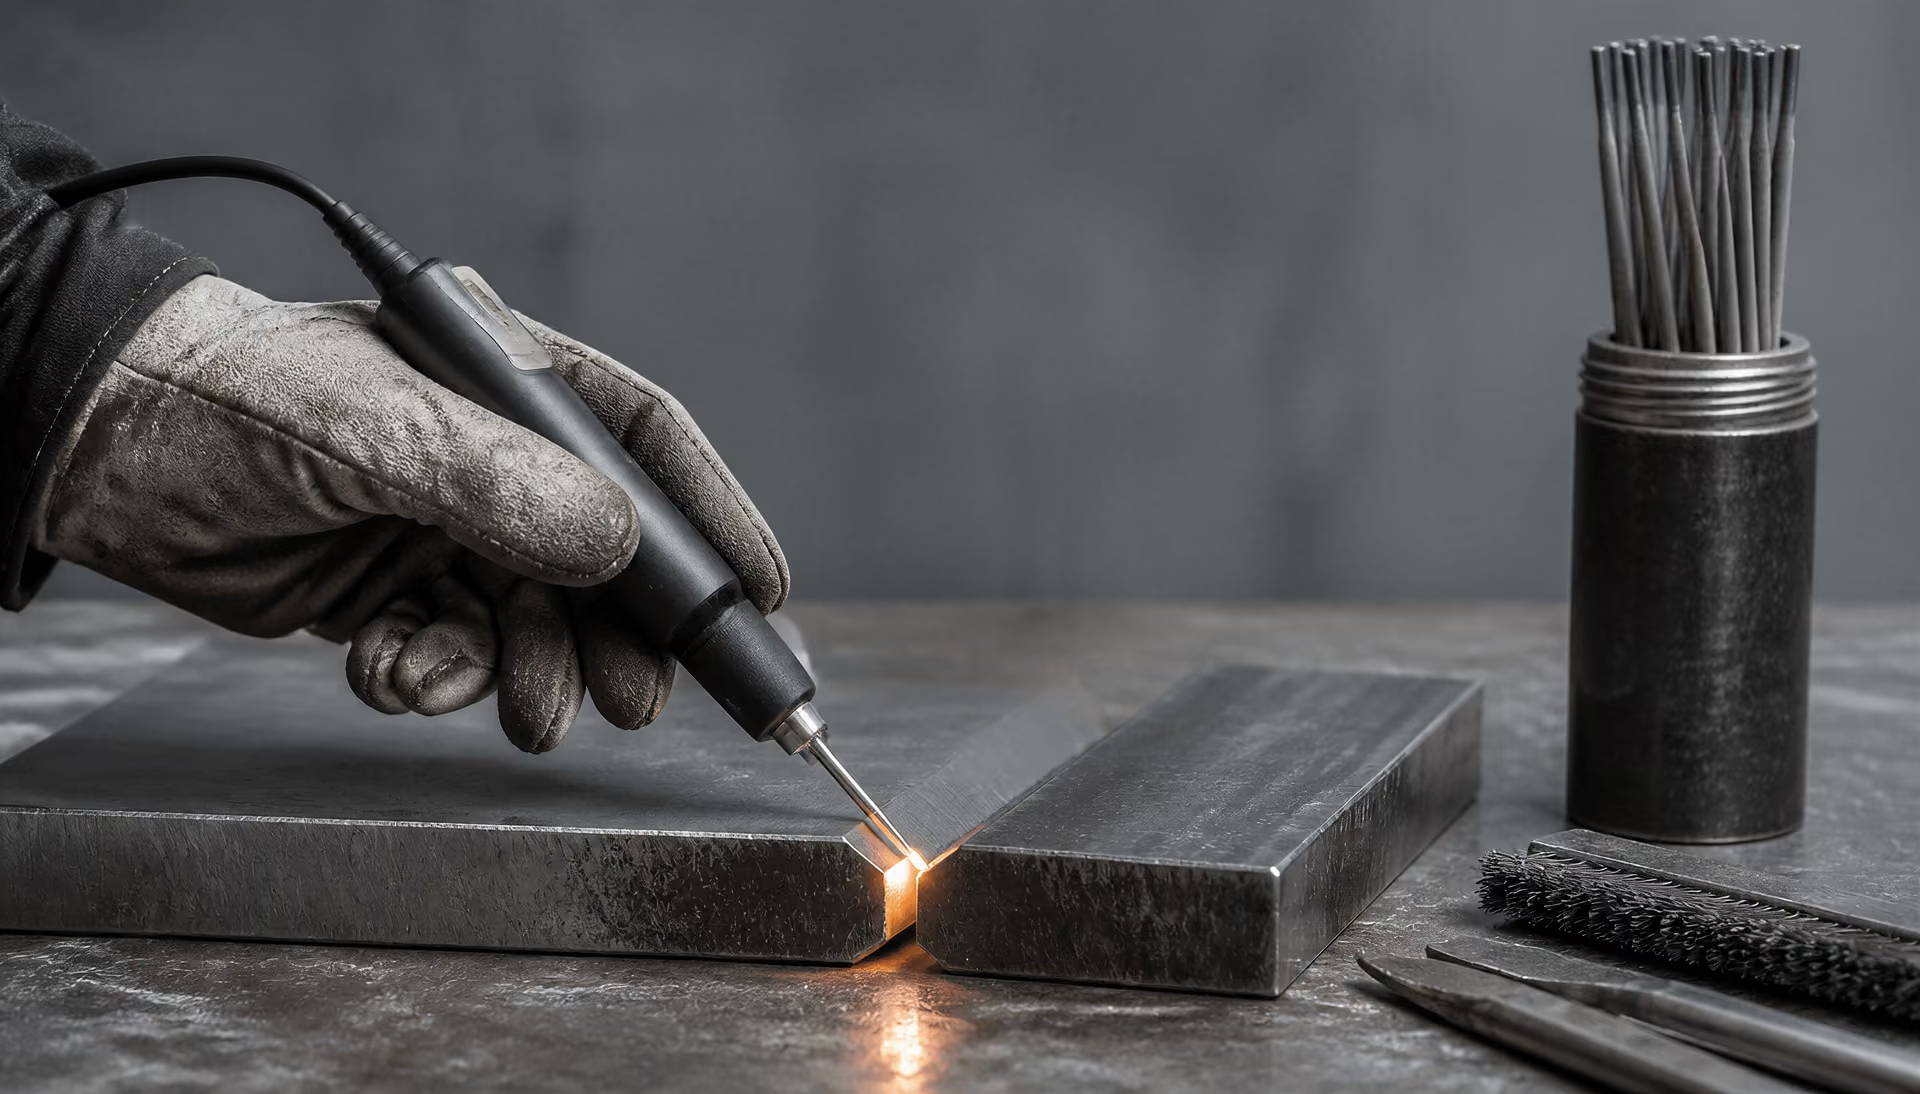
予熱と水素管理の考え方
予熱によって冷却が遅くなると、焼入れ性のあるHAZが、割れ感受性の低い生成物へ変態するための時間が長くなります。また、継手が低温に達する前に、水素が高応力領域から拡散して離れることも可能になります。パス間管理は、溶接パス間で意図した熱サイクルを維持します。実際の板厚、継手拘束、周囲条件、鋼の化学成分を考慮し、両方の値を認定済み溶接施工要領の一部として規定し、監視しなければなりません。
水素管理は、アークを発生させる前から始まります。溶接材料は、適用される施工要領および製造者の保管要件に従って選定し、取り扱わなければなりません。乾燥、保管温度の維持、または大気への曝露に関する管理を怠ると、低水素系電極およびフラックスであっても水分を吸収する可能性があります。継手表面には、水、水分、油、さびスケール、塗料、その他、水素を付加したり欠陥を生じさせたりする汚染物質がないようにする必要があります。
検査時期も、この考え方の一部です。水素割れは、目視可能な溶接作業中ではなく、溶接後に発生することがあります。そのため、施工要領または適用規程がリスクを特定している場合には、遅延検査が必要になることがあります。検査を遅らせることは、予熱、適切な溶接材料の管理、または拘束の評価に代わるものではありません。後の検査によって遅れ割れを検出できる可能性を高めるための措置です。
したがって、炭素当量の算出結果は、施工要領を決定する際の出発点にすぎません。最終的な評価では、化学成分に加えて、拡散性水素の管理、冷却速度、板厚、拘束、入熱、予熱、パス間温度、および規定された溶接後処理を総合的に考慮しなければなりません。
特定の鋼種および規格へのCEの適用
炭素鋼および低合金構造用鋼
| 情報の種類 | 技術者に伝える内容 | 代替できないもの |
|---|---|---|
| 製品鋼種 | 製品に必要な特性と規格区分 | 溶鋼ごとの化学成分計算 |
| 製鋼溶鋼分析 | 接合対象材料について報告された元素組成 | 完全な溶接性評価 |
| ISO 15608グループ | 溶接施工要領の認定対象材料との関係 | 炭素当量値 |
| CE計算 | 化学成分に基づく焼入れ性および溶接リスクの指標 | 溶接施工要領の認定または継手固有の管理 |
溶接評価において、焼入れ性および水素割れリスクを組成に基づいて示す指標が必要な場合、炭素当量の計算を炭素鋼および低合金構造用鋼に適用できます。代表的な製品規格には、ASTM A36/A36M、ASTM A572/A572M、ならびにS275やS355などのEN 10025-2の鋼種があります。鋼種記号は材料の分類および要求される製品特性を示すものであり、溶接対象となる特定の溶鋼の化学成分そのものを示すものではありません。
International Institute of Weldingの方法について、AWS D8.10M:2021は次式を示しています。
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
各元素の値は質量百分率で代入します。熱間圧延鋼に関する一部の溶接指針では、シリコンを含めない表記として、同じ式を添字なしで CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15 と記載しています。この計算は、合金元素が焼入れ性に及ぼす複合的な影響を推定するものであり、溶接性を直接測定するものではありません。
この区別は、よく知られた構造用鋼種であっても重要です。ASTM A36/A36MまたはEN 10025-2 S355の認証を受けた溶鋼は、その規格の化学成分限界および機械的要求事項を満たす必要がありますが、報告される炭素、マンガン、クロム、モリブデン、ニッケル、銅およびバナジウムの含有量は、別の規格適合溶鋼とは異なる場合があります。そのため、両方の材料が同じ公称鋼種記号を有していても、得られるCEの値は異なる可能性があります。
AWSの炭素鋼および低合金鋼に関する指針では、化学成分および焼入れ性を溶接性に関する検討事項として挙げています。実務上は、CEによって、予熱、パス間温度、入熱、溶接材料中の水素量および冷却条件をより厳格に管理する必要があるかどうかを判断する際の参考にできます。板厚、継手拘束、周囲条件および水素管理方法も評価に影響します。CEの結果だけで溶接施工要領を選定したり、継手が遅れ水素割れに対して安全であることを立証したりすることはできません。
特定の鋼材群または判断目的には、別の式の方が適している場合があります。2007年に公表されたAWSの溶接指針では、IIWの式と併せて、Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B および CET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40 が示されています。TWIは2024年、Pcmは主として、炭素をおよそ0.11 wt%以下含有する現代的な低炭素鋼を対象に開発されたと報告しています。単に都合のよい数値が得られるという理由でPcmを選択することは、その式が開発された組成範囲および目的を無視することになります。
高強度低合金鋼および調質鋼
HSLA鋼についても、鋼種の識別と溶鋼固有の計算を区別する必要があります。例として、ASTM A572/A572MおよびASTM A709/A709MのHSLA製品が挙げられます。一方、調質構造用鋼は、ASTM A514/A514M、EN 10025-6 S690Q、またはその他の適用される製品規格に基づいて指定される場合があります。これらの鋼種記号は、強度、靭性、納入状態および化学成分に関する要求事項を伴いますが、ミルシートの確認に代わるものではありません。
バナジウム、ニオブおよびチタンなどの微量合金元素の添加は、析出、結晶粒微細化および強度に影響を及ぼす可能性があります。また、クロム、モリブデンおよびマンガンは、焼入れ性および変態挙動に影響を及ぼす可能性があります。各式は、その構成に応じてこれらの元素に重み付けを行いますが、溶接部の完全な熱履歴や、それによって生じる熱影響部のミクロ組織を再現するものではありません。調質鋼では、溶接の熱サイクルによって元の焼戻し状態が変化する可能性もあるため、硬さ、靭性および溶接後の要求事項は、CEの値と同程度に重要となる場合があります。
これらの鋼材については、適用される規格および溶接規格が最終評価を規定します。溶接施工法の適格性確認では、指定された重要変数のもとで、機械的性質、硬さ、靭性または遅れ割れの管理を実証する必要が生じる場合があります。予熱およびパス間温度の限界、入熱、ビード順序、溶接材料の保管、拘束ならびに溶接後熱処理は、相互に関連付けて検討しなければなりません。硬さ管理が中心となる場合、TWIによる2024年のNACE要求事項に関する検討では、炭素が0.18 wt%を超える場合に、推奨される炭素当量の限界値として0.43未満、または厚さ1 inchを超える部材では0.45が報告されています。これらの値は、記載された文脈に属するものであり、すべてのHSLA鋼または調質鋼種に適用すべきではありません。
AWS D8.10M:2021は、炭素当量を絶対的なパラメータではなく、溶接性に関する指針として説明しています。この表現は高強度鋼において特に重要です。強度レベル、靭性要求、板厚、拘束および納入状態によって、公称鋼種を変更しなくても溶接リスクが変化する可能性があるためです。
なぜ鋼種記号だけでは溶鋼の化学成分に代えられないのか
鋼種記号は、規格上の範囲または製品要求事項を定義します。溶鋼固有のCE計算では、接合される材料について実際に報告された各元素の値を使用します。これらは異なる種類の情報です。前者は製品が満たすべき要求事項を定め、後者は測定された化学成分が焼入れ性および溶接管理に及ぼす影響を推定します。
したがって、正しい手順は、製品規格を特定し、該当する溶鋼の化学成分を入手し、その鋼材および割れ評価に適した式を選択したうえで、結果を溶接施工要領および適用される規格の要求事項と比較することです。計算では、使用した値が認証された溶鋼分析値、製品規格上の最大値、またはその他の許容された情報源に基づくものかどうかを明記すべきです。測定値の代わりに規格上の最大値を使用すると、保守的なスクリーニング結果が得られる可能性がありますが、それは溶鋼の実際のCEを報告することと同じではありません。
材料グループ化は、計算に代わるものではなく、別の層を加えるものです。ISO 15608:2025は、鋼およびその他の合金群を含め、溶接目的で金属材料をグループ化するための統一システムを規定しています。グループ記号は、溶接施工法の適格性確認および材料管理を支援するものですが、炭素当量の式ではありません。最終的な判断は、実際の化学成分および溶接条件一式による裏付けを得たうえで、適用される製品規格および溶接規格に従わなければなりません。
規格、材料グループ化および溶接施工要領の認証
ISO 15608:2025および材料グループ化[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
ISO 15608:2025は、溶接を目的として金属材料をグループ化するための統一システムを規定している。その適用範囲は炭素鋼および低合金鋼よりも広く、ステンレス鋼、ニッケルおよびニッケル合金、アルミニウムおよびアルミニウム合金、銅および銅合金、チタンおよびチタン合金、その他この規格が対象とする材料群も含まれる。材料は、規定された化学成分、製品形態、機械的特性および冶金学的分類に基づき、該当する場合にはグループおよびサブグループに割り当てられる。
この分類は、溶接施工要領の認証を体系化し、認証データを同じ許容グループまたはサブグループ内の別の材料に適用できるかどうかを判断するために使用される。例えば、製品規格によって特定され、ISO 15608のグループに割り当てられた構造用鋼に対して、溶接性の評価点が与えられているわけではない。そのグループは、認証上の目的において他の材料とどのような関係にあるかを記録するものである。
この区別は重要である。材料グループ化は分類システムであるのに対し、炭素当量は成分に基づく計算値だからである。ISO 15608:2025は、グループ番号をCE値に変換するものではない。逆に、CEの計算結果によってISO 15608の材料グループが確定するわけでもない。材料証明書、製品表示、適用されるISO 15608の版、および適用される建設規格を、引き続き確認しなければならない。
グループ表示は、実際の溶鋼分析に置き換えることはできない。2種類の鋼が関連する材料グループに含まれていても、炭素、マンガン、クロム、モリブデン、ニッケル、銅、バナジウム、ホウ素、その他の元素の含有量が異なる場合があり、これらは焼入れ性および水素割れリスクに影響する。板厚および納入状態も、熱サイクルと、それによって生じる熱影響部に影響を及ぼす。グループ化は認証の枠組みを簡素化するが、これらの差異を消し去るものではない。
材料グループ化と炭素当量計算の区別
炭素当量は、等級に付随する普遍的な数値として扱うのではなく、問われている溶接上の問題に応じて選択すべきである。AWS D8.10M:2021は、国際溶接学会の式を次のように示している。
この式およびその他の式における元素の値は、通常、重量百分率で入力する。したがって、炭素0.20 wt%は式に0.20として入力し、20として入力するものではない。この結果は、焼入れ性、および特定の水素量、拘束条件、冷却条件の下で溶接熱影響部が割れに対して敏感になる可能性を判断するのに有用である。
他の式では、元素に異なる重み付けを行う。2007年に発行された熱間圧延鋼材向けのAWS指針は、次の式を示している。
および
TWIの2024年の指針では、CEIIW、Pcm、CEqおよびCENを、相互に置き換え可能な名称としてではなく、区別して扱っている。Pcmは、主として炭素含有量が約0.11 wt%以下の現代的な低炭素鋼を対象として開発された。開発時の材料群および割れのモデル以外に適用すると、精度があるように見えても誤解を招く可能性がある。
AWS D8.10M:2021は、炭素当量を絶対的なパラメータではなく、溶接性を判断するための指針として説明している。この表現に基づいて、その数値の使用方法を決めるべきである。CEの計算は、予熱、水素管理、入熱または硬さリスクを検討する判断を支援できるが、それだけでWPSを承認することはできない。適用される製作規格は、特定の式、限界値または溶接施工要領の認証手順を規定している場合がある。その要求事項は、一般的な式よりも優先される。
同じことは、公表されている限界値にも当てはまる。TWIの2024年の議論では、硬い熱影響部の抑制という観点から、炭素が0.18 wt%を超える場合、NACEの硬さ要求事項に関して、推奨されるCE限界値は0.43未満、または厚さ1インチを超える部品では0.45未満と報告されている。これらの数値は、あらゆる鋼種、板厚、使用環境または溶接プロセスに適用される普遍的な合否判定規則ではない。
CEでは代替できない溶接施工要領の認証変数
認証済みの溶接施工要領は、材料を実際の継手および溶接作業に結び付けるものである。そこでは、継手設計および開先準備、母材厚さの適用範囲、溶接姿勢、プロセス、極性または電流方式、溶接材料の分類、該当する場合のシールドガス、予熱、パス間温度、入熱および走行条件が規定される。また、水素量、ビード施工順序、拘束、冷却、溶接後熱処理、硬さまたは割れに関する要求事項が管理対象となる場合もある。
CEは、この管理システムに情報を提供する。CEが高い場合、焼入れ性が高く、より厳格な熱管理および水素管理が必要であることを示す可能性がある。一方、CEが低いからといって、割れが発生しないことが保証されるわけではない。厚肉部は薄肉部とは異なる冷却挙動を示し、高度に拘束された継手は拘束の小さい継手とは異なる挙動を示す。また、低水素系溶接材料を使用しても、不適切な予熱や過大な拘束の影響がなくなるわけではない。
溶接プロセス自体が熱サイクルを変化させる。同じ鋼種であっても、被覆アーク溶接、ガスメタルアーク溶接、サブマージアーク溶接およびフラックス入りワイヤアーク溶接では、入熱、水素曝露および冷却速度が異なる可能性がある。溶接材料の分類も重要である。強度、拡散性水素の等級表示および溶着金属の化学成分は、CE値に含まれる用語ではなく、認証上の変数だからである。
溶接後熱処理は、残留応力を変化させ、硬化した領域を焼戻しすることができる。しかし、その必要温度、保持時間および加熱または冷却速度は、適用される規格および認証済みの施工要領に基づかなければならない。使用条件または仕様要求事項によって必要とされる場合、硬さ試験、水素割れ検査および遅延検査が義務付けられることがある。炭素鋼および低合金鋼に関するAWSの指針は、化学成分および焼入れ性を溶接性に関する考慮事項として挙げているが、AWSもISO 15608:2025も、CEを溶接施工要領の認証の代替とはみなしていない。
したがって、実務上の手順は明確である。まず材料とそのISO 15608グループを特定し、認証された化学成分を入手し、適用される規格が要求するCEの式を用いて計算する。その後、指定された継手、板厚、プロセス、溶接材料および熱管理条件に基づいてWPSを認証し、適用する。CEはその判断における一つの入力情報である。CE自体が認証なのではない。
限界、誤用および実務上の解釈
CEを普遍的なしきい値として扱う誤り
炭素当量は、焼入れ性および水素割れリスクを組成に基づいて推定する値です。これは完全な溶接性評価値ではなく、溶接条件から独立した合否判定を示すものでもありません。AWS D8.10M:2021はこの点を明確に示しており、炭素当量は溶接性に関する指針であって、絶対的なパラメータではないとしています。
よくある誤りは、あらゆる炭素当量の計算を「CEIIW」と呼ぶことです。AWS D8.10M:2021におけるCEIIWは、具体的には次式です。
元素の値は通常、重量パーセントで入力します。この名称をPcm、CET、CEq、またはCENに自動的に適用してはなりません。これらの式は、それぞれ異なる鋼種群を対象とし、焼入れ性または水素割れ感受性を表現するための異なる試みを反映しています。
Pcmは、この違いを示す一例です。
TWIは2024年、Pcmは主として、炭素含有量がおよそ0.11 wt%以下の現代的な低炭素鋼を対象として開発されたと報告しました。Pcmでは、Siおよび複数の合金元素に対してCEIIWとは異なる重み付けがなされ、ホウ素も明示的に含まれています。鋼材に意図的なホウ素添加がある場合、ホウ素を省略することは無害な簡略化ではありません。逆に、Pcmの値をCEIIWの限界値と直接比較し、両者が同じ意味を持つかのように扱うことも、技術的に妥当ではありません。
しきい値は、その出典および適用対象に帰属するものでもあります。TWIが2024年に示したNACEの硬さ要求事項に関する検討では、硬化した熱影響部を制御する文脈において、炭素が0.18 wt%を超える場合、推奨される炭素当量の限界値は0.43未満、または厚さ1インチを超える部品では0.45と報告されています。この記述は、あらゆる鋼種、継手、厚さ、水素量、拘束条件、または供用環境に適用される普遍的な限界値を定めるものではありません。サワーサービスの要求事項に基づく限界値を、橋梁製作の溶接施工要領にそのまま移用することはできません。また、ある材料規格の限界値によって、適用すべき溶接規格を置き換えることもできません。
計算自体は精密でも、結論が誤っている場合があります。実際のリスクには、炭素含有量、冷却速度、拡散性水素、拘束、入熱、予熱、パス間温度、および溶接後処理のすべてが影響します。
式の選択によって工学的結論が変わる場合
式の選択が最も重要になるのは、施工上の境界付近です。少量のホウ素を添加した低炭素マイクロアロイ鋼を考えてみます。CEIIWではホウ素が式に含まれていないため、中程度の値となる可能性があります。一方、Pcmでは項によって値が増加します。エンジニアが水素割れ評価にPcmを使用しながら、ホウ素を含めずに計算した場合、その結果は、組成に意図された影響を過小評価する可能性があります。さらに、その同じ値をCEIIWのしきい値と比較すれば、二つの別々の誤りが重なることになります。
反対の問題は、別の式が開発された対象鋼種群の範囲外でCEIIWを適用する場合に生じます。TWIは、CEIIW、Pcm、CEq、およびCENを、水素割れ評価に一般的に使用される定式化として区別しています。これらは互換的な名称ではありません。2007年に公表された熱間圧延鋼に関するAWSの指針では、CEIIW型のCE、Pcm、およびCETが別々に記載されています。
したがって、同じ溶鋼であっても、特にマンガン、モリブデン、クロム、銅、またはニッケルの含有量が相当程度ある場合、CETはCEIIWとは異なる順位付けを示す可能性があります。この違いは数学的な欠陥ではなく、異なる経験的重み付けおよび意図された用途を反映したものです。
化学成分の品質も、結論が変わる要因です。ミル証明書には溶鋼分析値が記載される一方、仕様書には公称最大値または範囲のみが示される場合があります。そのことを明示せずに公称値を代入すると、結果が保守的なのか、非保守的なのか、または単なる例示なのかが不明になる可能性があります。判断が狭い余裕幅に左右される場合は、実際の溶鋼分析値を使用すべきです。報告書には、各数値が実際の分析値、規定最大値、公称組成、または仮定値のいずれであるかを記載する必要があります。
材料グループ化も、炭素当量の計算とは分けて扱う必要があります。ISO 15608:2025は、鋼およびその他の合金群を含め、溶接目的で金属材料をグループ化するための統一的な体系を規定しています。グループ番号は、既存の溶接施工要領を適用できるかどうかの判断に役立ちますが、CE計算に代わるものではなく、二つの鋼材が同等の割れ挙動を示すことを証明するものでもありません。
エンジニアおよび検査員のための判断チェックリスト
炭素当量の検討チェックリスト
- 式と出典 CEIIW、Pcm、CET、CEqまたはCENのいずれか、およびその使用を規定する文書を特定する。
- 化学成分の根拠 溶鋼分析値、単位、ならびに欠測値または範囲で示された値の取り扱いを記録する。
- 鋼種と厚さ 鋼種、製品規格、ISO 15608グループおよび管理対象厚さを記録する。
- 割れの発生条件 拡散性水素、拘束、冷却速度および硬化した熱影響部のリスクを評価する。
- 溶接管理 予熱、パス間温度、入熱、遅れ検査および溶接後処理を記録する。
- 判断記録 計算値、適用限界値、仮定、逸脱事項およびその結果としての管理内容を明記する。
炭素当量の結果を受け入れる前に、以下を文書化してください。
- 式および出典: CEIIW、Pcm、CET、CEq、またはCENのいずれであるかを特定し、適用される規格、AWS文書、プロジェクト仕様書、または技術指針を引用する。
- 化学成分の根拠および単位: 必要に応じて、C、Mn、Si、Cr、Mo、V、Ni、Cu、およびBが重量パーセントで入力されていることを確認し、実際の溶鋼分析値と公称値または最大値を区別する。
- 鋼種群および名称: 関連するASTM、EN、APIなどの規格またはその他の名称を含め、鋼種および材料規格を記録し、ISO 15608の材料グループ化の概念をCEとは明確に分けて扱う。
- 厚さおよび炭素含有量: 管理対象となる厚さを特定し、引用したNACE関連の限界値を検討する場合には、炭素が0.18 wt%を超えているかを記録する。
- 式が対象とする鋼種群: その鋼材がPcmに適した現代的な低炭素材料であるか、または適用される規定文書によってCEIIW、CET、その他の式が要求されているかを確認する。
- 割れの発生条件: 拡散性水素、溶接材料の管理、継手拘束、開先合わせ、熱履歴、冷却速度、および硬化した熱影響部のリスクを評価する。
- 溶接管理事項: 適用される規格または認定済みの施工要領に基づき、予熱、パス間温度、入熱、水素に関する予防措置、遅れ検査、および必要な溶接後熱処理を決定する。
- 判断記録: 計算値、限界値が存在する場合にはその適用限界値、仮定、逸脱事項、およびそれによって定められた溶接管理事項を記載する。
CEは、普遍的なしきい値または承認済みの溶接施工要領の代替ではなく、より広範な溶接性評価における、透明性のある一つの入力値として用いる場合に最も有用です。
参考文献
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html