




कार्बन समतुल्य क्या मापता है—और क्या नहीं
तत्त्वीय संघटन से समतुल्य कार्बन मान तक
कार्बन समतुल्य (CE) एक गणना किया गया संघटन सूचकांक है। यह तनन परीक्षण, कठोरता परीक्षण या रासायनिक-विश्लेषण उपकरण द्वारा मापा गया पदार्थ-गुण नहीं है। प्रयोगशाला इस्पात का तत्त्वीय संघटन निर्धारित करती है; इसके बाद चुना गया एक समीकरण उन भार प्रतिशतों को एकल संख्या में परिवर्तित करता है, जिसका उद्देश्य कठोरीकरण-क्षमता और वेल्डिंग जोखिम पर मिश्रधातु तत्त्वों के संयुक्त प्रभाव का लगभग प्रतिनिधित्व करना होता है।
कार्बन का गुणांक सबसे बड़ा है, क्योंकि इसका इस्पात के रूपांतरण व्यवहार और उस कठोरता पर मजबूत, प्रत्यक्ष प्रभाव पड़ता है, जो ऑस्टेनाइट के तीव्रता से ठंडा होने पर विकसित हो सकती है। यह वेल्ड के ऊष्मा-प्रभावित क्षेत्र (HAZ) में मार्टेन्साइट सहित कठोर रूपांतरण उत्पाद बनाने के लिए उपलब्ध कार्बन को भी प्रभावित करता है। अन्य तत्त्व समान योगदान नहीं देते। इसलिए इंटरनेशनल इंस्टीट्यूट ऑफ वेल्डिंग के समीकरण में मैंगनीज़ और सिलिकॉन, क्रोमियम, मोलिब्डेनम और वैनेडियम, तथा निकल और तांबा अलग-अलग भाजकों वाले समूहित पदों में दिखाई देते हैं:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
AWS D8.10M:2021 इस समीकरण की पहचान करता है और कार्बन समतुल्य को पूर्ण पैरामीटर नहीं, बल्कि वेल्डेबिलिटी संबंधी दिशानिर्देश के रूप में वर्णित करता है। सूत्र को सामान्यतः तत्त्वों के भार प्रतिशत के रूप में व्यक्त प्रतिशतों को प्रतिस्थापित करके लागू किया जाता है। इसके गुणांक अनुभवजन्य सन्निकटन हैं, सार्वभौमिक भौतिक नियतांक नहीं। ये रूपांतरण गतिकी और मिश्रधातु अंतःक्रियाओं जैसे जटिल प्रभावों को एक सुविधाजनक सूचकांक में संक्षिप्त करते हैं।
यही संक्षेपण बताता है कि सूत्र अलग-अलग क्यों होते हैं। 2007 में AWS द्वारा प्रकाशित हॉट-रोल्ड इस्पात संबंधी मार्गदर्शन में CE का व्यंजक C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15 है, जबकि संबंधित Pcm व्यंजक C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B है। CET का व्यंजक C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40 है। इन समीकरणों में सिलिकॉन को अलग-अलग प्रकार से माना गया है, और Pcm में बोरॉन स्पष्ट रूप से शामिल है, क्योंकि बोरॉन की बहुत थोड़ी मात्रा भी कठोरीकरण-क्षमता को काफी प्रभावित कर सकती है।
| सूत्र | प्रमुख संघटन संदर्भ | विशिष्ट उपचार |
|---|---|---|
| CEIIW | परंपरागत कार्बन और निम्न-मिश्रधातु इस्पात | Mn + Si, Cr + Mo + V और Ni + Cu को समूहित करता है |
| CEq | अमेरिकी वेल्डिंग सोसायटी के हॉट-रोल्ड इस्पात संबंधी दिशानिर्देश | दिए गए व्यंजक में सिलिकॉन शामिल नहीं है |
| Pcm | आधुनिक निम्न-कार्बन इस्पात, लगभग 0.11 wt% C या उससे कम | 5B को शामिल करता है और सिलिकॉन के लिए अलग भाजक देता है |
| CET | अमेरिकी वेल्डिंग सोसायटी के हॉट-रोल्ड इस्पात संबंधी दिशानिर्देश | Mn, Mo, Cr, Cu और Ni के लिए अलग-अलग गुणांकों का उपयोग करता है |
| CEN | इस्पातों की अधिक व्यापक श्रेणी | मिश्रधातुकारी योगदानों का कार्बन-निर्भर उपचार |
ये परस्पर विनिमेय स्कोर नहीं हैं। TWI, CEIIW, Pcm, CEq और CEN को हाइड्रोजन-क्रैकिंग के आकलन में प्रयुक्त निरूपणों के रूप में पहचानता है; इनमें से प्रत्येक को इस्पात के विशिष्ट समूहों या आकलन-पद्धतियों के लिए विकसित किया गया है। Pcm को मुख्यतः लगभग 0.11 wt% या उससे कम कार्बन वाले आधुनिक निम्न-कार्बन इस्पातों के लिए विकसित किया गया था। इस संदर्भ से बाहर इसे लागू करने पर, गणना सही होने पर भी, परिणाम का अर्थ बदल सकता है। पदार्थ-समूहीकरण एक अलग विषय है: ISO 15608:2025 वेल्डिंग उद्देश्यों के लिए इस्पात और अन्य धात्विक पदार्थ-परिवारों के समूह बनाने की एक समान प्रणाली निर्दिष्ट करता है; समूह पदनाम कार्बन-समतुल्य गणना का स्थान नहीं लेता।
CE निरापद/असफल गुण के बजाय वेल्डेबिलिटी का सूचक क्यों है
CE का मान एक सीमित प्रश्न का उत्तर देता है: प्रासंगिक वेल्डिंग ऊष्मीय चक्र के अंतर्गत उल्लिखित संघटन कठोरीकरण को कितनी तीव्रता से बढ़ावा दे सकता है? यह उत्तर नहीं देता कि कोई विशेष जोड़ क्रैक करेगा या नहीं, वेल्डिंग प्रक्रिया योग्य है या नहीं, अथवा कोई इस्पात स्वतः किसी निर्माण संहिता की आवश्यकताओं को पूरा करता है या नहीं।
कार्बन-समतुल्य मान को वेल्डिंग निर्णयों का मार्गदर्शन करना चाहिए, लेकिन यह अकेले उत्तीर्ण/अनुत्तीर्ण कसौटी के रूप में पर्याप्त नहीं हो सकता। Strong evidence
AWS D8.10M:2021 इस केंद्रीय सीमा को स्पष्ट रूप से बताता है: CE पूर्ण पैरामीटर नहीं, बल्कि एक दिशानिर्देश है। संख्यात्मक परिणाम प्रक्रिया के चयन, विभिन्न हीट्स के बीच तुलना तथा प्रीहीट या हाइड्रोजन नियंत्रण संबंधी निर्णयों में सहायता कर सकता है, लेकिन यह अकेले निरापद/असफल मानदंड के रूप में पर्याप्त नहीं है। समान CE वाले दो इस्पात अलग-अलग प्रतिक्रिया दे सकते हैं, क्योंकि उनके मिश्रधातु संतुलन, प्लेट की मोटाई, पूर्व प्रसंस्करण, कण-संरचना और वास्तविक कार्बन-वितरण में अंतर हो सकता है। इसके विपरीत, अलग-अलग CE मान वाले इस्पातों को ऐसी प्रक्रियाओं के अंतर्गत सुरक्षित रूप से वेल्ड किया जा सकता है, जिनमें उनके अलग-अलग जोखिमों का ध्यान रखा गया हो।
| कारक | दरार-आकलन में इसका महत्व |
|---|---|
| जोड़ का प्रतिबंध | तन्य तनाव बढ़ा सकता है और संकुचन को सीमित कर सकता है |
| ऊष्मा-इनपुट | वेल्ड के तापीय चक्र और ताप-प्रभावित क्षेत्र के शीतलन व्यवहार को बदलता है |
| अंतर-पास तापमान | वेल्ड-पासों के बीच तापीय चक्र को नियंत्रित करने में सहायता करता है |
| विसरणशील हाइड्रोजन | हाइड्रोजन-सहायित दरार के लिए आवश्यक परिस्थितियों में से एक प्रदान करता है |
| मोटाई | ऊष्मा-प्रवाह और शीतलन-दर को प्रभावित करती है |
| वेल्डोत्तर ऊष्मा-उपचार | निर्दिष्ट किए जाने पर अवशिष्ट तनाव को बदल सकता है और कठोर क्षेत्रों को टेम्पर कर सकता है |
वेल्डिंग संबंधी निर्णय जोड़ के प्रतिबंध, ऊष्मा निवेश, इंटरपास तापमान, उपभोज्य पदार्थों और सतहों में हाइड्रोजन की मात्रा, शीतलन स्थितियों, परिवेशी तापमान, मोटाई तथा वेल्ड के बाद किए जाने वाले किसी भी ऊष्मा उपचार पर भी निर्भर करता है। कार्बन और निम्न-मिश्रधातु इस्पातों पर AWS का मार्गदर्शन रासायनिक संघटन और कठोरीकरण-क्षमता—दोनों को वेल्डेबिलिटी संबंधी विचारों के रूप में पहचानता है; ये पूर्ण वेल्डिंग प्रक्रिया विनिर्देशन या योग्यता अभिलेख का विकल्प नहीं हैं।
कोई सीमा-मान तभी सार्थक हो सकता है, जब उसे उसके निर्दिष्ट अनुप्रयोग के संदर्भ में देखा जाए। उदाहरण के लिए, NACE की कठोरता आवश्यकताओं पर TWI के 2024 के मार्गदर्शन में कठोर HAZ को नियंत्रित करने के संदर्भ में 0.43 से कम, या 1 इंच से अधिक मोटे घटकों के लिए 0.45, की अनुशंसित कार्बन-समतुल्य सीमाएँ बताई गई हैं, जब कार्बन 0.18 wt% से अधिक हो। इन आंकड़ों को प्रत्येक ग्रेड, मोटाई, सेवा-पर्यावरण या वेल्डिंग प्रक्रिया के लिए सार्वभौमिक सीमाओं के रूप में नहीं प्रस्तुत किया जाना चाहिए।

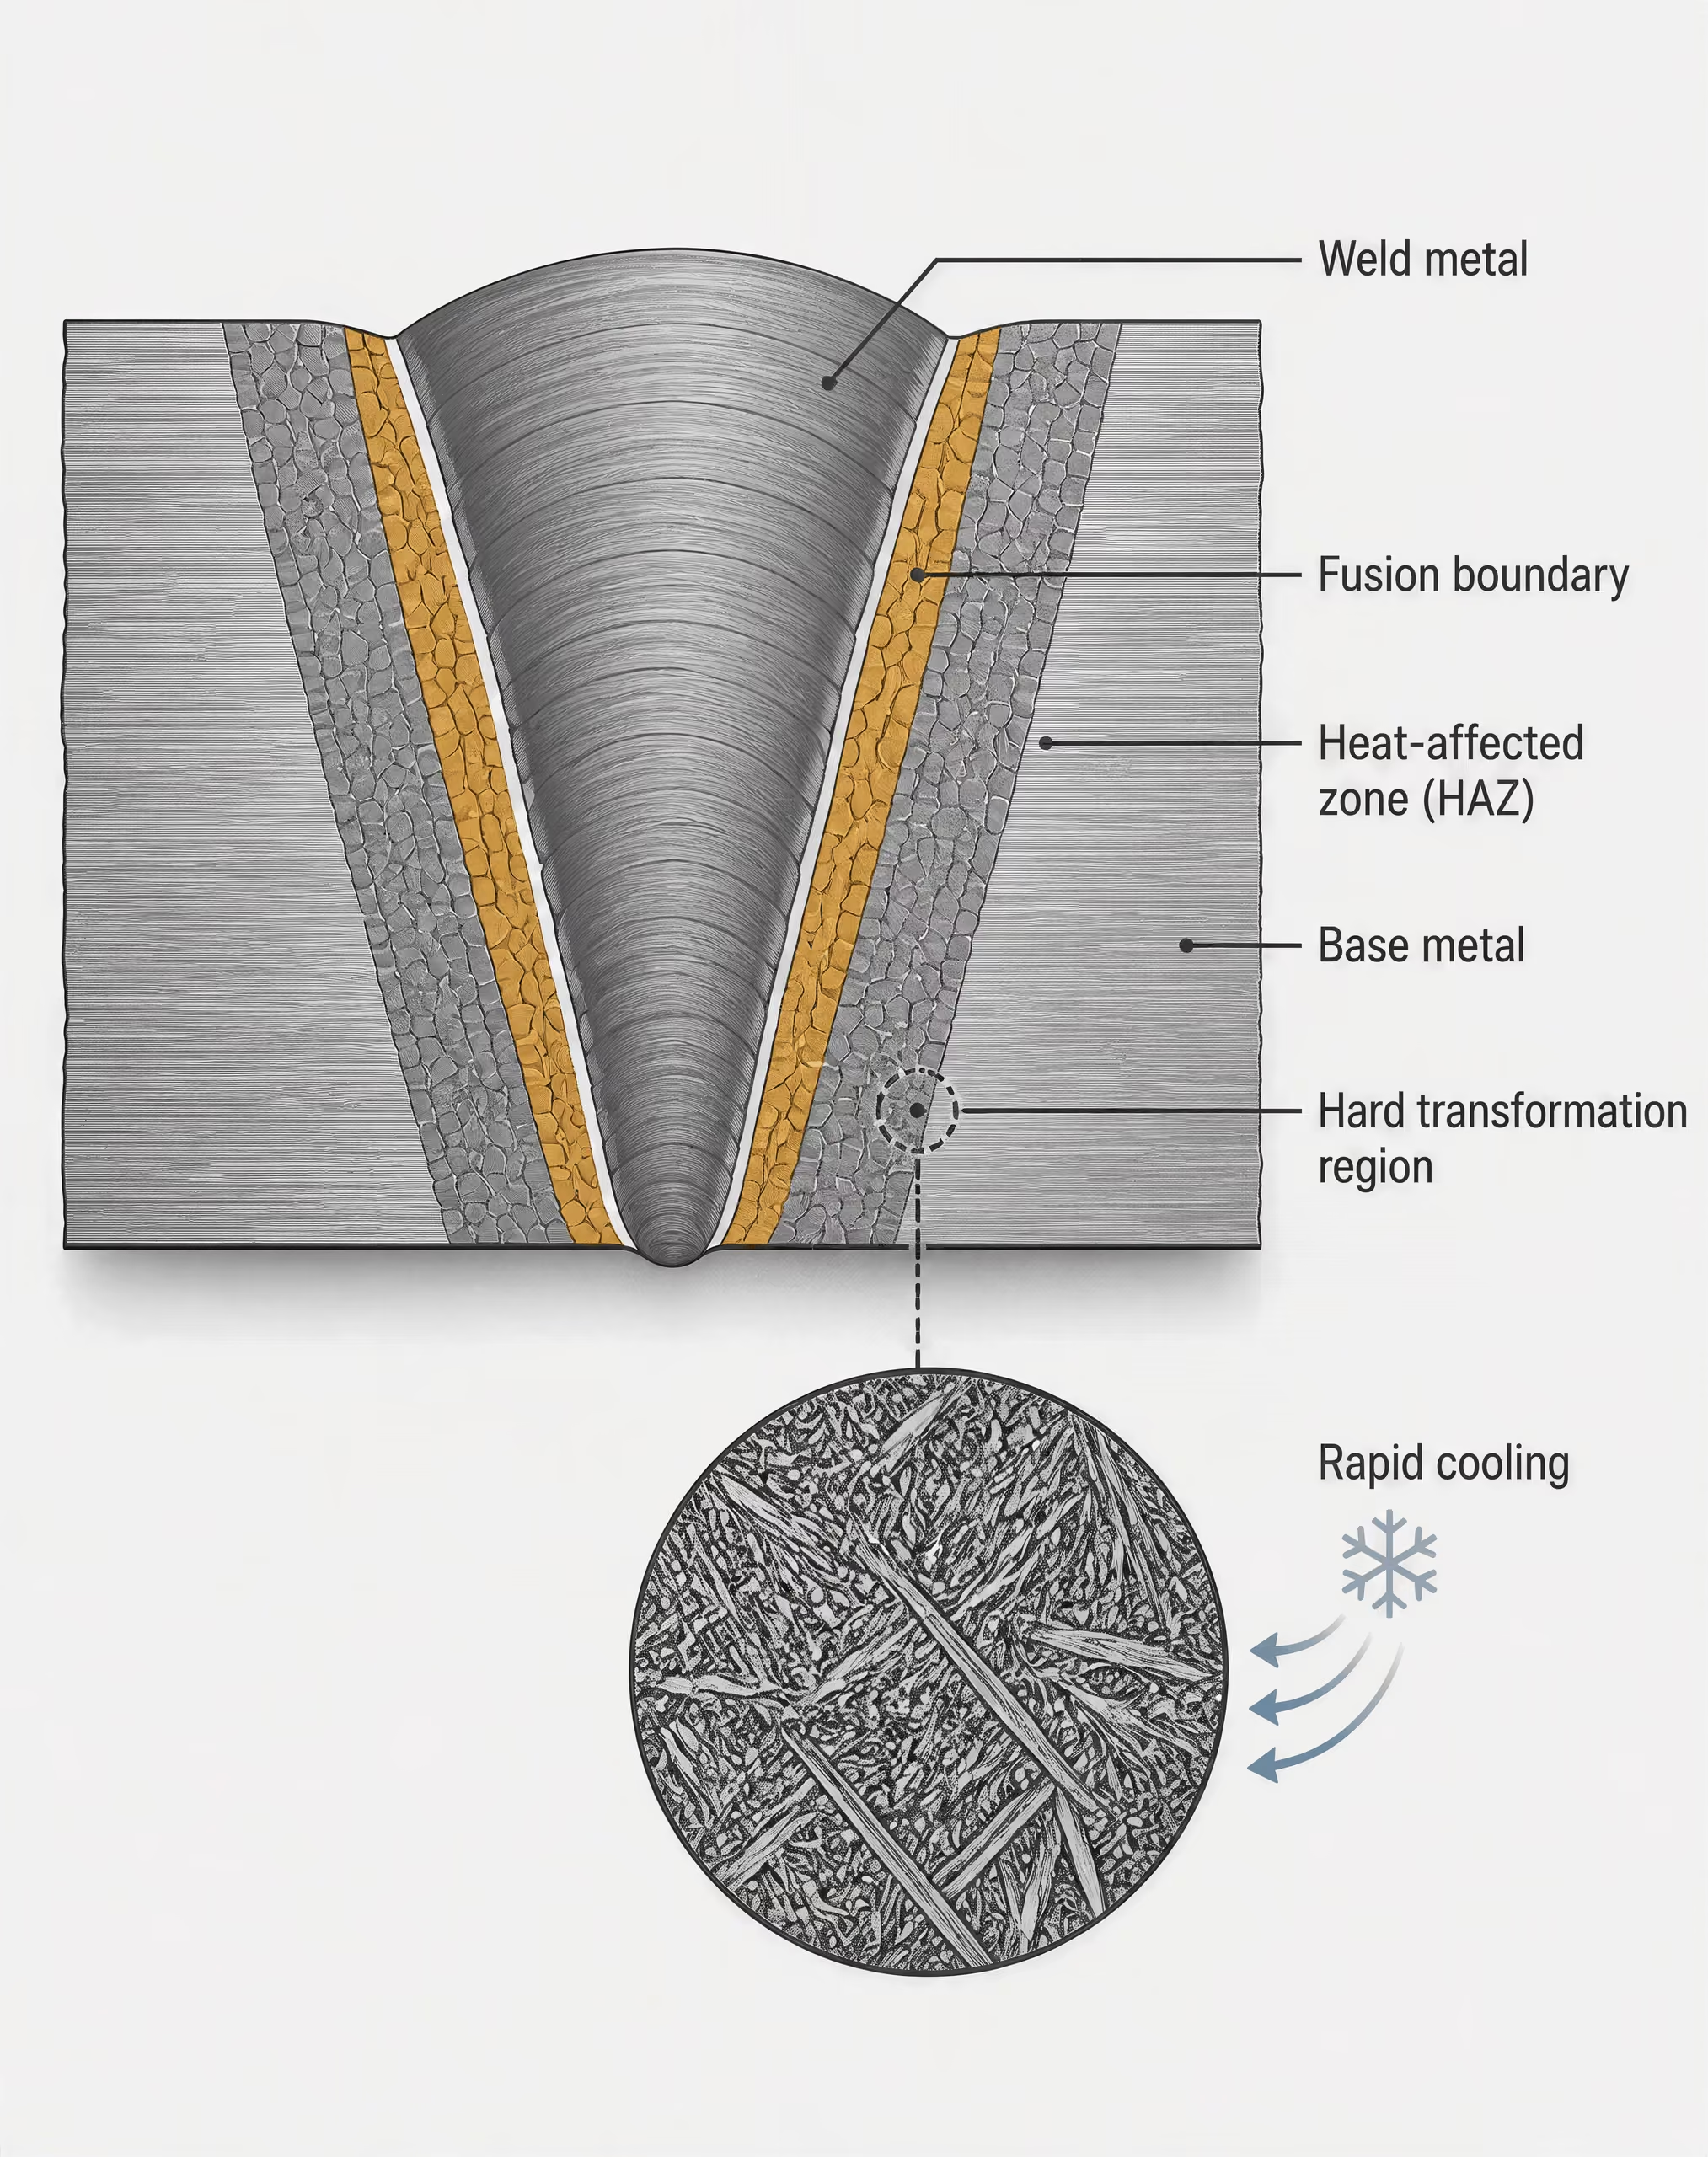
कठोरीकरण-क्षमता, ऊष्मा-प्रभावित क्षेत्रों और क्रैकिंग के बीच संबंध
वेल्डिंग के दौरान HAZ को रूपांतरण तापमानों से ऊपर गर्म किया जाता है और फिर ठंडा किया जाता है। अधिक कठोरीकरण-क्षमता वाला संघटन, जब शीतलन पर्याप्त तेज हो जाता है, तो अधिक कठोर सूक्ष्मसंरचना बना सकता है—विशेष रूप से संलयन सीमा के निकट स्थित मोटे-कणीय क्षेत्र में। प्रासंगिक खतरा केवल कठोरता नहीं है। कठोर HAZ विसरणशील हाइड्रोजन और स्थानीय तनाव के प्रति कम सहनशील होता है; इसलिए वह विलंबित हाइड्रोजन-सहायित क्रैकिंग के लिए आवश्यक स्थितियाँ उत्पन्न कर सकता है।
विसरणशील हाइड्रोजन वह हाइड्रोजन जो वेल्डिंग के दौरान और उसके बाद वेल्ड धातु तथा उससे सटे इस्पात में गतिशील हो सकता है और संभावित रूप से तनावग्रस्त या दोषयुक्त क्षेत्रों में संकेंद्रित हो सकता है।
हाइड्रोजन क्रैकिंग के लिए सामान्यतः विसरणशील हाइड्रोजन, संवेदनशील कठोर सूक्ष्मसंरचना और तन्य तनाव या प्रतिबंध—इनका संयोजन आवश्यक होता है। CE मुख्यतः कठोरीकरण-क्षमता का संकेत देकर दूसरे कारक को अप्रत्यक्ष रूप से संबोधित करता है। यह हाइड्रोजन को मापता नहीं, प्रतिबंध की मात्रा निर्धारित नहीं करता, जोड़ के प्रत्येक बिंदु पर शीतलन दर का पूर्वानुमान नहीं लगाता और अंतिम HAZ कठोरता स्थापित नहीं करता। इसलिए उच्च CE प्रीहीट, इंटरपास नियंत्रण, निम्न-हाइड्रोजन पद्धति और ऊष्मा निवेश पर अधिक ध्यान देने का संकेत दे सकता है, लेकिन यह प्रत्येक वेल्ड परिणाम का पूर्वानुमान नहीं कर सकता। कम मान एक चिंता को कम करता है, पर हाइड्रोजन क्रैकिंग के जोखिम को समाप्त नहीं करता।
रासायनिक संरचना से वेल्डिंग निर्णय तक
- सूत्र चुनें इस्पात-समूह और आकलन-विधि के अनुसार CEIIW, Pcm, CEq, CET या CEN का मिलान करें।
- रासायनिक संरचना सत्यापित करें प्रमाणित गलन या नियंत्रित विश्लेषण का उपयोग करें और बताए गए मात्रकों में सभी आवश्यक तत्व दर्ज करें।
- सूचकांक की गणना करें समीकरण की संरचना बनाए रखें, अतिरिक्त सुरक्षित अंक सुरक्षित रखें और मान्यताओं का दस्तावेजीकरण करें।
- जोड़ का आकलन करें मोटाई, प्रतिबंध, हाइड्रोजन नियंत्रण, तापीय दशाओं और वेल्डोत्तर उपचार पर विचार करें।
- प्रक्रिया नियंत्रण निर्धारित करें पूर्वतापन, अंतर-पास तापमान, ऊष्मा-इनपुट और निरीक्षण आवश्यकताओं की समीक्षा के लिए परिणाम का उपयोग करें।
इसलिए व्यावहारिक क्रम है—पहले संघटन की गणना और उसके बाद इंजीनियरिंग आकलन। चुना गया सूत्र इस्पात और किए जा रहे निर्णय के अनुकूल होना चाहिए; इसके बाद प्राप्त सूचकांक पर मोटाई, जोड़ का अभिकल्प, प्रतिबंध, हाइड्रोजन नियंत्रण, ऊष्मीय स्थितियों और वेल्ड के बाद किए जाने वाले उपचार के साथ विचार किया जाना चाहिए। CE उपयोगी इसलिए है कि यह ध्यान को एक वास्तविक धातुकर्मीय जोखिम तक सीमित करता है। जब इसे पूरे वेल्डेबिलिटी आकलन के रूप में समझा जाता है, तब यह भ्रामक हो जाता है।
IIW कार्बन समतुल्य सूत्र: CEIIW
CEIIW समीकरण और इसके तत्त्वीय पद[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
International Institute of Welding का कार्बन समतुल्य, जिसे सामान्यतः CEIIW लिखा जाता है, इस्पात की कठोरीकरण-क्षमता पर कई मिश्रधातु तत्त्वों के संयुक्त प्रभाव का अनुमान लगाता है। AWS D8.10M:2021 में समीकरण इस प्रकार दिया गया है:
British Constructional Steelwork Association का D-Range मार्गदर्शन भी यही समीकरण प्रस्तुत करता है। इस अभिव्यक्ति में C, Mn, Si, Cr, Mo, V, Ni और Cu क्रमशः कार्बन, मैंगनीज, सिलिकॉन, क्रोमियम, मोलिब्डेनम, वैनाडियम, निकेल और तांबे की तत्त्वीय मात्राओं को दर्शाते हैं। ये मान सामान्यतः भार प्रतिशत के रूप में दर्ज किए जाते हैं, न कि भिन्नों या परमाणु प्रतिशतों के रूप में।
कार्बन एक अलग पद के रूप में आता है, इसलिए कार्बन में प्रत्येक एकक की वृद्धि CEIIW में सीधे योगदान देती है। मैंगनीज और सिलिकॉन को 6 से विभाजित किया जाता है; क्रोमियम, मोलिब्डेनम और वैनाडियम को 5 से; तथा निकेल और तांबे को 15 से। हर इन भाजक अनुभवजन्य सूत्रीकरण का हिस्सा है। ये ऐसे रूपांतरण कारक नहीं हैं जिन्हें किसी विशेष ग्रेड के अनुसार बदला जा सके।
कठोरीकरण-क्षमता किसी निश्चित गहराई तक या किसी निश्चित शीतलन दशा में इस्पात द्वारा अधिक कठोर रूपांतरण-उत्पाद बनाने की प्रवृत्ति; यह स्वयं कठोरता से भिन्न होती है।
यह समीकरण एक धातुकर्मीय चिंता को दर्शाता है: कार्बन और कई मिश्रधातु परिवर्धनों की मात्रा बढ़ने से सामान्यतः कठोरीकरण-क्षमता बढ़ती है। वेल्डिंग के दौरान, अधिक कठोरीकरण-क्षमता वाला इस्पात उपयुक्त शीतलन परिस्थितियों में अधिक कठोर ऊष्मा-प्रभावित क्षेत्र बना सकता है। यदि विसरणशील हाइड्रोजन और अवरोध भी मौजूद हों, तो उस कठोर क्षेत्र में हाइड्रोजन-सहायित दरार पड़ने की संवेदनशीलता अधिक हो सकती है। इसलिए कार्बन और निम्न-मिश्रधातु इस्पातों पर AWS का मार्गदर्शन रासायनिक संघटन और कठोरीकरण-क्षमता को वेल्डेबिलिटी संबंधी विचारों के रूप में देखता है, साथ ही प्रक्रिया और निर्माण परिस्थितियों को भी महत्त्व देता है।
CEIIW कार्बन-समतुल्य का एकमात्र सूत्रीकरण नहीं है। TWI, हाइड्रोजन-क्रैकिंग के आकलन में प्रयुक्त CEIIW, Pcm, CEq और CEN को अलग-अलग विधियों के रूप में विभेदित करता है। उदाहरण के लिए, Pcm मुख्यतः आधुनिक निम्न-कार्बन इस्पातों के लिए विकसित किया गया था, जिनमें लगभग 0.11 wt% कार्बन या उससे कम होता है। इसलिए केवल इसलिए इसका चयन करना कि इससे सुविधाजनक संख्या प्राप्त होती है, भ्रामक हो सकता है। AWS के वेल्डिंग मार्गदर्शन में CE, Pcm और CET जैसे संबंधित व्यंजक भी दिए गए हैं, जिनमें प्रत्येक तत्त्व को अलग-अलग भारांक दिया जाता है।
इस्पात के रासायनिक संघटन को सूत्र में प्रतिस्थापित करने की विधि
मूल्यांकन किए जा रहे इस्पात के लिए प्रमाणित हीट विश्लेषण, उत्पाद विनिर्देशन या किसी अन्य नियंत्रित रासायनिक विश्लेषण का उपयोग करें। रासायनिक संघटन उस सामग्री और उत्पाद-स्थिति के अनुरूप होना चाहिए जिस पर विचार किया जा रहा है। जब तक सूत्र और स्रोत स्पष्ट रूप से उस रूप की माँग न करें, तब तक ग्रेड का नाम, नाममात्र अधिकतम मान या दशमलव भिन्न दर्ज न करें।
प्रतीकात्मक गणना-विधि
मान लें कि किसी सामग्री प्रमाणपत्र में निम्नलिखित तत्त्वीय प्रतिशत दिए गए हैं:
- कार्बन:
- मैंगनीज:
- सिलिकॉन:
- क्रोमियम:
- मोलिब्डेनम:
- वैनाडियम:
- निकेल:
- तांबा:
तब गणना इस प्रकार लिखी जाएगी:
पहले मैंगनीज और सिलिकॉन के प्रतिशतों को जोड़ें, फिर उस योग को 6 से विभाजित करें। अलग से क्रोमियम, मोलिब्डेनम और वैनाडियम को जोड़कर 5 से विभाजित करें। अंत में निकेल और तांबे को जोड़कर 15 से विभाजित करें। मिश्रधातु-समूहों से प्राप्त तीनों योगदानों को कार्बन के मान में जोड़ें। इससे सूत्र की संरचना सुरक्षित रहती है और लिप्यंतरण संबंधी त्रुटियों की पहचान करना आसान होता है।
वास्तविक गणना में प्रतीकात्मक चरों के स्थान पर वास्तविक हीट के प्रमाणपत्र में दिए गए मान रखे जाएंगे। यदि कार्बन का मान 0.20 wt% दिया गया है, तो उसे 0.20 के रूप में दर्ज करें, 20 या 0.0020 के रूप में नहीं। यदि कोई तत्त्व सूचीबद्ध नहीं है, तो उसका उपचार लागू सामग्री विनिर्देशन या मूल्यांकन प्रक्रिया के अनुसार किया जाना चाहिए; बिना जाँच के उसका मान शून्य मान लेना असुरक्षित हो सकता है, विशेषकर तब जब अल्प-मात्रा में मौजूद मिश्रधातु तत्त्व परिणाम को प्रभावित करते हों। उत्पाद मानकों में श्रेणियाँ दी जा सकती हैं, जबकि प्रमाणपत्र किसी विशिष्ट हीट का विश्लेषण देता है। ये अलग-अलग इनपुट हैं और विकल्प स्पष्ट किए बिना इन्हें मिश्रित नहीं किया जाना चाहिए।
सामग्री-समूहीकरण एक अलग कार्य है। ISO 15608:2025 वेल्डिंग प्रयोजनों के लिए धात्विक सामग्रियों, जिनमें इस्पात और अन्य मिश्रधातु परिवार शामिल हैं, के समूहीकरण हेतु एक समान प्रणाली निर्दिष्ट करता है। इसलिए किसी इस्पात के पास ISO 15608 समूह-पदनाम और परिकलित CEIIW मान, दोनों हो सकते हैं; लेकिन समूह संख्या गणना का स्थान नहीं लेती।
परिणाम की व्याख्या: झूठी सटीकता से बचना
CEIIW परिणाम संघटन-आधारित संकेतक है, पूर्ण वेल्डिंग निर्णय नहीं। AWS D8.10M:2021 कार्बन समतुल्य को निरपेक्ष पैरामीटर के बजाय वेल्डेबिलिटी संबंधी मार्गदर्शक के रूप में वर्णित करता है। परिणाम को कई दशमलव स्थानों तक दर्ज करने से मूल अनुमान अधिक सटीक नहीं हो जाता। प्रमाणपत्र में किया गया राउंडिंग, पृथक्करण, नमूना-ग्रहण, सूत्र का चयन और वास्तविक वेल्डिंग परिस्थितियाँ—सभी उस सीमा को निर्धारित करती हैं कि यह संख्या क्या दर्शा सकती है।
अधिक CE सामान्यतः अधिक कठोरीकरण-क्षमता और वेल्डिंग-प्रक्रिया की अधिक निकट समीक्षा की आवश्यकता दर्शाता है, लेकिन यह अकेले दरार बनने की भविष्यवाणी नहीं करता। Limited evidence
उच्च CEIIW सामान्यतः अधिक कठोरीकरण-क्षमता और हाइड्रोजन नियंत्रण, प्रीहीट, इंटरपास तापमान तथा शीतलन व्यवहार की अधिक सावधानीपूर्वक जाँच की आवश्यकता का संकेत देता है। यह अपने-आप किसी प्रीहीट तापमान को निर्धारित नहीं करता और न ही यह सिद्ध करता है कि दरार अवश्य उत्पन्न होगी। यह समीकरण प्लेट की मोटाई, जोड़ के अवरोध, विसरणशील हाइड्रोजन, शीतलन दर, वेल्डिंग ऊष्मा-इनपुट, परिवेशी परिस्थितियों, वेल्डिंग-पश्चात ऊष्मा उपचार या किसी विशेष प्रक्रिया से उत्पन्न ऊष्मीय चक्र को स्वतंत्र रूप से शामिल नहीं करता।
जबकि दो इस्पातों का CEIIW समान हो सकता है, मोटाई और अवरोध दरार पड़ने के जोखिम को बदल सकते हैं। इसके विपरीत, अलग-अलग ऊष्मा-इनपुट एक ही ग्रेड में अलग-अलग ऊष्मा-प्रभावित-क्षेत्र शीतलन दर उत्पन्न कर सकते हैं। इसलिए किसी प्रक्रिया के मूल्यांकन में वास्तविक जोड़, उपभोज्य सामग्री का हाइड्रोजन स्तर, वेल्डिंग क्रम, प्रीहीट, इंटरपास नियंत्रण और किसी भी वेल्डिंग-पश्चात उपचार पर विचार किया जाना चाहिए।
प्रकाशित सीमाएँ भी अपने निर्दिष्ट संदर्भ से जुड़ी होती हैं। TWI, 0.43 से कम, या 1 इंच से अधिक मोटाई वाले घटकों के लिए 0.45, की अनुशंसित कार्बन-समतुल्य सीमाएँ बताता है, जब कार्बन 0.18 wt% से अधिक हो। यह मार्गदर्शन NACE आवश्यकताओं के अंतर्गत कठोर ऊष्मा-प्रभावित क्षेत्रों के नियंत्रण से संबंधित है। ये आँकड़े प्रत्येक इस्पात, मोटाई या वेल्डिंग प्रक्रिया के लिए सार्वभौमिक स्वीकृति-सीमाएँ नहीं हैं। CEIIW संघटनों की तुलना करने और यह पहचानने के लिए उपयोगी है कि कब अधिक निकट प्रक्रिया-नियंत्रण आवश्यक है; इसे स्वतंत्र वेल्डेबिलिटी स्कोर नहीं समझना चाहिए।
कई कार्बन समतुल्य सूत्र क्यों मौजूद हैं
कार्बन समतुल्य कोई सार्वभौमिक वेल्डेबिलिटी स्कोर नहीं है। यह इस बात का संघटन-आधारित अनुमान है कि मिश्रधातु तत्व कठोरीकरण-क्षमता और हाइड्रोजन-सहायित क्रैकिंग के जोखिम को किस प्रकार प्रभावित करते हैं, लेकिन प्रत्येक समीकरण किसी विशेष इस्पात-समूह, डेटा-समुच्चय और क्रैकिंग मॉडल के लिए विकसित किया गया था। इसलिए संख्यात्मक परिणाम केवल हीट विश्लेषण पर निर्भर नहीं करता; यह इस बात पर भी निर्भर करता है कि कौन-सा समीकरण चुना गया है।
AWS D8.10M:2021 कार्बन समतुल्य को वेल्डेबिलिटी संबंधी मार्गदर्शक मानता है, कोई परम निरपेक्ष पैरामीटर नहीं। यह योग्यता महत्वपूर्ण है। कार्बन समतुल्य अपने-आप प्रीहीट, इंटरपास तापमान, हीट इनपुट या वेल्डोत्तर उपचार निर्धारित नहीं करता। हाइड्रोजन स्तर, प्रतिबंध, मोटाई, शीतलन दर, जोड़ का विवरण और चयनित वेल्डिंग प्रक्रिया भी परिणाम को प्रभावित करते हैं।
CEIIW, CEq, Pcm और CEN
International Institute of Welding समीकरण, जिसे सामान्यतः CEIIW के रूप में पहचाना जाता है, पारंपरिक कार्बन और निम्न-मिश्रधातु इस्पातों से व्यापक रूप से संबद्ध है। AWS D8.10M:2021 में इसे इस प्रकार दिया गया है:
तत्वों के मान भार प्रतिशत के रूप में डाले जाते हैं। इसलिए कार्बन, मैंगनीज, सिलिकॉन, क्रोमियम, मोलिब्डेनम, वैनेडियम, निकेल और कॉपर—सभी के मानों का संघटन-आधार समान होना चाहिए।
एक निकट-संबंधित व्यंजक को वेल्डिंग विनिर्देशों और मार्गदर्शन में अक्सर CEq या केवल CE कहा जाता है। हॉट-रोल्ड इस्पात के लिए AWS मार्गदर्शन में इसे इस प्रकार दिया गया है:
यह CEIIW व्यंजक से सिलिकॉन के उपचार के कारण अलग है: CEIIW में सिलिकॉन मैंगनीज के साथ अंश में शामिल है, जबकि इस उल्लिखित CE व्यंजक में इसे शामिल नहीं किया गया है। कुछ दस्तावेज़ CEq का उपयोग पारंपरिक कार्बन-समतुल्य गणना के सामान्य नाम के रूप में करते हैं, जबकि अन्य इसे किसी विशिष्ट समीकरण के लिए सुरक्षित रखते हैं। इसलिए इस पदनाम को उसके स्रोत के साथ पढ़ना चाहिए; इसे कोई स्थिर अंतरराष्ट्रीय परिभाषा नहीं मानना चाहिए।
Pcm और CEN ऐसे प्रयासों से विकसित हुए जिनका उद्देश्य एक पारंपरिक व्यंजक की तुलना में विभिन्न इस्पात संघटनों और क्रैकिंग व्यवहार को अधिक निकटता से अभिव्यक्त करना था। हाइड्रोजन-क्रैकिंग सूत्रों पर TWI की चर्चा CEIIW, Pcm, CEq और CEN में भेद करती है, न कि उन्हें परस्पर विनिमेय नामों के रूप में प्रस्तुत करती है। यह भेद ऐतिहासिक विकास को दर्शाता है। इन समीकरणों में कार्बन और मिश्रधातु तत्वों को अलग-अलग भार दिए जाते हैं, क्योंकि इनके पीछे प्रयुक्त इस्पात और प्रायोगिक संबंध एक जैसे नहीं थे।
CEN एक कार्बन-समतुल्य formulation है जिसमें मिश्रधातु योगदानों का उपचार कार्बन पर निर्भर करता है। इसे Pcm से संबद्ध निम्न-कार्बन इस्पात-समूह की तुलना में इस्पातों की अधिक व्यापक श्रेणी को समेटने के लिए विकसित किया गया था, जबकि इसमें कठोरीकरण-क्षमता और हाइड्रोजन-क्रैकिंग संवेदनशीलता के साथ संघटन-आधारित संबंध बनाए रखा गया। परिणामस्वरूप, CEIIW, CEq, Pcm और CEN किसी एक प्रमाणित हीट के लिए अलग-अलग मान दे सकते हैं। यह गणना की त्रुटि नहीं है; यह अलग-अलग मॉडलों के उपयोग का अपेक्षित परिणाम है।
रिपोर्ट किए गए प्रत्येक मान के साथ सूत्र का नाम अवश्य होना चाहिए। “CE = 0.42” अधूरा है, जब तक दस्तावेज़ यह न बताए कि यह मान CEIIW, CEq, Pcm, CEN या किसी अन्य निर्दिष्ट सूचकांक का है। IIW मान की तुलना Pcm सीमा से करने पर वेल्डिंग संबंधी अमान्य निर्णय लिया जा सकता है।
सामग्री-समूहीकरण एक अलग विषय है। ISO 15608:2025 वेल्डिंग के लिए धात्विक सामग्रियों—जिसमें इस्पात और अन्य मिश्रधातु परिवार शामिल हैं—के लिए एक समान समूह-प्रणाली निर्दिष्ट करता है। किसी इस्पात का ISO समूह-पदनाम कार्बन-समतुल्य गणना का स्थान नहीं लेता, और कार्बन-समतुल्य मान ISO 15608 समूह स्थापित नहीं करता।
Pcm का निम्न-कार्बन इस्पात संदर्भ[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
TWI (2024) के अनुसार, Pcm मुख्यतः ऐसे आधुनिक निम्न-कार्बन इस्पातों के लिए विकसित किया गया था जिनमें कार्बन लगभग 0.11 भार% या उससे कम होता है। यह प्रयोज्यता-संबंधी टिप्पणी सूत्र के साथ जुड़ी रहनी चाहिए। जब किसी इस्पात का संख्यात्मक समतुल्य कम हो, तब भी Pcm को स्वचालित रूप से CEIIW का सही विकल्प नहीं मानना चाहिए। इसी प्रकार, संबंधित मानक या प्रक्रिया-योग्यता से मार्गदर्शन लिए बिना इसे इसकी अभिप्रेत संघटन-सीमा के बाहर लागू नहीं करना चाहिए।
AWS वेल्डिंग मार्गदर्शन में निम्नलिखित Pcm व्यंजक दिया गया है:
यहाँ भार प्रतिशत में बोरॉन है, और बोरॉन पद आवश्यक है, वैकल्पिक नहीं। बोरॉन की थोड़ी-सी सांद्रता भी मापनीय योगदान दे सकती है, क्योंकि इसे 5 से गुणा किया जाता है। इस पद को छोड़ देने से परिभाषित सूचकांक बदल जाता है।
Pcm कार्बन को अधिक महत्व देता है और कई मिश्रधातु योगों का उपचार CEIIW से अलग ढंग से करता है। यह संरचना उन निम्न-कार्बन, माइक्रोअलॉय्ड इस्पातों के लिए उपयुक्त है जिनके लिए Pcm विकसित किया गया था, लेकिन इससे Pcm, IIW समीकरण का सार्वभौमिक विकल्प नहीं बन जाता। लगभग 0.11 भार% से अधिक कार्बन वाले इस्पातों के लिए इंजीनियर को यह पुष्टि करनी चाहिए कि चुनी गई Pcm विधि और उसकी सीमा उस ग्रेड, उत्पाद-रूप और क्रैकिंग आकलन पर लागू होती है।
वैकल्पिक संघटन सूचकांक के रूप में CET
CET वेल्डिंग मार्गदर्शन में प्रयुक्त एक अन्य संघटन सूचकांक है:
2007 में प्रकाशित AWS हॉट-रोल्ड-इस्पात मार्गदर्शन में CET को CE और Pcm के साथ प्रस्तुत किया गया है। इसके गुणांक दोनों से अलग हैं, इसलिए जब तीनों समीकरणों की गणना की जाती है, तो एक ही हीट को सामान्यतः तीन अलग-अलग संख्यात्मक परिणाम मिलेंगे। इसलिए CET का उपयोग उन्हीं सीमाओं, आरेखों या प्रक्रिया-नियमों के साथ किया जाना चाहिए जो CET के लिए विकसित किए गए हैं; इसे अनौपचारिक रूप से CEIIW या Pcm मान में परिवर्तित नहीं करना चाहिए।
व्यावहारिक प्रश्न यह नहीं है कि कौन-सा सूत्र सबसे छोटी संख्या देता है। प्रश्न यह है कि कौन-सा सूचकांक संबंधित इस्पात-समूह, लागू मानक और हाइड्रोजन-क्रैकिंग मॉडल से मेल खाता है। AWS मार्गदर्शन कार्बन और निम्न-मिश्रधातु इस्पातों के लिए रासायनिक संघटन और कठोरीकरण-क्षमता को वेल्डेबिलिटी संबंधी विचार मानता है; परिणामी वेल्डिंग प्रक्रिया को विसरणशील हाइड्रोजन, प्रतिबंध, मोटाई, प्रीहीट, इंटरपास तापमान और हीट इनपुट को भी नियंत्रित करना चाहिए। कुछ अनुप्रयोगों में कठोरता संबंधी आवश्यकताएँ एक अतिरिक्त बाधा भी बनती हैं। TWI ऐसे मार्गदर्शन में, जिसका उद्देश्य कठोर ताप-प्रभावित क्षेत्रों को नियंत्रित करना है, जब कार्बन 0.18 भार% से अधिक हो, तो 0.43 से कम—या 1 इंच से अधिक मोटाई वाले घटकों के लिए 0.45—की अनुशंसित कार्बन-समतुल्य सीमाएँ रिपोर्ट करता है। ऐसी सीमाएँ सशर्त आवश्यकताएँ हैं; वे इस बात का प्रमाण नहीं हैं कि प्रत्येक इस्पात या वेल्ड पर एक ही कार्बन-समतुल्य सूत्र लागू होता है।
इस्पात रासायनिक संरचना के लिए गणना की कार्यविधि
कार्बन-समतुल्य का परिणाम तभी सार्थक होता है, जब सूत्र, रासायनिक आधार और रिपोर्टिंग परिपाटी ज्ञात हों। AWS D8.10M:2021 में अंतरराष्ट्रीय वेल्डिंग संस्थान के समीकरण की पहचान इस प्रकार की गई है:
AWS कार्बन-समतुल्य को वेल्डेबिलिटी के लिए एक मार्गदर्शक मानता है, न कि एक पूर्ण या निरपेक्ष पैरामीटर। यह परिणाम वेल्डिंग प्रक्रिया के योग्यता-निर्धारण का स्थान नहीं लेता और अपने-आप प्रीहीट निर्धारित नहीं करता। प्रीहीट, इंटरपास तापमान, ऊष्मा इनपुट, विसरित हाइड्रोजन, अवरोध, मोटाई और वेल्डिंग-पश्चात उपचार अब भी प्रासंगिक रहते हैं।
रासायनिक विश्लेषण से कार्बन और मिश्रधातु मान पढ़ना
उत्पाद विनिर्देशन और वास्तविक रासायनिक विश्लेषण से शुरुआत करें। यह पुष्टि करें कि दिए गए मान हीट विश्लेषण, उत्पाद विश्लेषण या किसी अन्य संविदात्मक विश्लेषण से संबंधित हैं। इसके बाद चयनित समीकरण के लिए आवश्यक तत्वों की पहचान करें। मिल परीक्षण प्रमाणपत्र में कार्बन को C, मैंगनीज को Mn, सिलिकॉन को Si, क्रोमियम को Cr, मोलिब्डेनम को Mo, वैनेडियम को V, निकेल को Ni, तांबे को Cu और बोरॉन को B के रूप में सूचीबद्ध किया जा सकता है। संक्षेपाक्षरों की पुष्टि प्रमाणपत्र की लीजेंड से की जानी चाहिए; उन्हें केवल कॉलम की स्थिति के आधार पर नहीं मान लेना चाहिए।
IIW समीकरण के लिए कार्बन, मैंगनीज, सिलिकॉन, क्रोमियम, मोलिब्डेनम, वैनेडियम, निकेल और तांबे को दर्ज करें। इनमें से किसी को भी चुपचाप नहीं हटाना चाहिए। कम सांद्रता वाला तत्व भी समीकरण में योगदान देता है, और किसी पद को छोड़ देने से रिपोर्ट किया गया परिणाम पुनरुत्पाद्य नहीं रह सकता। ऊपर दिए गए IIW व्यंजक में बोरॉन शामिल नहीं है, लेकिन जिस सूत्र में बोरॉन शामिल हो, उसमें इसे अवश्य दर्ज करना चाहिए। Pcm के लिए AWS का व्यंजक है:
गुणांक के कारण बोरॉन का छोटा-सा मान भी प्रासंगिक हो जाता है। TWI द्वारा 2024 में कार्बन-समतुल्य सूत्रों की तुलना के अनुसार, Pcm मुख्यतः उन आधुनिक निम्न-कार्बन इस्पातों के लिए विकसित किया गया था जिनमें कार्बन लगभग 0.11 wt% या उससे कम होता है। इसका चयन केवल इसलिए नहीं किया जाना चाहिए कि इससे सुविधाजनक संख्या प्राप्त होती है।
मान सूत्र द्वारा अपेक्षित आधार पर तत्वीय प्रतिशत होने चाहिए, जो सामान्यतः भार प्रतिशत होता है। प्रमाणपत्र में 0.18 wt% कार्बन का मान 0.18 के रूप में दर्ज किया जाएगा, 18 के रूप में नहीं और 0.0018 के रूप में भी नहीं। यदि विश्लेषण द्रव्यमान अंश, पार्ट्स पर मिलियन या किसी अन्य इकाई में दिया गया हो, तो गणना शुरू करने से पहले प्रत्येक आवश्यक तत्व को परिवर्तित करें। कार्बन का मान wt% में और बोरॉन का मान ppm में मिलाकर गणना न करें।
प्रमाणपत्र-आधारित गणना, रिपोर्ट की गई रासायनिक संरचना से प्राप्त अंकगणितीय परिणाम होती है। यह वेल्डेबिलिटी, कठोरता या दरार पड़ने की संवेदनशीलता का प्रयोगशाला-मापन नहीं है। प्रयोगशाला ने नमूना-ग्रहण और विश्लेषण संबंधी अनिश्चितताओं के अधीन रासायनिक संरचना का मापन किया; कार्बन-समतुल्य की गणना बाद में उन रिपोर्ट किए गए मानों से की जाती है। यदि प्रमाणपत्र में संसूचन सीमा, परास या “से कम” परिणाम दिया गया हो, तो गणना में उस सीमा को स्पष्ट रूप से दर्शाना चाहिए, न कि बिना उचित आधार के सटीक मान प्रस्तुत करना चाहिए।
इकाई-अनुशासन और अंकगणितीय क्रम
संख्याएँ रखने से पहले चयनित सूत्र लिखें। इससे CEIIW की गणना को Pcm, CEq या CET के साथ भ्रमित होने से रोका जा सकता है। 2007 में प्रकाशित हॉट-रोल्ड इस्पात संबंधी AWS वेल्डिंग मार्गदर्शन में CEIIW इसी रूप में दिया गया है और निम्नलिखित समीकरण भी सूचीबद्ध है:
ये समीकरण परस्पर विनिमेय नहीं हैं। TWI, हाइड्रोजन-क्रैकिंग के आकलन में प्रयुक्त CEIIW, Pcm, CEq और CEN को अलग-अलग सूत्रों के रूप में पहचानता है।
स्पष्ट रूप से उदाहरण के लिए, एक काल्पनिक रासायनिक संरचना मान लें—यह किसी नामित ग्रेड से संबंधित नहीं है और न ही किसी स्रोत से लिया गया आँकड़ा है—जो wt% में इस प्रकार रिपोर्ट की गई है: C 0.18, Mn 1.20, Si 0.25, Cr 0.30, Mo 0.10, V 0.05, Ni 0.20 और Cu 0.25। IIW समीकरण को समूहबद्ध पदों में लागू करें:
पहले प्रत्येक योगदान की गणना करें:
इसके बाद बिना राउंड किए गए योगदानों का योग करें:
तीन दशमलव स्थानों तक रिपोर्ट करने पर परिणाम CEIIW = 0.542 होगा। इसके साथ सूत्र और रासायनिक आधार भी दिए जाने चाहिए। समूहबद्ध करना महत्वपूर्ण है। मैंगनीज और सिलिकॉन को अलग-अलग विभाजित करने पर वही अंकगणितीय परिणाम मिल सकता है, लेकिन निर्धारित समूहों को लिखने से गणना का ऑडिट करना आसान होता है और अनजाने में गलत भाजक लगने की संभावना कम होती है।
राउंडिंग, रिपोर्टिंग और अनुरेखणीयता
मध्यवर्ती चरणों में अंतिम रिपोर्ट में दिखाई देने वाले अंकों से अधिक अंक सुरक्षित रखें। 1.45/6 को जोड़ने से पहले 0.24 तक राउंड करने पर प्रदर्शित परिणाम बदल जाता है, और कई पद होने पर बार-बार की गई प्रारंभिक राउंडिंग का प्रभाव अधिक महत्वपूर्ण हो जाता है। एक व्यावहारिक रिपोर्ट में प्रमाणपत्र द्वारा दी गई परिशुद्धता सुरक्षित रखनी चाहिए, गणना के दौरान अतिरिक्त सुरक्षा-अंक बनाए रखने चाहिए और केवल अंतिम मान को लागू विनिर्देशन या परियोजना की परिपाटी के अनुसार राउंड करना चाहिए।
अभिलेख में हीट या नमूना पहचान, स्रोत दस्तावेज़, रासायनिक मान, इकाइयाँ, चयनित सूत्र, मध्यवर्ती योगदान, बिना राउंड किया गया परिणाम और अंतिम राउंड किया गया परिणाम शामिल होना चाहिए। यदि किसी मान को ppm या द्रव्यमान अंश से परिवर्तित किया गया हो, तो उस रूपांतरण को दर्ज करें। यदि प्रमाणपत्र में कोई तत्व अनुपस्थित हो, तो यह स्पष्ट करें कि उसे शून्य माना गया, संसूचन सीमा से सीमित किया गया या स्पष्टीकरण के लिए वापस भेजा गया; धारणा को कभी न छिपाएँ।
अंततः, कार्बन-समतुल्य की गणना को सामग्री-समूहीकरण से अलग रखें। ISO 15608:2025 वेल्डिंग उद्देश्यों के लिए धात्विक सामग्रियों के समूहीकरण की एक समान प्रणाली प्रदान करता है, जिसमें इस्पात और अन्य मिश्रधातु परिवार शामिल हैं। समूह-निर्देशन रासायनिक संरचना की गणना का स्थान नहीं लेता, और CE परिणाम ISO 15608 समूह स्थापित नहीं करता। दोनों वेल्डिंग अभिलेख में दिखाई दे सकते हैं, लेकिन वे अलग-अलग प्रश्नों का उत्तर देते हैं।
HAZ में कार्बन समतुल्य और हाइड्रोजन क्रैकिंग
कार्बन समतुल्य, स्टील की रासायनिक संरचना को कठोरणीयता से जोड़ता है, लेकिन यह अकेले हाइड्रोजन क्रैकिंग का पूर्वानुमान नहीं लगा सकता। AWS D8.10M:2021 में उल्लिखित International Institute of Welding का समीकरण इस प्रकार है:
इस व्यंजक में तत्त्वों के मान भार के अनुसार संरचना-प्रतिशत हैं। सामान्यतः अधिक परिणाम अधिक कठोरणीयता और ऊष्मा-प्रभावित क्षेत्र (HAZ) में कठोर क्षेत्रों के बनने की अधिक संभावना दर्शाता है, विशेष रूप से तब, जब वेल्डिंग परिस्थितियाँ तीव्र शीतलन उत्पन्न करती हैं। AWS कार्बन समतुल्य को वेल्डेबिलिटी के लिए एक मार्गदर्शक मानता है, न कि पूर्ण मानदंड। यह अंतर महत्वपूर्ण है, क्योंकि क्रैकिंग रसायन के साथ-साथ वेल्ड के ऊष्मीय चक्र, हाइड्रोजन स्तर और यांत्रिक प्रतिबंध पर भी निर्भर करती है।
TWI, CEIIW, , CEq और CEN को हाइड्रोजन-क्रैकिंग के आकलन में प्रयुक्त विभिन्न सूत्रों के रूप में अलग-अलग पहचानता है। इनका अर्थ प्रत्येक स्टील समूह पर समान रूप से लागू नहीं होता। उदाहरण के लिए, TWI के अनुसार मुख्यतः आधुनिक निम्न-कार्बन स्टीलों के लिए विकसित किया गया था, जिनमें कार्बन लगभग 0.11 wt% या उससे कम होता है। AWS के मार्गदर्शन में संबंधित व्यंजक इस प्रकार दिए गए हैं:
इसलिए किसी एक समीकरण का चयन स्टील के प्रकार, लागू मानक और किए जा रहे वेल्डिंग आकलन के अनुरूप होना चाहिए। ISO 15608:2025 वेल्डिंग उद्देश्यों के लिए पदार्थों का समूह निर्धारण करता है; यह समूह-निर्धारण प्रणाली कार्बन समतुल्य की गणना से अलग है।

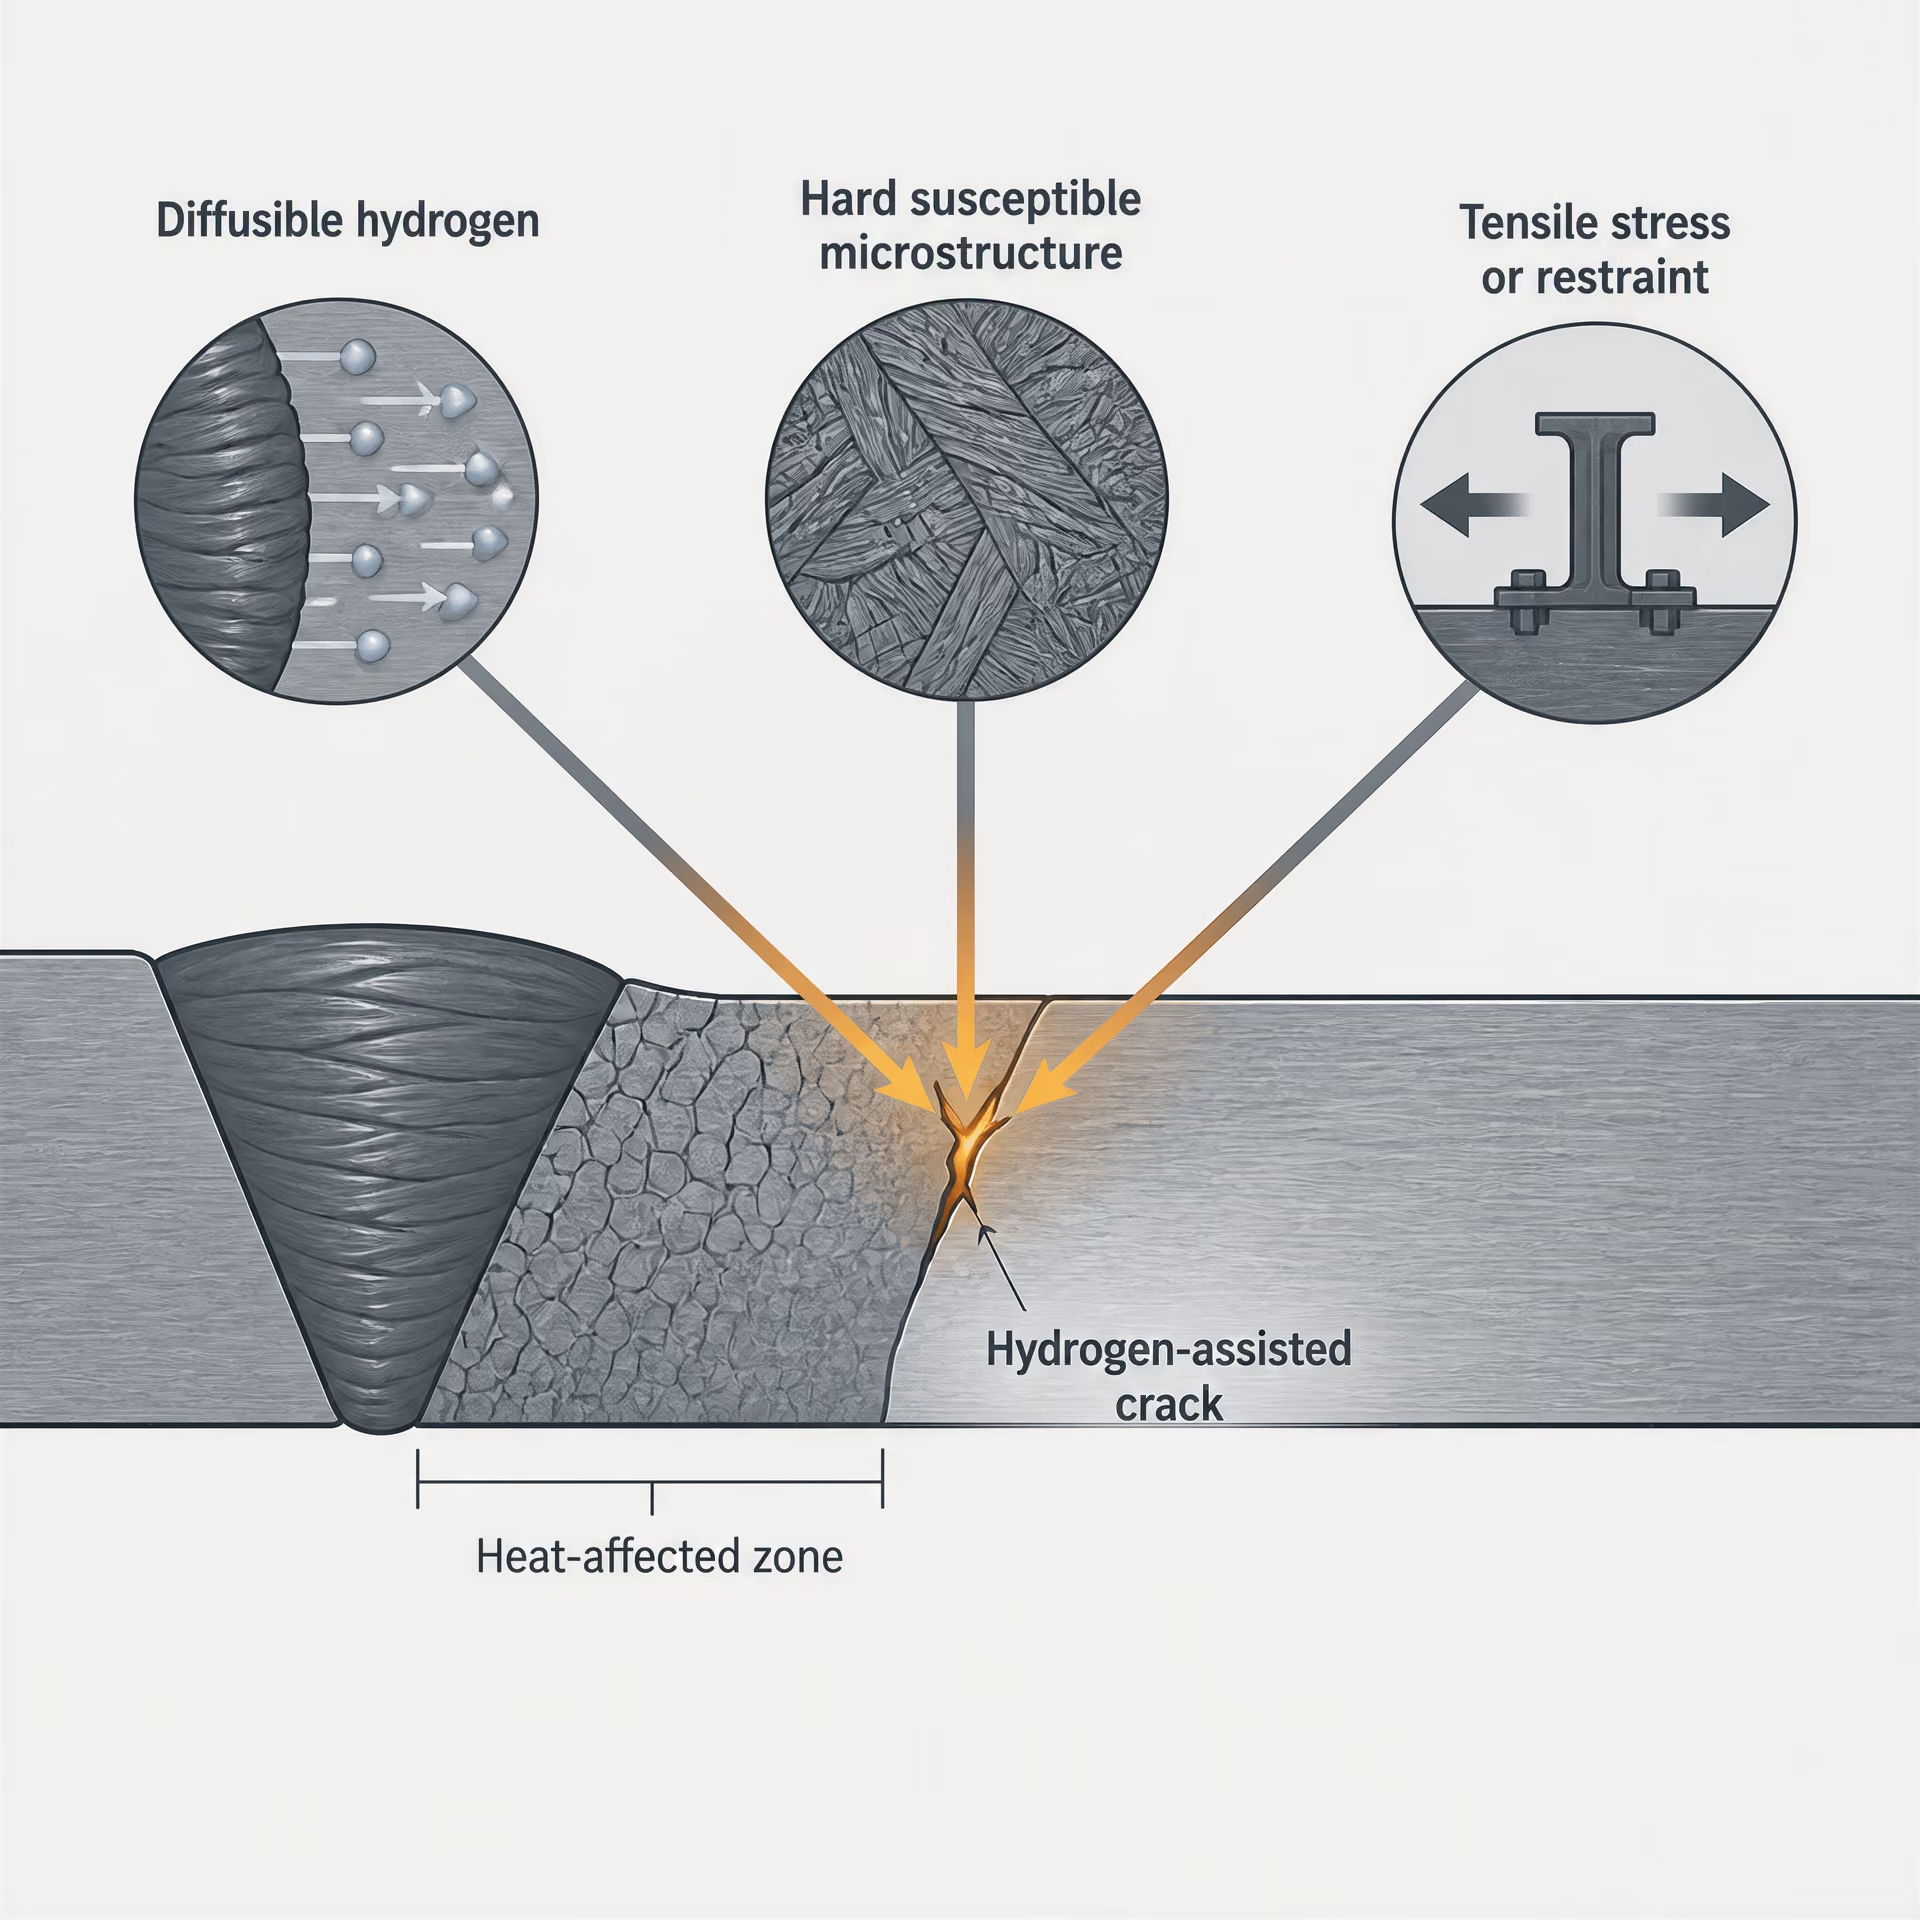
हाइड्रोजन-सहायित क्रैकिंग के पीछे तीन स्थितियाँ
हाइड्रोजन-सहायित क्रैकिंग के लिए तीन स्थितियों का एक साथ होना आवश्यक है: विसरणशील हाइड्रोजन, हाइड्रोजन के प्रति संवेदनशील कठोर या भंगुर सूक्ष्मसंरचना, तथा तन्य तनाव या प्रतिबंध। इनमें से किसी एक स्थिति को हटा देने पर क्रैकिंग की संभावना कम हो जाती है, हालांकि कोई एकल नियंत्रण उपाय पूर्ण सुरक्षा की गारंटी नहीं देता।
विसरणशील हाइड्रोजन नमी, संदूषण, नम फ्लक्स, अनुचित रूप से संग्रहीत इलेक्ट्रोड, सतही लेप और हाइड्रोजन-युक्त अन्य स्रोतों के माध्यम से प्रवेश करता है। वेल्डिंग के दौरान कुछ हाइड्रोजन पिघली हुई धातु में घुल जाता है और जोड़ के ठंडा होने पर HAZ में प्रवास करता है। यह दोषों, समावेशों, पूर्व-ऑस्टेनाइट कण-सीमाओं या अत्यधिक स्थानीय तनाव वाले क्षेत्रों में एकत्रित हो सकता है। प्रासंगिक मात्रा केवल वेल्डिंग से पहले उपभोज्य पदार्थ में मौजूद हाइड्रोजन नहीं है, बल्कि वह हाइड्रोजन है जो वेल्ड और उससे सटे स्टील में विसरण के लिए उपलब्ध हो जाता है।
दूसरी स्थिति संवेदनशील सूक्ष्मसंरचना है। कठोर HAZ में हाइड्रोजन और स्थानीय तनाव के प्रति सहनशीलता कम हो सकती है, विशेषकर तब जब उसमें बनने वाले रूपांतरण-उत्पाद भंगुर हों। तीसरी स्थिति तन्य तनाव है। जोड़ का प्रतिबंध, संकुचन, अवशिष्ट तनाव, लगाया गया भार तथा अपूर्ण-संलयन वाले क्षेत्र या नॉच पर तनाव-सांद्रण, क्रैक के लिए प्रेरक बल प्रदान कर सकते हैं। उच्च CE मान मुख्यतः इसलिए चिंता उत्पन्न करता है क्योंकि यह कठोरणीयता बढ़ा सकता है; इससे यह सिद्ध नहीं होता कि हाइड्रोजन मौजूद है या क्रैकिंग उत्पन्न करने के लिए प्रतिबंध पर्याप्त है।
कठोर सूक्ष्मसंरचनाएँ और शीतलन दर
HAZ को रूपांतरण तापमानों से ऊपर गर्म किया जाता है और फिर ऐसी दर से ठंडा किया जाता है, जो प्लेट की मोटाई, जोड़ की ज्यामिति, ऊष्मा इनपुट, प्रीहीट, इंटरपास तापमान और आसपास की सामग्री द्वारा नियंत्रित होती है। अधिक कठोरणीयता वाला स्टील तीव्र शीतलन के दौरान कठोर मार्टेंसिटिक या अन्यथा क्रैक-संवेदनशील क्षेत्रों में रूपांतरित हो सकता है। धीमे ऊष्मीय चक्र के अंतर्गत वही रासायनिक संरचना कम संवेदनशील HAZ उत्पन्न कर सकती है।
मोटाई इस चक्र को प्रभावित करती है, क्योंकि मोटी प्लेट या अत्यधिक ऊष्मा-चालक जोड़ ऊष्मा को तेजी से दूर कर सकता है। जोड़ का प्रतिबंध भी सामान्यतः जोड़ के आकार, कठोरता और उन घटकों की संख्या के साथ बढ़ता है, जो मुक्त संकुचन को रोकते हैं। ऊष्मा इनपुट HAZ की चौड़ाई और शीतलन व्यवहार को बदलता है, लेकिन ऊष्मा इनपुट बढ़ाना कोई सार्वभौमिक उपचार नहीं है: अत्यधिक ऊष्मा दृढ़ता को कम कर सकती है, HAZ को बड़ा कर सकती है या विरूपण तथा अवशिष्ट तनाव को प्रभावित कर सकती है। प्रक्रिया में इन प्रभावों के बीच संतुलन होना चाहिए, न कि CE को केवल स्वीकार/अस्वीकार के अंक के रूप में देखा जाना चाहिए।[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
TWI का NACE-संबंधी मार्गदर्शन संख्यात्मक CE सलाह के सीमित संदर्भ को स्पष्ट करता है। जब कार्बन 0.18 wt% से अधिक हो और उद्देश्य कठोर HAZ का नियंत्रण हो, तब इसमें 0.43 से कम कार्बन-समतुल्य सीमाओं की अनुशंसा दी गई है; 1 इंच से अधिक मोटाई वाले घटकों के लिए यह सीमा 0.45 से कम बताई गई है। ये आँकड़े प्रत्येक स्टील, मोटाई, सेवा-स्थिति या वेल्डिंग प्रक्रिया के लिए सार्वभौमिक स्वीकृति नियम नहीं हैं। वे इसी कठोरता-नियंत्रण संदर्भ तक सीमित हैं।

प्रीहीट और हाइड्रोजन-नियंत्रण का तर्क
प्रीहीट शीतलन को धीमा करता है, जिससे कठोरणीय HAZ को कम क्रैक-संवेदनशील उत्पादों में रूपांतरित होने के लिए अधिक समय मिलता है और जोड़ के निम्न तापमान तक पहुँचने से पहले हाइड्रोजन को अत्यधिक तनाव वाले क्षेत्रों से दूर विसरित होने का अवसर मिलता है। इंटरपास नियंत्रण वेल्ड की परतों के बीच इच्छित ऊष्मीय चक्र को बनाए रखता है। दोनों मानों को योग्यताप्राप्त वेल्डिंग प्रक्रिया के भाग के रूप में निर्दिष्ट और मॉनिटर किया जाना चाहिए, तथा वास्तविक मोटाई, जोड़ के प्रतिबंध, परिवेशी परिस्थितियों और स्टील की रासायनिक संरचना पर ध्यान देना चाहिए।
हाइड्रोजन नियंत्रण आर्क प्रज्वलित होने से पहले ही शुरू हो जाता है। उपभोज्य पदार्थों का चयन और उनका रखरखाव लागू प्रक्रिया तथा निर्माता की भंडारण आवश्यकताओं के अनुसार किया जाना चाहिए; यदि सुखाने, नियंत्रित भंडारण या संपर्क-अवधि नियंत्रण की उपेक्षा की जाए, तो निम्न-हाइड्रोजन इलेक्ट्रोड और फ्लक्स नमी सोख सकते हैं। जोड़ की सतहें पानी, तेल, जंग की परत, पेंट और ऐसे अन्य संदूषकों से मुक्त होनी चाहिए, जो हाइड्रोजन जोड़ सकते हैं या दोष उत्पन्न कर सकते हैं।
निरीक्षण का समय भी इस तर्क का एक भाग है। हाइड्रोजन क्रैक दिखाई देने वाली वेल्डिंग प्रक्रिया के दौरान बनने के बजाय वेल्डिंग के बाद बन सकते हैं; इसलिए जहाँ प्रक्रिया या लागू कोड जोखिम की पहचान करता है, वहाँ विलंबित निरीक्षण आवश्यक हो सकता है। यह विलंब प्रीहीट, उपभोज्य पदार्थों के उचित नियंत्रण या प्रतिबंध के आकलन का विकल्प नहीं है। इससे बाद की जाँच को विलंबित क्रैकिंग का पता लगाने का बेहतर अवसर मिलता है।
इसलिए कार्बन-समतुल्य परिणाम प्रक्रिया-संबंधी निर्णयों का एक प्रारंभिक बिंदु है। अंतिम आकलन में रासायनिक संरचना के साथ विसरणशील हाइड्रोजन का नियंत्रण, शीतलन दर, मोटाई, प्रतिबंध, ऊष्मा इनपुट, प्रीहीट, इंटरपास तापमान और निर्दिष्ट वेल्डोत्तर उपचार—इन सभी को सम्मिलित करना चाहिए।
निर्दिष्ट स्टील ग्रेड और विनिर्देशों पर CE का अनुप्रयोग
कार्बन और निम्न-मिश्रधातु संरचनात्मक स्टील
| सूचना का प्रकार | अभियंता को यह क्या बताता है | यह किसका स्थान नहीं लेता |
|---|---|---|
| उत्पाद ग्रेड | आवश्यक उत्पाद गुण और विनिर्देशन वर्ग | गलन-विशिष्ट रासायनिक-संरचना गणना |
| मिल गलन विश्लेषण | जोड़ी जा रही सामग्री के लिए रिपोर्ट की गई तत्वीय संरचना | पूर्ण वेल्डनीयता आकलन |
| ISO 15608 समूह | वेल्डिंग-प्रक्रिया अर्हता के लिए सामग्रियों से संबंध | कार्बन-समतुल्य मान |
| CE गणना | संघटन-आधारित कठोरीकरण-क्षमता और वेल्डिंग जोखिम का संकेत | WPS अर्हता या जोड़-विशिष्ट नियंत्रण |
जब वेल्डिंग आकलन में कठोरतागम्यता और हाइड्रोजन-प्रेरित दरार के जोखिम का संघटन-आधारित संकेत आवश्यक हो, तब कार्बन समतुल्य की गणनाएँ कार्बन स्टील और निम्न-मिश्रधातु संरचनात्मक स्टील पर लागू की जा सकती हैं। सामान्य उत्पाद विनिर्देशों में ASTM A36/A36M, ASTM A572/A572M और EN 10025-2 के S275 तथा S355 जैसे ग्रेड शामिल हैं। पदनाम किसी पदार्थ-वर्ग और उसके लिए अपेक्षित उत्पाद-गुणों की पहचान करता है; यह स्वयं वेल्ड की जा रही विशिष्ट हीट का संघटन प्रदान नहीं करता।
International Institute of Welding की विधि के लिए AWS D8.10M:2021 निम्नलिखित देता है:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
तत्वों के मान भार प्रतिशत के रूप में डाले जाते हैं। हॉट-रोल्ड स्टील के लिए कुछ वेल्डिंग मार्गदर्शन इसी व्यंजक को सबस्क्रिप्ट के बिना लिखता है: CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, क्योंकि उस प्रस्तुति में सिलिकॉन शामिल नहीं है। यह गणना कठोरतागम्यता पर मिश्रधातु तत्वों के संयुक्त प्रभाव का अनुमान है, वेल्डेबिलिटी का प्रत्यक्ष मापन नहीं।
यह अंतर परिचित संरचनात्मक ग्रेडों के लिए भी महत्वपूर्ण है। ASTM A36/A36M या EN 10025-2 S355 के अनुसार प्रमाणित हीट को अपने विनिर्देश की रासायनिक संरचना की सीमाओं और यांत्रिक आवश्यकताओं को पूरा करना आवश्यक है, लेकिन कार्बन, मैंगनीज, क्रोमियम, मोलिब्डेनम, निकल, तांबा और वैनेडियम की रिपोर्ट की गई मात्रा किसी अन्य अनुरूप हीट से भिन्न हो सकती है। इसलिए दोनों पदार्थों पर समान नाममात्र ग्रेड पदनाम लागू होने के बावजूद उनके परिणामी CE मान भिन्न हो सकते हैं।
कार्बन और निम्न-मिश्रधातु स्टील पर AWS मार्गदर्शन रासायनिक संरचना और कठोरतागम्यता को वेल्डेबिलिटी के आकलन में महत्वपूर्ण मानता है। इसका व्यावहारिक परिणाम यह है कि CE से यह निर्धारित करने में सहायता मिल सकती है कि किसी प्रक्रिया में प्रीहीट, इंटरपास तापमान, ऊष्मा-इनपुट, उपभोज्य पदार्थ में हाइड्रोजन और शीतलन स्थितियों पर अधिक कड़ा नियंत्रण आवश्यक है या नहीं। मोटाई, जोड़ का अवरोधन, परिवेशीय स्थितियाँ और हाइड्रोजन-नियंत्रण की विधि भी आकलन को प्रभावित करती हैं। CE का परिणाम अपने-आप किसी वेल्डिंग प्रक्रिया का चयन नहीं कर सकता और न ही यह स्थापित कर सकता है कि कोई जोड़ विलंबित हाइड्रोजन-प्रेरित दरार से सुरक्षित है।
किसी विशेष स्टील समूह या निर्णय के लिए अन्य व्यंजक अधिक उपयुक्त हो सकते हैं। 2007 में प्रकाशित AWS वेल्डिंग मार्गदर्शन में IIW समीकरण के साथ Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B और CET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40 दिए गए हैं। TWI ने 2024 में बताया कि Pcm मुख्य रूप से आधुनिक निम्न-कार्बन स्टीलों के लिए विकसित किया गया था, जिनमें कार्बन की मात्रा लगभग 0.11 wt% या उससे कम होती है। केवल इसलिए Pcm का चयन करना कि उससे सुविधाजनक संख्या प्राप्त होती है, उस संघटन-सीमा और उद्देश्य की अनदेखी होगी जिसके लिए यह सूत्र विकसित किया गया था।
उच्च-शक्ति निम्न-मिश्रधातु और शमनित-तथा-टेम्पर्ड स्टील
HSLA स्टीलों के लिए भी ग्रेड की पहचान और हीट-विशिष्ट गणना के बीच यही अंतर बनाए रखना आवश्यक है। उदाहरणों में ASTM A572/A572M और ASTM A709/A709M के HSLA उत्पाद शामिल हैं, जबकि शमनित-तथा-टेम्पर्ड निर्माण स्टील ASTM A514/A514M, EN 10025-6 S690Q या किसी अन्य लागू उत्पाद मानक के अंतर्गत निर्दिष्ट किए जा सकते हैं। इन पदनामों में शक्ति, दृढ़ता, आपूर्ति-अवस्था और रासायनिक संरचना की आवश्यकताएँ होती हैं, लेकिन ये मिल परीक्षण रिपोर्ट की जाँच का स्थान नहीं लेते।
वैनेडियम, नायोबियम और टाइटेनियम जैसे सूक्ष्म-मिश्रधातु योजक अवक्षेपण, दाना-परिष्करण और शक्ति को प्रभावित कर सकते हैं; क्रोमियम, मोलिब्डेनम और मैंगनीज कठोरतागम्यता तथा रूपांतरण व्यवहार को प्रभावित कर सकते हैं। कोई सूत्र इन तत्वों को अपनी संरचना के अनुसार भार देता है। वह वेल्ड के पूर्ण तापीय इतिहास या उससे उत्पन्न ऊष्मा-प्रभावित क्षेत्र की सूक्ष्मसंरचना को पुनरुत्पादित नहीं करता। शमनित-तथा-टेम्पर्ड स्टील में वेल्डिंग का तापीय चक्र मूल टेम्परिंग अवस्था को भी बदल सकता है, इसलिए कठोरता, दृढ़ता और वेल्डोत्तर आवश्यकताएँ CE मान जितनी ही महत्वपूर्ण हो सकती हैं।
इन स्टीलों के लिए लागू विनिर्देश और वेल्डिंग मानक अंतिम आकलन को नियंत्रित करते हैं। वेल्डिंग प्रक्रिया का योग्यता-निर्धारण निर्दिष्ट आवश्यक चर के अंतर्गत यांत्रिक गुणों, कठोरता, दृढ़ता या विलंबित-दरार नियंत्रणों का प्रदर्शन माँग सकता है। प्रीहीट और इंटरपास सीमाएँ, ऊष्मा-इनपुट, बीड का क्रम, उपभोज्य पदार्थों का भंडारण, अवरोधन और वेल्डोत्तर ऊष्मा-उपचार—इन सभी पर एक साथ विचार करना आवश्यक है। जहाँ कठोरता नियंत्रण केंद्रीय हो, वहाँ NACE की आवश्यकताओं पर TWI की 2024 की चर्चा में 0.43 से कम कार्बन-समतुल्य सीमाओं की, अथवा 1 इंच से अधिक मोटे घटकों के लिए 0.45 की, अनुशंसा का उल्लेख है, जब कार्बन 0.18 wt% से अधिक हो; ये मान उसी निर्दिष्ट संदर्भ से संबंधित हैं और इन्हें प्रत्येक HSLA या शमनित-तथा-टेम्पर्ड ग्रेड पर लागू नहीं किया जाना चाहिए।
AWS D8.10M:2021 कार्बन समतुल्य को निरपेक्ष पैरामीटर के बजाय वेल्डेबिलिटी संबंधी मार्गदर्शक के रूप में वर्णित करता है। यह शब्दावली उच्च-शक्ति स्टीलों के लिए विशेष रूप से महत्वपूर्ण है, क्योंकि शक्ति-स्तर, दृढ़ता की आवश्यकताएँ, प्लेट की मोटाई, अवरोधन और आपूर्ति-अवस्था नाममात्र ग्रेड को बदले बिना वेल्डिंग जोखिम को बदल सकते हैं।
ग्रेड पदनाम अकेले हीट की रासायनिक संरचना का स्थान क्यों नहीं ले सकता
ग्रेड पदनाम किसी विनिर्देश-सीमा या उत्पाद-आवश्यकता को परिभाषित करता है। हीट-विशिष्ट CE गणना जोड़े जा रहे पदार्थ के लिए वास्तविक रूप से रिपोर्ट किए गए तत्वीय मानों का उपयोग करती है। ये दो अलग-अलग प्रकार की जानकारी हैं। पहली यह स्थापित करती है कि उत्पाद को किन आवश्यकताओं को पूरा करना है; दूसरी यह अनुमान लगाती है कि उसकी मापी गई रासायनिक संरचना कठोरतागम्यता और वेल्डिंग नियंत्रणों को किस प्रकार प्रभावित कर सकती है।
इसलिए सही कार्यप्रवाह यह है कि उत्पाद मानक की पहचान की जाए, लागू हीट की रासायनिक संरचना प्राप्त की जाए, स्टील और दरार-आकलन के लिए उपयुक्त सूत्र चुना जाए, और फिर परिणाम की तुलना वेल्डिंग प्रक्रिया तथा लागू संहिता की आवश्यकताओं से की जाए। गणना में यह स्पष्ट होना चाहिए कि मान प्रमाणित हीट विश्लेषण, उत्पाद की अधिकतम सीमा या किसी अन्य अनुमत स्रोत से लिए गए हैं। मापे गए मानों के स्थान पर विनिर्देश की अधिकतम सीमाओं का उपयोग करने से एक रूढ़िवादी प्रारंभिक आकलन प्राप्त हो सकता है, लेकिन यह हीट के वास्तविक CE की रिपोर्टिंग के समान नहीं है।
पदार्थ-समूहीकरण गणना का स्थान लेने के बजाय एक अतिरिक्त स्तर प्रदान करता है। ISO 15608:2025 वेल्डिंग उद्देश्यों के लिए धात्विक पदार्थों के समूहीकरण की एक समान प्रणाली प्रदान करता है, जिसमें स्टील और अन्य मिश्रधातु परिवार शामिल हैं। समूह पदनाम प्रक्रिया-योग्यता निर्धारण और पदार्थ नियंत्रण में सहायता करता है; यह कार्बन-समतुल्य सूत्र नहीं है। अंतिम निर्णय लागू उत्पाद और वेल्डिंग मानकों के अनुसार लिए जाने चाहिए तथा वास्तविक रासायनिक संरचना और वेल्डिंग स्थितियों के पूर्ण समूह द्वारा समर्थित होने चाहिए।
मानक, सामग्री समूह निर्धारण और वेल्डिंग प्रक्रिया का प्रमाणीकरण
ISO 15608:2025 और सामग्री समूह निर्धारण[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
ISO 15608:2025 वेल्डिंग के उद्देश्यों के लिए धात्विक सामग्रियों के समूह निर्धारण की एक समान प्रणाली निर्दिष्ट करता है। इसका दायरा कार्बन और निम्न-मिश्रधातु इस्पातों से व्यापक है: इस प्रणाली में स्टेनलेस स्टील, निकेल और निकेल मिश्रधातु, एल्युमिनियम और एल्युमिनियम मिश्रधातु, तांबा और तांबा मिश्रधातु, टाइटेनियम और टाइटेनियम मिश्रधातु तथा मानक में शामिल अन्य सामग्री परिवार भी आते हैं। किसी सामग्री को उसकी निर्दिष्ट रासायनिक संरचना, उत्पाद के रूप, यांत्रिक विशेषताओं और धातुकर्मीय वर्गीकरण के आधार पर एक समूह और, जहाँ लागू हो, एक उपसमूह सौंपा जाता है।
इस पदनाम का उपयोग वेल्डिंग प्रक्रिया के प्रमाणीकरण को व्यवस्थित करने और यह निर्धारित करने के लिए किया जाता है कि प्रमाणीकरण संबंधी डेटा उसी अनुमत समूह या उपसमूह की किसी अन्य सामग्री पर कब लागू हो सकता है। उदाहरण के लिए, किसी उत्पाद मानक द्वारा पहचाने गए और ISO 15608 समूह में रखे गए संरचनात्मक इस्पात को वेल्डेबिलिटी स्कोर नहीं दिया जा रहा है। समूह, प्रमाणीकरण के उद्देश्यों के लिए, अन्य सामग्रियों के साथ उसके संबंध को दर्ज करता है।
यह अंतर महत्वपूर्ण है, क्योंकि सामग्री समूह निर्धारण एक वर्गीकरण प्रणाली है, जबकि कार्बन समतुल्य संरचना-आधारित गणना है। ISO 15608:2025 किसी समूह संख्या को CE मान में परिवर्तित नहीं करता। इसके विपरीत, CE परिणाम ISO 15608 सामग्री समूह स्थापित नहीं करता। सामग्री प्रमाणपत्र, उत्पाद पदनाम, ISO 15608 का लागू संस्करण और लागू निर्माण कोड अभी भी जाँचे जाने चाहिए।
समूह पदनाम वास्तविक हीट विश्लेषण का स्थान नहीं ले सकता। दो इस्पात संबंधित सामग्री समूहों में आ सकते हैं, फिर भी उनमें कार्बन, मैंगनीज, क्रोमियम, मोलिब्डेनम, निकेल, तांबा, वैनेडियम, बोरॉन या अन्य तत्वों की मात्रा अलग हो सकती है, जो कठोरीकरण-क्षमता और हाइड्रोजन-क्रैकिंग के जोखिम को प्रभावित करते हैं। मोटाई और आपूर्ति-अवस्था भी तापीय चक्र तथा इसके परिणामस्वरूप बनने वाले ताप-प्रभावित क्षेत्र को प्रभावित करती हैं। समूह निर्धारण प्रमाणीकरण की रूपरेखा को सरल बनाता है; यह इन अंतरों को समाप्त नहीं करता।
समूह निर्धारण को कार्बन-समतुल्य गणना से अलग रखना
कार्बन समतुल्य का चयन पूछे जा रहे वेल्डिंग-संबंधी प्रश्न के अनुसार किया जाना चाहिए; इसे किसी ग्रेड से जुड़ी सार्वभौमिक संख्या नहीं समझना चाहिए। AWS D8.10M:2021 में International Institute of Welding का समीकरण इस प्रकार दिया गया है:
इस और अन्य समीकरणों में तत्वों के मान सामान्यतः भार प्रतिशत के रूप में दर्ज किए जाते हैं। इसलिए 0.20 wt% कार्बन का मान समीकरण में 0.20 के रूप में दर्ज होगा, 20 के रूप में नहीं। यह परिणाम कठोरीकरण-क्षमता और इस संभावना का आकलन करने में उपयोगी है कि विशेष हाइड्रोजन, प्रतिबंध और शीतलन परिस्थितियों में वेल्ड का ताप-प्रभावित क्षेत्र क्रैकिंग के प्रति संवेदनशील हो जाएगा।
अन्य सूत्रों में तत्वों को अलग-अलग भार दिए जाते हैं। 2007 में प्रकाशित हॉट-रोल्ड इस्पात संबंधी AWS मार्गदर्शन में निम्नलिखित दिया गया है:
और
TWI के 2024 के मार्गदर्शन में CEIIW, Pcm, CEq और CEN के बीच अंतर किया गया है; इन्हें परस्पर विनिमेय पदनाम के रूप में प्रस्तुत नहीं किया गया है। Pcm मुख्य रूप से आधुनिक निम्न-कार्बन इस्पातों के लिए विकसित किया गया था, जिनमें लगभग 0.11 wt% या उससे कम कार्बन होता है। जिस सामग्री-समूह और क्रैकिंग मॉडल के लिए इसे विकसित किया गया था, उसके बाहर इसे लागू करने से सटीकता का भ्रामक आभास उत्पन्न हो सकता है।
AWS D8.10M:2021 कार्बन समतुल्य को पूर्ण मानदंड नहीं, बल्कि वेल्डेबिलिटी संबंधी दिशानिर्देश के रूप में वर्णित करता है। संख्या के उपयोग का तरीका इसी शब्दावली से निर्धारित होना चाहिए। CE गणना प्रीहीट, हाइड्रोजन नियंत्रण, ऊष्मा इनपुट या कठोरता के जोखिम की समीक्षा करने के निर्णय में सहायक हो सकती है, लेकिन यह अकेले WPS को अनुमोदित नहीं कर सकती। लागू निर्माण कोड किसी विशेष समीकरण, सीमा या प्रक्रिया-प्रमाणीकरण मार्ग को निर्दिष्ट कर सकता है। उसकी आवश्यकताओं को किसी सामान्य सूत्र पर प्राथमिकता प्राप्त होती है।
यही बात प्रकाशित सीमाओं पर भी लागू होती है। TWI की 2024 की चर्चा में NACE कठोरता आवश्यकताओं के संदर्भ में बताया गया है कि जब कार्बन 0.18 wt% से अधिक हो, तब कठोर ताप-प्रभावित क्षेत्रों के नियंत्रण के लिए अनुशंसित CE सीमाएँ 0.43 से कम, या 1 इंच से अधिक मोटाई वाले घटकों के लिए 0.45 से कम, बताई गई हैं। ये आंकड़े प्रत्येक इस्पात, मोटाई, सेवा-पर्यावरण या वेल्डिंग प्रक्रिया के लिए सार्वभौमिक स्वीकृति नियम नहीं हैं।
वे प्रक्रिया-प्रमाणीकरण चर, जिनका स्थान CE नहीं ले सकता
एक प्रमाणित वेल्डिंग प्रक्रिया सामग्री को वास्तविक जोड़ और वेल्डिंग संचालन से जोड़ती है। इसमें जोड़ की डिजाइन और तैयारी, मूल धातु की मोटाई की सीमा, वेल्डिंग स्थिति, प्रक्रिया, ध्रुवता या धारा का प्रकार, उपभोज्य की वर्गीकरण-संख्या, जहाँ प्रासंगिक हो वहाँ शील्डिंग गैस, प्रीहीट, इंटरपास तापमान, ऊष्मा इनपुट और यात्रा-संबंधी परिस्थितियाँ निर्दिष्ट होती हैं। इसमें हाइड्रोजन स्तर, बीड का क्रम, प्रतिबंध, शीतलन, वेल्ड के बाद का ऊष्मा उपचार तथा कठोरता या क्रैकिंग संबंधी आवश्यकताओं का भी नियंत्रण किया जा सकता है।
CE उस नियंत्रण प्रणाली के लिए जानकारी प्रदान करता है। उच्च CE अधिक कठोरीकरण-क्षमता और अधिक कड़े तापीय तथा हाइड्रोजन नियंत्रण की आवश्यकता का संकेत दे सकता है, जबकि निम्न CE क्रैकिंग से मुक्ति की गारंटी नहीं देता। मोटे खंड पतले खंडों से अलग तरीके से ठंडे होते हैं; अत्यधिक प्रतिबंधित जोड़, कम प्रतिबंधित जोड़ों से अलग व्यवहार करते हैं; और निम्न-हाइड्रोजन उपभोज्य अनुपयुक्त प्रीहीट या अत्यधिक प्रतिबंध के प्रभावों को समाप्त नहीं करता।
वेल्डिंग प्रक्रिया स्वयं तापीय चक्र को बदलती है। शील्डेड मेटल आर्क वेल्डिंग, गैस मेटल आर्क वेल्डिंग, सबमर्ज्ड आर्क वेल्डिंग और फ्लक्स-कोर्ड आर्क वेल्डिंग, एक ही ग्रेड पर भी, अलग-अलग ऊष्मा इनपुट, हाइड्रोजन संपर्क और शीतलन दर प्रदान कर सकती हैं। उपभोज्य का वर्गीकरण भी महत्वपूर्ण है, क्योंकि सामर्थ्य, विसरित हाइड्रोजन पदनाम और जमा धातु की रासायनिक संरचना प्रमाणीकरण चर हैं; ये CE मान में शामिल पद नहीं हैं।
वेल्ड के बाद का ऊष्मा उपचार अवशिष्ट तनाव को बदल सकता है और कठोर क्षेत्रों को टेम्पर कर सकता है, लेकिन इसका आवश्यक तापमान, होल्डिंग समय तथा गर्म करने या ठंडा करने की दर लागू कोड और प्रमाणित प्रक्रिया से प्राप्त होनी चाहिए। जहाँ सेवा-परिस्थितियाँ या विनिर्देशन संबंधी आवश्यकताएँ इसकी माँग करती हों, वहाँ कठोरता परीक्षण, हाइड्रोजन-क्रैकिंग निरीक्षण और विलंबित निरीक्षण अनिवार्य हो सकते हैं। कार्बन और निम्न-मिश्रधातु इस्पातों पर AWS मार्गदर्शन रासायनिक संरचना और कठोरीकरण-क्षमता को वेल्डेबिलिटी संबंधी विचारों के रूप में पहचानता है, लेकिन AWS या ISO 15608:2025 में से कोई भी CE को प्रक्रिया-प्रमाणीकरण का विकल्प नहीं मानता।
इसलिए व्यावहारिक क्रम स्पष्ट है: सामग्री और उसके ISO 15608 समूह की पहचान करें, प्रमाणित रासायनिक संरचना प्राप्त करें, लागू कोड द्वारा अपेक्षित CE सूत्र की गणना करें, फिर निर्दिष्ट जोड़, मोटाई, प्रक्रिया, उपभोज्य और तापीय नियंत्रणों के साथ WPS का प्रमाणीकरण और अनुप्रयोग करें। CE उस निर्णय का एक इनपुट है। यह स्वयं प्रमाणीकरण नहीं है।
सीमाएँ, दुरुपयोग और व्यावहारिक व्याख्या
CE को सार्वभौमिक सीमा मानने की त्रुटि
कार्बन समतुल्य, कठोरीकरण-क्षमता और हाइड्रोजन-क्रैकिंग के जोखिम का संघटन-आधारित अनुमान है। यह वेल्डेबिलिटी का पूर्ण स्कोर नहीं है और वेल्डिंग परिस्थितियों से स्वतंत्र रूप से पास या फेल का निर्णय नहीं देता। AWS D8.10M:2021 में यह बात सीधे कही गई है: कार्बन समतुल्य वेल्डेबिलिटी के लिए एक दिशानिर्देश है, निरपेक्ष पैरामीटर नहीं।
एक सामान्य त्रुटि प्रत्येक कार्बन-समतुल्य गणना को “CEIIW” कहना है। AWS D8.10M:2021 में CEIIW का विशिष्ट रूप यह है:
तत्वीय मान सामान्यतः भार प्रतिशत के रूप में दर्ज किए जाते हैं। इस पदनाम को Pcm, CET, CEq या CEN पर स्वचालित रूप से लागू नहीं किया जाना चाहिए। ये समीकरण इस्पात के अलग-अलग समूहों और कठोरीकरण-क्षमता या हाइड्रोजन-क्रैकिंग के प्रति संवेदनशीलता को दर्शाने के अलग-अलग प्रयासों को प्रतिबिंबित करते हैं।
Pcm इस भेद को स्पष्ट करता है:
TWI ने 2024 में रिपोर्ट किया कि Pcm मुख्य रूप से आधुनिक निम्न-कार्बन इस्पातों के लिए विकसित किया गया था, जिनमें कार्बन लगभग 0.11 wt% या उससे कम होता है। इसमें CEIIW की तुलना में सिलिकॉन और कई मिश्रधातु तत्वों को अलग-अलग भारांक दिए गए हैं और इसमें बोरॉन को स्पष्ट रूप से शामिल किया गया है। जब इस्पात में जानबूझकर बोरॉन मिलाया गया हो, तब बोरॉन को छोड़ देना कोई निरापद सरलीकरण नहीं है। इसके विपरीत, Pcm के मान की सीधे CEIIW की सीमा से तुलना करना, मानो दोनों संख्याओं का अर्थ समान हो, तकनीकी रूप से अनुचित है।
सीमाएँ भी अपने स्रोत और अनुप्रयोग से जुड़ी होती हैं। NACE की कठोरता-संबंधी आवश्यकताओं पर TWI की 2024 की चर्चा में, जब कार्बन 0.18 wt% से अधिक हो, नियंत्रित कठोर ऊष्मा-प्रभावित क्षेत्रों के संदर्भ में 0.43 से कम कार्बन-समतुल्य सीमा, अथवा 1 इंच से अधिक मोटाई वाले घटकों के लिए 0.45, की अनुशंसा का उल्लेख है। यह कथन प्रत्येक ग्रेड, जोड़, मोटाई, हाइड्रोजन स्तर, प्रतिबंधित स्थिति या सेवा वातावरण के लिए सार्वभौमिक सीमा स्थापित नहीं करता। अम्लीय-सेवा आवश्यकता से प्राप्त सीमा को सीधे किसी पुल-निर्माण प्रक्रिया में स्थानांतरित नहीं किया जा सकता; इसी प्रकार, किसी एक सामग्री मानक की सीमा, लागू वेल्डिंग कोड का स्थान नहीं ले सकती।
गणना स्वयं सटीक हो सकती है, जबकि निष्कर्ष गलत हो सकता है। कार्बन की मात्रा, शीतलन दर, विसरित होने योग्य हाइड्रोजन, प्रतिबंध, ऊष्मा-निवेश, प्रीहीट, इंटरपास तापमान और वेल्डोत्तर उपचार—सभी वास्तविक जोखिम को प्रभावित करते हैं।
सूत्र का चयन इंजीनियरिंग निष्कर्ष को कब बदलता है
प्रक्रियात्मक सीमा के निकट सूत्र का चयन सबसे अधिक महत्वपूर्ण होता है। थोड़ी मात्रा में बोरॉन युक्त निम्न-कार्बन माइक्रोएलॉय इस्पात पर विचार करें। CEIIW एक मध्यम परिणाम दे सकता है, क्योंकि उस समीकरण में बोरॉन शामिल नहीं है, जबकि पद के कारण Pcm का मान बढ़ सकता है। यदि इंजीनियर हाइड्रोजन-क्रैकिंग के आकलन के लिए Pcm का उपयोग करता है, लेकिन बोरॉन को शामिल किए बिना इसकी गणना करता है, तो परिणाम संघटन के इच्छित प्रभाव को कम करके दर्शा सकता है। यदि उसी मान की तुलना बाद में CEIIW की सीमा से की जाती है, तो दो अलग-अलग त्रुटियाँ एक-दूसरे को बढ़ा देती हैं।
उलटी समस्या तब उत्पन्न होती है जब CEIIW को ऐसे इस्पात पर लागू किया जाता है जो उस समूह से बाहर हो जिसके लिए कोई अन्य समीकरण विकसित किया गया था। TWI हाइड्रोजन-क्रैकिंग के आकलन के लिए सामान्यतः प्रयुक्त रूपों के रूप में CEIIW, Pcm, CEq और CEN में भेद करता है। ये परस्पर विनिमेय लेबल नहीं हैं। 2007 में प्रकाशित हॉट-रोल्ड इस्पात संबंधी AWS मार्गदर्शन में CEIIW-प्रकार CE, Pcm और CET को अलग-अलग सूचीबद्ध किया गया है:
इसलिए समान हीट के लिए CET, CEIIW से अलग क्रम-निर्धारण दे सकता है, विशेषकर जब मैंगनीज, मोलिब्डेनम, क्रोमियम, तांबा या निकल की मात्रा पर्याप्त हो। यह अंतर कोई गणितीय दोष नहीं है; यह अलग अनुभवजन्य भारांकन और इच्छित उपयोग को दर्शाता है।
रासायनिक संरचना की गुणवत्ता भी निष्कर्ष बदलने का एक स्रोत है। मिल प्रमाणपत्र में हीट विश्लेषण दिया जा सकता है, जबकि किसी विनिर्देशन में केवल नाममात्र अधिकतम मान या सीमा दी गई हो सकती है। ऐसा बताए बिना नाममात्र मानों का उपयोग करने से यह छिप सकता है कि परिणाम सावधानीपूर्ण है, अपर्याप्त रूप से सावधानीपूर्ण है या केवल उदाहरणात्मक है। जब निर्णय किसी संकीर्ण अंतर पर निर्भर हो, तब वास्तविक हीट रसायन का उपयोग किया जाना चाहिए। रिपोर्ट में यह स्पष्ट होना चाहिए कि प्रत्येक मान वास्तविक विश्लेषण, निर्दिष्ट अधिकतम मान, नाममात्र संघटन या मान्यताप्राप्त मान है।
सामग्री समूह निर्धारण को भी कार्बन-समतुल्य गणना से अलग रखा जाना चाहिए। ISO 15608:2025 वेल्डिंग उद्देश्यों के लिए धात्विक सामग्रियों के समूह निर्धारण की एक समान प्रणाली निर्दिष्ट करता है, जिसमें इस्पात और अन्य मिश्रधातु परिवार शामिल हैं। समूह संख्या यह निर्धारित करने में सहायता करती है कि कोई मौजूदा वेल्डिंग प्रक्रिया लागू हो सकती है या नहीं; यह CE गणना का स्थान नहीं लेती और न ही यह सिद्ध करती है कि दो इस्पातों का क्रैकिंग व्यवहार समतुल्य है।
इंजीनियरों और निरीक्षकों के लिए निर्णय-जाँच सूची
कार्बन-समतुल्य समीक्षा जाँच-सूची
- सूत्र और स्रोत CEIIW, Pcm, CET, CEq या CEN तथा उसके उपयोग को नियंत्रित करने वाले दस्तावेज़ की पहचान करें।
- रासायनिक-संरचना का आधार गलन विश्लेषण, मात्रक और अनुपस्थित या परिसीमित मानों के उपचार को दर्ज करें।
- इस्पात और मोटाई ग्रेड, उत्पाद मानक, ISO 15608 समूहीकरण और नियंत्रक मोटाई दर्ज करें।
- दरार की परिस्थितियाँ विसरणशील हाइड्रोजन, प्रतिबंध, शीतलन-दर और कठोर ताप-प्रभावित क्षेत्र के जोखिम का आकलन करें।
- वेल्डिंग नियंत्रण पूर्वतापन, अंतर-पास तापमान, ऊष्मा-इनपुट, विलंबित निरीक्षण और वेल्डोत्तर उपचार का दस्तावेजीकरण करें।
- निर्णय अभिलेख परिकलित मान, लागू सीमा, मान्यताएँ, विचलन और उनसे उत्पन्न नियंत्रण स्पष्ट रूप से लिखें।
कार्बन-समतुल्य परिणाम स्वीकार करने से पहले निम्नलिखित का दस्तावेजीकरण करें:
- सूत्र और स्रोत: CEIIW, Pcm, CET, CEq या CEN की पहचान करें और लागू मानक, AWS दस्तावेज़, परियोजना विनिर्देशन या तकनीकी मार्गदर्शन का संदर्भ दें।
- रासायनिक संरचना का आधार और इकाइयाँ: सत्यापित करें कि जहाँ आवश्यक हो, C, Mn, Si, Cr, Mo, V, Ni, Cu और B को भार प्रतिशत के रूप में दर्ज किया गया है; वास्तविक हीट विश्लेषण को नाममात्र या अधिकतम मानों से अलग पहचानें।
- इस्पात परिवार और पदनाम: ग्रेड और सामग्री मानक दर्ज करें, जैसे संबंधित ASTM, EN, API या अन्य पदनाम, तथा ISO 15608 के सामग्री-समूह निर्धारण की अवधारणा को CE से वैचारिक रूप से अलग रखें।
- मोटाई और कार्बन की मात्रा: नियंत्रक मोटाई की पहचान करें और यह दर्ज करें कि उद्धृत NACE-संबंधित सीमा पर विचार करते समय कार्बन 0.18 wt% से अधिक है या नहीं।
- सूत्र का अभिप्रेत सामग्री-समूह: पुष्टि करें कि इस्पात आधुनिक निम्न-कार्बन सामग्री है, जिसके लिए Pcm उपयुक्त है, या लागू दस्तावेज़ के अनुसार CEIIW, CET या किसी अन्य अभिव्यक्ति की आवश्यकता है।
- क्रैकिंग की स्थितियाँ: विसरित होने योग्य हाइड्रोजन, उपभोज्य सामग्री का नियंत्रण, जोड़ का प्रतिबंध, फिट-अप, तापीय इतिहास, शीतलन दर और कठोर ऊष्मा-प्रभावित क्षेत्रों के जोखिम का आकलन करें।
- वेल्डिंग नियंत्रण: लागू मानक या योग्य प्रक्रिया के आधार पर प्रीहीट, इंटरपास तापमान, ऊष्मा-निवेश, हाइड्रोजन-संबंधी सावधानियाँ, विलंबित निरीक्षण और किसी भी वेल्डोत्तर ऊष्मा उपचार का निर्धारण करें।
- निर्णय का अभिलेख: गणना किया गया मान, यदि कोई लागू सीमा हो तो वह सीमा, मान्यताएँ, विचलन और परिणामस्वरूप निर्धारित वेल्डिंग नियंत्रण दर्ज करें।
CE का सर्वोत्तम उपयोग व्यापक वेल्डेबिलिटी आकलन में एक पारदर्शी इनपुट के रूप में है—न कि सार्वभौमिक सीमा या अनुमोदित वेल्डिंग प्रक्रिया के विकल्प के रूप में।
संदर्भ
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html