




O que o equivalente de carbono mede — e o que não mede
Da composição elementar ao valor equivalente de carbono
O equivalente de carbono (CE) é um índice de composição calculado. Ele não é uma propriedade do material medida por um ensaio de tração, ensaio de dureza ou instrumento de análise química. Um laboratório determina a composição elementar do aço; em seguida, uma equação selecionada converte essas porcentagens em massa em um único número destinado a representar, aproximadamente, o efeito combinado dos elementos de liga sobre a temperabilidade e o risco de trincas durante a soldagem.
O carbono tem o coeficiente principal porque exerce um efeito forte e direto sobre o comportamento de transformação do aço e sobre a dureza que pode se desenvolver quando a austenita esfria rapidamente. Ele também afeta o carbono disponível para formar produtos de transformação duros, incluindo martensita, na zona termicamente afetada (ZTA) da solda. Os demais elementos não contribuem de maneira equivalente. Por isso, manganês e silício, cromo, molibdênio e vanádio, e níquel e cobre aparecem em termos agrupados com diferentes divisores na equação do International Institute of Welding:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
A AWS D8.10M:2021 identifica essa equação e descreve o equivalente de carbono como uma diretriz de soldabilidade, não como um parâmetro absoluto. A fórmula é normalmente aplicada substituindo-se as porcentagens elementares expressas em porcentagem em massa. Seus coeficientes são aproximações empíricas, não constantes físicas universais. Eles condensam efeitos complexos — como a cinética de transformação e as interações entre elementos de liga — em um índice conveniente.
Essa condensação explica por que as fórmulas diferem. Para as orientações sobre aços laminados a quente publicadas pela AWS em 2007, a expressão de CE é C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, enquanto a expressão correspondente de Pcm é C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. A expressão de CET é C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. O silício é tratado de maneira diferente nessas equações, e o boro aparece explicitamente em Pcm porque mesmo uma pequena adição de boro pode influenciar fortemente a temperabilidade.
| Fórmula | Contexto composicional principal | Tratamento distintivo |
|---|---|---|
| CEIIW | Aços convencionais de carbono e de baixa liga | Agrupa Mn + Si, Cr + Mo + V e Ni + Cu |
| CEq | Orientação da AWS para aços laminados a quente | Não inclui silício na expressão apresentada |
| Pcm | Aços modernos de baixo carbono, aproximadamente 0,11 wt% de C ou menos | Inclui 5B e fornece um divisor separado para o silício |
| CET | Orientação da AWS para aços laminados a quente | Utiliza coeficientes separados para Mn, Mo, Cr, Cu e Ni |
| CEN | Faixa mais ampla de aços | Tratamento das contribuições dos elementos de liga dependente do carbono |
Esses não são índices intercambiáveis. A TWI identifica CEIIW, Pcm, CEq e CEN como formulações utilizadas na avaliação de trincas induzidas por hidrogênio, cada uma desenvolvida para determinadas populações de aços ou abordagens de avaliação. O Pcm foi desenvolvido principalmente para aços modernos de baixo carbono contendo aproximadamente 0,11% de carbono em massa ou menos. Aplicá-lo fora desse contexto pode alterar o significado do resultado, mesmo quando o cálculo aritmético está correto. O agrupamento de materiais é uma questão distinta: a ISO 15608:2025 especifica um sistema uniforme para agrupar aços e outras famílias de materiais metálicos para fins de soldagem; uma designação de grupo não substitui um cálculo de equivalente de carbono.
Por que o CE é um indicador de soldabilidade, e não uma propriedade de aprovação ou reprovação
Um valor de CE responde a uma pergunta limitada: em que medida a composição declarada pode promover o endurecimento sob um ciclo térmico de soldagem relevante? Ele não responde se uma determinada junta irá trincar, se um procedimento de soldagem está qualificado ou se um aço atende automaticamente a um código de construção.
Um valor de carbono equivalente deve orientar as decisões de soldagem, mas não pode ser usado isoladamente como critério de aprovação ou reprovação. Strong evidence
A AWS D8.10M:2021 é explícita quanto à limitação central: o CE é uma diretriz, e não um parâmetro absoluto. Um resultado numérico pode apoiar a seleção de procedimentos, a comparação entre corridas e decisões sobre pré-aquecimento ou controle de hidrogênio, mas não pode ser utilizado isoladamente como critério de aprovação ou reprovação. Dois aços com o mesmo CE podem responder de maneira diferente porque seu equilíbrio de elementos de liga, espessura da chapa, processamento anterior, estrutura de grãos e distribuição efetiva de carbono são distintos. Da mesma forma, aços com valores diferentes de CE podem ser soldados com segurança por meio de procedimentos que levem em conta seus riscos específicos.
| Fator | Por que é importante para a avaliação de trincas |
|---|---|
| Restrição da junta | Pode aumentar a tensão de tração e restringir a contração |
| Aporte térmico | Altera o ciclo térmico de soldagem e o comportamento do resfriamento da ZTA |
| Temperatura entre passes | Ajuda a controlar o ciclo térmico entre os passes de soldagem |
| Hidrogênio difusível | Fornece uma das condições necessárias para a fissuração assistida por hidrogênio |
| Espessura | Afeta o fluxo de calor e a taxa de resfriamento |
| Tratamento térmico pós-soldagem | Pode alterar a tensão residual e revenir regiões endurecidas quando especificado |
A decisão de soldagem também depende do grau de restrição da junta, do aporte térmico, da temperatura entre passes, do teor de hidrogênio nos consumíveis e nas superfícies, das condições de resfriamento, da temperatura ambiente, da espessura e de qualquer tratamento térmico pós-soldagem. As orientações da AWS sobre aços carbono e de baixa liga identificam tanto a composição química quanto a temperabilidade como fatores de soldabilidade, e não como substitutos de uma especificação completa do procedimento de soldagem ou de um registro de qualificação.
Um limite pode ter significado somente dentro de sua aplicação declarada. Por exemplo, as orientações da TWI de 2024 sobre os requisitos de dureza da NACE relatam limites recomendados de equivalente de carbono inferiores a 0,43, ou 0,45 para componentes com espessura superior a 1 polegada, quando o carbono excede 0,18% em massa, no contexto do controle de ZTAs duras. Esses valores não devem ser reinterpretados como limites universais para todos os graus, espessuras, ambientes de serviço ou processos de soldagem.

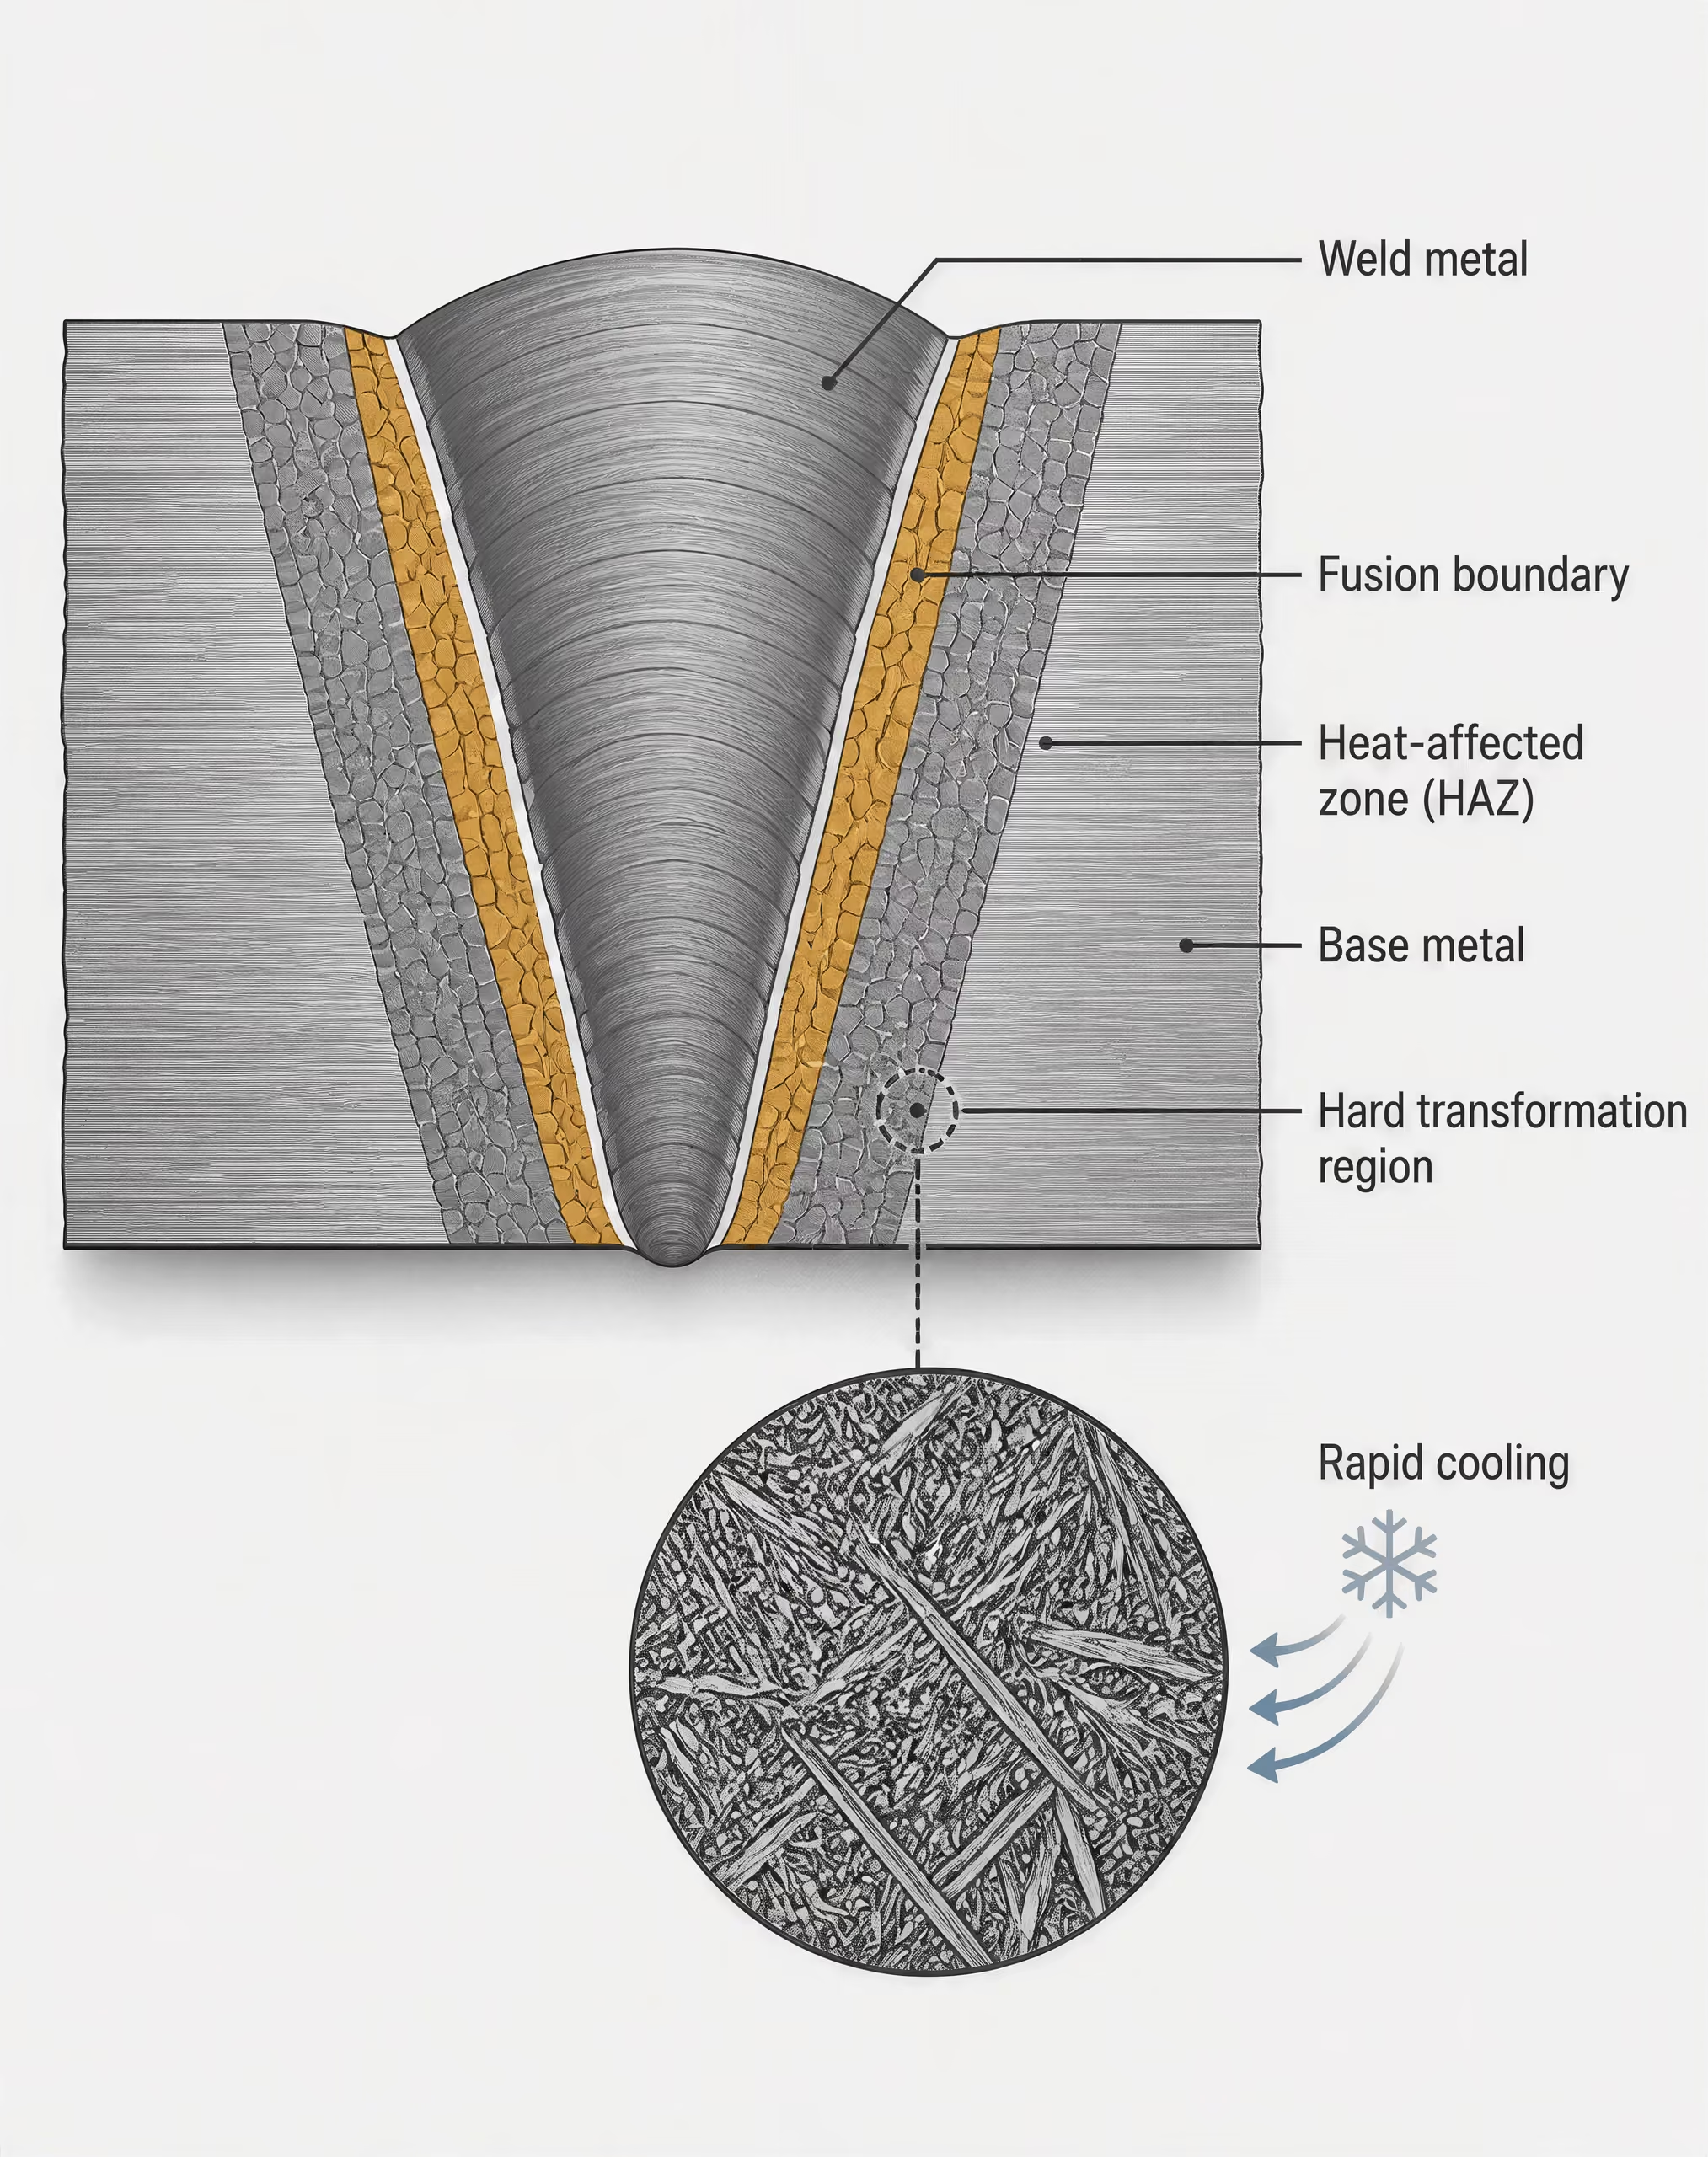
A relação entre temperabilidade, zonas termicamente afetadas e trincas
Durante a soldagem, a ZTA é aquecida acima das temperaturas de transformação e depois resfriada. Uma composição com maior temperabilidade pode formar uma microestrutura mais dura à medida que o resfriamento se torna suficientemente rápido, especialmente na região de grãos grosseiros próxima à linha de fusão. O risco relevante não é a dureza por si só. Uma ZTA dura é menos tolerante ao hidrogênio difusível e às tensões locais, podendo, assim, proporcionar as condições para trincas retardadas assistidas por hidrogênio.
Hidrogênio difusível Hidrogênio que pode se deslocar pelo metal de solda e pelo aço adjacente durante e após a soldagem, concentrando-se potencialmente em regiões tensionadas ou com defeitos.
As trincas por hidrogênio geralmente exigem uma combinação de hidrogênio difusível, uma microestrutura dura suscetível e tensão de tração ou restrição. O CE aborda principalmente o segundo fator de maneira indireta, ao indicar a temperabilidade. Ele não mede o hidrogênio, quantifica a restrição, prevê a taxa de resfriamento em cada ponto da junta nem estabelece a dureza final da ZTA. Portanto, um CE elevado pode indicar a necessidade de maior atenção ao pré-aquecimento, ao controle da temperatura entre passes, às práticas de baixo hidrogênio e ao aporte térmico, mas não pode prever todos os resultados da soldagem. Um valor mais baixo reduz uma das preocupações sem eliminar o risco de trincas por hidrogênio.
Da composição química à decisão de soldagem
- Selecione a fórmula Associe CEIIW, Pcm, CEq, CET ou CEN à população de aços e ao método de avaliação.
- Verifique a composição química Use a análise certificada da corrida ou uma análise controlada e insira todos os elementos exigidos nas unidades indicadas.
- Calcule o índice Preserve a estrutura da equação, mantenha os algarismos de guarda e documente as premissas.
- Avalie a junta Considere espessura, restrição, controle do hidrogênio, condições térmicas e tratamento pós-soldagem.
- Defina os controles do procedimento Use o resultado para revisar o pré-aquecimento, a temperatura entre passes, o aporte térmico e os requisitos de inspeção.
A sequência prática é, portanto, o cálculo da composição seguido da avaliação de engenharia. A fórmula selecionada deve ser adequada ao aço e à decisão a ser tomada; em seguida, o índice resultante deve ser considerado em conjunto com a espessura, o projeto da junta, a restrição, o controle de hidrogênio, as condições térmicas e o tratamento pós-soldagem. O CE é útil precisamente porque direciona a atenção para um risco metalúrgico real. Ele se torna enganoso quando tratado como se fosse toda a avaliação de soldabilidade.
A fórmula do carbono equivalente da IIW: CEIIW
A equação CEIIW e seus termos elementares[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
O carbono equivalente do International Institute of Welding, geralmente escrito como CEIIW, estima o efeito combinado de vários elementos de liga sobre a temperabilidade do aço. A AWS D8.10M:2021 apresenta a equação como:
As orientações da D-Range, da British Constructional Steelwork Association, apresentam a mesma equação. Nessa expressão, C, Mn, Si, Cr, Mo, V, Ni e Cu representam os teores elementares de carbono, manganês, silício, cromo, molibdênio, vanádio, níquel e cobre. Os valores normalmente são inseridos como porcentagens em massa, não como frações nem como porcentagens atômicas.
O carbono aparece como um termo separado; portanto, cada aumento unitário no teor de carbono contribui diretamente para o CEIIW. O manganês e o silício são divididos por 6; o cromo, o molibdênio e o vanádio são divididos por 5; o níquel e o cobre são divididos por 15. Os denominadores fazem parte da formulação empírica. Eles não são fatores de conversão que possam ser alterados para se adequar a uma determinada classe de aço.
Temperabilidade Tendência do aço de formar produtos de transformação mais duros até uma determinada profundidade ou sob uma determinada condição de resfriamento; é diferente da própria dureza.
A equação reflete uma preocupação metalúrgica: o aumento do teor de carbono e de muitas adições de elementos de liga geralmente aumenta a temperabilidade. Durante a soldagem, um aço mais temperável pode formar uma zona afetada pelo calor mais dura sob condições adequadas de resfriamento. Se também houver hidrogênio difusível e restrição à deformação, essa zona mais dura poderá apresentar maior suscetibilidade ao trincamento assistido por hidrogênio. Por isso, as orientações da AWS sobre aços ao carbono e aços de baixa liga consideram a composição química e a temperabilidade aspectos da soldabilidade, juntamente com as condições do procedimento e da fabricação.
O CEIIW não é a única formulação de carbono equivalente. A TWI diferencia CEIIW, Pcm, CEq e CEN como métodos distintos usados na avaliação de trincamento por hidrogênio. O Pcm, por exemplo, foi desenvolvido principalmente para aços modernos de baixo carbono contendo aproximadamente 0,11% em massa de carbono ou menos; portanto, selecioná-lo apenas porque produz um número conveniente pode induzir a erro. As orientações de soldagem da AWS também apresentam expressões relacionadas, como CE, Pcm e CET, cada uma com diferentes ponderações dos elementos.
Como substituir a composição química do aço na fórmula
Utilize a análise química certificada da corrida, a especificação do produto ou outra análise química controlada do aço que está sendo avaliado. A composição química deve corresponder ao material e à condição do produto em consideração. Não insira o nome de uma classe de aço, um limite máximo nominal ou uma fração decimal, a menos que a fórmula e a fonte exijam explicitamente esse formato.
Método de cálculo simbólico
Suponha que um certificado de material apresente as seguintes porcentagens elementares:
- carbono:
- manganês:
- silício:
- cromo:
- molibdênio:
- vanádio:
- níquel:
- cobre:
O cálculo será então escrito como:
Primeiro, some as porcentagens de manganês e silício e, em seguida, divida essa soma por 6. Separadamente, some o cromo, o molibdênio e o vanádio e divida o resultado por 5. Por fim, some o níquel e o cobre e divida por 15. Some as três contribuições dos grupos de elementos de liga ao valor do carbono. Isso preserva a estrutura da fórmula e facilita a identificação de erros de transcrição.
Em um cálculo real, as variáveis simbólicas seriam substituídas pelos valores do certificado referentes à corrida efetiva. Um valor informado como 0,20% em massa de carbono deve ser inserido como 0,20, não como 20 nem como 0,0020. Se um elemento não estiver listado, seu tratamento deverá seguir a especificação de material ou o procedimento de avaliação aplicável; presumir silenciosamente que seu valor é zero pode ser inseguro quando elementos de liga presentes em níveis residuais afetam o resultado. As normas de produto também podem informar faixas de composição, enquanto um certificado apresenta uma análise específica da corrida. Esses são dados de entrada diferentes e não devem ser misturados sem declarar a escolha realizada.
O agrupamento de materiais é uma tarefa distinta. A ISO 15608:2025 especifica um sistema uniforme para o agrupamento de materiais metálicos para fins de soldagem, incluindo aços e outras famílias de ligas. Portanto, um aço pode ter tanto uma designação de grupo segundo a ISO 15608 quanto um valor CEIIW calculado, mas o número do grupo não substitui o cálculo.
Interpretando o resultado sem falsa precisão
Um resultado de CEIIW é um indicador baseado na composição, não uma decisão completa de soldagem. A AWS D8.10M:2021 descreve o carbono equivalente como uma orientação de soldabilidade, e não como um parâmetro absoluto. Informar um resultado com várias casas decimais não torna mais exata a previsão subjacente. O arredondamento do certificado, a segregação, a amostragem, a seleção da fórmula e as condições reais de soldagem limitam o que o número pode indicar.
Um CE mais alto geralmente indica maior temperabilidade e a necessidade de uma revisão mais rigorosa do processo de soldagem, mas não prevê, por si só, a ocorrência de trincas. Limited evidence
Um CEIIW mais alto geralmente indica maior temperabilidade e maior necessidade de avaliar o controle do hidrogênio, o pré-aquecimento, a temperatura entre passes e o comportamento do resfriamento. Por si só, ele não especifica uma temperatura de pré-aquecimento nem comprova que ocorrerá trincamento. A equação não incorpora de forma independente a espessura da chapa, a restrição da junta, o hidrogênio difusível, a taxa de resfriamento, o aporte térmico de soldagem, as condições ambientais, o tratamento térmico pós-soldagem ou o ciclo térmico produzido por um determinado processo.
A espessura e a restrição podem alterar o risco de trincamento mesmo quando dois aços têm o mesmo CEIIW. Da mesma forma, diferentes aportes térmicos podem produzir diferentes taxas de resfriamento na zona afetada pelo calor da mesma classe de aço. Portanto, uma avaliação do procedimento deve considerar a junta efetiva, o nível de hidrogênio do consumível, a sequência de soldagem, o pré-aquecimento, o controle da temperatura entre passes e qualquer tratamento pós-soldagem.
Os limites publicados também pertencem ao contexto em que foram estabelecidos. A TWI informa limites recomendados de carbono equivalente inferiores a 0,43, ou 0,45 para componentes com espessura superior a 1 polegada, quando o teor de carbono excede 0,18% em massa, em orientações voltadas ao controle de zonas afetadas pelo calor duras sob requisitos da NACE. Esses valores não são limites universais de aceitação para todo aço, espessura ou processo de soldagem. O CEIIW é útil para comparar composições e identificar quando é necessário um controle mais rigoroso do procedimento; não deve ser confundido com uma pontuação autônoma de soldabilidade.
Por que existem várias fórmulas de equivalente de carbono
O equivalente de carbono não é um índice universal de soldabilidade. Trata-se de uma estimativa baseada na composição de como os elementos de liga afetam a temperabilidade e o risco de trincamento assistido por hidrogênio, mas cada equação foi desenvolvida para uma determinada população de aços, conjunto de dados e modelo de trincamento. Portanto, o resultado numérico depende de mais do que a análise química da corrida: depende também da equação selecionada.
A AWS D8.10M:2021 descreve o equivalente de carbono como uma orientação para a soldabilidade, e não como um parâmetro absoluto. Essa ressalva é importante. O equivalente de carbono, por si só, não determina o pré-aquecimento, a temperatura entre passes, o aporte térmico ou o tratamento pós-soldagem. O teor de hidrogênio, o grau de restrição, a espessura, a taxa de resfriamento, o detalhe da junta e o processo de soldagem selecionado também afetam o resultado.
CEIIW, CEq, Pcm e CEN
A equação do International Institute of Welding, comumente identificada como CEIIW, é amplamente associada a aços carbono e de baixa liga convencionais. A AWS D8.10M:2021 apresenta-a como:
Os valores dos elementos são inseridos como porcentagens em massa. Assim, os valores de carbono, manganês, silício, cromo, molibdênio, vanádio, níquel e cobre devem usar a mesma base de composição.
Uma expressão estreitamente relacionada é frequentemente identificada como CEq, ou simplesmente CE, em especificações e orientações de soldagem. A orientação da AWS para aço laminado a quente apresenta:
Essa expressão difere da CEIIW pelo tratamento dado ao silício: na CEIIW, o silício aparece no numerador junto com o manganês, mas não é incluído nesta expressão CE apresentada. Alguns documentos usam CEq como uma designação geral para um cálculo convencional de equivalente de carbono, enquanto outros reservam o termo para uma equação específica. Portanto, a designação deve ser interpretada juntamente com sua fonte, e não tratada como uma definição internacional fixa.
Pcm e CEN surgiram de tentativas de representar determinadas composições de aço e comportamentos de trincamento de forma mais precisa do que uma única expressão convencional seria capaz de fazer. A discussão da TWI sobre fórmulas de trincamento por hidrogênio distingue CEIIW, Pcm, CEq e CEN, em vez de apresentá-los como denominações intercambiáveis. Essa distinção reflete seu desenvolvimento histórico. As equações atribuem pesos diferentes ao carbono e aos elementos de liga porque os aços e as relações experimentais que lhes deram origem não eram idênticos.
CEN é uma formulação de equivalente de carbono com tratamento dos efeitos dos elementos de liga dependente do teor de carbono. Ela foi desenvolvida para abranger uma faixa de aços mais ampla do que a população de baixo carbono associada ao Pcm, mantendo uma relação baseada na composição com a temperabilidade e a suscetibilidade ao trincamento por hidrogênio. Consequentemente, CEIIW, CEq, Pcm e CEN podem produzir valores diferentes para uma mesma corrida certificada. Isso não é um erro de cálculo; é a consequência esperada do uso de modelos diferentes.
O nome da fórmula deve acompanhar todo valor informado. “CE = 0,42” é incompleto, a menos que o documento identifique se o valor é CEIIW, CEq, Pcm, CEN ou outro índice especificado. Comparar um valor IIW com um limite de Pcm pode levar a uma decisão de soldagem inválida.
O agrupamento de materiais é uma questão distinta. A ISO 15608:2025 especifica um sistema uniforme de agrupamento de materiais metálicos para soldagem, incluindo aços e outras famílias de ligas. A designação do grupo ISO de um aço não substitui o cálculo do equivalente de carbono, e um valor de equivalente de carbono não estabelece o grupo da ISO 15608.
O contexto dos aços de baixo carbono do Pcm[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
O Pcm foi desenvolvido principalmente para aços modernos de baixo carbono contendo aproximadamente 0,11% em massa de carbono ou menos, segundo a TWI (2024). Essa observação sobre a aplicabilidade deve permanecer associada à fórmula. O Pcm não é automaticamente o substituto correto da CEIIW sempre que um aço apresenta um equivalente numérico baixo, nem deve ser aplicado fora de sua faixa de composição pretendida sem orientação da norma pertinente ou da qualificação do procedimento.
As orientações de soldagem da AWS apresentam a seguinte expressão para Pcm:
Aqui, é o boro em porcentagem em massa, e o termo do boro é essencial, não opcional. Mesmo uma pequena concentração de boro pode contribuir de forma mensurável porque é multiplicada por 5. A omissão desse termo altera o índice definido.
O Pcm dá maior ênfase ao carbono e trata várias adições de elementos de liga de maneira diferente da CEIIW. Essa construção é adequada aos aços de baixo carbono e microligados para os quais o Pcm foi desenvolvido, mas não faz do Pcm um substituto universal da equação IIW. Para aços com mais de aproximadamente 0,11% em massa de carbono, o engenheiro deve confirmar se o método de Pcm escolhido e seu limite são aplicáveis ao grau do aço, à forma do produto e à avaliação de trincamento.
CET como índice alternativo de composição
CET é outro índice de composição utilizado em orientações de soldagem:
A orientação da AWS para aços laminados a quente, publicada em 2007, apresenta o CET juntamente com CE e Pcm. Seus coeficientes diferem dos dois índices, portanto a mesma corrida normalmente receberá três resultados numéricos diferentes quando as três equações forem calculadas. O CET deve, portanto, ser associado aos limites, diagramas ou regras de procedimento desenvolvidos para o próprio CET, em vez de ser convertido informalmente em um valor CEIIW ou Pcm.
A questão prática não é qual fórmula produz o menor número. A questão é qual índice corresponde à população de aços, à norma aplicável e ao modelo de trincamento por hidrogênio. As orientações da AWS identificam a composição química e a temperabilidade como fatores de soldabilidade para aços carbono e de baixa liga; o procedimento de soldagem resultante também deve controlar o hidrogênio difusível, a restrição, a espessura, o pré-aquecimento, a temperatura entre passes e o aporte térmico. Em algumas aplicações, os requisitos de dureza acrescentam outra restrição. A TWI relata limites recomendados de equivalente de carbono inferiores a 0,43, ou a 0,45 para componentes com espessura superior a 1 polegada, quando o teor de carbono excede 0,18% em massa, em uma orientação destinada a controlar zonas afetadas pelo calor endurecidas. Esses limites são requisitos condicionais, não evidências de que uma única fórmula de equivalente de carbono governe todos os aços ou soldas.
Método de cálculo detalhado para a química do aço
Um resultado de equivalente de carbono só é significativo quando a fórmula, a base química e a convenção de apresentação são conhecidas. A AWS D8.10M:2021 identifica a equação do International Institute of Welding como:
A AWS também descreve o equivalente de carbono como uma diretriz de soldabilidade, e não como um parâmetro absoluto. O resultado não substitui uma qualificação de procedimento de soldagem nem determina, por si só, o pré-aquecimento. O pré-aquecimento, a temperatura interpasse, o aporte térmico, o hidrogênio difusível, a restrição, a espessura e o tratamento pós-soldagem continuam sendo relevantes.
Leitura dos valores de carbono e elementos de liga a partir de uma análise química
Comece pela especificação do produto e pela análise química efetiva. Confirme se os valores informados correspondem à análise de corrida, à análise de produto ou a outra análise contratual e, em seguida, identifique os elementos exigidos pela equação selecionada. Um certificado de ensaio do fabricante pode indicar carbono como C, manganês como Mn, silício como Si, cromo como Cr, molibdênio como Mo, vanádio como V, níquel como Ni, cobre como Cu e boro como B. As abreviações devem ser verificadas na legenda do certificado, em vez de serem presumidas com base na posição da coluna.
Para a equação IIW, registre carbono, manganês, silício, cromo, molibdênio, vanádio, níquel e cobre. Nenhum deles deve ser omitido inadvertidamente. Um elemento com pequena concentração ainda contribui para a equação, e um termo omitido pode tornar o resultado informado irreprodutível. O boro não faz parte da expressão IIW acima, mas deve ser registrado quando uma fórmula o incluir. A expressão da AWS para Pcm é:
O coeficiente torna relevante até mesmo um pequeno valor de boro. O Pcm foi desenvolvido principalmente para aços modernos de baixo carbono contendo aproximadamente 0,11% em massa de carbono ou menos, segundo a comparação de fórmulas de equivalentes de carbono publicada pela TWI em 2024. Ele não deve ser selecionado apenas porque produz um número conveniente.
Os valores devem ser percentuais elementares na base exigida pela fórmula, normalmente percentual em massa. Um valor de certificado de 0,18% em massa de carbono deve ser inserido como 0,18, e não como 18 nem como 0,0018. Se a análise for apresentada como fração mássica, partes por milhão ou outra unidade, converta todos os elementos necessários antes de começar. Não misture um valor de carbono em % em massa com boro em ppm.
Um cálculo baseado em certificado é um resultado aritmético obtido a partir da composição informada. Ele não é uma medição laboratorial de soldabilidade, dureza ou suscetibilidade à trinca. O laboratório mediu a composição, sujeita às incertezas de amostragem e análise; o equivalente de carbono é calculado posteriormente a partir desses valores informados. Se o certificado apresentar um limite de detecção, uma faixa ou um resultado “menor que”, o cálculo deve identificar essa limitação, em vez de apresentar um valor exato sem justificativa.
Disciplina das unidades e ordem das operações aritméticas
Escreva a fórmula selecionada antes de inserir os números. Isso evita que um cálculo de CEIIW seja confundido com Pcm, CEq ou CET. A orientação da AWS para soldagem de aço laminado a quente, publicada em 2007, apresenta o CEIIW na mesma forma e também relaciona:
Essas equações não são intercambiáveis. A TWI identifica CEIIW, Pcm, CEq e CEN como formulações diferentes utilizadas na avaliação da trinca induzida por hidrogênio.
Para um exemplo explicitamente ilustrativo, suponha uma composição química hipotética — não correspondente a um grau designado nem a uma estatística de fonte identificada — informada em % em massa como C 0,18, Mn 1,20, Si 0,25, Cr 0,30, Mo 0,10, V 0,05, Ni 0,20 e Cu 0,25. Aplique a equação IIW em termos agrupados:
Calcule primeiro cada contribuição:
Em seguida, some as contribuições não arredondadas:
Informado com três casas decimais, o resultado é CEIIW = 0.542, com a fórmula e a base química indicadas ao lado. O agrupamento é importante. Dividir manganês e silício separadamente pode produzir o mesmo resultado aritmético, mas escrever os grupos prescritos torna o cálculo mais fácil de auditar e reduz a probabilidade de introdução acidental de um denominador.
Arredondamento, apresentação e rastreabilidade
Mantenha mais algarismos nas etapas intermediárias do que os que aparecerão no relatório final. Arredondar 1,45/6 para 0,24 antes de adicioná-lo altera o resultado apresentado, e arredondamentos antecipados repetidos tornam-se mais significativos quando há vários termos. Um relatório prático deve preservar a precisão indicada no certificado, manter algarismos de guarda durante o cálculo e arredondar somente o valor final de acordo com a especificação aplicável ou a convenção do projeto.
O registro deve incluir a identificação da corrida ou da amostra, o documento de origem, os valores da composição química, as unidades, a fórmula selecionada, as contribuições intermediárias, o resultado não arredondado e o resultado final arredondado. Se um valor tiver sido convertido de ppm ou de fração mássica, registre essa conversão. Se um elemento estiver ausente do certificado, informe se ele foi considerado zero, limitado por um limite de detecção ou devolvido para esclarecimento; nunca oculte a premissa adotada.
Por fim, mantenha o cálculo do equivalente de carbono separado do agrupamento de materiais. A ISO 15608:2025 fornece um sistema uniforme para o agrupamento de materiais metálicos para fins de soldagem, incluindo aços e outras famílias de ligas. Uma designação de grupo não substitui um cálculo químico, e um resultado de CE não estabelece o grupo da ISO 15608. Ambos podem constar de um registro de soldagem, mas respondem a perguntas diferentes.
Equivalente de carbono e trincamento por hidrogênio na ZAC
O equivalente de carbono relaciona a composição química do aço à temperabilidade, mas, por si só, não prevê o trincamento por hidrogênio. A equação do International Institute of Welding identificada pela AWS D8.10M:2021 é:
Os valores dos elementos nessa expressão são porcentagens da composição em massa. Um resultado mais elevado geralmente indica maior temperabilidade e maior possibilidade de formação de regiões duras na zona afetada pelo calor (ZAC), particularmente quando as condições de soldagem produzem resfriamento rápido. A AWS descreve o equivalente de carbono como uma diretriz de soldabilidade, não como um parâmetro absoluto. Essa distinção é importante porque o trincamento depende do ciclo térmico de soldagem, do nível de hidrogênio e da restrição mecânica, além da composição química.
A TWI distingue CEIIW, , CEq e CEN como formulações usadas na avaliação do trincamento por hidrogênio. Elas não têm o mesmo significado para todas as populações de aços. Por exemplo, a TWI afirma que foi desenvolvido principalmente para aços modernos de baixo carbono contendo aproximadamente 0,11% de carbono em massa ou menos. As orientações da AWS apresentam as expressões relacionadas:
A seleção de uma equação deve, portanto, considerar o tipo de aço, a norma aplicável e a avaliação de soldagem que está sendo realizada. A ISO 15608:2025 agrupa materiais para fins de soldagem; esse sistema de agrupamento é separado do cálculo de um equivalente de carbono.

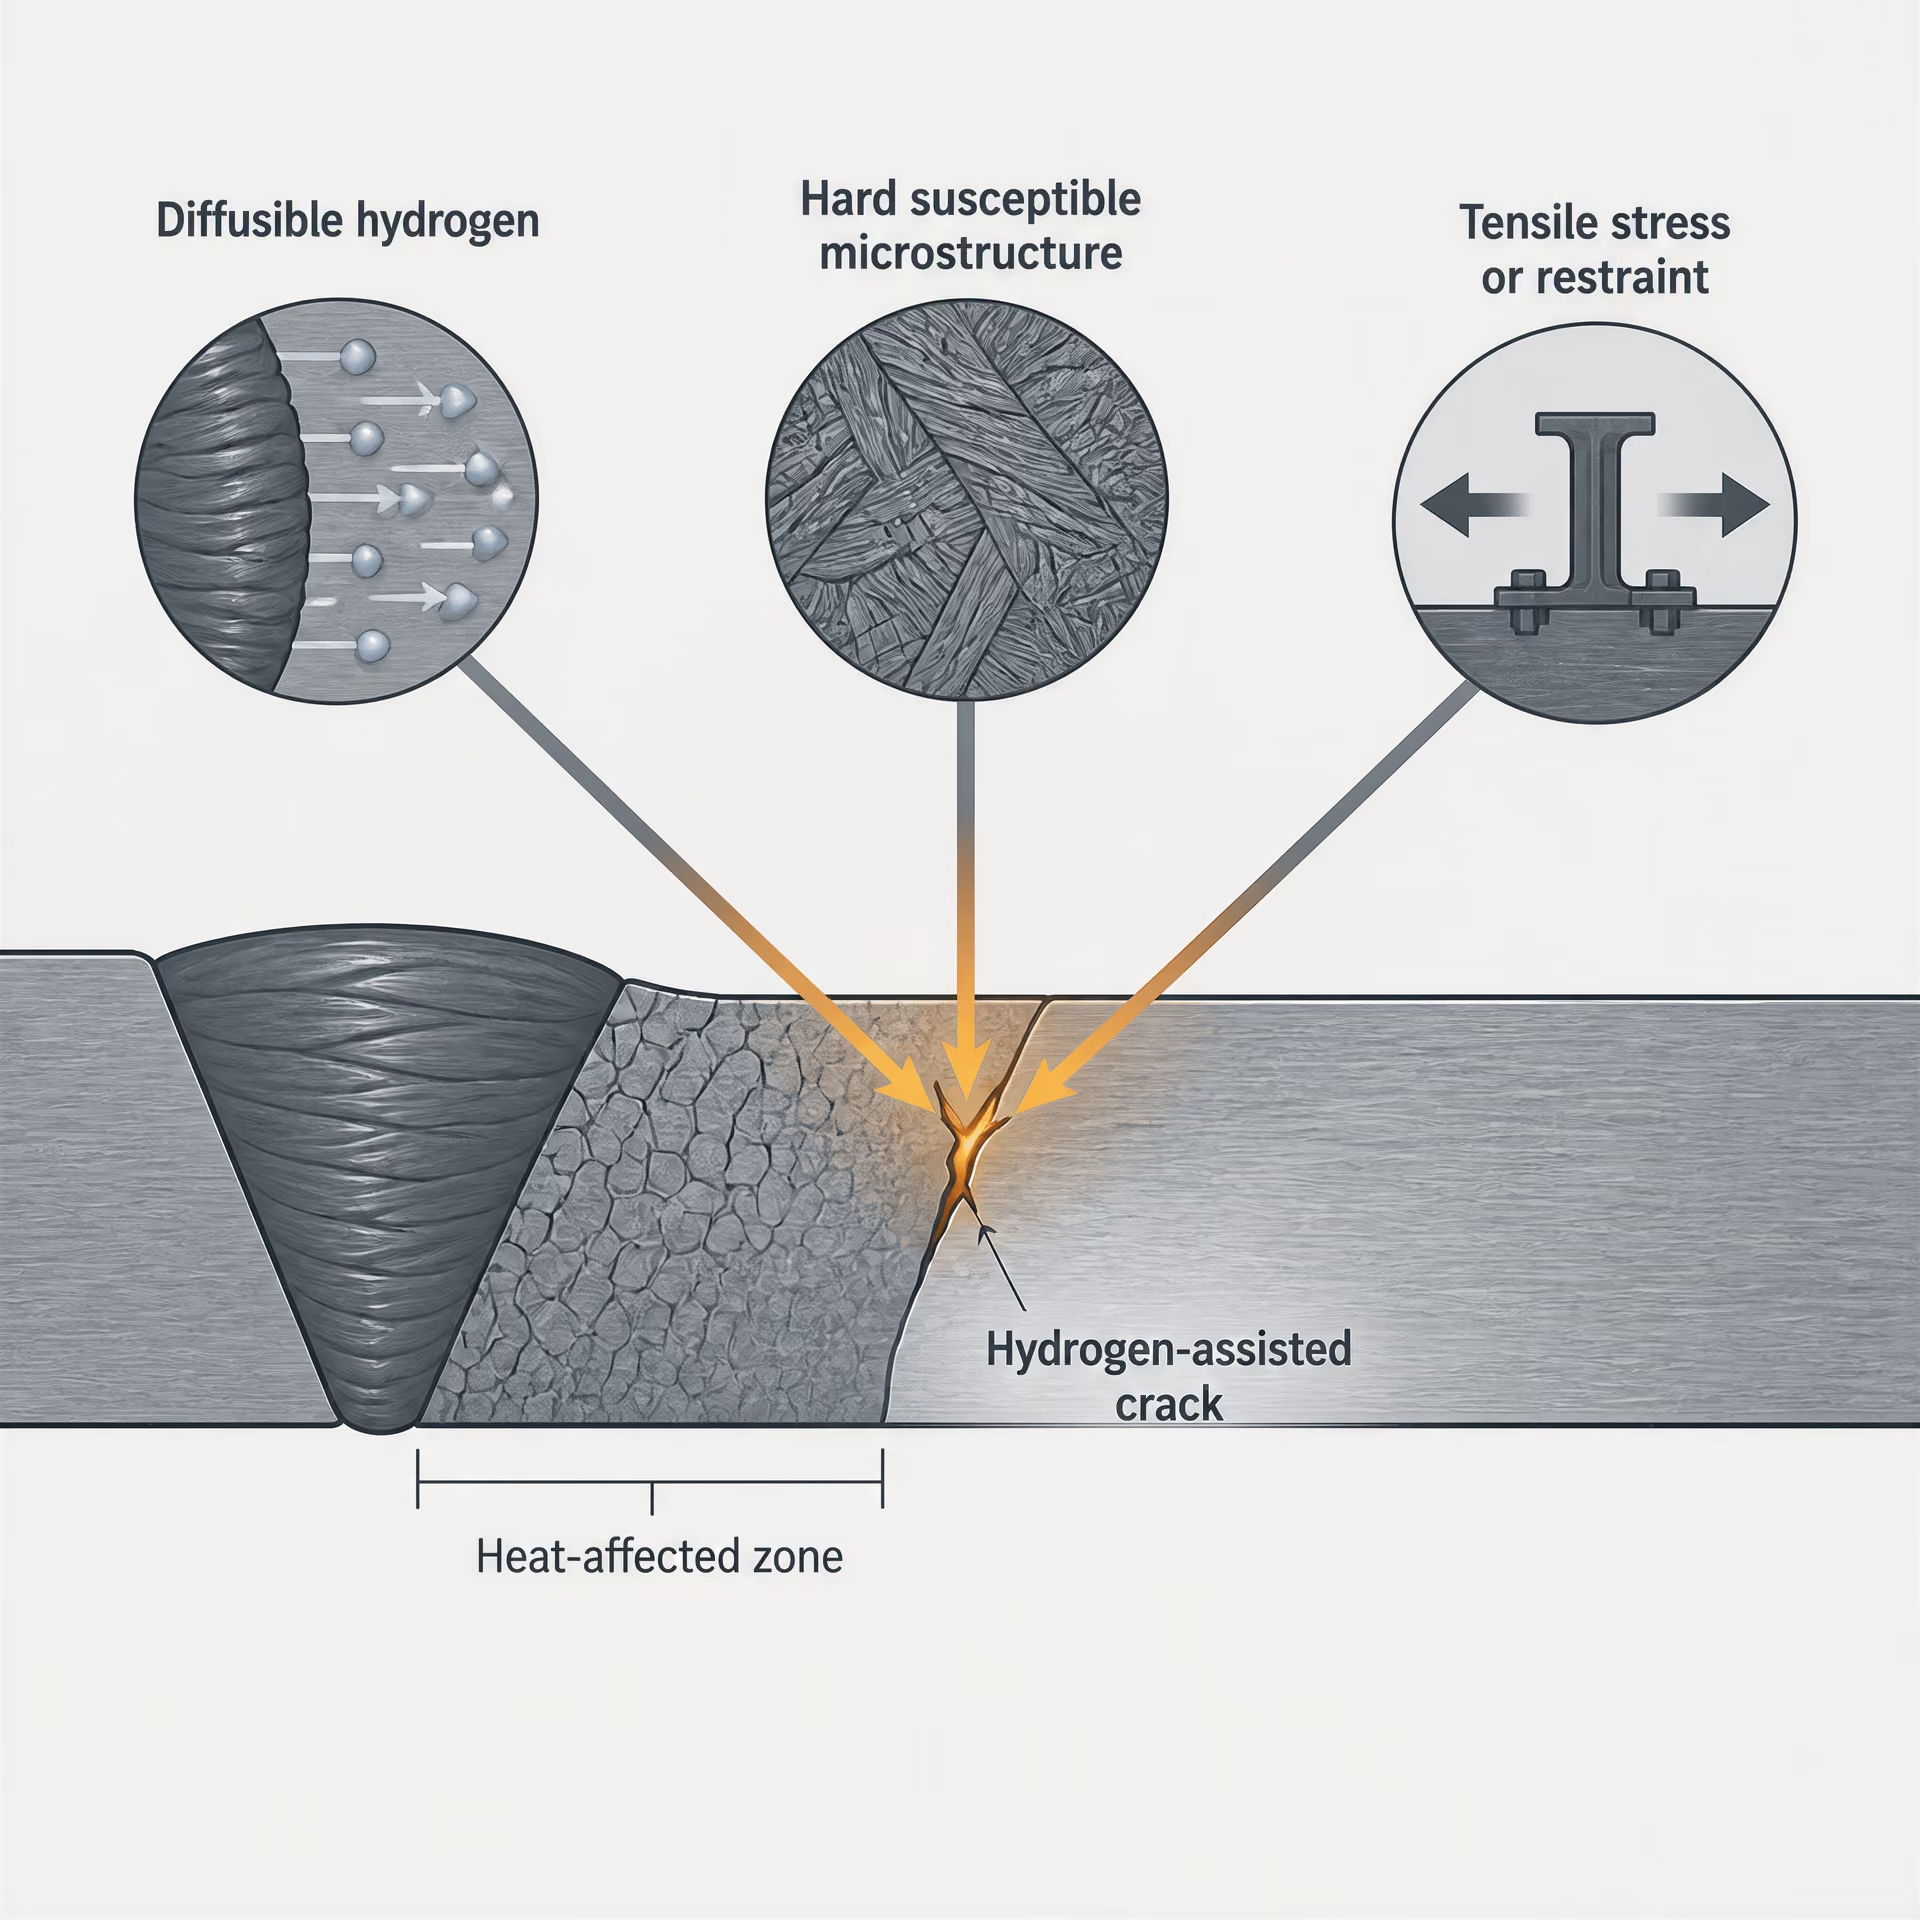
As três condições por trás do trincamento assistido por hidrogênio
O trincamento assistido por hidrogênio exige a ocorrência simultânea de três condições: hidrogênio difusível, uma microestrutura dura ou frágil suscetível e tensão de tração ou restrição. A eliminação de uma dessas condições reduz a probabilidade de trincamento, embora nenhuma medida de controle isolada garanta imunidade.
O hidrogênio difusível entra por meio de umidade, contaminação, fluxo úmido, eletrodos armazenados inadequadamente, revestimentos superficiais e outras fontes que contêm hidrogênio. Durante a soldagem, parte do hidrogênio se dissolve no metal fundido e depois migra para a ZAC à medida que a junta esfria. Ele pode se acumular em defeitos, inclusões, contornos de grão da austenita prévia ou regiões submetidas a alta tensão local. A quantidade relevante não é simplesmente o hidrogênio presente no consumível antes da soldagem, mas o hidrogênio que se torna disponível para se difundir pela solda e pelo aço adjacente.
A segunda condição é uma microestrutura suscetível. Uma ZAC dura pode ter menor tolerância ao hidrogênio e à tensão local, especialmente quando seus produtos de transformação são frágeis. A terceira é a tensão de tração. A restrição da junta, a contração, a tensão residual, a carga aplicada e a concentração de tensão em uma região não fundida ou em um entalhe podem fornecer a força motriz para uma trinca. Um valor elevado de CE causa preocupação principalmente porque pode aumentar a temperabilidade; ele não comprova a presença de hidrogênio nem que a restrição seja suficiente para causar trincamento.
Microestruturas duras e taxa de resfriamento
A ZAC é aquecida acima das temperaturas de transformação e depois resfriada a uma taxa controlada pela espessura da chapa, pela geometria da junta, pelo aporte térmico, pelo pré-aquecimento, pela temperatura interpasse e pelo material circundante. Um aço de alta temperabilidade pode se transformar em regiões martensíticas duras ou em outras regiões sensíveis ao trincamento durante um resfriamento rápido. A mesma composição química pode produzir uma ZAC menos suscetível sob um ciclo térmico mais lento.
A espessura afeta esse ciclo porque uma chapa espessa ou uma junta com elevada condutividade pode remover calor rapidamente. A restrição da junta também tende a aumentar com o tamanho da junta, a rigidez e o número de componentes que impedem a contração livre. O aporte térmico altera a largura e o comportamento de resfriamento da ZAC, mas aumentá-lo não é uma solução universal: o calor excessivo pode prejudicar a tenacidade, ampliar a ZAC ou afetar a deformação e a tensão residual. O procedimento deve equilibrar esses efeitos, em vez de tratar o CE como um critério de aprovação ou reprovação.[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
As orientações da TWI relacionadas à NACE ilustram o contexto limitado das recomendações numéricas de CE. Quando o carbono excede 0,18% em massa e o objetivo é controlar ZACs duras, a TWI relata limites recomendados de equivalente de carbono inferiores a 0,43, ou inferiores a 0,45 para componentes com espessura superior a 1 polegada. Esses valores não são regras universais de aceitação para todos os aços, espessuras, condições de serviço ou processos de soldagem. Eles pertencem a esse contexto de controle de dureza.

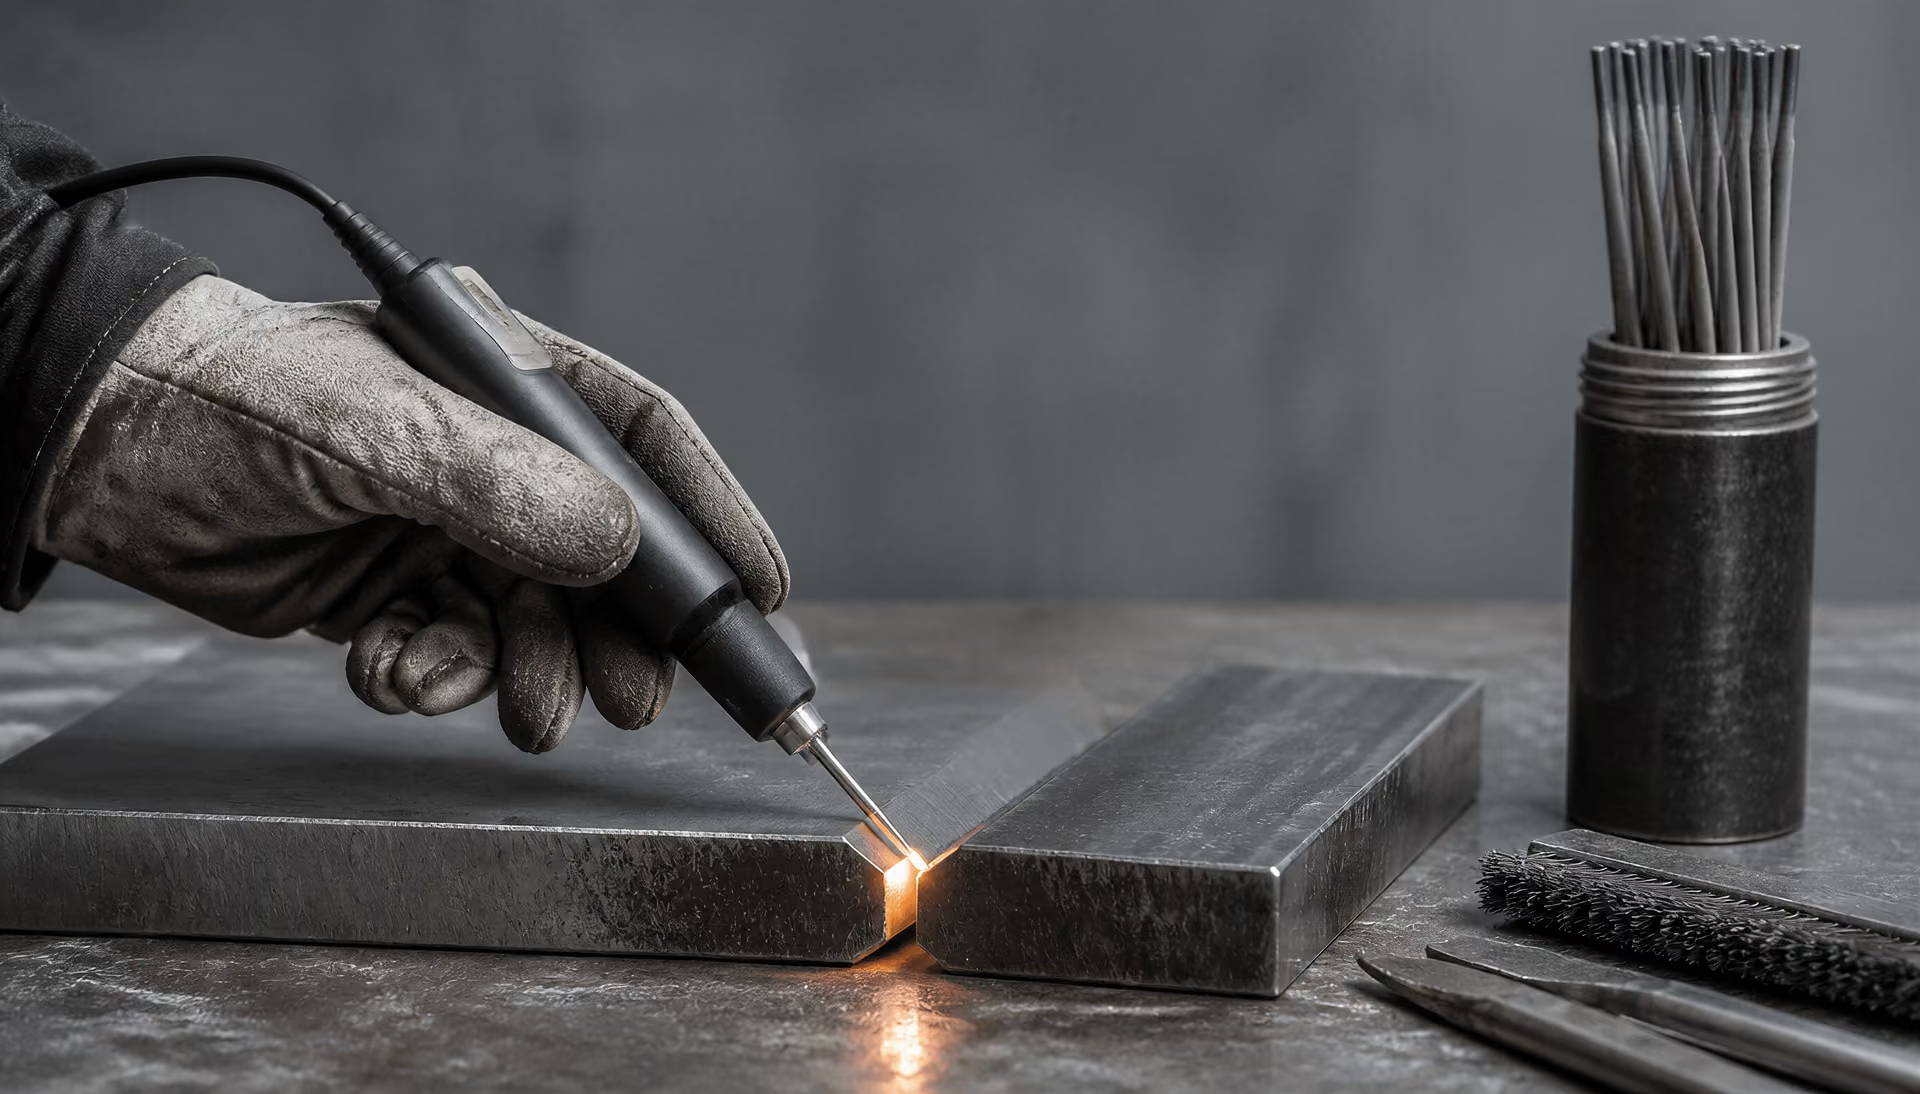
Lógica do pré-aquecimento e do controle do hidrogênio
O pré-aquecimento reduz a velocidade de resfriamento, dando à ZAC temperável mais tempo para se transformar em produtos menos sensíveis ao trincamento e permitindo que o hidrogênio se difunda para longe das regiões altamente tensionadas antes que a junta atinja baixa temperatura. O controle da temperatura interpasse mantém o ciclo térmico previsto entre os passes de soldagem. Ambos os valores devem ser especificados e monitorados como parte do procedimento de soldagem qualificado, levando em consideração a espessura real, a restrição da junta, as condições ambientais e a composição química do aço.
O controle do hidrogênio começa antes da abertura do arco. Os consumíveis devem ser selecionados e manuseados de acordo com o procedimento aplicável e com os requisitos de armazenamento do fabricante; eletrodos e fluxos de baixo hidrogênio podem absorver umidade se os controles de secagem, manutenção em estufa ou exposição forem negligenciados. As superfícies da junta devem estar livres de água, óleo, carepa de ferrugem, tinta e outros contaminantes que possam adicionar hidrogênio ou criar defeitos.
O momento da inspeção também faz parte dessa lógica. As trincas por hidrogênio podem se formar após a soldagem, e não durante a operação de soldagem visível, de modo que uma inspeção tardia pode ser exigida quando o procedimento ou o código aplicável identificar um risco. O atraso não substitui o pré-aquecimento, o controle adequado dos consumíveis nem a avaliação da restrição. Ele proporciona a uma inspeção posterior uma chance maior de detectar o trincamento retardado.
Portanto, um resultado de equivalente de carbono é um ponto de partida para as decisões relativas ao procedimento. A avaliação final deve combinar a composição química com o controle do hidrogênio difusível, a taxa de resfriamento, a espessura, a restrição, o aporte térmico, o pré-aquecimento, a temperatura interpasse e qualquer tratamento pós-soldagem especificado.
Aplicação do CE a Graus e Especificações de Aços Designados
Aços estruturais de carbono e de baixa liga
| Tipo de informação | O que informa ao engenheiro | O que não substitui |
|---|---|---|
| Grau do produto | Propriedades exigidas do produto e classe da especificação | Cálculo da composição química específica da corrida |
| Análise da corrida na usina | Composição elementar informada para o material a ser unido | Avaliação completa da soldabilidade |
| Grupo ISO 15608 | Relação com os materiais para a qualificação do procedimento de soldagem | Valor do carbono equivalente |
| Cálculo do CE | Indicação da temperabilidade e do risco de soldagem baseada na composição | Qualificação do procedimento de soldagem ou controles específicos da junta |
Os cálculos do equivalente de carbono podem ser aplicados a aços de carbono e aços estruturais de baixa liga quando a avaliação da soldagem necessita de uma indicação, baseada na composição, da temperabilidade e do risco de trincas induzidas por hidrogênio. As especificações típicas de produtos incluem ASTM A36/A36M, ASTM A572/A572M e graus da EN 10025-2, como S275 e S355. A designação identifica uma classe de material e as propriedades exigidas do produto; ela, por si só, não fornece a composição da corrida específica que está sendo soldada.
Para o método do International Institute of Welding, a AWS D8.10M:2021 fornece:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Os valores dos elementos são inseridos como porcentagens em massa. Algumas orientações de soldagem para aços laminados a quente apresentam a mesma expressão sem o subscrito: CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, porque o silício não é incluído nessa apresentação. O cálculo é uma estimativa do efeito combinado dos elementos de liga sobre a temperabilidade, e não uma medição direta da soldabilidade.
Essa distinção é importante até mesmo para graus estruturais conhecidos. Uma corrida certificada segundo ASTM A36/A36M ou EN 10025-2 S355 deve atender aos limites de composição química e aos requisitos mecânicos de sua especificação, mas os teores declarados de carbono, manganês, cromo, molibdênio, níquel, cobre e vanádio podem diferir dos de outra corrida em conformidade. Portanto, os valores resultantes de CE podem ser diferentes, embora ambos os materiais tenham a mesma designação nominal de grau.
As orientações da AWS sobre aços de carbono e de baixa liga identificam a composição química e a temperabilidade como fatores relacionados à soldabilidade. A consequência prática é que o CE pode ajudar a determinar se um procedimento requer controle mais rigoroso do pré-aquecimento, da temperatura interpasse, do aporte térmico, do hidrogênio do consumível e das condições de resfriamento. A espessura, o grau de restrição da junta, as condições ambientais e o método de controle do hidrogênio também influenciam a avaliação. Um resultado de CE, por si só, não pode selecionar um procedimento de soldagem nem estabelecer que uma junta esteja protegida contra trincas retardadas induzidas por hidrogênio.
Outras expressões podem ser mais adequadas para uma determinada população de aços ou decisão. As orientações de soldagem da AWS publicadas em 2007 fornecem Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B e CET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40, juntamente com a equação do IIW. A TWI relatou, em 2024, que o Pcm foi desenvolvido principalmente para aços modernos de baixo carbono contendo aproximadamente 0,11% de carbono em massa ou menos. Selecionar o Pcm simplesmente porque ele produz um número conveniente ignoraria a faixa de composição e a finalidade para as quais a fórmula foi desenvolvida.
Aços de alta resistência e baixa liga e aços temperados e revenidos
Os aços HSLA exigem a mesma separação entre a identificação do grau e o cálculo específico da corrida. Os exemplos incluem produtos HSLA ASTM A572/A572M e ASTM A709/A709M, enquanto aços estruturais temperados e revenidos podem ser especificados segundo ASTM A514/A514M, EN 10025-6 S690Q ou outra norma de produto aplicável. Essas designações estabelecem requisitos de resistência, tenacidade, condição de fornecimento e composição química, mas não substituem o exame do relatório de ensaio da usina.
Adições de microliga, como vanádio, nióbio e titânio, podem afetar a precipitação, o refino de grão e a resistência; cromo, molibdênio e manganês podem afetar a temperabilidade e o comportamento de transformação. Uma fórmula pondera esses elementos de acordo com sua construção. Ela não reproduz o histórico térmico completo de uma solda nem a microestrutura resultante da zona termicamente afetada. Em aços temperados e revenidos, o ciclo térmico de soldagem também pode alterar a condição original de revenimento; assim, a dureza, a tenacidade e os requisitos pós-soldagem podem ser tão importantes quanto o valor de CE.
Para esses aços, a especificação aplicável e a norma de soldagem regem a avaliação final. Uma qualificação de procedimento de soldagem pode precisar demonstrar propriedades mecânicas, dureza, tenacidade ou controles contra trincas retardadas sob variáveis essenciais especificadas. Os limites de pré-aquecimento e de temperatura interpasse, o aporte térmico, a sequência dos cordões, o armazenamento dos consumíveis, a restrição e o tratamento térmico pós-soldagem devem ser considerados em conjunto. Quando o controle da dureza é fundamental, a discussão da TWI de 2024 sobre os requisitos da NACE relata limites recomendados de equivalente de carbono inferiores a 0,43, ou a 0,45 para componentes com espessura superior a 1 polegada, quando o carbono excede 0,18% em massa; esses valores pertencem ao contexto indicado e não devem ser transferidos para todos os graus HSLA ou temperados e revenidos.
A AWS D8.10M:2021 descreve o equivalente de carbono como uma orientação de soldabilidade, e não como um parâmetro absoluto. Essa formulação é especialmente importante para aços de alta resistência, nos quais o nível de resistência, os requisitos de tenacidade, a espessura da chapa, a restrição e a condição de fornecimento podem alterar o risco de soldagem sem modificar o grau nominal.
Por que a designação do grau, sozinha, não pode substituir a composição química da corrida
Uma designação de grau define uma faixa de especificação ou um requisito de produto. Um cálculo de CE específico da corrida utiliza os valores elementares efetivamente declarados para o material que será unido. Essas são informações de naturezas diferentes. A primeira estabelece aquilo que o produto deve atender; a segunda estima como sua composição química medida pode influenciar a temperabilidade e os controles de soldagem.
Portanto, o procedimento correto é identificar a norma do produto, obter a composição química aplicável da corrida, selecionar uma fórmula adequada ao aço e à avaliação de trincas e, então, comparar o resultado com os requisitos do procedimento de soldagem e do código aplicável. O cálculo deve indicar se os valores provêm de uma análise certificada da corrida, de um valor máximo do produto ou de outra fonte permitida. Substituir os valores máximos da especificação por valores medidos pode produzir um resultado conservador de triagem, mas não é o mesmo que informar o CE real da corrida.
O agrupamento de materiais acrescenta outra camada, em vez de substituir o cálculo. A ISO 15608:2025 fornece um sistema uniforme para o agrupamento de materiais metálicos para fins de soldagem, incluindo aços e outras famílias de ligas. Uma designação de grupo auxilia na qualificação de procedimentos e no controle de materiais; ela não é uma fórmula de equivalente de carbono. As decisões finais devem seguir as normas de produto e de soldagem aplicáveis, com apoio da composição química real e do conjunto completo das condições de soldagem.
Normas, Agrupamento de Materiais e Qualificação de Procedimentos de Soldagem
ISO 15608:2025 e agrupamento de materiais[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
A ISO 15608:2025 especifica um sistema uniforme para o agrupamento de materiais metálicos para fins de soldagem. Seu escopo é mais amplo do que o de aços carbono e de baixa liga: o sistema também abrange aços inoxidáveis, níquel e ligas de níquel, alumínio e ligas de alumínio, cobre e ligas de cobre, titânio e ligas de titânio, além de outras famílias de materiais contempladas pela norma. Um material é atribuído a um grupo e, quando aplicável, a um subgrupo, de acordo com sua composição química especificada, forma do produto, características mecânicas e classificação metalúrgica.
A designação é usada para organizar a qualificação de procedimentos de soldagem e determinar quando os dados de qualificação podem ser aplicados a outro material do mesmo grupo ou subgrupo permitido. Por exemplo, um aço estrutural identificado por sua norma de produto e atribuído a um grupo da ISO 15608 não está recebendo uma classificação de soldabilidade. O grupo registra sua relação com outros materiais para fins de qualificação.
Essa distinção é importante porque o agrupamento de materiais é um sistema de classificação, enquanto o equivalente de carbono é um cálculo baseado na composição. A ISO 15608:2025 não transforma um número de grupo em um valor de CE. Da mesma forma, um resultado de CE não estabelece um grupo de materiais da ISO 15608. Ainda é necessário verificar o certificado do material, a designação do produto, a edição aplicável da ISO 15608 e o código de construção aplicável.
Uma designação de grupo não pode substituir a análise química real da corrida. Dois aços podem se enquadrar em um agrupamento de materiais relacionado e, ainda assim, diferir quanto aos teores de carbono, manganês, cromo, molibdênio, níquel, cobre, vanádio, boro ou outros elementos que afetam a temperabilidade e o risco de trincas induzidas por hidrogênio. A espessura e a condição de fornecimento também afetam o ciclo térmico e a zona termicamente afetada resultante. O agrupamento simplifica a estrutura de qualificação; ele não elimina essas diferenças.
Separação entre agrupamento e cálculo do equivalente de carbono
O equivalente de carbono deve ser selecionado de acordo com a questão de soldagem que está sendo analisada, e não tratado como um número universal associado a um grau de material. A AWS D8.10M:2021 identifica a equação do International Institute of Welding como
Os valores dos elementos nesta e nas demais equações normalmente são inseridos como porcentagens em massa. Portanto, um valor de 0,20% em massa de carbono entra na equação como 0,20, e não como 20. O resultado é útil para avaliar a temperabilidade e a probabilidade de que a zona termicamente afetada de uma solda se torne suscetível a trincas sob determinadas condições de hidrogênio, restrição e resfriamento.
Outras formulações atribuem pesos diferentes aos elementos. A orientação da AWS para aço laminado a quente, publicada em 2007, fornece:
e
A orientação da TWI de 2024 distingue CEIIW, Pcm, CEq e CEN, em vez de apresentá-los como denominações intercambiáveis. O Pcm foi desenvolvido principalmente para aços modernos de baixo carbono contendo aproximadamente 0,11% em massa de carbono ou menos. Aplicá-lo fora da população de materiais e do modelo de trincamento para os quais foi desenvolvido pode gerar uma impressão enganosa de precisão.
A AWS D8.10M:2021 descreve o equivalente de carbono como uma orientação sobre soldabilidade, e não como um parâmetro absoluto. Essa formulação deve orientar a maneira como o número é utilizado. Um cálculo de CE pode fundamentar uma decisão de revisar o pré-aquecimento, o controle de hidrogênio, o aporte térmico ou o risco de dureza, mas não pode, por si só, aprovar uma WPS. O código de fabricação aplicável pode especificar uma determinada equação, limite ou rota de qualificação de procedimento. Seus requisitos têm precedência sobre uma fórmula genérica.
O mesmo se aplica aos limites publicados. A discussão da TWI de 2024 sobre os requisitos de dureza da NACE relata limites recomendados de CE abaixo de 0,43, ou abaixo de 0,45 para componentes com espessura superior a 1 polegada, quando o teor de carbono excede 0,18% em massa, no contexto do controle de zonas termicamente afetadas de alta dureza. Esses valores não constituem uma regra universal de aceitação para todos os aços, espessuras, ambientes de serviço ou processos de soldagem.
Variáveis de qualificação do procedimento que o CE não pode substituir
Um procedimento de soldagem qualificado relaciona o material a uma junta e a uma operação de soldagem reais. Ele especifica o projeto e a preparação da junta, a faixa de espessura do metal de base, a posição de soldagem, o processo, a polaridade ou o tipo de corrente, a classificação do consumível, o gás de proteção quando pertinente, o pré-aquecimento, a temperatura de interpasse, o aporte térmico e as condições de deslocamento. Também pode controlar os níveis de hidrogênio, a sequência dos passes, a restrição, o resfriamento, o tratamento térmico pós-soldagem e os requisitos de dureza ou de trincamento.
O CE fornece informações para esse sistema de controle. Um CE elevado pode indicar maior temperabilidade e a necessidade de controles térmicos e de hidrogênio mais rigorosos, enquanto um CE mais baixo não garante a ausência de trincas. Seções espessas resfriam de maneira diferente das seções finas; juntas altamente restringidas se comportam de maneira diferente das juntas com baixa restrição; e um consumível de baixo hidrogênio não elimina os efeitos de um pré-aquecimento inadequado ou de uma restrição excessiva.
O próprio processo de soldagem altera o ciclo térmico. A soldagem a arco elétrico com eletrodo revestido, a soldagem a arco com gás e metal, a soldagem por arco submerso e a soldagem a arco com arame tubular podem proporcionar diferentes aportes térmicos, exposições ao hidrogênio e velocidades de resfriamento, mesmo no mesmo grau de material. A classificação do consumível também é importante, pois a resistência, a designação de hidrogênio difusível e a composição química do metal depositado são variáveis de qualificação, e não termos contidos em um valor de CE.
O tratamento térmico pós-soldagem pode alterar as tensões residuais e revenir regiões endurecidas, mas sua temperatura, seu tempo de manutenção e suas taxas de aquecimento ou resfriamento exigidos devem provir do código aplicável e do procedimento qualificado. Ensaios de dureza, inspeção para detecção de trincas induzidas por hidrogênio e inspeção retardada podem ser obrigatórios quando as condições de serviço ou os requisitos da especificação assim o exigirem. A orientação da AWS sobre aços carbono e de baixa liga identifica a composição química e a temperabilidade como considerações de soldabilidade, mas nem a AWS nem a ISO 15608:2025 tratam o CE como substituto da qualificação do procedimento.
A sequência prática é, portanto, clara: identificar o material e seu grupo na ISO 15608, obter a composição química certificada, calcular a formulação de CE exigida pelo código aplicável e, em seguida, qualificar e aplicar a WPS com a junta, a espessura, o processo, o consumível e os controles térmicos especificados. O CE é uma das informações utilizadas nessa decisão. Ele não é a própria qualificação.
Limites, uso indevido e interpretação prática
O erro de tratar o CE como um limite universal
O equivalente de carbono é uma estimativa, baseada na composição, da temperabilidade e do risco de trincamento induzido por hidrogênio. Ele não é um índice completo de soldabilidade e não produz uma resposta de aprovação ou reprovação independente das condições de soldagem. A AWS D8.10M:2021 afirma isso diretamente: o equivalente de carbono é uma diretriz de soldabilidade, não um parâmetro absoluto.
Um erro comum é chamar todo cálculo de equivalente de carbono de “CEIIW”. Na AWS D8.10M:2021, CEIIW é especificamente:
Os valores dos elementos normalmente são inseridos como porcentagens em massa. Essa designação não deve ser aplicada automaticamente a Pcm, CET, CEq ou CEN. As equações refletem diferentes populações de aços e diferentes tentativas de representar a temperabilidade ou a suscetibilidade ao trincamento induzido por hidrogênio.
Pcm ilustra essa distinção:
A TWI relatou, em 2024, que o Pcm foi desenvolvido principalmente para aços modernos de baixo carbono contendo aproximadamente 0,11% em massa de carbono ou menos. Ele atribui ao silício e a vários elementos de liga ponderações diferentes das de CEIIW e inclui explicitamente o boro. Omitir o boro não é uma simplificação inofensiva quando o aço contém uma adição deliberada de boro. Por outro lado, comparar diretamente um valor de Pcm com um limite de CEIIW, como se ambos os números tivessem o mesmo significado, não é tecnicamente válido.
Os limites também estão vinculados à sua fonte e aplicação. A discussão da TWI, de 2024, sobre os requisitos de dureza da NACE relata limites recomendados de equivalente de carbono inferiores a 0,43 — ou 0,45 para componentes com espessura superior a 1 polegada — quando o carbono excede 0,18% em massa, no contexto do controle de zonas termicamente afetadas endurecidas. Essa afirmação não estabelece um limite universal para todos os graus, juntas, espessuras, níveis de hidrogênio, condições de restrição ou ambientes de serviço. Um limite proveniente de um requisito para serviço em meio ácido não pode simplesmente ser transferido para um procedimento de fabricação de uma ponte, assim como um limite de uma norma de materiais não pode substituir o código de soldagem aplicável.
O cálculo em si pode ser preciso, enquanto a conclusão está errada. O teor de carbono, a taxa de resfriamento, o hidrogênio difusível, a restrição, o aporte térmico, o pré-aquecimento, a temperatura interpasse e o tratamento pós-soldagem influenciam o risco real.
Quando a seleção da fórmula altera a conclusão de engenharia
A seleção da fórmula é mais importante quando se está próximo de um limite de procedimento. Considere um aço microligado de baixo carbono com uma pequena adição de boro. O CEIIW pode produzir um resultado moderado porque o boro não faz parte dessa equação, enquanto o Pcm aumenta por meio do termo . Se o engenheiro usar o Pcm para uma avaliação de trincamento induzido por hidrogênio, mas calculá-lo sem o boro, o resultado poderá subestimar o efeito pretendido da composição. Se esse mesmo valor for então comparado com um limite de CEIIW, dois erros distintos se acumulam.
O problema inverso ocorre quando o CEIIW é aplicado a um aço fora da população para a qual outra equação foi desenvolvida. A TWI distingue CEIIW, Pcm, CEq e CEN como formulações de uso comum para a avaliação de trincamento induzido por hidrogênio. Elas não são designações intercambiáveis. A orientação da AWS para aço laminado a quente, publicada em 2007, lista separadamente o CE do tipo CEIIW, Pcm e CET:
Portanto, o CET pode produzir uma classificação diferente da do CEIIW para a mesma corrida, especialmente quando os teores de manganês, molibdênio, cromo, cobre ou níquel são substanciais. A diferença não é uma falha matemática; ela reflete uma ponderação empírica diferente e uma finalidade de uso distinta.
A qualidade dos dados de composição é outra fonte de conclusões diferentes. Um certificado de usina pode fornecer uma análise de corrida, enquanto uma especificação pode apresentar apenas valores máximos nominais ou faixas. Substituir os valores nominais sem declarar isso pode ocultar se o resultado é conservador, não conservador ou apenas ilustrativo. A composição real da corrida deve ser usada quando a decisão depende de uma margem estreita. O relatório deve declarar se cada valor corresponde a uma análise real, a um valor máximo especificado, a uma composição nominal ou a um valor assumido.
O agrupamento de materiais também deve permanecer separado do cálculo do equivalente de carbono. A ISO 15608:2025 especifica um sistema uniforme para o agrupamento de materiais metálicos para fins de soldagem, abrangendo aços e outras famílias de ligas. Um número de grupo ajuda a determinar se um procedimento de soldagem existente pode ser aplicado; ele não substitui um cálculo de CE nem comprova que dois aços apresentam comportamento equivalente quanto ao trincamento.
Uma lista de verificação para engenheiros e inspetores
Lista de verificação para a análise do carbono equivalente
- Fórmula e fonte Identifique CEIIW, Pcm, CET, CEq ou CEN e o documento que rege seu uso.
- Base da composição química Registre a análise da corrida, as unidades e o tratamento dos valores ausentes ou limitados.
- Aço e espessura Registre o grau, a norma do produto, o agrupamento ISO 15608 e a espessura determinante.
- Condições de fissuração Avalie o hidrogênio difusível, a restrição, a taxa de resfriamento e o risco de ZTA dura.
- Controles de soldagem Documente o pré-aquecimento, a temperatura entre passes, o aporte térmico, a inspeção retardada e o tratamento pós-soldagem.
- Registro da decisão Declare o valor calculado, o limite aplicável, as premissas, os desvios e os controles resultantes.
Antes de aceitar um resultado de equivalente de carbono, documente:
- A fórmula e a fonte: identifique CEIIW, Pcm, CET, CEq ou CEN e cite a norma aplicável, o documento da AWS, a especificação do projeto ou a orientação técnica.
- A base da composição química e as unidades: verifique se C, Mn, Si, Cr, Mo, V, Ni, Cu e B são inseridos como porcentagens em massa quando necessário; diferencie a análise real da corrida dos valores nominais ou máximos.
- A família e a designação do aço: registre o grau e a norma do material, como a designação pertinente da ASTM, EN, API ou outra, e mantenha o conceito de agrupamento de materiais da ISO 15608 separado conceitualmente do CE.
- A espessura e o teor de carbono: identifique a espessura de controle e observe se o carbono excede 0,18% em massa quando estiver sendo considerado um limite relacionado à NACE citado.
- A população pretendida da fórmula: confirme se o aço é um material moderno de baixo carbono adequado ao Pcm ou se o CEIIW, o CET ou outra expressão é exigido pelo documento aplicável.
- As condições de trincamento: avalie o hidrogênio difusível, o controle dos consumíveis, a restrição da junta, o ajuste, o histórico térmico, a taxa de resfriamento e o risco de formação de zonas termicamente afetadas endurecidas.
- Os controles de soldagem: determine o pré-aquecimento, a temperatura interpasse, o aporte térmico, as precauções relacionadas ao hidrogênio, a inspeção tardia e qualquer tratamento térmico pós-soldagem com base na norma aplicável ou no procedimento qualificado.
- O registro da decisão: informe o valor calculado, o limite aplicável, se houver, as premissas, os desvios e os controles de soldagem resultantes.
O CE é mais útil como uma entrada transparente em uma avaliação mais ampla da soldabilidade — não como um limite universal nem como substituto de um procedimento de soldagem aprovado.
Referências
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html