




Wat het koolstofequivalent meet — en wat het niet meet
Van elementaire samenstelling naar een equivalente koolstofwaarde
Het koolstofequivalent (CE) is een berekende samenstellingsindex. Het is geen materiaaleigenschap die wordt gemeten met een trekproef, hardheidsproef of instrument voor chemische analyse. Een laboratorium bepaalt de elementaire samenstelling van het staal; vervolgens zet een geselecteerde vergelijking deze massapercentages om in één getal dat bedoeld is om bij benadering het gecombineerde effect van legeringselementen op de hardbaarheid en het lasrisico weer te geven.
Koolstof heeft de grootste coëfficiënt, omdat het een sterk en direct effect heeft op het transformatiegedrag van staal en op de hardheid die kan ontstaan wanneer austeniet snel afkoelt. Koolstof beïnvloedt ook de hoeveelheid koolstof die beschikbaar is voor de vorming van harde transformatieproducten, waaronder martensiet, in de door de laswarmte beïnvloede zone (HAZ). De andere elementen dragen niet in gelijke mate bij. Mangaan en silicium, chroom, molybdeen en vanadium, en nikkel en koper komen daarom voor in gegroepeerde termen met verschillende delers in de vergelijking van het International Institute of Welding:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
AWS D8.10M:2021 identificeert deze vergelijking en beschrijft het koolstofequivalent als een richtlijn voor lasbaarheid, niet als een absolute parameter. De formule wordt gewoonlijk toegepast door elementpercentages in te vullen die als massapercentages zijn uitgedrukt. De coëfficiënten zijn empirische benaderingen en geen universele fysische constanten. Zij brengen complexe effecten — zoals transformatieken kinetiek en interacties tussen legeringselementen — samen in een praktische index.
Deze vereenvoudiging verklaart waarom formules van elkaar verschillen. Voor richtlijnen voor warmgewalst staal die AWS in 2007 publiceerde, luidt de CE-uitdrukking C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, terwijl de overeenkomstige Pcm-uitdrukking C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B luidt. De CET-uitdrukking is C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. Silicium wordt in deze vergelijkingen verschillend behandeld, en boor komt expliciet voor in Pcm, omdat zelfs een kleine toevoeging van boor de hardbaarheid sterk kan beïnvloeden.
| Formule | Belangrijke context voor de samenstelling | Kenmerkende behandeling |
|---|---|---|
| CEIIW | Conventionele koolstofstaalsoorten en laaggelegeerde staalsoorten | Groepeert Mn + Si, Cr + Mo + V en Ni + Cu |
| CEq | AWS-richtlijn voor warmgewalst staal | Silicium is niet opgenomen in de weergegeven uitdrukking |
| Pcm | Moderne koolstofarme staalsoorten, ongeveer 0,11 gewichtsprocent C of minder | Omvat 5B en geeft silicium een afzonderlijke noemer |
| CET | AWS-richtlijn voor warmgewalst staal | Gebruikt afzonderlijke coëfficiënten voor Mn, Mo, Cr, Cu en Ni |
| CEN | Een breder scala aan staalsoorten | Koolstofafhankelijke behandeling van bijdragen van legeringselementen |
Dit zijn geen onderling uitwisselbare scores. TWI noemt CEIIW, Pcm, CEq en CEN als formuleringen die worden gebruikt bij de beoordeling van waterstofscheuren, waarbij elk ervan is ontwikkeld voor specifieke staalpopulaties of beoordelingsmethoden. Pcm werd voornamelijk ontwikkeld voor moderne laagkoolstofstalen met ongeveer 0,11 massaprocent koolstof of minder. Toepassing buiten die context kan de betekenis van het resultaat veranderen, ook wanneer de berekening correct is. Materiaalgroepering is een afzonderlijke kwestie: ISO 15608:2025 specificeert een uniform systeem voor het groeperen van staal en andere families van metalen materialen voor lasdoeleinden; een groepsaanduiding vervangt geen berekening van het koolstofequivalent.
Waarom CE een indicator voor lasbaarheid is en geen eigenschap met een goedkeurings- of afkeuringsgrens
Een CE-waarde beantwoordt een beperkte vraag: in welke mate kan de vermelde samenstelling de harding bevorderen tijdens een relevante thermische lascyclus? Zij beantwoordt niet de vraag of een bepaalde verbinding zal scheuren, of een lasprocedure gekwalificeerd is, of een staal automatisch aan een bouwvoorschrift voldoet.
Een waarde voor het koolstofequivalent moet lasbeslissingen sturen, maar kan niet op zichzelf als criterium voor goedkeuring of afkeuring dienen. Strong evidence
AWS D8.10M:2021 is expliciet over deze centrale beperking: CE is een richtlijn en geen absolute parameter. Een numeriek resultaat kan de keuze van een procedure, de vergelijking tussen smelten en beslissingen over voorverwarming of waterstofbeheersing ondersteunen, maar kan niet op zichzelf als criterium voor goedkeuring of afkeuring dienen. Twee staalsoorten met dezelfde CE kunnen verschillend reageren, omdat hun legeringsbalans, plaatdikte, voorafgaande verwerking, korrelstructuur en feitelijke koolstofverdeling verschillen. Omgekeerd kunnen staalsoorten met verschillende CE-waarden veilig worden gelast met procedures die rekening houden met hun afzonderlijke risico’s.
| Factor | Waarom dit van belang is voor de beoordeling van scheurvorming |
|---|---|
| Inklemming van de verbinding | Kan de trekspanning verhogen en krimp beperken |
| Warmte-inbreng | Verandert de thermische lascyclus en het afkoelgedrag van de warmte-beïnvloede zone |
| Interpass-temperatuur | Helpt de thermische cyclus tussen lasgangen te beheersen |
| Diffundeerbare waterstof | Levert een van de voorwaarden die nodig zijn voor door waterstof ondersteunde scheurvorming |
| Dikte | Beïnvloedt de warmtestroom en afkoelsnelheid |
| Warmtebehandeling na het lassen | Kan de restspanning veranderen en harde gebieden ontlaten wanneer dit is voorgeschreven |
De lasbeslissing hangt ook af van de mate van inklemming van de verbinding, de warmte-inbreng, de tussenlaagtemperatuur, het waterstofgehalte in verbruiksmaterialen en oppervlakken, de afkoelomstandigheden, de omgevingstemperatuur, de dikte en eventuele warmtebehandeling na het lassen. AWS-richtlijnen voor koolstofstaal en laaggelegeerd staal beschouwen zowel de chemische samenstelling als de hardbaarheid als aspecten van de lasbaarheid, en niet als vervanging van een volledige lasmethodebeschrijving of een kwalificatiedossier.
Een grenswaarde kan alleen betekenisvol zijn binnen de toepassing waarvoor zij is vastgesteld. Zo vermeldt de richtlijn van TWI uit 2024 over NACE-hardheidseisen aanbevolen grenzen voor het koolstofequivalent van minder dan 0,43, of 0,45 voor componenten dikker dan 1 inch, wanneer het koolstofgehalte hoger is dan 0,18 massaprocent, in de context van het beheersen van harde HAZ’s. Deze waarden mogen niet worden voorgesteld als universele grenzen voor elke staalsoort, dikte, gebruiksomgeving of lasmethode.

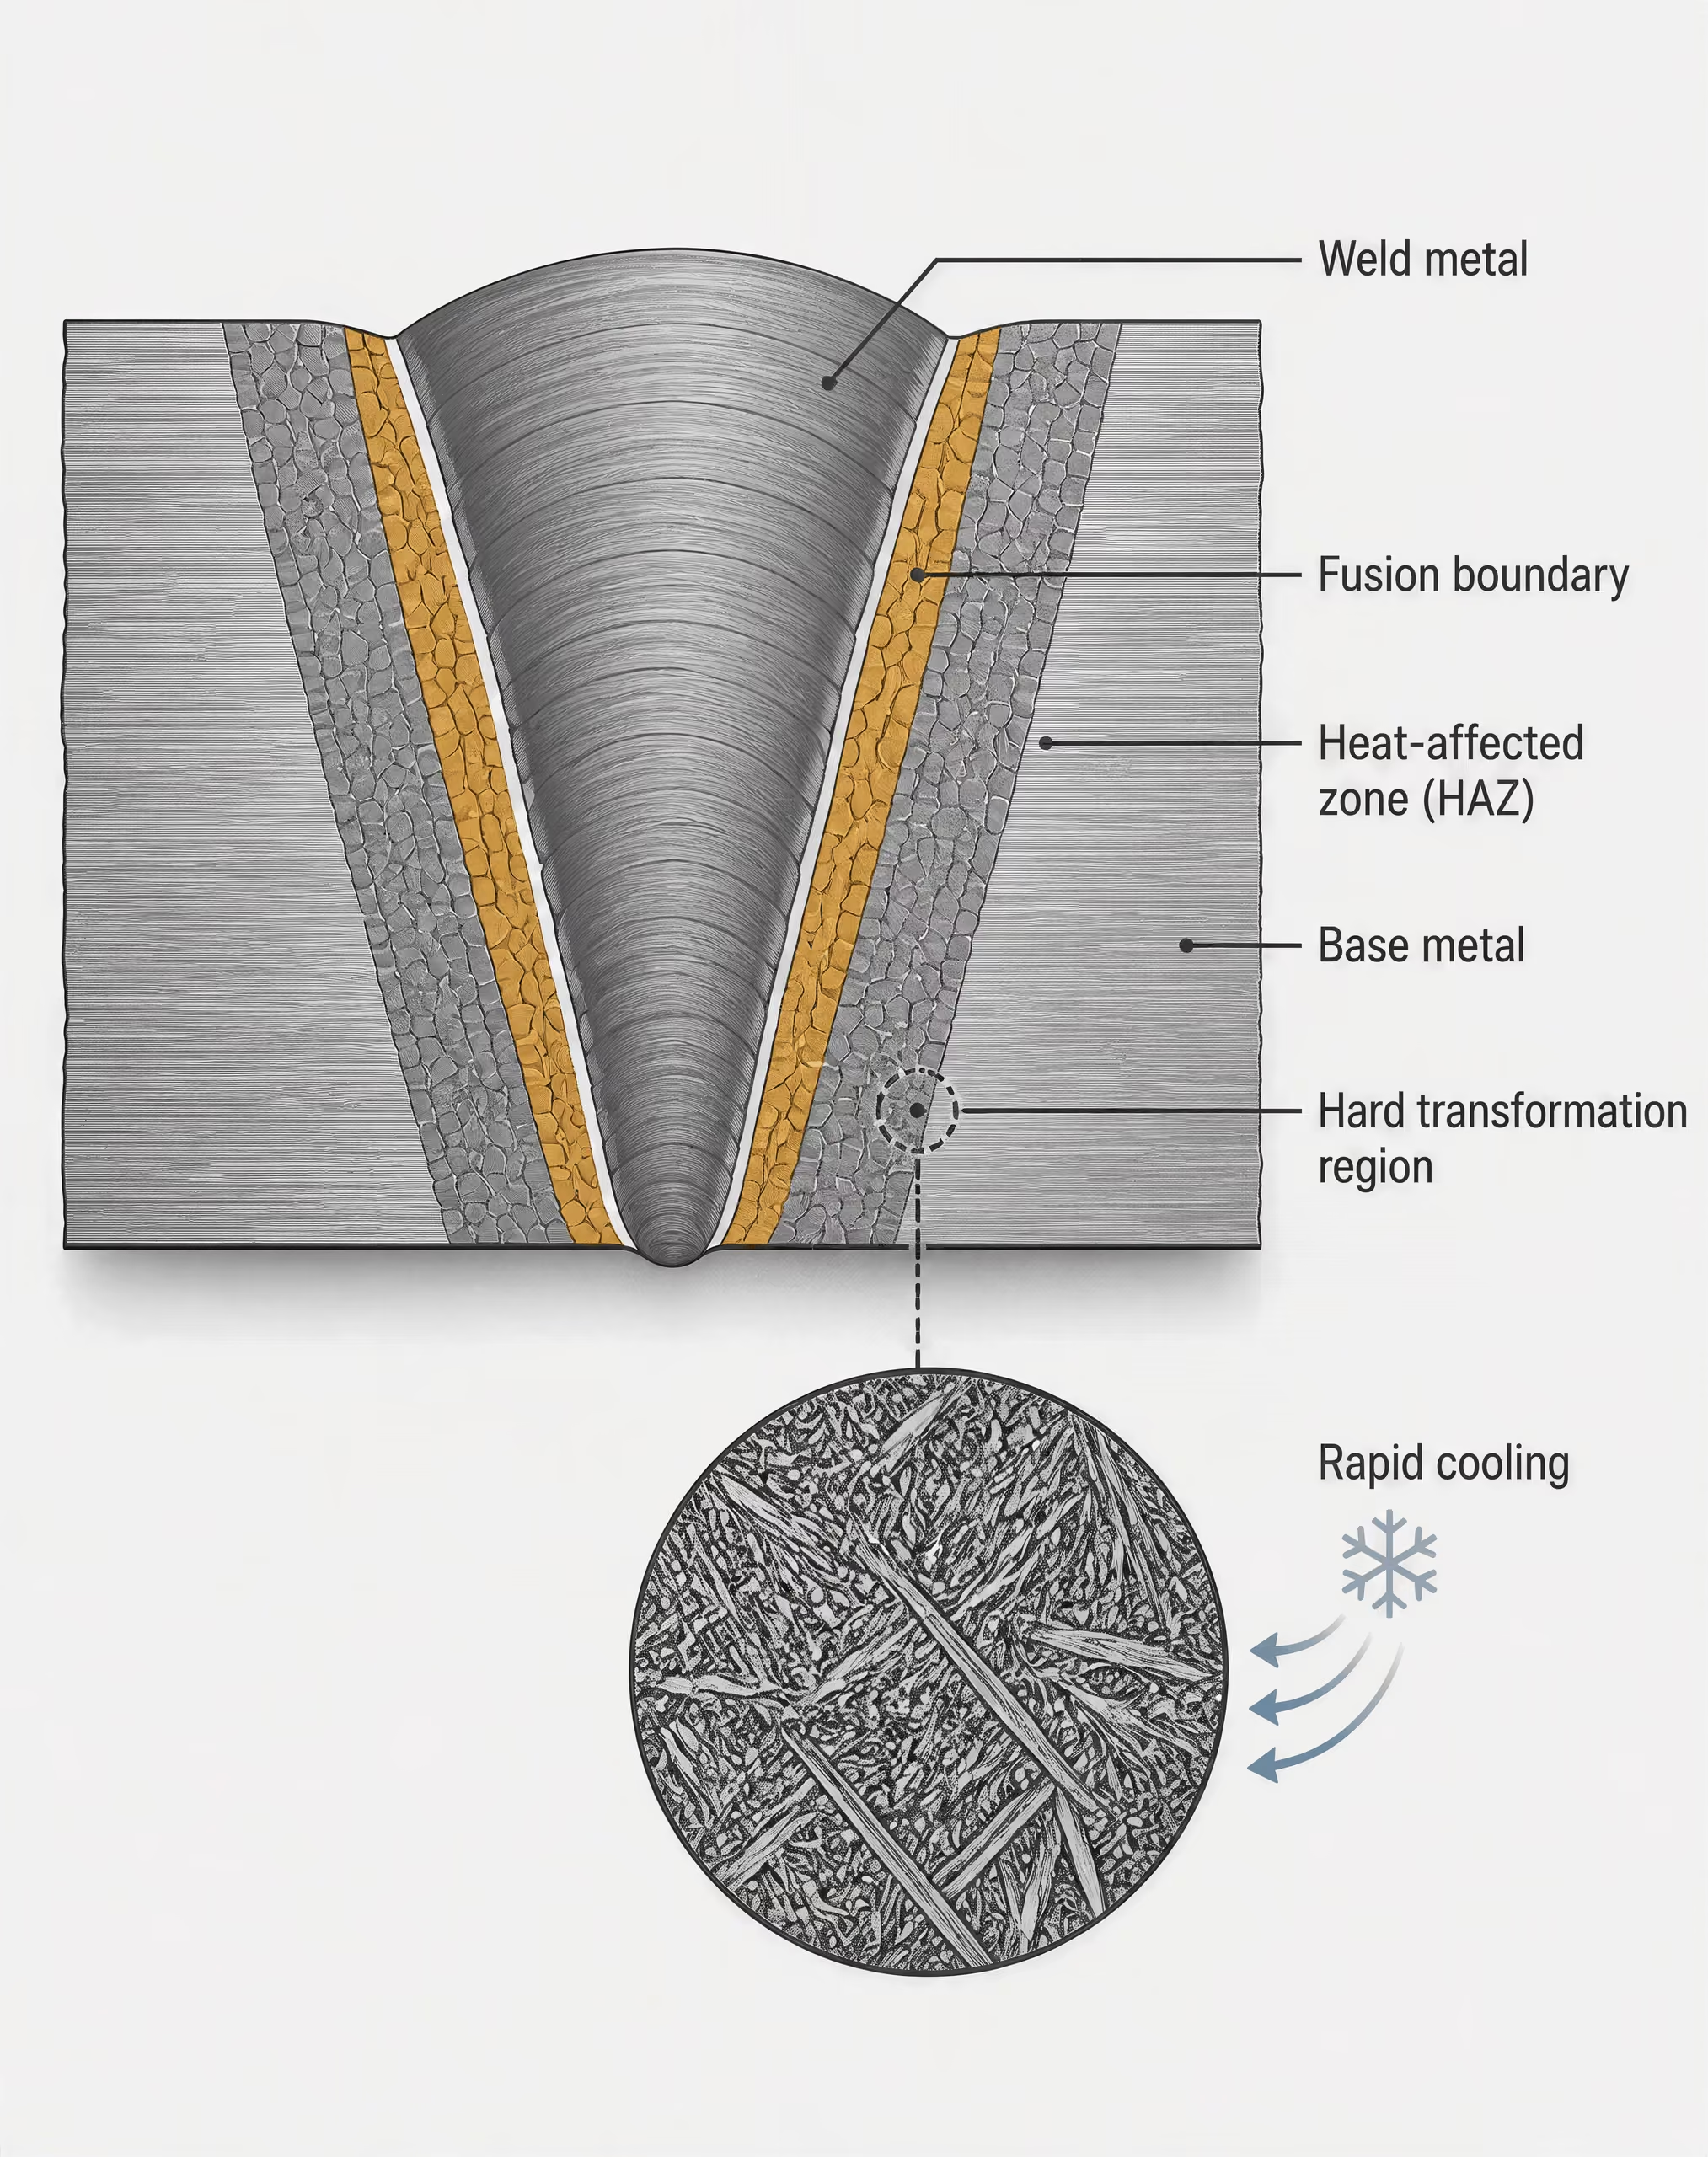
De relatie tussen hardbaarheid, warmte-beïnvloede zones en scheurvorming
Tijdens het lassen wordt de HAZ tot boven de transformatietemperaturen verhit en vervolgens afgekoeld. Een samenstelling met een grotere hardbaarheid kan een hardere microstructuur vormen wanneer de afkoeling voldoende snel verloopt, vooral in het grofkorrelige gebied nabij de smeltgrens. Het relevante gevaar is niet de hardheid op zichzelf. Een harde HAZ is minder bestand tegen diffundeerbare waterstof en lokale spanning en kan daardoor de omstandigheden voor vertraagde, door waterstof ondersteunde scheurvorming creëren.
Diffundeerbare waterstof Waterstof die tijdens en na het lassen door lasmetaal en aangrenzend staal kan bewegen en zich mogelijk kan concentreren in gebieden met spanning of defecten.
Voor waterstofscheuren is doorgaans een combinatie nodig van diffundeerbare waterstof, een daarvoor gevoelige harde microstructuur en trekspanning of inklemming. CE heeft vooral indirect betrekking op de tweede factor, doordat het de hardbaarheid aangeeft. CE meet geen waterstof, kwantificeert geen inklemming, voorspelt niet de afkoelsnelheid op elk punt van de verbinding en stelt de uiteindelijke HAZ-hardheid niet vast. Een hoge CE kan daarom wijzen op de noodzaak van extra aandacht voor voorverwarming, beheersing van de tussenlaagtemperatuur, een waterstofarme werkwijze en warmte-inbreng, maar kan niet elke lasuitkomst voorspellen. Een lagere waarde vermindert één aandachtspunt, maar neemt het risico op waterstofscheuren niet weg.
Van chemische samenstelling naar een lasbeslissing
- Selecteer de formule Stem CEIIW, Pcm, CEq, CET of CEN af op de staalpopulatie en de beoordelingsmethode.
- Controleer de chemische samenstelling Gebruik de gecertificeerde smeltanalyse of gecontroleerde analyse en voer alle vereiste elementen in de vermelde eenheden in.
- Bereken de index Behoud de structuur van de vergelijking, behoud extra decimalen en documenteer de aannames.
- Beoordeel de verbinding Houd rekening met de dikte, inklemming, waterstofbeheersing, thermische omstandigheden en nabehandeling na het lassen.
- Stel procesbeheersingen vast Gebruik het resultaat om voorwarmtemperatuur, interpass-temperatuur, warmte-inbreng en inspectievereisten te beoordelen.
De praktische volgorde is daarom eerst de samenstelling berekenen en vervolgens een technische beoordeling uitvoeren. De geselecteerde formule moet geschikt zijn voor het staal en voor de beslissing die wordt genomen; daarna moet de resulterende index worden beschouwd in samenhang met de dikte, het ontwerp van de verbinding, de inklemming, de waterstofbeheersing, de thermische omstandigheden en de behandeling na het lassen. CE is juist nuttig omdat het de aandacht toespitst op een reëel metallurgisch risico. Het wordt misleidend wanneer het wordt behandeld als de volledige beoordeling van de lasbaarheid.
De koolstofequivalentformule van het IIW: CEIIW
De CEIIW-vergelijking en de elementaire termen[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
Het koolstofequivalent van het International Institute of Welding, doorgaans geschreven als CEIIW, schat het gecombineerde effect van verschillende legeringselementen op de hardbaarheid van staal. AWS D8.10M:2021 geeft de vergelijking als volgt:
De D-Range-richtlijnen van de British Constructional Steelwork Association presenteren dezelfde vergelijking. In deze uitdrukking staan C, Mn, Si, Cr, Mo, V, Ni en Cu voor de elementaire gehalten aan koolstof, mangaan, silicium, chroom, molybdeen, vanadium, nikkel en koper. De waarden worden normaal ingevoerd als gewichtspercentages, niet als fracties en niet als atoompercentages.
Koolstof verschijnt als een afzonderlijke term, zodat elke eenheidstoename van het koolstofgehalte rechtstreeks bijdraagt aan CEIIW. Mangaan en silicium worden gedeeld door 6; chroom, molybdeen en vanadium worden gedeeld door 5; nikkel en koper worden gedeeld door 15. De noemers maken deel uit van de empirische formulering. Het zijn geen omrekeningsfactoren die naar believen voor een bepaalde staalkwaliteit kunnen worden gewijzigd.
Hardbaarheid De neiging van staal om tot een bepaalde diepte of onder een bepaalde afkoelconditie hardere omzettingsproducten te vormen; dit verschilt van hardheid zelf.
De vergelijking weerspiegelt een metallurgisch aandachtspunt: een hoger koolstofgehalte en veel toevoegingen van legeringselementen verhogen over het algemeen de hardbaarheid. Tijdens het lassen kan een beter hardbaar staal onder geschikte afkoelomstandigheden een hardere warmte-beïnvloede zone vormen. Als daarnaast diffundeerbare waterstof en restspanningen door fixatie aanwezig zijn, kan die hardere zone gevoeliger zijn voor door waterstof ondersteunde scheurvorming. AWS-richtlijnen voor koolstofstaal en laaggelegeerd staal beschouwen de chemische samenstelling en hardbaarheid daarom als aspecten van de lasbaarheid, naast de lasprocedure en fabricageomstandigheden.
CEIIW is niet de enige formulering van het koolstofequivalent. TWI onderscheidt CEIIW, Pcm, CEq en CEN als afzonderlijke methoden die worden gebruikt bij de beoordeling van waterstofscheurvorming. Pcm is bijvoorbeeld voornamelijk ontwikkeld voor moderne koolstofarme staalsoorten met ongeveer 0,11 gewichtsprocent koolstof of minder, zodat de keuze ervan uitsluitend omdat deze een handig getal oplevert, misleidend kan zijn. AWS-lasrichtlijnen geven ook verwante uitdrukkingen zoals CE, Pcm en CET, elk met een andere weging van de elementen.
Hoe de chemische samenstelling van staal in de formule wordt ingevuld
Gebruik de gecertificeerde smeltanalyse, de productspecificatie of een andere gecontroleerde chemische analyse voor het staal dat wordt beoordeeld. De chemische samenstelling moet overeenkomen met het materiaal en de producttoestand die worden beschouwd. Vul geen staalkwaliteitsaanduiding, nominale maximumwaarde of decimale fractie in, tenzij de formule en de bron uitdrukkelijk die vorm voorschrijven.
Symbolische rekenmethode
Stel dat een materiaalcertificaat de volgende elementaire percentages vermeldt:
- koolstof:
- mangaan:
- silicium:
- chroom:
- molybdeen:
- vanadium:
- nikkel:
- koper:
De berekening wordt dan geschreven als:
Tel eerst de percentages mangaan en silicium bij elkaar op en deel die som vervolgens door 6. Tel afzonderlijk chroom, molybdeen en vanadium op en deel de som door 5. Tel ten slotte nikkel en koper bij elkaar op en deel de som door 15. Tel de drie bijdragen van de legeringselementgroepen op bij de koolstofwaarde. Hierdoor blijft de structuur van de formule behouden en kunnen overschrijffouten gemakkelijker worden opgespoord.
Bij een werkelijke berekening worden de symbolische variabelen vervangen door de certificaatwaarden van de betreffende smelt. Een waarde van 0,20 gewichtsprocent koolstof wordt ingevoerd als 0,20, niet als 20 en niet als 0,0020. Als een element niet wordt vermeld, moet de behandeling ervan de geldende materiaalspecificatie of beoordelingsprocedure volgen; stilzwijgend aannemen dat de waarde nul is, kan onveilig zijn wanneer sporen van legeringselementen het resultaat beïnvloeden. Productnormen vermelden mogelijk bereiken, terwijl een certificaat een smeltspecifieke analyse geeft. Dit zijn verschillende invoergegevens en ze mogen niet zonder vermelding van de gemaakte keuze met elkaar worden vermengd.
De materiaalindeling is een afzonderlijke taak. ISO 15608:2025 specificeert een uniform systeem voor het indelen van metallische materialen voor lasdoeleinden, waaronder staalsoorten en andere legeringsfamilies. Een staal kan daarom zowel een groepsaanduiding volgens ISO 15608 als een berekende CEIIW-waarde hebben, maar het groepsnummer vervangt de berekening niet.
Het resultaat interpreteren zonder schijnprecisie
Een CEIIW-resultaat is een indicator op basis van de samenstelling en geen volledige lasbeslissing. AWS D8.10M:2021 beschrijft het koolstofequivalent als een richtlijn voor de lasbaarheid en niet als een absolute parameter. Een resultaat met meerdere decimalen rapporteren maakt de onderliggende voorspelling niet nauwkeuriger. Afronding op het certificaat, segregatie, monsterneming, de keuze van de formule en de feitelijke lasomstandigheden beperken allemaal wat het getal kan aantonen.
Een hogere CE wijst in het algemeen op een grotere hardbaarheid en op de noodzaak van een grondiger beoordeling van het lasproces, maar voorspelt op zichzelf geen scheurvorming. Limited evidence
Een hogere CEIIW wijst over het algemeen op een grotere hardbaarheid en op een grotere noodzaak om de beheersing van waterstof, de voorwarmtemperatuur, de interpass-temperatuur en het afkoelgedrag te onderzoeken. De waarde specificeert op zichzelf geen voorwarmtemperatuur en bewijst evenmin dat scheurvorming zal optreden. De vergelijking bevat niet afzonderlijk de plaatdikte, de fixatiegraad van de verbinding, het gehalte aan diffundeerbare waterstof, de afkoelsnelheid, de warmte-inbreng bij het lassen, de omgevingsomstandigheden, de warmtebehandeling na het lassen of de thermische cyclus die door een bepaald proces wordt veroorzaakt.
Dikte en fixatiegraad kunnen het risico op scheurvorming veranderen, zelfs wanneer twee staalsoorten dezelfde CEIIW hebben. Omgekeerd kunnen verschillende warmte-inbrengen bij dezelfde staalkwaliteit verschillende afkoelsnelheden in de warmte-beïnvloede zone veroorzaken. Bij een procedurebeoordeling moet daarom rekening worden gehouden met de werkelijke verbinding, het waterstofniveau van het toevoegmateriaal, de lasvolgorde, de voorwarming, de beheersing van de interpass-temperatuur en eventuele behandeling na het lassen.
Gepubliceerde grenswaarden behoren eveneens tot de context waarin ze zijn vastgesteld. TWI vermeldt aanbevolen koolstofequivalentgrenswaarden onder 0,43, of 0,45 voor onderdelen dikker dan 1 inch, wanneer het koolstofgehalte hoger is dan 0,18 gewichtsprocent, in richtlijnen die betrekking hebben op het beheersen van harde warmte-beïnvloede zones volgens de NACE-vereisten. Deze waarden zijn geen universele acceptatiegrenswaarden voor elk staal, elke dikte of elk lasproces. CEIIW is nuttig voor het vergelijken van samenstellingen en het vaststellen wanneer een striktere beheersing van de lasprocedure gerechtvaardigd is; de waarde mag niet worden opgevat als een zelfstandige lasbaarheidsscore.
Waarom er verschillende formules voor het koolstofequivalent bestaan
Het koolstofequivalent is geen universele lasbaarheidsindex. Het is een op de samenstelling gebaseerde schatting van de invloed van legeringselementen op de hardbaarheid en het risico op door waterstof ondersteunde scheurvorming, maar elke vergelijking is ontwikkeld voor een specifieke staalpopulatie, gegevensverzameling en scheurvormingmodel. Het numerieke resultaat hangt daarom van meer af dan alleen de smeltanalyse: het hangt ook af van de gekozen vergelijking.
AWS D8.10M:2021 beschrijft het koolstofequivalent als een richtlijn voor lasbaarheid, niet als een absolute parameter. Die nuancering is van belang. Een koolstofequivalent bepaalt op zichzelf niet de voorwarmtemperatuur, de tussenlaagtemperatuur, de warmte-inbreng of de nabehandeling na het lassen. Ook het waterstofniveau, de mate van opsluiting, de materiaaldikte, de afkoelsnelheid, de naadvorm en het gekozen lasproces beïnvloeden het resultaat.
CEIIW, CEq, Pcm en CEN
De vergelijking van het International Institute of Welding, gewoonlijk aangeduid als CEIIW, wordt veelal in verband gebracht met conventionele koolstofstalen en laaggelegeerde staalsoorten. AWS D8.10M:2021 geeft deze als volgt:
De waarden van de elementen worden als massapercentages ingevuld. De waarden voor koolstof, mangaan, silicium, chroom, molybdeen, vanadium, nikkel en koper moeten dus allemaal op dezelfde samenstellingsbasis berusten.
Een nauw verwante uitdrukking wordt in lasspecificaties en richtlijnen vaak aangeduid als CEq, of eenvoudigweg als CE. De AWS-richtlijn voor warmgewalst staal geeft:
Deze uitdrukking verschilt van CEIIW door de behandeling van silicium: in CEIIW staat silicium samen met mangaan in de teller, maar in de hier weergegeven CE-uitdrukking is het niet opgenomen. Sommige documenten gebruiken CEq als algemene aanduiding voor een conventionele berekening van het koolstofequivalent, terwijl andere deze aanduiding reserveren voor een specifieke vergelijking. De aanduiding moet daarom worden gelezen in samenhang met de bron en niet worden beschouwd als een vaste internationale definitie.
Pcm en CEN zijn ontstaan uit pogingen om verschillende staalsamenstellingen en scheurvormingsgedrag nauwkeuriger weer te geven dan met één conventionele uitdrukking mogelijk is. De bespreking door TWI van formules voor waterstofscheurvorming onderscheidt CEIIW, Pcm, CEq en CEN, in plaats van ze als onderling uitwisselbare benamingen te presenteren. Dat onderscheid weerspiegelt hun historische ontwikkeling. De vergelijkingen kennen verschillende weegfactoren toe aan koolstof en legeringselementen, omdat de staalsoorten en de experimentele verbanden waarop ze zijn gebaseerd niet identiek waren.
CEN is een formulering van het koolstofequivalent met een van het koolstofgehalte afhankelijke behandeling van de bijdragen van legeringselementen. De formule is ontwikkeld voor een breder scala aan staalsoorten dan de laagkoolstofstaalpopulatie die met Pcm wordt geassocieerd, terwijl de samenstellingsgebaseerde relatie met hardbaarheid en gevoeligheid voor waterstofscheurvorming behouden blijft. CEIIW, CEq, Pcm en CEN kunnen daardoor voor één gecertificeerde smelt verschillende waarden opleveren. Dat is geen rekenfout, maar het verwachte gevolg van het gebruik van verschillende modellen.
De naam van de formule moet bij elke gerapporteerde waarde worden vermeld. “CE = 0.42” is onvolledig, tenzij in het document wordt aangegeven of de waarde betrekking heeft op CEIIW, CEq, Pcm, CEN of een andere gespecificeerde index. Het vergelijken van een IIW-waarde met een Pcm-limiet kan leiden tot een ongeldige lasbeslissing.
Materiaalgroepering is een afzonderlijke kwestie. ISO 15608:2025 specificeert een uniform groepssysteem voor metalen materialen voor het lassen, waaronder staalsoorten en andere legeringsfamilies. De ISO-groepsaanduiding van een staal vervangt de berekening van het koolstofequivalent niet, en een waarde voor het koolstofequivalent bepaalt niet de ISO 15608-groep.
De context van Pcm bij laagkoolstofstaal[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
Volgens TWI (2024) is Pcm in de eerste plaats ontwikkeld voor moderne laagkoolstofstaalsoorten met ongeveer 0.11 gewichtsprocent koolstof of minder. Deze toepassingsopmerking moet bij de formule blijven staan. Pcm is niet automatisch het juiste alternatief voor CEIIW wanneer een staal een laag numeriek equivalent heeft. Evenmin mag Pcm buiten het beoogde samenstellingsbereik worden toegepast zonder richtlijnen uit de relevante norm of zonder kwalificatie van de procedure.
De AWS-lasrichtlijn geeft de volgende Pcm-uitdrukking:
Hierbij is boor in gewichtsprocent, en de boorterm is essentieel en niet optioneel. Zelfs een kleine boorconcentratie kan een meetbare bijdrage leveren, omdat deze met 5 wordt vermenigvuldigd. Het weglaten van deze term verandert de gedefinieerde index.
Pcm legt meer nadruk op koolstof en behandelt verschillende legeringstoevoegingen anders dan CEIIW. Deze opbouw past bij de laagkoolstof- en microgelegeerde staalsoorten waarvoor Pcm is ontwikkeld, maar maakt Pcm niet tot een universeel alternatief voor de IIW-vergelijking. Voor staalsoorten met meer dan ongeveer 0.11 gewichtsprocent koolstof moet de ingenieur bevestigen dat de gekozen Pcm-methode en de bijbehorende limiet van toepassing zijn op de staalkwaliteit, de productvorm en de beoordeling van scheurvorming.
CET als alternatieve samenstellingsindex
CET is een andere samenstellingsindex die in lasrichtlijnen wordt gebruikt:
De in 2007 gepubliceerde AWS-richtlijn voor warmgewalst staal presenteert CET naast CE en Pcm. De coëfficiënten verschillen van beide andere indices. Daardoor krijgt dezelfde smelt normaal gesproken drie verschillende numerieke resultaten wanneer alle drie de vergelijkingen worden berekend. CET moet daarom worden gekoppeld aan de limieten, diagrammen of procedureregels die voor CET zijn ontwikkeld en mag niet informeel worden omgerekend naar een CEIIW- of Pcm-waarde.
De praktische vraag is niet welke formule het kleinste getal oplevert. De vraag is welke index past bij de staalpopulatie, de toepasselijke norm en het model voor waterstofscheurvorming. AWS-richtlijnen noemen de chemische samenstelling en de hardbaarheid als aspecten van de lasbaarheid van koolstofstalen en laaggelegeerde staalsoorten; de resulterende lasprocedure moet daarnaast ook het diffundeerbare waterstof, de mate van opsluiting, de materiaaldikte, de voorwarmtemperatuur, de tussenlaagtemperatuur en de warmte-inbreng beheersen. In sommige toepassingen stellen hardheidseisen nog een aanvullende beperking. TWI vermeldt aanbevolen limieten voor het koolstofequivalent van minder dan 0.43, of 0.45 voor onderdelen die dikker zijn dan 1 inch, wanneer het koolstofgehalte hoger is dan 0.18 gewichtsprocent, in richtlijnen die zijn gericht op het beheersen van harde warmte-beïnvloede zones. Dergelijke limieten zijn voorwaardelijke eisen en vormen geen bewijs dat één formule voor het koolstofequivalent van toepassing is op elk staal of elke las.
Uitgewerkte rekenmethode voor de chemische samenstelling van staal
Een resultaat voor het koolstofequivalent is alleen betekenisvol wanneer de formule, de basis van de chemische samenstelling en de rapportageconventie bekend zijn. AWS D8.10M:2021 identificeert de vergelijking van het International Institute of Welding als:
AWS beschrijft het koolstofequivalent ook als een richtlijn voor de lasbaarheid, niet als een absolute parameter. Het resultaat vervangt geen kwalificatie van een lasprocedure en bepaalt op zichzelf niet de voorwarmtemperatuur. De voorwarmtemperatuur, de interpass-temperatuur, de warmte-inbreng, het diffundeerbare waterstofgehalte, de inklemming, de materiaaldikte en de nabehandeling na het lassen blijven relevant.
Koolstof- en legeringswaarden uit een chemische analyse aflezen
Begin met de productspecificatie en de feitelijke chemische analyse. Controleer of de gerapporteerde waarden een smeltanalyse, productanalyse of een andere contractueel voorgeschreven analyse zijn. Bepaal vervolgens welke elementen volgens de geselecteerde vergelijking vereist zijn. Een fabriekscertificaat kan koolstof vermelden als C, mangaan als Mn, silicium als Si, chroom als Cr, molybdeen als Mo, vanadium als V, nikkel als Ni, koper als Cu en boor als B. De afkortingen moeten worden gecontroleerd aan de hand van de legenda van het certificaat en mogen niet zonder meer op basis van de kolompositie worden geïnterpreteerd.
Noteer voor de IIW-vergelijking koolstof, mangaan, silicium, chroom, molybdeen, vanadium, nikkel en koper. Geen van deze elementen mag stilzwijgend worden weggelaten. Ook een element met een kleine concentratie draagt bij aan de vergelijking, en een weggelaten term kan het gerapporteerde resultaat niet-reproduceerbaar maken. Boor maakt geen deel uit van de bovenstaande IIW-uitdrukking, maar moet wel worden geregistreerd wanneer een formule dit element bevat. De AWS-uitdrukking voor Pcm is:
De coëfficiënt maakt zelfs een kleine boorwaarde relevant. Volgens de vergelijking van koolstofequivalentformules door TWI uit 2024 is Pcm in de eerste plaats ontwikkeld voor moderne koolstofarme staalsoorten met ongeveer 0,11 massaprocent koolstof of minder. Pcm mag niet uitsluitend worden gekozen omdat deze formule een gemakkelijk getal oplevert.
De waarden moeten elementaire percentages zijn op de basis die door de formule wordt vereist, doorgaans massaprocent. Een certificaatwaarde van 0,18 massaprocent koolstof wordt ingevoerd als 0,18, niet als 18 en niet als 0,0018. Als de analyse wordt opgegeven als massafractie, in parts per million of in een andere eenheid, moet elk vereist element vóór aanvang worden omgerekend. Meng geen koolstofwaarde in massaprocent met boor in ppm.
Een berekening op basis van een certificaat is een rekenkundig resultaat dat wordt verkregen uit de gerapporteerde chemische samenstelling. Het is geen laboratoriummeting van lasbaarheid, hardheid of gevoeligheid voor scheurvorming. Het laboratorium heeft de samenstelling bepaald, binnen de grenzen van de onzekerheid van de bemonstering en analyse; het koolstofequivalent wordt daarna uit die gerapporteerde waarden berekend. Als het certificaat een detectielimiet, bereik of resultaat in de vorm van “kleiner dan” vermeldt, moet de berekening die beperking aangeven en geen ongerechtvaardigde exacte waarde presenteren.
Eenheden, nauwkeurigheid en volgorde van de berekening
Schrijf de geselecteerde formule op voordat de getallen worden ingevuld. Hiermee wordt voorkomen dat een CEIIW-berekening wordt verward met Pcm, CEq of CET. AWS-lasrichtlijnen voor warmgewalst staal, gepubliceerd in 2007, geven CEIIW in dezelfde vorm en vermelden ook:
Deze vergelijkingen zijn niet onderling uitwisselbaar. TWI identificeert CEIIW, Pcm, CEq en CEN als verschillende formuleringen die worden gebruikt bij de beoordeling van waterstofscheurvorming.
Neem voor een uitdrukkelijk illustratief voorbeeld een hypothetische chemische samenstelling aan — geen genoemde staalkwaliteit en geen statistiek afkomstig uit een bron — die in massaprocent wordt gerapporteerd als C 0,18, Mn 1,20, Si 0,25, Cr 0,30, Mo 0,10, V 0,05, Ni 0,20 en Cu 0,25. Pas de IIW-vergelijking toe in gegroepeerde termen:
Bereken eerst elke bijdrage afzonderlijk:
Tel vervolgens de niet-afgeronde bijdragen op:
Afgerond op drie decimalen is het resultaat CEIIW = 0.542, waarbij de formule en de basis van de chemische samenstelling ernaast worden vermeld. De groepering is van belang. Het afzonderlijk delen van mangaan en silicium kan hetzelfde rekenkundige resultaat opleveren, maar door de voorgeschreven groepen te noteren wordt de berekening gemakkelijker controleerbaar en is de kans kleiner dat per ongeluk een verkeerde noemer wordt gebruikt.
Afronding, rapportage en traceerbaarheid
Houd tijdens de tussenstappen meer cijfers aan dan in het eindrapport worden weergegeven. Wanneer 1,45/6 vóór de optelling wordt afgerond op 0,24, verandert het weergegeven resultaat. Herhaald vroegtijdig afronden wordt belangrijker wanneer meerdere termen aanwezig zijn. Een praktisch rapport moet de vermelde nauwkeurigheid van het certificaat behouden, tijdens de berekening extra cijfers aanhouden en de eindwaarde pas afronden volgens de geldende specificatie of projectconventie.
Het dossier moet de identificatie van de smelt of het monster, het brondocument, de chemische waarden, de eenheden, de geselecteerde formule, de afzonderlijke bijdragen, het niet-afgeronde resultaat en het uiteindelijke afgeronde resultaat bevatten. Als een waarde vanuit ppm of een massafractie is omgerekend, moet die omrekening worden vastgelegd. Als een element niet op het certificaat stond, moet worden vermeld of het als nul is behandeld, door een detectielimiet is begrensd of ter verduidelijking is terugverwezen; verberg de aanname nooit.
Houd de berekening van het koolstofequivalent ten slotte gescheiden van de materiaalindeling. ISO 15608:2025 biedt een uniform systeem voor het indelen van metalen materialen voor lasdoeleinden, waaronder staalsoorten en andere legeringsfamilies. Een groepsaanduiding vervangt geen berekening van de chemische samenstelling, en een CE-resultaat stelt de ISO 15608-groep niet vast. Beide kunnen in een lasdossier voorkomen, maar ze beantwoorden verschillende vragen.
Koolstofequivalent en waterstofscheurvorming in de HAZ
Het koolstofequivalent verbindt de chemische samenstelling van staal met de hardbaarheid, maar voorspelt op zichzelf geen waterstofscheurvorming. De vergelijking van het International Institute of Welding, geïdentificeerd door AWS D8.10M:2021, is:
De elementwaarden in deze uitdrukking zijn samenstellingspercentages naar massa. Een hogere uitkomst wijst doorgaans op een grotere hardbaarheid en een grotere mogelijkheid tot vorming van harde gebieden in de warmte-beïnvloede zone (HAZ), vooral wanneer de lasomstandigheden een snelle afkoeling veroorzaken. AWS beschrijft het koolstofequivalent als een richtlijn voor lasbaarheid, niet als een absolute parameter. Dat onderscheid is belangrijk, omdat scheurvorming niet alleen afhankelijk is van de chemische samenstelling, maar ook van de thermische lascyclus, het waterstofniveau en de mechanische inklemming.
TWI maakt onderscheid tussen CEIIW, , CEq en CEN als formuleringen die worden gebruikt voor de beoordeling van waterstofscheurvorming. Ze hebben niet voor elke staalpopulatie dezelfde betekenis. TWI stelt bijvoorbeeld dat voornamelijk is ontwikkeld voor moderne koolstofarme staalsoorten met ongeveer 0,11 gewichtsprocent koolstof of minder. De richtlijnen van AWS geven de gerelateerde uitdrukkingen:
De keuze voor één vergelijking moet daarom aansluiten bij het staaltype, de toepasselijke norm en de lasbeoordeling die wordt uitgevoerd. ISO 15608:2025 groepeert materialen voor lasdoeleinden; dat groepssysteem staat los van het berekenen van een koolstofequivalent.

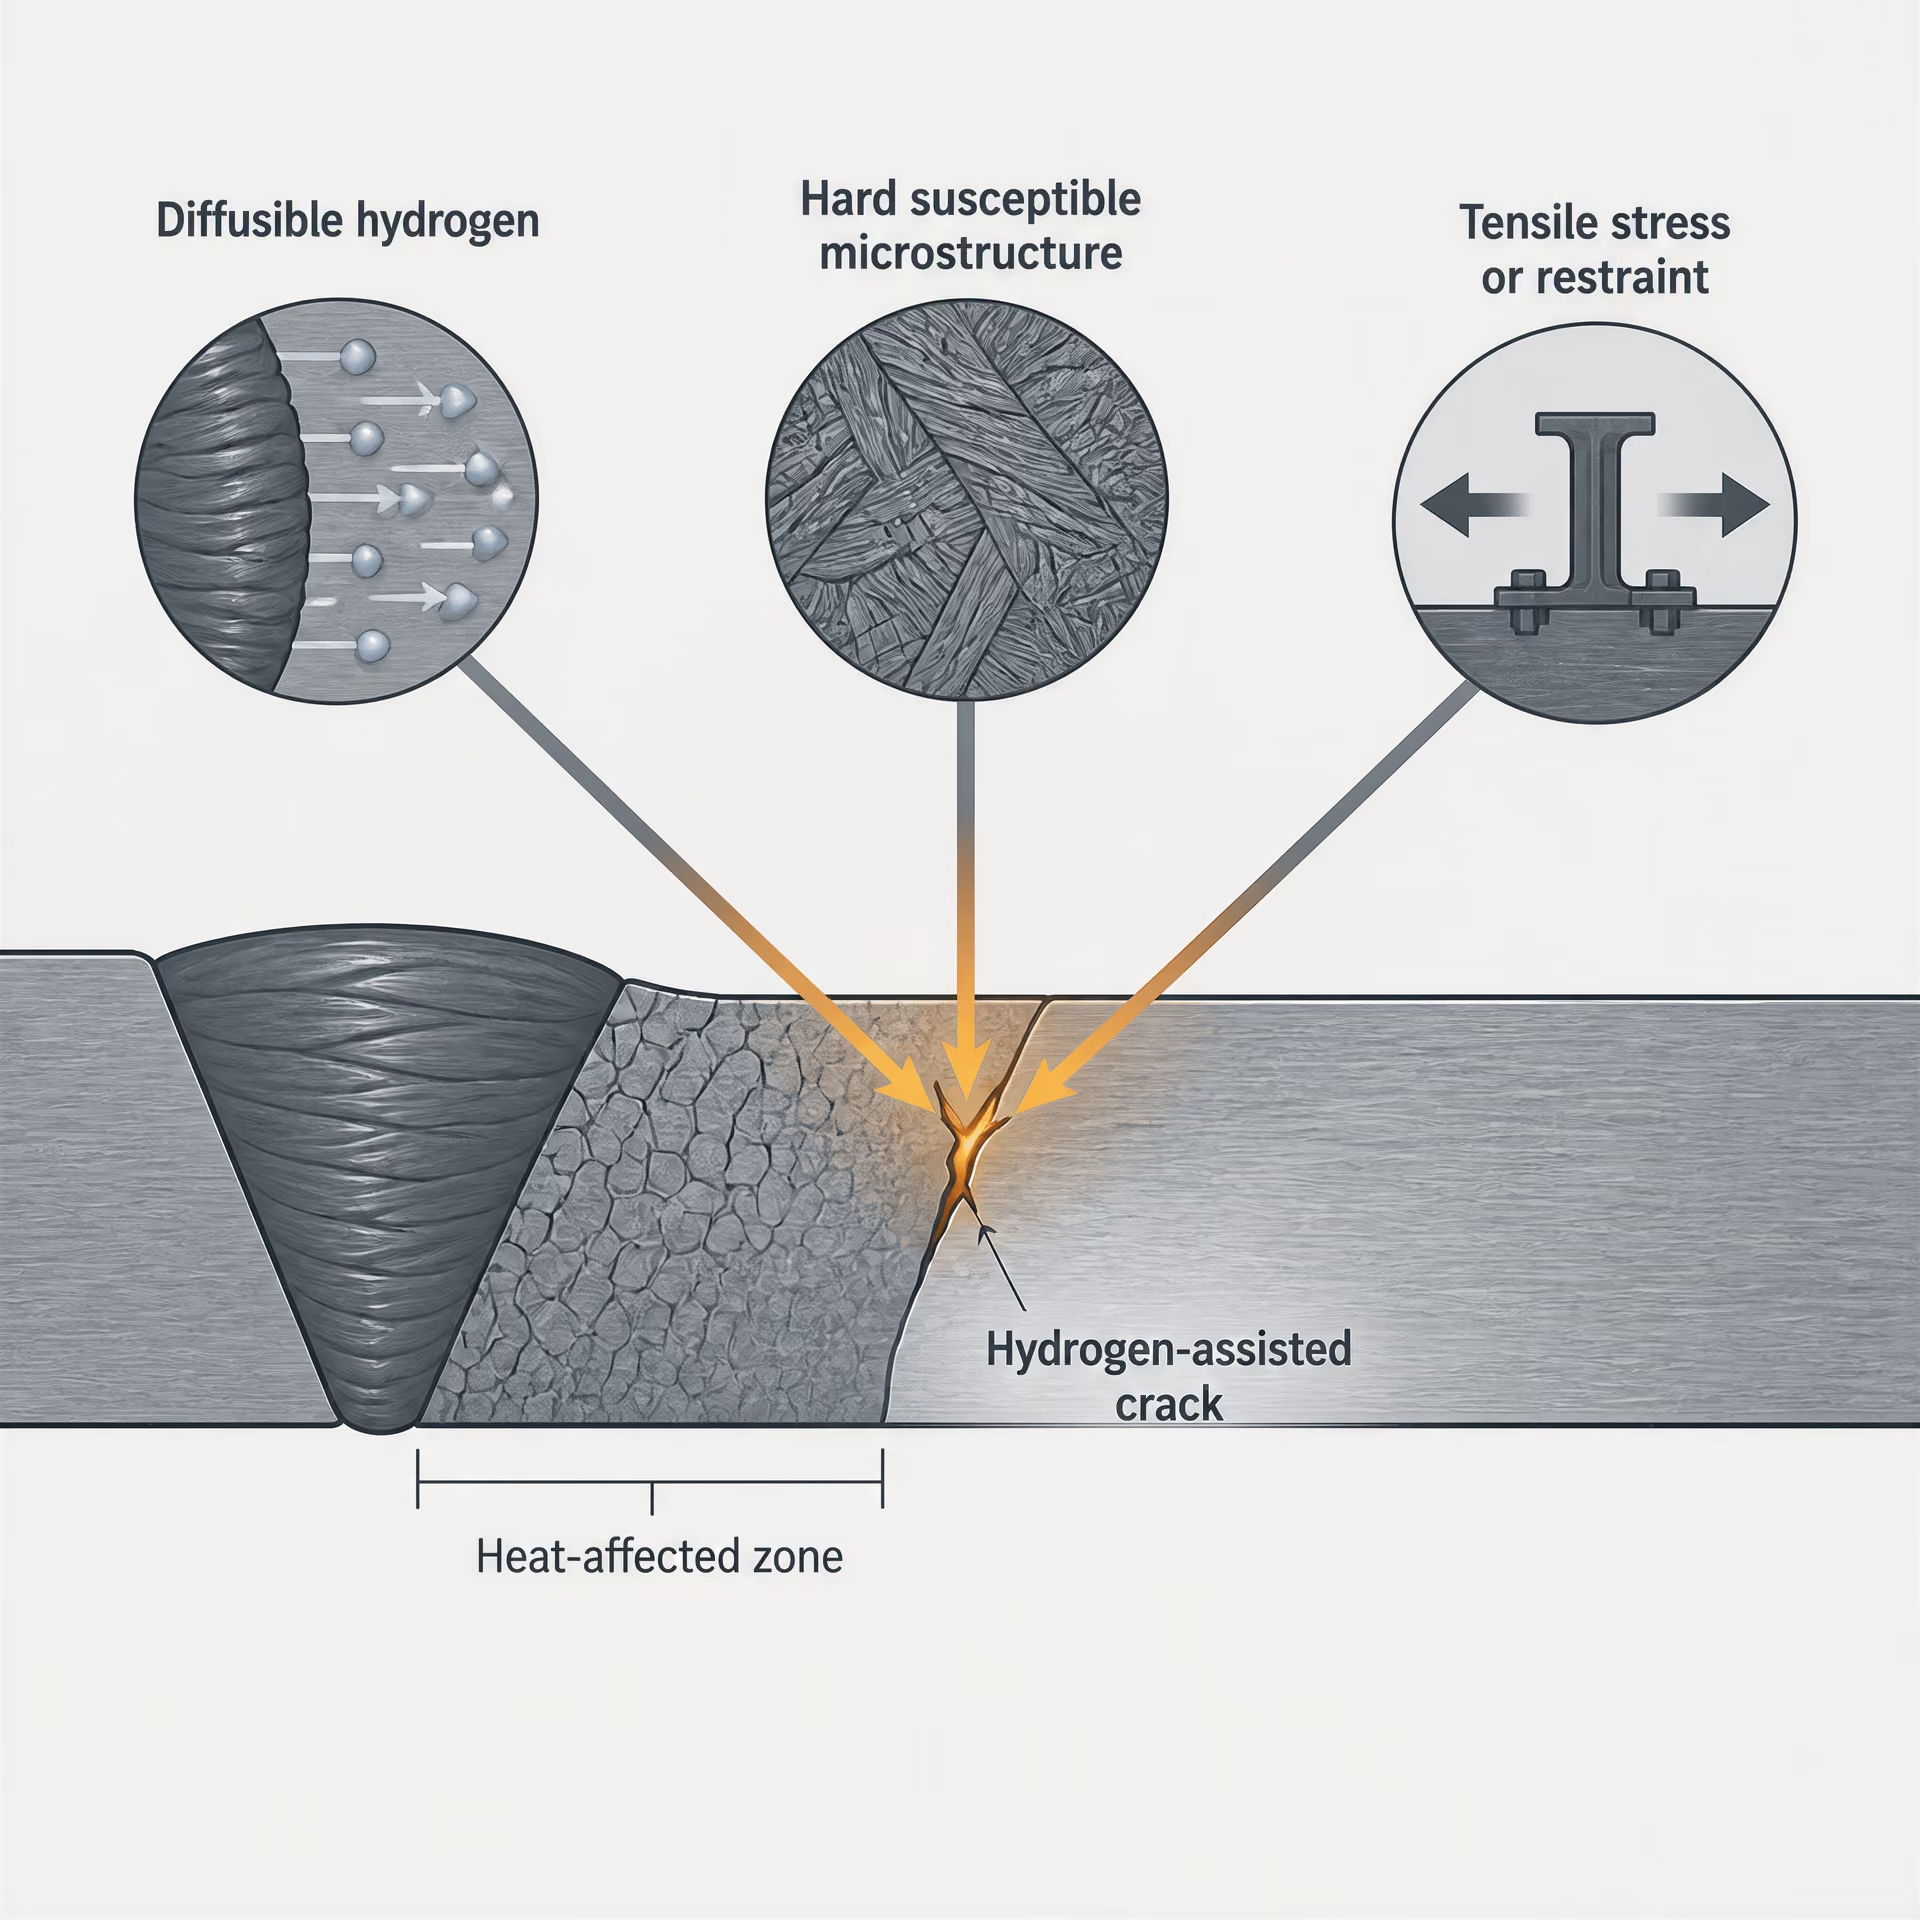
De drie voorwaarden achter waterstofgeassisteerde scheurvorming
Voor waterstofgeassisteerde scheurvorming moeten drie voorwaarden samenvallen: diffundeerbare waterstof, een gevoelige harde of brosse microstructuur en trekspanning of inklemming. Wanneer één van deze voorwaarden wordt weggenomen, neemt de kans op scheurvorming af, hoewel geen enkele afzonderlijke beheersmaatregel volledige ongevoeligheid garandeert.
Diffundeerbare waterstof komt binnen via vocht, verontreiniging, vochtig laspoeder, slecht opgeslagen elektroden, oppervlaktecoatings en andere waterstofhoudende bronnen. Tijdens het lassen lost een deel van de waterstof op in het gesmolten metaal en migreert vervolgens naar de HAZ terwijl de verbinding afkoelt. De waterstof kan zich ophopen bij defecten, insluitsels, voormalige austenietkorrelgrenzen of gebieden met hoge lokale spanning. De relevante hoeveelheid is niet eenvoudigweg de waterstof in het lastoevoegmateriaal vóór het lassen, maar de waterstof die beschikbaar komt om door de las en het aangrenzende staal te diffunderen.
De tweede voorwaarde is een gevoelige microstructuur. Een harde HAZ kan een verminderde tolerantie voor waterstof en lokale spanning hebben, vooral wanneer de transformatieproducten ervan bros zijn. De derde voorwaarde is trekspanning. Inklemming van de verbinding, krimp, restspanning, aangebrachte belasting en spanningsconcentratie bij een niet-versmolten gebied of een kerf kunnen de aandrijvende kracht voor een scheur leveren. Een hoge CE-waarde geeft vooral reden tot zorg omdat deze de hardbaarheid kan verhogen; zij toont niet aan dat er waterstof aanwezig is of dat de inklemming voldoende is om scheurvorming te veroorzaken.
Harde microstructuren en afkoelsnelheid
De HAZ wordt tot boven de transformatietemperaturen verhit en vervolgens afgekoeld met een snelheid die wordt bepaald door de plaatdikte, de verbindingsgeometrie, de warmte-inbreng, de voorwarmtemperatuur, de temperatuur tussen de laslagen en het omringende materiaal. Een staal met een hoge hardbaarheid kan bij snelle afkoeling transformeren in harde martensitische of anderszins scheurgevoelige gebieden. Bij dezelfde chemische samenstelling kan een minder gevoelige HAZ ontstaan onder een langzamere thermische cyclus.
De dikte beïnvloedt deze cyclus omdat een dikke plaat of een sterk warmtegeleidend lasverbinding warmte snel kan afvoeren. De inklemming van de verbinding neemt doorgaans ook toe met de grootte en stijfheid van de verbinding en met het aantal componenten dat vrije contractie verhindert. De warmte-inbreng verandert de breedte en het afkoelgedrag van de HAZ, maar een hogere warmte-inbreng is geen universele oplossing: overmatige warmte kan de taaiheid verminderen, de HAZ vergroten of vervorming en restspanning beïnvloeden. De procedure moet deze effecten tegen elkaar afwegen en CE niet behandelen als een eenvoudige goedkeurings- of afkeuringswaarde.[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
De NACE-gerelateerde richtlijnen van TWI illustreren de beperkte context van numerieke adviezen over CE. Wanneer het koolstofgehalte hoger is dan 0,18 gewichtsprocent en het doel de beheersing van harde HAZ’s is, vermeldt TWI aanbevolen koolstofequivalentgrenzen van minder dan 0,43, of minder dan 0,45 voor componenten die dikker zijn dan 1 inch. Deze waarden zijn geen universele acceptatieregels voor elk staal, elke dikte, elke bedrijfsconditie of elk lasproces. Ze behoren tot de context van hardheidsbeheersing.

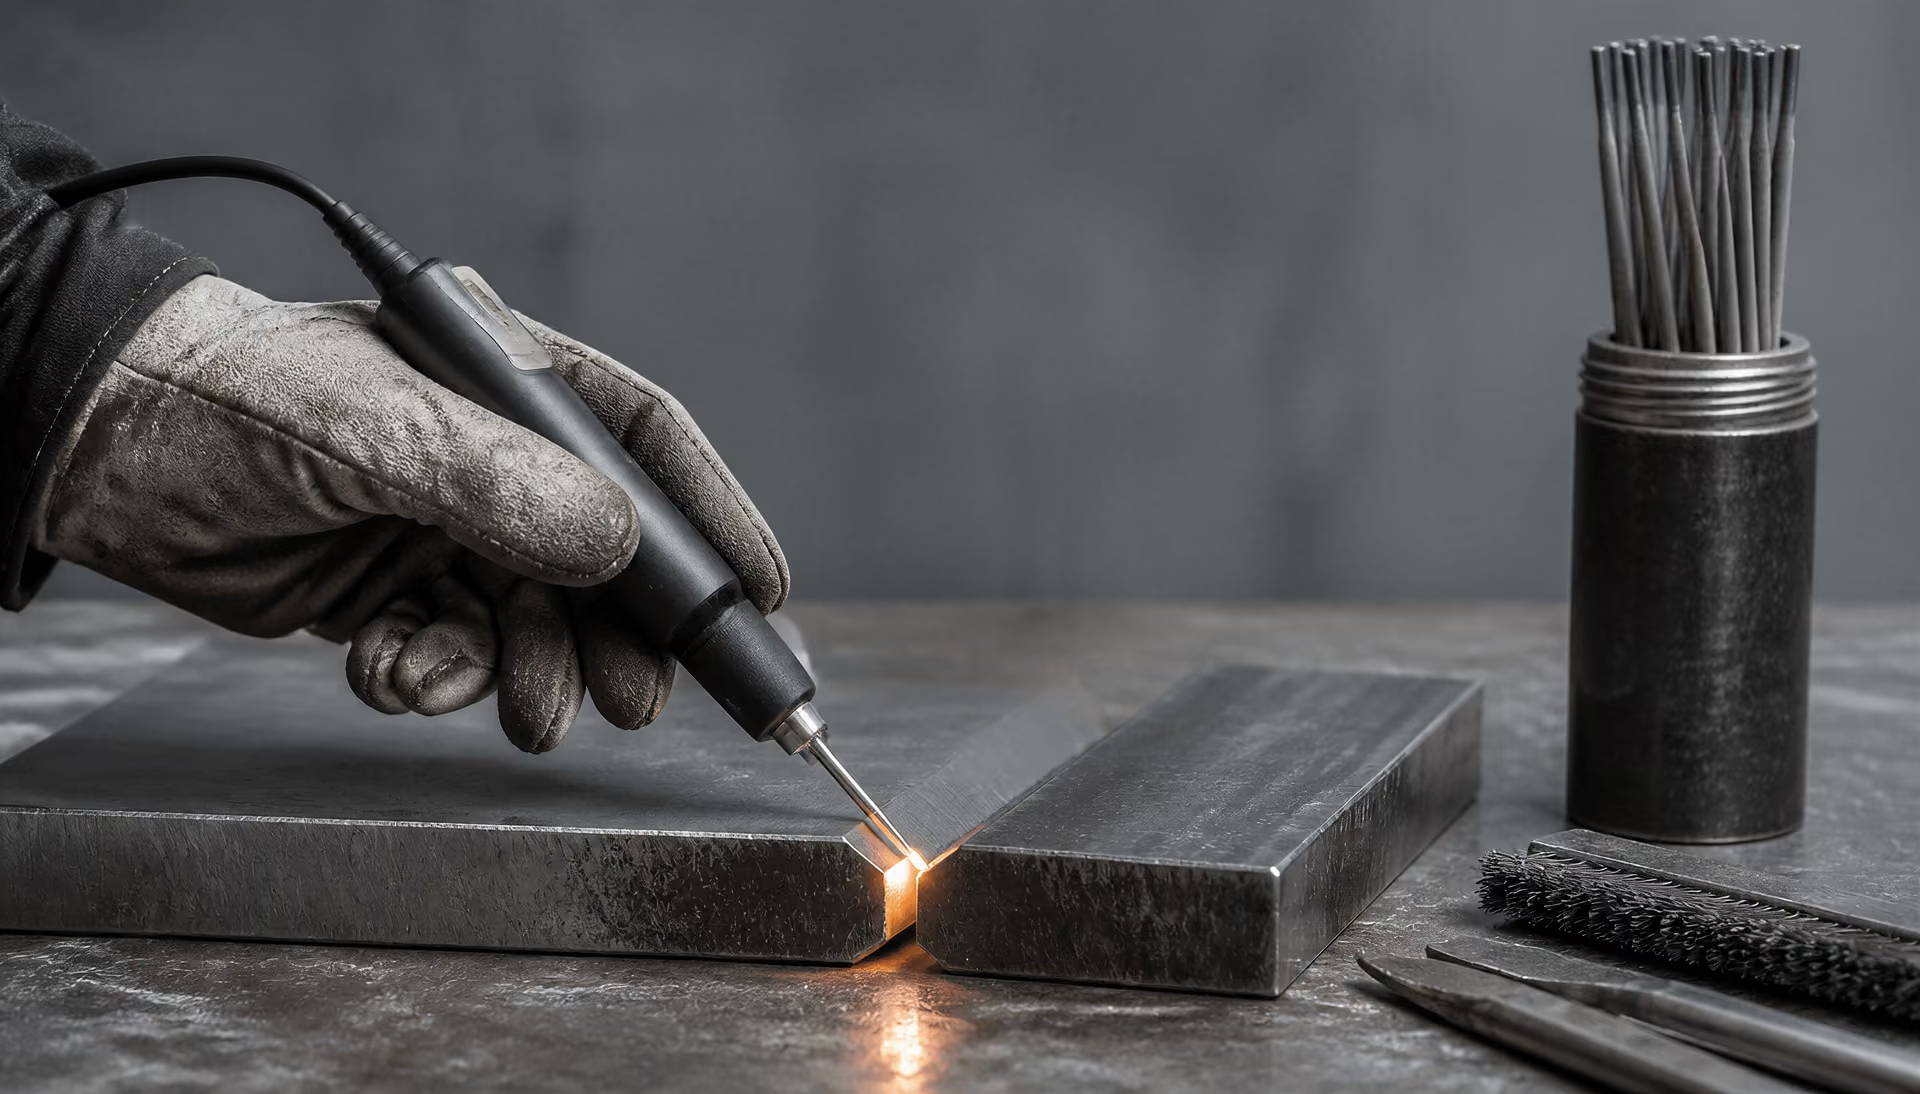
Logica van voorwarmen en waterstofbeheersing
Voorwarmen vertraagt de afkoeling, waardoor een hardbare HAZ meer tijd krijgt om te transformeren in minder scheurgevoelige producten en waterstof uit sterk belaste gebieden kan diffunderen voordat de verbinding een lage temperatuur bereikt. Beheersing van de temperatuur tussen de laslagen houdt de beoogde thermische cyclus tussen de lasgangen in stand. Beide waarden moeten worden gespecificeerd en gecontroleerd als onderdeel van de gekwalificeerde lasprocedure, met aandacht voor de werkelijke dikte, de inklemming van de verbinding, de omgevingsomstandigheden en de chemische samenstelling van het staal.
Waterstofbeheersing begint voordat de boog wordt ontstoken. Lastoevoegmaterialen moeten worden geselecteerd en behandeld volgens de toepasselijke procedure en de opslagvoorschriften van de fabrikant; elektroden en laspoeders met een laag waterstofgehalte kunnen vocht opnemen wanneer droog-, bewaar- of blootstellingscontroles worden verwaarloosd. De oppervlakken van de verbinding moeten vrij zijn van water, olie, walshuid, verf en andere verontreinigingen die waterstof kunnen toevoegen of defecten kunnen veroorzaken.
Ook het tijdstip van inspectie maakt deel uit van deze logica. Waterstofscheuren kunnen na het lassen ontstaan in plaats van tijdens de zichtbare lasbewerking, zodat uitgestelde inspectie vereist kan zijn wanneer de procedure of de toepasselijke norm een risico aangeeft. Het uitstel vormt geen vervanging voor voorwarmen, een goede beheersing van lastoevoegmaterialen of een beoordeling van de inklemming. Het geeft een later onderzoek een grotere kans om vertraagde scheurvorming te detecteren.
Een resultaat voor het koolstofequivalent is daarom een uitgangspunt voor procedurebeslissingen. De uiteindelijke beoordeling moet de chemische samenstelling combineren met beheersing van diffundeerbare waterstof, afkoelsnelheid, dikte, inklemming, warmte-inbreng, voorwarmen, temperatuur tussen de laslagen en elke voorgeschreven nabehandeling na het lassen.
CE toepassen op benoemde staalsoorten en specificaties
Constructiestaal met koolstof en laaggelegeerd constructiestaal
| Informatietype | Wat het de ingenieur vertelt | Wat het niet vervangt |
|---|---|---|
| Productkwaliteit | Vereiste producteigenschappen en specificatieklasse | Berekening van de chemische samenstelling per smelt |
| Fabrieksmatige smeltanalyse | Gerapporteerde elementaire samenstelling van het te verbinden materiaal | Volledige beoordeling van de lasbaarheid |
| ISO 15608-groep | Relatie tot materialen voor de kwalificatie van lasprocedures | Waarde van het koolstofequivalent |
| CE-berekening | Op de samenstelling gebaseerde indicatie van hardbaarheid en lasrisico | Kwalificatie van de lasprocedurebeschrijving of verbindingsspecifieke beheersmaatregelen |
Berekeningen van het koolstofequivalent kunnen worden toegepast op koolstofstaal en laaggelegeerd constructiestaal wanneer de lasbeoordeling een op de samenstelling gebaseerde indicatie van de hardbaarheid en het risico op waterstofscheuren vereist. Typische productspecificaties zijn ASTM A36/A36M, ASTM A572/A572M en kwaliteiten volgens EN 10025-2, zoals S275 en S355. De aanduiding identificeert een materiaalklasse en de vereiste producteigenschappen; zij verschaft op zichzelf niet de samenstelling van de specifieke smelt die wordt gelast.
Voor de methode van het International Institute of Welding geeft AWS D8.10M:2021:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
De elementwaarden worden als massapercentages ingevuld. Sommige lasrichtlijnen voor warmgewalst staal schrijven dezelfde uitdrukking zonder het subscript als CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, omdat silicium in die weergave niet wordt opgenomen. De berekening is een schatting van het gecombineerde effect van legeringselementen op de hardbaarheid, en geen directe meting van de lasbaarheid.
Dat onderscheid is ook van belang voor bekende constructiestaalkwaliteiten. Een smelt die is gecertificeerd volgens ASTM A36/A36M of EN 10025-2 S355 moet voldoen aan de chemische grenswaarden en mechanische eisen van de specificatie, maar de gerapporteerde gehalten aan koolstof, mangaan, chroom, molybdeen, nikkel, koper en vanadium kunnen verschillen van die van een andere conforme smelt. De resulterende CE-waarden kunnen daarom verschillen, terwijl beide materialen dezelfde nominale kwaliteits aanduiding dragen.
AWS-richtlijnen voor koolstofstaal en laaggelegeerd staal noemen de chemische samenstelling en hardbaarheid als aspecten van de lasbaarheid. In de praktijk kan CE helpen bepalen of een lasprocedure een strengere beheersing vereist van voorverwarming, interpass-temperatuur, warmte-inbreng, waterstofgehalte van het lastoevoegmateriaal en afkoelomstandigheden. Ook de dikte, de mate van opsluiting van de verbinding, de omgevingsomstandigheden en de methode voor waterstofbeheersing beïnvloeden de beoordeling. Een CE-resultaat kan op zichzelf geen lasprocedure selecteren en evenmin vaststellen dat een verbinding veilig is voor vertraagde waterstofscheurvorming.
Andere uitdrukkingen kunnen geschikter zijn voor een bepaalde staalpopulatie of beslissing. In 2007 gepubliceerde AWS-lasrichtlijnen geven, naast de IIW-vergelijking, Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B en CET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. TWI rapporteerde in 2024 dat Pcm in de eerste plaats is ontwikkeld voor moderne koolstofarme staalsoorten met ongeveer 0,11 mass% koolstof of minder. Pcm selecteren enkel omdat dit een gemakkelijk hanteerbaar getal oplevert, zou geen rekening houden met het samenstellingsbereik en het doel waarvoor de formule is ontwikkeld.
HSLA-staal en gehard en getemperd staal
Voor HSLA-staal moet dezelfde scheiding worden aangehouden tussen identificatie van de kwaliteit en een berekening die specifiek is voor de smelt. Voorbeelden zijn HSLA-producten volgens ASTM A572/A572M en ASTM A709/A709M, terwijl geharde en getemperde constructiestaalsoorten kunnen worden gespecificeerd volgens ASTM A514/A514M, EN 10025-6 S690Q of een andere toepasselijke productnorm. Deze aanduidingen bevatten eisen voor sterkte, taaiheid, leveringstoestand en chemische samenstelling, maar vervangen niet het onderzoek van het fabriekscertificaat.
Microlegeringstoevoegingen zoals vanadium, niobium en titanium kunnen precipitatie, korrelverfijning en sterkte beïnvloeden; chroom, molybdeen en mangaan kunnen de hardbaarheid en het transformatiegedrag beïnvloeden. Een formule weegt deze elementen volgens de opbouw van die formule. Zij reproduceert niet de volledige thermische geschiedenis van een las of de daaruit voortvloeiende microstructuur van de warmte-beïnvloede zone. Bij gehard en getemperd staal kan de thermische cyclus van het lassen bovendien de oorspronkelijke ontlaatconditie wijzigen. Daarom kunnen hardheid, taaiheid en eisen na het lassen even belangrijk zijn als de CE-waarde.
Voor deze staalsoorten bepalen de toepasselijke specificatie en lasnorm de uiteindelijke beoordeling. Een kwalificatie van een lasprocedure kan moeten aantonen dat onder vastgelegde essentiële variabelen wordt voldaan aan eisen voor mechanische eigenschappen, hardheid, taaiheid of beheersing van vertraagde scheurvorming. Grenzen voor voorverwarming en interpass-temperatuur, warmte-inbreng, lasrupsenvolgorde, opslag van lastoevoegmaterialen, opsluiting en warmtebehandeling na het lassen moeten in samenhang worden beschouwd. Wanneer beheersing van de hardheid centraal staat, vermeldt TWI in zijn bespreking uit 2024 van NACE-eisen aanbevolen koolstofequivalentgrenzen van minder dan 0,43, of 0,45 voor componenten met een dikte van meer dan 1 inch, wanneer het koolstofgehalte hoger is dan 0,18 mass%; deze waarden behoren tot die specifieke context en mogen niet op iedere HSLA-kwaliteit of iedere geharde en getemperde staalsoort worden overgedragen.
AWS D8.10M:2021 beschrijft het koolstofequivalent als een richtlijn voor de lasbaarheid en niet als een absolute parameter. Deze formulering is vooral belangrijk voor hoogsterktestalen, waarbij het sterkteniveau, de taaiheidseisen, de plaatdikte, de opsluiting en de leveringstoestand het lasrisico kunnen veranderen zonder dat de nominale kwaliteit verandert.
Waarom alleen de kwaliteitsaanduiding de chemische samenstelling van de smelt niet kan vervangen
Een kwaliteitsaanduiding definieert een specificatiebereik of een producteis. Een CE-berekening die specifiek is voor de smelt gebruikt de daadwerkelijk gerapporteerde elementwaarden van het te verbinden materiaal. Dit zijn verschillende soorten informatie. Het eerste bepaalt waaraan het product moet voldoen; het tweede schat in hoe de gemeten samenstelling de hardbaarheid en de lasbeheersing kan beïnvloeden.
De juiste werkwijze bestaat daarom uit het identificeren van de productnorm, het verkrijgen van de toepasselijke chemische samenstelling van de smelt, het selecteren van een formule die geschikt is voor het staal en de beoordeling van scheurvorming, en vervolgens het vergelijken van het resultaat met de eisen van de lasprocedure en de geldende norm. In de berekening moet worden vermeld of de waarden afkomstig zijn uit een gecertificeerde smeltanalyse, een productmaximum of een andere toegestane bron. Het vervangen van gemeten waarden door de maxima uit de specificatie kan een conservatief screeningsresultaat opleveren, maar dit is niet hetzelfde als het rapporteren van de werkelijke CE van de smelt.
Materiaalgroepering voegt een extra laag toe en vervangt de berekening niet. ISO 15608:2025 verschaft een uniform systeem voor het groeperen van metalen materialen voor lasdoeleinden, waaronder staalsoorten en andere legeringsfamilies. Een groepsaanduiding ondersteunt de kwalificatie van lasprocedures en materiaalbeheersing; het is geen formule voor het koolstofequivalent. Definitieve beslissingen moeten de toepasselijke product- en lasnormen volgen, ondersteund door de werkelijke chemische samenstelling en het volledige geheel van lasomstandigheden.
Normen, materiaalindeling en kwalificatie van lasprocedures
ISO 15608:2025 en materiaalindeling[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
ISO 15608:2025 specificeert een uniform systeem voor de indeling van metalen materialen ten behoeve van het lassen. Het toepassingsgebied is ruimer dan koolstofstaal en laaggelegeerd staal: het systeem omvat ook roestvast staal, nikkel en nikkellegeringen, aluminium en aluminiumlegeringen, koper en koperlegeringen, titanium en titaniumlegeringen, evenals andere materiaalfamilies die in de norm worden behandeld. Een materiaal wordt ingedeeld in een groep en, indien van toepassing, een subgroep op basis van de gespecificeerde chemische samenstelling, productvorm, mechanische eigenschappen en metallurgische classificatie.
De aanduiding wordt gebruikt om de kwalificatie van lasprocedures te organiseren en te bepalen wanneer kwalificatiegegevens mogen worden toegepast op een ander materiaal binnen dezelfde toegestane groep of subgroep. Een constructiestaal dat wordt geïdentificeerd aan de hand van zijn productnorm en is ingedeeld in een ISO 15608-groep, krijgt bijvoorbeeld geen lasbaarheidsscore. De groep legt de relatie met andere materialen vast voor kwalificatiedoeleinden.
Dit onderscheid is van belang omdat materiaalindeling een classificatiesysteem is, terwijl het koolstofequivalent een berekening op basis van de samenstelling is. ISO 15608:2025 zet een groepsnummer niet om in een CE-waarde. Omgekeerd stelt een CE-resultaat geen ISO 15608-materiaalgroep vast. Het materiaalcertificaat, de productaanduiding, de toepasselijke editie van ISO 15608 en de geldende constructiecode moeten nog steeds worden gecontroleerd.
Een groepsaanduiding kan de werkelijke warmteanalyse niet vervangen. Twee staalsoorten kunnen binnen een verwante materiaalindeling vallen en toch verschillen in koolstof, mangaan, chroom, molybdeen, nikkel, koper, vanadium, boor of andere elementen die de hardbaarheid en het risico op waterstofscheuren beïnvloeden. Ook de dikte en de leveringstoestand beïnvloeden de thermische cyclus en de daaruit voortvloeiende warmte-beïnvloede zone. Materiaalindeling vereenvoudigt het kwalificatiekader, maar neemt deze verschillen niet weg.
Onderscheid tussen materiaalindeling en berekening van het koolstofequivalent
Het koolstofequivalent moet worden gekozen op basis van de lastechnische vraag die wordt gesteld en mag niet worden beschouwd als een universeel getal dat aan een materiaalkwaliteit is gekoppeld. AWS D8.10M:2021 vermeldt de vergelijking van het International Institute of Welding als
De elementwaarden in deze en de andere vergelijkingen worden normaal gesproken ingevoerd als massapercentages. Een koolstofwaarde van 0.20 massaprocent wordt dus in de vergelijking ingevoerd als 0.20 en niet als 20. Het resultaat is bruikbaar voor de beoordeling van de hardbaarheid en de waarschijnlijkheid dat een warmte-beïnvloede zone van een las gevoelig wordt voor scheurvorming onder specifieke omstandigheden van waterstof, inklemming en afkoeling.
Andere formuleringen kennen verschillende gewichten aan de elementen toe. AWS-richtlijnen voor warmgewalst staal, gepubliceerd in 2007, geven:
en
De richtlijnen van TWI uit 2024 maken onderscheid tussen CEIIW, Pcm, CEq en CEN, in plaats van deze als uitwisselbare aanduidingen te presenteren. Pcm is in de eerste plaats ontwikkeld voor moderne koolstofarme staalsoorten met ongeveer 0.11 massaprocent koolstof of minder. Toepassing ervan buiten de materiaalpopulatie en het scheurvormingsmodel waarvoor het is ontwikkeld, kan een misleidende indruk van nauwkeurigheid wekken.
AWS D8.10M:2021 beschrijft het koolstofequivalent als een richtlijn voor lasbaarheid en niet als een absolute parameter. Die formulering moet bepalend zijn voor de wijze waarop het getal wordt gebruikt. Een CE-berekening kan een besluit ondersteunen om voorwarmen, waterstofbeheersing, warmte-inbreng of het risico op hoge hardheid opnieuw te beoordelen, maar kan op zichzelf geen WPS goedkeuren. De geldende fabricagecode kan een specifieke vergelijking, grenswaarde of route voor de kwalificatie van de lasprocedure voorschrijven. De eisen daarvan hebben voorrang op een algemene formule.
Hetzelfde geldt voor gepubliceerde grenswaarden. In de bespreking van de hardheidseisen van NACE uit 2024 vermeldt TWI aanbevolen CE-grenswaarden van minder dan 0.43, of minder dan 0.45 voor onderdelen met een dikte van meer dan 1 inch, wanneer het koolstofgehalte hoger is dan 0.18 massaprocent, in de context van het beheersen van harde warmte-beïnvloede zones. Deze waarden vormen geen universele acceptatieregel voor elke staalsoort, materiaaldikte, gebruiksomgeving of lasproces.
Variabelen voor procedurekwalificatie die CE niet kan vervangen
Een gekwalificeerde lasprocedure verbindt het materiaal met een concrete lasverbinding en lasbewerking. De procedure specificeert het ontwerp en de voorbereiding van de lasverbinding, het bereik van de basismateriaaldikte, de laspositie, het proces, de polariteit of stroomsoort, de classificatie van het toevoegmateriaal, het beschermgas indien relevant, de voorwarmtemperatuur, de interpass-temperatuur, de warmte-inbreng en de verplaatsingsomstandigheden. Ook kunnen waterstofniveaus, lasrupsenvolgorde, inklemming, afkoeling, warmtebehandeling na het lassen en eisen voor hardheid of scheurvorming worden beheerst.
CE informeert dit beheersingssysteem. Een hoge CE kan wijzen op een grotere hardbaarheid en op de noodzaak van strengere thermische beheersing en waterstofbeheersing, terwijl een lagere CE geen garantie biedt tegen scheurvorming. Dikke doorsneden koelen anders af dan dunne doorsneden; sterk ingeklemde verbindingen gedragen zich anders dan licht ingeklemde verbindingen; en een toevoegmateriaal met een laag waterstofgehalte neemt de gevolgen van een ongeschikte voorwarmtemperatuur of overmatige inklemming niet weg.
Het lasproces zelf verandert de thermische cyclus. Beschermd-metaalbooglassen, gasbooglassen met massieve draad, onderpoederlassen en gevulde-draadlassen kunnen, zelfs bij dezelfde materiaalkwaliteit, een verschillende warmte-inbreng, waterstofblootstelling en afkoelsnelheid opleveren. Ook de classificatie van het toevoegmateriaal is van belang, aangezien sterkte, aanduiding van diffundeerbare waterstof en chemische samenstelling van het neergesmolten metaal kwalificatievariabelen zijn en geen termen die in een CE-waarde zijn vervat.
Een warmtebehandeling na het lassen kan restspanningen wijzigen en harde gebieden ontlaten, maar de vereiste temperatuur, houdtijd en verwarmings- of afkoelsnelheid moeten afkomstig zijn uit de toepasselijke code en de gekwalificeerde procedure. Hardheidsbeproeving, inspectie op waterstofscheuren en uitgestelde inspectie kunnen verplicht zijn wanneer de gebruiksomstandigheden of de eisen van de specificatie dit noodzakelijk maken. AWS-richtlijnen voor koolstofstaal en laaggelegeerd staal identificeren chemische samenstelling en hardbaarheid als overwegingen voor de lasbaarheid, maar noch AWS noch ISO 15608:2025 beschouwt CE als vervanging voor procedurekwalificatie.
De praktische volgorde is daarom duidelijk: identificeer het materiaal en de ISO 15608-groep ervan, verkrijg de gecertificeerde chemische samenstelling, bereken de CE-formulering die door de geldende code wordt vereist en kwalificeer en pas vervolgens de WPS toe met de gespecificeerde lasverbinding, materiaaldikte, het proces, het toevoegmateriaal en de thermische beheersing. CE is één factor in die beslissing. Het is niet de kwalificatie zelf.
Grenzen, misbruik en praktische interpretatie
De fout om CE als een universele grenswaarde te behandelen
Het koolstofequivalent is een op de samenstelling gebaseerde schatting van de hardbaarheid en het risico op waterstofscheuren. Het is geen volledige lasbaarheidsbeoordeling en levert geen onafhankelijk van de lasomstandigheden geldend goed-of-afkeurantwoord op. AWS D8.10M:2021 stelt dit rechtstreeks: het koolstofequivalent is een richtlijn voor de lasbaarheid, geen absolute parameter.
Een veelgemaakte fout is om elke berekening van het koolstofequivalent “CEIIW” te noemen. In AWS D8.10M:2021 wordt CEIIW specifiek gedefinieerd als:
De elementwaarden worden normaal ingevoerd als massapercentages. Deze aanduiding mag niet automatisch worden toegepast op Pcm, CET, CEq of CEN. De vergelijkingen weerspiegelen verschillende staalpopulaties en verschillende pogingen om de hardbaarheid of de gevoeligheid voor waterstofscheuren weer te geven.
Pcm illustreert dit onderscheid:
TWI rapporteerde in 2024 dat Pcm in de eerste plaats werd ontwikkeld voor moderne koolstofarme staalsoorten met ongeveer 0,11 massaprocent koolstof of minder. Het kent aan silicium en verschillende legeringselementen een andere weging toe dan CEIIW en omvat expliciet boor. Het weglaten van boor is geen onschadelijke vereenvoudiging wanneer het staal een doelbewuste boortoevoeging bevat. Omgekeerd is het technisch ondeugdelijk om een Pcm-waarde rechtstreeks te vergelijken met een CEIIW-grenswaarde alsof beide getallen dezelfde betekenis hebben.
Grenswaarden zijn bovendien gebonden aan hun bron en toepassing. In de bespreking van NACE-hardheidseisen uit 2024 rapporteert TWI aanbevolen koolstofequivalentgrenswaarden van minder dan 0,43, of 0,45 voor componenten die dikker zijn dan 1 inch, wanneer het koolstofgehalte hoger is dan 0,18 massaprocent, in de context van het beheersen van harde warmte-beïnvloede zones. Deze uitspraak vormt geen universele grenswaarde voor elke staalkwaliteit, verbinding, dikte, waterstofconcentratie, mate van inklemming of gebruiksomgeving. Een grenswaarde uit een eis voor gebruik in een zure omgeving kan niet zonder meer worden overgedragen naar een lasprocedure voor brugfabricage. Evenmin kan een grenswaarde uit de ene materia norm de toepasselijke lasnorm vervangen.
De berekening zelf kan nauwkeurig zijn terwijl de conclusie onjuist is. Het koolstofgehalte, de afkoelsnelheid, de diffundeerbare waterstof, de mate van inklemming, de warmte-inbreng, de voorwarmtemperatuur, de interpass-temperatuur en de behandeling na het lassen beïnvloeden allemaal het werkelijke risico.
Wanneer de keuze van de formule de technische conclusie verandert
De keuze van de formule is vooral van belang wanneer een procedurele grenswaarde wordt benaderd. Beschouw een laagkoolstof-microgelegeerd staal met een kleine boortoevoeging. CEIIW kan een gematigde uitkomst geven omdat boor in die vergelijking ontbreekt, terwijl Pcm toeneemt door de term . Als de ingenieur Pcm gebruikt voor een beoordeling van het risico op waterstofscheuren, maar de berekening zonder boor uitvoert, kan de uitkomst het beoogde effect van de samenstelling onderschatten. Als dezelfde waarde vervolgens met een CEIIW-grenswaarde wordt vergeleken, worden twee afzonderlijke fouten gecombineerd.
Het omgekeerde probleem ontstaat wanneer CEIIW wordt toegepast op een staal buiten de populatie waarvoor een andere vergelijking werd ontwikkeld. TWI onderscheidt CEIIW, Pcm, CEq en CEN als veelgebruikte formuleringen voor de beoordeling van waterstofscheuren. Het zijn geen onderling uitwisselbare aanduidingen. AWS-richtlijnen voor warmgewalst staal, gepubliceerd in 2007, vermelden CE van het type CEIIW, Pcm en CET afzonderlijk:
CET kan daarom voor dezelfde smelt tot een andere rangschikking leiden dan CEIIW, vooral wanneer de gehalten aan mangaan, molybdeen, chroom, koper of nikkel aanzienlijk zijn. Het verschil is geen wiskundig gebrek; het weerspiegelt een andere empirische weging en een ander beoogd gebruik.
De kwaliteit van de chemische samenstellingsgegevens is een andere bron van veranderende conclusies. Een certificaat van de producent kan een smeltanalyse bevatten, terwijl een specificatie alleen nominale maximumwaarden of bereikwaarden kan vermelden. Het vervangen van deze gegevens door nominale waarden zonder dit te vermelden, kan verhullen of de uitkomst conservatief, niet-conservatief of slechts illustratief is. De werkelijke chemische samenstelling van de smelt moet worden gebruikt wanneer de beslissing afhankelijk is van een kleine marge. In het rapport moet worden vermeld of elke waarde afkomstig is uit een werkelijke analyse, een gespecificeerde maximumwaarde, een nominale samenstelling of een aangenomen waarde.
De materiaalgroepering moet eveneens gescheiden blijven van de berekening van het koolstofequivalent. ISO 15608:2025 specificeert een uniform systeem voor het groeperen van metalen materialen ten behoeve van het lassen, waaronder staalsoorten en andere legeringsfamilies. Een groepsnummer helpt bepalen of een bestaande lasprocedure mag worden toegepast; het vervangt geen CE-berekening en bewijst niet dat twee staalsoorten hetzelfde scheurgedrag vertonen.
Een beslischecklist voor ingenieurs en inspecteurs
Controlelijst voor de beoordeling van het koolstofequivalent
- Formule en bron Identificeer CEIIW, Pcm, CET, CEq of CEN en het document dat het gebruik ervan bepaalt.
- Basis van de chemische samenstelling Leg de smeltanalyse, de eenheden en de behandeling van ontbrekende of begrensde waarden vast.
- Staal en dikte Leg de kwaliteit, productnorm, ISO 15608-groepering en bepalende dikte vast.
- Omstandigheden voor scheurvorming Beoordeel diffundeerbare waterstof, inklemming, afkoelsnelheid en het risico van harde warmte-beïnvloede zones.
- Lasbeheersingen Documenteer voorwarmtemperatuur, interpass-temperatuur, warmte-inbreng, vertraagde inspectie en nabehandeling na het lassen.
- Besluitregistratie Vermeld de berekende waarde, de toepasselijke grenswaarde, de aannames, afwijkingen en de daaruit voortvloeiende beheersmaatregelen.
Documenteer het volgende voordat u een resultaat voor het koolstofequivalent accepteert:
- De formule en bron: vermeld CEIIW, Pcm, CET, CEq of CEN en citeer de toepasselijke norm, het AWS-document, de projectspecificatie of de technische richtlijn.
- De basis en eenheden van de chemische samenstelling: controleer of C, Mn, Si, Cr, Mo, V, Ni, Cu en B waar vereist als massapercentages zijn ingevoerd; maak onderscheid tussen een werkelijke smeltanalyse en nominale of maximale waarden.
- De staalfamilie en aanduiding: leg de staalkwaliteit en materiaalnorm vast, zoals de relevante ASTM-, EN-, API- of andere aanduiding, en houd het concept van materiaalgroepering volgens ISO 15608 inhoudelijk gescheiden van CE.
- De dikte en het koolstofgehalte: identificeer de bepalende dikte en noteer of het koolstofgehalte hoger is dan 0,18 massaprocent wanneer een aangehaalde NACE-gerelateerde grenswaarde wordt overwogen.
- De beoogde populatie van de formule: bevestig of het staal een modern koolstofarm materiaal is waarvoor Pcm geschikt is, of dat CEIIW, CET of een andere uitdrukking door het toepasselijke normdocument wordt vereist.
- De scheuromstandigheden: beoordeel de diffundeerbare waterstof, de beheersing van lastoevoegmaterialen, de mate van inklemming van de verbinding, de passing, de thermische voorgeschiedenis, de afkoelsnelheid en het risico op harde warmte-beïnvloede zones.
- De lasbeheersmaatregelen: bepaal de voorwarmtemperatuur, de interpass-temperatuur, de warmte-inbreng, de waterstofbeheersmaatregelen, een uitgestelde inspectie en eventuele warmtebehandeling na het lassen aan de hand van de toepasselijke norm of een gekwalificeerde procedure.
- De vastlegging van de beslissing: vermeld de berekende waarde, de toepasselijke grenswaarde indien die bestaat, de aannames, de afwijkingen en de daaruit voortvloeiende lasbeheersmaatregelen.
CE is het nuttigst als één transparante invoer voor een bredere beoordeling van de lasbaarheid — niet als een universele grenswaarde of als vervanging van een goedgekeurde lasprocedure.
Bronnen
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html