




Co uhlíkový ekvivalent vyjadřuje — a co nikoli
Od prvkového složení k ekvivalentní hodnotě uhlíku
Uhlíkový ekvivalent (CE) je vypočtený index složení. Nejde o vlastnost materiálu měřenou tahovou zkouškou, zkouškou tvrdosti ani přístrojem pro chemickou analýzu. Laboratoř stanoví prvkové složení oceli; následně zvolená rovnice převede tyto hmotnostní podíly na jediné číslo, které má přibližně vyjadřovat kombinovaný vliv legujících prvků na prokalitelnost a riziko při svařování.
Uhlík má hlavní koeficient, protože má silný a přímý vliv na transformační chování oceli a na tvrdost, která se může vyvinout při rychlém ochlazování austenitu. Ovlivňuje také množství uhlíku dostupného pro tvorbu tvrdých transformačních produktů včetně martenzitu v tepelně ovlivněné oblasti svaru (HAZ). Ostatní prvky nepřispívají stejnou měrou. Mangan a křemík, chrom, molybden a vanad i nikl a měď se proto v rovnici International Institute of Welding objevují ve skupinových výrazech s různými děliteliteli:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
AWS D8.10M:2021 tuto rovnici uvádí a popisuje uhlíkový ekvivalent jako vodítko pro svařitelnost, nikoli jako absolutní parametr. Vzorec se běžně používá dosazením prvkových podílů vyjádřených v hmotnostních procentech. Jeho koeficienty jsou empirická přiblížení, nikoli univerzální fyzikální konstanty. Složitý účinek, například kinetiku transformací a vzájemné působení legujících prvků, převádějí na praktický index.
Toto zjednodušení vysvětluje, proč se vzorce liší. Pro doporučení týkající se žárově válcované oceli, která AWS zveřejnila v roce 2007, je výraz CE C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, zatímco odpovídající výraz Pcm je C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. Výraz CET je C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. Křemík je v těchto rovnicích zohledněn odlišně a bor se v Pcm objevuje explicitně, protože i malé přidání boru může výrazně ovlivnit prokalitelnost.
| Vzorec | Klíčový kontext složení | Charakteristické zacházení |
|---|---|---|
| CEIIW | Konvenční uhlíkové a nízkolegované oceli | Sdružuje Mn + Si, Cr + Mo + V a Ni + Cu |
| CEq | Pokyny AWS pro za tepla válcované oceli | Ve uvedeném výrazu nezahrnuje křemík |
| Pcm | Moderní nízkouhlíkové oceli, přibližně 0,11 hm. % C nebo méně | Zahrnuje 5B a přiřazuje křemíku samostatného dělitele |
| CET | Pokyny AWS pro za tepla válcované oceli | Používá samostatné koeficienty pro Mn, Mo, Cr, Cu a Ni |
| CEN | Širší rozsah ocelí | Zacházení s příspěvky legujících prvků závislé na obsahu uhlíku |
Nejde o vzájemně zaměnitelné ukazatele. TWI uvádí CEIIW, Pcm, CEq a CEN jako vzorce používané při posuzování vodíkového praskání, přičemž každý z nich byl vyvinut pro určité skupiny ocelí nebo přístupy k hodnocení. Pcm byl vyvinut především pro moderní nízkouhlíkové oceli obsahující přibližně 0,11 hm. % uhlíku nebo méně. Jeho použití mimo tento kontext může změnit význam výsledku, i když je výpočet matematicky správný. Zařazení materiálu do skupiny je samostatná otázka: ISO 15608:2025 stanoví jednotný systém pro seskupování ocelí a dalších skupin kovových materiálů pro účely svařování; označení skupiny nenahrazuje výpočet uhlíkového ekvivalentu.
Proč je CE ukazatelem svařitelnosti, a nikoli kritériem vyhověl/nevyhověl
Hodnota CE odpovídá na omezenou otázku: do jaké míry může uvedené složení podporovat tvrdnutí při relevantním tepelném cyklu svařování? Neodpovídá na otázku, zda konkrétní spoj praskne, zda je svařovací postup kvalifikovaný nebo zda ocel automaticky splňuje požadavky stavebního předpisu.
Hodnota uhlíkového ekvivalentu by měla usměrňovat rozhodování o svařování, ale nemůže sama o sobě sloužit jako kritérium vyhověl/nevyhověl. Strong evidence
AWS D8.10M:2021 výslovně uvádí toto hlavní omezení: CE je vodítko, nikoli absolutní parametr. Číselný výsledek může podpořit volbu postupu, porovnání tavby a rozhodování o předehřevu nebo kontrole vodíku, nemůže však samostatně sloužit jako kritérium vyhověl/nevyhověl. Dvě oceli se stejným CE mohou reagovat odlišně, protože se liší rovnováhou legujících prvků, tloušťkou plechu, předchozím zpracováním, strukturou zrna a skutečným rozložením uhlíku. Naopak oceli s různými hodnotami CE lze bezpečně svařovat postupy, které zohledňují jejich jednotlivá rizika.
| Faktor | Proč je důležitý pro posouzení praskání |
|---|---|
| Tuhost upnutí spoje | Může zvyšovat tahové napětí a omezovat smršťování |
| Tepelný příkon | Mění tepelný cyklus svařování a chování ochlazování tepelně ovlivněné oblasti |
| Teplota mezi průchody | Pomáhá řídit tepelný cyklus mezi jednotlivými průchody svaru |
| Difuzní vodík | Představuje jednu z podmínek potřebných pro praskání podporované vodíkem |
| Tloušťka | Ovlivňuje tok tepla a rychlost ochlazování |
| Tepelné zpracování po svařování | Může při předepsaném použití měnit zbytkové napětí a popouštět tvrdé oblasti |
Rozhodnutí o svařování závisí také na tuhosti spoje, tepelném příkonu, teplotě mezi vrstvami, obsahu vodíku ve svařovacích materiálech a na površích, podmínkách ochlazování, okolní teplotě, tloušťce a případném tepelném zpracování po svařování. Pokyny AWS pro uhlíkové a nízkolegované oceli uvádějí chemické složení i prokalitelnost jako hlediska svařitelnosti, nikoli jako náhradu úplné specifikace svařovacího postupu nebo kvalifikačního záznamu.
Mezní hodnota může mít význam pouze v rámci stanoveného použití. Například pokyny TWI z roku 2024 týkající se požadavků NACE na tvrdost uvádějí doporučené limity uhlíkového ekvivalentu pod 0,43, případně 0,45 u součástí tlustších než 1 palec, pokud obsah uhlíku překračuje 0,18 hm. %, a to v kontextu kontroly tvrdých HAZ. Tyto hodnoty by neměly být prezentovány jako univerzální limity pro každý typ oceli, tloušťku, provozní prostředí nebo svařovací proces.

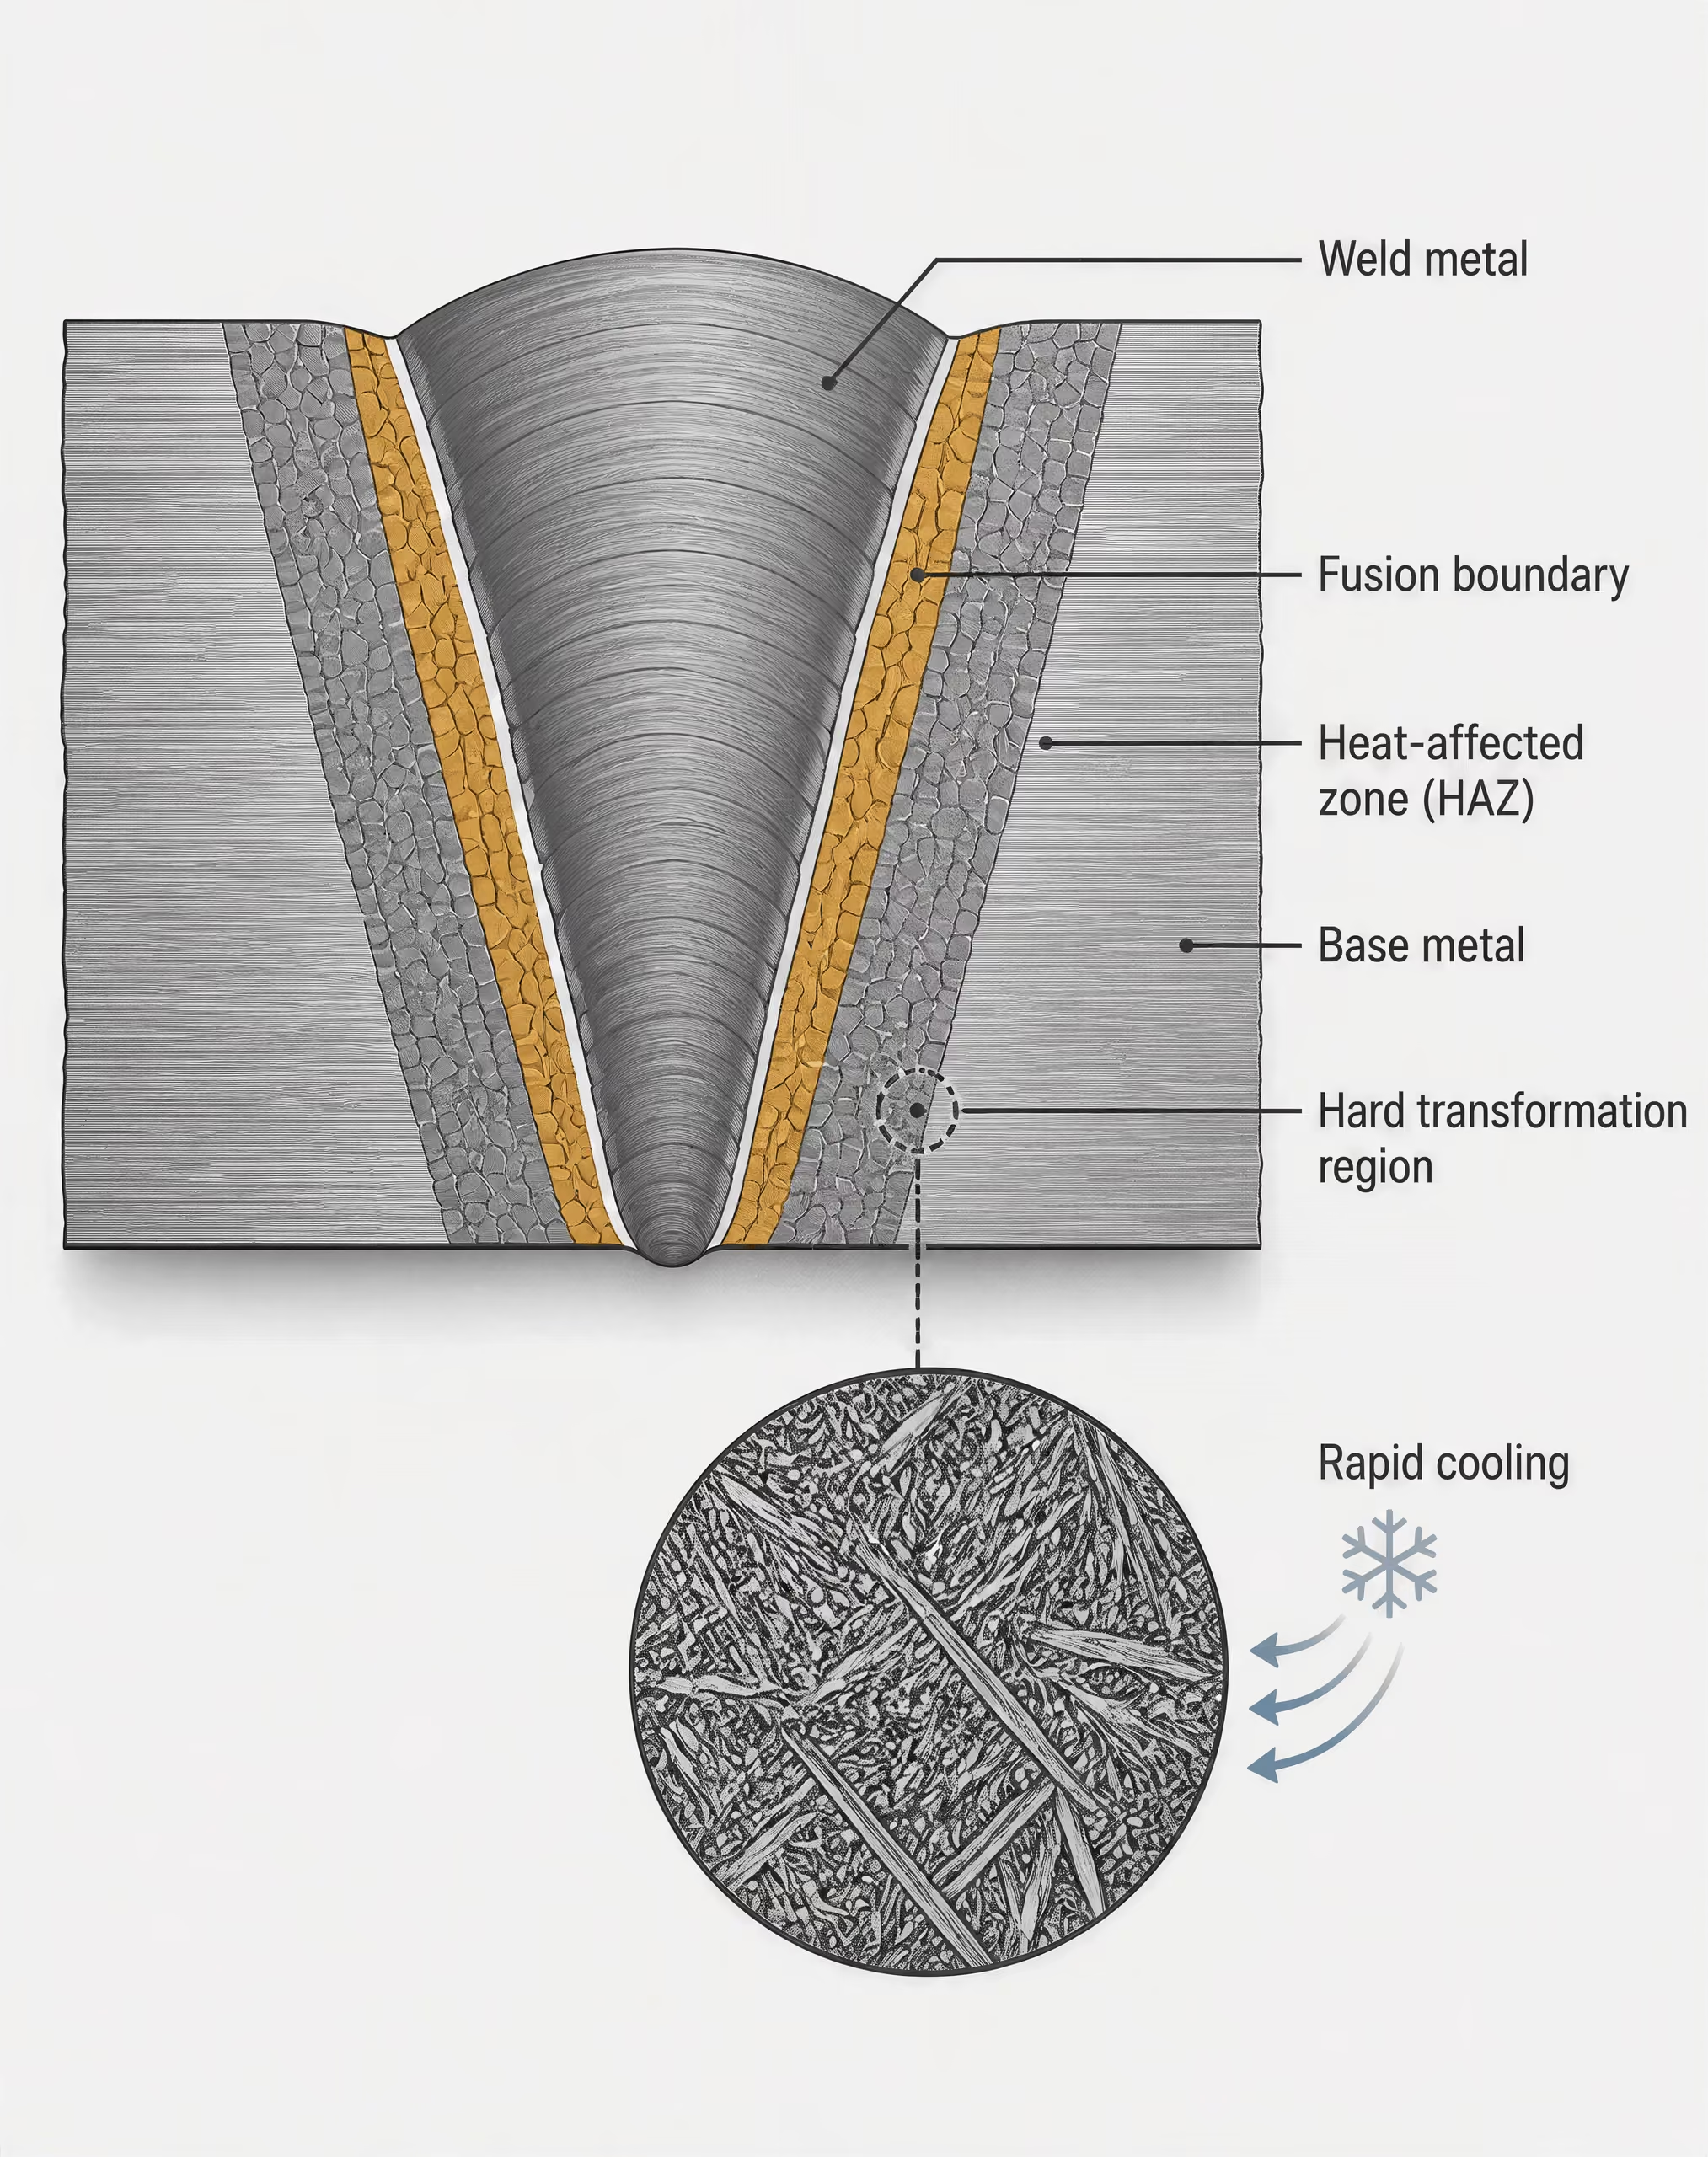
Vztah mezi prokalitelností, tepelně ovlivněnými oblastmi a praskáním
Při svařování se HAZ zahřívá nad transformační teploty a následně ochlazuje. Složení s vyšší prokalitelností může při dostatečně rychlém ochlazování vést ke vzniku tvrdší mikrostruktury, zejména v oblasti hrubozrnné struktury poblíž hranice svaru. Nebezpečí nespočívá v tvrdosti samotné. Tvrdá HAZ je méně odolná vůči difuznímu vodíku a místnímu napětí, a může tak vytvořit podmínky pro opožděné vodíkem podporované praskání.
Difuzní vodík Vodík, který se může během svařování i po něm pohybovat ve svarovém kovu a sousední oceli a potenciálně se koncentrovat v namáhaných nebo vadných oblastech.
Vodíkové praskání obecně vyžaduje kombinaci difuzního vodíku, náchylné tvrdé mikrostruktury a tahového napětí nebo tuhosti. CE se zabývá především druhým faktorem, a to nepřímo prostřednictvím indikace prokalitelnosti. Neměří vodík, nekvantifikuje tuhost, nepředpovídá rychlost ochlazování v každém místě spoje ani nestanovuje konečnou tvrdost HAZ. Vysoké CE proto může signalizovat potřebu věnovat větší pozornost předehřevu, kontrole teploty mezi vrstvami, používání nízkovodíkové technologie a tepelnému příkonu, nemůže však předpovědět každý výsledek svařování. Nižší hodnota snižuje jedno z rizik, aniž by odstranila riziko vodíkového praskání.
Od chemického složení k rozhodnutí o svařování
- Zvolte vzorec Přiřaďte CEIIW, Pcm, CEq, CET nebo CEN k danému souboru ocelí a metodě posouzení.
- Ověřte chemické složení Použijte certifikovaný rozbor tavby nebo řízený rozbor a zadejte všechny požadované prvky v uvedených jednotkách.
- Vypočítejte index Zachovejte strukturu rovnice, ponechte rezervní číslice a zdokumentujte předpoklady.
- Posuďte svarový spoj Zohledněte tloušťku, tuhost upnutí, kontrolu vodíku, tepelné podmínky a tepelné zpracování po svařování.
- Stanovte procesní kontroly Použijte výsledek k přezkoumání předehřevu, teploty mezi průchody, tepelného příkonu a požadavků na kontrolu.
Praktický postup tedy spočívá nejprve ve výpočtu podle složení a následně v technickém posouzení. Zvolený vzorec musí odpovídat dané oceli a rozhodnutí, které má být učiněno; výsledný index je poté nutné posuzovat společně s tloušťkou, konstrukcí spoje, tuhostí, kontrolou vodíku, tepelnými podmínkami a zpracováním po svařování. CE je užitečný právě proto, že zaměřuje pozornost na skutečné metalurgické riziko. Zavádějícím se stává tehdy, když je považován za celé posouzení svařitelnosti.
Vzorec uhlíkového ekvivalentu IIW: CEIIW
Rovnice CEIIW a její elementární členy[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
Uhlíkový ekvivalent Mezinárodního svářečského institutu (International Institute of Welding), obvykle zapisovaný jako CEIIW, odhaduje kombinovaný účinek několika legujících prvků na prokalitelnost oceli. Norma AWS D8.10M:2021 uvádí rovnici:
Pokyny D-Range od British Constructional Steelwork Association uvádějí tutéž rovnici. V tomto výrazu C, Mn, Si, Cr, Mo, V, Ni a Cu označují obsah prvků uhlíku, manganu, křemíku, chromu, molybdenu, vanadu, niklu a mědi. Hodnoty se běžně zadávají jako hmotnostní procenta, nikoli jako zlomky nebo atomová procenta.
Uhlík vystupuje jako samostatný člen, takže každé zvýšení obsahu uhlíku o jednu jednotku přímo zvyšuje hodnotu CEIIW. Mangan a křemík se dělí číslem 6; chrom, molybden a vanad číslem 5; nikl a měď číslem 15. Jmenovatele jsou součástí empirické formulace. Nejde o přepočítávací faktory, které lze měnit podle konkrétní jakosti.
Kalitelnost Sklon oceli vytvářet do určité hloubky nebo za daných podmínek ochlazování tvrdší transformační produkty; liší se od samotné tvrdosti.
Rovnice vychází z metalurgického hlediska: zvyšování obsahu uhlíku a mnoha legujících přísad obecně zvyšuje prokalitelnost. Při svařování může prokalitelnější ocel za vhodných podmínek ochlazování vytvořit tvrdší tepelně ovlivněnou oblast. Pokud je současně přítomen difuzní vodík a působí také omezení smršťování, může být tato tvrdší oblast náchylnější k praskání podporovanému vodíkem. Pokyny AWS pro uhlíkové a nízkolegované oceli proto považují chemické složení a prokalitelnost za hlediska svařitelnosti společně s podmínkami postupu a výroby.
CEIIW není jedinou formulací uhlíkového ekvivalentu. TWI rozlišuje CEIIW, Pcm, CEq a CEN jako samostatné metody používané při posuzování praskání vodíkem. Pcm byl například vyvinut především pro moderní nízkouhlíkové oceli s obsahem přibližně 0,11 % hm. uhlíku nebo nižším, takže jeho volba pouze proto, že poskytuje praktické číslo, může být zavádějící. Pokyny AWS pro svařování rovněž uvádějí související výrazy, jako jsou CE, Pcm a CET, z nichž každý používá jiné váhové koeficienty prvků.
Jak dosadit chemické složení oceli do vzorce
Použijte certifikovaný rozbor tavby, specifikaci výrobku nebo jiný kontrolovaný chemický rozbor posuzované oceli. Chemické složení musí odpovídat danému materiálu a stavu výrobku, který je předmětem posouzení. Nezadávejte označení jakosti, jmenovité maximum ani desetinný zlomek, pokud vzorec a zdroj výslovně nevyžadují právě tuto formu.
Symbolický postup výpočtu
Předpokládejme, že materiálový certifikát uvádí následující procentní obsahy prvků:
- uhlík:
- mangan:
- křemík:
- chrom:
- molybden:
- vanad:
- nikl:
- měď:
Výpočet se potom zapíše takto:
Nejprve sečtěte procentní obsahy manganu a křemíku a tento součet vydělte číslem 6. Samostatně sečtěte chrom, molybden a vanad a výsledek vydělte číslem 5. Nakonec sečtěte nikl a měď a výsledek vydělte číslem 15. Tři příspěvky skupin legujících prvků přičtěte k hodnotě uhlíku. Tím se zachová struktura vzorce a snáze se odhalí chyby při přepisu.
Při skutečném výpočtu se symbolické proměnné nahradí hodnotami z certifikátu pro konkrétní tavbu. Hodnota uvedená jako 0,20 % hm. uhlíku se zadá jako 0,20, nikoli jako 20 nebo 0,0020. Pokud určitý prvek není uveden, musí se jeho zacházení řídit příslušnou specifikací materiálu nebo postupem posouzení; tiché předpokládání nulové hodnoty může být nebezpečné tam, kde výsledek ovlivňuje stopové legování. Normy výrobků mohou uvádět rozsahy, zatímco certifikát poskytuje analýzu konkrétní tavby. Jde o různé vstupní údaje, které se nemají kombinovat bez uvedení zvoleného postupu.
Zařazení materiálu do skupiny je samostatný úkol. Norma ISO 15608:2025 stanovuje jednotný systém seskupování kovových materiálů pro účely svařování, včetně ocelí a dalších skupin slitin. Ocel proto může mít současně označení skupiny podle ISO 15608 a vypočtenou hodnotu CEIIW, číslo skupiny však výpočet nenahrazuje.
Interpretace výsledku bez předstírané přesnosti
Výsledek CEIIW je ukazatel založený na chemickém složení, nikoli úplný podklad pro rozhodnutí o svařování. AWS D8.10M:2021 popisuje uhlíkový ekvivalent jako vodítko pro posouzení svařitelnosti, nikoli jako absolutní parametr. Uvedení výsledku na několik desetinných míst nezpůsobí, že základní předpověď bude přesnější. Možnosti tohoto čísla omezují zaokrouhlování v certifikátu, segregace, odběr vzorku, volba vzorce i skutečné podmínky svařování.
Vyšší CE obecně znamená vyšší kalitelnost a potřebu důkladnějšího přezkoumání svařovacího procesu, sám o sobě však nepředpovídá praskání. Limited evidence
Vyšší CEIIW obecně signalizuje vyšší prokalitelnost a větší potřebu posoudit řízení vodíku, předehřev, teplotu mezi průchody a průběh ochlazování. Sama o sobě nestanovuje teplotu předehřevu ani nedokazuje, že dojde k praskání. Rovnice samostatně nezohledňuje tloušťku plechu, tuhost spoje, difuzní vodík, rychlost ochlazování, tepelný příkon při svařování, okolní podmínky, tepelné zpracování po svařování ani tepelný cyklus vytvořený konkrétním procesem.
Tloušťka a tuhost spoje mohou měnit riziko praskání, i když mají dvě oceli stejnou hodnotu CEIIW. Naopak různé tepelné příkony mohou u stejné jakosti způsobit různé rychlosti ochlazování tepelně ovlivněné oblasti. Posouzení postupu proto musí zohlednit skutečný spoj, úroveň vodíku ve spotřebním materiálu, pořadí svařování, předehřev, řízení teploty mezi průchody a případné následné tepelné zpracování.
Publikované limity je rovněž nutné chápat v kontextu, pro který byly stanoveny. TWI uvádí doporučené limity uhlíkového ekvivalentu pod 0,43, případně 0,45 pro součásti tlustší než 1 palec, pokud obsah uhlíku překračuje 0,18 % hm., v pokynech zaměřených na omezení vzniku tvrdých tepelně ovlivněných oblastí v rámci požadavků NACE. Tyto hodnoty nejsou univerzálními přejímacími limity pro každou ocel, tloušťku nebo svařovací proces. CEIIW je užitečný pro porovnávání chemického složení a pro identifikaci případů, kdy je opodstatněná důkladnější kontrola postupu; neměl by být zaměňován za samostatné hodnocení svařitelnosti.
Proč existuje několik vzorců uhlíkového ekvivalentu
Uhlíkový ekvivalent není univerzálním ukazatelem svařitelnosti. Jedná se o odhad založený na chemickém složení, který vyjadřuje, jak legující prvky ovlivňují prokalitelnost a riziko vodíkem podporovaného praskání; každá rovnice však byla vyvinuta pro konkrétní skupinu ocelí, soubor údajů a model praskání. Číselný výsledek proto závisí na více než jen na analýze tavby: závisí také na tom, která rovnice byla zvolena.
AWS D8.10M:2021 popisuje uhlíkový ekvivalent jako směrný ukazatel svařitelnosti, nikoli jako absolutní parametr. Tato výhrada je důležitá. Uhlíkový ekvivalent sám o sobě neurčuje teplotu předehřevu, teplotu mezi housenkami, tepelný příkon ani tepelné zpracování po svařování. Výsledek ovlivňuje také obsah vodíku, míra upnutí, tloušťka, rychlost ochlazování, konstrukce spoje a zvolený proces svařování.
CEIIW, CEq, Pcm a CEN
Rovnice Mezinárodního institutu svařování, běžně označovaná jako CEIIW, je široce spojována s konvenčními uhlíkovými a nízkolegovanými ocelemi. AWS D8.10M:2021 ji uvádí takto:
Hodnoty prvků se dosazují jako hmotnostní procenta. Hodnoty uhlíku, manganu, křemíku, chromu, molybdenu, vanadu, niklu a mědi proto musí vycházet ze stejného základu chemického složení.
Velmi podobný vztah bývá ve specifikacích a směrnicích pro svařování označován jako CEq nebo jednoduše CE. Směrnice AWS pro ocel válcovanou za tepla uvádí:
Tento vztah se od výrazu CEIIW liší zacházením s křemíkem: v CEIIW se křemík nachází v čitateli společně s manganem, zatímco v tomto uvedeném výrazu CE není zahrnut. Některé dokumenty používají CEq jako obecné označení konvenčního výpočtu uhlíkového ekvivalentu, zatímco jiné jej vyhrazují pro konkrétní rovnici. Označení proto musí být vždy posuzováno v kontextu zdroje a nesmí být považováno za pevně stanovenou mezinárodní definici.
Pcm a CEN vznikly ve snaze popsat různá chemická složení ocelí a chování při praskání přesněji, než to umožňuje jediný konvenční vztah. TWI ve svém pojednání o vzorcích pro vodíkové praskání rozlišuje CEIIW, Pcm, CEq a CEN, místo aby je uváděl jako zaměnitelné názvy. Toto rozlišení odráží historický vývoj. Rovnice přiřazují uhlíku a legujícím prvkům různé váhy, protože oceli a experimentální vztahy, z nichž vycházejí, nebyly totožné.
CEN je formulace uhlíkového ekvivalentu s úpravou příspěvků legujících prvků v závislosti na obsahu uhlíku. Byla vyvinuta pro širší rozsah ocelí, než představuje nízkouhlíková skupina spojovaná s Pcm, přičemž zachovává vztah mezi chemickým složením, prokalitelností a náchylností k vodíkovému praskání. CEIIW, CEq, Pcm a CEN proto mohou pro jednu certifikovanou tavbu poskytovat různé hodnoty. Nejde o chybu výpočtu; jedná se o očekávaný důsledek použití různých modelů.
Název vzorce musí doprovázet každou uvedenou hodnotu. Údaj „CE = 0,42“ je neúplný, pokud dokument neuvádí, zda jde o CEIIW, CEq, Pcm, CEN nebo jiný specifikovaný index. Porovnání hodnoty podle IIW s limitem pro Pcm může vést k nesprávnému rozhodnutí o svařování.
Zařazení materiálu do skupiny je samostatnou otázkou. ISO 15608:2025 stanovuje jednotný systém skupin pro kovové materiály určené ke svařování, včetně ocelí a dalších skupin slitin. Označení skupiny oceli podle ISO 15608 nenahrazuje výpočet uhlíkového ekvivalentu a hodnota uhlíkového ekvivalentu neurčuje skupinu podle ISO 15608.
Kontext nízkouhlíkových ocelí u Pcm[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
Pcm byl vyvinut především pro moderní nízkouhlíkové oceli s obsahem uhlíku přibližně 0,11 % hm. nebo nižším, uvádí TWI (2024). Tato poznámka o použitelnosti by měla zůstat uvedena společně se vzorcem. Pcm není automaticky správnou náhradou za CEIIW pokaždé, když má ocel nízkou číselnou hodnotu ekvivalentu, a neměl by se bez pokynů příslušné normy nebo kvalifikace postupu používat mimo zamýšlený rozsah chemického složení.
Směrnice AWS pro svařování uvádějí následující vztah pro Pcm:
Zde představuje bor v hmotnostních procentech a člen s borem je nezbytný, nikoli volitelný. I malá koncentrace boru může mít měřitelný příspěvek, protože se násobí hodnotou 5. Vynechání tohoto členu mění definovaný index.
Pcm přikládá větší význam uhlíku a s několika legujícími přísadami zachází jinak než CEIIW. Tato konstrukce odpovídá nízkouhlíkovým mikrolegovaným ocelím, pro které byl Pcm vyvinut, nečiní však z Pcm univerzální náhradu rovnice IIW. U ocelí s obsahem uhlíku vyšším než přibližně 0,11 % hm. by měl technik ověřit, zda se zvolená metoda Pcm a její limit vztahují na danou jakost, formu výrobku a posouzení praskání.
CET jako alternativní index chemického složení
CET je další index chemického složení používaný ve směrnicích pro svařování:
Směrnice AWS pro ocel válcovanou za tepla, vydaná v roce 2007, uvádí CET společně s CE a Pcm. Jeho koeficienty se od obou těchto indexů liší, takže stejná tavba obvykle obdrží při výpočtu všech tří rovnic tři různé číselné výsledky. CET by proto měl být používán společně s limity, diagramy nebo pravidly postupu vyvinutými pro CET, nikoli neformálně převáděn na hodnotu CEIIW nebo Pcm.
Praktická otázka nezní, který vzorec poskytne nejnižší číslo. Jde o to, který index odpovídá dané skupině ocelí, rozhodující normě a modelu vodíkového praskání. Směrnice AWS označují chemické složení a prokalitelnost za hlediska svařitelnosti uhlíkových a nízkolegovaných ocelí; výsledný postup svařování musí rovněž regulovat difuzní vodík, míru upnutí, tloušťku, předehřev, teplotu mezi housenkami a tepelný příkon. V některých aplikacích představují další omezení požadavky na tvrdost. TWI uvádí doporučené limity uhlíkového ekvivalentu nižší než 0,43, případně 0,45 u součástí tlustších než 1 palec, pokud obsah uhlíku překračuje 0,18 % hm., a to ve směrnici zaměřené na omezení tvrdých tepelně ovlivněných oblastí. Takové limity jsou podmíněnými požadavky, nikoli důkazem, že jeden vzorec uhlíkového ekvivalentu platí pro každou ocel nebo svar.
Metoda provedení výpočtu chemického složení oceli
Výsledek uhlíkového ekvivalentu má význam pouze tehdy, pokud je znám vzorec, základ chemického složení a způsob vykazování. Norma AWS D8.10M:2021 uvádí rovnici Mezinárodního svářečského institutu:
AWS rovněž popisuje uhlíkový ekvivalent jako vodítko pro svařitelnost, nikoli jako absolutní parametr. Výsledek nenahrazuje kvalifikaci svařovacího postupu ani sám o sobě neurčuje teplotu předehřevu. Nadále jsou relevantní předehřev, teplota mezi vrstvami, tepelný příkon, difuzovatelný vodík, míra sevření, tloušťka a zpracování po svařování.
Odečítání hodnot uhlíku a legujících prvků z chemického rozboru
Začněte specifikací výrobku a skutečným chemickým rozborem. Ověřte, zda uvedené hodnoty představují tavbový rozbor, výrobkový rozbor nebo jiný smluvní rozbor, a poté určete prvky požadované zvolenou rovnicí. Certifikát přejímací zkoušky může uvádět uhlík jako C, mangan jako Mn, křemík jako Si, chrom jako Cr, molybden jako Mo, vanad jako V, nikl jako Ni, měď jako Cu a bór jako B. Zkratky je třeba ověřit podle legendy certifikátu, nikoli je předpokládat pouze na základě umístění ve sloupci.
Pro rovnici IIW zaznamenejte uhlík, mangan, křemík, chrom, molybden, vanad, nikl a měď. Žádný z nich by neměl být mlčky vynechán. K výrazu přispívá i prvek s nízkou koncentrací a vynechaný člen může způsobit nereprodukovatelnost vykázaného výsledku. Bór není součástí výše uvedeného výrazu IIW, ale musí být zachycen, pokud jej obsahuje použitý vzorec. Výraz AWS pro Pcm je:
Koeficient činí relevantní i malou hodnotu bóru. Podle srovnání vzorců uhlíkového ekvivalentu, které v roce 2024 zveřejnila organizace TWI, byl Pcm vyvinut především pro moderní nízkouhlíkové oceli obsahující přibližně 0,11 hmot. % uhlíku nebo méně. Neměl by být zvolen pouze proto, že poskytuje vhodně vypadající číslo.
Hodnoty musí být elementárními procenty na základě požadovaném vzorcem, obvykle v hmotnostních procentech. Hodnota 0,18 hmot. % uhlíku uvedená na certifikátu se zadává jako 0,18, nikoli jako 18 nebo 0,0018. Pokud je rozbor uveden jako hmotnostní zlomek, v částicích na milion nebo v jiné jednotce, před zahájením výpočtu převeďte každý požadovaný prvek. Nemíchejte hodnotu uhlíku v hmot. % s bórem uvedeným v ppm.
Výpočet z certifikátu je aritmetický výsledek získaný z uvedeného chemického složení. Nejde o laboratorní měření svařitelnosti, tvrdosti ani náchylnosti k praskání. Laboratoř změřila složení s ohledem na nejistotu odběru vzorku a analytickou nejistotu; uhlíkový ekvivalent se následně vypočítává z těchto uvedených hodnot. Pokud certifikát uvádí mez detekce, rozsah nebo výsledek typu „méně než“, měl by výpočet toto omezení uvést namísto prezentace neopodstatněně přesné hodnoty.
Důsledné používání jednotek a pořadí aritmetických operací
Před dosazením čísel zapište zvolený vzorec. Zabráníte tak záměně výpočtu CEIIW s Pcm, CEq nebo CET. Směrnice AWS pro svařování za tepla válcované oceli, zveřejněná v roce 2007, uvádí CEIIW ve stejné podobě a rovněž uvádí:
Tyto rovnice nejsou zaměnitelné. TWI označuje CEIIW, Pcm, CEq a CEN za různé formulace používané při posuzování vodíkem indukovaného praskání.
Pro výslovně ilustrativní příklad předpokládejme hypotetické chemické složení — nejde o jakost s konkrétním označením ani o statistiku převzatou ze zdroje — uvedené v hmot. %: C 0,18, Mn 1,20, Si 0,25, Cr 0,30, Mo 0,10, V 0,05, Ni 0,20 a Cu 0,25. Použijte rovnici IIW v seskupených členech:
Nejprve vypočítejte jednotlivé příspěvky:
Poté sečtěte nezaokrouhlené příspěvky:
Při uvedení na tři desetinná místa je výsledek CEIIW = 0.542; vedle něj musí být uveden vzorec a základ chemického složení. Seskupení členů je důležité. Rozdělení manganu a křemíku do samostatných výpočtů může vést ke stejnému aritmetickému výsledku, ale zápis předepsaných skupin usnadňuje kontrolu výpočtu a snižuje pravděpodobnost omylem použitého jmenovatele.
Zaokrouhlování, vykazování a sledovatelnost
V průběžných krocích zachovávejte více číslic, než se objeví v konečném protokolu. Zaokrouhlení hodnoty 1,45/6 na 0,24 před jejím přičtením změní zobrazený výsledek a opakované předčasné zaokrouhlování nabývá na významu, pokud je přítomno více členů. Praktický protokol by měl zachovat přesnost uvedenou na certifikátu, během výpočtu ponechat ochranné číslice a zaokrouhlit až konečnou hodnotu podle příslušné specifikace nebo projektové konvence.
Záznam by měl obsahovat identifikaci tavby nebo vzorku, zdrojový dokument, hodnoty chemického složení, jednotky, zvolený vzorec, jednotlivé průběžné příspěvky, nezaokrouhlený výsledek a konečný zaokrouhlený výsledek. Pokud byla hodnota převedena z ppm nebo z hmotnostního zlomku, zaznamenejte tento převod. Pokud některý prvek v certifikátu chyběl, uveďte, zda byl považován za nulový, omezen mezí detekce nebo vrácen k vyjasnění; předpoklad nikdy neskrývejte.
Nakonec oddělujte výpočet uhlíkového ekvivalentu od zařazení materiálu do skupiny. Norma ISO 15608:2025 poskytuje jednotný systém pro zařazování kovových materiálů do skupin pro účely svařování, včetně ocelí a dalších skupin slitin. Označení skupiny nenahrazuje výpočet chemického složení a výsledek CE neurčuje skupinu podle ISO 15608. Obojí může být uvedeno ve svařovacím záznamu, odpovídá však na různé otázky.
Uhlíkový ekvivalent a vodíkové praskání v tepelně ovlivněné oblasti (HAZ)
Uhlíkový ekvivalent propojuje chemické složení oceli s kalitelností, sám o sobě však nepředpovídá vodíkové praskání. Rovnice International Institute of Welding uvedená v AWS D8.10M:2021 je:
Hodnoty jednotlivých prvků v tomto výrazu představují hmotnostní procenta. Vyšší výsledek obecně znamená vyšší kalitelnost a větší možnost vzniku tvrdých oblastí v tepelně ovlivněné oblasti (HAZ), zejména pokud podmínky svařování vedou k rychlému ochlazování. AWS popisuje uhlíkový ekvivalent jako vodítko pro svařitelnost, nikoli jako absolutní parametr. Toto rozlišení je důležité, protože praskání závisí nejen na chemickém složení, ale také na tepelném cyklu svařování, obsahu vodíku a mechanickém sevření.
TWI rozlišuje CEIIW, , CEq a CEN jako vzorce používané při posuzování vodíkového praskání. Nemají stejný význam pro každou skupinu ocelí. TWI například uvádí, že byl vyvinut především pro moderní nízkouhlíkové oceli obsahující přibližně 0,11 % hm. uhlíku nebo méně. Pokyny AWS uvádějí související výrazy:
Volba jedné rovnice by se proto měla řídit typem oceli, příslušnou normou a prováděným posouzením svařování. ISO 15608:2025 seskupuje materiály pro účely svařování; tento systém skupin je oddělený od výpočtu uhlíkového ekvivalentu.

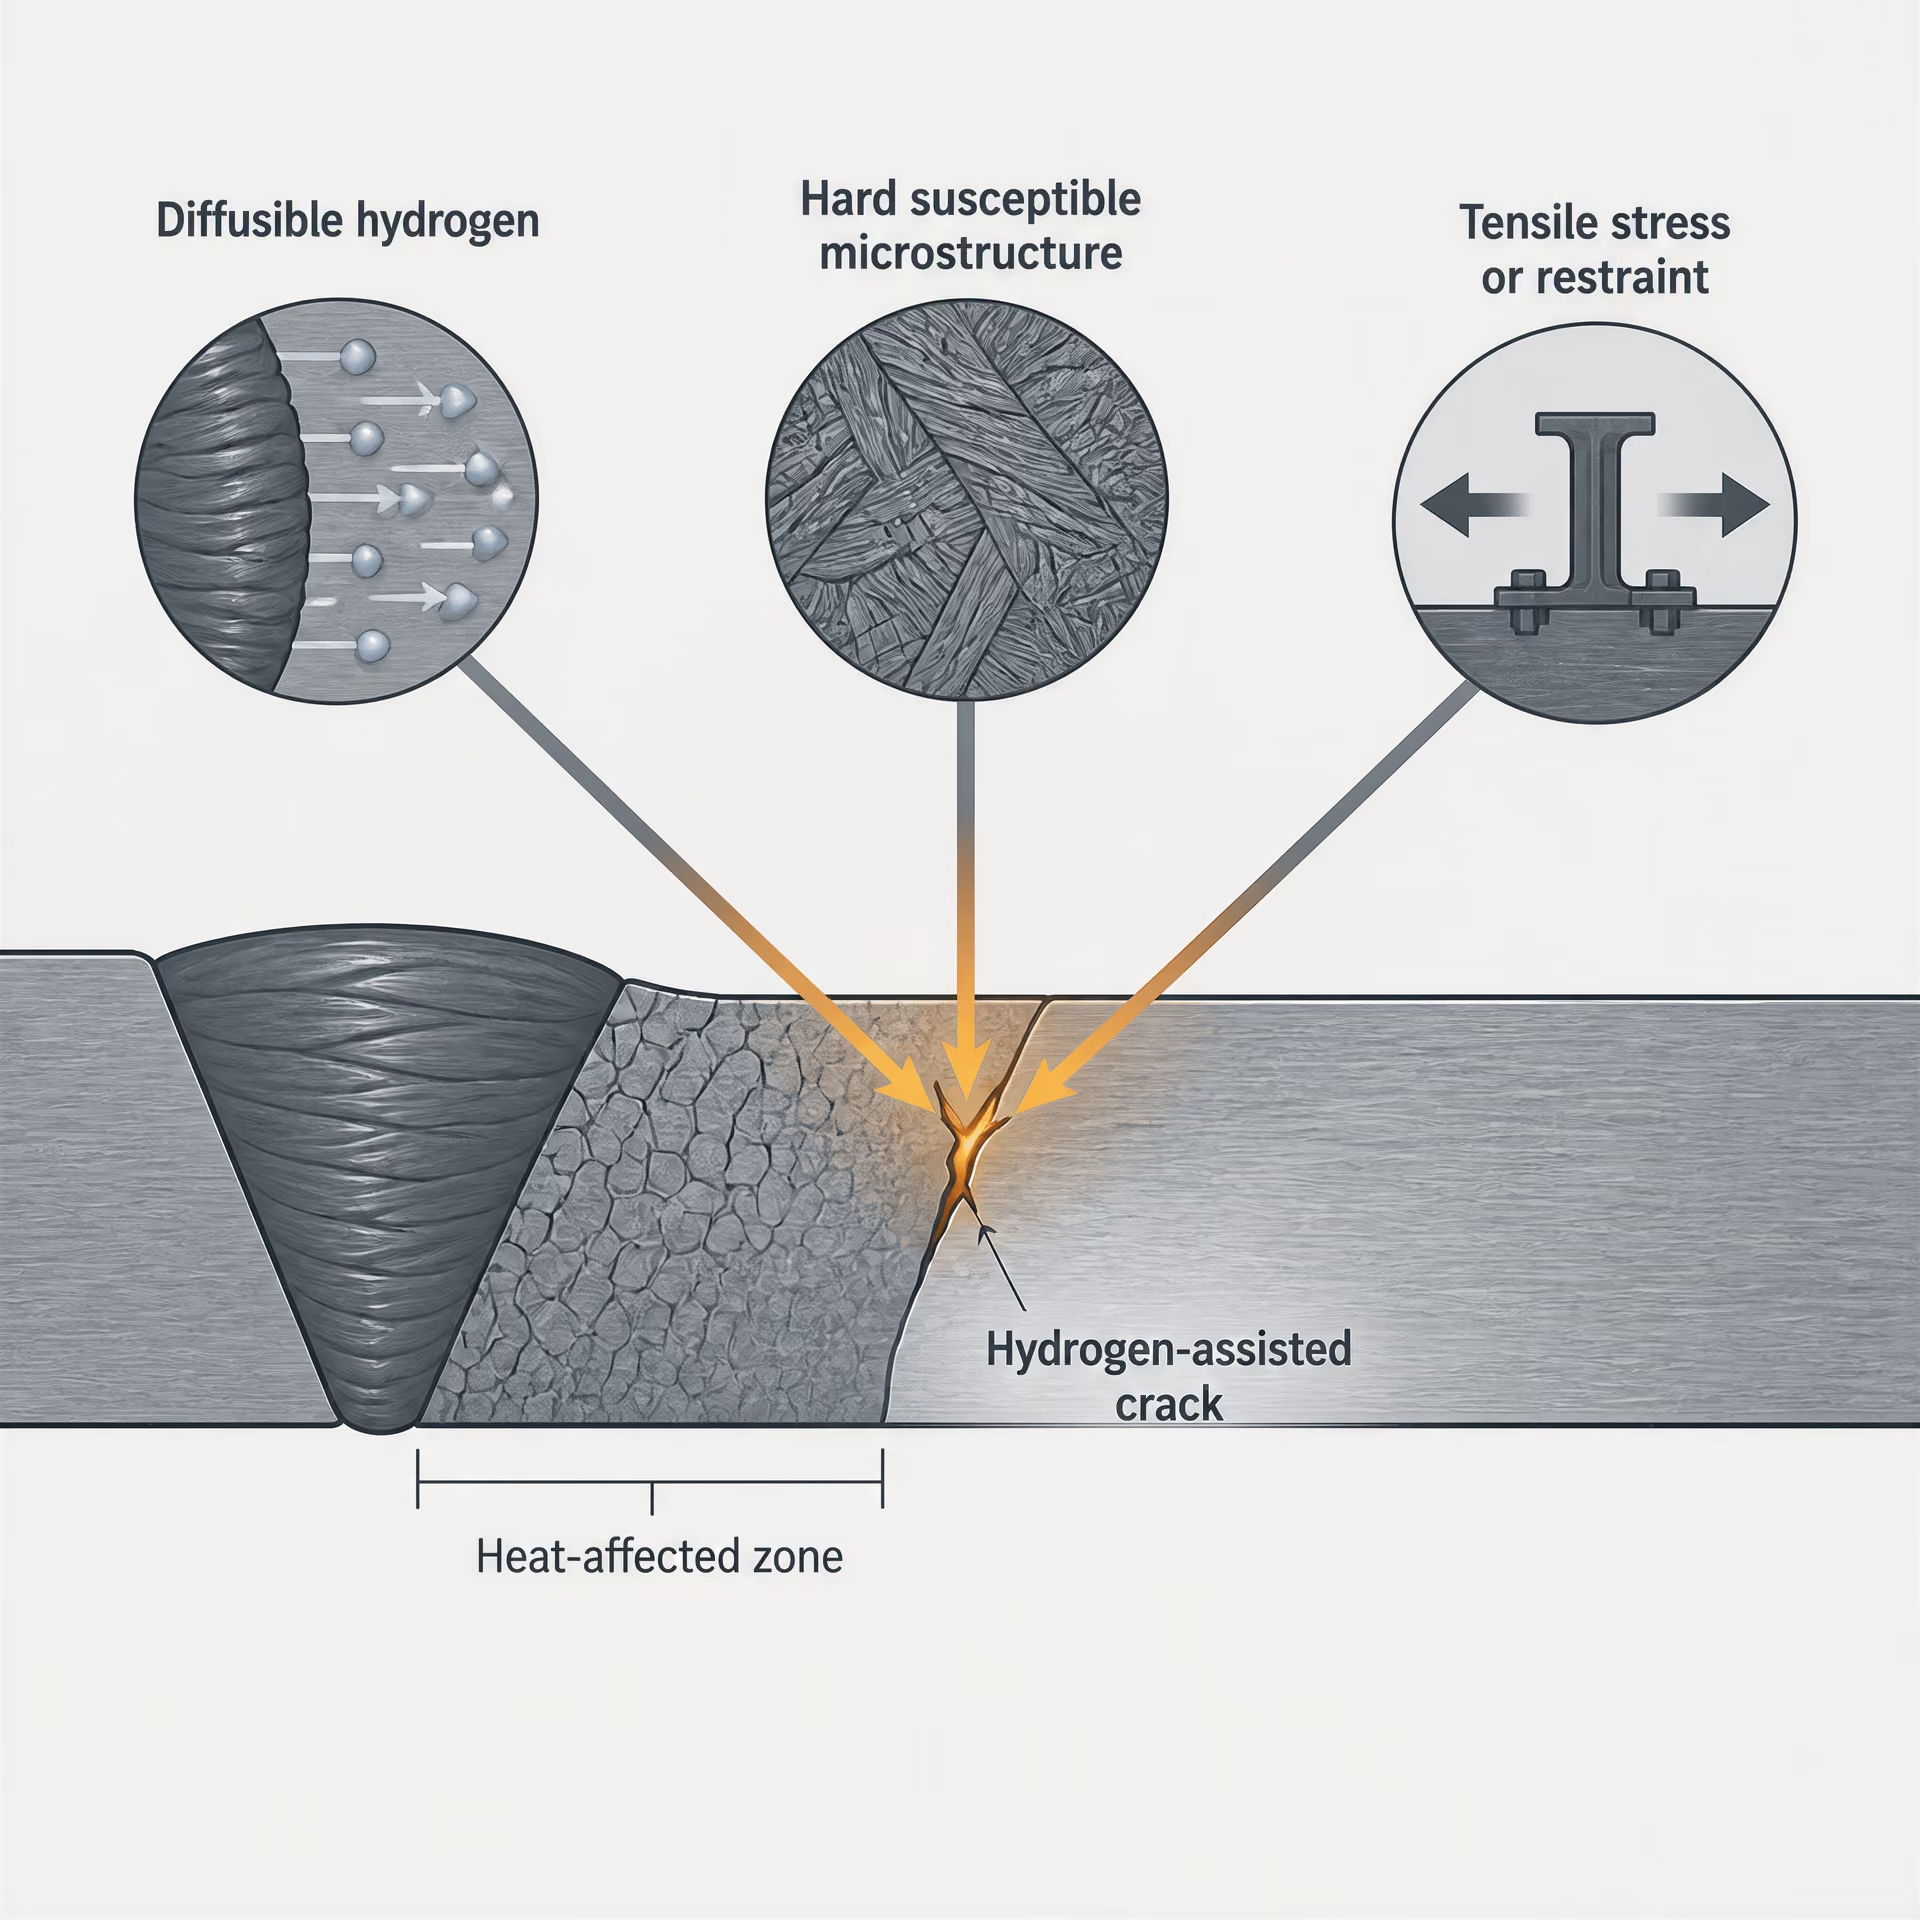
Tři podmínky vedoucí k praskání podporovanému vodíkem
Praskání podporované vodíkem vyžaduje současný výskyt tří podmínek: difuzního vodíku, náchylné tvrdé nebo křehké mikrostruktury a tahového napětí či sevření. Odstranění kterékoli z těchto podmínek snižuje pravděpodobnost praskání, ačkoli žádné jednotlivé kontrolní opatření nezaručuje úplnou odolnost.
Difuzní vodík se do svaru dostává prostřednictvím vlhkosti, znečištění, vlhkého tavidla, nesprávně skladovaných elektrod, povrchových povlaků a dalších zdrojů obsahujících vodík. Během svařování se část vodíku rozpouští v roztaveném kovu a při chladnutí spoje následně migruje do tepelně ovlivněné oblasti. Může se hromadit u vad, vměstků, hranic původních austenitických zrn nebo v oblastech vystavených vysokému lokálnímu napětí. Rozhodující veličinou není jednoduše množství vodíku ve spotřebním materiálu před svařováním, ale množství vodíku, které je schopné difundovat svarem a přilehlou ocelí.
Druhou podmínkou je náchylná mikrostruktura. Tvrdá tepelně ovlivněná oblast může mít sníženou toleranci vůči vodíku a lokálnímu napětí, zejména pokud jsou její transformační produkty křehké. Třetí podmínkou je tahové napětí. Sevření spoje, smršťování, zbytkové napětí, působící zatížení a koncentrace napětí v nesloučené oblasti nebo v zářezu mohou vytvořit hnací sílu pro vznik trhliny. Vysoká hodnota CE vzbuzuje obavy především proto, že může zvyšovat kalitelnost; sama o sobě však nepotvrzuje přítomnost vodíku ani dostatečné sevření, které by vedlo k praskání.
Tvrdé mikrostruktury a rychlost ochlazování
Tepelně ovlivněná oblast se zahřívá nad transformační teploty a následně chladne rychlostí ovlivněnou tloušťkou plechu, geometrií spoje, tepelným příkonem, předehřevem, teplotou mezi housenkami a okolním materiálem. Ocel s vysokou kalitelností se může při rychlém ochlazování transformovat na tvrdé martenzitické nebo jinak k praskání náchylné oblasti. Stejné chemické složení může při pomalejším tepelném cyklu vytvořit méně náchylnou tepelně ovlivněnou oblast.
Tloušťka ovlivňuje tento cyklus, protože silný plech nebo spoj s vysokou tepelnou vodivostí může rychle odvádět teplo. Sevření spoje má rovněž tendenci narůstat s velikostí a tuhostí spoje a s počtem součástí bránících volnému smršťování. Tepelný příkon mění šířku a průběh ochlazování tepelně ovlivněné oblasti, avšak jeho zvýšení není univerzálním řešením: nadměrný tepelný příkon může zhoršit houževnatost, rozšířit tepelně ovlivněnou oblast nebo ovlivnit deformace a zbytkové napětí. Postup musí tyto účinky vyvažovat, nikoli považovat CE za kritérium typu vyhovuje/nevyhovuje.[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
Pokyny TWI související s NACE ilustrují omezený kontext numerických doporučení pro CE. Pokud obsah uhlíku překročí 0,18 % hm. a cílem je kontrola tvrdých tepelně ovlivněných oblastí, uvádějí doporučené limity uhlíkového ekvivalentu pod 0,43, respektive pod 0,45 u součástí tlustších než 1 palec. Tyto hodnoty nepředstavují univerzální akceptační pravidla pro každou ocel, tloušťku, provozní podmínku nebo svařovací proces. Vztahují se ke kontextu kontroly tvrdosti.

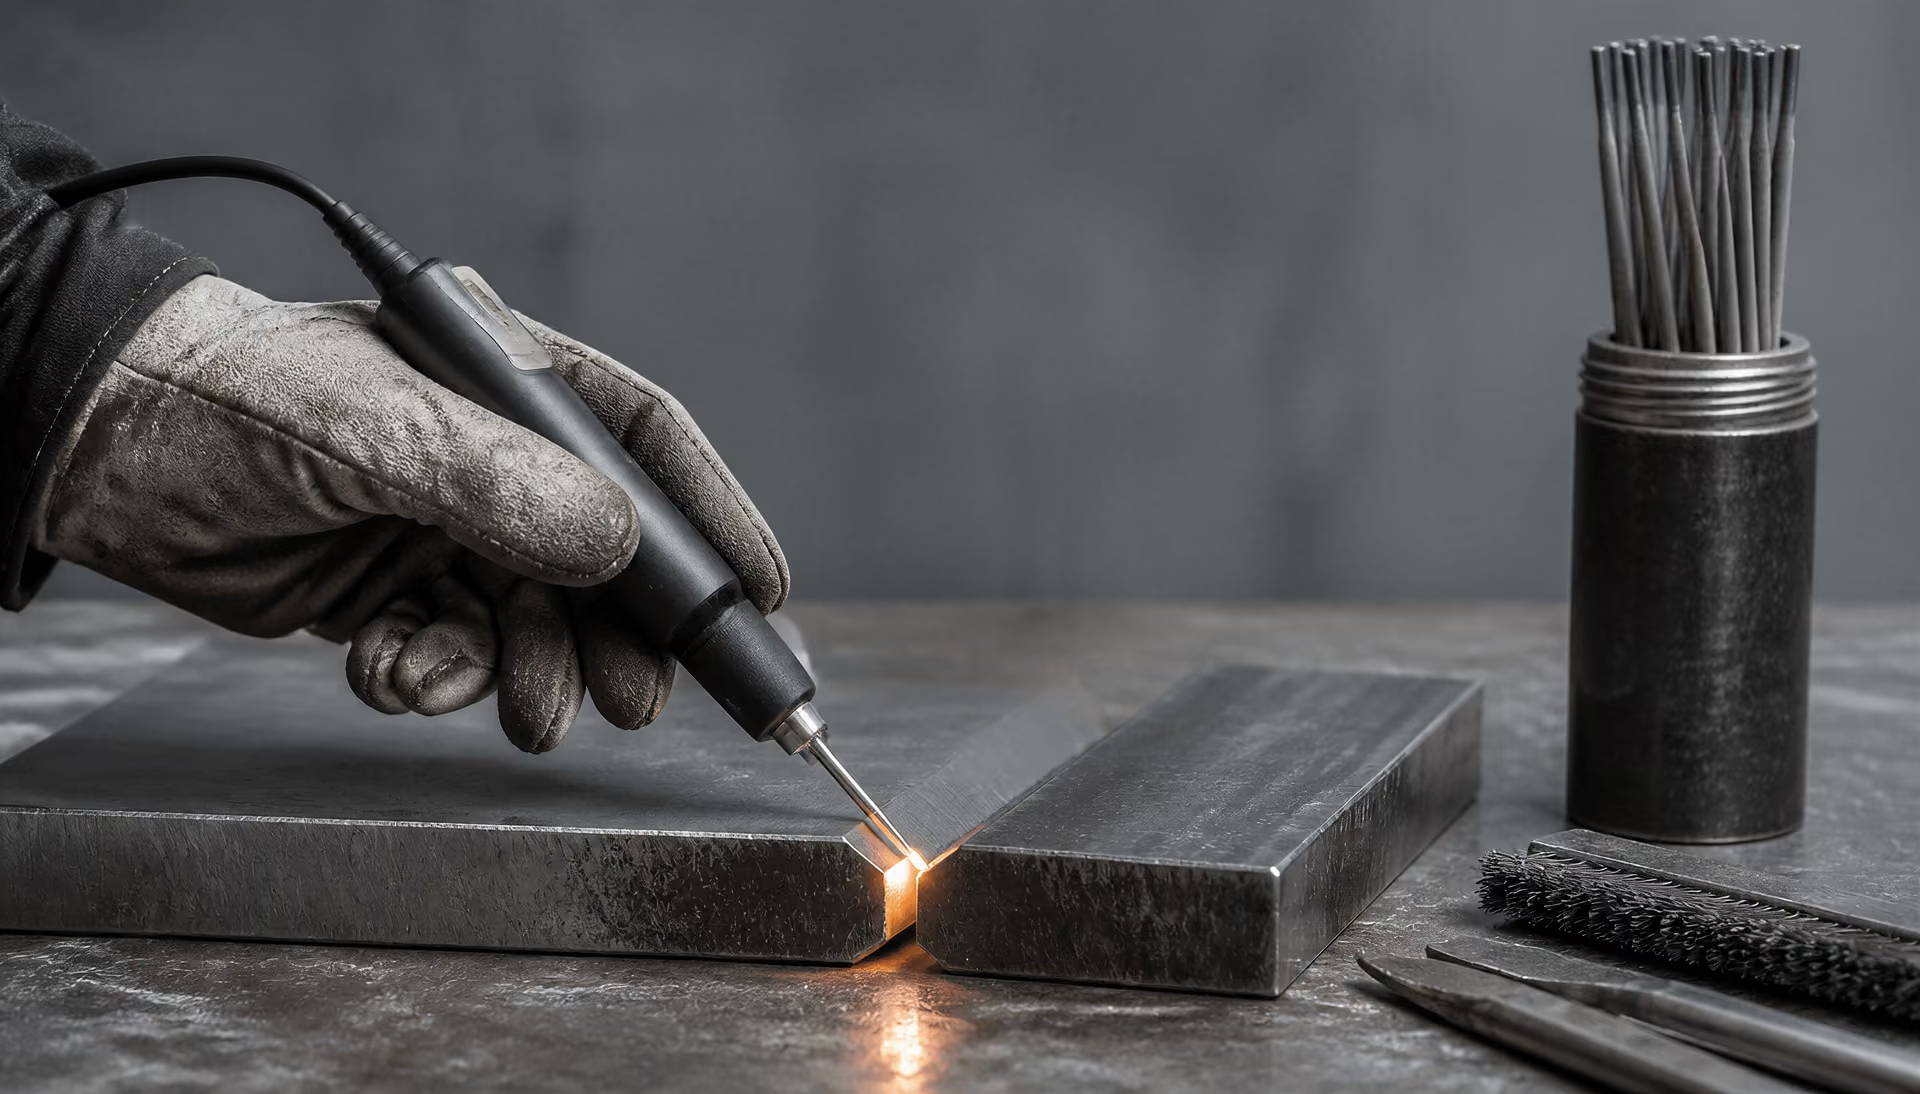
Logika předehřevu a kontroly vodíku
Předehřev zpomaluje ochlazování, čímž poskytuje kalitelné tepelně ovlivněné oblasti více času k transformaci na méně k praskání náchylné produkty a umožňuje vodíku difundovat z vysoce namáhaných oblastí dříve, než spoj dosáhne nízké teploty. Kontrola teploty mezi housenkami udržuje požadovaný tepelný cyklus mezi jednotlivými průchody svaru. Obě hodnoty musí být stanoveny a sledovány jako součást kvalifikovaného postupu svařování s ohledem na skutečnou tloušťku, sevření spoje, okolní podmínky a chemické složení oceli.
Kontrola vodíku začíná ještě před zapálením oblouku. Spotřební materiály musí být vybírány a používány podle příslušného postupu a požadavků výrobce na skladování; elektrody a tavidla s nízkým obsahem vodíku mohou absorbovat vlhkost, pokud jsou zanedbány podmínky sušení, uchovávání nebo kontrola doby vystavení. Povrchy spoje by měly být zbaveny vody, oleje, okují, nátěru a dalších nečistot, které mohou přidávat vodík nebo vytvářet vady.
Součástí této logiky je také načasování kontroly. Vodíkové trhliny mohou vzniknout až po svařování, nikoli během viditelného procesu svařování, takže v případech, kdy postup nebo příslušný předpis identifikuje riziko, může být vyžadována odložená kontrola. Odklad nenahrazuje předehřev, správnou kontrolu spotřebních materiálů ani posouzení sevření. Následné kontrole však poskytuje větší šanci odhalit opožděné praskání.
Výsledek uhlíkového ekvivalentu je proto pouze výchozím bodem pro rozhodování o postupu. Konečné posouzení musí kombinovat chemické složení s kontrolou difuzního vodíku, rychlostí ochlazování, tloušťkou, sevřením, tepelným příkonem, předehřevem, teplotou mezi housenkami a případným předepsaným tepelným zpracováním po svařování.
Použití CE pro konkrétní třídy oceli a specifikace
Uhlíkové a nízkolegované konstrukční oceli
| Typ informace | Co sděluje inženýrovi | Co nenahrazuje |
|---|---|---|
| Jakost výrobku | Požadované vlastnosti výrobku a třídu specifikace | Výpočet chemického složení konkrétní tavby |
| Rozbor tavby v hutním závodě | Uvedené elementární složení spojovaného materiálu | Úplné posouzení svařitelnosti |
| Skupina podle ISO 15608 | Vztah k materiálům pro kvalifikaci svařovacího postupu | Hodnota uhlíkového ekvivalentu |
| Výpočet CE | Indikace kalitelnosti a rizika svařování založená na chemickém složení | Kvalifikaci svařovacího postupu nebo kontroly specifické pro daný spoj |
Výpočty uhlíkového ekvivalentu lze použít pro uhlíkové oceli a nízkolegované konstrukční oceli, pokud posouzení svařitelnosti vyžaduje indikaci prokalitelnosti a rizika vodíkového praskání založenou na chemickém složení. Mezi typické specifikace výrobků patří ASTM A36/A36M, ASTM A572/A572M a třídy podle EN 10025-2, jako jsou S275 a S355. Označení identifikuje třídu materiálu a jeho požadované vlastnosti výrobku; samo o sobě však neposkytuje chemické složení konkrétní tavby, která se svařuje.
Pro metodu International Institute of Welding uvádí AWS D8.10M:2021:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Hodnoty prvků se dosazují v hmotnostních procentech. Některé pokyny pro svařování za tepla válcovaných ocelí uvádějí stejný výraz bez dolního indexu: CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15, protože v tomto zápisu není zahrnut křemík. Výpočet je odhadem kombinovaného účinku legujících prvků na prokalitelnost, nikoli přímým měřením svařitelnosti.
Toto rozlišení je důležité i u známých konstrukčních tříd. Tavba certifikovaná podle ASTM A36/A36M nebo EN 10025-2 S355 musí splňovat limity chemického složení a mechanické požadavky dané specifikací, avšak uváděné obsahy uhlíku, manganu, chromu, molybdenu, niklu, mědi a vanadu se mohou lišit od jiné tavby, která rovněž splňuje požadavky. Výsledné hodnoty CE se proto mohou lišit, přestože oba materiály nesou stejné jmenovité označení třídy.
Pokyny AWS pro uhlíkové a nízkolegované oceli označují chemické složení a prokalitelnost za faktory ovlivňující svařitelnost. Praktickým důsledkem je, že CE může pomoci stanovit, zda postup vyžaduje přísnější kontrolu předehřevu, teploty mezi housenkami, tepelného příkonu, obsahu vodíku ve svařovacím materiálu a podmínek chladnutí. Posouzení ovlivňuje také tloušťka, tuhostní upnutí spoje, okolní podmínky a způsob kontroly vodíku. Výsledek CE sám o sobě nemůže zvolit postup svařování ani prokázat, že spoj je bezpečný z hlediska opožděného vodíkového praskání.
Pro konkrétní skupinu ocelí nebo rozhodovací účel mohou být vhodnější jiné výrazy. Pokyny AWS pro svařování zveřejněné v roce 2007 uvádějí vedle rovnice IIW také Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B a CET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. TWI v roce 2024 uvedl, že Pcm byl vyvinut především pro moderní nízkouhlíkové oceli s obsahem uhlíku přibližně 0,11 hm. % nebo nižším. Volba Pcm pouze proto, že poskytuje praktické číslo, by opomíjela rozsah chemického složení a účel, pro který byl tento vzorec vyvinut.
Vysokopevné nízkolegované a zušlechtěné oceli
U ocelí HSLA je nutné zachovat stejné rozlišení mezi identifikací třídy a výpočtem specifickým pro konkrétní tavbu. Mezi příklady patří výrobky HSLA podle ASTM A572/A572M a ASTM A709/A709M, zatímco konstrukční oceli zušlechtěné kalením a popouštěním mohou být specifikovány podle ASTM A514/A514M, EN 10025-6 S690Q nebo jiné použitelné normy pro výrobek. Tato označení stanovují požadavky na pevnost, houževnatost, dodací stav a chemické složení, nenahrazují však kontrolu atestu tavby.
Mikrolegující přísady, jako jsou vanad, niob a titan, mohou ovlivňovat precipitaci, zjemnění zrna a pevnost; chrom, molybden a mangan mohou ovlivňovat prokalitelnost a transformační chování. Vzorec těmto prvkům přiřazuje váhy podle své konstrukce. Nezachycuje celou tepelnou historii svaru ani výslednou mikrostrukturu tepelně ovlivněné oblasti. U ocelí zušlechtěných kalením a popouštěním může tepelný cyklus svařování rovněž změnit původní stav po popouštění, takže tvrdost, houževnatost a požadavky po svařování mohou být stejně významné jako hodnota CE.
U těchto ocelí se konečné posouzení řídí příslušnou specifikací a normou pro svařování. Kvalifikace postupu svařování může vyžadovat prokázání mechanických vlastností, tvrdosti, houževnatosti nebo opatření proti opožděnému praskání při stanovených základních proměnných. Předehřev a limity teploty mezi housenkami, tepelný příkon, pořadí nanášení housenek, skladování svařovacího materiálu, tuhostní upnutí a tepelné zpracování po svařování musí být posuzovány společně. Pokud je rozhodující kontrola tvrdosti, diskuse TWI z roku 2024 o požadavcích NACE uvádí doporučené limity uhlíkového ekvivalentu pod 0,43, případně 0,45 u součástí tlustších než 1 palec, pokud obsah uhlíku přesahuje 0,18 hm. %; tyto hodnoty náležejí k uvedenému kontextu a neměly by být přenášeny na každou ocel HSLA nebo zušlechtěnou ocel.
AWS D8.10M:2021 popisuje uhlíkový ekvivalent jako vodítko pro svařitelnost, nikoli jako absolutní parametr. Toto znění je obzvláště důležité u vysokopevných ocelí, kde úroveň pevnosti, požadavky na houževnatost, tloušťka plechu, tuhostní upnutí a dodací stav mohou změnit riziko při svařování, aniž by se změnilo jmenovité označení třídy.
Proč samotné označení třídy nemůže nahradit chemické složení tavby
Označení třídy definuje rozsah požadavků specifikace nebo požadavek na výrobek. Výpočet CE specifický pro tavbu používá skutečné uváděné hodnoty jednotlivých prvků pro materiál, který se spojuje. Jde o dva odlišné druhy informací. První stanovuje, jaké požadavky musí výrobek splnit; druhý odhaduje, jak může jeho naměřené chemické složení ovlivnit prokalitelnost a opatření při svařování.
Správný postup proto spočívá v identifikaci normy pro výrobek, získání chemického složení příslušné tavby, výběru vzorce vhodného pro danou ocel a posouzení praskání a následném porovnání výsledku s požadavky postupu svařování a závazného předpisu. Ve výpočtu by mělo být uvedeno, zda hodnoty pocházejí z certifikované analýzy tavby, z maximálních hodnot specifikace nebo z jiného povoleného zdroje. Nahrazení naměřených hodnot maximálními hodnotami specifikace může poskytnout konzervativní předběžné posouzení, nejde však o totéž jako uvedení skutečné hodnoty CE dané tavby.
Skupinové zařazení materiálu představuje další úroveň a výpočet nenahrazuje. ISO 15608:2025 poskytuje jednotný systém pro seskupování kovových materiálů pro účely svařování, včetně ocelí a dalších skupin slitin. Označení skupiny podporuje kvalifikaci postupu a kontrolu materiálu; nejde o vzorec pro výpočet uhlíkového ekvivalentu. Konečná rozhodnutí musí vycházet z příslušných norem pro výrobek a svařování a musí být podložena skutečným chemickým složením a úplným souborem podmínek svařování.
Normy, skupiny materiálů a kvalifikace postupu svařování
ISO 15608:2025 a seskupování materiálů[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
ISO 15608:2025 stanovuje jednotný systém seskupování kovových materiálů pro účely svařování. Její rozsah je širší než pouze uhlíkové a nízkolegované oceli: systém zahrnuje také korozivzdorné oceli, nikl a niklové slitiny, hliník a hliníkové slitiny, měď a měděné slitiny, titan a titanové slitiny a další skupiny materiálů, na které se norma vztahuje. Materiálu je přiřazena skupina a případně podskupina podle stanoveného chemického složení, formy výrobku, mechanických vlastností a metalurgické klasifikace.
Toto označení se používá k organizaci kvalifikace postupu svařování a ke stanovení, kdy lze kvalifikační údaje použít pro jiný materiál ve stejné povolené skupině nebo podskupině. Například konstrukční ocel identifikovaná podle své výrobkové normy a zařazená do skupiny podle ISO 15608 tím nezískává hodnocení svařitelnosti. Skupina zaznamenává její vztah k jiným materiálům pro účely kvalifikace.
Toto rozlišení je důležité, protože seskupování materiálů je klasifikační systém, zatímco uhlíkový ekvivalent je výpočet založený na chemickém složení. ISO 15608:2025 nepřevádí číslo skupiny na hodnotu CE. Naopak výsledek výpočtu CE nestanovuje skupinu materiálu podle ISO 15608. Je stále nutné ověřit certifikát materiálu, označení výrobku, příslušné vydání ISO 15608 a závazný předpis pro danou konstrukci.
Označení skupiny nemůže nahradit skutečný chemický rozbor tavby. Dvě oceli mohou spadat do příbuzného seskupení materiálů, a přesto se lišit obsahem uhlíku, manganu, chromu, molybdenu, niklu, mědi, vanadu, boru nebo dalších prvků, které ovlivňují prokalitelnost a riziko vodíkového praskání. Tloušťka a stav dodání rovněž ovlivňují tepelný cyklus a výslednou tepelně ovlivněnou oblast. Seskupování zjednodušuje rámec kvalifikace; tyto rozdíly však neodstraňuje.
Oddělení seskupování materiálů od výpočtu uhlíkového ekvivalentu
Uhlíkový ekvivalent by měl být zvolen podle konkrétní svařovací otázky, která se řeší, a neměl by být považován za univerzální číslo přiřazené určité jakosti. AWS D8.10M:2021 uvádí rovnici Mezinárodního svářečského institutu jako
Hodnoty prvků se v této i v dalších rovnicích obvykle zadávají v hmotnostních procentech. Hodnota uhlíku 0,20 hm. % proto do rovnice vstupuje jako 0,20, nikoli jako 20. Výsledek je užitečný pro posouzení prokalitelnosti a pravděpodobnosti, že tepelně ovlivněná oblast svaru se za určitých podmínek obsahu vodíku, tuhosti spoje a ochlazování stane náchylnou k praskání.
Jiné formulace přiřazují prvkům odlišné váhy. Pokyny AWS pro za tepla válcovanou ocel zveřejněné v roce 2007 uvádějí:
a
Pokyny TWI z roku 2024 rozlišují mezi CEIIW, Pcm, CEq a CEN, namísto toho, aby je uváděly jako vzájemně zaměnitelná označení. Pcm byl vyvinut především pro moderní nízkouhlíkové oceli s obsahem uhlíku přibližně 0,11 hm. % nebo nižším. Jeho použití mimo soubor materiálů a model praskání, pro které byl vyvinut, může vyvolat klamný dojem přesnosti.
AWS D8.10M:2021 popisuje uhlíkový ekvivalent jako vodítko pro posouzení svařitelnosti, nikoli jako absolutní parametr. Toto znění by mělo určovat způsob použití této hodnoty. Výpočet CE může podpořit rozhodnutí přezkoumat předehřev, kontrolu vodíku, tepelný příkon nebo riziko nadměrné tvrdosti, sám o sobě však nemůže schválit WPS. Závazný předpis pro výrobu může stanovit konkrétní rovnici, limit nebo postup kvalifikace. Jeho požadavky mají přednost před obecným vzorcem.
Totéž platí pro zveřejněné limity. Diskuse TWI z roku 2024 o požadavcích NACE na tvrdost uvádí doporučené limity CE nižší než 0,43, případně nižší než 0,45 u součástí tlustších než 1 palec, pokud obsah uhlíku přesahuje 0,18 hm. %, a to v souvislosti s omezením vzniku tvrdých tepelně ovlivněných oblastí. Tyto hodnoty nepředstavují univerzální pravidlo přijatelnosti pro každou ocel, tloušťku, provozní prostředí nebo svařovací proces.
Proměnné kvalifikace postupu svařování, které CE nemůže nahradit
Kvalifikovaný postup svařování spojuje materiál s konkrétním spojem a svařovací operací. Stanovuje konstrukci a přípravu spoje, rozsah tlouštěk základního materiálu, polohu svařování, proces, polaritu nebo druh proudu, klasifikaci přídavného materiálu, případně ochranný plyn, předehřev, teplotu mezi vrstvami, tepelný příkon a podmínky rychlosti svařování. Může rovněž řídit úrovně vodíku, pořadí housenek, tuhost spoje, ochlazování, tepelné zpracování po svařování a požadavky na tvrdost nebo praskání.
CE je podkladem pro tento systém řízení. Vysoká hodnota CE může signalizovat vyšší prokalitelnost a potřebu přísnější kontroly teplotních podmínek a vodíku, zatímco nižší hodnota CE nezaručuje odolnost proti praskání. Tlusté průřezy se ochlazují jinak než tenké průřezy; spoje s vysokou tuhostí se chovají jinak než spoje s nízkou tuhostí; a přídavný materiál s nízkým obsahem vodíku neodstraňuje účinky nevhodného předehřevu nebo nadměrné tuhosti spoje.
Samotný svařovací proces mění tepelný cyklus. Ruční obloukové svařování obalenou elektrodou, svařování tavící se elektrodou v ochranném plynu, svařování pod tavidlem a svařování plněnou elektrodou mohou při stejné jakosti materiálu poskytovat odlišný tepelný příkon, expozici vodíku a rychlosti ochlazování. Důležitá je také klasifikace přídavného materiálu, protože pevnost, označení difuzního vodíku a chemické složení odtaveného kovu jsou kvalifikačními proměnnými, nikoli údaji obsaženými v hodnotě CE.
Tepelné zpracování po svařování může změnit zbytková napětí a popustit tvrdé oblasti, avšak požadovaná teplota, doba výdrže a rychlost ohřevu nebo ochlazování musí vycházet z příslušného předpisu a kvalifikovaného postupu. Zkoušení tvrdosti, kontrola vodíkového praskání a odložená kontrola mohou být povinné, pokud to vyžadují provozní podmínky nebo specifikace. Pokyny AWS pro uhlíkové a nízkolegované oceli označují chemické složení a prokalitelnost za hlediska svařitelnosti, avšak AWS ani ISO 15608:2025 nepovažují CE za náhradu kvalifikace postupu svařování.
Praktický postup je proto jednoznačný: identifikovat materiál a jeho skupinu podle ISO 15608, získat certifikované chemické složení, vypočítat formulaci CE požadovanou závazným předpisem a následně kvalifikovat a používat WPS s předepsaným spojem, tloušťkou, procesem, přídavným materiálem a tepelnými parametry. CE je jedním ze vstupů tohoto rozhodovacího procesu. Sama o sobě však kvalifikaci nepředstavuje.
Omezení, nesprávné použití a praktická interpretace
Chyba spočívající v zacházení s CE jako s univerzální mezní hodnotou
Uhlíkový ekvivalent je odhad prokalitelnosti a rizika vodíkového praskání založený na chemickém složení. Nejedná se o úplné hodnocení svařitelnosti a neposkytuje odpověď typu vyhovuje/nevyhovuje nezávisle na podmínkách svařování. AWS D8.10M:2021 to uvádí přímo: uhlíkový ekvivalent je vodítkem pro posuzování svařitelnosti, nikoli absolutním parametrem.
Častou chybou je označovat každý výpočet uhlíkového ekvivalentu jako „CEIIW“. V AWS D8.10M:2021 je CEIIW konkrétně definován takto:
Hodnoty prvků se obvykle zadávají v hmotnostních procentech. Toto označení by se nemělo automaticky používat pro Pcm, CET, CEq nebo CEN. Rovnice odrážejí různé skupiny ocelí a různé pokusy o vyjádření prokalitelnosti nebo náchylnosti k vodíkovému praskání.
Rozdíl dobře ilustruje Pcm:
TWI v roce 2024 uvedla, že Pcm byl vyvinut především pro moderní nízkouhlíkové oceli s obsahem uhlíku přibližně 0,11 % hmot. nebo nižším. Křemíku a několika legujícím prvkům přisuzuje jiné váhy než CEIIW a výslovně zahrnuje bor. Vynechání boru není neškodným zjednodušením, pokud ocel obsahuje záměrně přidaný bor. Naopak přímé porovnání hodnoty Pcm s limitem CEIIW, jako by obě čísla měla stejný význam, je technicky nesprávné.
Mezní hodnoty je rovněž nutné vztahovat k jejich zdroji a oblasti použití. Diskuse TWI z roku 2024 o požadavcích NACE na tvrdost uvádí doporučené limity uhlíkového ekvivalentu pod 0,43, případně 0,45 u součástí tlustších než 1 palec, pokud obsah uhlíku překračuje 0,18 % hmot., a to v souvislosti s omezením vzniku tvrdých tepelně ovlivněných oblastí. Toto tvrzení nestanovuje univerzální limit pro každý druh oceli, spoj, tloušťku, úroveň vodíku, stav upnutí nebo provozní prostředí. Limit z požadavku pro provoz v prostředí s obsahem sirovodíku nelze jednoduše přenést do postupu výroby mostní konstrukce; stejně tak limit z jedné materiálové normy nemůže nahradit závazný předpis pro svařování.
Samotný výpočet může být přesný, zatímco závěr může být nesprávný. Skutečné riziko ovlivňují obsah uhlíku, rychlost ochlazování, difuzní vodík, míra upnutí, tepelný příkon, předehřev, teplota mezi housenkami a tepelné zpracování po svařování.
Kdy volba vzorce mění technický závěr
Volba vzorce má největší význam v blízkosti hranice stanovené postupem. Uvažujme nízkouhlíkovou mikrolegovanou ocel s malým přídavkem boru. CEIIW může dát mírnou hodnotu, protože bor v této rovnici není zahrnut, zatímco Pcm se zvýší prostřednictvím členu . Pokud technik použije Pcm pro posouzení vodíkového praskání, ale vypočítá jej bez boru, může výsledek podhodnotit zamýšlený vliv chemického složení. Pokud je stejná hodnota následně porovnána s limitem CEIIW, dojde ke kumulaci dvou samostatných chyb.
Opačný problém vzniká při použití CEIIW pro ocel, která nespadá do skupiny materiálů, pro niž byla vyvinuta jiná rovnice. TWI rozlišuje CEIIW, Pcm, CEq a CEN jako běžně používané formulace pro posuzování vodíkového praskání. Nejde o vzájemně zaměnitelná označení. Pokyny AWS pro válcovanou ocel zveřejněné v roce 2007 uvádějí CE typu CEIIW, Pcm a CET samostatně:
CET proto může u stejné tavby poskytnout jiné pořadí než CEIIW, zejména pokud jsou významné obsahy manganu, molybdenu, chromu, mědi nebo niklu. Tento rozdíl není matematickou vadou; odráží jiné empirické vážení a jiný zamýšlený způsob použití.
Dalším zdrojem odlišných závěrů je kvalita údajů o chemickém složení. Certifikát výrobce může uvádět analýzu tavby, zatímco specifikace může obsahovat pouze jmenovité maximální hodnoty nebo rozsahy. Nahrazení skutečných hodnot jmenovitými hodnotami bez uvedení této skutečnosti může zakrýt, zda je výsledek konzervativní, nekonzervativní, nebo pouze ilustrativní. Pokud rozhodnutí závisí na malé rezervě, měla by se použít skutečná chemická analýza tavby. Protokol by měl uvádět, zda je každá hodnota skutečnou analýzou, specifikovanou maximální hodnotou, jmenovitým složením, nebo předpokládanou hodnotou.
Skupinové zařazení materiálu musí rovněž zůstat oddělené od výpočtu uhlíkového ekvivalentu. ISO 15608:2025 stanoví jednotný systém skupinového zařazování kovových materiálů pro účely svařování, který zahrnuje oceli i další skupiny slitin. Číslo skupiny pomáhá určit, zda lze použít existující postup svařování; nenahrazuje však výpočet CE ani neprokazuje, že dvě oceli mají stejné chování z hlediska praskání.
Kontrolní seznam pro techniky a inspektory
Kontrolní seznam pro posouzení uhlíkového ekvivalentu
- Vzorec a zdroj Určete CEIIW, Pcm, CET, CEq nebo CEN a dokument, který upravuje jejich použití.
- Základ chemického složení Zaznamenejte rozbor tavby, jednotky a způsob nakládání s chybějícími nebo ohraničenými hodnotami.
- Ocel a tloušťka Zaznamenejte jakost, výrobkovou normu, zařazení podle ISO 15608 a rozhodující tloušťku.
- Podmínky praskání Posuďte difuzní vodík, tuhost upnutí, rychlost ochlazování a riziko tvrdé tepelně ovlivněné oblasti.
- Kontroly svařování Zdokumentujte předehřev, teplotu mezi průchody, tepelný příkon, opožděnou kontrolu a tepelné zpracování po svařování.
- Záznam rozhodnutí Uveďte vypočtenou hodnotu, příslušný limit, předpoklady, odchylky a výsledné kontroly.
Před přijetím výsledku uhlíkového ekvivalentu zdokumentujte:
- Vzorec a zdroj: uveďte, zda jde o CEIIW, Pcm, CET, CEq nebo CEN, a citujte příslušnou normu, dokument AWS, projektovou specifikaci nebo technické pokyny.
- Základ chemického složení a jednotky: ověřte, že C, Mn, Si, Cr, Mo, V, Ni, Cu a B jsou podle požadavků zadány v hmotnostních procentech; rozlišujte skutečnou analýzu tavby od jmenovitých nebo maximálních hodnot.
- Skupinu oceli a označení: zaznamenejte jakost a materiálovou normu, například příslušné označení podle ASTM, EN, API nebo jiného předpisu, a udržujte koncepčně oddělené skupinové zařazení materiálu podle ISO 15608 od CE.
- Tloušťku a obsah uhlíku: určete rozhodující tloušťku a uveďte, zda obsah uhlíku překračuje 0,18 % hmot., pokud se zvažuje citovaný limit související s NACE.
- Zamýšlenou skupinu materiálů pro daný vzorec: ověřte, zda jde o moderní nízkouhlíkový materiál vhodný pro Pcm, nebo zda závazný dokument vyžaduje CEIIW, CET či jiný vztah.
- Podmínky vzniku prasklin: posuďte difuzní vodík, kontrolu přídavných materiálů, míru upnutí spoje, slícování, tepelnou historii, rychlost ochlazování a riziko vzniku tvrdých tepelně ovlivněných oblastí.
- Opatření při svařování: podle závazné normy nebo kvalifikovaného postupu stanovte předehřev, teplotu mezi housenkami, tepelný příkon, opatření proti vodíku, odloženou kontrolu a případné tepelné zpracování po svařování.
- Záznam rozhodnutí: uveďte vypočtenou hodnotu, příslušný limit, pokud existuje, předpoklady, odchylky a výsledná opatření při svařování.
CE je nejvíce užitečný jako jeden transparentní vstup do širšího posouzení svařitelnosti — nikoli jako univerzální mezní hodnota nebo náhrada schváleného postupu svařování.
Zdroje
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html