




ما الذي يقيسه المكافئ الكربوني—وما الذي لا يقيسه
من التركيب العنصري إلى قيمة مكافئ كربوني
المكافئ الكربوني (CE) هو مؤشر محسوب للتركيب. وليس خاصية مادية تُقاس باختبار الشد أو اختبار الصلادة أو بجهاز للتحليل الكيميائي. يحدد المختبر التركيب العنصري للفولاذ؛ ثم تحوِّل معادلة مختارة تلك النسب الوزنية إلى رقم واحد يُراد منه أن يمثل، بصورة تقريبية، التأثير المشترك لعناصر السبائك في قابلية التصلد ومخاطر اللحام.
يحمل الكربون المعامل الرئيسي لأنه يؤثر تأثيرًا مباشرًا وقويًا في سلوك تحولات الفولاذ وفي الصلادة التي يمكن أن تتطور عندما يبرد الأوستنيت بسرعة. كما يؤثر في كمية الكربون المتاحة لتكوين نواتج التحول الصلبة، ومنها المارتنسيت، في المنطقة المتأثرة بالحرارة للحام (HAZ). ولا تسهم العناصر الأخرى بالقدر نفسه. ولذلك تظهر عناصر المنغنيز والسيليكون، والكروم والموليبدينوم والفاناديوم، والنيكل والنحاس في حدود مجمعة ذات مقامات مختلفة في معادلة المعهد الدولي للحام:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
يحدد المعيار AWS D8.10M:2021 هذه المعادلة، ويصف المكافئ الكربوني بأنه إرشاد لقابلية اللحام، وليس معلمة مطلقة. ويُطبَّق هذا القانون عادةً باستبدال النسب العنصرية المعبر عنها كنسب وزنية. ومعاملاته تقريبات تجريبية وليست ثوابت فيزيائية عامة. فهي تضغط تأثيرات معقدة—مثل حركية التحول وتفاعلات السبائك—في مؤشر عملي.
ويفسر هذا الاختزال سبب اختلاف المعادلات. ففي الإرشادات الخاصة بالفولاذ المدرفل على الساخن التي نشرتها AWS عام 2007، يكون تعبير CE هو C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15، بينما يكون تعبير Pcm المناظر هو C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. أما تعبير CET فهو C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40. ويُعامل السيليكون بطرق مختلفة في هذه المعادلات، بينما يظهر البورون صراحةً في Pcm لأن إضافة صغيرة حتى من البورون يمكن أن تؤثر بقوة في قابلية التصلد.
| الصيغة | السياق الأساسي للتركيب | المعالجة المميزة |
|---|---|---|
| CEIIW | الفولاذ الكربوني التقليدي والفولاذ منخفض السبيكة | تجميع Mn + Si وCr + Mo + V وNi + Cu |
| CEq | إرشادات الجمعية الأمريكية للحام للفولاذ المدرفل على الساخن | لا يتضمن السيليكون في التعبير المذكور |
| Pcm | الفولاذ الحديث منخفض الكربون، الذي يحتوي تقريبًا على 0.11 wt% C أو أقل | يتضمن 5B ويمنح السيليكون مقامًا منفصلًا |
| CET | إرشادات الجمعية الأمريكية للحام للفولاذ المدرفل على الساخن | يستخدم معاملات منفصلة لـ Mn وMo وCr وCu وNi |
| CEN | نطاق أوسع من أنواع الفولاذ | معالجة مساهمات عناصر السبيكة اعتمادًا على الكربون |
هذه المؤشرات ليست درجات قابلة للاستبدال. ويحدد TWI كلًّا من CEIIW وPcm وCEq وCEN باعتبارها صيغًا مستخدمة في تقييم التشقق بالهيدروجين، وقد طُوِّرت كل صيغة لمجموعات معينة من أنواع الفولاذ أو لأساليب تقييم محددة. وقد طُوِّر Pcm أساسًا للفولاذ الحديث منخفض الكربون الذي يحتوي على نحو 0.11 wt% من الكربون أو أقل. ويمكن أن يؤدي تطبيقه خارج هذا السياق إلى تغيير معنى النتيجة، حتى عندما تكون الحسابات الحسابية صحيحة. أما تصنيف المواد فهو مسألة منفصلة: يحدد ISO 15608:2025 نظامًا موحدًا لتجميع أنواع الفولاذ وغيرها من عائلات المواد المعدنية لأغراض اللحام؛ ولا يحل تصنيف المجموعة محل حساب المكافئ الكربوني.
لماذا يُعد CE مؤشرًا لقابلية اللحام وليس خاصية للقبول أو الرفض
تجيب قيمة CE عن سؤال محدود: إلى أي مدى قد يشجع التركيب المذكور على التصلد أثناء دورة حرارية ذات صلة باللحام؟ لكنها لا تجيب عما إذا كانت وصلة معينة ستتشقق، أو عما إذا كان إجراء لحام مؤهلًا، أو عما إذا كان الفولاذ يستوفي تلقائيًا متطلبات كود إنشائي.
ينبغي أن توجّه قيمة مكافئ الكربون قرارات اللحام، لكنها لا يمكن أن تكون وحدها معيارًا للقبول أو الرفض. Strong evidence
يؤكد AWS D8.10M:2021 صراحةً القيد الأساسي: فـ CE إرشاد وليس معلمة مطلقة. ويمكن لنتيجة عددية أن تدعم اختيار الإجراء، والمقارنة بين صبات الفولاذ، واتخاذ قرارات بشأن التسخين المسبق أو التحكم في الهيدروجين، لكنها لا يمكن أن تكون وحدها معيارًا للقبول أو الرفض. وقد يستجيب فولاذان لهما قيمة CE نفسها بطريقة مختلفة لأن توازن عناصر السبائك فيهما، وسماكة اللوح، والمعالجة السابقة، وبنية الحبيبات، والتوزيع الفعلي للكربون تختلف فيما بينها. وعلى العكس، يمكن لحام أنواع من الفولاذ ذات قيم CE مختلفة بأمان ضمن إجراءات تراعي مخاطر كل منها على حدة.
| العامل | سبب أهميته في تقييم التشقق |
|---|---|
| تقييد الوصلة | يمكن أن يزيد إجهاد الشد ويحدّ من الانكماش |
| مدخل الحرارة | يغيّر الدورة الحرارية للحام وسلوك تبريد المنطقة المتأثرة بالحرارة |
| درجة الحرارة بين الطبقات | تساعد على التحكم في الدورة الحرارية بين تمريرات اللحام |
| الهيدروجين القابل للانتشار | يوفر أحد الشروط اللازمة للتشقق بمساعدة الهيدروجين |
| السمك | يؤثر في تدفق الحرارة ومعدل التبريد |
| المعالجة الحرارية اللاحقة للحام | يمكن أن تغيّر الإجهاد المتبقي وتُجري مراجعة للمناطق الصلبة عند تحديدها |
ويعتمد قرار اللحام أيضًا على تقييد الوصلة، ومدخل الحرارة، ودرجة الحرارة بين الطبقات، ومحتوى الهيدروجين في المواد المستهلكة والأسطح، وظروف التبريد، ودرجة الحرارة المحيطة، والسماكة، وأي معالجة حرارية بعد اللحام. وتحدد إرشادات AWS الخاصة بالفولاذ الكربوني ومنخفض السبائك كلًّا من التركيب الكيميائي وقابلية التصلد باعتبارهما من اعتبارات قابلية اللحام، وليس بديلًا عن مواصفة إجراء لحام كاملة أو سجل تأهيل.
لا يمكن أن يكون للحد قيمة ذات معنى إلا ضمن نطاق التطبيق المحدد له. فعلى سبيل المثال، تورد إرشادات TWI لعام 2024 بشأن متطلبات الصلادة لدى NACE حدودًا موصى بها للمكافئ الكربوني تقل عن 0.43، أو 0.45 للمكونات التي تزيد سماكتها على بوصة واحدة، عندما يتجاوز الكربون 0.18 wt%، وذلك في سياق التحكم في المناطق المتأثرة بالحرارة الصلبة. ولا ينبغي إعادة صياغة هذه الأرقام باعتبارها حدودًا عامة لكل درجة أو سماكة أو بيئة خدمة أو عملية لحام.

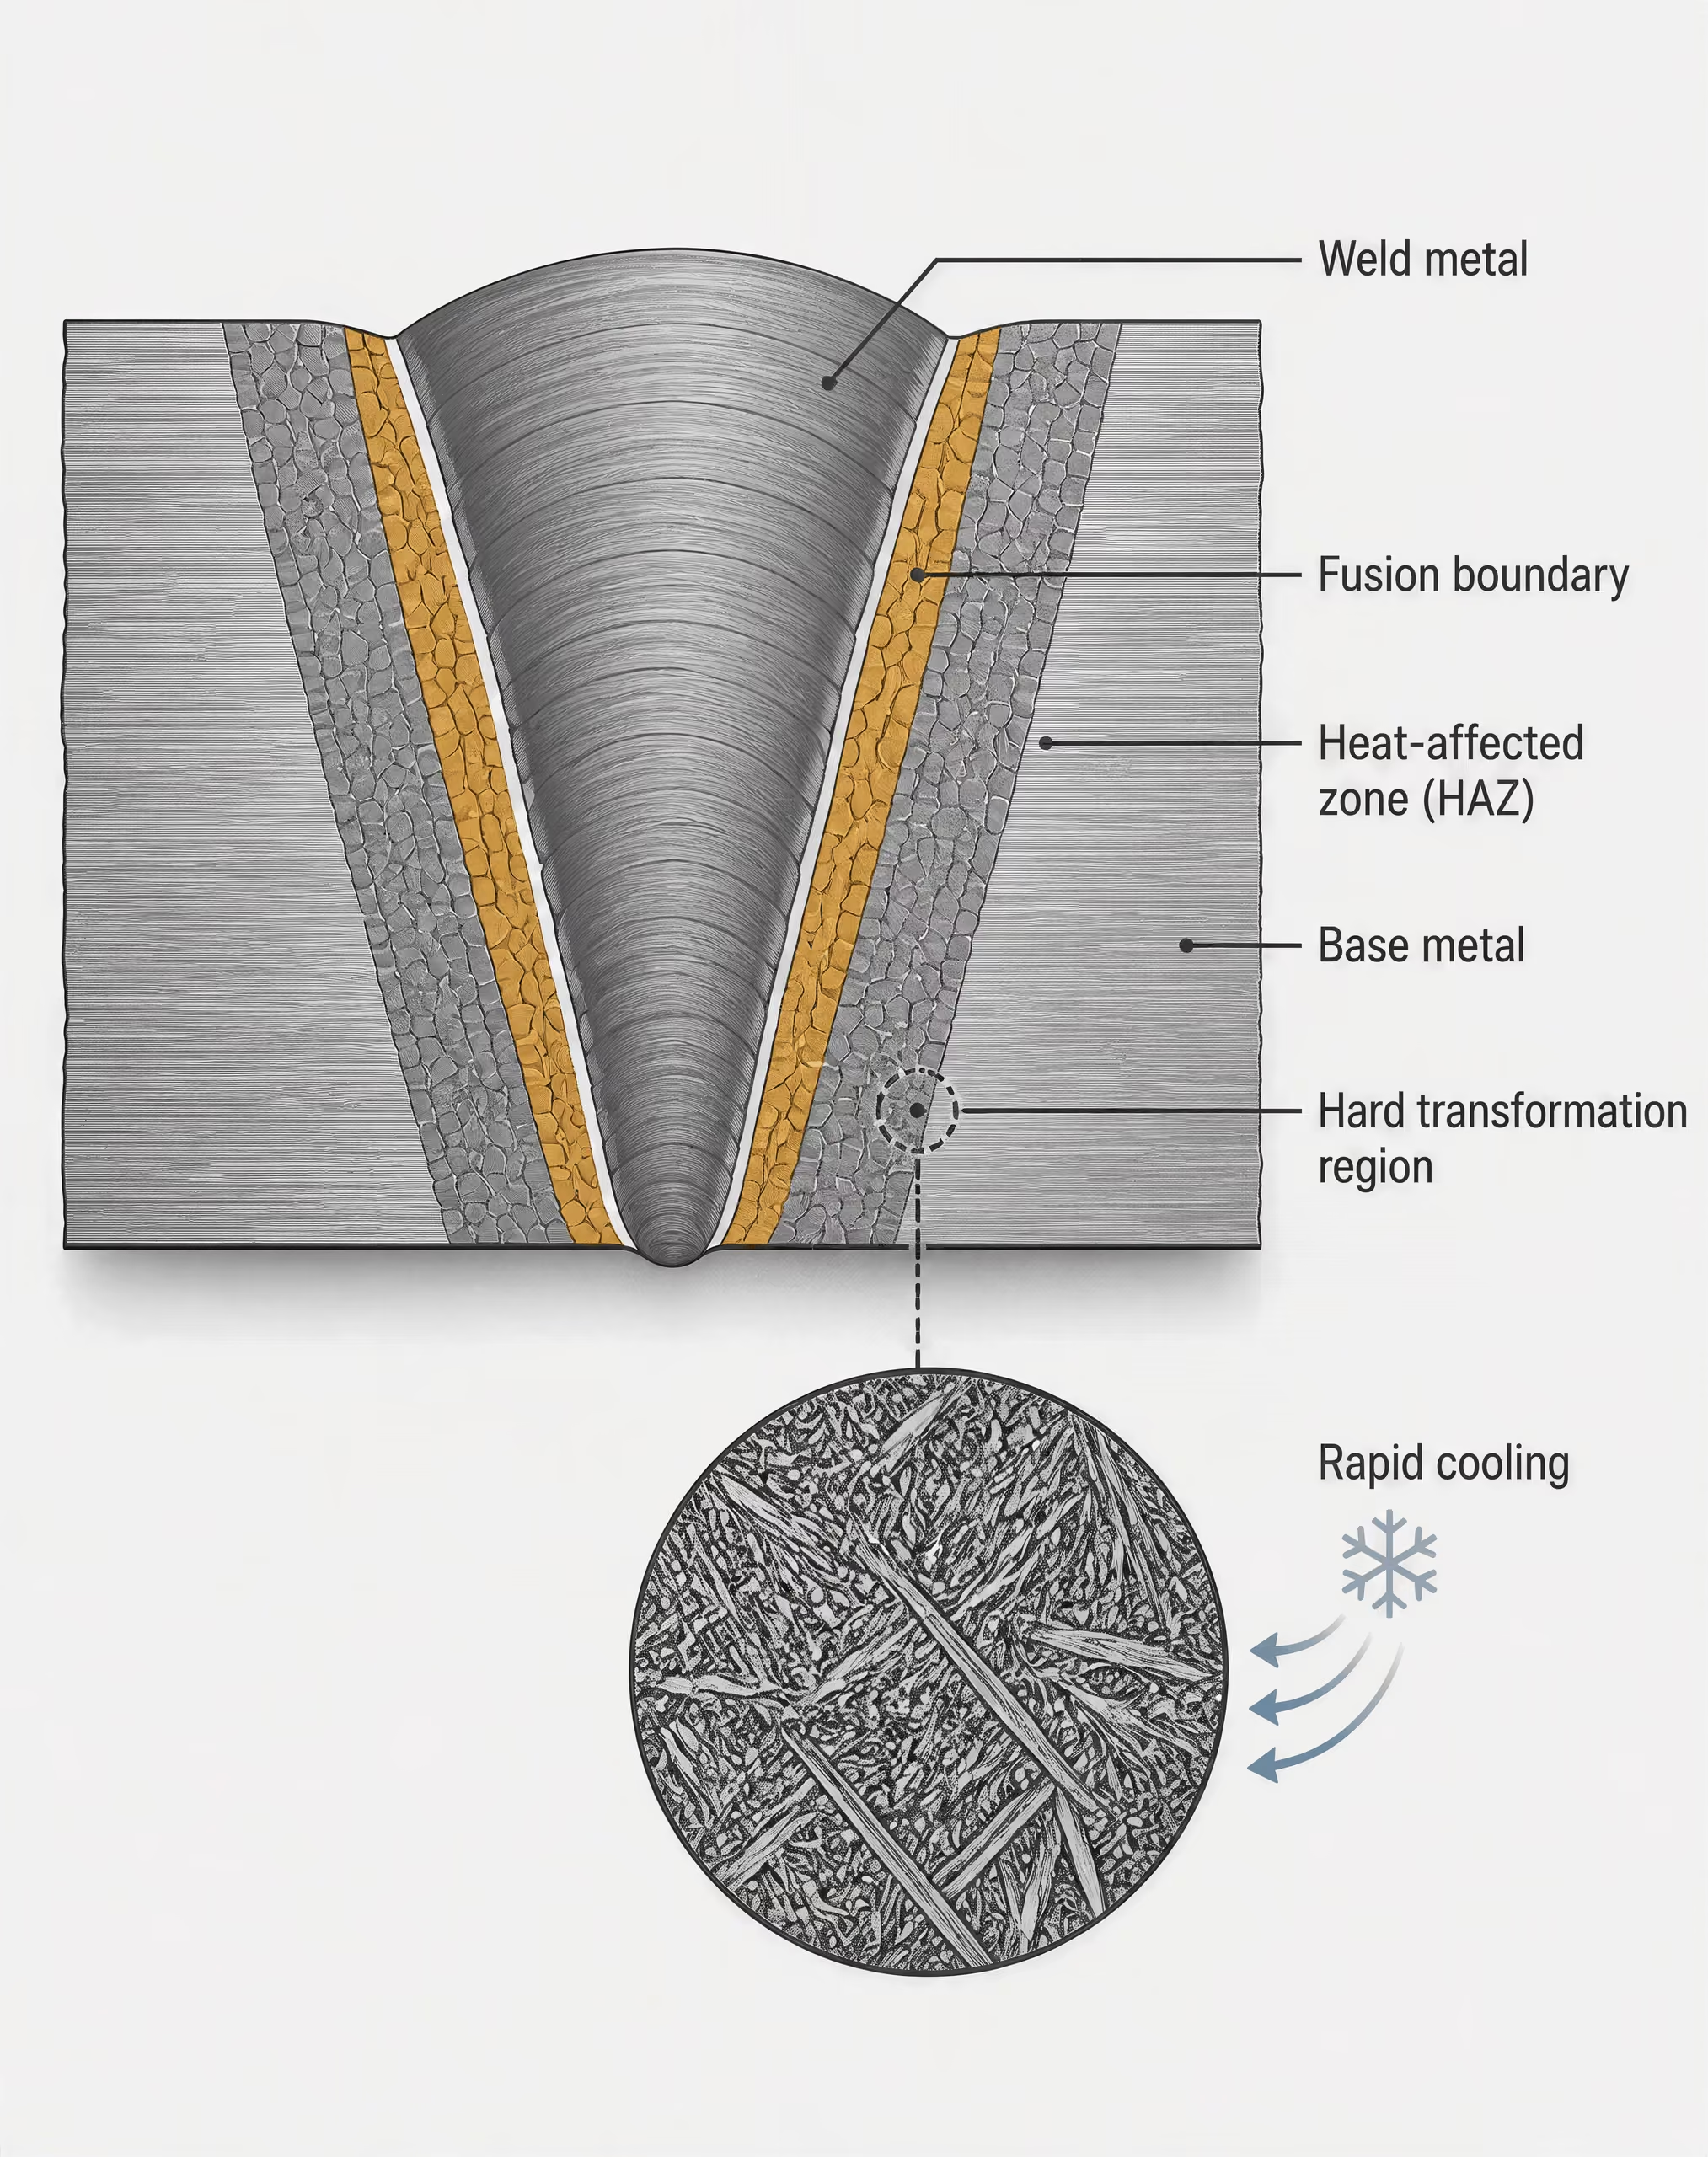
العلاقة بين قابلية التصلد والمناطق المتأثرة بالحرارة والتشقق
أثناء اللحام، تُسخَّن المنطقة المتأثرة بالحرارة فوق درجات حرارة التحول ثم تبرد. ويمكن لتركيب ذي قابلية تصلد أكبر أن يُكوِّن بنية مجهرية أعلى صلادة عندما يصبح التبريد سريعًا بدرجة كافية، ولا سيما في المنطقة ذات الحبيبات الخشنة القريبة من حد الانصهار. ولا يتمثل الخطر ذو الصلة في الصلادة بحد ذاتها. فالمنطقة المتأثرة بالحرارة الصلبة تكون أقل تحمّلًا للهيدروجين القابل للانتشار والإجهاد الموضعي، ولذلك يمكن أن تهيئ الظروف اللازمة للتشقق المتأخر بمساعدة الهيدروجين.
الهيدروجين القابل للانتشار الهيدروجين الذي يمكنه التحرك عبر معدن اللحام والفولاذ المجاور أثناء اللحام وبعده، مع احتمال تركزه في المناطق المجهدة أو المعيبة.
يتطلب التشقق بالهيدروجين عمومًا اجتماع الهيدروجين القابل للانتشار، وبنية مجهرية صلبة قابلة للتشقق، وإجهاد شد أو تقييد. ويتناول CE العامل الثاني بصورة غير مباشرة أساسًا، من خلال الإشارة إلى قابلية التصلد. فهو لا يقيس الهيدروجين، ولا يحدد مقدار التقييد، ولا يتنبأ بمعدل التبريد عند كل نقطة في الوصلة، ولا يحدد الصلادة النهائية للمنطقة المتأثرة بالحرارة. ولذلك يمكن لقيمة CE المرتفعة أن تشير إلى ضرورة إيلاء اهتمام أكبر للتسخين المسبق، والتحكم في درجة الحرارة بين الطبقات، وممارسات اللحام منخفض الهيدروجين، ومدخل الحرارة، لكنها لا تستطيع التنبؤ بكل نتائج اللحام. كما أن القيمة الأقل تقلل أحد بواعث القلق من دون أن تزيل خطر التشقق بالهيدروجين.
من الكيمياء إلى قرار اللحام
- اختر الصيغة طابق CEIIW أو Pcm أو CEq أو CET أو CEN مع مجموعة الفولاذ وطريقة التقييم.
- تحقق من التركيب الكيميائي استخدم تحليل الصهرة المعتمد أو التحليل الخاضع للضبط، وأدخل جميع العناصر المطلوبة بالوحدات المحددة.
- احسب المؤشر حافظ على بنية المعادلة، واحتفظ بالأرقام الإضافية اللازمة للدقة، ووثّق الافتراضات.
- قيّم الوصلة ضع في الاعتبار السمك، والتقييد، والتحكم في الهيدروجين، والظروف الحرارية، والمعالجة اللاحقة للحام.
- حدّد ضوابط الإجراء استخدم النتيجة لمراجعة التسخين المسبق، ودرجة الحرارة بين الطبقات، ومدخل الحرارة، ومتطلبات الفحص.
وعليه، فإن التسلسل العملي هو حساب التركيب يتبعه تقييم هندسي. ويجب أن تلائم المعادلة المختارة نوع الفولاذ والقرار المزمع اتخاذه؛ ثم ينبغي النظر في المؤشر الناتج بالاقتران مع السماكة، وتصميم الوصلة، والتقييد، والتحكم في الهيدروجين، والظروف الحرارية، والمعالجة بعد اللحام. وتنبع فائدة CE تحديدًا من أنه يوجه الانتباه إلى خطر فلزي حقيقي ومحدد. لكنه يصبح مضللًا عندما يُعامل باعتباره التقييم الكامل لقابلية اللحام.
صيغة المكافئ الكربوني لمعهد اللحام الدولي: CEIIW
معادلة CEIIW وحدودها العنصرية[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
يقدّر المكافئ الكربوني لمعهد اللحام الدولي، الذي يُكتب عادةً CEIIW، التأثير المشترك لعدة عناصر سبائكية في قابلية تصلب الفولاذ. ويورد المعيار AWS D8.10M:2021 المعادلة كما يلي:
يعرض توجيه D-Range الصادر عن British Constructional Steelwork Association المعادلة نفسها. وفي هذا التعبير، تشير الرموز C وMn وSi وCr وMo وV وNi وCu إلى المحتويات العنصرية للكربون والمنغنيز والسيليكون والكروم والموليبدينوم والفاناديوم والنيكل والنحاس. وتُدخَل القيم عادةً على هيئة نسب مئوية وزنية، وليست كسورًا ولا كنسب مئوية ذرية.
يظهر الكربون في حد مستقل، ولذلك تسهم كل زيادة بمقدار وحدة واحدة في الكربون مباشرةً في قيمة CEIIW. ويُقسَم المنغنيز والسيليكون على 6؛ والكروم والموليبدينوم والفاناديوم على 5؛ والنيكل والنحاس على 15. وتمثل المقامات جزءًا من الصياغة التجريبية، وليست عوامل تحويل يمكن تغييرها لتناسب درجة فولاذية معينة.
قابلية التصلد ميل الفولاذ إلى تكوين نواتج تحول أكثر صلادة حتى عمق معين أو في ظل حالة تبريد معينة؛ وهي تختلف عن الصلادة نفسها.
تعكس المعادلة مصدر قلق ميتالورجيًا: فزيادة الكربون والعديد من الإضافات السبائكية تزيد عمومًا قابلية التصلب. وأثناء اللحام، يمكن لفولاذ ذي قابلية تصلب أعلى أن يُكوّن منطقة متأثرة بالحرارة أكثر صلادة في ظل ظروف تبريد مناسبة. وإذا وُجد أيضًا الهيدروجين القابل للانتشار والتقييد، فقد تكون تلك المنطقة الأكثر صلادة أكثر عرضة للتشقق الناتج عن الهيدروجين. ولذلك تتعامل إرشادات AWS المتعلقة بالفولاذ الكربوني والفولاذ منخفض السبائك مع التركيب الكيميائي وقابلية التصلب باعتبارهما من اعتبارات قابلية اللحام، إلى جانب ظروف الإجراء والتصنيع.
ولا تُعد CEIIW الصيغة الوحيدة للمكافئ الكربوني. ويميّز TWI بين CEIIW وPcm وCEq وCEN باعتبارها طرقًا منفصلة تُستخدم في تقييم التشقق الهيدروجيني. فعلى سبيل المثال، طُوّرت Pcm أساسًا للفولاذ الحديث منخفض الكربون الذي يحتوي على نحو 0.11 wt% من الكربون أو أقل، ولذلك فإن اختيارها لمجرد أنها تنتج رقمًا ملائمًا قد يكون مضللًا. كما تقدم إرشادات AWS الخاصة باللحام تعبيرات ذات صلة مثل CE وPcm وCET، ولكل منها أوزان مختلفة للعناصر.
كيفية إدخال التركيب الكيميائي للفولاذ في المعادلة
استخدم تحليل الصهر المعتمد، أو مواصفة المنتج، أو تحليلًا كيميائيًا آخر خاضعًا للضبط للفولاذ الجاري تقييمه. ويجب أن يتوافق التركيب الكيميائي مع المادة وحالة المنتج محل الدراسة. لا تُدخل اسم الدرجة الفولاذية، أو الحد الأقصى الاسمي، أو كسرًا عشريًا، إلا إذا اشترطت المعادلة والمصدر صراحةً استخدام تلك الصيغة.
طريقة الحساب الرمزية
لنفترض أن شهادة مادة تعرض النسب المئوية العنصرية التالية:
- الكربون:
- المنغنيز:
- السيليكون:
- الكروم:
- الموليبدينوم:
- الفاناديوم:
- النيكل:
- النحاس:
عندئذٍ تُكتب عملية الحساب كما يلي:
أولًا، اجمع النسب المئوية للمنغنيز والسيليكون، ثم اقسم مجموعهما على 6. وبعد ذلك، اجمع الكروم والموليبدينوم والفاناديوم بصورة مستقلة، واقسم الناتج على 5. وأخيرًا، اجمع النيكل والنحاس واقسم الناتج على 15. ثم أضف مساهمات مجموعات السبائك الثلاث إلى قيمة الكربون. ويحافظ ذلك على بنية المعادلة، كما يسهّل تحديد أخطاء النسخ.
في الحساب الفعلي، تُستبدل المتغيرات الرمزية بقيم الشهادة الخاصة بالصهر الفعلي. فإذا أُبلغ عن قيمة قدرها 0.20 wt% من الكربون، فتُدخل على هيئة 0.20، وليس 20 ولا 0.0020. وإذا لم يُدرج أحد العناصر، فينبغي أن يتبع التعامل معه مواصفة المادة أو إجراء التقييم المعمول به؛ إذ إن افتراض الصفر ضمنيًا قد يكون غير آمن عندما تؤثر عناصر السبائك النزرة في النتيجة. وقد تعرض معايير المنتجات أيضًا نطاقات، في حين تقدم الشهادة تحليلًا محددًا للصهر. وهذان مدخلان مختلفان، ولا ينبغي الخلط بينهما دون بيان أساس الاختيار.
وتُعدّ عملية تصنيف المواد مهمة منفصلة. إذ يحدد ISO 15608:2025 نظامًا موحدًا لتجميع المواد المعدنية لأغراض اللحام، بما في ذلك الفولاذ وعائلات السبائك الأخرى. ولذلك قد يكون للفولاذ كلٌّ من تعيين مجموعة وفق ISO 15608 وقيمة CEIIW محسوبة، إلا أن رقم المجموعة لا يحل محل الحساب.
تفسير النتيجة دون دقة زائفة
تُعد نتيجة CEIIW مؤشرًا قائمًا على التركيب، وليست قرارًا لحاميًا مكتملًا. ويصف AWS D8.10M:2021 المكافئ الكربوني بأنه إرشاد لقابلية اللحام وليس معلمة مطلقة. ولا يؤدي الإبلاغ عن النتيجة بعدة منازل عشرية إلى جعل التنبؤ الأساسي أكثر دقة. فتدوير قيم الشهادة، والانفصال الكيميائي، وأخذ العينات، واختيار المعادلة، وظروف اللحام الفعلية، كلها تحد من المعلومات التي يمكن للرقم إظهارها.
تشير قيمة CE الأعلى عمومًا إلى قابلية تصلد أكبر والحاجة إلى مراجعة أدق لعملية اللحام، لكنها لا تتنبأ بالتشقق بمفردها. Limited evidence
تشير قيمة CEIIW الأعلى عمومًا إلى قابلية تصلب أكبر وإلى حاجة أكبر إلى فحص التحكم في الهيدروجين، والتسخين المسبق، ودرجة الحرارة بين الطبقات، وسلوك التبريد. لكنها لا تحدد، بمفردها، درجة حرارة التسخين المسبق، ولا تثبت حدوث التشقق. ولا تتضمن المعادلة بصورة مستقلة سُمك اللوح، أو تقييد الوصلة، أو الهيدروجين القابل للانتشار، أو معدل التبريد، أو مدخل الحرارة في اللحام، أو الظروف المحيطة، أو المعالجة الحرارية بعد اللحام، أو الدورة الحرارية الناتجة عن عملية معينة.
يمكن للسُّمك والتقييد أن يغيرا خطر التشقق حتى عندما تكون قيمة CEIIW متساوية لفولاذين. وعلى العكس، يمكن لمدخلات الحرارة المختلفة أن تنتج معدلات تبريد مختلفة للمنطقة المتأثرة بالحرارة في الدرجة الفولاذية نفسها. ولذلك يجب أن يأخذ تقييم الإجراء في الاعتبار الوصلة الفعلية، ومستوى الهيدروجين في المستهلك، وتسلسل اللحام، والتسخين المسبق، والتحكم في درجة الحرارة بين الطبقات، وأي معالجة لاحقة للحام.
كما أن الحدود المنشورة لا تنفصل عن السياق الذي حُددت فيه. إذ يورد TWI حدودًا موصى بها للمكافئ الكربوني تقل عن 0.43، أو 0.45 للمكونات التي يزيد سُمكها على بوصة واحدة، عندما يتجاوز الكربون 0.18 wt%، وذلك ضمن إرشادات تهدف إلى التحكم في المناطق المتأثرة بالحرارة الصلدة وفق متطلبات NACE. وهذه الأرقام ليست حدود قبول عامة لكل فولاذ أو سُمك أو عملية لحام. وتفيد CEIIW في مقارنة التركيبات وتحديد الحالات التي تستدعي ضبطًا أدق لإجراءات اللحام؛ ولا ينبغي اعتبارها درجة مستقلة لقابلية اللحام.
لماذا توجد عدة صيغ للمكافئ الكربوني؟
المكافئ الكربوني ليس مقياسًا عالميًا لقابلية اللحام. فهو تقدير قائم على التركيب يوضح كيفية تأثير عناصر السبك في قابلية التصلد وخطر التشقق بمساعدة الهيدروجين، إلا أن كل معادلة طُوِّرت لمجموعة محددة من أنواع الفولاذ، ومجموعة بيانات معينة، ونموذج محدد للتشقق. ولذلك تعتمد النتيجة العددية على أكثر من تحليل الصهيرة؛ إذ تعتمد أيضًا على المعادلة المختارة.
يصف AWS D8.10M:2021 المكافئ الكربوني بأنه إرشاد لتقييم قابلية اللحام، وليس معلمة مطلقة. وهذا القيد مهم. فالمكافئ الكربوني لا يحدد بمفرده التسخين المسبق، أو درجة الحرارة بين الطبقات، أو المدخل الحراري، أو المعالجة اللاحقة للحام. كما تؤثر في النتيجة عوامل أخرى، منها مستوى الهيدروجين، والتقييد، والسماكة، ومعدل التبريد، وتفاصيل الوصلة، وعملية اللحام المختارة.
CEIIW وCEq وPcm وCEN
ترتبط معادلة المعهد الدولي للحام، التي يُشار إليها عادةً باسم CEIIW، على نطاق واسع بالفولاذ الكربوني والفولاذ منخفض السبك التقليديين. ويوردها AWS D8.10M:2021 كما يلي:
تُدرج قيم العناصر على أساس النسب المئوية الوزنية. ولذلك يجب أن تستخدم قيم الكربون والمنغنيز والسيليكون والكروم والموليبدينوم والفاناديوم والنيكل والنحاس جميعها الأساس نفسه للتركيب.
وغالبًا ما تُسمى صيغة وثيقة الصلة CEq، أو CE ببساطة، في مواصفات اللحام وإرشاداته. ويورد إرشاد AWS الخاص بالفولاذ المدرفل على الساخن ما يلي:
وتختلف هذه الصيغة عن صيغة CEIIW في طريقة التعامل مع السيليكون: إذ يظهر السيليكون في البسط مع المنغنيز في CEIIW، لكنه لا يرد في صيغة CE المذكورة هنا. وتستخدم بعض الوثائق CEq كتسمية عامة لحساب تقليدي للمكافئ الكربوني، في حين تقصره وثائق أخرى على معادلة معينة. ولذلك يجب قراءة التسمية مع مصدرها، لا اعتبارها تعريفًا دوليًا ثابتًا.
نشأت Pcm وCEN من محاولات لتمثيل تراكيب فولاذية وسلوك تشقق مختلفين بصورة أدق مما يمكن أن تفعله صيغة تقليدية واحدة. ويميز نقاش TWI حول صيغ التشقق الهيدروجيني بين CEIIW وPcm وCEq وCEN، بدلًا من عرضها على أنها تسميات قابلة للتبادل. ويعكس هذا التمييز تطورها التاريخي. إذ تمنح المعادلات أوزانًا مختلفة للكربون وعناصر السبك لأن أنواع الفولاذ والعلاقات التجريبية التي استندت إليها لم تكن متطابقة.
CEN هو صيغة للمكافئ الكربوني تتعامل مع مساهمات عناصر السبك بطريقة تعتمد على الكربون. وقد طُوِّرت لتغطية نطاق أوسع من أنواع الفولاذ مقارنةً بمجموعة الفولاذ منخفض الكربون المرتبطة بـ Pcm، مع الحفاظ على صلة قائمة على التركيب بقابلية التصلد والقابلية للتشقق الهيدروجيني. وبالتالي يمكن أن تنتج CEIIW وCEq وPcm وCEN قيمًا مختلفة للصهيرة المعتمدة نفسها. وهذا ليس خطأً في الحساب، بل هو نتيجة متوقعة لاستخدام نماذج مختلفة.
يجب أن تصاحب تسمية الصيغة كل قيمة مُبلَّغ عنها. فعبارة «CE = 0.42» غير مكتملة ما لم تحدد الوثيقة ما إذا كانت القيمة هي CEIIW أو CEq أو Pcm أو CEN أو مؤشرًا آخر محددًا. وقد تؤدي مقارنة قيمة محسوبة وفق IIW بحد خاص بـ Pcm إلى اتخاذ قرار لحام غير صحيح.
أما تصنيف المواد فهو مسألة منفصلة. إذ تحدد ISO 15608:2025 نظامًا موحدًا لتجميع المواد المعدنية المخصصة للحام، بما في ذلك أنواع الفولاذ وعائلات السبائك الأخرى. ولا تحل تسمية مجموعة الفولاذ وفق ISO محل حساب المكافئ الكربوني، كما أن قيمة المكافئ الكربوني لا تحدد مجموعة ISO 15608.
سياق الفولاذ منخفض الكربون الخاص بـ Pcm[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
طُوِّرت Pcm أساسًا لأنواع الفولاذ الحديثة منخفضة الكربون التي تحتوي على نحو 0.11% وزنيًا من الكربون أو أقل، وفقًا لـ TWI (2024). وينبغي أن تظل ملاحظة قابلية التطبيق هذه مرتبطة بالصيغة. فلا تكون Pcm تلقائيًا البديل الصحيح لـ CEIIW كلما امتلك الفولاذ مكافئًا عدديًا منخفضًا، كما لا ينبغي تطبيقها خارج نطاق تركيبها المقصود من دون إرشادات المعيار ذي الصلة أو تأهيل الإجراء.
تورد إرشادات AWS للحام صيغة Pcm التالية:
هنا، هو البورون معبرًا عنه بنسبة مئوية وزنية، ويُعد حد البورون أساسيًا وليس اختياريًا. فقد يسهم حتى التركيز الصغير من البورون إسهامًا قابلًا للقياس لأنه يُضرب في 5. ويؤدي حذف هذا الحد إلى تغيير المؤشر المحدد.
تعطي Pcm وزنًا أكبر للكربون، كما تتعامل مع عدة إضافات من عناصر السبك بطريقة مختلفة عن CEIIW. وتناسب هذه البنية أنواع الفولاذ منخفض الكربون والمُسبَّكة بالعناصر الدقيقة التي طُوِّرت Pcm من أجلها، لكنها لا تجعل Pcm بديلًا عالميًا لمعادلة IIW. وبالنسبة إلى أنواع الفولاذ التي تتجاوز نحو 0.11% وزنيًا من الكربون، ينبغي للمهندس التأكد من أن طريقة Pcm المختارة وحدها المنطبقَة على الدرجة، وشكل المنتج، وتقييم التشقق.
CET كمؤشر بديل للتركيب
CET هو مؤشر آخر للتركيب يُستخدم في إرشادات اللحام:
يعرض إرشاد AWS الخاص بالفولاذ المدرفل على الساخن، المنشور في عام 2007، CET إلى جانب CE وPcm. وتختلف معاملاته عن معاملات كل منهما، ولذلك ستحصل الصهيرة نفسها عادةً على ثلاث نتائج عددية مختلفة عند حساب المعادلات الثلاث كلها. ومن ثم ينبغي ربط CET بالحدود أو المخططات أو قواعد الإجراءات الموضوعة لـ CET، بدل تحويل قيمتها بصورة غير رسمية إلى قيمة CEIIW أو Pcm.
ليس السؤال العملي هو أي صيغة تنتج أصغر رقم، بل أي مؤشر يتوافق مع مجموعة الفولاذ، والمعيار الحاكم، ونموذج التشقق الهيدروجيني. وتحدد إرشادات AWS التركيب الكيميائي وقابلية التصلد باعتبارهما من اعتبارات قابلية لحام الفولاذ الكربوني والفولاذ منخفض السبك؛ كما يجب أن يضبط إجراء اللحام الناتج الهيدروجين القابل للانتشار، والتقييد، والسماكة، والتسخين المسبق، ودرجة الحرارة بين الطبقات، والمدخل الحراري. وفي بعض التطبيقات، تفرض متطلبات الصلادة قيدًا إضافيًا. ويورد TWI حدودًا موصى بها للمكافئ الكربوني تقل عن 0.43، أو 0.45 للمكونات التي تزيد سماكتها على بوصة واحدة، عندما يتجاوز الكربون 0.18% وزنيًا، وذلك في إرشادات تهدف إلى التحكم في المناطق المتأثرة بالحرارة ذات التصلد العالي. وهذه الحدود متطلبات مشروطة، وليست دليلًا على أن صيغة واحدة للمكافئ الكربوني تحكم كل أنواع الفولاذ أو اللحامات.
منهجية الحساب التطبيقي لكيمياء الفولاذ
لا تكون نتيجة مكافئ الكربون ذات دلالة إلا عند معرفة الصيغة، وأساس التركيب الكيميائي، واصطلاح الإبلاغ المستخدم. وتحدّد AWS D8.10M:2021 معادلة المعهد الدولي للحام على النحو الآتي:
كما تصف AWS مكافئ الكربون بأنه إرشاد لقابلية اللحام، وليس معلماً مطلقاً. فالنتيجة لا تحل محل تأهيل إجراء اللحام، ولا تحدد درجة التسخين المسبق بمفردها. وتظل درجة التسخين المسبق، ودرجة الحرارة بين الطبقات، ومدخل الحرارة، والهيدروجين القابل للانتشار، ودرجة التقييد، والسماكة، والمعالجة اللاحقة للحام عوامل ذات صلة.
قراءة قيم الكربون والعناصر السبائكية من التحليل الكيميائي
ابدأ بمواصفة المنتج وبالتحليل الكيميائي الفعلي. وتحقق مما إذا كانت القيم المبلَّغ عنها تمثل تحليل الصبة، أو تحليل المنتج، أو تحليلاً تعاقدياً آخر، ثم حدّد العناصر المطلوبة في المعادلة المختارة. قد تسرد شهادة اختبار المصنع الكربون بالرمز C، والمنغنيز بالرمز Mn، والسيليكون بالرمز Si، والكروم بالرمز Cr، والموليبدينوم بالرمز Mo، والفاناديوم بالرمز V، والنيكل بالرمز Ni، والنحاس بالرمز Cu، والبورون بالرمز B. وينبغي التحقق من الاختصارات بالرجوع إلى مفتاح الشهادة، بدلاً من افتراض دلالتها استناداً إلى موضع العمود.
بالنسبة إلى معادلة IIW، سجّل الكربون والمنغنيز والسيليكون والكروم والموليبدينوم والفاناديوم والنيكل والنحاس. ولا يجوز حذف أي منها ضمناً. فعنصر ذو تركيز صغير يظل مساهماً في المعادلة، كما أن حذف أحد الحدود قد يجعل النتيجة المبلَّغ عنها غير قابلة لإعادة الإنتاج. والبورون ليس جزءاً من صيغة IIW الواردة أعلاه، ولكن يجب تسجيله عندما تتضمنه إحدى الصيغ. وترد صيغة AWS لـ Pcm كما يلي:
ويجعل المعامل حتى قيمة البورون الصغيرة ذات صلة. وقد طُوّر Pcm أساساً للفولاذ الحديث منخفض الكربون الذي يحتوي تقريباً على 0.11% وزناً من الكربون أو أقل، وفقاً لمقارنة TWI لعام 2024 بين صيغ مكافئ الكربون. ولا ينبغي اختياره لمجرد أنه ينتج رقماً مناسباً.
يجب أن تكون القيم نسباً مئوية للعناصر على الأساس الذي تتطلبه الصيغة، وهو عادةً النسبة المئوية الوزنية. فتُدخل قيمة شهادة تبلغ 0.18% وزناً من الكربون على أنها 0.18، وليس 18 ولا 0.0018. وإذا قُدّم التحليل على هيئة كسر كتلي، أو أجزاء في المليون، أو بأي وحدة أخرى، فحوّل كل عنصر مطلوب قبل البدء. ولا تخلط قيمة للكربون معبَّراً عنها بنسبة مئوية وزنية بقيمة للبُورون معبَّراً عنها بالأجزاء في المليون.
إن الحساب المستند إلى الشهادة هو نتيجة حسابية ناتجة عن التركيب الكيميائي المبلَّغ عنه، وليس قياساً مختبرياً لقابلية اللحام أو الصلادة أو قابلية التشقق. فقد قاس المختبر التركيب، مع مراعاة عدم اليقين المرتبط بأخذ العينات والتحليل؛ ثم حُسب مكافئ الكربون لاحقاً من تلك القيم المبلَّغ عنها. وإذا كانت الشهادة تتضمن حد كشف، أو نطاقاً، أو نتيجة بصيغة «أقل من»، فينبغي أن يبيّن الحساب هذا القيد بدلاً من عرض قيمة دقيقة لا مبرر لها.
الانضباط في الوحدات وترتيب العمليات الحسابية
اكتب الصيغة المختارة قبل إدخال الأرقام. فهذا يمنع الخلط بين حساب CEIIW وحساب Pcm أو CEq أو CET. وتورد إرشادات AWS للحام الفولاذ المدرفل على الساخن، المنشورة في عام 2007، قيمة CEIIW بالصيغة نفسها، كما تسرد:
وهذه المعادلات غير قابلة للاستبدال. وتحدد TWI كلاً من CEIIW وPcm وCEq وCEN بوصفها صيغاً مختلفة مستخدمة في تقييم التشقق الهيدروجيني.
ولأغراض المثال التوضيحي الصريح، افترض تركيباً كيميائياً افتراضياً — لا يمثل درجة مسماة ولا إحصائية مستمدة من مصدر — مبلَّغاً عنه بالنسبة المئوية الوزنية على النحو الآتي: C 0.18، وMn 1.20، وSi 0.25، وCr 0.30، وMo 0.10، وV 0.05، وNi 0.20، وCu 0.25. طبّق معادلة IIW باستخدام الحدود المجمّعة:
احسب مساهمة كل حد أولاً:
ثم اجمع المساهمات غير المقربة:
وعند الإبلاغ عن النتيجة إلى ثلاث خانات عشرية، تكون CEIIW = 0.542، مع بيان الصيغة والأساس الكيميائي إلى جانبها. ويكتسب التجميع أهمية هنا. فقد يؤدي تقسيم المنغنيز والسيليكون كلٌّ على حدة إلى النتيجة الحسابية نفسها، إلا أن كتابة الحدود المقررة في مجموعات تجعل الحساب أسهل في المراجعة وأقل عرضة لاكتساب مقام غير مقصود.
التقريب والإبلاغ وقابلية التتبع
احتفظ بعدد من الخانات أثناء الخطوات الوسيطة أكبر من العدد الذي سيظهر في التقرير النهائي. فتقريب 1.45/6 إلى 0.24 قبل إضافته يغيّر النتيجة المعروضة، كما يصبح التقريب المبكر المتكرر أكثر تأثيراً عند وجود عدة حدود. وينبغي أن يحافظ التقرير العملي على درجة الدقة المبيّنة في الشهادة، وأن يحتفظ بالخانات الإضافية اللازمة أثناء الحساب، وأن يقرّب القيمة النهائية فقط وفقاً للمواصفة الحاكمة أو للاصطلاح المعتمد في المشروع.
ينبغي أن يتضمن السجل تعريف الصبة أو العينة، ووثيقة المصدر، وقيم التركيب الكيميائي، والوحدات، والصيغة المختارة، والمساهمات الوسيطة، والنتيجة غير المقربة، والنتيجة النهائية المقربة. وإذا حُوّلت إحدى القيم من أجزاء في المليون أو من كسر كتلي، فسجّل عملية التحويل. وإذا كان عنصر ما غائباً عن الشهادة، فبيّن ما إذا عومل على أنه صفر، أو حُدّد بحد كشف، أو أُعيد طلب توضيحه؛ ولا تُخفِ الافتراض مطلقاً.
وأخيراً، أبقِ حساب مكافئ الكربون منفصلاً عن تصنيف المواد في مجموعات. إذ توفر ISO 15608:2025 نظاماً موحداً لتجميع المواد المعدنية لأغراض اللحام، بما في ذلك أنواع الفولاذ وغيرها من عائلات السبائك. ولا يحل تعيين المجموعة محل الحساب الكيميائي، كما أن نتيجة مكافئ الكربون لا تحدد مجموعة ISO 15608. وقد يَرِد كلاهما في سجل اللحام، لكنهما يجيبـان عن سؤالين مختلفين.
المكافئ الكربوني والتشقق الهيدروجيني في منطقة التأثر بالحرارة
يربط المكافئ الكربوني بين التركيب الكيميائي للفولاذ وقابلية التصلب، لكنه لا يتنبأ بالتشقق الهيدروجيني بمفرده. ومعادلة المعهد الدولي للحام المحددة في AWS D8.10M:2021 هي:
تمثل القيم العنصرية في هذه المعادلة نسب التركيب المئوية من حيث الكتلة. وتشير النتيجة الأعلى عمومًا إلى قابلية تصلب أكبر وإلى احتمال أكبر لتكوّن مناطق صلدة في منطقة التأثر بالحرارة (HAZ)، ولا سيما عندما تؤدي ظروف اللحام إلى تبريد سريع. وتصف AWS المكافئ الكربوني بأنه إرشاد لقابلية اللحام، وليس معاملًا مطلقًا. وتكتسب هذه التفرقة أهمية لأن التشقق يعتمد على الدورة الحرارية للحام، ومستوى الهيدروجين، والتقييد الميكانيكي، إلى جانب التركيب الكيميائي.
تميز TWI بين CEIIW و وCEq وCEN بوصفها صيغًا مستخدمة لتقييم التشقق الهيدروجيني. ولا تنطبق هذه الصيغ بالمعنى نفسه على جميع مجموعات أنواع الفولاذ. فعلى سبيل المثال، تذكر TWI أن طُوّر أساسًا للفولاذات الحديثة منخفضة الكربون التي تحتوي على نحو 0.11% كربون من حيث الكتلة أو أقل. وتورد إرشادات AWS الصيغ ذات الصلة:
ولذلك ينبغي أن يستند اختيار إحدى المعادلات إلى نوع الفولاذ، والمعيار الحاكم، وتقييم اللحام الجاري. ويصنّف ISO 15608:2025 المواد لأغراض اللحام؛ ونظام التصنيف هذا منفصل عن حساب المكافئ الكربوني.

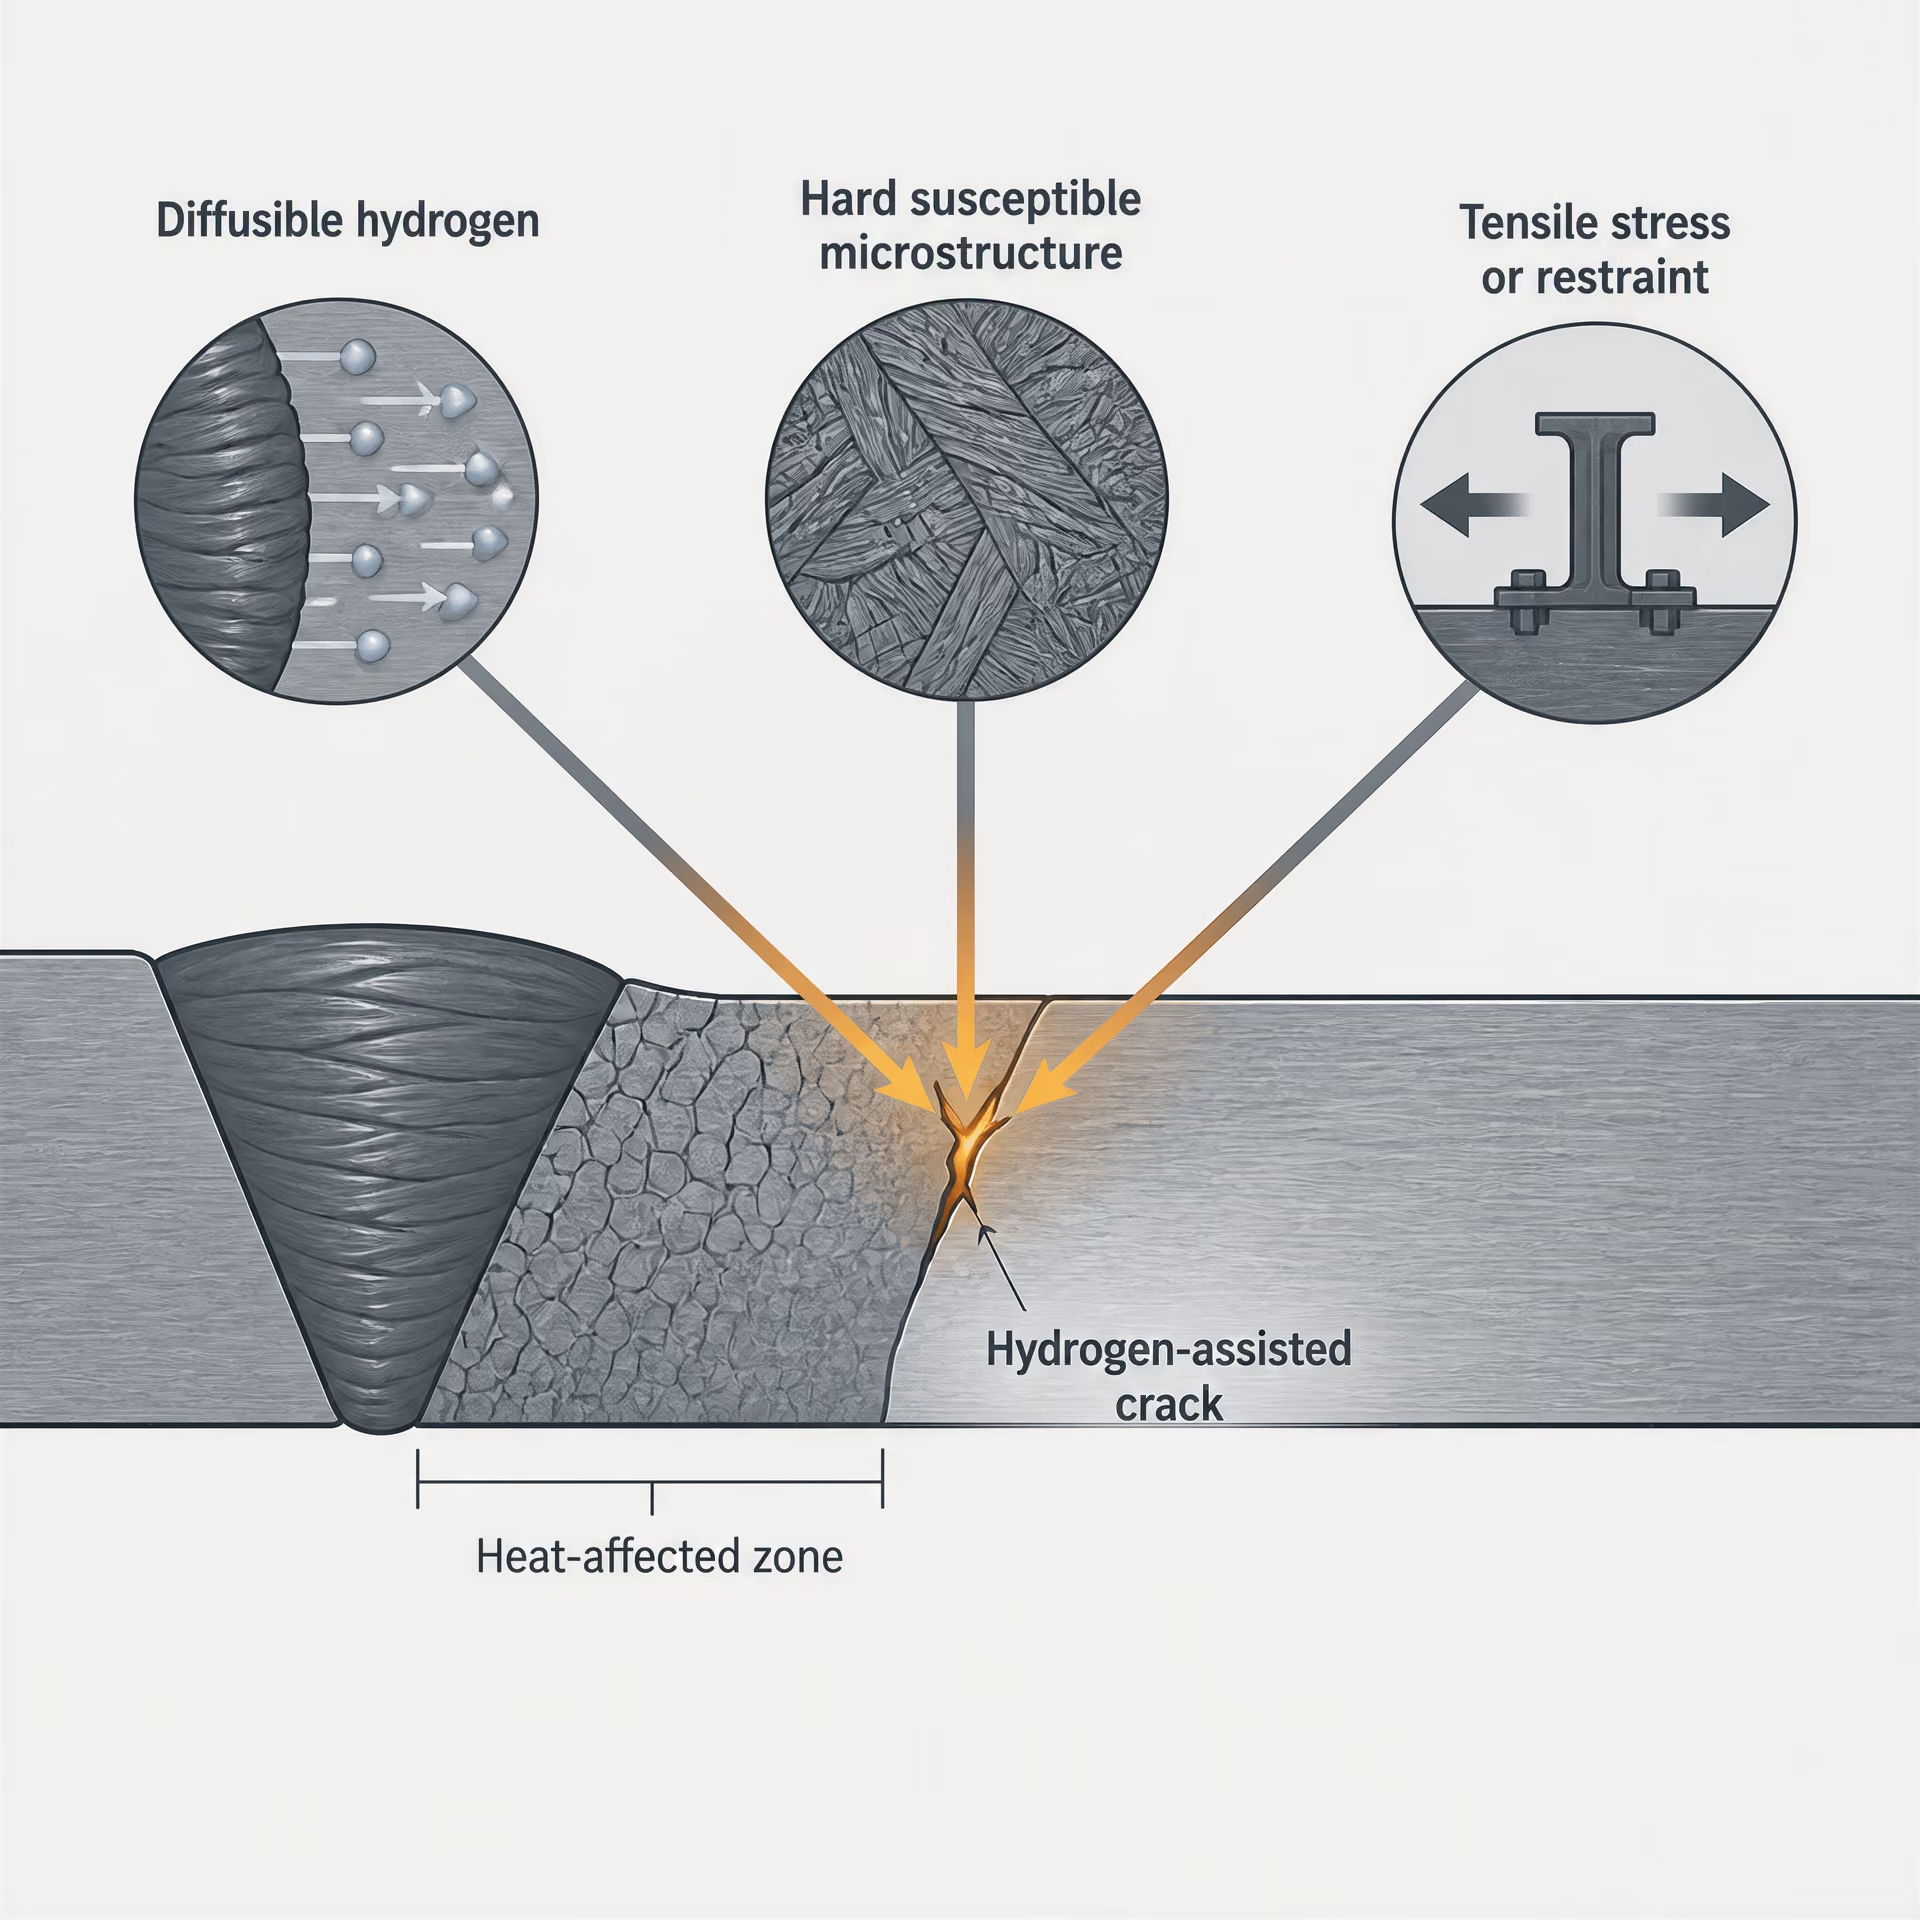
الشروط الثلاثة الكامنة وراء التشقق بمساعدة الهيدروجين
يتطلب التشقق بمساعدة الهيدروجين تزامن ثلاثة شروط: وجود هيدروجين قابل للانتشار، وبنية مجهرية صلدة أو هشة قابلة للتشقق، وإجهاد شد أو تقييد. ويؤدي غياب أي شرط من هذه الشروط إلى خفض احتمال التشقق، رغم أن أي إجراء تحكمي منفرد لا يضمن انعدام الخطر.
يدخل الهيدروجين القابل للانتشار عبر الرطوبة، والتلوث، والمادة الصهورة الرطبة، والأقطاب المخزنة على نحو سيئ، والطلاءات السطحية، وغيرها من المصادر الحاملة للهيدروجين. وأثناء اللحام، يذوب جزء من الهيدروجين في المعدن المنصهر، ثم ينتقل إلى منطقة التأثر بالحرارة مع تبرد الوصلة. ويمكن أن يتجمع عند العيوب، أو الشوائب، أو حدود حبيبات الأوستنيت السابقة، أو المناطق الواقعة تحت إجهاد موضعي مرتفع. ولا تتمثل الكمية المهمة ببساطة في الهيدروجين الموجود في المادة المستهلكة قبل اللحام، بل في الهيدروجين الذي يصبح متاحًا للانتشار عبر اللحام والفولاذ المجاور.
والشرط الثاني هو وجود بنية مجهرية قابلة للتشقق. فقد تكون منطقة التأثر بالحرارة الصلدة أقل تحمّلًا للهيدروجين والإجهاد الموضعي، ولا سيما عندما تكون نواتج تحولها هشة. أما الشرط الثالث فهو إجهاد الشد. إذ يمكن لتقييد الوصلة، والانكماش، والإجهاد المتبقي، والحمل المطبق، وتركيز الإجهاد عند منطقة غير ملتحمة أو عند حزّ أن توفر القوة الدافعة للتشقق. وتثير قيمة CE المرتفعة القلق أساسًا لأنها قد تزيد قابلية التصلب؛ لكنها لا تثبت وجود الهيدروجين أو كفاية التقييد لإحداث التشقق.
البنى المجهرية الصلدة ومعدل التبريد
تُسخّن منطقة التأثر بالحرارة فوق درجات حرارة التحول، ثم تُبرّد بمعدل تتحكم فيه سماكة اللوح، وهندسة الوصلة، ومدخل الحرارة، والتسخين المسبق، ودرجة الحرارة بين التمريرات، والمادة المحيطة. وقد يتحول الفولاذ ذو قابلية التصلب العالية إلى مناطق مارتنسيتية صلدة أو مناطق أخرى حساسة للتشقق أثناء التبريد السريع. ويمكن للتركيب الكيميائي نفسه أن ينتج منطقة تأثر بالحرارة أقل قابلية للتشقق خلال دورة حرارية أبطأ.
وتؤثر السماكة في هذه الدورة لأن اللوح السميك أو الوصلة عالية التوصيل يمكن أن يسحبا الحرارة بسرعة. كما يميل تقييد الوصلة إلى الازدياد مع حجم الوصلة وصلابتها وعدد المكونات التي تمنع الانكماش الحر. ويغيّر مدخل الحرارة عرض منطقة التأثر بالحرارة وسلوك تبريدها، لكن زيادة مدخل الحرارة ليست علاجًا شاملًا؛ فالحرارة المفرطة قد تضعف المتانة، أو توسّع منطقة التأثر بالحرارة، أو تؤثر في التشوه والإجهاد المتبقي. ولذلك يجب أن توازن الوصلة بين هذه التأثيرات بدلًا من التعامل مع CE على أنه درجة نجاح أو إخفاق.[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
توضح إرشادات TWI المرتبطة بـ NACE السياق المحدود للنصائح العددية المتعلقة بـ CE. فعندما يتجاوز الكربون 0.18% من حيث الكتلة ويكون الهدف هو التحكم في مناطق التأثر بالحرارة الصلدة، تورد الإرشادات حدودًا موصى بها للمكافئ الكربوني تقل عن 0.43، أو تقل عن 0.45 للمكونات التي تزيد سماكتها على بوصة واحدة. وهذه الأرقام ليست قواعد قبول عامة تنطبق على كل فولاذ أو سماكة أو حالة خدمة أو عملية لحام. بل تندرج ضمن سياق التحكم في الصلادة المذكور.

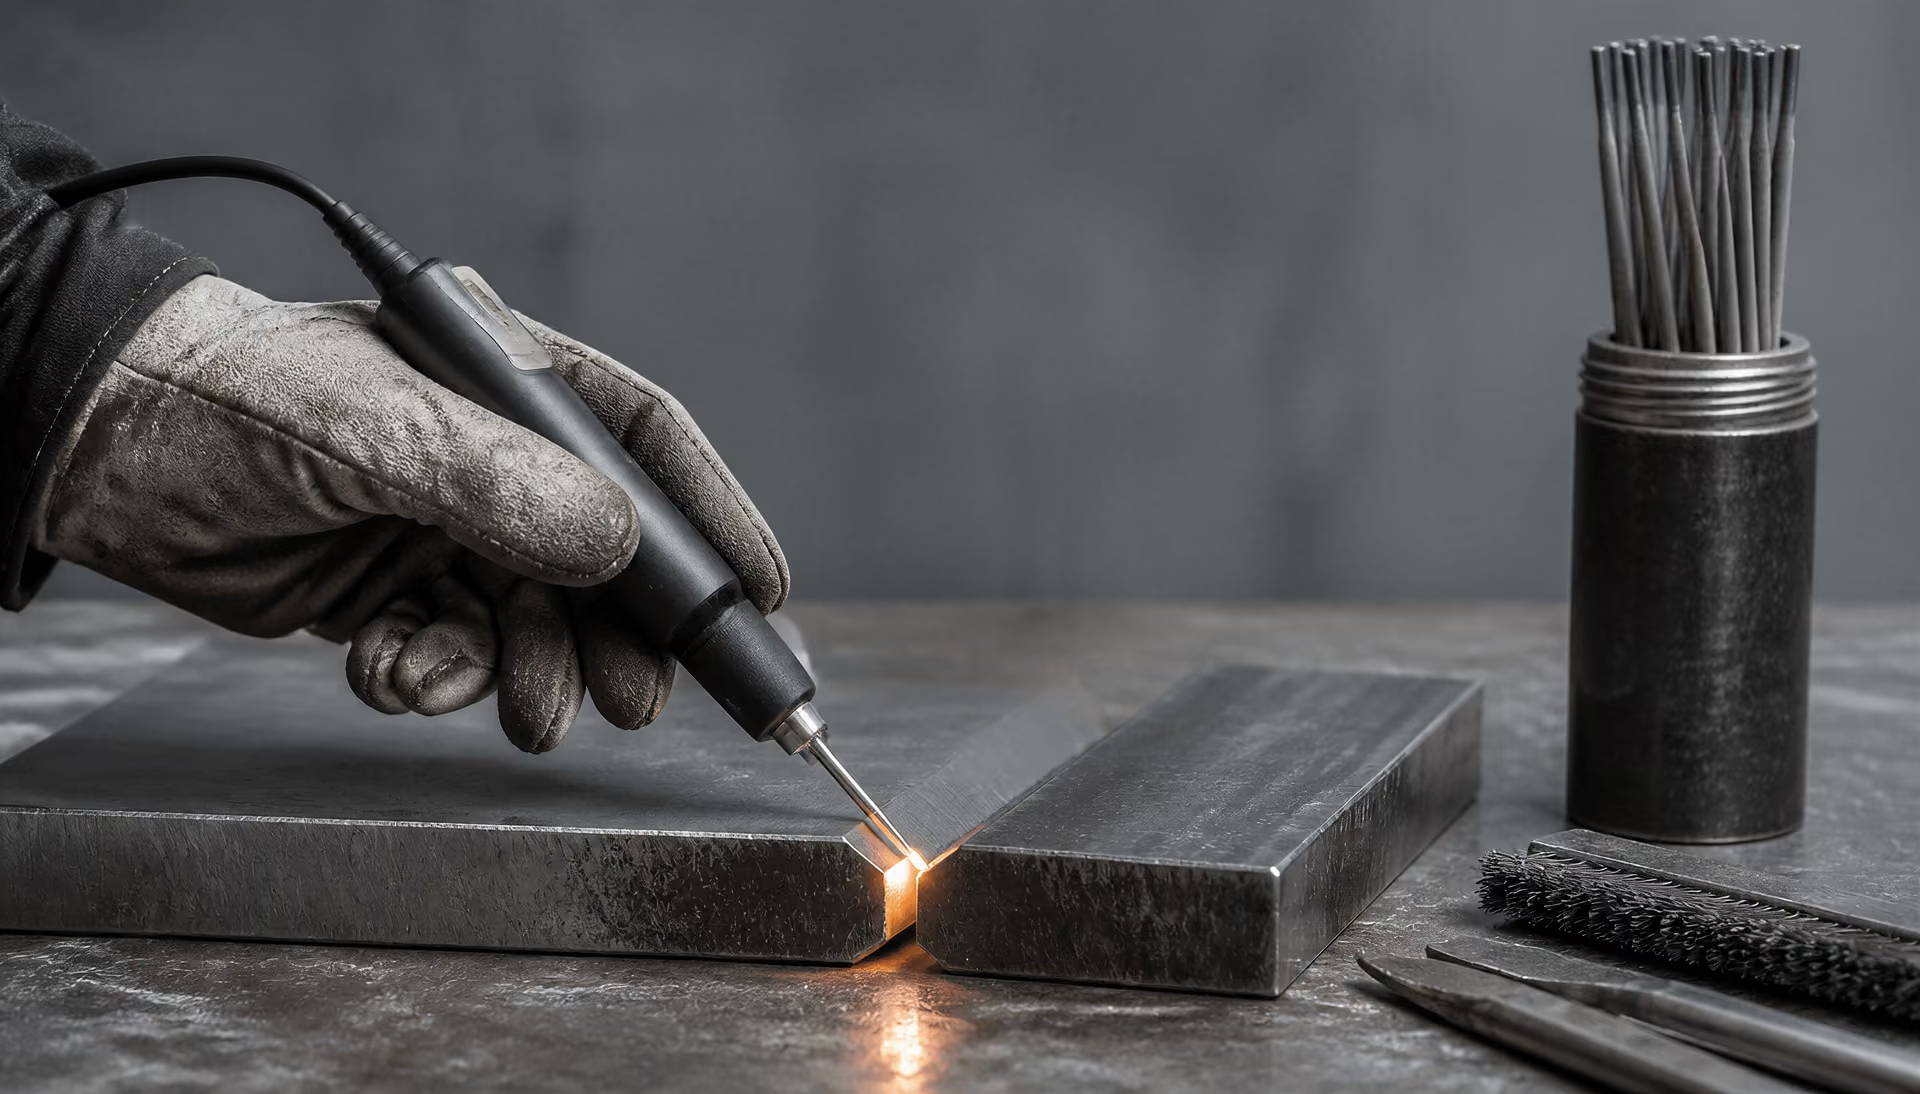
منطق التسخين المسبق والتحكم في الهيدروجين
يؤدي التسخين المسبق إلى إبطاء التبريد، مما يمنح منطقة التأثر بالحرارة القابلة للتصلب وقتًا أطول للتحول إلى نواتج أقل حساسية للتشقق، ويسمح للهيدروجين بالانتشار بعيدًا عن المناطق عالية الإجهاد قبل أن تصل الوصلة إلى درجة حرارة منخفضة. ويحافظ التحكم في درجة الحرارة بين التمريرات على الدورة الحرارية المقصودة بين تمريرات اللحام. ويجب تحديد كلتا القيمتين ومراقبتهما كجزء من إجراء اللحام المؤهل، مع مراعاة السماكة الفعلية، وتقييد الوصلة، والظروف المحيطة، والتركيب الكيميائي للفولاذ.
يبدأ التحكم في الهيدروجين قبل إشعال القوس. ويجب اختيار المواد المستهلكة ومناولتها وفقًا للإجراء المنطبق ومتطلبات التخزين الخاصة بالشركة المصنّعة؛ إذ يمكن للأقطاب والمواد الصهورة منخفضة الهيدروجين أن تمتص الرطوبة إذا أُهملت ضوابط التجفيف والحفظ والتعرض. وينبغي أن تكون أسطح الوصلة خالية من الماء والزيت وقشور الصدأ والطلاء وغيرها من الملوثات التي قد تضيف الهيدروجين أو تُحدث عيوبًا.
كما يشكل توقيت الفحص جزءًا من هذا المنطق. فقد تتكون تشققات الهيدروجين بعد اللحام، لا أثناء عملية اللحام المرئية، ولذلك قد يكون الفحص المؤجل مطلوبًا عندما يحدد الإجراء أو المعيار الحاكم وجود خطر. ولا يُعد التأخير بديلًا عن التسخين المسبق، أو التحكم السليم في المواد المستهلكة، أو تقييم التقييد. بل يمنح الفحص اللاحق فرصة أفضل لاكتشاف التشقق المتأخر.
ولذلك تمثل نتيجة المكافئ الكربوني نقطة انطلاق لاتخاذ قرارات الإجراء. ويجب أن يجمع التقييم النهائي بين التركيب الكيميائي والتحكم في الهيدروجين القابل للانتشار، ومعدل التبريد، والسماكة، والتقييد، ومدخل الحرارة، والتسخين المسبق، ودرجة الحرارة بين التمريرات، وأي معالجة لاحقة للحام محددة.
تطبيق CE على درجات الفولاذ ومواصفاته المحددة
الفولاذ الإنشائي الكربوني ومنخفض السبائكية
| نوع المعلومات | ما الذي توضحه للمهندس | ما الذي لا تستبدله |
|---|---|---|
| درجة المنتج | خصائص المنتج المطلوبة وفئة المواصفة | حساب التركيب الكيميائي الخاص بالصهرة |
| تحليل صهرة المصنع | التركيب العنصري المبلَّغ عنه للمادة التي يجري وصلها | تقييم قابلية اللحام الكامل |
| مجموعة ISO 15608 | العلاقة بالمواد الخاصة بتأهيل إجراء اللحام | قيمة مكافئ الكربون |
| حساب CE | مؤشر قائم على التركيب لقابلية التصلد ومخاطر اللحام | تأهيل مواصفة إجراء اللحام أو الضوابط الخاصة بالوصلة |
يمكن تطبيق حسابات المكافئ الكربوني على أنواع الفولاذ الكربوني والفولاذ الإنشائي منخفض السبائكية عندما يتطلب تقييم اللحام مؤشراً قائماً على التركيب الكيميائي لقابلية التصلد ومخاطر التشقق الهيدروجيني. وتشمل مواصفات المنتجات النموذجية ASTM A36/A36M وASTM A572/A572M ودرجات EN 10025-2 مثل S275 وS355. ويحدد هذا التصنيف فئة المادة وخصائص المنتج المطلوبة؛ لكنه لا يحدد بحد ذاته تركيب الصبة المعينة التي يجري لحامها.
وبالنسبة إلى طريقة المعهد الدولي للحام، يورد AWS D8.10M:2021 المعادلة التالية:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
تُدرج القيم العنصرية كنسب مئوية وزنية. وتستخدم بعض إرشادات اللحام الخاصة بالفولاذ المدرفل على الساخن التعبير نفسه من دون الرمز السفلي: CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15، لأن السيليكون لا يُدرج في تلك الصياغة. ويمثل الحساب تقديراً للتأثير المشترك لعناصر السبائك في قابلية التصلد، وليس قياساً مباشراً لقابلية اللحام.
وتكتسب هذه التفرقة أهمية حتى بالنسبة إلى الدرجات الإنشائية المألوفة. فالصبة المعتمدة وفق ASTM A36/A36M أو EN 10025-2 S355 يجب أن تستوفي حدود التركيب الكيميائي والمتطلبات الميكانيكية لمواصفتها، إلا أن محتويات الكربون والمنغنيز والكروم والموليبدينوم والنيكل والنحاس والفاناديوم المبلّغ عنها قد تختلف عن محتويات صبة أخرى مستوفية للمواصفة نفسها. ولذلك يمكن أن تختلف قيم CE الناتجة، رغم حمل المادتين التسمية الاسمية نفسها للدرجة.
وتحدد إرشادات AWS الخاصة بالفولاذ الكربوني ومنخفض السبائكية التركيب الكيميائي وقابلية التصلد باعتبارهما من اعتبارات قابلية اللحام. وتتمثل النتيجة العملية في أن CE قد يساعد على تحديد ما إذا كان الإجراء يحتاج إلى ضبط أكثر صرامة لدرجة التسخين المسبق، ودرجة الحرارة بين الممرات، ومدخل الحرارة، وهيدروجين المواد المستهلكة، وظروف التبريد. كما تؤثر السماكة، وتقييد الوصلة، والظروف المحيطة، وطريقة التحكم في الهيدروجين في التقييم. ولا يمكن لنتيجة CE، بمفردها، أن تختار إجراء لحام أو تثبت أن الوصلة بمنأى عن التشقق الهيدروجيني المتأخر.
وقد تكون تعبيرات أخرى أكثر ملاءمة لفئة معينة من الفولاذ أو لقرار محدد. فإرشادات اللحام الصادرة عن AWS في عام 2007 تورد Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B وCET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40 إلى جانب معادلة IIW. وأفادت TWI في عام 2024 بأن Pcm طُوّر أساساً لأنواع الفولاذ الحديثة منخفضة الكربون التي تحتوي على نحو 0.11 wt% من الكربون أو أقل. واختيار Pcm لمجرد أنه ينتج رقماً مناسباً سيتجاهل نطاق التركيب والغرض اللذين طُوّرت المعادلة من أجلهما.
الفولاذ منخفض السبائكية عالي المقاومة والفولاذ المقسى والمراجع
يتطلب الفولاذ HSLA الفصل نفسه بين تحديد الدرجة والحساب الخاص بالصبة. وتشمل الأمثلة منتجات HSLA وفق ASTM A572/A572M وASTM A709/A709M، في حين قد تُحدد أنواع الفولاذ الإنشائي المقسى والمراجع وفق ASTM A514/A514M أو EN 10025-6 S690Q أو معيار منتج آخر واجب التطبيق. وتحمل هذه التصنيفات متطلبات تتعلق بالمقاومة والمتانة وحالة التسليم والتركيب الكيميائي، لكنها لا تحل محل فحص تقرير اختبار المصنع.
يمكن لإضافات السبائك الدقيقة، مثل الفاناديوم والنيوبيوم والتيتانيوم، أن تؤثر في الترسيب وتنقية الحبيبات والمقاومة؛ كما يمكن للكروم والموليبدينوم والمنغنيز أن تؤثر في قابلية التصلد وسلوك التحول. وتزن المعادلة هذه العناصر وفقاً لبنيتها. لكنها لا تعيد إنتاج التاريخ الحراري الكامل للحام أو البنية المجهرية الناتجة في المنطقة المتأثرة بالحرارة. وفي الفولاذ المقسى والمراجع، يمكن للدورة الحرارية للحام أن تغير أيضاً حالة المراجعة الأصلية، ولذلك قد تكون الصلادة والمتانة ومتطلبات ما بعد اللحام على القدر نفسه من الأهمية الذي تتمتع به قيمة CE.
وبالنسبة إلى هذه الأنواع من الفولاذ، تحكم المواصفة الواجبة التطبيق ومعيار اللحام التقييم النهائي. وقد يحتاج اعتماد إجراء اللحام إلى إثبات الخواص الميكانيكية أو الصلادة أو المتانة أو ضوابط التشقق المتأخر في ظل المتغيرات الأساسية المحددة. ويجب النظر معاً في حدود التسخين المسبق ودرجة الحرارة بين الممرات، ومدخل الحرارة، وتسلسل الممرات، وتخزين المواد المستهلكة، والتقييد، والمعالجة الحرارية بعد اللحام. وعندما تكون السيطرة على الصلادة محورية، تذكر مناقشة TWI لعام 2024 لمتطلبات NACE حدوداً موصى بها للمكافئ الكربوني تقل عن 0.43، أو 0.45 للمكونات التي يزيد سمكها على 1 inch، عندما يتجاوز الكربون 0.18 wt%؛ وتنتمي هذه القيم إلى ذلك السياق المحدد، ولا ينبغي نقلها إلى كل درجة من درجات HSLA أو الفولاذ المقسى والمراجع.
ويصف AWS D8.10M:2021 المكافئ الكربوني بأنه إرشاد لقابلية اللحام وليس معاملاً مطلقاً. وتكتسب هذه الصياغة أهمية خاصة بالنسبة إلى أنواع الفولاذ عالية المقاومة، حيث يمكن لمستوى المقاومة ومتطلبات المتانة وسماكة اللوح والتقييد وحالة التسليم أن تغير مخاطر اللحام من دون تغيير الدرجة الاسمية.
لماذا لا يمكن لتسمية الدرجة وحدها أن تحل محل التركيب الكيميائي للصبة
تحدد تسمية الدرجة نطاقاً للمواصفة أو متطلباً للمنتج. أما حساب CE الخاص بالصبة فيستخدم القيم العنصرية الفعلية المبلّغ عنها للمادة التي يجري وصلها. وهذان نوعان مختلفان من المعلومات. فالأول يحدد ما يُطلب من المنتج استيفاؤه؛ بينما يقدّر الثاني الكيفية التي قد يؤثر بها تركيبه الكيميائي المقاس في قابلية التصلد وضوابط اللحام.
ولذلك يتمثل سير العمل الصحيح في تحديد معيار المنتج، والحصول على التركيب الكيميائي للصبة المعنية، واختيار معادلة مناسبة للفولاذ ولتقييم التشقق، ثم مقارنة النتيجة بمتطلبات إجراء اللحام والكود الحاكم. وينبغي أن يوضح الحساب ما إذا كانت القيم مأخوذة من تحليل معتمد للصبة، أو من حد أقصى للمنتج، أو من مصدر آخر مسموح به. وقد يؤدي استبدال الحدود القصوى للمواصفة بالقيم المقاسة إلى نتيجة فرز تحفظية، لكنه لا يساوي الإبلاغ عن قيمة CE الفعلية للصبة.
ويضيف تصنيف المواد طبقة أخرى، ولا يحل محل الحساب. إذ يوفر ISO 15608:2025 نظاماً موحداً لتجميع المواد المعدنية لأغراض اللحام، بما في ذلك الفولاذ وغيره من عائلات السبائك. ويدعم تصنيف المجموعة اعتماد الإجراء وضبط المواد؛ لكنه ليس معادلة للمكافئ الكربوني. ويجب أن تتبع القرارات النهائية معايير المنتج واللحام الواجبة التطبيق، مدعومة بالتركيب الكيميائي الفعلي وبالمجموعة الكاملة لظروف اللحام.
المعايير وتجميع المواد وتأهيل إجراءات اللحام
ISO 15608:2025 وتجميع المواد[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
يحدد ISO 15608:2025 نظامًا موحدًا لتجميع المواد المعدنية لأغراض اللحام. ويشمل نطاقه أكثر من الفولاذ الكربوني والفولاذ منخفض السبائك؛ إذ يغطي النظام أيضًا أنواع الفولاذ غير القابل للصدأ، والنيكل وسبائكه، والألومنيوم وسبائكه، والنحاس وسبائكه، والتيتانيوم وسبائكه، وعائلات المواد الأخرى التي يتناولها المعيار. وتُسند المادة إلى مجموعة، وإلى مجموعة فرعية عند الاقتضاء، وفقًا لتركيبها الكيميائي المحدد، وشكل المنتج، وخصائصها الميكانيكية، وتصنيفها الفلزي.
ويُستخدم هذا التصنيف لتنظيم تأهيل إجراءات اللحام وتحديد الحالات التي يجوز فيها تطبيق بيانات التأهيل على مادة أخرى ضمن المجموعة أو المجموعة الفرعية المسموح بها نفسها. فعلى سبيل المثال، فإن الفولاذ الإنشائي المحدد وفق معيار المنتج الخاص به والمسند إلى مجموعة من مجموعات ISO 15608 لا يُمنح بذلك درجة لقابلية اللحام. بل تسجل المجموعة علاقته بالمواد الأخرى لأغراض التأهيل.
وتكمن أهمية هذا التمييز في أن تجميع المواد نظام تصنيفي، في حين أن المكافئ الكربوني عملية حسابية قائمة على التركيب الكيميائي. ولا يحوّل ISO 15608:2025 رقم المجموعة إلى قيمة CE. وبالعكس، فإن نتيجة CE لا تثبت انتماء المادة إلى مجموعة من مجموعات ISO 15608. ولذلك لا يزال من الضروري التحقق من شهادة المادة، وتعيين المنتج، والإصدار المنطبق من ISO 15608، وقانون الإنشاء الحاكم.
ولا يمكن لتعيين المجموعة أن يحل محل التحليل الكيميائي الفعلي للصبة. فقد يقع نوعان من الفولاذ ضمن تجميع مادي مترابط، مع اختلافهما في الكربون أو المنغنيز أو الكروم أو الموليبدينوم أو النيكل أو النحاس أو الفاناديوم أو البورون أو غيرها من العناصر التي تؤثر في قابلية التصلب ومخاطر التشقق الهيدروجيني. كما يؤثر السمك وحالة التسليم في الدورة الحرارية والمنطقة المتأثرة بالحرارة الناتجة عنها. ويبسّط التجميع إطار التأهيل، لكنه لا يلغي تلك الاختلافات.
الفصل بين التجميع وحساب المكافئ الكربوني
ينبغي اختيار المكافئ الكربوني وفقًا لسؤال اللحام المطروح، لا اعتباره رقمًا عامًا ملازمًا لدرجة معينة. ويحدد AWS D8.10M:2021 معادلة المعهد الدولي للحام كما يلي:
تُدخل القيم العنصرية في هذه المعادلة وغيرها عادةً كنسب مئوية وزنية. ولذلك تدخل قيمة كربون مقدارها 0.20 wt% في المعادلة بصيغة 0.20، وليس 20. وتفيد النتيجة في تقييم قابلية التصلب واحتمال تعرض المنطقة المتأثرة بالحرارة للحام للتشقق في ظل ظروف معينة من الهيدروجين والتقييد والتبريد.
وتستخدم الصيغ الأخرى أوزانًا مختلفة للعناصر. ويورد دليل AWS للفولاذ المدرفل على الساخن، المنشور في عام 2007، ما يلي:
و
ويميز دليل TWI لعام 2024 بين CEIIW وPcm وCEq وCEN، بدلًا من عرضها على أنها تسميات قابلة للتبادل. وقد طُوّرت Pcm أساسًا لأنواع الفولاذ الحديثة منخفضة الكربون التي تحتوي على نحو 0.11 wt% من الكربون أو أقل. وقد يؤدي تطبيقها خارج مجموعة المواد ونموذج التشقق اللذين طُوّرت من أجلهما إلى إعطاء انطباع مضلل بالدقة.
ويصف AWS D8.10M:2021 المكافئ الكربوني بأنه إرشاد لقابلية اللحام، وليس معاملًا مطلقًا. وينبغي أن تتحكم هذه الصياغة في كيفية استخدام الرقم. فقد يدعم حساب CE قرارًا بمراجعة التسخين المسبق، أو التحكم في الهيدروجين، أو مدخلات الحرارة، أو مخاطر الصلادة، لكنه لا يستطيع بمفرده اعتماد WPS. وقد يحدد قانون التصنيع الحاكم معادلة معينة أو حدًا معينًا أو مسارًا محددًا لتأهيل الإجراء. وتكون متطلباته مقدمة على أي معادلة عامة.
وينطبق الأمر نفسه على الحدود المنشورة. فمناقشة TWI لعام 2024 لمتطلبات الصلادة لدى NACE تورد حدودًا موصى بها لقيمة CE تقل عن 0.43، أو تقل عن 0.45 للمكونات التي يزيد سمكها على بوصة واحدة، عندما يتجاوز الكربون 0.18 wt%، وذلك في سياق التحكم في المناطق المتأثرة بالحرارة الصلدة. وهذه الأرقام ليست قاعدة قبول عامة لكل أنواع الفولاذ أو السماكات أو بيئات الخدمة أو عمليات اللحام.
متغيرات تأهيل الإجراء التي لا يمكن أن يحل CE محلها
يربط إجراء اللحام المؤهل بين المادة ووصلَة وعملية لحام فعليتين. ويحدد تصميم الوصلة وتجهيزها، ومدى سماكة المعدن الأساسي، ووضعية اللحام، والعملية، والقطبية أو نوع التيار، وتصنيف المستهلك، وغاز الحماية عند انطباقه، والتسخين المسبق، ودرجة الحرارة بين الطبقات، ومدخلات الحرارة، وظروف الحركة. وقد يضبط أيضًا مستويات الهيدروجين، وتسلسل التمريرات، والتقييد، والتبريد، والمعالجة الحرارية بعد اللحام، ومتطلبات الصلادة أو التشقق.
يوفر CE معلومات لهذا النظام الرقابي. فقد يشير ارتفاع CE إلى قابلية تصلب أكبر والحاجة إلى ضوابط حرارية وضوابط هيدروجين أكثر صرامة، في حين أن انخفاض CE لا يضمن عدم حدوث التشقق. وتبرد المقاطع السميكة بطريقة تختلف عن المقاطع الرقيقة؛ كما تتصرف الوصلات شديدة التقييد بصورة تختلف عن الوصلات محدودة التقييد؛ ولا يزيل المستهلك منخفض الهيدروجين آثار التسخين المسبق غير الملائم أو التقييد المفرط.
وتغير عملية اللحام نفسها الدورة الحرارية. فقد توفر عمليات اللحام بالقوس المعدني المحمي، واللحام بالقوس المعدني والغازي، واللحام بالقوس المغمور، واللحام بالقوس ذي القلب الصهري مدخلات حرارة وتعرضًا للهيدروجين ومعدلات تبريد مختلفة، حتى عند استخدام الدرجة نفسها. كما أن تصنيف المستهلك مهم أيضًا، لأن المقاومة، وتعيين الهيدروجين القابل للانتشار، وكيمياء المعدن المترسب، كلها متغيرات تأهيل وليست مصطلحات يتضمنها مقدار CE.
وقد تغير المعالجة الحرارية بعد اللحام الإجهاد المتبقي وتخفف من صلادة المناطق المتصلدة، لكن درجة الحرارة المطلوبة ومدة التثبيت ومعدل التسخين أو التبريد يجب أن تستند إلى القانون المنطبق والإجراء المؤهل. وقد يكون اختبار الصلادة، والفحص بحثًا عن التشقق الهيدروجيني، والفحص المؤجل إلزاميًا عندما تقتضي ظروف الخدمة أو متطلبات المواصفات ذلك. وتحدد إرشادات AWS بشأن الفولاذ الكربوني والفولاذ منخفض السبائك التركيب الكيميائي وقابلية التصلب باعتبارهما من اعتبارات قابلية اللحام، إلا أن AWS ولا ISO 15608:2025 يعاملان CE على أنه بديل عن تأهيل الإجراء.
وعليه، فإن التسلسل العملي واضح: تحديد المادة ومجموعتها وفق ISO 15608، والحصول على التركيب الكيميائي المعتمد، وحساب صيغة CE المطلوبة بموجب القانون الحاكم، ثم تأهيل WPS وتطبيقه مع ضوابط الوصلة والسماكة والعملية والمستهلك والحرارة المحددة. إن CE أحد المدخلات في هذا القرار، وليس التأهيل نفسه.
الحدود وسوء الاستخدام والتفسير العملي
خطأ التعامل مع CE باعتباره حداً عتبيّاً عالمياً
مكافئ الكربون هو تقدير قائم على التركيب لقابلية التصلد وخطر التشقق الهيدروجيني. وهو ليس تقييماً كاملاً لقابلية اللحام، ولا يعطي إجابة مستقلة بنمط «مقبول أو مرفوض» بمعزل عن ظروف اللحام. وتنص AWS D8.10M:2021 على ذلك مباشرة: فمكافئ الكربون هو إرشاد لقابلية اللحام، وليس معاملاً مطلقاً.
من الأخطاء الشائعة تسمية كل عملية حساب لمكافئ الكربون باسم «CEIIW». ففي AWS D8.10M:2021، يُعرَّف CEIIW تحديداً كما يلي:
تُدخل القيم العنصرية عادةً كنسب مئوية وزنية. ولا ينبغي إطلاق هذه التسمية تلقائياً على Pcm أو CET أو CEq أو CEN. فهذه المعادلات تعكس مجموعات مختلفة من أنواع الفولاذ، ومحاولات مختلفة لتمثيل قابلية التصلد أو القابلية للتشقق الهيدروجيني.
ويوضح Pcm هذا التمييز:
وقد أفادت TWI في عام 2024 بأن Pcm طُوِّر أساساً لأنواع الفولاذ الحديثة منخفضة الكربون التي تحتوي على نحو 0.11% وزناً من الكربون أو أقل. وهو يمنح السيليكون وعدة عناصر سبائكية أوزاناً مختلفة عن CEIIW، كما يتضمن البورون صراحةً. ولا يُعد إغفال البورون تبسيطاً غير ضار عندما يحتوي الفولاذ على إضافة متعمدة من البورون. وعلى العكس، فإن مقارنة قيمة Pcm مباشرةً بحدٍّ خاص بـ CEIIW كما لو كانت للرقمين الدلالة نفسها تُعد أمراً غير سليم من الناحية الفنية.
كما أن الحدود العتبية ترتبط بمصدرها وتطبيقها. فقد أشار نقاش TWI لعام 2024 بشأن متطلبات الصلادة لدى NACE إلى حدود موصى بها لمكافئ الكربون تقل عن 0.43، أو 0.45 للمكونات التي يزيد سمكها على بوصة واحدة، عندما يتجاوز الكربون 0.18% وزناً، وذلك في سياق التحكم في مناطق متأثرة بالحرارة صلدة. ولا تُنشئ هذه العبارة حداً عالمياً ينطبق على كل درجة فولاذ، أو وصلة، أو سمك، أو مستوى هيدروجين، أو حالة تقييد، أو بيئة خدمة. فلا يجوز ببساطة نقل حدٍّ وارد في متطلب خاص بالخدمة في البيئات الحامضية إلى إجراء تصنيع جسر، كما لا يجوز لحدٍّ وارد في معيار مواد معين أن يحل محل كود اللحام الحاكم.
قد يكون الحساب نفسه دقيقاً، بينما تكون النتيجة خاطئة. فمحتوى الكربون، ومعدل التبريد، والهيدروجين القابل للانتشار، والتقييد، ومدخل الحرارة، والتسخين المسبق، ودرجة الحرارة بين التمريرات، والمعالجة اللاحقة للحام، كلها عوامل تؤثر في الخطر الفعلي.
متى يغيّر اختيار المعادلة النتيجة الهندسية
يكتسب اختيار المعادلة أهميته القصوى بالقرب من حدٍّ إجرائي. ولنفترض فولاذاً منخفض الكربون ميكروسبائكياً يحتوي على إضافة صغيرة من البورون. قد يعطي CEIIW نتيجة متوسطة لأن البورون غير موجود في تلك المعادلة، في حين ترتفع قيمة Pcm من خلال الحد . فإذا استخدم المهندس Pcm لتقييم التشقق الهيدروجيني، لكنه حسبه من دون البورون، فقد تقلل النتيجة من تقدير التأثير المقصود للتركيب. وإذا قورنت القيمة نفسها بعد ذلك بحدٍّ خاص بـ CEIIW، فإن خطأين منفصلين يتراكمان.
وتحدث المشكلة العكسية عند تطبيق CEIIW على فولاذ خارج المجموعة التي طُوِّرت لها معادلة أخرى. ويميز TWI بين CEIIW وPcm وCEq وCEN بوصفها صيغاً شائعة الاستخدام لتقييم التشقق الهيدروجيني. وليست هذه التسميات قابلة للتبادل. كما تسرد إرشادات AWS الخاصة بالفولاذ المدرفل على الساخن، المنشورة في عام 2007، كلّاً من CE من نوع CEIIW وPcm وCET على نحو منفصل:
ولذلك قد يعطي CET ترتيباً مختلفاً عن CEIIW للصبّة نفسها، ولا سيما عندما تكون محتويات المنغنيز أو الموليبدينوم أو الكروم أو النحاس أو النيكل كبيرة. ولا يمثل هذا الاختلاف عيباً رياضياً؛ بل يعكس وزناً تجريبياً مختلفاً واستخداماً مقصوداً مختلفاً.
وتُعد جودة بيانات التركيب مصدراً آخر لتغير النتائج. فقد تقدم شهادة المصنع تحليلاً للصبّة، بينما قد لا يبين أحد المواصفات سوى القيم الاسمية القصوى أو القيم الواقعة ضمن نطاق. ويمكن أن يؤدي استبدال القيم الاسمية من دون التصريح بذلك إلى إخفاء ما إذا كانت النتيجة محافظة أو غير محافظة أو مجرد نتيجة توضيحية. وينبغي استخدام التركيب الفعلي للصبّة عندما يعتمد القرار على هامش ضيق. كما ينبغي أن يوضح التقرير ما إذا كانت كل قيمة تمثل تحليلاً فعلياً، أو حداً أقصى محدداً في المواصفة، أو تركيباً اسمياً، أو قيمة مفترضة.
ويجب أيضاً إبقاء تصنيف المواد منفصلاً عن حساب مكافئ الكربون. إذ تحدد ISO 15608:2025 نظاماً موحداً لتجميع المواد المعدنية لأغراض اللحام، ويشمل الفولاذ وعائلات السبائك الأخرى. ويساعد رقم المجموعة في تحديد ما إذا كان من الممكن تطبيق إجراء لحام قائم؛ لكنه لا يحل محل حساب CE ولا يثبت أن لفولاذين سلوكاً متكافئاً تجاه التشقق.
قائمة تحقق لاتخاذ القرار للمهندسين والمفتشين
قائمة مراجعة مكافئ الكربون
- الصيغة والمصدر حدّد CEIIW أو Pcm أو CET أو CEq أو CEN، والوثيقة التي تحكم استخدامها.
- أساس التركيب الكيميائي سجّل تحليل الصهرة، والوحدات، وطريقة التعامل مع القيم المفقودة أو المحددة بحدود.
- الفولاذ والسمك سجّل الدرجة، ومواصفة المنتج، وتصنيف ISO 15608، والسمك الحاكم.
- ظروف التشقق قيّم الهيدروجين القابل للانتشار، والتقييد، ومعدل التبريد، ومخاطر المنطقة الصلبة المتأثرة بالحرارة.
- ضوابط اللحام وثّق التسخين المسبق، ودرجة الحرارة بين الطبقات، ومدخل الحرارة، والفحص المؤجل، والمعالجة اللاحقة للحام.
- سجل القرار اذكر القيمة المحسوبة، والحد المنطبق، والافتراضات، والانحرافات، والضوابط الناتجة.
قبل قبول نتيجة لمكافئ الكربون، وثّق ما يلي:
- المعادلة والمصدر: حدّد ما إذا كانت CEIIW أو Pcm أو CET أو CEq أو CEN، واذكر المعيار المنطبق أو وثيقة AWS أو مواصفة المشروع أو الإرشادات الفنية ذات الصلة.
- أساس التركيب والوحدات: تحقّق من إدخال C وMn وSi وCr وMo وV وNi وCu وB كنسب مئوية وزنية حيثما كان ذلك مطلوباً؛ وميّز بين تحليل الصبّة الفعلي والقيم الاسمية أو القصوى.
- عائلة الفولاذ وتعيينه: سجّل الدرجة ومعيار المادة، مثل التعيين ذي الصلة وفق ASTM أو EN أو API أو أي تعيين آخر، وأبقِ مفهوم تجميع المواد وفق ISO 15608 منفصلاً من الناحية المفاهيمية عن CE.
- السمك ومحتوى الكربون: حدّد السمك الحاكم، واذكر ما إذا كان الكربون يتجاوز 0.18% وزناً عندما يكون النظر في حدٍّ ذي صلة بـ NACE مطروحاً.
- المجموعة المقصودة للمعادلة: تحقّق مما إذا كان الفولاذ مادة حديثة منخفضة الكربون مناسبة لـ Pcm، أو ما إذا كانت الوثيقة الحاكمة تتطلب CEIIW أو CET أو تعبيراً آخر.
- ظروف التشقق: قيّم الهيدروجين القابل للانتشار، وضبط المواد المستهلكة، وتقييد الوصلة، والملاءمة، والتاريخ الحراري، ومعدل التبريد، وخطر تشكل مناطق متأثرة بالحرارة شديدة الصلادة.
- ضوابط اللحام: حدّد التسخين المسبق، ودرجة الحرارة بين التمريرات، ومدخل الحرارة، واحتياطات الهيدروجين، والفحص المؤجل، وأي معالجة حرارية لاحقة للحام، وذلك استناداً إلى المعيار الحاكم أو الإجراء المؤهل.
- سجل القرار: اذكر القيمة المحسوبة، والحد المنطبق إن وجد، والافتراضات، وأوجه الانحراف، وضوابط اللحام الناتجة.
يكون CE أكثر فائدة بوصفه مدخلاً شفافاً واحداً ضمن تقييم أوسع لقابلية اللحام، وليس حداً عتبياً عالمياً أو بديلاً عن إجراء لحام معتمد.
المراجع
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html