




Karbon Eşdeğerinin Ölçtüğü ve Ölçmediği Şeyler
Element bileşiminden eşdeğer karbon değerine
Karbon eşdeğeri (CE), hesaplanan bir bileşim indisidir. Çekme testi, sertlik testi veya kimyasal analiz cihazıyla ölçülen bir malzeme özelliği değildir. Bir laboratuvar çeliğin element bileşimini belirler; ardından seçilen bir denklem, bu ağırlık yüzdelerini, alaşım elementlerinin sertleşebilirlik ve kaynak riski üzerindeki birleşik etkisini yaklaşık olarak temsil etmesi amaçlanan tek bir sayıya dönüştürür.
Karbon, çeliğin dönüşüm davranışı ve östenitin hızlı soğuması sırasında oluşabilecek sertlik üzerinde güçlü ve doğrudan bir etkiye sahip olduğundan, en yüksek katsayıya sahiptir. Ayrıca kaynak ısısından etkilenen bölgede (HAZ) martensit dâhil olmak üzere sert dönüşüm ürünlerinin oluşumu için mevcut karbon miktarını da etkiler. Diğer elementlerin katkısı eşit değildir. Bu nedenle mangan ve silisyum, krom, molibden ve vanadyum ile nikel ve bakır, International Institute of Welding denkleminde farklı bölenlere sahip gruplandırılmış terimler olarak yer alır:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
AWS D8.10M:2021 bu denklemi tanımlar ve karbon eşdeğerini mutlak bir parametre olarak değil, kaynaklanabilirlik kılavuzu olarak açıklar. Formül, genellikle ağırlık yüzdesi olarak ifade edilen element yüzdeleri yerine konularak uygulanır. Katsayılar evrensel fiziksel sabitler değil, ampirik yaklaşıklıklardır. Dönüşüm kinetiği ve alaşım etkileşimleri gibi karmaşık etkileri kullanışlı bir indis içinde sıkıştırırlar.
Bu sıkıştırma, formüllerin neden farklı olduğunu açıklar. AWS tarafından 2007 yılında yayımlanan sıcak haddelenmiş çelik kılavuzunda CE ifadesi C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15 iken, buna karşılık gelen Pcm ifadesi C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B şeklindedir. CET ifadesi ise C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40 şeklindedir. Silisyum bu denklemlerde farklı biçimde ele alınır ve bor, Pcm içinde açıkça yer alır; çünkü az miktarda bor ilavesi bile sertleşebilirliği güçlü biçimde etkileyebilir.
| Formül | Temel bileşim bağlamı | Ayırt edici uygulama |
|---|---|---|
| CEIIW | Geleneksel karbonlu ve düşük alaşımlı çelikler | Mn + Si, Cr + Mo + V ve Ni + Cu grupları |
| CEq | Amerikan Kaynak Derneğinin sıcak haddelenmiş çelik kılavuzu | Belirtilen ifadeye silisyumu dahil etmez |
| Pcm | Yaklaşık %0,11 ağırlıkça C veya daha az içeren modern düşük karbonlu çelikler | 5B'yi dahil eder ve silisyuma ayrı bir bölen verir |
| CET | Amerikan Kaynak Derneğinin sıcak haddelenmiş çelik kılavuzu | Mn, Mo, Cr, Cu ve Ni için ayrı katsayılar kullanır |
| CEN | Daha geniş bir çelik aralığı | Alaşım katkılarının karbon bağımlı olarak ele alınması |
Bunlar birbirinin yerine kullanılabilecek puanlar değildir. TWI, CEIIW, Pcm, CEq ve CEN’i hidrojen çatlaması değerlendirmesinde kullanılan formülasyonlar olarak tanımlar; bunların her biri belirli çelik grupları veya değerlendirme yaklaşımları için geliştirilmiştir. Pcm, öncelikle yaklaşık %0,11 ağırlık karbon veya daha az içeren modern düşük karbonlu çelikler için geliştirilmiştir. Bu bağlamın dışında uygulanması, aritmetik doğru olsa bile sonucun anlamını değiştirebilir. Malzeme gruplandırması ayrı bir konudur: ISO 15608:2025, kaynak amacıyla çeliklerin ve diğer metalik malzeme ailelerinin gruplandırılmasına yönelik tek tip bir sistem tanımlar; grup tanımı karbon eşdeğeri hesaplamasının yerini tutmaz.
CE neden geçer/kalır özelliği değil, kaynaklanabilirlik göstergesidir?
Bir CE değeri sınırlı bir soruyu yanıtlar: Belirtilen bileşim, ilgili bir kaynak ısıl çevrimi altında sertleşmeyi ne ölçüde teşvik edebilir? Belirli bir birleşimin çatlayıp çatlamayacağını, bir kaynak prosedürünün onaylanıp onaylanmadığını veya bir çeliğin otomatik olarak bir yapı yönetmeliğinin gereklerini karşılayıp karşılamadığını yanıtlamaz.
Karbon eşdeğeri değeri kaynak kararlarına yön vermelidir; ancak tek başına geçer/kalır ölçütü olarak kullanılamaz. Strong evidence
AWS D8.10M:2021 temel sınırlamayı açıkça belirtir: CE, mutlak bir parametre değil, bir kılavuzdur. Sayısal bir sonuç; prosedür seçimini, dökümler arasındaki karşılaştırmayı ve ön tavlama ya da hidrojen kontrolüne ilişkin kararları destekleyebilir, ancak tek başına geçer/kalır ölçütü olarak kullanılamaz. Aynı CE değerine sahip iki çelik, alaşım dengeleri, levha kalınlıkları, önceki işlemleri, tane yapıları ve gerçek karbon dağılımları farklı olduğundan farklı davranabilir. Buna karşılık, farklı CE değerlerine sahip çelikler, kendilerine özgü riskleri dikkate alan prosedürler kapsamında güvenli biçimde kaynaklanabilir.
| Faktör | Çatlama değerlendirmesi açısından neden önemlidir |
|---|---|
| Birleşim kısıtlaması | Çekme gerilmesini artırabilir ve büzülmeyi kısıtlayabilir |
| Isı girdisi | Kaynağın termal çevrimini ve ısıdan etkilenen bölgenin soğuma davranışını değiştirir |
| Pasolar arası sıcaklık | Kaynak pasoları arasındaki termal çevrimin kontrolüne yardımcı olur |
| Yayınım yoluyla ayrışabilen hidrojen | Hidrojen destekli çatlama için gerekli koşullardan birini oluşturur |
| Kalınlık | Isı akışını ve soğuma hızını etkiler |
| Kaynak sonrası ısıl işlem | Belirtildiğinde artık gerilmeyi değiştirebilir ve sert bölgeleri temperleyebilir |
Kaynak kararı ayrıca birleşim kısıtlamasına, ısı girdisine, paso arası sıcaklığa, sarf malzemeleri ve yüzeylerdeki hidrojen içeriğine, soğuma koşullarına, ortam sıcaklığına, kalınlığa ve kaynak sonrası uygulanabilecek ısıl işleme bağlıdır. AWS’nin karbonlu ve düşük alaşımlı çeliklere ilişkin kılavuzu, kimyasal bileşim ile sertleşebilirliği kaynaklanabilirlik açısından dikkate alınması gereken unsurlar olarak tanımlar; bunları eksiksiz bir kaynak prosedürü şartnamesinin veya yeterlilik kaydının yerine koymaz.
Bir eşik değer ancak belirtilen uygulaması çerçevesinde anlamlı olabilir. Örneğin TWI’nin NACE sertlik gerekliliklerine ilişkin 2024 kılavuzu, sert HAZ’ların kontrolü bağlamında, karbon %0,18 ağırlığı aştığında 0,43’ün altında veya kalınlığı 1 inçten fazla bileşenler için 0,45 karbon eşdeğeri sınırlarını önerilen değerler olarak bildirir. Bu değerler her kalite, kalınlık, hizmet ortamı veya kaynak prosesi için evrensel sınırlar olarak yorumlanmamalıdır.

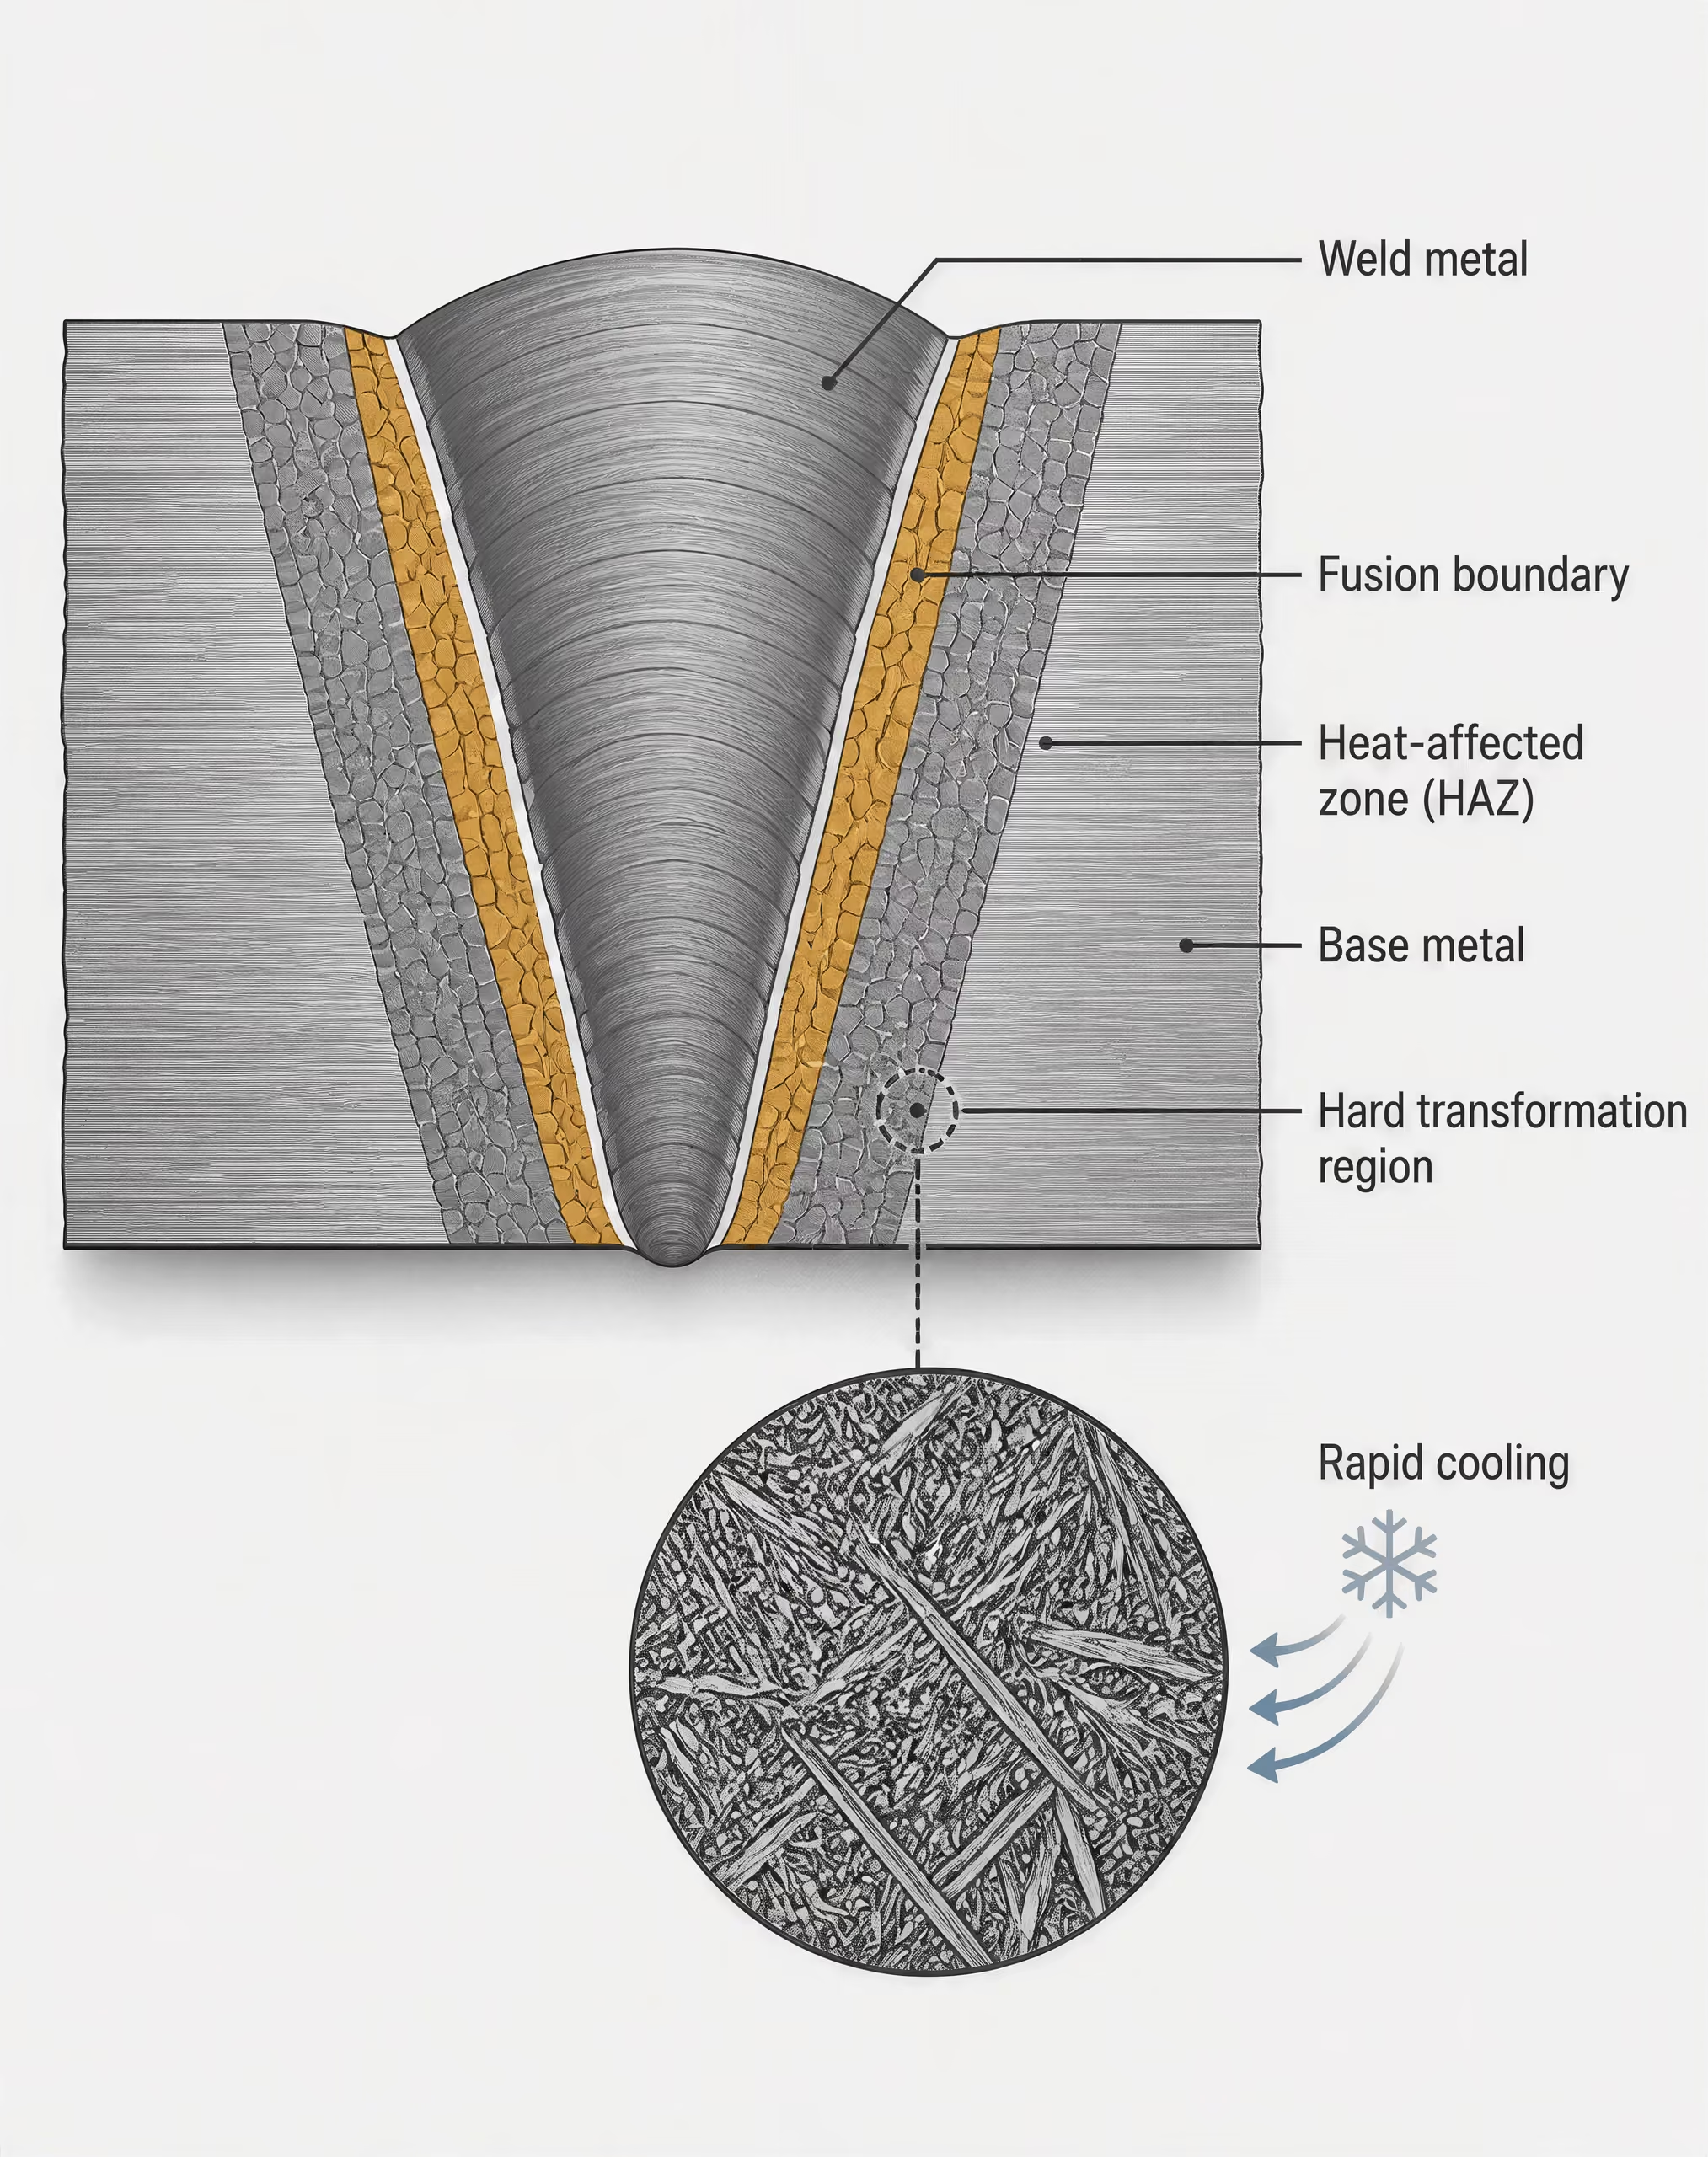
Sertleşebilirlik, ısıdan etkilenen bölgeler ve çatlama arasındaki ilişki
Kaynak sırasında HAZ, dönüşüm sıcaklıklarının üzerine kadar ısıtılır ve ardından soğutulur. Sertleşebilirliği daha yüksek bir bileşim, özellikle ergime sınırına yakın iri taneli bölgede, soğuma yeterince hızlı hâle geldiğinde daha sert bir mikroyapı oluşturabilir. Buradaki tehlike yalnızca sertlik değildir. Sert bir HAZ, difüze olabilir hidrojen ve yerel gerilme karşısında daha az toleranslıdır; bu nedenle gecikmiş, hidrojen destekli çatlamaya yol açabilecek koşulları oluşturabilir.
Yayınım yoluyla ayrışabilen hidrojen Kaynak sırasında ve sonrasında kaynak metali ile bitişik çelik içinde hareket edebilen, gerilim altındaki veya kusurlu bölgelerde potansiyel olarak yoğunlaşabilen hidrojen.
Hidrojen çatlaması genellikle difüze olabilir hidrojen, çatlamaya duyarlı sert bir mikroyapı ve çekme gerilmesi ya da kısıtlama birleşimini gerektirir. CE, sertleşebilirliği göstererek esas olarak ikinci faktörü dolaylı biçimde ele alır. Hidrojeni ölçmez, kısıtlamayı nicel olarak belirlemez, birleşimin her noktasındaki soğuma hızını öngörmez veya nihai HAZ sertliğini belirlemez. Bu nedenle yüksek bir CE; ön tavlama, paso arası kontrol, düşük hidrojenli uygulama ve ısı girdisine daha fazla dikkat edilmesi gerektiğine işaret edebilir, ancak her kaynak sonucunu öngöremez. Daha düşük bir değer, hidrojen çatlaması riskini ortadan kaldırmadan endişelerden birini azaltır.
Kimyasal bileşimden kaynak kararına
- Formülü seçin CEIIW, Pcm, CEq, CET veya CEN'i çelik grubuyla ve değerlendirme yöntemiyle eşleştirin.
- Kimyasal bileşimi doğrulayın Sertifikalı ergitme analizini veya kontrollü analizi kullanın ve gerekli tüm elementleri belirtilen birimlerle girin.
- İndeksi hesaplayın Denklem yapısını koruyun, koruma basamaklarını muhafaza edin ve varsayımları belgeleyin.
- Birleşimi değerlendirin Kalınlığı, kısıtlamayı, hidrojen kontrolünü, termal koşulları ve kaynak sonrası işlemi dikkate alın.
- Prosedür kontrollerini belirleyin Sonucu ön tavlama, pasolar arası sıcaklık, ısı girdisi ve muayene gerekliliklerini gözden geçirmek için kullanın.
Bu nedenle uygulamadaki sıra, bileşim hesabının ardından mühendislik değerlendirmesi yapılmasıdır. Seçilen formül çeliğe ve alınan karara uygun olmalıdır; elde edilen indis daha sonra kalınlık, birleşim tasarımı, kısıtlama, hidrojen kontrolü, ısıl koşullar ve kaynak sonrası işlemle birlikte değerlendirilmelidir. CE, gerçek bir metalürjik riske odaklanmayı daralttığı için kullanışlıdır. Kaynaklanabilirlik değerlendirmesinin tamamı olarak ele alındığında ise yanıltıcı hâle gelir.
IIW Karbon Eşdeğeri Formülü: CEIIW
CEIIW denklemi ve element terimleri[1] AWS D8.10M:2021. American Welding Society. AWS standard, 2021.
International Institute of Welding karbon eşdeğeri, genellikle CEIIW şeklinde yazılır ve çeşitli alaşım elementlerinin çeliğin sertleşebilirliği üzerindeki birleşik etkisini tahmin eder. AWS D8.10M:2021 denklemi şu şekilde verir:
British Constructional Steelwork Association tarafından yayımlanan D-Aralığı kılavuzu da aynı denklemi sunar. Bu ifadede C, Mn, Si, Cr, Mo, V, Ni ve Cu; sırasıyla karbon, mangan, silisyum, krom, molibden, vanadyum, nikel ve bakır elementlerinin içeriklerini ifade eder. Değerler normal olarak ağırlık yüzdesi cinsinden girilir; kesir veya atom yüzdesi olarak girilmez.
Karbon ayrı bir terim olarak yer alır; dolayısıyla karbondaki her birimlik artış CEIIW değerine doğrudan katkıda bulunur. Mangan ve silisyum 6’ya; krom, molibden ve vanadyum 5’e; nikel ve bakır ise 15’e bölünür. Paydalar ampirik formülasyonun bir parçasıdır. Belirli bir kaliteye uyacak şekilde değiştirilebilecek dönüşüm katsayıları değildir.
Sertleşebilirlik Çeliğin belirli bir derinliğe kadar veya belirli bir soğuma koşulu altında daha sert dönüşüm ürünleri oluşturma eğilimi; sertliğin kendisinden farklıdır.
Denklem, metalurjik bir hususu yansıtır: karbon ve birçok alaşım ilavesinin artırılması, genel olarak sertleşebilirliği artırır. Kaynak sırasında, daha yüksek sertleşebilirliğe sahip bir çelik, uygun soğuma koşulları altında daha sert bir ısıdan etkilenmiş bölge oluşturabilir. Yayılabilir hidrojen ve kısıtlama da mevcutsa, bu daha sert bölgenin hidrojen destekli çatlamaya duyarlılığı daha yüksek olabilir. Bu nedenle AWS’nin karbonlu ve düşük alaşımlı çeliklere ilişkin kılavuzları, kimyasal bileşim ile sertleşebilirliği; kaynak yöntemi ve imalat koşullarının yanı sıra kaynaklanabilirlik açısından da dikkate alır.
CEIIW, karbon eşdeğerini ifade eden tek formülasyon değildir. TWI, hidrojen çatlaması değerlendirmesinde kullanılan CEIIW, Pcm, CEq ve CEN yöntemlerini birbirinden ayrı yöntemler olarak sınıflandırır. Örneğin Pcm, esas olarak yaklaşık %0.11 ağırlık karbon veya daha az içeren modern düşük karbonlu çelikler için geliştirilmiştir; bu nedenle yalnızca uygun bir sayı verdiği için seçilmesi yanıltıcı olabilir. AWS kaynak kılavuzları ayrıca CE, Pcm ve CET gibi, her biri farklı element ağırlıklarına sahip ilgili ifadeler de verir.
Çelik kimyasının formüle nasıl aktarılacağı
Değerlendirilen çelik için sertifikalı ergitme analizini, ürün spesifikasyonunu veya başka bir kontrollü kimyasal analizi kullanın. Kimyasal bileşim, dikkate alınan malzeme ve ürün durumuyla uyumlu olmalıdır. Formül ve kaynak açıkça bu biçimi gerektirmediği sürece bir kalite adı, nominal maksimum değer veya ondalık kesir kullanmayın.
Sembolik hesaplama yöntemi
Bir malzeme sertifikasında aşağıdaki element yüzdelerinin raporlandığını varsayalım:
- karbon:
- mangan:
- silisyum:
- krom:
- molibden:
- vanadyum:
- nikel:
- bakır:
Bu durumda hesaplama şu şekilde yazılır:
Önce mangan ve silisyum yüzdelerini toplayın, ardından bu toplamı 6’ya bölün. Ayrı olarak krom, molibden ve vanadyumu toplayıp 5’e bölün. Son olarak nikel ile bakırı toplayın ve 15’e bölün. Üç alaşım grubu katkısını karbon değerine ekleyin. Bu işlem, formülün yapısını korur ve aktarım hatalarının daha kolay belirlenmesini sağlar.
Gerçek bir hesaplamada sembolik değişkenlerin yerine, ilgili ergitmeye ait sertifika değerleri konur. 0.20 ağırlık karbon yüzdesi olarak raporlanan bir değer 0.20 şeklinde girilir; 20 veya 0.0020 şeklinde girilmez. Bir element listelenmemişse, bu elementin nasıl ele alınacağı ilgili malzeme spesifikasyonuna veya değerlendirme prosedürüne göre belirlenmelidir; eser miktardaki alaşım elementlerinin sonucu etkileyebileceği durumlarda sessizce sıfır varsaymak güvenli olmayabilir. Ürün standartları aralıklar da bildirebilirken, sertifika ergitmeye özgü bir analiz sunar. Bunlar farklı girdilerdir ve seçim belirtilmeden birbiriyle karıştırılmamalıdır.
Malzeme gruplandırması ayrı bir işlemdir. ISO 15608:2025, çelikler ve diğer alaşım aileleri de dâhil olmak üzere, kaynak amacıyla metalik malzemelerin gruplandırılmasına yönelik yeknesak bir sistem belirtir. Bu nedenle bir çelik hem ISO 15608 grup tanımına hem de hesaplanmış bir CEIIW değerine sahip olabilir; ancak grup numarası hesaplamanın yerine geçmez.
Sonucun yanlış bir kesinlik izlenimi yaratmadan yorumlanması
CEIIW sonucu, bileşime dayalı bir göstergedir; eksiksiz bir kaynak kararı değildir. AWS D8.10M:2021, karbon eşdeğerini mutlak bir parametre yerine kaynaklanabilirlik kılavuzu olarak tanımlar. Bir sonucun birkaç ondalık basamakla raporlanması, temel tahmini daha kesin hâle getirmez. Sertifika yuvarlaması, segregasyon, numune alma, formül seçimi ve gerçek kaynak koşulları, bu sayının gösterebileceklerini sınırlar.
Daha yüksek bir CE genellikle daha fazla sertleşebilirliğe ve kaynak prosesinin daha yakından gözden geçirilmesine duyulan gereksinime işaret eder; ancak tek başına çatlamayı öngörmez. Limited evidence
Daha yüksek bir CEIIW değeri genel olarak daha yüksek sertleşebilirliğe ve hidrojen kontrolü, ön ısıtma, paso arası sıcaklık ve soğuma davranışının incelenmesine yönelik daha büyük bir gereksinime işaret eder. Ancak tek başına bir ön ısıtma sıcaklığı belirtmez veya çatlamanın meydana geleceğini kanıtlamaz. Denklem; levha kalınlığını, birleşim kısıtlamasını, yayılabilir hidrojen miktarını, soğuma hızını, kaynak ısı girdisini, ortam koşullarını, kaynak sonrası ısıl işlemi veya belirli bir prosesin oluşturduğu ısıl çevrimi bağımsız olarak içermez.
İki çeliğin CEIIW değerleri aynı olsa bile kalınlık ve kısıtlama çatlama riskini değiştirebilir. Buna karşılık, farklı ısı girdileri aynı kalitede farklı ısıdan etkilenmiş bölge soğuma hızları oluşturabilir. Bu nedenle bir prosedür değerlendirmesinde gerçek birleşim, sarf malzemesinin hidrojen seviyesi, kaynak sırası, ön ısıtma, paso arası kontrol ve uygulanacak kaynak sonrası işlemler dikkate alınmalıdır.
Yayımlanmış sınır değerler de belirtilen bağlamları içinde değerlendirilmelidir. TWI, karbonun %0.18 ağırlığı aştığı durumlarda, NACE gereklilikleri kapsamında sert ısıdan etkilenmiş bölgelerin kontrol edilmesine yönelik kılavuzunda 0.43’ün altında, kalınlığı 1 inçten fazla bileşenler için ise 0.45 karbon eşdeğeri sınırlarını önerir. Bu değerler her çelik, kalınlık veya kaynak prosesi için geçerli evrensel kabul sınırları değildir. CEIIW, bileşimleri karşılaştırmak ve daha sıkı prosedür kontrolünün ne zaman gerekli olabileceğini belirlemek açısından yararlıdır; ancak bağımsız bir kaynaklanabilirlik puanı olarak değerlendirilmemelidir.
Birden Fazla Karbon Eşdeğeri Formülünün Bulunmasının Nedeni
Karbon eşdeğeri, evrensel bir kaynaklanabilirlik puanı değildir. Alaşım elementlerinin sertleşebilirliği ve hidrojen destekli çatlama riskini nasıl etkilediğine ilişkin bileşime dayalı bir tahmindir; ancak her denklem belirli bir çelik grubu, veri seti ve çatlama modeli için geliştirilmiştir. Bu nedenle sayısal sonuç yalnızca ısıl analize bağlı değildir: hangi denklemin seçildiğine de bağlıdır.
AWS D8.10M:2021, karbon eşdeğerini mutlak bir parametre olarak değil, kaynaklanabilirlik için bir kılavuz olarak tanımlar. Bu nitelendirme önemlidir. Karbon eşdeğeri tek başına ön tavlamayı, paso arası sıcaklığı, ısı girdisini veya kaynak sonrası işlemi belirlemez. Hidrojen seviyesi, kısıtlama, kalınlık, soğuma hızı, birleşim ayrıntısı ve seçilen kaynak prosesi de sonucu etkiler.
CEIIW, CEq, Pcm ve CEN
Yaygın olarak CEIIW olarak tanımlanan International Institute of Welding denklemi, geleneksel karbonlu ve düşük alaşımlı çeliklerle geniş ölçüde ilişkilendirilir. AWS D8.10M:2021 bu denklemi şu şekilde verir:
Element değerleri ağırlık yüzdesi olarak denkleme yerleştirilir. Buna göre karbon, manganez, silisyum, krom, molibden, vanadyum, nikel ve bakır değerlerinin tamamı aynı bileşim esasını kullanmalıdır.
Yakın ilişkili bir ifade, kaynak spesifikasyonlarında ve kılavuzlarında çoğu zaman CEq veya yalnızca CE olarak adlandırılır. AWS’nin sıcak haddelenmiş çeliklere ilişkin kılavuzu şu ifadeyi verir:
Bu ifade, silisyumun ele alınma biçimi bakımından CEIIW ifadesinden farklıdır: CEIIW’de silisyum, manganezle birlikte payda yer alırken, burada verilen CE ifadesine dahil edilmemiştir. Bazı dokümanlar CEq ifadesini geleneksel bir karbon eşdeğeri hesabı için genel bir ad olarak kullanırken, diğerleri bu ifadeyi belirli bir denklem için saklı tutar. Bu nedenle tanımlama, sabit bir uluslararası tanım olarak değerlendirilmemeli; kaynağıyla birlikte okunmalıdır.
Pcm ve CEN, farklı çelik bileşimlerini ve çatlama davranışını tek bir geleneksel ifadeden daha yakından temsil etme girişimlerinden doğmuştur. TWI’nin hidrojen çatlaması formüllerine ilişkin açıklaması, CEIIW, Pcm, CEq ve CEN’i birbirinin yerine kullanılabilen adlar olarak sunmak yerine birbirinden ayırır. Bu ayrım, tarihsel gelişimi yansıtır. Denklemler, karbon ve alaşım elementlerine farklı ağırlıklar verir; çünkü bunların arkasındaki çelikler ve deneysel ilişkiler aynı değildir.
CEN, alaşım katkılarının karbon miktarına bağlı olarak ele alındığı bir karbon eşdeğeri formülasyonudur. Pcm ile ilişkilendirilen düşük karbonlu çelik grubundan daha geniş bir çelik aralığını kapsamak, aynı zamanda bileşime dayalı olarak sertleşebilirlik ve hidrojen çatlamasına duyarlılıkla bağlantıyı korumak amacıyla geliştirilmiştir. Bu nedenle CEIIW, CEq, Pcm ve CEN, tek bir sertifikalı ısıl işlem partisi için farklı değerler üretebilir. Bu bir hesaplama hatası değildir; farklı modellerin kullanılmasının beklenen sonucudur.
Bildirilen her değere formülün adı eşlik etmelidir. Doküman, söz konusu değerin CEIIW, CEq, Pcm, CEN veya belirtilmiş başka bir indeks olup olmadığını tanımlamıyorsa “CE = 0.42” ifadesi eksiktir. Bir IIW değerinin Pcm limitiyle karşılaştırılması, geçersiz bir kaynak kararına yol açabilir.
Malzeme gruplandırması ayrı bir konudur. ISO 15608:2025, çelikler ve diğer alaşım aileleri dahil olmak üzere, kaynak için metalik malzemelere yönelik yeknesak bir gruplandırma sistemi tanımlar. Bir çeliğin ISO gruplandırma tanımı karbon eşdeğeri hesabının yerini almaz; karbon eşdeğeri değeri de ISO 15608 grubunu belirlemez.
Pcm’nin düşük karbonlu çelik bağlamı[2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI. TWI Technical Knowledge, 2024.
TWI’ye (2024) göre Pcm, öncelikle yaklaşık %0,11 ağırlık karbon veya daha az karbon içeren modern düşük karbonlu çelikler için geliştirilmiştir. Bu uygulanabilirlik notu formülle birlikte korunmalıdır. Bir çeliğin sayısal eşdeğer değeri düşük olduğunda Pcm, CEIIW’nin otomatik olarak doğru ikamesi değildir. Ayrıca ilgili standardın veya prosedür yeterlilik çalışmasının yönlendirmesi olmadan, amaçlanan bileşim aralığının dışında da uygulanmamalıdır.
AWS kaynak kılavuzu aşağıdaki Pcm ifadesini verir:
Burada , ağırlık yüzdesi cinsinden boru ifade eder ve bor terimi isteğe bağlı değil, esastır. Küçük bir bor konsantrasyonu bile ölçülebilir bir katkı sağlayabilir; çünkü 5 ile çarpılır. Bu terimin çıkarılması, tanımlanmış indeksi değiştirir.
Pcm, karbona daha fazla ağırlık verir ve çeşitli alaşım ilavelerini CEIIW’den farklı biçimde ele alır. Bu yapı, Pcm’nin geliştirilmiş olduğu düşük karbonlu mikroalaşımlı çeliklere uygundur; ancak Pcm’yi IIW denkleminin evrensel bir ikamesi hâline getirmez. Yaklaşık %0,11 ağırlık karbonun üzerindeki çeliklerde mühendis, seçilen Pcm yönteminin ve buna ilişkin limitin kalite, ürün biçimi ve çatlama değerlendirmesi için geçerli olduğunu doğrulamalıdır.
Alternatif bir bileşim indeksi olarak CET
CET, kaynak kılavuzlarında kullanılan başka bir bileşim indeksidir:
2007 yılında yayımlanan AWS sıcak haddelenmiş çelik kılavuzu, CET’i CE ve Pcm ile birlikte sunar. Katsayıları her ikisinden de farklıdır; dolayısıyla üç denklem de hesaplandığında aynı ısıl işlem partisi normal olarak üç farklı sayısal sonuç alır. Bu nedenle CET, gayriresmî biçimde CEIIW veya Pcm değerine dönüştürülmek yerine CET için geliştirilmiş limitler, diyagramlar veya prosedür kurallarıyla birlikte kullanılmalıdır.
Uygulamadaki soru, hangi formülün en küçük sayıyı ürettiği değildir. Soru, hangi indeksin çelik grubuna, geçerli standarda ve hidrojen çatlaması modeline uygun olduğudur. AWS kılavuzu, karbonlu ve düşük alaşımlı çeliklerde kimyasal bileşimi ve sertleşebilirliği kaynaklanabilirlik açısından dikkate alınması gereken unsurlar olarak tanımlar; ortaya çıkan kaynak prosedürü aynı zamanda difüzyonla taşınabilir hidrojeni, kısıtlamayı, kalınlığı, ön tavlamayı, paso arası sıcaklığı ve ısı girdisini de kontrol etmelidir. Bazı uygulamalarda sertlik gereklilikleri ek bir kısıt oluşturur. TWI, karbon miktarının %0,18 ağırlığı aştığı ve ısıdan etkilenen bölgelerde sert bölgelerin kontrolünün hedeflendiği kılavuzlarda, 1 inçten kalın bileşenler için 0,43’ün altında veya 0,45’e kadar karbon eşdeğeri limitleri önerildiğini bildirir. Bu tür limitler koşullu gerekliliklerdir; tek bir karbon eşdeğeri formülünün her çelik veya kaynak için geçerli olduğunun kanıtı değildir.
Çelik Kimyası İçin Uygulamalı Hesaplama Yöntemi
Bir karbon eşdeğeri sonucu, yalnızca formül, kimyasal bileşim temeli ve raporlama kuralı bilindiğinde anlamlıdır. AWS D8.10M:2021, Uluslararası Kaynak Enstitüsü denklemini şu şekilde tanımlar:
AWS ayrıca karbon eşdeğerini mutlak bir parametre olarak değil, kaynaklanabilirlik için bir kılavuz olarak tanımlar. Sonuç, bir kaynak prosedürü yeterlilik çalışmasının yerine geçmez ve tek başına ön tavı belirlemez. Ön tav, paso arası sıcaklık, ısı girdisi, difüze olabilir hidrojen, kısıtlama, kalınlık ve kaynak sonrası işlem önemini korur.
Kimyasal analizden karbon ve alaşım değerlerinin okunması
Ürün şartnamesi ve fiilî kimyasal analiz ile başlayın. Raporlanan değerlerin döküm analizi, ürün analizi veya sözleşmeyle tanımlanmış başka bir analiz olup olmadığını doğrulayın; ardından seçilen denklem için gerekli elementleri belirleyin. Bir haddehane test sertifikasında karbon C, mangan Mn, silisyum Si, krom Cr, molibden Mo, vanadyum V, nikel Ni, bakır Cu ve bor B olarak listelenebilir. Kısaltmalar, sütun konumundan varsayılmak yerine sertifika açıklamalarıyla karşılaştırılarak kontrol edilmelidir.
IIW denklemi için karbon, mangan, silisyum, krom, molibden, vanadyum, nikel ve bakır değerlerini kaydedin. Bunların hiçbiri sessizce atlanmamalıdır. Konsantrasyonu küçük olan bir element dahi denkleme katkıda bulunur ve atlanan bir terim, raporlanan sonucun yeniden üretilememesine yol açabilir. Bor, yukarıdaki IIW ifadesinin bir parçası değildir; ancak bir formül bor içeriyorsa kayda alınmalıdır. Pcm için AWS ifadesi şöyledir:
katsayısı, küçük bir bor değerini dahi önemli kılar. TWI’nin karbon eşdeğeri formüllerine ilişkin 2024 karşılaştırmasına göre Pcm, öncelikle yaklaşık %0,11 veya daha az karbon içeren modern düşük karbonlu çelikler için geliştirilmiştir. Pcm yalnızca uygun bir sayı verdiği için seçilmemelidir.
Değerler, formülün gerektirdiği esasa göre, normalde ağırlık yüzdesi cinsinden elementel yüzdeler olmalıdır. Sertifikadaki %0,18 ağırlık karbon değeri 0,18 olarak girilir; 18 veya 0,0018 olarak değil. Analiz kütle kesri, milyonda birim veya başka bir birim cinsinden verilmişse, hesaplamaya başlamadan önce gerekli her elementi dönüştürün. Ağırlık yüzdesi cinsinden bir karbon değeri ile ppm cinsinden bor değerini karıştırmayın.
Sertifikaya dayalı hesaplama, raporlanan kimyasal bileşimden elde edilen aritmetik bir sonuçtur. Kaynaklanabilirlik, sertlik veya çatlama eğilimine ilişkin bir laboratuvar ölçümü değildir. Laboratuvar, numune alma ve analitik belirsizliklere tabi olarak bileşimi ölçmüştür; karbon eşdeğeri ise daha sonra bu raporlanan değerlerden hesaplanır. Sertifikada bir tespit limiti, aralık veya “daha düşük” sonucu verilmişse, hesaplama haksız biçimde kesin bir değer sunmak yerine bu sınırlamayı belirtmelidir.
Birim disiplini ve aritmetik işlem sırası
Sayıları yerine koymadan önce seçilen formülü yazın. Bu, CEIIW hesaplamasının Pcm, CEq veya CET ile karıştırılmasını önler. AWS’nin 2007 yılında yayımlanan sıcak haddelenmiş çeliğe yönelik kaynak kılavuzu, CEIIW değerini aynı biçimde verir ve ayrıca aşağıdaki ifadeyi listeler:
Bu denklemler birbirinin yerine kullanılamaz. TWI, CEIIW, Pcm, CEq ve CEN’i hidrojen çatlaması değerlendirmesinde kullanılan farklı formülasyonlar olarak tanımlar.
Açıkça örnekleme amacı taşıyan bir örnek için, belirli bir kaliteye ait olmayan ve kaynaklanmış bir istatistik teşkil etmeyen, ağırlık yüzdesi cinsinden C 0,18, Mn 1,20, Si 0,25, Cr 0,30, Mo 0,10, V 0,05, Ni 0,20 ve Cu 0,25 olarak raporlanmış varsayımsal bir kimyasal bileşim kabul edin. IIW denklemini gruplandırılmış terimler hâlinde uygulayın:
Önce her katkıyı hesaplayın:
Ardından yuvarlanmamış katkıları toplayın:
Üç ondalık basamakla raporlandığında sonuç CEIIW = 0.542 olur; formül ve kimyasal bileşim temeli de bunun yanında belirtilmelidir. Gruplandırma önemlidir. Mangan ve silisyumu ayrı ayrı bölmek aynı aritmetik sonucu verebilir; ancak öngörülen grupların yazılması, hesabın denetlenmesini kolaylaştırır ve yanlışlıkla farklı bir payda kullanılma olasılığını azaltır.
Yuvarlama, raporlama ve izlenebilirlik
Ara işlemler sırasında, nihai raporda görünecek basamak sayısından daha fazla basamak koruyun. 1,45/6 işlemini eklemeden önce 0,24’e yuvarlamak, gösterilen sonucu değiştirir; birkaç terim bulunduğunda erken ve tekrarlanan yuvarlama daha belirgin hâle gelir. Uygulamada hazırlanacak bir rapor, sertifikada belirtilen hassasiyeti korumalı, hesaplama boyunca koruyucu basamakları muhafaza etmeli ve yalnızca nihai değeri, geçerli şartname veya proje kuralına göre yuvarlamalıdır.
Kayıtta döküm veya numune kimliği, kaynak doküman, kimyasal bileşim değerleri, birimler, seçilen formül, ara katkılar, yuvarlanmamış sonuç ve nihai yuvarlanmış sonuç bulunmalıdır. Bir değer ppm’den veya kütle kesrinden dönüştürülmüşse, bu dönüşümü kaydedin. Bir element sertifikada yer almıyorsa, sıfır olarak mı kabul edildiğini, bir tespit limitiyle mi sınırlandığını veya açıklama için geri mi gönderildiğini belirtin; varsayımı hiçbir zaman gizlemeyin.
Son olarak, karbon eşdeğeri hesabını malzeme gruplandırmasından ayrı tutun. ISO 15608:2025, çelikler ve diğer alaşım aileleri dâhil olmak üzere metalik malzemelerin kaynak amaçları doğrultusunda gruplandırılması için yeknesak bir sistem sağlar. Bir grup tanımı, kimyasal bileşim hesabının yerine geçmez; CE sonucu da ISO 15608 grubunu belirlemez. Her ikisi de bir kaynak kaydında yer alabilir, ancak farklı sorulara yanıt verir.
Karbon Eşdeğeri ve HAZ’da Hidrojen Çatlaması
Karbon eşdeğeri, çeliğin kimyasal bileşimi ile sertleşebilirliği arasında bağlantı kurar; ancak tek başına hidrojen çatlamasını öngöremez. AWS D8.10M:2021’de tanımlanan Uluslararası Kaynak Enstitüsü denklemi şöyledir:
Bu ifadede yer alan element değerleri, ağırlıkça bileşim yüzdeleridir. Daha yüksek bir sonuç genellikle daha yüksek sertleşebilirliğe ve özellikle kaynak koşullarının hızlı soğumaya yol açtığı durumlarda, ısıdan etkilenen bölgede (HAZ) sert bölgelerin oluşma olasılığının artmasına işaret eder. AWS, karbon eşdeğerini mutlak bir parametre olarak değil, kaynaklanabilirlik için bir kılavuz olarak tanımlar. Bu ayrım önemlidir; çünkü çatlama, kimyasal bileşimin yanı sıra kaynak ısıl çevrimine, hidrojen düzeyine ve mekanik kısıtlamaya da bağlıdır.
TWI, hidrojen çatlamasının değerlendirilmesinde kullanılan formülasyonlar olarak CEIIW, , CEq ve CEN’i birbirinden ayırır. Bunlar her çelik grubu için aynı anlamda uygulanmaz. Örneğin TWI, ’nin esas olarak yaklaşık %0,11 veya daha düşük karbon içeren modern düşük karbonlu çelikler için geliştirildiğini belirtir. AWS kılavuzu, ilgili ifadeleri şu şekilde verir:
Bu nedenle bir denklemin seçimi; çelik türüne, geçerli standarda ve gerçekleştirilen kaynak değerlendirmesine göre yapılmalıdır. ISO 15608:2025, malzemeleri kaynak amaçları doğrultusunda gruplandırır; bu gruplandırma sistemi, karbon eşdeğerinin hesaplanmasından ayrıdır.

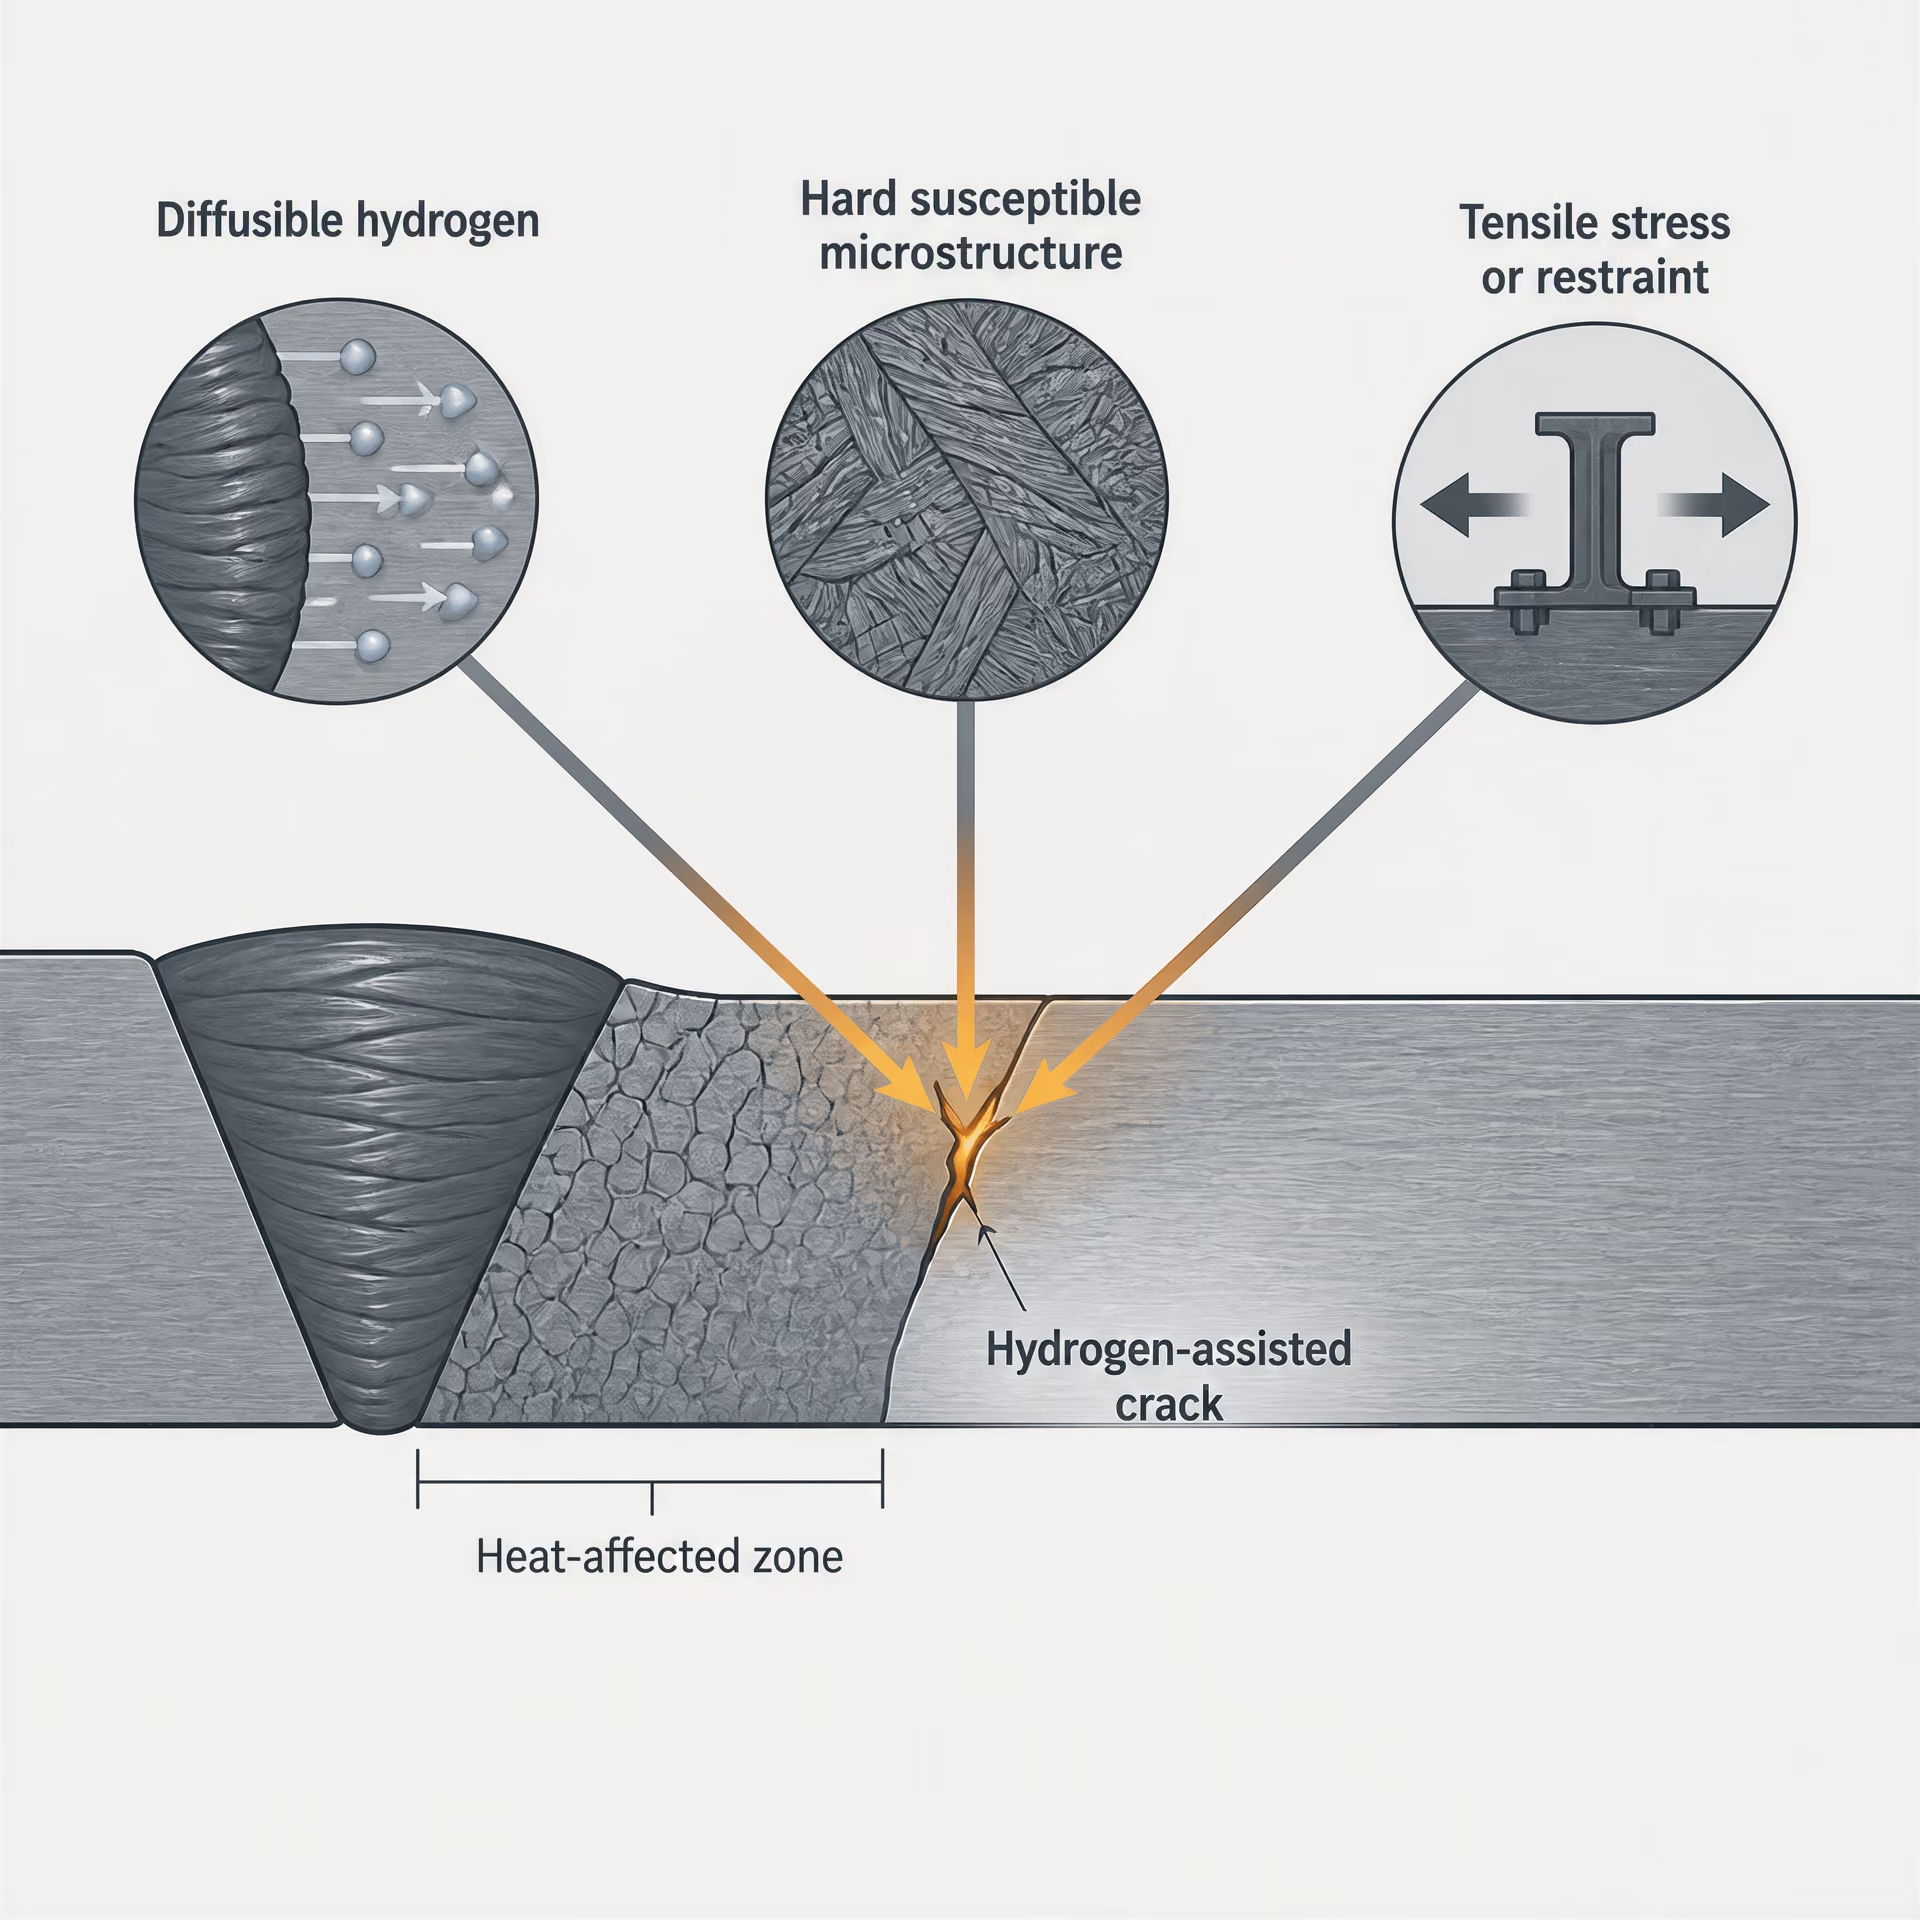
Hidrojen destekli çatlamanın arkasındaki üç koşul
Hidrojen destekli çatlama üç koşulun aynı anda bulunmasını gerektirir: difüzyonla taşınabilen hidrojen, çatlamaya duyarlı sert veya gevrek bir mikroyapı ve çekme gerilmesi ya da kısıtlama. Bu koşullardan birinin ortadan kaldırılması çatlama olasılığını azaltır; ancak hiçbir tekil kontrol önlemi bağışıklığı garanti etmez.
Difüzyonla taşınabilen hidrojen; nem, kirlenme, nemlenmiş toz, uygun olmayan şekilde depolanmış elektrotlar, yüzey kaplamaları ve hidrojen içeren diğer kaynaklar yoluyla girer. Kaynak sırasında hidrojenin bir kısmı ergimiş metal içinde çözünür ve bağlantı soğudukça HAZ’a doğru göç eder. Hidrojen; kusurlarda, kalıntılarda, önceki ostenit tane sınırlarında veya yüksek yerel gerilme altındaki bölgelerde birikebilir. İlgili miktar, yalnızca kaynak öncesinde sarf malzemesinde bulunan hidrojen değil, kaynak metali ve bitişiğindeki çelik içinde difüzyon yoluyla taşınabilir hâle gelen hidrojendir.
İkinci koşul, çatlamaya duyarlı bir mikroyapıdır. Sert bir HAZ, özellikle dönüşüm ürünleri gevrek olduğunda, hidrojene ve yerel gerilmeye karşı daha düşük toleransa sahip olabilir. Üçüncü koşul çekme gerilmesidir. Bağlantı kısıtlaması, büzülme, artık gerilme, uygulanan yük ve ergimemiş bir bölgede ya da çentikte oluşan gerilme yığılması, çatlak için itici güç sağlayabilir. Yüksek CE değeri esas olarak sertleşebilirliği artırabileceği için endişe yaratır; hidrojenin mevcut olduğunu veya çatlamaya yol açacak kısıtlamanın yeterli olduğunu göstermez.
Sert mikroyapılar ve soğuma hızı
HAZ, dönüşüm sıcaklıklarının üzerine kadar ısıtılır ve ardından levha kalınlığı, bağlantı geometrisi, ısı girdisi, ön ısıtma, pasolar arası sıcaklık ve çevredeki malzeme tarafından belirlenen bir hızla soğutulur. Sertleşebilirliği yüksek bir çelik, hızlı soğuma sırasında sert martenzitik veya başka türde çatlamaya duyarlı bölgelere dönüşebilir. Aynı kimyasal bileşim, daha yavaş bir ısıl çevrim altında çatlamaya daha az duyarlı bir HAZ oluşturabilir.
Kalınlık bu çevrimi etkiler; çünkü kalın bir levha veya yüksek ısı iletkenliğine sahip bir bağlantı, ısıyı hızla uzaklaştırabilir. Bağlantı kısıtlaması da bağlantı boyutu ve rijitliği arttıkça ve serbest büzülmeyi engelleyen bileşenlerin sayısı çoğaldıkça artma eğilimindedir. Isı girdisi, HAZ’ın genişliğini ve soğuma davranışını değiştirir; ancak ısı girdisini artırmak evrensel bir çözüm değildir: aşırı ısı girdisi tokluğu olumsuz etkileyebilir, HAZ’ı genişletebilir veya distorsiyonu ve artık gerilmeyi etkileyebilir. Prosedür, CE’yi geçer/kalır puanı olarak ele almak yerine bu etkiler arasında denge kurmalıdır.[3] Complying with NACE hardness requirements. TWI. TWI Job Knowledge, 2024.
TWI’nin NACE ile ilişkili kılavuzu, sayısal CE tavsiyelerinin sınırlı bağlamını ortaya koyar. Karbon oranı ağırlıkça %0,18’i aştığında ve amaç sert HAZ’ların kontrolü olduğunda, önerilen karbon eşdeğeri sınırlarının 0,43’ün altında olduğunu; 1 inçten daha kalın bileşenler için ise 0,45’in altında olduğunu bildirir. Bu değerler her çelik, kalınlık, hizmet koşulu veya kaynak prosesi için evrensel kabul kuralları değildir. Bu değerler, söz konusu sertlik kontrolü bağlamına aittir.

Ön ısıtma ve hidrojen kontrolünün mantığı
Ön ısıtma soğumayı yavaşlatır; böylece sertleşebilen bir HAZ’ın daha az çatlamaya duyarlı ürünlere dönüşmesi için daha fazla zaman sağlar ve bağlantı düşük sıcaklığa ulaşmadan önce hidrojenin yüksek gerilmeli bölgelerden difüze olarak uzaklaşmasına imkân verir. Pasolar arası kontrol, kaynak pasoları arasındaki amaçlanan ısıl çevrimi korur. Her iki değer de gerçek kalınlık, bağlantı kısıtlaması, ortam koşulları ve çeliğin kimyasal bileşimi dikkate alınarak, onaylanmış kaynak prosedürünün bir parçası olarak belirtilmeli ve izlenmelidir.
Hidrojen kontrolü ark oluşturulmadan önce başlar. Sarf malzemeleri, geçerli prosedüre ve üreticinin depolama gerekliliklerine uygun olarak seçilmeli ve kullanılmalıdır; kurutma, muhafaza veya maruz kalma kontrolleri ihmal edilirse düşük hidrojenli elektrotlar ve tozlar nem çekebilir. Bağlantı yüzeyleri; hidrojen ekleyebilecek veya kusur oluşturabilecek su, yağ, tufal, boya ve diğer kirleticilerden arındırılmalıdır.
Muayenenin zamanlaması da bu yaklaşımın bir parçasıdır. Hidrojen çatlakları, görünür kaynak işlemi sırasında değil, kaynak sonrasında oluşabilir; bu nedenle prosedür veya geçerli kod bir risk tanımlıyorsa gecikmeli muayene gerekebilir. Gecikmeli muayene, ön ısıtmanın, uygun sarf malzemesi kontrolünün veya kısıtlama değerlendirmesinin yerine geçmez. Daha sonraki bir incelemenin gecikmeli çatlamayı tespit etme olasılığını artırır.
Bu nedenle karbon eşdeğeri sonucu, prosedür kararları için bir başlangıç noktasıdır. Nihai değerlendirme; kimyasal bileşimi, difüzyonla taşınabilen hidrojenin kontrolü, soğuma hızı, kalınlık, kısıtlama, ısı girdisi, ön ısıtma, pasolar arası sıcaklık ve belirtilen kaynak sonrası işlemlerle birlikte ele almalıdır.
CE’nin Belirli Çelik Kalitelerine ve Spesifikasyonlara Uygulanması
Karbonlu ve düşük alaşımlı yapı çelikleri
| Bilgi türü | Mühendise ne anlatır | Neyin yerini tutmaz |
|---|---|---|
| Ürün kalitesi | Gerekli ürün özellikleri ve şartname sınıfı | Ergitmeye özgü kimyasal bileşim hesabı |
| Çelik ergitme analizi | Birleştirilen malzeme için bildirilen element bileşimi | Eksiksiz kaynaklanabilirlik değerlendirmesi |
| ISO 15608 grubu | Kaynak prosedürü yeterlilik değerlendirmesi için malzemelerle ilişki | Karbon eşdeğeri değeri |
| CE hesabı | Sertleşebilirliğin ve kaynak riskinin bileşime dayalı göstergesi | Kaynak prosedürü şartnamesi yeterliliği veya birleşime özgü kontroller |
Karbon eşdeğeri hesaplamaları, kaynak değerlendirmesinde sertleşebilirlik ve hidrojen çatlaması riskine ilişkin bileşime dayalı bir göstergeye ihtiyaç duyulduğunda karbonlu çeliklere ve düşük alaşımlı yapı çeliklerine uygulanabilir. Yaygın ürün spesifikasyonları arasında ASTM A36/A36M, ASTM A572/A572M ve S275 ile S355 gibi EN 10025-2 kaliteleri bulunur. Tanımlama, bir malzeme sınıfını ve bu malzemenin karşılaması gereken ürün özelliklerini belirtir; ancak kaynak yapılan belirli ergitmenin kimyasal bileşimini tek başına göstermez.
International Institute of Welding yöntemi için AWS D8.10M:2021 şu ifadeyi verir:
CEIIW = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Element değerleri ağırlıkça yüzde olarak formüle yerleştirilir. Sıcak haddelenmiş çeliklere ilişkin bazı kaynak kılavuzlarında aynı ifade alt indis olmadan şu şekilde yazılır: CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15; bunun nedeni, söz konusu gösterimde silisyumun yer almamasıdır. Hesaplama, alaşım elementlerinin sertleşebilirlik üzerindeki birleşik etkisine ilişkin bir tahmindir; kaynaklanabilirliğin doğrudan ölçümü değildir.
Bu ayrım, iyi bilinen yapı çelikleri için bile önem taşır. ASTM A36/A36M veya EN 10025-2 S355’e göre sertifikalandırılmış bir ergitme, ilgili spesifikasyonun kimyasal bileşim sınırlarını ve mekanik gerekliliklerini karşılamalıdır; ancak bildirilen karbon, mangan, krom, molibden, nikel, bakır ve vanadyum içerikleri, aynı spesifikasyona uygun başka bir ergitmeninkilerden farklı olabilir. Bu nedenle, her iki malzeme de aynı nominal kalite tanımını taşısa bile ortaya çıkan CE değerleri farklı olabilir.
AWS’nin karbonlu ve düşük alaşımlı çeliklere ilişkin kılavuzu, kimyasal bileşimi ve sertleşebilirliği kaynaklanabilirlik açısından dikkate alınması gereken hususlar olarak tanımlar. Bunun pratik sonucu, CE’nin bir kaynak prosedüründe ön tavın, paso arası sıcaklığın, ısı girdisinin, sarf malzemesindeki hidrojenin ve soğuma koşullarının daha sıkı kontrol edilmesinin gerekip gerekmediğini belirlemeye yardımcı olabilmesidir. Kalınlık, birleşim kısıtlaması, ortam koşulları ve hidrojen kontrol yöntemi de değerlendirmeyi etkiler. CE sonucu tek başına bir kaynak prosedürü seçemez veya bir birleşimin gecikmiş hidrojen çatlamasına karşı güvenli olduğunu ortaya koyamaz.
Belirli bir çelik grubu ya da karar için başka ifadeler daha uygun olabilir. 2007’de yayımlanan AWS kaynak kılavuzu, IIW denkleminin yanı sıra Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B ve CET = C + Mn/10 + Mo/10 + Cr/20 + Cu/20 + Ni/40 ifadelerini verir. TWI, 2024’te Pcm’nin esas olarak yaklaşık %0,11 veya daha düşük karbon içeren modern düşük karbonlu çelikler için geliştirildiğini bildirmiştir. Pcm’yi yalnızca uygun bir sayı verdiği için seçmek, formülün geliştirildiği bileşim aralığını ve amacı göz ardı etmek olur.
Yüksek dayanımlı düşük alaşımlı ve su verilmiş-temperlenmiş çelikler
HSLA çeliklerinde de kalite tanımlaması ile ergitmeye özgü hesaplama arasındaki ayrım korunmalıdır. Örnekler arasında ASTM A572/A572M ve ASTM A709/A709M HSLA ürünleri bulunurken, su verilmiş-temperlenmiş yapı çelikleri ASTM A514/A514M, EN 10025-6 S690Q veya uygulanabilir başka bir ürün standardı kapsamında belirtilebilir. Bu tanımlamalar dayanım, tokluk, teslim koşulu ve kimyasal bileşim için gereklilikler içerir; ancak üreticinin test raporunun incelenmesinin yerini tutmaz.
Vanadyum, niyobyum ve titanyum gibi mikroalaşım ilaveleri çökelmeyi, tane inceltmeyi ve dayanımı etkileyebilir; krom, molibden ve mangan ise sertleşebilirliği ve dönüşüm davranışını etkileyebilir. Bir formül, bu elementleri kendi oluşturuluşuna göre ağırlıklandırır. Ancak bir kaynağın tüm ısıl geçmişini veya bunun sonucunda oluşan ısıdan etkilenmiş bölge mikroyapısını yeniden üretmez. Su verilmiş-temperlenmiş çelikte kaynak ısıl çevrimi, başlangıçtaki temperleme durumunu da değiştirebilir; bu nedenle sertlik, tokluk ve kaynak sonrası gereklilikler CE değeri kadar önemli olabilir.
Bu çelikler için nihai değerlendirmeyi uygulanabilir spesifikasyon ve kaynak standardı belirler. Bir kaynak prosedürü yeterlilik testi, belirlenmiş temel değişkenler kapsamında mekanik özellikleri, sertliği, tokluğu veya gecikmiş çatlama kontrollerini göstermeyi gerektirebilir. Ön tav ve paso arası sıcaklık sınırları, ısı girdisi, kaynak dikişi sırası, sarf malzemelerinin depolanması, kısıtlama ve kaynak sonrası ısıl işlem birlikte değerlendirilmelidir. Sertlik kontrolünün temel önem taşıdığı durumlarda TWI’nin 2024 tarihli NACE gereklilikleri tartışmasında, karbon %0,18’i aştığında, karbon eşdeğeri sınırlarının 1 inçten kalın bileşenler için 0,43’ün altında veya 0,45 olması gerektiğine ilişkin tavsiyeler bildirilmiştir; bu değerler belirtilen bağlama aittir ve her HSLA ya da su verilmiş-temperlenmiş kaliteye aktarılmamalıdır.
AWS D8.10M:2021, karbon eşdeğerini mutlak bir parametre olarak değil, kaynaklanabilirlik kılavuzu olarak tanımlar. Bu ifade, dayanım seviyesinin, tokluk gerekliliklerinin, levha kalınlığının, kısıtlamanın ve teslim koşulunun nominal kalite değişmediği hâlde kaynak riskini değiştirebildiği yüksek dayanımlı çelikler açısından özellikle önemlidir.
Kalite tanımı neden tek başına ergitme kimyasının yerini tutamaz?
Bir kalite tanımı, bir spesifikasyon aralığını veya ürün gerekliliğini belirtir. Ergitmeye özgü CE hesaplaması ise birleştirilecek malzemeye ait fiilen bildirilen element değerlerini kullanır. Bunlar farklı türde bilgilerdir. Birincisi ürünün hangi gereklilikleri karşılaması gerektiğini ortaya koyar; ikincisi ise ölçülen kimyasal bileşimin sertleşebilirliği ve kaynak kontrollerini nasıl etkileyebileceğine ilişkin bir tahmin sağlar.
Bu nedenle doğru iş akışı; ürün standardını belirlemek, uygulanabilir ergitme kimyasını edinmek, çeliğe ve çatlama değerlendirmesine uygun bir formül seçmek ve ardından sonucu kaynak prosedürünün ve geçerli kodun gereklilikleriyle karşılaştırmaktır. Hesaplamada, değerlerin sertifikalı bir ergitme analizinden, ürün için izin verilen azami değerlerden veya izin verilen başka bir kaynaktan alınıp alınmadığı belirtilmelidir. Spesifikasyon azami değerlerinin ölçülen değerler yerine kullanılması muhafazakâr bir ön tarama sonucu verebilir; ancak bu, ergitmenin gerçek CE değerinin raporlanmasıyla aynı değildir.
Malzeme gruplandırması, hesaplamanın yerini almak yerine değerlendirmeye başka bir katman ekler. ISO 15608:2025, çelikler ve diğer alaşım aileleri dâhil olmak üzere metalik malzemelerin kaynak amaçlarıyla gruplandırılması için yeknesak bir sistem sağlar. Grup tanımı, prosedür yeterliliğini ve malzeme kontrolünü destekler; karbon eşdeğeri formülü değildir. Nihai kararlar, gerçek kimyasal bileşim ve kaynak koşullarının tamamı ile desteklenerek uygulanabilir ürün ve kaynak standartlarına göre verilmelidir.
Standartlar, Malzeme Gruplandırması ve Kaynak Prosedürünün Yeterlilik Onayı
ISO 15608:2025 ve malzeme gruplandırması[4] ISO 15608:2025. International Organization for Standardization. ISO standard, 2025.
ISO 15608:2025, kaynak amaçları doğrultusunda metalik malzemelerin gruplandırılması için yeknesak bir sistem belirtir. Kapsamı karbonlu ve düşük alaşımlı çeliklerden daha geniştir: sistem ayrıca paslanmaz çelikleri, nikel ve nikel alaşımlarını, alüminyum ve alüminyum alaşımlarını, bakır ve bakır alaşımlarını, titanyum ve titanyum alaşımlarını ve standardın ele aldığı diğer malzeme ailelerini de kapsar. Bir malzemeye, belirtilen kimyasal bileşimine, ürün biçimine, mekanik özelliklerine ve metalürjik sınıflandırmasına göre bir grup ve uygun olduğu durumlarda bir alt grup atanır.
Bu tanımlama, kaynak prosedürünün yeterlilik onayını düzenlemek ve yeterlilik verilerinin izin verilen aynı grup veya alt gruptaki başka bir malzemeye ne zaman uygulanabileceğini belirlemek amacıyla kullanılır. Örneğin, ürün standardıyla tanımlanan ve ISO 15608 kapsamında bir gruba atanan yapısal çeliğe kaynaklanabilirlik puanı verilmiş olmaz. Grup, malzemenin yeterlilik amaçları bakımından diğer malzemelerle ilişkisini kaydeder.
Bu ayrım önemlidir; çünkü malzeme gruplandırması bir sınıflandırma sistemi, karbon eşdeğeri ise bileşime dayalı bir hesaplamadır. ISO 15608:2025, bir grup numarasını CE değerine dönüştürmez. Aynı şekilde, bir CE sonucu da ISO 15608 kapsamında bir malzeme grubu oluşturmaz. Malzeme sertifikası, ürün tanımı, ISO 15608’in uygulanabilir baskısı ve geçerli yapım standardı yine de kontrol edilmelidir.
Bir grup tanımı gerçek döküm analizinin yerini tutamaz. İki çelik, birbiriyle ilişkili bir malzeme gruplandırmasına girebilir; ancak sertleşebilirliği ve hidrojen çatlağı riskini etkileyen karbon, manganez, krom, molibden, nikel, bakır, vanadyum, bor veya diğer elementlerin miktarları farklı olabilir. Kalınlık ve tedarik koşulu da ısıl çevrimi ve bunun sonucunda oluşan ısıdan etkilenmiş bölgeyi etkiler. Gruplandırma, yeterlilik çerçevesini basitleştirir; ancak bu farklılıkları ortadan kaldırmaz.
Gruplandırmanın karbon eşdeğeri hesaplamasından ayrılması
Karbon eşdeğeri, bir kaliteye bağlı evrensel bir sayı olarak değerlendirilmemeli; sorulan kaynak sorusuna göre seçilmelidir. AWS D8.10M:2021, Uluslararası Kaynak Enstitüsü (International Institute of Welding) denklemini şu şekilde belirtir:
Bu denklemde ve diğer denklemlerde element değerleri normal olarak ağırlık yüzdesi cinsinden girilir. Bu nedenle %0,20 ağırlık karbon değeri denkleme 20 olarak değil, 0,20 olarak girer. Sonuç, sertleşebilirliğin ve belirli hidrojen, kısıtlama ve soğuma koşulları altında kaynak ısıdan etkilenmiş bölgesinin çatlamaya duyarlı hâle gelme olasılığının değerlendirilmesinde yararlıdır.
Diğer formülasyonlarda elementlere farklı ağırlıklar verilir. AWS’nin 2007 yılında yayımlanan sıcak haddelenmiş çeliğe ilişkin kılavuzunda şu denklemler verilir:
ve
TWI’nin 2024 tarihli kılavuzu CEIIW, Pcm, CEq ve CEN’i birbirinin yerine kullanılabilen adlandırmalar olarak sunmak yerine birbirinden ayırır. Pcm, öncelikle yaklaşık %0,11 ağırlık veya daha düşük karbon içeren modern düşük karbonlu çelikler için geliştirilmiştir. Bu yöntemin geliştirildiği malzeme grubu ve çatlama modeli dışındaki uygulamalar, yanıltıcı bir kesinlik izlenimi yaratabilir.
AWS D8.10M:2021, karbon eşdeğerini mutlak bir parametre olarak değil, kaynaklanabilirlik kılavuzu olarak tanımlar. Sayının kullanım biçimini bu ifade yönlendirmelidir. Bir CE hesaplaması, ön tavın, hidrojen kontrolünün, ısı girdisinin veya sertlik riskinin gözden geçirilmesi kararını destekleyebilir; ancak tek başına bir WPS’yi onaylayamaz. Geçerli imalat standardı belirli bir denklem, sınır değer veya kaynak prosedürü yeterlilik yolu öngörebilir. Bu standardın gereklilikleri, genel bir formüle göre önceliklidir.
Aynı husus yayımlanmış sınır değerler için de geçerlidir. TWI’nin NACE sertlik gerekliliklerine ilişkin 2024 tarihli değerlendirmesinde, karbonun %0,18 ağırlıktan fazla olduğu ve sert ısıdan etkilenmiş bölgelerin kontrol edilmesinin amaçlandığı bağlamda, önerilen CE sınırlarının 1 inçten kalın bileşenler için 0,45’in, diğer durumlarda ise 0,43’ün altında olduğu bildirilir. Bu değerler her çelik, kalınlık, hizmet ortamı veya kaynak prosesi için evrensel kabul kuralı değildir.
CE’nin yerini tutamayacağı prosedür yeterlilik değişkenleri
Yeterliliği onaylanmış bir kaynak prosedürü, malzemeyi gerçek bir birleştirme ve kaynak operasyonuyla ilişkilendirir. Bu prosedür; birleştirme tasarımını ve hazırlığını, ana metal kalınlık aralığını, kaynak pozisyonunu, prosesi, kutup bağlantısını veya akım türünü, kaynak sarf malzemesi sınıflandırmasını, ilgili durumlarda koruyucu gazı, ön tavı, paso arası sıcaklığı, ısı girdisini ve ilerleme koşullarını belirtir. Ayrıca hidrojen seviyelerini, paso sırasını, kısıtlamayı, soğumayı, kaynak sonrası ısıl işlemi ve sertlik veya çatlama gerekliliklerini de kontrol edebilir.
CE, bu kontrol sistemini bilgilendirir. Yüksek bir CE, daha yüksek sertleşebilirliğe ve daha sıkı ısıl ve hidrojen kontrollerine ihtiyaç olduğunu gösterebilir; buna karşılık daha düşük bir CE çatlamadan kaçınılacağını garanti etmez. Kalın kesitler ince kesitlerden farklı soğur; yüksek derecede kısıtlanmış birleştirmeler, az kısıtlanmış birleştirmelerden farklı davranır ve düşük hidrojenli bir sarf malzemesi, uygun olmayan ön tavın veya aşırı kısıtlamanın etkilerini ortadan kaldırmaz.
Kaynak prosesinin kendisi ısıl çevrimi değiştirir. Örtülü elektrotla ark kaynağı, gazaltı ark kaynağı, tozaltı ark kaynağı ve özlü telle ark kaynağı, aynı kalite üzerinde dahi farklı ısı girdileri, hidrojen maruziyetleri ve soğuma hızları sağlayabilir. Sarf malzemesi sınıflandırması da önemlidir; çünkü dayanım, yayınabilir hidrojen sınıfı ve depozito metalinin kimyası, CE değerinin içerdiği terimler değil, yeterlilik değişkenleridir.
Kaynak sonrası ısıl işlem artık gerilmeyi değiştirebilir ve sert bölgeleri temperleyebilir; ancak gerekli sıcaklık, bekletme süresi ve ısıtma veya soğutma hızı, uygulanabilir standarttan ve yeterliliği onaylanmış prosedürden alınmalıdır. Hizmet koşulları veya şartname gereklilikleri bunu gerektirdiğinde sertlik testi, hidrojen çatlağı muayenesi ve gecikmiş muayene zorunlu olabilir. AWS’nin karbonlu ve düşük alaşımlı çeliklere ilişkin kılavuzu, kimyasal bileşimi ve sertleşebilirliği kaynaklanabilirlik açısından dikkate alınması gereken unsurlar olarak tanımlar; ancak ne AWS ne de ISO 15608:2025, CE’yi prosedür yeterliliğinin yerine koyar.
Bu nedenle pratik sıra açıktır: malzemeyi ve ISO 15608 kapsamındaki grubunu belirleyin, sertifikalı kimyasal bileşimi temin edin, geçerli standardın gerektirdiği CE formülasyonunu hesaplayın ve ardından WPS’yi belirtilen birleştirme, kalınlık, proses, sarf malzemesi ve ısıl kontrollerle yeterlilikten geçirin ve uygulayın. CE bu kararın girdilerinden biridir. Yeterliliğin kendisi değildir.
Sınırlar, Yanlış Kullanım ve Pratik Yorumlama
CE’yi evrensel bir eşik olarak ele alma hatası
Karbon eşdeğeri, sertleşebilirliğin ve hidrojen çatlaması riskinin bileşime dayalı bir tahminidir. Tam bir kaynaklanabilirlik puanı değildir ve kaynak koşullarından bağımsız olarak geçer-kalır sonucu vermez. AWS D8.10M:2021 bunu doğrudan belirtir: karbon eşdeğeri, mutlak bir parametre değil, kaynaklanabilirlik için bir kılavuzdur.
Yaygın bir hata, her karbon eşdeğeri hesaplamasını “CEIIW” olarak adlandırmaktır. AWS D8.10M:2021’de CEIIW özel olarak şu şekilde tanımlanır:
Element değerleri normal olarak ağırlık yüzdesi cinsinden girilir. Bu tanım, Pcm, CET, CEq veya CEN için otomatik olarak kullanılmamalıdır. Denklemler, farklı çelik gruplarını ve sertleşebilirliği veya hidrojen çatlamasına duyarlılığı temsil etmeye yönelik farklı yaklaşımları yansıtır.
Pcm bu ayrımı açıkça gösterir:
TWI, 2024 yılında Pcm’nin öncelikle yaklaşık %0,11 veya daha az karbon içeren modern düşük karbonlu çelikler için geliştirildiğini bildirmiştir. Pcm, silisyum ve çeşitli alaşım elementlerine CEIIW’den farklı ağırlıklar verir ve boru açıkça içerir. Çelikte kasıtlı bir bor ilavesi bulunduğunda boru göz ardı etmek zararsız bir basitleştirme değildir. Buna karşılık, her iki sayının da aynı anlama sahip olduğu varsayımıyla bir Pcm değerini doğrudan bir CEIIW sınırıyla karşılaştırmak teknik açıdan geçerli değildir.
Eşik değerleri de kendi kaynaklarına ve uygulamalarına bağlıdır. TWI’nin 2024 tarihli NACE sertlik gereklilikleri değerlendirmesinde, karbon oranının %0,18’i aşması durumunda, 1 inçten daha kalın bileşenler için 0,45 olmak üzere, 0,43’ün altında karbon eşdeğeri sınırları önerildiği bildirilmiştir; bu değerlendirme, sert ısıdan etkilenmiş bölgelerin kontrol edilmesi bağlamındadır. Bu ifade, her kalite, bağlantı, kalınlık, hidrojen seviyesi, kısıtlama koşulu veya hizmet ortamı için evrensel bir sınır oluşturmaz. Ekşi servis gerekliliğinden alınan bir sınır, köprü imalatı prosedürüne basitçe aktarılamaz; aynı şekilde, bir malzeme standardındaki sınır da geçerli kaynak kodunun yerini tutamaz.
Hesaplamanın kendisi kesin olabilirken sonuç yanlış olabilir. Karbon içeriği, soğuma hızı, difüze olabilir hidrojen, kısıtlama, ısı girdisi, ön tavlama, paso arası sıcaklık ve kaynak sonrası işlem, gerçek riski etkiler.
Formül seçimi mühendislik sonucunu ne zaman değiştirir?
Formül seçimi, en çok bir prosedür sınırına yakın durumlarda önem taşır. Küçük miktarda bor ilavesi içeren düşük karbonlu mikroalaşımlı bir çelik düşünün. Bor bu denklemde bulunmadığından CEIIW orta düzeyde bir sonuç verebilirken Pcm, terimi nedeniyle artar. Mühendis hidrojen çatlaması değerlendirmesinde Pcm kullanıyor, ancak bunu boru dahil etmeden hesaplıyorsa, sonuç bileşimin amaçlanan etkisini olduğundan düşük gösterebilir. Aynı değer daha sonra bir CEIIW eşiğiyle karşılaştırılırsa iki ayrı hata birbirini büyütür.
Tersi sorun, CEIIW’nin başka bir denklemin geliştirildiği çelik grubunun dışındaki bir çeliğe uygulanmasıyla ortaya çıkar. TWI, CEIIW, Pcm, CEq ve CEN’i hidrojen çatlaması değerlendirmesinde yaygın olarak kullanılan formülasyonlar olarak birbirinden ayırır. Bunlar birbirinin yerine kullanılabilecek etiketler değildir. AWS’nin 2007 yılında yayımlanan sıcak haddelenmiş çelik kılavuzu, CEIIW tipi CE, Pcm ve CET’yi ayrı ayrı listeler:
Bu nedenle CET, özellikle mangan, molibden, krom, bakır veya nikel içerikleri önemli olduğunda, aynı döküm için CEIIW’den farklı bir sıralama verebilir. Fark, matematiksel bir kusur değildir; farklı bir ampirik ağırlıklandırmayı ve amaçlanan kullanım alanını yansıtır.
Kimyasal bileşimin niteliği, sonuçların değişmesinin bir başka kaynağıdır. Bir fabrika sertifikası gerçek döküm analizini sunabilirken, bir şartname yalnızca nominal maksimum değerleri veya aralıkları gösterebilir. Bunun belirtmeden nominal değerlerle değiştirilmesi, sonucun muhafazakâr, muhafazakâr olmayan veya yalnızca örnek amaçlı olup olmadığını gizleyebilir. Karar dar bir marja bağlı olduğunda gerçek döküm kimyası kullanılmalıdır. Raporda her değerin gerçek analiz, belirtilmiş maksimum değer, nominal bileşim veya varsayılan değer olup olmadığı belirtilmelidir.
Malzeme gruplandırması da karbon eşdeğeri hesaplamasından ayrı tutulmalıdır. ISO 15608:2025, çelikleri ve diğer alaşım ailelerini kapsayacak şekilde, kaynak amaçları için metalik malzemelerin gruplandırılmasına yönelik yeknesak bir sistem belirler. Grup numarası, mevcut bir kaynak prosedürünün uygulanıp uygulanamayacağını belirlemeye yardımcı olur; ancak CE hesabının yerini tutmaz ve iki çeliğin çatlama davranışının eşdeğer olduğunu kanıtlamaz.
Mühendisler ve denetçiler için karar kontrol listesi
Karbon eşdeğeri inceleme kontrol listesi
- Formül ve kaynak CEIIW, Pcm, CET, CEq veya CEN'i ve kullanımını yöneten belgeyi belirleyin.
- Kimyasal bileşim temeli Ergitme analizini, birimleri ve eksik veya sınırlandırılmış değerlerin ele alınışını kaydedin.
- Çelik ve kalınlık Kaliteyi, ürün standardını, ISO 15608 gruplandırmasını ve kontrol edici kalınlığı kaydedin.
- Çatlama koşulları Yayınım yoluyla ayrışabilen hidrojeni, kısıtlamayı, soğuma hızını ve sert ısıdan etkilenen bölge riskini değerlendirin.
- Kaynak kontrolleri Ön tavlamayı, pasolar arası sıcaklığı, ısı girdisini, gecikmeli muayeneyi ve kaynak sonrası işlemi belgeleyin.
- Karar kaydı Hesaplanan değeri, geçerli sınırı, varsayımları, sapmaları ve bunlardan doğan kontrolleri belirtin.
Bir karbon eşdeğeri sonucunu kabul etmeden önce aşağıdakileri belgeleyin:
- Formül ve kaynak: CEIIW, Pcm, CET, CEq veya CEN’i belirleyin ve geçerli standarda, AWS dokümanına, proje şartnamesine veya teknik kılavuza atıfta bulunun.
- Kimyasal bileşim temeli ve birimler: Gerekli durumlarda C, Mn, Si, Cr, Mo, V, Ni, Cu ve B değerlerinin ağırlık yüzdesi olarak girildiğini doğrulayın; gerçek döküm analizini nominal veya maksimum değerlerden ayırın.
- Çelik ailesi ve tanımı: İlgili ASTM, EN, API veya diğer tanım gibi kaliteyi ve malzeme standardını kaydedin; ISO 15608 malzeme gruplandırması kavramını CE’den kavramsal olarak ayrı tutun.
- Kalınlık ve karbon içeriği: Kontrol edilen kalınlığı belirleyin ve atıfta bulunulan NACE bağlantılı bir sınır değerlendiriliyorsa karbonun %0,18’i aşıp aşmadığını belirtin.
- Formülün amaçlanan çelik grubu: Çeliğin Pcm için uygun modern, düşük karbonlu bir malzeme olup olmadığını veya geçerli dokümanın CEIIW, CET ya da başka bir ifadeyi gerektirip gerektirmediğini doğrulayın.
- Çatlama koşulları: Difüze olabilir hidrojeni, sarf malzemesi kontrolünü, bağlantı kısıtlamasını, ağız hazırlığı ve alıştırmayı, termal geçmişi, soğuma hızını ve sert ısıdan etkilenmiş bölgelerin oluşma riskini değerlendirin.
- Kaynak kontrolleri: Ön tavlamayı, paso arası sıcaklığı, ısı girdisini, hidrojenle ilgili önlemleri, gecikmeli muayeneyi ve geçerli standart veya onaylanmış prosedüre göre gerekli kaynak sonrası ısıl işlemi belirleyin.
- Karar kaydı: Hesaplanan değeri, varsa geçerli sınırı, varsayımları, sapmaları ve bunun sonucunda uygulanacak kaynak kontrollerini belirtin.
CE, evrensel bir eşik veya onaylanmış bir kaynak prosedürünün yerine geçen bir değer olarak değil, daha kapsamlı bir kaynaklanabilirlik değerlendirmesine yönelik şeffaf girdilerden biri olarak en yararlı biçimde kullanılır.
Kaynaklar
- [1] AWS D8.10M:2021. AWS standard, 2021. https://pubs.aws.org/Download_PDFS/D8_10M_2021_PV.pdf
- [2] What is the difference between the various carbon equivalent formulae used in relation to hydrogen cracking?. TWI Technical Knowledge, 2024. https://www.twi-global.com/technical-knowledge/faqs/faq-what-is-the-difference-between-the-various-carbon-equivalent-formulae-used-in-relation-to-hydrogen-cracking
- [3] Complying with NACE hardness requirements. TWI Job Knowledge, 2024. https://www.twi-global.com/technical-knowledge/job-knowledge/complying-with-nace-hardness-requirements-119
- [4] ISO 15608:2025. ISO standard, 2025. https://www.iso.org/standard/88796.html