




Аустемперинг и мартемперинг: терминология, которую необходимо различать
Обе обработки прерывают прямую закалку, однако они не формируют одну и ту же микроструктуру. Аустемперинг представляет собой обработку с бейнитным превращением: аустенитизированную сталь быстро охлаждают до температуры, при которой может образовываться бейнит, и выдерживают до превращения требуемой доли аустенита. Мартемперинг представляет собой этап выравнивания температуры перед образованием мартенсита: сталь охлаждают до температуры чуть выше температуры начала мартенситного превращения, выдерживают лишь столько времени, сколько необходимо для приближения температуры по всему сечению к равномерной, а затем охлаждают через мартенситный интервал. Перед эксплуатацией мартемперированная сталь обычно требует отпуска.
Это различие важнее, чем название закалочной ванны. Соляная, масляная или другая ванна с регулируемыми параметрами сама по себе не определяет процесс. Химический состав сплава определяет положение и форму кривых превращения; температура начала мартенситного превращения, размер сечения, прокаливаемость, температура ванны, продолжительность выдержки, перемешивание и скорость охлаждения определяют фактическую траекторию. Ванна с температурой 300 °C может обеспечивать аустемперинг одной стали, если во время выдержки образуется бейнит, но в другой выполнять роль установки для мартемперинга, если заготовку извлекают до начала бейнитного превращения, а затем охлаждают для образования мартенсита.
Почему эти названия часто путают
Путаница возникает из-за реального сходства оборудования и порядка операций. В обоих случаях заготовку аустенитизируют, быстро перемещают в среду с регулируемой температурой и не допускают неконтролируемой прямой закалки от температуры аустенитизации до комнатной температуры. Обе схемы могут уменьшать температурные градиенты по сравнению с обычной закалкой, и обе иногда неформально называют «прерванной закалкой». Однако общие признаки не свидетельствуют об образовании одного и того же продукта превращения.
Термины, не определяющие конечную фазу
- Закалка в соляной ванне
- Описывает среду теплообмена, а не продукт превращения.
- Горячая закалка
- Описывает закалку при контролируемой температуре, но не уникальный режим.
- Изотермическая закалка
- Описывает температурно-временной путь, при котором образующаяся фаза зависит от выдержки.
- Закалка по режиму «Аусбей»
- Описывает прерывистый способ закалки, который необходимо связывать с указанной процедурой.
Названия ванн усугубляют проблему. Такие термины, как закалка в соляной ванне, горячая закалка, изотермическая закалка, закалка в ausbay-ванне и прерванная закалка, часто используются частично взаимозаменяемо, хотя они описывают оборудование, регулирование температуры или режим, а не одну конкретную конечную фазу. SAE AMS-H-6875C: Термическая обработка стальных исходных материалов охватывает четыре класса стали и допускает аустемперинг, закалку в ausbay-ванне и мартемперинг, если это указано. Таким образом, формулировки стандарта подтверждают принципиально важный момент: обозначение обработки должно быть связано с требуемой процедурой и результатом, а не выводиться из самого факта использования соли.
Геометрия также меняет интерпретацию процесса. Тонкая деталь может выровнять температуру по толщине за короткую выдержку выше температуры начала мартенситного превращения. Для толстой детали может потребоваться более длительная выдержка, и это дополнительное время способно вызвать начало или развитие бейнитного превращения, если температура находится в диапазоне бейнитного превращения. И наоборот, сталь с замедленным образованием бейнита может сохранять преимущественно аустенитную структуру во время выдержки, при которой другая марка уже претерпела бы превращение. Поэтому одна и та же номинальная температура ванны может приводить к различным структурам в AISI 52100, AISI 8620 и сплаве с высокой прокаливаемостью.
[1] ASM Handbook Volume 4A: Martempering of Steels. ASM International. ASM Handbook, 2013.
В Справочнике ASM, том 4A за 2013 год ASM International указывает температуру аустенитизации, температуру ванны, продолжительность выдержки, перемешивание и скорость охлаждения как параметры, регулирующие мартемперинг. Эти параметры являются данными процесса, а не второстепенными деталями. Чертёж или технологическая инструкция, содержащие только указание «закалка в соляной ванне при 300 °C», являются неполными, если в них также не определены марка стали, время переноса, критерий выравнивания температуры, предельная продолжительность выдержки, а также последующие операции охлаждения и отпуска.

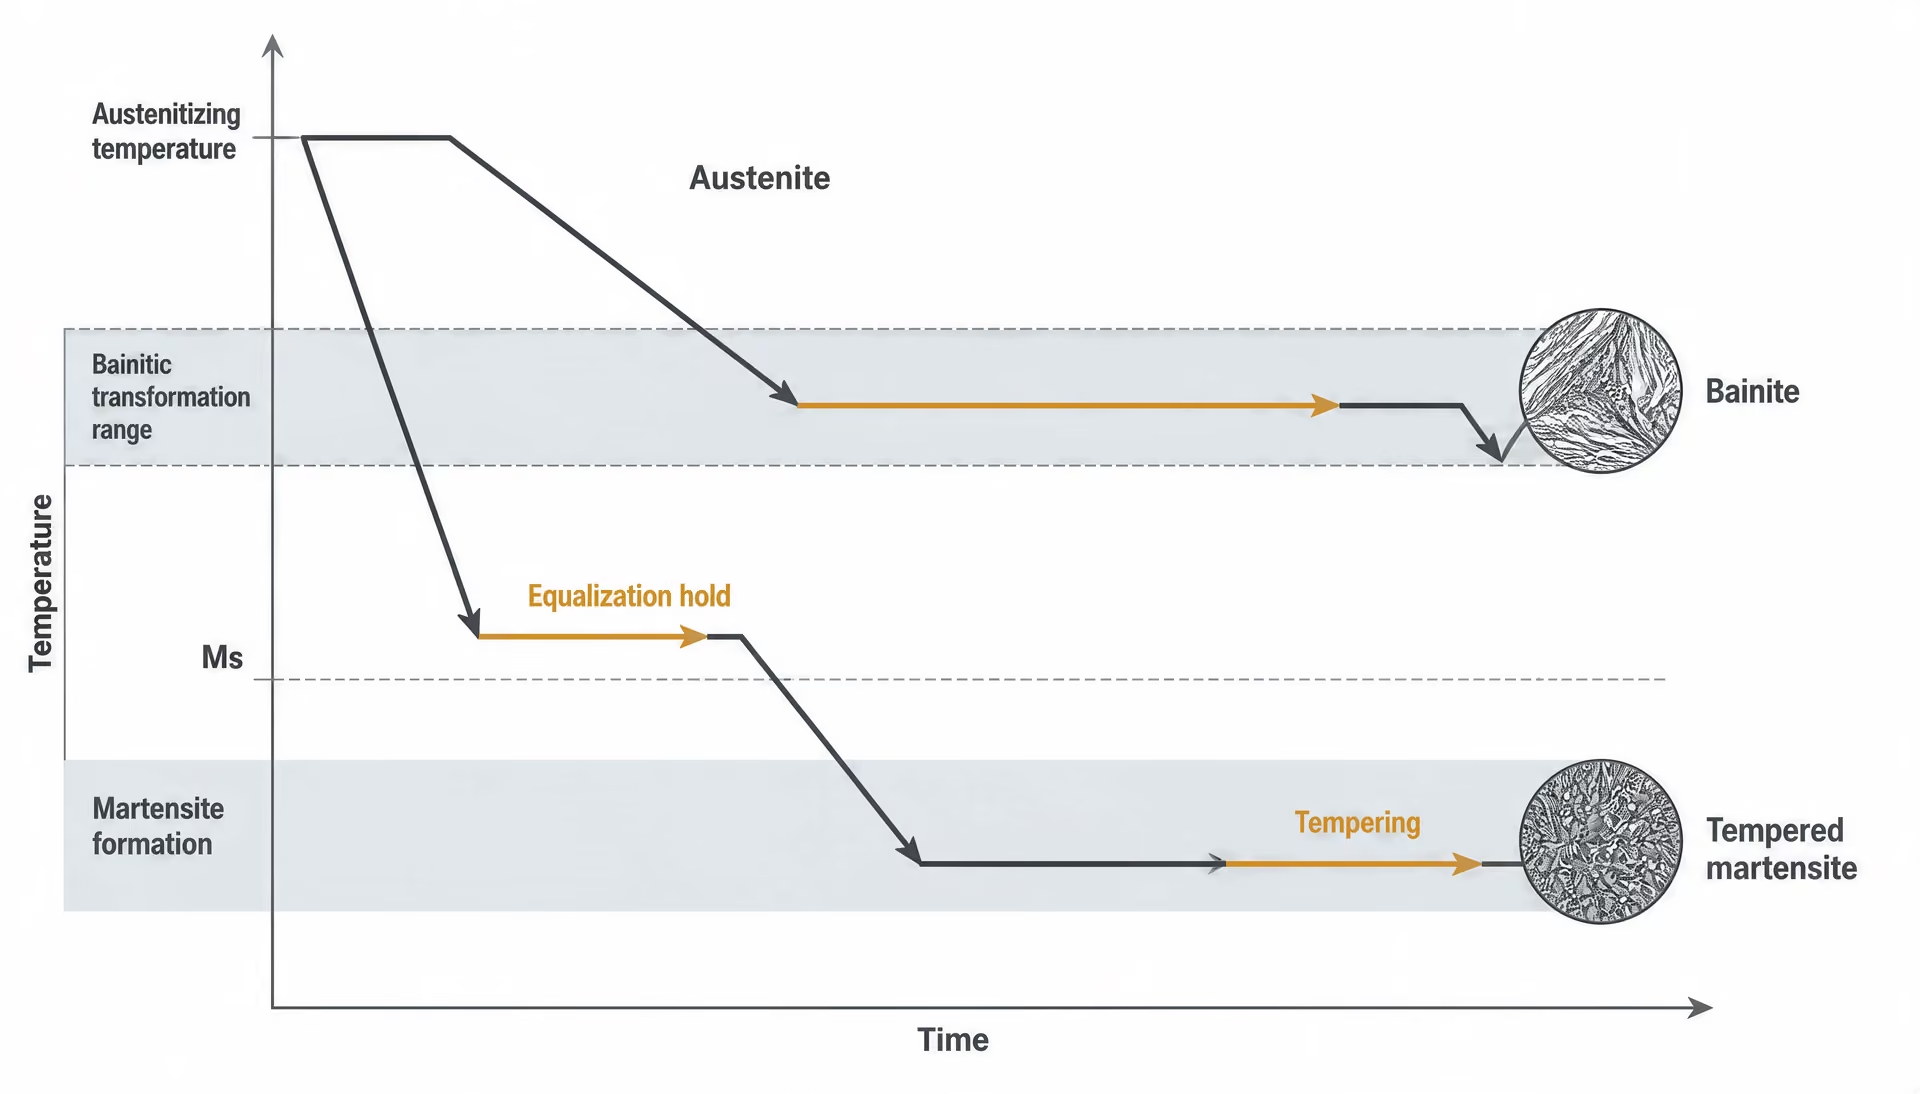
Продукт превращения определяет процесс
| Признак | Аустемперинг | Мартемперинг |
|---|---|---|
| Основная цель | Образование бейнита во время изотермической выдержки | Выравнивание температуры до образования мартенсита |
| Положение выдержки | Диапазон бейнитного превращения | Непосредственно выше Ms |
| Превращение во время выдержки | Превращение аустенита в бейнит | Диффузионное превращение предотвращается |
| Конечная структура | Бейнит, возможно с мартенситом или остаточным аустенитом | Мартенсит, возможно с остаточным аустенитом |
| Отпуск | Не требуется автоматически как определяющая стадия | Требуется перед эксплуатацией |
Аустемперинг определяется преднамеренным бейнитным превращением во время изотермической выдержки. Strong evidence
Аустемперинг определяется преднамеренным образованием бейнита. После аустенитизации сталь закаливают в среду, поддерживаемую в диапазоне температур, при котором аустенит может изотермически превращаться в бейнит. В исследовании 2013 года, посвящённом AISI 52100, аустемперинг описывается как закалка в среду с температурой приблизительно от 200 до 400 °C и выдержка до образования бейнита. Конкретный рабочий диапазон зависит от марки стали; легирующие элементы изменяют кинетику превращения, а продукты в виде верхнего и нижнего бейнита могут обладать неодинаковыми свойствами.
Поэтому продолжительность выдержки является металлургическим требованием, а не просто способом уменьшить температурные различия. Если заготовку извлекают до завершения предусмотренной бейнитной реакции, процесс не сформировал полностью аустемперированную структуру. В зависимости от режима конечный материал может содержать бейнит с мартенситом, остаточный аустенит или непревращённые области. В исследовании 2020 года, посвящённом кратковременному низкотемпературному аустемперингу среднеуглеродистой низколегированной стали, были получены нанобейнит, мартенсит и остаточный аустенит; коэффициенты износа были до 50 % ниже, чем у закалённой мартенситной стали. Этот результат относится к исследованной стали и режиму, а не ко всем маркам, подвергаемым аустемперингу.
Температура начала мартенситного превращения (Ms) Температура, при которой начинается мартенситное превращение во время охлаждения при заданных составе и термической истории.
Мартемперинг имеет другую цель. Ванну выбирают при температуре чуть выше температуры начала мартенситного превращения стали, обычно обозначаемой как . Заготовка остаётся в ней лишь до тех пор, пока температуры поверхности и сердцевины не станут достаточно близкими. Затем её охлаждают через диапазон образования мартенсита, обычно на воздухе или в условиях другого контролируемого охлаждения. Мартенсит образуется на этой последующей стадии охлаждения, а не во время выдержки в ванне. В Тематическом руководстве ASM по термической обработке за 2020 год описывается эта последовательность и указывается, что перед эксплуатацией сталь необходимо подвергнуть отпуску.
Цель заключается в уменьшении разницы температур между поверхностью и внутренней частью детали до возникновения деформации превращения, связанной с образованием мартенсита. Тепловое сжатие и расширение при превращении развиваются при менее выраженном рассогласовании по времени, что может уменьшить коробление и растрескивание по сравнению с прямой закалкой. Мартемперинг не устраняет закалочные напряжения и не заменяет отпуск. Неотпущенный мартенсит может обладать высокой твёрдостью, но низкой вязкостью и чрезмерными остаточными напряжениями.
Различие можно установить, а не предполагать. Металлографическое исследование позволяет выявить бейнит, мартенсит и остаточный аустенит, а испытание твёрдости, контроль размеров и, при необходимости, измерение содержания остаточного аустенита позволяют проверить достижение заданного результата. Температурный режим следует сопоставлять с данными непрерывного охлаждения и изотермического превращения для конкретной марки. Одной температуры ванны недостаточно для подтверждения процесса.
Краткое сравнение целей процессов
При аустемперинге сталь выдерживают при температуре бейнитного превращения достаточно долго, чтобы аустенит превратился в бейнит. Определяющее событие происходит во время изотермической выдержки. В зависимости от марки и геометрии полученная структура может обеспечивать полезное сочетание твёрдости, вязкости, усталостных характеристик и стабильности размеров. Для науглероженных AISI 8620, AISI 8822 и AISI 4320 в исследовании SAE, опубликованном в 2013 году, применялись температуры аустемперинга 260, 288 и 304 °C; было зарегистрировано значительно меньшее коробление, чем у науглероженных, закалённых и отпущенных образцов. Этот результат подтверждает выбор процесса для испытанных условий, но не представляет собой универсального ранжирования видов обработки.
Выравнивание температуры стали непосредственно выше мартенситного диапазона перед более медленным охлаждением может уменьшить растрескивание при незначительной потере твердости. Strong evidence
При мартемперинге сталь выдерживают выше достаточно долго для выравнивания температуры, после чего при охлаждении обеспечивают контролируемое мартенситное превращение. Определяющим событием является выравнивание температуры до образования мартенсита с последующим отпуском. В исследовании 1946 года, посвящённом температурному диапазону образования мартенсита, этот принцип описан непосредственно: закалка до температуры чуть выше диапазона образования мартенсита с последующим более медленным охлаждением может уменьшить растрескивание при незначительной потере твёрдости.
Аустемперинг отвечает на вопрос: «Может ли эта сталь за имеющееся время и в доступном температурном диапазоне превратиться в требуемую бейнитную структуру?» Мартемперинг отвечает на вопрос: «Может ли это сечение выровнять температуру выше , прежде чем оно превратится в мартенсит?» На эти вопросы влияют прокаливаемость стали, размер сечения, задержка при переносе, регулирование ванны и продолжительность выдержки. Обозначение обеих обработок как «горячая закалка» скрывает принципиальное различие и может привести к неверной спецификации, неправильной микроструктуре или пропуску операции отпуска.
Металлургическая исходная точка: аустенит, диаграммы TTT и Ms
Изотермическая закалка на бейнит и ступенчатая закалка начинаются с одного и того же металлургического состояния: аустенита. Различие между процессами проявляется позднее, когда аустенитизированная сталь проходит по разным температурно-временным траекториям. Аустенит имеет гранецентрированную кубическую кристаллическую структуру и способен растворять значительно больше углерода, чем феррит. Поэтому нагрев до аустенитной области подготавливает углерод и легирующие элементы к контролируемому превращению при охлаждении. Если сталь не была полностью или надлежащим образом аустенитизирована, ни один из этих процессов не будет протекать по предусмотренному графику превращений.
Аустенитизация и растворение исходных фаз
Аустенитизация — это не просто достижение заданной температуры печи. Заготовку необходимо нагреть достаточно выше соответствующей критической температуры, выдержать достаточно долго для выравнивания температуры по сечению и обработать при температуре, обеспечивающей растворение требуемых исходных фаз без чрезмерного роста зерна аустенита. Подходящая температура зависит от химического состава, размера сечения, исходной микроструктуры и требуемых конечных свойств.
В доэвтектоидной стали нагрев выше верхней критической температуры превращает феррит и перлит в аустенит. В заэвтектоидной стали режим обычно выбирают так, чтобы растворить перлит и соответствующую долю доэвтектоидного цементита, хотя полное растворение карбидов может быть нежелательным. Легированные карбиды создают дополнительное осложнение. Хром, молибден, ванадий и другие карбидообразующие элементы могут растворяться медленно или оставаться частично нерастворёнными при обычных температурах аустенитизации. Их растворение изменяет содержание углерода и легирующих элементов в аустените, что, в свою очередь, меняет прокаливаемость, кинетику превращений и температуру начала образования мартенсита.
Сталь AISI 52100 показывает, почему необходимо учитывать особенности конкретной марки. Наличие богатых хромом карбидов и высокое содержание углерода обусловливают режим аустенитизации, отличающийся от режима для углеродистой стали. Режим, обеспечивающий получение подходящего аустенита в AISI 52100, нельзя автоматически переносить на AISI 8620 или AISI 4320. Цементованный поверхностный слой AISI 8620, 8822 или 4320 также имеет градиент содержания углерода, поэтому поверхность и сердцевина не обязательно обладают одинаковыми температурами превращений или долями мартенсита.
Время выдержки оказывает два противоположных эффекта. Слишком короткая выдержка может привести к сохранению нерастворённых перлита, феррита или карбидов и сформировать неоднородный состав аустенита. Чрезмерно длительная выдержка способствует укрупнению зерна, окислению, обезуглероживанию и увеличению размерных изменений. Размер зерна исходного аустенита влияет на число центров зарождения, доступных для диффузионных превращений, и может изменять прокаливаемость. Крупнозернистый аустенит способен задерживать образование перлита или бейнита при охлаждении, тогда как мелкозернистая структура обычно легче превращается диффузионным путём. Размер зерна также может смещать измеренные температуры превращений, включая Ms, хотя его влияние обычно меньше, чем влияние содержания углерода и химического состава стали.
Аустенитизация также определяет исходное состояние для температурно-временной диаграммы. Кривая TTT, полученная после аустенитизации при одной температуре, одной выдержке и при определённом размере зерна, не обязательно описывает сталь, аустенитизированную по другому режиму. Термическая история имеет значение ещё до начала закалки.
Области превращения перлита, бейнита и мартенсита
Диаграмма изотермического превращения представляет продукты, образующиеся при быстром охлаждении аустенита до выбранной температуры с последующей выдержкой при ней. Знакомые «С»-образные кривые показывают начало и завершение диффузионных превращений, однако эти кривые относятся к конкретной стали и конкретному состоянию после аустенитизации. Обобщённая диаграмма железо–углерод может объяснить основные понятия, но не может задать режим для каждой инженерной марки.
При более высоких температурах превращения из аустенита может образовываться перлит. Углерод диффундирует на относительно большие расстояния, формируя чередующиеся слои феррита и цементита. При более низких температурах диффузия протекает медленнее, и образующийся перлит имеет более тонкую структуру. Для превращения по-прежнему требуется время. Если охлаждение через перлитную область происходит слишком медленно, часть или весь аустенит может превратиться ещё до достижения сталью бейнитной или мартенситной области.
Бейнит образуется при температурах ниже перлитной области и выше температуры начала мартенситного превращения, хотя в разных сплавах конкретные области могут перекрываться по-разному. Его образование включает перераспределение углерода и сдвиговую составляющую, в результате чего формируется ферритный бейнит с выделением карбидов или их сохранением в формах, зависящих от температуры и химического состава стали. Верхний и нижний бейнит не являются взаимозаменяемыми структурами. Температура выдержки, активность углерода, легирование и время, необходимое для завершения превращения, влияют на их морфологию и свойства.
| Поле превращений | Типичный продукт | Определяющая операция |
|---|---|---|
| Перлитный диапазон | Перлит | Охлаждение или выдержка, при которых феррит и цементит образуются диффузионным путем |
| Бейнитный диапазон | Бейнит | Изотермическая выдержка до превращения требуемой доли аустенита |
| Мартенситный диапазон | Мартенсит | Охлаждение ниже Ms в результате преимущественно бездиффузионного превращения |
Изотермическая закалка на бейнит намеренно направляет аустенитизированную сталь в область бейнитного превращения и выдерживает её там до превращения требуемой доли аустенита. В исследовании AISI 52100, опубликованном в 2013 году, изотермическая закалка на бейнит описывалась как закалка в среду, поддерживаемую примерно при 200–400 °C, с выдержкой до образования бейнита. Этот интервал является характеристикой описанного эксперимента, а не универсальным диапазоном для всех марок. В исследовании ACS Omega, опубликованном в 2024 году, различие между процессами сформулировано непосредственно: при изотермической закалке на бейнит аустенитизированную сталь выдерживают при температуре бейнитного превращения, тогда как при ступенчатой закалке её кратковременно выдерживают непосредственно выше Ms, после чего охлаждают на воздухе.
Мартенсит отличается от них. Он образуется, когда аустенит охлаждается ниже Ms в результате преимущественно бездиффузионного сдвигового превращения. Углерод остаётся запертым в пересыщенной объёмноцентрированной тетрагональной решётке мартенсита, а превращение сопровождается быстрым изменением объёма. Количество мартенсита увеличивается по мере продолжения охлаждения через область образования мартенсита; для её описания часто используют Mf — температуру конца образования мартенсита. Часть аустенита может остаться непревращённой, если Mf находится ниже комнатной температуры или если легирование понижает температурный интервал превращения.
Поэтому кривую охлаждения необходимо сопоставлять с кинетикой превращений, а не только с названиями закалочных сред. Диаграмма превращений при непрерывном охлаждении показывает, позволяет ли реальная скорость охлаждения избежать «носиков» перлитного и бейнитного превращений. Диаграмма TTT показывает изотермическое поведение и полезна для понимания процессов с выдержкой, однако она непосредственно не воспроизводит температурную траекторию крупной детали, проходящей через масло, соль, полимер или воздух. Центр и поверхность сечения также могут следовать разным кривым охлаждения. Поэтому твёрдость и распределение фаз зависят как от номинальной температуры закалочной среды, так и от локальных скоростей охлаждения.
Температура начала образования мартенсита и интервал превращения
Ms — это температура, при которой начинается мартенситное превращение при охлаждении в заданных условиях. Это не универсальная константа для «стали» вообще. Углерод обычно понижает Ms, поскольку стабилизирует аустенит; легирующие элементы, такие как марганец, никель, хром и молибден, также могут изменять стабильность аустенита и смещать интервал превращения. Содержание углерода может различаться в цементованном слое и низкоуглеродистой сердцевине, вследствие чего эти области имеют разные значения Ms.
Размер зерна исходного аустенита, температура аустенитизации, растворённые карбиды, остаточные напряжения, а также предшествующая история нагрева и охлаждения могут влиять на измеренные температуры начала и завершения превращения. Остаточный аустенит, ликвация и локальные изменения химического состава дополнительно усложняют практические измерения. Поэтому значение Ms, указанное на диаграмме, связано с определённым составом и термической историей, а не просто с названием марки стали.
Ступенчатая закалка использует эту зависимость температуры превращения контролируемым образом. ASM Handbook Volume 4A (2013) определяет её как прерванную закалку с применением масла или соли и указывает температуру аустенитизации, температуру ванны, время выдержки, перемешивание и скорость охлаждения в качестве управляющих переменных. Ванну выбирают непосредственно выше Ms, чтобы деталь могла выровнять температуру по сечению до начала образования мартенсита. Затем её охлаждают через мартенситный интервал, обычно на воздухе, и перед эксплуатацией подвергают отпуску. Кратковременная выдержка для выравнивания температуры предназначена для уменьшения разности температур между поверхностью и сердцевиной; это не бейнитная выдержка.
При изотермической закалке на бейнит преследуется противоположная цель превращения. Деталь достаточно долго выдерживают в бейнитной области, чтобы аустенит превратился в бейнит, а не просто для выравнивания температуры выше Ms. В исследовании низкотемпературной изотермической закалки на бейнит, опубликованном в 2020 году, были получены нанобейнит, мартенсит и остаточный аустенит; при заданных условиях испытаний коэффициенты износа оказались до 50 % ниже, чем у закалённой мартенситной стали. Этот результат нельзя распространять на любую сталь, геометрию или режим обработки. Однако он показывает, почему область превращения и время выдержки необходимо проверять для конкретной марки.
SAE AMS-H-6875C (2020) устанавливает требования к термической обработке для четырёх классов стали и допускает изотермическую закалку на бейнит, аусбей-закалку и ступенчатую закалку, если это предусмотрено техническими требованиями. Такое разрешение не делает эти процессы взаимозаменяемыми. Применимая спецификация, диаграмма для конкретной марки, размер сечения и измеренная температурная история определяют, будет ли требуемым продуктом бейнит, мартенсит после ступенчатой закалки или нежелательная смесь фаз.
Как работает аустемперинг: закалка, выдержка и бейнитное превращение
Аустемперинг представляет собой изотермический режим термической обработки, предназначенный для превращения аустенита в бейнит. Это не просто другое название мартемперинга. Различие определяется тем, что происходит во время выдержки: при аустемперинге сталь выдерживают достаточно долго для предусмотренного бейнитного превращения, тогда как при мартемперинге выдержка продолжается лишь до почти полного выравнивания температуры, после чего сталь охлаждают через температуру начала мартенситного превращения, или , чтобы образовался мартенсит.
Последовательность аустемперинга
- Аустенитизация Нагреть заготовку так, чтобы требуемая ее часть превратилась в аустенит.
- Перенос Быстро переместить ее в ванну с контролируемой температурой, не допуская значительного образования перлита.
- Бейнитная выдержка Поддерживать выбранную температуру до протекания требуемой реакции превращения аустенита в бейнит.
- Окончательное охлаждение Охладить до температуры окружающей среды, сохраняя любой заданный мартенсит или остаточный аустенит.
Цикл начинается с нагрева заготовки выше критического интервала превращений, чтобы необходимая часть структуры превратилась в аустенит. Температура и продолжительность аустенитизации зависят от марки стали, размера сечения, исходной микроструктуры и требуемого распределения углерода. Чрезмерный нагрев может увеличить размер зерна аустенита или растворить карбиды, которые должны сохраниться, тогда как недостаточный нагрев может оставить феррит или нерастворившиеся структурные составляющие, изменяющие характер конечного превращения.

Закалка в бейнитный интервал
После аустенитизации сталь быстро переносят в ванну, поддерживаемую в пределах бейнитного интервала превращения. Для многих сталей этот интервал находится приблизительно между 200 и 400 °C, хотя пригодный температурный диапазон определяется маркой стали и не является фиксированным. В исследовании стали AISI 52100 аустемперинг определяется следующим образом: закалка из аустенитизирующей температуры в среду, поддерживаемую приблизительно при 200–400 °C, с последующей выдержкой до образования бейнита.
Перенос должен быть достаточно быстрым, чтобы пройти через перлитную область, не допустив превращения значительного количества аустенита во время охлаждения. Это задача, зависящая от времени и температуры. Сталь должна пересечь «нос» перлитного превращения на диаграмме изотермического превращения до истечения инкубационного периода образования перлита. Прокаливаемость, толщина сечения, схема загрузки, перемешивание ванны, а также разность температур между заготовкой и ванной — всё это влияет на выполнение данного условия. Небольшой штифт может быстро попасть в бейнитный интервал, тогда как массивный зуб шестерни или толстая плита могут охлаждаться неравномерно, что приводит к образованию перлита или феррита внутри детали, даже если её поверхность охлаждается по предусмотренному режиму.
Ванна может содержать расплавленную соль, масло или другую контролируемую теплообменную среду, пригодную для заданной температуры. Название ванны не определяет процесс. Солевую ванну можно использовать как для режима аустемперинга, так и для режима мартемперинга — в зависимости от её температуры и продолжительности выдержки. В исследовании, опубликованном в ACS Omega в 2024 году, это различие непосредственно показано для расплавленных солевых смесей Ca(NO₃)₂–KNO₃: при аустемперинге аустенизированную сталь выдерживают при температуре бейнитного превращения до превращения аустенита в бейнит, тогда как при мартемперинге заготовку кратковременно выдерживают непосредственно выше , а затем охлаждают на воздухе.
При контроле температуры необходимо учитывать тепло, выделяющееся и поглощающееся во время превращения, а также тепловую нагрузку от деталей, поступающих в ванну. Перемешивание уменьшает локальные температурные градиенты и помогает предотвратить образование более холодного или более горячего пограничного слоя, способного изменить фактический цикл. Для подтверждения того, что сердцевина, поверхность и различные участки загрузки действительно проходят заданную температурную траекторию, часто необходимы термопары, калибровка ванны и испытания с репрезентативной загрузкой. Процесс чувствителен к размеру сечения, поскольку ванна может выровнять температуру поверхности до того, как центр детали достигнет той же температуры.
Температуру ванны для аустемперинга обычно выбирают выше эффективной температуры данной стали, если предполагается получить обычный бейнит. При таком уровне температуры аустенит может превращаться по механизму, сочетающему диффузионную составляющую и сдвиговый характер, без немедленного образования мартенсита. Охлаждение ниже до завершения предусмотренного бейнитного превращения изменяет результат: не превратившийся аустенит может затем превратиться в мартенсит, формируя смешанную структуру.
Выдержка до требуемого превращения аустенита
После достижения температуры ванны заготовку выдерживают изотермически. На этой стадии бейнит зарождается на границах зерен аустенита или в других благоприятных местах и растёт в окружающем аустените. Углерод вытесняется из бейнитного феррита в оставшийся аустенит, изменяя стабильность и состав обеих областей. Скорость превращения зависит от температуры, химического состава сплава, размера исходного зерна аустенита и количества уже образовавшегося бейнита.
Продолжительность выдержки нельзя выбирать по универсальному правилу вроде «один час на дюйм». Она должна основываться на данных о превращении, подтверждённых технологических испытаниях или соответствующей диаграмме изотермического превращения. Кратковременная выдержка может быть намеренно рассчитана на сохранение части аустенита в непревращённом состоянии. Если затем охладить сталь ниже , этот остаточный аустенит может превратиться в мартенсит. Более длительная выдержка может превратить большую часть или почти весь превращаемый аустенит в бейнит, уменьшая последующую долю мартенсита. Оба режима могут быть правильными, но они дают различающиеся твёрдость, вязкость, размерные изменения и содержание остаточного аустенита.
Неполное превращение Состояние, при котором бейнитная реакция завершается до превращения всего способного к превращению аустенита, в результате чего могут сохраниться остаточный аустенит или мартенсит, образующийся позднее.
Превращение также может прекратиться до превращения в бейнит последней части аустенита, поскольку обогащение углеродом стабилизирует оставшийся аустенит. Это состояние часто называют неполным превращением или неполной реакцией. В некоторых легированных сталях обогащённый остаточный аустенит желателен, поскольку он может компенсировать деформацию и повышать вязкость; в других применениях чрезмерное содержание остаточного аустенита может вызывать изменение размеров во время эксплуатации или последующего охлаждения. Поэтому в спецификации должны быть определены не только температура ванны, но также допустимый фазовый состав и метод его проверки.
Аустемперинг может уменьшить коробление, поскольку сталь избегает резкого неравномерного изменения объёма, связанного с прямой закалкой в мартенсит. В исследовании SAE 2013 года, посвящённом цементованным сталям AISI 8620, AISI 8822 и AISI 4320, сообщалось о значительно меньшем короблении образцов после цементации и аустемперинга по сравнению с образцами после цементации, закалки и отпуска. Приведённые температуры аустемперинга составляли 260, 288 и 304 °C. Эти результаты относятся к исследованным химическим составам, геометрии деталей и условиям циклов; они не устанавливают такое же уменьшение коробления для каждой цементованной детали.
Окончание выдержки может определяться требуемой минимальной долей бейнита, диапазоном твёрдости, допустимым размерным пределом или металлографическим требованием. Бейнитная сталь после аустемперинга не обязательно требует той же операции отпуска, что и мартенсит. Напротив, сталь после мартемперинга охлаждают через для образования мартенсита, а перед эксплуатацией её необходимо подвергнуть отпуску. Для детали после аустемперинга может быть также предусмотрена низкотемпературная обработка для снятия напряжений, однако это отдельное требование, а не определяющая стадия превращения.

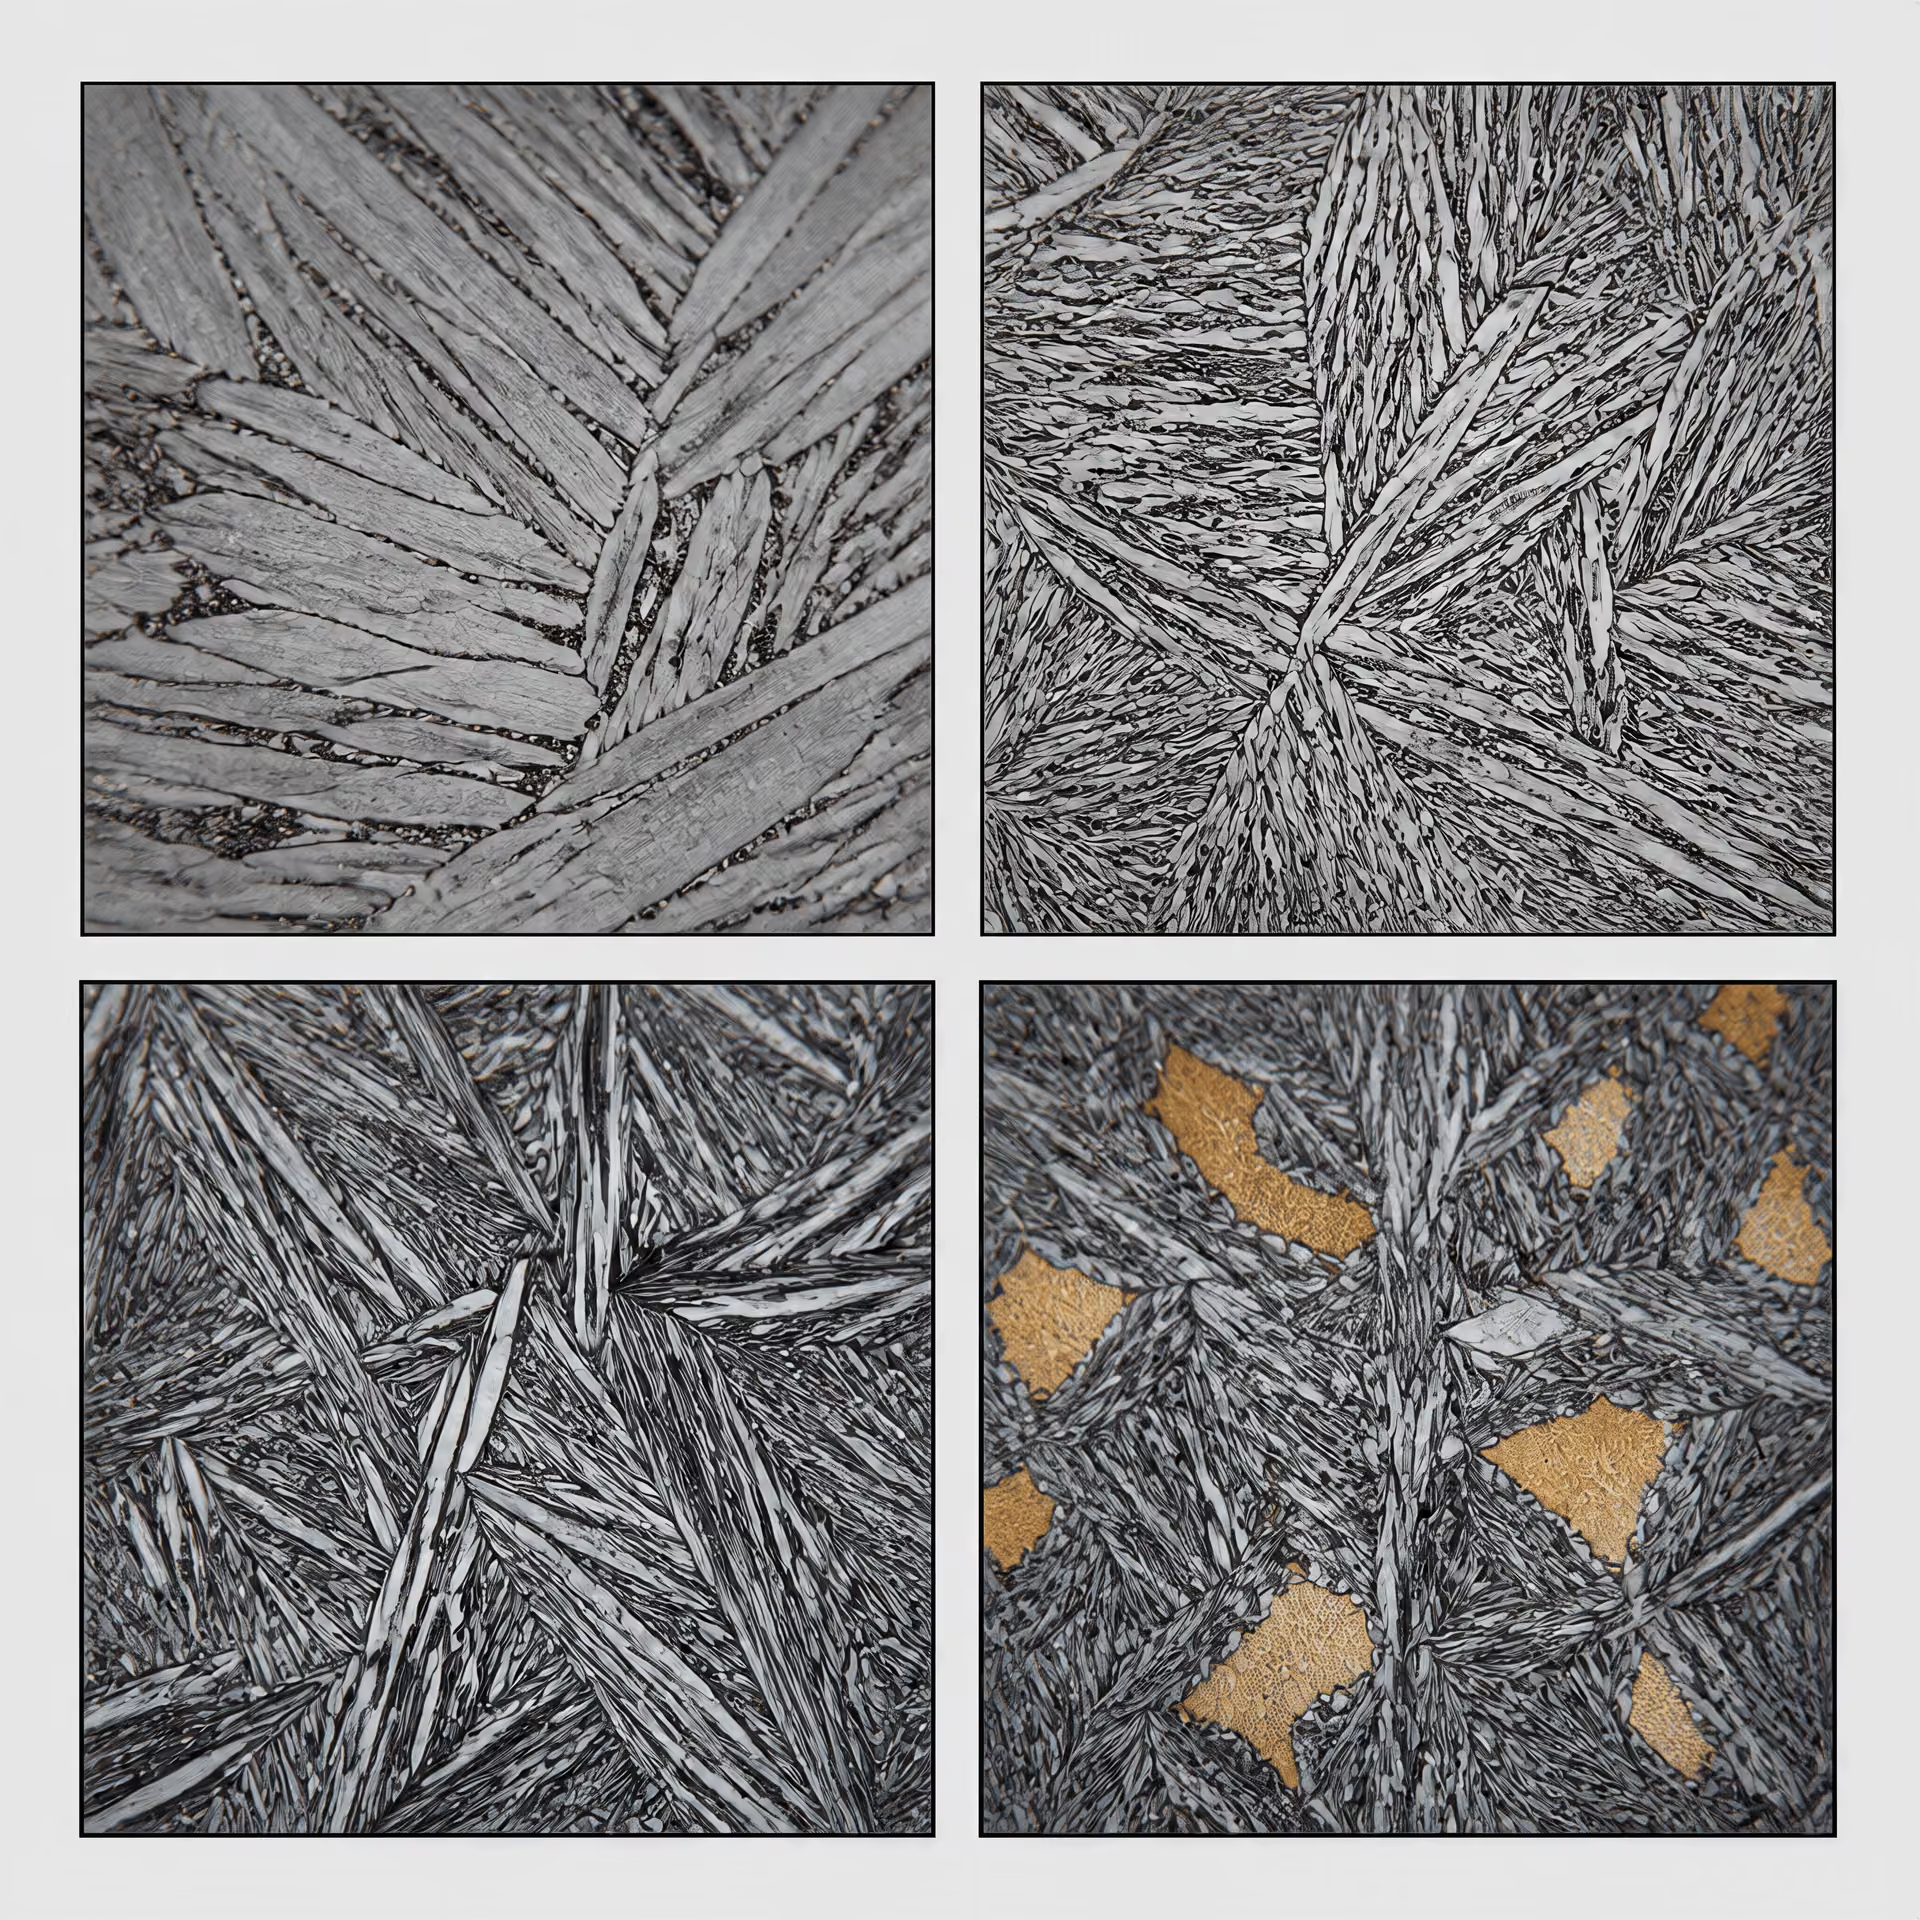
Верхний бейнит, нижний бейнит и смешанные структуры
Температура ванны существенно влияет на форму бейнита. Верхний бейнит обычно образуется в верхней части бейнитного интервала. Он состоит из пучков или пластин бейнитного феррита с обогащёнными углеродом областями между ними, где могут выделяться карбиды. Его морфология и распределение карбидов отличаются от соответствующих характеристик нижнего бейнита, образующегося при более низких температурах.
Нижний бейнит развивается при температурах, близких к . Углероду остаётся меньше времени и возможностей для диффузионного перераспределения в окружающий аустенит, а карбиды могут выделяться внутри пластин или реек бейнитного феррита. Такая более тонкая структура может обеспечивать иное сочетание твёрдости, прочности и вязкости по сравнению с верхним бейнитом. Переход между верхним и нижним бейнитом не соответствует одной универсальной температуре, поскольку легирующие элементы смещают интервалы превращения и изменяют выделение карбидов.
Кратковременный низкотемпературный аустемперинг обеспечил коэффициенты изнашивания до 50% ниже, чем у закаленной мартенситной стали, в описанном исследовании. Limited evidence
Аустемперинг при очень низких температурах может приводить к структурам, которые нельзя адекватно описать как единый полностью превращённый бейнитный продукт. В исследовании 2020 года, посвящённом кратковременному низкотемпературному аустемперингу среднеуглеродистой низколегированной стали, сообщалось об образовании нанобейнита вместе с мартенситом и остаточным аустенитом. В условиях испытаний коэффициенты изнашивания были до 50 % ниже, чем у закалённой мартенситной стали. Эта величина является результатом, полученным для исследованной стали и применённого метода испытания на износ, а не общей гарантией эксплуатационных характеристик.
Смешанные структуры возникают, когда выдержку намеренно прекращают до завершения бейнитной реакции, когда выбранная температура близка к нижнему пределу превращения или когда сечение детали не может охлаждаться равномерно. При последующем охлаждении непревратившийся аустенит может превратиться в мартенсит; часть аустенита может остаться в виде остаточного аустенита, если обогащение углеродом снижает его эффективную температуру . Поэтому конечная структура может содержать верхний бейнит, нижний бейнит, мартенсит, остаточный аустенит и, если перенос был слишком медленным, перлит.
Квалификация процесса должна включать проверку твёрдости, размерных изменений, металлографически определённых долей фаз и, при необходимости, содержания остаточного аустенита. Рентгеновская дифракция, микроскопия, дилатометрия и исследование разрезов деталей из загрузки могут подтвердить соответствие фактического продукта предусмотренному режиму. Стандарт SAE AMS-H-6875C, опубликованный в 2020 году, охватывает требования к термической обработке четырёх классов сталей и допускает аустемперинг, аусбей-закалку и мартемперинг, если это указано в документации. Такое разрешение не заменяет разработку режима для конкретной марки стали. Обозначение стали, прокаливаемость, размер сечения, вместимость ванны и критерии приёмки по-прежнему определяют, будет ли выбранный режим аустемперинга успешным с металлургической точки зрения.
Как работает мартенситное ступенчатое закаливание: выравнивание температуры выше Ms, затем образование мартенсита
Мартенситное ступенчатое закаливание — это прерванная закалка, предназначенная для управления временем и местом образования мартенсита. Это не изотермическая закалка на бейнит под другим названием. При изотермической закалке на бейнит аустенит выдерживают в диапазоне бейнитного превращения до тех пор, пока значительная или заданная его часть не превратится в бейнит. При мартенситном ступенчатом закаливании выдержка проводится непосредственно выше температуры начала образования мартенсита, или Ms, и длится достаточно недолго, чтобы предотвратить нежелательное диффузионное превращение. После выравнивания температуры по всему объёму стали деталь охлаждают через мартенситный интервал. Поэтому конечная структура является мартенситной, а не бейнитной, и остаётся неотпущенной до проведения отдельной операции отпуска.
Прерванная закалка выше температуры начала образования мартенсита
В ASM Handbook, том 4A, мартенситное ступенчатое закаливание описывается как прерванная закалка с использованием масла или соли. Сначала сталь нагревают до заданной температуры аустенитизации, при которой формируются требуемая аустенитная структура и распределение углерода. Затем её быстро переносят в ванну, поддерживаемую при температуре непосредственно выше Ms. Ванна должна отводить тепло достаточно быстро, чтобы избежать образования перлита или других продуктов высокотемпературного превращения, однако прерывание охлаждения не позволяет поверхности стать намного холоднее сердцевины до начала образования мартенсита.
Ms не является универсальной температурой для всех сталей. Она зависит от содержания углерода, легирующих элементов, состояния аустенитного зерна, предшествующей термической истории и, в некоторых случаях, от количества остаточного аустенита, ожидаемого после охлаждения. Поэтому для углеродистой стали и цементованной низколегированной стали могут требоваться разные температуры ванны при мартенситном ступенчатом закаливании. Температуру ванны выбирают с достаточным запасом выше соответствующего значения Ms, а не устанавливают одну фиксированную температуру для каждой марки.
| Переменная | Стандартное требование к мартемперингу | Риск при отсутствии контроля |
|---|---|---|
| Температура ванны | Непосредственно выше Ms | Преждевременное образование мартенсита или бейнита |
| Продолжительность выдержки | Только до приближения температур по сечению к равномерному распределению | Нежелательное диффузионное превращение |
| Охлаждение после выдержки | Контролируемое охлаждение через мартенситный диапазон | Чрезмерный температурный градиент или неполная закалка |
| Отпуск | Отдельная операция перед эксплуатацией | Высокие напряжения и хрупкий неотпущенный мартенсит |
Выдержка является определяющей частью прерывания охлаждения. Она должна быть достаточно продолжительной, чтобы уменьшилась разница температур между поверхностью и центром, но при этом достаточно короткой, чтобы не допустить образования бейнита, перлита или другого диффузионного продукта. Именно это требование надёжнее отделяет мартенситное ступенчатое закаливание от изотермической закалки на бейнит, чем название ванны. Расплав солей можно использовать для обоих процессов; процесс определяется траекторией превращения и режимом выдержки.
В ASM Handbook Volume 4A 2013 года, опубликованном ASM International, температура аустенитизации, температура ванны, время выдержки, перемешивание и скорость охлаждения указаны как управляющие переменные. Эти переменные взаимодействуют между собой. Чрезмерное перемешивание может усилить отвод тепла от поверхности, тогда как недостаточное перемешивание способно вызвать локальные перепады температуры в ванне. Ванна, номинально имеющая температуру выше Ms, но плохо контролируемая, всё же может привести к неравномерному графику превращения по всему объёму крупной загрузки.
Во время выдержки температура должна оставаться достаточно высокой, чтобы подавлять образование мартенсита. Если деталь достигает Ms в ванне, мартенсит может начать образовываться до выравнивания температуры по сечению. Если выдержка слишком продолжительна или температура слишком низкая, может образоваться бейнит. Если спецификация требует мартенситную структуру, это является нарушением технологического процесса.

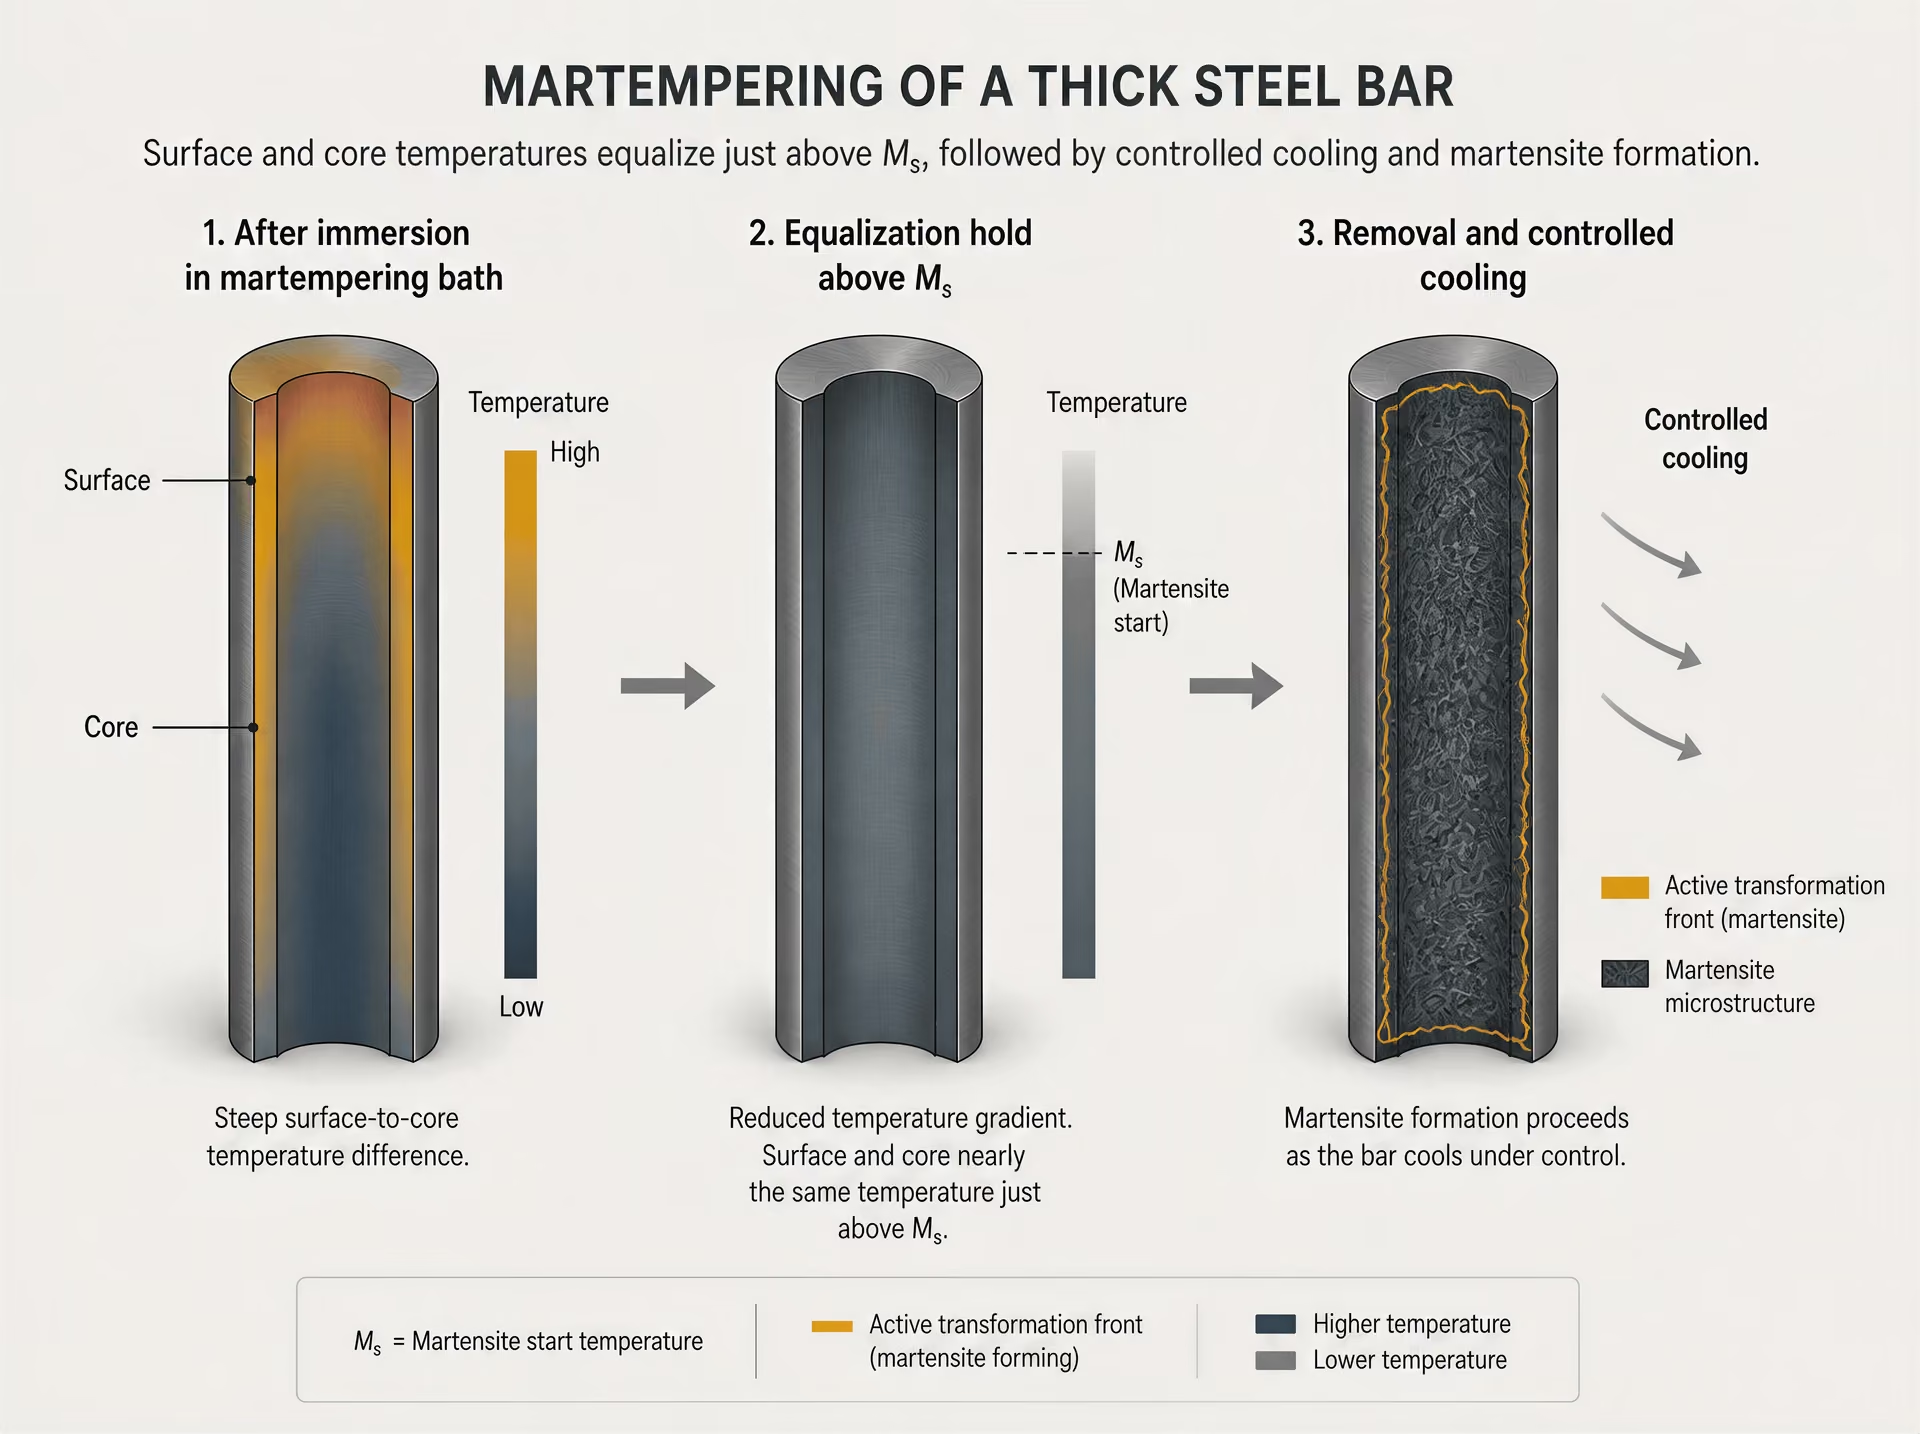
Выравнивание температуры по всему сечению
Обычная закалка создаёт значительный температурный градиент. Поверхность охлаждается первой, тогда как внутренняя часть остаётся более горячей и продолжает термически расширяться. Когда поверхность пересекает Ms, на ней начинается превращение в мартенсит, сопровождающееся расширением при изменении кристаллической структуры аустенита. Сердцевина может при этом оставаться аустенитной и иметь другую температуру. Позднее, когда превращается сердцевина, её расширение ограничивается уже превращённым наружным слоем. Эти разнонаправленные деформации создают внутренние напряжения, вызывают коробление и иногда приводят к образованию закалочных трещин.
Мартенситное ступенчатое закаливание изменяет последовательность событий. Горячую деталь погружают в ванну, но выдерживают выше Ms до тех пор, пока температура не станет более равномерной от поверхности к центру. Затем образование мартенсита инициируют на последующей стадии охлаждения, а не в момент, когда поверхность и сердцевина имеют существенно разные температуры. Уменьшение температурного градиента в момент превращения снижает несоответствие между термической усадкой и деформацией превращения.
Преимущество заключается в снижении риска коробления и растрескивания, а не в полном устранении этих явлений. Тонкая пластина, зуб шестерни и массивный вал выравнивают температуру с разной скоростью. На теплопередачу влияют толщина сечения, геометрия, отверстия, резкие изменения поперечного сечения и контакт между деталями. Важна также прокаливаемость стали: если требуется преимущественно мартенситная структура, центр детали должен охлаждаться через интервал превращения достаточно быстро, чтобы избежать образования перлита или бейнита.
Сталь с высокой прокаливаемостью может допускать более низкую скорость охлаждения после выравнивания температуры, тогда как сталь с низкой прокаливаемостью может требовать более короткого прерывания и более быстрого охлаждения. Содержание углерода и легирующих элементов также изменяет Ms и кинетику превращения. Поэтому температуру ванны и время выдержки следует устанавливать с учётом марки стали, размера сечения, схемы размещения загрузки и измеренной тепловой реакции, а не переносить из универсальной таблицы.[2] The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
В исследовании 1946 года, посвящённом температурному интервалу образования мартенсита, основное обоснование метода описывалось как закалка до температуры непосредственно выше диапазона образования мартенсита с последующим более медленным охлаждением. Этот метод может снизить вероятность растрескивания при незначительной потере твёрдости, если в стали не происходит нежелательного диффузионного превращения. «Более медленно» не означает произвольно медленно; это означает достаточно медленно для уменьшения термического удара, но при этом с прохождением интервала превращения со скоростью, подходящей для данной стали.
Охлаждение на воздухе и обязательная операция отпуска
После выравнивания температуры деталь извлекают из масляной или соляной ванны и охлаждают через мартенситный интервал, обычно на воздухе. В Heat Treating Subject Guide ASM 2020 года эта последовательность описана как выдержка стали непосредственно выше Ms до выравнивания её температуры с последующим охлаждением на воздухе для образования мартенсита. На этой стадии аустенит превращается без значительной разницы температур между поверхностью и сердцевиной, характерной для прямой закалки.
Образовавшийся мартенсит является неотпущенным. Это принципиально важно. Мартенситное ступенчатое закаливание не включает отпуск только потому, что деталь охлаждалась поэтапно. Мартенсит, образовавшийся при охлаждении на воздухе, обладает высокой твёрдостью и содержит значительные внутренние напряжения; кроме того, в зависимости от стали и траектории охлаждения он может содержать остаточный аустенит. Перед эксплуатацией деталь должна пройти отдельную термическую обработку отпуском. Отпуск снижает напряжения и хрупкость, а также позволяет довести твёрдость, прочность, вязкость и размерную стабильность до требований спецификации.
Температура и продолжительность отпуска зависят от марки стали и требуемых свойств. Для подшипниковой стали с высоким содержанием углерода, такой как AISI 52100, нельзя назначать тот же режим отпуска, что и для цементуемой стали, такой как AISI 8620. Цементованный слой и сердцевина с низким содержанием углерода также реагируют по-разному, поэтому требуемые свойства, где это применимо, необходимо проверять в обеих областях.
SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials охватывает четыре класса сталей и допускает изотермическую закалку на бейнит, закалку с выдержкой в бейнитном диапазоне и мартенситное ступенчатое закаливание, если это указано в требованиях. Само обозначение процесса не устанавливает критерии приёмки. Производственный контроль может требовать регистрации температур аустенитизации и ванны, времени переноса, времени прерывания охлаждения, условий перемешивания, данных об отпуске, результатов испытаний на твёрдость, металлографического исследования и измерений размеров.
Проверка также должна выявлять виды дефектов, предотвращение которых предусмотрено данным режимом. Измерение распределения твёрдости может обнаружить мягкую сердцевину, вызванную недостаточной прокаливаемостью или чрезмерной продолжительностью прерывания. Металлография позволяет отличить мартенсит от бейнита, а также выявить перлит или избыточное количество остаточного аустенита. Контроль размеров до и после термической обработки показывает, обеспечило ли снижение напряжений превращения ожидаемое улучшение для фактической геометрии детали.
Таким образом, процесс имеет точную последовательность: аустенитизация, быстрое охлаждение в масле или соли, поддерживаемых непосредственно выше Ms, выдержка только до выравнивания температуры по сечению без диффузионного превращения, охлаждение через мартенситный интервал и отпуск. Если превратить выдержку в обработку для бейнитного превращения, процесс изменится на изотермическую закалку на бейнит. Изменение последующей операции отпуска после закалки не является необязательным: без неё мартенситно ступенчато закалённая сталь остаётся просто неотпущенной мартенситной сталью, полученной контролируемым способом.
Микроструктуры и свойства: бейнит в сравнении с отпущенным мартенситом
Аустемперинг и мартемперинг могут снизить закалочные напряжения, однако они не обеспечивают одинаковую конечную структуру. При аустемперинге аустенитизированную сталь быстро охлаждают до температуры, при которой может образовываться бейнит, и выдерживают при этой температуре достаточно долго для протекания предусмотренного превращения. В результате может образоваться верхний бейнит, нижний бейнит или смесь, которая всё ещё содержит непревратившийся аустенит, а после окончательного охлаждения — мартенсит. В исследовании AISI 52100, опубликованном в 2013 году, диапазон температур аустемперинга указан как приблизительно 200–400 °C, причём выдержку продолжают до образования бейнита.
Мартемперинг протекает по другой схеме. Деталь кратковременно выдерживают в масле или соляной ванне при температуре чуть выше температуры начала мартенситного превращения, позволяя сечению приблизиться к более равномерной температуре, после чего охлаждают через мартенситный интервал. Полученный мартенсит не является состоянием, готовым к эксплуатации: впоследствии его необходимо отпустить. В Heat Treating Subject Guide (2020) ASM International эта последовательность описана непосредственно. В ASM Handbook, Volume 4A (2013), температура аустенитизации, температура ванны, продолжительность выдержки, перемешивание и скорость охлаждения указаны как управляющие параметры.
Это различие важно, поскольку бейнит и отпущенный мартенсит приобретают прочность благодаря различному расположению феррита, углерода и карбидов. Их твёрдость может перекрываться, однако совпадение по твёрдости не делает их механическое поведение взаимозаменяемым.
Прочность, твёрдость, вязкость и пластичность
| Составляющая | Механизм образования | Учитываемые свойства |
|---|---|---|
| Верхний бейнит | Высокотемпературное бейнитное превращение, при котором карбиды обычно располагаются между ферритными областями | Может отличаться от нижнего бейнита по твердости и пластичности |
| Нижний бейнит | Низкотемпературное превращение с более дисперсным расположением карбидов | Может обеспечивать иное сочетание прочности и вязкости разрушения |
| Отпущенный мартенсит | Перераспределение углерода и образование карбидов во время отпуска | Твердость и вязкость разрушения в значительной степени зависят от температуры и времени отпуска |
| Остаточный аустенит | Аустенит, сохранившийся без превращения после охлаждения | Может превращаться во время эксплуатации, шлифования или последующего охлаждения |
Бейнит состоит из ферритных областей, образовавшихся в результате сдвигового превращения; углерод при этом выделяется в аустенит или осаждается в виде карбидов в зависимости от температуры превращения и химического состава сплава. Верхний бейнит обычно содержит ферритные рейки или пластины с карбидами между ними. Нижний бейнит образуется при более низких температурах, и в нём более мелкие карбиды располагаются внутри ферритных пластин или в тесной связи с ними. Точная морфология изменяется в зависимости от содержания углерода, легирующих добавок, скорости охлаждения и продолжительности выдержки.
Отпущенный мартенсит первоначально представляет собой пересыщенную, сильно напряжённую объёмно-центрированную тетрагональную фазу. При отпуске углерод покидает мартенсит, образуются переходные, а затем более стабильные карбиды, а матрица утрачивает значительную часть своей тетрагональности и внутренних напряжений. Температура и продолжительность отпуска определяют степень протекания этой последовательности. Низкая температура отпуска может сохранить высокую твёрдость при значительном уровне остаточных напряжений; более высокая температура отпуска обычно снижает твёрдость, но повышает вязкость и размерную стабильность. Длительная выдержка может привести к дальнейшему разупрочнению или вторичному твердению в сталях, содержащих такие элементы, как хром, молибден или ванадий.
Ни бейнит, ни отпущенный мартенсит не обладают универсальным преимуществом по твёрдости. Мелкодисперсный нижний бейнит может быть очень твёрдым, тогда как верхний бейнит может быть мягче и пластичнее. Структура мартенсита, отпущенного при низкой температуре, может превосходить по твёрдости конкретную бейнитную структуру, однако более высокий отпуск может обеспечить мартенситной стали меньшую твёрдость и более высокое сопротивление разрушению. Прежде чем такое сравнение приобретает смысл, необходимо указать содержание углерода, размер бывшего аустенитного зерна, прокаливаемость сплава, температуру превращения и количество каждой составляющей.
Для вязкости действует то же правило. Бейнитный феррит может обеспечивать благоприятное сочетание прочности и сопротивления зарождению трещин, если его пластины имеют малый размер, а карбидные прослойки контролируются. Крупнопластинчатый бейнит, непревратившийся аустенит или свежий высокоуглеродистый мартенсит, образовавшийся при окончательном охлаждении, могут уменьшить это преимущество. Отпущенный мартенсит может обеспечивать высокую вязкость, если отпуск снижает напряжения и измельчает распределение карбидов, однако недостаточный отпуск оставляет хрупкую структуру. Чрезмерный отпуск может привести к потере прочности.
Пластичность не является простым следствием выбора одного из процессов. Она зависит от объёмной доли и морфологии бейнита, мартенсита, остаточного аустенита, карбидов, включений и любых обогащённых углеродом областей. Смешанная структура может демонстрировать полезное удлинение, одновременно сохраняя хрупкие локальные составляющие. Поэтому предел прочности при растяжении, предел текучести, ударную энергию, вязкость разрушения, усталостные характеристики и износостойкость следует измерять отдельно, а не выводить только из твёрдости.
Деформация также может различаться. В исследовании цементованных сталей AISI 8620, AISI 8822 и AISI 4320 применяли температуры аустемперинга 260, 288 и 304 °C и сообщали о значительно меньшей деформации по сравнению с цементованными, закалёнными и отпущенными образцами. Этот результат относится к исследованным цементованным геометриям и режимам, а не является общей гарантией. Мартемперинг уменьшает температурные градиенты до начала образования мартенсита, поэтому по сравнению с прямой закалкой он также может снизить вероятность растрескивания и деформации, хотя мартенситное превращение по-прежнему вызывает изменение объёма.
Остаточный аустенит и смеси превращений
Аустемперинг часто описывают как процесс, обеспечивающий образование бейнита, однако «бейнитная» структура не обязательно означает 100% бейнита. Если выдержку заканчивают до завершения превращения аустенита, оставшийся аустенит может сохраниться в виде остаточного аустенита или превратиться в мартенсит при последующем охлаждении. Обогащение углеродом оставшегося аустенита может стабилизировать его часть при комнатной температуре. В результате может образоваться бейнит с остаточным аустенитом, бейнит с мартенситом или бейнит с обеими этими составляющими.
Такая смесь существенно влияет на свойства. Остаточный аустенит может повышать кажущуюся пластичность и поглощать деформацию превращения, однако он также может превращаться под нагрузкой, при шлифовании или в процессе эксплуатации. Такое превращение может вызывать изменение размеров, локальное упрочнение или возникновение остаточных напряжений. Мартенсит, образовавшийся из непревратившегося аустенита после выдержки при аустемперинге, может быть твёрже и более хрупким, чем бейнит, образовавшийся в ванне. Рентгеновская дифракция, металлография, дилатометрия и картирование твёрдости могут помочь выявить эти составляющие; одного значения объёмной твёрдости для этого недостаточно.[3] Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020.
Исследование кратковременного низкотемпературного аустемперинга среднеуглеродистой низколегированной стали, опубликованное в 2020 году, иллюстрирует это ограничение. Согласно опубликованным данным, структура содержала нанобейнит, мартенсит и остаточный аустенит, а не одну фазу. В условиях испытаний её коэффициенты износа были до 50% ниже, чем у закалённой мартенситной стали. Это ограниченное сравнение: оно относится к исследованной стали, подготовке образцов, режиму аустемперинга, контртелу, нагрузке и испытанию на износ. Оно не доказывает, что любая сталь после аустемперинга будет иметь вдвое меньшую скорость износа, чем любая закалённая и отпущенная сталь.
Мартемперинг также может приводить к образованию смесей превращений, однако предусмотренная им последовательность отличается. Выдержка для выравнивания температуры выше температуры начала мартенситного превращения должна быть достаточно краткой, чтобы избежать существенного образования бейнита. После охлаждения на воздухе через мартенситный интервал сталь содержит мартенсит, часто с некоторым количеством остаточного аустенита и, возможно, нерастворённых карбидов. Затем отпуск изменяет состояние мартенситной матрицы и карбидов. Если при аустенитизации растворилось слишком много углерода или если сталь обладает высокой прокаливаемостью, а окончательная траектория охлаждения неподходящая, остаточный аустенит может сохраниться в значительном количестве.
В статье SAE, посвящённой модифицированному мартемперингу, этот процесс отличается размещением закалочной ванны ниже температуры начала мартенситного превращения для предотвращения образования бейнита. Эта деталь показывает, почему одной температуры ванны недостаточно для обозначения режима: фазы, которые фактически образуются, определяются соотношением между температурой ванны, температурой начала мартенситного превращения, продолжительностью выдержки и траекторией охлаждения.
Почему утверждения о свойствах должны относиться к конкретной марке стали
Марка стали определяет кинетику превращений. Подшипниковая сталь AISI 52100, цементационная сталь AISI 8620, AISI 8822, AISI 4320 и среднеуглеродистая низколегированная сталь имеют различающиеся содержание углерода, легирующий состав, прокаливаемость, температуру начала мартенситного превращения, стабильность карбидов и реакцию на отпуск. Даже в пределах одного обозначения размер сечения и режим аустенитизации могут изменить скорость охлаждения в центре настолько, что сформируются разные структуры.
Нормативная спецификация также устанавливает допустимый процесс и критерии приемки. SAE AMS-H-6875C: Heat Treatment of Steel Raw Materials охватывает четыре класса сталей и допускает аустемперинг, аусбей-закалку и мартемперинг, если это предусмотрено спецификацией. Это разрешение не устанавливает единого значения твёрдости, вязкости или предела по остаточному аустениту для каждой марки. Соответствующие спецификация на материал, чертёж, процедура термической обработки и метод контроля должны устанавливать такие пределы.
Поэтому корректное сравнение должно указывать марку или химический состав стали, температуру аустенитизации, время переноса, температуру ванны, продолжительность выдержки, способ охлаждения, температуру и продолжительность отпуска, размер сечения и метод испытания. Твёрдость следует сопоставлять с исследованием микроструктуры, а в соответствующих случаях — с измерением остаточного аустенита и контролем размеров. Без этих сведений утверждения вроде «аустемперинг повышает вязкость» или «мартемперинг обеспечивает большую твёрдость» являются слишком общими, чтобы считаться технически надёжными.
Контроль деформации, растрескивания и остаточных напряжений
Почему прямое закаливание создаёт термические и структурные напряжения
Прямое закаливание подвергает аустенитированную сталь воздействию значительного температурного градиента. Поверхность первой соприкасается с охлаждающей средой, сжимается, тогда как сердцевина остаётся горячей и расширенной, вследствие чего поверхность оказывается стеснённой более горячим внутренним объёмом. На ранней стадии охлаждения в поверхностном слое могут возникать напряжения сжатия, тогда как сердцевина воспринимает растягивающие напряжения. По мере продолжения охлаждения сердцевина сжимается, и характер распределения напряжений может измениться на противоположный. Тонкие участки, острые углы, отверстия и переходы толщины сечения усиливают эти различия, поскольку охлаждаются с разной скоростью.
После термической усадки происходит второе событие: превращение аустенита. В углеродистых и низколегированных сталях мартенсит имеет больший удельный объём, чем исходный аустенит. Температура начала этого превращения называется температурой начала образования мартенсита, или . Если поверхностный слой достигает , пока сердцевина всё ещё находится в аустенитном состоянии, поверхность расширяется вследствие мартенситного превращения, тогда как сердцевина продолжает термически сжиматься. Расширение при превращении распределено по сечению неравномерно, поэтому оно добавляется к уже существующим термическим напряжениям, а не заменяет их.
Возникающее напряжённое состояние зависит от последовательности и времени протекания процессов. Например, в цементованной зубчатой передаче сначала может превращаться обогащённый углеродом поверхностный слой, тогда как сердцевина с меньшим содержанием углерода превращается позднее или частично остаётся аустенитной. В результате в твёрдом, относительно хрупком мартенситном слое могут возникать остаточные растягивающие напряжения, особенно вблизи геометрических неоднородностей. Такое сочетание способствует образованию закалочных трещин. Даже если растрескивания не происходит, неравномерная усадка вокруг отверстия или по ширине зуба может привести к овальности, радиальному биению, изгибу или изменению шага зубьев.
Интенсивность охлаждения — лишь одна часть проблемы. Температура аустенитизации регулирует размер зерна и количество углерода и легирующих элементов, растворённых в аустените; перемешивание изменяет коэффициент теплоотдачи; а прокаливаемость определяет, превращается ли сердцевина в мартенсит либо в более мягкие продукты, такие как бейнит или перлит. В ASM Handbook, Volume 4A (2013), температура аустенитизации, температура ванны, время выдержки, перемешивание и скорость охлаждения указаны как важные параметры ступенчатой закалки с выдержкой вблизи (мартемперинга). Те же параметры влияют на деформацию при прямом закаливании наряду с геометрией, схемой загрузки, приспособлениями и состоянием цементованного слоя.
Как прерывистое закаливание изменяет историю напряжений
Мартемперинг изменяет последовательность событий, а не просто предполагает выбор другой ванны. Горячую аустенитированную заготовку быстро закаливают в масле или расплавленной соли, поддерживаемой при температуре, немного превышающей её . Её выдерживают там достаточно долго, чтобы поверхность и сердцевина приблизились к более равномерной температуре, но недостаточно долго для образования бейнита или перлита. Затем заготовку охлаждают через интервал образования мартенсита, обычно на воздухе или в другой контролируемой среде с низкой интенсивностью охлаждения, после чего перед эксплуатацией подвергают отпуску.
Выравнивание температуры уменьшает температурную неоднородность, существующую в момент начала образования мартенсита. Поверхность и сердцевина всё ещё превращаются не абсолютно одновременно, а мартенситное превращение по-прежнему сопровождается расширением, однако температурный градиент и связанное с ним стеснение становятся меньше. Поэтому мартемперинг уменьшает деформацию и вероятность образования закалочных трещин, но не устраняет ни то ни другое полностью. Сложная деталь всё ещё может покоробиться, если её участки имеют разное время охлаждения, если параметры ванны плохо контролируются или если прокаливаемость приводит к неравномерному характеру превращения.
В 2020 ASM Heat Treating Subject Guide этот режим описан непосредственно: сталь выдерживают немного выше до выравнивания температуры, затем охлаждают на воздухе, обеспечивая образование мартенсита, и после этого подвергают отпуску. Отпуск не является необязательным при обычной эксплуатации, поскольку свежезакалённый мартенсит обладает высокими внутренними напряжениями и ограниченной сопротивляемостью разрушению. Конечные температура и время отпуска должны соответствовать марке стали, размерам детали, требуемой твёрдости и состоянию остаточного аустенита.
У бейнитной закалки иная цель. Аустенитированную сталь закаливают в ванну, поддерживаемую в интервале бейнитного превращения — приблизительно от 200 до 400 °C согласно определению, приведённому для AISI 52100, — и выдерживают до превращения в бейнит требуемой доли аустенита. Последующее охлаждение приводит к формированию бейнитной структуры; при неполной выдержке могут присутствовать остаточный аустенит или мартенсит. В исследовании, опубликованном в ACS Omega в 2024 году, этот режим разграничивается с мартемперингом: при бейнитной закалке выдержку продолжают до превращения аустенита в бейнит, тогда как при мартемперинге температуру кратковременно выравнивают выше , после чего во время охлаждения формируется мартенсит.
Поскольку бейнит образуется изотермически после достижения заготовкой относительно равномерной температуры ванны, бейнитная закалка позволяет избежать жёсткой последовательности поверхностно-сердцевинных температурных изменений, характерной для прямого закаливания. Бейнитное превращение также распределяет деформацию во времени выдержки, вместо того чтобы концентрировать мартенситное расширение в движущемся температурном градиенте. Поэтому деформация и остаточные напряжения могут быть ниже, но только в том случае, если прокаливаемость стали, размер сечения и кинетика превращения позволяют всему сечению достичь температуры ванны и завершить предусмотренное превращение до образования перлита или нежелательного мартенсита.
Таким образом, мартемперинг и бейнитная закалка — не взаимозаменяемые названия закалки с пониженной деформацией. При мартемперинге образуется мартенсит и требуется последующий отпуск. Бейнитная закалка направлена на получение бейнита и предполагает достаточно длительную изотермическую выдержку для его образования. Нормативные документы могут допускать оба варианта: SAE AMS-H-6875C (2020), охватывающий термическую обработку четырёх классов сталей, перечисляет бейнитную закалку, закалку в ступенчатой ванне и мартемперинг, если соответствующее требование предусматривает их применение. В технологической записи следует указывать фактическую температурно-временную траекторию, а не просто констатировать, что деталь была «закалена в соляной ванне».
Данные по цементованным низколегированным сталям
Аустемперинг обеспечил меньшее коробление, чем цементация с последующими обычными закалкой и отпуском, в испытанных образцах AISI 8620, AISI 8822 и AISI 4320. Limited evidence
В статье SAE «Austempering Process for Carburized Low-Alloy Steels», SAE 2013-01-0949, исследовались цементованные стали AISI 8620, AISI 8822 и AISI 4320. Сравнивались образцы, подвергнутые цементации и бейнитной закалке, с образцами, которые после цементации подвергались обычной закалке и отпуску. Для бейнитной закалки использовали температуры ванны 260, 288 и 304 °C. Согласно опубликованным результатам, у образцов после цементации и бейнитной закалки деформация была значительно меньше.
Этот результат согласуется с механизмом формирования напряжений. Цементация создаёт градиент содержания углерода: поверхностный слой имеет более высокое содержание углерода, большую прокаливаемость и температуру , отличающуюся от температуры сердцевины. Поэтому при прямом закаливании поверхностный слой и сердцевина охлаждаются и превращаются по разным схемам. Бейнитная закалка заменяет эту быструю пространственно неравномерную последовательность мартенситных превращений контролируемой бейнитной выдержкой после приближения детали к температуре ванны. Снижение деформации является достоверным и металлургически обоснованным, однако оно не представляет собой универсальный поправочный коэффициент для любой зубчатой передачи, вала или кольца подшипника.
Перенос этих результатов на другую деталь в первую очередь зависит от геометрии. Тонкое кольцо может быстро выровнять температуру, тогда как массивная ступица зубчатого колеса может сохранять горячую сердцевину после достижения поверхностным слоем температуры ванны. Стали AISI 8620, AISI 8822 и AISI 4320 также различаются по содержанию легирующих элементов и прокаливаемости, поэтому одна и та же температура ванны не гарантирует одинакового соотношения фаз. На деформацию при превращении и склонность к растрескиванию влияют глубина цементации, содержание углерода на поверхности, остаточный аустенит, состояние карбидов, размер исходного аустенитного зерна и однородность цементации.
Важны также приспособления и схема загрузки. Деталь, зафиксированная во время охлаждения, может демонстрировать меньшее свободное перемещение, но приобретать более высокие остаточные напряжения; свободно опирающаяся деталь может деформироваться сильнее, частично снижая при этом уровень напряжений. Необходимо проверять состав ванны, циркуляцию, расстояние между деталями в загрузке, время переноса и однородность температуры. Контроль размеров до и после термической обработки, измерение твёрдости по переходу от поверхностного слоя к сердцевине, металлографическое исследование и, при необходимости, измерение остаточных напряжений дают больше информации, чем предположение о том, что само название процесса гарантирует определённый результат.
Ванны, теплопередача и управление процессом
Выбор ванны сам по себе не определяет процесс. Аустемперинг и мартемперинг могут выполняться как в соляной, так и в масляной ванне, однако температурные траектории и целевые превращения при этом различаются. При аустемперинге аустенитизированную сталь переносят в ванну, поддерживаемую при температуре бейнитного превращения — приблизительно от 200 до 400 °C в описании AISI 52100, приведённом G. A. H. D. et al. (2013), — и выдерживают до образования бейнита. При мартемперинге сталь переносят в ванну, температура которой находится непосредственно выше температуры начала образования мартенсита, выравнивают температуру по сечению, а затем охлаждают на воздухе, чтобы мартенсит формировался более равномерно. После этого требуется отпуск.
ASM Handbook Volume 4A (2013) предлагает полезную систему параметров управления мартемперингом: температура аустенитизации, температура ванны, время выдержки, перемешивание и скорость охлаждения. Эти переменные также показывают, почему ванночный процесс может давать различные результаты при внешне схожих режимах в печи. Марка стали, толщина сечения, прокаливаемость, масса загрузки, задержка при переносе и состояние ванны определяют, достигается ли фактически заданная температурная траектория.
Масло, нитратно-нитритные соли и расплавленные солевые смеси
Масло является привычной и практичной средой, однако характер его теплопередачи изменяется в процессе закалки. Когда горячая сталь попадает в масло, на поверхности может образоваться паровая рубашка. На этой стадии плёнка передаёт тепло относительно медленно и неравномерно; по мере разрушения плёнки начинается пузырьковое кипение, способное отводить тепло значительно быстрее, после чего следует более медленное конвективное охлаждение. Перемешивание разрушает паровую рубашку и подводит более холодное масло к детали. Температура и вязкость масла, его окисление, загрязнение водой, наличие шлама, а также отношение массы загрузки к объёму ванны изменяют последовательность этих стадий.
Поэтому две ёмкости с одним и тем же номинальным маслом могут давать различные кривые охлаждения. Состарившееся масло может иметь более высокую вязкость или изменённые смачивающие свойства. Загрязнение водой может вызвать локальное кипение и в тяжёлых случаях создать опасность пожара или выброса пара. Плотно уложенная корзина препятствует циркуляции у поверхностей, тогда как большая горячая загрузка повышает температуру масла и замедляет охлаждение следующей части загрузки. Значение имеет не просто «закалка в масле», а измеренная реакция охлаждения при фактических условиях загрузки и перемешивания.
Нитратно-нитритные соляные ванны, как правило, обеспечивают быстрый отвод тепла, поскольку жидкость непосредственно смачивает сталь и, в отличие от масляной закалки, не зависит в такой же степени от устойчивой паровой рубашки. Конвекция в расплавленной соли может поддерживать относительно равномерную температуру ванны, а поверхность стали быстро приближается к температуре ванны. Такая быстрая теплопередача особенно важна, когда деталь после мартемперинга должна пройти область перлитного или бейнитного превращения без чрезмерной разницы температур между поверхностью и сердцевиной. Она также помогает деталям при аустемперинге достичь выбранной бейнитной температуры до того, как превращение начнёт протекать неравномерно.
Соляная ванна не является необслуживаемой. Состав соли, окисление, влага, унос соли, шлам и загрязнения влияют на температуру плавления, вязкость, электропроводность и теплопередачу. Для нитратно-нитритных смесей также требуется контролировать рабочую температуру и химическое состояние, поскольку разложение и загрязнение могут изменить свойства ванны и создать угрозу безопасности. Перед погружением заготовки должны быть сухими; вода, попавшая в расплавленную соль, может бурно испариться.
В исследовании Sun et al. (2024), опубликованном в ACS Omega, рассматривались расплавленные солевые смеси Ca(NO3)2–KNO3, причём измерение теплопередачи было признано центральной задачей. Значение этой работы для инженерии процессов заключается не в объявлении какого-либо одного соотношения нитрата кальция и нитрата калия универсальным рецептом аустемперинга. Различные составы солей имеют разные температуры ликвидуса, теплофизические свойства, вязкость и рабочие диапазоны. Измерения, приведённые в исследовании, помогают связать состав и температуру ванны с характером теплопередачи, однако производственный цикл всё равно требует подтверждённой кривой охлаждения, данных о превращениях для конкретной стали и контроля фактического состояния ванны.
Влияние температуры ванны, перемешивания и загрузки
Температура ванны является переменной превращения, а не просто настройкой печи. При аустемперинге ванна должна оставаться в диапазоне, в котором выбранная сталь может превращаться в бейнит с приемлемой скоростью. Выдержка продолжается до завершения требуемой реакции превращения аустенита в бейнит, что устанавливается по данным диаграмм «время–температура–превращение» или подтверждается металлографически. При мартемперинге ванну обычно поддерживают непосредственно выше температуры начала образования мартенсита, часто обозначаемой как , в течение времени, достаточного для снижения разницы температур между поверхностью и сердцевиной до приемлемого уровня. Слишком длительная выдержка или слишком низкая температура могут привести к образованию бейнита и тем самым нарушить предполагаемый мартенситный режим.
Перемешивание следует задавать с указанием метода и интенсивности, а не описывать расплывчато как «хорошую циркуляцию». Расход насоса, положение рабочего колеса, перемещение детали и конструкция корзины определяют, получают ли все поверхности сопоставимое движение жидкости. Чрезмерное перемещение может повредить хрупкие детали или вовлечь воздух; недостаточное перемешивание оставляет застойные зоны и увеличивает локальные различия в охлаждении. Соляные ванны обычно требуют циркуляции для отвода тепла от загрузки и восстановления однородности температуры, даже несмотря на то, что непосредственный контакт обеспечивает более быструю теплопередачу, чем масло.
Влияние загрузки часто недооценивают. Один небольшой образец может находиться почти при постоянной температуре ванны, тогда как производственная корзина при погружении способна понизить температуру ванны и вызвать период восстановления. Наружные детали плотно уложенной загрузки могут охлаждаться иначе, чем внутренние, поскольку интервалы между деталями ограничивают доступ жидкости. Детали следует размещать с достаточными зазорами для контакта с ванной и циркуляции; оснастка должна предотвращать взаимное вложение деталей, появление контактных отпечатков и удержание соли в полостях. Схема загрузки, использованная при квалификации процесса, должна соответствовать схеме, применяемой в производстве.
Измерение температуры также создаёт вариабельность. Термопара печи измеряет температуру атмосферы печи или расположенной поблизости оснастки, но не обязательно температуру сердцевины стали. Регулятор ванны может считывать температуру в точке рядом с нагревателем, тогда как наиболее холодная зона находится в другом месте. Следует обследовать рабочую зону независимыми датчиками, а термопары, прикреплённые к типовым деталям, могут установить фактическую тепловую задержку. В деталях с большим сечением поверхностная термопара может показывать момент входа в ванну, в то время как центр остаётся существенно горячее. Именно эту разницу мартемперинг призван уменьшить до образования мартенсита.
Жёсткость закалки и время переноса
Жёсткость закалки описывает скорость отвода тепла от стали, однако полезной характеристикой является полная кривая охлаждения во всём диапазоне критических превращений. На неё влияют перемешивание масла, циркуляция соли, температура ванны, геометрия детали и прокаливаемость стали. Сталь с высокой прокаливаемостью может образовывать мартенсит по всему большому сечению в условиях, при которых сталь с меньшей прокаливаемостью частично превращается в бейнит или перлит. Углы сечения охлаждаются быстро, а массивные центральные зоны — медленно. Одна и та же ванна не может гарантировать одинаковую структуру в тонком штифте и массивной шестерне.
Задержка при переносе начинается в момент выхода детали из печи аустенитизации и заканчивается погружением рабочих поверхностей. За это время поверхность может охлаждаться на воздухе, тогда как сердцевина остаётся близкой к температуре аустенитизации. Задержка также способствует нежелательному превращению у восприимчивых марок стали и приводит к тому, что первая деталь партии оказывается термически отличной от последней. Короткие и воспроизводимые маршруты переноса, закрытые приспособления для переноса и синхронизированная обработка снижают этот источник вариабельности.
После погружения происходит восстановление температуры ванны. Поступающая загрузка отбирает тепло у ванны, а вокруг переполненной корзины могут образовываться локальные холодные зоны. Регулятор может показывать заданную температуру, хотя рабочая зона ещё восстанавливается. Момент погружения следующей загрузки должен определяться установленным пределом восстановления, основанным на измеренной температуре ванны в месте расположения загрузки. Без такого предела последовательные партии могут получать разные скорости охлаждения, несмотря на идентичные номинальные рецептуры.
Работа 1946 года о температурном диапазоне образования мартенсита объясняет назначение мартемперинга: закалить до температуры, непосредственно превышающей диапазон образования мартенсита, дать температурам выровняться, а затем охлаждать медленнее. Это снижает термические и превращенческие напряжения, уменьшая риск образования трещин и коробления при незначительной потере твёрдости, если марка стали и размеры сечения подходят для такого режима. Аустемперинг предъявляет иное требование: ванна должна оставаться стабильной в течение всей бейнитной выдержки. В исследовании 2020 года, посвящённом кратковременному низкотемпературному аустемперингу, сообщалось об образовании нанобейнита, мартенсита и остаточного аустенита; коэффициенты износа были до 50% ниже, чем у закалённой мартенситной стали. Однако этот результат нельзя автоматически переносить на другую марку стали или другой цикл.[4] Heat Treatment of Steel Raw Materials. SAE International. SAE AMS-H-6875C, 2020.
SAE AMS-H-6875C (2020) распространяется на четыре класса сталей и допускает аустемперинг, аусбей-закалку и мартемперинг, если это предусмотрено спецификацией. Поэтому соответствие требованиям зависит от указанной марки стали, режима, оборудования и процедуры верификации, а не только от названия ванны. Для подтверждения фактического протекания предполагаемого превращения необходимы записи температуры, времени переноса и конфигурации загрузки, результаты обследования ванны, измерения твёрдости, контроль размеров и металлография.
Модифицированный мартемперинг и его граница с аустемперингом
Стандартный и модифицированный мартемперинг
Мартемперинг и аустемперинг в обоих случаях прерывают прямое охлаждение от температуры аустенитизации до комнатной температуры, но делают это по разным металлургическим причинам. Аустемперинг предназначен для получения бейнита. Мартемперинг предназначен для уменьшения температурных перепадов перед образованием мартенсита, что позволяет ограничить деформацию и образование трещин при закалке.
При стандартном мартемперинге аустенизированную сталь закаливают в масле или расплавленной соли, выдерживаемых при температуре, лишь немного превышающей температуру начала образования мартенсита, или Ms. Заготовка остается в этой ванне только достаточно долго, чтобы ее поверхность и сердцевина приблизились к одинаковой температуре. Затем ее охлаждают через интервал мартенситного превращения, обычно на воздухе. Поскольку мартенсит образуется на этой конечной стадии охлаждения, перед эксплуатацией процесс должен завершаться отпуском. В Руководстве по термической обработке ASM International (2020) эта последовательность описывается как выдержка немного выше Ms, выравнивание температуры, охлаждение на воздухе с образованием мартенсита и последующий отпуск.
Температуру выбирают не по универсальной таблице. Ms изменяется в зависимости от содержания углерода, легирующих элементов, размера прежнего аустенитного зерна и состояния аустенита. Например, цементированный поверхностный слой может иметь значительно более низкую Ms, чем сердцевина с меньшим содержанием углерода. Толщина сечения также имеет значение, поскольку поверхность отдает тепло быстрее, чем центр. Поэтому ванну необходимо выбирать на основе данных о превращениях для конкретной стали и детали, а не только по условному обозначению марки.
В ASM Handbook, том 4A (2013), температура аустенитизации, температура ванны, продолжительность выдержки, перемешивание и скорость охлаждения указаны как параметры, определяющие процесс мартемперинга. Эти параметры определяют, будет ли деталь безопасно выравнивать температуру, начнет ли образовываться бейнит, произойдет ли частичное превращение в мартенсит в ванне или возникнут чрезмерные термические напряжения и напряжения превращения. Короткая, тщательно контролируемая выдержка является основой стандартного процесса.
При модифицированном мартемперинге изменяется место прерывания охлаждения. В описании модифицированного мартемперинга SAE закалочная ванна находится ниже Ms, тогда как при стандартном мартемперинге ванна имеет температуру выше Ms. Это незначительная корректировка не идентичной во всем остальном операции. Данное различие меняет момент начала образования мартенсита, а также термический и структурный путь, который проходит заготовка.
В ванне с температурой ниже Ms мартенсит может начать образовываться, пока сталь все еще погружена в ванну. Заготовка не просто охлаждается до более низкой температуры выравнивания перед последующим превращением. Часть аустенита может превратиться во время выдержки в ванне, а оставшаяся часть — при последующем охлаждении. Образующиеся доли зависят от прокаливаемости стали, фактической температуры ванны, времени выдержки в ванне и распределения температуры по сечению.
SAE AMS-H-6875C (2020), Термическая обработка полуфабрикатов из стали, охватывает четыре класса сталей и допускает аустемперинг, закалку в области бейнитного превращения и мартемперинг, если это предусмотрено спецификацией. Такое разрешение не делает эти процессы взаимозаменяемыми. В технологической спецификации, чертеже или требовании заказчика по-прежнему необходимо указать предусмотренный режим и критерии контроля. Одного обозначения «мартемперинг» может быть недостаточно, если предполагается модифицированный мартемперинг.
Почему ванна с температурой ниже Ms изменяет путь превращения
Ms обозначает приблизительное начало бездиффузионного превращения аустенита в мартенсит при охлаждении. Это не означает, что весь аустенит мгновенно превращается в мартенсит при одной фиксированной температуре. Превращение протекает в некотором интервале температур, а количество образовавшегося мартенсита зависит главным образом от того, насколько сталь охлаждена ниже Ms. Продолжительность выдержки также может иметь косвенное значение: она позволяет детали выровнять температуру, в то время как превращение продолжается в соответствии с локальной температурой.
Помещение заготовки в ванну с температурой ниже Ms позволяет ей войти в мартенситный интервал до полного выравнивания температуры. Это может уменьшить разность температур между поверхностью и сердцевиной на последующей стадии, но происходит при одновременном развитии деформации превращения. Стандартный мартемперинг откладывает основное образование мартенсита до завершения выравнивания температуры; модифицированный мартемперинг допускает более раннее начало превращения, чтобы получить иное соотношение между температурными градиентами, напряжениями превращения и остаточным аустенитом.
Граница с аустемперингом определяется фазовым превращением, которое должно происходить во время выдержки. При аустемперинге аустенизированную сталь закаливают до температурного интервала, в котором может образовываться бейнит, и выдерживают до превращения необходимого количества аустенита. В исследовании AISI 52100, опубликованном в 2013 году, аустемперинг описывается как закалка в среду, поддерживаемую приблизительно при температуре от 200 до 400 °C, с выдержкой до образования бейнита. Исследование в ACS Omega, опубликованное в 2024 году, аналогичным образом различает аустемперинг, при котором выдержка проводится при температуре бейнитного превращения, и мартемперинг, при котором перед охлаждением на воздухе для образования мартенсита выполняется кратковременная выдержка немного выше Ms.
Для некоторых сталей температурные интервалы могут перекрываться, поэтому одна только температура ванны не может определить название процесса. Ванна при 300 °C в одной марке может привести к образованию бейнита, в другой — мартенсита, а при слишком короткой выдержке или перекрытии кривых превращения — смешанной структуры. Релевантные данные получают из диаграмм изотермического превращения или непрерывного охлаждения конкретной стали, а также посредством металлографической проверки.
В исследовании 2020 года, посвященном кратковременному низкотемпературному аустемперингу среднеуглеродистой низколегированной стали, были выявлены нанобейнит, мартенсит и остаточный аустенит. Коэффициенты изнашивания оказались до 50 % ниже, чем у закаленной мартенситной стали, однако этот результат относится к исследованному химическому составу, геометрии и режиму. Его нельзя автоматически переносить на мартемперованную деталь.
Аустемперинг может уменьшать деформацию, поскольку бейнит образуется при сравнительно постоянной температуре, а не в условиях неконтролируемого температурного градиента. В цементированных сталях AISI 8620, AISI 8822 и AISI 4320 в исследовании SAE, опубликованном в 2013 году, для цементированных и подвергнутых аустемперингу образцов была выявлена значительно меньшая деформация, чем для цементированных, закаленных и отпущенных образцов; указанные температуры аустемперинга составляли 260, 288 и 304 °C. Это свидетельствует о поведении конкретной группы цементированных сталей, но не доказывает, что любая деталь после аустемперинга будет деформироваться меньше.
Предотвращение случайного образования бейнита
Модифицированный мартемперинг выбирают, в частности, для того, чтобы во время прерывания охлаждения заготовка не попала в область образования бейнита. Ванна должна иметь температуру ниже Ms, но одновременно быть настроена так, чтобы выдержка не обеспечивала достаточного времени для развития бейнита. Если температура ванны находится в интервале, где сталь обладает заметной бейнитной кинетикой, или если перенос и выдержка выполняются медленно, структура может содержать бейнит, даже если операцию называли мартемперингом.
Поэтому «модифицированный» не означает просто «использовать более холодную ванну». Режим должен устанавливать условия аустенитизации, время переноса, температуру ванны, перемешивание, допустимую продолжительность выдержки, способ охлаждения и обработку отпуском. Температуру ванны необходимо измерять в месте расположения заготовки, а не предполагать по настройке печи или соляной ванны. Размер загрузки и циркуляция соли могут создавать локальные различия, достаточно большие для изменения пути превращения.
Оператору также необходимо учитывать прокаливаемость стали и ограничения, связанные с размером сечения. Сталь с низкой прокаливаемостью может образовать перлит или бейнит в сердцевине до того, как деталь выйдет на предусмотренный мартенситный путь. Сталь с высокой прокаливаемостью после охлаждения может сохранять значительное количество аустенита, особенно в тех областях, где обогащение углеродом или цементация снизили Ms. Отпуск уменьшает хрупкость мартенсита и снимает напряжения превращения, но не устраняет бейнит, образовавшийся во время неподходящей выдержки.
Контроль должен включать картирование твердости, металлографическое исследование, проверку размеров и, при необходимости, измерение содержания остаточного аустенита. Одно значение поверхностной твердости не во всех деталях позволяет отличить полностью мартенситную структуру от смешанной структуры мартенсит—бейнит. Таким образом, практическая граница определяется заданным термическим режимом и фактически образовавшимися фазами, а не обозначением ванны.
Марки стали, прокаливаемость и размер сечения
Марка стали определяет, может ли предложенный режим аустемперинга или мартемперинга обеспечить требуемую структуру по всему объёму детали. Содержание углерода определяет количество мартенсита, которое может образоваться, тогда как хром, марганец, никель, молибден и другие легирующие элементы смещают кривые превращений и повышают прокаливаемость. Размер сечения, в свою очередь, определяет, насколько точно центр заготовки следует за температурой ванны. Режим, эффективный для небольшого испытательного образца, может допустить образование перлита, феррита или верхнего бейнита в центре более крупной детали до завершения требуемого превращения.
Различие между двумя видами обработки остаётся принципиальным. При аустемперинге аустенитизированную сталь выдерживают в диапазоне бейнитного превращения до тех пор, пока заданная доля аустенита не превратится в бейнит. При мартемперинге охлаждение прерывают немного выше температуры начала образования мартенсита, дают сечению выровняться по температуре, а затем охлаждают его в процессе образования мартенсита. После этого мартенситный продукт необходимо подвергнуть отпуску перед эксплуатацией. Одна лишь температура ванны не определяет процесс; его определяют путь превращения и образующиеся фазы.
Особенности AISI 52100 и подшипниковых сталей
| Сталь | Основное применение или состояние | Указанная в статье особенность процесса |
|---|---|---|
| AISI 52100 | Высокоуглеродистая хромистая подшипниковая сталь | Растворение карбидов, остаточный аустенит, напряжения при закалке и изменение размеров |
| AISI 8620 | Цементуемая сталь | Градиент содержания углерода между поверхностным слоем и сердцевиной, а также прокаливаемость |
| AISI 8822 | Цементуемая сталь | Иная реакция поверхностного слоя и сердцевины по сравнению с 8620 |
| AISI 4320 | Цементуемая никель-хромомолибденовая сталь | Геометрия, глубина поверхностного слоя и реакция на превращение |
AISI 52100 — это высокоуглеродистая хромистая подшипниковая сталь, обычно обозначаемая как UNS G52986. Её номинальный состав составляет приблизительно 1,00 % масс. углерода и 1,5 % масс. хрома, хотя допустимый диапазон состава и требования к чистоте определяются соответствующей спецификацией на материал. Такой состав обеспечивает стали 52100 высокую достижимую твёрдость и значительную износостойкость после закалки, но одновременно делает важными вопросами остаточный аустенит, растворение карбидов, закалочные напряжения и изменение размеров.
В одном исследовании AISI 52100 аустемп在ринг описывается как закалка из температуры аустенитизации в среду, поддерживаемую приблизительно при 200–400 °C, с выдержкой до образования бейнита. Этот диапазон характеризует исследованную практику аустемперинга, но не является универсальным температурным интервалом для любого подшипникового сечения или любой требуемой морфологии бейнита. В нижней части диапазона превращение протекает медленнее, и продукт может быть более мелкодисперсным; при более высоких температурах превращение может идти быстрее, но приводить к образованию более грубого бейнита. Выбранная температура также должна учитывать диаграмму превращения стали в координатах «время — температура», размер исходного аустенитного зерна, состояние карбидов и толщину сечения.
К подшипниковым применениям предъявляются требования, выходящие за рамки номинальной твёрдости. Контактная усталость при качении зависит от неметаллических включений, распределения карбидов, остаточного аустенита, остаточных напряжений, состояния поверхности и локальных различий в превращениях. Поверхность, достигшая требуемой бейнитной структуры, при наличии перлита в сердцевине не свидетельствует об успешном аустемперинге подшипниковой детали. Аналогично, деталь из стали 52100 после мартемперинга может иметь меньшую деформацию по сравнению с прямой закалкой в масле, однако сразу после охлаждения она всё равно содержит неотпущенный мартенсит и требует отпуска. Отпуск также снижает хрупкость и стабилизирует размеры, хотя выбранная температура должна сохранять требуемые твёрдость и эксплуатационные характеристики при контактной усталости.
Небольшое кольцо из стали 52100 может быстро выровняться по температуре в соляной ванне, что позволяет всему поперечному сечению войти в область бейнитного превращения до начала существенного превращения. Более крупное кольцо, ролик или дорожка качения подшипника могут иметь значительно более медленную реакцию центра. Поверхность может начать превращаться, пока сердцевина ещё охлаждается через другой температурный интервал. Поэтому время выдержки нельзя выбирать только по диаметру; его необходимо связывать с наиболее медленно прогревающейся или охлаждающейся критической зоной и подтверждать измерениями твёрдости, металлографическим анализом, контролем размеров и, при необходимости, анализом остаточного аустенита.
Цементуемые стали AISI 8620, 8822 и 4320
Цементуемые низколегированные стали создают задачу, связанную с двумя зонами. Цементация повышает содержание углерода на поверхности, оставляя сердцевину с более низким содержанием углерода. Поэтому слой имеет более высокую прокаливаемость и больший потенциал образования мартенсита, чем сердцевина, однако обе области должны проходить совместимый термический цикл. Градиенты содержания углерода также изменяют температуру начала образования мартенсита: высокоуглеродистый слой, как правило, начинает мартенситное превращение при более низкой температуре, чем сердцевина с меньшим содержанием углерода. Превращение не происходит одновременно по всему сечению.
В опубликованном исследовании цементованных сталей AISI 8620, AISI 8822 и AISI 4320 применялись температуры аустемперинга 260, 288 и 304 °C. В этих экспериментах образцы после цементации и аустемперинга имели значительно меньшую деформацию, чем образцы, подвергнутые цементации, закалке и отпуску. Этот результат подтверждает определённый механизм, но не является универсальным утверждением. Аустемперинг заменяет резкий и неравномерный термический и структурный удар при прямой закалке контролируемым изотермическим превращением, уменьшая различия в расширении и сжатии между слоем и сердцевиной. Он не устраняет деформацию, и полученный результат нельзя автоматически переносить на другую геометрию зубчатого колеса, глубину слоя, потенциал цементации или плавку стали.
AISI 8620, обозначаемая как UNS G86200, содержит никель, хром и молибден в количествах, обеспечивающих прокаливаемость сердцевины после цементации. AISI 8822, обозначаемая как UNS G88220, имеет более высоколегированную никелем композицию по сравнению с 8620 и выбирается для иного баланса характеристик слоя и сердцевины. AISI 4320, обозначаемая как UNS G43200, также является никель-хромомолибденовой цементуемой сталью. Точный химический состав необходимо брать из соответствующей нормативной спецификации, поскольку небольшие различия в содержании углерода, марганца, никеля, хрома и молибдена могут смещать время начала и завершения превращений.
Взаимосвязь между слоем и сердцевиной имеет решающее значение. Если прокаливаемость сердцевины недостаточна, при переносе или выдержке в ней могут образоваться перлит или феррит, даже если цементованный слой формирует бейнит или позднее мартенсит. Если выдержка при аустемперинге достаточно продолжительна для сердцевины, но чрезмерна для выбранного состояния слоя, в слое может сформироваться нежелательная морфология или чрезмерное количество остаточного аустенита. При мартемперинге температура ванны во время выравнивания должна оставаться выше соответствующего диапазона температур начала образования мартенсита; после охлаждения на воздухе слой и сердцевина превращаются в разных температурных интервалах, и оба участка должны быть подвергнуты отпуску.
Толщина, градиенты содержания углерода и реакция легированной стали
Охлаждение реальной детали не описывается одной-единственной кривой. Тонкий зуб, небольшой палец или узкое подшипниковое кольцо могут быстро приблизиться к температуре ванны, тогда как центр массивной заготовки зубчатого колеса или вала остаётся значительно более горячим. Скорость теплообмена также изменяют интенсивность перемешивания, схема загрузки, циркуляция ванны, состояние поверхности и контакт с приспособлениями. В ASM Handbook Volume 4A температура аустенитизации, температура ванны, время выдержки, перемешивание и скорость охлаждения указаны как управляющие параметры мартемперинга. Эти параметры имеют значение для управления процессом, а не только для обеспечения воспроизводимости лабораторных результатов.
Прокаливаемость Способность стали формировать и сохранять мартенситную структуру на заданную глубину при определенном условии охлаждения; это не то же самое, что твердость.
Прокаливаемость определяет, может ли сердцевина избежать образования нежелательных продуктов превращения при охлаждении. Она отличается от твёрдости. Твёрдость характеризует сопротивление, измеренное в определённой точке; прокаливаемость характеризует глубину или толщину сечения, в пределах которых сталь может сформировать мартенситную структуру при заданных условиях охлаждения. Легирующие элементы, такие как марганец, хром, никель и молибден, обычно задерживают перлитное и бейнитное превращения, предоставляя центру больше времени для достижения требуемой области превращения. Однако они не гарантируют однородный результат, поскольку на кинетику также влияют размер аустенитного зерна, предшествующая обработка и градиенты содержания углерода.
При аустемперинге наиболее медленно охлаждающаяся область должна достичь бейнитного диапазона, не пересекая предварительно на своей кривой охлаждения область перлитного превращения. Затем ванна должна отводить тепло достаточно быстро, чтобы подавить нежелательные превращения, но при этом сохранять контролируемость процесса, предотвращая значительные температурные различия внутри детали. При мартемперинге всё сечение должно приблизиться к температуре немного выше температуры начала образования мартенсита до того, как заготовка будет охлаждена через мартенситный диапазон. Толстое сечение, не успевшее выровняться по температуре, может начать превращаться на поверхности, пока сердцевина всё ещё испытывает термическое сжатие, что повышает внутренние напряжения и деформацию.
Стандарты не заменяют этот анализ. SAE AMS-H-6875C, Heat Treatment of Steel Raw Materials, распространяется на четыре класса стали и допускает аустемперинг, закалку в промежуточной ванне и мартемперинг, если это предусмотрено требованиями. Поэтому спецификацию, чертёж, марку стали, размер сечения и утверждённую технологию необходимо рассматривать совместно. Проверка должна включать измерение глубины слоя для цементованных деталей, измерение твёрдости сердцевины и поверхности, исследование микроструктуры в нескольких зонах, контроль размеров, а также выявление остаточного аустенита или закалочных трещин, если этого требует применение. Одна только маркировка ванны не может подтвердить, что центр детали прошёл требуемый режим превращения.
Рамочная спецификация: AMS-H-6875C и документация процесса
SAE AMS-H-6875C, Термическая Обработка Стальных Исходных Материалов, устанавливает требования к термической обработке для четырех классов стали. Его значение носит процедурный характер: документ допускает аустемперинг, аусбейную закалку и мартемперинг, когда соответствующая спецификация на материал или деталь предусматривает один из этих режимов. Это разрешение не означает одобрения любой температуры соляной ванны, любой задержки при переносе, любой выдержки или любого режима охлаждения. Заказчик, разработчик или руководящая спецификация на материал по-прежнему должны определить требуемый цикл и критерии приемки.
Это различие важно, поскольку данные процессы не приводят к образованию одинаковых продуктов превращения. При аустемперинге аустенитизированную сталь быстро доводят до диапазона температур, в котором может образовываться бейнит, а затем выдерживают до практически полного протекания требуемого превращения аустенита в бейнит. В исследовании 2013 года стали AISI 52100 в качестве среды для аустемперинга описана ванна, поддерживаемая приблизительно при 200–400 °C до образования бейнита. Точный диапазон зависит от химического состава стали, размера сечения, прокаливаемости и требуемой морфологии бейнита.
Мартемперинг имеет иную цель. Заготовку закаливают в масле или расплавленной соли, поддерживаемых немного выше температуры начала образования мартенсита, обычно обозначаемой , и выдерживают там лишь столько времени, сколько необходимо для выравнивания температуры по сечению. Затем ее охлаждают через мартенситный диапазон, часто на воздухе. Мартенсит образуется во время последующего охлаждения, а не в ходе выдержки для выравнивания температуры. Перед эксплуатацией требуется отпуск, поскольку мартенсит после закалки характеризуется высокими остаточными напряжениями и может быть чрезмерно хрупким. В издании ASM Handbook Volume 4A за 2013 год, опубликованном ASM International, температура аустенитизации, температура ванны, время выдержки, перемешивание и скорость охлаждения указаны как управляющие переменные мартемперинга.
Аусбейная закалка также является регламентированным вариантом прерывистой закалки, однако ее разрешенное применение нельзя рассматривать как синоним аустемперинга. Это название описывает путь закалки и конфигурацию ванны; образующиеся фазы зависят от кинетики превращений данной стали и фактической температурно-временной истории. Поэтому в технологическом документе необходимо указать, какая структура предусмотрена: бейнит, мартенсит после выравнивания температуры или иной результат, допускаемый руководящей спецификацией.
Что охватывает AMS-H-6875C
AMS-H-6875C устанавливает общие рамки термической обработки стальных исходных материалов, а не универсальный рецепт для любой марки и любой геометрии. Документ рассматривает требования, связанные с такими операциями, как нагрев, аустенитизация, закалка, охлаждение, отпуск и контроль. Он охватывает четыре класса стали и допускает три альтернативных режима — аустемперинг, аусбейную закалку и мартемперинг, — когда они предусмотрены соответствующим инженерным требованием или требованием к материалу.
Эта формулировка имеет важное значение. Стандарт может признавать определенный процесс, не делая его приемлемым для конкретной детали. Например, низколегированная цементуемая марка может обладать достаточной прокаливаемостью для получения бейнитной сердцевины при определенной толщине сечения, тогда как более крупное сечение другой марки не сможет полностью превратиться за время выдержки в той же ванне. В исследовании SAE 2013-01-0949 образцы из цементуемых сталей AISI 8620, AISI 8822 и AISI 4320 показали значительно меньшую деформацию после аустемперинга, чем после обычной цементации, закалки и отпуска. В экспериментах использовали температуры аустемперинга 260, 288 и 304 °C. Эти результаты обосновывают выбор процесса для испытанных условий, но не устанавливают указанные температуры для любой детали.
Поэтому спецификация, ссылающаяся на AMS-H-6875C, должна указывать обозначение и состояние материала, допустимый маршрут термической обработки и любые дополнительные требования. Химический состав марки определяет начало и завершение бейнитного превращения, температуру , прокаливаемость, склонность к образованию остаточного аустенита и реакцию на отпуск. Толщина и форма сечения определяют температурный градиент и время, необходимое для того, чтобы сердцевина следовала за поверхностью при погружении в ванну.
Когда допускаются аустемперинг, аусбейная закалка или мартемперинг
Аустемперинг допускается только в том случае, если применимая спецификация прямо предусматривает его или принимает его в качестве альтернативного маршрута. Выдержка должна быть достаточно длительной для требуемого бейнитного превращения, что устанавливается квалификацией или подтвержденной температурно-временной процедурой. Преждевременное прекращение процесса может привести к сохранению смеси мартенсита и остаточного аустенита с бейнитом. В исследовании 2020 года кратковременного низкотемпературного аустемперинга среднеуглеродистой низколегированной стали одновременно наблюдались нанобейнит, мартенсит и остаточный аустенит; коэффициенты изнашивания при условиях испытания были до 50 % ниже, чем у закаленной мартенситной стали. Такая смешанная структура показывает, почему одного обозначения «подвергнуто аустемперингу» недостаточно для формулировки критерия приемки.
Мартемперинг допускается, когда руководящее требование предусматривает прерывистую закалку для снижения термических и структурных напряжений. На стадии выравнивания температуры ванна должна оставаться выше , а выдержка не должна переходить в непредусмотренный диапазон бейнитного превращения, если такая структура не допускается. В работе 1946 года, посвященной температурному диапазону образования мартенсита, описана основная цель процесса: охлаждение до температуры чуть выше диапазона образования мартенсита, выравнивание температуры, а затем более медленное охлаждение через этот диапазон. Риск образования трещин и деформации может быть снижен, однако твердость по-прежнему зависит от полного мартенситного превращения, прокаливаемости стали и последующего отпуска.
Аусбейная закалка также должна быть связана с конкретной спецификацией и контролируемыми условиями в ванне. Само название процесса не определяет фазовый состав. Например, ванна с температурой ниже может инициировать образование мартенсита уже при погружении, тогда как ванна с температурой выше обеспечивает принцип выравнивания температуры, связанный с обычным мартемперингом. Спецификация должна однозначно разрешать это различие.
Что должна определять технологическая спецификация
Пригодная для применения технологическая спецификация начинается с точного указания марки стали и обозначения стандарта, включая форму изделия, исходное состояние и, если это имеет значение, состояние после цементации или обезуглероживания. Затем в ней указывается выбранный маршрут: аустемперинг, аусбейная закалка, мартемперинг либо обычная закалка и отпуск.
Инструкция по аустенитизации должна содержать тип печи или атмосферу, если они подлежат контролю, целевую температуру, допустимый диапазон, способ нагрева, а также время выдержки или выравнивания температуры. Формулировка «нагрев до аустенитизации» недостаточна для производственного контроля. В документе следует указать, отсчитывается ли время после восстановления температуры в печи, после выравнивания температуры загрузки или с момента загрузки.
Требования к ванне должны быть столь же точными. Необходимо указать среду — масло, нитрат-нитритную соль, водный полимер или другую утвержденную среду, — а также рабочую температуру, допустимое отклонение, объем ванны или коэффициент загрузки, если это имеет значение, направление и интенсивность перемешивания и периодичность контроля. В исследовании ACS Omega 2024 года, в котором использовались расплавленные солевые смеси Ca(NO₃)₂–KNO₃, подчеркивались различные пути превращения, возникающие при бейнитной выдержке и при кратковременной выдержке выше . Поэтому химический состав соли является переменной процесса, а не просто характеристикой емкости.
Для времени переноса из печи в ванну должно быть установлено максимальное значение с определением точек измерения. В спецификации также следует указать ориентацию при погружении, перемешивание во время входа детали в ванну, время выдержки в ванне и критерий окончания этой выдержки. Для аустемперинга это может быть квалифицированное время, достаточное для получения требуемой доли бейнита. Для мартемперинга это обычно время, необходимое для выравнивания температуры без допуска неприемлемого образования бейнита.
Охлаждение после выдержки должно быть определено: охлаждение на воздухе, в неподвижном воздухе, принудительным воздушным потоком или другим утвержденным способом, включая температуру, при которой деталь извлекают из ванны. Требования к отпуску должны устанавливать минимальную задержку после закалки, температуру отпуска, время при заданной температуре, число циклов, равномерность температуры в печи и способ охлаждения. Мартемперированная сталь не должна поступать в эксплуатацию без предусмотренного отпуска.
Наконец, критерии приемки должны быть измеримыми. В документе следует определить места и пределы измерения твердости, допустимое изменение твердости, требуемую микроструктуру и недопустимые структурные составляющие, предельное содержание остаточного аустенита, если применимо, состояние поверхности и требования к размерам. Измерения деформации должны включать базы, приборы, периодичность выборки и максимально допустимое изменение. Записи о квалификации должны связывать графики работы печи, записи температуры ванны, журналы времени переноса, результаты измерения твердости, металлографические исследования и отчеты о размерах с конкретной партией и точной маркой стали. Без такой документации номинально разрешенный режим остается неконтролируемым процессом, а не свидетельством соответствия.
Разработка цикла: от данных о превращениях к производственным параметрам
Надёжный цикл начинается со стали и детали, а не с привычной температуры ванны. Необходимо зафиксировать марку стали, химический состав, предшествующую термическую обработку, толщину сечения, форму, состояние поверхности и требуемые свойства. Подшипниковая сталь AISI 52100, цементированная сталь AISI 8620 и среднеуглеродистая низколегированная сталь имеют различную кинетику превращений, даже если их детали помещаются в одну и ту же соляную ванну. Предшествующее состояние также имеет значение: крупное зерно исходного аустенита, нерастворившиеся карбиды, глубина цементированного слоя и ликвация могут изменять прокаливаемость, время превращения и размерную реакцию.
Требуемый фазовый состав определяет направление процесса. При бейнитной закалке сталь необходимо поместить в температурный диапазон, в котором образуется бейнит, а затем выдерживать её до превращения выбранной доли аустенита. При мартемперинге охлаждение, напротив, прерывают немного выше температуры начала образования мартенсита, выравнивают температуру по сечению, а затем обеспечивают образование мартенсита при контролируемом охлаждении. После этого перед эксплуатацией требуется отпуск. Одно лишь название ванны не определяет процесс.
Данные о превращениях должны устанавливать температуру начала образования мартенсита, диапазон завершения мартенситного превращения, температуру начала образования бейнита и время, необходимое для предотвращения образования перлита или феррита. Диаграммы превращения при непрерывном охлаждении и изотермического превращения дают первоначальную оценку, однако не заменяют испытания на фактической марке стали и в фактическом исходном состоянии. Содержание углерода, легирующие элементы, размер зерна аустенита и химический состав цементированного слоя смещают эти кривые. Затем разработчик процесса согласует окно превращений с ванной, загрузкой, временем переноса и геометрией детали.
В ASM Handbook, том 4A (2013), температура аустенитизации, температура ванны, время выдержки, перемешивание и скорость охлаждения указаны как управляющие переменные при мартемперинге. Эти переменные взаимодействуют между собой. Температура ванны, подходящая для небольшого образца, может оказаться неприемлемой при загрузке крупной партии, поскольку партия отводит тепло быстрее, чем нагреватели ванны успевают его восстановить. Поэтому цикл должен определяться измеренными температурами детали и пределами восстановления температуры, а не только заданными значениями температуры печи и ванны.
Выбор условий аустенитизации
Выбирайте температуру аустенитизации на основании спецификации стали, данных о фазовом равновесии и требуемой микроструктуры. Температура должна обеспечивать растворение достаточного количества углерода и легирующих элементов для получения необходимой прокаливаемости, однако чрезмерно высокая температура или слишком длительная выдержка могут укрупнить зерно исходного аустенита, увеличить содержание остаточного аустенита, способствовать окислению и усилить коробление. Для цементированных деталей сердцевину и слой необходимо рассматривать отдельно. Слой может содержать значительно больше углерода, чем сердцевина, поэтому его температура начала образования мартенсита и склонность к образованию остаточного аустенита могут существенно отличаться.
Время аустенитизации следует определять с учётом размера сечения и поведения печи при нагреве; выдержка должна начинаться тогда, когда самая холодная значимая зона, а не показание печи, достигла заданной температуры. Заданная температура печи — это температура воздуха или контрольного датчика в одном месте. При загрузке температура стали отстаёт от неё, а во время восстановления температуры может как превышать её, так и оставаться ниже. Дополнительные различия вызывают излучение, контакт с приспособлениями, расстояние между деталями и циркуляция в печи. Термопара, прикреплённая к типовой детали, обычно показывает запаздывающий подъём температуры, за которым после переноса следует кратковременный выброс или провал.
Исходное состояние определяет необходимое время. Сфероидизированная сталь AISI 52100, нормализованная низколегированная сталь и цементированная сталь AISI 8620 могут требовать различного времени растворения даже при одной и той же номинальной температуре. Чрезмерная выдержка может растворить карбиды, которые должны были сохраниться, а недостаточная выдержка оставляет неоднородность химического состава по сечению. Металлографический анализ аустенитизированных образцов позволяет подтвердить растворение карбидов и размер зерна до утверждения производственного цикла.
При мартемперинге условия аустенитизации должны обеспечивать образование достаточного количества аустенита для получения заданной твёрдости после превращения и отпуска. При бейнитной закалке необходимо также избегать такого химического состава и размера зерна аустенита, которые смещают температуру начала образования бейнита или время инкубации за пределы рабочего диапазона ванны. Выбор является компромиссом, однако его следует делать на основании данных о превращениях, а не общего указания вроде «нагреть до».
Выбор температуры ванны и времени выдержки
Выбирайте температуру ванны для бейнитной закалки в пределах диапазона бейнитного превращения, установленного для данной стали. В исследованиях сталь AISI 52100 подвергалась бейнитной закалке в средах, поддерживаемых приблизительно при температурах от 200 до 400 °C, с выдержкой до образования бейнита; этот диапазон является широкой ориентировочной областью, а не универсальным производственным окном. В исследовании ACS Omega 2024 года бейнитная закалка также описывается как выдержка аустенитизированной стали при температуре бейнитного превращения до превращения аустенита в бейнит. Необходимую выдержку можно определить по диаграмме изотермического превращения, а затем проверить по твёрдости и результатам металлографии, поскольку размер образца и исходное состояние материала для диаграммы могут отличаться от условий для детали.
Температура бейнитной закалки изменяет соотношение между скоростью превращения, морфологией бейнита, твёрдостью и содержанием остаточного аустенита. Более низкие температуры обычно увеличивают время инкубации и превращения и могут приводить к образованию более тонкодисперсных бейнитных структур; более высокие температуры сокращают цикл, но могут формировать более крупный бейнит и давать иную зависимость твёрдости. В исследовании 2020 года, посвящённом кратковременной низкотемпературной бейнитной закалке, были получены нанобейнит, мартенсит и остаточный аустенит; коэффициенты изнашивания оказались до 50 % ниже, чем у закалённой мартенситной стали. Этот результат относится к исследованной стали и конкретному циклу; его нельзя переносить на любую марку стали.
Температуру ванны при мартемперинге устанавливают немного выше температуры начала образования мартенсита, обеспечивая достаточный запас для предотвращения преждевременного образования мартенсита во время выравнивания температуры. Заготовка остаётся в ванне только до тех пор, пока температуры по её сечению не приблизятся друг к другу. Затем её извлекают для охлаждения на воздухе через мартенситный диапазон и впоследствии подвергают отпуску. Слишком длительная выдержка при этой температуре может привести к образованию бейнита или других фаз, в зависимости от марки стали. Модифицированный мартемперинг намеренно проводят в ванне с температурой ниже температуры начала образования мартенсита; это уже другой цикл, поэтому различие должно быть отражено в письменной спецификации процесса.
Вместимость ванны определяется не только объёмом бака. Необходимо измерять равномерность температуры, интенсивность перемешивания, циркуляцию, восстановление температуры и допустимое соотношение массы загрузки к массе ванны. Соляная ванна на основе Ca(NO₃)₂–KNO₃, масло или другая среда передают тепло в зависимости от вязкости, теплопроводности, движения среды и рабочей температуры. При погружении крупной или плотно уложенной загрузки температура ванны может снижаться, а восстановление температуры — происходить медленно. Если сталь пересечёт область начала образования перлита до восстановления температуры ванны, заданный фазовый баланс будет нарушен. Следует регистрировать минимальную температуру ванны после загрузки и время, необходимое для возвращения в установленный диапазон регулирования.
Отсчёт времени выдержки следует начинать тогда, когда деталь достигла целевой температуры, а не обязательно в момент погружения корзины в ванну. Для толстых сечений это требует применения термопары в сердцевине или проверенной зависимости между временем и температурой. Тонкие кромки могут уже претерпевать превращение, пока сердцевина продолжает нагреваться, поэтому ограничения по размеру сечения и время переноса должны быть включены в технологическую процедуру.
Применение термопар, образцов и прерванных испытаний
Размещайте термопары в местах, определяющих ход превращения: в центре наиболее толстого сечения, на тонкой кромке, на поверхности, непосредственно контактирующей с ванной, а для цементированных деталей — по возможности как в слое, так и в сердцевине. Используйте провода и способы крепления, устойчивые к условиям печи и ванны, и проверяйте калибровку во всём рабочем диапазоне. Записанная температурная кривая должна показывать нагрев в печи, аустенитизацию, перенос, вход в ванну, выравнивание температуры, извлечение, охлаждение на воздухе и отпуск. Именно температурная кривая детали, а не заданная температура печи подтверждает правильность цикла.
Образцы должны соответствовать производственному материалу, исходному состоянию, толщине сечения и химическому составу поверхности. Простой тонкий образец может реагировать слишком быстро и создать ложное впечатление достаточной вместимости ванны. Ступенчатый образец или образец-свидетель производственной формы может выявить температурное запаздывание между поверхностью и сердцевиной. При квалификационных испытаниях размещайте образцы в наиболее холодных, наиболее плотно загруженных и наиболее типичных местах загрузки.
Прерванные испытания дают данные о превращениях. Извлекайте образцы после нескольких времён выдержки, закаливайте или охлаждайте их заданным способом, а затем исследуйте полированные шлифы на наличие бейнита, мартенсита, перлита, карбидов и остаточного аустенита. Измеряйте твёрдость от поверхности к центру и в различных направлениях. Картирование твёрдости может выявить мягкую сердцевину, чрезмерно претерпевшую превращение кромку или изменения глубины цементированного слоя, которые не обнаруживаются при одном измерении по Роквеллу.
Размерные измерения должны сопровождать эти испытания, но не могут их заменять. До и после термической обработки при контролируемых температурах регистрируйте диаметр, плоскостность, радиальное биение, длину и коробление. В исследовании SAE 2013 года образцы цементированных сталей AISI 8620, 8822 и 4320 показали значительно меньшее коробление после бейнитной закалки, чем после цементации с последующей обычной закалкой и отпуском; при этом использовались температуры бейнитной закалки 260, 288 и 304 °C. Этот результат подтверждает логику процесса, но не является универсальной гарантией для любой геометрии.
Наконец, сопоставьте результаты металлографии, картирование твёрдости, измерения содержания остаточного аустенита, если они необходимы, и размерные данные с требованиями применимой спецификации. SAE AMS-H-6875C (2020) охватывает четыре класса стали и допускает бейнитную закалку, закалку в области образования бейнита и мартемперинг, если это предусмотрено спецификацией. Утверждённый цикл должен указывать марку стали и её состояние, диапазон аустенитизации, предельное время переноса, температуру ванны и требования к восстановлению температуры, критерий выравнивания температуры или завершения превращения, способ охлаждения, режим отпуска и данные контроля. Такой уровень определения превращает данные о превращениях в воспроизводимый производственный параметр.
Дефекты и диагностическая металлография
Диагностику дефектной термообработанной детали следует проводить по пути превращений, а не только по названию ванны. Изотермическая закалка на бейнит предназначена для выдержки аустенитизированной стали при температуре бейнитного превращения до образования бейнита. Мартемперинг отличается: деталь закаливают до температуры чуть выше температуры начала образования мартенсита, выдерживают лишь столько времени, сколько необходимо для приближения температуры по всему сечению к однородной, а затем охлаждают, чтобы до отпуска образовался мартенсит. Фаза, обнаруженная в неправильном месте или в неправильном количестве, обычно указывает на проблему с режимом, теплообменом или прокаливаемостью.
Перлит или бейнит, образовавшиеся на непредусмотренной стадии
Перлит в детали после изотермической закалки на бейнит обычно указывает на то, что часть аустенита вошла в область перлитного превращения до предусмотренной выдержки для образования бейнита. Распространённая причина — недостаточно высокая скорость переноса детали из печи аустенитизации в соляную или масляную ванну. Длительный перенос по воздуху, слишком плотная загрузка или задержка при погружении детали в ванну могут вызвать превращение у поверхности. Температура печи может быть правильной, однако деталь всё равно окажется бракованной, поскольку поверхность уже пересекла кривую начала образования перлита.
Недостаточный контроль ванны приводит к тому же результату. В соляной ванне с плохой циркуляцией, чрезмерной загрузкой или неправильно откалиброванной термопарой могут присутствовать локальные зоны с температурой ниже заданной. Первые детали, попавшие в холодную зону, могут образовать перлит до достижения предусмотренной температуры изотермической закалки на бейнит. Исследование AISI 52100, опубликованное в 2013 году, описывает изотермическую закалку на бейнит в диапазоне приблизительно от 200 до 400 °C с выдержкой детали до образования бейнита; этот диапазон не означает, что можно выбирать любую температуру в его пределах без проверки кинетики превращений данной стали. Содержание углерода, легирующие добавки, размер аустенитного зерна и толщина сечения изменяют время, имеющееся до начала образования перлита.
При металлографическом исследовании перлит выглядит как колонии феррита и цементита, часто с пластинчатым строением при подходящем увеличении. Крупнопластинчатый перлит у поверхности указывает на медленное погружение или охлаждение поверхности, тогда как полоса или изолированная область, проходящая через сечение, свидетельствует о неоднородной температуре ванны или контакте с приспособлениями. Картирование твёрдости позволяет выявить последствия: перлитные участки значительно мягче полностью бейнитных или мартенситных областей. Исследуйте поперечное сечение от поверхности до центра и сравните несколько участков по периметру детали, а не полагайтесь на одно поле зрения после полировки.
Бейнит также может появиться при режиме, предназначенном для получения мартенсита. При стандартном мартемперинге выдержка выше температуры начала образования мартенсита, или Ms, предназначена для выравнивания температуры; это не выдержка для бейнитного превращения. Чрезмерно длительная выдержка, температура ванны, находящаяся в диапазоне образования бейнита, или медленное охлаждение через этот диапазон позволяют бейниту образоваться до развития мартенситного превращения. В результате в соседних областях могут наблюдаться верхний бейнит, нижний бейнит и мартенсит. Исследование, опубликованное в ACS Omega в 2024 году, чётко разграничивает эти процессы: при изотермической закалке на бейнит сталь выдерживают при температуре бейнитного превращения до превращения аустенита, тогда как при мартемперинге её кратковременно выдерживают немного выше Ms, а затем охлаждают на воздухе.
Перед тем как обвинять химический состав стали, следует проверить журналы регистрации параметров ванны. В ASM Handbook, том 4A, температура аустенитизации, температура ванны, время выдержки, перемешивание и скорость охлаждения указаны как управляющие параметры мартемперинга. Эти же параметры влияют на то, достигается ли при изотермической закалке на бейнит предусмотренная фазовая область. Неисправная термопара, перегруженная ванна или недостаточное перемешивание могут объяснить наблюдаемую микроструктуру более непосредственно, чем небольшое отклонение химического состава.
Неполное превращение и остаточный аустенит
Остаточный аустенит образуется, когда аустенит не завершает предусмотренное превращение при охлаждении или выдержке. В детали после мартемперинга аустенит при последующем контролируемом охлаждении должен в основном превратиться в мартенсит, однако количество образовавшейся фазы зависит от содержания углерода, легирования, скорости охлаждения и конечной температуры. Высокоуглеродистые участки цементированного слоя, особенно в цементованных сталях, обычно имеют более низкие температуры Ms и Mf, чем низкоуглеродистая сердцевина. Поэтому после одного и того же цикла охлаждения в них может сохраняться больше остаточного аустенита.
При изотермической закалке на бейнит характер отказа иной. Если выдержка заканчивается до завершения бейнитной реакции, остаётся непревращённый аустенит, который при дальнейшем охлаждении, в процессе эксплуатации или шлифовании может позднее превратиться в мартенсит. В результате формируется смешанная структура из бейнита, мартенсита и остаточного аустенита вместо предусмотренной преимущественно бейнитной структуры. В исследовании 2020 года кратковременной низкотемпературной изотермической закалки на бейнит среднеуглеродистой низколегированной стали одновременно наблюдались нанобейнит, мартенсит и остаточный аустенит; указанное снижение коэффициента изнашивания — до 50 % по сравнению с закалённой мартенситной сталью — относится к исследованному материалу и режиму, а не к любой детали с частично завершившимся превращением.
Остаточный аустенит нельзя надёжно идентифицировать только по твёрдости. Его количество может быть достаточным для снижения показаний, однако превращение под действием деформации при вдавливании способно повысить кажущееся значение. В качестве первичного метода используйте оптическую металлографию после травления ниталем, а значительное содержание подтверждайте рентгеновской дифракцией, магнитными методами или количественным анализом изображений, если это необходимо. Следует обращать внимание на изменение размеров, замедленное образование трещин или рост детали в процессе эксплуатации, поскольку остаточный аустенит может превращаться в свежий, неотпущенный мартенсит.
Для цементованных деталей исследуйте слой и сердцевину отдельно. Распределение твёрдости от поверхности слоя к сердцевине следует сопоставлять с наблюдаемыми фазами. Твёрдый слой с остаточным аустенитом и более мягкая бейнитная или перлитная сердцевина указывают на различия в локальном протекании превращений, а не обязательно на дефект плавки стали. Напротив, равномерно низкая твёрдость при отсутствии мартенсита и в слое, и в сердцевине указывает на недостаточную аустенитизацию, чрезмерную задержку при переносе, недостаточную интенсивность закалки или ошибку в температуре ванны.
Трещины, мягкие зоны, деформация и смешанные микроструктуры
Трещины обычно возникают вследствие совокупного действия напряжений превращения, термических напряжений, острой геометрии, остаточных напряжений и чрезмерной твёрдости. Мартемперинг уменьшает разность температур между поверхностью и сердцевиной до начала образования мартенсита, что по сравнению с прямой закалкой может снизить склонность к растрескиванию и деформации, однако не отменяет необходимости отпуска. В руководстве ASM Heat Treating Subject Guide за 2020 год указано, что мартемперованную сталь необходимо отпустить перед эксплуатацией. Неотпущенный мартенсит, особенно в цементованном слое, остаётся подверженным растрескиванию при шлифовании или под действием приложенной нагрузки.
Поверхности трещин и полированные поперечные шлифы следует исследовать отдельно. Закалочные трещины часто проходят по границам бывших аустенитных зёрен или распространяются внутрь от углов, шпоночных канавок и резких изменений сечения. Шлифовальные трещины обычно неглубокие и ориентированы в направлении шлифования. Капиллярный контроль позволяет обнаружить трещины, выходящие на поверхность, а металлография показывает, содержится ли в трещине оксид, обезуглероженный слой или свежий мартенсит по её краям.
Мягкие зоны могут быть результатом плохого перемешивания, экранирования приспособлениями, недостаточной циркуляции ванны, обезуглероживания или недостаточной прокаливаемости для данного размера сечения. Деформация может быть обусловлена неравномерным нагревом, асимметричной цементацией, неоднородным охлаждением или задержкой превращения между тонкими и толстыми участками. В исследовании SAE 2013 года цементованных сталей AISI 8620, AISI 8822 и AISI 4320 использовались температуры изотермической закалки на бейнит 260, 288 и 304 °C; при этом деформация была значительно меньше, чем у цементованных, закалённых и отпущенных образцов. Однако эти результаты не исключают деформацию, обусловленную геометрией или конкретной нагрузкой.
Смешанные микроструктуры требуют пространственной диагностики. Сравнивайте край, средний радиус, центр, впадину зуба и вершину зуба, если это применимо. Каждую микрофотографию следует сопоставлять с профилем твёрдости и записью температурно-временного режима. Только после проверки времени переноса, температуры ванны, перемешивания, загрузки, аустенитизации и отпуска химический состав, прокаливаемость или пересортица материала должны рассматриваться как основное объяснение.
Сравнение аустемперинга, мартемперинга и обычной закалки с отпуском
Три процесса могут обеспечивать существенно различные свойства, даже если исходным материалом служит одна и та же аустенитизированная сталь. Их названия описывают режимы превращения, а не только жидкость, используемую для закалки. Масло, нитратно-нитритная соль и другие среды могут применяться более чем в одном режиме; решающими переменными являются температурный путь, время выдержки при каждой температуре и превращение, которому позволяют протекать.
Путь превращения и конечная микроструктура
При обычной закалке с отпуском аустенитизированную сталь охлаждают достаточно быстро, чтобы избежать образования большей части перлита и бейнита. Аустенит проходит через температуру начала образования мартенсита, , и по мере продолжения охлаждения постепенно превращается в мартенсит. Образовавшийся мартенсит обладает высокой твердостью, но находится в состоянии значительных напряжений, поэтому перед эксплуатацией выполняют отпуск. Отпуск вызывает выделение углеродсодержащих соединений, снижает внутренние напряжения и изменяет соотношение между твердостью, прочностью, вязкостью и стабильностью размеров.
Мартемперинг изменяет временную последовательность этого процесса, а не его основной продукт. Заготовку закаливают из аустенитизирующей температуры в масло или расплавленную соляную ванну, поддерживаемую немного выше . Ее выдерживают там лишь достаточно долго, чтобы поверхность и сердцевина достигли близких температур. Затем деталь охлаждают, обычно на воздухе, через интервал образования мартенсита. Таким образом, мартенсит образуется после того, как значительная часть сечения термически выровнялась, а не в условиях еще сохраняющегося значительного температурного градиента между поверхностью и сердцевиной. Мартемперинг не устраняет необходимость отпуска. В издании ASM International Heat Treating Subject Guide (2020) указано, что после мартемперинга сталь необходимо подвергнуть отпуску перед эксплуатацией.
Аустемперинг характеризуется иным путем превращения. Аустенитизированную сталь закаливают в ванну, поддерживаемую в диапазоне бейнитного превращения, и выдерживают до превращения требуемой доли аустенита в бейнит. В исследовании стали AISI 52100, опубликованном в 2013 году, диапазон температур аустемперинга описан как приблизительно 200–400 °C, причем выдержку продолжают до образования бейнита. В зависимости от содержания углерода, легирования, температуры и времени выдержки продуктом может быть верхний бейнит, нижний бейнит либо смесь, содержащая мартенсит и остаточный аустенит. Этот процесс не является просто «мартемперингом с более длительной выдержкой». В исследовании ACS Omega 2024 года прямо различаются аустемперинг, при котором выдержку продолжают до бейнитного превращения, и мартемперинг, при котором температуру кратковременно выравнивают выше , после чего выполняют охлаждение на воздухе.
Сталь после аустемперинга все же может нуждаться в последующей обработке или стабилизационной выдержке, однако ее не подвергают автоматически той же операции отпуска, которая применяется для полностью мартенситной закаленной стали. Требуемый режим зависит от заданной микроструктуры и условий эксплуатации. Кратковременный низкотемпературный аустемперинг может привести к образованию нанобейнита наряду с мартенситом и остаточным аустенитом. В исследовании среднеуглеродистой низколегированной стали, проведенном в 2020 году, такая структура обеспечила коэффициенты изнашивания до 50 % ниже, чем у закаленной мартенситной стали. Этот результат подтверждает преимущество конкретного процесса в условиях данного испытания, но не устанавливает универсального ранжирования износостойкости.
Цели, связанные с деформацией и растрескиванием
Обычная закалка подвергает деталь воздействию двух основных источников изменения размеров: термической усадки и деформации превращения. Поверхность охлаждается и превращается раньше сердцевины, поэтому в сечении возникают изменяющиеся напряжения по мере изменения температуры и объемной доли фаз по толщине детали. Особенно чувствительны сложные формы, острые углы, отверстия, переходы от тонких участков к толстым и цементированные слои. Если напряжения превышают локальную прочность горячего материала или материала в процессе превращения, может возникнуть растрескивание.
Мартемперинг воздействует на составляющую, обусловленную температурным градиентом, путем выдержки стали около , но выше этой температуры, до начала образования мартенсита. После этого поверхность и сердцевина превращаются в более близком температурном интервале. В статье 1946 года, посвященной температурному диапазону образования мартенсита, этот принцип описывался как закалка до температуры немного выше мартенситного диапазона с последующим медленным охлаждением, что снижает склонность к растрескиванию при незначительной потере твердости. Процесс уменьшает деформацию, но не гарантирует стабильность размеров, поскольку мартенситное превращение по-прежнему вызывает изменение объема и появление остаточных напряжений.
Аустемперинг может уменьшать деформацию по другой причине. Значительная часть превращения происходит изотермически в виде бейнита, а не посредством перемещающегося фронта мартенситного превращения при непрерывном снижении температуры. Бейнит также характеризуется собственной деформацией превращения, а остаточный аустенит впоследствии может превращаться при механической обработке или эксплуатации. Следовательно, аустемперинг способен уменьшить один вид деформации, одновременно создавая другие проблемы стабильности размеров, если превращение остается неполным или плохо контролируется.[5] Austempering Process for Carburized Low-Alloy Steels. SAE International. SAE Technical Paper 2013-01-0949, 2013.
Данные по цементированным низколегированным сталям показывают зависимость результатов от геометрии и материала. В работе SAE 2013-01-0949 исследовались цементированные стали AISI 8620, AISI 8822 и AISI 4320 с температурами аустемперинга 260, 288 и 304 °C. В этих экспериментах образцы после цементации и аустемперинга демонстрировали значительно меньшую деформацию, чем образцы после цементации, закалки и отпуска. Этот результат нельзя автоматически переносить на любую глубину цементированного слоя, размер сечения, конструкцию печи или схему расположения ванны. Прокаливаемость определяет, достигнет ли сердцевина заданного диапазона превращения до образования перлита, тогда как перемешивание, температура ванны, загрузка и время переноса влияют на фактический термический цикл.
Когда сравнение технически некорректно
Утверждение о том, что аустемперинг обеспечивает более высокую твердость, вязкость, износостойкость или стабильность размеров по сравнению с мартемперингом либо обычной закалкой с отпуском, является неполным, если при сравнении не контролируются переменные, определяющие превращение. Для образцов должны использоваться одна и та же марка стали, включая одинаковые плавку и химическое состояние; одинаковые геометрия и толщина сечения; одинаковые температура аустенитизации, время выдержки, атмосфера и исходная микроструктура; а также сопоставимое состояние поверхности, шероховатость, обезуглероживание и цементированный слой.
Критерии приемки также должны соответствовать предполагаемому назначению. Сравнение только твердости по Роквеллу может отдать предпочтение мартенситной структуре и не учитывать склонность к растрескиванию, нестабильность остаточного аустенита, ударную вязкость или деформацию. Испытание на износ при одной нагрузке, одном контртеле и одном режиме смазки не позволяет ранжировать структуры для всех контактных применений. При измерении размеров необходимо указывать момент проведения измерений, поскольку остаточный аустенит может превращаться после закалки, аустемперинга, механической обработки или эксплуатации.
Важное значение имеет и нормативная спецификация. SAE AMS-H-6875C (2020) устанавливает требования к термической обработке четырех классов стали и допускает аустемперинг, аусбей-закалку и мартемперинг, если соответствующая процедура предусмотрена спецификацией. Поэтому проверка должна включать требуемый профиль твердости, микроструктуру, глубину цементированного слоя, если применимо, предельные значения деформации, а также подтверждение отсутствия трещин и недопустимого обезуглероживания. В ASM Handbook, том 4A (2013), температура аустенитизации, температура ванны, время выдержки, перемешивание и скорость охлаждения определены как управляющие переменные мартемперинга. Изменение любой из них может сделать прямое сравнение процессов некорректным.
| Обычная закалка с отпуском | Мартемперинг | Аустемперинг |
|---|---|---|
| Охлаждение через без выравнивающей выдержки, непосредственное образование мартенсита с последующим отпуском. | Охлаждение прерывают немного выше , чтобы сечение выровнялось перед контролируемым мартенситным превращением; затем требуется отпуск. | Закалка до бейнитного диапазона и выдержка до превращения аустенита в бейнит; конечный режим определяется заданной бейнитной структурой. |
Практический контрольный список и глоссарий терминов
Вопросы, на которые необходимо ответить до назначения цикла
Начинайте с требуемой микроструктуры, а не с названия закалочной ванны. Аустемперинг и мартемперинг могут выполняться как в расплавленной соли, так и в масле, однако пути превращений и образующиеся продукты у них различаются. Аустемперинг назначают, когда целевой структурой является бейнит. Мартемперинг назначают, когда после выдержки для выравнивания температуры деталь должна образовать мартенсит, а затем пройти отпуск.
Точно укажите обозначение стали в том виде, в каком оно представлено: например, AISI 52100, AISI 8620, AISI 8822, AISI 4320 либо соответствующее обозначение SAE, ASTM, EN или AMS. Химический состав определяет прокаливаемость, растворение карбидов, кинетику образования бейнита, температуру начала мартенситного превращения и количество остаточного аустенита. Цикл, продемонстрированный для AISI 52100, нельзя автоматически переносить на цементованную AISI 8620.
Зафиксируйте размеры и форму сечения, включая изменения толщины, отверстия, шпоночные пазы, острые углы и массу загрузки. Тонкое кольцо и толстый зуб шестерни охлаждаются с разной скоростью, даже если помещены в одну и ту же ванну. Уточните, является ли материал цементованным или нецементованным. Для цементованных деталей укажите глубину слоя, целевое содержание углерода на поверхности, состав сердцевины, а также относится ли требуемая бейнитная или мартенситная структура к слою, сердцевине или к обеим зонам.
Температуру аустенитизации необходимо выбирать с учетом марки и состояния стали. Она должна обеспечивать требуемое образование аустенита без чрезмерного роста зерна, нежелательного растворения карбидов или аномально высокого содержания остаточного аустенита. В спецификации также следует указать атмосферу печи, скорость нагрева, если деформация имеет значение, время выдержки, схему размещения загрузки и то, что именно означает температура: заданную температуру печи, температуру детали или измеренную эффективную температуру.
Определите время переноса от печи до закалочной ванны. Длительный или нестабильный перенос может привести к охлаждению поверхности, образованию феррита или перлита в стали с низкой прокаливаемостью либо к неравномерным тепловым условиям внутри загрузки. Укажите состав и рабочую температуру ванны, а не ограничивайтесь записью «закалка в соли». Нитратно-нитритная соль, масло или другая среда имеют различающиеся характеристики теплообмена и допустимые пределы безопасной эксплуатации. Перемешивание, циркуляция, загрузка ванны и восстановление ее температуры также должны быть включены в цикл.
Для аустемперинга определите диапазон бейнитного превращения и время, необходимое для того, чтобы выбранное сечение достигло почти равномерной температуры и завершило предусмотренное превращение. Для мартемперинга установите температуру начала мартенситного превращения, или Ms, и задайте выдержку выше нее. Выдержка выравнивает температуру; она не предназначена для образования бейнита. Последующая скорость охлаждения должна обеспечивать образование мартенсита без чрезмерных температурных градиентов. Уточните, является ли отдельный отпуск обязательным, и укажите его температуру, время, атмосферу и количество циклов.
Наконец, до начала обработки определите, какие данные будут служить подтверждением соответствия. Одной твердости недостаточно, чтобы доказать, что в результате аустемперинга образовался бейнит или что в результате мартемперинга сформировалась требуемая мартенситная структура. При необходимости требуйте металлографический анализ, контроль размеров и измерение остаточного аустенита, если марка стали, содержание углерода, цементованный слой или требования к эксплуатации делают остаточный аустенит значимым фактором.
Основные термины: Ms, бейнит, мартенсит, аустемперинг, мартемперинг
Ms, или температура начала мартенситного превращения, — это температура, при которой при охлаждении в соответствующих условиях начинает образовываться мартенсит. Она не является универсальной постоянной для «стали»: на нее влияют содержание легирующих элементов, содержание углерода в аустените, предшествующая термическая обработка и напряженное состояние. При мартемперинге охлаждение прерывают непосредственно выше Ms, чтобы температурные различия внутри детали успели уменьшиться до начала мартенситного превращения.
Мартенсит — бездиффузионный продукт, образующийся при достаточно быстром охлаждении аустенита, подавляющем диффузионные превращения. Его реечная или пластинчатая морфология и высокая твердость обусловлены сдвиговым превращением и пересыщением углеродом. После закалки мартенсит обычно подвергают отпуску, поскольку остаточные напряжения, хрупкость и нестабильность размеров в закаленном состоянии могут быть неприемлемы при эксплуатации.
Бейнит образуется из аустенита в интервале температур ниже перлитного диапазона и выше нижнего мартенситного диапазона, хотя точный интервал превращения зависит от состава и состояния исходного аустенита. Он содержит ферритные области с выделением карбидов или обогащением углеродом; его морфология изменяется в зависимости от температуры превращения. В аустемперованной детали также могут присутствовать мартенсит или остаточный аустенит, если выдержка была слишком короткой, температура ванны неподходящей или кинетика превращения не была полностью установлена.
Аустемперинг означает закалку аустенитизированной стали до температуры, при которой образуется бейнит, выдержку до достижения заданного превращения аустенита в бейнит и последующее охлаждение до температуры окружающей среды. В исследовании 2013 года стали AISI 52100 описывалась аустемперингующая среда, поддерживаемая приблизительно при 200–400 °C, с выдержкой до образования бейнита. Для цементованных сталей AISI 8620, AISI 8822 и AISI 4320 в экспериментах применяли температуры аустемперинга 260, 288 и 304 °C и сообщали о меньшей деформации по сравнению с традиционной цементацией, закалкой и отпуском в испытанных условиях. Эти значения являются данными конкретного процесса, а не универсальными настройками.
Мартемперинг — это прерванная закалка. В ASM Handbook Volume 4A (2013) температура аустенитизации, температура ванны, время выдержки, перемешивание и скорость охлаждения указаны как управляющие параметры. Заготовку кратковременно выдерживают в масле или соли непосредственно выше Ms, пока ее температура не выровняется, а затем охлаждают через мартенситный диапазон. Целевым результатом является мартенсит, а не бейнит; перед эксплуатацией деталь должна пройти отпуск. Обработка, описанная в работе 1946 года по образованию мартенсита, сформулировала принцип снижения вероятности трещинообразования: уменьшить температурные градиенты до начала превращения, пожертвовав лишь малой частью достижимой твердости.
Таким образом, названия описывают цель превращения. Наличие соляной ванны само по себе не делает цикл аустемперингом, а короткая выдержка не делает его мартемперингом. Вопрос о том, был ли осуществлен предусмотренный процесс, решает наблюдаемая микроструктура. SAE AMS-H-6875C (2020) охватывает четыре класса стали и допускает аустемперинг, аусбей-закалку и мартемперинг, если они указаны в требованиях; при этом решающими остаются требования, применимые к конкретному материалу и изделию.
Минимальный набор записей для воспроизводимой термической обработки
Минимальный состав технологической документации
- Материал Обозначение стали, номер плавки или партии, размер сечения и состояние после цементации.
- Нагрев Температура аустенитизации, атмосфера, время нагрева и время выдержки.
- Перенос и ванна Время переноса, состав ванны, температура, перемешивание, загрузка и восстановление температуры.
- Превращение Критерий и продолжительность выравнивания температуры или бейнитной выдержки.
- Охлаждение и отпуск Способ окончательного охлаждения, температура отпуска, время, атмосфера и количество циклов.
- Проверка Твердость, металлографическое исследование, оценка остаточного аустенита и контроль размеров.
Воспроизводимая запись связывает материал, температурно-временной цикл, состояние ванны и результаты контроля. Как минимум необходимо регистрировать:
- обозначение стали, номер плавки или партии, размеры сечения, геометрию детали, массу загрузки и цементованное или нецементованное состояние;
- глубину слоя, а также сведения о содержании углерода на поверхности или в сердцевине, если выполнялась цементация;
- температуру аустенитизации, атмосферу печи, время нагрева и выдержки, а также измеренную температуру загрузки;
- время переноса от печи до ванны, состав и температуру ванны, перемешивание или циркуляцию, расстояние между деталями и восстановление температуры ванны;
- для аустемперинга — время выравнивания температуры, температуру и продолжительность выдержки для превращения, а также подтверждение того, что бейнитная реакция достигла заданного состояния;
- для мартемперинга — значение Ms, если оно установлено, температуру ванны выше Ms, выдержку для выравнивания температуры, способ и скорость окончательного охлаждения, а также момент, с которого мартенситному превращению было позволено протекать;
- температуру, время и атмосферу отпуска, способ охлаждения и количество циклов отпуска;
- место измерения твердости, метод испытания, шкалу и результаты; подготовку металлографических образцов и репрезентативные изображения; метод определения остаточного аустенита и его содержание, если это необходимо; результаты измерения размеров до и после обработки.
В записи цикла следует указывать калибровку приборов и фактические температурные кривые, а не только номинальные заданные значения. При наличии слоя микроструктуру следует проверять на поверхности, в сердцевине и в переходной зоне. Контроль размеров должен включать элементы, наиболее склонные к изменению: наружный диаметр, отверстие, профиль зубьев, плоскостность, радиальное биение и деформацию в местах изменения сечения.
Краткая справка: укажите обозначение стали; размеры сечения; цементованное или нецементованное состояние; температуру аустенитизации; время переноса; состав и температуру ванны; перемешивание; выдержку для выравнивания температуры или превращения; окончательное охлаждение; отпуск; твердость; металлографический анализ; оценку остаточного аустенита, если она необходима; и контроль размеров. Затем подтвердите структуру. Бейнит подтверждает цель аустемперинга; мартенсит, образовавшийся после выравнивания температуры и последующего отпуска, подтверждает цель мартемперинга.
Источники
- [1] ASM Handbook Volume 4A: Martempering of Steels. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/18/chapter-abstract/278992/Martempering-of-Steels-1
- [2]The Temperature Range of Martensite Formation. Study on martensite formation, 1946. Source details supplied in the article; no URL provided
- [3]Short-term low-temperature austempering in medium-carbon low-alloy steel. Metal and Materials International, 2020. https://doi.org/10.1007/s12540-020-00957-6
- [4] Heat Treatment of Steel Raw Materials. SAE AMS-H-6875C, 2020. https://www.normsplash.com/Samples/SAE/165267379/SAE-AMSH-6875C-2020-en.pdf
- [5] Austempering Process for Carburized Low-Alloy Steels. SAE Technical Paper 2013-01-0949, 2013. https://saemobilus.sae.org/papers/austempering-process-carburized-low-alloy-steels-2013-01-0949