




1. Qué significa el acero de baja aleación y alta resistencia
HSLA como una clase, no como una única aleación
El acero de baja aleación y alta resistencia (HSLA) es una familia de aceros de ingeniería de bajo contenido de carbono y baja aleación, cuyas propiedades de resistencia y de servicio se obtienen mediante una combinación controlada de composición química, procesamiento y microestructura. No es una única aleación, un único tratamiento térmico ni una composición universal. Una chapa suministrada conforme a ASTM A572/A572M Grado 50 y una chapa resistente a la intemperie suministrada conforme a ASTM A588 pueden denominarse ambas HSLA, aunque tienen requisitos de especificación, estrategias de aleación, comportamiento frente a la corrosión y formas de producto permitidas diferentes.
La distinción metalúrgica central es que los aceros HSLA alcanzan una mayor resistencia sin depender de los elevados contenidos de carbono asociados con muchos aceros al carbono de alta resistencia más antiguos. Sus composiciones pueden contener adiciones moderadas de manganeso, silicio, cobre, níquel, cromo, molibdeno u otros elementos de aleación, junto con adiciones menores de niobio, vanadio y titanio. En la terminología estadounidense antigua, el niobio suele escribirse como columbium, por lo que las designaciones y descripciones de ASTM pueden referirse a aceros de «columbio-vanadio».
Adiciones moderadas de niobio, vanadio o titanio pueden aumentar la resistencia y mejorar la resistencia a la corrosión atmosférica o la conformabilidad. Strong evidence
El American Iron and Steel Institute describe el acero HSLA como un grupo en el que las adiciones moderadas de columbio, vanadio o titanio aumentan la resistencia y también pueden mejorar la resistencia a la corrosión atmosférica o la conformabilidad. Estos efectos no son consecuencias automáticas de añadir un elemento. Dependen de la cantidad añadida, de los contenidos de carbono y nitrógeno del acero, de su historial térmico y de la distribución final de precipitados y granos.
El análisis de ASM International de 2024 sitúa los aceros HSLA laminados en caliente, también llamados aceros microaleados, entre los aceros al carbono y de baja aleación de alta resistencia con límites elásticos superiores a 275 MPa [40 ksi]. Esta cifra resulta útil para identificar la categoría amplia de productos laminados en caliente, pero no constituye un límite legal o de especificación universal. Una especificación ASTM puede definir un producto HSLA mediante una designación de grado, límites químicos, requisitos de propiedades mecánicas y condiciones de fabricación, en lugar de mediante un único umbral general.
El intervalo es amplio. Un artículo de un simposio de ASTM publicado en 1979 informó de niveles de límite elástico de los aceros HSLA de entre 40.000 y 140.000 psi [276 y 966 MPa]. Este intervalo, por sí solo, demuestra por qué «HSLA» no puede sustituir a la designación real del grado. La resistencia en el extremo superior puede implicar un procesamiento, un contenido de aleación, un espesor de sección y unos requisitos de tenacidad diferentes de los de una chapa estructural cercana al extremo inferior.
Las definiciones basadas en la resistencia difieren de las definiciones de las especificaciones
| Descripción | Qué establece | Qué no establece |
|---|---|---|
| Definición basada en la resistencia | Un nivel especificado de límite elástico o resistencia a la tracción | La composición química, la ruta de procesamiento ni la forma del producto |
| Definición basada en la especificación | Composición química, propiedades mecánicas, requisitos del producto y condiciones de fabricación | Una microestructura HSLA universal |
| Designación de acero microaleado | Adiciones controladas de niobio, vanadio, titanio o combinaciones de estos elementos | Un rendimiento equivalente en todos los productos |
Una definición basada en la resistencia pregunta qué comportamiento mecánico presenta el acero. Una definición de especificación pregunta qué requisitos debe cumplir el producto. Estas cuestiones se solapan, pero no son idénticas.
El límite elástico suele ser el criterio más visible. ASTM A572/A572M, por ejemplo, abarca cinco grados de acero estructural de alta resistencia y baja aleación de columbio-vanadio en perfiles, chapas, tablestacas y barras. Sus límites elásticos mínimos especificados varían entre 42 ksi [290 MPa] y 65 ksi [450 MPa], según el grado y el producto. Por tanto, la designación comunica mucho más que «acero resistente»: identifica una norma que rige la composición química, las propiedades de tracción, los requisitos dimensionales o relativos al producto y otras condiciones aplicables a la forma solicitada.
ASTM A588 es otro ejemplo importante. Define un acero estructural HSLA resistente a la corrosión atmosférica, y el NIST identificó el grado como dotado de un límite elástico mínimo de 50 ksi en 2005. Denominar HSLA tanto a A572/A572M como a A588 es razonable desde el punto de vista metalúrgico, pero tratarlos como intercambiables no lo es. A572 se identifica como acero estructural de alta resistencia y baja aleación de columbio-vanadio, mientras que A588 incluye requisitos asociados con la resistencia a la corrosión atmosférica. El ingeniero de diseño debe comprobar aún los límites de espesor, las disposiciones relativas a la tenacidad, los requisitos de soldadura, el entorno de exposición y la forma exacta del producto.
Un acero también puede superar los 275 MPa de límite elástico sin clasificarse como HSLA conforme a una norma de compra o de diseño determinada. A la inversa, una norma puede emplear la terminología HSLA debido a la combinación prevista de composición química y propiedades, aunque su resistencia mínima no coincida exactamente con el amplio umbral para productos laminados en caliente de ASM International. Las normas de producto pueden distinguir entre chapa laminada en caliente, chapa gruesa, barra, perfiles estructurales y productos templados y revenidos, cada uno con requisitos independientes.
Por tanto, el valor mecánico es solo una parte de la identidad. La resistencia a la tracción, la relación entre el límite elástico y la resistencia a la tracción, el alargamiento, la tenacidad al impacto, el comportamiento en el doblado, la soldabilidad y el comportamiento en la dirección del espesor pueden ser igualmente importantes durante el servicio. Dos aceros con límites elásticos similares pueden responder de forma diferente al conformado o la soldadura porque difieren en sus equivalentes de carbono, poblaciones de precipitados, tamaños de grano e historiales de enfriamiento.
Por qué baja aleación, alta resistencia y microaleado no son términos intercambiables
«Baja aleación» describe el contenido de elementos de aleación en un sentido composicional amplio; por sí solo, no garantiza una resistencia determinada, una ruta de procesamiento concreta ni una microestructura específica. Un acero de baja aleación puede diseñarse para ofrecer templabilidad, resistencia al desgaste, servicio a temperaturas elevadas, tenacidad o resistencia estructural. Algunos aceros de baja aleación dependen de adiciones relativamente importantes de cromo, níquel, molibdeno o manganeso y pueden someterse a temple y revenido. No son automáticamente aceros HSLA.
Principales mecanismos de endurecimiento de los aceros HSLA
- Endurecimiento por solución sólida
- Los átomos de aleación disueltos distorsionan la red de ferrita e impiden el movimiento de las dislocaciones.
- Afino de grano
- Los granos de ferrita más finos aumentan el límite elástico y pueden mejorar la resistencia a la fractura por clivaje.
- Endurecimiento por precipitación
- Las partículas finas de carbonitruros obstaculizan las dislocaciones en la matriz ferrítica.
- Endurecimiento por transformación
- El enfriamiento puede producir ferrita fina, ferrita bainítica u otros constituyentes más duros.
- Deformación controlada
- La deformación almacenada y la austenita no recristalizada influyen en la estructura final de la ferrita.
«Alta resistencia» describe un nivel de propiedades, establecido normalmente mediante una resistencia a la tracción o un límite elástico especificados. Dice poco sobre cómo se alcanzó esa resistencia. Pueden contribuir el endurecimiento por solución sólida del manganeso o el silicio, el afino de grano, el endurecimiento por precipitación, la transformación en constituyentes ferríticos o bainíticos más duros y la laminación controlada. Un acero de baja aleación templado y revenido puede ser de alta resistencia sin ser un grado HSLA microaleado en el sentido habitual de los productos laminados en caliente.
Acero microaleado Acero que contiene adiciones muy pequeñas y controladas, como niobio, vanadio o titanio, que modifican la estructura de grano, la precipitación, la recristalización o el comportamiento de transformación.
«Microaleado» se refiere más específicamente al uso de adiciones muy pequeñas y controladas —comúnmente de niobio, vanadio, titanio o combinaciones de estos elementos— para modificar el comportamiento de transformación y deformación. Los elementos actúan mediante mecanismos como la precipitación de carburos, nitruros o carbonitruros; el control del tamaño de grano de la austenita; y la inhibición de la recristalización durante la laminación. Su mera presencia nominal no es suficiente. El niobio que permanece disuelto durante el recalentamiento puede comportarse de manera diferente del niobio que precipita antes de la laminación o durante esta. El titanio puede fijar el nitrógeno en forma de nitruro de titanio, mientras que la precipitación del vanadio puede contribuir al endurecimiento de la ferrita durante el enfriamiento. El resultado depende de la temperatura de disolución, de la práctica de recalentamiento, de la secuencia de laminación, de la velocidad de enfriamiento y del equilibrio entre carbono y nitrógeno.
En la práctica, el procesamiento termomecánico controlado forma parte, por consiguiente, de la definición del material. La laminación por debajo de determinadas temperaturas de recristalización puede afinar la estructura de la austenita previa; el enfriamiento acelerado puede modificar la ferrita, la perlita, la bainita u otros productos de transformación; y la precipitación puede aumentar la resistencia sin un incremento importante del contenido de carbono. Estos mecanismos también afectan a la tenacidad, la ductilidad, los límites de conformado y las zonas afectadas térmicamente por la soldadura.
El debate del simposio de ASTM de 1979 indicó que la mayoría de los grados analizados estaban microaleados con columbio, vanadio, titanio o combinaciones de estos elementos. Esta observación no significa que todos los aceros denominados HSLA contengan los tres elementos, ni siquiera necesariamente uno de ellos. Tampoco significa que todos los aceros microaleados pertenezcan a la misma familia de especificaciones. La identificación fiable es la designación completa —como ASTM A572/A572M Grado 50 o ASTM A588— junto con la forma del producto, el espesor, la condición de suministro y los requisitos suplementarios aplicables. Solo entonces pueden evaluarse la resistencia, la tenacidad, la soldabilidad, la conformabilidad y el comportamiento frente a la corrosión del acero que realmente se está utilizando.
2. Diferencias entre los Aceros HSLA, los Aceros al Carbono Simple y los Aceros Convencionales de Baja Aleación
El acero de alta resistencia y baja aleación (HSLA) es una familia de aceros de ingeniería de bajo carbono y baja aleación, no una composición única. Sus prestaciones características se deben a la interacción entre la composición química, el recalentamiento, el laminado, el enfriamiento y la microestructura resultante. Por lo tanto, la denominación no identifica un equilibrio universal de resistencia, ductilidad, tenacidad, soldabilidad o comportamiento frente a la corrosión.
ASM International clasifica los aceros HSLA laminados en caliente, también denominados aceros microaleados, entre los aceros al carbono y de baja aleación de alta resistencia con límites elásticos superiores a 275 MPa [40 ksi]. Este umbral describe un intervalo de resistencia, no una receta metalúrgica única. ASTM A572/A572M, por ejemplo, contempla cinco grados de acero estructural de alta resistencia y baja aleación de columbio-vanadio. Sus límites elásticos mínimos especificados oscilan entre 42 ksi [290 MPa] y 65 ksi [450 MPa]. ASTM A588 es una especificación diferente: contempla acero estructural HSLA resistente a la corrosión atmosférica, y NIST identifica para este material un límite elástico mínimo de 50 ksi.
La distinción es importante porque un acero al carbono simple, un acero convencional de baja aleación y un acero HSLA pueden contener carbono y manganeso, pero alcanzar propiedades diferentes mediante estrategias de diseño distintas. Un acero que cumple una designación de grado no puede considerarse intercambiable con otro simplemente porque ambos se describan como de «alta resistencia».
El carbono como elemento de refuerzo frente al control del carbono
El carbono refuerza la ferrita mediante el endurecimiento por solución sólida intersticial y también permite la formación de constituyentes más duros, como perlita, bainita y martensita. Por lo tanto, el aumento del contenido de carbono puede elevar la resistencia a la tracción y el límite elástico, especialmente cuando el tratamiento térmico produce una fracción considerable de fases endurecidas. Los aceros al carbono simple dependen habitualmente de esta relación: el contenido de carbono, la velocidad de enfriamiento y el tratamiento térmico determinan gran parte de la resistencia final.
Este método tiene ciertos costes. Un mayor contenido de carbono puede reducir la soldabilidad al aumentar la templabilidad y el riesgo de que se forme una zona afectada por el calor dura y frágil, especialmente cuando la soldadura provoca un enfriamiento rápido. También puede reducir la ductilidad y complicar el conformado. Un acero rico en carbono puede ser resistente, pero menos tolerante a la fabricación que un acero de menor contenido de carbono con una microestructura cuidadosamente controlada.
El diseño de los aceros HSLA generalmente busca obtener resistencia sin depender de un alto contenido de carbono. El carbono se mantiene lo bastante bajo como para favorecer la soldadura y el conformado, mientras que el manganeso proporciona endurecimiento por solución sólida y ayuda a controlar el comportamiento de transformación. El silicio, el cobre, el níquel, el cromo y el molibdeno también pueden controlarse o añadirse con fines específicos, pero sus efectos dependen de la especificación y de la ruta de procesamiento. No son simplemente ingredientes de refuerzo intercambiables.
Un bajo contenido de carbono no significa que el carbono carezca de función metalúrgica. Incluso una pequeña variación puede modificar la templabilidad, la formación de cementita, las fracciones de bainita o martensita y el carbono equivalente utilizado para evaluar las condiciones de soldadura. El objetivo es controlar el carbono, no eliminarlo por completo. En muchos grados HSLA, el fabricante de acero obtiene una gran parte del límite elástico requerido mediante el afino de grano y la precipitación, en lugar de hacerlo mediante un alto volumen de productos de transformación duros.
Los aceros convencionales de baja aleación suelen contener adiciones mayores de elementos de aleación que los aceros HSLA y pueden depender del temple y revenido, del temple integral o de mezclas de fases cuidadosamente diseñadas. Su finalidad puede incluir una alta templabilidad, resistencia a temperaturas elevadas, resistencia al desgaste o una respuesta especificada al tratamiento térmico. Los aceros HSLA, en cambio, se suministran con frecuencia en estado laminado en caliente o laminado controlado, de modo que la secuencia de laminado y la trayectoria de enfriamiento forman parte del diseño de sus propiedades.

Por qué pequeñas adiciones de aleación pueden producir grandes cambios en las propiedades
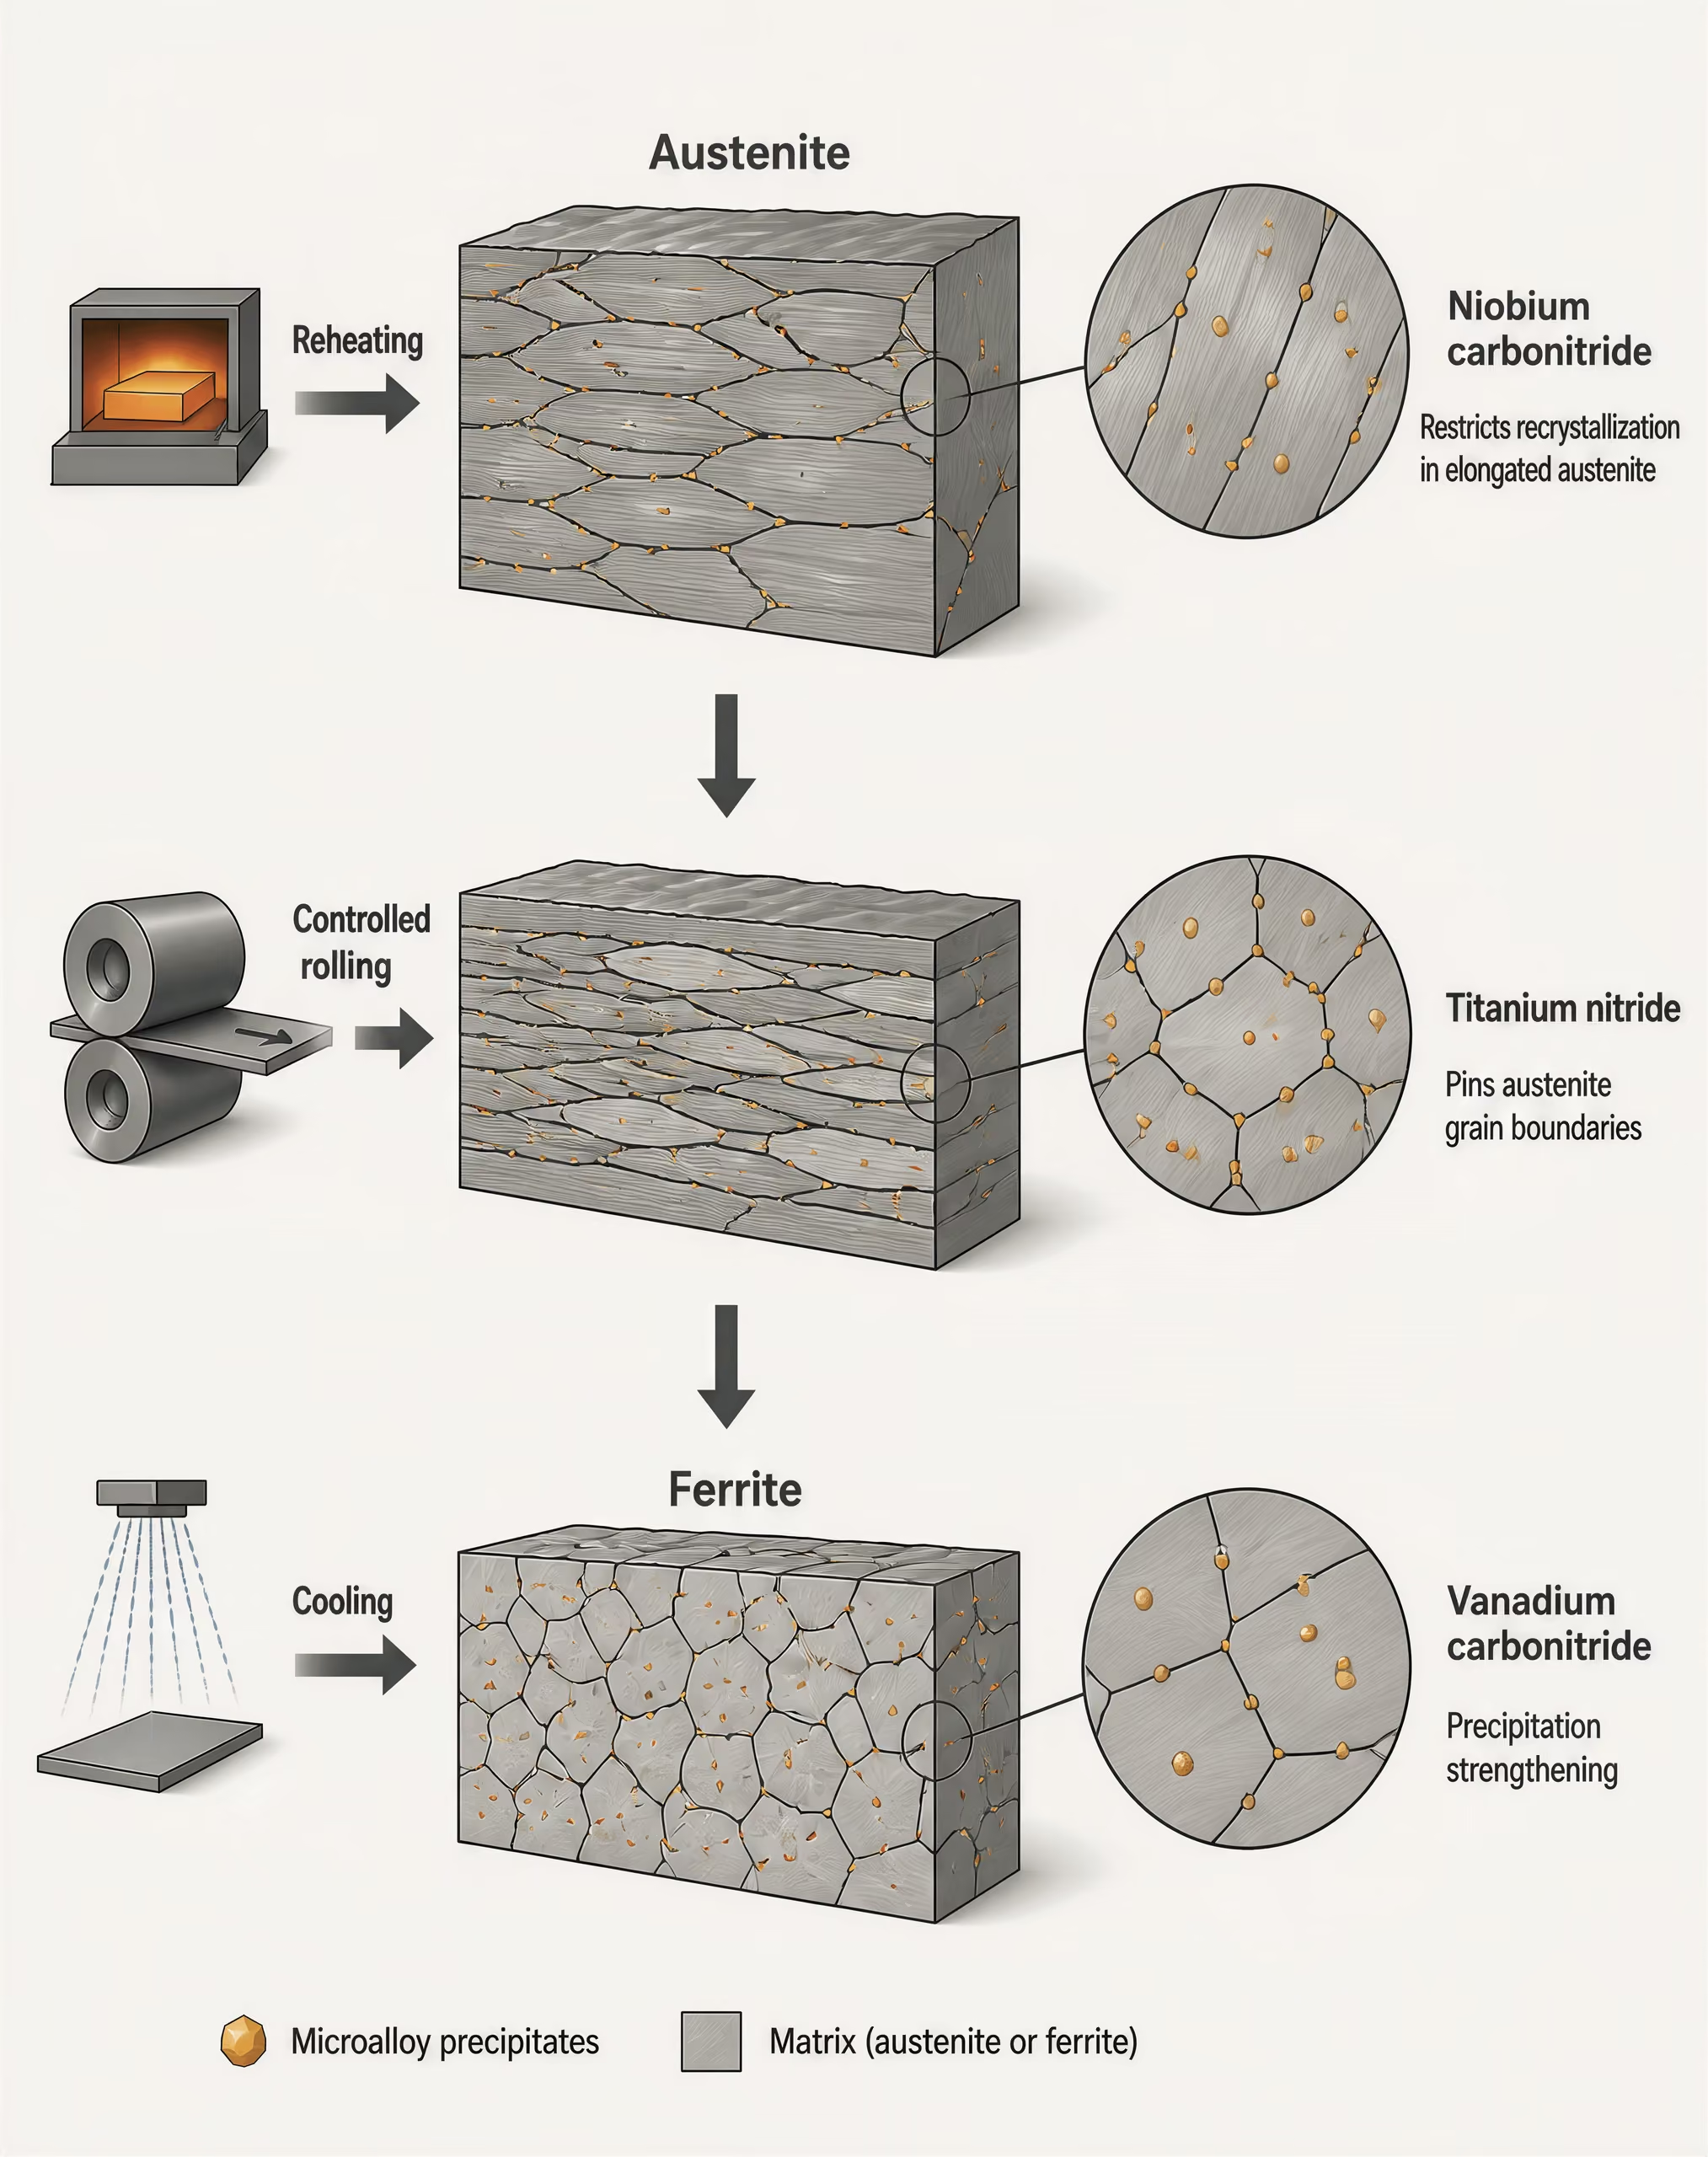
La microaleación funciona porque los elementos presentes en pequeñas concentraciones pueden controlar fenómenos a escala de los granos y los precipitados. El niobio, el vanadio y el titanio —denominados columbio, vanadio y titanio en muchas especificaciones y referencias estadounidenses— pueden formar carburos, nitruros o carbonitruros estables. Su mera presencia nominal dice poco sobre el acero terminado. El resultado depende de si cada elemento se disuelve durante el recalentamiento, precipita durante el laminado o el enfriamiento y permanece disponible para influir en la microestructura final.
El niobio puede retardar la recristalización de la austenita durante el laminado controlado. Esto permite que la deformación se acumule antes de la transformación y favorece una estructura de grano fino de ferrita después del enfriamiento. Dado que el afino de grano aumenta el límite elástico y, en general, conserva una tenacidad útil, el niobio puede lograr un equilibrio diferente entre resistencia y ductilidad que el obtenido simplemente aumentando el contenido de carbono.
El vanadio contribuye habitualmente mediante el endurecimiento por precipitación. Los carbonitruros de vanadio que se forman en la ferrita obstaculizan el movimiento de las dislocaciones y aumentan la resistencia después de la transformación. El titanio forma nitruros particularmente estables y puede ayudar a controlar el crecimiento de grano de la austenita durante el recalentamiento. Sin embargo, si las partículas de titanio son demasiado gruesas, pueden proporcionar un menor endurecimiento y afectar a la tenacidad o a la respuesta durante el procesamiento. Por lo tanto, una misma adición puede tener un valor diferente en distintas condiciones de fabricación y laminado del acero.
Estos mecanismos solo son aditivos en un sentido limitado. El endurecimiento por solución sólida aportado por el manganeso o el silicio, el afino de grano conseguido mediante el laminado controlado, el endurecimiento por precipitación aportado por el niobio o el vanadio y el endurecimiento por transformación de fase pueden interactuar, pero la propiedad final no puede predecirse únicamente a partir de la lista de elementos de aleación. La temperatura de recalentamiento, el espesor de la plancha, la temperatura de acabado del laminado, la velocidad de enfriamiento, el tamaño de la sección y la forma del producto son factores relevantes.
La amplitud del intervalo de resistencia ilustra este punto. Un artículo presentado en un simposio de ASTM y publicado en 1979 informó de niveles de límite elástico de los aceros HSLA comprendidos entre 40.000 y 140.000 psi [276 a 966 MPa], y señaló que la mayoría de los grados estaban microaleados con columbio, vanadio, titanio o combinaciones de estos elementos. Un intervalo de esta amplitud no puede representarse mediante una única «composición HSLA». La definición de AISI también describe las adiciones moderadas de columbio, vanadio o titanio como capaces de aumentar la resistencia y, en algunos grados, mejorar la resistencia a la corrosión atmosférica o la conformabilidad.
La resistencia, la soldabilidad, la tenacidad y la conformabilidad como variables de diseño contrapuestas
El límite elástico es solo uno de los resultados del diseño de los aceros HSLA. Aumentarlo no mejora automáticamente la ductilidad, la tenacidad al impacto, la soldabilidad, la conformabilidad ni la resistencia a la corrosión. Un acero HSLA ferrítico de grano fino puede combinar un límite elástico elevado con una tenacidad útil, mientras que otro grado con una microestructura más dura puede mostrar una mayor sensibilidad a las condiciones de entalla, a los ciclos térmicos de soldadura o al conformado en frío.
Variables que controlan la soldabilidad de los aceros HSLA
- Composición química El carbono, el manganeso, las adiciones de aleación y el carbono equivalente influyen en la templabilidad.
- Geometría El espesor de la placa y la restricción de la unión afectan al enfriamiento y al riesgo de fisuración.
- Ciclo térmico El aporte térmico, el precalentamiento, la temperatura entre pasadas y la velocidad de enfriamiento modifican la dureza y la tenacidad de la zona afectada por el calor.
- Control del hidrógeno El almacenamiento de los consumibles, la limpieza superficial y las prácticas de bajo hidrógeno reducen el riesgo de fisuración retardada.
- Cualificación del procedimiento La especificación del procedimiento de soldeo (WPS) debe abarcar el grado, el espesor, el proceso, el consumible y los límites térmicos reales.
La soldabilidad se ve fuertemente afectada por el contenido de carbono, el manganeso y las adiciones de aleación, el espesor de la chapa, la restricción, el aporte térmico y la velocidad de enfriamiento. Un grado HSLA de bajo carbono puede ser más fácil de soldar que un acero templado y revenido de mayor contenido de carbono, pero aun así puede requerir el control del precalentamiento, de la temperatura entre pasadas, del hidrógeno o del aporte térmico. Su zona afectada por el calor puede perder tenacidad, ablandarse o desarrollar constituyentes duros, dependiendo del ciclo térmico.
La conformabilidad presenta una compensación similar. Un límite elástico más elevado puede aumentar la recuperación elástica y la fuerza necesaria para el conformado. Los precipitados gruesos, las estructuras bandeadas o la anisotropía provocada por el laminado pueden perjudicar el doblado o la embutición profunda, incluso cuando la resistencia a la tracción cumple la especificación. Por el contrario, un tamaño de grano y una composición química cuidadosamente controlados pueden producir un grado con un mejor comportamiento de conformado para un nivel de resistencia determinado.
La resistencia a la corrosión también debe distinguirse de la resistencia mecánica. ASTM A588 incluye acero estructural HSLA resistente a la corrosión atmosférica, mientras que ASTM A572 se identifica como acero estructural de alta resistencia y baja aleación de columbio-vanadio. Estas dos designaciones no deben tratarse como sinónimos. El cobre, el fósforo, el cromo, el níquel, las condiciones de exposición, el estado de la superficie y los ciclos de humedad y secado influyen en la corrosión atmosférica; un límite elástico más elevado, por sí solo, no lo hace.
Por lo tanto, la selección de un acero HSLA es un problema de diseño con restricciones. La cuestión pertinente no es si un acero es «más resistente», sino qué grado, forma de producto, espesor, condición de suministro y especificación proporcionan la combinación de propiedades requerida. El control del carbono, la precipitación de microaleantes, el afino de grano, el laminado controlado y el comportamiento de transformación deben considerarse conjuntamente.
3. Los elementos de microaleación: niobio, vanadio y titanio
Los aceros de alta resistencia y baja aleación no adquieren sus propiedades a partir de una única “adición de microaleación” genérica. Pequeñas cantidades de niobio, vanadio, titanio o combinaciones de estos elementos interactúan con el carbono y el nitrógeno, modifican el comportamiento del grano de austenita, afectan a la recristalización durante el laminado y forman precipitados que cambian la estructura ferrítica final. El resultado depende de la composición química del acero y de su historial de procesamiento: la temperatura de recalentamiento determina qué partículas se disuelven, la temperatura de laminado controla la recristalización y la velocidad de enfriamiento afecta a la ferrita, la perlita, la bainita u otros productos de transformación que se forman posteriormente.
El American Iron and Steel Institute describe los aceros HSLA como un grupo en el que adiciones moderadas de columbio, vanadio o titanio aumentan la resistencia y también pueden mejorar la resistencia a la corrosión atmosférica o la conformabilidad (AISI, 2024). ASM International incluye los aceros HSLA laminados en caliente, también denominados aceros microaleados, entre los aceros al carbono y de baja aleación de alta resistencia, con límites elásticos superiores a 275 MPa [40 ksi] (ASM International, 2024). Estas descripciones identifican una familia metalúrgica, no una única composición ni una sola ruta de procesamiento. Un artículo presentado en un simposio de ASTM y publicado en 1979 informó de niveles de límite elástico de los aceros HSLA de entre 40.000 y 140.000 psi [276 a 966 MPa], y la mayoría de los grados analizados estaban microaleados con columbio, vanadio, titanio o combinaciones de estos elementos.
Terminología del columbio y el niobio
Columbio Término empleado en las especificaciones norteamericanas para el niobio, elemento químico Nb.
“Columbio” y “niobio” se refieren al mismo elemento químico, Nb. Niobio es el nombre químico moderno ampliamente utilizado en la literatura científica y metalúrgica internacional, mientras que columbio sigue estando establecido en varias especificaciones siderúrgicas norteamericanas. ASTM A572/A572M, por ejemplo, se titula Especificación estándar para acero estructural de alta resistencia y baja aleación de columbio-vanadio. Sus cinco grados tienen límites elásticos mínimos especificados de entre 42 ksi [290 MPa] y 65 ksi [450 MPa], según el grado y los requisitos del producto (ASTM International, 2000). Denominar niobio al elemento no describe una aleación diferente; denominarlo columbio sigue la terminología utilizada por dicha especificación.
En los aceros HSLA, el niobio se combina habitualmente con carbono y nitrógeno para formar carburo de niobio, nitruro de niobio o carbonitruro mixto de niobio, a menudo representado como Nb(C,N). Algunas partículas precipitan durante el laminado en caliente, mientras que otras se forman durante el enfriamiento o permanecen sin disolverse desde el recalentamiento. Las partículas finas y dispersas pueden restringir el crecimiento del grano de austenita y contribuir al endurecimiento por precipitación. Las partículas no disueltas pueden fijar los límites de grano de la austenita a alta temperatura, pero su tamaño y distribución son importantes. Una pequeña población de partículas gruesas no proporciona el mismo efecto de endurecimiento o control del tamaño de grano que una dispersión mucho más fina.
El niobio también modifica la respuesta de la austenita al laminado. Cuando Nb(C,N) permanece en solución, el niobio puede retrasar la recristalización entre las pasadas de laminado. Esto permite que la deformación acumulada produzca una estructura de austenita aplanada y muy alargada, en lugar de una sucesión de granos equiaxiales completamente recristalizados. Durante el enfriamiento posterior, el aumento del número de posibles sitios de nucleación de la ferrita puede favorecer una estructura de grano ferrítico más fina. El afino de grano eleva el límite elástico y, por lo general, conserva un equilibrio más útil entre tenacidad y resistencia que la resistencia obtenida únicamente mediante precipitación gruesa o un contenido elevado de carbono.
Cómo afecta el niobio a la laminación controlada
- Recalentamiento Algunas partículas que contienen niobio se disuelven y devuelven el niobio a la solución sólida de austenita.
- Deformación El niobio disuelto y los precipitados retrasan la recristalización de la austenita durante la laminación.
- Austenita en forma de panqueque La deformación acumulada crea granos de austenita alargados y sitios adicionales de transformación.
- Enfriamiento La austenita deformada se transforma en una estructura ferrítica más fina.
Esta secuencia no es automática. Si el recalentamiento disuelve una cantidad insuficiente de niobio, puede no haber suficiente soluto para retrasar la recristalización o formar posteriormente precipitados finos. Si el programa de laminado se realiza a una temperatura demasiado alta, la recristalización puede eliminar la estructura de deformación prevista. Si el acero se enfría en condiciones diferentes, la microestructura final puede contener ferrita poligonal, perlita, ferrita acicular, constituyentes bainíticos o mezclas de estos. Por tanto, el mismo contenido nominal de Nb puede producir propiedades diferentes en una chapa, una lámina o una barra fabricadas con distintos programas térmicos.
El niobio tampoco sustituye al control de las especificaciones. ASTM A572/A572M identifica una familia de aceros estructurales de columbio-vanadio, mientras que ASTM A588 se refiere a un acero estructural HSLA con resistencia a la corrosión atmosférica. NIST identifica ASTM A588 con un límite elástico mínimo de 50 ksi (NIST, 2005). La designación y el rendimiento exigido se derivan de la composición química completa, la forma del producto, el procesamiento y los requisitos de ensayo, no únicamente de la presencia de Nb.
Carbonitruros de vanadio y endurecimiento por precipitación
El vanadio se asocia especialmente con el endurecimiento por precipitación porque el carbonitruro de vanadio, V(C,N), puede precipitar a medida que el acero se enfría desde la región de austenita o durante la transformación de la ferrita. Las partículas finas de V(C,N) obstaculizan el movimiento de las dislocaciones en la ferrita. El aumento del límite elástico suele describirse mediante un mecanismo de tipo Orowan: las dislocaciones deben pasar alrededor de los precipitados estrechamente espaciados o atravesarlos, lo que requiere una tensión aplicada adicional.
La respuesta del vanadio difiere de la del niobio. Por lo general, los carbonitruros de vanadio son más solubles en la austenita a las temperaturas de recalentamiento que muchos compuestos de niobio o titanio. Por ello, una fracción mayor del vanadio puede entrar en solución sólida antes del laminado y precipitar posteriormente en la ferrita. Esto hace que el programa de enfriamiento, los niveles de carbono y nitrógeno y la temperatura de transformación sean importantes. Un enfriamiento más rápido o más lento puede modificar la cantidad, el tamaño y el espaciamiento de V(C,N), mientras que la disponibilidad de nitrógeno puede afectar intensamente a la precipitación, ya que el nitruro de vanadio constituye una parte importante de la población de carbonitruros.
El endurecimiento por precipitación tiene un coste si las partículas se vuelven demasiado gruesas o quedan demasiado separadas. Los precipitados gruesos contribuyen menos al endurecimiento por unidad de volumen y pueden interactuar desfavorablemente con los procesos de fractura. Una adición excesiva de vanadio tampoco garantiza un aumento proporcional del límite elástico. El efecto útil depende de una distribución de partículas finas, y dicha distribución está gobernada por el ciclo térmico completo, no por el contenido nominal de aleación.
El vanadio puede actuar conjuntamente con el niobio. El niobio puede controlar la recristalización de la austenita y afinar la estructura de grano transformada, mientras que el vanadio precipita durante la transformación o después de ella y aumenta la resistencia de la ferrita. Por tanto, un acero que contenga ambos elementos puede combinar el afino de grano con el endurecimiento por precipitación, pero el equilibrio debe diseñarse para el producto y la ruta de procesamiento. En una chapa normalizada, una lámina laminada con control termomecánico y una barra laminada en caliente, la misma composición Nb-V no tiene por qué producir la misma estructura ferrítica ni las mismas propiedades mecánicas.
Nitruro de titanio, control del tamaño de grano y efectos relacionados con las inclusiones
El titanio tiene una fuerte afinidad por el nitrógeno y forma nitruro de titanio, TiN, a altas temperaturas. Las partículas de TiN son relativamente estables durante el recalentamiento, por lo que una población controlada de partículas finas puede fijar los límites de grano de la austenita y limitar el engrosamiento del grano. Esto es especialmente importante en las zonas afectadas térmicamente durante la soldadura, donde las altas temperaturas pueden producir un crecimiento considerable del grano de austenita. Una estructura transformada de grano fino puede ofrecer mejor tenacidad que una de grano grueso, aunque el comportamiento durante la soldadura sigue dependiendo del grado y del procedimiento.
El efecto del titanio sobre el control del grano depende estrechamente del tamaño y la distribución del TiN. Las partículas de TiN muy finas proporcionan una fijación eficaz de los límites; las partículas cúbicas de TiN gruesas proporcionan mucha menos fijación porque su densidad numérica es menor. Las inclusiones grandes de TiN pueden actuar como concentradores locales de tensiones y convertirse en sitios de iniciación de grietas, especialmente en condiciones exigentes de tenacidad o de carga a través del espesor. Por tanto, el titanio no es simplemente un afinador universal del grano. El equilibrio de nitrógeno, el contenido de titanio, la temperatura de recalentamiento y la práctica de solidificación determinan si forma una dispersión útil o inclusiones gruesas indeseables.
El titanio también puede combinarse con carbono y formar carburo de titanio o carbonitruros mixtos, pero el TiN suele ser la partícula dominante considerada en el diseño del control del tamaño de grano a alta temperatura. Su persistencia puede conservar la fijación de los límites de grano allí donde los compuestos de niobio y vanadio se disuelven con mayor facilidad. Al mismo tiempo, un contenido excesivo o mal controlado de titanio puede consumir nitrógeno y modificar el comportamiento de precipitación de otros elementos de microaleación.
| Elemento | Tendencia principal | Sensibilidad al procesamiento |
|---|---|---|
| Niobio (columbio) | Control de la recristalización y precipitación fina | Disolución durante el recalentamiento y temperatura de laminación |
| Vanadio | Endurecimiento por precipitación ferrítica | Velocidad de enfriamiento, temperatura de transformación, carbono y nitrógeno |
| Titanio | Estabilidad de los nitruros a alta temperatura y fijación de los granos de austenita | Equilibrio de nitrógeno, temperatura de recalentamiento y tamaño de partícula |
Por tanto, los tres elementos pueden producir efectos coincidentes, pero distintos. El niobio se asocia estrechamente con el control de la recristalización y la precipitación fina; el vanadio, con el endurecimiento por precipitación en la ferrita; y el titanio, con la estabilidad de los nitruros a alta temperatura y la fijación del grano de austenita. Estas son tendencias, no reglas fijas. La disolución, la precipitación, la reducción durante el laminado, el recalentamiento, el enfriamiento, la soldadura y la transformación de fase final determinan qué mecanismo predomina en un grado HSLA concreto. Por eso, las clasificaciones de ASTM, AISI, ASM International y NIST deben leerse junto con el grado específico, la forma del producto y los requisitos de ensayo, en lugar de tratarlas como denominaciones intercambiables.
4. Los mecanismos metalúrgicos que producen la resistencia de los aceros HSLA
El acero de alta resistencia y baja aleación no obtiene su límite elástico de una receta universal. Es una familia de aceros de bajo carbono y baja aleación en la que la composición química, el recalentamiento, el laminado, el enfriamiento y la microestructura resultante se diseñan conjuntamente. La distinción es importante: ASTM A572/A572M abarca cinco grados de acero estructural de alta resistencia y baja aleación de columbio-vanadio, con límites elásticos mínimos especificados de 42 ksi [290 MPa] a 65 ksi [450 MPa], pero esos grados no son intercambiables. ASTM A588, en cambio, se especifica como acero estructural HSLA resistente a la corrosión atmosférica; NIST lo identifica con un límite elástico mínimo de 50 ksi.
ASM International incluye los aceros HSLA laminados en caliente, también llamados aceros microaleados, entre los aceros al carbono y de baja aleación de alta resistencia con límites elásticos superiores a 275 MPa [40 ksi]. Un artículo presentado en un simposio de ASTM y publicado en 1979 informó niveles de límite elástico de los aceros HSLA de 40.000 a 140.000 psi [276 a 966 MPa]. Un intervalo así no puede explicarse únicamente por la denominación nominal. La resistencia es el resultado combinado de varias barreras al movimiento de las dislocaciones, mientras que la tenacidad y la soldabilidad dependen de características adicionales, como el tamaño de grano, el control de impurezas, la distribución de fases y el tratamiento térmico local.
Afino de grano
El afino del grano de ferrita es una de las formas más importantes en que el procesamiento de los aceros HSLA eleva el límite elástico sin requerir un gran aumento del contenido de carbono. La relación se describe cualitativamente mediante el efecto Hall–Petch: a medida que disminuye el tamaño medio de grano de ferrita, aumenta la tensión de fluencia porque los límites de grano obstaculizan el movimiento de las dislocaciones. Una dislocación que se desplaza a través de un grano no puede pasar a un grano contiguo sin cambiar de dirección o adaptarse a una disposición cristalográfica diferente. Por tanto, unos límites más próximos entre sí dificultan la deformación plástica.
El resultado útil no es simplemente que «más aleación significa más resistencia». Un acero de bajo carbono con una estructura de grano de ferrita fina y uniforme puede lograr una combinación de resistencia y tenacidad mejor que la de un acero con mayor contenido de carbono y ferrita y perlita gruesas. Los granos finos también reducen el tamaño de la región disponible para la fractura por clivaje. Por ello, el afino de grano puede elevar el límite elástico y, al mismo tiempo, favorecer la tenacidad al impacto, mientras que otros métodos de endurecimiento aumentan la resistencia a costa de una mayor pérdida de tenacidad.
El niobio, denominado columbio en varias designaciones de ASTM y AISI, es especialmente importante en los aceros HSLA laminados de forma controlada. El niobio en solución sólida puede retardar la recristalización de la austenita durante el laminado en caliente, lo que permite que la deformación se acumule en la austenita. La transformación posterior produce entonces una ferrita más fina. El titanio puede formar nitruro de titanio estable, que ayuda a limitar el crecimiento del grano de austenita durante el recalentamiento cuando las partículas permanecen distribuidas adecuadamente. El vanadio desempeña un papel más importante en la precipitación durante la transformación o después de ella, aunque su efecto también depende de la temperatura y de la composición del acero.
La ventana de procesamiento es estrecha. Un recalentamiento excesivo puede disolver o engrosar las partículas destinadas a controlar el tamaño de grano de la austenita. Laminar a temperaturas inadecuadas puede permitir la recristalización y eliminar la deformación almacenada necesaria para el afino. Por tanto, el afino de grano es un resultado del procesamiento, no una consecuencia garantizada de añadir niobio, vanadio o titanio.
Endurecimiento por precipitación
Los elementos microaleantes forman compuestos finamente dispersos que dificultan el movimiento de las dislocaciones. Entre los ejemplos habituales se encuentran el carbonitruro de niobio, el carbonitruro de vanadio y el carbonitruro o nitruro de titanio. Estas partículas endurecen la matriz ferrítica cuando se controlan su tamaño, espaciamiento, distribución y fracción volumétrica. Un precipitado no es automáticamente beneficioso por el mero hecho de contener un elemento microaleante.
Las partículas muy finas pueden obstaculizar eficazmente las dislocaciones. Si las partículas se engrosan durante el recalentamiento o la exposición prolongada a temperaturas elevadas, aumenta el espaciamiento medio entre las barreras eficaces y disminuye su contribución al endurecimiento. Una fracción volumétrica insuficiente puede proporcionar muy pocos obstáculos. Una población excesiva o mal distribuida puede consumir elementos de aleación sin producir el endurecimiento previsto, favorecer la heterogeneidad local o perjudicar la tenacidad. Las partículas grandes de nitruro de titanio constituyen una preocupación habitual, ya que pueden actuar como lugares de inicio de la fractura, aunque los precipitados que contienen titanio limiten el crecimiento del grano de austenita.
La precipitación puede producirse en la austenita, durante la transformación de austenita en ferrita o después de la transformación, en la ferrita. El historial térmico controla qué reacciones tienen lugar. La precipitación de carbonitruro de niobio durante el laminado controlado puede fijar la recristalización y afinar la estructura transformada. La precipitación de carbonitruro de vanadio en la ferrita puede producir un aumento directo del límite elástico después del enfriamiento. El nitruro de titanio suele ser más estable a altas temperaturas y a menudo se selecciona para controlar el crecimiento de grano, más que como única fuente de endurecimiento por precipitación de la ferrita.
Estos mecanismos explican por qué la composición nominal es una descripción incompleta. Dos aceros que contengan cantidades similares de vanadio pueden tener resistencias diferentes si uno conserva el vanadio en solución y el otro ha producido una población fina de precipitados ferríticos. La diferencia puede deberse a la temperatura de recalentamiento, la velocidad de enfriamiento, los contenidos de carbono y nitrógeno, el programa de laminado y el espesor final del producto.
Endurecimiento por solución sólida y por dislocaciones
Los átomos disueltos en la ferrita distorsionan su red cristalina. El carbono y el nitrógeno son solutos intersticiales especialmente eficaces, mientras que el manganeso, el silicio, el cobre, el níquel, el cromo y el molibdeno pueden contribuir al endurecimiento por solución sólida sustitucional. La distorsión elástica local alrededor de estos átomos interactúa con las dislocaciones y dificulta su movimiento.
La composición química de los aceros HSLA utiliza este mecanismo con moderación. Aumentar el carbono puede elevar la resistencia, pero también puede reducir la soldabilidad, favorecer la formación de productos de transformación más duros en la zona afectada por el calor y perjudicar la tenacidad. El manganeso proporciona un endurecimiento útil y afecta al comportamiento de transformación, pero su cantidad debe controlarse junto con el carbono, el azufre, el fósforo y las adiciones microaleantes. AISI describe los aceros HSLA como un grupo en el que adiciones moderadas de columbio, vanadio o titanio proporcionan mayor resistencia y también pueden mejorar la resistencia a la corrosión atmosférica o la conformabilidad. «Moderadas» es una palabra significativa: el resultado previsto se obtiene mediante adiciones controladas, no maximizando todos los elementos de aleación.
La deformación en frío o en caliente también eleva la resistencia al aumentar la densidad de dislocaciones. El laminado produce dislocaciones y subestructuras en la austenita o la ferrita; si el material no se recristaliza completamente, parte de esa deformación almacenada contribuye a la resistencia final. En las chapas laminadas de forma controlada, la austenita no recristalizada y aplanada puede transformarse en ferrita fina. En la ferrita acabada, las dislocaciones interactúan entre sí y obstaculizan el deslizamiento posterior. Esta contribución puede reducirse mediante la recuperación o por un calentamiento posterior.
El endurecimiento y la tenacidad deben distinguirse conceptualmente. Los átomos en solución sólida y las dislocaciones pueden elevar el límite elástico, pero una alta densidad de dislocaciones no mejora automáticamente el comportamiento al impacto. La tenacidad depende en gran medida del tamaño de grano, la forma y la limpieza de las inclusiones, la continuidad de las fases, las diferencias locales de dureza y el mecanismo de fractura dependiente de la temperatura. Un acero puede cumplir un requisito de límite elástico y, sin embargo, no cumplir un requisito de tenacidad si su microestructura o su población de inclusiones no son adecuadas.
El papel de las transformaciones de fase
La austenita se transforma durante el enfriamiento, y la trayectoria de transformación determina gran parte de la microestructura final del acero HSLA. Un enfriamiento lento o moderado puede producir ferrita y perlita. Un enfriamiento controlado más rápido puede generar ferrita fina, ferrita bainítica u otros productos de transformación de bajo carbono, según la composición, el espesor de la chapa y las condiciones de enfriamiento. Estas estructuras difieren en densidad de dislocaciones, morfología de las fases, distribución del carbono y resistencia a la propagación de grietas.
El laminado controlado modifica primero la austenita; después, el enfriamiento controlado determina cómo se transforma esa austenita deformada. La deformación puede aumentar los lugares de nucleación de la ferrita, mientras que el enfriamiento rápido suprime los productos de transformación gruesos. Las estructuras ferríticas o bainíticas finas resultantes pueden proporcionar un límite elástico elevado sin los niveles de carbono asociados a los aceros convencionales templados y revenidos. Algunos grados HSLA también utilizan estructuras ferríticas de doble fase o endurecidas por precipitación, pero deben comprobarse la designación y la especificación correspondientes al producto concreto.
Las condiciones de transformación también afectan al comportamiento durante la soldadura. La soldadura recalienta la zona afectada por el calor y puede disolver precipitados, engrosar los granos o producir productos de transformación locales duros durante el enfriamiento. Por tanto, una chapa cuyo metal base tenga una excelente resistencia y tenacidad puede presentar propiedades diferentes junto a una soldadura. El carbono equivalente, el espesor de la chapa, el aporte térmico, la velocidad de enfriamiento y la composición microaleante son factores importantes.
En consecuencia, la resistencia final del acero HSLA solo es aditiva en un sentido limitado. Los granos finos de ferrita, la precipitación controlada de carbonitruros, los átomos en solución sólida, las estructuras de dislocaciones y los productos de transformación contribuyen individualmente, pero también interactúan entre sí. Una especificación como ASTM A572/A572M establece límites mecánicos y químicos exigidos; no implica que todos los grados alcancen esos límites mediante la misma ruta microestructural. La resistencia, la tenacidad, la conformabilidad, la soldabilidad y el comportamiento frente a la corrosión del acero deben evaluarse a partir de su grado, su forma de producto y su historial de procesamiento.
5. Laminación controlada, enfriamiento y condición laminada
Las propiedades de los aceros HSLA están determinadas por algo más que los elementos enumerados en un certificado de laminación. Los mismos contenidos nominales de carbono, manganeso, niobio, vanadio o titanio pueden producir distintos valores de límite elástico, tenacidad, alargamiento y soldabilidad cuando cambian el recalentamiento, la reducción durante la laminación, la temperatura de acabado y las condiciones de enfriamiento. Por ello, los aceros HSLA constituyen una familia de productos dependientes del procesamiento, y no una única aleación ni un simple sinónimo de acero al carbono de mayor resistencia.
ASTM A572/A572M ilustra el intervalo que puede ocultarse tras una sola especificación: abarca cinco grados de acero estructural de alta resistencia y baja aleación, aleado con columbio y vanadio, con límites elásticos mínimos especificados de 42 ksi [290 MPa] a 65 ksi [450 MPa]. ASTM A588, en cambio, es un acero estructural HSLA especificado con resistencia a la corrosión atmosférica; NIST lo identifica con un límite elástico mínimo de 50 ksi. Las designaciones describen requisitos para productos y grados específicos, no una única microestructura universal. El debate del simposio de ASTM de 1979 situó los niveles de límite elástico comunicados para aceros HSLA entre 40 000 y 140 000 psi [276 a 966 MPa], lo que demuestra por qué el procesamiento específico de cada grado es importante.

Control de la recristalización durante la laminación en caliente
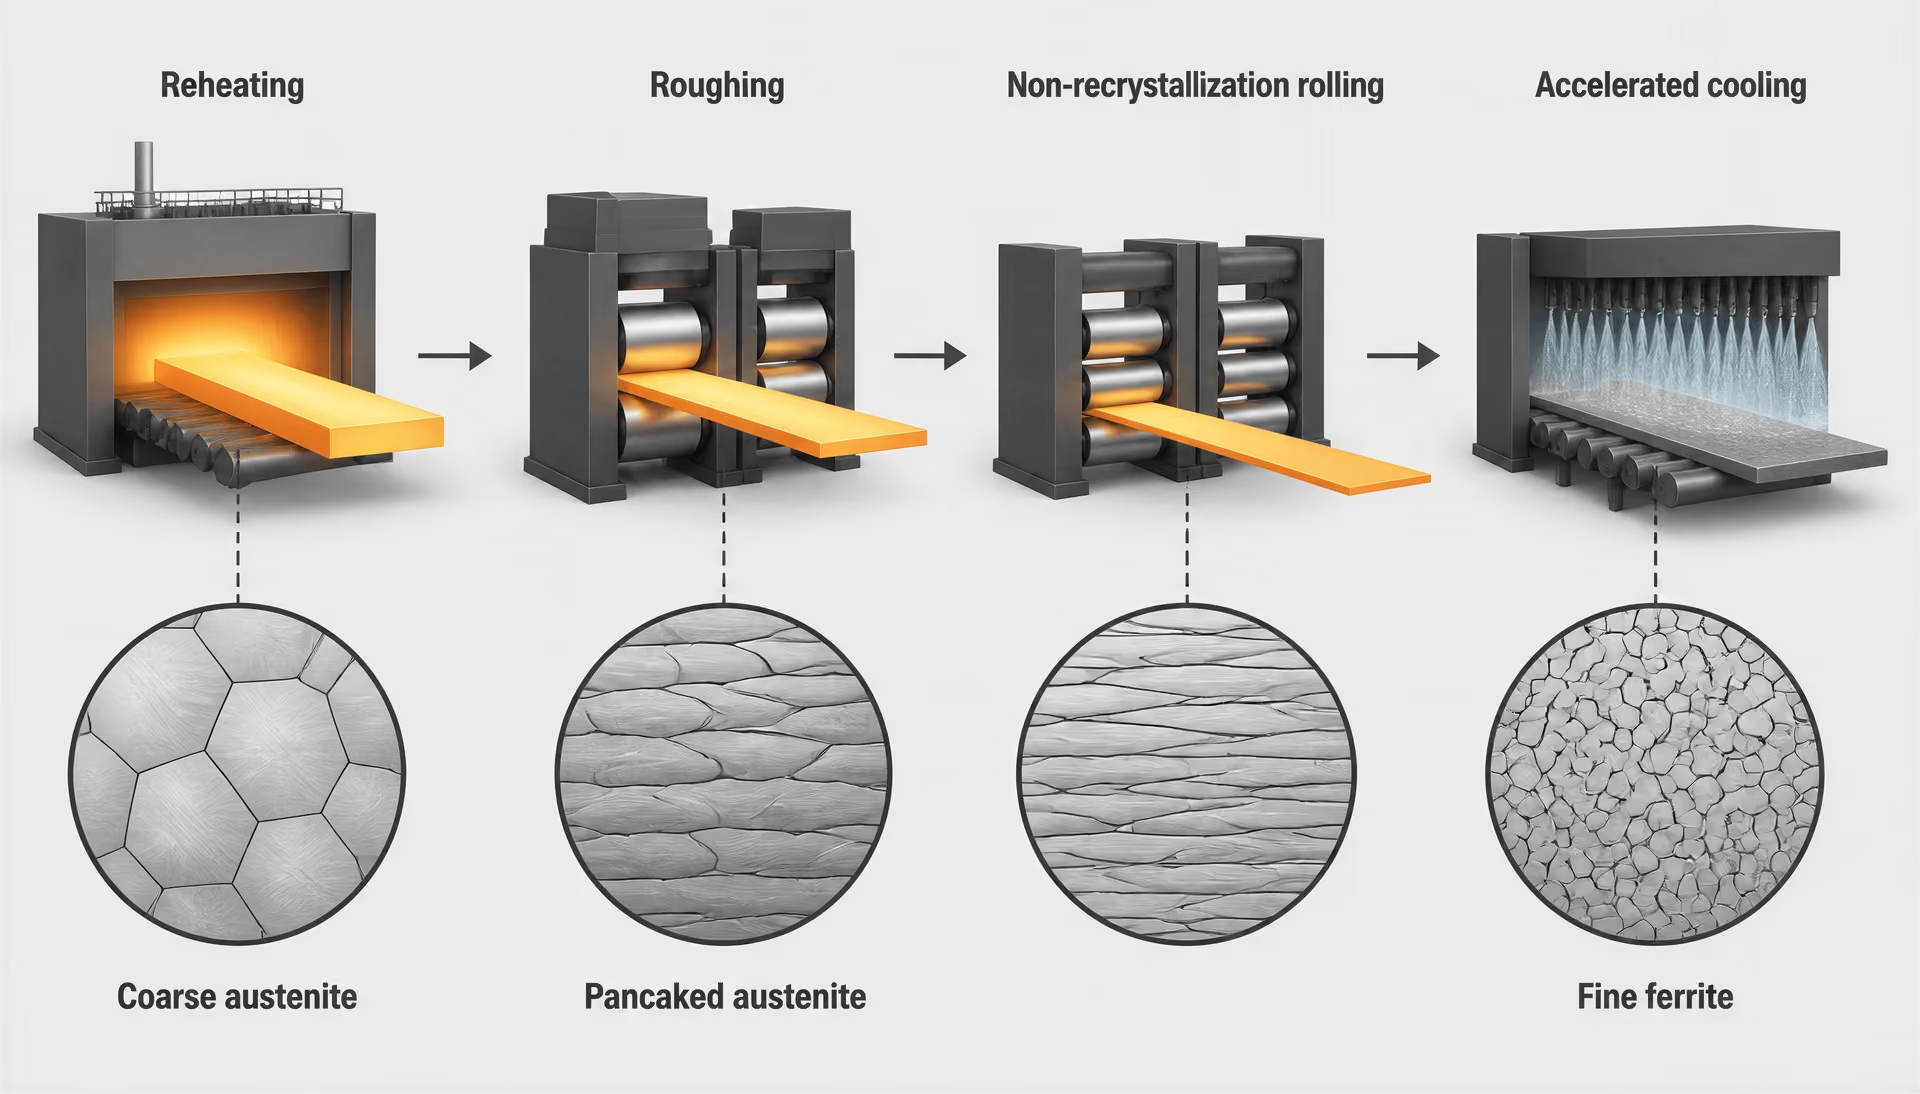
La fabricación de una chapa HSLA comienza con un recalentamiento, habitualmente a una temperatura seleccionada para disolver una cantidad suficiente de precipitados de microaleación, con el fin de permitir el posterior endurecimiento por precipitación y el control de la austenita. El carburo y carbonitruro de niobio, el carbonitruro de vanadio y el nitruro de titanio no se disuelven todos a la misma temperatura ni en la misma medida. El TiN es especialmente estable y puede permanecer como partículas gruesas después del recalentamiento, mientras que parte de los precipitados que contienen niobio puede disolverse y devolver el niobio a la solución sólida. Por tanto, el ciclo de recalentamiento establece la cantidad de microaleantes disponible durante la laminación posterior.
Esta distinción es decisiva. Una adición nominal de 0,04 % de Nb no significa que todo el niobio esté activo de la misma manera. Si gran parte permanece atrapada en partículas no disueltas, habrá menos niobio disponible para retrasar la recristalización o precipitar durante el enfriamiento. Si el recalentamiento disuelve una cantidad excesiva, la precipitación puede producirse en una etapa poco conveniente y el control del crecimiento de grano puede diferir del previsto. Los contenidos de carbono y nitrógeno también modifican la estabilidad y la composición de estas partículas.
Durante la laminación en caliente, la deformación almacena energía en la austenita. A una temperatura suficientemente alta, los granos deformados recristalizan entre pasadas. Nuevos granos libres de deformación sustituyen a los granos alargados, de modo que la deformación y la recristalización repetidas pueden refinar la austenita antes de la transformación. El niobio en solución sólida retrasa esta recristalización; el carbonitruro de niobio que precipita durante la laminación puede retrasarla aún más al fijar los límites de grano de la austenita. El nitruro de titanio puede limitar el crecimiento de grano durante el recalentamiento, mientras que el vanadio suele contribuir más intensamente mediante la precipitación posterior a la transformación o durante las etapas posteriores de enfriamiento que mediante el control temprano de la recristalización.
Por consiguiente, el programa de laminación debe separar regiones de temperatura con diferentes objetivos metalúrgicos. El desbaste a temperaturas más elevadas puede descomponer la estructura de colada y establecer un tamaño de grano de austenita adecuado. Las pasadas de acabado pueden realizarse cerca de la temperatura, o por debajo de ella, a la que la recristalización queda suficientemente suprimida. La reducción por pasada, el tiempo entre pasadas y la demora entre el desbaste y el acabado influyen en la recristalización de la austenita. Un cambio de tan solo unas decenas de grados puede modificar la cinética de precipitación y la cantidad de deformación almacenada.
Esta es la base de la laminación controlada. El término no significa simplemente laminar un acero hasta alcanzar un espesor especificado. Se refiere a gestionar el recalentamiento y la deformación para que el crecimiento de grano de la austenita, la recristalización, la precipitación y la transformación final tengan lugar en una secuencia planificada. El tratamiento de ASM International de 2024 incluye los “aceros HSLA laminados”, también denominados aceros microaleados, entre los aceros al carbono y de baja aleación de alta resistencia, con límites elásticos superiores a 275 MPa [40 ksi]. En este uso, “laminado” identifica la condición producida por la ruta de laminación y enfriamiento, no una composición compartida por todos los productos HSLA.
Laminación sin recristalización y austenita «aplastada»
Una vez que el acero entra en el intervalo de temperaturas sin recristalización, la deformación deja de producir una recristalización completa entre pasadas. Los granos de austenita se alargan y aplanan, en un estado que suele describirse como austenita «aplastada». Cada pasada añade dislocaciones y aumenta el área de los límites de grano de la austenita. La estructura deformada proporciona más sitios de nucleación cuando comienza a formarse ferrita durante el enfriamiento.
El aplanamiento resulta útil porque la transformación puede producir una estructura de ferrita mucho más fina que la que se obtendría a partir de una austenita de grano grueso y equiaxial. El efecto no consiste simplemente en comprimir los granos para hacerlos más pequeños. La deformación almacenada, las bandas de deformación y el área de los límites de grano de la austenita modifican las condiciones de nucleación, mientras que los precipitados de microaleación fijan los límites y conservan la configuración deformada hasta el inicio de la transformación. La ferrita fina aumenta el límite elástico mediante el endurecimiento por límites de grano y suele mejorar el equilibrio entre resistencia y tenacidad a baja temperatura.
En consecuencia, la temperatura de laminación de acabado es una variable fundamental del proceso. Si las pasadas se completan a una temperatura demasiado alta, la austenita puede recristalizar y perder gran parte de la deformación almacenada. Si la temperatura es demasiado baja, aumentan las cargas de laminación, pueden volverse más probables los defectos superficiales y de forma, y la secuencia de precipitación prevista puede no producirse. La ventana operativa depende de la composición química, el espesor de la plancha, la capacidad del tren de laminación, el tiempo entre pasadas y la forma del producto. Una chapa y una lámina laminada en caliente de composición química similar pueden salir del tren con historiales de austenita diferentes.
La precipitación de microaleantes hace que el programa sea aún más específico para cada grado. El carbonitruro de niobio puede precipitar durante la deformación y retrasar fuertemente la recristalización. El vanadio puede permanecer en solución durante gran parte de la laminación y formar posteriormente partículas finas de carbonitruro durante la transformación o después de ella, contribuyendo al endurecimiento por precipitación. La fuerte tendencia del titanio a formar nitruros puede controlar el crecimiento de grano de la austenita, pero los nitruros de titanio gruesos también pueden actuar como sitios de inicio de fractura si su tamaño y distribución son desfavorables. El efecto beneficioso depende del tamaño de las partículas, la fracción volumétrica y la ubicación, no solo de la presencia del elemento.
La laminación controlada también explica por qué el tratamiento térmico posterior a la laminación cambia el significado de la condición de suministro. La normalización puede recristalizar la austenita durante el recalentamiento y producir una estructura de transformación diferente. El temple y revenido sustituyen la ruta laminada por una transformación martensítica seguida de revenido. Estos productos pueden cumplir requisitos diferentes de resistencia y tenacidad, pero no deben describirse como equivalentes simplemente porque su composición química sea similar.
Enfriamiento acelerado y productos de transformación
Después de la última pasada de laminación, el enfriamiento determina cómo se transforma la austenita deformada. El enfriamiento al aire puede producir ferrita poligonal y perlita, cuya resistencia está determinada por el tamaño de grano, la fracción de perlita, los efectos de la solución sólida y cualquier precipitación que tenga lugar durante el enfriamiento. El enfriamiento acelerado reduce la temperatura de transformación y puede suprimir la perlita gruesa, produciendo estructuras más finas de ferrita-perlita, ferrita bainítica u otras estructuras de transformación a baja temperatura. Con una composición química adecuada y una velocidad de enfriamiento suficientemente alta, pueden formarse mezclas que contengan ferrita acicular, bainita o martensita.
La trayectoria de enfriamiento debe considerarse conjuntamente con el programa de laminación de acabado. Un enfriamiento demasiado lento puede permitir el crecimiento de grano o la formación de productos de transformación gruesos, y puede favorecer que los precipitados de microaleación se formen con dimensiones relativamente grandes, reduciendo su contribución al endurecimiento. Un enfriamiento más rápido puede refinar los productos de transformación y conservar los elementos de aleación para una precipitación posterior, pero una velocidad excesiva puede generar martensita no revenida, mayores tensiones residuales o una soldabilidad reducida. El espesor de la chapa es importante, porque la superficie y el centro no siguen historiales térmicos idénticos.
Los aceros que contienen vanadio suelen obtener una parte sustancial de su resistencia de la precipitación de carbonitruro de vanadio fino durante el enfriamiento controlado o la exposición posterior a temperaturas moderadas. El niobio puede contribuir tanto al refinamiento de grano como al endurecimiento por precipitación, mientras que el titanio afecta principalmente al control del crecimiento de grano y a las poblaciones de inclusiones o precipitados. El manganeso, el silicio, el molibdeno, el níquel y el cromo modifican la templabilidad y la cinética de transformación. Por tanto, la descripción “HSLA bainítico” o “HSLA ferrítico-perlítico” se refiere a la estructura del producto, no a una composición química HSLA universal.
La condición final laminada registra toda esta historia térmica y mecánica. Puede contener ferrita refinada, perlita, ferrita bainítica o constituyentes mixtos, junto con precipitados de microaleación cuyos tamaños y distribuciones se establecieron durante el procesamiento. La composición química nominal por sí sola no permite predecir estas características. La especificación pertinente —como ASTM A572/A572M o ASTM A588— debe interpretarse conjuntamente con el espesor del producto, la condición de suministro, los requisitos mecánicos, las disposiciones relativas a la tenacidad y cualquier límite aplicable a la soldadura. La resistencia es solo uno de los resultados de la ruta de procesamiento; la conformabilidad, la tenacidad a la fractura, el comportamiento frente a la corrosión y el desempeño de la zona afectada por el calor también dependen del grado y de la forma del producto.
6. ASTM A572/A572M: grados, formas de producto y niveles de límite elástico
La designación exacta ASTM A572/A572M
ASTM A572/A572M es una especificación de producto, no un nombre genérico para todos los aceros de alta resistencia y baja aleación. Su título la identifica como una especificación para acero estructural de alta resistencia y baja aleación con columbio-vanadio. “Columbio” es el nombre conservado en la designación ASTM para el niobio, por lo que el título apunta a un sistema de acero estructural microaleado en el que el columbio y el vanadio contribuyen a la resistencia mediante el afino de grano, la precipitación y efectos dependientes del procesamiento.
- A572
- Requisitos en unidades pulgada-libra
- A572M
- Requisitos del SI
- Alcance de la especificación
- Perfiles, placas, tablestacas y barras
- Número de grados
- Cinco
La doble designación es importante. ASTM A572 expresa los requisitos en unidades pulgada-libra, mientras que ASTM A572M los expresa en unidades del SI. Ambas aparecen conjuntamente como ASTM A572/A572M, pero la edición aplicable sigue siendo la que rige el material. Los requisitos pueden cambiar entre ediciones, y una especificación de proyecto puede invocar un año concreto, un requisito suplementario, una disposición de ensayo o una condición de compra determinadas. Un plano que indique únicamente “A572” deja sin responder cuestiones importantes.
ASTM A572/A572M abarca cinco grados con límites elásticos mínimos especificados de 42 ksi [290 MPa] a 65 ksi [450 MPa]. Strong evidence
[1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM International. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)La descripción de ASTM International de 2000 establece que ASTM A572/A572M abarca cinco grados de acero estructural de alta resistencia y baja aleación, con límites elásticos mínimos especificados de 42 ksi [290 MPa] a 65 ksi [450 MPa]. Este intervalo sitúa la especificación dentro del campo más amplio de los aceros HSLA, pero no hace que todos los productos A572 sean intercambiables. La clasificación de materiales de ASM International de 2024 describe los aceros HSLA laminados en estado de laminación, o microaleados, como aceros al carbono y de baja aleación de alta resistencia con límites elásticos superiores a 275 MPa [40 ksi]. Un artículo de un simposio de ASTM publicado en 1979 informó de niveles de límite elástico de los aceros HSLA de 40 000 a 140 000 psi [276 a 966 MPa], lo que demuestra que A572 ocupa solo una parte del intervalo HSLA más amplio.
Por tanto, la especificación debe interpretarse como un conjunto controlado de requisitos de producto. No define una única composición química universal. Las adiciones nominales de columbio, vanadio u otros elementos no establecen por sí solas las propiedades finales. Sus efectos dependen de la temperatura de recalentamiento, la disolución antes del laminado, la precipitación durante la deformación o el enfriamiento, el tamaño de grano de la austenita, el historial de enfriamiento, los niveles de carbono y manganeso y la ruta de procesamiento seleccionada. Dos aceros que cumplen ambos una descripción general de acero HSLA pueden presentar distinta soldabilidad, tenacidad, respuesta al conformado y conservación de la resistencia después de la fabricación.
Cinco grados y límites elásticos mínimos especificados
| Grado ASTM A572/A572M | Límite elástico mínimo especificado | Equivalente métrico |
|---|---|---|
| Grado 42 | 42 ksi | 290 MPa |
| Grado 50 | 50 ksi | 345 MPa |
| Grado 55 | 55 ksi | 380 MPa |
| Grado 60 | 60 ksi | 415 MPa |
| Grado 65 | 65 ksi | 450 MPa |
ASTM A572/A572M identifica cinco grados: Grado 42, Grado 50, Grado 55, Grado 60 y Grado 65. Sus niveles de límite elástico mínimo especificado son:
- Grado 42: 42 ksi [290 MPa]
- Grado 50: 50 ksi [345 MPa]
- Grado 55: 55 ksi [380 MPa]
- Grado 60: 60 ksi [415 MPa]
- Grado 65: 65 ksi [450 MPa]
Estas cifras son los niveles de resistencia definitorios comúnmente asociados con los grados, no una especificación completa de propiedades mecánicas. Un valor mínimo de límite elástico es un límite inferior establecido por los requisitos de ensayo de la norma. No garantiza que cada colada, placa, barra o perfil laminado tenga la misma resistencia a la tracción, alargamiento, tenacidad a la entalla o comportamiento después de la soldadura.
El espesor y la forma del producto deben comprobarse junto con el grado. Los perfiles estructurales, las placas, las tablestacas y las barras pueden producirse mediante distintas prácticas de laminación y estar sujetos a diferentes intervalos dimensionales o disposiciones de ensayo. Las tablas y cláusulas aplicables de la norma determinan qué requisitos rigen para un producto concreto. La designación Grado 50 por sí sola no indica a un ingeniero si el material es una placa, un perfil W, una barra o una tablestaca, ni establece la orientación de ensayo pertinente.
La secuencia de cinco grados tampoco debe confundirse con una escala sencilla en la que los números más altos representen siempre un sustituto directo de los más bajos. El aumento del límite elástico especificado puede afectar las decisiones de fabricación. Los grados de mayor resistencia pueden requerir un control más estricto del precalentamiento, el aporte térmico, la restricción de la unión, la selección de consumibles y la gestión del hidrógeno, según el espesor, la composición química y el procedimiento de soldadura. Del mismo modo, los límites de conformado y la resistencia a la fractura requieren una evaluación específica para cada grado y producto. La resistencia es solo una parte de la decisión de selección.
La metalurgia explica por qué el grado no puede reducirse a una denominación de acero al carbono. La microaleación con columbio puede limitar el crecimiento del grano de austenita y promover la formación de ferrita fina después del laminado controlado; el vanadio puede formar precipitados de refuerzo durante el enfriamiento; el titanio puede fijar el nitrógeno e influir en el control del grano. Estos mecanismos son sensibles al historial de procesamiento. El programa de recalentamiento, laminación y enfriamiento del fabricante de acero puede determinar si un elemento permanece en solución, forma un precipitado útil o contribuye poco a la propiedad prevista. La norma controla el producto resultante mediante requisitos químicos, mecánicos y de fabricación, y no mediante una única receta universal.
Perfiles, placas, tablestacas y barras
El alcance de ASTM A572/A572M incluye perfiles, placas, tablestacas y barras. “Perfiles” abarca secciones estructurales laminadas, como vigas, canales, ángulos, tes y otras formas estructurales relacionadas, fabricadas dentro de los requisitos dimensionales y de producto de la especificación. Las “placas” son productos planos laminados utilizados en elementos estructurales fabricados, vigas principales, equipos y otros conjuntos portantes. Las tablestacas están formadas por secciones laminadas entrelazables destinadas a sistemas de contención o sostenimiento de tierras, mientras que las barras incluyen productos estructurales especificados de barra laminada en caliente.
La forma del producto modifica algo más que la geometría. Una placa gruesa y un perfil laminado pueden experimentar historiales térmicos diferentes a partir de una misma ruta general de fabricación del acero. La reducción de laminación, el espesor de la sección, la velocidad de enfriamiento y las tensiones residuales pueden alterar el tamaño de grano y el equilibrio de fases. Estas diferencias afectan la tenacidad, el comportamiento en la dirección del espesor, la respuesta a la soldadura y el comportamiento dimensional, incluso cuando el número de grado nominal es idéntico.
También debe registrarse la dirección de ensayo. El acero laminado es anisótropo: la deformación durante la laminación produce diferencias direccionales en la estructura de grano, las inclusiones y la respuesta mecánica. Las probetas de tracción pueden extraerse en dirección longitudinal o transversal, de acuerdo con la norma y el producto, y el mínimo especificado se aplica conforme al procedimiento de ensayo requerido, no a todas las direcciones o ubicaciones posibles del componente. En estructuras soldadas críticas o sometidas a una elevada restricción, deben revisarse el certificado del material y la edición aplicable, en lugar de inferirse estos aspectos a partir del marcado del grado.
Por consiguiente, una designación de especificación debe identificar ASTM A572/A572M, la edición o revisión aplicable contractualmente, el grado, la forma del producto, las dimensiones o el espesor y cualquier disposición suplementaria requerida. Si son importantes la tenacidad, la soldabilidad, la resistencia a la corrosión atmosférica o el comportamiento durante el conformado, dichas propiedades requieren una verificación independiente. ASTM A572/A572M no es la misma especificación que ASTM A588, que NIST identifica como acero estructural HSLA con un límite elástico mínimo de 50 ksi y que el material de referencia de ASTM relaciona con la resistencia a la corrosión atmosférica. A572 y A588 pueden aparecer en debates estructurales similares, pero sus requisitos de especificación y sus perfiles de propiedades previstos no son intercambiables.
Esta distinción constituye el punto práctico central: A572 es una familia de cinco grados especificados y varias formas de producto, no un único material con un único conjunto de propiedades. Sus niveles de límite elástico proporcionan una clasificación inicial útil, mientras que el grado, el espesor, la forma, la dirección de ensayo, la edición y los requisitos aplicables determinan para qué está realmente cualificado el acero suministrado.
7. ASTM A588 y el acero HSLA resistente a la corrosión atmosférica
ASTM A588 no es un nombre genérico para el acero patinable, ni es intercambiable con cualquier grado de acero de alta resistencia y baja aleación (HSLA). Es una especificación para acero estructural en la que se definen conjuntamente la resistencia requerida y las características de resistencia a la corrosión atmosférica. La distinción es importante porque HSLA describe una familia de aceros, mientras que ASTM A588 identifica una especificación particular con requisitos de grado, producto, composición química, propiedades mecánicas y suministro.
Los aceros HSLA generalmente contienen poco carbono y adiciones moderadas de elementos como niobio (columbio), vanadio y titanio. Dichas adiciones pueden promover el afino de grano, el endurecimiento por precipitación o ambos, pero sus efectos dependen de la composición química y del procesamiento del acero. La temperatura de recalentamiento determina qué partículas se disuelven; el laminado controla la recristalización y el tamaño de grano; el enfriamiento afecta a los productos de transformación. La presencia nominal de un elemento microaleante no establece, por sí sola, la microestructura ni el rendimiento resultantes.
Este aspecto diferencia al A588 de una simple descripción como «acero al carbono más resistente». ASTM A588 pertenece a un grupo definido por especificación de aceros estructurales resistentes a la corrosión atmosférica. Su comportamiento refleja el diseño de la aleación y el procesamiento, pero también el entorno de servicio y los detalles de fabricación. La designación de un grado no garantiza que dos productos con un límite elástico similar se suelden, conformen, fracturen o corroan de la misma manera.
Cómo se identifica ASTM A588 en las referencias comparativas
| Especificación | Identificación principal | Límite elástico mínimo o intervalo citado | Requisito de resistencia a la corrosión atmosférica |
|---|---|---|---|
| ASTM A572/A572M | Acero estructural de alta resistencia y baja aleación de columbio-vanadio | De 42 a 65 ksi [290 a 450 MPa], según el grado | La descripción citada no lo identifica como característica definitoria |
| ASTM A588 | Acero estructural HSLA con resistencia mejorada a la corrosión atmosférica | Límite elástico mínimo de 50 ksi | Forma parte de la identidad de la especificación |
NIST identifica ASTM A588 como acero estructural HSLA con un límite elástico mínimo de 50 ksi. Strong evidence
[2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. National Institute of Standards and Technology. NIST NCSTAR 1-3A, 2005.Las referencias comparativas suelen situar ASTM A588 junto a ASTM A572 porque ambas son especificaciones de aceros estructurales HSLA, pero no los definen en los mismos términos. El National Institute of Standards and Technology (NIST) identifica ASTM A588 como acero estructural HSLA con un límite elástico mínimo de 50 ksi. En el mismo tipo de clasificación de materiales, NIST identifica ASTM A572 como acero estructural de alta resistencia y baja aleación de niobio-vanadio. Estas descripciones son útiles precisamente porque conservan la diferencia entre una designación amplia de acero estructural y un grado especificado resistente a la corrosión atmosférica. El material de NIST está disponible en Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A (2005): NIST.
La fuente de definición de productos de ASTM identifica ASTM A588 como «acero estructural de alta resistencia y baja aleación con resistencia mejorada a la corrosión atmosférica». ASTM A572/A572M, en cambio, comprende el «acero estructural de alta resistencia y baja aleación de niobio-vanadio». ASTM A572/A572M comprende cinco grados con límites elásticos mínimos especificados de 42 ksi [290 MPa] a 65 ksi [450 MPa], según la información de producto de ASTM correspondiente a la edición de 2000. Por tanto, A572 no puede tratarse como una composición única ni como un sustituto automático de A588 simplemente porque ambas especificaciones utilizan la terminología HSLA.
Los intervalos de resistencia también muestran por qué las comparaciones generales pueden inducir a error. Un artículo de un simposio de ASTM publicado en 1979 informó de niveles de límite elástico de los aceros HSLA de 40.000 a 140.000 psi [276 a 966 MPa], mientras que la referencia de ASM International de 2024 describe los aceros HSLA laminados en caliente, también denominados aceros microaleados, como aceros al carbono y de baja aleación de alta resistencia con límites elásticos superiores a 275 MPa [40 ksi]. Estas clasificaciones describen un amplio campo técnico, no un producto uniforme. La discusión de ASTM citada afirma que la mayoría de los grados considerados estaban microaleados con niobio, vanadio, titanio o combinaciones de estos elementos.
Las adiciones microaleantes moderadas pueden mejorar la resistencia a la corrosión atmosférica o la conformabilidad en algunos grados HSLA. Limited evidence
AISI también describe el acero HSLA como un grupo en el que las adiciones moderadas de niobio, vanadio o titanio pueden aumentar la resistencia y mejorar la resistencia a la corrosión atmosférica o la conformabilidad. Esta formulación es condicional. No afirma que todos los grados HSLA resistan la corrosión atmosférica en el mismo grado, ni que un grado que cumpla un requisito de resistencia cumpla también los requisitos de la especificación A588 relacionados con la corrosión.

El significado de la resistencia a la corrosión atmosférica
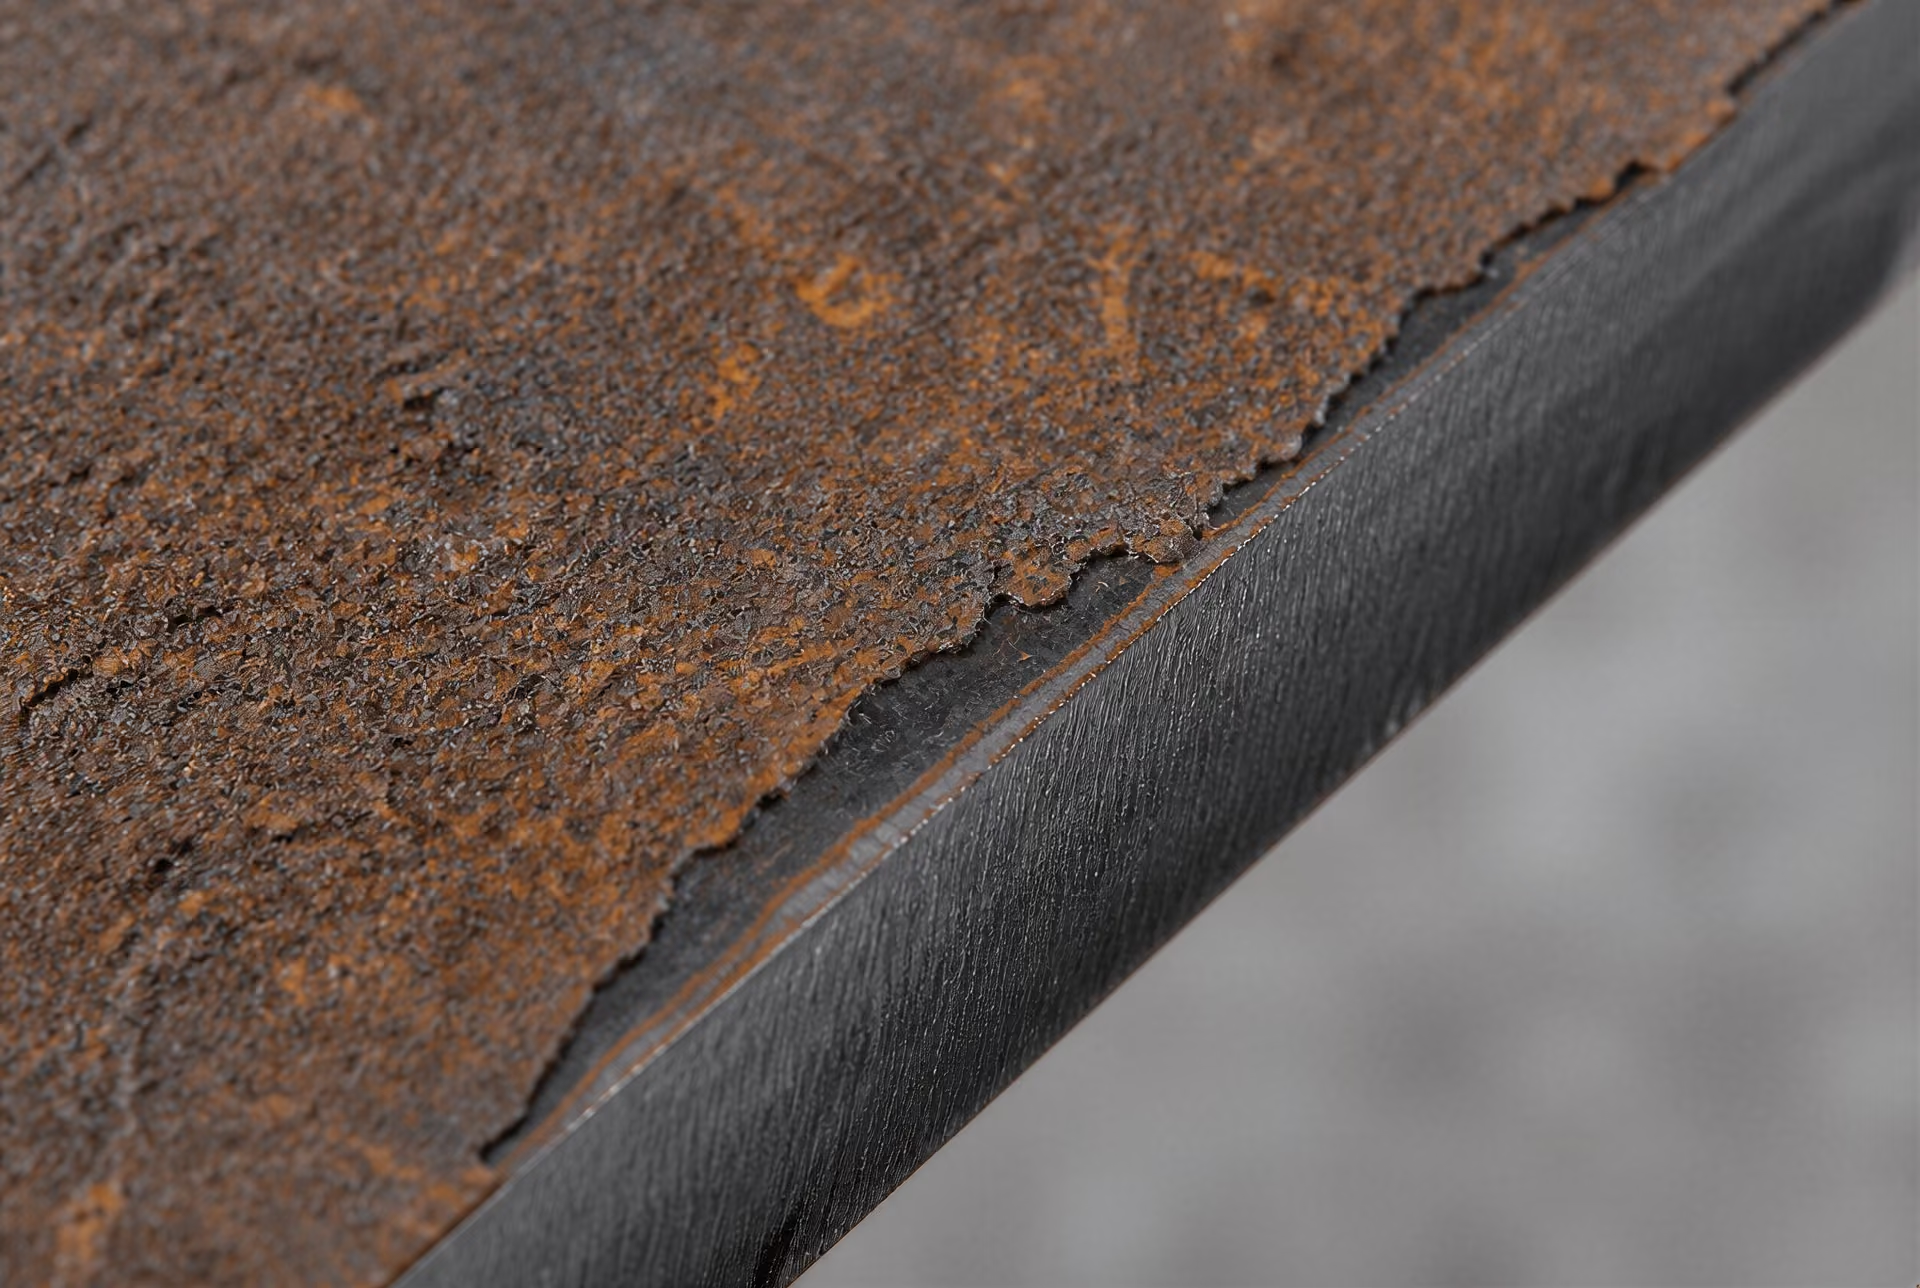
La resistencia a la corrosión atmosférica significa que, bajo una exposición atmosférica adecuada, el acero puede desarrollar productos de corrosión que reduzcan la velocidad de ataque posterior en comparación con el acero al carbono estructural ordinario. El proceso suele asociarse con una capa de óxido relativamente adherente y menos permeable. Dicha capa puede limitar el acceso del agua y el oxígeno al metal subyacente, pero no es un revestimiento hermético ni detiene la corrosión electroquímica en todas las condiciones.
Por tanto, A588 no debe describirse como resistente a la corrosión en cualquier circunstancia, libre de mantenimiento o inmune al óxido. El lenguaje de su especificación se refiere a una resistencia mejorada en condiciones atmosféricas, no a la resistencia frente a la inmersión, la exposición enterrada, la condensación persistente, el ataque químico o cualquier atmósfera industrial. La distinción es práctica: una superficie de acero puede formar una pátina protectora durante ciclos repetidos de humectación y secado, pero puede corroerse rápidamente cuando el agua queda atrapada o se concentran contaminantes.
La estrategia de aleación es solo una parte del resultado. El cobre, el níquel, el cromo, el fósforo y otros elementos pueden contribuir a la composición y las características de los productos de corrosión en los aceros resistentes a la corrosión atmosférica, mientras que los contenidos de carbono, manganeso, silicio y elementos microaleantes siguen afectando a la resistencia, la tenacidad, la respuesta a la soldadura y el procesamiento. El rendimiento pertinente es el resultado combinado de los límites de la especificación, el espesor del producto, el estado superficial, el historial de fabricación y la exposición, no de la presencia de un único elemento «patinable».
Por qué el comportamiento frente a la corrosión depende del entorno y la exposición
La corrosión atmosférica requiere una película de electrolito, por lo que los ciclos de humectación y secado influyen notablemente en la velocidad y la forma del ataque. La lluvia seguida de secado puede permitir el desarrollo de una capa de corrosión relativamente estable. La humedad continua puede impedir que dicha capa madure y mantener la actividad electroquímica. La exposición alterna tampoco es automáticamente inocua; los ciclos frecuentes pueden reactivar repetidamente la superficie.
Los contaminantes modifican la situación. El cloruro procedente de la pulverización marina o de las sales descongelantes puede degradar los productos de corrosión protectores y promover ataques localizados. Los compuestos de azufre y otros contaminantes industriales pueden acidificar la humedad superficial. El polvo, la suciedad, la cascarilla de laminación y los depósitos biológicos pueden retener agua y crear diferencias en la concentración de oxígeno a lo largo de la superficie. Por tanto, un lugar descrito simplemente como «atmosférico» puede incluir varios entornos de corrosión diferentes.
La geometría es igualmente importante. Las hendiduras, las uniones solapadas, las intersecciones con rigidizadores, las secciones cajón y los salientes horizontales pueden atrapar agua y residuos. Un drenaje deficiente crea una exposición húmeda casi continua incluso cuando el aire circundante es relativamente seco. Los elementos de fijación, las zonas soldadas, los bordes cortados y las superficies dañadas también pueden corroerse de forma diferente a una chapa amplia y libremente expuesta. Un diseño que permita el drenaje y la inspección puede ser tan importante como el grado nominal.
Las condiciones de servicio deben comprobarse antes de especificar A588. La inmersión, el contacto con suelo húmedo, la condensación en recintos cerrados, la exposición intensa a cloruros y las atmósferas de plantas de proceso pueden requerir un revestimiento, un sellado, una sobre-espesificación por corrosión, un material diferente o un sistema de protección diseñado específicamente. A588 puede ser un acero estructural HSLA resistente a la corrosión atmosférica, pero no es un sustituto universal de ASTM A572 ni de otros grados HSLA. La comparación correcta debe incluir la designación ASTM aplicable, la forma del producto, el espesor, los requisitos mecánicos, el procedimiento de soldadura, las necesidades de tenacidad y el entorno real de exposición.
8. Resistencia, tenacidad, ductilidad y conformabilidad
Las propiedades de los aceros HSLA no pueden reducirse a un único número denominado «resistencia». Una especificación puede exigir un límite elástico mínimo, una resistencia a la tracción, un alargamiento, una energía de impacto, un comportamiento en el doblado o alguna combinación de estos requisitos. Cada uno mide una respuesta diferente a la aplicación de carga, y el mismo tratamiento de microaleación que eleva una propiedad puede reducir otra si la composición y el procesamiento no están controlados.
Límite elástico frente a resistencia a la tracción
Límite elástico Esfuerzo asociado con el inicio de la deformación plástica permanente, medido de acuerdo con el método aplicable de ensayo de tracción.
El límite elástico es la tensión a la que comienza la deformación plástica permanente. Es importante cuando un componente debe conservar su forma bajo las cargas de servicio. La resistencia a la tracción es la máxima tensión ingenieril alcanzada durante un ensayo de tracción, normalmente después de una deformación plástica considerable y antes de que la estricción provoque una disminución de la carga medida. Por tanto, un acero puede tener una resistencia a la tracción elevada, pero un límite elástico comparativamente bajo, o una relación entre el límite elástico y la resistencia a la tracción elevada, con una menor deformación plástica uniforme antes de la fractura.
La distinción es clara en las especificaciones estructurales. ASTM A572/A572M contempla cinco grados de acero estructural de alta resistencia y baja aleación de columbio-vanadio, con límites elásticos mínimos especificados de 42 ksi [290 MPa] a 65 ksi [450 MPa] (ASTM International, 2000). Estos grados no se definen únicamente por el límite elástico: también son importantes los requisitos de resistencia a la tracción, alargamiento, límites de espesor y forma del producto. ASTM A588, otra designación de acero estructural HSLA, es identificada por NIST como un acero con un límite elástico mínimo de 50 ksi, mientras que su resistencia a la corrosión atmosférica forma parte de su identidad especificada (NIST, 2005).
ASM International incluye los aceros HSLA laminados en caliente, también denominados aceros microaleados, entre los aceros al carbono y de baja aleación de alta resistencia, con límites elásticos superiores a 275 MPa [40 ksi] (ASM International, 2024). Un debate de un simposio de ASTM publicado en 1979 informó de niveles de límite elástico para aceros HSLA de 40.000 a 140.000 psi [276 a 966 MPa]. El propio intervalo muestra por qué «HSLA» es una clasificación de familia y no un único grado mecánico.
La resistencia puede proceder de varias fuentes que actúan conjuntamente. La reducción del tamaño de grano eleva el límite elástico mediante el efecto Hall–Petch y, por lo general, mejora la resistencia a la fractura por clivaje. El niobio, denominado columbio en varias especificaciones y documentos de referencia, puede retardar la recristalización durante el laminado y favorecer una estructura de austenita fina antes de la transformación. El vanadio y el titanio pueden formar carbonitruros que contribuyen al endurecimiento por precipitación o restringen el crecimiento de grano. El manganeso y el silicio proporcionan endurecimiento por solución sólida, mientras que el enfriamiento controlado puede producir ferrita-perlita, bainita u otros productos de transformación con diferentes equilibrios entre resistencia y tenacidad.
El contenido nominal de la aleación no predice por sí solo el resultado. Una adición de titanio que forme partículas gruesas de nitruro de titanio durante la solidificación no actuará como precipitados finamente dispersos formados en condiciones controladas. Del mismo modo, el niobio que permanece disuelto durante el recalentamiento puede comportarse de manera diferente del niobio precipitado durante el laminado. La temperatura de recalentamiento, la temperatura de acabado, la velocidad de enfriamiento, la composición química del desbaste y el espesor de la sección influyen en los límites elásticos y las resistencias a la tracción finales.
Ductilidad y localización de la deformación
La ductilidad describe cuánta deformación plástica puede soportar un acero antes de fracturarse, pero el valor informado depende del ensayo y de la longitud de referencia. El alargamiento total, el alargamiento uniforme, la estricción y la deformación de doblado están relacionados, pero no son intercambiables. El alargamiento uniforme mide la deformación distribuida a lo largo de la sección de referencia antes de la estricción. El alargamiento total también incluye la deformación localizada posterior a la estricción y puede parecer mayor cuando se mide sobre una longitud de referencia más corta.
Un límite elástico elevado puede reducir el margen disponible entre la carga elástica y la deformación plástica, pero una resistencia elevada no implica automáticamente una ductilidad baja. Las estructuras ferríticas de grano fino pueden proporcionar un alargamiento útil y, al mismo tiempo, elevar el límite elástico, siempre que los límites de grano estén limpios y la distribución de fases esté controlada. Los granos finos también distribuyen la deformación plástica de manera más uniforme que una estructura gruesa y heterogénea.
La localización comienza cuando la deformación se concentra en una estricción, una banda de cizalladura, una banda de ferrita más blanda o una región situada alrededor de una partícula dura. Las inclusiones grandes, los carbonitruros gruesos, las bandas de segregación y las islas de martensita o bainita pueden crear concentraciones locales de tensión. Una precipitación excesiva puede elevar el límite elástico y, al mismo tiempo, reducir el alargamiento uniforme, especialmente si los precipitados son numerosos, gruesos o están mal distribuidos. En consecuencia, un acero con una resistencia impresionante en el ensayo de tracción puede comportarse mal en el conformado por estirado o en un componente entallado.
La relación de límite elástico —el límite elástico dividido por la resistencia a la tracción— ayuda a describir este comportamiento. Una relación elevada suele dejar menos capacidad para una deformación plástica estable después de alcanzar el límite elástico, aunque la respuesta real al conformado también depende del exponente de endurecimiento por deformación, la anisotropía, el estado superficial y el estado de tensión. El endurecimiento por deformación es importante porque permite que una región que comienza a deformarse se fortalezca y transfiera la carga al material adyacente. Si el endurecimiento es insuficiente, la deformación se localiza prematuramente.
AISI afirma que las adiciones moderadas de columbio, vanadio o titanio proporcionan una mayor resistencia y también pueden mejorar la conformabilidad en algunos grados HSLA (AISI, 2024). Esta precisión es importante. La microaleación puede refinar los granos y ajustar la recristalización, pero un volumen excesivo de precipitados, un tamaño de partícula desfavorable o una morfología ferrita-perlita inadecuada pueden producir el efecto contrario.
Tenacidad al impacto y comportamiento de transición
Tenacidad al impacto Energía absorbida por una probeta entallada durante un ensayo de fractura por impacto rápido, utilizada a menudo para evaluar el comportamiento de fractura dependiente de la temperatura.
La tenacidad al impacto mide la energía absorbida durante una fractura rápida, normalmente mediante un ensayo Charpy con entalla en V. No es lo mismo que la ductilidad en tracción. Un acero puede mostrar un buen alargamiento en una probeta de tracción lisa y, sin embargo, absorber poca energía en un ensayo con entalla, especialmente a baja temperatura.
Muchos aceros ferríticos presentan una transición de dúctil a frágil. Por encima del intervalo de transición, es más probable que la fractura implique la nucleación y el crecimiento dúctiles de microhuecos. Por debajo de dicho intervalo, la fractura por clivaje puede propagarse rápidamente a través de granos con una orientación adecuada. La transición no corresponde a una única temperatura universal: la orientación de la probeta, el espesor, la geometría de la entalla, el tamaño de grano, las inclusiones, el historial de enfriamiento y la energía del ensayo afectan al resultado medido.
El refinamiento de grano es especialmente valioso porque los granos de ferrita más pequeños interrumpen las trayectorias de clivaje y reducen la temperatura a la que es probable que se produzca una fractura frágil. Esta es una de las razones por las que el laminado controlado y el enfriamiento acelerado pueden elevar el límite elástico sin imponer la misma penalización de tenacidad que las adiciones elevadas de carbono o de elementos de aleación. Los granos finos favorecen ambas propiedades, pero solo cuando la ruta de procesamiento produce una estructura razonablemente uniforme.
Las partículas gruesas y las inclusiones son perjudiciales porque pueden iniciar microhuecos o grietas de clivaje. Las inclusiones que contienen azufre y oxígeno, la segregación en la línea central, las estructuras bandeadas y los carbonitruros gruesos pueden producir diferencias direccionales de tenacidad entre probetas longitudinales, transversales y en la dirección del espesor. Una precipitación excesiva también puede eliminar el soluto necesario para controlar el tamaño de grano o crear interfaces frágiles entre las partículas y la matriz. El espesor de la chapa y la velocidad de enfriamiento complican aún más las comparaciones: una chapa gruesa puede desarrollar una estructura de línea central diferente de la de una lámina delgada fabricada con un acero nominalmente similar.
En consecuencia, el requisito de impacto de un grado debe interpretarse junto con su forma de producto, intervalo de espesores, temperatura de ensayo y orientación de la probeta. Las designaciones A572, A588 y otras designaciones HSLA no deben considerarse intercambiables simplemente porque sus nombres contengan «alta resistencia y baja aleación».
Conformabilidad en productos de chapa y placa
La conformabilidad es la capacidad de un producto particular para someterse a una operación especificada —embutición, estirado, doblado, rebordeado, expansión de agujeros o conformado por rodillos— sin agrietarse, arrugarse, adelgazarse excesivamente ni presentar una recuperación elástica inaceptable. No es un beneficio automático de la composición química HSLA.
La conformabilidad de la chapa depende del espesor, el estado superficial, la textura cristalográfica, la anisotropía planar, el comportamiento de endurecimiento por deformación y la operación concreta. La embutición profunda requiere un alargamiento uniforme suficiente y una relación de deformación plástica favorable. El conformado por estirado depende en gran medida del endurecimiento por deformación y de la resistencia a la estricción localizada. La expansión de agujeros suele estar controlada por la calidad del borde cizallado y por las segundas fases duras cercanas a dicho borde, no solo por el alargamiento en tracción. La chapa de alta resistencia también tiende a producir una mayor recuperación elástica, lo que exige utillaje y compensación específicos para cada proceso.
Los productos en forma de placa están sometidos a exigencias diferentes. El comportamiento durante el doblado depende del espesor de la placa, el radio de doblado, la dirección de laminado, los defectos superficiales, las inclusiones y la segregación en la dirección del espesor. Una placa que cumple un requisito de alargamiento en tracción aún puede agrietarse durante un doblado transversal cerrado. Las estructuras de placa soldada añaden al análisis de la conformabilidad los efectos del ablandamiento o endurecimiento de la zona afectada por el calor y de las tensiones residuales.
El laminado controlado puede mejorar la conformabilidad al producir una estructura de grano fina y más uniforme y reducir la segregación intensa. La microaleación puede ser beneficiosa en algunos grados, como indica AISI, pero el resultado depende de cómo precipiten el niobio, el vanadio o el titanio y de cómo se lamine y enfríe el acero. Las partículas gruesas, la precipitación excesiva, el bandeado y las mezclas de fases inadecuadas pueden reducir la ductilidad local, incluso mientras aumentan el límite elástico. Por tanto, la conformabilidad corresponde al grado, producto, espesor, dirección y operación especificados, no a la etiqueta HSLA por sí sola.
9. Soldabilidad y comportamiento de la zona afectada por el calor
Los aceros HSLA no constituyen una única categoría de soldabilidad. Su respuesta a la soldadura depende del grado especificado, el espesor del producto, el estado de suministro, el contenido de carbono y de elementos de aleación, los precipitados de microaleación, los requisitos de tenacidad y el proceso de soldadura. ASTM A572/A572M, por ejemplo, abarca cinco grados de acero estructural de alta resistencia y baja aleación con niobio-vanadio, con límites elásticos mínimos especificados de 42 ksi [290 MPa] a 65 ksi [450 MPa]. ASTM A588 es otra especificación de acero estructural HSLA, asociada a la resistencia a la corrosión atmosférica y a un límite elástico mínimo de 50 ksi en el material de referencia del NIST. No puede suponerse que un procedimiento de soldadura adecuado para una designación, un intervalo de espesores o una forma de producto sea también adecuado para otro.
Control del carbono y soldabilidad
Los aceros HSLA se diseñan habitualmente con menos carbono que muchos aceros convencionales de alta resistencia, porque el carbono aumenta la templabilidad y la probabilidad de que la zona afectada por el calor (ZAC) se transforme en microestructuras duras y frágiles durante el enfriamiento. Un menor contenido de carbono también reduce la cantidad de carbono disponible para formar martensita no revenida u otros constituyentes de elevada dureza cerca del límite de fusión. Esto ayuda a reducir el riesgo de fisuración en frío, pero no hace que todos los aceros HSLA de bajo contenido de carbono sean automáticamente fáciles de soldar.
En su lugar, la resistencia se obtiene mediante varios mecanismos. El afino de grano, el endurecimiento por solución sólida, la precipitación de compuestos que contienen niobio o columbio, vanadio y titanio, la laminación controlada y un enfriamiento cuidadosamente gestionado pueden producir un elevado límite elástico sin depender de un alto contenido de carbono. El American Iron and Steel Institute describe los aceros HSLA como un grupo en el que adiciones moderadas de columbio, vanadio o titanio aumentan la resistencia y también pueden mejorar la resistencia a la corrosión atmosférica o la conformabilidad. La clasificación de ASM International de 2024 sitúa los aceros HSLA laminados en caliente, o microaleados, entre los aceros al carbono y de baja aleación de alta resistencia, con límites elásticos superiores a 275 MPa [40 ksi]. Por tanto, la soldabilidad resultante refleja la composición química y el historial completo de procesamiento, no la presencia nominal de un único elemento de microaleación.
Carbono equivalente Índice calculado que combina el carbono y los elementos de aleación para estimar la templabilidad y la probabilidad de formar estructuras duras y sensibles a la fisuración en la zona afectada por el calor durante la soldadura.
El carbono equivalente proporciona un marco útil para estimar la soldabilidad. Combina los efectos del carbono y de los elementos de aleación que influyen en la templabilidad, lo que permite una evaluación preliminar de la tendencia del acero a formar una ZAC dura bajo una determinada condición de enfriamiento. En las normas, la investigación y la práctica de fabricación se utilizan varios índices de carbono equivalente; no son intercambiables, y su interpretación depende de la familia del acero, el espesor, el nivel de hidrógeno, la restricción y el proceso de soldadura. Por tanto, un valor de carbono equivalente declarado debe interpretarse junto con la ecuación y la especificación aplicables. No debe sustituir a un procedimiento de soldadura cualificado ni a la revisión del certificado del fabricante.
Dos chapas con límites elásticos similares pueden tener carbonos equivalentes diferentes y comportamientos muy distintos en la ZAC. Una chapa más gruesa generalmente se enfría más lentamente en algunas regiones, pero también puede imponer una mayor restricción; una chapa delgada puede enfriarse rápidamente y producir un mayor endurecimiento de la ZAC. El azufre, el fósforo, el manganeso, el cobre, el níquel, el cromo, el molibdeno y las adiciones de microaleación pueden afectar al comportamiento de transformación y a la tenacidad. El grado y el espesor deben evaluarse conjuntamente.

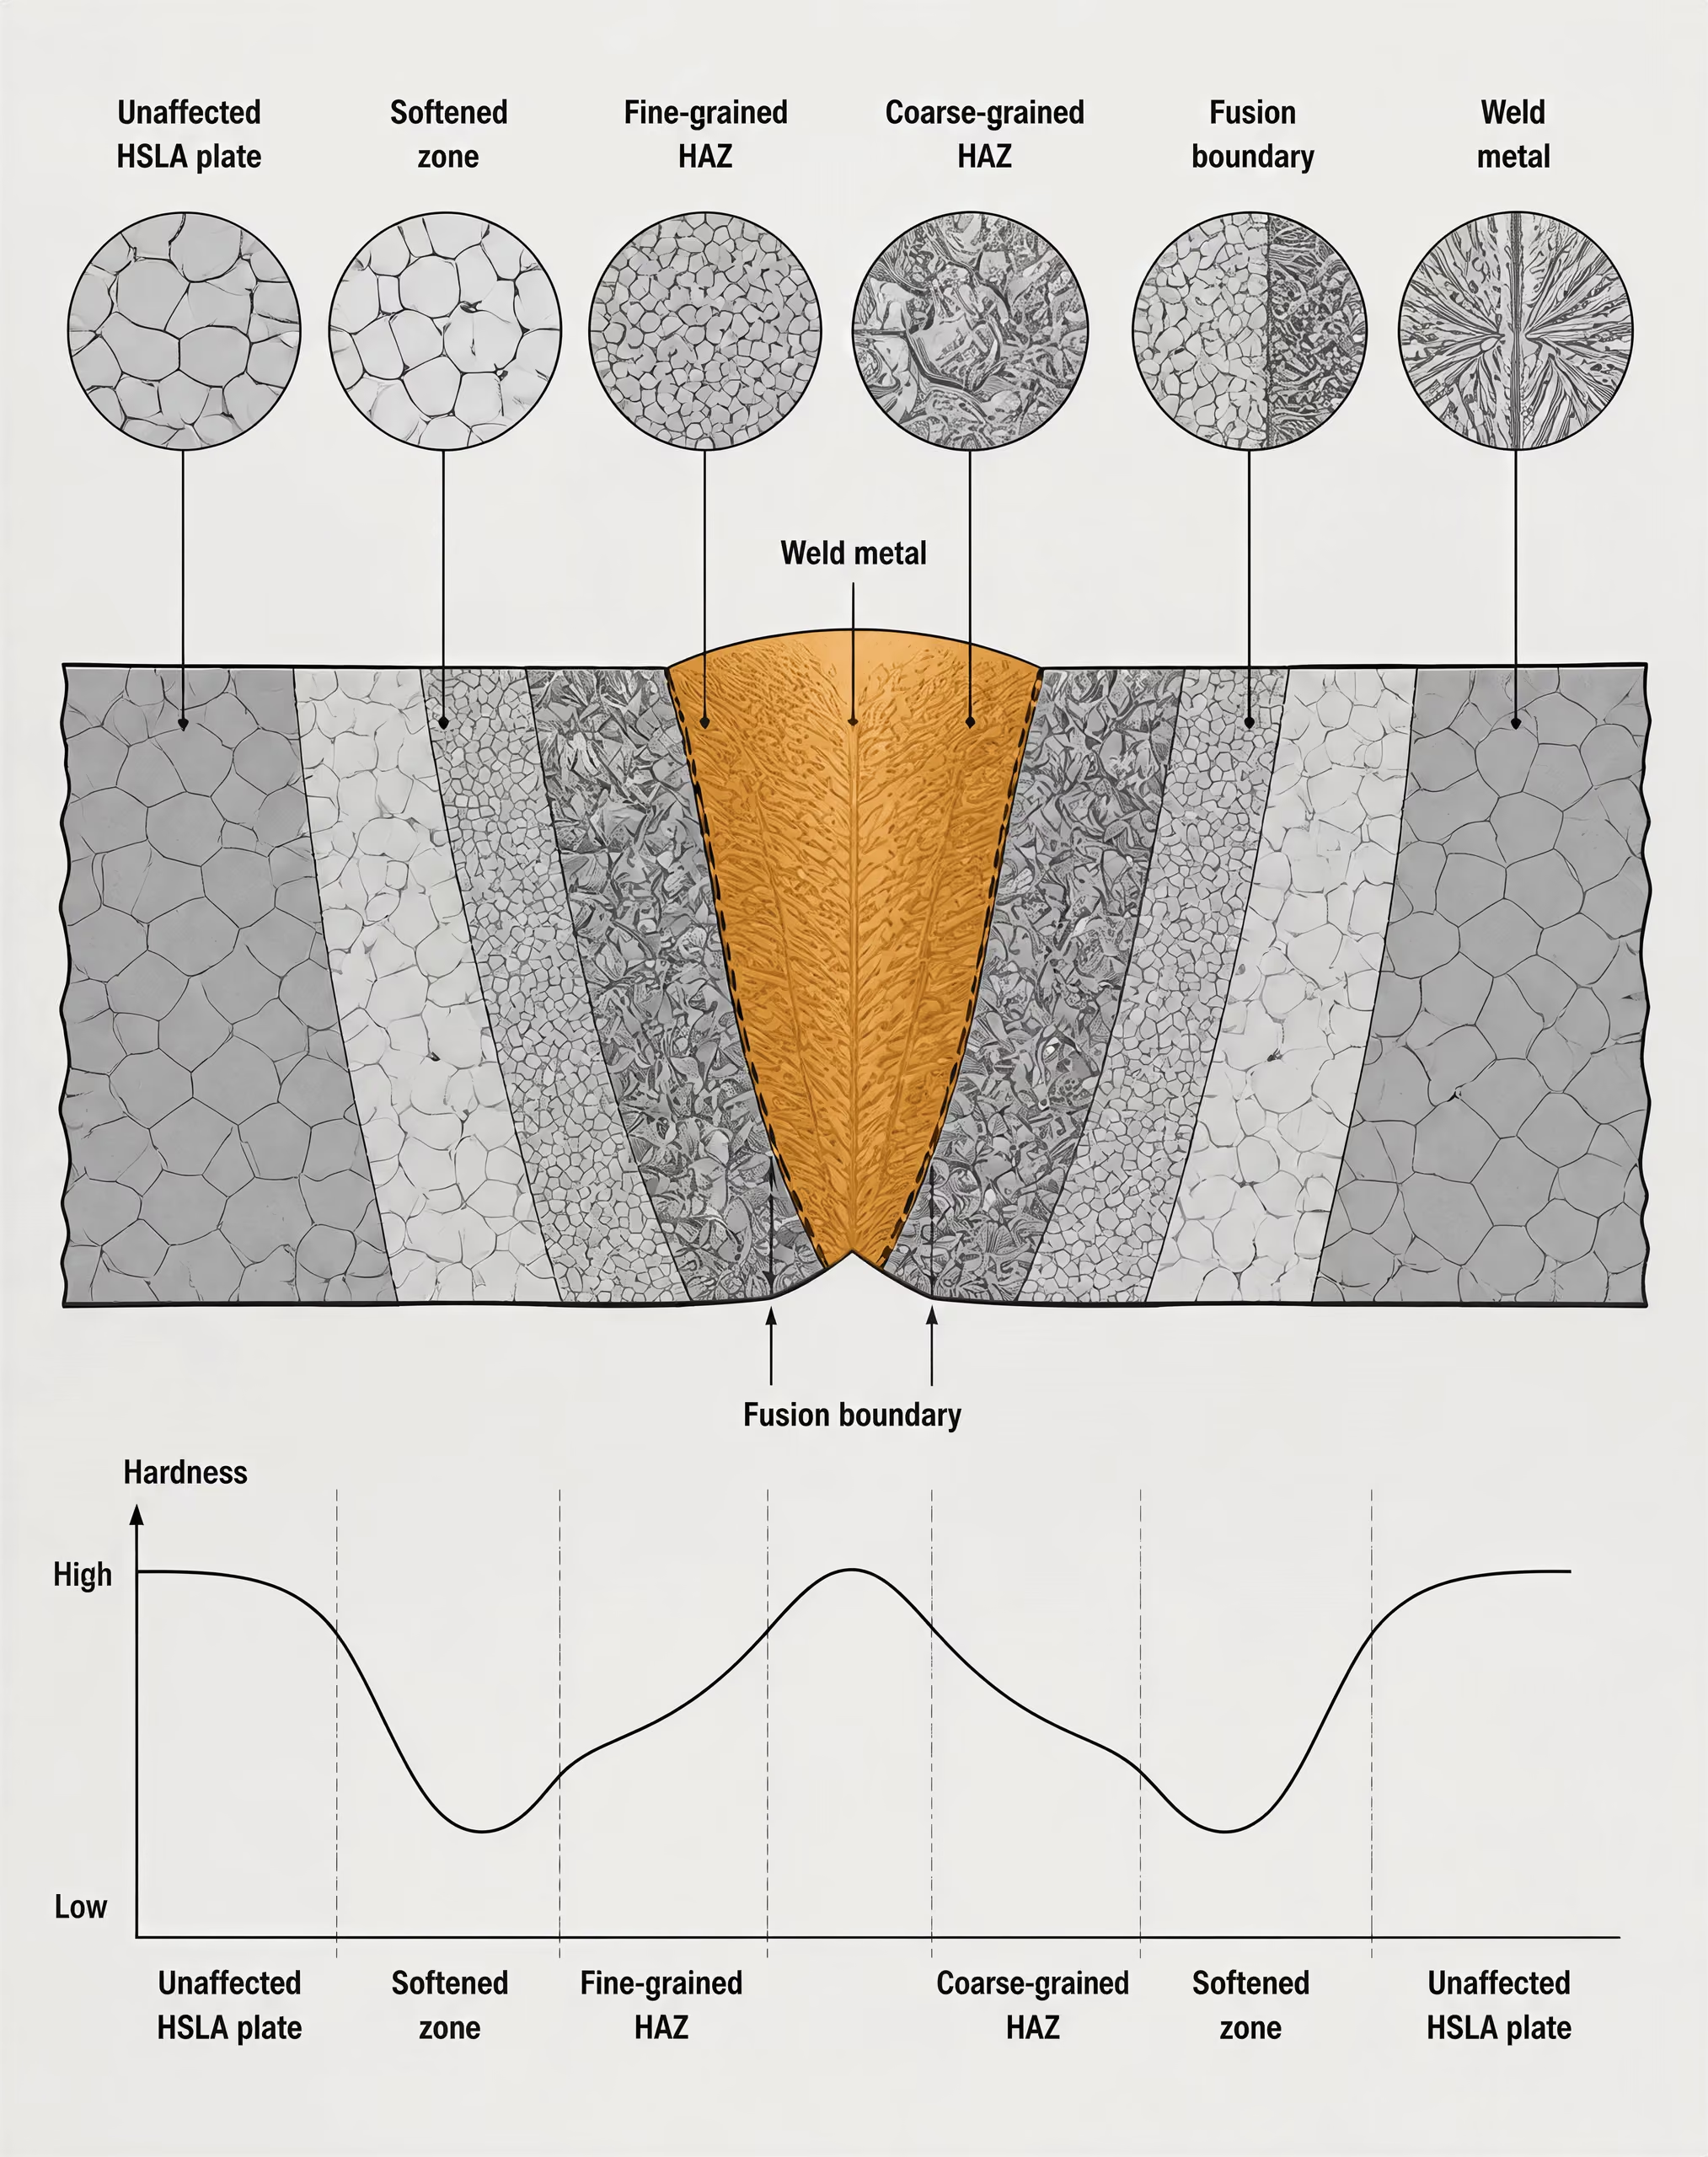
Riesgos de ablandamiento y endurecimiento de la zona afectada por el calor
La ZAC no es una banda única y uniforme. La soldadura crea regiones que experimentan diferentes temperaturas máximas e historiales de enfriamiento. Inmediatamente junto al límite de fusión, la ZAC de grano grueso puede desarrollar granos de austenita de gran tamaño, porque los precipitados existentes que controlan el tamaño de grano se disuelven o pierden eficacia a alta temperatura. Los granos gruesos pueden reducir la tenacidad a la entalla, especialmente cuando el ciclo térmico de soldadura es severo. Más lejos de la línea de fusión, una región de grano fino o intercrítica puede experimentar transformaciones diferentes y no presentar la misma pérdida de tenacidad.
El endurecimiento local constituye una preocupación importante cuando la ZAC se enfría con suficiente rapidez para formar martensita o una estructura rica en martensita. La dureza por sí sola no demuestra que una unión vaya a fisurarse, pero una ZAC dura es más susceptible a la fisuración asistida por hidrógeno cuando están presentes hidrógeno difusible, restricción tensional y una microestructura susceptible. Las fisuras pueden aparecer durante el enfriamiento o después de un periodo de retraso. Las uniones gruesas y restringidas, los consumibles de alta resistencia, las superficies contaminadas, los electrodos húmedos y un precalentamiento insuficiente aumentan el riesgo. Por ello, el momento de la inspección puede ser importante, especialmente en uniones muy restringidas o en aceros con elevada templabilidad.
El problema opuesto se produce en algunos aceros HSLA endurecidos por precipitación. La soldadura puede disolver los precipitados de endurecimiento en una parte de la ZAC, y el enfriamiento posterior puede no reproducir el estado original de precipitación. El sobreenvejecimiento, el engrosamiento de los precipitados o la transformación en una estructura local más blanda pueden reducir el límite elástico en esa región. La banda ablandada puede convertirse en la zona determinante durante la carga de tracción o la deformación cíclica, incluso cuando el metal de soldadura y la chapa no afectada conservan la resistencia especificada. Esto es especialmente importante en productos procesados termomecánicamente y en grados cuya resistencia depende en gran medida de una población de precipitados cuidadosamente controlada.
Un mayor aporte térmico no constituye una solución universal. Puede ralentizar el enfriamiento y reducir la formación de productos de transformación muy duros, pero un aporte térmico excesivo agranda la ZAC de grano grueso, favorece el crecimiento de grano, disuelve más precipitados y puede reducir la tenacidad o la resistencia. Un aporte térmico bajo puede conservar una zona térmica más estrecha, pero el enfriamiento rápido puede aumentar la dureza de la ZAC. El equilibrio aceptable depende del grado y del espesor.
Precalentamiento, aporte térmico y cualificación del procedimiento
El precalentamiento se selecciona para controlar la velocidad de enfriamiento, reducir los gradientes térmicos y dar tiempo al hidrógeno para difundirse fuera de la unión. Su valor requerido, cuando se especifica uno, depende del carbono equivalente, el espesor, la restricción de la unión, las condiciones ambientales, el control del hidrógeno, el proceso de soldadura y el código de fabricación aplicable. Precalentar una chapa simplemente porque está etiquetada como HSLA no es una regla fundamentada; tampoco lo es omitir el precalentamiento porque su contenido de carbono sea bajo. Un precalentamiento excesivo puede ensanchar la ZAC y perjudicar la tenacidad, por lo que la temperatura debe controlarse en lugar de aumentarse sin límite.
La temperatura entre pasadas es importante por la misma razón. Una temperatura entre pasadas elevada puede acumular calor y modificar el tamaño de grano y el comportamiento de precipitación de la ZAC, mientras que una temperatura excesivamente baja puede producir un enfriamiento rápido en las pasadas sucesivas. La soldadura multipasada puede revenir o afinar parcialmente algunas zonas de una ZAC anterior, pero también puede crear regiones superpuestas con diferentes niveles de dureza y tenacidad. El procedimiento cualificado debe especificar el intervalo permitido de aporte térmico, el precalentamiento, la temperatura entre pasadas, la secuencia de pasadas, la velocidad de avance, la intensidad de corriente, la tensión y la clasificación del consumible.
El control del hidrógeno comienza con el consumible y se extiende al almacenamiento, la manipulación, la preparación de la unión y la limpieza de las superficies. Los electrodos y procesos de bajo hidrógeno pueden reducir el riesgo, pero no eliminan los efectos de una elevada restricción ni de una ZAC dura. La humedad, el aceite, la pintura, el óxido y los residuos de corte pueden aportar hidrógeno o interferir con la fusión. El postcalentamiento o el enfriamiento controlado pueden ser exigidos por el procedimiento aplicable para determinados aceros y condiciones de unión.
La cualificación del procedimiento es el control decisivo. La especificación del procedimiento de soldadura (WPS) debe cumplir la especificación del material y el código de fabricación aplicable, como AWS D1.1/D1.1M para la soldadura estructural correspondiente o la Sección IX de ASME para la cualificación de procedimientos de equipos a presión. El registro de cualificación debe abarcar el grupo de metal base real, el intervalo de espesores, el proceso de soldadura, la clasificación del metal de aportación, la posición, los límites de precalentamiento y de temperatura entre pasadas, el intervalo de aporte térmico y cualquier ensayo requerido de tenacidad o dureza. ASTM A572/A572M y ASTM A588 identifican los requisitos del material; no hacen intercambiables todas las variables de soldadura. Los procedimientos cualificados, los consumibles verificados y una inspección adecuada para detectar fisuración retardada y evaluar la tenacidad de la ZAC son necesarios, porque el comportamiento de los aceros HSLA se establece en la unión específica y no se deduce únicamente de la designación de la aleación.
10. Formas de Producto, Rutas de Procesamiento y Direccionalidad de las Propiedades
El acero HSLA no sale del tren de laminación con un conjunto uniforme de propiedades. Una placa, un perfil laminado, una barra y un elemento de tablestaca pueden compartir una familia de especificaciones y, al mismo tiempo, desarrollar diferentes estructuras de grano, historiales de enfriamiento, tensiones residuales y resultados de ensayo. Por tanto, la forma del producto forma parte de la descripción metalúrgica, no es simplemente un detalle dimensional.
Placas, chapas, perfiles, barras y tablestacas
ASTM A572/A572M abarca cinco grados de acero estructural de alta resistencia y baja aleación con niobio-vanadio: Grado 42 [290 MPa], Grado 50 [345 MPa], Grado 55 [380 MPa], Grado 60 [415 MPa] y Grado 65 [450 MPa] de límite elástico mínimo, dependiendo del grado y de los requisitos del producto. Las formas de producto enumeradas son perfiles, placas, tablestacas y barras. La especificación no debe interpretarse como una designación general para cualquier producto de chapa plana vendido o procesado bajo una descripción comercial similar.
La placa se lamina a partir de un desbaste y puede suministrarse en un intervalo de espesores en el que el centro del producto se enfría mucho más lentamente que la superficie. Esta diferencia afecta al tamaño de grano de la ferrita, a la distribución de la perlita, a la precipitación de compuestos de niobio o vanadio y a la persistencia de la segregación central. Por ello, una placa gruesa puede presentar una tenacidad menor o una ductilidad diferente en la dirección del espesor que un producto más delgado con una composición química y un límite elástico nominalmente similares.
La chapa es más delgada y normalmente experimenta una mayor reducción y un enfriamiento más rápido después del laminado. Su pequeño espesor favorece una temperatura más uniforme a través de la sección, aunque el estado superficial, la temperatura de bobinado y el historial de deformación siguen siendo importantes. Los productos de chapa también pueden someterse a operaciones de conformado, decapado, reducción en frío, recocido o skin-pass que no quedan representadas únicamente por la expresión «HSLA».
Los perfiles, como los perfiles en I, los canales, los ángulos y las tes, contienen alas, almas, esquinas y, en ocasiones, cambios sustanciales en el espesor local. La punta de un ala se enfría antes que la unión entre el ala y el alma. El patrón de propiedades resultante puede variar dentro de una misma sección. También se desarrollan tensiones residuales cuando las superficies expuestas se contraen antes que las regiones interiores más calientes. Estas tensiones influyen en la distorsión durante el corte y la soldadura, incluso cuando los valores del ensayo de tracción cumplen la especificación.
Las barras se producen con secciones redondas, cuadradas, hexagonales y de otros perfiles. Sus secciones transversales más pequeñas suelen permitir un enfriamiento más uniforme que el de una placa pesada, pero una barra grande todavía puede contener un núcleo de enfriamiento más lento y un centro segregado. La forja, el laminado controlado o un tratamiento térmico posterior pueden modificar aún más la estructura. Las tablestacas añaden otra complicación: los perfiles entrelazados concentran la deformación y las tensiones de servicio cerca de las uniones, esquinas y dobleces, por lo que la geometría de la sección es importante además del grado nominal.
Productos laminados en caliente frente a productos normalizados o procesados termomecánicamente
«Laminado» describe una condición de suministro, no una definición química del acero HSLA. La referencia de materiales de ASM International de 2024 sitúa el acero HSLA laminado, también denominado acero microaleado, entre los aceros al carbono y de baja aleación de alta resistencia, con límites elásticos superiores a 275 MPa [40 ksi]. La resistencia puede resultar de varios mecanismos que actúan conjuntamente: reducción del tamaño de grano de la ferrita, precipitación de carbonitruros de niobio, vanadio o titanio, endurecimiento por solución sólida y productos de transformación formados durante el enfriamiento controlado.
En el laminado en caliente convencional, el acero se recalienta, se reduce a temperatura elevada y se deja enfriar después de la pasada final. Si la temperatura de acabado es suficientemente alta para recristalizar la austenita entre pasadas, la recristalización repetida puede restablecer la estructura de grano de la austenita. Si el laminado continúa por debajo del intervalo de recristalización pertinente, la deformación se acumula, en cambio, en la austenita. Esta es la base del laminado controlado: la precipitación de microaleantes puede retrasar la recristalización, mientras que la austenita aplastada favorece la formación de ferrita fina después de la transformación.
La velocidad de enfriamiento pasa entonces a ser decisiva. Un enfriamiento lento favorece la ferrita y la perlita, mientras que un enfriamiento más rápido puede producir ferrita más fina, bainita o estructuras de transformación mixtas, dependiendo del contenido de carbono, la aleación, el espesor y la temperatura de inicio. Una adición nominal de niobio, vanadio o titanio no garantiza un resultado particular. El elemento debe estar disuelto, retenido o precipitado en la etapa adecuada, y su efecto depende de la temperatura de recalentamiento, el programa de laminado, la práctica de enfriamiento y el resto de la composición química.
| Estado de suministro | Ruta principal | Consecuencia típica |
|---|---|---|
| Laminado tal como se lamina | Recalentamiento, laminación y enfriamiento controlados | Las propiedades dependen en gran medida del historial de deformación y enfriamiento |
| Normalizado | Calentamiento por encima del intervalo de transformación crítica, seguido de enfriamiento al aire | Puede afinar u homogeneizar la estructura previa |
| Templado y revenido | Austenización, enfriamiento rápido y posterior recalentamiento por debajo del intervalo crítico | A menudo produce martensita revenida u otra estructura relacionada de alta resistencia |
| Procesado termomecánicamente | Deformación y enfriamiento controlados en una secuencia planificada de temperaturas | Utiliza el procesamiento para afinar los granos y controlar la precipitación |
Los productos normalizados se calientan por encima del intervalo crítico de transformación y se enfrían al aire. Este tratamiento puede refinar y homogeneizar la estructura después de un laminado previo, reducir algunos efectos de un historial térmico irregular y producir propiedades diferentes de las correspondientes a la condición laminada. La normalización es una ruta de procesamiento, no una prueba de que el acero sea HSLA. Un acero al carbono simple puede normalizarse, y un acero HSLA puede suministrarse en condición laminada.
Los productos templados y revenidos se austenitizan primero, se enfrían rápidamente y después se recalientan por debajo del intervalo crítico. La martensita revenida resultante, u otra estructura relacionada, puede proporcionar una alta resistencia y una tenacidad controlada, pero esa denominación del tratamiento térmico no establece por sí sola que el acero sea de baja aleación o microaleado. A la inversa, un grado HSLA puede alcanzar gran parte de su resistencia especificada sin temple y revenido. ASTM A572/A572M debe interpretarse a través de su grado, forma de producto, límites químicos, requisitos mecánicos y disposiciones de suministro, y no mediante una suposición genérica sobre el procesamiento.
Anisotropía, efectos del espesor y dirección de muestreo
El laminado alarga las inclusiones, las bandas de segregación y los granos preferentemente en la dirección de laminado. Las probetas de tracción cortadas paralelamente a la dirección de laminado suelen producir valores diferentes de alargamiento, reducción de área y, en ocasiones, comportamiento del límite elástico que las probetas cortadas transversalmente a dicha dirección. Las propiedades longitudinales no son intercambiables con las propiedades transversales o en la dirección del espesor.
La diferencia es especialmente importante en las placas y las secciones estructurales. Las inclusiones alargadas de sulfuro de manganeso pueden actuar como trayectorias de propagación de grietas durante la deformación, mientras que la segregación central puede crear bandas con una templabilidad y una tenacidad modificadas. En los productos gruesos, la región de la mitad del espesor se enfría más tarde y puede transformarse de manera diferente a la superficie. El resultado puede ser un gradiente a través del espesor en el tamaño de grano, la precipitación, la dureza y la tenacidad al impacto.
Por tanto, la toma de muestras para los ensayos debe ajustarse a la especificación aplicable y a la geometría del producto. Una probeta de tracción extraída de un ala no es metalúrgicamente idéntica a una extraída de un alma; una probeta longitudinal de placa no representa una trayectoria de fractura a través del espesor ni transversal. Los valores de impacto Charpy también son sensibles a la orientación de la entalla, la ubicación del muestreo, el espesor y la temperatura de ensayo. El límite elástico comunicado es una propiedad medida de una probeta definida, no una constante independiente de la orientación.
El intervalo de resistencia de los aceros HSLA ilustra por qué estas distinciones son importantes. Un artículo de un simposio de ASTM publicado en 1979 comunicó niveles de límite elástico de 40.000 a 140.000 psi [276 a 966 MPa], y la mayoría de los grados analizados estaban microaleados con niobio, vanadio, titanio o combinaciones de estos elementos. ASTM A572/A572M ocupa solo una parte de esa familia más amplia. La forma del producto, el programa de laminado, la velocidad de enfriamiento, la geometría de la sección y la dirección de muestreo determinan el comportamiento de un grado particular en un componente real.
11. Cómo leer las normas HSLA y las designaciones de materiales
Una designación como ASTM A572/A572M identifica una familia de especificaciones, no una decisión de ingeniería completa. La especificación abarca el acero estructural de alta resistencia y baja aleación con columbio-vanadio, pero la designación por sí sola no indica qué grado, forma del producto, espesor, condición de ensayo o requisito suplementario es aplicable. Esos detalles determinan el material efectivamente suministrado y las propiedades que pueden acreditarse en el diseño.
HSLA es una clase metalúrgica, no una composición única. AISI describe esta clase como la de los aceros de bajo contenido de carbono en los que adiciones moderadas de columbio (niobio), vanadio o titanio aumentan la resistencia y también pueden mejorar la resistencia a la corrosión atmosférica o la conformabilidad. El resultado depende de la composición química y del procesamiento: la disolución de los carbonitruros de microaleación durante el recalentamiento, la precipitación durante el laminado o el enfriamiento, el control del tamaño de grano de la austenita, la transformación de la ferrita y el espesor final del producto son factores relevantes. Una adición nominal de vanadio no garantiza la misma microestructura ni soldabilidad en todas las especificaciones.
El material de referencia de ASM International de 2024 sitúa los aceros HSLA laminados en caliente, o microaleados, entre los aceros al carbono y de baja aleación de alta resistencia, con límites elásticos superiores a 275 MPa [40 ksi]. Ese umbral sirve como ayuda para la clasificación, no como regla universal de aceptación. Un artículo de un simposio de ASTM publicado en 1979 informó de niveles de límite elástico de los aceros HSLA de entre 40.000 y 140.000 psi [276 y 966 MPa], lo que demuestra por qué una denominación amplia como HSLA no puede sustituir a una designación de grado. ASTM A572/A572M, por ejemplo, abarca cinco grados con límites elásticos mínimos especificados que van de 42 ksi [290 MPa] a 65 ksi [450 MPa] (ASTM International, 2000).
Especificación, grado, forma del producto y edición
Cómo leer una designación de material HSLA
- Especificación Identifique el número de la norma y la edición aplicable.
- Grado Registre el grado exacto, como Grado 50 o Grado 65.
- Forma del producto Confirme si el producto es una placa, un perfil, una tablestaca, una barra u otra forma indicada.
- Espesor Utilice los requisitos mecánicos y dimensionales específicos para el espesor.
- Estado de suministro Compruebe si el material está laminado tal como se lamina, normalizado, procesado termomecánicamente o tratado térmicamente.
- Requisitos suplementarios Verifique la tenacidad, las propiedades en la dirección del espesor, los ensayos ultrasónicos, la soldabilidad u otras disposiciones seleccionadas.
Lea la designación del material de izquierda a derecha y, a continuación, consulte las tablas y cláusulas citadas. ASTM A572/A572M es el número de la especificación e indica los requisitos en unidades pulgada-libra y del SI. Aun así, debe indicarse el grado: Grade 42, Grade 50, Grade 55, Grade 60 o Grade 65. “A572 steel” es una designación incompleta, porque estos grados no tienen el mismo límite elástico mínimo, intervalo de resistencia a la tracción, límites de espesor ni, en algunos casos, los mismos requisitos de pedido.
La forma del producto es igualmente importante. ASTM A572/A572M abarca perfiles estructurales, chapas, tablestacas y barras, pero un requisito para chapas no es automáticamente intercambiable con un requisito para perfiles o barras. La tabla correspondiente a la forma del producto puede establecer diferentes tolerancias dimensionales, intervalos de espesor, ubicaciones de muestreo, variaciones admisibles y disposiciones relativas a los ensayos. Una especificación también puede invocar una norma general como ASTM A6/A6M para productos estructurales laminados. El comprador, el proyectista, el fabricante y el inspector deben identificar la forma real del producto, en lugar de basarse en una denominación genérica del grado.
La edición es importante. Una designación puede aparecer como ASTM A572/A572M-00a, donde el año y el sufijo de letra identifican una edición histórica concreta, mientras que un proyecto puede exigir la edición adoptada por su contrato o por el código aplicable. Los requisitos pueden cambiar entre ediciones, incluidos los límites de composición química, los métodos de ensayo, la información de pedido y las disposiciones suplementarias. No debe suponerse que un certificado de material que satisface una edición satisface otra sin realizar una comparación.
La condición de tratamiento térmico debe determinarse a partir de la especificación y de la descripción de compra. El material laminado en caliente, normalizado, laminado de manera controlada, normalizado y revenido, templado y revenido o procesado termomecánicamente puede presentar diferente resistencia, tenacidad, tensiones residuales y comportamiento durante el conformado. Algunos grados HSLA obtienen sus propiedades en la condición de laminado y enfriamiento en la que se suministran, en lugar de mediante un tratamiento posterior en horno. Si un plano solo indica “HSLA”, no ha identificado dicha condición.
ASTM A572/A572M también debe distinguirse de ASTM A588/A588M. NIST identifica ASTM A588 como un acero estructural HSLA con un límite elástico mínimo de 50 ksi y el material de referencia de ASTM lo relaciona con la resistencia a la corrosión atmosférica. Esto no convierte al A588 en un sustituto resistente a la corrosión para todos los grados A572. Aún deben verificarse la exposición, los detalles constructivos, las zonas soldadas, el espesor, los requisitos de recubrimiento y las disposiciones aplicables relativas a la corrosión atmosférica.
Propiedades mínimas frente a propiedades típicas
Un mínimo especificado es un límite contractual de aceptación, no una predicción del resultado de cada colada. Si una tabla establece un límite elástico mínimo de 50 ksi [345 MPa], el resultado de un ensayo conforme debe alcanzar o superar ese valor conforme al procedimiento de ensayo y al intervalo de espesor indicados. La especificación también puede establecer un intervalo de resistencia a la tracción, un alargamiento mínimo y otros requisitos. Estos son límites utilizados para verificar la conformidad.
Los certificados de fábrica suelen informar de resultados reales sustancialmente superiores al mínimo. Tales valores son pruebas útiles sobre una colada o lote determinados, pero no están automáticamente garantizados para todo material futuro de ese grado. Tampoco debe el proyectista sustituir el mínimo de la especificación por el valor medio de un certificado. Una resistencia adicional puede afectar al doblado, la realización de agujeros, el aporte térmico de la soldadura, el comportamiento frente a la fractura y la resistencia de las uniones; no constituye simplemente un beneficio sin condiciones.
Los valores de diseño forman una tercera categoría. Las normas de diseño estructural pueden derivar resistencias nominales y admisibles a partir de las propiedades mínimas especificadas, el comportamiento de la sección, la estabilidad, los factores de resistencia, los coeficientes de seguridad y los estados límite aplicables. Por tanto, un valor de código no es idéntico al resultado del ensayo de fábrica ni al mínimo establecido por la especificación del acero. La norma de diseño también puede restringir qué ediciones o grados están reconocidos. Una chapa que cumple ASTM A572/A572M no adquiere una resistencia de diseño diferente simplemente porque su certificado informe de un límite elástico superior.
El espesor requiere especial atención. Los requisitos de límite elástico y resistencia a la tracción pueden variar con el espesor, y los requisitos de alargamiento pueden utilizar diferentes longitudes de referencia o disposiciones relativas a la reducción de área. La fila correcta de la tabla debe corresponder al espesor pedido, no únicamente al grado nominal. También es importante la orientación del ensayo: las probetas longitudinales y transversales pueden producir resultados diferentes, especialmente en chapas y perfiles laminados.
Límites químicos, ensayos mecánicos y requisitos suplementarios
Las tablas de composición química establecen límites o intervalos permitidos para el carbono, el manganeso, el fósforo, el azufre, el silicio y elementos de microaleación como el niobio, el vanadio y el titanio. Por sí solas, no describen la microestructura completa. Puede ser necesario calcular el carbono equivalente u otros parámetros de soldabilidad, y debe identificarse la fórmula aplicable, ya que distintas normas utilizan definiciones diferentes. Una colada que se encuentre dentro de los límites de composición química puede requerir, aun así, un laminado controlado, un enfriamiento acelerado o una condición de suministro especificada para alcanzar los requisitos mecánicos.
Los ensayos mecánicos deben interpretarse junto con su método, probeta, ubicación, orientación y frecuencia. El ensayo de tracción establece el límite elástico, la resistencia a la tracción y el alargamiento de acuerdo con el método de referencia, habitualmente mediante normas como ASTM A370 cuando se invocan. El límite elástico puede definirse mediante un punto de fluencia o mediante un método de desplazamiento. El ensayo de impacto Charpy con entalla en V, cuando se exige, añade una temperatura, un criterio de energía absorbida, una orientación de la probeta y una regla de muestreo; no se presupone simplemente porque un acero se denomine HSLA.
Los requisitos suplementarios son disposiciones adicionales seleccionadas por el comprador o exigidas por el proyecto. Pueden abordar la tenacidad al impacto, la ductilidad en la dirección del espesor, la práctica de grano fino, la documentación de soldabilidad, el examen ultrasónico u otros controles de calidad, según la especificación. Deben identificarse y verificarse expresamente; suponer que toda chapa incluye todos los requisitos suplementarios constituye un grave error de interpretación.
La comprobación final debe realizarse respecto de la designación completa del material: especificación y edición, grado, forma del producto, espesor, condición de suministro, composición química, ensayos mecánicos, requisitos suplementarios y código de diseño aplicable. Solo entonces pueden evaluarse la resistencia, la tenacidad, la soldabilidad, la conformabilidad y el comportamiento frente a la corrosión del producto HSLA real, en lugar de basarse en una denominación imprecisa.
12. Aplicaciones y selección de ingeniería sin simplificaciones excesivas
Los aceros HSLA se seleccionan por una combinación de resistencia, comportamiento durante la fabricación, durabilidad y cumplimiento de los códigos, no por una etiqueta genérica de «alta resistencia». ASM International clasifica el acero HSLA laminado en estado de laminación, también denominado acero microaleado, entre los aceros al carbono y de baja aleación de alta resistencia con límites elásticos superiores a 275 MPa [40 ksi] (2024). Un artículo presentado en un simposio de ASTM y publicado en 1979 informó niveles de límite elástico para aceros HSLA de 40 000 a 140 000 psi [276 a 966 MPa]. Ese intervalo, por sí solo, demuestra por qué las decisiones de aplicación no pueden tratar todos los grados HSLA como intercambiables.
La designación del grado describe solo una parte del comportamiento de ingeniería. El columbio (niobio), el vanadio y el titanio pueden refinar el tamaño de grano de la ferrita o formar precipitados, pero su efecto depende de la composición química del acero, la temperatura de recalentamiento, el programa de laminación, la velocidad de enfriamiento, el espesor del producto y la microestructura final. Por tanto, un grado con un límite elástico especificado más alto puede presentar un comportamiento de conformado, soldadura, tenacidad a la fractura o fatiga diferente del de otro grado con un nivel de resistencia similar.
Elementos estructurales y estructuras de transporte
Los aceros estructurales HSLA se utilizan cuando el diseñador puede convertir un límite elástico más alto en una sección transversal más pequeña, una menor masa del elemento o una mayor resistencia a la fluencia local. El beneficio resultante no es automático: el pandeo, la inestabilidad lateral por torsión, la resistencia de las conexiones, la fatiga y la aptitud para el servicio pueden ser determinantes antes de que se alcance el límite elástico nominal. Un elemento más delgado o ligero también puede tener una menor sobremedida por corrosión, una menor rigidez a la flexión o una mayor sensibilidad a la deformación por soldadura.
ASTM A572/A572M ilustra la diferencia entre una clasificación de familia y una especificación de producto. Esta norma abarca cinco grados de acero estructural de alta resistencia y baja aleación de columbio-vanadio, en perfiles, chapas, tablestacas y barras, con límites elásticos mínimos especificados de 42 ksi [290 MPa] a 65 ksi [450 MPa] (ASTM International, 2000). El grado aplicable, el intervalo de espesores, el requisito de resistencia a la tracción, el requisito de impacto y las disposiciones suplementarias deben comprobarse por separado. «Acero A572» no designa una única condición mecánica uniforme.
Las vigas de puentes, celosías, columnas, elementos que soportan grúas, pórticos y otras estructuras fabricadas pueden emplear chapas o perfiles laminados HSLA cuando la norma estructural aplicable permite el grado seleccionado. En la construcción de puentes, los detalles de fatiga y las categorías de soldadura pueden controlar el diseño incluso cuando la resistencia estática es adecuada. La tenacidad a la temperatura mínima de servicio también es importante, especialmente en uniones soldadas, entalladuras, cambios de sección y regiones sometidas a restricción.
ASTM A588 ocupa una posición diferente dentro de las especificaciones. Se identifica como un acero estructural HSLA resistente a la corrosión atmosférica, y el NIST informó en 2005 de un límite elástico mínimo de 50 ksi para ASTM A588. Su comportamiento frente a la corrosión atmosférica no elimina los requisitos de pintura, drenaje, inspección ni control de la corrosión. La severidad de la exposición, las sales depositadas, las hendiduras, los ciclos de humectación y secado y la posibilidad de mantener una superficie de acero patinable determinan si se alcanza el comportamiento frente a la corrosión previsto. A588 no debe sustituirse por A572 simplemente porque ambos sean aceros estructurales HSLA.
Las estructuras de transporte aplican el mismo razonamiento, pero con márgenes más ajustados de masa y fatiga. Los bastidores de vehículos, vagones ferroviarios, remolques, equipos pesados y estructuras de soporte para transporte pueden utilizar chapas, placas o perfiles HSLA para reducir la masa y conservar al mismo tiempo la capacidad de absorción de impactos, suspensión o carga útil. Sin embargo, un componente de vehículo está expuesto a cargas repetidas de amplitud variable, deformaciones de conformado, calor de soldadura, impactos de piedras y, en ocasiones, sales descongelantes. La resistencia estática a la tracción es solo uno de los factores de entrada.
Chapa conformada y componentes fabricados
La chapa HSLA suele seleccionarse para soportes conformados, componentes de chasis, largueros, refuerzos, soportes que retienen presión y componentes de maquinaria cuando reducir el espesor exigiría de otro modo una sección más grande o añadiría masa. La cuestión pertinente no es simplemente si la chapa cumple un objetivo de límite elástico. El alargamiento uniforme, el alargamiento total, el comportamiento de endurecimiento por deformación, el radio de curvado, la anisotropía, la calidad de los bordes y la recuperación elástica influyen en la posibilidad de producir la forma especificada sin fisuración ni incumplimiento dimensional.
La precipitación de microaleantes puede aumentar la resistencia y, en ciertas condiciones, reducir la ductilidad; además, un grado de alta resistencia puede requerir radios de curvado mayores que un grado de menor resistencia y espesor similar. El método de corte también es importante. Los bordes cortados por cizallamiento o térmicamente pueden contener zonas endurecidas por deformación, entalladuras o cambios locales de dureza que se convierten en puntos de iniciación de grietas durante el conformado o el servicio. La expansión de agujeros y el comportamiento de la pestaña sometida a estiramiento pueden controlar un componente con bordes punzonados, incluso cuando un ensayo de tracción parece satisfactorio.
Los componentes de chapa fabricados introducen un segundo conjunto de factores de control. La soldadura puede alterar la zona afectada por el calor, disolver o engrosar los precipitados endurecedores, reducir la tenacidad local y generar tensiones residuales. El carbono equivalente u otra medida de soldabilidad debe considerarse junto con el espesor de la chapa, la restricción, el control del hidrógeno, el precalentamiento, la temperatura entre pasadas, la selección del consumible y el aporte térmico. Por lo general, un grado HSLA de bajo contenido de carbono está diseñado para facilitar la soldadura, pero «soldable» no significa que cualquier proceso o detalle de unión sea aceptable sin una cualificación del procedimiento.
Los bastidores de maquinaria, los componentes de elevación, los equipos agrícolas y los soportes diseñados pueden combinar chapa conformada con placas soldadas o detalles mecanizados. En estos conjuntos, las diferencias de resistencia entre el metal base, el metal de soldadura, las zonas afectadas por el calor, los pernos y los accesorios pueden controlar el fallo. El mecanizado también puede eliminar el estado superficial o la sobremedida por corrosión supuestos en el diseño. El componente debe evaluarse como un sistema fabricado, no como una probeta del grado nominal.
Selección según los requisitos de carga, unión, ambiente e inspección
La selección comienza con la trayectoria de carga y el estado límite determinante. Se deben especificar el límite elástico mínimo y la resistencia a la tracción requeridos para el espesor correspondiente y, posteriormente, evaluar la deformación elástica, el colapso plástico, el pandeo, el aplastamiento, el arrancamiento y la fatiga. En estructuras sometidas a cargas cíclicas, la geometría de la soldadura y la concentración de tensiones pueden ser más importantes que la diferencia entre grados de resistencia adyacentes. Para estructuras expuestas a impactos o a servicio a bajas temperaturas, deben especificarse los requisitos de impacto Charpy u otra medida de tenacidad definida por el código; la resistencia a la tracción no puede sustituir a la resistencia a la fractura.
El espesor modifica la decisión. Las normas de producto pueden establecer requisitos mecánicos diferentes según el espesor, mientras que una chapa gruesa aumenta la restricción y puede modificar el comportamiento de enfriamiento durante la soldadura. El diseñador debe verificar la forma real del producto —placa, chapa, barra o perfil— y las tolerancias dimensionales exigidas por el código aplicable. Los requisitos de ASTM A572/A572M no pueden transferirse simplemente a una forma de producto no incluida en la norma.
El método de unión limita los grados y procedimientos admisibles. La construcción soldada requiere procedimientos cualificados e inspección adecuados a la unión, el espesor, la restricción y el servicio. La construcción atornillada desplaza la atención hacia la fabricación de los agujeros, la fractura de la sección neta, el aplastamiento, el deslizamiento, la compatibilidad de los pernos y los detalles del recubrimiento o la corrosión. La chapa conformada o unida mecánicamente requiere calidad de los bordes, ductilidad local y control de la recuperación elástica. El corte térmico, el curvado, la soldadura y el enderezado deben tratarse como operaciones de fabricación capaces de modificar las propiedades locales.
El ambiente añade otro filtro. La exposición atmosférica, la inmersión, la contaminación por cloruros, las temperaturas elevadas o bajo cero, la abrasión y los mecanismos de corrosión que producen hidrógeno requieren una evaluación independiente. Un grado reconocido por su resistencia a la corrosión atmosférica no es un material universalmente resistente a la corrosión. Los recubrimientos, el drenaje, el sellado, el acceso para inspección y el mantenimiento planificado siguen formando parte del diseño.
Por último, la especificación debe definir los requisitos de inspección y aceptación: límites químicos, trazabilidad de colada y producto, ensayos de tracción y doblado, ensayos de impacto cuando sean exigibles, ensayos no destructivos de las soldaduras, verificaciones dimensionales y controles de reparación. Por tanto, la elección de un acero HSLA es una decisión sobre el grado y el proceso, regida por la carga, el espesor, la deformación de conformado, la unión, el ambiente, la fatiga, la inspección y el código de diseño aplicable.
13. Conceptos erróneos comunes sobre los aceros HSLA
HSLA no es un solo grado
El acero de alta resistencia y baja aleación (HSLA) es una clasificación de familia, no una composición química ni una designación de producto únicas. Por lo general, estos aceros son aceros de ingeniería de bajo carbono y baja aleación, cuyas resistencia y demás propiedades resultan de una combinación controlada de composición química, procesamiento y microestructura. AISI describe la familia como compuesta por aceros en los que adiciones moderadas de columbio (niobio), vanadio o titanio pueden aumentar la resistencia y también pueden afectar la resistencia a la corrosión atmosférica o la conformabilidad. Esta definición no hace que todos los aceros que contengan uno de esos elementos sean equivalentes.
El término también abarca más de una ruta metalúrgica. La resistencia puede derivarse del endurecimiento por solución sólida, el afino de grano, la precipitación de carbonitruros, el laminado controlado, el enfriamiento acelerado o los efectos de las transformaciones de fase. El niobio, el vanadio y el titanio no producen el mismo resultado en todas las condiciones. Su efecto depende de si se disuelven durante el recalentamiento, precipitan durante el laminado o el enfriamiento, afinan los granos de austenita e interactúan con los contenidos de carbono y nitrógeno del acero.
Por lo tanto, “acero microaleado” está relacionado con HSLA, pero los términos no deben tratarse como sinónimos exactos en todas las especificaciones. La referencia de ASM International de 2024 describe los aceros HSLA laminados en caliente, también denominados aceros microaleados, entre los aceros al carbono y de baja aleación de alta resistencia con límites elásticos superiores a 275 MPa [40 ksi]. Se trata de una clasificación basada en la metalurgia y la resistencia, mientras que las designaciones ASTM identifican productos con composición química, propiedades mecánicas, dimensiones, ensayos y requisitos de suministro definidos.
ASTM A572/A572M ilustra este punto. Esta norma abarca cinco grados de acero estructural de alta resistencia y baja aleación, aleado con columbio y vanadio, en perfiles, placas, tablestacas y barras. Los límites elásticos mínimos especificados oscilan entre 42 ksi [290 MPa] y 65 ksi [450 MPa], según el grado y el producto. “A572” no es un nombre genérico para todos los aceros HSLA. Identifica una especificación ASTM particular para acero estructural, y sus grados no son automáticamente intercambiables con ASTM A588, que es una especificación diferente.
A588 también es un acero estructural HSLA, pero su especificación incluye requisitos de resistencia a la corrosión atmosférica. NIST identifica ASTM A588 con un límite elástico mínimo de 50 ksi. Ese nivel de resistencia no define toda la familia HSLA: un artículo presentado en un simposio de ASTM y publicado en 1979 informó niveles de límite elástico de aceros HSLA de entre 40.000 y 140.000 psi [276 a 966 MPa]. El grado, la forma del producto, el espesor, el tratamiento térmico y el historial de procesamiento son factores determinantes.
Una mayor aleación no implica automáticamente un mejor desempeño
Una adición más elevada de elementos de aleación no constituye una vía universal para obtener un acero mejor. El diseño de los aceros HSLA depende del control de cantidades moderadas de elementos y de su adecuación a un programa de procesamiento determinado. Una aleación excesiva puede aumentar la templabilidad, modificar los productos de transformación, incrementar los costos, complicar la soldadura o producir un nivel de resistencia que reduzca la capacidad de conformado. También puede generar poblaciones de precipitados no deseables o segregación si la fusión y el enfriamiento no se controlan adecuadamente.
La misma adición nominal puede producir propiedades diferentes en distintas coladas. El niobio que permanece en solución durante el recalentamiento puede influir en la recristalización durante el laminado controlado; el niobio que precipita posteriormente puede endurecer la ferrita. La precipitación del vanadio se ve fuertemente afectada por las temperaturas de enfriamiento y de bobinado. El titanio puede fijar el nitrógeno y formar partículas de nitruro de titanio, pero las partículas gruesas no proporcionan el mismo efecto de afino de grano que una dispersión fina y controlada. La composición química por sí sola no permite determinar la microestructura final.
La resistencia es solo una parte del cumplimiento de una especificación. La tenacidad, el alargamiento, el comportamiento en el doblado, el comportamiento en la dirección del espesor, la soldabilidad y los límites dimensionales pueden determinar si un grado es adecuado. Un acero de alto límite elástico que no pueda cumplir la tenacidad al impacto requerida a la temperatura de diseño, o que desarrolle una zona afectada por el calor inaceptable durante la soldadura, no se vuelve adecuado por el simple hecho de presentar un determinado valor de resistencia.
Un límite elástico más alto no elimina las restricciones de diseño
Un límite elástico más alto puede permitir secciones más delgadas o una mayor resistencia a la fluencia, pero no elimina los requisitos relacionados con el pandeo, la fatiga, la fractura, las uniones, la deformación ni la inestabilidad local. Un ala esbelta sometida a compresión puede pandear antes de que se alcance el límite elástico nominal. Una placa delgada puede experimentar pandeo local, y una unión soldada puede estar gobernada por el metal de soldadura, la sección neta, el cortante en bloque, el comportamiento de los pernos o las concentraciones de tensiones, en lugar de por el límite elástico del acero base.
Los grados de mayor resistencia también pueden imponer controles de fabricación más estrictos. Las operaciones de conformado producen una recuperación elástica mayor y pueden requerir radios de doblado más grandes o herramientas diferentes. El conformado en frío puede aumentar la dureza local y reducir la ductilidad remanente. La soldadura puede generar una zona afectada por el calor cuya dureza, tenacidad y resistencia difieran de las de la placa. El precalentamiento, el aporte térmico, la temperatura entre pasadas, la selección del consumible y el control del hidrógeno deben evaluarse en función del grado y el espesor específicos, el grado de restricción y el procedimiento de soldadura.
Por lo tanto, es incorrecto describir todos los aceros HSLA como fácilmente conformables o fácilmente soldables. Algunos grados están diseñados para aplicaciones de conformado en frío; otros son productos estructurales cuyos límites de conformado son más estrechos. Una especificación certificada del fabricante y un procedimiento de fabricación cualificado son más importantes que la etiqueta HSLA por sí sola. Los códigos de diseño también pueden imponer límites más restrictivos que el límite elástico mínimo publicado del material.
La resistencia a la corrosión de A588 no constituye una protección universal contra la corrosión
La resistencia a la corrosión atmosférica de ASTM A588 no significa que todos los aceros HSLA resistan la corrosión en el mismo grado, ni que A588 sea inmune a la corrosión. La capa de óxido protectora asociada a los aceros patinables solo se desarrolla en condiciones de exposición adecuadas. Los ciclos repetidos de humectación y secado, el acceso al oxígeno y la ausencia de contaminación persistente favorecen la formación y la estabilidad de esa pátina.
La humedad constante, un drenaje deficiente, los depósitos de cloruros, la pulverización marina, los contaminantes industriales, las hendiduras y el contacto con materiales disímiles pueden impedir el desarrollo de una pátina protectora o acelerar el ataque localizado. El agua atrapada en empalmes, rigidizadores, juntas de tableros o salientes horizontales puede producir corrosión incluso cuando el material nominal es A588. La escorrentía también puede manchar el hormigón o la mampostería adyacentes.
La afirmación de AISI de que los elementos de microaleación pueden mejorar la resistencia a la corrosión atmosférica describe una posible propiedad específica de un grado, no una garantía aplicable a toda la familia. ASTM A572 y ASTM A588 deben evaluarse conforme a sus propios requisitos de especificación. La evaluación ambiental, el drenaje, el acceso para inspección, el diseño de las juntas y cualquier revestimiento o margen de corrosión requerido siguen formando parte del diseño. La resistencia a la corrosión atmosférica reduce un conjunto de riesgos en condiciones definidas; no sustituye a la ingeniería de corrosión.
14. Lista de comprobación técnica práctica para evaluar un grado HSLA
Una designación HSLA no basta para establecer la idoneidad. Los aceros HSLA forman una familia de aceros de bajo carbono y baja aleación cuya resistencia y comportamiento resultan de combinaciones específicas de composición química, recalentamiento, laminación controlada, enfriamiento, precipitación, tamaño de grano y comportamiento de transformación. Por lo tanto, un mismo nivel nominal de resistencia puede ocultar diferencias importantes en soldabilidad, tenacidad, comportamiento durante el conformado, comportamiento frente a la corrosión y propiedades en la dirección del espesor.
Una evaluación adecuada comienza con la especificación del material, no con una afirmación genérica como «el HSLA es más resistente que el acero al carbono».
Identificar la especificación y el grado exactos
Registre la norma aplicable exactamente como aparece en los documentos de diseño, la especificación de compra, el certificado del material y el plan de inspección. Para una placa estructural, podría tratarse de ASTM A572/A572M, Acero estructural de alta resistencia y baja aleación al colombio-vanadio, o ASTM A588/A588M, Acero estructural de alta resistencia y baja aleación resistente a la corrosión atmosférica, con un límite elástico mínimo de 50 ksi [345 MPa] hasta 4 in. [100 mm] de espesor. No trate estas designaciones como intercambiables. ASTM A572/A572M abarca cinco grados con límites elásticos mínimos especificados de 42 ksi [290 MPa] a 65 ksi [450 MPa], mientras que ASTM A588/A588M se refiere al acero estructural resistente a la corrosión atmosférica.
Anote la designación del grado, la forma del producto, el intervalo de espesor o diámetro y la condición de suministro. «ASTM A572» sin indicar el grado y la forma es una designación incompleta. Una placa, una barra, un perfil laminado, una chapa y un producto tubular soldado pueden estar sujetos a requisitos diferentes, incluso cuando su composición química o su grado nominal parezcan similares. Incluya la edición de la norma, los requisitos suplementarios y cualquier disposición invocada, como suministro normalizado, normalizado y revenido, templado y revenido, o laminado termomecánicamente controlado.
El grado también debe distinguirse de una categoría metalúrgica. El material de referencia de ASM International de 2024 clasifica el HSLA laminado en caliente, también denominado acero microaleado, entre los aceros al carbono y de baja aleación de alta resistencia, con límites elásticos superiores a 275 MPa [40 ksi]. Un artículo presentado en un simposio de ASTM y publicado en 1979 indicó niveles de límite elástico de los HSLA de 40.000 a 140.000 psi [276 a 966 MPa]. Estos intervalos describen una clase; no sustituyen los requisitos de una norma de materiales.
Los límites de composición química requieren el mismo grado de precisión. Identifique los contenidos permitidos de carbono, manganeso, fósforo, azufre, silicio, cobre, níquel, cromo, molibdeno, niobio (columbio), vanadio, titanio y nitrógeno, así como cualquier límite de carbono equivalente. Niobio, vanadio y titanio no son denominaciones intercambiables de «microaleado». Su efecto depende de la disolución durante el recalentamiento, la precipitación durante la laminación o el enfriamiento, el afino de grano y las interacciones con el carbono y el nitrógeno. La mera presencia nominal de estos elementos no permite predecir la microestructura final.
Relacionar las propiedades mecánicas con las acciones de diseño
Comience por las acciones reales de diseño: tracción, compresión, flexión, cortante, aplastamiento, pandeo local, impacto, cargas cíclicas o combinaciones de estas. A continuación, compárelas con el límite elástico mínimo especificado, la resistencia a la tracción, el alargamiento, la reducción de área cuando sea necesaria y los valores dependientes del espesor. Un límite elástico mayor puede reducir el tamaño de la sección, pero no mejora automáticamente la vida a fatiga, la resistencia a la fractura, el comportamiento de la soldadura ni la resistencia a la inestabilidad local.
Compruebe si el diseño se basa en un límite elástico correspondiente a un espesor determinado. Muchas normas reducen las propiedades especificadas a medida que aumenta el espesor, porque la velocidad de enfriamiento, la segregación, la estructura de grano y la integridad interna varían a través de la sección. Confirme si el valor declarado es una propiedad longitudinal mínima, una propiedad transversal o un requisito en la dirección del espesor.
La tenacidad debe relacionarse con el riesgo de fallo y la temperatura de servicio. Identifique la temperatura de ensayo Charpy con entalla en V, el requisito de energía absorbida, la orientación de la probeta, la frecuencia de ensayo y el criterio de aceptación. Un certificado de tracción a temperatura ambiente no puede demostrar la resistencia a la fractura a baja temperatura. En conjuntos soldados gruesos y altamente restringidos, componentes que contienen presión, puentes, estructuras marinas y elementos expuestos a impactos, especifique si se aplican requisitos suplementarios de tenacidad y si deben examinarse el metal base, el metal de soldadura y la zona afectada térmicamente.
Las exigencias de fatiga requieren un tratamiento independiente. Establezca el intervalo de tensiones, el número de ciclos, la concentración de tensiones, la categoría de soldadura, el estado superficial, las hipótesis sobre tensiones residuales y el intervalo de inspección. El aumento del límite elástico, por sí solo, no incrementa el intervalo de tensiones admisible a fatiga para un detalle soldado. Los requisitos de control de fractura también pueden ser aplicables si una grieta pudiera propagarse antes de ser detectada.
Evaluar las condiciones de fabricación y servicio
Enumere todas las operaciones de fabricación antes de aceptar el grado: corte, taladrado, punzonado, doblado en frío, conformado en caliente, enderezado, mecanizado y soldadura. El radio de conformado debe comprobarse en función del grado, la dirección del producto, el espesor y la orientación del doblado. Las placas de mayor resistencia pueden presentar un mayor efecto de recuperación elástica y requerir radios más grandes o secuencias de conformado controladas. Una deformación intensa en frío puede reducir la ductilidad y modificar la tenacidad local, por lo que podrían ser necesarias una inspección posterior al conformado o un tratamiento térmico.
Para la soldadura, identifique el procedimiento de soldadura aprobado, la clasificación del consumible, el intervalo de aporte térmico, las temperaturas de precalentamiento y entre pasadas, las temperaturas mínima y máxima de las pasadas, el control del hidrógeno y cualquier tratamiento térmico posterior a la soldadura. El procedimiento debe estar cualificado para el grado y el espesor reales, la restricción de la junta y la posición de soldadura. El carbono equivalente es útil para evaluar preliminarmente la templabilidad y el riesgo de fisuración, pero no sustituye la cualificación del procedimiento. El aporte térmico puede modificar la zona afectada térmicamente de grano grueso, la tenacidad, la resistencia y el comportamiento de ablandamiento. Un acero con propiedades aceptables en el metal base aún puede producir una junta soldada inaceptable si el ciclo térmico no es adecuado.
Evalúe el entorno de servicio en términos específicos. En caso de exposición atmosférica, determine la humectación, la contaminación por cloruros o de origen marino, la concentración de contaminantes, el drenaje, las hendiduras y el acceso para mantenimiento. ASTM A588/A588M proporciona resistencia a la corrosión atmosférica en condiciones de exposición adecuadas, pero no elimina la corrosión en condiciones de humedad continua, inmersión, alta concentración de cloruros o drenaje deficiente. Determine si se requiere un recubrimiento, una sobreespesificación por corrosión, un diseño específico para acero patinable u otro sistema de protección.
Cuando corresponda, incluya el intervalo de temperaturas, la exposición al fuego, la abrasión, el servicio con hidrógeno, los ciclos de presión, las cargas sísmicas y el contacto con metales disímiles. La propiedad requerida depende de las condiciones específicas.
Verificar las pruebas documentales y la certificación
Realice la trazabilidad del material desde el componente terminado hasta el número de colada y la documentación original del fabricante. Revise el informe de ensayos del material para confirmar la norma y el grado exactos, la forma del producto, el espesor, la condición de suministro, la composición química de la colada, los resultados de tracción, el método de determinación del límite elástico, el alargamiento, los resultados de impacto y los ensayos suplementarios. Confirme que los valores declarados cumplen el intervalo de espesor correcto y no un intervalo más favorable.
Compruebe si el certificado es un informe de ensayos del fabricante, un certificado de inspección o un documento de liberación específico del proyecto. Verifique la acreditación del laboratorio, las fechas de ensayo, la orientación de las probetas, el estado de calibración y cualquier desviación o exención. Cuando el control de fractura sea importante, considere el examen ultrasónico, la evaluación del riesgo de desgarro laminar, el mapeo de dureza, los registros de cualificación del procedimiento de soldadura y los ensayos presenciados de forma independiente.
| Área de evaluación | Evidencia que debe verificarse |
|---|---|
| Identidad | Especificación, edición, grado, forma del producto, espesor y estado de suministro |
| Propiedades mecánicas | Límite elástico, resistencia a la tracción, alargamiento, resultados de doblado y intervalo de espesores |
| Tenacidad | Temperatura de impacto, requisito de energía, orientación de la probeta y frecuencia |
| Fabricación | WPS cualificada, precalentamiento, temperatura entre pasadas, aporte térmico, consumibles y control del hidrógeno |
| Entorno | Humedecimiento, exposición a cloruros, drenaje, recubrimientos, asignación de corrosión y acceso para inspección |
El marco de decisión es directo: identifique la designación y el grado exactos de ASTM u otra norma aplicable; confirme la forma del producto, el espesor, la condición de suministro, las propiedades mecánicas mínimas, los límites de composición química y los requisitos de tenacidad; después, relaciónelos con las acciones de diseño, el procedimiento de soldadura, la operación de conformado, el entorno corrosivo, las exigencias de fatiga y la base de inspección. Acepte el grado únicamente cuando las pruebas documentales cubran cada requisito determinante. Cuando una norma vigente aplicable y el código del proyecto difieran de un resumen de referencia general, prevalecerán la norma vigente y el código del proyecto.
Referencias
- [1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)
- [2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. NIST NCSTAR 1-3A, 2005. https://nvlpubs.nist.gov/nistpubs/Legacy/NCSTAR/ncstar1-3a.pdf