




Mi a maraging acél — és mi nem az?
Az alacsony széntartalmú, vas–nikkel alapú martenzites koncepció
A maraging acélok erősen ötvözött, nagyon alacsony széntartalmú vas–nikkel acélok családját alkotják, amelyek végső szilárdsága főként az öregítés során bekövetkező intermetallikus kiválásból, nem pedig a szén általi keményítésből származik. Jellegzetes mátrixuk alacsony széntartalmú, léces martenzit, amely rendszerint oldó hőkezelést, majd az ausztenites tartományból történő hűtést követően alakul ki. A nikkel kellően lecsökkenti a martenzitképződés kezdőhőmérsékletét ahhoz, hogy az ausztenit hűtés közben martenzitté alakuljon anélkül, hogy szükség lenne a hagyományos edzett és megeresztett acéloknál alkalmazott magas széntartalomra.
Ez a martenzit a ferrithez képest szilárd, de szándékosan sokkal lágyabb, mint a kész maraging állapotú anyag. Ez a koncepció központi eleme. Az ötvözetet úgy tervezik, hogy az oldó hőkezelés viszonylag képlékeny, jól forgácsolható, alacsony széntartalmú martenzites szerkezetet hozzon létre; ezt követően az öregítés hatására nanométeres vagy finom intermetallikus fázisok alakuljanak ki ebben a mátrixban, illetve annak környezetében. Az anyag nem egyszerűen „kemény martenzit”. Kiválásokkal keményített martenzites acél.
| Elem | Elsődleges metallurgiai szerep | Példa vagy minősítés |
|---|---|---|
| Nikkel | Stabilizálja az ausztenitet és elősegíti a martenzites mátrix kialakulását | Körülbelül 18,5% az AMS6515 szabvány szerint |
| Kobalt | Módosítja a mátrix termodinamikáját és elősegíti a molibdénben gazdag kiválást | 12,0% az AMS6515 szabvány szerint |
| Molibdén | Közvetlenül részt vesz a szilárdító intermetallikus fázisok kialakulásában | 4,9% az AMS6515 szabvány szerint |
| Titán | Hozzájárul a nikkelben és titánban gazdag szilárdító kiválásokhoz | 1,40% az AMS6515 szabvány szerint |
| Alumínium | Beépülhet rendezett intermetallikus fázisokba, és befolyásolhatja a kiválást | 0,10% az AMS6515 szabvány szerint |
Az ötvözőelemek különböztetik meg a maraging acélminőségeket a közönséges vas–nikkel ötvözetektől. A hagyományos, kobaltot tartalmazó minőségek rendszerint nikkelt, kobaltot, molibdént, titánt és kis mennyiségű alumíniumot tartalmaznak. A kobalt hatással van a mátrixra és a kiválási folyamatra, míg a molibdén és a titán olyan szilárdító reakciókban vesz részt, amelyek intermetallikus vegyületeket hoznak létre. A pontos összetételi egyensúly fontos: a nikkel-, kobalt-, molibdén-, titán- vagy alumíniumtartalom megváltoztatása módosítja az átalakulási hőmérsékleteket, a kiválások mennyiségét és típusát, az öregítési választ, a szívósságot, valamint a méretstabilitást.
Az SAE AMS6515 jól szemlélteti, hogy egy acélminőséget meghatározott anyagként, nem pedig kötetlen receptként kell kezelni. A szabvány „18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al” jelölésű, kétszeres vákuumolvasztással gyártott, lágyított acélt ír elő. Ez az összetétel nem cserélhető fel minden olyan termékkel, amelyet 18Ni maraging acélként forgalmaznak. Az olvasztási technológia, a termék alakja, az előírt állapot és a megengedett összetételi tartományok mind a specifikáció részét képezik.
Az alacsony széntartalom ugyanilyen fontos. A széntartalmat rendszerint olyan alacsony értéken tartják, hogy korlátozzák a karbidképződést, és megakadályozzák, hogy a szén legyen a keménység elsődleges forrása. Az így létrejövő martenzitben a diszlokációs és a szilárdoldatos szilárdítás hozzájárulása viszonylag kicsi a nagy széntartalmú martenzithez képest, ezért jelentős kapacitás marad a későbbi kiválásos keményítésre. Ez azt is segít megmagyarázni, hogy a maraging acélok ellenőrzött hőkezelés és tisztaság mellett miként képesek nagy szilárdságot hasznos szívóssággal és képlékenységgel egyesíteni.
Maraging acél Kis széntartalmú, nagy nikkeltartalmú, vasalapú acél, amely hűtéskor martenzites mátrixot képez, és mérnöki szilárdságának jelentős részét az idő előidézte intermetallikus kiválás révén éri el.
A formális leírás ezért szűkebb a „nagyon szilárd acélnál”: a maraging acél alacsony széntartalmú, magas nikkeltartalmú, vasalapú ötvözet, amely hűtés során martenzites mátrixot képez, és műszaki szilárdságának jelentős részét az öregítés során kialakuló intermetallikus kiválások révén nyeri el. Egy acél lehet rendkívül szilárd anélkül, hogy megfelelne ennek a meghatározásnak.

Miért az öregítéses keményítés, és nem a szén általi keményítés a meghatározó mechanizmus?
A maraging folyamatlépései
- Oldó hőkezelés Feloldja a releváns ötvözőelemeket az ausztenitben, és megfelelő kémiai állapotot hoz létre.
- Hűtés Az ausztenitet kis széntartalmú lécmartenzitté alakítja.
- Öregítés Lehetővé teszi az oldott atomok csoportosulását és rendezett intermetallikus kiválások kialakulását.
- Szilárdítás A kiválások akadályozzák a diszlokációk mozgását, és növelik a folyáshatárt.
A hagyományos hőkezelési folyamat jól elkülöníthető szakaszokból áll. Először az oldó hőkezelés oldja az ötvözőelemeket az ausztenitben, és megfelelő kémiai állapotot hoz létre. Ezt követően a hűtés léces martenzitet eredményez. A frissen edzett állapotban ez a martenzit viszonylag lágy. A körülbelül 480 °C-on végzett öregítés hatására az oldott atomok csoportosulni kezdenek, és rendezett intermetallikus kiválások alakulnak ki. Ezek a kiválások akadályozzák a diszlokációk mozgását, így létrejön a minőséghez kapcsolódó folyáshatár-növekedés.[1] Maraging Steels. ASM International. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
Az ASM International 2018-as Maraging Steels című fejezete a folyamatot oldó hőkezelésként, martenzitképződésként, öregítésként, kiválásként és rövid hatótávolságú rendezettség kialakulásaként írja le. Ugyanez a forrás a fő kiválási hőkezelést körülbelül 480 °C-ra teszi, és a kereskedelmi acélok folyáshatárára 1030–2420 MPa közötti értékeket közöl. Ezek az adatok egy adott összetétel és hőtörténet eredményét írják le, nem pedig minden alacsony széntartalmú nikkelacél inherens tulajdonságát.
Az 18Ni(250) jelölés körülbelül 250 ksi-s szilárdsági osztálynak, azaz mintegy 1720–1725 MPa-nak felel meg. Limited evidence
A NASA 2018-as anyagadatbázisa az 18Ni(250) minőséget alacsony széntartalmú, vas–nikkel alapú, léces martenzites acélként azonosítja, amelyet körülbelül 480 °C-on, intermetallikus kiválással keményítenek. A „250” jelölés megközelítőleg 250 ksi-szilárdsági osztályra, vagyis mintegy 1720 MPa-ra utal, nem pedig a szén százalékos arányára vagy egyetemes kémiai képletre. Az olyan kapcsolódó jelölések, mint az 18Ni(300) és az 18Ni(350), magasabb névleges szilárdsági osztályokat jeleznek, de önmagában a jelölés nem teszi szükségtelenné az irányadó specifikáció és a hőkezelési állapot ellenőrzését.
A maraging acélok végső szilárdságuk nagy részét az idő előidézte intermetallikus kiválásból, nem pedig a szén általi keményedésből nyerik. Strong evidence
A 2025-ben közzétett NIST Internal Report 8582 közvetlenül fogalmazza meg a különbséget: az oldás és az edzés először viszonylag lágy martenzitet hoz létre, majd a kiválásos hőkezelés finom kiválásokat és nagy szilárdságot, képlékenységet, valamint szívósságot eredményez. Hagyományos, edzett és megeresztett szénacél esetében a martenzitben rekedt szén, valamint a későbbi megeresztési reakciók határozzák meg a keményedési mechanizmust. Maraging acél esetében a szándékosan alacsony széntartalom miatt ez a magyarázat hiányos és rendszerint félrevezető. A döntő szilárdító esemény a kiválás.
A túlöregítés megmutatja, hogy a válasz metallurgiai, nem pusztán termikus jellegű. A túl rövid ideig végzett öregítés miatt a kiválások mennyisége elégtelen maradhat az előírt szilárdság eléréséhez. A túl hosszú vagy túl magas hőmérsékleten végzett öregítés a kiválások durvulását és a szilárdító hatás csökkenését okozhatja, míg a túlzott hőterhelés módosíthatja a mátrixot és a méretállapotot. A névleges öregítési hőmérséklet nem helyettesíti a teljes hőkezelési programot: a keresztmetszet mérete, a kemence hőmérséklet-egyenletessége, a korábbi oldó hőkezelés, a hűtési sebesség és a termék alakja mind befolyásolja a végeredményt.
A gyártástechnológiai út további változót jelent. A lézeres porágy-fúzió a hagyományos hőkezelés megkezdése előtt finom dermedési cellákat, maradó feszültséget, porozitást, textúrát és irányfüggő mikroszerkezeteket hozhat létre. A 2025-ben közzétett NIST Technical Note 2352 a lézeres porágy-fúzióval gyártott, kobaltmentes M789 oldó hőkezelését, interkritikus hőkezelését és öregítési kezeléseit értékeli. Ez a munka bizonyítja, hogy az additív gyártással előállított maraging ötvözet nem kezelhető automatikusan azonosként egy hasonló névleges kémiai összetételű, kovácsolt anyaggal.
A NIST 2024-es In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel című tanulmánya szintén a keménység és a merevség építési iránytól függő változásairól számolt be. A mágneses permeabilitás mérésével a törés bekövetkezte előtt kimutatták a kifáradás okozta károsodást, ami azt mutatja, hogy a gyártástechnológia és a szerkezet kapcsolata túlmutat a kezdeti szakító tulajdonságokon. Az additív gyártás nem változtatja meg a maraging acél fogalmát, de módosítja azt a kiindulási mikroszerkezetet, amelyet a hőkezelésnek be kell állítania.
A minőségjelölések és az általános leírások szétválasztása
| Jelölés | Jelentés | Amit nem határoz meg |
|---|---|---|
| Maraging | Kis széntartalmú martenziten és kiválásos szilárdításon alapuló metallurgiai család | Egyetlen kémiai összetétel vagy tulajdonságszint |
| 18Ni(250) | Névleges 18Ni-család és körülbelül 250 ksi-s szilárdsági osztály | Teljes kémiai specifikáció vagy tanúsítás |
| 18Ni(300) | Névleges 18Ni-család és magasabb szilárdsági osztály | A többi 18Ni-minőséggel azonos kémiai összetétel |
| M789 | Kobaltot nem tartalmazó maraging acélminőség | Kobalttartalmú 18Ni-minőségekkel való felcserélhetőség |
| AMS6515 | Meghatározott ötvözet-, olvasztásiút-, állapot- és termékforma-specifikáció | Az 18Ni maraging acél általános szinonimája |
A „maraging” metallurgiai családnév; az „18Ni(250)”, „18Ni(300)”, „18Ni(350)”, „M789” és „AMS6515” egyes minőségrendszereket, szilárdsági osztályokat vagy specifikációkat azonosít. Ezeket nem szabad egymás szinonimájaként használni.
A klasszikus 18Ni minőségek általában kobaltot tartalmazó kémiai összetételhez kapcsolódnak. A kobaltmentes minőségeket eltérő összetételi, költség-, ellátási és feldolgozási szempontok miatt fejlesztették ki, de a kobalt eltávolítása nem hagy minden egyéb metallurgiai változót érintetlenül. Az M789 például saját ötvözettervezéssel, kiválási viselkedéssel, hőkezelési követelményekkel és a termék tulajdonságaira vonatkozó korlátokkal rendelkező, kobaltmentes maraging acél. Ha egyszerűen „18Ni(300)”-ként neveznénk meg, figyelmen kívül hagynánk a viselkedésének értelmezéséhez szükséges információkat.
A nikkel önmagában sem tesz egy acélt maraging acéllá. Számos rozsdamentes, kriogén, szerkezeti és kiválásosan keményedő acél tartalmaz nikkelt, de eltérő mátrixot képez, vagy más szilárdító reakciókra támaszkodik. Az a nikkeltartalmú acél, amelyet elsődlegesen a szén, a nitrogén, a karbidkiválás, a rézkiválás vagy az átalakulási termékek keményítenek, más osztályba tartozik, kivéve, ha az előírt metallurgiai jellemzői megfelelnek a maraging meghatározásának.
A fordított leegyszerűsítés is téves: nem minden ultranagy szilárdságú acél maraging acél. A bainites acélok, az edzett és megeresztett ötvözött acélok, a szerszámacélok és egyes kiválásosan keményedő rozsdamentes acélok eltérő mechanizmusok révén is elérhetnek hasonló szilárdságot. A szilárdsági szint a teljesítmény bizonyítéka, nem pedig az azonosság igazolása. A helyes azonosításhoz szükség van a minőségjelölésre, a kémiai határértékekre, az olvasztási és termékforma-követelményekre, a hőkezelési állapotra, valamint az előírt tulajdonságokat létrehozó kiválási reakcióra.
A hagyományos maraging acélok összetétele
A maraging acélt nem annyira egyetlen ötvözési recept, mint inkább az összetétel és a hőkezelés együttes stratégiája határozza meg. Mátrixa nagyon kis széntartalmú, vas–nikkel martenzit, amelyet az edzés után szándékosan kellően lágyra alakítanak ahhoz, hogy az öregítés során jelentősen megerősödjön. Ezt követően a nikkel, a kobalt, a molibdén, a titán, az alumínium és kisebb mennyiségű egyéb adalékok szabályozzák a szilárdító kiválások kialakulását, eloszlását és stabilitását. Az eredmény a hagyományos szénacélokétól eltérő keményedési mechanizmus.
Szénacélban a gyors hűtés kemény martenzitet hoz létre, mivel a túltelített szilárd oldatban rekedt szén deformálja a tércentrált tetragonális rácsot. A maraging acélok olyan kevés szenet tartalmaznak, hogy ez a mechanizmus viszonylag csekély mértékben járul hozzá a keménységhez. Oldó izzítás és edzés után a mátrix általában kis széntartalmú, léces martenzit, amely viszonylag kis keménységgel és jó forgácsolhatósággal rendelkezik. A NIST Internal Report 8582 ezt a folyamatot úgy írja le, mint oldó hőkezelést és edzést viszonylag lágy martenzit kialakítása céljából, amelyet kiválásos hőkezelés követ; ez finom kiválásokat, valamint nagy szilárdságot, alakíthatóságot és szívósságot eredményez. Az öregítés rendszerint 480 °C körül történik, ahol intermetallikus vegyületek alakulnak ki, és a rövid hatótávolságú rendezettség szintén hozzájárulhat a szilárdításhoz.
Ez a különbség fontos az összetétel tárgyalásakor. Egy ötvözőelem hatással lehet a martenzit kialakulására, a kiválások kémiájára, az ausztenit stabilitására, a szemcseszerkezetre vagy mind a négy tényezőre. Névleges százalékos aránya nem értelmezhető függetlenül az anyagminőség-jelöléstől, az olvasztási technológiától, a termék alakjától és a hőtörténettől.
A nikkel szerepe a martenzites mátrixban
A nikkel a hagyományos maraging acélok elsődleges mátrixképző ötvözőeleme. Az oldó izzítási hőmérsékleten stabilizálja az ausztenitet, lehetővé téve, hogy az acél lehűtés előtt nikkelben gazdag szilárd oldatként legyen feldolgozható. Edzéskor az ausztenit léces martenzitté alakul annak ellenére, hogy a széntartalom nagyon alacsony. A nikkel ezért elősegíti annak a kis széntartalmú martenzites kiindulási szerkezetnek a kialakulását, amelytől a későbbi kiválásos keményítés függ.
A nikkeltartalom összefügg a martenzit kialakulása és a visszamaradó ausztenit közötti egyensúllyal is. Túl kevés nikkel csökkentheti a kívánt ausztenites feldolgozási tartomány stabilitását, és megváltoztathatja az átalakulás lefolyását. A nagyobb nikkeltartalom növelheti az ausztenit stabilitását, és a teljes összetételtől, valamint a hőkezeléstől függően elősegítheti a visszamaradó ausztenit kialakulását vagy az öregítés alatti visszaalakulást. A mátrix nem egyszerűen passzív hordozó: nikkeltartalma hatással van a későbbi kiválások kémiai hajtóerejére és a túlöregedésre adott reakcióra.
A NASA által egy 2018-as anyagtudományi hivatkozásban használt, jól ismert 18Ni(250) jelölés olyan maraging acélminőséget jelöl, amely körülbelül 18% nikkelt tartalmaz, és amelynek névleges szilárdsági szintje 250 ksi. A jelölés nem teljes kémiai specifikáció. Anyagminőség-családot és elvárt szilárdsági osztályt közöl, míg az alkalmazandó anyagszabvány meghatározza a nikkel, a kobalt, a molibdén, a titán, az alumínium, a szén és egyéb elemek megengedett határértékeit.
Az SAE AMS6515 pontosabb példát ad. Vákuumban kétszer megolvasztott, izzított acélt ír elő rudakhoz, kovácsdarabokhoz, csövekhez és gyűrűkhöz, amelynek összetétele 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al formában szerepel. Ezt a kémiát nem szabad minden 18Ni maraging acél képleteként kezelni. Ez az adott AMS-jelölésben meghatározott összetétel, amelynek tulajdonságai a megadott termék- és hőkezelési követelményektől függnek.
A nikkel a kis széntartalmú mátrix szívósságát is támogatja. Mivel az edzett martenzitet a szén nem feszíti erősen, a maraging acélok nagy szilárdsági potenciált és hasznos törési szívósságot egyaránt biztosíthatnak, feltéve, hogy a zárványokat, a szegregációt, az eredeti ausztenitszemcse-méretet, a kiválások durvulását és a feldolgozási hibákat megfelelően ellenőrzik. A szilárdság nem kizárólag a nikkelből származik. A nikkel alakítja ki a mátrixot és az átalakulási feltételeket; a keménység jelentős növekedése az öregítés során következik be.
A kobalt és a molibdén hozzájárulása a kiválásos keményítéshez
A kobalt számos hagyományos, nagy szilárdságú maraging acél jellemző alkotóeleme. Általában nem tekintik önmagában kiválásképző elemnek. Ehelyett a kobalt úgy módosítja a mátrix termodinamikáját és kinetikáját, hogy az öregítés során a molibdént és nikkelt tartalmazó intermetallikus kiválások hatékonyabban alakuljanak ki. A kobalt csökkentheti a molibdén oldhatóságát a vas–nikkel martenzitben, ezáltal növelve a molibdéngazdag kiválások kialakulásának kémiai hajtóerejét. Emellett hatással van a martenzites átalakulásra és az ötvözet újramelegítés alatti viselkedésére is.
Rövid hatótávolságú rendeződés Olyan helyi kémiai elrendeződés, amelyben az oldott atomok azonosítható kiválások kialakulása előtt vagy azzal párhuzamosan előnyben részesített szomszédsági kapcsolatokat alakítanak ki.
A molibdén közvetlenül hozzájárul a kiválásos szilárdításhoz. Az öregítés során finom intermetallikus fázisok kialakulásában vesz részt; a hagyományos maraging acélokban ezeket gyakran nikkellel és vassal társult, molibdéngazdag kiválásokként írják le. A kiválások pontos összetétele és eloszlása az anyagminőségtől és a hőkezeléstől függ; azok az egyszerűsített leírások, amelyek minden maraging acélhoz egyetlen vegyületet rendelnek, félrevezetők. A nanométeres kezdeti klaszterek, a rendezett tartományok és a későbbi intermetallikus részecskék egymást követően is megjelenhetnek; méretük és térközük meghatározza a szilárdságot, durvulásuk pedig csökkenti azt.
A kobalt és a molibdén kölcsönhatása magyarázza, hogy a névleges összetételt rendszerként kell értelmezni. Az AMS6515 esetében a 12.0% kobalt és a 4.9% molibdén együttes jelenléte nem egyenértékű azzal, mintha a két elemet külön-külön adnánk hozzá. A meghatározott 18.5% nikkel biztosítja a mátrixot, míg a kobalt és a molibdén együttesen olyan kiválásos reakciót segít elő, amely nagy szilárdságú, öregített állapot kialakítására képes. Az ASM International 2018-ban arról számolt be, hogy a kereskedelmi maraging acélok folyáshatára körülbelül 1030 és 2420 MPa között változik; ez a tartomány az összetétel, az anyagminőség, az öregítési kezelés és a termékállapot különbségeit tükrözi, nem pedig egyetlen univerzális kémiai összetételt.
A kobalttartalmú anyagminőségek ezért nem helyettesíthetők közvetlenül kobaltmentes minőségekkel pusztán a nikkeltartalom egyeztetésével. A kobaltmentes M789 jól szemlélteti ezt. Ez egy eltérő összetételi megközelítéshez tartozik, amelyben a kiválásos szilárdítást a hagyományos kobalt hozzáadása nélkül érik el; a szükséges hatást más ötvözési módosítások biztosítják. Az oldó hőkezelést, az öregítési hőmérsékletet és a megengedett technológiai tartományt magára az M789-re kell meghatározni.
A gyártási útvonal további változót jelent. A 2025-ben közzétett NIST Technical Note 2352 a lézeres porágyas ömlesztéssel előállított kobaltmentes M789 oldó izzítási, interkritikus izzítási és öregítési kezelését vizsgálja. Ezek a kezelések olyan anyagra vonatkoznak, amely kiinduláskor gyorsan megszilárdult, irányítottan felépített mikrostruktúrával rendelkezik, nem pedig a hagyományos, alakított félkész terméktől elvárt azonos homogenizált szerkezettel. Önmagában az anyagminőség neve nem jelzi előre, hogy ezeknél a gyártási útvonalaknál azonos kiváláseloszlás alakul ki.
A titán, az alumínium és a kisebb mennyiségű adalékok
A titán számos maraging acélminőségben erőteljes kiválásképző adalék. Az öregítés során hozzájárulhat a nikkelben és titánban gazdag intermetallikus kiválások kialakulásához, és megfelelően szabályozott kezelés esetén nagy sűrűségű, nanométeres méretű szilárdító részecskék populációját hozhatja létre. A titántartalom ezért a névlegesen hasonló anyagminőségek közötti egyik legjelentősebb különbség. Az AMS6515 esetében a titántartalom 1.40%, ami jelentős hozzáadás, és amelyet a 18.5% nikkel, a 12.0% kobalt és a 4.9% molibdén figyelembevételével kell értékelni.
Az alumínium az AMS6515 példájában jóval kisebb mennyiségben, 0.10%-ban van jelen, de az alacsony koncentráció nem jelenti azt, hogy metallurgiai hatása elhanyagolható. Az alumínium beépülhet rendezett intermetallikus fázisokba, módosíthatja a kiválási reakciókat, továbbá hatással lehet a dezoxidációra és a zárványok populációjára. Szerepe a teljes kémiai összetételtől és az öregítési ciklustól függ. Egy titánban gazdag, nyomnyi alumíniumot tartalmazó anyagminőség nem feltétlenül ugyanazt a részecskepopulációt eredményezi, mint egy több alumíniumot és kevesebb titánt tartalmazó minőség.
A szenet rendszerint nagyon alacsony szinten korlátozzák, mivel a felesleges szén a szilárdítást a karbidképződés és a szén által deformált martenzit irányába terelné. Ez elfogyaszthatná a titánt vagy a molibdént, nem kívánatos zárványokat hozhatna létre, csökkenthetné a szívósságot, és gyengíthetné a kívánt intermetallikus reakció szabályozhatóságát. A szilíciumot és a mangánt általában szabályozzák, nem pedig elsődleges szilárdító adalékként alkalmazzák; a ként és a foszfort korlátozzák, mivel a zárványok és a szemcsehatár-menti szegregáció károsíthatja az alakíthatóságot és a kifáradási teljesítményt. Egyes specifikációkban bór, cirkónium, kalcium vagy más kisebb mennyiségű adalék is megjelenhet a szemcsehatárok, a zárványok vagy a feldolgozási viselkedés szabályozására, de ezek nem univerzális jellemzői a maraging acélok családjának.
Ugyanez az óvatosság szükséges az additív gyártással előállított anyagok esetében is. A NIST 2024-ben arról számolt be, hogy a lézeres porágyas ömlesztéssel készített maragingacél-próbatestek keménysége és merevsége az építési iránytól függően változott. A vizsgálat azt is megállapította, hogy a mágneses permeabilitás méréseivel a kifáradásból eredő károsodás a törés bekövetkezése előtt kimutatható. Ezek az eredmények megerősítik a lényeget: az összetétel meghatározza a lehetséges kiválásos folyamatokat, de az olvasztási technológia, a hőmérsékleti gradiensek, a porozitás, a textúra, az oldó hőkezelés és az öregítés határozza meg a ténylegesen kialakuló szerkezetet. A maraging acél ezért anyagminőség-specifikus, technológiafüggő kiválásos keményítési rendszer — nem pusztán olyan nagy nikkeltartalmú acél, amelynek rendkívül magas a szilárdsági értéke.
Az osztályok, megjelölések és a 18Ni(250) jelentése
A 18Ni névleges megjelölései és szilárdsági osztályai
A 18Ni családot elsősorban a kohászati koncepciója határozza meg: nagyon kis széntartalmú, nikkelben gazdag acél, amely szívós, léces martenzites mátrixot képez, majd öregítéssel megerősödik. A „18Ni” rész névleges összetételre való hivatkozás, nem pedig teljes kémiai specifikáció. A hagyományos, kobalttartalmú minőségek általában mintegy 18% nikkelt tartalmaznak kobalttal, molibdénnel, titánnal és kis mennyiségű, például alumíniumtartalmú adalékokkal együtt. A széntartalmat szándékosan nagyon alacsonyan, jellemzően legfeljebb körülbelül 0,03%-on tartják, hogy az acél fő keményedési mechanizmusa ne a szén túltelítettségétől és a karbidképződéstől függjön.
Ez a különbség választja el a maraging acélt a hagyományos, edzett és megeresztett ötvözött acéltól. Az oldó hőkezelés és a lehűtés az ausztenitet martenzitté alakítja, de ez a kezdeti martenzit viszonylag lágy. A szilárdság jelentős növekedése különálló kiválásos hőkezelést követően alakul ki. A 2025-ben közzétett NIST Internal Report 8582 világosan ismerteti a folyamatot: az oldás és az edzés viszonylag lágy martenzitet eredményez, majd a kiválásos hőkezelés finom kiválásokat hoz létre, és növeli a szilárdságot, miközben megőrzi a hasznos alakíthatóságot és szívósságot. Az átalakulásos keményítés hozza létre a mátrixot, a kiválásos keményítés pedig biztosítja a rendkívüli szilárdságot.
| Jelölés | Névleges szilárdsági osztályra vonatkozó hivatkozás | Szükséges specifikáció? |
|---|---|---|
| 18Ni(200) | Körülbelül 200 ksi-s osztály | Igen |
| 18Ni(250) | Körülbelül 250 ksi-s osztály | Igen |
| 18Ni(300) | Körülbelül 300 ksi-s osztály | Igen |
| 18Ni(350) | Körülbelül 350 ksi-s osztály | Igen |
A hagyományos minőségeknél használt zárójeles számok — 18Ni(200), 18Ni(250), 18Ni(300) és 18Ni(350) — szilárdsági osztályokra utalnak. Ezek hozzávetőlegesen az előírt öregítési hőkezelés után elérhető, ksi-ben megadott szakítószilárdsági szintekhez kapcsolódnak, bár a pontos követelmények az alkalmazandó anyagszabványtól, a termék alakjától, a vizsgálat irányától és az állapottól függnek. A megnevezések ezért rövidítésként működnek a mérnöki szakirodalomban, a tervezési gyakorlatban és a repülőgépipari anyagokról szóló tárgyalásokban. Nem helyettesítik a beszerzési vagy tanúsítási specifikációt.
A kereskedelmi forgalomban kapható maraging acélok szilárdsági tartománya széles. Az ASM International 2018-as Maraging Steels című bejegyzése 1030 és 2420 MPa közötti folyáshatárokról számol be. Ez a tartomány önmagában a „18Ni” megjelöléssel nem magyarázható. A végső eredményt a nikkeltartalom, a kobalt- és molibdénszint, a titán- vagy alumíniumadalékok, az olvasztási technológia, a keresztmetszeti méret, az oldó hőkezelés, az öregítési hőmérséklet és az öregítés időtartama egyaránt befolyásolja. A megjelölés hasznos jelzést ad az anyagcsaládra és a szilárdsági osztályra, de nem szünteti meg e változók hatását.
Az összetétel az egymással általános leírásokban néha egy csoportba sorolt minőségek között is eltér. Egy hagyományos, kobalttartalmú 18Ni-minőség kémiailag nem csereszabatos a kobaltmentes M789-cel. Az M789-et kobaltmentes maraging acélként fejlesztették ki, ezért kiválási reakcióit, termikus válaszát és feldolgozási ablakát önállóan kell értékelni. Ha mindkét anyagot „maraging acélnak” nevezzük, az az öregítéssel létrehozott keményedési mechanizmusukat azonosítja, de nem állapít meg azonos kémiai összetételt vagy azonos tulajdonságokat.
A szabványok további pontosságot biztosítanak. A SAE AMS6515 például a következő megnevezést használja: Steel, Maraging Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed. A megjelölésbe foglalt összetétel konkrét: 18,5% nikkel, 12,0% kobalt, 4,9% molibdén, 1,40% titán és 0,10% alumínium, kétszeres vákuumolvasztással, lágyított szállítási állapotban. Ez nem egyszerűen a „18Ni(250)” egy másik írásmódja. A műszaki dokumentumnak az ilyen minőséget és specifikációt pontosan, a szabványszámmal és — ahol releváns — a megadott termékformával együtt kell reprodukálnia.
A 18Ni(250) és a hozzávetőleg 250 ksi-s referencia
- Névleges szilárdsági osztály
- 250 ksi
- Közelítő metrikus egyenérték
- 1724 MPa
- Mátrix
- Kis széntartalmú vas–nikkel lécmartenzit
- Öregítéses keményítés hőmérséklete
- Körülbelül 480 °C
- A jelölés korlátozása
- Nem teljes kémiai specifikáció
A NASA a 18Ni(250) megjelölést reprezentatív maragingacél-megjelölésként használja, és hozzávetőleg 250 ksi értékkel azonosítja. Mivel 1 ksi körülbelül 6,895 MPa, 250 ksi hozzávetőleg 1724 MPa-nak felel meg. Ez az érték egy szilárdsági osztály kényelmes referenciája, nem pedig annak állítása, hogy minden 18Ni(250) próbatest pontosan 250 ksi értéket ad a vizsgálaton, vagy hogy minden közölt érték ugyanarra a tulajdonságra vonatkozik.
Ez azért fontos, mert a „250 ksi” szakítószilárdságként értelmezhető, miközben egy szabvány folyáshatárt, nyúlást, keresztmetszetcsökkenést, keménységet vagy ütési tulajdonságokat is előírhat. A releváns tulajdonság a vizsgálat irányától és a termék geometriájától is függhet. Egy rúd, kovácsdarab, gyűrű, lemez és additív gyártással előállított darab ugyanahhoz az általános minőségcsaládhoz tartozhat, miközben eltérően reagál az oldó hőkezelésre és az öregítésre. A nagy keresztmetszetű darabokban a kemencés hőkezelés során hőmérséklet-gradiens alakulhat ki, míg a vékony keresztmetszetek gyorsabban hűlhetnek le. Egy hosszirányú rúdból vett próbatest vizsgálata önmagában nem bizonyítja a keresztirányú vagy a falvastagságon át értelmezett teljesítményt.
A NASA leírása kohászati szempontból informatívabb, mint önmagában a szilárdsági szám. A 18Ni(250)-et kis széntartalmú, vas–nikkel alapú léces martenzitként azonosítja, amelyet körülbelül 480 °C-on végzett, intermetallikus kiválással megvalósuló öregítéssel keményítenek. Az ASM International szintén 480 °C környékére helyezi a fő kiválásos kezelést, és a keményedési folyamatot oldó hőkezelés, martenzitképződés, öregítés, kiválás és rövid hatótávolságú rendeződés sorozataként írja le. A mátrix nem pusztán az edzés következtében válik rendkívül szilárddá. Az öregítési hőkezelés finom intermetallikus fázisok létrehozásával módosítja, amelyekben jellemzően nikkel, molibdén, titán és kapcsolódó ötvözőelemek vesznek részt.
A névleges osztály továbbra is hasznos. Lehetővé teszi a tervező számára, hogy a bevált anyagváltozatok összehasonlításakor nagyjából 200, 250, 300 vagy 350 ksi-s családokat különböztessen meg. A szám azonban egy meghatározott állapothoz tartozó célosztály, nem pedig egyetemes, belső anyagtulajdonság. A túlöregítés durvává teheti vagy módosíthatja a kiválási részecskék populációját, és csökkentheti a szilárdságot. Az elégtelen öregítés miatt az anyag a tervezett állapotnál gyengébb marad. A túl magas oldási hőmérséklet, a nem megfelelő hűtés vagy a korábbi feldolgozás szintén megváltoztathatja a választ.
Miért nem hőkezelési tanúsítvány az ötvözetmegjelölés?
Az ötvözetmegjelölés azt azonosítja, hogy az anyagnak milyennek kell lennie, de nem bizonyítja, hogy egy adott olvasztási tételt, keresztmetszetet vagy alkatrészt hogyan dolgoztak fel. A teljes anyagnyilvántartásnak össze kell kapcsolnia a kémiai összetételt a szabvánnyal, a termékformával, az olvasztási technológiával, a szállítási állapottal, a hőkezelési ciklussal, a próbatest helyével és a mért mechanikai tulajdonságokkal. Az „18Ni(250)” önmagában ezen részletek egyikét sem tartalmazza.
A mágneses permeabilitás mérései a végső törés előtt kimutathatják az additív gyártással előállított maraging acél fáradási károsodását. Preliminary evidence
A különbség még élesebben jelentkezik lézeres porágy-fúzió esetén. A 2025-ben közzétett NIST Technical Note 2352 a kobaltmentes, ezzel az eljárással előállított M789 esetében az oldó hőkezelést, az interkritikus izzítást és az öregítési kezeléseket értékeli. A tanulmány tárgya nem pusztán a névleges ötvözet, hanem a por, az olvasztási előzmények, a termikus ciklusok, a mikroszerkezet és a gyártás utáni kezelés kölcsönhatása. A NIST 2024-es In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel című tanulmánya a keménység és a merevség gyártási irány szerinti eltéréseiről is beszámol. A mágneses permeabilitás mérései a törés bekövetkezte előtt kimutatták a kifáradás okozta károsodást, ami azt mutatja, hogy a gyártási előzmények a tulajdonságokra és a vizsgálati jelekre egyaránt hatással lehetnek.
Egy nyomtatott M789-alkatrész ezért nem tanúsítható korlátozás nélkül egy hagyományos 18Ni szilárdsági osztálymegjelölés egyszerű hozzárendelésével. Fontos a rétegek orientációja, a porozitás, a felületi állapot, a maradó feszültség, a hőkezelés és a mintavételi terv. Ugyanez az óvatosság a képlékenyen alakított anyagra is vonatkozik, bár az érintett változók eltérők.
Emiatt a specifikációkat teljes terjedelmükben kell megadni: a pontos minőség- vagy szabványmegjelölést, a kémiai összetételi határértékeket, a termékformát, az olvasztási eljárást, a lágyított vagy öregített állapotot, a hőkezelési követelményeket és az alkalmazandó mechanikaitulajdonság-vizsgálatokat. Az „18Ni(250)” értékes rövidítés a hozzávetőleg 250 ksi-s maragingacél-osztályra. Nem helyettesíti azt a dokumentumot, amely igazolja, hogy egy adott acéldarab valóban megfelel ennek az osztálynak.
Hogyan alakul ki a martenzit a maraging acélban
A maraging acél hőkezelése martenzites mátrixot hoz létre, de az elsőként kialakuló martenzit nem rendkívüli szilárdságának fő forrása. A lényeges sorrend az átalakulás, majd a kiválás: az oldó izzítás kémiailag megfelelő ausztenitet készít elő, az edzés ezt az ausztenitet kis széntartalmú léces martenzitté alakítja, a körülbelül 480 °C-on végzett öregítés pedig nanométeres méretű intermetallikus részecskéket hoz létre, amelyek gátolják a deformációt. E két keményedési mechanizmus összekeverése a maraging acél helytelen, pusztán nagyon keményre edzett ötvözetként való leírásához vezet.
Oldó izzítás és homogenizálás
A kiindulási mikroszerkezet a termék alakjától és a korábbi feldolgozástól függ, de az első jelentős hőkezelési lépés az oldó izzítás. Az acélt az ausztenites tartományba hevítik, rendszerint az adott anyagminőség és termékszabvány által meghatározott hőmérsékletre, majd elegendő ideig ezen a hőmérsékleten tartják ahhoz, hogy az ötvözőelemek feloldódjanak vagy újraeloszolódjanak a vasban gazdag mátrixban. Ez a kezelés megszünteti az öntés, kovácsolás, hengerlés vagy korábbi hőhatás során kialakult kémiai egyenetlenségek jelentős részét.
A nikkel központi szerepet játszik az átalakulási viselkedésben. A hagyományos anyagminőségekben a jelentős nikkeltartalom csökkenti a martenzitképződés kezdőhőmérsékletét, és lehetővé teszi, hogy az ausztenit hűtés közben átalakuljon anélkül, hogy szükség lenne a hagyományos edzett és megeresztett acélokban alkalmazott magas széntartalomra. A kobalt és a molibdén szintén módosítja a fázisstabilitást és a későbbi kiválási reakciót, míg a titán és az alumínium részt vehet a szilárdító kiválásokban, illetve befolyásolhatja azok gócképződését. Jelenlétük nem cserélhető fel tetszőlegesen az egyes anyagminőségek között.
Az SAE AMS6515 például vákuumban kétszer olvasztott, izzított, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al összetételű acélt ír elő rudakhoz, kovácsdarabokhoz, csövekhez és gyűrűkhöz. Ez a megjelölés egy meghatározott összetételű és termékállapotú anyagot ír le, nem pedig minden, általánosan maraging acélként forgalmazott acélt. A NASA által azonosított 18Ni(250) egy másik megjelölés, amelyet névlegesen 250 ksi szilárdsági osztályú anyagokra használnak, míg a kobaltmentes anyagminőségek, például az M789, eltérő ötvözési egyensúlyra támaszkodnak. A hőkezelést ezért mindig a meghatározott kémiai összetételhez kell igazítani.
Az oldó izzítás célja nem egyszerűen az acél ausztenites állapotba hozása. A hőntartásnak elegendő időt is kell biztosítania ahhoz, hogy az ötvözőelemek elhagyják a szegregált tartományokat, és egyenletesebb szilárd oldatba kerüljenek. A túl magas hőmérséklet vagy a túl hosszú hőntartás szemcsedurvulást, a szegregált zónákban kezdődő olvadást vagy a kiválást képző elemek nem kívánt változásait okozhatja. Az elégtelen kezelés olyan helyi összetételbeli különbségeket hagyhat vissza, amelyek módosítják az átalakulási hőmérsékleteket, és egyenetlen öregedési reakciókat eredményeznek.
A homogenizálás különösen fontos olyan esetekben, amikor az anyagot a megszilárdulás során fellépő szegregáció érte. Egy nagy öntvény, egy kovácsolt keresztmetszet és egy lézeres porágyas ömlesztéssel gyártott alkatrész nem azonos kémiai vagy hibaállapottal kezdi a hőkezelést. Az additív gyártás még bármilyen hagyományos oldó kezelés előtt ömledékfürdő-határokat, sejtes szegregációt, maradó feszültséget és összeolvadási hiányosságokat hozhat létre. A későbbi izzítási ciklusnak ezért ezeket a jellemzőket kell kezelnie, nem pedig abból kell kiindulnia, hogy egy képlékenyen alakított acélhoz alkalmazott ciklus ugyanazt az eredményt adja.
Az ASM International hőkezelési referenciája a folyamatot oldó izzítás, martenzitképződés, öregítés, kiválás és rövid távú rendeződés sorrendjeként írja le. Az első két szakasz hozza létre a mátrixot. Ezek még nem alakítják ki a legnagyobb folyáshatárokért felelős, nagy sűrűségű szilárdító részecskeállományt.
Edzés kis széntartalmú léces martenzitté
Az oldó izzítást követően az ausztenitet olyan gyorsan hűtik le, hogy elnyomják a diffúziós átalakulásokat, például a ferrit- vagy perlitképződést. Az ausztenit ezt követően nagyrészt diffúziómentes nyírásos mechanizmussal martenzitté alakul. Maraging acélban ez a termék általában kis széntartalmú vas-nikkel léces martenzit.
A „kis széntartalmú” megjelölés döntő jelentőségű. A szénacélokban a martenzit úgy alakul ki, hogy a szén túltelített intersticiális helyeken reked. Ez a szén jelentős tetragonális torzulást hoz létre a vasrácsban, és erősen hozzájárul az edzett állapotú szerkezet keménységéhez. A vízben edzett közepes széntartalmú acél jól ismert nagy keménysége ezért a széntúltelítettséghez, a rácsfeszültséghez és a nagy hibasűrűséghez kapcsolódó átalakulási keményedés következménye.
A maraging acél eltérő utat követ. Széntartalmát szándékosan nagyon alacsonyra állítják be, gyakran olyan szintre, hogy a szén ne biztosíthassa a domináns szilárdító hatást. A nikkel hevítés közben stabilizálja az ausztenitet és csökkenti az átalakulási hőmérsékletet, míg az alacsony széntartalom lehetővé teszi, hogy az átalakult martenzit közelebb maradjon a kis torzulású, térközepes köbös vagy térközepes tetragonális vasrácshoz, csekély tetragonalitással. A martenzit korongokból és lécekből álló szerkezetként alakul ki; a diszlokációk és a határfelületek hasznos szilárdságot biztosítanak, és olyan helyeket hoznak létre, amelyek később befolyásolják a kiválást.
A léces morfológia fontos szerepet játszik. Az egyes lécek a korábbi ausztenitszemcséken belül csomagokba rendeződnek, és az átalakulás során keletkező nagy diszlokációsűrűség mérhető szilárdságot ad a mátrixnak. Ez a szerkezet azonban nem azonos a szénben gazdag martenzittel. Az intersticiális szén kevésbé feszíti, és rendszerint közvetlenül az edzés után sokkal kisebb a keménysége.
A hűtési sebesség továbbra is számít, bár a hagyományos szénacél esetétől eltérő okból. A keresztmetszetet kellően gyorsan kell lehűteni a nem kívánt diffúziós termékek és a túlzott maradó ausztenit elkerüléséhez, de a szükséges sebesség függ az összetételtől, a keresztmetszet méretétől, a kiindulási hőmérséklettől és az ötvözet átalakulási kinetikájától. A nikkelben gazdag maraging anyagminőségek jelentős átedzhetőséggel rendelkezhetnek, ezért a martenzit gyakorlati hűtési körülmények között nagy keresztmetszeteken keresztül is kialakulhat. A túl lassú edzés vagy a túl sok ausztenitet stabilizáló összetétel módosíthatja az öregedéshez rendelkezésre álló mátrixot.
A kobalttartalmú és a kobaltmentes anyagminőségeket ezen lépés során nem szabad azonosként kezelni. A kobalt megváltoztatja a nikkel, a molibdén, a titán és más adalékok közötti egyensúlyt, és hatással van mind az átalakulásra, mind a kiválásra. Az M789 kobaltmentes maraging acélt a National Institute of Standards and Technology a Technical Note 2352 kiadványban vizsgálta lézeres porágyas ömlesztést követő oldó izzítási, interkritikus izzítási és öregítési kezelésekkel. Ezek a kezelések meghatározott összetételhez és gyártási előzményekhez kapcsolódnak; nem vihetők át automatikusan egy olyan 18Ni-Co-Mo anyagminőségre, mint amilyen az AMS6515 összetétele.
Miért viszonylag lágy az edzés utáni állapot?
Az edzés szükséges, de önmagában nem biztosítja a maraging acél végső szilárdságát. Az ebben a szakaszban keletkező kis széntartalmú martenzit nagy diszlokációsűrűséggel rendelkezik, és erősebb lehet a ferrites szerkezetnél, azonban hiányzik belőle az a széntúltelítettség, amely a hagyományos edzett martenzitet rendkívül keménnyé teszi. Az ötvözet nikkeljének, molibdénjének, titánjának, alumíniumának és kapcsolódó adalékainak jelentős része a martenzites mátrixban oldott állapotban marad, ahelyett hogy finom, a diszlokációk mozgását akadályozó kiválási állományt alkotna.
Ez az állapot szándékosan jön létre. A viszonylag lágy mátrix lehetővé teszi, hogy az ezt követő öregítés jelentősen növelje a szilárdságot anélkül, hogy magas széntartalomra kellene támaszkodni. Az általában 480 °C körül végzett öregítési kezelés során intermetallikus vegyületek csíráznak ki és növekednek a túltelített martenzitből. Az anyagminőségtől és a hőelőélettől függően a szilárdításban nikkelben és molibdénben gazdag részecskék, valamint titán- vagy alumíniumtartalmú fázisok vehetnek részt, a rövid távú rendeződéssel együtt. Ezek a részecskék sokkal hatékonyabban gátolják a diszlokációk mozgását, mint az edzés utáni, kis széntartalmú mátrix önmagában.
Az NIST Internal Report 8582 közvetlenül ismerteti a folyamatot: az oldásos kezelés és az edzés először viszonylag lágy martenzitet hoz létre, ezt követően pedig a kiválásos hőkezelés finom kiválásokat, valamint nagy szilárdságot, alakíthatóságot és szívósságot eredményez. Az ASM International 1030 és 2420 MPa közötti kereskedelmi folyáshatárokról számolt be, és körülbelül 480 °C-on intermetallikus kiválást azonosított. A NASA a 18Ni(250) anyagot kis széntartalmú vas-nikkel léces martenzitként írja le, amelyet intermetallikus kiválás keményít meg öregítéssel; szilárdsági osztálya körülbelül 250 ksi.
A különbségtétel az additív gyártásban is fontos. Az NIST 2024-es fáradásfigyelési tanulmánya lézeres porágyas ömlesztéssel gyártott maraging acél próbatestekben az építési iránytól függő keménység- és merevségváltozásokat talált, miközben a mágneses permeabilitás mérése a törés előtt kimutatta a fáradás okozta károsodást. Ezek a megfigyelések azt mutatják, hogy a mátrix és annak hibái nemcsak a névleges anyagminőségtől, hanem a feldolgozási eljárástól is függenek. Az oldó izzítás és az edzés létrehozza a kiindulási martenzitet; az öregítés határozza meg, hogy az ötvözet kiválási potenciáljának mekkora része válik hasznos szilárdsággá.
Öregítés, kiválás és rövid távú rendeződés
A maraging acél két különböző metallurgiai esemény révén nyeri el jellegzetes szilárdságát. Az oldó kezelés és az edzés kis széntartalmú vas–nikkel martenzites mátrixot hoz létre; az ezt követő öregítés lehetővé teszi az ötvözőelemek diffúzióját és rendezett intermetallikus kiválások kialakulását. Az első lépés átalakulási keményedés, bár az így létrejövő martenzit viszonylag lágy, mivel nagyon kevés szenet tartalmaz. A második lépés kiválásos keményedés: a szilárdságot azzal növeli, hogy a nanométeres részecskék nagy sűrűségű állománya akadályozza a diszlokációk mozgását.
Ez a különbség választja el a maraging acélt a hagyományos, edzett és megeresztett szén- vagy ötvözött acéloktól. Szénben gazdag acélban a túltelített martenzit azért kemény, mert a szén torzult, térközepes tetragonális rácsot hoz létre. Maraging acélban a széntartalmat szándékosan nagyon alacsonyan tartják, ezért az edzett mátrix rendszerint kis széntartalmú, térközepes köbös vagy térközepes tetragonális lécmartenzit, amelynek saját keménysége mérsékelt. Későbbi szilárdságát főként a nikkel-, molibdén-, titán-, alumínium- és egyéb intermetallikus reakciók biztosítják az öregítés során.
A körülbelül 480 °C-os öregítési tartomány
Az ASM International a maraging acélokat nagyon kis széntartalmú, nagy nikkeltartalmú acélokként írja le, amelyek kobaltot, molibdént és más ötvözőelemeket is tartalmazhatnak, és amelyek szilárdságát körülbelül 480 °C-on végzett intermetallikus kiválásos keményítés növeli. Ez a hőmérséklet hasznos viszonyítási pont, nem pedig univerzálisan alkalmazandó előírás. A tényleges öregítési hőmérséklet és hőntartási idő függ a minőségtől, a termék alakjától, az előzetes oldó hőkezeléstől, a keresztmetszettől, a kemence szabályozásától, valamint a szilárdság, szívósság, képlékenység és méretstabilitás kívánt egyensúlyától.
A hagyományos sorrendet gyakran oldóizzításként, martenzitképződésként, öregítésként, kiválásként és rövid hatótávolságú rendezettség kialakulásaként adják meg. Az oldóizzítás a fő ötvözőelemeket kellően homogén ausztenites szilárd oldatba viszi. Ezt követően az edzés elnyomja a diffúziós átalakulást, és lécmartenzitet hoz létre. Mivel a széntartalom alacsony, ez a martenzit a nagy széntartalmú martenzites acélokhoz képest viszonylag lágy, és rendszerint kisebb edzési alakváltozással jár. A későbbi hőkezelés során a diffúzió kellően felgyorsul ahhoz, hogy az oldott atomok csoportosuljanak, lokálisan rendezettsé váljanak, majd szilárdságnövelő kiválásokat alakítsanak ki.
A hozzávetőleg 480 °C-os tartomány kompromisszumot jelent. Alacsonyabb hőmérsékleten a diffúzió lassabb, ezért a kívánt reakciókhoz hosszabb időre lehet szükség. Magasabb hőmérsékleten a kiválás gyorsan végbemehet, azonban a részecskék durvulhatnak, versengő fázisok alakulhatnak ki, és a túlöregedés csökkentheti a diszlokációkkal szembeni ellenállást. A kemence névleges hőmérséklete önmagában egy nagy kovácsdarab vagy vastag rúd hőtörténetét sem írja le: a darab közepe később érheti el a célhőmérsékletet, mint a felülete, és az oldókezelést követő hűtés a keresztmetszet különböző részein eltérő martenzites szerkezeteket eredményezhet.
Ezért egy közzétett öregítési programot nem szabad a vonatkozó előírás ellenőrzése nélkül más acélminőségekre átvinni. Az SAE AMS6515 például kettős vákuumolvasztással előállított, lágyított acélt azonosít, amelynek összetételét a 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al jelölés adja meg, és amely rudakra, kovácsdarabokra, csövekre és gyűrűkre vonatkozik. Kémiai összetétele nem cserélhető fel minden, 18Ni jelöléssel forgalmazott acéléval, és nem azonos a kobaltmentes minőségekével sem. A NASA 2018-as anyagtechnológiai áttekintése a 18Ni(250) minőséget körülbelül 250 ksi, azaz mintegy 1724 MPa szilárdságúként azonosítja, de ez a jelölés egy szilárdsági osztályt és összetételcsaládot ír le, nem pedig minden termékre érvényes, egyetlen hőkezelési eredményt.
A hőmérsékleten tartásnak elég hosszúnak kell lennie ahhoz, hogy a kívánt kiválási reakció elérje a szükséges mértéket. A rövid hőntartás alulöregedett mátrixot hagyhat maga után, amelyben túl kevés vagy túl kicsi hatékony részecske található. A hosszabb hőntartás kezdetben növelheti a szilárdságot, később azonban csökkentheti, amikor a részecskék megnőnek vagy elveszítik koherenciájukat. A keresztmetszet mérete további változót jelent, mivel a hőtehetetlenség, a hőmérséklet-gradiensek és a helyi kémiai összetétel eltérő öregedési viselkedést okozhat a felület és a középpont között. A korábbi hidegalakítás, a visszamaradt ausztenit, a porozitás és a szegregáció szintén módosíthatja a gócképződési helyek számát és elhelyezkedését.
Intermetallikus kiválások és a mátrix szilárdságnövelése
A NIST Internal Report 8582 közvetlenül ismerteti a hagyományos eljárást: az oldókezelés és az edzés először viszonylag lágy martenzitet hoz létre, amelyet kiválásos hőkezelés követ; ez finom kiválásokat, valamint nagy szilárdságot, képlékenységet és szívósságot eredményez. A kiválások nem egyszerűen „kemény részecskék”, amelyeket egy lágy acélhoz adnak. Méretük, távolságuk, kristályszerkezetük, összetételük, koherenciájuk és eloszlásuk határozza meg, hogy mennyire hatékonyan akadályozzák a képlékeny alakváltozást.
Az újonnan öregített mátrix oldottanyagban gazdag régiókat és nagyon finom kiválásokat tartalmaz. Ha a kiválás rácsa kapcsolatban áll a körülvevő martenzittel, a határfelületen koherencia okozta feszültségek alakulnak ki. Ezek a feszültségek további akadályt jelentenek a diszlokációk mozgásával szemben. A diszlokációk bizonyos esetekben átvághatják a nagyon kicsi, koherens részecskéket, szilárdságuktól és szerkezetüktől függően, vagy a részecskék között kihajolhatnak, amikor a kiválások kevésbé koherenssé és egymástól távolabb elhelyezkedővé válnak. A csúcsterhelési szilárdság akkor alakul ki, amikor az akadályozó hatás együttesen nagy, rendszerint akkor, amikor a részecskék még finomak és sűrűn helyezkednek el.
A nikkel biztosítja a martenzites mátrixot, és számos kiválási reakcióban részt vesz, míg a molibdén és a titán számos kereskedelmi minőségben különösen fontos szilárdságnövelő ötvözőelem. A kobalt hatással van a mátrixra, valamint más elemek oldhatóságára és kiválási viselkedésére, ezáltal segíti a hagyományos, kobalttartalmú minőségeket abban, hogy öregítés után nagy szilárdságot érjenek el. Az alumínium hozzájárulhat a rendezett fázisok kialakulásához és a kiválás szabályozásához. A pontos sorrend és a kialakuló fázisok együttese a kémiai összetételtől függ; félrevezető lenne úgy megnevezni egyetlen vegyületet, mintha az minden minőséget meghatározna.
A kereskedelmi maraging acélok folyáshatárát 1030 és 2420 MPa közötti tartományban adják meg. Strong evidence
Az ASM International által 2018-ban közölt folyáshatárok 1030 és 2420 MPa között vannak. Ezt a tartományt nem csupán a névleges nikkeltartalom határozza meg. A minőség kémiai összetétele, az olvasztási technológia, a zárványtartalom, az oldókezelés, az öregítési állapot, a vizsgálat iránya és a termék mérete egyaránt hozzájárul. A 2420 MPa-os eredmény nem tekinthető minden maraging acél jellemző viselkedésének, ahogyan egy kisebb szilárdságú állapot sem feltétlenül sikertelen hőkezelést jelezhet; eredhet a szívósság vagy a megmunkálhatóság szándékos megőrzéséből is.
A szénben gazdag martenzittől való különbség ebben a szakaszban is fontos. A szénben gazdag martenzit keménységének jelentős részét a rácshibák nagy sűrűségéből és a bezárt szén által létrehozott feszültségtérből nyeri. A maraging acél öregített szilárdságát ezzel szemben az alacsony széntartalmú lécmátrixban végbemenő intermetallikus kiválás határozza meg. Ez hasznos gyártási sorrendet tesz lehetővé: a megmunkálás gyakran az oldókezelés után, a végső öregítési keményítés előtt végezhető el, amikor a munkadarab sokkal lágyabb és kevésbé hajlamos az alakváltozásra, mint a teljes kiválásos kezelés után.
A kobaltmentes acélok jól mutatják, miért kell közvetlenül figyelembe venni az összetételt. Az M789 kobaltmentes maraging acél, ezért kiválási viselkedése nem vezethető le egy kobalttartalmú 18Ni minőségéből pusztán azért, mert mindkettőt maraging acélként nevezik meg. A NIST Technical Note 2352 a lézeres porágyfúzióval gyártott, kobaltmentes M789 oldóizzítási, interkritikus izzítási és öregítési kezeléseit értékeli. Az, hogy több hőkezelési útvonalat is össze kell hasonlítani, arra utal, hogy az alapállapotban kialakult szerkezet és a kiválási viselkedés saját technológiai ablakot igényel.
Rövid hatótávolságú rendezettség, túlöregedés és a tulajdonságok közötti kompromisszumok
A rövid hatótávolságú rendezettség az oldott atomok helyi kémiai elrendeződését írja le az azonosítható kiválások kialakulása előtt, azzal egyidejűleg vagy azok kialakulása között. Amint a diffúzió megindul, az oldott atomok nem véletlenszerűen oszlanak el. A szomszédos nikkel-, molibdén-, titán-, alumínium- és más atomok előnyös helyi társulásokat alakíthatnak ki, ami rendezett régiókat hoz létre, és módosítja a mátrix diszlokációmozgással szembeni ellenállását. Az ASM által megadott sorrendben az öregítést kiválás és rövid hatótávolságú rendezettség követi, ezek azonban a keményedési folyamat egymással összefüggő részei; a reakciók nem tökéletesen elkülönülő lépésekben mennek végbe, hanem átfednek egymással.
A kezdeti rendezettség és csoportosulás már azelőtt növelheti a szilárdságot, hogy nagy, jól meghatározott kiválások jelennének meg. Folyamatos öregítés mellett ezek a régiók határozottabb intermetallikus részecskékké fejlődnek. A mátrix ekkor csúcson öregített állapotba kerül, amikor a részecskeméret és a részecskék közötti távolság erős akadályt jelent a csúszással szemben. A további hőntartás túlöregedést okoz: a kiválások durvulnak, szám szerinti sűrűségük csökken, a határfelületek kevésbé hatékonyakká válnak, vagy egyensúlyi fázisok váltják fel a finomabb, metastabil részecskékből álló populációt. A szilárdság és a keménység csökken, miközben a képlékenység növekedhet. A szívósság azonban nem javul automatikusan, mivel a durva részecskék, a visszaalakuló ausztenit, a szegregáció vagy a hibák új repedésindulási útvonalakat hozhatnak létre.
A hőmérséklet egyaránt felgyorsítja a hasznos kiválást és a káros durvulást. A megadott öregítési hőmérséklet fölé történő véletlen hőmérséklet-emelkedés ezért csökkentheti a szilárdságot még akkor is, ha a hőmérsékleten töltött teljes idő rövidnek tűnik. Ezzel szemben alulöregített állapot is választható, ha kisebb szilárdságra, nagyobb alakíthatóságra vagy a szívósság eltérő egyensúlyára van szükség. Nem kizárólag a keménység a mérvadó tulajdonság. A folyáshatár, a szakítószilárdság, a nyúlás, a törési szívósság, a kifáradással szembeni ellenállás és a méretváltozás ugyanarra a hőkezelésre eltérően reagálhat.
Az additív gyártás külön technológiai–szerkezeti problémát jelent. A lézeres porágyfúzió már a hagyományos oldó- vagy öregítési kezelés megkezdése előtt meredek hőmérséklet-gradienseket, ismételt újramelegítést, sejtes szegregációt, maradó feszültséget és gyártási iránytól függő hatásokat hoz létre. A NIST 2024-es kifáradás-monitorozási vizsgálata keménység- és merevségbeli, gyártási iránytól függő eltéréseket mutatott ki lézeres porágyfúzióval előállított maragingacél-próbatestekben. Ugyanez a munka arról számolt be, hogy a mágneses permeabilitás mérése képes volt a kifáradás okozta károsodást már a törés előtt kimutatni, ami azt bizonyítja, hogy a martenzites és kiválásosan keményített szerkezet változó mágneses válasza olyan információt hordozhat, amelyet egy végső szakítóvizsgálat nem képes szolgáltatni.
Így tehát a körülbelül 480 °C-on végzett öregítés metallurgiai hőkezelési tartomány, nem pedig egy mágikus szám. A végső szerkezet attól függ, mi került a kemencébe, milyen gyorsan történt a hevítés és a hűtés, milyen egyenletességgel érte el a keresztmetszet a kívánt hőmérsékletet, valamint hogy az előírás milyen kiváló fázisokból álló populációt követel meg. A maraging acél azért nagy szilárdságú, mert a szándékosan alacsony széntartalmú martenzites mátrix szabályozott diffúziós és rendeződési előéletet kap — nem pedig azért, mert önmagában a gyors edzés rendkívül kemény martenzitet hoz létre.
Szilárdság, képlékenység, szívósság és tönkremeneteli viselkedés
A kereskedelmi folyáshatár-tartomány
A maraging acélt gyakran nagyon magas folyáshatárával jellemzik, ez a szám azonban egy adott összetétel és hőelőélet eredménye, nem pedig minden maraging néven forgalmazott acél állandó tulajdonsága. Az ASM International a maraging acélokról szóló, 2018-as ASM Handbook kiadványában 1030 és 2420 MPa közötti kereskedelmi folyáshatárokról számolt be. Ez a tartomány lényegesen eltérő minőségeket, öregítési feltételeket, termékformákat és vizsgálati követelményeket foglal magában. Ezt a kereskedelmi lehetőségek leírásaként, nem pedig egy meg nem határozott rúd, lemez, kovácsdarab, huzal vagy additív gyártással előállított alkatrészre vonatkozó ígéretként kell értelmezni.[2] NIST Internal Report 8582. National Institute of Standards and Technology. NIST Internal Report, 2025. NIST Internal Report 8582
A meghatározó folyamat az átalakulásos keményítéssel kezdődik. Az ausztenitet oldó izzításnak vetik alá, majd lehűtik, aminek során a vas–nikkel ötvözet kis széntartalmú lécmartenzitté alakul. A sok edzett és megeresztett acél nagy széntartalmú martenzitjével ellentétben ez a mátrix közvetlenül az edzés után viszonylag lágy és szívós. A 2025-ben kiadott NIST Internal Report 8582 szerint az oldó hőkezelés és az edzés viszonylag lágy martenzitet eredményez, amelyet kiválásos hőkezelés követ; ez finom kiválásokat hoz létre, növeli a szilárdságot, miközben megőrzi a hasznos képlékenységet és szívósságot.
A második lépés a kiválásos keményítés. Körülbelül 480 °C-on végzett öregítés során az ötvözőelemek intermetallikus fázisokat képeznek, és rövid hatótávolságú rendezettség alakul ki. A kiválások akadályozzák a diszlokációk mozgását; ezért a mátrix az edzett állapothoz képest jóval nagyobb feszültségeknél áll ellen a képlékeny alakváltozásnak. A szilárdság elsősorban ebből a szabályozott kiválási folyamatból származik, nem pedig a martenzit szénnel történő szilárdoldatos keményítéséből. A túlöregítés durvítja vagy megváltoztatja a kiválások rendszerét, és csökkentheti a folyáshatárt, míg a nem teljes öregítési kezelés kihasználatlanul hagyja a rendelkezésre álló keményítési lehetőség egy részét.
A minőségjelölések szükséges figyelmeztetést jelentenek arra, hogy ezt a tartományt ne tekintsük felcserélhetőnek. A NASA 2018-as anyagismertetője a 18Ni(250) minőséget körülbelül 250 ksi, azaz mintegy 1725 MPa értékkel azonosítja, miközben az SAE AMS6515 specifikáció egy meghatározott, kettős vákuumolvasztással gyártott, lágyított acélra vonatkozik, amelynek összetétele 18,5Ni–12,0Co–4,9Mo–1,40Ti–0,10Al. Ez az összetétel nem minden 18Ni minőség általános receptje. A kobalt és a molibdén hozzájárul a kiválási rendszerhez, a titán és az alumínium hatással van a kiválások képződésére, a nikkel pedig szabályozza a martenzites átalakulást és a mátrix állapotát. A megadott folyáshatárnak csak akkor van értelme, ha feltüntetik mellette a minőséget, a termékformát, a vizsgálat irányát, az oldó- és öregítési hőkezelést, valamint az irányadó specifikációt.
A hagyományos, kobalttartalmú minőségek és a kobaltmentes minőségek esetében sem rendelhetők azonos elvárt tulajdonságok pusztán a név alapján. A kobaltmentes M789 például eltérő ötvözéstervezéssel és eltérő kiválási viselkedéssel rendelkezik, mint az ismert, kobalttartalmú 18Ni minőségek. A 2025-ben kiadott NIST Technical Note 2352 a lézeres porkamrás ömlesztéssel előállított M789 esetében az oldó izzítást, az interkritikus izzítást és az öregítést vizsgálja. Ezek a kezelések a gyártási folyamat sajátos változói, nem pedig egyetlen, általános hőkezelés felcserélhető megnevezései. Az így kapott folyáshatárt, szakadási nyúlást, keménységet és szívósságot a megadott minőségre és gyártási eljárásra vonatkozóan kell meghatározni.
Miért nem a szilárdság az egyetlen tervezési változó?
A folyáshatár azt jelzi, hogy húzóvizsgálat során mikor kezdődik jelentős képlékeny alakváltozás. Nem ad információt arról, hogyan viselkedik az alkatrész a folyás megindulása után, milyen gyorsan terjed a repedés, illetve mennyi energiát nyel el az anyag a törés előtt. Az a tervezés, amely kizárólag a legmagasabb jelentett folyáshatárt választja, feláldozhatja a nyúlást, a töréssel szembeni ellenállást, a kifáradási élettartamot, a méretstabilitást vagy a gyártási hibákkal szembeni toleranciát.
Ezt az egyensúlyt a kiválások rendszere szabályozza. A nagyon finom, egymáshoz közel elhelyezkedő intermetallikus részecskék erősen akadályozzák a diszlokációk mozgását, a túlzott kiválás azonban csökkentheti a képlékeny teherátrendeződés lehetőségét egy bemetszés környezetében. A mátrix szintén fontos. A léces morfológia, a visszaalakuló ausztenit, a diszlokációsűrűség, a szemcsehatárok állapota és a szegregáció mind hatással van arra, hogyan oszlik el az alakváltozás az anyagban. Egy kissé kisebb szilárdságot eredményező öregítési állapot nagyobb nyúlást vagy jobb repedésterjedéssel szembeni ellenállást biztosíthat, mint a csúcsöregített állapot, különösen akkor, ha az alkatrészen furatok, menetek, éles rádiuszok, hegesztési átmenetek vagy megmunkálási nyomok találhatók.
A képlékenység nem azonos a szívóssággal. A húzóvizsgálat során mért nyúlás a sima próbatestben felhalmozódó teljes alakváltozást méri, míg a szívósság meghatározott terhelési állapot mellett a repedésindítással és repedésterjedéssel szembeni ellenállást írja le. Egy anyag megfelelő nyúlást mutathat, miközben vastag keresztmetszetben, alacsony hőmérsékleten vagy síkalakváltozási kényszer alatt elveszíti töréssel szembeni ellenállását. A Charpy-féle ütőmunka, a törésmechanikai szívósság, a repedéscsúcs-nyílás elmozdulása és a kifáradásos repedésterjedési adatok különböző kérdésekre adnak választ. Egyik sem következtethető ki önmagában a folyáshatárból.
A maradó feszültség további változót jelent. Az oldó hőkezelés, az edzés, az egyengetés, a megmunkálás, a hegesztés és az öregítés húzó- vagy nyomófeszültségeket hagyhat az anyagban, amelyek módosítják a helyi folyást és a repedés hajtóerejét. Egy nagy szilárdságú maraging acél egyszerű húzószámításban elviselhet egy névleges alkalmazott feszültséget, miközben egy bemetszésnél jelen lévő húzó maradó feszültség növeli a tényleges feszültségintenzitást. Az öregítés közbeni méretváltozások precíziós alkatrészeknél szintén fontosak lehetnek, még akkor is, ha az átlagos alakváltozás csekély.
A meghibásodást szabályozni képes változók
- Zárványok Fáradási repedéseket vagy rideg törést indíthatnak el.
- Pórusosság Csökkenti a teherhordó keresztmetszetet, és repedéskiindulási helyként működhet.
- Maradó feszültség Növelheti a helyi repedéshajtó erőt bevágásoknál vagy hibáknál.
- Textúra és irány Eltérő tulajdonságokat eredményezhet hosszirányban, keresztirányban vagy az építési irányban.
- Környezet A hidrogén, a nedvesség, a kloridok és a tartós húzófeszültség befolyásolhatják a repedés kockázatát.
A hibák ugyanilyen fontosak. A nemfémes zárványok, oxidfilmek, pórusok, a hiányos ömledékesedésből származó régiók, a varratok és a durva részecskék kifáradásos repedéseket vagy rideg törést indíthatnak el. A releváns hibaállomány az olvasztási eljárástól, a tisztaságtól, a kovácsolási alakítás mértékétől, a hengerlési iránytól, a hőkezeléstől, a megmunkálástól és a vizsgálattól függ. Az AMS6515 kettős vákuumolvasztásra utaló jelölése ezért metallurgiai jelentőséggel bír: meghatározott gyártási eljárást és összetételt azonosít, nem pusztán egy névleges szilárdsági osztályt.
A vizsgálat irányát az eredménnyel együtt kell értelmezni. A hengerelt és kovácsolt termékek anizotrópok lehetnek, mivel a zárványok, a szegregáció, a szemcsefolyás és a korábbi megmunkálás irányfüggően oszlik el. A hosszirányban mért húzási tulajdonságok automatikusan nem határozzák meg a keresztirányú tulajdonságokat, a rövid keresztirányú képlékenységet vagy a vastagságon át értelmezett törésmechanikai szívósságot. A mechanikai tulajdonságokra vonatkozó követelményeket az alkalmazandó anyagspecifikációval és hőkezelési állapottal együtt kell értelmezni, beleértve a próbatest irányát és a termékformát is. Az „öregített” megjelölés önmagában nem elegendő, ha nem ismert az öregítési hőmérséklet, az időtartam, az azt megelőző oldó hőkezelés, a hűtési eljárás és az engedélyezett megmunkálás.
Törés, szívósság és környezeti szempontok
A maraging acélok gyakran egyesítik a nagy szilárdságot a hasznos képlékenységgel, mivel kis széntartalmú martenzites mátrixuk elkerüli azt a súlyos, szénhez kapcsolódó ridegséget, amely egyes edzett, nagy szilárdságú acélokra jellemző. Ennek az előnynek azonban vannak korlátai. A csúcsöregítés növeli a képlékeny folyáshoz szükséges feszültséget, a nagy szilárdság pedig növeli a repedés hajtására rendelkezésre álló rugalmas energiát. Emiatt a bemetszések, a zárványok, az éles megmunkálási barázdák és a helyi maradó feszültségek meghatározó törési helyekké válhatnak.
A kifáradást külön kell kezelni. Ciklikus terhelés hatására egy repedés már jóval azelőtt elindulhat egy felületi egyenetlenségnél vagy belső hibánál, hogy az alkatrész elérné a húzási folyáshatárát. A megindulást követően a repedésterjedés függ a feszültségaránytól, a frekvenciától, a környezettől, a mikroszerkezettől és a feldolgozott anyaghoz viszonyított iránytól. Az additív gyártás további hibákat eredményezhet, például a hiányos ömledékesedésből származó területeket, kulcslyukpórusokat, részlegesen megolvadt részecskéket, érdes felületeket és a hőelőzmény változékonyságát. Ezek a jellemzők meghatározhatják a kifáradási viselkedést még akkor is, ha a húzóvizsgálati próbatestek teljesítik az előírt szilárdsági követelményt.[3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. National Institute of Standards and Technology. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel
A NIST 2024-es In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel című tanulmánya lézeres porkamrás ömlesztéssel gyártott próbatestekben a keménység és a merevség gyártási iránytól függő változásairól számolt be. Ugyanez a munka kimutatta, hogy a mágneses permeabilitás mérése képes volt a kifáradás okozta károsodás felismerésére a törés bekövetkezése előtt. Ez az eredmény azért jelentős, mert a maraging acélok hasznos feldolgozási állapotaikban ferromágnesesek, és a mágneses válasz változásai tükrözhetik a kialakuló mikroszerkezeti károsodást vagy a feszültségi állapotot. Ez nem teszi szükségtelenné a hagyományos kifáradási és törésvizsgálatokat; azt mutatja, hogy a gyártási irány és a monitorozási módszer olyan tönkremeneteli előjeleket tárhat fel, amelyeket egyetlen húzási érték rejtve hagy.
A környezet szintén módosíthatja a tönkremeneteli viselkedést. A nagy szilárdságú acélok hajlamosak lehetnek hidrogén által elősegített repedésre, amikor a hidrogén pácolás, galvanikus bevonatkészítés, korrózió, hegesztés vagy üzemi környezet hatására az anyagba jut. A nedvesség, a kloridtartalmú környezetek, a katódos védelem és a tartós húzófeszültség a minőségtől és az állapottól függően növelheti a feszültségkorrózióval vagy a késleltetett repedéssel kapcsolatos kockázatot. A felületkezeléseket és tisztítási eljárásokat ezért a meghatározott szilárdsági szinttel és üzemi környezettel együtt kell értékelni, nem pedig azoktól függetlenül kiválasztani.
A megalapozott tervezés meghatározza az anyag teljes állapotát: a minőségjelölést, az összetételt, az olvasztási eljárást, a termékformát, az irányt, az oldó hőkezelést, az öregítési állapotot, a minimális szakító- és folyási tulajdonságokat, a nyúlást, a keménységet, a szívóssági vagy kifáradási követelményeket, valamint a vizsgálati határértékeket. A lényegi különbség továbbra is meghatározó: az átalakulás hozza létre a kis széntartalmú martenzites mátrixot; az öregítés hozza létre az intermetallikus kiválásokat, amelyek a nagy szilárdság legnagyobb részét biztosítják. A tönkremeneteli viselkedést mindkét szakasz, továbbá a hibák, a maradó feszültség, az irány és a környezet határozza meg. Nincs egyetlen, ettől az előélettől független „maragingacél-tulajdonság”.
Az AMS6515 mint szabványesettanulmány
Az SAE AMS6515 jól mutatja, miért nem azonosítható megfelelően egy maraging acél pusztán egy szilárdsági szám vagy egy névleges ötvözetcsalád alapján. Megnevezése:
Acél, maraging, rudak, kovácsdarabok, csövek, gyűrűk, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, kettős vákuumolvasztással előállítva, izzított állapotban.
Ez a megfogalmazás egyetlen sorban azonosítja a kémiai összetételt, az olvasztási eljárást, a szállítási állapotot és több megengedett termékformát. A minőség nem egyszerűen „18Ni maraging acél”, és nem cserélhető fel minden olyan ötvözettel, amelyet 18Ni, 250 ksi vagy maraging megjelöléssel forgalmaznak. Az SAE AMS6515 olyan szabályozott anyagot és gyártási eljárást határoz meg, amelynek tulajdonságai attól függnek, mi történik az acél alakítása előtt, közben és után.

Az AMS6515 pontos kémiai megjelölése
A kémiai megjelölés: 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Ezek az értékek az AMS6515 minőség fő ötvözőelemeit írják le: hozzávetőlegesen 18,5% nikkel, 12,0% kobalt, 4,9% molibdén, 1,40% titán és 0,10% alumínium, miközben a fennmaradó rész vas; a specifikáció pedig szabályozza a szén, a mangán, a szilícium, a kén, a foszfor és más elemek határértékeit.
Az alacsony széntartalmú mátrix meghatározó jelentőségű a metallurgiában. A hagyományos edzhető acélok edzés utáni szilárdságuk jelentős részét a martenzitbe zárt szénből nyerik. Az AMS6515 ettől eltérő utat követ. Oldó hőkezelés és lehűtés után vas-nikkel mátrixa alacsony széntartalmú, lemezes martenzitet képez, amely viszonylag lágy és szívós. A későbbi öregítés során a szilárdság főként finom intermetallikus fázisok kiválásával és az ehhez kapcsolódó rövid hatótávolságú rendezettség kialakulásával növekszik.
Az ASM International 2018-as Maraging Steels szócikke ezt az acélosztályt nagyon alacsony széntartalmú, magas nikkeltartalmú, kobaltot és molibdént tartalmazó acélokként írja le, amelyekben az intermetallikus kiválás körülbelül 480 °C-on megy végbe. A kereskedelmi maraging acélok folyáshatára hozzávetőleg 1030–2420 MPa között mozog; ez a széles tartomány az ötvözetminőségtől és a hőkezeléstől függ, nem pedig egyetlen, általánosan érvényes tulajdonságot tükröz. A NASA 2018-as anyagleírása az 18Ni(250) jelölést körülbelül 250 ksi, azaz hozzávetőleg 1724 MPa értékként adja meg, ez a megjelölés azonban csak a szilárdsági osztály rövidített jelölése, és nem helyettesíti az AMS-termékspecifikáció teljes szövegét.
A nikkel a feldolgozás során stabilizálja az alacsony széntartalmú ausztenites szerkezetet, és lehűléskor elősegíti a martenzit képződését. A kobalt és a molibdén részt vesz a kiválásos keményedés rendszerében; a titán és az alumínium szintén befolyásolja a kiválások mennyiségét és az öregítésre adott reakciót. A pontos egyensúly fontos. Az AMS6515 szerint meghatározott, kobalttartalmú ötvözetet nem szabad kémiailag egyenértékűnek tekinteni egy olyan kobaltmentes minőséggel, mint az M789, még akkor sem, ha mindkettőt maraging acélként nevezik meg, és megfelelő feldolgozás után hasonló szilárdsági szinteket érhetnek el.
Ez a különbség választja el az átalakulásos keményedést a kiválásos keményedéstől. Az edzés hozza létre a martenzites mátrixot, az öregítés pedig a nagy szilárdságú állapotot. A 2025-ben közzétett NIST Internal Report 8582 a hagyományos sorrendet úgy írja le, hogy az oldó hőkezelést és az edzést viszonylag lágy martenzit létrehozása követi, majd a kiválásos hőkezelés finom kiválásokat, valamint nagy szilárdságot, duktilitást és szívósságot eredményez. A mátrix tehát nem pusztán egy mellékes kiindulási állapot. Széntartalma, morfológiája, diszlokációs szerkezete és hőtörténete meghatározza, hogyan megy végbe a későbbi kiválási reakció.
A kettős vákuumolvasztás és az izzított állapot
A „kettős vákuumolvasztással előállítva” gyártási követelmény, nem pedig díszítő jellegű minőségi megjelölés. A különleges acélok esetében ez a kifejezés általában vákuumindukciós olvasztással előállított adag, majd vákuumíves újraolvasztás alkalmazását jelenti. Az eljárás csökkenti a gázok és a nem kívánt zárványok mennyiségét, javítja a kémiai homogenitást, és szorosabb gyártásközi ellenőrzést tesz lehetővé olyan acél esetében, amelyet nagy igénybevételű kovácsdarabokhoz, gyűrűkhöz, csövekhez és rúdszerű termékekhez szánnak. Az alkalmazandó AMS-szöveg szabályozza az elfogadott olvasztási gyakorlatot; a lényeg az, hogy az AMS6515 az eljárást az anyagspecifikáció részének tekinti.
A vákuumolvasztás önmagában nem hozza létre a maraging viselkedést. Ellenőrzött kiindulási anyagot biztosít. A keményedési reakció továbbra is az oldó hőkezeléstől, a lehűléstől és az öregítéstől függ. Egy olyan adag, amelynek névleges kémiai összetétele megfelelő, de szegregációja, zárványtartalma vagy hőtörténete eltérő, más fáradási, törési, méretstabilitási vagy megmunkálási teljesítményt mutathat.
A megjelölés második állapota az izzított állapot. Az AMS6515-öt nem teljesen öregített, maximális szilárdságú termékként, hanem izzított állapotban szállítják. Ebben az állapotban az anyag végső, kiválásosan keményített állapotához képest viszonylag lágy, ami lehetővé teszi a megmunkálást és az alakítást, mielőtt az alkatrész megkapja az előírt oldó hőkezelést és öregítést. Ez a kifejezés azt is meghatározza, milyen következtetés vonható le a szakítószilárdsági értékből: az izzított rúd nem képviseli automatikusan egy öregített, kész alkatrész tulajdonságait.
A szokásos metallurgiai sorrend egyszerűen a következőképpen foglalható össze:
1. az oldó izzítás feloldja a releváns ötvözőelemeket, és megfelelő ausztenites szerkezetet hoz létre; 2. a lehűlés alacsony széntartalmú, lemezes martenzitet eredményez; 3. a megfelelő hőmérséklet közelében végzett öregítés intermetallikus kiválást és rendezettség kialakulását idézi elő; 4. a kiválások növelik a szilárdságot, miközben több duktilitás és szívósság marad meg, mint amennyit egy hasonlóan nagy szilárdságú, szénmartenzites acél általában biztosítani tudna.
Egy specifikációnak nem csupán a végső öregítési hőmérsékletet kell szabályoznia. A felfűtési sebesség, a hőntartási idő, a keresztmetszet mérete, az edzési körülmények, a korábbi alakítás és a gyártás közbeni újramelegítés egyaránt módosíthatja a reakciót. Ezért informatívabb az AMS-megjelölés, mint a „250 ksi maraging acél” kifejezés.
A termékformák és a specifikációs nyelvezet hatálya
Az SAE AMS6515 a dokumentumban meghatározott méretek, feldolgozási feltételek és követelmények mellett rudakra, kovácsdarabokra, gépészeti csövekre, leolvasztóhegesztéssel készült gyűrűkre és kapcsolódó kovácsolási előanyagokra vonatkozik. A termékforma azért fontos, mert egy rúd, egy kovácsolt alakdarab, egy cső és egy hegesztett gyűrű nem azonos hőmérséklet-gradienseknek, alakváltozási előzményeknek vagy szemcsefolyási mintázatoknak van kitéve.
A gépészeti cső megnevezés megkülönbözteti az anyagot azoktól a csőkategóriáktól, amelyeket kizárólag nyomás alatti alkalmazásra vagy általános korróziós követelményekre határoznak meg. A gépészeti csövet gyártott szerkezeti termékként értékelik, amelynek méretei, állapota és mechanikai követelményei a tervezett gyártási eljáráshoz kapcsolódnak. A leolvasztóhegesztéssel készült gyűrűk további technológiai változót jelentenek: a gyűrűt felhevített anyag nyomás alatti összeillesztésével készítik, ezért a hegesztési zónát és az azt követő hőkezelést is figyelembe kell venni az átvétel és a tulajdonságok ellenőrzése során. A kovácsolási előanyag későbbi kovácsolási művelethez szállítható, ami azt jelenti, hogy az állapotát akkor is szabályozzák, ha a végső alkatrész geometriája még nem alakult ki.
A specifikáció nyelvezete azt is elválasztja egymástól, ami kötelező, és ami csupán tipikusnak tekinthető. A kémiai határértékek meghatározzák az adagot. Az olvasztási követelmények meghatározzák, hogyan állítják elő ezt az adagot. Az izzított állapot meghatározza a szállított termék állapotát. A termékformára vonatkozó rendelkezések meghatározzák, mely alakok és gyártási eljárások tartoznak a dokumentum hatálya alá. A vizsgálati és átvételi rendelkezések ezt követően megállapítják, hogyan kell igazolni a megfelelőséget, ideértve a kémiai elemzést, a mechanikai vizsgálatokat, az ellenőrzést, a méreteket, valamint az előírásoknak nem megfelelő anyagok helyesbítését vagy elutasítását, ahol ez alkalmazandó.
Ez még fontosabbá válik a gyártási eljárás megváltozásakor. A 2025-ben közzétett NIST Technical Note 2352 az oldó izzítást, az interkritikus izzítást és az öregítést vizsgálja lézeres porágyfúzással előállított, kobaltmentes M789 esetében. Ez a kutatás más ötvözetre és más dermedési eljárásra vonatkozik; hőkezelési eredményei nem vihetők át egyszerűen az AMS6515-re. A NIST 2024-es fáradásmonitorozási tanulmánya hasonlóképpen a keménység és a merevség építési irány szerinti eltéréseit mutatta ki lézeres porágyfúzással előállított maragingacél-próbatestekben, miközben a mágneses permeabilitás mérései a törés bekövetkezte előtt kimutatták a fáradási károsodást. Az additív gyártás ezért különálló szerkezet- és technológiafüggő problémát hoz létre, amely magában foglalja az olvadékfürdő geometriáját, a textúrát, a porozitást, a maradó feszültséget és az anizotrop hőkezelést.
Az AMS6515 a régebbi, de ma is alapvető mérnöki tanulságot rögzíti: az összetétel, az olvasztás, az állapot, a forma, a vizsgálat és az átvétel egyetlen összekapcsolódó anyagazonosságot alkot. Az ötvözet neve csak a történet egy részét mondja el.
Megmunkálás, gyártás és méretellenőrzés
A maraging acélt két, lényegesen eltérő tulajdonságállapotban dolgozzák fel. Az oldó izzítás és a hűtés viszonylag lágy, kis széntartalmú vas–nikkel lécmartenzites mátrixot hoz létre az öregített állapothoz képest; ezt követően körülbelül 480 °C-on végzett kezelés erősítő intermetallikus vegyületeket választ ki. Ennek az üzemi gyakorlatban is jelentősége van. Az anyagot rendszerint az öregítés előtt alakítják és nagyolva megmunkálják, majd akkor végzik el a végső öregítést és az ellenőrzést, amikor szilárdsága, keménysége és méretváltozási viselkedése elérte az előírt állapotot.
Ez nem az egyszerű szénacél szerszámacéloknál alkalmazott értelemben vett átalakulásos keményítés. A széntartalom szándékosan nagyon alacsony, ezért a hűtés nem hoz létre kemény, szénnel túltelített martenzitet. A nikkel elősegíti a martenzitképződést, míg a kobalt, a molibdén, a titán, az alumínium és a kapcsolódó ötvözőelemek az öregítés során a kiválást és a rövid hatótávolságú rendezettség kialakulását támogatják. A NIST Internal Report 8582 (2025) a folyamatot oldásos hőkezelésként és edzésként írja le, amely viszonylag lágy martenzitet hoz létre, ezt pedig olyan kiválásos hőkezelés követi, amely finom kiválásokat, valamint nagy szilárdságot, duktilitást és szívósságot eredményez. Az ASM International 1030 és 2420 MPa közötti kereskedelmi folyáshatárokról számol be, ez a tartomány azonban különböző összetételeket, termékformákat és hőkezeléseket foglal magában; ezért nem alkalmazható egy meghatározatlan „maraging acélra”.
Megmunkálás az öregítés előtt és után
A nagyoló megmunkálást rendszerint lágyított vagy oldásosan hőkezelt állapotban végzik. Ebben az állapotban a mátrix keménysége és forgácsolási ellenállása jóval kisebb, mint az öregített acélé, így nagyobb anyagmennyiség távolítható el kisebb szerszámterheléssel és kisebb abrazív kopással. A munkadarabot ennek ellenére gondosan alá kell támasztani: a vékony falak, a megszakított forgácsolás és a hosszú, karcsú szakaszok elmozdulhatnak a maradó feszültségek felszabadulásakor. Olyan esetekben, amikor az anyagleválasztás kiegyensúlyozatlan, szükség lehet feszültségcsökkentő kezelésre vagy szabályozott közbenső műveletre.
| Gyártási szakasz | Jellemző cél | Fő szabályozási szempont |
|---|---|---|
| Lágyított vagy oldó hőkezelt állapot | Nagyolás és alakítás | A maradó feszültség felszabadítása és a vékony szelvények megtámasztása |
| Stabilizálás vagy közbenső kezelés | A végső műveletek előtti elmozdulás csökkentése | Minőségspecifikus hőhatás |
| Öregítés | Intermetallikus kiválás és végső szilárdság kialakítása | Alulöregítés, túlöregítés és hőmérséklet-egyenletesség |
| Befejező forgácsolás vagy köszörülés | A végső méretek és felületi állapot elérése | Forgácsolóerők, köszörülési megégés és felületi húzófeszültség |
| Végső ellenőrzés | A méretek és a tulajdonságok ellenőrzése | A próbatest megfelelő helye, tájolása és állapota |
A gyakorlati sorrend ezért gyakran a következő: nagyoló megmunkálás, az előírás szerinti stabilizálás vagy hőkezelés, öregítés, majd finommegmunkálás vagy köszörülés. A végső műveletekhez szükséges ráhagyás fontos, mivel az öregítés kismértékű, de jelentős méretváltozásokat okozhat, különösen precíziós alkatrészek, hosszú tengelyek, vékony gyűrűk és egyenetlen falvastagságú alkatrészek esetében. Ennek mértéke az anyagminőségtől és a technológiai folyamattól függ, nem pedig egyetemes állandó. A műszaki rajznak meg kell határoznia, hogy a méretek mely állapotra vonatkoznak, a hőkezelési eljárásnak pedig jeleznie kell, hogy a méretellenőrzést az öregítés, a stabilizálás vagy mindkettő után kell-e elvégezni.
Az öregített anyag megmunkálása lehetséges, de a forgácsolási feltételeknek figyelembe kell venniük megnövekedett szilárdságát és keménységét. A kiválásos állapot nagyobb forgácsolóerőket, valamint a vágóél kipattogásának, a hőképződésnek és a megmunkált felületen kialakuló maradó húzófeszültségnek a fokozott kockázatát okozhatja. A keményfém-, kerámia- vagy egyéb szerszámválasztást, a hűtő-kenő folyadék alkalmazását, az előtolás szabályozását és a megszakított forgácsolás stratégiáját a technológia minősítésének részeként kell meghatározni, nem pedig a lágyított állapotból átemelni. Szűk tűrések esetén előnyben részesíthető a köszörülés, bár a köszörülési leégés és a felületi húzófeszültség továbbra is aggályt jelent. A kis széntartalmú mátrix nem szünteti meg a hőkezelésre való érzékenységet.
A minőségjelölésnek a megmunkálási terv részét kell képeznie. Az SAE AMS6515 például az adott specifikációban meghatározott termékformákban — többek között rudak, kovácsdarabok, csövek és gyűrűk esetében — a kettős vákuumolvasztással előállított, lágyított, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al összetételű acélt írja elő. Ez a kémiai összetétel nem cserélhető fel automatikusan a 18Ni(250), 18Ni(300), 18Ni(350) vagy a kobaltmentes, például M789 minőségű acéllal. A szerszám élettartama, az öregítés utáni várható keménység, az engedélyezett öregítési ciklus és a méretkorrekció eltérhet.
Alakváltozás, maradó feszültség és a keresztmetszet hatása
Az oldásos hőkezelés és a hűtés létrehozza a martenzites mátrixot, míg az öregítés kiválások révén változtatja meg a mátrixot. Mindkét szakasz hatással lehet a méretekre, de eltérő mechanizmusok révén. Az oldásos hőkezelési hőmérsékletről végzett edzés hőmérséklet-gradienseket és maradó feszültséget hoz létre. A vastag keresztmetszetek közepe lassabban hűl, mint a felületük; ezért a lemezek, kovácsdarabok, gyűrűk és üreges termékek a keresztmetszeten belül eltérő hűlési előzményeket mutatnak. Az öregítés ezt követően megváltoztatja a szilárdságot, és további elmozdulást okozhat, miközben a kiválás végbemegy, a korábban visszamaradt feszültségek pedig relaxálódnak.
A maraging acélok általában kisebb edzési alakváltozást mutatnak, mint a nagy széntartalmú acélok, mivel a martenzites átalakulás viszonylag kis térfogatváltozással jár. Ez az előny azonban nem jelenti azt, hogy az edzés méretváltozás szempontjából semleges lenne. A hőtágulás és hőzsugorodás, a keresztmetszeten belüli hőmérséklet-különbségek, a befogás okozta kényszer, a korábbi hidegalakítás és az egyenetlen megmunkálási ráhagyás továbbra is meghajlíthatja vagy oválissá teheti az alkatrészt. A nagyméretű kovácsdarabok és gyűrűk esetében különös figyelmet igényel a kemence terhelése, az áthelyezési idő, az edzőközeg mozgatása és a tájolás. Ugyanaz a névleges ciklus eltérő eredményt adhat egy vékony cső és egy vastag rúd esetében.
A maradó feszültség a későbbi megmunkálást is befolyásolja. Az oldásosan hőkezelt lemez egyik oldaláról történő anyagleválasztás felszabadíthatja a kiegyenlítő feszültséget, és megváltoztathatja a síklapúságot; ugyanennek a lemeznek az öregítés utáni megmunkálása hatékonyabban megőrizheti az eredeti alakot, viszont jóval szilárdabb anyag forgácsolását igényli. Egyik lehetőség sem tekinthető automatikusan helyesnek. A minősített technológiai út magában foglalhatja a kiegyensúlyozott anyagleválasztással végzett nagyolást, a feszültségcsökkentő vagy közbenső hőkezelést, a félsimító megmunkálást, az öregítést és a végső köszörülést.
A hőmérséklet egyenletessége központi jelentőségű a kiválás szabályozásában. Az ASM International körülbelül 480 °C-on bekövetkező intermetallikus kiválást azonosít, de az előírt idő- és hőmérséklet-tartomány az anyagminőségtől és az irányadó dokumentumtól függ. A kemence kijelzője önmagában nem bizonyítja, hogy egy vastag keresztmetszet elérte az előírt hőmérsékletet. A töltetbe helyezett hőelemek, a kalibrált kemencefelmérések, a szabályozott felfűtési sebesség és a dokumentált hőntartási idők segítenek igazolni, hogy az egész alkatrész megkapta a tervezett kezelést. A túlöregítés csökkentheti a szilárdságot, míg az alulöregítés esetén a keménység és a folyáshatár az előírt érték alatt maradhat. A felületi dekarbonizáció kevésbé meghatározó, mint a szénacéloknál, a szennyeződés, az oxidáció és a kemenceatmoszféra azonban továbbra is befolyásolhatja a felület állapotát és az azt követő vizsgálatot.
Az ellenőrzést a termék helyéhez és irányultságához kell kapcsolni. A keménységet meghatározott felületeken vagy keresztmetszeteken kell mérni, a szakítópróbatesteknek pedig a megkövetelt hosszirányú, keresztirányú vagy érintőirányú irányt kell képviselniük. Egyetlen, könnyen hozzáférhető felület nem igazolhatja egy nagyméretű gyűrű vagy kovácsdarab állapotát. Az öregítés utáni méretellenőrzésnek nemcsak az egyes külső átmérőkre, hanem a köralakúságra, az egyenességre, a falvastagságra és a bázisfelületek egymáshoz viszonyított helyzetére is ki kell terjednie.
Kovácsdarabok, csövek, gyűrűk és a képlékenyen alakított termékek különbségei
A termékgeometria megváltoztatja az öregítés előtti hő- és mechanikai előzményeket. Egy rúd keresztmetszete viszonylag egyszerű, míg egy kovácsdarab helyi vastagságváltozásokat, különböző anyagáramlási irányokat és szálelrendeződést tartalmazhat. A kovácsolási alakítás finomíthatja a szerkezetet és megszüntetheti a belső folytonossági hibákat, a végső hőkezelésnek azonban továbbra is egyenletes martenzitet és kiválásos szerkezetet kell létrehoznia a legvastagabb tartományban is. Ezért a kovácsolási hőmérséklet, a redukció, a süllyeszték kitöltése és a kovácsolás utáni hűtés az anyagállapot részét képezi, nem csupán az alakítás részleteit.
A gyűrűk kerületi és sugárirányú különbségeket vezetnek be. Falvastagságuk, a zömítés vagy a hengereltgyűrű-eljárás előzményei, a megmunkálási ráhagyás és az edzés alatti tájolás befolyásolja a maradó feszültséget és a tulajdonságokat. A szakítóvizsgálati mintavételhez a specifikációtól és az alkalmazástól függően hosszirányú vagy érintőirányú próbatestekre lehet szükség. Egy olyan gyűrűnél, amelynek külső átmérőjén mért keménysége megfelel az előírásnak, továbbra is szükség lehet a falon keresztüli és a kerület menti külön ellenőrzésekre.
A csövek vékony falat és nagy felület/térfogat arányt egyesítenek. Gyorsan lehűlhetnek, és a falon keresztül kisebb hőmérséklet-különbség alakulhat ki bennük, mint egy vastag kovácsdarabban, ugyanakkor fontosabbá válik az ovalitás, a falvastagság változása, az egyenesség és a kezelésből eredő alakváltozás. A tüskék, dugók, alátámasztások és befogók a hőkezelés során korlátozhatják az elmozdulást, és helyi feszültséget hozhatnak létre. A termékspecifikáció határozza meg, hogy a csövet lágyított, oldásosan hőkezelt, öregített állapotban vagy további hidegalakítási követelmények mellett szállítják-e.
A képlékenyen alakított termékek adatai nem vihetők át automatikusan additív gyártással előállított anyagra. A lézeres porágy-fúzióval gyártott, kobaltmentes M789 olyan, a technológiai folyamattól függő olvadékfürdő-határokat, textúrát, porozitást és maradó feszültséget tartalmaz, amelyek a hagyományos rúd- és kovácsdarab-alapanyagokban hiányoznak, vagy más eloszlásban vannak jelen. A NIST Technical Note 2352 (2025) az oldó izzítást, az interkritikus izzítást és az ehhez az anyaghoz alkalmazott öregítési kezeléseket értékeli, bemutatva, miért kell a hőkezelési útvonalat a gyártási technológiára minősíteni. A NIST 2024-es fáradásmonitorozási vizsgálata a keménységben és a merevségben a gyártási iránytól függő eltéréseket is kimutatott. A mágneses permeabilitás mérésével a fáradásos károsodás a törés bekövetkezte előtt észlelhető volt, ami folyamatfelügyeleti és vizsgálati jelként szolgálhat, de nem helyettesíti a mechanikai minősítést. A nyomtatott maraging acél alkatrész tulajdonságainak meghatározásakor rögzíteni kell a geometriát, a gyártási irányt, a támaszok eltávolítását, a hőkezelést és a próbatest irányát.
Kobaltmentes maraging acélok és az M789
Miért fejlesztették ki a kobaltmentes minőségeket?
A maraging acélt nem annyira egyetlen szilárdsági érték, mint inkább a mikroszerkezetét létrehozó folyamat határozza meg. Az acélt először oldóizzítják, majd edzik, hogy kis széntartalmú, vas–nikkel összetételű léces martenzit alakuljon ki. Ez a martenzit viszonylag lágy, mivel nem azonos a hagyományos edzett és megeresztett acélokban található, szénnel túltelített martenzittel. A szilárdság később, az öregítés során alakul ki, amikor intermetallikus vegyületek válnak ki a martenzites mátrixban.
Ez a különbség választja el az átalakulásos keményedést a kiválásos keményítéstől. Az edzés biztosítja a mátrixot és annak léces szerkezetét, az öregítés pedig a végső szilárdság nagy részét. A 2025-ben közzétett NIST Internal Report 8582 a hagyományos folyamatot úgy írja le, hogy az oldókezelést és az edzést viszonylag lágy martenzit létrehozása követi, majd a kiválásos hőkezelés finom kiválásokat hoz létre, és növeli a szilárdságot, a duktilitást, valamint a szívósságot. Az ASM International körülbelül 480 °C-on bekövetkező kiválást ír le; a kereskedelmi maraging acélok folyáshatára 1030 és 2420 MPa között változik.
A hagyományos minőségek kiválásos reakciójuk egy részét kobaltból nyerik. A kobalt az oldókezelés során csökkenti a molibdén oldhatóságát a vas–nikkel mátrixban, így az öregítés során nagyobb mennyiségben képződhetnek erősítő, molibdénben gazdag intermetallikus részecskék. Emellett a mátrix átalakulási és megeresztési viselkedését is befolyásolja. Ennek eredményeként hatékony módszer áll rendelkezésre a nagy szilárdság elérésére, ugyanakkor függőség alakul ki egy olyan ötvözőelemtől, amelynek kínálata, ára és geopolitikai koncentrációja alternatívák keresésére ösztönzött.
A kobaltmentes fejlesztés ezért anyagtervezési válasz volt, nem pusztán helyettesítési feladat. A kutatók olyan összetételeket kerestek, amelyek kobalt alkalmazása nélkül is hasonló kiválási rendszert tudnak létrehozni, miközben megőrzik azt a kis széntartalmú martenzites szerkezetet, amely a maraging acélokat megkülönbözteti. A megadott kutatási állítás az 18Ni(250) minőséggel összemérhető szilárdságot és duktilitást jelöli meg fejlesztési célként. Ez a cél azért fontos, mert az 18Ni(250) nem csupán névleges összetétel: a NASA körülbelül 250 ksi, azaz mintegy 1724 MPa szilárdsági szintű maraging minőségként azonosítja.
A hivatkozott jelölésnek pontos ötvözettani jelentése is van. Az SAE AMS6515 kettős vákuumolvasztással előállított, lágyított, 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al összetételű acélt ír elő rúd-, kovácsolt, cső- és gyűrűtermékek formájában. Ez az összetétel jól szemlélteti a hagyományos, kobalttartalmú megközelítést: a nikkel stabilizálja a kis széntartalmú martenzites mátrixot, a kobalt és a molibdén támogatja a kiválásos szilárdítást, míg a titán és az alumínium részt vesz az erősítő fázisok kialakulásában. Egy kobaltmentes minőség nem ítélhető meg úgy, hogy ebből a képletből egyszerűen eltávolítjuk a 12,0 százalék kobaltot, és minden más változót változatlanul hagyunk.
A kobalttartalmú és kobaltmentes szilárdítási stratégiák összehasonlítása
| Jellemző | Kobalttartalmú minőségek | Kobaltot nem tartalmazó minőségek, például az M789 |
|---|---|---|
| Mátrix | Kis széntartalmú vas–nikkel lécmartenzit | Kis széntartalmú vas–nikkel lécmartenzit |
| Szilárdítási út | Intermetallikus kiválás és rendeződés | Intermetallikus kiválás és rendeződés |
| Kobalt | Számos hagyományos minőségben jelen van | Szándékosan elhagyva |
| Hőkezelési válasz | A meghatározott minőség és program szabályozza | Minőségspecifikus feldolgozási ablakot igényel |
| A gyártási útvonal érzékenysége | A kovácsolt vagy egyéb termékelőzményektől függ | Különösen jelentős a lézerporágy-fúzióval gyártott anyagban |
A kobalttartalmú és a kobaltmentes maraging acélok alapvető felépítése hasonló, de szilárdságukat nem azonos kiválási kémiai folyamatokon keresztül érik el. Mindkét családban a kis széntartalom korlátozza a karbidképződést, és lehetővé teszi a szívós, viszonylag duktilis léces martenzites mátrix kialakulását az edzés után. Az öregítés ezt követően nanométeres méretű intermetallikus kiválásokat hoz létre, és rövid hatótávolságú rendeződés is végbemehet. Az ASM hőkezelési leírása ezt a folyamatot oldóizzításként, martenzitképződésként, öregítésként, kiválásként és rövid hatótávolságú rendeződésként ismerteti.
A különbség abban rejlik, hogy az ötvözet miként egyensúlyozza az oldott elemek mennyiségét, a mátrix stabilitását és a kiválásképződést. A hagyományos, kobalttartalmú minőségek a kobalt segítségével teszik hatékonyabbá a molibdén kiválását az öregítés során. A kobaltmentes minőségeknek ezt más változtatásokkal kell ellensúlyozniuk: módosított nikkel-, molibdén-, titán-, alumínium-, króm- vagy egyéb oldottelem-tartalommal; eltérő kiválásképző reakciókkal; valamint gondosan megválasztott oldó- és öregítési kezelésekkel. A pontos mechanizmus a minőségtől függ. A „kobaltmentes maraging acél” olyan tervezési családot jelöl, nem pedig egyetlen, egymással felcserélhető kémiai előírást.
Ezért a szilárdsági összehasonlításokhoz többre van szükség, mint egy szakítóvizsgálati számértékre. Egy minőség hasonló folyáshatárt érhet el eltérő kiválásiméret-eloszlással, eltérő martenzitmorfológiával, illetve a mátrixszilárdság és a repedésállóság más egyensúlyával. A túlöregítés durvítja a kiválásokat és csökkentheti a szilárdságot, míg az elégtelen öregítés befejezetlenül hagyja a rendelkezésre álló szilárdítási reakciókat. Az oldókezelés azt is szabályozza, hogy mennyi oldott elem marad rendelkezésre a kiváláshoz, valamint hogy mennyire válik egyenletessé a kiindulási mikroszerkezet.
A kobaltmentes fejlesztés ezért egyensúly megteremtésére törekedett, nem pedig egyetlen maximális érték elérésére. Az 18Ni(250) szilárdságának elérése hasonló duktilitás megőrzése mellett mindkét fázis szabályozását igényli: a martenzites mátrixnak továbbra is képesnek kell lennie a képlékeny alakváltozásra, a kiválásoknak pedig elegendően nagyszámúaknak és finomaknak kell lenniük ahhoz, hogy akadályozzák a diszlokációk mozgását, ugyanakkor ne okozzanak jelentős ridegedést. A névlegesen hasonló szakítószilárdság önmagában nem bizonyítja a metallurgiai egyenértékűséget.
Az M789 e szélesebb fejlesztési irányon belül különálló kobaltmentes minőség. Nem helyes a hagyományos 18Ni-minőségek kémiai helyettesítőjeként leírni, mivel összetétele, kiválási reakciói, hőkezelési ablaka és a gyártási előzményekre adott válasza külön kérdést képez. A minőségjelölés egy meghatározott ötvözetrendszert és feldolgozási előírást azonosít; nem jelenti azt, hogy az 18Ni(250), az 18Ni(300) vagy az AMS6515 anyag esetében alkalmazott oldóizzítási vagy öregítési program érvényesítés nélkül átvihető.
Lézeres porágyas ömlesztéssel előállított M789
A lézeres porágyas ömlesztés újabb réteggel egészíti ki a metallurgiai folyamatot. Az anyag sok kis pályában és rétegben olvad meg és szilárdul meg, meredek hőmérséklet-gradiens, gyors lehűlés és ismételt újramelegítés mellett; emellett a gyártási irány textúrát és helyi változékonyságot is létrehozhat. A gyártás utáni állapot ezért már a hagyományos öregítés megkezdése előtt is tartalmazhat szegregációt, maradó feszültséget, sejtes szubstruktúrát és nem egyenletes kiválási potenciált.
A lézeres porágyas ömlesztéssel előállított M789 esetében a hőkezelés nem egyetlen rögzített lépésből áll. A 2025-ben közzétett NIST Technical Note 2352 az oldóizzítást, az interkritikus izzítást és az öregítési kezeléseket értékeli ennél a kobaltmentes minőségnél. Az oldóizzítás célja az oldott elemek újraelosztása és a gyártás utáni hőtörténet hatásainak csökkentése. Az interkritikus izzítás más utat biztosít a mátrix és a fázisegyensúly módosítására az öregítés előtt. Az öregítés ezt követően meghatározza az erősítő kiválások méretét, sűrűségét és eloszlását. A választott sorrend ezért akkor is módosíthatja a keménységet, a szakítóviselkedést, a duktilitást és az anizotrópiát, ha a fémpor névlegesen azonos.
Az additív gyártási eljárás miatt az irányfüggő vizsgálat is alapvető fontosságú. A 2024-ben végzett, additív gyártással előállított maraging acélt vizsgáló NIST-kutatásban a lézeres porágyas ömlesztéssel gyártott próbatesteknél a keménység és a merevség a gyártási irány függvényében változott. Ezek a különbségek a rétegenkénti szilárdulás, a hibatípusok, a textúra és a hőkezelés kölcsönhatását tükrözik. Nem bizonyítják, hogy az M789 alapvető szilárdítási elve eltérő lenne; azt mutatják, hogy a gyártási eljárás módosítja ennek az elvnek a megvalósulását.
A NIST fáradásmonitorozási munkája egy másik fontos eredményről számolt be: a mágneses permeabilitás mérése képes volt a fáradási károsodás kimutatására a törés bekövetkezte előtt. A maraging acélok mechanikai károsodásra a martenzites és kiválásokat tartalmazó mikroszerkezetük változásaival reagálnak, és ezek a változások a mágneses viselkedést is befolyásolhatják. Additív gyártással előállított anyag esetében az ilyen monitorozás azért hasznos, mert a fáradási teljesítményt a kiválási állapot mellett a hiányos összeolvadásból eredő hibák, a felületi állapot, a maradó feszültség és a gyártási orientáció is befolyásolhatja.
Az M789 így szemlélteti a kobaltmentes maraging metallurgia központi kérdését. A kobalt eltávolítása nem egyszerűen egy módosított receptet eredményez. A minőséget saját kiválási kémiája alapján kell megtervezni, majd a kiindulási mikroszerkezetéhez illeszkedő hőkezelési programmal kell feldolgozni. Lézeres porágyas ömlesztés esetén a por, a pásztázási előzmények, a gyártási irány, a gyártás utáni izzítás és az öregítési kezelés egyaránt hozzájárul a végső eredményhez.
Az additív gyártás megváltoztatja a metallurgiai problémát
A lézeres porágy-fúzióval (LPBF) előállított maraging acél nem ugyanazzal a szerkezettel kerül hőkezelésre, mint a rúdból, lemezből vagy kovácsdarabból készült anyag. A hagyományos sorrend viszonylag egyértelmű: az oldó hőkezelés oldatba viszi az ötvözőelemeket, az edzés viszonylag lágy, alacsony széntartalmú martenzitet hoz létre, majd a körülbelül 480 °C-on végzett öregítés intermetallikus vegyületeket választ ki, amelyek növelik a szilárdságot. A NIST Internal Report 8582 (2025) ezt a sorrendet oldó hőkezelésként és edzésként, majd kiválásos hőkezelésként írja le; a finom kiválások nagy szilárdságot, képlékenységet és szívósságot biztosítanak. Az additív gyártás azonban ezen műveletek elé egy további sorrendet illeszt: ismételt megolvasztást, gyors megszilárdulást, a későbbi pászták és rétegek általi újramelegítést, a korlátozott alakváltozású alkatrészben végbemenő lehűlést, valamint esetenként a végső öregítés előtti feszültségcsökkentést.
Ez a különbség azért fontos, mert az átalakulásos keményítés és a kiválásos keményítés eltérő szerepet tölt be. A maraging acél szilárdságát elsődlegesen nem szénben gazdag martenzit biztosítja. Az ASM International ezt az acélcsaládot nagyon alacsony széntartalmú, nagy nikkeltartalmú acélokként írja le, amelyek többek között kobaltot és molibdént tartalmaznak; kereskedelmi folyáshatáruk 1030 és 2420 MPa között van, az intermetallikus kiválás pedig körülbelül 480 °C-on megy végbe. A martenzites mátrix biztosítja azt a szerkezetet, amelyben a kiválás végbemegy, azonban a keménység és a folyáshatár jelentős növekedése az öregítés során kialakuló nanométeres vagy közel nanométeres méretű intermetallikus fázisok, valamint a rövid hatótávolságú rendezettség létrejöttét követi.
Az LPBF megváltoztatja mind a kiindulási martenzitet, mind azt az utat, amelyen a kiválások később kialakulnak.

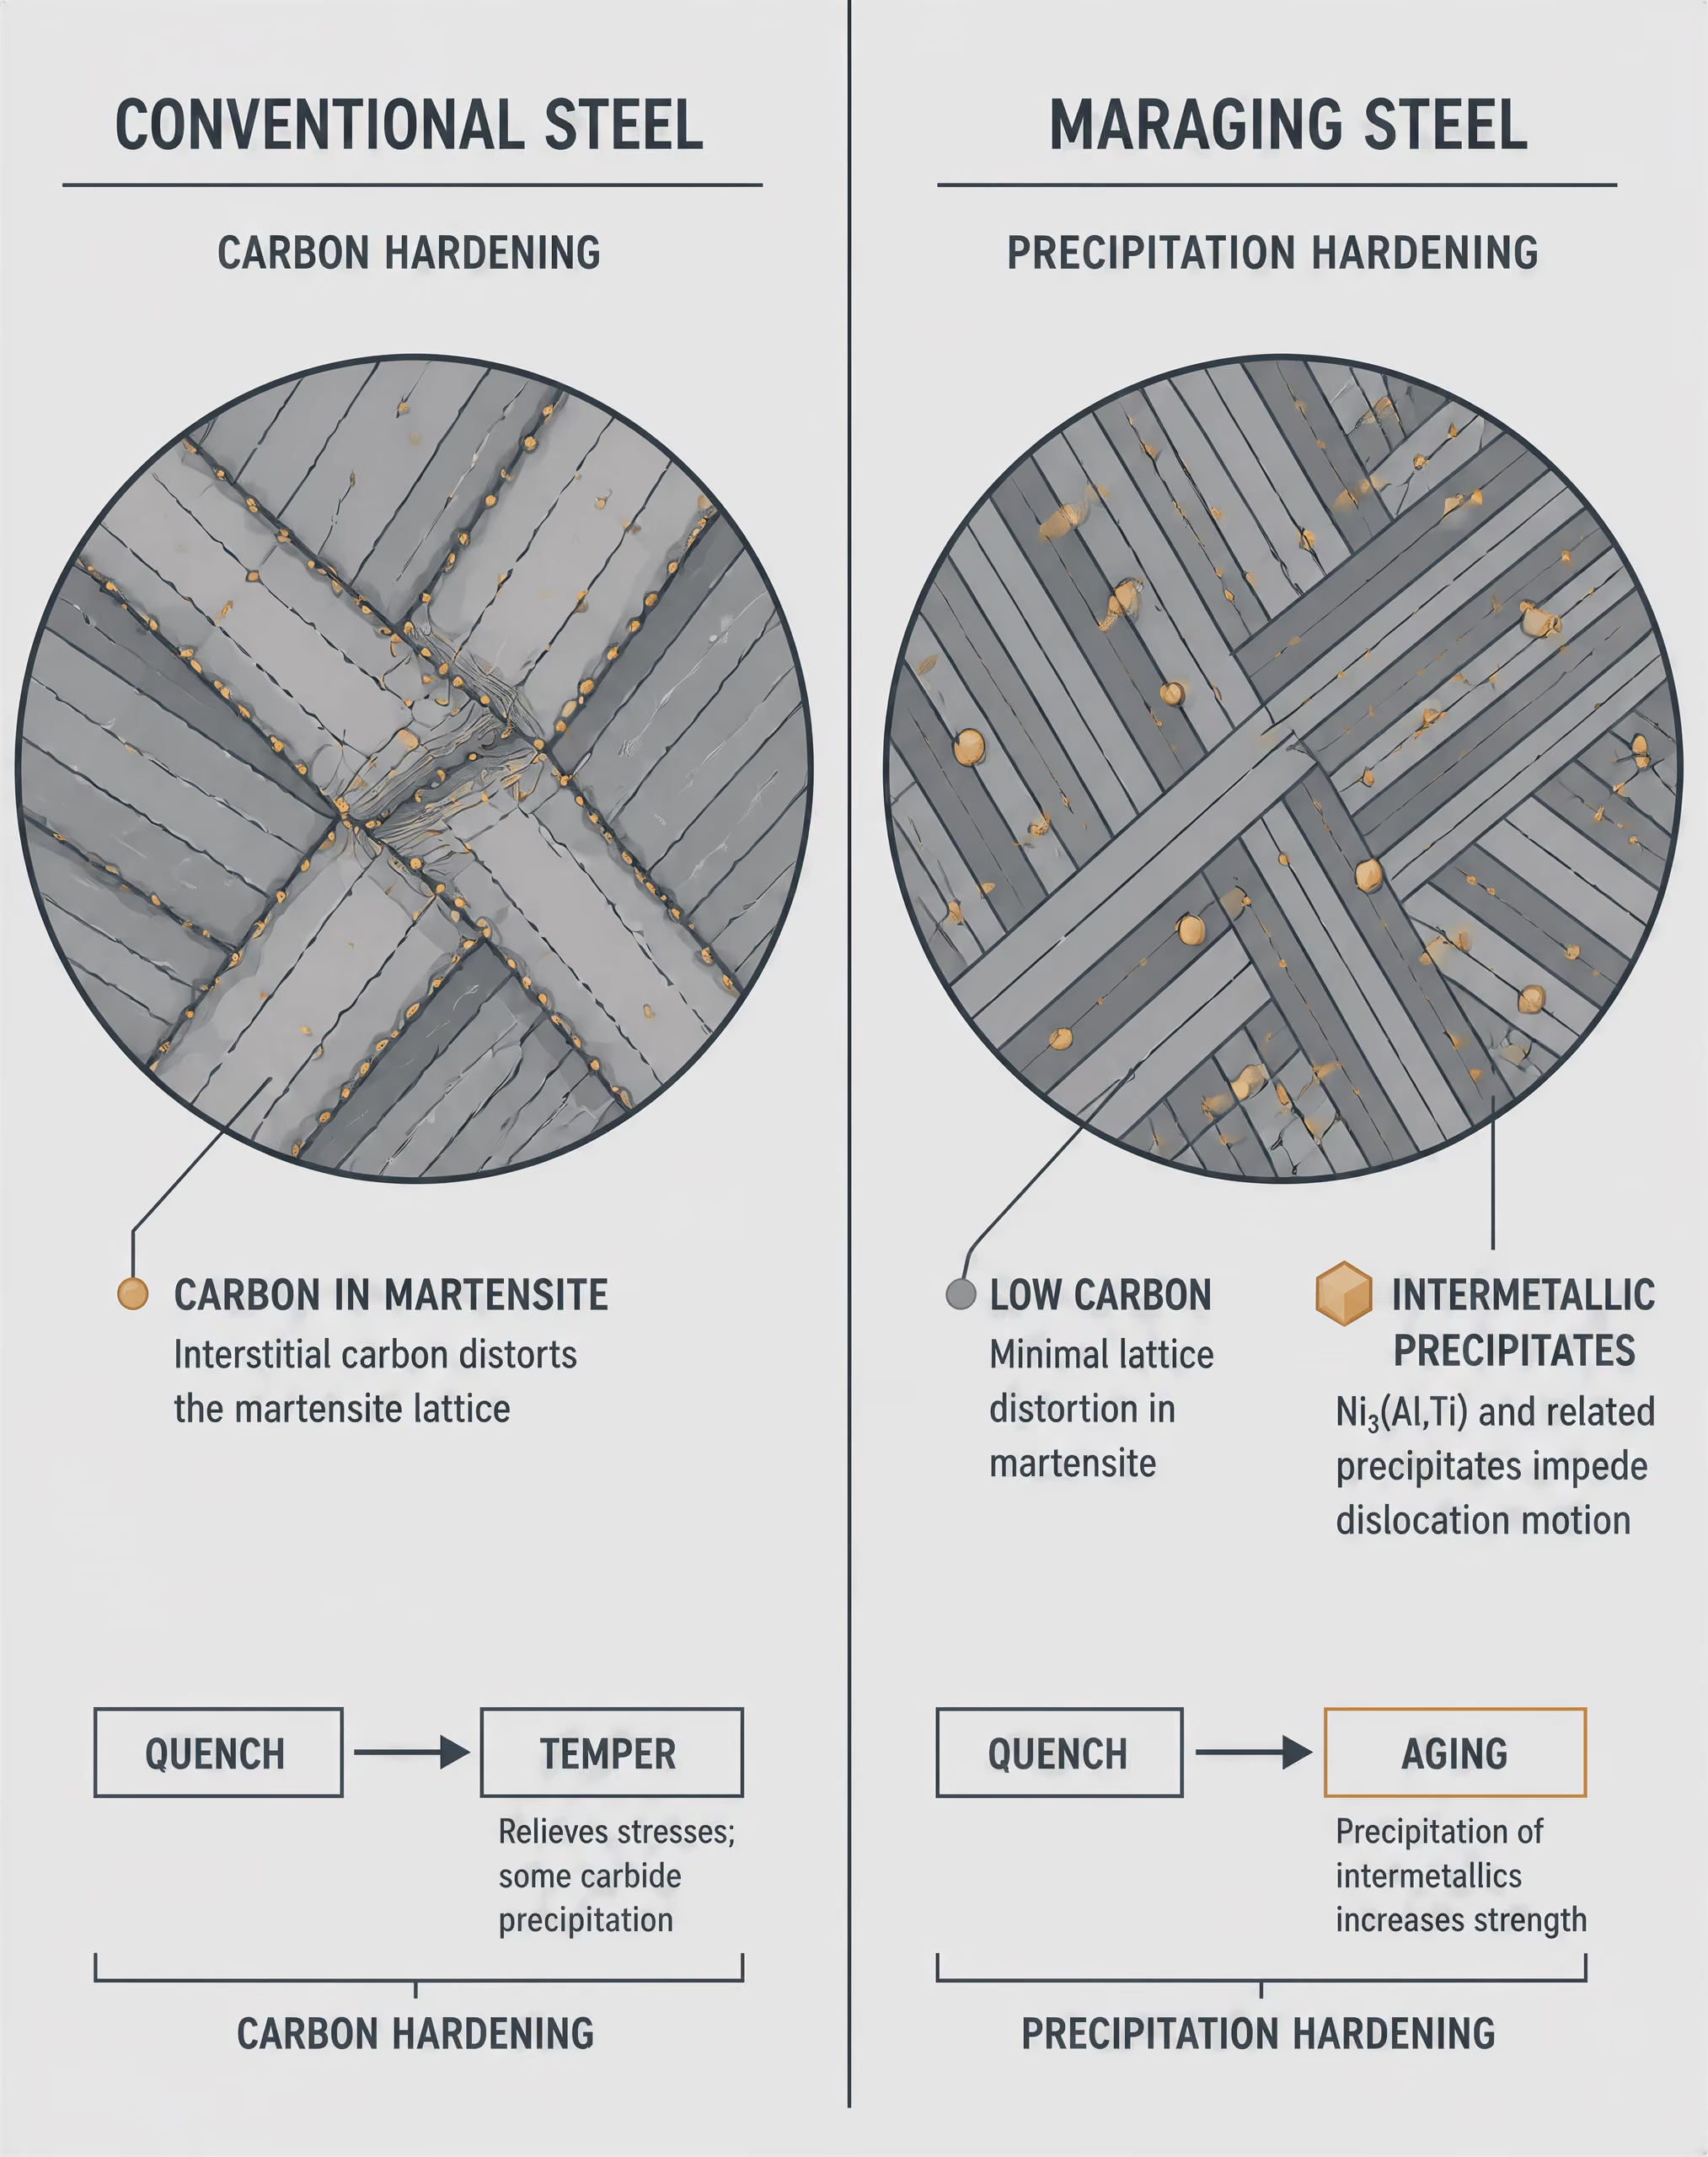
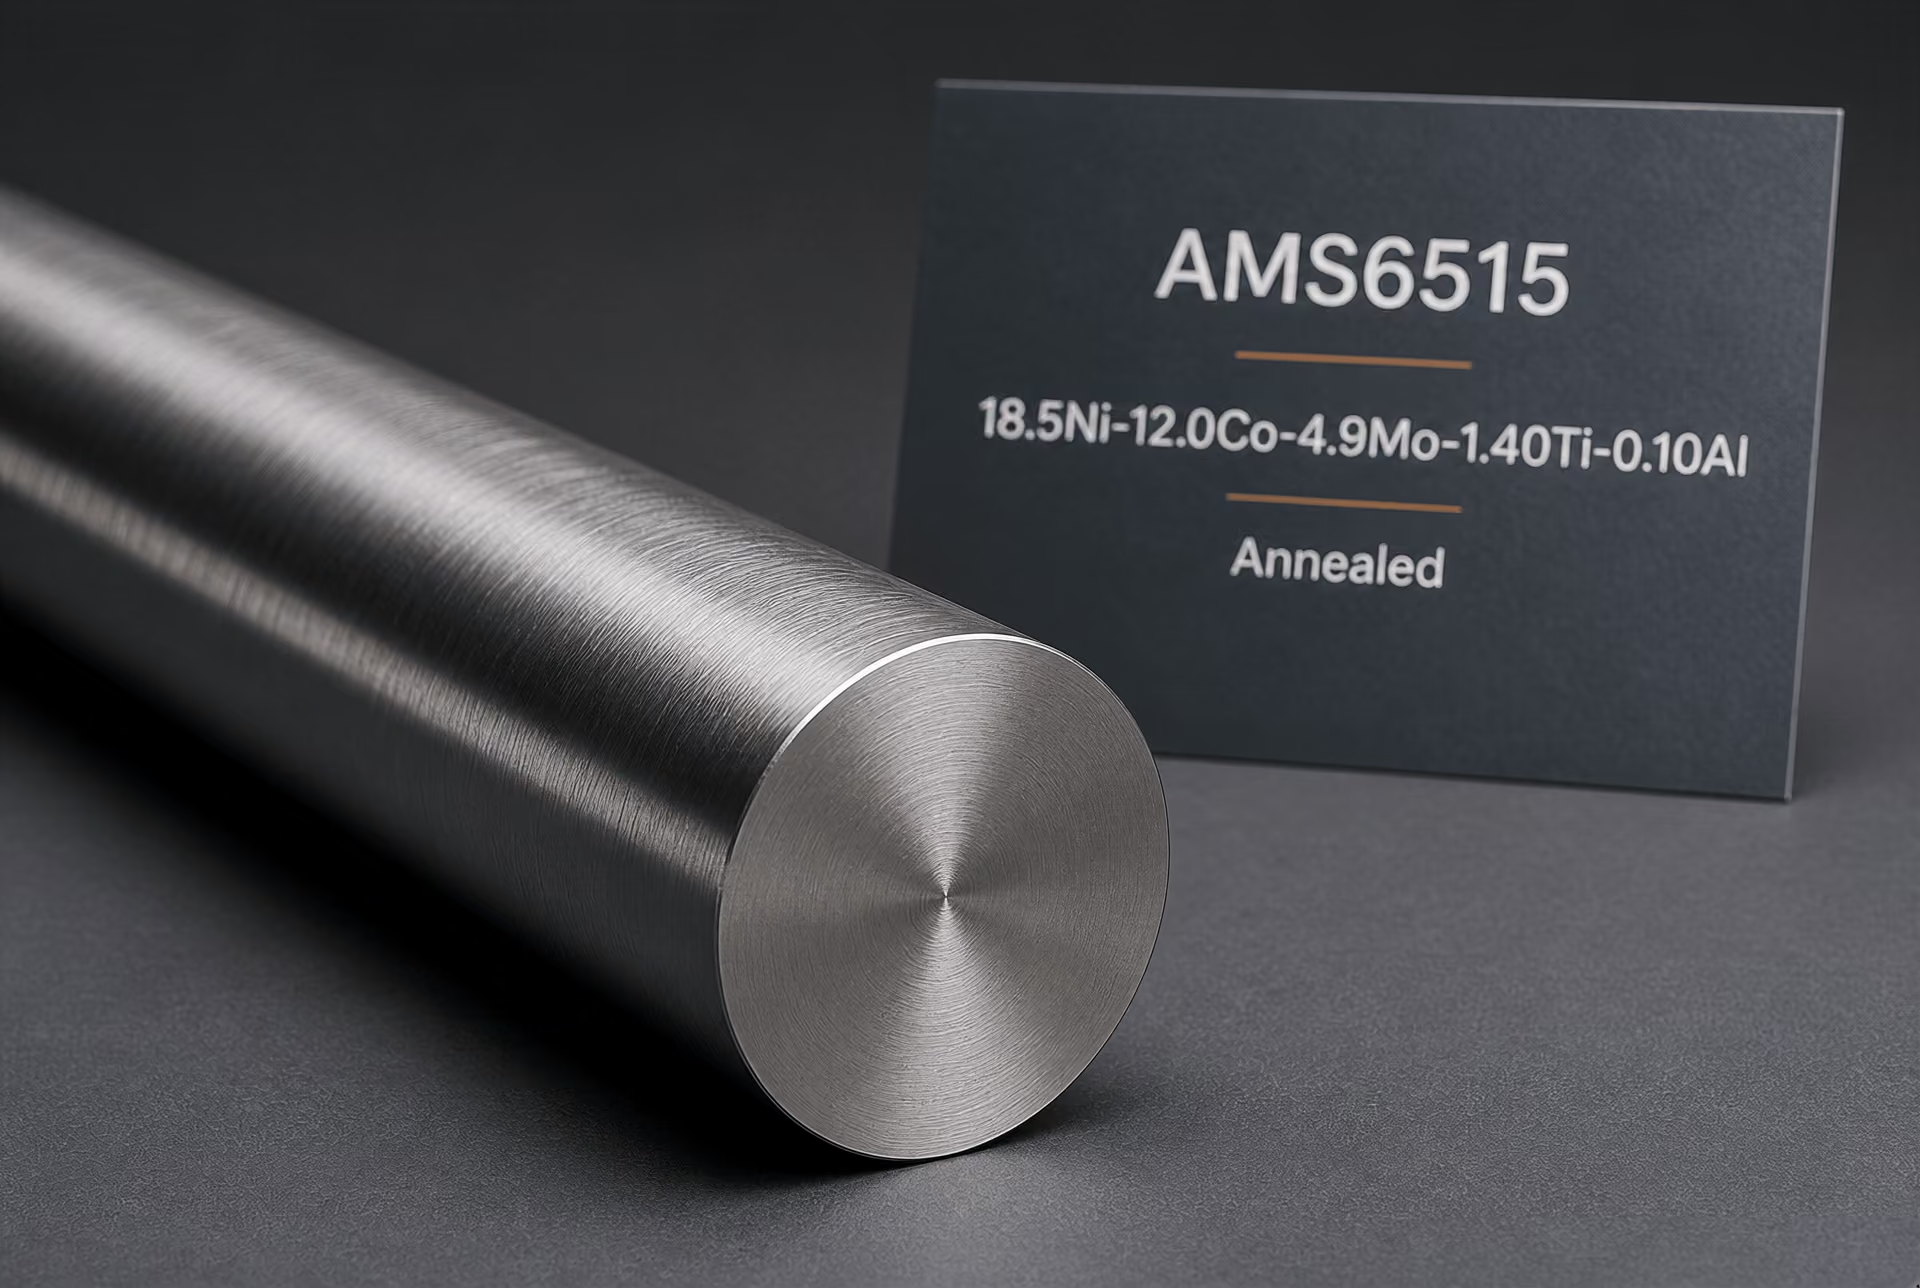
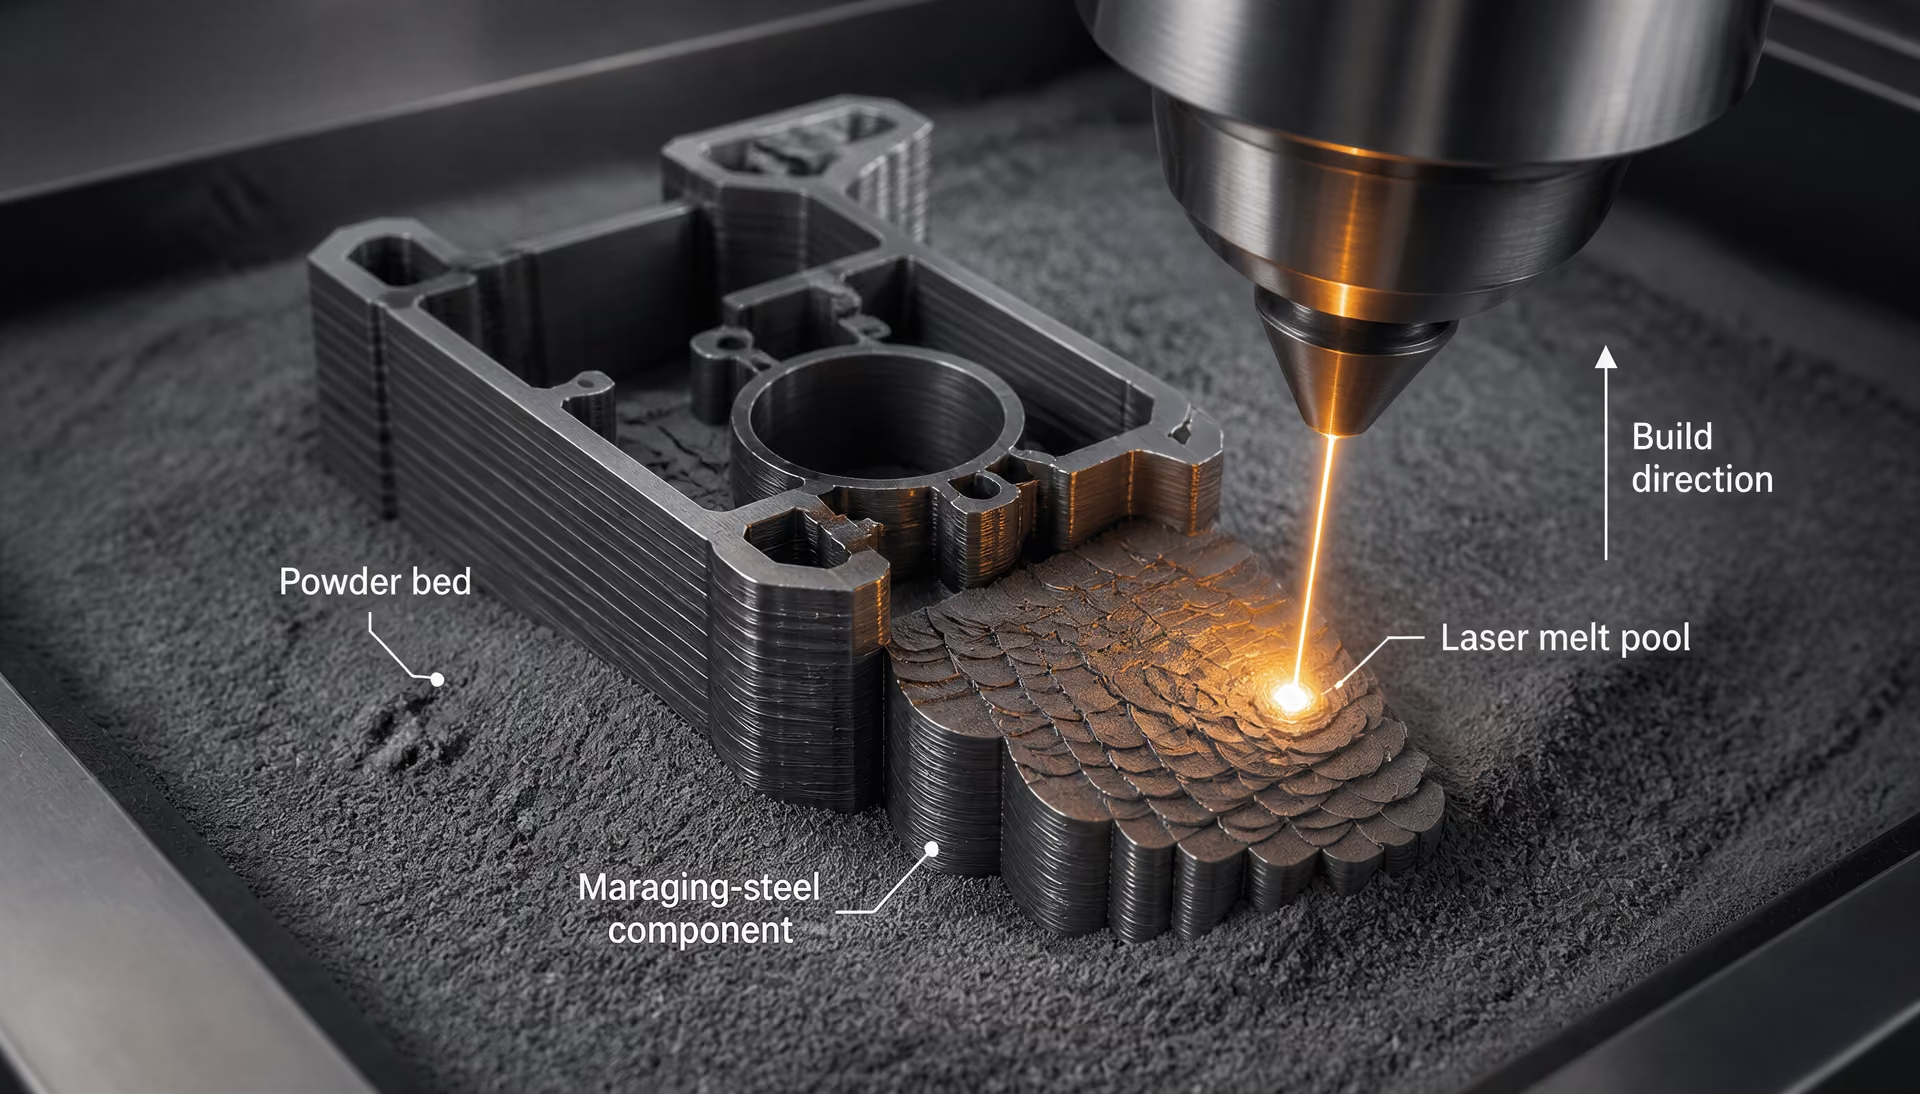
A lézeres porágy-fúzió és az irányfüggő mikrostruktúrák
LPBF során egy fókuszált lézer pásztáz egy vékony porréteget, és egymást átfedő olvadékfürdők sorozatát hozza létre. Minden olvadékfürdőben nagy hőmérséklet-gradiens alakul ki: a fúziós határ közelében lévő anyag felmelegszik és részlegesen újraolvad, miközben az olvadékfürdő feletti anyag gyorsan lehűl. A következő réteg ezután újramelegíti az előző réteg egy részét. Emiatt az alkatrészben nem egyetlen kemencés hőhatás, hanem számos helyi hőtörténet érvényesül. A pásztázás iránya, a rétegvastagság, a lézerteljesítmény, a pásztázási sebesség, a pászták közötti távolság és az építés megszakítása mind hatással van erre a hőtörténetre.
A gyors megszilárdulás finom, a hőmérséklet-gradienshez igazodó cellás vagy oszlopos szerkezeteket hozhat létre. Ezek a gradiensek általában szoros kapcsolatban állnak az építés irányával, ezért a szemcsemorfológia és a kristálytani textúra irányfüggővé válhat. Az olvadékfürdők határai az építés utáni állapotban láthatók maradhatnak, bár a későbbi hőkezelés csökkentheti vagy megszüntetheti kontrasztjuk egy részét. A létrejövő szerkezet ezért nem egyszerűen a hagyományos értelemben vett „edzett martenzit”; olyan martenzitről van szó, amely megszilárdulási és újramelegedési események sorozata után alakult ki, és amely e folyamatokból örökölt helyi szegregációt, valamint kiválási potenciált hordoz.
A hibák egy második problémát jelentenek. A hiányos összeolvadásból származó pórusok akkor keletkeznek, amikor a szomszédos pászták vagy rétegek nem kötődnek teljesen egymáshoz. A gázpórusok a porból származhatnak, vagy az olvasztás során rekedhetnek be. A kulcslyuk-instabilitás nagyobb, szabálytalan üregeket hozhat létre. Ezek a hibák csökkentik a teherhordó keresztmetszetet, és fáradási repedések kiindulási helyeként szolgálnak, miközben az építés irányához viszonyított helyzetük befolyásolja a mért viselkedést. Maradó feszültség is keletkezik, mivel a lézer által felmelegített tartomány kitágul és összehúzódik, miközben hűvösebb, kisebb alakváltozási képességű anyag veszi körül. Ennek következménye lehet vetemedés, a mikrorepedések fokozott kockázata és a fázisstabilitás helyi megváltozása.
Az összetétel meghatározza, hogy ezek a hatások milyen jelentősek lesznek. Egy kobalttartalmú minőség, például a 18Ni(250), nem kezelhető egyenértékűként egy kobaltmentes minőséggel. A NASA 2018-as anyagdefiníciója a 18Ni(250) minőséget körülbelül 250 ksi értékűként azonosítja, míg az SAE AMS6515 egy meghatározott, kettős vákuumolvasztással előállított és lágyított acélt ír elő, amelynek összetétele 18,5Ni–12,0Co–4,9Mo–1,40Ti–0,10Al. A megjelölés az összetételhez és a termékformához kötődik, nem pusztán egy névleges szilárdsági osztályhoz. A kobaltmentes M789 ötvözeti egyensúlya eltérő, ezért a szegregációra, a martenzitképződésre, az oldó hőkezelésre és az öregítésre is másképpen reagál.
Oldó és interkritikus izzítás a nyomtatott anyagban
Hagyományos anyagok esetében az oldó izzítás célja, hogy az ötvözőelemeket megfelelő szilárd oldatba vigye, mielőtt lehűléskor martenzit képződik. LPBF-anyagban a kezelés a cellás szegregációra, az olvadékfürdők maradványaira, a maradó feszültségre, valamint az ismételt újramelegítések által létrehozott nem egyenletes szerkezetekre is hat. A hőmérsékletet és az időt együtt kell figyelembe venni. Az a kezelés, amely feloldja a nem kívánt szegregációt, egyúttal elősegítheti a szemcsenövekedést, megváltoztathatja a textúrát, illetve módosíthatja a pórusok és zárványok eloszlását anélkül, hogy magukat a hibákat megszüntetné.
A NIST Technical Note 2352 (2025) kifejezetten a kobaltmentes M789 lézeres porágy-fúzióval előállított anyagán vizsgálja az oldó izzítást, az interkritikus izzítást és az öregítést. Ezt a tanulmányt nem szabad úgy értelmezni, mintha minden nyomtatott maraging acél számára egyetlen univerzális kezelési ciklust határozna meg. Azt igazolja, hogy ezeket a változókat vizsgálni kell, mivel az LPBF kiindulási állapota eltér a hagyományos technológiával feldolgozott félkész termékekétől.
Az interkritikus izzítás különösen jelentős, mivel az acélt olyan hőmérséklet-tartományba helyezi, ahol a fázisösszetétel eltérhet a hagyományos teljes oldó hőkezeléssel létrehozott állapottól. Nyomtatott ötvözetben ez a kezelés módosíthatja a martenzit morfológiáját, a visszaalakulással létrejött tartományokat, a szegregációs mintázatot vagy az ausztenit hányadát. Ez az öregítés előtti keménységre és képlékenységre egyaránt hatással lehet, továbbá megváltoztathatja, hogy az intermetallikus kiválások ezt követően hol és hogyan alakulnak ki. Az, hogy ez a változás kedvező-e, az M789 összetételétől, az építés utáni sűrűségtől, a korábbi hőciklustól és a megkövetelt mechanikai vizsgálat irányától függ.
Az öregítés továbbra is a kiválásos keményítés lépése, de a „körülbelül 480 °C-on végzett öregítés” metallurgiai leírás, nem pedig teljes körű gyártási utasítás. A csíraképződést, növekedést, durvulást és a rövid hatótávolságú rendezettség kialakulását az idő, a hőmérséklet, a felfűtési sebesség, a korábbi izzítás és a hűtési körülmények együttesen szabályozzák. Alulöregítés esetén a szilárdságnövelési potenciál egy része kihasználatlan marad; túlöregítéskor a kiválások durvulhatnak, és a szilárdság csökkenhet. A nyomtatott anyag cellás szegregáció és olvadékfürdő-újramelegítés által létrehozott, nem egyenletes csíraképződési helyeket is tartalmazhat. Következésképpen egy tömör, feszültségcsökkentett LPBF-próbatesten mért öregedési válasz nem rendelhető automatikusan minden geometriához vagy építési paraméterhez.
Az átalakulási sorrendet szintén körültekintően kell kezelni. Az alacsony széntartalom a hagyományos edzett és megeresztett acélokhoz társuló nagy széntartalmú martenzit helyett viszonylag lágy, szívós vas–nikkel martenzites mátrix kialakulását segíti elő. Az öregítés ezt követően az intermetallikus kiválások révén biztosítja a keménységnövekedés jelentős részét. Ha az LPBF hőciklusai visszamaradt vagy visszaalakuló ausztenitet hoznak létre, vagy ha az izzítás megváltoztatja e fázisok hányadát, a végső eredményt nem csupán a kiválások sűrűsége határozza meg.
Az építési irány hatása a keménységre és a merevségre
Egy LPBF-alkatrészt gyakran az építés irányában, arra merőlegesen, illetve esetenként azzal szöget bezáró irányban vizsgálnak, mivel szerkezete irányfüggő. A különbségek egyszerre több forrásból származhatnak: oszlopos szemcsenövekedésből, kristálytani textúrából, olvadékfürdő-határokból, a porozitás irány szerinti elrendeződéséből, maradó feszültségből, valamint a fáradás szempontjából érzékeny hibák orientációjából. A hőkezelés csökkentheti e különbségek egy részét, de nem garantál izotróp tulajdonságokat.
A NIST 2024-es tanulmánya, In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, az építés irányától függő keménység- és merevségváltozásokat mutatott ki lézeres porágy-fúzióval előállított maragingacél-próbatesteken. Ez a megállapítás éppen azért fontos, mert a keménység és a merevség nem felcserélhető mérőszámok. A keménységet erősen befolyásolja a martenzit állapota és a kiválások állapota; a merevség szorosabban kapcsolódik a rugalmas viselkedéshez, a textúrához, a porozitáshoz és a tényleges teherhordó szerkezethez. Az irányfüggő keménységértékek ezért az öregedés vagy a fázisösszetétel különbségeire utalhatnak, míg az irányfüggő merevségértékek inkább textúrára, hibákra vagy maradó feszültségre vezethetők vissza.
Ugyanez a NIST-munka azt találta, hogy a mágneses permeabilitás mérése képes volt a fáradási károsodás kimutatására még a törés bekövetkezése előtt. Ez a megfigyelés a mágneses választ a változó mikrostruktúrával és a károsodással kapcsolja össze, ahelyett hogy a nyomtatott alkatrészt mechanikailag homogénnek tekintené mindaddig, amíg a repedés láthatóvá nem válik. Azt is megmutatja, miért kell az építés utáni hőkezelést és a vizsgálatot együtt mérlegelni. Egy kezelés egyidejűleg módosíthatja a mágneses választ, a keménységet, a maradó feszültséget és a fáradási viselkedést.
A gyakorlati metallurgiai kérdés tehát nem az, hogy az LPBF elvont értelemben „működik-e” maraging acél esetében. Hanem az, hogy egy meghatározott porösszetétel, pásztázási stratégia, sűrűség, építési orientáció, izzítási eljárás és öregítési ciklus elfogadható irányfüggő tulajdonságok mellett szabályozott martenzites mátrixot és szabályozott kiválási populációt eredményez-e. A kobalttartalmú minőségek és a kobaltmentes M789 esetében ezek a válaszok eltérhetnek. Az additív gyártás nem váltja fel a maraging folyamatot; annak korábbi hőtörténetét a folyamat részévé teszi.
Vizsgálat, jellemzés és in situ fáradásmonitorozás
A maraging acél nem jellemezhető egyetlen szakítószilárdsági értékkel. A mért válasz függ az ötvözetminőségtől, a termék alakjától, a hőkezelési állapottól, a próbatest orientációjától és a gyártási eljárástól. Egy oldóizzított rúd, egy öregített kovácsdarab és egy kobaltmentes M789-ből lézeres porágyas olvasztással gyártott alkatrész egyaránt nevezhető maraging acélnak, miközben eltérő kiválásállományt, hiba-struktúrát és maradó feszültségeket tartalmazhat.
A metallurgiai sorrend megmagyarázza ennek okát. A hagyományos nemesített acélokkal ellentétben a maraging acélok nagyon kevés szenet tartalmaznak, és fő szilárdságukat nem szénben gazdag martenzitből nyerik. Az oldóizzítás és az edzés viszonylag lágy, kis széntartalmú vas–nikkel lécmartenzites mátrixot hoz létre. Ezt követően az öregítés — rendszerint 480 °C körül — finom intermetallikus kiválásokat hoz létre, és elősegíti a rövid távú rendezettség kialakulását. Az ASM International 2018-as leírása 1030 és 2420 MPa közötti, kereskedelmi forgalomban elérhető folyáshatárokat ad meg, ezek az értékek azonban különböző összetételeket és állapotokat képviselnek, nem pedig a maraging acélok családjának egyetlen inherens tulajdonságát.
Mechanikai vizsgálatok és irányfüggő eredmények
A szakítóvizsgálati eredményeknek a teljes állapotot meg kell adniuk: az ötvözetminőség jelölését, a termék alakját, az oldókezelést, az öregítési kezelést, a próbatest orientációját, a vizsgálati hőmérsékletet és a deformációs sebességet. A folyáshatár, a szakítószilárdság, a nyúlás és a kontrakció az öregítési idő függvényében jelentősen változhat. Az elégtelen öregítés következtében a szilárdság a specifikált állapot alatt maradhat, miközben a hasznos alakíthatóság megmarad; a túlöregítés durvítja vagy megváltoztatja a kiválásállományt, és csökkentheti a szilárdságot, miközben a méretstabilitás is módosul.
Az átalakulásos keményedés és a kiválásos keményedés közötti különbség fontos az eredmények értelmezése során. Az edzés valóban martenzitet hoz létre, azonban egy kis széntartalmú maraging összetételben ez a martenzit viszonylag lágy és szívós. A 2025-ben közzétett NIST Internal Report 8582 az oldást és az edzést első lépésként írja le, amelyet olyan kiválásos hőkezelés követ, amely finom kiválásokat, valamint az öregített állapotra jellemző nagy szilárdságot, alakíthatóságot és szívósságot hoz létre. Az oldatkezelt anyagon kapott szakítóvizsgálati eredmény ezért nem helyettesítheti az öregített ötvözetminőség eredményét.
A szabványok és az ötvözetminőség-megnevezések szintén körültekintést igényelnek. A NASA a 18Ni(250) ötvözetet hozzávetőlegesen 250 ksi, azaz mintegy 1724 MPa értékűként azonosítja, ez a jelölés azonban nem jelenti azt, hogy minden 18Ni ötvözet azonos vele. Az SAE AMS6515 egy meghatározott, kettős vákuumolvasztással gyártott, lágyított acélt ír elő, amelynek jelölése „18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al”, és amelyet rudak, kovácsdarabok, csövek vagy gyűrűk formájában szállítanak. Kémiai összetételét és a termék alakjára vonatkozó követelményeit nem szabad feltételezés alapján kobaltmentes ötvözetre átvinni.
A kobalttartalmú ötvözetminőségek, például a 18Ni(200), a 18Ni(250) és a 18Ni(300), nikkelt, kobaltot, molibdént, titánt és esetenként alumíniumot használnak kiválásos reakciójuk kialakításához. A kobaltmentes M789 külön ötvözetrendszer, nem közvetlen kémiai helyettesítője ezeknek. Hőkezelési tartományát, a kiválások kémiáját, a visszamaradó ausztenit viselkedését és a gyártási hibákra adott válaszát külön kell mérni. A 2025-ben közzétett NIST Technical Note 2352 kifejezetten a lézeres porágyas olvasztással gyártott M789 oldóizzítási, interkritikus izzítási és öregítési kezeléseit értékeli.
A mechanikai vizsgálatok során az irányt is figyelembe kell venni. A hengerelt vagy kovácsolt termékek a szövet, a szegregáció, a zárványok orientációja és a folyási vonalak miatt hosszirányú és keresztirányú eltéréseket mutathatnak. Az additív gyártással készült alkatrészek esetében ehhez hozzáadódik a felépítési irány, a réteghatárok, a pásztázási stratégia, a sraffozási távolság, a kontúrmenetek és a hőfelhalmozódás. A 2024-ben, additív gyártással készült maraging acélon végzett NIST-vizsgálat során a próbatestek a keménység és a merevség felépítési irány szerinti eltéréseit mutatták. Ez arra figyelmeztet, hogy az izotróp anyagmodell érvényessége nem tekinthető automatikusan adottnak egy nyomtatott alkatrész esetében.
A fáradásvizsgálatnak a használat során várható orientációt és felületi állapotot kell alkalmaznia. A feszültségvezérelt és a deformációvezérelt vizsgálatok eltérő károsodási tendenciákat tárhatnak fel, miközben a repedésterjedési vizsgálat más tulajdonságot mér, mint a sima próbatesten végzett kifáradási élettartam-vizsgálat. Additív gyártással készült anyagokban az eredményeket a bemetszett próbatestek, a maradó feszültség, a felületi érdesség, az összeolvadási hiányból származó pórusok, a gázporozitás és a zárványok is meghatározhatják. Ezért törési szívóssági és fáradásos repedésterjedési vizsgálatokra is szükség van, ha az alkatrész értékelése egy meglévő hibától, nem pedig kizárólag a névleges szilárdságtól függ.
Keménység, merevség és mikroszerkezeti vizsgálat
A keménységvizsgálat gyors állapotellenőrzés, nem helyettesíti a szakító- vagy fáradásvizsgálatot. A Rockwell C-, Vickers- és mikrokeménység-mérések azonosíthatják az öregítés által okozott növekedést, és feltérképezhetik a helyi eltéréseket hegesztésen, felépített rétegen, hőhatásövezeten vagy megmunkált felületen keresztül. Egy additív gyártással készült alkatrészen végzett keménységprofil feltárhatja azokat a hőtörténeti különbségeket, amelyeket egyetlen tömbi mérés elfed. A keménységi skálák közötti átszámítás azonban bizonytalanságot vezet be, különösen nagyon nagy keménység vagy gradiensek esetén.
A rugalmas merevséget általában a Young-modulussal, a nyírási modulussal vagy ultrahangos modulussal jellemzik, nem pedig keménységgel. Az öregítés a modult általában kevésbé drámaian változtatja meg, mint a folyáshatárt, azonban a porozitás, a repedések, a kristálytani szövet és a felépítési irány mérhető eltéréseket okozhat. Ezért fontos a NIST felépítési iránnyal kapcsolatos eredménye: a merevség változása a gyártási szerkezetet, a hibákat, a szövetet vagy a mérési geometriát tükrözheti, és nem vethető el pusztán azért, mert az ötvözet névleges kémiai összetétele azonos.
A mikroszerkezeti vizsgálat ezeket a méréseket összekapcsolja a szilárdítási mechanizmussal. Az optikai mikroszkópia feltárhatja a korábbi olvadékfürdő-geometriát, a szemcsemorfológiát, a sávozódást és a durva porozitást. A pásztázó elektronmikroszkópia alkalmas a törési felületek és a kiválásokhoz kapcsolódó kontraszt vizsgálatára, míg a transzmissziós elektronmikroszkópia felbonthatja azokat a nanométeres intermetallikus részecskéket, amelyek a rutinszerű optikai vizsgálattal túl kicsik. Az elektron-visszaszórásos diffrakció feltérképezheti a lécmartenzit-csomagokat, a kristálytani szövetet, a lokális orientációeltérést és az újrakristályosodott tartományokat. A röntgendiffrakció segíthet a fázisazonosításban, a maradó feszültség mérésében, valamint a visszamaradó vagy visszaalakuló ausztenit kimutatásában.
A vizsgálatnak össze kell hasonlítania az oldatkezelt, az öregített és a kifárasztott anyagot. A túlöregítés, a visszaalakuló ausztenit, a kiválások durvulása és a repedéscsúcs környezetében bekövetkező deformáció eltérő jellegzetességeket eredményezhet akkor is, ha a tömbi keménység hasonló. Lézeres porágyas olvasztás esetén az összeolvadási hiányból származó hibák és az olvadatlan pormaradványok rövidebb törési utat biztosíthatnak, mint a mátrix kiválásainak változása. Az értelmezhető jelentés ezért a megfigyelt törési vagy fáradási viselkedést a tényleges hőciklushoz kapcsolja, nem pedig minden eltérést a névleges ötvözetminőségnek tulajdonít.
Mágneses permeabilitás mint fáradásmonitorozási jel
Mágneses permeabilitás Annak mértéke, hogy egy anyag milyen könnyen támogatja a mágneses fluxust; a feszültség, a mikrostruktúra vagy a károsodás változásai módosíthatják a mért választ.
A maraging acél ferromágneses, ezért mágneses válasza információt adhat a feszültségi állapot, a mikroszerkezet és a károsodás változásairól. A mágneses permeabilitás azt írja le, hogy az anyag milyen könnyen támogatja a mágneses fluxust. A képlékeny deformáció, a diszlokációk átrendeződése, a repedésképződés, a maradó feszültség és a fázisváltozások módosíthatják a mágneses domének viselkedését, és ezáltal eltolhatják a mért jelet. A válasz nem kizárólag a fáradásos károsodásra jellemző, ezért alapvető fontosságú a mérési körülmények kalibrálása és ellenőrzése.
A NIST 2024-es tanulmánya, In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, arról számolt be, hogy a mágneses permeabilitás mérései már a próbatest tönkremenetele előtt kimutatták a fáradásos károsodást. Ez az eredmény azért jelentős, mert egy lehetséges érintésmentes vagy minimális beavatkozással járó jelet jelez a ciklikus terhelés közbeni károsodás nyomon követésére. A permeabilitás trendje azonosíthatja a stabil deformációból a felgyorsuló károsodásba való átmenetet, még a látható repedés vagy a végső törés megjelenése előtt.
Az eredmény továbbra is monitorozási és kutatási eredmény, nem pedig a minősítés helyettesítője. A permeabilitást befolyásolja az ötvözet kémiai összetétele, az öregítési állapot, a felépítési irány, a szövet, a maradó feszültség, a szonda helyzete, a kiemelési távolság, a geometria, a hőmérséklet és az elektromágneses előélet. Ezért a jel változását olyan kiegészítő bizonyítékokkal kell összefüggésbe hozni, mint a terhelési ciklusok adatai, a deformációmérés, az akusztikus emisszió, a mikroszkópia, a repedéshossz mérése vagy a vizsgálat utáni fraktográfia.
A formális fáradásvizsgálat továbbra is meghatározza a feszültség, a ciklusszám, a környezet és a tönkremenetel valószínűsége közötti kapcsolatot. A törésmechanika továbbra is meghatározza, hogyan terjed egy ismert repedés, és hogy egy kritikus hiba elviselhető-e. Az alkatrészminősítéshez továbbra is meghatározott anyagellenőrzésekre, gyártásminősítésre, vizsgálati módszerekre, elfogadási kritériumokra és reprezentatív geometriára van szükség. A mágneses monitorozás korai figyelmeztetést adhat, illetve értékes kutatási adatokat szolgáltathat, önmagában azonban nem tanúsíthat egy maragingacél-alkatrészt, és nem helyettesítheti a validált károsodástűrési értékelést.
Alkalmazások és kiválasztási szempontok marketingállítások nélkül
Repülőgépipari és szerszámipari alkalmazások
A maraging acélt a repülőgépiparban és a szerszámiparban egy meghatározott tulajdonságegyüttes miatt választják, nem pusztán a szakítószilárdsága alapján. Mátrixa nagyon kis széntartalmú, vas–nikkel alapú léces martenzit, amely az oldó hőkezelési hőmérsékletről történő hűtés során alakul ki. Ez az átalakulás csak mérsékelten keményíti az acélt: a NIST Internal Report 8582 szerint az edzett martenzit a későbbi kiválásos hőkezelés előtt viszonylag lágy. A körülbelül 480 °C-on végzett öregítés ezt követően finom intermetallikus kiválásokat hoz létre, miközben a rövid hatótávolságú rendeződés is hozzájárul az ASM International által leírt szilárdságnövelési folyamathoz.
Ez a különbség meghatározza, hogyan dolgozzák fel az anyagot alkatrésszé. Az oldó hőkezelést követő állapotban lévő alkatrész az öregítés előtt forgácsolható, alakítható vagy más módon megmunkálható, majd az öregítés után a szilárdsága jelentősen megnő. Az ASM International 2018-ban 1030 és 2420 MPa közötti, kereskedelmi forgalomban elérhető folyáshatárokról számolt be, míg a NASA a 18Ni(250) minőséget körülbelül 250 ksi szilárdságúként azonosítja. Ezek az értékek meghatározott minőségekre és állapotokra vonatkoznak; nem jelentik minden, maraging megjelöléssel értékesített acél általános tulajdonságát.
A repülőgépipari szerkezeti elemek ezért tartalmazhatnak olyan alkatrészeket, amelyek geometriája, tömege és a hőkezeléshez való hozzáférés lehetősége miatt a gyártás során előnyösen alkalmazható oldó hőkezelést követő állapotot igényelnek, majd a kritikus forgácsolási műveletek után öregítik őket. A szerszámipari alkalmazások közé tartozhatnak a sajtolószerszámok, öntőformák vagy alakítóelemek, amelyeknél a nagy nyomó- és húzószilárdságnak szabályozott méretekkel kell együtt járnia. A lényeges anyagjellemző a kis széntartalmú martenzites mátrix, a kiválási reakció és a hőkezelési állapot előírásának lehetősége közötti kombináció — nem pedig az az általános állítás, hogy a maraging acél minden nagy terhelésnek kitett alkatrészhez megfelelő.
A termék formája szintén korlátozza az alkalmazást. Az SAE AMS6515 például kétszeres vákuumolvasztással előállított, lágyított acélt ír elő a 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al összetétel-megjelöléssel, és a szabvány a rudakra, kovácsdarabokra, csövekre és gyűrűkre vonatkozik. Az AMS6515-re alapozott követelmény nem teljesíthető pusztán a „maraging acél” megnevezésével; az olvasztási eljárás, a kémiai összetétel, a termék formája és a lágyított állapot egyaránt az anyag meghatározásának részét képezi.
Amikor a nagy szilárdság nem elegendő kiválasztási kritériumként
A nagy folyáshatárérték önmagában nem igazolja a megfelelő törésállóságot, fáradási élettartamot, méretstabilitást vagy gyárthatóságot. A maraging acélok a martenzit kialakulása után bevezetett kiválásokkal szilárdulnak, ezért a végső állapot az oldó hőkezeléstől, a hűtéstől, az öregítési hőmérséklettől, az öregítési időtől és a keresztmetszet méretétől függ. Egy kis próbatesten a kívánt kiválási állapotot létrehozó kemenceciklus nem feltétlenül eredményezi ugyanazt a vastag gyűrűben vagy kovácsdarabban. Az ellenőrzésnek ezért ki kell terjednie a tényleges termékformára és a hőtechnikailag reprezentatív helyre is.
A szívósság külön vizsgálatot igényel. A kis széntartalmú mátrix elkerüli azt a szénben gazdag martenzites állapotot, amely számos hagyományos, edzett és megeresztett acélra jellemző, a szívósság azonban továbbra is függ a minőségtől, a zárványtartalomtól, az előzetes megmunkálástól, a kiválások mennyiségétől és a hőkezeléstől. A kizárólag keménységre vagy folyáshatárra alapozott előírás nem feltétlenül tárja fel a bemetszésnél, a csavarlyuknál, a lekerekítésnél vagy a repedésszerű hibánál szükséges törési viselkedést.
A fáradás további korlátot jelent. A ciklikus viselkedést befolyásolja a felületi minőség, a maradó feszültség, a zárványok, a porozitás, a geometria és az irányfüggő szerkezet. Ezek a tényezők különösen fontossá válnak additív gyártással előállított anyagok esetében. A NIST 2024-es In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel című tanulmánya a lézeres porágyas olvasztással előállított próbatestek keménységében és merevségében az építési iránytól függő eltérésekről számolt be. Ugyanez a munka azt találta, hogy a mágneses permeabilitás méréseivel a fáradási károsodás a törés bekövetkezte előtt kimutatható. Az ilyen felügyeleti eredmények nem teszik szükségtelenné a fáradási vizsgálatokat; azt mutatják, hogy a gyártási eljárás mérhető szerkezeti és károsodási különbségeket hoz létre, amelyeket a minőség névleges megnevezése nem képes lefedni.
A kobalttartalmú és kobaltmentes minőségeket szintén külön kell kezelni. Az olyan hagyományos minőségek, mint a 18Ni(250), kiválási reakciójukat jelentős nikkel-, kobalt- és molibdéntartalmú, valamint a minőségtől függően titánt vagy alumíniumot is tartalmazó összetételből nyerik. A kobaltmentes M789 összetételét tekintve nem cserélhető fel ezekkel a minőségekkel. A 2025-ben közzétett NIST Technical Note 2352 kifejezetten a lézeres porágyas olvasztással előállított kobaltmentes M789 esetében értékeli az oldó hőkezelést, az interkritikus izzítást és az öregítést. E ciklusok külön kezelése bizonyítja, hogy a minőség és a gyártási útvonal módosítja a szükséges hőelőéletet.
A méretellenőrzés szintén kiválasztási kritérium. A kis széntartalom korlátozza a szén által vezérelt átalakulási hatásokat, az alkatrész azonban a martenzit kialakulása és a kiválásos öregítés során továbbra is méretváltozáson megy keresztül. A megmunkálási ráhagyásokat, a rögzítést, a megmunkálási sorrendet és a mérési hőmérsékletet a megadott minőség és gyártási útvonal alapján kell meghatározni. A „kis vetemedés” nem helyettesíti a mért technológiai adatokat.
A minőség, a termékforma és az állapot összehangolása a követelménnyel
A kiválasztást az irányadó szabvánnyal és az alkatrész tönkremeneteli módjával kell kezdeni. Meg kell határozni a szükséges folyáshatárt és szakítószilárdságot, a törési szívósságot, a fáradási teljesítményt, a keménységtartományt, a mérettűrést, a korróziós környezetet, a keresztmetszet méretét és az engedélyezett gyártási eljárásokat. Ezt követően azonosítani kell a pontos minőségmegjelölést és azt a szabványt, amely a kémiai összetételt, a tisztaságot, az olvasztási eljárást, a termékformát és a szállítási állapotot szabályozza.
A következő lépés az átalakulásos keményítés és a kiválásos keményítés elkülönítése. Ellenőrizni kell, hogy az oldó hőkezelés és az edzés létrehozza-e a szükséges martenzites szerkezetet, majd azt is, hogy az öregítés a kívánt intermetallikus kiválásokat eredményezi-e túlzott túlöregítés nélkül. A technológiai jegyzőkönyvben rögzíteni kell a kemence egyenletességét, a berakodást, az edzési körülményeket, a hőmérsékletet, az időt és a próbatest helyét. A keménység önmagában nem elegendő bizonyíték; a szakítóvizsgálatnak, a szívóssági vizsgálatnak, a metallográfiai vizsgálatnak és a méretméréseknek összhangban kell állniuk a minősítési tervvel.
Kovácsolt vagy hengerelt anyagok esetében a szükséges geometriát össze kell vetni a szabvány által engedélyezett formákkal — például az AMS6515 szerinti rúddal, kovácsdarabbal, csővel vagy gyűrűvel —, és figyelembe kell venni a szálelrendeződést, a redukciót és a keresztmetszet vastagságát. Lézeres porágyas olvasztás esetén külön kell minősíteni a por állapotát, a pásztázási stratégiát, az építési orientációt, a gyártás utáni oldó hőkezelést, az előírás szerinti interkritikus kezelést, az öregítést, a porozitást és az anizotróp tulajdonságokat. A végső választás csak akkor védhető, ha a minőség kémiai összetétele, a termékforma, a gyártási útvonal, a hőkezelési állapot és az ellenőrzési adatok ugyanazt az anyagállapotot írják le.
Hogyan olvassunk maraging acélokra vonatkozó anyagspecifikációt?
A maraging acélokra vonatkozó specifikáció nem csupán az ötvözet összetételét írja le. Az összetétel, az olvasztás, a hőkezelés, a termékforma, a vizsgálatok és az elfogadási határértékek egymáshoz kapcsolódó rendszerét határozza meg. Ez azért fontos, mert a maraging acél szilárdsága elsősorban nem a szén által vezérelt átalakulásos keményedésből származik. Az oldó hőkezelést követő szerkezete kis széntartalmú, vas–nikkel alapú léces martenzit, amely viszonylag lágy; a szilárdság jelentős növekedése később következik be, amikor az öregítés során finom intermetallikus kiválások alakulnak ki.
Az ASM International a kereskedelmi maraging acélokat nagyon kis széntartalmú, nagy nikkeltartalmú acélokként írja le, amelyek kobaltot, molibdént, titánt és alumíniumot különböző kombinációkban tartalmaznak. Az intermetallikus kiválás körülbelül 480 °C-on megy végbe, a kereskedelmi folyáshatárok pedig 1030 és 2420 MPa között vannak (ASM International, 2018). Ezért egy olyan anyagmegjelölés, amely csupán a „maraging acél” kifejezést tartalmazza, nem adja meg a teljesítmény előrejelzéséhez szükséges információkat.
Kémiai összetétel és olvasztási gyakorlat
A pontos fokozatmegjelöléssel kezdje, ne a termékcsalád nevével. Az „18Ni(250)” olyan szilárdsági osztályt jelöl, amelyet a NASA (2018) leírása szerint általában körülbelül 250 ksi folyáshatárral társítanak, de ez nem helyettesíti az irányadó anyagspecifikációt. A különböző 18Ni-fokozatok ötvözőtartalma és az előírt öregített tulajdonságai eltérnek. A kobalttartalmú fokozatok jellemzően kobaltot és molibdént alkalmaznak a kiválási reakciók elősegítésére, míg a titán és az alumínium hozzájárulhat a szilárdító fázisok kialakulásához. A széntartalmat szándékosan alacsonyan tartják, hogy az acél szívós, kis széntartalmú martenzites mátrixot képezzen, ne pedig nagy széntartalmú martenzit átalakulására támaszkodjon.
Az SAE AMS6515 kémiai összetétele jól szemlélteti a tényleges specifikációban elvárt pontossági szintet. A szabvány a 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al összetételű acélra vonatkozik, és a megjelölés egyben az olyan rudakat, kovácsdarabokat, csöveket és gyűrűket is azonosítja, amelyeket kétszeres vákuumolvasztással állítottak elő és izzítottak. A számok nem informális fokozat-rövidítések: a névleges ötvözőszinteket adják meg, míg a teljes AMS-dokumentum tartalmazza a megengedett tartományokat, a maradék elemekre vonatkozó határértékeket és az elemzési eljárásokat.
Az olvasztási gyakorlat az anyagazonosság részét képezi. A vákuum-indukciós olvasztást követő vákuumíves újraolvasztás, illetve más, előírt kettős vákuumos eljárás a kevésbé szabályozott feldolgozáshoz képest csökkentheti a zárványok, az oldott gázok és a szegregáció mennyiségét. Ha a kémiai összetétel belefér egy névleges fokozat tartományába, az még nem bizonyítja az egyenértékűséget, amennyiben a szabvány meghatározott olvasztási sorrendet ír elő. Ez különösen fontos nagy keresztmetszetű termékek, kifáradásnak kitett alkatrészek és repülőgépipari elemek esetében, ahol a zárványok eloszlása és a szegregáció a tulajdonságokat akkor is befolyásolhatja, ha az ömlesztett anyag kémiai elemzése megfelel.
A kobaltmentes fokozatokat különálló ötvözetekként kell értelmezni, nem pedig a hagyományos, kobalttartalmú anyag helyettesítőjeként. Erre példa az M789. Kiválási reakciói, hőkezelési reakciója és elérhető tulajdonságai eltérnek a kobalttartalmú 18Ni-fokozatokétól, ezért az M789 specifikációja nem értelmezhető úgy, hogy egyszerűen átvesszük az 18Ni(250) öregítési programját vagy szilárdsági elvárásait.
Hőkezelési állapot és mechanikai tulajdonságok
A fokozat mellett feltüntetett állapot meghatározó jelentőségű. Az oldó izzítás feloldja a korábbi kiválásokat, és szabályozott ausztenites állapotot hoz létre; a lehűlés ezt követően kis széntartalmú léces martenzitet eredményez. A NIST Internal Report 8582 (2025) ezt a folyamatot úgy írja le, hogy az azt követő kiválási hőkezelés előtt viszonylag lágy martenzit keletkezik, majd a finom kiválások nagy szilárdságot, duktilitást és szívósságot eredményeznek. A körülbelül 480 °C-on végzett öregítés kiválást és rövidtávú rendezettség kialakulását idézi elő, amint azt az ASM hőkezelési referenciaanyaga összefoglalja.
Az „izzított” és az „öregített” ezért nem felcserélhető kifejezések. Egy izzított rudat megmunkálásra vagy alakításra szánhatnak, és szilárdsága jelentősen kisebb lehet, mint ugyanazon fokozat öregítést követő állapotban. Az öregített állapotnak meg kell adnia – vagy hivatkoznia kell – a hőmérsékletre, az időtartamra, a hűtési módra és esetenként a kemence megengedett hőmérséklet-ingadozására. Ezek a részletek szabályozzák a kiválások méretét, számsűrűségét és a túlöregedést. A túl rövid ideig öregített alkatrész nem feltétlenül éri el az előírt folyáshatárt; a túl hosszú ideig vagy túl magas hőmérsékleten kezelt darabban a kiválások durvulhatnak, ami szilárdságvesztést okoz.
A mechanikai tulajdonságokra vonatkozó táblázatot mindig az állapottal és a keresztmetszeti mérettel együtt kell olvasni. A folyáshatárra, a szakítószilárdságra, a szakadási nyúlásra, a kontrakcióra, a keménységre és az ütőszívósságra külön-külön követelmények vonatkozhatnak. A minimális szakítószilárdság nem garantálja a minimális folyáshatárt, a szobahőmérsékleten előírt követelmény pedig nem határozza meg a más hőmérsékleten tanúsított teljesítményt. Egyes specifikációk eltérő határértékeket írnak elő a vékony és vastag termékekre, mivel a hűlési sebesség, a szegregáció és a hőmérséklet-egyenletesség a keresztmetszet méreteivel együtt változik.
A vizsgálat iránya szintén fontos. A hosszirányú szakító tulajdonságok eltérhetnek a keresztirányú tulajdonságoktól, különösen kovácsdarabok, gyűrűk, lemezek és additív gyártással előállított anyagok esetében. A NIST Technical Note 2352 (2025) a kobaltmentes, lézeres porágy-fúzióval előállított M789 esetében az oldó izzítást, az interkritikus izzítást és az öregítést vizsgálja, bemutatva, hogy a nyomtatott alkatrész nem kezelhető egyszerűen eltérő alakú, kovácsolt alapanyagként. A NIST 2024-es, kifáradást figyelő vizsgálata keménység- és merevségbeli, gyártási iránytól függő eltéréseket mutatott ki lézeres porágy-fúzióval előállított maraging acélban. A vizsgálat azt is kimutatta, hogy a mágneses permeabilitás mérése a törés bekövetkezése előtt érzékelte a kifáradás okozta károsodást. Nyomtatott anyag esetében a gyártási orientációt, a pásztázási stratégiát, a por állapotát, a porozitás határértékeit és a gyártást követő hőkezelést is fel kell venni a technológiai meghatározásba.
Termékforma, vizsgálatok és nyomonkövethetőség
A termékforma határozza meg, mely követelmények alkalmazandók. A rudak, kovácsdarabok, csövek, gyűrűk, lemezek és porágyas fúzióval előállított alkatrészek esetében eltérő mérettűrések, mintavételi helyek, hőkezelési szabályok és mechanikai vizsgálatok lehetnek érvényesek. Az AMS6515 például kifejezetten rudakra, kovácsdarabokra, csövekre és gyűrűkre vonatkozik, nem pedig a maraging acél minden lehetséges termékformájára. Az a tanúsítvány, amely megadja a kémiai összetételt, de a termékformát nem, jelentős hiányosságot tartalmaz.
Ellenőrizze, hogyan veszik ki és milyen irányban tájolják a próbatesteket. A specifikáció előírhat hosszirányú, keresztirányú, radiális vagy tangenciális vizsgálatokat, amelyeknél a mintavétel egy olvasztási adaghoz, tételhez, kovácsdarabhoz vagy kész alkatrészhez kapcsolódik. Erősítse meg, hogy a keménység felszabadítási vizsgálat, kiegészítő ellenőrzés vagy csak meghatározott feltételek mellett engedélyezett helyettesítő vizsgálat-e. Tekintse át a szakítóvizsgálati eredményekre, az ütőmunkára, a szemcsefolyásra, a felületi hibákra, a zárványokra, a roncsolásmentes vizsgálatra, a méretekre és a javításokra vonatkozó elfogadási kritériumokat. A „megfelel a specifikációnak” kijelentés csak akkor értelmezhető, ha az alkalmazott kiadás és az összes előírt vizsgálat azonosítva van.
A nyomonkövethetőségnek össze kell kapcsolnia a készterméket a hőszámával, az olvasztási eljárásával, a terméktételével, a hőkezelési nyilvántartásokkal, a kémiai elemzéssel, a próbatestekkel és a vizsgálati eredményekkel. Additív gyártás esetében ezt ki kell egészíteni a por tételazonosítójával, az újrafelhasználás előzményeivel, a gép azonosítójával, a gyártási számával, az orientációval és a paraméternyilvántartással.
Anyagspecifikáció értelmezése
- Pontos minőség
- A családnévre való hagyatkozás helyett azonosítsa a minőségjelölést.
- Szabvány és szabványkiadás
- Rögzítse az irányadó szabványt és annak alkalmazandó kiadását.
- Kémiai összetétel és olvasztás
- Ellenőrizze az ötvözési határértékeket, a maradékelemek határértékeit és az előírt olvasztási eljárást.
- Állapot
- Adja meg, hogy az anyag lágyított, oldó hőkezelt, öregített vagy más állapotban van-e szállítva.
- Termékforma
- Azonosítsa, hogy az anyag rúd, kovácsdarab, cső, gyűrű vagy additív gyártással előállított termék.
- Vizsgálatok
- Ellenőrizze a mechanikai tulajdonságokra vonatkozó követelményeket, a vizsgálat irányát, a próbatest helyét és az elfogadási kritériumokat.
- Nyomonkövethetőség
- Kapcsolja össze a készterméket az olvasztattal, a tétellel, a hőkezelési nyilvántartásokkal, a próbatestekkel és az ellenőrzési eredményekkel.
A szabványok gyakorlati olvasási sorrendje egyszerű: azonosítsa a pontos fokozatot; rögzítse az alkalmazandó AMS- vagy egyéb szabványt és annak kiadását; ellenőrizze a kémiai összetételt és az olvasztási gyakorlatot; állapítsa meg, hogy az anyag izzított, oldó hőkezelt, öregített vagy más állapotban szállított-e; azonosítsa a termékformát és a keresztmetszeti méretet; olvassa el valamennyi mechanikai tulajdonságra vonatkozó követelményt a vizsgálat irányával és a próbatest helyével együtt; végül ellenőrizze az elfogadási kritériumokat és a nyomonkövethetőségi nyilvántartásokat. Két maraging acél csak akkor tekinthető összehasonlíthatónak, ha mindezek az adatok összhangban vannak. Az osztályt nem egyetlen univerzális ötvözet, hanem a technológiai és specifikációs lánc határozza meg.
Hivatkozások
- [1] Maraging Steels. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
- [2] NIST Internal Report 8582. NIST Internal Report, 2025. NIST Internal Report 8582
- [3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel