




Ce qu’est l’acier maraging — et ce qu’il n’est pas
Le concept martensitique fer–nickel à faible teneur en carbone
L’acier maraging est une famille d’aciers fer–nickel fortement alliés et à très faible teneur en carbone, dont la résistance finale provient principalement de la précipitation de composés intermétalliques au cours du vieillissement, et non du durcissement par le carbone. Sa matrice caractéristique est une martensite en lattes à faible teneur en carbone, généralement formée par recuit de mise en solution, suivi d’un refroidissement depuis le domaine austénitique. Le nickel abaisse suffisamment la température de début de formation de la martensite pour que l’austénite se transforme en martensite lors du refroidissement, sans qu’il soit nécessaire d’atteindre la forte teneur en carbone utilisée dans les aciers conventionnels trempés et revenus.
Cette martensite est plus résistante que la ferrite, mais elle est délibérément beaucoup plus tendre que dans l’état maraging final. C’est un aspect central du concept. L’alliage est conçu de manière à ce que le traitement de mise en solution produise une structure martensitique à faible teneur en carbone, relativement ductile et usinable ; un traitement de vieillissement ultérieur provoque ensuite la formation de phases intermétalliques nanométriques ou fines au sein de cette matrice et autour de celle-ci. Le matériau n’est pas simplement une « martensite dure ». Il s’agit d’un acier martensitique durci par précipitation.
| Élément | Rôle métallurgique principal | Exemple ou précision |
|---|---|---|
| Nickel | Stabilise l’austénite et favorise la formation de la matrice martensitique | Environ 18,5 % dans AMS6515 |
| Cobalt | Modifie la thermodynamique de la matrice et favorise la précipitation riche en molybdène | 12,0 % dans AMS6515 |
| Molybdène | Participe directement au renforcement par les phases intermétalliques | 4,9 % dans AMS6515 |
| Titane | Contribue aux précipités durcissants riches en nickel et en titane | 1,40 % dans AMS6515 |
| Aluminium | Peut entrer dans les phases intermétalliques ordonnées et influer sur la précipitation | 0,10 % dans AMS6515 |
Les éléments d’alliage distinguent les nuances maraging des alliages fer–nickel ordinaires. Les nuances conventionnelles contenant du cobalt comprennent généralement du nickel, du cobalt, du molybdène, du titane et de petites additions d’aluminium. Le cobalt agit sur la matrice et sur la réponse à la précipitation, tandis que le molybdène et le titane participent aux réactions de durcissement qui produisent des composés intermétalliques. L’équilibre exact est important : la modification de la teneur en nickel, cobalt, molybdène, titane ou aluminium change les températures de transformation, les populations de précipités, la réponse au vieillissement, la ténacité et la stabilité dimensionnelle.
La norme SAE AMS6515 illustre pourquoi une nuance doit être considérée comme un matériau défini plutôt que comme une simple formulation indicative. Elle spécifie un acier fondu sous double vide, recuit, désigné « 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al ». Cette composition n’est pas interchangeable avec celle de tous les produits appelés acier maraging 18Ni. Le procédé d’élaboration, la forme du produit, l’état requis et les plages de composition autorisées font partie intégrante de la spécification.
La faible teneur en carbone est tout aussi importante. Le carbone est généralement maintenu à un niveau suffisamment bas pour limiter la formation de carbures et empêcher qu’il ne devienne la principale source de dureté. Par rapport à une martensite à forte teneur en carbone, la martensite obtenue présente une contribution relativement faible du durcissement par les dislocations et par solution solide, ce qui laisse une capacité importante pour un durcissement ultérieur par précipitation. Cela contribue également à expliquer pourquoi les aciers maraging peuvent combiner une résistance élevée avec une ténacité et une ductilité utiles lorsque leur traitement thermique et leur propreté inclusionnaire sont maîtrisés.
Acier à matrice martensitique durci par vieillissement Acier à base de fer, à faible teneur en carbone et à forte teneur en nickel, qui forme une matrice martensitique lors du refroidissement et développe une grande partie de sa résistance mécanique par précipitation intermétallique induite par le vieillissement.
Une description formelle utile est donc plus précise que « acier très résistant » : un acier maraging est un alliage à base de fer, à faible teneur en carbone et à forte teneur en nickel, qui forme une matrice martensitique lors du refroidissement et acquiert une grande partie de sa résistance mécanique d’emploi par précipitation intermétallique induite par le vieillissement. Un acier peut être exceptionnellement résistant sans répondre à cette définition.

Pourquoi le durcissement par vieillissement, et non par le carbone, constitue le mécanisme caractéristique
La séquence de durcissement par vieillissement
- Recuit de mise en solution Dissout les éléments d’alliage concernés dans l’austénite et établit un état chimique approprié.
- Refroidissement Transforme l’austénite en martensite en lattes à faible teneur en carbone.
- Vieillissement Permet aux atomes de soluté de s’agglomérer et aux précipités intermétalliques ordonnés de se former.
- Durcissement Les précipités entravent le mouvement des dislocations et augmentent la limite d’élasticité.
La séquence thermique conventionnelle comporte plusieurs étapes distinctes. Tout d’abord, le recuit de mise en solution dissout les éléments d’alliage dans l’austénite et établit un état chimique approprié. Le refroidissement produit ensuite une martensite en lattes. À l’état fraîchement trempé, cette martensite est relativement tendre. Un vieillissement à environ 480 °C provoque l’agglomération des atomes de soluté et la formation de précipités intermétalliques ordonnés. Ces précipités s’opposent au mouvement des dislocations, ce qui produit la forte augmentation de la limite d’élasticité associée à la nuance.[1] Maraging Steels. ASM International. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
Le chapitre Maraging Steels publié en 2018 par ASM International décrit cette séquence comme une succession de recuit de mise en solution, de formation de martensite, de vieillissement, de précipitation et d’ordre à courte distance. La même source situe le traitement principal de précipitation à environ 480 °C et indique des limites d’élasticité commerciales comprises entre 1030 et 2420 MPa. Ces valeurs décrivent le résultat d’une composition et d’une histoire thermique particulières, et non une propriété intrinsèque de tout acier au nickel à faible teneur en carbone.
La désignation 18Ni(250) correspond approximativement à une classe de résistance de 250 ksi, soit environ 1720–1725 MPa. Limited evidence
La référence de la NASA publiée en 2018 identifie le 18Ni(250) comme un acier martensitique en lattes fer–nickel à faible teneur en carbone, durci par vieillissement grâce à une précipitation intermétallique à environ 480 °C. La désignation « 250 » fait approximativement référence à une classe de résistance de 250 ksi, soit environ 1720 MPa, et non à un pourcentage de carbone ou à une formule chimique universelle. Des désignations apparentées telles que 18Ni(300) et 18Ni(350) indiquent des classes de résistance nominales supérieures, mais la désignation seule ne dispense pas de vérifier la spécification applicable et l’état de traitement thermique.
Les aciers à matrice martensitique durcis par vieillissement tirent la majeure partie de leur résistance finale de la précipitation intermétallique induite par le vieillissement plutôt que du durcissement par le carbone. Strong evidence
Le rapport interne NIST 8582, publié en 2025, énonce directement cette distinction : la mise en solution suivie d’une trempe crée d’abord une martensite relativement tendre, après quoi un traitement thermique de précipitation génère des précipités fins ainsi qu’une résistance, une ductilité et une ténacité élevées. Dans un acier au carbone conventionnel trempé et revenu, le carbone piégé dans la martensite et les réactions ultérieures de revenu dominent le mécanisme de durcissement. Dans l’acier maraging, la faible teneur en carbone délibérément choisie signifie que cette explication est incomplète et généralement trompeuse. L’événement de durcissement déterminant est la précipitation.
Le sur-vieillissement montre pourquoi la réponse relève de la métallurgie et pas seulement de la thermique. Un vieillissement insuffisant peut laisser une population de précipités trop faible pour atteindre la résistance spécifiée. Un vieillissement trop long ou à une température trop élevée peut grossir les précipités et réduire le durcissement, tandis qu’une exposition thermique excessive peut modifier la matrice et l’état dimensionnel. La température nominale de vieillissement ne remplace pas un cycle complet : la taille de la section, l’uniformité du four, le traitement de mise en solution préalable, la vitesse de refroidissement et la forme du produit influencent tous le résultat.
Le procédé de fabrication ajoute une autre variable. La fusion sur lit de poudre par laser peut produire, avant même tout traitement thermique conventionnel, des cellules de solidification fines, des contraintes résiduelles, de la porosité, une texture et des microstructures dépendant de la direction. La note technique NIST 2352, publiée en 2025, évalue les traitements de recuit de mise en solution, de recuit intercritique et de vieillissement appliqués au M789 sans cobalt fabriqué par fusion sur lit de poudre par laser. Ces travaux démontrent qu’un alliage maraging fabriqué par fabrication additive ne peut pas automatiquement être considéré comme équivalent à un matériau corroyé de composition nominale similaire.
L’étude NIST 2024 intitulée In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel a également signalé des variations de la dureté et de la rigidité selon la direction de fabrication. Ses mesures de perméabilité magnétique ont détecté les dommages dus à la fatigue avant la rupture, montrant que le problème lié au couple procédé–structure dépasse les seules propriétés initiales en traction. La fabrication additive ne modifie pas la définition de l’acier maraging, mais elle modifie la microstructure initiale que le traitement thermique doit conditionner.
Distinguer les désignations de nuances des descriptions génériques
| Désignation | Signification | Ce qu’elle n’établit pas |
|---|---|---|
| Aciers à matrice martensitique durcis par vieillissement | Famille métallurgique fondée sur une martensite à faible teneur en carbone et un durcissement par précipitation | Une composition chimique ou un niveau de propriétés uniques |
| 18Ni(250) | Famille nominale 18Ni et classe de résistance d’environ 250 ksi | Une spécification chimique complète ou une certification |
| 18Ni(300) | Famille nominale 18Ni et classe de résistance supérieure | Une composition chimique équivalente à celle de toute autre nuance 18Ni |
| M789 | Nuance à matrice martensitique durcie par vieillissement sans cobalt | L’interchangeabilité avec les nuances 18Ni contenant du cobalt |
| AMS6515 | Spécification d’un alliage, d’un procédé de fusion, d’un état métallurgique et d’une forme de produit précis | Un synonyme générique d’acier 18Ni à matrice martensitique durci par vieillissement |
« Maraging » est le nom d’une famille métallurgique ; « 18Ni(250) », « 18Ni(300) », « 18Ni(350) », « M789 » et « AMS6515 » désignent des systèmes de nuances, des classes de résistance ou des spécifications particulières. Ces termes ne doivent pas être utilisés comme synonymes.
Les nuances classiques 18Ni sont généralement associées à des compositions contenant du cobalt. Les nuances sans cobalt ont été développées en fonction de considérations différentes liées à la composition, au coût, à l’approvisionnement et à la mise en œuvre, mais la suppression du cobalt ne laisse pas inchangées toutes les autres variables métallurgiques. Le M789, par exemple, est un acier maraging sans cobalt doté de sa propre conception d’alliage, de son propre comportement de précipitation, de ses propres exigences de traitement thermique et de ses propres limites relatives aux propriétés du produit. Le qualifier simplement de « 18Ni(300) » effacerait des informations nécessaires à l’interprétation de son comportement.
La présence de nickel ne suffit pas non plus à rendre un acier maraging. De nombreux aciers inoxydables, cryogéniques, de construction et durcis par précipitation contiennent du nickel, mais forment des matrices différentes ou reposent sur d’autres réactions de durcissement. Un acier contenant du nickel et durci principalement par le carbone, l’azote, la précipitation de carbures, la précipitation du cuivre ou des produits de transformation appartient à une autre classe, à moins que sa métallurgie spécifiée ne réponde à la définition de l’acier maraging.
Le raccourci inverse est également erroné : tout acier à résistance ultra-élevée n’est pas un acier maraging. Les aciers bainitiques, les aciers alliés trempés et revenus, les aciers à outils et certains aciers inoxydables durcis par précipitation peuvent atteindre des niveaux de résistance comparables par des mécanismes différents. Le niveau de résistance constitue un indice de performance, et non une preuve d’identité. Une identification correcte exige de connaître la désignation de la nuance, les limites de composition chimique, les exigences relatives à l’élaboration et à la forme du produit, l’état de traitement thermique ainsi que la réaction de précipitation à l’origine des propriétés spécifiées.
La composition des aciers maraging conventionnels
L’acier maraging se définit moins par une recette d’alliage unique que par une stratégie de composition et de traitement thermique. Sa matrice est une martensite fer–nickel à très faible teneur en carbone, délibérément rendue suffisamment douce après la trempe pour permettre un durcissement important lors du vieillissement. Le nickel, le cobalt, le molybdène, le titane, l’aluminium et des additions mineures contrôlent ensuite la formation, la distribution et la stabilité des précipités durcissants. Il en résulte une voie de durcissement différente de celle des aciers au carbone conventionnels.
Dans un acier au carbone, un refroidissement rapide produit une martensite dure, car le carbone piégé dans une solution sursaturée déforme le réseau quadratique centré. Les aciers maraging contiennent si peu de carbone que ce mécanisme contribue relativement peu. Après mise en solution et trempe, la matrice est généralement constituée d’une martensite en lattes à faible teneur en carbone, présentant une dureté relativement faible et une bonne usinabilité. Le rapport interne NIST 8582 décrit la séquence comme une mise en solution suivie d’une trempe pour former une martensite relativement douce, puis d’un traitement thermique de précipitation produisant des précipités fins ainsi qu’une résistance, une ductilité et une ténacité élevées. Le vieillissement s’effectue couramment autour de 480 °C, température à laquelle se forment des composés intermétalliques et où un ordre à courte distance peut également contribuer au durcissement.
Cette distinction est importante lorsqu’on examine la composition. Un élément d’alliage peut influencer la formation de la martensite, la chimie des précipités, la stabilité de l’austénite, la structure des grains, ou les quatre à la fois. Son pourcentage nominal ne peut pas être interprété indépendamment de la désignation de la nuance, du procédé de fusion, de la forme du produit et de l’histoire thermique.
Le rôle du nickel dans la matrice martensitique
Le nickel est le principal élément d’alliage formateur de matrice dans les aciers maraging conventionnels. Il stabilise l’austénite à la température de mise en solution, ce qui permet de traiter l’acier sous forme de solution solide riche en nickel avant le refroidissement. Lors de la trempe, l’austénite se transforme en martensite en lattes, même si la teneur en carbone est très faible. Le nickel contribue ainsi à créer la structure martensitique initiale à faible teneur en carbone sur laquelle repose le durcissement par précipitation ultérieur.
La teneur en nickel est également liée à l’équilibre entre la formation de martensite et l’austénite retenue. Une teneur en nickel trop faible peut réduire la stabilité de la plage de traitement austénitique visée et modifier le comportement de transformation. Des teneurs en nickel plus élevées peuvent accroître la stabilité de l’austénite et, selon la composition globale et le traitement thermique, favoriser la présence d’austénite retenue ou sa réversion pendant le vieillissement. La matrice n’est pas simplement un contenant passif : sa teneur en nickel influe sur la force motrice chimique de la précipitation ultérieure et sur la réponse au sur-vieillissement.
La désignation courante 18Ni(250), utilisée par la NASA dans une référence de 2018 sur les matériaux, identifie une nuance maraging contenant environ 18 % de nickel et correspondant à un niveau nominal de résistance de 250 ksi. Cette désignation ne constitue pas une spécification chimique complète. Elle indique une famille de nuances et une classe de résistance attendue, tandis que la spécification applicable fixe les limites relatives au nickel, au cobalt, au molybdène, au titane, à l’aluminium, au carbone et aux autres éléments.
La norme SAE AMS6515 fournit un exemple plus précis. Elle spécifie un acier recuit obtenu par double fusion sous vide, destiné aux barres, pièces forgées, tubes et anneaux, dont la composition est indiquée comme suit : 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Cette composition ne doit pas être considérée comme la formule de tous les aciers maraging 18Ni. Il s’agit de la composition définie par cette désignation AMS particulière, et son comportement dépend des exigences spécifiées concernant le produit et le traitement thermique.
Le nickel contribue également à la ténacité de la matrice à faible teneur en carbone. Comme la martensite trempée n’est pas fortement déformée par le carbone, les aciers maraging peuvent associer un potentiel de résistance élevé à une ténacité à la rupture utile, à condition que les inclusions, la ségrégation, la taille des grains d’austénite antérieure, le grossissement des précipités et les défauts de fabrication restent contrôlés. La résistance ne provient pas du nickel seul. Le nickel établit la matrice et les conditions de transformation ; l’augmentation majeure de la dureté intervient lors du vieillissement.
Le cobalt et le molybdène comme contributeurs au durcissement par précipitation
Le cobalt est caractéristique de nombreuses nuances maraging conventionnelles à haute résistance. Il n’est généralement pas considéré comme le seul élément formateur de précipités. Il modifie plutôt la thermodynamique et la cinétique de la matrice, de sorte que les précipités intermétalliques contenant du molybdène et du nickel se forment plus efficacement pendant le vieillissement. Le cobalt peut réduire la solubilité du molybdène dans la martensite fer–nickel, ce qui accroît la force motrice chimique de la précipitation riche en molybdène. Il influe également sur la transformation martensitique et sur la réponse de l’alliage lors du réchauffage.
Ordre à courte distance Arrangement chimique local dans lequel les atomes de soluté développent des relations préférentielles avec leurs voisins avant ou parallèlement à la formation de précipités identifiables.
Le molybdène contribue directement au durcissement par précipitation. Lors du vieillissement, il participe à la formation de phases intermétalliques fines, souvent décrites, dans les aciers maraging conventionnels, comme des précipités riches en molybdène associés au nickel et au fer. La population exacte de précipités dépend de la nuance et du traitement ; les descriptions simplifiées qui attribuent un composé unique à chaque acier maraging sont trompeuses. Des amas nanométriques précoces, des régions ordonnées et, ultérieurement, des particules intermétalliques peuvent apparaître successivement ; leur taille et leur espacement déterminent la résistance, tandis que leur grossissement la réduit.
L’interaction entre le cobalt et le molybdène explique pourquoi la composition nominale doit être considérée comme un système. Dans l’AMS6515, l’association de 12.0 % de cobalt et de 4.9 % de molybdène n’est pas équivalente à l’ajout séparé de chacun de ces éléments. Les 18.5 % de nickel spécifiés fournissent la matrice, tandis que le cobalt et le molybdène contribuent à établir une réponse à la précipitation capable de produire un état vieilli à haute résistance. ASM International a indiqué en 2018 que les aciers maraging commerciaux couvrent une plage de limites d’élasticité allant d’environ 1030 à 2420 MPa, plage qui reflète les différences de composition, de nuance, de traitement de vieillissement et d’état du produit, et non une chimie universelle unique.
Les nuances contenant du cobalt ne peuvent donc pas être directement remplacées par des nuances sans cobalt en égalisant simplement la teneur en nickel. La nuance sans cobalt M789 l’illustre. Elle relève d’une approche compositionnelle différente, dans laquelle le durcissement par précipitation est obtenu sans l’ajout conventionnel de cobalt, d’autres ajustements d’alliage fournissant la réponse requise. Son traitement de mise en solution, sa température de vieillissement et sa fenêtre de procédé admissible doivent être établis spécifiquement pour la nuance M789.
La voie de fabrication ajoute une autre variable. La note technique NIST 2352, publiée en 2025, évalue des traitements de mise en solution, de recuit intercritique et de vieillissement appliqués à la nuance sans cobalt M789 produite par fusion laser sur lit de poudre. Ces traitements concernent un matériau qui présente initialement une microstructure solidifiée rapidement et construite de manière directionnelle, plutôt que la structure homogénéisée attendue d’un produit conventionnel corroyé. Le seul nom de la nuance ne permet pas de prédire des distributions de précipités identiques selon ces différentes voies.
Le titane, l’aluminium et les additions mineures
Le titane est une addition fortement formatrice de précipités dans de nombreuses nuances maraging. Il peut contribuer à la précipitation, lors du vieillissement, de composés intermétalliques riches en nickel et en titane, produisant une population dense de particules nanométriques durcissantes lorsque le traitement est correctement maîtrisé. La teneur en titane constitue donc l’une des différences les plus importantes entre des nuances nominalement similaires. Dans l’AMS6515, le titane est spécifié à 1.40 %, une addition substantielle qui doit être considérée parallèlement aux teneurs de 18.5 % en nickel, 12.0 % en cobalt et 4.9 % en molybdène.
L’aluminium est présent à un niveau beaucoup plus faible dans l’exemple de l’AMS6515, soit 0.10 %, mais une faible concentration ne signifie pas un effet métallurgique négligeable. L’aluminium peut entrer dans des phases intermétalliques ordonnées, modifier les réactions de précipitation et influer sur la désoxydation ainsi que sur la population d’inclusions. Son rôle dépend du reste de la composition et du cycle de vieillissement. Une nuance riche en titane contenant une addition à l’état de traces d’aluminium ne produira pas nécessairement la même population de particules qu’une nuance contenant davantage d’aluminium et moins de titane.
Le carbone est normalement limité à de très faibles teneurs, car un excès de carbone détournerait le durcissement vers la formation de carbures et vers une martensite déformée par le carbone. Cela pourrait consommer du titane ou du molybdène, créer des inclusions indésirables, réduire la ténacité et affaiblir la maîtrise de la réaction intermétallique visée. Le silicium et le manganèse sont généralement contrôlés plutôt qu’utilisés comme additions de durcissement principales ; le soufre et le phosphore sont limités, car les inclusions et la ségrégation aux joints de grains peuvent dégrader la ductilité et les performances en fatigue. Du bore, du zirconium, du calcium ou d’autres additions mineures peuvent figurer dans certaines spécifications particulières afin de contrôler les joints de grains, les inclusions ou le comportement au cours de la fabrication, mais ils ne constituent pas des caractéristiques universelles de la famille des aciers maraging.
La même prudence s’applique aux matériaux fabriqués par fabrication additive. Le NIST a indiqué en 2024 que des éprouvettes en acier maraging produites par fusion laser sur lit de poudre présentaient des variations de dureté et de rigidité selon la direction de fabrication. Cette étude a également montré que les mesures de perméabilité magnétique pouvaient détecter les dommages dus à la fatigue avant la rupture. Ces résultats renforcent le point essentiel : la composition définit les possibilités de précipitation, mais le procédé de fusion, les gradients thermiques, la porosité, la texture, le traitement de mise en solution et le vieillissement déterminent la structure effectivement obtenue. L’acier maraging est donc un système de durcissement par précipitation dépendant de la nuance et du procédé, et non simplement un acier à haute teneur en nickel affichant un niveau de résistance exceptionnellement élevé.
Nuances, désignations et signification de 18Ni(250)
Désignations nominales des nuances 18Ni et classes de résistance
La famille des aciers 18Ni est d’abord définie par son concept métallurgique : un acier à très faible teneur en carbone et riche en nickel, qui forme une matrice martensitique tenace en lattes, puis est renforcé par vieillissement. La partie « 18Ni » constitue une référence à la composition nominale, et non une spécification chimique complète. Les nuances conventionnelles contenant du cobalt comprennent généralement environ 18 % de nickel, ainsi que du cobalt, du molybdène, du titane et de faibles additions telles que l’aluminium. La teneur en carbone est délibérément maintenue très basse, généralement à environ 0,03 % ou moins, afin que l’acier ne dépende pas de la sursaturation en carbone et de la formation de carbures pour son principal mécanisme de durcissement.
Cette distinction sépare l’acier maraging de l’acier allié ordinaire trempé et revenu. Le recuit de mise en solution et le refroidissement transforment l’austénite en martensite, mais cette martensite initiale est relativement douce. L’augmentation majeure de la résistance intervient au cours d’un traitement séparé de précipitation. Le rapport interne NIST 8582, publié en 2025, décrit clairement la séquence : la mise en solution et la trempe produisent une martensite relativement douce, puis le traitement thermique de précipitation forme des précipités fins et accroît la résistance tout en conservant une ductilité et une ténacité utiles. Le durcissement par transformation crée la matrice ; le durcissement par précipitation fournit la résistance exceptionnelle.
| Désignation | Référence nominale de la classe de résistance | Spécification requise ? |
|---|---|---|
| 18Ni(200) | Classe d’environ 200 ksi | Oui |
| 18Ni(250) | Classe d’environ 250 ksi | Oui |
| 18Ni(300) | Classe d’environ 300 ksi | Oui |
| 18Ni(350) | Classe d’environ 350 ksi | Oui |
Les nombres entre parenthèses utilisés avec les nuances conventionnelles — 18Ni(200), 18Ni(250), 18Ni(300) et 18Ni(350) — sont des références à des classes de résistance. Ils correspondent approximativement à des niveaux de résistance ultime à la traction exprimés en ksi après le traitement de vieillissement spécifié, bien que les exigences exactes relatives aux propriétés dépendent de la spécification applicable au matériau, de la forme du produit, de la direction d’essai et de l’état métallurgique. Ces désignations servent donc d’abréviations dans la littérature technique, la pratique de la conception et les discussions relatives aux matériaux aéronautiques. Elles ne remplacent pas une spécification d’approvisionnement ou de certification.
La plage de résistance des aciers maraging commerciaux est étendue. L’article Maraging Steels d’ASM International, publié en 2018, indique des limites d’élasticité commerciales comprises entre 1030 et 2420 MPa. Cette plage ne peut pas s’expliquer par la seule désignation « 18Ni ». La teneur en nickel, les niveaux de cobalt et de molybdène, les additions de titane ou d’aluminium, le procédé d’élaboration, la dimension de la section, le traitement de mise en solution, la température de vieillissement et la durée du vieillissement influencent tous le résultat final. La désignation fournit une indication utile sur la famille et la classe de résistance, mais elle n’efface pas ces variables.
La composition varie également entre des nuances parfois regroupées dans les descriptions générales. Une nuance 18Ni conventionnelle contenant du cobalt n’est pas chimiquement interchangeable avec le M789 sans cobalt. Le M789 a été développé comme un acier maraging exempt de cobalt, et ses réactions de précipitation, sa réponse thermique et sa fenêtre de mise en œuvre doivent être évaluées selon leurs propres caractéristiques. Désigner les deux matériaux comme des « aciers maraging » identifie leur mécanisme de durcissement par vieillissement ; cela n’établit ni une équivalence de composition chimique ni une équivalence de propriétés.
Les normes ajoutent un niveau supplémentaire de précision. La norme SAE AMS6515, par exemple, est intitulée Steel, Maraging Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed. La composition intégrée à cette désignation est précise : 18,5 de nickel, 12,0 de cobalt, 4,9 de molybdène, 1,40 de titane et 0,10 d’aluminium, avec une élaboration par double fusion sous vide et un état de livraison recuit. Il ne s’agit pas simplement d’une autre manière d’écrire « 18Ni(250) ». Un document technique doit reproduire exactement cette nuance et cette spécification, y compris le numéro de la norme et, le cas échéant, la forme de produit indiquée.
18Ni(250) et la référence d’environ 250 ksi
- Classe de résistance nominale
- 250 ksi
- Équivalent métrique approximatif
- 1724 MPa
- Matrice
- Martensite en lattes fer–nickel à faible teneur en carbone
- Température de durcissement par vieillissement
- Environ 480 °C
- Limitation de la désignation
- Ne constitue pas une spécification chimique complète
La NASA utilise 18Ni(250) comme désignation représentative d’un acier maraging et l’identifie à environ 250 ksi. Puisque 1 ksi équivaut à environ 6,895 MPa, 250 ksi correspondent à environ 1724 MPa. Cette valeur constitue une référence pratique à une classe de résistance ; elle ne signifie pas que chaque éprouvette en 18Ni(250) donnera précisément 250 ksi lors de l’essai, ni que chaque valeur rapportée se réfère à la même propriété.
Ce point est important, car « 250 ksi » peut être interprété comme une résistance à la traction, alors qu’une norme peut également spécifier la limite d’élasticité, l’allongement, la réduction de section, la dureté ou les performances aux chocs. La propriété pertinente peut aussi varier selon l’orientation et la géométrie du produit. Une barre, une pièce forgée, un anneau, une tôle et une pièce fabriquée de manière additive peuvent appartenir à une même grande famille de nuances tout en réagissant différemment au traitement de mise en solution et au vieillissement. Les sections épaisses peuvent développer des gradients thermiques pendant le traitement au four ; les sections minces peuvent refroidir plus rapidement. L’essai d’une éprouvette prélevée longitudinalement dans une barre n’établit pas automatiquement les performances dans le sens transversal ou à travers l’épaisseur.
La description de la NASA est plus instructive sur le plan métallurgique que le seul chiffre de résistance. Elle identifie le 18Ni(250) comme une martensite en lattes fer-nickel à faible teneur en carbone, durcie par vieillissement au moyen de précipitations intermétalliques à environ 480 °C. ASM International situe également le principal traitement de précipitation près de 480 °C et décrit la séquence de durcissement comme suit : recuit de mise en solution, formation de martensite, vieillissement, précipitation et mise en ordre à courte distance. La matrice n’acquiert pas une résistance exceptionnelle par la seule trempe. Le traitement de vieillissement la modifie en produisant des phases intermétalliques fines, qui font généralement intervenir le nickel, le molybdène, le titane et des éléments d’alliage apparentés.
La classe nominale reste utile. Elle permet au concepteur de distinguer une famille d’environ 200, 250, 300 ou 350 ksi lors de la comparaison de solutions matérielles établies. Cependant, le nombre représente une classe cible dans un état défini, et non une propriété intrinsèque universelle. Un sur-vieillissement peut grossir ou modifier la population de précipités et réduire la résistance. Un vieillissement insuffisant laisse le matériau dans un état inférieur à celui prévu. Des températures excessives de traitement de mise en solution, un refroidissement inadapté ou un procédé antérieur peuvent également modifier la réponse du matériau.
Pourquoi une désignation d’alliage ne constitue pas un certificat de traitement thermique
Une désignation d’alliage indique ce que le matériau est censé être ; elle ne prouve pas comment une coulée, une section ou une pièce donnée a été élaborée. Un dossier matière complet doit relier la composition chimique à la norme, à la forme du produit, au procédé d’élaboration, à l’état de livraison, au cycle de traitement thermique, à l’emplacement de prélèvement des éprouvettes et aux propriétés mécaniques mesurées. « 18Ni(250) » ne fournit à lui seul aucun de ces détails.
Les mesures de perméabilité magnétique peuvent détecter l’endommagement par fatigue d’un acier à matrice martensitique durci par vieillissement fabriqué par fabrication additive avant la rupture finale. Preliminary evidence
La distinction est encore plus nette dans le cas de la fusion sur lit de poudre par laser. La note technique NIST 2352, publiée en 2025, évalue les traitements de recuit de mise en solution, de recuit intercritique et de vieillissement appliqués au M789 sans cobalt fabriqué par ce procédé. L’étude ne porte pas simplement sur l’alliage nominal, mais sur l’interaction entre la poudre, l’historique de fusion, les cycles thermiques, la microstructure et le traitement post-fabrication. L’étude NIST de 2024 intitulée In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel fait également état de variations de la dureté et de la rigidité selon la direction de fabrication. Les mesures de perméabilité magnétique ont détecté les dommages de fatigue avant la rupture, ce qui montre que l’historique du procédé peut affecter à la fois les propriétés et les signaux d’inspection.
Un composant imprimé en M789 ne peut donc pas être certifié en lui attribuant sans réserve une désignation conventionnelle de classe de résistance 18Ni. Son orientation des couches, sa porosité, son état de surface, ses contraintes résiduelles, son traitement thermique et son plan d’échantillonnage sont importants. La même prudence s’applique aux matériaux corroyés, bien que les variables pertinentes diffèrent.
Pour cette raison, les spécifications doivent être citées intégralement : la nuance exacte ou la désignation normative, les limites de composition chimique, la forme du produit, le procédé d’élaboration, l’état recuit ou vieilli, les exigences de traitement thermique et les essais applicables des propriétés mécaniques. « 18Ni(250) » est une abréviation utile pour désigner une classe d’acier maraging d’environ 250 ksi. Elle ne remplace pas le document établissant qu’une pièce d’acier donnée satisfait effectivement à cette classe.
Comment l’acier maraging forme de la martensite
L’acier maraging commence par un traitement thermique qui crée une matrice martensitique, mais la première martensite ne constitue pas la principale source de sa résistance exceptionnelle. La séquence essentielle est la transformation suivie de la précipitation : le recuit de mise en solution prépare une austénite chimiquement appropriée, la trempe transforme cette austénite en martensite à lattes à faible teneur en carbone, puis le vieillissement vers 480 °C forme des particules intermétalliques nanométriques qui s’opposent à la déformation. Confondre ces deux mécanismes de durcissement conduit à décrire à tort l’acier maraging comme un simple alliage trempé très dur.
Recuit de mise en solution et homogénéisation
La microstructure initiale dépend de la forme du produit et des opérations antérieures, mais la première étape thermique majeure est le recuit de mise en solution. L’acier est chauffé dans la région austénitique, généralement à une température spécifiée par la nuance et la norme applicable au produit, puis maintenu suffisamment longtemps pour que les éléments d’alliage se dissolvent ou se redistribuent dans la matrice riche en fer. Ce traitement élimine une grande partie des hétérogénéités chimiques produites par la coulée, le forgeage, le laminage ou une exposition thermique antérieure.
Le nickel joue un rôle central dans le comportement de transformation. Dans les nuances conventionnelles, une teneur importante en nickel abaisse la température de début de formation de la martensite et permet à l’austénite de se transformer au refroidissement sans la forte teneur en carbone utilisée dans les aciers ordinaires trempés et revenus. Le cobalt et le molybdène modifient également la stabilité des phases et la réponse ultérieure à la précipitation, tandis que le titane et l’aluminium peuvent participer à la formation des précipités durcissants ou influer sur leur nucléation. Leur présence n’est donc pas interchangeable d’une nuance à l’autre.
La norme SAE AMS6515 spécifie, par exemple, un acier 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, élaboré par double fusion sous vide et recuit, destiné aux barres, pièces forgées, tubes et bagues. Cette désignation décrit une composition et un état particuliers du produit, et non tous les aciers commercialisés sous la dénomination générale d’acier maraging. La nuance 18Ni(250) identifiée par la NASA est une autre désignation utilisée pour une classe de matériau nominalement à 250 ksi, tandis que des nuances sans cobalt telles que M789 reposent sur un équilibre différent des éléments d’alliage. Le traitement thermique doit donc être adapté à la composition spécifiée.
Lors du recuit de mise en solution, l’objectif n’est pas simplement de rendre l’acier austénitique. Le maintien doit également laisser aux éléments d’alliage le temps de quitter les zones ségrégées et d’intégrer une solution solide plus homogène. Une température ou une durée excessives peuvent provoquer une croissance des grains, une fusion commençante dans les zones ségrégées ou des modifications indésirables des éléments formant les précipités. Un traitement insuffisant peut laisser subsister des différences locales de composition qui modifient les températures de transformation et produisent des réponses inégales au vieillissement.
L’homogénéisation est particulièrement importante lorsque le matériau a subi une ségrégation lors de la solidification. Un gros lingot, une section forgée et une pièce fabriquée par fusion laser sur lit de poudre ne présentent pas la même structure chimique ni la même structure de défauts au départ. La fabrication additive peut introduire des frontières entre bains de fusion, une ségrégation cellulaire, des contraintes résiduelles et des défauts de manque de fusion avant tout traitement conventionnel de mise en solution. Le cycle de recuit ultérieur doit donc tenir compte de ces caractéristiques, plutôt que de supposer qu’un cycle destiné à un acier corroyé produira le même résultat.
L’ouvrage de référence sur les traitements thermiques publié par ASM International décrit la séquence suivante : recuit de mise en solution, formation de la martensite, vieillissement, précipitation et ordre à courte distance. Les deux premières étapes établissent la matrice. Elles ne créent pas encore la forte population de particules durcissantes responsable des limites d’élasticité les plus élevées.
Trempe produisant une martensite à lattes à faible teneur en carbone
Après le recuit de mise en solution, l’austénite est refroidie assez rapidement pour supprimer les transformations diffusives telles que la formation de ferrite ou de perlite. Elle se transforme alors en martensite principalement par un mécanisme de cisaillement sans diffusion. Dans l’acier maraging, le produit obtenu est généralement une martensite à lattes fer-nickel à faible teneur en carbone.
La mention « faible teneur en carbone » est déterminante. Les aciers au carbone forment une martensite dans laquelle le carbone est piégé dans des sites interstitiels sursaturés. Ce carbone provoque une forte distorsion tétragonale du réseau de fer et contribue fortement à la dureté de la structure à l’état trempé. La dureté élevée familière d’un acier au carbone de teneur moyenne trempé à l’eau correspond donc à un durcissement par transformation associé à la sursaturation en carbone, aux contraintes du réseau et à une forte densité de défauts.
L’acier maraging suit une voie différente. Sa teneur en carbone est délibérément très faible, souvent suffisamment faible pour que le carbone ne puisse pas fournir l’effet durcissant dominant. Le nickel stabilise l’austénite pendant le chauffage et abaisse la température de transformation, tandis que la faible teneur en carbone permet à la martensite transformée de rester proche d’un réseau de fer cubique centré ou quadratique centré, faiblement distordu et présentant une faible tétragonalité. La martensite se forme en paquets et en lattes, les dislocations et les interfaces apportant une résistance utile et fournissant des sites qui influencent ultérieurement la précipitation.
La morphologie en lattes est importante. Les lattes individuelles sont regroupées en paquets à l’intérieur des grains d’austénite antérieure, et la forte densité de dislocations générée pendant la transformation confère à la matrice un niveau mesurable de résistance. Cette structure n’est toutefois pas équivalente à une martensite riche en carbone. Elle est moins déformée par le carbone interstitiel et généralement beaucoup moins dure immédiatement après la trempe.
La vitesse de refroidissement reste importante, bien que pour une raison différente de celle qui prévaut dans un acier ordinaire au carbone. La section doit refroidir suffisamment vite pour éviter la formation de produits diffusifs indésirables et une quantité excessive d’austénite retenue, mais la vitesse nécessaire dépend de la composition, de la dimension de la section, de la température initiale et de la cinétique de transformation de l’alliage. Les nuances d’acier maraging riches en nickel peuvent présenter une trempabilité considérable, permettant la formation de martensite dans des sections importantes avec des conditions de refroidissement pratiques. Une trempe trop lente, ou une composition qui stabilise une quantité excessive d’austénite, peut modifier la matrice disponible pour le vieillissement.
Les nuances contenant du cobalt et celles qui en sont dépourvues ne doivent pas être traitées comme identiques à cette étape. Le cobalt modifie l’équilibre entre le nickel, le molybdène, le titane et les autres additions, et influe à la fois sur la transformation et sur la précipitation. M789, un acier maraging sans cobalt, a été étudié par le National Institute of Standards and Technology dans la Technical Note 2352 au moyen de traitements de recuit de mise en solution, de recuit intercritique et de vieillissement après fusion laser sur lit de poudre. Ces traitements correspondent à une composition et à un historique de fabrication spécifiques ; ils ne peuvent pas être transposés automatiquement à une nuance 18Ni-Co-Mo telle que la composition spécifiée par AMS6515.
Pourquoi l’état trempé est relativement doux
La trempe est nécessaire, mais elle ne fournit pas la résistance finale de l’acier maraging. La martensite à faible teneur en carbone produite à ce stade possède une forte densité de dislocations et peut être plus résistante qu’une structure ferritique, mais elle ne présente pas la sursaturation en carbone qui rend extrêmement dure la martensite conventionnelle trempée. Une grande partie du nickel, du molybdène, du titane, de l’aluminium et des éléments d’addition apparentés de l’alliage reste dissoute dans la matrice martensitique au lieu d’exister sous la forme d’une population fine de précipités faisant obstacle au mouvement des dislocations.
Cet état est obtenu délibérément. La matrice relativement douce permet au vieillissement ultérieur d’accroître fortement la résistance sans recourir à une forte teneur en carbone. Pendant le traitement de vieillissement, généralement vers 480 °C, des composés intermétalliques nucl éent et croissent à partir de la martensite sursaturée. Selon la nuance et l’historique thermique, le durcissement peut impliquer des particules riches en nickel et en molybdène ainsi que des phases contenant du titane ou de l’aluminium, en plus de l’ordre à courte distance. Ces particules s’opposent au mouvement des dislocations bien plus efficacement que la seule matrice à faible teneur en carbone à l’état trempé.
Le NIST Internal Report 8582 énonce directement le processus : la mise en solution et la trempe produisent d’abord une martensite relativement douce, après quoi le traitement thermique de précipitation génère des précipités fins ainsi qu’une résistance, une ductilité et une ténacité élevées. ASM International a signalé des limites d’élasticité commerciales comprises entre 1030 et 2420 MPa et identifié une précipitation intermétallique vers 480 °C. La NASA décrit la nuance 18Ni(250) comme une martensite à lattes fer-nickel à faible teneur en carbone, durcie par vieillissement grâce à la précipitation intermétallique, appartenant à une classe de résistance d’environ 250 ksi.
Cette distinction est également importante en fabrication additive. L’étude du NIST publiée en 2024 sur le suivi de la fatigue a mis en évidence, dans des éprouvettes en acier maraging fabriquées par fusion laser sur lit de poudre, des variations de la dureté et de la rigidité selon la direction de fabrication, tandis que les mesures de perméabilité magnétique détectaient les dommages de fatigue avant la rupture. Ces observations montrent que la matrice et ses défauts dépendent de la voie de fabrication aussi bien que de la nuance nominale. Le recuit de mise en solution et la trempe établissent la martensite de départ ; le vieillissement détermine dans quelle mesure le potentiel de précipitation de l’alliage se transforme en résistance utile.
Vieillissement, précipitation et ordre à courte distance
L’acier maraging acquiert sa résistance caractéristique grâce à deux événements métallurgiques distincts. Le traitement de mise en solution et la trempe créent une matrice martensitique à faible teneur en carbone, fer-nickel ; le vieillissement ultérieur permet aux éléments d’alliage de diffuser et de former des précipités intermétalliques ordonnés. La première étape correspond à un durcissement par transformation, bien que la martensite obtenue soit relativement douce parce qu’elle contient très peu de carbone. La seconde étape correspond à un durcissement par précipitation, qui accroît la résistance en entravant le mouvement des dislocations grâce à une forte population de particules nanométriques.
Cette distinction différencie les aciers maraging des aciers conventionnels au carbone ou alliés, trempés et revenus. Dans un acier riche en carbone, la martensite sursaturée est dure parce que le carbone produit un réseau quadratique centré déformé. Dans un acier maraging, la teneur en carbone est volontairement maintenue très faible ; la matrice trempée est donc généralement constituée d’une martensite en lattes, cubique centrée ou quadratique centrée, à faible teneur en carbone et présentant une dureté intrinsèque modérée. Sa résistance ultérieure provient principalement des réactions inter-métalliques impliquant le nickel, le molybdène, le titane, l’aluminium et d’autres éléments apparentés pendant le vieillissement.
Le régime de vieillissement à environ 480 °C
ASM International décrit les aciers maraging comme des aciers à très faible teneur en carbone et à forte teneur en nickel, contenant des additions telles que le cobalt et le molybdène, et durcis par précipitation inter-métallique à environ 480 °C. Cette température constitue un point de référence utile, et non une prescription universelle. La température et la durée réelles du vieillissement dépendent de la nuance, de la forme du produit, du traitement préalable de mise en solution, de la dimension de la section, de la régulation du four et de l’équilibre recherché entre résistance, ténacité, ductilité et stabilité dimensionnelle.
La séquence conventionnelle est souvent décrite comme une mise en solution, la formation de martensite, le vieillissement, la précipitation et l’ordre à courte distance. La mise en solution introduit les principaux éléments d’alliage dans une solution solide austénitique suffisamment homogène. La trempe supprime ensuite la transformation diffusante et produit une martensite en lattes. Comme la teneur en carbone est faible, cette martensite est relativement douce et présente généralement une déformation de trempe limitée par comparaison avec les aciers martensitiques à haute teneur en carbone. Lors du traitement thermique ultérieur, la diffusion devient suffisamment rapide pour que les atomes de soluté s’agglomèrent, s’ordonnent localement et évoluent en précipités durcissants.
Le régime d’environ 480 °C constitue un compromis. À des températures plus basses, la diffusion est plus lente et les réactions recherchées peuvent nécessiter des durées plus longues. À des températures plus élevées, la précipitation peut être rapide, mais les particules peuvent grossir, des phases concurrentes peuvent se former et le sur-vieillissement peut réduire la résistance offerte au mouvement des dislocations. Par ailleurs, une température nominale de four ne décrit pas à elle seule l’historique thermique d’une grande pièce forgée ou d’une barre épaisse : le centre peut atteindre la température cible plus tard que la surface, et le refroidissement après la mise en solution peut produire des structures martensitiques différentes selon la section.
Pour cette raison, un cycle de vieillissement publié ne doit pas être transposé d’une nuance à une autre sans vérifier la spécification applicable. SAE AMS6515, par exemple, définit un acier fondu sous double vide et recuit, désigné 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, et couvre les barres, les pièces forgées, les tubes et les anneaux. Sa composition n’est pas interchangeable avec celle de tous les aciers commercialisés sous une désignation 18Ni, ni avec celle des nuances sans cobalt. La synthèse des matériaux publiée par la NASA en 2018 identifie le 18Ni(250) comme un acier d’environ 250 ksi, soit environ 1724 MPa, mais cette désignation décrit une classe de résistance et une famille de compositions, et non un résultat unique de traitement thermique applicable à tous les produits.
La durée de maintien à température doit être suffisante pour que la réaction de précipitation visée atteigne le degré requis. Un maintien court peut laisser la matrice sous-vieillie, avec une population trop faible ou trop petite de particules efficaces. Un maintien plus long peut d’abord augmenter la résistance, puis la réduire lorsque les particules grossissent ou perdent leur cohérence. La dimension de la section ajoute une autre variable, car l’inertie thermique, les gradients de température et la composition locale peuvent produire des réponses au vieillissement différentes entre la surface et le centre. L’écrouissage préalable, l’austénite retenue, la porosité et la ségrégation peuvent également modifier le nombre et l’emplacement des sites de germination.
Précipités inter-métalliques et durcissement de la matrice
Le rapport interne NIST 8582 décrit directement la voie conventionnelle : la mise en solution et la trempe produisent d’abord une martensite relativement douce, suivies d’un traitement thermique de précipitation qui génère des précipités fins ainsi qu’une résistance, une ductilité et une ténacité élevées. Les précipités ne sont pas simplement des « particules dures » ajoutées à un acier doux. Leur taille, leur espacement, leur structure cristalline, leur composition, leur cohérence et leur distribution déterminent leur efficacité à s’opposer à l’écoulement plastique.
Une matrice nouvellement vieillie contient des régions riches en soluté et des précipités très fins. Lorsque le réseau du précipité entretient une relation avec la martensite environnante, des déformations de cohérence apparaissent à l’interface. Ces déformations créent une barrière supplémentaire au déplacement des dislocations. Selon leur résistance et leur structure, les dislocations peuvent cisailler de très petites particules cohérentes, ou bien s’incurver entre les particules lorsque les précipités deviennent moins cohérents et plus largement espacés. La résistance maximale est atteinte lorsque l’effet barrière combiné est élevé, généralement tant que les particules restent fines et rapprochées.
Le nickel fournit la matrice martensitique et participe à plusieurs réactions de précipitation, tandis que le molybdène et le titane sont des éléments durcissants particulièrement importants dans de nombreuses nuances commerciales. Le cobalt agit sur la matrice ainsi que sur la solubilité ou le comportement à la précipitation d’autres éléments, ce qui aide les nuances conventionnelles contenant du cobalt à atteindre une résistance élevée après vieillissement. L’aluminium peut contribuer à la formation de phases ordonnées et au contrôle de la précipitation. La séquence exacte et l’assemblage des phases varient selon la composition ; désigner un seul composé comme s’il gouvernait toutes les nuances serait trompeur.
Les limites d’élasticité commerciales des aciers à matrice martensitique durcis par vieillissement sont indiquées dans une plage de 1030 à 2420 MPa. Strong evidence
Les limites d’élasticité commerciales rapportées par ASM International en 2018 s’échelonnent de 1030 à 2420 MPa. Cette plage reflète davantage que la seule teneur nominale en nickel. La composition de la nuance, le procédé de fusion, la teneur en inclusions, le traitement de mise en solution, l’état de vieillissement, la direction d’essai et la dimension du produit y contribuent tous. Un résultat de 2420 MPa ne peut pas être considéré comme la réponse caractéristique de tous les aciers maraging, pas plus qu’un état de résistance inférieure ne traduit nécessairement un traitement infructueux : il peut résulter d’une conservation délibérée de la ténacité ou de l’usinabilité.
La distinction par rapport à la martensite riche en carbone demeure importante à ce stade. La martensite riche en carbone tire une grande partie de sa dureté d’une forte densité de défauts du réseau et du champ de déformation engendré par le carbone piégé. La résistance après vieillissement de l’acier maraging est au contraire régie par la précipitation inter-métallique dans une matrice en lattes à faible teneur en carbone. Cela confère au matériau une séquence de mise en œuvre intéressante : l’usinage peut souvent être réalisé après la mise en solution, avant le durcissement final par vieillissement, lorsque la pièce est beaucoup plus douce et moins sujette à la déformation qu’après le traitement complet de précipitation.
Les aciers sans cobalt montrent pourquoi la composition doit être examinée directement. Le M789 est un acier maraging sans cobalt ; son comportement à la précipitation ne peut donc pas être déduit de celui d’une nuance 18Ni contenant du cobalt simplement parce que les deux sont appelées aciers maraging. La note technique NIST 2352 évalue la mise en solution, le recuit intercritique et les traitements de vieillissement du M789 sans cobalt fabriqué par fusion laser sur lit de poudre. La nécessité de comparer plusieurs voies thermiques indique que sa structure à l’état brut de fabrication et son comportement à la précipitation nécessitent leur propre domaine de mise en œuvre.
Ordre à courte distance, sur-vieillissement et compromis entre les propriétés
L’ordre à courte distance décrit l’organisation chimique locale avant, pendant ou entre la formation de précipités identifiables. Les atomes de soluté ne se répartissent pas aléatoirement dès que la diffusion commence. Les atomes voisins de nickel, de molybdène, de titane, d’aluminium et d’autres éléments peuvent développer des associations locales préférentielles, produisant des régions ordonnées qui modifient la résistance de la matrice au mouvement des dislocations. Dans la séquence d’ASM, le vieillissement est suivi de la précipitation et de l’ordre à courte distance, en tant qu’étapes liées de la réponse au durcissement, bien que les réactions se chevauchent plutôt qu’elles ne se produisent comme des étapes parfaitement distinctes.
Les premiers phénomènes d’ordre et d’agglomération peuvent augmenter la résistance avant l’apparition de précipités volumineux et bien définis. Avec la poursuite du vieillissement, ces régions évoluent en particules inter-métalliques plus distinctes. La matrice atteint alors un état de vieillissement optimal lorsque la taille et l’espacement des particules constituent une barrière importante au glissement. Une exposition supplémentaire provoque un sur-vieillissement : les précipités grossissent, leur densité numérique diminue, leurs interfaces deviennent moins efficaces ou des phases d’équilibre remplacent une population métastable plus fine. La résistance et la dureté diminuent, tandis que la ductilité peut augmenter. La ténacité ne s’améliore pas automatiquement, car des particules grossières, de l’austénite revenue, de la ségrégation ou des défauts peuvent créer de nouvelles voies d’amorçage des fissures.
La température accélère à la fois la précipitation utile et le grossissement préjudiciable. Un dépassement accidentel de la température de vieillissement spécifiée peut donc réduire la résistance, même si la durée totale à température semble courte. À l’inverse, un état sous-vieilli peut être choisi lorsqu’un niveau de résistance inférieur, une plus grande aptitude au formage ou un autre équilibre de ténacité est recherché. La propriété pertinente n’est pas la dureté seule. La limite d’élasticité, la résistance ultime à la traction, l’allongement, la ténacité à la rupture, la résistance à la fatigue et la variation dimensionnelle peuvent réagir différemment à un même traitement thermique.
La fabrication additive ajoute un problème distinct lié au couple procédé–structure. La fusion laser sur lit de poudre produit de forts gradients thermiques, des réchauffements répétés, une ségrégation cellulaire, des contraintes résiduelles et des effets liés à la direction de fabrication avant même le début de tout traitement conventionnel de mise en solution ou de vieillissement. L’étude de 2024 du NIST consacrée au suivi de la fatigue a mis en évidence des variations liées à la direction de fabrication de la dureté et de la rigidité dans des éprouvettes en acier maraging fabriquées par fusion laser sur lit de poudre. Les mêmes travaux ont indiqué que les mesures de perméabilité magnétique pouvaient détecter les dommages de fatigue avant la rupture, ce qui montre que l’évolution de la réponse magnétique de la structure martensitique durcie par précipitation peut fournir des informations qu’un essai de traction final ne permet pas d’obtenir.
Ainsi, le vieillissement à environ 480 °C constitue un régime métallurgique, et non un chiffre magique. La structure finale dépend de ce qui a été introduit dans le four, de la rapidité avec laquelle il a été chauffé et refroidi, de l’uniformité avec laquelle la section a atteint la température, ainsi que de la population de précipités requise par la spécification. L’acier maraging est résistant parce qu’une matrice martensitique volontairement pauvre en carbone suit une évolution contrôlée de diffusion et de mise en ordre — et non parce que la trempe seule produit une martensite exceptionnellement dure.
Résistance, ductilité, ténacité et comportement à la rupture
La plage commerciale de limites d’élasticité
L’acier maraging est souvent décrit par sa très haute limite d’élasticité, mais cette valeur résulte d’une composition et d’une histoire thermique particulières ; elle ne constitue pas une propriété fixe de tous les aciers portant le nom de maraging. Dans son traitement consacré aux aciers maraging publié en 2018 dans l’ASM Handbook, ASM International a indiqué des limites d’élasticité commerciales comprises entre 1030 et 2420 MPa. Cette plage couvre des nuances, des conditions de vieillissement, des formes de produits et des exigences de contrôle très différentes. Elle doit être comprise comme une description des possibilités commerciales, et non comme une garantie applicable à une barre, une tôle, une pièce forgée, un fil ou un composant fabriqué par fabrication additive non spécifié.[2] NIST Internal Report 8582. National Institute of Standards and Technology. NIST Internal Report, 2025. NIST Internal Report 8582
La séquence caractéristique commence par un durcissement par transformation. L’austénite est soumise à un recuit de mise en solution, puis refroidie de manière que l’alliage fer-nickel se transforme en une martensite en lattes à faible teneur en carbone. Contrairement à la martensite à forte teneur en carbone de nombreux aciers trempés-revenus, cette matrice est relativement douce et tenace immédiatement après la trempe. Le rapport interne NIST 8582, publié en 2025, décrit la mise en solution et la trempe comme produisant une martensite relativement douce, suivies d’un traitement thermique de précipitation qui forme des précipités fins et augmente la résistance tout en conservant une ductilité et une ténacité utiles.
La deuxième étape est le durcissement par précipitation. Lors du vieillissement à environ 480 °C, les éléments d’alliage forment des phases intermétalliques et subissent une mise en ordre à courte distance. Les précipités entravent le mouvement des dislocations ; la matrice résiste donc à l’écoulement plastique à des contraintes bien supérieures à celles de l’état brut de trempe. La résistance provient principalement de cette réponse contrôlée à la précipitation, plutôt que du durcissement de la martensite par le carbone. Le sur-vieillissement grossit ou modifie la population de précipités et peut réduire la limite d’élasticité, tandis qu’un traitement de vieillissement incomplet laisse inutilisée une partie du potentiel de durcissement disponible.
Les désignations des nuances constituent une mise en garde nécessaire contre toute interprétation interchangeable de cette plage. La synthèse des matériaux publiée par NASA en 2018 identifie le 18Ni(250) comme correspondant à environ 250 ksi, soit approximativement 1725 MPa, tandis que la spécification SAE AMS6515 couvre un acier spécifique, élaboré par double fusion sous vide et recuit, contenant 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al. Cette composition n’est pas une recette générique applicable à toutes les nuances 18Ni. Le cobalt et le molybdène contribuent au système de précipitation, le titane et l’aluminium influent sur la formation des précipités, et le nickel contrôle la transformation martensitique ainsi que l’état de la matrice. Une limite d’élasticité rapportée n’a de signification que si elle est associée à la nuance, à la forme du produit, à l’orientation de l’essai, au traitement de mise en solution et de vieillissement, ainsi qu’à la spécification applicable.
Les nuances conventionnelles contenant du cobalt et les nuances sans cobalt ne peuvent pas non plus se voir attribuer les mêmes propriétés attendues sur la seule base de leur désignation. Le M789 sans cobalt, par exemple, possède une conception d’alliage et une réponse à la précipitation différentes de celles des nuances 18Ni courantes contenant du cobalt. La note technique NIST 2352, publiée en 2025, évalue le recuit de mise en solution, le recuit intercritique et le vieillissement du M789 fabriqué par fusion laser sur lit de poudre. Ces traitements sont des variables propres au procédé, et non des appellations interchangeables désignant un traitement thermique universel unique. La limite d’élasticité, l’allongement, la dureté et la ténacité obtenus doivent être établis pour la nuance et le procédé de fabrication indiqués.
Pourquoi la résistance n’est pas la seule variable de conception
La limite d’élasticité indique le début d’une déformation plastique importante lors d’un essai de traction. Elle ne précise pas le comportement d’un composant après la plastification, la vitesse de propagation d’une fissure ni la quantité d’énergie absorbée avant la rupture. Une conception qui ne retient que la limite d’élasticité la plus élevée rapportée peut sacrifier l’allongement, la résistance à la rupture, la durée de vie en fatigue, la stabilité dimensionnelle ou la tolérance aux défauts de fabrication.
La population de précipités contrôle cet équilibre. Des particules intermétalliques très fines et rapprochées offrent une forte résistance au mouvement des dislocations, mais une précipitation excessive peut réduire la capacité de redistribution plastique autour d’une entaille. La matrice joue également un rôle. La morphologie en lattes, l’austénite révertée, la densité de dislocations, l’état des joints de grains et la ségrégation influent sur la manière dont la déformation se répartit dans le matériau. Une condition de vieillissement légèrement moins résistante peut offrir un allongement ou une résistance à la propagation des fissures supérieurs à ceux de la condition de vieillissement maximal, en particulier lorsque le composant comporte des trous, des filetages, des rayons vifs, des transitions soudées ou des marques d’usinage.
La ductilité n’est pas synonyme de ténacité. L’allongement en traction mesure la déformation totale accumulée dans une éprouvette lisse, tandis que la ténacité décrit la résistance à l’amorçage et à la propagation des fissures dans un état de chargement donné. Un matériau peut présenter un allongement appréciable tout en perdant de la résistance à la rupture dans une section épaisse, à basse température ou sous contrainte de déformation plane. L’énergie d’impact Charpy, la ténacité à la rupture, le déplacement d’ouverture en tête de fissure et les données de propagation des fissures de fatigue répondent à des questions différentes. Aucun de ces paramètres ne doit être déduit de la seule limite d’élasticité.
Les contraintes résiduelles constituent une autre variable. Le traitement de mise en solution, la trempe, le redressage, l’usinage, le soudage et le vieillissement peuvent laisser des contraintes de traction ou de compression qui modifient la plastification locale et la force motrice de la fissure. Un acier maraging à haute résistance peut tolérer une contrainte appliquée nominale dans un simple calcul de traction, tandis qu’une contrainte résiduelle de traction au niveau d’une entaille augmente l’intensité effective des contraintes. Les variations dimensionnelles au cours du vieillissement peuvent également être importantes pour les pièces de précision, même lorsque la variation moyenne de forme est faible.
Variables susceptibles de régir la rupture
- Inclusions Peuvent amorcer des fissures de fatigue ou une rupture fragile.
- Porosité Réduit la section portante et peut agir comme site d’amorçage d’une fissure.
- Contraintes résiduelles Peuvent accroître la force motrice locale d’une fissure au niveau des entailles ou des défauts.
- Texture et direction Peuvent produire des propriétés différentes dans les directions longitudinale, transversale ou de fabrication.
- Environnement L’hydrogène, l’humidité, les chlorures et une contrainte de traction soutenue peuvent influer sur le risque de fissuration.
Les défauts sont tout aussi importants. Les inclusions non métalliques, les films d’oxyde, les pores, les zones de manque de fusion, les criques et les particules grossières peuvent amorcer des fissures de fatigue ou une rupture fragile. La population de défauts pertinente dépend du procédé de fusion, de la propreté, du taux de corroyage lors du forgeage, de la direction du laminage, du traitement thermique, de l’usinage et du contrôle. La désignation « double fusion sous vide » de l’AMS6515 revêt donc une importance métallurgique : elle identifie un procédé de production et une composition spécifiés, et non une simple classe nominale de résistance.
La direction de l’essai doit être examinée conjointement avec le résultat. Les produits laminés et forgés peuvent être anisotropes, car les inclusions, la ségrégation, la fibre du métal et les opérations antérieures sont réparties de manière directionnelle. Les propriétés de traction mesurées dans le sens longitudinal n’établissent pas automatiquement les propriétés transversales, la ductilité dans le sens court-transversal ni la ténacité à la rupture dans l’épaisseur. Les exigences relatives aux propriétés mécaniques doivent être consultées avec la spécification applicable au matériau et la condition de traitement thermique, notamment l’orientation de l’éprouvette et la forme du produit. La mention « vieilli » est insuffisante si la température et la durée du vieillissement, le traitement de mise en solution préalable, la procédure de refroidissement et les opérations autorisées ne sont pas connus.
Rupture, ténacité et considérations environnementales
Les aciers maraging associent souvent une résistance élevée à une ductilité utile, car leur matrice martensitique à faible teneur en carbone évite la fragilité sévère liée au carbone qui caractérise certains aciers à haute résistance trempés. Cet avantage a toutefois ses limites. Le vieillissement maximal augmente la contrainte nécessaire à l’écoulement plastique, et une résistance élevée accroît l’énergie élastique disponible pour propager une fissure. Les entailles, les inclusions, les rainures d’usinage vives et les contraintes résiduelles locales peuvent donc devenir des sites de rupture déterminants.
La fatigue mérite un traitement distinct. Un chargement cyclique peut amorcer une fissure au niveau d’une imperfection de surface ou d’un défaut interne bien avant que le composant n’atteigne sa limite d’élasticité en traction. Une fois amorcée, la propagation dépend du rapport de contraintes, de la fréquence, de l’environnement, de la microstructure et de la direction par rapport au matériau mis en œuvre. La fabrication additive introduit des défauts de manque de fusion, des pores en trou de serrure, des particules partiellement fondues, des surfaces rugueuses et des variations de l’histoire thermique. Ces caractéristiques peuvent dominer le comportement en fatigue, même lorsque les éprouvettes de traction satisfont à une résistance spécifiée.[3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. National Institute of Standards and Technology. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel
L’étude NIST de 2024 intitulée In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel a signalé des variations selon la direction de fabrication de la dureté et de la rigidité dans des éprouvettes fabriquées par fusion laser sur lit de poudre. La même étude a montré que les mesures de perméabilité magnétique pouvaient détecter les dommages de fatigue avant la rupture. Ce résultat est important, car les aciers maraging sont ferromagnétiques dans des conditions de mise en œuvre utiles, et les modifications de la réponse magnétique peuvent refléter l’évolution des dommages microstructuraux ou de l’état de contrainte. Il ne supprime pas la nécessité d’effectuer des essais conventionnels de fatigue et de rupture ; il montre que l’orientation du procédé et la méthode de surveillance peuvent révéler des signes précurseurs de rupture masqués par une valeur de traction unique.
L’environnement peut également modifier le comportement à la rupture. Les aciers à haute résistance peuvent être sensibles à la fissuration assistée par l’hydrogène lorsque celui-ci pénètre lors du décapage, de la galvanoplastie, de la corrosion, du soudage ou de l’exposition en service. L’humidité, les environnements contenant des chlorures, la protection cathodique et les contraintes de traction soutenues peuvent accroître le risque de corrosion sous contrainte ou de fissuration retardée, selon la nuance et la condition. Les traitements de surface et les procédures de nettoyage doivent donc être évalués en fonction du niveau de résistance spécifié et de l’environnement de service, plutôt que sélectionnés indépendamment.
Une conception rigoureuse spécifie l’état complet du matériau : désignation de la nuance, composition, procédé de fusion, forme du produit, orientation, traitement de mise en solution, condition de vieillissement, propriétés minimales de traction et de limite d’élasticité, allongement, dureté, exigences de ténacité ou de fatigue et limites de contrôle. La distinction centrale reste déterminante : la transformation produit la matrice martensitique à faible teneur en carbone ; le vieillissement produit les précipités intermétalliques qui fournissent l’essentiel de la haute résistance. Le comportement à la rupture reflète ces deux étapes, ainsi que les défauts, les contraintes résiduelles, la direction et l’environnement. Il n’existe pas de « propriété de l’acier maraging » unique, indépendante de cette histoire.
AMS6515 comme étude de cas sur les normes
La norme SAE AMS6515 montre pourquoi un acier maraging ne peut pas être identifié correctement par un simple niveau de résistance ou par une famille nominale d’alliages. Sa désignation est la suivante :
Steel, Maraging, Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed.
Cette formulation identifie en une seule ligne la composition chimique, le procédé de fusion, l’état de livraison et plusieurs formes de produits autorisées. La nuance n’est pas simplement un « acier maraging 18Ni » et n’est pas interchangeable avec tous les alliages commercialisés sous une désignation 18Ni, 250 ksi ou maraging. La norme SAE AMS6515 définit un matériau contrôlé ainsi qu’un procédé de fabrication dont les propriétés dépendent de ce qui se produit avant, pendant et après la mise en forme de l’acier.

La désignation chimique exacte de l’AMS6515
La désignation chimique est 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Ces valeurs décrivent les principaux éléments d’alliage de la nuance AMS6515 : environ 18,5 % de nickel, 12,0 % de cobalt, 4,9 % de molybdène, 1,40 % de titane et 0,10 % d’aluminium, le fer constituant le solde, tandis que la spécification encadre les teneurs en carbone, manganèse, silicium, soufre, phosphore et autres éléments.
La matrice à faible teneur en carbone est essentielle pour la métallurgie de cet acier. Les aciers trempables conventionnels tirent une grande partie de leur résistance après trempe du carbone piégé dans la martensite. L’AMS6515 suit une voie différente. Après le traitement de mise en solution et le refroidissement, sa matrice fer-nickel forme une martensite en lattes à faible teneur en carbone, relativement douce et tenace. Le traitement de vieillissement ultérieur fournit l’essentiel de l’augmentation de résistance par la précipitation de phases intermétalliques fines et par l’ordonnancement à courte distance qui lui est associé.
L’article Maraging Steels d’ASM International, publié en 2018, décrit cette famille comme celle d’aciers à très faible teneur en carbone et à forte teneur en nickel contenant du cobalt et du molybdène, avec une précipitation intermétallique aux environs de 480 °C. Les limites d’élasticité des aciers maraging commerciaux s’étendent approximativement de 1030 à 2420 MPa, une plage étendue qui reflète la composition de la nuance et le traitement thermique, plutôt qu’une propriété universelle unique. La description de matériau de la NASA publiée en 2018 identifie le 18Ni(250) comme correspondant approximativement à 250 ksi, soit environ 1724 MPa, mais cette désignation est une abréviation de classe de résistance et ne remplace pas la spécification complète du produit AMS.
Le nickel stabilise la structure austénitique à faible teneur en carbone pendant la mise en œuvre et favorise la formation de martensite lors du refroidissement. Le cobalt et le molybdène participent au système de durcissement par précipitation ; le titane et l’aluminium influencent également la population de précipités et la réponse au vieillissement. L’équilibre exact est important. Un alliage contenant du cobalt et spécifié par l’AMS6515 ne doit pas être considéré comme chimiquement équivalent à une nuance sans cobalt telle que M789, même si les deux sont appelés aciers maraging et peuvent atteindre des niveaux de résistance similaires après un traitement approprié.
Cette distinction sépare le durcissement par transformation du durcissement par précipitation. La trempe produit la matrice martensitique ; le vieillissement produit l’état de haute résistance. Le rapport interne NIST 8582, publié en 2025, décrit la séquence conventionnelle comme une mise en solution suivie d’une trempe afin de former une martensite relativement douce, puis un traitement thermique de précipitation produisant des précipités fins ainsi qu’une résistance, une ductilité et une ténacité élevées. La matrice n’est donc pas une simple condition initiale accessoire. Sa teneur en carbone, sa morphologie, sa structure de dislocations et son histoire thermique déterminent la manière dont la réaction de précipitation ultérieure se déroule.
Fusion sous double vide et état recuit
« Double vacuum melted » constitue une exigence de fabrication, et non une simple mention de qualité. Pour les aciers spéciaux, cette expression désigne généralement une coulée issue d’une fusion par induction sous vide, suivie d’une refusion à l’arc sous vide. Ce procédé réduit les gaz et les inclusions indésirables, améliore l’homogénéité chimique et permet au producteur de mieux contrôler un acier destiné à des pièces forgées, des anneaux, des tubes et des barres soumis à des exigences élevées. Le texte AMS applicable régit la pratique de fusion acceptée ; le point important est que l’AMS6515 identifie le procédé comme faisant partie intégrante de la spécification du matériau.
La fusion sous vide ne crée pas à elle seule le comportement maraging. Elle prépare un matériau de départ contrôlé. La réponse au durcissement dépend toujours de la mise en solution, du refroidissement et du vieillissement. Une coulée présentant la composition nominale correcte, mais une ségrégation, une teneur en inclusions ou une histoire thermique différente, peut présenter des performances différentes en fatigue, en rupture, en stabilité dimensionnelle ou en usinage.
La seconde condition de la désignation est annealed, c’est-à-dire recuit. L’AMS6515 est fourni à l’état recuit et non comme un produit entièrement vieilli à résistance maximale. Cet état laisse le matériau relativement doux par rapport à son état final durci par précipitation, ce qui permet l’usinage et la mise en forme avant que le composant ne reçoive les traitements spécifiés de mise en solution et de vieillissement. Ce terme limite également ce que l’acheteur peut déduire d’une valeur de traction : une barre recuite ne représente pas automatiquement les propriétés d’une pièce finie vieillie.
La séquence métallurgique habituelle peut être formulée simplement :
1. le recuit de mise en solution dissout les éléments d’alliage pertinents et établit une structure austénitique appropriée ; 2. le refroidissement produit une martensite en lattes à faible teneur en carbone ; 3. le vieillissement à une température appropriée provoque la précipitation intermétallique et l’ordonnancement ; 4. la répartition des précipités augmente la résistance tout en conservant davantage de ductilité et de ténacité qu’un acier à martensite carbonée de résistance comparable ne pourrait généralement en offrir.
Une spécification doit contrôler davantage que la seule température finale de vieillissement. La vitesse de chauffage, la durée de maintien, la dimension de la section, les conditions de trempe, la déformation préalable et le réchauffage pendant la fabrication peuvent modifier la réponse. C’est pourquoi une désignation AMS est plus informative que l’expression « acier maraging 250 ksi ».
Formes de produits couvertes et terminologie de la spécification
La norme SAE AMS6515 couvre les barres, pièces forgées, tubes mécaniques, anneaux soudés par étincelage et produits destinés au forgeage, sous réserve des dimensions, des conditions de fabrication et des exigences énoncées dans le document. La forme du produit est importante, car une barre, une pièce forgée, un tube et un anneau soudé ne subissent pas les mêmes gradients thermiques, histoires de déformation ou orientations du fibrage.
La référence aux tubes mécaniques distingue ce matériau des catégories de tubes définies uniquement par des exigences de service sous pression ou de résistance générale à la corrosion. Les tubes mécaniques sont évalués comme des produits structuraux fabriqués, dont les dimensions, l’état et les exigences mécaniques sont liés à leur procédé de fabrication prévu. Les anneaux soudés par étincelage ajoutent une variable de procédé : l’anneau est réalisé par assemblage de matériau chauffé sous pression ; la zone soudée et le traitement thermique ultérieur doivent donc être pris en compte dans l’acceptation et le contrôle des propriétés. Les produits destinés au forgeage peuvent être livrés pour une opération de forgeage ultérieure, ce qui signifie que leur état est contrôlé même si la géométrie finale du composant n’existe pas encore.
La terminologie de la spécification distingue également ce qui est obligatoire de ce qui est simplement typique. Les limites chimiques définissent la coulée. Les exigences de fusion définissent la manière dont cette coulée est produite. L’état recuit définit l’état de livraison. Les clauses relatives à la forme du produit définissent les formes et les procédés de fabrication relevant du document. Les dispositions relatives aux essais et à l’acceptation établissent ensuite la manière dont la conformité est démontrée, notamment par l’analyse chimique, les essais mécaniques, les examens, le contrôle des dimensions et, le cas échéant, la correction ou le rejet des matériaux non conformes.
Cette question devient encore plus importante lorsque le procédé de fabrication change. La note technique NIST 2352, publiée en 2025, évalue la mise en solution, le recuit intercritique et le vieillissement d’un alliage M789 sans cobalt fabriqué par fusion sur lit de poudre laser. Cette étude porte sur un alliage différent et sur un procédé de solidification différent ; ses résultats de traitement thermique ne peuvent pas être transposés directement à l’AMS6515. L’étude NIST de 2024 consacrée au suivi de la fatigue a également constaté des variations de dureté et de rigidité selon la direction de fabrication dans des éprouvettes en acier maraging produites par fusion sur lit de poudre laser, tandis que les mesures de perméabilité magnétique détectaient les dommages de fatigue avant la rupture. La fabrication additive crée donc un problème distinct de relation entre procédé et structure, impliquant la géométrie des bains de fusion, la texture, la porosité, les contraintes résiduelles et le traitement thermique anisotrope.
L’AMS6515 illustre une leçon d’ingénierie plus ancienne, mais toujours essentielle : la composition, la fusion, l’état, la forme, les essais et l’acceptation constituent une seule identité matérielle cohérente. Le nom de l’alliage ne raconte qu’une partie de l’histoire.
Transformation, fabrication et contrôle dimensionnel
L’acier maraging est mis en œuvre dans deux états de propriétés sensiblement différents. Le recuit de mise en solution et le refroidissement produisent une matrice de martensite en lattes fer–nickel à faible teneur en carbone, relativement tendre par comparaison avec l’état vieilli ; un traitement ultérieur proche de 480 °C précipite des composés intermétalliques durcissants. Cette distinction est importante dans l’atelier. Le matériau est généralement formé et fortement usiné avant le vieillissement, puis soumis au vieillissement final et contrôlé lorsque sa résistance, sa dureté et son comportement dimensionnel ont atteint l’état spécifié.
Il ne s’agit pas d’un durcissement par transformation au sens employé pour les aciers à outils au carbone ordinaire. La teneur en carbone est délibérément très faible ; le refroidissement ne crée donc pas une martensite dure sursaturée en carbone. Le nickel favorise la formation de martensite, tandis que le cobalt, le molybdène, le titane, l’aluminium et les éléments d’addition associés favorisent la précipitation et l’ordre à courte distance pendant le vieillissement. Le rapport interne NIST 8582 (2025) décrit la séquence comme une mise en solution suivie d’une trempe pour former une martensite relativement tendre, puis d’un traitement thermique de précipitation produisant des précipités fins ainsi qu’une résistance, une ductilité et une ténacité élevées. ASM International indique des limites d’élasticité commerciales comprises entre 1030 et 2420 MPa, mais cette plage couvre des compositions, des formes de produits et des traitements thermiques différents ; elle ne doit pas être appliquée à un « acier maraging » non spécifié.
Usinage avant et après vieillissement
L’usinage d’ébauche est normalement réalisé à l’état recuit ou après traitement de mise en solution. Dans cet état, la matrice présente une dureté et une résistance à la coupe bien inférieures à celles de l’acier vieilli, ce qui permet d’enlever davantage de matière avec des efforts plus faibles sur l’outil et une usure abrasive réduite. La pièce doit néanmoins être soigneusement soutenue : les parois minces, les coupes interrompues et les sections longues et élancées peuvent se déplacer lorsque les contraintes résiduelles sont libérées. Un traitement de détensionnement ou une opération intermédiaire contrôlée peut être nécessaire lorsque l’enlèvement de matière est déséquilibré.
| Étape de fabrication | Objectif habituel | Préoccupation principale de contrôle |
|---|---|---|
| État recuit ou traité en solution | Usinage d’ébauche et mise en forme | Libération des contraintes résiduelles et maintien des sections minces |
| Stabilisation ou traitement intermédiaire | Réduire les déplacements avant les opérations finales | Exposition thermique propre à la nuance |
| Vieillissement | Développer la précipitation intermétallique et la résistance finale | Sous-vieillissement, sur-vieillissement et uniformité de la température |
| Usinage de finition ou rectification | Respecter les dimensions finales et l’état de surface | Efforts de coupe, brûlure de rectification et contrainte de traction superficielle |
| Inspection finale | Vérifier les dimensions et les propriétés | Emplacement, orientation et état corrects de l’éprouvette |
La séquence pratique consiste donc souvent à effectuer l’usinage d’ébauche, à stabiliser la pièce ou à appliquer le traitement thermique spécifié, à la vieillir, puis à réaliser l’usinage de finition ou la rectification. Il est important de prévoir une surépaisseur pour les opérations finales, car le vieillissement peut provoquer de faibles variations dimensionnelles, mais néanmoins significatives, notamment dans les pièces de précision, les arbres longs, les bagues minces et les composants présentant des épaisseurs de section inégales. L’amplitude de ces variations dépend de la nuance et du procédé ; il ne s’agit pas d’une constante universelle. Le plan doit préciser l’état dans lequel les dimensions sont applicables, et la procédure de traitement thermique doit indiquer si le contrôle dimensionnel est effectué après le vieillissement, la stabilisation, ou les deux.
L’usinage du matériau vieilli est possible, mais les conditions de coupe doivent tenir compte de sa résistance et de sa dureté accrues. L’état précipité peut imposer des efforts de coupe plus élevés et augmenter le risque d’écaillage de l’arête, de génération de chaleur et de contraintes résiduelles de traction à la surface usinée. Le choix d’outils en carbure, en céramique ou dans d’autres matériaux, la pratique d’arrosage, le contrôle de l’avance et la stratégie applicable aux coupes interrompues doivent être définis dans la qualification du procédé, plutôt que copiés à partir de l’état recuit. La rectification peut être préférable pour les tolérances serrées, bien que la brûlure de rectification et les contraintes de surface en traction restent préoccupantes. Une matrice à faible teneur en carbone n’élimine pas la sensibilité au traitement thermique.
La désignation de la nuance doit accompagner le plan d’usinage. La norme SAE AMS6515, par exemple, spécifie un acier 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, élaboré par double fusion sous vide et livré à l’état recuit, dans les formes de produits définies par cette spécification, notamment les barres, les pièces forgées, les tubes et les bagues. Cette composition n’est pas interchangeable avec celles des nuances 18Ni(250), 18Ni(300) et 18Ni(350), ni avec une nuance sans cobalt telle que M789. La durée de vie de l’outil, la dureté attendue après vieillissement, le cycle de vieillissement admissible et la correction dimensionnelle peuvent différer.
Déformation, contraintes résiduelles et effets liés à la section
Le traitement de mise en solution et le refroidissement établissent la matrice martensitique, tandis que le vieillissement modifie la matrice par précipitation. Les deux étapes peuvent affecter les dimensions, mais par des mécanismes différents. La trempe depuis la température de mise en solution crée des gradients thermiques et des contraintes résiduelles. Les sections épaisses refroidissent plus lentement en leur centre qu’à leur surface ; les tôles, les pièces forgées, les bagues et les produits creux connaissent donc des historiques de refroidissement différents à travers leur section. Le vieillissement modifie ensuite la résistance et peut provoquer des déplacements supplémentaires à mesure que la précipitation progresse et que les contraintes antérieurement retenues se relâchent.
Les aciers maraging présentent généralement moins de déformation due à la trempe que les aciers à forte teneur en carbone, car la transformation martensitique s’accompagne d’une variation volumique comparativement faible. Cet avantage ne signifie pas que la trempe soit neutre sur le plan dimensionnel. La contraction thermique, les écarts de température entre les différentes zones de la section, la retenue par les montages, l’écrouissage préalable et une surépaisseur d’usinage inégale peuvent néanmoins cintrer ou ovaliser une pièce. Les grandes pièces forgées et les bagues exigent une attention particulière concernant le chargement du four, le temps de transfert, l’agitation du bain de trempe et l’orientation. Un cycle nominalement identique peut produire des résultats différents dans un tube mince et dans une barre massive.
Les contraintes résiduelles influencent également l’usinage ultérieur. L’enlèvement de matière sur un seul côté d’une tôle ayant subi un traitement de mise en solution peut libérer des contraintes d’équilibrage et modifier sa planéité ; l’usinage de cette même tôle après vieillissement peut préserver plus efficacement sa forme initiale, mais exige de couper un matériau beaucoup plus résistant. Aucune de ces options n’est automatiquement correcte. Une gamme qualifiée peut comprendre un ébauchage avec enlèvement de matière équilibré, un traitement de détensionnement ou un traitement thermique intermédiaire, une semi-finition, un vieillissement et une rectification finale.
L’uniformité de la température est essentielle au contrôle de la précipitation. ASM International situe la précipitation intermétallique à environ 480 °C, mais la durée et la plage de température spécifiées dépendent de la nuance et du document applicable. Le seul indicateur du four ne prouve pas qu’une section épaisse a atteint la température requise. Des thermocouples placés dans la charge, des relevés étalonnés du four, des vitesses de montée en température contrôlées et des durées de maintien documentées contribuent à établir que l’ensemble de la pièce a reçu le traitement prévu. Un survieillissement peut réduire la résistance, tandis qu’un sous-vieillissement peut laisser la dureté et la limite d’élasticité en dessous de la spécification. La décarburation superficielle est moins déterminante que dans les aciers au carbone, mais la contamination, l’oxydation et l’atmosphère du four peuvent néanmoins affecter l’état de surface et le contrôle ultérieur.
La vérification doit tenir compte de l’emplacement et de l’orientation dans le produit. La dureté doit être mesurée sur des surfaces ou des sections définies, et les éprouvettes de traction doivent représenter la direction longitudinale, transversale ou tangentielle requise. Une seule surface facilement accessible ne peut pas établir l’état d’une grande bague ou d’une pièce forgée. Le contrôle dimensionnel après vieillissement doit inclure la circularité, la rectitude, l’épaisseur de paroi et les relations entre les références, et pas seulement des diamètres extérieurs isolés.
Différences entre pièces forgées, tubes, bagues et produits corroyés
La géométrie du produit modifie son historique thermique et mécanique avant le vieillissement. Une barre présente une section relativement simple, tandis qu’une pièce forgée peut comporter des variations locales d’épaisseur, une direction d’écoulement et une orientation des fibres. La déformation par forgeage peut affiner la structure et refermer les discontinuités internes, mais le traitement thermique final doit néanmoins produire une martensite et une précipitation uniformes dans la région la plus épaisse. La température de forgeage, la réduction, le remplissage de la matrice et le refroidissement après forgeage font donc partie de l’état du matériau, et ne constituent pas uniquement des détails liés à la mise en forme.
Les bagues présentent des différences dans les directions circonférentielle et radiale. Leur épaisseur de paroi, leur historique de matriçage ou de laminage circulaire, leur surépaisseur d’usinage et leur orientation lors de la trempe influencent les contraintes résiduelles et les propriétés. Le prélèvement des éprouvettes de traction peut nécessiter des éprouvettes longitudinales ou tangentielles, selon la spécification et l’application. Une bague qui satisfait aux exigences de dureté sur son diamètre extérieur peut néanmoins nécessiter des contrôles distincts à travers la paroi et sur la circonférence.
Les tubes combinent des parois minces et un rapport surface/volume élevé. Ils peuvent refroidir rapidement et développer un écart de température moindre à travers la paroi qu’une pièce forgée massive ; en revanche, l’ovalité, les variations d’épaisseur de paroi, la rectitude et les déformations dues à la manutention deviennent plus importantes. Les mandrins, les bouchons, les supports et les montages peuvent retenir les mouvements pendant le traitement thermique et créer des contraintes locales. La spécification du produit détermine si les tubes sont livrés à l’état recuit, après mise en solution, vieillis ou soumis à des exigences supplémentaires d’écrouissage.
Les données relatives aux produits corroyés ne peuvent pas être transférées automatiquement au matériau fabriqué par fabrication additive. Le M789 sans cobalt obtenu par fusion sur lit de poudre laser présente des frontières de bassins de fusion, une texture, une porosité et des contraintes résiduelles dépendant du procédé, qui sont absentes ou distribuées différemment dans les barres et les produits forgés conventionnels. La note technique NIST 2352 (2025) évalue les traitements de recuit de mise en solution, de recuit intercritique et de vieillissement pour ce matériau, montrant pourquoi la gamme de traitement thermique doit être qualifiée pour le procédé de fabrication. L’étude NIST de 2024 sur la surveillance de la fatigue a également mis en évidence des variations de dureté et de rigidité selon la direction de fabrication. Les mesures de perméabilité magnétique ont détecté les dommages dus à la fatigue avant la rupture, fournissant un signal de surveillance du procédé et de contrôle plutôt qu’un substitut à la qualification mécanique. La géométrie, l’orientation de fabrication, le retrait des supports, le traitement thermique et la direction des éprouvettes doivent tous être consignés lors de l’établissement des propriétés d’une pièce en acier maraging imprimée.
Aciers maraging sans cobalt et M789
Pourquoi les nuances sans cobalt ont été développées
L’acier maraging se définit moins par une valeur unique de résistance que par la séquence qui crée sa microstructure. L’acier est d’abord soumis à un recuit de mise en solution, puis trempé afin de former une martensite en lattes fer–nickel à faible teneur en carbone. Cette martensite est relativement tendre, car il ne s’agit pas de la martensite sursaturée en carbone que l’on trouve dans les aciers conventionnels trempés et revenus. La résistance se développe ultérieurement, au cours du vieillissement, lorsque des composés intermétalliques précipitent dans la matrice martensitique.
Cette distinction sépare le durcissement par transformation du durcissement par précipitation. La trempe fournit la matrice et sa structure en lattes ; le vieillissement fournit l’essentiel de la résistance finale. Le rapport interne 8582 du NIST, publié en 2025, décrit la séquence conventionnelle comme une mise en solution suivie d’une trempe produisant une martensite relativement tendre, puis d’un traitement thermique de précipitation qui forme des précipités fins et augmente la résistance, la ductilité et la ténacité. ASM International décrit une précipitation à environ 480 °C, les limites d’élasticité des aciers maraging commerciaux s’étendant de 1030 à 2420 MPa.
Les nuances traditionnelles tirent une partie de leur réponse à la précipitation du cobalt. Le cobalt réduit la solubilité du molybdène dans la matrice fer–nickel pendant le traitement de mise en solution, de sorte que le vieillissement peut produire une population plus importante de particules intermétalliques riches en molybdène, qui renforcent le matériau. Il influe également sur la réponse de la matrice à la transformation et au revenu. Il en résulte une voie efficace vers une résistance élevée, mais qui crée une dépendance à l’égard d’un élément d’alliage dont l’approvisionnement, le coût et la concentration géopolitique ont encouragé la recherche de solutions de remplacement.
Le développement de nuances sans cobalt a donc constitué une réponse de conception des matériaux, et non un simple exercice de substitution. Les chercheurs ont recherché des compositions capables de produire une population de précipités comparable sans recourir au cobalt, tout en conservant la structure martensitique à faible teneur en carbone qui distingue les aciers maraging. L’énoncé de recherche fourni identifie comme objectif de développement l’obtention d’une résistance et d’une ductilité comparables à celles de l’acier 18Ni(250). Cette cible est importante, car 18Ni(250) ne désigne pas uniquement une composition nominale : la NASA l’identifie comme une nuance maraging présentant un niveau de résistance d’environ 250 ksi, soit environ 1724 MPa.
La désignation de référence possède également une signification précise sur le plan de l’alliage. La norme SAE AMS6515 spécifie un acier 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al, élaboré par double fusion sous vide et recuit, sous forme de barres, de pièces forgées, de tubes et d’anneaux. Cette composition illustre l’approche conventionnelle avec cobalt : le nickel stabilise la matrice martensitique à faible teneur en carbone, le cobalt et le molybdène favorisent le durcissement par précipitation, tandis que le titane et l’aluminium participent à la formation des phases de renforcement. Une nuance sans cobalt ne peut pas être évaluée en retirant simplement les 12,0 % de cobalt de cette formule et en laissant toutes les autres variables inchangées.
Comparaison des stratégies de durcissement avec et sans cobalt
| Caractéristique | Nuances contenant du cobalt | Nuances sans cobalt telles que M789 |
|---|---|---|
| Matrice | Martensite en lattes fer–nickel à faible teneur en carbone | Martensite en lattes fer–nickel à faible teneur en carbone |
| Voie de durcissement | Précipitation de composés intermétalliques et mise en ordre | Précipitation de composés intermétalliques et mise en ordre |
| Cobalt | Présent dans de nombreuses nuances conventionnelles | Intentionnellement omis |
| Réponse au traitement thermique | Régie par la nuance et le cycle spécifiés | Nécessite une fenêtre de procédé propre à la nuance |
| Sensibilité au procédé de fabrication | Dépend de l’historique du produit corroyé ou d’une autre forme de produit | Particulièrement importante dans le matériau fabriqué par fusion sur lit de poudre |
Les aciers maraging avec et sans cobalt partagent une architecture générale similaire, mais ils n’atteignent pas leur résistance grâce à une chimie de précipitation identique. Dans les deux familles, la faible teneur en carbone limite la formation de carbures et permet la formation, après trempe, d’une matrice de martensite en lattes tenace et relativement ductile. Le vieillissement produit ensuite des précipités intermétalliques nanométriques et peut également faire intervenir un ordre à courte distance. La description du traitement thermique par ASM suit cette séquence : recuit de mise en solution, formation de la martensite, vieillissement, précipitation et ordre à courte distance.
La différence réside dans la manière dont l’alliage équilibre la teneur en éléments dissous, la stabilité de la matrice et la formation des précipités. Les nuances conventionnelles contenant du cobalt utilisent celui-ci pour rendre la précipitation du molybdène plus efficace pendant le vieillissement. Les nuances sans cobalt doivent compenser par d’autres modifications : des teneurs différentes en nickel, molybdène, titane, aluminium, chrome ou autres éléments dissous ; des réactions différentes de formation des précipités ; ainsi que des traitements de mise en solution et de vieillissement soigneusement sélectionnés. Le mécanisme précis dépend de la nuance. « Acier maraging sans cobalt » désigne une famille de conceptions, et non une spécification chimique unique et interchangeable.
C’est pourquoi la comparaison des résistances exige davantage qu’un chiffre issu d’un essai de traction. Une nuance peut atteindre une limite d’élasticité similaire grâce à une distribution différente de la taille des précipités, à une morphologie différente de la martensite ou à un équilibre différent entre la résistance de la matrice et la résistance à la propagation des fissures. Un sur-vieillissement peut grossir les précipités et réduire la résistance, tandis qu’un vieillissement insuffisant laisse incomplètes les réactions de renforcement disponibles. Le traitement de mise en solution contrôle également la quantité d’éléments dissous qui reste disponible pour la précipitation et le degré d’homogénéité de la microstructure initiale.
Le développement des nuances sans cobalt a donc cherché un équilibre plutôt qu’une valeur maximale unique. Atteindre une résistance équivalente à celle de 18Ni(250) tout en conservant une ductilité comparable exige de contrôler les deux phases : la matrice martensitique doit rester capable de se déformer plastiquement, et les précipités doivent être suffisamment nombreux et fins pour entraver le mouvement des dislocations sans provoquer de fragilisation sévère. Une résistance à la traction nominalement similaire ne prouve pas une équivalence métallurgique.
M789 est une nuance sans cobalt distincte, inscrite dans cet effort plus large. Elle ne doit pas être décrite comme un remplacement chimique des nuances 18Ni conventionnelles, car sa composition, ses réactions de précipitation, sa fenêtre de traitement thermique et sa réponse à l’historique de fabrication constituent des aspects distincts. La désignation de la nuance identifie un système d’alliage et une spécification de mise en œuvre particuliers ; elle n’implique pas que le cycle de mise en solution ou de vieillissement utilisé pour 18Ni(250), 18Ni(300) ou le matériau conforme à l’AMS6515 puisse être transféré sans validation.
M789 fabriqué par fusion laser sur lit de poudre
La fusion laser sur lit de poudre ajoute un niveau supplémentaire à la métallurgie. Le matériau est fondu et solidifié sous la forme de nombreuses petites passes et couches, avec de forts gradients thermiques, un refroidissement rapide, des réchauffements répétés et une direction de fabrication susceptible d’introduire une texture et des variations locales. L’état brut de fabrication peut donc présenter une ségrégation, des contraintes résiduelles, une sous-structure cellulaire et un potentiel de précipitation non uniforme avant même le début du vieillissement conventionnel.
Pour le M789 obtenu par fusion laser sur lit de poudre, le traitement thermique ne constitue pas une étape unique et fixe. La note technique 2352 du NIST, publiée en 2025, évalue des traitements de recuit de mise en solution, de recuit intercritique et de vieillissement pour cette nuance sans cobalt. Le recuit de mise en solution vise à redistribuer les éléments dissous et à réduire les effets de l’historique thermique propre à l’état brut de fabrication. Le recuit intercritique introduit une autre voie permettant de modifier la matrice et l’équilibre des phases avant le vieillissement. Le vieillissement détermine ensuite la taille, la densité et la distribution des précipités de renforcement. La séquence choisie peut donc modifier la dureté, le comportement en traction, la ductilité et l’anisotropie, même lorsque la poudre d’alliage est nominalement identique.
Le procédé additif rend également indispensables les essais dépendant de la direction. Dans une étude du NIST réalisée en 2024 sur un acier maraging fabriqué par fabrication additive, les éprouvettes obtenues par fusion laser sur lit de poudre ont présenté des variations de dureté et de rigidité selon la direction de fabrication. Ces différences résultent de l’interaction entre la solidification couche par couche, les populations de défauts, la texture et le traitement thermique. Elles ne démontrent pas que le M789 possède un principe fondamental de renforcement différent ; elles montrent que le procédé de fabrication modifie la manière dont ce principe s’exprime.
Les travaux du NIST consacrés au suivi de la fatigue ont fait apparaître un autre résultat important : les mesures de perméabilité magnétique pouvaient détecter les dommages de fatigue avant la rupture. Les aciers maraging réagissent aux dommages mécaniques par des modifications de leur microstructure martensitique et de leurs précipités, et ces modifications peuvent influer sur le comportement magnétique. Pour les matériaux fabriqués par fabrication additive, ce suivi est utile, car les performances en fatigue peuvent être influencées par les défauts de manque de fusion, l’état de surface, les contraintes résiduelles et l’orientation de fabrication, en plus de l’état de précipitation.
Le M789 illustre ainsi le point central de la métallurgie des aciers maraging sans cobalt. La suppression du cobalt ne réduit pas le problème à une recette révisée. La nuance doit être conçue en fonction de sa propre chimie de précipitation, puis mise en œuvre selon un cycle de traitement thermique adapté à sa microstructure initiale. Avec la fusion laser sur lit de poudre, la poudre, l’historique de balayage, la direction de fabrication, le recuit post-fabrication et le traitement de vieillissement contribuent tous au résultat final.
La fabrication additive modifie le problème métallurgique
L’acier maraging fabriqué par fusion sur lit de poudre au laser (LPBF) n’entre pas en traitement thermique avec la même structure qu’un produit en barre, en plaque ou forgé. La séquence conventionnelle est relativement claire : la mise en solution dissout les éléments d’alliage, la trempe produit une martensite à faible teneur en carbone relativement douce, puis le vieillissement vers 480 °C précipite des composés intermétalliques qui augmentent la résistance. Le rapport interne NIST 8582 (2025) décrit cette séquence comme une mise en solution et une trempe suivies d’un traitement thermique de précipitation, les précipités fins procurant une résistance, une ductilité et une ténacité élevées. La fabrication additive introduit une autre séquence avant ces opérations : fusions répétées, solidification rapide, réchauffement par les passes et les couches ultérieures, refroidissement d’une pièce contrainte et, parfois, détensionnement avant le vieillissement final.
Cette distinction est importante, car le durcissement par transformation et le durcissement par précipitation n’ont pas le même rôle. L’acier maraging n’est pas principalement renforcé par une martensite riche en carbone. ASM International décrit cette famille comme constituée d’aciers à très faible teneur en carbone et à forte teneur en nickel, contenant des ajouts tels que le cobalt et le molybdène ; leurs limites d’élasticité commerciales vont de 1030 à 2420 MPa, la précipitation intermétallique ayant lieu vers 480 °C. La matrice martensitique fournit la structure dans laquelle se produit la précipitation, mais l’augmentation majeure de la dureté et de la limite d’élasticité résulte de la formation de phases intermétalliques de taille nanométrique ou quasi nanométrique et de l’ordre à courte distance pendant le vieillissement.
Le LPBF modifie à la fois la martensite initiale et le chemin par lequel les précipités se forment ensuite.

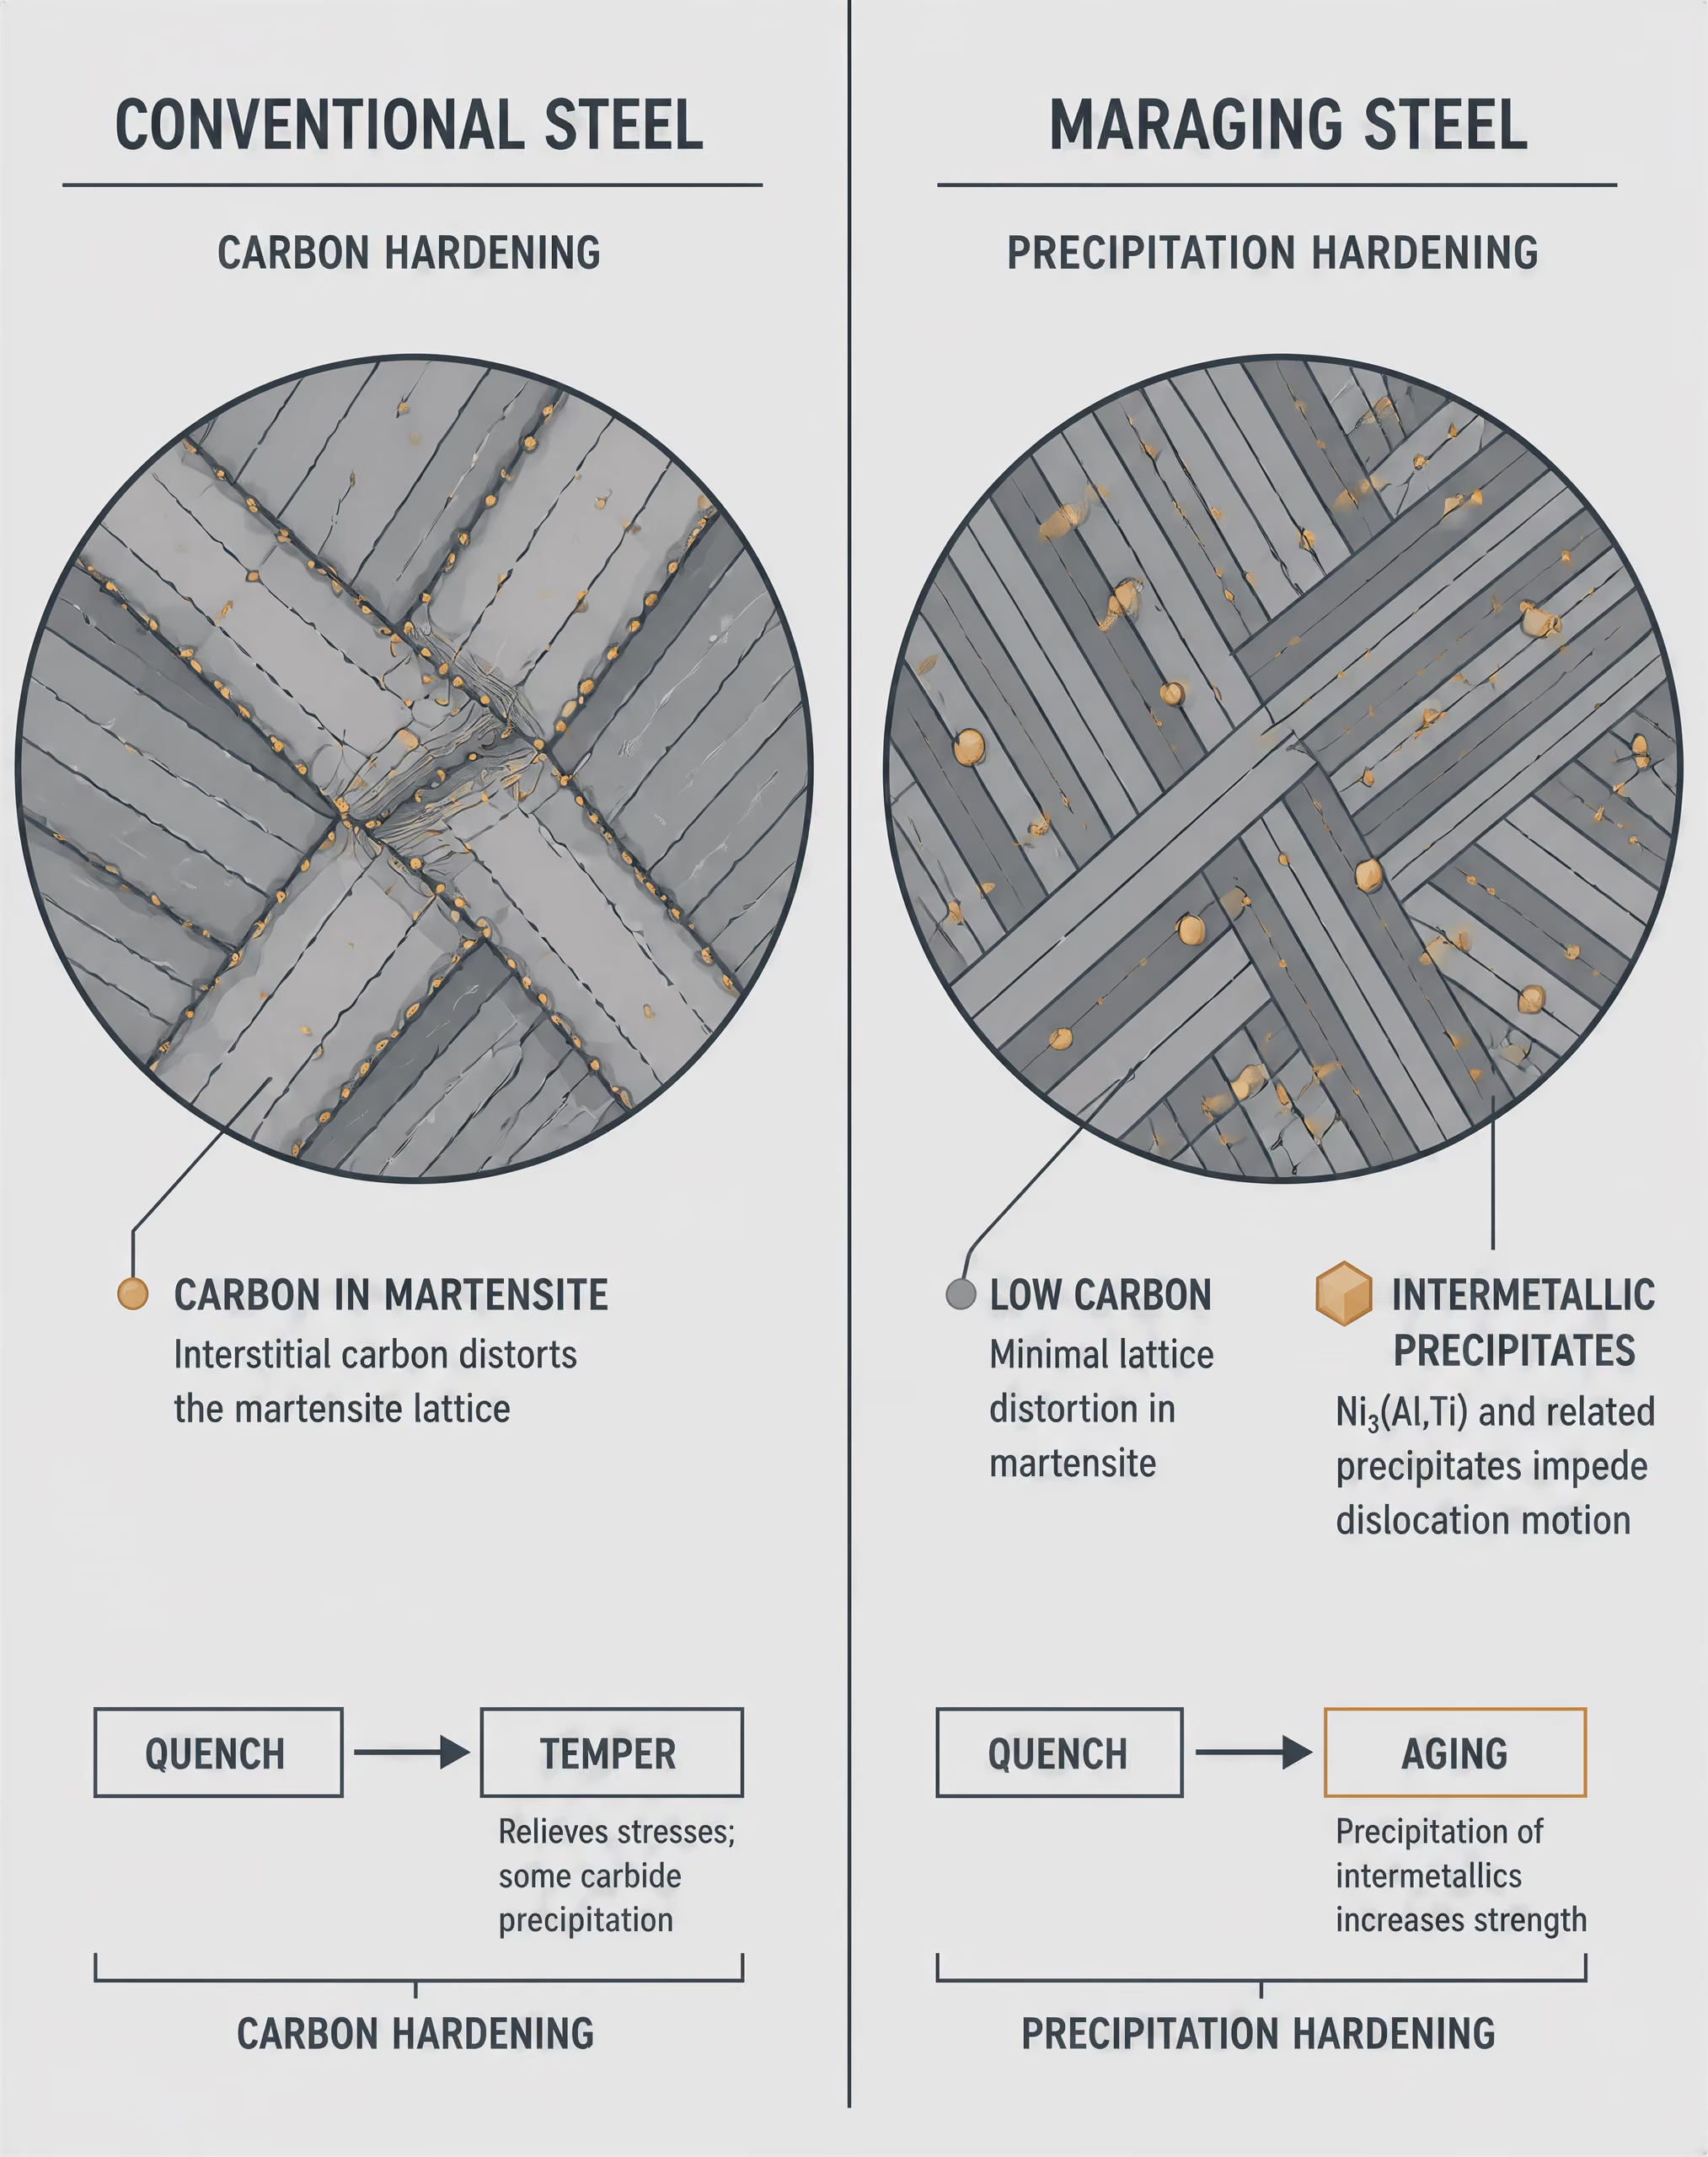
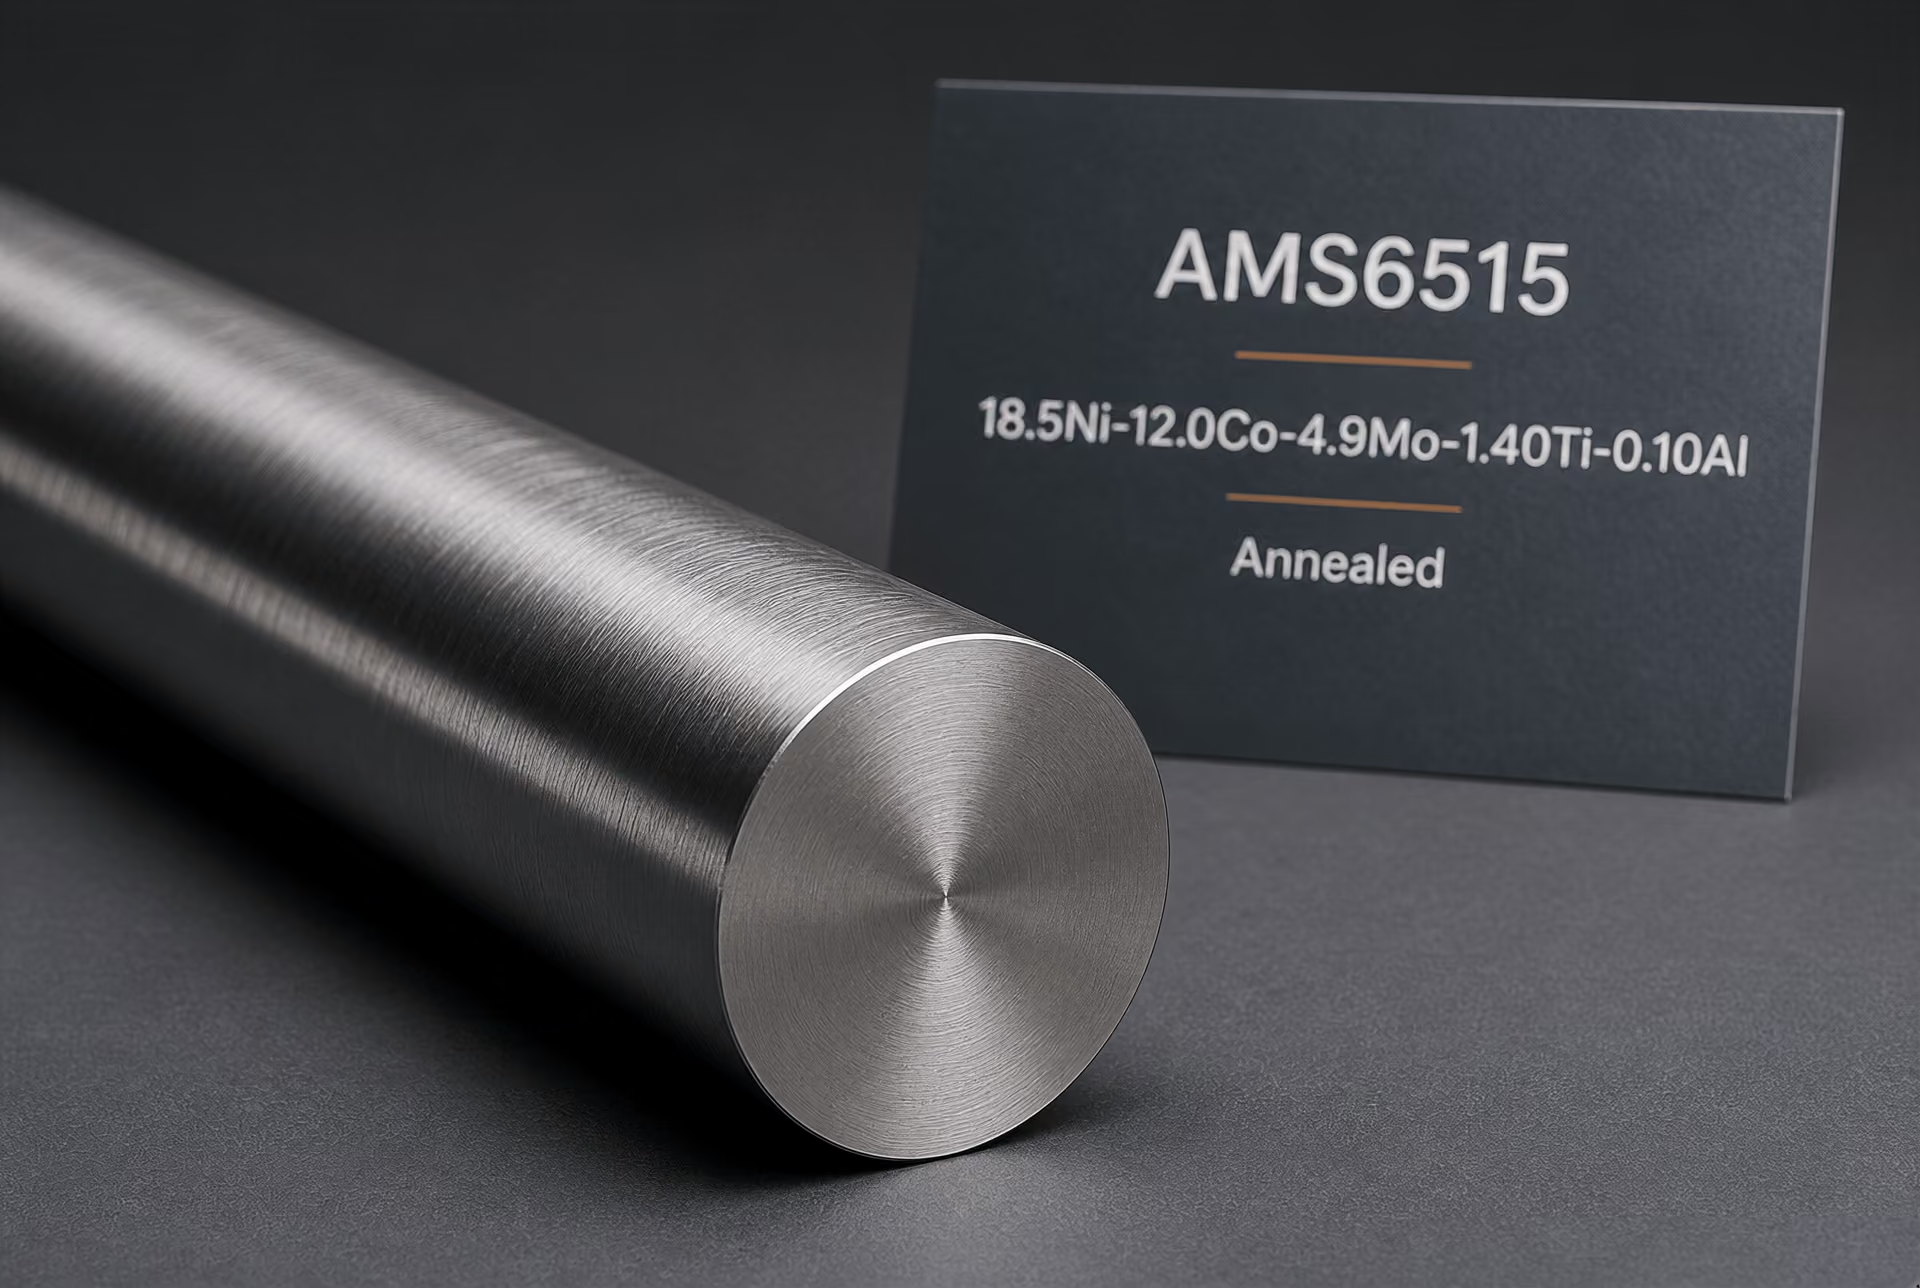
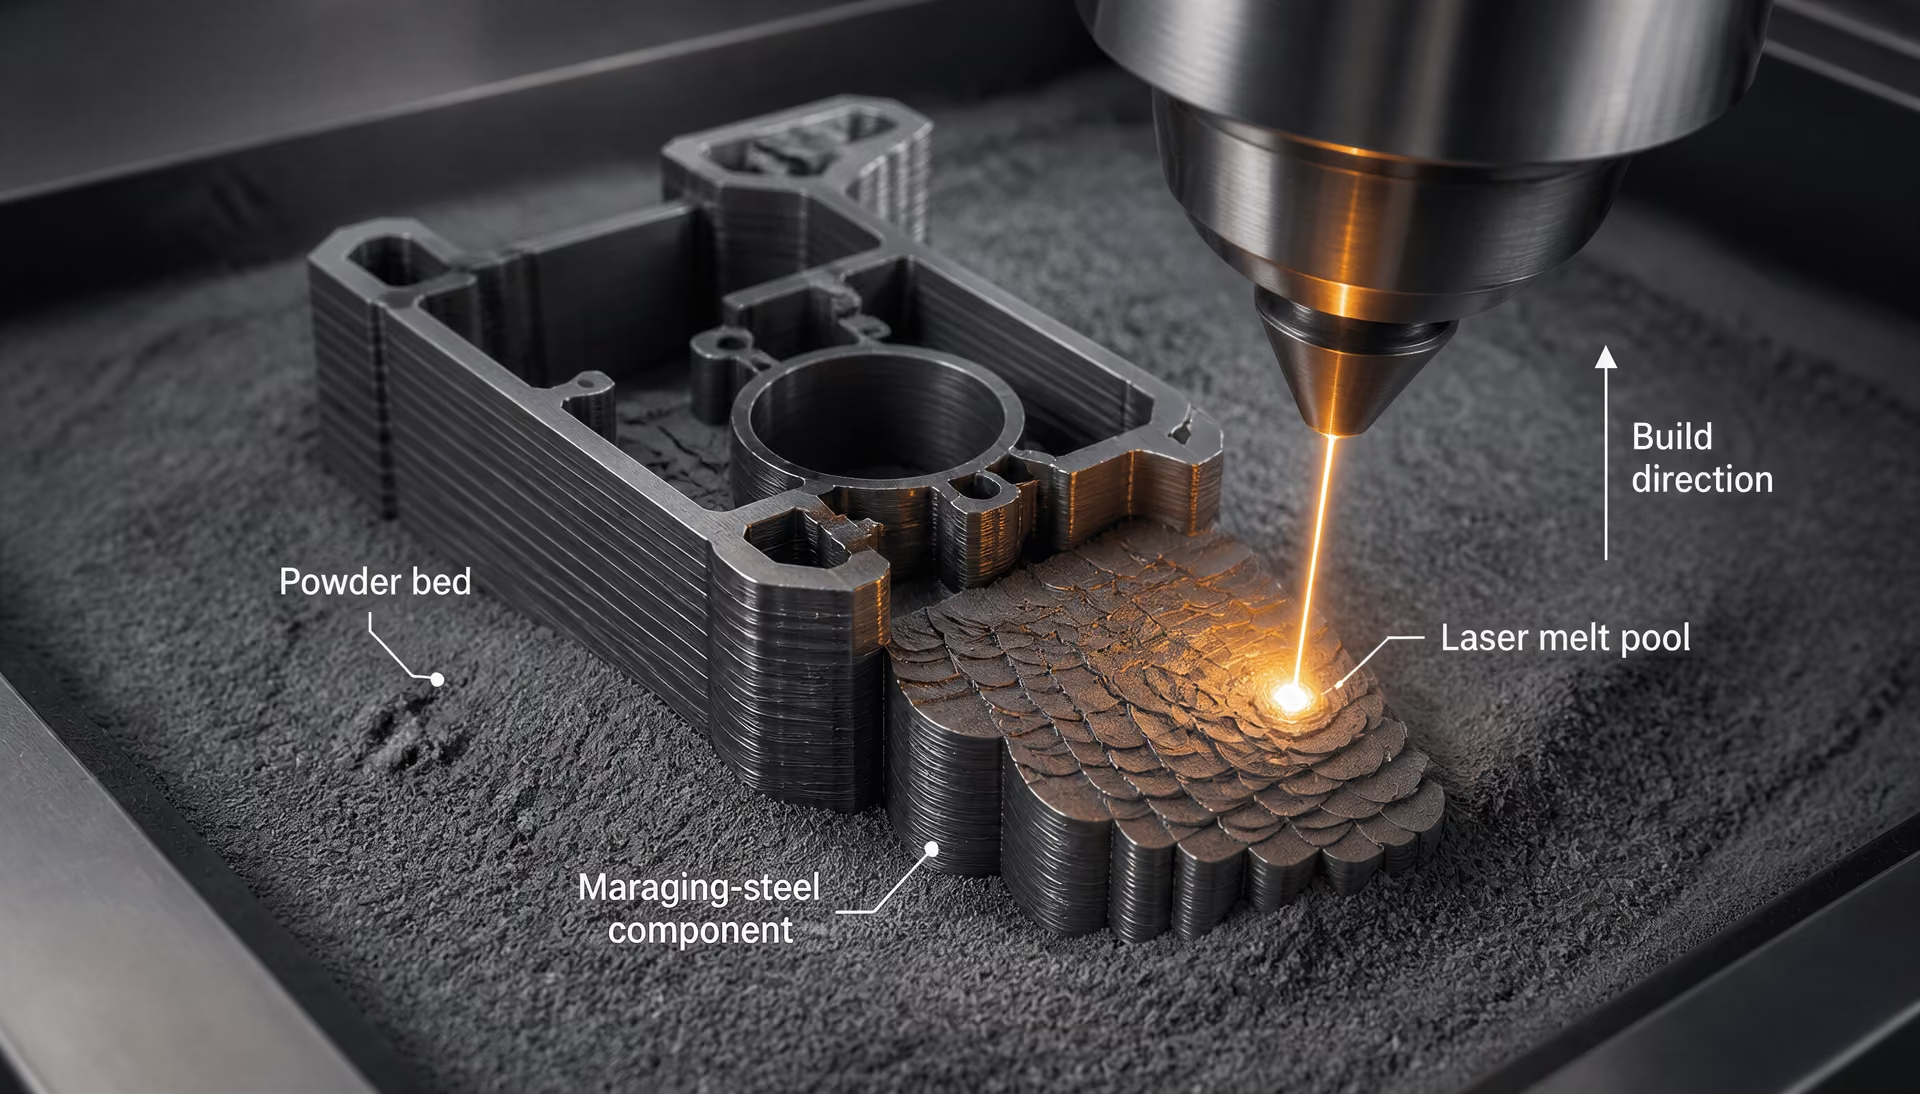
Fusion sur lit de poudre au laser et microstructures directionnelles
Dans le LPBF, un laser focalisé balaie une fine couche de poudre et crée une succession de bassins de fusion qui se chevauchent. Chaque bassin présente un fort gradient thermique : le matériau situé près de la limite de fusion est chauffé et partiellement refondu, tandis que le matériau situé au-dessus du bassin se refroidit rapidement. La couche suivante réchauffe alors une partie de la couche précédente. Un composant contient donc de nombreuses histoires thermiques locales plutôt qu’une seule exposition dans un four. La direction de balayage, l’épaisseur de couche, la puissance du laser, la vitesse de balayage, l’espacement entre les passes et les interruptions de fabrication influent tous sur cette histoire.
La solidification rapide peut produire des structures cellulaires ou colonnaires fines, orientées selon le gradient thermique. Ces gradients présentent généralement une relation étroite avec la direction de fabrication ; la morphologie des grains et la texture cristallographique peuvent donc devenir directionnelles. Les limites des bassins de fusion peuvent rester visibles à l’état brut de fabrication, même si un traitement thermique ultérieur peut réduire ou effacer une partie de leur contraste. La structure obtenue n’est pas simplement une « martensite trempée » au sens conventionnel ; il s’agit d’une martensite formée après une succession d’événements de solidification et de réchauffement, avec une ségrégation locale et un potentiel de précipitation hérités de ces événements.
Les défauts posent un second problème. Les pores dus au manque de fusion apparaissent lorsque des passes ou des couches adjacentes ne se lient pas complètement. Des pores gazeux peuvent provenir de la poudre ou être piégés pendant la fusion. L’instabilité du régime de fusion en trou de serrure peut générer des vides irréguliers de plus grande taille. Ces défauts réduisent la section porteuse et servent de sites d’amorçage de fissures de fatigue, tandis que leur position par rapport à la direction de fabrication influe sur la réponse mesurée. Des contraintes résiduelles sont également générées, car la région chauffée par le laser se dilate et se contracte alors qu’elle est entourée d’un matériau plus froid et moins déformable. Il peut en résulter une déformation, un risque de microfissuration et des modifications locales de la stabilité des phases.
La composition détermine l’importance de ces effets. Une nuance contenant du cobalt, telle que 18Ni(250), ne peut pas être considérée comme interchangeable avec une nuance sans cobalt. La définition de matériau publiée par la NASA en 2018 identifie 18Ni(250) comme un matériau d’environ 250 ksi, tandis que SAE AMS6515 spécifie un acier particulier, fondu sous double vide et recuit, contenant 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. La désignation est liée à la composition et à la forme du produit, et non simplement à une classe nominale de résistance. Le M789 sans cobalt possède un équilibre d’alliage différent et présente donc une réponse différente à la ségrégation, à la formation de martensite, au traitement de mise en solution et au vieillissement.
Mise en solution et recuit intercritique du matériau imprimé
Pour un matériau conventionnel, le recuit de mise en solution vise à incorporer les éléments d’alliage dans une solution solide appropriée avant la formation de martensite au refroidissement. Dans un matériau issu du LPBF, le traitement agit également sur la ségrégation cellulaire, les vestiges des bassins de fusion, les contraintes résiduelles et les structures non uniformes produites par les réchauffements répétés. La température et la durée doivent être considérées conjointement. Un traitement qui dissout une ségrégation indésirable peut également favoriser la croissance des grains, modifier la texture ou changer la répartition des pores et des inclusions sans les éliminer.
La Note technique NIST 2352 (2025) évalue spécifiquement la mise en solution, le recuit intercritique et le vieillissement du M789 sans cobalt fabriqué par fusion sur lit de poudre au laser. Cette étude ne doit pas être interprétée comme établissant un cycle universel pour tous les aciers maraging imprimés. Elle montre que ces paramètres doivent faire l’objet d’une étude, car l’état initial issu du LPBF diffère de celui d’un matériau élaboré par des procédés conventionnels.
Le recuit intercritique revêt une importance particulière, car il place l’acier dans un intervalle de température où la constitution des phases peut différer de celle obtenue par un traitement conventionnel complet de mise en solution. Dans un alliage imprimé, ce traitement peut modifier la morphologie martensitique, les régions transformées en sens inverse, le profil de ségrégation ou la fraction d’austénite. Le résultat peut influer à la fois sur la dureté et la ductilité avant le vieillissement, et modifier ensuite le lieu et le mode de formation des précipités intermétalliques. Le caractère bénéfique ou non de cette modification dépend de la composition du M789, de la densité à l’état brut de fabrication, du cycle thermique antérieur et de la direction requise pour l’essai mécanique.
Le vieillissement demeure l’étape de durcissement par précipitation, mais « vieillir vers 480 °C » constitue une description métallurgique plutôt qu’une instruction complète de fabrication. La durée, la température, la vitesse de chauffage, le recuit préalable et les conditions de refroidissement régissent la germination, la croissance, le grossissement et l’ordre à courte distance. Un sous-vieillissement laisse inexploité une partie du potentiel de renforcement ; un sur-vieillissement peut provoquer le grossissement des précipités et réduire la résistance. Le matériau imprimé peut également contenir une population non uniforme de sites de germination créés par la ségrégation cellulaire et le réchauffement des bassins de fusion. Par conséquent, une réponse au vieillissement mesurée sur une éprouvette LPBF dense et détensionnée ne peut pas être automatiquement extrapolée à toutes les géométries ou à tous les paramètres de fabrication.
La séquence de transformation mérite également une attention particulière. Une faible teneur en carbone favorise une matrice martensitique fer-nickel relativement douce et tenace, plutôt que la martensite à forte teneur en carbone associée aux aciers ordinaires trempés et revenus. Le vieillissement fournit ensuite une grande partie de l’augmentation de dureté par précipitation intermétallique. Si les cycles thermiques du LPBF produisent de l’austénite retenue ou de l’austénite rétransformée, ou si le recuit modifie la fraction de ces phases, le résultat final dépend de facteurs qui ne se limitent pas à la seule densité des précipités.
Différences de dureté et de rigidité selon la direction de fabrication
Une pièce fabriquée par LPBF est souvent soumise à des essais selon, perpendiculairement ou parfois en diagonale par rapport à la direction de fabrication, car sa structure est directionnelle. Ces différences peuvent provenir simultanément de plusieurs sources : croissance colonnaire des grains, texture cristallographique, limites des bassins de fusion, orientation de la porosité, contraintes résiduelles et orientation des défauts sensibles à la fatigue. Le traitement thermique peut réduire certaines différences, mais il ne garantit pas l’obtention de propriétés isotropes.
L’étude NIST de 2024, Étude de la surveillance in situ de la fatigue de l’acier maraging fabriqué par fabrication additive, a fait état de variations de la dureté et de la rigidité selon la direction de fabrication dans des éprouvettes en acier maraging fabriquées par fusion sur lit de poudre au laser. Cette observation est importante précisément parce que la dureté et la rigidité ne sont pas des grandeurs interchangeables. La dureté est fortement influencée par l’état de la martensite et celui des précipités ; la rigidité est plus étroitement liée à la réponse élastique, à la texture, à la porosité et à la structure porteuse effective. Une dureté dépendant de la direction peut donc indiquer des différences d’état de vieillissement ou de constitution des phases, tandis qu’une rigidité dépendant de la direction peut davantage révéler la présence d’une texture, de défauts ou de contraintes résiduelles.
Les mêmes travaux de NIST ont montré que les mesures de perméabilité magnétique pouvaient détecter les dommages dus à la fatigue avant la rupture. Cette observation relie la réponse magnétique à l’évolution de la microstructure et des dommages, plutôt que de considérer le composant imprimé comme mécaniquement uniforme jusqu’à l’apparition d’une fissure visible. Elle montre également pourquoi le traitement thermique après fabrication et l’inspection doivent être envisagés conjointement. Un traitement peut modifier simultanément la réponse magnétique, la dureté, les contraintes résiduelles et le comportement en fatigue.
La question métallurgique pratique n’est donc pas de savoir si le LPBF « fonctionne » pour l’acier maraging de manière abstraite. Il s’agit de déterminer si une composition de poudre donnée, une stratégie de balayage, une densité, une orientation de fabrication, une voie de recuit et un cycle de vieillissement spécifiés produisent une matrice martensitique maîtrisée et une population de précipités maîtrisée, avec des propriétés directionnelles acceptables. Pour les nuances contenant du cobalt et pour le M789 sans cobalt, les réponses peuvent différer. La fabrication additive ne remplace pas la séquence maraging ; elle fait de l’histoire thermique antérieure une partie intégrante de cette séquence.
Essais, caractérisation et surveillance de la fatigue in situ
L’acier maraging ne peut pas être caractérisé par une seule valeur de résistance à la traction. La réponse mesurée dépend de la nuance, de la forme du produit, de l’état de traitement thermique, de l’orientation de l’éprouvette et du procédé de fabrication. Une barre mise en solution, une pièce forgée vieillie et une pièce en M789 sans cobalt fabriquée par fusion laser sur lit de poudre peuvent toutes être désignées comme de l’acier maraging, tout en présentant des populations de précipités, des structures de défauts et des contraintes résiduelles différentes.
La séquence métallurgique l’explique. Contrairement aux aciers conventionnels trempés et revenus, les aciers maraging contiennent très peu de carbone et ne tirent pas leur résistance principale d’une martensite riche en carbone. La mise en solution suivie de la trempe produit une matrice de martensite en lattes fer–nickel, à faible teneur en carbone, relativement douce. Le vieillissement, généralement vers 480 °C, forme ensuite de fins précipités intermétalliques et favorise l’ordre à courte distance. La description publiée par ASM International en 2018 indique des limites d’élasticité commerciales allant de 1030 à 2420 MPa, mais ces valeurs correspondent à des compositions et à des états différents, et non à une propriété intrinsèque unique de la famille des aciers maraging.
Essais mécaniques et résultats dépendant de la direction
Les essais de traction doivent rendre compte de l’état complet du matériau : désignation de la nuance, forme du produit, traitement de mise en solution, traitement de vieillissement, orientation de l’éprouvette, température d’essai et vitesse de déformation. La limite d’élasticité, la résistance ultime à la traction, l’allongement et la striction peuvent varier considérablement avec la durée du vieillissement. Un sous-vieillissement peut laisser la résistance en dessous de la condition spécifiée tout en conservant une ductilité utile ; un sur-vieillissement grossit ou modifie la population de précipités et peut réduire la résistance, tandis que la stabilité dimensionnelle évolue également.
La distinction entre durcissement par transformation et durcissement par précipitation est importante lors de l’interprétation. La trempe produit bien de la martensite, mais, dans une composition maraging à faible teneur en carbone, cette martensite est relativement douce et tenace. Le rapport interne NIST 8582, publié en 2025, décrit la mise en solution et la trempe comme la première étape, suivie d’un traitement thermique de précipitation qui génère de fins précipités ainsi que la résistance élevée, la ductilité et la ténacité associées à l’état vieilli. Un résultat de traction obtenu sur un matériau traité en solution ne peut donc pas être considéré comme représentatif d’un résultat correspondant à une nuance vieillie.
Les normes et les désignations de nuances exigent également de la prudence. NASA identifie la nuance 18Ni(250) comme correspondant approximativement à 250 ksi, soit environ 1724 MPa, mais cette désignation ne rend pas tous les alliages 18Ni équivalents à cette nuance. La norme SAE AMS6515 spécifie un acier particulier, élaboré par double fusion sous vide et recuit, désigné « 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al », fourni sous forme de barres, de pièces forgées, de tubes ou de bagues. Ses exigences relatives à la composition chimique et à la forme du produit ne doivent pas être transposées par hypothèse à un alliage sans cobalt.
Les nuances contenant du cobalt, telles que 18Ni(200), 18Ni(250) et 18Ni(300), utilisent le nickel, le cobalt, le molybdène, le titane et parfois l’aluminium pour établir leur comportement vis-à-vis de la précipitation. Le M789 sans cobalt constitue un système d’alliage distinct et non un substitut chimique direct. Sa fenêtre de traitement thermique, la chimie de ses précipités, le comportement de l’austénite retenue et sa sensibilité aux défauts de fabrication doivent faire l’objet de mesures distinctes. La Note technique NIST 2352, publiée en 2025, évalue spécifiquement la mise en solution, le recuit intercritique et les traitements de vieillissement du M789 fabriqué par fusion laser sur lit de poudre.
Les essais mécaniques doivent également tenir compte de la direction. Les produits laminés ou forgés peuvent présenter des différences entre les directions longitudinale et transversale dues à la texture, à la ségrégation, à l’alignement des inclusions et aux lignes d’écoulement. Les pièces fabriquées par fabrication additive ajoutent à cette liste la direction de fabrication, les interfaces entre couches, la stratégie de balayage, l’espacement entre les passes, les passes de contour et l’accumulation thermique. Dans une étude NIST de 2024 consacrée à un acier maraging fabriqué par fabrication additive, les éprouvettes présentaient des variations de dureté et de rigidité selon la direction de fabrication. Cette observation met en garde contre l’utilisation automatique d’un modèle de matériau isotrope pour un composant imprimé.
Les essais de fatigue doivent utiliser l’orientation et l’état de surface attendus en service. Les essais pilotés en contrainte et ceux pilotés en déformation peuvent révéler des tendances d’endommagement différentes, tandis que les essais de propagation des fissures mesurent une propriété différente de celle déterminée par les essais d’endurance sur éprouvettes lisses. Les éprouvettes entaillées, les contraintes résiduelles, la rugosité de surface, les pores dus au manque de fusion, la porosité gazeuse et les inclusions peuvent dominer les résultats dans un matériau fabriqué par fabrication additive. Des essais de ténacité à la rupture et de propagation des fissures de fatigue sont donc nécessaires lorsque l’évaluation d’un composant dépend de l’existence d’un défaut plutôt que de la seule résistance nominale.
Dureté, rigidité et examen microstructural
Les essais de dureté constituent une vérification rapide de l’état du matériau, mais ne remplacent pas la caractérisation en traction ou en fatigue. Les mesures Rockwell C, Vickers et de microdureté peuvent mettre en évidence l’augmentation provoquée par le vieillissement et cartographier les variations locales à travers une soudure, une pièce fabriquée, une zone affectée thermiquement ou une surface usinée. Un profil de dureté à travers une pièce fabriquée par fabrication additive peut révéler des différences d’historique thermique qu’une seule mesure globale dissimulerait. Toutefois, la conversion entre échelles de dureté introduit une incertitude, en particulier pour les duretés très élevées ou en présence de gradients.
La rigidité élastique est généralement décrite par le module d’Young, le module de cisaillement ou un module ultrasonore, plutôt que par la dureté. Le vieillissement peut modifier le module de manière moins importante que la limite d’élasticité, mais la porosité, la fissuration, la texture cristallographique et la direction de fabrication peuvent produire des différences mesurables. Le résultat obtenu par le NIST concernant la direction de fabrication est donc important : une variation de rigidité peut refléter la structure du procédé, les défauts, la texture ou la géométrie de mesure, et ne doit pas être écartée simplement parce que l’alliage possède la même composition chimique nominale.
L’examen microstructural relie ces mesures au mécanisme de durcissement. La microscopie optique peut révéler la géométrie antérieure des bains de fusion, la morphologie des grains, la structure en bandes et la porosité macroscopique. La microscopie électronique à balayage convient aux surfaces de rupture et aux contrastes liés aux précipités, tandis que la microscopie électronique en transmission peut résoudre des particules intermétalliques nanométriques trop petites pour être observées par un examen optique courant. La diffraction des électrons rétrodiffusés peut cartographier les paquets de martensite en lattes, la texture cristallographique, la désorientation locale et les régions recristallisées. La diffraction des rayons X peut contribuer à l’identification des phases, à la mesure des contraintes résiduelles et à la détection de l’austénite retenue ou revenue.
L’examen doit comparer le matériau traité en solution, le matériau vieilli et le matériau soumis à la fatigue. Le sur-vieillissement, l’austénite revenue, le grossissement des précipités et la déformation à l’extrémité d’une fissure peuvent produire des signatures différentes, même lorsque la dureté globale est similaire. Dans la fusion laser sur lit de poudre, les défauts dus au manque de fusion et les résidus de poudre non fondue peuvent constituer une voie plus courte vers la rupture qu’une modification de la précipitation dans la matrice. Un rapport pertinent relie le comportement observé à la rupture ou à la fatigue au cycle thermique réel, plutôt que d’attribuer chaque différence à la nuance nominale.
Perméabilité magnétique comme signal de surveillance de la fatigue
Perméabilité magnétique Mesure la facilité avec laquelle un matériau permet le passage du flux magnétique ; les variations de contrainte, de microstructure ou d’endommagement peuvent modifier la réponse mesurée.
L’acier maraging est ferromagnétique ; sa réponse magnétique peut donc fournir des informations sur les variations de l’état de contrainte, de la microstructure et de l’endommagement. La perméabilité magnétique décrit la facilité avec laquelle le matériau permet l’établissement d’un flux magnétique. La déformation plastique, le réarrangement des dislocations, la formation de fissures, les contraintes résiduelles et les transformations de phase peuvent modifier le comportement des domaines magnétiques et, par conséquent, déplacer le signal mesuré. La réponse n’est pas propre à l’endommagement dû à la fatigue, ce qui rend essentiels l’étalonnage et le contrôle des conditions de mesure.
L’étude du NIST publiée en 2024, Investigation in situ de la surveillance de la fatigue d’un acier maraging fabriqué par fabrication additive, a indiqué que les mesures de perméabilité magnétique détectaient l’endommagement dû à la fatigue avant la rupture de l’éprouvette. Ce résultat est important, car il met en évidence un signal potentiellement sans contact ou très peu intrusif pour suivre l’endommagement pendant un chargement cyclique. Une évolution de la perméabilité pourrait identifier la transition entre une déformation stable et un endommagement accéléré avant l’apparition d’une fissure visible ou d’une rupture finale.
Cette observation demeure un résultat de surveillance et de recherche, et non un remplacement de la qualification. La perméabilité est influencée par la composition de l’alliage, l’état de vieillissement, la direction de fabrication, la texture, les contraintes résiduelles, la position de la sonde, la distance de séparation, la géométrie, la température et l’histoire électromagnétique. Toute variation du signal doit donc être corrélée à des éléments de preuve complémentaires tels que les données de charge et de nombre de cycles, la mesure de la déformation, l’émission acoustique, la microscopie, la mesure de la longueur des fissures ou la fractographie après essai.
Les essais formels de fatigue établissent toujours la relation entre la contrainte, le nombre de cycles, l’environnement et la probabilité de rupture. La mécanique de la rupture détermine toujours la manière dont une fissure connue se propage et si un défaut critique peut être toléré. La qualification d’un composant exige toujours des contrôles spécifiés du matériau, la qualification du procédé, des méthodes d’inspection, des critères d’acceptation et une géométrie représentative. La surveillance magnétique peut fournir une alerte précoce ou produire de précieuses données de recherche, mais elle ne peut à elle seule certifier une pièce en acier maraging ni remplacer une évaluation validée de la tolérance aux dommages.
Applications et logique de sélection sans allégations commerciales
Contextes aérospatiaux et d’outillage
L’acier maraging est sélectionné dans les contextes aérospatiaux et d’outillage pour une combinaison particulière de propriétés, et non pour sa seule résistance à la traction. Sa matrice est constituée d’une martensite en lattes fer–nickel à très faible teneur en carbone, formée lors du refroidissement à partir de la température de recuit de mise en solution. Cette transformation ne durcit l’acier que modérément : le rapport interne NIST 8582 décrit la martensite trempée comme relativement tendre avant le traitement ultérieur de précipitation. Un vieillissement vers 480 °C produit ensuite de fins précipités intermétalliques, l’ordre à courte distance contribuant également à la séquence de durcissement identifiée par ASM International.
Cette distinction influe sur la manière dont le matériau est transformé en composant. Une pièce ayant subi un traitement de mise en solution peut être usinée, formée ou autrement finie avant le vieillissement, après quoi sa résistance augmente considérablement. En 2018, ASM International a indiqué des limites d’élasticité commerciales comprises entre 1030 et 2420 MPa, tandis que la NASA identifie le 18Ni(250) comme une nuance présentant une résistance d’environ 250 ksi. Ces valeurs décrivent des nuances et des états particuliers ; elles ne représentent pas une propriété universelle de tous les aciers commercialisés sous la désignation maraging.
Les composants aérospatiaux peuvent donc comprendre des pièces dont la géométrie, la masse et l’accès au traitement thermique rendent l’état traité en solution utile pendant la fabrication, le vieillissement étant effectué après les opérations d’usinage critiques. Les applications d’outillage peuvent inclure des matrices, des moules ou des composants de formage pour lesquels une résistance élevée à la compression et à la traction doit être associée à un contrôle dimensionnel. La caractéristique pertinente du matériau est la combinaison d’une matrice martensitique à faible teneur en carbone, d’une aptitude à la précipitation et de la possibilité de spécifier un état de traitement thermique — et non une affirmation générale selon laquelle l’acier maraging conviendrait à toute pièce fortement sollicitée.
La forme du produit limite également les applications. La norme SAE AMS6515, par exemple, spécifie un acier recuit élaboré par double fusion sous vide, correspondant à la désignation de composition 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, et couvre les barres, pièces forgées, tubes et anneaux. Une exigence rédigée sur la base de l’AMS6515 ne peut pas être satisfaite par la simple mention de l’« acier maraging » ; le mode d’élaboration, la composition chimique, la forme du produit et l’état recuit font partie de la définition du matériau.
Lorsque la résistance élevée ne suffit pas comme critère de sélection
Une valeur élevée de limite d’élasticité ne garantit pas une résistance adéquate à la rupture, une durée de vie en fatigue suffisante, une stabilité dimensionnelle ou une compatibilité avec les procédés de fabrication. Les aciers maraging sont renforcés par des précipités introduits après la formation de la martensite ; leur état final dépend donc de la mise en solution, du refroidissement, de la température et de la durée de vieillissement, ainsi que de l’épaisseur de la section. Un cycle de four produisant l’état de précipitation prévu dans une petite éprouvette peut ne pas donner le même résultat à travers un anneau épais ou une pièce forgée. La vérification doit donc inclure la forme réelle du produit et un emplacement représentatif du point de vue thermique.
La ténacité doit faire l’objet d’une analyse distincte. La matrice à faible teneur en carbone évite l’état martensitique riche en carbone associé à de nombreux aciers classiques trempés et revenus, mais la ténacité dépend néanmoins de la nuance, de la teneur en inclusions, des traitements antérieurs, de la population de précipités et du traitement thermique. Une spécification fondée uniquement sur la dureté ou la limite d’élasticité peut ne pas prendre en compte le comportement à la rupture requis au niveau d’une entaille, d’un trou de fixation, d’un congé ou d’un défaut assimilable à une fissure.
La fatigue constitue une autre limite. La réponse cyclique est influencée par l’état de surface, les contraintes résiduelles, les inclusions, la porosité, la géométrie et la structure directionnelle. Ces facteurs revêtent une importance particulière dans les matériaux fabriqués de manière additive. L’étude In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel publiée par NIST en 2024 a signalé, dans des éprouvettes obtenues par fusion laser sur lit de poudre, des variations de dureté et de rigidité selon la direction de fabrication. La même étude a montré que des mesures de perméabilité magnétique pouvaient détecter les dommages dus à la fatigue avant la rupture. De tels résultats de surveillance ne suppriment pas la nécessité d’effectuer des essais de fatigue ; ils montrent que le procédé de fabrication crée des différences mesurables de structure et d’endommagement qu’une simple désignation nominale de nuance ne peut pas rendre compte.
Les nuances contenant du cobalt et celles qui en sont dépourvues doivent également être distinguées. Les nuances classiques telles que le 18Ni(250) tirent leur aptitude à la précipitation d’une composition contenant des quantités importantes de nickel, de cobalt et de molybdène, ainsi que, selon la nuance, du titane ou de l’aluminium. Le M789 sans cobalt n’est pas interchangeable du point de vue de sa composition avec ces nuances. La note technique NIST 2352, publiée en 2025, évalue le recuit de mise en solution, le recuit intercritique et le vieillissement spécifiquement pour le M789 sans cobalt produit par fusion laser sur lit de poudre. Le traitement distinct consacré à ces cycles montre que la nuance et le procédé de fabrication modifient l’historique thermique requis.
Le contrôle dimensionnel constitue un autre critère de sélection. La faible teneur en carbone limite les effets de transformation liés au carbone, mais la pièce subit néanmoins des variations dimensionnelles lors de la formation de la martensite et du vieillissement par précipitation. Les surépaisseurs, le bridage, la séquence d’usinage et la température de mesure doivent être établis à partir de la nuance et du procédé spécifiés. La mention « faible déformation » ne remplace pas des données de procédé mesurées.
Faire correspondre la nuance, la forme du produit et l’état à l’exigence
La sélection doit commencer par la spécification applicable et le mode de défaillance du composant. Il faut définir la limite d’élasticité et la résistance à la traction requises, la ténacité à la rupture, les performances en fatigue, la plage de dureté, la tolérance dimensionnelle, l’environnement corrosif, l’épaisseur de section et les procédés de fabrication autorisés. Il convient ensuite d’identifier la désignation exacte de la nuance et la norme qui régissent la composition chimique, la propreté, le mode d’élaboration, la forme du produit et l’état de livraison.
L’étape suivante consiste à distinguer le durcissement par transformation du durcissement par précipitation. Il faut confirmer que le recuit de mise en solution et la trempe produisent la structure martensitique requise, puis vérifier que le vieillissement génère la population intermétallique prévue sans provoquer de sur-vieillissement excessif. Le dossier de fabrication doit préciser l’uniformité du four, le chargement, les conditions de trempe, la température, la durée et l’emplacement des éprouvettes. La dureté seule constitue un élément de preuve insuffisant ; les essais de traction, les essais de ténacité, la métallographie et les mesures dimensionnelles doivent correspondre au plan de qualification.
Pour les matériaux corroyés, il faut comparer la géométrie requise aux formes autorisées par la norme — telles que les barres, pièces forgées, tubes ou anneaux dans l’AMS6515 — et tenir compte de la fibre, du taux de corroyage et de l’épaisseur de section. Pour la fusion laser sur lit de poudre, il convient de qualifier séparément l’état de la poudre, la stratégie de balayage, l’orientation de fabrication, le traitement de mise en solution après fabrication, le traitement intercritique lorsqu’il est spécifié, le vieillissement, la porosité et les propriétés anisotropes. Le choix final n’est défendable que lorsque la composition de la nuance, la forme du produit, le procédé de fabrication, l’état de traitement thermique et les données de vérification décrivent le même état du matériau.
Comment lire une spécification de matériau pour acier maraging
Une spécification relative à un acier maraging décrit davantage qu’une analyse d’alliage. Elle définit une séquence liée comprenant la composition, l’élaboration par fusion, le traitement thermique, la forme du produit, les essais et les limites d’acceptation. Cette distinction est importante, car l’acier maraging n’est pas principalement renforcé par une trempe avec transformation induite par le carbone. Sa structure après traitement de mise en solution est constituée d’une martensite en lattes fer–nickel à faible teneur en carbone, relativement tendre ; l’augmentation majeure de la résistance intervient ultérieurement, lorsque le vieillissement forme de fins précipités intermétalliques.
ASM International décrit les aciers maraging commerciaux comme des aciers à très faible teneur en carbone et à forte teneur en nickel, contenant des combinaisons de cobalt, de molybdène, de titane et d’aluminium. La précipitation intermétallique se produit à environ 480 °C, et les limites d’élasticité des nuances commerciales vont de 1030 à 2420 MPa (ASM International, 2018). Une désignation de matériau indiquant uniquement « acier maraging » omet donc des informations nécessaires pour prévoir les performances.
Composition chimique et pratique d’élaboration par fusion
Commencez par la désignation exacte de la nuance, et non par le nom de la famille. « 18Ni(250) » désigne une classe de résistance généralement associée à une limite d’élasticité d’environ 250 ksi, comme l’indique la NASA (2018), mais ne remplace pas la spécification de matériau applicable. Les différentes nuances 18Ni varient par leur teneur en éléments d’alliage ainsi que par les propriétés exigées après vieillissement. Les nuances contenant du cobalt utilisent généralement le cobalt et le molybdène pour favoriser les réactions de précipitation, tandis que le titane et l’aluminium peuvent contribuer à la formation des phases de renforcement. La teneur en carbone reste volontairement faible afin que l’acier forme une matrice martensitique tenace à faible teneur en carbone, plutôt que de reposer sur une transformation en martensite à forte teneur en carbone.
La composition chimique spécifiée dans SAE AMS6515 illustre le niveau de précision attendu dans une véritable spécification. Elle couvre l’acier 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, la désignation identifiant également les barres, pièces forgées, tubes et bagues élaborés par double fusion sous vide et recuits. Ces chiffres ne constituent pas une abréviation informelle de nuance : ils indiquent les teneurs nominales en éléments d’alliage, tandis que le document AMS complet fournit les plages autorisées, les limites applicables aux éléments résiduels et les méthodes d’analyse.
La pratique d’élaboration par fusion fait partie intégrante de l’identité du matériau. La fusion par induction sous vide suivie d’une refusion à l’arc sous vide, ou une autre séquence spécifiée de double fusion sous vide, peut réduire les inclusions, les gaz dissous et la ségrégation par rapport à des procédés moins contrôlés. Une composition chimique située dans la plage nominale d’une nuance ne prouve pas l’équivalence si la norme exige une séquence de fusion particulière. Cela revêt une importance particulière pour les grandes sections, les pièces soumises à la fatigue et les composants aéronautiques, pour lesquels la population d’inclusions et la ségrégation peuvent influencer les propriétés même lorsque l’analyse chimique globale est conforme.
Les nuances sans cobalt doivent être considérées comme des alliages distincts, et non comme des substituts aux matériaux conventionnels contenant du cobalt. M789 en est un exemple. Ses réactions de précipitation, sa réponse au traitement thermique et ses propriétés accessibles diffèrent de celles des nuances 18Ni contenant du cobalt ; une spécification relative à M789 ne peut donc pas être interprétée en reprenant simplement le cycle de vieillissement ou les niveaux de résistance attendus pour 18Ni(250).
État de traitement thermique et propriétés mécaniques
L’état indiqué à côté de la nuance est essentiel. Le recuit de mise en solution dissout les précipités antérieurs et établit un état austénitique contrôlé ; le refroidissement produit ensuite une martensite en lattes à faible teneur en carbone. Le NIST Internal Report 8582 (2025) décrit cette séquence comme produisant une martensite relativement tendre avant qu’un traitement ultérieur de précipitation ne génère de fins précipités ainsi qu’une résistance, une ductilité et une ténacité élevées. Un vieillissement proche de 480 °C entraîne une précipitation et un ordre à courte distance, comme le résume la référence d’ASM consacrée aux traitements thermiques.
« Recuit » et « vieilli » ne sont donc pas des termes interchangeables. Une barre recuite peut être destinée à l’usinage ou au formage et présenter une résistance sensiblement inférieure à celle de la même nuance après vieillissement. L’état vieilli doit indiquer, ou citer en référence, la température, la durée, la méthode de refroidissement et, parfois, la variation admissible de la température du four. Ces paramètres contrôlent la taille et la densité numérique des précipités ainsi que le sur-vieillissement. Un composant vieilli trop brièvement peut ne pas atteindre la limite d’élasticité spécifiée ; un composant maintenu trop longtemps ou à une température trop élevée peut subir un grossissement des précipités et perdre en résistance.
Lisez le tableau des propriétés mécaniques conjointement avec l’état de traitement et les dimensions de la section. La limite d’élasticité, la résistance ultime à la traction, l’allongement, la réduction de section, la dureté et la ténacité au choc peuvent faire l’objet d’exigences distinctes. Une résistance minimale à la traction ne garantit pas une limite d’élasticité minimale, et une exigence à température ambiante ne permet pas d’établir les performances à une autre température. Certaines spécifications fixent des limites différentes pour les produits minces et épais, car la vitesse de refroidissement, la ségrégation et l’uniformité thermique varient avec les dimensions de la section.
La direction d’essai est également importante. Les propriétés de traction dans le sens longitudinal peuvent différer des propriétés transversales, en particulier pour les pièces forgées, les bagues, les tôles et les matériaux fabriqués de manière additive. Le NIST Technical Note 2352 (2025) évalue le recuit de mise en solution, le recuit intercritique et le vieillissement de M789 sans cobalt obtenu par fusion sur lit de poudre laser, ce qui montre pourquoi une pièce imprimée ne peut pas être assimilée à un produit corroyé de forme différente. L’étude du NIST menée en 2024 sur la surveillance de la fatigue a mis en évidence des variations liées à la direction de fabrication en matière de dureté et de rigidité dans un acier maraging obtenu par fusion sur lit de poudre laser. Elle a également indiqué que les mesures de perméabilité magnétique détectaient les dommages dus à la fatigue avant la rupture. Pour les matériaux imprimés, l’orientation de fabrication, la stratégie de balayage, l’état de la poudre, les limites de porosité et le traitement thermique après fabrication doivent figurer dans la définition du procédé.
Forme du produit, essais et traçabilité
La forme du produit détermine les exigences applicables. Les barres, pièces forgées, tubes, bagues, tôles et pièces obtenues par fusion sur lit de poudre peuvent être soumises à des limites dimensionnelles, des emplacements de prélèvement, des règles de traitement thermique et des essais mécaniques différents. AMS6515, par exemple, couvre explicitement les barres, pièces forgées, tubes et bagues, plutôt que toutes les formes possibles d’acier maraging. Un certificat qui indique la composition chimique, mais pas la forme du produit, laisse subsister une lacune importante.
Vérifiez comment les éprouvettes sont prélevées et orientées. La spécification peut exiger des essais longitudinaux, transversaux, radiaux ou tangentiels, le prélèvement étant rattaché à une coulée, un lot, une pièce forgée ou une pièce finie. Confirmez si la dureté constitue un essai de libération, un contrôle complémentaire ou un substitut autorisé uniquement dans les conditions énoncées. Examinez les critères d’acceptation relatifs aux résultats de traction, à l’énergie de choc, au fibrage, aux défauts de surface, aux inclusions, aux contrôles non destructifs, aux dimensions et aux réparations. La mention « conforme à la spécification » n’a de sens que lorsque l’édition citée et tous les essais requis sont identifiés.
La traçabilité doit relier la pièce finie à son numéro de coulée, à son procédé de fusion, à son lot de produit, aux enregistrements de traitement thermique, à l’analyse chimique, aux éprouvettes d’essai et aux résultats des contrôles. Pour la fabrication additive, il faut également ajouter l’identité du lot de poudre, l’historique de réutilisation, la machine, le numéro de fabrication, l’orientation et l’enregistrement des paramètres.
Comment lire une spécification de matériau
- Nuance exacte
- Identifier la désignation de la nuance plutôt que de se fier au nom de la famille.
- Norme et révision
- Consigner la norme applicable et sa révision pertinente.
- Composition chimique et fusion
- Vérifier les limites de composition de l’alliage, les limites applicables aux éléments résiduels et le procédé de fusion requis.
- État métallurgique
- Préciser si le matériau est recuit, traité en solution, vieilli ou fourni dans un autre état.
- Forme du produit
- Identifier si le matériau est une barre, une pièce forgée, un tube, un anneau ou un produit fabriqué par fabrication additive.
- Essais
- Vérifier les exigences relatives aux propriétés mécaniques, la direction d’essai, l’emplacement de l’éprouvette et les critères d’acceptation.
- Traçabilité
- Relier la pièce finie à sa coulée, son lot, ses enregistrements thermiques, ses éprouvettes et ses résultats d’inspection.
Une séquence pratique de lecture des normes est simple : identifier la nuance exacte ; consigner la norme AMS ou toute autre norme applicable ainsi que sa révision ; vérifier la composition chimique et la pratique d’élaboration par fusion ; indiquer si le matériau est recuit, traité par mise en solution, vieilli ou fourni dans un autre état ; identifier la forme du produit et les dimensions de la section ; lire chaque exigence relative aux propriétés mécaniques avec la direction d’essai et l’emplacement de l’éprouvette ; puis vérifier les critères d’acceptation et les enregistrements de traçabilité. Ce n’est qu’une fois ces éléments concordants que deux aciers maraging peuvent être considérés comme comparables. La classe est définie par une chaîne de procédés et de spécifications, et non par un alliage universel unique.
Références
- [1] Maraging Steels. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
- [2] NIST Internal Report 8582. NIST Internal Report, 2025. NIST Internal Report 8582
- [3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel