




Co je maragingová ocel — a co není
Nízkouhlíkový martenzitický koncept na bázi železa a niklu
Maragingová ocel je skupina vysoce legovaných, velmi nízkouhlíkových ocelí na bázi železa a niklu, u nichž výsledná pevnost pochází především z precipitace intermetalických fází během stárnutí, nikoli z vytvrzení uhlíkem. Její charakteristickou matricí je nízkouhlíkový laťkový martenzit, který obvykle vzniká rozpouštěcím žíháním a následným ochlazením z austenitické oblasti. Nikl snižuje teplotu začátku martenzitické transformace natolik, že se austenit při ochlazování transformuje na martenzit, aniž by byl zapotřebí vysoký obsah uhlíku používaný u konvenčních zušlechťovaných ocelí.
Tento martenzit je ve srovnání s feritem pevný, ale záměrně mnohem měkčí než martenzit ve finálním stavu maragingové oceli. To je pro tento koncept zásadní. Slitina je navržena tak, aby rozpouštěcí zpracování vytvořilo relativně tvárnou, dobře obrobitelnou nízkouhlíkovou martenzitickou strukturu; při následném stárnutí se pak uvnitř této matrice a kolem ní vytvářejí nanometrické nebo jemné intermetalické fáze. Materiál tedy není jednoduše „tvrdý martenzit“. Jde o martenzitickou ocel zpevněnou precipitací.
| Prvek | Primární metalurgická úloha | Příklad nebo upřesnění |
|---|---|---|
| Nikl | Stabilizuje austenit a podporuje vznik martenzitické matrice | Přibližně 18,5 % v AMS6515 |
| Kobalt | Mění termodynamiku matrice a podporuje vylučování fází bohatých na molybden | 12,0 % v AMS6515 |
| Molybden | Přímo se podílí na zpevňujících intermetalických fázích | 4,9 % v AMS6515 |
| Titan | Přispívá ke vzniku zpevňujících precipitátů bohatých na nikl a titan | 1,40 % v AMS6515 |
| Hliník | Může vstupovat do uspořádaných intermetalických fází a ovlivňovat vylučování | 0,10 % v AMS6515 |
Legující přísady odlišují maragingové značky od běžných slitin železa a niklu. Konvenční značky obsahující kobalt běžně obsahují nikl, kobalt, molybden, titan a malé přídavky hliníku. Kobalt ovlivňuje matrici a průběh precipitace, zatímco molybden a titan se účastní zpevňovacích reakcí, při nichž vznikají intermetalické sloučeniny. Přesná rovnováha je důležitá: změna obsahu niklu, kobaltu, molybdenu, titanu nebo hliníku mění transformační teploty, množství a typ precipitátů, odezvu na stárnutí, houževnatost i rozměrovou stabilitu.
SAE AMS6515 ukazuje, proč je třeba se značkou zacházet jako s přesně definovaným materiálem, nikoli jako s volně formulovaným receptem. Norma specifikuje ocel tavenou ve dvojitém vakuu a žíhanou, označenou jako „18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al“. Toto složení není zaměnitelné s každým výrobkem označovaným jako maragingová ocel 18Ni. Součástí specifikace jsou způsob tavení, forma výrobku, požadovaný stav i povolené rozsahy chemického složení.
Stejně důležitý je nízký obsah uhlíku. Uhlík se obvykle udržuje na tak nízké úrovni, aby se omezila tvorba karbidů a aby se uhlík nestal hlavním zdrojem tvrdosti. Výsledný martenzit má ve srovnání s vysokouhlíkovým martenzitem relativně malý příspěvek zpevnění dislokacemi a zpevnění tuhým roztokem, takže si zachovává značnou kapacitu pro následné precipitační vytvrzení. To také pomáhá vysvětlit, proč mohou maragingové oceli při řízeném tepelném zpracování a dostatečné čistotě kombinovat vysokou pevnost s užitečnou houževnatostí a tažností.
Maragingová ocel Nízkouhlíková ocel na bázi železa s vysokým obsahem niklu, která při chlazení vytváří martenzitickou matrici a značnou část své technické pevnosti získává stárnutím vyvolaným vylučováním intermetalických fází.
Užitečná formální definice je proto užší než „velmi pevná ocel“: maragingová ocel je nízkouhlíková, vysokoniklová slitina na bázi železa, která při ochlazování vytváří martenzitickou matrici a značnou část své technické pevnosti získává precipitací intermetalických fází vyvolanou stárnutím. Ocel může být mimořádně pevná, aniž by této definici odpovídala.

Proč je rozhodujícím mechanismem vytvrzování stárnutím, nikoli vytvrzování uhlíkem
Maragingový postup
- Rozpouštěcí žíhání Rozpouští příslušné legující prvky v austenitu a vytváří vhodný chemický stav.
- Chlazení Transformuje austenit na nízkouhlíkový lamelární martenzit.
- Stárnutí Umožňuje shlukování atomů rozpuštěných prvků a vznik uspořádaných intermetalických precipitátů.
- Zpevnění Precipitáty brání pohybu dislokací a zvyšují mez kluzu.
Konvenční tepelný postup má několik odlišných fází. Nejprve rozpouštěcí žíhání rozpustí legující prvky v austenitu a vytvoří vhodný chemický stav. Ochlazení pak vede ke vzniku laťkového martenzitu. V čerstvě zakaleném stavu je tento martenzit relativně měkký. Při stárnutí přibližně při 480 °C se atomy rozpuštěných prvků shlukují a vznikají uspořádané intermetalické precipitáty. Tyto precipitáty brání pohybu dislokací a způsobují výrazné zvýšení meze kluzu charakteristické pro danou značku.[1] Maraging Steels. ASM International. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
Kapitola Maraging Steels vydaná organizací ASM International v roce 2018 popisuje tento sled jako rozpouštěcí žíhání, vznik martenzitu, stárnutí, precipitaci a krátkodosahové uspořádání. Tentýž zdroj uvádí hlavní precipitační zpracování při teplotě přibližně 480 °C a komerční meze kluzu v rozmezí 1030 až 2420 MPa. Tyto hodnoty popisují výsledek konkrétního složení a tepelné historie, nikoli inherentní vlastnost každé nízkouhlíkové niklové oceli.
Označení 18Ni(250) přibližně odpovídá pevnostní třídě 250 ksi, tedy asi 1720–1725 MPa. Limited evidence
Materiálová reference NASA z roku 2018 označuje 18Ni(250) jako nízkouhlíkovou laťkovou martenzitickou ocel na bázi železa a niklu, vytvrzovanou stárnutím prostřednictvím precipitace intermetalických fází přibližně při 480 °C. Označení „250“ přibližně odkazuje na pevnostní třídu 250 ksi, tedy asi 1720 MPa, nikoli na procentuální obsah uhlíku nebo univerzální chemický vzorec. Související označení, například 18Ni(300) a 18Ni(350), udávají vyšší nominální pevnostní třídy, samotné označení však neodstraňuje nutnost ověřit příslušnou specifikaci a stav po tepelném zpracování.
Maragingové oceli získávají většinu své konečné pevnosti stárnutím vyvolaným vylučováním intermetalických fází, nikoli zpevněním uhlíkem. Strong evidence
Interní zpráva NIST 8582, publikovaná v roce 2025, tento rozdíl uvádí přímo: rozpouštěcí žíhání a zakalení nejprve vytvoří relativně měkký martenzit, po němž precipitační tepelné zpracování vytvoří jemné precipitáty a vysokou pevnost, tažnost a houževnatost. U konvenční uhlíkové oceli zušlechtěné kalením a popouštěním dominují mechanismu vytvrzování uhlík zachycený v martenzitu a následné reakce při popouštění. U maragingové oceli znamená záměrně nízký obsah uhlíku, že toto vysvětlení je neúplné a obvykle zavádějící. Rozhodující zpevňující událostí je precipitace.
Přestárnutí ukazuje, proč je tato odezva metalurgická, nikoli pouze tepelná. Příliš krátké stárnutí může zanechat množství precipitátů nedostatečné pro dosažení specifikované pevnosti. Příliš dlouhé nebo příliš horké stárnutí může precipitáty zhrubnout a snížit účinek zpevnění, zatímco nadměrné tepelné působení může změnit matrici i rozměrový stav. Jmenovitá teplota stárnutí nenahrazuje úplný režim zpracování: výsledek ovlivňují tloušťka průřezu, rovnoměrnost teploty v peci, předchozí rozpouštěcí zpracování, rychlost ochlazování i forma výrobku.
Další proměnnou představuje výrobní postup. Tavení v laserovém práškovém loži může ještě před zahájením jakéhokoli konvenčního tepelného zpracování vytvořit jemné tuhnoucí buňky, zbytková napětí, pórovitost, texturu a mikrostruktury závislé na směru. Technická zpráva NIST 2352, publikovaná v roce 2025, hodnotí rozpouštěcí žíhání, interkritické žíhání a režimy stárnutí pro bezkobaltovou ocel M789 vyrobenou tavením v laserovém práškovém loži. Tato práce ukazuje, že aditivně vyrobenou maragingovou slitinu nelze automaticky považovat za ekvivalent tvářeného materiálu s podobným nominálním chemickým složením.
Studie NIST In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel z roku 2024 rovněž uvádí rozdíly v tvrdosti a tuhosti v závislosti na směru výroby. Měření magnetické permeability odhalila únavové poškození ještě před porušením, což ukazuje, že problém vztahu mezi výrobním procesem a strukturou přesahuje počáteční tahové vlastnosti. Aditivní výroba nemění definici maragingové oceli, mění však výchozí mikrostrukturu, kterou musí tepelné zpracování upravit.
Rozlišení názvů značek od obecných popisů
| Označení | Význam | Co neurčuje |
|---|---|---|
| Maraging | Metalurgická skupina založená na nízkouhlíkovém martenzitu a precipitačním zpevnění | Jednotné chemické složení ani jednu úroveň vlastností |
| 18Ni(250) | Jmenovitá skupina 18Ni a přibližně 250ksi pevnostní třída | Úplnou chemickou specifikaci ani certifikaci |
| 18Ni(300) | Jmenovitá skupina 18Ni a vyšší pevnostní třída | Chemické složení shodné se všemi ostatními jakostmi 18Ni |
| M789 | Maragingová jakost bez kobaltu | Záměnnost s jakostmi 18Ni obsahujícími kobalt |
| AMS6515 | Specifikaci konkrétní slitiny, způsobu tavení, stavu a formy výrobku | Obecné synonymum pro maragingovou ocel 18Ni |
„Maraging“ je název metalurgické skupiny; „18Ni(250)“, „18Ni(300)“, „18Ni(350)“, „M789“ a „AMS6515“ označují konkrétní systémy značek, pevnostní třídy nebo specifikace. Neměly by se používat jako synonyma.
Klasické značky 18Ni jsou obecně spojovány s chemickým složením obsahujícím kobalt. Bezkobaltové značky byly vyvinuty s ohledem na odlišné složení, náklady, dostupnost surovin a požadavky na zpracování, avšak odstranění kobaltu neznamená, že všechny ostatní metalurgické proměnné zůstávají nezměněny. M789 je například bezkobaltová maragingová ocel s vlastním návrhem slitiny, průběhem precipitace, požadavky na tepelné zpracování a limity vlastností výrobku. Označit ji jednoduše jako „18Ni(300)“ by znamenalo pominout informace potřebné k interpretaci její odezvy.
Ani samotný nikl z oceli maragingovou ocel nedělá. Mnohé nerezové, kryogenní, konstrukční a precipitačně vytvrzované oceli obsahují nikl, ale vytvářejí jiné matrice nebo využívají jiné zpevňovací reakce. Niklová ocel, která je vytvrzována především uhlíkem, dusíkem, precipitací karbidů, precipitací mědi nebo transformačními produkty, patří do jiné skupiny, pokud její specifikovaná metalurgie nesplňuje definici maragingové oceli.
Chybná je i opačná zkratka: ne každá ultrapevná ocel je maragingová. Bainitické oceli, legované oceli zušlechtěné kalením a popouštěním, nástrojové oceli a některé precipitačně vytvrzované nerezové oceli mohou dosahovat srovnatelné pevnosti prostřednictvím jiných mechanismů. Úroveň pevnosti je dokladem vlastností, nikoli důkazem identity materiálu. Správná identifikace vyžaduje označení značky, limity chemického složení, požadavky na tavení a formu výrobku, stav po tepelném zpracování a precipitační reakci, která vytváří specifikované vlastnosti.
Složení konvenčních maragingových ocelí
Maragingová ocel není definována ani tak jediným receptem slitiny jako spíše strategií založenou na složení a tepelném zpracování. Její matrice je martenzit železo–nikl s velmi nízkým obsahem uhlíku, který je po kalení záměrně dostatečně měkký, aby se během stárnutí výrazně zpevnil. Nikl, kobalt, molybden, titan, hliník a menší přísady následně řídí vznik, rozložení a stabilitu zpevňujících precipitátů. Výsledkem je odlišný způsob vytvrzování než u konvenčních uhlíkových ocelí.
U uhlíkové oceli způsobuje rychlé ochlazení vznik tvrdého martenzitu, protože uhlík zachycený v přesyceném tuhém roztoku deformuje tělesově centrovanou tetragonální mřížku. Maragingové oceli obsahují tak málo uhlíku, že tento mechanismus přispívá poměrně málo. Po rozpouštěcím žíhání a kalení je matrice obvykle tvořena nízkouhlíkovým lamelárním martenzitem s relativně nízkou tvrdostí a dobrou obrobitelností. Interní zpráva NIST 8582 popisuje tento postup jako rozpouštěcí žíhání a kalení za účelem vytvoření relativně měkkého martenzitu, po nichž následuje precipitační tepelné zpracování, při kterém vznikají jemné precipitáty a dosahuje se vysoké pevnosti, tažnosti a houževnatosti. Stárnutí obvykle probíhá při teplotě kolem 480 °C, kdy vznikají intermetalické sloučeniny a ke zpevnění může přispívat také krátkodosahové uspořádání.
Toto rozlišení je důležité při posuzování složení. Legující prvek může ovlivňovat vznik martenzitu, chemické složení precipitátů, stabilitu austenitu, strukturu zrn nebo všechny tyto aspekty současně. Jeho jmenovité procentuální zastoupení nelze interpretovat nezávisle na označení jakosti, způsobu tavení, formě výrobku a tepelné historii.
Úloha niklu v martenzitické matrici
Nikl je hlavním legujícím prvkem vytvářejícím matrici v konvenčních maragingových ocelích. Stabilizuje austenit při teplotě rozpouštěcího žíhání a umožňuje zpracovávat ocel jako tuhý roztok bohatý na nikl před ochlazením. Při kalení se austenit přemění na lamelární martenzit, přestože je obsah uhlíku velmi nízký. Nikl tedy napomáhá vytvoření výchozí nízkouhlíkové martenzitické struktury, na níž následně závisí precipitační vytvrzování.
Obsah niklu souvisí také s rovnováhou mezi vznikem martenzitu a přítomností zbytkového austenitu. Příliš nízký obsah niklu může snížit stabilitu zamýšleného austenitického rozsahu zpracování a změnit průběh přeměny. Vyšší obsah niklu může zvýšit stabilitu austenitu a v závislosti na celkovém složení a tepelném zpracování podpořit vznik zbytkového austenitu nebo reverzi během stárnutí. Matrice není pouhou pasivní schránkou: její obsah niklu ovlivňuje chemickou hnací sílu pro pozdější precipitaci i odezvu slitiny na přestárnutí.
Známé označení 18Ni(250), které NASA použila v materiálové referenci z roku 2018, označuje maragingovou jakost s přibližně 18 % niklu a jmenovitou úrovní pevnosti 250 ksi. Toto označení nepředstavuje úplnou chemickou specifikaci. Vyjadřuje skupinu jakostí a očekávanou třídu pevnosti, zatímco příslušná materiálová specifikace stanovuje meze obsahu niklu, kobaltu, molybdenu, titanu, hliníku, uhlíku a dalších prvků.
SAE AMS6515 poskytuje přesnější příklad. Specifikuje vakuově dvakrát tavenou a žíhanou ocel pro tyče, výkovky, trubky a prstence se složením uvedeným jako 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Toto chemické složení by nemělo být považováno za vzorec pro všechny maragingové oceli typu 18Ni. Jde o složení stanovené daným označením AMS a jeho odezva závisí na specifikovaných požadavcích na výrobek a tepelné zpracování.
Nikl rovněž podporuje houževnatost nízkouhlíkové matrice. Protože kalený martenzit není silně deformován uhlíkem, mohou maragingové oceli kombinovat vysoký potenciál pevnosti s užitečnou lomovou houževnatostí, pokud zůstanou pod kontrolou vměstky, segregace, velikost předchozích austenitických zrn, hrubnutí precipitátů a vady vzniklé při zpracování. Pevnost nevzniká působením samotného niklu. Nikl vytváří matrici a podmínky přeměny; k hlavnímu zvýšení tvrdosti dochází během stárnutí.
Kobalt a molybden jako činitelé precipitačního vytvrzování
Kobalt je charakteristický pro mnoho konvenčních maragingových jakostí s vysokou pevností. Obvykle se nepovažuje za jediný prvek vytvářející precipitáty. Kobalt spíše mění termodynamiku a kinetiku matrice tak, aby se během stárnutí účinněji tvořily intermetalické precipitáty obsahující molybden a nikl. Kobalt může snižovat rozpustnost molybdenu v martenzitu železo–nikl, a tím zvyšovat chemickou hnací sílu pro precipitaci bohatou na molybden. Ovlivňuje také martenzitickou přeměnu a odezvu slitiny při opětovném ohřevu.
Krátkodosahové uspořádání Lokální chemické uspořádání, při němž atomy rozpuštěných prvků vytvářejí preferované sousedské vztahy před vznikem identifikovatelných precipitátů nebo současně s ním.
Molybden přímo přispívá k precipitačnímu zpevnění. Během stárnutí se účastní tvorby jemných intermetalických fází, které se u konvenčních maragingových ocelí často popisují jako precipitáty bohaté na molybden asociované s niklem a železem. Přesné zastoupení precipitátů závisí na jakosti a způsobu zpracování; zjednodušené popisy, které každé maragingové oceli přiřazují jedinou sloučeninu, jsou zavádějící. V časové posloupnosti se mohou objevovat rané klastry v nanoměřítku, uspořádané oblasti a později intermetalické částice, přičemž jejich velikost a rozestupy určují pevnost a jejich hrubnutí ji snižuje.
Vzájemné působení kobaltu a molybdenu vysvětluje, proč je nutné jmenovité složení chápat jako systém. U AMS6515 není kombinace 12.0 % kobaltu a 4.9 % molybdenu ekvivalentní přidání kteréhokoli z těchto prvků samostatně. Specifikovaných 18.5 % niklu vytváří matrici, zatímco kobalt a molybden pomáhají nastavit precipitační odezvu schopnou vytvořit stav s vysokou pevností po stárnutí. ASM International v roce 2018 uvedla, že komerční maragingové oceli dosahují meze kluzu přibližně od 1030 do 2420 MPa; tento rozsah odráží rozdíly ve složení, jakosti, režimu stárnutí a stavu výrobku, nikoli jednu univerzální chemii.
Jakosti obsahující kobalt proto nelze přímo nahradit jakostmi bez kobaltu pouze porovnáním obsahu niklu. Bezuhlíkatá jakost M789 to ilustruje. Patří k odlišnému kompozičnímu přístupu, při němž se precipitačního zpevnění dosahuje bez konvenční přísady kobaltu a požadované odezvy se dosahuje úpravou ostatních legujících prvků. Její rozpouštěcí zpracování, teplota stárnutí a přípustné procesní rozmezí musí být stanoveny přímo pro M789.
Další proměnnou je způsob výroby. Technická zpráva NIST 2352, publikovaná v roce 2025, hodnotí rozpouštěcí žíhání, interkritické žíhání a režimy stárnutí pro bezkobaltovou M789 vyrobenou laserovou fúzí práškového lože. Tato zpracování se týkají materiálu, který začíná rychle ztuhlou, směrově budovanou mikrostrukturou, nikoli stejnou homogenizovanou strukturou očekávanou u konvenčního tvářeného polotovaru. Samotný název jakosti nepředpovídá shodné rozložení precipitátů při těchto různých výrobních postupech.
Titan, hliník a minoritní přísady
Titan je v mnoha maragingových jakostech účinnou přísadou podporující tvorbu precipitátů. Během stárnutí může přispívat ke vzniku intermetalických precipitátů bohatých na nikl a titan, čímž při správně řízeném zpracování vytváří hustou populaci zpevňujících částic v nanoměřítku. Obsah titanu je proto jedním z nejvýznamnějších rozdílů mezi jakostmi, které jsou nominálně podobné. U AMS6515 je titan specifikován v množství 1.40 %, což je významná přísada, kterou je nutné posuzovat společně s 18.5 % niklu, 12.0 % kobaltu a 4.9 % molybdenu.
Hliník je v příkladu AMS6515 přítomen v mnohem nižším množství, 0.10 %, avšak nízká koncentrace neznamená zanedbatelný metalurgický účinek. Hliník může vstupovat do uspořádaných intermetalických fází, měnit precipitační reakce a ovlivňovat dezoxidaci i zastoupení vměstků. Jeho úloha závisí na celkovém chemickém složení a režimu stárnutí. Jakost bohatá na titan se stopovou přísadou hliníku proto nemusí vytvářet stejnou populaci částic jako jakost s vyšším obsahem hliníku a nižším obsahem titanu.
Uhlík je obvykle omezen na velmi nízké hodnoty, protože nadbytek uhlíku by zpevňování nasměroval k tvorbě karbidů a martenzitu deformovaného uhlíkem. To by mohlo spotřebovat titan nebo molybden, vytvářet nežádoucí vměstky, snižovat houževnatost a zhoršovat kontrolu zamýšlené intermetalické reakce. Křemík a mangan jsou obecně regulovány, nikoli používány jako hlavní zpevňující přísady; síra a fosfor jsou omezeny, protože vměstky a segregace na hranicích zrn mohou zhoršovat tažnost a únavové vlastnosti. Bór, zirkonium, vápník nebo jiné minoritní přísady se mohou v konkrétních specifikacích objevovat za účelem kontroly hranic zrn, vměstků nebo průběhu zpracování, nejsou však univerzálními znaky maragingové skupiny.
Stejná opatrnost je nutná i u aditivně vyráběného materiálu. NIST v roce 2024 uvedla, že vzorky maragingové oceli vyrobené laserovou fúzí práškového lože vykazovaly rozdíly v tvrdosti a tuhosti v závislosti na směru stavby. Studie také zjistila, že měření magnetické permeability může odhalit únavové poškození ještě před porušením. Tato zjištění potvrzují hlavní závěr: složení určuje možnosti precipitace, avšak skutečně získanou strukturu určují způsob tavení, teplotní gradienty, pórovitost, textura, rozpouštěcí zpracování a stárnutí. Maragingová ocel je proto jakostně specifický a procesně závislý systém precipitačního vytvrzování, nikoli pouze ocel s vysokým obsahem niklu a mimořádně vysokou hodnotou pevnosti.
Třídy, označení a význam označení 18Ni(250)
Jmenovitá označení 18Ni a pevnostní třídy
Rodina ocelí 18Ni je nejprve definována svým metalurgickým konceptem: jde o ocel s velmi nízkým obsahem uhlíku a vysokým obsahem niklu, která vytváří houževnatou latkovou martenzitickou matrici a následně se zpevňuje stárnutím. Označení „18Ni“ odkazuje na jmenovité složení, nikoli na úplnou chemickou specifikaci. Konvenční jakosti s obsahem kobaltu obecně obsahují přibližně 18 % niklu spolu s kobaltem, molybdenem, titanem a malými přísadami, jako je hliník. Obsah uhlíku se záměrně udržuje velmi nízký, běžně kolem 0,03 % nebo méně, aby ocel nebyla při svém hlavním mechanismu vytvrzení závislá na přesycení uhlíkem a tvorbě karbidů.
Toto rozlišení odděluje maragingovou ocel od běžné legované oceli zušlechtěné kalením a popouštěním. Rozpouštěcí žíhání a ochlazení přemění austenit na martenzit, avšak tento počáteční martenzit je poměrně měkký. K hlavnímu zvýšení pevnosti dochází při samostatném precipitačním tepelném zpracování. Interní zpráva NIST 8582, publikovaná v roce 2025, tento postup jasně popisuje: rozpouštěcí žíhání a kalení vytvoří relativně měkký martenzit, poté precipitační tepelné zpracování vytvoří jemné precipitáty a zvýší pevnost při zachování užitečné tažnosti a houževnatosti. Zpevnění přeměnou vytváří matrici; precipitační zpevnění zajišťuje mimořádnou pevnost.
| Označení | Orientační pevnostní třída | Je nutná specifikace? |
|---|---|---|
| 18Ni(200) | Přibližně třída 200 ksi | Ano |
| 18Ni(250) | Přibližně třída 250 ksi | Ano |
| 18Ni(300) | Přibližně třída 300 ksi | Ano |
| 18Ni(350) | Přibližně třída 350 ksi | Ano |
Čísla v závorkách používaná u konvenčních jakostí — 18Ni(200), 18Ni(250), 18Ni(300) a 18Ni(350) — představují označení pevnostních tříd. Přibližně odpovídají úrovním meze pevnosti v tahu uvedeným v ksi po předepsaném stárnutí, ačkoli přesné požadavky na vlastnosti závisí na příslušné materiálové specifikaci, formě výrobku, směru zkoušení a stavu materiálu. Tato označení proto slouží jako zkratky v technické literatuře, konstrukční praxi a diskusích o leteckých materiálech. Nenahrazují specifikaci pro nákup ani certifikační specifikaci.
Rozsah pevnosti u komerčních maragingových ocelí je široký. Heslo Maraging Steels v publikaci ASM International z roku 2018 uvádí komerční meze kluzu od 1030 do 2420 MPa. Tento rozsah nelze vysvětlit pouze označením „18Ni“. Konečný výsledek ovlivňuje obsah niklu, množství kobaltu a molybdenu, přísady titanu nebo hliníku, způsob tavení, tloušťka průřezu, rozpouštěcí tepelné zpracování, teplota stárnutí a doba stárnutí. Označení poskytuje užitečnou informaci o skupině oceli a pevnostní třídě, avšak tyto proměnné neodstraňuje.
Složení se rovněž liší mezi jakostmi, které jsou někdy v obecných popisech řazeny do stejné skupiny. Konvenční jakost 18Ni s obsahem kobaltu není chemicky zaměnitelná s bezkobaltovou ocelí M789. M789 byla vyvinuta jako bezkobaltová maragingová ocel a její precipitační reakce, tepelná odezva a technologické okno musí být posuzovány samostatně. Označení obou materiálů jako „maragingová ocel“ identifikuje jejich mechanismus vytvrzení stárnutím; nestanovuje však shodné chemické složení ani shodné vlastnosti.
Normy přidávají další úroveň přesnosti. SAE AMS6515 je například uvedena jako Steel, Maraging Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed. Složení obsažené v tomto označení je konkrétní: 18,5 niklu, 12,0 kobaltu, 4,9 molybdenu, 1,40 titanu a 0,10 hliníku, přičemž ocel byla tavena ve dvojitém vakuu a dodána ve žíhaném stavu. Nejde pouze o jiný způsob zápisu označení „18Ni(250)“. Technický dokument by měl takovou jakost a specifikaci uvádět přesně, včetně čísla normy a příslušné uvedené formy výrobku.
18Ni(250) a referenční hodnota přibližně 250 ksi
- Jmenovitá pevnostní třída
- 250 ksi
- Přibližný metrický ekvivalent
- 1724 MPa
- Matrice
- Lamelární martenzit železo–nikl s nízkým obsahem uhlíku
- Teplota precipitačního zpevnění
- Přibližně 480 °C
- Omezení označení
- Nejde o úplnou chemickou specifikaci
NASA používá označení 18Ni(250) jako reprezentativní označení maragingové oceli a uvádí jej jako hodnotu přibližně 250 ksi. Protože 1 ksi odpovídá přibližně 6,895 MPa, 250 ksi odpovídá přibližně 1724 MPa. Tato hodnota představuje praktickou referenci pro pevnostní třídu, nikoli tvrzení, že každý vzorek 18Ni(250) bude při zkoušce vykazovat přesně 250 ksi nebo že každá uváděná hodnota se vztahuje ke stejné vlastnosti.
Tento bod je důležitý, protože „250 ksi“ může být chápáno jako pevnost v tahu, zatímco norma může zároveň stanovovat mez kluzu, prodloužení, kontrakci, tvrdost nebo rázové vlastnosti. Příslušná vlastnost se může měnit také v závislosti na orientaci a geometrii výrobku. Tyč, výkovek, prstenec, plech a aditivně vyrobený díl mohou patřit do stejné široké skupiny jakostí, ale na rozpouštěcí zpracování a stárnutí reagovat odlišně. U velkých průřezů mohou během tepelného zpracování v peci vznikat teplotní gradienty; tenké průřezy mohou chladnout rychleji. Zkouška podélného vzorku z tyče automaticky nepotvrzuje vlastnosti v příčném směru ani ve směru přes tloušťku.
Popis NASA je z metalurgického hlediska informativnější než samotné číslo pevnosti. Označuje 18Ni(250) jako nízkouhlíkový latkový martenzit na bázi železa a niklu, který se vytvrzuje stárnutím prostřednictvím precipitace intermetalických fází při teplotě přibližně 480 °C. ASM International rovněž uvádí hlavní precipitační zpracování v blízkosti 480 °C a popisuje sekvenci vytvrzování jako rozpouštěcí žíhání, vznik martenzitu, stárnutí, precipitaci a krátkodosahové uspořádání. Matrice nezískává mimořádnou pevnost pouze kalením. Zpracování stárnutím ji mění vytvářením jemných intermetalických fází, které běžně obsahují nikl, molybden, titan a související legující prvky.
Jmenovitá třída zůstává užitečná. Umožňuje konstruktérovi při porovnávání zavedených materiálových možností rozlišit skupiny přibližně 200, 250, 300 nebo 350 ksi. Toto číslo je však cílovou třídou v definovaném stavu, nikoli univerzální vnitřní vlastností. Přestárnutí může vést ke zhrubnutí nebo změně populace precipitátů a ke snížení pevnosti. Nedostatečné stárnutí zanechá materiál pod úrovní zamýšleného stavu. Odezvu mohou změnit také příliš vysoké teploty rozpouštěcího zpracování, nevhodné ochlazování nebo předchozí zpracování.
Proč označení slitiny není certifikátem tepelného zpracování
Označení slitiny identifikuje, čím materiál má být; neprokazuje však, jak byla zpracována konkrétní tavba, průřez nebo součást. Úplný materiálový záznam musí spojovat chemické složení s normou, formou výrobku, způsobem tavení, stavem při dodání, režimem tepelného zpracování, místem odběru vzorku a naměřenými mechanickými vlastnostmi. Samotné označení „18Ni(250)“ neposkytuje žádný z těchto údajů.
Měření magnetické permeability může odhalit únavové poškození aditivně vyráběné maragingové oceli před konečným porušením. Preliminary evidence
Tento rozdíl je ještě výraznější u laserové fúze v práškovém loži. Technická zpráva NIST 2352, publikovaná v roce 2025, hodnotí rozpouštěcí žíhání, interkritické žíhání a postupy stárnutí u bezkobaltové oceli M789 vyrobené tímto procesem. Předmětem studie není pouze jmenovitá slitina, ale vzájemné působení prášku, historie tavení, tepelných cyklů, mikrostruktury a následného zpracování po výrobě. Studie NIST In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel z roku 2024 rovněž uvádí rozdíly v tvrdosti a tuhosti v závislosti na směru výroby. Měření magnetické permeability odhalilo únavové poškození před porušením, což ukazuje, že historie procesu může ovlivnit jak vlastnosti, tak signály při kontrole.
Tištěnou součást z oceli M789 proto nelze bez dalšího kvalifikování certifikovat připojením konvenčního označení pevnostní třídy 18Ni. Záleží na orientaci vrstev, pórovitosti, stavu povrchu, zbytkovém napětí, tepelném zpracování a plánu odběru vzorků. Stejná opatrnost je nutná i u tvářeného materiálu, přestože příslušné proměnné se liší.
Z tohoto důvodu by měly být specifikace citovány v úplném znění: přesné označení jakosti nebo normy, limity chemického složení, forma výrobku, způsob tavení, žíhaný nebo stárnutý stav, požadavky na tepelné zpracování a příslušné zkoušky mechanických vlastností. „18Ni(250)“ je hodnotná zkratka pro maragingovou třídu s pevností přibližně 250 ksi. Nenahrazuje však dokument, který stanovuje, zda konkrétní kus oceli této třídě skutečně vyhovuje.
Jak maragingová ocel tvoří martenzit
Maragingová ocel začíná tepelným zpracováním, při němž vzniká martenzitická matrice, avšak první martenzit není hlavním zdrojem její mimořádné pevnosti. Zásadní posloupnost tvoří transformace následovaná precipitací: rozpouštěcí žíhání připraví chemicky vhodný austenit, kalení převede tento austenit na nízkouhlíkový lamelární martenzit a stárnutí při teplotě kolem 480 °C vytvoří částice intermetalických sloučenin v nanoměřítku, které brání deformaci. Záměna těchto dvou mechanismů vytvrzování vede k nesprávnému popisu maragingové oceli jako pouhé velmi tvrdé kalené slitiny.
Rozpouštěcí žíhání a homogenizace
Výchozí mikrostruktura závisí na formě výrobku a předchozím zpracování, avšak prvním významným tepelným krokem je rozpouštěcí žíhání. Ocel se zahřeje do austenitické oblasti, obvykle na teplotu stanovenou jakostí oceli a výrobkovou normou, a udržuje se při ní dostatečně dlouho, aby se legující prvky rozpustily nebo redistribuovaly v matrici bohaté na železo. Toto zpracování odstraňuje značnou část chemické nehomogenity vzniklé při odlévání, kování, válcování nebo předchozím tepelném působení.
Nikl je pro transformační chování zásadní. U běžných jakostí značný obsah niklu snižuje teplotu začátku tvorby martenzitu a umožňuje transformaci austenitu při ochlazování bez vysokého obsahu uhlíku používaného u běžných kalených a popouštěných ocelí. Kobalt a molybden rovněž mění stabilitu fází a pozdější precipitační odezvu, zatímco titan a hliník se mohou podílet na precipitátech přispívajících ke zpevnění nebo ovlivňovat jejich nukleaci. Jejich přítomnost není mezi jednotlivými jakostmi vzájemně zaměnitelná.
SAE AMS6515 například specifikuje vakuově dvakrát tavenou, žíhanou ocel s obsahem 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al určenou pro tyče, výkovky, trubky a kroužky. Toto označení popisuje konkrétní chemické složení a stav výrobku, nikoli každou ocel prodávanou pod obecným označením maragingová ocel. Jakost 18Ni(250), identifikovaná organizací NASA, je dalším označením používaným pro materiál nominálně třídy 250 ksi, zatímco bezkobaltové jakosti, jako je M789, využívají odlišně vyvážené legování. Tepelné zpracování proto musí odpovídat stanovenému chemickému složení.
Během rozpouštěcího žíhání není cílem pouze převést ocel do austenitického stavu. Výdrž musí také poskytnout legujícím prvkům dostatek času k opuštění segregovaných oblastí a k přechodu do rovnoměrnějšího tuhého roztoku. Nadměrná teplota nebo příliš dlouhá výdrž mohou způsobit růst zrna, počínající tavení v segregovaných oblastech nebo nežádoucí změny u prvků tvořících precipitáty. Nedostatečné zpracování může zanechat lokální rozdíly ve složení, které mění transformační teploty a vedou k nerovnoměrné odezvě při stárnutí.
Homogenizace je zvláště důležitá tam, kde materiál prošel segregací vzniklou při tuhnutí. Velký ingot, kovaný díl a součást vyrobená metodou laserového navařování z práškového lože nezačínají se stejnou chemickou strukturou ani stejnou strukturou defektů. Aditivní výroba může ještě před konvenčním rozpouštěcím zpracováním vytvořit hranice tavných bazénů, buněčnou segregaci, zbytkové napětí a vady typu nedostatečného natavení. Následný žíhací režim musí tyto charakteristiky zohlednit, nikoli předpokládat, že cyklus určený pro tvářenou ocel povede ke stejnému výsledku.
Referenční příručka společnosti ASM International o tepelném zpracování popisuje posloupnost jako rozpouštěcí žíhání, tvorbu martenzitu, stárnutí, precipitaci a krátkodosahové uspořádání. První dva stupně vytvářejí matrici. Dosud však nevytvářejí hustou populaci částic přispívajících ke zpevnění, která je odpovědná za nejvyšší meze kluzu.
Kalení na nízkouhlíkový lamelární martenzit
Po rozpouštěcím žíhání se austenit ochlazuje dostatečně rychle, aby se potlačily difuzní transformace, jako je vznik feritu nebo perlitu. Austenit se poté transformuje převážně bezdifuzním smykovým mechanismem na martenzit. U maragingové oceli je tímto produktem obecně nízkouhlíkový lamelární martenzit železo-niklového typu.
Rozhodující je označení „nízkouhlíkový“. Uhlíkové oceli tvoří martenzit s uhlíkem zachyceným v přesycených intersticiálních polohách. Tento uhlík způsobuje výraznou tetragonální deformaci mřížky železa a významně přispívá k tvrdosti struktury po zakalení. Charakteristická vysoká tvrdost středně uhlíkové oceli kalené ve vodě je proto transformačním zpevněním spojeným s přesycením uhlíkem, deformací mřížky a vysokou hustotou defektů.
Maragingová ocel využívá jinou cestu. Její obsah uhlíku je záměrně velmi nízký, často natolik, že uhlík nemůže být dominantním zdrojem zpevnění. Nikl stabilizuje austenit během ohřevu a snižuje transformační teplotu, zatímco nízký obsah uhlíku umožňuje, aby transformovaný martenzit zůstal blíže málo deformované, tělesově centrované kubické nebo tělesově centrované tetragonální mřížce železa s malou tetragonalitou. Martenzit vzniká ve svazcích a lamelách, přičemž dislokace a rozhraní poskytují užitečné zpevnění a vytvářejí místa, která později ovlivňují precipitaci.
Morfologie lamel je významná. Jednotlivé lamely jsou v rámci původních austenitických zrn uspořádány do svazků a vysoká hustota dislokací vzniklá během transformace dodává matrici měřitelnou úroveň pevnosti. Tato struktura však není totožná s martenzitem bohatým na uhlík. Je méně deformovaná intersticiálním uhlíkem a bezprostředně po zakalení je obvykle výrazně méně tvrdá.
Rychlost ochlazování je stále důležitá, ačkoli důvod se liší od případu běžné uhlíkové oceli. Průřez se musí ochladit dostatečně rychle, aby se zabránilo vzniku nežádoucích difuzních produktů a nadměrnému množství zbytkového austenitu, avšak požadovaná rychlost závisí na složení, velikosti průřezu, výchozí teplotě a kinetice transformace dané slitiny. Maragingové jakosti bohaté na nikl mohou mít značnou prokalitelnost, takže martenzit může vznikat i v rozsáhlých průřezech za praktických podmínek chlazení. Příliš pomalé kalení nebo složení stabilizující příliš velké množství austenitu může změnit matrici dostupnou pro stárnutí.
Jakosti obsahující kobalt a bezkobaltové jakosti by během tohoto kroku neměly být považovány za totožné. Kobalt mění rovnováhu mezi niklem, molybdenem, titanem a dalšími přísadami a ovlivňuje transformaci i precipitaci. M789, bezkobaltová maragingová ocel, byla zkoumána organizací National Institute of Standards and Technology v dokumentu Technical Note 2352 prostřednictvím rozpouštěcího žíhání, interkritického žíhání a stárnutí po výrobě metodou laserového navařování z práškového lože. Tato zpracování odrážejí konkrétní složení a historii výroby; nelze je automaticky přenést na jakost 18Ni-Co-Mo, například na chemické složení podle AMS6515.
Proč je stav po zakalení poměrně měkký
Kalení je nezbytné, samo o sobě však neposkytuje konečnou pevnost maragingové oceli. Nízkouhlíkový martenzit vytvořený v této fázi má vysokou hustotu dislokací a může být pevnější než feritická struktura, postrádá však přesycení uhlíkem, díky němuž je konvenční kalený martenzit mimořádně tvrdý. Velká část niklu, molybdenu, titanu, hliníku a souvisejících přísad zůstává rozpuštěna v martenzitické matrici, místo aby existovala jako jemná populace precipitátů účinně bránících deformaci.
Tento stav vzniká záměrně. Relativně měkká matrice umožňuje, aby následné stárnutí vedlo k výraznému zvýšení pevnosti bez potřeby vysokého obsahu uhlíku. Během stárnutí, obvykle při teplotě kolem 480 °C, z přesyceného martenzitu nukleují a rostou intermetalické sloučeniny. V závislosti na jakosti a tepelné historii může zpevnění zahrnovat částice bohaté na nikl a molybden a fáze obsahující titan nebo hliník spolu s krátkodosahovým uspořádáním. Tyto částice brání pohybu dislokací mnohem účinněji než samotná nízkouhlíková matrice po zakalení.
Dokument NIST Internal Report 8582 popisuje tento proces přímo: rozpouštění a kalení nejprve vytvářejí relativně měkký martenzit, po němž tepelné zpracování s precipitací vytváří jemné precipitáty a vysokou pevnost, tažnost a houževnatost. ASM International uvádí meze kluzu komerčních jakostí v rozmezí 1030 až 2420 MPa a identifikuje intermetalickou precipitaci přibližně při 480 °C. NASA popisuje 18Ni(250) jako nízkouhlíkový lamelární martenzit železo-niklového typu, vytvrzovaný stárnutím prostřednictvím precipitace intermetalických sloučenin, s pevnostní třídou přibližně 250 ksi.
Tento rozdíl je významný také u aditivní výroby. Studie NIST z roku 2024 zaměřená na monitorování únavy zjistila u vzorků maragingové oceli vyrobených metodou laserového navařování z práškového lože rozdíly v tvrdosti a tuhosti v závislosti na směru stavby, zatímco měření magnetické permeability odhalila únavové poškození před porušením. Tato pozorování ukazují, že matrice a její defekty závisí jak na výrobním procesu, tak na nominální jakosti. Rozpouštěcí žíhání a kalení vytvoří výchozí martenzit; stárnutí určuje, jak velká část precipitačního potenciálu slitiny se promění v užitečnou pevnost.
Stárnutí, precipitace a krátkodosahové uspořádání
Maragingová ocel získává svou charakteristickou pevnost prostřednictvím dvou odlišných metalurgických dějů. Rozpouštěcí zpracování a kalení vytvoří nízkouhlíkovou martenzitickou matrici železo-niklového typu; následné stárnutí umožní legujícím prvkům difundovat a vytvářet uspořádané intermetalické precipitáty. První krok představuje transformační zpevnění, ačkoli výsledný martenzit je poměrně měkký, protože obsahuje velmi málo uhlíku. Druhý krok představuje precipitační zpevnění, které zvyšuje pevnost tím, že hustá populace částic v nanoměřítku brání pohybu dislokací.
Toto rozlišení odděluje maragingovou ocel od konvenčních uhlíkových nebo legovaných ocelí kalených a popuštěných. U oceli bohaté na uhlík je přesycený martenzit tvrdý, protože uhlík vytváří deformovanou tělesově centrovanou tetragonální mřížku. U maragingové oceli je obsah uhlíku záměrně udržován na velmi nízké úrovni, takže zakalená matrice je obecně tvořena nízkouhlíkovým lištovým martenzitem s tělesově centrovanou kubickou nebo tělesově centrovanou tetragonální mřížkou a pouze mírnou vlastní tvrdostí. Její pozdější pevnost vzniká především v důsledku reakcí niklu, molybdenu, titanu, hliníku a souvisejících intermetalických fází během stárnutí.
Režim stárnutí při přibližně 480 °C
ASM International popisuje maragingové oceli jako velmi nízkouhlíkové oceli s vysokým obsahem niklu a přísadami, jako jsou kobalt a molybden, které jsou zpevňovány precipitací intermetalických fází při teplotě přibližně 480 °C. Tato teplota představuje užitečný referenční bod, nikoli univerzální předpis. Skutečná teplota stárnutí a doba výdrže závisí na jakosti oceli, formě výrobku, předchozím rozpouštěcím žíhání, rozměru průřezu, řízení pece a požadovaném poměru pevnosti, houževnatosti, tažnosti a rozměrové stability.
Konvenční postup se často uvádí jako rozpouštěcí žíhání, vznik martenzitu, stárnutí, precipitace a krátkodosahové uspořádání. Při rozpouštěcím žíhání se hlavní legující prvky dostávají do dostatečně homogenního tuhého roztoku v austenitu. Kalení následně potlačí difuzní přeměnu a vytvoří lištový martenzit. Protože je obsah uhlíku nízký, je tento martenzit relativně měkký a ve srovnání s vysokouhlíkovými martenzitickými ocelemi obvykle vykazuje omezené deformace při kalení. Během následného tepelného zpracování se difuze zrychlí natolik, že se atomy rozpuštěných prvků mohou shlukovat, lokálně uspořádávat a vytvářet zpevňující precipitáty.
Přibližný režim při 480 °C představuje kompromis. Při nižších teplotách je difuze pomalejší a požadované reakce mohou vyžadovat delší dobu. Při vyšších teplotách může precipitace probíhat rychle, avšak částice mohou hrubnout, mohou vznikat konkurenční fáze a přestárnutí může snížit odpor proti pohybu dislokací. Jmenovitá teplota v peci také nepopisuje tepelnou historii velkého výkovku nebo tlusté tyče: střed může dosáhnout cílové teploty později než povrch a ochlazování po rozpouštěcím žíhání může vést k odlišným martenzitickým strukturám v různých místech průřezu.
Z tohoto důvodu by se publikovaný režim stárnutí neměl přenášet mezi různými jakostmi bez ověření příslušné specifikace. SAE AMS6515 například identifikuje žíhanou ocel tavenou dvojitým vakuovým procesem s označením 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al a vztahuje se na tyče, výkovky, trubky a prstence. Její chemické složení není zaměnitelné s každou ocelí prodávanou pod označením 18Ni ani s jakostmi bez kobaltu. Přehled materiálů NASA z roku 2018 uvádí 18Ni(250) jako přibližně 250 ksi, tedy asi 1724 MPa, avšak toto označení popisuje třídu pevnosti a skupinu chemického složení, nikoli jediný výsledek tepelného zpracování použitelný pro všechny výrobky.
Doba na teplotě musí být dostatečně dlouhá, aby zamýšlená precipitační reakce dosáhla požadovaného stupně. Krátká výdrž může zanechat matrici ve stavu nedostatečného zestárnutí s příliš malým počtem účinných částic nebo s částicemi příliš malých rozměrů. Delší výdrž může nejprve zvýšit pevnost a následně ji snížit, jakmile částice narostou nebo ztratí koherenci. Rozměr průřezu přidává další proměnnou, protože teplotní setrvačnost, teplotní gradienty a lokální chemické složení mohou vést k odlišné odezvě na stárnutí mezi povrchem a středem. Počáteční tváření za studena, zbytkový austenit, pórovitost a segregace mohou rovněž změnit počet a umístění nukleačních míst.
Intermetalické precipitáty a zpevnění matrice
NIST Internal Report 8582 popisuje konvenční postup přímo: rozpouštěcí žíhání a kalení nejprve vytvoří relativně měkký martenzit, po němž následuje precipitační tepelné zpracování, které vytváří jemné precipitáty a vysokou pevnost, tažnost a houževnatost. Precipitáty nejsou jednoduše „tvrdé částice“ přidané do měkké oceli. O tom, jak účinně brání plastickému toku, rozhodují jejich velikost, rozteč, krystalová struktura, složení, koherence a rozložení.
Nově zestárlá matrice obsahuje oblasti bohaté na rozpuštěné prvky a velmi jemné precipitáty. Pokud má mřížka precipitátu vztah k okolnímu martenzitu, vznikají na rozhraní koherenční deformace. Tyto deformace vytvářejí další překážku pohybu dislokací. Dislokace mohou procházet velmi malými koherentními částicemi v závislosti na jejich pevnosti a struktuře, nebo se mohou prohýbat mezi částicemi, jakmile precipitáty ztrácejí koherenci a jsou od sebe více vzdáleny. Maximální pevnost nastává tehdy, když je kombinovaný účinek překážek vysoký, obvykle v době, kdy jsou částice stále jemné a hustě rozmístěné.
Nikl vytváří martenzitickou matrici a podílí se na několika precipitačních reakcích, zatímco molybden a titan představují u mnoha komerčních jakostí zvláště významné zpevňující přísady. Kobalt ovlivňuje matrici i rozpustnost nebo precipitační chování dalších prvků a pomáhá konvenčním jakostem obsahujícím kobalt dosáhnout po stárnutí vysoké pevnosti. Hliník může přispívat ke vzniku uspořádaných fází a k řízení precipitace. Přesné pořadí reakcí a soubor fází se liší podle chemického složení; označit jednu sloučeninu za rozhodující pro každou jakost by bylo zavádějící.
Meze kluzu komerčních maragingových ocelí jsou uváděny v rozsahu 1030 až 2420 MPa. Strong evidence
Komerční meze kluzu uváděné ASM International v roce 2018 se pohybují od 1030 do 2420 MPa. Toto rozpětí odráží více než jen jmenovitý obsah niklu. Přispívají k němu chemické složení jakosti, způsob tavení, obsah vměstků, rozpouštěcí zpracování, stav po stárnutí, směr zkoušení a rozměry výrobku. Výsledek 2420 MPa nelze považovat za charakteristickou odezvu každé maragingové oceli, stejně jako stav s nižší pevností nemusí znamenat neúspěšné zpracování, ale může odrážet záměrné zachování houževnatosti nebo obrobitelnosti.
Rozlišení od martenzitu bohatého na uhlík zůstává i v této fázi důležité. Martenzit bohatý na uhlík získává velkou část své tvrdosti z vysoké hustoty poruch mřížky a z deformačního pole vytvářeného zachyceným uhlíkem. Pevnost zestárlé maragingové oceli je naopak řízena precipitací intermetalických fází v nízkouhlíkové lištové matrici. Materiál tak poskytuje výhodný postup zpracování: obrábění lze často provádět po rozpouštěcím zpracování, před konečným vytvrzením stárnutím, kdy je obrobek mnohem měkčí a méně náchylný k deformacím, než by byl po úplném precipitačním zpracování.
Oceli bez kobaltu ukazují, proč je nutné posuzovat chemické složení přímo. M789 je maragingová ocel bez kobaltu, takže její precipitační odezvu nelze odvozovat od jakosti 18Ni s obsahem kobaltu pouze proto, že obě oceli jsou označovány jako maragingové oceli. NIST Technical Note 2352 hodnotí rozpouštěcí žíhání, interkritické žíhání a režimy stárnutí u bezkobaltové oceli M789 vyrobené metodou laserové fúze v práškovém loži. Potřeba porovnávat několik tepelných postupů naznačuje, že její struktura ve stavu po výrobě a precipitační chování vyžadují vlastní procesní okno.
Krátkodosahové uspořádání, přestárnutí a kompromisy mezi vlastnostmi
Krátkodosahové uspořádání popisuje lokální chemické uspořádání před vznikem identifikovatelných precipitátů, souběžně s ním nebo mezi jednotlivými etapami jejich vzniku. Jakmile začne difuze, atomy rozpuštěných prvků se nerozmisťují náhodně. Sousední atomy niklu, molybdenu, titanu, hliníku a dalších prvků mohou vytvářet přednostní lokální asociace, čímž vznikají uspořádané oblasti, které mění odpor matrice proti pohybu dislokací. V posloupnosti podle ASM následují po stárnutí precipitace a krátkodosahové uspořádání jako vzájemně související části zpevňovací odezvy, ačkoli se tyto reakce překrývají a neprobíhají jako dokonale oddělené kroky.
Časné uspořádávání a shlukování mohou zvýšit pevnost ještě před vznikem velkých, jasně definovaných precipitátů. S pokračujícím stárnutím se tyto oblasti vyvíjejí v zřetelnější intermetalické částice. Matrice pak dosahuje stavu maximálního zestárnutí, když velikost a rozteč částic poskytují vysokou překážku skluzu. Další působení teploty vede k přestárnutí: precipitáty hrubnou, jejich objemová hustota klesá, rozhraní jsou méně účinná nebo rovnovážné fáze nahrazují jemnější metastabilní populaci. Pevnost a tvrdost klesají, zatímco tažnost se může zvýšit. Houževnatost se však automaticky nezlepší, protože hrubé částice, revertovaný austenit, segregace nebo vady mohou vytvářet nové dráhy iniciace trhlin.
Teplota urychluje jak užitečnou precipitaci, tak škodlivé hrubnutí. Náhodné překročení předepsané teploty stárnutí proto může snížit pevnost, i když se celková doba na teplotě zdá být krátká. Naopak stav nedostatečného zestárnutí může být zvolen tehdy, je-li požadována nižší úroveň pevnosti, vyšší schopnost tváření nebo jiný poměr houževnatosti. Rozhodující vlastností není pouze tvrdost. Mez kluzu, pevnost v tahu, prodloužení, lomová houževnatost, odolnost proti únavě a rozměrové změny mohou na stejné tepelné zpracování reagovat odlišně.
Aditivní výroba přidává samostatný problém vztahu mezi procesem a strukturou. Laserová fúze v práškovém loži vytváří ještě před zahájením konvenčního rozpouštěcího nebo stárnoucího zpracování strmé teplotní gradienty, opakovaný ohřev, buněčnou segregaci, zbytková napětí a účinky směru výroby. Studie NIST z roku 2024 zaměřená na monitorování únavy zjistila u vzorků maragingové oceli vyrobených laserovou fúzí v práškovém loži rozdíly v tvrdosti a tuhosti v závislosti na směru výroby. Stejná práce uvedla, že měření magnetické permeability může odhalit únavové poškození ještě před porušením, což ukazuje, že vyvíjející se magnetická odezva martenzitické struktury zpevněné precipitací může poskytovat informace, které konečná tahová zkouška nedokáže zachytit.
Stárnutí při teplotě přibližně 480 °C je tedy metalurgický režim, nikoli magické číslo. Konečná struktura závisí na tom, co bylo vloženo do pece, jak rychle se materiál zahříval a ochlazoval, jak rovnoměrně průřez dosáhl požadované teploty a jaký soubor precipitátů vyžaduje specifikace. Maragingová ocel je pevná proto, že záměrně nízkouhlíková martenzitická matrice prochází řízenou historií difuze a uspořádávání — nikoli proto, že samotné kalení vytváří mimořádně tvrdý martenzit.
Pevnost, tvárnost, houževnatost a chování při porušení
Komerční rozsah meze kluzu
Maragingová ocel je často popisována svou velmi vysokou mezí kluzu, avšak tato hodnota je výsledkem konkrétního složení a tepelné historie, nikoli pevnou vlastností každé oceli nesoucí označení maragingová. ASM International ve svém zpracování maragingových ocelí v ASM Handbook z roku 2018 uvádí komerční meze kluzu od 1030 do 2420 MPa. Tento rozsah zahrnuje výrazně odlišné jakosti, podmínky stárnutí, formy výrobků a požadavky na kontrolu. Je třeba jej chápat jako popis komerčních možností, nikoli jako příslib pro blíže nespecifikovanou tyč, plech, výkovek, drát nebo aditivně vyrobenou součást.[2] NIST Internal Report 8582. National Institute of Standards and Technology. NIST Internal Report, 2025. NIST Internal Report 8582
Rozhodující sled začíná transformačním vytvrzováním. Austenit se rozpouštěcím žíháním homogenizuje a následně ochladí tak, aby se slitina železa a niklu transformovala na nízkouhlíkový laťkový martenzit. Na rozdíl od vysokouhlíkového martenzitu v mnoha kalených a popouštěných ocelích je tato matrice bezprostředně po kalení relativně měkká a houževnatá. Interní zpráva NIST 8582, publikovaná v roce 2025, popisuje, že rozpouštěcí žíhání a kalení vedou ke vzniku relativně měkkého martenzitu, po němž následuje precipitační tepelné zpracování. Při něm vznikají jemné precipitáty, které zvyšují pevnost při zachování užitečné tvárnosti a houževnatosti.
Druhým krokem je precipitační vytvrzování. Během stárnutí při teplotě přibližně 480 °C vytvářejí legující prvky intermetalické fáze a podléhají krátkodosahovému uspořádání. Precipitáty brání pohybu dislokací; matrice proto odolává plastickému toku při napětích výrazně vyšších než ve stavu po kalení. Pevnost vychází především z této řízené precipitační odezvy, nikoli z uhlíkového zpevnění martenzitu. Přestárnutí způsobuje zhrubnutí nebo změnu populace precipitátů a může snížit mez kluzu, zatímco neúplné stárnutí ponechává část dostupného vytvrzovacího účinku nevyužitou.
Označení jakostí poskytuje nezbytné varování před tím, aby byl tento rozsah považován za vzájemně zaměnitelný. Materiálový přehled NASA z roku 2018 uvádí, že 18Ni(250) odpovídá přibližně 250 ksi, tedy asi 1725 MPa, zatímco specifikace SAE AMS6515 se vztahuje na konkrétní žárově zpracovanou a žíhanou ocel tavenou ve dvojitém vakuu, obsahující 18,5 % Ni, 12,0 % Co, 4,9 % Mo, 1,40 % Ti a 0,10 % Al. Toto chemické složení není obecným receptem pro každou jakost 18Ni. Kobalt a molybden přispívají k precipitačnímu systému, titan a hliník ovlivňují tvorbu precipitátů a nikl řídí martenzitickou transformaci a stav matrice. Uvedená mez kluzu má význam pouze tehdy, je-li doplněna o jakost, formu výrobku, orientaci při zkoušce, rozpouštěcí a stárnoucí tepelné zpracování a příslušnou specifikaci.
Konvenční jakosti obsahující kobalt a bezkobaltové jakosti rovněž nelze pouze podle názvu považovat za materiály se stejnými očekávanými vlastnostmi. Například bezkobaltová jakost M789 má jiné legování a odlišnou precipitační odezvu než známé jakosti 18Ni obsahující kobalt. Technická zpráva NIST 2352, publikovaná v roce 2025, hodnotí rozpouštěcí žíhání, interkritické žíhání a stárnutí u jakosti M789 zpracované metodou laserového práškového lože. Tyto postupy jsou specifickými procesními proměnnými, nikoli vzájemně zaměnitelnými označeními jediného univerzálního tepelného zpracování. Výsledná mez kluzu, prodloužení, tvrdost a houževnatost musí být stanoveny pro uvedenou jakost a výrobní postup.
Proč pevnost není jedinou konstrukční proměnnou
Mez kluzu udává, kdy při tahové zkoušce začíná významná plastická deformace. Neříká však, jak se součást bude chovat po dosažení meze kluzu, jak rychle bude růst trhlina ani kolik energie materiál absorbuje před porušením. Konstrukce, která volí pouze nejvyšší uváděnou mez kluzu, může obětovat prodloužení, lomovou odolnost, únavovou životnost, rozměrovou stabilitu nebo toleranci výrobních vad.
Tuto rovnováhu řídí populace precipitátů. Velmi jemné, těsně rozmístěné intermetalické částice poskytují vysoký odpor proti pohybu dislokací, avšak nadměrná precipitace může snížit schopnost plastické redistribuce v okolí vrubu. Důležitá je také matrice. Laťková morfologie, revertovaný austenit, hustota dislokací, stav hranic zrn a segregace ovlivňují, jak se deformace šíří materiálem. Stav po stárnutí s poněkud nižší pevností může poskytovat větší prodloužení nebo vyšší odolnost proti růstu trhlin než stav po špičkovém stárnutí, zejména pokud součást obsahuje otvory, závity, ostré rádiusy, přechody svarů nebo stopy po obrábění.
Tvárnost není synonymem houževnatosti. Tažnost při tahové zkoušce měří celkovou deformaci nahromaděnou v hladkém zkušebním tělese, zatímco houževnatost popisuje odolnost proti iniciaci a šíření trhliny při stanoveném způsobu zatížení. Materiál může vykazovat uspokojivou tažnost, a přesto ztratit lomovou odolnost v tlustém průřezu, při nízké teplotě nebo za podmínek rovinné deformace. Energie Charpyho rázové zkoušky, lomová houževnatost, rozevření čela trhliny a údaje o růstu únavové trhliny odpovídají na různé otázky. Žádnou z těchto vlastností nelze odvodit pouze z meze kluzu.
Zbytková napětí představují další proměnnou. Rozpouštěcí zpracování, kalení, rovnání, obrábění, svařování a stárnutí mohou zanechat tahová nebo tlaková napětí, která mění místní plastické tečení a hnací sílu trhliny. Maragingová ocel s vysokou pevností může při jednoduchém tahovém výpočtu snášet jmenovité aplikované napětí, avšak tahové zbytkové napětí ve vrubu zvýší efektivní faktor intenzity napětí. Rozměrové změny během stárnutí mohou být důležité také u přesných součástí, i když je průměrná změna tvaru malá.
Proměnné, které mohou řídit porušení
- Vměstky Mohou iniciovat únavové trhliny nebo křehký lom.
- Pórovitost Snižuje nosnou plochu a může působit jako místo iniciace trhliny.
- Zbytkové napětí Může zvyšovat lokální hnací sílu trhliny u vrubů nebo vad.
- Textura a směr Mohou vytvářet odlišné vlastnosti v podélném, příčném nebo stavebním směru.
- Prostředí Vodík, vlhkost, chloridy a dlouhodobě působící tahové napětí mohou ovlivňovat riziko vzniku trhlin.
Vady jsou stejně důležité. Nekovové vměstky, oxidické vrstvy, póry, oblasti nedostatečného spojení, švy a hrubé částice mohou iniciovat únavové trhliny nebo křehký lom. Příslušná populace vad závisí na způsobu tavení, čistotě, stupni pěchování při kování, směru válcování, tepelném zpracování, obrábění a kontrole. Označení AMS6515 jako oceli tavené ve dvojitém vakuu má proto metalurgický význam: identifikuje stanovený výrobní postup a chemické složení, nikoli pouze nominální pevnostní třídu.
Směr zkoušky je třeba posuzovat společně s výsledkem. Válcované a kované výrobky mohou být anizotropní, protože vměstky, segregace, tok zrn a předchozí zpracování jsou rozloženy směrově. Tahové vlastnosti naměřené v podélném směru automaticky nestanovují vlastnosti v příčném směru, tvárnost v krátkém příčném směru ani lomovou houževnatost v tloušťce materiálu. Požadavky na mechanické vlastnosti je třeba posuzovat společně s příslušnou materiálovou specifikací a stavem tepelného zpracování, včetně orientace zkušebního tělesa a formy výrobku. Označení „po stárnutí“ je nedostatečné, pokud není známa teplota a doba stárnutí, předchozí rozpouštěcí zpracování, způsob ochlazování a povolené následné zpracování.
Lom, houževnatost a vlivy prostředí
Maragingové oceli často kombinují vysokou pevnost s užitečnou tvárností, protože jejich nízkouhlíková martenzitická matrice zabraňuje závažné křehkosti související s uhlíkem, která je typická pro některé kalené vysokopevnostní oceli. Tato výhoda má však své meze. Špičkové stárnutí zvyšuje napětí potřebné k plastickému toku a vysoká pevnost zvyšuje elastickou energii dostupnou pro pohon trhliny. Vruby, vměstky, ostré stopy po obrábění a lokální zbytková napětí se proto mohou stát rozhodujícími místy porušení.
Únava vyžaduje samostatné posouzení. Cyklické zatěžování může iniciovat trhlinu na povrchové nepravidelnosti nebo vnitřní vadě dlouho předtím, než součást dosáhne své tahové meze kluzu. Po iniciaci závisí růst trhliny na poměru napětí, frekvenci, prostředí, mikrostruktuře a směru vzhledem ke zpracovanému materiálu. Aditivní výroba přidává vady nedostatečného spojení, póry vzniklé klíčovým otvorem, částečně roztavené částice, drsné povrchy a proměnlivost tepelné historie. Tyto charakteristiky mohou určovat únavové chování, i když tahová zkušební tělesa splňují stanovenou pevnost.[3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. National Institute of Standards and Technology. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel
Studie NIST z roku 2024 s názvem In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel uvádí u vzorků vyrobených metodou laserového práškového lože rozdíly v tvrdosti a tuhosti v závislosti na směru výroby. Stejná práce zjistila, že měření magnetické permeability může odhalit únavové poškození ještě před porušením. Tento výsledek je významný, protože maragingové oceli jsou za vhodných podmínek zpracování feromagnetické a změny magnetické odezvy mohou odrážet rozvíjející se mikrostrukturní poškození nebo stav napětí. Nenahrazuje to potřebu konvenčních únavových a lomových zkoušek; ukazuje to, že orientace při výrobě a metoda monitorování mohou odhalit předchůdce porušení skryté za jedinou hodnotou z tahové zkoušky.
Prostředí může chování při porušení rovněž měnit. Vysokopevnostní oceli mohou být náchylné k praskání podporovanému vodíkem, pokud vodík pronikne do materiálu během moření, galvanického pokovování, koroze, svařování nebo při provozním působení. Vlhkost, prostředí obsahující chloridy, katodická ochrana a dlouhodobé tahové napětí mohou v závislosti na jakosti a stavu zvýšit riziko korozního praskání pod napětím nebo zpožděného praskání. Povrchové úpravy a postupy čištění proto musí být posuzovány s ohledem na stanovenou úroveň pevnosti a provozní prostředí, nikoli voleny nezávisle.
Správný návrh specifikuje úplný stav materiálu: označení jakosti, chemické složení, způsob tavení, formu výrobku, orientaci, rozpouštěcí zpracování, stav po stárnutí, minimální tahové vlastnosti a mez kluzu, prodloužení, tvrdost, požadavky na houževnatost nebo únavu a limity kontroly. Zásadní rozlišení zůstává rozhodující: transformace vytváří nízkouhlíkovou martenzitickou matrici, zatímco stárnutí vytváří intermetalické precipitáty, které zajišťují většinu vysoké pevnosti. Chování při porušení odráží obě tyto fáze a dále vady, zbytková napětí, směr a prostředí. Neexistuje jediná „vlastnost maragingové oceli“ oddělená od této historie.
AMS6515 jako případová studie normy
SAE AMS6515 ukazuje, proč nelze maragingovou ocel dostatečně identifikovat pouze číslem pevnosti nebo samotnou nominální skupinou slitiny. Její označení zní:
Steel, Maraging, Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed.
Toto znění v jednom řádku identifikuje chemické složení, způsob tavení, stav dodávky a několik povolených forem výrobku. Tato jakost není jednoduše „maragingová ocel 18Ni“ a nelze ji zaměňovat s každou slitinou prodávanou pod označením 18Ni, 250 ksi nebo maraging. SAE AMS6515 definuje kontrolovaný materiál a výrobní postup, jejichž vlastnosti závisí na tom, co se s ocelí děje před jejím tvářením, během něj i po něm.

Přesné chemické označení AMS6515
Chemické označení zní 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Tyto hodnoty popisují hlavní legující přísady v jakosti AMS6515: přibližně 18,5 % niklu, 12,0 % kobaltu, 4,9 % molybdenu, 1,40 % titanu a 0,10 % hliníku, přičemž zbytek tvoří železo a specifikace stanovuje limity pro uhlík, mangan, křemík, síru, fosfor a další prvky.
Nízkouhlíková matrice je pro metalurgii této oceli zásadní. Konvenční kalitelné oceli získávají značnou část své pevnosti po kalení z uhlíku zachyceného v martenzitu. AMS6515 využívá odlišný mechanismus. Po rozpouštěcím žíhání a ochlazení vzniká v její železo-niklové matrici nízkouhlíkový laťkový martenzit, který je poměrně měkký a houževnatý. Následné stárnutí zajišťuje hlavní nárůst pevnosti vylučováním jemných intermetalických fází a souvisejícím uspořádáním na krátkou vzdálenost.
Záznam Maraging Steels z publikace ASM International z roku 2018 popisuje tuto skupinu jako velmi nízkouhlíkové oceli s vysokým obsahem niklu, které obsahují kobalt a molybden; k vylučování intermetalických fází dochází přibližně při 480 °C. Mez kluzu komerčních maragingových ocelí se pohybuje přibližně od 1030 do 2420 MPa, což je široký rozsah odrážející chemické složení jakosti a tepelné zpracování, nikoli jednu univerzální vlastnost. Materiálový popis NASA z roku 2018 označuje 18Ni(250) jako přibližně 250 ksi, tedy asi 1724 MPa, toto označení je však pouze zkráceným označením pevnostní třídy a nenahrazuje úplnou specifikaci výrobku AMS.
Nikl stabilizuje nízkouhlíkovou austenitickou strukturu během zpracování a podporuje vznik martenzitu při ochlazování. Kobalt a molybden se podílejí na systému precipitačního vytvrzování; titan a hliník rovněž ovlivňují množství vyloučených fází a reakci na stárnutí. Přesné vyvážení složení je důležité. Slitina s obsahem kobaltu specifikovaná podle AMS6515 by neměla být považována za chemicky ekvivalentní jakosti bez kobaltu, jako je M789, i když jsou obě označovány jako maragingové oceli a po vhodném zpracování mohou dosahovat podobné úrovně pevnosti.
Toto rozlišení odděluje transformační vytvrzování od precipitačního vytvrzování. Kalení vytváří martenzitickou matrici, zatímco stárnutí vytváří stav s vysokou pevností. NIST Internal Report 8582, vydaná v roce 2025, popisuje konvenční postup jako rozpouštěcí žíhání a kalení, při nichž vzniká relativně měkký martenzit, následované precipitačním tepelným zpracováním, které vytváří jemné precipitáty a vysokou pevnost, tažnost i houževnatost. Matrice proto není pouze nepodstatným výchozím stavem. Její obsah uhlíku, morfologie, dislokační struktura a tepelná historie určují, jak bude následná precipitační reakce probíhat.
Tavení ve dvojitém vakuu a žíhaný stav
„Double vacuum melted“ je výrobní požadavek, nikoli dekorativní označení kvality. U speciálních ocelí tento pojem obvykle označuje tavbu získanou vakuovým indukčním tavením, po němž následuje vakuové obloukové přetavování. Tento postup snižuje obsah plynů a nežádoucích vměstků, zlepšuje chemickou homogenitu a umožňuje výrobci přesnější kontrolu oceli určené pro náročné výkovky, kroužky, trubky a tyčové výrobky. Příslušný text AMS stanovuje přípustný způsob tavení; podstatné je, že AMS6515 uvádí tento postup jako součást specifikace materiálu.
Vakuové tavení samo o sobě maragingové chování nevytváří. Připravuje kontrolovaný výchozí materiál. Odezva na vytvrzování stále závisí na rozpouštěcím žíhání, ochlazování a stárnutí. Tavba se správným nominálním chemickým složením, avšak s odlišnou segregací, obsahem vměstků nebo tepelnou historií, může vykazovat odlišné únavové, lomové, rozměrové nebo obráběcí vlastnosti.
Druhou podmínkou uvedenou v označení je annealed, tedy žíhaný stav. AMS6515 se dodává ve žíhaném stavu, nikoli jako plně zestárlý výrobek s maximální pevností. Tento stav ponechává materiál relativně měkký ve srovnání s jeho konečným precipitačně vytvrzeným stavem a umožňuje obrábění a tváření předtím, než součást podstoupí předepsané rozpouštěcí a stárnoucí tepelné zpracování. Toto označení také omezuje to, co lze usuzovat z hodnot tahové zkoušky: žíhaná tyč automaticky nereprezentuje vlastnosti zestárlé hotové součásti.
Obvyklou metalurgickou posloupnost lze shrnout jednoduše:
1. rozpouštěcí žíhání rozpustí relevantní legující prvky a vytvoří vhodnou austenitickou strukturu; 2. ochlazení vytvoří nízkouhlíkový laťkový martenzit; 3. stárnutí při vhodné teplotě vyvolá vylučování intermetalických fází a uspořádání; 4. rozložení precipitátů zvýší pevnost a současně zachová větší tažnost a houževnatost, než jakou by mohla poskytovat podobně pevná uhlíková martenzitická ocel.
Specifikace musí kontrolovat více než pouze konečnou teplotu stárnutí. Rychlost ohřevu, doba výdrže, velikost průřezu, podmínky kalení, předchozí deformace a opětovný ohřev během výroby mohou změnit výslednou odezvu. Proto je označení AMS informativnější než výraz „maragingová ocel 250 ksi“.
Zahrnuté formy výrobků a jazyk specifikace
SAE AMS6515 se vztahuje na tyče, výkovky, mechanické trubky, kroužky svařované odtavovacím stykovým svařováním a související polotovary pro kování, s výhradou rozměrů, podmínek zpracování a požadavků uvedených v dokumentu. Forma výrobku je důležitá, protože tyč, kovaný tvar, trubka a svařovaný kroužek nejsou vystaveny totožným tepelným gradientům, deformační historii ani průběhu vláken.
Odkaz na mechanické trubky odlišuje tento materiál od kategorií trubek definovaných pouze požadavky na tlakové použití nebo obecnou odolnost proti korozi. Mechanické trubky se posuzují jako vyráběné konstrukční výrobky, jejichž rozměry, stav a mechanické požadavky souvisejí se zamýšleným výrobním postupem. Kroužky svařované odtavovacím stykovým svařováním přidávají další procesní proměnnou: kroužek vzniká spojováním ohřátého materiálu pod tlakem, takže oblast svaru a následné tepelné zpracování musí být zahrnuty do přejímky a kontroly vlastností. Polotovar pro kování může být dodán pro pozdější kování, což znamená, že jeho stav je kontrolován, i když konečná geometrie součásti ještě neexistuje.
Jazyk specifikace rovněž rozlišuje mezi tím, co je povinné, a tím, co je pouze obvyklé. Chemické limity definují tavbu. Požadavky na tavení definují, jak je tato tavba vyrobena. Žíhaný stav definuje stav dodávky. Ustanovení týkající se formy výrobku určují, které tvary a výrobní postupy spadají do působnosti dokumentu. Požadavky na zkoušení a přejímku pak stanovují, jak se prokazuje shoda, včetně chemické analýzy, mechanických zkoušek, kontroly, rozměrů a případné opravy nebo odmítnutí neshodného materiálu.
To je ještě důležitější při změně výrobního postupu. NIST Technical Note 2352, vydaná v roce 2025, hodnotí rozpouštěcí žíhání, interkritické žíhání a stárnutí u bezkobaltové slitiny M789 vyrobené metodou laserového práškového lože. Tato práce se týká jiné slitiny a jiného procesu tuhnutí; výsledky tepelného zpracování proto nelze jednoduše přenést na AMS6515. Studie NIST z roku 2024 zaměřená na sledování únavy obdobně zjistila u vzorků maragingové oceli vyrobených metodou laserového práškového lože rozdíly v tvrdosti a tuhosti v závislosti na směru stavby, přičemž měření magnetické permeability odhalilo únavové poškození ještě před porušením. Aditivní výroba proto vytváří samostatný problém vztahu mezi procesem a strukturou, zahrnující geometrii tavné lázně, texturu, pórovitost, zbytkové napětí a anizotropní tepelné zpracování.
AMS6515 zachycuje starší, avšak stále zásadní technickou poučku: složení, tavení, stav, forma, zkoušení a přejímka tvoří jednu propojenou identitu materiálu. Název slitiny vypráví pouze část příběhu.
Zpracování, výroba a rozměrová kontrola
Maragingová ocel se zpracovává ve dvou výrazně odlišných stavech vlastností. Rozpouštěcí žíhání a ochlazení vytvářejí nízkouhlíkovou matrici z lištového martenzitu na bázi železa a niklu, která je ve srovnání se stavem po stárnutí poměrně měkká; následné zpracování při teplotě přibližně 480 °C vede k vyloučení zpevňujících intermetalických sloučenin. Toto rozlišení je důležité přímo ve výrobě. Materiál se obvykle tvaruje a intenzivně obrábí před stárnutím, následně se provádí konečné stárnutí a kontrola, jakmile jeho pevnost, tvrdost a rozměrová odezva dosáhnou předepsaného stavu.
Nejde o transformační kalení ve smyslu používaném u nástrojových ocelí s běžným obsahem uhlíku. Obsah uhlíku je záměrně velmi nízký, takže ochlazení nevytváří tvrdý, uhlíkem přesycený martenzit. Nikl podporuje tvorbu martenzitu, zatímco kobalt, molybden, titan, hliník a související přísady podporují během stárnutí precipitaci a uspořádávání na krátkou vzdálenost. NIST Internal Report 8582 (2025) popisuje tento sled jako rozpouštěcí ohřev a kalení za účelem vytvoření poměrně měkkého martenzitu, po němž následuje precipitační tepelné zpracování vytvářející jemné precipitáty a vysokou pevnost, tažnost a houževnatost. ASM International uvádí komerční meze kluzu od 1030 do 2420 MPa, tento rozsah však zahrnuje různé chemické složení, formy výrobků a tepelné zpracování; neměl by se vztahovat na blíže neurčenou „maragingovou ocel“.
Obrábění před stárnutím a po něm
Hrubovací obrábění se obvykle provádí ve žíhaném nebo rozpouštěcím zpracováním upraveném stavu. V tomto stavu má matrice ve srovnání s ocelí po stárnutí výrazně nižší tvrdost a odpor proti řezání, což umožňuje větší úběr materiálu při nižším zatížení nástroje a menším abrazivním opotřebení. Obrobek však musí být stále pečlivě podepřen: tenké stěny, přerušované řezy a dlouhé štíhlé části se mohou při uvolňování zbytkových napětí pohybovat. Tam, kde je úběr materiálu nevyvážený, může být nutné zpracování ke snížení napětí nebo řízená mezilehlá operace.
| Výrobní etapa | Typický cíl | Hlavní oblast kontroly |
|---|---|---|
| Žíhaný nebo rozpouštěcím zpracováním upravený stav | Hrubé obrábění a tváření | Uvolnění zbytkových napětí a podpora tenkých částí |
| Stabilizace nebo mezilehlé zpracování | Omezení pohybu před konečnými operacemi | Tepelné působení specifické pro danou jakost |
| Stárnutí | Vytvoření intermetalických precipitátů a konečné pevnosti | Nedostatečné stárnutí, přestárnutí a rovnoměrnost teploty |
| Dokončovací obrábění nebo broušení | Dosažení konečných rozměrů a stavu povrchu | Řezné síly, spálení při broušení a tahové napětí na povrchu |
| Konečná kontrola | Ověření rozměrů a vlastností | Správné umístění, orientace a stav zkušebního tělesa |
Praktický sled proto často zahrnuje hrubovací obrábění, stabilizaci nebo tepelné zpracování podle specifikace, stárnutí a následné dokončovací obrábění nebo broušení. Přídavek pro konečné operace je důležitý, protože stárnutí může způsobit malé, avšak významné rozměrové změny, zejména u přesných součástí, dlouhých hřídelů, tenkých kroužků a součástí s nerovnoměrnou tloušťkou průřezu. Velikost této změny závisí na jakosti a procesu a není univerzální konstantou. Výkres by měl uvádět stav, ve kterém platí rozměry, a postup tepelného zpracování by měl stanovit, zda se rozměrová kontrola provádí po stárnutí, po stabilizaci, nebo po obou operacích.
Obrábění materiálu po stárnutí je možné, řezné podmínky však musí zohledňovat jeho zvýšenou pevnost a tvrdost. Stav po precipitaci může vést k vyšším řezným silám a vyššímu riziku vylamování ostří, tvorby tepla a vzniku zbytkového tahového napětí na obrobeném povrchu. Volba karbidových, keramických nebo jiných nástrojů, používání chladicí kapaliny, řízení posuvu a strategie při přerušovaném řezu musí být součástí kvalifikace procesu, nikoli pouze převzaty ze stavu po žíhání. Pro dosažení úzkých tolerancí může být upřednostněno broušení, přičemž zůstává riziko spálení při broušení a tahového napětí na povrchu. Nízkouhlíková matrice neodstraňuje citlivost na tepelné zpracování.
Označení jakosti musí být součástí plánu obrábění. SAE AMS6515 například specifikuje ocel tavenou ve dvojitém vakuu, žíhanou, s obsahem 18,5 % Ni, 12,0 % Co, 4,9 % Mo, 1,40 % Ti a 0,10 % Al, a to ve formách výrobků uvedených v této specifikaci, včetně tyčí, výkovků, trubek a kroužků. Toto chemické složení není zaměnitelné s jakostmi 18Ni(250), 18Ni(300), 18Ni(350) ani s jakostí bez kobaltu, jako je M789. Životnost nástroje, očekávaná tvrdost po stárnutí, přípustný cyklus stárnutí a rozměrové korekce se mohou lišit.
Deformace, zbytkové napětí a vliv průřezu
Rozpouštěcí zpracování a ochlazení vytvářejí martenzitickou matrici, zatímco stárnutí mění matrici prostřednictvím precipitace. Obě fáze mohou ovlivnit rozměry, avšak odlišnými mechanismy. Kalení z teploty rozpouštěcího zpracování vytváří teplotní gradienty a zbytkové napětí. Silné průřezy se ve svém středu ochlazují pomaleji než na povrchu; desky, výkovky, kroužky a duté výrobky proto vykazují v průřezu odlišnou historii ochlazování. Stárnutí následně mění pevnost a může způsobit další pohyb, protože pokračuje precipitace a dříve vzniklá napětí se uvolňují.
Maragingové oceli obecně vykazují menší deformace při kalení než vysokouhlíkové oceli, protože martenzitická přeměna probíhá s poměrně malou změnou objemu. Tato výhoda neznamená, že kalení je z hlediska rozměrů neutrální. Tepelná kontrakce, rozdíly teplot v průřezu, sevření přípravkem, předchozí tváření za studena a nerovnoměrný přídavek na obrábění mohou součást stále ohnout nebo způsobit její ovalitu. Velké výkovky a kroužky vyžadují zvláštní pozornost věnovanou uložení v peci, době přenosu, intenzitě míchání kalicího média a orientaci. Jmenovitě shodný cyklus může přinést odlišné výsledky u tenké trubky a masivní tyče.
Zbytkové napětí ovlivňuje také následné obrábění. Odebrání materiálu z jedné strany desky po rozpouštěcím zpracování může uvolnit vyrovnávací napětí a změnit rovinnost; obrábění téže desky po stárnutí může původní tvar zachovat účinněji, vyžaduje však obrábění mnohem pevnějšího materiálu. Ani jedna z těchto možností není automaticky správná. Kvalifikovaný postup může zahrnovat hrubování s vyváženým úběrem materiálu, zpracování ke snížení napětí nebo mezilehlé tepelné zpracování, polodokončovací obrábění, stárnutí a konečné broušení.
Rovnoměrnost teploty je zásadní pro řízení precipitace. ASM International uvádí intermetalickou precipitaci přibližně při 480 °C, avšak předepsaný čas a rozsah teplot závisí na jakosti a rozhodujícím dokumentu. Samotný ukazatel teploty pece nedokazuje, že masivní průřez dosáhl požadované teploty. Zátěžové termočlánky, kalibrované zkoušky pece, řízené rychlosti ohřevu a zdokumentované doby výdrže pomáhají prokázat, že celý díl prošel zamýšleným zpracováním. Přestárnutí může snížit pevnost, zatímco nedostatečné stárnutí může zanechat tvrdost a mez kluzu pod specifikovanou hodnotou. Povrchové oduhličení je méně významné než u uhlíkových ocelí, avšak znečištění, oxidace a atmosféra v peci mohou stále ovlivnit stav povrchu a následnou kontrolu.
Ověřování musí zohledňovat umístění a orientaci ve výrobku. Tvrdost by měla být měřena na definovaných površích nebo průřezech a zkušební tělesa pro tahovou zkoušku by měla reprezentovat požadovaný podélný, příčný nebo tečný směr. Jediný snadno přístupný povrch nemůže stanovit stav velkého kroužku nebo výkovku. Rozměrová kontrola po stárnutí by měla zahrnovat kruhovitost, přímost, tloušťku stěny a vztahy k základnám, nikoli pouze jednotlivé vnější průměry.
Rozdíly mezi výkovky, trubkami, kroužky a tvářenými výrobky
Geometrie výrobku mění jeho tepelnou a mechanickou historii před stárnutím. Tyč má poměrně jednoduchý průřez, zatímco výkovek může obsahovat místní změny tloušťky, směr toku materiálu a orientaci vláken. Deformace při kování může zjemnit strukturu a uzavřít vnitřní nespojitosti, konečné tepelné zpracování však stále musí vytvořit rovnoměrný martenzit a precipitaci i v nejtlustší oblasti. Teplota kování, stupeň prokování, zaplnění zápustky a ochlazování po kování jsou proto součástí stavu materiálu, nikoli pouze detaily vytváření tvaru.
Kroužky vykazují rozdíly v obvodovém a radiálním směru. Jejich tloušťka stěny, historie pěchování nebo válcování, přídavek na obrábění a orientace při kalení ovlivňují zbytkové napětí a vlastnosti. Odběr vzorků pro tahovou zkoušku může podle specifikace a použití vyžadovat podélná nebo tečná zkušební tělesa. Kroužek, který splňuje požadavky na tvrdost na svém vnějším průměru, může stále vyžadovat samostatné kontroly skrz stěnu a po obvodu.
Trubky kombinují tenké stěny s vysokým poměrem povrchu k objemu. Mohou se ochlazovat rychle a vykazovat menší teplotní rozdíl napříč stěnou než masivní výkovek, avšak důležitějšími se stávají ovalita, proměnlivost tloušťky stěny, přímost a deformace při manipulaci. Trny, zátky, podpěry a přípravky mohou během tepelného zpracování omezovat pohyb a vytvářet místní napětí. Specifikace výrobku určuje, zda jsou trubky dodávány ve stavu po žíhání, po rozpouštěcím zpracování, po stárnutí nebo zda podléhají dodatečným požadavkům na tváření za studena.
Údaje o tvářených výrobcích nelze automaticky přenášet na materiál vyrobený aditivně. Kobaltuprostá M789 vyrobená metodou laserového tavení v práškovém loži obsahuje hranice tavných lázní závislé na procesu, texturu, pórovitost a zbytkové napětí, které u konvenčního tyčového materiálu a výkovků chybějí nebo jsou rozloženy odlišně. NIST Technical Note 2352 (2025) hodnotí rozpouštěcí žíhání, interkritické žíhání a postupy stárnutí pro tento materiál a ukazuje, proč musí být postup tepelného zpracování kvalifikován pro daný proces výroby. Studie NIST z roku 2024 zaměřená na monitorování únavy rovněž zjistila rozdíly v tvrdosti a tuhosti v závislosti na směru výroby. Měření magnetické permeability odhalilo poškození únavou ještě před porušením, a nabídlo tak signál pro monitorování procesu a kontrolu, nikoli náhradu mechanické kvalifikace. Při stanovování vlastností součásti z tištěné maragingové oceli musí být zaznamenány geometrie, orientace při výrobě, odstranění podpěr, tepelné zpracování i směr zkušebního tělesa.
Maragingové oceli bez kobaltu a M789
Proč byly vyvinuty třídy bez kobaltu
Maragingová ocel není definována ani tak jedinou hodnotou pevnosti jako spíše sledem procesů, které vytvářejí její mikrostrukturu. Ocel se nejprve podrobí rozpouštěcímu žíhání a kalení, při němž vzniká nízkouhlíkový lištový martenzit na bázi železa a niklu. Tento martenzit je relativně měkký, protože nejde o martenzit přesycený uhlíkem, který se nachází v konvenčních kalených a popouštěných ocelích. Pevnost se vyvíjí později během stárnutí, kdy v martenzitické matrici precipitují intermetalické sloučeniny.
Toto rozlišení odděluje transformační vytvrzování od precipitačního vytvrzování. Kalení vytváří matrici a její lištovou strukturu, zatímco stárnutí zajišťuje většinu výsledné pevnosti. Interní zpráva NIST 8582, publikovaná v roce 2025, popisuje konvenční postup jako rozpouštěcí žíhání a kalení za účelem vytvoření relativně měkkého martenzitu, po nichž následuje precipitační tepelné zpracování, při němž vznikají jemné precipitáty a zvyšuje se pevnost, tažnost i houževnatost. ASM International popisuje precipitaci přibližně při teplotě 480 °C, přičemž mez kluzu komerčních maragingových ocelí se pohybuje v rozmezí 1030 až 2420 MPa.
Tradiční třídy získávají část své precipitační odezvy z kobaltu. Kobalt během rozpouštěcího zpracování snižuje rozpustnost molybdenu v matrici na bázi železa a niklu, takže při stárnutí může vzniknout větší množství zpevňujících intermetalických částic bohatých na molybden. Ovlivňuje také transformační a popouštěcí odezvu matrice. Výsledkem je účinná cesta k vysoké pevnosti, zároveň však vzniká závislost na legujícím prvku, jehož dostupnost, cena a geopolitická koncentrace podnítily hledání alternativ.
Vývoj bezkobaltových ocelí byl proto reakcí v oblasti materiálového návrhu, nikoli pouze úkolem spočívajícím v prosté náhradě jednoho prvku. Výzkumníci hledali složení, která by bez použití kobaltu umožnila vytvořit srovnatelné množství precipitátů a současně zachovala nízkouhlíkovou martenzitickou strukturu, díky níž se maragingové oceli odlišují. Dodané výzkumné zadání uvádí jako vývojový cíl srovnatelnou pevnost a tažnost s ocelí 18Ni(250). Tento cíl je významný, protože 18Ni(250) není pouze nominální složení: NASA ji označuje za maragingovou třídu s pevnostní úrovní přibližně 250 ksi, tedy asi 1724 MPa.
Referenční označení má rovněž přesný význam z hlediska složení slitiny. SAE AMS6515 specifikuje vakuově dvakrát tavenou a žíhanou ocel se složením 18,5Ni–12,0Co–4,9Mo–1,40Ti–0,10Al ve formě tyčí, výkovků, trubek a prstenců. Toto složení ilustruje konvenční přístup s obsahem kobaltu: nikl stabilizuje nízkouhlíkovou martenzitickou matrici, kobalt a molybden podporují precipitační zpevnění a titan s hliníkem se podílejí na tvorbě zpevňujících fází. Bezkobaltovou třídu nelze posuzovat tak, že se z tohoto vzorce odstraní 12,0 % kobaltu a všechny ostatní proměnné zůstanou beze změny.
Porovnání strategií zpevňování ocelí s obsahem kobaltu a bez něj
| Vlastnost | Jakosti obsahující kobalt | Jakosti bez kobaltu, například M789 |
|---|---|---|
| Matrice | Lamelární martenzit železo–nikl s nízkým obsahem uhlíku | Lamelární martenzit železo–nikl s nízkým obsahem uhlíku |
| Způsob zpevnění | Vylučování intermetalických fází a uspořádání | Vylučování intermetalických fází a uspořádání |
| Kobalt | Přítomen v mnoha konvenčních jakostech | Záměrně vynechán |
| Reakce na tepelné zpracování | Řízena specifikovanou jakostí a režimem | Vyžaduje procesní okno specifické pro danou jakost |
| Citlivost na výrobní postup | Závisí na historii tvářeného nebo jiného výrobku | Zvláště významná u materiálu z výroby fúzí práškového lože |
Maragingové oceli s obsahem kobaltu i bez něj sdílejí stejnou základní koncepci, avšak pevnosti nedosahují identickou precipitační chemií. V obou skupinách nízký obsah uhlíku omezuje tvorbu karbidů a po kalení umožňuje vznik houževnaté, relativně tažné matrice z lištového martenzitu. Při stárnutí pak vznikají intermetalické precipitáty nanometrických rozměrů a může docházet také ke krátkodosahovému uspořádání. Popis tepelného zpracování podle ASM sleduje tuto posloupnost jako rozpouštěcí žíhání, vznik martenzitu, stárnutí, precipitaci a krátkodosahové uspořádání.
Rozdíl spočívá v tom, jak slitina vyvažuje obsah rozpuštěných prvků, stabilitu matrice a tvorbu precipitátů. Konvenční třídy s obsahem kobaltu využívají kobalt ke zvýšení účinnosti precipitace molybdenu během stárnutí. Bezkobaltové třídy musí tento účinek kompenzovat jinými změnami: upraveným obsahem niklu, molybdenu, titanu, hliníku, chromu nebo jiných rozpuštěných prvků, odlišnými precipitačními reakcemi a pečlivě zvoleným rozpouštěcím a stárnoucím zpracováním. Přesný mechanismus závisí na konkrétní třídě. Označení „bezkobaltová maragingová ocel“ popisuje skupinu konstrukčních řešení, nikoli jedinou vzájemně zaměnitelnou chemickou specifikaci.
Proto porovnání pevnosti vyžaduje více než jedno číslo z tahové zkoušky. Třída může dosáhnout podobné meze kluzu prostřednictvím odlišného rozdělení velikosti precipitátů, odlišné morfologie martenzitu nebo jiné rovnováhy mezi pevností matrice a odolností proti šíření trhlin. Přestárnutí může precipitáty zhrubnout a snížit pevnost, zatímco nedostatečné stárnutí ponechává dostupné zpevňující reakce nedokončené. Rozpouštěcí zpracování rovněž určuje, kolik rozpuštěných prvků zůstane k dispozici pro precipitaci a jak homogenní bude výchozí mikrostruktura.
Vývoj bezkobaltových ocelí proto směřoval k nalezení rovnováhy, nikoli k dosažení jediné maximální hodnoty. Zachování pevnosti srovnatelné s 18Ni(250) při současném zachování podobné tažnosti vyžaduje kontrolu obou fází: martenzitická matrice musí zůstat schopná plastické deformace a precipitáty musí být dostatečně početné a jemné, aby bránily pohybu dislokací, aniž by způsobovaly výrazné zkřehnutí. Nominálně podobná tahová pevnost sama o sobě nedokládá metalurgickou rovnocennost.
M789 je samostatná bezkobaltová třída v rámci tohoto širšího úsilí. Neměla by být popisována jako chemická náhrada konvenčních tříd 18Ni, protože její složení, precipitační reakce, okno tepelného zpracování a odezva na výrobní historii představují odlišné otázky. Označení třídy identifikuje konkrétní systém slitiny a specifikaci zpracování; neznamená, že režim rozpouštěcího žíhání nebo stárnutí používaný pro 18Ni(250), 18Ni(300) či materiál podle AMS6515 lze převést bez ověření.
M789 vyrobená laserovou práškovou fúzí v loži
Laserová prášková fúze v loži přidává k metalurgii další vrstvu složitosti. Materiál se taví a tuhne v mnoha malých stopách a vrstvách, přičemž vznikají strmé teplotní gradienty, dochází k rychlému ochlazování a opakovanému ohřevu a směr tvorby může vést k textuře a lokální nehomogenitě. Stav po výrobě proto může ještě před zahájením konvenčního stárnutí obsahovat segregaci, zbytkové napětí, buněčnou substrukturu a nerovnoměrný precipitační potenciál.
U M789 vyrobené laserovou práškovou fúzí v loži není tepelné zpracování jediným pevným krokem. Technická zpráva NIST 2352, publikovaná v roce 2025, hodnotí rozpouštěcí žíhání, interkritické žíhání a režimy stárnutí pro tuto bezkobaltovou třídu. Účelem rozpouštěcího žíhání je redistribuce rozpuštěných prvků a omezení účinků tepelné historie vzniklé při výrobě. Interkritické žíhání představuje odlišnou cestu k úpravě matrice a fázové rovnováhy před stárnutím. Stárnutí následně určuje velikost, hustotu a rozložení zpevňujících precipitátů. Zvolená posloupnost proto může měnit tvrdost, tahové vlastnosti, tažnost i anizotropii, přestože je kovový prášek nominálně stejný.
Aditivní výrobní postup rovněž činí zkoušení závislé na směru nezbytným. Ve výzkumu NIST z roku 2024 zaměřeném na aditivně vyráběnou maragingovou ocel vykazovaly vzorky vyrobené laserovou práškovou fúzí v loži rozdíly v tvrdosti a tuhosti v závislosti na směru tvorby. Tyto rozdíly odrážejí vzájemné působení tuhnutí po vrstvách, výskytu vad, textury a tepelného zpracování. Nejde o důkaz, že M789 má odlišný základní princip zpevňování; ukazují, že výrobní postup mění způsob, jakým se tento princip projevuje.
Práce NIST zaměřená na monitorování únavy přinesla další důležitý výsledek: měření magnetické permeability dokázala odhalit únavové poškození ještě před porušením. Maragingové oceli reagují na mechanické poškození změnami v martenzitické mikrostruktuře a mikrostruktuře obsahující precipitáty a tyto změny mohou ovlivňovat magnetické chování. U aditivně vyráběného materiálu je takové monitorování užitečné, protože únavové vlastnosti mohou být ovlivněny vadami způsobenými nedostatečným provařením, stavem povrchu, zbytkovým napětím a orientací při výrobě stejně jako stavem precipitace.
M789 tak ilustruje hlavní princip bezkobaltové maragingové metalurgie. Odstranění kobaltu neomezuje problém na úpravu receptury. Třídu je nutné navrhnout s ohledem na její vlastní precipitační chemii a následně ji zpracovat režimem tepelného zpracování vhodným pro její výchozí mikrostrukturu. U laserové práškové fúze v loži přispívají ke konečnému výsledku prášek, historie skenování, směr tvorby, žíhání po výrobě i režim stárnutí.
Aditivní výroba mění metalurgický problém
Maragingová ocel vyrobená metodou laserové fúze v práškovém loži (LPBF) nevstupuje do tepelného zpracování se stejnou strukturou jako tyčový materiál, plech nebo výkovky. Konvenční postup je poměrně jasný: rozpouštěcí žíhání rozpustí legující prvky, kalení vytvoří relativně měkký nízkouhlíkový martenzit a stárnutí při teplotě kolem 480 °C vede k vyloučení intermetalických sloučenin, které zvyšují pevnost. Interní zpráva NIST 8582 (2025) tento postup popisuje jako rozpouštěcí žíhání a kalení následované precipitačním tepelným zpracováním, při němž jemné precipitáty zajišťují vysokou pevnost, tažnost a houževnatost. Aditivní výroba před tyto operace vkládá další sled dějů: opakované tavení, rychlé tuhnutí, opětovný ohřev pozdějšími stopami a vrstvami, ochlazování v omezeném objemu součásti a někdy také odstranění pnutí před konečným stárnutím.
Toto rozlišení je důležité, protože transformační zpevnění a precipitační zpevnění plní odlišné funkce. Maragingová ocel není primárně zpevňována martenzitem bohatým na uhlík. ASM International tuto skupinu popisuje jako velmi nízkouhlíkové oceli s vysokým obsahem niklu a přísadami, jako jsou kobalt a molybden; jejich komerční meze kluzu se pohybují od 1030 do 2420 MPa, přičemž k vylučování intermetalických fází dochází přibližně při 480 °C. Martenzitická matrice poskytuje strukturu, v níž k precipitaci dochází, avšak hlavní nárůst tvrdosti a meze kluzu následuje po vzniku intermetalických fází o velikosti v nanometrovém až téměř nanometrovém měřítku a po krátkodosahovém uspořádání během stárnutí.
LPBF mění jak výchozí martenzit, tak i cestu, kterou se precipitáty později tvoří.

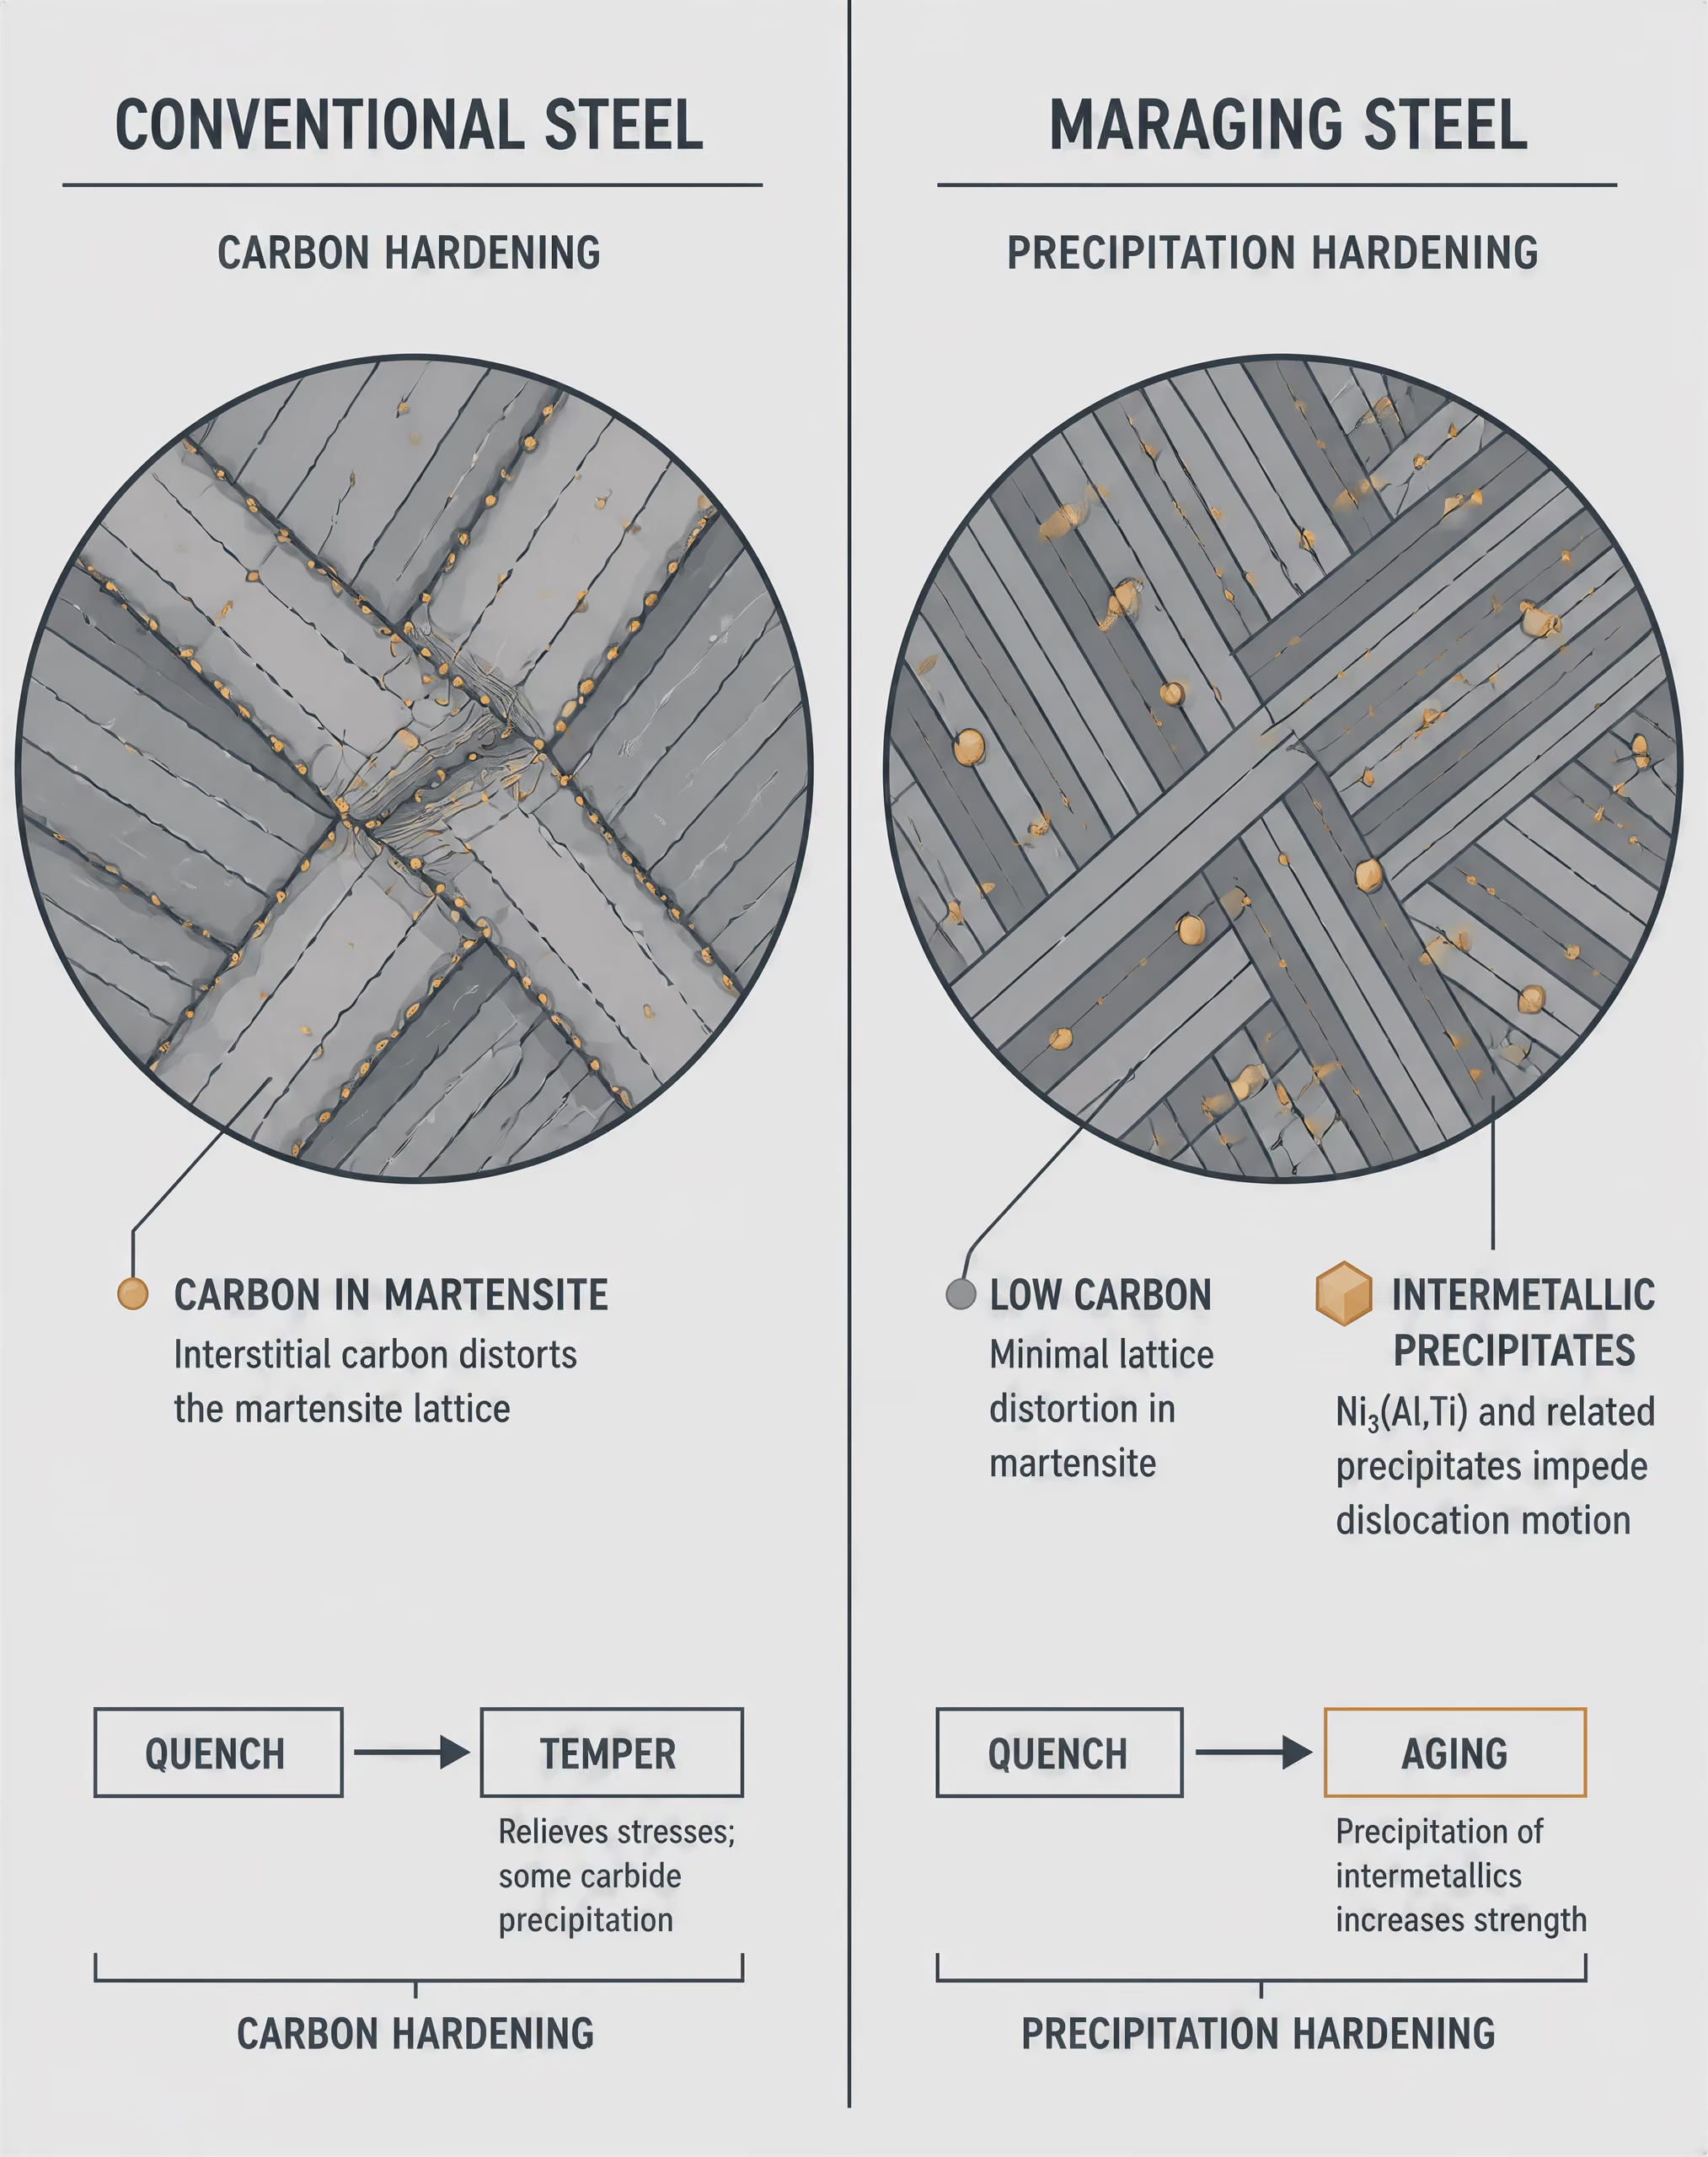
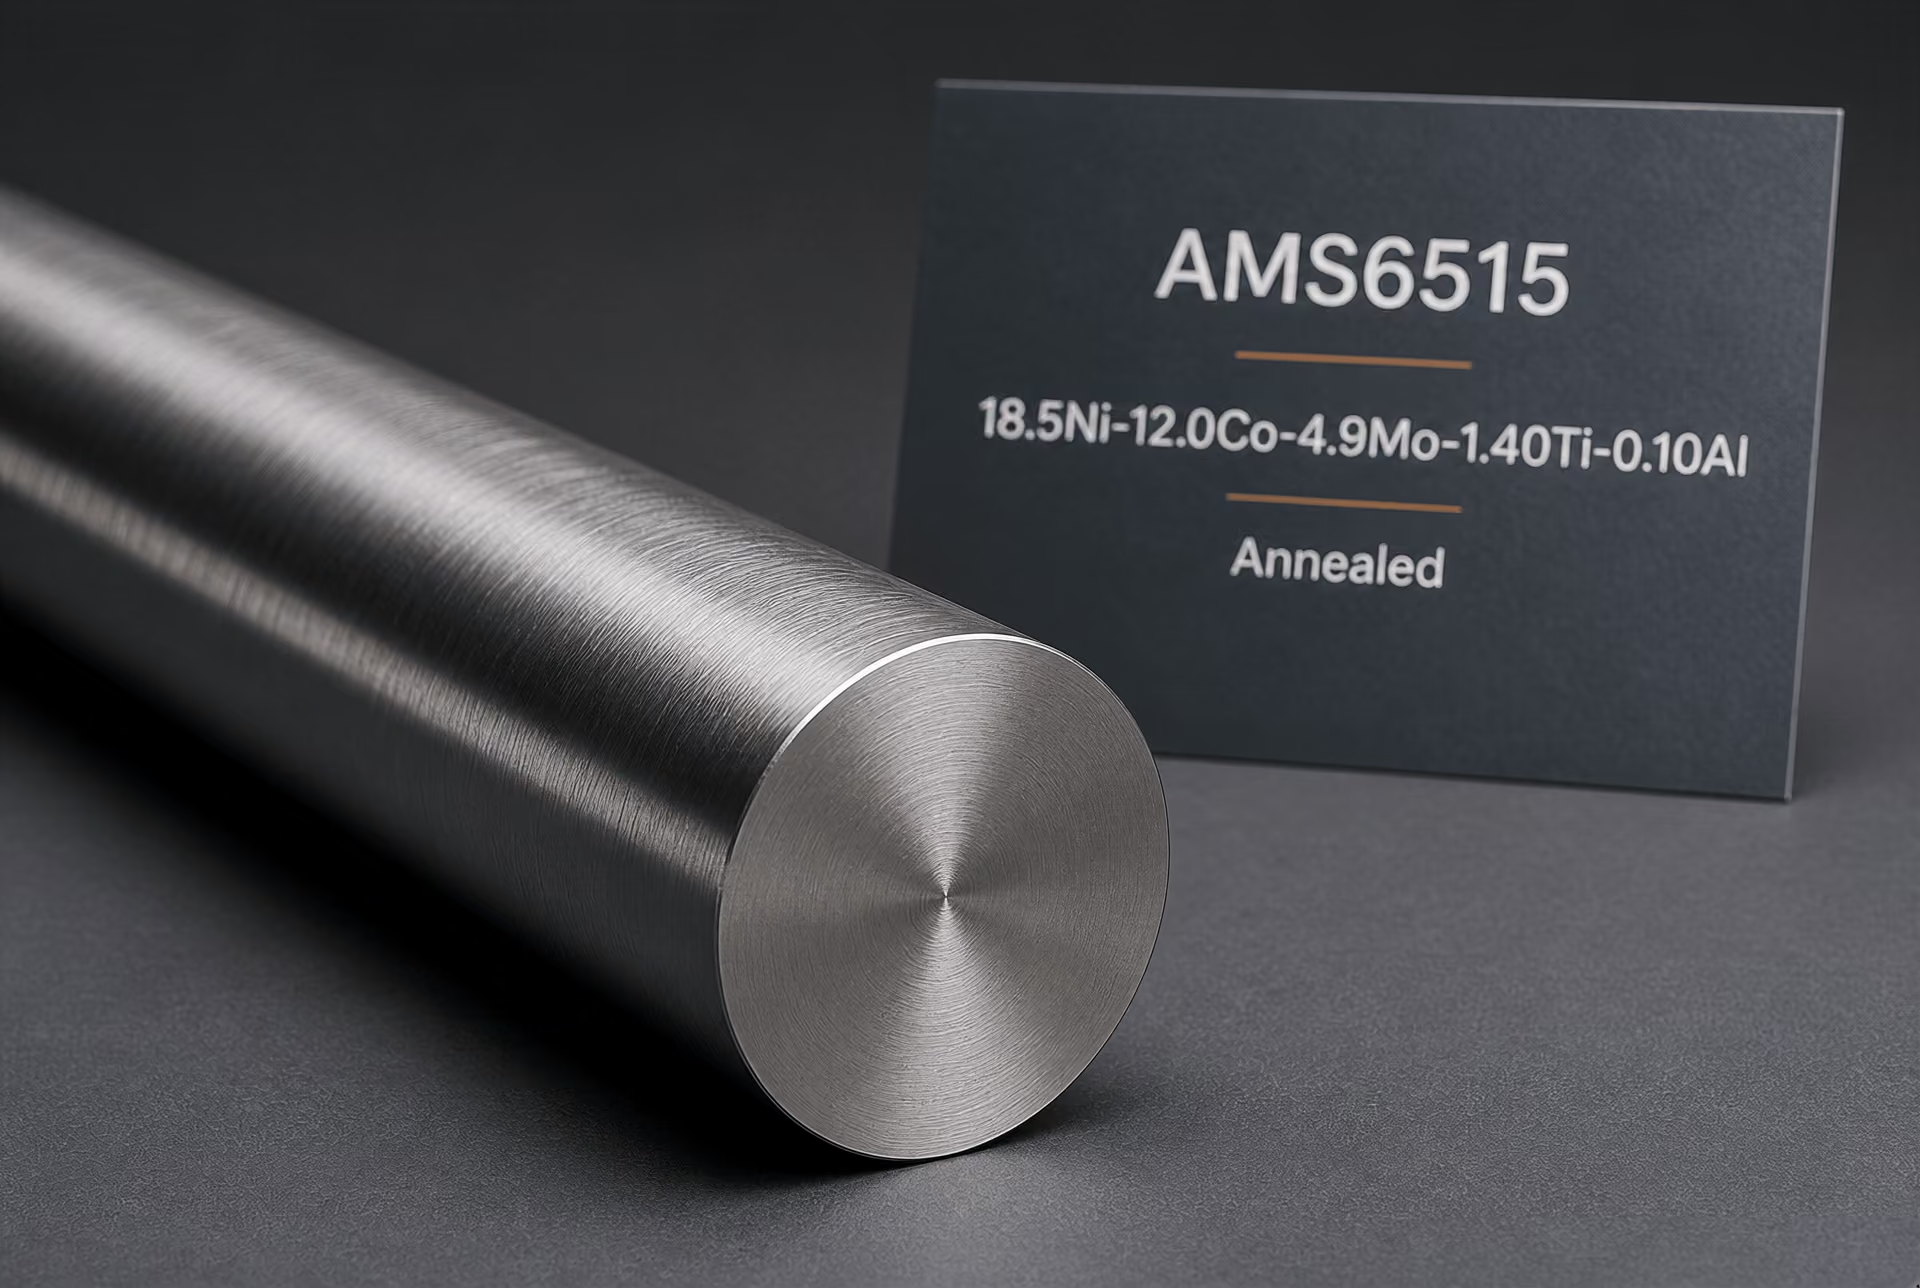
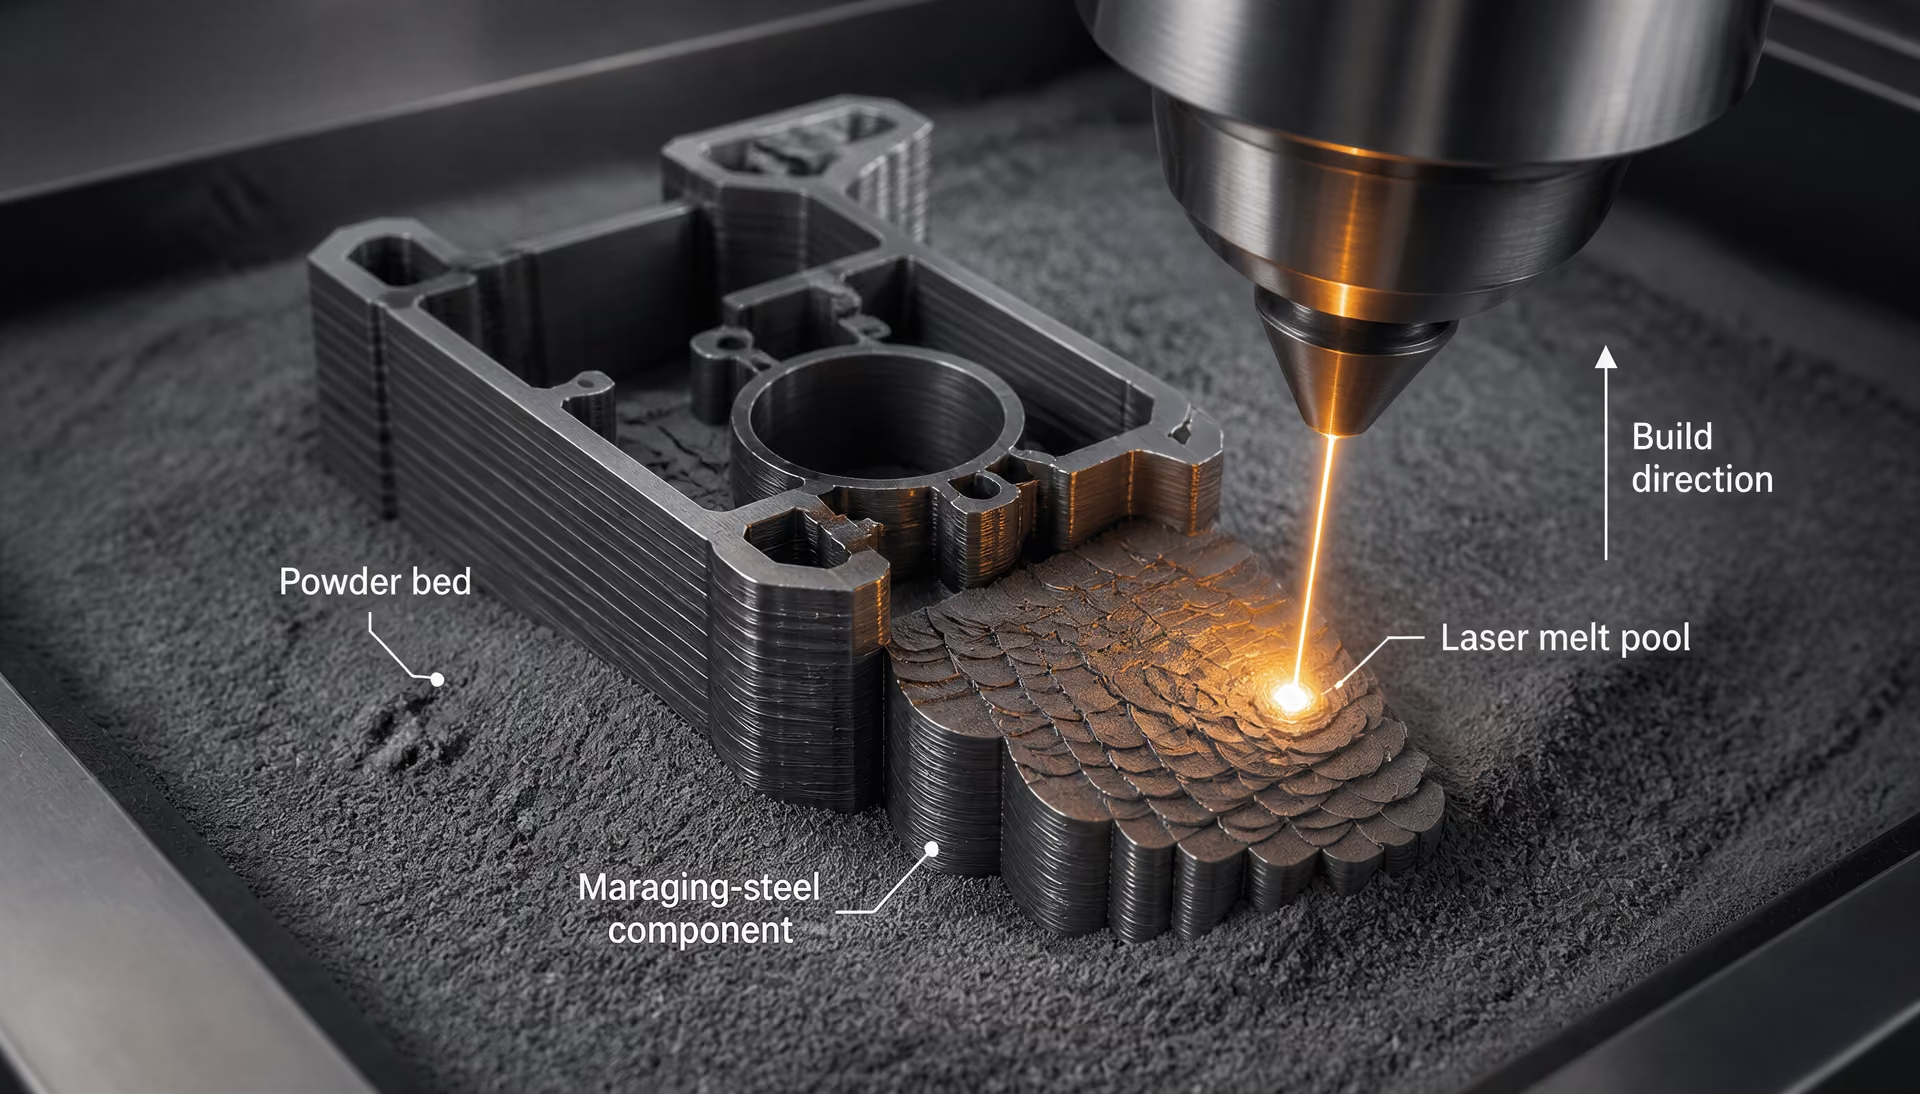
Laserová fúze v práškovém loži a směrové mikrostruktury
Při LPBF fokusovaný laser skenuje tenkou vrstvu prášku a vytváří sled překrývajících se tavných lázní. Každá lázeň má strmý teplotní gradient: materiál v blízkosti tavné hranice se zahřívá a částečně znovu taví, zatímco materiál nad lázní se rychle ochlazuje. Následující vrstva pak část předchozí vrstvy znovu ohřívá. Součást proto obsahuje mnoho lokálních tepelných historií namísto jediného působení v peci. Směr skenování, tloušťka vrstvy, výkon laseru, rychlost skenování, rozteč skenovacích stop a přerušení výroby – to vše tuto historii ovlivňuje.
Rychlé tuhnutí může vytvářet jemné buněčné nebo sloupcové struktury orientované ve směru teplotního gradientu. Tyto gradienty obvykle silně souvisejí se směrem výroby, takže morfologie zrn a krystalografická textura mohou být směrově závislé. Hranice tavných lázní mohou v nezpracovaném stavu zůstat viditelné, ačkoli následné tepelné zpracování může část jejich kontrastu zmenšit nebo odstranit. Výsledná struktura není jednoduše „kalený martenzit“ v konvenčním smyslu; jde o martenzit vzniklý po sledu dějů tuhnutí a opětovného ohřevu, přičemž místní segregace a potenciál k precipitaci jsou těmito ději zděděny.
Vady představují druhý problém. Póry z nedostatečného provaření vznikají tehdy, když se sousední stopy nebo vrstvy zcela nespojí. Plynné póry mohou pocházet z prášku nebo se mohou zachytit během tavení. Nestabilita klíčové dírky může vytvářet větší nepravidelné dutiny. Tyto vady zmenšují nosný průřez a působí jako místa iniciace únavových trhlin, přičemž jejich poloha vzhledem ke směru výroby ovlivňuje naměřenou odezvu. Vzniká také zbytkové napětí, protože laserem ohřívaná oblast se rozpíná a smršťuje, zatímco je obklopena chladnějším a méně poddajným materiálem. Následovat mohou deformace, riziko mikrotrhlin a lokální změny fázové stability.
Složení určuje, jak významné tyto účinky budou. Jakost obsahující kobalt, například 18Ni(250), nelze považovat za zaměnitelnou s jakostí bez kobaltu. Definice materiálu NASA z roku 2018 označuje 18Ni(250) jako materiál s pevností přibližně 250 ksi, zatímco SAE AMS6515 specifikuje konkrétní ocel tavenou ve dvojitém vakuu a žíhanou, která obsahuje 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al. Toto označení je spojeno se složením a formou výrobku, nikoli pouze s nominální třídou pevnosti. Bez-kobaltová ocel M789 má odlišnou rovnováhu legujících prvků, a tedy i odlišnou odezvu na segregaci, tvorbu martenzitu, rozpouštěcí žíhání a stárnutí.
Rozpouštěcí a interkritické žíhání tištěného materiálu
U konvenčního materiálu má rozpouštěcí žíhání za cíl uvést legující prvky před vznikem martenzitu při ochlazování do vhodného tuhého roztoku. U materiálu vyrobeného metodou LPBF toto zpracování působí také na buněčnou segregaci, zbytky tavných lázní, zbytková napětí a nehomogenní struktury vytvořené opakovaným ohřevem. Teplotu a čas je nutné posuzovat společně. Zpracování, které rozpustí nežádoucí segregaci, může zároveň podpořit růst zrn, změnit texturu nebo změnit rozložení pórů a vměstků, aniž by je odstranilo.
Technická zpráva NIST 2352 (2025) konkrétně hodnotí rozpouštěcí žíhání, interkritické žíhání a stárnutí u bez-kobaltové oceli M789 vyrobené laserovou fúzí v práškovém loži. Tuto studii nelze chápat jako stanovení jediného univerzálního režimu pro každou tištěnou maragingovou ocel. Studie ukazuje, že tyto parametry vyžadují další zkoumání, protože výchozí stav po LPBF se liší od konvenčně zpracovaného polotovaru.
Interkritické žíhání je zvláště významné, protože umísťuje ocel do teplotního intervalu, v němž se fázové složení může lišit od složení vznikajícího při konvenčním úplném rozpouštěcím žíhání. U tištěné slitiny může toto zpracování změnit morfologii martenzitu, oblasti se zpětně přeměněnou fází, průběh segregace nebo podíl austenitu. Výsledek může ovlivnit tvrdost i tažnost před stárnutím a může změnit místa i způsob následné tvorby intermetalických precipitátů. Zda je tato změna prospěšná, závisí na složení M789, hustotě v nezpracovaném stavu, předchozím tepelném cyklu a požadovaném směru mechanické zkoušky.
Stárnutí zůstává krokem precipitačního zpevnění, avšak „stárnutí při teplotě přibližně 480 °C“ je metalurgický popis, nikoli úplný výrobní pokyn. Nukleaci, růst, hrubnutí a krátkodosahové uspořádání řídí čas, teplota, rychlost ohřevu, předchozí žíhání a podmínky ochlazování. Nedostatečné stárnutí ponechává část potenciálu zpevnění nevyužitou; přestárnutí může vést k hrubnutí precipitátů a snížení pevnosti. Tištěný materiál může rovněž obsahovat nehomogenní populaci nukleačních míst vytvořených buněčnou segregací a opětovným ohřevem tavných lázní. Odezvu na stárnutí naměřenou na hutném vzorku LPBF zbaveném pnutí proto nelze automaticky přiřadit každé geometrii nebo každému výrobnímu parametru.
Pozornost si zaslouží také transformační sled. Nízký obsah uhlíku podporuje vznik relativně měkké a houževnaté železo-niklové martenzitické matrice, nikoli martenzitu s vysokým obsahem uhlíku, který je spojován s běžnými zušlechtěnými ocelemi. Stárnutí pak zajišťuje značnou část nárůstu tvrdosti prostřednictvím precipitace intermetalických fází. Pokud tepelné cykly LPBF vedou ke vzniku zadrženého nebo reverzovaného austenitu nebo pokud žíhání mění podíl těchto fází, konečný výsledek je ovlivněn více než samotnou hustotou precipitátů.
Rozdíly tvrdosti a tuhosti ve směru výroby
Součást vyrobená metodou LPBF se často zkouší ve směru výroby, kolmo na něj a někdy také pod úhlem ke směru výroby, protože její struktura je směrově závislá. Rozdíly mohou současně vznikat z několika zdrojů: ze sloupcového růstu zrn, krystalografické textury, hranic tavných lázní, orientace pórovitosti, zbytkového napětí a orientace vad citlivých na únavu. Tepelné zpracování může některé rozdíly zmenšit, nezaručuje však izotropní vlastnosti.
Studie NIST z roku 2024 Zkoumání monitorování únavy aditivně vyrobené maragingové oceli in situ uvádí směrové rozdíly tvrdosti a tuhosti u vzorků maragingové oceli vyrobených laserovou fúzí v práškovém loži. Toto zjištění je důležité právě proto, že tvrdost a tuhost nejsou zaměnitelné veličiny. Tvrdost je silně ovlivněna stavem martenzitu a stavem precipitátů; tuhost více souvisí s elastickou odezvou, texturou, pórovitostí a efektivní nosnou strukturou. Směrově závislá hodnota tvrdosti proto může signalizovat rozdíly ve stárnutí nebo fázovém složení, zatímco směrově závislá hodnota tuhosti může výrazněji ukazovat na texturu, vady nebo zbytkové napětí.
Stejná práce NIST zjistila, že měření magnetické permeability může odhalit únavové poškození ještě před porušením. Toto pozorování propojuje magnetickou odezvu s vývojem mikrostruktury a poškození, místo aby tištěnou součást považovalo za mechanicky homogenní až do okamžiku, kdy se stane viditelnou trhlina. Ukazuje také, proč je nutné posuzovat tepelné zpracování po výrobě a kontrolu společně. Zpracování může současně změnit magnetickou odezvu, tvrdost, zbytkové napětí i únavové chování.
Praktická metalurgická otázka tedy nezní, zda LPBF pro maragingovou ocel abstraktně „funguje“. Jde o to, zda konkrétní chemické složení prášku, strategie skenování, hustota, orientace výroby, způsob žíhání a režim stárnutí vedou ke kontrolované martenzitické matrici a kontrolované populaci precipitátů s přijatelnými směrovými vlastnostmi. U jakostí obsahujících kobalt a u bez-kobaltové oceli M789 se tyto odpovědi mohou lišit. Aditivní výroba maragingový postup nenahrazuje; činí z předchozí tepelné historie jeho součást.
Zkoušení, charakterizace a monitorování únavy in situ
Maragingovou ocel nelze charakterizovat jedinou hodnotou pevnosti v tahu. Naměřená odezva závisí na jakosti, formě výrobku, stavu po tepelném zpracování, orientaci zkušebního tělesa a výrobní technologii. Tyč po rozpouštěcím žíhání, zušlechtěný výkovek a součást vyrobená laserovou fúzí práškového lože z bezkobaltové oceli M789 mohou být všechny označovány jako maragingová ocel, přestože obsahují odlišné populace precipitátů, struktury defektů a zbytková napětí.
Metalurgická posloupnost vysvětluje proč. Na rozdíl od konvenčních zušlechtěných ocelí obsahují maragingové oceli velmi málo uhlíku a svou hlavní pevnost nezískávají z martenzitu bohatého na uhlík. Rozpouštěcí žíhání a kalení vytvářejí relativně měkkou matrici z nízkouhlíkového latkového martenzitu železo–nikl. Při stárnutí, obvykle při teplotě kolem 480 °C, se následně tvoří jemné intermetalické precipitáty a podporuje se krátkodosahové uspořádání. Popis společnosti ASM International z roku 2018 uvádí pro komerční materiály meze kluzu od 1030 do 2420 MPa, tyto hodnoty však představují různé chemické složení a stavy, nikoli jednu inherentní vlastnost skupiny maragingových ocelí.
Mechanické zkoušky a výsledky závislé na směru
Při tahové zkoušce by měl být uveden úplný stav materiálu: označení jakosti, forma výrobku, rozpouštěcí tepelné zpracování, způsob stárnutí, orientace zkušebního tělesa, zkušební teplota a rychlost deformace. Mez kluzu, mez pevnosti v tahu, prodloužení a kontrakce se mohou v závislosti na době stárnutí výrazně měnit. Nedostárnutí může zanechat pevnost pod hodnotou stanovenou pro daný stav, přičemž zůstane zachována užitečná tažnost; přestárnutí zvětšuje precipitáty nebo mění jejich populaci a může snížit pevnost, i když se současně mění rozměrová stabilita.
Při interpretaci je důležité rozlišovat transformační a precipitační zpevnění. Kalením sice vzniká martenzit, avšak v nízkouhlíkové maragingové slitině je tento martenzit poměrně měkký a houževnatý. Interní zpráva NIST 8582, vydaná v roce 2025, popisuje rozpouštěcí žíhání a kalení jako první krok, po němž následuje precipitační tepelné zpracování vytvářející jemné precipitáty a vysokou pevnost, tažnost a houževnatost charakteristické pro stav po stárnutí. Výsledek tahové zkoušky materiálu pouze po rozpouštěcím zpracování proto nemůže zastupovat výsledek pro jakost ve stavu po stárnutí.
Pozornost vyžadují také normy a označení jakostí. NASA označuje 18Ni(250) jako přibližně 250 ksi, tedy asi 1724 MPa, toto označení však neznamená, že každá slitina 18Ni je s touto ocelí ekvivalentní. SAE AMS6515 specifikuje konkrétní žíhanou ocel tavenou dvojitým vakuovým tavením s označením „18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al“, dodávanou ve formě tyčí, výkovků, trubek nebo prstenců. Její chemické složení a požadavky na formu výrobku nelze bez dalšího předpokladu přenášet na bezkobaltovou slitinu.
Jakosti obsahující kobalt, například 18Ni(200), 18Ni(250) a 18Ni(300), využívají nikl, kobalt, molybden, titan a někdy hliník k vytvoření své precipitační odezvy. Bezkobaltová ocel M789 je samostatný slitinový systém, nikoli přímá chemická náhrada. Její rozsah tepelného zpracování, chemické složení precipitátů, chování zbytkového austenitu a odezva na výrobní vady vyžadují samostatná měření. Technická zpráva NIST 2352, vydaná v roce 2025, specificky hodnotí rozpouštěcí žíhání, interkritické žíhání a postupy stárnutí pro ocel M789 vyrobenou laserovou fúzí práškového lože.
Mechanické zkoušky musí zohledňovat také směr. Válcované nebo kované výrobky mohou v důsledku textury, segregace, uspořádání vměstků a proudnic vykazovat rozdíly v podélném a příčném směru. Aditivně vyrobené součásti k tomu přidávají směr stavby, rozhraní mezi vrstvami, strategii skenování, rozteč skenovacích drah, obvodové průchody a kumulaci tepla. Při výzkumu aditivně vyráběné maragingové oceli provedeném NIST v roce 2024 vykazovala zkušební tělesa rozdíly tvrdosti a tuhosti v závislosti na směru stavby. Toto zjištění varuje před automatickým použitím izotropního materiálového modelu pro tištěnou součást.
Únavové zkoušky by měly používat orientaci a stav povrchu odpovídající podmínkám provozu. Zkoušky řízené napětím a zkoušky řízené deformací mohou odhalit odlišné trendy poškozování, zatímco zkoušení růstu trhlin měří jinou vlastnost než zkoušky životnosti hladkých zkušebních těles. U aditivně vyráběného materiálu mohou výsledky určovat vrubovaná zkušební tělesa, zbytková napětí, drsnost povrchu, póry způsobené nedostatečným provařením, plynová pórovitost a vměstky. Zkoušky lomové houževnatosti a růstu únavových trhlin jsou proto nutné tehdy, když posouzení součásti závisí na existující vadě, nikoli pouze na jmenovité pevnosti.
Tvrdost, tuhost a zkoumání mikrostruktury
Zkouška tvrdosti představuje rychlou kontrolu stavu, nikoli náhradu za charakterizaci pomocí tahových nebo únavových zkoušek. Měření podle Rockwella C, Vickerse a mikrohardness může identifikovat nárůst způsobený stárnutím a zmapovat lokální změny napříč svarem, stavbou, tepelně ovlivněnou oblastí nebo obráběným povrchem. Profil tvrdosti napříč aditivně vyrobenou součástí může odhalit rozdíly v tepelné historii, které jediné měření objemové tvrdosti skryje. Převod tvrdosti mezi různými stupnicemi však přináší nejistotu, zejména při velmi vysoké tvrdosti nebo v oblastech s gradientem.
Elastická tuhost se obvykle popisuje Youngovým modulem, modulem ve smyku nebo ultrazvukovým modulem, nikoli tvrdostí. Stárnutí může modul měnit méně výrazně než mez kluzu, avšak pórovitost, trhliny, krystalografická textura a směr stavby mohou způsobit měřitelné rozdíly. Výsledek NIST týkající se směru stavby je proto důležitý: změna tuhosti může odrážet strukturu procesu, vady, texturu nebo geometrii měření a neměla by být odmítnuta pouze proto, že slitina má stejné nominální chemické složení.
Zkoumání mikrostruktury propojuje tato měření s mechanismem zpevnění. Optická mikroskopie může odhalit původní geometrii tavné lázně, morfologii zrn, páskování a hrubou pórovitost. Rastrovací elektronová mikroskopie je vhodná pro lomové povrchy a kontrast související s precipitáty, zatímco transmisní elektronová mikroskopie může rozlišit intermetalické částice v nanoměřítku, které jsou pro běžné optické zkoumání příliš malé. Difrakce zpětně odražených elektronů může mapovat pakety latkového martenzitu, krystalografickou texturu, lokální nesouhlas orientace a rekrystalizované oblasti. Rentgenová difrakce může napomoci při identifikaci fází, měření zbytkového napětí a detekci zbytkového nebo revertovaného austenitu.
Zkoumání by mělo porovnávat materiál po rozpouštěcím zpracování, po stárnutí a po únavovém namáhání. Přestárnutí, revertovaný austenit, hrubnutí precipitátů a deformace u čela trhliny mohou vytvářet odlišné znaky, i když je objemová tvrdost podobná. Při laserové fúzi práškového lože mohou vady způsobené nedostatečným provařením a zbytky neroztaveného prášku představovat kratší cestu k porušení než změna precipitace v matrici. Smysluplná zpráva proto spojuje pozorované lomové nebo únavové chování se skutečným tepelným cyklem, namísto toho, aby každému rozdílu připisovala nominální jakost.
Magnetická permeabilita jako signál monitorování únavy
Magnetická permeabilita Míra toho, jak snadno materiál podporuje magnetický tok; změny napětí, mikrostruktury nebo poškození mohou měnit naměřenou odezvu.
Maragingová ocel je feromagnetická, takže její magnetická odezva může poskytovat informace o změnách napěťového stavu, mikrostruktury a poškození. Magnetická permeabilita popisuje, jak snadno materiál podporuje průchod magnetického toku. Plastická deformace, přeskupování dislokací, vznik trhlin, zbytkové napětí a fázové změny mohou měnit chování magnetických domén, a tím posouvat naměřený signál. Odezva není specifická pouze pro únavové poškození, a proto je nezbytná kalibrace a kontrola podmínek měření.
Studie NIST z roku 2024, In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, uvádí, že měření magnetické permeability zachytilo únavové poškození před porušením zkušebního tělesa. Tento výsledek je významný, protože naznačuje možný bezkontaktní nebo minimálně invazivní signál pro sledování poškození během cyklického namáhání. Trend permeability by mohl identifikovat přechod od stabilní deformace k urychlujícímu se poškozování dříve, než se objeví viditelná trhlina nebo dojde ke konečnému lomu.
Toto zjištění je nadále výsledkem monitorování a výzkumu, nikoli náhradou kvalifikace. Permeabilitu ovlivňuje chemické složení slitiny, stav po stárnutí, směr stavby, textura, zbytkové napětí, poloha sondy, vzdálenost sondy od povrchu, geometrie, teplota a elektromagnetická historie. Změna signálu proto musí být korelována s doprovodnými důkazy, jako jsou údaje o počtu zatěžovacích cyklů, měření deformace, akustická emise, mikroskopie, měření délky trhliny nebo fraktografie po zkoušce.
Formální únavové zkoušení stále stanovuje vztah mezi napětím, počtem cyklů, prostředím a pravděpodobností porušení. Lomová mechanika stále určuje, jak roste známá trhlina a zda lze kritickou vadu tolerovat. Kvalifikace součásti stále vyžaduje stanovené kontroly materiálu, kvalifikaci procesu, kontrolní metody, přejímací kritéria a reprezentativní geometrii. Magnetické monitorování může přidat včasné varování nebo poskytnout cenná výzkumná data, samo o sobě však nemůže certifikovat maragingovou ocelovou součást ani nahradit validované posouzení tolerance poškození.
Použití a logika výběru bez marketingových tvrzení
Kontext letectví a výroby nástrojů
Maragingová ocel se v letectví a při výrobě nástrojů vybírá na základě určité kombinace vlastností, nikoli pouze podle pevnosti v tahu. Její matrice je laťkový martenzit s velmi nízkým obsahem uhlíku, železa a niklu, který vzniká během ochlazování z teploty rozpouštěcího žíhání. Tato přeměna ocel kalí pouze mírně: NIST Internal Report 8582 popisuje zakalený martenzit před následným precipitačním zpracováním jako relativně měkký. Při stárnutí v blízkosti teploty 480 °C pak vznikají jemné intermetalické precipitáty, přičemž ke sledované sekvenci zpevňování identifikované organizací ASM International přispívá také krátkodosahové uspořádání.
Toto rozlišení ovlivňuje způsob, jakým se materiál zpracovává na součást. Součást po rozpouštěcím žíhání lze před stárnutím obrábět, tvářet nebo jinak dokončovat; po stárnutí pak její pevnost výrazně vzroste. ASM International v roce 2018 uvedla pro komerční materiály meze kluzu od 1030 do 2420 MPa, zatímco NASA označuje 18Ni(250) za jakost s pevností přibližně 250 ksi. Tyto hodnoty se vztahují ke konkrétním jakostem a stavům; nepředstavují univerzální vlastnost každé oceli prodávané pod označením maragingová ocel.
Letecké konstrukční díly proto mohou zahrnovat součásti, u nichž geometrie, hmotnost a přístup k tepelnému zpracování činí stav po rozpouštěcím žíhání užitečným během výroby, po němž následuje stárnutí po dokončení kritických obráběcích operací. V oblasti výroby nástrojů může jít o zápustky, formy nebo tvářecí součásti, u nichž musí vysoká pevnost v tlaku a tahu koexistovat s přesně řízenými rozměry. Rozhodující charakteristikou materiálu je kombinace martenzitické matrice s nízkým obsahem uhlíku, precipitační odezvy a možnosti předepsat stav tepelného zpracování — nikoli obecné tvrzení, že maragingová ocel je vhodná pro každou vysoce namáhanou součást.
Použití omezuje také forma výrobku. Norma SAE AMS6515 například specifikuje vakuově dvakrát tavenou žíhanou ocel s označením chemického složení 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al a vztahuje se na tyče, výkovky, trubky a kroužky. Požadavek formulovaný podle AMS6515 nelze splnit pouhým uvedením „maragingová ocel“; součástí definice materiálu jsou způsob tavení, chemické složení, forma výrobku a žíhaný stav.
Kdy vysoká pevnost nestačí jako kritérium výběru
Vysoká hodnota meze kluzu sama o sobě nezaručuje dostatečnou odolnost proti porušení, únavovou životnost, rozměrovou stabilitu ani kompatibilitu s výrobním postupem. Maragingové oceli jsou zpevňovány precipitáty zaváděnými po vzniku martenzitu, takže konečný stav závisí na rozpouštěcím žíhání, ochlazování, teplotě a době stárnutí a na tloušťce průřezu. Cyklus v peci, který vytvoří požadovaný stav precipitace v malém zkušebním vzorku, nemusí vést ke stejnému výsledku v celém průřezu silného kroužku nebo výkovku. Ověřování proto musí zahrnovat skutečnou formu výrobku a tepelně reprezentativní místo.
Houževnatost vyžaduje samostatné posouzení. Matrice s nízkým obsahem uhlíku se vyhýbá martenzitickému stavu bohatému na uhlík, který je spojován s mnoha konvenčními kalenými a popuštěnými ocelemi, avšak houževnatost stále závisí na jakosti, obsahu vměstků, předchozím zpracování, populaci precipitátů a tepelném zpracování. Specifikace založená pouze na tvrdosti nebo mezi kluzu může opomenout lomové chování požadované v místě vrubu, otvoru pro spojovací prvek, zaoblení nebo defektu podobného trhlině.
Únava přináší další omezení. Cyklická odezva je ovlivněna jakostí povrchu, zbytkovým napětím, vměstky, pórovitostí, geometrií a směrovou strukturou. Tyto faktory jsou zvláště důležité u aditivně vyráběného materiálu. Studie NIST z roku 2024 In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel uvedla u vzorků vyrobených metodou laserového tavení v práškovém loži rozdíly v tvrdosti a tuhosti v závislosti na směru výroby. Stejná práce zjistila, že měření magnetické permeability může detekovat únavové poškození před porušením. Takové výsledky monitorování neodstraňují potřebu únavových zkoušek; ukazují, že výrobní postup vytváří měřitelné rozdíly ve struktuře a poškození, které samotné označení nominální jakosti nedokáže zachytit.
Jakosti obsahující kobalt a jakosti bez kobaltu je rovněž nutné rozlišovat. Konvenční jakosti, jako je 18Ni(250), získávají precipitační odezvu ze složení obsahujícího značné množství niklu, kobaltu a molybdenu a v závislosti na jakosti také titanu nebo hliníku. Bez-kobaltová jakost M789 není z hlediska složení zaměnitelná s těmito jakostmi. NIST Technical Note 2352, vydaná v roce 2025, hodnotí rozpouštěcí žíhání, interkritické žíhání a stárnutí konkrétně u bez-kobaltové jakosti M789 vyrobené metodou laserového tavení v práškovém loži. Její samostatné posouzení těchto cyklů dokládá, že jakost a výrobní postup mění požadovanou tepelnou historii.
Dalším kritériem výběru je rozměrová kontrola. Nízký obsah uhlíku omezuje účinky přeměn vyvolaných uhlíkem, součást však i nadále během vzniku martenzitu a precipitačního stárnutí prochází rozměrovými změnami. Přídavky na obrábění, upínání, sled obráběcích operací a teplota měření musí být stanoveny podle specifikované jakosti a výrobního postupu. „Nízká deformace“ není náhradou za naměřená procesní data.
Sladění jakosti, formy výrobku a stavu s požadavkem
Výběr by měl začít příslušnou specifikací a způsobem porušení součásti. Je třeba definovat požadovanou mez kluzu a pevnost v tahu, lomovou houževnatost, únavové vlastnosti, rozsah tvrdosti, rozměrové tolerance, korozní prostředí, velikost průřezu a přípustné výrobní postupy. Poté je nutné určit přesné označení jakosti a normu, které stanovují chemické složení, čistotu, způsob tavení, formu výrobku a dodací stav.
Dalším krokem je oddělit transformační zpevnění od precipitačního zpevnění. Je třeba ověřit, že rozpouštěcí žíhání a kalení vytvoří požadovanou martenzitickou strukturu, a následně potvrdit, že stárnutí vytvoří zamýšlenou populaci intermetalických precipitátů bez nadměrného přestárnutí. Záznam o procesu by měl uvádět rovnoměrnost teploty v peci, způsob naložení, podmínky kalení, teplotu, dobu a umístění vzorku. Samotná tvrdost není dostatečným důkazem; tahové zkoušky, zkoušky houževnatosti, metalografie a měření rozměrů by měly odpovídat kvalifikačnímu plánu.
U tvářeného materiálu je třeba porovnat požadovanou geometrii s formami povolenými normou — například s tyčí, výkovkem, trubkou nebo kroužkem podle AMS6515 — a zohlednit tok vláken, stupeň přetvoření a tloušťku průřezu. U laserového tavení v práškovém loži je nutné samostatně kvalifikovat stav prášku, strategii skenování, orientaci výroby, rozpouštěcí zpracování po výrobě, případné interkritické zpracování, stárnutí, pórovitost a anizotropní vlastnosti. Konečná volba je obhajitelná pouze tehdy, když chemické složení jakosti, forma výrobku, výrobní postup, stav tepelného zpracování a ověřovací data popisují tentýž stav materiálu.
Jak číst specifikaci materiálu z maragingové oceli
Specifikace maragingové oceli popisuje více než jen chemické složení slitiny. Definuje vzájemně propojenou posloupnost složení, tavení, tepelného zpracování, formy výrobku, zkoušení a mezí přejímky. Toto rozlišení je důležité, protože maragingová ocel se nezpevňuje primárně transformačním kalením založeným na uhlíku. Její struktura po rozpouštěcím žíhání je tvořena nízkouhlíkovým latkovým martenzitem železo–nikl, který je poměrně měkký; k hlavnímu zvýšení pevnosti dochází později, když při stárnutí vznikají jemné intermetalické precipitáty.
ASM International popisuje komerční maragingové oceli jako velmi nízkouhlíkové oceli s vysokým obsahem niklu obsahující kombinace kobaltu, molybdenu, titanu a hliníku. K precipitaci intermetalických fází dochází přibližně při 480 °C a mez kluzu komerčních jakostí se pohybuje od 1030 do 2420 MPa (ASM International, 2018). Označení materiálu, které uvádí pouze „maragingová ocel“, proto neobsahuje informace potřebné k předpovědi vlastností.
Chemické složení a postup tavení
Začněte přesným označením jakosti, nikoli názvem skupiny. „18Ni(250)“ označuje pevnostní třídu běžně spojovanou s mezí kluzu přibližně 250 ksi, jak uvádí NASA (2018), nenahrazuje však závaznou materiálovou specifikaci. Jednotlivé jakosti 18Ni se liší obsahem legujících prvků i požadovanými vlastnostmi po stárnutí. Jakosti obsahující kobalt obvykle využívají kobalt a molybden k podpoře precipitačních reakcí, zatímco titan a hliník mohou přispívat ke vzniku zpevňujících fází. Obsah uhlíku zůstává záměrně nízký, aby ocel vytvořila houževnatou nízkouhlíkovou martenzitickou matrici, místo aby se spoléhala na transformaci na vysokouhlíkový martenzit.
Chemické složení podle SAE AMS6515 ilustruje míru přesnosti očekávanou ve skutečné specifikaci. Tato norma se vztahuje na ocel 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, přičemž označení rovněž identifikuje tyče, výkovky, trubky a kroužky, které jsou dvakrát vakuově tavené a žíhané. Uvedená čísla nejsou neformální zkratkou jakosti: vyjadřují jmenovité obsahy legujících prvků, zatímco úplný dokument AMS stanovuje povolená rozmezí, limity reziduálních prvků a analytické postupy.
Postup tavení je součástí identity materiálu. Vakuové indukční tavení následované vakuovým obloukovým přetavováním nebo jiný stanovený dvoustupňový vakuový postup může ve srovnání s méně kontrolovaným zpracováním omezit množství vměstků, rozpuštěných plynů a segregace. Chemické složení, které spadá do jmenovitého rozmezí jakosti, neprokazuje rovnocennost, pokud norma vyžaduje konkrétní posloupnost tavení. To je zvláště důležité u velkých průřezů, součástí namáhaných únavou a leteckých konstrukčních dílů, kde může množství vměstků a segregace ovlivnit vlastnosti, i když hromadná chemická analýza vyhoví.
Jakosti bez kobaltu je nutné posuzovat jako samostatné slitiny, nikoli jako náhrady konvenčního materiálu obsahujícího kobalt. Jedním z příkladů je M789. Její precipitační reakce, odezva na tepelné zpracování a dosažitelné vlastnosti se liší od jakostí 18Ni obsahujících kobalt, takže specifikaci pro M789 nelze interpretovat prostým převzetím režimu stárnutí nebo očekávaných pevnostních hodnot pro 18Ni(250).
Stav po tepelném zpracování a mechanické vlastnosti
Stav uvedený vedle označení jakosti je zásadní. Rozpouštěcí žíhání rozpouští dřívější precipitáty a vytváří řízený austenitický stav; následné ochlazení vede ke vzniku nízkouhlíkového latkového martenzitu. NIST Internal Report 8582 (2025) popisuje tuto posloupnost jako postup vedoucí ke vzniku relativně měkkého martenzitu před následným precipitačním zpracováním, při němž vznikají jemné precipitáty a dosahuje se vysoké pevnosti, tažnosti a houževnatosti. Stárnutí při teplotě kolem 480 °C způsobuje precipitaci a krátkodosahové uspořádání, jak shrnuje příručka ASM pro tepelné zpracování.
„Žíhaný“ a „vystárnutý“ proto nejsou zaměnitelné výrazy. Žíhaná tyč může být určena k obrábění nebo tváření a může mít podstatně nižší pevnost než stejná jakost po stárnutí. Stav po stárnutí musí uvádět teplotu, dobu, způsob ochlazování a někdy také povolenou odchylku teploty v peci nebo na tyči. Tyto údaje řídí velikost precipitátů, jejich početní hustotu a přestárnutí. Součást, která byla stárnuta příliš krátce, nemusí dosáhnout stanovené meze kluzu; součást držená příliš dlouho nebo při příliš vysoké teplotě může mít zhrublé precipitáty a ztratit pevnost.
Tabulku mechanických vlastností čtěte společně se stavem materiálu a velikostí průřezu. Mez kluzu, mez pevnosti v tahu, prodloužení, kontrakce, tvrdost a vrubová houževnatost mohou mít samostatné požadavky. Minimální mez pevnosti v tahu nezaručuje minimální mez kluzu a požadavek při pokojové teplotě nestanovuje vlastnosti při jiné teplotě. Některé specifikace stanovují odlišné meze pro tenké a tlusté výrobky, protože rychlost ochlazování, segregace a tepelná rovnoměrnost se s rozměry průřezu mění.
Důležitý je také směr zkoušení. Podélné tahové vlastnosti se mohou lišit od příčných vlastností, zejména u výkovků, kroužků, plechů a aditivně vyráběného materiálu. NIST Technical Note 2352 (2025) hodnotí rozpouštěcí žíhání, mezikritické žíhání a stárnutí u bezkobaltové M789 vyrobené metodou laserového tavení práškového lože a ukazuje, proč nelze tištěný díl považovat za tvářený polotovar pouze s odlišným tvarem. Studie NIST z roku 2024 zaměřená na monitorování únavy zjistila u maragingové oceli vyrobené metodou laserového tavení práškového lože rozdíly v tvrdosti a tuhosti v závislosti na směru stavby. Rovněž uvedla, že měření magnetické permeability odhalilo únavové poškození ještě před porušením. U tištěného materiálu patří orientace stavby, strategie skenování, stav prášku, limity pórovitosti a tepelné zpracování po výrobě do definice procesu.
Forma výrobku, zkoušení a sledovatelnost
Forma výrobku určuje, které požadavky se uplatní. Tyče, výkovky, trubky, kroužky, plechy a díly vyrobené metodou tavení práškového lože mohou mít odlišné mezní rozměry, místa odběru vzorků, pravidla tepelného zpracování a mechanické zkoušky. AMS6515 se například výslovně vztahuje na tyče, výkovky, trubky a kroužky, nikoli na všechny možné formy maragingové oceli. Certifikát, který uvádí chemické složení, ale ne formu výrobku, proto obsahuje významnou mezeru.
Ověřte, jakým způsobem jsou zkušební tělesa odebírána a orientována. Specifikace může vyžadovat podélné, příčné, radiální nebo tangenciální zkoušky, přičemž odběr vzorků je vázán na tavbu, šarži, výkovek nebo hotový díl. Zjistěte, zda je tvrdost přejímací zkouškou, doplňkovou kontrolou nebo náhradní zkouškou povolenou pouze za stanovených podmínek. Prověřte přejímací kritéria pro výsledky tahových zkoušek, rázovou energii, průběh vláken, povrchové vady, vměstky, nedestruktivní zkoušení, rozměry a opravy. Výrok „splňuje specifikaci“ má význam pouze tehdy, jsou-li uvedeny odkazované vydání normy a všechny požadované zkoušky.
Sledovatelnost by měla propojovat hotový výrobek s číslem tavby, postupem tavení, výrobní šarží, záznamy o tepelném zpracování, chemickou analýzou, zkušebními tělesy a výsledky kontroly. U aditivní výroby je nutné doplnit identifikaci šarže prášku, historii jeho opakovaného použití, výrobní zařízení, číslo stavby, orientaci a záznam parametrů.
Jak číst specifikaci materiálu
- Přesná jakost
- Určete označení jakosti, nikoli pouze název skupiny.
- Norma a revize
- Zaznamenejte rozhodující normu a její příslušnou revizi.
- Chemické složení a tavení
- Ověřte limity složení slitiny, limity zbytkových prvků a požadovaný způsob tavení.
- Stav
- Uveďte, zda je materiál žíhaný, rozpouštěcím zpracováním upravený, stárnutý nebo dodaný v jiném stavu.
- Forma výrobku
- Určete, zda jde o tyč, výkovek, trubku, prstenec nebo aditivně vyrobený výrobek.
- Zkoušení
- Ověřte požadavky na mechanické vlastnosti, směr zkoušení, umístění zkušebního tělesa a přejímací kritéria.
- Vysledovatelnost
- Propojte hotový výrobek s jeho tavbou, šarží, tepelnými záznamy, zkušebními tělesy a výsledky kontroly.
Praktický postup při čtení norem je přímočarý: identifikujte přesnou jakost; zaznamenejte příslušnou normu AMS nebo jinou normu a její revizi; ověřte chemické složení a postup tavení; uveďte, zda je materiál žíhaný, rozpouštěcím žíháním zpracovaný, vystárnutý nebo dodaný v jiném stavu; identifikujte formu výrobku a velikost průřezu; přečtěte každý požadavek na mechanické vlastnosti společně se směrem zkoušení a místem odběru vzorku; poté zkontrolujte přejímací kritéria a záznamy o sledovatelnosti. Teprve když jsou všechny tyto položky ve shodě, lze dvě maragingové oceli považovat za porovnatelné. Třída není definována jednou univerzální slitinou, ale řetězcem procesu a specifikace.
Zdroje
- [1] Maraging Steels. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
- [2] NIST Internal Report 8582. NIST Internal Report, 2025. NIST Internal Report 8582
- [3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel