




Czym jest stal maragingowa — i czym nie jest
Koncepcja martenzytycznej stali żelazowo-niklowej o niskiej zawartości węgla
Stal maragingowa to rodzina silnie stopowych stali żelazowo-niklowych o bardzo niskiej zawartości węgla, w których końcowa wytrzymałość wynika głównie z wydzielania faz międzymetalicznych podczas starzenia, a nie z hartowania węglowego. Jej charakterystyczną osnowę stanowi niskowęglowy martenzyt listwowy, zwykle powstający w wyniku wyżarzania w celu przesycenia, a następnie chłodzenia z obszaru austenitu. Nikiel obniża temperaturę początku przemiany martenzytycznej na tyle, że austenit podczas chłodzenia przemienia się w martenzyt bez konieczności stosowania wysokiej zawartości węgla, wykorzystywanej w konwencjonalnych stalach hartowanych i odpuszczanych.
Martenzyt ten jest mocny w porównaniu z ferrytem, ale celowo znacznie bardziej miękki niż w gotowym stanie maragingowym. Jest to kluczowy element tej koncepcji. Stop projektuje się tak, aby obróbka przesycania prowadziła do powstania względnie ciągliwej, podatnej na obróbkę skrawaniem, niskowęglowej struktury martenzytycznej; następnie podczas starzenia w tej osnowie i wokół niej powstają nanometryczne lub drobne fazy międzymetaliczne. Materiał ten nie jest po prostu „twardym martenzytem”. Jest to martenzytyczna stal umacniana wydzieleniowo.
| Pierwiastek | Główna rola metalurgiczna | Przykład lub kwalifikacja |
|---|---|---|
| Nikiel | Stabilizuje austenit i sprzyja tworzeniu macierzy martenzytycznej | Około 18,5% w AMS6515 |
| Kobalt | Zmienia termodynamikę macierzy i sprzyja wydzielaniu faz bogatych w molibden | 12,0% w AMS6515 |
| Molibden | Uczestniczy bezpośrednio w umacnianiu faz międzymetalicznych | 4,9% w AMS6515 |
| Tytan | Przyczynia się do powstawania wydzieleń umacniających bogatych w nikiel i tytan | 1,40% w AMS6515 |
| Aluminium | Może wchodzić w skład uporządkowanych faz międzymetalicznych i wpływać na wydzielanie | 0,10% w AMS6515 |
Dodatki stopowe odróżniają gatunki stali maragingowych od zwykłych stopów żelazowo-niklowych. Konwencjonalne gatunki zawierające kobalt zwykle zawierają nikiel, kobalt, molibden, tytan oraz niewielkie dodatki aluminium. Kobalt wpływa na osnowę i przebieg wydzielania, natomiast molibden i tytan uczestniczą w reakcjach umacniających, prowadzących do powstawania związków międzymetalicznych. Dokładne proporcje mają znaczenie: zmiana zawartości niklu, kobaltu, molibdenu, tytanu lub aluminium zmienia temperatury przemian, populację wydzieleń, reakcję na starzenie, ciągliwość oraz stabilność wymiarową.
SAE AMS6515 pokazuje, dlaczego gatunek należy traktować jako zdefiniowany materiał, a nie luźno określoną recepturę. Norma określa stal wytopioną metodą podwójnego topienia próżniowego, wyżarzoną i oznaczoną jako „18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al”. Skład ten nie jest zamienny z każdym wyrobem określanym jako stal maragingowa 18Ni. Technologia wytapiania, postać wyrobu, wymagany stan materiału oraz dopuszczalne zakresy składu chemicznego są częścią specyfikacji.
Równie istotna jest niska zawartość węgla. Zawartość węgla utrzymuje się zwykle na poziomie wystarczająco niskim, aby ograniczyć tworzenie węglików i zapobiec temu, by węgiel stał się głównym źródłem twardości. Powstały martenzyt ma względnie niewielki udział umocnienia przez dyslokacje i roztwór stały w porównaniu z martenzytem wysokowęglowym, co pozostawia znaczny potencjał do późniejszego umocnienia wydzieleniowego. Pomaga to również wyjaśnić, dlaczego stale maragingowe mogą łączyć wysoką wytrzymałość z użyteczną ciągliwością i odpornością na pękanie, jeśli ich obróbka cieplna oraz czystość metalurgiczna są kontrolowane.
Stal maragingowa Niskowęglowa, wysokoniklowa stal na osnowie żelaza, która podczas chłodzenia tworzy macierz martenzytyczną i uzyskuje znaczną część wytrzymałości inżynierskiej dzięki wywołanemu starzeniem wydzielaniu faz międzymetalicznych.
Dlatego użyteczny opis formalny jest węższy niż określenie „bardzo wytrzymała stal”: stal maragingowa to niskowęglowy, wysokoniklowy stop na bazie żelaza, który podczas chłodzenia tworzy martenzytyczną osnowę i uzyskuje znaczną część swojej wytrzymałości użytkowej dzięki wywołanemu starzeniem wydzielaniu faz międzymetalicznych. Stal może być wyjątkowo wytrzymała, nie spełniając tej definicji.

Dlaczego mechanizmem definiującym jest umacnianie przez starzenie, a nie hartowanie węglowe
Sekwencja maragingowa
- Wyżarzanie przesycające Rozpuszcza odpowiednie pierwiastki stopowe w austenicie i ustanawia właściwy stan chemiczny.
- Chłodzenie Przekształca austenit w niskowęglowy martenzyt listwowy.
- Starzenie Umożliwia skupianie się atomów domieszek i tworzenie uporządkowanych wydzieleń międzymetalicznych.
- Umacnianie Wydzielenia utrudniają ruch dyslokacji i zwiększają granicę plastyczności.
Konwencjonalna sekwencja obróbki cieplnej obejmuje odrębne etapy. Najpierw wyżarzanie w celu przesycenia rozpuszcza pierwiastki stopowe w austenicie i ustanawia odpowiedni stan chemiczny. Następnie chłodzenie prowadzi do powstania martenzytu listwowego. W stanie bezpośrednio po hartowaniu martenzyt ten jest względnie miękki. Starzenie w temperaturze około 480°C powoduje grupowanie się atomów substytucyjnych oraz powstawanie uporządkowanych wydzieleń międzymetalicznych. Wydzielenia te utrudniają ruch dyslokacji, powodując znaczny wzrost granicy plastyczności charakterystyczny dla danego gatunku.[1] Maraging Steels. ASM International. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
Rozdział Maraging Steels z publikacji ASM International z 2018 roku opisuje tę sekwencję jako wyżarzanie w celu przesycenia, powstawanie martenzytu, starzenie, wydzielanie oraz uporządkowanie krótkiego zasięgu. To samo źródło umieszcza główną obróbkę wydzieleniową w temperaturze około 480°C i podaje komercyjne wartości granicy plastyczności od 1030 do 2420 MPa. Wartości te opisują rezultat uzyskany dla określonego składu i przebiegu obróbki cieplnej, a nie właściwość wrodzoną każdej niskowęglowej stali niklowej.
Oznaczenie 18Ni(250) odpowiada w przybliżeniu klasie wytrzymałości 250 ksi, czyli około 1720–1725 MPa. Limited evidence
Opracowanie materiałowe NASA z 2018 roku identyfikuje 18Ni(250) jako niskowęglową stal żelazowo-niklową o strukturze martenzytu listwowego, umacnianą przez starzenie i wydzielanie faz międzymetalicznych w temperaturze około 480°C. Oznaczenie „250” odnosi się w przybliżeniu do klasy wytrzymałości 250 ksi, czyli około 1720 MPa, a nie do procentowej zawartości węgla ani uniwersalnego wzoru chemicznego. Powiązane oznaczenia, takie jak 18Ni(300) i 18Ni(350), wskazują wyższe nominalne klasy wytrzymałości, lecz samo oznaczenie nie eliminuje konieczności sprawdzenia obowiązującej specyfikacji oraz stanu po obróbce cieplnej.
Stale maragingowe uzyskują większość końcowej wytrzymałości dzięki wywołanemu starzeniem wydzielaniu faz międzymetalicznych, a nie dzięki umacnianiu węglowemu. Strong evidence
Raport wewnętrzny NIST 8582, opublikowany w 2025 roku, stwierdza tę różnicę bezpośrednio: przesycanie i hartowanie najpierw tworzą względnie miękki martenzyt, po czym obróbka cieplna wydzieleniowa prowadzi do powstania drobnych wydzieleń oraz wysokiej wytrzymałości, ciągliwości i odporności na pękanie. W konwencjonalnej węglowej stali hartowanej i odpuszczanej mechanizm umacniania jest zdominowany przez węgiel uwięziony w martenzycie oraz późniejsze reakcje odpuszczania. W stali maragingowej celowo niska zawartość węgla sprawia, że takie wyjaśnienie jest niepełne i zazwyczaj mylące. Decydującym zdarzeniem umacniającym jest wydzielanie.
Przestarzenie pokazuje, dlaczego reakcja ma charakter metalurgiczny, a nie wyłącznie cieplny. Zbyt krótki czas starzenia może pozostawić populację wydzieleń niewystarczającą do uzyskania określonej wytrzymałości. Zbyt długie lub zbyt gorące starzenie może powodować rozrost wydzieleń i zmniejszenie umocnienia, natomiast nadmierna ekspozycja cieplna może zmienić osnowę oraz stan wymiarowy. Nominalna temperatura starzenia nie zastępuje pełnego harmonogramu obróbki: na wynik wpływają rozmiar przekroju, jednorodność temperatury w piecu, wcześniejsza obróbka przesycania, szybkość chłodzenia oraz postać wyrobu.
Kolejną zmienną jest technologia wytwarzania. Selektywne przetapianie proszku wiązką lasera może przed rozpoczęciem jakiejkolwiek konwencjonalnej obróbki cieplnej wytworzyć drobne komórki krzepnięcia, naprężenia własne, porowatość, teksturę oraz mikrostruktury zależne od kierunku. Nota techniczna NIST 2352, opublikowana w 2025 roku, ocenia obróbkę przesycania, wyżarzanie międzykrytyczne oraz obróbkę starzenia dla bezkobaltowej stali M789 wytworzonej metodą selektywnego przetapiania proszku wiązką lasera. Praca ta pokazuje, że maragingowego stopu wytworzonego addytywnie nie można automatycznie traktować jako równoważnego materiałowi przerabianemu plastycznie o podobnym nominalnym składzie chemicznym.
W opracowaniu NIST z 2024 roku, In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, odnotowano również zależne od kierunku wytwarzania różnice twardości i sztywności. Pomiary przenikalności magnetycznej wykrywały uszkodzenia zmęczeniowe przed zniszczeniem, pokazując, że problem zależności między procesem a strukturą wykracza poza początkowe właściwości rozciągania. Wytwarzanie addytywne nie zmienia definicji stali maragingowej, lecz zmienia mikrostrukturę wyjściową, którą musi ukształtować obróbka cieplna.
Rozróżnianie nazw gatunków od opisów ogólnych
| Oznaczenie | Znaczenie | Czego nie określa |
|---|---|---|
| Stal maragingowa | Rodzina metalurgiczna oparta na niskowęglowym martenzycie i umacnianiu wydzieleniowym | Pojedynczego składu chemicznego ani poziomu właściwości |
| 18Ni(250) | Nominalna rodzina 18Ni i klasa wytrzymałości około 250 ksi | Pełnej specyfikacji chemicznej ani certyfikacji |
| 18Ni(300) | Nominalna rodzina 18Ni i wyższa klasa wytrzymałości | Składu chemicznego równoważnego wszystkim pozostałym gatunkom 18Ni |
| M789 | Bezkobaltowy gatunek stali maragingowej | Zamienności z gatunkami 18Ni zawierającymi kobalt |
| AMS6515 | Specyfikacja konkretnego stopu, trasy wytapiania, stanu i postaci wyrobu | Ogólnego synonimu stali maragingowej 18Ni |
„Maraging” to nazwa rodziny metalurgicznej; „18Ni(250)”, „18Ni(300)”, „18Ni(350)”, „M789” i „AMS6515” identyfikują określone systemy gatunków, klasy wytrzymałości lub specyfikacje. Nie należy używać ich jako synonimów.
Klasyczne gatunki 18Ni są na ogół kojarzone ze składami zawierającymi kobalt. Gatunki bezkobaltowe opracowano z uwzględnieniem innych uwarunkowań dotyczących składu, kosztów, dostępności surowców i przetwarzania, lecz usunięcie kobaltu nie pozostawia wszystkich pozostałych zmiennych metalurgicznych bez zmian. Na przykład M789 jest bezkobaltową stalą maragingową o własnym projekcie stopu, charakterystyce wydzielania, wymaganiach dotyczących obróbki cieplnej oraz ograniczeniach właściwości wyrobu. Nazwanie jej po prostu „18Ni(300)” usuwałoby informacje niezbędne do interpretacji jej zachowania.
Sam nikiel również nie czyni stali maragingową. Wiele stali nierdzewnych, kriogenicznych, konstrukcyjnych i umacnianych wydzieleniowo zawiera nikiel, lecz tworzy inne osnowy lub opiera się na innych reakcjach umacniających. Stal zawierająca nikiel, która jest umacniana przede wszystkim przez węgiel, azot, wydzielanie węglików, wydzielanie miedzi lub produkty przemian, należy do innej klasy, chyba że jej określona metalurgia spełnia definicję stali maragingowej.
Błędny jest również odwrotny skrót myślowy: nie każda stal o ultrawysokiej wytrzymałości jest stalą maragingową. Stale bainityczne, stopowe stale hartowane i odpuszczane, stale narzędziowe oraz niektóre nierdzewne stale umacniane wydzieleniowo mogą osiągać porównywalną wytrzymałość dzięki innym mechanizmom. Poziom wytrzymałości świadczy o właściwościach użytkowych, lecz nie potwierdza tożsamości materiału. Prawidłowa identyfikacja wymaga oznaczenia gatunku, granic składu chemicznego, wymagań dotyczących wytapiania i postaci wyrobu, stanu po obróbce cieplnej oraz reakcji wydzieleniowej, która prowadzi do uzyskania określonych właściwości.
Skład konwencjonalnych stali maragingowych
Stal maragingowa jest definiowana nie tyle przez pojedynczą recepturę stopową, ile przez strategię dotyczącą składu chemicznego i obróbki cieplnej. Jej osnowę stanowi martenzyt żelazowo-niklowy o bardzo małej zawartości węgla, celowo uzyskiwany w stanie na tyle miękkim po hartowaniu, aby podczas starzenia mógł ulec znacznemu umocnieniu. Nikiel, kobalt, molibden, tytan, aluminium oraz dodatki w mniejszych ilościach kontrolują następnie powstawanie, rozmieszczenie i stabilność wydzieleń umacniających. W rezultacie uzyskuje się inną drogę umacniania niż w konwencjonalnych stalach węglowych.
W stali węglowej szybkie chłodzenie prowadzi do powstania twardego martenzytu, ponieważ węgiel uwięziony w przesyconym roztworze odkształca tetragonalną przestrzennie centrowaną sieć krystaliczną. Stale maragingowe zawierają tak mało węgla, że mechanizm ten ma stosunkowo niewielkie znaczenie. Po wyżarzaniu rozpuszczającym i hartowaniu osnową jest zwykle niskowęglowy martenzyt listwowy o stosunkowo małej twardości i dobrej skrawalności. NIST Internal Report 8582 opisuje tę sekwencję jako wyżarzanie rozpuszczające i hartowanie w celu utworzenia stosunkowo miękkiego martenzytu, a następnie obróbkę cieplną wydzieleniową, która prowadzi do powstania drobnych wydzieleń oraz uzyskania wysokiej wytrzymałości, ciągliwości i udarności. Starzenie zwykle prowadzi się w temperaturze około 480 °C, w której powstają związki międzymetaliczne, a uporządkowanie bliskiego zasięgu może również przyczyniać się do umocnienia.
Rozróżnienie to ma znaczenie przy omawianiu składu. Pierwiastek stopowy może wpływać na powstawanie martenzytu, skład chemiczny wydzieleń, stabilność austenitu, strukturę ziaren lub na wszystkie te czynniki jednocześnie. Jego nominalnej zawartości nie można interpretować niezależnie od oznaczenia gatunku, technologii wytopu, postaci wyrobu i historii cieplnej.
Rola niklu w osnowie martenzytycznej
Nikiel jest głównym pierwiastkiem stopowym tworzącym osnowę w konwencjonalnych stalach maragingowych. Stabilizuje austenit w temperaturze wyżarzania rozpuszczającego, umożliwiając przetwarzanie stali jako bogatego w nikiel roztworu stałego przed chłodzeniem. Podczas hartowania austenit przekształca się w martenzyt listwowy, mimo bardzo małej zawartości węgla. Nikiel pomaga zatem wytworzyć niskowęglową wyjściową strukturę martenzytyczną, od której zależy późniejsze umocnienie wydzieleniowe.
Zawartość niklu jest również związana z równowagą między powstawaniem martenzytu a występowaniem austenitu szczątkowego. Zbyt mała zawartość niklu może zmniejszyć stabilność zamierzonego zakresu obróbki austenitycznej i zmienić charakter przemiany. Wyższa zawartość niklu może zwiększać stabilność austenitu i, w zależności od całkowitego składu oraz obróbki cieplnej, sprzyjać powstawaniu austenitu szczątkowego lub jego rewersji podczas starzenia. Osnowa nie jest jedynie biernym nośnikiem: zawartość niklu wpływa na siłę napędową późniejszego wydzielania oraz na zachowanie stopu podczas przegrzewania.
Znane oznaczenie 18Ni(250), stosowane przez NASA w opracowaniu materiałowym z 2018 roku, określa gatunek stali maragingowej zawierający około 18% niklu i charakteryzujący się nominalnym poziomem wytrzymałości 250 ksi. Oznaczenie to nie stanowi pełnej specyfikacji chemicznej. Informuje o rodzinie gatunku i oczekiwanej klasie wytrzymałości, natomiast właściwa specyfikacja materiałowa określa dopuszczalne zakresy zawartości niklu, kobaltu, molibdenu, tytanu, aluminium, węgla i innych pierwiastków.
SAE AMS6515 stanowi dokładniejszy przykład. Specyfikacja ta określa stal wytapianą w podwójnej próżni i wyżarzoną, przeznaczoną na pręty, odkuwki, rury i pierścienie, o składzie zapisanym jako 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Składu tego nie należy traktować jako wzoru dla wszystkich stali maragingowych 18Ni. Jest to skład określony przez konkretne oznaczenie AMS, a jego właściwości zależą od określonych wymagań dotyczących wyrobu i obróbki cieplnej.
Nikiel sprzyja również uzyskaniu udarności w niskowęglowej osnowie. Ponieważ hartowany martenzyt nie jest silnie odkształcany przez węgiel, stale maragingowe mogą łączyć wysoki potencjał wytrzymałościowy z użyteczną odpornością na pękanie, pod warunkiem zachowania kontroli nad wtrąceniami, segregacją, wielkością ziaren byłego austenitu, rozrostem wydzieleń i wadami procesu. Wytrzymałość nie wynika jednak wyłącznie z obecności niklu. Nikiel tworzy osnowę i określa warunki przemiany, natomiast główny wzrost twardości następuje podczas starzenia.
Kobalt i molibden jako składniki umocnienia wydzieleniowego
Kobalt jest charakterystycznym składnikiem wielu konwencjonalnych, wysokowytrzymałych gatunków stali maragingowych. Zwykle nie uważa się go za jedyny pierwiastek tworzący wydzielenia. Kobalt zmienia raczej termodynamikę i kinetykę osnowy w taki sposób, że podczas starzenia wydzielenia międzymetaliczne zawierające molibden i nikiel powstają skuteczniej. Kobalt może zmniejszać rozpuszczalność molibdenu w martenzycie żelazowo-niklowym, zwiększając siłę napędową wydzielania faz bogatych w molibden. Wpływa również na przemianę martenzytyczną i zachowanie stopu podczas ponownego nagrzewania.
Uporządkowanie bliskiego zasięgu Lokalne uporządkowanie chemiczne, w którym atomy domieszek tworzą preferowane relacje z sąsiednimi atomami przed powstaniem rozpoznawalnych wydzieleń lub równocześnie z nim.
Molibden bezpośrednio przyczynia się do umocnienia wydzieleniowego. Podczas starzenia uczestniczy w tworzeniu drobnych faz międzymetalicznych, często opisywanych w konwencjonalnych stalach maragingowych jako wydzielenia bogate w molibden, związane z niklem i żelazem. Dokładny zestaw wydzieleń zależy od gatunku i obróbki; uproszczone opisy przypisujące jeden związek każdej stali maragingowej są mylące. W kolejnych etapach mogą powstawać nanometryczne klastry, obszary uporządkowane, a następnie cząstki międzymetaliczne, przy czym ich wielkość i odległości między nimi określają wytrzymałość, a ich rozrost ją zmniejsza.
Wzajemne oddziaływanie kobaltu i molibdenu wyjaśnia, dlaczego skład nominalny należy analizować jako układ. W AMS6515 połączenie 12.0% kobaltu i 4.9% molibdenu nie jest równoważne dodaniu któregokolwiek z tych pierwiastków osobno. Określona zawartość 18.5% niklu zapewnia powstanie osnowy, podczas gdy kobalt i molibden pomagają kształtować przebieg wydzielania umożliwiający uzyskanie stanu wysokiej wytrzymałości po starzeniu. ASM International podała w 2018 roku, że komercyjne stale maragingowe osiągają granicę plastyczności od około 1030 do 2420 MPa. Zakres ten odzwierciedla różnice w składzie, gatunku, obróbce starzeniowej i stanie wyrobu, a nie jedną uniwersalną chemię stopu.
Gatunki zawierające kobalt nie mogą być zatem bezpośrednio zastępowane gatunkami bezkobaltowymi jedynie na podstawie takiej samej zawartości niklu. Bezkobaltowa stal M789 ilustruje tę kwestię. Należy ona do odmiennego podejścia składowego, w którym umocnienie wydzieleniowe uzyskuje się bez konwencjonalnego dodatku kobaltu, a wymaganą charakterystykę zapewniają odpowiednie modyfikacje zawartości innych pierwiastków stopowych. Parametry obróbki rozpuszczającej, temperatura starzenia i dopuszczalny zakres parametrów procesu muszą zostać ustalone osobno dla gatunku M789.
Technologia wytwarzania wprowadza kolejną zmienną. NIST Technical Note 2352, opublikowana w 2025 roku, ocenia obróbkę obejmującą wyżarzanie rozpuszczające, wyżarzanie międzykrytyczne i starzenie dla bezkobaltowej stali M789 wytwarzanej metodą laserowego przetapiania w złożu proszkowym. Obróbki te dotyczą materiału, który wyjściowo ma szybko zakrzepłą, kierunkowo budowaną mikrostrukturę, a nie taką samą ujednorodnioną strukturę, jakiej oczekuje się od konwencjonalnego materiału przerabianego plastycznie. Sama nazwa gatunku nie pozwala przewidzieć identycznego rozmieszczenia wydzieleń w przypadku różnych technologii wytwarzania.
Tytan, aluminium i dodatki w mniejszych ilościach
Tytan jest silnym składnikiem tworzącym wydzielenia w wielu gatunkach stali maragingowych. Podczas starzenia może przyczyniać się do powstawania bogatych w nikiel i tytan wydzieleń międzymetalicznych, tworząc gęstą populację nanometrycznych cząstek umacniających, jeśli obróbka jest właściwie kontrolowana. Zawartość tytanu jest zatem jedną z najistotniejszych różnic między gatunkami nominalnie podobnymi. W AMS6515 tytan występuje w ilości 1.40% — jest to znaczny dodatek, który należy rozpatrywać łącznie z zawartością 18.5% niklu, 12.0% kobaltu i 4.9% molibdenu.
Aluminium występuje w przykładzie AMS6515 na znacznie niższym poziomie, wynoszącym 0.10%, jednak małe stężenie nie oznacza pomijalnego wpływu metalurgicznego. Aluminium może wchodzić w skład uporządkowanych faz międzymetalicznych, zmieniać reakcje wydzieleniowe oraz wpływać na odtlenianie i populację wtrąceń. Jego rola zależy od pozostałej części składu chemicznego i od harmonogramu starzenia. Gatunek bogaty w tytan, zawierający śladowy dodatek aluminium, nie musi zatem wytwarzać takiej samej populacji cząstek jak gatunek z większą zawartością aluminium i mniejszą zawartością tytanu.
Zawartość węgla jest zwykle ograniczana do bardzo niskiego poziomu, ponieważ jego nadmiar skierowałby umocnienie w stronę tworzenia węglików i martenzytu odkształconego przez węgiel. Mogłoby to prowadzić do zużycia tytanu lub molibdenu, powstawania niepożądanych wtrąceń, zmniejszenia udarności oraz utrudnienia kontroli nad zamierzoną reakcją międzymetaliczną. Krzem i mangan są na ogół kontrolowane, a nie stosowane jako główne dodatki umacniające; siarka i fosfor są ograniczane, ponieważ wtrącenia i segregacja na granicach ziaren mogą pogarszać ciągliwość oraz właściwości zmęczeniowe. Bor, cyrkon, wapń i inne dodatki w mniejszych ilościach mogą występować w poszczególnych specyfikacjach w celu kontroli granic ziaren, wtrąceń lub przebiegu procesu, ale nie są uniwersalnymi cechami całej rodziny stali maragingowych.
Ta sama ostrożność dotyczy materiału wytwarzanego przyrostowo. NIST podała w 2024 roku, że próbki stali maragingowej wytworzone metodą laserowego przetapiania w złożu proszkowym wykazywały różnice twardości i sztywności zależne od kierunku budowania. W badaniu stwierdzono również, że pomiary przenikalności magnetycznej mogły wykrywać uszkodzenia zmęczeniowe przed wystąpieniem zniszczenia. Wyniki te wzmacniają zasadniczy wniosek: skład chemiczny określa możliwości wydzieleniowe, lecz technologia wytopu, gradienty cieplne, porowatość, tekstura, obróbka rozpuszczająca i starzenie decydują o rzeczywiście uzyskanej strukturze. Stal maragingowa jest zatem zależnym od gatunku i procesu układem umacnianym wydzieleniowo, a nie jedynie stalą wysokoniklową o wyjątkowo wysokiej wartości wytrzymałości.
Gatunki, oznaczenia i znaczenie symbolu 18Ni(250)
Nominalne oznaczenia 18Ni i klasy wytrzymałości
Rodzina 18Ni jest definiowana przede wszystkim przez swoją koncepcję metalurgiczną: jest to stal niskowęglowa o dużej zawartości niklu, tworząca ciągliwą osnowę z martenzytu listwowego, a następnie umacniana w procesie starzenia. Człon „18Ni” odnosi się do nominalnego składu chemicznego, a nie do kompletnej specyfikacji chemicznej. Konwencjonalne gatunki zawierające kobalt mają na ogół około 18% niklu oraz kobalt, molibden, tytan i niewielkie dodatki, takie jak aluminium. Zawartość węgla jest celowo utrzymywana na bardzo niskim poziomie, zazwyczaj około 0,03% lub mniej, dzięki czemu stal nie opiera swojego podstawowego mechanizmu umacniania na przesyceniu węglem i tworzeniu węglików.
To rozróżnienie oddziela stal maragingową od zwykłej stopowej stali ulepszanej cieplnie. Przesycanie i chłodzenie powodują przemianę austenitu w martenzyt, jednak ten początkowy martenzyt jest stosunkowo miękki. Główny wzrost wytrzymałości następuje w odrębnym procesie wydzieleniowym. Raport wewnętrzny NIST 8582, opublikowany w 2025 roku, jasno opisuje tę sekwencję: przesycanie i hartowanie wytwarzają stosunkowo miękki martenzyt, po czym obróbka cieplna wydzieleniowa tworzy drobne wydzielenia i zwiększa wytrzymałość, zachowując przy tym użyteczną ciągliwość i udarność. Umacnianie przemianowe tworzy osnowę, natomiast umacnianie wydzieleniowe zapewnia wyjątkową wytrzymałość.
| Oznaczenie | Nominalne odniesienie do klasy wytrzymałości | Czy potrzebna jest specyfikacja? |
|---|---|---|
| 18Ni(200) | Klasa około 200 ksi | Tak |
| 18Ni(250) | Klasa około 250 ksi | Tak |
| 18Ni(300) | Klasa około 300 ksi | Tak |
| 18Ni(350) | Klasa około 350 ksi | Tak |
Liczby w nawiasach stosowane przy konwencjonalnych gatunkach — 18Ni(200), 18Ni(250), 18Ni(300) i 18Ni(350) — odnoszą się do klas wytrzymałości. Są one w przybliżeniu powiązane z poziomami wytrzymałości na rozciąganie podawanymi w ksi po określonej obróbce starzeniowej, choć dokładne wymagania dotyczące właściwości zależą od właściwej specyfikacji materiałowej, postaci wyrobu, kierunku badania i stanu materiału. Oznaczenia te pełnią zatem funkcję skrótową w literaturze technicznej, praktyce projektowej i opracowaniach dotyczących materiałów lotniczych. Nie zastępują specyfikacji zakupowej ani certyfikacyjnej.
Zakres wytrzymałości komercyjnych stali maragingowych jest szeroki. Opublikowane przez ASM International w 2018 roku hasło Maraging Steels podaje komercyjne wartości granicy plastyczności od 1030 do 2420 MPa. Takiego zakresu nie można wyjaśnić samym oznaczeniem „18Ni”. Na końcowy wynik wpływają między innymi zawartość niklu, poziomy kobaltu i molibdenu, dodatki tytanu lub aluminium, sposób wytopu, wielkość przekroju, temperatura przesycania, temperatura starzenia oraz czas starzenia. Oznaczenie dostarcza użytecznej informacji o rodzinie materiału i klasie wytrzymałości, ale nie eliminuje tych zmiennych.
Skład chemiczny różni się również między gatunkami, które bywają łączone w ogólnych opisach. Konwencjonalny gatunek 18Ni zawierający kobalt nie jest pod względem chemicznym zamienny z niezawierającym kobaltu gatunkiem M789. M789 opracowano jako stal maragingową bez kobaltu, dlatego jej reakcje wydzieleniowe, odpowiedź na obróbkę cieplną i zakres parametrów procesu należy oceniać na jej własnych zasadach. Określenie obu materiałów mianem „stali maragingowej” wskazuje na ich mechanizm umacniania przez starzenie, ale nie potwierdza równoważności składu chemicznego ani właściwości.
Normy wprowadzają kolejny poziom precyzji. Na przykład SAE AMS6515 nosi pełne oznaczenie Steel, Maraging Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed. Skład chemiczny zawarty w tym oznaczeniu jest szczegółowy: 18,5 niklu, 12,0 kobaltu, 4,9 molibdenu, 1,40 tytanu i 0,10 aluminium, przy podwójnym wytopie próżniowym i dostawie w stanie wyżarzonym. Nie jest to jedynie inny zapis określenia „18Ni(250)”. Dokument techniczny powinien odtwarzać taki gatunek i specyfikację dokładnie, włącznie z numerem normy oraz podaną postacią wyrobu, jeśli ma to zastosowanie.
18Ni(250) i odniesienie do wartości około 250 ksi
- Nominalna klasa wytrzymałości
- 250 ksi
- Przybliżony odpowiednik metryczny
- 1724 MPa
- Macierz
- Niskowęglowy martenzyt listwowy żelazowo-niklowy
- Temperatura utwardzania wydzieleniowego
- Około 480 °C
- Ograniczenie oznaczenia
- Nie jest pełną specyfikacją chemiczną
NASA stosuje oznaczenie 18Ni(250) jako reprezentatywne oznaczenie stali maragingowej i określa je jako odpowiadające w przybliżeniu 250 ksi. Ponieważ 1 ksi odpowiada około 6,895 MPa, 250 ksi odpowiada około 1724 MPa. Jest to wygodne odniesienie do klasy wytrzymałości, a nie twierdzenie, że każda próbka 18Ni(250) wykaże dokładnie 250 ksi podczas badania lub że każda podana wartość odnosi się do tej samej właściwości.
Jest to istotne, ponieważ „250 ksi” może zostać odczytane jako wytrzymałość na rozciąganie, podczas gdy norma może określać również granicę plastyczności, wydłużenie, przewężenie, twardość lub odporność udarnościową. Właściwość będąca przedmiotem oceny może także zmieniać się w zależności od orientacji i geometrii wyrobu. Pręt, odkuwka, pierścień, blacha i element wytworzony addytywnie mogą należeć do tej samej szerokiej rodziny gatunków, a jednocześnie odmiennie reagować na przesycanie i starzenie. Duże przekroje mogą podczas obróbki w piecu rozwijać gradienty temperatury, natomiast cienkie przekroje mogą chłodzić się szybciej. Badanie próbki pobranej wzdłużnie z pręta nie potwierdza automatycznie właściwości w kierunku poprzecznym ani właściwości w kierunku przez grubość.
Opis NASA ma większą wartość metalurgiczną niż sama liczba określająca wytrzymałość. Identyfikuje on 18Ni(250) jako niskowęglowy martenzyt listwowy żelazowo-niklowy, umacniany przez starzenie w wyniku wydzielania faz międzymetalicznych w temperaturze około 480°C. ASM International również umieszcza główną obróbkę wydzieleniową w pobliżu 480°C i opisuje sekwencję umacniania jako przesycanie, tworzenie martenzytu, starzenie, wydzielanie oraz uporządkowanie krótkiego zasięgu. Osnowa nie uzyskuje wyjątkowej wytrzymałości wyłącznie dzięki hartowaniu. Obróbka starzeniowa zmienia ją poprzez wytworzenie drobnych faz międzymetalicznych, zwykle zawierających nikiel, molibden, tytan i pokrewne pierwiastki stopowe.
Nominalna klasa pozostaje użyteczna. Pozwala projektantowi odróżnić rodziny odpowiadające w przybliżeniu 200, 250, 300 lub 350 ksi podczas porównywania uznanych rozwiązań materiałowych. Liczba ta oznacza jednak docelową klasę w określonym stanie materiału, a nie uniwersalną właściwość wewnętrzną. Przestarzenie może powodować rozrost lub zmianę populacji wydzieleń i obniżać wytrzymałość. Niewystarczające starzenie pozostawia materiał poniżej przewidzianego stanu. Również zbyt wysokie temperatury przesycania, niewłaściwe chłodzenie lub wcześniejsza obróbka mogą zmienić reakcję materiału.
Dlaczego oznaczenie stopu nie jest świadectwem obróbki cieplnej
Oznaczenie stopu identyfikuje to, czym materiał powinien być, ale nie dowodzi, w jaki sposób przetworzono konkretny wytop, przekrój lub część. Kompletna dokumentacja materiałowa musi łączyć skład chemiczny z normą, postacią wyrobu, sposobem wytopu, stanem dostawy, harmonogramem obróbki cieplnej, miejscem pobrania próbki oraz zmierzonymi właściwościami mechanicznymi. Samo „18Ni(250)” nie dostarcza żadnej z tych informacji.
Pomiary przenikalności magnetycznej mogą wykrywać uszkodzenia zmęczeniowe w wytwarzanej przyrostowo stali maragingowej przed końcowym zniszczeniem. Preliminary evidence
Rozróżnienie to staje się jeszcze wyraźniejsze w przypadku wytwarzania metodą laserowego przetapiania w złożu proszkowym. Nota techniczna NIST 2352, opublikowana w 2025 roku, ocenia przesycanie, wyżarzanie międzykrytyczne i obróbkę starzeniową niezawierającego kobaltu gatunku M789 wytwarzanego tą metodą. Przedmiotem badania nie jest wyłącznie nominalny stop, lecz wzajemne oddziaływanie proszku, historii topienia, cykli cieplnych, mikrostruktury i obróbki po wytworzeniu. Opublikowane przez NIST w 2024 roku opracowanie In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel również opisuje różnice twardości i sztywności zależne od kierunku wytwarzania. Pomiary przenikalności magnetycznej wykrywały uszkodzenia zmęczeniowe przed wystąpieniem zniszczenia, pokazując, że historia procesu może wpływać zarówno na właściwości, jak i na sygnały kontrolne.
Element wydrukowany z M789 nie może zatem zostać certyfikowany przez samo przypisanie mu konwencjonalnego oznaczenia klasy wytrzymałości 18Ni bez odpowiednich zastrzeżeń. Znaczenie mają jego orientacja warstw, porowatość, stan powierzchni, naprężenia resztkowe, obróbka cieplna i plan pobierania próbek. Ta sama ostrożność dotyczy materiału przerabianego plastycznie, choć istotne zmienne są w jego przypadku inne.
Z tego powodu specyfikacje należy przytaczać w pełnym brzmieniu: dokładne oznaczenie gatunku lub normy, granice składu chemicznego, postać wyrobu, sposób wytopu, stan wyżarzony lub starzony, wymagania dotyczące obróbki cieplnej oraz właściwe badania właściwości mechanicznych. „18Ni(250)” jest wartościowym skrótem określającym klasę stali maragingowej odpowiadającą w przybliżeniu 250 ksi. Nie zastępuje jednak dokumentu potwierdzającego, czy konkretny kawałek stali rzeczywiście spełnia wymagania tej klasy.
Jak stal maragingowa tworzy martenzyt
Stal maragingowa rozpoczyna obróbkę cieplną od etapu, który prowadzi do powstania osnowy martenzytycznej, jednak pierwszy martenzyt nie jest głównym źródłem jej wyjątkowej wytrzymałości. Zasadnicze znaczenie ma sekwencja: przemiana, a następnie wydzielanie. Wyżarzanie roztwarzające przygotowuje austenit o odpowiednim składzie chemicznym, hartowanie przekształca ten austenit w niskowęglowy martenzyt listwowy, a starzenie w temperaturze około 480 °C prowadzi do powstania nanometrycznych cząstek faz międzymetalicznych, które utrudniają odkształcenie. Mylenie tych dwóch mechanizmów umacniania prowadzi do błędnego opisywania stali maragingowej jako jedynie bardzo twardego stopu hartowanego.
Wyżarzanie roztwarzające i homogenizacja
Mikrostruktura wyjściowa zależy od postaci wyrobu i wcześniejszej obróbki, jednak pierwszym głównym etapem cieplnym jest wyżarzanie roztwarzające. Stal nagrzewa się do zakresu austenitycznego, zazwyczaj do temperatury określonej dla danego gatunku i w odpowiedniej normie wyrobu, a następnie wytrzymuje wystarczająco długo, aby pierwiastki stopowe rozpuściły się lub uległy redystrybucji w bogatej w żelazo osnowie. Obróbka ta usuwa znaczną część niejednorodności chemicznej powstałej podczas odlewania, kucia, walcowania lub wcześniejszego oddziaływania cieplnego.
Nikiel ma kluczowe znaczenie dla przebiegu przemiany. W konwencjonalnych gatunkach znaczna zawartość niklu obniża temperaturę początku przemiany martenzytycznej i umożliwia przemianę austenitu podczas chłodzenia bez wysokiej zawartości węgla stosowanej w zwykłych stalach hartowanych i odpuszczanych. Kobalt i molibden również zmieniają stabilność fazową oraz późniejszą odpowiedź na wydzielanie, natomiast tytan i aluminium mogą uczestniczyć w tworzeniu wydzieleń umacniających lub wpływać na ich zarodkowanie. Ich obecność nie jest wzajemnie równoważna w różnych gatunkach.
SAE AMS6515 określa na przykład stal 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, wytapianą w podwójnym przetopie próżniowym i wyżarzoną, przeznaczoną na pręty, odkuwki, rury oraz pierścienie. Oznaczenie to opisuje konkretny skład chemiczny i stan wyrobu, a nie każdą stal sprzedawaną pod ogólną nazwą stali maragingowej. Gatunek 18Ni(250), wskazany przez NASA, jest innym oznaczeniem stosowanym dla materiału należącego nominalnie do klasy 250 ksi, podczas gdy gatunki bezkobaltowe, takie jak M789, opierają się na innym zbilansowaniu składników stopowych. Obróbkę cieplną należy zatem dopasować do określonego składu chemicznego.
Podczas wyżarzania roztwarzającego celem nie jest samo przekształcenie stali w austenit. Wygrzewanie musi również zapewnić pierwiastkom stopowym czas na opuszczenie obszarów segregacji i wejście do bardziej jednorodnego roztworu stałego. Nadmierna temperatura lub zbyt długi czas mogą powodować rozrost ziaren, początkowe topienie w obszarach segregacji albo niepożądane zmiany dotyczące pierwiastków tworzących wydzielenia. Niewystarczająca obróbka może pozostawić lokalne różnice składu, które zmienią temperatury przemian i doprowadzą do nierównomiernej odpowiedzi na starzenie.
Homogenizacja ma szczególne znaczenie w przypadku materiału, który doświadczył segregacji likwacyjnej. Duży wlewek, element kuty i część wytworzona metodą stapiania proszku w złożu proszkowym wiązką lasera nie rozpoczynają procesu z takim samym składem chemicznym ani taką samą strukturą defektów. Wytwarzanie przyrostowe może przed konwencjonalnym wyżarzaniem roztwarzającym wprowadzić granice jeziorek ciekłego metalu, segregację komórkową, naprężenia szczątkowe i wady typu braku przetopienia. Późniejszy cykl wyżarzania musi uwzględniać te cechy, zamiast zakładać, że cykl stosowany dla stali przerabianej plastycznie da taki sam rezultat.
W opracowaniu referencyjnym ASM International dotyczącym obróbki cieplnej sekwencję opisano jako wyżarzanie roztwarzające, tworzenie martenzytu, starzenie, wydzielanie oraz uporządkowanie krótkiego zasięgu. Dwa pierwsze etapy tworzą osnowę. Nie prowadzą one jeszcze do powstania dużej liczby cząstek umacniających odpowiedzialnych za najwyższe wartości granicy plastyczności.
Hartowanie prowadzące do powstania niskowęglowego martenzytu listwowego
Po wyżarzaniu roztwarzającym austenit chłodzi się wystarczająco szybko, aby zahamować przemiany dyfuzyjne, takie jak tworzenie ferrytu lub perlitu. Następnie austenit przekształca się, głównie w wyniku bezdyfuzyjnego mechanizmu ścinania, w martenzyt. W stali maragingowej produktem tej przemiany jest na ogół niskowęglowy martenzyt listwowy żelazowo-niklowy.
Określenie „niskowęglowy” ma decydujące znaczenie. Stale węglowe tworzą martenzyt z węglem uwięzionym w przesyconych pozycjach międzywęzłowych. Węgiel powoduje znaczne tetragonalne odkształcenie sieci żelaza i silnie przyczynia się do twardości struktury w stanie zahartowanym. Typowa wysoka twardość średniowęglowej stali hartowanej w wodzie jest zatem wynikiem umocnienia przemianowego związanego z przesyceniem węglem, odkształceniem sieci i dużą gęstością defektów.
Stal maragingowa podąża inną drogą. Jej zawartość węgla jest celowo bardzo niska, często na tyle niska, że węgiel nie może zapewnić dominującego efektu umacniającego. Nikiel stabilizuje austenit podczas nagrzewania i obniża temperaturę przemiany, natomiast niski poziom węgla pozwala, aby powstały martenzyt zachował strukturę bliższą nisko odkształconej sieci żelaza o układzie regularnym przestrzennie centrowanym lub tetragonalnym przestrzennie centrowanym, z niewielką tetragonalnością. Martenzyt tworzy się w pakietach i listwach, a dyslokacje oraz granice międzyfazowe zapewniają użyteczny poziom wytrzymałości i dostarczają miejsc, które później wpływają na wydzielanie.
Morfologia listwowa ma znaczenie. Poszczególne listwy są rozmieszczone w pakietach wewnątrz ziaren wcześniejszego austenitu, a duża gęstość dyslokacji powstająca podczas przemiany nadaje osnowie mierzalną wytrzymałość. Struktura ta nie jest jednak równoważna martenzytowi bogatemu w węgiel. Jest mniej odkształcona przez węgiel międzywęzłowy i zwykle znacznie mniej twarda bezpośrednio po hartowaniu.
Szybkość chłodzenia nadal ma znaczenie, choć z przyczyny odmiennej niż w przypadku zwykłej stali węglowej. Przekrój musi chłodzić się dostatecznie szybko, aby uniknąć niepożądanych produktów przemian dyfuzyjnych i nadmiernej ilości austenitu szczątkowego, jednak wymagana szybkość zależy od składu, wielkości przekroju, temperatury początkowej oraz kinetyki przemian danego stopu. Gatunki stali maragingowej bogate w nikiel mogą wykazywać znaczną hartowność, dzięki czemu martenzyt powstaje w dużych przekrojach w praktycznych warunkach chłodzenia. Zbyt wolne chłodzenie lub skład stabilizujący zbyt dużą ilość austenitu może zmienić osnowę dostępną do starzenia.
Gatunki zawierające kobalt i gatunki bezkobaltowe nie powinny być traktowane identycznie na tym etapie. Kobalt zmienia równowagę między niklem, molibdenem, tytanem i innymi dodatkami, a także wpływa zarówno na przemianę, jak i na wydzielanie. M789, bezkobaltowa stal maragingowa, była badana przez National Institute of Standards and Technology w Technical Note 2352 w ramach obróbki obejmującej wyżarzanie roztwarzające, wyżarzanie międzykrytyczne i starzenie po wytwarzaniu metodą stapiania proszku w złożu proszkowym wiązką lasera. Obróbki te odzwierciedlają określony skład chemiczny i historię wytwarzania; nie można ich automatycznie przenosić na gatunek 18Ni-Co-Mo o składzie takim jak stal AMS6515.
Dlaczego stan po hartowaniu jest stosunkowo miękki
Hartowanie jest konieczne, ale nie zapewnia końcowej wytrzymałości stali maragingowej. Powstały na tym etapie niskowęglowy martenzyt ma dużą gęstość dyslokacji i może być wytrzymalszy od struktury ferrytycznej, jednak nie zawiera przesycenia węglem, które nadaje konwencjonalnemu martenzytowi po hartowaniu wyjątkowo dużą twardość. Znaczna część niklu, molibdenu, tytanu, aluminium i pokrewnych dodatków stopowych pozostaje rozpuszczona w martenzytycznej osnowie, zamiast występować w postaci drobnych, licznych wydzieleń utrudniających odkształcenie.
Stan ten jest tworzony celowo. Stosunkowo miękka osnowa umożliwia późniejsze starzenie, które powoduje znaczny wzrost wytrzymałości bez konieczności stosowania dużej zawartości węgla. Podczas starzenia, zazwyczaj w temperaturze około 480 °C, z przesyconego martenzytu zarodkują i wzrastają związki międzymetaliczne. W zależności od gatunku i historii cieplnej umacnianie może obejmować cząstki bogate w nikiel i molibden oraz fazy zawierające tytan lub aluminium, a także uporządkowanie krótkiego zasięgu. Cząstki te znacznie skuteczniej hamują ruch dyslokacji niż sama niskowęglowa osnowa w stanie po hartowaniu.
NIST Internal Report 8582 przedstawia ten proces bezpośrednio: przesycanie i hartowanie najpierw prowadzą do powstania stosunkowo miękkiego martenzytu, po czym obróbka cieplna wydzieleniowa wytwarza drobne wydzielenia oraz zapewnia dużą wytrzymałość, ciągliwość i odporność na pękanie. ASM International podało handlowe wartości granicy plastyczności od 1030 do 2420 MPa i wskazało na wydzielanie faz międzymetalicznych w temperaturze około 480 °C. NASA opisuje gatunek 18Ni(250) jako niskowęglowy martenzyt listwowy żelazowo-niklowy, umacniany starzeniowo przez wydzielanie faz międzymetalicznych, należący do klasy wytrzymałości około 250 ksi.
Rozróżnienie to ma również znaczenie w wytwarzaniu przyrostowym. Badanie NIST dotyczące monitorowania zmęczenia, opublikowane w 2024 roku, wykazało zależne od kierunku wytwarzania różnice twardości i sztywności w próbkach stali maragingowej wytworzonych metodą stapiania proszku w złożu proszkowym wiązką lasera, natomiast pomiary przenikalności magnetycznej umożliwiły wykrycie uszkodzeń zmęczeniowych przed zniszczeniem. Obserwacje te pokazują, że osnowa i jej defekty zależą zarówno od metody przetwarzania, jak i od nominalnego gatunku stali. Wyżarzanie roztwarzające i hartowanie ustanawiają wyjściowy martenzyt, natomiast starzenie decyduje o tym, jaka część potencjału wydzieleniowego stopu zostanie przekształcona w użyteczną wytrzymałość.
Starzenie, wydzielanie i uporządkowanie krótkiego zasięgu
Stal maragingowa uzyskuje swoją charakterystyczną wytrzymałość dzięki dwóm różnym zdarzeniom metalurgicznym. Obróbka roztwarzająca i hartowanie tworzą niskowęglową, żelazowo-niklową osnowę martenzytyczną, a następnie starzenie umożliwia dyfuzję pierwiastków stopowych i tworzenie uporządkowanych wydzieleń międzymetalicznych. Pierwszy etap jest umocnieniem przemianowym, chociaż powstały martenzyt jest stosunkowo miękki, ponieważ zawiera bardzo mało węgla. Drugi etap jest umocnieniem wydzieleniowym, które zwiększa wytrzymałość przez hamowanie ruchu dyslokacji przez dużą liczbę nanometrycznych cząstek.
To rozróżnienie oddziela stale maraging od konwencjonalnych węglowych lub stopowych stali hartowanych i odpuszczanych. W stali bogatej w węgiel przesycony martenzyt jest twardy, ponieważ węgiel powoduje odkształcenie sieci tetragonalnej przestrzennie centrowanej. W stali maraging zawartość węgla jest celowo utrzymywana na bardzo niskim poziomie, dlatego zahartowana osnowa jest na ogół niskowęglowym martenzytem listwowym o sieci regularnej przestrzennie centrowanej lub tetragonalnej przestrzennie centrowanej, charakteryzującym się umiarkowaną twardością własną. Późniejsza wytrzymałość wynika głównie z reakcji międzymetalicznych z udziałem niklu, molibdenu, tytanu, aluminium i innych pierwiastków zachodzących podczas starzenia.
Reżim starzenia w temperaturze około 480 °C
ASM International opisuje stale maraging jako stale o bardzo niskiej zawartości węgla i wysokiej zawartości niklu, zawierające dodatki takie jak kobalt i molibden, umacniane przez wydzielanie faz międzymetalicznych w temperaturze około 480 °C. Temperatura ta stanowi użyteczny punkt odniesienia, a nie uniwersalne zalecenie. Rzeczywista temperatura starzenia i czas wytrzymania zależą od gatunku, postaci wyrobu, wcześniejszej obróbki przesycania, wymiarów przekroju, sterowania piecem oraz wymaganego kompromisu między wytrzymałością, udarnością, ciągliwością i stabilnością wymiarową.
Konwencjonalny cykl często opisuje się jako przesycanie, powstawanie martenzytu, starzenie, wydzielanie faz i uporządkowanie bliskiego zasięgu. Przesycanie wprowadza główne pierwiastki stopowe do dostatecznie jednorodnego roztworu stałego austenitu. Następnie hartowanie hamuje przemianę dyfuzyjną i prowadzi do powstania martenzytu listwowego. Ze względu na niską zawartość węgla martenzyt ten jest stosunkowo miękki i zazwyczaj wykazuje mniejsze odkształcenia hartownicze w porównaniu ze stalami martenzytycznymi o wysokiej zawartości węgla. Podczas późniejszej obróbki cieplnej dyfuzja staje się wystarczająco szybka, aby atomy substancji rozpuszczonych mogły tworzyć skupiska, lokalnie się porządkować i przekształcać w umacniające wydzielenia.
Reżim około 480 °C stanowi kompromis. W niższych temperaturach dyfuzja przebiega wolniej, a pożądane reakcje mogą wymagać dłuższego czasu. W wyższych temperaturach wydzielanie może zachodzić szybko, jednak cząstki mogą ulegać rozrostowi, mogą powstawać fazy konkurencyjne, a przestarzenie może zmniejszać opór stawiany dyslokacjom. Nominalna temperatura pieca nie opisuje również pełnej historii cieplnej dużej odkuwki ani grubego pręta: środek może osiągnąć temperaturę docelową później niż powierzchnia, a chłodzenie po przesycaniu może prowadzić do powstania różnych struktur martenzytycznych w różnych obszarach przekroju.
Z tego powodu opublikowanego harmonogramu starzenia nie należy przenosić między gatunkami bez sprawdzenia odpowiedniej specyfikacji. Na przykład SAE AMS6515 określa stal topioną podwójnie próżniowo, w stanie wyżarzonym, o składzie oznaczanym jako 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, oraz obejmuje pręty, odkuwki, rury i pierścienie. Jej skład chemiczny nie jest zamienny ze składem każdej stali sprzedawanej pod oznaczeniem 18Ni ani ze stalami niezawierającymi kobaltu. Przegląd materiałów NASA z 2018 roku określa 18Ni(250) jako stal o wytrzymałości około 250 ksi, czyli około 1724 MPa, jednak oznaczenie to opisuje klasę wytrzymałości i rodzinę składów, a nie pojedynczy wynik obróbki cieplnej mający zastosowanie do wszystkich wyrobów.
Czas wytrzymania w temperaturze musi być wystarczająco długi, aby zamierzona reakcja wydzieleniowa osiągnęła wymagany stopień zaawansowania. Krótkie wytrzymanie może pozostawić osnowę w stanie niedostarzenia, z niewielką liczbą lub zbyt małym rozmiarem skutecznych cząstek. Dłuższe wytrzymanie może początkowo zwiększać wytrzymałość, a następnie ją zmniejszać, gdy cząstki rosną lub tracą koherencję. Wymiary przekroju wprowadzają dodatkową zmienną, ponieważ bezwładność cieplna, gradienty temperatury i lokalny skład chemiczny mogą powodować różną reakcję na starzenie między powierzchnią a środkiem. Wcześniejsze odkształcenie na zimno, austenit szczątkowy, porowatość i segregacja również mogą zmieniać liczbę i rozmieszczenie miejsc zarodkowania.
Wydzielenia międzymetaliczne i umacnianie osnowy
NIST Internal Report 8582 opisuje konwencjonalny przebieg bezpośrednio: przesycanie i hartowanie najpierw prowadzą do powstania stosunkowo miękkiego martenzytu, po czym obróbka cieplna wydzieleniowa wytwarza drobne wydzielenia oraz zapewnia wysoką wytrzymałość, ciągliwość i udarność. Wydzielenia nie są po prostu „twardymi cząstkami” dodanymi do miękkiej stali. Ich rozmiar, odległości między nimi, struktura krystaliczna, skład, koherencja i rozmieszczenie określają, jak skutecznie hamują odkształcenie plastyczne.
Świeżo starzona osnowa zawiera obszary bogate w substancje rozpuszczone oraz bardzo drobne wydzielenia. Gdy sieć krystaliczna wydzielenia pozostaje w określonej zależności z otaczającym martenzytem, na granicy rozwijają się odkształcenia koherencyjne. Odkształcenia te tworzą dodatkową barierę dla ruchu dyslokacji. Dyslokacje mogą przecinać bardzo małe, koherentne cząstki — zależnie od ich wytrzymałości i struktury — albo wyginać się między cząstkami, gdy wydzielenia stają się mniej koherentne i są szerzej rozstawione. Maksymalna wytrzymałość występuje wtedy, gdy łączny efekt przeszkód jest największy, zazwyczaj w okresie, gdy cząstki pozostają drobne i blisko siebie rozmieszczone.
Nikiel tworzy martenzytyczną osnowę i uczestniczy w kilku reakcjach wydzieleniowych, natomiast molibden i tytan są szczególnie istotnymi dodatkami umacniającymi w wielu gatunkach przemysłowych. Kobalt wpływa na osnowę oraz na rozpuszczalność i zachowanie wydzieleniowe innych pierwiastków, pomagając konwencjonalnym gatunkom zawierającym kobalt osiągać wysoką wytrzymałość po starzeniu. Aluminium może przyczyniać się do powstawania faz uporządkowanych i kontroli wydzielania. Dokładna sekwencja przemian i zestaw faz zależą od składu chemicznego; wskazywanie jednego związku tak, jakby decydował o właściwościach każdego gatunku, byłoby mylące.
Komercyjne wartości granicy plastyczności stali maragingowej są podawane w zakresie od 1030 do 2420 MPa. Strong evidence
Podawane przez ASM International w 2018 roku umowne granice plastyczności mieszczą się w zakresie od 1030 do 2420 MPa. Zakres ten odzwierciedla więcej niż tylko nominalną zawartość niklu. Wpływ mają skład gatunku, praktyka topienia, zawartość wtrąceń, obróbka przesycania, stan starzenia, kierunek badania i rozmiar wyrobu. Wyniku 2420 MPa nie można traktować jako charakterystycznej odpowiedzi każdej stali maraging, podobnie jak stan o niższej wytrzymałości może odzwierciedlać celowe zachowanie udarności lub skrawalności, a nie nieskuteczną obróbkę.
Na tym etapie nadal istotne pozostaje rozróżnienie od martenzytu bogatego w węgiel. Martenzyt bogaty w węgiel uzyskuje znaczną część swojej twardości dzięki dużej gęstości defektów sieci oraz polu odkształceń wytwarzanemu przez uwięziony węgiel. Wytrzymałość starzonej stali maraging jest natomiast determinowana przez wydzielanie faz międzymetalicznych w niskowęglowej osnowie listwowej. Zapewnia to materiałowi użyteczną sekwencję technologiczną: obróbkę skrawaniem można często przeprowadzić po przesycaniu, a przed końcowym utwardzaniem starzeniowym, gdy przedmiot jest znacznie miększy i mniej podatny na odkształcenia niż po pełnej obróbce wydzieleniowej.
Stale niezawierające kobaltu pokazują, dlaczego skład należy rozpatrywać bezpośrednio. M789 jest stalą maraging niezawierającą kobaltu, dlatego jej reakcji wydzieleniowej nie można wywnioskować na podstawie zawierającego kobalt gatunku 18Ni tylko dlatego, że obie stale określa się jako stale maraging. NIST Technical Note 2352 ocenia przesycanie, wyżarzanie międzykrytyczne i obróbkę starzeniową niezawierającej kobaltu stali M789 wytwarzanej metodą laser powder-bed fusion. Konieczność porównania kilku wariantów obróbki cieplnej wskazuje, że jej struktura w stanie po wytworzeniu oraz zachowanie wydzieleniowe wymagają własnego okna procesowego.
Uporządkowanie bliskiego zasięgu, przestarzenie i kompromisy właściwości
Uporządkowanie bliskiego zasięgu opisuje lokalne rozmieszczenie atomów przed powstaniem rozpoznawalnych wydzieleń, równolegle z nim lub pomiędzy kolejnymi etapami ich tworzenia. Gdy rozpoczyna się dyfuzja, atomy substancji rozpuszczonych nie rozkładają się losowo. Sąsiadujące atomy niklu, molibdenu, tytanu, aluminium i innych pierwiastków mogą tworzyć preferowane lokalne powiązania, prowadząc do powstania uporządkowanych obszarów, które zmieniają opór osnowy wobec ruchu dyslokacji. W sekwencji ASM starzenie następuje przed wydzielaniem i uporządkowaniem bliskiego zasięgu oraz jest z nimi powiązanym elementem odpowiedzi na umacnianie, choć reakcje te nakładają się na siebie, zamiast zachodzić jako doskonale odrębne etapy.
Wczesne uporządkowanie i tworzenie skupisk może zwiększać wytrzymałość, zanim pojawią się duże, wyraźnie zdefiniowane wydzielenia. W miarę dalszego starzenia obszary te przekształcają się w bardziej wyraźne cząstki międzymetaliczne. Osnowa osiąga wtedy stan maksymalnego starzenia, gdy rozmiar cząstek i odległości między nimi zapewniają silną barierę dla poślizgu. Dalsze wygrzewanie prowadzi do przestarzenia: wydzielenia grubieją, ich gęstość liczbową maleje, granice stają się mniej skuteczne albo fazy równowagowe zastępują drobniejszą populację metastabilną. Wytrzymałość i twardość spadają, natomiast ciągliwość może wzrosnąć. Udarność nie poprawia się automatycznie, ponieważ grube cząstki, austenit powrotny, segregacja lub defekty mogą tworzyć nowe drogi inicjacji pęknięć.
Temperatura przyspiesza zarówno użyteczne wydzielanie, jak i szkodliwy rozrost cząstek. Przypadkowe przekroczenie określonej temperatury starzenia może zatem zmniejszyć wytrzymałość, nawet jeśli całkowity czas przebywania w temperaturze wydaje się krótki. Z kolei stan niedostarzenia może zostać wybrany, gdy wymagany jest niższy poziom wytrzymałości, większa podatność na kształtowanie lub inny kompromis dotyczący udarności. Istotną właściwością nie jest wyłącznie twardość. Granica plastyczności, wytrzymałość na rozciąganie, wydłużenie, odporność na pękanie, wytrzymałość zmęczeniowa i zmiana wymiarów mogą różnie reagować na tę samą obróbkę cieplną.
Wytwarzanie przyrostowe wprowadza odrębny problem zależności między procesem a strukturą. Laser powder-bed fusion powoduje powstawanie stromych gradientów temperatury, wielokrotne nagrzewanie, segregację komórkową, naprężenia własne i efekty zależne od kierunku budowy, zanim rozpocznie się jakakolwiek konwencjonalna obróbka przesycania lub starzenia. Badanie NIST dotyczące monitorowania zmęczenia z 2024 roku wykazało różnice zależne od kierunku budowy w twardości i sztywności próbek stali maraging wytworzonych metodą laser powder-bed fusion. W tej samej pracy stwierdzono, że pomiary przenikalności magnetycznej mogą wykrywać uszkodzenia zmęczeniowe przed zniszczeniem, pokazując, że zmieniająca się odpowiedź magnetyczna struktury martenzytycznej i umocnionej wydzieleniowo może dostarczać informacji, których nie da się uzyskać na podstawie końcowej próby rozciągania.
Zatem starzenie w temperaturze około 480 °C jest reżimem metalurgicznym, a nie magiczną liczbą. Ostateczna struktura zależy od tego, co trafiło do pieca, jak szybko materiał został nagrzany i schłodzony, jak równomiernie przekrój osiągnął wymaganą temperaturę oraz jakiej populacji wydzieleń wymaga specyfikacja. Stal maraging jest wytrzymała, ponieważ celowo niskowęglowa osnowa martenzytyczna poddawana jest kontrolowanemu przebiegowi dyfuzji i uporządkowania — a nie dlatego, że samo hartowanie wytwarza wyjątkowo twardy martenzyt.
Wytrzymałość, plastyczność, odporność na pękanie i zachowanie podczas zniszczenia
Komercyjny zakres granicy plastyczności
Stal maraging jest często opisywana przez pryzmat bardzo wysokiej granicy plastyczności, jednak wartość ta wynika z określonego składu chemicznego i historii cieplnej, a nie jest stałą właściwością każdej stali noszącej nazwę maraging. ASM International podała w opublikowanym w 2018 roku opracowaniu dotyczącym stali maraging, zawartym w ASM Handbook, komercyjne wartości granicy plastyczności od 1030 do 2420 MPa. Zakres ten obejmuje istotnie różniące się gatunki, warunki starzenia, postacie wyrobów oraz wymagania dotyczące kontroli. Należy go odczytywać jako opis możliwości produkcyjnych dostępnych na rynku, a nie jako gwarancję dla bliżej nieokreślonego pręta, blachy, odkuwki, drutu czy elementu wytworzonego addytywnie.[2] NIST Internal Report 8582. National Institute of Standards and Technology. NIST Internal Report, 2025. NIST Internal Report 8582
Charakterystyczna sekwencja rozpoczyna się od umocnienia przemianowego. Austenit poddaje się wyżarzaniu rozpuszczającemu, a następnie chłodzi się go tak, aby stop żelaza z niklem przekształcił się w niskowęglowy martenzyt listwowy. W przeciwieństwie do wysokowęglowego martenzytu występującego w wielu stalach hartowanych i odpuszczanych osnowa ta jest bezpośrednio po hartowaniu względnie miękka i ciągliwa. Opublikowany w 2025 roku raport wewnętrzny NIST 8582 opisuje, że przesycanie i hartowanie prowadzą do powstania względnie miękkiego martenzytu, po czym obróbka cieplna wydzieleniowa powoduje utworzenie drobnych wydzieleń i zwiększenie wytrzymałości przy zachowaniu użytecznej plastyczności oraz odporności na pękanie.
Drugim etapem jest umocnienie wydzieleniowe. Podczas starzenia w temperaturze około 480°C pierwiastki stopowe tworzą fazy międzymetaliczne i ulegają uporządkowaniu bliskiego zasięgu. Wydzielenia utrudniają ruch dyslokacji, dlatego osnowa przeciwstawia się płynięciu plastycznemu przy naprężeniach znacznie wyższych niż w stanie zahartowanym. Wytrzymałość wynika przede wszystkim z kontrolowanego przebiegu wydzielania, a nie z umocnienia martenzytu węglem. Przestarzenie powoduje rozrost wydzieleń lub zmianę ich populacji i może obniżyć granicę plastyczności, natomiast niepełne starzenie pozostawia niewykorzystaną część dostępnego efektu umocnienia.
Oznaczenia gatunków stanowią niezbędne ostrzeżenie przed traktowaniem tego zakresu jako wzajemnie zamiennego. Przegląd materiałowy NASA z 2018 roku określa 18Ni(250) jako stal o wytrzymałości około 250 ksi, czyli około 1725 MPa, podczas gdy norma SAE AMS6515 obejmuje konkretną stal wytapianą w podwójnej próżni i w stanie wyżarzonym, zawierającą 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al. Skład ten nie jest uniwersalną recepturą dla każdego gatunku 18Ni. Kobalt i molibden uczestniczą w układzie wydzieleniowym, tytan i glin wpływają na powstawanie wydzieleń, a nikiel kontroluje przemianę martenzytyczną i stan osnowy. Podana granica plastyczności ma znaczenie tylko wtedy, gdy towarzyszą jej informacje o gatunku, postaci wyrobu, kierunku badania, obróbce przesycania i starzenia oraz obowiązującej specyfikacji.
Konwencjonalnym gatunkom zawierającym kobalt i gatunkom bezkobaltowym nie można również przypisywać takich samych oczekiwanych właściwości wyłącznie na podstawie nazwy. Przykładowo bezkobaltowy M789 ma inny skład stopowy i inny przebieg wydzielania niż znane gatunki 18Ni zawierające kobalt. Opublikowana w 2025 roku nota techniczna NIST 2352 ocenia wyżarzanie rozpuszczające, wyżarzanie międzykrytyczne i starzenie dla M789 wytwarzanego metodą stapiania laserowego w złożu proszkowym. Obróbki te są zmiennymi specyficznymi dla procesu, a nie wzajemnie zamiennymi określeniami jednej uniwersalnej obróbki cieplnej. Uzyskaną granicę plastyczności, wydłużenie, twardość i odporność na pękanie należy ustalać dla wskazanego gatunku i procesu wytwarzania.
Dlaczego wytrzymałość nie jest jedyną zmienną projektową
Granica plastyczności wskazuje, kiedy w próbie rozciągania rozpoczyna się znaczne odkształcenie plastyczne. Nie określa jednak, jak element zachowuje się po przekroczeniu granicy plastyczności, jak szybko rozwija się pęknięcie ani ile energii materiał pochłania przed zniszczeniem. Projekt, w którym wybiera się wyłącznie najwyższą podaną granicę plastyczności, może odbywać się kosztem wydłużenia, odporności na pękanie, trwałości zmęczeniowej, stabilności wymiarowej lub tolerancji na wady produkcyjne.
Równowagę tę kontroluje populacja wydzieleń. Bardzo drobne, gęsto rozmieszczone cząstki międzymetaliczne zapewniają silny opór ruchowi dyslokacji, jednak nadmierne wydzielanie może zmniejszyć zdolność do plastycznego rozkładu odkształceń wokół karbu. Znaczenie ma również osnowa. Morfologia listew, austenit odtworzony, gęstość dyslokacji, stan granic ziaren i segregacja wpływają na sposób rozprzestrzeniania się odkształcenia w materiale. Warunki starzenia zapewniające nieco niższą wytrzymałość mogą dawać większe wydłużenie lub większą odporność na rozwój pęknięć niż warunki starzenia do maksymalnej wytrzymałości, szczególnie gdy element zawiera otwory, gwinty, ostre promienie, przejścia spawane lub ślady obróbki skrawaniem.
Plastyczność nie jest synonimem odporności na pękanie. Wydłużenie podczas rozciągania mierzy całkowite odkształcenie zgromadzone w gładkiej próbce, natomiast odporność na pękanie opisuje opór wobec inicjacji i propagacji pęknięcia w określonym stanie obciążenia. Materiał może wykazywać przyzwoite wydłużenie, a mimo to tracić odporność na pękanie w grubym przekroju, w niskiej temperaturze lub przy ograniczeniu odkształcenia w stanie płaskiego odkształcenia. Energia udarności Charpy’ego, odporność na pękanie, przemieszczenie otwarcia wierzchołka pęknięcia oraz dane dotyczące wzrostu pęknięć zmęczeniowych odpowiadają na różne pytania. Żadnej z tych właściwości nie należy wyprowadzać wyłącznie z granicy plastyczności.
Naprężenia własne stanowią dodatkową zmienną. Przesycanie, hartowanie, prostowanie, obróbka skrawaniem, spawanie i starzenie mogą pozostawiać naprężenia rozciągające lub ściskające, które zmieniają lokalne uplastycznienie i siłę napędową pęknięcia. Wysokowytrzymała stal maraging może tolerować nominalne naprężenie przyłożone w prostym obliczeniu rozciągania, podczas gdy naprężenie własne rozciągające przy karbie zwiększa efektywny współczynnik intensywności naprężeń. Zmiany wymiarów podczas starzenia mogą mieć również znaczenie w przypadku części precyzyjnych, nawet jeśli średnia zmiana kształtu jest niewielka.
Zmienne mogące decydować o uszkodzeniu
- Wtrącenia Mogą inicjować pęknięcia zmęczeniowe lub kruche pękanie.
- Porowatość Zmniejsza pole przekroju przenoszącego obciążenie i może działać jako miejsce inicjacji pęknięcia.
- Naprężenia własne Mogą zwiększać lokalną siłę napędową pękania przy karbach lub wadach.
- Tekstura i kierunek Mogą powodować różne właściwości w kierunku wzdłużnym, poprzecznym lub kierunku budowy.
- Środowisko Wodór, wilgoć, chlorki i długotrwałe naprężenie rozciągające mogą wpływać na ryzyko pękania.
Wady są równie istotne. Wtrącenia niemetaliczne, błony tlenkowe, pory, obszary braku przetopu, zawalcowania i grube cząstki mogą inicjować pęknięcia zmęczeniowe lub kruche pękanie. Odpowiednia populacja wad zależy od praktyki wytapiania, czystości metalurgicznej, stopnia przekucia, kierunku walcowania, obróbki cieplnej, obróbki skrawaniem i kontroli. Oznaczenie AMS6515 wskazujące na wytapianie w podwójnej próżni ma zatem znaczenie metalurgiczne: identyfikuje określoną drogę produkcji i skład chemiczny, a nie jedynie nominalną klasę wytrzymałości.
Kierunek badania należy analizować razem z wynikiem. Wyroby walcowane i kute mogą być anizotropowe, ponieważ wtrącenia, segregacja, układ ziaren i wcześniejsza obróbka są rozmieszczone kierunkowo. Właściwości rozciągane zmierzone w kierunku wzdłużnym nie określają automatycznie właściwości w kierunku poprzecznym, plastyczności w kierunku krótkim poprzecznym ani odporności na pękanie w kierunku poprzez grubość. Wymagania dotyczące właściwości mechanicznych należy odczytywać łącznie z odpowiednią specyfikacją materiałową i stanem obróbki cieplnej, w tym z orientacją próbki i postacią wyrobu. Określenie „starzona” jest niewystarczające, jeśli nie są znane temperatura i czas starzenia, wcześniejsza obróbka przesycania, sposób chłodzenia oraz dozwolone operacje technologiczne.
Pękanie, odporność na pękanie i czynniki środowiskowe
Stale maraging często łączą wysoką wytrzymałość z użyteczną plastycznością, ponieważ ich niskowęglowa osnowa martenzytyczna pozwala uniknąć silnej kruchości związanej z węglem, charakterystycznej dla niektórych hartowanych stali wysokowytrzymałych. Ta zaleta ma jednak swoje ograniczenia. Starzenie do maksymalnej wytrzymałości zwiększa naprężenie konieczne do rozpoczęcia płynięcia plastycznego, a wysoka wytrzymałość zwiększa energię sprężystą dostępną do napędzania pęknięcia. Karby, wtrącenia, ostre rowki po obróbce skrawaniem i lokalne naprężenia własne mogą zatem stać się decydującymi miejscami inicjacji zniszczenia.
Zmęczenie wymaga odrębnego omówienia. Obciążenie cykliczne może zainicjować pęknięcie na niedoskonałości powierzchni lub wadzie wewnętrznej na długo przed osiągnięciem przez element rozciąganej granicy plastyczności. Po zainicjowaniu rozwój pęknięcia zależy od współczynnika asymetrii cyklu, częstotliwości, środowiska, mikrostruktury i kierunku względem materiału poddanego obróbce. Wytwarzanie addytywne wprowadza dodatkowo wady braku przetopu, pory typu keyhole, częściowo stopione cząstki, chropowate powierzchnie i zróżnicowanie historii cieplnej. Czynniki te mogą dominować nad zachowaniem zmęczeniowym, nawet gdy próbki do badań rozciągania spełniają określone wymagania wytrzymałościowe.[3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. National Institute of Standards and Technology. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel
Opublikowane w 2024 roku badanie NIST In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel wykazało różnice zależne od kierunku wytwarzania w twardości i sztywności próbek wytworzonych metodą stapiania laserowego w złożu proszkowym. W ramach tego samego badania stwierdzono, że pomiary przenikalności magnetycznej mogą wykrywać uszkodzenia zmęczeniowe przed zniszczeniem. Wynik ten ma znaczenie, ponieważ stale maraging są ferromagnetyczne w użytecznych warunkach przetwarzania, a zmiany odpowiedzi magnetycznej mogą odzwierciedlać postępujące uszkodzenia mikrostruktury lub zmianę stanu naprężenia. Nie eliminuje to potrzeby prowadzenia konwencjonalnych badań zmęczeniowych i badań odporności na pękanie; pokazuje natomiast, że orientacja procesu i metoda monitorowania mogą ujawniać prekursory zniszczenia niewidoczne na podstawie pojedynczej wartości uzyskanej w próbie rozciągania.
Środowisko może również zmieniać sposób zniszczenia. Stale wysokowytrzymałe mogą być podatne na pękanie wspomagane przez wodór, gdy wodór wnika podczas trawienia, galwanicznego nakładania powłok, korozji, spawania lub eksploatacji. Wilgoć, środowiska zawierające chlorki, ochrona katodowa i długotrwałe naprężenie rozciągające mogą zwiększać ryzyko korozji naprężeniowej lub opóźnionego pękania, zależnie od gatunku i stanu materiału. Obróbkę powierzchni oraz procedury czyszczenia należy zatem oceniać w połączeniu z określonym poziomem wytrzymałości i środowiskiem eksploatacji, a nie dobierać niezależnie od nich.
Rzetelny projekt określa kompletny stan materiału: oznaczenie gatunku, skład chemiczny, drogę wytapiania, postać wyrobu, orientację, obróbkę przesycania, warunki starzenia, minimalne właściwości na rozciąganie i granicę plastyczności, wydłużenie, twardość, wymagania dotyczące odporności na pękanie lub zmęczenie oraz limity kontroli. Kluczowe pozostaje rozróżnienie: przemiana wytwarza niskowęglową osnowę martenzytyczną, a starzenie wytwarza wydzielenia międzymetaliczne, które zapewniają większość wysokiej wytrzymałości. Zachowanie podczas zniszczenia odzwierciedla oba etapy, a także wady, naprężenia własne, kierunek i środowisko. Nie istnieje pojedyncza „właściwość stali maraging” niezależna od tej historii.
AMS6515 jako studium przypadku dotyczące norm
SAE AMS6515 pokazuje, dlaczego stali maragingowej nie można odpowiednio zidentyfikować wyłącznie na podstawie wartości wytrzymałości ani samej nominalnej rodziny stopu. Jej oznaczenie brzmi:
Steel, Maraging, Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed.
Sformułowanie to w jednym wierszu określa skład chemiczny, metodę wytapiania, stan dostawy oraz kilka dopuszczonych postaci wyrobu. Gatunek ten nie jest po prostu „stalą maragingową 18Ni” ani nie można go utożsamiać z każdym stopem sprzedawanym pod oznaczeniem 18Ni, 250 ksi lub maraging. SAE AMS6515 definiuje kontrolowany materiał i trasę wytwarzania, których właściwości zależą od tego, co dzieje się przed ukształtowaniem stali, w jego trakcie i po nim.

Dokładne oznaczenie chemiczne AMS6515
Oznaczenie chemiczne ma postać 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Wartości te określają główne dodatki stopowe w gatunku AMS6515: około 18,5% niklu, 12,0% kobaltu, 4,9% molibdenu, 1,40% tytanu i 0,10% aluminium; pozostałość stanowi żelazo, a norma określa również dopuszczalne zawartości węgla, manganu, krzemu, siarki, fosforu i innych składników.
Osnowa niskowęglowa ma zasadnicze znaczenie dla metalurgii tego materiału. Konwencjonalne stale hartowne zawdzięczają znaczną część swojej wytrzymałości po hartowaniu węglowi uwięzionemu w martenzycie. AMS6515 wykorzystuje inną drogę. Po przesycaniu i chłodzeniu jego osnowa żelazowo-niklowa tworzy niskowęglowy martenzyt listwowy, który jest stosunkowo miękki i ciągliwy. Późniejsza obróbka starzenia zapewnia główny wzrost wytrzymałości poprzez wydzielanie drobnych faz międzymetalicznych oraz związane z nim uporządkowanie krótkiego zasięgu.
Opublikowane w 2018 roku hasło Maraging Steels w ASM International opisuje tę klasę jako stale o bardzo małej zawartości węgla i dużej zawartości niklu, zawierające kobalt i molibden, w których wydzielanie faz międzymetalicznych zachodzi w temperaturze około 480 °C. Granica plastyczności komercyjnych stali maragingowych wynosi około 1030–2420 MPa — jest to szeroki zakres odzwierciedlający skład chemiczny gatunku i obróbkę cieplną, a nie jedną uniwersalną właściwość. Opis materiału NASA z 2018 roku określa 18Ni(250) jako materiał o wytrzymałości około 250 ksi, czyli około 1724 MPa, jednak jest to skrótowe oznaczenie klasy wytrzymałości, a nie zamiennik pełnej specyfikacji wyrobu AMS.
Nikiel stabilizuje niskowęglową strukturę austenityczną podczas przetwarzania i sprzyja powstawaniu martenzytu podczas chłodzenia. Kobalt i molibden uczestniczą w układzie umacniania wydzieleniowego; tytan i aluminium również wpływają na populację wydzieleń oraz reakcję materiału na starzenie. Dokładne proporcje mają znaczenie. Stop zawierający kobalt, określony przez AMS6515, nie powinien być traktowany jako chemicznie równoważny gatunkowi niezawierającemu kobaltu, takiemu jak M789, nawet jeśli oba materiały nazywa się stalami maragingowymi i po odpowiednim przetwarzaniu mogą osiągać podobne poziomy wytrzymałości.
Rozróżnienie to oddziela umacnianie przemianowe od umacniania wydzieleniowego. Hartowanie wytwarza martenzytyczną osnowę, a starzenie prowadzi do uzyskania stanu o wysokiej wytrzymałości. Opublikowany w 2025 roku raport wewnętrzny NIST 8582 opisuje konwencjonalną sekwencję jako przesycanie i hartowanie w celu utworzenia stosunkowo miękkiego martenzytu, a następnie obróbkę cieplną wydzieleniową, która prowadzi do powstania drobnych wydzieleń oraz wysokiej wytrzymałości, ciągliwości i udarności. Osnowa nie jest zatem jedynie przypadkowym stanem wyjściowym. Jej zawartość węgla, morfologia, struktura dyslokacyjna i historia cieplna określają przebieg późniejszej reakcji wydzieleniowej.
Wytapianie w podwójnej próżni i stan wyżarzony
„Double vacuum melted” jest wymaganiem dotyczącym wytwarzania, a nie ozdobną etykietą jakości. W przypadku stali specjalnych określenie to zazwyczaj oznacza wytop w piecu próżniowo-indukcyjnym, a następnie przetop próżniowy łukiem elektrycznym. Taka technologia zmniejsza zawartość gazów i niepożądanych wtrąceń, poprawia jednorodność chemiczną oraz zapewnia producentowi ściślejszą kontrolę nad stalą przeznaczoną do wymagających odkuwek, pierścieni, rur i prętów. Właściwy tekst AMS określa dopuszczalną praktykę wytapiania; istotne jest to, że AMS6515 wskazuje tę technologię jako część specyfikacji materiału.
Samo wytapianie próżniowe nie nadaje stali właściwości maragingowych. Przygotowuje ono kontrolowany materiał wyjściowy. Reakcja umacniania nadal zależy od przesycania, chłodzenia i starzenia. Wytop o właściwym nominalnym składzie chemicznym, lecz charakteryzujący się inną segregacją, zawartością wtrąceń lub historią cieplną, może wykazywać odmienne właściwości zmęczeniowe, przełomowe, wymiarowe lub skrawalne.
Drugim warunkiem zawartym w oznaczeniu jest stan annealed, czyli wyżarzony. AMS6515 jest dostarczana w stanie wyżarzonym, a nie jako w pełni starzony produkt o maksymalnej wytrzymałości. Stan ten pozostawia materiał stosunkowo miękki w porównaniu z jego końcowym stanem umocnionym wydzieleniowo, umożliwiając obróbkę skrawaniem i kształtowanie przed poddaniem komponentu określonej obróbce przesycania i starzenia. Słowo to ogranicza również wnioski, jakie nabywca może wyciągać z wartości wytrzymałości na rozciąganie: wyżarzony pręt nie odzwierciedla automatycznie właściwości starzonej gotowej części.
Typową sekwencję metalurgiczną można przedstawić wprost:
1. wyżarzanie przesycające rozpuszcza istotne dodatki stopowe i ustanawia odpowiednią strukturę austenityczną; 2. chłodzenie prowadzi do powstania niskowęglowego martenzytu listwowego; 3. starzenie w temperaturze zbliżonej do właściwej powoduje wydzielanie faz międzymetalicznych i uporządkowanie; 4. rozmieszczenie wydzieleń zwiększa wytrzymałość, zachowując jednocześnie większą ciągliwość i udarność, niż może zapewniać stal o podobnej wytrzymałości, której osnowę stanowi martenzyt węglowy.
Specyfikacja musi kontrolować więcej niż tylko końcową temperaturę starzenia. Szybkość nagrzewania, czas wygrzewania, rozmiar przekroju, warunki chłodzenia, wcześniejsze odkształcenie oraz ponowne nagrzewanie podczas wytwarzania mogą zmienić reakcję materiału. Dlatego oznaczenie AMS zawiera więcej informacji niż określenie „stal maragingowa 250 ksi”.
Objęte postacie wyrobów i język specyfikacji
SAE AMS6515 obejmuje pręty, odkuwki, rury mechaniczne, pierścienie zgrzewane iskrowo oraz powiązany materiał wsadowy do kucia, z zastrzeżeniem wymiarów, warunków przetwarzania i wymagań określonych w dokumencie. Postać wyrobu ma znaczenie, ponieważ pręt, kształtka kuta, rura i pierścień zgrzewany nie podlegają identycznym gradientom cieplnym, historiom odkształcenia ani układom włókien materiału.
Odniesienie do rur mechanicznych odróżnia ten materiał od kategorii rur definiowanych wyłącznie przez wymagania dotyczące pracy pod ciśnieniem lub ogólnej odporności korozyjnej. Rury mechaniczne ocenia się jako wytwarzane wyroby konstrukcyjne, których wymiary, stan i wymagania mechaniczne są związane z planowaną technologią wytwarzania. Pierścienie zgrzewane iskrowo wprowadzają dodatkową zmienną procesową: pierścień powstaje przez łączenie nagrzanego materiału pod naciskiem, dlatego obszar zgrzeiny i późniejsza obróbka cieplna muszą być uwzględnione w procesie odbioru oraz kontroli właściwości. Materiał wsadowy do kucia może być dostarczany do późniejszej operacji kucia, co oznacza, że jego stan jest kontrolowany, mimo że końcowa geometria komponentu jeszcze nie istnieje.
Język specyfikacji rozdziela również to, co jest obowiązkowe, od tego, co jest jedynie typowe. Limity składu chemicznego definiują wytop. Wymagania dotyczące wytapiania określają sposób jego wytworzenia. Stan wyżarzony definiuje stan dostawy. Klauzule dotyczące postaci wyrobu określają, które kształty i technologie wytwarzania mieszczą się w zakresie dokumentu. Następnie postanowienia dotyczące badań i odbioru określają sposób wykazania zgodności, w tym analizę chemiczną, badania mechaniczne, badania kontrolne, wymiary oraz, w stosownych przypadkach, naprawę lub odrzucenie materiału niezgodnego.
Ma to jeszcze większe znaczenie, gdy zmienia się technologia wytwarzania. Opublikowana w 2025 roku nota techniczna NIST 2352 ocenia przesycanie, wyżarzanie międzykrytyczne i starzenie bezkobaltowego materiału M789 wytwarzanego metodą laserowego przetapiania w złożu proszkowym. Praca ta dotyczy innego stopu i innego procesu krzepnięcia; jej wyników dotyczących obróbki cieplnej nie można po prostu przenieść na AMS6515. Badanie NIST dotyczące monitorowania zmęczenia, również z 2024 roku, wykazało ponadto zależne od kierunku wytwarzania różnice twardości i sztywności w próbkach ze stali maragingowej wytwarzanej metodą laserowego przetapiania w złożu proszkowym, podczas gdy pomiary przenikalności magnetycznej wykrywały uszkodzenia zmęczeniowe przed zniszczeniem. Wytwarzanie przyrostowe tworzy zatem odrębny problem zależności między procesem a strukturą, obejmujący geometrię jeziorka ciekłego metalu, teksturę, porowatość, naprężenia własne i anizotropową obróbkę cieplną.
AMS6515 ujmuje starszą, lecz nadal zasadniczą zasadę inżynierską: skład, wytapianie, stan, postać, badania i odbiór tworzą jedną powiązaną tożsamość materiału. Sama nazwa stopu przedstawia tylko część obrazu.
Przetwarzanie, wytwarzanie i kontrola wymiarowa
Stal maragingowa jest przetwarzana w dwóch zasadniczo różnych stanach właściwości. Wyżarzanie rozpuszczające i chłodzenie prowadzą do powstania niskowęglowej osnowy z listwowego martenzytu żelazowo-niklowego, która jest stosunkowo miękka w porównaniu ze stanem po starzeniu; późniejsza obróbka w temperaturze około 480 °C powoduje wydzielanie wzmacniających faz międzymetalicznych. Rozróżnienie to ma znaczenie w warunkach produkcyjnych. Materiał jest zwykle kształtowany i poddawany intensywnej obróbce skrawaniem przed starzeniem, a następnie poddawany starzeniu końcowemu i kontroli, gdy jego wytrzymałość, twardość oraz reakcja wymiarowa osiągną określony stan.
Nie jest to utwardzanie przemianowe w rozumieniu stosowanym dla narzędziowych stali węglowych. Zawartość węgla jest celowo bardzo niska, dlatego chłodzenie nie prowadzi do powstania twardego, przesyconego węglem martenzytu. Nikiel sprzyja tworzeniu martenzytu, natomiast kobalt, molibden, tytan, glin i podobne dodatki wspomagają wydzielanie faz oraz uporządkowanie bliskiego zasięgu podczas starzenia. NIST Internal Report 8582 (2025) opisuje tę sekwencję jako przesycanie i hartowanie w celu utworzenia stosunkowo miękkiego martenzytu, a następnie obróbkę cieplną wydzieleniową, która prowadzi do powstania drobnych wydzieleń oraz uzyskania wysokiej wytrzymałości, ciągliwości i udarności. ASM International podaje komercyjne wartości granicy plastyczności od 1030 do 2420 MPa, jednak zakres ten obejmuje różne składy chemiczne, postacie wyrobów i obróbki cieplne; nie należy go stosować do niesprecyzowanej „stali maragingowej”.
Obróbka skrawaniem przed starzeniem i po starzeniu
Zgrubna obróbka skrawaniem jest zwykle wykonywana w stanie wyżarzonym lub po obróbce rozpuszczającej. W tym stanie osnowa ma znacznie mniejszą twardość i stawia mniejszy opór skrawaniu niż stal po starzeniu, co umożliwia usuwanie większych naddatków przy mniejszych obciążeniach narzędzia i mniejszym zużyciu ściernym. Przedmiot obrabiany nadal musi być odpowiednio podparty: cienkie ścianki, cięcia przerywane i długie, smukłe odcinki mogą się przemieszczać w miarę uwalniania naprężeń własnych. W przypadku nierównomiernego usuwania materiału może być konieczna obróbka odprężająca lub kontrolowana operacja pośrednia.
| Etap wytwarzania | Typowy cel | Główne zagadnienie kontrolne |
|---|---|---|
| Stan po wyżarzaniu lub przesycaniu | Zgrubna obróbka skrawaniem i kształtowanie | Uwolnienie naprężeń własnych i podparcie cienkich przekrojów |
| Stabilizacja lub obróbka pośrednia | Ograniczenie przemieszczeń przed operacjami końcowymi | Narażenie cieplne właściwe dla danego gatunku |
| Starzenie | Rozwinięcie wydzieleń międzymetalicznych i uzyskanie końcowej wytrzymałości | Niedostateczne starzenie, przegrzanie podczas starzenia i równomierność temperatury |
| Wykańczająca obróbka skrawaniem lub szlifowanie | Uzyskanie końcowych wymiarów i stanu powierzchni | Siły skrawania, przypalenia szlifierskie i powierzchniowe naprężenia rozciągające |
| Kontrola końcowa | Weryfikacja wymiarów i właściwości | Właściwe położenie, orientacja i stan próbki |
W praktyce często stosuje się zatem następującą sekwencję: obróbka zgrubna, stabilizacja lub obróbka cieplna zgodnie ze specyfikacją, starzenie, a następnie obróbka wykańczająca lub szlifowanie. Naddatek na operacje końcowe ma istotne znaczenie, ponieważ starzenie może powodować niewielkie, lecz znaczące zmiany wymiarów, zwłaszcza w przypadku części precyzyjnych, długich wałów, cienkich pierścieni i elementów o nierównomiernej grubości przekroju. Wielkość tych zmian zależy od gatunku i procesu, a nie od uniwersalnej stałej. Rysunek techniczny powinien określać stan, w którym obowiązują wymiary, natomiast procedura obróbki cieplnej powinna wskazywać, czy kontrola wymiarowa następuje po starzeniu, stabilizacji, czy po obu tych operacjach.
Obróbka materiału po starzeniu jest możliwa, lecz parametry skrawania muszą uwzględniać jego zwiększoną wytrzymałość i twardość. Stan po wydzieleniu faz może powodować większe siły skrawania oraz zwiększać ryzyko wykruszenia krawędzi, powstawania ciepła i wystąpienia naprężeń rozciągających na obrabianej powierzchni. Dobór narzędzi z węglików spiekanych, ceramiki lub innych materiałów, sposób stosowania chłodziwa, kontrola posuwu i strategia obróbki przy cięciu przerywanym powinny być elementami kwalifikacji procesu, a nie rozwiązaniami kopiowanymi ze stanu wyżarzonego. W celu uzyskania małych tolerancji można preferować szlifowanie, jednak nadal należy uwzględniać możliwość przypalenia szlifierskiego i powstania naprężeń rozciągających w warstwie wierzchniej. Niskowęglowa osnowa nie eliminuje wrażliwości na obróbkę cieplną.
Oznaczenie gatunku musi być uwzględnione w planie obróbki skrawaniem. Norma SAE AMS6515 określa na przykład stal 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, wytapianą podwójnie próżniowo i dostarczaną w stanie wyżarzonym, w postaciach wyrobów objętych tą specyfikacją, w tym jako pręty, odkuwki, rury i pierścienie. Ten skład chemiczny nie jest zamienny ze stalami 18Ni(250), 18Ni(300), 18Ni(350) ani z gatunkiem niezawierającym kobaltu, takim jak M789. Trwałość narzędzia, oczekiwana twardość po starzeniu, dopuszczalny cykl starzenia i korekta wymiarowa mogą się różnić.
Odkształcenia, naprężenia własne i wpływ przekroju
Obróbka rozpuszczająca i chłodzenie kształtują osnowę martenzytyczną, natomiast starzenie zmienia osnowę w wyniku wydzielania faz. Oba etapy mogą wpływać na wymiary, lecz za pośrednictwem różnych mechanizmów. Hartowanie z temperatury obróbki rozpuszczającej powoduje powstawanie gradientów cieplnych i naprężeń własnych. Grube przekroje chłodzą się wolniej w części środkowej niż na powierzchni; dlatego płyty, odkuwki, pierścienie i wyroby drążone mają różne przebiegi chłodzenia w całym przekroju. Starzenie zmienia następnie wytrzymałość i może powodować dodatkowe przemieszczenia w miarę postępu wydzielania faz oraz relaksacji wcześniej powstałych naprężeń.
Stale maragingowe na ogół wykazują mniejsze odkształcenia podczas hartowania niż stale wysokowęglowe, ponieważ przemiana martenzytyczna zachodzi przy stosunkowo niewielkiej zmianie objętości. Zaleta ta nie oznacza jednak, że hartowanie jest obojętne wymiarowo. Skurcz cieplny, różnice temperatur w przekroju, zamocowanie ograniczające swobodę odkształceń, wcześniejsza obróbka na zimno i nierównomierny naddatek obróbkowy nadal mogą powodować wygięcie lub utratę okrągłości elementu. Duże odkuwki i pierścienie wymagają szczególnej uwagi w zakresie załadunku pieca, czasu transferu, intensywności mieszania czynnika chłodzącego i orientacji. Nominalnie identyczny cykl może dawać różne wyniki w przypadku cienkiej rury i ciężkiego pręta.
Naprężenia własne wpływają również na późniejszą obróbkę skrawaniem. Usunięcie materiału z jednej strony płyty po obróbce rozpuszczającej może uwolnić naprężenia równoważące i zmienić płaskość; obróbka tej samej płyty po starzeniu może skuteczniej zachować jej pierwotny kształt, lecz wymaga skrawania znacznie mocniejszego materiału. Żadne z tych rozwiązań nie jest automatycznie właściwe. Kwalifikowana technologia może obejmować obróbkę zgrubną z równomiernym usuwaniem materiału, odprężanie lub pośrednią obróbkę cieplną, obróbkę półwykańczającą, starzenie i końcowe szlifowanie.
Jednorodność temperatury ma zasadnicze znaczenie dla kontroli wydzielania faz. ASM International wskazuje na wydzielanie faz międzymetalicznych w temperaturze około 480 °C, lecz określony czas i zakres temperatur zależą od gatunku oraz obowiązującego dokumentu. Sam wskaźnik pieca nie dowodzi, że gruby przekrój osiągnął wymaganą temperaturę. Termopary umieszczone w ładunku, wzorcowane badania pieca, kontrolowane szybkości nagrzewania i udokumentowane czasy wygrzewania pomagają potwierdzić, że cały element został poddany zamierzonej obróbce. Przestarzenie może obniżyć wytrzymałość, natomiast niedostateczne starzenie może pozostawić twardość i granicę plastyczności poniżej wymagań. Odwęglenie powierzchni ma mniejsze znaczenie niż w przypadku stali węglowych, jednak zanieczyszczenia, utlenianie i atmosfera pieca nadal mogą wpływać na stan powierzchni oraz późniejszą kontrolę.
Weryfikacja musi uwzględniać miejsce i orientację w wyrobie. Twardość należy mierzyć na określonych powierzchniach lub w zdefiniowanych przekrojach, a próbki do próby rozciągania powinny reprezentować wymaganą orientację wzdłużną, poprzeczną lub styczną. Pojedyncza, łatwo dostępna powierzchnia nie może potwierdzić stanu dużego pierścienia ani odkuwki. Kontrola wymiarowa po starzeniu powinna obejmować okrągłość, prostoliniowość, grubość ścianki i wzajemne położenie baz, a nie tylko pojedyncze średnice zewnętrzne.
Różnice między odkuwkami, rurami, pierścieniami i wyrobami przerabianymi plastycznie
Geometria wyrobu zmienia jego historię cieplną i mechaniczną przed starzeniem. Pręt ma stosunkowo prosty przekrój, podczas gdy odkuwka może zawierać lokalne zmiany grubości, kierunku płynięcia materiału i orientacji włókien. Odkształcenie podczas kucia może rozdrobnć strukturę i zamknąć nieciągłości wewnętrzne, jednak końcowa obróbka cieplna nadal musi zapewnić jednorodny martenzyt i wydzielanie faz w całym obszarze, w tym w najgrubszej części. Temperatura kucia, stopień redukcji, wypełnienie matrycy i chłodzenie po kuciu są zatem elementami stanu materiału, a nie wyłącznie szczegółami nadawania kształtu.
Pierścienie wykazują różnice w kierunku obwodowym i promieniowym. Ich grubość ścianki, historia spęczania lub walcowania pierścienia, naddatek obróbkowy i orientacja podczas hartowania wpływają na naprężenia własne oraz właściwości. W zależności od specyfikacji i zastosowania pobieranie próbek do rozciągania może wymagać próbek w kierunku wzdłużnym lub stycznym. Pierścień spełniający wymagania twardości na średnicy zewnętrznej może nadal wymagać dodatkowych kontroli w poprzek ścianki i na całym obwodzie.
Rury łączą cienkie ścianki z dużym stosunkiem powierzchni do objętości. Mogą chłodzić się szybko i wykazywać mniejsze różnice temperatur w poprzek ścianki niż ciężka odkuwka, jednak większego znaczenia nabierają owalność, zmienność grubości ścianki, prostoliniowość i odkształcenia powstające podczas przenoszenia. Trzpienie, korki, podpory i oprzyrządowanie mogą ograniczać przemieszczenia podczas obróbki cieplnej i powodować lokalne naprężenia. Specyfikacja wyrobu określa, czy rury są dostarczane w stanie wyżarzonym, po obróbce rozpuszczającej, po starzeniu lub z dodatkowymi wymaganiami dotyczącymi przeróbki na zimno.
Danych dotyczących wyrobów przerabianych plastycznie nie można automatycznie przenosić na materiał wytwarzany przyrostowo. Wytwarzana metodą stapiania w złożu proszkowym wiązką lasera, niezawierająca kobaltu stal M789 ma zależne od procesu granice jeziorek ciekłego metalu, teksturę, porowatość i naprężenia własne, które nie występują w konwencjonalnym materiale prętowym i odkuwkowym lub są w nim rozmieszczone inaczej. NIST Technical Note 2352 (2025) ocenia wyżarzanie rozpuszczające, wyżarzanie międzykrytyczne i obróbki starzenia tego materiału, pokazując, dlaczego technologia obróbki cieplnej musi być kwalifikowana dla danego procesu wytwarzania. Badanie NIST z 2024 roku dotyczące monitorowania zmęczenia również wykazało różnice twardości i sztywności zależne od kierunku budowania. Pomiary przenikalności magnetycznej wykrywały uszkodzenia zmęczeniowe przed zniszczeniem, dostarczając sygnału do monitorowania procesu i kontroli, a nie zastępując kwalifikacji mechanicznej. Przy ustalaniu właściwości drukowanego elementu ze stali maragingowej należy rejestrować geometrię, orientację budowania, usuwanie podpór, obróbkę cieplną i kierunek pobrania próbek.
Stale maragingowe bez kobaltu i M789
Dlaczego opracowano gatunki bezkobaltowe
Stal maragingowa jest definiowana nie tyle przez pojedynczą wartość wytrzymałości, ile przez sekwencję przemian prowadzącą do powstania jej mikrostruktury. Najpierw stal poddaje się wyżarzaniu przesycającemu i hartowaniu, aby utworzyć niskowęglowy, żelazowo-niklowy martenzyt listwowy. Martenzyt ten jest stosunkowo miękki, ponieważ nie jest przesyconym węglem martenzytem występującym w konwencjonalnych stalach hartowanych i odpuszczanych. Wytrzymałość rozwija się później, podczas starzenia, gdy w osnowie martenzytycznej wydzielają się związki międzymetaliczne.
To rozróżnienie oddziela umacnianie przemianowe od umacniania wydzieleniowego. Hartowanie zapewnia osnowę i jej strukturę listwową, natomiast starzenie odpowiada za większość końcowej wytrzymałości. Opublikowany w 2025 roku raport wewnętrzny NIST 8582 opisuje konwencjonalną sekwencję jako przesycanie i hartowanie prowadzące do powstania stosunkowo miękkiego martenzytu, a następnie obróbkę cieplną wydzieleniową, podczas której powstają drobne wydzielenia, a wytrzymałość, ciągliwość i odporność na pękanie ulegają zwiększeniu. ASM International opisuje wydzielanie zachodzące w temperaturze około 480°C; granice plastyczności komercyjnych stali maragingowych mieszczą się w zakresie od 1030 do 2420 MPa.
Tradycyjne gatunki uzyskują część swojej zdolności do umacniania wydzieleniowego dzięki kobaltowi. Kobalt zmniejsza rozpuszczalność molibdenu w osnowie żelazowo-niklowej podczas obróbki przesycającej, dzięki czemu podczas starzenia może powstać większa liczba umacniających, bogatych w molibden cząstek międzymetalicznych. Wpływa on również na przemiany zachodzące w osnowie oraz jej reakcję na odpuszczanie. Rezultatem jest skuteczna droga do uzyskania wysokiej wytrzymałości, ale wiąże się ona z zależnością od pierwiastka stopowego, którego dostępność, cena i koncentracja geopolityczna sprzyjały poszukiwaniu alternatyw.
Opracowanie gatunków bezkobaltowych było zatem odpowiedzią z zakresu projektowania materiałów, a nie jedynie próbą zastąpienia jednego składnika. Badacze poszukiwali składów chemicznych, które umożliwiałyby uzyskanie porównywalnej liczby wydzieleń bez wykorzystania kobaltu, przy zachowaniu niskowęglowej struktury martenzytycznej wyróżniającej stale maragingowe. Przedstawione założenia badawcze wskazują, że celem było uzyskanie wytrzymałości i ciągliwości porównywalnych z 18Ni(250). Cel ten ma znaczenie, ponieważ 18Ni(250) nie oznacza jedynie nominalnego składu chemicznego: NASA określa go jako gatunek stali maragingowej o poziomie wytrzymałości wynoszącym około 250 ksi, czyli około 1724 MPa.
Oznaczenie referencyjne ma również precyzyjne znaczenie stopowe. Norma SAE AMS6515 określa stal 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, wytapianą w podwójnym procesie próżniowym i dostarczaną w postaci prętów, odkuwek, rur oraz wyrobów pierścieniowych, w stanie wyżarzonym. Skład ten ilustruje konwencjonalne podejście oparte na kobalcie: nikiel stabilizuje niskowęglową osnowę martenzytyczną, kobalt i molibden wspomagają umacnianie wydzieleniowe, a tytan i glin uczestniczą w tworzeniu faz umacniających. Gatunku bezkobaltowego nie można oceniać przez usunięcie z tego wzoru 12,0% kobaltu i pozostawienie wszystkich pozostałych zmiennych bez zmian.
Porównanie strategii umacniania stali zawierających kobalt i stali bezkobaltowych
| Cecha | Gatunki zawierające kobalt | Gatunki bezkobaltowe, takie jak M789 |
|---|---|---|
| Macierz | Niskowęglowy martenzyt listwowy żelazowo-niklowy | Niskowęglowy martenzyt listwowy żelazowo-niklowy |
| Sposób umacniania | Wydzielanie i uporządkowanie faz międzymetalicznych | Wydzielanie i uporządkowanie faz międzymetalicznych |
| Kobalt | Obecny w wielu konwencjonalnych gatunkach | Celowo pominięty |
| Reakcja na obróbkę cieplną | Kontrolowana przez określony gatunek i cykl | Wymaga okna procesu właściwego dla danego gatunku |
| Wrażliwość na trasę wytwarzania | Zależy od historii przeróbki plastycznej lub innej historii wyrobu | Szczególnie istotna w materiale wytwarzanym metodą laserowej fuzji złoża proszkowego |
Stale maragingowe zawierające kobalt oraz stale maragingowe bezkobaltowe mają podobną ogólną architekturę, ale nie uzyskują wytrzymałości dzięki identycznej chemii wydzieleniowej. W obu rodzinach niska zawartość węgla ogranicza tworzenie węglików i umożliwia powstanie po hartowaniu ciągliwej, stosunkowo odpornej na pękanie osnowy z martenzytu listwowego. Następnie podczas starzenia powstają nanometryczne wydzielenia międzymetaliczne, a także może zachodzić uporządkowanie bliskiego zasięgu. Opis obróbki cieplnej ASM obejmuje tę sekwencję jako wyżarzanie przesycające, powstanie martenzytu, starzenie, wydzielanie oraz uporządkowanie bliskiego zasięgu.
Różnica polega na sposobie równoważenia zawartości pierwiastków rozpuszczonych, stabilności osnowy i tworzenia wydzieleń. Konwencjonalne gatunki zawierające kobalt wykorzystują go do zwiększenia skuteczności wydzielania molibdenu podczas starzenia. Gatunki bezkobaltowe muszą kompensować ten brak za pomocą innych zmian: modyfikacji zawartości niklu, molibdenu, tytanu, glinu, chromu lub innych składników stopowych; odmiennych reakcji prowadzących do powstawania wydzieleń; a także starannie dobranych parametrów przesycania i starzenia. Dokładny mechanizm zależy od danego gatunku. Określenie „stal maragingowa bezkobaltowa” opisuje rodzinę rozwiązań materiałowych, a nie jeden zamienny skład chemiczny.
Dlatego porównywanie wytrzymałości wymaga czegoś więcej niż podania jednej wartości z próby rozciągania. Gatunek może osiągać podobną granicę plastyczności dzięki innemu rozkładowi wielkości wydzieleń, odmiennej morfologii martenzytu albo innemu bilansowi między wytrzymałością osnowy a odpornością na pękanie. Przestarzenie może prowadzić do koarsenia wydzieleń i zmniejszenia wytrzymałości, natomiast niewystarczające starzenie pozostawia niewykorzystany potencjał reakcji umacniających. Obróbka przesycająca kontroluje również ilość składników stopowych pozostających w roztworze i dostępnych do wydzielania oraz stopień jednorodności mikrostruktury wyjściowej.
Opracowywanie gatunków bezkobaltowych zmierzało zatem do uzyskania równowagi, a nie jednej maksymalnej wartości. Osiągnięcie wytrzymałości odpowiadającej 18Ni(250) przy zachowaniu porównywalnej ciągliwości wymaga kontroli obu faz: osnowa martenzytyczna musi zachować zdolność do odkształcenia plastycznego, a wydzielenia muszą być wystarczająco liczne i drobne, aby utrudniać ruch dyslokacji bez powodowania znacznej kruchości. Nominalnie podobna wytrzymałość na rozciąganie nie dowodzi równoważności metalurgicznej.
M789 jest odrębnym gatunkiem bezkobaltowym należącym do tych szerszych prac badawczo-rozwojowych. Nie należy opisywać go jako chemicznego zamiennika konwencjonalnych gatunków 18Ni, ponieważ jego skład, reakcje wydzieleniowe, zakres parametrów obróbki cieplnej oraz wrażliwość na historię wytwarzania są odrębnymi zagadnieniami. Oznaczenie gatunku identyfikuje konkretny system stopowy i specyfikację procesu; nie oznacza, że harmonogram przesycania lub starzenia stosowany dla 18Ni(250), 18Ni(300) albo materiału zgodnego z AMS6515 można przenieść bez przeprowadzenia walidacji.
M789 wytwarzany metodą przetapiania w złożu proszkowym wiązką laserową
Przetapianie w złożu proszkowym wiązką laserową wprowadza dodatkowy poziom złożoności metalurgicznej. Materiał jest topiony i krzepnie w postaci wielu niewielkich ścieżek oraz warstw, przy występowaniu dużych gradientów temperatury, szybkiego chłodzenia, wielokrotnego podgrzewania oraz kierunku wytwarzania, który może powodować teksturę i lokalne zróżnicowanie. Stan po wytwarzaniu może zatem zawierać segregację, naprężenia własne, strukturę komórkową i niejednorodny potencjał do wydzielania jeszcze przed rozpoczęciem konwencjonalnego starzenia.
W przypadku M789 wytwarzanego metodą przetapiania w złożu proszkowym wiązką laserową obróbka cieplna nie jest pojedynczym, niezmiennym etapem. Opublikowana w 2025 roku nota techniczna NIST 2352 ocenia wyżarzanie przesycające, wyżarzanie międzykrytyczne oraz zabiegi starzenia dla tego gatunku bezkobaltowego. Wyżarzanie przesycające ma na celu redystrybucję składników stopowych i ograniczenie skutków historii cieplnej związanej ze stanem po wytwarzaniu. Wyżarzanie międzykrytyczne wprowadza inną drogę modyfikacji osnowy i równowagi fazowej przed starzeniem. Starzenie określa następnie wielkość, gęstość i rozmieszczenie wydzieleń umacniających. Wybrana sekwencja może zatem zmieniać twardość, właściwości rozciągania, ciągliwość i anizotropię, nawet gdy nominalnie zastosowano ten sam proszek stopowy.
Technologia przyrostowa sprawia również, że niezbędne stają się badania uwzględniające kierunek. W badaniu NIST z 2024 roku dotyczącym addytywnie wytwarzanej stali maragingowej próbki wykonane metodą przetapiania w złożu proszkowym wiązką laserową wykazały zależne od kierunku wytwarzania różnice twardości i sztywności. Różnice te odzwierciedlają wzajemne oddziaływanie krzepnięcia warstwowego, populacji defektów, tekstury i obróbki cieplnej. Nie świadczą one o tym, że M789 ma inną podstawową zasadę umacniania; pokazują, że technologia wytwarzania modyfikuje sposób, w jaki zasada ta znajduje odzwierciedlenie w materiale.
W pracach NIST dotyczących monitorowania zmęczenia odnotowano jeszcze jeden istotny wynik: pomiary przenikalności magnetycznej mogły wykrywać uszkodzenia zmęczeniowe przed wystąpieniem zniszczenia. Stale maragingowe reagują na uszkodzenia mechaniczne zmianami w mikrostrukturze martenzytycznej i zawierającej wydzielenia, a zmiany te mogą wpływać na właściwości magnetyczne. W przypadku materiału wytwarzanego addytywnie taki monitoring jest użyteczny, ponieważ na trwałość zmęczeniową mogą wpływać — oprócz stanu wydzieleniowego — również defekty braku przetopienia, stan powierzchni, naprężenia własne i orientacja wytwarzania.
M789 pokazuje zatem zasadniczą kwestię metalurgii bezkobaltowych stali maragingowych. Usunięcie kobaltu nie sprowadza problemu do zmodyfikowanej receptury. Gatunek należy zaprojektować z uwzględnieniem jego własnej chemii wydzieleniowej, a następnie poddać obróbce cieplnej dostosowanej do jego mikrostruktury wyjściowej. W przypadku przetapiania w złożu proszkowym wiązką laserową na końcowy rezultat wpływają łącznie proszek, historia skanowania, kierunek wytwarzania, wyżarzanie po wytworzeniu i obróbka starzeniowa.
Wytwarzanie przyrostowe zmienia problem metalurgiczny
Stal maragingowa wytwarzana metodą laserowego stapiania w złożu proszkowym (LPBF) nie trafia do obróbki cieplnej z taką samą strukturą jak pręt, blacha czy odkuwka. Konwencjonalny przebieg procesu jest stosunkowo klarowny: przesycanie rozpuszcza pierwiastki stopowe, hartowanie prowadzi do powstania stosunkowo miękkiego, niskowęglowego martenzytu, a starzenie w temperaturze około 480 °C powoduje wydzielanie związków międzymetalicznych, które zwiększają wytrzymałość. Raport wewnętrzny NIST 8582 (2025) opisuje ten przebieg jako przesycanie i hartowanie, po których następuje obróbka cieplna wydzieleniowa, przy czym drobne wydzielenia zapewniają wysoką wytrzymałość, ciągliwość i udarność. Wytwarzanie przyrostowe wprowadza przed tymi operacjami dodatkowy ciąg zjawisk: wielokrotne stapianie, szybkie krzepnięcie, ponowne nagrzewanie przez kolejne ścieżki i warstwy, chłodzenie w warunkach skrępowania części, a niekiedy także odprężanie przed końcowym starzeniem.
To rozróżnienie ma znaczenie, ponieważ umocnienie przez przemianę i umocnienie wydzieleniowe pełnią różne funkcje. Stal maragingowa nie jest umacniana przede wszystkim przez martenzyt bogaty w węgiel. ASM International opisuje tę rodzinę jako stale o bardzo niskiej zawartości węgla i wysokiej zawartości niklu, zawierające dodatki takie jak kobalt i molibden; ich komercyjne granice plastyczności mieszczą się w zakresie od 1030 do 2420 MPa, a wydzielanie związków międzymetalicznych zachodzi w temperaturze około 480 °C. Osnowa martenzytyczna zapewnia strukturę, w której zachodzi wydzielanie, lecz zasadniczy wzrost twardości i granicy plastyczności następuje w wyniku powstawania międzymetalicznych faz o rozmiarach nanometrycznych lub zbliżonych do nanometrycznych oraz uporządkowania bliskiego zasięgu podczas starzenia.
LPBF zmienia zarówno wyjściowy martenzyt, jak i przebieg późniejszego powstawania wydzieleń.

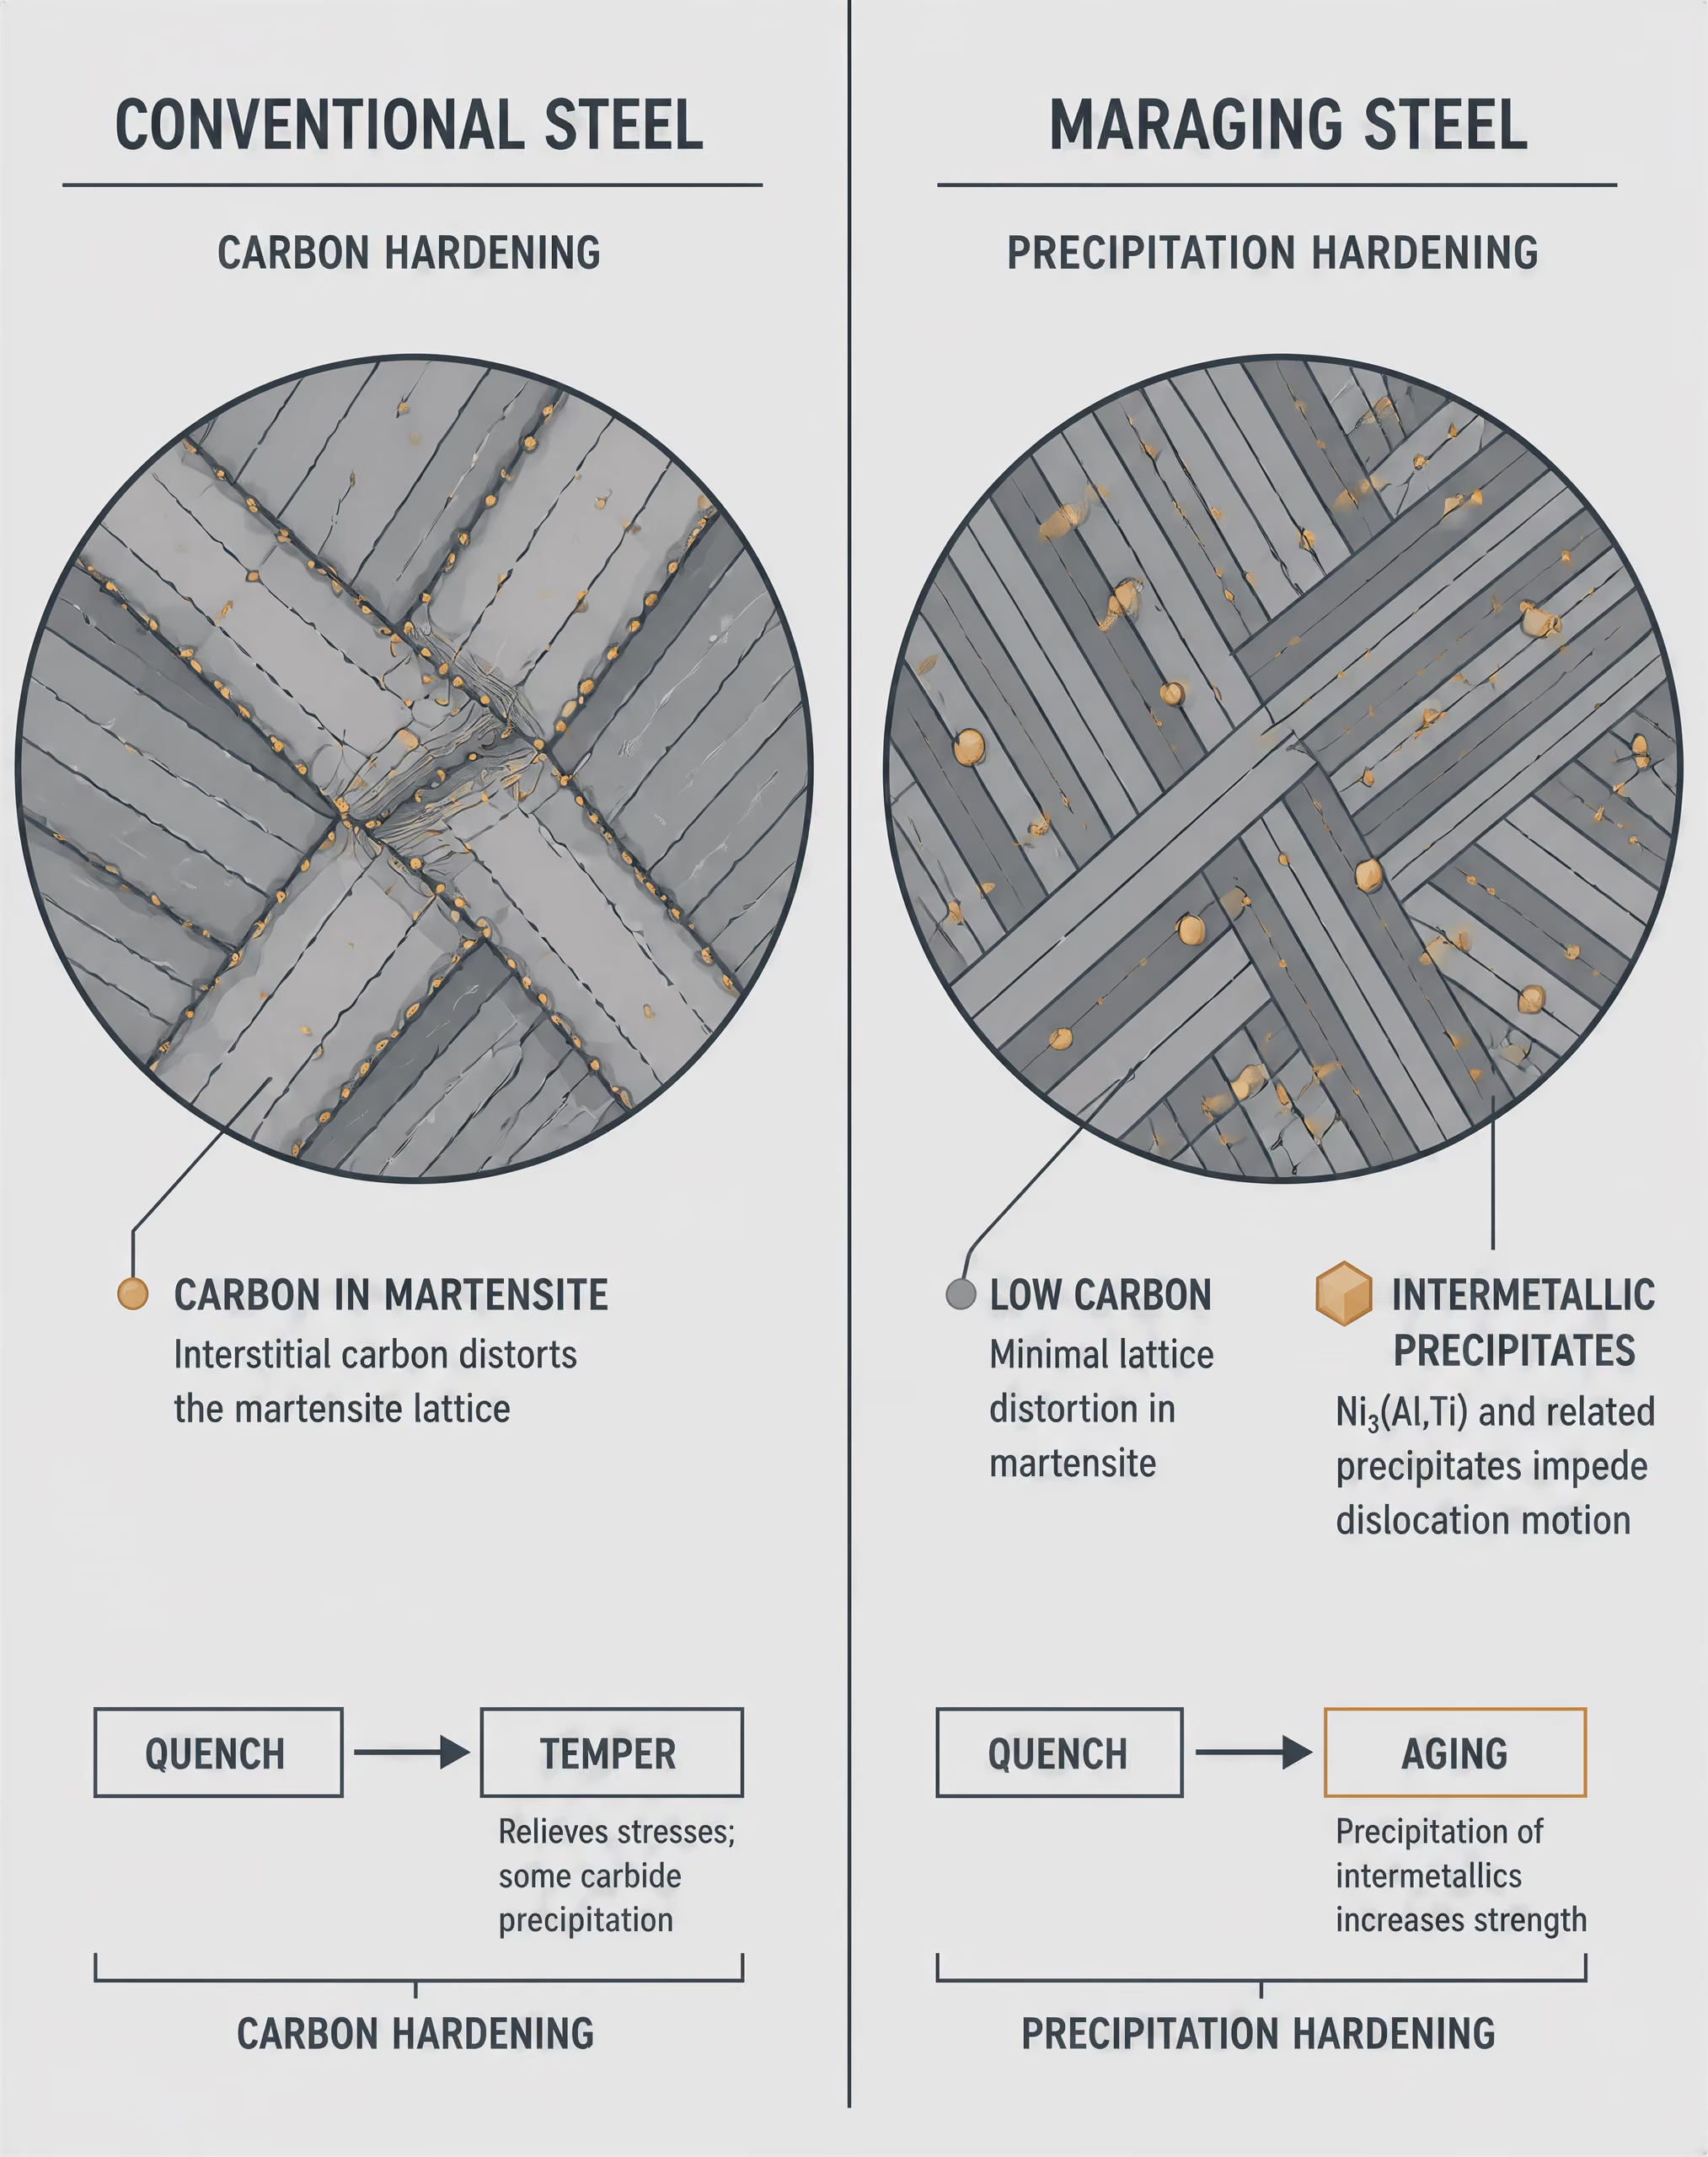
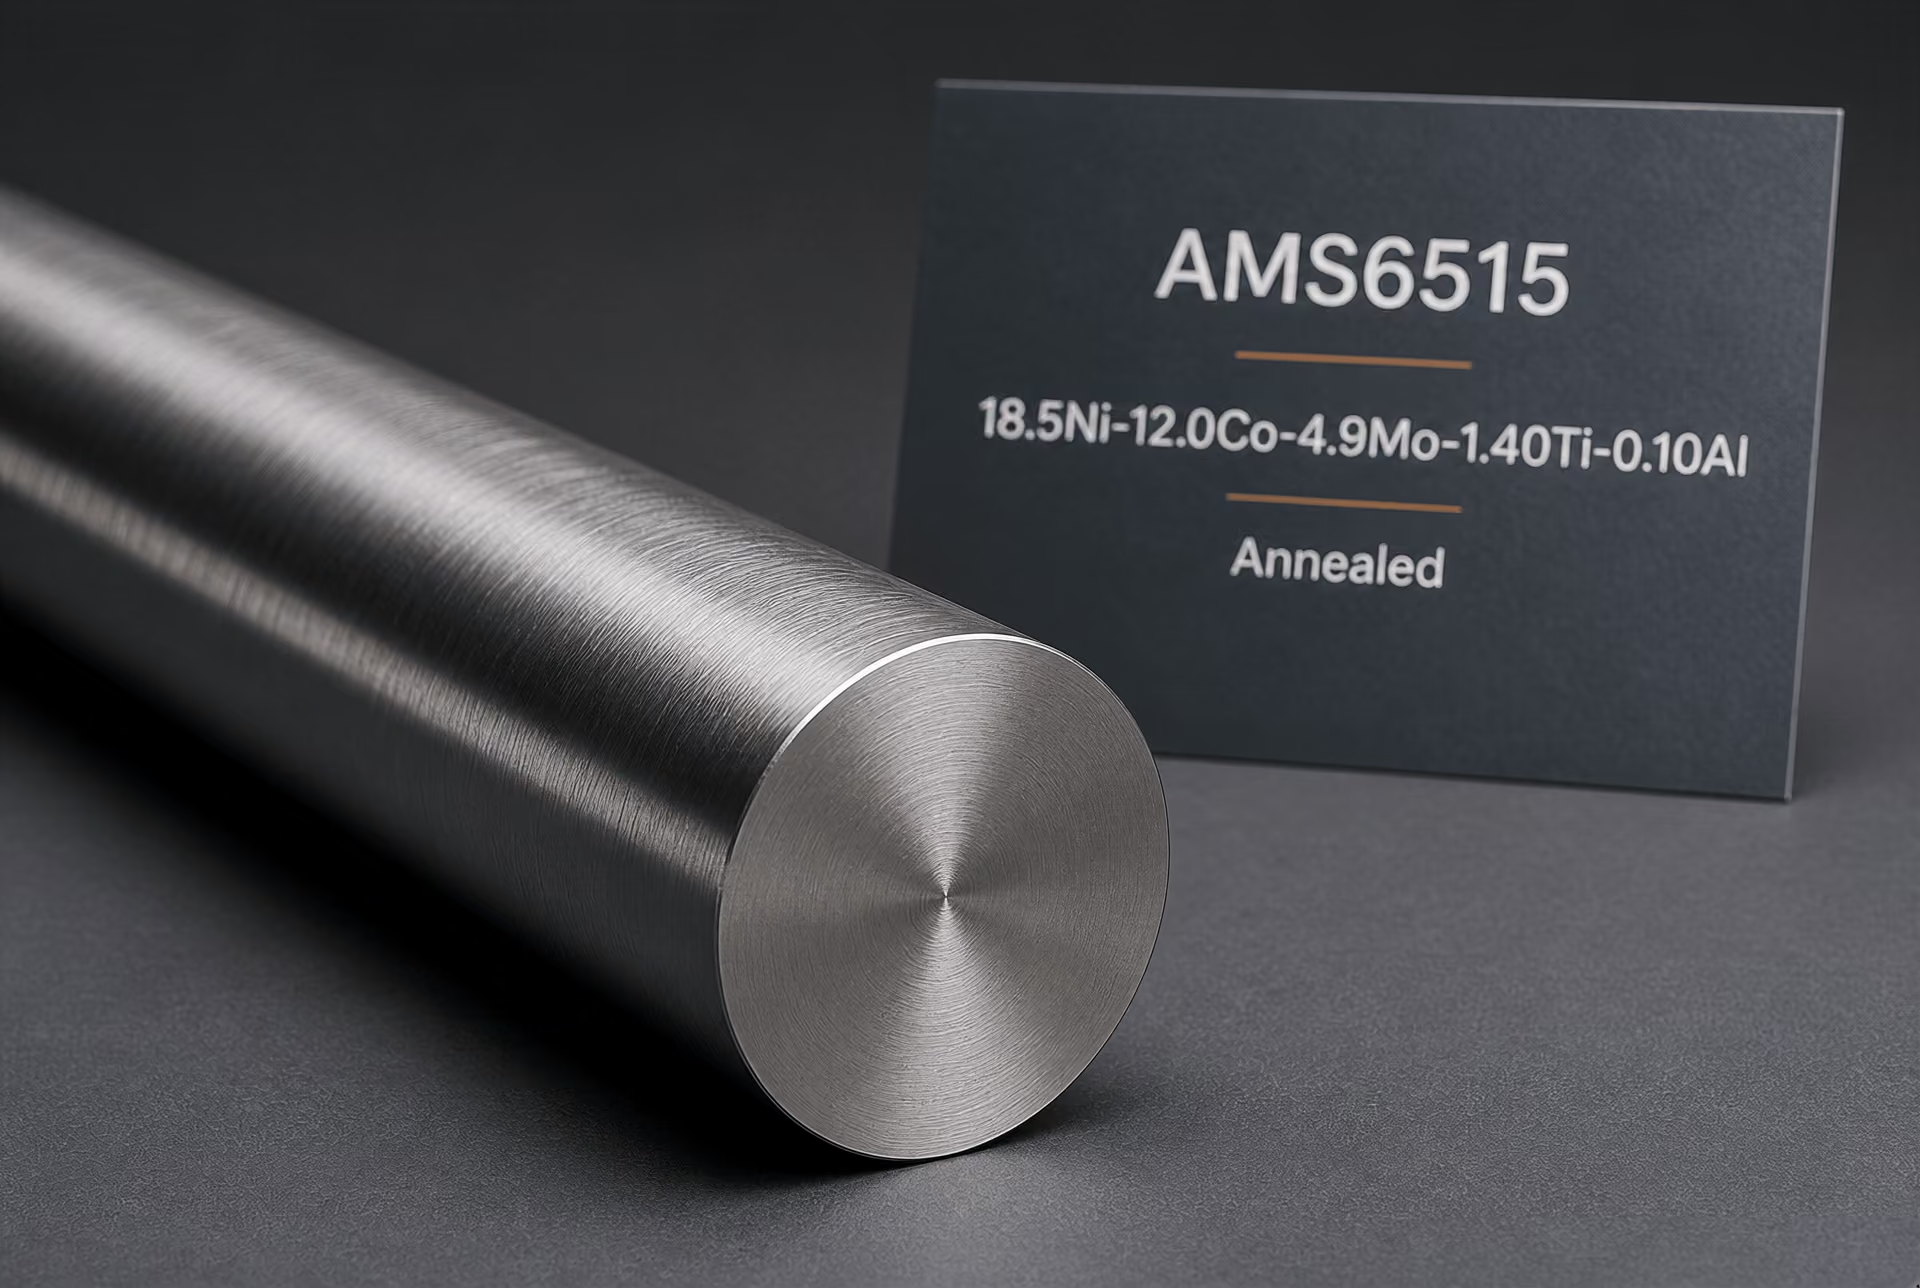
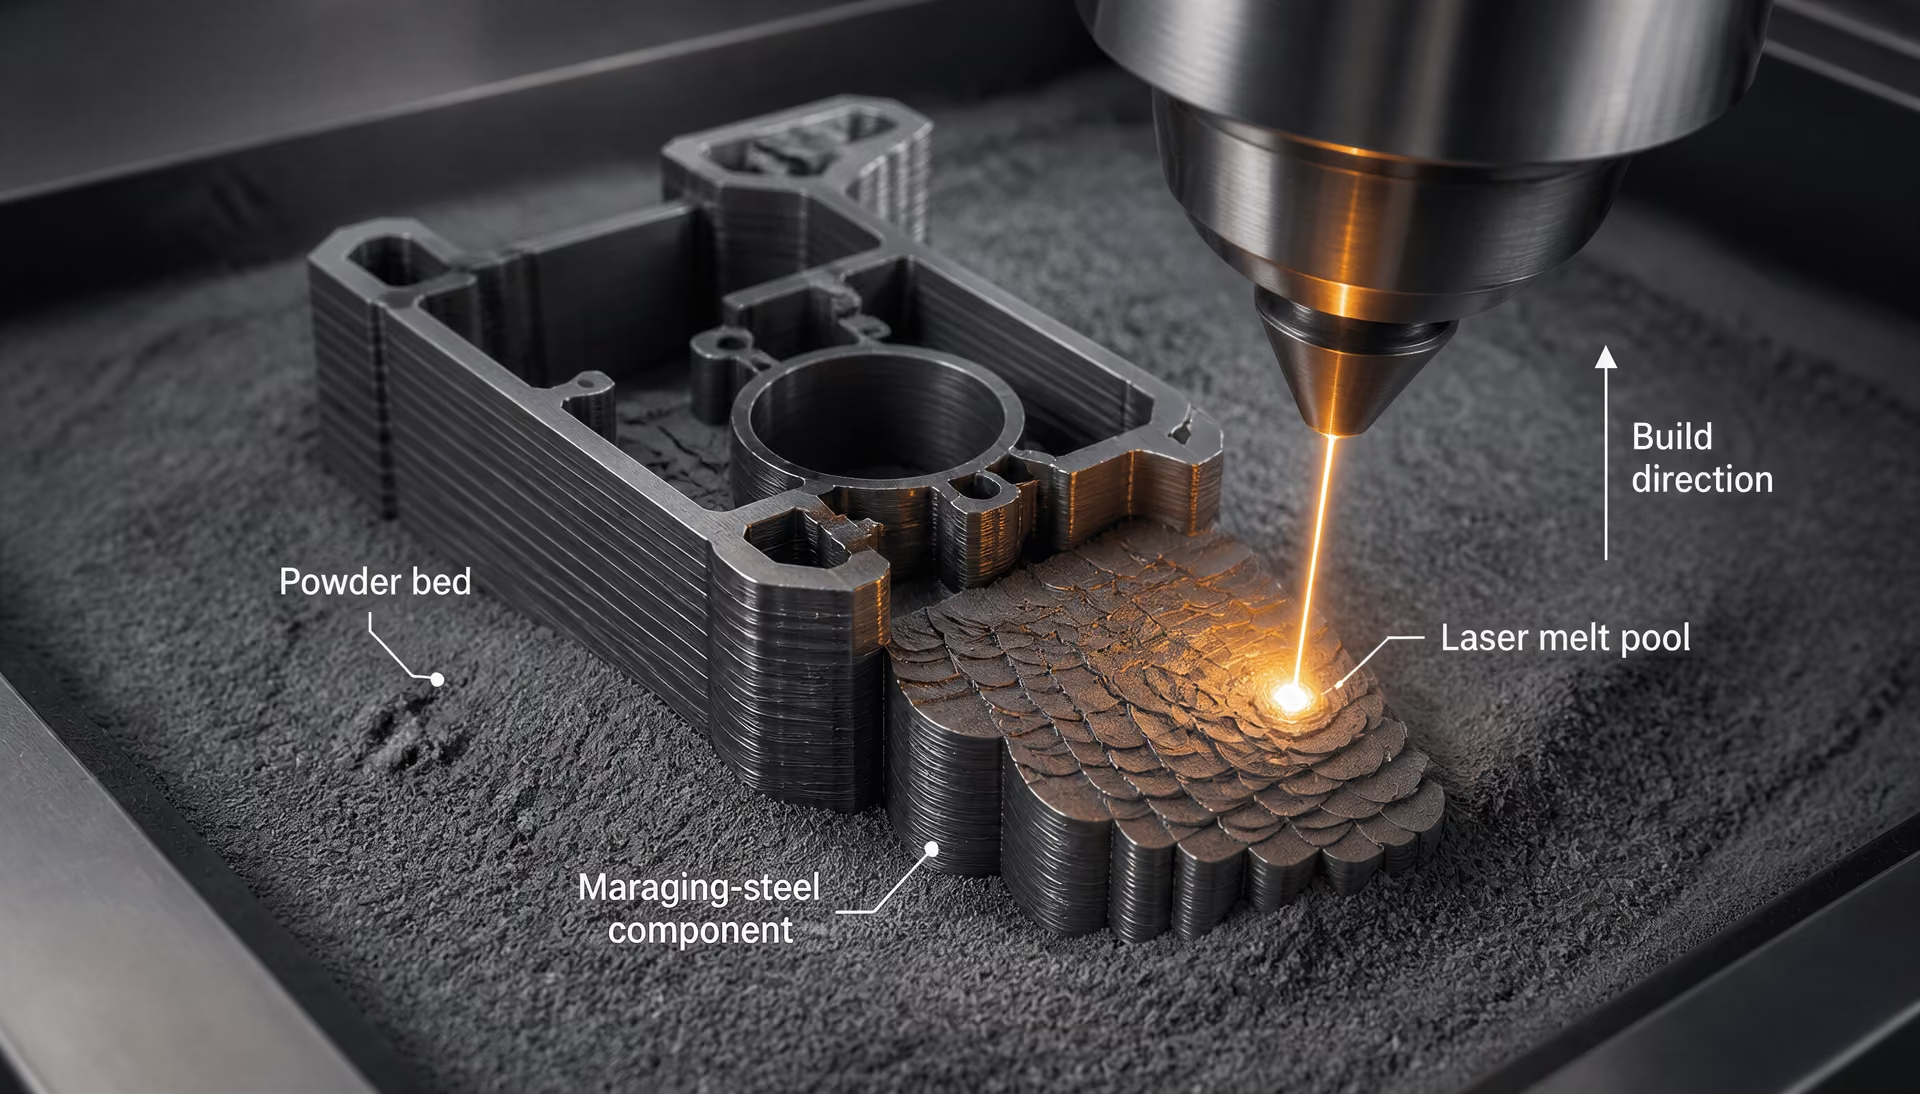
Laserowe stapianie w złożu proszkowym a kierunkowe struktury
W procesie LPBF skupiona wiązka lasera skanuje cienką warstwę proszku i tworzy sekwencję nakładających się jeziorek ciekłego metalu. Każde jeziorko charakteryzuje się dużym gradientem temperatury: materiał w pobliżu granicy przetopienia jest nagrzewany i częściowo ponownie stapiany, podczas gdy materiał nad jeziorkiem szybko się chłodzi. Następnie kolejna warstwa ponownie nagrzewa część poprzedniej. W elemencie występuje zatem wiele lokalnych historii cieplnych, a nie jedno oddziaływanie cieplne w piecu. Kierunek skanowania, grubość warstwy, moc lasera, prędkość skanowania, odstęp między ścieżkami oraz przerwy w budowie wpływają na tę historię.
Szybkie krzepnięcie może prowadzić do powstawania drobnych struktur komórkowych lub kolumnowych, zorientowanych zgodnie z gradientem cieplnym. Gradienty te są zwykle silnie związane z kierunkiem wytwarzania, dlatego morfologia ziaren i tekstura krystalograficzna mogą wykazywać kierunkowość. Granice jeziorek ciekłego metalu mogą pozostać widoczne w stanie po wytworzeniu, choć późniejsza obróbka cieplna może zmniejszyć lub zatrzeć część ich kontrastu. Powstała struktura nie jest po prostu „hartowanym martenzytem” w konwencjonalnym znaczeniu; jest to martenzyt powstały po sekwencji krzepnięcia i ponownego nagrzewania, z lokalną segregacją oraz potencjałem do wydzielania odziedziczonymi po tych zdarzeniach.
Wady stanowią drugi problem. Pory wynikające z braku przetopienia powstają, gdy sąsiednie ścieżki lub warstwy nie łączą się całkowicie. Pory gazowe mogą pochodzić z proszku lub zostać uwięzione podczas stapiania. Niestabilność trybu keyhole może prowadzić do powstawania większych, nieregularnych pustek. Wady te zmniejszają efektywną powierzchnię przenoszącą obciążenie i działają jako miejsca inicjacji pęknięć zmęczeniowych, a ich położenie względem kierunku wytwarzania wpływa na mierzoną odpowiedź. Naprężenia własne również powstają, ponieważ obszar nagrzany przez laser rozszerza się i kurczy, będąc otoczony chłodniejszym materiałem o mniejszej podatności odkształceniowej. Może to prowadzić do odkształceń, ryzyka mikropęknięć oraz lokalnych zmian stabilności faz.
Skład chemiczny decyduje o tym, jak istotne stają się te zjawiska. Gatunku zawierającego kobalt, takiego jak 18Ni(250), nie można traktować jako zamiennego z gatunkiem bezkobaltowym. Definicja materiału NASA z 2018 roku określa 18Ni(250) jako stal o wytrzymałości około 250 ksi, natomiast SAE AMS6515 wyszczególnia konkretną stal, wytapianą w podwójnej próżni i wyżarzaną, zawierającą 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Oznaczenie jest powiązane ze składem chemicznym i postacią wyrobu, a nie tylko z nominalną klasą wytrzymałości. Bezkobaltowa stal M789 ma inny bilans składników stopowych, a zatem także inną odpowiedź na segregację, powstawanie martenzytu, obróbkę przesycającą i starzenie.
Przesycanie i wyżarzanie międzykrytyczne materiału wytwarzanego przyrostowo
W przypadku materiału konwencjonalnego wyżarzanie przesycające ma na celu wprowadzenie pierwiastków stopowych do odpowiedniego roztworu stałego przed powstaniem martenzytu podczas chłodzenia. W materiale wytwarzanym metodą LPBF obróbka ta oddziałuje również na segregację komórkową, pozostałości jeziorek ciekłego metalu, naprężenia własne oraz niejednorodne struktury powstałe wskutek wielokrotnego nagrzewania. Temperaturę i czas należy rozpatrywać łącznie. Obróbka, która rozpuszcza niepożądaną segregację, może również sprzyjać rozrostowi ziaren, zmieniać teksturę lub modyfikować rozmieszczenie porów i wtrąceń, nie usuwając ich.
Nota techniczna NIST 2352 (2025) szczegółowo ocenia wyżarzanie przesycające, wyżarzanie międzykrytyczne i starzenie bezkobaltowej stali M789 wytwarzanej metodą laserowego stapiania w złożu proszkowym. Badania tego nie należy interpretować jako ustalenia jednego uniwersalnego harmonogramu obróbki dla każdej wytwarzanej przyrostowo stali maragingowej. Ustala ono natomiast, że zmienne te wymagają zbadania, ponieważ stan wyjściowy materiału LPBF różni się od stanu materiału obrabianego konwencjonalnie.
Wyżarzanie międzykrytyczne ma szczególne znaczenie, ponieważ umieszcza stal w przedziale temperatur, w którym skład fazowy może różnić się od uzyskanego w konwencjonalnej pełnej obróbce przesycającej. W stopie wytwarzanym przyrostowo obróbka ta może modyfikować morfologię martenzytu, obszary przemiany odwrotnej, układ segregacji lub udział austenitu. W rezultacie może wpływać zarówno na twardość, jak i na ciągliwość przed starzeniem, a także zmieniać miejsce i sposób późniejszego powstawania wydzieleń międzymetalicznych. To, czy zmiana ta będzie korzystna, zależy od składu M789, gęstości materiału w stanie po wytworzeniu, wcześniejszego cyklu cieplnego oraz wymaganego kierunku badań mechanicznych.
Starzenie nadal pozostaje etapem umacniania wydzieleniowego, lecz „starzenie w temperaturze około 480 °C” jest opisem metalurgicznym, a nie kompletną instrukcją wytwarzania. Czas, temperatura, szybkość nagrzewania, wcześniejsze wyżarzanie i warunki chłodzenia decydują o zarodkowaniu, wzroście, koagulacji oraz uporządkowaniu bliskiego zasięgu. Niedostarzenie starzenia pozostawia niewykorzystaną część potencjału umacniającego; przestarzanie może powodować koagulację wydzieleń i zmniejszenie wytrzymałości. Materiał wytwarzany przyrostowo może również zawierać niejednorodny zbiór miejsc zarodkowania utworzonych przez segregację komórkową i ponowne nagrzewanie jeziorek ciekłego metalu. W związku z tym odpowiedzi na starzenie zmierzonej na gęstej, odprężonej próbce LPBF nie można automatycznie przypisać każdej geometrii ani każdemu zestawowi parametrów wytwarzania.
Sekwencja przemian również wymaga ostrożnej interpretacji. Niska zawartość węgla sprzyja powstaniu stosunkowo miękkiej i ciągliwej osnowy martenzytycznej żelazo–nikiel, a nie martenzytu wysokowęglowego kojarzonego ze zwykłymi stalami hartowanymi i odpuszczanymi. Starzenie zapewnia następnie znaczną część wzrostu twardości poprzez wydzielanie związków międzymetalicznych. Jeżeli cykle cieplne LPBF prowadzą do zachowania lub odtworzenia austenitu, albo jeżeli wyżarzanie zmienia udział tych faz, wynik końcowy zależy od większej liczby czynników niż sama gęstość wydzieleń.
Różnice twardości i sztywności w zależności od kierunku wytwarzania
Element LPBF często bada się wzdłuż kierunku wytwarzania, w poprzek niego, a niekiedy także pod kątem do tego kierunku, ponieważ jego struktura jest kierunkowa. Różnice mogą wynikać jednocześnie z kilku źródeł: kolumnowego wzrostu ziaren, tekstury krystalograficznej, granic jeziorek ciekłego metalu, ukierunkowania porów, naprężeń własnych oraz orientacji wad wrażliwych na zmęczenie. Obróbka cieplna może ograniczyć niektóre różnice, lecz nie gwarantuje właściwości izotropowych.
Badanie NIST z 2024 roku, Badanie monitorowania zmęczenia wytwarzanej przyrostowo stali maragingowej in situ, wykazało różnice twardości i sztywności zależne od kierunku wytwarzania w próbkach stali maragingowej wytwarzanej metodą laserowego stapiania w złożu proszkowym. Wynik ten jest istotny właśnie dlatego, że twardość i sztywność nie są miarami zamiennymi. Na twardość silnie wpływają stan martenzytu i stan wydzieleń; sztywność jest ściślej związana z odpowiedzią sprężystą, teksturą, porowatością i efektywną strukturą przenoszącą obciążenie. Zależna od kierunku wartość twardości może zatem wskazywać na różnice w starzeniu lub składzie fazowym, podczas gdy zależna od kierunku wartość sztywności może silniej wskazywać na teksturę, wady lub naprężenia własne.
W tych samych pracach NIST stwierdzono, że pomiary przenikalności magnetycznej mogą wykrywać uszkodzenia zmęczeniowe przed wystąpieniem zniszczenia. Obserwacja ta wiąże odpowiedź magnetyczną z ewoluującą mikrostrukturą i uszkodzeniami, zamiast traktować element wytwarzany przyrostowo jako mechanicznie jednorodny aż do chwili, gdy pęknięcie stanie się widoczne. Pokazuje również, dlaczego obróbkę cieplną po wytworzeniu i kontrolę należy rozpatrywać łącznie. Obróbka może jednocześnie zmieniać odpowiedź magnetyczną, twardość, naprężenia własne i zachowanie zmęczeniowe.
Praktyczne pytanie metalurgiczne nie brzmi zatem, czy LPBF „działa” w przypadku stali maragingowej w sensie abstrakcyjnym. Chodzi o to, czy określony skład chemiczny proszku, strategia skanowania, gęstość, orientacja wytwarzania, sposób wyżarzania i harmonogram starzenia prowadzą do uzyskania kontrolowanej osnowy martenzytycznej oraz kontrolowanego zbioru wydzieleń, zapewniających akceptowalne właściwości kierunkowe. W przypadku gatunków zawierających kobalt i bezkobaltowej stali M789 odpowiedzi mogą być różne. Wytwarzanie przyrostowe nie zastępuje sekwencji maragingowej; sprawia, że wcześniejsza historia cieplna staje się jej częścią.
Badania, charakteryzacja i monitorowanie zmęczenia in situ
Stali maraging steel nie można scharakteryzować za pomocą jednej wartości wytrzymałości na rozciąganie. Zmierzona odpowiedź zależy od gatunku, postaci wyrobu, stanu obróbki cieplnej, orientacji próbki oraz metody wytwarzania. Pręt poddany wyżarzaniu przesycającemu, odkuwka starzona oraz część wykonana metodą laserowego przetapiania złoża proszkowego z bezkobaltowego stopu M789 mogą być określane jako maraging steel, mimo że zawierają różne populacje wydzieleń, struktury defektów i naprężenia szczątkowe.
Sekwencja przemian metalurgicznych wyjaśnia tę zależność. W przeciwieństwie do konwencjonalnych stali ulepszanych cieplnie stale maraging steel zawierają bardzo mało węgla i nie uzyskują głównej wytrzymałości dzięki bogatemu w węgiel martenzytowi. Wyżarzanie przesycające i hartowanie prowadzą do powstania stosunkowo miękkiej, niskowęglowej osnowy z listwowego martenzytu żelazowo-niklowego. Następnie starzenie, zwykle w temperaturze około 480°C, powoduje powstawanie drobnych wydzieleń międzymetalicznych i sprzyja uporządkowaniu bliskiego zasięgu. Opis ASM International z 2018 roku podaje komercyjne wartości granicy plastyczności od 1030 do 2420 MPa, lecz wartości te odnoszą się do różnych składów chemicznych i stanów materiału, a nie do jednej właściwości wrodzonej całej rodziny stali maraging steel.
Badania mechaniczne i wyniki zależne od kierunku
W sprawozdaniu z próby rozciągania należy podać pełny stan materiału: oznaczenie gatunku, postać wyrobu, obróbkę przesycającą, obróbkę starzenia, orientację próbki, temperaturę badania oraz szybkość odkształcenia. Granica plastyczności, wytrzymałość na rozciąganie, wydłużenie i przewężenie mogą ulegać znacznym zmianom wraz z czasem starzenia. Niedostateczne starzenie może pozostawić wytrzymałość poniżej wartości wymaganej dla danego stanu, przy jednoczesnym zachowaniu użytecznej ciągliwości; starzenie nadmierne powoduje rozrost lub zmianę populacji wydzieleń i może obniżyć wytrzymałość, nawet gdy zmienia się stabilność wymiarowa.
Podczas interpretacji istotne jest rozróżnienie między umocnieniem przemianowym a umocnieniem wydzieleniowym. Hartowanie rzeczywiście prowadzi do powstania martenzytu, lecz w niskowęglowym składzie stali maraging steel martenzyt ten jest stosunkowo miękki i ciągliwy. Raport wewnętrzny NIST 8582, opublikowany w 2025 roku, opisuje przesycanie i hartowanie jako pierwszy etap, po którym następuje obróbka cieplna wydzieleniowa generująca drobne wydzielenia oraz wysoką wytrzymałość, ciągliwość i udarność charakterystyczne dla stanu starzonego. Wynik próby rozciągania materiału po obróbce przesycającej nie może zatem zastępować wyniku dla materiału w stanie starzonym.
Normy i oznaczenia gatunków również wymagają ostrożności. NASA określa 18Ni(250) jako stal o wytrzymałości około 250 ksi, czyli około 1724 MPa, lecz takie oznaczenie nie oznacza, że każdy stop 18Ni jest jej odpowiednikiem. Norma SAE AMS6515 określa konkretną stal topioną w podwójnej próżni i wyżarzaną, oznaczoną jako „18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al”, dostarczaną w postaci prętów, odkuwek, rur lub pierścieni. Nie wolno przyjmować, że jej skład chemiczny i wymagania dotyczące postaci wyrobu mają zastosowanie do stopu bezkobaltowego.
Gatunki zawierające kobalt, takie jak 18Ni(200), 18Ni(250) i 18Ni(300), wykorzystują nikiel, kobalt, molibden, tytan, a niekiedy także aluminium do uzyskania odpowiedniej odpowiedzi wydzieleniowej. Bezkobaltowy M789 jest odrębnym układem stopowym, a nie bezpośrednim zamiennikiem chemicznym. Jego zakres parametrów obróbki cieplnej, skład chemiczny wydzieleń, zachowanie austenitu szczątkowego oraz reakcja na defekty wytwarzania wymagają odrębnych pomiarów. Nota techniczna NIST 2352, opublikowana w 2025 roku, szczegółowo ocenia wyżarzanie przesycające, wyżarzanie międzykrytyczne i obróbkę starzenia dla stopu M789 wytwarzanego metodą laserowego przetapiania złoża proszkowego.
W badaniach mechanicznych należy również uwzględnić kierunek. Wyroby walcowane lub kute mogą wykazywać różnice między kierunkiem wzdłużnym i poprzecznym wynikające z tekstury, segregacji, ukierunkowania wtrąceń oraz linii płynięcia. W przypadku części wytwarzanych addytywnie do tej listy dochodzą kierunek budowania, granice międzywarstwowe, strategia skanowania, odstęp między ścieżkami oraz przejścia konturowe i akumulacja ciepła. W badaniu NIST z 2024 roku dotyczącym addytywnie wytwarzanej stali maraging steel próbki wykazywały zależne od kierunku budowania różnice twardości i sztywności. Wynik ten ostrzega przed uznawaniem modelu materiału izotropowego za automatycznie obowiązujący dla elementu drukowanego.
Badania zmęczeniowe powinny wykorzystywać orientację i stan powierzchni oczekiwane podczas eksploatacji. Próby sterowane naprężeniem i próby sterowane odkształceniem mogą ujawniać różne tendencje rozwoju uszkodzeń, natomiast badanie wzrostu pęknięcia mierzy inną właściwość niż badanie trwałości gładkiej próbki. W materiale wytwarzanym addytywnie wyniki mogą być zdominowane przez próbki z karbem, naprężenia szczątkowe, chropowatość powierzchni, pory wynikające z braku przetopienia, porowatość gazową oraz wtrącenia. Dlatego w ocenie elementu, której podstawą jest istniejąca wada, a nie wyłącznie nominalna wytrzymałość, konieczne są badania odporności na pękanie i wzrostu pęknięć zmęczeniowych.
Twardość, sztywność i badanie mikrostruktury
Badanie twardości jest szybkim sprawdzeniem stanu materiału, lecz nie zastępuje charakteryzacji rozciągania ani zmęczenia. Pomiary twardości metodami Rockwella C i Vickersa oraz pomiary mikrotwardości mogą wykazać wzrost twardości spowodowany starzeniem i umożliwiają odwzorowanie lokalnych zmian w obrębie spoiny, obszaru wytwarzania, strefy wpływu ciepła lub powierzchni po obróbce skrawaniem. Pomiar twardości wzdłuż przekroju części wytwarzanej addytywnie może ujawnić różnice w historii cieplnej, które pozostają niewidoczne przy pojedynczym pomiarze uśrednionym dla całej objętości. Przeliczanie twardości między skalami wprowadza jednak niepewność, zwłaszcza przy bardzo dużej twardości lub w obszarach występowania gradientów.
Sztywność sprężysta jest zwykle opisywana modułem Younga, modułem ścinania lub modułem wyznaczanym ultradźwiękowo, a nie twardością. Starzenie może zmieniać moduł w mniejszym stopniu niż granicę plastyczności, lecz porowatość, pękanie, tekstura krystalograficzna i kierunek budowania mogą powodować mierzalne różnice. Wynik NIST dotyczący kierunku budowania jest zatem istotny: zmiana sztywności może odzwierciedlać strukturę procesu, defekty, teksturę lub geometrię pomiaru i nie powinna być odrzucana tylko dlatego, że stop ma taki sam nominalny skład chemiczny.
Badanie mikrostruktury łączy te pomiary z mechanizmem umocnienia. Mikroskopia optyczna może ujawnić wcześniejszą geometrię jeziorek ciekłego metalu, morfologię ziaren, pasmowość oraz znaczną porowatość. Skaningowa mikroskopia elektronowa jest odpowiednia do badania powierzchni przełomów i kontrastu związanego z wydzieleniami, natomiast transmisyjna mikroskopia elektronowa umożliwia rozdzielenie nanometrowych cząstek międzymetalicznych, które są zbyt małe do rutynowego badania optycznego. Dyfrakcja elektronów wstecznie rozproszonych może odwzorować pakiety listwowego martenzytu, teksturę krystalograficzną, lokalną dezorientację oraz obszary zrekrystalizowane. Dyfrakcja promieniowania rentgenowskiego może pomóc w identyfikacji faz, pomiarze naprężeń szczątkowych oraz wykrywaniu austenitu szczątkowego lub austenitu powstałego w wyniku nawrotu.
Badanie powinno porównywać materiał po obróbce przesycającej, starzeniu i zmęczeniu. Starzenie nadmierne, austenit powstały w wyniku nawrotu, rozrost wydzieleń oraz odkształcenie w wierzchołku pęknięcia mogą powodować różne obrazy, nawet gdy twardość objętościowa jest podobna. W przypadku laserowego przetapiania złoża proszkowego defekty wynikające z braku przetopienia i pozostałości nieprzetopionego proszku mogą zapewniać krótszą drogę do zniszczenia niż zmiana wydzieleń w osnowie. Rzetelny raport łączy zaobserwowane zachowanie podczas przełomu lub zmęczenia z rzeczywistym cyklem cieplnym, zamiast przypisywać każdą różnicę nominalnemu gatunkowi.
Przenikalność magnetyczna jako sygnał monitorowania zmęczenia
Przenikalność magnetyczna Miara tego, jak łatwo materiał przewodzi strumień magnetyczny; zmiany naprężeń, mikrostruktury lub uszkodzeń mogą zmieniać mierzoną odpowiedź.
Stal maraging steel jest ferromagnetyczna, dlatego jej odpowiedź magnetyczna może dostarczać informacji o zmianach stanu naprężenia, mikrostruktury i uszkodzeń. Przenikalność magnetyczna opisuje, jak łatwo materiał przewodzi strumień magnetyczny. Odkształcenie plastyczne, przegrupowanie dyslokacji, powstawanie pęknięć, naprężenia szczątkowe i przemiany fazowe mogą zmieniać zachowanie domen magnetycznych, a tym samym przesuwać wartość mierzonego sygnału. Odpowiedź ta nie jest charakterystyczna wyłącznie dla uszkodzeń zmęczeniowych, dlatego niezbędne są kalibracja oraz kontrola warunków pomiaru.
Badanie NIST z 2024 roku, Badanie monitorowania zmęczenia in situ addytywnie wytwarzanej stali maraging steel, wykazało, że pomiary przenikalności magnetycznej wykrywały uszkodzenia zmęczeniowe przed zniszczeniem próbki. Wynik ten ma znaczenie, ponieważ wskazuje na możliwość zastosowania bezkontaktowego lub w niewielkim stopniu ingerującego sygnału do śledzenia uszkodzeń podczas obciążenia cyklicznego. Tendencja zmian przenikalności mogłaby identyfikować przejście od stabilnego odkształcenia do przyspieszającego rozwoju uszkodzeń, zanim pojawi się widoczne pęknięcie lub nastąpi przełom końcowy.
Wynik ten pozostaje rezultatem monitorowania i badań naukowych, a nie zamiennikiem kwalifikacji. Na przenikalność wpływają skład chemiczny stopu, stan starzenia, kierunek budowania, tekstura, naprężenia szczątkowe, położenie sondy, odległość sondy od powierzchni, geometria, temperatura oraz historia elektromagnetyczna. Zmianę sygnału należy zatem korelować z dodatkowymi dowodami, takimi jak dane dotyczące cykli obciążenia, pomiar odkształcenia, emisja akustyczna, mikroskopia, pomiar długości pęknięcia lub fraktografia po badaniu.
Formalne badania zmęczeniowe nadal ustalają zależność między naprężeniem, liczbą cykli, środowiskiem i prawdopodobieństwem zniszczenia. Mechanika pękania nadal określa sposób wzrostu znanego pęknięcia oraz to, czy można tolerować wadę krytyczną. Kwalifikacja elementu nadal wymaga określonych wymagań dotyczących materiału, kwalifikacji procesu, metod kontroli, kryteriów akceptacji oraz reprezentatywnej geometrii. Monitorowanie magnetyczne może dostarczyć wczesnego ostrzeżenia lub wartościowych danych badawczych, lecz samo nie może poświadczyć zgodności części ze stali maraging steel ani zastąpić zwalidowanej oceny tolerancji uszkodzeń.
Zastosowania i logika doboru bez twierdzeń marketingowych
Zastosowania w lotnictwie i technice narzędziowej
Stal maraging jest dobierana do zastosowań lotniczych i narzędziowych ze względu na określoną sekwencję właściwości, a nie wyłącznie na wytrzymałość na rozciąganie. Jej osnowę stanowi niskowęglowy, listwowy martenzyt żelazowo-niklowy, powstający podczas chłodzenia z temperatury wyżarzania rozpuszczającego. Ta przemiana tylko umiarkowanie utwardza stal: NIST Internal Report 8582 opisuje zahartowany martenzyt jako stosunkowo miękki przed późniejszą obróbką wydzieleniową. Starzenie w temperaturze około 480 °C prowadzi następnie do powstania drobnych wydzieleń międzymetalicznych, przy czym uporządkowanie bliskiego zasięgu również przyczynia się do sekwencji umocnienia opisanej przez ASM International.
To rozróżnienie wpływa na sposób przetwarzania materiału w wyrób. Element po obróbce rozpuszczającej można obrabiać skrawaniem, kształtować lub wykańczać w inny sposób przed starzeniem, po którym jego wytrzymałość znacznie wzrasta. W 2018 roku ASM International podała komercyjne wartości granicy plastyczności od 1030 do 2420 MPa, natomiast NASA określa 18Ni(250) jako gatunek o wytrzymałości wynoszącej około 250 ksi. Wartości te dotyczą określonych gatunków i stanów materiału; nie stanowią uniwersalnej właściwości każdej stali sprzedawanej pod oznaczeniem maraging.
Elementy lotnicze mogą zatem obejmować części, których geometria, masa i dostęp do obróbki cieplnej sprawiają, że stan po obróbce rozpuszczającej jest użyteczny podczas wytwarzania, a starzenie przeprowadza się po zakończeniu krytycznych operacji obróbki skrawaniem. Zastosowania narzędziowe mogą obejmować matryce, formy lub elementy kształtujące, w których wysoka wytrzymałość na ściskanie i rozciąganie musi współistnieć z kontrolą wymiarów. Istotną cechą materiału jest połączenie niskowęglowej osnowy martenzytycznej, reakcji na wydzielanie oraz możliwości określenia stanu obróbki cieplnej — a nie ogólne twierdzenie, że stal maraging nadaje się do każdej części poddawanej wysokim obciążeniom.
Forma wyrobu również ogranicza zakres zastosowania. Na przykład SAE AMS6515 określa stal wytapianą w podwójnej próżni i w stanie wyżarzonym, o składzie oznaczonym jako 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, oraz obejmuje pręty, odkuwki, rury i pierścienie. Wymagania sformułowane na podstawie AMS6515 nie mogą być spełnione przez samo określenie „stal maraging”; praktyka wytapiania, skład chemiczny, forma wyrobu i stan wyżarzony są częścią definicji materiału.
Kiedy wysoka wytrzymałość jest niewystarczającym kryterium doboru
Wysoka wartość granicy plastyczności nie potwierdza odpowiedniej odporności na pękanie, trwałości zmęczeniowej, stabilności wymiarowej ani zgodności z wymaganiami wytwarzania. Stale maraging są umacniane przez wydzielenia wprowadzane po utworzeniu martenzytu, dlatego stan końcowy zależy od przesycania, chłodzenia, temperatury starzenia, czasu starzenia i wymiaru przekroju. Cykl cieplny, który prowadzi do uzyskania zamierzonego stanu wydzieleń w małej próbce, może nie dać takiego samego rezultatu w całym przekroju grubego pierścienia lub odkuwki. Weryfikacja musi zatem obejmować rzeczywistą formę wyrobu oraz lokalizację reprezentatywną pod względem cieplnym.
Odporność na pękanie wymaga odrębnego rozpatrzenia. Niskowęglowa osnowa pozwala uniknąć bogatego w węgiel stanu martenzytycznego kojarzonego z wieloma konwencjonalnymi stalami hartowanymi i odpuszczanymi, jednak udarność nadal zależy od gatunku, zawartości wtrąceń, wcześniejszego przetwarzania, populacji wydzieleń i obróbki cieplnej. Specyfikacja oparta wyłącznie na twardości lub granicy plastyczności może nie uwzględniać zachowania przy pękaniu wymaganego w obecności karbu, otworu pod element złączny, zaokrąglenia lub wady przypominającej pęknięcie.
Zmęczenie stanowi kolejne ograniczenie. Odpowiedź na obciążenia cykliczne zależy od stanu powierzchni, naprężeń własnych, wtrąceń, porowatości, geometrii i kierunkowości struktury. Czynniki te nabierają szczególnego znaczenia w materiale wytwarzanym przyrostowo. Opublikowane przez NIST w 2024 roku opracowanie In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel wykazało zależne od kierunku budowy różnice twardości i sztywności w próbkach wytworzonych metodą stapiania proszku w złożu laserowym. W tej samej pracy stwierdzono, że pomiary przenikalności magnetycznej mogą wykrywać uszkodzenia zmęczeniowe przed wystąpieniem zniszczenia. Wyniki takiego monitorowania nie eliminują potrzeby przeprowadzania badań zmęczeniowych; pokazują natomiast, że metoda wytwarzania tworzy mierzalne różnice struktury i uszkodzeń, których nie można uchwycić za pomocą samej nazwy gatunku.
Należy również rozróżniać gatunki zawierające kobalt i gatunki bezkobaltowe. Konwencjonalne gatunki, takie jak 18Ni(250), uzyskują reakcję na wydzielanie dzięki składowi zawierającemu znaczne ilości niklu, kobaltu i molibdenu oraz, zależnie od gatunku, tytanu lub glinu. Bezkobaltowy gatunek M789 nie jest pod względem składu zamienny z tymi gatunkami. NIST Technical Note 2352, opublikowana w 2025 roku, ocenia wyżarzanie rozpuszczające, wyżarzanie międzykrytyczne i starzenie, analizując konkretnie bezkobaltowy gatunek M789 wytwarzany metodą stapiania proszku w złożu laserowym. Odrębne potraktowanie tych cykli stanowi dowód, że gatunek i metoda wytwarzania zmieniają wymaganą historię cieplną.
Kolejnym kryterium doboru jest kontrola wymiarów. Niska zawartość węgla ogranicza skutki przemian zależnych od węgla, jednak część nadal ulega zmianom wymiarów podczas powstawania martenzytu i starzenia wydzieleniowego. Naddatki, mocowanie, kolejność obróbki skrawaniem i temperatura pomiaru muszą być ustalone na podstawie określonego gatunku i metody wytwarzania. Określenie „małe odkształcenia” nie zastępuje zmierzonych danych procesowych.
Dopasowanie gatunku, formy wyrobu i stanu materiału do wymagań
Dobór należy rozpocząć od nadrzędnej specyfikacji oraz trybu uszkodzenia elementu. Należy określić wymaganą granicę plastyczności i wytrzymałość na rozciąganie, odporność na pękanie, właściwości zmęczeniowe, zakres twardości, tolerancję wymiarową, środowisko korozyjne, wymiar przekroju oraz dopuszczalne procesy wytwarzania. Następnie należy wskazać dokładne oznaczenie gatunku i normę, które określają skład chemiczny, czystość, praktykę wytapiania, formę wyrobu i stan dostawy.
Kolejnym krokiem jest rozdzielenie umocnienia przemianowego od umocnienia wydzieleniowego. Należy potwierdzić, że wyżarzanie rozpuszczające i hartowanie prowadzą do uzyskania wymaganej struktury martenzytycznej, a następnie zweryfikować, że starzenie wytwarza zamierzoną populację wydzieleń międzymetalicznych bez nadmiernego przestarzenia. Dokumentacja procesu powinna określać jednorodność temperatury w piecu, sposób załadunku, warunki chłodzenia, temperaturę, czas i lokalizację próbki. Sama twardość jest niewystarczającym dowodem; badania rozciągania, badania odporności na pękanie, badania metalograficzne i pomiary wymiarów powinny odpowiadać planowi kwalifikacji.
W przypadku materiału przerabianego plastycznie należy porównać wymaganą geometrię z formami dopuszczonymi przez normę — takimi jak pręt, odkuwka, rura lub pierścień w AMS6515 — oraz uwzględnić przebieg włókien, stopień przerobu i grubość przekroju. W przypadku stapiania proszku w złożu laserowym należy odrębnie kwalifikować stan proszku, strategię skanowania, orientację budowy, obróbkę rozpuszczającą po wytworzeniu, obróbkę międzykrytyczną, jeśli jest określona, starzenie, porowatość i właściwości anizotropowe. Ostateczny wybór można uznać za uzasadniony wyłącznie wtedy, gdy skład chemiczny gatunku, forma wyrobu, metoda wytwarzania, stan obróbki cieplnej i dane weryfikacyjne opisują ten sam stan materiału.
Jak czytać specyfikację materiałową stali maragingowej
Specyfikacja stali maragingowej opisuje więcej niż analizę składu stopu. Określa powiązaną sekwencję obejmującą skład chemiczny, proces topienia, obróbkę cieplną, postać wyrobu, badania oraz granice akceptacji. Rozróżnienie to ma znaczenie, ponieważ stal maragingowa nie jest wzmacniana przede wszystkim przez umocnienie przemianowe wywołane przez węgiel. Jej struktura po przesycaniu to niskowęglowy martenzyt listwowy żelazowo-niklowy, który jest stosunkowo miękki; główny wzrost wytrzymałości następuje później, gdy podczas starzenia powstają drobne wydzielenia międzymetaliczne.
ASM International opisuje komercyjne stale maragingowe jako stale o bardzo niskiej zawartości węgla i wysokiej zawartości niklu, zawierające kombinacje kobaltu, molibdenu, tytanu i aluminium. Wydzielanie faz międzymetalicznych zachodzi w temperaturze około 480 °C, a komercyjne granice plastyczności mieszczą się w zakresie od 1030 do 2420 MPa (ASM International, 2018). Oznaczenie materiału zawierające wyłącznie określenie „stal maragingowa” pomija zatem informacje niezbędne do przewidywania właściwości użytkowych.
Skład chemiczny i praktyka topienia
Należy rozpocząć od dokładnego oznaczenia gatunku, a nie od nazwy rodziny materiałów. „18Ni(250)” identyfikuje klasę wytrzymałości powszechnie kojarzoną z granicą plastyczności wynoszącą około 250 ksi, zgodnie z opisem NASA (2018), lecz nie zastępuje nadrzędnej specyfikacji materiałowej. Poszczególne gatunki 18Ni różnią się zawartością składników stopowych oraz wymaganymi właściwościami po starzeniu. Gatunki zawierające kobalt zazwyczaj wykorzystują kobalt i molibden do wspomagania reakcji wydzieleniowych, natomiast tytan i aluminium mogą przyczyniać się do powstawania faz umacniających. Zawartość węgla pozostaje celowo niska, aby stal tworzyła ciągliwą, niskowęglową osnowę martenzytyczną, zamiast opierać się na przemianie w martenzyt wysokowęglowy.
Skład chemiczny określony w SAE AMS6515 ilustruje poziom precyzji oczekiwany w rzeczywistej specyfikacji. Norma obejmuje stal 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, przy czym oznaczenie identyfikuje również pręty, odkuwki, rury oraz pierścienie, które są wytapiane metodą podwójnego topienia próżniowego i wyżarzane. Liczby te nie są nieformalnym skrótem oznaczenia gatunku: określają nominalne poziomy dodatków stopowych, podczas gdy pełny dokument AMS podaje dopuszczalne zakresy, ograniczenia dotyczące pierwiastków resztkowych oraz procedury analityczne.
Praktyka topienia należy do tożsamości materiału. Topienie indukcyjne w próżni, a następnie przetapianie łukowe w próżni, lub inna określona metoda podwójnego topienia próżniowego, może ograniczać liczbę wtrąceń, zawartość gazów rozpuszczonych i segregację w porównaniu z mniej kontrolowanymi procesami. Skład chemiczny mieszczący się w nominalnym zakresie gatunku nie dowodzi równoważności, jeżeli norma wymaga określonej sekwencji topienia. Jest to szczególnie istotne w przypadku dużych przekrojów, części obciążonych zmęczeniowo oraz komponentów lotniczych, gdzie rozmieszczenie wtrąceń i segregacja mogą wpływać na właściwości, nawet gdy analiza chemiczna materiału objętościowego spełnia wymagania.
Gatunki niezawierające kobaltu należy traktować jako odrębne stopy, a nie jako zamienniki konwencjonalnych materiałów zawierających kobalt. Jednym z przykładów jest M789. Jego reakcje wydzieleniowe, odpowiedź na obróbkę cieplną oraz możliwe do uzyskania właściwości różnią się od właściwości gatunków 18Ni zawierających kobalt, dlatego specyfikacji M789 nie można interpretować przez mechaniczne skopiowanie harmonogramu starzenia ani oczekiwanych wartości wytrzymałości dla 18Ni(250).
Stan obróbki cieplnej i właściwości mechaniczne
Stan materiału podany obok oznaczenia gatunku ma kluczowe znaczenie. Wyżarzanie rozpuszczające rozpuszcza wcześniejsze wydzielenia i ustanawia kontrolowany stan austenityczny; następnie chłodzenie prowadzi do powstania niskowęglowego martenzytu listwowego. NIST Internal Report 8582 (2025) opisuje tę sekwencję jako prowadzącą do powstania stosunkowo miękkiego martenzytu przed kolejną obróbką wydzieleniową, która wytwarza drobne wydzielenia oraz zapewnia wysoką wytrzymałość, ciągliwość i udarność. Starzenie w temperaturze około 480 °C powoduje wydzielanie faz oraz uporządkowanie krótkiego zasięgu, zgodnie z podsumowaniem zawartym w opracowaniu ASM dotyczącym obróbki cieplnej.
Określenia „wyżarzony” i „starzony” nie są zatem wzajemnie zamienne. Pręt wyżarzony może być przeznaczony do obróbki skrawaniem lub kształtowania i może mieć znacznie niższą wytrzymałość niż ten sam gatunek po starzeniu. Dla stanu po starzeniu należy podać lub przywołać temperaturę, czas, sposób chłodzenia, a niekiedy także dopuszczalne odchylenie temperatury w piecu. Szczegóły te decydują o rozmiarze wydzieleń, ich gęstości liczbowej oraz przegrzaniu podczas starzenia. Element starzony zbyt krótko może nie osiągnąć określonej granicy plastyczności; element przetrzymany zbyt długo lub w zbyt wysokiej temperaturze może ulec rozrostowi wydzieleń i utracić wytrzymałość.
Tabelę właściwości mechanicznych należy czytać łącznie ze stanem materiału i wielkością przekroju. Granica plastyczności, wytrzymałość na rozciąganie, wydłużenie, przewężenie, twardość oraz udarność mogą podlegać odrębnym wymaganiom. Minimalna wytrzymałość na rozciąganie nie gwarantuje minimalnej granicy plastyczności, a wymaganie dotyczące temperatury pokojowej nie określa właściwości w innej temperaturze. Niektóre specyfikacje ustalają różne wartości graniczne dla wyrobów cienko- i grubościennych, ponieważ szybkość chłodzenia, segregacja oraz jednorodność cieplna zmieniają się wraz z wymiarami przekroju.
Znaczenie ma również kierunek badania. Właściwości wytrzymałościowe w kierunku wzdłużnym mogą różnić się od właściwości w kierunku poprzecznym, zwłaszcza w przypadku odkuwek, pierścieni, blach oraz materiałów wytwarzanych addytywnie. NIST Technical Note 2352 (2025) ocenia wyżarzanie rozpuszczające, wyżarzanie międzykrytyczne i starzenie bezkobaltowego materiału M789 wytwarzanego metodą laserowego przetapiania złoża proszku, pokazując, dlaczego wydrukowanej części nie można traktować jako materiału przerabianego plastycznie o innym kształcie. Badanie NIST dotyczące monitorowania zmęczenia z 2024 r. wykazało różnice twardości i sztywności zależne od kierunku budowania w stali maragingowej wytwarzanej metodą laserowego przetapiania złoża proszku. Wykazało również, że pomiary przenikalności magnetycznej wykrywały uszkodzenia zmęczeniowe przed zniszczeniem. W przypadku materiału wytwarzanego addytywnie orientacja budowy, strategia skanowania, stan proszku, dopuszczalne poziomy porowatości oraz obróbka cieplna po procesie wytwarzania należą do definicji procesu.
Postać wyrobu, badania i identyfikowalność
Postać wyrobu decyduje o tym, które wymagania mają zastosowanie. Pręty, odkuwki, rury, pierścienie, blachy oraz części wytwarzane metodą przetapiania złoża proszku mogą podlegać różnym wymaganiom dotyczącym wymiarów, miejsc pobierania próbek, zasad obróbki cieplnej i badań mechanicznych. AMS6515 obejmuje na przykład wyraźnie pręty, odkuwki, rury i pierścienie, a nie każdą możliwą postać stali maragingowej. Świadectwo, w którym podano skład chemiczny, lecz nie określono postaci wyrobu, pozostawia istotną lukę.
Należy sprawdzić sposób pobierania i orientację próbek. Specyfikacja może wymagać badań w kierunku wzdłużnym, poprzecznym, promieniowym lub stycznym, przy czym pobieranie próbek może być powiązane z wytopem, partią, odkuwką lub gotową częścią. Należy potwierdzić, czy twardość jest badaniem odbiorczym, kontrolą uzupełniającą, czy też zamiennikiem dopuszczonym wyłącznie w określonych warunkach. Należy przeanalizować kryteria akceptacji wyników próby rozciągania, energii udarności, przebiegu włókien, wad powierzchni, wtrąceń, badań nieniszczących, wymiarów oraz napraw. Sformułowanie „spełnia specyfikację” ma znaczenie wyłącznie wtedy, gdy wskazano przywołane wydanie normy oraz wszystkie wymagane badania.
Identyfikowalność powinna łączyć gotowy element z numerem wytopu, trasą topienia, partią wyrobu, zapisami obróbki cieplnej, analizą chemiczną, próbkami do badań oraz wynikami kontroli. W przypadku wytwarzania addytywnego należy dodatkowo uwzględnić identyfikację partii proszku, historię jego ponownego użycia, maszynę, numer budowy, orientację oraz zapis parametrów.
Jak czytać specyfikację materiału
- Dokładny gatunek
- Należy zidentyfikować oznaczenie gatunku, zamiast opierać się na nazwie rodziny.
- Norma i wydanie
- Należy odnotować obowiązującą normę i właściwe dla niej wydanie.
- Skład chemiczny i wytapianie
- Należy zweryfikować limity zawartości składników stopowych, limity zawartości pierwiastków resztkowych oraz wymaganą praktykę wytapiania.
- Stan
- Należy określić, czy materiał jest wyżarzony, przesycony, starzony czy dostarczony w innym stanie.
- Postać wyrobu
- Należy określić, czy materiał jest prętem, odkuwką, rurą, pierścieniem czy wyrobem wytwarzanym przyrostowo.
- Badania
- Należy sprawdzić wymagania dotyczące właściwości mechanicznych, kierunek badania, położenie próbki i kryteria odbioru.
- Identyfikowalność
- Należy powiązać gotowy element z jego wytopem, partią, zapisami obróbki cieplnej, próbkami i wynikami kontroli.
Praktyczna kolejność czytania norm jest prosta: należy zidentyfikować dokładny gatunek; odnotować właściwą normę AMS lub inną normę oraz jej wydanie; zweryfikować skład chemiczny i praktykę topienia; określić, czy materiał jest wyżarzony, przesycony, starzony, czy dostarczany w innym stanie; zidentyfikować postać wyrobu i wielkość przekroju; odczytać każde wymaganie dotyczące właściwości mechanicznych wraz z kierunkiem badania i miejscem pobrania próbki; a następnie sprawdzić kryteria akceptacji oraz zapisy dotyczące identyfikowalności. Dopiero gdy wszystkie te elementy są zgodne, można uznać dwie stale maragingowe za porównywalne. Klasa materiału jest definiowana przez łańcuch procesu i specyfikacji, a nie przez jeden uniwersalny stop.
Źródła
- [1] Maraging Steels. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
- [2] NIST Internal Report 8582. NIST Internal Report, 2025. NIST Internal Report 8582
- [3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel