




Maraging Çeliği Nedir—Ne Değildir?
Düşük Karbonlu Demir-Nikel Martenzitik Kavramı
Maraging çeliği, nihai dayanımını karbonla sertleşmeden değil, esas olarak yaşlandırma sırasında meydana gelen metaller arası çökelmeden alan, yüksek alaşımlı ve çok düşük karbonlu demir–nikel çelikleri ailesidir. Bu çeliklerin ayırt edici matrisi, genellikle çözelti tavlamasının ardından östenitik bölgeden soğutma yoluyla oluşturulan düşük karbonlu çıta martenzitidir. Nikel, martenzit başlangıç sıcaklığını yeterince düşürür; böylece östenit, geleneksel su verme ve temperleme çeliklerinde kullanılan yüksek karbon içeriğine gerek kalmadan soğuma sırasında martenzite dönüşür.
Bu martenzit, ferrite kıyasla dayanıklıdır; ancak son maraging koşulundaki malzemeye göre kasıtlı olarak çok daha yumuşaktır. Kavramın merkezinde bu özellik bulunur. Alaşım, çözelti işleminin görece sünek, işlenebilir ve düşük karbonlu bir martenzitik yapı oluşturacağı şekilde tasarlanır; sonraki yaşlandırma işlemi ise bu matrisin içinde ve çevresinde nano ölçekli veya ince metaller arası fazların oluşmasına neden olur. Malzeme yalnızca “sert martenzit” değildir. Bu, çökelme yoluyla dayanımı artırılmış bir martenzitik çeliktir.
| Element | Birincil metalurjik rol | Örnek veya nitelendirme |
|---|---|---|
| Nikel | Östeniti kararlı hâle getirir ve martenzitik matrisin oluşumunu destekler | AMS6515'te yaklaşık %18,5 |
| Kobalt | Matrisin termodinamiğini değiştirir ve molibdence zengin çökelmelerin oluşumunu teşvik eder | AMS6515'te %12,0 |
| Molibden | Dayanımı artıran metallerarası fazlara doğrudan katılır | AMS6515'te %4,9 |
| Titanyum | Nikel–titanyum bakımından zengin dayanım artırıcı çökelmelere katkıda bulunur | AMS6515'te %1,40 |
| Alüminyum | Düzenli metallerarası fazlara girebilir ve çökelmeyi etkileyebilir | AMS6515'te %0,10 |
Alaşım ilaveleri, maraging kalitelerini sıradan demir–nikel alaşımlarından ayırır. Kobalt içeren geleneksel kaliteler genellikle nikel, kobalt, molibden, titanyum ve az miktarda alüminyum içerir. Kobalt, matris ve çökelme tepkisini etkilerken molibden ile titanyum, metaller arası bileşikler oluşturan dayanım artırıcı tepkimelere katılır. Kesin denge önemlidir: nikel, kobalt, molibden, titanyum veya alüminyum içeriğinin değiştirilmesi dönüşüm sıcaklıklarını, çökelti popülasyonlarını, yaşlandırma tepkisini, tokluğu ve boyutsal kararlılığı değiştirir.
SAE AMS6515, bir kalitenin gevşek bir reçete olarak değil, tanımlanmış bir malzeme olarak ele alınması gerektiğini gösterir. Bu standart, “18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al” olarak tanımlanan, çift vakumda ergitilmiş ve tavlanmış çeliği belirtir. Bu bileşim, 18Ni maraging çeliği olarak adlandırılan her ürünle birbirinin yerine kullanılabilir değildir. Ergitme yöntemi, ürün biçimi, gerekli koşul ve izin verilen bileşim aralıkları spesifikasyonun parçasıdır.
Düşük karbon içeriği de aynı ölçüde önemlidir. Karbon, karbür oluşumunu sınırlayacak ve sertliğin birincil kaynağı hâline gelmesini önleyecek kadar düşük tutulur. Bunun sonucunda oluşan martenzit, yüksek karbonlu martenzite kıyasla görece düşük bir dislokasyon ve katı çözelti sertleşmesi katkısına sahiptir; bu da sonraki çökelme sertleşmesi için önemli bir kapasite bırakır. Bu durum, ısıl işlem ve temizlik kontrol altında tutulduğunda maraging çeliklerinin yüksek dayanımı yararlı tokluk ve süneklikle nasıl birleştirebildiğini de açıklamaya yardımcı olur.
Maraj çeliği Soğuma sırasında martenzitik bir matris oluşturan ve mühendislik dayanımının büyük bölümünü yaşlanmanın neden olduğu metallerarası çökelme yoluyla geliştiren, düşük karbonlu, yüksek nikelli, demir esaslı bir çelik.
Bu nedenle yararlı ve resmî bir tanım, “çok dayanıklı çelik” ifadesinden daha dardır: Maraging çeliği, soğuma sırasında martenzitik bir matris oluşturan ve mühendislik dayanımının önemli bölümünü yaşlandırma kaynaklı metaller arası çökelme yoluyla geliştiren, düşük karbonlu ve yüksek nikel içeren demir esaslı bir alaşımdır. Bir çelik, bu tanımı karşılamadan da olağanüstü yüksek dayanım gösterebilir.

Karbonla sertleşme Değil, Yaşlandırmayla Sertleşme Neden Belirleyici Mekanizmadır?
Maraj dizisi
- Çözelti tavlaması İlgili alaşım elementlerini östenit içinde çözer ve uygun bir kimyasal durum oluşturur.
- Soğutma Östeniti düşük karbonlu çıta martenzitine dönüştürür.
- Yaşlandırma Çözünen atomların kümelenmesini ve düzenli metallerarası çökeltilerin oluşmasını sağlar.
- Dayanım kazanımı Çökeltiler dislokasyon hareketini engeller ve akma dayanımını yükseltir.
Geleneksel ısıl işlem dizisinin belirgin aşamaları vardır. İlk olarak çözelti tavlaması, alaşım elementlerini östenit içinde çözer ve uygun bir kimyasal durum oluşturur. Ardından soğutma, çıta martenziti meydana getirir. Yeni su verilmiş durumda bu martenzit görece yumuşaktır. Yaklaşık 480 °C’de yaşlandırma, çözünen atomların kümelenmesine ve düzenli metaller arası çökeltilerin oluşmasına neden olur. Bu çökeltiler dislokasyon hareketini engelleyerek kaliteyle ilişkilendirilen akma dayanımındaki büyük artışı sağlar.[1] Maraging Steels. ASM International. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
ASM International’ın 2018 tarihli Maraging Steels bölümü bu diziyi çözelti tavlaması, martenzit oluşumu, yaşlandırma, çökelme ve kısa menzilli düzenlenme olarak açıklar. Aynı kaynak, temel çökelme işlemini yaklaşık 480 °C’de konumlandırır ve ticari akma dayanımlarını 1030 ila 2420 MPa arasında bildirir. Bu değerler, belirli bir bileşim ile ısıl geçmişin sonucunu tanımlar; düşük karbonlu her nikel çeliğinin kendiliğinden sahip olduğu bir özellik değildir.
18Ni(250) tanımı, yaklaşık 250 ksi dayanım sınıfına veya yaklaşık 1720–1725 MPa'ya karşılık gelir. Limited evidence
NASA’nın 2018 tarihli malzeme referansı, 18Ni(250)’yi yaklaşık 480 °C’de metaller arası çökelme yoluyla yaşlandırılarak sertleştirilen, düşük karbonlu demir–nikel çıta martenzitik çeliği olarak tanımlar. “250” tanımı, karbon yüzdesine veya evrensel bir kimyasal formüle değil, yaklaşık 250 ksi dayanım sınıfına, yani yaklaşık 1720 MPa’a karşılık gelir. 18Ni(300) ve 18Ni(350) gibi ilgili tanımlar daha yüksek nominal dayanım sınıflarını gösterir; ancak yalnızca tanımın kendisi, geçerli spesifikasyonun ve ısıl işlem koşulunun kontrol edilmesi gereğini ortadan kaldırmaz.
Maraj çelikleri nihai dayanımlarının çoğunu karbonla sertleşmeden ziyade yaşlanmanın neden olduğu metallerarası çökelmeden elde eder. Strong evidence
2025 yılında yayımlanan NIST Internal Report 8582, ayrımı doğrudan ortaya koyar: İlk olarak çözeltiye alma ve su verme, görece yumuşak martenzit oluşturur; ardından çökelme ısıl işlemi ince çökeltiler ile yüksek dayanım, süneklik ve tokluk meydana getirir. Geleneksel su verilmiş ve temperlenmiş karbon çeliğinde, martenzit içinde hapsolmuş karbon ile sonraki temperleme tepkimeleri sertleşme mekanizmasına hâkimdir. Maraging çeliğinde kasıtlı olarak düşük tutulan karbon seviyesi, bu açıklamayı eksik ve genellikle yanıltıcı hâle getirir. Belirleyici dayanım artırma olayı çökelmedir.
Aşırı yaşlandırma, tepkimenin yalnızca termal değil, metalurjik olduğunu gösterir. Yetersiz yaşlandırma, çökelti popülasyonunun belirtilen dayanım için yetersiz kalmasına neden olabilir. Çok uzun süreli veya çok yüksek sıcaklıktaki yaşlandırma çökeltileri kabalaştırarak dayanım artışını azaltabilir; aşırı termal maruziyet ise matrisi ve boyutsal durumu değiştirebilir. Nominal yaşlandırma sıcaklığı, eksiksiz bir zaman–sıcaklık programının yerini tutmaz: kesit boyutu, fırın homojenliği, önceki çözelti işlemi, soğuma hızı ve ürün biçimi sonucun tamamını etkiler.
Üretim yöntemi başka bir değişken ekler. Lazer toz yatağı ergitme, herhangi bir geleneksel ısıl işlem başlamadan önce ince katılaşma hücreleri, artık gerilme, gözeneklilik, tekstür ve yöne bağlı mikroyapılar oluşturabilir. 2025 yılında yayımlanan NIST Technical Note 2352, lazer toz yatağı ergitmeyle üretilen kobaltsuz M789 için çözelti tavlaması, interkritik tavlama ve yaşlandırma işlemlerini değerlendirmektedir. Bu çalışma, eklemeli imalatla üretilmiş bir maraging alaşımının, nominal kimyası benzer dövme malzemeyle otomatik olarak eşdeğer kabul edilemeyeceğini göstermektedir.
NIST’in 2024 tarihli In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel çalışması da sertlik ve rijitlikte üretim yönüne bağlı farklılıklar bildirmiştir. Manyetik geçirgenlik ölçümleri, yorulma hasarını kırılmadan önce tespit etmiş ve proses–yapı sorununun başlangıçtaki çekme özelliklerinin ötesine uzandığını göstermiştir. Eklemeli imalat, maraging çeliğinin tanımını değiştirmez; ancak ısıl işlemin koşullandırması gereken başlangıç mikroyapısını değiştirir.
Kalite Adlarını Genel Tanımlardan Ayırmak
| Tanım | Anlamı | Belirlemediği husus |
|---|---|---|
| Maraj | Düşük karbonlu martenzit ve çökelme sertleşmesine dayalı metalurjik aile | Tek bir kimyasal bileşim veya özellik düzeyi |
| 18Ni(250) | Nominal 18Ni ailesi ve yaklaşık 250 ksi dayanım sınıfı | Eksiksiz bir kimyasal şartname veya belgelendirme |
| 18Ni(300) | Nominal 18Ni ailesi ve daha yüksek dayanım sınıfı | Diğer her 18Ni kaliteyle eşdeğer kimyasal bileşim |
| M789 | Kobalt içermeyen maraj kalitesi | Kobalt içeren 18Ni kaliteleriyle değiştirilebilirlik |
| AMS6515 | Belirli alaşım, ergitme yöntemi, koşul ve ürün biçimi şartnamesi | 18Ni maraj çeliği için genel eşanlamlı |
“Maraging” bir metalurjik aile adıdır; “18Ni(250)”, “18Ni(300)”, “18Ni(350)”, “M789” ve “AMS6515” ise belirli kalite sistemlerini, dayanım sınıflarını veya spesifikasyonları tanımlar. Bunlar birbirinin eş anlamlısı olarak kullanılmamalıdır.
Klasik 18Ni kaliteleri genel olarak kobalt içeren kimyalarla ilişkilendirilir. Kobaltsuz kaliteler farklı bileşim, maliyet, tedarik ve üretim gereksinimleri için geliştirilmiştir; ancak kobaltın çıkarılması, diğer tüm metalurjik değişkenleri aynı bırakmaz. Örneğin M789, kendine özgü alaşım tasarımına, çökelme davranışına, ısıl işlem gerekliliklerine ve ürün özellikleri sınırlarına sahip kobaltsuz bir maraging çeliğidir. Buna yalnızca “18Ni(300)” demek, tepkisini yorumlamak için gerekli bilgileri ortadan kaldırır.
Nikelin tek başına bulunması da bir çeliği maraging çeliği yapmaz. Paslanmaz, kriyojenik, yapısal ve çökelme sertleşmeli birçok çelik nikel içerir; ancak farklı matrisler oluşturur veya farklı dayanım artırma tepkimelerine dayanır. Esas olarak karbon, azot, karbür çökelmesi, bakır çökelmesi ya da dönüşüm ürünleri yoluyla sertleştirilen nikel içeren bir çelik, belirtilen metalurjisi maraging tanımını karşılamadığı sürece başka bir sınıfa aittir.
Tersi yöndeki kestirme de yanlıştır: Her ultra yüksek dayanımlı çelik maraging değildir. Beynitik çelikler, su verilmiş ve temperlenmiş alaşımlı çelikler, takım çelikleri ve bazı çökelme sertleşmeli paslanmaz çelikler, farklı mekanizmalar yoluyla benzer dayanım düzeylerine ulaşabilir. Dayanım seviyesi performansın kanıtıdır; kimliğin kanıtı değildir. Doğru tanımlama için kalite tanımı, kimyasal sınırlar, ergitme ve ürün biçimi gereklilikleri, ısıl işlem koşulu ve belirtilen özellikleri oluşturan çökelme tepkimesi birlikte incelenmelidir.
Konvansiyonel Maraging Çeliklerinin Bileşimi
Maraging çeliği, tek bir alaşım reçetesinden çok, bileşim ve ısıl işlem stratejisiyle tanımlanır. Matrisi, su verme sonrasında yaşlandırma sırasında önemli ölçüde dayanım kazanabilecek kadar kasıtlı olarak yumuşak bırakılan, çok düşük karbonlu bir demir–nikel martenzitidir. Daha sonra eklenen nikel, kobalt, molibden, titanyum, alüminyum ve daha küçük miktarlardaki elementler, dayanım sağlayan çökeltilerin oluşumunu, dağılımını ve kararlılığını kontrol eder. Bunun sonucunda, konvansiyonel karbon çeliklerindekinden farklı bir sertleşme yolu ortaya çıkar.
Bir karbon çeliğinde hızlı soğutma, aşırı doymuş katı çözeltide hapsolan karbonun hacim merkezli tetragonal kafesi bozması nedeniyle sert martenzit oluşturur. Maraging çelikleri o kadar az karbon içerir ki bu mekanizma görece küçük bir katkı sağlar. Çözelti tavlaması ve su verme sonrasında matris genellikle düşük sertliğe ve iyi işlenebilirliğe sahip, düşük karbonlu bir çıta martenzitidir. NIST Internal Report 8582, bu süreci görece yumuşak martenzit oluşturmak üzere çözeltiye alma ve su verme işlemleriyle başlayan, ardından ince çökeltiler ile yüksek dayanım, süneklik ve tokluk oluşturan çökelme ısıl işlemiyle devam eden bir dizi olarak açıklar. Yaşlandırma genellikle yaklaşık 480 °C’de gerçekleştirilir; bu sıcaklıkta intermetalik bileşikler oluşur ve kısa menzilli düzenlenme de dayanım artışına katkıda bulunabilir.
Bileşim ele alındığında bu ayrım önem taşır. Bir alaşım elementi martenzit oluşumunu, çökelti kimyasını, östenit kararlılığını, tane yapısını veya bu dört özelliğin tamamını etkileyebilir. Nominal yüzdesi; kalite tanımı, ergitme yöntemi, ürün biçimi ve termal geçmiş dikkate alınmadan bağımsız olarak yorumlanamaz.
Martenzitik matriste nikelin rolü
Nikel, konvansiyonel maraging çeliklerinde matris oluşturan başlıca alaşım elementidir. Çözelti tavlama sıcaklığında östeniti kararlı hâle getirerek çeliğin soğutma öncesinde nikelce zengin bir katı çözelti olarak işlenmesini sağlar. Su verme sırasında karbon içeriği çok düşük olmasına rağmen östenit, çıta martenzitine dönüşür. Dolayısıyla nikel, sonraki çökelme sertleşmesinin dayandığı düşük karbonlu başlangıç martenzit yapısının oluşturulmasına yardımcı olur.
Nikel içeriği, martenzit oluşumu ile kalıntı östenit arasındaki dengeyle de ilişkilidir. Çok az nikel, amaçlanan östenitik işlem aralığının kararlılığını azaltabilir ve dönüşüm davranışını değiştirebilir. Daha yüksek nikel düzeyleri, östenit kararlılığını artırabilir ve tam bileşime ve ısıl işleme bağlı olarak yaşlandırma sırasında kalıntı östenit veya geri dönüşüm oluşumunu teşvik edebilir. Matris yalnızca pasif bir taşıyıcı değildir: nikel içeriği sonraki çökelme için kimyasal itici gücü ve aşırı yaşlanmaya verilen tepkiyi etkiler.
NASA tarafından 2018 tarihli bir malzeme referansında kullanılan yaygın 18Ni(250) tanımı, yaklaşık %18 nikel içeren ve nominal dayanım düzeyi 250 ksi olan bir maraging kalite sınıfını belirtir. Bu tanım, eksiksiz bir kimyasal spesifikasyon değildir. Bir kalite ailesini ve beklenen dayanım sınıfını ifade eder; nikel, kobalt, molibden, titanyum, alüminyum, karbon ve diğer elementlere ilişkin sınırları ise geçerli malzeme spesifikasyonu belirler.
SAE AMS6515 daha kesin bir örnek sunar. Çubuklar, dövmeler, borular ve halkalar için çift vakumda ergitilmiş, tavlanmış çeliği, bileşimi 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al olarak vererek tanımlar. Bu kimyasal bileşim, tüm 18Ni maraging çeliklerinin formülü olarak değerlendirilmemelidir. Söz konusu AMS tanımıyla belirlenen bileşim budur ve çeliğin davranışı, belirtilen ürün ve ısıl işlem gerekliliklerine bağlıdır.
Nikel, düşük karbonlu matriste tokluğu da destekler. Su verilmiş martenzit karbon nedeniyle büyük ölçüde gerilmediğinden, kalıntılar, segregasyon, önceki östenit tane boyutu, çökeltilerin kabalaşması ve işleme kusurları kontrol altında tutulduğu sürece maraging çelikleri yüksek dayanım potansiyelini kullanılabilir kırılma tokluğuyla birleştirebilir. Dayanım yalnızca nikeldan kaynaklanmaz. Nikel matrisi ve dönüşüm koşullarını oluşturur; sertlikteki başlıca artış ise yaşlandırma sırasında meydana gelir.
Çökelme sertleşmesine katkıda bulunan kobalt ve molibden
Kobalt, birçok konvansiyonel yüksek dayanımlı maraging kalitesinin karakteristik bileşenidir. Genellikle tek başına çökelti oluşturan element olarak değerlendirilmez. Bunun yerine kobalt, matrisin termodinamiğini ve kinetiğini değiştirerek yaşlandırma sırasında molibden ve nikel içeren intermetalik çökeltilerin daha etkili biçimde oluşmasını sağlar. Kobalt, molibdenin demir–nikel martenzitindeki çözünürlüğünü azaltarak molibdence zengin çökelme için kimyasal itici gücü artırabilir. Ayrıca martenzitik dönüşümü ve alaşımın yeniden ısıtma sırasındaki davranışını da etkiler.
Kısa menzilli düzenlenme Çözünen atomların tanımlanabilir çökeltilerin oluşumundan önce veya oluşumuyla eş zamanlı olarak tercih edilen komşuluk ilişkileri geliştirdiği yerel kimyasal düzenlenme.
Molibden, çökelme sertleşmesine doğrudan katkıda bulunur. Yaşlandırma sırasında, ince intermetalik fazların oluşumuna katılır; bu fazlar konvansiyonel maraging çeliklerinde genellikle nikel ve demirle ilişkili, molibdence zengin çökeltiler olarak tanımlanır. Çökelti popülasyonunun tam niteliği kaliteye ve işleme bağlıdır; her maraging çeliğine tek bir bileşik atfeden basitleştirilmiş açıklamalar yanıltıcıdır. İlk nanometre ölçekli kümeler, düzenli bölgeler ve daha sonra oluşan intermetalik parçacıklar art arda ortaya çıkabilir; bunların boyutu ve aralıkları dayanımı belirlerken kabalaşmaları dayanımı azaltır.
Kobalt ve molibden arasındaki etkileşim, nominal bileşimin neden bir sistem olarak okunması gerektiğini açıklar. AMS6515’te %12.0 kobalt ile %4.9 molibden kombinasyonu, bu elementlerden herhangi birinin tek başına eklenmesine eşdeğer değildir. Belirtilen %18.5 nikel matrisi sağlarken, kobalt ve molibden yüksek dayanımlı yaşlandırılmış bir durum oluşturabilecek çökelme tepkisinin meydana gelmesine yardımcı olur. ASM International, 2018 yılında ticari maraging çeliklerinin akma dayanımlarının yaklaşık 1030 ile 2420 MPa arasında değiştiğini bildirmiştir. Bu aralık, tek bir evrensel kimyadan ziyade bileşim, kalite, yaşlandırma işlemi ve ürün durumundaki farklılıkları yansıtır.
Bu nedenle kobalt içeren kaliteler, nikel içeriği eşleştirilerek kobalt içermeyen kalitelerin yerine doğrudan kullanılamaz. Kobalt içermeyen M789 bu noktayı gösterir. Bu kalite, konvansiyonel kobalt ilavesi olmadan çökelme sertleşmesinin sağlandığı farklı bir bileşim yaklaşımına aittir; gerekli tepkiyi başka alaşım ayarlamaları sağlar. Çözelti işlemi, yaşlandırma sıcaklığı ve izin verilen proses aralığı M789’un kendisi için belirlenmelidir.
Üretim yöntemi başka bir değişken ekler. 2025 yılında yayımlanan NIST Technical Note 2352, lazer toz yataklı ergitme yöntemiyle üretilen kobalt içermeyen M789 için çözelti tavlaması, interkritik tavlama ve yaşlandırma işlemlerini değerlendirmiştir. Bu işlemler, dövme yöntemiyle üretilmiş geleneksel stok malzemeden beklenen aynı homojenleştirilmiş yapı yerine, hızlı katılaşmış ve yönlenmiş biçimde oluşturulmuş bir mikroyapıyla başlayan bir malzemeyi ele alır. Kalite adı, bu üretim yöntemleri arasında özdeş çökelti dağılımlarını tek başına öngöremez.
Titanyum, alüminyum ve küçük ilaveler
Titanyum, birçok maraging kalitesinde güçlü bir çökelti oluşturucu ilavedir. Yaşlandırma sırasında nikel–titanyumca zengin intermetalik çökeltilerin oluşumuna katkıda bulunabilir ve işlem uygun biçimde kontrol edildiğinde nanometre ölçekli dayanım artırıcı parçacıklardan oluşan yoğun bir dağılım meydana getirir. Bu nedenle titanyum düzeyi, nominal olarak benzer kaliteler arasındaki en önemli farklılıklardan biridir. AMS6515’te titanyum %1.40 olarak belirtilmiştir; bu, %18.5 nikel, %12.0 kobalt ve %4.9 molibden ile birlikte değerlendirilmesi gereken önemli bir ilavedir.
AMS6515 örneğinde alüminyum çok daha düşük bir düzeyde, %0.10 oranında bulunur; ancak düşük konsantrasyon, metalurjik etkinin önemsiz olduğu anlamına gelmez. Alüminyum düzenli intermetalik fazlara katılabilir, çökelme tepkimelerini değiştirebilir ve deoksidasyon ile kalıntı popülasyonlarını etkileyebilir. Rolü, bileşimin geri kalanına ve yaşlandırma programına bağlıdır. Titanyumca zengin ve eser miktarda alüminyum içeren bir kalite, daha fazla alüminyum ve daha az titanyum içeren bir kaliteyle zorunlu olarak aynı parçacık popülasyonunu oluşturmaz.
Karbon genellikle çok düşük düzeylerle sınırlandırılır; çünkü fazla karbon, sertleşmeyi karbür oluşumuna ve karbonun bozduğu martenzite yönlendirebilir. Bu durum titanyum veya molibdenin tüketilmesine, istenmeyen kalıntıların oluşmasına, tokluğun azalmasına ve amaçlanan intermetalik tepkimenin kontrolünün zayıflamasına yol açabilir. Silisyum ve mangan genellikle birincil dayanım artırıcı ilaveler olarak kullanılmak yerine kontrol altında tutulur; kükürt ve fosfor ise kalıntılar ile tane sınırı segregasyonu sünekliğe ve yorulma performansına zarar verebileceği için sınırlandırılır. Bor, zirkonyum, kalsiyum veya diğer küçük ilaveler, belirli spesifikasyonlarda tane sınırlarını, kalıntıları ya da işleme davranışını kontrol etmek amacıyla bulunabilir; ancak bunlar maraging ailesinin evrensel özellikleri değildir.
Aynı dikkat, eklemeli olarak üretilen malzemeler için de geçerlidir. NIST, 2024 yılında lazer toz yataklı ergitmeyle üretilen maraging çeliği numunelerinde sertlik ve rijitlik bakımından üretim yönüne bağlı farklılıklar gözlendiğini bildirmiştir. Aynı çalışma, manyetik geçirgenlik ölçümlerinin yorulma hasarını kırılmadan önce tespit edebildiğini de göstermiştir. Bu bulgular temel noktayı güçlendirir: Bileşim, çökelme olasılıklarını belirler; ancak ergitme yöntemi, termal gradyanlar, gözeneklilik, tekstür, çözelti işlemi ve yaşlandırma, fiilen elde edilen yapıyı belirler. Dolayısıyla maraging çeliği, yalnızca olağanüstü yüksek dayanım değerine sahip yüksek nikelli bir çelik değil, kaliteye özgü ve prosese bağlı bir çökelme sertleşmeli sistemdir.
Sınıflar, Tanımlamalar ve 18Ni(250)’nin Anlamı
18Ni nominal tanımlamaları ve dayanım sınıfları
18Ni ailesi öncelikle metalürjik kavramıyla tanımlanır: tok bir çıta-martenzitik matris oluşturan ve ardından yaşlandırma yoluyla güçlendirilen, karbonu çok düşük ve nikelce zengin bir çelik. “18Ni” bölümü, tam bir kimyasal spesifikasyon değil, nominal bileşim için bir referanstır. Geleneksel kobalt içeren sınıflar genel olarak yaklaşık %18 nikel ile birlikte kobalt, molibden, titanyum ve alüminyum gibi küçük ilaveler içerir. Karbon kasıtlı olarak çok düşük tutulur; genellikle yaklaşık %0,03 veya daha azdır. Böylece çelik, başlıca sertleşme tepkisi için karbon aşırı doygunluğuna ve karbür oluşumuna bağlı olmaz.
Bu ayrım, maraging çeliğini sıradan su verilmiş ve temperlenmiş alaşımlı çelikten ayırır. Çözelti tavlaması ve soğutma, östeniti martenzite dönüştürür; ancak bu ilk martenzit görece yumuşaktır. Dayanımdaki büyük artış, ayrı bir çökelme işleminden sonra meydana gelir. 2025’te yayımlanan NIST Internal Report 8582 bu diziyi açıkça tanımlar: çözeltiye alma ve su verme, görece yumuşak martenzit oluşturur; ardından çökelme ısıl işlemi ince çökeltiler meydana getirerek, yararlı süneklik ve tokluğu korurken dayanımı artırır. Dönüşümle sertleşme matrisi oluşturur; çökelme ile sertleşme ise olağanüstü dayanımı sağlar.
| Tanım | Nominal dayanım sınıfı referansı | Şartname gerekli mi? |
|---|---|---|
| 18Ni(200) | Yaklaşık 200 ksi sınıfı | Evet |
| 18Ni(250) | Yaklaşık 250 ksi sınıfı | Evet |
| 18Ni(300) | Yaklaşık 300 ksi sınıfı | Evet |
| 18Ni(350) | Yaklaşık 350 ksi sınıfı | Evet |
Geleneksel sınıflarla birlikte kullanılan parantez içindeki sayılar—18Ni(200), 18Ni(250), 18Ni(300) ve 18Ni(350)—dayanım sınıfı referanslarıdır. Belirtilen yaşlandırma işleminden sonra yaklaşık olarak ksi cinsinden nihai çekme dayanımı düzeyleriyle ilişkilendirilirler; ancak kesin özellik gereklilikleri, geçerli malzeme spesifikasyonuna, ürün biçimine, deney yönüne ve malzemenin durumuna bağlıdır. Bu nedenle adlandırmalar, mühendislik literatüründe, tasarım uygulamalarında ve havacılık-uzay malzemelerine ilişkin tartışmalarda kısa gösterim işlevi görür. Bir satın alma veya sertifikasyon spesifikasyonunun yerini tutmazlar.
Ticari maraging çeliklerde dayanım aralığı geniştir. ASM International’ın 2018 tarihli Maraging Steels girdisi, ticari akma dayanımlarını 1030 ile 2420 MPa arasında bildirir. Bu aralık yalnızca “18Ni” etiketiyle açıklanamaz. Nikel içeriği, kobalt ve molibden düzeyleri, titanyum veya alüminyum ilaveleri, ergitme uygulaması, kesit boyutu, çözelti işlemi, yaşlandırma sıcaklığı ve yaşlandırma süresinin tümü nihai sonucu etkiler. Tanımlama, yararlı bir aile ve dayanım sınıfı göstergesi sağlar; ancak bu değişkenleri ortadan kaldırmaz.
Bileşim, genel açıklamalarda bazen birlikte gruplandırılan sınıflar arasında da değişir. Geleneksel kobalt içeren bir 18Ni sınıfı, kobalt içermeyen M789 ile kimyasal açıdan birbirinin yerine kullanılamaz. M789, kobalt içermeyen bir maraging çeliği olarak geliştirilmiştir; çökelme tepkimeleri, ısıl yanıtı ve işlem aralığı kendi koşulları içinde değerlendirilmelidir. Her iki malzemeye de “maraging çeliği” denmesi, yaşlandırma ile sertleşme mekanizmalarını tanımlar; eşdeğer kimyasal bileşim veya eşdeğer özellikler bulunduğunu göstermez.
Standartlar bir başka kesinlik katmanı ekler. Örneğin SAE AMS6515 şu şekilde yazılmıştır: Steel, Maraging Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed. Bu tanımlamaya gömülü bileşim özeldir: %18,5 nikel, %12,0 kobalt, %4,9 molibden, %1,40 titanyum ve %0,10 alüminyum; ayrıca çift vakumla ergitme ve tavlanmış teslim durumu belirtilmiştir. Bu, “18Ni(250)” ifadesinin yalnızca başka bir yazım biçimi değildir. Teknik bir doküman, ilgili durumlarda standart numarası ve belirtilen ürün biçimi de dâhil olmak üzere, bu sınıfı ve spesifikasyonu eksiksiz ve aynen vermelidir.
18Ni(250) ve yaklaşık 250 ksi referansı
- Nominal dayanım sınıfı
- 250 ksi
- Yaklaşık metrik karşılık
- 1724 MPa
- Matris
- Düşük karbonlu demir–nikel çıta martenziti
- Yaşlandırma sertleşmesi sıcaklığı
- Yaklaşık 480 °C
- Tanım sınırlaması
- Eksiksiz bir kimyasal şartname değildir
NASA, 18Ni(250)’yi temsili bir maraging çeliği tanımlaması olarak kullanır ve bunu yaklaşık 250 ksi olarak belirtir. 1 ksi yaklaşık 6,895 MPa olduğundan, 250 ksi yaklaşık 1724 MPa’ya karşılık gelir. Bu değer, bir dayanım sınıfı için kullanışlı bir referanstır; her 18Ni(250) numunesinin tam olarak 250 ksi değerinde deney sonucu vereceği veya bildirilen her değerin aynı özelliğe karşılık geldiği anlamına gelmez.
Bu nokta önemlidir; çünkü “250 ksi” çekme dayanımı olarak okunabilirken bir standart ayrıca akma dayanımı, uzama, kesit daralması, sertlik veya darbe performansı da belirtebilir. İlgili özellik, yönlenme ve ürün geometrisiyle de değişebilir. Bir çubuk, dövme parça, halka, levha ve eklemeli imalatla üretilmiş bir parça geniş anlamda aynı sınıf ailesini paylaşabilir; ancak çözelti işlemine ve yaşlandırmaya farklı tepkiler verebilir. Büyük kesitlerde fırın işlemi sırasında ısıl gradyanlar oluşabilir; ince kesitler daha hızlı soğuyabilir. Boyuna bir çubuk numunesi üzerinde yapılan deney, enine veya kalınlık yönündeki performansı otomatik olarak ortaya koymaz.
NASA’nın açıklaması, tek başına dayanım sayısından metalürjik açıdan daha bilgilendiricidir. NASA, 18Ni(250)’yi yaklaşık 480 °C’de metallerarası çökelme yoluyla yaşlandırılarak sertleştirilen, düşük karbonlu demir-nikel çıta martenziti olarak tanımlar. ASM International da başlıca çökelme işlemini yaklaşık 480 °C’ye yerleştirir ve sertleşme dizisini çözelti tavlaması, martenzit oluşumu, yaşlandırma, çökelme ve kısa menzilli düzenlenme olarak açıklar. Matris, yalnızca su verme yoluyla olağanüstü dayanımlı hâle gelmez. Yaşlandırma işlemi, genellikle nikel, molibden, titanyum ve ilgili alaşım elementlerini içeren ince metallerarası fazlar oluşturarak matrisi değiştirir.
Nominal sınıf yine de yararlılığını korur. Yerleşik malzeme seçenekleri karşılaştırılırken tasarımcının yaklaşık 200, 250, 300 veya 350 ksi ailesini ayırt etmesini sağlar. Ancak bu sayı, tanımlanmış bir durum içindeki hedef sınıftır; evrensel ve içsel bir özellik değildir. Aşırı yaşlandırma, çökelti topluluğunun kabalaşmasına veya değişmesine ve dayanımın azalmasına neden olabilir. Yetersiz yaşlandırma, malzemeyi amaçlanan durumun altında bırakır. Aşırı çözelti işlem sıcaklıkları, uygun olmayan soğutma veya önceki işlemler de yanıtı değiştirebilir.
Bir alaşım tanımlaması neden ısıl işlem sertifikası değildir?
Bir alaşım tanımlaması, malzemenin ne olması gerektiğini belirtir; belirli bir ergitmenin, kesitin veya parçanın nasıl işlendiğini kanıtlamaz. Eksiksiz bir malzeme kaydı; kimyayı standart, ürün biçimi, ergitme yöntemi, teslim durumu, ısıl işlem programı, numune konumu ve ölçülen mekanik özelliklerle ilişkilendirmelidir. “18Ni(250)” ifadesi tek başına bu ayrıntıların hiçbirini sağlamaz.
Manyetik geçirgenlik ölçümleri, eklemeli imalatla üretilmiş maraj çeliğinde nihai kırılmadan önce yorulma hasarını tespit edebilir. Preliminary evidence
Bu ayrım, lazer toz yatağı füzyonu için daha da belirgin hâle gelir. 2025’te yayımlanan NIST Technical Note 2352, bu yöntemle üretilen kobalt içermeyen M789 için çözelti tavlaması, interkritik tavlama ve yaşlandırma işlemlerini değerlendirir. Çalışmanın konusu yalnızca nominal alaşım değil; tozun, ergitme geçmişinin, ısıl çevrimlerin, mikroyapının ve imalat sonrası işlemin karşılıklı etkileşimidir. NIST’in 2024 tarihli In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel çalışması da sertlik ve rijitlikte imalat yönüne bağlı farklılıklar bildirir. Manyetik geçirgenlik ölçümleri, kırılmadan önce yorulma hasarını tespit etmiş ve işlem geçmişinin hem özellikleri hem de muayene sinyallerini etkileyebildiğini göstermiştir.
Bu nedenle basılmış bir M789 parçası, nitelik belirtilmeden geleneksel bir 18Ni dayanım sınıfı etiketi iliştirilerek sertifikalandırılamaz. Katman yönlenmesi, gözeneklilik, yüzey durumu, artık gerilme, ısıl işlem ve numune alma planı önem taşır. Aynı dikkat, ilgili değişkenler farklı olsa da dövme veya haddelenmiş malzeme için de geçerlidir.
Bu nedenle spesifikasyonlar eksiksiz alıntılanmalıdır: tam sınıf veya standart tanımlaması, kimyasal sınırlar, ürün biçimi, ergitme yöntemi, tavlanmış ya da yaşlandırılmış durum, ısıl işlem gereklilikleri ve geçerli mekanik özellik deneyleri. “18Ni(250)”, yaklaşık 250 ksi’lik bir maraging sınıfı için değerli bir kısa gösterimdir. Ancak belirli bir çelik parçasının gerçekten bu sınıfı karşılayıp karşılamadığını ortaya koyan dokümanın yerine geçmez.
Maraging Çeliği Martenziti Nasıl Oluşturur?
Maraging çeliği, martenzitik bir matris oluşturan bir ısıl işlemle başlar; ancak ilk oluşan martenzit, olağanüstü dayanımının temel kaynağı değildir. Esas sıra, çözeltiye alma ve ardından çökelme işlemidir: çözelti tavlaması kimyasal açıdan uygun bir östenit hazırlar, su verme bu östeniti düşük karbonlu çıta martenzitine dönüştürür ve yaklaşık 480 °C’de yaşlandırma, deformasyonu engelleyen nano ölçekli intermetalik parçacıklar oluşturur. Bu iki sertleşme mekanizmasının birbirine karıştırılması, maraging çeliğinin yalnızca çok sert, su verilmiş bir alaşım olarak yanlış tanımlanmasına yol açar.
Çözelti Tavlaması ve Homojenleştirme
Başlangıç mikroyapısı ürün biçimine ve önceki işlemlere bağlıdır; ancak ilk büyük ısıl adım çözelti tavlamasıdır. Çelik, östenitik bölgeye, genellikle kalite ve ürün standardı tarafından belirtilen bir sıcaklığa kadar ısıtılır ve alaşım elementlerinin demir bakımından zengin matris içinde çözünmesi veya yeniden dağılması için yeterince uzun süre tutulur. Bu işlem; döküm, dövme, haddeleme veya önceki ısıl maruziyet sonucu oluşan kimyasal düzensizliğin büyük bölümünü giderir.
Nikel, dönüşüm davranışının merkezindedir. Geleneksel kalitelerde yüksek miktardaki nikel, martenzit başlangıç sıcaklığını düşürür ve östenitin, sıradan su verilmiş ve temperlenmiş çeliklerde kullanılan yüksek karbon içeriğine gerek kalmadan soğuma sırasında dönüşmesine olanak tanır. Kobalt ve molibden de faz kararlılığını ve daha sonraki çökelme tepkisini değiştirirken, titanyum ve alüminyum dayanım sağlayan çökeltilere katılabilir veya bunların çekirdeklenmesini etkileyebilir. Bu elementlerin varlığı, kaliteye göre birbirinin yerine geçebilecek nitelikte değildir.
Örneğin SAE AMS6515; çubuklar, dövme parçalar, borular ve halkalar için çift vakumda ergitilmiş, tavlanmış, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al bileşimli çeliği tanımlar. Bu tanım, belirli bir bileşimi ve ürün durumunu ifade eder; genel maraging adı altında satılan her çeliği kapsamaz. NASA tarafından tanımlanan 18Ni(250) kalitesi, nominal olarak 250 ksi sınıfındaki bir malzeme için kullanılan başka bir tanımlamadır; M789 gibi kobaltsız kaliteler ise farklı bir alaşım dengesi kullanır. Bu nedenle ısıl işlem, belirtilen kimyasal bileşime uygun olmalıdır.
Çözelti tavlaması sırasında amaç, çeliği yalnızca östenitik hâle getirmek değildir. Bekletme işlemi aynı zamanda alaşım elementlerinin segregasyona uğramış bölgelerden ayrılarak daha homojen bir katı çözeltiye geçmesi için yeterli süreyi sağlamalıdır. Aşırı sıcaklık veya süre; tane büyümesine, segregasyona uğramış bölgelerde başlangıç düzeyinde ergimeye ya da çökelti oluşturan elementlerde istenmeyen değişikliklere yol açabilir. Yetersiz işlem ise dönüşüm sıcaklıklarını değiştiren ve yaşlandırma tepkilerinin düzensizleşmesine neden olan yerel bileşim farklılıklarını bırakabilir.
Homojenleştirme, malzemenin katılaşma segregasyonuna maruz kaldığı durumlarda özellikle önemlidir. Büyük bir külçe, dövülmüş bir kesit ve lazer toz yatağı ergitme yöntemiyle üretilmiş bir parça aynı kimyasal yapıyla veya aynı kusur yapısıyla başlamaz. Eklemeli imalat, herhangi bir geleneksel çözelti işleminden önce ergiyik havuzu sınırları, hücresel segregasyon, artık gerilme ve ergime eksikliği kusurları oluşturabilir. Sonraki tavlama programı, dövme çelik için kullanılan bir çevrimin aynı sonucu vereceğini varsaymak yerine bu özellikleri ele almalıdır.
ASM International’ın ısıl işlem kaynağı, süreci çözelti tavlaması, martenzit oluşumu, yaşlandırma, çökelme ve kısa menzilli düzenlenme sırasıyla tanımlar. İlk iki aşama matrisi oluşturur. Bunlar henüz en yüksek akma dayanımlarından sorumlu yoğun dayanım sağlayıcı parçacık popülasyonunu meydana getirmez.
Düşük Karbonlu Çıta Martenzitine Su Verme
Çözelti tavlamasından sonra östenit, ferrit veya perlit oluşumu gibi difüzyonlu dönüşümleri bastıracak kadar hızlı soğutulur. Ardından östenit, büyük ölçüde difüzyonsuz bir kayma mekanizmasıyla martenzite dönüşür. Maraging çeliğinde bu ürün genellikle düşük karbonlu demir-nikel çıta martenzitidir.
“Düşük karbonlu” ifadesi belirleyici niteliktedir. Karbon çelikleri, karbonun aşırı doymuş arayer bölgelerinde hapsolmasıyla martenzit oluşturur. Bu karbon, demir kafesinde büyük bir tetragonal çarpılma meydana getirir ve su verme sonrası yapının sertliğine güçlü biçimde katkıda bulunur. Bu nedenle, orta karbonlu bir çeliğin suda soğutulmasıyla elde edilen yüksek sertlik; karbon aşırı doymuşluğu, kafes gerinimi ve yüksek kusur yoğunluğuyla ilişkili dönüşüm sertleşmesidir.
Maraging çeliği farklı bir yol izler. Karbon içeriği bilinçli olarak çok düşük tutulur; çoğu zaman karbon, başlıca dayanım etkisini sağlayamayacak kadar düşük bir düzeydedir. Nikel, ısıtma sırasında östeniti kararlı hâle getirir ve dönüşüm sıcaklığını düşürürken, düşük karbon seviyesi dönüşen martenzitin çok az tetragonallikle, düşük çarpılmalı, hacim merkezli kübik veya hacim merkezli tetragonal demir kafesine daha yakın kalmasını sağlar. Martenzit, eski östenit taneleri içinde paketler ve çıtalar hâlinde oluşur; dislokasyonlar ve arayüzler yararlı bir dayanım sağlar ve daha sonra çökelmeyi etkileyen bölgeler oluşturur.
Çıta morfolojisi önemlidir. Tek tek çıtalar, eski östenit taneleri içinde paketler hâlinde düzenlenir ve dönüşüm sırasında oluşan yüksek dislokasyon yoğunluğu matrise ölçülebilir bir dayanım kazandırır. Bununla birlikte bu yapı, karbon bakımından zengin martenzitle eşdeğer değildir. Arayer karbonu nedeniyle daha az gerinime uğrar ve genellikle su verme sonrasında çok daha düşük sertliğe sahiptir.
Soğuma hızı yine önemlidir; ancak bunun nedeni sıradan karbon çeliğindeki durumdan farklıdır. Kesit, istenmeyen difüzyonlu ürünleri ve aşırı miktarda kalıntı östeniti önleyecek kadar hızlı soğumalıdır; ancak gerekli hız, bileşime, kesit boyutuna, başlangıç sıcaklığına ve alaşımın dönüşüm kinetiğine bağlıdır. Nikel bakımından zengin maraging kaliteleri önemli ölçüde sertleşebilirliğe sahip olabilir; bu da pratik soğutma koşullarında martenzitin kalın kesitler boyunca oluşmasına olanak tanır. Çok yavaş bir su verme veya aşırı miktarda östeniti kararlı hâle getiren bir bileşim, yaşlandırma için mevcut matrisi değiştirebilir.
Kobalt içeren ve kobaltsız kaliteler bu aşamada aynı kabul edilmemelidir. Kobalt; nikel, molibden, titanyum ve diğer ilaveler arasındaki dengeyi değiştirir ve hem dönüşümü hem de çökelmeyi etkiler. Kobaltsız bir maraging çeliği olan M789, National Institute of Standards and Technology tarafından Technical Note 2352’de, lazer toz yatağı ergitme sonrasında uygulanan çözelti tavlaması, interkritik tavlama ve yaşlandırma işlemleri kapsamında incelenmiştir. Bu işlemler belirli bir bileşimi ve imalat geçmişini yansıtır; AMS6515 kimyasındaki 18Ni-Co-Mo kalitesi gibi bir kaliteye otomatik olarak aktarılamaz.
Su Verilmiş Durumun Görece Yumuşak Olmasının Nedeni
Su verme gereklidir; ancak nihai maraging dayanımını sağlamaz. Bu aşamada oluşan düşük karbonlu martenzit, yüksek dislokasyon yoğunluğu nedeniyle ferritik bir yapıdan daha dayanıklı olabilir; ancak geleneksel su verilmiş martenziti son derece sert yapan karbon aşırı doymuşluğundan yoksundur. Alaşımın nikel, molibden, titanyum, alüminyum ve ilgili diğer ilavelerinin büyük bölümü, ince ve dislokasyon hareketini engelleyen bir çökelti popülasyonu hâlinde bulunmak yerine martenzitik matris içinde çözünmüş durumda kalır.
Bu durum bilinçli olarak oluşturulur. Görece yumuşak matris, yüksek karbon içeriğine dayanmadan sonraki yaşlandırma sırasında dayanımda büyük artışlar elde edilmesine olanak tanır. Genellikle yaklaşık 480 °C’de uygulanan yaşlandırma işlemi sırasında intermetalik bileşikler, aşırı doymuş martenzitten çekirdeklenir ve büyür. Kaliteye ve ısıl geçmişe bağlı olarak dayanım; nikel-molibden bakımından zengin parçacıkları ve titanyum veya alüminyum içeren fazları, ayrıca kısa menzilli düzenlenmeyi içerebilir. Bu parçacıklar, dislokasyon hareketini yalnızca su verilmiş düşük karbonlu matristen çok daha etkili biçimde engeller.
NIST Internal Report 8582 süreci doğrudan ifade eder: önce çözeltiye alma ve su verme ile görece yumuşak martenzit oluşturulur; bunun ardından uygulanan çökelme ısıl işlemi, ince çökeltiler ile yüksek dayanım, süneklik ve tokluk meydana getirir. ASM International, 1030 ila 2420 MPa arasında ticari akma dayanımları bildirmiş ve yaklaşık 480 °C’de intermetalik çökelme tespit etmiştir. NASA, 18Ni(250) kalitesini, intermetalik çökelmeyle yaşlandırma sertleşmesine uğrayan düşük karbonlu demir-nikel çıta martenziti olarak tanımlar ve yaklaşık 250 ksi dayanım sınıfında olduğunu belirtir.
Bu ayrım eklemeli imalat açısından da önemlidir. NIST’in 2024 tarihli yorulma izleme çalışması, lazer toz yatağı ergitme yöntemiyle üretilmiş maraging çeliği numunelerinde sertlik ve rijitlik bakımından imalat yönüne bağlı farklılıklar bulunduğunu, manyetik geçirgenlik ölçümlerinin ise hasarı kırılma gerçekleşmeden önce tespit ettiğini ortaya koymuştur. Bu gözlemler, matrisin ve kusurlarının yalnızca nominal kaliteye değil, imalat yöntemine de bağlı olduğunu gösterir. Çözelti tavlaması ve su verme başlangıç martenzitini oluşturur; yaşlandırma ise alaşımın çökelme potansiyelinin ne kadarının yararlı dayanım hâline geleceğini belirler.
Yaşlandırma, Çökelme ve Kısa Menzilli Düzenlenme
Maraging çeliği karakteristik dayanımını iki farklı metalurjik olay aracılığıyla kazanır. Çözelti işlemi ve su verme, düşük karbonlu bir demir-nikel martenzitik matris oluşturur; ardından uygulanan yaşlandırma, alaşım elementlerinin difüze olarak düzenli intermetalik çökeltiler oluşturmasına olanak tanır. İlk adım dönüşüm sertleşmesidir; ancak oluşan martenzit, çok az karbon içerdiği için görece yumuşaktır. İkinci adım çökelme sertleşmesidir ve yoğun nano ölçekli parçacık popülasyonuyla dislokasyon hareketini engelleyerek dayanımı artırır.
Bu ayrım, maraging çeliğini geleneksel su verilmiş ve temperlenmiş karbonlu veya alaşımlı çeliklerden ayırır. Karbon bakımından zengin bir çelikte aşırı doymuş martenzit serttir; çünkü karbon, gerinimli hacim merkezli tetragonal bir kafes oluşturur. Maraging çeliğinde karbon miktarı bilinçli olarak çok düşük tutulur. Bu nedenle su verme sonrasında oluşan matris genellikle düşük karbonlu, hacim merkezli kübik veya hacim merkezli tetragonal latalı martenzitten oluşur ve içsel sertliği sınırlıdır. Çeliğin sonraki dayanımı esas olarak yaşlandırma sırasında gerçekleşen nikel, molibden, titanyum, alüminyum ve ilgili diğer intermetalik reaksiyonlardan kaynaklanır.
Yaklaşık 480 °C yaşlandırma rejimi
ASM International, maraging çeliklerini kobalt ve molibden gibi ilaveler içeren, çok düşük karbonlu ve yüksek nikel içeriğine sahip; yaklaşık 480 °C’de intermetalik çökelme yoluyla dayanımı artırılan çelikler olarak tanımlar. Bu sıcaklık, evrensel bir reçeteden ziyade yararlı bir referans noktasıdır. Gerçek yaşlandırma sıcaklığı ve bekletme süresi; kaliteye, ürün biçimine, önceki çözelti işlemine, kesit boyutuna, fırın kontrolüne ve dayanım, tokluk, süneklik ile boyutsal kararlılık arasındaki istenen dengeye bağlıdır.
Geleneksel işlem dizisi çoğu zaman çözelti tavlaması, martenzit oluşumu, yaşlandırma, çökelme ve kısa menzilli düzenlenme şeklinde ifade edilir. Çözelti tavlaması, başlıca alaşım elementlerini yeterince homojen bir östenitik katı çözelti içine alır. Ardından su verme, difüzyon kontrollü dönüşümü baskılar ve latalı martenzit oluşturur. Karbon içeriği düşük olduğundan bu martenzit görece yumuşaktır ve yüksek karbonlu martenzitik çeliklerle karşılaştırıldığında genellikle daha az su verme çarpılması gösterir. Daha sonraki ısıl işlem sırasında difüzyon, çözünen atomların kümelenmesi, yerel olarak düzenlenmesi ve dayanımı artıran çökeltilere dönüşmesi için yeterince hızlanır.
Yaklaşık 480 °C rejimi bir uzlaşmadır. Daha düşük sıcaklıklarda difüzyon daha yavaştır ve istenen reaksiyonlar daha uzun süre gerektirebilir. Daha yüksek sıcaklıklarda çökelme hızla ilerleyebilir; ancak parçacıklar irileşebilir, rakip fazlar oluşabilir ve aşırı yaşlanma, dislokasyonlara karşı gösterilen direnci azaltabilir. Ayrıca nominal fırın sıcaklığı, büyük bir dövmenin veya kalın bir çubuğun ısıl geçmişini tek başına açıklamaz: merkez, hedef sıcaklığa yüzeyden daha geç ulaşabilir ve çözelti işleminden sonraki soğuma, kesit boyunca farklı martenzitik yapılar oluşturabilir.
Bu nedenle yayımlanmış bir yaşlandırma programı, ilgili spesifikasyon kontrol edilmeden farklı kaliteler arasında aktarılmamalıdır. Örneğin SAE AMS6515, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al tanımlı, çift vakum ergitilmiş ve tavlanmış bir çeliği belirtir; çubukları, dövmeleri, boruları ve halkaları kapsar. Bu çeliğin kimyasal bileşimi, 18Ni tanımı altında satılan her çelikle veya kobaltsız kalitelerle birbirinin yerine kullanılabilir değildir. NASA’nın 2018 tarihli malzeme incelemesi, 18Ni(250) kalitesini yaklaşık 250 ksi, yani yaklaşık 1724 MPa olarak tanımlar; ancak bu tanım, tüm ürünlere uygulanabilecek tek bir ısıl işlem sonucunu değil, bir dayanım sınıfını ve bileşim ailesini ifade eder.
Sıcaklıkta bekletme süresi, amaçlanan çökelme reaksiyonunun gerekli düzeye ulaşması için yeterli olmalıdır. Kısa bir bekletme, matrisi az yaşlandırılmış durumda bırakabilir; bu durumda etkili parçacıkların sayısı çok az veya boyutu çok küçük olabilir. Daha uzun bir bekletme başlangıçta dayanımı artırabilir, ancak parçacıklar büyüdükçe veya koherenslerini kaybettikçe dayanım azalabilir. Kesit boyutu, ısıl gecikme, sıcaklık gradyanları ve yerel kimyasal bileşim nedeniyle yüzey ile merkez arasında farklı yaşlanma tepkileri oluşabileceğinden ek bir değişken oluşturur. Önceki soğuk şekillendirme, kalıntı östenit, gözeneklilik ve segregasyon da çekirdeklenme bölgelerinin sayısını ve konumunu değiştirebilir.
İntermetalik çökeltiler ve matrisin dayanım kazanması
NIST Internal Report 8582, geleneksel yöntemi doğrudan açıklar: çözeltiye alma ve su verme ilk olarak görece yumuşak martenzit oluşturur; bunu, ince çökeltiler ile yüksek dayanım, süneklik ve tokluk meydana getiren çökelme ısıl işlemi izler. Çökeltiler, yumuşak bir çeliğe basitçe eklenmiş “sert parçacıklar” değildir. Plastik akışı ne ölçüde etkili biçimde engellediklerini; boyutları, aralıkları, kristal yapıları, bileşimleri, koherensleri ve dağılımları belirler.
Yeni yaşlandırılmış bir matris, çözünen elementler bakımından zengin bölgeler ve çok ince çökeltiler içerir. Çökelti kafesi çevresindeki martenzitle belirli bir ilişki kurduğunda, arayüzde koherens gerinimleri gelişir. Bu gerinimler, dislokasyon hareketine karşı ek bir engel oluşturur. Dayanımlarına ve yapılarına bağlı olarak dislokasyonlar çok küçük koherent parçacıkları kesebilir veya çökeltiler daha az koherent ve birbirinden daha uzak hâle geldikçe parçacıkların arasından kavislenerek geçebilir. En yüksek dayanım, birleşik engelleme etkisinin yüksek olduğu ve parçacıkların genellikle ince ve birbirine yakın kaldığı sırada ortaya çıkar.
Nikel, martenzitik matrisi sağlar ve çeşitli çökelme reaksiyonlarına katılır; molibden ve titanyum ise birçok ticari kalitede özellikle önemli dayanım artırıcı ilavelerdir. Kobalt, matrisi ve diğer elementlerin çözünürlüğünü veya çökelme davranışını etkileyerek geleneksel kobalt içeren kalitelerin yaşlandırma sonrasında yüksek dayanımlara ulaşmasına yardımcı olur. Alüminyum, düzenli fazlara ve çökelme kontrolüne katkıda bulunabilir. Kesin reaksiyon dizisi ve faz topluluğu kimyasal bileşime göre değişir; her kaliteyi yöneten tek bir bileşik varmış gibi belirli bir bileşiğin adını vermek yanıltıcı olur.
Ticari maraj çeliği akma dayanımları, 1030–2420 MPa aralığında raporlanmaktadır. Strong evidence
ASM International tarafından 2018’de bildirilen ticari akma dayanımları 1030 ile 2420 MPa arasında değişir. Bu aralık yalnızca nominal nikel içeriğini yansıtmaz. Kalite bileşimi, ergitme yöntemi, kalıntı içeriği, çözelti işlemi, yaşlandırma koşulu, test yönü ve ürün boyutu bu aralığa katkıda bulunur. 2420 MPa’lık bir sonuç, her maraging çeliğinin tanımlayıcı tepkisi olarak kabul edilemez. Aynı şekilde, daha düşük dayanımlı bir durum da başarısız bir işlemden ziyade tokluğun veya işlenebilirliğin bilinçli olarak korunmasını yansıtabilir.
Bu aşamada karbon bakımından zengin martenzitten ayrım hâlâ önemlidir. Karbon bakımından zengin martenzit, sertliğinin büyük bölümünü yüksek kafes kusuru yoğunluğundan ve hapsolmuş karbonun oluşturduğu gerinim alanından alır. Maraging çeliğinin yaşlandırılmış durumdaki dayanımı ise düşük karbonlu latalı bir matris içindeki intermetalik çökelme tarafından belirlenir. Bu durum, malzemeye yararlı bir işleme dizisi sağlar: İşleme çoğu zaman, nihai yaşlandırma sertleştirmesinden önce, çözelti işleminden sonra gerçekleştirilebilir. Bu aşamada iş parçası, tam çökelme işleminden sonraki duruma kıyasla çok daha yumuşaktır ve çarpılmaya daha az eğilimlidir.
Kobaltsız çelikler, bileşimin doğrudan dikkate alınması gerektiğini gösterir. M789 kobaltsız bir maraging çeliğidir; bu nedenle çökelme tepkisi, her ikisine de maraging çeliği denildiği için kobalt içeren bir 18Ni kalitesinden çıkarılamaz. NIST Technical Note 2352, lazer toz yatağı ergitmesiyle üretilen kobaltsız M789 için çözelti tavlamasını, interkritik tavlamayı ve yaşlandırma işlemlerini değerlendirir. Birden fazla ısıl işlem yolunun karşılaştırılması gerekliliği, malzemenin üretim sonrası yapısının ve çökelme davranışının kendine özgü bir işlem penceresi gerektirdiğini gösterir.
Kısa menzilli düzenlenme, aşırı yaşlanma ve özellikler arasındaki ödünleşimler
Kısa menzilli düzenlenme, tanımlanabilir çökeltilerin oluşumundan önce, oluşumuyla eş zamanlı olarak veya oluşumu arasındaki dönemde gerçekleşen yerel kimyasal düzenlenmeyi ifade eder. Difüzyon başladığında çözünen atomlar rastgele dağılmaz. Komşu nikel, molibden, titanyum, alüminyum ve diğer atomlar, yerel olarak tercih edilen birliktelikler geliştirebilir ve dislokasyon hareketine karşı matris direncini değiştiren düzenli bölgeler oluşturabilir. ASM dizisinde yaşlandırmayı çökelme ve kısa menzilli düzenlenme izler; ancak bu reaksiyonlar tamamen ayrı adımlar hâlinde değil, birbiriyle örtüşen sertleşme süreçleri olarak gerçekleşir.
Erken düzenlenme ve kümelenme, büyük ve iyi tanımlanmış çökeltiler ortaya çıkmadan önce dayanımı artırabilir. Yaşlandırma sürdükçe bu bölgeler daha belirgin intermetalik parçacıklara dönüşür. Ardından matris, parçacık boyutu ve aralığının kaymaya karşı güçlü bir engel oluşturduğu tepe yaşlandırılmış duruma ulaşır. Daha uzun süreli maruz kalma aşırı yaşlanmaya yol açar: çökeltiler irileşir, birim hacim başına parçacık sayısı azalır, arayüzler daha az etkili hâle gelir veya denge fazları daha ince metastabil çökelti topluluğunun yerini alır. Dayanım ve sertlik azalırken süneklik artabilir. Ancak tokluk otomatik olarak iyileşmez; çünkü iri parçacıklar, geri dönüşmüş östenit, segregasyon veya kusurlar yeni çatlak başlatma yolları oluşturabilir.
Sıcaklık, hem yararlı çökelmeyi hem de zararlı irileşmeyi hızlandırır. Bu nedenle belirtilen yaşlandırma sıcaklığının üzerinde meydana gelen kazara bir sıcaklık sapması, sıcaklıkta geçirilen toplam süre kısa görünse bile dayanımı azaltabilir. Buna karşılık, daha düşük bir dayanım düzeyi, daha yüksek şekillendirme kapasitesi veya farklı bir tokluk dengesi gerektiğinde az yaşlandırılmış bir durum tercih edilebilir. İlgili özellik yalnızca sertlik değildir. Akma dayanımı, nihai çekme dayanımı, uzama, kırılma tokluğu, yorulma direnci ve boyutsal değişim aynı ısıl işleme farklı tepkiler verebilir.
Eklemeli imalat, ayrıca ele alınması gereken bir işlem–yapı sorunu ortaya çıkarır. Lazer toz yatağı ergitmesi, geleneksel çözelti veya yaşlandırma işleminden önce dik ısıl gradyanlar, tekrarlı yeniden ısınma, hücresel segregasyon, kalıntı gerilmeler ve üretim yönüne bağlı etkiler oluşturur. NIST’in 2024 tarihli yorulma izleme çalışması, lazer toz yatağı ergitmesiyle üretilen maraging çeliği numunelerinde üretim yönüne bağlı sertlik ve rijitlik farklılıkları bulmuştur. Aynı çalışma, manyetik geçirgenlik ölçümlerinin yorulma hasarını kırılma gerçekleşmeden önce tespit edebildiğini bildirmiştir. Bu bulgu, martenzitik ve çökelme sertleştirmeli yapının değişen manyetik tepkisinin, nihai bir çekme testinin sağlayamayacağı bilgileri taşıyabileceğini göstermektedir.
Dolayısıyla yaklaşık 480 °C’de yaşlandırma, sihirli bir sayı değil, metalurjik bir rejimdir. Nihai yapı; fırına neyin girdiğine, ne kadar hızlı ısıtılıp soğutulduğuna, kesitin sıcaklığa ne ölçüde homojen biçimde ulaştığına ve şartnamenin gerektirdiği çökelti topluluğuna bağlıdır. Maraging çeliği, yalnızca su verme işleminin olağanüstü sert martenzit oluşturması sayesinde değil, bilinçli olarak düşük karbonlu martenzitik matrise kontrollü bir difüzyon ve düzenlenme geçmişi kazandırılması sayesinde güçlüdür.
Mukavemet, Sünekli̇k, Tokluk ve Hasar Davranışı
Ticari akma mukavemeti aralığı
Maraging çeliği çoğu zaman çok yüksek akma mukavemetiyle tanımlanır; ancak bu değer, maraging adını taşıyan her çeliğin sabit bir özelliği değil, belirli bir bileşimin ve ısıl geçmişin sonucudur. ASM International, maraging çelikleriyle ilgili 2018 tarihli ASM Handbook bölümünde ticari akma mukavemetlerini 1030 ile 2420 MPa arasında bildirmiştir. Bu aralık; önemli ölçüde farklı kaliteleri, yaşlandırma koşullarını, ürün biçimlerini ve muayene gerekliliklerini kapsar. Bu değerler, belirli olmayan bir çubuk, levha, dövme parça, tel veya eklemeli imalatla üretilmiş bir bileşen için verilmiş bir garanti olarak değil, ticari kapasitenin bir tanımı olarak okunmalıdır.[2] NIST Internal Report 8582. National Institute of Standards and Technology. NIST Internal Report, 2025. NIST Internal Report 8582
Tanımlayıcı işlem dizisi, dönüşümle sertleşmeyle başlar. Östenit, çözelti tavına tabi tutulur ve ardından demir–nikel alaşımının düşük karbonlu çıta martenzitine dönüşeceği şekilde soğutulur. Birçok su verilmiş ve temperlenmiş çelikte bulunan yüksek karbonlu martenzitin aksine, bu matris su verme işleminden hemen sonra görece yumuşak ve tok olur. 2025 yılında yayımlanan NIST Internal Report 8582, çözeltiye alma ve su verme işlemlerinin görece yumuşak martenzit oluşturduğunu; bunu, ince çökeltiler meydana getiren ve yararlı süneklik ile tokluğu korurken mukavemeti artıran çökelme ısıl işleminin izlediğini açıklamaktadır.
İkinci adım çökelme sertleşmesidir. Yaklaşık 480 °C’de yaşlandırma sırasında alaşım elementleri intermetalik fazlar oluşturur ve kısa menzilli düzenlenmeye uğrar. Çökeltiler dislokasyon hareketini engeller; bu nedenle matris, su verilmiş durumdakinden çok daha yüksek gerilmelerde plastik akmaya karşı koyar. Mukavemet esas olarak martenzitin karbonla sertleşmesinden değil, bu kontrollü çökelme tepkisinden kaynaklanır. Aşırı yaşlandırma, çökelti topluluğunun kabalaşmasına veya değişmesine ve akma mukavemetinin azalmasına yol açabilirken, yetersiz bir yaşlandırma işlemi mevcut sertleşme potansiyelinin bir bölümünü kullanılmamış bırakır.
Kalite tanımları, bu aralığın birbirinin yerine kullanılabilir değerler olarak ele alınmaması gerektiğine dair önemli bir uyarı sağlar. NASA’nın 2018 tarihli malzeme genel değerlendirmesinde 18Ni(250), yaklaşık 250 ksi veya yaklaşık 1725 MPa olarak belirtilirken SAE standardı AMS6515, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al içeren, belirli bir çift vakumda ergitilmiş ve tavlanmış çeliği kapsar. Bu kimyasal bileşim, her 18Ni kalitesi için genel bir reçete değildir. Kobalt ve molibden çökelme sistemine katkıda bulunur; titanyum ve alüminyum çökelti oluşumunu etkiler; nikel ise martenzitik dönüşümü ve matrisin durumunu kontrol eder. Bildirilen bir akma mukavemeti ancak kalite, ürün biçimi, deney yönü, çözeltiye alma ve yaşlandırma işlemi ile geçerli standardın birlikte belirtilmesi hâlinde anlam taşır.
Geleneksel kobalt içeren kaliteler ile kobaltsız kalitelere de yalnızca adlarına bakılarak aynı beklenen özellikler atanamaz. Örneğin kobaltsız M789, bilinen kobalt içeren 18Ni kalitelerinden farklı bir alaşım tasarımına ve farklı bir çökelme tepkisine sahiptir. 2025 yılında yayımlanan NIST Technical Note 2352, lazer-toz yatağı füzyonuyla üretilen M789 için çözelti tavını, kritik aralık içi tavlamayı ve yaşlandırmayı değerlendirmektedir. Bu işlemler, proses özgü değişkenlerdir; tek bir evrensel ısıl işlem için birbirinin yerine kullanılabilecek etiketler değildir. Elde edilen akma mukavemeti, uzama, sertlik ve tokluk, belirtilen kalite ve imalat yöntemi için belirlenmelidir.
Mukavemet neden tek tasarım değişkeni değildir?
Akma mukavemeti, çekme deneyinde önemli plastik deformasyonun ne zaman başladığını gösterir. Ancak bir bileşenin akmadan sonra nasıl davrandığını, çatlağın ne kadar hızlı ilerlediğini veya kırılmadan önce malzemenin ne kadar enerji soğurduğunu belirtmez. Yalnızca bildirilen en yüksek akma mukavemetini seçen bir tasarım; uzamadan, kırılma direncinden, yorulma ömründen, boyutsal kararlılıktan veya imalat kusurlarını tolere etme kapasitesinden ödün verebilir.
Bu dengeyi çökelti topluluğu kontrol eder. Çok ince ve birbirine yakın aralıklı intermetalik parçacıklar dislokasyon hareketine karşı güçlü direnç sağlar; ancak aşırı çökelme, bir çentik çevresindeki plastik yeniden dağılım kapasitesini azaltabilir. Matris de önemlidir. Çıta morfolojisi, geri dönüşmüş östenit, dislokasyon yoğunluğu, tane sınırlarının durumu ve segregasyon, gerinimin malzeme içinde nasıl yayıldığını etkiler. Biraz daha düşük mukavemetli bir yaşlandırma koşulu, özellikle bileşende delikler, dişler, keskin radyüsler, kaynak geçişleri veya işleme izleri bulunduğunda, tepe yaşlandırma koşuluna kıyasla daha yüksek uzama veya çatlak ilerlemesine karşı daha yüksek direnç sağlayabilir.
Süneklik, toklukla eş anlamlı değildir. Çekme uzaması, düzgün bir numunede biriken toplam gerinimi ölçerken tokluk, belirli bir yükleme durumu altında çatlak başlatılmasına ve ilerlemesine karşı direnci ifade eder. Bir malzeme kabul edilebilir bir uzama gösterebilir; ancak kalın bir kesitte, düşük sıcaklıkta veya düzlem şekil değiştirme kısıtlaması altında kırılma direncini kaybedebilir. Charpy darbe enerjisi, kırılma tokluğu, çatlak ucu açılma yer değiştirmesi ve yorulma çatlağı ilerleme verileri farklı sorulara yanıt verir. Bunların hiçbiri yalnızca akma mukavemetinden çıkarılamaz.
Artık gerilme başka bir değişken ekler. Çözelti işlemi, su verme, doğrultma, talaşlı imalat, kaynak ve yaşlandırma; yerel akmayı ve çatlak ilerletici kuvveti değiştiren çekme veya basma gerilmeleri bırakabilir. Yüksek mukavemetli bir maraging çeliği, basit bir çekme hesabında nominal bir uygulanan gerilmeye dayanabilirken bir çentikteki çekme artık gerilmesi etkin gerilme şiddeti faktörünü artırabilir. Yaşlandırma sırasındaki boyutsal değişimler, ortalama şekil değişikliği küçük olsa bile hassas parçalarda önem taşıyabilir.
Hasarı kontrol edebilen değişkenler
- Kalıcı olmayan katışkılar Yorulma çatlaklarını veya gevrek kırılmayı başlatabilir.
- Gözeneklilik Yük taşıyan alanı azaltır ve çatlak başlatma bölgesi olarak işlev görebilir.
- Artık gerilme Çentiklerde veya kusurlarda yerel çatlak ilerletici kuvveti artırabilir.
- Doku ve yön Boyuna, enine veya imalat yönlerinde farklı özellikler oluşturabilir.
- Ortam Hidrojen, nem, klorürler ve sürekli çekme gerilmesi çatlama riskini etkileyebilir.
Kusurlar da aynı ölçüde önemlidir. Metalik olmayan kalıntılar, oksit filmleri, gözenekler, ergime eksikliği bölgeleri, katmerler ve iri parçacıklar yorulma çatlaklarını veya gevrek kırılmayı başlatabilir. İlgili kusur topluluğu; ergitme uygulamasına, temizliğe, dövme oranına, haddeleme yönüne, ısıl işleme, talaşlı imalata ve muayeneye bağlıdır. Bu nedenle AMS6515’teki çift vakumda ergitilmiş tanımı metalurjik önem taşır: bu tanım yalnızca nominal bir mukavemet sınıfını değil, belirli bir üretim yöntemini ve kimyasal bileşimi belirtir.
Deney yönü, sonuçla birlikte değerlendirilmelidir. Haddelenmiş ve dövülmüş ürünler; kalıntıların, segregasyonun, tane akışının ve önceki işlemlerin yönlü dağılması nedeniyle anizotropik olabilir. Boyuna yönde ölçülen çekme özellikleri, enine özellikleri, kısa enine yöndeki sünekliği veya kalınlık boyunca kırılma tokluğunu kendiliğinden ortaya koymaz. Mekanik özellik gereklilikleri; numune yönü ve ürün biçimi dâhil olmak üzere, geçerli malzeme standardı ve ısıl işlem koşuluyla birlikte değerlendirilmelidir. Yaşlandırma sıcaklığı, süresi, önceki çözelti işlemi, soğutma yöntemi ve izin verilen işlemler bilinmiyorsa “yaşlandırılmış” ifadesi yeterli değildir.
Kırılma, tokluk ve çevresel hususlar
Maraging çelikleri, düşük karbonlu martenzitik matrisleri bazı su verilmiş yüksek mukavemetli çeliklerdeki karbonla ilişkili şiddetli gevreklikten kaçındığı için çoğu zaman yüksek mukavemeti yararlı süneklikle birleştirir. Ancak bu avantajın sınırları vardır. Tepe yaşlandırma, plastik akma için gereken gerilmeyi artırır; yüksek mukavemet ise bir çatlağı ilerletmek üzere kullanılabilecek elastik enerjiyi artırır. Bu nedenle çentikler, kalıntılar, keskin işleme olukları ve yerel artık gerilmeler belirleyici hasar bölgelerine dönüşebilir.
Yorulma ayrıca ele alınmalıdır. Döngüsel yükleme, bileşen çekme akma mukavemetine ulaşmadan çok önce bir yüzey kusurunda veya iç kusurda çatlak başlatabilir. Çatlak başladıktan sonra ilerleme; gerilme oranına, frekansa, çevreye, mikroyapıya ve işlenmiş malzemeye göre yönelimine bağlıdır. Eklemeli imalat; ergime eksikliği kusurları, anahtar deliği gözenekleri, kısmen ergimiş parçacıklar, pürüzlü yüzeyler ve ısıl geçmişteki değişkenlikleri beraberinde getirir. Çekme numuneleri belirlenmiş mukavemeti karşılıyor olsa bile bu özellikler yorulma davranışına hâkim olabilir.[3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. National Institute of Standards and Technology. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel
NIST’in 2024 tarihli In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel çalışması, lazer-toz yatağı füzyonuyla üretilen numunelerde imalat yönüne bağlı sertlik ve rijitlik farklılıkları bildirmiştir. Aynı çalışma, manyetik geçirgenlik ölçümlerinin kırılmadan önce yorulma hasarını tespit edebildiğini ortaya koymuştur. Bu sonuç önemlidir; çünkü maraging çelikleri yararlı imalat koşullarında ferromanyetiktir ve manyetik tepkideki değişiklikler gelişen mikroyapısal hasarı veya gerilme durumunu yansıtabilir. Bu durum, geleneksel yorulma ve kırılma deneylerine duyulan gereksinimi ortadan kaldırmaz; proses yöneliminin ve izleme yönteminin, tek bir çekme değeriyle gizli kalabilecek hasar öncüllerini ortaya çıkarabileceğini gösterir.
Çevre, hasar davranışını da değiştirebilir. Yüksek mukavemetli çelikler; hidrojenin asitle temizleme, elektrokaplama, korozyon, kaynak veya hizmet ortamına maruz kalma sırasında malzemeye girmesi hâlinde hidrojen destekli çatlamaya duyarlı olabilir. Kaliteye ve duruma bağlı olarak nem, klorür içeren ortamlar, katodik koruma ve sürekli çekme gerilmesi, gerilmeli korozyon çatlaması veya gecikmeli çatlama açısından riski artırabilir. Bu nedenle yüzey işlemleri ve temizleme yöntemleri, belirtilen mukavemet düzeyi ve hizmet ortamıyla birlikte değerlendirilmeli; bunlar birbirinden bağımsız olarak seçilmemelidir.
Sağlam bir tasarım; kalite tanımını, kimyasal bileşimi, ergitme yöntemini, ürün biçimini, yönü, çözelti işlemini, yaşlandırma koşulunu, minimum çekme ve akma özelliklerini, uzamayı, sertliği, tokluk veya yorulma gerekliliklerini ve muayene sınırlarını eksiksiz olarak belirtir. Temel ayrım belirleyici olmaya devam eder: dönüşüm, düşük karbonlu martenzitik matrisi oluşturur; yaşlandırma ise yüksek mukavemetin büyük bölümünü sağlayan intermetalik çökeltileri meydana getirir. Hasar davranışı bu iki aşamanın yanı sıra kusurları, artık gerilmeyi, yönü ve çevreyi de yansıtır. Bu geçmişten bağımsız tek bir “maraging çeliği özelliği” yoktur.
Bir Standart Vaka Çalışması Olarak AMS6515
SAE AMS6515, bir maraging çeliğinin yalnızca bir dayanım sayısıyla veya yalnızca nominal alaşım ailesiyle yeterli biçimde tanımlanamayacağını gösterir. Tanımı şöyledir:
Çelik, Maraging, Çubuklar, Dövmeler, Borular, Halkalar, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Çift Vakum Ergitilmiş, Tavlanmış.
Bu ifade, kimyasal bileşimi, ergitme yöntemini, tedarik durumunu ve izin verilen çeşitli ürün biçimlerini tek satırda tanımlar. Bu kalite basitçe “18Ni maraging çeliği” değildir; 18Ni, 250 ksi veya maraging etiketiyle satılan her alaşımla da birbirinin yerine kullanılamaz. SAE AMS6515, özellikleri çelik şekillendirilmeden önce, şekillendirme sırasında ve sonrasında gerçekleşen işlemlere bağlı olan kontrollü bir malzeme ve üretim yöntemini tanımlar.

AMS6515’in kesin kimyasal tanımı
Kimyasal tanım 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al şeklindedir. Bu değerler, AMS6515 kalitesindeki başlıca alaşım ilavelerini belirtir: yaklaşık %18,5 nikel, %12,0 kobalt, %4,9 molibden, %1,40 titanyum ve %0,10 alüminyum; geri kalan bileşen demirdir ve şartname karbon, mangan, silisyum, kükürt, fosfor ve diğer elementler için sınırlar belirler.
Düşük karbonlu matris, metalurjinin temel unsurlarındandır. Geleneksel sertleştirilebilir çelikler, su verme sonrasında elde ettikleri dayanımın önemli bölümünü martenzit içinde hapsolmuş karbondan alır. AMS6515 ise farklı bir yol izler. Çözelti işlemi ve soğutmanın ardından, demir-nikel matrisi nispeten yumuşak ve tok olan düşük karbonlu çıta martenziti oluşturur. Sonraki yaşlandırma işlemi, ince metaller arası fazların çökelmesi ve buna eşlik eden kısa menzilli düzenlenme yoluyla dayanımda meydana gelen başlıca artışı sağlar.
ASM International’ın 2018 tarihli Maraging Steels kaydı, bu sınıfı kobalt ve molibden içeren, yaklaşık 480 °C sıcaklıkta metaller arası çökelme gösteren çok düşük karbonlu, yüksek nikel içerikli çelikler olarak tanımlar. Ticari maraging çeliklerinin akma dayanımları yaklaşık 1030 ila 2420 MPa arasında değişir. Bu geniş aralık, tek bir evrensel özellikten ziyade kalite kimyasını ve ısıl işlemi yansıtır. NASA’nın 2018 tarihli malzeme tanımı, 18Ni(250) kalitesini yaklaşık 250 ksi veya yaklaşık 1724 MPa olarak belirtir; ancak bu tanım, tam AMS ürün şartnamesinin yerine geçmeyen bir dayanım sınıfı kısaltmasıdır.
Nikel, işlem sırasında düşük karbonlu östenitik yapıyı kararlı hâle getirir ve soğutma sırasında martenzit oluşumunu destekler. Kobalt ve molibden, çökelme sertleşmesi sistemine katılır; titanyum ve alüminyum da çökelti dağılımını ve yaşlandırmaya verilen tepkiyi etkiler. Kesin denge önemlidir. AMS6515 tarafından tanımlanan kobalt içeren bir alaşım, her ikisi de maraging çeliği olarak adlandırılsa ve uygun işlemlerden sonra benzer dayanım düzeylerine ulaşabilse bile, M789 gibi kobalt içermeyen bir kaliteyle kimyasal olarak eşdeğer kabul edilmemelidir.
Bu ayrım, dönüşümle sertleşmeyi çökelme sertleşmesinden ayırır. Su verme martenzitik matrisi oluşturur; yaşlandırma ise yüksek dayanımlı durumu meydana getirir. 2025 yılında yayımlanan NIST Internal Report 8582, geleneksel diziyi, nispeten yumuşak martenzit oluşturmak üzere çözeltiye alma ve su verme işlemlerinin ardından, ince çökeltiler ile yüksek dayanım, süneklik ve tokluk oluşturan çökelme ısıl işlemi olarak açıklar. Dolayısıyla matris, yalnızca başlangıçta mevcut olan önemsiz bir durum değildir. Karbon içeriği, morfolojisi, dislokasyon yapısı ve ısıl geçmişi, sonraki çökelme reaksiyonunun nasıl ilerleyeceğini belirler.
Çift vakumla ergitme ve tavlanmış durum
“Çift vakum ergitilmiş” ifadesi, gösterişli bir kalite etiketi değil, bir üretim gerekliliğidir. Özel çeliklerde bu ifade genellikle vakum indüksiyonuyla ergitilmiş bir ergiyiğin ardından vakum arkıyla yeniden ergitilmesini belirtir. Bu yöntem gazları ve istenmeyen inklüzyonları azaltır, kimyasal homojenliği iyileştirir ve zorlu dövme, halka, boru ve çubuk ürünlerinde kullanılacak çelik üzerinde üreticiye daha sıkı kontrol sağlar. Uygulanabilir AMS metni, kabul edilen ergitme uygulamasını yönetir; önemli nokta, AMS6515’in bu yöntemi malzeme şartnamesinin bir parçası olarak tanımlamasıdır.
Vakumla ergitme, kendi başına maraging davranışı oluşturmaz. Kontrollü bir başlangıç malzemesi hazırlar. Sertleşme tepkisi yine çözelti işlemine, soğutmaya ve yaşlandırmaya bağlıdır. Nominal kimyasal bileşimi doğru olan, ancak segregasyonu, inklüzyon içeriği veya ısıl geçmişi farklı bir ergiyik; yorulma, kırılma, boyutsal kararlılık veya işlenebilirlik bakımından farklı performans gösterebilir.
Tanımdaki ikinci durum tavlanmış durumdur. AMS6515, tamamen yaşlandırılmış ve azami dayanımlı bir ürün olarak değil, tavlanmış durumda tedarik edilir. Bu durum, malzemenin nihai çökelme sertleşmeli hâline kıyasla nispeten yumuşak kalmasını sağlar; böylece parça, belirtilen çözelti ve yaşlandırma işlemlerini almadan önce işlenebilir ve şekillendirilebilir. Bu ifade ayrıca alıcının çekme değerinden ne çıkarabileceğine de sınır getirir: tavlanmış çubuk, yaşlandırılmış bitmiş bir parçanın özelliklerini otomatik olarak temsil etmez.
Olağan metalurjik dizi açıkça şu şekilde ifade edilebilir:
1. çözelti tavlaması, ilgili alaşım elementlerini çözer ve uygun bir östenitik yapı oluşturur; 2. soğutma, düşük karbonlu çıta martenziti meydana getirir; 3. uygun sıcaklığa yakın bir sıcaklıkta yaşlandırma, metaller arası çökelmeye ve düzenlenmeye neden olur; 4. çökelti dağılımı, benzer dayanımdaki karbonlu martenzitik bir çeliğe kıyasla daha fazla süneklik ve tokluk korunurken dayanımı artırır.
Bir şartname, yalnızca nihai yaşlandırma sıcaklığını kontrol etmekle yetinmemelidir. Isıtma hızı, bekletme süresi, kesit boyutu, su verme koşulları, önceki deformasyon ve imalat sırasında yeniden ısıtma, tepkiyi değiştirebilir. Bu nedenle bir AMS tanımı, “250 ksi maraging çeliği” ifadesinden daha bilgilendiricidir.
Kapsanan ürün biçimleri ve şartname dili
SAE AMS6515; dokümanda belirtilen boyutlara, işlem koşullarına ve gerekliliklere tabi olmak üzere çubukları, dövmeleri, mekanik boruları, flaş kaynaklı halkaları ve ilgili dövme stoklarını kapsar. Ürün biçimi önemlidir; çünkü bir çubuk, dövülmüş bir şekil, bir boru ve kaynaklı bir halka aynı ısıl gradyanlara, deformasyon geçmişlerine veya tane akış desenlerine maruz kalmaz.
Mekanik boru ifadesi, malzemeyi yalnızca basınç hizmeti veya genel korozyon gereklilikleriyle tanımlanan boru kategorilerinden ayırır. Mekanik boru, boyutları, durumu ve mekanik gereklilikleri amaçlanan imalat yöntemiyle bağlantılı olan, imal edilmiş bir yapısal ürün olarak değerlendirilir. Flaş kaynaklı halkalar başka bir işlem değişkeni ekler: halka, ısıtılmış malzemenin basınç altında birleştirilmesiyle üretilir; bu nedenle kaynak bölgesi ve sonraki ısıl işlem, kabul ve özellik kontrolüne dâhil edilmelidir. Dövme stoku, daha sonraki bir dövme işlemi için tedarik edilebilir; bu durumda nihai parça geometrisi henüz mevcut olmasa bile malzemenin durumu kontrol altında tutulur.
Şartname dili, zorunlu olanı yalnızca tipik olandan da ayırır. Kimyasal sınırlar ergiyiği tanımlar. Ergitme gereklilikleri, bu ergiyiğin nasıl üretileceğini belirler. Tavlanmış durum, tedarik edilen hâli tanımlar. Ürün biçimine ilişkin hükümler, hangi şekillerin ve imalat yöntemlerinin doküman kapsamında olduğunu belirler. Ardından test ve kabul hükümleri; kimyasal analiz, mekanik test, muayene, boyutlar ve uygun olmayan malzemenin gerektiğinde düzeltilmesi veya reddedilmesi dâhil olmak üzere uygunluğun nasıl gösterileceğini ortaya koyar.
Üretim yöntemi değiştiğinde bu konu daha da önem kazanır. 2025 yılında yayımlanan NIST Technical Note 2352, lazer toz yataklı ergitmeyle üretilmiş kobalt içermeyen M789 alaşımında çözelti tavlamasını, interkritik tavlamayı ve yaşlandırmayı değerlendirir. Bu çalışma farklı bir alaşım ve farklı bir katılaşma yöntemiyle ilgilidir; burada elde edilen ısıl işlem sonuçları AMS6515’e doğrudan aktarılamaz. NIST’in 2024 tarihli yorulma izleme çalışması da lazer toz yataklı ergitmeyle üretilmiş maraging çeliği numunelerinde sertlik ve rijitlik bakımından yapı yönüne bağlı farklılıklar bulmuş; manyetik geçirgenlik ölçümleri ise yorulma hasarını kırılmadan önce tespit etmiştir. Bu nedenle eklemeli imalat; ergiyik havuzu geometrisi, tekstür, gözeneklilik, artık gerilme ve anizotropik ısıl işlemi içeren ayrı bir işlem-yapı problemi oluşturur.
AMS6515, daha eski olmakla birlikte hâlâ temel öneme sahip mühendislik dersini yansıtır: bileşim, ergitme, durum, biçim, test ve kabul, birbiriyle bağlantılı tek bir malzeme kimliğidir. Alaşım adı hikâyenin yalnızca bir bölümünü anlatır.
İşleme, İmalat ve Boyutsal Kontrol
Maraging çeliği, özellikleri birbirinden önemli ölçüde farklı iki durumda işlenir. Çözelti tavlaması ve soğutma, yaşlandırılmış duruma kıyasla nispeten yumuşak olan, düşük karbonlu bir demir–nikel lat martensit matrisi oluşturur; yaklaşık 480 °C’de uygulanan sonraki bir işlem ise dayanımı artıran intermetalik bileşikleri çöktürür. Bu ayrım, üretim sahasında önem taşır. Malzeme genellikle yaşlandırmadan önce şekillendirilir ve ağır talaşlı işleme tabi tutulur; ardından dayanımı, sertliği ve boyutsal davranışı belirtilen duruma ulaştığında son yaşlandırma uygulanır ve muayene edilir.
Bu süreç, sade karbonlu takım çeliklerinde kullanılan anlamıyla dönüşümle sertleşme değildir. Karbon içeriği bilerek çok düşük tutulur; bu nedenle soğutma, sert ve karbonca aşırı doymuş bir martensit oluşturmaz. Nikel, martensit oluşumunu teşvik ederken kobalt, molibden, titanyum, alüminyum ve benzer ilaveler yaşlandırma sırasında çökelmeyi ve kısa menzilli düzenlenmeyi destekler. NIST Internal Report 8582 (2025), bu diziyi nispeten yumuşak martensit oluşturmak üzere çözeltiye alma ve su verme işlemlerinin, ardından ince çökeltiler ile yüksek dayanım, süneklik ve tokluk oluşturan çökelme ısıl işleminin uygulanması şeklinde açıklar. ASM International, ticari akma dayanımlarını 1030 ile 2420 MPa arasında bildirmektedir; ancak bu aralık farklı bileşimleri, ürün biçimlerini ve ısıl işlemleri kapsar ve belirtilmemiş bir “maraging çeliği” için doğrudan kullanılmamalıdır.
Yaşlandırma Öncesi ve Sonrası Talaşlı İşleme
Kaba talaşlı işleme normal olarak tavlanmış veya çözelti işleminden geçirilmiş durumda gerçekleştirilir. Bu durumda matrisin sertliği ve kesme direnci, yaşlandırılmış çeliğe göre çok daha düşüktür; bu da daha düşük takım yükleri ve daha az aşındırıcı aşınma ile daha fazla talaş kaldırılmasına olanak tanır. İş parçası yine de dikkatle desteklenmelidir: ince duvarlar, kesintili kesimler ve uzun, narin kesitler, artık gerilmeler serbest kaldıkça hareket edebilir. Talaş kaldırmanın dengesiz olduğu durumlarda gerilim giderme işlemi veya kontrollü bir ara işlem gerekli olabilir.
| Üretim aşaması | Tipik amaç | Başlıca kontrol unsuru |
|---|---|---|
| Tavlanmış veya çözelti işleminden geçirilmiş durum | Kaba işleme ve şekillendirme | Artık gerilmenin giderilmesi ve ince kesitlerin desteklenmesi |
| Kararlı hâle getirme veya ara işlem | Son işlemlerden önce hareketi azaltmak | Kaliteye özgü ısıl maruziyet |
| Yaşlandırma | Metallerarası çökelmeyi ve nihai dayanımı geliştirmek | Eksik yaşlandırma, aşırı yaşlandırma ve sıcaklık düzgünlüğü |
| Son işleme veya taşlama | Nihai boyutları ve yüzey durumunu sağlamak | Kesme kuvvetleri, taşlama yanığı ve yüzey çekme gerilmesi |
| Son muayene | Boyutları ve özellikleri doğrulamak | Doğru numune konumu, yönelimi ve durumu |
Bu nedenle pratik işlem sırası çoğu zaman kaba talaşlı işleme, belirtilen şekilde stabilizasyon veya ısıl işlem, yaşlandırma ve ardından finiş talaşlı işleme ya da taşlama şeklindedir. Son işlemler için yeterli işleme payı bırakılması önemlidir; çünkü yaşlandırma, özellikle hassas parçalarda, uzun millerde, ince halkalarda ve kesit kalınlığı düzensiz bileşenlerde küçük ancak önemli boyutsal değişikliklere yol açabilir. Değişimin büyüklüğü, evrensel bir sabit olmaktan ziyade kaliteye ve prosese bağlıdır. Teknik resim, boyutların hangi durumda geçerli olduğunu belirtmeli; ısıl işlem prosedürü ise boyutsal muayenenin yaşlandırmadan, stabilizasyondan veya her ikisinden sonra yapılıp yapılmadığını açıklamalıdır.
Yaşlandırılmış malzemenin talaşlı işlenmesi mümkündür; ancak kesme koşulları, artan dayanım ve sertliği dikkate almalıdır. Çökeltilmiş durum, daha yüksek kesme kuvvetlerine ve kesici kenarda kırılma, ısı oluşumu ve işlenmiş yüzeyde artık çekme gerilmesi riskinin artmasına yol açabilir. Karbür, seramik veya diğer takım seçimleri, soğutma sıvısı uygulaması, ilerleme kontrolü ve kesintili kesim stratejisi, tavlanmış durumdan kopyalanmak yerine proses yeterlilik çalışmasının bir parçası olmalıdır. Sıkı toleranslar için taşlama tercih edilebilir; ancak taşlama yanığı ve yüzeyde çekme gerilmesi oluşumu yine de önemini korur. Düşük karbonlu bir matris, ısıl işleme duyarlılığı ortadan kaldırmaz.
Kalite tanımı, talaşlı işleme planıyla birlikte verilmelidir. Örneğin SAE AMS6515, bu spesifikasyonda tanımlanan ürün biçimleri — çubuklar, dövmeler, borular ve halkalar dâhil — için çift vakumda ergitilmiş, tavlanmış 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al çeliğini tanımlar. Bu kimyasal bileşim, 18Ni(250), 18Ni(300), 18Ni(350) veya M789 gibi kobaltsız bir kaliteyle birbirinin yerine kullanılamaz. Takım ömrü, yaşlandırma sonrasında beklenen sertlik, izin verilen yaşlandırma çevrimi ve boyutsal düzeltme gereksinimleri farklı olabilir.
Distorsiyon, Artık Gerilme ve Kesit Etkileri
Çözelti işlemi ve soğutma martensitik matrisi oluştururken, yaşlandırma çökelme yoluyla matrisi değiştirir. Her iki aşama da boyutları etkileyebilir; ancak mekanizmaları farklıdır. Çözelti işlem sıcaklığından su verme, ısıl gradyanlar ve artık gerilme oluşturur. Kalın kesitlerin merkezleri yüzeylerine göre daha yavaş soğur; bu nedenle levhalar, dövmeler, halkalar ve içi boş ürünler kesit boyunca farklı soğuma geçmişlerine sahip olur. Yaşlandırma ise dayanımı değiştirir ve çökelme ilerlerken, daha önce oluşmuş gerilmeler gevşedikçe ek hareketlere neden olabilir.
Maraging çeliklerinde martensitik dönüşüm nispeten küçük bir hacim değişimiyle gerçekleştiğinden, genellikle yüksek karbonlu çeliklere göre daha az su verme distorsiyonu görülür. Ancak bu avantaj, su vermenin boyutsal açıdan etkisiz olduğu anlamına gelmez. Isıl büzülme, kesit içindeki sıcaklık farklılıkları, fikstür kısıtlaması, önceki soğuk şekillendirme ve dengesiz işleme payı yine de bir parçanın eğilmesine veya ovalleşmesine yol açabilir. Büyük dövmeler ve halkalar; fırına yerleştirme, transfer süresi, su verme ortamının hareketi ve yönlendirme konularına özel dikkat gerektirir. Görünüşte aynı olan bir çevrim, ince bir boru ile ağır bir çubukta farklı sonuçlar verebilir.
Artık gerilme, sonraki talaşlı işlemeyi de etkiler. Çözelti işleminden geçirilmiş bir levhanın tek tarafından malzeme kaldırılması, dengeleyici gerilmeleri serbest bırakarak düzlüğü değiştirebilir; aynı levhanın yaşlandırmadan sonra işlenmesi başlangıçtaki şekli daha iyi koruyabilir, ancak çok daha dayanımlı bir malzemenin kesilmesini gerektirir. Seçeneklerden hiçbiri kendiliğinden doğru değildir. Yeterliliği doğrulanmış bir işlem yolu; dengeli talaş kaldırma ile kaba işlemeyi, gerilim giderme veya ara ısıl işlemi, yarı finiş işlemeyi, yaşlandırmayı ve son taşlamayı içerebilir.
Sıcaklık homojenliği, çökelme kontrolünün temel unsurudur. ASM International, intermetalik çökelmeyi yaklaşık 480 °C’de tanımlar; ancak belirtilen süre ve sıcaklık aralığı kaliteye ve geçerli dokümana bağlıdır. Yalnızca fırın göstergesi, ağır bir kesitin gerekli sıcaklığa ulaştığını kanıtlamaz. Yük termokuplları, kalibre edilmiş fırın etütleri, kontrollü ısıtma hızları ve belgelenmiş bekletme süreleri, parçanın tamamının amaçlanan işlemi aldığını göstermeye yardımcı olur. Aşırı yaşlandırma dayanımı azaltabilir; yetersiz yaşlandırma ise sertlik ve akma dayanımının spesifikasyonun altında kalmasına neden olabilir. Yüzey dekarbürizasyonu, karbonlu çeliklerdeki kadar merkezi bir konu değildir; ancak kirlenme, oksidasyon ve fırın atmosferi yine de yüzey durumunu ve sonraki muayeneyi etkileyebilir.
Doğrulama, ürünün konumu ve yönüyle ilişkilendirilmelidir. Sertlik, tanımlanmış yüzeylerde veya kesitlerde ölçülmeli; çekme deney numuneleri gerekli boyuna, enine veya teğetsel yönü temsil etmelidir. Kolay erişilen tek bir yüzey, büyük bir halkanın veya dövmenin durumunu belirlemek için yeterli değildir. Yaşlandırma sonrasındaki boyutsal muayene yalnızca tek tek dış çapları değil, daireselliği, doğruluğu, et kalınlığını ve referanslar arasındaki ilişkileri de kapsamalıdır.
Dövmeler, Borular, Halkalar ve Dövme Ürünleri Arasındaki Farklar
Ürün geometrisi, yaşlandırma öncesindeki ısıl ve mekanik geçmişi değiştirir. Bir çubuk nispeten basit bir kesite sahipken, bir dövme yerel kalınlık değişimleri, akış yönü ve lif yönlenmesi içerebilir. Dövme deformasyonu yapıyı inceltebilir ve iç süreksizlikleri kapatabilir; ancak nihai ısıl işlem yine de en kalın bölge boyunca homojen martensit ve çökelme oluşturmalıdır. Bu nedenle dövme sıcaklığı, redüksiyon miktarı, kalıbın dolması ve dövme sonrası soğutma, yalnızca şekil verme ayrıntıları değil, malzeme durumunun da parçalarıdır.
Halkalar, çevresel ve radyal farklılıklar içerir. Duvar kalınlığı, kalınlaştırma veya haddelenmiş halka geçmişi, işleme payı ve su verme yönü artık gerilmeyi ve özellikleri etkiler. Çekme numunesi alma işlemi, spesifikasyona ve uygulamaya bağlı olarak boyuna veya teğetsel numuneler gerektirebilir. Dış çapında sertlik şartını karşılayan bir halkanın, duvar boyunca ve çevresel yönde ayrıca kontrol edilmesi yine de gerekebilir.
Borular, ince duvarları yüksek yüzey alanı/hacim oranıyla birleştirir. Ağır bir dövmeye göre hızlı soğuyabilir ve duvar boyunca daha az sıcaklık farkı geliştirebilir; ancak ovalite, et kalınlığı değişimi, doğruluk ve taşıma kaynaklı distorsiyon daha önemli hâle gelir. Mandreller, tapalar, destekler ve fikstürler ısıl işlem sırasında hareketi kısıtlayarak yerel gerilme oluşturabilir. Ürün spesifikasyonu, borunun tavlanmış, çözelti işleminden geçirilmiş, yaşlandırılmış durumda mı tedarik edileceğini veya ek soğuk şekillendirme gerekliliklerine tabi olup olmadığını belirler.
Dövme ürünlere ait veriler, eklemeli imalatla üretilmiş malzemeye otomatik olarak aktarılamaz. Lazer toz yataklı ergitmeyle üretilen kobaltsız M789, geleneksel çubuk ve dövme stokunda bulunmayan veya farklı dağılan, prosese bağlı ergime havuzu sınırları, tekstür, gözeneklilik ve artık gerilme içerir. NIST Technical Note 2352 (2025), bu malzeme için çözelti tavlamasını, interkritik tavlamayı ve yaşlandırma işlemlerini değerlendirerek ısıl işlem yolunun neden imalat prosesine göre yeterlilikten geçirilmesi gerektiğini göstermektedir. NIST’in 2024 tarihli yorulma izleme çalışması da sertlik ve rijitlikte imalat yönüne bağlı farklılıklar bulmuştur. Manyetik geçirgenlik ölçümleri, hasardan önce yorulma hasarını tespit etmiş; böylece mekanik yeterlilik doğrulamasının yerine geçmeyen, ancak proses izleme ve muayene sinyali sağlayan bir yöntem sunmuştur. Basılı bir maraging çeliği parçasının özellikleri belirlenirken geometri, imalat yönü, desteklerin çıkarılması, ısıl işlem ve numune yönü kaydedilmelidir.
Kobalt İçermeyen Maraging Çelikleri ve M789
Kobalt içermeyen kaliteler neden geliştirildi?
Maraging çeliği, tek bir dayanım değerinden çok, mikroyapısını oluşturan süreç dizisiyle tanımlanır. Çelik önce çözelti tavlamasına tabi tutulur ve su verilerek düşük karbonlu, demir–nikel çıta martenziti oluşturulur. Bu martenzit, geleneksel su verilmiş ve temperlenmiş çeliklerde bulunan karbonca aşırı doymuş martenzit olmadığı için görece yumuşaktır. Dayanım daha sonra, yaşlandırma sırasında intermetalik bileşiklerin martenzitik matris boyunca çökelmesiyle gelişir.
Bu ayrım, dönüşüm sertleşmesini çökelme sertleşmesinden ayırır. Su verme, matrisi ve onun çıtalı yapısını oluşturur; yaşlandırma ise nihai dayanımın büyük bölümünü sağlar. 2025’te yayımlanan NIST Internal Report 8582, geleneksel süreci görece yumuşak martenzit üretmek üzere çözeltiye alma ve su verme işlemlerinin ardından, ince çökeltiler oluşturan ve dayanımı, sünekliği ve tokluğu artıran çökelme ısıl işlemi olarak tanımlar. ASM International, yaklaşık 480 °C’de çökelme gerçekleştiğini ve ticari maraging çeliklerinde akma dayanımlarının 1030 ile 2420 MPa arasında değiştiğini belirtir.
Geleneksel kaliteler, çökelme tepkilerinin bir bölümünü kobalttan elde eder. Kobalt, çözelti işlemi sırasında molibdenin demir–nikel matrisi içindeki çözünürlüğünü azaltır; böylece yaşlandırma sırasında molibdence zengin, dayanımı artıran intermetalik parçacıklardan daha büyük bir popülasyon oluşabilir. Kobalt ayrıca matrisin dönüşüm ve temperleme tepkisini de etkiler. Sonuç, yüksek dayanım elde etmek için etkili bir yoldur; ancak bu yaklaşım, tedariki, maliyeti ve jeopolitik yoğunlaşması alternatiflerin geliştirilmesini teşvik eden bir alaşım elementine bağımlılık yaratır.
Bu nedenle kobalt içermeyen çeliklerin geliştirilmesi yalnızca bir ikame çalışması değil, malzeme tasarımına yönelik bir yanıt olmuştur. Araştırmacılar, maraging çeliklerini ayırt eden düşük karbonlu martenzitik yapıyı korurken, kobalta dayanmadan karşılaştırılabilir bir çökelti popülasyonu oluşturabilecek bileşimler aramıştır. Sunulan araştırma ifadesi, geliştirme hedefi olarak 18Ni(250) ile karşılaştırılabilir dayanım ve sünekliği tanımlar. Bu hedef önemlidir; çünkü 18Ni(250) yalnızca nominal bir bileşim değildir: NASA, onu yaklaşık 250 ksi veya yaklaşık 1724 MPa dayanım seviyesine sahip bir maraging kalitesi olarak tanımlar.
Referans gösterimi aynı zamanda kesin bir alaşım anlamına gelir. SAE AMS6515, çubuk, dövme parça, boru ve halka ürün biçimlerindeki, çift vakumla ergitilmiş ve tavlanmış 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al çeliğini belirtir. Bu bileşim, kobalt içeren geleneksel yaklaşımı örnekler: nikel, düşük karbonlu martenzitik matrisi stabilize eder; kobalt ve molibden çökelme dayanımını destekler; titanyum ve alüminyum ise dayanımı artıran fazların oluşumuna katılır. Kobalt içermeyen bir kalite, bu formülden yüzde 12.0 kobaltı çıkarıp diğer tüm değişkenleri aynı bırakarak değerlendirilemez.
Kobalt içeren ve kobalt içermeyen dayanım artırma stratejilerinin karşılaştırılması
| Özellik | Kobalt içeren kaliteler | M789 gibi kobalt içermeyen kaliteler |
|---|---|---|
| Matris | Düşük karbonlu demir–nikel çıta martenziti | Düşük karbonlu demir–nikel çıta martenziti |
| Dayanım kazanma yolu | Metallerarası çökelme ve düzenlenme | Metallerarası çökelme ve düzenlenme |
| Kobalt | Geleneksel kalitelerin çoğunda bulunur | Kasıtlı olarak çıkarılmıştır |
| Isıl işlem tepkisi | Belirtilen kalite ve programa göre kontrol edilir | Kaliteye özgü bir işlem aralığı gerektirir |
| Üretim yöntemi duyarlılığı | Haddeleme veya diğer ürün geçmişine bağlıdır | Lazer toz yatağı ergitme ile üretilmiş malzemede özellikle önemlidir |
Kobalt içeren ve kobalt içermeyen maraging çelikleri aynı genel mimariyi paylaşır; ancak dayanımı özdeş çökelme kimyasıyla elde etmez. Her iki ailede de düşük karbon içeriği karbür oluşumunu sınırlar ve su verme sonrasında tok, görece sünek bir çıta martenziti matrisinin oluşmasına olanak tanır. Daha sonra yaşlandırma, nanoölçekli intermetalik çökeltiler oluşturur ve kısa menzilli düzenlenmeyi de içerebilir. ASM’nin ısıl işlem açıklaması bu diziyi çözelti tavlaması, martenzit oluşumu, yaşlandırma, çökelme ve kısa menzilli düzenlenme olarak verir.
Fark, alaşımın çözünen element içeriğini, matris kararlılığını ve çökelti oluşumunu nasıl dengelediğinde yatar. Geleneksel kobalt içeren kaliteler, yaşlandırma sırasında molibden çökelmesini daha etkili hâle getirmek için kobalttan yararlanır. Kobalt içermeyen kaliteler, başka değişikliklerle telafi sağlamak zorundadır: nikel, molibden, titanyum, alüminyum, krom veya diğer çözünen elementlerin düzeylerinin değiştirilmesi; farklı çökelti oluşturma reaksiyonları; ayrıca dikkatle seçilmiş çözelti ve yaşlandırma işlemleri. Kesin mekanizma kaliteye bağlıdır. “Kobalt içermeyen maraging çeliği” tek birbiriyle değiştirilebilir kimyasal spesifikasyonu değil, bir tasarım ailesini ifade eder.
Bu nedenle dayanım karşılaştırmaları, yalnızca bir çekme testi sayısını gerektirmez. Bir kalite, farklı bir çökelti boyutu dağılımı, farklı bir martenzit morfolojisi veya matris dayanımı ile çatlak direnci arasındaki farklı bir denge sayesinde benzer bir akma dayanımına ulaşabilir. Aşırı yaşlandırma çökeltileri kabalaştırarak dayanımı azaltabilir; yetersiz yaşlandırma ise mevcut dayanım artırıcı reaksiyonları tamamlanmamış bırakır. Çözelti işlemi ayrıca çökelme için ne kadar çözünen elementin kullanılabilir durumda kalacağını ve önceki mikroyapının ne ölçüde homojen hâle geleceğini de kontrol eder.
Bu nedenle kobalt içermeyen geliştirme çalışmaları tek bir azami değer yerine bir denge sağlamayı amaçlamıştır. Sünekliği korurken dayanım bakımından 18Ni(250) ile eşleşmek, her iki fazın da kontrol edilmesini gerektirir: martenzitik matris plastik deformasyon kapasitesini korumalı; çökeltiler ise dislokasyon hareketini engelleyecek kadar çok sayıda ve ince olmalı, ancak ciddi gevrekleşmeye yol açmamalıdır. Nominal olarak benzer bir çekme dayanımı, metalürjik eşdeğerliği kanıtlamaz.
M789, bu kapsamlı çaba içindeki farklı bir kobalt içermeyen kalitedir. Geleneksel 18Ni kalitelerinin kimyasal ikamesi olarak tanımlanmamalıdır; çünkü bileşimi, çökelme reaksiyonları, ısıl işlem aralığı ve üretim geçmişine verdiği tepki ayrı konulardır. Kalite tanımı, belirli bir alaşım sistemini ve işleme spesifikasyonunu belirtir; çözelti tavlaması veya 18Ni(250), 18Ni(300) ya da AMS6515 malzemesi için kullanılan yaşlandırma programının doğrulama yapılmadan aktarılabileceği anlamına gelmez.
Lazer toz yatağı ergitme yöntemiyle üretilen M789
Lazer toz yatağı ergitme, metalürjiye bir katman daha ekler. Malzeme, dik termal gradyanlar, hızlı soğuma, tekrarlanan yeniden ısıtma ve tekstür ile yerel farklılıklar oluşturabilen bir üretim yönü altında çok sayıda küçük iz ve katman hâlinde eritilip katılaştırılır. Bu nedenle üretim sonrası yapı, geleneksel yaşlandırma başlamadan önce bile segregasyon, artık gerilme, hücresel alt yapı ve homojen olmayan çökelme potansiyeli içerebilir.
Lazer toz yatağı ergitmeyle üretilen M789 için ısıl işlem, tek ve sabit bir adımdan ibaret değildir. 2025’te yayımlanan NIST Technical Note 2352, bu kobalt içermeyen kalite için çözelti tavlamasını, interkritik tavlamayı ve yaşlandırma işlemlerini değerlendirir. Çözelti tavlaması, çözünen elementleri yeniden dağıtmayı ve üretim sonrası ısıl geçmişin etkilerini azaltmayı amaçlar. İnterkritik tavlama, yaşlandırma öncesinde matrisi ve faz dengesini değiştirmek için farklı bir yol sunar. Yaşlandırma ise dayanım artırıcı çökeltilerin boyutunu, yoğunluğunu ve dağılımını belirler. Bu nedenle seçilen işlem dizisi, alaşım tozu nominal olarak aynı olsa bile sertliği, çekme davranışını, sünekliği ve anizotropiyi değiştirebilir.
Eklemeli üretim yöntemi, yöne bağlı testleri de zorunlu kılar. 2024’te eklemeli olarak üretilmiş bir maraging çeliği üzerinde gerçekleştirilen bir NIST araştırmasında, lazer toz yatağı ergitmeyle üretilen numunelerde üretim yönüne bağlı sertlik ve rijitlik farklılıkları görülmüştür. Bu farklılıklar, katman katman katılaşma, kusur popülasyonları, tekstür ve ısıl işlem arasındaki etkileşimi yansıtır. Bunlar, M789’un temel dayanım artırma ilkesinin farklı olduğunu göstermez; üretim yönteminin bu ilkenin nasıl ortaya çıktığını değiştirdiğini gösterir.
NIST’in yorulma izleme çalışması başka bir önemli sonuç bildirmiştir: manyetik geçirgenlik ölçümleri, yorulma hasarını kırılma gerçekleşmeden önce tespit edebilmiştir. Maraging çelikleri, mekanik hasara martenzitik ve çökelti içeren mikroyapılarındaki değişikliklerle tepki verir ve bu değişiklikler manyetik davranışı etkileyebilir. Eklemeli olarak üretilen malzeme açısından bu tür izleme yararlıdır; çünkü yorulma performansı, çökelme durumu kadar ergime eksikliği kusurlarından, yüzey koşulundan, artık gerilmeden ve üretim yöneliminden de etkilenebilir.
M789 böylece kobalt içermeyen maraging metalürjisinin temel noktasını ortaya koyar. Kobaltın çıkarılması, problemi yalnızca değiştirilmiş bir reçeteye indirgemez. Kalite, kendi çökelme kimyası temelinde tasarlanmalı ve ardından başlangıç mikroyapısına uygun bir ısıl işlem programından geçirilmelidir. Lazer toz yatağı ergitmede toz, tarama geçmişi, üretim yönü, üretim sonrası tavlama ve yaşlandırma işlemi nihai sonuca birlikte katkıda bulunur.
Eklemeli İmalat Metalürjik Problemi Değiştirir
Lazer toz yatağında ergitme (LPBF) yöntemiyle üretilen maraging çeliği, ısıl işleme çubuk, levha veya dövme parçalarla aynı yapıyla girmez. Geleneksel sıra görece açıktır: çözeltiye alma, alaşım elementlerini çözer; su verme, görece yumuşak ve düşük karbonlu martenzit oluşturur; yaklaşık 480 °C’de yaşlandırma ise dayanımı artıran intermetalik bileşikleri çöktürür. NIST İç Raporu 8582 (2025), bu sırayı çözeltiye alma ve su vermenin ardından çökelme ısıl işlemi olarak tanımlar; ince çökeltiler yüksek dayanım, süneklik ve tokluk sağlar. Eklemeli imalat, bu işlemlerden önce başka bir dizi ekler: tekrarlanan ergime, hızlı katılaşma, sonraki izler ve katmanlar tarafından yeniden ısıtılma, çevresi kısıtlanmış bir parça içinde soğuma ve bazen son yaşlandırma öncesinde gerilim giderme.
Bu ayrım önemlidir; çünkü dönüşümle sertleşme ve çökelme ile sertleşme farklı işlevler görür. Maraging çeliği esas olarak karbonca zengin martenzit ile güçlendirilmez. ASM International, bu ailesi çok düşük karbonlu, yüksek nikelli ve kobalt ile molibden gibi ilaveler içeren çelikler olarak tanımlar; ticari akma dayanımları 1030 ile 2420 MPa arasında değişir ve intermetalik çökelme yaklaşık 480 °C’de gerçekleşir. Martenzitik matris, çökelmenin gerçekleştiği yapıyı sağlar; ancak sertlik ve akma dayanımındaki başlıca artış, yaşlandırma sırasında nano ölçekli veya nano ölçeğe yakın intermetalik fazların ve kısa menzilli düzenlenmenin oluşmasından kaynaklanır.
LPBF, hem başlangıç martenzitini hem de çökeltilerin daha sonra oluştuğu yolu değiştirir.

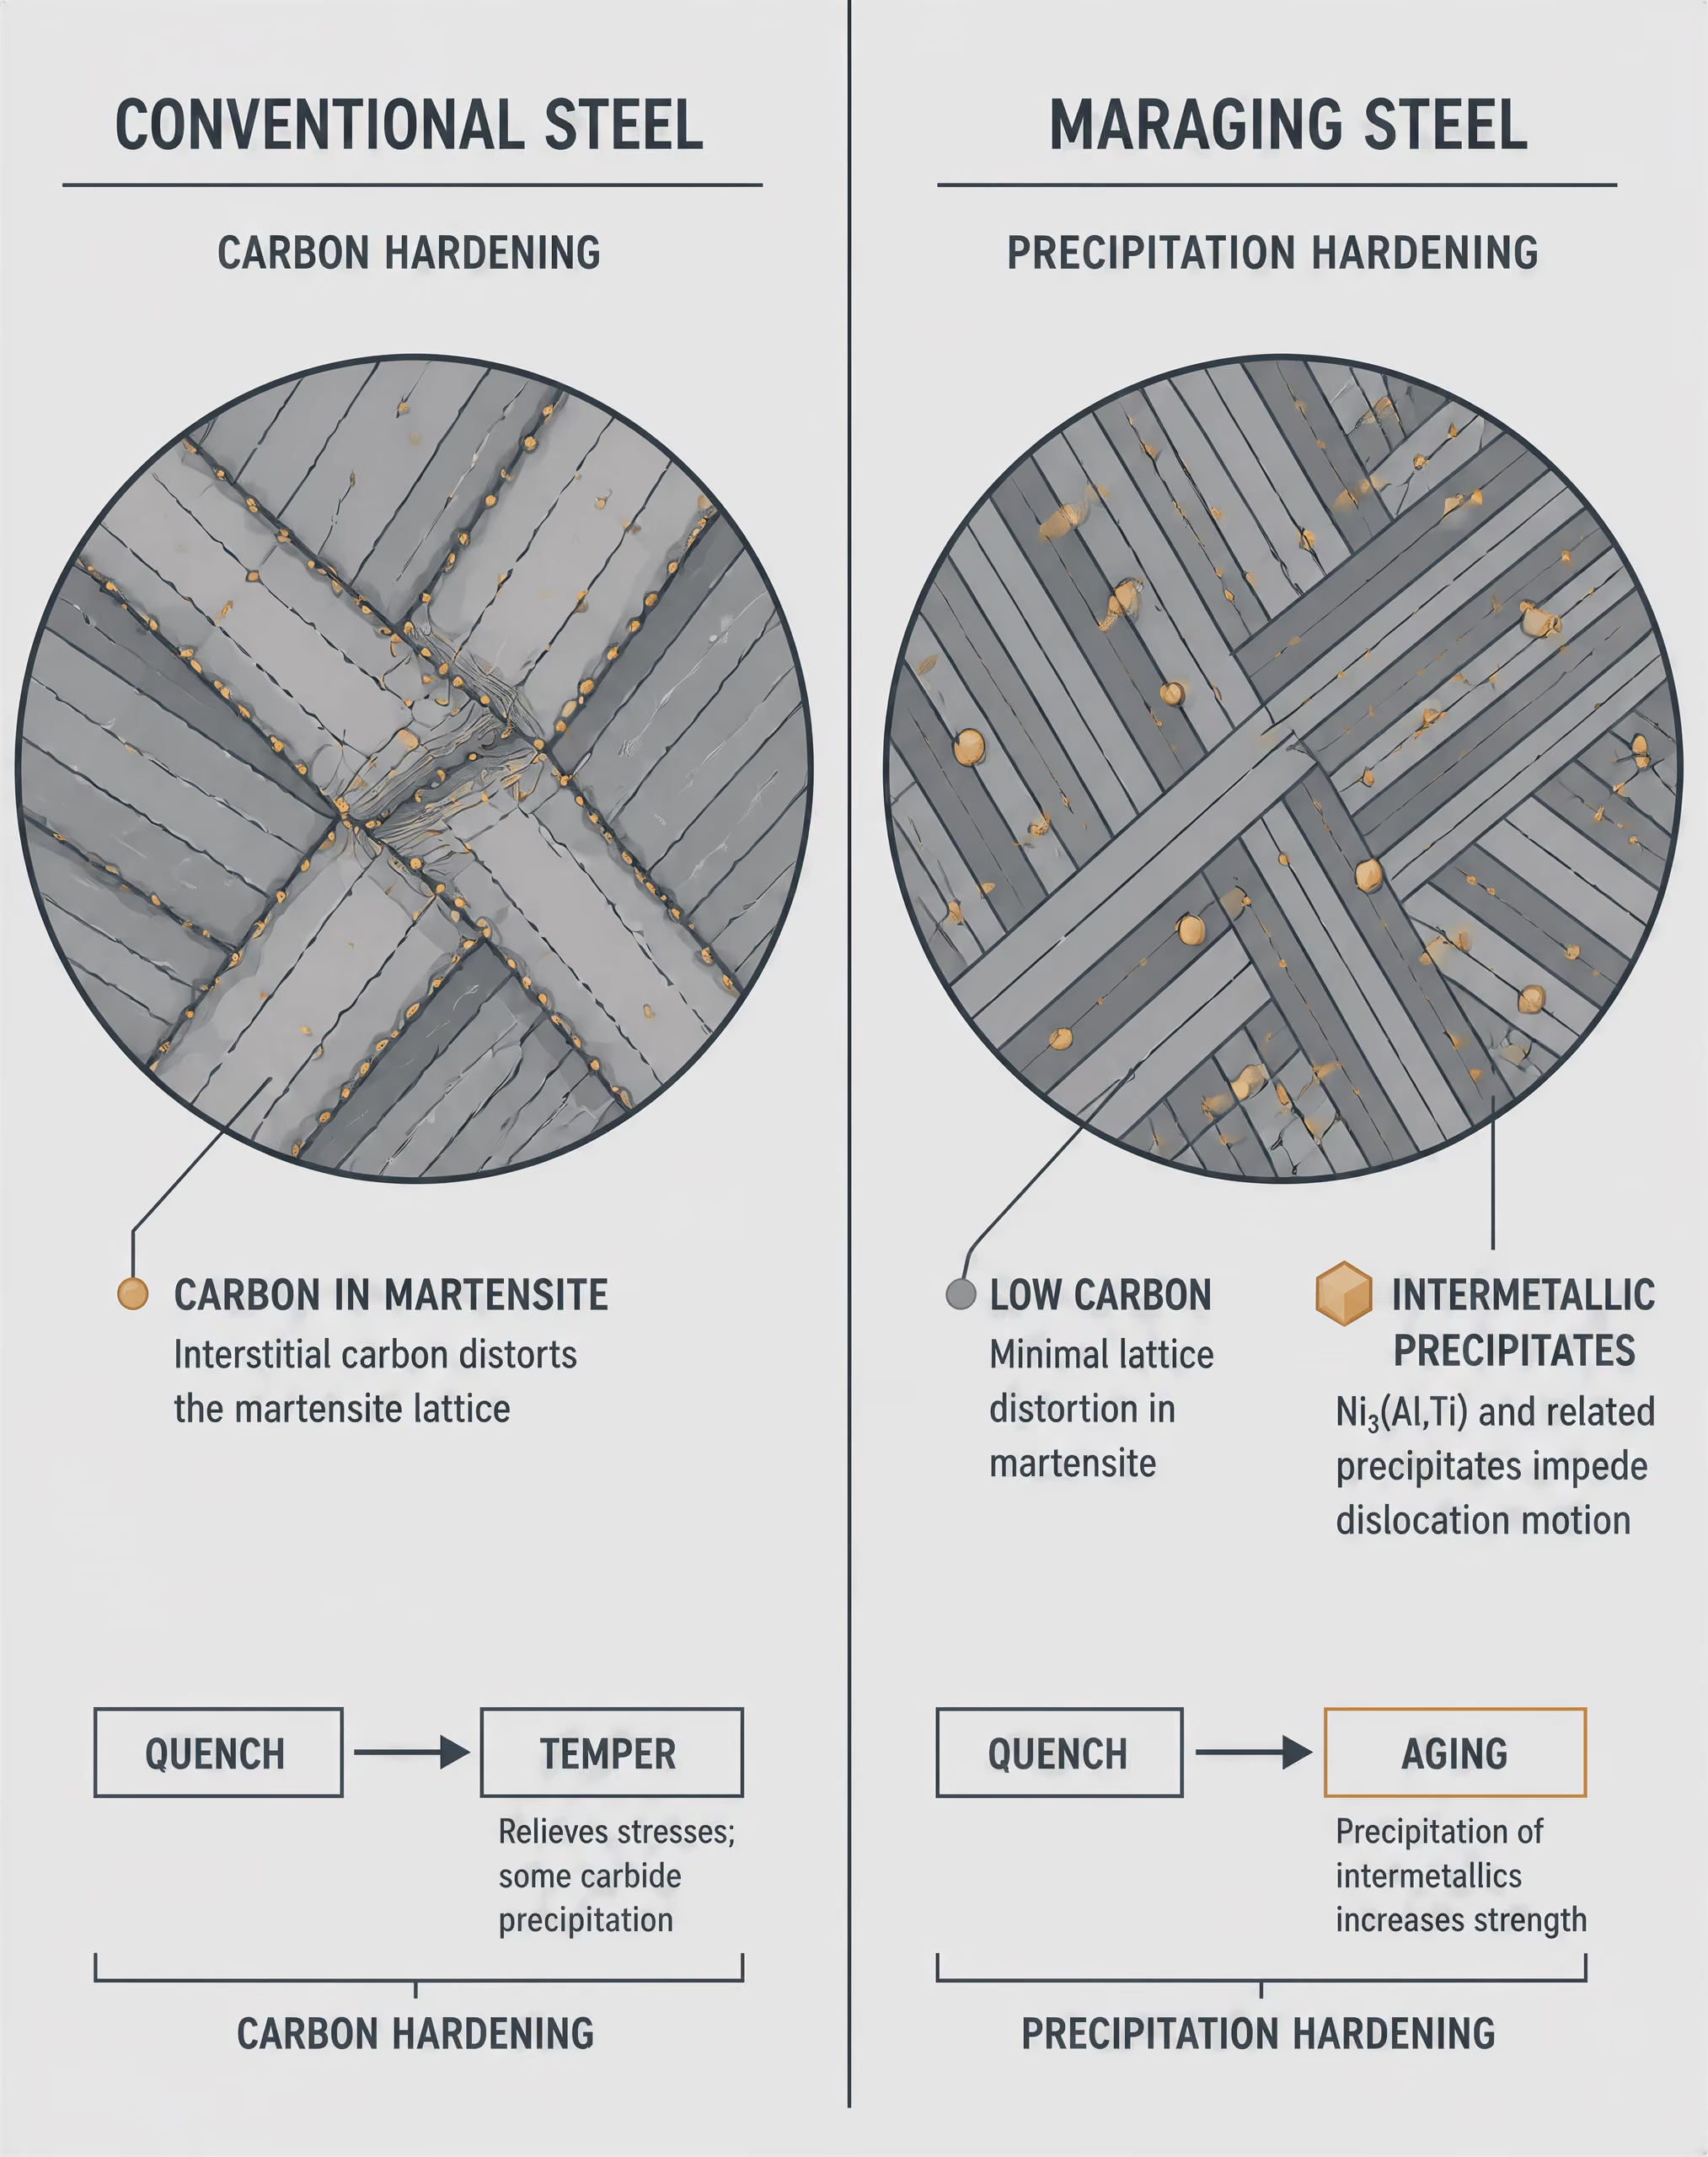
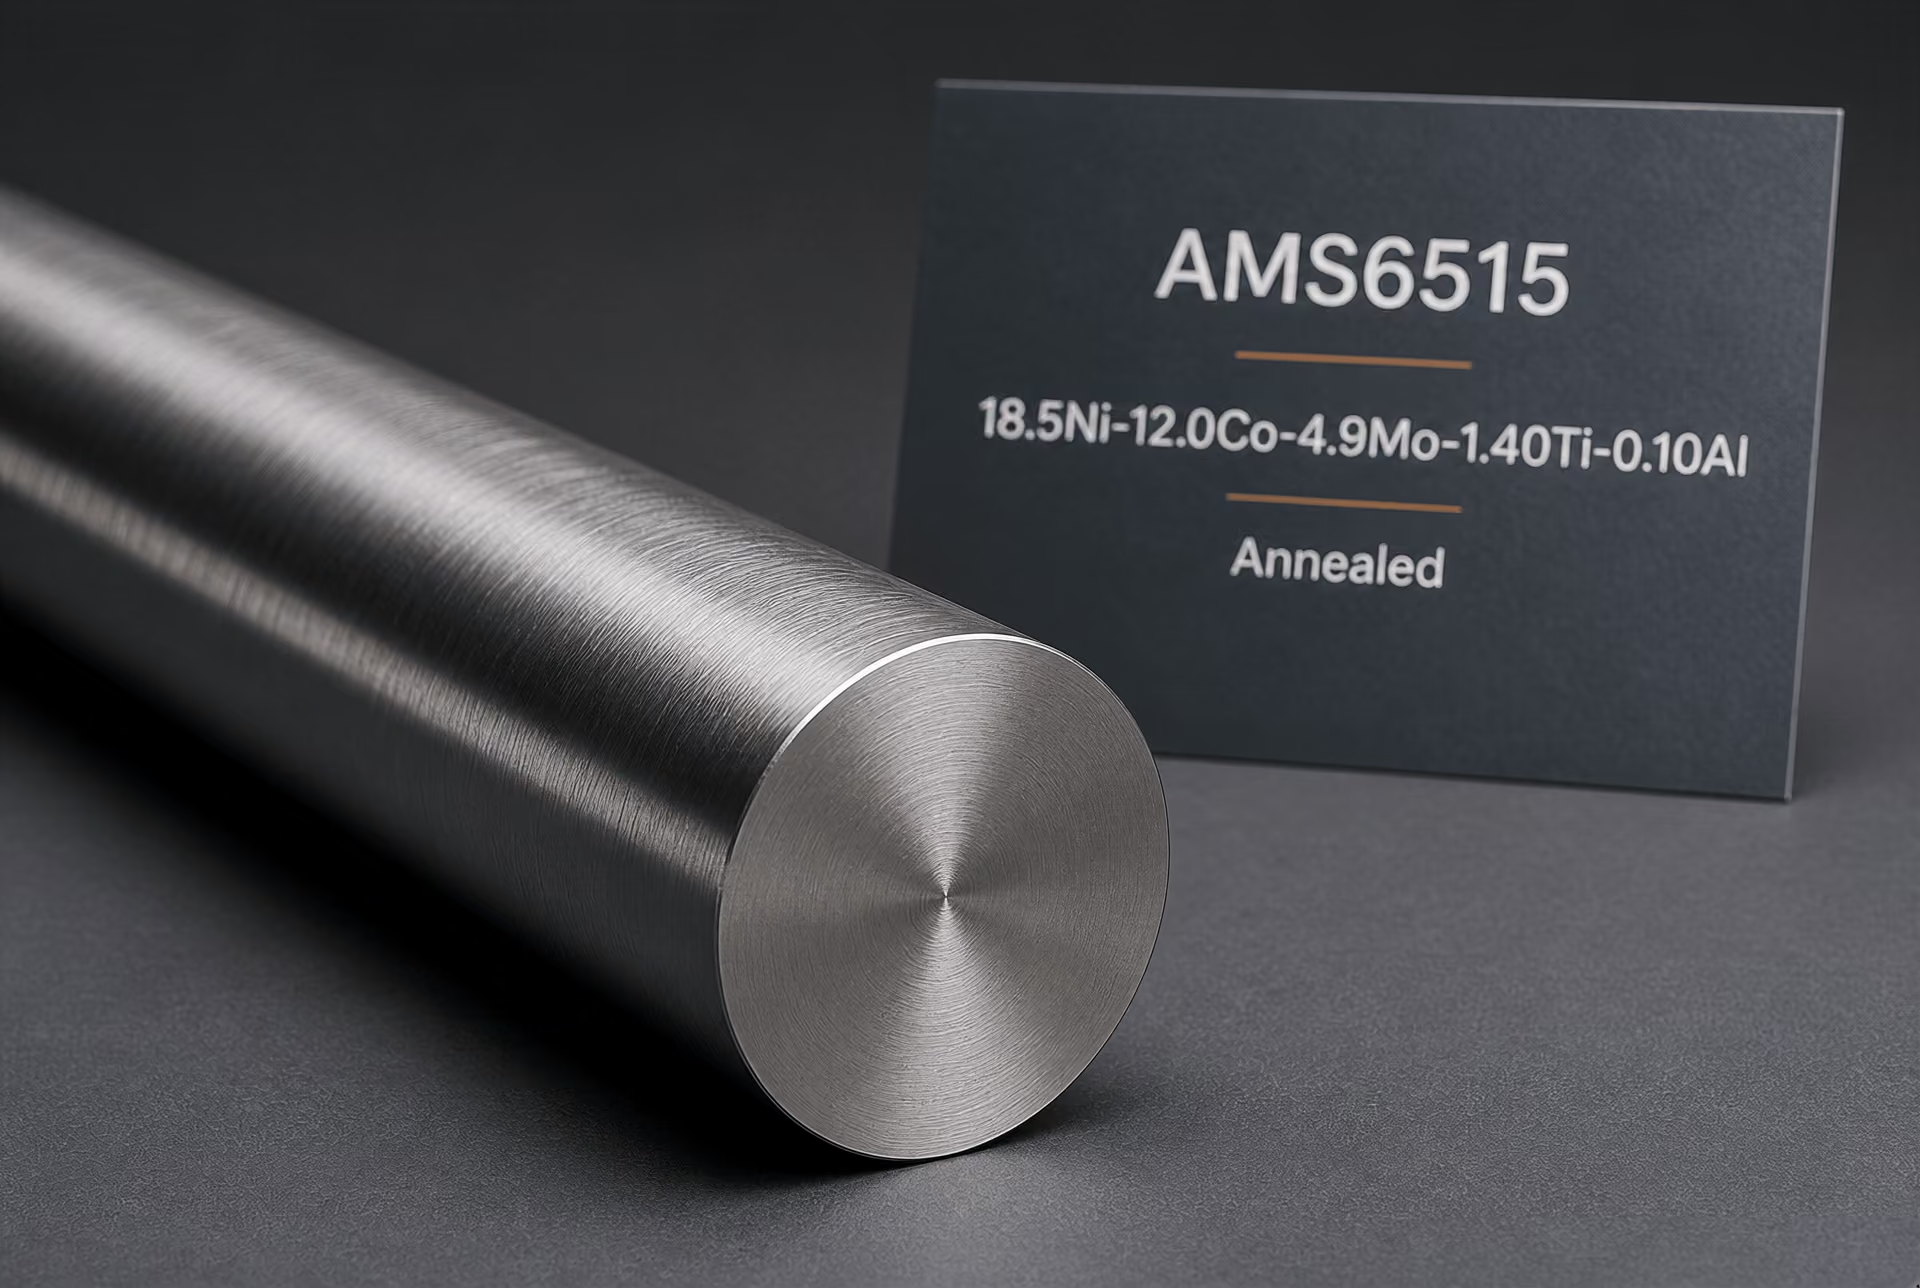
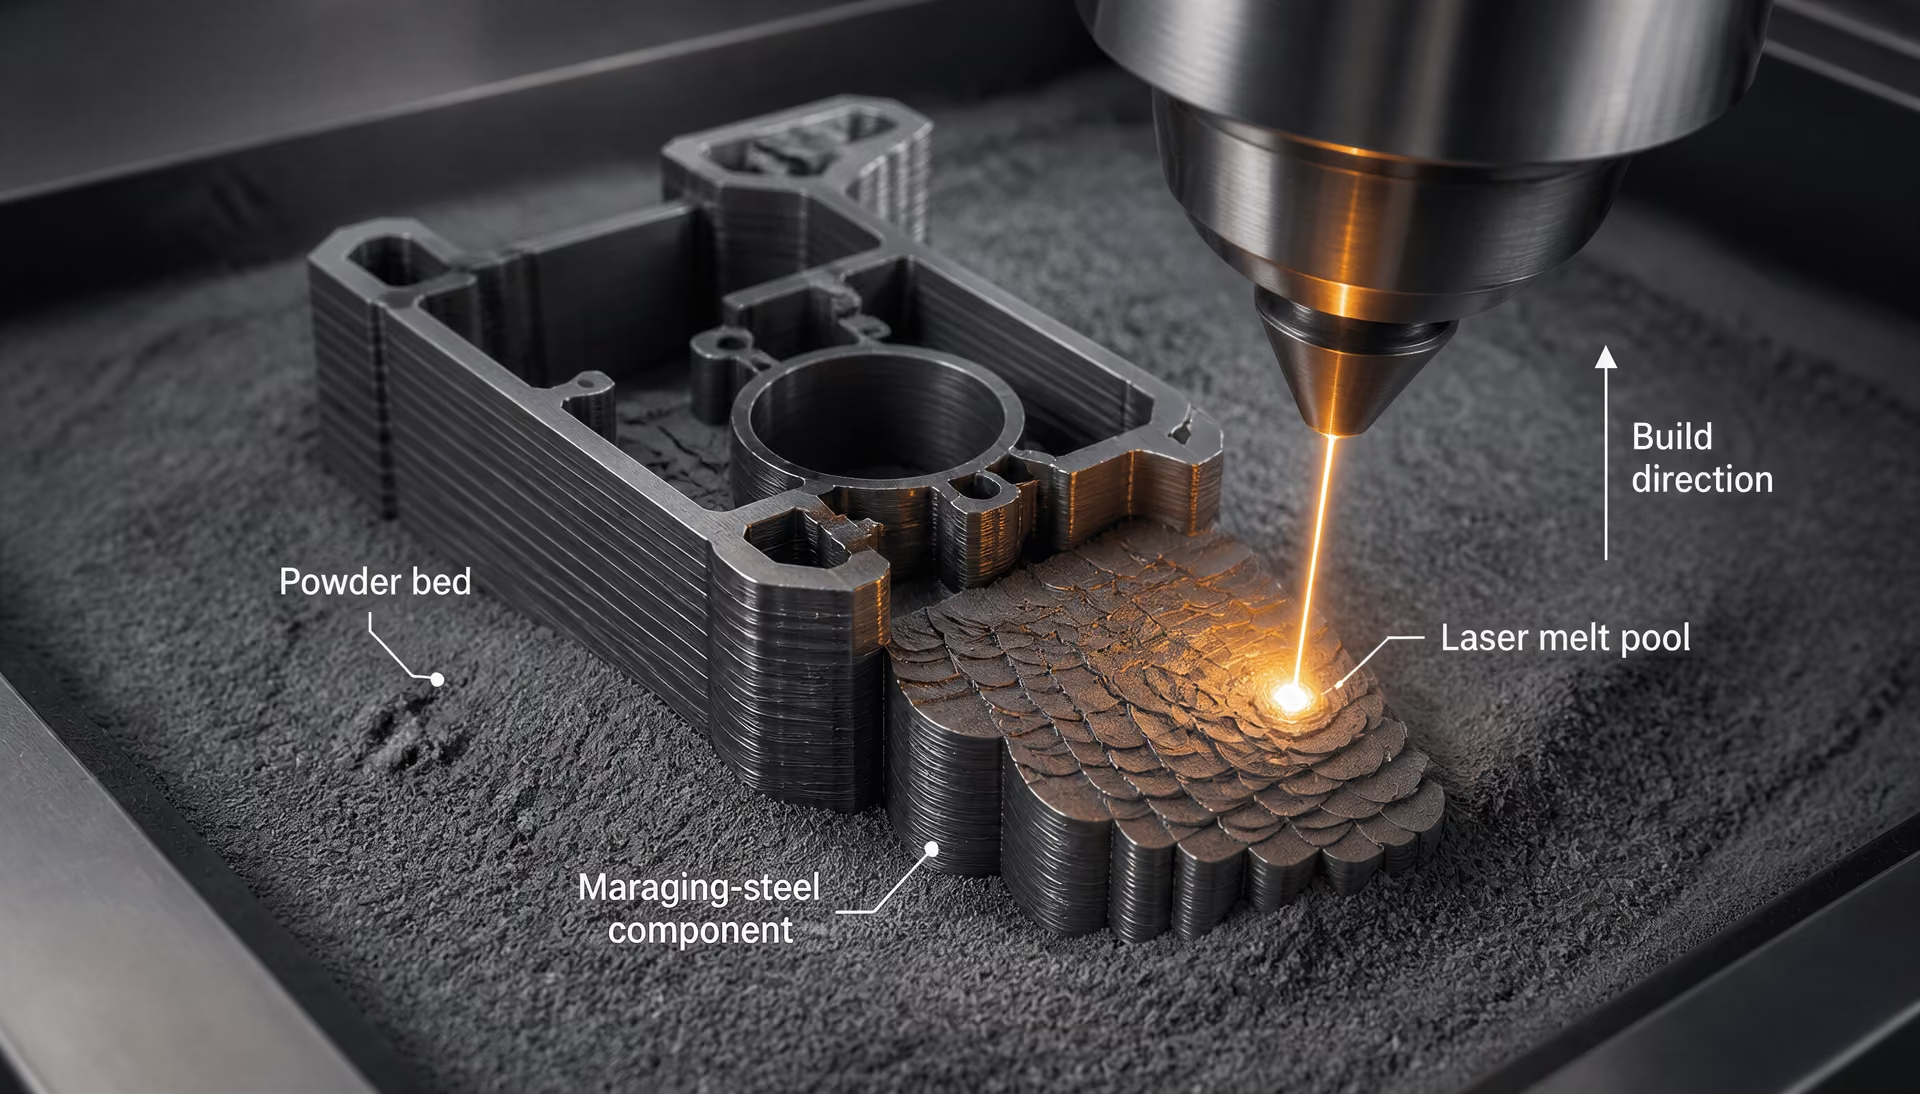
Lazer toz yatağında ergitme ve yönlenmiş mikroyapılar
LPBF’de odaklanmış bir lazer, ince bir toz katmanını tarayarak üst üste binen ergime havuzlarından oluşan bir dizi meydana getirir. Her havuzda dik bir sıcaklık gradyanı bulunur: ergime sınırına yakın malzeme ısıtılır ve kısmen yeniden ergitilirken havuzun üzerindeki malzeme hızla soğur. Ardından gelen katman, önceki katmanın bir bölümünü yeniden ısıtır. Bu nedenle bir bileşen, tek bir fırın maruziyetinden ziyade çok sayıda yerel ısıl geçmiş içerir. Tarama yönü, katman kalınlığı, lazer gücü, tarama hızı, hat aralığı ve imalatın kesintiye uğraması bu geçmişin tümünü etkiler.
Hızlı katılaşma, ısıl gradyan boyunca hizalanmış ince hücresel veya kolonsal yapılar oluşturabilir. Bu gradyanlar genellikle imalat yönüyle güçlü bir ilişki gösterir; bu nedenle tane morfolojisi ve kristalografik doku yönlenmiş hâle gelebilir. Ergime havuzu sınırları, imalat sonrası durumda görünür kalabilir; ancak sonraki ısıl işlem bu sınırların kontrastını azaltabilir veya tamamen ortadan kaldırabilir. Ortaya çıkan yapı, geleneksel anlamda yalnızca “su verilmiş martenzit” değildir; bu yapı, yerel segregasyon ve çökelme potansiyelini söz konusu olaylardan devralan, bir dizi katılaşma ve yeniden ısıtılma olayının ardından oluşmuş martenzittir.
Kusurlar ikinci bir problem oluşturur. Yetersiz ergime kaynaklı gözenekler, bitişik izlerin veya katmanların tamamen birleşmemesi sonucunda meydana gelir. Gaz gözenekleri tozdan kaynaklanabilir veya ergime sırasında hapsolabilir. Anahtar deliği kararsızlığı daha büyük ve düzensiz boşluklar oluşturabilir. Bu kusurlar yük taşıyan kesit alanını azaltır ve yorulma çatlaklarının başlama bölgeleri olarak işlev görür; ayrıca imalat yönüne göre konumları, ölçülen davranışı etkiler. Lazerle ısıtılan bölge daha soğuk ve daha az uyumlu malzemeyle çevriliyken genleşip büzüldüğü için artık gerilmeler de oluşur. Bunun sonucunda distorsiyon, mikroçatlama riski ve faz kararlılığında yerel değişiklikler ortaya çıkabilir.
Bileşim, bu etkilerin ne kadar belirleyici olacağını kontrol eder. 18Ni(250) gibi kobalt içeren bir kalite, kobaltsız bir kaliteyle birbirinin yerine kullanılabilir kabul edilemez. NASA’nın 2018 tarihli malzeme tanımı, 18Ni(250)’yi yaklaşık 250 ksi olarak tanımlar; SAE AMS6515 ise 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al içeren, belirli bir çift vakum ergitilmiş ve tavlanmış çeliği belirtir. Tanımlama yalnızca nominal bir dayanım sınıfına değil, bileşime ve ürün biçimine bağlıdır. Kobaltsız M789’un alaşım dengesi farklıdır; dolayısıyla segregasyona, martenzit oluşumuna, çözelti işlemine ve yaşlandırmaya verdiği yanıt da farklıdır.
Basılmış malzemede çözelti ve interkritik tavlama
Geleneksel malzemelerde çözelti tavlamasının amacı, soğuma sırasında martenzit oluşmadan önce alaşım elementlerini uygun bir katı çözeltiye almaktır. LPBF malzemesinde bu işlem aynı zamanda hücresel segregasyonu, ergime havuzu kalıntılarını, artık gerilmeleri ve tekrarlanan yeniden ısıtılmalarla oluşan homojen olmayan yapıları da etkiler. Sıcaklık ve süre birlikte değerlendirilmelidir. İstenmeyen segregasyonu çözen bir işlem, gözenekleri ve inklüzyonları ortadan kaldırmadan tane büyümesini teşvik edebilir, dokuyu değiştirebilir veya bunların dağılımını etkileyebilir.
NIST Teknik Notu 2352 (2025), lazer toz yatağında ergitmeyle üretilmiş kobaltsız M789’da çözelti tavlamasını, interkritik tavlamayı ve yaşlandırmayı özel olarak değerlendirmektedir. Bu çalışma, basılmış her maraging çeliği için evrensel bir işlem programı belirliyor şeklinde okunmamalıdır. Çalışma, LPBF başlangıç koşulunun geleneksel yöntemlerle işlenmiş stok malzemeden farklı olması nedeniyle bu değişkenlerin araştırılması gerektiğini ortaya koyar.
İnterkritik tavlama özellikle önemlidir; çünkü çeliği, faz bileşiminin geleneksel tam çözelti işleminde oluşandan farklı olabileceği bir sıcaklık aralığına getirir. Basılmış bir alaşımda bu işlem martenzitik morfolojiyi, geri dönüşmüş bölgeleri, segregasyon düzenini veya östenit oranını değiştirebilir. Bunun sonucu, yaşlandırma öncesindeki sertlik ve sünekliği etkileyebilir ve daha sonra intermetalik çökeltilerin nerede ve nasıl oluşacağını değiştirebilir. Bu değişimin yararlı olup olmadığı M789’un bileşimine, imalat sonrası yoğunluğa, önceki ısıl çevrime ve gerekli mekanik deney yönüne bağlıdır.
Yaşlandırma, çökelme ile sertleştirme adımı olmayı sürdürür; ancak “yaklaşık 480 °C’de yaşlandırma” tam bir imalat talimatından ziyade metalürjik bir tanımdır. Süre, sıcaklık, ısıtma hızı, önceki tavlama ve soğuma koşulları çekirdeklenmeyi, büyümeyi, kabalaşmayı ve kısa menzilli düzenlenmeyi belirler. Eksik yaşlandırma, güçlendirme potansiyelinin bir bölümünü kullanılmadan bırakır; aşırı yaşlandırma ise çökeltileri kabalaştırarak dayanımı azaltabilir. Basılmış malzemede, hücresel segregasyon ve ergime havuzunun yeniden ısıtılmasıyla oluşan çekirdeklenme bölgelerinin homojen olmayan bir dağılımı da bulunabilir. Bu nedenle yoğun ve gerilim giderilmiş bir LPBF numunesinde ölçülen yaşlandırma yanıtı, her geometriye veya her imalat parametresine otomatik olarak uygulanamaz.
Dönüşüm dizisi de dikkatle ele alınmalıdır. Düşük karbon oranı, sıradan su verilmiş ve temperlenmiş çeliklerle ilişkilendirilen yüksek karbonlu martenzit yerine, görece yumuşak ve tok bir demir-nikel martenzitik matris oluşumunu teşvik eder. Yaşlandırma ise sertlik artışının büyük bölümünü intermetalik çökelme yoluyla sağlar. LPBF ısıl çevrimleri tutulmuş veya geri dönüşmüş östenit oluşturursa ya da tavlama bu fazların oranını değiştirirse, nihai sonuç yalnızca çökelti yoğunluğuna bağlı olmaz.
İmalat yönüne bağlı sertlik ve rijitlik farklılıkları
Bir LPBF parçası, yapısı yönlenmiş olduğu için çoğu zaman imalat yönünde, bu yöne dik ve bazen de imalat yönüne açılı olarak test edilir. Farklılıklar aynı anda birkaç kaynaktan ortaya çıkabilir: kolonsal tane büyümesi, kristalografik doku, ergime havuzu sınırları, gözenekliliğin hizalanması, artık gerilmeler ve yorulmaya duyarlı kusurların yönelimi. Isıl işlem bazı farklılıkları azaltabilir; ancak özelliklerin izotropik olacağını garanti etmez.
NIST’in 2024 tarihli Eklemeli İmalatla Üretilmiş Maraging Çeliğinin Yerinde Yorulma İzleme Araştırması başlıklı çalışması, lazer toz yatağında ergitmeyle üretilmiş maraging çeliği numunelerinde imalat yönüne bağlı sertlik ve rijitlik farklılıkları bildirmiştir. Bu bulgu özellikle önemlidir; çünkü sertlik ve rijitlik birbirinin yerine kullanılabilecek ölçütler değildir. Sertlik, martenzitin durumundan ve çökelti durumundan güçlü biçimde etkilenir; rijitlik ise elastik yanıt, doku, gözeneklilik ve yük taşıyan etkin yapıyla daha yakından ilişkilidir. Bu nedenle yöne bağlı bir sertlik değeri, yaşlandırma veya faz bileşimindeki farklılıklara işaret edebilirken, yöne bağlı bir rijitlik değeri daha güçlü biçimde dokuya, kusurlara veya artık gerilmelere işaret edebilir.
Aynı NIST çalışması, manyetik geçirgenlik ölçümlerinin yorulma hasarını kırılmadan önce tespit edebildiğini ortaya koymuştur. Bu gözlem, basılmış bileşeni çatlak görünür hâle gelene kadar mekanik açıdan homojen kabul etmek yerine, manyetik yanıtı gelişen mikroyapı ve hasarla ilişkilendirir. Ayrıca imalat sonrası ısıl işlem ile muayenenin neden birlikte değerlendirilmesi gerektiğini gösterir. Bir işlem manyetik yanıtı, sertliği, artık gerilmeyi ve yorulma davranışını aynı anda değiştirebilir.
Dolayısıyla pratik metalürjik soru, LPBF’nin soyut anlamda maraging çeliği için “işe yarayıp yaramadığı” değildir. Soru; belirli bir toz kimyasının, tarama stratejisinin, yoğunluğun, imalat yöneliminin, tavlama yönteminin ve yaşlandırma programının, kabul edilebilir yönsel özelliklere sahip, kontrollü bir martenzitik matris ile kontrollü bir çökelti dağılımı üretip üretmediğidir. Kobalt içeren kaliteler ile kobaltsız M789 için bu yanıtlar farklı olabilir. Eklemeli imalat maraging dizisinin yerini almaz; önceki ısıl geçmişi bu dizinin bir parçası hâline getirir.
Testler, Karakterizasyon ve Yerinde Yorulma İzleme
Maraging çeliği tek bir çekme dayanımı değeriyle karakterize edilemez. Ölçülen tepki; kaliteye, ürün biçimine, ısıl işlem koşuluna, numune yönlenmesine ve üretim yöntemine bağlıdır. Çözeltiye alma tavı uygulanmış bir çubuk, yaşlandırılmış bir dövme parça ve kobalt içermeyen M789’dan lazer toz yatağı ergitme yöntemiyle üretilmiş bir parça, farklı çökelti toplulukları, kusur yapıları ve artık gerilmeler içermelerine rağmen maraging çeliği olarak adlandırılabilir.
Metalürjik dizi bunun nedenini açıklar. Geleneksel su verilmiş ve temperlenmiş çeliklerin aksine maraging çelikleri çok az karbon içerir ve temel dayanımlarını karbon bakımından zengin martenzitten elde etmez. Çözeltiye alma tavı ve su verme, nispeten yumuşak, düşük karbonlu demir–nikel çıta martenziti matrisi oluşturur. Genellikle 480 °C civarında gerçekleştirilen yaşlandırma ise ince intermetalik çökeltiler oluşturur ve kısa menzilli düzenlenmeyi teşvik eder. ASM International’ın 2018 tarihli açıklaması, ticari akma dayanımlarını 1030 ila 2420 MPa arasında vermektedir; ancak bu değerler, maraging çeliği ailesinin tek bir özsel özelliğini değil, farklı bileşimleri ve koşulları temsil eder.
Mekanik testler ve yöne bağlı sonuçlar
Çekme testlerinde koşulların tamamı raporlanmalıdır: kalite tanımı, ürün biçimi, çözelti işlemi, yaşlandırma işlemi, numune yönlenmesi, test sıcaklığı ve şekil değiştirme hızı. Akma dayanımı, nihai çekme dayanımı, uzama ve kesit daralması yaşlandırma süresine bağlı olarak önemli ölçüde değişebilir. Eksik yaşlandırma, yararlı sünekliği korurken dayanımı belirtilen koşulun altında bırakabilir; aşırı yaşlandırma ise çökelti topluluğunu kabalaştırabilir veya değiştirebilir ve boyutsal kararlılık değişirken dahi dayanımı azaltabilir.
Dönüşüm sertleşmesi ile çökelme sertleşmesi arasındaki ayrım, yorumlama sırasında önem taşır. Su verme martenzit oluşturur; ancak düşük karbonlu bir maraging bileşiminde bu martenzit görece yumuşak ve tok olur. 2025 yılında yayımlanan NIST Internal Report 8582, çözeltiye alma ve su vermeyi ilk adım olarak; bunu ise ince çökeltiler ile yaşlandırılmış koşulla ilişkilendirilen yüksek dayanım, süneklik ve tokluğu oluşturan çökelme ısıl işleminin izlediğini açıklamaktadır. Bu nedenle çözelti işlemine tabi tutulmuş malzemeden elde edilen bir çekme sonucu, yaşlandırılmış kaliteye ait bir sonucun yerine kullanılamaz.
Standartlar ve kalite adları da dikkatle ele alınmalıdır. NASA, 18Ni(250)’yi yaklaşık 250 ksi veya yaklaşık 1724 MPa olarak tanımlar; ancak bu tanım, her 18Ni alaşımını onunla eşdeğer kılmaz. SAE AMS6515, “18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al” olarak tanımlanan, çift vakumda ergitilmiş ve tavlanmış belirli bir çeliği belirtir; bu çelik çubuk, dövme parça, boru veya halka olarak tedarik edilir. Kimyasal bileşimi ve ürün biçimine ilişkin gereklilikleri, varsayıma dayanarak kobalt içermeyen bir alaşıma aktarmak doğru değildir.
18Ni(200), 18Ni(250) ve 18Ni(300) gibi kobalt içeren kaliteler, çökelme tepkilerini oluşturmak için nikel, kobalt, molibden, titanyum ve bazen alüminyum kullanır. Kobalt içermeyen M789 ayrı bir alaşım sistemidir ve doğrudan kimyasal ikame olarak değerlendirilemez. Bu alaşımın ısıl işlem aralığı, çökelti kimyası, kalıntı östenit davranışı ve üretim kusurlarına tepkisi ayrı ayrı ölçülmelidir. 2025 yılında yayımlanan NIST Technical Note 2352, lazer toz yatağı ergitme yöntemiyle üretilmiş M789 için özellikle çözeltiye alma tavını, interkritik tavlamayı ve yaşlandırma işlemlerini değerlendirmektedir.
Mekanik testlerde yön de dikkate alınmalıdır. Haddelenmiş veya dövülmüş ürünlerde doku, segregasyon, inklüzyonların hizalanması ve akış çizgileri nedeniyle boyuna ve enine yönler arasında farklılıklar görülebilir. Eklemeli imalatla üretilen parçalarda ise listeye üretim yönü, katman arayüzleri, tarama stratejisi, tarama aralığı, kontur geçişleri ve ısı birikimi eklenir. Eklemeli imalatla üretilmiş maraging çeliği üzerine NIST tarafından 2024 yılında gerçekleştirilen bir incelemede, numuneler sertlik ve rijitlik bakımından üretim yönüne bağlı farklılıklar göstermiştir. Bu bulgu, izotropik bir malzeme modelinin basılmış bir parça için otomatik olarak geçerli kabul edilmemesi gerektiğine dair bir uyarıdır.
Yorulma testlerinde, hizmet sırasında beklenen yönlenme ve yüzey koşulu kullanılmalıdır. Gerilme kontrollü ve şekil değiştirme kontrollü testler farklı hasar eğilimlerini ortaya çıkarabilir; çatlak ilerleme testleri ise pürüzsüz numunelerle yapılan dayanım testlerinden farklı bir özelliği ölçer. Çentikli numuneler, artık gerilme, yüzey pürüzlülüğü, ergime eksikliği gözenekleri, gaz gözenekliliği ve inklüzyonlar, eklemeli imalatla üretilmiş malzemelerde sonuçlara hâkim olabilir. Bu nedenle bir parça değerlendirmesi yalnızca nominal dayanımına değil, mevcut bir kusura bağlı olduğunda kırılma tokluğu ve yorulma çatlak ilerleme testleri gereklidir.
Sertlik, rijitlik ve mikroyapısal inceleme
Sertlik testi, hızlı bir koşul kontrolüdür; çekme veya yorulma karakterizasyonunun yerine geçmez. Rockwell C, Vickers ve mikrosertlik ölçümleri, yaşlandırmanın neden olduğu artışı belirleyebilir ve bir kaynak, üretim bölgesi, ısıdan etkilenmiş bölge veya işlenmiş yüzey boyunca yerel değişimleri haritalayabilir. Eklemeli imalatla üretilmiş bir parça boyunca gerçekleştirilen sertlik taraması, tek bir kütlesel ölçümün gizlediği ısıl geçmiş farklılıklarını ortaya çıkarabilir. Bununla birlikte sertlik ölçekleri arasındaki dönüşüm, özellikle çok yüksek sertliklerde veya gradyanlar boyunca belirsizlik oluşturur.
Elastik rijitlik genellikle sertlikle değil, Young modülü, kayma modülü veya ultrasonik modül ile ifade edilir. Yaşlandırma, modülü akma dayanımını değiştirdiği kadar belirgin biçimde değiştirmeyebilir; ancak gözeneklilik, çatlaklar, kristalografik doku ve üretim yönü ölçülebilir farklılıklar oluşturabilir. Bu nedenle NIST’in üretim yönüne ilişkin bulgusu önemlidir: rijitlikteki bir değişim proses yapısını, kusurları, dokuyu veya ölçüm geometrisini yansıtabilir ve alaşımın nominal kimyasal bileşimi aynı olduğu gerekçesiyle göz ardı edilmemelidir.
Mikroyapısal inceleme, bu ölçümleri dayanım mekanizmasıyla ilişkilendirir. Optik mikroskopi, önceki ergime havuzu geometrisini, tane morfolojisini, bantlaşmayı ve makro ölçekteki gözenekliliği ortaya çıkarabilir. Taramalı elektron mikroskopisi, kırılma yüzeyleri ve çökeltilerle ilişkili kontrast için uygundur; transmisyon elektron mikroskopisi ise rutin optik incelemeyle görülemeyecek kadar küçük nanometre ölçekli intermetalik parçacıkları çözümleyebilir. Elektron geri saçılım kırınımı, çıta martenziti paketlerini, kristalografik dokuyu, yerel yanlış yönlenmeyi ve yeniden kristalleşmiş bölgeleri haritalayabilir. X-ışını kırınımı, faz tanımlamasına, artık gerilme ölçümüne ve kalıntı veya geri dönüşmüş östenitin belirlenmesine yardımcı olabilir.
İnceleme; çözelti işlemine tabi tutulmuş, yaşlandırılmış ve yorulmuş malzemeleri karşılaştırmalıdır. Kütlesel sertlik benzer olsa bile aşırı yaşlandırma, geri dönüşmüş östenit, çökeltilerin kabalaşması ve çatlak ucundaki deformasyon farklı izler oluşturabilir. Lazer toz yatağı ergitme yönteminde ergime eksikliği kusurları ve ergimemiş toz kalıntıları, matristeki çökelme değişiminden daha kısa bir kırılma yolu oluşturabilir. Anlamlı bir rapor, gözlenen kırılma veya yorulma davranışını nominal kaliteye ait her farkı bağlamak yerine, gerçek ısıl döngüyle ilişkilendirir.
Manyetik geçirgenliğin yorulma izleme sinyali olarak kullanılması
Manyetik geçirgenlik Bir malzemenin manyetik akıyı ne ölçüde kolaylıkla taşıdığının ölçüsüdür; gerilmedeki, mikroyapıdaki veya hasardaki değişiklikler ölçülen tepkiyi değiştirebilir.
Maraging çeliği ferromanyetiktir; bu nedenle manyetik tepkisi gerilme durumundaki, mikroyapıdaki ve hasardaki değişimler hakkında bilgi sağlayabilir. Manyetik geçirgenlik, malzemenin manyetik akıyı ne ölçüde kolaylıkla desteklediğini ifade eder. Plastik deformasyon, dislokasyonların yeniden düzenlenmesi, çatlak oluşumu, artık gerilme ve faz değişimleri manyetik domen davranışını değiştirebilir ve dolayısıyla ölçülen sinyalde kaymaya neden olabilir. Tepki yorulma hasarına özgü değildir; bu durum kalibrasyonu ve ölçüm koşullarının kontrolünü zorunlu kılar.
NIST’in 2024 tarihli In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel çalışması, manyetik geçirgenlik ölçümlerinin numune kırılmadan önce yorulma hasarını tespit ettiğini bildirmiştir. Bu sonuç önemlidir; çünkü çevrimsel yükleme sırasında hasarın izlenmesi için temassız veya minimum müdahaleli olası bir sinyale işaret eder. Geçirgenlikteki bir eğilim, görünür bir çatlak veya nihai kırılma ortaya çıkmadan önce kararlı deformasyondan hızlanan hasara geçişi belirleyebilir.
Bu bulgu, yeterlilik değerlendirmesinin yerine geçen bir yöntem değil, bir izleme ve araştırma sonucudur. Geçirgenlik; alaşım kimyasından, yaşlandırma koşulundan, üretim yönünden, dokudan, artık gerilmeden, prob konumundan, kaldırma mesafesinden, geometriden, sıcaklıktan ve elektromanyetik geçmişten etkilenir. Bu nedenle bir sinyal değişimi; yük-çevrim verileri, şekil değiştirme ölçümü, akustik emisyon, mikroskopi, çatlak uzunluğu ölçümü veya test sonrası fraktografi gibi tamamlayıcı kanıtlarla ilişkilendirilmelidir.
Resmî yorulma testleri, gerilme, çevrim sayısı, ortam ve kırılma olasılığı arasındaki ilişkiyi hâlâ ortaya koyar. Kırılma mekaniği, bilinen bir çatlağın nasıl ilerlediğini ve kritik bir kusurun tolere edilip edilemeyeceğini hâlâ belirler. Parça yeterlilik değerlendirmesi; belirtilmiş malzeme kontrollerini, proses yeterlilik çalışmalarını, muayene yöntemlerini, kabul kriterlerini ve temsili geometriyi hâlâ gerektirir. Manyetik izleme erken uyarı sağlayabilir veya değerli araştırma verileri üretebilir; ancak tek başına bir maraging çeliği parçasını sertifikalandıramaz ve doğrulanmış bir hasar toleransı değerlendirmesinin yerine geçemez.
Pazarlama İddiaları Olmadan Uygulamalar ve Seçim Mantığı
Havacılık ve takım imalatı bağlamları
Maraging çeliği, havacılık ve takım imalatı bağlamlarında yalnızca çekme dayanımı için değil, belirli bir özellikler dizisi nedeniyle seçilir. Matrisi, çözelti tavlama sıcaklığından soğuma sırasında oluşan, karbon içeriği çok düşük, demir–nikel lat martenzitidir. Bu dönüşüm çeliği yalnızca orta düzeyde sertleştirir: NIST Internal Report 8582, su verilmiş martenziti sonraki çökelme işleminden önce nispeten yumuşak olarak tanımlar. Yaklaşık 480 °C’de yaşlandırma daha sonra ince intermetalik çökeltiler oluşturur; ASM International tarafından tanımlanan dayanım kazanma dizisine kısa menzilli düzenlenme de katkıda bulunur.
Bu ayrım, malzemenin bir bileşene dönüştürülme biçimini etkiler. Çözelti uygulanmış bir parça, yaşlandırmadan önce işlenebilir, şekillendirilebilir veya başka şekilde sonlandırılabilir; yaşlandırmanın ardından dayanımı önemli ölçüde artar. ASM International, 2018 yılında ticari akma dayanımlarını 1030 ila 2420 MPa arasında bildirmiş, NASA ise 18Ni(250) sınıfını yaklaşık 250 ksi dayanım değerine sahip bir kalite olarak tanımlamıştır. Bu değerler belirli kalite ve koşulları ifade eder; maraging tanımı altında satılan her çeliğin evrensel bir özelliğini temsil etmez.
Dolayısıyla havacılık donanımı; geometrisi, kütlesi ve ısıl işlem erişimi nedeniyle imalat sırasında çözelti uygulanmış durumun kullanılabildiği, ardından kritik talaşlı imalat işlemlerinden sonra yaşlandırılan parçaları içerebilir. Takım imalatı bağlamlarında, yüksek basma ve çekme dayanımının kontrollü boyutlarla birlikte bulunması gereken kalıplar, modeller veya şekillendirme bileşenleri söz konusu olabilir. İlgili malzeme özelliği; düşük karbonlu martenzitik matrisin, çökelme tepkisinin ve bir ısıl işlem koşulunun belirlenebilmesinin birleşimidir—maraging çeliğinin yüksek yüke maruz kalan her parça için uygun olduğuna ilişkin genel bir iddia değildir.
Ürün biçimi de uygulamayı sınırlar. Örneğin SAE AMS6515, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al bileşim tanımındaki, çift vakumla ergitilmiş tavlanmış çeliği tanımlar ve çubukları, dövmeleri, boruları ve halkaları kapsar. AMS6515 etrafında yazılmış bir gereklilik yalnızca “maraging çeliği” adı verilerek karşılanamaz; ergitme uygulaması, kimyasal bileşim, ürün biçimi ve tavlanmış durum, malzeme tanımının parçalarıdır.
Yüksek dayanımın seçim ölçütü olarak yetersiz kaldığı durumlar
Yüksek bir akma dayanımı değeri; yeterli kırılma direncini, yorulma ömrünü, boyutsal kararlılığı veya imalatla uyumluluğu tek başına kanıtlamaz. Maraging çelikleri, martenzit oluşumundan sonra oluşturulan çökeltilerle dayanımlandırılır; bu nedenle nihai durum, çözeltiye alma, soğutma, yaşlandırma sıcaklığı, yaşlandırma süresi ve kesit boyutuna bağlıdır. Küçük bir kuponda amaçlanan çökelme durumunu oluşturan fırın çevrimi, kalın bir halka veya dövme boyunca aynı sonucu vermeyebilir. Bu nedenle doğrulama, gerçek ürün biçimini ve termal açıdan temsil edici konumu da içermelidir.
Tokluk ayrı olarak ele alınmalıdır. Düşük karbonlu matris, birçok geleneksel su verilmiş ve temperlenmiş çelikle ilişkilendirilen karbonca zengin martenzitik durumu önler; ancak tokluk yine de kaliteye, inklüzyon içeriğine, önceki işlemlere, çökelti dağılımına ve ısıl işleme bağlıdır. Yalnızca sertlik veya akma dayanımına dayanan bir şartname; çentik, bağlantı elemanı deliği, radyüs veya çatlak benzeri bir kusur çevresinde gerekli olan kırılma davranışını gözden kaçırabilir.
Yorulma da başka bir sınırlama getirir. Çevrimsel tepki; yüzey kalitesi, artık gerilme, inklüzyonlar, gözeneklilik, geometri ve yönlenmiş yapıdan etkilenir. Bu faktörler, eklemeli imalatla üretilen malzemelerde özellikle önem kazanır. NIST’in 2024 tarihli In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel çalışması, lazer toz yatağı ergitme yöntemiyle üretilen numunelerde yapım yönüne bağlı sertlik ve rijitlik farklılıkları bildirmiştir. Aynı çalışma, manyetik geçirgenlik ölçümlerinin kırılmadan önce yorulma hasarını tespit edebildiğini göstermiştir. Bu tür izleme sonuçları yorulma testlerine duyulan gerekliliği ortadan kaldırmaz; imalat yönteminin, nominal kalite adının kapsayamayacağı ölçülebilir yapı ve hasar farklılıkları oluşturduğunu gösterir.
Kobalt içeren ve kobalt içermeyen kaliteler de birbirinden ayrı tutulmalıdır. 18Ni(250) gibi geleneksel kaliteler, önemli miktarlarda nikel, kobalt, molibden ve kaliteye bağlı olarak titanyum veya alüminyum içeren bir bileşimden kaynaklanan çökelme tepkisini kullanır. Kobalt içermeyen M789, bileşim açısından bu kalitelerle birbirinin yerine kullanılamaz. 2025 yılında yayımlanan NIST Technical Note 2352, lazer toz yatağı ergitmeyle üretilen kobalt içermeyen M789 için çözelti tavlamasını, interkritik tavlamayı ve yaşlandırmayı özel olarak değerlendirmektedir. Bu çevrimlerin ayrı ayrı ele alınması, kalite ile işlem yolunun gerekli ısıl geçmişi değiştirdiğini gösterir.
Boyutsal kontrol başka bir seçim ölçütüdür. Düşük karbon, karbon kaynaklı dönüşüm etkilerini sınırlar; ancak parça martenzit oluşumu ve çökelme yaşlanması sırasında yine de boyutsal değişime uğrar. İşleme payları, bağlama düzenekleri, talaşlı imalat sırası ve ölçüm sıcaklığı, belirtilen kalite ve işlem yoluna göre belirlenmelidir. “Düşük deformasyon” ifadesi, ölçülmüş proses verilerinin yerine geçmez.
Kalite, ürün biçimi ve koşulun gereklilikle eşleştirilmesi
Seçim, geçerli şartname ve bileşenin hasar mekanizmasıyla başlamalıdır. Gerekli akma ve çekme dayanımını, kırılma tokluğunu, yorulma performansını, sertlik aralığını, boyutsal toleransı, korozyon ortamını, kesit boyutunu ve izin verilen imalat proseslerini tanımlayın. Ardından kimyasal bileşimi, temizliği, ergitme uygulamasını, ürün biçimini ve teslim koşulunu belirleyen kesin kalite tanımını ve standardı saptayın.
Bir sonraki adım, dönüşümle sertleşmeyi çökelmeyle sertleşmeden ayırmaktır. Çözelti tavlaması ve su vermenin gerekli martenzitik yapıyı oluşturduğunu doğrulayın; ardından yaşlandırmanın aşırı yaşlanmaya yol açmadan amaçlanan intermetalik çökelti dağılımını oluşturduğunu teyit edin. Proses kaydı; fırın homojenliğini, yükleme düzenini, su verme koşullarını, sıcaklığı, süreyi ve numune konumunu belirtmelidir. Yalnızca sertlik yeterli kanıt değildir; çekme testleri, tokluk testleri, metalografik inceleme ve boyutsal ölçümler kalifikasyon planıyla uyumlu olmalıdır.
Dövme malzeme için gerekli geometriyi, standardın izin verdiği biçimlerle—AMS6515’teki çubuk, dövme, boru veya halka gibi—karşılaştırın ve tane akışını, deformasyon oranını ve kesit kalınlığını dikkate alın. Lazer toz yatağı ergitme için tozun durumunu, tarama stratejisini, yapım yönelimini, yapım sonrası çözelti işlemini, belirtilmişse interkritik işlemi, yaşlandırmayı, gözenekliliği ve anizotropik özellikleri ayrı ayrı kalifiye edin. Nihai seçim ancak kalite kimyasal bileşimi, ürün biçimi, imalat yöntemi, ısıl işlem koşulu ve doğrulama verileri aynı malzeme durumunu tanımladığında savunulabilir.
Maraging Çeliği Malzeme Spesifikasyonu Nasıl Okunur?
Maraging çeliği spesifikasyonu, bir alaşım analizinden daha fazlasını açıklar. Bileşim, ergitme, ısıl işlem, ürün biçimi, testler ve kabul sınırlarından oluşan birbirine bağlı bir diziyi tanımlar. Bu ayrım önemlidir; çünkü maraging çeliği esas olarak karbon kaynaklı dönüşüm sertleşmesiyle güçlenmez. Çözeltiye alma işlemi uygulanmış yapısı, görece yumuşak olan düşük karbonlu demir-nikel çıta martenzitinden oluşur; dayanımdaki başlıca artış daha sonra, yaşlandırma sırasında ince intermetalik çökeltilerin oluşmasıyla meydana gelir.
ASM International, ticari maraging çeliklerini kobalt, molibden, titanyum ve alüminyumun çeşitli bileşimlerini içeren, çok düşük karbonlu ve yüksek nikelli çelikler olarak tanımlar. İntermetalik çökelme yaklaşık 480 °C’de gerçekleşir ve ticari akma dayanımları 1030 ile 2420 MPa arasında değişir (ASM International, 2018). Bu nedenle yalnızca “maraging çeliği” ifadesini içeren bir malzeme tanımı, performansı öngörmek için gereken bilgileri eksik bırakır.
Kimya ve ergitme uygulaması
Aile adından değil, tam kalite tanımından başlayın. NASA’nın (2018) açıkladığı üzere “18Ni(250)”, genellikle yaklaşık 250 ksi akma dayanımıyla ilişkilendirilen bir dayanım sınıfını belirtir; ancak kontrol edici malzeme spesifikasyonunun yerini tutmaz. Farklı 18Ni kaliteleri alaşım içeriği ve gerekli yaşlandırılmış özellikler bakımından farklılık gösterir. Kobalt içeren kalitelerde çökelme reaksiyonlarını teşvik etmek için genellikle kobalt ve molibden kullanılır; titanyum ve alüminyum ise dayanımı artıran fazların oluşumuna katkıda bulunabilir. Çelikte karbon düzeyi kasıtlı olarak düşük tutulur; böylece yüksek karbonlu martenzit dönüşümüne dayanmak yerine, tok ve düşük karbonlu bir martenzitik matris oluşur.
SAE AMS6515’teki kimyasal bileşim, gerçek bir spesifikasyonda beklenen hassasiyet düzeyini gösterir. Bu standart, %18,5 Ni-%12,0 Co-%4,9 Mo-%1,40 Ti-%0,10 Al bileşimine sahip çeliği kapsar; tanım ayrıca çift vakumda ergitilmiş ve tavlanmış çubukları, dövmeleri, boruları ve halkaları da belirtir. Bu sayılar gayriresmî kalite kısaltmaları değildir: nominal alaşım element düzeylerini ifade eder; AMS dokümanının tamamı ise izin verilen aralıkları, artık element sınırlarını ve analiz yöntemlerini sağlar.
Ergitme uygulaması, malzeme kimliğinin bir parçasıdır. Vakum indüksiyonla ergitmenin ardından vakum arkıyla yeniden ergitme veya belirtilmiş başka bir çift vakum prosesi uygulanması, daha az kontrollü işlemlere kıyasla kalıntıları, çözünmüş gazları ve segregasyonu azaltabilir. Kimyasal bileşimin nominal kalite aralığı içinde olması, standart belirli bir ergitme dizisi gerektiriyorsa eşdeğerliği kanıtlamaz. Bu husus özellikle büyük kesitler, yorulma yüküne maruz parçalar ve havacılık-uzay bileşenleri için önemlidir; çünkü yığın kimyasal analizi uygun olsa bile kalıntı dağılımları ve segregasyon özellikleri etkileyebilir.
Kob alt içermeyen kaliteler, geleneksel kobalt içeren malzemenin ikamesi olarak değil, ayrı alaşımlar olarak değerlendirilmelidir. M789 bunun bir örneğidir. M789’un çökelme reaksiyonları, ısıl işlem tepkisi ve ulaşılabilir özellikleri kobalt içeren 18Ni kalitelerinkinden farklıdır. Bu nedenle M789’a ilişkin bir spesifikasyon, 18Ni(250)’nin yaşlandırma programı veya dayanım beklentileri kopyalanarak yorumlanamaz.
Isıl işlem durumu ve mekanik özellikler
Kalitenin yanında belirtilen durum temel öneme sahiptir. Çözelti tavlaması önceki çökeltileri çözer ve kontrollü bir östenitik durum oluşturur; ardından soğutma, düşük karbonlu çıta martenziti meydana getirir. NIST Internal Report 8582 (2025), bu dizinin başlangıçta görece yumuşak martenzit oluşturduğunu; daha sonraki bir çökelme işleminin ise ince çökeltiler ve yüksek dayanım, süneklik ve tokluk meydana getirdiğini açıklar. ASM’nin ısıl işlem referansında özetlendiği üzere, yaklaşık 480 °C’de yaşlandırma çökelmeye ve kısa menzilli düzene yol açar.
Bu nedenle “tavlanmış” ve “yaşlandırılmış” ifadeleri birbirinin yerine kullanılamaz. Tavlanmış bir çubuk, işleme veya şekillendirme amacıyla tasarlanmış olabilir ve aynı kalitenin yaşlandırma sonrasındaki durumuna kıyasla önemli ölçüde daha düşük dayanım gösterebilir. Yaşlandırılmış durum için sıcaklık, süre, soğutma yöntemi ve bazen izin verilen fırın sıcaklığı değişimi belirtilmeli veya bunlara atıfta bulunulmalıdır. Bu ayrıntılar çökelti boyutunu, sayı yoğunluğunu ve aşırı yaşlanmayı kontrol eder. Çok kısa süre yaşlandırılan bir bileşen, belirtilen akma dayanımına ulaşamayabilir; çok uzun süre veya çok yüksek sıcaklıkta tutulan bir bileşende ise çökeltiler kabalaşarak dayanım kaybı yaşanabilir.
Mekanik özellikler tablosunu, durum ve kesit boyutuyla birlikte okuyun. Akma dayanımı, nihai çekme dayanımı, kopma uzaması, kesit daralması, sertlik ve darbe tokluğunun her biri için ayrı gereklilikler bulunabilir. Asgari çekme dayanımı, asgari akma dayanımını garanti etmez; oda sıcaklığındaki bir gereklilik de başka bir sıcaklıktaki performansı belirlemez. Bazı spesifikasyonlar ince ve kalın ürünler için farklı sınırlar belirler; çünkü soğuma hızı, segregasyon ve ısıl homojenlik kesit boyutlarıyla değişir.
Test yönü de önemlidir. Özellikle dövmelerde, halkalarda, levhalarda ve eklemeli imalatla üretilmiş malzemelerde boyuna çekme özellikleri enine özelliklerden farklı olabilir. NIST Technical Note 2352 (2025), kobalt içermeyen M789’un lazer toz yatağında ergitilmesiyle üretilen malzemede çözelti tavlamasını, interkritik tavlamayı ve yaşlandırmayı değerlendirerek basılı bir parçanın farklı biçimdeki dövme stok malzemesi gibi ele alınamayacağını gösterir. NIST’in 2024 tarihli yorulma izleme çalışması, lazer toz yatağında ergitilmiş maraging çeliğinde yapım yönüne bağlı sertlik ve rijitlik farklılıkları tespit etmiştir. Çalışma ayrıca manyetik geçirgenlik ölçümlerinin yorulma hasarını kırılma meydana gelmeden önce tespit ettiğini bildirmiştir. Eklemeli imalatla üretilmiş malzeme için yapım yönelimi, tarama stratejisi, toz durumu, gözeneklilik sınırları ve yapım sonrası ısıl işlem proses tanımının parçası olmalıdır.
Ürün biçimi, testler ve izlenebilirlik
Ürün biçimi, hangi gerekliliklerin uygulanacağını belirler. Çubuklar, dövmeler, borular, halkalar, levhalar ve toz yatağında ergitilerek üretilmiş parçalar; boyutsal sınırlar, numune alma konumları, ısıl işlem kuralları ve mekanik testler bakımından farklı gerekliliklere sahip olabilir. Örneğin AMS6515, maraging çeliğinin mümkün olan her biçimi yerine özellikle çubukları, dövmeleri, boruları ve halkaları kapsar. Kimyasal bileşimi belirten ancak ürün biçimini belirtmeyen bir sertifika önemli bir boşluk bırakır.
Numunelerin nasıl çıkarıldığını ve yönlendirildiğini kontrol edin. Spesifikasyon; numune almanın ergitme, parti, dövme veya bitmiş parçayla ilişkilendirilmesi koşuluyla boyuna, enine, radyal veya teğetsel testler gerektirebilir. Sertlik testinin serbest bırakma testi mi, tamamlayıcı bir kontrol mü, yoksa yalnızca belirtilen koşullar altında izin verilen bir ikame test mi olduğunu doğrulayın. Çekme sonuçları, darbe enerjisi, tane akışı, yüzey kusurları, kalıntılar, tahribatsız muayene, boyutlar ve onarıma ilişkin kabul kriterlerini gözden geçirin. “Spesifikasyonu karşılar” ifadesi, yalnızca atıfta bulunulan baskı ve gerekli tüm testler tanımlandığında anlamlıdır.
İzlenebilirlik; bitmiş parçayı ergitme numarasına, ergitme yöntemine, ürün partisine, ısıl işlem kayıtlarına, kimyasal analize, test numunelerine ve muayene sonuçlarına bağlamalıdır. Eklemeli imalat için toz partisi kimliği, yeniden kullanım geçmişi, makine, yapım numarası, yönelim ve proses parametreleri kaydı da eklenmelidir.
Bir malzeme şartnamesi nasıl okunur
- Kesin kalite
- Aile adına güvenmek yerine kalite tanımını belirleyin.
- Standart ve revizyon
- Geçerli standardı ve uygulanabilir revizyonunu kaydedin.
- Kimyasal bileşim ve ergitme
- Alaşım sınırlarını, artık element sınırlarını ve gerekli ergitme uygulamasını doğrulayın.
- Durum
- Malzemenin tavlanmış, çözelti işleminden geçirilmiş, yaşlandırılmış veya başka bir durumda tedarik edilmiş olup olmadığını belirtin.
- Ürün biçimi
- Malzemenin çubuk, dövme parça, boru, halka veya eklemeli imalatla üretilmiş ürün olup olmadığını belirleyin.
- Deneyler
- Mekanik özellik gerekliliklerini, deney yönünü, numune konumunu ve kabul ölçütlerini kontrol edin.
- İzlenebilirlik
- Bitmiş ürünü ergitme partisi, parti, ısıl kayıtlar, numuneler ve muayene sonuçlarıyla ilişkilendirin.
Pratik bir standart okuma sırası basittir: tam kaliteyi belirleyin; geçerli AMS veya diğer standardı ve revizyonunu kaydedin; kimyasal bileşimi ve ergitme uygulamasını doğrulayın; malzemenin tavlanmış, çözeltiye alınmış, yaşlandırılmış veya başka bir durumda tedarik edilip edilmediğini belirtin; ürün biçimini ve kesit boyutunu belirleyin; her mekanik özellik gerekliliğini test yönü ve numune konumuyla birlikte okuyun; ardından kabul kriterlerini ve izlenebilirlik kayıtlarını kontrol edin. Ancak bu unsurlar birbiriyle uyumlu olduğunda iki maraging çeliği karşılaştırılabilir kabul edilmelidir. Sınıf, tek bir evrensel alaşımla değil, proses ve spesifikasyondan oluşan bir zincirle tanımlanır.
Kaynaklar
- [1] Maraging Steels. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
- [2] NIST Internal Report 8582. NIST Internal Report, 2025. NIST Internal Report 8582
- [3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel