




मैरेजिंग स्टील क्या है—और क्या नहीं है
कम-कार्बन लौह-निकेल मार्टेंसिटिक अवधारणा
मैरेजिंग स्टील अत्यधिक मिश्रधातुकृत, अत्यंत कम-कार्बन वाले लौह–निकेल स्टील का एक परिवार है, जिसमें अंतिम मजबूती मुख्यतः एजिंग के दौरान होने वाले अंतरधात्विक अवक्षेपण से आती है, न कि कार्बन हार्डनिंग से। इसकी परिभाषक मैट्रिक्स कम-कार्बन वाली लैथ मार्टेंसाइट होती है, जो सामान्यतः सॉल्यूशन एनीलिंग के बाद ऑस्टेनाइटिक क्षेत्र से शीतलन द्वारा बनती है। निकेल मार्टेंसाइट-स्टार्ट तापमान को इतना कम कर देता है कि ऑस्टेनाइट, पारंपरिक क्वेंच्ड-एंड-टेम्पर्ड स्टील में प्रयुक्त उच्च कार्बन मात्रा की आवश्यकता के बिना, शीतलन के दौरान मार्टेंसाइट में परिवर्तित हो जाता है।
यह मार्टेंसाइट फेराइट की तुलना में मजबूत होती है, लेकिन तैयार मैरेजिंग अवस्था की तुलना में जानबूझकर काफी नरम रखी जाती है। यही इस अवधारणा का केंद्रीय बिंदु है। मिश्रधातु को इस प्रकार डिजाइन किया जाता है कि सॉल्यूशन ट्रीटमेंट से अपेक्षाकृत तन्य, मशीनिंग योग्य, कम-कार्बन वाली मार्टेंसिटिक संरचना प्राप्त हो; इसके बाद की एजिंग ट्रीटमेंट उस मैट्रिक्स के भीतर और उसके आसपास नैनोस्केल या सूक्ष्म अंतरधात्विक चरणों का निर्माण करती है। यह पदार्थ केवल “कठोर मार्टेंसाइट” नहीं है। यह अवक्षेपण-सुदृढ़ित मार्टेंसिटिक स्टील है।
| तत्व | प्राथमिक धातुकर्मीय भूमिका | उदाहरण या योग्यता |
|---|---|---|
| निकेल | ऑस्टेनाइट को स्थिर करता है और मार्टेंसिटिक मैट्रिक्स के निर्माण में सहायक होता है | AMS6515 में लगभग 18.5% |
| कोबाल्ट | मैट्रिक्स की ऊष्मागतिकी को बदलता है और मॉलिब्डेनम-समृद्ध अवक्षेपण को बढ़ावा देता है | AMS6515 में 12.0% |
| मॉलिब्डेनम | सुदृढ़ीकरण करने वाले अंतरधात्विक चरणों में सीधे भाग लेता है | AMS6515 में 4.9% |
| टाइटेनियम | निकेल–टाइटेनियम-समृद्ध सुदृढ़ीकरण अवक्षेपों में योगदान देता है | AMS6515 में 1.40% |
| एल्युमिनियम | क्रमबद्ध अंतरधात्विक चरणों में सम्मिलित हो सकता है और अवक्षेपण को प्रभावित कर सकता है | AMS6515 में 0.10% |
मिश्रधातु में किए गए योग मैरेजिंग ग्रेडों को साधारण लौह–निकेल मिश्रधातुओं से अलग करते हैं। पारंपरिक कोबाल्ट-युक्त ग्रेडों में सामान्यतः निकेल, कोबाल्ट, मोलिब्डेनम, टाइटेनियम और अल्युमिनियम की थोड़ी मात्रा होती है। कोबाल्ट मैट्रिक्स और अवक्षेपण-प्रतिक्रिया को प्रभावित करता है, जबकि मोलिब्डेनम और टाइटेनियम उन सुदृढ़ीकरण अभिक्रियाओं में भाग लेते हैं जिनसे अंतरधात्विक यौगिक बनते हैं। सटीक संतुलन महत्वपूर्ण है: निकेल, कोबाल्ट, मोलिब्डेनम, टाइटेनियम या अल्युमिनियम की मात्रा बदलने से रूपांतरण तापमान, अवक्षेपों की संख्या और प्रकृति, एजिंग प्रतिक्रिया, दृढ़ता तथा आयामी स्थिरता बदल जाती है।
SAE AMS6515 यह स्पष्ट करता है कि किसी ग्रेड को एक अस्पष्ट नुस्खे के बजाय परिभाषित पदार्थ के रूप में क्यों देखा जाना चाहिए। इसमें “18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al” नामित, डबल-वैक्यूम-मेल्टेड और एनील्ड स्टील का विनिर्देशन दिया गया है। यह संघटन 18Ni मैरेजिंग स्टील कहलाने वाले प्रत्येक उत्पाद के साथ परस्पर विनिमेय नहीं है। गलन प्रक्रिया, उत्पाद का रूप, अपेक्षित अवस्था और अनुमत संघटन-सीमाएँ—ये सभी विनिर्देशन का हिस्सा हैं।
कम कार्बन मात्रा भी उतनी ही महत्वपूर्ण है। कार्बन को सामान्यतः इतना कम रखा जाता है कि कार्बाइड का निर्माण सीमित रहे और कठोरता का प्राथमिक स्रोत कार्बन न बन जाए। इसके परिणामस्वरूप प्राप्त मार्टेंसाइट में उच्च-कार्बन मार्टेंसाइट की तुलना में विस्थापन तथा ठोस-विलयन सुदृढ़ीकरण का योगदान अपेक्षाकृत कम होता है, जिससे बाद के अवक्षेपण-कठोरीकरण के लिए पर्याप्त क्षमता बची रहती है। इससे यह भी समझने में सहायता मिलती है कि नियंत्रित ऊष्मा-उपचार और स्वच्छता की स्थिति में मैरेजिंग स्टील उच्च मजबूती को उपयोगी दृढ़ता और तन्यता के साथ कैसे जोड़ सकता है।
मैरेजिंग स्टील कम-कार्बन, उच्च-निकेल वाला लौह-आधारित स्टील, जो शीतलन के दौरान मार्टेंसिटिक मैट्रिक्स बनाता है और आयु-प्रेरित अंतरधात्विक अवक्षेपण के माध्यम से अपनी अभियांत्रिकी शक्ति का बड़ा भाग विकसित करता है।
इसलिए एक उपयोगी औपचारिक वर्णन “बहुत मजबूत स्टील” से अधिक संकीर्ण है: मैरेजिंग स्टील कम-कार्बन, उच्च-निकेल वाला लौह-आधारित मिश्रधातु है, जो शीतलन के दौरान मार्टेंसिटिक मैट्रिक्स बनाता है और एजिंग-प्रेरित अंतरधात्विक अवक्षेपण के माध्यम से अपनी इंजीनियरिंग मजबूती का बड़ा भाग विकसित करता है। कोई स्टील अत्यंत मजबूत हो सकता है, फिर भी इस परिभाषा को पूरा न करे।

कार्बन हार्डनिंग के बजाय एज हार्डनिंग परिभाषक तंत्र क्यों है
मैरेजिंग क्रम
- विलयन एनीलिंग प्रासंगिक मिश्रधातु तत्वों को ऑस्टेनाइट में घोलता है और उपयुक्त रासायनिक अवस्था स्थापित करता है।
- शीतलन ऑस्टेनाइट को कम-कार्बन लैथ मार्टेंसाइट में परिवर्तित करता है।
- वृद्धिकरण विलेय परमाणुओं को समूह बनाने और क्रमबद्ध अंतरधात्विक अवक्षेपों के निर्माण की अनुमति देता है।
- सुदृढ़ीकरण अवक्षेप विस्थापन की गति में बाधा डालते हैं और पराभव-शक्ति बढ़ाते हैं।
पारंपरिक ऊष्मीय अनुक्रम में अलग-अलग चरण होते हैं। पहले, सॉल्यूशन एनीलिंग मिश्रधातु तत्वों को ऑस्टेनाइट में घोलती है और उपयुक्त रासायनिक अवस्था स्थापित करती है। इसके बाद शीतलन से लैथ मार्टेंसाइट बनती है। ताजा क्वेंच की गई अवस्था में यह मार्टेंसाइट अपेक्षाकृत नरम होती है। लगभग 480 °C पर एजिंग करने से विलेय परमाणु समूहित होने लगते हैं और क्रमबद्ध अंतरधात्विक अवक्षेप बनते हैं। ये अवक्षेप विस्थापन की गति में बाधा डालते हैं, जिससे ग्रेड से संबद्ध यील्ड स्ट्रेंथ में बड़ी वृद्धि होती है।[1] Maraging Steels. ASM International. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
ASM International के 2018 के Maraging Steels अध्याय में इस अनुक्रम को सॉल्यूशन एनीलिंग, मार्टेंसाइट निर्माण, एजिंग, अवक्षेपण और अल्प-दूरी क्रमबद्धता के रूप में वर्णित किया गया है। यही स्रोत मुख्य अवक्षेपण उपचार को लगभग 480 °C पर रखता है और 1030 से 2420 MPa तक की वाणिज्यिक यील्ड स्ट्रेंथ रिपोर्ट करता है। ये आँकड़े किसी विशिष्ट संघटन और ऊष्मीय इतिहास के परिणाम का वर्णन करते हैं, प्रत्येक कम-कार्बन निकेल स्टील के अंतर्निहित गुण का नहीं।
18Ni(250) पदनाम लगभग 250 ksi शक्ति वर्ग, अर्थात लगभग 1720–1725 MPa, के अनुरूप है। Limited evidence
NASA के 2018 के पदार्थ-संदर्भ में 18Ni(250) को कम-कार्बन लौह–निकेल लैथ-मार्टेंसिटिक स्टील के रूप में पहचाना गया है, जिसे लगभग 480 °C पर अंतरधात्विक अवक्षेपण द्वारा एज हार्डन किया जाता है। “250” नामांकन लगभग 250 ksi की मजबूती श्रेणी, अर्थात लगभग 1720 MPa, को दर्शाता है; यह कार्बन प्रतिशत या सार्वभौमिक रासायनिक सूत्र को नहीं दर्शाता। 18Ni(300) और 18Ni(350) जैसे संबंधित नामांकन उच्च नाममात्र मजबूती श्रेणियों को दर्शाते हैं, लेकिन केवल नामांकन से लागू विनिर्देशन और ऊष्मा-उपचार अवस्था की जाँच की आवश्यकता समाप्त नहीं होती।
मैरेजिंग स्टील अपनी अंतिम शक्ति का अधिकांश भाग कार्बन-आधारित कठोरीकरण के बजाय आयु-प्रेरित अंतरधात्विक अवक्षेपण से प्राप्त करते हैं। Strong evidence
2025 में प्रकाशित NIST Internal Report 8582 इस अंतर को सीधे स्पष्ट करता है: सॉल्यूशनाइजिंग और क्वेंचिंग पहले अपेक्षाकृत नरम मार्टेंसाइट बनाते हैं, जिसके बाद अवक्षेपण ऊष्मा-उपचार सूक्ष्म अवक्षेपों तथा उच्च मजबूती, तन्यता और दृढ़ता का निर्माण करता है। पारंपरिक क्वेंच्ड-एंड-टेम्पर्ड कार्बन स्टील में मार्टेंसाइट में फँसा कार्बन और बाद की टेम्परिंग अभिक्रियाएँ हार्डनिंग तंत्र पर हावी रहती हैं। मैरेजिंग स्टील में जानबूझकर कम रखी गई कार्बन मात्रा के कारण यह व्याख्या अपूर्ण और सामान्यतः भ्रामक है। निर्णायक सुदृढ़ीकरण घटना अवक्षेपण है।
ओवरएजिंग यह दर्शाती है कि प्रतिक्रिया केवल ऊष्मीय नहीं, बल्कि धातुकर्मीय है। बहुत कम एजिंग से निर्दिष्ट मजबूती के लिए अवक्षेपों की संख्या अपर्याप्त रह सकती है। बहुत लंबे समय तक या बहुत अधिक तापमान पर एजिंग करने से अवक्षेप मोटे हो सकते हैं और सुदृढ़ीकरण कम हो सकता है, जबकि अत्यधिक ऊष्मीय संपर्क मैट्रिक्स और आयामी अवस्था को बदल सकता है। नाममात्र एजिंग तापमान पूर्ण अनुसूची का विकल्प नहीं है: सेक्शन का आकार, भट्ठी की एकरूपता, पूर्ववर्ती सॉल्यूशन ट्रीटमेंट, शीतलन दर और उत्पाद का रूप—सभी परिणाम को प्रभावित करते हैं।
प्रसंस्करण मार्ग एक और चर जोड़ता है। लेज़र पाउडर-बेड फ्यूज़न किसी भी पारंपरिक ऊष्मा-उपचार के आरंभ होने से पहले सूक्ष्म ठोसकरण कोशिकाएँ, अवशिष्ट तनाव, रंध्रता, टेक्सचर और दिशा-निर्भर सूक्ष्मसंरचनाएँ उत्पन्न कर सकता है। 2025 में प्रकाशित NIST Technical Note 2352 में लेज़र पाउडर-बेड फ्यूज़न द्वारा निर्मित कोबाल्ट-मुक्त M789 के लिए सॉल्यूशन एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग उपचारों का मूल्यांकन किया गया है। यह कार्य दर्शाता है कि योगात्मक-विनिर्मित मैरेजिंग मिश्रधातु को समान नाममात्र रासायनिक संघटन वाली व्रॉट सामग्री के समतुल्य स्वतः नहीं माना जा सकता।
NIST के 2024 के In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel में कठोरता और कठोरता-गुणांक में बिल्ड-दिशा के अनुसार भिन्नताएँ भी रिपोर्ट की गईं। इसकी चुंबकीय-पारगम्यता मापों ने विफलता से पहले थकान-क्षति का पता लगाया, जिससे स्पष्ट हुआ कि प्रक्रिया–संरचना की समस्या प्रारंभिक तनन गुणों से आगे तक फैली हुई है। योगात्मक विनिर्माण मैरेजिंग स्टील की परिभाषा को नहीं बदलता, लेकिन उस प्रारंभिक सूक्ष्मसंरचना को बदल देता है जिसे ऊष्मा-उपचार द्वारा अनुकूलित किया जाना होता है।
ग्रेड नामों और सामान्य वर्णनों को अलग करना
| पदनाम | अर्थ | यह क्या स्थापित नहीं करता |
|---|---|---|
| मैरेजिंग | कम-कार्बन मार्टेंसाइट और अवक्षेपण-सुदृढ़ीकरण पर आधारित धातुकर्मीय परिवार | एकल रासायनिक संघटन या गुण-स्तर |
| 18Ni(250) | नाममात्र 18Ni परिवार और लगभग 250 ksi शक्ति वर्ग | पूर्ण रासायनिक विनिर्देशन या प्रमाणन |
| 18Ni(300) | नाममात्र 18Ni परिवार और उच्चतर शक्ति वर्ग | प्रत्येक अन्य 18Ni ग्रेड के समतुल्य रासायनिक संघटन |
| M789 | कोबाल्ट-रहित मैरेजिंग ग्रेड | कोबाल्ट-युक्त 18Ni ग्रेडों के साथ विनिमेयता |
| AMS6515 | विशिष्ट मिश्रधातु, गलन मार्ग, अवस्था और उत्पाद-रूप विनिर्देशन | 18Ni मैरेजिंग स्टील का सामान्य पर्याय |
“मैरेजिंग” एक धातुकर्मीय परिवार का नाम है; “18Ni(250),” “18Ni(300),” “18Ni(350),” “M789” और “AMS6515” विशिष्ट ग्रेड प्रणालियों, मजबूती श्रेणियों या विनिर्देशों की पहचान करते हैं। इनका उपयोग एक-दूसरे के पर्याय के रूप में नहीं किया जाना चाहिए।
क्लासिक 18Ni ग्रेड सामान्यतः कोबाल्ट-युक्त रासायनिक संघटनों से संबद्ध होते हैं। कोबाल्ट-मुक्त ग्रेड अलग संघटन, लागत, आपूर्ति और प्रसंस्करण संबंधी विचारों के लिए विकसित किए गए थे, लेकिन कोबाल्ट हटाने से धातुकर्म के अन्य सभी चर अपरिवर्तित नहीं रहते। उदाहरण के लिए, M789 एक कोबाल्ट-मुक्त मैरेजिंग स्टील है, जिसका अपना मिश्रधातु डिजाइन, अवक्षेपण व्यवहार, ऊष्मा-उपचार आवश्यकताएँ और उत्पाद-गुण सीमा होती हैं। इसे केवल “18Ni(300)” कहना उसकी प्रतिक्रिया की व्याख्या के लिए आवश्यक जानकारी को मिटा देगा।
केवल निकेल की उपस्थिति भी किसी स्टील को मैरेजिंग नहीं बनाती। अनेक स्टेनलेस, क्रायोजेनिक, संरचनात्मक और अवक्षेपण-कठोरीकरण स्टीलों में निकेल होता है, लेकिन वे अलग मैट्रिक्स बनाते हैं या अलग सुदृढ़ीकरण अभिक्रियाओं पर निर्भर करते हैं। ऐसा निकेल-युक्त स्टील, जिसे मुख्यतः कार्बन, नाइट्रोजन, कार्बाइड अवक्षेपण, तांबा अवक्षेपण या रूपांतरण उत्पादों द्वारा कठोर किया जाता है, किसी अन्य वर्ग से संबंधित होता है, जब तक कि उसका निर्दिष्ट धातुकर्म मैरेजिंग की परिभाषा को पूरा न करता हो।
इसके विपरीत सरलीकरण भी गलत है: प्रत्येक अति-उच्च-मजबूती वाला स्टील मैरेजिंग नहीं होता। बैनिटिक स्टील, क्वेंच्ड-एंड-टेम्पर्ड मिश्रधातु स्टील, टूल स्टील और कुछ अवक्षेपण-कठोरीकरण स्टेनलेस स्टील अलग-अलग तंत्रों के माध्यम से तुलनीय मजबूती प्राप्त कर सकते हैं। मजबूती का स्तर प्रदर्शन का प्रमाण है, पहचान का प्रमाण नहीं। सही पहचान के लिए ग्रेड नामांकन, रासायनिक सीमाएँ, गलन और उत्पाद-रूप संबंधी आवश्यकताएँ, ऊष्मा-उपचार अवस्था तथा निर्दिष्ट गुण उत्पन्न करने वाली अवक्षेपण अभिक्रिया—इन सभी की जाँच आवश्यक है।
पारंपरिक मैरेजिंग स्टीलों की संरचना
मैरेजिंग स्टील की परिभाषा किसी एक मिश्रधातु-नुस्खे से कम और संरचना तथा ऊष्मा-उपचार की रणनीति से अधिक होती है। इसका मैट्रिक्स अत्यंत कम-कार्बन वाला लौह–निकेल मार्टेंसाइट होता है, जिसे शमन के बाद जानबूझकर इतना नरम रखा जाता है कि एजिंग के दौरान उसमें पर्याप्त सुदृढ़ीकरण हो सके। इसके बाद निकेल, कोबाल्ट, मोलिब्डेनम, टाइटेनियम, एल्युमिनियम और कम मात्रा में मिलाए गए अन्य तत्व सुदृढ़ीकरणकारी अवक्षेपों के निर्माण, वितरण और स्थिरता को नियंत्रित करते हैं। इसका परिणाम पारंपरिक कार्बन स्टीलों से भिन्न कठोरीकरण-विधि के रूप में सामने आता है।
कार्बन स्टील में तीव्र शीतलन कठोर मार्टेंसाइट उत्पन्न करता है, क्योंकि अतिसंतृप्त ठोस विलयन में फंसा कार्बन बॉडी-सेंटर्ड टेट्रागोनल जालक को विकृत करता है। मैरेजिंग स्टीलों में कार्बन की मात्रा इतनी कम होती है कि यह तंत्र तुलनात्मक रूप से बहुत कम योगदान देता है। सॉल्यूशन एनीलिंग और शमन के बाद मैट्रिक्स सामान्यतः कम-कार्बन वाला लैथ मार्टेंसाइट होता है, जिसकी कठोरता अपेक्षाकृत कम और मशीनिंग-क्षमता अच्छी होती है। NIST Internal Report 8582 में इस क्रम का वर्णन अपेक्षाकृत नरम मार्टेंसाइट बनाने के लिए सॉल्यूशनाइजिंग और शमन, तथा उसके बाद सूक्ष्म अवक्षेप और उच्च शक्ति, नमनीयता एवं दृढ़ता उत्पन्न करने वाले अवक्षेपी ऊष्मा-उपचार के रूप में किया गया है। एजिंग सामान्यतः लगभग 480 °C पर होती है, जहाँ अंतरधात्विक यौगिक बनते हैं और अल्प-दूरी क्रमण भी सुदृढ़ीकरण में योगदान दे सकता है।
संरचना पर चर्चा करते समय यह अंतर महत्वपूर्ण होता है। कोई मिश्रधातु-तत्व मार्टेंसाइट के निर्माण, अवक्षेपों की रासायनिक संरचना, ऑस्टेनाइट की स्थिरता, दानेदार संरचना या इन चारों को प्रभावित कर सकता है। उसके नाममात्र प्रतिशत की व्याख्या ग्रेड-नाम, गलाने की विधि, उत्पाद-रूप और ऊष्मीय इतिहास से स्वतंत्र रूप से नहीं की जा सकती।
मार्टेंसाइटिक मैट्रिक्स में निकेल की भूमिका
पारंपरिक मैरेजिंग स्टीलों में निकेल प्रमुख मैट्रिक्स-निर्माता मिश्रधातु-तत्व है। यह सॉल्यूशन-एनीलिंग तापमान पर ऑस्टेनाइट को स्थिर करता है, जिससे शीतलन से पहले स्टील को निकेल-समृद्ध ठोस विलयन के रूप में संसाधित किया जा सकता है। शमन के दौरान, कार्बन की बहुत कम मात्रा के बावजूद, ऑस्टेनाइट लैथ मार्टेंसाइट में रूपांतरित हो जाता है। इसलिए निकेल कम-कार्बन वाली प्रारंभिक मार्टेंसाइटिक संरचना बनाने में सहायता करता है, जिस पर बाद का अवक्षेपी कठोरीकरण निर्भर करता है।
निकेल की मात्रा मार्टेंसाइट के निर्माण और अवशिष्ट ऑस्टेनाइट के बीच संतुलन से भी जुड़ी होती है। बहुत कम निकेल इच्छित ऑस्टेनाइटिक प्रसंस्करण-सीमा की स्थिरता घटा सकता है और रूपांतरण-व्यवहार को बदल सकता है। निकेल का अधिक स्तर ऑस्टेनाइट की स्थिरता बढ़ा सकता है और, पूर्ण संरचना तथा ऊष्मा-उपचार के आधार पर, एजिंग के दौरान अवशिष्ट ऑस्टेनाइट या रिवर्शन को बढ़ावा दे सकता है। मैट्रिक्स केवल निष्क्रिय धारक नहीं होता: उसकी निकेल-सामग्री बाद के अवक्षेपण के लिए रासायनिक प्रेरक बल और ओवरएजिंग के प्रति मिश्रधातु की प्रतिक्रिया को प्रभावित करती है।
NASA द्वारा 2018 में प्रकाशित एक सामग्री-संदर्भ में प्रयुक्त परिचित पदनाम 18Ni(250), लगभग 18% निकेल और 250 ksi के नाममात्र शक्ति-स्तर वाले मैरेजिंग ग्रेड की पहचान करता है। यह पदनाम पूर्ण रासायनिक विनिर्देशन नहीं है। यह एक ग्रेड-परिवार और अपेक्षित शक्ति-वर्ग को दर्शाता है, जबकि लागू सामग्री-विनिर्देशन निकेल, कोबाल्ट, मोलिब्डेनम, टाइटेनियम, एल्युमिनियम, कार्बन और अन्य तत्वों की सीमाएँ निर्धारित करता है।
SAE AMS6515 इसका अधिक सटीक उदाहरण प्रस्तुत करता है। इसमें बार, फोर्जिंग, ट्यूबिंग और रिंग के लिए डबल-वैक्यूम-मेल्टेड, एनील्ड स्टील निर्दिष्ट है, जिसकी संरचना 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al के रूप में लिखी गई है। इस रासायनिक संरचना को सभी 18Ni मैरेजिंग स्टीलों का सूत्र नहीं माना जाना चाहिए। यह उस विशेष AMS पदनाम द्वारा पहचानी गई संरचना है, और इसकी प्रतिक्रिया निर्दिष्ट उत्पाद तथा ऊष्मा-उपचार आवश्यकताओं पर निर्भर करती है।
निकेल कम-कार्बन मैट्रिक्स में दृढ़ता को भी बढ़ावा देता है। क्योंकि शमनित मार्टेंसाइट कार्बन के कारण अत्यधिक विकृत नहीं होता, इसलिए मैरेजिंग स्टील नियंत्रित अंतःस्थापित अशुद्धियों, पृथक्करण, पूर्व-ऑस्टेनाइट दाने के आकार, अवक्षेपों के मोटे होने और प्रसंस्करण-दोषों की स्थिति में उच्च शक्ति-क्षमता और उपयोगी फ्रैक्चर दृढ़ता का संयोजन दे सकते हैं। शक्ति केवल निकेल से नहीं आती। निकेल मैट्रिक्स और रूपांतरण की परिस्थितियाँ स्थापित करता है; कठोरता में प्रमुख वृद्धि एजिंग के दौरान होती है।
अवक्षेपी कठोरीकरण में कोबाल्ट और मोलिब्डेनम का योगदान
कई पारंपरिक उच्च-शक्ति मैरेजिंग ग्रेडों की विशेषता कोबाल्ट है। इसे सामान्यतः एकमात्र अवक्षेप-निर्माता तत्व नहीं माना जाता। इसके बजाय, कोबाल्ट मैट्रिक्स के ऊष्मागतिकी और गतिकी को इस प्रकार बदलता है कि एजिंग के दौरान मोलिब्डेनम तथा निकेल-युक्त अंतरधात्विक अवक्षेप अधिक प्रभावी ढंग से बनें। कोबाल्ट लौह–निकेल मार्टेंसाइट में मोलिब्डेनम की विलेयता घटा सकता है, जिससे मोलिब्डेनम-समृद्ध अवक्षेपण के लिए रासायनिक प्रेरक बल बढ़ता है। यह मार्टेंसाइट रूपांतरण और पुनःतापन के दौरान मिश्रधातु की प्रतिक्रिया को भी प्रभावित करता है।
अल्प-परास क्रमबद्धता स्थानीय रासायनिक व्यवस्था, जिसमें पहचानने योग्य अवक्षेपों के निर्माण से पहले या उसके साथ-साथ विलेय परमाणुओं के बीच पसंदीदा पड़ोसी संबंध विकसित होते हैं।
मोलिब्डेनम अवक्षेपी सुदृढ़ीकरण में प्रत्यक्ष योगदान देता है। एजिंग के दौरान यह सूक्ष्म अंतरधात्विक प्रावस्थाओं में सम्मिलित होता है, जिन्हें पारंपरिक मैरेजिंग स्टीलों में प्रायः निकेल और लौह से संबद्ध मोलिब्डेनम-समृद्ध अवक्षेपों के रूप में वर्णित किया जाता है। अवक्षेपों की वास्तविक जनसंख्या ग्रेड और उपचार पर निर्भर करती है; प्रत्येक मैरेजिंग स्टील के लिए एक ही यौगिक निर्धारित करने वाले सरलीकृत विवरण भ्रामक होते हैं। प्रारंभिक नैनोस्केल क्लस्टर, क्रमित क्षेत्र और बाद में बनने वाले अंतरधात्विक कण क्रमिक रूप से दिखाई दे सकते हैं। उनकी आकार-वितरण और अंतराल शक्ति निर्धारित करते हैं, जबकि उनका मोटा होना शक्ति को घटाता है।
कोबाल्ट और मोलिब्डेनम के बीच की पारस्परिक क्रिया यह स्पष्ट करती है कि नाममात्र संरचना को एक प्रणाली के रूप में पढ़ा जाना चाहिए। AMS6515 में 12.0% कोबाल्ट और 4.9% मोलिब्डेनम का संयोजन इनमें से किसी एक तत्व को अलग-अलग मिलाने के बराबर नहीं है। निर्दिष्ट 18.5% निकेल मैट्रिक्स प्रदान करता है, जबकि कोबाल्ट और मोलिब्डेनम ऐसी अवक्षेपी प्रतिक्रिया स्थापित करने में सहायता करते हैं, जो एजिंग के बाद उच्च-शक्ति अवस्था उत्पन्न कर सके। ASM International ने 2018 में बताया कि वाणिज्यिक मैरेजिंग स्टीलों की पराभव शक्तियाँ लगभग 1030 से 2420 MPa तक होती हैं। यह सीमा किसी एक सार्वभौमिक रासायनिक संरचना के बजाय संरचना, ग्रेड, एजिंग-उपचार और उत्पाद-अवस्था के अंतर को दर्शाती है।
इसलिए कोबाल्ट-युक्त ग्रेडों को केवल निकेल की मात्रा समान करके कोबाल्ट-रहित ग्रेडों से सीधे प्रतिस्थापित नहीं किया जा सकता। कोबाल्ट-रहित M789 इसका उदाहरण है। यह एक भिन्न संरचनात्मक दृष्टिकोण से संबंधित है, जिसमें पारंपरिक कोबाल्ट-योग के बिना अवक्षेपी सुदृढ़ीकरण प्राप्त किया जाता है और आवश्यक प्रतिक्रिया के लिए अन्य मिश्रधातु-समायोजन किए जाते हैं। इसका सॉल्यूशन-उपचार, एजिंग तापमान और अनुमत प्रक्रिया-क्षेत्र M789 के लिए अलग से निर्धारित किया जाना चाहिए।
विनिर्माण-विधि एक अन्य चर जोड़ती है। 2025 में प्रकाशित NIST Technical Note 2352 में लेज़र पाउडर-बेड फ्यूज़न द्वारा निर्मित कोबाल्ट-रहित M789 के लिए सॉल्यूशन एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग उपचारों का मूल्यांकन किया गया है। ये उपचार उस सामग्री पर लागू होते हैं, जिसकी शुरुआत तीव्रता से ठोस हुई, दिशात्मक रूप से निर्मित सूक्ष्मसंरचना से होती है; यह संरचना पारंपरिक रॉट स्टॉक से अपेक्षित समानरूपित संरचना के समान नहीं होती। केवल ग्रेड-नाम से इन विभिन्न मार्गों में अवक्षेप-वितरण के समान होने की भविष्यवाणी नहीं की जा सकती।
टाइटेनियम, एल्युमिनियम और अल्प-मात्रिक योग
कई मैरेजिंग ग्रेडों में टाइटेनियम एक शक्तिशाली अवक्षेप-निर्माता योग है। यह एजिंग के दौरान निकेल–टाइटेनियम-समृद्ध अंतरधात्विक अवक्षेपों के निर्माण में योगदान दे सकता है और उपचार को उचित रूप से नियंत्रित किए जाने पर नैनोस्केल सुदृढ़ीकरणकारी कणों की सघन जनसंख्या उत्पन्न कर सकता है। इसलिए नाममात्र रूप से समान ग्रेडों के बीच टाइटेनियम का स्तर सबसे महत्वपूर्ण अंतरों में से एक है। AMS6515 में टाइटेनियम 1.40% निर्दिष्ट है—यह एक पर्याप्त योग है, जिस पर इसकी 18.5% निकेल, 12.0% कोबाल्ट और 4.9% मोलिब्डेनम वाली संरचना के साथ विचार किया जाना चाहिए।
AMS6515 के उदाहरण में एल्युमिनियम बहुत कम स्तर, 0.10%, पर उपस्थित है, लेकिन कम सांद्रता का अर्थ नगण्य धातुकर्मीय प्रभाव नहीं होता। एल्युमिनियम क्रमित अंतरधात्विक प्रावस्थाओं में सम्मिलित हो सकता है, अवक्षेपण अभिक्रियाओं को बदल सकता है और डीऑक्सीडेशन तथा अंतःस्थापित अशुद्धियों की जनसंख्या को प्रभावित कर सकता है। इसकी भूमिका शेष रासायनिक संरचना और एजिंग अनुसूची पर निर्भर करती है। टाइटेनियम-समृद्ध ग्रेड, जिसमें एल्युमिनियम का अल्प-मात्रिक योग हो, आवश्यक नहीं कि अधिक एल्युमिनियम और कम टाइटेनियम वाले ग्रेड जैसी ही कण-जनसंख्या उत्पन्न करे।
कार्बन को सामान्यतः बहुत निम्न स्तरों तक सीमित रखा जाता है, क्योंकि अतिरिक्त कार्बन सुदृढ़ीकरण को कार्बाइड-निर्माण और कार्बन-विकृत मार्टेंसाइट की दिशा में मोड़ देगा। इससे टाइटेनियम या मोलिब्डेनम का उपभोग हो सकता है, अवांछित अंतःस्थापित अशुद्धियाँ बन सकती हैं, दृढ़ता घट सकती है और इच्छित अंतरधात्विक अभिक्रिया पर नियंत्रण कमजोर हो सकता है। सिलिकॉन और मैंगनीज को सामान्यतः प्राथमिक सुदृढ़ीकरणकारी योगों के रूप में इस्तेमाल करने के बजाय नियंत्रित किया जाता है; सल्फर और फॉस्फोरस को सीमित रखा जाता है, क्योंकि अंतःस्थापित अशुद्धियाँ और दाना-सीमा पृथक्करण नमनीयता तथा थकान-प्रदर्शन को नुकसान पहुँचा सकते हैं। बोरॉन, ज़िरकोनियम, कैल्शियम या अन्य अल्प-मात्रिक योग विशेष विनिर्देशों में दाना-सीमाओं, अंतःस्थापित अशुद्धियों या प्रसंस्करण-व्यवहार को नियंत्रित करने के लिए दिखाई दे सकते हैं, लेकिन ये मैरेजिंग परिवार की सार्वभौमिक विशेषताएँ नहीं हैं।
यही सावधानी योगात्मक रूप से निर्मित सामग्री पर भी लागू होती है। NIST ने 2024 में बताया कि लेज़र-पाउडर-बेड-फ्यूज़न से निर्मित मैरेजिंग-स्टील नमूनों में निर्माण-दिशा के अनुसार कठोरता और दृढ़ता में भिन्नताएँ देखी गईं। उस अध्ययन में यह भी पाया गया कि चुंबकीय-पारगम्यता माप विफलता से पहले थकान-क्षति का पता लगा सकते हैं। ऐसे निष्कर्ष केंद्रीय बिंदु को पुष्ट करते हैं: संरचना अवक्षेपण की संभावनाएँ निर्धारित करती है, लेकिन गलाने की विधि, ऊष्मीय प्रवणताएँ, रंध्रता, टेक्सचर, सॉल्यूशन-उपचार और एजिंग वास्तविक रूप से प्राप्त संरचना को निर्धारित करते हैं। इसलिए मैरेजिंग स्टील केवल असाधारण रूप से उच्च शक्ति-संख्या वाला उच्च-निकेल स्टील नहीं, बल्कि ग्रेड-विशिष्ट और प्रक्रिया-निर्भर अवक्षेपी-कठोरीकरण प्रणाली है।
ग्रेड, पदनाम और 18Ni(250) का अर्थ
18Ni के नाममात्र पदनाम और सामर्थ्य वर्ग
18Ni परिवार की परिभाषा सबसे पहले इसकी धातुकर्मीय अवधारणा से होती है: यह अत्यंत कम-कार्बन और निकेल-समृद्ध इस्पात होता है, जो एक दृढ़ लैथ-मार्टेंसिटिक मैट्रिक्स बनाता है और फिर एजिंग द्वारा सुदृढ़ किया जाता है। “18Ni” भाग नाममात्र संघटन का संदर्भ है, पूर्ण रासायनिक विनिर्देशन नहीं। परंपरागत कोबाल्ट-युक्त ग्रेडों में सामान्यतः लगभग 18% निकेल के साथ कोबाल्ट, मोलिब्डेनम, टाइटेनियम और एल्युमिनियम जैसे छोटे अनुपात में मिलाए गए तत्व होते हैं। कार्बन का स्तर जानबूझकर बहुत कम रखा जाता है, सामान्यतः लगभग 0.03% या उससे कम, ताकि इस्पात अपनी प्रमुख कठोरीकरण-प्रतिक्रिया के लिए कार्बन अतिसंतृप्ति और कार्बाइड निर्माण पर निर्भर न रहे।
यह अंतर मैरेजिंग इस्पात को सामान्य शमन-और-टेम्परिंग किए गए मिश्रधातु इस्पात से अलग करता है। विलयन एनीलिंग और शीतलन ऑस्टेनाइट को मार्टेंसाइट में परिवर्तित करते हैं, लेकिन यह प्रारंभिक मार्टेंसाइट तुलनात्मक रूप से नरम होता है। सामर्थ्य में मुख्य वृद्धि एक अलग अवक्षेपण उपचार के बाद होती है। 2025 में प्रकाशित NIST Internal Report 8582 इस क्रम का स्पष्ट वर्णन करती है: सॉल्यूशनाइज़िंग और शमन से अपेक्षाकृत नरम मार्टेंसाइट बनता है, फिर अवक्षेपण ऊष्मा-उपचार से सूक्ष्म अवक्षेप बनते हैं और उपयोगी तन्यता तथा दृढ़ता बनाए रखते हुए सामर्थ्य बढ़ती है। रूपांतरण-कठोरीकरण मैट्रिक्स बनाता है; अवक्षेपण-कठोरीकरण असाधारण सामर्थ्य प्रदान करता है।
| पदनाम | नाममात्र शक्ति-वर्ग संदर्भ | क्या विनिर्देशन आवश्यक है? |
|---|---|---|
| 18Ni(200) | लगभग 200 ksi वर्ग | हाँ |
| 18Ni(250) | लगभग 250 ksi वर्ग | हाँ |
| 18Ni(300) | लगभग 300 ksi वर्ग | हाँ |
| 18Ni(350) | लगभग 350 ksi वर्ग | हाँ |
परंपरागत ग्रेडों के साथ प्रयुक्त कोष्ठकीय संख्याएँ—18Ni(200), 18Ni(250), 18Ni(300) और 18Ni(350)—सामर्थ्य-वर्ग के संदर्भ हैं। निर्दिष्ट एजिंग उपचार के बाद इन्हें लगभग ksi में व्यक्त अंतिम तनन-सामर्थ्य स्तरों से जोड़ा जाता है, हालांकि वास्तविक गुण-आवश्यकताएँ लागू सामग्री-विनिर्देशन, उत्पाद-रूप, परीक्षण-दिशा और अवस्था पर निर्भर करती हैं। इसलिए ये नाम इंजीनियरिंग साहित्य, डिज़ाइन-प्रयोग और एयरोस्पेस सामग्री संबंधी चर्चाओं में संक्षिप्त संकेत के रूप में कार्य करते हैं। ये खरीद या प्रमाणीकरण विनिर्देशन का स्थान नहीं लेते।
वाणिज्यिक मैरेजिंग इस्पातों में सामर्थ्य-सीमा व्यापक होती है। ASM International की 2018 की Maraging Steels प्रविष्टि वाणिज्यिक पराभव-सामर्थ्य को 1030 से 2420 MPa तक बताती है। इस विस्तार को केवल “18Ni” लेबल से समझाया नहीं जा सकता। निकेल की मात्रा, कोबाल्ट और मोलिब्डेनम के स्तर, टाइटेनियम या एल्युमिनियम के योग, गलाने की प्रक्रिया, अनुप्रस्थ काट का आकार, सॉल्यूशन उपचार, एजिंग तापमान और एजिंग अवधि—ये सभी अंतिम परिणाम को प्रभावित करते हैं। पदनाम उपयोगी परिवार और सामर्थ्य-वर्ग का संकेत देता है, लेकिन इन चर को समाप्त नहीं करता।
सामान्य विवरणों में कभी-कभी एक साथ रखे जाने वाले ग्रेडों के बीच संघटन भी अलग हो सकता है। परंपरागत कोबाल्ट-युक्त 18Ni ग्रेड रासायनिक रूप से कोबाल्ट-रहित M789 का प्रत्यक्ष विकल्प नहीं है। M789 को कोबाल्ट-रहित मैरेजिंग इस्पात के रूप में विकसित किया गया था, और इसकी अवक्षेपण अभिक्रियाओं, तापीय प्रतिक्रिया तथा प्रसंस्करण-सीमा का आकलन अपने विशिष्ट आधार पर किया जाना चाहिए। दोनों सामग्रियों को “मैरेजिंग इस्पात” कहना उनके एज-हार्डनिंग तंत्र की पहचान करता है; इससे समान रासायनिक संघटन या समान गुण सिद्ध नहीं होते।
मानक सटीकता का एक और स्तर जोड़ते हैं। उदाहरण के लिए, SAE AMS6515 का शीर्षक इस प्रकार दिया गया है: Steel, Maraging Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed। इस पदनाम में निहित संघटन विशिष्ट है: 18.5 निकेल, 12.0 कोबाल्ट, 4.9 मोलिब्डेनम, 1.40 टाइटेनियम और 0.10 एल्युमिनियम; साथ ही इसमें डबल-वैक्यूम मेल्टिंग और एनील्ड आपूर्ति-अवस्था निर्दिष्ट है। यह केवल “18Ni(250)” लिखने का दूसरा तरीका नहीं है। किसी तकनीकी दस्तावेज़ में ऐसे ग्रेड और विनिर्देशन को मानक संख्या तथा, जहाँ प्रासंगिक हो, निर्दिष्ट उत्पाद-रूप सहित हूबहू दर्ज किया जाना चाहिए।
18Ni(250) और लगभग 250 ksi का संदर्भ
- नाममात्र शक्ति वर्ग
- 250 ksi
- अनुमानित मीट्रिक समतुल्य
- 1724 MPa
- मैट्रिक्स
- कम-कार्बन लौह–निकेल लैथ मार्टेंसाइट
- आयु-कठोरीकरण तापमान
- लगभग 480 °C
- पदनाम की सीमा
- पूर्ण रासायनिक विनिर्देशन नहीं
NASA 18Ni(250) का उपयोग मैरेजिंग-इस्पात के एक प्रतिनिधि पदनाम के रूप में करता है और इसे लगभग 250 ksi के रूप में पहचानता है। चूँकि 1 ksi लगभग 6.895 MPa के बराबर होता है, इसलिए 250 ksi लगभग 1724 MPa के बराबर है। यह संख्या किसी सामर्थ्य-वर्ग का सुविधाजनक संदर्भ है; इसका अर्थ यह नहीं कि प्रत्येक 18Ni(250) नमूना ठीक 250 ksi पर परीक्षण में आएगा या प्रत्येक प्रकाशित मान उसी गुण को संदर्भित करता होगा।
यह बिंदु महत्वपूर्ण है, क्योंकि “250 ksi” को तनन-सामर्थ्य के रूप में पढ़ा जा सकता है, जबकि कोई मानक पराभव-सामर्थ्य, प्रतिशत बढ़ाव, क्षेत्रफल में कमी, कठोरता या आघात-प्रदर्शन भी निर्दिष्ट कर सकता है। प्रासंगिक गुण अभिविन्यास और उत्पाद-ज्यामिति के साथ भी बदल सकता है। बार, फोर्जिंग, रिंग, शीट और योगात्मक-विनिर्मित बिल्ड एक ही व्यापक ग्रेड परिवार में हो सकते हैं, फिर भी सॉल्यूशन उपचार और एजिंग पर उनकी प्रतिक्रिया अलग हो सकती है। भट्ठी उपचार के दौरान बड़े अनुप्रस्थ काट वाले खंडों में तापीय प्रवणताएँ विकसित हो सकती हैं; पतले खंड अधिक तेजी से ठंडे हो सकते हैं। अनुदैर्ध्य बार नमूने का परीक्षण अपने-आप अनुप्रस्थ या मोटाई-दिशा के प्रदर्शन को स्थापित नहीं करता।
NASA का विवरण केवल सामर्थ्य-संख्या की तुलना में धातुकर्म की दृष्टि से अधिक जानकारी देता है। इसमें 18Ni(250) को कम-कार्बन वाले लौह-निकेल लैथ मार्टेंसाइट के रूप में पहचाना गया है, जिसे लगभग 480 °C पर अंतरधात्विक अवक्षेपण द्वारा एज-हार्डन किया जाता है। ASM International भी प्रमुख अवक्षेपण उपचार को लगभग 480 °C के निकट रखता है और कठोरीकरण क्रम का वर्णन इस प्रकार करता है: सॉल्यूशन एनीलिंग, मार्टेंसाइट निर्माण, एजिंग, अवक्षेपण और अल्प-दूरी क्रमण। मैट्रिक्स केवल शमन से असाधारण रूप से मजबूत नहीं बनता। एजिंग उपचार सूक्ष्म अंतरधात्विक चरणों का निर्माण करके इसमें परिवर्तन करता है; इन चरणों में सामान्यतः निकेल, मोलिब्डेनम, टाइटेनियम और संबंधित मिश्रधातु तत्व शामिल होते हैं।
नाममात्र वर्ग फिर भी उपयोगी रहता है। स्थापित सामग्री विकल्पों की तुलना करते समय यह डिज़ाइनर को लगभग 200, 250, 300 या 350 ksi वाले परिवारों में अंतर करने देता है। फिर भी यह संख्या किसी निर्धारित अवस्था के भीतर एक लक्ष्य-वर्ग है, सार्वभौमिक अंतर्निहित गुण नहीं। अधिक-एजिंग से अवक्षेपों का समूह मोटा या परिवर्तित हो सकता है और सामर्थ्य घट सकती है। अपर्याप्त एजिंग से सामग्री अपनी अभिप्रेत अवस्था से नीचे रह जाती है। अत्यधिक सॉल्यूशन-उपचार तापमान, अनुपयुक्त शीतलन या पूर्ववर्ती प्रसंस्करण भी प्रतिक्रिया को बदल सकते हैं।
मिश्रधातु पदनाम ऊष्मा-उपचार प्रमाणपत्र क्यों नहीं है
मिश्रधातु पदनाम यह बताता है कि किसी सामग्री का स्वरूप क्या होना चाहिए; यह प्रमाणित नहीं करता कि किसी विशिष्ट हीट, खंड या पुर्जे का प्रसंस्करण किस प्रकार किया गया था। पूर्ण सामग्री अभिलेख में रासायनिक संघटन को मानक, उत्पाद-रूप, गलाने की प्रक्रिया, आपूर्ति-अवस्था, ऊष्मा-उपचार अनुसूची, नमूना-स्थान और मापे गए यांत्रिक गुणों से जोड़ा जाना चाहिए। “18Ni(250)” अकेले इनमें से कोई विवरण प्रदान नहीं करता।
चुंबकीय-पारगम्यता मापन अंतिम विफलता से पहले योगात्मक रूप से निर्मित मैरेजिंग स्टील में थकान क्षति का पता लगा सकते हैं। Preliminary evidence
लेज़र पाउडर-बेड फ्यूज़न के मामले में यह अंतर और अधिक स्पष्ट हो जाता है। 2025 में प्रकाशित NIST Technical Note 2352 इस प्रक्रिया द्वारा निर्मित कोबाल्ट-रहित M789 के लिए सॉल्यूशन एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग उपचारों का मूल्यांकन करती है। अध्ययन का विषय केवल नाममात्र मिश्रधातु नहीं, बल्कि पाउडर, गलाने के इतिहास, तापीय चक्रों, सूक्ष्मसंरचना और निर्माणोत्तर उपचार के बीच पारस्परिक संबंध है। NIST की 2024 की In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel भी कठोरता और कठोरता-मापांक में निर्माण-दिशा संबंधी भिन्नताओं की रिपोर्ट करती है। चुंबकीय-पारगम्यता मापों ने विफलता से पहले थकान-क्षति का पता लगाया, जिससे पता चलता है कि प्रक्रिया-इतिहास गुणों और निरीक्षण-संकेतों दोनों को प्रभावित कर सकता है।
इसलिए किसी मुद्रित M789 घटक को बिना किसी अतिरिक्त योग्यता या स्पष्टीकरण के पारंपरिक 18Ni सामर्थ्य-वर्ग लेबल लगाकर प्रमाणित नहीं किया जा सकता। उसकी परतों का अभिविन्यास, रंध्रता, सतह-अवस्था, अवशिष्ट तनाव, ऊष्मा-उपचार और नमूना-योजना महत्वपूर्ण हैं। यही सावधानी रॉटे गए पदार्थ पर भी लागू होती है, हालांकि संबंधित चर अलग हो सकते हैं।
इसी कारण विनिर्देशों को पूर्ण रूप में उद्धृत किया जाना चाहिए: सटीक ग्रेड या मानक पदनाम, रासायनिक संघटन की सीमाएँ, उत्पाद-रूप, गलाने की विधि, एनील्ड या एज्ड अवस्था, ऊष्मा-उपचार आवश्यकताएँ और लागू यांत्रिक-गुण परीक्षण। “18Ni(250)” लगभग 250 ksi वाले मैरेजिंग वर्ग के लिए एक उपयोगी संक्षिप्त संकेत है। यह उस दस्तावेज़ का विकल्प नहीं है जो यह स्थापित करता है कि इस्पात का कोई विशिष्ट टुकड़ा वास्तव में उस वर्ग की आवश्यकताओं को पूरा करता है या नहीं।
मार्जिंग स्टील में मार्टेंसाइट का निर्माण
मार्जिंग स्टील की शुरुआत ऐसे ताप-उपचार से होती है, जो एक मार्टेंसाइटिक मैट्रिक्स बनाता है, लेकिन प्रारंभिक मार्टेंसाइट इसकी असाधारण मजबूती का मुख्य स्रोत नहीं होती। मूल क्रम है—रूपांतरण के बाद अवक्षेपण: सॉल्यूशन एनीलिंग रासायनिक रूप से उपयुक्त ऑस्टेनाइट तैयार करती है, क्वेंचिंग उस ऑस्टेनाइट को कम-कार्बन लाथ मार्टेंसाइट में बदल देती है, और लगभग 480 °C पर एजिंग नैनोस्केल इंटरमेटैलिक कण बनाती है, जो विकृति को रोकते हैं। इन दोनों कठोरीकरण तंत्रों को भ्रमित करने पर मार्जिंग स्टील का गलत वर्णन केवल अत्यधिक कठोर क्वेंच किए गए मिश्रधातु के रूप में होता है।
सॉल्यूशन एनीलिंग और समांगीकरण
प्रारंभिक सूक्ष्मसंरचना उत्पाद के आकार और पूर्व प्रसंस्करण पर निर्भर करती है, लेकिन पहला प्रमुख तापीय चरण सॉल्यूशन एनीलिंग होता है। स्टील को ऑस्टेनाइटिक क्षेत्र में, सामान्यतः ग्रेड और उत्पाद मानक द्वारा निर्दिष्ट तापमान पर, गर्म किया जाता है और इतना समय रखा जाता है कि मिश्रधातु तत्व घुलकर या लौह-समृद्ध मैट्रिक्स में पुनर्वितरित होकर समान रूप से फैल सकें। यह उपचार कास्टिंग, फोर्जिंग, रोलिंग या पूर्व तापीय संपर्क से उत्पन्न रासायनिक असमानता के बड़े हिस्से को दूर करता है।
रूपांतरण व्यवहार में निकेल की केंद्रीय भूमिका होती है। पारंपरिक ग्रेडों में पर्याप्त मात्रा में निकेल मार्टेंसाइट-आरंभ तापमान को कम करता है और सामान्य क्वेंच्ड-एंड-टेम्पर्ड स्टीलों में प्रयुक्त उच्च कार्बन मात्रा के बिना, शीतलन के दौरान ऑस्टेनाइट को रूपांतरित होने देता है। कोबाल्ट और मोलिब्डेनम भी फेज़ स्थिरता तथा बाद की अवक्षेपण प्रतिक्रिया को बदलते हैं, जबकि टाइटेनियम और एल्युमिनियम मजबूत करने वाले अवक्षेपों में भाग ले सकते हैं या उनके न्यूक्लिएशन को प्रभावित कर सकते हैं। अलग-अलग ग्रेडों में इन तत्वों की भूमिकाएँ परस्पर विनिमेय नहीं होतीं।
उदाहरण के लिए, SAE AMS6515 बार, फोर्जिंग, ट्यूबिंग और रिंगों के लिए डबल-वैक्यूम-मेल्टेड, एनील्ड 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al स्टील निर्दिष्ट करता है। यह पदनाम एक विशिष्ट संघटन और उत्पाद अवस्था का वर्णन करता है, न कि उस सामान्य मार्जिंग नाम से बेचे जाने वाले प्रत्येक स्टील का। NASA द्वारा पहचाना गया 18Ni(250) ग्रेड लगभग 250 ksi वर्ग की सामग्री के लिए प्रयुक्त एक अन्य पदनाम है, जबकि M789 जैसे कोबाल्ट-रहित ग्रेड अलग मिश्रधातु-संतुलन पर निर्भर करते हैं। इसलिए ताप-उपचार को निर्दिष्ट रासायनिक संघटन के अनुरूप होना चाहिए।
सॉल्यूशन एनीलिंग के दौरान उद्देश्य केवल स्टील को ऑस्टेनाइटिक बनाना नहीं होता। होल्डिंग अवधि इतनी भी होनी चाहिए कि मिश्रधातु तत्वों को पृथक या असमान क्षेत्रों से निकलकर अधिक समान ठोस विलयन में प्रवेश करने का समय मिल सके। अत्यधिक तापमान या समय से दाने बढ़ सकते हैं, पृथक क्षेत्रों में प्रारंभिक गलन हो सकती है, या अवक्षेप बनाने वाले तत्वों में अवांछित परिवर्तन आ सकते हैं। अपर्याप्त उपचार से स्थानीय संघटनात्मक अंतर बने रह सकते हैं, जो रूपांतरण तापमान को बदलते हैं और असमान एजिंग प्रतिक्रिया उत्पन्न करते हैं।
जहाँ सामग्री ठोसकरण-जनित पृथक्करण से गुज़री हो, वहाँ समांगीकरण विशेष रूप से महत्वपूर्ण होता है। एक बड़ा इनगट, एक फोर्ज किया हुआ सेक्शन और लेज़र-पाउडर-बेड-फ्यूज़न से बना भाग समान रासायनिक या दोष-संरचना से शुरू नहीं होते। योगात्मक विनिर्माण में किसी भी पारंपरिक सॉल्यूशन उपचार से पहले मेल्ट-पूल सीमाएँ, कोशिकीय पृथक्करण, अवशिष्ट तनाव और फ्यूज़न-अभाव दोष उत्पन्न हो सकते हैं। बाद की एनीलिंग अनुसूची को इन विशेषताओं का समाधान करना चाहिए, न कि यह मान लेना चाहिए कि रॉट-स्टील के लिए प्रयुक्त चक्र समान परिणाम देगा।
ASM International के ताप-उपचार संदर्भ में इस क्रम को सॉल्यूशन एनीलिंग, मार्टेंसाइट निर्माण, एजिंग, अवक्षेपण और अल्प-दूरी क्रमबद्धता के रूप में वर्णित किया गया है। पहले दो चरण मैट्रिक्स की स्थापना करते हैं। वे अभी तक उन मजबूत करने वाले कणों की सघन आबादी नहीं बनाते, जो उच्चतम यील्ड स्ट्रेंथ के लिए उत्तरदायी होते हैं।
कम-कार्बन लाथ मार्टेंसाइट में क्वेंचिंग
सॉल्यूशन एनीलिंग के बाद ऑस्टेनाइट को इतनी तेजी से ठंडा किया जाता है कि फेराइट या पर्लाइट जैसे प्रसरण-आधारित रूपांतरण दब जाएँ। इसके बाद ऑस्टेनाइट मुख्यतः प्रसरण-रहित शीयर तंत्र द्वारा मार्टेंसाइट में रूपांतरित होता है। मार्जिंग स्टील में यह उत्पाद सामान्यतः कम-कार्बन लौह-निकेल लाथ मार्टेंसाइट होता है।
“कम कार्बन” निर्णायक विशेषता है। कार्बन स्टीलों में मार्टेंसाइट ऐसे कार्बन के साथ बनती है, जो अतिसंतृप्त अंतःस्थलीय स्थानों में फँसा रहता है। यह कार्बन लौह जालक में बड़ा चतुष्फलकीय विक्षेप उत्पन्न करता है और क्वेंच की गई संरचना की कठोरता में महत्वपूर्ण योगदान देता है। इसलिए जल-क्वेंच किए गए मध्यम-कार्बन स्टील की परिचित उच्च कठोरता कार्बन अतिसंतृप्ति, जालक तनाव और दोषों के उच्च घनत्व से जुड़ा रूपांतरण-कठोरीकरण है।
मार्जिंग स्टील अलग मार्ग अपनाता है। इसकी कार्बन मात्रा जानबूझकर बहुत कम रखी जाती है—अक्सर इतनी कम कि कार्बन प्रमुख मजबूतकारी प्रभाव प्रदान नहीं कर सकता। निकेल गर्म करने के दौरान ऑस्टेनाइट को स्थिर करता है और रूपांतरण तापमान को कम करता है, जबकि कम कार्बन स्तर से रूपांतरित मार्टेंसाइट कम-विक्षेपित, घन-केंद्रित या घन-आयताकार लौह जालक के निकट बनी रहती है और उसमें चतुष्फलकीयता बहुत कम होती है। मार्टेंसाइट पैकेटों और लाथों के रूप में बनती है; रूपांतरण के दौरान उत्पन्न विस्थापन और इंटरफेस उपयोगी मजबूती प्रदान करते हैं तथा ऐसे स्थल उपलब्ध कराते हैं, जो बाद में अवक्षेपण को प्रभावित करते हैं।
लाथ आकृति महत्वपूर्ण होती है। स्वतंत्र लाथ पूर्व-ऑस्टेनाइट दानों के भीतर पैकेटों में व्यवस्थित होती हैं, और रूपांतरण के दौरान उत्पन्न विस्थापन का उच्च घनत्व मैट्रिक्स को मापनीय स्तर की मजबूती देता है। फिर भी यह संरचना कार्बन-समृद्ध मार्टेंसाइट के समकक्ष नहीं होती। अंतःस्थलीय कार्बन के कारण इसमें तनाव कम होता है और क्वेंचिंग के तुरंत बाद यह सामान्यतः काफी कम कठोर होती है।
शीतलन दर फिर भी महत्वपूर्ण रहती है, हालांकि इसका कारण सामान्य कार्बन स्टील के मामले से भिन्न होता है। सेक्शन को इतना तेजी से ठंडा होना चाहिए कि अवांछित प्रसरण-आधारित उत्पाद और अत्यधिक अवशिष्ट ऑस्टेनाइट न बनें, लेकिन आवश्यक दर संघटन, सेक्शन के आकार, प्रारंभिक तापमान और मिश्रधातु की रूपांतरण गतिकी पर निर्भर करती है। निकेल-समृद्ध मार्जिंग ग्रेडों में पर्याप्त हार्डनेबिलिटी हो सकती है, जिससे व्यावहारिक शीतलन परिस्थितियों में बड़े सेक्शनों के भीतर भी मार्टेंसाइट बन सकती है। बहुत धीमी क्वेंचिंग या ऐसा संघटन, जो अत्यधिक ऑस्टेनाइट को स्थिर कर दे, एजिंग के लिए उपलब्ध मैट्रिक्स को बदल सकता है।
इस चरण में कोबाल्ट-युक्त और कोबाल्ट-रहित ग्रेडों को समान नहीं माना जाना चाहिए। कोबाल्ट निकेल, मोलिब्डेनम, टाइटेनियम और अन्य योगों के बीच संतुलन बदलता है तथा रूपांतरण और अवक्षेपण दोनों को प्रभावित करता है। कोबाल्ट-रहित मार्जिंग स्टील M789 का अध्ययन National Institute of Standards and Technology ने Technical Note 2352 में लेज़र पाउडर-बेड फ्यूज़न के बाद सॉल्यूशन-एनीलिंग, इंटरक्रिटिकल-एनीलिंग और एजिंग उपचारों के माध्यम से किया। ये उपचार एक विशिष्ट संघटन और विनिर्माण इतिहास को दर्शाते हैं; इन्हें AMS6515 रसायन-विन्यास जैसे 18Ni-Co-Mo ग्रेड पर स्वचालित रूप से लागू नहीं किया जा सकता।
क्वेंचिंग के बाद की अवस्था अपेक्षाकृत नरम क्यों होती है
क्वेंचिंग आवश्यक है, लेकिन इससे अंतिम मार्जिंग मजबूती प्राप्त नहीं होती। इस चरण में बनी कम-कार्बन मार्टेंसाइट में विस्थापन का घनत्व अधिक होता है और यह फेराइटिक संरचना से अधिक मजबूत हो सकती है, फिर भी इसमें वह कार्बन अतिसंतृप्ति नहीं होती, जो पारंपरिक क्वेंच की गई मार्टेंसाइट को अत्यधिक कठोर बनाती है। मिश्रधातु का निकेल, मोलिब्डेनम, टाइटेनियम, एल्युमिनियम और संबंधित योगों का बड़ा भाग सूक्ष्म, अवरोधक अवक्षेपों की आबादी के रूप में मौजूद होने के बजाय मार्टेंसाइटिक मैट्रिक्स में घुला रहता है।
यह अवस्था जानबूझकर बनाई जाती है। अपेक्षाकृत नरम मैट्रिक्स बाद की एजिंग के दौरान उच्च कार्बन मात्रा पर निर्भर हुए बिना मजबूती में बड़ी वृद्धि की अनुमति देता है। आमतौर पर लगभग 480 °C पर किए जाने वाले एजिंग उपचार के दौरान इंटरमेटैलिक यौगिक अतिसंतृप्त मार्टेंसाइट से न्यूक्लिएट होकर बढ़ते हैं। ग्रेड और तापीय इतिहास के अनुसार, मजबूती में निकेल-मोलिब्डेनम-समृद्ध कणों और टाइटेनियम या एल्युमिनियम-युक्त फेज़ों के साथ-साथ अल्प-दूरी क्रमबद्धता भी शामिल हो सकती है। ये कण केवल क्वेंच की गई कम-कार्बन मैट्रिक्स की तुलना में विस्थापन गति को कहीं अधिक प्रभावी ढंग से रोकते हैं।
NIST Internal Report 8582 इस प्रक्रिया को सीधे स्पष्ट करता है: पहले सॉल्यूशन उपचार और क्वेंचिंग अपेक्षाकृत नरम मार्टेंसाइट बनाते हैं, जिसके बाद अवक्षेपण ताप-उपचार सूक्ष्म अवक्षेप तथा उच्च मजबूती, तन्यता और दृढ़ता उत्पन्न करता है। ASM International ने 1030 से 2420 MPa तक की वाणिज्यिक यील्ड स्ट्रेंथ रिपोर्ट की और लगभग 480 °C पर इंटरमेटैलिक अवक्षेपण की पहचान की। NASA ने 18Ni(250) को कम-कार्बन लौह-निकेल लाथ मार्टेंसाइट के रूप में वर्णित किया है, जिसे इंटरमेटैलिक अवक्षेपण द्वारा एज-हार्डन किया जाता है और जिसकी मजबूती लगभग 250 ksi वर्ग की होती है।
यह अंतर योगात्मक विनिर्माण में भी महत्वपूर्ण है। NIST के 2024 के थकान-निगरानी अध्ययन में लेज़र-पाउडर-बेड-फ्यूज़न से बने मार्जिंग-स्टील नमूनों की कठोरता और कठोरता-मापांक में निर्माण-दिशा के अनुसार भिन्नताएँ पाई गईं, जबकि चुंबकीय-पारगम्यता मापों ने विफलता से पहले थकान-क्षति का पता लगाया। ये अवलोकन दर्शाते हैं कि मैट्रिक्स और उसके दोष केवल नाममात्र ग्रेड पर ही नहीं, बल्कि प्रसंस्करण मार्ग पर भी निर्भर करते हैं। सॉल्यूशन एनीलिंग और क्वेंचिंग प्रारंभिक मार्टेंसाइट स्थापित करते हैं; एजिंग यह निर्धारित करती है कि मिश्रधातु की अवक्षेपण क्षमता का कितना भाग उपयोगी मजबूती में परिवर्तित होगा।
एजिंग, अवक्षेपण और अल्प-दूरी क्रमबद्धता
मार्जिंग स्टील अपनी विशिष्ट मजबूती दो अलग-अलग धातुकर्मीय घटनाओं के माध्यम से प्राप्त करता है। सॉल्यूशन उपचार और क्वेंचिंग कम-कार्बन, लौह–निकेल मार्टेंसाइटिक मैट्रिक्स बनाते हैं; इसके बाद एजिंग मिश्रधातु तत्वों को प्रसरण करने और क्रमबद्ध इंटरमेटैलिक अवक्षेप बनाने देती है। पहला चरण रूपांतरण-कठोरीकरण है, हालांकि परिणामी मार्टेंसाइट अपेक्षाकृत नरम होती है क्योंकि उसमें कार्बन बहुत कम होता है। दूसरा चरण अवक्षेपण-कठोरीकरण है, जो नैनोस्केल कणों की सघन आबादी द्वारा विस्थापन गति को रोककर मजबूती बढ़ाता है।
यह अंतर मैरएजिंग स्टील को पारंपरिक क्वेंच-एंड-टेम्पर्ड कार्बन या मिश्रधातु स्टील से अलग करता है। कार्बन-समृद्ध स्टील में अतिसंतृप्त मार्टेंसाइट कठोर होता है, क्योंकि कार्बन तनावयुक्त बॉडी-सेंटर्ड टेट्रागोनल जालिका बनाता है। मैरएजिंग स्टील में कार्बन की मात्रा जानबूझकर बहुत कम रखी जाती है, इसलिए क्वेंच की गई मैट्रिक्स सामान्यतः कम-कार्बन वाली, बॉडी-सेंटर्ड-क्यूबिक या बॉडी-सेंटर्ड-टेट्रागोनल लैथ मार्टेंसाइट होती है, जिसकी अंतर्निहित कठोरता मध्यम होती है। इसकी बाद की मजबूती मुख्यतः एजिंग के दौरान निकल-, मोलिब्डेनम-, टाइटेनियम-, एल्युमिनियम- और संबंधित इंटरमेटैलिक अभिक्रियाओं से आती है।
लगभग 480 °C की एजिंग व्यवस्था
ASM International मैरएजिंग स्टील को बहुत-कम-कार्बन वाले, उच्च-निकल स्टील के रूप में वर्णित करता है, जिसमें कोबाल्ट और मोलिब्डेनम जैसे मिश्रण जोड़े जाते हैं तथा लगभग 480 °C पर इंटरमेटैलिक अवक्षेपण द्वारा मजबूती प्रदान की जाती है। यह तापमान एक उपयोगी संदर्भ-बिंदु है, सार्वभौमिक निर्देश नहीं। वास्तविक एजिंग तापमान और धारण-अवधि ग्रेड, उत्पाद-रूप, पूर्ववर्ती सॉल्यूशन ट्रीटमेंट, सेक्शन आकार, भट्ठी-नियंत्रण तथा मजबूती, दृढ़ता, तन्यता और आयामी स्थिरता के अपेक्षित संतुलन पर निर्भर करते हैं।
पारंपरिक क्रम को अक्सर सॉल्यूशन एनीलिंग, मार्टेंसाइट निर्माण, एजिंग, अवक्षेपण और लघु-दूरी क्रमबद्धता के रूप में बताया जाता है। सॉल्यूशन एनीलिंग प्रमुख मिश्रधातु तत्वों को पर्याप्त रूप से समरूप ऑस्टेनिटिक ठोस विलयन में सम्मिलित करता है। इसके बाद क्वेंचिंग विसरणीय रूपांतरण को दबाती है और लैथ मार्टेंसाइट उत्पन्न करती है। कार्बन की मात्रा कम होने के कारण यह मार्टेंसाइट अपेक्षाकृत नरम होती है और उच्च-कार्बन मार्टेंसाइटिक स्टील की तुलना में इसमें क्वेंच-विकृति सामान्यतः सीमित होती है। बाद के ऊष्मा-उपचार के दौरान विसरण इतना तेज हो जाता है कि विलेय परमाणु समूह बना सकें, स्थानीय रूप से क्रमबद्ध हो सकें और मजबूती देने वाले अवक्षेपों में विकसित हो सकें।
लगभग 480 °C की व्यवस्था एक समझौता है। कम तापमान पर विसरण धीमा होता है और वांछित अभिक्रियाओं के लिए अधिक समय लग सकता है। अधिक तापमान पर अवक्षेपण तेजी से हो सकता है, लेकिन कण मोटे हो सकते हैं, प्रतिस्पर्धी प्रावस्थाएँ बन सकती हैं और ओवरएजिंग से विस्थापन को मिलने वाला प्रतिरोध कम हो सकता है। भट्ठी का नाममात्र तापमान किसी बड़े फोर्जिंग या मोटी छड़ के वास्तविक तापीय इतिहास को भी पूरी तरह नहीं बताता: केंद्र सतह की तुलना में लक्ष्य तापमान तक देर से पहुँच सकता है, और सॉल्यूशन ट्रीटमेंट के बाद शीतलन से पूरे सेक्शन में अलग-अलग मार्टेंसाइटिक संरचनाएँ बन सकती हैं।
इसी कारण, संबंधित विनिर्देशन की जाँच किए बिना प्रकाशित एजिंग अनुसूची को अलग-अलग ग्रेडों के बीच स्थानांतरित नहीं किया जाना चाहिए। उदाहरण के लिए, SAE AMS6515 में 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al नामांकन वाला, डबल-वैक्यूम-मेल्टेड और एनील्ड स्टील निर्दिष्ट है तथा इसमें छड़, फोर्जिंग, ट्यूबिंग और रिंग शामिल हैं। इसकी रासायनिक संरचना 18Ni नामांकन के अंतर्गत बेचे जाने वाले प्रत्येक स्टील या कोबाल्ट-रहित ग्रेड के साथ परस्पर विनिमेय नहीं है। NASA के 2018 के पदार्थ-सर्वेक्षण में 18Ni(250) को लगभग 250 ksi, अर्थात लगभग 1724 MPa, के रूप में पहचाना गया है; लेकिन यह नामांकन सभी उत्पादों पर लागू होने वाले एकल ऊष्मा-उपचार परिणाम के बजाय एक मजबूती-वर्ग और संरचना-परिवार को दर्शाता है।
लक्षित तापमान पर धारण-अवधि इतनी लंबी होनी चाहिए कि इच्छित अवक्षेपण-अभिक्रिया आवश्यक स्तर तक पहुँच सके। कम अवधि का धारण मैट्रिक्स को अंडरएज्ड छोड़ सकता है, जिसमें प्रभावी कणों की संख्या बहुत कम या उनका आकार बहुत छोटा हो सकता है। अधिक लंबा धारण पहले मजबूती बढ़ा सकता है, फिर कणों के बढ़ने या उनकी सुसंगति खोने पर उसे घटा सकता है। सेक्शन आकार एक और चर जोड़ता है, क्योंकि तापीय विलंब, तापमान-प्रवणताएँ और स्थानीय रासायनिक संरचना सतह और केंद्र के बीच अलग-अलग एजिंग प्रतिक्रियाएँ उत्पन्न कर सकती हैं। पूर्ववर्ती ठंडी कार्य-साधना, अवशिष्ट ऑस्टेनाइट, छिद्रता और पृथक्करण भी नाभिकीकरण स्थलों की संख्या और स्थिति बदल सकते हैं।
इंटरमेटैलिक अवक्षेप और मैट्रिक्स की मजबूती
NIST Internal Report 8582 पारंपरिक मार्ग का सीधे वर्णन करता है: पहले सॉल्यूशनाइज़िंग और क्वेंचिंग से अपेक्षाकृत नरम मार्टेंसाइट बनती है, जिसके बाद अवक्षेपण ऊष्मा-उपचार से सूक्ष्म अवक्षेप उत्पन्न होते हैं और उच्च मजबूती, तन्यता तथा दृढ़ता प्राप्त होती है। ये अवक्षेप केवल नरम स्टील में जोड़े गए “कठोर कण” नहीं हैं। उनका आकार, अंतराल, क्रिस्टल संरचना, संघटन, सुसंगति और वितरण यह निर्धारित करते हैं कि वे प्लास्टिक प्रवाह को कितनी प्रभावशीलता से रोकते हैं।
नव-एज्ड मैट्रिक्स में विलेय-समृद्ध क्षेत्र और अत्यंत सूक्ष्म अवक्षेप होते हैं। जब अवक्षेप की जालिका आसपास के मार्टेंसाइट के साथ एक विशिष्ट संबंध रखती है, तो इंटरफेस पर सुसंगतता-विकृतियाँ विकसित होती हैं। ये विकृतियाँ विस्थापन की गति के लिए अतिरिक्त अवरोध उत्पन्न करती हैं। बहुत छोटे सुसंगत कणों को विस्थापन काटकर पार कर सकते हैं, जो उनकी मजबूती और संरचना पर निर्भर करता है; अथवा जब अवक्षेप कम सुसंगत और अधिक दूर-दूर हो जाते हैं, तो विस्थापन कणों के बीच झुककर आगे बढ़ सकते हैं। अधिकतम मजबूती तब प्राप्त होती है जब संयुक्त अवरोध-प्रभाव उच्च हो, सामान्यतः उस अवस्था में जब कण सूक्ष्म और एक-दूसरे के निकट बने रहते हैं।
निकल मार्टेंसाइटिक मैट्रिक्स प्रदान करता है और कई अवक्षेपण-अभिक्रियाओं में भाग लेता है, जबकि अनेक वाणिज्यिक ग्रेडों में मोलिब्डेनम और टाइटेनियम विशेष रूप से महत्वपूर्ण मजबूती-दायक मिश्रण होते हैं। कोबाल्ट मैट्रिक्स तथा अन्य तत्वों की विलेयता या अवक्षेपण-व्यवहार को प्रभावित करता है, जिससे पारंपरिक कोबाल्ट-युक्त ग्रेड एजिंग के बाद उच्च मजबूती प्राप्त कर पाते हैं। एल्युमिनियम क्रमबद्ध प्रावस्थाओं और अवक्षेपण-नियंत्रण में योगदान दे सकता है। सटीक क्रम और प्रावस्था-संयोजन रासायनिक संरचना के अनुसार बदलते हैं; किसी एक यौगिक का नाम इस प्रकार लेना कि वह प्रत्येक ग्रेड को नियंत्रित करता है, भ्रामक होगा।
वाणिज्यिक मैरेजिंग-स्टील की पराभव-शक्तियाँ 1030 से 2420 MPa की सीमा में रिपोर्ट की जाती हैं। Strong evidence
2018 में ASM International द्वारा रिपोर्ट की गई वाणिज्यिक पराभव-मजबूतियाँ 1030 से 2420 MPa तक हैं। यह विस्तार केवल नाममात्र निकेल-सामग्री को नहीं दर्शाता। ग्रेड की रासायनिक संरचना, गलाने की प्रक्रिया, अंतर्वेशन-सामग्री, सॉल्यूशन ट्रीटमेंट, एजिंग अवस्था, परीक्षण-दिशा और उत्पाद आकार—सभी योगदान करते हैं। 2420 MPa के परिणाम को प्रत्येक मैरएजिंग स्टील की परिभाषित प्रतिक्रिया नहीं माना जा सकता, ठीक उसी प्रकार जैसे कम-मजबूती वाली अवस्था जानबूझकर दृढ़ता या मशीनिंग-क्षमता बनाए रखने का परिणाम हो सकती है, न कि असफल उपचार का।
इस चरण में कार्बन-समृद्ध मार्टेंसाइट से अंतर अभी भी महत्वपूर्ण है। कार्बन-समृद्ध मार्टेंसाइट अपनी कठोरता का बड़ा भाग जालिका-दोषों के उच्च घनत्व और फँसे हुए कार्बन से उत्पन्न तनाव-क्षेत्र से प्राप्त करती है। इसके विपरीत, मैरएजिंग स्टील की एजिंग के बाद की मजबूती कम-कार्बन वाली लैथ मैट्रिक्स में इंटरमेटैलिक अवक्षेपण द्वारा नियंत्रित होती है। इससे पदार्थ को एक उपयोगी प्रसंस्करण-क्रम मिलता है: सॉल्यूशन ट्रीटमेंट के बाद और अंतिम एज हार्डनिंग से पहले मशीनिंग अक्सर की जा सकती है, जब वर्कपीस पूर्ण अवक्षेपण-उपचार के बाद की तुलना में कहीं अधिक नरम और विकृति के प्रति कम प्रवण होता है।
कोबाल्ट-रहित स्टील यह स्पष्ट करते हैं कि संरचना पर सीधे विचार करना आवश्यक है। M789 एक कोबाल्ट-रहित मैरएजिंग स्टील है, इसलिए इसकी अवक्षेपण-प्रतिक्रिया का अनुमान केवल इस आधार पर कोबाल्ट-युक्त 18Ni ग्रेड से नहीं लगाया जा सकता कि दोनों को मैरएजिंग स्टील कहा जाता है। NIST Technical Note 2352 में लेज़र पाउडर-बेड फ्यूज़न द्वारा निर्मित कोबाल्ट-रहित M789 के लिए सॉल्यूशन एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग उपचारों का मूल्यांकन किया गया है। कई ऊष्मीय मार्गों की तुलना की आवश्यकता यह दर्शाती है कि इसकी निर्मित-अवस्था की संरचना और अवक्षेपण-व्यवहार के लिए अपनी अलग प्रक्रिया-सीमा आवश्यक है।
लघु-दूरी क्रमबद्धता, ओवरएजिंग और गुणों के बीच समझौते
लघु-दूरी क्रमबद्धता उस स्थानीय रासायनिक व्यवस्था का वर्णन करती है जो पहचाने जा सकने वाले अवक्षेपों के निर्माण से पहले, उनके साथ-साथ या उनके बीच विकसित होती है। विसरण आरंभ होने के बाद विलेय परमाणु अनियमित रूप से वितरित नहीं रहते। पड़ोसी निकल, मोलिब्डेनम, टाइटेनियम, एल्युमिनियम और अन्य परमाणु स्थानीय स्तर पर पसंदीदा पारस्परिक संबंध विकसित कर सकते हैं, जिससे क्रमबद्ध क्षेत्र बनते हैं और विस्थापन की गति के प्रति मैट्रिक्स का प्रतिरोध बदलता है। ASM के क्रम में एजिंग के बाद अवक्षेपण और लघु-दूरी क्रमबद्धता को मजबूती-प्रतिक्रिया के संबंधित भागों के रूप में रखा गया है, यद्यपि ये अभिक्रियाएँ पूर्णतः अलग-अलग चरणों के रूप में नहीं, बल्कि एक-दूसरे पर आच्छादित होकर होती हैं।
प्रारंभिक क्रमबद्धता और समूह-निर्माण बड़े, स्पष्ट रूप से परिभाषित अवक्षेपों के दिखाई देने से पहले ही मजबूती बढ़ा सकते हैं। लगातार एजिंग के साथ ये क्षेत्र अधिक स्पष्ट इंटरमेटैलिक कणों में विकसित होते हैं। इसके बाद मैट्रिक्स अधिकतम-एज्ड अवस्था तक पहुँचती है, जब कणों का आकार और अंतराल स्खलन के लिए मजबूत अवरोध प्रदान करते हैं। आगे का अनावरण ओवरएजिंग उत्पन्न करता है: अवक्षेप मोटे हो जाते हैं, उनका संख्या-घनत्व घट जाता है, इंटरफेस कम प्रभावी हो जाते हैं या संतुलन-प्रावस्थाएँ सूक्ष्म मेटास्टेबल जनसंख्या का स्थान ले लेती हैं। मजबूती और कठोरता घटती हैं, जबकि तन्यता बढ़ सकती है। दृढ़ता में स्वतः सुधार आवश्यक नहीं है, क्योंकि मोटे कण, रिवर्टेड ऑस्टेनाइट, पृथक्करण या दोष दरार-आरंभ के नए मार्ग उत्पन्न कर सकते हैं।
तापमान उपयोगी अवक्षेपण और हानिकारक मोटा होने—दोनों को तेज करता है। इसलिए निर्दिष्ट एजिंग तापमान से ऊपर आकस्मिक ताप-विचलन कुल ताप-अवधि कम दिखाई देने पर भी मजबूती घटा सकता है। इसके विपरीत, अंडरएज्ड अवस्था तब चुनी जा सकती है जब कम मजबूती-स्तर, अधिक निर्माण-क्षमता या दृढ़ता के अलग संतुलन की आवश्यकता हो। संबंधित गुण केवल कठोरता नहीं है। पराभव-मजबूती, अंतिम तनन-मजबूती, विस्तार, फ्रैक्चर दृढ़ता, थकान-प्रतिरोध और आयामी परिवर्तन एक ही ऊष्मीय उपचार पर अलग-अलग प्रतिक्रिया दे सकते हैं।
एडिटिव मैन्युफैक्चरिंग एक अलग प्रक्रिया–संरचना समस्या जोड़ता है। लेज़र-पाउडर-बेड फ्यूज़न किसी भी पारंपरिक सॉल्यूशन या एजिंग उपचार से पहले ही तीव्र तापीय प्रवणताएँ, बार-बार पुनर्तापन, कोशिकीय पृथक्करण, अवशिष्ट तनाव और निर्माण-दिशा के प्रभाव उत्पन्न करता है। NIST के 2024 के थकान-निगरानी अध्ययन में लेज़र-पाउडर-बेड-फ्यूज़न द्वारा निर्मित मैरएजिंग-स्टील नमूनों की कठोरता और कठोरता-मापांक में निर्माण-दिशा के अनुसार भिन्नताएँ पाई गईं। इसी अध्ययन में बताया गया कि चुंबकीय-पारगम्यता माप विफलता से पहले थकान-क्षति का पता लगा सकते हैं, जिससे यह स्पष्ट होता है कि मार्टेंसाइटिक और अवक्षेपण-मजबूत संरचना की बदलती चुंबकीय प्रतिक्रिया ऐसी जानकारी प्रदान कर सकती है जिसे अंतिम तनन-परीक्षण नहीं दे सकता।
इस प्रकार, लगभग 480 °C पर एजिंग कोई जादुई संख्या नहीं, बल्कि एक धातुकर्मीय अवस्था है। अंतिम संरचना इस बात पर निर्भर करती है कि भट्ठी में क्या डाला गया, उसे कितनी तेजी से गर्म और ठंडा किया गया, अनुप्रस्थ काट का तापमान कितनी समानता से बढ़ा, और विनिर्देशन के अनुसार अवक्षेप कणों का कौन-सा वितरण आवश्यक है। मरेजिंग इस्पात इसलिए मजबूत होता है कि जानबूझकर कम-कार्बन वाली मार्टेंसाइटिक मैट्रिक्स को नियंत्रित विसरण और क्रमबद्धता का इतिहास दिया जाता है—इसलिए नहीं कि केवल क्वेंचिंग से असाधारण रूप से कठोर मार्टेंसाइट बन जाती है।
Strength, Ductility, Toughness, और Failure Behavior
वाणिज्यिक Yield-Strength सीमा
Maraging steel का वर्णन अक्सर इसकी अत्यंत उच्च yield strength के आधार पर किया जाता है, लेकिन यह संख्या किसी विशेष composition और thermal history का परिणाम होती है; यह maraging नाम वाले प्रत्येक steel का निश्चित गुण नहीं है। ASM International ने 2018 के अपने ASM Handbook में maraging steels के वाणिज्यिक yield strengths को 1030 से 2420 MPa तक बताया। इस सीमा में काफी भिन्न grades, aging conditions, product forms और inspection requirements शामिल हैं। इसे वाणिज्यिक क्षमता के विवरण के रूप में पढ़ा जाना चाहिए, न कि किसी अनिर्दिष्ट bar, plate, forging, wire या additively manufactured component के लिए आश्वासन के रूप में।[2] NIST Internal Report 8582. National Institute of Standards and Technology. NIST Internal Report, 2025. NIST Internal Report 8582
इसकी मूल प्रक्रिया transformation hardening से शुरू होती है। Austenite को solution anneal किया जाता है और फिर इस प्रकार ठंडा किया जाता है कि iron–nickel alloy कम-कार्बन वाली lath martensite में परिवर्तित हो जाए। कई quenched-and-tempered steels में पाई जाने वाली high-carbon martensite के विपरीत, यह matrix quenching के तुरंत बाद अपेक्षाकृत नरम और tough होती है। 2025 में प्रकाशित NIST Internal Report 8582 के अनुसार, solutionizing और quenching से अपेक्षाकृत नरम martensite बनती है; इसके बाद precipitation heat treatment fine precipitates बनाता है और उपयोगी ductility तथा toughness बनाए रखते हुए strength बढ़ाता है।
दूसरा चरण precipitation hardening है। लगभग 480 °C पर aging के दौरान alloying elements intermetallic phases बनाते हैं और short-range ordering से गुजरते हैं। ये precipitates dislocation motion में बाधा डालते हैं; इसलिए matrix as-quenched condition की तुलना में बहुत अधिक stresses पर plastic flow का प्रतिरोध करती है। Strength मुख्यतः इस नियंत्रित precipitation response से आती है, न कि martensite के carbon strengthening से। Overaging से precipitate population मोटी या परिवर्तित हो जाती है और yield strength कम हो सकती है, जबकि अधूरी aging treatment उपलब्ध hardening response के एक हिस्से को अप्रयुक्त छोड़ देती है।
Grade designations यह चेतावनी देती हैं कि इस सीमा को परस्पर विनिमेय न माना जाए। NASA के 2018 के material overview में 18Ni(250) को लगभग 250 ksi, अर्थात करीब 1725 MPa, बताया गया है, जबकि SAE specification AMS6515 एक विशिष्ट double-vacuum-melted, annealed steel पर लागू होती है, जिसमें 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al होता है। यह chemistry प्रत्येक 18Ni grade के लिए कोई generic recipe नहीं है। Cobalt और molybdenum precipitation system में योगदान करते हैं, titanium और aluminum precipitate formation को प्रभावित करते हैं, तथा nickel martensitic transformation और matrix condition को नियंत्रित करता है। Reported yield strength का अर्थ तभी होता है जब उसके साथ grade, product form, test orientation, solution और aging treatment तथा governing specification भी दी गई हो।
Conventional cobalt-bearing grades और cobalt-free grades को केवल उनके नाम के आधार पर समान अपेक्षित properties नहीं दी जा सकतीं। उदाहरण के लिए, cobalt-free M789 का alloy design और precipitation response, परिचित cobalt-bearing 18Ni grades से अलग है। 2025 में प्रकाशित NIST Technical Note 2352, laser-powder-bed-fused M789 के लिए solution annealing, intercritical annealing और aging का मूल्यांकन करता है। ये treatments process-specific variables हैं, किसी एक universal heat treatment के परस्पर विनिमेय labels नहीं। परिणामी yield strength, elongation, hardness और toughness को निर्दिष्ट grade तथा manufacturing route के लिए स्थापित करना आवश्यक है।
क्यों strength ही एकमात्र design variable नहीं है
Yield strength यह दर्शाती है कि tensile test में पर्याप्त plastic deformation कब शुरू होती है। यह नहीं बताती कि yielding के बाद component का व्यवहार कैसा होगा, crack कितनी तेजी से बढ़ेगी, या fracture से पहले material कितनी energy absorb करेगा। केवल सबसे अधिक reported yield strength के आधार पर design चुनने से elongation, fracture resistance, fatigue life, dimensional stability या manufacturing defects को सहन करने की क्षमता कम हो सकती है।
यह संतुलन precipitate population नियंत्रित करती है। अत्यंत fine और पास-पास स्थित intermetallic particles dislocation motion के विरुद्ध मजबूत resistance प्रदान करते हैं, लेकिन अत्यधिक precipitation notch के आसपास plastic redistribution की क्षमता कम कर सकती है। Matrix भी महत्वपूर्ण है। Lath morphology, reverted austenite, dislocation density, grain-boundary condition और segregation इस बात को प्रभावित करते हैं कि strain material में किस प्रकार फैलता है। थोड़ी कम strength वाली aging condition, peak-aged condition की तुलना में अधिक elongation या crack-growth resistance प्रदान कर सकती है, विशेषकर तब जब component में holes, threads, sharp radii, weld transitions या machining marks हों।
Ductility, toughness का पर्याय नहीं है। Tensile elongation किसी smooth specimen में संचित कुल strain को मापती है, जबकि toughness किसी निर्दिष्ट loading state में crack initiation और propagation के प्रतिरोध का वर्णन करती है। किसी material में सम्मानजनक elongation हो सकती है, फिर भी thick section, low temperature या plane-strain constraint की स्थिति में fracture resistance कम हो सकती है। Charpy impact energy, fracture toughness, crack-tip-opening displacement और fatigue-crack-growth data अलग-अलग प्रश्नों के उत्तर देते हैं। इनमें से किसी का अनुमान केवल yield strength से नहीं लगाया जाना चाहिए।
Residual stress एक अन्य variable जोड़ता है। Solution treatment, quenching, straightening, machining, welding और aging से tensile या compressive stresses बच सकते हैं, जो local yielding और crack driving force को बदलते हैं। कोई high-strength maraging steel साधारण tensile calculation में nominal applied stress को सहन कर सकता है, जबकि notch पर tensile residual stress effective stress intensity बढ़ा सकता है। Aging के दौरान dimensional changes भी precision parts में महत्वपूर्ण हो सकते हैं, भले ही औसत shape change बहुत कम हो।
वे चर जो विफलता को नियंत्रित कर सकते हैं
- समावेशन थकान दरार या भंगुर भंजन आरंभ कर सकते हैं।
- छिद्रता भार-वहन क्षेत्र को घटाती है और दरार-आरंभ स्थल के रूप में कार्य कर सकती है।
- अवशिष्ट तनाव नॉच या दोषों पर स्थानीय दरार-प्रेरक बल बढ़ा सकता है।
- बनावट और दिशा अनुदैर्ध्य, अनुप्रस्थ या निर्माण दिशाओं में अलग-अलग गुण उत्पन्न कर सकते हैं।
- पर्यावरण हाइड्रोजन, नमी, क्लोराइड और स्थायी तनन तनाव दरार पड़ने के जोखिम को प्रभावित कर सकते हैं।
Defects भी उतने ही महत्वपूर्ण हैं। Nonmetallic inclusions, oxide films, pores, lack-of-fusion regions, seams और coarse particles fatigue cracks या brittle fracture की शुरुआत कर सकते हैं। Relevant defect population melting practice, cleanliness, forging reduction, rolling direction, heat treatment, machining और inspection पर निर्भर करती है। इसलिए AMS6515 का double-vacuum-melted designation metallurgical significance रखता है: यह केवल nominal strength class नहीं, बल्कि निर्दिष्ट production route और chemistry की पहचान करता है।
Testing direction को result के साथ पढ़ना चाहिए। Rolled और forged products anisotropic हो सकते हैं, क्योंकि inclusions, segregation, grain flow और prior processing दिशात्मक रूप से वितरित होते हैं। Longitudinal direction में मापे गए tensile properties अपने-आप transverse properties, short-transverse ductility या through-thickness fracture toughness स्थापित नहीं करते। Mechanical-property requirements को लागू material specification और heat-treatment condition के साथ पढ़ना चाहिए; इसमें specimen orientation और product form भी शामिल हैं। “Aged” शब्द पर्याप्त नहीं है, जब तक aging temperature, time, prior solution treatment, cooling procedure और अनुमत processing ज्ञात न हों।
Fracture, Toughness और Environmental Considerations
Maraging steels अक्सर high strength को उपयोगी ductility के साथ संयोजित करते हैं, क्योंकि उनका low-carbon martensitic matrix कुछ quenched high-strength steels से जुड़ी गंभीर carbon-related brittleness से बचता है। इस लाभ की सीमाएँ हैं। Peak aging plastic flow के लिए आवश्यक stress बढ़ाती है, और high strength crack को आगे बढ़ाने के लिए उपलब्ध elastic energy को बढ़ाती है। इसलिए notches, inclusions, sharp machining grooves और local residual stresses निर्णायक failure sites बन सकते हैं।
Fatigue पर अलग से विचार करना आवश्यक है। Cyclic loading component के tensile yield strength तक पहुँचने से बहुत पहले surface imperfection या internal defect पर crack शुरू कर सकती है। Crack शुरू होने के बाद उसकी growth stress ratio, frequency, environment, microstructure और processed material के सापेक्ष direction पर निर्भर करती है। Additive manufacturing में lack-of-fusion defects, keyhole pores, partially melted particles, rough surfaces और thermal-history variation जैसी अतिरिक्त समस्याएँ आती हैं। ये features fatigue behavior पर हावी हो सकते हैं, भले ही tensile coupons specified strength को पूरा करते हों।[3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. National Institute of Standards and Technology. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel
NIST की 2024 की In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel में laser-powder-bed-fused specimens की hardness और stiffness में build-direction variations report की गईं। इसी अध्ययन में पाया गया कि magnetic-permeability measurements failure से पहले fatigue damage का पता लगा सकती हैं। यह परिणाम महत्वपूर्ण है, क्योंकि उपयोगी processing conditions में maraging steels ferromagnetic होते हैं और magnetic response में परिवर्तन विकसित हो रहे microstructural damage या stress state को दर्शा सकते हैं। इससे conventional fatigue और fracture testing की आवश्यकता समाप्त नहीं होती; बल्कि यह दिखाता है कि process orientation और monitoring method उन failure precursors को उजागर कर सकते हैं जिन्हें single tensile value से छिपाया जा सकता है।
Environment failure behavior को भी बदल सकता है। जब pickling, electroplating, corrosion, welding या service exposure के दौरान hydrogen material में प्रवेश करता है, तब high-strength steels hydrogen-assisted cracking के प्रति संवेदनशील हो सकते हैं। Grade और condition के आधार पर moisture, chloride-containing environments, cathodic protection और sustained tensile stress stress-corrosion या delayed cracking की आशंका बढ़ा सकते हैं। इसलिए surface treatments और cleaning procedures का मूल्यांकन निर्दिष्ट strength level और service environment के साथ किया जाना चाहिए, न कि उनसे स्वतंत्र रूप से चयन किया जाना चाहिए।
एक sound design में complete material state निर्दिष्ट की जाती है: grade designation, chemistry, melting route, product form, orientation, solution treatment, aging condition, minimum tensile और yield properties, elongation, hardness, toughness या fatigue requirements तथा inspection limits। मूल अंतर निर्णायक बना रहता है: transformation से low-carbon martensitic matrix बनती है; aging से वे intermetallic precipitates बनते हैं जो अधिकांश high strength प्रदान करते हैं। Failure behavior इन दोनों stages के साथ-साथ defects, residual stress, direction और environment को भी प्रतिबिंबित करता है। उस history से अलग कोई एकल “maraging steel property” नहीं होती।
मानक केस अध्ययन के रूप में AMS6515
SAE AMS6515 दर्शाता है कि किसी मरएजिंग स्टील की पर्याप्त पहचान केवल उसकी शक्ति-संख्या या केवल किसी नाममात्र मिश्रधातु-परिवार के आधार पर नहीं की जा सकती। इसका पदनाम है:
Steel, Maraging, Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed.
यह शब्दावली एक ही पंक्ति में रासायनिक संरचना, गलन-विधि, आपूर्ति-अवस्था और कई अनुमत उत्पाद-रूपों की पहचान करती है। यह ग्रेड केवल “18Ni मरएजिंग स्टील” नहीं है और न ही 18Ni, 250 ksi या मरएजिंग लेबल के अंतर्गत बेची जाने वाली प्रत्येक मिश्रधातु के साथ विनिमेय है। SAE AMS6515 एक नियंत्रित सामग्री और विनिर्माण-विधि को परिभाषित करता है, जिसके गुण इस बात पर निर्भर करते हैं कि स्टील को आकार देने से पहले, उसके दौरान और उसके बाद क्या प्रक्रियाएँ अपनाई जाती हैं।

AMS6515 का सटीक रासायनिक पदनाम
रासायनिक पदनाम 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al है। ये संख्याएँ AMS6515 ग्रेड में प्रमुख मिश्रधातुकारक तत्वों का वर्णन करती हैं: लगभग 18.5% निकेल, 12.0% कोबाल्ट, 4.9% मोलिब्डेनम, 1.40% टाइटेनियम और 0.10% एल्युमिनियम; शेष भाग आयरन का होता है तथा विनिर्देशन कार्बन, मैंगनीज़, सिलिकॉन, सल्फर, फॉस्फोरस और अन्य तत्वों की सीमाओं को नियंत्रित करता है।
निम्न-कार्बन मैट्रिक्स धातुकर्म की दृष्टि से केंद्रीय महत्त्व रखती है। पारंपरिक कठोरीकरण-योग्य स्टील अपनी क्वेंच की गई अवस्था की शक्ति का बड़ा भाग मार्टेंसाइट में फँसे कार्बन से प्राप्त करते हैं। AMS6515 एक अलग मार्ग अपनाता है। सॉल्यूशन ट्रीटमेंट और शीतलन के बाद इसकी आयरन-निकेल मैट्रिक्स निम्न-कार्बन लैथ मार्टेंसाइट बनाती है, जो तुलनात्मक रूप से नरम और tough होती है। इसके बाद की एजिंग ट्रीटमेंट सूक्ष्म इंटरमेटेलिक चरणों के अवक्षेपण और उससे संबंधित अल्प-दूरी क्रमण के माध्यम से शक्ति में मुख्य वृद्धि करती है।
ASM International की 2018 की Maraging Steels प्रविष्टि इस वर्ग को अत्यंत निम्न-कार्बन, उच्च-निकेल स्टीलों के रूप में वर्णित करती है, जिनमें कोबाल्ट और मोलिब्डेनम होते हैं तथा लगभग 480 °C पर इंटरमेटेलिक अवक्षेपण होता है। वाणिज्यिक मरएजिंग-स्टीलों की यील्ड स्ट्रेंथ लगभग 1030 से 2420 MPa तक होती है। यह विस्तृत सीमा किसी एक सार्वभौमिक गुण के बजाय ग्रेड की रासायनिक संरचना और ऊष्मा-उपचार को दर्शाती है। NASA का 2018 का सामग्री-विवरण 18Ni(250) को लगभग 250 ksi, अर्थात लगभग 1724 MPa, के रूप में पहचानता है; किंतु यह पदनाम शक्ति-वर्ग का संक्षिप्त संकेत है, पूर्ण AMS उत्पाद-विनिर्देशन का विकल्प नहीं।
निकेल प्रसंस्करण के दौरान निम्न-कार्बन ऑस्टेनिटिक संरचना को स्थिर करता है और शीतलन के समय मार्टेंसाइट बनने में सहायता करता है। कोबाल्ट और मोलिब्डेनम अवक्षेपण-कठोरीकरण प्रणाली में भाग लेते हैं; टाइटेनियम और एल्युमिनियम भी अवक्षेपों की जनसंख्या और एजिंग के प्रति प्रतिक्रिया को प्रभावित करते हैं। इन तत्वों का सटीक संतुलन महत्त्वपूर्ण है। AMS6515 द्वारा निर्दिष्ट कोबाल्ट-युक्त मिश्रधातु को M789 जैसे कोबाल्ट-रहित ग्रेड के रासायनिक रूप से समतुल्य नहीं माना जाना चाहिए, भले ही दोनों को मरएजिंग स्टील कहा जाता हो और उपयुक्त प्रसंस्करण के बाद दोनों समान शक्ति-स्तर तक पहुँच सकते हों।
यह अंतर रूपांतरण-कठोरीकरण और अवक्षेपण-कठोरीकरण को अलग करता है। क्वेंचिंग से मार्टेंसिटिक मैट्रिक्स बनती है; एजिंग से उच्च-शक्ति वाली अवस्था प्राप्त होती है। 2025 में प्रकाशित NIST Internal Report 8582 पारंपरिक अनुक्रम का वर्णन इस प्रकार करती है: अपेक्षाकृत नरम मार्टेंसाइट बनाने के लिए सॉल्यूशनाइज़िंग और क्वेंचिंग, जिसके बाद अवक्षेपण ऊष्मा-उपचार किया जाता है और सूक्ष्म अवक्षेपों के निर्माण से उच्च शक्ति, तन्यता और toughness प्राप्त होती है। इसलिए मैट्रिक्स कोई आकस्मिक प्रारंभिक अवस्था नहीं है। इसकी कार्बन-सामग्री, आकृति-विज्ञान, विस्थापन-संरचना और ऊष्मीय इतिहास यह निर्धारित करते हैं कि बाद की अवक्षेपण अभिक्रिया किस प्रकार आगे बढ़ेगी।
डबल-वैक्यूम मेल्टिंग और एनील्ड अवस्था
“Double vacuum melted” एक विनिर्माण आवश्यकता है, केवल सजावटी गुणवत्ता-लेबल नहीं। विशेष स्टीलों के लिए यह पद सामान्यतः वैक्यूम-इंडक्शन-मेल्टेड हीट के बाद वैक्यूम-आर्क रीमेल्टिंग को दर्शाता है। यह विधि गैसों और अवांछित समावेशों को कम करती है, रासायनिक समरूपता में सुधार करती है और कठिन उपयोग वाले फोर्जिंग, रिंग, ट्यूबिंग तथा बार उत्पादों के लिए बनाए जाने वाले स्टील पर उत्पादक को अधिक सख्त नियंत्रण देती है। लागू AMS पाठ स्वीकृत गलन-विधि को नियंत्रित करता है; महत्त्वपूर्ण बात यह है कि AMS6515 इस विधि को सामग्री-विनिर्देशन का हिस्सा मानता है।
वैक्यूम मेल्टिंग अपने-आप में मरएजिंग व्यवहार उत्पन्न नहीं करती। यह एक नियंत्रित प्रारंभिक सामग्री तैयार करती है। कठोरीकरण की प्रतिक्रिया अब भी सॉल्यूशन ट्रीटमेंट, शीतलन और एजिंग पर निर्भर करती है। सही नाममात्र रासायनिक संरचना वाली, किंतु अलग-अलग सेग्रीगेशन, समावेशन-सामग्री या ऊष्मीय इतिहास वाली हीट थकान, फ्रैक्चर, आयामी स्थिरता या मशीनिंग प्रदर्शन में भिन्न परिणाम दे सकती है।
पदनाम में दी गई दूसरी अवस्था annealed है। AMS6515 की आपूर्ति एनील्ड अवस्था में की जाती है, न कि पूर्णतः एज्ड और अधिकतम-शक्ति वाले उत्पाद के रूप में। यह अवस्था सामग्री को उसकी अंतिम अवक्षेपण-कठोर अवस्था की तुलना में अपेक्षाकृत नरम रखती है, जिससे घटक को निर्दिष्ट सॉल्यूशन और एजिंग ट्रीटमेंट देने से पहले मशीनिंग और फॉर्मिंग की जा सके। यह शब्द इस बात की सीमाएँ भी निर्धारित करता है कि खरीदार तन्य मान से क्या निष्कर्ष निकाल सकता है: एनील्ड बार, एज्ड तैयार भाग के गुणों का स्वतः प्रतिनिधित्व नहीं करता।
सामान्य धातुकर्मीय अनुक्रम को स्पष्ट रूप से इस प्रकार बताया जा सकता है:
1. सॉल्यूशन एनीलिंग प्रासंगिक मिश्रधातुकारक तत्वों को घोलती है और उपयुक्त ऑस्टेनिटिक संरचना स्थापित करती है; 2. शीतलन से निम्न-कार्बन लैथ मार्टेंसाइट बनती है; 3. उपयुक्त तापमान के निकट एजिंग से इंटरमेटेलिक अवक्षेपण और क्रमण होता है; 4. अवक्षेपों का वितरण शक्ति बढ़ाता है और साथ ही तुलनात्मक रूप से समान शक्ति वाले कार्बन-मार्टेंसिटिक स्टील की तुलना में अधिक तन्यता और toughness बनाए रखता है।
किसी विनिर्देशन को केवल अंतिम एजिंग तापमान से अधिक बातों को नियंत्रित करना आवश्यक है। तापमान बढ़ने की दर, होल्ड समय, सेक्शन का आकार, क्वेंच की परिस्थितियाँ, पूर्व-विरूपण और निर्माण के दौरान पुनःतापन—ये सभी प्रतिक्रिया को बदल सकते हैं। इसी कारण AMS पदनाम “250 ksi मरएजिंग स्टील” वाक्यांश से अधिक जानकारी देता है।
शामिल उत्पाद-रूप और विनिर्देशन की भाषा
SAE AMS6515 में बार, फोर्जिंग, मैकेनिकल ट्यूबिंग, फ्लैश-वेल्डेड रिंग और संबंधित फोर्जिंग स्टॉक शामिल हैं, जो दस्तावेज़ में दिए गए आयामों, प्रसंस्करण-स्थितियों और आवश्यकताओं के अधीन होते हैं। उत्पाद-रूप महत्त्वपूर्ण है, क्योंकि बार, फोर्ज किया हुआ आकार, ट्यूब और वेल्डेड रिंग समान ऊष्मीय प्रवणताओं, विरूपण-इतिहास या ग्रेन-फ्लो पैटर्न से नहीं गुजरते।
मैकेनिकल ट्यूबिंग का संदर्भ इस सामग्री को उन ट्यूबिंग श्रेणियों से अलग करता है जो केवल दाब-सेवा या सामान्य संक्षारण-आवश्यकताओं के आधार पर परिभाषित होती हैं। मैकेनिकल ट्यूबिंग का मूल्यांकन निर्मित संरचनात्मक उत्पाद के रूप में किया जाता है, जिसमें आयाम, अवस्था और यांत्रिक आवश्यकताएँ उसकी अभिप्रेत निर्माण-विधि से जुड़ी होती हैं। फ्लैश-वेल्डेड रिंग एक अतिरिक्त प्रक्रिया-चर प्रस्तुत करती हैं: रिंग को गर्म सामग्री को दाब के अधीन जोड़कर बनाया जाता है, इसलिए स्वीकृति और गुण-नियंत्रण में वेल्ड क्षेत्र तथा उसके बाद के ऊष्मा-उपचार को शामिल करना आवश्यक है। फोर्जिंग स्टॉक बाद की फोर्जिंग प्रक्रिया के लिए आपूर्ति किया जा सकता है; इसका अर्थ है कि इसकी अवस्था नियंत्रित होती है, भले ही अंतिम घटक की ज्यामिति अभी अस्तित्व में न आई हो।
विनिर्देशन की भाषा यह भी अलग करती है कि क्या अनिवार्य है और क्या केवल सामान्यतः पाया जाने वाला है। रासायनिक सीमाएँ हीट को परिभाषित करती हैं। गलन-संबंधी आवश्यकताएँ यह निर्धारित करती हैं कि वह हीट किस प्रकार बनाई जाती है। एनील्ड अवस्था आपूर्ति की गई स्थिति को परिभाषित करती है। उत्पाद-रूप संबंधी धाराएँ यह निर्धारित करती हैं कि कौन-से आकार और विनिर्माण-विधियाँ दस्तावेज़ के अंतर्गत आती हैं। इसके बाद परीक्षण और स्वीकृति संबंधी प्रावधान यह स्थापित करते हैं कि अनुपालन किस प्रकार प्रदर्शित किया जाएगा; इनमें रासायनिक विश्लेषण, यांत्रिक परीक्षण, निरीक्षण, आयाम तथा जहाँ लागू हो वहाँ गैर-अनुरूप सामग्री के सुधार या अस्वीकृति को शामिल किया जाता है।
उत्पादन-विधि बदलने पर यह बात और भी महत्त्वपूर्ण हो जाती है। 2025 में प्रकाशित NIST Technical Note 2352 लेज़र पाउडर-बेड फ्यूज़न द्वारा निर्मित कोबाल्ट-रहित M789 में सॉल्यूशन एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग का मूल्यांकन करता है। यह कार्य एक अलग मिश्रधातु और अलग ठोसीकरण-विधि से संबंधित है; इसके ऊष्मा-उपचार परिणामों को सीधे AMS6515 पर लागू नहीं किया जा सकता। इसी प्रकार, NIST के 2024 के थकान-निगरानी अध्ययन में लेज़र-पाउडर-बेड-फ्यूज़न से निर्मित मरएजिंग-स्टील नमूनों में कठोरता और stiffness में निर्माण-दिशा के अनुसार भिन्नताएँ पाई गईं, जबकि चुंबकीय-पारगम्यता मापों ने विफलता से पहले ही थकान-क्षति का पता लगा लिया। इसलिए एडिटिव मैन्युफैक्चरिंग एक अलग प्रक्रिया-संरचना समस्या उत्पन्न करती है, जिसमें मेल्ट-पूल ज्यामिति, टेक्सचर, छिद्रता, अवशिष्ट तनाव और अनैसोट्रॉपिक ऊष्मा-उपचार शामिल हैं।
AMS6515 उस पुराने, किंतु अब भी आवश्यक, इंजीनियरिंग सिद्धांत को समाहित करता है: संरचना, गलन, अवस्था, रूप, परीक्षण और स्वीकृति—ये सभी एक-दूसरे से जुड़े हुए सामग्री-पहचान के अंग हैं। मिश्रधातु का नाम इस पूरी कहानी का केवल एक हिस्सा बताता है।
प्रसंस्करण, निर्माण और आयामी नियंत्रण
Maraging steel को दो मूलतः भिन्न गुण-अवस्थाओं में संसाधित किया जाता है। सॉल्यूशन एनीलिंग और शीतलन से कम-कार्बन वाली लौह–निकेल लैथ-मार्टेनसाइट मैट्रिक्स बनती है, जो एज्ड अवस्था की तुलना में अपेक्षाकृत नरम होती है; इसके बाद लगभग 480 °C पर किया गया उपचार सुदृढ़ीकरण करने वाले अंतरधात्विक यौगिकों को अवक्षेपित करता है। कार्यशाला स्तर पर यह अंतर महत्वपूर्ण है। सामान्यतः सामग्री को एजिंग से पहले आकार दिया जाता है और भारी मशीनिंग की जाती है; इसके बाद फिनिश-एजिंग तथा निरीक्षण तब किया जाता है, जब इसकी सामर्थ्य, कठोरता और आयामी प्रतिक्रिया निर्दिष्ट अवस्था तक पहुँच जाती है।
यह साधारण-कार्बन टूल स्टीलों के संदर्भ में प्रयुक्त रूपांतरण-कठोरीकरण नहीं है। कार्बन की मात्रा जानबूझकर बहुत कम रखी जाती है, इसलिए शीतलन से कठोर, कार्बन-अतिसंतृप्त मार्टेनसाइट नहीं बनती। निकेल मार्टेनसाइट के निर्माण को बढ़ावा देता है, जबकि कोबाल्ट, मोलिब्डेनम, टाइटेनियम, एल्युमिनियम और संबंधित मिश्रधातु-योग एजिंग के दौरान अवक्षेपण तथा अल्प-दूरी क्रमण को समर्थन देते हैं। NIST Internal Report 8582 (2025) इस क्रम का वर्णन अपेक्षाकृत नरम मार्टेनसाइट बनाने के लिए सॉल्यूशनाइजिंग और क्वेंचिंग, तथा उसके बाद महीन अवक्षेपों और उच्च सामर्थ्य, तन्यता एवं कठोरता उत्पन्न करने वाले अवक्षेपण ऊष्मा-उपचार के रूप में करता है। ASM International वाणिज्यिक यील्ड स्ट्रेंथ को 1030 से 2420 MPa तक बताता है, लेकिन इस सीमा में विभिन्न संघटन, उत्पाद-रूप और ऊष्मा-उपचार शामिल हैं; इसे किसी अनिर्दिष्ट “maraging steel” पर लागू नहीं किया जाना चाहिए।
एजिंग से पहले और बाद की मशीनिंग
रफ मशीनिंग सामान्यतः एनील्ड या सॉल्यूशन-ट्रीटेड अवस्था में की जाती है। इस अवस्था में मैट्रिक्स की कठोरता और कटिंग प्रतिरोध एज्ड स्टील की तुलना में काफी कम होते हैं, जिससे कम टूल-लोड और कम घर्षणात्मक घिसाव के साथ अधिक मात्रा में सामग्री हटाई जा सकती है। फिर भी वर्कपीस को सावधानीपूर्वक सहारा देना आवश्यक है: अवशिष्ट तनावों के मुक्त होने पर पतली दीवारें, रुक-रुककर होने वाली कटिंग और लंबे, पतले खंड अपनी स्थिति बदल सकते हैं। जहाँ सामग्री-हटाना असंतुलित हो, वहाँ तनाव-निवारण उपचार या नियंत्रित मध्यवर्ती प्रक्रिया आवश्यक हो सकती है।
| विनिर्माण चरण | सामान्य उद्देश्य | मुख्य नियंत्रण चिंता |
|---|---|---|
| एनीलित या विलयन-उपचारित अवस्था | खुरदरा मशीनन और रूपण | अवशिष्ट-तनाव मुक्ति और पतले खंडों का सहारा |
| स्थिरीकरण या मध्यवर्ती उपचार | अंतिम परिचालनों से पहले विस्थापन घटाना | ग्रेड-विशिष्ट तापीय संपर्क |
| वृद्धिकरण | अंतरधात्विक अवक्षेपण और अंतिम शक्ति विकसित करना | कम-वृद्धिकरण, अति-वृद्धिकरण और तापमान की एकरूपता |
| परिष्करण मशीनन या घिसाई | अंतिम आयाम और सतह की अवस्था प्राप्त करना | काटने के बल, घिसाई से उत्पन्न दाह और सतही तनन तनाव |
| अंतिम निरीक्षण | आयामों और गुणों का सत्यापन करना | सही नमूना स्थान, अभिविन्यास और अवस्था |
इसलिए व्यावहारिक क्रम प्रायः रफ मशीनिंग, निर्दिष्ट प्रक्रिया के अनुसार स्थिरीकरण या ऊष्मा-उपचार, एजिंग और उसके बाद फिनिश मशीनिंग या ग्राइंडिंग होता है। अंतिम प्रक्रियाओं के लिए पर्याप्त अलाउंस रखना महत्वपूर्ण है, क्योंकि एजिंग से छोटे, किंतु महत्वपूर्ण, आयामी परिवर्तन हो सकते हैं—विशेषकर प्रिसीजन पार्ट्स, लंबे शाफ्ट, पतले रिंग और असमान सेक्शन-मोटाई वाले घटकों में। परिवर्तन की मात्रा ग्रेड और प्रक्रिया पर निर्भर करती है; यह कोई सार्वभौमिक स्थिरांक नहीं है। ड्रॉइंग में यह स्पष्ट होना चाहिए कि आयाम किस अवस्था में लागू हैं, और ऊष्मा-उपचार प्रक्रिया में यह उल्लेख होना चाहिए कि आयामी निरीक्षण एजिंग के बाद, स्थिरीकरण के बाद, या दोनों के बाद किया जाएगा।
एज्ड सामग्री की मशीनिंग संभव है, लेकिन कटिंग परिस्थितियों में इसकी बढ़ी हुई सामर्थ्य और कठोरता को ध्यान में रखना चाहिए। अवक्षेपित अवस्था में अधिक कटिंग बल, एज-चिपिंग का अधिक जोखिम, अधिक ऊष्मा-उत्पादन और मशीनिंग की गई सतह पर अवशिष्ट तन्य तनाव उत्पन्न हो सकते हैं। कार्बाइड, सिरेमिक या अन्य टूलिंग विकल्प, कूलेंट की कार्य-पद्धति, फीड नियंत्रण और रुक-रुककर होने वाली कटिंग की रणनीति को एनील्ड अवस्था से सीधे नकल करने के बजाय प्रक्रिया-योग्यता में निर्धारित किया जाना चाहिए। निकट सहनशीलताओं के लिए ग्राइंडिंग को प्राथमिकता दी जा सकती है, हालांकि ग्राइंडिंग बर्न और सतही तन्य तनाव अब भी चिंता के विषय रहते हैं। कम-कार्बन मैट्रिक्स ऊष्मा-उपचार के प्रति संवेदनशीलता को समाप्त नहीं करती।
मशीनिंग योजना के साथ ग्रेड का पदनाम भी दिया जाना चाहिए। उदाहरण के लिए, SAE AMS6515 उस विनिर्देशन में पहचाने गए उत्पाद-रूपों—जिनमें बार, फोर्जिंग, ट्यूबिंग और रिंग शामिल हैं—के लिए डबल-वैक्यूम-मेल्टेड, एनील्ड 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al स्टील निर्दिष्ट करता है। यह रासायनिक संघटन 18Ni(250), 18Ni(300), 18Ni(350) या M789 जैसे कोबाल्ट-रहित ग्रेड के स्थान पर बिना परिवर्तन के उपयोग योग्य नहीं है। टूल-लाइफ, एजिंग के बाद अपेक्षित कठोरता, अनुमत एजिंग-चक्र और आयामी सुधार अलग-अलग हो सकते हैं।
विकृति, अवशिष्ट तनाव और सेक्शन के प्रभाव
सॉल्यूशन-ट्रीटमेंट और शीतलन से मार्टेनसिटिक मैट्रिक्स बनती है, जबकि एजिंग अवक्षेपण के माध्यम से मैट्रिक्स को बदलती है। दोनों चरण आयामों को प्रभावित कर सकते हैं, लेकिन उनके तंत्र अलग होते हैं। सॉल्यूशन-ट्रीटमेंट तापमान से क्वेंचिंग करने पर तापीय प्रवणताएँ और अवशिष्ट तनाव उत्पन्न होते हैं। मोटे सेक्शनों का केंद्र उनकी सतहों की तुलना में अधिक धीरे ठंडा होता है; इसलिए प्लेट, फोर्जिंग, रिंग और खोखले उत्पाद पूरे सेक्शन में अलग-अलग शीतलन इतिहास से गुजरते हैं। इसके बाद एजिंग सामर्थ्य में परिवर्तन करती है और अवक्षेपण की प्रगति तथा पहले से मौजूद तनावों के शिथिलीकरण के कारण अतिरिक्त आयामी परिवर्तन हो सकता है।
Maraging steels में सामान्यतः उच्च-कार्बन स्टीलों की तुलना में क्वेंच-विकृति कम होती है, क्योंकि मार्टेनसिटिक रूपांतरण अपेक्षाकृत छोटे आयतन-परिवर्तन के साथ होता है। इसका अर्थ यह नहीं है कि क्वेंचिंग आयामी रूप से निष्प्रभावी है। तापीय संकुचन, सेक्शन के भीतर तापमान-अंतर, फिक्स्चर का बंधन, पूर्व कोल्ड-वर्क और असमान मशीनिंग-अलाउंस अब भी किसी पार्ट को मोड़ या अंडाकार बना सकते हैं। बड़े फोर्जिंग और रिंग में फर्नेस-लोडिंग, ट्रांसफर-समय, क्वेंच-अशांति और अभिविन्यास पर विशेष ध्यान देना आवश्यक है। नाममात्र रूप से समान चक्र पतली ट्यूब और भारी बार में अलग-अलग परिणाम दे सकता है।
अवशिष्ट तनाव बाद की मशीनिंग को भी प्रभावित करता है। सॉल्यूशन-ट्रीटेड प्लेट के एक तरफ से सामग्री हटाने पर संतुलनकारी तनाव मुक्त हो सकता है और समतलता बदल सकती है; एजिंग के बाद उसी प्लेट की मशीनिंग करने पर मूल आकार अधिक प्रभावी ढंग से बना रह सकता है, लेकिन तब कहीं अधिक मजबूत सामग्री को काटना पड़ता है। इनमें से कोई भी विकल्प स्वतः सही नहीं है। योग्य प्रक्रिया में संतुलित सामग्री-हटाने के साथ रफिंग, तनाव-निवारण या मध्यवर्ती ऊष्मा-उपचार, सेमी-फिनिशिंग, एजिंग और अंतिम ग्राइंडिंग शामिल हो सकते हैं।
अवक्षेपण नियंत्रण के लिए तापमान की एकरूपता केंद्रीय महत्व रखती है। ASM International लगभग 480 °C पर अंतरधात्विक अवक्षेपण की पहचान करता है, लेकिन निर्दिष्ट समय और तापमान-सीमा ग्रेड तथा लागू दस्तावेज पर निर्भर करती है। केवल फर्नेस इंडिकेटर से यह प्रमाणित नहीं होता कि किसी भारी सेक्शन ने आवश्यक तापमान प्राप्त कर लिया है। लोड थर्मोकपल, कैलिब्रेटेड फर्नेस सर्वे, नियंत्रित रैम्प-रेट और दर्ज किए गए सोक-टाइम से यह स्थापित करने में सहायता मिलती है कि पूरे पार्ट को इच्छित उपचार प्राप्त हुआ। ओवरएजिंग से सामर्थ्य घट सकती है, जबकि अंडरएजिंग से कठोरता और यील्ड स्ट्रेंथ विनिर्देशन से कम रह सकती है। कार्बन स्टीलों की तुलना में सतही डीकार्ब्यूराइजेशन का महत्व कम है, लेकिन संदूषण, ऑक्सीकरण और फर्नेस वातावरण अब भी सतह की अवस्था तथा बाद के निरीक्षण को प्रभावित कर सकते हैं।
सत्यापन का संबंध उत्पाद के स्थान और अभिविन्यास से होना चाहिए। कठोरता को परिभाषित सतहों या सेक्शनों पर मापा जाना चाहिए, और तनन नमूने आवश्यक अनुदैर्ध्य, अनुप्रस्थ या स्पर्शरेखीय दिशा का प्रतिनिधित्व करने चाहिए। आसानी से पहुँच सकने वाली एकल सतह किसी बड़े रिंग या फोर्जिंग की अवस्था स्थापित नहीं कर सकती। एजिंग के बाद आयामी निरीक्षण में केवल अलग-अलग बाहरी व्यास ही नहीं, बल्कि गोलाई, सीधापन, दीवार-मोटाई और डेटम-संबंध भी शामिल होने चाहिए।
फोर्जिंग, ट्यूबिंग, रिंग और रॉट-उत्पादों के बीच अंतर
उत्पाद की ज्यामिति एजिंग से पहले के तापीय और यांत्रिक इतिहास को बदल देती है। बार का सेक्शन अपेक्षाकृत सरल होता है, जबकि फोर्जिंग में स्थानीय मोटाई-परिवर्तन, प्रवाह-दिशा और फाइबर-अभिविन्यास हो सकते हैं। फोर्जिंग विकृति संरचना को परिष्कृत कर सकती है और आंतरिक असातत्य को बंद कर सकती है, लेकिन अंतिम ऊष्मा-उपचार से अब भी सबसे मोटे क्षेत्र के आर-पार समान मार्टेनसाइट और अवक्षेपण उत्पन्न होना चाहिए। इसलिए फोर्जिंग तापमान, रिडक्शन, डाई-फिलिंग और फोर्जिंग के बाद का शीतलन केवल आकार-निर्माण संबंधी विवरण नहीं, बल्कि सामग्री-अवस्था का हिस्सा हैं।
रिंग में परिधीय और रेडियल अंतर उत्पन्न होते हैं। उनकी दीवार-मोटाई, अपसेट या रोल्ड-रिंग इतिहास, मशीनिंग-अलाउंस और क्वेंच-अभिविन्यास अवशिष्ट तनाव तथा गुणों को प्रभावित करते हैं। विनिर्देशन और अनुप्रयोग के आधार पर तनन नमूनों को अनुदैर्ध्य या स्पर्शरेखीय दिशा में लेना आवश्यक हो सकता है। बाहरी व्यास पर कठोरता की आवश्यकता पूरी करने वाले रिंग की दीवार के आर-पार और पूरी परिधि में अलग-अलग जाँच फिर भी आवश्यक हो सकती है।
ट्यूबिंग में पतली दीवार और उच्च सतह-क्षेत्र-से-आयतन अनुपात का संयोजन होता है। यह तेजी से ठंडी हो सकती है और भारी फोर्जिंग की तुलना में दीवार के आर-पार कम तापमान-अंतर विकसित कर सकती है, फिर भी ओवलिटी, दीवार-मोटाई में परिवर्तन, सीधापन और हैंडलिंग-विकृति अधिक महत्वपूर्ण हो जाते हैं। मैंड्रेल, प्लग, सपोर्ट और फिक्स्चर ऊष्मा-उपचार के दौरान गति को रोक सकते हैं और स्थानीय तनाव उत्पन्न कर सकते हैं। उत्पाद-विनिर्देशन यह नियंत्रित करता है कि ट्यूबिंग एनील्ड, सॉल्यूशन-ट्रीटेड, एज्ड अवस्था में दी जाएगी या उस पर अतिरिक्त कोल्ड-वर्क संबंधी आवश्यकताएँ लागू होंगी।
रॉट-उत्पादों के आँकड़े एडिटिवली मैन्युफैक्चर्ड सामग्री पर स्वतः लागू नहीं किए जा सकते। लेज़र-पाउडर-बेड-फ्यूज़्ड कोबाल्ट-रहित M789 में प्रक्रिया-निर्भर मेल्ट-पूल सीमाएँ, टेक्सचर, पोरोसिटी और अवशिष्ट तनाव होते हैं, जो पारंपरिक बार और फोर्जिंग स्टॉक में अनुपस्थित होते हैं या अलग प्रकार से वितरित होते हैं। NIST Technical Note 2352 (2025) इस सामग्री के लिए सॉल्यूशन एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग उपचारों का मूल्यांकन करता है, जिससे स्पष्ट होता है कि ऊष्मा-उपचार मार्ग को बिल्ड-प्रक्रिया के लिए योग्य बनाना क्यों आवश्यक है। NIST के 2024 के थकान-निगरानी अध्ययन में कठोरता और कठोरता-मापांक में बिल्ड-दिशा संबंधी भिन्नताएँ भी मिलीं। चुंबकीय-पारगम्यता मापों ने विफलता से पहले थकान-क्षति का पता लगाया, जिससे यांत्रिक योग्यता के विकल्प के बजाय प्रक्रिया-निगरानी और निरीक्षण संकेत प्राप्त होता है। प्रिंटेड maraging-steel पार्ट के गुण निर्धारित करते समय ज्यामिति, बिल्ड-अभिविन्यास, सपोर्ट हटाना, ऊष्मा-उपचार और नमूने की दिशा सभी दर्ज की जानी चाहिए।
कोबाल्ट-मुक्त मैरेंजिंग स्टील और M789
कोबाल्ट-मुक्त ग्रेड क्यों विकसित किए गए
मैरेंजिंग स्टील की परिभाषा किसी एकल शक्ति-मान से कम और उस क्रम से अधिक होती है, जो इसकी सूक्ष्मसंरचना बनाता है। पहले स्टील को विलयन-एनीलिंग और क्वेंचिंग द्वारा उपचारित किया जाता है, जिससे कम-कार्बन वाली लौह–निकल लैथ मार्टेंसाइट बनती है। यह मार्टेंसाइट अपेक्षाकृत नरम होती है, क्योंकि यह पारंपरिक क्वेंचिंग और टेम्परिंग किए गए स्टीलों में मिलने वाली कार्बन-अतिसंतृप्त मार्टेंसाइट नहीं होती। बाद में एजिंग के दौरान मजबूती विकसित होती है, जब मार्टेंसाइटिक मैट्रिक्स में अंतर्धात्विक यौगिक अवक्षेपित होते हैं।
यह अंतर रूपांतरण-कठोरण और अवक्षेपण-कठोरण को अलग करता है। क्वेंचिंग मैट्रिक्स और उसकी लैथ संरचना प्रदान करती है; एजिंग अंतिम शक्ति का अधिकांश भाग प्रदान करती है। 2025 में प्रकाशित NIST Internal Report 8582 में पारंपरिक क्रम को अपेक्षाकृत नरम मार्टेंसाइट बनाने के लिए विलयन-उपचार और क्वेंचिंग, तथा उसके बाद सूक्ष्म अवक्षेप बनाने और शक्ति, तन्यता तथा दृढ़ता बढ़ाने वाले अवक्षेपण ऊष्मा-उपचार के रूप में वर्णित किया गया है। ASM International लगभग 480 °C पर अवक्षेपण का वर्णन करता है; वाणिज्यिक मैरेंजिंग-स्टीलों की उपज-शक्ति 1030 से 2420 MPa तक होती है।
पारंपरिक ग्रेड अपनी अवक्षेपण-प्रतिक्रिया का एक भाग कोबाल्ट से प्राप्त करते हैं। विलयन-उपचार के दौरान कोबाल्ट लौह–निकल मैट्रिक्स में मोलिब्डेनम की विलेयता कम कर देता है, जिससे एजिंग के दौरान मजबूती प्रदान करने वाले मोलिब्डेनम-समृद्ध अंतर्धात्विक कणों की अधिक संख्या बन सकती है। यह मैट्रिक्स की रूपांतरण और टेम्परिंग-प्रतिक्रिया को भी प्रभावित करता है। इसका परिणाम उच्च शक्ति प्राप्त करने का एक प्रभावी मार्ग है, लेकिन इससे ऐसे मिश्रधातु-तत्व पर निर्भरता पैदा होती है जिसकी आपूर्ति, लागत और भू-राजनीतिक संकेंद्रण ने विकल्पों की आवश्यकता को बढ़ावा दिया है।
इसलिए कोबाल्ट-मुक्त विकास केवल प्रतिस्थापन-अभ्यास नहीं, बल्कि पदार्थ-डिजाइन की प्रतिक्रिया था। शोधकर्ताओं ने ऐसे संघटन विकसित करने का प्रयास किया, जो कोबाल्ट पर निर्भर हुए बिना तुलनीय संख्या में अवक्षेप उत्पन्न कर सकें और साथ ही उस कम-कार्बन मार्टेंसाइटिक संरचना को बनाए रखें, जो मैरेंजिंग स्टीलों को विशिष्ट बनाती है। उपलब्ध शोध-विवरण में 18Ni(250) के तुलनीय शक्ति और तन्यता-स्तर को विकास-लक्ष्य के रूप में पहचाना गया है। यह लक्ष्य महत्वपूर्ण है, क्योंकि 18Ni(250) केवल एक नाममात्र संघटन नहीं है: NASA इसे लगभग 250 ksi, अर्थात लगभग 1724 MPa, शक्ति-स्तर वाले मैरेंजिंग ग्रेड के रूप में पहचानता है।
संदर्भित पदनाम का मिश्रधातु-संबंधी अर्थ भी सटीक है। SAE AMS6515 बार, फोर्जिंग, ट्यूबिंग और रिंग उत्पाद-रूपों में डबल-वैक्यूम-पिघलाए और एनील किए गए 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al स्टील को निर्दिष्ट करता है। यह संघटन पारंपरिक कोबाल्ट-युक्त दृष्टिकोण को दर्शाता है: निकल कम-कार्बन मार्टेंसाइटिक मैट्रिक्स को स्थिर करता है, कोबाल्ट और मोलिब्डेनम अवक्षेपण-कठोरण में सहायक होते हैं, तथा टाइटेनियम और एल्युमिनियम मजबूती प्रदान करने वाले चरणों के निर्माण में भाग लेते हैं। कोबाल्ट-मुक्त ग्रेड का मूल्यांकन केवल इस सूत्र से 12.0 प्रतिशत कोबाल्ट हटाकर और अन्य सभी चर अपरिवर्तित रखकर नहीं किया जा सकता।
कोबाल्ट-युक्त और कोबाल्ट-मुक्त मजबूती-रणनीतियों की तुलना
| विशेषता | कोबाल्ट-युक्त ग्रेड | M789 जैसे कोबाल्ट-रहित ग्रेड |
|---|---|---|
| मैट्रिक्स | कम-कार्बन लौह–निकेल लैथ मार्टेंसाइट | कम-कार्बन लौह–निकेल लैथ मार्टेंसाइट |
| सुदृढ़ीकरण मार्ग | अंतरधात्विक अवक्षेपण और क्रमबद्धता | अंतरधात्विक अवक्षेपण और क्रमबद्धता |
| कोबाल्ट | अनेक पारंपरिक ग्रेडों में उपस्थित | जानबूझकर हटाया गया |
| ऊष्मा-उपचार प्रतिक्रिया | निर्दिष्ट ग्रेड और अनुसूची द्वारा नियंत्रित | ग्रेड-विशिष्ट प्रक्रिया-परास आवश्यक |
| विनिर्माण-मार्ग संवेदनशीलता | गढ़े गए या अन्य उत्पाद इतिहास पर निर्भर | लेज़र पाउडर-बेड फ्यूज़न सामग्री में विशेष रूप से महत्वपूर्ण |
कोबाल्ट-युक्त और कोबाल्ट-मुक्त मैरेंजिंग स्टीलों की व्यापक संरचना समान होती है, लेकिन वे समान अवक्षेपण-रसायन के माध्यम से शक्ति प्राप्त नहीं करते। दोनों परिवारों में कम कार्बन कार्बाइड-निर्माण को सीमित करता है और क्वेंचिंग के बाद कठोर, अपेक्षाकृत तन्य लैथ-मार्टेंसाइट मैट्रिक्स के निर्माण की अनुमति देता है। इसके बाद एजिंग नैनोस्केल के अंतर्धात्विक अवक्षेप उत्पन्न करती है और इसमें लघु-दूरी क्रमबद्धता भी शामिल हो सकती है। ASM का ऊष्मा-उपचार विवरण इस क्रम को विलयन-एनीलिंग, मार्टेंसाइट निर्माण, एजिंग, अवक्षेपण और लघु-दूरी क्रमबद्धता के रूप में प्रस्तुत करता है।
अंतर इस बात में निहित है कि मिश्रधातु विलेय-तत्वों की मात्रा, मैट्रिक्स की स्थिरता और अवक्षेप-निर्माण के बीच संतुलन कैसे बनाती है। पारंपरिक कोबाल्ट-युक्त ग्रेड एजिंग के दौरान मोलिब्डेनम के अवक्षेपण को अधिक प्रभावी बनाने के लिए कोबाल्ट का उपयोग करते हैं। कोबाल्ट-मुक्त ग्रेडों को अन्य परिवर्तनों के माध्यम से इसकी भरपाई करनी पड़ती है: निकल, मोलिब्डेनम, टाइटेनियम, एल्युमिनियम, क्रोमियम या अन्य विलेय-तत्वों के स्तरों में परिवर्तन; अलग-अलग अवक्षेप-निर्माण अभिक्रियाएँ; तथा सावधानीपूर्वक चुने गए विलयन और एजिंग उपचार। सटीक तंत्र ग्रेड पर निर्भर करता है। “कोबाल्ट-मुक्त मैरेंजिंग स्टील” एक डिजाइन-परिवार का वर्णन करता है, किसी एक परस्पर-विनिमेय रासायनिक विनिर्देशन का नहीं।
इसीलिए शक्ति की तुलना के लिए केवल तन्य-परीक्षण का एक अंक पर्याप्त नहीं है। कोई ग्रेड अलग आकार-वितरण वाले अवक्षेपों, अलग मार्टेंसाइट आकृति-विज्ञान या मैट्रिक्स-शक्ति और दरार-प्रतिरोध के अलग संतुलन के माध्यम से समान उपज-शक्ति प्राप्त कर सकता है। अत्यधिक एजिंग अवक्षेपों को मोटा कर सकती है और शक्ति घटा सकती है, जबकि अपर्याप्त एजिंग उपलब्ध मजबूती-अभिक्रियाओं को अधूरा छोड़ देती है। विलयन-उपचार यह भी नियंत्रित करता है कि अवक्षेपण के लिए कितना विलेय-तत्व उपलब्ध रहे और पूर्ववर्ती सूक्ष्मसंरचना कितनी समान बने।
इसलिए कोबाल्ट-मुक्त विकास का उद्देश्य किसी एक अधिकतम मान को प्राप्त करना नहीं, बल्कि संतुलन बनाना था। तुलनीय तन्यता बनाए रखते हुए 18Ni(250) की शक्ति से मेल खाने के लिए दोनों चरणों पर नियंत्रण आवश्यक है: मार्टेंसाइटिक मैट्रिक्स में प्लास्टिक विकृति की क्षमता बनी रहनी चाहिए, और अवक्षेप इतने अधिक तथा सूक्ष्म होने चाहिए कि वे विस्थापन-गति में बाधा डालें, लेकिन गंभीर भंगुरता उत्पन्न न करें। नाममात्र रूप से समान तन्य-शक्ति धातुकर्मीय समतुल्यता सिद्ध नहीं करती।
M789 इसी व्यापक प्रयास के अंतर्गत एक विशिष्ट कोबाल्ट-मुक्त ग्रेड है। इसे पारंपरिक 18Ni ग्रेडों के रासायनिक प्रतिस्थापन के रूप में वर्णित नहीं किया जाना चाहिए, क्योंकि इसका संघटन, अवक्षेपण-अभिक्रियाएँ, ऊष्मा-उपचार की सीमा और विनिर्माण-इतिहास के प्रति इसकी प्रतिक्रिया अलग-अलग विषय हैं। ग्रेड-पदनाम एक विशिष्ट मिश्रधातु-प्रणाली और प्रसंस्करण-विनिर्देशन की पहचान करता है; इसका यह अर्थ नहीं है कि 18Ni(250), 18Ni(300) या AMS6515 सामग्री के लिए प्रयुक्त विलयन-एनीलिंग या एजिंग अनुसूची को सत्यापन के बिना लागू किया जा सकता है।
लेज़र पाउडर-बेड फ्यूज़न द्वारा निर्मित M789
लेज़र पाउडर-बेड फ्यूज़न धातुकर्म में एक और स्तर जोड़ता है। सामग्री को अनेक छोटे ट्रैकों और परतों में पिघलाया और ठोस किया जाता है, जिसमें तीव्र तापीय प्रवणताएँ, तीव्र शीतलन, बार-बार पुनःतापन और एक निर्माण-दिशा शामिल होती है, जो बनावट तथा स्थानीय विविधता उत्पन्न कर सकती है। इसलिए पारंपरिक एजिंग शुरू होने से पहले ही निर्मित-अवस्था में पृथक्करण, अवशिष्ट तनाव, कोशिकीय उपसंरचना और असमान अवक्षेपण-क्षमता मौजूद हो सकती है।
लेज़र-पाउडर-बेड-फ्यूज़न से निर्मित M789 के लिए ऊष्मा-उपचार कोई एक स्थिर चरण नहीं है। 2025 में प्रकाशित NIST Technical Note 2352 इस कोबाल्ट-मुक्त ग्रेड के लिए विलयन-एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग उपचारों का मूल्यांकन करता है। विलयन-एनीलिंग का उद्देश्य विलेय-तत्वों का पुनर्वितरण करना और निर्मित-अवस्था के तापीय इतिहास के प्रभावों को कम करना है। इंटरक्रिटिकल एनीलिंग एजिंग से पहले मैट्रिक्स और चरण-संतुलन को संशोधित करने का एक अलग मार्ग प्रदान करती है। इसके बाद एजिंग मजबूती प्रदान करने वाले अवक्षेपों के आकार, घनत्व और वितरण को निर्धारित करती है। इसलिए चुना गया क्रम कठोरता, तन्य व्यवहार, तन्यता और विषमदैशिकता को बदल सकता है, भले ही मिश्रधातु पाउडर नाममात्र रूप से समान हो।
एडिटिव मार्ग दिशा-निर्भर परीक्षण को भी आवश्यक बनाता है। एडिटिव रूप से निर्मित मैरेंजिंग स्टील पर 2024 में किए गए NIST अध्ययन में लेज़र-पाउडर-बेड-फ्यूज़न से निर्मित नमूनों ने कठोरता और कठोरता-मापांक में निर्माण-दिशा के अनुसार भिन्नताएँ प्रदर्शित कीं। ये अंतर परत-दर-परत ठोसकरण, दोष-समूहों, बनावट और ऊष्मा-उपचार के बीच परस्पर क्रिया को दर्शाते हैं। ये इस बात का प्रमाण नहीं हैं कि M789 का मूलभूत मजबूती-तंत्र अलग है; वे केवल यह दिखाते हैं कि प्रसंस्करण-विधि उस तंत्र की अभिव्यक्ति को बदल देती है।
NIST के थकान-निगरानी कार्य में एक अन्य महत्वपूर्ण परिणाम सामने आया: चुंबकीय-पारगम्यता मापन विफलता से पहले थकान-क्षति का पता लगा सकता है। मैरेंजिंग स्टील यांत्रिक क्षति के प्रति अपनी मार्टेंसाइटिक और अवक्षेप-युक्त सूक्ष्मसंरचना में परिवर्तनों के माध्यम से प्रतिक्रिया करते हैं, और ये परिवर्तन चुंबकीय व्यवहार को प्रभावित कर सकते हैं। एडिटिव रूप से निर्मित सामग्री के लिए ऐसी निगरानी उपयोगी है, क्योंकि थकान-प्रदर्शन अवक्षेपण-अवस्था के साथ-साथ अपूर्ण संलयन वाले दोषों, सतह की स्थिति, अवशिष्ट तनाव और निर्माण-अभिविन्यास से भी प्रभावित हो सकता है।
इस प्रकार M789 कोबाल्ट-मुक्त मैरेंजिंग धातुकर्म के केंद्रीय बिंदु को प्रदर्शित करता है। कोबाल्ट हटाने से समस्या केवल संशोधित नुस्खे तक सीमित नहीं हो जाती। ग्रेड को अपनी विशिष्ट अवक्षेपण-रसायन के आधार पर डिजाइन करना होता है और फिर ऐसी ऊष्मा-उपचार अनुसूची के माध्यम से संसाधित करना होता है, जो उसकी प्रारंभिक सूक्ष्मसंरचना के अनुकूल हो। लेज़र पाउडर-बेड फ्यूज़न में पाउडर, स्कैन-इतिहास, निर्माण-दिशा, निर्माणोत्तर एनीलिंग और एजिंग उपचार—सभी अंतिम परिणाम में योगदान करते हैं।
एडिटिव मैन्युफैक्चरिंग धातुकर्मीय समस्या को बदल देती है
लेज़र पाउडर-बेड फ्यूज़न (LPBF) द्वारा निर्मित मैरेजिंग स्टील ताप-उपचार में बार, प्लेट या फोर्जिंग जैसी संरचना के साथ प्रवेश नहीं करता। पारंपरिक क्रम अपेक्षाकृत स्पष्ट है: सॉल्यूशनाइज़िंग मिश्रधातु तत्वों को घोलता है, क्वेंचिंग अपेक्षाकृत नरम, निम्न-कार्बन मार्टेंसाइट उत्पन्न करती है, और लगभग 480 °C पर एजिंग इंटरमेटैलिक यौगिकों का अवक्षेपण करती है, जिससे मजबूती बढ़ती है। NIST Internal Report 8582 (2025) इस क्रम का वर्णन सॉल्यूशनाइज़िंग और क्वेंचिंग के बाद प्रीसिपिटेशन हीट ट्रीटमेंट के रूप में करती है, जिसमें सूक्ष्म अवक्षेप उच्च मजबूती, तन्यता और कठोरता प्रदान करते हैं। एडिटिव मैन्युफैक्चरिंग इन प्रक्रियाओं से पहले एक और क्रम जोड़ देती है: बार-बार पिघलना, तीव्र ठोसकरण, बाद की ट्रैकों और परतों से पुनःतापन, सीमित अवस्था वाले पुर्जे में शीतलन, और कभी-कभी अंतिम एजिंग से पहले तनाव-निवारण।
यह अंतर महत्वपूर्ण है, क्योंकि रूपांतरण-कठोरीकरण और अवक्षेप-कठोरीकरण अलग-अलग कार्य करते हैं। मैरेजिंग स्टील को मुख्यतः कार्बन-समृद्ध मार्टेंसाइट द्वारा मजबूत नहीं किया जाता। ASM International इस परिवार को अत्यंत निम्न-कार्बन और उच्च-निकल वाले स्टील के रूप में वर्णित करता है, जिनमें कोबाल्ट और मोलिब्डेनम जैसे तत्व मिलाए जाते हैं; इनकी वाणिज्यिक यील्ड स्ट्रेंथ 1030 से 2420 MPa तक होती है और इंटरमेटैलिक अवक्षेपण लगभग 480 °C पर होता है। मार्टेंसिटिक मैट्रिक्स वह संरचना प्रदान करता है जिसमें अवक्षेपण होता है, लेकिन कठोरता और यील्ड स्ट्रेंथ में प्रमुख वृद्धि एजिंग के दौरान नैनोस्केल या लगभग नैनोस्केल इंटरमेटैलिक चरणों के निर्माण तथा शॉर्ट-रेंज ऑर्डरिंग के बाद होती है।
LPBF प्रारंभिक मार्टेंसाइट और बाद में अवक्षेपों के बनने के मार्ग—दोनों को बदल देता है।

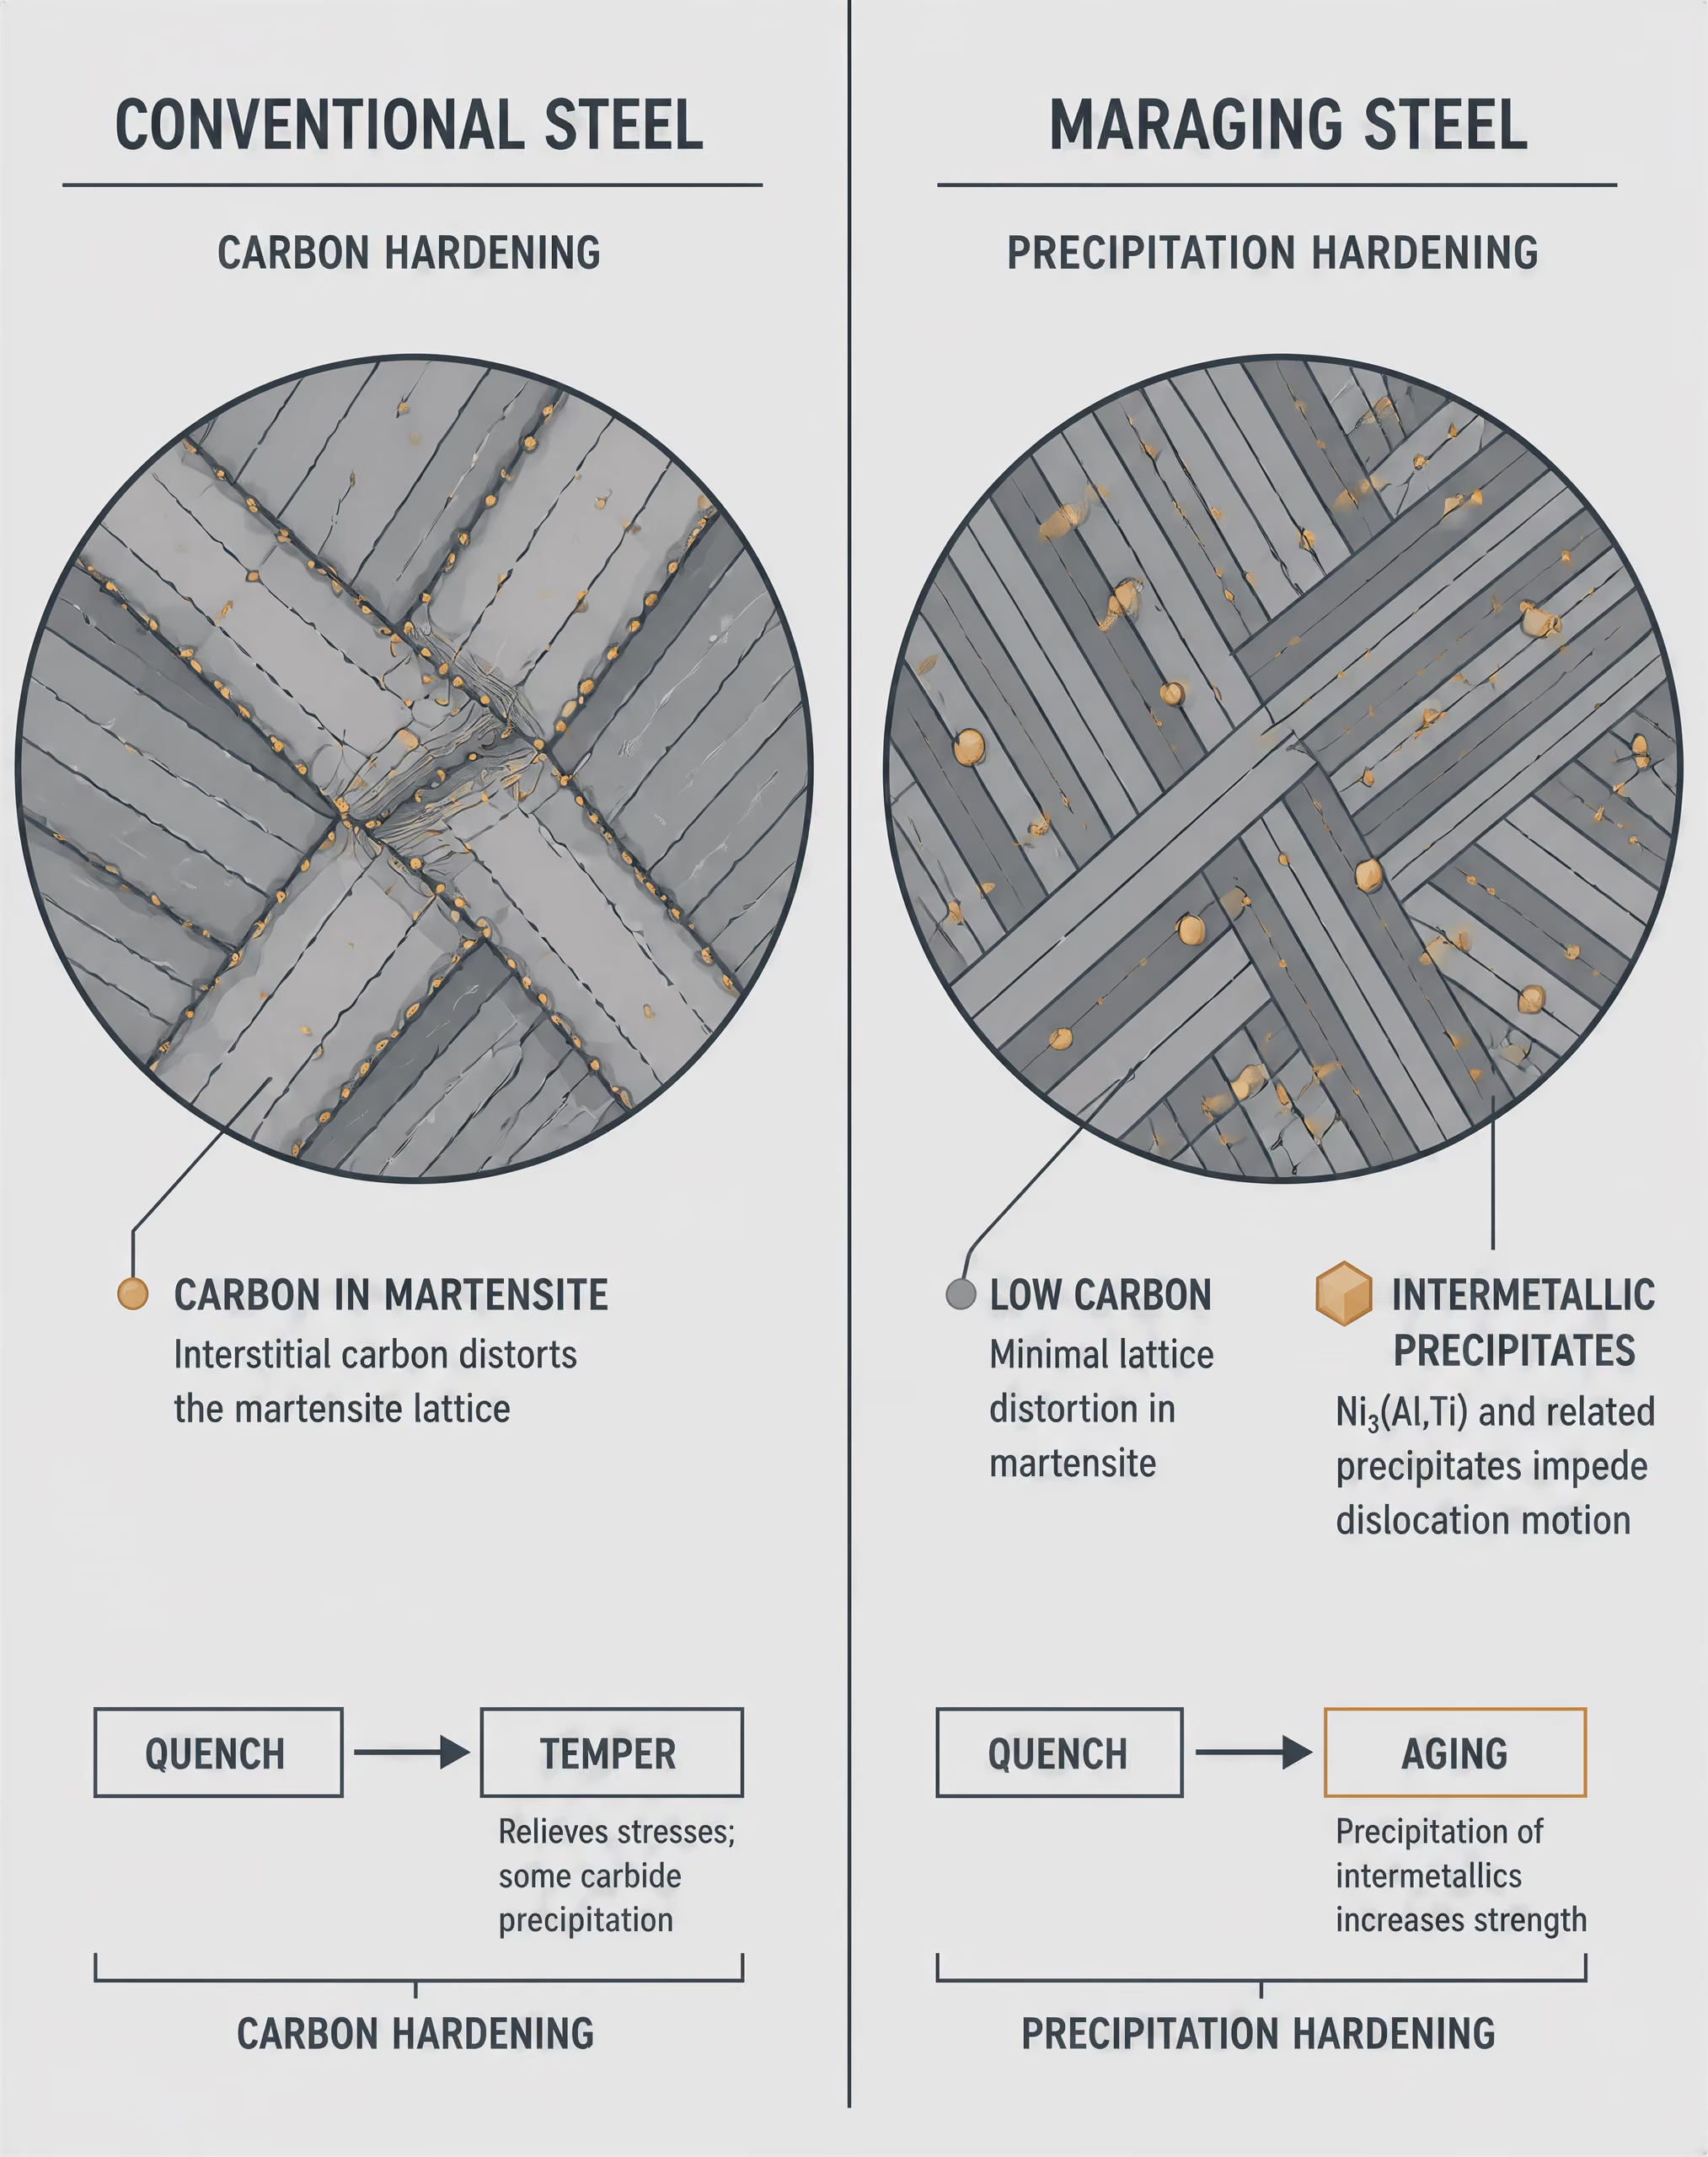
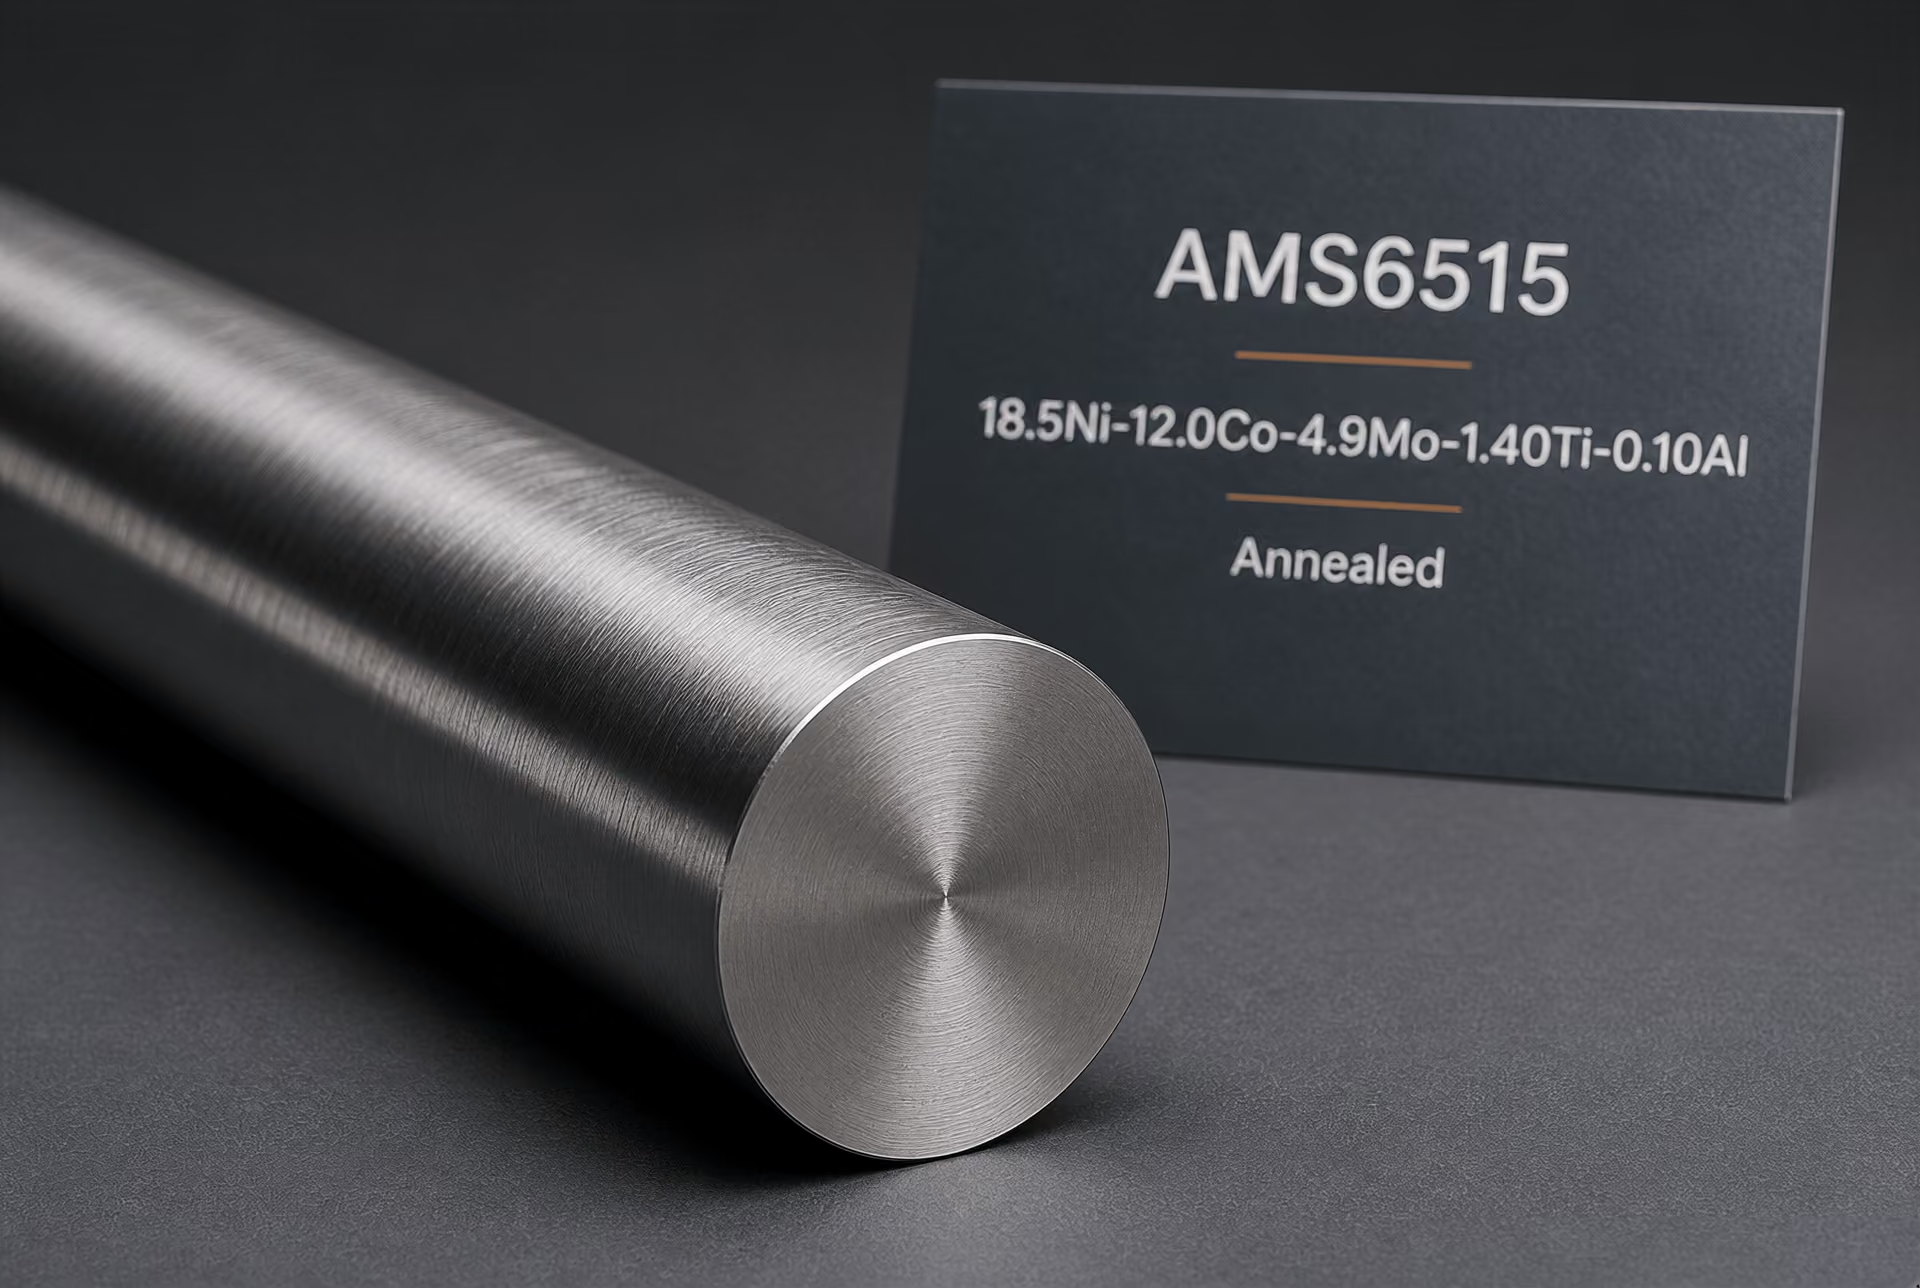
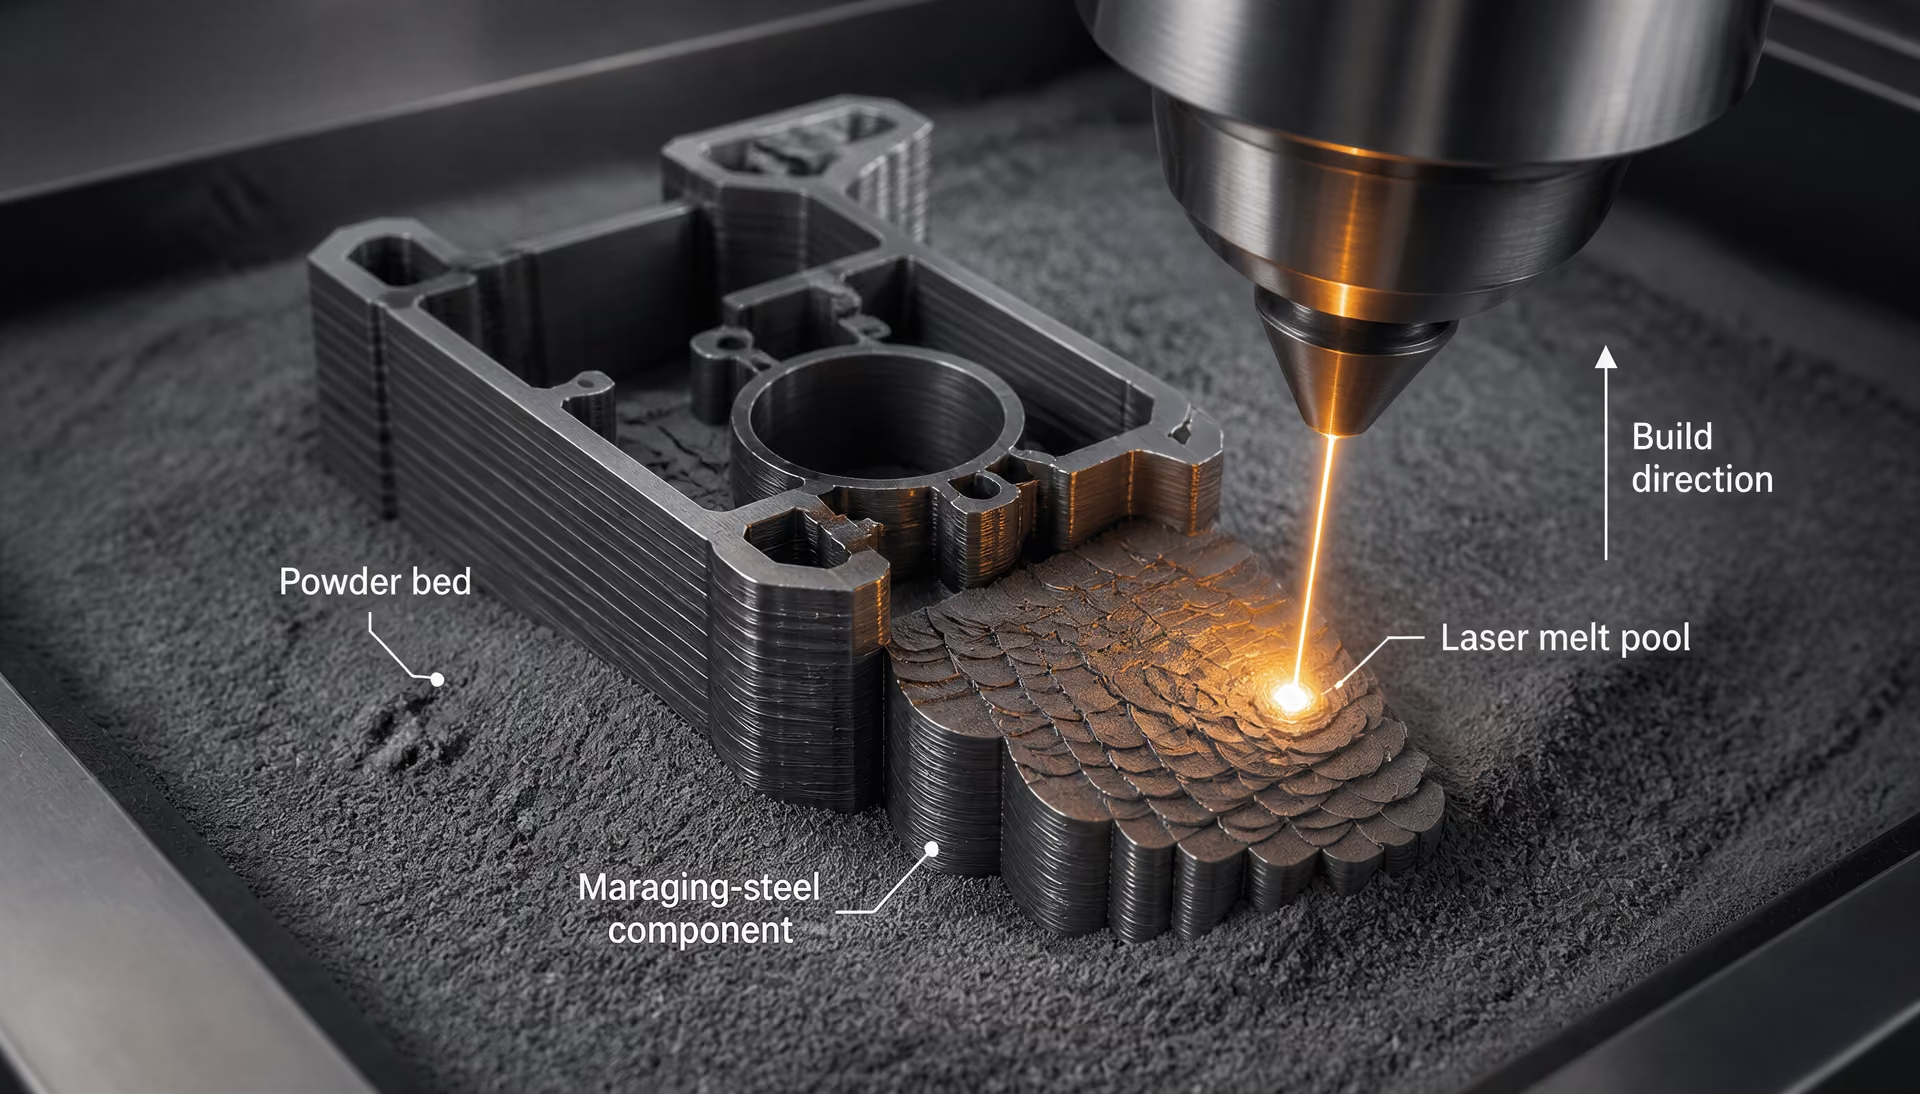
लेज़र पाउडर-बेड फ्यूज़न और दिशात्मक सूक्ष्मसंरचनाएँ
LPBF में एक केंद्रित लेज़र पाउडर की पतली परत को स्कैन करता है और परस्पर अतिव्यापी मेल्ट पूलों का क्रम बनाता है। प्रत्येक पूल में तीव्र तापमान प्रवणता होती है: फ्यूज़न सीमा के निकट की सामग्री गर्म होकर आंशिक रूप से पुनः पिघलती है, जबकि पूल के ऊपर की सामग्री तेजी से ठंडी होती है। इसके बाद बनने वाली परत पिछली परत के एक हिस्से को फिर से गर्म करती है। इसलिए किसी घटक में भट्ठी में किए गए एकल ताप-प्रदर्शन के बजाय अनेक स्थानीय तापीय इतिहास होते हैं। स्कैन की दिशा, परत की मोटाई, लेज़र शक्ति, स्कैन गति, हैच स्पेसिंग और निर्माण में रुकावट—सभी इस इतिहास को प्रभावित करते हैं।
तीव्र ठोसकरण से तापीय प्रवणता के अनुरूप संरेखित सूक्ष्म कोशिकीय या स्तंभाकार संरचनाएँ बन सकती हैं। इन प्रवणताओं का सामान्यतः बिल्ड दिशा से मजबूत संबंध होता है; इसलिए दाने की आकृति और क्रिस्टलोग्राफिक टेक्सचर दिशात्मक हो सकते हैं। ऐज़-बिल्ट अवस्था में मेल्ट-पूल सीमाएँ दिखाई देती रह सकती हैं, हालांकि बाद का ताप-उपचार उनके कुछ कंट्रास्ट को कम या समाप्त कर सकता है। परिणामी संरचना पारंपरिक अर्थ में केवल “क्वेंच्ड मार्टेंसाइट” नहीं होती; यह ठोसकरण और पुनःतापन की घटनाओं के क्रम के बाद बनी मार्टेंसाइट होती है, जिसमें स्थानीय सेग्रिगेशन और अवक्षेपण की संभाव्यता उन घटनाओं से विरासत में मिलती है।
दोष एक दूसरी समस्या उत्पन्न करते हैं। लैक-ऑफ-फ्यूज़न छिद्र तब बनते हैं जब आस-पास की ट्रैक या परतें पूरी तरह बंध नहीं पातीं। गैस-छिद्र पाउडर में उत्पन्न हो सकते हैं या पिघलने के दौरान फँस सकते हैं। कीहोल अस्थिरता बड़े, अनियमित रिक्त स्थान बना सकती है। ये दोष भार-वहन क्षेत्र को कम करते हैं और थकान-दरार के आरंभ-स्थल के रूप में कार्य करते हैं, जबकि बिल्ड दिशा के सापेक्ष उनकी स्थिति मापी गई प्रतिक्रिया को प्रभावित करती है। अवशिष्ट तनाव भी उत्पन्न होता है, क्योंकि लेज़र से गर्म क्षेत्र फैलता और सिकुड़ता है, जबकि वह ठंडी और कम अनुपालक सामग्री से घिरा रहता है। इसके परिणामस्वरूप विकृति, सूक्ष्म-दरारों का जोखिम और चरण-स्थिरता में स्थानीय परिवर्तन हो सकते हैं।
संरचना यह नियंत्रित करती है कि ये प्रभाव कितने महत्वपूर्ण होंगे। 18Ni(250) जैसे कोबाल्ट-युक्त ग्रेड को कोबाल्ट-रहित ग्रेड के समतुल्य नहीं माना जा सकता। NASA की 2018 की सामग्री-परिभाषा 18Ni(250) को लगभग 250 ksi के रूप में पहचानती है, जबकि SAE AMS6515 एक विशिष्ट डबल-वैक्यूम-मेल्टेड, एनील्ड स्टील का विनिर्देशन करती है, जिसमें 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al होता है। यह पदनाम केवल किसी नाममात्र स्ट्रेंथ क्लास से नहीं, बल्कि संरचना और उत्पाद-रूप से जुड़ा है। कोबाल्ट-रहित M789 में मिश्रधातु-संतुलन अलग होता है और इसलिए सेग्रिगेशन, मार्टेंसाइट निर्माण, सॉल्यूशन ट्रीटमेंट और एजिंग के प्रति इसकी प्रतिक्रिया भी अलग होती है।
प्रिंटेड सामग्री में सॉल्यूशन और इंटरक्रिटिकल एनीलिंग
पारंपरिक सामग्री के लिए सॉल्यूशन एनीलिंग का उद्देश्य मार्टेंसाइट बनने से पहले मिश्रधातु तत्वों को उपयुक्त ठोस विलयन में रखना होता है। LPBF सामग्री में यह उपचार कोशिकीय सेग्रिगेशन, मेल्ट-पूल अवशेषों, अवशिष्ट तनाव और बार-बार होने वाले पुनःतापन से बनी असमान संरचनाओं पर भी प्रभाव डालता है। तापमान और समय परस्पर जुड़े हुए माने जाने चाहिए। ऐसा उपचार जो अवांछित सेग्रिगेशन को घोल दे, वह दाने की वृद्धि को भी बढ़ावा दे सकता है, टेक्सचर को बदल सकता है या छिद्रों और समावेशों के वितरण को बदल सकता है—बिना उन्हें हटाए।
NIST Technical Note 2352 (2025) लेज़र-पाउडर-बेड-फ्यूज़न द्वारा निर्मित कोबाल्ट-रहित M789 में सॉल्यूशन एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग का विशेष रूप से मूल्यांकन करती है। इस अध्ययन को प्रत्येक प्रिंटेड मैरेजिंग स्टील के लिए एक सार्वभौमिक शेड्यूल स्थापित करने वाला नहीं समझना चाहिए। यह स्थापित करता है कि इन चर का अध्ययन आवश्यक है, क्योंकि LPBF की प्रारंभिक अवस्था पारंपरिक रूप से संसाधित स्टॉक से भिन्न होती है।
इंटरक्रिटिकल एनीलिंग विशेष रूप से महत्वपूर्ण है, क्योंकि इसमें स्टील को ऐसे तापमान-अंतराल में रखा जाता है जहाँ चरण-संरचना पारंपरिक पूर्ण सॉल्यूशन ट्रीटमेंट से उत्पन्न संरचना से भिन्न हो सकती है। प्रिंटेड मिश्रधातु में यह उपचार मार्टेंसिटिक आकृति-विज्ञान, रिवर्स-ट्रांसफॉर्म्ड क्षेत्रों, सेग्रिगेशन पैटर्न या ऑस्टेनाइट अंश को बदल सकता है। इसका परिणाम एजिंग से पहले कठोरता और तन्यता—दोनों को प्रभावित कर सकता है और बाद में इंटरमेटैलिक अवक्षेपों के बनने के स्थान तथा तरीके को बदल सकता है। यह परिवर्तन लाभकारी होगा या नहीं, यह M789 की संरचना, ऐज़-बिल्ट घनत्व, पूर्ववर्ती तापीय चक्र और आवश्यक यांत्रिक परीक्षण दिशा पर निर्भर करता है।
एजिंग अब भी अवक्षेप-कठोरीकरण का चरण है, लेकिन “लगभग 480 °C पर एजिंग” धातुकर्मीय विवरण है, पूर्ण विनिर्माण निर्देश नहीं। समय, तापमान, गर्म करने की दर, पूर्ववर्ती एनीलिंग और शीतलन की स्थितियाँ न्यूक्लिएशन, वृद्धि, कोअर्सनिंग और शॉर्ट-रेंज ऑर्डरिंग को नियंत्रित करती हैं। अंडरएजिंग में कुछ सुदृढ़ीकरण क्षमता अप्रयुक्त रह जाती है; ओवरएजिंग से अवक्षेप मोटे हो सकते हैं और मजबूती घट सकती है। प्रिंटेड सामग्री में कोशिकीय सेग्रिगेशन और मेल्ट-पूल पुनःतापन से बने न्यूक्लिएशन साइटों का असमान समूह भी हो सकता है। इसलिए सघन, तनाव-निवारित LPBF कूपन में मापी गई एजिंग प्रतिक्रिया को प्रत्येक ज्यामिति या बिल्ड पैरामीटर पर स्वतः लागू नहीं किया जा सकता।
रूपांतरण-क्रम पर भी सावधानीपूर्वक विचार आवश्यक है। निम्न कार्बन साधारण क्वेंच्ड-एंड-टेम्पर्ड स्टील से संबंधित उच्च-कार्बन मार्टेंसाइट के बजाय अपेक्षाकृत नरम और दृढ़ लौह-निकल मार्टेंसिटिक मैट्रिक्स को बढ़ावा देता है। इसके बाद एजिंग इंटरमेटैलिक अवक्षेपण के माध्यम से कठोरता में अधिकांश वृद्धि प्रदान करती है। यदि LPBF के तापीय चक्र रिटेन्ड या रिवर्टेड ऑस्टेनाइट उत्पन्न करते हैं, या यदि एनीलिंग इन चरणों के अंश को बदल देती है, तो अंतिम परिणाम केवल अवक्षेप घनत्व से निर्धारित नहीं होता।
बिल्ड दिशा के अनुसार कठोरता और कठोरता-मापांक में अंतर
LPBF पुर्जे का परीक्षण प्रायः बिल्ड दिशा में, उसके आर-पार और कभी-कभी बिल्ड दिशा के कोण पर किया जाता है, क्योंकि इसकी संरचना दिशात्मक होती है। ये अंतर एक साथ कई स्रोतों से उत्पन्न हो सकते हैं: स्तंभाकार दाने की वृद्धि, क्रिस्टलोग्राफिक टेक्सचर, मेल्ट-पूल सीमाएँ, छिद्रों का संरेखण, अवशिष्ट तनाव और थकान के प्रति संवेदनशील दोषों का अभिविन्यास। ताप-उपचार कुछ अंतरों को कम कर सकता है, लेकिन समदैशिक गुणों की गारंटी नहीं देता।
NIST के 2024 के अध्ययन, In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, ने लेज़र-पाउडर-बेड-फ्यूज़न द्वारा निर्मित मैरेजिंग-स्टील नमूनों में बिल्ड दिशा के अनुसार कठोरता और कठोरता-मापांक में भिन्नताएँ दर्ज कीं। यह निष्कर्ष इसलिए महत्वपूर्ण है क्योंकि कठोरता और कठोरता-मापांक परस्पर विनिमेय माप नहीं हैं। कठोरता मार्टेंसाइट की अवस्था और अवक्षेप की स्थिति से अत्यधिक प्रभावित होती है; कठोरता-मापांक का संबंध प्रत्यास्थ प्रतिक्रिया, टेक्सचर, छिद्रता और प्रभावी भार-वहन संरचना से अधिक निकट होता है। इसलिए दिशा-निर्भर कठोरता मान एजिंग या चरण-संरचना में अंतर का संकेत दे सकता है, जबकि दिशा-निर्भर कठोरता-मापांक अधिक स्पष्ट रूप से टेक्सचर, दोषों या अवशिष्ट तनाव की ओर संकेत कर सकता है।
इसी NIST कार्य में पाया गया कि चुंबकीय-पारगम्यता माप विफलता से पहले थकान-क्षति का पता लगा सकते हैं। यह अवलोकन चुंबकीय प्रतिक्रिया को विकसित होती सूक्ष्मसंरचना और क्षति से जोड़ता है, बजाय इसके कि दरार दिखाई देने तक प्रिंटेड घटक को यांत्रिक रूप से एकसमान माना जाए। यह यह भी दर्शाता है कि निर्माणोत्तर ताप-उपचार और निरीक्षण पर एक साथ विचार क्यों किया जाना चाहिए। कोई उपचार चुंबकीय प्रतिक्रिया, कठोरता, अवशिष्ट तनाव और थकान-व्यवहार—सभी को एक ही समय में बदल सकता है।
इसलिए व्यावहारिक धातुकर्मीय प्रश्न यह नहीं है कि LPBF अमूर्त रूप से मैरेजिंग स्टील के लिए “काम करता है” या नहीं। प्रश्न यह है कि क्या निर्दिष्ट पाउडर रसायन, स्कैन रणनीति, घनत्व, बिल्ड अभिविन्यास, एनीलिंग मार्ग और एजिंग शेड्यूल स्वीकार्य दिशात्मक गुणों वाली नियंत्रित मार्टेंसिटिक मैट्रिक्स तथा नियंत्रित अवक्षेप जनसंख्या उत्पन्न करते हैं। कोबाल्ट-युक्त ग्रेड और कोबाल्ट-रहित M789 के लिए इन प्रश्नों के उत्तर अलग हो सकते हैं। एडिटिव मैन्युफैक्चरिंग मैरेजिंग क्रम का स्थान नहीं लेती; वह पूर्ववर्ती तापीय इतिहास को उसी क्रम का एक भाग बना देती है।
परीक्षण, अभिलक्षणन और इन-सिचु थकान निगरानी
मैरेंजिंग स्टील का अभिलक्षणन केवल एक तनन-शक्ति मान से नहीं किया जा सकता। मापी गई प्रतिक्रिया ग्रेड, उत्पाद-रूप, ऊष्मा-उपचार की स्थिति, नमूने के अभिविन्यास और विनिर्माण-विधि पर निर्भर करती है। विलयन-एनीलित बार, एज्ड फोर्जिंग और कोबाल्ट-रहित M789 से बना लेज़र-पाउडर-बेड-फ्यूज़्ड भाग—इन सभी को मैरेंजिंग स्टील कहा जा सकता है, जबकि इनमें अवक्षेपों की अलग-अलग आबादियाँ, दोष-संरचनाएँ और अवशिष्ट प्रतिबल मौजूद हो सकते हैं।
धातुकर्मीय अनुक्रम इसका कारण स्पष्ट करता है। पारंपरिक क्वेंच्ड-एंड-टेम्पर्ड स्टीलों के विपरीत, मैरेंजिंग स्टील में कार्बन की मात्रा बहुत कम होती है और इसकी मुख्य शक्ति कार्बन-समृद्ध मार्टेन्साइट से प्राप्त नहीं होती। विलयन एनीलिंग और क्वेंचिंग से अपेक्षाकृत नरम, निम्न-कार्बन लौह–निकेल लैथ-मार्टेन्साइट मैट्रिक्स बनता है। इसके बाद, सामान्यतः 480 °C के आसपास, एजिंग से सूक्ष्म अंतरधात्विक अवक्षेप बनते हैं और अल्प-दूरी क्रमण को बढ़ावा मिलता है। ASM International के 2018 के विवरण में वाणिज्यिक उपज-शक्तियाँ 1030 से 2420 MPa तक दी गई हैं, लेकिन ये मान मैरेंजिंग-स्टील परिवार के किसी एक अंतर्निहित गुण का प्रतिनिधित्व नहीं करते; वे विभिन्न संघटनों और अवस्थाओं का प्रतिनिधित्व करते हैं।
यांत्रिक परीक्षण और दिशा-निर्भर परिणाम
तनन परीक्षण में पूरी स्थिति दर्ज की जानी चाहिए: ग्रेड-नामांकन, उत्पाद-रूप, विलयन उपचार, एजिंग उपचार, नमूने का अभिविन्यास, परीक्षण तापमान और विकृति-दर। एजिंग समय के साथ उपज-शक्ति, अंतिम तनन-शक्ति, दीर्घीकरण और क्षेत्रफल में कमी में पर्याप्त परिवर्तन हो सकता है। अंडरएजिंग से निर्दिष्ट अवस्था की तुलना में शक्ति कम रह सकती है, जबकि उपयोगी तन्यता बनी रहती है; ओवरएजिंग से अवक्षेपों की आबादी मोटी या परिवर्तित हो सकती है और आयामी स्थिरता में बदलाव के साथ शक्ति घट सकती है।
परिवर्तन-कठोरीकरण और अवक्षेपण-कठोरीकरण के बीच अंतर को समझना परिणामों की व्याख्या के लिए महत्वपूर्ण है। क्वेंचिंग से मार्टेन्साइट तो बनता है, लेकिन निम्न-कार्बन मैरेंजिंग संघटन में यह मार्टेन्साइट तुलनात्मक रूप से नरम और दृढ़ होता है। 2025 में प्रकाशित NIST Internal Report 8582 में विलयन-उपचार और क्वेंचिंग को पहला चरण बताया गया है, जिसके बाद अवक्षेपण ऊष्मा-उपचार किया जाता है। इससे सूक्ष्म अवक्षेप बनते हैं और एज्ड अवस्था से संबद्ध उच्च शक्ति, तन्यता तथा दृढ़ता प्राप्त होती है। इसलिए विलयन-उपचारित पदार्थ से प्राप्त तनन परिणाम को एज्ड-ग्रेड परिणाम का प्रतिनिधि नहीं माना जा सकता।
मानकों और ग्रेड-नामों के उपयोग में भी सावधानी आवश्यक है। NASA, 18Ni(250) को लगभग 250 ksi या करीब 1724 MPa के रूप में पहचानता है, लेकिन यह नामांकन प्रत्येक 18Ni मिश्रधातु को उसके समतुल्य नहीं बनाता। SAE AMS6515 एक विशिष्ट डबल-वैक्यूम-मेल्टेड, एनील्ड स्टील को निर्दिष्ट करता है, जिसका नामांकन “18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al” है और जिसे बार, फोर्जिंग, ट्यूबिंग या रिंग के रूप में आपूर्ति किया जाता है। इसकी रासायनिक संरचना और उत्पाद-रूप संबंधी आवश्यकताओं को बिना प्रमाण किसी कोबाल्ट-रहित मिश्रधातु पर लागू नहीं किया जाना चाहिए।
18Ni(200), 18Ni(250) और 18Ni(300) जैसे कोबाल्ट-युक्त ग्रेड अपने अवक्षेपण-व्यवहार को निर्धारित करने के लिए निकेल, कोबाल्ट, मोलिब्डेनम, टाइटेनियम और कभी-कभी एल्युमिनियम का उपयोग करते हैं। कोबाल्ट-रहित M789 एक अलग मिश्रधातु प्रणाली है, न कि उसका प्रत्यक्ष रासायनिक विकल्प। इसके ऊष्मा-उपचार की सीमा, अवक्षेपों की रसायनिकी, अवशिष्ट ऑस्टेनाइट का व्यवहार और विनिर्माण-दोषों के प्रति प्रतिक्रिया का अलग से मापन आवश्यक है। 2025 में प्रकाशित NIST Technical Note 2352 में लेज़र-पाउडर-बेड-फ्यूज़्ड M789 के लिए विलयन एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग उपचारों का विशेष मूल्यांकन किया गया है।
यांत्रिक परीक्षणों में दिशा को भी ध्यान में रखना आवश्यक है। रोल्ड या फोर्ज्ड उत्पादों में टेक्सचर, पृथक्करण, समावेशन-संरेखण और प्रवाह-रेखाओं के कारण अनुदैर्ध्य और अनुप्रस्थ गुणों में अंतर हो सकता है। योगात्मक-विनिर्मित भागों में निर्माण-दिशा, परत-अंतरापृष्ठ, स्कैन रणनीति, हैच-अंतराल, कंटूर-पास और ऊष्मा-संचय भी शामिल हो जाते हैं। 2024 में योगात्मक रूप से निर्मित मैरेंजिंग स्टील पर NIST की एक जाँच में नमूनों की कठोरता और stiffness में निर्माण-दिशा के अनुसार भिन्नताएँ पाई गईं। यह निष्कर्ष इस धारणा के विरुद्ध चेतावनी देता है कि किसी मुद्रित घटक पर समदैशिक पदार्थ मॉडल स्वतः मान्य होगा।
थकान परीक्षण में सेवा-स्थिति के अनुरूप अभिविन्यास और सतह-अवस्था का उपयोग किया जाना चाहिए। प्रतिबल-नियंत्रित और विकृति-नियंत्रित परीक्षण अलग-अलग क्षति-प्रवृत्तियाँ दिखा सकते हैं, जबकि दरार-वृद्धि परीक्षण चिकने-नमूने के सहनशीलता परीक्षण से भिन्न गुण को मापता है। नॉचयुक्त नमूने, अवशिष्ट प्रतिबल, सतह-खुरदरापन, अपूर्ण-संलयन छिद्र, गैस-रंध्रता और समावेशन योगात्मक रूप से निर्मित पदार्थ में परिणामों पर प्रमुख प्रभाव डाल सकते हैं। इसलिए जब किसी घटक का मूल्यांकन केवल नाममात्र शक्ति पर नहीं, बल्कि विद्यमान दोष पर निर्भर हो, तब फ्रैक्चर दृढ़ता और थकान-दरार-वृद्धि परीक्षण आवश्यक होते हैं।
कठोरता, stiffness और सूक्ष्मसंरचनात्मक परीक्षण
कठोरता परीक्षण त्वरित स्थिति-जाँच है; यह तनन या थकान अभिलक्षणन का विकल्प नहीं है। रॉकवेल C, विकर्स और माइक्रोकठोरता मापन एजिंग से उत्पन्न वृद्धि की पहचान कर सकते हैं तथा वेल्ड, बिल्ड, ऊष्मा-प्रभावित क्षेत्र या मशीनीकृत सतह में स्थानीय भिन्नता का मानचित्रण कर सकते हैं। योगात्मक रूप से निर्मित भाग में कठोरता का क्रमिक मापन उन ऊष्मीय-इतिहास संबंधी अंतरों को उजागर कर सकता है जिन्हें एकल समग्र-पठन छिपा देता है। हालांकि, स्केलों के बीच कठोरता-रूपांतरण अनिश्चितता उत्पन्न करता है, विशेषकर बहुत अधिक कठोरता या तीव्र प्रवणताओं की स्थिति में।
लोचीय stiffness का वर्णन सामान्यतः कठोरता के बजाय यंग मापांक, कतरनी मापांक या अल्ट्रासोनिक मापांक से किया जाता है। एजिंग से मापांक में होने वाला परिवर्तन उपज-शक्ति में होने वाले परिवर्तन की तुलना में कम नाटकीय हो सकता है, लेकिन रंध्रता, दरारें, क्रिस्टलोग्राफिक टेक्सचर और निर्माण-दिशा मापनीय अंतर उत्पन्न कर सकते हैं। इसलिए NIST का निर्माण-दिशा संबंधी निष्कर्ष महत्वपूर्ण है: stiffness में भिन्नता प्रक्रिया-संरचना, दोषों, टेक्सचर या मापन-ज्यामिति को प्रतिबिंबित कर सकती है और इसे केवल इसलिए नज़रअंदाज़ नहीं किया जाना चाहिए कि मिश्रधातु की नाममात्र रासायनिक संरचना समान है।
सूक्ष्मसंरचनात्मक परीक्षण इन मापनों को सुदृढ़ीकरण-तंत्र से जोड़ता है। प्रकाशीय माइक्रोस्कोपी से पूर्ववर्ती मेल्ट-पूल ज्यामिति, दाना-आकृति, बैंडिंग और स्थूल रंध्रता दिखाई दे सकती है। स्कैनिंग इलेक्ट्रॉन माइक्रोस्कोपी फ्रैक्चर सतहों और अवक्षेप-संबंधी कॉन्ट्रास्ट के लिए उपयुक्त है, जबकि ट्रांसमिशन इलेक्ट्रॉन माइक्रोस्कोपी उन नैनो-स्तरीय अंतरधात्विक कणों को स्पष्ट कर सकती है जो नियमित प्रकाशीय परीक्षण में बहुत छोटे होते हैं। इलेक्ट्रॉन बैकस्कैटर विवर्तन से लैथ-मार्टेन्साइट पैकेट, क्रिस्टलोग्राफिक टेक्सचर, स्थानीय मिसओरिएंटेशन और पुनर्क्रिस्टलीकृत क्षेत्रों का मानचित्रण किया जा सकता है। एक्स-रे विवर्तन से फेज़ पहचान, अवशिष्ट-प्रतिबल मापन तथा अवशिष्ट या पुनःपरिवर्तित ऑस्टेनाइट की पहचान में सहायता मिल सकती है।
परीक्षण में विलयन-उपचारित, एज्ड और थकान-परीक्षित पदार्थ की तुलना की जानी चाहिए। ओवरएजिंग, पुनःपरिवर्तित ऑस्टेनाइट, अवक्षेप-मोटापन और दरार-शीर्ष विकृति अलग-अलग संकेत उत्पन्न कर सकते हैं, भले ही समग्र कठोरता समान हो। लेज़र पाउडर-बेड फ्यूज़न में अपूर्ण-संलयन दोष और न पिघले पाउडर के अवशेष मैट्रिक्स में अवक्षेपण के परिवर्तन की तुलना में विफलता का छोटा मार्ग प्रदान कर सकते हैं। इसलिए सार्थक रिपोर्ट में देखे गए फ्रैक्चर या थकान-व्यवहार को वास्तविक ऊष्मीय चक्र से जोड़ा जाना चाहिए, न कि प्रत्येक अंतर को नाममात्र ग्रेड के लिए जिम्मेदार ठहराया जाना चाहिए।
थकान-निगरानी संकेत के रूप में चुंबकीय पारगम्यता
चुंबकीय पारगम्यता यह माप कि कोई सामग्री चुंबकीय फ्लक्स को कितनी सहजता से प्रवाहित होने देती है; तनाव, सूक्ष्मसंरचना या क्षति में परिवर्तन मापी गई प्रतिक्रिया को बदल सकते हैं।
मैरेंजिंग स्टील फेरोमैग्नेटिक होता है, इसलिए इसकी चुंबकीय प्रतिक्रिया प्रतिबल-अवस्था, सूक्ष्मसंरचना और क्षति में होने वाले परिवर्तनों के बारे में जानकारी दे सकती है। चुंबकीय पारगम्यता यह दर्शाती है कि पदार्थ चुंबकीय फ्लक्स को कितनी आसानी से समर्थित करता है। प्लास्टिक विकृति, विस्थापन पुनर्विन्यास, दरार का बनना, अवशिष्ट प्रतिबल और फेज़ परिवर्तन चुंबकीय डोमेन के व्यवहार को बदल सकते हैं और इस प्रकार मापे गए संकेत में परिवर्तन ला सकते हैं। यह प्रतिक्रिया केवल थकान-क्षति के लिए विशिष्ट नहीं होती; इसलिए मापन-स्थितियों का अंशांकन और नियंत्रण आवश्यक है।
NIST के 2024 के अध्ययन, योगात्मक रूप से निर्मित मैरेंजिंग स्टील की इन-सिचु थकान निगरानी जाँच, में बताया गया कि चुंबकीय-पारगम्यता मापनों से नमूने की विफलता से पहले थकान-क्षति का पता लगाया जा सका। यह परिणाम महत्वपूर्ण है, क्योंकि इससे चक्रीय भारण के दौरान क्षति पर नज़र रखने के लिए गैर-संपर्क या न्यूनतम हस्तक्षेप वाले संकेत की संभाव्यता का संकेत मिलता है। पारगम्यता की प्रवृत्ति स्थिर विकृति से तीव्र होती क्षति की ओर संक्रमण की पहचान कर सकती है, इससे पहले कि दृश्य दरार या अंतिम फ्रैक्चर दिखाई दे।
यह निष्कर्ष अभी निगरानी और अनुसंधान-परिणाम है, योग्यता-प्रमाणीकरण का विकल्प नहीं। पारगम्यता मिश्रधातु की रासायनिक संरचना, एजिंग अवस्था, निर्माण-दिशा, टेक्सचर, अवशिष्ट प्रतिबल, प्रोब की स्थिति, लिफ्ट-ऑफ, ज्यामिति, तापमान और विद्युतचुंबकीय इतिहास से प्रभावित होती है। इसलिए किसी संकेत-परिवर्तन का सहसंबंध सहायक प्रमाणों से किया जाना चाहिए, जैसे भार-चक्र आँकड़े, विकृति मापन, ध्वनिक उत्सर्जन, माइक्रोस्कोपी, दरार-लंबाई मापन या परीक्षणोत्तर फ्रैक्टोग्राफी।
औपचारिक थकान परीक्षण अभी भी प्रतिबल, चक्रों, पर्यावरण और विफलता-सम्भाव्यता के बीच संबंध स्थापित करता है। फ्रैक्चर यांत्रिकी अभी भी यह निर्धारित करती है कि ज्ञात दरार किस प्रकार बढ़ती है और क्या किसी महत्वपूर्ण दोष को सहन किया जा सकता है। घटक-योग्यता के लिए अभी भी निर्दिष्ट पदार्थ-नियंत्रण, प्रक्रिया-योग्यता, निरीक्षण-विधियाँ, स्वीकृति-मापदंड और प्रतिनिधि ज्यामिति आवश्यक हैं। चुंबकीय निगरानी प्रारंभिक चेतावनी दे सकती है या मूल्यवान अनुसंधान आँकड़े उत्पन्न कर सकती है, लेकिन यह अकेले मैरेंजिंग-स्टील भाग को प्रमाणित नहीं कर सकती और न ही मान्य क्षति-सहनशीलता मूल्यांकन का स्थान ले सकती है।
विपणन दावों के बिना अनुप्रयोग और चयन-तर्क
एयरोस्पेस और टूलिंग संदर्भ
एयरोस्पेस और टूलिंग संदर्भों में मैरेजिंग इस्पात का चयन केवल तनन-शक्ति के आधार पर नहीं, बल्कि गुणों के एक विशिष्ट क्रम के आधार पर किया जाता है। इसका मैट्रिक्स अत्यंत कम-कार्बन वाला लौह–निकेल लैथ मार्टेंसाइट होता है, जो विलयन-एनीलिंग तापमान से ठंडा होने के दौरान बनता है। यह रूपांतरण इस्पात को केवल मध्यम स्तर तक कठोर बनाता है: NIST Internal Report 8582 में बाद की अवक्षेपण-उपचार प्रक्रिया से पहले क्वेंच किए गए मार्टेंसाइट को अपेक्षाकृत नरम बताया गया है। इसके बाद लगभग 480 °C पर एजिंग करने से सूक्ष्म अंतरधात्विक अवक्षेप बनते हैं; ASM International द्वारा पहचाने गए सुदृढ़ीकरण-क्रम में अल्प-दूरी क्रमबद्धता भी योगदान देती है।
यह अंतर इस बात को प्रभावित करता है कि सामग्री को किसी अवयव में कैसे संसाधित किया जाए। विलयन-उपचारित भाग को एजिंग से पहले मशीनीकृत, आकारित या अन्यथा अंतिम रूप दिया जा सकता है; इसके बाद उसकी शक्ति पर्याप्त रूप से बढ़ जाती है। ASM International ने 2018 में 1030 से 2420 MPa तक की वाणिज्यिक पराभव-शक्तियाँ रिपोर्ट कीं, जबकि NASA 18Ni(250) को लगभग 250 ksi शक्ति वाले ग्रेड के रूप में पहचानता है। ये आँकड़े विशिष्ट ग्रेडों और अवस्थाओं का वर्णन करते हैं; ये मैरेजिंग पदनाम के अंतर्गत बेचे जाने वाले प्रत्येक इस्पात का सार्वभौमिक गुण नहीं दर्शाते।
इसलिए एयरोस्पेस हार्डवेयर में ऐसे भाग शामिल हो सकते हैं जिनकी ज्यामिति, द्रव्यमान और ऊष्मा-उपचार तक पहुँच निर्माण के दौरान विलयन-उपचारित अवस्था को उपयोगी बनाती है और महत्वपूर्ण मशीनीकरण प्रक्रियाओं के बाद एजिंग की जाती है। टूलिंग संदर्भों में डाइ, साँचे या आकार देने वाले अवयव शामिल हो सकते हैं, जहाँ उच्च संपीडन और तनन-शक्ति का नियंत्रित आयामों के साथ सह-अस्तित्व आवश्यक होता है। प्रासंगिक सामग्री-विशेषता कम-कार्बन मार्टेंसिटिक मैट्रिक्स, अवक्षेपण-प्रतिक्रिया और ऊष्मा-उपचार की अवस्था निर्दिष्ट करने की क्षमता का संयोजन है—यह सामान्य दावा नहीं कि मैरेजिंग इस्पात प्रत्येक अत्यधिक भारित भाग के लिए उपयुक्त होता है।
उत्पाद का रूप भी अनुप्रयोग को सीमित करता है। उदाहरण के लिए, SAE AMS6515 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al संघटन-पदनाम वाले द्वि-वैक्यूम-पिघलित, एनीलित इस्पात को निर्दिष्ट करता है और छड़ों, फोर्जिंगों, नलिकाओं और रिंगों को कवर करता है। AMS6515 के आधार पर लिखी गई आवश्यकता केवल “मैरेजिंग इस्पात” नाम देने से पूरी नहीं हो सकती; पिघलाने की विधि, रासायनिक संघटन, उत्पाद-रूप और एनीलित अवस्था सामग्री की परिभाषा का हिस्सा हैं।
उच्च शक्ति चयन-मानदंड के रूप में अपर्याप्त होने पर
उच्च पराभव-शक्ति का कोई आँकड़ा पर्याप्त भंग-प्रतिरोध, थकान-आयु, आयामी स्थिरता या विनिर्माण-संगतता सिद्ध नहीं करता। मैरेजिंग इस्पातों को मार्टेंसाइट बनने के बाद उत्पन्न किए गए अवक्षेपों द्वारा सुदृढ़ किया जाता है; इसलिए अंतिम अवस्था विलयन-उपचार, शीतलन, एजिंग तापमान, एजिंग अवधि और अनुप्रस्थ-काट आकार पर निर्भर करती है। छोटे नमूने में इच्छित अवक्षेपण-अवस्था उत्पन्न करने वाला भट्ठी-चक्र किसी मोटी रिंग या फोर्जिंग के भीतर वही परिणाम उत्पन्न नहीं कर सकता। इसलिए सत्यापन में वास्तविक उत्पाद-रूप और ऊष्मीय रूप से प्रतिनिधिक स्थान को शामिल करना आवश्यक है।
दृढ़ता का अलग से मूल्यांकन किया जाना चाहिए। कम-कार्बन मैट्रिक्स उस कार्बन-समृद्ध मार्टेंसिटिक अवस्था से बचाता है जो कई पारंपरिक क्वेंच-एंड-टेम्पर्ड इस्पातों से जुड़ी होती है, लेकिन दृढ़ता अभी भी ग्रेड, समावेशन-सामग्री, पूर्ववर्ती प्रसंस्करण, अवक्षेप-समूह और ऊष्मा-उपचार पर निर्भर करती है। केवल कठोरता या पराभव-शक्ति पर आधारित विनिर्देशन किसी नॉच, फास्टनर-छिद्र, फिलेट या दरार-जैसे दोष पर आवश्यक भंग व्यवहार को नज़रअंदाज़ कर सकता है।
थकान एक और सीमा जोड़ती है। चक्रीय प्रतिक्रिया सतह की फिनिश, अवशिष्ट तनाव, समावेशन, रंध्रता, ज्यामिति और दिशात्मक संरचना से प्रभावित होती है। एडिटिव रूप से निर्मित सामग्री में ये कारक विशेष रूप से महत्वपूर्ण हो जाते हैं। NIST की 2024 की एडिटिव रूप से निर्मित मैरेजिंग इस्पात की इन-सिचु थकान निगरानी संबंधी जाँच में लेज़र-पाउडर-बेड-फ्यूज़न द्वारा निर्मित नमूनों में निर्माण-दिशा के अनुसार कठोरता और कठोरता-मापांक में भिन्नताएँ रिपोर्ट की गईं। इसी अध्ययन में पाया गया कि चुंबकीय-पारगम्यता मापन विफलता से पहले थकान-क्षति का पता लगा सकते हैं। ऐसे निगरानी परिणाम थकान-परीक्षण की आवश्यकता समाप्त नहीं करते; वे यह दर्शाते हैं कि विनिर्माण-विधि ऐसी मापनीय संरचनात्मक और क्षति-संबंधी भिन्नताएँ उत्पन्न करती है जिन्हें केवल नाममात्र का ग्रेड-नाम नहीं दर्शा सकता।
कोबाल्ट-युक्त और कोबाल्ट-मुक्त ग्रेडों को भी अलग-अलग रखा जाना चाहिए। 18Ni(250) जैसे पारंपरिक ग्रेड अपना अवक्षेपण-प्रतिक्रिया-गुण पर्याप्त निकेल, कोबाल्ट और मोलिब्डेनम वाले तथा ग्रेड के अनुसार टाइटेनियम या एल्युमिनियम युक्त संघटन से प्राप्त करते हैं। कोबाल्ट-मुक्त M789 इन ग्रेडों के साथ संघटन की दृष्टि से विनिमेय नहीं है। 2025 में प्रकाशित NIST Technical Note 2352, लेज़र-पाउडर-बेड-फ्यूज़न द्वारा निर्मित कोबाल्ट-मुक्त M789 के लिए विशेष रूप से विलयन-एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग का मूल्यांकन करता है। इन चक्रों का पृथक उपचार इस बात का प्रमाण है कि ग्रेड और प्रसंस्करण-विधि आवश्यक ऊष्मीय इतिहास को बदलते हैं।
आयामी नियंत्रण एक अन्य चयन-मानदंड है। कम कार्बन, कार्बन-प्रेरित रूपांतरण प्रभावों को सीमित करता है, लेकिन मार्टेंसाइट बनने और अवक्षेपण-एजिंग के दौरान भाग में फिर भी आयामी परिवर्तन होता है। निर्दिष्ट ग्रेड और प्रसंस्करण-विधि के आधार पर मशीनीकरण-भत्ते, फिक्स्चरिंग, मशीनीकरण-क्रम और मापन-तापमान निर्धारित किए जाने चाहिए। “कम विकृति” मापे गए प्रक्रिया-आँकड़ों का विकल्प नहीं है।
आवश्यकता के अनुरूप ग्रेड, उत्पाद-रूप और अवस्था का मिलान
चयन की शुरुआत लागू विनिर्देशन और अवयव के विफलता-रूप से होनी चाहिए। आवश्यक पराभव और तनन-शक्ति, भंग-दृढ़ता, थकान-प्रदर्शन, कठोरता-सीमा, आयामी सहनशीलता, संक्षारण-पर्यावरण, अनुप्रस्थ-काट आकार और अनुमत विनिर्माण-प्रक्रियाएँ परिभाषित करें। इसके बाद उस सटीक ग्रेड-पदनाम और मानक की पहचान करें जो रासायनिक संघटन, स्वच्छता, पिघलाने की विधि, उत्पाद-रूप और आपूर्ति-अवस्था को नियंत्रित करता है।
अगला चरण रूपांतरण-सुदृढ़ीकरण को अवक्षेपण-सुदृढ़ीकरण से अलग करना है। यह सुनिश्चित करें कि विलयन-एनीलिंग और क्वेंचिंग आवश्यक मार्टेंसिटिक संरचना उत्पन्न करते हैं; फिर यह भी सुनिश्चित करें कि एजिंग अत्यधिक ओवरएजिंग के बिना इच्छित अंतरधात्विक अवक्षेप-समूह उत्पन्न करती है। प्रक्रिया-अभिलेख में भट्ठी की एकरूपता, लोडिंग, क्वेंच की दशाएँ, तापमान, अवधि और नमूने का स्थान दर्ज होना चाहिए। केवल कठोरता पर्याप्त प्रमाण नहीं है; तनन-परीक्षण, दृढ़ता-परीक्षण, धातुवैज्ञानिक परीक्षण और आयामी मापन योग्यता-योजना के अनुरूप होने चाहिए।
रॉट सामग्री के लिए आवश्यक ज्यामिति की तुलना मानक द्वारा अनुमत रूपों—जैसे AMS6515 में छड़, फोर्जिंग, नली या रिंग—से करें और ग्रेन-फ्लो, अपचयन तथा अनुप्रस्थ-काट की मोटाई को ध्यान में रखें। लेज़र-पाउडर-बेड-फ्यूज़न के लिए पाउडर की अवस्था, स्कैन रणनीति, निर्माण-अभिविन्यास, निर्माणोत्तर विलयन-उपचार, जहाँ निर्दिष्ट हो वहाँ इंटरक्रिटिकल उपचार, एजिंग, रंध्रता और अनैसोट्रॉपिक गुणों का पृथक रूप से प्रमाणीकरण करें। अंतिम चयन तभी तर्कसंगत रूप से समर्थित माना जा सकता है जब ग्रेड का रासायनिक संघटन, उत्पाद-रूप, प्रसंस्करण-विधि, ऊष्मा-उपचार-अवस्था और सत्यापन-आँकड़े एक ही सामग्री-अवस्था का वर्णन करें।
मैरेजिंग-स्टील सामग्री विनिर्देशन को कैसे पढ़ें
मैरेजिंग-स्टील का विनिर्देशन केवल मिश्रधातु के रासायनिक विश्लेषण का वर्णन नहीं करता। यह संघटन, गलन, ऊष्मीय उपचार, उत्पाद-रूप, परीक्षण और स्वीकृति-सीमाओं का परस्पर संबद्ध क्रम परिभाषित करता है। यह अंतर महत्वपूर्ण है, क्योंकि मैरेजिंग स्टील मुख्यतः कार्बन-प्रेरित रूपांतरण-कठोरीकरण द्वारा मजबूत नहीं होता। इसका विलयन-उपचारित ढाँचा निम्न-कार्बन लौह–निकेल लैथ मार्टेंसाइट होता है, जो तुलनात्मक रूप से नरम होता है; शक्ति में प्रमुख वृद्धि बाद में होती है, जब एजिंग के दौरान सूक्ष्म अंतरधात्विक अवक्षेप बनते हैं।
ASM International वाणिज्यिक मैरेजिंग स्टीलों को अत्यंत निम्न-कार्बन, उच्च-निकेल स्टीलों के रूप में वर्णित करता है, जिनमें कोबाल्ट, मोलिब्डेनम, टाइटेनियम और एल्युमिनियम के विभिन्न संयोजन होते हैं। अंतरधात्विक अवक्षेपण लगभग 480 °C पर होता है, और वाणिज्यिक यील्ड स्ट्रेंथ 1030 से 2420 MPa तक होती है (ASM International, 2018)। इसलिए केवल “मैरेजिंग स्टील” लिखे सामग्री-संदर्भ में प्रदर्शन का अनुमान लगाने के लिए आवश्यक जानकारी नहीं होती।
रसायन और गलन-अभ्यास
परिवार के नाम से नहीं, बल्कि सटीक ग्रेड-पदनाम से शुरुआत करें। NASA (2018) के अनुसार, “18Ni(250)” सामान्यतः लगभग 250 ksi यील्ड स्ट्रेंथ से संबद्ध एक शक्ति-वर्ग की पहचान करता है, लेकिन यह नियंत्रक सामग्री-विनिर्देशन का स्थान नहीं लेता। विभिन्न 18Ni ग्रेडों में मिश्रधातु-संघटन और आवश्यक एज्ड गुण अलग-अलग होते हैं। कोबाल्ट-युक्त ग्रेडों में अवक्षेपण अभिक्रियाओं को बढ़ावा देने के लिए सामान्यतः कोबाल्ट और मोलिब्डेनम का उपयोग किया जाता है, जबकि टाइटेनियम और एल्युमिनियम मजबूतकारी चरणों के निर्माण में योगदान दे सकते हैं। कार्बन को जानबूझकर निम्न रखा जाता है, ताकि स्टील उच्च-कार्बन मार्टेंसाइट रूपांतरण पर निर्भर होने के बजाय एक दृढ़, निम्न-कार्बन मार्टेंसिटिक मैट्रिक्स बनाए।
SAE AMS6515 में दिया गया रासायनिक संघटन वास्तविक विनिर्देशन में अपेक्षित सटीकता के स्तर को दर्शाता है। इसमें 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al स्टील शामिल है और इसका पदनाम उन बार, फोर्जिंग, ट्यूबिंग और रिंगों की भी पहचान करता है जिन्हें द्वि-वैक्यूम-गलित और एनील किया गया हो। ये संख्याएँ अनौपचारिक ग्रेड-संक्षेप नहीं हैं: वे मिश्रधातुकरण के नाममात्र स्तर बताती हैं, जबकि पूरा AMS दस्तावेज अनुमत सीमाएँ, अवशिष्ट-तत्व सीमाएँ और विश्लेषणात्मक प्रक्रियाएँ प्रदान करता है।
गलन-अभ्यास सामग्री की पहचान का हिस्सा होता है। वैक्यूम इंडक्शन मेल्टिंग के बाद वैक्यूम आर्क रीमेल्टिंग, या कोई अन्य निर्दिष्ट द्वि-वैक्यूम मार्ग, कम नियंत्रित प्रसंस्करण की तुलना में समावेशन, घुली हुई गैसों और पृथक्करण को कम कर सकता है। यदि मानक किसी विशेष गलन-क्रम की माँग करता है, तो नाममात्र ग्रेड-सीमा के भीतर आने वाला रासायनिक संघटन समतुल्यता सिद्ध नहीं करता। यह विशेष रूप से बड़े अनुप्रस्थ-खंडों, थकान-भारित पुर्जों और एयरोस्पेस घटकों के लिए महत्वपूर्ण है, जहाँ समग्र रासायनिक विश्लेषण मानक पर खरा उतरने के बावजूद समावेशन की संख्या और पृथक्करण गुणों को प्रभावित कर सकते हैं।
कोबाल्ट-मुक्त ग्रेडों को पारंपरिक कोबाल्ट-युक्त सामग्री के प्रतिस्थापन के रूप में नहीं, बल्कि अलग मिश्रधातुओं के रूप में पढ़ना चाहिए। M789 इसका एक उदाहरण है। इसकी अवक्षेपण अभिक्रियाएँ, ऊष्मा-उपचार प्रतिक्रिया और प्राप्त किए जा सकने वाले गुण कोबाल्ट-युक्त 18Ni ग्रेडों से भिन्न होते हैं। इसलिए M789 के विनिर्देशन की व्याख्या 18Ni(250) के एजिंग-क्रम या शक्ति-अपेक्षाओं की नकल करके नहीं की जा सकती।
ऊष्मा-उपचार अवस्था और यांत्रिक गुण
ग्रेड के साथ दी गई अवस्था केंद्रीय महत्व रखती है। विलयन एनीलिंग पूर्ववर्ती अवक्षेपों को घोलती है और एक नियंत्रित ऑस्टेनिटिक अवस्था स्थापित करती है; इसके बाद शीतलन से निम्न-कार्बन लैथ मार्टेंसाइट बनता है। NIST Internal Report 8582 (2025) इस क्रम का वर्णन इस प्रकार करता है कि इससे आगे के अवक्षेपण-उपचार से पहले तुलनात्मक रूप से नरम मार्टेंसाइट बनता है और बाद में सूक्ष्म अवक्षेप उत्पन्न होकर उच्च शक्ति, तन्यता और दृढ़ता प्रदान करते हैं। ASM के ऊष्मा-उपचार संदर्भ में संक्षेपित जानकारी के अनुसार, लगभग 480 °C पर एजिंग से अवक्षेपण और अल्प-दूरी क्रमण होता है।
इसलिए “एनील्ड” और “एज्ड” परस्पर विनिमेय शब्द नहीं हैं। एनील्ड बार मशीनिंग या फॉर्मिंग के लिए अभिप्रेत हो सकता है और एजिंग के बाद उसी ग्रेड की तुलना में इसकी शक्ति काफी कम हो सकती है। एज्ड अवस्था में तापमान, समय, शीतलन-विधि और कभी-कभी भट्ठी में अनुमत विचलन का उल्लेख होना चाहिए या उनका संदर्भ दिया जाना चाहिए। ये विवरण अवक्षेपों के आकार, संख्या-घनत्व और अति-एजिंग को नियंत्रित करते हैं। बहुत कम समय तक एज्ड घटक निर्दिष्ट यील्ड स्ट्रेंथ तक नहीं पहुँच सकता; बहुत लंबे समय या बहुत अधिक तापमान पर रखा गया घटक अवक्षेपों को मोटा कर सकता है और शक्ति खो सकता है।
यांत्रिक-गुण तालिका को अवस्था और अनुप्रस्थ-खंड आकार के साथ पढ़ें। यील्ड स्ट्रेंथ, अंतिम तन्य शक्ति, बढ़ाव, क्षेत्रफल में कमी, कठोरता और आघात दृढ़ता—इनमें से प्रत्येक की अलग-अलग आवश्यकताएँ हो सकती हैं। न्यूनतम तन्य शक्ति, न्यूनतम यील्ड स्ट्रेंथ की गारंटी नहीं देती; इसी प्रकार, कमरे के तापमान पर निर्धारित आवश्यकता किसी अन्य तापमान पर प्रदर्शन स्थापित नहीं करती। कुछ विनिर्देशन पतले और मोटे उत्पादों के लिए अलग-अलग सीमाएँ निर्धारित करते हैं, क्योंकि अनुप्रस्थ-खंड के आयाम बदलने पर शीतलन-दर, पृथक्करण और ऊष्मीय एकरूपता भी बदलती है।
परीक्षण की दिशा भी महत्वपूर्ण होती है। विशेष रूप से फोर्जिंग, रिंग, प्लेट और योगात्मक रूप से निर्मित सामग्री में अनुदैर्ध्य तन्य गुण अनुप्रस्थ गुणों से भिन्न हो सकते हैं। NIST Technical Note 2352 (2025) लेज़र-पाउडर-बेड-फ्यूज़्ड कोबाल्ट-मुक्त M789 में विलयन एनीलिंग, इंटरक्रिटिकल एनीलिंग और एजिंग का मूल्यांकन करता है, जिससे स्पष्ट होता है कि मुद्रित पुर्जे को अलग आकार वाले रॉट स्टॉक के समान नहीं माना जा सकता। NIST के 2024 के थकान-निगरानी अध्ययन में लेज़र-पाउडर-बेड-फ्यूज़्ड मैरेजिंग स्टील की कठोरता और कठोरता-सदृश प्रत्यास्थता में निर्माण-दिशा के अनुसार भिन्नताएँ पाई गईं। अध्ययन ने यह भी बताया कि चुंबकीय-पारगम्यता मापों से विफलता से पहले थकान-क्षति का पता लगाया जा सकता है। मुद्रित सामग्री के लिए निर्माण-अभिविन्यास, स्कैन रणनीति, पाउडर की अवस्था, सरंध्रता-सीमाएँ और निर्माणोत्तर ऊष्मा-उपचार प्रक्रिया-परिभाषा का हिस्सा होते हैं।
उत्पाद-रूप, परीक्षण और अनुरेखणीयता
उत्पाद-रूप यह निर्धारित करता है कि कौन-सी आवश्यकताएँ लागू होंगी। बार, फोर्जिंग, ट्यूबिंग, रिंग, प्लेट और पाउडर-बेड-फ्यूज़्ड पुर्जों के आयामी सीमाएँ, नमूना लेने के स्थान, ऊष्मा-उपचार नियम और यांत्रिक परीक्षण अलग-अलग हो सकते हैं। उदाहरण के लिए, AMS6515 में मैरेजिंग स्टील के हर संभावित रूप के बजाय स्पष्ट रूप से बार, फोर्जिंग, ट्यूबिंग और रिंग शामिल हैं। ऐसा प्रमाणपत्र जिसमें रासायनिक संघटन तो दिया गया हो, लेकिन उत्पाद-रूप न दिया गया हो, महत्वपूर्ण जानकारी से रहित होता है।
जाँच करें कि नमूने किस प्रकार निकाले और अभिविन्यस्त किए जाते हैं। विनिर्देशन में अनुदैर्ध्य, अनुप्रस्थ, रेडियल या स्पर्शरेखीय परीक्षण आवश्यक हो सकते हैं, जिनके लिए नमूना किसी हीट, लॉट, फोर्जिंग या तैयार पुर्जे से संबद्ध होता है। यह सुनिश्चित करें कि कठोरता परीक्षण रिलीज़ परीक्षण है, पूरक जाँच है, या केवल निर्दिष्ट परिस्थितियों में अनुमत वैकल्पिक परीक्षण है। तन्य-परीक्षण परिणामों, आघात ऊर्जा, ग्रेन फ्लो, सतही दोषों, समावेशों, अविनाशी परीक्षण, आयामों और मरम्मत के लिए स्वीकृति-मानदंडों की समीक्षा करें। “विनिर्देशन के अनुरूप” कथन तभी सार्थक होता है जब संदर्भित संस्करण और सभी आवश्यक परीक्षणों की पहचान की गई हो।
अनुरेखणीयता तैयार वस्तु को उसके हीट नंबर, गलन-मार्ग, उत्पाद-लॉट, ऊष्मीय-उपचार अभिलेखों, रासायनिक विश्लेषण, परीक्षण-नमूनों और निरीक्षण-परिणामों से जोड़नी चाहिए। योगात्मक विनिर्माण के लिए पाउडर-लॉट की पहचान, पुनःउपयोग का इतिहास, मशीन, निर्माण संख्या, अभिविन्यास और पैरामीटर-अभिलेख भी जोड़े जाने चाहिए।
सामग्री विनिर्देशन को कैसे पढ़ें
- सटीक ग्रेड
- परिवार के नाम पर निर्भर रहने के बजाय ग्रेड पदनाम की पहचान करें।
- मानक और संशोधन
- लागू मानक और उसके प्रभावी संशोधन को दर्ज करें।
- रासायनिक संघटन और गलन
- मिश्रधातु सीमाओं, अवशिष्ट-तत्व सीमाओं और आवश्यक गलन पद्धति का सत्यापन करें।
- अवस्था
- बताएँ कि सामग्री एनीलित, विलयन-उपचारित, वृद्धिकृत या किसी अन्य अवस्था में आपूर्ति की गई है।
- उत्पाद-रूप
- पहचानें कि सामग्री छड़, फोर्जिंग, नलिका, रिंग या योगात्मक रूप से निर्मित है।
- परीक्षण
- यांत्रिक-गुण आवश्यकताओं, परीक्षण दिशा, नमूना स्थान और स्वीकृति मानदंड की जाँच करें।
- अनुरेखणीयता
- तैयार वस्तु को उसके हीट, लॉट, तापीय अभिलेखों, नमूनों और निरीक्षण परिणामों से संबद्ध करें।
मानकों को पढ़ने का व्यावहारिक क्रम सरल है: सटीक ग्रेड की पहचान करें; लागू AMS या अन्य मानक और उसके संशोधन को दर्ज करें; रासायनिक संघटन और गलन-अभ्यास का सत्यापन करें; स्पष्ट करें कि सामग्री एनील्ड, विलयन-उपचारित, एज्ड या किसी अन्य अवस्था में आपूर्ति की गई है; उत्पाद-रूप और अनुप्रस्थ-खंड आकार की पहचान करें; प्रत्येक यांत्रिक-गुण आवश्यकता को उसकी परीक्षण-दिशा और नमूना-स्थान के साथ पढ़ें; फिर स्वीकृति-मानदंडों और अनुरेखणीयता अभिलेखों की जाँच करें। इन सभी बिंदुओं के सहमत होने के बाद ही दो मैरेजिंग स्टीलों को तुलनीय माना जाना चाहिए। यह वर्ग किसी एक सार्वभौमिक मिश्रधातु से नहीं, बल्कि प्रक्रिया और विनिर्देशन की श्रृंखला से परिभाषित होता है।
संदर्भ
- [1] Maraging Steels. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
- [2] NIST Internal Report 8582. NIST Internal Report, 2025. NIST Internal Report 8582
- [3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel