




Mi a dekarbonizáció – és mi nem az?
A dekarbonizáció és a dekarbonizált zóna meghatározása
Az acél dekarbonizációja a szén, illetve szénben gazdag fázisok acéltermékből történő, felületközeli elvesztése hevítés, feldolgozás vagy üzemelés során. Az érintett tartomány a dekarbonizált zóna: az eredeti vagy kész felület alatt elhelyezkedő réteg, amelyben a széntartalom, a széntartalmú fázisok hányada vagy mindkettő kisebb, mint az érintetlen belső tartományban. A NIST Damage and Failure Modes of Structural Steel Components című kiadványa ezt a zónát a szén és a szénben gazdag fázisok felületközeli elvesztéseként írja le, amely akkor következik be, amikor a felületi szén oxigénnel reagál, és gáznemű szén-monoxidot (CO) vagy szén-dioxidot (CO₂) képez.
A dekarburizáció a felületi reakció és a szilárd állapotú széndiffúzió együttes eredménye, nem csupán oxidációé. Strong evidence
A leggyakoribb körülmények közé a hőkezelés, a kovácsolás, a hengerlés, a szinterezés és más magas hőmérsékletű műveletek tartoznak, amelyek során az acél felülete szén eltávolítására képes gázzal érintkezik. Az oxigént tartalmazó kemencegázok gyakori okok, de a reakciót nem pusztán az oxigén jelenléte szabályozza. A szénnek a belső tartományból a felület felé kell diffundálnia, a felületi reakcióknak megfelelő sebességgel kell lejátszódniuk, továbbá a kemenceatmoszférának az acélnál kisebb effektív szénaktivitással kell rendelkeznie. Ha az atmoszféra szénpotenciálja nagyobb, mint az acélfelületé, akkor ehelyett szén juthat az acélba. A felület ezért a szilárd fázisú diffúzióval összekapcsolt reakcióhatárként működik.
Az ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life című fejezete az ausztenites vason keresztül a felület irányába történő széndiffúziót a folyamat egyik központi elemének tekinti. A szén hőmérsékleten az ausztenitrácsban mozog, miközben a felületi reakciók felhasználják a szenet. Az így kialakuló koncentrációgradiens a láthatóan megváltozott felületnél mélyebbre is kiterjedhet. Egy sötét reve- vagy oxidréteg önmagában nem mutatja meg, milyen mélyre terjed a szénveszteség.
| Állapot | Jelentés | Jellemző szerkezeti jel |
|---|---|---|
| Részleges dekarburizáció | A szén vagy a szénben gazdag fázis tartalma csökken, de továbbra is jelen van | Csökkent perlit- vagy karbidtartalom, illetve megváltozott fázisarány |
| Teljes dekarburizáció | A várt szénben gazdag alkotó eltűnt az érintett rétegből | Szénszegény vagy teljesen ferrites felületi szerkezet |
A kohászok általában megkülönböztetik a részleges dekarbonizációt és a teljes dekarbonizációt. Részleges dekarbonizációról akkor beszélünk, ha az érintett rétegben marad valamennyi szén, bár annak koncentrációja vagy szénben gazdag fázisainak tartalma kisebb, mint az érintetlen acélban. Teljes dekarbonizáció esetén az acél összetétele és hőkezelési állapota alapján az adott rétegben várható szénben gazdag alkotó eltávozott, és szénszegény szerkezet maradt vissza. Ezek kohászati állapotok, nem pedig univerzális mélységi kategóriák. Az ISO 3887:2023, Steels — Determination of the depth of decarburization szabvány három módszert ír elő az acéltermékek dekarbonizációs mélységének meghatározására, azonban a megadott mélység jelentése továbbra is a meghatározott kritériumtól és módszertől függ.
A dekarbonizált és az érintetlen anyag közötti átmenet lehet éles, fokozatos vagy szabálytalan. Egy hipoeutektoidos acélban ferrites felületi réteg jelenhet meg, ahol a perlit mennyisége csökkent vagy teljesen eltűnt. Nagyobb széntartalmú acélban csökkent karbidtartalom, módosult perlit vagy a felület közelében teljesen ferrites réteg alakulhat ki. Az ötvözőelemek szintén befolyásolják a szénaktivitást, a diffúziót, a fázisstabilitást és az átalakult zóna megjelenését. Ezért a „dekarbonizációs mélység” nem mindig egyetlen, kis nagyítás mellett is egyértelműen látható határfelület.
A dekarbonizáció megkülönböztetése az oxidációtól, a reveképződéstől, a karbonizációtól és a feldolgozás során bekövetkező szénkimerüléstől
Kapcsolódó felületi állapotok
- Oxidáció
- Az acél alkotóelemeinek reakciója oxigénnel, vízgőzzel vagy szén-dioxiddal.
- Revésedés
- Vas-oxid-termékek képződése és eltávolítása a felületen.
- Karburizáció
- A szén nettó bejutása az acél felületébe.
- Dekarburizáció
- A szén vagy a szénben gazdag fázisok felszínközeli elvesztése.
A dekarbonizáció és az oxidáció gyakran együtt fordul elő, de nem szinonimák. Az oxidáció az acél alkotóinak reakciója olyan oxidáló anyagokkal, mint az oxigén, a vízgőz vagy a szén-dioxid. A vas oxidációja oxidfilmet vagy reveréteget képezhet, míg a szén oxidációja CO-t vagy CO₂-t eredményezhet, és csökkentheti a felület alatti széntartalmat. Egy kemenceatmoszféra tehát oxidálhatja a felületet anélkül, hogy gyakorlatilag jelentős dekarbonizált zóna alakulna ki, de a két hatást egyszerre is előidézheti.
A reveképződés elsősorban a tapadó vagy laza oxidációs termékek acélfelületen történő kialakulására és eltávolítására utal. A reve a hőmérséklettől és a gázkörülményektől függően olyan vasoxidokat tartalmazhat, mint a wüsztit, a magnetit és a hematit. A vastag reveréteg nem bizonyítja a szénveszteség mélységét. Ezzel szemben dekarbonizáció olyan atmoszféra vagy bevonat alatt is bekövetkezhet, amely alig képez látható revét. A Cambridge Atmosphere Control for the Protection of Metals During Production Processes című kiadványa kifejezetten összekapcsolja a túlzott oxigéntartalmú égési atmoszférákkal való közvetlen érintkezést az oxidációval, a reveképződéssel és a dekarbonizációval, miközben ezeket egymással összefüggő, de egymástól különböző eredményekként kezeli.
Szénaktivitás A szén kémiai potenciáljának egy meghatározott referenciaállapothoz viszonyított termodinamikai mértéke; a koncentrációtól, a hőmérséklettől, a fázistól és az ötvözőelemektől függ.
A kémiai hajtóerőt pontosabban a szénaktivitással vagy a kemence szénpotenciáljával lehet kifejezni, mint egy olyan egyszerű megjelöléssel, mint az „oxidáló atmoszféra”. Az acél hőkezelése során fennálló szénpotenciált az acél és környezete közötti szénaktivitás-különbség, valamint a felületi reakciók kinetikája szabályozza. Az ASM Furnace Atmosphere Controls in Heat Treating című kiadványa a vízgőz- és szén-dioxid-koncentrációt, valamint az oxigén parciális nyomását olyan kemenceparaméterekként azonosítja, amelyekkel szabályozható a szénpotenciál és megelőzhető a szénveszteség. Az Eurotherm 2020-as 2704CP Handbook című kiegészítése szerint a kemence szénpotenciálját gyakran cirkónium-dioxidos szonda oxigénméréséből, a kemence hőmérsékletének és szén-monoxid-tartalmának figyelembevételével, illetve harmatpontmérésből becsülik.
A karbonizáció ezzel ellentétes nettó szénátadási állapot: szén jut az acél felületébe, és növeli annak szénaktivitását vagy szénkoncentrációját. Egy kemenceatmoszféra az egyik acélminőséget karbonizálhatja, egy másikat pedig dekarbonizálhatja, ha azok kiindulási széntartalma vagy felületi állapota eltérő. Még ugyanazon kemenceterhelésen belül is eltérő eredményeket okozhat a helyi gázáramlás, a hőmérséklet, a harmatpont, a korom, a szivárgás és a munkadarabok közötti távolság. A Linde 2023-as Sintering of Steels című útmutatója szerint a nitrogén-/hidrogénatmoszférákban jelen lévő vízgőz dekarbonizációt okoz, továbbá olyan kísérleti irányelvet közöl, amely szerint az 5%-nál kevesebb hidrogén korlátozta a karbonizációs és dekarbonizációs sebességet a hivatkozott szinterezési körülmények között. Ez az érték nem általános érvényű kemenceszabály; továbbra is meghatározó a gázösszetétel, a hőmérséklet, a por vagy tömör acél geometriája, valamint a tartózkodási idő.
A szén a klasszikus kemencei dekarbonizációs mechanizmus nélkül, a feldolgozás során is kimerülhet. A mechanikus anyageltávolítás, a köszörülési égés, a forgácsolás, a pácolás, az olvadási veszteségek, a szegregáció vagy a karbidok nem megfelelő hőciklus alatti oldódása megváltoztathatja a széntartalmú szerkezetet vagy a felület közelében mért széntartalmat. A szén hegesztés vagy additív feldolgozás során újraeloszolhat, és a hőkezelést követő forgácsolással egy dekarbonizált réteg eltávolítható. Ezeket az állapotokat nem szabad automatikusan dekarbonizációnak nevezni. A kifejezés akkor a leginkább megalapozott, ha a felületközeli szénhiány a vizsgált folyamat során bekövetkező szénátadáshoz, reakcióhoz vagy szelektív veszteséghez kapcsolható.
A hivatkozott rugóacél-vizsgálatban a dekarburizált ferrit vastagsága nem monoton hőmérsékletfüggést mutatott 700 és 1000 °C között. Strong evidence
Önmagában a hőmérséklet nem jelzi előre a végső mélységet. Egy 2021-es, a Journal of Materials Research and Technology folyóiratban megjelent tanulmányban Fe-0.6C-1.8Si-0.8Mn rugóacélt vizsgáltak 700 és 1000 °C között; az eredmények szerint a dekarbonizált ferritréteg vastagsága hozzávetőleg 800–825 °C-ig nőtt, majd csökkent. A magasabb hőmérséklet felgyorsítja a széndiffúziót, ugyanakkor módosíthatja az oxidképződést, a gázreakciókat, a fázisösszetételt és a releváns átalakulás időtartamát is. A megfigyelt maximum ezért a diffúziós és oxidációs hatások összekapcsolódásából adódik, nem pedig egy kizárólag a hőmérséklettől függő, monoton törvényszerűségből.
Miért fontos a felületi szénveszteség az acél teljesítménye szempontjából?
A szén szabályozza a hűtés során kialakuló ferrit, perlit, bainit, martenzit és karbidok mennyiségét és morfológiáját. A szén eltávolítása a felületről lágyabb réteget hozhat létre olyan acélon, amelynek magját keményedésre tervezték. Edzett alkatrészben előfordulhat, hogy a felület nem éri el az előírt keménységet, miközben a belső rész megfelel a specifikációnak. Rugó, fogaskerék, csapágy, tengely vagy kötőelem esetében ez a különbség megváltoztatja a terhelésátadást és a helyi alakváltozást.
A mechanikai hátrány gyakran a felületen a legnagyobb, mivel itt összpontosul a kontaktfeszültség, a hajlítófeszültség, a súrlódás és a repedéskezdeményeződés. A ferrites dekarbonizált réteg csökkentheti a kopásállóságot és a kontaktfáradási élettartamot. Ciklikus hajlítás esetén a kisebb szilárdságú réteg a maghoz képest hamarabb képlékenyen deformálódhat vagy csúszást szenvedhet. A felületi széngradiens a maradó feszültségek kialakulását is módosíthatja edzés közben, miközben az oxidok és a durva reve további bemetszéseket vagy repedéskezdeményező helyeket biztosítanak. Az ASM ezeket a hatásokat az alkatrész élettartamával, a megelőzéssel, a korrekcióval és a modellezéssel összefüggésben tárgyalja, nem pedig pusztán esztétikai hibaként kezeli a dekarbonizációt.
| Módszer | Elsődleges megfigyelés | Fő korlátozás |
|---|---|---|
| Metallográfia | Fázisarány, morfológia és látható átmenet | A határ fokozatos lehet, illetve a maratástól függhet |
| Mikrobenyomódásos keménységvizsgálat | A felülettől a mag felé mért mechanikai válasz | A keménység a fázistól, a szemcsemérettől, a feszültségtől és az ötvözéstől is függ |
| Kémiai elemzés | Szénkoncentráció vagy koncentrációgradiens | A térbeli felbontás a mintavételi térfogattól és a rétegvastagságtól függ |
| Szűrővizsgálat | Egy gyanús zóna gyors kimutatása | Nem feltétlenül alkalmas szigorú megfelelőségi döntések támogatására |
A mérési módszernek összhangban kell lennie a megfogalmazott állítással. Az ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens szabvány a szűrővizsgálatokat, a mikroszkópos vizsgálatot, a mikrobehatolásos keménységmérést és a kémiai elemzési eljárásokat foglalja magában. Vitás esetekre szolgáló döntő módszere a szigorú kvantitatív vagy vonalelemzés. Az SAE J419_201801, Methods of Measuring Decarburization szintén ajánlott mikroszkópos, keménységmérési és kémiai elemzési gyakorlatokat ad meg vastartalmú anyagokra. Az ISO 3887:2023 három mérési módszert határoz meg, tovább erősítve azt a megállapítást, hogy a megadott mélység módszerfüggő.
Keménységi bejárás A felülettől a változatlan belső rész felé, szabályozott távolságokban végzett keménységmérések sorozata.
A keménységprofil-vizsgálat meghatározhatja azt a gyakorlati mélységet, ahol a szilárdság helyreállt, míg a mikroszkópos vizsgálat kimutathatja a perlit vagy a karbidban gazdag alkotók eltűnését. A kémiai elemzés olyan szénkoncentráció-gradienst is érzékelhet, amelyet egyik módszer sem tud egyértelműen feloldani. Ezért két laboratórium ugyanazon keresztmetszet alapján eltérő „dekarbonizációs mélységet” adhat meg anélkül, hogy bármelyik mérés gondatlan lett volna. Az eredménynek tartalmaznia kell az alkalmazott módszert, a kritériumot, a vizsgálat irányát, a mintavétel helyét és az acél állapotát. A dekarbonizáció elsősorban kohászati szénvesztési probléma; az oxidációs reve színe csupán az egyik lehetséges támpont.
A termodinamikai hajtóerő: a szénaktivitás a felületen

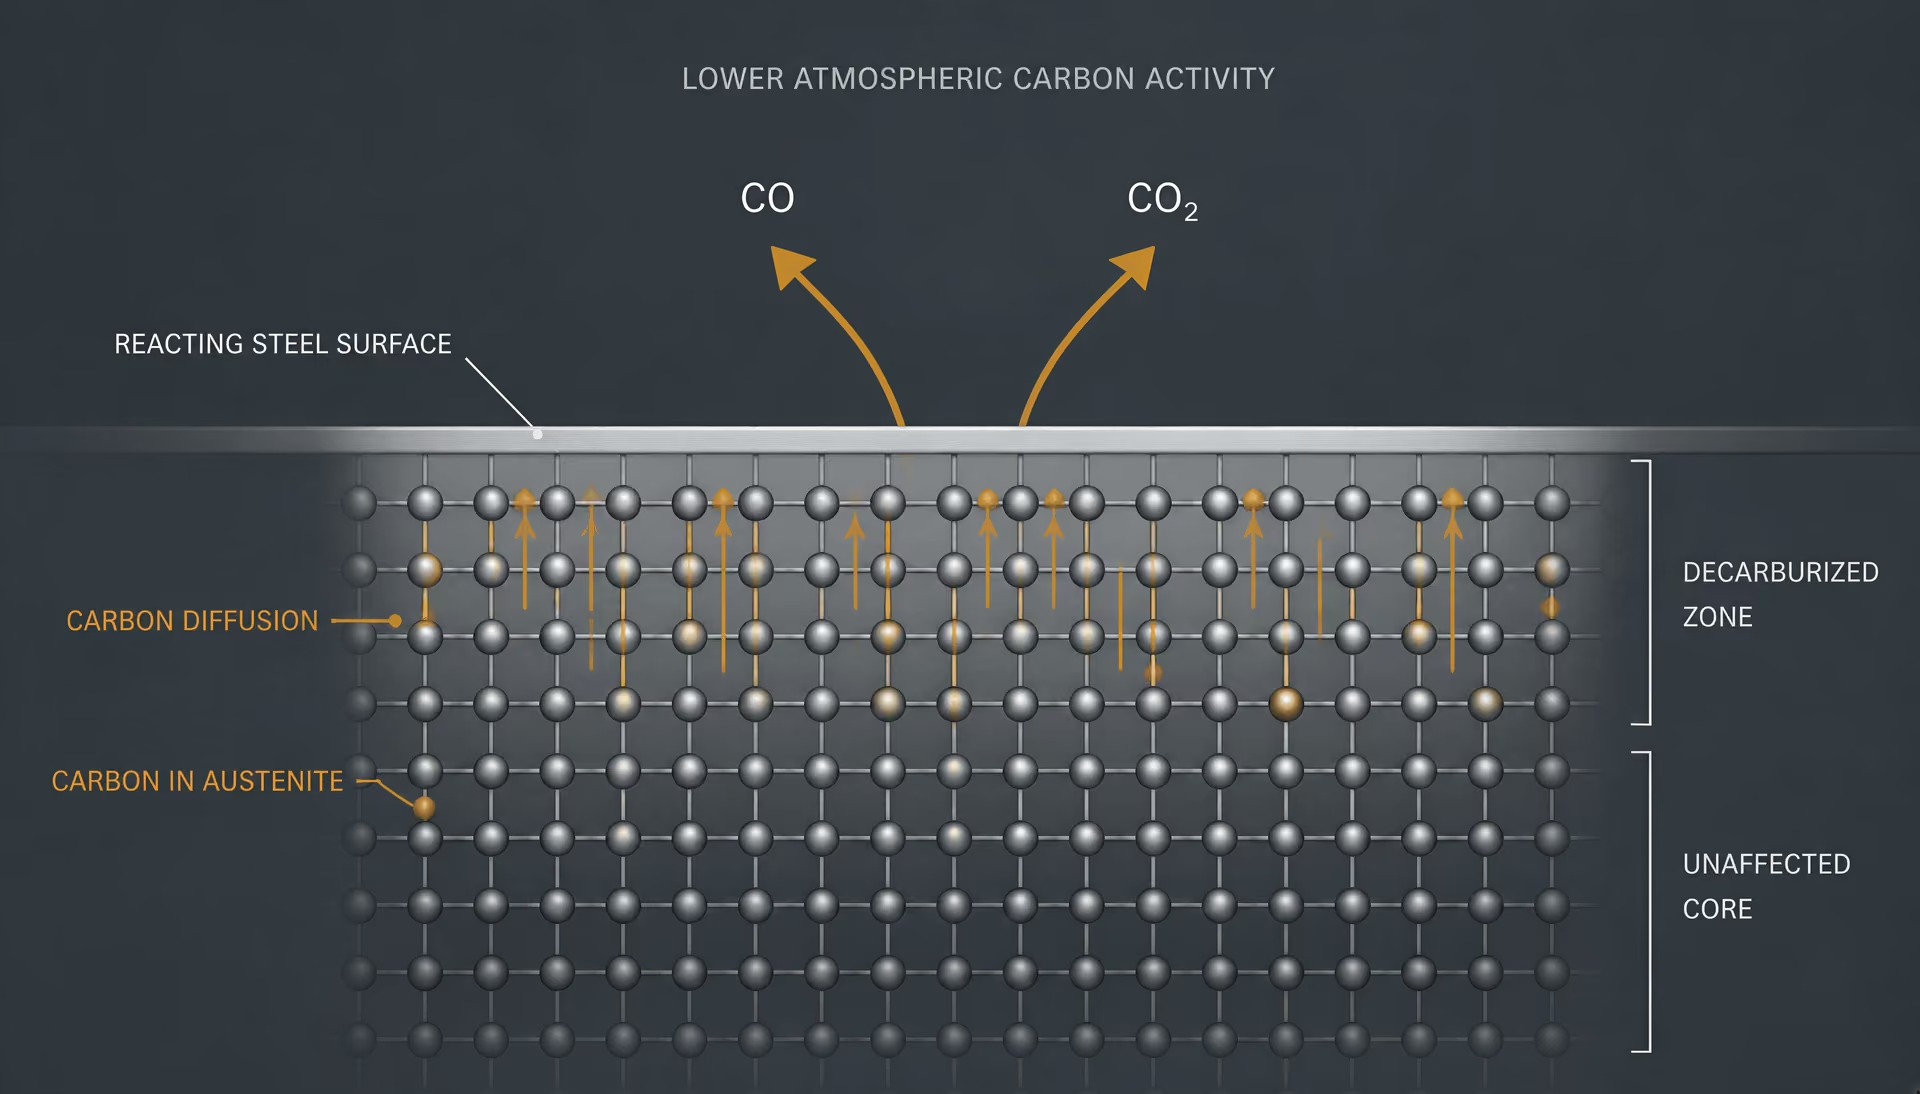
A szén cseréje az acél és a kemenceatmoszféra között
A dekarbonizáció akkor kezdődik, amikor az acél felülete olyan atmoszférának van kitéve, amelynek effektív szénaktivitása kisebb az acél szénaktivitásánál. A szén ezután diffúzióval a belső részekből a felület felé vándorol, miközben a felületi reakciók ezt a szenet gáznemű vegyületekké alakítják, amelyek eltávoznak a fémből. A folyamat ezért nem egyszerűen „a felület oxidációja”, hanem a szilárd oldatban vagy karbidfázisban jelen lévő szén, valamint a széntartalmú gázok közötti kapcsolt cserefolyamat.
Alapvető jelentőségű a szénaktivitás az acélban és a légköri szénaktivitás közötti különbségtétel. A szénaktivitás, amelyet általában -vel jelölnek, a szén kémiai potenciálját írja le egy meghatározott referenciaállapothoz viszonyítva. Az acélban az értéke függ a szénkoncentrációtól, a hőmérséklettől, a kristályszerkezettől és az ötvözőelemektől. A 0,60 tömegszázalék szenet tartalmazó ausztenit szénaktivitása nem azonos az azonos szénkoncentrációjú ötvözetlen vas–szén ötvözetével, mivel a szilícium, a mangán, a króm, a molibdén és más elemek módosítják a szén aktivitási együtthatóját. A fázis is számít: az ausztenitben fennálló szénaktivitás nem vihető át közvetlenül ferritre vagy martenzitre anélkül, hogy figyelembe vennénk azok eltérő termodinamikai állapotát.
A kemenceatmoszféra effektív szénaktivitását a szén-monoxid, a szén-dioxid, a hidrogén, a vízgőz, a metán és más gázok közötti egyensúlyok határozzák meg. Ez nem a szénkoncentráció a tömegszázalékos acélszén-tartalommal azonos értelemben. A „légköri szénpotenciál” a gáz szénaktivitásának gyakorlati megfogalmazása: azt a széntartalmat jelenti, amelyhez egy referencia-vas vagy -acél közelítene, ha a megadott hőmérsékleten elegendő ideig lenne kitéve a gáznak ahhoz, hogy beálljon a gáz–fém egyensúly.
Amikor az acél felülete és az atmoszféra egyensúlyban van, szénkémiai potenciáljuk azonos. Ha az atmoszféra szénpotenciálja kisebb, a szén eltávozik az acélból. Ha értéke nagyobb, a szén beépül az acélba, és karburizáció következik be. Ha a két érték közel van egymáshoz, a gázösszetétel, a hőmérséklet vagy a felületi állapot csekély változása is megfordíthatja a cserefolyamat irányát.
Számos gázreakció távolítja el a szenet az acélból. Az oxigén a felületi szénnel az alábbiakkal közelítőleg leírható reakciókban reagálhat:
\[ \mathrm{C + \tfrac{1}{2}O_2 \rightarrow CO} \]
valamint
A szén-dioxid és a vízgőz szintén fontos oxidáló komponensek. Reakcióik a következőképpen írhatók fel:
és
A termékek, különösen a CO és a CO₂, ezt követően további gázfázisú reakciókban vehetnek részt. Oxidáló gáz alacsony koncentrációja is mérhető dekarbonizációt okozhat, ha a gáz folyamatosan eltávolítja a szenet a felületről, és a kemenceatmoszféra folyamatosan utánpótlódik.
| Atmoszféraváltozó | Szerepe a szénpotenciál szabályozásában | Mérés vagy értelmezés |
|---|---|---|
| Vízgőz-koncentráció | Növelheti a szénvesztésre való hajlamot | Gyakran közvetve, a harmatponton keresztül követik nyomon |
| Szén-dioxid-koncentráció | Reagálhat a felületi szénnel, és megváltoztathatja a gázegyensúlyt | CO-val és a hőmérséklettel együtt értelmezik |
| Oxigén parciális nyomása | Az oxidáló hajlamot jelzi, és hatással van az oxidképződésre | Gyakran cirkónium-dioxid-alapú szondával mérik |
| Szén-monoxid-tartalom | Hatással van a CO/CO₂-egyensúlyra és a szénpotenciálra | A szonda oxigénmérésével és a hőmérséklettel együtt alkalmazzák |
A szénvesztés szakaszai
- Diffúzió A szén a belső részből a kitett felület felé mozog.
- Felületi reakció Az oxigéntartalmú gázok a határfelületen elfogyasztják vagy átadják a szenet.
- Gázelvezetés A CO, a CO₂ vagy más termékek távoznak a fémfelületről.
- Profilképződés A felület alatt koncentráció- és mikroszerkezeti gradiens alakul ki.
A Az acél hőkezelése során kialakuló szénpotenciál című részben ismertetett szénpotenciál-szemlélet azért hasznos, mert elválasztja egymástól a termodinamikai hajtóerőt és a reakció sebességét. A széncserét az acél szénaktivitása és az atmoszféra által létrehozott szénaktivitás közötti különbség hajtja. A felületi reakciók kinetikája határozza meg, hogy ez a különbség milyen gyorsan érvényesül. A szénnek először el kell jutnia a felületre, ott reagálnia kell, majd be kell lépnie a gázfázisba. Bármelyik szakasz lassú lépése csökkentheti a megfigyelt dekarbonizációs sebességet anélkül, hogy megszüntetné az alapul szolgáló hajtóerőt.
A szénaktivitás, az oxigénpotenciál és a felületi reakciók kinetikája
Az oxigén parciális nyomása közvetlenül méri az atmoszféra oxidáló hajlamát, de önmagában nem határozza meg a szénpotenciált. Nagyon alacsony oxigénparciális nyomás is fennállhat olyan gázkeverékben, amely továbbra is gyorsan eltávolítja a szenet, különösen vízgőz vagy szén-dioxid jelenlétében, ha az adott reakció kinetikailag kedvező a kezelési hőmérsékleten.
Az ASM 2013-as útmutatója, a Kemenceatmoszféra-szabályozás hőkezelés során, a vízgőzkoncentrációt, a szén-dioxid-koncentrációt és az oxigén parciális nyomását olyan kemenceváltozókként azonosítja, amelyeket a szénpotenciál szabályozására és a dekarbonizáció megelőzésére használnak. Ezek a változók összefüggnek egymással, de nem felcserélhetők. A harmatpont a vízgőz közvetett mérőszáma. A cirkónium-dioxid-szonda elsősorban az oxigénpotenciálra reagál. Egyik mérés sem szolgáltatja önmagában mindazokat a mennyiségeket, amelyek az acél felületén érvényesülő szénaktivitás kiszámításához szükségesek.
Például az alábbi egyensúly:
\[ \mathrm{CO_2 + C \rightleftharpoons 2CO} \]
a szén-monoxid és a szén-dioxid arányától, valamint a hőmérséklettől függ. Az alábbi egyensúly:
\[ \mathrm{H_2O + C \rightleftharpoons CO + H_2} \]
a vízgőztől, a hidrogéntől, a szén-monoxidtól és a hőmérséklettől függ. A vagy a növelése – minden más feltétel változatlansága mellett – általában fokozza a dekarbonizációra való hajlamot. A CO/CO₂ arány növelése általában csökkenti az oxidáló hajlamot, és növelheti az effektív szénpotenciált. A hidrogén módosítja a vízgőz értelmezését, mivel gyakran nem önmagában a vízgőzkoncentráció, hanem a arány a meghatározó mennyiség.
Az acél felülete nem feltétlenül éri el azonnal a gázzal egyensúlyban lévő szénaktivitást. Az oxidfilmek, a reve, az ötvözőelemek oxidjai, a felületi érdesség, a gázsebesség és a határréteg vastagsága mind befolyásolják a reagáló komponensek anyagátadását. Tömör oxidréteg ideiglenesen korlátozhatja a szénátadást, míg a repedezett vagy porózus reve friss fémet tehet szabaddá, és helyi reakcióhelyeket hozhat létre. Ezt követően az auszteniten keresztüli széndiffúzió válhat a meghatározó ellenállássá, különösen a szénben elszegényedett réteg növekedésével. Az ASM Acél dekarbonizációja – mechanizmusok, modellek, megelőzés, korrekció és a komponens élettartamára gyakorolt hatások című fejezete ezt a befelé haladó koncentrációváltozást a szén ausztenites vason keresztül, a reagáló felület felé irányuló diffúziójaként írja le.
Ez magyarázza, hogy egy kemence miért mutathat megfelelő átlagos szondaleolvasást, miközben az alkatrészeken továbbra is helyi dekarbonizáció alakul ki. A gázösszetétel a kemence különböző pontjain, a terhelés geometriája, a szivárgások, az égéstermékek és a keringetés miatt változhat. A szonda a saját helyi környezetét méri; ebből automatikusan nem következik, hogy a kemence minden acélfelületén fennálló atmoszférát is méri.
Ennek következtében egy névleges recept, például adott arányban alkalmazott nitrogén, hidrogén és szén-monoxid, önmagában nem bizonyítja a szabályozott szénpotenciált. A tényleges nedvességtartalmat, a szén-dioxidot, az oxigén bejutását, a gáz disszociációját, az áramlási sebességet, a kemencenyomást és a szonda kalibrációját ismerni vagy szabályozni kell. A Linde 2023-as szinterezési útmutatója szerint a nitrogén–hidrogén atmoszférákban jelen lévő vízgőz dekarbonizációt okoz, továbbá kísérleti iránymutatásként megadja, hogy az 5%-nál kisebb hidrogéntartalom a hivatkozott szinterezési körülmények között korlátozza a karburizációs és dekarbonizációs sebességet. Ez az érték nem tekinthető általános kemenceszabálynak. Jelentősége a megadott gázrendszertől, a hőmérséklettől, az acél minőségétől, a tartózkodási időtől és a vízgőz szintjétől függ.
A szénaktivitás az acél összetételével is változik. A 700 és 1000 °C között vizsgált Fe-0.6C-1.8Si-0.8Mn rugóacélban a szilícium befolyásolja a szén termodinamikáját és az oxidációs viselkedést, miközben a mangán, valamint a változó ferrit–ausztenit arány hatással van a diffúzióra és a fázisstabilitásra. A felület reakciója nem jelezhető előre kizárólag a széntartalom alapján.
Miért nem értelmezhető a kemenceatmoszféra összetétele a hőmérséklettől függetlenül?
A hőmérséklet a mérleg minden részébe beleszól. Módosítja a gázreakciók egyensúlyi állandóit, az ausztenit szénaktivitását, az oxidok stabilitását, a felületi reakciók sebességét és a szén diffúziós együtthatóját. Ezért ugyanaz a CO/CO₂ arány különböző szénpotenciált hozhat létre eltérő kemencehőmérsékleteken. Egy adott hőmérsékleten védőhatású gázkeverék egy másik hőmérsékleten dekarbonizáló hatású lehet.
A hőmérséklet azt is módosítja, hogy melyik folyamat szabályozza a mért rétegvastagságot. Magasabb hőmérsékleten az auszteniten keresztüli széndiffúzió gyorsabbá válik, ugyanakkor az oxidációs reakciók és a gáztranszport is megváltozhat. Ennek eredményeként a dekarbonizációs mélység nem feltétlenül nő monoton módon. Egy 2021-es vizsgálatban, amelyben Fe-0.6C-1.8Si-0.8Mn rugóacélt 700 és 1000 °C között kezeltek, a dekarbonizált ferrit vastagsága körülbelül 800–825 °C-ig nőtt, majd csökkent. Ez a maximum erősen cáfolja azt a megközelítést, amely a hőmérsékletet önmagában érvényesülő szabályként kezeli. A fázisátalakulások, a reveképződés, az oxigén rendelkezésre állása és a reakciókinetika összekapcsoltan érvényesült.
Az Eurotherm 2020-as 2704CP kézikönyv-kiegészítője ismerteti a kemence szénpotenciáljának szokásos becslését: ehhez a cirkónium-dioxid-szondával mért oxigénértékeket a kemencehőmérséklettel és a szén-monoxid-tartalommal kombinálják, vagy harmatpontmérést alkalmaznak. Mindkét megközelítésben alapvető fontosságú a hőmérsékleti tag. A megfelelő hőmérséklet, gázelemzés és kalibráció nélkül értelmezett szondajel hihető, de hibás szénpotenciálértéket eredményezhet.
A Cambridge Az atmoszféra szabályozása a fémek védelmére gyártási folyamatok során című kiadványa hasonlóképpen arra figyelmeztet, hogy a túlzott oxigéntartalmú égési atmoszférának való közvetlen kitettség oxidációt, reveképződést és dekarbonizációt okozhat. A gyakorlati szabályozási cél nem egy olyan gázjelző, mint a „semleges” vagy a „redukáló”. Hanem egy mért, hőmérséklet-specifikus felületi egyensúly, amely elegendő ideig megakadályozza, hogy az acél szénaktivitása meghaladja az atmoszféra effektív szénaktivitását, és ezáltal elfogadhatatlanul vastag elszegényedett zóna alakuljon ki.
Diffúzió, reakció és dekarburizált réteg kialakulása
A dekarburizációt mozgó szénáram hozza létre, nem önmagában az oxidáció. Ausztenittartományban történő hevítés során a vasban oldott szén egy olyan felület felé vándorol, ahol a környező atmoszféra gyorsabban távolítja el, mint ahogyan az acél pótolni tudná. Az ASM Handbook Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life című fejezete ezt a folyamatot az ausztenites vason keresztül történő széndiffúzió, a felületi reakciók és a kemenceatmoszféra kémiájának kölcsönhatásaként írja le.
Az acél felülete ezért szénelnyelőként viselkedik. Ha az atmoszféra szénaktivitása alacsonyabb az acélénál, a szén kifelé áramlik. Ennek következménye lehet az oldott szén elvesztése, a szénben gazdag fázisok feloldódása, ferrit kialakulása a felületen, illetve ezek kombinációja. A NIST az érintett tartományt felület közeli dekarburizációs zónaként írja le, amelyben a szén és a szénben gazdag fázisok eltávolodtak; ez rendszerint azt követően történik, hogy a felületi szén oxigénnel reagálva gáz halmazállapotú szén-monoxidot (CO) vagy szén-dioxidot (CO₂) képez.
Ez a leírás azt is megmagyarázza, hogy a mért dekarburizált mélység miért nem állandó anyagállandó. Függ a hőmérséklettől, az időtartamtól, a keresztmetszet geometriájától, a fázisállapottól, az ötvözet kémiai összetételétől, az atmoszféra összetételétől, valamint a határfelület azonosítására alkalmazott módszertől.
Széndiffúzió az auszteniten keresztül
A releváns átalakulási hőmérséklet felett a szén intersticiális helyeket foglal el az ausztenitben, vagyis a vas lapközepes köbös fázisában. Koncentrációja nem egyenletes, amikor a felület szenet veszít. Koncentrációgradiens alakul ki: a szén koncentrációja a kitett felület közelében a legalacsonyabb, majd a keresztmetszet belseje felé megközelíti az ömledék összetételét. Ez a gradiens biztosítja a diffúzió hajtóerejét.
Fick első törvénye Olyan diffúziós összefüggés, amely szerint az anyagáram arányos a negatív koncentrációgradienssel, miközben a diffúziós együttható határozza meg a szállítás léptékét.
Egyszerűsített leírásként használható Fick első törvénye:
Itt a szénáram, a szén diffúziós együtthatója ausztenitben, a szénkoncentráció, pedig a felülettől mért távolság. A negatív előjel azt jelzi, hogy a mozgás a koncentrációgradiens irányával ellentétes, vagyis a kisebb koncentráció felé történik. A diffúziós együttható a hőmérséklettel erősen növekszik, amit gyakran Arrhenius-típusú összefüggéssel írnak le:
ahol a frekvenciatényező, az aktiválási energia, a gázállandó, pedig az abszolút hőmérséklet.
A diffúziós távolság durva közelítésben a mennyiséggel arányos, ahol az expozíciós idő. Ez önmagában nem jósolja meg a mért dekarburizációs mélységet, mivel a felületi koncentráció nem válik automatikusan nullává, és a felületi reakció is lehet lassú. Azt azonban megmutatja, hogy a hosszabb kemencebeli tartózkodás rendszerint lehetővé teszi, hogy a szénhiány nagyobb mélységig terjedjen befelé, míg a magasabb hőmérséklet a transzport felgyorsításával növelheti az érintett mélységet.
A szénszállítást módosító tényezők
- Ausztenit
- A szén gyorsan diffundál a tércentrált köbös fázis intersztíciós helyein keresztül.
- Ferrit
- Az eltérő intersztíciós útvonalak más diffúziós problémát eredményeznek.
- Keresztmetszeti méret
- A vékony termékekben az egymással szemközti felületekről kiinduló kimerülési zónák átfedhetnek.
- Élek és sarkok
- A nagyobb kitett felület és a többirányú diffúzió növelheti a nemegyenletességet.
A fázisállapot megváltoztatja a transzportfolyamatot. A szén sokkal gyorsabban diffundál az ausztenitben, mint a ferritben, mivel az intersticiális helyek és a diffúziós útvonalak eltérőek. Ezért egy olyan hőkezelés, amely keresztezi az ausztenit–ferrit átalakulást, olyan profilt eredményezhet, amely az egyik fázisban bekövetkező szénmozgást és a másik fázisban végbemenő átalakulást egyaránt tükrözi. Felületi ferrit azért képződhet, mert a helyi szénkoncentráció a kezelés hőmérsékletén az ausztenit stabilizálásához szükséges érték alá csökken. Ez a ferrites réteg nem egyszerűen oxidációs reakció terméke; egyben a szénvesztés által kiváltott fázisátalakulás eredménye is.
A keresztmetszet mérete azért számít, mert egy vékony termék mindkét oldalról megközelítheti a szénhiányos állapotot. Vastag rúdban a központi tartomány szénkoncentrációja közel maradhat az eredeti értékhez, miközben a két felületi zóna egymástól függetlenül fejlődik. Vékony lemezben a diffúziós mezők átfedhetik egymást, így a teljesen szénnel telített mag csökkenhet vagy teljesen eltűnhet. Az élek és a sarkok további bonyodalmat jelentenek: nagyobb, egységnyi térfogatra jutó kitett felületük, valamint kétdimenziós diffúziós útvonalaik miatt a szénhiány mélyebb vagy kevésbé egyenletes lehet, mint egy széles, sík felületen.
A szenet eltávolító felületi reakciók
A diffúzió a szenet a felületre juttatja, de a tartós dekarburizációhoz egy felületi reakciónak el kell fogyasztania vagy át kell vinnie azt. A reakcióban oxigén, vízgőz, szén-dioxid vagy az atmoszféra más alkotóelemei vehetnek részt. Jellemző reakciók:
A tényleges gázreakciók oxidrétegeken és adszorbeált felületi részecskéken keresztül is végbemehetnek, ezért ezeket az egyenleteket összegző reakciókként, nem pedig az elemi lépések teljes sorozataként kell értelmezni. Az oxigén először vas-oxidból álló reve- vagy oxidréteget képezhet, miközben a rétegen vagy annak alatta lévő szén reagál az oxidáló környezettel. A Cambridge Atmosphere control for the protection of metals during production processes című kiadványa a túlzott oxigéntartalmú égési atmoszférákat az oxidációval, a reveképződéssel és a dekarburizációval kapcsolja össze.
A szénaktivitás az oxigénkoncentrációnál hasznosabb termodinamikai leírást ad. A kemenceatmoszféra szénpotenciálja az a szénaktivitás, amelyet az atmoszféra meghatározott körülmények között az acélban előidézne. Ha az acél szénaktivitása magasabb az atmoszféráénál, a dekarburizáció kedvezményezett. Ha az atmoszféra szénpotenciálja magasabb, a szén bejuthat az acélba, és karburizáció következhet be. A szénpotenciállal foglalkozó szakirodalom hangsúlyozza, hogy ezt a cserét mind az aktivitáskülönbség, mind a felületi reakció kinetikája szabályozza.
Az ASM Furnace Atmosphere Controls in Heat Treating című kiadványa a vízgőz-koncentrációt, a szén-dioxid-koncentrációt és az oxigén parciális nyomását a kemence szénpotenciáljának szabályozása szempontjából fontos változókként azonosítja. Az Eurotherm 2020-as 2704CP Handbook című kézikönyvének kiegészítése szerint a szénpotenciált gyakran cirkónium-dioxid-szondával mért oxigénérték, a kemence hőmérséklete és a szén-monoxid-tartalom együttes felhasználásával, illetve harmatpontméréssel becsülik. Ezek a mérések a kemence állapotát írják le; nem mérik közvetlenül az egyes alkatrészek belsejében kialakuló szénprofilt.
Az 5%-nál kisebb hidrogéntartalomra vonatkozó irányelvet nem szabad a hivatkozott szinterezési feltételeken túl általánosítani. Limited evidence
A vízgőz különös figyelmet érdemel. A Linde 2023-as Sintering of steels című útmutatója szerint a nitrogén/hidrogén atmoszférákban jelen lévő vízgőz dekarburizációt okoz, és olyan kísérleti irányelvre hivatkozik, amely szerint az 5%-nál kisebb hidrogéntartalom korlátozta a karburizáció és a dekarburizáció sebességét a megadott szinterelési körülmények között. Ez az érték nem jelent univerzális kemencehatárértéket. A gázáramlás, a hőmérséklet, az acél összetétele, a harmatpont, a felület állapota és a berendezés geometriája együttesen határozza meg, hogy egy adott atmoszféra oxidáló, semleges, karburizáló vagy dekarburizáló-e.
A reakciósebesség és a diffúziós sebesség kapcsolata
A felület és a belső tartomány egyetlen, csatolt rendszert alkot. Ha a felületi reakció nagyon gyors, a felület közeli szénkoncentráció erősen lecsökkenhet, meredek gradienst és diffúzió által szabályozott fluxust létrehozva. Ha az auszteniten keresztüli széntranszport gyors, de a felületi reakció lassú, a szén a felület közelében felhalmozódik, és a teljes szénvesztést a reakció szabályozza. E két határállapot között mindkét ellenállás jelentős.
Hasznos fogalmi peremfeltétel:
ahol a felületi reakció együtthatója, a felületi szénkoncentráció, pedig az atmoszférával egyensúlyban lévő koncentrációt jelöli. Alacsony esetén a felület viszonylag széndús marad; magas esetén a felületi koncentráció az atmoszférával fennálló egyensúlyi érték felé tolódik. A kemencegáz sebessége, az oxidréteg borítottsága, a reve repedezettsége és a gáz összetétele egyaránt módosíthatja a tényleges felületi együtthatót.
Ez a csatolás számos próbatestben inkább gradienst, mintsem éles kémiai határfelületet hoz létre. A szénkoncentráció a mélységgel folytonosan vagy közel folytonosan változik, és az ehhez kapcsolódó mikroszerkezet is egy zónában módosul, miközben változik a ferrit hányada, a karbidtartalom, a keménység és a maratási reakció. Élesnek tűnő határ akkor jelenhet meg, amikor egy vizsgálati módszer küszöbértéket alkalmaz, ez a küszöbérték azonban mérési konvenció, és nem feltétlenül jelent fizikai folytonossági határt.
A hőmérséklet sem eredményez egyszerű, monoton szabályt. Egy 2021-es tanulmány, amely Fe-0.6C-1.8Si-0.8Mn rugóacélt 700–1000 °C között kezelt, azt találta, hogy a dekarburizált ferritréteg vastagsága hozzávetőleg 800–825 °C-ig nőtt, majd csökkent. Az eredmény egymással versengő hatásokat tükröz: a diffúzió a hőmérséklet emelkedésével felgyorsul, miközben a fázisstabilitás, az oxidációs viselkedés, a felületi reakciók sebessége és az adott fázisban rendelkezésre álló idő módosítja a profilt.[1] Steels — Determination of the depth of decarburization. International Organization for Standardization. ISO standard, 2023.
A mérés módosíthatja a jelentett mélységet. Az ISO 3887:2023 három módszert határoz meg az acéltermékek dekarburizációs mélységének meghatározására. Az ASTM E1077-14(2021) a szűrővizsgálati, mikroszkópos, mikrobehorpadásos keménységmérési és kémiai elemzési eljárásokat foglalja magában; vitatott eredmények esetén a szigorú kvantitatív vagy lineáris elemzést jelöli meg döntőbírói módszerként. Az SAE J419_201801 szintén ajánlott mikroszkópos, keménységmérési és kémiai elemzési gyakorlatokat ad meg. A keménységi kritérium a metallográfiai vizsgálatnál szélesebb érintett zónát azonosíthat, míg a kémiai elemzés olyan szénvesztést is kimutathat, amely alig okoz látható változást. A jelentett réteg tehát a kemencebeli expozíció és annak a választott definíciónak az eredménye, hogy hol tekintik a dekarburizációt befejezettnek.
A hőmérséklet, az idő és a nem monoton dekarburizációs válasz
A hőmérséklet több, egymással összefüggő változón keresztül befolyásolja a dekarburizációt, nem csupán a diffúzión keresztül. A munkadarab hőmérsékletének emelése általában növeli a szén mobilitását, ugyanakkor megváltoztatja az acél fázisösszetételét, a gáz–fém reakciók sebességét, az oxidréteg növekedését vagy eltávolítását, valamint a felületi szénpotenciált is. A mért réteg ezért mozgó határfelületi problémát tükröz: a szén távozik az acélból, a közeg elfogyasztja vagy biztosítja a széntartalmú komponenseket, továbbá a határfelület meghatározására használt mikroszerkezet ugyanazon hőciklus alatt megváltozhat.
Ez a megkülönböztetés azért fontos, mert a „dekarburizációs mélység” mérési eredmény, nem pedig a mérési módszertől független, egyetlen fizikai mennyiség. Az ISO 3887:2023, Acélok — A dekarburizáció mélységének meghatározása szabvány három módszert határoz meg az acéltermékek dekarburizációs mélységének meghatározására. Az ASTM E1077-14(2021), Szabványos vizsgálati módszerek acél próbatestek dekarburizációs mélységének becslésére, szűrővizsgálati, mikroszkópos, mikrobenyomásos keménységmérési és kémiai analitikai eljárásokat foglal magában; vitatott eredmények esetén a szigorú kvantitatív vagy vonalas elemzést jelöli meg döntőbírói módszerként. Az SAE J419_201801, A dekarburizáció mérési módszerei, szintén mikroszkópos, keménységmérési és kémiai analitikai eljárásokat ír le. Következésképpen a ferritvastagságból meghatározott hőmérsékletfüggés nem tekinthető egyenértékűnek a keménység helyreállásából vagy a szénkoncentráció-profilból meghatározottal.
A hevítés és a hőntartás hatásai
A hevítés során a felület már azelőtt megkezdheti a szén leadását, hogy a komponens elérné a névleges hőntartási hőmérsékletét. A meghatározó hajtóerő az acél szénaktivitása és a kemenceközeg effektív szénpotenciálja közötti különbség. Az alacsony szénpotenciálú közeg a felületen, oxigéntartalmú komponensek részvételével lejátszódó reakciókon keresztül vonja el a szenet, miközben a szén a belső részekből a felület felé diffundál. Az ASM Acéldekarburizáció — Mechanizmusok, modellek, megelőzés, korrekció és a komponens élettartamára gyakorolt hatások című fejezete ezt a kapcsolt folyamatot úgy írja le, mint a szén diffúzióját az ausztenites vason keresztül a felület felé, amelyet gáznemű szén-monoxidot vagy szén-dioxidot képző reakciók követnek.
A legegyszerűbb diffúziós becslés szerint az érintett mélység hozzávetőlegesen az idő négyzetgyökével arányosan változik, , ahol a szén diffúziós együtthatója. Mivel erősen nő a hőmérséklettel, a magasabb hőmérséklet és a hosszabb hőntartás egyaránt növelheti azt a távolságot, amelyen belül a szénkoncentráció megváltozik. Ez az összefüggés hasznos, de nem teljes. Állandó fázist, rögzített felületi állapotot és változatlan határfelületi koncentrációt feltételez. A kemencében történő hevítés mindhárom feltételezést sérti.
Az ausztenitképződés megváltoztatja a szén oldhatóságát és transzportját. A releváns átalakulási tartomány alatti hőmérsékleten a szén a ferriten keresztül mozog, fölötte azonban auszteniten keresztül transzportálódik, és a lehűlés során a felületen ferrit, perlit vagy más, alacsony széntartalmú termékek alakulhatnak ki. Ezen átalakulások hőmérséklete az összetételtől és a termikus előélettől függ. A szilícium és a mangán eltolja az átalakulási viszonyokat, valamint módosítja a felületközeli mikroszerkezet stabilitását és megjelenését. A lehűlés után dekarburizált ferritként megjelenő réteg ezért egyszerre rögzíti a magas hőmérsékleten kialakult szénprofilt és az átalakulási folyamatot.
A hőntartási idő azt is meghatározza, hogy a közegnek mennyi lehetősége van a felülettel reakcióba lépni. Rövid kitettség dekarburizált, szénben elszegényedett réteget hozhat létre jelentős reveképződés nélkül. Hosszabb kitettség elmélyítheti a szénkoncentráció-gradienset, megvastagíthatja az oxidréteget, megrepesztheti vagy leválaszthatja a revét, és friss fémet tehet hozzáférhetővé a gáz számára. A reve átmenetileg lassíthatja a gáz hozzáférését, de porózussá válva vagy leválva helyi reakciós útvonalakat is létrehozhat. Az idő hatása ezért nem feltétlenül marad arányos -vel.[2] Furnace Atmosphere Controls in Heat Treating. ASM International. ASM Handbook, 2013.
Bármely hőmérséklet-összehasonlításnak ki kell terjednie a közeg szabályozására is. Az ASM 2013-as útmutatója a vízgőz-koncentrációt, a szén-dioxid-koncentrációt és az oxigén parciális nyomását olyan kemenceváltozókként azonosítja, amelyekkel a szénpotenciál szabályozható és a dekarburizáció megelőzhető. Az Eurotherm 2020-as 2704CP kézikönyv-kiegészítője ismerteti a szénpotenciál szokásos meghatározását cirkóniaszondás oxigénmérésekből, a kemencehőmérséklet és a szén-monoxid-tartalom együttes figyelembevételével, illetve harmatpontmérésből. Ezek a leolvasások azért fontosak, mert két, azonos acélhőmérsékleten végzett vizsgálat eltérő felületi szénaktivitást eredményezhet. A Linde 2023-as szinterezési útmutatója szerint a nitrogén/hidrogén atmoszférákban jelen lévő vízgőz dekarburizációt okoz, továbbá kísérleti iránymutatásként megadja, hogy a 5%-nál kevesebb hidrogén a hivatkozott szinterezési körülmények között korlátozza a karburizáció és a dekarburizáció sebességét. Ez az iránymutatás az ott meghatározott szinterezési körülményekre vonatkozik; nem tekinthető általános kemenceszabálynak.

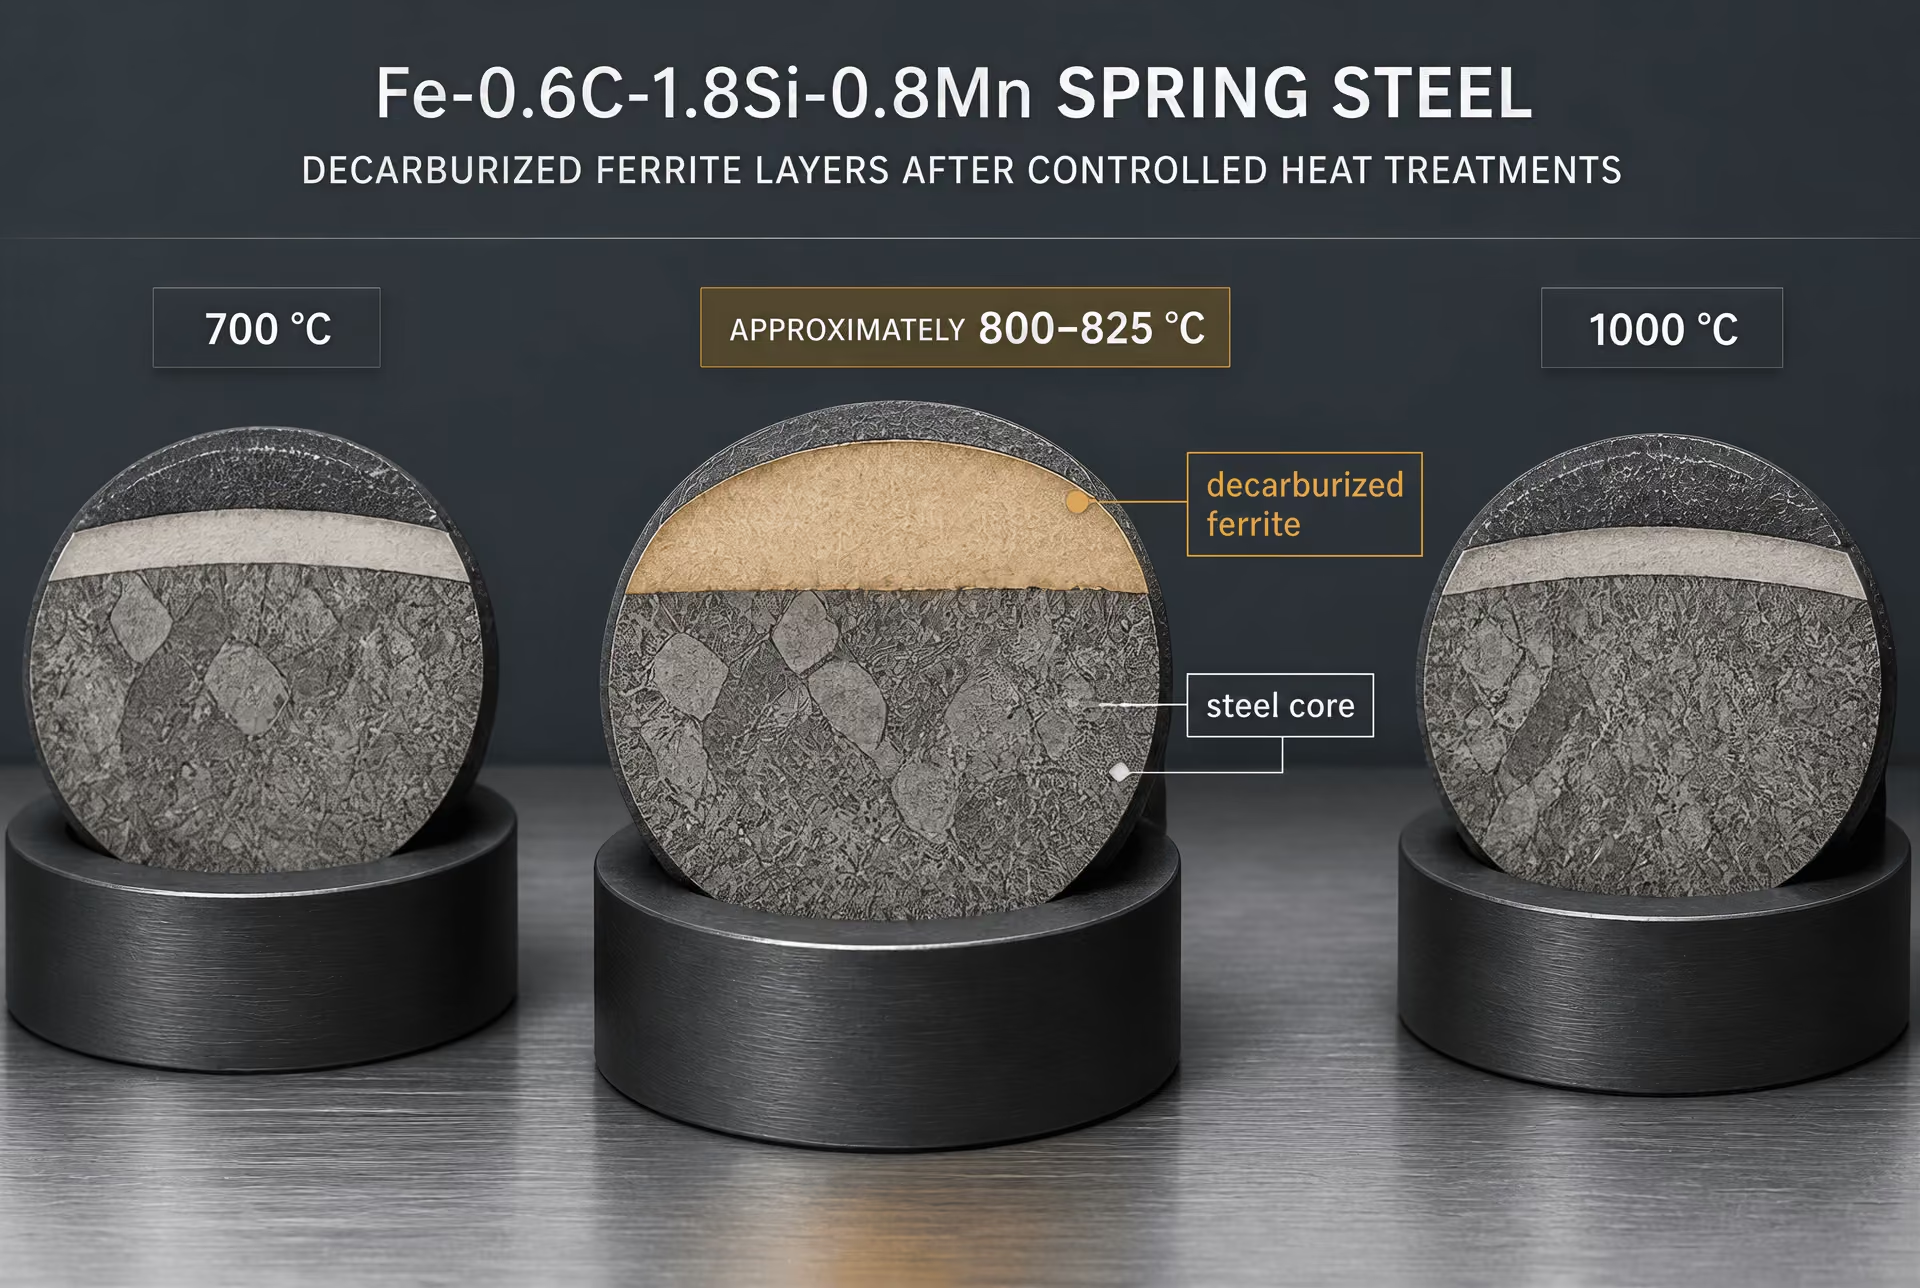
A 700–1000 °C közötti rugóacél-példa
A hőmérséklet kizárólagos magyarázatával szembeni különösen hasznos ellenpéldát egy, a Journal of Materials Research and Technology folyóiratban 2021-ben közzétett, Fe-0.6C-1.8Si-0.8Mn rugóacélon végzett vizsgálat szolgáltatja. Az anyagot 700 és 1000 °C között vizsgálták. A dekarburizált ferrit vastagsága a vizsgált tartomány alsó részén a hőmérséklet emelkedésével nőtt, megközelítőleg 800–825 °C-on maximumot ért el, majd a kísérletben magasabb hőmérsékleten csökkent.
Az eredmény nem monoton. Ez nem azt jelenti, hogy a diffúzió 825 °C fölött lelassult volna. A szén diffúziója általában gyorsul a hőmérséklet emelkedésével. Ehelyett több, egymással versengő hatás változott meg egyidejűleg. A vizsgálat alacsonyabb hőmérsékletű részében a hőmérséklet növekedése felgyorsította a szén transzportját és a felületi reakciókat, miközben elegendő kitettséget biztosított egy szélesebb ferrites, dekarburizált tartomány kialakulásához. Amikor a hőmérséklet megközelítette, majd meghaladta a körülbelül 800–825 °C-ot, a fázisstabilitás és az átalakulási viselkedés megváltozott. A lehűlés után látható ferrit mennyisége és morfológiája már nem a kisebb hőmérsékletű réteg egyszerű kiterjedését tükrözte.
A felületi oxidáció szintén nagyobb jelentőségre tett szert. Magasabb hőmérsékleten az oxigéntartalmú kemencegázok gyorsabban reagálhatnak a vassal és a szénnel. A Cambridge A fémek védelmét szolgáló közegszabályozás gyártási folyamatok során című anyaga szerint a túlzott oxigéntartalmú égési közegek közvetlen hatása oxidációt, reveképződést és dekarburizációt okozhat. A vastagabb vagy megváltozott reve módosíthatja a reaktív gáz fémhez jutását, miközben a reveképződés felületi vasat fogyaszthat, és megváltoztathatja azt a helyet, ahol a szénveszteség rögzül. A gyorsabb oxidáció ezért növelheti a közeg kémiai agresszivitását, miközben csökkentheti, átrendezheti vagy elfedheti a méréshez kiválasztott ferrites zónát.
A vizsgálatban jelentett maximumot az Fe-0.6C-1.8Si-0.8Mn összetétel, a 700–1000 °C közötti hőmérsékletprogram, a kitettség időtartama, a kemenceközeg, a próbatest geometriája, a lehűlési út és a dekarburizált ferritre alkalmazott választott definíció együttes következményeként kell értelmezni. Ez nem egyetemes törvény, amely szerint a rugóacélok 800–825 °C-on érik el a maximális dekarburizációt. Egy másik anyagminőség, közeg vagy hőntartási idő eltolhatja a maximumot, vagy teljesen ki is helyezheti azt a vizsgált tartományból.
Miért nem jelent mindig vastagabb mért réteget a magasabb hőmérséklet?
Gyakran három különálló kérdést egyetlen kérdésként kezelnek: mennyi szén távozott az acélból, milyen messzire terjedt a koncentrációzavar, és a vizsgálati módszer mekkora dekarburizált anyagréteget mutatott ki. A magasabb hőmérséklet növelheti az első két mennyiséget, miközben a harmadikat csökkentheti.
A felületi reakció olyan gyorssá válhat, hogy a határfeltételt az oxidáció, a reve növekedése vagy a gázáramlás korlátai határozzák meg. Ha a felületet tömör reve borítja, a kezdeti időszak után a szén eltávolítása korlátozottá válhat. Ha a reve porózussá válik vagy lepattogzik, a reakció ismét felgyorsulhat. A vízgőz, a szén-dioxid, az oxigén parciális nyomása, a szén-monoxid és a hidrogén egyaránt befolyásolja az oxidáció, a széneltávolítás és a széncsere közötti egyensúlyt. A szénpotenciál ezért kemenceszabályozási változó, nem pedig a hőmérséklet rögzített tulajdonsága.
A fázisátalakulás újabb okot szolgáltat a kisebb mért vastagságra. A szénben elszegényedett ausztenites tartomány a lehűlés során ferritté és más termékekké alakulhat, amelyek megjelenése a lehűlési sebességtől és a helyi összetételtől függ. Magasabb kezelési hőmérsékleten a végső ferritmorfológia lehet vékonyabb, szakaszos, illetve a felület közelében oxid és átalakult termékek válthatják fel, még akkor is, ha a szén transzportja gyors volt. A mikroszkópos ferritkritérium így kisebb mélységet mutathat, mint amit a kémiai profil jelezne.
A mérési módszer megfordíthatja két kezelés látszólagos sorrendjét. A metallográfia a határfelületet a ferrit morfológiája alapján határozhatja meg; a mikrobenyomásos keménységmérés ettől eltérő helyen azonosíthat keménységátmenetet; a kémiai analízis pedig éles határfelület nélküli, szélesebb gradienst mutathat ki. Az ASTM E1077-14(2021) e különbségeket azzal ismeri el, hogy mind a négy eljárástípust lefedi, és vitás esetekben a kvantitatív vagy vonalas elemzést döntőbírói alkalmazásra tartja fenn. Az összehasonlítások során ezért azonosnak kell tartani a próbatest orientációját, a metszet előkészítését, a maratást, a nagyítást, a keménységmérési pontok távolságát, a mintavételi mélységet és a jelentési kritériumot.
A gyakorlati következtetés közvetlen: a hőmérsékletet egy kapcsolt termikus, kémiai és mikroszerkezeti kísérlet egyik koordinátájaként kell kezelni. Egy érvényes összehasonlítás rögzíti a hevítési sebességet, a hőntartás időtartamát, a közeg összetételét vagy szénpotenciálját, a reve állapotát, a lehűlési utat, az acéljelölést és a mérési módszert. A 700 és 1000 °C között vizsgált Fe-0.6C-1.8Si-0.8Mn eredménye megmutatja, miért vastagodhat, majd vékonyodhat a jelentett dekarburizált ferritréteg a hőmérséklet emelésével. Ez a monoton hőmérsékleti szabály ellen szól, nem pedig amellett, hogy a hőmérséklet jelentéktelen volna.
A kemenceatmoszférák és a folyamat fő okai
A dekarburizációt nem az „oxidáció” okozza abban a laza értelemben, hogy bármilyen mennyiségű oxigén jut a kemencébe. Akkor következik be, amikor az acél felülete gyorsabban veszít szenet, mint ahogyan a belső részből szén utánpótlása biztosítható. A meghatározó egyensúlyban szerepet játszik az acél szénaktivitása, a gáz szénaktivitása, a felületi reakciók kinetikája, az auszteniten vagy ferriten keresztüli diffúzió, a hőmérséklet, valamint az oxidáló komponensek utánpótlása. Ezért egy kemence képezhet reve- vagy oxidréteget anélkül, hogy ugyanolyan dekarburizációs mélységet okozna, mint egy másik kemence, és a gázkémia kis változása is módosíthatja az eredményt akkor is, ha a beállított hőmérséklet és a hőntartási idő változatlan marad.
Az ASM Handbook Az acél dekarburizációja – mechanizmusok, modellek, megelőzés, korrekció és a komponens élettartamára gyakorolt hatások című fejezete az ausztenites vason keresztül, a felület felé történő széndiffúziót írja le, miközben a felületi reakciók elhasználják a szenet. A NIST a dekarburizációs zónát a felület közelében bekövetkező szén- és szénben gazdag fázisveszteségként határozza meg, amikor a felületi szén oxigénnel reagálva gáznemű szén-monoxidot vagy szén-dioxidot képez. A gyakorlati kérdés tehát nem egyszerűen az, hogy jelen van-e oxigén. Azt kell meghatározni, hogy a felületi reakció kellő mértékben csökkenti-e a felületi szénaktivitást ahhoz, hogy az acél belseje felé szénkoncentráció-gradiens alakuljon ki.
Az ASM A kemenceatmoszféra szabályozása hőkezelés során című anyaga a vízgőz-koncentrációt, a szén-dioxid-koncentrációt és az oxigén parciális nyomását olyan kemenceváltozókként azonosítja, amelyek a szénpotenciál szabályozására és a dekarburizáció megelőzésére szolgálnak. Ezeket a változókat üzemi mérési adatokként, nem pedig utólagos magyarázatokként kell kezelni. Az Eurotherm 2020-as útmutatója leírja a szénpotenciál gyakori meghatározását cirkónium-dioxidos szondával mért oxigénérték, a kemence hőmérséklete és a szén-monoxid-tartalom együttes alkalmazásával, illetve harmatpont alapján. Mindegyik módszernek vannak korlátai, ezért a kemence dokumentációjának össze kell kapcsolnia a gázmérési adatokat, a hőmérséklet-előzményeket, a munkadarab helyzetét, a gázáramot és az acél mért állapotát.
Vízgőz, szén-dioxid, oxigén parciális nyomása és égéstermékek
A vízgőz gyakran az első számú gyanúsított, mivel oxidálhatja a szenet az acél felületén. Egy egyszerűsített reakció:
A szén-dioxid a következő reakcióban vehet részt:
A termékek gázneműek, ezért a szén a felület közeli tartományból távozik, nem pedig szénben gazdag oxid formájában marad vissza. Az oxigén parciális nyomása szintén fontos, mivel meghatározza a vasoxidok képződésének hajlamát, és befolyásolja azokat a reakciókat, amelyek kialakítják a szén-monoxid és a szén-dioxid szintjét. Ezek a reakciók összekapcsolódnak: egy alacsony térfogati oxigéntartalmú gázban is lehet elegendő vízgőz vagy szén-dioxid ahhoz, hogy csökkentse a felületi szénaktivitást.
A szén-monoxid nem tekinthető automatikusan védő hatásúnak. Hatása a karbonizáló és dekarburizáló reakciók egyensúlyától, a gáz hőmérsékletétől, az acél összetételétől, valamint a CO és CO₂ arányától függ. A CO-t tartalmazó gáz az egyik szénpotenciál-értéknél szenet adhat hozzá az acélhoz, egy másiknál pedig szenet távolíthat el belőle. A szénpotenciál ezért kémiai egyensúlyi fogalom, nem pedig egy adott gázhoz kapcsolt címke. A széncsere sebessége a felületi reakciók kinetikájától is függ; előfordulhat, hogy az acélon belüli diffúzió gyors, miközben a felületi reakció a meghatározó, de az ellenkezője is megtörténhet.
Az égéstermékek gyorsan felboríthatják ezt az egyensúlyt. Egy nem szabályozott égő többletoxigént, nagy vízgőztartalmat vagy rendellenes CO₂/CO arányt eredményezhet. A tüzelőanyagban gazdag égés szén-monoxidot és koromhoz kapcsolódó lerakódásokat hozhat létre, míg a levegő beszivárgása megnövelheti az oxigén- és nedvességtartalmat azt követően, hogy a gáz belépett a kemencébe. A nedves töltet, a nedves tűzálló bélés vagy a nemrégiben mosott szerelvények a felfűtés során gőzt bocsáthatnak ki. Az ajtónál, a tömítésnél, az égőcsempénél, a ventilátortengelynél vagy a hűtőszakasznál kialakuló szivárgás helyiséglevegőt szívhat be, különösen akkor, ha a kemencében a nyomás a környezeti nyomás alá esik.
Ezek a megfigyelések folyamatirányítási hipotézisek, nem diagnózisok. A „kemence szivárgott” állítást nyomásmérésekkel, jelzőgázos vizsgálatokkal, tömítésellenőrzéssel, harmatpont-trendekkel vagy lokalizált gázmintavétellel kell megerősíteni. A „gáz nedves volt” állítás kalibrált harmatpont- vagy nedvességmérést, valamint a szárító működésének, a csővezeték hőmérsékletének és az öblítési gyakorlatnak a felülvizsgálatát igényli. A szennyezett töltet olajat, vágófolyadékot, rozsdát, revét vagy tisztítószermaradványt hordozhat, amelyek bomlásuk során megváltoztatják a helyi gázkémiát. A töltet vizsgálata és az eredmények helyzet szerinti összehasonlítása segíthet megkülönböztetni a töltet által előidézett problémát a kemence egészére kiterjedő atmoszférameghibásodástól.
A hőmérséklet bonyolultabbá teszi az értelmezést. Egy 2021-es, a Journal of Materials Research and Technology folyóiratban megjelent tanulmányban a 700 és 1000 °C között vizsgált Fe-0.6C-1.8Si-0.8Mn rugóacél dekarburizált ferritrétegének vastagsága körülbelül 800–825 °C-ig nőtt, majd csökkent. Ez a nem monoton eredmény megmutatja, miért nem elegendő önmagában a hőmérsékletre hivatkozni. A magasabb hőmérséklet felgyorsítja a széndiffúziót és a felületi reakciókat, ugyanakkor megváltoztathatja az oxidképződést, a gázegyensúlyt, a fázisösszetételt és azt a sebességet is, amellyel a belső részből a szén utánpótlása biztosított.
Többletoxigént tartalmazó atmoszférák és oxidréteg-képződés
A Cambridge Az atmoszféra szabályozása fémek védelmére gyártási folyamatok során című anyaga közvetlenül figyelmeztet: a többletoxigént tartalmazó égési atmoszférának való kitettség oxidációt, reve- vagy oxidréteg-képződést és dekarburizációt okozhat, amelyek későbbi eltávolítást tehetnek szükségessé. Ez erősebb állítás annál, mint hogy a reveképződés és a dekarburizáció mindig azonos. A reve vagy oxidréteg a felületen vagy annak közelében található oxidtermék; a dekarburizáció a széntartalom és a szenet tartalmazó mikroszerkezet megváltozása. Gyakran együtt fordulnak elő, mivel az oxidáló felület felhasználja a szenet, miközben a vas oxigénnel reagál, de mélységüknek és sebességüknek nem kell megegyeznie.
A többletoxigént tartalmazó atmoszféra kialakulhat helytelen levegő–tüzelőanyag arány, az égő szabályozásának elállítódása, nem megfelelő keveredés, meghibásodott oxigénszabályozó műszer vagy a kemencenyílásokon keresztüli levegőbejutás miatt. A kemencében akkor is lehet elfogadható az átlagos gázkémia, ha egy égősugár vagy a töltet széle helyileg oxidáló lángtérbe kerül. A töltet elrendezése fontos. A szoros egymásra helyezés akadályozhatja a gázkeringést és helyi zónákat hozhat létre; a szabadon lévő sarkok és elülső élek erősebben reagálhatnak, mint a takart felületek.
A reve vagy oxidréteg elrejtheti a bizonyítékokat. Az oxid leválhat az áthelyezés, szemcseszórás, egyengetés vagy pácolás során, tisztának tűnő felületet, ugyanakkor a felszín alatt széngradienst hagyva. Ezzel szemben a sötét vagy vastag oxidréteg önmagában nem határozza meg a dekarburizáció pontos mélységét. A kemence vizsgálata során az oxidréteg megjelenését, a felületi széntartalmat, a keménységprofilt, a metallográfiai szerkezetet és az atmoszférára vonatkozó adatokat össze kell hasonlítani, nem pedig egyikből a másikra következtetni.
A szabályozás a stabil égéssel és a kemence nyomásának ellenőrzésével kezdődik. Az égő oxigénkorrekcióját, a tüzelőanyag-nyomást, a levegőnyomást, a pillangószelep helyzetét, a kemencenyomást és az elszívás állapotát kalibrált műszerekkel kell ellenőrizni. Az ajtónyitás, a töltési gyakorlat és az edzéshez történő áthelyezés időközei a legkárosabb szakaszban is levegőt juttathatnak a kemencébe. Ha az eredmény a tölteten belül változik, térképezni kell az érintett felületeket, és össze kell vetni őket az égők helyzetével, a gázbevezetésekkel, a tömítésekkel és az áramlási mintázatokkal. Ha minden felületen hasonló változás figyelhető meg, felül kell vizsgálni a beállított értékek előzményeit, a gázellátást és a szénpotenciál szabályozását.
N2/H2 szinterezési atmoszférák és a nedvesség szerepe[3] Sintering of steels. Linde. Linde technical guidance, 2023.
A porkohászati szinterezésben alkalmazott nitrogén–hidrogén atmoszférák különös óvatosságot igényelnek. A hidrogént rendszerint az oxidok redukálására és a tiszta szinterezési környezet fenntartására alkalmazzák, az atmoszféra azonban nem tekinthető automatikusan semlegesnek a szénnel szemben. A Linde 2023-as Acélok szinterezése című útmutatója szerint az N₂/H₂ atmoszférákban jelen lévő vízgőz dekarburizációt okoz. A nedvesség reakcióba léphet a préselt kompaktban vagy az acél felületén található szénnel, miközben a hidrogén megváltoztatja a gázkeverék egyensúlyi és szállítási tulajdonságait.
A Linde olyan kísérleti irányelvre is hivatkozik, amely szerint az 5%-nál kisebb hidrogéntartalom a megadott szinterezési körülmények között korlátozza a karbonizációs és dekarburizációs sebességet. Ezt az értéket mindig az adott körülményekhez kell kötni. Nem tekinthető általános kemenceszabálynak hőkezelés, kovácsolás, izzítás vagy valamennyi porkohászati összetétel esetében. Alkalmazása a hőmérséklet, a harmatpont, a széntartalom, a gázsebesség, a tartózkodási idő és a kemence kialakításának ellenőrzése nélkül egy konkrét körülmények között kapott eredményt félrevezető előírássá változtatna.
A szinterezés során a nedvesség a betáplált nitrogénnel vagy hidrogénnel érkezhet, elégtelen szárítás következtében képződhet, hideg vezetékekben kicsapódhat, illetve a tűzálló anyagokból és a szerelvényekből szabadulhat fel. A harmatpont emelkedése egy gyártási menet során utalhat szárítóhibára, vízhűtésű alkatrész szivárgására, elégtelen öblítésre vagy a beérkező anyag nedvességére. A forrást a gázellátásnál és a kemencebemenetnél végzett harmatpontméréssel, szivárgásvizsgálattal, a vezetékek hőmérsékletének ellenőrzésével, valamint üres és terhelt kemencében végzett futások összehasonlításával kell igazolni.[4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Önmagában a gázösszetétel nem elegendő. A széntartalmú por, a kenőanyag bomlása, a kemence lerakódásai és a kompakt geometriája megváltoztathatja az alkatrészek körüli helyi atmoszférát. Több helyzetben is meg kell mérni a széntartalmat vagy a mikroszerkezetet, rögzíteni kell a harmatpontot a teljes hőciklus során, és az eredményt össze kell vetni a kemence gázáramlási mintázatával. Ha a vita a mért mélységre vonatkozik, az ISO 3887:2023 szabvány három módszert határoz meg az acéltermékek dekarburizációs mélységének meghatározására. Az ASTM E1077-14(2021) szabvány a szűrővizsgálati, mikroszkópos, mikrobenyomásos keménységmérési és kémiai elemzési eljárásokat foglalja össze; vitás esetekben a szigorú mennyiségi vagy vonalas elemzést tekinti döntőbírói megközelítésnek. Az atmoszféra diagnosztikáját és a mérési módszert együtt kell felülvizsgálni; bármelyik megváltoztatása módosíthatja a folyamat jelentett eredményét.
A dekarburizáció mérése a szabványok szerint
A jelentett dekarburizációs mélység nem egyetlen, a módszertől független tulajdonság. Egy vizsgálati rendszer eredménye: függ a kiválasztott szabványtól, a termékből kivágott metszettől, a felület-előkészítéstől, a műszer felbontásától, valamint attól a szabálytól, amely alapján meghatározzák, hol ér véget a dekarburizáció. Két laboratórium ugyanazt a rudat vizsgálva eltérő mélységeket kaphat anélkül, hogy bármelyik mérés gondatlan lenne.
A metallurgiai ok egyszerű, mégis fontos. Hevítés közben a szén az auszteniten keresztül egy olyan felület felé diffundál, amelynek szénaktivitása kisebb, mint az acélé. Az oxigénnel, vízgőzzel és szén-dioxiddal kapcsolatos felületi reakciók szén-monoxid vagy szén-dioxid képződésével szénveszteséget okozhatnak. Ha a kemenceatmoszféra megfelelő aktivitással biztosítja a szenet, a reakció mérséklődhet vagy megfordulhat; ha nem, akkor a belső részből kiinduló diffúzió táplálja a felületi reakciót. Az ASM a vízgőz-koncentrációt, a szén-dioxid-koncentrációt és az oxigén parciális nyomását olyan kemenceváltozókként azonosítja, amelyeket a szénpotenciál szabályozására és a dekarburizáció korlátozására alkalmaznak. Az Eurotherm a szénpotenciál gyakori becslési módszereit ismerteti, amelyek a cirkónium-dioxidos szondával mért oxigénértékeket a kemence hőmérsékletével és szén-monoxid-tartalmával, illetve a harmatpont mérésével kombinálják.
A mért zóna ezért a hőmérsékleti és atmoszferikus előzményektől függ, nem csupán a csúcshőmérséklettől. Egy 2021-es vizsgálatban, amely Fe-0.6C-1.8Si-0.8Mn rugóacélt 700 és 1000 °C között vizsgáltak, a dekarburizált ferrit vastagsága körülbelül 800–825 °C-ig nőtt, majd csökkent. Ez arra figyelmeztet, hogy a hőmérsékletet nem szabad egyirányú szabályozó változóként kezelni: a diffúzió a hőmérséklettel felgyorsul, ugyanakkor az oxidképződés, a fázisösszetétel, a felületi reakciókinetika és a rendelkezésre álló szénpotenciál is változik.

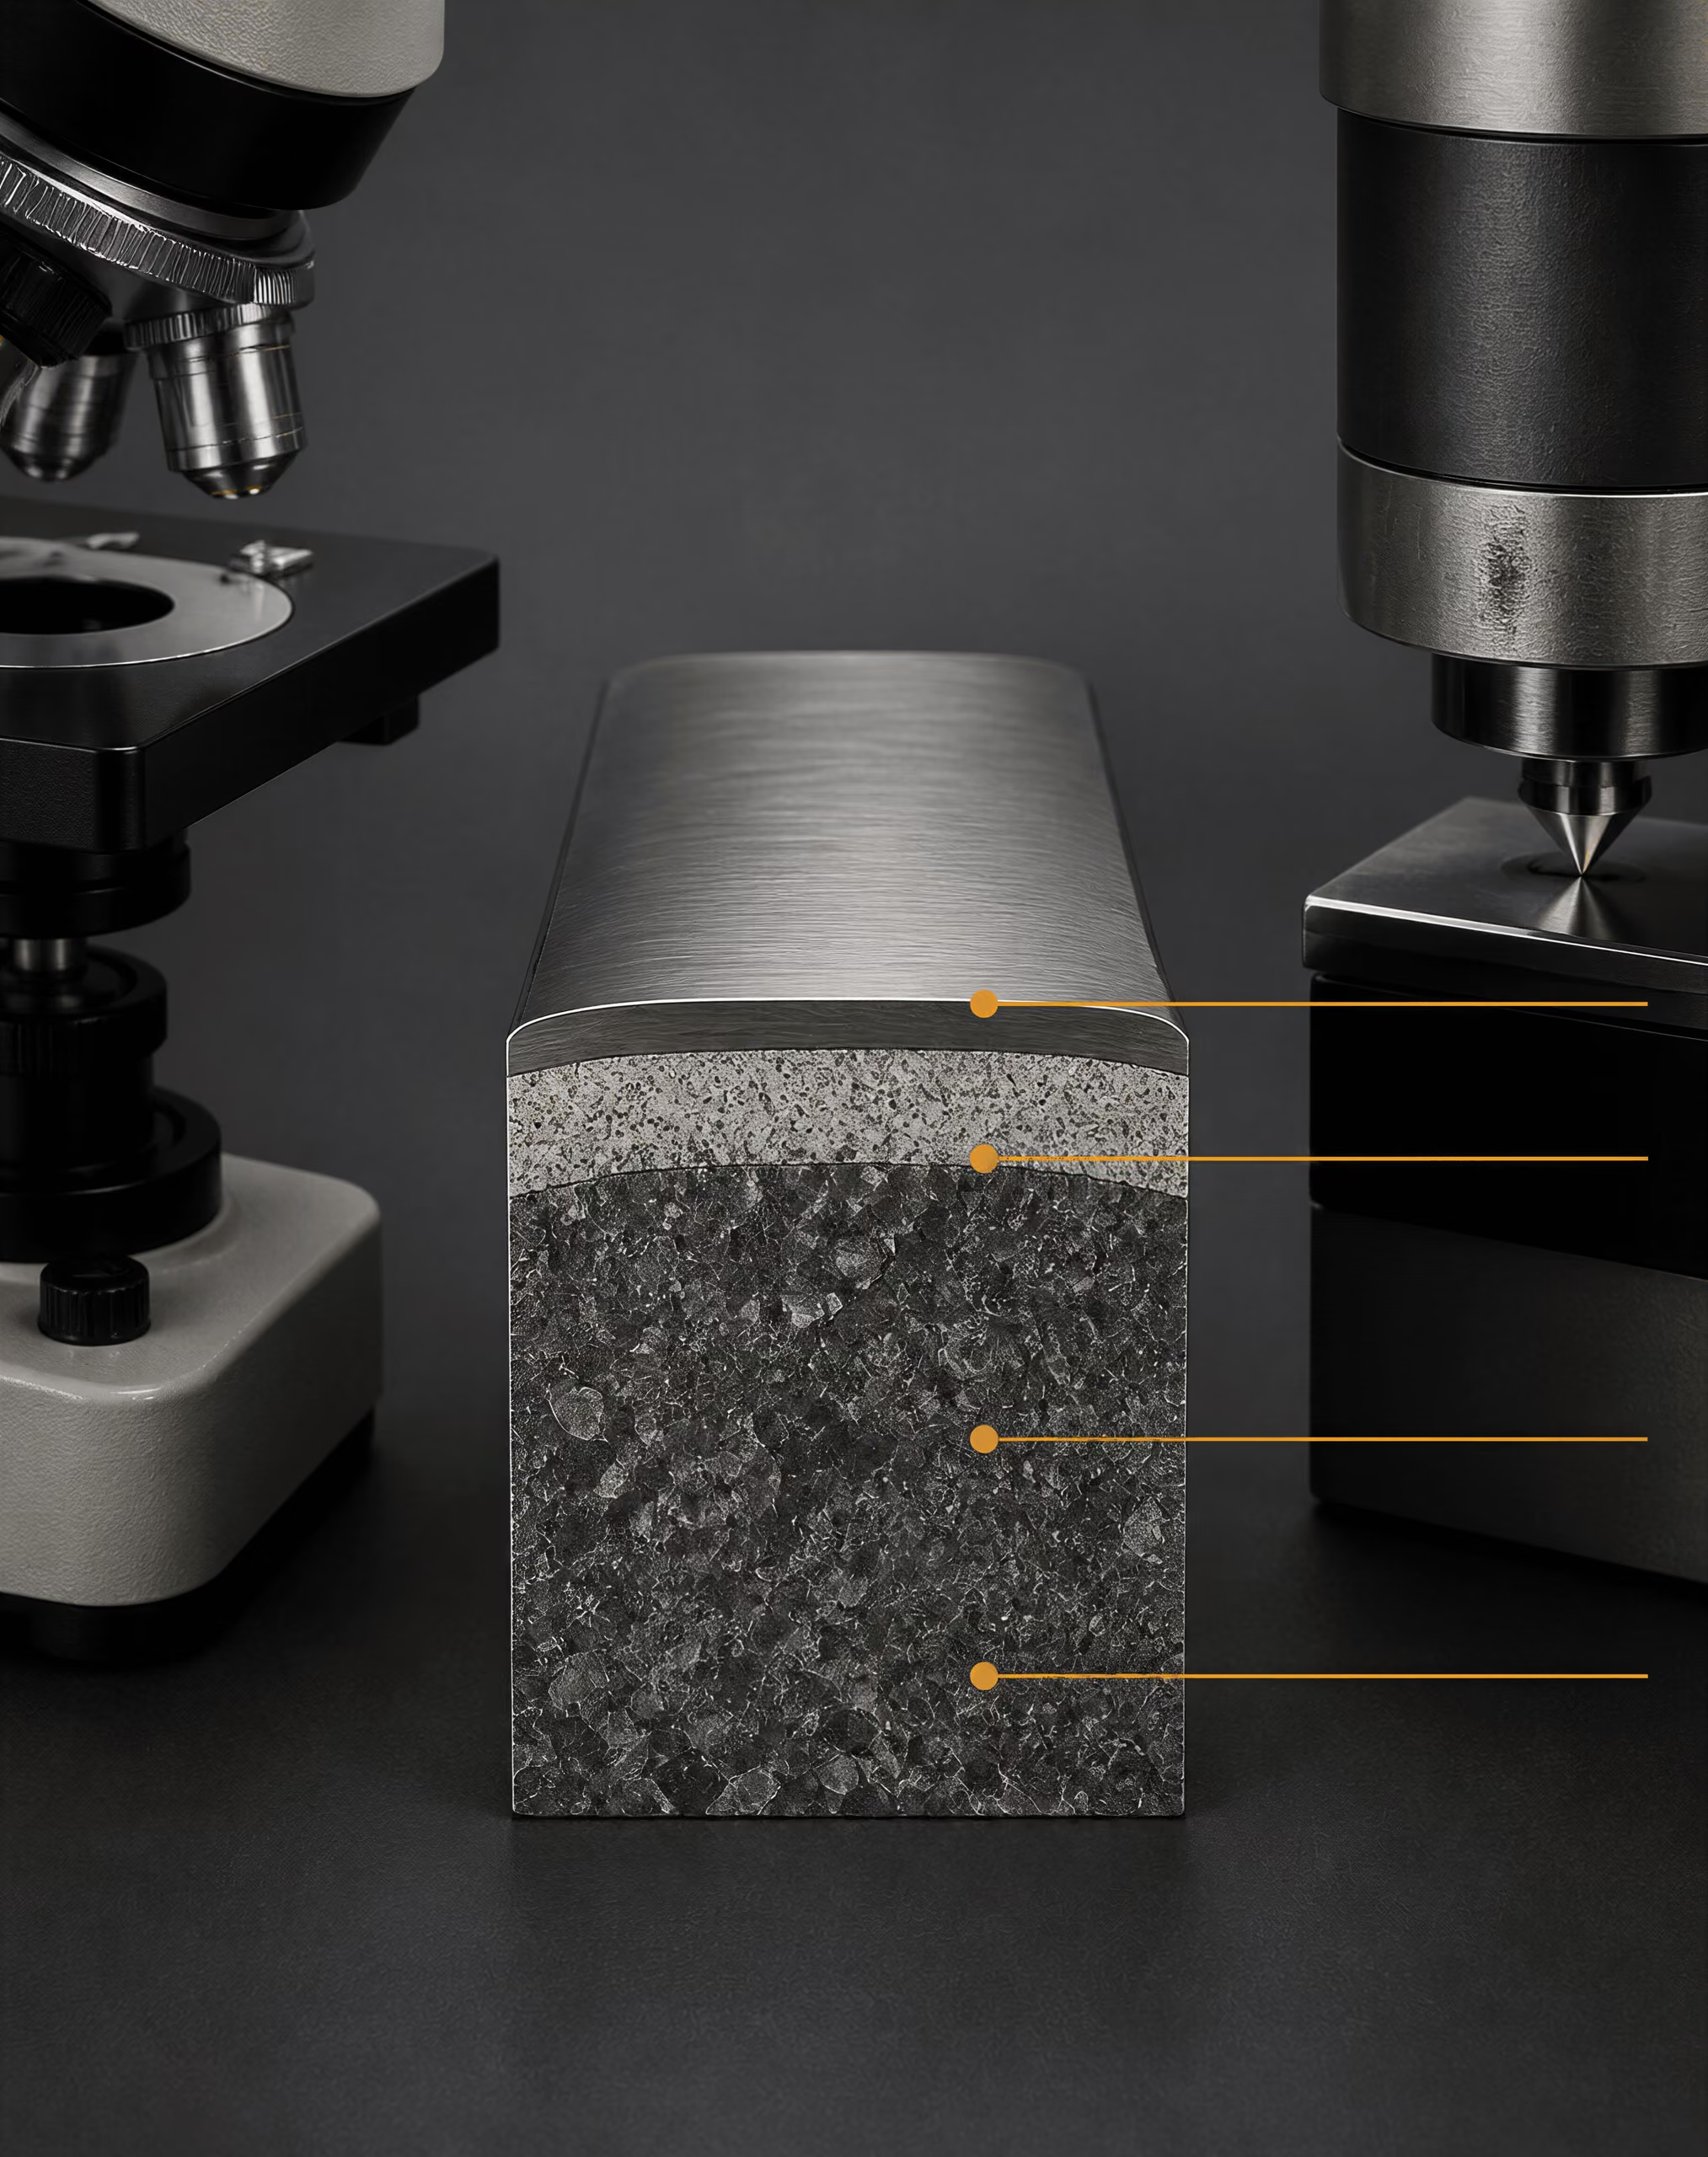
Az ISO 3887:2023 szabvány és három mérési módszere
| ISO-módszercsalád | Mit értékel | Megfelelőségi döntés megfelelő alapja |
|---|---|---|
| Metallográfiai vizsgálat | A felülettől a mag felé bekövetkező fázis- és morfológiaváltozások | Teljes vagy részleges dekarburizáció |
| Keménységmérés | A mechanikai tulajdonság mélységfüggő gradiense | A funkcionálisan meglágyult zóna kritériuma |
| Kémiai elemzés | Szénkoncentrációs profil | A széntartalomra vonatkozó elfogadási határérték |
Az ISO 3887:2023, Acélok — A dekarburizáció mélységének meghatározása, három módszert határoz meg acéltermékekhez. Ezek fogalmilag a metallográfiai vizsgálatnak, a keménységmérésnek és a kémiai elemzésnek felelnek meg. A szabvány tehát nem azt állítja, hogy egyetlen univerzális vizsgálat határozza meg a dekarburizációt. Különböző, az eltérő anyagokhoz, geometriákhoz, elfogadási követelményekhez és laboratóriumi lehetőségekhez igazítható eljárásokat biztosít.
A metallográfiai eljárás során az eredeti felülettől befelé haladva vizsgálják a polírozott keresztmetszetet. A maratás feltárja a mikroszerkezet változásait, például a ferrites réteget, a csökkent perlités karbidtartalmat, valamint az érintetlen mag felé kialakuló átmenetet. Ez a módszer megkülönbözteti a teljes dekarburizációt — amikor a szénben gazdag fázisok lényegében eltűntek — a részleges dekarburizációtól, amikor a széntartalom, illetve a perlit és a karbidok részaránya csökkent, de az eredeti alkotók még jelen vannak. Erőssége a közvetlen vizuális bizonyíték. Hátránya, hogy a határ fokozatos vagy sávos lehet, illetve a maratási kontraszt is befolyásolhatja. A mért vonal ilyenkor egy átmenet értelmezése, nem pedig természeténél fogva éles határfelület.
A keménységi eljárás során a felülettől meghatározott távolságokban mérnek. Az alacsonyabb széntartalmú felületi réteg keménysége általában kisebb, mint az érintetlen anyagé, bár az ötvözőelemek, a szemcseméret, a visszamaradt fázisok, az edzés utáni megeresztési viselkedés és a maradó feszültség szintén módosíthatják a keménységet. A mikroindentáció különösen hasznos vékony érintett réteg esetén, de a bemélyedéseknek elég kicsiknek és egymástól kellően távoliaknak kell lenniük ahhoz, hogy a képlékeny zónák ne fedjék át egymást. Egy vastag zónához megfelelő távolság egy sekély zóna határát elmoshatja. Ezzel szemben a túl kis távolság miatt az egyes mérési értékek érzékennyé válhatnak a helyi szemcsékre és az előkészítés okozta károsodásra.
A kémiai elemzés a felülettől mért távolság függvényében határozza meg a széntartalmat, egyenként eltávolított rétegek vagy más, térben felbontott technika segítségével. Ez a legközvetlenebb megközelítés, ha az elfogadási kritérium a szénkoncentrációra és nem egy látható fázishatárra vonatkozik. Ugyanakkor komoly korlátot jelent a kémiai felbontás. Ha az anyagot 0,05 mm-es rétegekben távolítják el, akkor a jelentett határ hitelt érdemlően nem adható meg 0,005 mm pontossággal. A felületi szennyeződés, a reve, a dekarburizált ferrit és az érintetlen fém keveredése, valamint az analitikai módszerrel vizsgált térfogat eltolhatja a látszólagos profilt.
Az ISO 3887:2023 szabványt e módszerek egyikének kiválasztására és jelentésére szolgáló referenciakeretként kell kezelni. A mikroszkópos mélység, a keménységi átmenet mélysége és a kémiailag meghatározott szénveszteségi mélység egyaránt lehet érvényes, miközben eltérő határokat írnak le. A jelentésben meg kell adni az alkalmazott módszert és definíciót, ahelyett hogy a „mélységet” magától értetődő fogalomként tüntetnék fel.
Az ASTM E1077-14(2021) szerinti eljáráscsaládok
Az ASTM E1077-14(2021), Acélpróbatestek dekarburizációs mélységének becslésére szolgáló szabványos vizsgálati módszerek, a problémát szűrővizsgálati, mikroszkópos, mikroindentációs keménységmérési és kémiai elemzési eljárásokra osztja. Ezek eljáráscsaládok, nem pedig ugyanazon vizsgálat egymással felcserélhető megnevezései.
A szűrővizsgálat a gyors döntés szakasza. Kis nagyítású vizsgálat vagy korlátozott keménységprofil jelezheti, hogy a felületen nincs nyilvánvaló dekarburizáció, jelentős zóna alakult ki, vagy pontosabb vizsgálatra van szükség. A szűrővizsgálat hasznos a gyártásközi ellenőrzésekhez és a próbatestek kiválasztásához, de szigorú elfogadási határérték esetén nem feltétlenül megfelelő. A durva vizuális vizsgálat figyelmen kívül hagyhat egy vékony, részlegesen dekarburizált réteget, a nagy lépésközű keménységprofil pedig elfedhet egy sekély gradienst.
A mikroszkópos vizsgálat gondosan előkészített és mért metszet esetén vonalas vagy mennyiségi becslést biztosít. A próbatestet úgy kell kivágni, hogy a vizsgált felület merőleges legyen az eredeti felületre. A hosszirányú metszet más kérdésre ad választ, mint a keresztirányú metszet: feltárhatja a termék hosszirányú változásait, és eltérő módon metszi a hengerlési vagy kovácsolási szerkezetet. Az eredeti felületnek azonosíthatónak kell maradnia. A csiszolás eltávolíthat egy vékony zónát, a lekerekítés torzíthatja a szélt, a túlmaratás pedig felnagyíthatja a kontrasztot.
A nagyítás módosítja a gyakorlati eredményt. Kis nagyításnál a vizsgáló a legkülső, láthatóan megváltozott sávot jelentheti. Nagyobb nagyításnál mérhetővé válhat a finom karbidhiány vagy egy keskeny ferrites tartomány. A látómező, a megvilágítás, a maratószer, a kalibrálás, valamint a mért helyek száma mind fontos. Az ASTM E1077-14(2021) szabvány a vitás esetekben a szigorú, mennyiségi vagy vonalas elemzést jelöli meg döntőbírói megközelítésként. Ez a megjelölés megalapozott elvet tükröz: vitatott eredmény esetén a laboratóriumnak a vizuális benyomást dokumentált, meghatározott vonalak vagy helyek mentén végzett mérésekkel kell felváltania.
A mikroindentációs keménységvizsgálat a felülettől a mag felé kialakuló tulajdonsággradienst mélységbecsléssé alakítja. A mérési sort az éltől elég távol kell kezdeni az élhatások elkerüléséhez, ugyanakkor elég közel ahhoz, hogy a várható zóna felbontható legyen. Jelenteni kell a bemélyedések közötti távolságot, a terhelést, a terhelési időt, a felület síklapúságát, valamint a magkeménységhez való visszatérés kritériumát. Ha a bemélyedések túl távol vannak egymástól, a megadott mélység inkább egy határértékek közötti tartomány, mint pontos határ lesz. Ha túl közel vannak, az egyik bemélyedés okozta alakváltozás befolyásolhatja a következőt.
A kémiai elemzés előnyösebb, ha a döntést maga a szénkoncentráció szabályozza, azonban a mintavett térfogat és a kimutatási határ meghatározza a hitelt érdemlően kimutatható legkisebb jellemzőt. A kémiailag mért szénprofil fokozatos csökkenést mutathat ott is, ahol a mikroszkópia éles fázisváltozást jelez. Egyik eredményt sem szabad a másik megnevezésével ellátni.
Az SAE J419_201801 szabvány és a módszer kiválasztása
Az SAE J419_201801, A dekarburizáció mérésének módszerei, ajánlott mikroszkópos, keménységmérési és kémiai elemzési gyakorlatokat ad meg vasalapú anyagokhoz. Legcélszerűbb a termékspecifikációval és a hőkezelési dokumentációval együtt alkalmazni, nem pedig ezek helyettesítőjeként. Az ISO 3887:2023 három meghatározott mérési útvonalat biztosít acéltermékekhez; az ASTM E1077-14(2021) becslési és döntőbírói elveket határoz meg; az SAE J419_201801 pedig gyakorlati módszertani útmutatást ad. A szabványjelöléseknek jól láthatóan szerepelniük kell a jelentésben, mivel eltérő eljárási környezeteket határoznak meg.
A módszer kiválasztását a meghibásodási kockázathoz kell igazítani. Mikroszkópiát kell választani, ha a kérdés a teljes vagy részleges dekarburizációra vonatkozik, és a mikroszerkezet megbízhatóan értelmezhető. Mikroindentációs keménységmérést kell alkalmazni, ha a tulajdonsággradiens lényeges, és a réteg elég vastag a megalapozott mérési profilhoz. Kémiai elemzést kell választani, ha széntartalmi határérték van előírva, vagy ha az ötvözés és a hőkezelés miatt a keménység nem egyértelmű helyettesítő mérőszám. A szűrővizsgálatot csak előzetes döntéshez szabad használni, kivéve, ha az irányadó termékkövetelmény kifejezetten engedélyezi.
A mérési jegyzőkönyv minimális mezői
- Anyagazonosítás Termék, anyagminőség, hőkezelési állapot és az irányadó előírás.
- Mintavétel A keresztmetszet tájolása, a felület helye és a vizsgált területek száma.
- Előkészítés A darabolás, beágyazás, csiszolás, polírozás és maratás részletei.
- Mérés Nagyítás, keménységmérési terhelés és mérési távolság, illetve a kémiai elemzés felbontása.
- Kritérium A teljes, részleges vagy összes érintett mélység meghatározása.
- Eredmény A maximális és az átlagos érték, a szórás, valamint az adott esetben fennálló korlátozások.
Minden jelentésben meg kell adni a terméket és az anyagminőséget, az alkalmazandó specifikációt, a metszet irányát, a vizsgált területek helyét és számát, a felület-előkészítés lépéseit, a mikroszkópos nagyítást vagy a keménységmérés terhelését és lépésközét, az analitikai felbontást, a határ meghatározásának kritériumát, valamint a jelentési konvenciót. Meg kell különböztetni továbbá a maximális és az átlagos mélységet, és meg kell adni, hogy az érték teljes dekarburizációra, részleges dekarburizációra vagy a teljes érintett mélységre vonatkozik-e.
Ez a részletesség nem a méréshez kapcsolódó adminisztráció. A mérés részét képezi. A határ definíciója és a módszer nélkül megadott dekarburizációs érték téves nézeteltérést idézhet elő, míg a gondosan azonosított módszer lehetővé teszi, hogy a különböző laboratóriumok eredményei tényleges korlátaikon belül összehasonlíthatók legyenek.
Metallográfiai mérés: Mit mutathat meg a mikroszkóp, és mit nem?
Keresztmetszet készítése és maratás
A metallográfiai vizsgálatot a megmunkált felületre normális, azaz arra merőleges irányban vett metszettel kell kezdeni. Lemez, rúd, huzal vagy kovácsdarab esetében a vágásnak a teljes útvonalat fel kell tárnia az eredeti felülettől az érintetlen anyagig. A felülettel párhuzamos metszet nem alkalmas a dekarbonizáció mélységének meghatározására, mivel az oldalirányú változást mutatja, nem pedig a felülettől a mag felé szükséges átmenetet. A mintavétel során rögzíteni kell a termék irányultságát, a hőkezelési állapotot, a felület helyét, valamint minden, a vizsgálat előtt végzett megmunkálási vagy reveeltávolítási műveletet.
A vágott felületet védeni kell a további felmelegedéstől. A túlzott erővel végzett abrazív vágás megeresztheti a felületet, a meglágyult anyagot rákényszerítheti a metszetre, illetve kihúzhatja a zárványokat. Ezek a hatások a felület közelében hamis sávot hozhatnak létre. A beágyazásnak, ha szükséges, meg kell támasztania az élt anélkül, hogy lekerekítené; az él lekerekítése lerövidíti a felület és az első érintetlen szövetszerkezet közötti látszólagos távolságot. A csiszolást egymást követően finomodó csiszolóanyagokkal, megfelelő kenéssel és szabályozott nyomással kell végezni úgy, hogy az előző lépés okozta károsodást eltávolítsa, ne pedig továbbterjessze. A végső polírozás után nem maradhatnak húzásnyomok, beágyazódott csiszolóanyag-részecskék vagy a felületen áthaladó mély karcolások.
Az eredeti termékfelületnek azonosíthatónak kell maradnia. Ha a revét a metszet készítése előtt eltávolították, a laboratóriumnak ezt rögzítenie kell, és lehetőség szerint egy reprezentatív darabot is meg kell őriznie. Ellenkező esetben az elemző a reve–fém határfelületet összetévesztheti a gyártott felülettel, és helytelen mélységet jelenthet. A láthatóan sötét oxidréteg önmagában nem jelenti a dekarbonizáció mérését. A reve az oxidációról ad információt; a dekarbonizáció az alatta lévő acél szénveszteségét jelzi, és a két jelenség együtt, egymástól függetlenül vagy eltérő sebességgel is lejátszódhat.
A maratás a polírozás után fáziskontrasztot tár fel. A marószernek és a maratási időnek illeszkednie kell az acélminőséghez és a vizsgálat céljához. A nitalt széles körben használják szénacélokhoz és gyengén ötvözött acélokhoz, de a koncentráció, az alkohol állapota, a felhordási idő és az öblítés egyaránt befolyásolja a kontrasztot. A túlmaratás elsötétítheti a ferritet, illetve szélesebbnek láttathatja az átmenetet. Az elégtelen maratás elrejtheti a finom perlitet, és látszólag szénben elszegényedett réteg kialakulását eredményezheti. A megfelelően előkészített, maratás nélküli felület továbbra is hasznos a csiszolási károsodás, a pórusok, a zárványok és a reve behatolásának ellenőrzésére; a maratott felületet ezt követően az acél szövetszerkezetének értelmezésére használják.
A mikroszkóp nem közvetlenül méri a széntartalmat. Azt mutatja meg, hogy a széntartalom, a hőtörténet, az ötvözőelemek, a hűtési sebesség és a felületi reakciók miként befolyásolták a szövetszerkezetet.
A ferrit, a perlit és a szénkoncentráció-gradiens értelmezése
Eutektoid alatti szénacélban az ausztenites hevítés során bekövetkező szénveszteség rendszerint olyan felületközeli régiót hoz létre, amelyben a belső anyaghoz képest több ferrit és kevesebb perlit található. A belső rész a várható ferrit–perlit szövetszerkezetet mutathatja, miközben a felületi zónában a ferritszemcsék mélyebbre nyúlnak az érintetlen anyagba, mint ott. Ez a részleges dekarbonizáció jól ismert metallográfiai jele. Ha a szénkimerülés elég súlyos, a látható felületi régió csaknem teljes egészében ferrites lehet; ezt az alkalmazandó vizsgálati kritériumok szerint gyakran teljes dekarbonizációként írják le.
Az átmenet ritkán jelent éles kémiai határt. A szén az auszteniten keresztül egy olyan felület felé diffundál, amelynek szénaktivitása alacsonyabb az acélénál. A felületen az oxigénnel, vízgőzzel, szén-dioxiddal vagy más kemencegázokkal kapcsolatos reakciók felhasználják a szenet, illetve módosítják a határfelületi szénmérleget. A mért szövetszerkezet ezért együttesen tükrözi a diffúziót, a felületi reakciók kinetikáját, a hőmérsékletet, a behatási időt és a kemence szénpotenciálját. Az ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life című kiadványa ezt az összekapcsolt folyamatot írja le, nem pedig egyszerűen oxidációként kezeli.
A ferrit és a perlit hasznos jelzők, de jelenlétük nem bizonyítja automatikusan a dekarbonizációt. A ferritben gazdag sávot okozhatja a hűtési sebesség helyi változása, átalakult hőhatásövezet, illetve a kovácsolásból vagy hengerlésből származó eredeti mikroszerkezeti gradiens is. A hegesztés, lángvágás, csiszolás vagy egy korábbi javítás hőhatásából származó műtermék megváltozott szemcseméretet és fáziskontrasztot hozhat létre megfelelő szénkoncentráció-gradiens nélkül is. A szegregáció szintén megváltoztathatja a helyi perlitfrakciót. A mangán- vagy szilíciumszegregációs sáv például módosíthatja az átalakulási viselkedést, és a szomszédos területektől eltérő szövetszerkezetet hozhat létre akkor is, ha a felületi szénkoncentráció nem csökkent.
Az elemzőnek a kerület körül több helyet kell összehasonlítania, és ahol lehetséges, ugyanabból a termékből és ugyanabból az olvasztásból származó, érintetlen referencia-régiót is meg kell vizsgálnia. A mélységet a fázisarány, a szemcsemorfológia vagy a keménység változásával kell ellenőrizni, nem pedig egyetlen elszigetelt fénykép alapján kell kikövetkeztetni. A perlit fokozatos csökkenése a felület felé alátámasztja a szénkimerülést, ha a felületet helyesen azonosították, és a hőtörténet ismert. Ez azonban nem bizonyítja a kemencei okot.
A fázisátalakulás tovább bonyolíthatja az értelmezést. Az ausztenitesített és gyorsan lehűtött acél ferrites felületi réteg alatt martenzitet vagy bainitet tartalmazhat. A látszólagos határ a széntartalom változását, a hűtési sebesség változását vagy mindkettőt jelentheti. Közepes széntartalmú minőségeknél, például az AISI/SAE 1045 esetében, a keményebb, átalakult mag felett elhelyezkedő ferrites felület összhangban lehet a dekarbonizációval, de a metallográfusnak vitatott eredmény esetén keménységi vagy kémiai bizonyítékra is szüksége van. Ötvözött acélminőségeknél a króm, a molibdén, a szilícium és a mangán befolyásolja a fázisstabilitást és a maratási reakciót, ezért a közönséges szénacéllal végzett vizuális összehasonlítás nem megbízható.
Önmagában a hőmérséklet sem képes előre jelezni a megfigyelt réteget. Egy 2021-es vizsgálatban a Fe-0.6C-1.8Si-0.8Mn rugóacélt 700 és 1000 °C között vizsgálták, és azt találták, hogy a dekarbonizált ferrit vastagsága körülbelül 800–825 °C-ig nőtt, majd csökkent. A magasabb hőmérsékleten bekövetkező nagyobb diffúzió nem eredményezett monoton növekedést, mivel az oxidáció és a felületi reakciók körülményei is megváltoztak. Ez az egyik oka annak, hogy a mikroszkópos eredményt a kemenceatmoszféra adataival együtt kell értelmezni. Az ASM a vízgőz-koncentrációt, a szén-dioxid-koncentrációt és az oxigén parciális nyomását a szénpotenciál szempontjából releváns kemenceváltozóként azonosítja. Az Eurotherm leírja a szénpotenciál következtetését cirkónium-dioxidos szondával végzett oxigénmérések alapján, a hőmérséklettel és a szén-monoxid-tartalommal kombinálva, illetve harmatpontmérésből. Ezek a szabályozások a behatási körülményeket magyarázzák; nem helyettesítik az acél vizsgálatát.
Vonalas vagy kvantitatív elemzés döntőbírói vizsgálatokban
Egy szűrővizsgálat megállapíthatja, hogy létezik-e gyanús felületi zóna, de a jelentett dekarbonizációs mélységhez meghatározott kritériumokra van szükség. Az ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, a szűrővizsgálati, mikroszkópos, mikrobenyomásos keménységmérési és kémiai elemzési eljárásokat tárgyalja. Szabványos, kvantitatív vagy vonalas elemzést jelöl meg döntőbírói megközelítésként olyan esetekre, amikor a felek nem értenek egyet. Az ISO 3887:2023, Steels — Determination of the depth of decarburization, három módszert határoz meg az acéltermékek dekarbonizációs mélységének mérésére, míg az SAE J419_201801, Methods of Measuring Decarburization, a vastartalmú anyagok mikroszkópos, keménységi és kémiai elemzésére vonatkozó ajánlott gyakorlatokat adja meg.
A vonalas elemzés a vizuális átmenetet rögzített méréssé alakítja. Az azonosított eredeti felülettől a mag felé egy mérővonalat helyeznek el, majd az elemző rögzíti azt a pontot, ahol a meghatározott szerkezeti kritérium teljesül. A szabványtól és a szerződéstől függően ez a kritérium vonatkozhat a teljes dekarbonizáció végére, a részleges dekarbonizáció végére vagy a normál magszerkezethez való visszatérésre. A jelentésben meg kell adni, hogy melyik határfelületet mérték. A definíció nélküli „dekarbonizációs mélység” különböző távolságokat jelölhet.
A kvantitatív mikroszkópos vizsgálat során a laboratóriumnak dokumentálnia kell a nagyítást, a kalibrált skálát, a marószert, a metszet helyét, a mérések számát és távolságát, valamint az egyes határfelületek helyének meghatározására alkalmazott szabályt. Egyetlen kényelmes látómező helyett több sugárirányú vagy keresztirányú vonal használata előnyösebb, különösen rudak és kovácsdarabok esetében, ahol a behatás a kerület mentén változhat. A képeknek tartalmazniuk kell a felület referenciáját és egy mérőskálát. Ha az átmenet szabálytalan, a minimum-, maximum- és átlagérték, valamint a mérési szórás fontosabb lehet egyetlen kerekített értéknél.
A döntőbírói vizsgálatnak el kell különítenie a megfigyelést az értelmezéstől. Megállapítható például, hogy a ferritfrakció a felület felé nő, hogy a perlit egy mért távolságnál eltűnik, vagy hogy a keménység ugyanazon a zónán keresztül változik. Nem állítható azonban, hogy a kemencében túlzottan magas volt az oxigéntartalom pusztán azért, mert a mikrokép ferritben gazdag. Figyelembe kell venni a reve behatolását, a polírozási károsodást, a szegregációt és egy ettől független átalakult réteget, továbbá ahol releváns, ezeket maratás nélküli mikroszkópiával, keménységprofilokkal, kémiai elemzéssel vagy egy második metszettel kell ellenőrizni.
A mikroszkóp ezért nagy teljesítményű eszköz a szövetszerkezeti bizonyítékok helyének meghatározására, de korlátozottan alkalmas azok okának és a pontos szénprofilnak az azonosítására. Az ASTM döntőbírói koncepciója azért fontos, mert a vizuális meggyőződést dokumentált mérési szabállyal váltja fel. Vita esetén az eredmény a reprodukálhatóság: egy másik vizsgálónak tudnia kell, honnan származott a metszet, hogyan készítették elő, melyik határfelületet határozták meg, és hogyan számították ki a jelentett mélységet.
Keménységi és kémiai elemzési módszerek
A dekarburizációt gyakran milliméterben megadott mélységként jelentik, ez a szám azonban attól függ, hogyan mérték a mélységet. A keménységi pásztázás a helyi mechanikai válasz változását rögzíti. A kémiai profil a mintavételezett térfogaton belüli összetételt mutatja. A metallográfiai vizsgálat a fázisokat és a morfológiát rögzíti. Ezek egymással összefüggő megfigyelések, de nem felcserélhető mérések.
Az ISO 3887:2023, Steels — Determination of the depth of decarburization szabvány három módszert határoz meg az acéltermékek dekarburizációs mélységének mérésére. Az ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens szabvány szűrővizsgálati, mikroszkópos, mikrobenyomásos keménységvizsgálati és kémiai elemzési eljárásokat foglal magában. Az SAE J419_201801, Methods of Measuring Decarburization szintén ajánlott mikroszkópos, keménységi és kémiai elemzési gyakorlatokat határoz meg vastartalmú anyagokra. A megfelelő módszer attól függ, hogy az eredmény gyártásközi szűrővizsgálatot, specifikáció szerinti mérést, vagy meghibásodási vizsgálatban, illetve jogvitában felhasználható bizonyítékot szolgáltat-e.
Mikrobenyomásos keménységi pásztázások
A mikrobenyomásos keménységi pásztázás során a szabad felülettől az érintetlen belső anyagrész felé haladva egymást követő, kis méretű lenyomatokat készítenek, majd a keménységet a távolság függvényében ábrázolják. A vizsgálat jellemzően Vickers- vagy Knoop-lenyomatokat alkalmaz; a terhelést és a lenyomatok közötti távolságot úgy választják meg, hogy az várható keménységi gradienst a képlékeny zónák átfedése nélkül fel tudja tárni. Az eredmény a felület közeli mechanikai válasz profilja.
A dekarburizált rétegben általában kevesebb perlit vagy karbid, illetve a kiindulási alapanyaghoz képest nagyobb ferrittartalom található. Ezért rendszerint kisebb keménységet mutat, különösen közepes és magas széntartalmú acélokban, amelyek szilárdsága nagymértékben szénben gazdag fázisoktól függ. A pásztázás meredek, felülettől a mag felé növekvő keménységet, fokozatos átmenetet vagy egyértelmű változás hiányát mutathatja. Ezt követően egy meghatározott keménységi kritérium felhasználható az érintett zóna határának becslésére.
Ez a határ nem jelent közvetlen szénanalízist. A keménységre a fázisok aránya, a szemcseméret, a martenzit- vagy bainitképződés, a megeresztés, a maradó feszültség, az ötvözőelemek, a vizsgálat iránya és a helyi mikroszerkezeti sávozottság is hatással van. A lágy felület dekarburizációra utalhat, de okozhatja eltérő hőelőzmény vagy nem megfelelően előkészített felület is. Ezzel szemben egy szénben elszegényedett tartomány is megőrizhet jelentős keménységet, ha átalakulási termékei vagy ötvözőtartalma részben ellensúlyozza a szénveszteséget.
A felület előkészítése fontos. A reve, a köszörülési égésnyomok, a lekerekített élek és a szélhez túl közel elhelyezett lenyomatok torzíthatják az első mérési eredményeket. A lenyomatkészítőnek elég kicsinek kell lennie a keménységi gradiens kimutatásához, de nem lehet annyira kicsi, hogy az egyes ferritszemcsék, karbidok vagy a felületi érdesség uralja a leolvasást. A túl kicsi lenyomatközök miatt a szomszédos lenyomatok egymásra is hatással lehetnek. A pásztázásnak merőlegesen kell kereszteznie a felületet, és elég mélyre kell benyúlnia az anyagba ahhoz, hogy több mérési érték rögzítse az érintetlen referenciaanyag keménységét.
Az ASTM E1077-14(2021) a mikrobenyomásos keménységet is beilleszti becslési eljárásai közé, de nem alakítja át a keménységi profilt kémiai profillá. A módszer akkor a legmeggyőzőbb, ha a keménységi átmenet összhangban van a metallográfiai bizonyítékokkal és a várható széngradienssel. Kevésbé meggyőző, ha az acél összetett edzésen, megeresztésen, gömbösítésen vagy felületkezelésen ment keresztül.
A kemence előélete nem monoton eredményt is létrehozhat. Egy 2021-es, a Journal of Materials Research and Technology folyóiratban megjelent, Fe-0.6C-1.8Si-0.8Mn rugóacél 700 és 1000 °C közötti hevítését vizsgáló tanulmányban a dekarburizált ferrit vastagsága körülbelül 800–825 °C-ig nőtt a hőmérséklettel, majd csökkent. A mért réteget nem önmagában a hőmérséklet határozta meg. Az acél felületén fennálló szénaktivitás, az oxidációs reakciók, az auszteniten keresztüli diffúzió és a behatás időtartama egyaránt változott. Egy ilyen ciklus után végzett keménységi pásztázás nem értelmezhető azzal az egyszerű szabállyal, hogy a magasabb hőmérséklet mindig nagyobb dekarburizációs mélységet jelent.
Kémiai elemzés és mintavételi mélység
A kémiai elemzés más kérdésre ad választ: mennyi szén van a meghatározott helyről eltávolított vagy ott vett anyagban? Ez közvetlenebb, összetételre irányuló megközelítés, a „közvetlen” azonban nem jelenti azt, hogy térben pontos. Az eredmény a begyűjtött anyagtérfogatot jellemzi, nem feltétlenül a szénkoncentrációt egyetlen geometriai síkban.
A tömeges égéses elemzés például pontosan meg tudja mérni a széntartalmat egy előkészített próbatesten, miközben a szénmennyiséget a teljes mintavastagságon átlagolja. Nem képes kimutatni egy 20 mikrométeres felületi gradienst, ha a minta több milliméter vastag. A dekarburizáció felbontásához az elemzőnek egymást követő rétegeket kell eltávolítania, gondosan meghatározott vékony szeletet kell vennie, vagy ismert kölcsönhatási térfogattal rendelkező mikroanalitikai technikát kell alkalmaznia. A mintavétel geometriája az eredmény részévé válik.
A felület eltávolítása különösen fontos. Ha a próbatestet revével, olajjal, köszörülési törmelékkel vagy egy véletlenül eltávolított anyagréteggel együtt elemzik, a jelentett szénérték nem feltétlenül felel meg az eredeti acélfelületnek. A vegyi lemaratás, a forgácsolás, az elektrolitikus eltávolítás vagy a szabályozott köszörülés egyaránt módosíthatja a mélységlépcsőt, és szennyeződést vezethet be. A módszernek rögzítenie kell a kezdeti referenciafelületet, az egyes lépésekben eltávolított mennyiséget, a begyűjtött területet vagy tömeget, valamint azt, hogy a jelentett érték egy rétegre vonatkozó átlag vagy pontszerű mérés-e.
A rétegenkénti kémiai profil feltárhatja, hogy a szénkoncentráció fokozatosan növekszik a mag felé, nem pedig éles határfelületet alkot. Ez a profil nem feltétlenül ad ugyanolyan „mélységet”, mint egy keménységi kritérium vagy egy metallográfiai határ. Az egyik módszer az érintett mélységet ott határozhatja meg, ahol a szén eléri a névleges tömbi érték egy választott hányadát; egy másik ott, ahol a ferrit vagy a karbid morfológiája már nem különíthető el. Az értékek eltérhetnek anélkül, hogy bármelyik vizsgálat érvénytelen lenne.
A kemenceatmoszféra hasznos háttérinformációt nyújt az ilyen profilok értelmezéséhez. Az ASM International 2013-as Furnace Atmosphere Controls in Heat Treating kiadványa a vízgőz-koncentrációt, a szén-dioxid-koncentrációt és az oxigén parciális nyomását olyan változókként azonosítja, amelyeket a kemence szénpotenciáljának szabályozására és a dekarburizáció megelőzésére alkalmaznak. A széncserét az acél és az atmoszféra szénaktivitása közötti különbség, valamint a felületi reakció kinetikája szabályozza. Az Eurotherm 2020-as 2704CP Handbook című kiadványának kiegészítése ismerteti a kemence szénpotenciáljának általános becslését cirkóniaszondás oxigénmérésekből, a kemence hőmérsékletével és szén-monoxid-tartalmával együtt, illetve harmatpontmérésből.
Ezek a leolvasások technológiai bizonyítékot jelentenek, nem pedig bizonyítják az alkatrész felületén lévő széntartalmat. A Linde 2023-as, szinterelésre vonatkozó útmutatója szerint az N2/H2-atmoszférák vízgőztartalma dekarburizációt okoz, és olyan kísérleti iránymutatást idéz, amely szerint a 5%-nál kisebb hidrogéntartalom korlátozta a karburizációs és dekarburizációs sebességet a megadott szinterelési körülmények között. Ez az érték feltételes, nem pedig általános érvényű kemenceszabály. A többletoxigénnek való kitettség oxidációt, revésedést és dekarburizációt okozhat, amint azt a Cambridge fémek atmoszféraszabályozására vonatkozó útmutatása is leírja.
A keménység, a mikroszerkezet és a szénkoncentráció korrelációja
A legmegbízhatóbb értelmezést a független megfigyelések közötti összhang biztosítja. Az a felületi tartomány, amelyben csökkent széntartalom, nagyobb ferrit- vagy kisebb karbidarány és kisebb keménység figyelhető meg, koherens dekarburizációs diagnózist ad. Ha csak a keménység változik, a megállapítás jelzésértékű. Ha csak a szénre vonatkozó eredmény változik, az elemzőnek továbbra is figyelembe kell vennie a mintavétel okozta elkenődést, az átlagolást és a felület előkészítését. Ha a mikroszerkezet változik széngradiens nélkül, az átalakulási előzmény vagy az ötvözeti szegregáció lehet a felelős.
A korrelációhoz azonos helyek összehasonlítása szükséges. A keménységi pásztázást, a metallográfiai metszetet és a kémiai mintákat közös felületi referenciával rendelkező szomszédos vagy sorozatban készített metszetekből kell venni. Egy olyan szénminta, amely az első 0,5 mm átlagát adja meg, nem hasonlítható közvetlenül össze az első 0,1 mm-re korlátozódó keménységváltozással. Hasonlóképpen, egy sarokról készített mikroszkópos felvétel nem feltétlenül reprezentál egy széles, sík felületet, mivel az élgeometria módosítja a hőátadást és a gáz hozzáférését.
A szabványokon alapuló értelmezés számára ez a módszerkombináció előnyös, ha egy specifikáció, meghibásodási vizsgálat vagy jogvita erősebb bizonyítékot követel meg. Az ASTM E1077-14(2021) a szigorú kvantitatív vagy vonalmenti elemzést jelöli meg jogviták esetén döntőbírói módszerként. Ennek az előírásnak azért van jelentősége, mert egy gyors keménységi szűrővizsgálat azonosíthatja a gyanús anyagot, míg egy szabályozottabb kvantitatív vizsgálat meghatározhatja a jelentett mélységet. Az ISO 3887:2023 és az SAE J419_201801 keretet biztosítanak a vonatkozó mérési megközelítések kiválasztásához és alkalmazásához; a laboratóriumi jelentésnek mindazonáltal tartalmaznia kell az alkalmazott kritériumot, a mintavétel helyét, az előkészítési eljárást, a pásztázás lépésközét, valamint – ha rendelkezésre áll – a bizonytalanságot vagy az ismételhetőséget.
Gyakorlati következtetésként elmondható: a keménység gyakran hatékonyan használható egy átmenet helyének meghatározására, a kémiai elemzés értékes a széntartalom megerősítésében, a mikroszkópia pedig megmagyarázza, mely fázisok változtak meg. Egyik módszert sem szabad a másik általánosan érvényes helyettesítőjének tekinteni. A jelentett dekarburizációs mélység csak akkor értelmezhető, ha a vizsgálati módszert, a mintavételi térfogatot, az elfogadási kritériumot és az acél hőelőéletét a számadat mellett is feltüntetik.
A dekarbonizáció szabályozása hőkezelés és szinterezés során
A dekarbonizáció szabályozása a karbonpotenciállal kezdődik, nem pedig a kemencegáz névleges receptúrájával. Az „endoterm”, „nitrogén–metanol” vagy „N₂/H₂” megjelölésű gázkeverékek eltérő szénátadási feltételeket hozhatnak létre, ha változik a hőmérséklet, a nedvességtartalom, a szivárgás, a gázáram vagy az égési egyensúly. Az acél a felületén kialakuló szénaktivitásra, valamint a felületi szénfogyasztó vagy szénutánpótlást biztosító reakciók sebességére reagál. A szén ezt követően az auszteniten keresztül a felület irányába diffundál. A kemenceszabályozásnak ezért azokat a légköri változókat kell mérnie, amelyek a szénaktivitást meghatározzák, ahelyett hogy abból indulna ki: az állandó gázösszetétel állandó eredményt biztosít.
A szükséges karbonpotenciált az acélminőség, a keresztmetszet, a hevítési és hőntartási ciklus, valamint az esetleges ezt követő cementálási, semleges edzési vagy fényes izzítási művelet alapján kell meghatározni. Egy ötvözetlen szénacélminőség számára semleges atmoszféra nem automatikusan semleges a nagy ötvözőtartalmú acél számára, és ugyanaz a beállított érték sem megfelelő minden hőmérsékleten. A cél az, hogy a felületi szénaktivitás kellően közel maradjon az acél által megkövetelt egyensúlyi állapothoz, így megelőzhető legyen a szénveszteség, ugyanakkor ne következzen be nem kívánt cementálás.
A kemence karbonpotenciáljának beállítása és fenntartása
A karbonpotenciál annak a tényleges szénaktivitásnak a mértéke, amelyet a kemenceatmoszféra meghatározott hőmérsékleten az acélra kifejthet. Ha az atmoszféra karbonpotenciálja alacsonyabb, mint az acél felületének karbonpotenciálja, a szén távozik az acélból. Ha magasabb, a szén beépül az acélba. Egy rövid ideig tartó eltérés is jelentős lehet, ha a töltet vékony, a felület nagy, vagy az anyag hosszú ideig marad a hőmérsékleten.
Az ASM Furnace Atmosphere Controls in Heat Treating című kiadványa a vízgőz-koncentrációt, a szén-dioxid-koncentrációt és az oxigén parciális nyomását nevezi meg a karbonpotenciál szabályozására és a dekarbonizáció megelőzésére használt kemenceváltozókként. Ezeket a változókat a szén-monoxid, a szén-dioxid, a hidrogén, a vízgőz és az acél felületén jelen lévő szén közötti reakciók kapcsolják össze. Ezért a H₂O vagy a CO₂ kis mértékű növekedése is megváltoztathatja a tényleges atmoszférát akkor is, ha a nitrogén, a hidrogén vagy a dúsítógáz kijelzett áramlási értékei változatlanok maradnak.
A beállított értékeket az acélspecifikáció, a folyamatminősítés és a kemence kalibrálási eredményei alapján kell meghatározni. Ezeket nem szabad egyszerűen egy gázáramlási táblázatból átvenni a hőmérséklet és az analizátor válaszidejének ellenőrzése nélkül. Edzési ciklus esetén a kiválasztott karbonpotenciál az ausztenitesítési hőmérsékleten a semlegeshez közeli vagy enyhén cementáló lehet; szinterezési ciklus esetén a megengedett oxigén- és nedvességszinteket közvetlenebb módon is meghatározhatják, mivel a porkohászati alkatrészek nagy felülettel és egymással összekapcsolódó pórusokkal rendelkezhetnek.
A hőmérsékletet ugyanolyan szigorúan kell szabályozni, mint az atmoszférát. A szénaktivitás, a reakciósebességek és a széndiffúzió mind növekednek vagy változnak a hőmérséklettel, de a dekarbonizáció mélysége nem feltétlenül növekszik egyszerű, lineáris módon. Egy 2021-es vizsgálat során a Fe-0.6C-1.8Si-0.8Mn rugóacélt 700 és 1000 °C között vizsgálták; a dekarbonizálódott ferrit vastagsága körülbelül 800–825 °C-ig növekedett, majd csökkent. Ez az eredmény a diffúziós, oxidációs, fázisátalakulási és felületi reakciós hatások egymással versengő érvényesülését tükrözi. A magasabb kemencehőmérséklet önmagában nem bizonyítja a mért dekarbonizáció nagyobb mértékét.
Az atmoszféra szabályozásához riasztási és beavatkozási tervre is szükség van. A meghibásodott szonda, a növekvő harmatpont, a csökkenő karbonpotenciál, a dúsítógáz elvesztése vagy a CO megmagyarázhatatlan változása a folyamat kockázatától függően tartást, szabályozott korrekciót vagy a töltet elkülönítését kell hogy kiváltsa. Az a szabályozó, amely egyszerűen a beállított érték felé vezérli a szelepet, miközben a mérőeszköz elszennyeződött, fenntarthatja a kijelzett számértéket, és közben mégis dekarbonizált acélt eredményezhet.

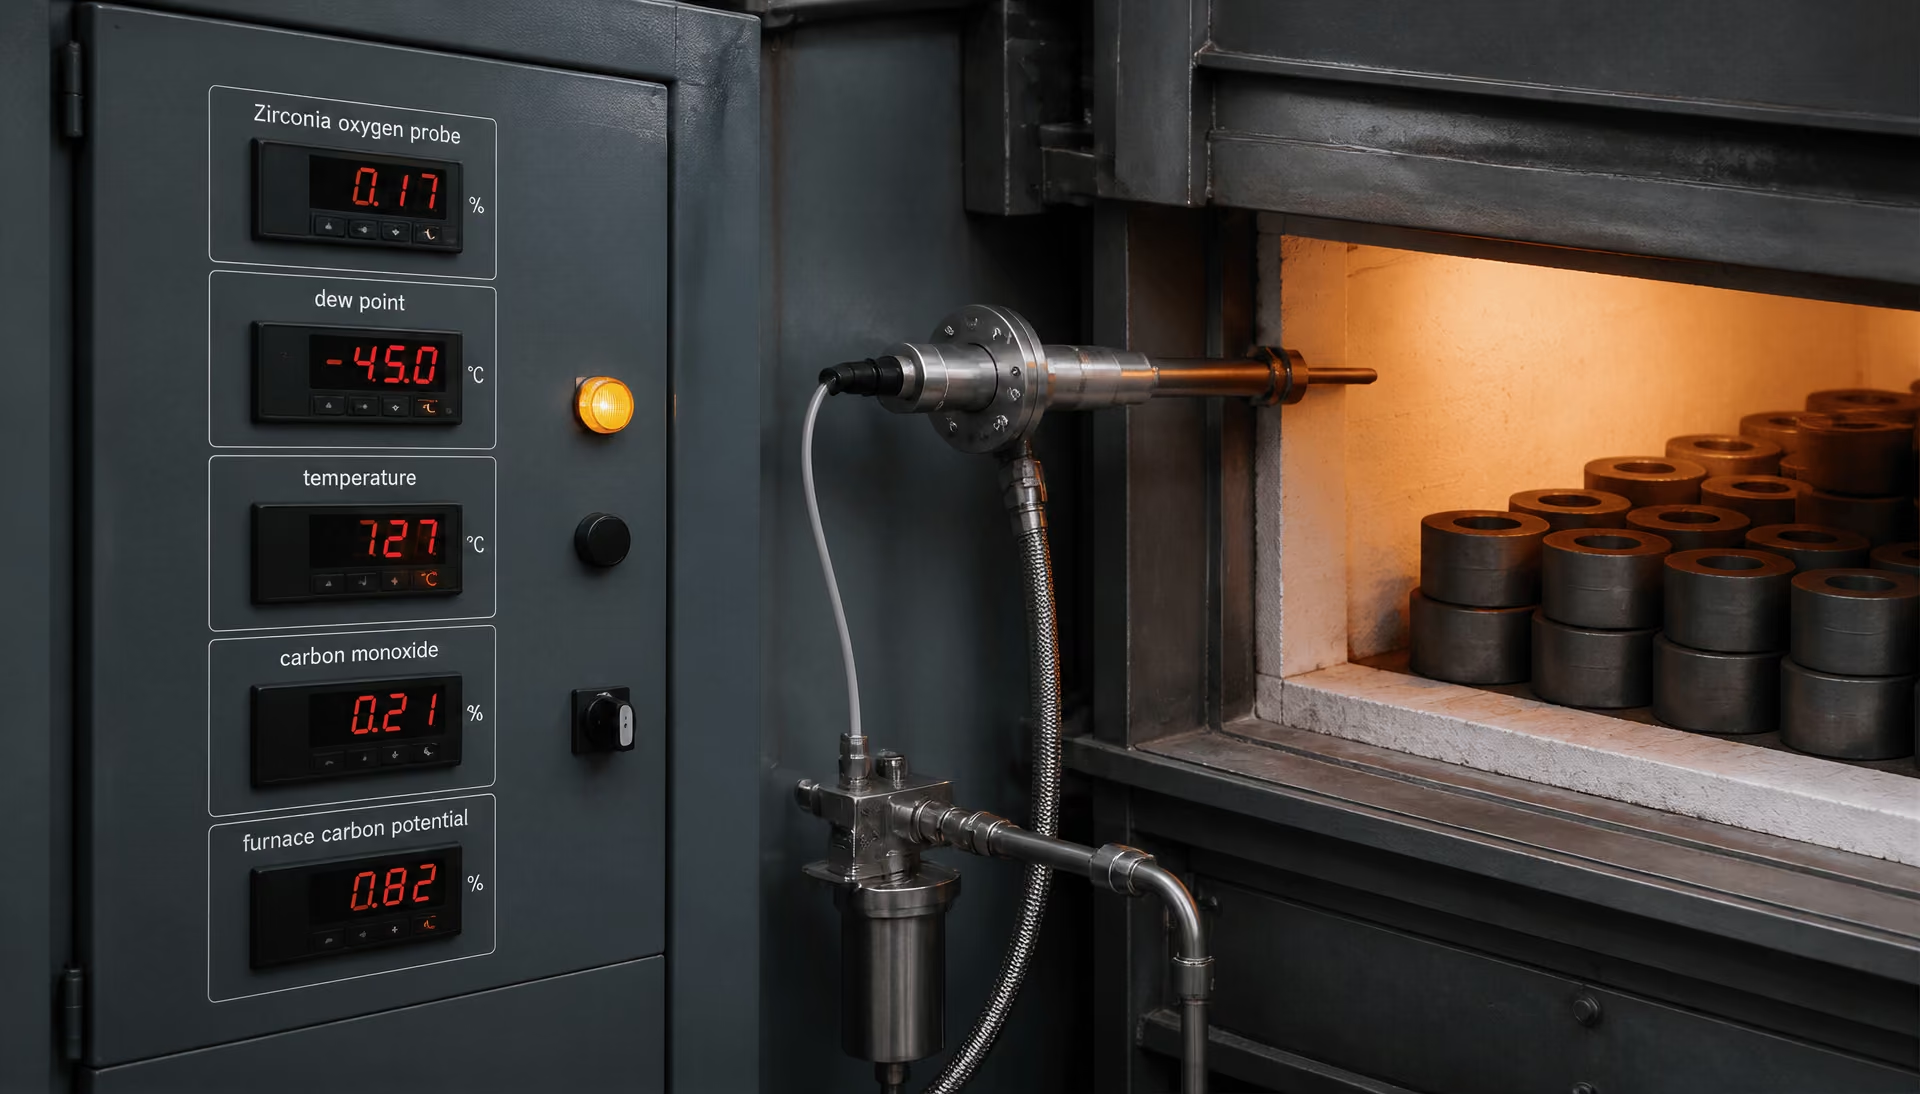
Érzékelők, harmatpont, oxigénszondák, hőmérséklet és szén-monoxid
Az Eurotherm 2704CP Handbook supplement című kiegészítője a kemence karbonpotenciáljának becslésére szolgáló két gyakori módszert ismertet. Az egyik a cirkónium-oxid alapú szonda oxigénmérését a kemence hőmérsékletével és a szén-monoxid-tartalommal kombinálja. A másik harmatpontmérést alkalmaz. A két módszer összefügg egymással, de nem felcserélhető, egyetlen fizikai érzékelőtől származó leolvasásokról van szó.
A cirkónium-oxid alapú oxigénszonda a kemence hőmérsékletén, egy cirkónium-oxid elektroliton keresztül létrejövő feszültség alapján méri az oxigénpotenciált. Ismert vagy szabályozott CO-tartalom mellett a szondajel és a hőmérséklet felhasználható a karbonpotenciál becslésére. A hőmérséklet-kompenzáció alapvető fontosságú: ugyanaz a szondafeszültség eltérő hőmérsékleteken nem ugyanazt az oxigénpotenciált vagy karbonpotenciált jelenti. A CO-tartalom szintén nélkülözhetetlen a számításhoz. Ha a szabályozó állandó CO-értéket feltételez, miközben a tényleges gázösszetétel változik, a kijelzett karbonpotenciál téves lehet akkor is, ha a cirkónium-oxid cella megfelelően működik.
A szonda elhelyezése fontos. A mérésnek a töltet körüli atmoszférát kell reprezentálnia, nem pedig egy pangó sarkot, egy hideg mintavezetéket vagy egy levegőszivárgáshoz közeli területet. A korom, a reve, a kondenzátum, a szonda öregedése, az elektromos zaj és a referencia-levegővel kapcsolatos problémák torzíthatják a leolvasásokat. A kezelőknek ismert kalibrációs körülményhez viszonyítva kell ellenőrizniük a szonda válaszát, meg kell vizsgálniuk a szondát és a védőelemeket, továbbá karbantartás vagy megmagyarázhatatlan eltolódás után össze kell vetniük a jelet független atmoszféradatokkal. A kalibrálás nem képes korrigálni azt, ha a szondát olyan helyre szerelték, ahol a kemenceatmoszféra nem reprezentatív.
A harmatpontmérés külön ellenőrzési lehetőséget biztosít a gáz nedvességtartalmának mérésével, rendszerint szabályozott mintavétel és hűtés után. A nedvesség közvetlenül figyelmeztető változó, mivel a vízgőz oxidálhatja a szenet az acél felületén. Az ASM a vízgőz-koncentrációt a karbonpotenciál szabályozására használt változók között sorolja fel, míg a Linde 2023-as szinterezési útmutatója szerint az N₂/H₂ atmoszférákban jelen lévő vízgőz dekarbonizációt okoz. A Linde emellett kísérleti iránymutatásként azt adja meg, hogy a 5%-nál kevesebb hidrogén a hivatkozott szinterezési körülmények között korlátozza a cementálási és dekarbonizációs sebességet. Ez az érték folyamatfüggő, és nem tekinthető minden kemencére, ötvözetre, hőmérsékletre vagy harmatpontra érvényes határértéknek.
A harmatpont jelezheti, ha nedves tűzálló anyagok, elégtelen gázszárítás, szivárgások, kemencetisztítás vagy nem teljes öblítés következtében víz kerül a rendszerbe. Önmagában azonban nem képes leírni minden, a karbonpotenciált befolyásoló reakciót. Az alacsony harmatpont nem bizonyítja, hogy a töltet biztonságban van, ha például levegő jut be egy ajtótömítésen keresztül, vagy ha a CO₂-, CO-, hőmérséklet- és áramlási viszonyok rendellenesek. Ezért a harmatpontrendszert a hőmérséklet, az áramlás, a nyomás, valamint adott esetben az oxigén- és CO-mérések figyelembevételével kell értelmezni.
A töltet elrendezése, tömítettség, gázeloszlás és a folyamat ellenőrzése
A jól szabályozott atmoszféra nem képes ellensúlyozni a nem megfelelő töltetkezelést. Az alkatrészeket úgy kell elrendezni, hogy a gáz minden szabadon lévő felületet elérhessen, és a szorosan összezsúfolt részeken ne alakuljanak ki pangó, nedvességet visszatartó zónák. A kosarak, készülékek, tálcák és védőbevonatok nem akadályozhatják a kritikus felületek körüli áramlást. A nagy tömegű töltetek dúsítógázt fogyaszthatnak, illetve késleltethetik az atmoszféra cseréjét, míg a hideg vagy nedves töltetek a hevítési ciklus legérzékenyebb szakaszában nedvességet szabadíthatnak fel.
A kemence tömítései ugyanolyan figyelmet érdemelnek, mint az analizátorok. Az ajtórések, a mufflarepedések, az égőszabályozók, a ventilátortengely-tömítések, a mintavezetékek és a nem megfelelően lezárt átrakónyílások levegőt szívhatnak be az alacsony nyomáson üzemelő kemencébe. A bejutó levegő oxigént szolgáltat, és helyi oxidációt, valamint dekarbonizációt okozhat akkor is, ha az ömlesztett atmoszférát mérő analizátor elfogadható értéket jelez. A kemence kialakításának megfelelő pozitív nyomás csökkenti a levegő beszivárgását, a túlzott nyomás azonban a technológiai gázt a tömítéseken keresztül kifelé préselheti, és egyéb veszélyeket idézhet elő. Karbantartás után, valamint akkor, amikor az oxigén-, harmatpont- vagy CO-trendek hiteles folyamatmagyarázat nélkül megváltoznak, szivárgásvizsgálatot kell végezni.
A gázeloszlást ellenőrizni kell, nem pedig a teljes áramlásból kikövetkeztetni. Ellenőrizni kell a bevezetés és az elszívás működését, a keringtető ventilátor teljesítményét, az öblítési időt, az áramlásmérő működését és a nyomás stabilitását. Folyamatos szinterezésnél a zónákat külön-külön kell vizsgálni: az előmelegítő, a magas hőmérsékletű és a hűtőszakasz atmoszférája jelentősen eltérhet egymástól. Az egyik zónában felszabaduló vízgőz a folyamat későbbi szakaszában kondenzálódhat vagy reakcióba léphet, és egyetlen analizátor nem feltétlenül érzékeli a munkadarab felületén fennálló helyi állapotot.
A folyamat ellenőrzése végső soron magával az acéllal zárul. A reprezentatív mintáknak tartalmazniuk kell a kemenceatmoszférának leginkább kitett helyeket, valamint az érintkezés vagy a töltet elrendezése által leginkább árnyékolt területeket. Az ISO 3887:2023, Steels — Determination of the depth of decarburization szabvány három módszert határoz meg az acéltermékek dekarbonizációs mélységének mérésére. Az ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, szűrővizsgálati, mikroszkópos, mikroindentációs keménységmérési és kémiai elemzési eljárásokat foglal magában. Vitás esetekben az ASTM a szigorú kvantitatív vagy vonalas elemzést jelöli meg döntőbírói módszerként. Az SAE J419_201801, Methods of Measuring Decarburization, ajánlott mikroszkópos, keménységmérési és kémiai elemzési gyakorlatokat ad meg vastartalmú anyagokhoz.
A vizsgálati módszer megváltoztathatja a jelentett mélységet. A keménységprofil funkcionálisan meglágyult zónát azonosíthat, míg a metallográfia elkülönítheti a ferrites dekarbonizációt a részleges dekarbonizációtól, illetve megkülönböztetheti az oxidáció okozta károsodást. Az eredményeket ezért ugyanazon szabvány, keresztmetszeti irány, minta-előkészítési módszer, nagyítás és elfogadási kritérium alkalmazásával kell összehasonlítani. Ha a kemence nyilvántartása megfelelőnek tűnik, de a reprezentatív acélminta nem felel meg, a beállított érték egyszerű növelése előtt meg kell vizsgálni az érzékelő késleltetését, a mintavételi helyet, a töltet árnyékolását, a nedvességet, a levegő bejutását és a karbonpotenciál-számítás érvényességét. Ez a beavatkozás a dekarbonizációt cementálással válthatja fel anélkül, hogy az alapvető hibát kijavítaná.
Helyesbítés, eltávolítás, elfogadás és nemmegfelelőség következményei
| Intézkedés | Mikor lehet megfelelő | Szükséges ellenőrzés |
|---|---|---|
| Elfogadás | A mért állapot megfelel az irányadó követelménynek | A módszer, a kritérium és az eredmény dokumentálása |
| Eltávolítás forgácsolással vagy csiszolással | Az érintett réteg a jóváhagyott megmunkálási ráhagyáson belül helyezkedik el | A javított felület és a megmaradó geometria újbóli vizsgálata |
| Újrafeldolgozás | Egy minősített, teljes hőciklus helyreállíthatja a szükséges tulajdonságokat | Az atmoszféra, a hevítés, a hűtés és a végső tulajdonságok újbóli minősítése |
| Elutasítás vagy alacsonyabb osztályba sorolás | A kritikus felület vagy keresztmetszet nem képes megfelelni a követelménynek | A mért bizonyítékok és a mérnöki döntés rögzítése |
A dekarbonizáció nem jelent automatikusan elutasítási feltételt, ugyanakkor nem is olyan hiba, amelyet a forgácsolás mindig megszüntet. A döntés attól függ, hogy mennyi carbon veszett el, milyen mélységig terjed az érintett zóna, mely felületek viselik a terhelést, valamint hogy a megadott geometria elegendő anyagot hagy-e az eltávolításhoz. A forgácsolási ráhagyáson elhelyezkedő vékony ferrites réteg teljesítményromlás nélkül eltávolítható. Ugyanez a mért mélység egy kész rugón, fogaskerék-fogon, csapágyfutópályán vagy kifáradás szempontjából kritikus tengelyen jelentős teljesítőképesség-vesztést jelezhet.[5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Az első döntést ellenőrzött mérésre, nem pedig a reve színére vagy egyetlen keménységi benyomásra kell alapozni. Az ISO 3887:2023, Steels — Determination of the depth of decarburization szabvány három módszert határoz meg az acéltermékek dekarbonizációs mélységének meghatározására. Az ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens szabvány szűrővizsgálatokat, mikroszkópos vizsgálatot, mikroskálás keménységmérést és kémiai elemzési eljárásokat foglal magában. Vitatott eredmények esetén az ASTM E1077-14(2021) a szigorú kvantitatív vagy vonalas elemzést jelöli meg döntőbírói megközelítésként. Az SAE J419_201801 szintén ajánlott mikroszkópos, keménységmérési és kémiai elemzési gyakorlatokat rögzít vastartalmú anyagokra.
Ezek a módszerek nem feltétlenül ugyanazt a határfelületet jelzik. A metallográfiai módszer azonosíthat egy olyan zónát, amelyben a perlit vagy a martenzit ferritté alakult, míg egy keménységi pásztázás fokozatosabb átmenetet mutathat, és az érintett mélységet egy kiválasztott keménységi kritérium alapján határozhatja meg. A kémiai elemzés közvetlenül mérheti a carbon-koncentrációt, de az eredményt egy mintavételi térfogatra átlagolhatja. Ezért az, hogy „távolítsuk el a dekarbonizációt”, önmagában hiányos előírás, hacsak nem rögzítik a szükséges eltávolítási mélységet és az annak igazolására alkalmazott módszert.
Mikor távolítható el a dekarbonizált anyag forgácsolással vagy köszörüléssel?
Az eltávolítás általában műszakilag megvalósítható, ha az érintett réteg teljes egészében egy jóváhagyott forgácsolási vagy köszörülési ráhagyáson belül helyezkedik el. Esztergálással, marással, palástköszörüléssel, síkköszörüléssel és ellenőrzött anyagleválasztással olyan anyag tárható fel, amely rendelkezik az előírt carbon-tartalommal és keménységprofillal. A fennmaradó keresztmetszetnek továbbra is meg kell felelnie a rajzi előírásoknak, a mérettűrésnek, a felületi érdességre vonatkozó követelménynek, valamint minden kéregmélységre vagy hőkezelésre vonatkozó követelménynek. Egy alkatrész nem tekinthető helyesbítettnek pusztán azért, mert a világos vagy lágy felület eltűnt.
Az eltávolítási számításnak figyelembe kell vennie az érintett felület geometriáját. Ha egy hengeres tengely köszörülés során 0,20 mm sugarat veszít, az átmérője 0,40 mm-rel csökken. Sík felületen 0,20 mm eltávolítása a vastagságot 0,20 mm-rel változtatja meg. Egy dekarbonizált lekerekítés, fogoldal, menetárok vagy reteszhorony egyenletes eltávolítása nehéz lehet; a helyi köszörülés alámetszést, éles átmeneteket vagy maradó húzófeszültséget hozhat létre. Ezek a hatások károsabbak lehetnek, mint az eredeti carbon-veszteség.
A szükséges ráhagyást a tényleges carbon-profil is meghatározza, nem csupán a látható ferritmélység. A részlegesen dekarbonizált zóna carbon-gradienst tartalmazhat, amely a teljesen ferrites réteg alatt is folytatódik. Ha az előírt tulajdonság minimális keménységtől vagy carbon-koncentrációtól függ, az eltávolítási mélységnek az érintett felületen mindenütt el kell érnie ezt a kritériumot. Az ellenőrzéshez rendszerint a helyesbített tartományból származó reprezentatív keresztmetszetet kell felhasználni, és a módszert, valamint a vizsgálati helyet a végső döntés előtt egyeztetni kell.
A forgácsolás jobban indokolható egy nagyolással kovácsolt vagy hengerelt alkatrész esetében, mint egy olyan kész alkatrésznél, amelyen már csak csekély ráhagyás maradt. Akkor is megfelelő lehet, ha az érintett felület nem funkcionális, és a rajz engedélyezi az anyagleválasztást. Nem jelent általános megoldást olyan alkatrészre, amelynek kritikus felülete már elérte a végleges méretet. A köszörülés nem tudja visszaállítani azt a ráhagyást, amelyet a tervezés már felhasznált.
Ezzel egyidejűleg a kiváltó okot is kezelni kell. Az ASM Furnace Atmosphere Controls in Heat Treating című kiadványa a vízgőz-koncentrációt, a szén-dioxid-koncentrációt és az oxigén parciális nyomását olyan kemenceváltozókként azonosítja, amelyek a carbon-potenciál szabályozására és a dekarbonizáció korlátozására szolgálnak. Az Eurotherm 2704CP Handbook című kézikönyvének kiegészítése ismerteti a carbon-potenciál általános becslését a cirkónium-dioxid-szondával mért oxigénértékek, valamint a kemencehőmérséklet és a szén-monoxid-tartalom együttes felhasználásával, illetve harmatpontmérés alapján. Egy olyan kemencéből származó helyesbített alkatrész, amely továbbra is alacsony carbon-potenciált állít elő, nem folyamat-helyesbítés, hanem ideiglenes válogatási intézkedés.
Mikor nem azonos a helyesbítés a helyreállítással?
A lágy felület eltávolítása nem állítja helyre az elveszett anyagot, a megváltozott geometriát vagy az eredeti hőkezelési előzményeket. Ez a megkülönböztetés központi jelentőségű az ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life című fejezetében. A dekarbonizáció során a carbon az ausztenites vasban egy olyan felület felé diffundál, amelynek carbon-aktivitása kisebb az acéléhez képest, miközben a kemenceatmoszférával lejátszódó felületi reakciók carbon-t fogyasztanak. A végső zónát a diffúzió, a hőmérséklet, a behatási idő, a carbon-aktivitás és a felületi reakciók kinetikája határozza meg.
Az újrahevítés csak szabályozott cementáló körülmények között pótolhatja a carbon-t, és új problémákat is okozhat: szemcsedurvulást, vetemedést, oxidációt, visszamaradt ausztenitet, túlzott kéreg-carbon-tartalmat vagy az eredeti előírástól eltérő keménységprofilt. Egy edzett és megeresztett alkatrész újrahevítése nem egyenértékű az eredeti hőkezelés megismétlésével, kivéve, ha a teljes hőciklust, az atmoszférát, a hűtési sebességet és a megeresztési viselkedést minősítették. Kiválásosan keményedő, szerszám-, rugó- vagy csapágyacélok esetében a szükséges helyesbítés helyi felületkezelés helyett teljes újraminősítést igényelhet.
A carbon-veszteség már az anyag eltávolítása előtt megváltoztatja a mikroszerkezetet. A dekarbonizált tartomány ferritet tartalmazhat ott, ahol a tervezett kezelés perlitet, bainitet vagy martenzitet eredményezne. Ennek a tartománynak a leköszörülése nem fordítja vissza a méretváltozásokat, a hozzáférhetetlen jellemzők alatt kialakult dekarbonizációt vagy azt a hőkezelési állapotot, amelyet a feldolgozás során túlléptek. Azt sem igazolja, hogy a megmaradó acél rendelkezik az előírt magkeménységgel, kéregmélységgel, szívóssággal vagy maradófeszültség-állapottal.
Az eredmény hőmérséklet alapján önmagában nem jelezhető előre. A Journal of Materials Research and Technology folyóiratban 2021-ben közölt, Fe-0.6C-1.8Si-0.8Mn rugóacéllal végzett vizsgálat 700–1000 °C között azt mutatta, hogy a dekarbonizált ferritréteg vastagsága körülbelül 800–825 °C-ig nőtt, majd csökkent. Ez a nem monoton viselkedés a diffúziós és oxidációs hatások versengését tükrözi. Ezért a kemenceatmoszférára vonatkozó adatok fontosak. A Linde szerint az N2/H2 atmoszférákban jelen lévő vízgőz dekarbonizációt okoz; továbbá 5%-nál kisebb hidrogéntartalmat említ kísérleti irányértékként, amely meghatározott szinterezési körülmények között korlátozza a cementálási és dekarbonizációs sebességet. Ez az érték nem tekinthető általános kemenceszabálynak.
Az elfogadásnak az alkalmazandó termékspecifikációból, rajzi előírásból, hőkezelési szabványból vagy szerződéses követelményből kell következnie. Egyetlen dekarbonizációs mélység sem érvényes minden anyagminőségre vagy alkatrészre. A meghatározó dokumentum előírhat teljes, részleges vagy ferrites dekarbonizációra vonatkozó határértéket, keménységprofilt, carbon-határértéket, helyspecifikus követelményt, vagy egyáltalán nem szabhat határt, mert a későbbi forgácsolás eltávolítja a zónát. Ha a követelmény nem egyértelmű, a mérnöki döntést mért bizonyítékokra és üzemi elemzésre kell alapozni, nem pedig egy feltételezett, iparág-szintű megengedett értékre.
A kifáradásra, kopásra, szilárdságra és az alkatrész élettartamára gyakorolt hatások
A kifáradás gyakran a legérzékenyebb tönkremeneteli mód, mivel a repedések a felületen vagy annak közelében indulnak ki, ahol a ciklikus húzófeszültség, az érdesség, a zárványok, a bemetszések és a maradófeszültség kölcsönhatásba lépnek. A dekarbonizált réteg csökkentheti a felületi keménységet és folyáshatárt, növelheti a helyi képlékeny alakváltozást, és megváltoztathatja a felület alatti keménységgradienst. Hajlítás vagy csavarás esetén ez a réteg pontosan ott helyezkedhet el, ahol a váltakozó feszültség a legnagyobb. Eltávolítása csak akkor állíthatja helyre a kifáradási teljesítményt, ha a végleges geometria, a felületi minőség, a maradófeszültség és a felszín alatti mikroszerkezet továbbra is elfogadható.
A kopási viselkedés az érintkezési nyomástól, a csúszó- vagy gördülőviszonyoktól, a kenéstől és a keménységprofiltól függ. A fogaskerék fogoldalán, bütykön, sínen, tengelycsapon vagy csapágyfutópályán kialakuló lágy ferrites réteg deformálódhat, elkenődhet, berágódhat vagy gyorsan elkophat. Gördülő érintkezés esetén a lágy felületi zóna és a keményebb anyag közötti átmenet feszültségkoncentrációt okozhat, és elősegítheti a kigödrösödést vagy a lepattogzást. Egy alkatrész átmehet a szakítóvizsgálaton, mégis korán meghibásodhat üzemben, mert érintkezési felületén nincs meg az előírt keményített réteg.
A statikus szilárdságra gyakorolt hatás a keresztmetszet-csökkenéstől és a hiba helyétől függ. Egy nagy, kis terhelésű keresztmetszetben a sekély felületi zóna csekély hatással lehet a szakítószilárdságra. Vékony rugóhuzalban, vékony falú alkatrészben, éles lekerekítésben vagy erősen terhelt fogtőben ugyanez a mélység a teherhordó keresztmetszet jelentős részét felhasználhatja. A csökkent carbon-tartalom helyileg mérsékelheti a keménységet és a szilárdságot, miközben a köszörülés tovább csökkentheti a nettó keresztmetszetet. Egy méret szempontjából csekélynek tűnő geometriai változás jelentősen növelheti a feszültségkoncentrációt.
Ezért az alkatrész élettartama önmagában a dekarbonizációs mélységből nem állapítható meg. Fontos az anyagminőség, a carbon-tartalom, az ötvözeti edzhetőség, az érintett mélység, a keménységradIens, a felületi feszültség, a terhelési mód, a feszültségviszony, a bemetszés súlyossága, a maradófeszültség, a környezet és a vizsgálat érzékenysége is. A megfelelő döntés lehet az elfogadás, az eltávolítás és újbóli ellenőrzés, a minősített hőkezeléssel végzett újrafeldolgozás, a minőségi besorolás csökkentése vagy az elutasítás. A döntésnek rögzítenie kell, hogy mely állapotot mérték, mely követelmény az irányadó, mennyi anyagot távolítottak el, és milyen bizonyíték igazolja, hogy a fennmaradó alkatrész — nem csupán a megjelenése — képes rendeltetési élettartama alatt teljesíteni.
Szabványokon alapuló vizsgálati és jelentéstételi munkafolyamat
A dekarburizációt megfelelőségi kérdésként, nem pedig vizuális benyomásként kell vizsgálni. A sötét reve-réteg, a ferrites sáv, a keménységcsökkenés és a mért szénkoncentráció-gradiens egymással összefüggő megfigyelések, de nem felcserélhető eredmények. A vizsgálatnak össze kell kapcsolnia a termékkövetelményt, az eredeti felületet, a vizsgálati módszert, a hőterhelést és a kemenceatmoszférát.
Az ISO 3887:2023, Steels — Determination of the depth of decarburization szabvány három módszert ír elő az acéltermékek dekarburizációs mélységének mérésére. Az ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens szabvány szűrővizsgálati, mikroszkópos, mikrokeménységmérési és kémiai elemzési eljárásokat foglal magában. Az SAE J419_201801, Methods of Measuring Decarburization szabvány ajánlott mikroszkópos, keménységmérési és kémiai elemzési gyakorlatokat ad meg vasalapú anyagokhoz. Ezek a dokumentumok módszereket biztosítanak; önmagukban azonban nem döntik el, hogy egy adott hőadag, rúd, kovácsdarab, lemez vagy kész alkatrész elfogadható-e.
A kérdés és az alkalmazandó elfogadási követelmény meghatározása
Elsőként rögzíteni kell, hogy miről kell döntést hozni. A lehetséges kérdések többek között a következők:
- Az anyag teljesen dekarburizált, részlegesen dekarburizált, vagy nem mutatható ki benne mérhető dekarburizáció?
- Mekkora a megengedett maximális mélység az eredeti felülettől mérve?
- A követelmény egy felületre, valamennyi felületre, meghatározott mintavételi hosszra vagy a teljes tételre vonatkozik?
- A határérték távolságként, szénkoncentrációként, keménységváltozásként, metallográfiai határként vagy megengedett megmunkálási ráhagyásként van megadva?
- A követelmény a szállított termékre vagy a kész alkatrészre vonatkozik csiszolás, esztergálás, szemcseszórás vagy egyéb felületeltávolítás után?
A választ az irányadó beszerzési specifikációnak, termékszabványnak, rajznak, hőkezelési specifikációnak vagy a vevői elfogadási dokumentumnak kell megadnia. Rögzíteni kell a pontos megnevezést és annak kiadását. Például az anyagot csak akkor szabad AISI/SAE 1045-ként azonosítani, ha ezt a megnevezést az anyagnyilvántartás alátámasztja; ettől elkülönítve kell megadni a termékszabványt, például az ASTM A29/A29M szabványt, ha ez a szabvány vonatkozik a rúdtermékre. A megadott anyagminőséget nem szabad hasonló névleges széntartalmú anyagminőséggel helyettesíteni. A SAE J403 Grade 1045, egy ASTM termékspecifikáció és egy belső anyagminőség-megnevezés kémiai összetétele összefüggő lehet, de eltérő mintavételi, feldolgozási vagy elfogadási előírásokat tartalmazhat.
A vizsgálathoz a „mélység” fogalmát is meg kell határozni. A teljes dekarburizáció mélysége ott érhet véget, ahol a szénben gazdag fázisok eltűntek; a részleges dekarburizáció mélysége kiterjedhet addig a pontig, ahol a széntartalom vagy a mikroszerkezet visszatér az érintetlen mag állapotához. A keménységvizsgálati pászta átmenetet mutathat ki anélkül, hogy bizonyítaná a pontos szénprofilt. Ezzel szemben a kémiai profil azonosíthatja a szénveszteséget akkor is, ha az átalakult vagy megeresztett felület kevésbé egyértelművé teszi a mikroszerkezeti határt.
Az elfogadási szabályt a próbatest vizsgálata előtt kell rögzíteni. Ha a követelmény „legfeljebb 0,25 mm részleges dekarburizáció”, a jelentésben nem szabad átlagértéket, vizuális becslést vagy egy eltérő orientációjú metszeten talált legnagyobb mélységet feltüntetni helyette. Ha nincs elfogadási kritérium, a mért állapotot kell jelenteni, és meg kell nevezni a hiányzó döntési szabályt, ahelyett hogy az anyagot elfogadhatónak nyilvánítanák.
A vizsgálati módszer kiválasztása és dokumentálása
A mintavétel során meg kell őrizni az eredeti felületet. A felületet vágás előtt meg kell jelölni, meg kell akadályozni az érintett réteg eltávolítását okozó csiszolást vagy abrazív érintkezést, és rögzíteni kell, hogy jelen volt-e reve, oxidáció, galvanikus vagy egyéb bevonat, szemcseszórási maradvány vagy megmunkálási sérülés. A felület-előkészítés után vett próbatest nem alkalmas az eredeti dekarburizációs mélység meghatározására, kivéve, ha az eltávolított ráhagyás ismert és dokumentált.
A mintavételi hely és a tájolás lényeges. Rúd, huzal, cső, lemez és kovácsdarab esetén meg kell adni a termék tengelyét, a keresztirányú vagy hosszirányú metszetet, a külső vagy belső felületet, a sarkot, az élt és a végétől mért távolságot. Be kell vonni azokat a helyeket is, amelyek várhatóan eltérő kemencehatásnak voltak kitéve, például a felső és alsó felületeket, a lekerekített sarkokat, a végeket vagy a készülékek által árnyékolt területeket. Ha a kifogás helyi hibára vonatkozik, a mintát a bejelentett helyen keresztül kell venni, és lehetőség szerint meg kell őrizni egy közeli, nem érintett összehasonlító helyet is. Rögzíteni kell a próbatestek számát és az egyes helyek kiválasztásának okát.
A módszert a kérdés és a szükséges döntési megalapozottság szerint kell kiválasztani. Az ISO 3887:2023 három mérési megközelítést biztosít; a jelentésben fel kell tüntetni a kiválasztott megközelítést, a kiadást és az alkalmazandó pontot. Az ASTM E1077-14(2021) lehetővé teszi a szűrővizsgálatot, a mikroszkópos vizsgálatot, a mikrokeménység-vizsgálatot és a kémiai elemzést. A szűrővizsgálat hasznos a gyanús területek meghatározására, de nem szabad döntőbírói eredményként bemutatni, ha az elfogadási határérték közel van a mért értékhez. Az ASTM E1077-14(2021) a vitás esetekben a szigorú kvantitatív vagy vonalas elemzést jelöli meg döntőbírói megközelítésként.
A mikroszkópos vizsgálat gyakran a legcélszerűbb első kvantitatív módszer. A felületre merőleges metszetet kell készíteni, meg kell őrizni az élt, és meg kell adni a darabolás, beágyazás, csiszolás, polírozás és maratás sorrendjét. Azonosítani kell a marószert és a vizsgálati nagyítást. A mérés előtt a vizsgálatot végző személynek meg kell határoznia a határ kritériumát: a perlit vagy más szénben gazdag alkotók eltűnését, a ferrit morfológiájának változását, egy meghatározott képfeldolgozási küszöbértéket vagy a kiválasztott szabvány által előírt más kritériumot. Jelenteni kell, hogy az eredmény teljes dekarburizációt, részleges dekarburizációt vagy mindkettőt képviseli-e.
A mikrokeménységmérés közvetlen szénanalízis helyett profilt biztosít. Meg kell adni a behatoló típusát, a vizsgálati erőt, a bemélyedések közötti távolságot, a felülettől mért távolságot, a mérési pászta irányát, a kalibrálás állapotát és az átmenet azonosítására használt szabályt. A túl közel a szélhez, egymáshoz túl közel vagy meredek mikroszerkezeti határon elhelyezett bemélyedések torzíthatják az eredményt. A keménységet ezenkívül a szemcseméret, a fázisátalakulás, a megeresztés, a maradó feszültség és a maradó ausztenit is befolyásolja, ezért a keménység csökkenését mikroszkópos vizsgálattal kell összefüggésbe hozni.
Kémiai elemzésre lehet szükség, ha a vita a szénkoncentrációra, nem pedig egy látható határra vonatkozik. Meg kell adni a technikát, a mintavételi lépésközt, az elemzett területet vagy tömeget, a mélységi felbontást, a kalibráló anyagot, a kimutatási határt, valamint azt, hogy az eredmény pontérték, rétegátlag vagy rekonstruált profil-e. Durva rétegekkel mért szénkoncentráció-gradiens nem támaszthat alá finom mélységi meghatározást.
A kalibrálási és előkészítési nyilvántartások az eredmény részét képezik. Rögzíteni kell a műszer azonosítását, a kalibrálás dátumát, a referenciastandardokat, a nagyítás ellenőrzését, a keménységmérés ellenőrzését, az elemző személyét, valamint a mérési bizonytalanságot vagy az ismételhetőséget. Ahol a szabvány és az elfogadási terv lehetővé teszi, több látómezőt vagy mérési pásztát kell vizsgálni, és közölni kell az egyedi értékeket, az átlagot, a tartományt és a maximális értéket, ha ezek mindegyike eltérő döntési jelentőséggel bír.
A kemence-nyilvántartások összekapcsolása a metallurgiai bizonyítékokkal
A mért felületi zóna a végső anyagállapot bizonyítéka, nem pedig az eredetének teljes magyarázata. Át kell tekinteni a teljes hőtörténetet: a kemence azonosítását, a hőadag számát, a berakási mintázatot, a felfűtési sebességet, az ausztenitesítési vagy szinterezési hőmérsékletet, a hőntartási időt, az átrakási időt, a hűtési körülményeket, valamint minden újrahevítési vagy normalizálási műveletet. A próbatest azonosítóját össze kell vetni a kemence-regisztrummal és a termék nyomonkövethetőségi nyilvántartásával. A megfelelő dátumhoz, de nem a megfelelő hőadaghoz tartozó kemence-nyilvántartás nem tekinthető alátámasztó bizonyítéknak.
Az atmoszférára vonatkozó adatokat a hőmérséklettel és az idővel összefüggésben kell értelmezni. Az ASM Furnace Atmosphere Controls in Heat Treating című kiadványa a vízgőz-koncentrációt, a szén-dioxid-koncentrációt és az oxigén parciális nyomását a kemence szénpotenciáljának szabályozására és a dekarburizáció megelőzésére alkalmazott változókként azonosítja. Az Eurotherm 2704CP Handbook supplement című kiadványa bemutatja a szénpotenciál gyakori meghatározását cirkóniaszondás oxigénmérésekből, a kemence hőmérsékletével és szén-monoxid-tartalmával együtt, illetve harmatpontmérés alapján. Rögzíteni kell a tényleges érzékelőértékeket, a riasztási eseményeket, a kalibrálási ellenőrzéseket, a szonda helyreállását, a gázáramot és az ismert érzékelő-kimaradásokat; a szabályozó alapjelét nem szabad a töltetet érő atmoszféra bizonyítékának tekinteni.
A mechanizmus összetett és kölcsönösen összefüggő. A szén az ausztenites vasban egy olyan felület felé diffundál, ahol a szénaktivitást oxigént tartalmazó kemencegázokkal kapcsolatos reakciók csökkentik. A felületi reakciókinetika, a diffúziós távolság, a hőmérséklet, a behatási idő és a szénpotenciál egyaránt hozzájárulnak a folyamathoz. A NIST a dekarburizációs zónát a szén és a szénben gazdag fázisok felületközeli veszteségeként írja le, amikor a felületi szén oxigénnel reagálva gáznemű szén-monoxidot vagy szén-dioxidot képez. Az N2/H2-atmoszférákban lévő vízgőz szintén dekarburizációt okozhat; a Linde 2023-as szinterezési útmutatója szerint a megadott körülmények között kísérleti irányelvként az 5%-nál kisebb hidrogéntartalom korlátozta a karburizációs és dekarburizációs sebességet, ez azonban nem tekinthető univerzális kemenceszabálynak.
A hőmérséklet önmagában nem magyaráz meg minden eredményt. A Journal of Materials Research and Technology 2021-es, Fe-0.6C-1.8Si-0.8Mn rugóacéllal foglalkozó tanulmánya 700–1000 °C között végzett vizsgálatokat; ezek szerint a dekarburizált ferrit vastagsága hozzávetőleg 800–825 °C-ig nőtt, majd csökkent. Ezért a diffúziót és az oxidációt együttesen kell figyelembe venni.
A jelentésnek tartalmaznia kell a próbatest azonosítóját, valamint a hőadag vagy tétel adatait; az anyagminőséget és az irányadó specifikációt; az eredeti felület állapotát; a mintavételi helyet és a tájolást; a kemence- és hőtörténetet; az atmoszférára vonatkozó nyilvántartásokat; a vizsgálati szabványt és annak pontját; az előkészítés részleteit; a műszer kalibrálását; a mérési pásztát vagy a kémiai profilt; a teljes és részleges mélységeket; a bizonytalanságot, az ismételhetőséget és a korlátozásokat; a fényképeket vagy térképeket; az összehasonlítást az elfogadási követelménnyel; valamint az intézkedés indoklását.
A reprodukálható munkafolyamat közvetlen: azonosítani kell az anyagminőséget és a hőtörténetet, meg kell őrizni az eredeti felületet, ki kell választani és dokumentálni kell a vizsgálati helyeket és az orientációt, ISO-, ASTM- vagy SAE-módszert kell választani, meg kell határozni az előkészítési és mérési kritériumokat, össze kell vetni a mért profilt az irányadó követelménnyel, továbbá össze kell kapcsolni a megállapítást a légkörre, a hőmérsékletre, az időre és az érzékelőkre vonatkozó adatokkal. Az anyagot csak ezt követően szabad elfogadni, újramegmunkálni, további vizsgálatnak alávetni vagy elutasítani.
Hivatkozások
- [1] Steels — Determination of the depth of decarburization. ISO standard, 2023. https://www.iso.org/standard/86689.html
- [2] Furnace Atmosphere Controls in Heat Treating. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/8/chapter-abstract/106617/Furnace-Atmosphere-Controls-in-Heat-Treating
- [3] Sintering of steels. Linde technical guidance, 2023. https://static.prd.echannel.linde.com/wcsstore/EE_REN_Industrial_Gas_Store/pdf/Sintering-of-steels-brochure-EN.pdf
- [4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html
- [5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html