




O que a descarburização do aço é — e não é
Definição de descarburização e da zona descarburizada
A descarburização do aço consiste na perda, junto à superfície, de carbono ou de fases ricas em carbono de um produto de aço durante o aquecimento, o processamento ou o serviço. A região afetada é a zona descarburizada: uma camada situada abaixo da superfície original ou acabada, na qual o teor de carbono, a fração de fases portadoras de carbono, ou ambos, são inferiores aos do interior não afetado. A publicação do NIST, Damage and Failure Modes of Structural Steel Components, descreve esta zona como uma perda, junto à superfície, de carbono e de fases ricas em carbono, quando o carbono superficial reage com o oxigénio para formar monóxido de carbono gasoso (CO) ou dióxido de carbono (CO₂).
A descarbonetação resulta do acoplamento entre a reação superficial e a difusão do carbono no estado sólido, e não apenas da oxidação. Strong evidence
O contexto habitual é o tratamento térmico, o forjamento, a laminagem, a sinterização ou outra operação a alta temperatura em que a superfície do aço entra em contacto com um gás capaz de remover carbono. Os gases de forno que contêm oxigénio são causas comuns, mas a reação é controlada por mais do que a simples presença de oxigénio. O carbono tem de difundir-se do interior em direção à superfície, as reações superficiais têm de ocorrer a uma velocidade suficiente e a atmosfera do forno tem de apresentar uma atividade efetiva de carbono inferior à do aço. Se a atmosfera tiver um potencial de carbono superior ao da superfície do aço, pode ocorrer, pelo contrário, entrada de carbono no aço. A superfície funciona, portanto, como uma fronteira de reação associada à difusão no estado sólido.
O capítulo da ASM, Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life, descreve a difusão do carbono através do ferro austenítico em direção à superfície como uma parte central do processo. À temperatura de tratamento, o carbono desloca-se através da rede da austenite, enquanto as reações na superfície consomem carbono. O gradiente de concentração resultante pode estender-se para além da superfície visivelmente alterada. Uma camada escura de carepa, por si só, não mostra até que profundidade se estende a perda de carbono.
| Condição | Significado | Indicação estrutural típica |
|---|---|---|
| Descarbonetação parcial | O teor de carbono ou de fase rica em carbono é reduzido, mas permanece presente | Redução da perlita, do teor de carbonetos ou da fração de fases alterada |
| Descarbonetação total | O constituinte rico em carbono esperado foi removido da camada relevante | Estrutura superficial pobre em carbono ou totalmente ferrítica |
Os metalurgistas distinguem habitualmente entre descarburização parcial e descarburização total. A descarburização parcial significa que permanece algum carbono na camada afetada, embora a sua concentração ou o teor de fases ricas em carbono sejam inferiores aos do aço não afetado. A descarburização total significa que o constituinte rico em carbono esperado em função da composição do aço e da sua condição de tratamento térmico foi removido da camada relevante, deixando uma estrutura pobre em carbono. Trata-se de condições metalúrgicas, não de categorias universais de profundidade. A norma ISO 3887:2023, Steels — Determination of the depth of decarburization, especifica três métodos para determinar a profundidade da descarburização em produtos de aço, mas o significado de uma profundidade indicada continua a depender do critério e do método especificados.
A transição entre o material descarburizado e o material não afetado pode ser nítida, gradual ou irregular. Um aço hipoeutectoide pode apresentar uma camada superficial ferrítica na qual a perlite foi reduzida ou eliminada. Um aço com maior teor de carbono pode apresentar um teor reduzido de carbonetos, perlite alterada ou uma camada totalmente ferrítica junto à superfície. Os elementos de liga também afetam a atividade do carbono, a difusão, a estabilidade das fases e o aspeto da zona transformada. Por este motivo, a “profundidade da descarburização” nem sempre corresponde a uma única fronteira evidente visível a baixa ampliação.
Descarburização versus oxidação, formação de carepa, cementação e perda de carbono resultante do processamento
Condições superficiais relacionadas
- Oxidação
- Reação dos constituintes do aço com oxigénio, vapor de água ou dióxido de carbono.
- Formação de carepa
- Formação e remoção de produtos de óxido de ferro na superfície.
- Carbonetação
- Entrada líquida de carbono na superfície do aço.
- Descarbonetação
- Perda próxima da superfície de carbono ou de fases ricas em carbono.
A descarburização e a oxidação ocorrem frequentemente em conjunto, mas não são sinónimos. Oxidação é a reação dos constituintes do aço com espécies oxidantes, como o oxigénio, o vapor de água ou o dióxido de carbono. A oxidação do ferro pode produzir uma película de óxido ou carepa, enquanto a oxidação do carbono pode produzir CO ou CO₂ e reduzir o teor de carbono abaixo da superfície. Uma atmosfera de forno pode, portanto, oxidar a superfície sem produzir uma zona descarburizada com relevância prática, ou pode provocar ambos os efeitos simultaneamente.
Formação de carepa refere-se principalmente à formação e remoção de produtos de oxidação aderentes ou soltos na superfície do aço. A carepa pode conter óxidos de ferro, como wüstite, magnetite e hematite, dependendo da temperatura e das condições gasosas. Uma camada espessa de carepa não estabelece a profundidade da perda de carbono. Inversamente, a descarburização pode ocorrer sob uma atmosfera ou um revestimento que produza pouca carepa visível. A publicação da Cambridge, Atmosphere Control for the Protection of Metals During Production Processes, relaciona especificamente a exposição direta a atmosferas de combustão com excesso de oxigénio com a oxidação, a formação de carepa e a descarburização, tratando, contudo, estes fenómenos como resultados relacionados, mas distintos.
Atividade do carbono Medida termodinâmica do potencial químico do carbono relativamente a um estado de referência definido; depende da concentração, da temperatura, da fase e dos elementos de liga.
A força motriz química é melhor expressa através da atividade do carbono ou do potencial de carbono do forno do que através de uma designação simples como “atmosfera oxidante”. O potencial de carbono durante o tratamento térmico do aço é determinado pela diferença de atividade do carbono entre o aço e o meio envolvente, juntamente com a cinética das reações superficiais. A publicação da ASM, Furnace Atmosphere Controls in Heat Treating, identifica a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis do forno utilizadas para controlar o potencial de carbono e evitar a perda de carbono. O suplemento de 2020 da Eurotherm, 2704CP Handbook, descreve a estimativa habitual do potencial de carbono do forno a partir de uma medição de oxigénio com sonda de zircónia, combinada com a temperatura do forno e o teor de monóxido de carbono, ou a partir da medição do ponto de orvalho.
A cementação é a condição oposta de transferência líquida de carbono: o carbono entra na superfície do aço e aumenta a sua atividade ou concentração. Uma atmosfera de forno pode cementar uma qualidade de aço e descarburizar outra se os respetivos teores iniciais de carbono ou condições superficiais forem diferentes. Mesmo numa única carga do forno, o escoamento local do gás, a temperatura, o ponto de orvalho, a fuligem, as fugas e o espaçamento entre peças podem produzir resultados diferentes. As orientações da Linde de 2023, Sintering of Steels, indicam que o vapor de água em atmosferas de azoto/hidrogénio provoca descarburização e referem uma orientação experimental segundo a qual menos de 5% de hidrogénio limitou as velocidades de cementação e descarburização nas condições de sinterização citadas. Este valor não constitui uma regra universal para fornos; a composição do gás, a temperatura, a geometria do pó ou do aço maciço e o tempo de permanência continuam a ser determinantes.
O carbono também pode ser removido por processamento sem o mecanismo clássico de descarburização no forno. A remoção mecânica, as queimaduras de retificação, a maquinação, a decapagem, as perdas durante a fusão, a segregação ou a dissolução de carbonetos durante um ciclo térmico inadequado podem alterar a estrutura portadora de carbono ou o teor de carbono medido junto a uma superfície. O carbono pode redistribuir-se durante a soldadura ou o processamento aditivo, e uma camada descarburizada pode ser removida por maquinação após o tratamento térmico. Estas condições não devem ser automaticamente designadas por descarburização. O termo é mais defensável quando um défice de carbono junto à superfície está associado à transferência de carbono, a uma reação ou a uma perda seletiva durante o processo em análise.
No estudo citado sobre aço para molas, a espessura da ferrite descarbonetada apresentou uma resposta não monotónica à temperatura entre 700 e 1000 °C. Strong evidence
A temperatura, por si só, não permite prever a profundidade final. Um estudo de 2021 publicado no Journal of Materials Research and Technology, realizado com aço de molas Fe-0.6C-1.8Si-0.8Mn entre 700 e 1000 °C, concluiu que a espessura da ferrite descarburizada aumentou até aproximadamente 800–825 °C e depois diminuiu. Uma temperatura mais elevada acelera a difusão do carbono, mas também pode alterar a formação de óxidos, as reações gasosas, a constituição das fases e a duração da transformação relevante. O máximo observado reflete, portanto, efeitos acoplados de difusão e oxidação, e não uma lei monotónica dependente apenas da temperatura.
Por que razão a perda de carbono superficial é importante para o desempenho do aço
O carbono controla a fração e a morfologia da ferrite, da perlite, da bainite, da martensite e dos carbonetos que se desenvolvem durante o arrefecimento. A remoção de carbono da superfície pode produzir uma camada mais macia num aço cujo núcleo foi concebido para endurecer. Num componente temperado, a superfície pode não atingir a dureza pretendida, mesmo quando o interior cumpre a especificação. Numa mola, engrenagem, chumaceira, veio ou elemento de fixação, essa diferença altera a transferência de carga e a deformação local.
A penalização mecânica é frequentemente maior à superfície, pois é aí que se concentram as tensões de contacto, as tensões de flexão, o atrito e a iniciação de fissuras. Uma camada ferrítica descarburizada pode reduzir a resistência ao desgaste e a vida à fadiga de contacto. Sob flexão cíclica, a camada de menor resistência pode entrar em cedência ou desenvolver escorregamento mais cedo do que o núcleo. Um gradiente superficial de carbono também pode alterar o desenvolvimento de tensões residuais durante a têmpera, enquanto os óxidos e a carepa rugosa proporcionam entalhes ou locais adicionais de iniciação de fissuras. A ASM relaciona estes efeitos com a vida útil dos componentes, a prevenção, a correção e a modelação, em vez de tratar a descarburização como um defeito meramente cosmético.
| Método | Observação principal | Principal limitação |
|---|---|---|
| Metalografia | Fração de fases, morfologia e transição visível | A fronteira pode ser gradual ou depender do ataque químico |
| Dureza por microindentação | Resposta mecânica da superfície até ao núcleo | A dureza também depende da fase, do tamanho de grão, da tensão e dos elementos de liga |
| Análise química | Concentração ou gradiente de carbono | A resolução espacial depende do volume de amostragem e da espessura da camada |
| Triagem | Indicação rápida de uma zona suspeita | Pode não permitir decisões de aceitação rigorosas |
A medição deve ser adequada à afirmação que se pretende sustentar. A norma ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, abrange procedimentos de triagem, exame microscópico, dureza por microindentação e análise química. A sua abordagem de referência para a resolução de divergências consiste numa análise quantitativa rigorosa ou numa análise linear. A norma SAE J419_201801, Methods of Measuring Decarburization, apresenta igualmente práticas recomendadas de análise microscópica, de dureza e de análise química para materiais ferrosos. A ISO 3887:2023 especifica três métodos de medição, reforçando o princípio de que uma profundidade indicada depende do método utilizado.
Perfil de dureza Sequência de medições de dureza efetuadas a distâncias controladas desde uma superfície em direção ao interior não afetado.
Um perfil de dureza pode identificar a profundidade prática a que a resistência foi recuperada, enquanto a microscopia pode identificar o desaparecimento da perlita ou de constituintes ricos em carbonetos. A análise química pode detetar um gradiente de carbono que nenhum dos métodos resolve claramente. Assim, dois laboratórios podem comunicar diferentes “profundidades de descarbonetação” a partir da mesma secção transversal, sem que nenhuma das medições tenha sido realizada de forma negligente. O resultado deve indicar o método, o critério, a orientação, o local de amostragem e o estado do aço. A descarbonetação é, antes de mais, um problema metalúrgico de perda de carbono; a cor da carepa é apenas uma das possíveis indicações.
A força motriz termodinâmica: atividade do carbono à superfície

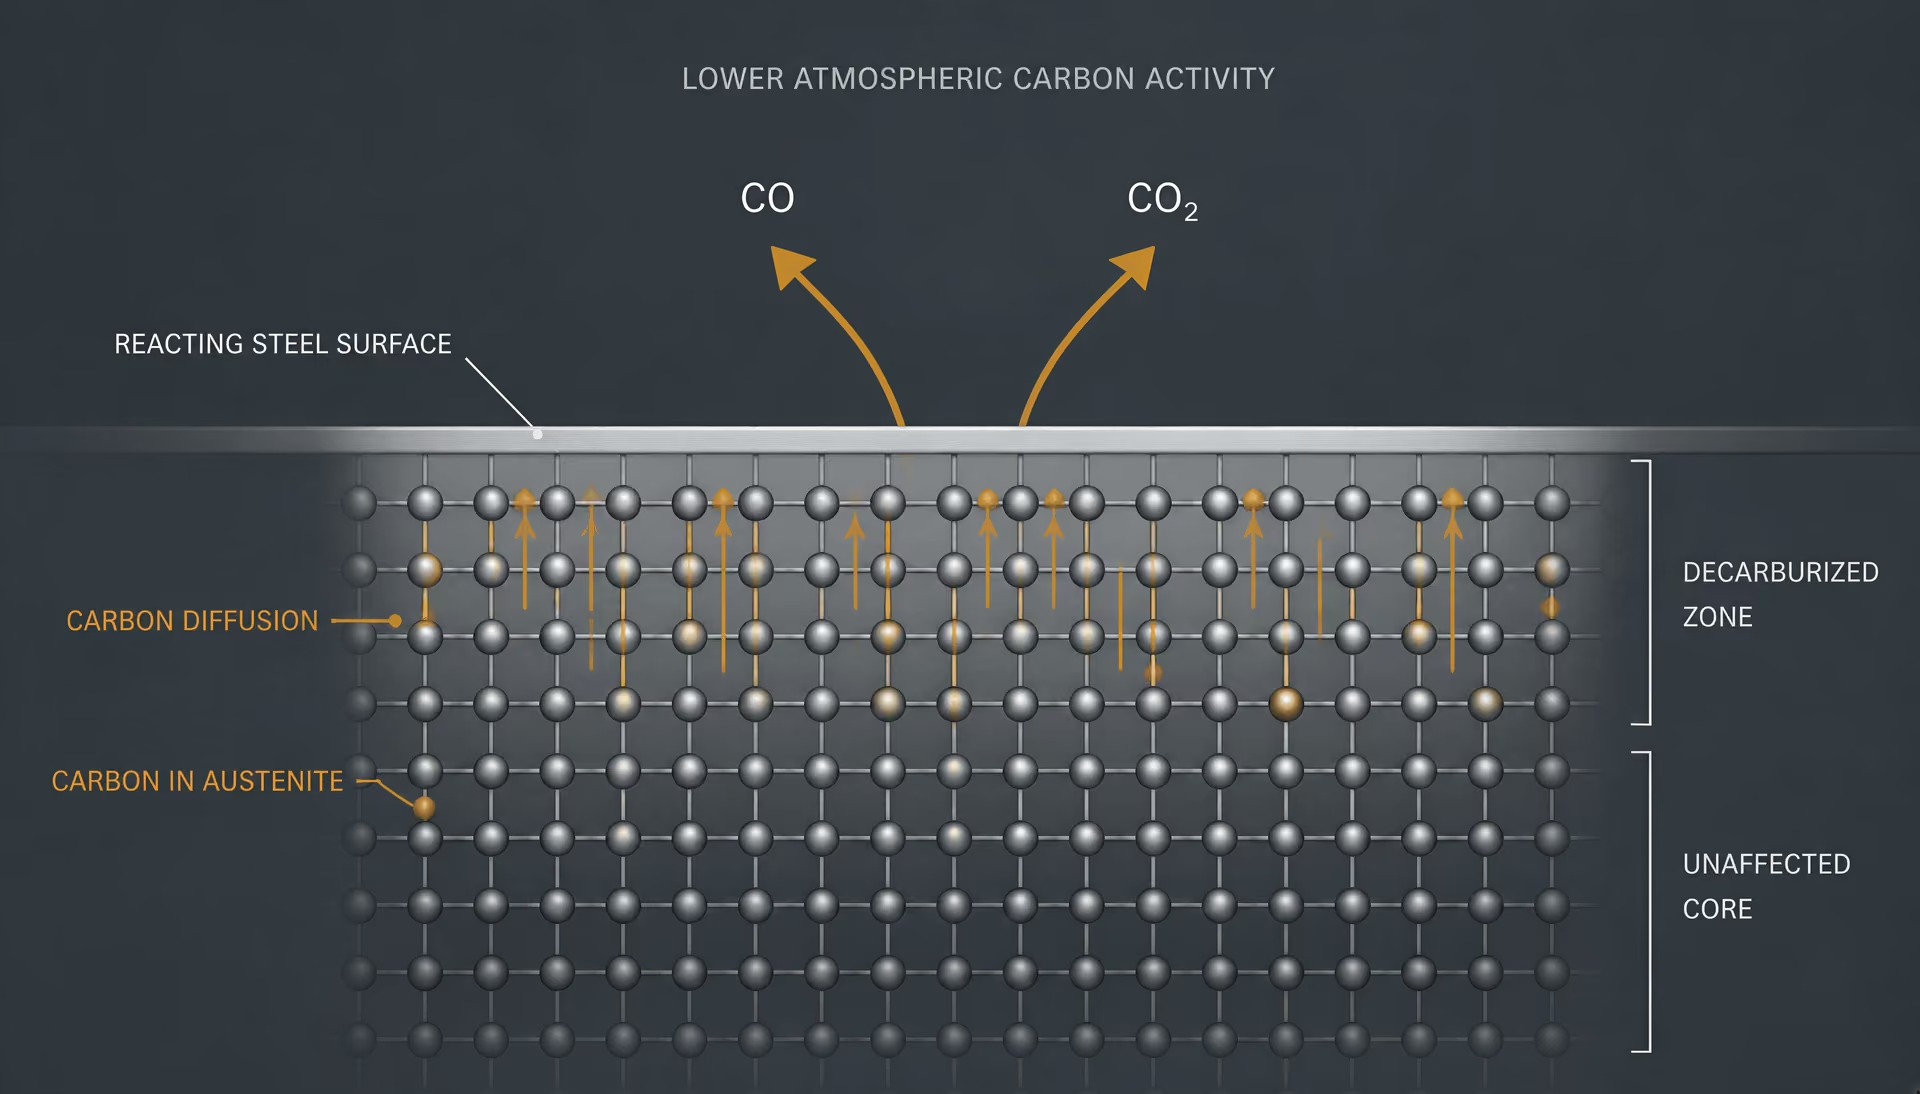
Troca de carbono entre o aço e a atmosfera do forno
A descarbonetação tem início quando a superfície do aço é exposta a uma atmosfera cuja atividade efetiva do carbono é inferior à atividade do carbono no aço. O carbono desloca-se então do interior para a superfície por difusão, enquanto as reações superficiais convertem esse carbono em espécies gasosas que abandonam o metal. O processo não é, portanto, apenas uma «oxidação da superfície». Trata-se de uma troca acoplada entre o carbono presente numa solução sólida ou numa fase de carbonetos e os gases que contêm carbono.
A distinção entre atividade do carbono no aço e atividade atmosférica do carbono é fundamental. A atividade do carbono, geralmente representada por , descreve o potencial químico do carbono relativamente a um estado de referência definido. No aço, depende da concentração de carbono, da temperatura, da estrutura cristalina e dos elementos de liga. Uma austenite contendo 0,60% em massa de C não apresenta a mesma atividade do carbono que uma liga não ligada de ferro-carbono com a mesma concentração de carbono, porque o silício, o manganês, o crómio, o molibdénio e outros elementos alteram o coeficiente de atividade do carbono. A fase também é relevante: a atividade do carbono na austenite não pode ser transferida diretamente para a ferrite ou a martensite sem considerar os seus diferentes estados termodinâmicos.
A atmosfera do forno apresenta uma atividade efetiva do carbono determinada pelos equilíbrios entre monóxido de carbono, dióxido de carbono, hidrogénio, vapor de água, metano e outros gases. Não se trata de uma concentração de carbono no mesmo sentido que a percentagem mássica de carbono no aço. «Potencial de carbono atmosférico» é uma expressão prática para a atividade do carbono no gás: corresponde ao teor de carbono que um ferro ou aço de referência atingiria se fosse exposto durante tempo suficiente para se estabelecer o equilíbrio gás-metal a uma determinada temperatura.
Quando a superfície do aço e a atmosfera estão em equilíbrio, os seus potenciais químicos do carbono são iguais. Se a atmosfera tiver um potencial de carbono inferior, o carbono abandona o aço. Se tiver um valor superior, o carbono entra no aço e ocorre cementação. Se os dois valores forem próximos, uma pequena alteração na composição do gás, na temperatura ou no estado da superfície pode inverter o sentido da troca.
Várias reações gasosas removem carbono do aço. O oxigénio pode reagir com o carbono superficial através de reações aproximadamente representadas por
\[ \mathrm{C + \tfrac{1}{2}O_2 \rightarrow CO} \]
e
O dióxido de carbono e o vapor de água são também componentes oxidantes importantes. As suas reações podem ser representadas por
e
Os produtos, especialmente CO e CO₂, podem depois participar em reações adicionais na fase gasosa. Uma baixa concentração de um gás oxidante pode ainda assim produzir uma descarbonetação mensurável se o gás remover continuamente carbono da superfície e a atmosfera do forno for continuamente renovada.
| Variável da atmosfera | Papel no controlo do potencial de carbono | Medição ou interpretação |
|---|---|---|
| Concentração de vapor de água | Pode aumentar a tendência para a perda de carbono | Frequentemente monitorizada indiretamente através do ponto de orvalho |
| Concentração de dióxido de carbono | Pode reagir com o carbono superficial e alterar o equilíbrio gasoso | Interpretada em conjunto com o CO e a temperatura |
| Pressão parcial de oxigénio | Indica a tendência oxidante e afeta a formação de óxidos | Medida habitualmente com uma sonda de zircónia |
| Teor de monóxido de carbono | Afeta o equilíbrio CO/CO₂ e o potencial de carbono | Combinado com a medição do oxigénio pela sonda e com a temperatura |
Etapas da perda de carbono
- Difusão O carbono desloca-se do interior em direção à superfície exposta.
- Reação superficial Os gases que contêm oxigénio consomem ou transferem carbono na interface.
- Remoção gasosa O CO, o CO₂ ou outros produtos abandonam a superfície metálica.
- Formação do perfil Desenvolve-se um gradiente de concentração e de microestrutura sob a superfície.
O tratamento do potencial de carbono descrito em O potencial de carbono durante o tratamento térmico do aço é útil porque separa a força motriz termodinâmica da velocidade da reação. A troca de carbono é impulsionada pela diferença entre a atividade do carbono no aço e a atividade do carbono imposta pela atmosfera. A cinética da reação superficial determina a rapidez com que essa diferença se manifesta. O carbono tem primeiro de alcançar a superfície, reagir aí e depois entrar na fase gasosa. Uma etapa lenta em qualquer destes estágios pode reduzir a velocidade de descarbonetação observada sem eliminar a força motriz subjacente.
Atividade do carbono, potencial de oxigénio e cinética das reações superficiais
A pressão parcial de oxigénio é uma medida direta da tendência oxidante da atmosfera, mas não especifica, por si só, o potencial de carbono. Uma pressão parcial de oxigénio muito baixa pode coexistir com uma mistura gasosa que ainda remove carbono rapidamente, especialmente quando está presente vapor de água ou dióxido de carbono e a reação relevante apresenta uma cinética favorável à temperatura de tratamento.
As orientações da ASM de 2013, Controlo da atmosfera do forno no tratamento térmico, identificam a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis do forno utilizadas para controlar o potencial de carbono e evitar a descarbonetação. Estas variáveis estão relacionadas, mas não são permutáveis. O ponto de orvalho é uma medida indireta do vapor de água. Uma sonda de zircónia responde principalmente ao potencial de oxigénio. Nenhuma destas medições, por si só, fornece todas as grandezas necessárias para calcular a atividade do carbono imposta à superfície do aço.
Por exemplo, o equilíbrio de
\[ \mathrm{CO_2 + C \rightleftharpoons 2CO} \]
depende da razão entre monóxido de carbono e dióxido de carbono e da temperatura. O equilíbrio de
\[ \mathrm{H_2O + C \rightleftharpoons CO + H_2} \]
depende do vapor de água, do hidrogénio, do monóxido de carbono e da temperatura. O aumento de ou de , mantendo constantes as restantes condições, aumenta geralmente a tendência para a descarbonetação. O aumento da razão CO/CO₂ reduz geralmente a tendência oxidante e pode elevar o potencial efetivo de carbono. O hidrogénio altera a interpretação do vapor de água, porque a grandeza relevante é frequentemente a razão , e não apenas a concentração de vapor de água.
A superfície do aço pode não atingir imediatamente a atividade do carbono correspondente ao equilíbrio com o gás. Películas de óxido, carepa, óxidos de elementos de liga, rugosidade da superfície, velocidade do gás e espessura da camada-limite afetam a transferência das espécies reagentes. Um óxido compacto pode restringir temporariamente a transferência de carbono, enquanto uma carepa fissurada ou porosa pode expor metal fresco e criar locais de reação. A difusão do carbono através da austenite pode então tornar-se a resistência dominante, sobretudo à medida que a camada empobrecida aumenta. O capítulo da ASM Descarbonetação do aço — mecanismos, modelos, prevenção, correção e efeitos na vida útil dos componentes descreve esta alteração da concentração, que avança para o interior, como uma difusão do carbono através do ferro austenítico em direção a uma superfície reativa.
Isto explica por que razão um forno pode apresentar uma leitura média satisfatória da sonda, enquanto as peças desenvolvem descarbonetação local. A composição do gás pode variar em função da posição no forno, da geometria da carga, de fugas, dos produtos da combustão e da circulação. Uma sonda mede o seu próprio ambiente local; não mede automaticamente a atmosfera em todas as superfícies de aço.
Consequentemente, uma receita nominal, como azoto, hidrogénio e monóxido de carbono em proporções especificadas, não constitui uma prova de que o potencial de carbono esteja controlado. A humidade efetiva, o dióxido de carbono, a entrada de oxigénio, a dissociação dos gases, o caudal, a pressão do forno e a calibração da sonda têm de ser conhecidos ou controlados. As orientações da Linde de 2023 para a sinterização indicam que o vapor de água em atmosferas de azoto-hidrogénio provoca descarbonetação e apresentam uma orientação experimental segundo a qual menos de 5% de hidrogénio limita as velocidades de cementação e descarbonetação nas condições de sinterização citadas. Esse valor não constitui uma regra universal para fornos. A sua importância depende do sistema gasoso, da temperatura, do aço, do tempo de permanência e do nível de vapor de água especificados.
A atividade do carbono também varia com a composição do aço. O silício no aço de mola Fe-0.6C-1.8Si-0.8Mn estudado entre 700 e 1000 °C afeta a termodinâmica do carbono e o comportamento de oxidação, enquanto o manganês e o equilíbrio ferrite-austenite em evolução afetam a difusão e a estabilidade das fases. A resposta da superfície não pode ser prevista apenas com base na percentagem de carbono.
Por que razão a composição da atmosfera não pode ser interpretada independentemente da temperatura
A temperatura intervém em todos os aspetos do equilíbrio. Altera as constantes de equilíbrio das reações gasosas, a atividade do carbono na austenite, a estabilidade dos óxidos, a velocidade das reações superficiais e o coeficiente de difusão do carbono. A mesma razão CO/CO₂ pode, por conseguinte, impor diferentes potenciais de carbono a diferentes temperaturas do forno. Uma mistura gasosa que seja protetora a uma determinada temperatura pode ser descarbonetante a outra.
A temperatura também altera o processo que controla a profundidade medida. A temperaturas mais elevadas, a difusão do carbono através da austenite torna-se mais rápida, mas as reações de oxidação e o transporte gasoso podem alterar-se simultaneamente. O resultado não tem necessariamente de ser um aumento monotónico da profundidade de descarbonetação. Num estudo de 2021 sobre aço de mola Fe-0.6C-1.8Si-0.8Mn tratado entre 700 e 1000 °C, a espessura da ferrite descarbonetada aumentou até aproximadamente 800–825 °C e depois diminuiu. Esse máximo constitui uma forte evidência contra o tratamento da temperatura como uma regra de variável única. As transformações de fase, a formação de carepa, a disponibilidade de oxigénio e a cinética das reações estavam acopladas.
O suplemento do manual 2704CP da Eurotherm, de 2020, descreve a estimativa habitual do potencial de carbono do forno a partir das medições de oxigénio de uma sonda de zircónia, combinadas com a temperatura do forno e o teor de monóxido de carbono, ou a partir da medição do ponto de orvalho. O termo da temperatura é essencial em ambas as abordagens. Um sinal da sonda sem a temperatura, a análise do gás e a calibração corretas pode produzir um valor de potencial de carbono plausível, mas incorreto.
A publicação da Cambridge Controlo da atmosfera para a proteção dos metais durante os processos de produção adverte igualmente que a exposição direta a atmosferas de combustão com excesso de oxigénio pode provocar oxidação, formação de carepa e descarbonetação. O objetivo prático do controlo não é um rótulo gasoso como «neutro» ou «redutor». É um equilíbrio superficial medido e específico da temperatura, que impeça que a atividade do carbono no aço exceda a atividade efetiva do carbono na atmosfera durante tempo suficiente para criar uma zona empobrecida inaceitável.
Difusão, reação e formação de uma camada descarbonetada
A descarbonetação é produzida por um fluxo de carbono em movimento, e não apenas pela oxidação. Durante o aquecimento na gama austenítica, o carbono dissolvido no ferro migra em direção a uma superfície onde a atmosfera envolvente o remove mais rapidamente do que o aço consegue repô-lo. O capítulo do ASM Handbook, Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life, descreve este processo como a interação entre a difusão do carbono através do ferro austenítico, as reações superficiais e a química da atmosfera do forno.
A superfície do aço torna-se, portanto, um sumidouro de carbono. Se a atmosfera tiver uma atividade do carbono inferior à do aço, o carbono flui para o exterior. O resultado pode incluir a perda de carbono dissolvido, a dissolução de fases ricas em carbono, a formação de ferrite à superfície ou uma combinação destes efeitos. A NIST descreve a região afetada como uma zona de descarbonetação próxima da superfície, na qual foram removidos o carbono e as fases ricas em carbono, geralmente depois de o carbono superficial reagir com o oxigénio para formar monóxido de carbono gasoso (CO) ou dióxido de carbono (CO₂).
Esta descrição também explica por que motivo uma profundidade de descarbonetação medida não é uma constante fixa do material. Depende da temperatura, do tempo, da geometria da secção, do estado de fase, da composição da liga, da composição da atmosfera e do método utilizado para identificar a fronteira.
Difusão do carbono através da austenite
Acima da temperatura de transformação relevante, o carbono ocupa posições intersticiais na austenite, a fase cúbica de faces centradas do ferro. A sua concentração não é uniforme quando a superfície está a perder carbono. Desenvolve-se um gradiente de concentração: a concentração de carbono é mais baixa junto da superfície exposta e aproxima-se da composição do volume a maior profundidade na secção. O gradiente fornece a força motriz para a difusão.
Primeira lei de Fick Relação de difusão que estabelece que o fluxo é proporcional ao gradiente negativo de concentração, sendo o coeficiente de difusão que define a escala do transporte.
Uma descrição simplificada utiliza a primeira lei de Fick:
Aqui, é o fluxo de carbono, é o coeficiente de difusão do carbono na austenite, é a concentração de carbono e é a distância à superfície. O sinal negativo indica um movimento no sentido descendente do gradiente de concentração. O coeficiente de difusão aumenta significativamente com a temperatura, sendo frequentemente representado por uma relação de Arrhenius:
em que é um fator de frequência, é a energia de ativação, é a constante dos gases e é a temperatura absoluta.
Uma distância de difusão aproximada é proporcional a , em que é o tempo de exposição. Isto, por si só, não prevê a profundidade de descarbonetação medida, porque a concentração superficial não é automaticamente nula e a reação à superfície pode ser lenta. Contudo, mostra por que motivo uma exposição mais prolongada no forno permite geralmente que a perda de carbono se estenda mais profundamente, enquanto uma temperatura mais elevada pode aumentar a profundidade afetada ao acelerar o transporte.
Fatores que alteram o transporte de carbono
- Austenite
- O carbono difunde-se rapidamente através de posições intersticiais na fase cúbica de faces centradas.
- Ferrite
- Diferentes trajetos intersticiais produzem um problema de difusão diferente.
- Dimensão da secção
- Os produtos finos podem desenvolver zonas de empobrecimento sobrepostas provenientes de superfícies opostas.
- Arestas e cantos
- Uma maior área superficial exposta e a difusão multidirecional podem aumentar a não uniformidade.
O estado de fase altera o problema de transporte. O carbono difunde-se muito mais rapidamente na austenite do que na ferrite, porque as posições intersticiais e os percursos de difusão são diferentes. Um tratamento térmico que atravesse a transformação de austenite em ferrite pode, por conseguinte, produzir um perfil que reflita o movimento do carbono durante uma fase e a transformação durante outra. Pode formar-se ferrite superficial porque a concentração local de carbono cai abaixo do nível necessário para estabilizar a austenite à temperatura de tratamento. Esta camada ferrítica não é simplesmente um produto de uma reação de oxidação; é também uma transformação de fase causada pela perda de carbono.
A dimensão da secção é importante porque um produto fino pode aproximar-se de uma condição empobrecida a partir de ambos os lados. Numa barra espessa, a região central pode permanecer próxima da sua concentração de carbono original, enquanto as duas zonas superficiais se desenvolvem independentemente. Numa chapa fina, os campos de difusão podem sobrepor-se, reduzindo ou eliminando um núcleo completamente carburado. As arestas e os cantos acrescentam outra complexidade: a sua maior área superficial exposta por unidade de volume e os percursos de difusão bidimensionais podem produzir uma perda mais profunda ou menos uniforme do que uma face plana ampla.
Reações superficiais que removem carbono
A difusão transporta o carbono até à superfície, mas é necessária uma reação superficial que o consuma ou transfira antes que possa ocorrer uma descarbonetação contínua. A reação pode envolver oxigénio, vapor de água, dióxido de carbono ou outros constituintes da atmosfera. Entre as reações representativas incluem-se:
As reações gasosas reais podem ocorrer através de películas de óxido e de espécies superficiais adsorvidas, pelo que estas equações devem ser tratadas como reações globais e não como uma sequência completa de etapas elementares. O oxigénio pode produzir inicialmente uma carepa de óxido de ferro, enquanto o carbono presente na carepa ou sob esta reage com o ambiente oxidante. A obra Atmosphere control for the protection of metals during production processes, da Cambridge, relaciona as atmosferas de combustão com excesso de oxigénio com a oxidação, a formação de carepa e a descarbonetação.
A atividade do carbono proporciona uma descrição termodinâmica mais útil do que a concentração de oxigénio isoladamente. O potencial de carbono da atmosfera do forno é a atividade do carbono que a atmosfera imporia ao aço em condições especificadas. Quando o aço possui uma atividade do carbono superior à da atmosfera, a descarbonetação é favorecida. Quando a atmosfera possui um potencial de carbono superior, o carbono pode penetrar no aço e pode ocorrer carburização. A literatura sobre o potencial de carbono salienta que esta troca é controlada tanto pela diferença de atividade como pela cinética da reação superficial.
A obra Furnace Atmosphere Controls in Heat Treating, da ASM, identifica a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis importantes para controlar o potencial de carbono do forno. O suplemento de 2020 2704CP Handbook, da Eurotherm, descreve a estimativa comum do potencial de carbono a partir de uma medição de oxigénio com sonda de zircónia combinada com a temperatura do forno e o teor de monóxido de carbono, ou a partir da medição do ponto de orvalho. Estas medições descrevem as condições do forno; não medem diretamente o perfil de carbono no interior de cada componente.
A orientação relativa a menos de 5% de hidrogénio não deve ser generalizada para além das condições de sinterização citadas. Limited evidence
O vapor de água requer especial atenção. As orientações de 2023 da Linde, Sintering of steels, indicam que o vapor de água em atmosferas de azoto/hidrogénio provoca descarbonetação e citam uma diretriz experimental segundo a qual um teor de hidrogénio inferior a 5% limitou as taxas de carburização e descarbonetação nas condições de sinterização indicadas. Esse valor não constitui um limite universal para fornos. O caudal de gás, a temperatura, a composição do aço, o ponto de orvalho, o estado da superfície e a geometria do equipamento determinam se uma determinada atmosfera é oxidante, neutra, carburante ou descarbonetante.
Acoplamento entre a velocidade da reação e a velocidade de difusão
A superfície e o interior formam um único sistema acoplado. Se a reação superficial for muito rápida, a concentração de carbono junto da superfície pode diminuir acentuadamente, produzindo um gradiente pronunciado e um fluxo controlado pela difusão. Se o transporte de carbono através da austenite for rápido, mas a reação superficial for lenta, o carbono acumula-se junto da superfície e a perda global é controlada pela reação. Entre estes dois limites, ambas as resistências são relevantes.
Uma condição de fronteira conceptual útil é:
em que é um coeficiente de reação superficial, é a concentração superficial de carbono e representa a concentração em equilíbrio com a atmosfera. Um baixo mantém a superfície relativamente rica em carbono; um elevado faz a concentração superficial aproximar-se do valor de equilíbrio atmosférico. A velocidade do gás do forno, a cobertura de óxido, a fissuração da carepa e a composição do gás podem alterar o coeficiente superficial efetivo.
Este acoplamento produz, em muitos provetes, um gradiente e não uma fronteira química abrupta. A concentração de carbono varia de forma contínua ou quase contínua com a profundidade, e a microestrutura associada altera-se ao longo de uma zona à medida que variam a fração de ferrite, o teor de carbonetos, a dureza e a resposta ao ataque metalográfico. Pode surgir uma fronteira de aspeto nítido quando um método de ensaio aplica um limiar, mas esse limiar é uma convenção de medição e não necessariamente uma descontinuidade física.
A temperatura também não impõe uma regra monotónica simples. Um estudo de 2021 sobre aço de molas Fe-0.6C-1.8Si-0.8Mn tratado entre 700 e 1000 °C concluiu que a espessura da ferrite descarbonetada aumentou até aproximadamente 800–825 °C e diminuiu posteriormente. O resultado reflete efeitos concorrentes: a difusão acelera à medida que a temperatura aumenta, enquanto a estabilidade de fase, o comportamento da oxidação, as velocidades das reações superficiais e o tempo disponível numa determinada fase alteram o perfil.[1] Steels — Determination of the depth of decarburization. International Organization for Standardization. ISO standard, 2023.
A medição pode alterar a profundidade comunicada. A ISO 3887:2023 especifica três métodos para determinar a profundidade de descarbonetação em produtos de aço. A ASTM E1077-14(2021) abrange procedimentos de triagem, microscópicos, de dureza por microindentação e de análise química; quando os resultados são objeto de contestação, designa a análise quantitativa rigorosa ou a análise linear como método de referência. A SAE J419_201801 também apresenta práticas recomendadas de análise microscópica, de dureza e de análise química. Um critério de dureza pode identificar uma zona afetada mais ampla do que o exame metalográfico, enquanto a análise química pode detetar uma perda de carbono que produz poucas alterações visíveis. A camada comunicada é, portanto, o resultado da exposição no forno e da definição escolhida para determinar onde termina a descarbonetação.
Temperatura, tempo e resposta não monotónica à descarbonetação
A temperatura afeta a descarbonetação através de várias variáveis interligadas, e não apenas através da difusão. O aumento da temperatura da peça geralmente aumenta a mobilidade do carbono, mas também altera a constituição de fases do aço, a velocidade das reações gás–metal, o crescimento ou a remoção da camada de óxido e o potencial de carbono à superfície. A camada medida reflete, portanto, um problema de fronteira móvel: o carbono abandona o aço, a atmosfera consome ou fornece espécies que contêm carbono e a microestrutura utilizada para definir a fronteira pode alterar-se durante o mesmo ciclo térmico.
Esta distinção é importante porque a «profundidade da descarbonetação» é um resultado de medição, e não uma grandeza física única independente do método. A ISO 3887:2023, Aços — Determinação da profundidade da descarbonetação, especifica três métodos para determinar a profundidade em produtos de aço. A ASTM E1077-14(2021), Métodos de ensaio normalizados para estimar a profundidade da descarbonetação de provetes de aço, inclui procedimentos de triagem, microscópicos, de dureza por microindentação e de análise química; designa a análise quantitativa rigorosa ou linear como abordagem de referência quando os resultados são contestados. A SAE J419_201801, Métodos de medição da descarbonetação, fornece igualmente práticas de análise microscópica, de dureza e de análise química. Consequentemente, uma curva de temperatura obtida a partir da espessura da ferrite não é intercambiável com uma obtida a partir da recuperação da dureza ou de um perfil de concentração de carbono.
Efeitos do aquecimento e do tempo de manutenção
Durante o aquecimento, a superfície pode começar a perder carbono antes de o componente atingir a sua temperatura nominal de manutenção. A força motriz relevante é a diferença entre a atividade do carbono no aço e o potencial de carbono efetivo da atmosfera do forno. Uma atmosfera com baixo potencial de carbono extrai carbono através de reações superficiais que envolvem espécies portadoras de oxigénio, enquanto o carbono se difunde do interior em direção à superfície. O capítulo da ASM, Descarbonetação do aço — Mecanismos, modelos, prevenção, correção e efeitos na vida útil dos componentes, descreve este processo acoplado como a difusão do carbono através do ferro austenítico em direção à superfície, seguida de reações que formam monóxido de carbono ou dióxido de carbono gasosos.
A estimativa de difusão mais simples sugere que a profundidade afetada varia aproximadamente com a raiz quadrada do tempo, , em que é a difusividade do carbono. Uma vez que aumenta fortemente com a temperatura, tanto uma temperatura mais elevada como um tempo de manutenção mais longo podem aumentar a distância ao longo da qual a concentração de carbono se altera. Esta relação é útil, mas incompleta. Pressupõe uma fase estável, uma condição superficial fixa e uma concentração na fronteira que não se altera. O aquecimento num forno viola os três pressupostos.
A formação de austenite altera a solubilidade e o transporte do carbono. A temperaturas inferiores ao intervalo de transformação relevante, o carbono desloca-se através da ferrite, enquanto, acima desse intervalo, é transportado através da austenite e a superfície pode desenvolver ferrite, perlite ou outros produtos de baixo teor de carbono durante o arrefecimento. A temperatura a que estas transformações ocorrem depende da composição e do historial térmico. O silício e o manganês deslocam o comportamento de transformação e alteram a estabilidade e o aspeto da microestrutura próxima da superfície. Uma camada que, após o arrefecimento, se apresenta como ferrite descarbonetada é, portanto, o registo final tanto do perfil de carbono a alta temperatura como do percurso de transformação.
O tempo de manutenção também altera a oportunidade de a atmosfera reagir com a superfície. Uma exposição curta pode produzir uma camada empobrecida em carbono sem formar muita carepa. Uma exposição mais longa pode aprofundar o gradiente de carbono, engrossar o óxido, fissurar ou desprender a carepa e expor metal novo ao gás. A carepa pode abrandar temporariamente o acesso do gás, mas também pode criar percursos de reação locais quando se torna porosa ou se desprende. O efeito do tempo não permanece necessariamente proporcional a .[2] Furnace Atmosphere Controls in Heat Treating. ASM International. ASM Handbook, 2013.
O controlo da atmosfera deve ser incluído em qualquer comparação de temperaturas. As orientações da ASM de 2013 identificam a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis do forno utilizadas para controlar o potencial de carbono e evitar a descarbonetação. O suplemento do manual 2704CP da Eurotherm, de 2020, descreve a inferência habitual do potencial de carbono a partir de medições de oxigénio com sonda de zircónia, combinadas com a temperatura do forno e o teor de monóxido de carbono, ou a partir da medição do ponto de orvalho. Estas leituras são importantes porque dois ensaios à mesma temperatura do aço podem impor atividades superficiais de carbono diferentes. As orientações de sinterização da Linde, de 2023, indicam que o vapor de água em atmosferas de azoto/hidrogénio provoca descarbonetação e apresentam como orientação experimental que um teor de hidrogénio inferior a 5% limita as velocidades de cementação e de descarbonetação nas condições de sinterização referidas. Esta orientação aplica-se às condições de sinterização indicadas; não constitui uma regra geral para fornos.

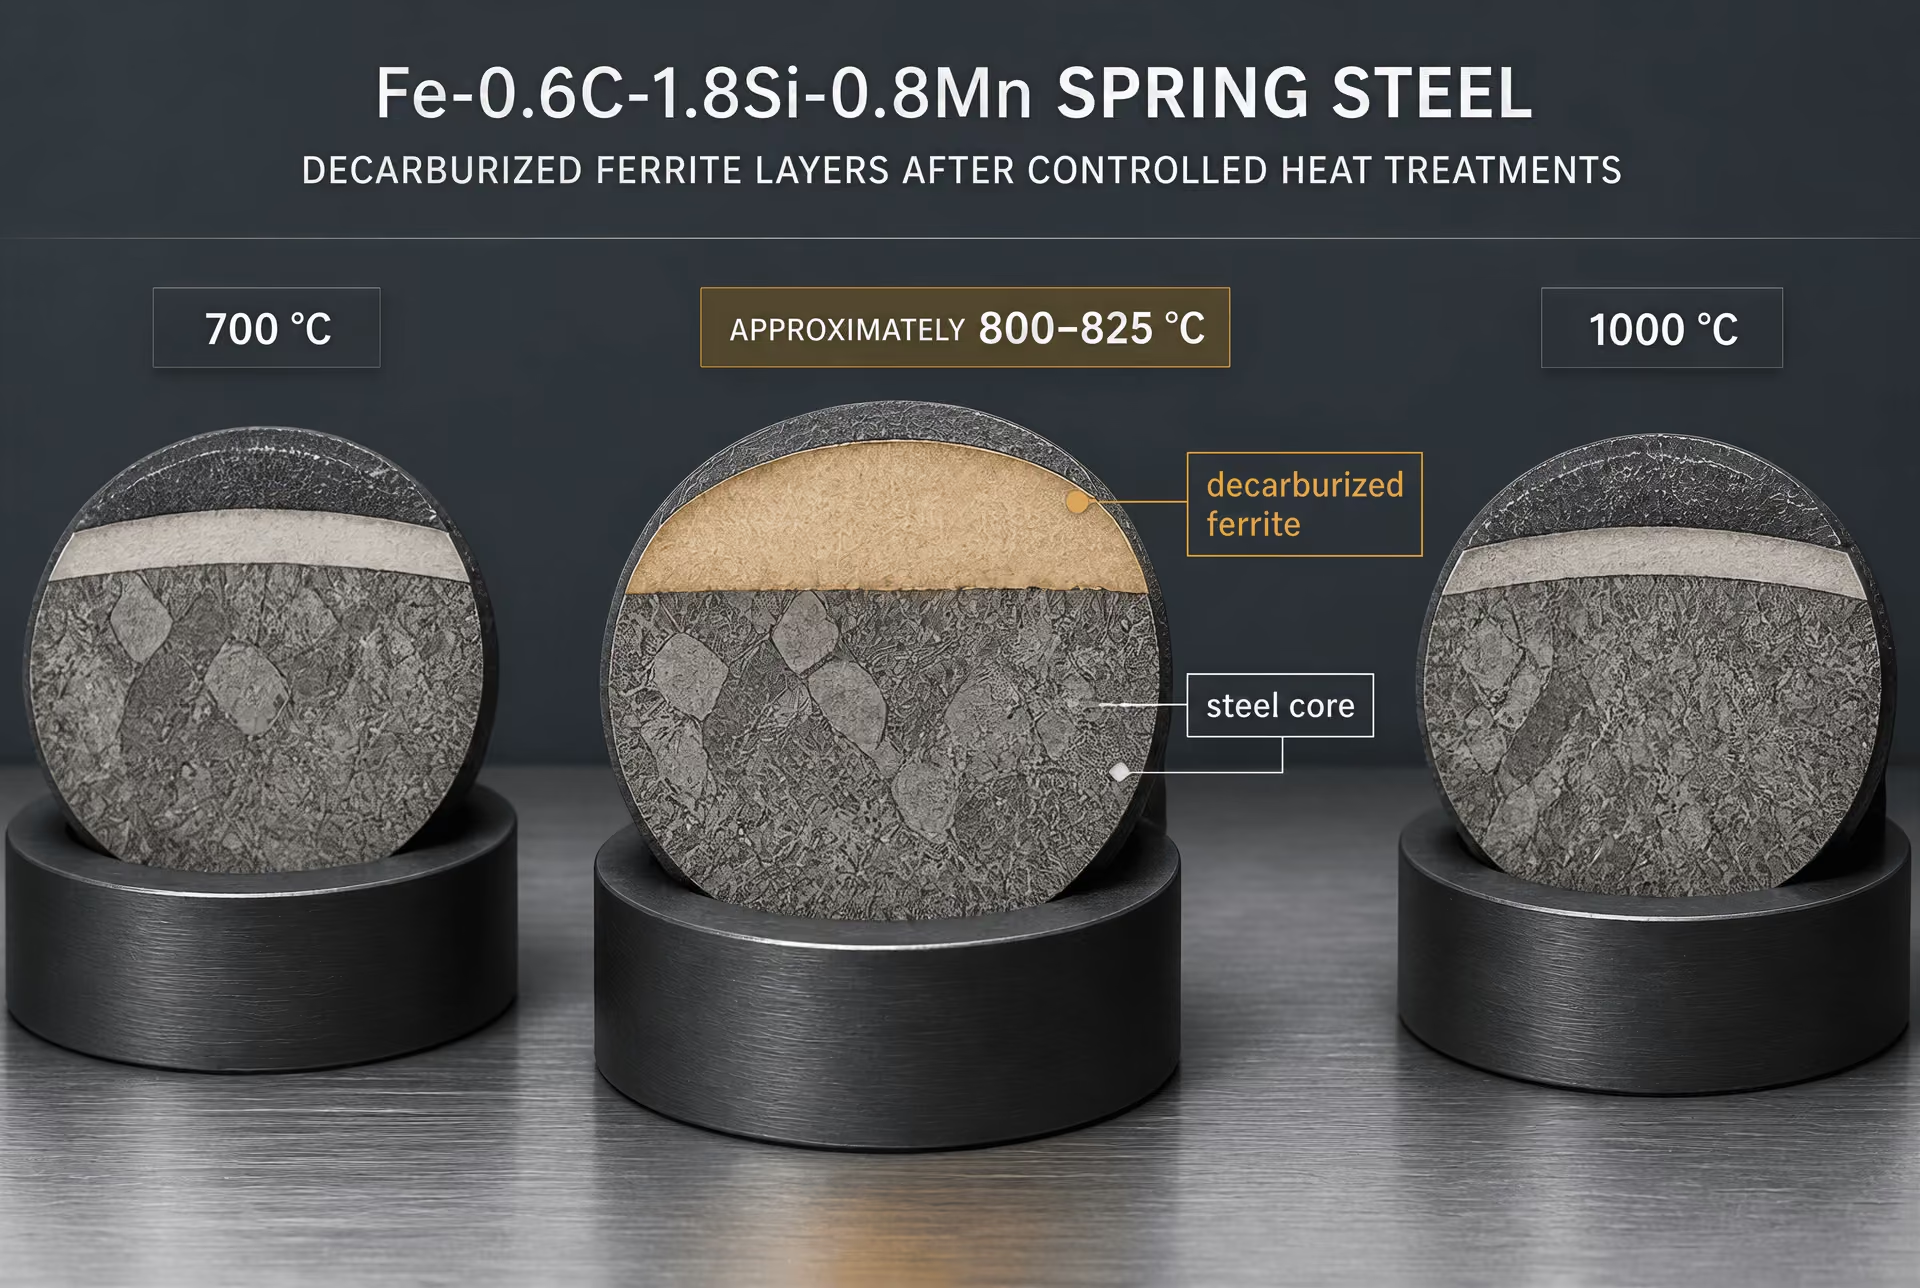
O exemplo do aço para molas entre 700 e 1000 °C
Um contraexemplo particularmente útil a uma explicação baseada apenas na temperatura provém de um estudo de 2021 publicado no Journal of Materials Research and Technology sobre um aço para molas Fe-0.6C-1.8Si-0.8Mn. O material foi ensaiado entre 700 e 1000 °C. A espessura da ferrite descarbonetada aumentou à medida que a temperatura subiu na parte inferior do intervalo ensaiado, atingiu um máximo aproximadamente entre 800 e 825 °C e diminuiu depois a temperaturas mais elevadas nesse ensaio.
O resultado é não monotónico. Não significa que a difusão se tenha tornado mais lenta acima de 825 °C. Em geral, a difusão do carbono torna-se mais rápida à medida que a temperatura aumenta. Em vez disso, alteraram-se simultaneamente vários efeitos concorrentes. Na parte de temperatura mais baixa do ensaio, o aumento da temperatura acelerou o transporte do carbono e as reações superficiais, proporcionando simultaneamente uma exposição suficiente para o desenvolvimento de uma região descarbonetada ferrítica mais extensa. À medida que a temperatura se aproximou e ultrapassou aproximadamente 800–825 °C, alteraram-se a estabilidade das fases e o comportamento de transformação. A quantidade e a morfologia da ferrite visível após o arrefecimento deixaram de representar uma simples extensão da camada formada a temperaturas mais baixas.
A oxidação superficial também se tornou mais influente. A temperaturas mais elevadas, os gases do forno que contêm oxigénio podem reagir mais rapidamente com o ferro e o carbono. O documento da Cambridge, Controlo da atmosfera para a proteção dos metais durante os processos de produção, observa que a exposição direta a atmosferas de combustão com excesso de oxigénio pode produzir oxidação, formação de carepa e descarbonetação. Uma carepa espessa ou alterada pode modificar o fornecimento de gás reativo ao metal, enquanto a sua formação pode consumir ferro superficial e alterar o local onde a perda de carbono é registada. Uma oxidação mais rápida pode, portanto, aumentar a severidade química da atmosfera e, simultaneamente, reduzir, redistribuir ou ocultar a zona ferrítica selecionada para medição.
O máximo reportado no estudo deve ser interpretado como consequência da composição Fe-0.6C-1.8Si-0.8Mn, do ciclo entre 700 e 1000 °C, da duração da exposição, da atmosfera do forno, da geometria do provete, do percurso de arrefecimento e da definição escolhida de ferrite descarbonetada. Não constitui uma lei universal segundo a qual os aços para molas atingem a descarbonetação máxima entre 800 e 825 °C. Outro tipo de aço, outra atmosfera ou outro tempo de manutenção pode deslocar o máximo ou eliminá-lo completamente do intervalo ensaiado.
Por que razão uma temperatura mais elevada nem sempre significa uma camada medida mais espessa
É frequente condensarem-se numa só três questões distintas: quanto carbono abandonou o aço, até que distância se estendeu a perturbação da concentração e que quantidade de material descarbonetado foi indicada por um método de ensaio. Uma temperatura mais elevada pode aumentar as duas primeiras e diminuir a terceira.
A reação superficial pode tornar-se tão rápida que a oxidação, o crescimento da carepa ou as limitações do escoamento do gás passam a controlar a condição de fronteira. Se a superfície estiver coberta por uma carepa compacta, a remoção de carbono pode ficar restringida após um período inicial. Se a carepa se tornar porosa ou se desprender, a reação pode voltar a acelerar. O vapor de água, o dióxido de carbono, a pressão parcial de oxigénio, o monóxido de carbono e o hidrogénio afetam individualmente o equilíbrio entre oxidação, remoção de carbono e troca de carbono. O potencial de carbono é, portanto, uma variável de controlo do forno, e não uma propriedade fixa da temperatura.
A transformação de fase proporciona outra razão para uma espessura medida menor. Uma região austenítica empobrecida em carbono pode transformar-se durante o arrefecimento em ferrite e outros produtos cuja aparência depende da velocidade de arrefecimento e da composição local. A uma temperatura de tratamento mais elevada, a morfologia ferrítica final pode ser mais fina, descontínua ou substituída, junto à superfície, por óxido e produtos transformados, mesmo quando o transporte de carbono foi rápido. Um critério microscópico baseado na ferrite pode então indicar uma profundidade menor do que a revelada por um perfil químico.
O método de medição pode inverter a ordenação aparente de dois tratamentos. A metalografia pode localizar a fronteira com base na morfologia da ferrite; a dureza por microindentação pode identificar uma transição de dureza numa posição diferente; a análise química pode revelar um gradiente mais amplo sem uma interface nítida. A ASTM E1077-14(2021) reconhece estas distinções ao abranger os quatro tipos de procedimento e reservar a análise quantitativa ou linear para utilização como referência em caso de disputa. As comparações devem, por isso, manter constantes a orientação do provete, a preparação da secção, o ataque químico, a ampliação, o espaçamento entre indentações, a profundidade de amostragem e o critério de apresentação dos resultados.
A conclusão prática é direta: a temperatura deve ser tratada como uma coordenada num ensaio térmico, químico e microestrutural acoplado. Uma comparação válida regista a velocidade de aquecimento, a duração da manutenção, a composição da atmosfera ou o potencial de carbono, o estado da carepa, o percurso de arrefecimento, a designação do aço e o método de medição. O resultado obtido para Fe-0.6C-1.8Si-0.8Mn entre 700 e 1000 °C demonstra por que razão um aumento da temperatura pode primeiro engrossar e depois tornar mais fina a camada de ferrite descarbonetada reportada. Constitui uma evidência contra uma regra monotónica da temperatura, e não uma evidência de que a temperatura seja irrelevante.
Atmosferas do Forno e as Principais Causas do Processo
A descarbonetação não é causada por “oxidação” no sentido vago de entrada de qualquer quantidade de oxigénio num forno. Ocorre quando a superfície do aço perde carbono mais rapidamente do que este consegue ser fornecido pelo interior. O equilíbrio determinante envolve a actividade do carbono no aço, a actividade do carbono no gás, a cinética das reacções superficiais, a difusão através da austenite ou da ferrite, a temperatura e o fornecimento de espécies oxidantes. Por conseguinte, um forno pode produzir carepa sem produzir a mesma profundidade de descarbonetação que outro forno, e uma pequena alteração na química do gás pode modificar o resultado, mesmo quando a temperatura definida e o tempo de permanência não sofrem alterações.
O capítulo do ASM Handbook Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life descreve a difusão do carbono através do ferro austenítico em direcção à superfície, enquanto as reacções superficiais consomem carbono. A NIST define uma zona de descarbonetação como uma perda de carbono e de fases ricas em carbono próxima da superfície, quando o carbono superficial reage com o oxigénio para formar monóxido de carbono ou dióxido de carbono gasosos. A questão prática não é simplesmente saber se existe oxigénio. É saber se a reacção superficial reduz suficientemente a actividade do carbono na superfície para estabelecer um gradiente de carbono no interior do aço.
A publicação da ASM Furnace Atmosphere Controls in Heat Treating identifica a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis do forno utilizadas para controlar o potencial de carbono e evitar a descarbonetação. Estas variáveis devem ser tratadas como medições operacionais, e não como explicações posteriores aos factos. A orientação da Eurotherm de 2020 descreve a inferência comum do potencial de carbono a partir de uma medição de oxigénio com uma sonda de zircónia, combinada com a temperatura do forno e o teor de monóxido de carbono, ou a partir do ponto de orvalho. Cada método tem limitações; por isso, o registo do forno deve relacionar as leituras dos gases, o historial de temperaturas, a posição da carga, o caudal de gás e o estado medido do aço.
Vapor de água, dióxido de carbono, pressão parcial de oxigénio e produtos da combustão
O vapor de água é frequentemente o primeiro suspeito, porque pode oxidar o carbono na superfície do aço. Uma reacção simplificada é:
O dióxido de carbono pode participar através de:
Os produtos são gasosos, pelo que o carbono é removido da região próxima da superfície, em vez de permanecer sob a forma de um óxido rico em carbono. A pressão parcial de oxigénio também é importante, porque determina a tendência para a formação de óxidos de ferro e influencia as reacções que estabelecem os níveis de monóxido de carbono e dióxido de carbono. Estas reacções estão interligadas: um gás com baixo teor de oxigénio global pode ainda conter vapor de água ou dióxido de carbono suficientes para reduzir a actividade do carbono na superfície.
O monóxido de carbono não é automaticamente protector. O seu efeito depende do equilíbrio entre as reacções de cementação e de descarbonetação, da temperatura do gás, da composição do aço e da razão entre CO e CO₂. Um gás que contenha CO pode adicionar carbono sob uma determinada condição de potencial de carbono e removê-lo sob outra. O potencial de carbono é, portanto, um conceito de equilíbrio químico, e não um rótulo associado a um gás específico. A velocidade de troca de carbono também depende da cinética das reacções superficiais; a difusão no interior do aço pode ser rápida enquanto a reacção superficial continua a controlar o processo, ou pode ocorrer o inverso.
Os produtos da combustão podem perturbar rapidamente este equilíbrio. Um queimador não controlado pode produzir excesso de oxigénio, elevado teor de vapor de água ou uma razão CO₂/CO anormal. A combustão com excesso de combustível pode criar monóxido de carbono e depósitos relacionados com fuligem, enquanto a infiltração de ar pode aumentar o oxigénio e a humidade depois de o gás ter entrado no forno. Uma carga húmida, um refractário húmido ou um dispositivo recentemente lavado podem libertar vapor durante o aquecimento. Uma fuga numa porta, vedação, placa do queimador, veio do ventilador ou secção de arrefecimento pode aspirar ar ambiente, sobretudo quando a pressão do forno desce abaixo da pressão ambiente.
Estas observações são hipóteses de controlo do processo, não diagnósticos. A afirmação de que “o forno tinha uma fuga” requer confirmação através de leituras de pressão, verificações com gás traçador, inspecção das vedações, tendências do ponto de orvalho ou amostragem localizada do gás. A afirmação de que “o gás estava húmido” requer uma medição calibrada do ponto de orvalho ou da humidade, bem como uma análise do desempenho do secador, da temperatura das tubagens e das práticas de purga. Uma carga contaminada pode transportar óleo, fluido de corte, ferrugem, carepa ou resíduos de limpeza que se decompõem e alteram a química local do gás. A inspecção da carga e a comparação dos resultados por localização podem distinguir um problema gerado pela carga de uma falha generalizada da atmosfera do forno.
A temperatura torna a interpretação menos evidente. Num estudo de 2021 publicado no Journal of Materials Research and Technology, realizado com aço de molas Fe-0.6C-1.8Si-0.8Mn ensaiado entre 700 e 1000 °C, a espessura da ferrite descarbonetada aumentou até aproximadamente 800–825 °C e depois diminuiu. Este resultado não monotónico demonstra por que razão a temperatura, por si só, constitui uma explicação inadequada. Uma temperatura mais elevada acelera a difusão do carbono e as reacções superficiais, mas também pode alterar a formação de óxidos, o equilíbrio do gás, a constituição das fases e a velocidade a que o carbono é reposto a partir do interior.
Atmosferas com excesso de oxigénio e formação de carepa
A publicação de Cambridge Atmosphere control for the protection of metals during production processes apresenta uma advertência directa: a exposição a atmosferas de combustão com excesso de oxigénio pode produzir oxidação, formação de carepa e descarbonetação, podendo exigir uma remoção posterior. Esta afirmação é mais forte do que dizer que a carepa e a descarbonetação são sempre idênticas. A carepa é um produto de oxidação situado à superfície ou próximo dela; a descarbonetação é uma alteração do teor de carbono e da microestrutura que contém carbono. Ocorrem frequentemente em conjunto, porque uma superfície oxidante consome carbono enquanto o ferro reage com o oxigénio, mas as respectivas profundidades e velocidades não têm necessariamente de coincidir.
Uma atmosfera com excesso de oxigénio pode resultar de uma razão ar/combustível incorrecta, de uma deriva no controlo do queimador, de uma mistura deficiente, da avaria de um instrumento de controlo de oxigénio ou da entrada de ar através das aberturas do forno. Um forno pode também apresentar uma química média do gás aceitável, enquanto um jacto de queimador ou a extremidade da carga fica exposto a uma pluma localmente oxidante. A disposição da carga é importante. O empilhamento compacto pode impedir a circulação do gás e criar bolsas locais; os cantos expostos e os bordos de ataque podem reagir mais intensamente do que as superfícies protegidas.
A carepa pode ocultar as evidências. O óxido pode destacar-se durante a transferência, a granalhagem, o endireitamento ou a decapagem, deixando uma superfície de aspecto limpo com um gradiente de carbono subsuperficial. Inversamente, uma camada de carepa escura ou espessa não estabelece a profundidade exacta da descarbonetação. A investigação do forno deve comparar o aspecto da carepa, o carbono superficial, o perfil de dureza, a estrutura metalográfica e os registos da atmosfera, em vez de inferir um destes elementos a partir de outro.
O controlo começa com uma combustão estável e uma pressão do forno verificada. O ajuste do oxigénio do queimador, a pressão do combustível, a pressão do ar, a posição do registo, a pressão do forno e o estado do sistema de exaustão devem ser verificados com instrumentos calibrados. A abertura da porta, as práticas de carregamento e os intervalos entre a transferência e a têmpera podem admitir ar na fase mais prejudicial. Se um resultado variar ao longo da carga, deve-se mapear as superfícies afectadas e relacioná-las com as posições dos queimadores, as entradas de gás, as vedações e os padrões de escoamento. Se todas as superfícies apresentarem uma alteração semelhante, devem ser revistos o historial do valor definido, o fornecimento de gás e o controlo do potencial de carbono.
Atmosferas de sinterização N2/H2 e o papel da humidade[3] Sintering of steels. Linde. Linde technical guidance, 2023.
As atmosferas de azoto-hidrogénio utilizadas na sinterização de pós metálicos exigem uma precaução específica. O hidrogénio é habitualmente incluído para reduzir os óxidos e favorecer um ambiente de sinterização limpo, mas a atmosfera não é automaticamente neutra em relação ao carbono. A orientação da Linde de 2023, Sintering of steels, afirma que o vapor de água em atmosferas de N₂/H₂ provoca descarbonetação. A humidade pode reagir com o carbono presente no compacto ou na superfície do aço, enquanto o hidrogénio altera o equilíbrio e o comportamento de transporte da mistura gasosa.
A Linde cita também uma orientação experimental segundo a qual menos de 5% de hidrogénio limita as velocidades de cementação e descarbonetação nas condições de sinterização indicadas. Esse valor deve permanecer associado a essas condições. Não constitui uma regra universal para fornos de tratamento térmico, forjamento, recozimento ou para todas as composições de pós metálicos. Aplicá-lo sem verificar a temperatura, o ponto de orvalho, o teor de carbono, a velocidade do gás, o tempo de permanência e o projecto do forno transformaria um resultado específico de determinado contexto numa especificação enganadora.
Na sinterização, a humidade pode entrar com o azoto ou o hidrogénio fornecidos, formar-se devido a uma secagem incompleta, condensar em linhas frias ou ser libertada pelo refractário e pelos dispositivos. Um aumento do ponto de orvalho durante uma campanha de produção pode indicar um problema no secador, um componente arrefecido a água com fugas, uma purga inadequada ou material de entrada húmido. A resposta deve verificar a origem através de medições do ponto de orvalho no fornecimento de gás e na entrada do forno, ensaios de estanquidade, verificações da temperatura das linhas e comparação entre ciclos com o forno vazio e com o forno carregado.[4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
A composição do gás, por si só, é insuficiente. O pó que contém carbono, a decomposição do lubrificante, os depósitos do forno e a geometria do compacto podem alterar a atmosfera local em torno das peças. Deve medir-se o carbono ou a microestrutura em várias posições, registar o ponto de orvalho ao longo de todo o ciclo térmico e comparar o resultado com o padrão de escoamento de gás do forno. Quando existe uma divergência relativamente à profundidade medida, a ISO 3887:2023 especifica três métodos para determinar a profundidade de descarbonetação em produtos de aço. A ASTM E1077-14(2021) abrange procedimentos de triagem, análise microscópica, medição de microdureza e análise química, sendo a análise quantitativa rigorosa ou linear designada como método de referência para a resolução de divergências. O diagnóstico da atmosfera e o método de medição devem ser analisados em conjunto; a alteração de qualquer um deles pode alterar o resultado do processo comunicado.
Como é medida a descarbonetação ao abrigo das normas
A profundidade de descarbonetação indicada não é uma propriedade única e independente do método. É o resultado de um sistema de ensaio: a norma selecionada, a secção cortada do produto, a preparação da superfície, a resolução do instrumento e a regra utilizada para decidir onde termina a descarbonetação. Dois laboratórios podem examinar a mesma barra e obter profundidades diferentes sem que nenhuma das medições tenha sido realizada de forma descuidada.
A razão metalúrgica é simples, mas importante. Durante o aquecimento, o carbono desloca-se através da austenite em direção a uma superfície cuja atividade de carbono é inferior à do aço. As reações superficiais que envolvem oxigénio, vapor de água e dióxido de carbono podem consumir carbono, formando monóxido de carbono ou dióxido de carbono. Se a atmosfera do forno fornecer carbono com uma atividade suficiente, a reação pode ser reduzida ou invertida; caso contrário, a difusão proveniente do interior alimenta a reação superficial. A ASM identifica a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis do forno utilizadas para controlar o potencial de carbono e limitar a descarbonetação. A Eurotherm descreve estimativas comuns do potencial de carbono baseadas em medições de oxigénio com uma sonda de zircónia, juntamente com a temperatura do forno e o teor de monóxido de carbono, ou em medições do ponto de orvalho.
A zona medida depende, portanto, do historial térmico e atmosférico, e não apenas da temperatura máxima. Um estudo de 2021 sobre aço de molas Fe-0.6C-1.8Si-0.8Mn, ensaiado entre 700 e 1000 °C, concluiu que a espessura da ferrite descarbonetada aumentava até aproximadamente 800–825 °C e diminuía posteriormente. Este resultado alerta para o risco de tratar a temperatura como uma variável de controlo unidirecional: a difusão acelera com a temperatura, mas a formação de óxidos, a constituição das fases, a cinética superficial e o potencial de carbono disponível também se alteram.

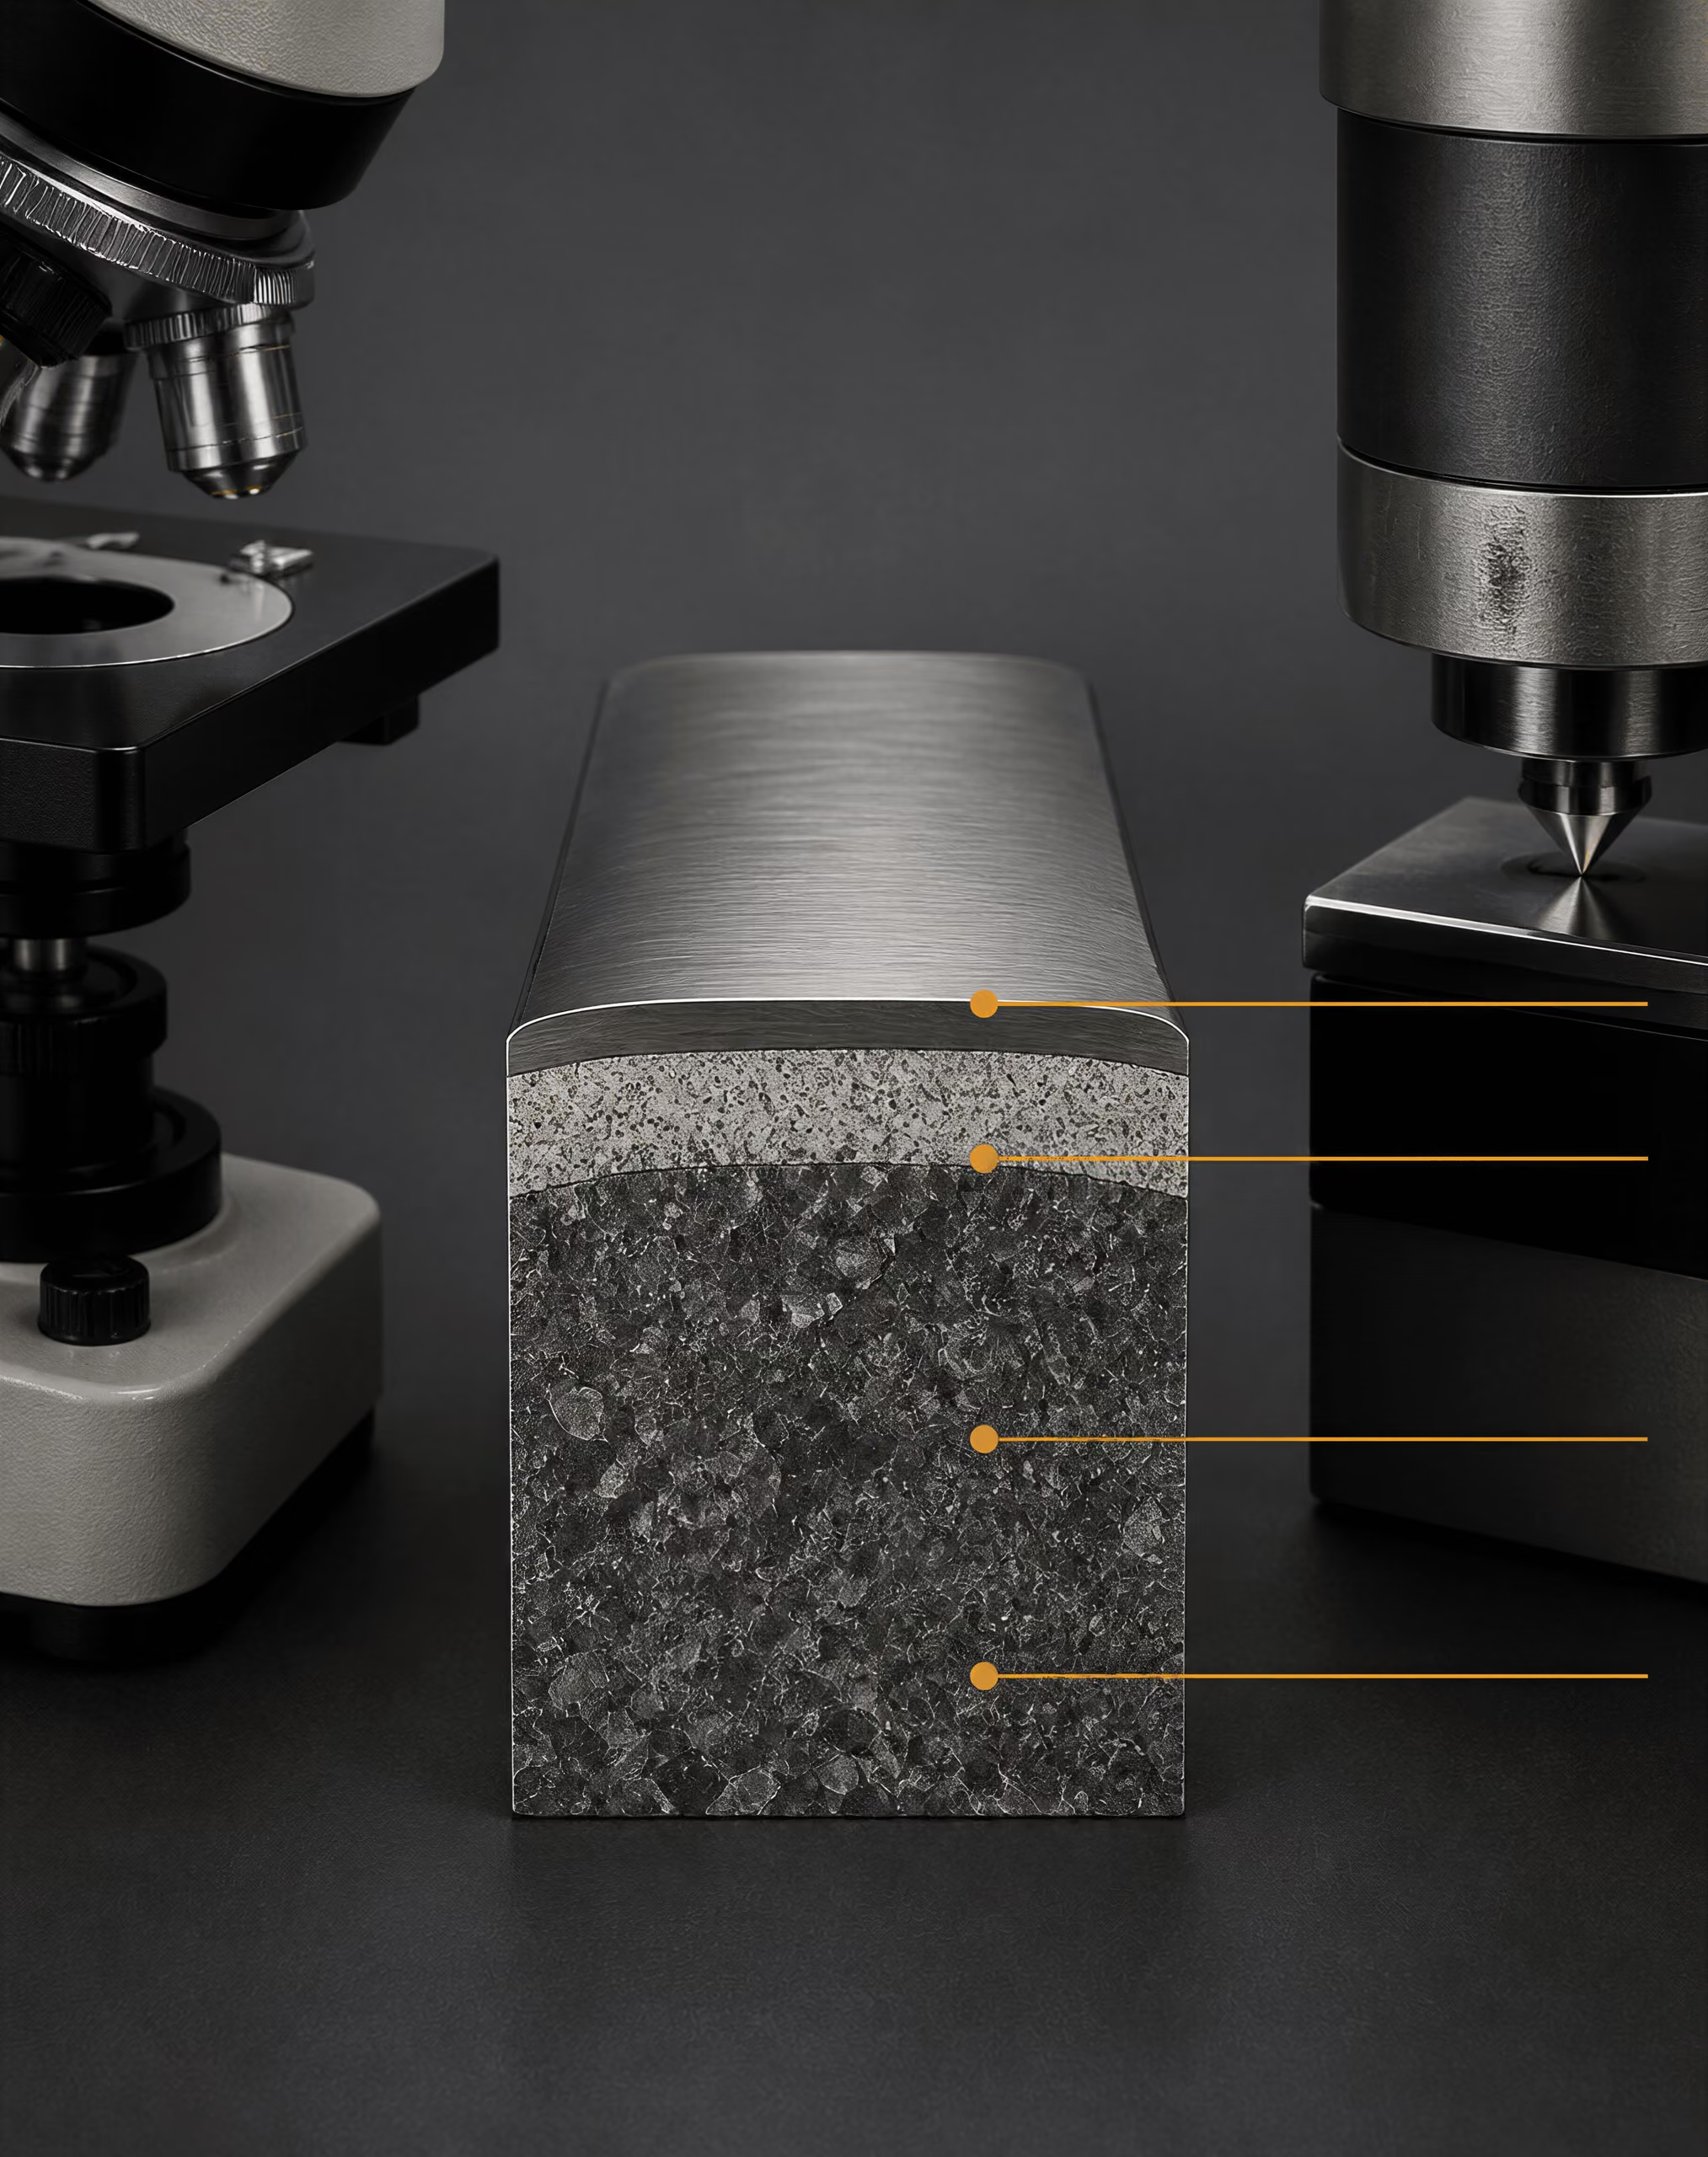
ISO 3887:2023 e os seus três métodos de medição
| Família de métodos ISO | O que avalia | Base de decisão adequada |
|---|---|---|
| Exame metalográfico | Alterações de fase e de morfologia entre a superfície e o núcleo | Descarbonetação completa ou parcial |
| Medição de dureza | Gradiente da propriedade mecânica com a profundidade | Critério funcional de zona amolecida |
| Análise química | Perfil da concentração de carbono | Limite de aceitação do teor de carbono |
A ISO 3887:2023, Aços — Determinação da profundidade de descarbonetação, especifica três métodos para produtos de aço. Correspondem, em termos conceptuais, ao exame metalográfico, à medição da dureza e à análise química. A norma não constitui, portanto, uma declaração de que um único ensaio universal defina a descarbonetação. Disponibiliza diferentes abordagens, adequadas a diferentes materiais, geometrias, requisitos de aceitação e capacidades laboratoriais.
A abordagem metalográfica examina uma secção transversal polida, desde a superfície original para o interior. O ataque químico revela alterações na microestrutura, como uma camada ferrítica, uma redução do teor de perlite ou de carbonetos e uma transição para o núcleo não afetado. Este método pode distinguir a descarbonetação total, na qual as fases ricas em carbono desapareceram substancialmente, da descarbonetação parcial, na qual o teor de carbono ou a fração de perlite e carbonetos diminuiu, mas os constituintes originais permanecem. A sua vantagem é fornecer evidência visual direta. A sua limitação é que a fronteira pode ser gradual, apresentar bandas ou ser influenciada pelo contraste produzido pelo ataque químico. Uma linha medida é, nesse caso, uma interpretação de uma transição, e não uma interface naturalmente nítida.
A abordagem baseada na dureza utiliza medições realizadas a distâncias controladas da superfície. Uma camada superficial com menor teor de carbono apresenta, em geral, menor dureza do que o material não afetado, embora os elementos de liga, o tamanho de grão, as fases retidas, a resposta ao revenido e as tensões residuais também possam alterar a dureza. A microindentação é especialmente útil quando a camada afetada é fina, mas as indentações devem ser suficientemente pequenas e estar suficientemente afastadas para evitar a sobreposição das zonas plásticas. Um espaçamento adequado para uma zona espessa pode obscurecer uma zona pouco profunda. Inversamente, um espaçamento muito reduzido pode tornar cada leitura sensível aos grãos locais e aos danos de preparação.
A análise química mede o carbono em função da distância à superfície, através da remoção de camadas individuais ou de outra técnica com resolução espacial. É a abordagem mais direta quando o critério de aceitação é a concentração de carbono, e não uma fronteira de fases visível. Também apresenta uma limitação importante: a resolução química. Se o material for removido em camadas de 0,05 mm, não é credível atribuir uma fronteira indicada a 0,005 mm. A contaminação superficial, a carepa, a ferrite descarbonetada misturada com metal não afetado e o volume amostrado pelo método analítico podem deslocar o perfil aparente.
A ISO 3887:2023 deve ser tratada como um quadro de referência para escolher e comunicar um destes métodos. Uma profundidade microscópica, uma profundidade correspondente à transição de dureza e uma profundidade de perda de carbono definida quimicamente podem ser todas válidas, embora descrevam fronteiras diferentes. O relatório deve identificar o método e a definição utilizados, em vez de apresentar a “profundidade” como se fosse autoexplicativa.
Famílias de procedimentos da ASTM E1077-14(2021)
A ASTM E1077-14(2021), Métodos de ensaio normalizados para estimar a profundidade de descarbonetação de provetes de aço, organiza o problema em procedimentos de triagem, procedimentos microscópicos, procedimentos de microdureza e procedimentos de análise química. Estas são famílias de procedimentos, e não designações permutáveis para o mesmo ensaio.
A triagem é a fase de decisão rápida. Um exame a baixa ampliação ou um perfil limitado de dureza pode indicar se uma superfície não apresenta descarbonetação evidente, se possui uma zona substancial ou se requer um trabalho mais exato. A triagem é útil para verificações de produção e para a seleção de provetes, mas não é automaticamente adequada para um limite de aceitação restrito. Um exame visual pouco pormenorizado pode não detetar uma camada fina de descarbonetação parcial; um intervalo amplo de dureza pode ocultar um gradiente pouco profundo.
O exame microscópico fornece uma estimativa linear ou quantitativa quando a secção é cuidadosamente preparada e medida. O provete deve ser cortado de modo que a face examinada fique perpendicular à superfície original. Uma secção longitudinal responde a uma questão diferente da de uma secção transversal: pode revelar variações ao longo do produto e atravessar de forma diferente a estrutura resultante da laminagem ou da forjagem. A superfície original deve permanecer identificável. A retificação pode remover uma zona fina, o arredondamento pode distorcer a aresta e um ataque químico excessivo pode exagerar o contraste.
A ampliação altera o resultado prático. Com uma ampliação reduzida, o operador pode indicar a banda exterior mais afastada que apresente alterações visíveis. Com uma ampliação superior, a diminuição fina de carbonetos ou uma região ferrítica estreita podem tornar-se mensuráveis. O campo de visão, a iluminação, o reagente de ataque, a calibração e o número de locais medidos são todos relevantes. A ASTM E1077-14(2021) identifica a análise quantitativa ou linear rigorosa como abordagem de arbitragem em caso de litígio. Esta designação reflete um princípio sólido: quando um resultado é contestado, o laboratório deve substituir uma impressão visual por medições documentadas realizadas ao longo de linhas ou em locais definidos.
O ensaio de microdureza converte o gradiente de propriedades entre a superfície e o núcleo numa estimativa de profundidade. O perfil de medições deve começar suficientemente afastado da aresta para evitar efeitos de bordo, mas suficientemente próximo para resolver a zona esperada. Devem ser comunicados o espaçamento entre indentações, a carga, o tempo de aplicação, a planicidade da superfície e o critério para o regresso à dureza do núcleo. Se as indentações estiverem demasiado afastadas, a profundidade indicada transforma-se num intervalo, e não numa fronteira precisa. Se estiverem demasiado próximas, a deformação de uma indentação pode influenciar a seguinte.
A análise química é preferível quando a decisão é controlada pela própria concentração de carbono, mas o volume amostrado e o limite de deteção estabelecem a menor dimensão de uma característica que pode ser credivelmente identificada. Um perfil de carbono medido quimicamente pode mostrar uma diminuição gradual, mesmo quando a microscopia revela uma alteração nítida de fase. Nenhum dos resultados deve ser recaracterizado como sendo o outro.
SAE J419_201801 e a seleção do método
A SAE J419_201801, Métodos de medição da descarbonetação, apresenta práticas recomendadas de análise microscópica, dureza e análise química para materiais ferrosos. Deve ser utilizada em conjunto com a especificação do produto e o registo do tratamento térmico, e não como substituto de qualquer um deles. A ISO 3887:2023 fornece três abordagens de medição definidas para produtos de aço; a ASTM E1077-14(2021) estabelece conceitos de estimativa e de arbitragem; a SAE J419_201801 fornece orientações práticas sobre os métodos. As respetivas designações devem permanecer visíveis no relatório, pois estabelecem contextos processuais diferentes.
A seleção do método deve seguir o risco associado à falha. Escolha a microscopia quando a questão relevante disser respeito à descarbonetação total ou parcial e a microestrutura puder ser interpretada de forma fiável. Escolha a microdureza quando for importante um gradiente de propriedades e a camada for suficientemente espessa para permitir um perfil de medições defensável. Escolha a análise química quando for especificado um limite de teor de carbono ou quando os elementos de liga e o tratamento térmico tornarem a dureza um indicador indireto ambíguo. Utilize a triagem apenas para uma decisão preliminar, salvo se o requisito aplicável ao produto a permitir explicitamente.
Campos mínimos do relatório de medição
- Identificação do material Produto, qualidade, condição de tratamento térmico e especificação aplicável.
- Amostragem Orientação da secção, localização da superfície e número de áreas examinadas.
- Preparação Detalhes do corte, montagem, retificação, polimento e ataque químico.
- Medição Ampliação, carga e espaçamento das medições de dureza ou resolução da análise química.
- Critério Definição da profundidade afetada completa, parcial ou total.
- Resultado Valor máximo, média, dispersão e limitações, quando relevantes.
Todos os relatórios devem indicar o produto e o grau, a especificação aplicável, a orientação da secção, a localização e o número das áreas examinadas, a sequência de preparação da superfície, a ampliação do microscópio ou a carga e o espaçamento das medições de dureza, a resolução analítica, o critério de definição da fronteira e a convenção de comunicação dos resultados. Devem também distinguir a profundidade máxima da profundidade média e indicar se o valor se refere à descarbonetação total, à descarbonetação parcial ou à profundidade total da zona afetada.
Este nível de detalhe não é mera documentação acessória à medição. Faz parte da própria medição. Um valor de descarbonetação sem a definição da fronteira e sem o método utilizado pode criar um desacordo falso, ao passo que um método cuidadosamente identificado torna comparáveis os resultados de diferentes laboratórios, dentro dos seus limites efetivos.
Medição Metalográfica: O Que o Microscópio Pode e Não Pode Mostrar
Preparação e ataque da secção transversal
Um exame metalográfico deve começar com uma secção obtida normal, ou perpendicular, à superfície processada. No caso de uma chapa, barra, fio ou peça forjada, o corte deve expor todo o percurso desde a superfície original até ao material não afetado. Uma secção paralela à superfície não pode estabelecer a profundidade da descarburização, porque mostra uma variação lateral e não a transição necessária entre a superfície e o núcleo. A amostragem deve também registar a orientação do produto, a condição do tratamento térmico, a localização da superfície e qualquer operação de maquinagem ou remoção de carepa realizada antes do exame.
A face de corte deve ser protegida contra aquecimento adicional. O corte abrasivo com força excessiva pode revenir a superfície, espalhar material amolecido sobre a secção ou arrancar inclusões. Estes efeitos podem criar uma falsa banda junto à superfície. Quando necessário, a montagem deve apoiar a aresta sem a arredondar; o arredondamento da aresta reduz a distância aparente entre a superfície e a primeira estrutura não afetada. A desbaste deve prosseguir com abrasivos progressivamente mais finos, utilizando lubrificação suficiente e controlo da pressão, de modo a remover os danos anteriores em vez de os ampliar. O polimento final não deve deixar metal arrastado, abrasivo incrustado ou riscos profundos que atravessem a superfície.
A superfície original do produto tem de permanecer identificável. Se a carepa for removida antes da preparação da secção, o laboratório deve registar esse facto e conservar, quando possível, uma peça representativa. Caso contrário, o analista poderá confundir a interface carepa–metal com a superfície fabricada e comunicar uma profundidade incorreta. Uma camada de óxido visivelmente escura não constitui, por si só, uma medição da descarburização. A carepa regista a oxidação; a descarburização regista a perda de carbono no aço subjacente, e os dois fenómenos podem ocorrer em conjunto, separadamente ou a velocidades diferentes.
O ataque revela o contraste entre fases após o polimento. O reagente e o tempo de ataque devem ser adequados ao tipo de aço e ao exame pretendido. O nital é amplamente utilizado em aços ao carbono e de baixa liga, mas a concentração, o estado do álcool, o tempo de aplicação e o enxaguamento afetam o contraste. Um ataque excessivo pode escurecer a ferrite ou fazer com que uma transição pareça mais ampla. Um ataque insuficiente pode ocultar a perlite fina e produzir uma camada aparentemente empobrecida em carbono. Uma superfície devidamente preparada e não atacada continua a ser útil para verificar danos de desbaste, poros, inclusões e penetração da carepa; a superfície atacada é então utilizada para interpretar a estrutura do aço.
O microscópio não mede diretamente o carbono. Mostra de que forma o teor de carbono, a história térmica, os elementos de liga, a velocidade de arrefecimento e as reações superficiais afetaram a estrutura.
Interpretação da ferrite, da perlite e do gradiente de carbono
Num aço carbono hipoeutectoide, a perda de carbono durante o aquecimento austenítico produz normalmente uma região próxima da superfície com mais ferrite e menos perlite do que o interior. O interior pode apresentar a estrutura ferrite–perlite esperada, enquanto a zona superficial contém grãos de ferrite que se estendem mais para o interior do que no material não afetado. Esta é a indicação metalográfica habitual de descarburização parcial. Se o empobrecimento em carbono for suficientemente severo, a região superficial visível pode ser quase totalmente ferrítica, o que é frequentemente descrito como descarburização total ao abrigo dos critérios de ensaio aplicáveis.
A transição raramente constitui uma fronteira química nítida. O carbono difunde-se através da austenite em direção a uma superfície cuja atividade de carbono é inferior à do aço. Na superfície, as reações que envolvem oxigénio, vapor de água, dióxido de carbono ou outros gases do forno consomem carbono ou alteram o equilíbrio interfacial do carbono. A estrutura medida reflete, portanto, conjuntamente, a difusão, a cinética das reações superficiais, a temperatura, o tempo de exposição e o potencial de carbono do forno. A obra da ASM, Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life, descreve este processo acoplado, em vez de o tratar apenas como oxidação.
A ferrite e a perlite são indicadores úteis, mas não constituem uma prova automática de descarburização. Uma banda rica em ferrite pode resultar de uma alteração local da velocidade de arrefecimento, de uma região afetada pelo calor transformada ou do gradiente microestrutural original provocado por forjamento ou laminagem. Um efeito produzido pela zona afetada pelo calor resultante de soldadura, corte por chama, retificação ou uma reparação anterior pode originar alterações no tamanho do grão e no contraste das fases sem um gradiente de carbono correspondente. A segregação também pode alterar a fração local de perlite. Uma banda de segregação de manganês ou silício, por exemplo, pode alterar o comportamento da transformação e produzir uma estrutura diferente da das áreas adjacentes, mesmo que a concentração de carbono não tenha diminuído na superfície.
O analista deve comparar vários locais ao longo do perímetro e, quando possível, examinar uma região de referência não afetada do mesmo produto e da mesma corrida. A profundidade deve ser verificada através de uma alteração na fração de fases, na morfologia dos grãos ou na dureza — e não inferida a partir de uma única fotografia isolada. Uma redução gradual da perlite em direção à superfície apoia a hipótese de empobrecimento em carbono quando a superfície é corretamente identificada e a história térmica é conhecida. Não estabelece, contudo, a causa relacionada com o forno.
A transformação de fases pode complicar ainda mais a interpretação. Um aço que tenha sido austenitizado e arrefecido rapidamente pode conter martensite ou bainite sob uma camada superficial ferrítica. A fronteira aparente pode representar uma alteração do teor de carbono, uma alteração da velocidade de arrefecimento ou ambas. Em tipos de aço de médio teor de carbono, como o AISI/SAE 1045, uma superfície ferrítica sobre um núcleo transformado mais duro pode ser compatível com descarburização, mas o metalógrafo continua a necessitar de evidência de dureza ou química se o resultado for contestado. Nos tipos de aço ligados, o crómio, o molibdénio, o silício e o manganês influenciam a estabilidade das fases e a resposta ao ataque, pelo que é inseguro fazer uma comparação visual com aço carbono simples.
A temperatura, por si só, também não permite prever a camada observada. Um estudo de 2021 sobre aço para molas Fe-0.6C-1.8Si-0.8Mn, ensaiado entre 700 e 1000 °C, verificou que a espessura da ferrite descarburizada aumentava até aproximadamente 800–825 °C e diminuía depois. Uma maior difusão a temperaturas mais elevadas não produziu um aumento monotónico, porque as condições de oxidação e de reação superficial também se alteraram. Esta é uma das razões pelas quais um resultado microscópico deve ser analisado conjuntamente com os registos da atmosfera do forno. A ASM identifica a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis do forno relevantes para o potencial de carbono. A Eurotherm descreve a inferência do potencial de carbono a partir de medições de oxigénio com uma sonda de zircónia, combinadas com a temperatura e o teor de monóxido de carbono, ou a partir da medição do ponto de orvalho. Estes controlos explicam a exposição; não substituem o exame do aço.
Análise linear ou quantitativa em exames de arbitragem
Um exame de triagem pode identificar a existência de uma zona superficial suspeita, mas uma profundidade de descarburização comunicada requer critérios definidos. A ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, abrange procedimentos de triagem, microscópicos, de dureza por microindentação e de análise química. Designa a análise quantitativa ou linear rigorosa como abordagem de arbitragem quando as partes discordam. A ISO 3887:2023, Steels — Determination of the depth of decarburization, especifica três métodos para medir a profundidade em produtos de aço, enquanto a SAE J419_201801, Methods of Measuring Decarburization, apresenta práticas recomendadas de análise microscópica, de dureza e química para materiais ferrosos.
A análise linear converte uma transição visual numa medição registada. Coloca-se uma linha de ensaio desde a superfície original identificada até ao núcleo, e o analista regista a posição na qual o critério estrutural especificado é atingido. Dependendo da norma e do contrato, esse critério pode referir-se ao fim da descarburização total, ao fim da descarburização parcial ou ao regresso à estrutura normal do núcleo. O relatório deve indicar qual foi a fronteira medida. A expressão “profundidade da descarburização”, sem essa definição, pode descrever distâncias diferentes.
Na microscopia quantitativa, o laboratório deve documentar a ampliação, a escala calibrada, o reagente de ataque, a localização da secção, o número e o espaçamento das medições e a regra utilizada para localizar cada fronteira. É preferível utilizar várias linhas radiais ou transversais em vez de um único campo conveniente, especialmente em barras e peças forjadas, nas quais a exposição pode variar ao longo da circunferência. As imagens devem incluir a referência da superfície e uma barra de escala. Se a transição for irregular, os valores mínimo, máximo e médio, bem como a dispersão das medições, podem ser mais relevantes do que um único valor arredondado.
Um exame de arbitragem deve separar a observação da interpretação. Pode declarar que a fração de ferrite aumenta em direção à superfície, que a perlite desaparece a uma distância medida ou que a dureza se altera ao longo da mesma zona. Não deve afirmar que um forno tinha oxigénio em excesso apenas porque a micrografia é rica em ferrite. A penetração da carepa, os danos de polimento, a segregação e uma camada transformada não relacionada devem ser considerados e, quando pertinente, verificados por microscopia sem ataque, perfis de dureza, análise química ou uma segunda secção.
O microscópio é, portanto, eficaz para localizar evidência estrutural, mas limitado na identificação da sua causa e do perfil exato de carbono. O conceito de arbitragem da ASTM é importante porque substitui a confiança visual por uma regra de medição documentada. Em caso de litígio, o resultado é a reprodutibilidade: outro examinador deve saber de onde veio a secção, como foi preparada, que fronteira foi definida e como foi calculada a profundidade comunicada.
Métodos de Dureza e de Análise Química
A descarbonetação é frequentemente indicada como uma profundidade em milímetros, mas esse valor depende da forma como a profundidade foi medida. Um perfil de dureza regista uma alteração na resposta mecânica local. Um perfil químico regista a composição dentro de um volume amostrado. O exame metalográfico regista fases e morfologia. Estas são observações relacionadas, mas não são medições permutáveis.
A ISO 3887:2023, Steels — Determination of the depth of decarburization, especifica três métodos para medir a profundidade de descarbonetação em produtos de aço. A ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, abrange procedimentos de triagem, microscópicos, de microdureza por indentação e de análise química. A SAE J419_201801, Methods of Measuring Decarburization, estabelece igualmente práticas recomendadas de análise microscópica, de dureza e química para materiais ferrosos. O método adequado depende de o resultado se destinar a uma verificação de produção, a uma medição de especificação ou a constituir evidência numa falha ou num litígio.
Perfis de microdureza por indentação
Um perfil de microdureza por indentação consiste em realizar uma sequência de pequenas indentações desde a superfície exposta em direção ao interior não afetado, traçando depois a dureza em função da distância. O ensaio utiliza habitualmente indentações Vickers ou Knoop, com a carga e o espaçamento selecionados de modo a resolver o gradiente esperado sem sobreposição das zonas plásticas. O resultado é um perfil da resposta mecânica próximo da superfície.
Uma camada descarbonetada contém normalmente menos perlita, menos carbonetos ou uma fração maior de ferrite do que o material de base. Por conseguinte, tende a apresentar menor dureza, sobretudo em aços de médio e elevado teor de carbono, cuja resistência depende fortemente de fases ricas em carbono. O perfil pode revelar um aumento acentuado da superfície para o núcleo, uma transição gradual ou nenhuma alteração clara. Pode então utilizar-se um critério de dureza especificado para estimar o limite da zona afetada.
Esse limite não constitui uma análise direta do teor de carbono. A dureza também responde ao equilíbrio de fases, ao tamanho de grão, à formação de martensite ou bainite, ao revenido, às tensões residuais, aos elementos de liga, à direção do ensaio e à bandagem microestrutural local. Uma superfície macia pode refletir descarbonetação, mas também pode resultar de uma história térmica diferente ou de uma superfície preparada de forma inadequada. Inversamente, uma região empobrecida em carbono pode conservar uma dureza considerável se os seus produtos de transformação ou o seu teor de elementos de liga compensarem parte da perda de carbono.
A preparação da superfície é importante. A carepa, as queimaduras de retificação, as arestas arredondadas e a colocação das indentações demasiado perto da aresta podem distorcer as primeiras medições. O indentador deve ser suficientemente pequeno para detetar o gradiente, mas não tão pequeno que grãos individuais de ferrite, carbonetos ou a rugosidade superficial dominem a leitura. Um espaçamento excessivamente reduzido pode também fazer com que indentações vizinhas interajam. O perfil deve atravessar a normal à superfície e prolongar-se o suficiente para o interior do material, de modo que várias leituras estabeleçam a dureza de referência não afetada.
A ASTM E1077-14(2021) inclui a microdureza entre os seus procedimentos de estimativa, mas não transforma um perfil de dureza num perfil químico. O método é mais convincente quando a transição de dureza está de acordo com a evidência metalográfica e com o gradiente de carbono esperado. É menos convincente quando o aço foi submetido a têmpera, revenido, esferoidização ou tratamento superficial complexos.
A história térmica do forno também pode produzir um resultado não monotónico. Num estudo de 2021 publicado no Journal of Materials Research and Technology sobre aço para molas Fe-0.6C-1.8Si-0.8Mn aquecido entre 700 e 1000 °C, a espessura da ferrite descarbonetada aumentou com a temperatura até aproximadamente 800–825 °C e depois diminuiu. A temperatura, por si só, não determinou a camada medida. A atividade do carbono à superfície do aço, as reações de oxidação, a difusão através da austenite e a duração da exposição variaram em conjunto. Um perfil de dureza obtido após um ciclo deste tipo não deve ser interpretado com base numa regra simples segundo a qual uma temperatura mais elevada implica sempre uma maior profundidade de descarbonetação.
Análise química e profundidade de amostragem
A análise química aborda uma questão diferente: quanto carbono está presente no material removido ou amostrado de um local definido? Esta abordagem é, por isso, mais direta do ponto de vista da composição, mas “direta” não significa espacialmente exata. O resultado representa o volume de material recolhido, não necessariamente a concentração de carbono num único plano geométrico.
A análise global por combustão, por exemplo, pode medir o carbono com precisão numa amostra preparada, fazendo contudo a média do carbono em toda a espessura da amostra. Não consegue identificar um gradiente superficial de 20 micrómetros se a amostra tiver vários milímetros de espessura. Para resolver a descarbonetação, o analista deve remover camadas sucessivas, recolher uma lâmina fina cuidadosamente definida ou utilizar uma técnica microanalítica com um volume de interação conhecido. A geometria da amostragem passa a fazer parte do resultado.
A remoção superficial é especialmente importante. Se uma amostra for analisada com carepa, óleo, resíduos de retificação ou uma camada de material removida inadvertidamente, o valor de carbono indicado pode não corresponder à superfície original do aço. A remoção química, a maquinagem, a remoção eletrolítica ou a retificação controlada podem alterar o incremento de profundidade e introduzir contaminação. O método deve documentar a superfície de referência inicial, a quantidade removida em cada etapa, a área ou massa recolhida e se o valor indicado é uma média numa camada ou uma medição pontual.
Um perfil químico camada a camada pode revelar uma concentração de carbono que aumenta gradualmente em direção ao núcleo, em vez de uma interface nítida. Esse perfil pode não produzir a mesma “profundidade” que um critério de dureza ou um limite metalográfico. Um método pode definir a profundidade afetada no ponto em que o carbono atinge uma fração escolhida do valor nominal do material a granel; outro pode defini-la no ponto em que a morfologia da ferrite ou dos carbonetos deixa de ser distinguível. Os valores podem diferir sem que nenhum dos ensaios seja inválido.
A atmosfera do forno fornece um contexto útil para interpretar esses perfis. A obra de 2013 da ASM International, Furnace Atmosphere Controls in Heat Treating, identifica a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis utilizadas para controlar o potencial de carbono do forno e prevenir a descarbonetação. A transferência de carbono é governada pela diferença de atividade do carbono entre o aço e a atmosfera, juntamente com a cinética da reação superficial. O suplemento de 2020 2704CP Handbook, da Eurotherm, descreve a inferência habitual do potencial de carbono do forno a partir de medições de oxigénio com sonda de zircónia, combinadas com a temperatura do forno e o teor de monóxido de carbono, ou a partir da medição do ponto de orvalho.
Estas leituras constituem evidência do processo, não uma prova do teor de carbono na superfície de um componente. As orientações de sinterização da Linde, de 2023, indicam que o vapor de água em atmosferas de N2/H2 provoca descarbonetação e citam uma orientação experimental segundo a qual menos de 5% de hidrogénio limitou as velocidades de carburação e descarbonetação nas condições de sinterização indicadas. Esse valor é condicional, não uma regra universal para fornos. A exposição a oxigénio em excesso pode provocar oxidação, formação de carepa e descarbonetação, conforme descrito nas orientações da Cambridge sobre o controlo da atmosfera para metais.
Correlação entre dureza, microestrutura e concentração de carbono
A interpretação mais sólida resulta da concordância entre observações independentes. Uma região superficial que apresente redução do teor de carbono, aumento da ferrite ou redução da fração de carbonetos e menor dureza fornece um diagnóstico coerente de descarbonetação. Se apenas a dureza se alterar, a conclusão é sugestiva. Se apenas se alterar o resultado de carbono, o analista deve ainda considerar o arrastamento durante a amostragem, a média do volume e a preparação da superfície. Se a microestrutura se alterar sem um gradiente de carbono, a história de transformação ou a segregação dos elementos de liga podem ser responsáveis.
A correlação exige que os locais sejam correspondentes. O perfil de dureza, a secção metalográfica e as amostras químicas devem ser obtidos de secções adjacentes ou seriadas, com uma referência superficial comum. Uma amostra de carbono que faça a média dos primeiros 0,5 mm não pode ser comparada diretamente com uma alteração de dureza confinada aos primeiros 0,1 mm. Do mesmo modo, uma micrografia obtida num canto pode não representar uma superfície plana extensa, porque a geometria da aresta altera a transferência de calor e o acesso dos gases.
A interpretação baseada em normas beneficia desta combinação de métodos quando uma especificação, uma investigação de falha ou um litígio exige evidência mais sólida. A ASTM E1077-14(2021) designa a análise quantitativa rigorosa ou linear como abordagem de referência em litígios. Esta disposição é importante porque uma verificação rápida de dureza pode identificar material suspeito, enquanto um exame quantitativo mais controlado pode estabelecer a profundidade indicada. A ISO 3887:2023 e a SAE J419_201801 fornecem o enquadramento para selecionar e aplicar as abordagens de medição relevantes; o relatório do laboratório deve ainda indicar o critério utilizado, o local de amostragem, o procedimento de preparação, o espaçamento do perfil e a incerteza ou repetibilidade, quando disponíveis.
Daqui resulta uma conclusão prática: a dureza é frequentemente eficiente para localizar uma transição, a análise química é valiosa para confirmar a composição e a microscopia explica quais as fases que se alteraram. Nenhum destes métodos deve ser tratado como substituto universal dos outros. A profundidade de descarbonetação indicada só é significativa quando o método de ensaio, o volume de amostragem, o critério de aceitação e a história térmica do aço são identificados juntamente com o valor numérico.
Controlo da Descarburização no Tratamento Térmico e na Sinterização
O controlo da descarburização começa pelo potencial de carbono, e não por uma receita nominal de gás de forno. Uma mistura rotulada como “endotérmica”, “azoto–metanol” ou “N₂/H₂” pode produzir condições diferentes de transferência de carbono quando se alteram a temperatura, a humidade, as fugas, o caudal de gás ou o equilíbrio da combustão. O aço responde à atividade do carbono na sua superfície e às velocidades das reações superficiais que consomem ou fornecem carbono. O carbono difunde-se então através da austenite em direção à superfície. Por conseguinte, o controlo do forno deve medir as variáveis da atmosfera que governam a atividade do carbono, em vez de assumir que uma composição fixa do gás produzirá sempre o mesmo resultado.
O potencial de carbono necessário deve ser estabelecido em função do grau do aço, da dimensão da secção, do ciclo de aquecimento e manutenção à temperatura, bem como de qualquer operação subsequente de cementação, têmpera neutra ou recozimento brilhante. Uma atmosfera neutra para um aço ao carbono simples não é automaticamente neutra para um aço de alta liga, nem o mesmo valor de referência é adequado a todas as temperaturas. O objetivo é manter a atividade do carbono na superfície suficientemente próxima da condição de equilíbrio necessária ao aço, de modo a evitar a perda de carbono sem provocar cementação indesejada.
Definição e manutenção do potencial de carbono do forno
O potencial de carbono é a atividade efetiva do carbono que a atmosfera do forno pode impor ao aço a uma determinada temperatura. Se a atmosfera tiver um potencial de carbono inferior ao da superfície do aço, o carbono abandona o aço. Se tiver um potencial superior, o carbono penetra no aço. Uma breve variação pode ser significativa quando a carga é fina, a área superficial é grande ou o material permanece à temperatura durante um período prolongado.
A publicação da ASM, Furnace Atmosphere Controls in Heat Treating, identifica a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis do forno utilizadas para controlar o potencial de carbono e evitar a descarburização. Estas variáveis estão interligadas através das reações entre o monóxido de carbono, o dióxido de carbono, o hidrogénio, o vapor de água e o carbono na superfície do aço. Um pequeno aumento de H₂O ou CO₂ pode, por isso, alterar a atmosfera efetiva, mesmo quando os caudais indicados de azoto, hidrogénio ou gás enriquecedor permanecem inalterados.
Os valores de referência devem ser estabelecidos com base na especificação do aço, na qualificação do processo e no trabalho de calibração do forno. Não devem ser copiados de uma tabela de caudais de gás sem verificar a temperatura e a resposta do analisador. Num ciclo de têmpera, o potencial selecionado pode situar-se próximo da neutralidade ou ser ligeiramente cementante à temperatura de austenitização; num ciclo de sinterização, os níveis admissíveis de oxigénio e humidade podem ser especificados de forma mais direta, uma vez que as peças de metalurgia dos pós podem apresentar uma grande área superficial e porosidade interligada.
A temperatura deve ser controlada com o mesmo rigor que a atmosfera. A atividade do carbono, as velocidades de reação e a difusão do carbono aumentam ou alteram-se com a temperatura, mas a profundidade da descarburização não aumenta necessariamente de forma linear. Um estudo de 2021 sobre aço de molas Fe-0.6C-1.8Si-0.8Mn, ensaiado entre 700 e 1000 °C, concluiu que a espessura da ferrite descarburizada aumentava até aproximadamente 800–825 °C e diminuía depois. Este resultado reflete efeitos concorrentes de difusão, oxidação, transformação de fase e reações superficiais. Uma temperatura de forno mais elevada não constitui, por si só, prova de uma maior descarburização medida.
O controlo da atmosfera exige também um plano de alarme e resposta. Uma sonda avariada, um ponto de orvalho em aumento, uma redução do potencial de carbono, a perda de gás enriquecedor ou uma alteração inexplicada do CO devem desencadear uma retenção, uma correção controlada ou a colocação da carga em quarentena, de acordo com o risco do processo. Um controlador que simplesmente acione uma válvula em direção ao valor de referência enquanto o dispositivo de medição está contaminado pode manter um número indicado e, ainda assim, produzir aço descarburizado.

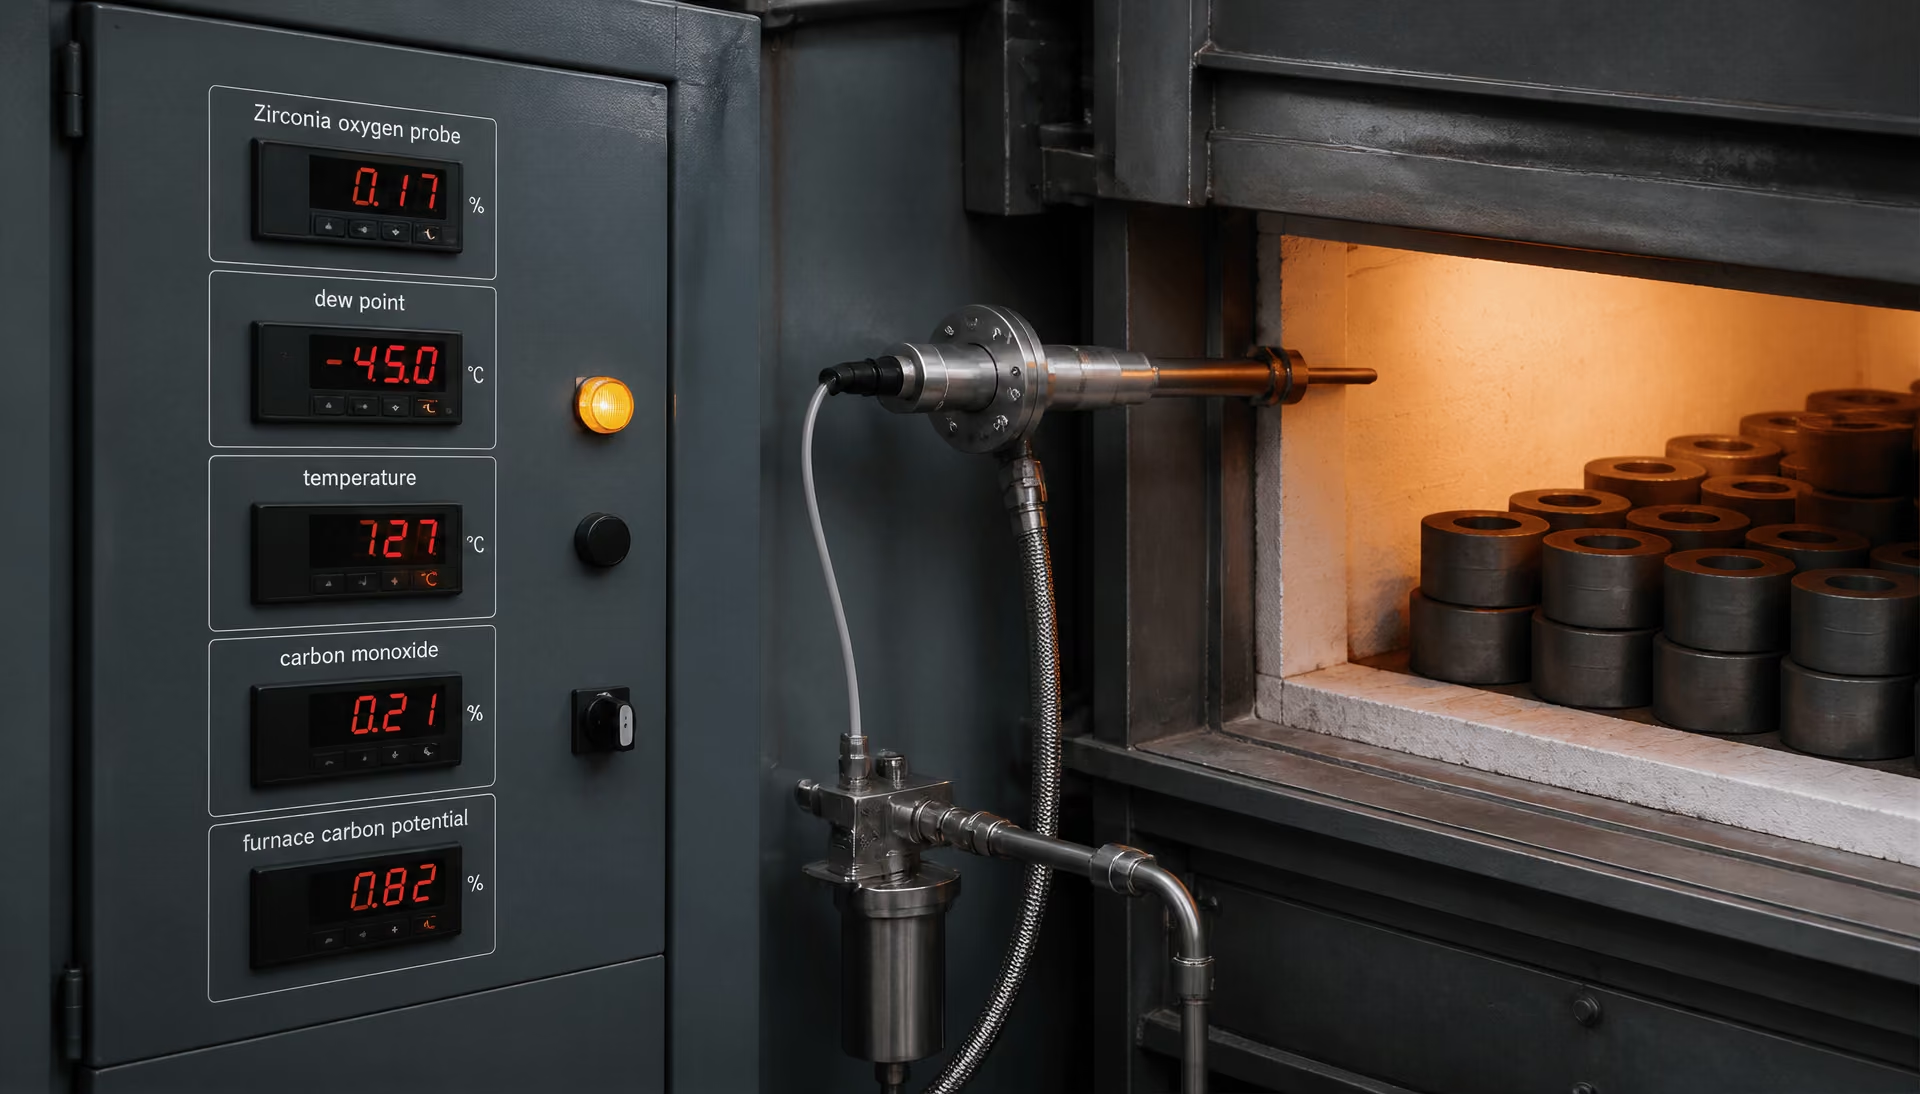
Sensores, ponto de orvalho, sondas de oxigénio, temperatura e monóxido de carbono
O suplemento do manual 2704CP Handbook, da Eurotherm, descreve duas vias comuns para estimar o potencial de carbono do forno. Uma combina a medição de oxigénio por uma sonda de zircónia com a temperatura do forno e o teor de monóxido de carbono. A outra utiliza a medição do ponto de orvalho. Estas vias estão relacionadas, mas não constituem leituras intercambiáveis provenientes de um único sensor físico.
Uma sonda de oxigénio de zircónia mede o potencial de oxigénio através da tensão gerada entre os dois lados de um eletrólito de zircónia à temperatura do forno. Com um teor de CO conhecido ou controlado, o sinal da sonda e a temperatura podem ser convertidos num potencial de carbono estimado. A compensação de temperatura é essencial: a mesma tensão da sonda não representa o mesmo potencial de oxigénio ou de carbono a temperaturas diferentes. O teor de CO também é essencial para o cálculo. Se o controlador assumir um valor constante de CO enquanto a composição real do gás se altera, o potencial de carbono indicado pode estar incorreto, mesmo que a célula de zircónia esteja a funcionar corretamente.
A localização da sonda é importante. A medição deve representar a atmosfera em torno da carga, e não um canto estagnado, um tubo de amostragem frio ou uma zona próxima de uma fuga de ar. Fuligem, carepa, condensado, envelhecimento da sonda, ruído elétrico e problemas no ar de referência podem distorcer as leituras. Os operadores devem verificar a resposta da sonda face a uma condição de calibração conhecida, inspecionar a sonda e os componentes de proteção e comparar o sinal com dados independentes da atmosfera após operações de manutenção ou quando ocorrer uma deriva inexplicada. A calibração não pode corrigir uma sonda instalada num local onde a atmosfera do forno não seja representativa.
A medição do ponto de orvalho proporciona uma via de monitorização distinta, através da medição do teor de humidade do gás, normalmente após uma amostragem e um arrefecimento controlados. A humidade é uma variável de alerta direta, uma vez que o vapor de água pode oxidar o carbono na superfície do aço. A ASM inclui a concentração de vapor de água entre as variáveis utilizadas para controlar o potencial de carbono, enquanto as orientações de sinterização da Linde, de 2023, indicam que o vapor de água em atmosferas de N₂/H₂ provoca descarburização. A Linde apresenta também uma orientação experimental segundo a qual menos de 5% de hidrogénio limita as velocidades de cementação e descarburização nas condições de sinterização citadas. Esse valor é específico do processo e não constitui um limite universal para todos os fornos, ligas, temperaturas ou pontos de orvalho.
O ponto de orvalho pode revelar a entrada de água através de refratários húmidos, uma secagem deficiente do gás, fugas, limpeza do forno ou purga incompleta. Contudo, não pode, por si só, descrever todas as reações que afetam o potencial de carbono. Um ponto de orvalho baixo não prova que a carga esteja segura se entrar ar através da vedação de uma porta ou se as condições de CO₂, CO, temperatura e caudal forem anormais. Por este motivo, um sistema de ponto de orvalho deve ser interpretado em conjunto com as medições de temperatura, caudal, pressão e, quando aplicável, oxigénio e CO.
Prática de carregamento, vedação, distribuição do gás e verificação do processo
Uma atmosfera bem controlada não pode compensar uma prática de carregamento deficiente. As peças devem ser dispostas de modo a permitir que o gás alcance todas as superfícies expostas e a evitar que as zonas densamente compactadas formem regiões estagnadas que retenham humidade. Cestos, dispositivos de fixação, tabuleiros e revestimentos de proteção não devem bloquear o escoamento em torno das superfícies críticas. Cargas pesadas podem consumir gás enriquecedor ou atrasar a substituição da atmosfera, enquanto cargas frias ou húmidas podem libertar humidade durante a fase mais sensível do ciclo de aquecimento.
As vedações do forno merecem a mesma atenção que os analisadores. Folgas nas portas, fissuras na mufla, controlos dos queimadores, vedações dos veios dos ventiladores, linhas de amostragem e aberturas de transferência mal fechadas podem aspirar ar para um forno que funciona a baixa pressão. A entrada de ar fornece oxigénio e pode criar oxidação e descarburização locais, mesmo quando o analisador principal indica um valor aceitável. Uma pressão positiva, quando adequada ao projeto do forno, reduz a infiltração; contudo, uma pressão excessiva pode forçar o gás de processo através das vedações e criar outros perigos. Devem ser efetuados testes de fugas após operações de manutenção e sempre que as tendências de oxigénio, ponto de orvalho ou CO se alterem sem uma explicação credível relacionada com o processo.
A distribuição do gás deve ser verificada, e não inferida a partir do caudal total. Verifique o funcionamento da entrada e da saída, o desempenho do ventilador de circulação, o tempo de purga, o funcionamento dos caudalímetros e a estabilidade da pressão. Na sinterização contínua, inspecione as zonas separadamente: a atmosfera nas secções de pré-aquecimento, alta temperatura e arrefecimento pode diferir substancialmente. O vapor de água libertado numa zona pode condensar ou reagir a jusante, e um único analisador pode não detetar uma condição local na superfície de trabalho.
A verificação do processo termina no aço. As amostras representativas devem incluir os locais mais expostos à atmosfera do forno e as zonas com maior probabilidade de ficarem protegidas pelo contacto ou pelo empacotamento. A ISO 3887:2023, Steels — Determination of the depth of decarburization, especifica três métodos para medir a profundidade da descarburização em produtos de aço. A ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, abrange procedimentos de triagem, análise microscópica, medição de microdureza e análise química. Em caso de litígio, a ASTM designa a análise quantitativa rigorosa ou a análise linear como método de referência. A SAE J419_201801, Methods of Measuring Decarburization, apresenta práticas recomendadas de análise microscópica, de dureza e química para materiais ferrosos.
O método de ensaio pode alterar a profundidade comunicada. Um perfil de dureza pode identificar uma zona funcionalmente amolecida, enquanto a análise metalográfica pode separar a descarburização da ferrite da descarburização parcial ou distinguir danos provocados pela oxidação. Por conseguinte, os resultados devem ser comparados utilizando a mesma norma, orientação da secção, método de preparação, ampliação e critério de aceitação. Se o registo do forno parecer satisfatório, mas o aço representativo não cumprir os requisitos, investigue o atraso do sensor, a localização da amostra, a proteção proporcionada pela carga, a humidade, a entrada de ar e a validade do cálculo do potencial de carbono antes de simplesmente aumentar o valor de referência. Essa resposta pode trocar a descarburização pela cementação sem corrigir a falha subjacente.
Correção, remoção, aceitação e consequências da falha
| Disposição | Quando pode ser adequada | Verificação necessária |
|---|---|---|
| Aceitar | A condição medida cumpre o requisito aplicável | Documentar o método, o critério e o resultado |
| Remover por maquinagem ou retificação | A camada afetada está dentro da sobreespessura aprovada | Voltar a inspecionar a superfície corrigida e a geometria remanescente |
| Reprocessar | Um ciclo térmico completo qualificado pode restaurar as propriedades exigidas | Voltar a qualificar a atmosfera, o aquecimento, o arrefecimento e as propriedades finais |
| Rejeitar ou rebaixar a classificação | A superfície ou a secção crítica não pode cumprir o requisito | Registar a evidência medida e a decisão de engenharia |
A descarburização não constitui automaticamente uma condição de rejeição, mas também não é um defeito que a maquinagem possa sempre corrigir. A decisão depende da quantidade de carbono perdida, da extensão da zona afetada, das superfícies que suportam carga e de saber se a geometria especificada deixa material suficiente para remoção. Uma camada ferrítica fina num sobremetal de maquinagem pode ser removida sem prejudicar o desempenho. A mesma profundidade medida numa mola acabada, num dente de engrenagem, numa pista de rolamento ou num veio crítico à fadiga pode representar uma perda grave de capacidade.[5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
A primeira decisão deve basear-se numa medição verificada, e não na cor da carepa ou numa única impressão de dureza. A ISO 3887:2023, Steels — Determination of the depth of decarburization, especifica três métodos para determinar a profundidade de descarburização em produtos de aço. A ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, abrange procedimentos de triagem, exame microscópico, medição de microdureza e análise química. Quando os resultados são contestados, a ASTM E1077-14(2021) designa a análise quantitativa rigorosa ou a análise linear como método de arbitragem. A SAE J419_201801 estabelece igualmente práticas recomendadas de análise microscópica, de dureza e química para materiais ferrosos.
Estes métodos não identificam necessariamente o mesmo limite. Um método metalográfico pode identificar uma zona na qual a perlita ou a martensite se transformou em ferrite, enquanto um perfil de dureza pode mostrar uma transição mais gradual e definir a profundidade afetada com base num critério de dureza selecionado. A análise química pode medir diretamente a concentração de carbono, mas poderá calcular a média do resultado num determinado volume de amostragem. Consequentemente, “remover a descarburização” é uma instrução incompleta, a menos que sejam especificadas a profundidade de remoção necessária e o método utilizado para a verificar.
Quando o material descarburizado pode ser removido por maquinagem ou retificação
A remoção é geralmente tecnicamente viável quando a camada afetada se encontra inteiramente dentro de um sobremetal de maquinagem ou retificação aprovado. O torneamento, a fresagem, a retificação cilíndrica, a retificação plana e a remoção controlada de material podem expor material com o teor de carbono e o perfil de dureza necessários. A secção remanescente deve ainda cumprir o desenho, a tolerância dimensional, o requisito de acabamento superficial e qualquer requisito relativo à profundidade da camada endurecida ou ao tratamento térmico. Uma peça não pode ser declarada corrigida simplesmente porque uma superfície clara ou macia desapareceu.
O cálculo da remoção deve ter em conta a geometria da superfície afetada. Se um veio cilíndrico perder 0,20 mm de raio durante a retificação, o seu diâmetro diminui 0,40 mm. Numa face plana, a remoção de 0,20 mm reduz a espessura em 0,20 mm. Um raio de concordância, flanco de dente, fundo de rosca ou rasgo de chaveta descarburizado pode ser difícil de remover uniformemente; a retificação local pode criar subescavação, transições abruptas ou tensões residuais de tração. Esses efeitos podem ser mais prejudiciais do que a perda de carbono original.
O sobremetal necessário é também determinado pelo perfil real de carbono, e não apenas pela profundidade visível da ferrite. Uma zona parcialmente descarburizada pode conter um gradiente de carbono que se prolonga abaixo de uma camada totalmente ferrítica. Se a propriedade especificada depender de uma dureza ou concentração mínima de carbono, a profundidade de remoção deve atingir esse critério em toda a superfície relevante. Normalmente, a verificação deve utilizar uma secção transversal representativa da região corrigida, devendo o método e o local ser acordados antes da decisão sobre o destino da peça.
A maquinagem é mais defensável num componente forjado ou laminado em bruto do que num componente acabado com pouco sobremetal remanescente. Pode também ser adequada quando a superfície afetada não é funcional e o desenho permite a remoção de material. Não constitui uma solução geral para um componente cuja superfície crítica já tenha atingido a dimensão final. A retificação não pode repor material que o projeto já consumiu.
A causa deve ser tratada simultaneamente. A publicação da ASM Furnace Atmosphere Controls in Heat Treating identifica a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis do forno utilizadas para controlar o potencial de carbono e limitar a descarburização. O suplemento 2704CP Handbook da Eurotherm descreve a estimativa comum do potencial de carbono a partir de medições de oxigénio com sonda de zircónia, combinadas com a temperatura do forno e o teor de monóxido de carbono, ou a partir da medição do ponto de orvalho. Uma peça corrigida proveniente de um forno que continua a produzir um potencial de carbono baixo não representa uma correção do processo; é apenas uma ação temporária de triagem.
Quando a correção não equivale à restauração
A remoção de uma superfície macia não repõe o material perdido, a geometria alterada nem o historial original de tratamento térmico. Esta distinção é central no capítulo da ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life. A descarburização resulta da migração do carbono através do ferro austenítico em direção a uma superfície cuja atividade de carbono é inferior à do aço, enquanto as reações superficiais com a atmosfera do forno consomem carbono. A zona final depende da difusão, da temperatura, do tempo de exposição, da atividade de carbono e da cinética das reações superficiais.
Um reaquecimento pode repor carbono apenas em condições carburantes controladas e pode introduzir novos problemas: crescimento de grão, distorção, oxidação, austenite retida, teor excessivo de carbono na camada ou um perfil de dureza diferente do especificado originalmente. O reaquecimento de um componente temperado e revenido não equivale à repetição do tratamento original, a menos que o ciclo térmico completo, a atmosfera, a velocidade de arrefecimento e a resposta ao revenido estejam qualificados. No caso de um aço endurecido por precipitação, de ferramentas, para molas ou para rolamentos, a correção necessária pode exigir uma requalificação completa em vez de um tratamento superficial local.
A perda de carbono também altera a microestrutura antes de o material ser removido. Uma região descarburizada pode conter ferrite onde o tratamento pretendido produziria perlita, bainite ou martensite. A remoção dessa região por retificação não inverte alterações dimensionais, a descarburização sob uma característica inacessível ou uma condição de tratamento térmico que tenha sido ultrapassada durante o processamento. Também não demonstra que o aço remanescente possui a dureza do núcleo, a profundidade da camada endurecida, a tenacidade ou o estado de tensão residual especificados.
A temperatura, por si só, não permite prever o resultado. Um estudo de 2021 publicado no Journal of Materials Research and Technology, realizado com aço para molas Fe-0.6C-1.8Si-0.8Mn e ensaiado entre 700 e 1000 °C, concluiu que a espessura da ferrite descarburizada aumentou até aproximadamente 800–825 °C e depois diminuiu. Esse comportamento não monotónico reflete os efeitos concorrentes da difusão e da oxidação. Os registos da atmosfera são, por isso, importantes. A Linde indica que o vapor de água em atmosferas de N2/H2 provoca descarburização e cita menos de 5% de hidrogénio como orientação experimental para limitar as velocidades de carburação e descarburização em condições de sinterização especificadas; esse valor não constitui uma regra universal para fornos.
A aceitação deve resultar da especificação aplicável ao produto, do desenho, da norma de tratamento térmico ou do requisito contratual. Não existe uma única profundidade de descarburização válida para todos os tipos de aço ou componentes. O documento de controlo pode especificar descarburização total, parcial ou ferrítica, um perfil de dureza, um limite de carbono, um requisito específico para determinado local ou nenhum limite, porque a maquinagem subsequente remove a zona. Se o requisito for omisso, a decisão de engenharia deve basear-se em evidências medidas e numa análise do serviço, e não numa tolerância presumida para toda a indústria.
Efeitos na fadiga, no desgaste, na resistência e na vida útil do componente
A fadiga é frequentemente o modo de falha mais sensível, porque as fissuras se iniciam à superfície ou próximo dela, onde interagem a tensão de tração cíclica, a rugosidade, as inclusões, os entalhes e as tensões residuais. Uma camada descarburizada pode reduzir a dureza superficial e o limite de escoamento, aumentar a deformação plástica local e alterar o gradiente de dureza sob a superfície. Em flexão ou torção, essa camada pode situar-se exatamente onde a tensão alternada é mais elevada. A sua remoção pode restaurar o desempenho à fadiga apenas se a geometria final, o acabamento superficial, a tensão residual e a microestrutura subsuperficial continuarem a ser aceitáveis.
O comportamento ao desgaste depende da pressão de contacto, das condições de deslizamento ou rolamento, da lubrificação e do perfil de dureza. Uma camada ferrítica macia no flanco de um dente de engrenagem, numa came, num carril, num munhão de veio ou numa pista de rolamento pode deformar-se, espalhar-se, sofrer gripagem ou desgastar-se rapidamente. Em contacto de rolamento, a transição entre uma zona superficial macia e um material mais duro pode concentrar a deformação e promover a formação de picadas ou destacamentos. Um componente pode ser aprovado num ensaio de tração e, ainda assim, falhar prematuramente em serviço porque a sua superfície de contacto não possui a camada endurecida especificada.
As consequências para a resistência estática dependem da perda de secção e da localização do defeito. Numa secção grande e sujeita a baixas tensões, uma zona superficial pouco profunda pode ter um efeito reduzido na resistência máxima à tração. Num fio de mola de pequenas dimensões, numa peça de parede fina, num raio de concordância acentuado ou na raiz de um dente muito carregado, a mesma profundidade pode consumir uma fração significativa da secção resistente. A redução do teor de carbono pode diminuir localmente a dureza e a resistência, enquanto a retificação pode reduzir ainda mais a secção efetiva. Uma alteração geométrica aparentemente pequena pode aumentar substancialmente a concentração de tensões.
Por conseguinte, a vida útil do componente não pode ser inferida apenas a partir da profundidade da descarburização. São relevantes o tipo de aço, o teor de carbono, a temperabilidade da liga, a profundidade afetada, o gradiente de dureza, a tensão superficial, o modo de carregamento, a razão de tensões, a severidade do entalhe, a tensão residual, o ambiente e a sensibilidade da inspeção. A decisão correta pode consistir em aceitar, remover e reinspecionar, reprocessar através de um tratamento térmico qualificado, desclassificar ou rejeitar. A decisão deve indicar qual a condição medida, qual o requisito aplicável, quanto material foi removido e que evidências demonstram que o componente remanescente — e não apenas o seu aspeto — pode cumprir a vida útil prevista.
Fluxo de Investigação e Elaboração de Relatórios Baseado em Normas
A descarbonetação deve ser investigada como uma questão de conformidade, e não como uma impressão visual. Uma camada escura de carepa, uma banda ferrítica, uma diminuição da dureza e um gradiente de carbono medido são observações relacionadas, mas não são resultados intercambiáveis. A investigação deve estabelecer a ligação entre o requisito aplicável ao produto, a superfície original, o método de exame, a exposição térmica e a atmosfera do forno.
A ISO 3887:2023, Aços — Determinação da profundidade de descarbonetação, especifica três métodos para medir a profundidade de descarbonetação em produtos de aço. A ASTM E1077-14(2021), Métodos de ensaio normalizados para estimar a profundidade de descarbonetação de provetes de aço, abrange procedimentos de triagem, microscópicos, de microdureza por indentação e de análise química. A SAE J419_201801, Métodos de medição da descarbonetação, apresenta práticas recomendadas de análise microscópica, de dureza e de análise química para materiais ferrosos. Estes documentos fornecem métodos; por si só, não determinam se um determinado lote térmico, barra, forjamento, chapa ou componente acabado é aceitável.
Definir a questão e o requisito de aceitação aplicável
Comece por indicar o que deve ser decidido. As questões possíveis incluem:
- O material está totalmente descarbonetado, parcialmente descarbonetado ou isento de descarbonetação mensurável?
- Qual é a profundidade máxima admissível a partir da superfície original?
- O requisito aplica-se a uma superfície, a todas as superfícies, a um comprimento de amostragem especificado ou ao lote inteiro?
- O limite é expresso como uma distância, uma concentração de carbono, uma alteração da dureza, uma fronteira metalográfica ou uma margem de maquinagem permitida?
- O requisito diz respeito ao produto fornecido ou ao componente acabado após retificação, torneamento, granalhagem ou outra remoção de material superficial?
A resposta deve provir da especificação de compra aplicável, da norma do produto, do desenho, da especificação do tratamento térmico ou do documento de aceitação do cliente. Registe a designação exata e a revisão. Por exemplo, identifique um material como AISI/SAE 1045 apenas quando essa designação for suportada pelos registos do material, e identifique separadamente a norma do produto, como ASTM A29/A29M, quando essa norma reger a barra. Não substitua um tipo de aço especificado por um tipo semelhante com teor nominal de carbono equivalente. O SAE J403 Grade 1045, uma especificação de produto ASTM e uma designação interna de tipo de aço podem ter uma composição química relacionada, mas disposições diferentes quanto à amostragem, ao processamento ou à aceitação.
A investigação também necessita de uma definição de “profundidade”. A profundidade de descarbonetação total pode terminar no ponto em que as fases ricas em carbono desapareceram; a profundidade de descarbonetação parcial pode estender-se até ao ponto em que o teor de carbono ou a microestrutura regressa ao núcleo não afetado. Um perfil de dureza pode mostrar uma transição sem comprovar o perfil exato de carbono. Inversamente, um perfil químico pode identificar perda de carbono, enquanto uma superfície transformada ou revenida torna menos evidente a fronteira microestrutural.
Registe a regra de aceitação antes de examinar o provete. Se o requisito indicar “máximo de 0,25 mm de descarbonetação parcial”, o relatório não deve substituí-lo por um valor médio, uma estimativa visual ou o ponto mais profundo encontrado numa secção com orientação diferente. Se não existir um critério de aceitação, comunique a condição medida e identifique a regra de decisão em falta, em vez de declarar o material aceitável.
Selecionar e documentar o método de exame
Preserve a superfície original durante a amostragem. Marque a superfície antes do corte, evite a retificação ou o contacto com abrasivos que possam remover a camada afetada e registe se estavam presentes carepa, oxidação, revestimento metálico, recobrimento, resíduos de granalhagem ou danos de maquinagem. Um provete obtido após a preparação da superfície não pode estabelecer a profundidade original da descarbonetação, salvo se a margem removida for conhecida e documentada.
A localização e a orientação da amostragem são importantes. Para barras, fios, tubos, chapas e peças forjadas, identifique o eixo do produto, a secção transversal ou longitudinal, a superfície exterior ou interior, o canto, a aresta e a distância à extremidade. Inclua locais suscetíveis de terem sofrido uma exposição diferente no forno, como as faces superior e inferior, cantos arredondados, extremidades ou zonas protegidas por dispositivos de fixação. Quando a reclamação disser respeito a um defeito localizado, recolha a amostra através do local indicado e, se possível, conserve um local de comparação não afetado nas proximidades. Registe o número de provetes e o motivo da seleção de cada localização.
Escolha o método de acordo com a questão e com o nível de robustez da decisão exigido. A ISO 3887:2023 fornece três abordagens de medição; a abordagem selecionada, a edição e a cláusula aplicável devem constar do relatório. A ASTM E1077-14(2021) permite a triagem, o exame microscópico, o exame de microdureza por indentação e a análise química. A triagem é útil para localizar regiões suspeitas, mas não deve ser apresentada como resultado de arbitragem quando o limite de aceitação está próximo do valor medido. A ASTM E1077-14(2021) designa a análise quantitativa rigorosa ou linear como abordagem de arbitragem em situações de litígio.
A microscopia é frequentemente o primeiro método quantitativo mais prático. Prepare uma secção normal à superfície, preserve a aresta e indique a sequência de corte, montagem, desbaste, polimento e ataque químico. Identifique o reagente de ataque e a ampliação utilizada no exame. O operador deve definir o critério de fronteira antes da medição: desaparecimento da perlita ou de outros constituintes ricos em carbono, alteração da morfologia da ferrite, um limiar de imagem especificado ou outro critério exigido pela norma selecionada. Indique se o resultado representa descarbonetação total, descarbonetação parcial ou ambas.
A microdureza por indentação fornece um perfil, e não uma análise direta do carbono. Indique o tipo de penetrador, a força de ensaio, o espaçamento, a distância à superfície, a orientação do percurso de medição, o estado de calibração e a regra utilizada para identificar a transição. Indentações colocadas demasiado perto da aresta, demasiado próximas umas das outras ou sobre uma fronteira microestrutural abrupta podem distorcer o resultado. A dureza também é afetada pelo tamanho de grão, pela transformação de fase, pelo revenido, pelas tensões residuais e pela austenite retida; por isso, uma diminuição da dureza deve ser correlacionada com a microscopia.
Pode ser necessária uma análise química quando o litígio diz respeito à concentração de carbono e não a uma fronteira visível. Indique a técnica, o incremento de amostragem, a área ou massa analisada, a resolução em profundidade, o material de calibração, o limite de deteção e se o resultado corresponde a um ponto, a uma média por camada ou a um perfil reconstruído. Um gradiente de carbono medido através de camadas espessas não pode fundamentar uma declaração de profundidade com resolução fina.
Os registos de calibração e de preparação fazem parte do resultado. Registe a identificação do instrumento, a data de calibração, os padrões de referência, a verificação da ampliação, a verificação da dureza, o analista e a incerteza de medição ou a repetibilidade. Meça vários campos ou percursos quando a norma e o plano de aceitação o permitirem e comunique os valores individuais, a média, o intervalo e o máximo, quando cada um tiver uma importância diferente para a decisão.
Relacionar os registos do forno com a evidência metalúrgica
Uma zona superficial medida é evidência da condição final do material, e não uma explicação completa da sua origem. Analise o historial térmico completo: identificação do forno, número da carga, padrão de carregamento, velocidade de aquecimento, temperatura de austenitização ou sinterização, tempo de permanência, tempo de transferência, condições de arrefecimento e qualquer operação de reaquecimento ou normalização. Relacione a identidade do provete com o registo do ciclo do forno e com o registo de rastreabilidade do produto. Um registo do forno correspondente à data correta, mas à carga errada, não constitui evidência de suporte.
Os dados da atmosfera devem ser interpretados em conjunto com a temperatura e o tempo. A publicação da ASM Furnace Atmosphere Controls in Heat Treating identifica a concentração de vapor de água, a concentração de dióxido de carbono e a pressão parcial de oxigénio como variáveis utilizadas para controlar o potencial de carbono do forno e evitar a descarbonetação. O suplemento 2704CP Handbook supplement, da Eurotherm, descreve a inferência habitual do potencial de carbono a partir de medições de oxigénio com sonda de zircónia, combinadas com a temperatura do forno e o teor de monóxido de carbono, ou a partir da medição do ponto de orvalho. Registe os valores efetivos dos sensores, os eventos de alarme, as verificações de calibração, a recuperação da sonda, o caudal de gás e as falhas conhecidas dos sensores; não trate o valor de referência definido no controlador como prova da atmosfera junto da carga.
O mecanismo é interligado. O carbono difunde-se através do ferro austenítico em direção a uma superfície onde a atividade do carbono é reduzida por reações que envolvem gases do forno contendo oxigénio. A cinética das reações superficiais, a distância de difusão, a temperatura, o tempo de exposição e o potencial de carbono contribuem conjuntamente. A NIST descreve a zona de descarbonetação como uma perda superficial de carbono e de fases ricas em carbono quando o carbono superficial reage com o oxigénio para formar monóxido de carbono ou dióxido de carbono gasosos. O vapor de água em atmosferas de N2/H2 também pode causar descarbonetação; as orientações de sinterização da Linde, de 2023, apresentam uma indicação experimental segundo a qual menos de 5% de hidrogénio limitou as velocidades de carburização e descarbonetação nas condições indicadas, não constituindo uma regra universal para fornos.
A temperatura, por si só, não explica todos os resultados. Um estudo de 2021 publicado no Journal of Materials Research and Technology sobre aço de molas Fe-0.6C-1.8Si-0.8Mn, ensaiado entre 700 e 1000 °C, constatou que a espessura da ferrite descarbonetada aumentava até aproximadamente 800–825 °C e depois diminuía. Por conseguinte, a difusão e a oxidação devem ser consideradas em conjunto.
Um relatório deve incluir a identidade do provete e o lote térmico ou lote de produção; o tipo de aço e a especificação aplicável; a condição da superfície original; a localização e a orientação da amostragem; o forno e o historial térmico; os registos da atmosfera; a norma de exame e a cláusula aplicável; os pormenores da preparação; a calibração do instrumento; o percurso de medição ou o perfil químico; as profundidades de descarbonetação total e parcial; a incerteza, a repetibilidade e as limitações; fotografias ou mapas; a comparação com o requisito de aceitação; e a fundamentação da decisão.
O procedimento reprodutível é direto: identificar o grau e o histórico térmico, preservar a superfície original, selecionar e documentar as localizações e a orientação, escolher um método ISO, ASTM ou SAE, definir os critérios de preparação e medição, comparar o perfil medido com o requisito aplicável e correlacionar o resultado com os registos da atmosfera, da temperatura, do tempo e dos sensores. Só então o material deve ser aceite, retrabalhado, sujeito a exames adicionais ou rejeitado.
Referências
- [1] Steels — Determination of the depth of decarburization. ISO standard, 2023. https://www.iso.org/standard/86689.html
- [2] Furnace Atmosphere Controls in Heat Treating. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/8/chapter-abstract/106617/Furnace-Atmosphere-Controls-in-Heat-Treating
- [3] Sintering of steels. Linde technical guidance, 2023. https://static.prd.echannel.linde.com/wcsstore/EE_REN_Industrial_Gas_Store/pdf/Sintering-of-steels-brochure-EN.pdf
- [4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html
- [5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html