




Wat decarburisatie van staal wel en niet is
Definitie van decarburisatie en de gedecarburiseerde zone
Decarburisatie van staal is het verlies van koolstof, of van koolstofrijke fasen, nabij het oppervlak van een staalproduct tijdens verhitting, bewerking of gebruik. Het getroffen gebied is de gedecarburiseerde zone: een laag onder het oorspronkelijke of afgewerkte oppervlak waarin het koolstofgehalte, de fractie koolstofhoudende fasen, of beide, lager zijn dan in het onaangetaste binnengebied. NIST’s Damage and Failure Modes of Structural Steel Components beschrijft deze zone als het verlies nabij het oppervlak van koolstof en koolstofrijke fasen wanneer koolstof aan het oppervlak reageert met zuurstof en gasvormig koolstofmonoxide (CO) of koolstofdioxide (CO₂) vormt.
Ontkoling ontstaat door een gekoppelde oppervlakreactie en diffusie van koolstof in vaste toestand, en niet uitsluitend door oxidatie. Strong evidence
De gebruikelijke context is warmtebehandeling, smeden, walsen, sinteren of een andere bewerking bij hoge temperatuur waarbij het staaloppervlak in contact komt met een gas dat koolstof kan verwijderen. Zuurstofhoudende ovenatmosferen zijn veelvoorkomende oorzaken, maar de reactie wordt door meer bepaald dan alleen de aanwezigheid van zuurstof. Koolstof moet vanuit het binnengebied naar het oppervlak diffunderen, oppervlakreacties moeten met voldoende snelheid verlopen en de ovenatmosfeer moet een lagere effectieve koolstofactiviteit hebben dan het staal. Als de atmosfeer een hoger koolstofpotentiaal heeft dan het staaloppervlak, kan koolstof juist het staal binnendringen. Het oppervlak fungeert daardoor als een reactiegrens die gekoppeld is aan diffusie in de vaste fase.
Het hoofdstuk Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life van ASM beschrijft koolstofdiffusie door austenitisch ijzer naar het oppervlak als een centraal onderdeel van het proces. Bij verhoogde temperatuur beweegt koolstof door het austenietrooster, terwijl reacties aan het oppervlak koolstof verbruiken. De daaruit voortvloeiende concentratiegradiënt kan zich verder uitstrekken dan het zichtbaar veranderde oppervlak. Een donkere oxidelaag geeft op zichzelf niet aan hoe diep het koolstofverlies doorwerkt.
| Toestand | Betekenis | Typische structurele aanwijzing |
|---|---|---|
| Gedeeltelijke ontkoling | Het gehalte aan koolstof of een koolstofrijke fase is verlaagd, maar deze blijft aanwezig | Verminderd perliet- of carbidegehalte, of gewijzigde fasefractie |
| Volledige ontkoling | Het verwachte koolstofrijke bestanddeel is uit de relevante laag verwijderd | Koolstofarme of volledig ferritische oppervlaktestructuur |
Metallurgen maken gewoonlijk onderscheid tussen gedeeltelijke decarburisatie en totale decarburisatie. Gedeeltelijke decarburisatie betekent dat er nog enige koolstof in de getroffen laag aanwezig is, hoewel de concentratie of het gehalte aan koolstofrijke fasen lager is dan in het onaangetaste staal. Totale decarburisatie betekent dat het koolstofrijke bestanddeel dat op grond van de samenstelling en de warmtebehandelingstoestand van het staal in de betreffende laag werd verwacht, is verwijderd, waardoor een koolstofarme structuur achterblijft. Dit zijn metallurgische toestanden, geen universele dieptecategorieën. ISO 3887:2023, Steels — Determination of the depth of decarburization, specificeert drie methoden voor het bepalen van de decarburisatiediepte in staalproducten, maar de betekenis van een gerapporteerde diepte hangt nog steeds af van het gespecificeerde criterium en de gebruikte methode.
De overgang van gedecarburiseerd naar onaangetast materiaal kan scherp, geleidelijk of onregelmatig zijn. Een hypoeutectoïdaal staal kan een ferritische oppervlaktelaag vertonen waarin perliet is verminderd of verdwenen. Een staal met een hoger koolstofgehalte kan nabij het oppervlak een lager carbidegehalte, veranderd perliet of een volledig ferritische laag vertonen. Legeringselementen beïnvloeden bovendien de koolstofactiviteit, diffusie, fasestabiliteit en het uiterlijk van de getransformeerde zone. Daarom is de “decarburisatiediepte” niet altijd één duidelijke grens die bij geringe vergroting zichtbaar is.
Decarburisatie tegenover oxidatie, oxidelaagvorming, carburisatie en koolstofverlies door bewerking
Verwante oppervlaktetoestanden
- Oxidatie
- Reactie van staalbestanddelen met zuurstof, waterdamp of koolstofdioxide.
- Walshuidvorming
- Vorming en verwijdering van ijzeroxideproducten aan het oppervlak.
- Carbonering
- Netto-intrede van koolstof in het staaloppervlak.
- Ontkoling
- Verlies nabij het oppervlak van koolstof of koolstofrijke fasen.
Decarburisatie en oxidatie treden vaak gelijktijdig op, maar zijn geen synoniemen. Oxidatie is de reactie van bestanddelen van staal met oxiderende stoffen zoals zuurstof, waterdamp of koolstofdioxide. Oxidatie van ijzer kan een oxidefilm of oxidelaag vormen, terwijl oxidatie van koolstof CO of CO₂ kan produceren en het koolstofgehalte onder het oppervlak kan verlagen. Een ovenatmosfeer kan het oppervlak dus oxideren zonder een praktisch significante gedecarburiseerde zone te veroorzaken, of beide effecten tegelijk veroorzaken.
Oxidelaagvorming verwijst voornamelijk naar de vorming en verwijdering van hechtende of losse oxideproducten op het staaloppervlak. Afhankelijk van de temperatuur en de gascondities kan de oxidelaag ijzeroxiden bevatten zoals wüstiet, magnetiet en hematiet. Een dikke oxidelaag bepaalt niet de diepte van het koolstofverlies. Omgekeerd kan decarburisatie optreden onder een atmosfeer of coating die weinig zichtbare oxidelaag vormt. Cambridge’s Atmosphere Control for the Protection of Metals During Production Processes brengt directe blootstelling aan verbrandingsatmosferen met een overmaat aan zuurstof specifiek in verband met oxidatie, oxidelaagvorming en decarburisatie, terwijl de verschijnselen als verwante maar afzonderlijke uitkomsten worden behandeld.
Koolstofactiviteit Een thermodynamische maat voor het chemische potentieel van koolstof ten opzichte van een gedefinieerde referentietoestand; deze hangt af van concentratie, temperatuur, fase en legeringselementen.
De chemische drijvende kracht kan beter worden uitgedrukt in termen van koolstofactiviteit of het koolstofpotentiaal van de oven dan met een eenvoudig label zoals “oxiderende atmosfeer”. Het koolstofpotentiaal tijdens de warmtebehandeling van staal wordt bepaald door het verschil in koolstofactiviteit tussen het staal en zijn omgeving, in combinatie met de kinetiek van de oppervlakreacties. ASM’s Furnace Atmosphere Controls in Heat Treating noemt de concentratie waterdamp, de concentratie koolstofdioxide en de partiële zuurstofdruk als ovenvariabelen die worden gebruikt om het koolstofpotentiaal te regelen en koolstofverlies te voorkomen. Het supplement 2704CP Handbook van Eurotherm uit 2020 beschrijft de gebruikelijke schatting van het koolstofpotentiaal van de oven op basis van een zuurstofmeting met een zirkoniumoxidesonde, gecombineerd met de oventemperatuur en het koolmonoxidegehalte, of op basis van een dauwpuntmeting.
Carburisatie is de tegengestelde netto toestand van koolstofoverdracht: koolstof dringt het staaloppervlak binnen en verhoogt daar de koolstofactiviteit of de koolstofconcentratie. Een ovenatmosfeer kan de ene staalsoort carburiseren en een andere decarburiseren als hun oorspronkelijke koolstofgehalten of oppervlaktecondities verschillen. Zelfs binnen één ovenlading kunnen plaatselijke gasstroming, temperatuur, dauwpunt, roet, lekkages en de onderlinge afstand van werkstukken verschillende resultaten veroorzaken. De richtlijn Sintering of Steels van Linde uit 2023 vermeldt dat waterdamp in stikstof/waterstofatmosferen decarburisatie veroorzaakt en rapporteert een experimentele richtwaarde volgens welke minder dan 5% waterstof de carburisatie- en decarburisatiesnelheden beperkte onder de aangehaalde sintercondities. Dit cijfer is geen universele ovenregel; de gassamenstelling, temperatuur, geometrie van poeder of massief staal en verblijftijd blijven bepalend.
Koolstof kan ook worden uitgeput door bewerking zonder het klassieke mechanisme van ovendecarburisatie. Mechanische verwijdering, slijpbrand, verspaning, beitsen, smeltverliezen, segregatie of het oplossen van carbiden tijdens een ongeschikte thermische cyclus kunnen de koolstofhoudende structuur of het gemeten koolstofgehalte nabij een oppervlak veranderen. Tijdens lassen of additieve bewerking kan koolstof zich herverdelen, en een gedecarburiseerde laag kan na de warmtebehandeling door verspaning worden verwijderd. Deze omstandigheden mogen niet automatisch als decarburisatie worden aangeduid. De term is het meest verdedigbaar wanneer een koolstoftekort nabij het oppervlak verband houdt met koolstofoverdracht, een reactie of selectief verlies tijdens het onderzochte proces.
In het genoemde onderzoek naar verenstaal vertoonde de dikte van ontkoold ferriet tussen 700 en 1000 °C een niet-monotone temperatuurrespons. Strong evidence
De temperatuur alleen voorspelt de uiteindelijke diepte niet. Een onderzoek uit 2021 in het Journal of Materials Research and Technology naar verenstaal Fe-0.6C-1.8Si-0.8Mn, uitgevoerd tussen 700 en 1000 °C, stelde vast dat de dikte van het gedecarburiseerde ferriet toenam tot ongeveer 800–825 °C en daarna afnam. Een hogere temperatuur versnelt de koolstofdiffusie, maar kan ook de oxidevorming, gasreacties, fasensamenstelling en duur van de relevante transformatie veranderen. Het waargenomen maximum weerspiegelt daarom gekoppelde diffusie- en oxidatie-effecten en geen monotone wet die uitsluitend van de temperatuur afhangt.
Waarom koolstofverlies aan het oppervlak belangrijk is voor de prestaties van staal
Koolstof bepaalt de fractie en morfologie van ferriet, perliet, bainiet, martensiet en carbiden die tijdens het afkoelen ontstaan. Door koolstof aan het oppervlak te verwijderen kan een zachte laag ontstaan op een staal waarvan de kern ontworpen was om hardbaar te zijn. In een gehard onderdeel kan het oppervlak de beoogde hardheid niet bereiken, ook al voldoet het binnengebied aan de specificatie. In een veer, tandwiel, lager, as of bevestigingsmiddel verandert dit verschil de belastingsoverdracht en de plaatselijke vervorming.
De mechanische nadelige invloed is vaak het grootst aan het oppervlak, omdat daar contactspanningen, buigspanningen, wrijving en scheurinitiatie geconcentreerd zijn. Een ferritische gedecarburiseerde laag kan de slijtvastheid en de levensduur bij contactvermoeiing verminderen. Bij cyclische buiging kan de laag met lagere sterkte eerder vloeien of eerder glijbanden ontwikkelen dan de kern. Een koolstofgradiënt aan het oppervlak kan ook de ontwikkeling van restspanningen tijdens het afschrikken veranderen, terwijl oxiden en een ruwe oxidelaag extra inkepingen of plaatsen voor scheurinitiatie vormen. ASM brengt deze effecten in verband met de levensduur van onderdelen, preventie, correctie en modellering, in plaats van decarburisatie als een louter cosmetisch defect te behandelen.
| Methode | Belangrijkste waarneming | Belangrijkste beperking |
|---|---|---|
| Metallografie | Fasefractie, morfologie en zichtbare overgang | De grens kan geleidelijk of afhankelijk van het etsen zijn |
| Micro-inspringhardheid | Mechanische respons van oppervlak tot kern | De hardheid hangt ook af van fase, korrelgrootte, spanning en legeringselementen |
| Chemische analyse | Koolstofconcentratie of -gradiënt | De ruimtelijke resolutie hangt af van het bemonsteringsvolume en de laagdikte |
| Snelle controle | Snelle aanwijzing van een verdachte zone | Ondersteunt mogelijk geen nauwkeurige acceptatiebeslissingen |
De meting moet aansluiten bij de bewering. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, omvat screening, microscopisch onderzoek, micro-indrukhardheid en procedures voor chemische analyse. De referentiemethode bij geschillen is een rigoureuze kwantitatieve of lineaire analyse. SAE J419_201801, Methods of Measuring Decarburization, geeft eveneens aanbevolen microscopische, hardheids- en chemisch-analytische methoden voor ferrometalen. ISO 3887:2023 specificeert drie meetmethoden en benadrukt daarmee opnieuw dat een gerapporteerde diepte methodeafhankelijk is.
Hardheidsprofielmeting Een reeks hardheidsmetingen die op gecontroleerde afstanden vanaf een oppervlak richting het onaangetaste inwendige wordt uitgevoerd.
Een hardheidsprofiel kan de praktische diepte aangeven waarop de sterkte is hersteld, terwijl microscopie het verdwijnen van perliet of carbide-rijke bestanddelen kan aantonen. Chemische analyse kan een koolstofgradiënt detecteren die door geen van beide methoden duidelijk wordt vastgesteld. Zo kunnen twee laboratoria voor dezelfde dwarsdoorsnede verschillende „ontkolingsdiepten” rapporteren zonder dat een van beide metingen onzorgvuldig is uitgevoerd. Het resultaat moet de methode, het criterium, de oriëntatie, de monsternamelocatie en de toestand van het staal vermelden. Ontkoling is in de eerste plaats een metallurgisch probleem van koolstofverlies; de kleur van de walshuid is slechts één mogelijke aanwijzing.
De thermodynamische drijvende kracht: koolstofactiviteit aan het oppervlak

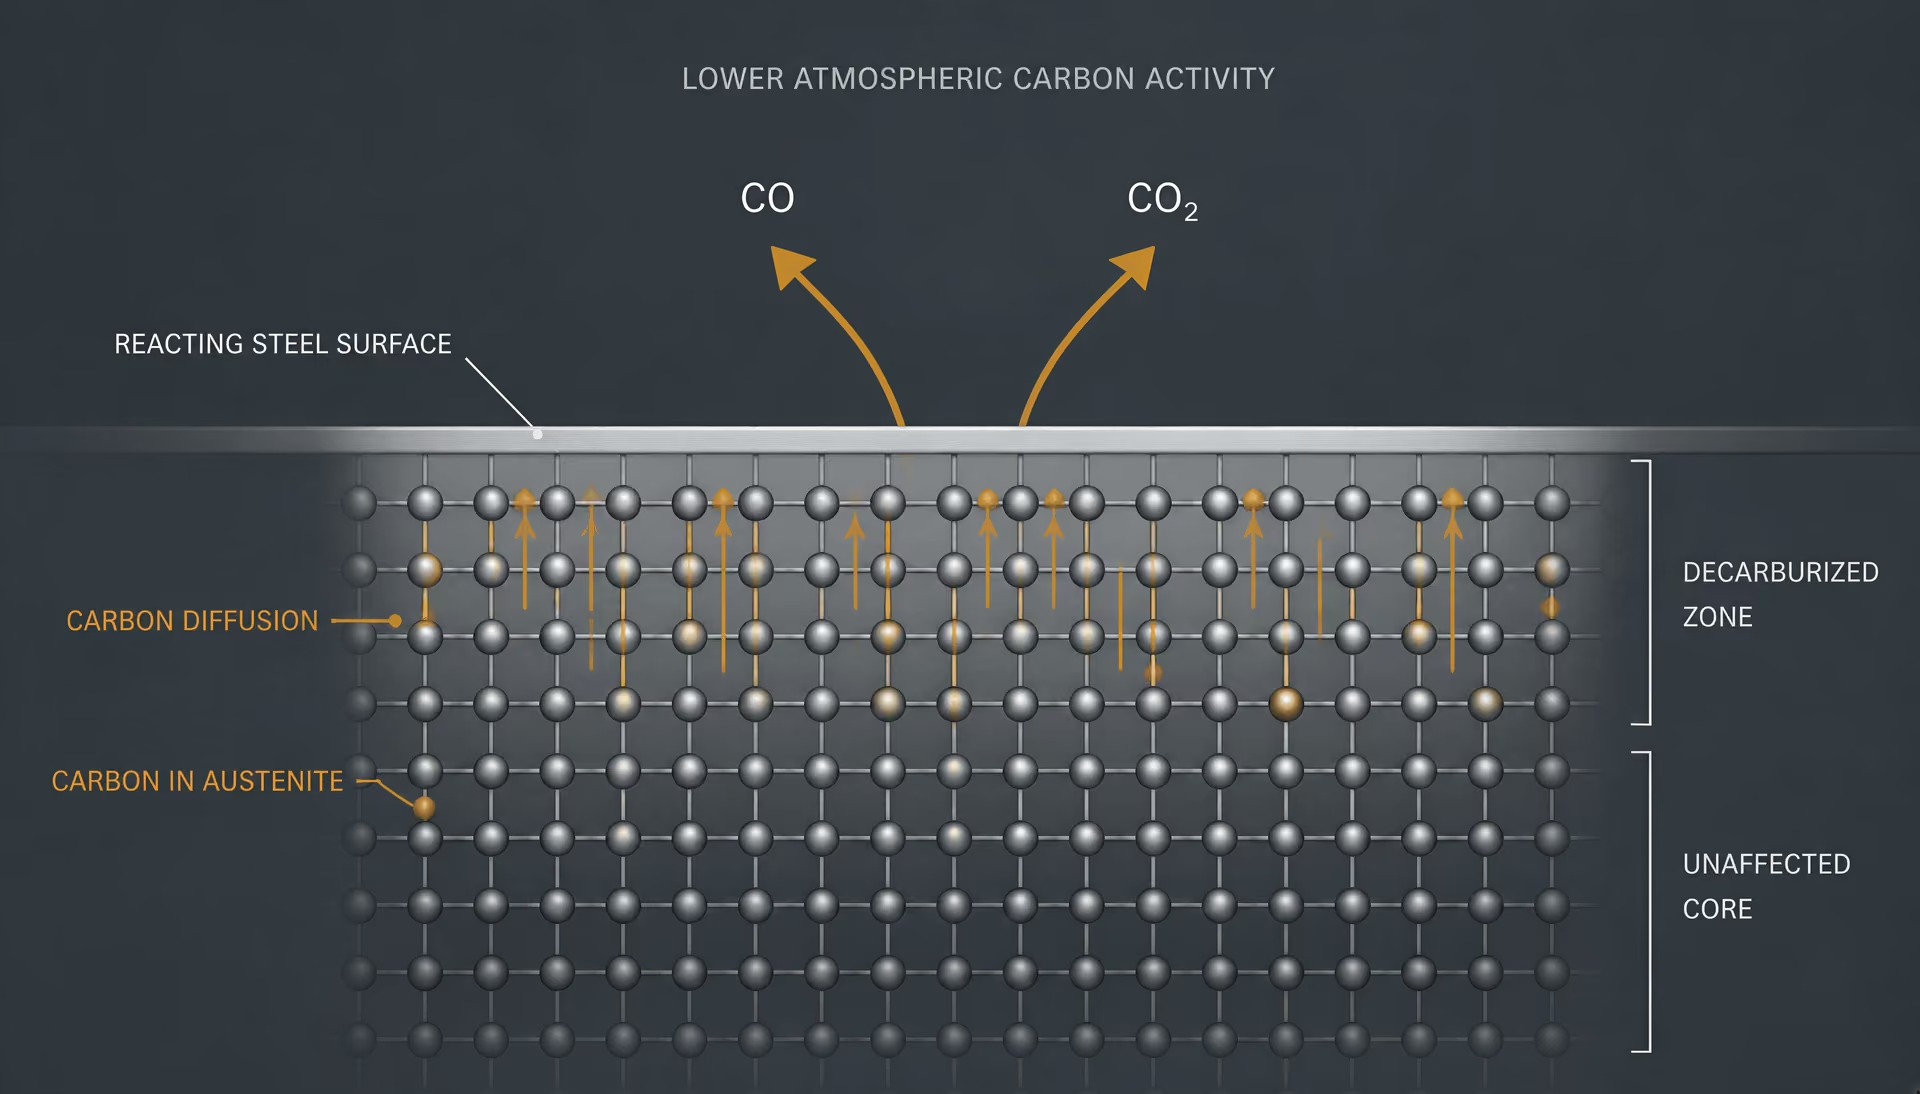
Koolstofuitwisseling tussen staal en ovenatmosfeer
Ontkoling begint wanneer het staaloppervlak wordt blootgesteld aan een atmosfeer waarvan de effectieve koolstofactiviteit lager is dan de koolstofactiviteit van het staal. Koolstof verplaatst zich vervolgens door diffusie vanuit het inwendige naar het oppervlak, terwijl oppervlakreacties deze koolstof omzetten in gasvormige verbindingen die het metaal verlaten. Het proces is dus niet slechts “oxidatie van het oppervlak”. Het is een gekoppelde uitwisseling tussen koolstof in een vaste oplossing of carbidefase en koolstofhoudende gassen.
Het onderscheid tussen koolstofactiviteit in staal en atmosferische koolstofactiviteit is essentieel. Koolstofactiviteit, doorgaans geschreven als , beschrijft de chemische potentiaal van koolstof ten opzichte van een gedefinieerde referentietoestand. In staal hangt af van de koolstofconcentratie, de temperatuur, de kristalstructuur en de legeringselementen. Austeniet met 0,60 massaprocent C heeft niet dezelfde koolstofactiviteit als een ongelegeerde ijzer-koolstoflegering met dezelfde koolstofconcentratie, omdat silicium, mangaan, chroom, molybdeen en andere elementen de activiteitscoëfficiënt van koolstof beïnvloeden. Ook de fase is van belang: de koolstofactiviteit in austeniet kan niet rechtstreeks worden overgedragen naar ferriet of martensiet zonder rekening te houden met hun verschillende thermodynamische toestanden.
De ovenatmosfeer heeft een effectieve koolstofactiviteit die wordt bepaald door evenwichten tussen koolstofmonoxide, koolstofdioxide, waterstof, waterdamp, methaan en andere gassen. Dit is niet een koolstofconcentratie in dezelfde betekenis als het massapercentage koolstof in staal. “Atmosferische koolstofpotentiaal” is een praktische uitdrukking voor de koolstofactiviteit van het gas: het is het koolstofgehalte dat een referentie-ijzer of -staal zou benaderen wanneer het lang genoeg wordt blootgesteld aan gas-metaalevenwicht bij een bepaalde temperatuur.
Wanneer het staaloppervlak en de atmosfeer in evenwicht zijn, zijn hun chemische potentialen van koolstof gelijk. Als de atmosfeer de lagere koolstofpotentiaal heeft, verlaat koolstof het staal. Als de atmosfeer de hogere waarde heeft, treedt koolstof in het staal en vindt carbonering plaats. Wanneer de twee waarden dicht bij elkaar liggen, kan een kleine verandering in de gassamenstelling, temperatuur of oppervlaktoestand de richting van de uitwisseling omkeren.
Verschillende gasreacties voeren koolstof van het staal af. Zuurstof kan met koolstof aan het oppervlak reageren via reacties die bij benadering worden weergegeven als
\[ \mathrm{C + \tfrac{1}{2}O_2 \rightarrow CO} \]
en
Koolstofdioxide en waterdamp zijn eveneens belangrijke oxiderende componenten. Hun reacties kunnen worden weergegeven als
en
De producten, met name CO en CO₂, kunnen vervolgens deelnemen aan aanvullende gasfase-reacties. Een lage concentratie van een oxiderend gas kan nog steeds meetbare ontkoling veroorzaken als het gas voortdurend koolstof aan het oppervlak onttrekt en de ovenatmosfeer voortdurend wordt aangevuld.
| Atmosfeervariabele | Rol bij de regeling van het koolstofpotentiaal | Meting of interpretatie |
|---|---|---|
| Waterdampconcentratie | Kan de neiging tot koolstofverlies vergroten | Wordt vaak indirect bewaakt via het dauwpunt |
| Koolstofdioxideconcentratie | Kan reageren met koolstof aan het oppervlak en het gasevenwicht wijzigen | Wordt geïnterpreteerd in combinatie met CO en temperatuur |
| Partiële zuurstofdruk | Geeft de oxiderende neiging aan en beïnvloedt de oxidevorming | Wordt doorgaans gemeten met een zirkoniumoxide-sonde |
| Koolmonoxidegehalte | Beïnvloedt het CO/CO₂-evenwicht en het koolstofpotentiaal | Wordt gecombineerd met zuurstofmeting met een sonde en temperatuurmeting |
Stadia van koolstofverlies
- Diffusie Koolstof beweegt vanuit het inwendige naar het blootgestelde oppervlak.
- Oppervlakreactie Zuurstofhoudende gassen verbruiken of transporteren koolstof aan het grensvlak.
- Gasafvoer CO, CO₂ of andere producten verlaten het metaaloppervlak.
- Profielvorming Onder het oppervlak ontwikkelt zich een concentratie- en microstructurele gradiënt.
De behandeling van koolstofpotentiaal die wordt beschreven in The Carbon Potential During the Heat Treatment of Steel is nuttig omdat zij de thermodynamische drijvende kracht scheidt van de reactiesnelheid. Koolstofuitwisseling wordt aangedreven door het verschil tussen de koolstofactiviteit in het staal en de door de atmosfeer opgelegde koolstofactiviteit. De kinetiek van de oppervlakreactie bepaalt hoe snel dit verschil tot uiting komt. Koolstof moet eerst het oppervlak bereiken, daar reageren en vervolgens de gasfase binnengaan. Een trage stap in een van deze stadia kan de waargenomen ontkolingssnelheid verlagen zonder de onderliggende drijvende kracht weg te nemen.
Koolstofactiviteit, zuurstofpotentiaal en kinetiek van oppervlakreacties
De partiële zuurstofdruk is een directe maat voor het oxiderende vermogen van de atmosfeer, maar specificeert de koolstofpotentiaal niet zelfstandig. Een zeer lage partiële zuurstofdruk kan samengaan met een gasmengsel dat toch snel koolstof verwijdert, vooral wanneer waterdamp of koolstofdioxide aanwezig is en de betreffende reactie bij de behandelingstemperatuur gunstige kinetiek vertoont.
De richtlijn van ASM uit 2013, Furnace Atmosphere Controls in Heat Treating, noemt de waterdampconcentratie, de koolstofdioxideconcentratie en de partiële zuurstofdruk als ovenvariabelen die worden gebruikt om de koolstofpotentiaal te regelen en ontkoling te voorkomen. Deze variabelen zijn met elkaar verbonden, maar niet onderling uitwisselbaar. Het dauwpunt is een indirecte maat voor waterdamp. Een zirkoniumoxide-sonde reageert voornamelijk op de zuurstofpotentiaal. Geen van beide metingen levert op zichzelf alle grootheden die nodig zijn om de aan het staaloppervlak opgelegde koolstofactiviteit te berekenen.
Het evenwicht van
\[ \mathrm{CO_2 + C \rightleftharpoons 2CO} \]
hangt bijvoorbeeld af van de verhouding tussen koolstofmonoxide en koolstofdioxide en van de temperatuur. Het evenwicht van
\[ \mathrm{H_2O + C \rightleftharpoons CO + H_2} \]
hangt af van waterdamp, waterstof, koolstofmonoxide en temperatuur. Een verhoging van of , terwijl de overige omstandigheden constant worden gehouden, verhoogt over het algemeen de neiging tot ontkoling. Een verhoging van de CO-tot-CO₂-verhouding verlaagt doorgaans het oxiderende vermogen en kan de effectieve koolstofpotentiaal verhogen. Waterstof verandert de interpretatie van waterdamp, omdat de relevante grootheid vaak de verhouding is en niet alleen de waterdampconcentratie.
Het staaloppervlak bereikt mogelijk niet onmiddellijk de koolstofactiviteit die overeenkomt met het gasevenwicht. Oxidelagen, walshuid, oxiden van legeringselementen, oppervlakteruwheid, gassnelheid en de dikte van de grenslaag beïnvloeden allemaal de overdracht van reagerende stoffen. Een compacte oxidelaag kan de koolstofoverdracht tijdelijk beperken, terwijl gebarsten of poreuze walshuid vers metaal kan blootleggen en plaatselijke reactieplaatsen kan creëren. Diffusie van koolstof door austeniet kan vervolgens de bepalende weerstand worden, vooral naarmate de verarmde laag dikker wordt. Het ASM-hoofdstuk Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life beschrijft deze naar binnen voortschrijdende concentratieverandering als diffusie van koolstof door austenitisch ijzer naar een reagerend oppervlak.
Dit verklaart waarom een oven een bevredigende gemiddelde sondemeting kan laten zien terwijl onderdelen toch plaatselijke ontkoling ontwikkelen. De gassamenstelling kan variëren afhankelijk van de positie in de oven, de geometrie van de lading, lekkages, verbrandingsproducten en de circulatie. Een sonde meet haar eigen plaatselijke omgeving; zij meet niet automatisch de atmosfeer aan elk staaloppervlak.
Een nominale samenstelling, zoals stikstof, waterstof en koolstofmonoxide in opgegeven verhoudingen, is daarom geen bewijs voor een gecontroleerde koolstofpotentiaal. De werkelijke vochtigheid, het koolstofdioxidegehalte, het binnendringen van zuurstof, gasdissociatie, het debiet, de ovendruk en de kalibratie van de sonde moeten bekend zijn of worden geregeld. De sinterrichtlijn van Linde uit 2023 vermeldt dat waterdamp in stikstof-waterstofatmosferen ontkoling veroorzaakt en geeft als experimentele richtlijn dat minder dan 5% waterstof de carbonerings- en ontkolingssnelheden beperkt onder de genoemde sinteromstandigheden. Deze waarde is geen universele ovenregel. De betekenis ervan hangt af van het beschreven gassysteem, de temperatuur, het staal, de verblijftijd en het waterdampniveau.
Ook de koolstofactiviteit verandert met de samenstelling van het staal. Silicium in het Fe-0.6C-1.8Si-0.8Mn-verenstaal dat tussen 700 en 1000 °C werd onderzocht, beïnvloedt de thermodynamica van koolstof en het oxidatiegedrag, terwijl mangaan en de zich ontwikkelende ferriet-austenietverhouding de diffusie en fasestabiliteit beïnvloeden. De reactie aan het oppervlak kan niet uitsluitend op basis van het koolstofpercentage worden voorspeld.
Waarom de samenstelling van de atmosfeer niet onafhankelijk van de temperatuur kan worden geïnterpreteerd
De temperatuur speelt een rol in elk onderdeel van de balans. Zij verandert de evenwichtsconstanten van gasreacties, de koolstofactiviteit van austeniet, de stabiliteit van oxiden, de snelheid van oppervlakreacties en de diffusiecoëfficiënt van koolstof. Dezelfde CO/CO₂-verhouding kan daarom bij verschillende oventemperaturen verschillende koolstofpotentialen opleggen. Een gasmengsel dat bij de ene temperatuur beschermend is, kan bij een andere temperatuur ontkolend werken.
De temperatuur verandert ook welk proces de gemeten diepte bepaalt. Bij hogere temperatuur wordt diffusie van koolstof door austeniet sneller, maar tegelijkertijd kunnen oxidatiereacties en gastransport veranderen. Het resultaat hoeft daarom geen monotone toename van de ontkolingsdiepte te zijn. In een onderzoek uit 2021 naar Fe-0.6C-1.8Si-0.8Mn-verenstaal dat werd behandeld van 700 tot 1000 °C, nam de dikte van het ontkoolde ferriet toe tot ongeveer 800–825 °C en daarna af. Dit maximum vormt sterk bewijs tegen het beschouwen van temperatuur als een regel met slechts één variabele. Fasetransformaties, walshuidvorming, zuurstofbeschikbaarheid en reactiekenetiek waren onderling gekoppeld.
Het 2704CP Handbook supplement van Eurotherm uit 2020 beschrijft de gebruikelijke schatting van de koolstofpotentiaal van de oven op basis van zuurstofmetingen met een zirkoniumoxide-sonde, gecombineerd met de oventemperatuur en het koolstofmonoxidegehalte, of op basis van een dauwpuntmeting. De temperatuurterm is in beide benaderingen essentieel. Een sondesignaal zonder de juiste temperatuur, gasanalyse en kalibratie kan een plausibele maar onjuiste waarde voor de koolstofpotentiaal opleveren.
Ook Atmosphere control for the protection of metals during production processes van Cambridge waarschuwt dat directe blootstelling aan verbrandingsatmosferen met een overmaat aan zuurstof oxidatie, walshuidvorming en ontkoling kan veroorzaken. Het praktische regeldoel is niet een gasetiket zoals “neutraal” of “reducerend”. Het is een gemeten en temperatuurspecifieke balans aan het oppervlak die voorkomt dat de koolstofactiviteit van het staal gedurende voldoende lange tijd hoger is dan de effectieve koolstofactiviteit van de atmosfeer, zodat een ontoelaatbare verarmde zone ontstaat.
Diffusie, reactie en de vorming van een ontkoolde laag
Ontkoling wordt veroorzaakt door een bewegende koolstofflux, niet uitsluitend door oxidatie. Tijdens het verhitten in het austenietgebied migreert koolstof die in ijzer is opgelost naar een oppervlak waar de omringende atmosfeer de koolstof sneller verwijdert dan het staal deze kan aanvullen. Het ASM Handbook-hoofdstuk Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life beschrijft dit proces als de interactie tussen koolstofdiffusie door austenitisch ijzer, oppervlakreacties en de chemie van de ovenatmosfeer.
Het staaloppervlak wordt daardoor een put voor koolstof. Als de atmosfeer een lagere koolstofactiviteit heeft dan het staal, stroomt koolstof naar buiten. Het resultaat kan bestaan uit verlies van opgeloste koolstof, oplossing van koolstofrijke fasen, vorming van ferriet aan het oppervlak, of een combinatie van deze effecten. NIST beschrijft het aangetaste gebied als een ontkolingszone nabij het oppervlak waarin koolstof en koolstofrijke fasen zijn verwijderd, doorgaans nadat koolstof aan het oppervlak met zuurstof reageert en gasvormig koolmonoxide (CO) of kooldioxide (CO₂) vormt.
Deze beschrijving verklaart ook waarom een gemeten ontkolingsdiepte geen vaste materiaaleigenschap is. Zij hangt af van temperatuur, tijd, doorsnedegeometrie, fasetoestand, legeringssamenstelling, atmosfeersamenstelling en de methode waarmee de grens wordt vastgesteld.
Koolstofdiffusie door austeniet
Boven de relevante transformatietemperatuur bevindt koolstof zich op interstitiële posities in austeniet, de vlakgecentreerd-kubische fase van ijzer. De concentratie is niet uniform wanneer het oppervlak koolstof verliest. Er ontstaat een concentratiegradiënt: de koolstofconcentratie is het laagst nabij het blootgestelde oppervlak en benadert verder in de doorsnede de samenstelling van het basismateriaal. Deze gradiënt vormt de drijvende kracht voor diffusie.
De eerste wet van Fick Een diffusierelatie die stelt dat de flux evenredig is met de negatieve concentratiegradiënt, waarbij de diffusiecoëfficiënt de transportschaal bepaalt.
Een vereenvoudigde beschrijving maakt gebruik van de eerste wet van Fick:
Hierbij is de koolstofflux, de koolstofdiffusiecoëfficiënt in austeniet, de koolstofconcentratie en de afstand vanaf het oppervlak. Het minteken geeft aan dat de beweging plaatsvindt in de richting van afnemende concentratie. De diffusiecoëfficiënt neemt sterk toe met de temperatuur en wordt vaak weergegeven met een Arrhenius-relatie:
waarbij een frequentiefactor is, de activeringsenergie, de gasconstante en de absolute temperatuur.
Een ruwe diffusieafstand schaalt met , waarbij de blootstellingstijd is. Hiermee kan de gemeten ontkolingsdiepte op zichzelf niet worden voorspeld, omdat de oppervlakteconcentratie niet automatisch nul is en de reactie aan het oppervlak traag kan verlopen. Het verklaart wel waarom een langere blootstelling in de oven er doorgaans voor zorgt dat de koolstofuitputting verder naar binnen doordringt, terwijl een hogere temperatuur de aangetaste diepte kan vergroten door het transport te versnellen.
Factoren die het koolstoftransport wijzigen
- Austeniet
- Koolstof diffundeert snel via interstitiële plaatsen in de vlakgecentreerd-kubische fase.
- Ferriet
- Verschillende interstitiële diffusiepaden leiden tot een ander diffusieprobleem.
- Doorsnedegrootte
- Dunne producten kunnen elkaar overlappende verarmingszones ontwikkelen vanuit tegenoverliggende oppervlakken.
- Randen en hoeken
- Een groter blootgesteld oppervlak en multidirectionele diffusie kunnen de niet-uniformiteit vergroten.
De fasetoestand verandert het transportprobleem. Koolstof diffundeert veel sneller in austeniet dan in ferriet, omdat de interstitiële posities en diffusiepaden verschillen. Een warmtebehandeling die de transformatie van austeniet naar ferriet overschrijdt, kan daardoor een profiel opleveren dat zowel de koolstofbeweging tijdens de ene fase als de transformatie tijdens een andere fase weerspiegelt. Oppervlakteferriet kan ontstaan doordat de lokale koolstofconcentratie daalt tot onder de concentratie die nodig is om austeniet bij de behandelingstemperatuur te stabiliseren. Deze ferritische laag is niet eenvoudigweg een product van een oxidatiereactie; zij is ook een fasetransformatie die door koolstofverlies wordt veroorzaakt.
De afmeting van de doorsnede is van belang, omdat een dun product aan beide zijden een verarmde toestand kan bereiken. In een dikke staaf kan het centrale gebied zijn oorspronkelijke koolstofconcentratie grotendeels behouden, terwijl de twee oppervlaktezones zich onafhankelijk ontwikkelen. In een dunne plaat kunnen de diffusievelden elkaar overlappen, waardoor een volledig gecarburiseerde kern kleiner wordt of geheel verdwijnt. Randen en hoeken vormen een extra complicatie: hun grotere blootgestelde oppervlakte per volume-eenheid en tweedimensionale diffusiepaden kunnen leiden tot een diepere of minder gelijkmatige verarming dan bij een breed vlak oppervlak.
Oppervlakreacties die koolstof verwijderen
Diffusie brengt koolstof naar het oppervlak, maar een oppervlakreactie moet deze koolstof verbruiken of overdragen voordat aanhoudende ontkoling kan optreden. Bij de reactie kunnen zuurstof, waterdamp, kooldioxide of andere bestanddelen van de atmosfeer betrokken zijn. Representatieve reacties zijn:
De feitelijke gasreacties kunnen via oxidefilms en geadsorbeerde oppervlaktesoorten verlopen. Daarom moeten deze vergelijkingen worden opgevat als totaalreacties en niet als een volledige opeenvolging van elementaire reactiestappen. Zuurstof kan eerst een ijzeroxideaanslag vormen, waarna koolstof op of onder de aanslag met de oxiderende omgeving reageert. Cambridge’s Atmosphere control for the protection of metals during production processes brengt atmosferen met een overmaat aan zuurstof bij verbranding in verband met oxidatie, aanslagvorming en ontkoling.
Koolstofactiviteit biedt een nuttigere thermodynamische beschrijving dan alleen de zuurstofconcentratie. De koolstofpotentiaal van de ovenatmosfeer is de koolstofactiviteit die de atmosfeer onder bepaalde omstandigheden aan staal zou opleggen. Wanneer het staal een hogere koolstofactiviteit heeft dan de atmosfeer, wordt ontkoling bevorderd. Wanneer de atmosfeer een hogere koolstofpotentiaal heeft, kan koolstof het staal binnendringen en kan carburering optreden. De literatuur over koolstofpotentiaal benadrukt dat deze uitwisseling zowel door het activiteitsverschil als door de kinetiek van de oppervlakreactie wordt gestuurd.
ASM’s Furnace Atmosphere Controls in Heat Treating noemt de waterdampconcentratie, kooldioxideconcentratie en partiële zuurstofdruk als belangrijke variabelen voor het regelen van de koolstofpotentiaal van de oven. Het supplement uit 2020 bij Eurotherms 2704CP Handbook beschrijft de gebruikelijke schatting van de koolstofpotentiaal op basis van een zuurstofmeting met een zirkoniumoxidesonde, gecombineerd met de oventemperatuur en het koolmonoxidegehalte, of op basis van een dauwpuntmeting. Deze metingen beschrijven de omstandigheden in de oven; zij meten niet rechtstreeks het koolstofprofiel in elk afzonderlijk onderdeel.
De richtlijn van minder dan 5% waterstof mag niet worden gegeneraliseerd buiten de genoemde sinteromstandigheden. Limited evidence
Aan waterdamp moet bijzondere aandacht worden besteed. De richtlijn Sintering of steels van Linde uit 2023 stelt dat waterdamp in stikstof/waterstofatmosferen ontkoling veroorzaakt en verwijst naar een experimentele richtwaarde volgens welke minder dan 5% waterstof de carburering- en ontkolingssnelheden onder de genoemde sinteromstandigheden beperkte. Deze waarde is geen universele grens voor ovens. Gasstroming, temperatuur, staalsamenstelling, dauwpunt, oppervlaktetoestand en apparatuurgeometrie bepalen of een bepaalde atmosfeer oxiderend, neutraal, carburiserend of ontkolend is.
Koppeling tussen reactiesnelheid en diffusiesnelheid
Het oppervlak en het inwendige vormen één gekoppeld systeem. Als de oppervlakreactie zeer snel verloopt, kan de koolstofconcentratie nabij het oppervlak sterk dalen, waardoor een steile gradiënt en een diffusiegecontroleerde flux ontstaan. Als het koolstoftransport door austeniet snel is maar de oppervlakreactie traag verloopt, hoopt koolstof zich nabij het oppervlak op en wordt het totale verlies door de reactie bepaald. Tussen deze uitersten spelen beide weerstanden een rol.
Een bruikbare conceptuele randvoorwaarde is:
waarbij een coëfficiënt voor de oppervlakreactie is, de koolstofconcentratie aan het oppervlak en de concentratie die met de atmosfeer in evenwicht is. Een lage houdt het oppervlak relatief koolstofrijk; een hoge brengt de oppervlakteconcentratie in de richting van de evenwichtswaarde van de atmosfeer. Gasstroomsnelheid in de oven, oxidebedekking, scheurvorming in de aanslag en gassamenstelling kunnen de effectieve oppervlaktecoëfficiënt allemaal beïnvloeden.
Deze koppeling veroorzaakt bij veel proefstukken een gradiënt in plaats van een abrupte chemische grens. De koolstofconcentratie verandert continu of semi-continu met de diepte, en de bijbehorende microstructuur verandert over een zone waarin de ferrietfractie, het carbidegehalte, de hardheid en de etselrespons variëren. Een scherp ogende grens kan ontstaan wanneer een testmethode een drempelwaarde toepast, maar die drempel is een meetconventie en niet noodzakelijkerwijs een fysieke discontinuïteit.
Ook de temperatuur legt geen eenvoudige monotone regel op. Een studie uit 2021 naar verenstaal Fe-0.6C-1.8Si-0.8Mn, behandeld bij temperaturen van 700 tot 1000 °C, stelde vast dat de dikte van het ontkoolde ferriet toenam tot ongeveer 800–825 °C en daarna afnam. Het resultaat weerspiegelt tegengestelde effecten: diffusie versnelt bij stijgende temperatuur, terwijl fasestabiliteit, oxidatiegedrag, reactiesnelheden aan het oppervlak en de tijd die in een bepaalde fase wordt doorgebracht het profiel veranderen.[1] Steels — Determination of the depth of decarburization. International Organization for Standardization. ISO standard, 2023.
De meting kan de gerapporteerde diepte veranderen. ISO 3887:2023 specificeert drie methoden voor het bepalen van de ontkolingsdiepte in staalproducten. ASTM E1077-14(2021) behandelt screening-, microscopische, micro-indentatiehardheids- en chemische analysemethoden; wanneer resultaten worden betwist, wijst de norm een grondige kwantitatieve of lineaire analyse aan als scheidsrechterlijke methode. SAE J419_201801 geeft eveneens aanbevolen procedures voor microscopische, hardheids- en chemische analyses. Een hardheidscriterium kan een bredere aangetaste zone identificeren dan metallografisch onderzoek, terwijl chemische analyse koolstofverlies kan aantonen dat weinig zichtbare verandering veroorzaakt. De gerapporteerde laag is daarom het resultaat van de blootstelling in de oven én van de gekozen definitie van het punt waarop de ontkoling eindigt.
Temperatuur, tijd en de niet-monotone ontkolingsrespons
Temperatuur beïnvloedt ontkoling via verschillende onderling verbonden variabelen, en niet uitsluitend via diffusie. Een verhoging van de werkstuktemperatuur vergroot doorgaans de mobiliteit van koolstof, maar verandert ook de fasensamenstelling van het staal, de snelheid van gas-metaalreacties, de groei of verwijdering van de oxidelaag en de koolstofpotentiaal aan het oppervlak. De gemeten laag weerspiegelt daarom een probleem met een bewegende grens: koolstof verlaat het staal, de atmosfeer verbruikt of levert koolstofhoudende soorten, en de microstructuur die wordt gebruikt om de grens te definiëren, kan tijdens dezelfde thermische cyclus veranderen.
Dit onderscheid is van belang omdat de “ontkolingsdiepte” een meetresultaat is en geen afzonderlijke fysische grootheid die onafhankelijk is van de methode. ISO 3887:2023, Steels — Determination of the depth of decarburization, specificeert drie methoden voor het bepalen van de diepte in staalproducten. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, omvat screenings-, microscopische, micro-indenteringshardheids- en chemisch-analytische procedures; de norm wijst rigoureuze kwantitatieve of lineaire analyse aan als scheidsrechterlijke methode wanneer resultaten worden betwist. SAE J419_201801, Methods of Measuring Decarburization, biedt eveneens procedures voor microscopische, hardheids- en chemische analyse. Een temperatuurcurve die is verkregen uit de ferrietdikte is bijgevolg niet uitwisselbaar met een curve die is verkregen uit hardheidsherstel of een koolstofconcentratieprofiel.
Effecten van opwarmen en uitgloeien
Tijdens het opwarmen kan het oppervlak al koolstof beginnen te verliezen voordat het onderdeel de nominale uitgloeitemperatuur bereikt. De relevante drijvende kracht is het verschil tussen de koolstofactiviteit in het staal en de effectieve koolstofpotentiaal van de ovenatmosfeer. Een atmosfeer met een lage koolstofpotentiaal onttrekt koolstof via oppervlakreacties waarbij zuurstofhoudende soorten betrokken zijn, waarna koolstof vanuit het inwendige naar het oppervlak diffundeert. Het ASM-hoofdstuk Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life beschrijft dit gekoppelde proces als koolstofdiffusie door austenitisch ijzer naar het oppervlak, gevolgd door reacties waarbij gasvormig koolstofmonoxide of koolstofdioxide ontstaat.
De eenvoudigste diffusieschatting suggereert dat de beïnvloede diepte ongeveer evenredig schaalt met de vierkantswortel van de tijd, , waarbij de koolstofdiffusiviteit is. Omdat sterk toeneemt met de temperatuur, kunnen zowel een hogere temperatuur als een langere uitgloeitijd de afstand vergroten waarover de koolstofconcentratie verandert. Deze relatie is nuttig, maar onvolledig. Zij veronderstelt een stabiele fase, een onveranderde oppervlakconditie en een grensconcentratie die niet verandert. Bij het verwarmen in een oven wordt aan geen van deze drie aannamen voldaan.
De vorming van austeniet verandert de oplosbaarheid en het transport van koolstof. Bij temperaturen onder het relevante transformatiebereik beweegt koolstof door ferriet, terwijl koolstof daarboven door austeniet wordt getransporteerd en zich tijdens het afkoelen aan het oppervlak ferriet, perliet of andere koolstofarme producten kunnen vormen. De temperatuur waarbij deze transformaties optreden, hangt af van de samenstelling en de thermische voorgeschiedenis. Silicium en mangaan verschuiven het transformatiegedrag en veranderen de stabiliteit en het uiterlijk van de microstructuur nabij het oppervlak. Een laag die na het afkoelen als ontkoold ferriet zichtbaar is, vormt daarom het uiteindelijke verslag van zowel het koolstofprofiel bij hoge temperatuur als het transformatiepad.
Ook de uitgloeitijd verandert de gelegenheid voor de atmosfeer om met het oppervlak te reageren. Een korte blootstelling kan een koolstofarme laag veroorzaken zonder veel oxidelaag. Een langere blootstelling kan de koolstofgradiënt verdiepen, de oxidelaag verdikken, de laag doen barsten of afschilferen en vers metaal aan het gas blootstellen. Een oxidelaag kan de toegang van het gas tijdelijk vertragen, maar kan ook lokale reactiepaden creëren wanneer zij poreus wordt of losraakt. Het effect van tijd blijft daarom niet noodzakelijk evenredig met .[2] Furnace Atmosphere Controls in Heat Treating. ASM International. ASM Handbook, 2013.
Beheersing van de atmosfeer moet in elke temperatuurvergelijking worden opgenomen. De richtlijn van ASM uit 2013 noemt de waterdampconcentratie, de koolstofdioxideconcentratie en de partiële zuurstofdruk als ovenvariabelen die worden gebruikt om de koolstofpotentiaal te regelen en ontkoling te voorkomen. Het 2704CP Handbook supplement van Eurotherm uit 2020 beschrijft de gebruikelijke afleiding van de koolstofpotentiaal uit zuurstofmetingen met een zirkoniumoxidesonde, gecombineerd met de oventemperatuur en het koolmonoxidegehalte, of uit dauwpuntmetingen. Deze meetwaarden zijn van belang omdat twee proeven bij dezelfde staaltemperatuur verschillende koolstofactiviteiten aan het oppervlak kunnen opleggen. De sinterrichtlijn van Linde uit 2023 meldt dat waterdamp in stikstof/waterstofatmosferen ontkoling veroorzaakt en geeft als experimentele richtlijn dat minder dan 5% waterstof de carburatie- en ontkolingssnelheden beperkt onder de genoemde sinteromstandigheden. Die richtlijn geldt voor de daarin beschreven sinteromstandigheden en is geen algemene ovenregel.

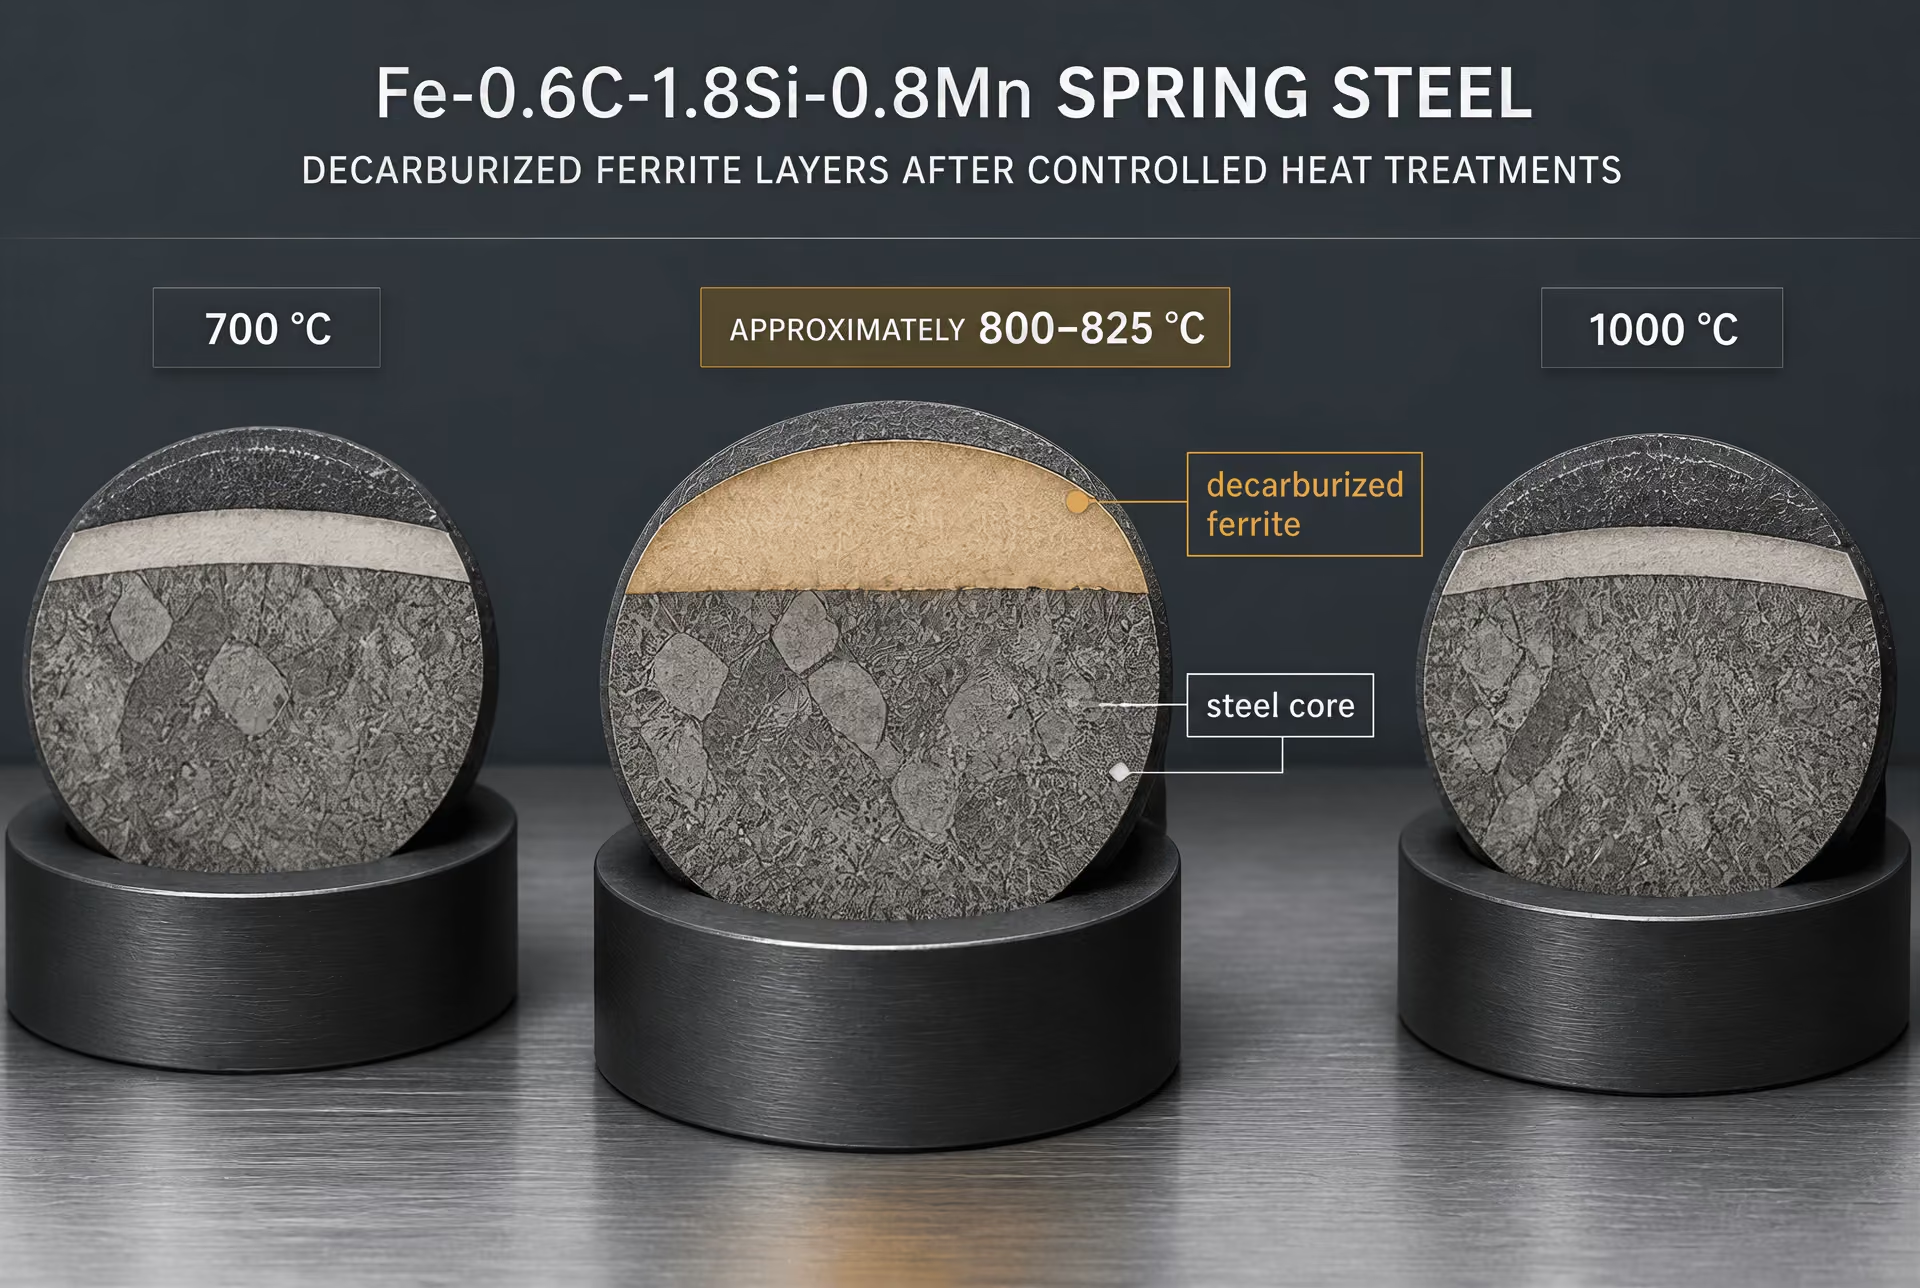
Het voorbeeld van verenstaal bij 700–1000 °C
Een bijzonder nuttig tegenvoorbeeld voor een verklaring die uitsluitend op temperatuur is gebaseerd, komt uit een studie uit 2021 in het Journal of Materials Research and Technology over verenstaal van Fe-0.6C-1.8Si-0.8Mn. Het materiaal werd onderzocht tussen 700 en 1000 °C. De dikte van het ontkoolde ferriet nam toe naarmate de temperatuur in het lagere deel van het onderzochte bereik steeg, bereikte een maximum bij ongeveer 800–825 °C en nam vervolgens bij hogere temperaturen binnen dat experiment af.
Het resultaat is niet-monotoon. Dit betekent niet dat de diffusie boven 825 °C langzamer werd. Koolstofdiffusie wordt in het algemeen sneller naarmate de temperatuur stijgt. In plaats daarvan veranderden verschillende concurrerende effecten gelijktijdig. In het lagere temperatuurgedeelte van de proef versnelde de temperatuurstijging het koolstoftransport en de oppervlakreacties, terwijl er voldoende blootstelling was om een bredere ferritische ontkolingszone te ontwikkelen. Toen de temperatuur ongeveer 800–825 °C bereikte en overschreed, veranderden de fasestabiliteit en het transformatiegedrag. De hoeveelheid en morfologie van het ferriet die na het afkoelen zichtbaar waren, vormden niet langer een eenvoudige voortzetting van de laag bij lagere temperatuur.
Ook de oxidatie aan het oppervlak werd belangrijker. Bij hogere temperatuur kunnen zuurstofhoudende ovengassen sneller reageren met ijzer en koolstof. Cambridge’s Atmosphere control for the protection of metals during production processes vermeldt dat directe blootstelling aan verbrandingsatmosferen met een overmaat aan zuurstof oxidatie, aanslagvorming en ontkoling kan veroorzaken. Een dikke of gewijzigde oxidelaag kan de toevoer van reactief gas naar het metaal veranderen, terwijl de vorming van de laag oppervlakte-ijzer kan verbruiken en de plaats kan wijzigen waar het koolstofverlies wordt geregistreerd. Snellere oxidatie kan de chemische agressiviteit van de atmosfeer dus vergroten en tegelijkertijd de voor meting geselecteerde ferrietzone verkleinen, herverdelen of aan het zicht onttrekken.
Het gerapporteerde maximum van de studie moet worden opgevat als een gevolg van de samenstelling Fe-0.6C-1.8Si-0.8Mn, het temperatuurschema van 700–1000 °C, de blootstellingsduur, de ovenatmosfeer, de geometrie van het proefstuk, het afkoelpad en de gekozen definitie van ontkoold ferriet. Het is geen universele wet dat verenstaal bij 800–825 °C maximale ontkoling bereikt. Een andere staalsoort, atmosfeer of uitgloeitijd kan het maximum verschuiven of het volledig buiten het onderzochte bereik plaatsen.
Waarom een hogere temperatuur niet altijd een dikkere gemeten laag betekent
Drie afzonderlijke vragen worden vaak tot één vraag gereduceerd: hoeveel koolstof het staal heeft verlaten, hoe ver de verstoring van de concentratie zich heeft uitgebreid en hoeveel ontkoold materiaal een testmethode heeft gerapporteerd. Een hogere temperatuur kan de eerste twee grootheden vergroten en tegelijkertijd de derde verkleinen.
De oppervlakreactie kan zo snel worden dat oxidatie, groei van de oxidelaag of beperkingen in de gasstroming de grensconditie bepalen. Als het oppervlak door een compacte oxidelaag wordt bedekt, kan de koolstofverwijdering na een initiële periode worden beperkt. Als de laag poreus wordt of afschilfert, kan de reactie opnieuw versnellen. Waterdamp, koolstofdioxide, partiële zuurstofdruk, koolmonoxide en waterstof beïnvloeden elk het evenwicht tussen oxidatie, koolstofverwijdering en koolstofuitwisseling. De koolstofpotentiaal is daarom een regelvariabele van de oven en geen vaste eigenschap van de temperatuur.
Een faseverandering vormt een andere reden voor een kleinere gemeten dikte. Een koolstofarme austenitische zone kan tijdens het afkoelen transformeren in ferriet en andere producten waarvan het uiterlijk afhangt van de afkoelsnelheid en de lokale samenstelling. Bij een hogere behandelingstemperatuur kan de uiteindelijke ferrietmorfologie dunner of discontinu zijn, of aan het oppervlak worden vervangen door oxide en getransformeerde producten, zelfs wanneer het koolstoftransport snel was. Een microscopisch ferrietcriterium kan dan een geringere diepte rapporteren dan een chemisch profiel zou laten zien.
De meetmethode kan de schijnbare rangorde van twee behandelingen omkeren. Metallografie kan de grens lokaliseren op basis van de ferrietmorfologie; micro-indenteringshardheid kan op een andere positie een hardheidsovergang identificeren; chemische analyse kan een bredere gradiënt laten zien zonder scherpe grens. ASTM E1077-14(2021) erkent deze verschillen door alle vier de proceduretypen te behandelen en kwantitatieve of lineaire analyse voor te schrijven als scheidsrechterlijke methode bij geschillen. Vergelijkingen moeten daarom de oriëntatie van het proefstuk, de preparatie van het oppervlak, het etsen, de vergroting, de afstand tussen hardheidsmetingen, de bemonsteringsdiepte en het rapportagecriterium constant houden.
De praktische conclusie is rechtstreeks: temperatuur moet worden beschouwd als één coördinaat in een gekoppeld thermisch, chemisch en microstructureel experiment. Een geldige vergelijking registreert de opwarmsnelheid, de uitgloeitijd, de samenstelling van de atmosfeer of de koolstofpotentiaal, de toestand van de oxidelaag, het afkoelpad, de staalbenaming en de meetmethode. Het resultaat voor Fe-0.6C-1.8Si-0.8Mn tussen 700 en 1000 °C laat zien waarom een temperatuurstijging de gerapporteerde laag ontkoold ferriet eerst kan verdikken en vervolgens kan uitdunnen. Het vormt bewijs tegen een monotone temperatuurregel, maar niet tegen het belang van temperatuur.
Ovenatmosferen en de belangrijkste oorzaken in het proces
Ontkoling wordt niet veroorzaakt door “oxidatie” in de ruime betekenis van het binnendringen van zuurstof in een oven. Zij treedt op wanneer het staaloppervlak sneller koolstof verliest dan vanuit het inwendige kan worden aangevoerd. De bepalende balans omvat de koolstofactiviteit in het staal, de koolstofactiviteit in het gas, de kinetiek van de oppervlakreacties, de diffusie door austeniet of ferriet, de temperatuur en de toevoer van oxiderende componenten. Een oven kan daardoor walshuid vormen zonder dezelfde ontkolingsdiepte te veroorzaken als een andere oven, en een kleine verandering in de gassamenstelling kan het resultaat veranderen, zelfs wanneer de ingestelde temperatuur en houdtijd ongewijzigd blijven.
Het ASM Handbook-hoofdstuk Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life beschrijft de diffusie van koolstof door austenitisch ijzer naar het oppervlak, terwijl oppervlakreacties koolstof verbruiken. NIST definieert een ontkolingszone als een verlies van koolstof en koolstofrijke fasen nabij het oppervlak, wanneer koolstof aan het oppervlak met zuurstof reageert en gasvormig koolstofmonoxide of koolstofdioxide vormt. De praktische vraag is niet eenvoudigweg of er zuurstof aanwezig is. Het gaat erom of de oppervlakreactie de koolstofactiviteit aan het oppervlak voldoende verlaagt om een koolstofgradiënt in het staal te veroorzaken.
ASM’s Furnace Atmosphere Controls in Heat Treating identificeert de waterdampconcentratie, de koolstofdioxideconcentratie en de partiële zuurstofdruk als ovenvariabelen die worden gebruikt om het koolstofpotentieel te regelen en ontkoling te voorkomen. Deze variabelen moeten worden beschouwd als operationele metingen, niet als verklaringen achteraf. De richtlijn van Eurotherm uit 2020 beschrijft de gebruikelijke afleiding van het koolstofpotentieel uit een zuurstofmeting met een zirkoniumoxide-sonde, gecombineerd met de oventemperatuur en het koolmonoxidegehalte, of uit het dauwpunt. Elke methode heeft beperkingen. Daarom moet een ovenregistratie de gasmetingen, de temperatuurgeschiedenis, de positie van de charge, de gasstroom en de gemeten toestand van het staal met elkaar verbinden.
Waterdamp, koolstofdioxide, partiële zuurstofdruk en verbrandingsproducten
Waterdamp is vaak de eerste verdachte, omdat deze koolstof aan het staaloppervlak kan oxideren. Een vereenvoudigde reactie is:
Koolstofdioxide kan deelnemen via:
De producten zijn gasvormig, waardoor koolstof uit het gebied nabij het oppervlak wordt verwijderd in plaats van achter te blijven als een koolstofrijk oxide. Ook de partiële zuurstofdruk is van belang, omdat deze de neiging tot de vorming van ijzeroxiden bepaalt en de reacties beïnvloedt die de concentraties koolstofmonoxide en koolstofdioxide vastleggen. Deze reacties zijn gekoppeld: een gas met weinig zuurstof in de bulk kan nog steeds voldoende waterdamp of koolstofdioxide bevatten om de koolstofactiviteit aan het oppervlak te verlagen.
Koolmonoxide is niet automatisch beschermend. Het effect ervan hangt af van de balans tussen carburiserende en ontkolende reacties, de gastemperatuur, de samenstelling van het staal en de verhouding tussen CO en CO₂. Een gas dat CO bevat, kan onder de ene koolstofpotentiaalconditie koolstof toevoegen en onder een andere koolstof verwijderen. Het koolstofpotentieel is daarom een begrip uit de chemische evenwichtsleer en geen label dat aan een bepaald gas is gekoppeld. Ook de snelheid van de koolstofuitwisseling hangt af van de kinetiek van de oppervlakreacties. De diffusie in het staal kan snel zijn terwijl de oppervlakreactie bepalend blijft, of het omgekeerde kan het geval zijn.
Verbrandingsproducten kunnen deze balans snel verstoren. Een ongecontroleerde brander kan een overmaat aan zuurstof, een hoog waterdampgehalte of een afwijkende CO₂/CO-verhouding produceren. Een brandstofrijke verbranding kan koolmonoxide en roetgerelateerde afzettingen veroorzaken, terwijl luchtinfiltratie het zuurstof- en vochtgehalte kan verhogen nadat het gas de oven is binnengekomen. Een natte charge, nat vuurvast materiaal of een recent gewassen fixture kan tijdens het opwarmen stoom afgeven. Een lek bij een deur, afdichting, brandertegel, ventilatoras of koelgedeelte kan omgevingslucht naar binnen zuigen, vooral wanneer de ovendruk onder de omgevingsdruk daalt.
Deze waarnemingen zijn hypothesen voor procesbeheersing, geen diagnoses. “De oven lekte” moet worden bevestigd met drukmetingen, controles met tracergas, inspectie van afdichtingen, trends in het dauwpunt of plaatselijke gasmonsters. “Het gas was vochtig” vereist een gekalibreerde meting van het dauwpunt of vochtgehalte en een beoordeling van de werking van de droger, de temperatuur van de leidingen en de purgepraktijk. Een verontreinigde charge kan olie, snijvloeistof, roest, walshuid of resten van reinigingsmiddelen bevatten die ontleden en de plaatselijke gassamenstelling veranderen. Door de charge te inspecteren en de resultaten per locatie te vergelijken, kan een door de charge veroorzaakt probleem worden onderscheiden van een ovenbrede atmosferische storing.
De temperatuur maakt de interpretatie minder eenduidig. In een studie uit 2021 in het Journal of Materials Research and Technology naar verend staal van Fe-0.6C-1.8Si-0.8Mn, getest van 700 tot 1000 °C, nam de dikte van het ontkoolde ferriet toe tot ongeveer 800–825 °C en nam daarna af. Dit niet-monotone resultaat laat zien waarom temperatuur alleen een ontoereikende verklaring is. Een hogere temperatuur versnelt de koolstofdiffusie en de oppervlakreacties, maar kan ook de oxidevorming, het gasevenwicht, de fasensamenstelling en de snelheid waarmee koolstof vanuit het inwendige wordt aangevuld veranderen.
Atmosferen met een zuurstofovermaat en vorming van walshuid
Cambridge’s Atmosphere control for the protection of metals during production processes bevat een directe waarschuwing: blootstelling aan verbrandingsatmosferen met een zuurstofovermaat kan oxidatie, walshuidvorming en ontkoling veroorzaken, die later mogelijk moeten worden verwijderd. Dit is een sterkere uitspraak dan beweren dat walshuid en ontkoling altijd identiek zijn. Walshuid is een oxideproduct op of nabij het oppervlak; ontkoling is een verandering in het koolstofgehalte en de koolstofhoudende microstructuur. Zij treden vaak samen op, omdat een oxiderend oppervlak koolstof verbruikt terwijl ijzer met zuurstof reageert, maar hun diepten en snelheden hoeven niet overeen te komen.
Een atmosfeer met een zuurstofovermaat kan het gevolg zijn van een onjuiste lucht-brandstofverhouding, drift in de branderregeling, slechte menging, een defect zuurstofregelingsinstrument of het binnendringen van lucht via openingen in de oven. Een oven kan ook een aanvaardbare gemiddelde gassamenstelling vertonen terwijl een branderstraal of de rand van de charge plaatselijk wordt blootgesteld aan een oxiderende pluim. De rangschikking van de charge is van belang. Een dicht opeengepakte stapeling kan de gascirculatie belemmeren en plaatselijke zones veroorzaken; blootgestelde hoeken en voorranden kunnen sterker reageren dan beschutte oppervlakken.
Walshuid kan het bewijsmateriaal verbergen. Oxide kan tijdens transport, kogelstralen, richten of beitsen afschilferen, waardoor een schoon ogend oppervlak met een koolstofgradiënt onder het oppervlak achterblijft. Omgekeerd bewijst een donkere of dikke walshuidlaag niet wat de exacte ontkolingsdiepte is. Bij het ovenonderzoek moeten het uiterlijk van de walshuid, de koolstof aan het oppervlak, het hardheidsprofiel, de metallografische structuur en de atmosferische registraties met elkaar worden vergeleken, in plaats van het ene uit het andere af te leiden.
De regeling begint met een stabiele verbranding en een gecontroleerde ovendruk. De zuurstoftrim van de brander, de brandstofdruk, de luchtdruk, de klepstand, de ovendruk en de toestand van de afvoer moeten worden gecontroleerd met gekalibreerde instrumenten. Het openen van deuren, de laadpraktijk en de intervallen tussen uitnemen en afschrikken kunnen in de meest kritieke fase lucht toelaten. Als een resultaat binnen de charge varieert, moeten de aangetaste oppervlakken in kaart worden gebracht en worden gecorreleerd met de posities van branders, gasinlaten, afdichtingen en stromingspatronen. Als alle oppervlakken een vergelijkbare verandering vertonen, moeten de geschiedenis van de instelwaarden, de gastoevoer en de regeling van het koolstofpotentieel worden beoordeeld.
N2/H2-sinteratmosferen en de rol van vocht[3] Sintering of steels. Linde. Linde technical guidance, 2023.
Stikstof-waterstofatmosferen die bij het sinteren van poedermetalen worden gebruikt, vereisen een afzonderlijke waarschuwing. Waterstof wordt vaak toegevoegd om oxiden te reduceren en een schone sinteromgeving te ondersteunen, maar de atmosfeer is niet automatisch neutraal ten opzichte van koolstof. De richtlijn Sintering of steels van Linde uit 2023 stelt dat waterdamp in N₂/H₂-atmosferen ontkoling veroorzaakt. Vocht kan reageren met koolstof in het compact of aan het staaloppervlak, terwijl waterstof het evenwicht en het transportgedrag van het gasmengsel verandert.
Linde verwijst ook naar een experimentele richtlijn volgens welke minder dan 5% waterstof de carburisatie- en ontkolingssnelheden onder de vermelde sinteromstandigheden beperkt. Dit cijfer moet aan die omstandigheden gekoppeld blijven. Het is geen universele ovenregel voor warmtebehandeling, smeden, gloeien of elke samenstelling van poedermetaal. Het toepassen ervan zonder controle van temperatuur, dauwpunt, koolstofgehalte, gassnelheid, verblijftijd en ovenontwerp zou een contextspecifiek resultaat veranderen in een misleidende specificatie.
Bij het sinteren kan vocht worden aangevoerd met de toegevoerde stikstof of waterstof, ontstaan door onvoldoende droging, condenseren in koude leidingen of vrijkomen uit vuurvast materiaal en fixtures. Een stijging van het dauwpunt tijdens een productierun kan wijzen op een probleem met de droger, een lekkend watergekoeld onderdeel, onvoldoende purge of vochtig inkomend materiaal. De bron moet worden gecontroleerd met dauwpuntmetingen bij de gastoevoer en de oveninlaat, lektests, controles van de leidingtemperatuur en een vergelijking tussen runs met een lege en een geladen oven.[4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Alleen de gassamenstelling is onvoldoende. Koolstofhoudend poeder, de ontleding van smeermiddelen, ovenafzettingen en de geometrie van het compact kunnen de plaatselijke atmosfeer rond onderdelen veranderen. Meet koolstof of microstructuur op verschillende posities, registreer het dauwpunt gedurende de volledige thermische cyclus en vergelijk het resultaat met het gasstromingspatroon van de oven. Wanneer er discussie bestaat over de gemeten diepte, specificeert ISO 3887:2023 drie methoden voor het bepalen van de ontkolingsdiepte in staalproducten. ASTM E1077-14(2021) behandelt screenings-, microscopische, micro-indentatiehardheids- en chemische analysemethoden, waarbij een rigoureuze kwantitatieve of lineaire analyse bij geschillen als scheidsrechterlijke methode wordt aangewezen. De diagnose van de atmosfeer en de meetmethode moeten gezamenlijk worden beoordeeld; wanneer een van beide verandert, kan ook het gerapporteerde procesresultaat veranderen.
Hoe ontkoling volgens de normen wordt gemeten
Een gerapporteerde ontkolingsdiepte is geen enkele, methode-onafhankelijke materiaaleigenschap. Zij is het resultaat van een testsysteem: de gekozen norm, de doorsnede die uit het product is genomen, de oppervlaktevoorbereiding, de resolutie van het instrument en de regel die wordt gebruikt om te bepalen waar de ontkoling eindigt. Twee laboratoria kunnen dezelfde staaf onderzoeken en verschillende diepten verkrijgen zonder dat een van beide metingen onzorgvuldig is uitgevoerd.
De metallurgische reden hiervoor is eenvoudig maar belangrijk. Tijdens het verhitten verplaatst koolstof zich door austeniet naar een oppervlak waarvan de koolstofactiviteit lager is dan die van het staal. Oppervlakreacties met zuurstof, waterdamp en koolstofdioxide kunnen koolstof verbruiken door de vorming van koolmonoxide of koolstofdioxide. Als de ovenatmosfeer koolstof met voldoende activiteit toevoert, kan de reactie worden verminderd of omgekeerd; als dat niet het geval is, voedt diffusie vanuit het inwendige de oppervlakreactie. ASM identificeert de waterdampconcentratie, de koolstofdioxideconcentratie en de partiële zuurstofdruk als ovenvariabelen die worden gebruikt om het koolstofpotentiaal te regelen en ontkoling te beperken. Eurotherm beschrijft gangbare schattingen van het koolstofpotentiaal op basis van zuurstofmetingen met een zirkoniumoxidesonde, gecombineerd met de oventemperatuur en het koolmonoxidegehalte, of op basis van dauwpuntmetingen.
De gemeten zone hangt daarom af van de thermische en atmosferische voorgeschiedenis, en niet uitsluitend van de piektemperatuur. Een studie uit 2021 naar verenstaal met de samenstelling Fe-0.6C-1.8Si-0.8Mn, onderzocht bij temperaturen van 700 tot 1000 °C, toonde aan dat de dikte van ontkoold ferriet toenam tot ongeveer 800–825 °C en daarna afnam. Dit waarschuwt ervoor temperatuur te beschouwen als een regelvariabele die slechts in één richting werkt: diffusie versnelt bij hogere temperatuur, maar ook oxidevorming, de faseconstituentie, de oppervlakkinetiek en het beschikbare koolstofpotentiaal veranderen.

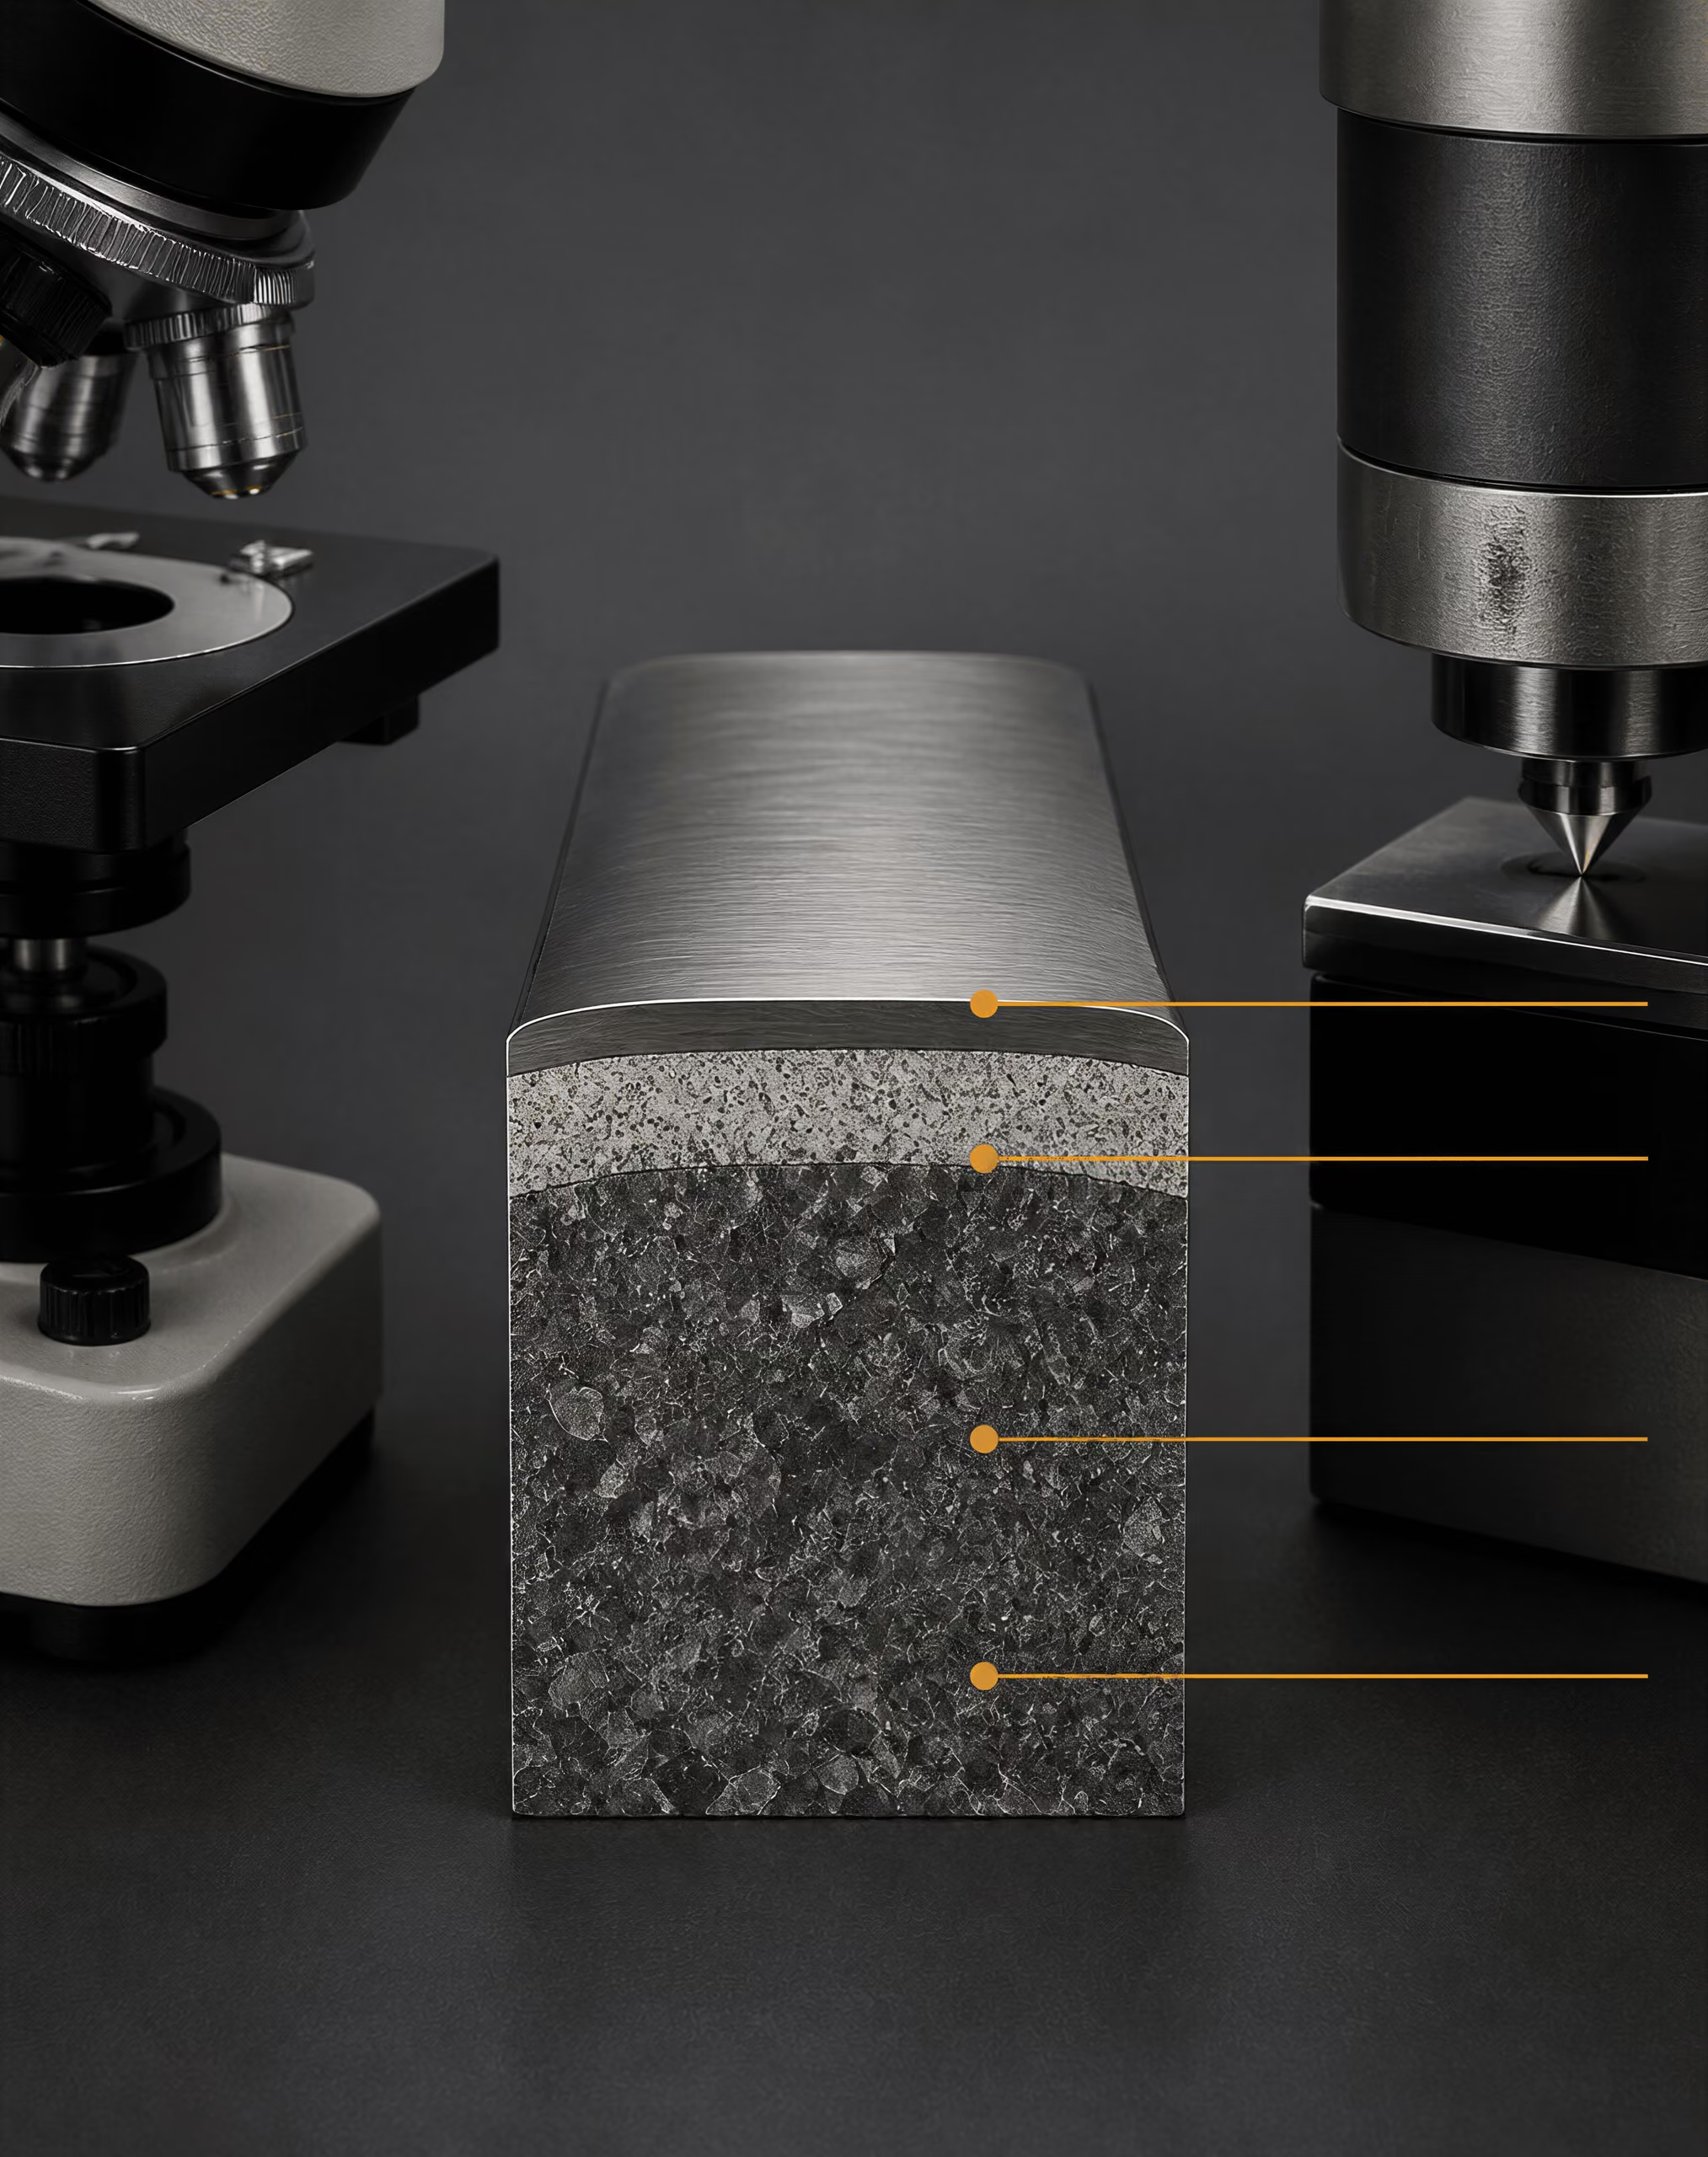
ISO 3887:2023 en de drie meetmethoden ervan
| ISO-methodenfamilie | Wat wordt geëvalueerd | Geschikte grondslag voor besluitvorming |
|---|---|---|
| Metallografisch onderzoek | Veranderingen in fase en morfologie van oppervlak tot kern | Volledige of gedeeltelijke ontkoling |
| Hardheidsmeting | Gradiënt van mechanische eigenschappen met de diepte | Criterium voor een functionele verweekte zone |
| Chemische analyse | Koolstofconcentratieprofiel | Acceptatiegrens voor het koolstofgehalte |
ISO 3887:2023, Staal — Bepaling van de ontkolingsdiepte, specificeert drie methoden voor staalproducten. Deze komen conceptueel overeen met metallografisch onderzoek, hardheidsmeting en chemische analyse. De norm verklaart dus niet dat één universele test ontkoling definieert. Zij biedt verschillende benaderingen die geschikt zijn voor verschillende materialen, geometrieën, acceptatie-eisen en laboratoriumcapaciteiten.
Bij de metallografische methode wordt een gepolijste doorsnede vanaf het oorspronkelijke oppervlak naar binnen onderzocht. Et6030sen maakt veranderingen in de microstructuur zichtbaar, zoals een ferritische laag, een verlaagd gehalte aan perliet of carbiden en een overgang naar de onaangetaste kern. Met deze methode kan volledige ontkoling worden onderscheiden — waarbij koolstofrijke fasen grotendeels zijn verdwenen — van gedeeltelijke ontkoling, waarbij het koolstofgehalte of de fractie perliet en carbiden is afgenomen, maar de oorspronkelijke bestanddelen nog aanwezig zijn. De kracht van deze methode is het directe visuele bewijs. De zwakte is dat de grens geleidelijk of gestreept kan zijn of door het etcontrast kan worden beïnvloed. Een gemeten lijn is dan een interpretatie van een overgang en geen van nature scherpe grens.
Bij de hardheidsmethode worden metingen uitgevoerd op gecontroleerde afstanden vanaf het oppervlak. Een oppervlaktelaag met een lager koolstofgehalte heeft doorgaans een lagere hardheid dan het onaangetaste materiaal, hoewel legeringselementen, korrelgrootte, achtergebleven fasen, de ontlaatrespons en restspanningen de hardheid eveneens kunnen beïnvloeden. Micro-indentatie is vooral nuttig wanneer de aangetaste laag dun is, maar de indrukkingen moeten klein genoeg zijn en voldoende uit elkaar liggen om overlappende plastische zones te voorkomen. Een afstand die geschikt is voor een dikke zone kan een ondiepe zone vervagen. Omgekeerd kan een zeer kleine afstand afzonderlijke meetwaarden gevoelig maken voor plaatselijke korrels en beschadigingen door de voorbereiding.
Bij chemische analyse wordt het koolstofgehalte als functie van de afstand tot het oppervlak gemeten, hetzij door afzonderlijke lagen te verwijderen, hetzij met een andere ruimtelijk opgeloste techniek. Dit is de meest directe benadering wanneer het acceptatiecriterium betrekking heeft op de koolstofconcentratie en niet op een zichtbare fasegrens. De methode kent echter een belangrijke beperking: de chemische resolutie. Als materiaal in lagen van 0,05 mm wordt verwijderd, kan een gerapporteerde grens niet geloofwaardig aan 0,005 mm worden toegewezen. Oppervlakverontreiniging, walshuid, ontkoold ferriet dat met onaangetast metaal is vermengd en het door de analysemethode bemonsterde volume kunnen het schijnbare profiel verschuiven.
ISO 3887:2023 moet worden beschouwd als een referentiekader voor het kiezen en rapporteren van een van deze methoden. Een microscopische diepte, een diepte op basis van een hardheidsovergang en een chemisch bepaalde diepte van koolstofverlies kunnen alle geldig zijn, terwijl ze verschillende grenzen beschrijven. In het rapport moet de gebruikte methode en definitie worden vermeld, in plaats van “diepte” te presenteren alsof de betekenis daarvan vanzelf spreekt.
Procedurefamilies van ASTM E1077-14(2021)
ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, ordent het probleem in procedures voor screening, microscopisch onderzoek, micro-indentatiehardheid en chemische analyse. Dit zijn procedurefamilies en geen onderling uitwisselbare benamingen voor dezelfde test.
Screening is de snelle beslisfase. Een onderzoek bij lage vergroting of een beperkte hardheidsmeting langs een meetlijn kan aangeven of een oppervlak geen duidelijke ontkoling, een aanzienlijke zone of een toestand vertoont die nauwkeuriger onderzoek vereist. Screening is nuttig voor productiecontroles en voor het selecteren van proefstukken, maar is niet automatisch geschikt voor een krappe acceptatiegrens. Een grof visueel onderzoek kan een dunne gedeeltelijk ontkoolde laag missen; een breed hardheidsinterval kan een ondiepe gradiënt verbergen.
Microscopisch onderzoek levert een lineaire of kwantitatieve schatting wanneer de doorsnede zorgvuldig wordt voorbereid en gemeten. Het proefstuk moet zo worden gesneden dat het onderzochte vlak loodrecht op het oorspronkelijke oppervlak staat. Een langsdoorsnede beantwoordt een andere vraag dan een dwarsdoorsnede: zij kan variaties langs het product zichtbaar maken en kan de wals- of smeedstructuur op een andere manier doorsnijden. Het oorspronkelijke oppervlak moet herkenbaar blijven. Slijpen kan een dunne zone verwijderen, afronding kan de rand vervormen en te sterk etsen kan het contrast overdrijven.
De vergroting beïnvloedt het praktische resultaat. Bij lage vergroting kan de onderzoeker de buitenste zichtbaar veranderde band rapporteren. Bij hogere vergroting kan fijne carbide-uitputting of een smalle ferritische zone meetbaar worden. Het gezichtsveld, de belichting, het etsmiddel, de kalibratie en het aantal gemeten locaties zijn allemaal van belang. ASTM E1077-14(2021) wijst een strenge kwantitatieve of lineaire analyse aan als scheidsrechterlijke benadering bij geschillen. Deze aanduiding weerspiegelt een deugdelijk principe: wanneer een resultaat wordt betwist, moet het laboratorium een visuele indruk vervangen door gedocumenteerde metingen langs vastgelegde lijnen of op vastgelegde locaties.
Micro-indentatiehardheidsmetingen zetten de gradiënt van de oppervlakte naar de kern om in een diepteschatting. De meetlijn moet ver genoeg van de rand beginnen om randeffecten te vermijden, maar dicht genoeg bij de rand om de verwachte zone op te lossen. De afstand tussen indrukkingen, de belasting, de houdtijd, de vlakheid van het oppervlak en het criterium voor de terugkeer naar de kernhardheid moeten worden gerapporteerd. Als de indrukkingen te ver uit elkaar liggen, wordt de opgegeven diepte eerder een interval dan een nauwkeurige grens. Als ze te dicht bij elkaar liggen, kan de vervorming door één indrukking de volgende beïnvloeden.
Chemische analyse heeft de voorkeur wanneer de koolstofconcentratie zelf bepalend is voor de beslissing, maar het bemonsterde volume en de detectielimiet bepalen welke kleinste structuur geloofwaardig kan worden vastgesteld. Een chemisch gemeten koolstofprofiel kan een geleidelijke afname tonen, zelfs wanneer microscopie een scherpe faseverandering laat zien. Geen van beide resultaten mag als het andere worden aangeduid.
SAE J419_201801 en methodeselectie
SAE J419_201801, Methods of Measuring Decarburization, geeft aanbevolen praktijken voor microscopisch onderzoek, hardheidsmetingen en chemische analyse van ijzerhoudende materialen. De norm kan het best worden gebruikt in combinatie met de productspecificatie en het warmtebehandelingsverslag, en niet als vervanging van een van beide. ISO 3887:2023 biedt drie vastgelegde meetmethoden voor staalproducten; ASTM E1077-14(2021) beschrijft concepten voor schatting en scheidsrechterlijke beoordeling; SAE J419_201801 geeft praktische richtlijnen voor de methoden. De normverwijzingen moeten zichtbaar blijven in het rapport, omdat zij verschillende procedurele contexten vastleggen.
De methodekeuze moet het faalrisico volgen. Kies microscopie wanneer de relevante vraag betrekking heeft op volledige of gedeeltelijke ontkoling en de microstructuur betrouwbaar kan worden geïnterpreteerd. Kies micro-indentatiehardheid wanneer een eigenschapsgradiënt van belang is en de laag dik genoeg is voor een verdedigbare meetlijn. Kies chemische analyse wanneer een grens voor het koolstofgehalte is gespecificeerd of wanneer legering en warmtebehandeling hardheid tot een dubbelzinnige indirecte maat maken. Gebruik screening alleen voor een voorlopige beslissing, tenzij de toepasselijke producteis dit uitdrukkelijk toestaat.
Minimale gegevensvelden voor het meetrapport
- Materiaalidentificatie Product, kwaliteit, warmtebehandelingstoestand en geldende specificatie.
- Bemonstering Oriëntatie van de doorsnede, locatie van het oppervlak en aantal onderzochte gebieden.
- Voorbereiding Details over snijden, inbedden, slijpen, polijsten en etsen.
- Meting Vergroting, hardheidsbelasting en meetafstand, of resolutie van de chemische analyse.
- Criterium Definitie van de volledige, gedeeltelijke of totale aangetaste diepte.
- Resultaat Maximum, gemiddelde, spreiding en beperkingen waar relevant.
Elk rapport moet het product en de staalsoort, de toepasselijke specificatie, de oriëntatie van de doorsnede, de locatie en het aantal onderzochte gebieden, de volgorde van de oppervlaktevoorbereiding, de microscoopvergroting of de hardheidsbelasting en -afstand, de analytische resolutie, het grenscriterium en de rapportageconventie vermelden. Ook moet onderscheid worden gemaakt tussen de maximale en de gemiddelde diepte, en moet worden aangegeven of de waarde betrekking heeft op volledige ontkoling, gedeeltelijke ontkoling of de totale aangetaste diepte.
Deze details zijn geen administratieve omkadering van de meting. Zij maken deel uit van de meting zelf. Een ontkolingswaarde zonder grensdefinitie en methode kan een schijnbare onenigheid veroorzaken, terwijl een zorgvuldig geïdentificeerde methode resultaten van verschillende laboratoria vergelijkbaar maakt binnen hun werkelijke beperkingen.
Metallografische meting: wat de microscoop wel en niet kan aantonen
Voorbereiding en etsen van dwarsdoorsneden
Een metallografisch onderzoek moet beginnen met een doorsnede die normaal, dus loodrecht, op het bewerkte oppervlak is genomen. Bij plaat, staf, draad of smeedwerk moet de snede het volledige traject vanaf het oorspronkelijke oppervlak tot in het onaangetaste materiaal blootleggen. Een doorsnede evenwijdig aan het oppervlak kan de diepte van ontkoling niet vaststellen, omdat deze laterale variatie toont en niet de vereiste overgang van oppervlak naar kern. Bij de monstername moeten ook de productoriëntatie, de toestand na de warmtebehandeling, de locatie op het oppervlak en eventuele bewerkingen voor verspaning of verwijdering van walshuid die vóór het onderzoek zijn uitgevoerd, worden vastgelegd.
Het snijvlak moet worden beschermd tegen extra verhitting. Schurend snijden met overmatige kracht kan het oppervlak ontlaten, verzacht materiaal over de doorsnede uitsmeren of insluitsels uittrekken. Hierdoor kan een vals oppervlaktenabij bandje ontstaan. Inbedden moet, indien nodig, de rand ondersteunen zonder deze af te ronden; afronding van de rand verkort de schijnbare afstand tussen het oppervlak en de eerste onaangetaste structuur. Het slijpen moet met steeds fijnere slijpmiddelen worden uitgevoerd, met voldoende smering en gecontroleerde druk, zodat eerdere beschadiging wordt verwijderd in plaats van uitgebreid. Bij het uiteindelijke polijsten mogen geen meegesleept metaal, ingekapseld slijpmiddel of diepe krassen die het oppervlak kruisen achterblijven.
Het oorspronkelijke productoppervlak moet herkenbaar blijven. Als de walshuid vóór het maken van de doorsnede wordt verwijderd, moet het laboratorium dit vastleggen en indien mogelijk een representatief stuk bewaren. Anders kan de analist de grens tussen walshuid en metaal aanzien voor het vervaardigde oppervlak en een onjuiste diepte rapporteren. Een zichtbaar donkere oxidelaag is op zichzelf geen meting van ontkoling. Walshuid registreert oxidatie; ontkoling registreert koolstofverlies in het staal eronder, en beide kunnen gelijktijdig, afzonderlijk of met verschillende snelheden optreden.
Etsen maakt fasecontrast zichtbaar na het polijsten. Het reagens en de etstijd moeten geschikt zijn voor de kwaliteit en het beoogde onderzoek. Nital wordt veel gebruikt voor koolstofstaal en laaggelegeerd staal, maar de concentratie, de toestand van de alcohol, de applicatieduur en het spoelen beïnvloeden het contrast. Te sterk etsen kan ferriet donkerder maken of een overgang breder doen lijken. Te zwak etsen kan fijn perliet aan het zicht onttrekken en een schijnbaar koolstofarme laag veroorzaken. Een goed voorbereid, niet-geëtst oppervlak blijft nuttig voor het controleren van slijpschade, poriën, insluitsels en het binnendringen van walshuid; het geëtste oppervlak wordt vervolgens gebruikt om de staalstructuur te interpreteren.
De microscoop meet koolstof niet rechtstreeks. Hij toont hoe het koolstofgehalte, de thermische voorgeschiedenis, legeringselementen, afkoelsnelheid en oppervlakreacties de structuur hebben beïnvloed.
Interpretatie van ferriet, perliet en koolstofgradiënten
In hypoeutectoïdaal koolstofstaal leidt koolstofverlies tijdens austenitisch verhitten doorgaans tot een oppervlaktenabije zone met meer ferriet en minder perliet dan in het inwendige. Het inwendige kan de verwachte ferriet-perlietstructuur vertonen, terwijl de oppervlaktezone ferrietkorrels bevat die verder naar binnen doorlopen dan in het onaangetaste materiaal. Dit is de bekende metallografische aanwijzing voor gedeeltelijke ontkoling. Als de koolstofverarming voldoende ernstig is, kan de zichtbare oppervlaktezone vrijwel volledig ferritisch zijn; volgens de toepasselijke testcriteria wordt dit vaak aangeduid als volledige ontkoling.
De overgang is zelden een scherpe chemische grens. Koolstof diffundeert door austeniet naar een oppervlak waarvan de koolstofactiviteit lager is dan die van het staal. Aan het oppervlak verbruiken reacties met zuurstof, waterdamp, koolstofdioxide of andere ovengassen koolstof, of veranderen zij de koolstofbalans aan het grensvlak. De gemeten structuur weerspiegelt daarom gezamenlijk diffusie, de kinetiek van oppervlakreacties, temperatuur, blootstellingsduur en het koolstofpotentieel van de oven. ASM’s Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life beschrijft dit gekoppelde proces en behandelt het niet uitsluitend als oxidatie.
Ferriet en perliet zijn nuttige indicatoren, maar vormen geen automatisch bewijs voor ontkoling. Een ferrietrijk bandje kan het gevolg zijn van een plaatselijke verandering in de afkoelsnelheid, een getransformeerde warmte-beïnvloede zone of de oorspronkelijke microstructurele gradiënt door smeden of walsen. Een warmte-beïnvloed artefact door lassen, vlamsnijden, slijpen of een eerdere reparatie kan een gewijzigde korrelgrootte en fasecontrast veroorzaken zonder een overeenkomstige koolstofgradiënt. Ook segregatie kan de plaatselijke perlietfractie veranderen. Een segregatieband van mangaan of silicium kan bijvoorbeeld het transformatiegedrag beïnvloeden en een structuur veroorzaken die afwijkt van aangrenzende gebieden, ook al is de koolstofconcentratie aan het oppervlak niet gedaald.
De analist moet meerdere locaties rond de omtrek vergelijken en waar mogelijk een onaangetast referentiegebied uit hetzelfde product en dezelfde gieting onderzoeken. De diepte moet worden gecontroleerd aan de hand van een verandering in fasefractie, korrelmorfologie of hardheid en mag niet worden afgeleid uit één afzonderlijke foto. Een geleidelijke afname van perliet naar het oppervlak ondersteunt koolstofverarming wanneer het oppervlak correct is geïdentificeerd en de thermische voorgeschiedenis bekend is. Dit stelt de oorzaak in de oven niet vast.
Fasetransformatie kan de interpretatie verder bemoeilijken. Een staal dat is geaustenitiseerd en snel afgekoeld, kan onder een ferritische oppervlaktelaag martensiet of bainiet bevatten. De schijnbare grens kan een verandering in koolstofgehalte, een verandering in afkoelsnelheid of beide vertegenwoordigen. Bij staalsoorten met een gemiddeld koolstofgehalte, zoals AISI/SAE 1045, kan ferriet aan het oppervlak boven een hardere getransformeerde kern verenigbaar zijn met ontkoling, maar de metallograaf heeft bij betwisting nog steeds hardheids- of chemisch bewijs nodig. In gelegeerde staalsoorten beïnvloeden chroom, molybdeen, silicium en mangaan de fasestabiliteit en de et'reactie, zodat een visuele vergelijking met ongelegeerd koolstofstaal onveilig is.
Ook de temperatuur alleen kan de waargenomen laag niet voorspellen. Een onderzoek uit 2021 van verenstaal Fe-0.6C-1.8Si-0.8Mn, getest bij 700 tot 1000 °C, stelde vast dat de dikte van het ontkoolde ferriet toenam tot ongeveer 800–825 °C en daarna afnam. Een grotere diffusie bij hogere temperatuur leidde niet tot een monotone toename, omdat ook de oxidatie- en oppervlakreactiecondities veranderden. Dit is een van de redenen waarom een microscoopresultaat samen met registraties van de ovenatmosfeer moet worden geïnterpreteerd. ASM noemt de concentratie waterdamp, de concentratie koolstofdioxide en de partiële zuurstofdruk als ovenvariabelen die relevant zijn voor het koolstofpotentieel. Eurotherm beschrijft het afleiden van het koolstofpotentieel uit zuurstofmetingen met een zirkoniumoxide-sonde, gecombineerd met temperatuur en koolmonoxidegehalte, of uit dauwpuntmetingen. Deze controles verklaren de blootstelling; zij vervangen het onderzoek van het staal niet.
Lineaire of kwantitatieve analyse bij arbitrageonderzoek
Een screeningsonderzoek kan vaststellen of er een verdachte oppervlaktezone bestaat, maar voor een gerapporteerde ontkolingsdiepte zijn vastgelegde criteria nodig. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens (Standaardtestmethoden voor het schatten van de ontkolingsdiepte van staalmonsters), behandelt screenings-, microscopische, micro-indentatiehardheids- en chemisch-analytische procedures. De norm wijst rigoureuze kwantitatieve of lineaire analyse aan als arbitragemethode wanneer partijen van mening verschillen. ISO 3887:2023, Steels — Determination of the depth of decarburization (Staal — Bepaling van de ontkolingsdiepte), specificeert drie methoden voor het meten van de diepte in staalproducten, terwijl SAE J419_201801, Methods of Measuring Decarburization (Methoden voor het meten van ontkoling), aanbevolen microscopische, hardheids- en chemisch-analytische werkwijzen voor ferromaterialen geeft.
Lineaire analyse zet een visuele overgang om in een geregistreerde meting. Een meetlijn wordt vanaf het geïdentificeerde oorspronkelijke oppervlak naar de kern getrokken, waarna de analist de positie vastlegt waarop aan het gespecificeerde structurele criterium wordt voldaan. Afhankelijk van de norm en het contract kan dit criterium betrekking hebben op het einde van volledige ontkoling, het einde van gedeeltelijke ontkoling of de terugkeer naar de normale kernstructuur. In het rapport moet worden vermeld welke grens is gemeten. “Ontkolingsdiepte” zonder die definitie kan verschillende afstanden beschrijven.
Bij kwantitatieve microscopie moet het laboratorium de vergroting, de gekalibreerde schaal, het etsmiddel, de locatie van de doorsnede, het aantal en de onderlinge afstand van de metingen en de regel voor het lokaliseren van elke grens documenteren. Meerdere radiale of transversale lijnen verdienen de voorkeur boven één gemakkelijk gekozen beeldveld, vooral bij staven en smeedstukken waarbij de blootstelling rond de omtrek kan variëren. Afbeeldingen moeten het referentieoppervlak en een schaalbalk bevatten. Als de overgang onregelmatig is, kunnen de minimum-, maximum- en gemiddelde waarde en de spreiding van de metingen belangrijker zijn dan één afgeronde waarde.
Bij arbitrageonderzoek moeten waarneming en interpretatie van elkaar worden gescheiden. Er kan worden vastgesteld dat de ferrietfractie naar het oppervlak toeneemt, dat perliet op een gemeten afstand verdwijnt of dat de hardheid over dezelfde zone verandert. Er mag niet worden beweerd dat een oven een te hoog zuurstofgehalte had enkel omdat het microbeeld ferrietrijk is. Het binnendringen van walshuid, polijstmateriële schade, segregatie en een niet-gerelateerde getransformeerde laag moeten in aanmerking worden genomen en, waar relevant, worden gecontroleerd met niet-geëtste microscopie, hardheidsprofielen, chemische analyse of een tweede doorsnede.
De microscoop is dus krachtig bij het lokaliseren van structureel bewijs, maar beperkt bij het vaststellen van de oorzaak en het exacte koolstofprofiel. Het arbitrageconcept van ASTM is van belang omdat het visuele zekerheid vervangt door een gedocumenteerde meetregel. Bij een geschil is reproduceerbaarheid het resultaat: een andere onderzoeker moet kunnen weten waar de doorsnede vandaan kwam, hoe deze is voorbereid, welke grens is gedefinieerd en hoe de gerapporteerde diepte is berekend.
Hardheids- en chemische analysemethoden
Ontkoling wordt vaak gerapporteerd als een diepte in millimeters, maar dat getal hangt af van de manier waarop de diepte is gemeten. Een hardheidsprofiel registreert een verandering in de lokale mechanische respons. Een chemisch profiel registreert de samenstelling binnen een bemonsterd volume. Metallografisch onderzoek registreert fasen en morfologie. Dit zijn aan elkaar gerelateerde waarnemingen, maar geen onderling uitwisselbare metingen.
ISO 3887:2023, Stalen — Bepaling van de ontkolingsdiepte, specificeert drie methoden voor het meten van de ontkolingsdiepte in staalproducten. ASTM E1077-14(2021), Standaardbeproevingsmethoden voor het schatten van de ontkolingsdiepte van staalmonsters, omvat screenings-, microscopische, microhardheids- en chemische analysemethoden. SAE J419_201801, Methoden voor het meten van ontkoling, beschrijft eveneens aanbevolen microscopische, hardheids- en chemische analysemethoden voor ijzerhoudende materialen. De geschikte methode hangt ervan af of het resultaat bedoeld is als productiescreening, als meting volgens een specificatie, of als bewijs in een schadeonderzoek of geschil.
Microhardheidsprofielen
Bij een microhardheidsprofiel wordt vanaf het blootgestelde oppervlak naar het onaangetaste inwendige materiaal een reeks kleine indrukken aangebracht, waarna de hardheid wordt uitgezet tegen de afstand. Bij de test worden doorgaans Vickers- of Knoop-indrukken gebruikt, waarbij de belasting en de onderlinge afstand zo worden gekozen dat de verwachte gradiënt kan worden opgelost zonder overlapping van plastische zones. Het resultaat is een profiel van de mechanische respons nabij het oppervlak.
Een ontkoolde laag bevat doorgaans minder perliet, minder carbiden of een groter aandeel ferriet dan het basismateriaal. Deze laag vertoont daarom vaak een lagere hardheid, vooral in staalsoorten met een gemiddeld of hoog koolstofgehalte waarvan de sterkte sterk afhankelijk is van koolstofrijke fasen. Het profiel kan een sterke toename van het oppervlak naar de kern laten zien, een geleidelijke overgang of geen duidelijke verandering. Vervolgens kan een gespecificeerd hardheidscriterium worden gebruikt om de grens van de aangetaste zone te schatten.
Die grens is geen directe bepaling van het koolstofgehalte. De hardheid reageert ook op de faseverhouding, de korrelgrootte, de vorming van martensiet of bainiet, het ontlaten, restspanningen, legeringselementen, de testrichting en lokale microstructurele banding. Een zacht oppervlak kan op ontkoling wijzen, maar kan ook het gevolg zijn van een andere thermische geschiedenis of van een onjuist voorbereid oppervlak. Omgekeerd kan een koolstofarme zone een aanzienlijke hardheid behouden als de transformatieproducten of het legeringsgehalte een deel van het koolstofverlies compenseren.
De oppervlaktevoorbereiding is van belang. Walshuid, slijpbrand, afgeronde randen en het te dicht bij de rand plaatsen van de indruk kunnen de eerste metingen vertekenen. De indenter moet klein genoeg zijn om de gradiënt te detecteren, maar niet zo klein dat afzonderlijke ferrietkorrels, carbiden of oppervlakteruwheid de meetwaarde domineren. Een te kleine onderlinge afstand kan er bovendien voor zorgen dat aangrenzende indrukken elkaar beïnvloeden. Een profiel moet loodrecht op het oppervlak lopen en diep genoeg in het materiaal doorgaan zodat meerdere metingen de onaangetaste referentiehardheid vastleggen.
ASTM E1077-14(2021) omvat microhardheid onder de schattingsprocedures, maar maakt van een hardheidsprofiel geen chemisch profiel. De methode is het overtuigendst wanneer de hardheidsovergang overeenkomt met metallografisch bewijs en met de verwachte koolstofgradiënt. De overtuigingskracht is geringer wanneer het staal ingewikkelde afschrik-, ontlaat-, sferoïdisatie- of oppervlaktebehandelingen heeft ondergaan.
De geschiedenis van de warmtebehandeling in de oven kan ook een niet-monotoon resultaat veroorzaken. In een studie uit 2021 in het Journal of Materials Research and Technology naar verenstaal Fe-0.6C-1.8Si-0.8Mn dat werd verhit tussen 700 en 1000 °C, nam de dikte van het ontkoolde ferriet toe met de temperatuur tot ongeveer 800–825 °C en nam vervolgens weer af. De gemeten laag werd dus niet uitsluitend door de temperatuur bepaald. De koolstofactiviteit aan het staaloppervlak, oxidatiereacties, diffusie door austeniet en de blootstellingsduur veranderden alle gelijktijdig. Een hardheidsprofiel dat na een dergelijke cyclus wordt opgenomen, mag niet worden geïnterpreteerd volgens de eenvoudige regel dat een hogere temperatuur altijd een grotere ontkolingsdiepte betekent.
Chemische analyse en bemonsteringsdiepte
Chemische analyse beantwoordt een andere vraag: hoeveel koolstof aanwezig is in het materiaal dat op een bepaalde plaats is verwijderd of bemonsterd? Daarmee is dit de meer directe, op de samenstelling gerichte benadering, maar “direct” betekent niet dat de ruimtelijke resolutie exact is. Het resultaat vertegenwoordigt het volume van het verzamelde materiaal en niet noodzakelijk de koolstofconcentratie in één geometrisch vlak.
Bulkverbrandingsanalyse kan bijvoorbeeld het koolstofgehalte in een voorbereid proefstuk nauwkeurig meten, terwijl het koolstofgehalte door het volledige monster wordt gemiddeld. Deze methode kan geen oppervlakkige gradiënt van 20 micrometer identificeren wanneer het monster meerdere millimeters dik is. Om ontkoling te kunnen oplossen, moet de analist opeenvolgende lagen verwijderen, een zorgvuldig gedefinieerde dunne plak nemen of een microanalytische techniek gebruiken met een bekend interactievolume. De bemonsteringsgeometrie wordt daarmee onderdeel van het resultaat.
Het verwijderen van materiaal aan het oppervlak is bijzonder belangrijk. Wanneer een proefstuk wordt geanalyseerd met walshuid, olie, slijpresten of een laag materiaal die onbedoeld is verwijderd, hoeft de gerapporteerde koolstofwaarde niet overeen te komen met het oorspronkelijke staaloppervlak. Chemisch afbijten, verspanen, elektrolytisch verwijderen of gecontroleerd slijpen kan elk de dieptestap veranderen en verontreiniging veroorzaken. De methode moet het oorspronkelijke referentieoppervlak, de hoeveelheid die in elke stap is verwijderd, het verzamelde oppervlak of de verzamelde massa en de vraag documenteren of de gerapporteerde waarde een gemiddelde over een laag of een puntmeting is.
Een chemisch profiel per laag kan laten zien dat de koolstofconcentratie geleidelijk naar de kern toe stijgt, in plaats van dat er sprake is van een scherpe grens. Een dergelijk profiel hoeft niet dezelfde “diepte” op te leveren als een hardheidscriterium of een metallografische grens. De ene methode kan de aangetaste diepte definiëren als het punt waarop de koolstofconcentratie een gekozen fractie van de nominale bulkwaarde bereikt; een andere kan deze definiëren als het punt waarop ferriet- of carbide-morfologie niet langer herkenbaar is. De waarden kunnen van elkaar verschillen zonder dat een van beide tests ongeldig is.
De atmosfeer in de oven levert nuttige context voor de interpretatie van dergelijke profielen. ASM International noemt in Furnace Atmosphere Controls in Heat Treating uit 2013 de waterdampconcentratie, de koolstofdioxideconcentratie en de partiële zuurstofdruk als variabelen die worden gebruikt om de koolstofpotentiaal van de oven te regelen en ontkoling te voorkomen. De koolstofuitwisseling wordt bepaald door het verschil in koolstofactiviteit tussen staal en atmosfeer, samen met de kinetiek van de oppervlakreactie. Het supplement bij 2704CP Handbook van Eurotherm uit 2020 beschrijft de gebruikelijke afleiding van de koolstofpotentiaal van de oven uit zuurstofmetingen met een zirkoniumoxidesonde, gecombineerd met de oventemperatuur en het koolmonoxidegehalte, of uit dauwpuntmetingen.
Deze metingen vormen procesinformatie, geen bewijs van het koolstofgehalte aan het oppervlak van een onderdeel. De sinterrichtlijnen van Linde uit 2023 vermelden dat waterdamp in N2/H2-atmosferen ontkoling veroorzaakt en verwijzen naar een experimentele richtwaarde waaruit blijkt dat minder dan 5% waterstof de carburisatie- en ontkolingssnelheden onder de beschreven sinteromstandigheden beperkte. Dat cijfer is afhankelijk van de omstandigheden en vormt geen universele regel voor ovens. Blootstelling aan een overmaat aan zuurstof kan oxidatie, walshuidvorming en ontkoling veroorzaken, zoals beschreven in de richtlijnen van Cambridge voor atmosfeerregeling bij metalen.
Correlatie van hardheid, microstructuur en koolstofconcentratie
De sterkste interpretatie ontstaat wanneer onafhankelijke waarnemingen met elkaar overeenstemmen. Een oppervlakgebied met een verlaagd koolstofgehalte, meer ferriet of een kleiner carbideaandeel en een lagere hardheid levert een samenhangende diagnose van ontkoling op. Wanneer alleen de hardheid verandert, is de bevinding aanwijzend maar niet beslissend. Wanneer alleen een verandering in het koolstofresultaat wordt vastgesteld, moet de analist nog steeds rekening houden met uitsmering tijdens het bemonsteren, middeling en oppervlaktevoorbereiding. Wanneer de microstructuur verandert zonder koolstofgradiënt, kan de oorzaak liggen in de transformatiegeschiedenis of in segregatie van legeringselementen.
Voor correlatie moeten de locaties overeenkomen. Het hardheidsprofiel, de metallografische doorsnede en de chemische monsters moeten worden genomen uit aangrenzende of opeenvolgende doorsneden met een gemeenschappelijk oppervlakreferentiepunt. Een koolstofmonster dat de eerste 0,5 mm gemiddeld, kan niet rechtstreeks worden vergeleken met een hardheidsverandering die beperkt blijft tot de eerste 0,1 mm. Evenmin hoeft een microfoto die bij een hoek is gemaakt representatief te zijn voor een breed vlak oppervlak, omdat de randgeometrie de warmteoverdracht en de toegang van het gas verandert.
Een interpretatie op basis van normen profiteert van deze combinatie van methoden wanneer een specificatie, een schadeonderzoek of een geschil sterker bewijs vereist. ASTM E1077-14(2021) wijst een rigoureuze kwantitatieve of lineaire analyse aan als referentieaanpak bij geschillen. Deze bepaling is van belang omdat een snelle hardheidsscreening verdacht materiaal kan identificeren, terwijl een meer gecontroleerd kwantitatief onderzoek de gerapporteerde diepte kan vaststellen. ISO 3887:2023 en SAE J419_201801 bieden het kader voor het selecteren en toepassen van de relevante meetmethoden; het laboratoriumrapport moet nog steeds het gebruikte criterium, de bemonsteringslocatie, de voorbereidingsprocedure, de afstand tussen de indrukken en, waar beschikbaar, de onzekerheid of herhaalbaarheid vermelden.
Hieruit volgt een praktische conclusie: hardheid is vaak efficiënt om een overgang te lokaliseren, chemische analyse is waardevol om de samenstelling te bevestigen en microscopie verklaart welke fasen zijn veranderd. Geen van deze methoden mag worden beschouwd als een universele vervanging voor de andere. De gerapporteerde ontkolingsdiepte is alleen betekenisvol wanneer de testmethode, het bemonsteringsvolume, het acceptatiecriterium en de thermische geschiedenis van het staal naast het getal worden vermeld.
Beheersing van ontkoling tijdens warmtebehandeling en sinteren
De beheersing van ontkoling begint met de koolstofpotentiaal, niet met een nominale receptuur voor ovengas. Een mengsel dat wordt aangeduid als “endothermisch”, “stikstof–methanol” of “N₂/H₂” kan onder andere omstandigheden tot een verschillende koolstofoverdracht leiden wanneer temperatuur, vocht, lekkage, gasdebiet of verbrandingsbalans veranderen. Het staal reageert op de koolstofactiviteit aan het oppervlak en op de snelheid van de oppervlakreacties die koolstof verbruiken of toevoeren. Vervolgens diffundeert koolstof door het austeniet naar het oppervlak. De ovenregeling moet daarom de atmosfeervariabelen meten die de koolstofactiviteit bepalen, in plaats van ervan uit te gaan dat een vaste gassamenstelling een vast resultaat oplevert.
De vereiste koolstofpotentiaal moet worden vastgesteld voor de staalsoort, de doorsnede, de verwarmings- en houdcyclus en eventuele daaropvolgende carburisatie-, neutraalhardings- of blankgloeibewerking. Een neutrale atmosfeer voor een ongelegeerde koolstofstaalsoort is niet automatisch neutraal voor een hooggelegeerd staal, en dezelfde instelwaarde is niet bij elke temperatuur geschikt. Het doel is de koolstofactiviteit aan het oppervlak dicht genoeg bij de vereiste evenwichtstoestand van het staal te houden, zodat koolstofverlies wordt voorkomen zonder ongewenste carburisatie.
Instellen en handhaven van de koolstofpotentiaal van de oven
De koolstofpotentiaal is de effectieve koolstofactiviteit die de ovenatmosfeer het staal bij een bepaalde temperatuur kan opleggen. Als de atmosfeer een lagere koolstofpotentiaal heeft dan het staaloppervlak, verlaat koolstof het staal. Als de potentiaal hoger is, treedt koolstof het staal binnen. Een kortstondige afwijking kan al van belang zijn wanneer de lading dun is, het oppervlak groot is of het materiaal lange tijd op temperatuur blijft.
ASM’s Ovenatmosfeerregeling bij warmtebehandeling noemt de concentratie waterdamp, de concentratie kooldioxide en de partiële zuurstofdruk als ovenvariabelen die worden gebruikt om de koolstofpotentiaal te regelen en ontkoling te voorkomen. Deze variabelen zijn onderling verbonden via de reacties tussen koolmonoxide, kooldioxide, waterstof, waterdamp en koolstof aan het staaloppervlak. Een kleine stijging van H₂O of CO₂ kan de effectieve atmosfeer daarom veranderen, zelfs wanneer de weergegeven debieten van stikstof, waterstof of verrijkingsgas ongewijzigd blijven.
Instelwaarden moeten worden vastgesteld aan de hand van de staalspecificatie, proceskwalificatie en kalibratiewerkzaamheden aan de oven. Ze mogen niet zonder controle van de temperatuur en de respons van de analysator worden overgenomen uit een tabel met gasdebieten. Voor een hardingscyclus kan de gekozen potentiaal bij de austenitiseertemperatuur dicht bij neutraal of licht carburiserend liggen; voor een sintercyclus kunnen de toelaatbare zuurstof- en vochtniveaus directer zijn gespecificeerd, omdat poedermetallurgische onderdelen een groot oppervlak en onderling verbonden poriën kunnen hebben.
De temperatuur moet even nauwkeurig worden geregeld als de atmosfeer. Koolstofactiviteit, reactiesnelheden en koolstofdiffusie nemen alle toe of veranderen met de temperatuur, maar de ontkolingsdiepte neemt niet noodzakelijk in een eenvoudige rechte lijn toe. Een studie uit 2021 van verenstaal met de samenstelling Fe-0.6C-1.8Si-0.8Mn, uitgevoerd bij 700 tot 1000 °C, toonde aan dat de dikte van de ontkoolde ferrietlaag toenam tot ongeveer 800–825 °C en daarna afnam. Dit resultaat weerspiegelt de elkaar tegenwerkende effecten van diffusie, oxidatie, fasetransformatie en oppervlakreacties. Een hogere oventemperatuur is op zichzelf geen bewijs voor een grotere gemeten ontkoling.
Atmosfeerregeling vereist ook een alarm- en responsplan. Een defecte sonde, een stijgend dauwpunt, een dalende koolstofpotentiaal, het wegvallen van verrijkingsgas of een onverklaarde verandering in CO moet, afhankelijk van het procesrisico, leiden tot een onderbreking, een gecontroleerde correctie of quarantaine van de lading. Een regelaar die slechts een klep naar de instelwaarde stuurt terwijl het meetinstrument vervuild is, kan een weergegeven getal op peil houden en toch ontkoold staal produceren.

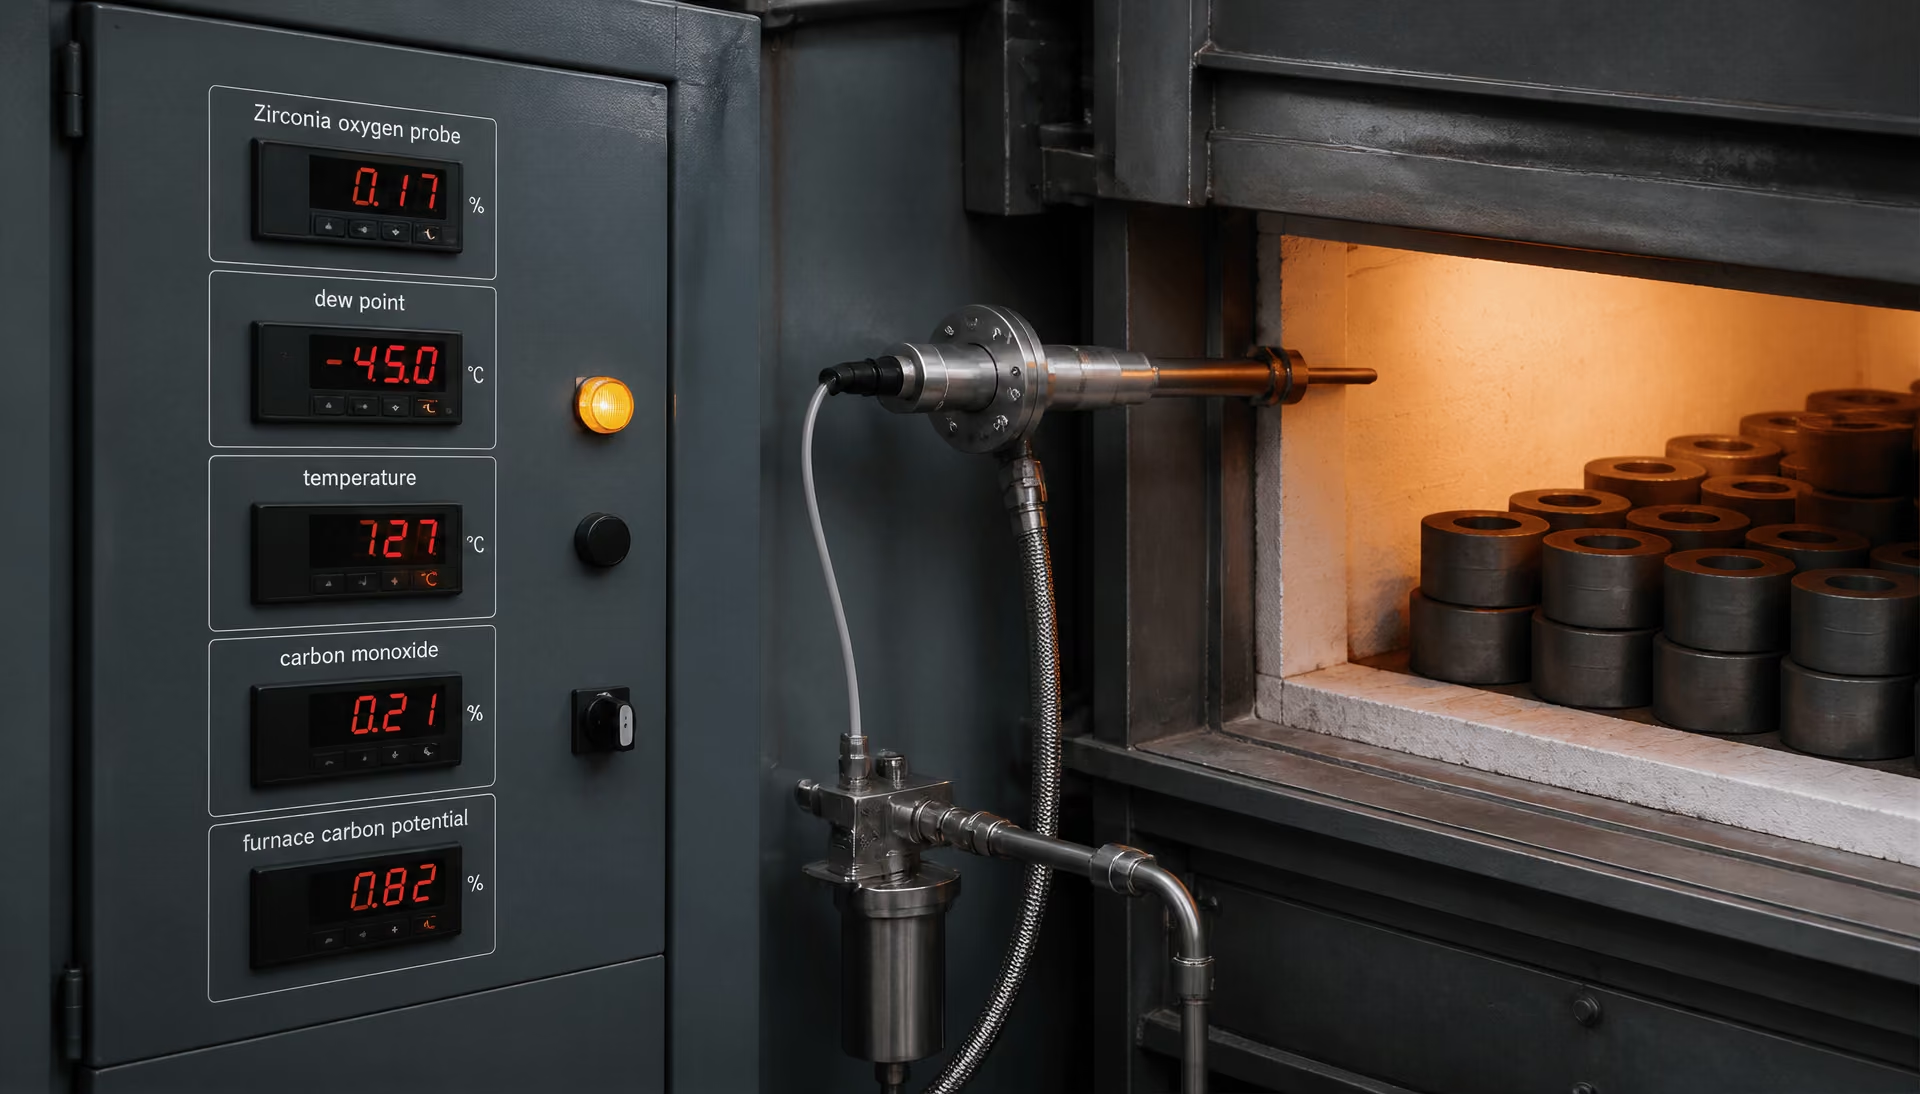
Sensoren, dauwpunt, zuurstofsondes, temperatuur en koolmonoxide
Het supplement bij Eurotherms 2704CP-handboek beschrijft twee gebruikelijke methoden om de koolstofpotentiaal van een oven te schatten. De ene combineert een zuurstofmeting met een zirkoniumoxide-sonde met de oventemperatuur en het koolmonoxidegehalte. De andere maakt gebruik van een dauwpuntmeting. Deze methoden houden verband met elkaar, maar het zijn geen uitwisselbare metingen van één fysieke sensor.
Een zirkoniumoxide-zuurstofsonde meet de zuurstofpotentiaal via de spanning die bij oventemperatuur over een zirkoniumoxide-elektrolyt wordt opgewekt. Bij een bekend of geregeld CO-gehalte kunnen het sondesignaal en de temperatuur worden omgerekend naar een geschatte koolstofpotentiaal. Temperatuurcompensatie is essentieel: dezelfde sondespanning vertegenwoordigt bij verschillende temperaturen niet dezelfde zuurstof- of koolstofpotentiaal. Ook het CO-gehalte is essentieel voor de berekening. Als de regelaar uitgaat van een constante CO-waarde terwijl de werkelijke gassamenstelling verandert, kan de aangegeven koolstofpotentiaal onjuist zijn, ook als de zirkoniumoxidecel goed functioneert.
De plaats van de sonde is van belang. De meting moet de atmosfeer rond de lading vertegenwoordigen, niet een stilstaande hoek, een koude monsternameleiding of een gebied dicht bij een luchtlek. Roet, walshuid, condensaat, veroudering van de sonde, elektrische ruis en problemen met de referentielucht kunnen de metingen verstoren. Operators moeten de respons van de sonde controleren aan de hand van een bekende kalibratietoestand, de sonde en beschermende onderdelen inspecteren en het signaal na onderhoud of onverklaarde drift vergelijken met onafhankelijke atmosfeergegevens. Kalibratie kan een sonde die op een niet-representatieve plaats in de oven is geïnstalleerd niet corrigeren.
Een dauwpuntmeting biedt een afzonderlijke bewakingsmethode door het vochtgehalte van het gas te meten, doorgaans na gecontroleerde monstername en afkoeling. Vocht is een directe waarschuwingsvariabele, omdat waterdamp aan het staaloppervlak koolstof kan oxideren. ASM noemt de waterdampconcentratie als een van de variabelen die worden gebruikt om de koolstofpotentiaal te regelen, terwijl de sinterrichtlijn van Linde uit 2023 stelt dat waterdamp in N₂/H₂-atmosferen ontkoling veroorzaakt. Linde geeft ook een experimentele richtlijn dat minder dan 5% waterstof de carburisatie- en ontkolingssnelheden beperkt onder de aangehaalde sinteromstandigheden. Die waarde is processpecifiek en geen universele grens voor elke oven, legering, temperatuur of elk dauwpunt.
Het dauwpunt kan aantonen dat water binnendringt via natte vuurvaste materialen, onvoldoende gasdroging, lekkages, het reinigen van de oven of onvolledig spoelen. Op zichzelf kan het echter niet elke reactie beschrijven die de koolstofpotentiaal beïnvloedt. Een laag dauwpunt bewijst niet dat de lading veilig is als er via een deurafdichting lucht binnenkomt of als de omstandigheden voor CO₂, CO, temperatuur en debiet abnormaal zijn. Daarom moet een dauwpuntsysteem worden geïnterpreteerd in combinatie met temperatuur, debiet, druk en, waar van toepassing, zuurstof- en CO-metingen.
Ladingpraktijk, afdichting, gasverdeling en procesverificatie
Een goed geregelde atmosfeer kan een slechte laadpraktijk niet compenseren. Onderdelen moeten zo worden gerangschikt dat het gas alle blootgestelde oppervlakken kan bereiken en dat dicht opeengepakte zones geen stilstaande, vochtvasthoudende gebieden vormen. Manden, opspanmiddelen, trays en beschermende coatings mogen de stroming rond kritieke oppervlakken niet blokkeren. Zware ladingen kunnen verrijkingsgas verbruiken of de vervanging van de atmosfeer vertragen, terwijl koude of natte ladingen vocht kunnen afgeven tijdens het gevoeligste deel van de verwarmingscyclus.
Ovenafdichtingen verdienen evenveel aandacht als analysatoren. Deurspleten, scheuren in moffels, branderregelingen, afdichtingen van ventilatorassen, monsternameleidingen en slecht gesloten transferopeningen kunnen lucht in een oven trekken die op lage druk werkt. Binnendringende lucht levert zuurstof en kan plaatselijke oxidatie en ontkoling veroorzaken, zelfs wanneer de hoofdanalysator een aanvaardbare waarde aangeeft. Overdruk, waar dat passend is voor het ovenontwerp, vermindert infiltratie, maar een te hoge druk kan procesgas door afdichtingen persen en andere gevaren veroorzaken. Lekcontroles moeten na onderhoud worden uitgevoerd en telkens wanneer zuurstof-, dauwpunt- of CO-trends veranderen zonder een geloofwaardige procesverklaring.
De gasverdeling moet worden gecontroleerd en niet worden afgeleid uit het totale debiet. Controleer de werking van toevoer en afvoer, de prestaties van de circulatieventilator, de spoeltijd, de werking van de debietmeters en de drukstabiliteit. Inspecteer bij continu sinteren de zones afzonderlijk: de atmosfeer in de voorverwarmings-, hogetemperatuur- en koelzones kan aanzienlijk verschillen. Waterdamp die in één zone vrijkomt, kan stroomafwaarts condenseren of reageren, en één analysator kan een plaatselijke toestand aan het werkstukoppervlak missen.
Procesverificatie eindigt bij het staal. Representatieve monsters moeten de locaties omvatten die het meest aan de ovenatmosfeer zijn blootgesteld en de gebieden die waarschijnlijk het meest door contact of verpakking worden afgeschermd. ISO 3887:2023, Staal — Bepaling van de ontkolingsdiepte, specificeert drie methoden voor het meten van de ontkolingsdiepte in staalproducten. ASTM E1077-14(2021), Standaardbeproevingsmethoden voor het schatten van de ontkolingsdiepte van staalmonsters, behandelt screenings-, microscopische, micro-indenteringshardheids- en chemische analysemethoden. Bij geschillen wijst ASTM een rigoureuze kwantitatieve of lineaire analyse aan als referentiemethode. SAE J419_201801, Methoden voor het meten van ontkoling, geeft aanbevolen microscopische, hardheids- en chemische analysemethoden voor ferromaterialen.
De beproevingsmethode kan de gerapporteerde diepte beïnvloeden. Een hardheidsverloop kan een functioneel verzachte zone identificeren, terwijl metallografie ferritische ontkoling kan onderscheiden van gedeeltelijke ontkoling of oxidatieschade kan aantonen. Resultaten moeten daarom worden vergeleken met gebruik van dezelfde norm, doorsnedeoriëntatie, voorbereidingsmethode, vergroting en acceptatiecriterium. Als het ovenregistratieverslag er goed uitziet maar representatieve staalmonsters niet aan de eisen voldoen, onderzoek dan sondelag, monsterlocatie, afscherming door de lading, vocht, binnendringende lucht en de geldigheid van de berekening van de koolstofpotentiaal voordat u eenvoudigweg de instelwaarde verhoogt. Die reactie kan ontkoling inruilen voor carburisatie zonder de onderliggende fout te corrigeren.
Correctie, verwijdering, acceptatie en gevolgen van afkeur
| Afhandeling | Wanneer dit passend kan zijn | Vereiste verificatie |
|---|---|---|
| Accepteren | De gemeten toestand voldoet aan de geldende eis | Documenteer methode, criterium en resultaat |
| Verwijderen door verspanen of slijpen | De aangetaste laag ligt binnen de goedgekeurde materiaaltoeslag | Inspecteer het gecorrigeerde oppervlak en de resterende geometrie opnieuw |
| Opnieuw behandelen | Een gekwalificeerde volledige warmtebehandelingscyclus kan de vereiste eigenschappen herstellen | Kwalificeer atmosfeer, verwarming, afkoeling en uiteindelijke eigenschappen opnieuw |
| Afkeuren of de classificatie verlagen | Het kritieke oppervlak of de kritieke doorsnede kan niet aan de eis voldoen | Leg gemeten bewijs en technische afhandeling vast |
Ontkoling is niet automatisch een reden voor afkeur, maar evenmin een defect dat door verspaning altijd wordt hersteld. De beslissing hangt af van hoeveel koolstof verloren is gegaan, hoe ver de aangetaste zone zich uitstrekt, welke oppervlakken belast worden en of de voorgeschreven geometrie voldoende materiaal overlaat voor verwijdering. Een dunne ferritische laag binnen een verspaningstoegift kan worden verwijderd zonder de prestaties nadelig te beïnvloeden. Dezelfde gemeten diepte bij een afgewerkte veer, een tand van een tandwiel, een lagerloopbaan of een vermoeiingskritische as kan echter wijzen op een ernstig verlies aan functionele capaciteit.[5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
De eerste beslissing moet worden gebaseerd op een geverifieerde meting, niet op de kleur van de walshuid of één enkele hardheidsindruk. ISO 3887:2023, Steels — Determination of the depth of decarburization, specificeert drie methoden voor het bepalen van de ontkolingsdiepte in stalen producten. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, behandelt screening, microscopisch onderzoek, micro-indentatiehardheid en chemische analysemethoden. Wanneer de resultaten worden betwist, wijst ASTM E1077-14(2021) een grondige kwantitatieve of lineaire analyse aan als referentiemethode voor geschillen. SAE J419_201801 beschrijft eveneens aanbevolen microscopische, hardheids- en chemische analysemethoden voor ferromaterialen.
Deze methoden bepalen niet noodzakelijk dezelfde grens. Een metallografische methode kan een zone identificeren waarin perliet of martensiet in ferriet is veranderd, terwijl een hardheidsverloop een geleidelijkere overgang kan laten zien en de aangetaste diepte kan definiëren aan de hand van een geselecteerd hardheidscriterium. Met chemische analyse kan de koolstofconcentratie rechtstreeks worden gemeten, maar het resultaat kan worden gemiddeld over het bemonsterde volume. Daarom is “de ontkoling verwijderen” onvolledig, tenzij zowel de vereiste verwijderingsdiepte als de methode waarmee dit wordt geverifieerd, zijn vastgelegd.
Wanneer ontkoold materiaal door verspanen of slijpen kan worden verwijderd
Verwijdering is doorgaans technisch haalbaar wanneer de aangetaste laag volledig binnen een goedgekeurde verspanings- of slijptoegift ligt. Draaien, frezen, rondslijpen, vlakslijpen en gecontroleerde materiaalafname kunnen materiaal blootleggen met het vereiste koolstofgehalte en hardheidsprofiel. De resterende doorsnede moet nog steeds voldoen aan de tekening, de maattolerantie, de eis voor de oppervlakteafwerking en eventuele eisen voor de hardingsdiepte of warmtebehandeling. Een onderdeel mag niet alleen als gecorrigeerd worden beschouwd omdat een bleke of zachte oppervlakte is verdwenen.
Bij de berekening van de materiaalafname moet rekening worden gehouden met de geometrie van het aangetaste oppervlak. Als een cilindrische as tijdens het slijpen 0,20 mm van de straal verliest, neemt de diameter met 0,40 mm af. Op een vlak oppervlak verandert verwijdering van 0,20 mm de dikte met 0,20 mm. Een ontkoolde afronding, tandflank, schroefdraadwortel of spiebaan kan moeilijk gelijkmatig worden verwijderd; plaatselijk slijpen kan ondersnijding, scherpe overgangen of resterende trekspanningen veroorzaken. Deze effecten kunnen schadelijker zijn dan het oorspronkelijke koolstofverlies.
De vereiste materiaaltoegift wordt bovendien bepaald door het werkelijke koolstofprofiel en niet alleen door de zichtbare ferrietdiepte. Een gedeeltelijk ontkoolde zone kan onder een volledig ferritische laag een koolstofgradiënt bevatten. Als de voorgeschreven eigenschap afhangt van een minimale hardheid of koolstofconcentratie, moet de verwijderingsdiepte op het relevante oppervlak tot aan dat criterium reiken. Bij de verificatie moet doorgaans een representatieve doorsnede uit het gecorrigeerde gebied worden gebruikt, waarbij de methode en de locatie vóór de beslissing over de verdere behandeling worden overeengekomen.
Verspaning is beter te verdedigen bij een ruw gesmeed of ruw gewalst onderdeel dan bij een afgewerkt onderdeel met weinig resterende toegift. Het kan ook passend zijn wanneer het aangetaste oppervlak geen functionele rol speelt en de tekening materiaalafname toestaat. Het is geen algemene oplossing voor een onderdeel waarvan het kritieke oppervlak al op eindmaat is gebracht. Door slijpen kan materiaal dat het ontwerp al heeft verbruikt, niet worden teruggebracht.
De oorzaak moet tegelijkertijd worden aangepakt. ASM’s Furnace Atmosphere Controls in Heat Treating identificeert de waterdampconcentratie, de koolstofdioxideconcentratie en de partiële zuurstofdruk als ovenvariabelen die worden gebruikt om de koolstofpotentiaal te regelen en ontkoling te beperken. Het supplement bij Eurotherm’s 2704CP Handbook beschrijft de gebruikelijke schatting van de koolstofpotentiaal op basis van zuurstofmetingen met een zirkoniumoxidesonde in combinatie met de oventemperatuur en het koolmonoxidegehalte, of op basis van dauwpuntmetingen. Een gecorrigeerd onderdeel uit een oven die nog steeds een lage koolstofpotentiaal produceert, is geen procescorrectie, maar een tijdelijke sorteeractie.
Wanneer correctie niet gelijkstaat aan herstel
Het verwijderen van een zachte oppervlakte herstelt geen verloren materiaal, gewijzigde geometrie of oorspronkelijke warmtebehandelingsgeschiedenis. Dit onderscheid staat centraal in het ASM-hoofdstuk Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life. Ontkoling ontstaat doordat koolstof door austenitisch ijzer naar een oppervlak migreert waarvan de koolstofactiviteit lager is dan die van het staal, terwijl oppervlakte-reacties met de ovenatmosfeer koolstof verbruiken. De uiteindelijke zone hangt af van diffusie, temperatuur, blootstellingsduur, koolstofactiviteit en de kinetiek van de oppervlaktereacties.
Een herverhitting kan alleen onder gecontroleerde carburiserende omstandigheden koolstof aanvullen en kan nieuwe problemen veroorzaken: korrelgroei, vervorming, oxidatie, achtergebleven austeniet, een te hoog koolstofgehalte in de laag of een hardheidsprofiel dat afwijkt van de oorspronkelijke specificatie. Het opnieuw verhitten van een gehard en getemperd onderdeel staat niet gelijk aan het herhalen van de oorspronkelijke behandeling, tenzij de volledige thermische cyclus, atmosfeer, afkoelsnelheid en temperrespons zijn gekwalificeerd. Bij een precipitatiehardende staalsoort, gereedschapsstaal, verenstaal of lagerstaal kan voor de vereiste correctie een volledige herkwalificatie nodig zijn in plaats van een lokale oppervlaktebehandeling.
Koolstofverlies verandert de microstructuur al voordat materiaal wordt verwijderd. Een ontkoolde zone kan ferriet bevatten waar de beoogde behandeling perliet, bainiet of martensiet zou hebben geproduceerd. Het wegslijpen van die zone draait dimensionale veranderingen, ontkoling onder een ontoegankelijke geometrische eigenschap of een tijdens de bewerking overschreden warmtebehandeling niet terug. Het bewijst evenmin dat het resterende staal de voorgeschreven kernhardheid, hardingsdiepte, taaiheid of toestand van de restspanningen heeft.
Alleen de temperatuur kan het resultaat niet voorspellen. Een onderzoek uit 2021 in het Journal of Materials Research and Technology naar verenstaal Fe-0.6C-1.8Si-0.8Mn, getest bij 700 tot 1000 °C, stelde vast dat de dikte van ontkoold ferriet toenam tot ongeveer 800–825 °C en daarna afnam. Dit niet-monotone gedrag weerspiegelt elkaar tegenwerkende diffusie- en oxidatie-effecten. Gegevens over de atmosfeer zijn daarom van belang. Linde rapporteert dat waterdamp in N2/H2-atmosferen ontkoling veroorzaakt en verwijst naar minder dan 5% waterstof als experimentele richtwaarde die, onder gespecificeerde sinteromstandigheden, de carburisatie- en ontkolingssnelheden beperkt; deze waarde is geen universele regel voor ovens.
Acceptatie moet voortkomen uit de toepasselijke productspecificatie, tekening, warmtebehandelingsnorm of contractuele eis. Geen enkele ontkolingsdiepte is geldig voor elke staalsoort of elk onderdeel. Het bepalende document kan totale, gedeeltelijke of ferritische ontkoling, een hardheidsprofiel, een koolstoflimiet, een locatiespecifieke eis of geen limiet voorschrijven omdat een daaropvolgende verspaning de zone verwijdert. Als de eis niet is vastgelegd, moet de technische beslissing worden gebaseerd op gemeten bewijsmateriaal en een analyse van de gebruiksomstandigheden, niet op een veronderstelde bedrijfstakbrede toegestane waarde.
Effecten op vermoeiing, slijtage, sterkte en levensduur van het onderdeel
Vermoeiing is vaak het meest gevoelige faalmechanisme, omdat scheuren ontstaan op of nabij oppervlakken waar cyclische trekspanning, ruwheid, insluitingen, inkepingen en restspanningen elkaar beïnvloeden. Een ontkoolde laag kan de oppervlaktehardheid en vloeigrens verlagen, de plaatselijke plastische vervorming vergroten en de hardheidsgradiënt onder het oppervlak veranderen. Bij buiging of torsie kan die laag precies daar liggen waar de wisselende spanning het hoogst is. Het verwijderen ervan kan de vermoeiingsprestaties alleen herstellen als de uiteindelijke geometrie, oppervlakteafwerking, restspanning en microstructuur onder het oppervlak aanvaardbaar blijven.
Slijtagegedrag hangt af van de contactdruk, glijdende of rollende omstandigheden, smering en het hardheidsprofiel. Een zachte ferritische laag op een tandflank, nok, rail, astap of lagerloopbaan kan vervormen, uitsmeren, vreten of snel slijten. Bij rollend contact kan de overgang tussen een zachte oppervlaktelaag en harder materiaal de vervorming concentreren en putvorming of afsplintering bevorderen. Een onderdeel kan een trekproef doorstaan en toch vroegtijdig in bedrijf falen omdat het contactoppervlak de voorgeschreven geharde laag mist.
De gevolgen voor de statische sterkte hangen af van het verlies aan doorsnede en de locatie van het defect. Bij een grote, licht belaste doorsnede kan een ondiepe oppervlaktezone weinig effect hebben op de uiteindelijke treksterkte. In een dunne verenstaaldraad, een dunwandig onderdeel, een scherpe afronding of een zwaar belaste tandwortel kan dezelfde diepte een aanzienlijk deel van de dragende doorsnede innemen. Een verlaagd koolstofgehalte kan de plaatselijke hardheid en sterkte verminderen, terwijl slijpen de netto doorsnede verder kan verkleinen. Een geometriewijziging die dimensioneel gering lijkt, kan de spanningsconcentratie aanzienlijk verhogen.
De levensduur van een onderdeel kan daarom niet alleen uit de ontkolingsdiepte worden afgeleid. De staalsoort, het koolstofgehalte, de hardbaarheid van de legering, de aangetaste diepte, de hardheidsgradiënt, de oppervlaktespanning, de belastingswijze, de spanningsverhouding, de ernst van de inkeping, de restspanning, de omgeving en de gevoeligheid van de inspectie spelen allemaal een rol. De juiste beslissing kan zijn: accepteren, verwijderen en opnieuw inspecteren, opnieuw verwerken via een gekwalificeerde warmtebehandeling, downgraden of afkeuren. In de beslissing moet worden vermeld welke toestand is gemeten, welke eis bepalend is, hoeveel materiaal is verwijderd en welk bewijsmateriaal aantoont dat het resterende onderdeel — en niet alleen het uiterlijk ervan — gedurende de beoogde levensduur kan functioneren.
Een op normen gebaseerde onderzoeks- en rapportageprocedure
Ontkoling moet worden onderzocht als een conformiteitsvraagstuk, niet als een visuele indruk. Een donkere oxidelaag, een ferritische band, een hardheidsafname en een gemeten koolstofgradiënt zijn aan elkaar gerelateerde waarnemingen, maar geen onderling uitwisselbare resultaten. Het onderzoek moet de producteis, het oorspronkelijke oppervlak, de onderzoeksmethode, de thermische blootstelling en de ovenatmosfeer met elkaar in verband brengen.
ISO 3887:2023, Steels — Determination of the depth of decarburization, specificeert drie methoden voor het meten van de ontkolingsdiepte in staalproducten. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, behandelt screening, microscopische onderzoeken, micro-indentatiehardheidsmetingen en chemische analysemethoden. SAE J419_201801, Methods of Measuring Decarburization, geeft aanbevolen microscopische, hardheids- en chemische analysemethoden voor ferromaterialen. Deze documenten leveren methoden; zij bepalen op zichzelf niet of een bepaalde charge, staaf, smeedstuk, plaat of afgewerkt onderdeel aan de eisen voldoet.
Definieer de vraag en de toepasselijke acceptatie-eis
Begin met vast te leggen wat moet worden beslist. Mogelijke vragen zijn:
- Is het materiaal volledig ontkoold, gedeeltelijk ontkoold of vrij van meetbare ontkoling?
- Wat is de maximaal toelaatbare diepte vanaf het oorspronkelijke oppervlak?
- Geldt de eis voor één oppervlak, alle oppervlakken, een voorgeschreven bemonsteringslengte of de volledige partij?
- Wordt de grens uitgedrukt als een afstand, een koolstofconcentratie, een hardheidsverandering, een metallografische grens of een toegestane verspaningstoeslag?
- Heeft de eis betrekking op het geleverde product of op het afgewerkte onderdeel na slijpen, draaien, stralen of een andere vorm van materiaalverwijdering?
Het antwoord moet afkomstig zijn uit de geldende inkoopspecificatie, productnorm, tekening, warmtebehandelingsspecificatie of het acceptatiedocument van de klant. Leg de exacte aanduiding en revisie vast. Identificeer een materiaal bijvoorbeeld alleen als AISI/SAE 1045 wanneer deze aanduiding door de materiaalregistratie wordt ondersteund, en vermeld afzonderlijk de productnorm, zoals ASTM A29/A29M, wanneer die norm van toepassing is op de staaf. Vervang een voorgeschreven materiaalkwaliteit niet door een vergelijkbare nominale koolstofkwaliteit. SAE J403 Grade 1045, een ASTM-productspecificatie en een interne kwaliteits aanduiding kunnen een verwante chemische samenstelling hebben, maar verschillende bepalingen voor bemonstering, verwerking of acceptatie.
Het onderzoek vereist ook een definitie van “diepte”. De diepte van volledige ontkoling kan eindigen waar koolstofrijke fasen zijn verdwenen; de diepte van gedeeltelijke ontkoling kan doorlopen tot het punt waarop het koolstofgehalte of de microstructuur terugkeert naar de onaangetaste kern. Een hardheidsverloop kan een overgang aantonen zonder het exacte koolstofprofiel te bewijzen. Omgekeerd kan een chemisch profiel koolstofverlies aantonen, terwijl een getransformeerd of ontlaten oppervlak de microstructurele grens minder duidelijk maakt.
Leg de acceptatieregel vast voordat het proefstuk wordt onderzocht. Als de eis luidt “maximaal 0,25 mm gedeeltelijke ontkoling”, mag het rapport deze niet vervangen door een gemiddelde waarde, een visuele schatting of het diepste aangetroffen punt op een anders georiënteerde doorsnede. Als er geen acceptatiecriterium bestaat, rapporteer dan de gemeten toestand en vermeld welke beslisregel ontbreekt, in plaats van het materiaal conform te verklaren.
Selecteer en documenteer de onderzoeksmethode
Behoud het oorspronkelijke oppervlak tijdens de bemonstering. Markeer het oppervlak vóór het zagen, voorkom slijpen of contact met schuurmiddelen waardoor de aangetaste laag kan worden verwijderd, en leg vast of er walshuid, oxidatie, galvanische of andere bekleding, coating, straalresten of bewerkingsschade aanwezig was. Een proefstuk dat na oppervlakt bewerking is genomen, kan de oorspronkelijke ontkolingsdiepte niet vaststellen tenzij de verwijderde toeslag bekend en gedocumenteerd is.
De bemonsteringsplaats en -oriëntatie zijn van belang. Leg voor staven, draad, buizen, platen en smeedstukken de productas, de dwars- of lengtedoorsnede, het buiten- of binnenoppervlak, de hoek, de rand en de afstand tot het uiteinde vast. Neem plaatsen op die waarschijnlijk aan een verschillende ovenblootstelling zijn onderworpen, zoals boven- en ondervlakken, afgeronde hoeken, uiteinden of gebieden die door opspanmiddelen werden afgeschermd. Wanneer de klacht betrekking heeft op een lokaal defect, neem dan een monster door de gemelde locatie en bewaar, indien mogelijk, een nabijgelegen onaangetaste vergelijkingslocatie. Registreer het aantal proefstukken en de reden waarom elke locatie is geselecteerd.
Kies de methode op basis van de vraag en de vereiste bewijskracht. ISO 3887:2023 biedt drie meetbenaderingen; de gekozen benadering, editie en toepasselijke clausule moeten in het rapport worden vermeld. ASTM E1077-14(2021) staat screening, microscopisch onderzoek, micro-indentatiehardheidsonderzoek en chemische analyse toe. Screening is nuttig om verdachte gebieden te lokaliseren, maar mag niet als arbitrageresultaat worden gepresenteerd wanneer de acceptatiegrens dicht bij de gemeten waarde ligt. ASTM E1077-14(2021) wijst een rigoureuze kwantitatieve of lineaire analyse aan als referentiebenadering bij geschillen.
Microscopie is vaak de meest praktische eerste kwantitatieve methode. Bereid een doorsnede loodrecht op het oppervlak voor, behoud de rand en vermeld de volgorde van zagen, inbedden, slijpen, polijsten en etsen. Identificeer het etsmiddel en de vergroting van het onderzoek. De onderzoeker moet het grenscriterium vóór het meten vastleggen: het verdwijnen van perliet of andere koolstofrijke bestanddelen, een verandering in de ferrietmorfologie, een voorgeschreven beeldgrenswaarde of een ander criterium dat door de gekozen norm wordt vereist. Rapporteer of het resultaat betrekking heeft op volledige ontkoling, gedeeltelijke ontkoling of beide.
Micro-indentatiehardheid levert een profiel op en geen directe koolstofanalyse. Vermeld het type indenter, de testkracht, de onderlinge afstand, de afstand tot het oppervlak, de oriëntatie van het meetverloop, de kalibratiestatus en de regel die is gebruikt om de overgang vast te stellen. Indrukken die te dicht bij de rand of te dicht bij elkaar worden geplaatst, of die over een steile microstructurele grens heen liggen, kunnen het resultaat vertekenen. De hardheid wordt ook beïnvloed door korrelgrootte, fasetransformatie, ontlaten, restspanning en achtergebleven austeniet. Een hardheidsafname moet daarom met microscopie worden gecorreleerd.
Chemische analyse kan vereist zijn wanneer het geschil betrekking heeft op de koolstofconcentratie en niet op een zichtbare grens. Vermeld de techniek, de bemonsteringsstap, het geanalyseerde oppervlak of de geanalyseerde massa, de diepte-resolutie, het kalibratiemateriaal, de detectiegrens en of het resultaat een puntwaarde, een laaggemiddelde of een gereconstrueerd profiel is. Een koolstofgradiënt die met grove lagen is gemeten, kan geen nauwkeurige diepteclaim ondersteunen.
Registraties van kalibratie en voorbereiding maken deel uit van het resultaat. Leg de identificatie van het instrument, de kalibratiedatum, de referentiestandaarden, de verificatie van de vergroting, de hardheidsverificatie, de analist en de meetonzekerheid of herhaalbaarheid vast. Meet meerdere beeldvelden of meetverlopen wanneer de norm en het acceptatieplan dit toestaan, en rapporteer de afzonderlijke waarden, het gemiddelde, het bereik en het maximum wanneer elk daarvan een verschillende betekenis heeft voor de beslissing.
Breng ovenregistraties in verband met metallurgisch bewijs
Een gemeten oppervlaktezone is bewijs van de uiteindelijke materiaaltoestand, maar vormt geen volledige verklaring voor de oorsprong ervan. Beoordeel de volledige thermische geschiedenis: ovenidentificatie, chargenummer, beladingspatroon, opwarmsnelheid, austenitiseer- of sintertemperatuur, houdtijd, overdrachtstijd, koelomstandigheden en eventuele herverhitting of normalisatie. Koppel de identiteit van het proefstuk aan het ovenregistratieblad en de traceerbaarheidsregistratie van het product. Een ovenregistratie van de juiste datum maar van de verkeerde charge vormt geen ondersteunend bewijs.
Atmosfeergegevens moeten worden gelezen in samenhang met temperatuur en tijd. ASM’s Furnace Atmosphere Controls in Heat Treating identificeert de waterdampconcentratie, koolstofdioxideconcentratie en partiële zuurstofdruk als variabelen die worden gebruikt om het koolstofpotentieel van de oven te regelen en ontkoling te voorkomen. Het 2704CP Handbook supplement van Eurotherm beschrijft de gebruikelijke afleiding van het koolstofpotentieel uit zuurstofmetingen met een zirkoniasensor, gecombineerd met de oventemperatuur en het koolmonoxidegehalte, of uit dauwpuntmetingen. Leg de werkelijke sensorwaarden, alarmgebeurtenissen, kalibratiecontroles, sensorherstel, gasdebiet en bekende sensoruitval vast; beschouw een instelwaarde van de regelaar niet als bewijs van de atmosfeer bij de lading.
Het mechanisme is gekoppeld. Koolstof diffundeert door austenitisch ijzer naar een oppervlak waar de koolstofactiviteit wordt verlaagd door reacties met zuurstofhoudende ovengassen. De kinetiek van de oppervlaktereactie, de diffusieafstand, de temperatuur, de blootstellingsduur en het koolstofpotentieel dragen alle bij. NIST beschrijft de ontkolingszone als het nabij het oppervlak gelegen verlies van koolstof en koolstofrijke fasen wanneer koolstof aan het oppervlak met zuurstof reageert onder vorming van gasvormig koolmonoxide of koolstofdioxide. Waterdamp in N2/H2-atmosferen kan eveneens ontkoling veroorzaken; de sinterrichtlijn van Linde uit 2023 vermeldt als experimentele richtwaarde dat minder dan 5% waterstof de carburisatie- en ontkolingssnelheden onder de genoemde omstandigheden beperkte, en niet als universele ovenregel moet worden beschouwd.
Temperatuur alleen kan niet elk resultaat verklaren. Een studie uit 2021 in het Journal of Materials Research and Technology naar verenstaal Fe-0.6C-1.8Si-0.8Mn, getest van 700 tot 1000 °C, stelde vast dat de dikte van het ontkoolde ferriet toenam tot ongeveer 800–825 °C en daarna afnam. Diffusie en oxidatie moeten daarom gezamenlijk worden beschouwd.
Een rapport moet de identiteit van het proefstuk en de charge of partij bevatten; de kwaliteit en de geldende specificatie; de toestand van het oorspronkelijke oppervlak; de bemonsteringsplaats en -oriëntatie; de oven- en thermische geschiedenis; de atmosfeerregistraties; de onderzoeksnorm en clausule; de voorbereidingsdetails; de instrumentkalibratie; het meetverloop of chemische profiel; de diepten van volledige en gedeeltelijke ontkoling; de onzekerheid, herhaalbaarheid en beperkingen; foto’s of kaarten; de vergelijking met de acceptatie-eis; en de onderbouwing van de dispositie.
De reproduceerbare werkwijze is rechtstreeks: identificeer de materiaalsoort en de thermische voorgeschiedenis, behoud het oorspronkelijke oppervlak, selecteer en documenteer de locaties en oriëntatie, kies een ISO-, ASTM- of SAE-methode, definieer de criteria voor voorbereiding en meting, vergelijk het gemeten profiel met de toepasselijke eis en breng de bevinding in verband met de registraties van atmosfeer, temperatuur, tijd en sensoren. Pas daarna mag het materiaal worden geaccepteerd, herwerkt, aan verder onderzoek worden onderworpen of afgekeurd.
Bronnen
- [1] Steels — Determination of the depth of decarburization. ISO standard, 2023. https://www.iso.org/standard/86689.html
- [2] Furnace Atmosphere Controls in Heat Treating. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/8/chapter-abstract/106617/Furnace-Atmosphere-Controls-in-Heat-Treating
- [3] Sintering of steels. Linde technical guidance, 2023. https://static.prd.echannel.linde.com/wcsstore/EE_REN_Industrial_Gas_Store/pdf/Sintering-of-steels-brochure-EN.pdf
- [4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html
- [5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html