




Çeliğin Dekarbürizasyonu Nedir, Ne Değildir?
Dekarbürizasyonun ve dekarbürize bölgenin tanımı
Çelik dekarbürizasyonu, bir çelik ürününün ısıtılması, işlenmesi veya kullanımı sırasında yüzeye yakın bölgedeki karbonun ya da karbon bakımından zengin fazların kaybıdır. Etkilenen bölge dekarbürize bölge olarak adlandırılır: orijinal veya nihai yüzeyin altında bulunan ve karbon içeriğinin, karbon içeren faz oranının ya da her ikisinin, etkilenmemiş iç bölgeye kıyasla daha düşük olduğu tabakadır. NIST’nin Yapısal Çelik Bileşenlerinde Hasar ve Kırılma Modları başlıklı çalışması, bu bölgeyi, yüzey karbonunun oksijenle reaksiyona girerek gaz hâlinde karbon monoksit (CO) veya karbon dioksit (CO₂) oluşturması sonucunda karbonun ve karbon bakımından zengin fazların yüzeye yakın bölgeden kaybı olarak tanımlar.
Dekarbürizasyon yalnızca oksidasyondan değil, yüzey tepkimesi ile katı hâlde karbon difüzyonunun birlikte etkisinden kaynaklanır. Strong evidence
Tipik ortam; çeliğin yüzeyinin karbonu uzaklaştırabilen bir gazla temas ettiği ısıl işlem, dövme, haddeleme, sinterleme veya başka bir yüksek sıcaklık işlemidir. Oksijen içeren fırın gazları yaygın nedenlerdir; ancak reaksiyon yalnızca oksijenin varlığıyla kontrol edilmez. Karbonun iç bölgeden yüzeye doğru difüze olması, yüzey reaksiyonlarının yeterli hızda ilerlemesi ve fırın atmosferinin çeliğe kıyasla daha düşük etkin karbon aktivitesine sahip olması gerekir. Atmosferin karbon potansiyeli çelik yüzeyinden yüksekse karbon bunun yerine çeliğe girebilir. Bu nedenle yüzey, katı hâl difüzyonuyla bağlantılı bir reaksiyon sınırı görevi görür.
ASM’nin Çelik Dekarbürizasyonu — Mekanizmalar, Modeller, Önleme, Düzeltme ve Bileşen Ömrüne Etkileri başlıklı bölümü, östenitik demir içinden yüzeye doğru gerçekleşen karbon difüzyonunu sürecin temel unsurlarından biri olarak açıklar. Sıcaklık altında karbon, yüzeydeki reaksiyonlar karbonu tüketirken östenit kafesi içinde hareket eder. Bunun sonucunda oluşan konsantrasyon gradyanı, gözle görülebilen değişmiş yüzeyden daha derine uzanabilir. Koyu renkli bir tufal tabakası tek başına karbon kaybının ne kadar derine ilerlediğini göstermez.
| Durum | Anlamı | Tipik yapısal gösterge |
|---|---|---|
| Kısmi dekarbürizasyon | Karbon veya karbon açısından zengin faz içeriği azalır, ancak varlığını sürdürür | Azalmış perlit, karbür içeriği veya değişmiş faz oranı |
| Toplam dekarbürizasyon | Beklenen karbon açısından zengin bileşen, ilgili tabakadan uzaklaştırılmıştır | Karbon açısından fakir veya tamamen ferritik yüzey yapısı |
Metalurji uzmanları genellikle kısmi dekarbürizasyon ile tam dekarbürizasyon arasında ayrım yapar. Kısmi dekarbürizasyon, etkilenen tabakada bir miktar karbonun kalması, ancak karbon konsantrasyonunun veya karbon bakımından zengin faz içeriğinin etkilenmemiş çeliğinkinden düşük olması anlamına gelir. Tam dekarbürizasyon ise çeliğin bileşimi ve ısıl işlem koşulu altında beklenen karbon bakımından zengin bileşenin ilgili tabakadan uzaklaştırılması ve geride karbon bakımından fakir bir yapının kalmasıdır. Bunlar metalurjik durumlardır; evrensel derinlik kategorileri değildir. ISO 3887:2023, Çelikler — Dekarbürizasyon derinliğinin belirlenmesi, çelik ürünlerinde dekarbürizasyon derinliğinin belirlenmesi için üç yöntem öngörür; ancak bildirilen bir derinliğin anlamı yine de belirtilen kritere ve yönteme bağlıdır.
Dekarbürize malzemeden etkilenmemiş malzemeye geçiş keskin, kademeli veya düzensiz olabilir. Ötektoid altı bir çelikte, perlitin azaltıldığı veya tamamen ortadan kaldırıldığı ferritik bir yüzey tabakası görülebilir. Daha yüksek karbon içeren bir çelikte, yüzeye yakın bölgede azalmış karbür içeriği, değişime uğramış perlit veya tamamen ferritik bir tabaka görülebilir. Alaşım elementleri de karbon aktivitesini, difüzyonu, faz kararlılığını ve dönüşmüş bölgenin görünümünü etkiler. Bu nedenle “dekarbürizasyon derinliği”, düşük büyütmede görülebilen tek ve açık bir sınır olmayabilir.
Dekarbürizasyonun oksidasyon, tufal oluşumu, karbürizasyon ve işleme kaynaklı karbon tükenmesinden farkı
İlişkili yüzey koşulları
- Oksidasyon
- Çelik bileşenlerinin oksijen, su buharı veya karbon dioksitle tepkimesi.
- Kabuk oluşumu
- Yüzeyde demir oksit ürünlerinin oluşması ve uzaklaşması.
- Karbonlama
- Karbonun çelik yüzeyine net girişi.
- Dekarbürizasyon
- Karbonun veya karbon açısından zengin fazların yüzeye yakın kaybı.
Dekarbürizasyon ve oksidasyon çoğu zaman birlikte gerçekleşir; ancak eş anlamlı değildir. Oksidasyon, çelik bileşenlerinin oksijen, su buharı veya karbon dioksit gibi oksitleyici türlerle reaksiyonudur. Demirin oksidasyonu bir oksit filmi veya tufal oluşturabilirken, karbonun oksidasyonu CO veya CO₂ oluşturabilir ve yüzeyin altındaki karbon içeriğini düşürebilir. Bu nedenle bir fırın atmosferi, pratik açıdan önemli bir dekarbürize bölge oluşturmadan yüzeyi oksitleyebilir ya da her iki etkiye aynı anda neden olabilir.
Tufal oluşumu, esas olarak çelik yüzeyinde yapışmış veya gevşek oksit ürünlerinin oluşumunu ve uzaklaşmasını ifade eder. Sıcaklığa ve gaz koşullarına bağlı olarak tufal; vüstit, manyetit ve hematit gibi demir oksitleri içerebilir. Kalın bir tufal tabakası karbon kaybının derinliğini göstermez. Buna karşılık dekarbürizasyon, gözle görülebilen çok az tufal oluşturan bir atmosfer veya kaplama altında da gerçekleşebilir. Cambridge’in Üretim Prosesleri Sırasında Metallerin Korunması İçin Atmosfer Kontrolü başlıklı çalışması, fazla oksijen içeren yanma atmosferlerine doğrudan maruziyeti oksidasyon, tufal oluşumu ve dekarbürizasyonla ilişkilendirirken bu olayları birbiriyle bağlantılı, ancak farklı sonuçlar olarak ele alır.
Karbon aktivitesi Tanımlanmış bir referans duruma göre karbonun kimyasal potansiyelinin termodinamik ölçüsüdür; derişime, sıcaklığa, faza ve alaşım elementlerine bağlıdır.
Kimyasal itici güç, “oksitleyici atmosfer” gibi basit bir tanımdan ziyade karbon aktivitesi veya fırının karbon potansiyeli üzerinden daha iyi ifade edilir. Çeliğin ısıl işlemi sırasında karbon potansiyeli, çelik ile çevresi arasındaki karbon aktivitesi farkı ve yüzey reaksiyonlarının kinetiği tarafından belirlenir. ASM’nin Isıl İşlemde Fırın Atmosferi Kontrolleri başlıklı çalışması, karbon potansiyelini kontrol etmek ve karbon kaybını önlemek amacıyla su buharı konsantrasyonunu, karbon dioksit konsantrasyonunu ve oksijen kısmi basıncını fırın değişkenleri olarak tanımlar. Eurotherm’ün 2020 tarihli 2704CP El Kitabı ekinde, fırın karbon potansiyelinin; fırın sıcaklığı ve karbon monoksit içeriğiyle birleştirilen zirkonya probu oksijen ölçümünden veya çiğ noktası ölçümünden yaygın olarak tahmin edildiği açıklanır.
Karbürizasyon, net karbon aktarımı bakımından bunun tersidir: karbon çelik yüzeyine girer ve karbon aktivitesini veya karbon konsantrasyonunu yükseltir. Başlangıç karbon içerikleri veya yüzey koşulları farklıysa bir fırın atmosferi bir çelik kalitesini karbürize ederken diğerini dekarbürize edebilir. Aynı fırın yükünde bile yerel gaz akışı, sıcaklık, çiğ noktası, kurum, kaçaklar ve iş parçaları arasındaki mesafe farklı sonuçlara yol açabilir. Linde’nin 2023 tarihli Çeliklerin Sinterlenmesi kılavuzu, azot/hidrojen atmosferlerindeki su buharının dekarbürizasyona neden olduğunu belirtir ve atıf yapılan sinterleme koşullarında %5’ten az hidrojenin karbürizasyon ve dekarbürizasyon hızlarını sınırladığına ilişkin deneysel bir kılavuz değer bildirir. Bu değer evrensel bir fırın kuralı değildir; gaz bileşimi, sıcaklık, tozun veya katı çeliğin geometrisi ve bekleme süresi belirleyici olmaya devam eder.
Karbon, klasik fırın dekarbürizasyonu mekanizması olmaksızın gerçekleşen işlemler sonucunda da tükenebilir. Mekanik uzaklaştırma, taşlama yanıkları, talaşlı işleme, asitle temizleme, ergitme kayıpları, segregasyon veya uygun olmayan bir ısıl çevrim sırasında karbürlerin çözünmesi, karbon içeren yapıyı ya da yüzeye yakın ölçülen karbon miktarını değiştirebilir. Kaynak veya eklemeli imalat sırasında karbon yeniden dağılabilir ve ısıl işlemden sonra dekarbürize tabaka talaşlı işlemle uzaklaştırılabilir. Bu koşullar otomatik olarak dekarbürizasyon olarak adlandırılmamalıdır. Terim, en doğru biçimde, yüzeye yakın karbon eksikliğinin incelenen işlem sırasında karbon aktarımı, reaksiyon veya seçici kayıpla ilişkilendirilebildiği durumlarda kullanılır.
Atıf yapılan yay çeliği çalışmasında, dekarbürize ferrit kalınlığı 700 ile 1000 °C arasında monotonik olmayan bir sıcaklık tepkisi göstermiştir. Strong evidence
Tek başına sıcaklık, nihai derinliği öngörmez. Fe-0.6C-1.8Si-0.8Mn yay çeliği üzerinde 700 ile 1000 °C arasında gerçekleştirilen ve 2021 yılında Journal of Materials Research and Technology dergisinde yayımlanan bir çalışma, dekarbürize ferrit kalınlığının yaklaşık 800–825 °C’ye kadar arttığını, ardından azaldığını ortaya koymuştur. Daha yüksek sıcaklık karbon difüzyonunu hızlandırır; ancak oksit oluşumunu, gaz reaksiyonlarını, faz yapısını ve ilgili dönüşümün süresini de değiştirebilir. Bu nedenle gözlenen maksimum, yalnızca sıcaklığa bağlı monoton bir yasayı değil, eşleşmiş difüzyon ve oksidasyon etkilerini yansıtır.
Yüzey karbon kaybı çelik performansı açısından neden önemlidir?
Karbon, soğuma sırasında oluşan ferrit, perlit, beynit, martenzit ve karbürlerin oranını ve morfolojisini kontrol eder. Yüzeyden karbonun uzaklaştırılması, çekirdeği sertleşmek üzere tasarlanmış bir çelikte daha yumuşak bir tabaka oluşturabilir. Su verilmiş bir bileşende, iç bölge spesifikasyonu karşılıyor olsa bile yüzey hedeflenen sertliğe ulaşamayabilir. Yay, dişli, rulman, mil veya bağlantı elemanında bu fark, yük aktarımını ve yerel deformasyonu değiştirir.
Mekanik olumsuzluk çoğu zaman yüzeyde daha büyüktür; çünkü temas gerilmesi, eğilme gerilmesi, sürtünme ve çatlak başlatma bu bölgede yoğunlaşır. Ferritik bir dekarbürize tabaka, aşınma direncini ve temas yorulması ömrünü azaltabilir. Tekrarlı eğilme altında daha düşük dayanımlı tabaka, çekirdekten önce akabilir veya kayma geliştirebilir. Yüzey karbon gradyanı, su verme sırasında artık gerilmelerin oluşumunu da değiştirebilir; ayrıca oksitler ve pürüzlü tufal, ek çentikler veya çatlak başlatma bölgeleri oluşturur. ASM, dekarbürizasyonu kozmetik bir kusur olarak ele almak yerine bu etkileri bileşen ömrü, önleme, düzeltme ve modellemeyle ilişkilendirir.
| Yöntem | Birincil gözlem | Başlıca sınırlama |
|---|---|---|
| Metalografik inceleme | Faz oranı, morfoloji ve görünür geçiş | Sınır kademeli olabilir veya dağlamaya bağlı olarak değişebilir |
| Mikroindentasyon sertliği | Yüzeyden çekirdeğe mekanik tepki | Sertlik ayrıca faza, tane boyutuna, gerilmeye ve alaşıma da bağlıdır |
| Kimyasal analiz | Karbon derişimi veya gradyanı | Uzaysal çözünürlük, numune alma hacmine ve tabaka kalınlığına bağlıdır |
| Tarama | Şüpheli bir bölgenin hızlı şekilde gösterilmesi | Yakın toleranslı kabul kararlarını desteklemeyebilir |
Ölçüm, ileri sürülen iddiayla uyumlu olmalıdır. ASTM E1077-14(2021), Çelik Numunelerinde Dekarbürizasyon Derinliğinin Tahmini İçin Standart Deney Yöntemleri, tarama, mikroskobik inceleme, mikroindentasyon sertliği ve kimyasal analiz prosedürlerini kapsar. Uyuşmazlıklarda hakem yöntemi olarak kullanılan yaklaşım, titiz nicel veya doğrusal analizdir. SAE J419_201801, Dekarbürizasyonun Ölçülmesi Yöntemleri, demir esaslı malzemeler için benzer şekilde mikroskobik inceleme, sertlik ve kimyasal analiz uygulamalarını önerir. ISO 3887:2023 üç ölçüm yöntemi tanımlar ve bildirilen bir derinliğin yönteme bağlı olduğu noktasını pekiştirir.
Sertlik taraması Bir yüzeyden etkilenmemiş iç kısma doğru, kontrollü mesafelerde alınan ardışık sertlik ölçümleri.
Bir sertlik profili, mukavemetin yeniden kazanıldığı pratik derinliği belirleyebilirken, mikroskobik inceleme perlitin veya karbür bakımından zengin bileşenlerin ortadan kalktığını ortaya koyabilir. Kimyasal analiz ise her iki yöntemin de açıkça çözemediği bir karbon gradyanını tespit edebilir. Bu nedenle, ölçümlerden hiçbiri özensiz yapılmamış olsa bile iki laboratuvar aynı kesitten farklı “dekarbürizasyon derinlikleri” bildirebilir. Sonuçta yöntem, kriter, yönlenme, numune alma konumu ve çeliğin durumu belirtilmelidir. Dekarbürizasyon, öncelikle metalürjik bir karbon kaybı problemidir; tufal rengi ise yalnızca olası ipuçlarından biridir.
Termodinamik İtici Kuvvet: Yüzeyde Karbon Aktivitesi

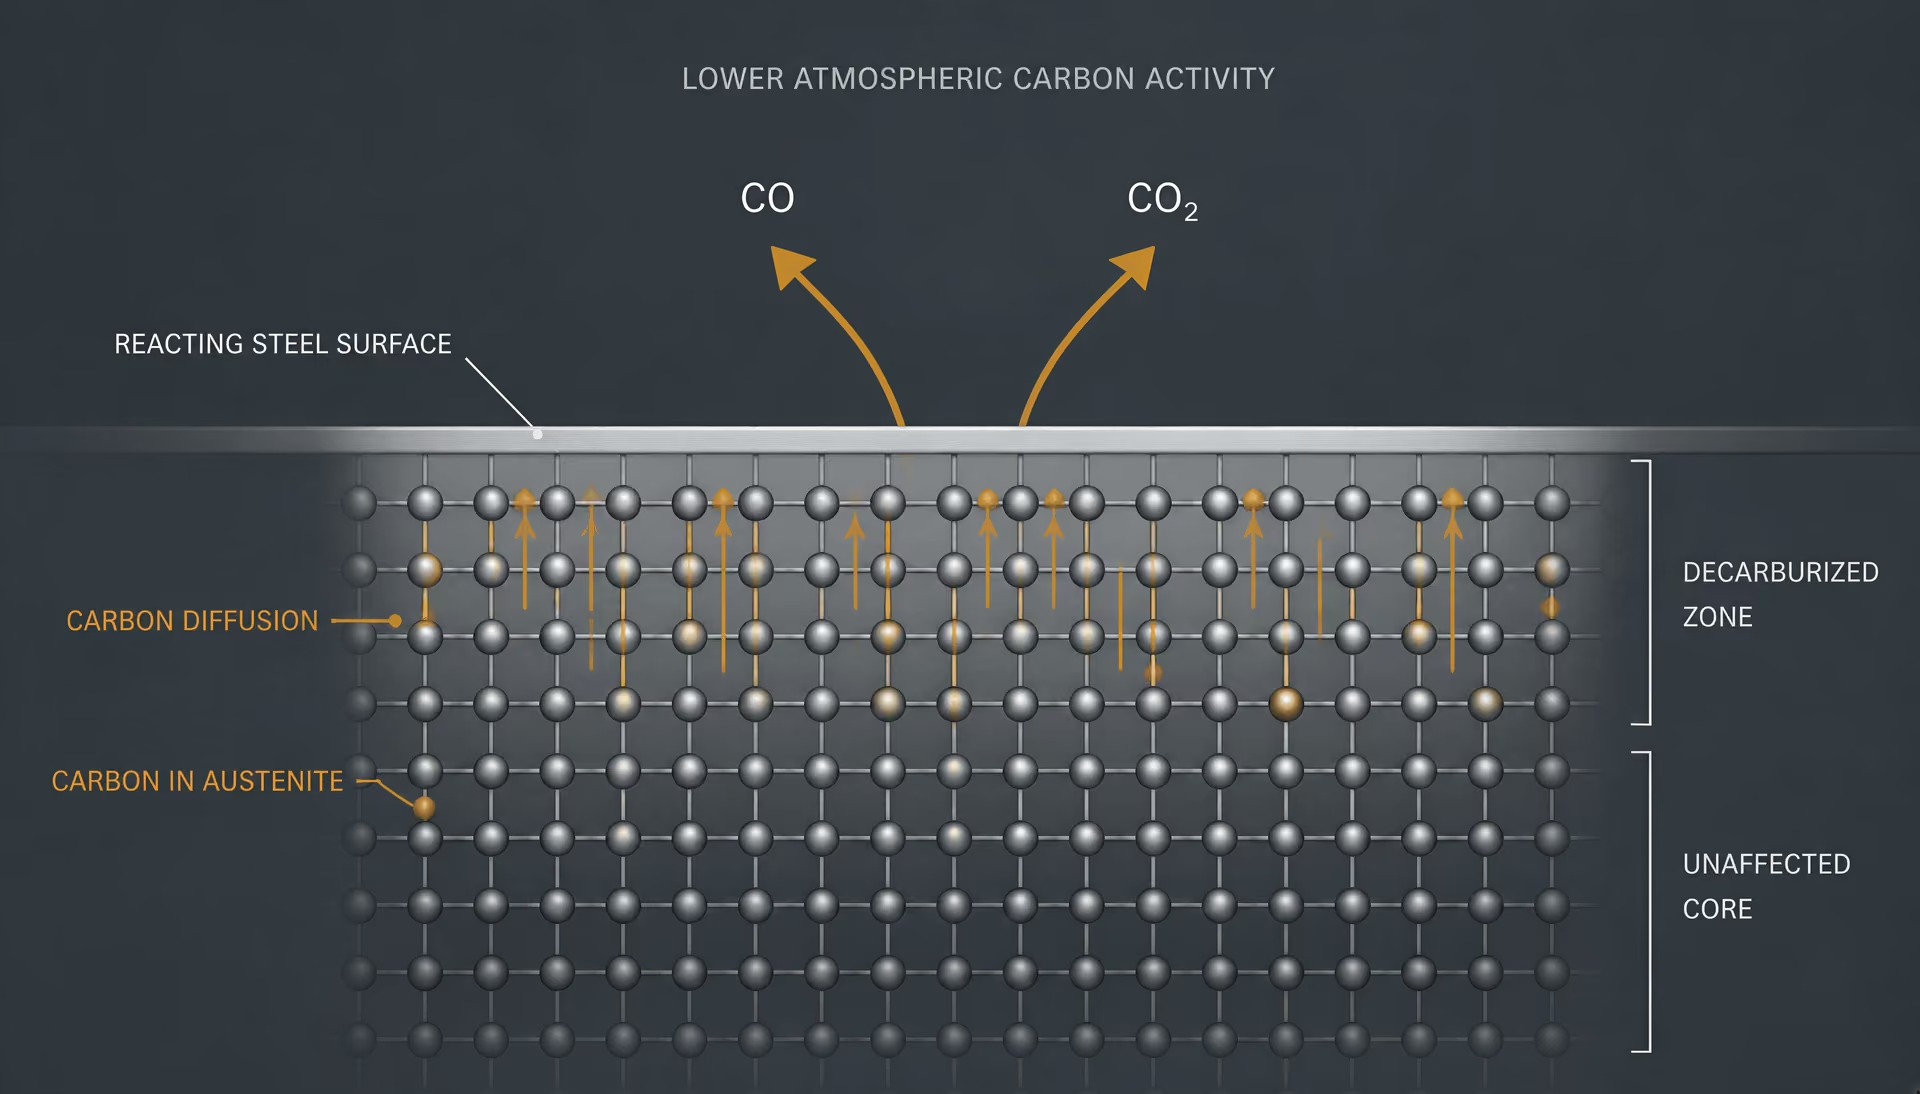
Çelik ile fırın atmosferi arasındaki karbon alışverişi
Dekarbürizasyon, çelik yüzeyi etkin karbon aktivitesi çeliğin karbon aktivitesinden daha düşük olan bir atmosfere maruz kaldığında başlar. Daha sonra karbon, difüzyon yoluyla iç kısımdan yüzeye doğru hareket ederken yüzey reaksiyonları bu karbonu metalden ayrılan gaz türlerine dönüştürür. Bu nedenle süreç yalnızca “yüzeyin oksidasyonu” değildir. Katı çözelti veya karbür fazındaki karbon ile karbon içeren gazlar arasındaki eşleşmiş bir alışveriştir.
Çelikteki karbon aktivitesi ile atmosferik karbon aktivitesi arasındaki ayrım merkezi öneme sahiptir. Genellikle ile gösterilen karbon aktivitesi, belirlenmiş bir referans durumuna göre karbonun kimyasal potansiyelini ifade eder. Çelikte ; karbon konsantrasyonuna, sıcaklığa, kristal yapıya ve alaşım elementlerine bağlıdır. Kütlece %0,60 C içeren östenitin karbon aktivitesi, aynı karbon konsantrasyonundaki alaşımsız demir-karbon alaşımının karbon aktivitesiyle aynı değildir; çünkü silisyum, manganez, krom, molibden ve diğer elementler karbonun aktivite katsayısını değiştirir. Faz da önemlidir: Östenitteki karbon aktivitesi, farklı termodinamik durumları dikkate alınmadan doğrudan ferrit veya martenzite aktarılamaz.
Fırın atmosferi; karbon monoksit, karbon dioksit, hidrojen, su buharı, metan ve diğer gazlar arasındaki dengeler tarafından belirlenen etkin bir karbon aktivitesine sahiptir. Bu, çelikteki kütlece karbon yüzdesiyle aynı anlamda bir karbon konsantrasyonu değildir. “Atmosferik karbon potansiyeli”, gazın karbon aktivitesini ifade eden pratik bir terimdir: belirli bir sıcaklıkta gaz-metal dengesi oluşması için yeterince uzun süre maruz bırakıldığında, referans bir demir veya çeliğin ulaşacağı karbon içeriğidir.
Çelik yüzeyi ile atmosfer dengede olduğunda, karbon kimyasal potansiyelleri eşittir. Atmosfer daha düşük karbon potansiyeline sahipse karbon çelikten ayrılır. Daha yüksek bir değere sahipse karbon çeliğe girer ve karbürizasyon gerçekleşir. İki değer birbirine yakın olduğunda gaz bileşimindeki, sıcaklıktaki veya yüzey koşullarındaki küçük bir değişiklik alışverişin yönünü tersine çevirebilir.
Çeliğin karbonunu uzaklaştıran çeşitli gaz reaksiyonları vardır. Oksijen, yüzey karbonuyla yaklaşık olarak aşağıdaki reaksiyonlar üzerinden tepkimeye girebilir:
\[ \mathrm{C + \tfrac{1}{2}O_2 \rightarrow CO} \]
ve
Karbon dioksit ve su buharı da önemli oksitleyici bileşenlerdir. Bu reaksiyonlar şu şekilde gösterilebilir:
ve
Özellikle CO ve CO₂ olmak üzere ürünler daha sonra ilave gaz fazı reaksiyonlarına katılabilir. Oksitleyici bir gazın düşük konsantrasyonu bile, gaz karbonu yüzeyden sürekli olarak uzaklaştırıyorsa ve fırın atmosferi sürekli yenileniyorsa ölçülebilir dekarbürizasyona yol açabilir.
| Atmosfer değişkeni | Karbon potansiyelinin kontrolündeki rolü | Ölçüm veya yorumlama |
|---|---|---|
| Su buharı derişimi | Karbon kaybı eğilimini artırabilir | Genellikle çiğ noktası üzerinden dolaylı olarak izlenir |
| Karbon dioksit derişimi | Yüzey karbonuyla tepkimeye girebilir ve gaz dengesini değiştirebilir | CO ve sıcaklıkla birlikte yorumlanır |
| Oksijen kısmi basıncı | Oksitleyici eğilimi gösterir ve oksit oluşumunu etkiler | Genellikle zirkonya probuyla ölçülür |
| Karbon monoksit içeriği | CO/CO₂ dengesini ve karbon potansiyelini etkiler | Probla yapılan oksijen ölçümü ve sıcaklıkla birlikte değerlendirilir |
Karbon kaybının aşamaları
- Difüzyon Karbon, iç kısımdan açıkta kalan yüzeye doğru hareket eder.
- Yüzey tepkimesi Oksijen içeren gazlar ara yüzeyde karbonu tüketir veya taşır.
- Gazın uzaklaşması CO, CO₂ veya diğer ürünler metal yüzeyinden uzaklaşır.
- Profil oluşumu Yüzeyin altında bir derişim ve mikroyapı gradyanı gelişir.
The Carbon Potential During the Heat Treatment of Steel adlı çalışmada açıklanan karbon potansiyeli yaklaşımı, termodinamik itici kuvveti reaksiyon hızından ayırdığı için yararlıdır. Karbon alışverişi, çelikteki karbon aktivitesi ile atmosfer tarafından dayatılan karbon aktivitesi arasındaki fark tarafından yönlendirilir. Yüzey reaksiyon kinetiği, bu farkın ne kadar hızlı ortaya çıkacağını belirler. Karbonun önce yüzeye ulaşması, orada reaksiyona girmesi ve ardından gaz fazına geçmesi gerekir. Herhangi bir aşamadaki yavaş adım, temel itici kuvveti ortadan kaldırmadan gözlenen dekarbürizasyon hızını azaltabilir.
Karbon aktivitesi, oksijen potansiyeli ve yüzey reaksiyonu kinetiği
Oksijen kısmi basıncı atmosferin oksitleyici eğiliminin doğrudan bir ölçüsüdür; ancak karbon potansiyelini bağımsız olarak tanımlamaz. Çok düşük bir oksijen kısmi basıncı, özellikle su buharı veya karbon dioksit mevcut olduğunda ve ilgili reaksiyon işlem sıcaklığında elverişli kinetiğe sahip olduğunda, karbonu hâlâ hızla uzaklaştıran bir gaz karışımıyla birlikte bulunabilir.
ASM’nin 2013 tarihli Furnace Atmosphere Controls in Heat Treating kılavuzu; su buharı konsantrasyonunu, karbon dioksit konsantrasyonunu ve oksijen kısmi basıncını karbon potansiyelini kontrol etmek ve dekarbürizasyonu önlemek için kullanılan fırın değişkenleri olarak tanımlar. Bu değişkenler birbiriyle ilişkilidir; ancak birbirlerinin yerine kullanılamazlar. Çiğ noktası, su buharının dolaylı bir ölçüsüdür. Zirkonya probu esas olarak oksijen potansiyeline yanıt verir. Bu ölçümlerin hiçbiri tek başına, çelik yüzeyinde oluşturulan karbon aktivitesini hesaplamak için gereken tüm büyüklükleri sağlamaz.
Örneğin,
\[ \mathrm{CO_2 + C \rightleftharpoons 2CO} \]
dengesinin özellikleri karbon monoksitin karbon dioksite oranına ve sıcaklığa bağlıdır.
\[ \mathrm{H_2O + C \rightleftharpoons CO + H_2} \]
dengesi ise su buharına, hidrojene, karbon monoksite ve sıcaklığa bağlıdır. Diğer koşullar sabit tutulurken veya değerinin artırılması genellikle dekarbürizasyona eğilimi artırır. CO/CO₂ oranının artırılması ise genel olarak oksitleyici eğilimi azaltır ve etkin karbon potansiyelini yükseltebilir. Hidrojen, su buharının yorumlanmasını değiştirir; çünkü çoğu durumda ilgili büyüklük yalnızca su buharı konsantrasyonu değil, oranıdır.
Çelik yüzeyi gaz dengesi karbon aktivitesine hemen ulaşmayabilir. Oksit filmleri, tufal, alaşım elementlerinin oksitleri, yüzey pürüzlülüğü, gaz hızı ve sınır tabakası kalınlığı, reaksiyona giren türlerin transferini etkiler. Kompakt bir oksit tabakası karbon transferini geçici olarak kısıtlayabilirken çatlamış veya gözenekli tufal taze metali açığa çıkarabilir ve yerel reaksiyon bölgeleri oluşturabilir. Daha sonra, özellikle karbonca fakirleşmiş tabaka büyüdükçe, östenit içindeki karbon difüzyonu kontrol edici direnç hâline gelebilir. ASM’nin Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life bölümü, bu içeriye doğru ilerleyen konsantrasyon değişimini, reaksiyona giren bir yüzeye doğru östenitik demir içinden gerçekleşen karbon difüzyonu olarak açıklar.
Bu durum, bir fırının ortalama prob okuması tatmin edici görünürken parçaların neden yine de yerel dekarbürizasyon geliştirebileceğini açıklar. Gaz bileşimi; fırın içindeki konuma, yük geometrisine, kaçaklara, yanma ürünlerine ve sirkülasyona bağlı olarak değişebilir. Bir prob kendi bulunduğu yerel ortamı ölçer; atmosferi her çelik yüzeyinde otomatik olarak ölçmez.
Dolayısıyla azot, hidrojen ve karbon monoksitin belirtilen oranlarda bulunduğu nominal bir reçete, kontrollü karbon potansiyelinin kanıtı değildir. Gerçek nem, karbon dioksit, oksijen girişi, gaz ayrışması, debi, fırın basıncı ve prob kalibrasyonu bilinmeli veya kontrol edilmelidir. Linde’nin 2023 tarihli sinterleme kılavuzu, azot-hidrojen atmosferlerindeki su buharının dekarbürizasyona neden olduğunu bildirmekte ve belirtilen sinterleme koşullarında %5’ten daha düşük hidrojenin karbürizasyon ve dekarbürizasyon hızlarını sınırladığına ilişkin deneysel bir kılavuz değer sunmaktadır. Bu değer, evrensel bir fırın kuralı değildir. Önemi; belirtilen gaz sistemine, sıcaklığa, çeliğe, bekleme süresine ve su buharı seviyesine bağlıdır.
Karbon aktivitesi çeliğin bileşimine göre de değişir. 700 ile 1000 °C arasında incelenen Fe-0.6C-1.8Si-0.8Mn yay çeliğindeki silisyum, karbonun termodinamiğini ve oksidasyon davranışını etkilerken manganez ile değişen ferrit-östenit dengesi difüzyonu ve faz kararlılığını etkiler. Yüzeyin tepkisi yalnızca karbon yüzdesine bakılarak öngörülemez.
Atmosfer bileşimi neden sıcaklıktan bağımsız olarak yorumlanamaz?
Sıcaklık, bu dengenin her aşamasına girer. Gaz reaksiyonlarının denge sabitlerini, östenitin karbon aktivitesini, oksitlerin kararlılığını, yüzey reaksiyonlarının hızını ve karbonun difüzyon katsayısını değiştirir. Bu nedenle aynı CO/CO₂ oranı, farklı fırın sıcaklıklarında farklı karbon potansiyelleri oluşturabilir. Bir sıcaklıkta koruyucu olan gaz karışımı, başka bir sıcaklıkta dekarbürizasyona yol açabilir.
Sıcaklık, ölçülen derinliği hangi sürecin kontrol ettiğini de değiştirir. Daha yüksek sıcaklıkta karbonun östenit içindeki difüzyonu hızlanır; ancak aynı zamanda oksidasyon reaksiyonları ve gaz taşınımı da değişebilir. Bunun sonucu, dekarbürizasyon derinliğinde mutlaka monoton bir artış olmak zorunda değildir. 700 ile 1000 °C arasında işlem gören Fe-0.6C-1.8Si-0.8Mn yay çeliği üzerine 2021 yılında yapılan bir çalışmada, dekarbürize ferrit kalınlığı yaklaşık 800–825 °C’ye kadar artmış, ardından azalmıştır. Bu maksimum değer, sıcaklığın tek değişkenli bir kurala göre ele alınmasına karşı güçlü bir kanıttır. Faz dönüşümleri, tufal oluşumu, oksijen bulunabilirliği ve reaksiyon kinetiği birbirine bağlıdır.
Eurotherm’ün 2020 tarihli 2704CP Handbook supplement yayını, fırın karbon potansiyelinin zirkonya probuyla ölçülen oksijen değerlerinin fırın sıcaklığı ve karbon monoksit içeriğiyle birleştirilmesiyle veya çiğ noktası ölçümüyle yaygın olarak tahmin edildiğini açıklar. Her iki yaklaşımda da sıcaklık terimi zorunludur. Doğru sıcaklık, gaz analizi ve kalibrasyon olmadan alınan bir prob sinyali, makul görünen ancak hatalı bir karbon potansiyeli değeri üretebilir.
Cambridge’in Atmosphere control for the protection of metals during production processes yayını da fazla oksijen içeren yanma atmosferlerine doğrudan maruz kalmanın oksidasyona, tufal oluşumuna ve dekarbürizasyona yol açabileceği konusunda uyarır. Pratik kontrol hedefi “nötr” veya “indirgeyici” gibi bir gaz etiketi değildir. Hedef, çeliğin karbon aktivitesinin atmosferin etkin karbon aktivitesini aşmasını, kabul edilemez bir karbonca fakirleşmiş bölge oluşturacak kadar uzun süre engelleyen, ölçülmüş ve sıcaklığa özgü bir yüzey dengesidir.
Difüzyon, Reaksiyon ve Dekarbürize Bir Tabakanın Oluşumu
Dekarbürizasyon yalnızca oksidasyonla değil, hareket eden bir karbon akısıyla meydana gelir. Östenit bölgesinde ısıtma sırasında demir içinde çözünmüş karbon, çevredeki atmosferin çelik tarafından yerine konulabileceğinden daha hızlı uzaklaştırdığı bir yüzeye doğru göç eder. ASM Handbook’un Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life başlıklı bölümü, bu süreci östenitik demir içindeki karbon difüzyonunun yüzey reaksiyonları ve fırın atmosferinin kimyasıyla etkileşimi olarak açıklar.
Bu nedenle çelik yüzeyi karbon için bir yutak hâline gelir. Atmosferin karbon aktivitesi çeliğinkinden düşükse karbon dışarı doğru akar. Bunun sonucunda çözünmüş karbon kaybı, karbon bakımından zengin fazların çözünmesi, yüzeyde ferrit oluşumu veya bu etkilerin bir kombinasyonu meydana gelebilir. NIST, etkilenen bölgeyi; karbonun ve karbon bakımından zengin fazların uzaklaştırıldığı, genellikle yüzey karbonunun oksijenle reaksiyona girerek gaz hâlinde karbon monoksit (CO) veya karbon dioksit (CO₂) oluşturmasından sonra ortaya çıkan yüzeye yakın bir dekarbürizasyon bölgesi olarak tanımlar.
Bu açıklama, ölçülen dekarbürize derinliğin neden sabit bir malzeme sabiti olmadığını da ortaya koyar. Bu derinlik; sıcaklığa, zamana, kesit geometrisine, faz durumuna, alaşım kimyasına, atmosfer bileşimine ve sınırın belirlenmesinde kullanılan yönteme bağlıdır.
Östenit içinden karbon difüzyonu
İlgili dönüşüm sıcaklığının üzerinde karbon, demirin yüzey merkezli kübik fazı olan östenit içindeki arayer konumlarında bulunur. Yüzey karbon kaybediyorsa karbon konsantrasyonu düzgün dağılmış değildir. Bir konsantrasyon gradyanı oluşur: Karbon konsantrasyonu açıkta kalan yüzeyin yakınında en düşük düzeydedir ve kesitin içlerine doğru ilerledikçe ana malzemenin bileşimine yaklaşır. Difüzyonun itici gücünü bu gradyan sağlar.
Fick'in birinci yasası Akının negatif derişim gradyanıyla orantılı olduğunu belirten ve difüzyon katsayısının taşınım ölçeğini belirlediği bir difüzyon bağıntısı.
Basitleştirilmiş bir açıklama Fick’in birinci yasasını kullanır:
Burada karbon akısını, östenit içindeki karbon difüzyon katsayısını, karbon konsantrasyonunu ve yüzeyden olan uzaklığı gösterir. Eksi işareti, hareketin konsantrasyon gradyanı yönünde olduğunu belirtir. Difüzyon katsayısı sıcaklıkla birlikte güçlü biçimde artar ve çoğu zaman Arrhenius ilişkisiyle ifade edilir:
Burada frekans faktörü, aktivasyon enerjisi, gaz sabiti ve mutlak sıcaklıktır.
Yaklaşık difüzyon mesafesi, maruz kalma süresi olmak üzere, ile orantılıdır. Yüzey konsantrasyonu otomatik olarak sıfır olmadığı ve yüzeydeki reaksiyon yavaş olabileceği için bu ilişki, ölçülen dekarbürizasyon derinliğini tek başına öngörmez. Bununla birlikte, fırında daha uzun süre maruz kalmanın karbon tükenmesinin genellikle daha iç bölgelere ilerlemesine neden olduğunu; daha yüksek sıcaklığın ise taşınımı hızlandırarak etkilenen derinliği artırabileceğini açıklar.
Karbon taşınımını değiştiren etkenler
- Östenit
- Karbon, yüzey merkezli kübik fazdaki arayer bölgelerinden hızla difüze olur.
- Ferrit
- Farklı arayer yolları farklı bir difüzyon sorunu oluşturur.
- Kesit boyutu
- İnce ürünlerde, karşıt yüzeylerden gelişen tükenme bölgeleri üst üste binebilir.
- Kenarlar ve köşeler
- Daha geniş açık yüzey alanı ve çok yönlü difüzyon, düzgün olmayanlığı artırabilir.
Faz durumu, taşınım problemini değiştirir. Arayer konumları ve difüzyon yolları farklı olduğundan karbon, östenit içinde ferritten çok daha hızlı difüze olur. Bu nedenle östenit-ferrit dönüşümünü aşan bir ısıl işlem, bir fazdaki karbon hareketini ve diğer fazdaki dönüşümü yansıtan bir profil oluşturabilir. Yüzey karbon konsantrasyonu, işlem sıcaklığında östeniti kararlı kılmak için gereken düzeyin altına düştüğü için yüzey ferriti oluşabilir. Bu ferritik tabaka yalnızca bir oksit reaksiyonu ürünü değildir; aynı zamanda karbon kaybının neden olduğu bir faz dönüşümünün sonucudur.
Kesit boyutu önemlidir; çünkü ince bir ürün her iki taraftan da tükenmiş duruma yaklaşabilir. Kalın bir çubukta merkezi bölge başlangıçtaki karbon konsantrasyonuna yakın kalırken iki yüzey bölgesi birbirinden bağımsız olarak gelişebilir. İnce bir levhada difüzyon alanları örtüşebilir ve tamamen karbürlenmiş bir çekirdeği küçültebilir veya ortadan kaldırabilir. Kenarlar ve köşeler ek bir sorun oluşturur: Birim hacim başına daha büyük açık yüzey alanları ve iki boyutlu difüzyon yolları, geniş düzlemsel bir yüzeye kıyasla daha derin veya daha düzensiz bir tükenmeye yol açabilir.
Karbonu uzaklaştıran yüzey reaksiyonları
Difüzyon karbonu yüzeye taşır; ancak sürdürülebilir dekarbürizasyonun gerçekleşebilmesi için bir yüzey reaksiyonunun bu karbonu tüketmesi veya aktarması gerekir. Reaksiyon; oksijen, su buharı, karbon dioksit veya atmosferin diğer bileşenlerini içerebilir. Temsili reaksiyonlar şunlardır:
Gerçek gaz reaksiyonları oksit filmleri ve yüzeye adsorbe olmuş türler üzerinden gerçekleşebilir. Bu nedenle yukarıdaki denklemler, elementer adımların eksiksiz bir dizisi yerine toplam reaksiyonlar olarak değerlendirilmelidir. Oksijen önce bir demir oksit tufalı oluşturabilir; tufalın üzerinde veya altında bulunan karbon ise oksitleyici ortamla reaksiyona girer. Cambridge’in Atmosphere control for the protection of metals during production processes başlıklı çalışması, oksijen fazlası içeren yanma atmosferlerini oksidasyon, tufal oluşumu ve dekarbürizasyonla ilişkilendirir.
Karbon aktivitesi, yalnızca oksijen konsantrasyonundan daha yararlı bir termodinamik tanım sağlar. Fırın atmosferinin karbon potansiyeli, belirli koşullar altında atmosferin çeliğe uygulayacağı karbon aktivitesidir. Çeliğin karbon aktivitesi atmosferinkinden yüksek olduğunda dekarbürizasyon tercih edilir. Atmosferin karbon potansiyeli daha yüksek olduğunda karbon çeliğe girebilir ve karbürizasyon meydana gelebilir. Karbon potansiyeliyle ilgili literatür, bu alışverişin hem aktivite farkı hem de yüzey reaksiyonlarının kinetiği tarafından kontrol edildiğini vurgular.
ASM’nin Furnace Atmosphere Controls in Heat Treating başlıklı çalışması, fırının karbon potansiyelinin kontrolünde su buharı konsantrasyonunu, karbon dioksit konsantrasyonunu ve oksijen kısmi basıncını önemli değişkenler olarak tanımlar. Eurotherm’ün 2020 tarihli 2704CP Handbook ekinde, karbon potansiyelinin yaygın olarak zirkonya probuyla yapılan oksijen ölçümünün fırın sıcaklığı ve karbon monoksit içeriğiyle birlikte değerlendirilmesiyle veya çiy noktası ölçümüyle tahmin edildiği açıklanır. Bu ölçümler fırın koşullarını tanımlar; her bir bileşenin içindeki karbon profilini doğrudan ölçmez.
%5'ten az hidrojen kılavuzu, atıf yapılan sinterleme koşullarının ötesine genellenmemelidir. Limited evidence
Su buharına özellikle dikkat edilmelidir. Linde’ın 2023 tarihli Sintering of steels kılavuzu, azot/hidrojen atmosferlerindeki su buharının dekarbürizasyona neden olduğunu belirtir ve ifade edilen sinterleme koşulları altında %5’ten az hidrojenin karbürizasyon ve dekarbürizasyon hızlarını sınırladığını gösteren deneysel bir kılavuza atıfta bulunur. Bu değer evrensel bir fırın sınırı değildir. Belirli bir atmosferin oksitleyici, nötr, karbürleyici veya dekarbürleyici olup olmadığını; gaz akışı, sıcaklık, çelik bileşimi, çiy noktası, yüzey durumu ve ekipman geometrisi belirler.
Reaksiyon hızı ile difüzyon hızı arasındaki eşleşme
Yüzey ve iç bölge, birbirine bağlı tek bir sistem oluşturur. Yüzey reaksiyonu çok hızlıysa yüzeye yakın karbon konsantrasyonu keskin biçimde düşebilir; bu da dik bir gradyan ve difüzyon kontrollü bir akı oluşturur. Östenit içindeki karbon taşınımı hızlı, ancak yüzey reaksiyonu yavaşsa karbon yüzey yakınında birikir ve toplam kayıp reaksiyon kontrollü hâle gelir. Bu iki sınır arasındaki durumda her iki direnç de önem taşır.
Kavramsal olarak yararlı bir sınır koşulu şöyledir:
Burada yüzey reaksiyonu katsayısını, yüzey karbon konsantrasyonunu ve atmosferle dengede bulunan konsantrasyonu ifade eder. Düşük bir , yüzeyin karbon bakımından nispeten zengin kalmasına neden olur; yüksek bir ise yüzey konsantrasyonunu atmosferik denge değerine doğru sürükler. Fırın gazının hızı, oksit kaplaması, tufal çatlakları ve gaz bileşimi etkin yüzey katsayısını değiştirebilir.
Bu eşleşme, birçok numunede keskin bir kimyasal sınır yerine bir gradyan oluşturur. Karbon konsantrasyonu derinlikle sürekli veya yarı sürekli biçimde değişir ve buna bağlı mikroyapı değişimi; ferrit oranı, karbür içeriği, sertlik ve dağlama tepkisi değiştikçe belirli bir bölge boyunca gerçekleşir. Bir test yöntemi bir eşik uyguladığında keskin görünümlü bir sınır ortaya çıkabilir; ancak bu eşik, zorunlu olarak fiziksel bir süreksizlik değil, bir ölçüm uzlaşısıdır.
Sıcaklık da basit ve tekdüze bir kural oluşturmaz. Fe-0.6C-1.8Si-0.8Mn yay çeliğinin 700–1000 °C arasında işlem gördüğü 2021 tarihli bir çalışmada, dekarbürize ferrit kalınlığının yaklaşık 800–825 °C’ye kadar arttığı ve ardından azaldığı bulunmuştur. Bu sonuç, birbiriyle rekabet eden etkileri yansıtır: Sıcaklık yükseldikçe difüzyon hızlanırken faz kararlılığı, oksidasyon davranışı, yüzey reaksiyon hızları ve belirli bir fazda geçirilen süre profil üzerinde değişiklik yaratır.[1] Steels — Determination of the depth of decarburization. International Organization for Standardization. ISO standard, 2023.
Ölçüm, raporlanan derinliği değiştirebilir. ISO 3887:2023, çelik ürünlerde dekarbürizasyon derinliğinin belirlenmesi için üç yöntem tanımlar. ASTM E1077-14(2021); tarama, mikroskobik inceleme, mikroindentasyon sertliği ve kimyasal analiz prosedürlerini kapsar; sonuçlar arasında anlaşmazlık olduğunda, titiz kantitatif veya çizgisel analizi hakem yöntemi olarak belirler. SAE J419_201801 de mikroskobik inceleme, sertlik ve kimyasal analiz uygulamaları için öneriler sunar. Bir sertlik ölçütü, metalografik incelemeye kıyasla daha geniş bir etkilenen bölgeyi belirleyebilir; kimyasal analiz ise gözle görülür değişikliğin çok az olduğu durumlarda dahi karbon kaybını saptayabilir. Bu nedenle raporlanan tabaka, fırına maruz kalmanın ve dekarbürizasyonun nerede sona erdiğini tanımlamak için seçilen yöntemin sonucudur.
Sıcaklık, Süre ve Monotonik Olmayan Dekarbürizasyon Tepkisi
Sıcaklık, dekarbürizasyonu yalnızca difüzyon yoluyla değil, birbiriyle bağlantılı çeşitli değişkenler aracılığıyla etkiler. İş parçası sıcaklığının artırılması genel olarak karbon hareketliliğini yükseltir; ancak aynı zamanda çeliğin faz bileşimini, gaz–metal reaksiyonlarının hızını, oksit tufalının büyümesini veya uzaklaşmasını ve yüzeydeki karbon potansiyelini de değiştirir. Bu nedenle ölçülen tabaka, hareketli bir sınır problemi oluşturur: karbon çelikten ayrılır, atmosfer karbon içeren türleri tüketir veya sağlar ve sınırı tanımlamak için kullanılan mikroyapı aynı ısıl çevrim sırasında değişebilir.
Bu ayrım önemlidir; çünkü “dekarbürizasyon derinliği”, yöntemden bağımsız tek bir fiziksel büyüklük değil, bir ölçüm sonucudur. ISO 3887:2023, Steels — Determination of the depth of decarburization, çelik ürünlerde derinliğin belirlenmesi için üç yöntem tanımlar. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, tarama, mikroskobik inceleme, mikroindentasyon sertliği ve kimyasal analiz prosedürlerini kapsar; sonuçlar arasında anlaşmazlık olduğunda titiz kantitatif veya çizgisel analizi hakem yöntemi olarak belirler. SAE J419_201801, Methods of Measuring Decarburization standardı da benzer şekilde mikroskobik inceleme, sertlik ve kimyasal analiz uygulamaları sağlar. Dolayısıyla ferrit kalınlığından elde edilen bir sıcaklık eğrisi, sertlik geri kazanımından veya karbon konsantrasyonu profilinden elde edilen bir eğriyle birbirinin yerine kullanılamaz.
Isıtma ve bekletme etkileri
Isıtma sırasında yüzey, bileşen nominal bekletme sıcaklığına ulaşmadan önce karbon kaybetmeye başlayabilir. İlgili itici güç, çelikteki karbon aktivitesi ile fırın atmosferinin etkin karbon potansiyeli arasındaki farktır. Düşük karbon potansiyeline sahip bir atmosfer, oksijen içeren türlerin yer aldığı yüzey reaksiyonları yoluyla karbonu çeker; ardından karbon, iç kısımdan yüzeye doğru difüze olur. ASM’nin Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life başlıklı bölümünde bu eşleşmiş süreç, karbonun östenitik demir içinde yüzeye doğru difüzyonu ve bunu takiben gaz hâlindeki karbon monoksit veya karbon dioksit oluşturan reaksiyonlar olarak açıklanır.
En basit difüzyon tahmini, etkilenen derinliğin yaklaşık olarak zamanın kareköküyle ölçeklendiğini gösterir: ; burada , karbon difüzivitesidir. sıcaklıkla güçlü biçimde arttığından, daha yüksek sıcaklık ve daha uzun bekletme, karbon konsantrasyonunun değiştiği mesafeyi artırabilir. Bu ilişki yararlıdır; ancak eksiktir. Kararlı bir faz, sabit bir yüzey koşulu ve değişmeyen bir sınır konsantrasyonu varsayar. Fırında ısıtma ise bu üç varsayımı da ihlal eder.
Östenit oluşumu, karbon çözünürlüğünü ve taşınımını değiştirir. İlgili dönüşüm aralığının altındaki sıcaklıklarda karbon ferrit içinde hareket ederken, bunun üzerindeki sıcaklıklarda karbon östenit içinde taşınır ve soğuma sırasında yüzeyde ferrit, perlit veya diğer düşük karbonlu ürünler oluşabilir. Bu dönüşümlerin gerçekleştiği sıcaklık, bileşime ve ısıl geçmişe bağlıdır. Silisyum ve mangan, dönüşüm davranışını değiştirir ve yüzeye yakın mikroyapının kararlılığını ve görünümünü etkiler. Bu nedenle soğuma sonrasında dekarbürize ferrit olarak görülen bir tabaka, hem yüksek sıcaklıktaki karbon profilinin hem de dönüşüm yolunun nihai kaydıdır.
Bekletme süresi, atmosferin yüzeyle reaksiyona girme fırsatını da değiştirir. Kısa bir maruziyet, fazla tufal oluşturmadan karbonu tükenmiş bir tabaka meydana getirebilir. Daha uzun bir maruziyet, karbon gradyanını derinleştirebilir, oksit tabakasını kalınlaştırabilir, tufalın çatlamasına veya dökülmesine neden olabilir ve gazı taze metalle temas ettirebilir. Tufal, gaza erişimi geçici olarak yavaşlatabilir; ancak gözenekli hâle geldiğinde veya yüzeyden ayrıldığında yerel reaksiyon yolları da oluşturabilir. Zamanın etkisinin ile orantılı kalacağı garanti edilemez.[2] Furnace Atmosphere Controls in Heat Treating. ASM International. ASM Handbook, 2013.
Herhangi bir sıcaklık karşılaştırmasına atmosfer kontrolü dâhil edilmelidir. ASM’nin 2013 tarihli kılavuzu, karbon potansiyelini kontrol etmek ve dekarbürizasyonu önlemek için kullanılan fırın değişkenleri olarak su buharı konsantrasyonunu, karbon dioksit konsantrasyonunu ve oksijen kısmi basıncını tanımlar. Eurotherm’ün 2020 tarihli 2704CP Handbook supplement belgesi, karbon potansiyelinin yaygın olarak zirkonya probuyla yapılan oksijen ölçümlerinin fırın sıcaklığı ve karbon monoksit içeriğiyle birlikte değerlendirilmesiyle veya çiy noktası ölçümüyle tahmin edildiğini açıklar. Bu okumalar önemlidir; çünkü aynı çelik sıcaklığındaki iki test, yüzeyde farklı karbon aktiviteleri oluşturabilir. Linde’nin 2023 tarihli sinterleme kılavuzu, azot/hidrojen atmosferlerindeki su buharının dekarbürizasyona neden olduğunu bildirir ve belirtilen sinterleme koşullarında hidrojen oranının %5’in altında tutulmasının karbürizasyon ve dekarbürizasyon hızlarını sınırladığına ilişkin deneysel bir kılavuz sunar. Bu kılavuz, belirtilen sinterleme koşullarına aittir; genel bir fırın kuralı değildir.

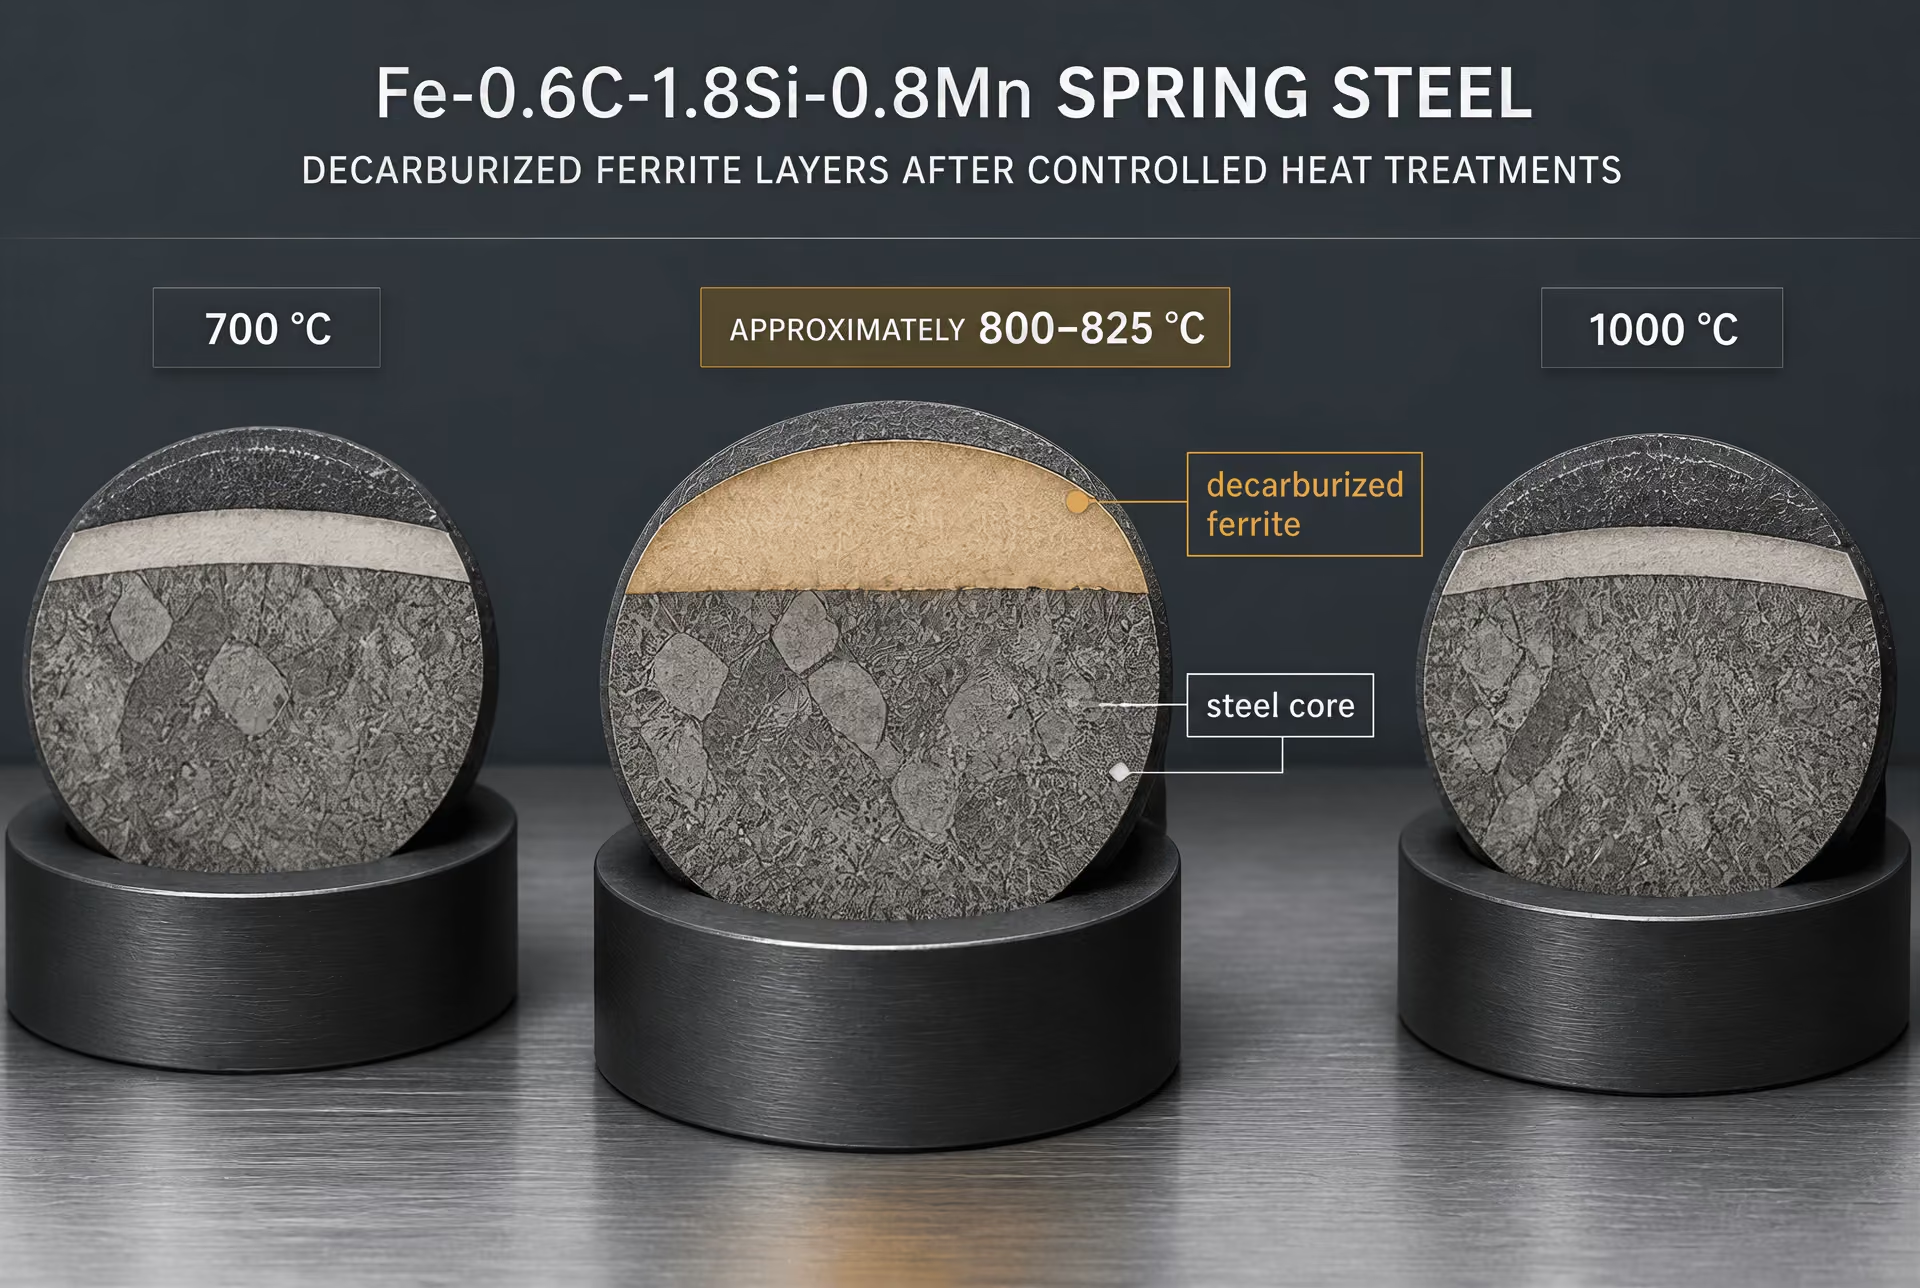
700–1000 °C yay çeliği örneği
Sadece sıcaklığa dayalı bir açıklamaya özellikle yararlı bir karşı örnek, 2021 yılında Journal of Materials Research and Technology dergisinde Fe-0.6C-1.8Si-0.8Mn yay çeliği üzerine yayımlanan çalışmadan gelir. Malzeme, 700 ile 1000 °C arasındaki sıcaklıklarda test edilmiştir. Dekarbürize ferrit kalınlığı, test edilen aralığın düşük kısmında sıcaklık arttıkça yükselmiş, yaklaşık 800–825 °C’de maksimuma ulaşmış ve ardından bu deney kapsamında daha yüksek sıcaklıklarda azalmıştır.
Sonuç monotonik değildir. Bu, 825 °C’nin üzerinde difüzyonun yavaşladığı anlamına gelmez. Karbon difüzyonu genel olarak sıcaklık yükseldikçe hızlanır. Bunun yerine, aynı anda birden fazla rekabet eden etki değişmiştir. Testin düşük sıcaklık bölümünde sıcaklık artışı, karbon taşınımını ve yüzey reaksiyonlarını hızlandırırken daha geniş bir ferritik dekarbürize bölgenin gelişmesi için yeterli maruziyet sağlamıştır. Sıcaklık yaklaşık 800–825 °C’ye yaklaşırken ve bu aralığı aşarken faz kararlılığı ile dönüşüm davranışı değişmiştir. Soğuma sonrasında görülen ferritin miktarı ve morfolojisi, artık düşük sıcaklıktaki tabakanın basit bir devamını temsil etmemiştir.
Yüzey oksidasyonu da daha etkili hâle gelmiştir. Daha yüksek sıcaklıkta oksijen içeren fırın gazları demir ve karbonla daha hızlı reaksiyona girebilir. Cambridge’in Atmosphere control for the protection of metals during production processes başlıklı çalışması, fazla oksijen içeren yanma atmosferlerine doğrudan maruz kalmanın oksidasyon, tufallanma ve dekarbürizasyona yol açabileceğini belirtir. Kalınlaşmış veya değişime uğramış bir tufal, reaktif gazın metale ulaşmasını değiştirebilir; tufal oluşumu yüzeydeki demiri tüketebilir ve karbon kaybının kaydedildiği konumu değiştirebilir. Bu nedenle daha hızlı oksidasyon, atmosferin kimyasal şiddetini artırırken ölçüm için seçilen ferritik bölgeyi daraltabilir, yeniden dağıtabilir veya belirsiz hâle getirebilir.
Çalışmada bildirilen maksimum değer; Fe-0.6C-1.8Si-0.8Mn bileşiminin, 700–1000 °C sıcaklık programının, maruziyet süresinin, fırın atmosferinin, numune geometrisinin, soğuma yolunun ve dekarbürize ferritin seçilen tanımının bir sonucu olarak değerlendirilmelidir. Yay çeliklerinin 800–825 °C’de maksimum dekarbürizasyona ulaştığı evrensel bir yasa değildir. Farklı bir kalite, atmosfer veya bekletme süresi maksimum değeri değiştirebilir ya da bu maksimumu test edilen aralığın tamamen dışına çıkarabilir.
Daha yüksek sıcaklık neden her zaman daha kalın bir ölçülen tabaka anlamına gelmez?
Çoğu zaman üç ayrı soru tek bir soruya indirgenir: çelikten ne kadar karbon ayrıldı, konsantrasyon bozulması ne kadar uzağa yayıldı ve bir test yöntemi ne kadar dekarbürize malzeme bildirdi? Daha yüksek sıcaklık ilk ikisini artırırken üçüncüsünü azaltabilir.
Yüzey reaksiyonu, oksidasyonun, tufal büyümesinin veya gaz akış sınırlamalarının sınır koşulunu kontrol edeceği kadar hızlanabilir. Yüzey kompakt bir tufalla kaplanırsa, başlangıçtaki bir sürenin ardından karbon uzaklaştırılması sınırlanabilir. Tufal gözenekli hâle gelir veya pul pul dökülürse reaksiyon yeniden hızlanabilir. Su buharı, karbon dioksit, oksijen kısmi basıncı, karbon monoksit ve hidrojen; oksidasyon, karbon uzaklaştırılması ve karbon değişimi arasındaki dengeyi ayrı ayrı etkiler. Bu nedenle karbon potansiyeli, sıcaklığın sabit bir özelliği değil, fırın kontrolünde kullanılan bir değişkendir.
Faz değişimi, daha küçük bir ölçülen kalınlık için başka bir neden sağlar. Karbonu tükenmiş östenitik bir bölge, soğuma sırasında görünümü soğuma hızına ve yerel bileşime bağlı olan ferrite ve diğer ürünlere dönüşebilir. Daha yüksek bir işlem sıcaklığında, karbon taşınımı hızlı olsa bile nihai ferritik morfoloji daha ince veya süreksiz olabilir ya da yüzeye yakın bölgede yerini okside ve dönüşüm ürünlerine bırakabilir. Bu durumda mikroskobik ferrit kriteri, kimyasal profilin göstereceğinden daha küçük bir derinlik bildirebilir.
Ölçüm yöntemi, iki işlemin görünürdeki sıralamasını tersine çevirebilir. Metalografik inceleme, sınırı ferrit morfolojisine göre belirleyebilir; mikroindentasyon sertliği, farklı bir konumdaki sertlik geçişini tanımlayabilir; kimyasal analiz ise keskin bir ara yüzey bulunmaksızın daha geniş bir gradyan gösterebilir. ASTM E1077-14(2021), dört prosedür türünün tamamını kapsayarak ve anlaşmazlıklarda kantitatif veya çizgisel analizi hakem kullanımı için ayırarak bu ayrımları kabul eder. Bu nedenle karşılaştırmalarda numune yönelimi, kesit hazırlama, dağlama, büyütme, sertlik ölçüm aralığı, numune alma derinliği ve raporlama kriteri sabit tutulmalıdır.
Pratik sonuç doğrudandır: sıcaklık, eşleşmiş bir termal, kimyasal ve mikroyapısal deneyin koordinatlarından biri olarak ele alınmalıdır. Geçerli bir karşılaştırma; ısıtma hızını, bekletme süresini, atmosfer bileşimini veya karbon potansiyelini, tufal durumunu, soğuma yolunu, çelik tanımını ve ölçüm yöntemini kaydetmelidir. Fe-0.6C-1.8Si-0.8Mn çeliğinde 700 ile 1000 °C arasındaki sonuç, sıcaklık artışının bildirilen dekarbürize ferrit tabakasını önce kalınlaştırıp ardından inceltebileceğini gösterir. Bu sonuç, monotonik bir sıcaklık kuralına karşı kanıttır; sıcaklığın önemsiz olduğuna dair bir kanıt değildir.
Fırın Atmosferleri ve Başlıca Proses Nedenleri
Dekarbürizasyon, fırına herhangi bir miktarda oksijen girmesi anlamında gevşek biçimde kullanılan “oksidasyon” nedeniyle oluşmaz. Çelik yüzeyi, iç kısımdan karbon sağlanabildiğinden daha hızlı karbon kaybettiğinde meydana gelir. Belirleyici denge; çelikteki karbon aktivitesini, gazdaki karbon aktivitesini, yüzey reaksiyonlarının kinetiğini, östenit veya ferrit içindeki difüzyonu, sıcaklığı ve oksitleyici türlerin beslenmesini kapsar. Bu nedenle bir fırın, başka bir fırınla aynı dekarbürizasyon derinliğini oluşturmadan tufal üretebilir; ayrıca ayarlanan sıcaklık ve bekletme süresi değişmediği hâlde gaz kimyasındaki küçük bir değişiklik sonucu etkileyebilir.
ASM Handbook’un Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life başlıklı bölümü, yüzey reaksiyonları karbonu tüketirken karbonun östenitik demir içinden yüzeye doğru difüzyonunu açıklar. NIST, dekarbürizasyon bölgesini, yüzey karbonunun oksijenle reaksiyona girerek gaz hâlinde karbon monoksit veya karbon dioksit oluşturması sonucunda yüzeye yakın karbon ve karbonca zengin fazların kaybedildiği bölge olarak tanımlar. Pratik soru yalnızca oksijenin mevcut olup olmadığı değildir. Asıl soru, yüzey reaksiyonunun yüzey karbon aktivitesini çelik içine doğru bir karbon gradyanı oluşturacak kadar düşürüp düşürmediğidir.
ASM’nin Furnace Atmosphere Controls in Heat Treating başlıklı çalışması; su buharı konsantrasyonunu, karbon dioksit konsantrasyonunu ve oksijen kısmi basıncını, karbon potansiyelini kontrol etmek ve dekarbürizasyonu önlemek için kullanılan fırın değişkenleri olarak tanımlar. Bu değişkenler, sonradan getirilen açıklamalar değil, işletme sırasında yapılan ölçümler olarak ele alınmalıdır. Eurotherm’in 2020 tarihli kılavuzu, zirkonya probuyla yapılan oksijen ölçümünün fırın sıcaklığı ve karbon monoksit içeriğiyle birlikte kullanılmasıyla veya çiy noktasından yararlanılmasıyla karbon potansiyelinin yaygın biçimde çıkarımsal olarak belirlenmesini açıklar. Her yöntemin sınırlamaları vardır; bu nedenle fırın kayıtları gaz ölçümlerini, sıcaklık geçmişini, yük konumunu, gaz akışını ve ölçülen çelik durumunu ilişkilendirmelidir.
Su buharı, karbon dioksit, oksijen kısmi basıncı ve yanma ürünleri
Su buharı, çelik yüzeyindeki karbonu oksitleyebildiği için çoğu zaman ilk şüphelenilen etkendir. Basitleştirilmiş bir reaksiyon şöyledir:
Karbon dioksit şu reaksiyon aracılığıyla da sürece katılabilir:
Ürünler gaz hâlinde olduğundan karbon, karbonca zengin bir oksit olarak kalmak yerine yüzeye yakın bölgeden uzaklaştırılır. Oksijen kısmi basıncı da önemlidir; çünkü demir oksitlerinin oluşma eğilimini belirler ve karbon monoksit ile karbon dioksit düzeylerini oluşturan reaksiyonları etkiler. Bu reaksiyonlar birbirine bağlıdır: hacimsel oksijeni düşük bir gazda bile yüzey karbon aktivitesini düşürmeye yetecek miktarda su buharı veya karbon dioksit bulunabilir.
Karbon monoksit otomatik olarak koruyucu değildir. Etkisi; karbürleyici ve dekarbürleyici reaksiyonlar arasındaki dengeye, gaz sıcaklığına, çelik bileşimine ve CO/CO₂ oranına bağlıdır. CO içeren bir gaz, bir karbon potansiyeli koşulunda karbon ekleyebilirken başka bir koşulda karbon uzaklaştırabilir. Bu nedenle karbon potansiyeli, belirli bir gaza yapıştırılmış bir etiket değil, kimyasal denge kavramıdır. Karbon değişim hızı yüzey reaksiyonlarının kinetiğine de bağlıdır; çelik içindeki difüzyon hızlıyken yüzey reaksiyonu kontrol edici olabilir veya bunun tersi gerçekleşebilir.
Yanma ürünleri bu dengeyi hızla bozabilir. Kontrolsüz bir brülör; fazla oksijen, yüksek su buharı veya anormal bir CO₂/CO oranı üretebilir. Yakıtça zengin yanma karbon monoksit ve kurumla ilişkili birikintiler oluşturabilirken, hava sızıntısı gaz fırına girdikten sonra oksijen ve nem düzeylerini yükseltebilir. Islak bir yük, ıslak refrakter veya kısa süre önce yıkanmış bir aparat, ısıtma sırasında buhar açığa çıkarabilir. Kapı, conta, brülör karosu, fan mili veya soğutma bölgesindeki bir kaçak, özellikle fırın basıncı ortam basıncının altına düştüğünde, ortam havasını içeri çekebilir.
Bu gözlemler proses kontrolü hipotezleridir; teşhis değildir. “Fırın kaçak yaptı” iddiası; basınç ölçümleri, iz gazı kontrolleri, conta incelemesi, çiy noktası eğilimleri veya yerel gaz numunesi alma yoluyla doğrulanmalıdır. “Gaz nemliydi” iddiası, kalibre edilmiş bir çiy noktası ya da nem ölçümü ile kurutucu performansının, boru hattı sıcaklığının ve süpürme uygulamasının incelenmesini gerektirir. Kirlenmiş bir yük, yerel gaz kimyasını değiştiren yağ, kesme sıvısı, pas, tufal veya temizlik kalıntısı taşıyabilir. Yükün incelenmesi ve konuma göre sonuçların karşılaştırılması, yük kaynaklı bir sorunun fırın genelindeki atmosfer arızasından ayırt edilmesini sağlayabilir.
Sıcaklık, yorumlamayı daha az açık hâle getirir. 2021 yılında Journal of Materials Research and Technology dergisinde yayımlanan ve Fe-0.6C-1.8Si-0.8Mn yay çeliğinin 700–1000 °C aralığında incelendiği bir çalışmada, dekarbürize ferrit kalınlığı yaklaşık 800–825 °C’ye kadar artmış ve daha sonra azalmıştır. Bu monoton olmayan sonuç, sıcaklığın tek başına yetersiz bir açıklama olduğunu gösterir. Daha yüksek sıcaklık karbon difüzyonunu ve yüzey reaksiyonlarını hızlandırır; ancak aynı zamanda oksit oluşumunu, gaz dengesini, faz yapısını ve karbonun iç kısımdan yenilenme hızını da değiştirebilir.
Fazla oksijen içeren atmosferler ve tufal oluşumu
Cambridge’in Atmosphere control for the protection of metals during production processes başlıklı çalışması doğrudan şu uyarıyı yapar: fazla oksijen içeren yanma atmosferlerine maruz kalmak, daha sonra giderilmesi gerekebilecek oksidasyona, tufal oluşumuna ve dekarbürizasyona yol açabilir. Bu ifade, tufal ile dekarbürizasyonun her zaman özdeş olduğunu söylemekten daha güçlüdür. Tufal, yüzey üzerinde veya yüzeye yakın oluşan bir oksit ürünüdür; dekarbürizasyon ise karbon içeriğinde ve karbon içeren mikroyapıda meydana gelen bir değişikliktir. Oksitleyici bir yüzey karbonu tüketirken demir de oksijenle reaksiyona girdiği için bu iki olay çoğu zaman birlikte gerçekleşir; ancak derinlikleri ve hızları aynı olmak zorunda değildir.
Fazla oksijen içeren bir atmosfer; yanlış hava/yakıt oranından, brülör kontrolündeki sürüklenmeden, yetersiz karışımdan, arızalı bir oksijen kontrol cihazından veya fırın açıklıklarından hava girişinden kaynaklanabilir. Bir fırın, ortalama gaz kimyası kabul edilebilir görünürken bir brülör jeti ya da yük kenarı yerel olarak oksitleyici bir akışa maruz kalabilir. Yük düzenlemesi önemlidir. Sıkı istifleme gaz dolaşımını engelleyerek yerel cepler oluşturabilir; açıkta kalan köşeler ve ön kenarlar, korunaklı yüzeylere göre daha şiddetli reaksiyona girebilir.
Tufal kanıtları gizleyebilir. Oksit, taşıma, bilyalı kumlama, doğrultma veya asitle temizleme sırasında parçalanıp dökülebilir ve yüzeyin temiz görünmesine karşın yüzey altındaki karbon gradyanı varlığını sürdürebilir. Buna karşılık, koyu renkli veya kalın bir tufal tabakası dekarbürizasyonun kesin derinliğini göstermez. Fırın incelemesi; tufal görünümünü, yüzey karbonunu, sertlik profilini, metalografik yapıyı ve atmosfer kayıtlarını karşılaştırmalı; birini diğerinden çıkarsamamalıdır.
Kontrol, kararlı yanma ve doğrulanmış fırın basıncıyla başlar. Brülör oksijen ayarı, yakıt basıncı, hava basıncı, damper konumu, fırın basıncı ve egzoz durumu kalibre edilmiş cihazlarla kontrol edilmelidir. Kapı açılması, yükleme uygulaması ve su verme işlemine aktarma aralıkları, en zararlı aşamada fırına hava girmesine neden olabilir. Sonuç yük boyunca değişiyorsa etkilenen yüzeylerin haritası çıkarılmalı ve bunlar brülör konumları, gaz girişleri, contalar ve akış düzenleriyle ilişkilendirilmelidir. Tüm yüzeylerde benzer bir değişiklik görülüyorsa ayar noktası geçmişi, gaz beslemesi ve karbon potansiyeli kontrolü incelenmelidir.
N2/H2 sinterleme atmosferleri ve nemin rolü[3] Sintering of steels. Linde. Linde technical guidance, 2023.
Toz metal sinterlemesinde kullanılan azot-hidrojen atmosferleri ayrıca dikkat gerektirir. Hidrojen, oksitleri indirgemek ve temiz bir sinterleme ortamını desteklemek amacıyla yaygın olarak kullanılır; ancak atmosfer, karbon karşısında otomatik olarak nötr değildir. Linde’nin 2023 tarihli Sintering of steels kılavuzu, N₂/H₂ atmosferlerindeki su buharının dekarbürizasyona neden olduğunu belirtir. Nem, kompakt içindeki veya çelik yüzeyindeki karbonla reaksiyona girebilir; hidrojen ise gaz karışımının denge ve taşınım davranışını değiştirir.
Linde ayrıca, belirtilen sinterleme koşullarında %5’ten az hidrojenin karbürizasyon ve dekarbürizasyon hızlarını sınırladığına ilişkin deneysel bir kılavuza atıfta bulunur. Bu değer, söz konusu koşullara bağlı olarak değerlendirilmelidir. Isıl işlem, dövme, tavlama veya her türlü toz metal bileşimi için evrensel bir fırın kuralı değildir. Sıcaklık, çiy noktası, karbon içeriği, gaz hızı, kalış süresi ve fırın tasarımı kontrol edilmeden uygulanması, bağlama özgü bir sonucu yanıltıcı bir spesifikasyona dönüştürür.
Sinterlemede nem, verilen azot veya hidrojenle birlikte girebilir; yetersiz kurutma sonucunda oluşabilir; soğuk hatlarda yoğuşabilir veya refrakter ve aparatlardan açığa çıkabilir. Bir üretim çalışması sırasında çiy noktasının yükselmesi; kurutucu sorununa, su soğutmalı bir bileşendeki kaça, yetersiz süpürmeye veya gelen malzemenin ıslak olmasına işaret edebilir. Kaynağın doğrulanması için gaz beslemesinde ve fırın girişinde çiy noktası ölçümleri, kaçak testi, hat sıcaklığı kontrolleri ve boş fırın ile yüklü fırın çalışmalarının karşılaştırılması yapılmalıdır.[4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Tek başına gaz bileşimi yeterli değildir. Karbon içeren toz, yağlayıcının bozunması, fırın birikintileri ve kompakt geometrisi, parçaların çevresindeki yerel atmosferi değiştirebilir. Karbonu veya mikroyapıyı çeşitli konumlarda ölçün, tüm ısıl çevrim boyunca çiy noktasını kaydedin ve sonucu fırının gaz akış düzeniyle karşılaştırın. Uyuşmazlık ölçülen derinlikle ilgiliyse ISO 3887:2023, çelik ürünlerinde dekarbürizasyon derinliğinin belirlenmesi için üç yöntem tanımlar. ASTM E1077-14(2021); tarama, mikroskobik inceleme, mikroindentasyon sertliği ve kimyasal analiz prosedürlerini kapsar; titiz kantitatif veya çizgisel analiz ise uyuşmazlıklarda hakem yöntemi olarak belirtilir. Atmosfer teşhisi ile ölçüm yöntemi birlikte gözden geçirilmelidir; bunlardan herhangi birinin değiştirilmesi, raporlanan proses sonucunu değiştirebilir.
Standartlar Kapsamında Dekarbürizasyon Nasıl Ölçülür?
Bildirilen dekarbürizasyon derinliği, tek bir yöntemden bağımsız özellik değildir. Bu değer; seçilen standardın, üründen kesilen kesitin, yüzey hazırlığının, cihazın çözünürlüğünün ve dekarbürizasyonun nerede sona erdiğine karar vermek için kullanılan kuralın oluşturduğu bir test sisteminin sonucudur. İki laboratuvar aynı çubuğu inceleyip farklı derinlikler elde edebilir ve ölçümlerin hiçbirinin özensiz olması gerekmez.
Metalürjik neden basit olmakla birlikte önemlidir. Isıtma sırasında karbon, karbon aktivitesi çeliğinkinden daha düşük olan bir yüzeye doğru östenit içinden hareket eder. Oksijen, su buharı ve karbon dioksitle ilişkili yüzey reaksiyonları, karbon monoksit veya karbon dioksit oluşturarak karbonu tüketebilir. Fırın atmosferi yeterli aktivitede karbon sağlıyorsa reaksiyon azalabilir veya tersine dönebilir; sağlamıyorsa iç kısımdan gerçekleşen difüzyon yüzey reaksiyonunu besler. ASM, karbon potansiyelini kontrol etmek ve dekarbürizasyonu sınırlamak için kullanılan fırın değişkenleri olarak su buharı konsantrasyonunu, karbon dioksit konsantrasyonunu ve oksijen kısmi basıncını tanımlar. Eurotherm ise fırın sıcaklığı ve karbon monoksit içeriğiyle birlikte zirkonya probuyla ölçülen oksijen değerlerine veya çiy noktası ölçümüne dayanan yaygın karbon potansiyeli tahminlerini açıklar.
Bu nedenle ölçülen bölge yalnızca tepe sıcaklığına değil, ısıl ve atmosferik geçmişe de bağlıdır. Fe-0.6C-1.8Si-0.8Mn yay çeliği üzerinde 700–1000 °C aralığında gerçekleştirilen 2021 tarihli bir çalışma, dekarbürize ferrit kalınlığının yaklaşık 800–825 °C’ye kadar arttığını ve ardından azaldığını bulmuştur. Bu sonuç, sıcaklığın tek yönlü bir kontrol değişkeni olarak ele alınmasına karşı bir uyarıdır: difüzyon sıcaklıkla hızlanır, ancak oksit oluşumu, faz bileşimi, yüzey kinetiği ve mevcut karbon potansiyeli de değişir.

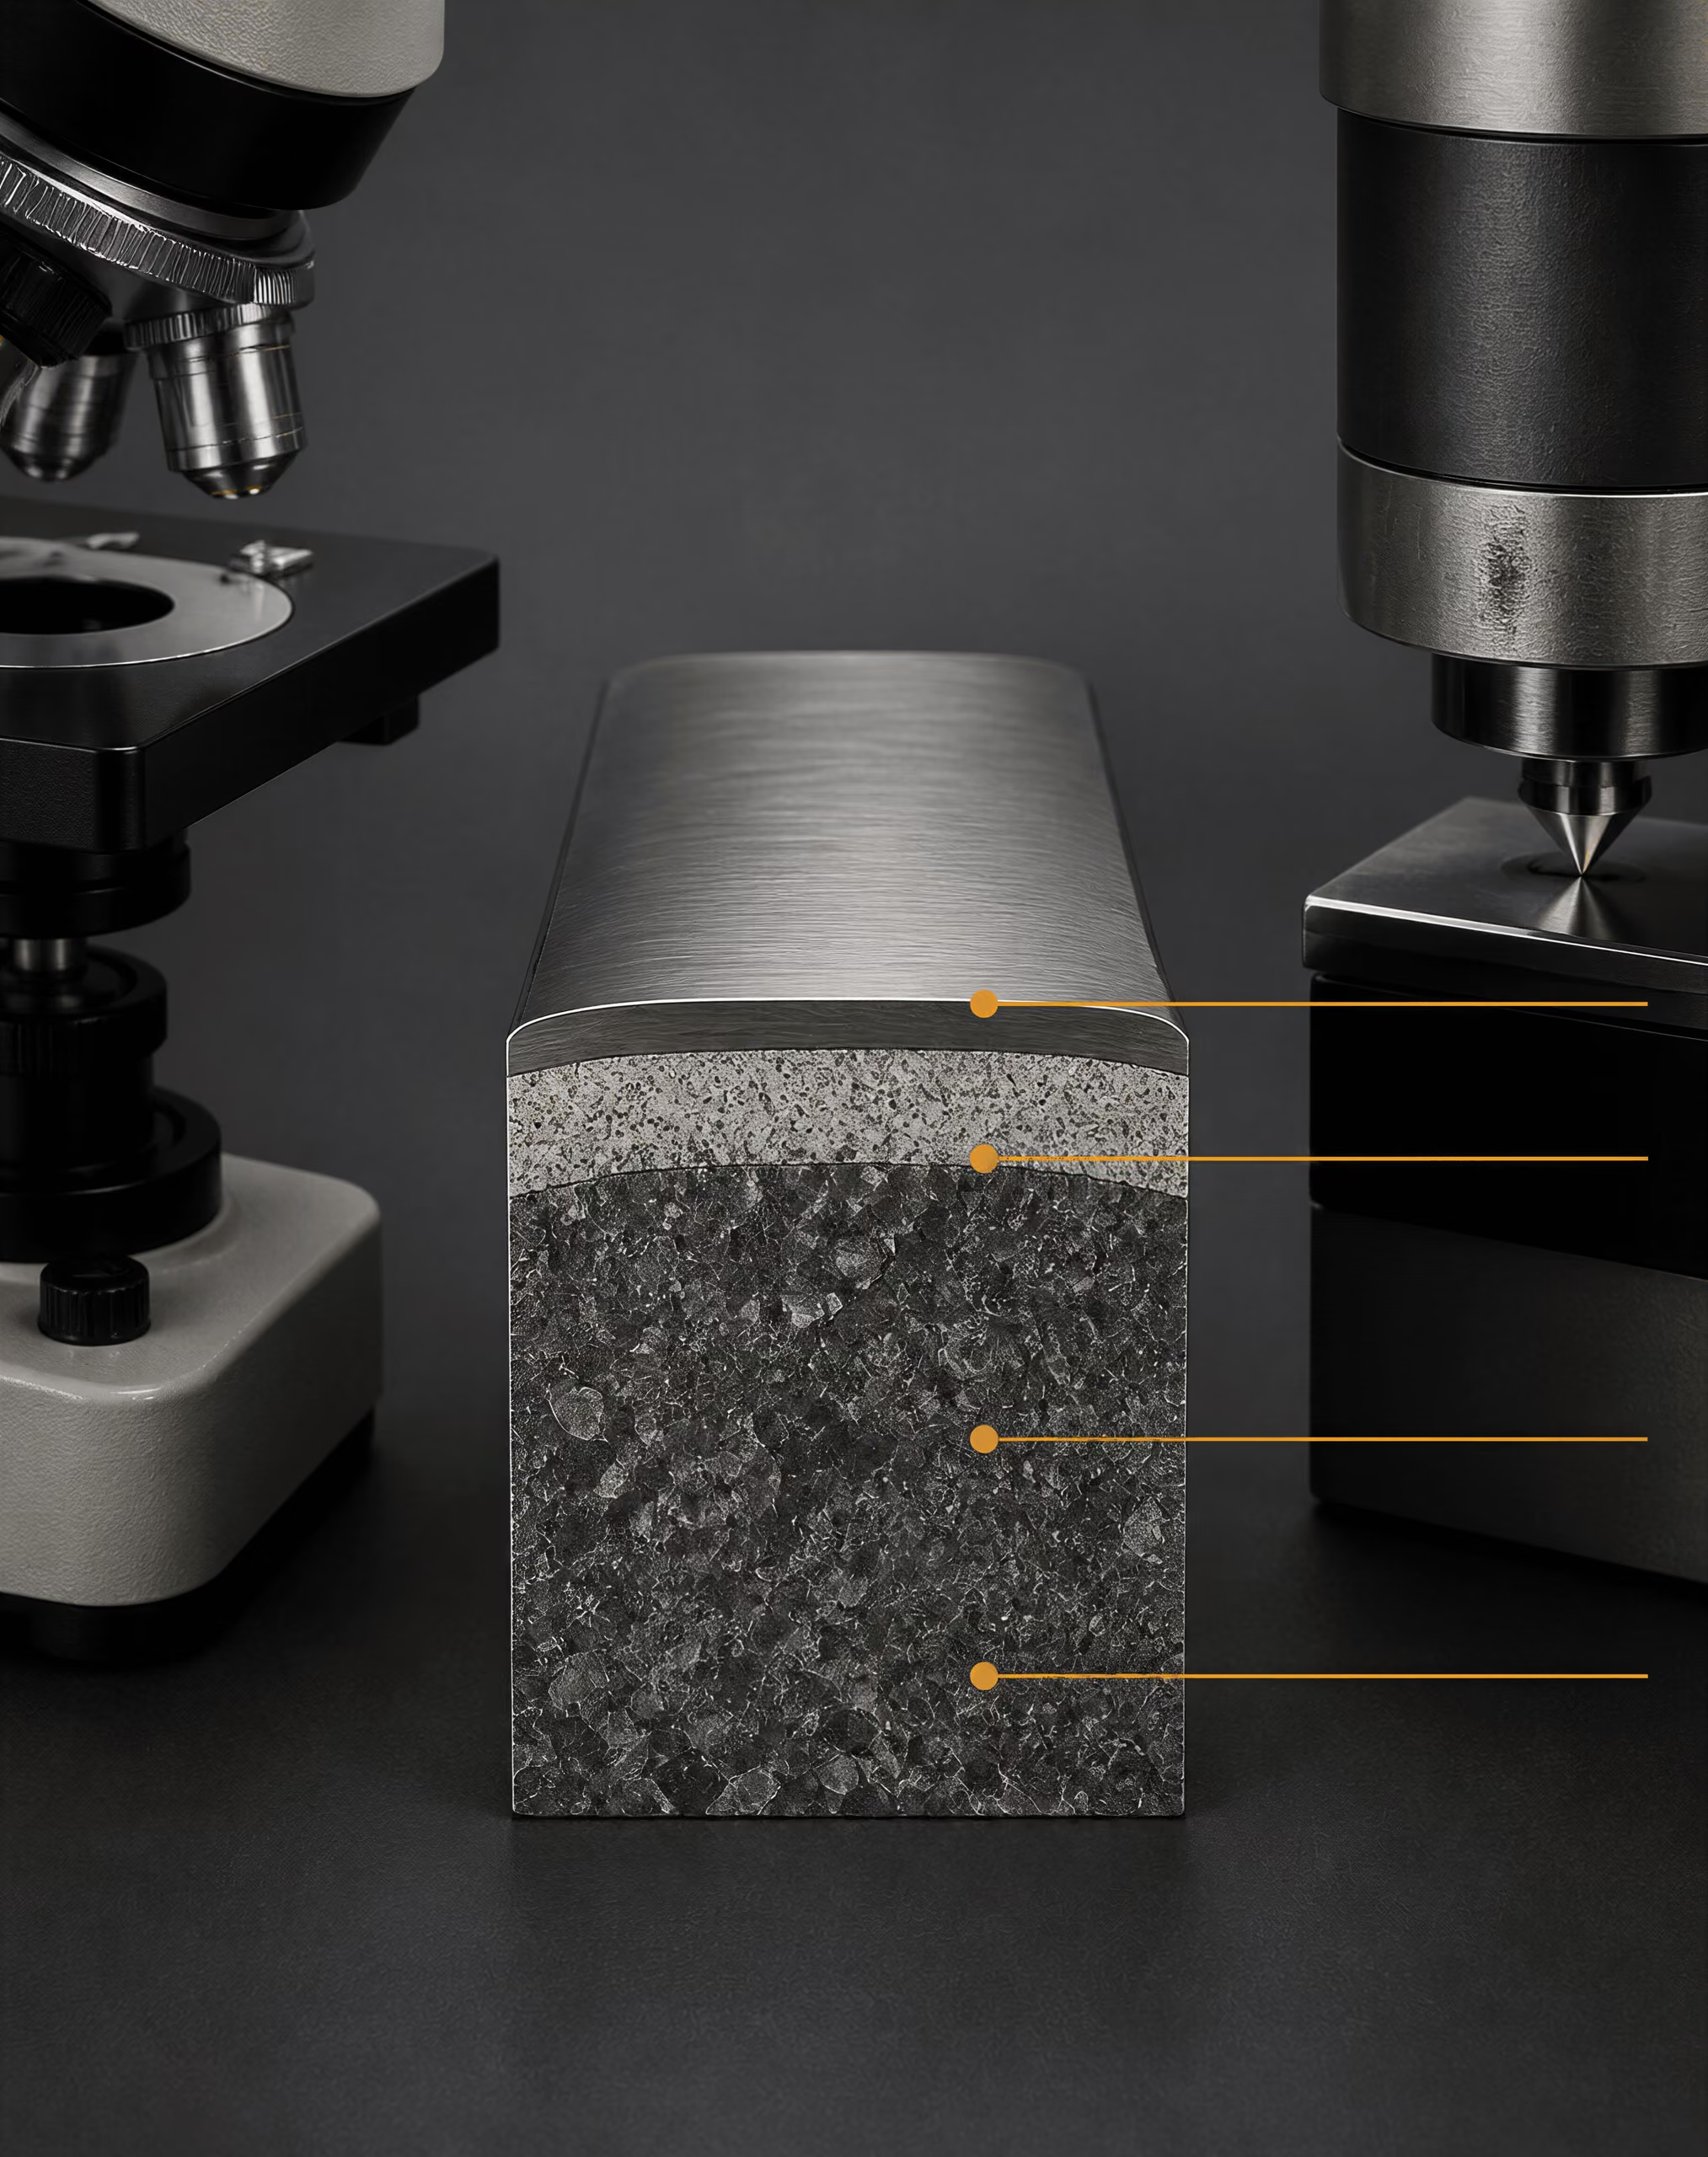
ISO 3887:2023 ve Üç Ölçüm Yöntemi
| ISO yöntem ailesi | Değerlendirdiği husus | Uygun karar temeli |
|---|---|---|
| Metalografik inceleme | Yüzeyden çekirdeğe faz ve morfoloji değişimleri | Tam veya kısmi dekarbürizasyon |
| Sertlik ölçümü | Derinliğe bağlı mekanik özellik gradyanı | İşlevsel yumuşamış bölge ölçütü |
| Kimyasal analiz | Karbon derişimi profili | Karbon içeriği kabul sınırı |
ISO 3887:2023, Çelikler — Dekarbürizasyon derinliğinin belirlenmesi, çelik ürünler için üç yöntem tanımlar. Bu yöntemler kavramsal olarak metalografik incelemeye, sertlik ölçümüne ve kimyasal analize karşılık gelir. Dolayısıyla standart, tek bir evrensel testin dekarbürizasyonu tanımladığını ileri sürmez. Farklı malzemelere, geometrilere, kabul koşullarına ve laboratuvar olanaklarına uygun farklı yaklaşımlar sunar.
Metalografik yaklaşımda, orijinal yüzeyden içeri doğru alınmış ve parlatılmış bir kesit incelenir. Dağlama; ferritik bir tabaka, azalmış perlit veya karbür içeriği ve etkilenmemiş çekirdeğe doğru geçiş gibi mikroyapı değişikliklerini ortaya çıkarır. Bu yöntem, karbonca zengin fazların büyük ölçüde ortadan kalktığı tam dekarbürizasyon ile karbon seviyesinin veya perlit ve karbür oranının azaldığı, ancak özgün bileşenlerin varlığını sürdürdüğü kısmi dekarbürizasyonu ayırt edebilir. Gücü, doğrudan görsel kanıt sağlamasıdır. Zayıf yönü ise sınırın kademeli veya bantlı olabilmesi ya da dağlama kontrastından etkilenebilmesidir. Bu durumda ölçülen çizgi, doğal olarak keskin bir ara yüzeyin değil, bir geçişin yorumlanmasıdır.
Sertlik yaklaşımında, yüzeyden kontrollü uzaklıklarda yapılan ölçümler kullanılır. Daha düşük karbon içeren bir yüzey tabakası genellikle etkilenmemiş malzemeye göre daha düşük sertliğe sahiptir; ancak alaşım elementleri, tane boyutu, kalıntı fazlar, temperleme tepkisi ve artık gerilme de sertliği değiştirebilir. Mikroindentasyon, etkilenen tabaka ince olduğunda özellikle yararlıdır; ancak izler, yeterince küçük ve plastik bölgelerin üst üste binmesini önleyecek kadar aralıklı olmalıdır. Kalın bir bölge için uygun olan bir aralık, sığ bir bölgenin sınırlarını belirsizleştirebilir. Buna karşılık, çok küçük aralıklar tek tek okumaları yerel tanelere ve hazırlama hasarına duyarlı hâle getirebilir.
Kimyasal analiz, ayrı ayrı uzaklaştırılan tabakalar veya mekânsal olarak çözümlenmiş başka bir teknik aracılığıyla yüzeyden uzaklığın bir fonksiyonu olarak karbonu ölçer. Kabul kriteri görünür bir faz sınırından ziyade karbon konsantrasyonu olduğunda en doğrudan yaklaşımdır. Bununla birlikte ciddi bir sınırlaması vardır: kimyasal çözünürlük. Malzeme 0,05 mm’lik tabakalar hâlinde uzaklaştırılıyorsa, bildirilen bir sınırın 0,005 mm’ye atanması güvenilir biçimde savunulamaz. Yüzey kirlenmesi, tufal, etkilenmemiş metalle karışmış dekarbürize ferrit ve analitik yöntem tarafından örneklenen hacim, görünürdeki profili değiştirebilir.
ISO 3887:2023, bu yöntemlerden birinin seçilmesi ve raporlanması için bir referans çerçevesi olarak ele alınmalıdır. Mikroskobik derinlik, sertlik geçişi derinliği ve kimyasal olarak tanımlanmış karbon kaybı derinliği, farklı sınırları tanımlamakla birlikte tümü geçerli olabilir. Rapor, “derinlik” kavramını kendiliğinden açıkmış gibi sunmak yerine kullanılan yöntemi ve tanımı belirtmelidir.
ASTM E1077-14(2021) Prosedür Grupları
ASTM E1077-14(2021), Çelik Numunelerinde Dekarbürizasyon Derinliğinin Tahmin Edilmesine Yönelik Standart Test Yöntemleri, konuyu tarama, mikroskobik inceleme, mikroindentasyon sertliği ve kimyasal analiz prosedürleri olarak gruplandırır. Bunlar, aynı testin birbirinin yerine kullanılabilecek adları değil, prosedür gruplarıdır.
Tarama, hızlı karar aşamasıdır. Düşük büyütmeli bir inceleme veya sınırlı bir sertlik taraması, yüzeyde belirgin bir dekarbürizasyon bulunup bulunmadığını, önemli bir bölgenin mevcut olup olmadığını ya da daha kesin bir çalışma gerektiren bir durumun söz konusu olup olmadığını gösterebilir. Tarama, üretim kontrolleri ve numune seçimi için yararlıdır; ancak dar bir kabul sınırı için otomatik olarak uygun değildir. Kaba bir görsel inceleme, ince bir kısmi dekarbürize tabakayı gözden kaçırabilir; geniş bir sertlik aralığı ise sığ bir gradyanı gizleyebilir.
Mikroskobik inceleme, kesit dikkatli biçimde hazırlanıp ölçüldüğünde doğrusal veya kantitatif bir tahmin sağlar. Numune, incelenecek yüzeyin orijinal yüzeye dik olacak şekilde kesilmelidir. Boyuna kesit, enine kesitten farklı bir soruyu yanıtlar: ürün boyunca değişkenliği ortaya çıkarabilir ve haddeleme veya dövme yapısıyla farklı biçimde kesişebilir. Orijinal yüzey tanımlanabilir durumda kalmalıdır. Taşlama ince bir bölgeyi ortadan kaldırabilir, kenarın yuvarlanmasına yol açabilir ve aşırı dağlama kontrastı abartabilir.
Büyütme, pratik sonucu değiştirir. Düşük büyütmede operatör, dıştaki görsel olarak değişmiş bandı bildirebilir. Daha yüksek büyütmede ince karbür tükenmesi veya dar bir ferritik bölge ölçülebilir hâle gelebilir. Görüş alanı, aydınlatma, dağlayıcı, kalibrasyon ve ölçülen konumların sayısı önem taşır. ASTM E1077-14(2021), uyuşmazlıklarda titiz kantitatif veya doğrusal analizi hakem yaklaşımı olarak tanımlar. Bu nitelendirme sağlam bir ilkeyi yansıtır: bir sonuç tartışmalı olduğunda laboratuvar, görsel izlenimin yerine belirlenmiş çizgiler veya konumlar boyunca belgelenmiş ölçümler koymalıdır.
Mikroindentasyon sertliği testi, yüzeyden çekirdeğe doğru değişen özellik gradyanını bir derinlik tahminine dönüştürür. Tarama, kenar etkilerinden kaçınacak kadar kenardan uzak, ancak beklenen bölgeyi çözümleyecek kadar yüzeye yakın bir noktadan başlamalıdır. İz aralığı, yük, bekleme süresi, yüzey düzlüğü ve çekirdek sertliğine dönüş kriteri raporlanmalıdır. İzler çok geniş aralıklarla yerleştirilirse belirtilen derinlik kesin bir sınırdan ziyade bir aralık hâline gelir. Çok yakın yerleştirilirse bir izin oluşturduğu deformasyon sonraki izi etkileyebilir.
Karar karbon konsantrasyonunun kendisine bağlı olduğunda kimyasal analiz tercih edilir; ancak örneklenen hacim ve tespit limiti, güvenilir biçimde ölçülebilecek en küçük özelliği belirler. Kimyasal olarak ölçülen bir karbon profili, mikroskopide keskin bir faz değişimi görülen yerde bile kademeli bir azalma gösterebilir. Bu iki sonuçtan hiçbiri diğerinin adıyla yeniden tanımlanmamalıdır.
SAE J419_201801 ve Yöntem Seçimi
SAE J419_201801, Dekarbürizasyonun Ölçülmesine Yönelik Yöntemler, demir esaslı malzemeler için önerilen mikroskobik inceleme, sertlik ve kimyasal analiz uygulamalarını sunar. Bu standardın, ürün spesifikasyonu ve ısıl işlem kaydıyla birlikte kullanılması en uygunudur; bunların yerine geçmemelidir. ISO 3887:2023, çelik ürünler için tanımlanmış üç ölçüm yaklaşımı sunar; ASTM E1077-14(2021), tahmin ve hakem değerlendirmesi kavramlarını ortaya koyar; SAE J419_201801 ise pratik yöntem kılavuzu sağlar. Farklı prosedürel bağlamlar oluşturdukları için bu standartların tanımları raporda görünür kalmalıdır.
Yöntem seçimi, arıza riskine göre yapılmalıdır. İlgili soru tam veya kısmi dekarbürizasyonla ilgiliyse ve mikroyapı güvenilir biçimde yorumlanabiliyorsa mikroskopiyi seçin. Bir özellik gradyanı önem taşıyor ve tabaka savunulabilir bir taramaya olanak verecek kadar kalınsa mikroindentasyon sertliğini seçin. Bir karbon içeriği sınırı belirtilmişse veya alaşım ve ısıl işlem sertliği belirsiz bir gösterge hâline getiriyorsa kimyasal analizi seçin. Ürüne ilişkin geçerli gereklilik açıkça izin vermediği sürece taramayı yalnızca ön karar için kullanın.
Asgari ölçüm raporu alanları
- Malzeme kimliği Ürün, kalite, ısıl işlem durumu ve geçerli şartname.
- Numune alma Kesit yönelimi, yüzey konumu ve incelenen alanların sayısı.
- Hazırlama Kesme, kalıplama, taşlama, parlatma ve dağlama ayrıntıları.
- Ölçüm Büyütme, sertlik yükü ve aralığı veya kimyasal analiz çözünürlüğü.
- Ölçüt Tam, kısmi veya bütünüyle etkilenmiş derinliğin tanımı.
- Sonuç İlgili durumlarda maksimum, ortalama, yayılım ve sınırlamalar.
Her rapor; ürünü ve kalite sınıfını, geçerli spesifikasyonu, kesit yönelimini, incelenen alanların konumunu ve sayısını, yüzey hazırlama sırasını, mikroskop büyütmesini veya sertlik yükü ve aralığını, analitik çözünürlüğü, sınır kriterini ve raporlama kuralını belirtmelidir. Ayrıca maksimum derinlik ile ortalama derinliği birbirinden ayırmalı ve değerin tam dekarbürizasyona, kısmi dekarbürizasyona veya toplam etkilenmiş derinliğe karşılık gelip gelmediğini ifade etmelidir.
Bu ayrıntılar ölçümün etrafındaki bürokratik işlemler değildir. Ölçümün bir parçasıdır. Sınır tanımı ve yöntemi belirtilmeyen bir dekarbürizasyon değeri, gerçekte olmayan bir anlaşmazlık yaratabilir; yöntemi dikkatle tanımlanmış bir rapor ise farklı laboratuvarlardan elde edilen sonuçları gerçek sınırları dâhilinde karşılaştırılabilir hâle getirir.
Metalografik Ölçüm: Mikroskobun Gösterebilecekleri ve Gösteremeyecekleri
Kesit hazırlama ve dağlama
Metalografik inceleme, işlenmiş yüzeye normal, yani dik olacak şekilde alınmış bir kesitle başlamalıdır. Sac, çubuk, tel veya dövme parçada kesim, başlangıçtaki yüzeyden etkilenmemiş malzemeye kadar uzanan kesitin tamamını açığa çıkarmalıdır. Yüzeye paralel bir kesit, yalnızca yanal değişimi gösterdiği ve gerekli yüzeyden çekirdeğe geçişi ortaya koymadığı için dekarbürizasyon derinliğini belirleyemez. Numune alma işlemi ayrıca ürün yönünü, ısıl işlem durumunu, yüzeyin konumunu ve incelemeden önce gerçekleştirilmiş tüm talaşlı işlem veya tufal giderme işlemlerini kaydetmelidir.
Kesilen yüzey ilave ısınmaya karşı korunmalıdır. Aşırı kuvvet uygulanarak yapılan aşındırıcı kesim, yüzeyi temperleyebilir, yumuşamış malzemeyi kesit üzerine sıvayabilir veya inklüzyonları yerinden çıkarabilir. Bu etkiler, yüzeye yakın bölgede gerçekte olmayan bir bant oluşturabilir. Gerekli olduğunda numune kalıplama, kenarı yuvarlatmadan desteklemelidir; kenar yuvarlanması, yüzey ile etkilenmemiş ilk yapı arasındaki görünen mesafeyi kısaltır. Taşlama, önceki hasarı genişletmek yerine giderecek yeterli yağlama ve basınç kontrolüyle, giderek daha ince aşındırıcılar kullanılarak yapılmalıdır. Son parlatma işleminden sonra sürüklenmiş metal, gömülmüş aşındırıcı veya yüzeyi kesen derin çizikler kalmamalıdır.
Ürünün orijinal yüzeyi tanımlanabilir durumda kalmalıdır. Kesitleme işleminden önce tufal giderilmişse laboratuvar bu durumu kaydetmeli ve mümkünse temsili bir parça saklamalıdır. Aksi takdirde analist tufal–metal ara yüzünü üretilmiş yüzey sanabilir ve hatalı bir derinlik bildirebilir. Görünür şekilde koyu renkli bir oksit tabakası, tek başına dekarbürizasyon ölçümü değildir. Tufal oksidasyonu kaydeder; dekarbürizasyon ise çeliğin altındaki karbon kaybını gösterir ve bu iki olay birlikte, ayrı ayrı veya farklı hızlarda meydana gelebilir.
Dağlama, parlatma sonrasında faz kontrastını ortaya çıkarır. Kullanılan reaktif ve dağlama süresi, kaliteye ve amaçlanan incelemeye uygun olmalıdır. Nital, karbonlu ve düşük alaşımlı çeliklerde yaygın olarak kullanılır; ancak konsantrasyon, alkolün durumu, uygulama süresi ve durulama işlemi kontrastı etkiler. Aşırı dağlama ferriti koyulaştırabilir veya geçişin daha geniş görünmesine neden olabilir. Yetersiz dağlama ince perliti gizleyebilir ve görünürde karbonu tükenmiş bir tabaka oluşturabilir. Uygun şekilde hazırlanmış dağlanmamış yüzey; taşlama hasarını, gözenekleri, inklüzyonları ve tufal nüfuzunu kontrol etmek açısından hâlâ yararlıdır; dağlanmış yüzey ise çelik yapısının yorumlanmasında kullanılır.
Mikroskop karbonu doğrudan ölçmez. Karbon içeriğinin, ısıl geçmişin, alaşım elementlerinin, soğuma hızının ve yüzey reaksiyonlarının yapıyı nasıl etkilediğini görüntüler.
Ferrit, perlit ve karbon gradyanının yorumlanması
Ötektoid altı bir karbon çeliğinde, östenitleme sırasında meydana gelen karbon kaybı genellikle yüzeye yakın bölgede iç kısma göre daha fazla ferrit ve daha az perlit oluşmasına neden olur. İç kısımda beklenen ferrit–perlit yapısı görülebilirken, yüzey bölgesindeki ferrit taneleri etkilenmemiş malzemeye kıyasla daha içeriye doğru uzanabilir. Bu, kısmi dekarbürizasyonun bilinen metalografik göstergesidir. Karbon azalması yeterince şiddetliyse, görünen yüzey bölgesi neredeyse tamamen ferritik olabilir; bu durum, geçerli deney kriterleri kapsamında çoğu kez tam dekarbürizasyon olarak tanımlanır.
Geçiş, nadiren keskin bir kimyasal sınırdır. Karbon, karbon aktivitesi çeliğinkinden daha düşük olan bir yüzeye doğru östenit içinde difüze olur. Yüzeyde oksijen, su buharı, karbon dioksit veya diğer fırın gazlarını içeren reaksiyonlar karbonu tüketir ya da ara yüzeydeki karbon dengesini değiştirir. Bu nedenle ölçülen yapı; difüzyonun, yüzey reaksiyonu kinetiğinin, sıcaklığın, maruz kalma süresinin ve fırının karbon potansiyelinin birlikte etkisini yansıtır. ASM’nin Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life başlıklı çalışması, bu süreci yalnızca oksidasyon olarak ele almak yerine birbirine bağlı bu mekanizmaları açıklamaktadır.
Ferrit ve perlit yararlı göstergelerdir; ancak bunlar otomatik olarak dekarbürizasyon kanıtı değildir. Ferritçe zengin bir bant, soğuma hızındaki yerel bir değişimden, dönüşüme uğramış bir ısıdan etkilenmiş bölgeden veya dövme ya da haddeleme sonucunda oluşmuş başlangıçtaki mikroyapısal gradyandan kaynaklanabilir. Kaynak, alevle kesme, taşlama veya önceki bir onarımdan kaynaklanan ısıdan etkilenmiş bir yapı, buna karşılık gelen bir karbon gradyanı olmaksızın tane boyutunu ve faz kontrastını değiştirebilir. Segregasyon da yerel perlit oranını değiştirebilir. Örneğin manganez veya silisyum segregasyon bandı, dönüşüm davranışını değiştirerek karbon konsantrasyonu yüzeyde azalmamış olsa bile komşu bölgelerden farklı bir yapı oluşturabilir.
Analist, çevre boyunca çeşitli konumları karşılaştırmalı ve mümkün olduğunda aynı ürün ve aynı ergitmeden alınmış etkilenmemiş bir referans bölgesini incelemelidir. Derinlik, tek bir izole fotoğraftan çıkarılmamalı; faz oranındaki, tane morfolojisindeki veya sertlikteki değişimle doğrulanmalıdır. Yüzey doğru şekilde tanımlanmış ve ısıl geçmiş biliniyorsa, yüzeye doğru perlitte kademeli azalma karbon tükenmesini destekler. Ancak bu bulgu, fırın koşullarının nedenini ortaya koymaz.
Faz dönüşümü, yorumu daha da karmaşıklaştırabilir. Östenitleştirilmiş ve hızlı soğutulmuş bir çeliğin ferritik yüzey tabakasının altında martensit veya beynit bulunabilir. Görünen sınır, karbon içeriğindeki bir değişimi, soğuma hızındaki bir değişimi veya her ikisini birden temsil edebilir. AISI/SAE 1045 gibi orta karbonlu kalitelerde, daha sert dönüşmüş bir çekirdek üzerindeki ferritik yüzey dekarbürizasyonla uyumlu olabilir; ancak sonuç tartışmalıysa metalografın yine de sertlik veya kimyasal kanıta ihtiyacı vardır. Alaşımlı kalitelerde krom, molibden, silisyum ve manganez faz kararlılığını ve dağlama tepkisini etkiler; bu nedenle sade karbonlu çelikle görsel karşılaştırma yapmak güvenli değildir.
Tek başına sıcaklık da gözlenen tabakayı öngöremez. Fe-0.6C-1.8Si-0.8Mn yay çeliğinin 700–1000 °C aralığında incelendiği 2021 tarihli bir çalışmada, dekarbürize ferrit kalınlığının yaklaşık 800–825 °C’ye kadar arttığı, ardından azaldığı bulunmuştur. Daha yüksek sıcaklıkta difüzyonun artması, oksidasyon ve yüzey reaksiyonu koşulları da değiştiği için kalınlıkta monoton bir artış oluşturmamıştır. Bu, mikroskop sonucunun fırın atmosferi kayıtlarıyla birlikte değerlendirilmesi gereken nedenlerden biridir. ASM, su buharı konsantrasyonunu, karbon dioksit konsantrasyonunu ve oksijen kısmi basıncını karbon potansiyeliyle ilgili fırın değişkenleri olarak tanımlar. Eurotherm ise karbon potansiyelinin, sıcaklık ve karbon monoksit içeriğiyle birleştirilen zirkonya probu oksijen ölçümlerinden veya çiy noktası ölçümünden çıkarılmasını açıklar. Bu kontroller maruz kalma koşullarını açıklar; ancak çeliğin incelenmesinin yerini tutmaz.
Hakem incelemelerinde doğrusal veya nicel analiz
Bir tarama incelemesi, şüpheli bir yüzey bölgesinin mevcut olup olmadığını belirleyebilir; ancak bildirilen dekarbürizasyon derinliği için tanımlanmış kriterler gerekir. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens başlığı altında çelik numunelerinde dekarbürizasyon derinliğinin tahmini için tarama, mikroskobik inceleme, mikroindentasyon sertliği ve kimyasal analiz yöntemlerini kapsar. Taraflar arasında anlaşmazlık olduğunda, titiz nicel veya doğrusal analizi hakem yaklaşımı olarak belirler. ISO 3887:2023, Steels — Determination of the depth of decarburization, çelik ürünlerde derinlik ölçümü için üç yöntem belirtirken SAE J419_201801, Methods of Measuring Decarburization, demir esaslı malzemeler için mikroskobik, sertlik ve kimyasal analiz uygulamalarına ilişkin öneriler sunar.
Doğrusal analiz, görsel bir geçişi kaydedilmiş bir ölçüme dönüştürür. Tanımlanmış orijinal yüzeyden çekirdeğe doğru bir test çizgisi yerleştirilir ve analist, belirtilen yapısal kriterin karşılandığı konumu kaydeder. Standarda ve sözleşmeye bağlı olarak bu kriter, tam dekarbürizasyonun sona ermesiyle, kısmi dekarbürizasyonun sona ermesiyle veya normal çekirdek yapısına dönüşle ilgili olabilir. Rapor, hangi sınırın ölçüldüğünü belirtmelidir. Bu tanım verilmeden kullanılan “dekarbürizasyon derinliği” ifadesi farklı mesafeleri tanımlayabilir.
Nicel mikroskopi için laboratuvar; büyütmeyi, kalibre edilmiş ölçeği, dağlayıcıyı, kesit konumunu, ölçümlerin sayısını ve aralığını ve her sınırın yerini belirlemek için kullanılan kuralı belgelendirmelidir. Özellikle maruz kalmanın çevre boyunca değişebildiği çubuk ve dövme parçalarda, tek bir uygun görüş alanı yerine birden fazla radyal veya enine çizginin kullanılması tercih edilir. Görüntülerde yüzey referansı ve ölçek çubuğu bulunmalıdır. Geçiş düzensizse minimum, maksimum, ortalama ve ölçüm saçılımı, tek bir yuvarlatılmış değerden daha önemli olabilir.
Hakem incelemesi, gözlemi yorumdan ayırmalıdır. İnceleme; yüzeye doğru ferrit oranının arttığını, perlitin ölçülen bir mesafede ortadan kalktığını veya sertliğin aynı bölge boyunca değiştiğini belirtebilir. Ancak yalnızca mikrograf ferritçe zengin olduğu için fırında oksijenin aşırı olduğunu ileri sürmemelidir. Tufal nüfuzu, parlatma hasarı, segregasyon ve ilgisiz bir dönüşmüş tabaka dikkate alınmalı ve uygun olduğunda dağlanmamış mikroskopi, sertlik taramaları, kimyasal analiz veya ikinci bir kesitle kontrol edilmelidir.
Bu nedenle mikroskop, yapısal kanıtın yerini belirlemede güçlü; ancak bunun nedenini ve kesin karbon profilini belirlemede sınırlıdır. ASTM’nin hakem yaklaşımı önemlidir; çünkü görsel kanaatin yerine belgelenmiş bir ölçüm kuralı koyar. Bir anlaşmazlık durumunda sonuç tekrarlanabilir olmalıdır: başka bir incelemeci kesitin nereden alındığını, nasıl hazırlandığını, hangi sınırın tanımlandığını ve bildirilen derinliğin nasıl hesaplandığını bilmelidir.
Sertlik ve Kimyasal Analiz Yöntemleri
Dekarbürizasyon çoğunlukla milimetre cinsinden bir derinlik olarak raporlanır; ancak bu sayı, derinliğin nasıl ölçüldüğüne bağlıdır. Sertlik taraması, yerel mekanik tepkideki değişimi kaydeder. Kimyasal profil, numune alınan hacim içindeki bileşimi kaydeder. Metalografik inceleme ise fazları ve morfolojiyi kaydeder. Bunlar birbiriyle ilişkili gözlemlerdir, ancak birbirinin yerine geçebilen ölçümler değildir.
ISO 3887:2023, Steels — Determination of the depth of decarburization, çelik ürünlerde dekarbürizasyon derinliğinin ölçülmesi için üç yöntem belirtir. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, tarama, mikroskobik inceleme, mikroindentasyon sertliği ve kimyasal analiz prosedürlerini kapsar. SAE J419_201801, Methods of Measuring Decarburization standardı da demir esaslı malzemeler için önerilen mikroskobik inceleme, sertlik ve kimyasal analiz uygulamalarını ortaya koyar. Uygun yöntem; sonucun üretim taraması, spesifikasyon ölçümü veya bir hasar incelemesinde ya da uyuşmazlıkta kanıt olarak kullanılıp kullanılmadığına bağlıdır.
Mikroindentasyon sertliği taramaları
Mikroindentasyon sertliği taramasında, açıkta kalan yüzeyden etkilenmemiş iç kısma doğru bir dizi küçük iz oluşturulur ve ardından sertlik mesafeye karşı grafiğe geçirilir. Deneyde genellikle Vickers veya Knoop izleri kullanılır; yük ve aralık, plastik bölgelerin üst üste binmesine izin vermeden beklenen gradyanı çözümleyecek şekilde seçilir. Sonuç, yüzeye yakın bölgenin mekanik tepki profilidir.
Dekarbürize olmuş tabaka genellikle ana malzemeye kıyasla daha az perlit, daha az karbür veya daha yüksek oranda ferrit içerir. Bu nedenle özellikle dayanımı karbon bakımından zengin fazlara güçlü biçimde bağlı olan orta ve yüksek karbonlu çeliklerde daha düşük sertlik gösterme eğilimindedir. Tarama, yüzeyden çekirdeğe doğru keskin bir artış, kademeli bir geçiş veya belirgin bir değişiklik göstermeyebilir. Daha sonra, etkilenen bölgenin sınırını tahmin etmek için belirli bir sertlik kriteri kullanılabilir.
Bu sınır, doğrudan bir karbon tayini değildir. Sertlik; faz dengesi, tane boyutu, martenzit veya beynit oluşumu, menevişleme, artık gerilme, alaşım elementleri, deney yönü ve yerel mikroyapısal bantlaşmadan da etkilenir. Yumuşak bir yüzey dekarbürizasyonu gösterebilir; ancak farklı bir ısıl geçmişin veya uygun şekilde hazırlanmamış bir yüzeyin sonucu da olabilir. Buna karşılık karbonu tükenmiş bir bölge, dönüşüm ürünleri veya alaşım içeriği karbon kaybının bir kısmını telafi ediyorsa önemli ölçüde sertliğini koruyabilir.
Yüzey hazırlığı önemlidir. Tufal, taşlama yanıkları, yuvarlatılmış kenarlar ve izlerin kenara fazla yakın yerleştirilmesi ilk ölçümleri bozabilir. İndenter, gradyanı algılayacak kadar küçük olmalı; ancak tek tek ferrit tanelerinin, karbürlerin veya yüzey pürüzlülüğünün okumaya baskın olacak kadar küçük olmamalıdır. Aşırı dar aralıklar komşu izlerin de birbirini etkilemesine yol açabilir. Tarama, yüzeye dik doğrultuyu kesmeli ve birkaç ölçümün etkilenmemiş referans sertliğini oluşturmasına yetecek kadar malzemenin içine ilerlemelidir.
ASTM E1077-14(2021), tahmin prosedürleri arasında mikroindentasyon sertliğini de içerir; ancak bir sertlik profilini kimyasal profile dönüştürmez. Sertlik geçişi metalografik kanıtlarla ve beklenen karbon gradyanıyla uyumlu olduğunda yöntem daha ikna edicidir. Çelik karmaşık bir su verme, menevişleme, küreselleştirme veya yüzey işlemi geçirmişse yöntem daha az ikna edici olur.
Fırın geçmişi, monoton olmayan bir sonuç da oluşturabilir. 2021 yılında Journal of Materials Research and Technology dergisinde yayımlanan, 700 ile 1000 °C arasında ısıtılan Fe-0.6C-1.8Si-0.8Mn yay çeliğini inceleyen bir çalışmada, dekarbürize ferrit kalınlığı yaklaşık 800–825 °C’ye kadar sıcaklıkla artmış, ardından azalmıştır. Ölçülen tabakayı tek başına sıcaklık belirlememiştir. Çeliğin yüzeyindeki karbon aktivitesi, oksidasyon reaksiyonları, östenit içindeki difüzyon ve maruz kalma süresi birlikte değişmiştir. Böyle bir çevrimden sonra gerçekleştirilen sertlik taraması, yüksek sıcaklığın her zaman daha büyük dekarbürizasyon derinliği anlamına geldiği yönündeki basit bir kuralla yorumlanmamalıdır.
Kimyasal analiz ve numune alma derinliği
Kimyasal analiz farklı bir soruya yanıt verir: Tanımlanmış bir konumdan çıkarılan veya numune alınan malzemede ne kadar karbon bulunmaktadır? Bu, bileşime odaklanan daha doğrudan bir yaklaşımdır; ancak “doğrudan”, uzamsal olarak kesin olduğu anlamına gelmez. Sonuç, belirli bir geometrik düzlemdeki karbon konsantrasyonunu değil, toplanan malzeme hacmini temsil eder.
Örneğin kütlesel yanma analizi, hazırlanmış bir numunedeki karbonu doğru biçimde ölçebilir; ancak karbonu numunenin tamamı boyunca ortalarken sonuç verir. Numune birkaç milimetre kalınlığındaysa, 20 mikrometre kalınlığındaki bir yüzey gradyanını belirleyemez. Dekarbürizasyonu çözümleyebilmek için analist ardışık tabakaları kaldırmalı, dikkatle tanımlanmış ince bir dilim almalı veya etkileşim hacmi bilinen bir mikroanalitik teknik kullanmalıdır. Numune alma geometrisi, sonucun bir parçası hâline gelir.
Yüzeyin kaldırılması özellikle önemlidir. Bir numune tufal, yağ, taşlama artığı veya istemeden kaldırılmış bir malzeme tabakasıyla birlikte analiz edilirse raporlanan karbon değeri, özgün çelik yüzeyine karşılık gelmeyebilir. Kimyasal sıyırma, talaşlı işleme, elektrolitik kaldırma veya kontrollü taşlama; derinlik artımını değiştirebilir ve her biri kirlenmeye yol açabilir. Yöntem; başlangıçtaki referans yüzeyi, her aşamada kaldırılan miktarı, toplanan alanı veya kütleyi ve raporlanan değerin bir tabaka üzerindeki ortalama mı yoksa noktasal bir ölçüm mü olduğunu belgelendirmelidir.
Tabaka tabaka oluşturulan bir kimyasal profil, keskin bir ara yüz yerine çekirdeğe doğru kademeli olarak yükselen bir karbon konsantrasyonu ortaya koyabilir. Bu profil, bir sertlik kriteriyle veya metalografik bir sınırla elde edilen “derinlik” ile aynı sonucu vermeyebilir. Bir yöntem, karbonun seçilen bir nominal kütlesel değerin belirli bir fraksiyonuna ulaştığı noktayı etkilenmiş derinlik olarak tanımlayabilir; başka bir yöntem ise ferrit veya karbür morfolojisinin artık ayırt edilemediği noktayı esas alabilir. Değerler, testlerden herhangi biri geçersiz olmaksızın farklılık gösterebilir.
Fırın atmosferi, bu tür profillerin yorumlanması için yararlı bir bağlam sağlar. ASM International tarafından yayımlanan 2013 tarihli Furnace Atmosphere Controls in Heat Treating, fırının karbon potansiyelini kontrol etmek ve dekarbürizasyonu önlemek için kullanılan değişkenler arasında su buharı konsantrasyonunu, karbondioksit konsantrasyonunu ve oksijen kısmi basıncını tanımlar. Karbon alışverişi, yüzey reaksiyonunun kinetiğiyle birlikte çelik ile atmosfer arasındaki karbon aktivitesi farkı tarafından yönetilir. Eurotherm’ün 2020 tarihli 2704CP Handbook eki, fırın karbon potansiyelinin; zirkonya probuyla yapılan oksijen ölçümlerinin fırın sıcaklığı ve karbonmonoksit içeriğiyle birleştirilmesiyle veya çiğ noktası ölçümüyle yaygın olarak tahmin edilmesini açıklar.
Bu okumalar proses kanıtıdır; bir komponentin yüzeyindeki karbon içeriğinin kanıtı değildir. Linde’ın 2023 tarihli sinterleme kılavuzu, N2/H2 atmosferlerindeki su buharının dekarbürizasyona neden olduğunu bildirir ve belirtilen sinterleme koşulları altında %5’ten daha düşük hidrojen oranının karbonlama ve dekarbürizasyon hızlarını sınırladığına ilişkin deneysel bir kılavuza atıfta bulunur. Bu değer koşullara bağlıdır ve evrensel bir fırın kuralı değildir. Cambridge’in metaller için atmosfer kontrolü kılavuzunda açıklandığı üzere, fazla oksijene maruz kalma oksidasyon, tufal oluşumu ve dekarbürizasyon meydana getirebilir.
Sertlik, mikroyapı ve karbon konsantrasyonunun ilişkilendirilmesi
En güçlü yorum, bağımsız gözlemler arasındaki uyumdan elde edilir. Daha düşük karbon, daha yüksek ferrit veya daha düşük karbür oranı ve daha düşük sertlik gösteren bir yüzey bölgesi, tutarlı bir dekarbürizasyon tanısı sağlar. Yalnızca sertlik değişiyorsa bulgu düşündürücüdür. Yalnızca karbon sonucu değişiyorsa analist yine numune alma sırasında oluşan yayılmayı, ortalamayı ve yüzey hazırlığını dikkate almalıdır. Karbon gradyanı olmaksızın mikroyapı değişiyorsa bunun nedeni dönüşüm geçmişi veya alaşım segregasyonu olabilir.
Korelasyon, konumların eşleştirilmesini gerektirir. Sertlik taraması, metalografik kesit ve kimyasal numuneler, ortak bir yüzey referansına sahip bitişik veya seri kesitlerden alınmalıdır. İlk 0,5 mm’lik bölgenin ortalamasını veren bir karbon numunesi, yalnızca ilk 0,1 mm ile sınırlı bir sertlik değişimiyle doğrudan karşılaştırılamaz. Benzer şekilde, bir köşeden alınan mikrograf geniş ve düz bir yüzeyi temsil etmeyebilir; çünkü kenar geometrisi ısı transferini ve gaza erişimi değiştirir.
Spesifikasyon, hasar incelemesi veya uyuşmazlık daha güçlü kanıt gerektirdiğinde, standartlara dayalı yorum bu yöntemlerin birlikte kullanılmasından yararlanır. ASTM E1077-14(2021), uyuşmazlıklarda hakem yöntemi olarak titiz kantitatif veya çizgisel analizi belirtir. Bu hüküm önemlidir; çünkü hızlı bir sertlik taraması şüpheli malzemeyi belirleyebilirken, daha kontrollü bir kantitatif inceleme raporlanan derinliği ortaya koyabilir. ISO 3887:2023 ve SAE J419_201801, ilgili ölçüm yaklaşımlarının seçilmesi ve uygulanması için çerçeve sağlar; yine de laboratuvar raporu kullanılan kriteri, numune alma konumunu, hazırlama prosedürünü, tarama aralığını ve mevcut olduğu durumlarda belirsizliği veya tekrarlanabilirliği belirtmelidir.
Pratik sonuç şudur: Sertlik çoğu zaman bir geçişin konumunu belirlemek için etkilidir, kimyasal analiz bileşimi doğrulamak açısından değerlidir ve mikroskopi hangi fazların değiştiğini açıklar. Bunların hiçbiri diğerlerinin yerine evrensel bir ikame olarak değerlendirilmemelidir. Raporlanan dekarbürizasyon derinliği, ancak test yöntemi, numune alma hacmi, kabul kriteri ve çeliğin ısıl geçmişi bu sayıyla birlikte tanımlandığında anlamlıdır.
Isıl İşlem ve Sinterlemede Dekarbürizasyonun Kontrolü
Dekarbürizasyon kontrolü, nominal bir fırın gazı reçetesinden değil, karbon potansiyelinden başlar. “Endotermik”, “azot–metanol” veya “N₂/H₂” olarak etiketlenen bir karışım; sıcaklık, nem, sızıntı, gaz debisi veya yanma dengesi değiştiğinde farklı karbon aktarım koşulları oluşturabilir. Çelik, yüzeyindeki karbon aktivitesine ve karbonu tüketen ya da sağlayan yüzey reaksiyonlarının hızlarına tepki verir. Daha sonra karbon, östenit içinden yüzeye doğru difüze olur. Bu nedenle fırın kontrolü, sabit bir gaz bileşiminin sabit bir sonuç vereceğini varsaymak yerine karbon aktivitesini belirleyen atmosfer değişkenlerini ölçmelidir.
Gerekli karbon potansiyeli; çelik kalitesi, kesit boyutu, ısıtma ve bekletme çevrimi ile sonraki sementasyon, nötr sertleştirme veya parlak tavlama işlemleri dikkate alınarak belirlenmelidir. Alaşımsız karbon çeliği için nötr olan bir atmosfer, yüksek alaşımlı çelik için otomatik olarak nötr değildir; aynı ayar noktası da her sıcaklıkta uygun olmayabilir. Amaç, karbon kaybını önlerken istenmeyen sementasyonu engelleyecek şekilde yüzey karbon aktivitesini çeliğin gerekli denge koşuluna yeterince yakın tutmaktır.
Fırın karbon potansiyelinin ayarlanması ve korunması
Karbon potansiyeli, fırın atmosferinin belirli bir sıcaklıkta çeliğe uygulayabildiği etkin karbon aktivitesidir. Atmosferin karbon potansiyeli çelik yüzeyininkinden düşükse karbon çelikten ayrılır. Daha yüksekse karbon çeliğe girer. Yük ince olduğunda, yüzey alanı büyük olduğunda veya malzeme uzun süre sıcaklıkta kaldığında kısa süreli bir sapma bile önem taşıyabilir.
ASM’nin Isıl İşlemde Fırın Atmosferi Kontrolleri adlı çalışması, karbon potansiyelini kontrol etmek ve dekarbürizasyonu önlemek için su buharı konsantrasyonu, karbondioksit konsantrasyonu ve oksijen kısmi basıncını fırın değişkenleri olarak tanımlar. Bu değişkenler; çelik yüzeyindeki karbon monoksit, karbondioksit, hidrojen, su buharı ve karbon arasındaki reaksiyonlarla birbirine bağlıdır. Bu nedenle H₂O veya CO₂’deki küçük bir artış, azot, hidrojen ya da zenginleştirici gazın gösterilen debileri değişmeden kalsa bile etkin atmosferi değiştirebilir.
Ayar noktaları; çelik spesifikasyonundan, proses yeterlilik çalışmalarından ve fırın kalibrasyon çalışmalarından oluşturulmalıdır. Sıcaklık ve analizör tepkisi kontrol edilmeden bir gaz debisi tablosundan kopyalanmamalıdır. Bir sertleştirme çevrimi için seçilen potansiyel, östenitleme sıcaklığında nötre yakın veya hafifçe sementasyon eğilimli olabilir; sinterleme çevrimi içinse izin verilen oksijen ve nem seviyeleri daha doğrudan belirtilmiş olabilir, çünkü toz metalurjisi parçaları geniş yüzey alanına ve birbirine bağlı gözenekliliğe sahip olabilir.
Sıcaklık, atmosfer kadar sıkı kontrol edilmelidir. Karbon aktivitesi, reaksiyon hızları ve karbon difüzyonu sıcaklıkla birlikte artar veya değişir; ancak dekarbürizasyon derinliği basit ve doğrusal bir şekilde mutlaka artmaz. Fe-0.6C-1.8Si-0.8Mn yay çeliği üzerinde 700–1000 °C aralığında gerçekleştirilen 2021 tarihli bir çalışma, dekarbürize ferrit kalınlığının yaklaşık 800–825 °C’ye kadar arttığını ve ardından azaldığını göstermiştir. Bu sonuç; difüzyon, oksidasyon, faz dönüşümü ve yüzey reaksiyonlarının birbiriyle yarışan etkilerini yansıtır. Daha yüksek bir fırın sıcaklığı, tek başına ölçülen dekarbürizasyonun daha fazla olduğunun kanıtı değildir.
Atmosfer kontrolü ayrıca bir alarm ve müdahale planı gerektirir. Arızalı bir prob, yükselen çiy noktası, düşen karbon potansiyeli, zenginleştirici gaz kaybı veya açıklanamayan CO değişimi; proses riskine göre bekletme, kontrollü düzeltme veya yükün karantinaya alınması işlemlerini tetiklemelidir. Ölçüm cihazı kirlenmişken yalnızca vanayı ayar noktasına doğru süren bir kontrolör, gösterilen değeri koruyabilir ancak yine de dekarbürize çelik üretebilir.

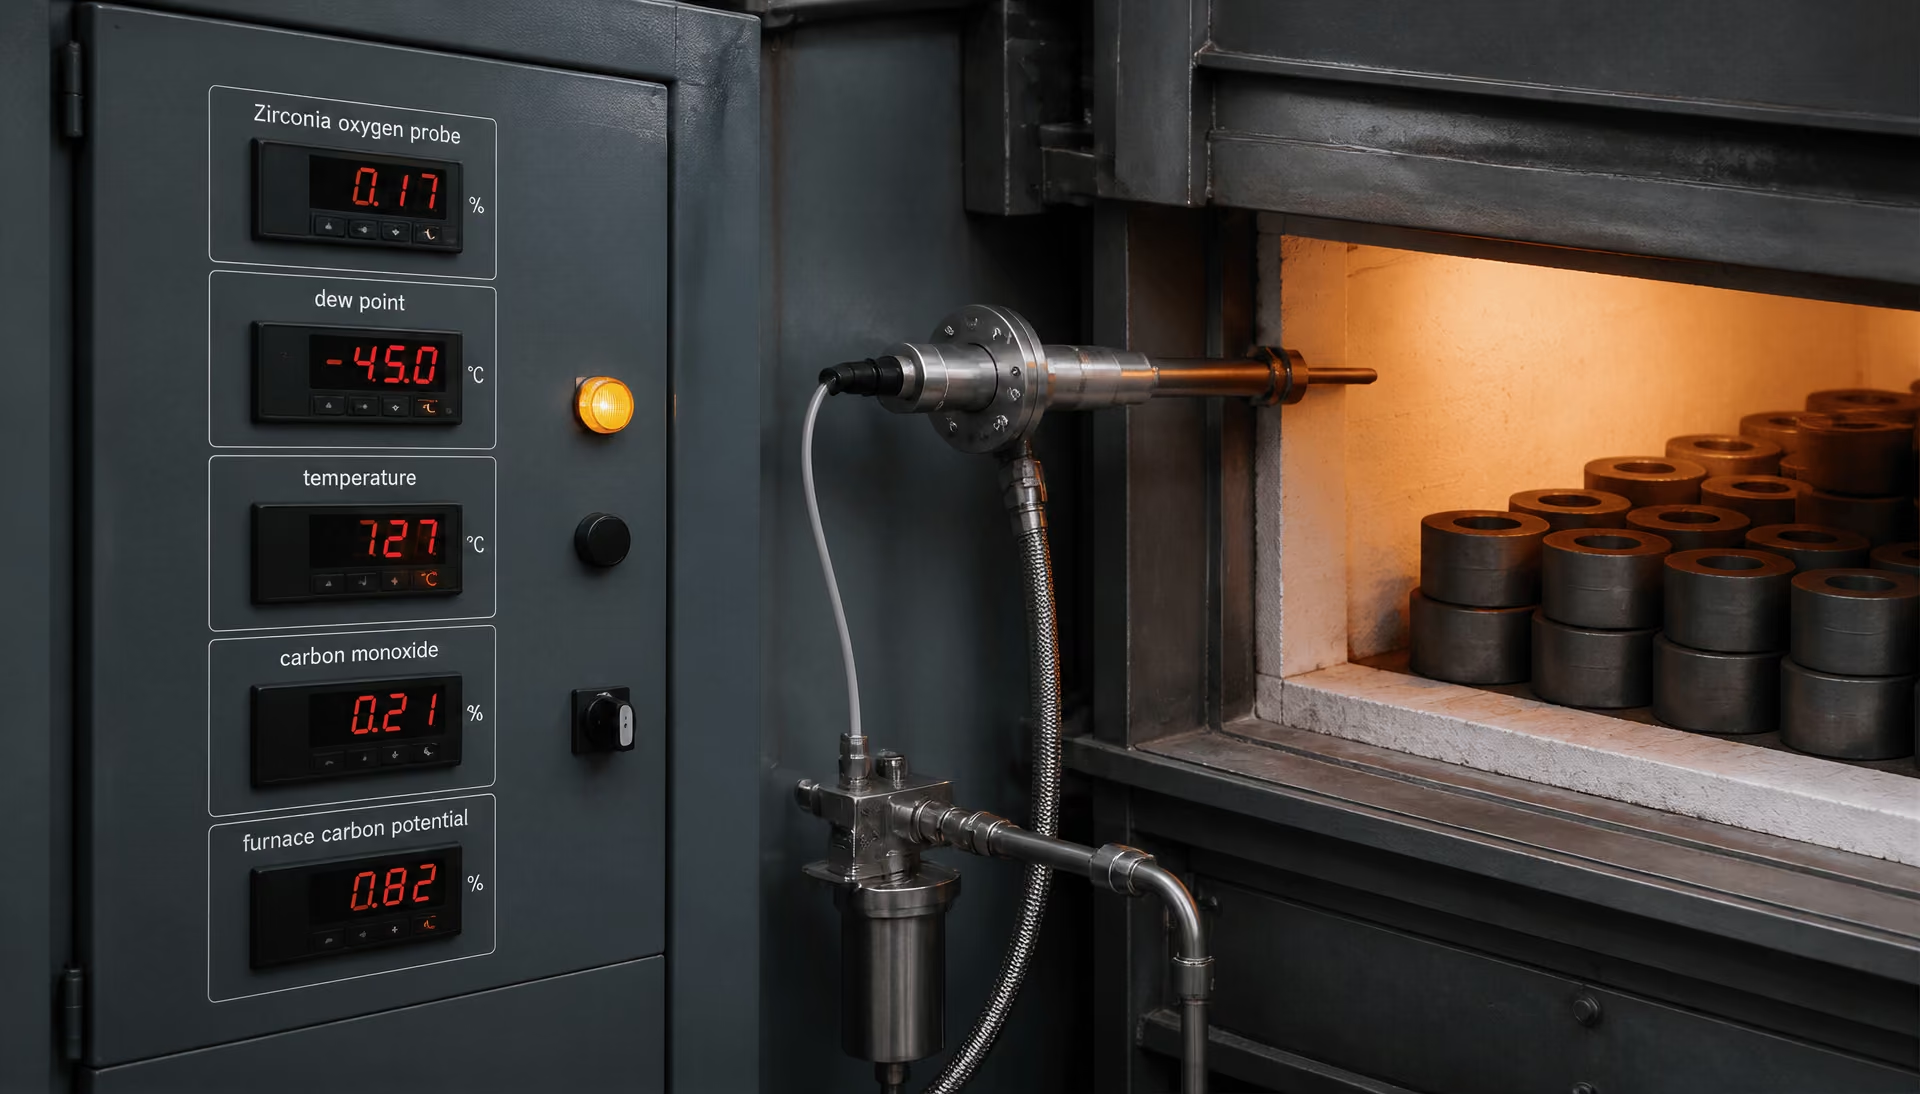
Sensörler, çiy noktası, oksijen probları, sıcaklık ve karbon monoksit
Eurotherm’ün 2704CP El Kitabı eki, fırın karbon potansiyelini tahmin etmek için kullanılan iki yaygın yöntemi açıklar. Bunlardan biri zirkonya probuyla yapılan oksijen ölçümünü fırın sıcaklığı ve karbon monoksit içeriğiyle birleştirir. Diğeri ise çiy noktası ölçümünü kullanır. Bu yöntemler birbiriyle ilişkilidir; ancak tek bir fiziksel sensörden alınan birbirinin yerine geçebilir ölçümler değildir.
Bir zirkonya oksijen probu, fırın sıcaklığında bir zirkonya elektroliti boyunca oluşan gerilim üzerinden oksijen potansiyelini ölçer. Bilinen veya kontrol edilen bir CO içeriğiyle prob sinyali ve sıcaklık, tahmini karbon potansiyeline dönüştürülebilir. Sıcaklık kompanzasyonu zorunludur: aynı prob gerilimi, farklı sıcaklıklarda aynı oksijen veya karbon potansiyelini temsil etmez. Hesaplamada CO içeriği de zorunludur. Kontrolör, gerçek gaz bileşimi değiştiği hâlde sabit bir CO değeri varsayarsa zirkonya hücresi çalışıyor olsa bile gösterilen karbon potansiyeli yanlış olabilir.
Probun konumu önemlidir. Ölçüm, durgun bir köşeyi, soğuk bir numune alma borusunu veya hava sızıntısına yakın bir bölgeyi değil, yükün çevresindeki atmosferi temsil etmelidir. Kurum, tufal, yoğuşma, prob yaşlanması, elektriksel gürültü ve referans havasıyla ilgili sorunlar ölçümleri bozabilir. Operatörler, prob tepkisini bilinen bir kalibrasyon koşuluna karşı doğrulamalı, probu ve koruyucu bileşenleri incelemeli; bakım sonrasında veya açıklanamayan sapmalarda sinyali bağımsız atmosfer verileriyle karşılaştırmalıdır. Fırın atmosferinin temsili olmadığı bir yere monte edilmiş prob, kalibrasyonla düzeltilemez.
Çiy noktası ölçümü, genellikle kontrollü numune alma ve soğutma sonrasında gazın nem içeriğini ölçerek ayrı bir izleme yöntemi sağlar. Nem, doğrudan bir uyarı değişkenidir; çünkü su buharı çelik yüzeyindeki karbonu oksitleyebilir. ASM, karbon potansiyelini kontrol etmek için kullanılan değişkenler arasında su buharı konsantrasyonunu da sayarken, Linde’nin 2023 tarihli sinterleme kılavuzu N₂/H₂ atmosferlerindeki su buharının dekarbürizasyona yol açtığını belirtir. Linde ayrıca, atıfta bulunulan sinterleme koşullarında hidrojenin %5’ten az olmasının sementasyon ve dekarbürizasyon hızlarını sınırladığına ilişkin deneysel bir kılavuz değer verir. Bu değer prosese özgüdür; her fırın, alaşım, sıcaklık veya çiy noktası için evrensel bir sınır değildir.
Çiy noktası; ıslak refrakterlerden, yetersiz gaz kurutmadan, sızıntılardan, fırın temizliğinden veya eksik purj işleminden sisteme su girdiğini gösterebilir. Ancak karbon potansiyelini etkileyen her reaksiyonu tek başına açıklayamaz. Düşük bir çiy noktası, kapak contasından hava giriyorsa veya CO₂, CO, sıcaklık ve debi koşulları anormalse yükün güvenli olduğunu kanıtlamaz. Bu nedenle çiy noktası sistemi; sıcaklık, debi, basınç ve uygulanabildiği durumlarda oksijen ve CO ölçümleriyle birlikte yorumlanmalıdır.
Yükleme uygulaması, sızdırmazlık, gaz dağılımı ve proses doğrulaması
İyi kontrol edilen bir atmosfer, kötü yükleme uygulamasını telafi edemez. Parçalar, gazın açıkta kalan tüm yüzeylere ulaşabileceği ve sıkı istiflenmiş bölgelerde durgun, nem tutan alanlar oluşmayacağı şekilde düzenlenmelidir. Sepetler, fikstürler, tepsiler ve koruyucu kaplamalar kritik yüzeylerin çevresindeki akışı engellememelidir. Ağır yükler zenginleştirici gazı tüketebilir veya atmosferin yenilenmesini geciktirebilir; soğuk ya da ıslak yükler ise ısıtma çevriminin en hassas bölümünde nem açığa çıkarabilir.
Fırın sızdırmazlıkları, analizörler kadar dikkat gerektirir. Kapak aralıkları, mufla çatlakları, brülör kontrolleri, fan mili keçeleri, numune alma hatları ve iyi kapatılmamış transfer açıklıkları, düşük basınçta çalışan bir fırının içine hava çekebilir. Hava girişi oksijen sağlar ve ana analizör kabul edilebilir bir değer gösterse bile yerel oksidasyon ve dekarbürizasyon oluşturabilir. Fırın tasarımı açısından uygun olduğu durumlarda pozitif basınç, içeri sızmayı azaltır; ancak aşırı basınç, proses gazını keçelerden dışarı iterek başka tehlikeler oluşturabilir. Bakım sonrasında ve oksijen, çiy noktası veya CO eğilimleri güvenilir bir proses açıklaması olmaksızın değiştiğinde sızıntı kontrolleri yapılmalıdır.
Gaz dağılımı, toplam debiden çıkarım yapılarak değil, doğrudan kontrol edilmelidir. Giriş ve egzoz sistemlerinin çalışmasını, sirkülasyon fanının performansını, purj süresini, debimetrenin işlevini ve basınç kararlılığını doğrulayın. Sürekli sinterlemede bölgeleri ayrı ayrı inceleyin: ön ısıtma, yüksek sıcaklık ve soğutma bölümlerindeki atmosferler önemli ölçüde farklı olabilir. Bir bölgede açığa çıkan su buharı aşağı akış yönünde yoğuşabilir veya reaksiyona girebilir; tek bir analizör, iş parçası yüzeyindeki yerel bir koşulu gözden kaçırabilir.
Proses doğrulaması çelikle sona erer. Temsili numuneler, fırın atmosferine en fazla maruz kalan konumların yanı sıra temas veya istifleme nedeniyle korunma olasılığı en yüksek bölgeleri de içermelidir. ISO 3887:2023, Çelikler — Dekarbürizasyon derinliğinin tayini, çelik ürünlerinde dekarbürizasyon derinliğini ölçmek için üç yöntem belirtir. ASTM E1077-14(2021), Çelik Numunelerde Dekarbürizasyon Derinliğinin Tahminine Yönelik Standart Deney Yöntemleri, tarama, mikroskobik inceleme, mikroindentasyon sertliği ve kimyasal analiz prosedürlerini kapsar. Uyuşmazlıklarda ASTM, titiz kantitatif veya çizgisel analizi hakem yöntemi olarak belirler. SAE J419_201801, Dekarbürizasyonun Ölçülmesi Yöntemleri, demir esaslı malzemeler için önerilen mikroskobik inceleme, sertlik ve kimyasal analiz uygulamalarını verir.
Deney yöntemi, raporlanan derinliği değiştirebilir. Sertlik taraması işlevsel olarak yumuşamış bir bölgeyi belirleyebilirken metalografik inceleme, ferritik dekarbürizasyonu kısmi dekarbürizasyondan ayırabilir veya oksidasyon hasarını ayırt edebilir. Bu nedenle sonuçlar aynı standart, kesit yönü, hazırlama yöntemi, büyütme ve kabul kriteri kullanılarak karşılaştırılmalıdır. Fırın kaydı uygun göründüğü hâlde temsili çelik başarısız olursa, ayar noktasını basitçe yükseltmeden önce sensör gecikmesini, numune konumunu, yükün korunmasını, nemi, hava girişini ve karbon potansiyeli hesabının geçerliliğini araştırın. Böyle bir müdahale, temel arızayı düzeltmeden dekarbürizasyonu sementasyonla değiştirebilir.
Düzeltme, Giderme, Kabul ve Başarısızlığın Sonuçları
| İşlem kararı | Uygun olabileceği durum | Gerekli doğrulama |
|---|---|---|
| Kabul et | Ölçülen durum, geçerli gerekliliği karşılar | Yöntemi, ölçütü ve sonucu belgele |
| Talaşlı işlem veya taşlama ile uzaklaştır | Etkilenen tabaka, onaylanmış işleme payı içinde bulunur | Düzeltilmiş yüzeyi ve kalan geometriyi yeniden incele |
| Yeniden işle | Nitelikli ve eksiksiz bir ısıl çevrim, gerekli özellikleri yeniden sağlayabilir | Atmosferi, ısıtmayı, soğutmayı ve nihai özellikleri yeniden nitelendir |
| Reddet veya alt kaliteye indir | Kritik yüzey veya kesit gerekliliği karşılayamaz | Ölçülen kanıtı ve mühendislik kararını kaydet |
Dekarbürizasyon otomatik olarak bir ret koşulu değildir; ancak talaşlı imalatın her zaman giderdiği bir kusur da değildir. Karar, ne kadar karbon kaybedildiğine, etkilenen bölgenin ne kadar uzağa yayıldığına, hangi yüzeylerin yük taşıdığına ve belirtilen geometrinin giderme işlemi için yeterli malzeme bırakıp bırakmadığına bağlıdır. Talaş payı üzerindeki ince bir ferritik tabaka, performansı olumsuz etkilemeden giderilebilir. Tamamlanmış bir yay, dişli dişi, yatak yuvarlanma yolu veya yorulma açısından kritik bir mil üzerinde ölçülen aynı derinlik, ciddi bir kapasite kaybını ifade edebilir.[5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
İlk karar, tufal renginden veya tek bir sertlik izleniminden değil, doğrulanmış bir ölçümden hareketle verilmelidir. ISO 3887:2023, Çelikler — Dekarbürizasyon derinliğinin belirlenmesi, çelik ürünlerinde dekarbürizasyon derinliğinin belirlenmesi için üç yöntem tanımlar. ASTM E1077-14(2021), Çelik numunelerde dekarbürizasyon derinliğinin tahmin edilmesine yönelik standart deney yöntemleri, tarama, mikroskobik inceleme, mikroindentasyon sertliği ve kimyasal analiz prosedürlerini kapsar. Sonuçlar üzerinde anlaşmazlık olduğunda ASTM E1077-14(2021), kesin nicel analiz veya doğrusal analizi hakem yöntemi olarak belirler. SAE J419_201801 de demir esaslı malzemeler için önerilen mikroskobik inceleme, sertlik ve kimyasal analiz uygulamalarını ortaya koyar.
Bu yöntemler zorunlu olarak aynı sınırı bildirmez. Metalografik bir yöntem, perlitin veya martenzitin ferrite dönüştüğü bir bölgeyi belirleyebilir; sertlik taraması ise daha kademeli bir geçiş gösterebilir ve etkilenen derinliği seçilmiş bir sertlik kriterinde tanımlayabilir. Kimyasal analiz, karbon konsantrasyonunu doğrudan ölçebilir; ancak sonucu bir numune alma hacmi üzerinden ortalamalandırabilir. Bu nedenle, gerekli giderme derinliği ve bunu doğrulamak için kullanılan yöntem belirtilmedikçe “dekarbürizasyonu giderin” ifadesi eksiktir.
Dekarbürize olmuş malzeme talaşlı imalat veya taşlama ile ne zaman giderilebilir?
Etkilenen tabaka bütünüyle onaylanmış bir talaşlı imalat veya taşlama payı içinde kaldığında giderme işlemi genellikle teknik olarak uygulanabilir durumdadır. Tornalama, frezeleme, silindirik taşlama, satıh taşlama ve kontrollü malzeme kaldırma işlemleri, gerekli karbon içeriğine ve sertlik profiline sahip malzemeyi açığa çıkarabilir. Kalan kesit yine de teknik resmi, boyut toleransını, yüzey kalitesi gerekliliğini ve varsa tabaka derinliği veya ısıl işlem şartını karşılamalıdır. Soluk veya yumuşak bir yüzey ortadan kalktı diye parça düzeltilmiş kabul edilemez.
Giderme hesabında, etkilenen yüzeyin geometrisi dikkate alınmalıdır. Silindirik bir mil taşlama sırasında yarıçapından 0,20 mm kaybederse çapı 0,40 mm azalır. Düz bir yüzeyden 0,20 mm kaldırılması, kalınlığı 0,20 mm değiştirir. Dekarbürize olmuş bir radyüs, diş yan yüzeyi, diş dibi veya kama yuvasını düzgün biçimde gidermek zor olabilir; lokal taşlama, alttan kesme, keskin geçişler veya artık çekme gerilmesi oluşturabilir. Bu etkiler, ilk karbon kaybından daha zararlı olabilir.
Gerekli talaş payı yalnızca görünür ferrit derinliğiyle değil, gerçek karbon profiliyle de belirlenir. Kısmi dekarbürizasyon bölgesi, tamamen ferritik bir tabakanın altında uzanan bir karbon gradyanı içerebilir. Belirtilen özellik minimum sertliğe veya karbon konsantrasyonuna bağlıysa, giderme derinliği ilgili yüzey boyunca bu kriteri karşılayacak düzeye ulaşmalıdır. Doğrulama normal olarak düzeltilen bölgeden alınan temsili bir kesit kullanılarak yapılmalı; yöntem ve konum, karar verilmeden önce üzerinde anlaşmaya varılmalıdır.
Talaşlı imalat, kaba dövülmüş veya kaba haddelenmiş bir bileşen için, kalan payı çok az olan tamamlanmış bir bileşene kıyasla daha kolay savunulabilir bir işlemdir. Etkilenen yüzeyin işlevsel olmadığı ve teknik resmin malzeme kaldırılmasına izin verdiği durumlarda da uygun olabilir. Ancak kritik yüzeyi nihai ölçüsüne ulaşmış bir bileşen için genel bir çözüm değildir. Taşlama, tasarım tarafından zaten tüketilmiş olan malzemeyi geri kazandıramaz.
Nedene de aynı zamanda müdahale edilmelidir. ASM’nin Isıl İşlemde Fırın Atmosferi Kontrolleri adlı yayını, karbon potansiyelini kontrol etmek ve dekarbürizasyonu sınırlamak için kullanılan fırın değişkenleri arasında su buharı konsantrasyonunu, karbondioksit konsantrasyonunu ve oksijen kısmi basıncını tanımlar. Eurotherm’ün 2704CP Handbook ekinde, karbon potansiyelinin zirkonya probuyla yapılan oksijen ölçümlerinin fırın sıcaklığı ve karbon monoksit içeriğiyle birlikte değerlendirilmesiyle veya çiy noktası ölçümüyle yaygın olarak tahmin edildiği açıklanır. Düşük karbon potansiyeli üretmeye devam eden bir fırından çıkan düzeltilmiş parça, proses düzeltmesi değil, geçici bir ayıklama işlemidir.
Düzeltmenin eski hâline getirmeye eşdeğer olmadığı durumlar
Yumuşak bir yüzeyin giderilmesi, kaybedilmiş malzemeyi, değişmiş geometriyi veya ilk ısıl işlem geçmişini eski hâline getirmez. Bu ayrım, ASM’nin Çelik Dekarbürizasyonu — Mekanizmalar, Modeller, Önleme, Düzeltme ve Bileşen Ömrüne Etkileri bölümünün temel konusudur. Dekarbürizasyon, karbonun östenitik demir içinde, karbon aktivitesi çeliğinkinden düşük olan bir yüzeye doğru hareket etmesi ve fırın atmosferiyle gerçekleşen yüzey reaksiyonlarının karbonu tüketmesi sonucunda meydana gelir. Nihai bölge; difüzyona, sıcaklığa, maruz kalma süresine, karbon aktivitesine ve yüzey reaksiyonlarının kinetiğine bağlıdır.
Yeniden ısıtma, karbonu ancak kontrollü sementasyon koşulları altında yenileyebilir ve yeni sorunlara yol açabilir: tane büyümesi, çarpılma, oksidasyon, kalıntı östenit, aşırı yüzey karbonu veya ilk spesifikasyondan farklı bir sertlik profili. Su verilmiş ve temperlenmiş bir bileşenin yeniden ısıtılması, tüm ısıl çevrim, atmosfer, soğuma hızı ve temperleme tepkisi yeterlilikten geçirilmediği sürece ilk işlemin tekrarlanmasına eşdeğer değildir. Çökelme sertleşmeli, takım, yay veya yatak çeliği sınıfındaki bir malzeme için gerekli düzeltme, lokal yüzey işleminden ziyade tam bir yeniden yeterlilik değerlendirmesi gerektirebilir.
Karbon kaybı, malzeme kaldırılmadan önce de mikroyapıyı değiştirir. Dekarbürize olmuş bir bölge, amaçlanan işlem sonucunda perlit, beynit veya martenzit oluşturması gereken yerde ferrit içerebilir. Bu bölgenin taşlanarak giderilmesi; boyutsal değişiklikleri, erişilemeyen bir özellik altındaki dekarbürizasyonu veya işlem sırasında aşılan bir ısıl işlem koşulunu tersine çevirmez. Ayrıca kalan çeliğin belirtilen çekirdek sertliğine, tabaka derinliğine, tokluğa veya artık gerilme durumuna sahip olduğunu da kanıtlamaz.
Sonuç yalnızca sıcaklığa bakılarak öngörülemez. Fe-0.6C-1.8Si-0.8Mn yay çeliği üzerinde 700 ila 1000 °C arasında deneyler yapan 2021 tarihli Journal of Materials Research and Technology çalışması, dekarbürize olmuş ferrit kalınlığının yaklaşık 800–825 °C’ye kadar arttığını ve ardından azaldığını göstermiştir. Bu monoton olmayan davranış, birbirleriyle rekabet eden difüzyon ve oksidasyon etkilerini yansıtır. Bu nedenle atmosfer kayıtları önemlidir. Linde, N2/H2 atmosferlerindeki su buharının dekarbürizasyona neden olduğunu bildirmekte ve belirtilen sinterleme koşulları altında sementasyon ve dekarbürizasyon hızlarını sınırlayan deneysel bir kılavuz olarak %5’ten az hidrojen oranına atıfta bulunmaktadır; bu değer evrensel bir fırın kuralı değildir.
Kabul, uygulanabilir ürün spesifikasyonundan, teknik resimden, ısıl işlem standardından veya sözleşme şartından kaynaklanmalıdır. Her kalite veya bileşen için geçerli olan tek bir dekarbürizasyon derinliği yoktur. Kontrolü sağlayan doküman; toplam, kısmi veya ferritik dekarbürizasyonu, bir sertlik profilini, karbon sınırını, konuma özgü bir gerekliliği veya sonraki talaşlı imalatın bölgeyi gidermesi nedeniyle herhangi bir sınır bulunmadığını belirtebilir. Gereklilik açık değilse, mühendislik kararı varsayılan bir sektör genelindeki paya değil, ölçülmüş kanıtlara ve hizmet koşullarına ilişkin analize dayanmalıdır.
Yorulma, aşınma, dayanım ve bileşen ömrü üzerindeki etkiler
Yorulma, çatlakların çevrimsel çekme gerilmesinin, pürüzlülüğün, inklüzyonların, çentiklerin ve artık gerilmenin etkileştiği yüzeylerde veya bu yüzeylere yakın bölgelerde başlaması nedeniyle çoğu zaman en hassas hasar türüdür. Dekarbürize olmuş bir tabaka, yüzey sertliğini ve akma dayanımını azaltabilir, lokal plastik şekil değiştirmeyi artırabilir ve yüzeyin altındaki sertlik gradyanını değiştirebilir. Eğilme veya burulma altında bu tabaka, alternatif gerilmenin en yüksek olduğu yerde bulunabilir. Bu tabakanın giderilmesi, ancak nihai geometri, yüzey kalitesi, artık gerilme ve yüzey altı mikroyapı kabul edilebilir durumda kalırsa yorulma performansını yeniden sağlayabilir.
Aşınma davranışı temas basıncına, kayma veya yuvarlanma koşullarına, yağlamaya ve sertlik profiline bağlıdır. Dişli yan yüzeyindeki, kamdaki, raydaki, mil muylusundaki veya yatak yuvarlanma yolundaki yumuşak ferritik bir tabaka deforme olabilir, sıvanabilir, yapışarak aşınabilir veya hızla aşınabilir. Yuvarlanmalı temasta, yumuşak bir yüzey bölgesi ile daha sert malzeme arasındaki geçiş, şekil değiştirmeyi yoğunlaştırabilir ve çukurlaşmayı veya yüzey parçalanmasını teşvik edebilir. Bir bileşen çekme testini geçebilir; ancak temas yüzeyi belirtilen sertleştirilmiş tabakadan yoksunsa hizmet sırasında erken arızalanabilir.
Statik dayanım üzerindeki sonuçlar, kesit kaybına ve kusurun konumuna bağlıdır. Büyük ve düşük gerilmeli bir kesitte sığ bir yüzey bölgesinin nihai çekme dayanımı üzerindeki etkisi sınırlı olabilir. Küçük bir yay telinde, ince cidarlı bir parçada, keskin bir radyüste veya yüksek yük taşıyan bir diş dibinde aynı derinlik, yük taşıyan kesitin önemli bir bölümünü tüketebilir. Azalan karbon, lokal olarak sertliği ve dayanımı düşürebilir; taşlama ise net kesiti daha da azaltabilir. Boyutsal olarak küçük görünen bir geometri değişikliği, gerilme yığılmasını önemli ölçüde artırabilir.
Bu nedenle bileşen ömrü yalnızca dekarbürizasyon derinliğinden çıkarılamaz. Kalite, karbon içeriği, alaşımın sertleşebilirliği, etkilenen derinlik, sertlik gradyanı, yüzey gerilmesi, yükleme biçimi, gerilme oranı, çentik şiddeti, artık gerilme, çevre koşulları ve muayene duyarlılığı gibi unsurların tümü önem taşır. Uygun karar; kabul, giderme ve yeniden muayene, yeterliliği kanıtlanmış bir ısıl işlemden geçirilerek yeniden işleme, alt sınıfa düşürme veya ret olabilir. Kararda hangi koşulun ölçüldüğü, hangi gerekliliğin kontrol edici olduğu, ne kadar malzeme kaldırıldığı ve yalnızca görünüşün değil, kalan bileşenin amaçlanan ömür boyunca işlev görebileceğini hangi kanıtların gösterdiği belirtilmelidir.
Standartlara Dayalı İnceleme ve Raporlama İş Akışı
Dekarbürizasyon, görsel bir izlenim olarak değil, uygunluk sorunu olarak incelenmelidir. Koyu renkli tufal tabakası, ferritik bant, sertlik düşüşü ve ölçülmüş karbon gradyanı birbiriyle ilişkili gözlemlerdir; ancak bunlar birbirinin yerine geçebilecek sonuçlar değildir. İnceleme; ürün şartını, orijinal yüzeyi, muayene yöntemini, termal maruziyeti ve fırın atmosferini ilişkilendirmelidir.
ISO 3887:2023, Steels — Determination of the depth of decarburization, çelik ürünlerinde dekarbürizasyon derinliğinin ölçülmesi için üç yöntem belirtir. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, tarama, mikroskobik inceleme, mikroindentasyon sertliği ve kimyasal analiz prosedürlerini kapsar. SAE J419_201801, Methods of Measuring Decarburization, demir esaslı malzemeler için önerilen mikroskobik inceleme, sertlik ve kimyasal analiz uygulamalarını verir. Bu dokümanlar yöntemleri sağlar; ancak belirli bir ergitme, çubuk, dövme parça, sac veya bitmiş parçanın kabul edilebilir olup olmadığına tek başlarına karar vermezler.
Soruyu ve geçerli kabul şartını tanımlayın
İlk olarak neye karar verilmesi gerektiğini belirtin. Olası sorular şunlardır:
- Malzeme tamamen dekarbürize olmuş, kısmen dekarbürize olmuş veya ölçülebilir dekarbürizasyondan ari midir?
- Orijinal yüzeyden itibaren izin verilen maksimum derinlik nedir?
- Şart tek bir yüzeye, tüm yüzeylere, belirlenmiş bir numune alma uzunluğuna veya lotun tamamına mı uygulanır?
- Sınır; mesafe, karbon konsantrasyonu, sertlik değişimi, metalografik sınır veya izin verilen işleme payı olarak mı ifade edilmiştir?
- Şart, tedarik edilen ürünü mü, yoksa taşlama, tornalama, bilyalı kumlama veya başka bir yüzey kaldırma işleminden sonraki bitmiş parçayı mı ilgilendirir?
Yanıt; geçerli satın alma şartnamesinden, ürün standardından, teknik resimden, ısıl işlem şartnamesinden veya müşteri kabul dokümanından alınmalıdır. Tam tanımı ve revizyonu kaydedin. Örneğin bir malzemeyi AISI/SAE 1045 olarak yalnızca bu tanım malzeme kayıtlarıyla destekleniyorsa belirtin ve çubuğu yöneten ASTM A29/A29M gibi ürün standardını ayrıca tanımlayın. Belirtilen kaliteyi benzer nominal karbon içeriğine sahip başka bir kaliteyle değiştirmeyin. SAE J403 Grade 1045, bir ASTM ürün şartnamesi ve kurum içi kalite tanımı benzer kimyasal bileşime sahip olabilir; ancak numune alma, işleme veya kabul hükümleri farklı olabilir.
İnceleme ayrıca “derinlik” kavramının tanımlanmasını gerektirir. Toplam dekarbürizasyon derinliği, karbonca zengin fazların ortadan kalktığı noktada sona erebilir; kısmi dekarbürizasyon derinliği ise karbon seviyesinin veya mikroyapının etkilenmemiş çekirdek bölgesine döndüğü noktaya kadar uzanabilir. Sertlik taraması bir geçişi gösterebilir, ancak kesin karbon profilini kanıtlamaz. Buna karşılık kimyasal profil, karbon kaybını belirleyebilir; ancak dönüşmüş veya temperlenmiş bir yüzey, mikroyapısal sınırın daha az belirgin olmasına neden olabilir.
Numuneyi incelemeden önce kabul kuralını yazılı olarak belirleyin. Şart “maksimum 0,25 mm kısmi dekarbürizasyon” diyorsa rapor, farklı yönde alınmış bir kesitte bulunan ortalama değeri, görsel tahmini veya en derin noktayı bunun yerine kullanmamalıdır. Herhangi bir kabul kriteri yoksa ölçülen durumu raporlayın ve malzemenin kabul edilebilir olduğunu beyan etmek yerine eksik karar kuralını belirtin.
Muayene yöntemini seçin ve belgeleyin
Numune alma sırasında orijinal yüzeyi koruyun. Kesimden önce yüzeyi işaretleyin, etkilenen tabakayı kaldırabilecek taşlama veya aşındırıcı temasını önleyin ve tufal, oksidasyon, kaplama, örtü, bilyalı kumlama kalıntısı veya işleme hasarı bulunup bulunmadığını kaydedin. Yüzey düzeltme işleminden sonra alınan bir numune, kaldırılan işleme payı bilinip belgelenmediği sürece orijinal dekarbürizasyon derinliğini ortaya koyamaz.
Numune alma konumu ve yönü önemlidir. Çubuk, tel, boru, levha ve dövme parçalar için ürün eksenini; enine veya boyuna kesiti; dış veya iç yüzeyi; köşe, kenar ve uçtan uzaklığı tanımlayın. Fırın maruziyetinin farklı olması muhtemel üst ve alt yüzeyler, radyüslü köşeler, uçlar veya fikstürlerle korunan bölgeler gibi konumları dahil edin. Şikâyet lokal bir kusurla ilgiliyse, bildirilen konumdan geçecek şekilde numune alın ve mümkünse yakındaki etkilenmemiş bir karşılaştırma konumunu da muhafaza edin. Numune sayısını ve her konumun seçilme gerekçesini kaydedin.
Yöntemi, soruya ve gereken karar gücüne göre seçin. ISO 3887:2023 üç ölçüm yaklaşımı sağlar; seçilen yaklaşım, baskı ve uygulanabilir madde raporda yer almalıdır. ASTM E1077-14(2021); tarama, mikroskobik inceleme, mikroindentasyon sertliği incelemesi ve kimyasal analize izin verir. Tarama, şüpheli bölgelerin yerini belirlemek için yararlıdır; ancak kabul sınırı ölçülen değere yakın olduğunda hakem sonucu olarak sunulmamalıdır. ASTM E1077-14(2021), uyuşmazlıklarda titiz kantitatif veya doğrusal analizi hakem yaklaşımı olarak tanımlar.
Mikroskopi çoğu zaman en pratik ilk kantitatif yöntemdir. Yüzeye normal bir kesit hazırlayın, kenarı koruyun ve kesme, kalıplama, taşlama, parlatma ve dağlama sırasını belirtin. Dağlayıcıyı ve inceleme büyütmesini tanımlayın. Operatör, ölçümden önce sınır kriterini belirlemelidir: perlitin veya diğer karbonca zengin bileşenlerin ortadan kalkması, ferrit morfolojisindeki değişim, belirlenmiş bir görüntü eşiği veya seçilen standartta istenen başka bir kriter. Sonucun toplam dekarbürizasyonu, kısmi dekarbürizasyonu veya her ikisini temsil edip etmediğini raporlayın.
Mikroindentasyon sertliği, doğrudan karbon analizinden ziyade bir profil sağlar. İndentör tipini, test kuvvetini, aralığı, yüzeyden uzaklığı, taramanın yönünü, kalibrasyon durumunu ve geçişi belirlemek için kullanılan kuralı belirtin. Kenara çok yakın, birbirine çok yakın veya dik bir mikroyapısal sınırın üzerine yerleştirilen izler sonucu bozabilir. Sertlik ayrıca tane boyutundan, faz dönüşümünden, temperlemeden, artık gerilmeden ve kalıntı ostenitten etkilenir; bu nedenle sertlik düşüşü mikroskopiyle ilişkilendirilmelidir.
Uyuşmazlık görünür bir sınırdan ziyade karbon konsantrasyonuyla ilgili olduğunda kimyasal analiz gerekebilir. Tekniği, numune alma artımını, analiz edilen alanı veya kütleyi, derinlik çözünürlüğünü, kalibrasyon malzemesini, tespit sınırını ve sonucun bir nokta değerini, tabaka ortalamasını veya yeniden oluşturulmuş bir profili temsil edip etmediğini belirtin. Kaba tabakalarla ölçülen bir karbon gradyanı, ince bir derinlik iddiasını destekleyemez.
Kalibrasyon ve hazırlama kayıtları sonucun bir parçasıdır. Cihaz tanımlamasını, kalibrasyon tarihini, referans standartlarını, büyütme doğrulamasını, sertlik doğrulamasını, analisti ve ölçüm belirsizliğini veya tekrarlanabilirliği kaydedin. Standart ve kabul planı izin veriyorsa birden fazla alan veya tarama ölçün ve her birinin karar açısından farklı anlamı varsa münferit değerleri, ortalamayı, aralığı ve maksimum değeri raporlayın.
Fırın kayıtlarını metalurjik kanıtlarla ilişkilendirin
Ölçülen yüzey bölgesi, nihai malzeme durumunun kanıtıdır; kökeninin eksiksiz bir açıklaması değildir. Tam termal geçmişi inceleyin: fırın tanımlaması, şarj numarası, yükleme düzeni, ısıtma hızı, ostenitleme veya sinterleme sıcaklığı, bekletme süresi, transfer süresi, soğutma koşulları ve yeniden ısıtma veya normalizasyon işlemleri. Numune kimliğini fırın çizelgesi ve ürün izlenebilirlik kaydıyla eşleştirin. Doğru tarihe, ancak yanlış şarja ait bir fırın kaydı destekleyici kanıt değildir.
Atmosfer verileri sıcaklık ve zamanla birlikte değerlendirilmelidir. ASM’nin Furnace Atmosphere Controls in Heat Treating dokümanı, fırın karbon potansiyelini kontrol etmek ve dekarbürizasyonu önlemek için kullanılan değişkenler olarak su buharı konsantrasyonunu, karbon dioksit konsantrasyonunu ve oksijen kısmi basıncını tanımlar. Eurotherm’ün 2704CP Handbook supplement dokümanı, zirkonya probu oksijen ölçümlerinin fırın sıcaklığı ve karbon monoksit içeriğiyle birleştirilmesi veya çiy noktası ölçümü yoluyla karbon potansiyelinin yaygın biçimde tahmin edilmesini açıklar. Gerçek sensör değerlerini, alarm olaylarını, kalibrasyon kontrollerini, probun toparlanmasını, gaz akışını ve bilinen sensör kesintilerini kaydedin; kontrol cihazı ayar noktasını yük seviyesindeki atmosferin kanıtı olarak değerlendirmeyin.
Mekanizma birbirine bağlı faktörlerden oluşur. Karbon, ostenitik demir içinde, karbon aktivitesinin oksijen içeren fırın gazlarının rol aldığı reaksiyonlarla azaldığı bir yüzeye doğru difüze olur. Yüzey reaksiyonu kinetiği, difüzyon mesafesi, sıcaklık, maruziyet süresi ve karbon potansiyetinin tümü katkıda bulunur. NIST, dekarbürizasyon bölgesini; yüzey karbonunun oksijenle reaksiyona girerek gaz hâlinde karbon monoksit veya karbon dioksit oluşturması sonucunda yüzeye yakın karbon ve karbonca zengin faz kaybı olarak tanımlar. N2/H2 atmosferlerindeki su buharı da dekarbürizasyona neden olabilir; Linde’nin 2023 tarihli sinterleme kılavuzu, belirtilen koşullar altında %5’ten daha düşük hidrojenin karbürizasyon ve dekarbürizasyon hızlarını sınırladığına ilişkin deneysel bir kılavuz değer bildirir; bu, tüm fırınlar için geçerli evrensel bir kural değildir.
Tek başına sıcaklık her sonucu açıklayamaz. 2021 tarihli Journal of Materials Research and Technology çalışmasında, 700–1000 °C aralığında test edilen Fe-0.6C-1.8Si-0.8Mn yay çeliğinde dekarbürize ferrit kalınlığının yaklaşık 800–825 °C’ye kadar arttığı ve ardından azaldığı bulunmuştur. Bu nedenle difüzyon ve oksidasyon birlikte değerlendirilmelidir.
Bir rapor; numune kimliğini ve ergitme veya lot bilgilerini; kaliteyi ve geçerli şartnameyi; orijinal yüzey durumunu; numune alma konumunu ve yönünü; fırın ve termal geçmişi; atmosfer kayıtlarını; muayene standardını ve maddesini; hazırlama ayrıntılarını; cihaz kalibrasyonunu; ölçüm taramasını veya kimyasal profili; toplam ve kısmi derinlikleri; belirsizliği, tekrarlanabilirliği ve sınırlamaları; fotoğrafları veya haritaları; kabul şartıyla karşılaştırmayı ve tasarruf gerekçesini içermelidir.
Tekrarlanabilir iş akışı doğrudandır: kalite sınıfını ve ısıl geçmişi belirleyin, özgün yüzeyi koruyun, konumları ve yönelimi seçip belgeleyin, bir ISO, ASTM veya SAE yöntemi seçin, hazırlama ve ölçüm kriterlerini tanımlayın, ölçülen profili geçerli gereklilikle karşılaştırın ve bulguyu atmosfer, sıcaklık, süre ve sensör kayıtlarıyla ilişkilendirin. Malzeme ancak bundan sonra kabul edilmeli, yeniden işlenmeli, daha ileri incelemeye tabi tutulmalı veya reddedilmelidir.
Kaynaklar
- [1] Steels — Determination of the depth of decarburization. ISO standard, 2023. https://www.iso.org/standard/86689.html
- [2] Furnace Atmosphere Controls in Heat Treating. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/8/chapter-abstract/106617/Furnace-Atmosphere-Controls-in-Heat-Treating
- [3] Sintering of steels. Linde technical guidance, 2023. https://static.prd.echannel.linde.com/wcsstore/EE_REN_Industrial_Gas_Store/pdf/Sintering-of-steels-brochure-EN.pdf
- [4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html
- [5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html