




Что такое обезуглероживание стали — и чем оно не является
Определение обезуглероживания и обезуглероженной зоны
Обезуглероживание стали — это потеря углерода или углеродсодержащих фаз в приповерхностной области стального изделия при нагреве, обработке или эксплуатации. Поражённая область представляет собой обезуглероженную зону — слой под исходной или окончательной поверхностью, в котором содержание углерода, доля углеродсодержащей фазы или оба показателя ниже, чем в незатронутой внутренней части. В документе NIST Damage and Failure Modes of Structural Steel Components эта зона описывается как приповерхностная потеря углерода и углеродсодержащих фаз, возникающая, когда углерод на поверхности реагирует с кислородом с образованием газообразного монооксида углерода (CO) или диоксида углерода (CO₂).
Обезуглероживание является результатом сопряжённых поверхностной реакции и диффузии углерода в твёрдом состоянии, а не только окисления. Strong evidence
Обычно это происходит при термической обработке, ковке, прокатке, спекании или другой высокотемпературной операции, в ходе которой поверхность стали контактирует с газом, способным удалять углерод. Распространёнными причинами являются печные газы, содержащие кислород, однако реакция определяется не только наличием кислорода. Углерод должен диффундировать из внутренних областей к поверхности, поверхностные реакции должны протекать с достаточной скоростью, а печная атмосфера должна обладать более низкой эффективной активностью углерода, чем сталь. Если углеродный потенциал атмосферы выше, чем у поверхности стали, углерод, напротив, может проникать в сталь. Таким образом, поверхность выступает границей реакции, связанной с диффузией в твёрдой фазе.
В главе ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life диффузия углерода через аустенитное железо к поверхности описывается как центральная часть процесса. При повышенной температуре углерод перемещается по решётке аустенита, тогда как реакции на поверхности расходуют углерод. Возникающий градиент концентрации может распространяться глубже, чем визуально изменённый поверхностный слой. Одна лишь тёмная окалина не показывает, насколько глубоко распространилась потеря углерода.
| Состояние | Значение | Типичный структурный признак |
|---|---|---|
| Частичное обезуглероживание | Содержание углерода или углеродсодержащей фазы снижено, но эта фаза сохраняется | Уменьшенное содержание перлита или карбидов либо изменённая доля фаз |
| Полное обезуглероживание | Ожидаемая углеродсодержащая составляющая удалена из соответствующего слоя | Обеднённая углеродом или полностью ферритная структура поверхности |
Металлурги обычно различают частичное обезуглероживание и полное обезуглероживание. Частичное обезуглероживание означает, что в поражённом слое сохраняется некоторое количество углерода, хотя его концентрация или содержание углеродсодержащей фазы ниже, чем в незатронутой стали. Полное обезуглероживание означает, что углеродсодержащая составляющая, ожидаемая с учётом состава стали и условий термической обработки, удалена из соответствующего слоя, в результате чего формируется структура с низким содержанием углерода. Это металлургические состояния, а не универсальные категории глубины. Стандарт ISO 3887:2023, Steels — Determination of the depth of decarburization, устанавливает три метода определения глубины обезуглероживания в стальных изделиях, однако значение указанной глубины по-прежнему зависит от заданного критерия и метода.
Переход от обезуглероженного материала к незатронутому может быть резким, постепенным или неравномерным. В доэвтектоидной стали может наблюдаться поверхностный ферритный слой, в котором содержание перлита уменьшилось или перлит полностью исчез. В стали с более высоким содержанием углерода могут наблюдаться уменьшенное содержание карбидов, изменённый перлит или полностью ферритный слой вблизи поверхности. Легирующие элементы также влияют на активность углерода, диффузию, стабильность фаз и внешний вид преобразованной зоны. Поэтому «глубина обезуглероживания» не всегда представляет собой одну очевидную границу, видимую при малом увеличении.
Обезуглероживание в сравнении с окислением, образованием окалины, науглероживанием и потерей углерода при обработке
Связанные состояния поверхности
- Окисление
- Реакция составляющих стали с кислородом, водяным паром или углекислым газом.
- Образование окалины
- Образование и удаление продуктов окисления железа на поверхности.
- Насыщение углеродом
- Суммарное поступление углерода в поверхность стали.
- Обезуглероживание
- Приповерхностная потеря углерода или углеродсодержащих фаз.
Обезуглероживание и окисление часто происходят одновременно, но не являются синонимами. Окисление — это реакция компонентов стали с окисляющими веществами, такими как кислород, водяной пар или диоксид углерода. Окисление железа может приводить к образованию оксидной плёнки или окалины, тогда как окисление углерода может приводить к образованию CO или CO₂ и снижению содержания углерода под поверхностью. Поэтому печная атмосфера может окислять поверхность, не создавая практически значимой обезуглероженной зоны, либо вызывать оба эффекта одновременно.
Образование окалины относится прежде всего к формированию и удалению плотных или рыхлых оксидных продуктов на поверхности стали. В зависимости от температуры и газовых условий окалина может содержать оксиды железа, такие как вюстит, магнетит и гематит. Толстый слой окалины не определяет глубину потери углерода. И наоборот, обезуглероживание может происходить в атмосфере или под покрытием, при которых видимая окалина образуется в небольшом количестве. В документе Cambridge Atmosphere Control for the Protection of Metals During Production Processes непосредственное воздействие атмосферы горения с избытком кислорода прямо связывается с окислением, образованием окалины и обезуглероживанием, при этом эти явления рассматриваются как взаимосвязанные, но различные результаты.
Активность углерода Термодинамическая мера химического потенциала углерода относительно заданного эталонного состояния; зависит от концентрации, температуры, фазы и легирующих элементов.
Химическую движущую силу точнее выражать через активность углерода или углеродный потенциал печи, а не посредством простого обозначения вроде «окислительная атмосфера». Углеродный потенциал при термической обработке стали определяется разностью активности углерода в стали и окружающей среде в сочетании с кинетикой поверхностных реакций. В документе ASM Furnace Atmosphere Controls in Heat Treating концентрация водяного пара, концентрация диоксида углерода и парциальное давление кислорода указаны как параметры печи, используемые для регулирования углеродного потенциала и предотвращения потери углерода. В дополнении Eurotherm 2704CP Handbook за 2020 год описывается распространённая оценка углеродного потенциала печи по измерению содержания кислорода с помощью циркониевого зонда в сочетании с температурой печи и содержанием монооксида углерода либо по измерению точки росы.
Науглероживание — это противоположное по суммарному направлению переноса углерода состояние: углерод поступает в поверхностный слой стали и повышает его активность или концентрацию. Печная атмосфера может науглероживать одну марку стали и обезуглероживать другую, если исходное содержание углерода или состояние поверхности у них различаются. Даже в одной загрузке печи различия в локальном газовом потоке, температуре, точке росы, наличии сажи, утечках и расстоянии между заготовками могут приводить к разным результатам. В руководстве Linde Sintering of Steels за 2023 год указано, что водяной пар в атмосфере азота и водорода вызывает обезуглероживание; также приводится экспериментальная рекомендация, согласно которой содержание водорода менее 5 % ограничивало скорости науглероживания и обезуглероживания в описанных условиях спекания. Это значение не является универсальным правилом для печей: решающими остаются состав газа, температура, геометрия порошка или массивной стали и время выдержки.
Углерод может также удаляться в результате обработки без классического механизма печного обезуглероживания. Механическое удаление, прижоги при шлифовании, механическая обработка, травление, потери при плавлении, ликвация или растворение карбидов в ходе неподходящего термического цикла могут изменять углеродсодержащую структуру или измеряемое содержание углерода вблизи поверхности. При сварке или аддитивной обработке углерод может перераспределяться, а обезуглероженный слой может быть удалён механической обработкой после термической обработки. Такие состояния не следует автоматически называть обезуглероживанием. Этот термин наиболее обоснован, когда дефицит углерода в приповерхностной области связан с переносом, реакцией или избирательной потерей углерода в ходе рассматриваемого процесса.
В указанном исследовании пружинной стали толщина обезуглероженного феррита демонстрировала немонотонную зависимость от температуры в диапазоне от 700 до 1000 °C. Strong evidence
Одна лишь температура не позволяет предсказать конечную глубину. В исследовании, опубликованном в 2021 году в Journal of Materials Research and Technology, пружинную сталь состава Fe-0.6C-1.8Si-0.8Mn испытывали при температурах от 700 до 1000 °C. Было установлено, что толщина обезуглероженного ферритного слоя увеличивалась примерно до 800–825 °C, а затем уменьшалась. Более высокая температура ускоряет диффузию углерода, но также может изменять образование оксидов, газовые реакции, фазовый состав и продолжительность соответствующего превращения. Поэтому наблюдаемый максимум отражает совместное влияние диффузии и окисления, а не монотонную зависимость только от температуры.
Почему потеря углерода на поверхности важна для эксплуатационных характеристик стали
Углерод определяет долю и морфологию феррита, перлита, бейнита, мартенсита и карбидов, формирующихся при охлаждении. Удаление углерода с поверхности может привести к образованию более мягкого слоя в стали, сердцевина которой была рассчитана на закалку. В закалённой детали поверхность может не достичь заданной твёрдости, даже если внутренняя часть соответствует спецификации. В пружине, зубчатом колесе, подшипнике, валу или крепёжной детали это различие изменяет передачу нагрузки и локальную деформацию.
Механические последствия часто наиболее значительны именно на поверхности, поскольку там концентрируются контактные и изгибающие напряжения, трение и зарождение трещин. Ферритный обезуглероженный слой может снижать износостойкость и долговечность при контактной усталости. При циклическом изгибе слой с более низкой прочностью может раньше сердцевины перейти в пластическое состояние или начать развивать проскальзывание. Градиент содержания углерода на поверхности также может изменять формирование остаточных напряжений при закалке, тогда как оксиды и шероховатая окалина создают дополнительные надрезы или участки зарождения трещин. ASM связывает эти эффекты с долговечностью деталей, предотвращением и устранением обезуглероживания, а также с моделированием, не рассматривая обезуглероживание как исключительно косметический дефект.
| Метод | Основное наблюдение | Основное ограничение |
|---|---|---|
| Металлографическое исследование | Доля фаз, морфология и видимая граница перехода | Граница может быть постепенной или зависеть от травления |
| Измерение твёрдости методом микроиндентирования | Механический отклик от поверхности к сердцевине | Твёрдость также зависит от фазы, размера зерна, напряжений и легирования |
| Химический анализ | Концентрация углерода или её градиент | Пространственное разрешение зависит от объёма пробы и толщины слоя |
| Скрининговая оценка | Быстрое выявление подозрительной зоны | Может быть недостаточным для принятия решений при близких к пределу значениях |
Метод измерения должен соответствовать формулируемому утверждению. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, охватывает предварительную оценку, микроскопическое исследование, измерение микротвёрдости и процедуры химического анализа. Арбитражный подход при разногласиях предусматривает строгий количественный или линейный анализ. SAE J419_201801, Methods of Measuring Decarburization, также содержит рекомендуемые методы микроскопического исследования, измерения твёрдости и химического анализа для железоуглеродистых материалов. ISO 3887:2023 устанавливает три метода измерения, подтверждая, что указанная глубина зависит от метода.
Профиль твёрдости Последовательность измерений твёрдости, выполненных на заданных расстояниях от поверхности в направлении незатронутой внутренней области.
Профиль твердости может выявить практическую глубину, на которой прочность восстановилась, тогда как микроскопия может показать исчезновение перлита или карбидсодержащих составляющих. Химический анализ способен обнаружить градиент содержания углерода, который ни один из этих методов не позволяет четко определить. Поэтому две лаборатории могут сообщить о разной «глубине обезуглероживания» для одного и того же поперечного сечения, и при этом ни одно из измерений не будет выполнено небрежно. В результатах необходимо указать метод, критерий, ориентацию, место отбора образца и состояние стали. Обезуглероживание — это прежде всего проблема потери углерода в металлургическом процессе; цвет окалины — лишь одна из возможных косвенных характеристик.
Термодинамическая движущая сила: активность углерода на поверхности

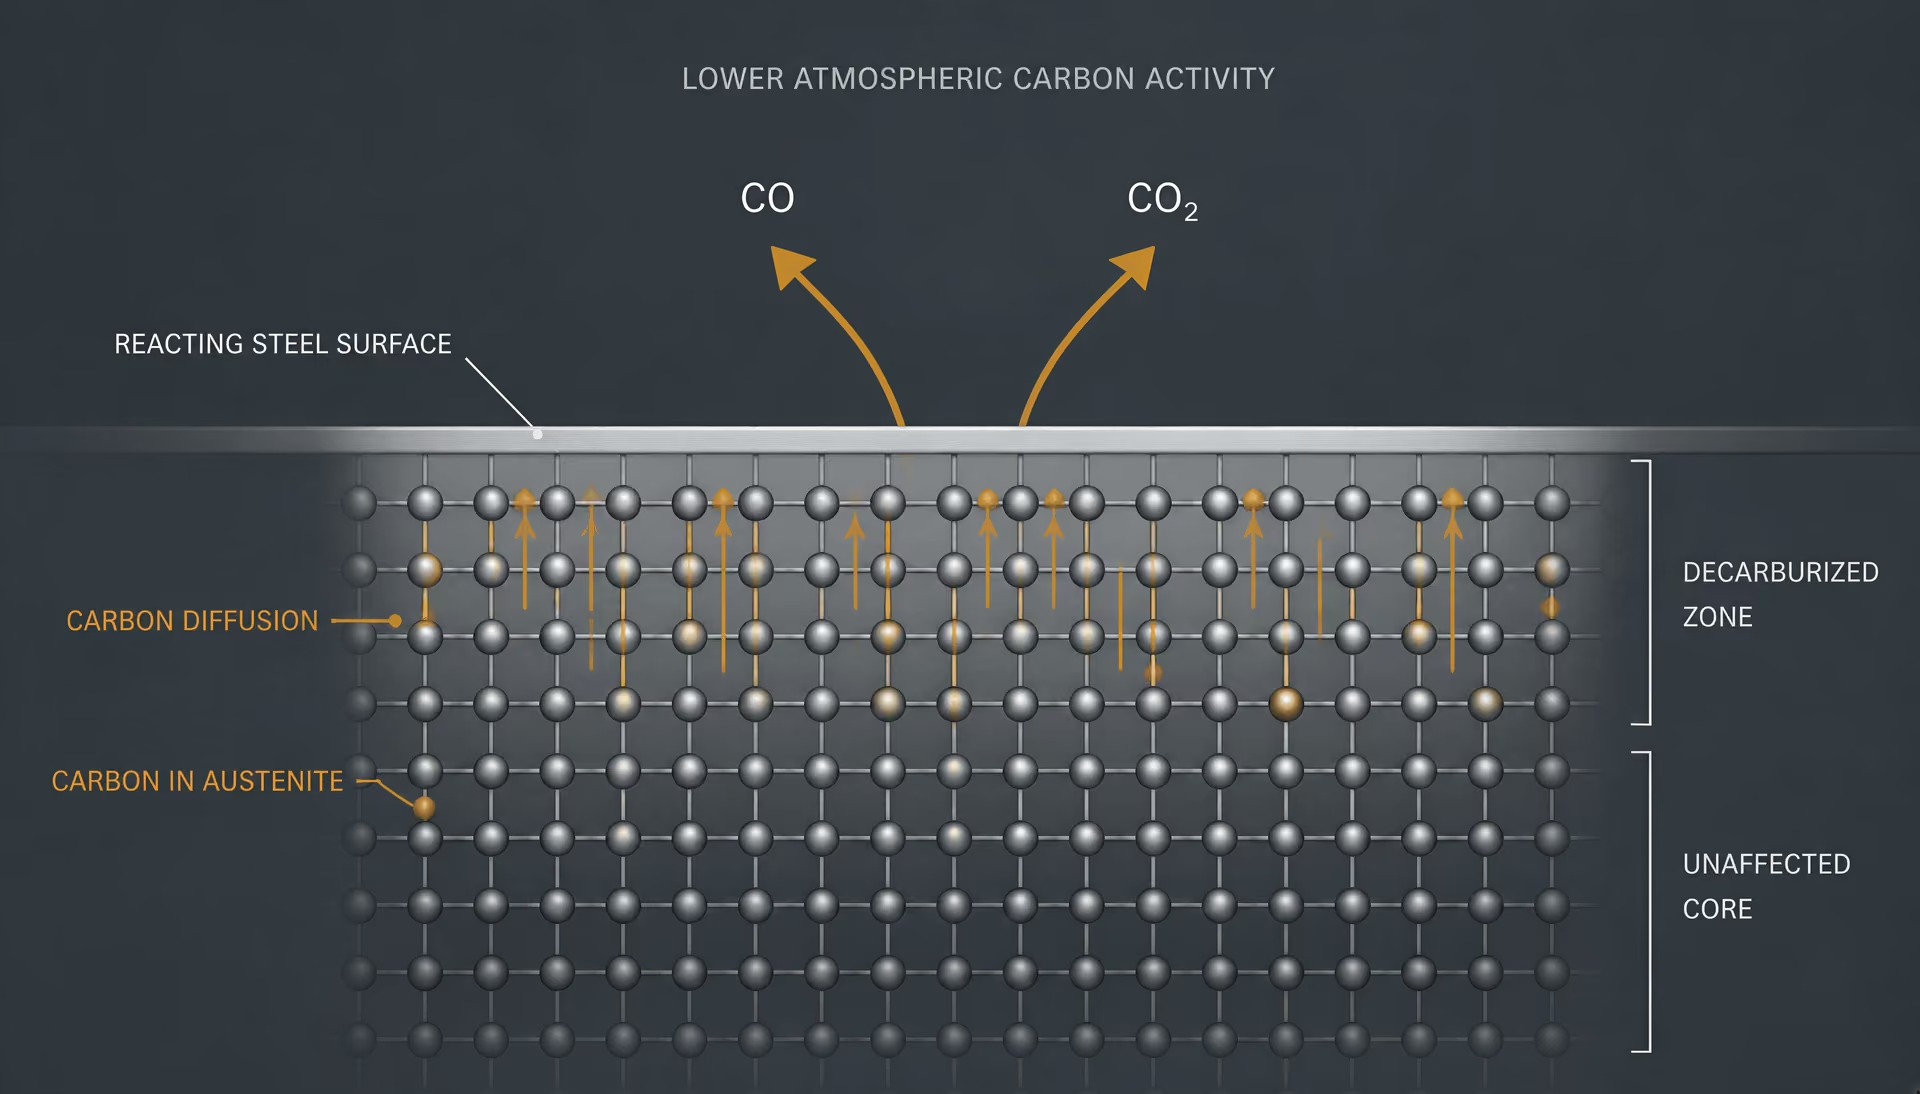
Обмен углеродом между сталью и атмосферой печи
Обезуглероживание начинается, когда поверхность стали подвергается воздействию атмосферы, эффективная активность углерода в которой ниже активности углерода в стали. Затем углерод диффундирует из внутренних областей к поверхности, тогда как поверхностные реакции превращают его в газообразные соединения, покидающие металл. Поэтому данный процесс представляет собой не просто «окисление поверхности», а сопряжённый обмен между углеродом в твёрдом растворе или карбидной фазе и углеродсодержащими газами.
Центральное значение имеет различие между активностью углерода в стали и активностью углерода в атмосфере. Активность углерода, обычно обозначаемая , характеризует химический потенциал углерода относительно определённого эталонного состояния. В стали зависит от концентрации углерода, температуры, кристаллической структуры и легирующих элементов. Аустенит, содержащий 0,60 мас.% C, не обладает той же активностью углерода, что и нелегированный железоуглеродистый сплав при такой же концентрации углерода, поскольку кремний, марганец, хром, молибден и другие элементы изменяют коэффициент активности углерода. Важна также фаза: активность углерода в аустените нельзя напрямую переносить на феррит или мартенсит без учёта различий в их термодинамических состояниях.
Атмосфера печи обладает эффективной активностью углерода, которая определяется равновесиями между монооксидом углерода, диоксидом углерода, водородом, водяным паром, метаном и другими газами. Это не концентрация углерода в том же смысле, что массовая доля углерода в стали. «Углеродный потенциал атмосферы» — практическое выражение активности углерода в газе: это содержание углерода, к которому приблизилось бы эталонное железо или сталь при достаточно длительной выдержке до установления газометаллического равновесия при заданной температуре.
Когда поверхность стали и атмосфера находятся в равновесии, их химические потенциалы углерода равны. Если атмосфера обладает более низким углеродным потенциалом, углерод выходит из стали. Если его значение выше, углерод входит в сталь и происходит науглероживание. Если эти значения близки, небольшое изменение состава газа, температуры или состояния поверхности может изменить направление обмена на противоположное.
Углерод уносится со стали посредством нескольких газовых реакций. Кислород может взаимодействовать с углеродом на поверхности в соответствии с реакциями, приближённо представленными уравнениями
\[ \mathrm{C + \tfrac{1}{2}O_2 \rightarrow CO} \]
и
Диоксид углерода и водяной пар также являются важными окислительными компонентами. Их реакции можно представить уравнениями
и
Продукты, особенно CO и CO₂, могут затем участвовать в дополнительных реакциях в газовой фазе. Даже низкая концентрация окислительного газа способна вызвать измеримое обезуглероживание, если газ непрерывно удаляет углерод с поверхности, а атмосфера печи постоянно обновляется.
| Переменная атмосферы | Роль в управлении углеродным потенциалом | Измерение или интерпретация |
|---|---|---|
| Концентрация водяного пара | Может усиливать тенденцию к потере углерода | Часто контролируется косвенно через точку росы |
| Концентрация углекислого газа | Может реагировать с поверхностным углеродом и изменять газовое равновесие | Интерпретируется совместно с CO и температурой |
| Парциальное давление кислорода | Указывает на окислительную способность атмосферы и влияет на образование оксидов | Обычно измеряется с помощью циркониевого зонда |
| Содержание монооксида углерода | Влияет на равновесие CO/CO₂ и углеродный потенциал | Определяется совместно с измерением кислорода зондом и температурой |
Стадии потери углерода
- Диффузия Углерод перемещается из внутренних областей к открытой поверхности.
- Поверхностная реакция Газы, содержащие кислород, расходуют углерод на границе раздела или переносят его.
- Удаление газов CO, CO₂ или другие продукты покидают поверхность металла.
- Формирование профиля Под поверхностью формируется градиент концентрации и микроструктуры.
Рассмотрение углеродного потенциала, описанное в Углеродный потенциал при термической обработке стали, полезно тем, что позволяет отделить термодинамическую движущую силу от скорости реакции. Обмен углеродом определяется разностью между активностью углерода в стали и активностью углерода, задаваемой атмосферой. Кинетика поверхностных реакций определяет, насколько быстро эта разность проявляется. Сначала углерод должен достичь поверхности, вступить там в реакцию, а затем перейти в газовую фазу. Медленная стадия на любом этапе может снизить наблюдаемую скорость обезуглероживания, не устраняя лежащую в его основе движущую силу.
Активность углерода, потенциал кислорода и кинетика поверхностных реакций
Парциальное давление кислорода является непосредственной мерой окислительной способности атмосферы, однако само по себе не определяет углеродный потенциал. Очень низкое парциальное давление кислорода может сочетаться с газовой смесью, которая по-прежнему быстро удаляет углерод, особенно при наличии водяного пара или диоксида углерода и благоприятной кинетике соответствующей реакции при температуре обработки.
В руководстве ASM 2013 года Управление атмосферой печи при термической обработке концентрации водяного пара и диоксида углерода, а также парциальное давление кислорода указаны как параметры печной атмосферы, используемые для регулирования углеродного потенциала и предотвращения обезуглероживания. Эти параметры взаимосвязаны, но не взаимозаменяемы. Точка росы является косвенной мерой содержания водяного пара. Циркониевый зонд реагирует главным образом на потенциал кислорода. Ни одно из этих измерений само по себе не предоставляет всех величин, необходимых для расчёта активности углерода, задаваемой на поверхности стали.
Например, равновесие реакции
\[ \mathrm{CO_2 + C \rightleftharpoons 2CO} \]
зависит от соотношения монооксида углерода и диоксида углерода, а также от температуры. Равновесие реакции
\[ \mathrm{H_2O + C \rightleftharpoons CO + H_2} \]
зависит от содержания водяного пара, водорода, монооксида углерода и температуры. Увеличение или при неизменности остальных условий, как правило, усиливает тенденцию к обезуглероживанию. Увеличение отношения CO к CO₂ обычно снижает окислительную способность и может повышать эффективный углеродный потенциал. Водород изменяет интерпретацию содержания водяного пара, поскольку существенным параметром часто является отношение , а не только концентрация водяного пара.
Поверхность стали может достигать равновесной с газом активности углерода не сразу. Оксидные плёнки, окалина, оксиды легирующих элементов, шероховатость поверхности, скорость газа и толщина пограничного слоя — всё это влияет на перенос реагирующих компонентов. Плотный оксидный слой может временно ограничивать перенос углерода, тогда как растрескавшаяся или пористая окалина открывает доступ к свежему металлу и создаёт локальные участки реакции. После этого диффузия углерода через аустенит может стать определяющим сопротивлением, особенно по мере роста обеднённого слоя. В главе ASM Обезуглероживание стали — механизмы, модели, предотвращение, исправление и влияние на срок службы компонентов это изменение концентрации, распространяющееся вглубь, описывается как диффузия углерода через аустенитное железо к реагирующей поверхности.
Это объясняет, почему в печи могут регистрироваться удовлетворительные средние показания зонда, в то время как на деталях всё же возникает локальное обезуглероживание. Состав газа может изменяться в зависимости от положения в печи, геометрии загрузки, утечек, продуктов сгорания и циркуляции. Зонд измеряет параметры в своей локальной зоне и автоматически не характеризует атмосферу у каждой поверхности стали.
Поэтому номинальный рецепт, например азот, водород и монооксид углерода в заданных пропорциях, сам по себе не свидетельствует о контролируемом углеродном потенциале. Фактические содержание влаги, концентрация диоксида углерода, проникновение кислорода, диссоциация газа, расход газа, давление в печи и калибровка зонда должны быть известны или контролироваться. В руководстве Linde по спеканию 2023 года указано, что водяной пар в азотно-водородных атмосферах вызывает обезуглероживание; также приведено экспериментальное правило, согласно которому содержание водорода менее 5% ограничивает скорости науглероживания и обезуглероживания при описанных условиях спекания. Это значение не является универсальным правилом для печей. Его значение зависит от указанной газовой системы, температуры, стали, времени выдержки и содержания водяного пара.
Активность углерода также изменяется в зависимости от состава стали. Кремний в рессорной стали Fe-0.6C-1.8Si-0.8Mn, исследованной при температурах от 700 до 1000 °C, влияет на термодинамику углерода и характер окисления, тогда как марганец и изменяющееся соотношение феррита и аустенита влияют на диффузию и фазовую стабильность. Реакцию поверхности нельзя прогнозировать только по процентному содержанию углерода.
Почему состав атмосферы нельзя интерпретировать независимо от температуры
Температура входит во все составляющие этого баланса. Она изменяет константы равновесия газовых реакций, активность углерода в аустените, стабильность оксидов, скорость поверхностных реакций и коэффициент диффузии углерода. Поэтому одно и то же соотношение CO/CO₂ может задавать различный углеродный потенциал при разных температурах в печи. Газовая смесь, являющаяся защитной при одной температуре, при другой может вызывать обезуглероживание.
Температура также влияет на процесс, определяющий измеряемую глубину обезуглероживания. При повышении температуры диффузия углерода через аустенит ускоряется, однако одновременно могут изменяться окислительные реакции и перенос газа. Поэтому глубина обезуглероживания не обязательно увеличивается монотонно. В исследовании 2021 года рессорной стали Fe-0.6C-1.8Si-0.8Mn, подвергавшейся обработке при температурах от 700 до 1000 °C, толщина обезуглероженного феррита увеличивалась примерно до 800–825 °C, а затем уменьшалась. Наличие этого максимума убедительно показывает, что температуру нельзя рассматривать как единственный определяющий фактор. Фазовые превращения, образование окалины, доступность кислорода и кинетика реакций были взаимосвязаны.
В приложении 2704CP Handbook 2020 года компании Eurotherm описывается распространённый способ оценки углеродного потенциала печи по измерениям кислорода циркониевым зондом в сочетании с температурой в печи и содержанием монооксида углерода либо по измерению точки росы. Температурная составляющая имеет принципиальное значение в обоих подходах. Сигнал зонда без учёта правильной температуры, анализа газа и калибровки может дать правдоподобное, но ошибочное значение углеродного потенциала.
В работе Cambridge Управление атмосферой для защиты металлов в производственных процессах также предупреждается, что непосредственное воздействие атмосфер продуктов сгорания с избытком кислорода может вызвать окисление, образование окалины и обезуглероживание. Практической целью управления является не обозначение газа как «нейтрального» или «восстановительного», а измеряемый и зависящий от температуры поверхностный баланс, при котором активность углерода в стали достаточно долго не превышает эффективную активность углерода в атмосфере, чтобы не сформировалась недопустимая обеднённая зона.
Диффузия, реакции и формирование обезуглероженного слоя
Обезуглероживание вызывается потоком углерода, а не одним лишь окислением. При нагреве в аустенитном диапазоне углерод, растворённый в железе, перемещается к поверхности, где окружающая атмосфера удаляет его быстрее, чем сталь успевает восполнять его запас. В главе ASM Handbook Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life этот процесс описывается как взаимодействие диффузии углерода через аустенитное железо с поверхностными реакциями и химическим составом печной атмосферы.
Таким образом, поверхность стали становится стоком для углерода. Если атмосфера имеет более низкую активность углерода, чем сталь, углерод перемещается наружу. Результатом может быть потеря растворённого углерода, растворение углеродсодержащих фаз, образование феррита на поверхности или сочетание этих эффектов. NIST описывает затронутую область как приповерхностную зону обезуглероживания, в которой были удалены углерод и углеродсодержащие фазы; обычно это происходит после реакции поверхностного углерода с кислородом с образованием газообразного монооксида углерода (CO) или диоксида углерода (CO₂).
Это описание также объясняет, почему измеренная глубина обезуглероживания не является фиксированной характеристикой материала. Она зависит от температуры, времени, геометрии сечения, фазового состояния, химического состава сплава, состава атмосферы и метода, использованного для определения границы.
Диффузия углерода через аустенит
Выше соответствующей температуры превращения углерод занимает междоузельные позиции в аустените — гранецентрированной кубической фазе железа. При потере углерода поверхностью его концентрация становится неоднородной. Возникает градиент концентрации: концентрация углерода минимальна вблизи открытой поверхности и по мере удаления вглубь сечения приближается к составу основного металла. Этот градиент служит движущей силой диффузии.
Первый закон Фика Соотношение для диффузии, согласно которому поток пропорционален отрицательному градиенту концентрации, а коэффициент диффузии задаёт масштаб переноса.
Упрощённое описание использует первый закон Фика:
Здесь — поток углерода, — коэффициент диффузии углерода в аустените, — концентрация углерода, а — расстояние от поверхности. Отрицательный знак указывает на движение вниз по градиенту концентрации. Коэффициент диффузии сильно возрастает с температурой; его часто описывают соотношением Аррениуса:
где — частотный множитель, — энергия активации, — газовая постоянная, а — абсолютная температура.
Приближённая длина диффузии пропорциональна , где — время выдержки. Однако сама по себе эта величина не позволяет предсказать измеренную глубину обезуглероживания, поскольку концентрация углерода на поверхности не обязательно равна нулю, а реакция на поверхности может протекать медленно. Она показывает, почему более длительная выдержка в печи обычно позволяет обеднению углеродом распространяться дальше вглубь, тогда как повышение температуры может увеличить глубину затронутой зоны за счёт ускорения переноса.
Факторы, изменяющие перенос углерода
- Аустенит
- Углерод быстро диффундирует по межузельным позициям в гранецентрированной кубической фазе.
- Феррит
- Другие межузельные пути создают иную задачу диффузии.
- Размер сечения
- В тонких изделиях могут формироваться перекрывающиеся зоны обеднения от противоположных поверхностей.
- Кромки и углы
- Большая открытая площадь поверхности и мног 방향ленная диффузия могут усиливать неоднородность.
Фазовое состояние изменяет характер переноса. В аустените углерод диффундирует значительно быстрее, чем в феррите, поскольку междоузельные позиции и пути диффузии различаются. Поэтому термическая обработка, при которой происходит превращение аустенита в феррит, может сформировать профиль, отражающий перемещение углерода в одной фазе и превращение в другой. Поверхностный феррит может образоваться потому, что локальная концентрация углерода снижается ниже уровня, необходимого для стабилизации аустенита при температуре обработки. Этот ферритный слой является не просто продуктом реакции с оксидом; он также представляет собой фазовое превращение, вызванное потерей углерода.
Размер сечения имеет значение, поскольку тонкое изделие может обедняться углеродом с обеих сторон. В толстом прутке центральная область может сохранять концентрацию углерода, близкую к исходной, тогда как две поверхностные зоны развиваются независимо. В тонком листе диффузионные поля могут перекрываться, уменьшая или полностью устраняя полностью науглероженную сердцевину. Кромки и углы создают дополнительное осложнение: их большая площадь открытой поверхности на единицу объёма и двумерные пути диффузии могут приводить к более глубокому или менее равномерному обеднению по сравнению с широкой плоской поверхностью.
Поверхностные реакции, удаляющие углерод
Диффузия доставляет углерод к поверхности, но для протекания устойчивого обезуглероживания поверхностная реакция должна потреблять его или переносить в другую фазу. В реакции могут участвовать кислород, водяной пар, диоксид углерода или другие компоненты атмосферы. Типичные реакции включают:
Фактические газовые реакции могут протекать через оксидные плёнки и адсорбированные поверхностные частицы, поэтому приведённые уравнения следует рассматривать как суммарные реакции, а не как полную последовательность элементарных стадий. Кислород сначала может образовывать окалину из оксидов железа, после чего углерод на поверхности или под окалиной реагирует с окисляющей средой. В работе Cambridge Atmosphere control for the protection of metals during production processes избыток кислорода в атмосферах сгорания связывается с окислением, образованием окалины и обезуглероживанием.
Активность углерода даёт более полезное термодинамическое описание, чем одна лишь концентрация кислорода. Углеродный потенциал печной атмосферы — это активность углерода, которую атмосфера создавала бы в стали при заданных условиях. Когда активность углерода в стали выше, чем в атмосфере, обезуглероживание становится предпочтительным. Если углеродный потенциал атмосферы выше, углерод может проникать в сталь, что приводит к науглероживанию. Литература по углеродному потенциалу подчёркивает, что этот обмен определяется как разностью активностей, так и кинетикой поверхностной реакции.
В работе ASM Furnace Atmosphere Controls in Heat Treating концентрация водяного пара, концентрация диоксида углерода и парциальное давление кислорода обозначены как важные переменные для регулирования углеродного потенциала печи. В приложении 2704CP Handbook компании Eurotherm за 2020 год описывается распространённая оценка углеродного потенциала по измерению кислорода с помощью циркониевого зонда в сочетании с температурой печи и содержанием монооксида углерода либо по измерению точки росы. Эти измерения характеризуют условия в печи; они не измеряют непосредственно профиль углерода внутри каждого изделия.
Рекомендацию по содержанию водорода менее 5% не следует обобщать за пределы указанных условий спекания. Limited evidence
С водяным паром следует обращаться с особой осторожностью. В руководстве Linde Sintering of steels за 2023 год указано, что водяной пар в атмосферах азота и водорода вызывает обезуглероживание; также приводится экспериментальная рекомендация, согласно которой содержание водорода менее 5 % ограничивало скорости науглероживания и обезуглероживания при указанных условиях спекания. Это значение не является универсальным предельным показателем для печи. Определяют, будет ли конкретная атмосфера окисляющей, нейтральной, науглероживающей или обезуглероживающей, расход газа, температура, состав стали, точка росы, состояние поверхности и геометрия оборудования.
Взаимосвязь между скоростью реакции и скоростью диффузии
Поверхность и внутренний объём образуют единую взаимосвязанную систему. Если поверхностная реакция протекает очень быстро, концентрация углерода вблизи поверхности может резко снизиться, создавая крутой градиент и поток, контролируемый диффузией. Если перенос углерода через аустенит идёт быстро, но поверхностная реакция протекает медленно, углерод накапливается вблизи поверхности, а общая потеря контролируется реакцией. В промежуточных условиях значение имеют оба сопротивления.
Полезное концептуальное граничное условие имеет вид:
где — коэффициент поверхностной реакции, — концентрация углерода на поверхности, а — концентрация, находящаяся в равновесии с атмосферой. Низкое значение сохраняет поверхность относительно богатой углеродом; высокое значение приближает поверхностную концентрацию к равновесному значению, определяемому атмосферой. Скорость движения печного газа, покрытие оксидом, растрескивание окалины и состав газа могут изменять эффективный поверхностный коэффициент.
В результате такого взаимодействия во многих образцах формируется градиент, а не резкая химическая граница. Концентрация углерода изменяется с глубиной непрерывно или квазинепрерывно, и соответствующая микроструктура также меняется в пределах зоны по мере изменения доли феррита, содержания карбидов, твёрдости и реакции на травление. Резко выглядящая граница может возникать, когда метод испытания применяет определённый порог, однако этот порог является измерительной условностью и не обязательно соответствует физическому разрыву.
Температура также не подчиняется простому монотонному правилу. В исследовании 2021 года пружинной стали Fe-0.6C-1.8Si-0.8Mn, обработанной при температурах от 700 до 1000 °C, было установлено, что толщина обезуглероженного феррита возрастала примерно до 800–825 °C, а затем уменьшалась. Результат отражает конкуренцию нескольких эффектов: с повышением температуры диффузия ускоряется, однако профиль изменяют стабильность фаз, характер окисления, скорости поверхностных реакций и время, в течение которого материал находится в определённой фазе.[1] Steels — Determination of the depth of decarburization. International Organization for Standardization. ISO standard, 2023.
Метод измерения может изменить сообщаемую глубину. ISO 3887:2023 устанавливает три метода определения глубины обезуглероживания в стальных изделиях. ASTM E1077-14(2021) охватывает процедуры предварительной оценки, микроскопического исследования, измерения микротвёрдости и химического анализа; при разногласиях этот стандарт определяет строгий количественный или линейный анализ как арбитражный метод. SAE J419_201801 также содержит рекомендуемые методы микроскопического исследования, измерения твёрдости и химического анализа. Критерий по твёрдости может выявить более широкую затронутую зону, чем металлографическое исследование, тогда как химический анализ способен обнаружить потерю углерода, вызывающую лишь незначительные видимые изменения. Поэтому регистрируемый слой является результатом воздействия в печи и выбранного определения того, где заканчивается обезуглероживание.
Температура, время и немонотонная зависимость обезуглероживания
Температура влияет на обезуглероживание через несколько взаимосвязанных переменных, а не только посредством диффузии. Повышение температуры заготовки обычно увеличивает подвижность углерода, но одновременно изменяет фазовый состав стали, скорость газометаллических реакций, рост или удаление окалины, а также углеродный потенциал на поверхности. Поэтому измеряемый слой отражает задачу с подвижной границей: углерод покидает сталь, атмосфера поглощает или поставляет углеродсодержащие компоненты, а микроструктура, используемая для определения границы, может изменяться в течение того же термического цикла.
Это различие имеет значение, поскольку «глубина обезуглероживания» является результатом измерения, а не единственной физической величиной, независимой от метода. ISO 3887:2023, Steels — Determination of the depth of decarburization, устанавливает три метода определения глубины обезуглероживания в стальных изделиях. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, включает процедуры предварительной оценки, микроскопического исследования, измерения микротвердости методом микроиндентирования и химического анализа; при разногласиях он определяет строгий количественный или линейный анализ как арбитражный подход. SAE J419_201801, Methods of Measuring Decarburization, также предусматривает методы микроскопического исследования, измерения твердости и химического анализа. Следовательно, температурная зависимость, полученная по толщине феррита, не может считаться взаимозаменяемой с зависимостью, полученной по восстановлению твердости или профилю концентрации углерода.
Влияние нагрева и выдержки
Во время нагрева поверхность может начать терять углерод ещё до достижения номинальной температуры выдержки. Определяющей движущей силой является разность между активностью углерода в стали и эффективным углеродным потенциалом печной атмосферы. Атмосфера с низким углеродным потенциалом извлекает углерод посредством поверхностных реакций с участием кислородсодержащих компонентов, после чего углерод диффундирует из внутренних областей к поверхности. В главе ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life этот взаимосвязанный процесс описывается как диффузия углерода через аустенитное железо к поверхности с последующими реакциями, в результате которых образуются газообразные оксид углерода или диоксид углерода.
Простейшая оценка диффузии показывает, что глубина затронутой зоны приблизительно пропорциональна квадратному корню из времени: , где — коэффициент диффузии углерода. Поскольку резко возрастает с повышением температуры, более высокая температура и более длительная выдержка могут увеличивать расстояние, на котором изменяется концентрация углерода. Однако эта зависимость неполна. Она предполагает стабильную фазу, неизменное состояние поверхности и граничную концентрацию, которая не меняется. При нагреве в печи все три предположения нарушаются.
Образование аустенита изменяет растворимость и перенос углерода. При температурах ниже соответствующего интервала превращений углерод перемещается через феррит, тогда как выше этого интервала он переносится через аустенит, а при охлаждении на поверхности могут образовываться феррит, перлит или другие низкоуглеродистые продукты. Температура, при которой происходят эти превращения, зависит от состава и термической истории. Кремний и марганец смещают характер превращений и изменяют стабильность и вид приповерхностной микроструктуры. Поэтому слой, выглядящий после охлаждения как обезуглероженный феррит, представляет собой конечную запись как высокотемпературного профиля углерода, так и пути превращений.
Продолжительность выдержки также изменяет время, в течение которого атмосфера может реагировать с поверхностью. Кратковременное воздействие может привести к образованию обеднённого углеродом слоя при незначительном количестве окалины. Более длительное воздействие способно углубить градиент углерода, утолщить оксидный слой, вызвать растрескивание или осыпание окалины и открыть газу доступ к свежему металлу. Окалина может временно замедлять доступ газа, но при образовании пор или отслаивании она также может создавать локальные пути протекания реакций. Поэтому влияние времени не обязательно сохраняет пропорциональность .[2] Furnace Atmosphere Controls in Heat Treating. ASM International. ASM Handbook, 2013.
Контроль атмосферы необходимо учитывать при любом сравнении температур. В руководстве ASM 2013 года концентрация водяного пара, концентрация диоксида углерода и парциальное давление кислорода определяются как параметры печи, используемые для регулирования углеродного потенциала и предотвращения обезуглероживания. В приложении 2704CP Handbook supplement компании Eurotherm за 2020 год описывается распространённый способ косвенной оценки углеродного потенциала по измерениям кислорода циркониевым зондом в сочетании с температурой печи и содержанием оксида углерода либо по измерению точки росы. Эти показания важны, поскольку два испытания при одинаковой температуре стали могут создавать различную активность углерода на поверхности. В руководстве Linde 2023 года по спеканию сообщается, что водяной пар в атмосферах азота и водорода вызывает обезуглероживание; также приводится экспериментальная рекомендация, согласно которой содержание водорода менее 5 % ограничивает скорости науглероживания и обезуглероживания в указанных условиях спекания. Эта рекомендация относится к конкретным приведённым условиям спекания и не является общим правилом для печей.

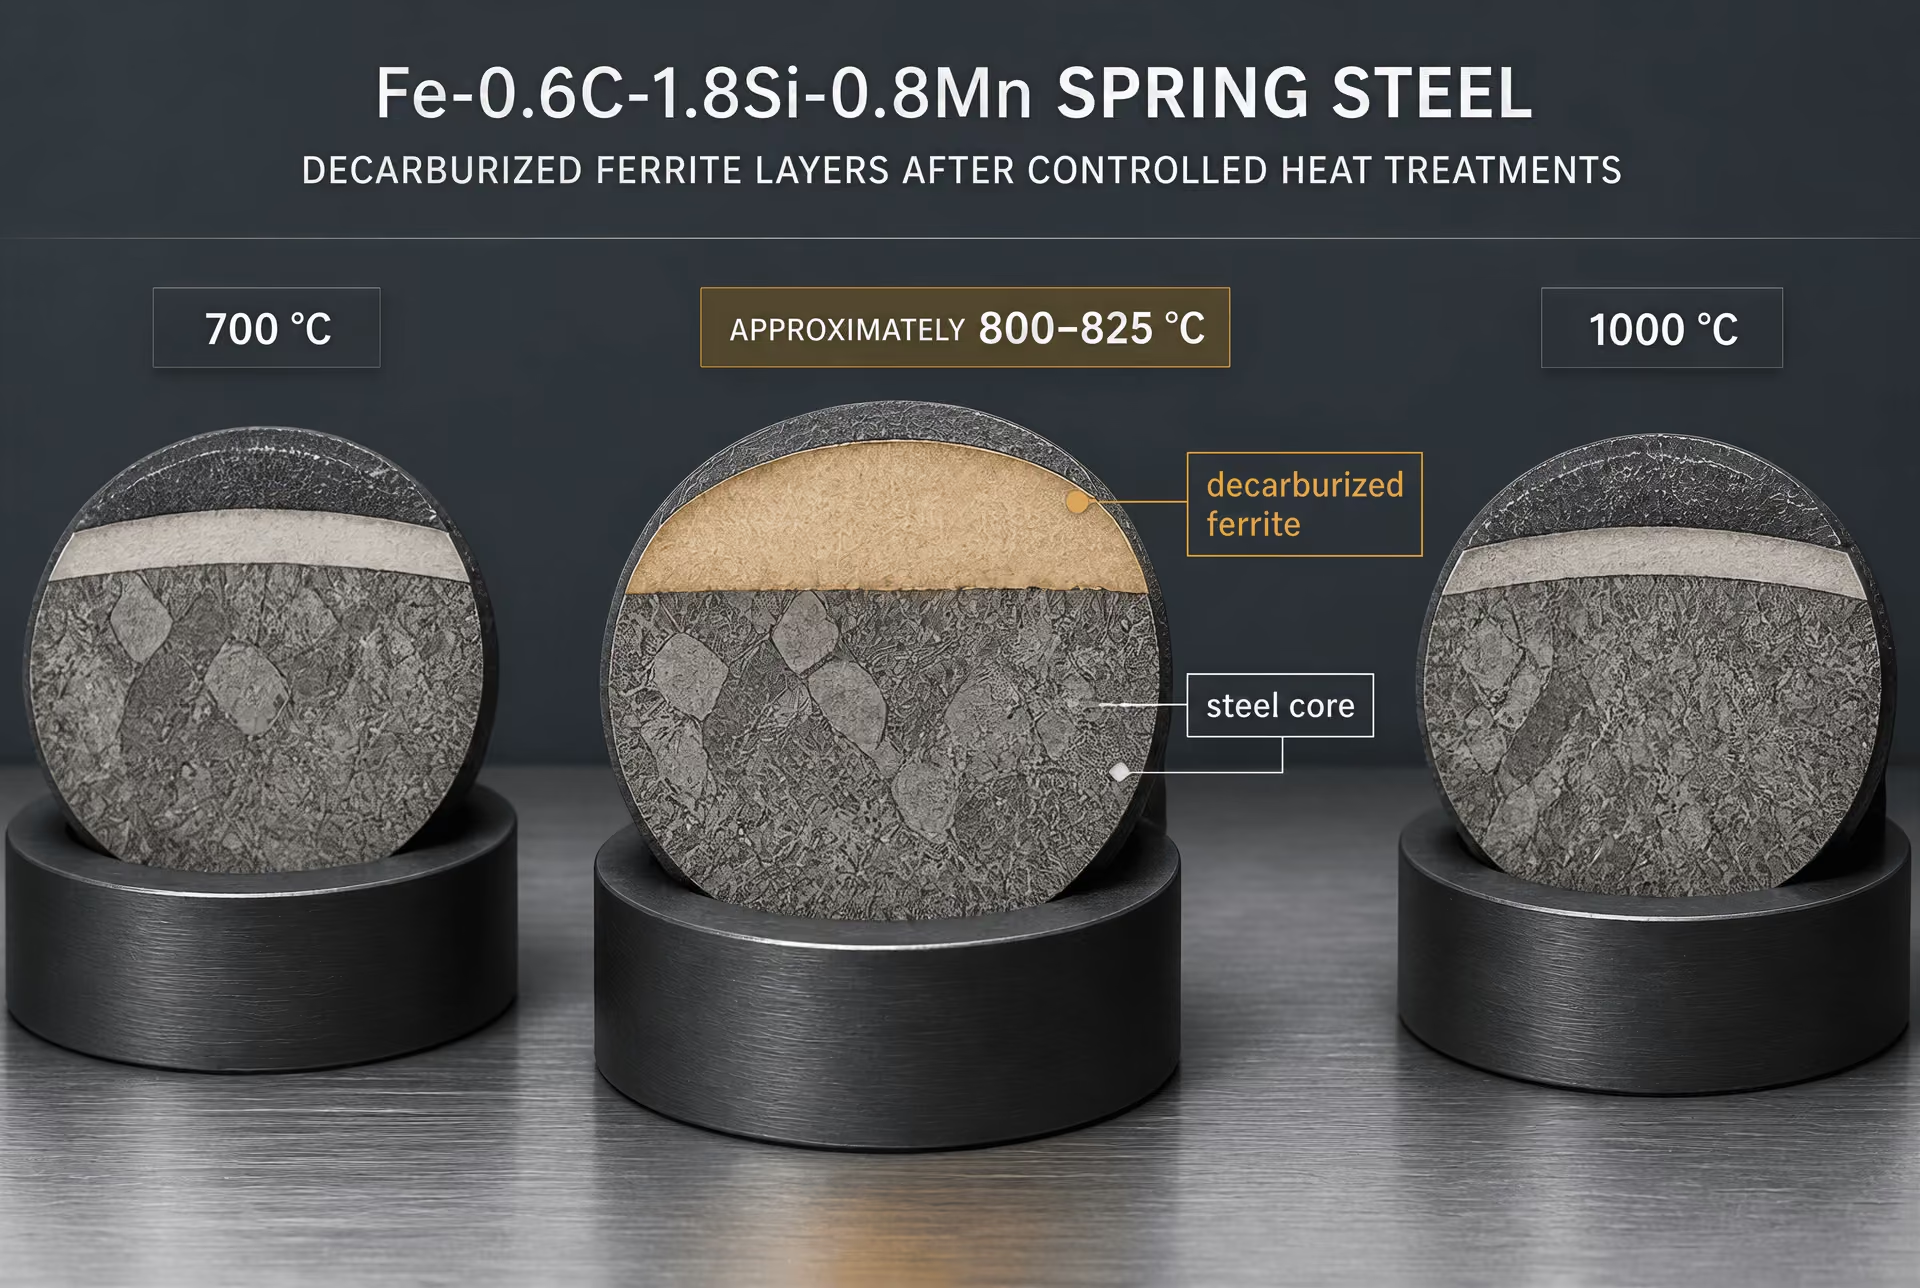
Пример пружинной стали в диапазоне 700–1000 °C
Особенно полезный контрпример объяснению, основанному только на температуре, представлен в исследовании 2021 года, опубликованном в Journal of Materials Research and Technology, для пружинной стали Fe-0.6C-1.8Si-0.8Mn. Материал исследовали в диапазоне от 700 до 1000 °C. Толщина обезуглероженного феррита увеличивалась при повышении температуры в нижней части исследованного диапазона, достигала максимума примерно при 800–825 °C, а затем при более высоких температурах в рамках этого эксперимента уменьшалась.
Результат имеет немонотонный характер. Он не означает, что выше 825 °C диффузия стала медленнее. В целом диффузия углерода ускоряется с повышением температуры. Напротив, одновременно изменилось несколько конкурирующих факторов. В нижней части температурного диапазона повышение температуры ускоряло перенос углерода и поверхностные реакции, обеспечивая при этом достаточную продолжительность воздействия для формирования более широкой ферритной обезуглероженной зоны. По мере приближения температуры к 800–825 °C и её превышения изменялись стабильность фаз и характер превращений. Количество и морфология феррита, видимого после охлаждения, больше не отражали простое продолжение слоя, сформировавшегося при более низких температурах.
Поверхностное окисление также стало более значимым. При повышенной температуре кислородсодержащие печные газы могут быстрее реагировать с железом и углеродом. В документе Cambridge Atmosphere control for the protection of metals during production processes отмечается, что непосредственное воздействие продуктов сгорания с избытком кислорода может приводить к окислению, образованию окалины и обезуглероживанию. Толстая или изменившаяся окалина может влиять на подвод реакционноспособного газа к металлу, а её образование способно расходовать поверхностное железо и изменять положение, в котором регистрируется потеря углерода. Поэтому ускоренное окисление может повышать химическую агрессивность атмосферы, одновременно уменьшая, перераспределяя или скрывая ферритную зону, выбранную для измерения.
Сообщаемый в исследовании максимум следует рассматривать как следствие состава Fe-0.6C-1.8Si-0.8Mn, режима в диапазоне 700–1000 °C, продолжительности воздействия, состава печной атмосферы, геометрии образца, пути охлаждения и выбранного определения обезуглероженного феррита. Это не универсальный закон, согласно которому пружинные стали достигают максимального обезуглероживания при 800–825 °C. Другая марка стали, атмосфера или продолжительность выдержки могут сместить максимум либо полностью вывести его за пределы исследованного диапазона.
Почему более высокая температура не всегда означает более толстый измеряемый слой
Часто в один вопрос объединяют три отдельных вопроса: сколько углерода покинуло сталь, на какое расстояние распространилось изменение концентрации и какую толщину обезуглероженного материала показал выбранный метод испытания. Более высокая температура может увеличивать первые два показателя и одновременно уменьшать третий.
Поверхностная реакция может стать настолько быстрой, что граничные условия начнут определяться окислением, ростом окалины или ограничениями газового потока. Если поверхность покрывается плотной окалиной, удаление углерода после начального периода может ограничиться. Если окалина становится пористой или отслаивается, реакция может снова ускориться. Водяной пар, диоксид углерода, парциальное давление кислорода, оксид углерода и водород по-разному влияют на соотношение между окислением, удалением углерода и обменом углеродом. Поэтому углеродный потенциал является параметром регулирования печи, а не фиксированным свойством температуры.
Изменение фазы является ещё одной причиной меньшей измеряемой толщины. Обеднённая углеродом аустенитная область при охлаждении может превращаться в феррит и другие продукты, вид которых зависит от скорости охлаждения и локального состава. При более высокой температуре обработки конечная ферритная морфология может быть более тонкой, прерывистой или в приповерхностной зоне замещаться оксидом и продуктами превращений, даже если перенос углерода происходил быстро. В таком случае микроскопический критерий по ферриту может показывать меньшую глубину, чем химический профиль.
Метод измерения может изменить кажущийся порядок двух режимов обработки. Металлографическое исследование может определять границу по морфологии феррита; измерение микротвёрдости методом микроиндентирования — выявлять переход твёрдости в другом месте; химический анализ — показывать более широкий градиент без резко выраженной границы. ASTM E1077-14(2021) признаёт эти различия, охватывая все четыре типа процедур и предусматривая количественный или линейный анализ в качестве арбитражного метода при разногласиях. Поэтому при сравнении необходимо сохранять постоянными ориентацию образца, подготовку шлифа, травление, увеличение, шаг измерения твёрдости, глубину отбора проб и критерий представления результатов.
Практический вывод однозначен: температуру следует рассматривать как одну из координат взаимосвязанного термического, химического и микроструктурного эксперимента. Обоснованное сравнение должно учитывать скорость нагрева, продолжительность выдержки, состав атмосферы или углеродный потенциал, состояние окалины, путь охлаждения, обозначение стали и метод измерения. Результат для Fe-0.6C-1.8Si-0.8Mn в диапазоне 700–1000 °C показывает, почему повышение температуры может сначала увеличивать, а затем уменьшать зарегистрированную толщину слоя обезуглероженного феррита. Это свидетельство против правила о монотонной зависимости от температуры, но не свидетельство незначительности самой температуры.
Атмосферы печи и основные причины процесса
Обезуглероживание вызывается не просто «окислением» в широком смысле — то есть любым попаданием кислорода в печь. Оно происходит, когда поверхность стали теряет углерод быстрее, чем углерод поступает из внутренних областей. Определяющий баланс включает активность углерода в стали, активность углерода в газе, кинетику поверхностных реакций, диффузию через аустенит или феррит, температуру и поступление окисляющих компонентов. Поэтому одна печь может образовывать окалину, но не вызывать такую же глубину обезуглероживания, как другая печь, а небольшое изменение состава газа может изменить результат даже при неизменных заданных температуре и времени выдержки.
В главе ASM Handbook Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life описывается диффузия углерода через аустенитное железо к поверхности, тогда как поверхностные реакции расходуют углерод. NIST определяет зону обезуглероживания как приповерхностную область с потерей углерода и углеродсодержащих фаз, возникающую, когда поверхностный углерод реагирует с кислородом с образованием газообразного монооксида углерода или диоксида углерода. Практический вопрос заключается не просто в том, присутствует ли кислород. Важно установить, снижает ли поверхностная реакция активность углерода на поверхности настолько, чтобы в стали сформировался градиент содержания углерода.
В документе ASM Furnace Atmosphere Controls in Heat Treating концентрация водяного пара, концентрация диоксида углерода и парциальное давление кислорода определяются как параметры печи, используемые для регулирования углеродного потенциала и предотвращения обезуглероживания. Эти параметры следует рассматривать как эксплуатационные измерения, а не как объяснения, сформулированные задним числом. Руководство Eurotherm 2020 года описывает распространённый способ косвенной оценки углеродного потенциала по измерению кислорода циркониевым датчиком в сочетании с температурой печи и содержанием монооксида углерода либо по точке росы. Каждый метод имеет ограничения, поэтому в журнале работы печи следует связывать показания по газу, температурный режим, положение загрузки, расход газа и измеренное состояние стали.
Водяной пар, диоксид углерода, парциальное давление кислорода и продукты сгорания
Водяной пар часто рассматривают как первую возможную причину, поскольку он может окислять углерод на поверхности стали. Упрощённая реакция имеет вид:
Диоксид углерода может участвовать в реакции:
Продукты являются газообразными, поэтому углерод удаляется из приповерхностной области, а не остаётся в виде оксида, обогащённого углеродом. Парциальное давление кислорода также имеет значение, поскольку оно определяет склонность к образованию оксидов железа и влияет на реакции, устанавливающие уровни монооксида углерода и диоксида углерода. Эти реакции взаимосвязаны: газ с низким содержанием кислорода в объёме всё же может содержать достаточно водяного пара или диоксида углерода, чтобы снизить активность углерода на поверхности.
Монооксид углерода не является автоматически защитным компонентом. Его воздействие зависит от соотношения между науглероживающими и обезуглероживающими реакциями, температуры газа, состава стали и отношения CO к CO₂. Газ, содержащий CO, при одном углеродном потенциале может добавлять углерод, а при другом — удалять его. Поэтому углеродный потенциал является понятием химического равновесия, а не обозначением, закреплённым за определённым газом. Скорость обмена углерода также зависит от кинетики поверхностных реакций; диффузия внутри стали может протекать быстро, тогда как определяющей остаётся поверхностная реакция, либо может наблюдаться обратная ситуация.
Продукты сгорания могут быстро нарушить этот баланс. Неконтролируемая горелка способна создавать избыток кислорода, высокое содержание водяного пара или аномальное соотношение CO₂/CO. При сгорании с избытком топлива могут образовываться монооксид углерода и отложения, связанные с сажей, тогда как подсос воздуха способен повысить содержание кислорода и влаги после поступления газа в печь. Влажная загрузка, влажная огнеупорная футеровка или недавно промытая оснастка могут выделять пар при нагреве. Утечка через дверцу, уплотнение, плиту горелки, вал вентилятора или секцию охлаждения может приводить к подсосу воздуха из помещения, особенно когда давление в печи падает ниже атмосферного.
Эти наблюдения представляют собой гипотезы для управления процессом, а не диагнозы. Утверждение «в печи была утечка» требует подтверждения показаниями давления, проверкой трассирующим газом, осмотром уплотнений, анализом тенденций точки росы или локальным отбором газа. Утверждение «газ был влажным» требует калиброванного измерения точки росы или влажности, а также проверки работы осушителя, температуры трубопроводов и процедуры продувки. Загрязнённая загрузка может содержать масло, смазочно-охлаждающую жидкость, ржавчину, окалину или остатки моющего средства, которые разлагаются и изменяют локальный состав газа. Осмотр загрузки и сравнение результатов в разных местах позволяют отличить проблему, вызванную загрузкой, от отказа атмосферы во всей печи.
Температура делает интерпретацию менее очевидной. В исследовании 2021 года, опубликованном в Journal of Materials Research and Technology, пружинную сталь Fe-0.6C-1.8Si-0.8Mn испытывали при температурах от 700 до 1000 °C; толщина обезуглероженного феррита увеличивалась примерно до 800–825 °C, а затем уменьшалась. Этот немонотонный результат показывает, почему температура сама по себе не может служить достаточным объяснением. Более высокая температура ускоряет диффузию углерода и поверхностные реакции, но также может изменять образование оксидов, равновесие газа, фазовый состав и скорость восполнения углерода из внутренних областей.
Атмосферы с избытком кислорода и образование окалины
В документе Cambridge Atmosphere control for the protection of metals during production processes содержится прямое предупреждение: воздействие атмосфер продуктов сгорания с избытком кислорода может приводить к окислению, образованию окалины и обезуглероживанию, что впоследствии может потребовать удаления. Это более конкретное утверждение, чем заявление о том, что окалина и обезуглероживание всегда идентичны. Окалина представляет собой оксидный продукт на поверхности или вблизи неё; обезуглероживание — это изменение содержания углерода и микроструктуры, содержащей углерод. Эти явления часто происходят одновременно, поскольку окисляющаяся поверхность расходует углерод, а железо реагирует с кислородом, однако их глубина и скорость не обязательно совпадают.
Атмосфера с избытком кислорода может возникать из-за неправильного соотношения воздуха и топлива, дрейфа регулировки горелки, недостаточного смешения, отказа прибора контроля кислорода или подсоса воздуха через отверстия в печи. В печи также может наблюдаться приемлемый средний состав газа, тогда как струя горелки или край загрузки подвергаются воздействию локального окисляющего факела. Важную роль играет размещение загрузки. Плотная укладка может препятствовать циркуляции газа и создавать локальные застойные зоны; открытые углы и передние кромки могут реагировать более интенсивно, чем защищённые поверхности.
Окалина может скрывать свидетельства процесса. Оксид способен отслаиваться во время транспортировки, дробеструйной обработки, правки или травления, оставляя внешне чистую поверхность с подповерхностным градиентом содержания углерода. И наоборот, тёмный или толстый слой окалины не позволяет установить точную глубину обезуглероживания. При расследовании работы печи следует сопоставлять внешний вид окалины, содержание углерода на поверхности, профиль твёрдости, металлографическую структуру и данные об атмосфере, а не делать вывод об одном параметре на основании другого.
Контроль начинается со стабильного сгорания и подтверждённого контроля давления в печи. Следует проверять регулирование содержания кислорода в горелке, давление топлива, давление воздуха, положение заслонки, давление в печи и состояние вытяжной системы по показаниям калиброванных приборов. Открывание дверцы, порядок загрузки и интервалы между выгрузкой и закалкой могут допускать поступление воздуха на наиболее критической стадии. Если результат различается в пределах загрузки, необходимо нанести на карту поражённые поверхности и сопоставить их с положением горелок, газовыми вводами, уплотнениями и направлениями потоков. Если одинаковое изменение наблюдается на всех поверхностях, следует проверить историю заданных параметров, подачу газа и регулирование углеродного потенциала.
Атмосферы спекания N2/H2 и роль влаги[3] Sintering of steels. Linde. Linde technical guidance, 2023.
Атмосферы азота и водорода, используемые при спекании порошковых металлов, требуют отдельного рассмотрения. Водород обычно вводят для восстановления оксидов и поддержания чистой среды для спекания, однако такая атмосфера не является автоматически нейтральной по отношению к углероду. В руководстве Linde Sintering of steels 2023 года указано, что водяной пар в атмосферах N₂/H₂ вызывает обезуглероживание. Влага может реагировать с углеродом в прессовке или на поверхности стали, тогда как водород изменяет равновесие и транспортные свойства газовой смеси.
В Linde также приводится экспериментальная рекомендация, согласно которой содержание водорода менее 5 % ограничивает скорости науглероживания и обезуглероживания в указанных условиях спекания. Это значение необходимо рассматривать только в связи с данными условиями. Оно не является универсальным правилом для печей термической обработки, ковки, отжига или любого состава порошкового металла. Применение этого значения без проверки температуры, точки росы, содержания углерода, скорости газа, времени пребывания и конструкции печи превратило бы результат, относящийся к конкретным условиям, в вводящую в заблуждение спецификацию.
При спекании влага может поступать вместе с подаваемым азотом или водородом, образовываться в результате недостаточной сушки, конденсироваться в холодных трубопроводах или выделяться из огнеупорных материалов и оснастки. Повышение точки росы во время производственного цикла может указывать на неисправность осушителя, утечку в охлаждаемом водой компоненте, недостаточную продувку или влажность поступающего материала. Для проверки источника следует измерить точку росы в системе подачи газа и на входе в печь, провести испытание на утечки, проверить температуру трубопроводов и сравнить циклы работы пустой и загруженной печи.[4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Одного состава газа недостаточно. Углеродсодержащий порошок, разложение смазки, отложения в печи и геометрия прессовки могут изменять локальную атмосферу вокруг деталей. Следует измерять содержание углерода или исследовать микроструктуру в нескольких точках, регистрировать точку росы на протяжении всего термического цикла и сопоставлять результат с картиной газовых потоков в печи. Если предметом разногласий является измеренная глубина, ISO 3887:2023 устанавливает три метода определения глубины обезуглероживания в стальных изделиях. ASTM E1077-14(2021) охватывает процедуры скрининга, микроскопического исследования, микроиндентирования для определения твёрдости и химического анализа; при разногласиях строгий количественный или линейный анализ обозначен как арбитражный метод. Диагностику атмосферы и метод измерения необходимо рассматривать совместно: изменение любого из них может изменить зарегистрированный результат процесса.
Как измеряют обезуглероживание в соответствии со стандартами
Заявленная глубина обезуглероживания не является единичным свойством, не зависящим от метода. Она представляет собой результат работы испытательной системы, включающей выбранный стандарт, сечение, вырезанное из изделия, подготовку поверхности, разрешение прибора и правило, используемое для определения границы обезуглероживания. Две лаборатории могут исследовать один и тот же пруток и получить разные значения глубины, не допуская при этом небрежности в измерениях.
Металлургическая причина этого проста, но важна. При нагреве углерод перемещается через аустенит к поверхности, активность углерода на которой ниже, чем в стали. Поверхностные реакции с участием кислорода, водяного пара и диоксида углерода могут расходовать углерод с образованием монооксида углерода или диоксида углерода. Если атмосфера печи обеспечивает достаточную активность углерода, реакция может ослабевать или идти в обратном направлении; если нет, диффузия из внутренних областей поддерживает поверхностную реакцию. ASM указывает концентрацию водяного пара, концентрацию диоксида углерода и парциальное давление кислорода как параметры печи, используемые для регулирования углеродного потенциала и ограничения обезуглероживания. Eurotherm описывает распространённые оценки углеродного потенциала, основанные на измерениях содержания кислорода с помощью циркониевого зонда с учётом температуры печи и содержания монооксида углерода либо на измерении точки росы.
Таким образом, измеряемая зона зависит от тепловой истории и истории газовой атмосферы, а не только от максимальной температуры. В исследовании 2021 года пружинной стали Fe-0.6C-1.8Si-0.8Mn, испытанной при температурах от 700 до 1000 °C, было установлено, что толщина обезуглероженного феррита возрастала примерно до 800–825 °C, а затем уменьшалась. Этот результат предостерегает от рассмотрения температуры как одностороннего управляющего фактора: с повышением температуры диффузия ускоряется, однако одновременно изменяются образование оксидов, фазовый состав, кинетика поверхностных реакций и доступный углеродный потенциал.

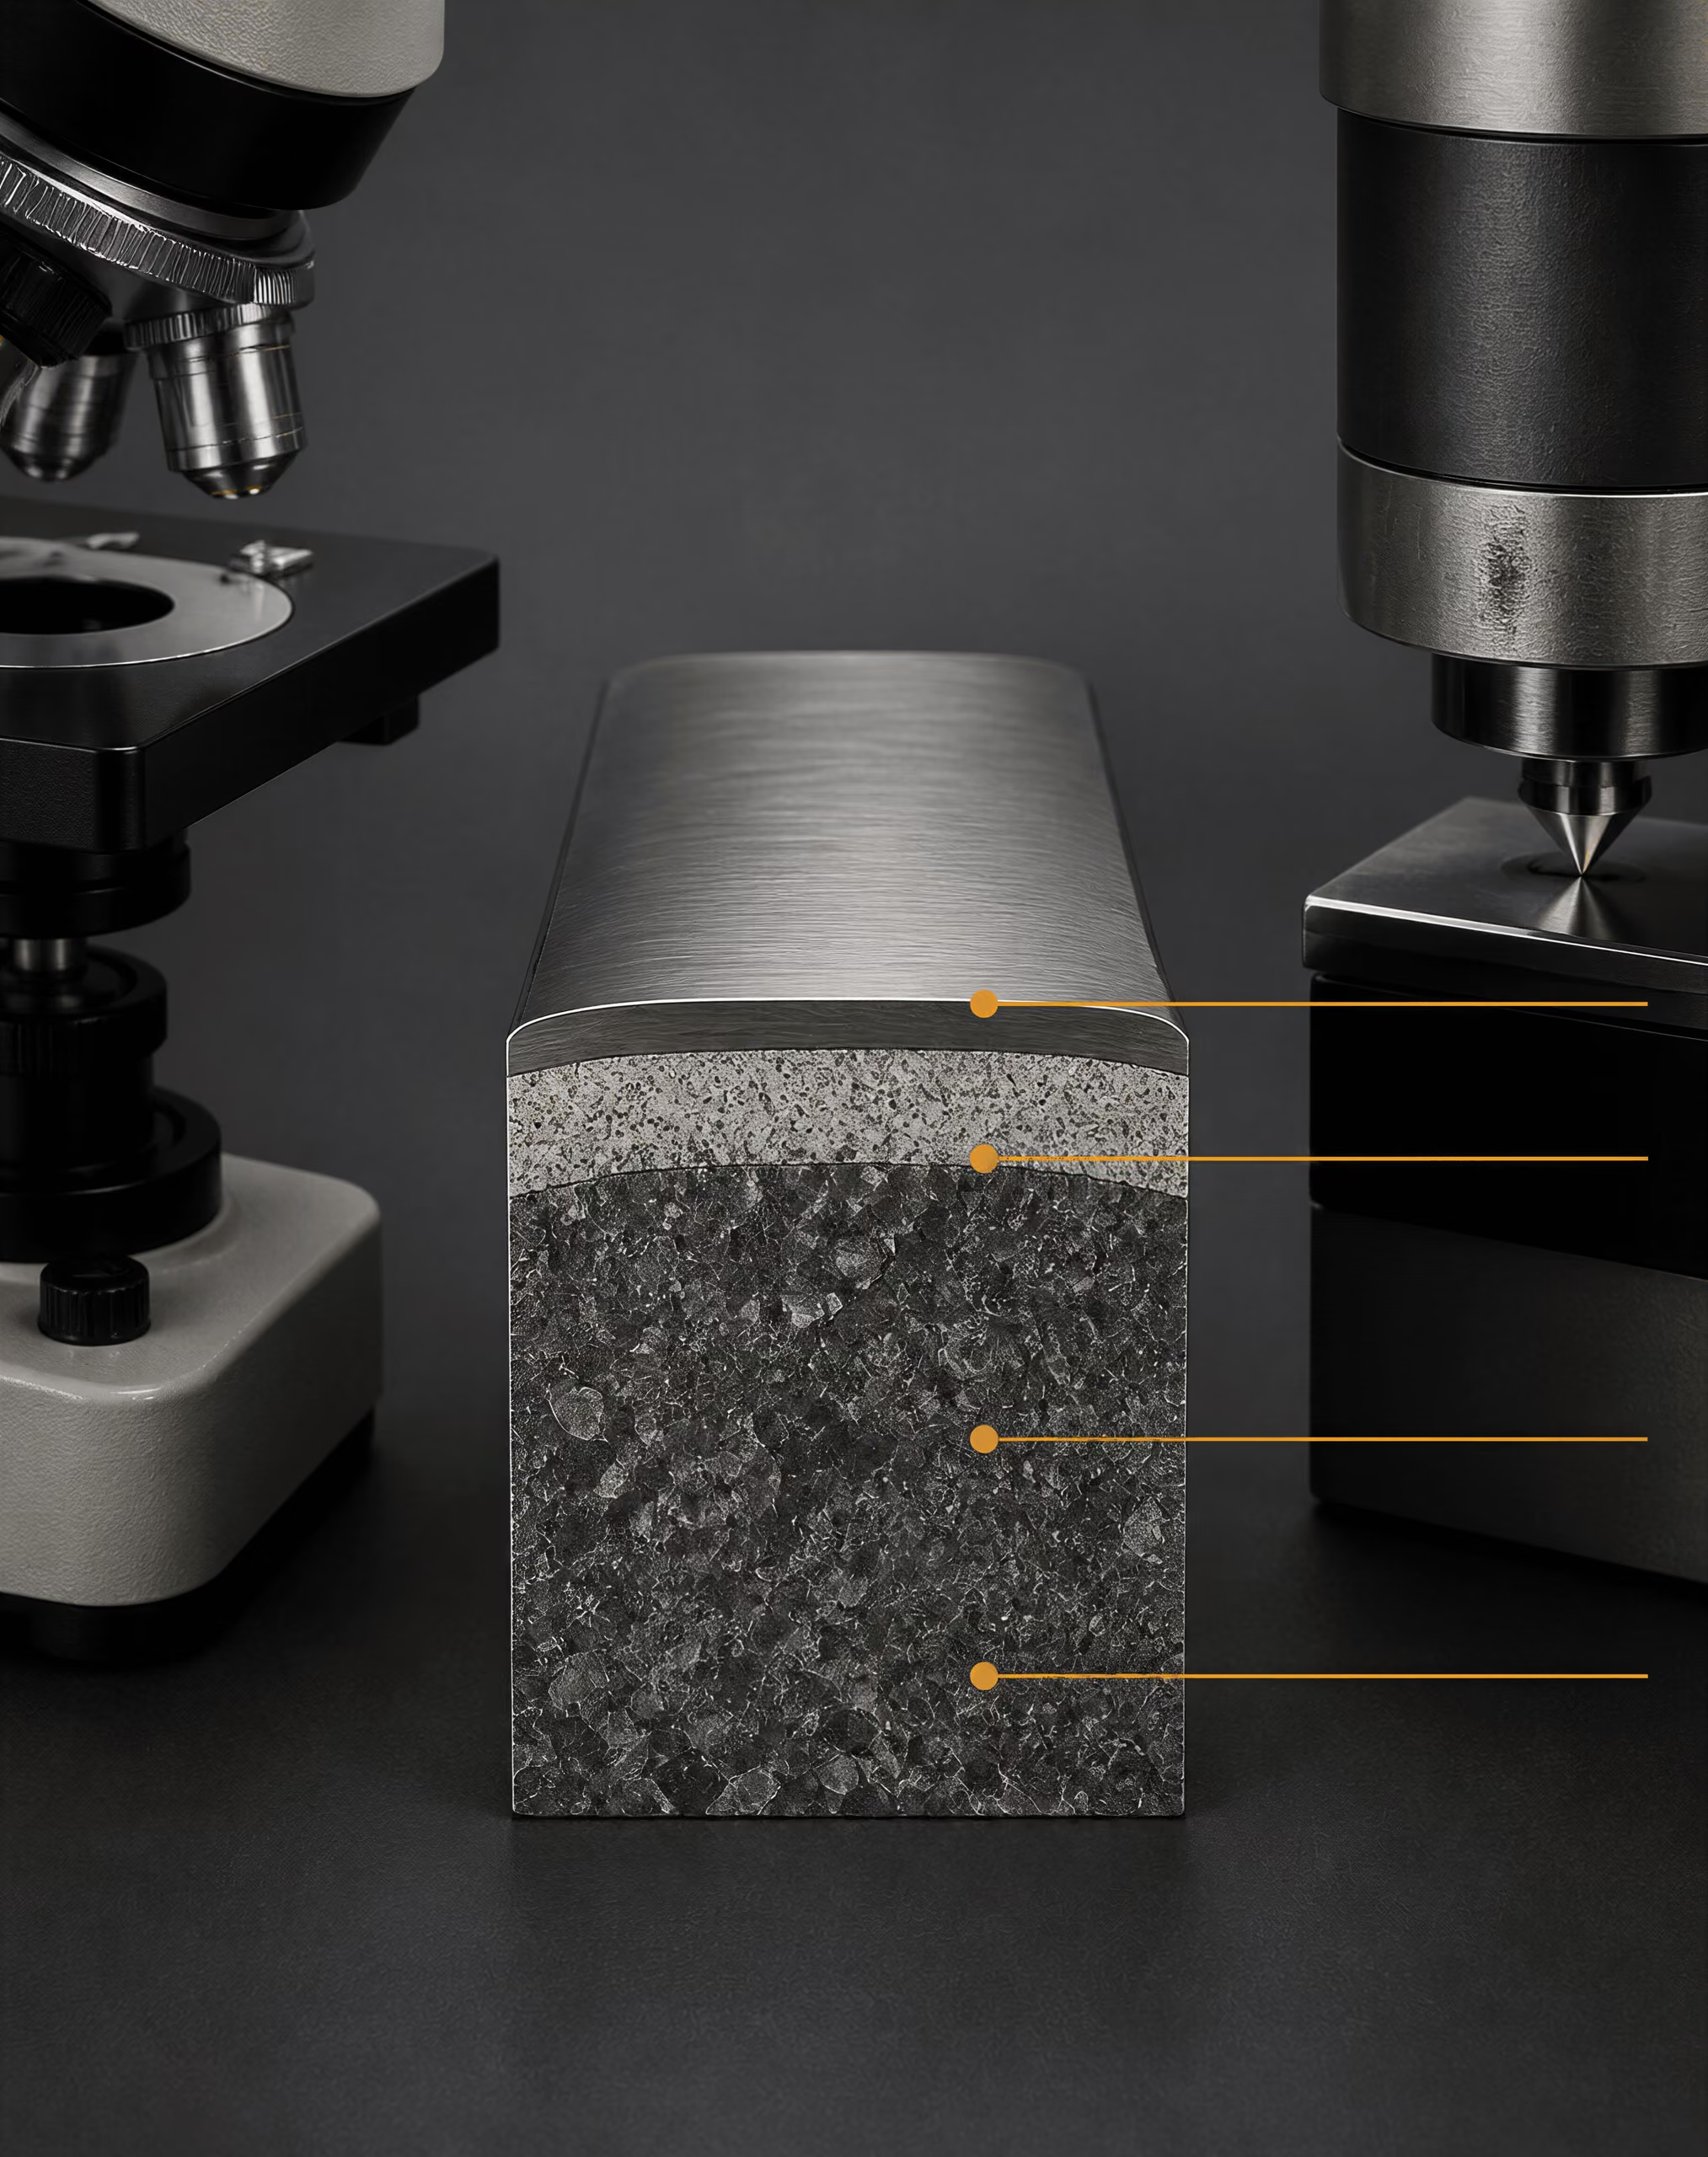
ISO 3887:2023 и его три метода измерения
| Семейство методов ISO | Что оценивается | Подходящая основа для принятия решения |
|---|---|---|
| Металлографическое исследование | Изменения фаз и морфологии от поверхности к сердцевине | Полное или частичное обезуглероживание |
| Измерение твёрдости | Градиент механических свойств по глубине | Критерий функционально размягчённой зоны |
| Химический анализ | Профиль концентрации углерода | Предельное допустимое содержание углерода |
ISO 3887:2023, Стали — Определение глубины обезуглероживания, устанавливает три метода для стальной продукции. Концептуально они соответствуют металлографическому исследованию, измерению твёрдости и химическому анализу. Поэтому стандарт не утверждает, что обезуглероживание определяется одним универсальным испытанием. Он предлагает различные способы, подходящие для разных материалов, геометрии изделий, требований к приёмке и возможностей лаборатории.
Металлографический метод предусматривает исследование полированного поперечного сечения от исходной поверхности в направлении к сердцевине. Травление выявляет изменения микроструктуры, такие как ферритный слой, уменьшенное содержание перлита или карбидов и переход к незатронутой сердцевине. Этот метод позволяет отличить полное обезуглероживание, при котором углеродсодержащие фазы в значительной степени исчезли, от частичного обезуглероживания, при котором содержание углерода или доля перлита и карбидов уменьшилась, но исходные составляющие сохранились. Его преимущество — непосредственное визуальное свидетельство. Недостаток состоит в том, что граница может быть постепенной, полосчатой или зависеть от контраста после травления. Поэтому измеряемая линия является интерпретацией переходной зоны, а не естественно резкой границей.
Метод измерения твёрдости использует результаты измерений, выполненных на контролируемых расстояниях от поверхности. Поверхностный слой с более низким содержанием углерода обычно имеет меньшую твёрдость, чем незатронутый материал, хотя на твёрдость также могут влиять легирующие элементы, размер зерна, сохранившиеся фазы, реакция на отпуск и остаточные напряжения. Микроиндентирование особенно полезно при малой толщине затронутого слоя, однако отпечатки должны быть достаточно малыми и располагаться на достаточном расстоянии друг от друга, чтобы избежать перекрытия пластических зон. Расстояние, подходящее для толстого слоя, может сделать неглубокую зону неразличимой. Напротив, слишком малый шаг может повысить чувствительность отдельных результатов к локальной структуре зёрен и повреждениям при подготовке.
При химическом анализе измеряют содержание углерода в зависимости от расстояния от поверхности — либо посредством последовательного удаления отдельных слоёв, либо с помощью другого метода с пространственным разрешением. Это наиболее прямой подход, если критерий приёмки выражен через концентрацию углерода, а не через видимую фазовую границу. Однако он имеет существенное ограничение — химическое разрешение. Если материал удаляется слоями по 0,05 мм, то заявлять положение границы с точностью до 0,005 мм нельзя обоснованно. Поверхностное загрязнение, окалина, смесь обезуглероженного феррита с незатронутым металлом и объём пробы, охватываемый аналитическим методом, могут сместить кажущийся профиль.
ISO 3887:2023 следует рассматривать как справочную основу для выбора и описания одного из этих методов. Микроскопическая глубина, глубина перехода по твёрдости и химически определённая глубина потери углерода могут быть достоверными, одновременно описывая разные границы. В отчёте следует указывать использованные метод и определение, а не представлять «глубину» как показатель, не требующий пояснений.
Семейства процедур ASTM E1077-14(2021)
ASTM E1077-14(2021), Стандартные методы испытаний для оценки глубины обезуглероживания образцов стали, рассматривает задачу через процедуры предварительной оценки, микроскопического исследования, измерения микротвёрдости и химического анализа. Это семейства процедур, а не взаимозаменяемые названия одного и того же испытания.
Предварительная оценка — это этап быстрого принятия решения. Исследование при малом увеличении или ограниченный проход измерений твёрдости могут показать, отсутствует ли на поверхности очевидное обезуглероживание, имеется ли значительная зона или требуется более точное исследование. Предварительная оценка полезна для производственного контроля и выбора образцов, но автоматически не подходит для проверки жёсткого предельного значения. Грубое визуальное исследование может не выявить тонкий частично обезуглероженный слой, а широкий интервал измерений твёрдости может скрыть неглубокий градиент.
Микроскопическое исследование позволяет получить линейную или количественную оценку при тщательной подготовке и измерении сечения. Образец следует вырезать так, чтобы исследуемая поверхность была перпендикулярна исходной поверхности изделия. Продольное сечение отвечает на другой вопрос по сравнению с поперечным: оно может выявить изменения вдоль изделия и по-разному пересекать структуру, сформированную прокаткой или ковкой. Исходная поверхность должна оставаться идентифицируемой. Шлифование может удалить тонкую зону, скругление может исказить край, а чрезмерное травление — усилить контраст.
Увеличение изменяет практический результат. При малом увеличении оператор может зафиксировать крайнюю внешнюю полосу с видимыми изменениями. При большем увеличении измеримыми могут стать тонкое обеднение карбидами или узкая ферритная область. Значение имеют поле зрения, освещение, травитель, калибровка и число измеренных участков. ASTM E1077-14(2021) определяет строгий количественный или линейный анализ как арбитражный подход при возникновении разногласий. Это обозначение отражает обоснованный принцип: если результат оспаривается, лаборатория должна заменить визуальное впечатление документированными измерениями по заданным линиям или в определённых местах.
Измерение микротвёрдости преобразует градиент свойства от поверхности к сердцевине в оценку глубины. Проход измерений следует начинать достаточно далеко от края, чтобы избежать краевых эффектов, но достаточно близко к нему, чтобы разрешить ожидаемую зону. В отчёте необходимо указывать шаг между отпечатками, нагрузку, время выдержки, плоскостность поверхности и критерий возвращения к твёрдости сердцевины. Если отпечатки расположены слишком далеко друг от друга, указанная глубина становится интервалом, а не точной границей. Если они расположены слишком близко, деформация от одного отпечатка может влиять на следующий.
Химический анализ предпочтителен, когда решение определяется непосредственно концентрацией углерода, однако объём отбираемого материала и предел обнаружения устанавливают минимальный размер достоверно измеряемой особенности. Химический профиль содержания углерода может показывать постепенное снижение даже там, где микроскопическое исследование выявляет резкое изменение фазы. Один результат не следует выдавать за другой.
SAE J419_201801 и выбор метода
SAE J419_201801, Методы измерения обезуглероживания, содержит рекомендуемые методики микроскопического исследования, измерения твёрдости и химического анализа для железосодержащих материалов. Его следует применять совместно со спецификацией на изделие и данными о термической обработке, а не вместо них. ISO 3887:2023 устанавливает три определённых способа измерения для стальной продукции; ASTM E1077-14(2021) излагает концепции оценки и арбитражного исследования; SAE J419_201801 содержит практические рекомендации по методам. Обозначения стандартов должны сохраняться в отчёте, поскольку они задают различные процедурные контексты.
Выбор метода должен определяться риском отказа. Микроскопию следует выбирать, когда существенным является вопрос о полном или частичном обезуглероживании и микроструктуру можно надёжно интерпретировать. Измерение микротвёрдости следует выбирать, когда имеет значение градиент свойства и слой достаточно толст для обоснованного прохода измерений. Химический анализ следует выбирать, когда задано предельное содержание углерода или когда легирование и термическая обработка делают твёрдость неоднозначным косвенным показателем. Предварительную оценку следует использовать только для предварительного решения, если только применимое требование к изделию прямо не допускает её применения.
Минимальный набор полей отчёта об измерениях
- Идентификация материала Изделие, марка, состояние после термической обработки и применимая спецификация.
- Отбор проб Ориентация сечения, расположение поверхности и количество исследованных участков.
- Подготовка Сведения о резке, заливке, шлифовании, полировании и травлении.
- Измерение Увеличение, нагрузка и шаг измерения твёрдости либо разрешение химического анализа.
- Критерий Определение полной, частичной или тотальной глубины затронутого слоя.
- Результат Максимальное и среднее значения, разброс и ограничения, если применимо.
В каждом отчёте следует указывать изделие и марку материала, применимую спецификацию, ориентацию сечения, расположение и число исследованных участков, последовательность подготовки поверхности, увеличение микроскопа либо нагрузку и шаг измерения твёрдости, аналитическое разрешение, критерий определения границы и принятую форму представления результата. Также следует различать максимальную и среднюю глубину и указывать, относится ли значение к полному обезуглероживанию, частичному обезуглероживанию или общей глубине затронутой зоны.
Эти сведения не являются формальностью, сопровождающей измерение. Они составляют часть самого измерения. Значение обезуглероживания без определения границы и указания метода может создать ложное расхождение, тогда как тщательно описанный метод делает результаты разных лабораторий сопоставимыми в пределах их фактических ограничений.
Металлографические измерения: что микроскоп может и чего не может показать
Подготовка поперечного шлифа и травление
Металлографическое исследование следует начинать с изготовления шлифа, проходящего нормально, то есть перпендикулярно обработанной поверхности. Для листа, прутка, проволоки или поковки разрез должен отображать весь путь от исходной поверхности до незатронутого материала. Шлиф, параллельный поверхности, не позволяет установить глубину обезуглероживания, поскольку показывает боковую неоднородность, а не необходимый переход от поверхности к сердцевине. При отборе образца также необходимо зафиксировать ориентацию изделия, состояние после термической обработки, расположение поверхности и любые операции механической обработки или удаления окалины, выполненные до исследования.
Поверхность реза следует защищать от дополнительного нагрева. Абразивная резка с чрезмерным усилием может отпустить поверхностный слой, размазать размягчённый материал по шлифу или вырвать включения. Такие эффекты способны создать ложную приповерхностную зону. При необходимости образец следует запрессовать так, чтобы край имел опору, но не закруглялся; закругление края уменьшает кажущееся расстояние между поверхностью и первой незатронутой структурой. Шлифование необходимо выполнять последовательно более мелкими абразивами, обеспечивая достаточную смазку и контролируя давление, чтобы удалить предыдущие повреждения, а не усилить их. После окончательной полировки на поверхности не должно оставаться вытянутого металла, внедрившихся частиц абразива или глубоких царапин, пересекающих поверхность.
Исходная поверхность изделия должна оставаться различимой. Если перед изготовлением шлифа окалина была удалена, лаборатория должна зафиксировать этот факт и, по возможности, сохранить представительный фрагмент. В противном случае аналитик может принять границу «окалина–металл» за изготовленную поверхность и сообщить неправильную глубину. Видимый тёмный оксидный слой сам по себе не является измерением обезуглероживания. Окалина свидетельствует об окислении; обезуглероживание отражает потерю углерода в расположенной под ней стали, причём эти процессы могут протекать одновременно, раздельно или с различной скоростью.
Травление выявляет контраст между фазами после полировки. Реактив и время травления должны соответствовать марке стали и цели исследования. Ниталь широко применяется для углеродистых и низколегированных сталей, однако на контраст влияют концентрация, состояние спирта, время нанесения и промывка. Чрезмерное травление может затемнить феррит или создать впечатление более широкой переходной зоны. Недостаточное травление способно скрыть мелкий перлит и привести к ложному выводу о наличии слоя с пониженным содержанием углерода. Правильно подготовленная нетравлёная поверхность остаётся полезной для проверки повреждений от шлифования, пор, включений и проникновения окалины; затем травлёную поверхность используют для интерпретации структуры стали.
Микроскоп не измеряет содержание углерода непосредственно. Он показывает, как содержание углерода, термическая история, легирующие элементы, скорость охлаждения и поверхностные реакции повлияли на структуру.
Интерпретация феррита, перлита и градиента содержания углерода
В доэвтектоидной углеродистой стали потеря углерода при нагреве в аустенитную область обычно приводит к образованию приповерхностной зоны с большим содержанием феррита и меньшим содержанием перлита по сравнению с внутренним объёмом. Во внутренней части может наблюдаться ожидаемая феррито-перлитная структура, тогда как в поверхностной зоне зёрна феррита распространяются вглубь дальше, чем в незатронутом материале. Это является характерным металлографическим признаком частичного обезуглероживания. При достаточно сильном обеднении углеродом видимая поверхностная зона может быть почти полностью ферритной; в соответствии с применимыми критериями испытания это часто описывают как полное обезуглероживание.
Переход редко представляет собой резкую химическую границу. Углерод диффундирует через аустенит к поверхности, активность углерода на которой ниже, чем в стали. На поверхности реакции с участием кислорода, водяного пара, углекислого газа или других печных газов расходуют углерод либо изменяют межфазный баланс углерода. Поэтому наблюдаемая структура отражает совокупное воздействие диффузии, кинетики поверхностных реакций, температуры, продолжительности выдержки и углеродного потенциала печи. В издании ASM Обезуглероживание стали — механизмы, модели, предотвращение, исправление и влияние на срок службы компонентов этот процесс рассматривается как взаимосвязанный, а не просто как окисление.
Феррит и перлит являются полезными индикаторами, но не автоматическим доказательством обезуглероживания. Зона, обогащённая ферритом, может возникнуть вследствие локального изменения скорости охлаждения, преобразованной зоны термического влияния или исходного градиента микроструктуры, сформировавшегося при ковке или прокатке. Артефакт термического влияния от сварки, газовой резки, шлифования или предыдущего ремонта может вызвать изменение размера зёрен и фазового контраста без соответствующего градиента содержания углерода. Сегрегация также способна изменить локальную долю перлита. Например, полоса сегрегации марганца или кремния может изменить характер превращения и привести к структуре, отличающейся от соседних участков, даже если концентрация углерода у поверхности не снизилась.
Аналитик должен сравнить несколько участков по периметру и, по возможности, исследовать незатронутую эталонную область того же изделия и той же плавки. Глубину следует сопоставлять с изменением доли фаз, морфологии зёрен или твёрдости, а не выводить по одной отдельной фотографии. Постепенное уменьшение количества перлита по направлению к поверхности подтверждает обеднение углеродом, если поверхность правильно идентифицирована, а термическая история известна. Однако это не устанавливает причину, связанную с печью.
Интерпретацию могут дополнительно осложнять фазовые превращения. Сталь, подвергнутая аустенитизации и быстрому охлаждению, может содержать мартенсит или бейнит под ферритным поверхностным слоем. Кажущаяся граница может отражать изменение содержания углерода, изменение скорости охлаждения или оба фактора одновременно. В среднеуглеродистых марках, таких как AISI/SAE 1045, ферритная поверхность над более твёрдой превращённой сердцевиной может соответствовать обезуглероживанию, однако при спорных результатах металлографу всё равно необходимы данные о твёрдости или химическом составе. В легированных марках хром, молибден, кремний и марганец влияют на стабильность фаз и реакцию на травление, поэтому визуальное сравнение с углеродистой сталью без легирования ненадёжно.
Одна только температура также не позволяет предсказать наблюдаемую толщину слоя. В исследовании 2021 года пружинную сталь Fe-0.6C-1.8Si-0.8Mn испытывали при температурах от 700 до 1000 °C. Было установлено, что толщина обезуглероженного ферритного слоя увеличивалась примерно до 800–825 °C, а затем уменьшалась. Более интенсивная диффузия при повышении температуры не привела к монотонному увеличению толщины, поскольку одновременно изменялись условия окисления и поверхностных реакций. Поэтому результаты микроскопии необходимо рассматривать вместе с данными о составе атмосферы в печи. ASM указывает концентрацию водяного пара, концентрацию углекислого газа и парциальное давление кислорода как параметры печи, имеющие отношение к углеродному потенциалу. Eurotherm описывает определение углеродного потенциала по измерениям кислорода циркониевым зондом в сочетании с температурой и содержанием оксида углерода либо по измерению точки росы. Эти параметры позволяют объяснить условия выдержки, но не заменяют исследование стали.
Линейный или количественный анализ при арбитражных исследованиях
Скрининговое исследование может установить наличие подозрительной поверхностной зоны, но для заявленной глубины обезуглероживания необходимы определённые критерии. ASTM E1077-14(2021), Стандартные методы оценки глубины обезуглероживания образцов стали, охватывает скрининговые, микроскопические, микротвёрдостные и химико-аналитические процедуры. В нём строгий количественный или линейный анализ обозначен как арбитражный подход в случаях разногласий между сторонами. ISO 3887:2023, Стали — Определение глубины обезуглероживания, устанавливает три метода измерения глубины в стальных изделиях, а SAE J419_201801, Методы измерения обезуглероживания, содержит рекомендуемые методы микроскопического, твердостного и химического анализа для железосодержащих материалов.
Линейный анализ преобразует визуальный переход в зарегистрированное измерение. От идентифицированной исходной поверхности в направлении сердцевины проводят измерительную линию, и аналитик фиксирует положение, в котором выполняется установленный структурный критерий. В зависимости от стандарта и условий договора этот критерий может относиться к окончанию полного обезуглероживания, окончанию частичного обезуглероживания или восстановлению нормальной структуры сердцевины. В отчёте необходимо указать, какая граница была измерена. Термин «глубина обезуглероживания» без такого определения может обозначать различные расстояния.
При количественной микроскопии лаборатория должна документировать увеличение, калиброванный масштаб, травитель, расположение шлифа, количество и шаг измерений, а также правило, использованное для определения каждой границы. Несколько радиальных или поперечных линий предпочтительнее одной удобной области наблюдения, особенно для прутков и поковок, где условия воздействия могут различаться по окружности. Изображения должны содержать указание на поверхность и масштабную линейку. Если переход имеет неправильную форму, минимальное, максимальное и среднее значения, а также разброс измерений могут иметь большее значение, чем одно округлённое число.
Арбитражное исследование должно отделять наблюдение от интерпретации. В нём можно указать, что доля феррита возрастает по направлению к поверхности, что перлит исчезает на измеренном расстоянии или что твёрдость изменяется в пределах той же зоны. Однако не следует утверждать, что в печи имелся избыток кислорода, только потому, что на микрофотографии преобладает феррит. Необходимо учитывать проникновение окалины, повреждения от полировки, сегрегацию и не связанную с обезуглероживанием превращённую зону, а при необходимости проверять их с помощью микроскопии нетравлёной поверхности, измерений твёрдости по сечению, химического анализа или исследования второго шлифа.
Таким образом, микроскоп эффективен для выявления структурных признаков, но ограничен в установлении их причины и точного профиля содержания углерода. Концепция арбитражного исследования, принятая в ASTM, важна потому, что заменяет визуальную уверенность документированным правилом измерения. В спорной ситуации результатом является воспроизводимость: другой исследователь должен знать, откуда был взят шлиф, как он был подготовлен, какая граница определялась и каким образом рассчитывалась указанная глубина.
Методы определения твёрдости и химического анализа
Обезуглероживание часто указывают как глубину в миллиметрах, однако это значение зависит от того, каким образом измерялась глубина. Профиль твёрдости фиксирует изменение локального механического отклика. Химический профиль отражает состав в пределах отобранного объёма. Металлографическое исследование фиксирует фазы и морфологию. Это взаимосвязанные наблюдения, но не взаимозаменяемые измерения.
ISO 3887:2023, Steels — Determination of the depth of decarburization, устанавливает три метода измерения глубины обезуглероживания в стальных изделиях. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, охватывает процедуры предварительной оценки, микроскопического исследования, измерения микротвёрдости методом индентирования и химического анализа. SAE J419_201801, Methods of Measuring Decarburization, также устанавливает рекомендуемые методы микроскопического исследования, измерения твёрдости и химического анализа для железосодержащих материалов. Выбор соответствующего метода зависит от того, предназначен ли результат для производственного контроля, измерения по спецификации либо использования в качестве доказательства при расследовании разрушения или рассмотрении спора.
Профили микротвёрдости методом индентирования
При построении профиля микротвёрдости методом индентирования от открытой поверхности в направлении незатронутой внутренней части наносят последовательность небольших отпечатков, а затем строят зависимость твёрдости от расстояния. Обычно применяют отпечатки Виккерса или Кнупа; нагрузку и расстояние между отпечатками выбирают так, чтобы разрешить ожидаемый градиент и не допустить перекрытия пластических зон. В результате получают профиль механического отклика в приповерхностной области.
Обезуглероженный слой обычно содержит меньше перлита, меньше карбидов или большую долю феррита по сравнению с основным материалом. Поэтому он, как правило, имеет более низкую твёрдость, особенно в средне- и высокоуглеродистых сталях, прочность которых в значительной степени определяется углеродсодержащими фазами. Профиль может показывать резкое увеличение твёрдости от поверхности к сердцевине, постепенный переход или отсутствие чёткого изменения. Затем для оценки границы затронутой зоны можно использовать установленный критерий твёрдости.
Эта граница не является прямым определением содержания углерода. Твёрдость также зависит от соотношения фаз, размера зерна, образования мартенсита или бейнита, отпуска, остаточных напряжений, легирующих элементов, направления испытания и локальной полосчатости микроструктуры. Мягкая поверхность может быть следствием обезуглероживания, но также может возникнуть из-за иной термической истории или неправильной подготовки поверхности. И наоборот, обеднённая углеродом область может сохранять значительную твёрдость, если продукты превращения или содержание легирующих элементов компенсируют часть потери углерода.
Подготовка поверхности имеет большое значение. Окалина, прижоги от шлифования, скруглённые кромки и слишком близкое к краю расположение отпечатков могут искажать первые результаты измерений. Индентор должен быть достаточно малым, чтобы выявлять градиент, но не настолько малым, чтобы на показания преимущественно влияли отдельные зёрна феррита, карбиды или шероховатость поверхности. Слишком малое расстояние между отпечатками также может привести к их взаимному влиянию. Профиль следует строить по нормали к поверхности и продолжать на достаточную глубину, чтобы несколько измерений установили эталонную твёрдость незатронутого материала.
ASTM E1077-14(2021) включает измерение микротвёрдости в число процедур оценки, однако этот стандарт не превращает профиль твёрдости в химический профиль. Метод наиболее убедителен, когда переход твёрдости согласуется с металлографическими данными и ожидаемым градиентом содержания углерода. Он менее убедителен, если сталь подвергалась сложной закалке, отпуску, сфероидизирующему отжигу или поверхностной обработке.
История нагрева в печи также может привести к немонотонному результату. В исследовании, опубликованном в 2021 году в Journal of Materials Research and Technology и посвящённом пружинной стали Fe-0.6C-1.8Si-0.8Mn, нагревавшейся при температурах от 700 до 1000 °C, толщина обезуглероженного ферритного слоя увеличивалась с повышением температуры примерно до 800–825 °C, а затем уменьшалась. Измеренную толщину слоя определяла не только температура. Одновременно изменялись активность углерода на поверхности стали, реакции окисления, диффузия через аустенит и продолжительность выдержки. Поэтому профиль твёрдости, полученный после такого цикла, нельзя интерпретировать с помощью простого правила, согласно которому более высокая температура всегда означает большую глубину обезуглероживания.
Химический анализ и глубина отбора проб
Химический анализ отвечает на другой вопрос: сколько углерода содержится в материале, удалённом или отобранном из определённого места? Это делает его более прямым подходом с точки зрения определения состава, однако «прямой» не означает пространственно точный. Результат характеризует объём собранного материала, а не обязательно концентрацию углерода в одной геометрической плоскости.
Например, валовой анализ методом сжигания может точно определить содержание углерода в подготовленном образце, усредняя его по всей толщине образца. Он не позволяет выявить поверхностный градиент толщиной 20 микрометров, если толщина образца составляет несколько миллиметров. Для выявления обезуглероживания аналитик должен удалять последовательные слои, отбирать тщательно определённый тонкий срез либо применять микроаналитический метод с известным объёмом взаимодействия. Геометрия отбора проб становится частью результата.
Особенно важное значение имеет удаление поверхностного слоя. Если образец анализируют вместе с окалиной, маслом, продуктами шлифования или слоем материала, удалённым непреднамеренно, приведённое значение содержания углерода может не соответствовать исходной поверхности стали. Химическое снятие слоя, механическая обработка, электролитическое удаление или контролируемое шлифование могут по-разному изменять приращение глубины и приводить к загрязнению. В методике следует документировать исходную базовую поверхность, количество удалённого материала на каждом этапе, площадь или массу собранного материала, а также указывать, является ли приведённое значение средним по слою или результатом измерения, локализованного в одной точке.
Послойный химический профиль может выявить постепенное повышение концентрации углерода в направлении сердцевины, а не резкую границу. Такой профиль может давать не такую же «глубину», как критерий твёрдости или металлографическая граница. Один метод может определять глубину затронутой зоны по достижении углеродом выбранной доли номинального значения для основного материала; другой — по исчезновению различимой морфологии феррита или карбидов. Значения могут различаться, и это не означает недействительности какого-либо из испытаний.
Атмосфера в печи предоставляет полезный контекст для интерпретации таких профилей. В издании ASM International 2013 года Furnace Atmosphere Controls in Heat Treating концентрация водяного пара, концентрация углекислого газа и парциальное давление кислорода указаны как переменные, используемые для управления углеродным потенциалом печи и предотвращения обезуглероживания. Обмен углеродом определяется разностью активностей углерода в стали и атмосфере, а также кинетикой поверхностной реакции. В приложении 2020 года к изданию Eurotherm 2704CP Handbook описывается распространённый способ оценки углеродного потенциала печи по измерениям кислорода циркониевым зондом в сочетании с температурой печи и содержанием монооксида углерода либо по измерению точки росы.
Эти показания являются свидетельством состояния процесса, но не доказательством содержания углерода на поверхности детали. В руководстве Linde по спеканию, опубликованном в 2023 году, указывается, что водяной пар в атмосферах N2/H2 вызывает обезуглероживание; также приводится экспериментальное указание, согласно которому содержание водорода менее 5 % ограничивало скорости науглероживания и обезуглероживания в установленных условиях спекания. Это значение является условным, а не универсальным правилом для печей. Воздействие избытка кислорода может приводить к окислению, образованию окалины и обезуглероживанию, как описано в руководстве Cambridge по управлению атмосферой при обработке металлов.
Сопоставление твёрдости, микроструктуры и концентрации углерода
Наиболее убедительная интерпретация основывается на согласованности независимых наблюдений. Поверхностная область с пониженным содержанием углерода, увеличенной долей феррита или уменьшенной долей карбидов и более низкой твёрдостью даёт согласованную картину обезуглероживания. Если изменяется только твёрдость, результат является лишь указанием на возможное обезуглероживание. Если изменяется только результат определения содержания углерода, аналитику всё равно необходимо учитывать размазывание материала при отборе, усреднение и подготовку поверхности. Если микроструктура изменяется без градиента содержания углерода, причиной могут быть история фазовых превращений или ликвация легирующих элементов.
Для сопоставления необходимо совпадение местоположений. Профиль твёрдости, металлографический шлиф и образцы для химического анализа следует получать из соседних или последовательных сечений с общей базовой поверхностью. Образец для определения содержания углерода, усредняющий первые 0,5 мм, нельзя напрямую сопоставлять с изменением твёрдости, ограниченным первыми 0,1 мм. Аналогично, микрофотография, полученная в углу, может не отражать состояние широкой плоской поверхности, поскольку геометрия кромки изменяет теплообмен и доступ газа.
Интерпретация на основе стандартов выигрывает от такого сочетания методов, когда спецификация, расследование разрушения или спор требуют более убедительных доказательств. ASTM E1077-14(2021) определяет строгий количественный или линейный анализ как арбитражный подход при рассмотрении споров. Это положение важно, поскольку быстрая проверка твёрдости может выявить подозрительный материал, тогда как более контролируемое количественное исследование позволяет установить приведённую глубину. ISO 3887:2023 и SAE J419_201801 создают основу для выбора и применения соответствующих подходов к измерениям; при этом в лабораторном отчёте всё равно должны быть указаны использованный критерий, место отбора проб, процедура подготовки, расстояние между отпечатками профиля, а также неопределённость или повторяемость, если такие данные доступны.
Практический вывод таков: измерение твёрдости часто эффективно для определения положения переходной зоны, химический анализ ценен для подтверждения состава, а микроскопия объясняет, какие фазы изменились. Ни один из этих методов не следует рассматривать как универсальную замену другим. Указанная глубина обезуглероживания имеет смысл только тогда, когда наряду с числовым значением определены метод испытания, объём отобранного материала, критерий приемки и термическая история стали.
Контроль обезуглероживания при термической обработке и спекании
Контроль обезуглероживания начинается с углеродного потенциала, а не с номинального состава печного газа. Смесь, обозначенная как «эндотермическая», «азотно-метанольная» или «N₂/H₂», может создавать различные условия переноса углерода при изменении температуры, влажности, герметичности, расхода газа или баланса горения. Сталь реагирует на активность углерода на своей поверхности и на скорости поверхностных реакций, в ходе которых углерод расходуется или поступает. Затем углерод диффундирует через аустенит к поверхности. Поэтому при управлении печью необходимо измерять параметры атмосферы, определяющие активность углерода, а не исходить из предположения, что фиксированный состав газа обеспечит фиксированный результат.
Требуемый углеродный потенциал следует устанавливать с учетом марки стали, размера сечения, цикла нагрева и выдержки, а также любых последующих операций цементации, закалки в нейтральной атмосфере или светлого отжига. Нейтральная атмосфера для углеродистой стали не является автоматически нейтральной для высоколегированной стали; кроме того, одна и та же уставка не подходит для любой температуры. Цель состоит в том, чтобы поддерживать активность углерода на поверхности достаточно близкой к требуемому для стали равновесному состоянию, предотвращая потерю углерода без нежелательного науглероживания.
Установка и поддержание углеродного потенциала печи
Углеродный потенциал — это эффективная активность углерода, которую атмосфера печи может обеспечить для стали при заданной температуре. Если углеродный потенциал атмосферы ниже, чем у поверхности стали, углерод выходит из стали. Если потенциал выше, углерод поступает в нее. Кратковременное отклонение может иметь значение, если загрузка тонкая, площадь поверхности велика или материал длительное время остается при высокой температуре.
В издании ASM Furnace Atmosphere Controls in Heat Treating концентрация водяного пара, концентрация диоксида углерода и парциальное давление кислорода указаны как параметры печи, используемые для управления углеродным потенциалом и предотвращения обезуглероживания. Эти параметры связаны реакциями между монооксидом углерода, диоксидом углерода, водородом, водяным паром и углеродом на поверхности стали. Поэтому небольшое повышение содержания H₂O или CO₂ может изменить фактическое воздействие атмосферы, даже если отображаемые расходы азота, водорода или обогащающего газа остаются неизменными.
Уставки следует устанавливать на основе спецификации стали, квалификации процесса и результатов калибровки печи. Их не следует копировать из таблицы расходов газа без проверки температуры и отклика анализатора. Для цикла закалки выбранный потенциал при температуре аустенитизации может быть близким к нейтральному или слегка науглероживающим; для цикла спекания допустимые уровни кислорода и влаги могут задаваться более непосредственно, поскольку детали порошковой металлургии могут иметь большую площадь поверхности и взаимосвязанную пористость.
Температуру необходимо контролировать столь же тщательно, как и атмосферу. Активность углерода, скорости реакций и диффузия углерода увеличиваются или изменяются с температурой, однако глубина обезуглероживания не обязательно возрастает по простой линейной зависимости. В исследовании 2021 года пружинной стали Fe-0.6C-1.8Si-0.8Mn, испытанной при температурах от 700 до 1000 °C, было установлено, что толщина обезуглероженного феррита увеличивалась примерно до 800–825 °C, а затем уменьшалась. Этот результат отражает конкурирующее влияние диффузии, окисления, фазовых превращений и поверхностных реакций. Более высокая температура печи сама по себе не доказывает более сильное измеренное обезуглероживание.
Контроль атмосферы также требует наличия плана аварийной сигнализации и ответных действий. Отказ зонда, повышение точки росы, снижение углеродного потенциала, прекращение подачи обогащающего газа или необъяснимое изменение содержания CO должны, в зависимости от риска процесса, приводить к приостановке, контролируемой корректировке или изоляции загрузки. Контроллер, который лишь перемещает клапан к заданной точке, пока измерительное устройство загрязнено, может поддерживать отображаемое значение и одновременно выдавать обезуглероженную сталь.

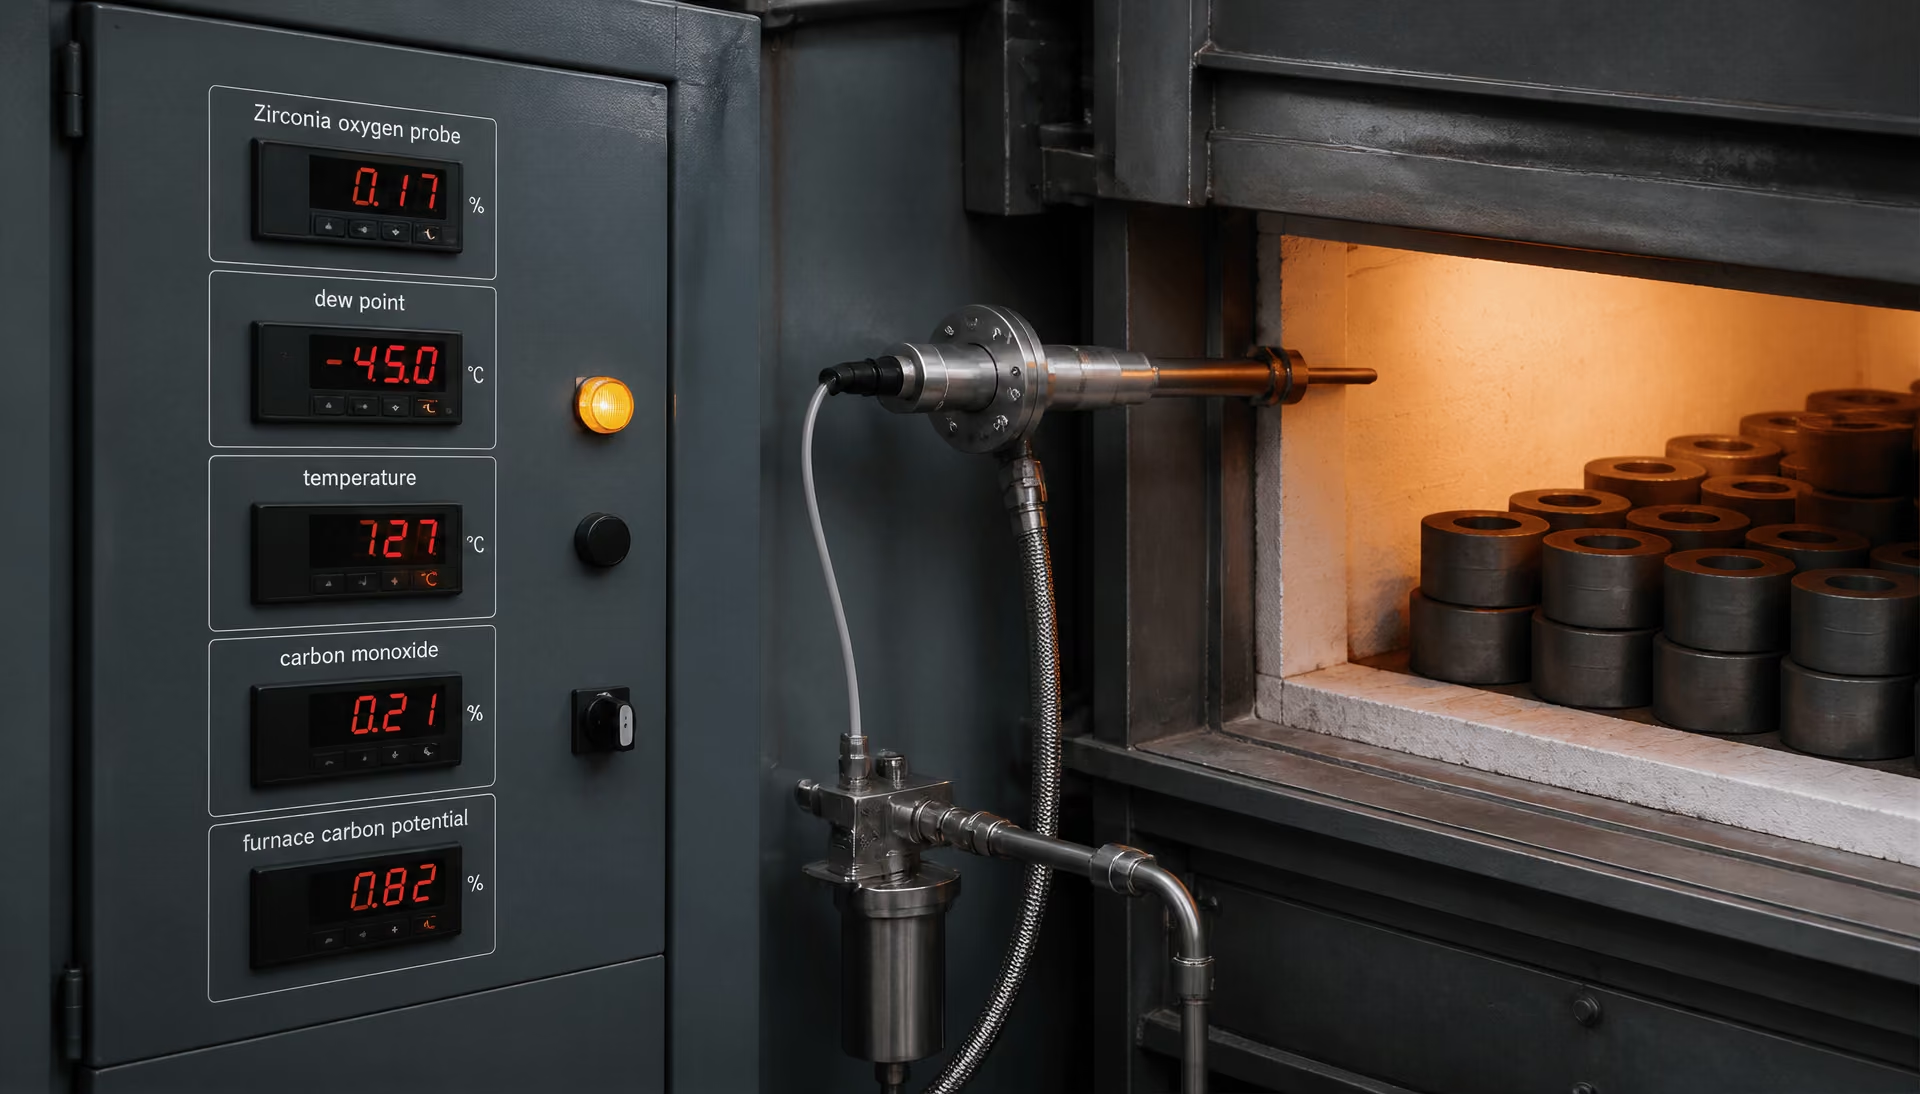
Датчики, точка росы, кислородные зонды, температура и монооксид углерода
В приложении к руководству Eurotherm 2704CP Handbook описаны два распространенных способа оценки углеродного потенциала печи. Один из них объединяет измерение кислородного потенциала с помощью циркониевого зонда с температурой печи и содержанием монооксида углерода. Другой использует измерение точки росы. Эти способы взаимосвязаны, но результаты измерений, полученные с помощью одного физического датчика, нельзя считать взаимозаменяемыми.
Циркониевый кислородный зонд измеряет кислородный потенциал по напряжению, возникающему на циркониевом электролите при температуре печи. При известном или контролируемом содержании CO сигнал зонда и температуру можно преобразовать в расчетный углеродный потенциал. Температурная компенсация имеет решающее значение: одно и то же напряжение зонда не соответствует одинаковому кислородному или углеродному потенциалу при разных температурах. Содержание CO также является существенным параметром расчета. Если контроллер предполагает постоянное значение CO, тогда как фактический состав газа изменяется, отображаемый углеродный потенциал может быть неверным, даже если циркониевая ячейка исправна.
Место установки зонда имеет значение. Измерение должно характеризовать атмосферу вокруг загрузки, а не застойную зону, холодную пробоотборную трубку или область рядом с подсосом воздуха. Сажа, окалина, конденсат, старение зонда, электрические помехи и проблемы с эталонным воздухом могут искажать показания. После технического обслуживания или при необъяснимом дрейфе операторы должны проверять отклик зонда по известному калибровочному условию, осматривать зонд и защитные компоненты, а также сопоставлять сигнал с независимыми данными об атмосфере. Калибровка не может исправить проблему, если зонд установлен в месте, где атмосфера печи не является репрезентативной.
Измерение точки росы представляет собой отдельный способ контроля, основанный на измерении содержания влаги в газе, обычно после контролируемого отбора и охлаждения пробы. Влага является прямым предупреждающим параметром, поскольку водяной пар может окислять углерод на поверхности стали. ASM относит концентрацию водяного пара к параметрам, используемым для управления углеродным потенциалом, а руководство Linde по спеканию, опубликованное в 2023 году, указывает, что водяной пар в атмосферах N₂/H₂ вызывает обезуглероживание. Linde также приводит экспериментальную рекомендацию: содержание водорода менее 5% ограничивает скорости науглероживания и обезуглероживания в указанных условиях спекания. Это значение относится к конкретному процессу и не является универсальным пределом для любой печи, любого сплава, температуры или точки росы.
Точка росы может выявить поступление воды через влажные огнеупорные материалы, недостаточную осушку газа, утечки, очистку печи или неполную продувку. Однако сама по себе она не позволяет описать все реакции, влияющие на углеродный потенциал. Низкая точка росы не доказывает безопасность загрузки, если воздух поступает через уплотнение дверцы или если содержание CO₂ и CO, температура и расход газа имеют аномальные значения. Поэтому показания системы измерения точки росы следует интерпретировать совместно с данными о температуре, расходе, давлении и, где применимо, содержании кислорода и CO.
Практика загрузки, герметизация, распределение газа и проверка процесса
Хорошо контролируемая атмосфера не может компенсировать неправильную практику загрузки. Детали следует располагать так, чтобы газ достигал всех открытых поверхностей и чтобы в плотно уложенных областях не образовывались застойные зоны, удерживающие влагу. Корзины, приспособления, поддоны и защитные покрытия не должны препятствовать циркуляции вокруг критически важных поверхностей. Большие загрузки могут расходовать обогащающий газ или замедлять замену атмосферы, тогда как холодные или влажные загрузки могут выделять влагу в наиболее чувствительной части цикла нагрева.
Уплотнения печи требуют такого же внимания, как и анализаторы. Зазоры дверей, трещины в муфелях, органы управления горелками, уплотнения валов вентиляторов, пробоотборные линии и неплотно закрытые проемы для передачи изделий могут втягивать воздух в печь, работающую при низком давлении. Поступление воздуха обеспечивает приток кислорода и может вызвать локальное окисление и обезуглероживание, даже если основной анализатор показывает приемлемое значение. Положительное давление, если оно предусмотрено конструкцией печи, уменьшает подсос воздуха, однако чрезмерное давление может вытеснять технологический газ через уплотнения и создавать другие опасности. Проверку герметичности следует выполнять после технического обслуживания и при каждом изменении трендов содержания кислорода, точки росы или CO, не имеющем достоверного технологического объяснения.
Распределение газа необходимо проверять, а не выводить косвенно из общего расхода. Следует проверять работу впускных и выпускных устройств, производительность циркуляционного вентилятора, время продувки, исправность расходомеров и стабильность давления. При непрерывном спекании зоны следует проверять отдельно: атмосфера в зонах предварительного нагрева, высокой температуры и охлаждения может существенно различаться. Водяной пар, выделившийся в одной зоне, может конденсироваться или вступать в реакцию ниже по потоку, а один анализатор может не обнаружить локальное состояние у поверхности изделия.
Проверка процесса завершается контролем самой стали. Репрезентативные образцы должны включать участки, наиболее подверженные воздействию атмосферы печи, а также области, которые с наибольшей вероятностью экранируются при контакте или плотной укладке. Стандарт ISO 3887:2023, Steels — Determination of the depth of decarburization, устанавливает три метода измерения глубины обезуглероживания в стальных изделиях. Стандарт ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, охватывает процедуры предварительной оценки, микроскопического исследования, измерения микротвердости и химического анализа. В спорных случаях ASTM определяет строгий количественный или линейный анализ как арбитражный метод. Стандарт SAE J419_201801, Methods of Measuring Decarburization, содержит рекомендуемые методы микроскопического исследования, измерения твердости и химического анализа для черных металлов.
Метод испытания может изменить сообщаемую глубину. Профиль твердости может выявить функционально размягченную зону, тогда как металлографическое исследование позволяет отделить обезуглероживание феррита от частичного обезуглероживания или отличить повреждение вследствие окисления. Поэтому результаты следует сопоставлять с использованием одного и того же стандарта, ориентации сечения, метода подготовки, увеличения и критерия приемки. Если регистрация параметров печи выглядит удовлетворительной, но репрезентативный образец стали не соответствует требованиям, прежде чем просто повышать уставку, следует исследовать запаздывание датчика, расположение образца, экранирование загрузки, наличие влаги, подсос воздуха и достоверность расчета углеродного потенциала. Такая реакция может заменить обезуглероживание на науглероживание, не устранив исходную неисправность.
Последствия исправления, удаления, приемки и брака
| Решение | Когда может быть уместно | Требуемая проверка |
|---|---|---|
| Принять | Измеренное состояние соответствует применимому требованию | Задокументировать метод, критерий и результат |
| Удалить механической обработкой или шлифованием | Затронутый слой находится в пределах утверждённого припуска на обработку | Повторно исследовать исправленную поверхность и оставшуюся геометрию |
| Повторно обработать | Квалифицированный полный термический цикл может восстановить требуемые свойства | Повторно квалифицировать атмосферу, нагрев, охлаждение и конечные свойства |
| Забраковать или перевести в более низкую категорию | Критическая поверхность или сечение не может соответствовать требованию | Зафиксировать измеренные данные и инженерное решение |
Обезуглероживание не является автоматически основанием для браковки, но и не относится к дефектам, которые всегда устраняются механической обработкой. Решение зависит от того, какое количество углерода было утрачено, насколько глубоко распространяется затронутая зона, какие поверхности воспринимают нагрузку и оставляет ли заданная геометрия достаточно материала для удаления. Тонкий ферритный слой в пределах припуска на механическую обработку может быть удален без ухудшения эксплуатационных характеристик. Та же измеренная глубина на готовой пружине, зубе шестерни, дорожке качения подшипника или валу, критичном к усталости, может означать существенную потерю работоспособности.[5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Первое решение следует принимать на основании подтвержденного измерения, а не цвета окалины или единичного определения твердости. ISO 3887:2023, Стали — Определение глубины обезуглероживания, устанавливает три метода определения глубины обезуглероживания в стальных изделиях. ASTM E1077-14(2021), Стандартные методы определения глубины обезуглероживания стальных образцов, охватывает скрининговые испытания, микроскопическое исследование, измерение микротвердости и методы химического анализа. Если результаты оспариваются, ASTM E1077-14(2021) устанавливает строгий количественный или линейный анализ в качестве арбитражного подхода. SAE J419_201801 также устанавливает рекомендуемые методы микроскопического исследования, измерения твердости и химического анализа для черных металлов.
Эти методы не обязательно определяют одну и ту же границу. Металлографический метод может выявить зону, в которой перлит или мартенсит превратились в феррит, тогда как профиль твердости может показывать более постепенный переход и определять глубину затронутой зоны по выбранному критерию твердости. Химический анализ позволяет непосредственно измерить концентрацию углерода, но результат может быть усреднен по объему отобранной пробы. Поэтому указание «удалить обезуглероживание» является неполным, если не заданы требуемая глубина удаления и метод, используемый для его подтверждения.
Когда обезуглероженный материал можно удалить механической обработкой или шлифованием
Удаление обычно технически осуществимо, если затронутый слой полностью находится в пределах утвержденного припуска на механическую обработку или шлифование. Точение, фрезерование, круглое шлифование, плоское шлифование и контролируемое снятие припуска позволяют открыть материал с требуемым содержанием углерода и профилем твердости. Оставшееся сечение по-прежнему должно соответствовать чертежу, допускам размеров, требованиям к шероховатости поверхности, а также требованиям к глубине упрочненного слоя или термической обработке. Деталь нельзя считать исправленной только потому, что светлая или мягкая поверхность исчезла.
При расчете объема удаления необходимо учитывать геометрию затронутой поверхности. Если при шлифовании цилиндрического вала удаляется 0,20 мм по радиусу, его диаметр уменьшается на 0,40 мм. На плоской поверхности удаление 0,20 мм уменьшает толщину на 0,20 мм. Обезуглероженный галтель, боковая поверхность зуба, впадина резьбы или шпоночный паз могут быть трудны для равномерного удаления; локальное шлифование способно привести к поднутрению, резким переходам или возникновению остаточных растягивающих напряжений. Эти последствия могут оказаться более опасными, чем исходная потеря углерода.
Требуемый припуск также определяется фактическим профилем содержания углерода, а не только видимой глубиной ферритного слоя. Частично обезуглероженная зона может содержать градиент содержания углерода, распространяющийся под полностью ферритный слой. Если заданное свойство зависит от минимальной твердости или концентрации углерода, глубина удаления должна обеспечивать достижение этого критерия по всей соответствующей поверхности. Как правило, контроль следует проводить на представительном поперечном сечении из исправленной зоны, причем метод и место контроля должны быть согласованы до принятия решения о дальнейшей судьбе детали.
Механическая обработка более обоснованна для грубокованой или грубокатной заготовки, чем для готовой детали с небольшим оставшимся припуском. Она также может быть уместна, если затронутая поверхность не является функциональной и чертеж допускает снятие материала. Это не универсальное средство исправления детали, критичная поверхность которой уже доведена до окончательного размера. Шлифование не может восстановить припуск, который конструкция уже израсходовала.
Одновременно следует устранить причину дефекта. В издании ASM Контроль атмосферы печи при термической обработке концентрация водяного пара, концентрация диоксида углерода и парциальное давление кислорода указаны как параметры печи, используемые для управления углеродным потенциалом и ограничения обезуглероживания. В приложении к руководству Eurotherm 2704CP Handbook описывается распространенный способ оценки углеродного потенциала по измерениям кислорода с помощью циркониевого зонда в сочетании с температурой печи и содержанием монооксида углерода либо по измерению точки росы. Исправление детали, изготовленной в печи, которая продолжает создавать низкий углеродный потенциал, не является исправлением процесса; это лишь временная сортировка.
Когда исправление не равно восстановлению
Удаление мягкой поверхности не восстанавливает утраченный материал, измененную геометрию или исходную историю термической обработки. Это различие является ключевым в главе ASM Обезуглероживание стали — механизмы, модели, предотвращение, исправление и влияние на срок службы деталей. Обезуглероживание возникает в результате перемещения углерода через аустенитное железо к поверхности, углеродная активность которой ниже, чем у стали, при этом поверхностные реакции с атмосферой печи расходуют углерод. Итоговая зона зависит от диффузии, температуры, продолжительности выдержки, активности углерода и кинетики поверхностных реакций.
Повторный нагрев может восполнить углерод только в контролируемых науглероживающих условиях и способен создать новые проблемы: рост зерна, коробление, окисление, остаточный аустенит, избыточное содержание углерода в поверхностном слое или профиль твердости, отличающийся от исходной спецификации. Повторный нагрев закаленной и отпущенной детали не равнозначен повторению исходной обработки, если не квалифицированы полный термический цикл, атмосфера, скорость охлаждения и реакция на отпуск. Для сталей, упрочняемых старением, инструментальных, пружинных или подшипниковых марок требуемое исправление может включать полную повторную квалификацию, а не локальную обработку поверхности.
Потеря углерода изменяет микроструктуру еще до удаления материала. В обезуглероженной зоне может присутствовать феррит вместо перлита, бейнита или мартенсита, которые должны были образоваться при предусмотренной обработке. Снятие этой зоны шлифованием не устраняет изменения размеров, обезуглероживание под недоступным для обработки элементом, а также состояние термической обработки, параметры которого были превышены в процессе изготовления. Оно также не доказывает, что оставшаяся сталь имеет заданные твердость сердцевины, глубину упрочненного слоя, вязкость или состояние остаточных напряжений.
Предсказать результат только по температуре невозможно. В исследовании 2021 года, опубликованном в Journal of Materials Research and Technology и посвященном пружинной стали Fe-0.6C-1.8Si-0.8Mn, испытания в диапазоне от 700 до 1000 °C показали, что толщина обезуглероженного феррита увеличивалась примерно до 800–825 °C, а затем уменьшалась. Такое немонотонное поведение отражает конкурирующее влияние диффузии и окисления. Поэтому важны записи о составе атмосферы. Linde сообщает, что водяной пар в атмосферах N2/H2 вызывает обезуглероживание, и приводит содержание водорода менее 5% в качестве экспериментального ориентира, ограничивающего скорости науглероживания и обезуглероживания при определенных условиях спекания; это значение не является универсальным правилом для печей.
Приемка должна осуществляться в соответствии с применимой спецификацией на изделие, чертежом, стандартом термической обработки или договорным требованием. Единой допустимой глубины обезуглероживания, применимой ко всем маркам стали и деталям, не существует. В регулирующем документе могут быть заданы полное, частичное или ферритное обезуглероживание, профиль твердости, предельное содержание углерода, требование для конкретного участка или отсутствие ограничения, поскольку последующая механическая обработка удаляет эту зону. Если требование не установлено, решение инженерной комиссии должно основываться на измеренных данных и анализе условий эксплуатации, а не на предполагаемом общеотраслевом допуске.
Влияние на усталость, износ, прочность и срок службы детали
Усталость часто является наиболее чувствительным механизмом разрушения, поскольку трещины зарождаются на поверхности или вблизи нее, где взаимодействуют циклические растягивающие напряжения, шероховатость, неметаллические включения, надрезы и остаточные напряжения. Обезуглероженный слой может снижать поверхностную твердость и предел текучести, увеличивать локальную пластическую деформацию и изменять градиент твердости под поверхностью. При изгибе или кручении этот слой может находиться именно там, где переменное напряжение максимально. Его удаление способно восстановить усталостные характеристики только в том случае, если окончательная геометрия, качество поверхности, остаточные напряжения и подповерхностная микроструктура остаются приемлемыми.
Поведение при износе зависит от контактного давления, условий скольжения или качения, смазки и профиля твердости. Мягкий ферритный слой на боковой поверхности зуба, кулачке, рельсе, шейке вала или дорожке качения подшипника может деформироваться, размазываться, заедать или быстро изнашиваться. При контакте качения переход между мягкой поверхностной зоной и более твердым материалом может концентрировать деформацию и способствовать образованию питтинга или выкрашиванию. Деталь может выдержать испытание на растяжение, но преждевременно выйти из строя в эксплуатации из-за отсутствия на контактной поверхности предусмотренного упрочненного слоя.
Последствия для статической прочности зависят от уменьшения сечения и расположения дефекта. Для крупного сечения, испытывающего небольшие напряжения, неглубокая поверхностная зона может почти не повлиять на предел прочности при растяжении. В тонкой пружинной проволоке, детали с тонкой стенкой, остром галтелe или сильно нагруженной впадине зуба та же глубина может занять значительную долю несущего сечения. Пониженное содержание углерода может локально снизить твердость и прочность, а шлифование — дополнительно уменьшить эффективное сечение. Изменение геометрии, кажущееся незначительным с точки зрения размеров, может существенно увеличить концентрацию напряжений.
Поэтому срок службы детали нельзя оценивать только по глубине обезуглероживания. Значение имеют марка стали, содержание углерода, прокаливаемость сплава, глубина затронутой зоны, градиент твердости, поверхностные напряжения, режим нагружения, коэффициент асимметрии цикла, выраженность надреза, остаточные напряжения, окружающая среда и чувствительность методов контроля. Правильным решением может быть приемка, удаление дефектного слоя с повторным контролем, повторная обработка по квалифицированному режиму термической обработки, перевод в более низкую категорию или браковка. В решении следует указать, какое состояние было измерено, какое требование является определяющим, сколько материала удалено и какие данные подтверждают, что оставшаяся деталь — а не только ее внешний вид — способна отработать предусмотренный срок службы.
Рабочий процесс расследования и составления отчёта на основе стандартов
Обезуглероживание следует исследовать как вопрос соответствия требованиям, а не как визуальное впечатление. Тёмный слой окалины, ферритная полоса, снижение твёрдости и измеренный градиент содержания углерода являются взаимосвязанными наблюдениями, но не взаимозаменяемыми результатами. Исследование должно связывать требование к продукции, исходную поверхность, метод исследования, термическое воздействие и атмосферу печи.
ISO 3887:2023, Стали. Определение глубины обезуглероживания, устанавливает три метода измерения глубины обезуглероживания стальных изделий. ASTM E1077-14(2021), Стандартные методы испытаний для оценки глубины обезуглероживания образцов стали, охватывает процедуры скрининга, микроскопического исследования, измерения микротвёрдости и химического анализа. SAE J419_201801, Методы измерения обезуглероживания, содержит рекомендуемые методы микроскопического исследования, измерения твёрдости и химического анализа для железных материалов. Эти документы устанавливают методы; сами по себе они не определяют, является ли конкретная плавка, пруток, поковка, лист или готовая деталь приемлемыми.
Определите вопрос и применимое требование по приемке
Начните с формулировки того, что именно необходимо решить. Возможны следующие вопросы:
- Является ли материал полностью обезуглероженным, частично обезуглероженным или свободным от измеримого обезуглероживания?
- Какова максимально допустимая глубина от исходной поверхности?
- Относится ли требование к одной поверхности, ко всем поверхностям, к заданной длине отбора проб или ко всей партии?
- Выражен ли предел как расстояние, концентрация углерода, изменение твёрдости, металлографическая граница или допустимый припуск на механическую обработку?
- Относится ли требование к поставляемой продукции или к готовой детали после шлифования, точения, дробеструйной обработки либо другого удаления поверхностного слоя?
Ответ должен содержаться в применяемой спецификации на закупку, стандарте на продукцию, чертеже, спецификации на термическую обработку или документе заказчика по приемке. Зафиксируйте точное обозначение и редакцию документа. Например, обозначайте материал как AISI/SAE 1045 только в том случае, если это обозначение подтверждено документацией на материал, а стандарт на продукцию, например ASTM A29/A29M, указывайте отдельно, если именно он распространяется на пруток. Не заменяйте указанную марку другой маркой с аналогичным номинальным содержанием углерода. SAE J403 Grade 1045, спецификация ASTM на продукцию и внутреннее обозначение марки могут иметь близкий химический состав, но различные требования к отбору проб, производству или приемке.
В исследовании также необходимо определить понятие «глубина». Глубина полного обезуглероживания может заканчиваться там, где исчезают углеродсодержащие фазы; глубина частичного обезуглероживания может простираться до точки, в которой содержание углерода или микроструктура возвращаются к состоянию неповреждённой сердцевины. Профиль твёрдости может показать переходную область, но не доказать точный профиль содержания углерода. И наоборот, химический профиль может выявить потерю углерода, тогда как после превращения или отпуска граница по микроструктуре может быть менее выраженной.
Сформулируйте правило приемки до исследования образца. Если требование устанавливает «максимум 0,25 мм частичного обезуглероживания», отчёт не должен подменять этот критерий средним значением, визуальной оценкой или максимальной глубиной, обнаруженной на сечении с другой ориентацией. Если критерий приемки отсутствует, укажите измеренное состояние и зафиксируйте отсутствие правила для принятия решения, вместо того чтобы объявлять материал приемлемым.
Выберите метод исследования и оформите его документально
Сохраняйте исходную поверхность при отборе образцов. Перед резкой нанесите метку на поверхность, не допускайте шлифования или контакта с абразивом, которые могли бы удалить повреждённый слой, и зафиксируйте наличие окалины, окисления, гальванического покрытия, другого покрытия, остатков дроби или повреждений от механической обработки. Образец, взятый после зачистки поверхности, не может подтвердить исходную глубину обезуглероживания, если величина удалённого припуска неизвестна и не задокументирована.
Место и ориентация отбора проб имеют значение. Для прутка, проволоки, трубы, листа и поковки укажите ось изделия, поперечное или продольное сечение, наружную или внутреннюю поверхность, угол, кромку и расстояние от торца. Включайте участки, которые могли подвергаться различному воздействию в печи, например верхнюю и нижнюю поверхности, закруглённые углы, торцы или зоны, экранированные приспособлениями. Если претензия касается локального дефекта, отбирайте образец через заявленное место и, по возможности, сохраняйте расположенный рядом неповреждённый участок для сравнения. Зафиксируйте количество образцов и причину выбора каждого места.
Выбирайте метод в соответствии с поставленным вопросом и требуемой обоснованностью решения. ISO 3887:2023 устанавливает три подхода к измерению; выбранный подход, редакция стандарта и применимый пункт должны быть указаны в отчёте. ASTM E1077-14(2021) допускает скрининг, микроскопическое исследование, исследование микротвёрдости и химический анализ. Скрининг полезен для выявления подозрительных зон, однако его не следует представлять как арбитражный результат, если предел приемки близок к измеренному значению. ASTM E1077-14(2021) рассматривает строгий количественный или линейный анализ как арбитражный подход при возникновении разногласий.
Микроскопия часто является наиболее практичным первым количественным методом. Подготовьте сечение, нормальное к поверхности, сохраните кромку и укажите последовательность резки, заливки, шлифования, полирования и травления. Назовите травитель и увеличение при исследовании. До начала измерений оператор должен определить критерий границы: исчезновение перлита или других углеродсодержащих составляющих, изменение морфологии феррита, заданный порог изображения или иной критерий, установленный выбранным стандартом. Укажите, представляет ли результат полное обезуглероживание, частичное обезуглероживание или оба вида обезуглероживания.
Измерение микротвёрдости даёт профиль, а не прямой анализ содержания углерода. Укажите тип индентора, испытательную нагрузку, шаг между отпечатками, расстояние от поверхности, ориентацию прохода измерений, состояние калибровки и правило, использованное для определения переходной области. Отпечатки, расположенные слишком близко к кромке, друг к другу или непосредственно на участке резкой границы микроструктуры, могут искажать результат. На твёрдость также влияют размер зерна, фазовое превращение, отпуск, остаточные напряжения и остаточный аустенит, поэтому снижение твёрдости следует сопоставлять с результатами микроскопического исследования.
Химический анализ может потребоваться, если разногласие касается концентрации углерода, а не видимой границы. Укажите методику, шаг отбора проб, площадь или массу анализируемого материала, глубинное разрешение, калибровочный материал, предел обнаружения и то, является ли результат точечным значением, средним по слою или восстановленным профилем. Градиент содержания углерода, измеренный по толстым слоям, не может служить основанием для утверждения о точной глубине.
Данные о калибровке и подготовке являются частью результата. Зафиксируйте идентификационные данные прибора, дату калибровки, эталонные образцы, проверку увеличения, проверку твёрдости, исполнителя анализа и неопределённость измерений либо повторяемость. Если это допускается стандартом и планом приемки, измеряйте несколько полей или проходов и сообщайте отдельные значения, среднее значение, диапазон и максимальное значение, если каждое из них имеет самостоятельное значение для принятия решения.
Свяжите записи о работе печи с металлургическими данными
Измеренная поверхностная зона является свидетельством конечного состояния материала, но не полным объяснением её происхождения. Изучите всю термическую историю: идентификационные данные печи, номер загрузки, схему загрузки, скорость нагрева, температуру аустенитизации или спекания, время выдержки, время передачи, условия охлаждения, а также любые операции повторного нагрева или нормализации. Сопоставьте идентификационные данные образца с диаграммой работы печи и документами прослеживаемости продукции. Запись о работе печи за правильную дату, но для другой загрузки, не является подтверждающим свидетельством.
Данные об атмосфере необходимо рассматривать совместно с температурой и временем. В документе ASM Furnace Atmosphere Controls in Heat Treating концентрация водяного пара, концентрация диоксида углерода и парциальное давление кислорода указаны как переменные, используемые для управления углеродным потенциалом печи и предотвращения обезуглероживания. В 2704CP Handbook supplement компании Eurotherm описывается распространённый способ определения углеродного потенциала по измерениям содержания кислорода циркониевым зондом в сочетании с температурой печи и содержанием монооксида углерода либо по измерению точки росы. Зафиксируйте фактические значения датчиков, аварийные события, проверки калибровки, восстановление показаний зонда, расход газа и известные периоды отказа датчика; не рассматривайте заданное регулятором значение как доказательство состояния атмосферы у загрузки.
Механизм является взаимосвязанным. Углерод диффундирует через аустенитное железо к поверхности, где активность углерода снижается в результате реакций с участием кислородсодержащих газов печной атмосферы. Вклад вносят кинетика поверхностных реакций, диффузионное расстояние, температура, продолжительность воздействия и углеродный потенциал. NIST описывает зону обезуглероживания как приповерхностную потерю углерода и углеродсодержащих фаз, возникающую, когда поверхностный углерод реагирует с кислородом с образованием газообразного монооксида или диоксида углерода. Водяной пар в атмосферах N2/H2 также может вызывать обезуглероживание; в руководстве Linde по спеканию за 2023 год приводится экспериментальная рекомендация, согласно которой содержание водорода менее 5 % ограничивало скорости науглероживания и обезуглероживания в указанных условиях, но не является универсальным правилом для печей.
Одна только температура не может объяснить каждый результат. В исследовании, опубликованном в 2021 году в Journal of Materials Research and Technology, пружинную сталь Fe-0.6C-1.8Si-0.8Mn испытывали при температурах от 700 до 1000 °C; было установлено, что толщина обезуглероженного феррита увеличивалась примерно до 800–825 °C, а затем уменьшалась. Поэтому диффузию и окисление необходимо рассматривать совместно.
Отчёт должен содержать идентификационные данные образца, плавки или партии; марку и применяемую спецификацию; состояние исходной поверхности; место и ориентацию отбора проб; данные о печи и термической истории; записи об атмосфере; стандарт исследования и пункт стандарта; сведения о подготовке; данные о калибровке приборов; проход измерений или химический профиль; глубины полного и частичного обезуглероживания; неопределённость, повторяемость и ограничения; фотографии или карты; сопоставление с требованием по приемке; а также обоснование решения о годности.
Воспроизводимая последовательность действий является прямой: определить марку материала и его термическую предысторию, сохранить исходную поверхность, выбрать и задокументировать участки и ориентацию, выбрать метод ISO, ASTM или SAE, установить критерии подготовки и измерений, сопоставить измеренный профиль с применимым нормативным требованием и соотнести полученный результат с записями об атмосфере, температуре, времени и показаниях датчиков. Только после этого материал следует принять, направить на доработку, подвергнуть дальнейшему исследованию или забраковать.
Источники
- [1] Steels — Determination of the depth of decarburization. ISO standard, 2023. https://www.iso.org/standard/86689.html
- [2] Furnace Atmosphere Controls in Heat Treating. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/8/chapter-abstract/106617/Furnace-Atmosphere-Controls-in-Heat-Treating
- [3] Sintering of steels. Linde technical guidance, 2023. https://static.prd.echannel.linde.com/wcsstore/EE_REN_Industrial_Gas_Store/pdf/Sintering-of-steels-brochure-EN.pdf
- [4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html
- [5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html