




Was Entkohlung von Stahl ist – und was nicht
Definition der Entkohlung und der entkohlten Zone
Die Entkohlung von Stahl ist der oberflächennahe Verlust von Kohlenstoff oder kohlenstoffreichen Phasen aus einem Stahlerzeugnis während der Erwärmung, Verarbeitung oder Nutzung. Der betroffene Bereich ist die entkohlte Zone: eine Schicht unterhalb der ursprünglichen oder fertigen Oberfläche, in der der Kohlenstoffgehalt, der Anteil kohlenstoffhaltiger Phasen oder beides niedriger ist als im unbeeinflussten Inneren. NIST beschreibt diese Zone in Schadens- und Versagensarten von Bauteilen aus Baustahl als oberflächennahen Verlust von Kohlenstoff und kohlenstoffreichen Phasen, wenn der Kohlenstoff an der Oberfläche mit Sauerstoff zu gasförmigem Kohlenmonoxid (CO) oder Kohlendioxid (CO₂) reagiert.
Entkohlung entsteht durch das Zusammenwirken einer Oberflächenreaktion und der Kohlenstoffdiffusion im Festkörper und nicht allein durch Oxidation. Strong evidence
Typischerweise tritt dies bei der Wärmebehandlung, beim Schmieden, Walzen, Sintern oder einem anderen Hochtemperaturprozess auf, bei dem die Stahloberfläche mit einem Gas in Kontakt steht, das Kohlenstoff entziehen kann. Sauerstoffhaltige Ofengase sind häufige Ursachen; die Reaktion wird jedoch durch mehr als nur das Vorhandensein von Sauerstoff bestimmt. Kohlenstoff muss aus dem Inneren zur Oberfläche diffundieren, die Oberflächenreaktionen müssen mit ausreichender Geschwindigkeit ablaufen, und die Ofenatmosphäre muss eine niedrigere effektive Kohlenstoffaktivität als der Stahl aufweisen. Hat die Atmosphäre ein höheres Kohlenstoffpotenzial als die Stahloberfläche, kann stattdessen Kohlenstoff in den Stahl eindringen. Die Oberfläche wirkt daher als Reaktionsgrenzfläche, die an die Diffusion im festen Zustand gekoppelt ist.
Das Kapitel Entkohlung von Stahl – Mechanismen, Modelle, Vermeidung, Korrektur und Auswirkungen auf die Bauteillebensdauer von ASM beschreibt die Kohlenstoffdiffusion durch austenitisches Eisen zur Oberfläche als einen zentralen Bestandteil des Vorgangs. Bei erhöhter Temperatur bewegt sich Kohlenstoff durch das Austenitgitter, während Reaktionen an der Oberfläche Kohlenstoff verbrauchen. Der daraus entstehende Konzentrationsgradient kann sich weiter erstrecken als die sichtbar veränderte Oberfläche. Eine dunkle Zunderschicht allein zeigt nicht, wie tief der Kohlenstoffverlust reicht.
| Zustand | Bedeutung | Typischer struktureller Hinweis |
|---|---|---|
| Partielle Entkohlung | Der Gehalt an Kohlenstoff oder einer kohlenstoffreichen Phase ist vermindert, aber weiterhin vorhanden | Verminderter Perlit- oder Karbidanteil oder veränderter Phasenanteil |
| Vollständige Entkohlung | Der erwartete kohlenstoffreiche Bestandteil wurde aus der maßgeblichen Schicht entfernt | Kohlenstoffarme oder vollständig ferritische Oberflächenstruktur |
Metallurgen unterscheiden üblicherweise zwischen partieller Entkohlung und vollständiger Entkohlung. Partielle Entkohlung bedeutet, dass in der betroffenen Schicht noch etwas Kohlenstoff vorhanden ist, obwohl dessen Konzentration oder der Gehalt an kohlenstoffreichen Phasen unter demjenigen des unbeeinflussten Stahls liegt. Vollständige Entkohlung bedeutet, dass der kohlenstoffreiche Bestandteil, der aufgrund der Zusammensetzung des Stahls und des Wärmebehandlungszustands in der betreffenden Schicht zu erwarten wäre, entfernt wurde und eine kohlenstoffarme Struktur zurückbleibt. Dabei handelt es sich um metallurgische Zustände und nicht um universell gültige Tiefenkategorien. ISO 3887:2023, Stähle – Bestimmung der Entkohlungstiefe, legt drei Verfahren zur Bestimmung der Entkohlungstiefe in Stahlerzeugnissen fest; die Bedeutung einer angegebenen Tiefe hängt jedoch weiterhin vom festgelegten Kriterium und vom Verfahren ab.
Der Übergang vom entkohlten zum unbeeinflussten Werkstoff kann scharf, allmählich oder unregelmäßig sein. Ein untereutektoider Stahl kann eine ferritische Oberflächenschicht aufweisen, in der der Perlitanteil verringert oder vollständig beseitigt wurde. Ein Stahl mit höherem Kohlenstoffgehalt kann einen verringerten Karbidgehalt, veränderten Perlit oder eine vollständig ferritische Schicht in Oberflächennähe zeigen. Legierungselemente beeinflussen ebenfalls die Kohlenstoffaktivität, die Diffusion, die Phasenstabilität und das Erscheinungsbild der umgewandelten Zone. Aus diesem Grund ist die „Entkohlungstiefe“ nicht immer eine einzige, bei geringer Vergrößerung eindeutig sichtbare Grenze.
Entkohlung im Vergleich zu Oxidation, Verzunderung, Aufkohlung und prozessbedingtem Kohlenstoffverlust
Verwandte Oberflächenzustände
- Oxidation
- Reaktion von Stahlbestandteilen mit Sauerstoff, Wasserdampf oder Kohlendioxid.
- Zunderbildung
- Bildung und Entfernung von Eisenoxidprodukten an der Oberfläche.
- Aufkohlung
- Nettoeintrag von Kohlenstoff in die Stahloberfläche.
- Entkohlung
- Oberflächennahe Abnahme von Kohlenstoff oder kohlenstoffreichen Phasen.
Entkohlung und Oxidation treten häufig gemeinsam auf, sind jedoch keine Synonyme. Oxidation ist die Reaktion von Stahlbestandteilen mit oxidierenden Spezies wie Sauerstoff, Wasserdampf oder Kohlendioxid. Die Oxidation von Eisen kann einen Oxidfilm oder Zunder erzeugen, während die Oxidation von Kohlenstoff CO oder CO₂ bilden und den Kohlenstoffgehalt unterhalb der Oberfläche senken kann. Eine Ofenatmosphäre kann daher die Oberfläche oxidieren, ohne eine praktisch bedeutsame entkohlte Zone zu erzeugen, oder beide Effekte gleichzeitig verursachen.
Verzunderung bezeichnet in erster Linie die Bildung und Entfernung fest haftender oder loser Oxidprodukte auf der Stahloberfläche. Der Zunder kann je nach Temperatur und Gasbedingungen Eisenoxide wie Wüstit, Magnetit und Hämatit enthalten. Eine dicke Zunderschicht belegt nicht die Tiefe des Kohlenstoffverlusts. Umgekehrt kann Entkohlung unter einer Atmosphäre oder Beschichtung auftreten, die nur wenig sichtbaren Zunder erzeugt. Das Werk Atmosphärensteuerung zum Schutz von Metallen während Produktionsprozessen der University of Cambridge stellt ausdrücklich einen Zusammenhang zwischen der direkten Einwirkung von Verbrennungsatmosphären mit Sauerstoffüberschuss und Oxidation, Verzunderung sowie Entkohlung her, behandelt diese Phänomene jedoch als verwandte, aber eigenständige Ergebnisse.
Kohlenstoffaktivität Ein thermodynamisches Maß des chemischen Potenzials von Kohlenstoff relativ zu einem definierten Referenzzustand; sie hängt von Konzentration, Temperatur, Phase und Legierungselementen ab.
Die chemische Triebkraft lässt sich besser durch die Kohlenstoffaktivität oder das Kohlenstoffpotenzial des Ofens beschreiben als durch eine einfache Bezeichnung wie „oxidierende Atmosphäre“. Das Kohlenstoffpotenzial während der Wärmebehandlung von Stahl wird durch den Unterschied der Kohlenstoffaktivität zwischen dem Stahl und seiner Umgebung sowie durch die Kinetik der Oberflächenreaktionen bestimmt. Das Werk Steuerung von Ofenatmosphären bei der Wärmebehandlung von ASM nennt die Wasserdampfkonzentration, die Kohlendioxidkonzentration und den Sauerstoffpartialdruck als Ofenvariablen, mit denen das Kohlenstoffpotenzial gesteuert und Kohlenstoffverlust verhindert wird. Die Ergänzung 2704CP Handbook von Eurotherm aus dem Jahr 2020 beschreibt die gängige Abschätzung des Kohlenstoffpotenzials im Ofen anhand einer Sauerstoffmessung mit einer Zirkonoxidsonde in Kombination mit Ofentemperatur und Kohlenmonoxidgehalt oder anhand der Taupunktmessung.
Aufkohlung ist der entgegengesetzte Nettozustand der Kohlenstoffübertragung: Kohlenstoff dringt in die Stahloberfläche ein und erhöht deren Kohlenstoffaktivität oder Kohlenstoffkonzentration. Eine Ofenatmosphäre kann eine Stahlsorte aufkohlen und eine andere entkohlen, wenn sich deren Ausgangskohlenstoffgehalte oder Oberflächenzustände unterscheiden. Selbst innerhalb einer Ofencharge können die örtliche Gasströmung, die Temperatur, der Taupunkt, Ruß, Leckagen und der Abstand zwischen den Werkstücken zu unterschiedlichen Ergebnissen führen. Die Leitlinie Sintern von Stählen von Linde aus dem Jahr 2023 besagt, dass Wasserdampf in Stickstoff-/Wasserstoffatmosphären Entkohlung verursacht, und nennt als experimentelle Richtlinie, dass weniger als 5 % Wasserstoff die Aufkohlungs- und Entkohlungsgeschwindigkeiten unter den angegebenen Sinterbedingungen begrenzte. Dieser Wert ist keine allgemeingültige Ofenregel; Gaszusammensetzung, Temperatur, Geometrie des Pulvers oder des massiven Stahls sowie Verweilzeit bleiben entscheidend.
Kohlenstoff kann auch durch Verarbeitung ohne den klassischen Mechanismus der Ofenentkohlung verloren gehen. Mechanischer Abtrag, Schleifbrand, Zerspanung, Beizen, Schmelzverluste, Seigerungen oder die Auflösung von Karbiden während eines ungeeigneten Wärmebehandlungszyklus können die kohlenstoffhaltige Struktur oder den gemessenen Kohlenstoffgehalt in Oberflächennähe verändern. Während des Schweißens oder der additiven Verarbeitung kann sich Kohlenstoff umverteilen, und eine entkohlte Schicht kann nach der Wärmebehandlung durch Zerspanung entfernt werden. Diese Zustände sollten nicht automatisch als Entkohlung bezeichnet werden. Der Begriff ist am besten begründet, wenn ein oberflächennahes Kohlenstoffdefizit mit einer Kohlenstoffübertragung, einer Reaktion oder einem selektiven Verlust während des untersuchten Prozesses verknüpft ist.
In der genannten Untersuchung an Federstahl zeigte die Dicke des entkohlten Ferrits zwischen 700 und 1000 °C eine nicht monotone Temperaturabhängigkeit. Strong evidence
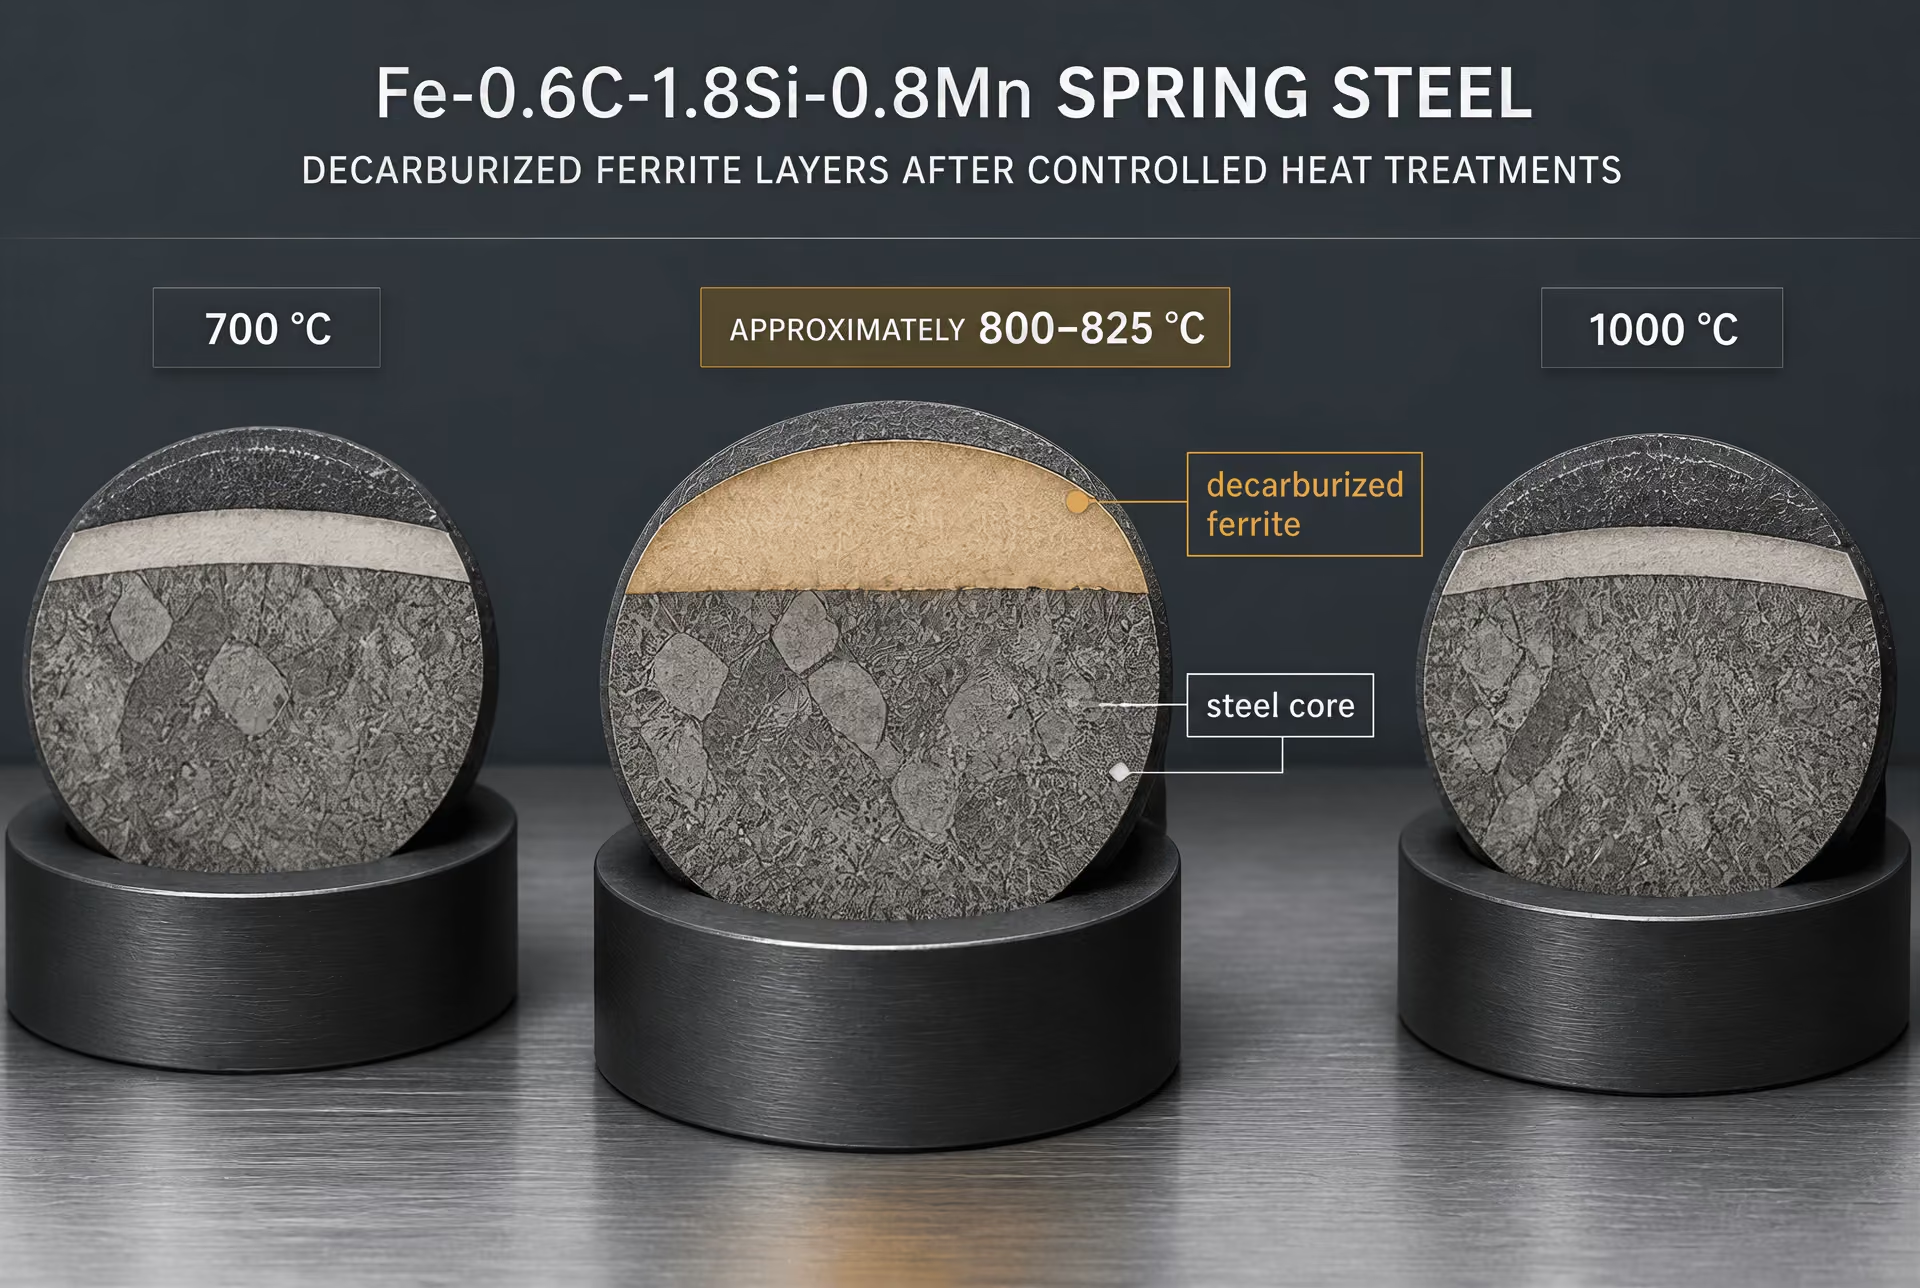
Die Temperatur allein sagt die endgültige Tiefe nicht voraus. Eine Studie aus dem Jahr 2021 im Journal of Materials Research and Technology an Federstahl der Zusammensetzung Fe-0.6C-1.8Si-0.8Mn, der zwischen 700 und 1000 °C untersucht wurde, ergab, dass die Dicke des entkohlten Ferrits bis etwa 800–825 °C zunahm und anschließend abnahm. Eine höhere Temperatur beschleunigt die Kohlenstoffdiffusion, kann jedoch auch die Oxidbildung, die Gasreaktionen, das Phasengefüge und die Dauer der maßgeblichen Umwandlung verändern. Das beobachtete Maximum ist daher das Ergebnis gekoppelter Diffusions- und Oxidationseffekte und nicht eines monotonen, ausschließlich temperaturabhängigen Gesetzes.
Warum Kohlenstoffverlust an der Oberfläche für die Leistung von Stahl wichtig ist
Kohlenstoff bestimmt den Anteil und die Morphologie von Ferrit, Perlit, Bainit, Martensit und Karbiden, die sich während der Abkühlung bilden. Wird der Oberfläche Kohlenstoff entzogen, kann eine weichere Schicht auf einem Stahl entstehen, dessen Kern für eine Härtung ausgelegt war. Bei einem abgeschreckten Bauteil erreicht die Oberfläche möglicherweise nicht die vorgesehene Härte, obwohl das Innere die Spezifikation erfüllt. Bei einer Feder, einem Zahnrad, einem Lager, einer Welle oder einem Befestigungselement verändert dieser Unterschied die Lastübertragung und die lokale Verformung.
Die mechanische Beeinträchtigung ist an der Oberfläche häufig am größten, da sich dort Kontaktspannungen, Biegespannungen, Reibung und die Rissinitiierung konzentrieren. Eine ferritische entkohlte Schicht kann die Verschleißbeständigkeit und die Lebensdauer bei Kontaktermüdung verringern. Unter zyklischer Biegung kann die Schicht mit geringerer Festigkeit früher als der Kern plastisch fließen oder Gleiten entwickeln. Ein Kohlenstoffgradient an der Oberfläche kann außerdem die Entwicklung von Eigenspannungen während des Abschreckens verändern, während Oxide und eine raue Zunderschicht zusätzliche Kerben oder Rissinitiierungsstellen bilden. ASM verknüpft diese Auswirkungen mit der Bauteillebensdauer, der Vermeidung, der Korrektur und der Modellierung, anstatt Entkohlung als rein kosmetischen Mangel zu behandeln.
| Verfahren | Primäre Beobachtung | Wesentliche Einschränkung |
|---|---|---|
| Metallografie | Phasenanteil, Morphologie und sichtbarer Übergang | Die Grenze kann allmählich oder ätzmittelabhängig sein |
| Mikroeindruckhärte | Mechanische Reaktion von der Oberfläche zum Kern | Die Härte hängt ebenfalls von Phase, Korngröße, Spannung und Legierung ab |
| Chemische Analyse | Kohlenstoffkonzentration oder -gradient | Die räumliche Auflösung hängt vom Probenvolumen und der Schichtdicke ab |
| Schnellprüfung | Schneller Hinweis auf eine verdächtige Zone | Unterstützt möglicherweise keine eng gefassten Annahmeentscheidungen |
Die Messung muss zur jeweiligen Aussage passen. ASTM E1077-14(2021), Standardprüfverfahren zur Abschätzung der Entkohlungstiefe von Stahlproben, umfasst Vorprüfungen, mikroskopische Untersuchungen, Mikroeindruckhärteprüfungen und Verfahren der chemischen Analyse. Das als Referenzverfahren für Streitfälle vorgesehene Verfahren ist eine rigorose quantitative oder lineare Analyse. SAE J419_201801, Verfahren zur Messung der Entkohlung, enthält ebenfalls empfohlene mikroskopische, härtebasierte und chemisch-analytische Verfahren für Eisenwerkstoffe. ISO 3887:2023 legt drei Messverfahren fest und unterstreicht damit, dass eine angegebene Tiefe vom verwendeten Verfahren abhängt.
Härteverlauf Eine Folge von Härtemessungen, die in kontrollierten Abständen von einer Oberfläche in Richtung des unbeeinflussten Inneren vorgenommen werden.
Ein Härteverlauf kann die praktische Tiefe bestimmen, in der sich die Festigkeit wieder erholt hat, während eine Mikroskopie das Verschwinden von Perlit oder karbidreichen Gefügebestandteilen erkennen kann. Eine Chemische Analyse kann einen Kohlenstoffgradienten nachweisen, den keine der beiden Methoden eindeutig auflöst. Daher können zwei Laboratorien aus demselben Querschnitt unterschiedliche „Entkohlungstiefen“ angeben, ohne dass eine der Messungen nachlässig durchgeführt worden sein muss. Das Ergebnis muss die Methode, das Kriterium, die Orientierung, die Probenahmestelle und den Werkstoffzustand angeben. Entkohlung ist in erster Linie ein metallurgisches Problem des Kohlenstoffverlusts; die Zunderfarbe ist lediglich ein möglicher Hinweis.
Die thermodynamische Triebkraft: Kohlenstoffaktivität an der Oberfläche

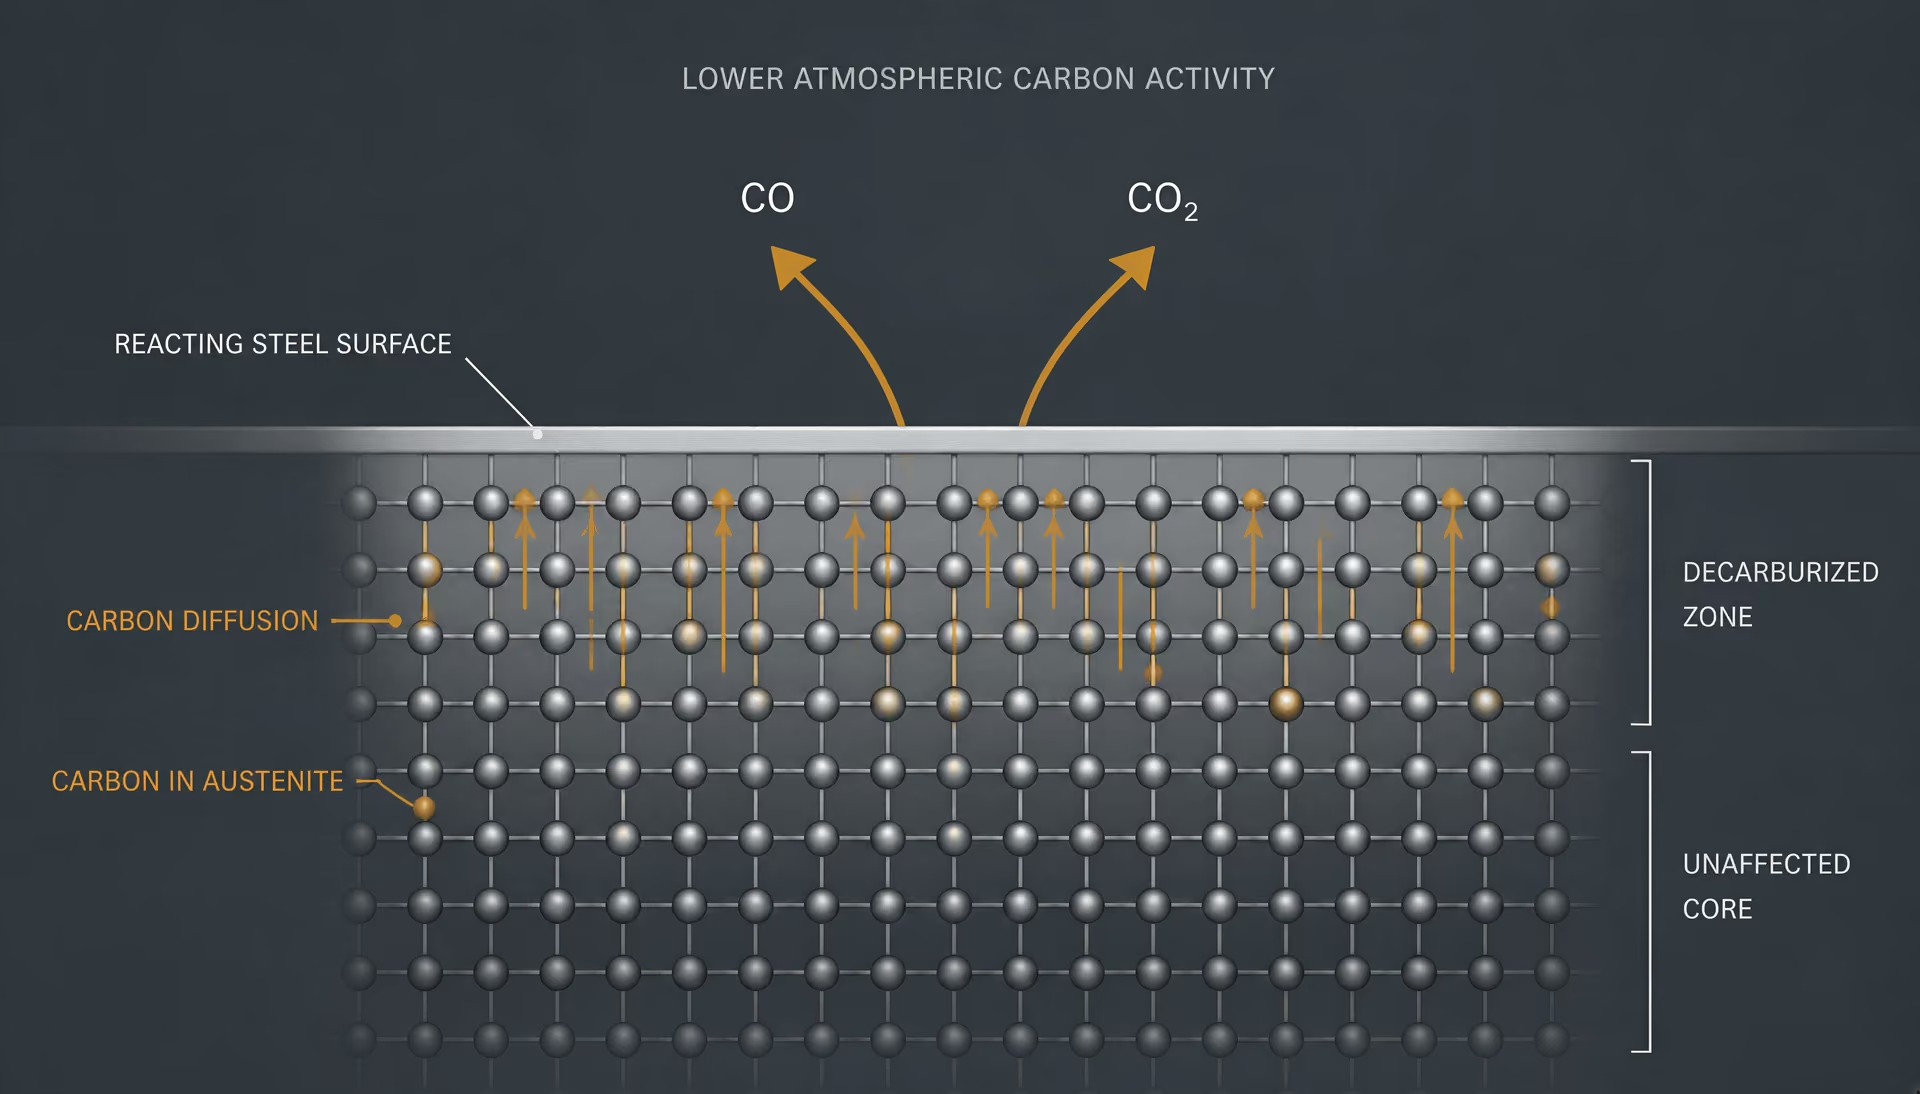
Kohlenstoffaustausch zwischen Stahl und Ofenatmosphäre
Die Entkohlung beginnt, wenn die Stahloberfläche einer Atmosphäre ausgesetzt wird, deren effektive Kohlenstoffaktivität niedriger ist als die Kohlenstoffaktivität des Stahls. Der Kohlenstoff wandert daraufhin durch Diffusion aus dem Inneren zur Oberfläche, während Oberflächenreaktionen diesen Kohlenstoff in gasförmige Spezies umwandeln, die das Metall verlassen. Der Prozess ist daher nicht lediglich eine „Oxidation der Oberfläche“, sondern ein gekoppelter Austausch zwischen Kohlenstoff in einer festen Lösung oder einer Karbidphase und kohlenstoffhaltigen Gasen.
Die Unterscheidung zwischen der Kohlenstoffaktivität im Stahl und der Kohlenstoffaktivität der Atmosphäre ist von zentraler Bedeutung. Die Kohlenstoffaktivität, üblicherweise als geschrieben, beschreibt das chemische Potenzial des Kohlenstoffs relativ zu einem definierten Referenzzustand. Im Stahl hängt von der Kohlenstoffkonzentration, der Temperatur, der Kristallstruktur und den Legierungselementen ab. Austenit mit 0,60 Massen-% C besitzt nicht dieselbe Kohlenstoffaktivität wie eine unlegierte Eisen-Kohlenstoff-Legierung mit derselben Kohlenstoffkonzentration, da Silizium, Mangan, Chrom, Molybdän und andere Elemente den Aktivitätskoeffizienten des Kohlenstoffs verändern. Auch die Phase ist relevant: Die Kohlenstoffaktivität in Austenit kann nicht ohne Berücksichtigung der unterschiedlichen thermodynamischen Zustände unmittelbar auf Ferrit oder Martensit übertragen werden.
Die Ofenatmosphäre besitzt eine effektive Kohlenstoffaktivität, die durch Gleichgewichte zwischen Kohlenmonoxid, Kohlendioxid, Wasserstoff, Wasserdampf, Methan und anderen Gasen bestimmt wird. Sie ist keine Kohlenstoffkonzentration im selben Sinne wie der Kohlenstoffgehalt in Massenprozent im Stahl. „Kohlenstoffpotenzial der Atmosphäre“ ist ein praktischer Ausdruck für die Kohlenstoffaktivität des Gases: Gemeint ist der Kohlenstoffgehalt, den ein Referenzeisen oder ein Referenzstahl bei ausreichend langer Einwirkung bis zum Erreichen des Gas-Metall-Gleichgewichts bei einer bestimmten Temperatur annähern würde.
Wenn sich die Stahloberfläche und die Atmosphäre im Gleichgewicht befinden, sind ihre chemischen Potenziale des Kohlenstoffs gleich. Besitzt die Atmosphäre das niedrigere Kohlenstoffpotenzial, verlässt Kohlenstoff den Stahl. Besitzt sie den höheren Wert, dringt Kohlenstoff in den Stahl ein, und es kommt zur Aufkohlung. Liegen die beiden Werte nahe beieinander, kann bereits eine geringfügige Änderung der Gaszusammensetzung, der Temperatur oder des Oberflächenzustands die Austaus Richtung umkehren.
Mehrere Gasreaktionen führen Kohlenstoff vom Stahl ab. Sauerstoff kann mit dem Kohlenstoff an der Oberfläche durch Reaktionen reagieren, die näherungsweise wie folgt dargestellt werden:
\[ \mathrm{C + \tfrac{1}{2}O_2 \rightarrow CO} \]
und
Auch Kohlendioxid und Wasserdampf sind wichtige oxidierende Bestandteile. Ihre Reaktionen können wie folgt dargestellt werden:
und
Die Produkte, insbesondere CO und CO₂, können anschließend an weiteren Reaktionen in der Gasphase teilnehmen. Eine geringe Konzentration eines oxidierenden Gases kann dennoch eine messbare Entkohlung verursachen, wenn das Gas kontinuierlich Kohlenstoff von der Oberfläche abführt und die Ofenatmosphäre kontinuierlich erneuert wird.
| Atmosphärenvariable | Rolle bei der Steuerung des Kohlenstoffpotenzials | Messung oder Interpretation |
|---|---|---|
| Wasserdampfkonzentration | Kann die Neigung zum Kohlenstoffverlust erhöhen | Wird häufig indirekt über den Taupunkt überwacht |
| Kohlendioxidkonzentration | Kann mit dem Kohlenstoff an der Oberfläche reagieren und das Gasgleichgewicht verändern | Wird zusammen mit CO und der Temperatur interpretiert |
| Sauerstoffpartialdruck | Zeigt die oxidierende Tendenz an und beeinflusst die Oxidbildung | Wird üblicherweise mit einer Zirkonoxidsonde gemessen |
| Kohlenmonoxidgehalt | Beeinflusst das CO/CO₂-Gleichgewicht und das Kohlenstoffpotenzial | Wird mit der Sauerstoffmessung der Sonde und der Temperatur kombiniert |
Stufen des Kohlenstoffverlusts
- Diffusion Kohlenstoff bewegt sich aus dem Inneren zur freiliegenden Oberfläche.
- Oberflächenreaktion Sauerstoffhaltige Gase verbrauchen oder übertragen Kohlenstoff an der Grenzfläche.
- Gasabfuhr CO, CO₂ oder andere Produkte verlassen die Metalloberfläche.
- Profilbildung Unterhalb der Oberfläche bildet sich ein Konzentrations- und mikrostruktureller Gradient.
Die im Text Das Kohlenstoffpotenzial während der Wärmebehandlung von Stahl beschriebene Betrachtung des Kohlenstoffpotenzials ist hilfreich, weil sie die thermodynamische Triebkraft von der Reaktionsgeschwindigkeit trennt. Der Kohlenstoffaustausch wird durch den Unterschied zwischen der Kohlenstoffaktivität im Stahl und der durch die Atmosphäre vorgegebenen Kohlenstoffaktivität angetrieben. Die Kinetik der Oberflächenreaktionen bestimmt, wie schnell sich dieser Unterschied auswirkt. Der Kohlenstoff muss zunächst die Oberfläche erreichen, dort reagieren und anschließend in die Gasphase übertreten. Ein langsamer Schritt in einer dieser Stufen kann die beobachtete Entkohlungsgeschwindigkeit verringern, ohne die zugrunde liegende Triebkraft zu beseitigen.
Kohlenstoffaktivität, Sauerstoffpotenzial und Kinetik der Oberflächenreaktionen
Der Sauerstoffpartialdruck ist ein direktes Maß für die oxidierende Wirkung der Atmosphäre, legt das Kohlenstoffpotenzial jedoch nicht unabhängig fest. Ein sehr niedriger Sauerstoffpartialdruck kann mit einem Gasgemisch einhergehen, das Kohlenstoff dennoch schnell entfernt, insbesondere wenn Wasserdampf oder Kohlendioxid vorhanden ist und die betreffende Reaktion bei der Behandlungstemperatur eine günstige Kinetik aufweist.
Die ASM-Leitlinie von 2013, Regelung von Ofenatmosphären bei der Wärmebehandlung, nennt die Wasserdampfkonzentration, die Kohlendioxidkonzentration und den Sauerstoffpartialdruck als Ofenparameter, die zur Regelung des Kohlenstoffpotenzials und zur Vermeidung von Entkohlung eingesetzt werden. Diese Größen sind miteinander verknüpft, aber nicht austauschbar. Der Taupunkt ist ein indirektes Maß für den Wasserdampf. Eine Zirkonoxidsonde reagiert hauptsächlich auf das Sauerstoffpotenzial. Keine dieser Messungen liefert für sich allein sämtliche Größen, die zur Berechnung der an der Stahloberfläche wirksamen Kohlenstoffaktivität erforderlich sind.
Beispielsweise hängt das Gleichgewicht
\[ \mathrm{CO_2 + C \rightleftharpoons 2CO} \]
vom Verhältnis von Kohlenmonoxid zu Kohlendioxid und von der Temperatur ab. Das Gleichgewicht
\[ \mathrm{H_2O + C \rightleftharpoons CO + H_2} \]
hängt von Wasserdampf, Wasserstoff, Kohlenmonoxid und der Temperatur ab. Eine Erhöhung von oder bei unveränderten sonstigen Bedingungen steigert im Allgemeinen die Tendenz zur Entkohlung. Eine Erhöhung des CO-zu-CO₂-Verhältnisses verringert im Allgemeinen die oxidierende Wirkung und kann das effektive Kohlenstoffpotenzial erhöhen. Wasserstoff verändert die Interpretation des Wasserdampfs, da häufig das Verhältnis und nicht allein die Wasserdampfkonzentration die maßgebliche Größe ist.
Die Stahloberfläche erreicht die zum Gasgleichgewicht gehörende Kohlenstoffaktivität möglicherweise nicht sofort. Oxidfilme, Zunder, Oxide von Legierungselementen, die Oberflächenrauheit, die Gasgeschwindigkeit und die Dicke der Grenzschicht beeinflussen sämtlich den Transport der reagierenden Spezies. Ein kompakter Oxidfilm kann den Kohlenstofftransport vorübergehend einschränken, während gerissener oder poröser Zunder frisches Metall freilegen und lokale Reaktionsstellen schaffen kann. Die Diffusion von Kohlenstoff durch Austenit kann anschließend zum bestimmenden Widerstand werden, insbesondere wenn die verarmte Schicht wächst. Das ASM-Kapitel Entkohlung von Stahl – Mechanismen, Modelle, Vermeidung, Korrektur und Auswirkungen auf die Lebensdauer von Bauteilen beschreibt diese sich nach innen verlagernde Konzentrationsänderung als Diffusion von Kohlenstoff durch austenitisches Eisen zu einer reagierenden Oberfläche.
Dies erklärt, warum ein Ofen einen zufriedenstellenden mittleren Sondenwert anzeigen kann, während Bauteile dennoch örtliche Entkohlung entwickeln. Die Gaszusammensetzung kann je nach Ofenposition, Beladungsgeometrie, Leckagen, Verbrennungsprodukten und Umwälzung variieren. Eine Sonde misst ihre eigene lokale Umgebung; sie misst nicht automatisch die Atmosphäre an jeder Stahloberfläche.
Ein nominales Rezept wie Stickstoff, Wasserstoff und Kohlenmonoxid in angegebenen Anteilen ist daher kein Beweis für ein kontrolliertes Kohlenstoffpotenzial. Tatsächliche Feuchtigkeit, Kohlendioxid, eindringender Sauerstoff, Gasdissoziation, Durchflussmenge, Ofendruck und Sondenkalibrierung müssen bekannt sein oder kontrolliert werden. Die Sinterleitlinie von Linde aus dem Jahr 2023 berichtet, dass Wasserdampf in Stickstoff-Wasserstoff-Atmosphären eine Entkohlung verursacht, und nennt als experimentelle Richtlinie, dass weniger als 5 % Wasserstoff die Aufkohlungs- und Entkohlungsgeschwindigkeiten unter den angeführten Sinterbedingungen begrenzt. Dieser Wert ist keine allgemeingültige Ofenregel. Seine Bedeutung hängt vom angegebenen Gassystem, der Temperatur, dem Stahl, der Verweilzeit und dem Wasserdampfgehalt ab.
Die Kohlenstoffaktivität verändert sich ebenfalls mit der Zusammensetzung des Stahls. Silizium im zwischen 700 und 1000 °C untersuchten Federstahl Fe-0.6C-1.8Si-0.8Mn beeinflusst die Thermodynamik des Kohlenstoffs und das Oxidationsverhalten, während Mangan und das sich entwickelnde Ferrit-Austenit-Gleichgewicht die Diffusion und die Phasenstabilität beeinflussen. Das Verhalten der Oberfläche kann nicht allein aus dem Kohlenstoffanteil vorhergesagt werden.
Warum die Zusammensetzung der Atmosphäre nicht unabhängig von der Temperatur interpretiert werden kann
Die Temperatur geht in jeden Teil der Bilanz ein. Sie verändert die Gleichgewichtskonstanten der Gasreaktionen, die Kohlenstoffaktivität des Austenits, die Stabilität der Oxide, die Geschwindigkeit der Oberflächenreaktionen und den Diffusionskoeffizienten des Kohlenstoffs. Dasselbe CO/CO₂-Verhältnis kann daher bei unterschiedlichen Ofentemperaturen unterschiedliche Kohlenstoffpotenziale erzeugen. Ein Gasgemisch, das bei einer Temperatur schützend wirkt, kann bei einer anderen Temperatur entkohlend wirken.
Die Temperatur verändert auch, welcher Prozess die gemessene Tiefe bestimmt. Bei höherer Temperatur wird die Diffusion von Kohlenstoff durch Austenit schneller, gleichzeitig können sich jedoch Oxidationsreaktionen und Gastransport verändern. Das Ergebnis muss daher keine monotone Zunahme der Entkohlungstiefe sein. In einer Studie aus dem Jahr 2021 über den Federstahl Fe-0.6C-1.8Si-0.8Mn, der bei Temperaturen von 700 bis 1000 °C behandelt wurde, nahm die Dicke des entkohlten Ferrits bis etwa 800–825 °C zu und anschließend wieder ab. Dieses Maximum ist ein deutlicher Beleg dafür, dass die Temperatur nicht als eindimensionale Regel behandelt werden darf. Phasenumwandlungen, Zunderbildung, Sauerstoffverfügbarkeit und Reaktionskinetik waren miteinander gekoppelt.
Die Ergänzung zum Handbuch 2704CP von Eurotherm aus dem Jahr 2020 beschreibt die übliche Abschätzung des Kohlenstoffpotenzials im Ofen aus Sauerstoffmessungen mit einer Zirkonoxidsonde in Verbindung mit der Ofentemperatur und dem Kohlenmonoxidgehalt oder aus einer Taupunktmessung. Der Temperaturterm ist bei beiden Verfahren wesentlich. Ein Sondensignal ohne die korrekte Temperatur, Gasanalyse und Kalibrierung kann einen plausiblen, aber falschen Wert für das Kohlenstoffpotenzial ergeben.
Auch die Veröffentlichung Atmosphärenregelung zum Schutz von Metallen während Produktionsprozessen von Cambridge warnt davor, dass die direkte Einwirkung von Verbrennungsatmosphären mit Sauerstoffüberschuss Oxidation, Zunderbildung und Entkohlung verursachen kann. Das praktische Regelungsziel ist nicht eine Gasbezeichnung wie „neutral“ oder „reduzierend“. Es ist ein gemessenes und temperaturabhängiges Gleichgewicht an der Oberfläche, das verhindert, dass die Kohlenstoffaktivität des Stahls über einen ausreichend langen Zeitraum die effektive Kohlenstoffaktivität der Atmosphäre überschreitet und dadurch eine unzulässig stark verarmte Zone entsteht.
Diffusion, Reaktion und die Bildung einer entkohlten Schicht
Eine Entkohlung wird durch einen sich bewegenden Kohlenstofffluss verursacht, nicht allein durch Oxidation. Während des Erwärmens im Austenitbereich wandert im Eisen gelöster Kohlenstoff zu einer Oberfläche, an der ihn die umgebende Atmosphäre schneller entfernt, als der Stahl ihn ersetzen kann. Das ASM-Handbook-Kapitel Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life beschreibt diesen Prozess als das Zusammenwirken der Kohlenstoffdiffusion durch austenitisches Eisen mit Oberflächenreaktionen und der Chemie der Ofenatmosphäre.
Die Stahloberfläche wird daher zu einer Kohlenstoffsenke. Wenn die Atmosphäre eine geringere Kohlenstoffaktivität als der Stahl besitzt, fließt Kohlenstoff nach außen. Das Ergebnis kann den Verlust gelösten Kohlenstoffs, die Auflösung kohlenstoffreicher Phasen, die Bildung von Ferrit an der Oberfläche oder eine Kombination dieser Effekte umfassen. NIST beschreibt den betroffenen Bereich als eine oberflächennahe Entkohlungszone, in der Kohlenstoff und kohlenstoffreiche Phasen entfernt wurden, häufig nachdem Oberflächenkohlenstoff mit Sauerstoff zu gasförmigem Kohlenmonoxid (CO) oder Kohlendioxid (CO₂) reagiert hat.
Diese Beschreibung erklärt auch, warum eine gemessene Entkohlungstiefe keine feste Werkstoffkonstante ist. Sie hängt von Temperatur, Zeit, Querschnittsgeometrie, Phasenzustand, Legierungschemie, Atmosphärenzusammensetzung und dem Verfahren ab, mit dem die Grenze bestimmt wird.
Kohlenstoffdiffusion durch Austenit
Oberhalb der relevanten Umwandlungstemperatur besetzt Kohlenstoff Zwischengitterplätze im Austenit, der kubisch-flächenzentrierten Phase des Eisens. Seine Konzentration ist nicht gleichmäßig, wenn die Oberfläche Kohlenstoff verliert. Es bildet sich ein Konzentrationsgradient: Die Kohlenstoffkonzentration ist in der Nähe der exponierten Oberfläche am niedrigsten und nähert sich weiter im Inneren des Querschnitts der Grundzusammensetzung an. Der Gradient liefert die treibende Kraft für die Diffusion.
Erstes Ficksches Gesetz Eine Diffusionsbeziehung, der zufolge der Stofffluss proportional zum negativen Konzentrationsgradienten ist, wobei der Diffusionskoeffizient die Größenordnung des Transports bestimmt.
Eine vereinfachte Beschreibung verwendet das erste Fick’sche Gesetz:
Hierbei ist der Kohlenstofffluss, der Kohlenstoffdiffusionskoeffizient in Austenit, die Kohlenstoffkonzentration und der Abstand von der Oberfläche. Das negative Vorzeichen zeigt die Bewegung entlang des Konzentrationsgradienten an. Der Diffusionskoeffizient steigt stark mit der Temperatur an und wird häufig durch eine Arrhenius-Beziehung dargestellt:
Dabei ist ein Frequenzfaktor, die Aktivierungsenergie, die Gaskonstante und die absolute Temperatur.
Eine grob angenäherte Diffusionsstrecke skaliert mit , wobei die Einwirkungszeit ist. Damit lässt sich die gemessene Entkohlungstiefe allein jedoch nicht vorhersagen, weil die Oberflächenkonzentration nicht automatisch null ist und die Reaktion an der Oberfläche langsam sein kann. Es zeigt jedoch, warum eine längere Einwirkung im Ofen normalerweise ermöglicht, dass sich die Kohlenstoffverarmung weiter nach innen ausdehnt, während eine höhere Temperatur die betroffene Tiefe durch die Beschleunigung des Stofftransports vergrößern kann.
Faktoren, die den Kohlenstofftransport verändern
- Austenit
- Kohlenstoff diffundiert in der kubisch-flächenzentrierten Phase schnell durch Zwischengitterplätze.
- Ferrit
- Unterschiedliche Zwischengitterpfade führen zu einem anderen Diffusionsproblem.
- Querschnittsgröße
- Dünne Erzeugnisse können sich überlappende Verarmungszonen von gegenüberliegenden Oberflächen entwickeln.
- Kanten und Ecken
- Eine größere freiliegende Oberfläche und eine multidirektionale Diffusion können die Ungleichmäßigkeit erhöhen.
Der Phasenzustand verändert das Transportproblem. Kohlenstoff diffundiert in Austenit wesentlich schneller als in Ferrit, weil sich die Zwischengitterplätze und Diffusionswege unterscheiden. Eine Wärmebehandlung, die die Umwandlung von Austenit zu Ferrit durchläuft, kann daher ein Profil erzeugen, das die Kohlenstoffbewegung während einer Phase und die Umwandlung während einer anderen widerspiegelt. Oberflächenferrit kann entstehen, weil die lokale Kohlenstoffkonzentration unter den Wert fällt, der erforderlich ist, um Austenit bei der Behandlungstemperatur zu stabilisieren. Diese ferritische Schicht ist nicht lediglich ein Produkt einer Oxidationsreaktion; sie ist auch eine durch Kohlenstoffverlust verursachte Phasenumwandlung.
Die Querschnittsgröße ist von Bedeutung, weil sich ein dünnes Produkt von beiden Seiten einem verarmten Zustand annähern kann. In einem dicken Stab kann der zentrale Bereich seine ursprüngliche Kohlenstoffkonzentration annähernd beibehalten, während sich die beiden Oberflächenzonen unabhängig voneinander entwickeln. In einem dünnen Blech können sich die Diffusionsfelder überlappen, wodurch ein vollständig aufgekohlter Kern kleiner wird oder ganz verschwindet. Kanten und Ecken bringen eine weitere Komplikation mit sich: Ihre größere exponierte Oberfläche je Volumeneinheit und ihre zweidimensionalen Diffusionswege können eine tiefere oder weniger gleichmäßige Verarmung erzeugen als eine breite ebene Fläche.
Oberflächenreaktionen, die Kohlenstoff entfernen
Die Diffusion transportiert Kohlenstoff zur Oberfläche, doch eine Oberflächenreaktion muss ihn verbrauchen oder übertragen, bevor eine anhaltende Entkohlung stattfinden kann. Die Reaktion kann Sauerstoff, Wasserdampf, Kohlendioxid oder andere Bestandteile der Atmosphäre einbeziehen. Zu den repräsentativen Reaktionen gehören:
Die tatsächlichen Gasreaktionen können über Oxidfilme und adsorbierte Oberflächenspezies ablaufen. Daher sollten diese Gleichungen als Gesamtreaktionen und nicht als vollständige Abfolge elementarer Reaktionsschritte verstanden werden. Sauerstoff kann zunächst eine Eisenoxidschicht erzeugen, während Kohlenstoff an oder unterhalb der Schicht mit der oxidierenden Umgebung reagiert. Atmosphere control for the protection of metals during production processes von Cambridge verknüpft Verbrennungsatmosphären mit Sauerstoffüberschuss mit Oxidation, Zunderbildung und Entkohlung.
Die Kohlenstoffaktivität liefert eine nützlichere thermodynamische Beschreibung als die Sauerstoffkonzentration allein. Das Kohlenstoffpotenzial der Ofenatmosphäre ist die Kohlenstoffaktivität, die die Atmosphäre dem Stahl unter festgelegten Bedingungen aufprägen würde. Wenn der Stahl eine höhere Kohlenstoffaktivität als die Atmosphäre besitzt, wird die Entkohlung begünstigt. Wenn die Atmosphäre ein höheres Kohlenstoffpotenzial besitzt, kann Kohlenstoff in den Stahl eintreten, und es kann zu einer Aufkohlung kommen. Die Fachliteratur zum Kohlenstoffpotenzial betont, dass dieser Austausch sowohl durch den Aktivitätsunterschied als auch durch die Kinetik der Oberflächenreaktion gesteuert wird.
Furnace Atmosphere Controls in Heat Treating von ASM nennt die Wasserdampfkonzentration, die Kohlendioxidkonzentration und den Sauerstoffpartialdruck als wichtige Größen zur Regelung des Kohlenstoffpotenzials im Ofen. Der Ergänzungsband 2704CP Handbook von Eurotherm aus dem Jahr 2020 beschreibt die gängige Schätzung des Kohlenstoffpotenzials anhand einer Sauerstoffmessung mit einer Zirkonoxidsonde in Verbindung mit der Ofentemperatur und dem Kohlenmonoxidgehalt oder anhand einer Taupunktmessung. Diese Messungen beschreiben die Ofenbedingungen; sie messen nicht direkt das Kohlenstoffprofil in jedem einzelnen Bauteil.
Die Richtlinie von weniger als 5 % Wasserstoff sollte nicht über die genannten Sinterbedingungen hinaus verallgemeinert werden. Limited evidence
Wasserdampf erfordert besondere Aufmerksamkeit. Die Richtlinie Sintering of steels von Linde aus dem Jahr 2023 stellt fest, dass Wasserdampf in Stickstoff-Wasserstoff-Atmosphären eine Entkohlung verursacht, und verweist auf eine experimentelle Leitlinie, nach der weniger als 5 % Wasserstoff die Aufkohlungs- und Entkohlungsgeschwindigkeiten unter den angegebenen Sinterbedingungen begrenzte. Dieser Wert ist kein universeller Grenzwert für Öfen. Gasströmung, Temperatur, Stahlzusammensetzung, Taupunkt, Oberflächenzustand und Anlagengeometrie bestimmen, ob eine bestimmte Atmosphäre oxidierend, neutral, aufkohlend oder entkohlend wirkt.
Kopplung zwischen Reaktionsgeschwindigkeit und Diffusionsgeschwindigkeit
Die Oberfläche und das Innere bilden ein gekoppeltes Gesamtsystem. Wenn die Oberflächenreaktion sehr schnell ist, kann die oberflächennahe Kohlenstoffkonzentration stark abfallen, wodurch ein steiler Gradient und ein diffusionskontrollierter Fluss entstehen. Wenn der Kohlenstofftransport durch den Austenit schnell, die Oberflächenreaktion jedoch langsam ist, sammelt sich Kohlenstoff in der Nähe der Oberfläche an, und der Gesamtverlust wird durch die Reaktion kontrolliert. Zwischen diesen Grenzfällen sind beide Widerstände von Bedeutung.
Eine nützliche konzeptionelle Randbedingung lautet:
Dabei ist ein Koeffizient der Oberflächenreaktion, die Kohlenstoffkonzentration an der Oberfläche und die Konzentration, die mit der Atmosphäre im Gleichgewicht steht. Ein niedriger Wert von lässt die Oberfläche relativ kohlenstoffreich; ein hoher Wert von treibt die Oberflächenkonzentration in Richtung des atmosphärischen Gleichgewichtswerts. Gasgeschwindigkeit im Ofen, Oxidbedeckung, Rissbildung in der Zunderschicht und Gaszusammensetzung können den effektiven Oberflächenkoeffizienten verändern.
Diese Kopplung erzeugt bei vielen Proben eher einen Gradienten als eine abrupte chemische Grenze. Die Kohlenstoffkonzentration verändert sich mit der Tiefe kontinuierlich oder annähernd kontinuierlich, und die damit verbundene Mikrostruktur verändert sich über eine Zone hinweg, während Ferritanteil, Karbidanteil, Härte und Ätzverhalten variieren. Eine scharf wirkende Grenze kann entstehen, wenn ein Prüfverfahren einen Schwellenwert anwendet. Dieser Schwellenwert ist jedoch eine Messkonvention und nicht notwendigerweise eine physikalische Diskontinuität.
Auch die Temperatur folgt keiner einfachen monotonen Regel. Eine Studie aus dem Jahr 2021 über Federstahl der Zusammensetzung Fe-0.6C-1.8Si-0.8Mn, der im Bereich von 700 bis 1000 °C behandelt wurde, ergab, dass die Dicke des entkohlten Ferrits bis etwa 800–825 °C zunahm und anschließend abnahm. Das Ergebnis spiegelt gegenläufige Effekte wider: Mit steigender Temperatur beschleunigt sich die Diffusion, während Phasenstabilität, Oxidationsverhalten, Oberflächenreaktionsgeschwindigkeiten und die in einer bestimmten Phase verfügbare Zeit das Profil verändern.[1] Steels — Determination of the depth of decarburization. International Organization for Standardization. ISO standard, 2023.
Die Messung kann die angegebene Tiefe verändern. ISO 3887:2023 legt drei Verfahren zur Bestimmung der Entkohlungstiefe in Stahlerzeugnissen fest. ASTM E1077-14(2021) behandelt Verfahren zur Vorprüfung, zur mikroskopischen Untersuchung, zur Mikrohärteprüfung und zur chemischen Analyse; bei strittigen Ergebnissen bestimmt die Norm eine rigorose quantitative oder lineare Analyse als Schiedsverfahren. SAE J419_201801 enthält ebenfalls empfohlene Verfahren für mikroskopische Untersuchungen, Härteprüfungen und chemische Analysen. Ein Härtekriterium kann eine breitere betroffene Zone erfassen als eine metallografische Untersuchung, während eine chemische Analyse einen Kohlenstoffverlust nachweisen kann, der nur eine geringe sichtbare Veränderung hervorruft. Die angegebene Schicht ist daher das Ergebnis der Ofeneinwirkung und der gewählten Definition, an welcher Stelle die Entkohlung endet.
Temperatur, Zeit und die nichtmonotone Reaktion der Entkohlung
Die Temperatur beeinflusst die Entkohlung durch mehrere miteinander verknüpfte Variablen, nicht allein durch die Diffusion. Eine Erhöhung der Werkstücktemperatur steigert im Allgemeinen die Beweglichkeit des Kohlenstoffs, verändert jedoch auch das Phasengefüge des Stahls, die Geschwindigkeit der Gas-Metall-Reaktionen, das Wachstum oder den Abtrag der Zunderschicht sowie das Kohlenstoffpotential an der Oberfläche. Die gemessene Schicht ist daher das Ergebnis eines Problems mit beweglicher Grenzfläche: Kohlenstoff verlässt den Stahl, die Atmosphäre verbraucht oder liefert kohlenstoffhaltige Spezies, und das zur Definition der Grenzfläche verwendete Gefüge kann sich während desselben Wärmezyklus verändern.
Diese Unterscheidung ist wichtig, weil die „Entkohlungstiefe“ ein Messergebnis und keine von der Methode unabhängige einzelne physikalische Größe ist. ISO 3887:2023, Stähle — Bestimmung der Entkohlungstiefe, legt drei Verfahren zur Bestimmung der Tiefe in Stahlerzeugnissen fest. ASTM E1077-14(2021), Standardprüfverfahren zur Abschätzung der Entkohlungstiefe von Stahlproben, umfasst Prüfungen zur Vorbewertung, mikroskopische Verfahren, Mikroeindruckhärteverfahren sowie Verfahren der chemischen Analyse; bei strittigen Ergebnissen bezeichnet die Norm eine genaue quantitative oder linienanalytische Untersuchung als Referenzverfahren. SAE J419_201801, Verfahren zur Messung der Entkohlung, enthält ebenfalls Verfahren der Mikroskopie, Härteprüfung und chemischen Analyse. Eine aus der Ferritdicke ermittelte Temperaturkurve ist folglich nicht mit einer Kurve gleichzusetzen, die aus der Härterückbildung oder einem Kohlenstoffkonzentrationsprofil gewonnen wurde.
Auswirkungen des Aufheizens und Haltens
Während des Aufheizens kann die Oberfläche bereits Kohlenstoff verlieren, bevor das Bauteil seine nominelle Haltetemperatur erreicht. Die maßgebliche treibende Kraft ist der Unterschied zwischen der Kohlenstoffaktivität im Stahl und dem wirksamen Kohlenstoffpotential der Ofenatmosphäre. Eine Atmosphäre mit niedrigem Kohlenstoffpotential entzieht dem Stahl durch Oberflächenreaktionen unter Beteiligung sauerstoffhaltiger Spezies Kohlenstoff, während anschließend Kohlenstoff aus dem Inneren zur Oberfläche diffundiert. Das ASM-Kapitel Stahlentkohlung — Mechanismen, Modelle, Vermeidung, Korrektur und Auswirkungen auf die Bauteillebensdauer beschreibt diesen gekoppelten Vorgang als Kohlenstoffdiffusion durch austenitisches Eisen zur Oberfläche, gefolgt von Reaktionen, bei denen gasförmiges Kohlenmonoxid oder Kohlendioxid entsteht.
Die einfachste Diffusionsabschätzung legt nahe, dass die betroffene Tiefe ungefähr mit der Quadratwurzel der Zeit skaliert, , wobei die Kohlenstoffdiffusivität ist. Da mit steigender Temperatur stark zunimmt, können sowohl eine höhere Temperatur als auch eine längere Haltezeit die Entfernung vergrößern, über die sich die Kohlenstoffkonzentration verändert. Diese Beziehung ist nützlich, aber unvollständig. Sie setzt eine stabile Phase, einen konstanten Oberflächenzustand und eine unveränderliche Grenzflächenkonzentration voraus. Beim Aufheizen im Ofen werden alle drei Annahmen verletzt.
Die Austenitbildung verändert die Kohlenstofflöslichkeit und den Stofftransport. Bei Temperaturen unterhalb des maßgeblichen Umwandlungsbereichs bewegt sich der Kohlenstoff durch Ferrit, während er oberhalb dieses Bereichs durch Austenit transportiert wird; beim Abkühlen können sich an der Oberfläche Ferrit, Perlit oder andere kohlenstoffarme Produkte bilden. Die Temperatur, bei der diese Umwandlungen stattfinden, hängt von der Zusammensetzung und der thermischen Vorgeschichte ab. Silizium und Mangan verschieben das Umwandlungsverhalten und verändern die Stabilität sowie das Erscheinungsbild des oberflächennahen Gefüges. Eine Schicht, die nach dem Abkühlen als entkohlter Ferrit erscheint, ist daher das abschließende Abbild sowohl des Kohlenstoffprofils bei hoher Temperatur als auch des Umwandlungsverlaufs.
Die Haltezeit verändert außerdem die Zeitspanne, in der die Atmosphäre mit der Oberfläche reagieren kann. Eine kurze Einwirkungsdauer kann eine kohlenstoffverarmte Schicht erzeugen, ohne dass sich viel Zunder bildet. Eine längere Einwirkungsdauer kann den Kohlenstoffgradienten vertiefen, den Zunder verdicken, ihn aufreißen oder ablösen und frisches Metall dem Gas aussetzen. Zunder kann den Gaszutritt vorübergehend verlangsamen, aber bei porösem oder abgelöstem Zunder auch örtliche Reaktionswege schaffen. Der Zeiteffekt bleibt daher nicht notwendigerweise proportional zu .[2] Furnace Atmosphere Controls in Heat Treating. ASM International. ASM Handbook, 2013.
Die Atmosphärenregelung muss in jeden Temperaturvergleich einbezogen werden. Die ASM-Leitlinien von 2013 nennen die Wasserdampfkonzentration, die Kohlendioxidkonzentration und den Sauerstoffpartialdruck als Ofenvariablen, die zur Regelung des Kohlenstoffpotentials und zur Vermeidung von Entkohlung eingesetzt werden. Das 2704CP Handbook supplement von Eurotherm aus dem Jahr 2020 beschreibt die verbreitete Ermittlung des Kohlenstoffpotentials aus Sauerstoffmessungen mit einer Zirkonsonde in Verbindung mit Ofentemperatur und Kohlenmonoxidgehalt oder aus einer Taupunktmessung. Diese Messwerte sind relevant, weil zwei Versuche bei derselben Stahltemperatur unterschiedliche Kohlenstoffaktivitäten an der Oberfläche erzeugen können. Die Sinterleitlinien von Linde aus dem Jahr 2023 berichten, dass Wasserdampf in Stickstoff-/Wasserstoffatmosphären Entkohlung verursacht, und geben als experimentelle Leitlinie an, dass ein Wasserstoffgehalt von weniger als 5 % die Aufkohlungs- und Entkohlungsgeschwindigkeiten unter den genannten Sinterbedingungen begrenzt. Diese Leitlinie gilt für die angegebenen Sinterbedingungen; sie ist keine allgemeine Regel für Öfen.

Das Beispiel des Federstahls bei 700–1000 °C
Ein besonders aufschlussreiches Gegenbeispiel zu einer ausschließlich temperaturbezogenen Erklärung stammt aus einer 2021 in der Journal of Materials Research and Technology veröffentlichten Studie über Federstahl mit der Zusammensetzung Fe-0.6C-1.8Si-0.8Mn. Das Material wurde zwischen 700 und 1000 °C untersucht. Die Dicke des entkohlten Ferrits nahm im unteren Bereich des untersuchten Temperaturbereichs mit steigender Temperatur zu, erreichte bei ungefähr 800–825 °C ein Maximum und nahm innerhalb dieses Versuchs bei höheren Temperaturen wieder ab.
Das Ergebnis ist nichtmonoton. Es bedeutet nicht, dass die Diffusion oberhalb von 825 °C langsamer wurde. Die Kohlenstoffdiffusion wird mit steigender Temperatur im Allgemeinen schneller. Vielmehr änderten sich mehrere konkurrierende Effekte gleichzeitig. Im unteren Temperaturbereich beschleunigte die Temperaturerhöhung den Kohlenstofftransport und die Oberflächenreaktionen und ermöglichte zugleich eine ausreichende Einwirkungsdauer, damit sich eine breitere ferritische Entkohlungszone entwickeln konnte. Als sich die Temperatur 800–825 °C näherte und diesen Bereich überschritt, änderten sich die Phasenstabilität und das Umwandlungsverhalten. Die Menge und Morphologie des nach dem Abkühlen sichtbaren Ferrits stellte keine einfache Fortsetzung der bei niedrigeren Temperaturen entstandenen Schicht mehr dar.
Auch die Oberflächenoxidation gewann an Bedeutung. Bei höheren Temperaturen können sauerstoffhaltige Ofengase schneller mit Eisen und Kohlenstoff reagieren. Cambridge weist in Atmosphärenregelung zum Schutz von Metallen während Produktionsprozessen darauf hin, dass ein direkter Kontakt mit Verbrennungsatmosphären mit Sauerstoffüberschuss Oxidation, Zunderbildung und Entkohlung verursachen kann. Eine dicke oder veränderte Zunderschicht kann die Zufuhr reaktiven Gases zum Metall verändern, während die Zunderbildung oberflächliches Eisen verbrauchen und die Stelle verändern kann, an der der Kohlenstoffverlust erfasst wird. Eine schnellere Oxidation kann daher die chemische Aggressivität der Atmosphäre erhöhen und gleichzeitig die zur Messung ausgewählte Ferritzone verkleinern, umverteilen oder verdecken.
Das in der Studie berichtete Maximum sollte als Folge der Zusammensetzung Fe-0.6C-1.8Si-0.8Mn, des Temperaturprogramms von 700–1000 °C, der Einwirkungsdauer, der Ofenatmosphäre, der Probengeometrie, des Abkühlverlaufs und der gewählten Definition von entkohltem Ferrit verstanden werden. Es ist kein allgemeingültiges Gesetz, dass Federstähle bei 800–825 °C ihre maximale Entkohlung erreichen. Ein anderer Stahl, eine andere Atmosphäre oder eine andere Haltezeit kann das Maximum verschieben oder es vollständig aus dem untersuchten Bereich herausfallen lassen.
Warum eine höhere Temperatur nicht immer eine dickere gemessene Schicht bedeutet
Drei voneinander unabhängige Fragen werden häufig zu einer einzigen zusammengefasst: Wie viel Kohlenstoff hat den Stahl verlassen, wie weit hat sich die Konzentrationsstörung ausgedehnt, und wie viel entkohltes Material hat ein Prüfverfahren ausgewiesen? Eine höhere Temperatur kann die ersten beiden Größen erhöhen und zugleich die dritte verringern.
Die Oberflächenreaktion kann so schnell werden, dass Oxidation, Zunderwachstum oder Begrenzungen des Gasstroms die Randbedingung bestimmen. Wenn die Oberfläche mit einer kompakten Zunderschicht bedeckt ist, kann der Kohlenstoffabtrag nach einer anfänglichen Phase eingeschränkt werden. Wird die Zunderschicht porös oder blättert sie ab, kann die Reaktion erneut beschleunigt werden. Wasserdampf, Kohlendioxid, Sauerstoffpartialdruck, Kohlenmonoxid und Wasserstoff beeinflussen jeweils das Gleichgewicht zwischen Oxidation, Kohlenstoffabtrag und Kohlenstoffaustausch. Das Kohlenstoffpotential ist daher eine Regelgröße des Ofens und keine feste Eigenschaft der Temperatur.
Eine Phasenumwandlung liefert einen weiteren Grund für eine geringere gemessene Dicke. Eine kohlenstoffverarmte austenitische Zone kann sich beim Abkühlen in Ferrit und andere Produkte umwandeln, deren Erscheinungsbild von der Abkühlgeschwindigkeit und der örtlichen Zusammensetzung abhängt. Bei einer höheren Behandlungstemperatur kann die endgültige ferritische Morphologie dünner oder unterbrochen sein oder in Oberflächennähe durch Zunder und umgewandelte Produkte ersetzt werden, selbst wenn der Kohlenstofftransport schnell war. Ein mikroskopisches Ferritkriterium kann dann eine geringere Tiefe ausweisen, als ein chemisches Profil erkennen ließe.
Die Messmethode kann die scheinbare Rangfolge zweier Behandlungen umkehren. Die Metallografie kann die Grenzfläche anhand der Ferritmorphologie bestimmen; die Mikroeindruckhärte kann einen Härteübergang an einer anderen Stelle erfassen; die chemische Analyse kann einen breiteren Gradient ohne scharfe Grenzfläche zeigen. ASTM E1077-14(2021) berücksichtigt diese Unterschiede, indem die Norm alle vier Verfahrensarten abdeckt und quantitative oder linienanalytische Untersuchungen bei Streitfällen für die Schiedsprüfung vorsieht. Bei Vergleichen müssen daher Probenorientierung, Schliffpräparation, Ätzung, Vergrößerung, Abstand der Härteeindrücke, Probenahmetiefe und Bewertungskriterium konstant gehalten werden.
Die praktische Schlussfolgerung ist eindeutig: Die Temperatur sollte als eine Koordinate in einem gekoppelten thermischen, chemischen und mikrostrukturellen Versuch betrachtet werden. Ein gültiger Vergleich erfasst Aufheizgeschwindigkeit, Haltedauer, Atmosphärenzusammensetzung oder Kohlenstoffpotential, Zustand der Zunderschicht, Abkühlverlauf, Stahlbezeichnung und Messmethode. Das Ergebnis für Fe-0.6C-1.8Si-0.8Mn zwischen 700 und 1000 °C zeigt, warum eine Temperaturerhöhung die ausgewiesene entkohlte Ferritschicht zunächst verdicken und anschließend verdünnen kann. Es ist ein Beleg gegen eine monotone Temperaturregel, nicht gegen die Bedeutung der Temperatur.
Ofenatmosphären und die wesentlichen Prozessursachen
Entkohlung wird nicht durch „Oxidation“ im weit gefassten Sinne verursacht, also nicht einfach dadurch, dass Sauerstoff in einen Ofen gelangt. Sie tritt auf, wenn die Stahloberfläche Kohlenstoff schneller verliert, als Kohlenstoff aus dem Inneren nachgeliefert werden kann. Das maßgebliche Gleichgewicht umfasst die Kohlenstoffaktivität im Stahl, die Kohlenstoffaktivität im Gas, die Kinetik der Oberflächenreaktionen, die Diffusion durch Austenit oder Ferrit, die Temperatur sowie die Zufuhr oxidierender Spezies. Ein Ofen kann daher Zunder erzeugen, ohne dieselbe Entkohlungstiefe wie ein anderer Ofen hervorzurufen, und bereits eine geringfügige Änderung der Gaschemie kann das Ergebnis verändern, selbst wenn Solltemperatur und Haltezeit unverändert bleiben.
Das ASM-Handbook-Kapitel Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life beschreibt die Diffusion von Kohlenstoff durch austenitisches Eisen zur Oberfläche, während Oberflächenreaktionen Kohlenstoff verbrauchen. NIST definiert eine Entkohlungszone als oberflächennahe Abnahme des Kohlenstoffgehalts und der kohlenstoffreichen Phasen, wenn der Kohlenstoff an der Oberfläche mit Sauerstoff reagiert und gasförmiges Kohlenmonoxid oder Kohlendioxid bildet. Die praktische Frage lautet daher nicht einfach, ob Sauerstoff vorhanden ist. Entscheidend ist, ob die Oberflächenreaktion die Kohlenstoffaktivität an der Oberfläche ausreichend senkt, um einen Kohlenstoffgradienten in den Stahl hinein zu erzeugen.
ASM’s Furnace Atmosphere Controls in Heat Treating identifiziert die Wasserdampfkonzentration, die Kohlendioxidkonzentration und den Sauerstoffpartialdruck als Ofenvariablen, die zur Regelung des Kohlenstoffpotenzials und zur Vermeidung von Entkohlung verwendet werden. Diese Variablen sollten als Betriebsdaten und nicht als nachträgliche Erklärungen behandelt werden. Die Leitlinie von Eurotherm aus dem Jahr 2020 beschreibt die gängige Ermittlung des Kohlenstoffpotenzials aus einer Sauerstoffmessung mit einer Zirkonoxidsonde in Verbindung mit der Ofentemperatur und dem Kohlenmonoxidgehalt oder anhand des Taupunkts. Jede Methode hat Grenzen. Daher sollte ein Ofenprotokoll Gaswerte, Temperaturverlauf, Position der Charge, Gasströmung und den gemessenen Zustand des Stahls miteinander verknüpfen.
Wasserdampf, Kohlendioxid, Sauerstoffpartialdruck und Verbrennungsprodukte
Wasserdampf steht häufig unter dem ersten Verdacht, weil er den Kohlenstoff an der Stahloberfläche oxidieren kann. Eine vereinfachte Reaktion lautet:
Kohlendioxid kann gemäß der folgenden Reaktion beteiligt sein:
Die Produkte sind gasförmig. Dadurch wird Kohlenstoff aus dem oberflächennahen Bereich entfernt, anstatt als kohlenstoffreiches Oxid zurückzubleiben. Auch der Sauerstoffpartialdruck ist von Bedeutung, da er die Tendenz zur Bildung von Eisenoxiden bestimmt und die Reaktionen beeinflusst, durch die sich die Gehalte an Kohlenmonoxid und Kohlendioxid einstellen. Diese Reaktionen sind gekoppelt: Ein Gas mit niedrigem Sauerstoffgehalt im Volumenstrom kann dennoch ausreichend Wasserdampf oder Kohlendioxid enthalten, um die Kohlenstoffaktivität an der Oberfläche zu senken.
Kohlenmonoxid wirkt nicht automatisch schützend. Seine Wirkung hängt vom Gleichgewicht zwischen aufkohlenden und entkohlenden Reaktionen, von der Gastemperatur, der Stahlzusammensetzung und dem Verhältnis von CO zu CO₂ ab. Ein CO-haltiges Gas kann unter einer bestimmten Kohlenstoffpotenzial-Bedingung Kohlenstoff zuführen und unter einer anderen Kohlenstoff entfernen. Das Kohlenstoffpotenzial ist daher ein Konzept des chemischen Gleichgewichts und keine Bezeichnung, die einem bestimmten Gas zugeordnet ist. Auch die Geschwindigkeit des Kohlenstoffaustauschs hängt von der Kinetik der Oberflächenreaktionen ab. Die Diffusion im Stahl kann schnell sein, während die Oberflächenreaktion geschwindigkeitsbestimmend bleibt, oder umgekehrt.
Verbrennungsprodukte können dieses Gleichgewicht rasch stören. Ein ungeregelter Brenner kann überschüssigen Sauerstoff, einen hohen Wasserdampfgehalt oder ein anomales CO₂/CO-Verhältnis erzeugen. Eine brennstoffreiche Verbrennung kann Kohlenmonoxid und rußbedingte Ablagerungen hervorbringen, während Lufteintritt den Sauerstoff- und Feuchtigkeitsgehalt erhöhen kann, nachdem das Gas in den Ofen gelangt ist. Eine feuchte Charge, feuchtes Feuerfestmaterial oder eine kürzlich gewaschene Vorrichtung kann während des Aufheizens Dampf freisetzen. Eine Undichtigkeit an einer Tür, einer Dichtung, einem Brennerstein, einer Lüfterwelle oder einem Kühlabschnitt kann Raumluft ansaugen, insbesondere wenn der Ofendruck unter den Umgebungsdruck fällt.
Diese Beobachtungen sind Hypothesen zur Prozessregelung und keine Diagnosen. Die Aussage „Der Ofen war undicht“ erfordert eine Bestätigung durch Druckmessungen, Prüfgasmessungen, eine Inspektion der Dichtungen, Taupunktverläufe oder eine örtlich begrenzte Gasprobenahme. Die Aussage „Das Gas war feucht“ erfordert eine kalibrierte Taupunkt- oder Feuchtemessung sowie eine Überprüfung der Trocknerleistung, der Rohrleitungstemperatur und der Spülpraxis. Eine verunreinigte Charge kann Öl, Schneidflüssigkeit, Rost, Zunder oder Reinigungsrückstände eintragen, die sich zersetzen und die lokale Gaschemie verändern. Durch die Inspektion der Charge und den Vergleich der Ergebnisse nach Position lässt sich ein durch die Charge verursachtes Problem von einem flächendeckenden Versagen der Ofenatmosphäre unterscheiden.
Die Temperatur erschwert die Interpretation. In einer Studie aus dem Jahr 2021 im Journal of Materials Research and Technology an Federstahl der Zusammensetzung Fe-0.6C-1.8Si-0.8Mn, der bei Temperaturen von 700 bis 1000 °C untersucht wurde, nahm die Dicke des entkohlten Ferrits bis etwa 800–825 °C zu und anschließend ab. Dieses nichtmonotone Ergebnis zeigt, warum die Temperatur allein keine ausreichende Erklärung liefert. Eine höhere Temperatur beschleunigt die Kohlenstoffdiffusion und die Oberflächenreaktionen, kann jedoch auch die Oxidbildung, das Gasgleichgewicht, das Phasengefüge und die Geschwindigkeit verändern, mit der Kohlenstoff aus dem Inneren nachgeliefert wird.
Atmosphären mit Sauerstoffüberschuss und Zunderbildung
Cambridge’s Atmosphere control for the protection of metals during production processes enthält eine direkte Warnung: Die Einwirkung von Verbrennungsatmosphären mit Sauerstoffüberschuss kann zu Oxidation, Zunderbildung und Entkohlung führen, deren spätere Entfernung erforderlich sein kann. Diese Aussage ist stärker, als zu behaupten, dass Zunder und Entkohlung immer identisch seien. Zunder ist ein Oxidprodukt auf oder nahe der Oberfläche; Entkohlung ist eine Veränderung des Kohlenstoffgehalts und des kohlenstoffhaltigen Mikrogefüges. Beide treten häufig gemeinsam auf, weil eine oxidierende Oberfläche Kohlenstoff verbraucht, während Eisen mit Sauerstoff reagiert. Ihre Tiefen und Geschwindigkeiten müssen jedoch nicht übereinstimmen.
Eine Atmosphäre mit Sauerstoffüberschuss kann durch ein falsches Luft-Brennstoff-Verhältnis, eine Drift der Brennerregelung, eine unzureichende Durchmischung, ein ausgefallenes Instrument zur Sauerstoffregelung oder durch Lufteintritt über Ofenöffnungen entstehen. Ein Ofen kann außerdem eine akzeptable durchschnittliche Gaschemie aufweisen, während ein Brennerstrahl oder ein Chargenrand lokal einer oxidierenden Strömung ausgesetzt ist. Die Anordnung der Charge ist von Bedeutung. Eine enge Stapelung kann die Gaszirkulation behindern und lokale Taschen erzeugen; freiliegende Ecken und Vorderkanten können stärker reagieren als geschützte Oberflächen.
Zunder kann die Beweislage verdecken. Oxid kann während des Transports, Kugelstrahlens, Richtens oder Beizens abplatzen und eine sauber aussehende Oberfläche mit einem unter der Oberfläche liegenden Kohlenstoffgradienten hinterlassen. Umgekehrt lässt eine dunkle oder dicke Zunderschicht keine genaue Bestimmung der Entkohlungstiefe zu. Bei der Untersuchung des Ofens sollten daher das Erscheinungsbild des Zunders, der Kohlenstoffgehalt an der Oberfläche, das Härteprofil, das metallografische Gefüge und die Aufzeichnungen zur Ofenatmosphäre miteinander verglichen werden, anstatt eines aus dem anderen abzuleiten.
Die Regelung beginnt mit einer stabilen Verbrennung und einem überprüften Ofendruck. Sauerstofftrim der Brenner, Brennstoffdruck, Luftdruck, Klappenstellung, Ofendruck und Zustand der Abgasführung sollten anhand kalibrierter Instrumente überprüft werden. Das Öffnen der Tür, die Beschickungspraxis und die Zeitintervalle zwischen Entnahme und Abschrecken können in der kritischsten Prozessphase Luft eintragen. Wenn ein Ergebnis innerhalb der Charge variiert, sollten die betroffenen Oberflächen kartiert und mit Brennerpositionen, Gaseinlässen, Dichtungen und Strömungsmustern korreliert werden. Wenn alle Oberflächen eine ähnliche Veränderung zeigen, sollten der Verlauf der Sollwerte, die Gasversorgung und die Regelung des Kohlenstoffpotenzials überprüft werden.
N2/H2-Sinteratmosphären und die Bedeutung der Feuchtigkeit[3] Sintering of steels. Linde. Linde technical guidance, 2023.
Stickstoff-Wasserstoff-Atmosphären, die beim Sintern von Metallpulvern verwendet werden, erfordern eine gesonderte Betrachtung. Wasserstoff wird häufig eingesetzt, um Oxide zu reduzieren und eine saubere Sinterumgebung zu unterstützen. Die Atmosphäre ist gegenüber Kohlenstoff jedoch nicht automatisch neutral. Die Leitlinie von Linde aus dem Jahr 2023, Sintering of steels, stellt fest, dass Wasserdampf in N₂/H₂-Atmosphären Entkohlung verursacht. Feuchtigkeit kann mit Kohlenstoff im Pressling oder an der Stahloberfläche reagieren, während Wasserstoff das Gleichgewicht und das Transportverhalten des Gasgemischs verändert.
Linde verweist außerdem auf eine experimentelle Leitlinie, wonach weniger als 5 % Wasserstoff die Aufkohlungs- und Entkohlungsgeschwindigkeiten unter den angegebenen Sinterbedingungen begrenzt. Dieser Wert muss an diese Bedingungen gebunden bleiben. Er ist keine allgemeingültige Ofenregel für die Wärmebehandlung, das Schmieden, das Glühen oder jede Zusammensetzung von Metallpulvern. Eine Anwendung ohne Prüfung von Temperatur, Taupunkt, Kohlenstoffgehalt, Gasgeschwindigkeit, Verweilzeit und Ofenkonstruktion würde ein kontextspezifisches Ergebnis in eine irreführende Spezifikation verwandeln.
Beim Sintern kann Feuchtigkeit mit dem zugeführten Stickstoff oder Wasserstoff eingebracht werden, durch unvollständige Trocknung entstehen, in kalten Leitungen kondensieren oder aus Feuerfestmaterial und Vorrichtungen freigesetzt werden. Ein Anstieg des Taupunkts während eines Produktionslaufs kann auf ein Problem des Trockners, eine undichte wassergekühlte Komponente, eine unzureichende Spülung oder feuchtes Eingangsmaterial hinweisen. Zur Ermittlung der Ursache sollten Taupunktmessungen an der Gasversorgung und am Ofeneinlass, eine Dichtheitsprüfung, Kontrollen der Leitungstemperatur sowie ein Vergleich von Leerofen- und beladenen Ofenläufen durchgeführt werden.[4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Die Gaszusammensetzung allein ist nicht ausreichend. Kohlenstoffhaltiges Pulver, die Zersetzung von Schmierstoffen, Ofenablagerungen und die Geometrie der Presslinge können die lokale Atmosphäre in der Umgebung der Teile verändern. Der Kohlenstoffgehalt oder das Mikrogefüge sollte an mehreren Positionen gemessen, der Taupunkt während des vollständigen Wärmezyklus aufgezeichnet und das Ergebnis mit dem Gasströmungsmuster des Ofens verglichen werden. Wenn ein Streit die gemessene Tiefe betrifft, legt ISO 3887:2023 drei Verfahren zur Bestimmung der Entkohlungstiefe in Stahlerzeugnissen fest. ASTM E1077-14(2021) behandelt Verfahren zur Vorprüfung, zur mikroskopischen Untersuchung, zur Mikroeindruckhärteprüfung und zur chemischen Analyse; eine strenge quantitative oder lineare Analyse ist bei Streitfällen als Schiedsverfahren vorgesehen. Die Diagnose der Atmosphäre und das Messverfahren müssen gemeinsam überprüft werden; eine Änderung des einen oder des anderen kann das berichtete Prozessergebnis verändern.
Wie die Entkohlung nach den Normen gemessen wird
Eine angegebene Entkohlungstiefe ist keine einzelne, von der Methode unabhängige Eigenschaft. Sie ist das Ergebnis eines Prüfsystems: der ausgewählten Norm, des aus dem Produkt entnommenen Schnitts, der Oberflächenvorbereitung, der Auflösung des Instruments und der Regel, nach der entschieden wird, wo die Entkohlung endet. Zwei Laboratorien können denselben Stab untersuchen und unterschiedliche Tiefen ermitteln, ohne dass eine der Messungen nachlässig durchgeführt wurde.
Der metallurgische Grund ist einfach, aber bedeutsam. Beim Erwärmen bewegt sich Kohlenstoff durch Austenit zu einer Oberfläche, deren Kohlenstoffaktivität niedriger ist als die des Stahls. Oberflächenreaktionen unter Beteiligung von Sauerstoff, Wasserdampf und Kohlendioxid können Kohlenstoff durch die Bildung von Kohlenmonoxid oder Kohlendioxid verbrauchen. Wenn die Ofenatmosphäre Kohlenstoff mit ausreichender Aktivität zuführt, kann die Reaktion vermindert oder umgekehrt werden; wenn dies nicht der Fall ist, versorgt die Diffusion aus dem Inneren die Oberflächenreaktion. ASM nennt die Wasserdampfkonzentration, die Kohlendioxidkonzentration und den Sauerstoffpartialdruck als Ofenvariablen, die zur Steuerung des Kohlenstoffpotenzials und zur Begrenzung der Entkohlung verwendet werden. Eurotherm beschreibt gängige Schätzungen des Kohlenstoffpotenzials auf der Grundlage von Sauerstoffmessungen mit einer Zirkonoxidsonde sowie der Ofentemperatur und des Kohlenmonoxidgehalts oder auf der Grundlage der Taupunktmessung.
Die gemessene Zone hängt daher von der thermischen und atmosphärischen Vorgeschichte ab und nicht lediglich von der Höchsttemperatur. Eine Studie aus dem Jahr 2021 an Federstahl des Typs Fe-0.6C-1.8Si-0.8Mn, der bei Temperaturen von 700 bis 1000 °C geprüft wurde, ergab, dass die Dicke des entkohlten Ferrits bis etwa 800–825 °C zunahm und anschließend wieder abnahm. Dieses Ergebnis warnt davor, die Temperatur als eine Steuergröße mit nur einer Wirkungsrichtung zu betrachten: Die Diffusion wird mit steigender Temperatur schneller, doch auch die Oxidbildung, das Phasengefüge, die Kinetik an der Oberfläche und das verfügbare Kohlenstoffpotenzial verändern sich.

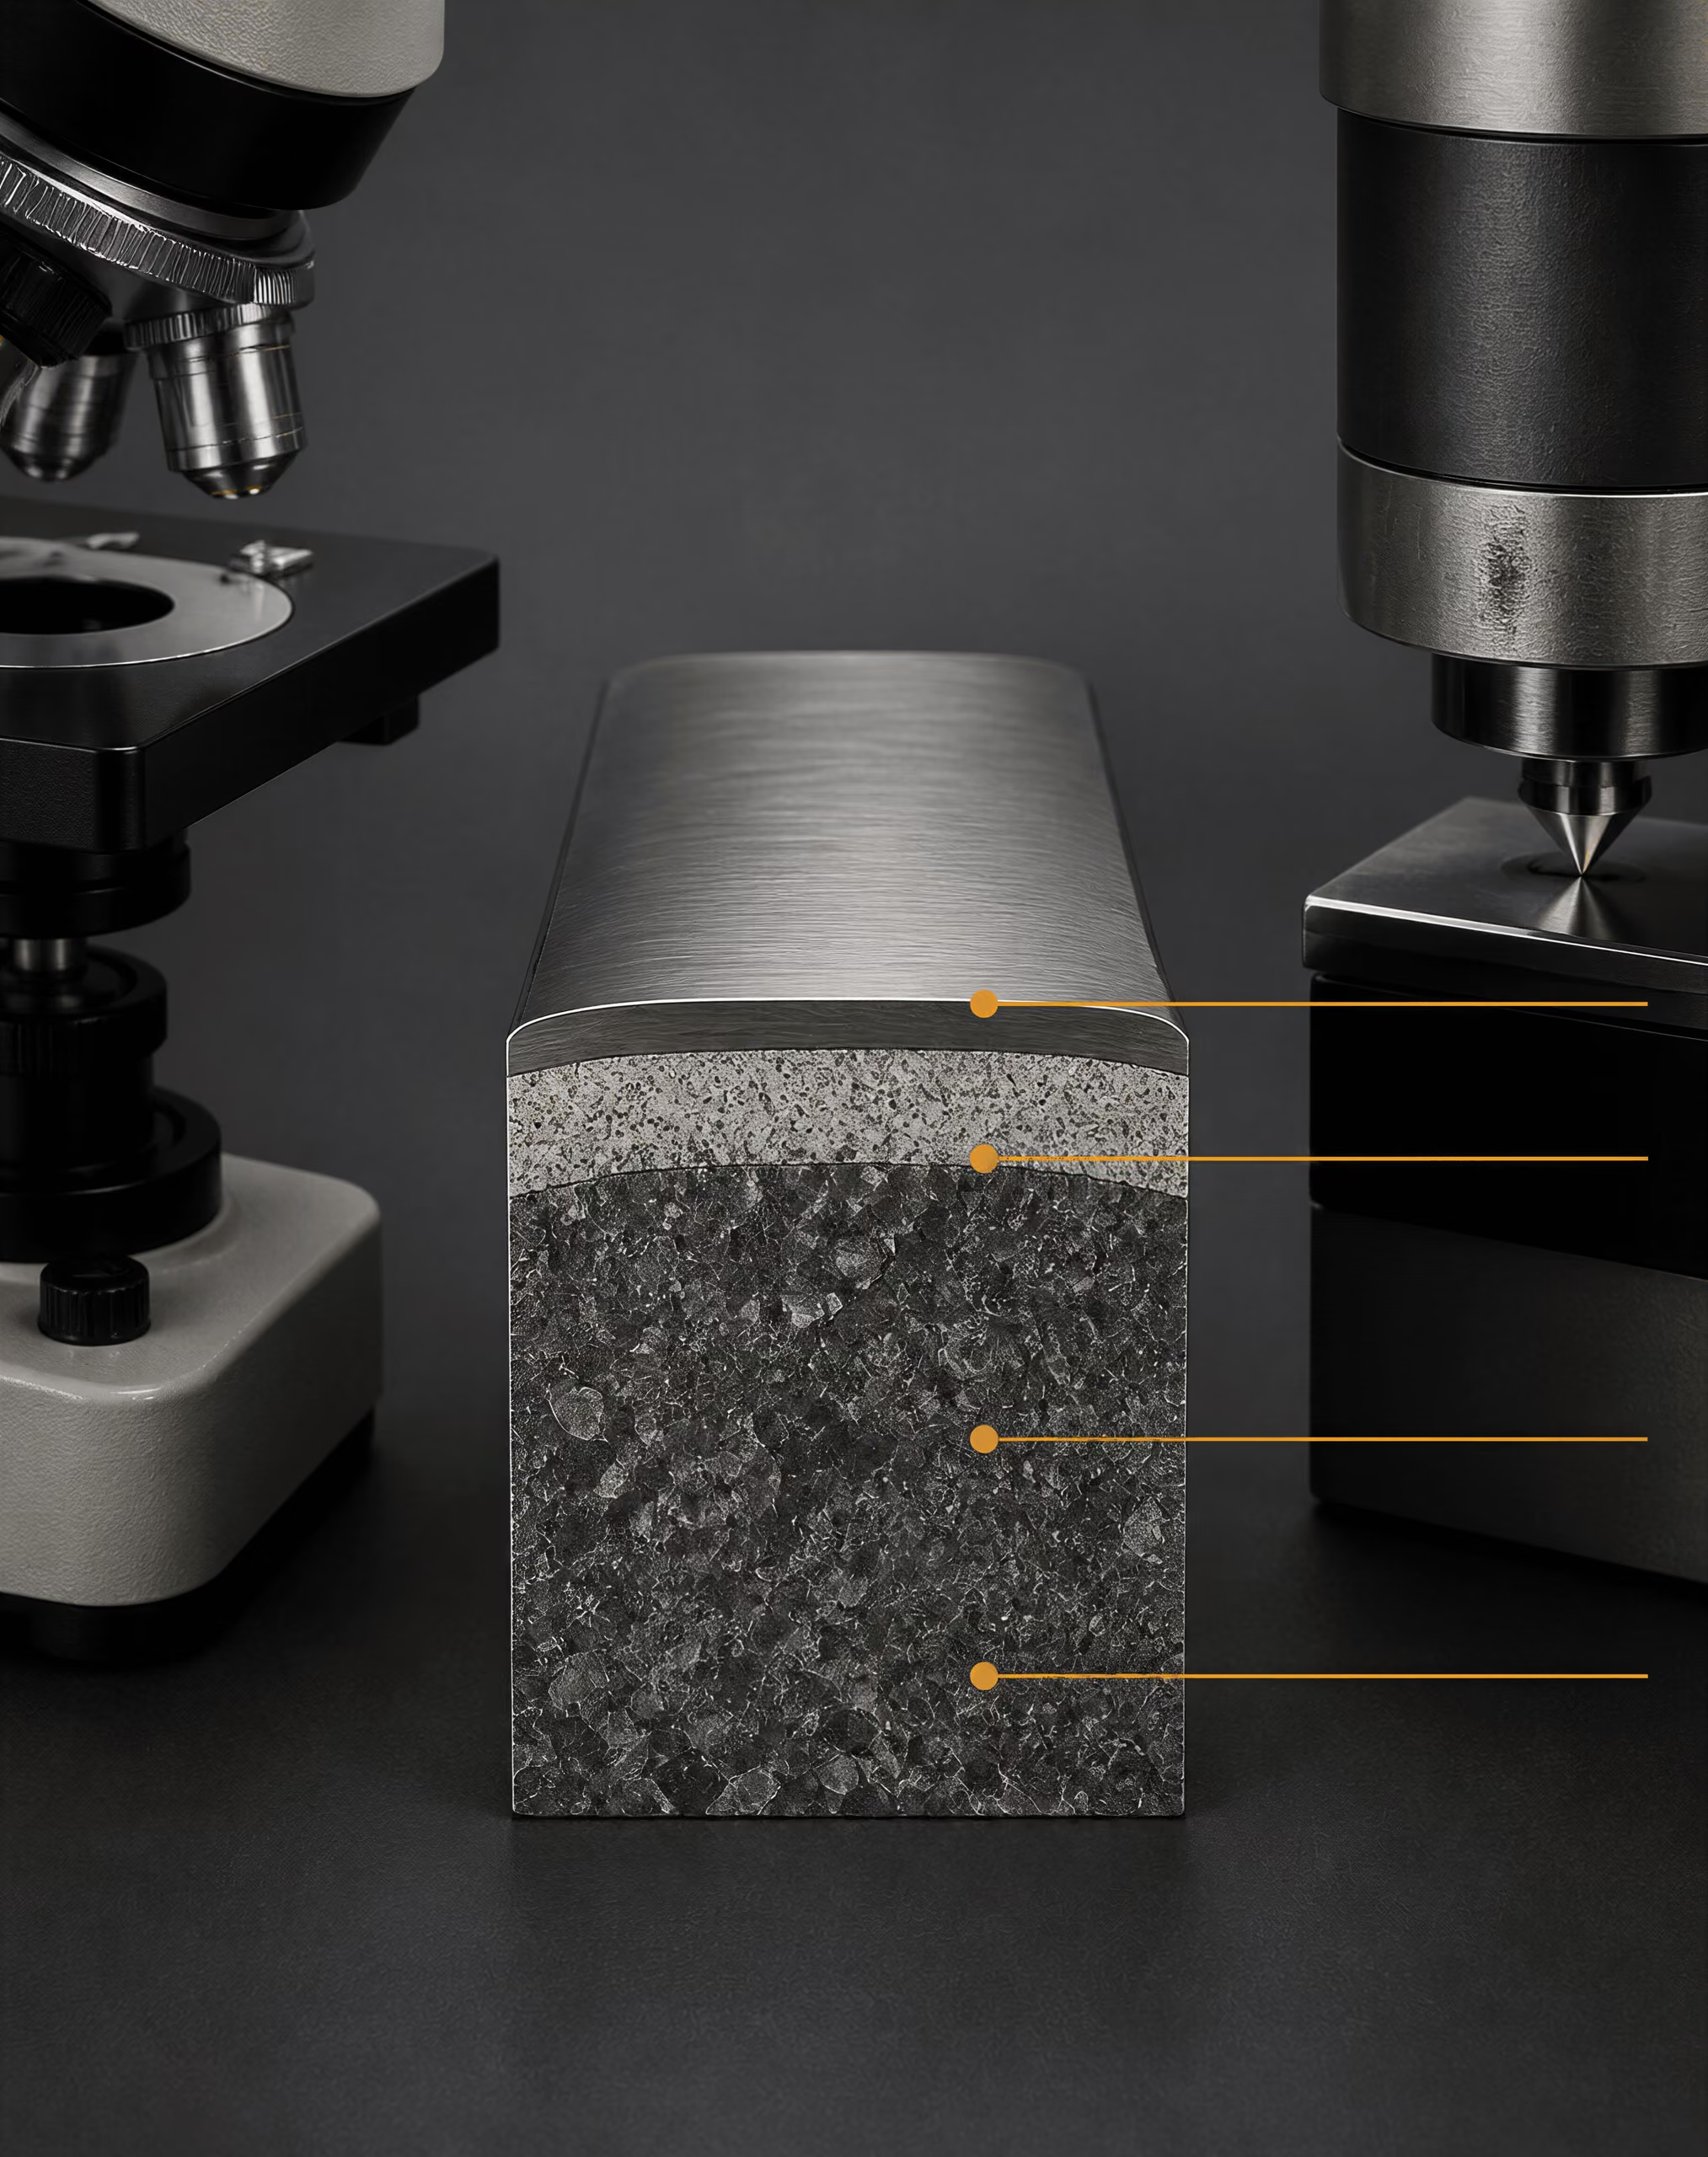
ISO 3887:2023 und ihre drei Messmethoden
| Verfahrensfamilie nach ISO | Was sie bewertet | Geeignete Entscheidungsgrundlage |
|---|---|---|
| Metallografische Untersuchung | Änderungen von Phase und Morphologie von der Oberfläche zum Kern | Vollständige oder partielle Entkohlung |
| Härtemessung | Gradient der mechanischen Eigenschaften mit der Tiefe | Kriterium für eine funktional erweichte Zone |
| Chemische Analyse | Kohlenstoffkonzentrationsprofil | Annahmegrenze für den Kohlenstoffgehalt |
ISO 3887:2023, Stähle — Bestimmung der Entkohlungstiefe, legt drei Methoden für Stahlerzeugnisse fest. Sie entsprechen konzeptionell der metallografischen Untersuchung, der Härtemessung und der chemischen Analyse. Die Norm ist daher keine Erklärung, dass ein einziger universeller Test die Entkohlung definiert. Sie bietet verschiedene Vorgehensweisen, die für unterschiedliche Werkstoffe, Geometrien, Annahmekriterien und Laborkapazitäten geeignet sind.
Bei der metallografischen Vorgehensweise wird ein polierter Querschnitt von der ursprünglichen Oberfläche nach innen untersucht. Durch Ätzen werden Veränderungen des Gefüges sichtbar, beispielsweise eine ferritische Schicht, ein verringerter Perlit- oder Karbidanteil und ein Übergang zum unbeeinflussten Kern. Mit dieser Methode kann zwischen vollständiger Entkohlung, bei der kohlenstoffreiche Phasen weitgehend verschwunden sind, und teilweiser Entkohlung unterschieden werden, bei der der Kohlenstoffgehalt oder der Anteil an Perlit und Karbid gesunken ist, die ursprünglichen Bestandteile jedoch erhalten bleiben. Ihre Stärke ist der direkte visuelle Nachweis. Ihre Schwäche besteht darin, dass die Grenze allmählich oder streifenförmig verlaufen oder durch den Ätzkontrast beeinflusst werden kann. Eine gemessene Linie ist somit eine Interpretation eines Übergangs und keine von Natur aus scharf ausgeprägte Grenzfläche.
Bei der Härtemethode werden Messungen in kontrollierten Abständen von der Oberfläche durchgeführt. Eine Oberflächenschicht mit geringerem Kohlenstoffgehalt weist im Allgemeinen eine geringere Härte auf als der unbeeinflusste Werkstoff, obwohl auch Legierungselemente, Korngröße, vorhandene Phasen, das Anlassverhalten und Eigenspannungen die Härte verändern können. Die Mikrohärteprüfung ist besonders nützlich, wenn die beeinflusste Schicht dünn ist; die Eindrücke müssen jedoch klein genug sein und ausreichenden Abstand voneinander haben, damit sich die plastischen Zonen nicht überlagern. Ein Abstand, der für eine dicke Zone geeignet ist, kann eine flache Zone verwischen. Umgekehrt können sehr kleine Abstände dazu führen, dass einzelne Messwerte empfindlich auf lokale Körner und Präparationsschäden reagieren.
Bei der chemischen Analyse wird der Kohlenstoff als Funktion des Abstands von der Oberfläche gemessen, entweder durch das schrittweise Abtragen einzelner Schichten oder mithilfe eines anderen räumlich aufgelösten Verfahrens. Dies ist der direkteste Ansatz, wenn das Annahmekriterium die Kohlenstoffkonzentration und nicht eine sichtbare Phasengrenze ist. Er weist jedoch eine wesentliche Einschränkung auf: die chemische Auflösung. Wenn Werkstoff in Schichten von 0,05 mm abgetragen wird, kann eine angegebene Grenze nicht glaubwürdig 0,005 mm zugeordnet werden. Oberflächenverunreinigungen, Zunder, entkohlter Ferrit im Gemisch mit unbeeinflusstem Metall und das vom Analyseverfahren erfasste Probenvolumen können das scheinbare Profil verschieben.
ISO 3887:2023 sollte als Bezugsrahmen für die Auswahl und Berichterstattung einer dieser Methoden behandelt werden. Eine mikroskopisch bestimmte Tiefe, eine Tiefe des Härteübergangs und eine chemisch definierte Tiefe des Kohlenstoffverlusts können jeweils gültig sein und dennoch unterschiedliche Grenzen beschreiben. Im Bericht sollte die verwendete Methode und Definition angegeben werden, anstatt „Tiefe“ so darzustellen, als wäre der Begriff selbsterklärend.
Verfahrensfamilien nach ASTM E1077-14(2021)
ASTM E1077-14(2021), Standardprüfverfahren zur Abschätzung der Entkohlungstiefe von Stahlproben, gliedert das Problem in Screening-, mikroskopische, Mikrohärteprüf- und chemische Analyseverfahren. Dabei handelt es sich um Verfahrensfamilien und nicht um austauschbare Bezeichnungen für ein und dieselbe Prüfung.
Das Screening ist die schnelle Entscheidungsstufe. Eine Untersuchung bei geringer Vergrößerung oder eine begrenzte Härtemessreihe kann anzeigen, ob eine Oberfläche keine offensichtliche Entkohlung, eine ausgeprägte Zone oder einen Zustand aufweist, der genauere Untersuchungen erfordert. Das Screening ist für Produktionskontrollen und die Auswahl von Proben nützlich, eignet sich jedoch nicht automatisch für eine enge Annahmegrenze. Eine grobe visuelle Untersuchung kann eine dünne teilentkohlte Schicht übersehen; ein großer Härtebereich kann einen flachen Gradienten verdecken.
Die mikroskopische Untersuchung liefert eine lineare oder quantitative Abschätzung, wenn der Schnitt sorgfältig präpariert und vermessen wird. Die Probe sollte so geschnitten werden, dass die untersuchte Fläche senkrecht zur ursprünglichen Oberfläche liegt. Ein Längsschnitt beantwortet eine andere Frage als ein Querschnitt: Er kann Schwankungen entlang des Produkts sichtbar machen und die Walz- oder Schmiedestruktur auf andere Weise schneiden. Die ursprüngliche Oberfläche muss identifizierbar bleiben. Schleifen kann eine dünne Zone abtragen, Kantenabrundung kann die Randgeometrie verfälschen, und Überätzen kann den Kontrast übertreiben.
Die Vergrößerung verändert das praktische Ergebnis. Bei geringer Vergrößerung kann der Prüfer das äußerste sichtbar veränderte Band angeben. Bei höherer Vergrößerung können ein feiner Karbidabbau oder eine schmale ferritische Zone messbar werden. Gesichtsfeld, Beleuchtung, Ätzmittel, Kalibrierung und die Anzahl der Messstellen sind sämtlich von Bedeutung. ASTM E1077-14(2021) bezeichnet eine strenge quantitative oder lineare Analyse als Schiedsverfahren bei Streitfällen. Diese Einstufung beruht auf einem sachgerechten Grundsatz: Wenn ein Ergebnis angefochten wird, sollte das Laboratorium einen visuellen Eindruck durch dokumentierte Messungen entlang festgelegter Linien oder an definierten Stellen ersetzen.
Die Mikrohärteprüfung wandelt den Eigenschaftengradienten von der Oberfläche zum Kern in eine Tiefenabschätzung um. Die Messreihe sollte weit genug vom Rand entfernt beginnen, um Randeffekte zu vermeiden, aber nahe genug an der Oberfläche liegen, um die erwartete Zone aufzulösen. Eindruckabstand, Prüflast, Einwirkzeit, Ebenheit der Oberfläche und das Kriterium für die Rückkehr zur Kernhärte müssen angegeben werden. Sind die Eindrücke zu weit voneinander entfernt, wird die angegebene Tiefe zu einem Intervall und nicht zu einer präzisen Grenze. Liegen sie zu dicht beieinander, kann die Verformung durch einen Eindruck den nächsten beeinflussen.
Eine chemische Analyse ist vorzuziehen, wenn die Kohlenstoffkonzentration selbst die Entscheidung bestimmt; das erfasste Probenvolumen und die Nachweisgrenze legen jedoch das kleinste glaubwürdig messbare Merkmal fest. Ein chemisch gemessenes Kohlenstoffprofil kann einen allmählichen Abfall zeigen, selbst wenn die Mikroskopie einen scharfen Phasenwechsel erkennen lässt. Kein Ergebnis sollte als das jeweils andere umbenannt werden.
SAE J419_201801 und die Auswahl der Methode
SAE J419_201801, Verfahren zur Messung der Entkohlung, enthält empfohlene mikroskopische, Härte- und chemisch-analytische Vorgehensweisen für Eisenwerkstoffe. Sie sollte zusammen mit der Produktspezifikation und dem Wärmebehandlungsprotokoll verwendet werden und keines von beiden ersetzen. ISO 3887:2023 stellt drei definierte Messwege für Stahlerzeugnisse bereit; ASTM E1077-14(2021) legt Konzepte für Abschätzung und Schiedsverfahren dar; SAE J419_201801 enthält praktische Leitlinien für die Methoden. Die Bezeichnungen dieser Normen sollten im Bericht sichtbar bleiben, da sie unterschiedliche Verfahrenskontexte festlegen.
Die Auswahl der Methode sollte sich nach dem Fehlerrisiko richten. Die Mikroskopie ist zu wählen, wenn sich die maßgebliche Frage auf vollständige oder teilweise Entkohlung bezieht und das Gefüge zuverlässig interpretiert werden kann. Die Mikrohärte ist zu wählen, wenn ein Eigenschaftengradient von Bedeutung ist und die Schicht für eine belastbare Messreihe ausreichend dick ist. Eine chemische Analyse ist zu wählen, wenn ein Grenzwert für den Kohlenstoffgehalt spezifiziert ist oder wenn Legierung und Wärmebehandlung die Härte als indirekten Maßstab mehrdeutig machen. Das Screening ist nur für eine vorläufige Entscheidung zu verwenden, sofern die maßgebliche Produktspezifikation es nicht ausdrücklich zulässt.
Mindestangaben im Messbericht
- Werkstoffidentität Erzeugnis, Güte, Wärmebehandlungszustand und maßgebliche Spezifikation.
- Probenahme Ausrichtung des Querschnitts, Lage der Oberfläche und Anzahl der untersuchten Bereiche.
- Präparation Angaben zu Schneiden, Einbetten, Schleifen, Polieren und Ätzen.
- Messung Vergrößerung, Härteprüflast und Messabstand oder Auflösung der chemischen Analyse.
- Kriterium Definition der vollständigen, partiellen oder totalen betroffenen Tiefe.
- Ergebnis Maximum, Mittelwert, Streuung und gegebenenfalls Einschränkungen.
Jeder Bericht sollte das Produkt und die Güte, die zutreffende Spezifikation, die Schnittausrichtung, den Ort und die Anzahl der untersuchten Bereiche, die Abfolge der Oberflächenvorbereitung, die Mikroskopvergrößerung oder Prüflast und Eindruckabstände, die analytische Auflösung, das Grenzkriterium und die Berichterstattungskonvention angeben. Außerdem sollte zwischen maximaler Tiefe und mittlerer Tiefe unterschieden und angegeben werden, ob sich der Wert auf vollständige Entkohlung, teilweise Entkohlung oder die gesamte beeinflusste Tiefe bezieht.
Diese Angaben sind keine bloße Dokumentation außerhalb der Messung. Sie sind Bestandteil der Messung. Ein Entkohlungswert ohne Definition der Grenze und ohne Angabe der Methode kann einen scheinbaren Widerspruch erzeugen, während eine sorgfältig ausgewiesene Methode Ergebnisse verschiedener Laboratorien innerhalb ihrer tatsächlichen Grenzen vergleichbar macht.
Metallografische Messung: Was das Mikroskop zeigen kann und was nicht
Präparation und Ätzen von Querschliffen
Eine metallografische Untersuchung sollte mit einem Schnitt beginnen, der normal oder senkrecht zur bearbeiteten Oberfläche entnommen wurde. Bei einem Blech, Stab, Draht oder Schmiedestück sollte der Schnitt den vollständigen Verlauf von der ursprünglichen Oberfläche bis in das unbeeinflusste Material freilegen. Ein parallel zur Oberfläche verlaufender Schnitt kann die Entkohlungstiefe nicht bestimmen, da er laterale Unterschiede zeigt, nicht jedoch den erforderlichen Übergang von der Oberfläche zum Kern. Bei der Probenentnahme müssen außerdem die Produktorientierung, der Wärmebehandlungszustand, die Lage an der Oberfläche sowie alle vor der Untersuchung durchgeführten Bearbeitungs- oder Zunderentfernungsmaßnahmen dokumentiert werden.
Die Schnittfläche sollte vor zusätzlicher Erwärmung geschützt werden. Ein abrasiver Schnitt mit übermäßiger Kraft kann die Oberfläche anlassen, erweichtes Material über den Schnitt verschmieren oder Einschlüsse herausreißen. Diese Effekte können ein falsches oberflächennahes Band erzeugen. Eine Einbettung sollte, sofern erforderlich, die Kante abstützen, ohne sie abzurunden; eine abgerundete Kante verkürzt den scheinbaren Abstand zwischen der Oberfläche und dem ersten unbeeinflussten Gefüge. Beim Schleifen muss mit zunehmend feineren Schleifmitteln, ausreichender Schmierung und kontrolliertem Druck gearbeitet werden, damit die zuvor entstandene Beschädigung entfernt und nicht vergrößert wird. Durch das abschließende Polieren dürfen keine verschleppten Metallpartikel, eingebetteten Schleifmittel oder tiefen, die Oberfläche kreuzenden Kratzer zurückbleiben.
Die ursprüngliche Produktoberfläche muss weiterhin erkennbar sein. Wenn der Zunder vor dem Schneiden entfernt wird, sollte das Labor diese Tatsache dokumentieren und, sofern möglich, ein repräsentatives Stück aufbewahren. Andernfalls kann der Analytiker die Grenzfläche zwischen Zunder und Metall mit der hergestellten Oberfläche verwechseln und eine falsche Tiefe angeben. Eine sichtbar dunkle Oxidschicht ist für sich genommen kein Maß für die Entkohlung. Zunder dokumentiert die Oxidation; die Entkohlung dokumentiert den Kohlenstoffverlust im darunterliegenden Stahl. Beide Vorgänge können gleichzeitig, getrennt voneinander oder mit unterschiedlichen Geschwindigkeiten auftreten.
Das Ätzen macht nach dem Polieren den Phasenkontrast sichtbar. Ätzmittel und Ätzdauer müssen für die Stahlsorte und die vorgesehene Untersuchung geeignet sein. Nital wird häufig für Kohlenstoffstähle und niedriglegierte Stähle verwendet, doch Konzentration, Zustand des Alkohols, Einwirkungsdauer und Spülen beeinflussen den Kontrast. Überätzen kann Ferrit verdunkeln oder einen Übergang breiter erscheinen lassen. Unterätzen kann feinen Perlit verdecken und eine scheinbar kohlenstoffarme Schicht erzeugen. Eine ordnungsgemäß präparierte, ungeätzte Oberfläche bleibt für die Kontrolle von Schleifschäden, Poren, Einschlüssen und dem Eindringen von Zunder nützlich; die geätzte Oberfläche wird anschließend zur Interpretation des Stahlgefüges herangezogen.
Das Mikroskop misst den Kohlenstoff nicht direkt. Es zeigt, wie Kohlenstoffgehalt, thermische Vorgeschichte, Legierungselemente, Abkühlgeschwindigkeit und Oberflächenreaktionen das Gefüge beeinflusst haben.
Interpretation von Ferrit, Perlit und Kohlenstoffgradienten
In einem untereutektischen Kohlenstoffstahl führt ein Kohlenstoffverlust während des Aufheizens in den austenitischen Bereich häufig zu einer oberflächennahen Zone mit mehr Ferrit und weniger Perlit als im Inneren. Das Innere kann das erwartete Ferrit-Perlit-Gefüge zeigen, während die Oberflächenzone Ferritkörner enthält, die sich weiter nach innen erstrecken als im unbeeinflussten Material. Dies ist der typische metallografische Hinweis auf eine teilweise Entkohlung. Ist die Kohlenstoffverarmung ausreichend stark, kann die sichtbare Oberflächenzone nahezu vollständig ferritisch sein; unter den jeweils geltenden Prüfbedingungen wird dies häufig als vollständige Entkohlung bezeichnet.
Der Übergang ist nur selten eine scharfe chemische Grenze. Kohlenstoff diffundiert durch Austenit zu einer Oberfläche, deren Kohlenstoffaktivität niedriger ist als die des Stahls. An der Oberfläche verbrauchen Reaktionen mit Sauerstoff, Wasserdampf, Kohlendioxid oder anderen Ofengasen Kohlenstoff oder verändern das Kohlenstoffgleichgewicht an der Grenzfläche. Das gemessene Gefüge spiegelt daher gemeinsam Diffusion, die Kinetik der Oberflächenreaktionen, Temperatur, Einwirkungsdauer und das Kohlenstoffpotenzial des Ofens wider. ASM beschreibt diesen gekoppelten Prozess in Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life, anstatt ihn ausschließlich als Oxidation zu behandeln.
Ferrit und Perlit sind nützliche Indikatoren, stellen jedoch keinen automatischen Beweis für eine Entkohlung dar. Ein ferritreiches Band kann durch eine örtliche Änderung der Abkühlgeschwindigkeit, eine umgewandelte Wärmeeinflusszone oder den ursprünglichen Gefügegradienten infolge des Schmiedens oder Walzens entstehen. Ein durch Schweißen, Brennschneiden, Schleifen oder eine frühere Reparatur verursachtes Artefakt der Wärmeeinflusszone kann eine veränderte Korngröße und einen veränderten Phasenkontrast erzeugen, ohne dass ein entsprechender Kohlenstoffgradient vorliegt. Auch Seigerungen können den örtlichen Perlitanteil verändern. Ein Seigerungsband aus Mangan oder Silizium kann beispielsweise das Umwandlungsverhalten beeinflussen und ein Gefüge erzeugen, das sich von den angrenzenden Bereichen unterscheidet, obwohl die Kohlenstoffkonzentration an der Oberfläche nicht abgenommen hat.
Der Analytiker sollte mehrere Stellen entlang des Umfangs vergleichen und, sofern möglich, einen unbeeinflussten Referenzbereich desselben Produkts und derselben Schmelze untersuchen. Die Tiefe sollte anhand einer Änderung des Phasenanteils, der Kornmorphologie oder der Härte überprüft werden und nicht aus einem einzelnen isolierten Foto abgeleitet werden. Eine allmähliche Abnahme des Perlits zur Oberfläche hin spricht für eine Kohlenstoffverarmung, wenn die Oberfläche korrekt identifiziert wurde und die thermische Vorgeschichte bekannt ist. Sie liefert jedoch keinen Nachweis für die Ursache im Ofen.
Phasenumwandlungen können die Interpretation zusätzlich erschweren. Ein Stahl, der austenitisiert und schnell abgekühlt wurde, kann unterhalb einer ferritischen Oberflächenschicht Martensit oder Bainit enthalten. Die scheinbare Grenze kann eine Änderung des Kohlenstoffgehalts, eine Änderung der Abkühlgeschwindigkeit oder beides darstellen. Bei mittelgekohlten Stählen wie AISI/SAE 1045 kann eine ferritische Oberfläche über einem härteren umgewandelten Kern mit einer Entkohlung vereinbar sein. Wenn das Ergebnis jedoch strittig ist, benötigt der Metallograf weiterhin Härte- oder chemische Nachweise. In legierten Stählen beeinflussen Chrom, Molybdän, Silizium und Mangan die Phasenstabilität und das Ätzverhalten; ein visueller Vergleich mit unlegiertem Kohlenstoffstahl ist daher nicht zuverlässig.
Auch die Temperatur allein kann die beobachtete Schicht nicht vorhersagen. Eine 2021 veröffentlichte Untersuchung an Federstahl des Typs Fe-0.6C-1.8Si-0.8Mn, der bei 700 bis 1000 °C geprüft wurde, ergab, dass die Dicke des entkohlten Ferrits bis etwa 800–825 °C zunahm und anschließend wieder abnahm. Eine stärkere Diffusion bei höherer Temperatur führte nicht zu einer monotonen Zunahme, weil sich auch die Bedingungen der Oxidation und der Oberflächenreaktionen änderten. Dies ist ein Grund dafür, dass ein Mikroskopieergebnis zusammen mit den Aufzeichnungen zur Ofenatmosphäre ausgewertet werden muss. ASM nennt Wasserdampfkonzentration, Kohlendioxidkonzentration und Sauerstoffpartialdruck als Ofenvariablen, die für das Kohlenstoffpotenzial relevant sind. Eurotherm beschreibt die Ermittlung des Kohlenstoffpotenzials anhand von Sauerstoffmessungen mit einer Zirkonoxidsonde in Verbindung mit Temperatur und Kohlenmonoxidgehalt oder anhand der Taupunktmessung. Diese Regelgrößen erklären die Einwirkungsbedingungen; sie ersetzen jedoch nicht die Untersuchung des Stahls.
Linienanalyse oder quantitative Analyse bei Schiedsuntersuchungen
Eine orientierende Untersuchung kann feststellen, ob eine verdächtige Oberflächenzone vorhanden ist. Für eine angegebene Entkohlungstiefe sind jedoch definierte Kriterien erforderlich. ASTM E1077-14(2021), Standardprüfverfahren zur Abschätzung der Entkohlungstiefe von Stahlproben, behandelt orientierende, mikroskopische, mikroindentations-härtebasierte und chemische Analyseverfahren. Bei Meinungsverschiedenheiten zwischen den Parteien bezeichnet die Norm eine strenge quantitative Analyse oder Linienanalyse als Schiedsverfahren. ISO 3887:2023, Stähle — Bestimmung der Entkohlungstiefe, legt drei Verfahren zur Messung der Tiefe in Stahlerzeugnissen fest, während SAE J419_201801, Verfahren zur Messung der Entkohlung, empfohlene mikroskopische, härtebasierte und chemische Analyseverfahren für Eisenwerkstoffe angibt.
Bei der Linienanalyse wird ein visueller Übergang in eine dokumentierte Messung überführt. Eine Prüflinie wird von der identifizierten ursprünglichen Oberfläche in Richtung Kern gelegt, und der Analytiker dokumentiert die Position, an der das festgelegte Gefügekriterium erfüllt ist. Je nach Norm und Vertrag kann sich dieses Kriterium auf das Ende der vollständigen Entkohlung, das Ende der teilweisen Entkohlung oder die Rückkehr zum normalen Kerngefüge beziehen. Im Bericht muss angegeben werden, welche Grenze gemessen wurde. Eine „Entkohlungstiefe“ ohne diese Definition kann unterschiedliche Abstände bezeichnen.
Bei der quantitativen Mikroskopie sollte das Labor die Vergrößerung, die kalibrierte Skala, das Ätzmittel, die Lage des Schliffs, die Anzahl und den Abstand der Messungen sowie die Regel zur Bestimmung jeder Grenze dokumentieren. Mehrere radiale oder quer zur Oberfläche verlaufende Linien sind einer einzigen zweckmäßigen Bildstelle vorzuziehen, insbesondere bei Stäben und Schmiedestücken, bei denen die Einwirkungsbedingungen entlang des Umfangs variieren können. Die Bilder sollten die Referenz der Oberfläche und einen Maßstabsbalken enthalten. Wenn der Übergang unregelmäßig ist, können Minimum, Maximum, Mittelwert und Streuung der Messwerte wichtiger sein als ein einzelner gerundeter Wert.
Eine Schiedsuntersuchung sollte Beobachtung und Interpretation voneinander trennen. Sie kann feststellen, dass der Ferritanteil zur Oberfläche hin zunimmt, dass der Perlit in einem gemessenen Abstand verschwindet oder dass sich die Härte über dieselbe Zone hinweg verändert. Sie sollte jedoch nicht allein aufgrund eines ferritreichen Mikrobildes behaupten, der Ofen habe einen überhöhten Sauerstoffgehalt aufgewiesen. Das Eindringen von Zunder, Polierschäden, Seigerungen und eine nicht zusammenhängende umgewandelte Schicht müssen berücksichtigt und, sofern relevant, durch ungeätzte Mikroskopie, Härteverläufe, chemische Analysen oder einen zweiten Schliff überprüft werden.
Das Mikroskop ist daher bei der Lokalisierung struktureller Hinweise leistungsfähig, bei der Ermittlung ihrer Ursache und des exakten Kohlenstoffprofils jedoch begrenzt. Das Schiedskonzept von ASTM ist von Bedeutung, weil es visuelle Gewissheit durch eine dokumentierte Messregel ersetzt. Bei einer Streitigkeit ist die Reproduzierbarkeit das Ergebnis: Ein anderer Untersucher sollte erkennen können, woher der Schliff stammt, wie er präpariert wurde, welche Grenze definiert wurde und wie die angegebene Tiefe berechnet wurde.
Härte- und chemische Analysemethoden
Die Entkohlung wird häufig als Tiefe in Millimetern angegeben, doch diese Zahl hängt davon ab, wie die Tiefe gemessen wurde. Ein Härteverlauf erfasst eine Änderung der lokalen mechanischen Reaktion. Ein chemisches Profil erfasst die Zusammensetzung innerhalb eines entnommenen Volumens. Eine metallografische Untersuchung erfasst Phasen und Morphologie. Diese Beobachtungen stehen miteinander in Beziehung, sind jedoch keine austauschbaren Messungen.
ISO 3887:2023, Steels — Determination of the depth of decarburization, legt drei Verfahren zur Messung der Entkohlungstiefe in Stahlerzeugnissen fest. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, behandelt Prüfverfahren zur Voruntersuchung, zur mikroskopischen Untersuchung, zur Mikroeindruckhärte sowie zur chemischen Analyse. SAE J419_201801, Methods of Measuring Decarburization, beschreibt ebenfalls empfohlene mikroskopische Verfahren sowie Härte- und chemische Analyseverfahren für Eisenwerkstoffe. Das geeignete Verfahren hängt davon ab, ob das Ergebnis einer Produktionskontrolle, einer Spezifikationsmessung oder als Beleg in einer Schadensuntersuchung oder einem Streitfall dienen soll.
Mikroeindruckhärteverläufe
Bei einem Mikroeindruckhärteverlauf wird eine Folge kleiner Eindrücke von der freiliegenden Oberfläche in Richtung des unbeeinflussten Inneren angeordnet; anschließend wird die Härte in Abhängigkeit vom Abstand aufgetragen. Üblicherweise werden Vickers- oder Knoop-Eindrücke verwendet, wobei Prüfkraft und Abstand so gewählt werden, dass der erwartete Gradient aufgelöst wird, ohne dass sich die plastischen Zonen überlappen. Das Ergebnis ist ein oberflächennahes Profil der mechanischen Reaktion.
Eine entkohlte Schicht enthält üblicherweise weniger Perlit, weniger Karbid oder einen höheren Ferritanteil als das Grundmaterial. Daher weist sie tendenziell eine geringere Härte auf, insbesondere bei Stählen mit mittlerem und hohem Kohlenstoffgehalt, deren Festigkeit stark von kohlenstoffreichen Phasen abhängt. Der Härteverlauf kann einen starken Anstieg von der Oberfläche zum Kern, einen allmählichen Übergang oder keine eindeutige Änderung zeigen. Anschließend kann ein festgelegtes Härtekriterium verwendet werden, um die Grenze der betroffenen Zone abzuschätzen.
Diese Grenze ist keine direkte Kohlenstoffbestimmung. Die Härte reagiert auch auf das Phasengleichgewicht, die Korngröße, die Bildung von Martensit oder Bainit, das Anlassen, Eigenspannungen, Legierungselemente, die Prüfrichtung und lokale mikrostrukturelle Bänderungen. Eine weiche Oberfläche kann auf Entkohlung zurückzuführen sein, sie kann jedoch auch durch eine andere Wärmebehandlungsgeschichte oder eine unsachgemäß vorbereitete Oberfläche verursacht werden. Umgekehrt kann eine kohlenstoffverarmte Zone eine beträchtliche Härte behalten, wenn ihre Umwandlungsprodukte oder ihr Legierungsgehalt einen Teil des Kohlenstoffverlusts kompensieren.
Die Oberflächenvorbereitung ist wichtig. Zunder, Schleifbrand, abgerundete Kanten und eine zu nahe am Rand liegende Platzierung der Eindrücke können die ersten Messungen verfälschen. Der Eindringkörper muss klein genug sein, um den Gradienten zu erfassen, darf jedoch nicht so klein sein, dass einzelne Ferritkörner, Karbide oder die Oberflächenrauheit das Ergebnis dominieren. Ein zu geringer Abstand kann außerdem dazu führen, dass benachbarte Eindrücke miteinander wechselwirken. Ein Härteverlauf sollte senkrecht zur Oberfläche verlaufen und ausreichend weit in das Material hineinreichen, sodass mehrere Messwerte die unbeeinflusste Referenzhärte bestimmen.
ASTM E1077-14(2021) führt die Mikroeindruckhärte als eines der Schätzverfahren auf, macht aus einem Härteprofil jedoch kein chemisches Profil. Das Verfahren ist besonders aussagekräftig, wenn der Härteübergang mit metallografischen Befunden und dem erwarteten Kohlenstoffgradienten übereinstimmt. Weniger aussagekräftig ist es, wenn der Stahl komplizierten Abschreck-, Anlass-, Sphäroidisierungs- oder Oberflächenbehandlungen unterzogen wurde.
Die Ofengeschichte kann ebenfalls zu einem nichtmonotonen Ergebnis führen. In einer 2021 in Journal of Materials Research and Technology veröffentlichten Untersuchung an Federstahl mit der Zusammensetzung Fe-0.6C-1.8Si-0.8Mn, der zwischen 700 und 1000 °C erwärmt wurde, nahm die Dicke des entkohlten Ferrits bis zu einer Temperatur von etwa 800–825 °C zu und danach wieder ab. Die Temperatur allein bestimmte die gemessene Schicht nicht. Die Kohlenstoffaktivität an der Stahloberfläche, die Oxidationsreaktionen, die Diffusion durch Austenit und die Einwirkungsdauer änderten sich gleichzeitig. Ein nach einem solchen Zyklus aufgenommener Härteverlauf sollte daher nicht nach der einfachen Regel interpretiert werden, dass eine höhere Temperatur stets eine größere Entkohlungstiefe bedeutet.
Chemische Analyse und Probenahmetiefe
Die chemische Analyse beantwortet eine andere Frage: Wie viel Kohlenstoff ist in dem Material vorhanden, das von einer festgelegten Stelle entfernt oder dort entnommen wurde? Damit ist sie der direktere Zusammensetzungsansatz, doch „direkt“ bedeutet nicht, dass die räumliche Zuordnung exakt ist. Das Ergebnis repräsentiert das gesammelte Materialvolumen und nicht notwendigerweise die Kohlenstoffkonzentration in einer einzigen geometrischen Ebene.
Die Verbrennungsanalyse einer Gesamtprobe kann beispielsweise den Kohlenstoffgehalt in einer vorbereiteten Probe genau bestimmen, wobei der Kohlenstoffgehalt über die gesamte Probe gemittelt wird. Sie kann keinen 20 Mikrometer starken Oberflächengradienten auflösen, wenn die Probe mehrere Millimeter dick ist. Zur Auflösung der Entkohlung muss der Analytiker aufeinanderfolgende Schichten abtragen, einen genau definierten dünnen Abschnitt entnehmen oder eine mikroanalytische Technik mit bekanntem Wechselwirkungsvolumen einsetzen. Die Geometrie der Probenahme wird damit zu einem Bestandteil des Ergebnisses.
Der Abtrag von der Oberfläche ist besonders wichtig. Wird eine Probe mit Zunder, Öl, Schleifrückständen oder einer unbeabsichtigt entfernten Materialschicht analysiert, entspricht der angegebene Kohlenstoffwert möglicherweise nicht der ursprünglichen Stahloberfläche. Chemisches Abtragen, Zerspanen, elektrolytisches Entfernen oder kontrolliertes Schleifen können jeweils das Tiefeninkrement verändern und Verunreinigungen einbringen. Das Verfahren sollte die ursprüngliche Referenzoberfläche, die bei jedem Schritt entfernte Menge, die gesammelte Fläche oder Masse sowie die Frage dokumentieren, ob der angegebene Wert einen Schichtmittelwert oder eine punktartige Messung darstellt.
Ein schichtweise erstelltes chemisches Profil kann eine Kohlenstoffkonzentration zeigen, die zum Kern hin allmählich zunimmt, anstatt eine scharfe Grenzfläche aufzuweisen. Dieses Profil muss nicht dieselbe „Tiefe“ ergeben wie ein Härtekriterium oder eine metallografische Grenze. Ein Verfahren kann die betroffene Tiefe dort festlegen, wo der Kohlenstoffgehalt einen gewählten Anteil des nominellen Gehalts im Grundmaterial erreicht; ein anderes kann sie dort festlegen, wo die Ferrit- oder Karbidmorphologie nicht mehr eindeutig erkennbar ist. Die Werte können sich unterscheiden, ohne dass eine der Prüfungen ungültig ist.
Die Ofenatmosphäre liefert nützliche Zusammenhänge für die Interpretation solcher Profile. ASM International nennt in Furnace Atmosphere Controls in Heat Treating aus dem Jahr 2013 die Wasserdampfkonzentration, die Kohlendioxidkonzentration und den Sauerstoffpartialdruck als Variablen, die zur Steuerung des Kohlenstoffpotenzials im Ofen und zur Vermeidung von Entkohlung eingesetzt werden. Der Kohlenstoffaustausch wird durch den Unterschied der Kohlenstoffaktivität zwischen Stahl und Atmosphäre sowie durch die Kinetik der Oberflächenreaktion bestimmt. Das Supplement zum 2704CP Handbook von Eurotherm aus dem Jahr 2020 beschreibt die übliche Ableitung des Kohlenstoffpotenzials im Ofen aus Sauerstoffmessungen mit einer Zirkonoxidsonde in Verbindung mit der Ofentemperatur und dem Kohlenmonoxidgehalt oder aus der Taupunktmessung.
Diese Messwerte sind Prozessnachweise, jedoch kein Beweis für den Kohlenstoffgehalt an der Oberfläche eines Bauteils. Die Sinterleitlinie von Linde aus dem Jahr 2023 berichtet, dass Wasserdampf in N2/H2-Atmosphären Entkohlung verursacht, und nennt eine experimentelle Richtlinie, nach der ein Wasserstoffanteil von weniger als 5 % die Aufkohlungs- und Entkohlungsgeschwindigkeiten unter den angegebenen Sinterbedingungen begrenzte. Dieser Wert ist bedingt und keine allgemeingültige Ofenregel. Die Einwirkung von überschüssigem Sauerstoff kann zu Oxidation, Zunderbildung und Entkohlung führen, wie in den Leitlinien von Cambridge zur Atmosphärensteuerung für Metalle beschrieben.
Korrelation von Härte, Mikrostruktur und Kohlenstoffkonzentration
Die aussagekräftigste Interpretation ergibt sich aus der Übereinstimmung unabhängiger Beobachtungen. Eine Oberflächenzone mit verringertem Kohlenstoffgehalt, einem höheren Ferritanteil oder einem verringerten Karbidanteil sowie einer geringeren Härte liefert eine schlüssige Diagnose der Entkohlung. Ändert sich nur die Härte, ist der Befund ein Hinweis. Ändert sich nur ein Kohlenstoffwert, muss der Analytiker weiterhin Verschmieren während der Probenahme, Mittelwertbildung und Oberflächenvorbereitung berücksichtigen. Ändert sich die Mikrostruktur ohne einen Kohlenstoffgradienten, können die Umwandlungsgeschichte oder eine Entmischung der Legierung dafür verantwortlich sein.
Eine Korrelation erfordert die Zuordnung entsprechender Stellen. Der Härteverlauf, der metallografische Schliff und die chemischen Proben sollten aus benachbarten oder aufeinanderfolgenden Schnitten mit einer gemeinsamen Oberflächenreferenz entnommen werden. Eine Kohlenstoffprobe, die die ersten 0,5 mm mittelt, kann nicht unmittelbar mit einer Härteänderung verglichen werden, die auf die ersten 0,1 mm beschränkt ist. Ebenso repräsentiert ein von einer Ecke aufgenommenes Mikrobild möglicherweise keine ausgedehnte ebene Oberfläche, da die Kantengeometrie den Wärmeübergang und den Gaszutritt verändert.
Eine normenbasierte Interpretation profitiert von dieser Kombination von Verfahren, wenn eine Spezifikation, eine Schadensuntersuchung oder ein Streitfall belastbarere Nachweise erfordert. ASTM E1077-14(2021) bezeichnet eine strenge quantitative oder linienförmige Analyse als Schiedsverfahren in Streitfällen. Diese Festlegung ist relevant, weil eine schnelle Härtekontrolle verdächtiges Material identifizieren kann, während eine kontrolliertere quantitative Untersuchung die angegebene Tiefe bestimmen kann. ISO 3887:2023 und SAE J419_201801 bieten den Rahmen für die Auswahl und Anwendung der entsprechenden Messverfahren; der Laborbericht sollte dennoch das verwendete Kriterium, die Probenahmestelle, das Vorbereitungsverfahren, den Abstand der Messpunkte sowie, sofern verfügbar, die Messunsicherheit oder Wiederholbarkeit angeben.
Daraus folgt eine praktische Schlussfolgerung: Die Härte eignet sich häufig zur effizienten Lokalisierung eines Übergangs, die chemische Analyse ist wertvoll zur Bestätigung der Zusammensetzung, und die Mikroskopie erklärt, welche Phasen sich verändert haben. Keine dieser Methoden sollte als universeller Ersatz für die anderen behandelt werden. Die angegebene Entkohlungstiefe ist nur dann aussagekräftig, wenn neben dem Zahlenwert auch das Prüfverfahren, das Probenvolumen, das Akzeptanzkriterium und die Wärmebehandlungsgeschichte des Stahls angegeben werden.
Kontrolle der Entkohlung bei der Wärmebehandlung und beim Sintern
Die Kontrolle der Entkohlung beginnt mit dem Kohlenstoffpotenzial und nicht mit einem nominellen Ofengasrezept. Ein Gemisch mit der Bezeichnung „endotherm“, „Stickstoff–Methanol“ oder „N₂/H₂“ kann unterschiedliche Bedingungen für den Kohlenstoffübergang erzeugen, wenn sich Temperatur, Feuchtigkeit, Leckagen, Gasdurchsatz oder Verbrennungsverhältnis ändern. Der Stahl reagiert auf die Kohlenstoffaktivität an seiner Oberfläche sowie auf die Geschwindigkeiten der Oberflächenreaktionen, die Kohlenstoff verbrauchen oder zuführen. Anschließend diffundiert der Kohlenstoff durch das Austenit zur Oberfläche. Die Ofensteuerung muss daher die Atmosphärenvariablen messen, welche die Kohlenstoffaktivität bestimmen, anstatt davon auszugehen, dass eine feste Gaszusammensetzung stets ein konstantes Ergebnis erzeugt.
Das erforderliche Kohlenstoffpotenzial muss für die Stahlsorte, die Querschnittsgröße, den Aufheiz- und Haltezyklus sowie für jede anschließende Aufkohlungs-, Neutralhärtungs- oder Blankglühoperation festgelegt werden. Eine neutrale Atmosphäre für eine unlegierte Kohlenstoffstahlsorte ist nicht automatisch auch für einen hochlegierten Stahl neutral, und derselbe Sollwert ist nicht bei jeder Temperatur geeignet. Ziel ist es, die Kohlenstoffaktivität an der Oberfläche ausreichend nahe an der erforderlichen Gleichgewichtsbedingung des Stahls zu halten, damit ein Kohlenstoffverlust verhindert wird, ohne eine unerwünschte Aufkohlung zu verursachen.
Einstellen und Aufrechterhalten des Kohlenstoffpotenzials im Ofen
Das Kohlenstoffpotenzial ist die effektive Kohlenstoffaktivität, die die Ofenatmosphäre dem Stahl bei einer bestimmten Temperatur aufzwingen kann. Weist die Atmosphäre ein niedrigeres Kohlenstoffpotenzial als die Stahloberfläche auf, tritt Kohlenstoff aus dem Stahl aus. Bei einem höheren Potenzial tritt Kohlenstoff in den Stahl ein. Eine kurzzeitige Abweichung kann von Bedeutung sein, wenn die Charge dünn ist, eine große Oberfläche besitzt oder lange auf Temperatur gehalten wird.
ASMs Steuerung der Ofenatmosphäre bei der Wärmebehandlung bezeichnet die Wasserdampfkonzentration, die Kohlendioxidkonzentration und den Sauerstoffpartialdruck als Ofenvariablen, die zur Steuerung des Kohlenstoffpotenzials und zur Verhinderung der Entkohlung eingesetzt werden. Diese Variablen sind durch die Reaktionen zwischen Kohlenmonoxid, Kohlendioxid, Wasserstoff, Wasserdampf und Kohlenstoff an der Stahloberfläche miteinander verknüpft. Ein geringfügiger Anstieg von H₂O oder CO₂ kann daher die effektive Atmosphäre verändern, selbst wenn die angezeigten Durchflussraten von Stickstoff, Wasserstoff oder Anreicherungsgas unverändert bleiben.
Sollwerte sollten auf Grundlage der Stahlspezifikation, der Prozessqualifizierung und der Kalibrierarbeiten am Ofen festgelegt werden. Sie sollten nicht ohne Überprüfung von Temperatur und Analysatorreaktion aus einer Gasdurchflusstabelle übernommen werden. Bei einem Härtezyklus kann das ausgewählte Potenzial bei der Austenitisierungstemperatur nahe am neutralen Bereich oder leicht aufkohlend liegen. Bei einem Sinterzyklus können die zulässigen Sauerstoff- und Feuchtigkeitsgehalte direkter spezifiziert sein, da pulvermetallurgische Bauteile eine große Oberfläche und miteinander verbundene Porosität aufweisen können.
Die Temperatur muss ebenso eng wie die Atmosphäre geregelt werden. Kohlenstoffaktivität, Reaktionsgeschwindigkeiten und Kohlenstoffdiffusion nehmen mit der Temperatur zu oder verändern sich mit ihr; die Entkohlungstiefe steigt jedoch nicht zwangsläufig in einer einfachen linearen Beziehung an. Eine Studie aus dem Jahr 2021 an Federstahl mit der Zusammensetzung Fe-0.6C-1.8Si-0.8Mn, der im Bereich von 700 bis 1000 °C untersucht wurde, ergab, dass die Dicke des entkohlten Ferrits bis etwa 800–825 °C zunahm und anschließend wieder abnahm. Dieses Ergebnis spiegelt die konkurrierenden Einflüsse von Diffusion, Oxidation, Phasenumwandlung und Oberflächenreaktionen wider. Eine höhere Ofentemperatur ist für sich genommen kein Beweis für eine stärkere gemessene Entkohlung.
Zur Atmosphärenregelung gehört außerdem ein Alarm- und Reaktionsplan. Eine ausgefallene Sonde, ein steigender Taupunkt, ein sinkendes Kohlenstoffpotenzial, der Ausfall von Anreicherungsgas oder eine unerklärliche Änderung des CO-Gehalts sollten entsprechend dem Prozessrisiko eine Haltephase, eine kontrollierte Korrektur oder eine Sperrung der Charge auslösen. Ein Regler, der lediglich ein Ventil auf den Sollwert zubewegt, während das Messgerät verschmutzt ist, kann zwar eine angezeigte Zahl aufrechterhalten, aber dennoch entkohlten Stahl erzeugen.

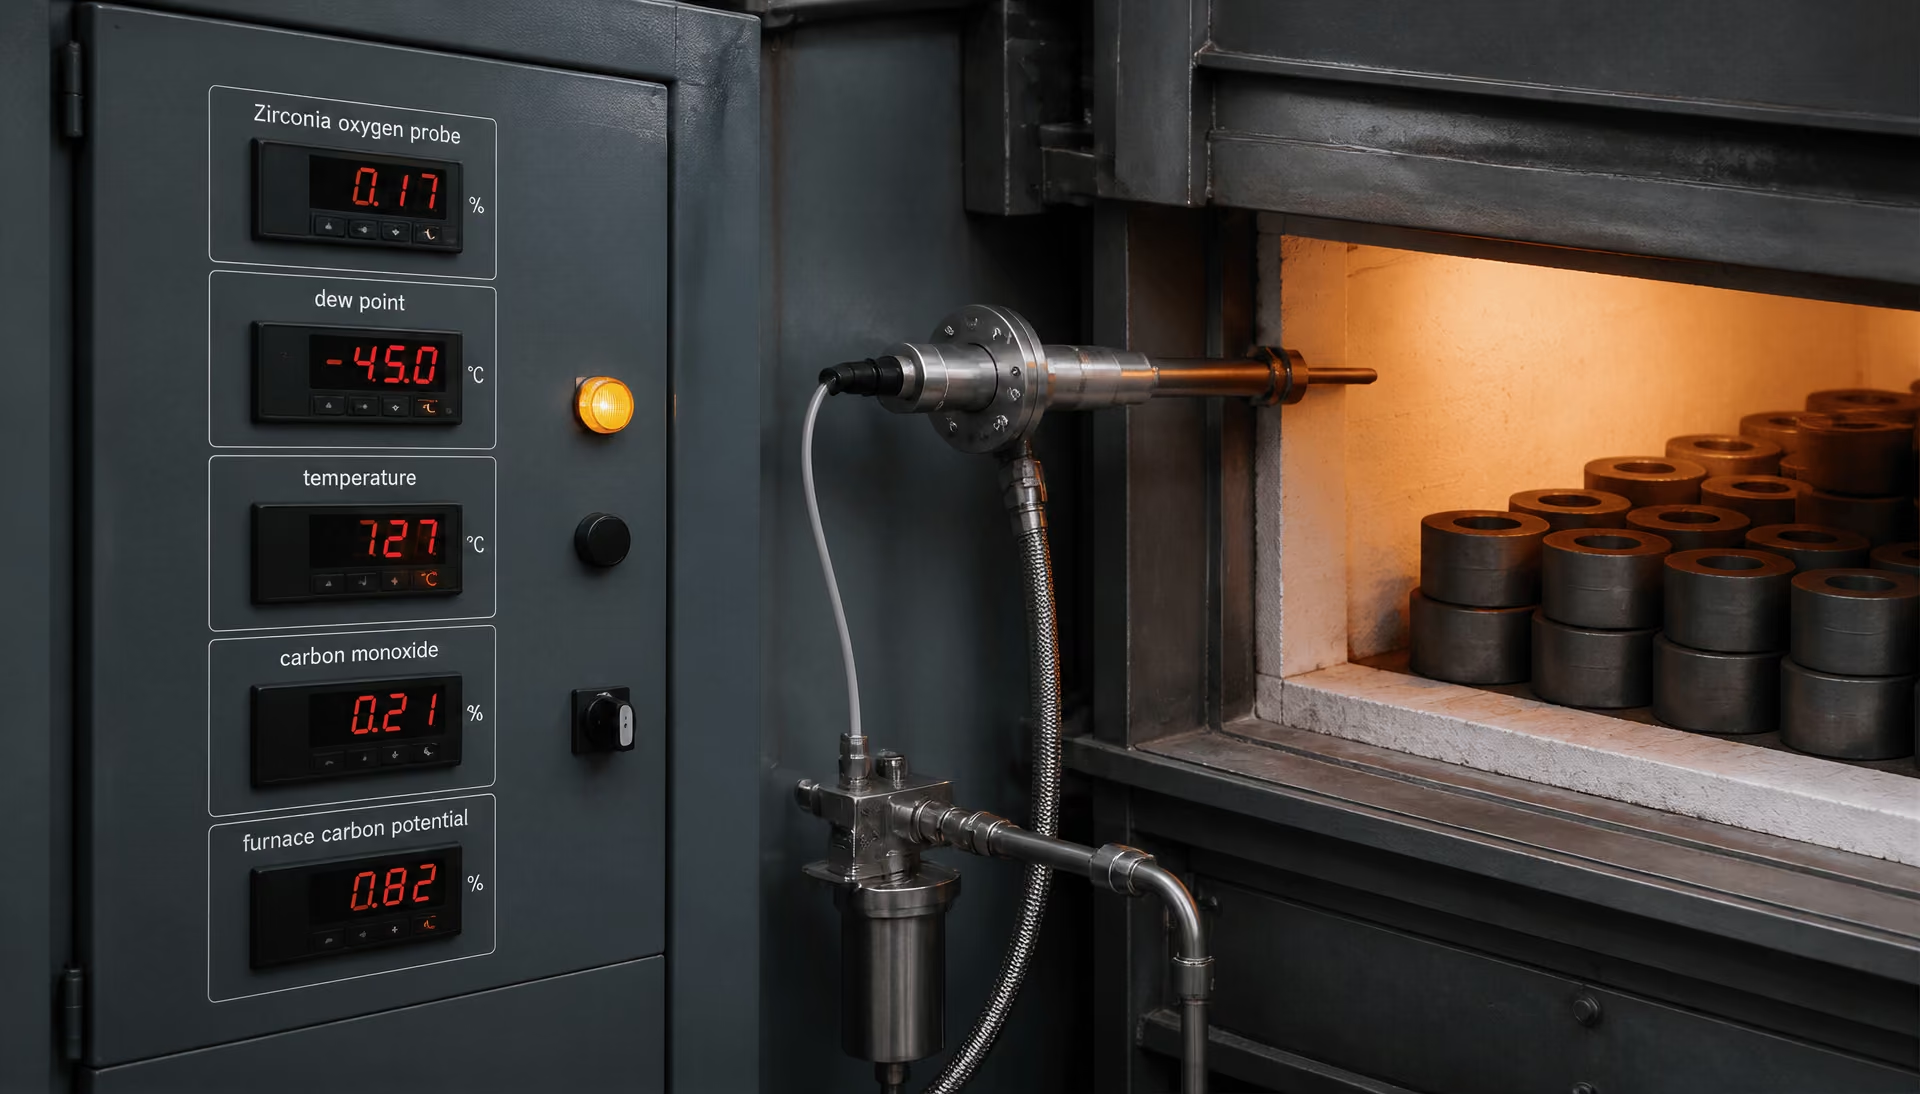
Sensoren, Taupunkt, Sauerstoffsonden, Temperatur und Kohlenmonoxid
Die Ergänzung zum 2704CP-Handbuch von Eurotherm beschreibt zwei gängige Verfahren zur Abschätzung des Kohlenstoffpotenzials im Ofen. Das eine kombiniert eine Sauerstoffmessung mit einer Zirkonoxidsonde mit der Ofentemperatur und dem Kohlenmonoxidgehalt. Das andere verwendet eine Taupunktmessung. Diese Verfahren stehen miteinander in Beziehung, sind jedoch keine austauschbaren Messwerte eines einzelnen physikalischen Sensors.
Eine Zirkonoxid-Sauerstoffsonde misst das Sauerstoffpotenzial anhand der Spannung, die bei Ofentemperatur über einem Zirkonoxid-Elektrolyten erzeugt wird. Bei bekanntem oder geregeltem CO-Gehalt können das Sondensignal und die Temperatur in ein geschätztes Kohlenstoffpotenzial umgerechnet werden. Eine Temperaturkompensation ist unerlässlich: Dieselbe Sondenspannung repräsentiert bei unterschiedlichen Temperaturen nicht dasselbe Sauerstoff- oder Kohlenstoffpotenzial. Auch der CO-Gehalt ist für die Berechnung unverzichtbar. Wenn der Regler einen konstanten CO-Wert annimmt, während sich die tatsächliche Gaszusammensetzung ändert, kann das angezeigte Kohlenstoffpotenzial falsch sein, obwohl die Zirkoniumzelle ordnungsgemäß funktioniert.
Der Einbauort der Sonde ist von Bedeutung. Die Messung sollte die Atmosphäre in der Umgebung der Charge repräsentieren und nicht eine stagnierende Ecke, ein kaltes Probenahmerohr oder einen Bereich in der Nähe einer Luftleckage. Ruß, Zunder, Kondensat, Alterung der Sonde, elektrische Störungen und Probleme mit der Referenzluft können die Messwerte verfälschen. Nach Wartungsarbeiten oder bei einer unerklärlichen Drift sollten Bediener die Sondenreaktion anhand eines bekannten Kalibrierzustands überprüfen, die Sonde und die Schutzkomponenten kontrollieren und das Signal mit unabhängigen Atmosphärendaten vergleichen. Eine Kalibrierung kann keine Sonde korrigieren, die an einem Ort installiert ist, an dem die Ofenatmosphäre nicht repräsentativ ist.
Die Taupunktmessung stellt einen separaten Überwachungsweg dar, indem sie den Feuchtigkeitsgehalt des Gases gewöhnlich nach kontrollierter Probenahme und Abkühlung misst. Feuchtigkeit ist eine direkte Warnvariable, weil Wasserdampf den Kohlenstoff an der Stahloberfläche oxidieren kann. ASM führt die Wasserdampfkonzentration als eine der Variablen auf, die zur Steuerung des Kohlenstoffpotenzials verwendet werden, während die Sinterleitlinie von Linde aus dem Jahr 2023 angibt, dass Wasserdampf in N₂/H₂-Atmosphären eine Entkohlung verursacht. Linde nennt außerdem als experimentelle Leitlinie, dass weniger als 5 % Wasserstoff die Aufkohlungs- und Entkohlungsgeschwindigkeiten unter den angeführten Sinterbedingungen begrenzt. Dieser Wert ist prozessspezifisch und keine allgemeingültige Grenze für jeden Ofen, jede Legierung, jede Temperatur oder jeden Taupunkt.
Der Taupunkt kann das Eindringen von Wasser durch feuchte feuerfeste Auskleidungen, eine unzureichende Gastrocknung, Leckagen, die Ofenreinigung oder ein unvollständiges Spülen sichtbar machen. Er kann jedoch nicht allein jede Reaktion beschreiben, die das Kohlenstoffpotenzial beeinflusst. Ein niedriger Taupunkt beweist nicht, dass die Charge sicher ist, wenn durch eine Türdichtung Luft eintritt oder wenn CO₂, CO, Temperatur und Durchflussbedingungen abnormal sind. Aus diesem Grund sollte ein Taupunktsystem gemeinsam mit Temperatur, Durchfluss, Druck sowie gegebenenfalls Sauerstoff- und CO-Messungen ausgewertet werden.
Chargenpraxis, Abdichtung, Gasverteilung und Prozessverifizierung
Eine gut geregelte Atmosphäre kann eine mangelhafte Chargenpraxis nicht ausgleichen. Die Bauteile sollten so angeordnet werden, dass das Gas alle freiliegenden Oberflächen erreichen kann und dicht gepackte Bereiche keine stagnierenden, feuchtigkeitsspeichernden Zonen bilden. Körbe, Vorrichtungen, Trays und Schutzbeschichtungen dürfen den Durchfluss um kritische Oberflächen nicht blockieren. Große Chargen können Anreicherungsgas verbrauchen oder den Atmosphärenaustausch verzögern, während kalte oder nasse Chargen während des empfindlichsten Abschnitts des Aufheizzyklus Feuchtigkeit freisetzen können.
Ofendichtungen verdienen die gleiche Aufmerksamkeit wie Analysatoren. Türspalte, Risse in Muffeln, Brennerregelungen, Dichtungen von Lüfterwellen, Probenahmeleitungen und unzureichend geschlossene Transferöffnungen können Luft in einen bei niedrigem Druck betriebenen Ofen einziehen. Der Lufteintritt führt Sauerstoff zu und kann örtlich begrenzte Oxidation und Entkohlung verursachen, selbst wenn der Hauptanalysator einen zulässigen Wert meldet. Ein Überdruck verringert, sofern er für die Ofenkonstruktion geeignet ist, die Infiltration; ein übermäßiger Druck kann jedoch Prozessgas durch Dichtungen drücken und andere Gefahren verursachen. Dichtheitsprüfungen sollten nach Wartungsarbeiten und immer dann durchgeführt werden, wenn sich Trends von Sauerstoff, Taupunkt oder CO ohne glaubwürdige prozesstechnische Erklärung ändern.
Die Gasverteilung muss überprüft und darf nicht aus dem Gesamtdurchfluss abgeleitet werden. Der Betrieb von Einlass und Abluft, die Leistung des Umwälzventilators, die Spülzeit, die Funktion der Durchflussmesser und die Druckstabilität sind zu verifizieren. Beim kontinuierlichen Sintern sollten die Zonen getrennt untersucht werden: Die Atmosphäre in den Vorwärm-, Hochtemperatur- und Kühlzonen kann sich erheblich unterscheiden. In einer Zone freigesetzter Wasserdampf kann stromabwärts kondensieren oder reagieren, und ein einzelner Analysator kann eine örtliche Bedingung an der Werkstückoberfläche übersehen.
Die Prozessverifizierung endet am Stahl. Repräsentative Proben sollten die Bereiche umfassen, die der Ofenatmosphäre am stärksten ausgesetzt sind, sowie die Bereiche, die am ehesten durch Kontakt oder Packung abgeschirmt werden. ISO 3887:2023, Stähle — Bestimmung der Entkohlungstiefe, legt drei Verfahren zur Messung der Entkohlungstiefe in Stahlerzeugnissen fest. ASTM E1077-14(2021), Standardprüfverfahren zur Abschätzung der Entkohlungstiefe von Stahlproben, behandelt Screening-, mikroskopische, mikroindentationshärtebasierte und chemische Analyseverfahren. Bei Streitfällen bezeichnet ASTM eine strenge quantitative oder lineare Analyse als Schiedsverfahren. SAE J419_201801, Verfahren zur Messung der Entkohlung, enthält empfohlene mikroskopische, härtebasierte und chemische Analyseverfahren für Eisenwerkstoffe.
Das Prüfverfahren kann die angegebene Tiefe verändern. Ein Härteverlauf kann eine funktionell erweichte Zone erfassen, während die Metallografie zwischen ferritischer Entkohlung und teilweiser Entkohlung unterscheiden oder Oxidationsschäden erkennen kann. Die Ergebnisse sollten daher unter Verwendung derselben Norm, Querschnittsausrichtung, Präparationsmethode, Vergrößerung und Annahmekriteriums verglichen werden. Wenn das Ofenprotokoll zufriedenstellend aussieht, der repräsentative Stahl jedoch die Anforderungen nicht erfüllt, sollten vor einer einfachen Erhöhung des Sollwerts die Sensorverzögerung, der Probenort, die Abschirmung durch die Charge, die Feuchtigkeit, der Lufteintritt und die Gültigkeit der Berechnung des Kohlenstoffpotenzials untersucht werden. Eine solche Reaktion kann die Entkohlung gegen eine Aufkohlung eintauschen, ohne den zugrunde liegenden Fehler zu beheben.
Folgen von Korrektur, Entfernung, Annahme und Zurückweisung
| Maßnahme | Wann sie angemessen sein kann | Erforderliche Verifizierung |
|---|---|---|
| Annehmen | Der gemessene Zustand erfüllt die maßgebliche Anforderung | Verfahren, Kriterium und Ergebnis dokumentieren |
| Durch Bearbeiten oder Schleifen entfernen | Die betroffene Schicht liegt innerhalb des genehmigten Bearbeitungsaufmaßes | Die korrigierte Oberfläche und die verbleibende Geometrie erneut prüfen |
| Erneut bearbeiten | Ein qualifizierter vollständiger Wärmebehandlungszyklus kann die erforderlichen Eigenschaften wiederherstellen | Atmosphäre, Erwärmung, Abkühlung und Endeigenschaften erneut qualifizieren |
| Zurückweisen oder herabstufen | Die kritische Oberfläche oder der kritische Querschnitt kann die Anforderung nicht erfüllen | Gemessene Nachweise und die technische Entscheidung dokumentieren |
Entkohlung ist nicht automatisch ein Zurückweisungsgrund, aber ebenso wenig ein Fehler, den die Bearbeitung immer behebt. Die Entscheidung hängt davon ab, wie viel Kohlenstoff verloren gegangen ist, wie weit sich die betroffene Zone erstreckt, welche Oberflächen Lasten aufnehmen und ob die vorgegebene Geometrie ausreichend Material für eine Entfernung lässt. Eine dünne ferritische Schicht innerhalb einer Bearbeitungszugabe kann entfernt werden, ohne die Leistungsfähigkeit zu beeinträchtigen. Dieselbe gemessene Tiefe an einer fertigen Feder, einem Zahnradzahn, einer Lagerlaufbahn oder einer ermüdungskritischen Welle kann dagegen einen erheblichen Verlust an Leistungsfähigkeit darstellen.[5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Die erste Entscheidung sollte auf einer verifizierten Messung beruhen, nicht auf der Farbe der Zunderschicht oder einem einzelnen Härteeindruck. ISO 3887:2023, Stähle — Bestimmung der Entkohlungstiefe, legt drei Verfahren zur Bestimmung der Entkohlungstiefe in Stahlerzeugnissen fest. ASTM E1077-14(2021), Standardprüfverfahren zur Abschätzung der Entkohlungstiefe von Stahlproben, behandelt Screening, mikroskopische Untersuchung, Mikroeindruckhärte und chemische Analyseverfahren. Bei strittigen Ergebnissen bezeichnet ASTM E1077-14(2021) eine rigorose quantitative Analyse oder Linienanalyse als Schiedsverfahren. SAE J419_201801 legt ebenfalls empfohlene Verfahren für mikroskopische Untersuchungen, Härteprüfungen und chemische Analysen an Eisenwerkstoffen fest.
Diese Verfahren weisen nicht notwendigerweise dieselbe Grenzfläche aus. Ein metallografisches Verfahren kann eine Zone erkennen, in der sich Perlit oder Martensit in Ferrit umgewandelt hat, während ein Härteverlauf einen allmählicheren Übergang zeigen und die betroffene Tiefe anhand eines ausgewählten Härtekriteriums festlegen kann. Eine chemische Analyse kann die Kohlenstoffkonzentration direkt messen, das Ergebnis jedoch über ein Probenvolumen mitteln. Daher ist die Anweisung „die Entkohlung entfernen“ unvollständig, sofern nicht die erforderliche Abtragstiefe und das zu ihrer Verifizierung eingesetzte Verfahren angegeben werden.
Wann entkohltes Material durch spanende Bearbeitung oder Schleifen entfernt werden kann
Eine Entfernung ist in der Regel technisch möglich, wenn die betroffene Schicht vollständig innerhalb einer genehmigten Bearbeitungs- oder Schleifzugabe liegt. Drehen, Fräsen, Rundschleifen, Flachschleifen und kontrollierter Materialabtrag können Material mit dem erforderlichen Kohlenstoffgehalt und Härteverlauf freilegen. Der verbleibende Querschnitt muss weiterhin der Zeichnung, der Maßtoleranz, der geforderten Oberflächenbeschaffenheit sowie allen Anforderungen an Einsatzhärtetiefe oder Wärmebehandlung entsprechen. Ein Bauteil kann nicht allein deshalb als korrigiert eingestuft werden, weil eine helle oder weiche Oberfläche verschwunden ist.
Bei der Berechnung des Abtrags muss die Geometrie der betroffenen Oberfläche berücksichtigt werden. Wenn eine zylindrische Welle beim Schleifen 0,20 mm an Radius verliert, verringert sich ihr Durchmesser um 0,40 mm. An einer ebenen Fläche verändert die Entfernung von 0,20 mm die Dicke um 0,20 mm. Eine entkohlte Kehle, Zahnflanke, Gewindewurzel oder Passfedernut kann möglicherweise nur schwer gleichmäßig entfernt werden; örtliches Schleifen kann Unterschneidungen, scharfe Übergänge oder verbleibende Zugspannungen erzeugen. Diese Auswirkungen können schädlicher sein als der ursprüngliche Kohlenstoffverlust.
Der erforderliche Materialvorrat wird außerdem durch das tatsächliche Kohlenstoffprofil bestimmt und nicht nur durch die sichtbare Ferrittiefe. Eine teilweise entkohlte Zone kann unterhalb einer vollständig ferritischen Schicht einen sich erstreckenden Kohlenstoffgradienten enthalten. Wenn die spezifizierte Eigenschaft von einer Mindesthärte oder Kohlenstoffkonzentration abhängt, muss die Abtragstiefe dieses Kriterium über die gesamte relevante Oberfläche erreichen. Die Verifizierung sollte normalerweise einen repräsentativen Querschnitt aus dem korrigierten Bereich verwenden, wobei Verfahren und Entnahmestelle vor der Entscheidung über die weitere Behandlung vereinbart werden sollten.
Eine spanende Bearbeitung ist bei einem rohgeschmiedeten oder vorgewalzten Bauteil besser zu rechtfertigen als bei einem fertigen Bauteil mit nur geringer verbleibender Zugabe. Sie kann auch angemessen sein, wenn die betroffene Oberfläche keine funktionale Bedeutung hat und die Zeichnung einen Materialabtrag zulässt. Sie ist kein allgemeines Hilfsmittel für ein Bauteil, dessen kritische Oberfläche bereits auf Fertigmaß bearbeitet wurde. Schleifen kann kein Material wiederherstellen, das durch die Konstruktion bereits verbraucht wurde.
Die Ursache sollte gleichzeitig behoben werden. ASM’s Furnace Atmosphere Controls in Heat Treating nennt die Wasserdampfkonzentration, die Kohlendioxidkonzentration und den Sauerstoffpartialdruck als Ofenvariablen, die zur Regelung des Kohlenstoffpotenzials und zur Begrenzung der Entkohlung eingesetzt werden. Die Ergänzung 2704CP Handbook von Eurotherm beschreibt die übliche Abschätzung des Kohlenstoffpotenzials anhand von Sauerstoffmessungen mit einer Zirkon sondensonde in Verbindung mit der Ofentemperatur und dem Kohlenmonoxidgehalt oder anhand einer Taupunktmessung. Ein korrigiertes Bauteil aus einem Ofen, der weiterhin ein niedriges Kohlenstoffpotenzial erzeugt, stellt keine Prozesskorrektur dar, sondern lediglich eine vorübergehende Sortiermaßnahme.
Wann eine Korrektur nicht einer Wiederherstellung gleichkommt
Das Entfernen einer weichen Oberfläche stellt verlorenes Material, eine veränderte Geometrie oder den ursprünglichen Wärmebehandlungsverlauf nicht wieder her. Diese Unterscheidung ist zentral für das ASM-Kapitel Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life. Entkohlung entsteht dadurch, dass Kohlenstoff durch austenitisches Eisen zu einer Oberfläche wandert, deren Kohlenstoffaktivität niedriger ist als die des Stahls, während Oberflächenreaktionen mit der Ofenatmosphäre Kohlenstoff verbrauchen. Die endgültige Zone hängt von Diffusion, Temperatur, Einwirkungsdauer, Kohlenstoffaktivität und der Kinetik der Oberflächenreaktionen ab.
Eine erneute Erwärmung kann Kohlenstoff nur unter kontrollierten aufkohlenden Bedingungen ergänzen und neue Probleme verursachen: Kornwachstum, Verzug, Oxidation, Restaustenit, einen überhöhten Kohlenstoffgehalt der Randschicht oder einen von der ursprünglichen Spezifikation abweichenden Härteverlauf. Das erneute Erwärmen eines vergüteten Bauteils ist nicht gleichbedeutend mit der Wiederholung der ursprünglichen Behandlung, sofern nicht der vollständige Wärmezyklus, die Atmosphäre, die Abkühlgeschwindigkeit und das Anlassverhalten qualifiziert sind. Bei einem ausscheidungshärtenden Stahl, Werkzeugstahl, Federstahl oder Lagerstahl kann die erforderliche Korrektur eine vollständige erneute Qualifizierung anstelle einer örtlichen Oberflächenbehandlung erfordern.
Der Kohlenstoffverlust verändert das Gefüge bereits, bevor Material entfernt wird. Eine entkohlte Region kann Ferrit enthalten, obwohl die vorgesehene Behandlung Perlit, Bainit oder Martensit erzeugen würde. Das Wegschleifen dieser Region macht keine Maßänderungen, keine Entkohlung unterhalb eines unzugänglichen Merkmals und keinen Wärmebehandlungszustand rückgängig, der während der Verarbeitung überschritten wurde. Ebenso wenig beweist es, dass der verbleibende Stahl die spezifizierte Kernhärte, Einsatzhärtetiefe, Zähigkeit oder den vorgesehenen Eigenspannungszustand aufweist.
Allein anhand der Temperatur lässt sich das Ergebnis nicht vorhersagen. Eine Studie aus dem Jahr 2021 im Journal of Materials Research and Technology an Federstahl Fe-0.6C-1.8Si-0.8Mn, der bei Temperaturen von 700 bis 1000 °C geprüft wurde, stellte fest, dass die Dicke des entkohlten Ferrits bis etwa 800–825 °C zunahm und danach abnahm. Dieses nicht monotone Verhalten ist auf konkurrierende Diffusions- und Oxidationseffekte zurückzuführen. Aufzeichnungen der Ofenatmosphäre sind daher von Bedeutung. Linde berichtet, dass Wasserdampf in N2/H2-Atmosphären Entkohlung verursacht, und nennt einen Wasserstoffanteil von weniger als 5 % als experimentelle Richtlinie zur Begrenzung der Aufkohlungs- und Entkohlungsgeschwindigkeiten unter bestimmten Sinterbedingungen; dieser Wert ist keine allgemeingültige Ofenregel.
Die Annahme muss sich aus der zutreffenden Produktspezifikation, Zeichnung, Wärmebehandlungsnorm oder vertraglichen Anforderung ergeben. Keine einzelne Entkohlungstiefe ist für jeden Werkstoff und jedes Bauteil gültig. Das maßgebliche Dokument kann eine vollständige, teilweise oder ferritische Entkohlung, ein Härteprofil, einen Kohlenstoffgrenzwert, eine anlagen- oder ortsbezogene Anforderung oder auch keine Begrenzung vorgeben, weil die nachfolgende Bearbeitung die Zone entfernt. Wenn die Anforderung keine Aussage enthält, sollte die technische Entscheidung auf gemessenen Nachweisen und einer Betriebsanalyse beruhen und nicht auf einer angenommenen branchenweit gültigen Zugabe.
Auswirkungen auf Ermüdung, Verschleiß, Festigkeit und Bauteillebensdauer
Ermüdung ist häufig die empfindlichste Versagensart, weil Risse an oder nahe der Oberfläche entstehen, wo zyklische Zugspannung, Rauheit, Einschlüsse, Kerben und Eigenspannungen zusammenwirken. Eine entkohlte Schicht kann die Oberflächenhärte und Streckgrenze verringern, die örtliche plastische Dehnung erhöhen und den Härtegradienten unterhalb der Oberfläche verändern. Bei Biegung oder Torsion kann sich diese Schicht genau dort befinden, wo die Wechselspannung am höchsten ist. Ihre Entfernung kann die Ermüdungsfestigkeit nur dann wiederherstellen, wenn die fertige Geometrie, die Oberflächenbeschaffenheit, die Eigenspannung und das Gefüge unterhalb der Oberfläche weiterhin akzeptabel sind.
Das Verschleißverhalten hängt vom Kontaktdruck, den Gleit- oder Wälzbedingungen, der Schmierung und dem Härteprofil ab. Eine weiche ferritische Schicht an einer Zahnflanke, Nocke, Schiene, Wellenzapfen- oder Lagerlaufbahn kann sich verformen, verschmieren, fressen oder schnell verschleißen. Bei Wälzkontakt kann der Übergang zwischen einer weichen Oberflächenzone und härterem Material die Dehnung konzentrieren und Grübchenbildung oder Abplatzungen begünstigen. Ein Bauteil kann eine Zugprüfung bestehen und dennoch im Betrieb frühzeitig versagen, weil seiner Kontaktfläche die spezifizierte gehärtete Schicht fehlt.
Die Auswirkungen auf die statische Festigkeit hängen vom Querschnittsverlust und von der Lage des Fehlers ab. Bei einem großen, gering beanspruchten Querschnitt kann eine flache Oberflächenzone nur geringe Auswirkungen auf die Zugfestigkeit haben. Bei einem dünnen Federdraht, einem dünnwandigen Bauteil, einer scharfen Kehle oder einer hoch belasteten Zahnfußzone kann dieselbe Tiefe einen erheblichen Anteil des lasttragenden Querschnitts beanspruchen. Ein verringerter Kohlenstoffgehalt kann die örtliche Härte und Festigkeit herabsetzen, während das Schleifen den Nettoquerschnitt zusätzlich verringern kann. Eine geometrische Veränderung, die maßlich geringfügig erscheint, kann die Spannungskonzentration erheblich erhöhen.
Die Bauteillebensdauer kann daher nicht allein aus der Entkohlungstiefe abgeleitet werden. Werkstoffgüte, Kohlenstoffgehalt, Legierungsdurchhärtbarkeit, betroffene Tiefe, Härtegradient, Oberflächenspannung, Belastungsart, Spannungsverhältnis, Kerbschärfe, Eigenspannung, Umgebung und Prüfempfindlichkeit sind sämtlich von Bedeutung. Die richtige Entscheidung kann in einer Annahme, einer Entfernung mit anschließender erneuter Prüfung, einer erneuten Verarbeitung durch eine qualifizierte Wärmebehandlung, einer Herabstufung oder einer Zurückweisung bestehen. In der Entscheidung sollte angegeben werden, welcher Zustand gemessen wurde, welche Anforderung maßgeblich ist, wie viel Material entfernt wurde und welcher Nachweis belegt, dass das verbleibende Bauteil — und nicht nur sein Erscheinungsbild — seine vorgesehene Lebensdauer erfüllen kann.
Ein normbasiertes Untersuchungs- und Berichterstattungsverfahren
Die Entkohlung sollte als Konformitätsfrage untersucht werden, nicht als visueller Eindruck. Eine dunkle Zunderschicht, ein ferritisches Band, ein Härteabfall und ein gemessener Kohlenstoffgradient sind miteinander verbundene Beobachtungen, jedoch keine austauschbaren Ergebnisse. Die Untersuchung muss die Produktanforderung, die ursprüngliche Oberfläche, das Prüfverfahren, die thermische Einwirkung und die Ofenatmosphäre miteinander verknüpfen.
ISO 3887:2023, Stähle — Bestimmung der Entkohlungstiefe, legt drei Verfahren zur Messung der Entkohlungstiefe in Stahlerzeugnissen fest. ASTM E1077-14(2021), Standardprüfverfahren zur Abschätzung der Entkohlungstiefe von Stahlproben, behandelt Verfahren zur Vorprüfung, zur mikroskopischen Untersuchung, zur Mikroeindruckhärteprüfung und zur chemischen Analyse. SAE J419_201801, Verfahren zur Messung der Entkohlung, enthält empfohlene mikroskopische Verfahren sowie Verfahren zur Härteprüfung und chemischen Analyse für Eisenwerkstoffe. Diese Dokumente stellen Verfahren bereit; sie entscheiden jedoch nicht eigenständig darüber, ob eine bestimmte Schmelze, ein Stab, ein Schmiedestück, ein Blech oder ein Fertigbauteil zulässig ist.
Die Fragestellung und die anzuwendende Annahmeanforderung festlegen
Beginnen Sie mit der Festlegung dessen, was entschieden werden muss. Mögliche Fragen sind:
- Ist das Material vollständig entkohlt, teilweise entkohlt oder frei von messbarer Entkohlung?
- Wie groß ist die maximal zulässige Tiefe von der ursprünglichen Oberfläche?
- Gilt die Anforderung für eine Oberfläche, für alle Oberflächen, für eine festgelegte Probenahmelänge oder für die gesamte Charge?
- Ist der Grenzwert als Abstand, Kohlenstoffkonzentration, Härteänderung, metallografische Grenze oder zulässiges Bearbeitungsaufmaß angegeben?
- Bezieht sich die Anforderung auf das gelieferte Produkt oder auf das Fertigbauteil nach Schleifen, Drehen, Kugelstrahlen oder einem anderen Oberflächenabtrag?
Die Antwort muss sich aus der maßgebenden Bestellspezifikation, Produktnorm, Zeichnung, Wärmebehandlungsspezifikation oder dem Abnahmedokument des Kunden ergeben. Halten Sie die genaue Bezeichnung und die Ausgabe fest. Bezeichnen Sie ein Material beispielsweise nur dann als AISI/SAE 1045, wenn diese Bezeichnung durch die Materialaufzeichnungen belegt ist, und geben Sie die Produktnorm, beispielsweise ASTM A29/A29M, gesondert an, wenn diese Norm für den Stab maßgebend ist. Ersetzen Sie eine spezifizierte Güte nicht durch eine ähnliche nominelle Kohlenstoffgüte. SAE J403 Grade 1045, eine ASTM-Produktspezifikation und eine interne Gütebezeichnung können eine verwandte chemische Zusammensetzung aufweisen, jedoch unterschiedliche Bestimmungen zur Probenahme, Verarbeitung oder Annahme enthalten.
Die Untersuchung benötigt außerdem eine Definition des Begriffs „Tiefe“. Eine Tiefe der vollständigen Entkohlung kann dort enden, wo kohlenstoffreiche Phasen verschwunden sind; eine Tiefe der teilweisen Entkohlung kann bis zu dem Punkt reichen, an dem der Kohlenstoffgehalt oder das Gefüge wieder dem unbeeinflussten Kern entspricht. Eine Härtemessung entlang eines Prüfverlaufs kann einen Übergang zeigen, ohne das genaue Kohlenstoffprofil nachzuweisen. Umgekehrt kann ein chemisches Profil einen Kohlenstoffverlust erkennen lassen, während eine umgewandelte oder angelassene Oberfläche die Gefügegrenze weniger deutlich macht.
Legen Sie die Annahmeregel vor der Untersuchung der Probe schriftlich fest. Wenn die Anforderung „maximal 0,25 mm teilweise Entkohlung“ lautet, darf der Bericht diesen Wert nicht durch einen Mittelwert, eine visuelle Schätzung oder den tiefsten Punkt ersetzen, der an einem anders ausgerichteten Schnitt gefunden wurde. Wenn kein Annahmekriterium existiert, geben Sie den gemessenen Zustand an und weisen Sie auf die fehlende Entscheidungsregel hin, anstatt das Material für zulässig zu erklären.
Das Untersuchungsverfahren auswählen und dokumentieren
Bewahren Sie bei der Probenahme die ursprüngliche Oberfläche. Kennzeichnen Sie die Oberfläche vor dem Schneiden, verhindern Sie Schleif- oder Abrasivkontakt, durch den die betroffene Schicht entfernt werden könnte, und dokumentieren Sie, ob Zunder, Oxidation, eine Plattierung, eine Beschichtung, Strahlmittelrückstände oder Bearbeitungsschäden vorhanden waren. Eine Probe, die nach einer Oberflächenbearbeitung entnommen wurde, kann die ursprüngliche Entkohlungstiefe nicht belegen, sofern das entfernte Aufmaß nicht bekannt und dokumentiert ist.
Probenahmestelle und Ausrichtung sind von Bedeutung. Geben Sie bei Stäben, Drähten, Rohren, Blechen und Schmiedestücken die Produktachse, den Quer- oder Längsschnitt, die Außen- oder Innenoberfläche, Ecke, Kante und den Abstand vom Ende an. Beziehen Sie Stellen ein, die wahrscheinlich unterschiedlichen Ofeneinflüssen ausgesetzt waren, beispielsweise Ober- und Unterseiten, abgerundete Ecken, Enden oder durch Vorrichtungen abgeschirmte Bereiche. Wenn sich die Beanstandung auf einen örtlich begrenzten Fehler bezieht, entnehmen Sie die Probe durch die gemeldete Stelle hindurch und bewahren Sie nach Möglichkeit eine nahegelegene, unbeeinflusste Vergleichsstelle auf. Dokumentieren Sie die Anzahl der Proben und den Grund für die Auswahl jeder Probenahmestelle.
Wählen Sie das Verfahren entsprechend der Fragestellung und der erforderlichen Aussagekraft der Entscheidung. ISO 3887:2023 stellt drei Messansätze bereit; der ausgewählte Ansatz, die Ausgabe und die anzuwendende Klausel sollten im Bericht angegeben werden. ASTM E1077-14(2021) erlaubt Vorprüfung, mikroskopische Untersuchung, Mikroeindruckhärteprüfung und chemische Analyse. Eine Vorprüfung ist zur Lokalisierung verdächtiger Bereiche nützlich, sollte jedoch nicht als Schiedsergebnis dargestellt werden, wenn der Annahmegrenzwert nahe am Messwert liegt. ASTM E1077-14(2021) bezeichnet eine strenge quantitative oder lineare Analyse bei Streitfällen als Schiedsverfahren.
Die Mikroskopie ist häufig das zweckmäßigste erste quantitative Verfahren. Präparieren Sie einen Schnitt senkrecht zur Oberfläche, bewahren Sie den Rand und geben Sie die Abfolge von Schneiden, Einbetten, Schleifen, Polieren und Ätzen an. Identifizieren Sie das Ätzmittel und die Untersuchungsvergrößerung. Der Prüfer sollte das Grenzkriterium vor der Messung festlegen: das Verschwinden von Perlit oder anderen kohlenstoffreichen Bestandteilen, eine Änderung der Ferritmorphologie, einen festgelegten Bildschwellwert oder ein anderes durch die ausgewählte Norm vorgeschriebenes Kriterium. Geben Sie an, ob das Ergebnis die vollständige Entkohlung, die teilweise Entkohlung oder beide erfasst.
Die Mikroeindruckhärte liefert ein Profil und keine direkte Kohlenstoffanalyse. Geben Sie den Eindringkörpertyp, die Prüfkraft, den Abstand, den Abstand von der Oberfläche, die Ausrichtung des Prüfverlaufs, den Kalibrierstatus und die zur Ermittlung des Übergangs verwendete Regel an. Eindrücke, die zu nahe am Rand oder zu nahe beieinander liegen oder über einer steilen Gefügegrenze angeordnet sind, können das Ergebnis verfälschen. Die Härte wird außerdem durch Korngröße, Phasenumwandlung, Anlassen, Eigenspannung und Restaustenit beeinflusst. Daher sollte ein Härteabfall mit der mikroskopischen Untersuchung korreliert werden.
Eine chemische Analyse kann erforderlich sein, wenn sich der Streit auf die Kohlenstoffkonzentration und nicht auf eine sichtbare Grenze bezieht. Geben Sie das Verfahren, das Probenahmeintervall, die analysierte Fläche oder Masse, die Tiefenauflösung, das Kalibriermaterial, die Nachweisgrenze und die Angabe an, ob das Ergebnis einen Punkt, einen Schichtmittelwert oder ein rekonstruiertes Profil darstellt. Ein mit groben Schichten gemessener Kohlenstoffgradient kann keinen Anspruch auf eine genaue Tiefenbestimmung stützen.
Kalibrierungs- und Präparationsaufzeichnungen sind Bestandteil des Ergebnisses. Dokumentieren Sie die Geräteidentifikation, das Kalibrierdatum, die Referenznormale, die Überprüfung der Vergrößerung, die Härteüberprüfung, den Prüfer sowie die Messunsicherheit oder Wiederholbarkeit. Messen Sie mehrere Bildfelder oder Prüfverläufe, sofern die Norm und der Annahmeplan dies zulassen, und geben Sie Einzelwerte, Mittelwert, Spannweite und Maximum an, wenn jeder dieser Werte eine unterschiedliche Entscheidungsbedeutung besitzt.
Ofenaufzeichnungen mit metallurgischen Befunden verknüpfen
Eine gemessene Oberflächenzone ist ein Beleg für den endgültigen Materialzustand, jedoch keine vollständige Erklärung seiner Entstehung. Überprüfen Sie die gesamte thermische Vorgeschichte: Ofenidentifikation, Chargennummer, Beladungsmuster, Aufheizgeschwindigkeit, Austenitisierungs- oder Sintertemperatur, Haltezeit, Transferzeit, Abkühlbedingungen sowie jede erneute Erwärmung oder Normalisierung. Ordnen Sie die Probenidentität dem Ofendiagramm und dem Rückverfolgbarkeitsdatensatz des Produkts zu. Eine Ofenaufzeichnung vom richtigen Datum, jedoch von der falschen Charge, ist kein stützender Beleg.
Atmosphärendaten müssen gemeinsam mit Temperatur und Zeit ausgewertet werden. ASM beschreibt in Furnace Atmosphere Controls in Heat Treating die Wasserdampfkonzentration, die Kohlendioxidkonzentration und den Sauerstoffpartialdruck als Variablen zur Steuerung des Kohlenstoffpotentials im Ofen und zur Vermeidung von Entkohlung. Das 2704CP Handbook supplement von Eurotherm beschreibt die verbreitete Ableitung des Kohlenstoffpotentials aus Sauerstoffmessungen mit einer Zirkonoxidsonde in Verbindung mit Ofentemperatur und Kohlenmonoxidgehalt oder aus der Taupunktmessung. Dokumentieren Sie die tatsächlichen Sensorwerte, Alarmereignisse, Kalibrierungsprüfungen, die Erholung der Sonde, den Gasdurchfluss und bekannte Sensorausfälle. Behandeln Sie einen Sollwert des Reglers nicht als Nachweis für die Atmosphäre an der Charge.
Der Mechanismus ist gekoppelt. Kohlenstoff diffundiert durch austenitisches Eisen zu einer Oberfläche, an der die Kohlenstoffaktivität durch Reaktionen mit sauerstoffhaltigen Ofengasen verringert wird. Oberflächenreaktionskinetik, Diffusionsstrecke, Temperatur, Einwirkungszeit und Kohlenstoffpotential tragen sämtlich zum Ergebnis bei. NIST beschreibt die Entkohlungszone als einen oberflächennahen Verlust von Kohlenstoff und kohlenstoffreichen Phasen, wenn der Kohlenstoff an der Oberfläche mit Sauerstoff zu gasförmigem Kohlenmonoxid oder Kohlendioxid reagiert. Wasserdampf in N2/H2-Atmosphären kann ebenfalls Entkohlung verursachen. Die Sinterleitlinie von Linde aus dem Jahr 2023 nennt unter den angegebenen Bedingungen als experimentelle Orientierung, dass weniger als 5 % Wasserstoff die Aufkohlungs- und Entkohlungsgeschwindigkeiten begrenzte; dies ist keine allgemeingültige Ofenregel.
Die Temperatur allein kann nicht jedes Ergebnis erklären. Eine Studie aus dem Jahr 2021 im Journal of Materials Research and Technology an Federstahl Fe-0.6C-1.8Si-0.8Mn, der zwischen 700 und 1000 °C geprüft wurde, stellte fest, dass die Dicke des entkohlten Ferrits bis etwa 800–825 °C zunahm und anschließend abnahm. Diffusion und Oxidation müssen daher gemeinsam betrachtet werden.
Ein Bericht sollte die Probenidentität sowie Schmelze oder Charge, Güte und maßgebende Spezifikation, ursprünglichen Oberflächenzustand, Probenahmestelle und Ausrichtung, Ofen- und Wärmebehandlungsvorgeschichte, Atmosphärenaufzeichnungen, Untersuchungsnorm und Klausel, Präparationsdetails, Gerätekalibrierung, Messverlauf oder chemisches Profil, Tiefen der vollständigen und teilweisen Entkohlung, Unsicherheit, Wiederholbarkeit und Einschränkungen, Fotografien oder Karten, den Vergleich mit der Annahmeanforderung sowie die Begründung der Beurteilung enthalten.
Der reproduzierbare Ablauf ist unmittelbar: Zunächst sind die Werkstoffgüte und die thermische Vorgeschichte zu bestimmen, die ursprüngliche Oberfläche zu erhalten, die Prüfstellen und die Ausrichtung auszuwählen und zu dokumentieren, ein Verfahren nach ISO, ASTM oder SAE auszuwählen, Kriterien für die Vorbereitung und Messung festzulegen, das gemessene Profil mit der maßgeblichen Anforderung zu vergleichen und den Befund mit den Aufzeichnungen zu Atmosphäre, Temperatur, Zeit und Sensoren zu korrelieren. Erst danach sollte das Material angenommen, nachbearbeitet, einer weiteren Untersuchung unterzogen oder zurückgewiesen werden.
Quellen
- [1] Steels — Determination of the depth of decarburization. ISO standard, 2023. https://www.iso.org/standard/86689.html
- [2] Furnace Atmosphere Controls in Heat Treating. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/8/chapter-abstract/106617/Furnace-Atmosphere-Controls-in-Heat-Treating
- [3] Sintering of steels. Linde technical guidance, 2023. https://static.prd.echannel.linde.com/wcsstore/EE_REN_Industrial_Gas_Store/pdf/Sintering-of-steels-brochure-EN.pdf
- [4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html
- [5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html