




Czym jest odwęglenie stali — i czym nie jest
Definicja odwęglenia i strefy odwęglonej
Odwęglenie stali to przypowierzchniowa utrata węgla lub faz bogatych w węgiel z wyrobu stalowego podczas nagrzewania, przeróbki lub eksploatacji. Obszar, którego to dotyczy, stanowi strefę odwęgloną: warstwę poniżej pierwotnej lub wykończonej powierzchni, w której zawartość węgla, udział faz zawierających węgiel albo oba te parametry są niższe niż w niezmienionym wnętrzu materiału. Publikacja NIST Damage and Failure Modes of Structural Steel Components opisuje tę strefę jako przypowierzchniową utratę węgla i faz bogatych w węgiel, gdy węgiel na powierzchni reaguje z tlenem, tworząc gazowy tlenek węgla (CO) lub dwutlenek węgla (CO₂).
Odwęglanie wynika ze sprzężonego działania reakcji powierzchniowej i dyfuzji węgla w stanie stałym, a nie wyłącznie z utleniania. Strong evidence
Typowe warunki występowania odwęglenia obejmują obróbkę cieplną, kucie, walcowanie, spiekanie lub inną operację wysokotemperaturową, podczas której powierzchnia stali styka się z gazem zdolnym do usuwania węgla. Częstą przyczyną są gazy piecowe zawierające tlen, jednak przebieg reakcji zależy nie tylko od samej obecności tlenu. Węgiel musi dyfundować z wnętrza ku powierzchni, reakcje powierzchniowe muszą zachodzić z odpowiednią szybkością, a atmosfera pieca musi wykazywać niższą efektywną aktywność węgla niż stal. Jeżeli potencjał węglowy atmosfery jest wyższy niż potencjał powierzchni stali, węgiel może zamiast tego przenikać do stali. Powierzchnia pełni zatem funkcję granicy reakcji sprzężonej z dyfuzją w stanie stałym.
Rozdział ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life opisuje dyfuzję węgla przez austenityczne żelazo ku powierzchni jako centralny element tego procesu. W podwyższonej temperaturze węgiel przemieszcza się w sieci austenitu, podczas gdy reakcje na powierzchni powodują jego zużywanie. Powstający gradient stężenia może sięgać dalej niż widocznie zmieniona powierzchnia. Sama ciemna warstwa zgorzeliny nie wskazuje, jak głęboko sięga utrata węgla.
| Stan | Znaczenie | Typowe wskazanie strukturalne |
|---|---|---|
| Częściowe odwęglanie | Zawartość węgla lub fazy bogatej w węgiel jest zmniejszona, lecz faza ta nadal występuje | Zmniejszona zawartość perlitu lub węglików albo zmieniony udział faz |
| Całkowite odwęglanie | Oczekiwany składnik bogaty w węgiel został usunięty z odpowiedniej warstwy | Uboga w węgiel lub całkowicie ferrytyczna struktura powierzchniowa |
Metalurdzy powszechnie rozróżniają odwęglenie częściowe i odwęglenie całkowite. Odwęglenie częściowe oznacza, że w warstwie objętej zmianami pozostaje pewna ilość węgla, choć jego stężenie lub zawartość faz bogatych w węgiel jest niższa niż w niezmienionej stali. Odwęglenie całkowite oznacza, że składnik bogaty w węgiel, którego obecności można oczekiwać na podstawie składu stali i jej stanu po obróbce cieplnej, został usunięty z odpowiedniej warstwy, pozostawiając strukturę ubogą w węgiel. Są to stany metalurgiczne, a nie uniwersalne kategorie głębokości. Norma ISO 3887:2023 Steels — Determination of the depth of decarburization określa trzy metody wyznaczania głębokości odwęglenia w wyrobach stalowych, jednak znaczenie podanej głębokości nadal zależy od określonego kryterium i zastosowanej metody.
Przejście od materiału odwęglonego do niezmienionego może być ostre, stopniowe lub nieregularne. Stal podeutektoidalna może wykazywać przypowierzchniową warstwę ferrytyczną, w której zawartość perlitu została zmniejszona lub perlit został całkowicie usunięty. Stal o większej zawartości węgla może wykazywać zmniejszoną zawartość węglików, zmieniony perlit lub całkowicie ferrytyczną warstwę w pobliżu powierzchni. Pierwiastki stopowe również wpływają na aktywność węgla, dyfuzję, stabilność faz oraz wygląd strefy przemienionej. Z tego względu „głębokość odwęglenia” nie zawsze oznacza pojedynczą, oczywistą granicę widoczną przy małym powiększeniu.
Odwęglenie a utlenianie, tworzenie zgorzeliny, nawęglanie i ubytek węgla wskutek przeróbki
Powiązane stany powierzchni
- Utlenianie
- Reakcja składników stali z tlenem, parą wodną lub dwutlenkiem węgla.
- Tworzenie zgorzeliny
- Tworzenie i usuwanie produktów w postaci tlenków żelaza na powierzchni.
- Nawęglanie
- Wypadkowe wprowadzanie węgla do powierzchni stali.
- Odwęglanie
- Przypowierzchniowa utrata węgla lub faz bogatych w węgiel.
Odwęglenie i utlenianie często zachodzą jednocześnie, ale nie są synonimami. Utlenianie to reakcja składników stali z czynnikami utleniającymi, takimi jak tlen, para wodna lub dwutlenek węgla. Utlenianie żelaza może prowadzić do powstania filmu tlenkowego lub zgorzeliny, natomiast utlenianie węgla może powodować powstawanie CO lub CO₂ i obniżenie zawartości węgla pod powierzchnią. Atmosfera pieca może zatem utleniać powierzchnię bez wytworzenia praktycznie istotnej strefy odwęglonej albo powodować oba skutki jednocześnie.
Tworzenie zgorzeliny odnosi się przede wszystkim do powstawania i usuwania przylegających lub luźnych produktów tlenkowych na powierzchni stali. W zależności od temperatury i warunków gazowych zgorzelina może zawierać tlenki żelaza, takie jak wüstyt, magnetyt i hematyt. Gruba warstwa zgorzeliny nie określa głębokości utraty węgla. Odwęglenie może natomiast zachodzić w atmosferze lub pod powłoką, które powodują powstawanie niewielkiej ilości widocznej zgorzeliny. Publikacja Cambridge Atmosphere Control for the Protection of Metals During Production Processes wyraźnie wiąże bezpośrednie oddziaływanie atmosfer spalania z nadmiarem tlenu z utlenianiem, tworzeniem zgorzeliny i odwęgleniem, traktując te zjawiska jako powiązane, lecz odrębne skutki.
Aktywność węgla Termodynamiczna miara potencjału chemicznego węgla względem określonego stanu odniesienia; zależy od stężenia, temperatury, fazy i pierwiastków stopowych.
Siłę napędową reakcji chemicznych lepiej opisuje się za pomocą aktywności węgla lub potencjału węglowego pieca niż za pomocą prostego określenia, takiego jak „atmosfera utleniająca”. Potencjał węglowy podczas obróbki cieplnej stali zależy od różnicy aktywności węgla między stalą a jej otoczeniem, a także od kinetyki reakcji powierzchniowych. Publikacja ASM Furnace Atmosphere Controls in Heat Treating wskazuje stężenie pary wodnej, stężenie dwutlenku węgla i ciśnienie parcjalne tlenu jako zmienne piecowe wykorzystywane do regulowania potencjału węglowego i zapobiegania utracie węgla. Uzupełnienie 2704CP Handbook firmy Eurotherm z 2020 roku opisuje powszechną metodę szacowania potencjału węglowego pieca na podstawie pomiaru tlenu za pomocą sondy cyrkonowej, w połączeniu z temperaturą pieca i zawartością tlenku węgla, albo na podstawie pomiaru punktu rosy.
Nawęglanie jest przeciwnym kierunkiem netto przenoszenia węgla: węgiel przenika do powierzchni stali i zwiększa jej aktywność węgla lub stężenie węgla. Atmosfera pieca może nawęglać jeden gatunek stali, a odwęglać inny, jeżeli różnią się początkową zawartością węgla lub stanem powierzchni. Nawet w jednym wsadzie piecowym lokalny przepływ gazu, temperatura, punkt rosy, sadza, nieszczelności i odstępy między przedmiotami mogą prowadzić do odmiennych wyników. Wytyczne firmy Linde z 2023 roku Sintering of Steels stwierdzają, że para wodna w atmosferach azotowo-wodorowych powoduje odwęglenie, a także podają doświadczalną wskazówkę, zgodnie z którą zawartość wodoru poniżej 5% ograniczała szybkość nawęglania i odwęglania w przywołanych warunkach spiekania. Wartość ta nie stanowi uniwersalnej zasady dotyczącej pieców; decydujące znaczenie nadal mają skład gazu, temperatura, geometria proszku lub litej stali oraz czas przebywania.
Węgiel może również ulegać ubytkowi wskutek przeróbki bez klasycznego mechanizmu odwęglania piecowego. Usuwanie mechaniczne, przypalenia podczas szlifowania, obróbka skrawaniem, trawienie, straty podczas topienia, segregacja lub rozpuszczanie węglików w trakcie niewłaściwego cyklu cieplnego mogą zmienić strukturę zawierającą węgiel lub zmierzoną zawartość węgla w pobliżu powierzchni. Podczas spawania lub procesów przyrostowych może dochodzić do redystrybucji węgla, a warstwa odwęglona może zostać usunięta przez obróbkę skrawaniem po obróbce cieplnej. Tych warunków nie należy automatycznie określać mianem odwęglenia. Termin ten jest najbardziej uzasadniony wtedy, gdy przypowierzchniowy niedobór węgla można powiązać z przenoszeniem węgla, reakcją lub selektywną utratą węgla podczas analizowanego procesu.
W przywołanym badaniu stali sprężynowej grubość odwęglonego ferrytu wykazywała niemonotoniczną zależność od temperatury w zakresie od 700 do 1000 °C. Strong evidence
Sama temperatura nie pozwala przewidzieć końcowej głębokości odwęglenia. W badaniu opublikowanym w 2021 roku w Journal of Materials Research and Technology, dotyczącym stali sprężynowej Fe-0.6C-1.8Si-0.8Mn poddawanej próbom w zakresie od 700 do 1000 °C, stwierdzono, że grubość odwęglonego ferrytu zwiększała się do około 800–825 °C, a następnie malała. Wyższa temperatura przyspiesza dyfuzję węgla, ale może również zmieniać powstawanie tlenków, reakcje gazowe, skład fazowy oraz czas trwania odpowiedniej przemiany. Zaobserwowane maksimum odzwierciedla zatem sprzężone skutki dyfuzji i utleniania, a nie monotoniczną zależność wyłącznie od temperatury.
Dlaczego utrata węgla z powierzchni ma znaczenie dla właściwości stali
Węgiel decyduje o udziale i morfologii ferrytu, perlitu, bainitu, martenzytu i węglików powstających podczas chłodzenia. Usunięcie węgla z powierzchni może doprowadzić do powstania miękkiej warstwy w stali, której rdzeń zaprojektowano tak, aby ulegał hartowaniu. W elemencie hartowanym powierzchnia może nie osiągnąć wymaganej twardości, mimo że wnętrze spełnia wymagania specyfikacji. W sprężynie, kole zębatym, łożysku, wale lub elemencie złącznym taka różnica zmienia przenoszenie obciążenia i lokalne odkształcenie.
Pogorszenie właściwości mechanicznych jest często największe na powierzchni, ponieważ właśnie tam koncentrują się naprężenia kontaktowe, naprężenia zginające, tarcie i inicjacja pęknięć. Ferrytyczna warstwa odwęglona może zmniejszać odporność na zużycie i trwałość zmęczeniową w warunkach kontaktu. Podczas cyklicznego zginania warstwa o niższej wytrzymałości może wcześniej ulegać uplastycznieniu lub rozwijać poślizg niż rdzeń. Gradient zawartości węgla przy powierzchni może również zmieniać powstawanie naprężeń własnych podczas hartowania, natomiast tlenki i chropowata zgorzelina stanowią dodatkowe karby lub miejsca inicjacji pęknięć. ASM wiąże te skutki z trwałością elementów, zapobieganiem, korekcją i modelowaniem, a nie traktuje odwęglenia jako wady wyłącznie kosmetycznej.
| Metoda | Główna obserwacja | Główne ograniczenie |
|---|---|---|
| Metalografia | Udział faz, morfologia i widoczna granica przejścia | Granica może być stopniowa lub zależna od wytrawiania |
| Twardość mikrowgłębnikowa | Odpowiedź mechaniczna od powierzchni do rdzenia | Twardość zależy również od fazy, wielkości ziaren, naprężeń i dodatków stopowych |
| Analiza chemiczna | Stężenie lub gradient stężenia węgla | Rozdzielczość przestrzenna zależy od objętości próbki i grubości warstwy |
| Badanie przesiewowe | Szybkie wskazanie podejrzanej strefy | Może nie wystarczać do podejmowania decyzji o akceptacji w sytuacjach granicznych |
Metoda pomiaru musi odpowiadać sformułowanemu twierdzeniu. Norma ASTM E1077-14(2021) Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens obejmuje badania przesiewowe, badania mikroskopowe, pomiary mikrotwardości metodą wciskania oraz procedury analizy chemicznej. W przypadku sporów jej metoda rozjemcza opiera się na rygorystycznej analizie ilościowej lub liniowej. Norma SAE J419_201801 Methods of Measuring Decarburization również określa zalecane praktyki badań mikroskopowych, pomiarów twardości i analiz chemicznych dla materiałów żelaznych. Norma ISO 3887:2023 określa trzy metody pomiarowe, potwierdzając, że podana głębokość zależy od zastosowanej metody.
Profil twardości Sekwencja pomiarów twardości wykonywanych w kontrolowanych odległościach od powierzchni w kierunku niezmienionego wnętrza.
Profil twardości może wskazać praktyczną głębokość, na której wytrzymałość odzyskała swoją wartość, podczas gdy badanie mikroskopowe może ujawnić zanik perlitu lub składników bogatych w węgliki. Analiza chemiczna może wykryć gradient zawartości węgla, którego żadna z tych metod nie określa jednoznacznie. W związku z tym dwa laboratoria mogą podać różne „głębokości odwęglenia” dla tego samego przekroju, mimo że żaden z pomiarów nie został wykonany niedbale. Wynik musi określać metodę, kryterium, orientację, miejsce pobrania próbki oraz stan stali. Odwęglenie jest przede wszystkim problemem utraty węgla w procesie metalurgicznym; barwa zgorzeliny stanowi jedynie jedną z możliwych wskazówek.
Siła napędowa termodynamiczna: aktywność węgla na powierzchni

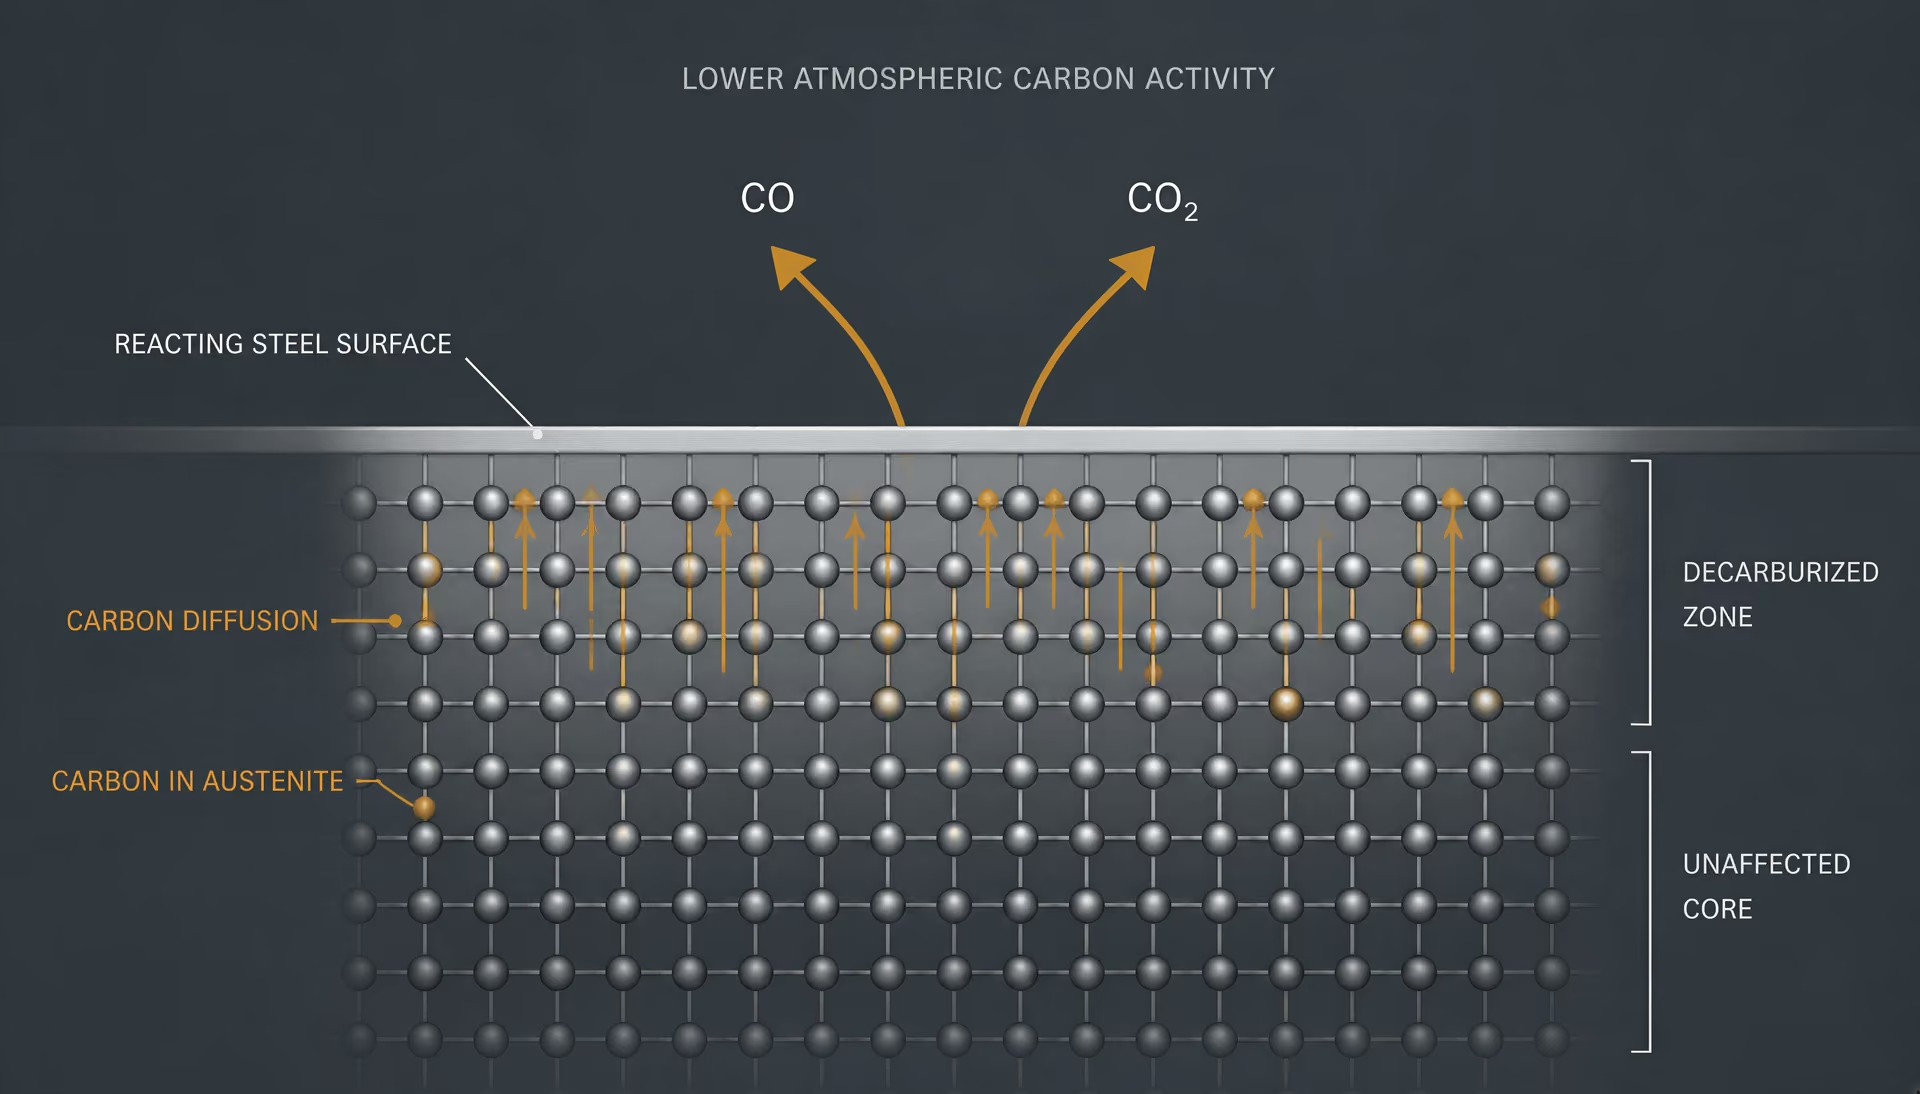
Wymiana węgla między stalą a atmosferą pieca
Odwęglanie rozpoczyna się, gdy powierzchnia stali zostaje wystawiona na działanie atmosfery, której efektywna aktywność węgla jest niższa niż aktywność węgla w stali. Węgiel przemieszcza się wówczas dyfuzyjnie z wnętrza ku powierzchni, podczas gdy reakcje powierzchniowe przekształcają ten węgiel w fazy gazowe, które opuszczają metal. Proces ten nie jest więc jedynie „utlenianiem powierzchni”. Jest to sprzężona wymiana między węglem znajdującym się w roztworze stałym lub fazie węglikowej a gazami zawierającymi węgiel.
Kluczowe znaczenie ma rozróżnienie między aktywnością węgla w stali a aktywnością węgla w atmosferze. Aktywność węgla, zwykle zapisywana jako , opisuje potencjał chemiczny węgla względem określonego stanu odniesienia. W stali zależy od stężenia węgla, temperatury, struktury krystalicznej oraz pierwiastków stopowych. Austenit zawierający 0,60% mas. C nie ma takiej samej aktywności węgla jak niestopowy stop żelaza z węglem o tym samym stężeniu węgla, ponieważ krzem, mangan, chrom, molibden i inne pierwiastki zmieniają współczynnik aktywności węgla. Znaczenie ma również faza: aktywności węgla w austenicie nie można bezpośrednio przenieść na ferryt ani martenzyt bez uwzględnienia ich odmiennych stanów termodynamicznych.
Atmosfera pieca ma efektywną aktywność węgla ustaloną przez równowagi między tlenkiem węgla, dwutlenkiem węgla, wodorem, parą wodną, metanem i innymi gazami. Nie jest ona stężeniem węgla w tym samym sensie co procent masowy węgla w stali. „Potencjał węglowy atmosfery” jest praktycznym określeniem aktywności węgla w gazie: oznacza zawartość węgla, do której dążyłoby żelazo wzorcowe lub stal wzorcowa, gdyby były wystarczająco długo poddawane działaniu gazu w celu osiągnięcia równowagi gaz–metal w określonej temperaturze.
Gdy powierzchnia stali i atmosfera znajdują się w stanie równowagi, ich potencjały chemiczne węgla są równe. Jeśli atmosfera ma niższy potencjał węglowy, węgiel opuszcza stal. Jeśli ma wartość wyższą, węgiel wnika do stali i zachodzi nawęglanie. Gdy obie wartości są zbliżone, niewielka zmiana składu gazu, temperatury lub stanu powierzchni może odwrócić kierunek wymiany.
Kilka reakcji gazowych usuwa węgiel ze stali. Tlen może reagować z węglem powierzchniowym w reakcjach przedstawianych w przybliżeniu jako
\[ \mathrm{C + \tfrac{1}{2}O_2 \rightarrow CO} \]
oraz
Dwutlenek węgla i para wodna są również ważnymi składnikami utleniającymi. Ich reakcje można przedstawić jako
oraz
Produkty, zwłaszcza CO i CO₂, mogą następnie uczestniczyć w dodatkowych reakcjach w fazie gazowej. Nawet niskie stężenie gazu utleniającego może powodować mierzalne odwęglanie, jeśli gaz w sposób ciągły usuwa węgiel z powierzchni, a atmosfera pieca jest stale odnawiana.
| Zmienna atmosfery | Rola w kontroli potencjału węglowego | Pomiar lub interpretacja |
|---|---|---|
| Stężenie pary wodnej | Może zwiększać skłonność do utraty węgla | Często monitorowane pośrednio za pomocą punktu rosy |
| Stężenie dwutlenku węgla | Może reagować z węglem powierzchniowym i zmieniać równowagę gazową | Interpretowane wraz z CO i temperaturą |
| Ciśnienie cząstkowe tlenu | Wskazuje właściwości utleniające i wpływa na tworzenie tlenków | Zwykle mierzone za pomocą sondy cyrkonowej |
| Zawartość tlenku węgla | Wpływa na równowagę CO/CO₂ i potencjał węglowy | Stosowana łącznie z pomiarem tlenu sondą i pomiarem temperatury |
Etapy utraty węgla
- Dyfuzja Węgiel przemieszcza się z wnętrza ku odsłoniętej powierzchni.
- Reakcja powierzchniowa Gazy zawierające tlen zużywają węgiel lub przenoszą go na granicy faz.
- Usuwanie gazów CO, CO₂ lub inne produkty opuszczają powierzchnię metalu.
- Tworzenie profilu Pod powierzchnią rozwija się gradient stężenia i mikrostruktury.
Ujęcie w kategoriach potencjału węglowego opisane w The Carbon Potential During the Heat Treatment of Steel jest użyteczne, ponieważ oddziela siłę napędową termodynamiczną od szybkości reakcji. Wymiana węgla jest napędzana różnicą między aktywnością węgla w stali a aktywnością węgla narzuconą przez atmosferę. Kinetyka reakcji powierzchniowych określa, jak szybko ta różnica się ujawnia. Węgiel musi najpierw dotrzeć do powierzchni, następnie przereagować na niej i ostatecznie przejść do fazy gazowej. Powolny etap na dowolnym z tych poziomów może zmniejszyć obserwowaną szybkość odwęglania, nie eliminując leżącej u podstaw siły napędowej.
Aktywność węgla, potencjał tlenowy i kinetyka reakcji powierzchniowych
Ciśnienie cząstkowe tlenu jest bezpośrednią miarą właściwości utleniających atmosfery, ale samo w sobie nie określa potencjału węglowego. Bardzo niskie ciśnienie cząstkowe tlenu może współistnieć z mieszaniną gazów, która nadal szybko usuwa węgiel, zwłaszcza gdy obecna jest para wodna lub dwutlenek węgla, a odpowiednia reakcja zachodzi w korzystnych warunkach kinetycznych w temperaturze obróbki.
Wytyczne ASM z 2013 roku, Furnace Atmosphere Controls in Heat Treating, wskazują stężenie pary wodnej, stężenie dwutlenku węgla oraz ciśnienie cząstkowe tlenu jako zmienne atmosfery pieca wykorzystywane do kontroli potencjału węglowego i zapobiegania odwęglaniu. Zmienne te są ze sobą powiązane, ale nie są wzajemnie wymienne. Punkt rosy jest pośrednią miarą zawartości pary wodnej. Sonda cyrkonowa reaguje przede wszystkim na potencjał tlenowy. Żaden z tych pomiarów samodzielnie nie dostarcza wszystkich wielkości niezbędnych do obliczenia aktywności węgla narzuconej na powierzchni stali.
Na przykład równowaga reakcji
\[ \mathrm{CO_2 + C \rightleftharpoons 2CO} \]
zależy od stosunku tlenku węgla do dwutlenku węgla oraz od temperatury. Równowaga reakcji
\[ \mathrm{H_2O + C \rightleftharpoons CO + H_2} \]
zależy od zawartości pary wodnej, wodoru, tlenku węgla i temperatury. Zwiększenie lub , przy niezmienionych pozostałych warunkach, na ogół zwiększa skłonność do odwęglania. Zwiększenie stosunku CO do CO₂ na ogół zmniejsza właściwości utleniające i może podnosić efektywny potencjał węglowy. Wodór zmienia sposób interpretacji zawartości pary wodnej, ponieważ istotną wielkością jest często stosunek , a nie sama zawartość pary wodnej.
Powierzchnia stali może nie osiągnąć od razu równowagowej aktywności węgla względem gazu. Warstwy tlenkowe, tlenki pierwiastków stopowych, chropowatość powierzchni, prędkość gazu oraz grubość warstwy przyściennej wpływają na transport reagujących składników. Zwarta warstwa tlenkowa może czasowo ograniczać transport węgla, natomiast spękana lub porowata zgorzelina może odsłaniać świeży metal i tworzyć lokalne miejsca reakcji. Dyfuzja węgla przez austenit może następnie stać się oporem kontrolującym proces, szczególnie w miarę narastania warstwy zubożonej. Rozdział ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life opisuje tę przemieszczającą się ku wnętrzu zmianę stężenia jako dyfuzję węgla przez austenityczne żelazo w kierunku reagującej powierzchni.
Wyjaśnia to, dlaczego piec może wykazywać zadowalający średni odczyt sondy, podczas gdy na częściach nadal rozwija się miejscowe odwęglanie. Skład gazu może zmieniać się w zależności od położenia w piecu, geometrii wsadu, nieszczelności, produktów spalania i cyrkulacji. Sonda mierzy własne lokalne środowisko; nie mierzy automatycznie atmosfery przy każdej powierzchni stali.
Z tego względu nominalna receptura, taka jak azot, wodór i tlenek węgla w określonych proporcjach, nie jest dowodem kontrolowanego potencjału węglowego. Rzeczywista zawartość wilgoci, dwutlenku węgla, dopływ tlenu, dysocjacja gazu, natężenie przepływu, ciśnienie w piecu oraz kalibracja sondy muszą być znane lub kontrolowane. Wytyczne Linde dotyczące spiekania z 2023 roku podają, że para wodna w atmosferach azotowo-wodorowych powoduje odwęglanie, oraz przedstawiają doświadczalną wytyczną, zgodnie z którą zawartość wodoru poniżej 5% ogranicza szybkość nawęglania i odwęglania w przywołanych warunkach spiekania. Wartość ta nie jest uniwersalną zasadą obowiązującą dla każdego pieca. Jej znaczenie zależy od określonego układu gazowego, temperatury, gatunku stali, czasu przebywania i poziomu zawartości pary wodnej.
Aktywność węgla zmienia się również wraz ze składem stali. Krzem w stali sprężynowej Fe-0.6C-1.8Si-0.8Mn badanej w zakresie od 700 do 1000°C wpływa na termodynamikę węgla i zachowanie podczas utleniania, natomiast mangan oraz zmieniająca się równowaga ferryt–austenit wpływają na dyfuzję i stabilność fazową. Reakcji powierzchniowej nie można przewidzieć wyłącznie na podstawie procentowej zawartości węgla.
Dlaczego składu atmosfery nie można interpretować niezależnie od temperatury
Temperatura wpływa na każdy element bilansu. Zmienia stałe równowagi reakcji gazowych, aktywność węgla w austenicie, stabilność tlenków, szybkość reakcji powierzchniowych oraz współczynnik dyfuzji węgla. Zatem ten sam stosunek CO/CO₂ może narzucać różne potencjały węglowe w różnych temperaturach pieca. Mieszanina gazów, która w jednej temperaturze ma właściwości ochronne, w innej może powodować odwęglanie.
Temperatura zmienia również to, który proces kontroluje zmierzoną głębokość. W wyższej temperaturze dyfuzja węgla przez austenit staje się szybsza, ale jednocześnie mogą zmieniać się reakcje utleniania i transport gazu. W rezultacie głębokość odwęglania nie musi zwiększać się monotonicznie. W badaniu z 2021 roku dotyczącym stali sprężynowej Fe-0.6C-1.8Si-0.8Mn obrabianej w zakresie od 700 do 1000°C grubość odwęglonego ferrytu zwiększała się do około 800–825°C, a następnie malała. To maksimum stanowi mocny dowód przeciwko traktowaniu temperatury jako jedynej zmiennej decyzyjnej. Przemiany fazowe, tworzenie zgorzeliny, dostępność tlenu i kinetyka reakcji były ze sobą sprzężone.
2704CP Handbook supplement firmy Eurotherm z 2020 roku opisuje powszechnie stosowane szacowanie potencjału węglowego pieca na podstawie pomiarów tlenu za pomocą sondy cyrkonowej, połączonych z temperaturą pieca i zawartością tlenku węgla, lub na podstawie pomiaru punktu rosy. Składnik temperaturowy ma zasadnicze znaczenie w obu tych podejściach. Sygnał sondy bez prawidłowej temperatury, analizy gazu i kalibracji może prowadzić do uzyskania wiarygodnie wyglądającej, lecz nieprawidłowej wartości potencjału węglowego.
Publikacja Cambridge Atmosphere control for the protection of metals during production processes również ostrzega, że bezpośrednie wystawienie na działanie atmosfer spalania z nadmiarem tlenu może powodować utlenianie, tworzenie zgorzeliny i odwęglanie. Praktycznym celem sterowania nie jest etykieta gazu, taka jak „neutralny” lub „redukujący”. Jest nim zmierzony i określony dla danej temperatury bilans powierzchniowy, który przez czas wystarczający do powstania niedopuszczalnie zubożonej strefy utrzymuje aktywność węgla w stali poniżej efektywnej aktywności węgla atmosfery.
Dyfuzja, reakcja i powstawanie warstwy odwęglonej
Odwęglenie jest wynikiem przemieszczania się strumienia węgla, a nie wyłącznie utleniania. Podczas nagrzewania w zakresie austenitu węgiel rozpuszczony w żelazie migruje w kierunku powierzchni, na której otaczająca atmosfera usuwa go szybciej, niż stal jest w stanie go uzupełnić. Rozdział Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life w podręczniku ASM opisuje ten proces jako oddziaływanie dyfuzji węgla przez austenityczne żelazo z reakcjami powierzchniowymi i składem chemicznym atmosfery pieca.
Powierzchnia stali staje się zatem pochłaniaczem węgla. Jeżeli atmosfera ma mniejszą aktywność węgla niż stal, węgiel przepływa na zewnątrz. Skutkiem może być utrata węgla rozpuszczonego, rozpuszczenie faz bogatych w węgiel, powstanie ferrytu na powierzchni albo kombinacja tych efektów. NIST opisuje obszar objęty tym zjawiskiem jako przypowierzchniową strefę odwęglenia, w której usunięto węgiel i fazy bogate w węgiel, zwykle po reakcji węgla na powierzchni z tlenem prowadzącej do powstania gazowego tlenku węgla (CO) lub dwutlenku węgla (CO₂).
Opis ten wyjaśnia również, dlaczego zmierzona głębokość odwęglenia nie jest stałą materiałową. Zależy ona od temperatury, czasu, geometrii przekroju, stanu fazowego, składu stopowego, składu atmosfery oraz metody zastosowanej do wyznaczenia granicy.
Dyfuzja węgla przez austenit
Powyżej odpowiedniej temperatury przemiany węgiel zajmuje położenia międzywęzłowe w austenicie, czyli fazie żelaza o strukturze regularnej ściennie centrowanej. Jego stężenie nie jest jednorodne, gdy powierzchnia traci węgiel. Powstaje gradient stężenia: stężenie węgla jest najniższe w pobliżu odsłoniętej powierzchni i zbliża się do składu objętościowego w głębi przekroju. Gradient ten stanowi siłę napędową dyfuzji.
Pierwsze prawo Ficka Zależność dyfuzyjna stwierdzająca, że strumień jest proporcjonalny do ujemnego gradientu stężenia, przy czym współczynnik dyfuzji określa skalę transportu.
Uproszczony opis wykorzystuje pierwsze prawo Ficka:
W tym równaniu oznacza strumień węgla, — współczynnik dyfuzji węgla w austenicie, — stężenie węgla, a — odległość od powierzchni. Znak ujemny wskazuje na ruch zgodny ze spadkiem stężenia. Współczynnik dyfuzji silnie rośnie wraz z temperaturą i często przedstawia się go za pomocą zależności Arrheniusa:
gdzie jest współczynnikiem częstości, — energią aktywacji, — stałą gazową, a — temperaturą bezwzględną.
Przybliżona odległość dyfuzji jest proporcjonalna do , gdzie oznacza czas ekspozycji. Zależność ta sama w sobie nie pozwala przewidzieć zmierzonej głębokości odwęglenia, ponieważ stężenie powierzchniowe nie jest automatycznie równe zeru, a reakcja na powierzchni może przebiegać powoli. Pokazuje jednak, dlaczego dłuższa ekspozycja w piecu zwykle umożliwia sięganie ubytku węgla dalej w głąb materiału, podczas gdy wyższa temperatura może zwiększyć głębokość obszaru objętego zmianami dzięki przyspieszeniu transportu.
Czynniki zmieniające transport węgla
- Austenit
- Węgiel dyfunduje szybko przez położenia międzywęzłowe w fazie o sieci regularnej ściennie centrowanej.
- Ferryt
- Odmienne drogi międzywęzłowe prowadzą do innego problemu dyfuzyjnego.
- Wielkość przekroju
- Cienkie wyroby mogą wykazywać nakładające się strefy zubożenia pochodzące z przeciwległych powierzchni.
- Krawędzie i naroża
- Większa powierzchnia wystawiona na działanie atmosfery oraz wielokierunkowa dyfuzja mogą zwiększać niejednorodność.
Stan fazowy zmienia charakter problemu transportu. Węgiel dyfunduje znacznie szybciej w austenicie niż w ferrycie, ponieważ położenia międzywęzłowe i drogi dyfuzji są odmienne. Obróbka cieplna obejmująca przemianę austenitu w ferryt może zatem prowadzić do powstania profilu odzwierciedlającego przemieszczanie się węgla w jednej fazie oraz przemianę w drugiej. Ferryt powierzchniowy może powstać, ponieważ lokalne stężenie węgla spada poniżej wartości wymaganej do stabilizacji austenitu w temperaturze obróbki. Warstwa ferrytyczna nie jest więc wyłącznie produktem reakcji z tlenkiem; jest również fazą powstałą wskutek przemiany wywołanej utratą węgla.
Rozmiar przekroju ma znaczenie, ponieważ cienki wyrób może ulegać zubożeniu z obu stron. W grubym pręcie obszar centralny może zachować stężenie węgla zbliżone do początkowego, podczas gdy dwie strefy powierzchniowe rozwijają się niezależnie. W cienkiej blasze pola dyfuzji mogą się nakładać, zmniejszając lub eliminując całkowicie nawęglony rdzeń. Krawędzie i naroża stanowią dodatkowe utrudnienie: większa powierzchnia wystawiona na działanie atmosfery w przeliczeniu na jednostkę objętości oraz dwuwymiarowe drogi dyfuzji mogą powodować głębsze lub mniej jednorodne zubożenie niż w przypadku rozległej powierzchni płaskiej.
Reakcje powierzchniowe usuwające węgiel
Dyfuzja dostarcza węgiel do powierzchni, lecz zanim może dojść do trwałego odwęglenia, reakcja powierzchniowa musi go zużyć lub przenieść. Reakcja może obejmować tlen, parę wodną, dwutlenek węgla lub inne składniki atmosfery. Przykładowe reakcje obejmują:
Rzeczywiste reakcje gazowe mogą zachodzić przez warstwy tlenków i zaadsorbowane składniki powierzchni, dlatego powyższe równania należy traktować jako reakcje sumaryczne, a nie jako pełny ciąg elementarnych etapów. Tlen może najpierw powodować powstanie zgorzeliny z tlenków żelaza, podczas gdy węgiel znajdujący się na zgorzelinie lub pod nią reaguje ze środowiskiem utleniającym. Publikacja Cambridge Atmosphere control for the protection of metals during production processes łączy atmosfery spalania z nadmiarem tlenu z utlenianiem, powstawaniem zgorzeliny i odwęglaniem.
Aktywność węgla zapewnia bardziej użyteczny opis termodynamiczny niż samo stężenie tlenu. Potencjał węglowy atmosfery pieca to aktywność węgla, którą atmosfera narzuciłaby stali w określonych warunkach. Gdy stal ma większą aktywność węgla niż atmosfera, odwęglenie jest uprzywilejowane. Gdy atmosfera ma wyższy potencjał węglowy, węgiel może przenikać do stali i może dojść do nawęglania. Literatura dotycząca potencjału węglowego podkreśla, że wymiana ta jest kontrolowana zarówno przez różnicę aktywności, jak i kinetykę reakcji powierzchniowych.
Publikacja ASM Furnace Atmosphere Controls in Heat Treating wskazuje stężenie pary wodnej, stężenie dwutlenku węgla oraz ciśnienie parcjalne tlenu jako ważne zmienne służące do kontroli potencjału węglowego atmosfery pieca. Uzupełnienie 2704CP Handbook firmy Eurotherm z 2020 roku opisuje powszechną metodę szacowania potencjału węglowego na podstawie pomiaru tlenu sondą cyrkonową w połączeniu z temperaturą pieca i zawartością tlenku węgla albo na podstawie pomiaru punktu rosy. Pomiary te opisują warunki panujące w piecu; nie mierzą bezpośrednio profilu stężenia węgla wewnątrz każdego elementu.
Wytycznej dotyczącej zawartości wodoru poniżej 5% nie należy uogólniać poza przywołane warunki spiekania. Limited evidence
Para wodna wymaga szczególnej uwagi. Wytyczne Linde z 2023 roku, zawarte w publikacji Sintering of steels, stwierdzają, że para wodna w atmosferach azotowo-wodorowych powoduje odwęglenie, oraz przytaczają zalecenie doświadczalne, zgodnie z którym zawartość wodoru poniżej 5% ograniczała szybkość nawęglania i odwęglania w określonych warunkach spiekania. Wartość ta nie stanowi uniwersalnej granicy dla pieca. O tym, czy dana atmosfera jest utleniająca, neutralna, nawęglająca czy odwęglająca, decydują przepływ gazu, temperatura, skład stali, punkt rosy, stan powierzchni oraz geometria urządzenia.
Sprzężenie szybkości reakcji i szybkości dyfuzji
Powierzchnia i wnętrze tworzą jeden sprzężony układ. Jeżeli reakcja powierzchniowa przebiega bardzo szybko, stężenie węgla w pobliżu powierzchni może gwałtownie spaść, powodując powstanie stromego gradientu i strumienia kontrolowanego przez dyfuzję. Jeżeli transport węgla przez austenit jest szybki, lecz reakcja powierzchniowa przebiega wolno, węgiel gromadzi się w pobliżu powierzchni, a całkowita utrata jest kontrolowana przez reakcję. W stanach pośrednich znaczenie mają oba opory.
Użyteczny warunek brzegowy o charakterze koncepcyjnym ma postać:
gdzie jest współczynnikiem reakcji powierzchniowej, — stężeniem węgla na powierzchni, a — stężeniem odpowiadającym równowadze z atmosferą. Niska wartość powoduje, że powierzchnia pozostaje względnie bogata w węgiel; wysoka wartość przesuwa stężenie powierzchniowe w kierunku wartości równowagowej narzuconej przez atmosferę. Prędkość gazu w piecu, pokrycie tlenkami, pękanie zgorzeliny i skład gazu mogą zmieniać efektywny współczynnik powierzchniowy.
W wielu próbkach sprzężenie to prowadzi do powstania gradientu, a nie do gwałtownej granicy chemicznej. Stężenie węgla zmienia się w sposób ciągły lub quasi-ciągły wraz z głębokością, a związane z tym zmiany mikrostruktury zachodzą w obrębie strefy, w której zmieniają się udział ferrytu, zawartość węglików, twardość i reakcja na trawienie. Pozornie ostra granica może pojawić się wtedy, gdy metoda badawcza stosuje określony próg, jednak próg ten jest konwencją pomiarową, a niekoniecznie fizyczną nieciągłością.
Temperatura również nie narzuca prostej, monotonicznej zależności. W badaniu z 2021 roku stali sprężynowej Fe-0.6C-1.8Si-0.8Mn obrabianej w zakresie od 700 do 1000°C stwierdzono, że grubość odwęglonego ferrytu rosła do około 800–825°C, a następnie malała. Wynik ten odzwierciedla współzawodnictwo różnych efektów: wraz ze wzrostem temperatury dyfuzja przyspiesza, natomiast stabilność faz, przebieg utleniania, szybkość reakcji powierzchniowych oraz czas pozostawania w określonej fazie modyfikują profil.[1] Steels — Determination of the depth of decarburization. International Organization for Standardization. ISO standard, 2023.
Pomiar może zmienić podawaną głębokość. Norma ISO 3887:2023 określa trzy metody wyznaczania głębokości odwęglenia w wyrobach stalowych. ASTM E1077-14(2021) obejmuje procedury badań przesiewowych, badań mikroskopowych, pomiarów mikrotwardości oraz analiz chemicznych; w przypadku rozbieżności wyników wskazuje rygorystyczną analizę ilościową lub liniową jako metodę rozstrzygającą. SAE J419_201801 również przedstawia zalecane praktyki badań mikroskopowych, pomiarów twardości i analiz chemicznych. Kryterium twardości może wskazać szerszą strefę objętą zmianami niż badanie metalograficzne, podczas gdy analiza chemiczna może wykryć utratę węgla powodującą niewielkie zmiany widoczne makroskopowo. Podana warstwa jest zatem wynikiem zarówno ekspozycji w piecu, jak i przyjętej definicji miejsca, w którym kończy się odwęglenie.
Temperatura, czas i niemonotoniczna odpowiedź na odwęglenie
Temperatura wpływa na odwęglenie poprzez kilka powiązanych zmiennych, a nie wyłącznie poprzez dyfuzję. Podwyższenie temperatury obrabianego elementu na ogół zwiększa ruchliwość węgla, ale zmienia również skład fazowy stali, szybkość reakcji gaz–metal, narastanie lub usuwanie zgorzeliny tlenkowej oraz potencjał węglowy na powierzchni. Zmierzona warstwa odzwierciedla zatem problem ruchomej granicy: węgiel opuszcza stal, atmosfera zużywa lub dostarcza składniki zawierające węgiel, a mikrostruktura stosowana do wyznaczenia granicy może zmieniać się w trakcie tego samego cyklu cieplnego.
Rozróżnienie to ma znaczenie, ponieważ „głębokość odwęglenia” jest wynikiem pomiaru, a nie pojedynczą wielkością fizyczną niezależną od metody. ISO 3887:2023, Steels — Determination of the depth of decarburization, określa trzy metody wyznaczania głębokości w wyrobach stalowych. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, obejmuje procedury przesiewowe, mikroskopowe, mikrotwardościowe oraz analizy chemiczne; norma wskazuje rygorystyczną analizę ilościową lub liniową jako metodę rozjemczą w przypadku sporów dotyczących wyników. SAE J419_201801, Methods of Measuring Decarburization, również przedstawia metody mikroskopowe, pomiary twardości i procedury analizy chemicznej. Krzywa temperatury uzyskana na podstawie grubości ferrytu nie jest zatem zamienna z krzywą uzyskaną na podstawie odtwarzania twardości lub profilu stężenia węgla.
Wpływ nagrzewania i wygrzewania
Podczas nagrzewania powierzchnia może zacząć tracić węgiel, zanim element osiągnie nominalną temperaturę wygrzewania. Istotną siłą napędową jest różnica między aktywnością węgla w stali a efektywnym potencjałem węglowym atmosfery pieca. Atmosfera o niskim potencjale węglowym usuwa węgiel w wyniku reakcji powierzchniowych z udziałem składników zawierających tlen, podczas gdy węgiel dyfunduje z wnętrza ku powierzchni. Rozdział ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life opisuje ten sprzężony proces jako dyfuzję węgla przez żelazo austenityczne ku powierzchni, a następnie reakcje prowadzące do powstawania gazowego tlenku węgla lub dwutlenku węgla.
Najprostsze oszacowanie dyfuzyjne sugeruje, że głębokość oddziaływania skaluje się w przybliżeniu z pierwiastkiem kwadratowym z czasu, , gdzie oznacza współczynnik dyfuzji węgla. Ponieważ silnie wzrasta wraz z temperaturą, wyższa temperatura i dłuższy czas wygrzewania mogą zwiększyć odległość, na której zmienia się stężenie węgla. Zależność ta jest użyteczna, ale niepełna. Zakłada ona stabilną fazę, stały stan powierzchni oraz stężenie graniczne, które nie ulega zmianie. Nagrzewanie w piecu narusza wszystkie trzy założenia.
Powstawanie austenitu zmienia rozpuszczalność i transport węgla. W temperaturach niższych od odpowiedniego zakresu przemian węgiel przemieszcza się przez ferryt, natomiast powyżej tego zakresu jest transportowany przez austenit, a podczas chłodzenia na powierzchni mogą powstawać ferryt, perlit lub inne produkty o niskiej zawartości węgla. Temperatura, w której zachodzą te przemiany, zależy od składu i historii cieplnej. Krzem i mangan przesuwają zakres przemian oraz zmieniają stabilność i wygląd mikrostruktury przypowierzchniowej. Warstwa, która po chłodzeniu wygląda jak odwęglony ferryt, jest zatem końcowym zapisem zarówno profilu węgla w wysokiej temperaturze, jak i przebiegu przemian.
Czas wygrzewania zmienia również możliwość reakcji atmosfery z powierzchnią. Krótka ekspozycja może wytworzyć warstwę zubożoną w węgiel bez znacznej ilości zgorzeliny. Dłuższa ekspozycja może pogłębić gradient stężenia węgla, zwiększyć grubość tlenku, spowodować pękanie lub odpadanie zgorzeliny oraz odsłonić świeży metal działaniu gazu. Zgorzelina może czasowo ograniczać dostęp gazu, ale może również tworzyć lokalne ścieżki reakcji, gdy staje się porowata lub odspaja się od powierzchni. Wpływ czasu nie musi więc pozostawać proporcjonalny do .[2] Furnace Atmosphere Controls in Heat Treating. ASM International. ASM Handbook, 2013.
Kontrolę atmosfery należy uwzględniać w każdym porównaniu temperatury. Wytyczne ASM z 2013 roku wskazują stężenie pary wodnej, stężenie dwutlenku węgla oraz ciśnienie parcjalne tlenu jako zmienne pieca stosowane do regulacji potencjału węglowego i zapobiegania odwęgleniu. Dokument 2704CP Handbook supplement firmy Eurotherm z 2020 roku opisuje powszechne wyznaczanie potencjału węglowego na podstawie pomiarów tlenu sondą cyrkonową w połączeniu z temperaturą pieca i zawartością tlenku węgla albo na podstawie pomiaru punktu rosy. Odczyty te mają znaczenie, ponieważ dwie próby przeprowadzone przy tej samej temperaturze stali mogą narzucać różne aktywności węgla na powierzchni. Wytyczne firmy Linde dotyczące spiekania z 2023 roku wskazują, że para wodna w atmosferach azotowo-wodorowych powoduje odwęglanie, oraz podają doświadczalną zasadę, zgodnie z którą zawartość wodoru poniżej 5% ogranicza szybkość nawęglania i odwęglania w określonych warunkach spiekania. Zasada ta dotyczy wskazanych warunków spiekania i nie stanowi ogólnej reguły dla pieców.

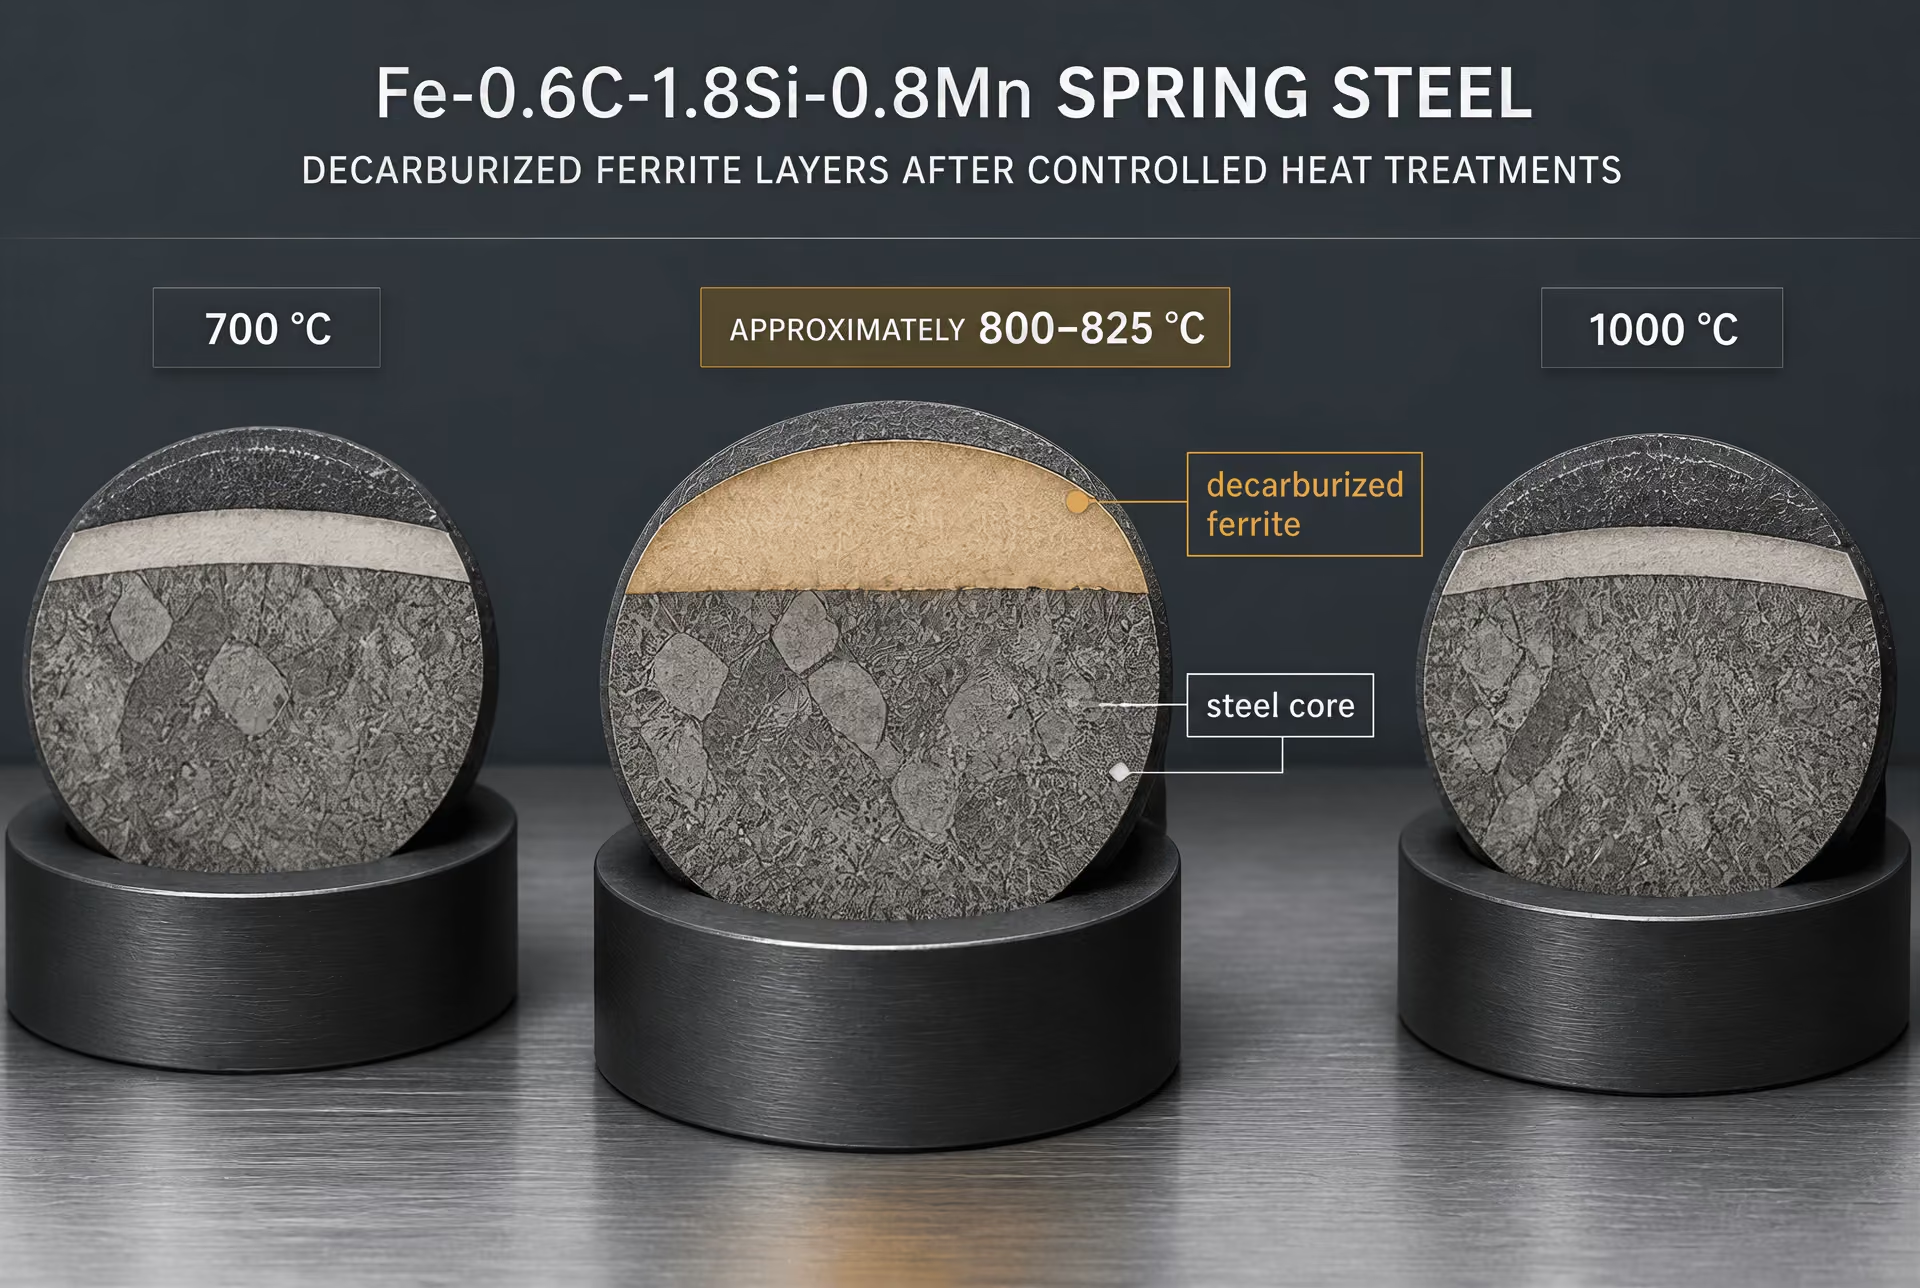
Przykład stali sprężynowej w zakresie 700–1000 °C
Szczególnie użyteczny kontrprzykład dla wyjaśnienia opartego wyłącznie na temperaturze pochodzi z badania opublikowanego w 2021 roku w czasopiśmie Journal of Materials Research and Technology, dotyczącego stali sprężynowej Fe-0.6C-1.8Si-0.8Mn. Materiał badano w zakresie od 700 do 1000 °C. Grubość odwęglonego ferrytu zwiększała się wraz ze wzrostem temperatury w dolnej części badanego zakresu, osiągała maksimum w przybliżeniu przy 800–825 °C, a następnie malała przy wyższych temperaturach w ramach tego eksperymentu.
Wynik jest niemonotoniczny. Nie oznacza to, że powyżej 825 °C dyfuzja stała się wolniejsza. Dyfuzja węgla na ogół przyspiesza wraz ze wzrostem temperatury. Zmieniło się natomiast jednocześnie kilka konkurujących ze sobą czynników. W niższej części badanego zakresu wzrost temperatury przyspieszał transport węgla i reakcje powierzchniowe, zapewniając jednocześnie wystarczającą ekspozycję do wytworzenia szerszej, ferrytycznej strefy odwęglenia. Gdy temperatura zbliżyła się do około 800–825 °C i przekroczyła ten zakres, zmieniły się stabilność fazowa oraz przebieg przemian. Ilość i morfologia ferrytu widocznego po chłodzeniu nie odzwierciedlały już prostego rozszerzenia warstwy powstającej w niższej temperaturze.
Utlenianie powierzchni stało się również bardziej istotne. W wyższej temperaturze gazy piecowe zawierające tlen mogą szybciej reagować z żelazem i węglem. Dokument Cambridge Atmosphere control for the protection of metals during production processes wskazuje, że bezpośrednie wystawienie na działanie atmosfer spalania z nadmiarem tlenu może prowadzić do utleniania, tworzenia zgorzeliny i odwęglania. Gruba lub zmieniona zgorzelina może wpływać na dopływ reaktywnego gazu do metalu, a jej powstawanie może zużywać żelazo powierzchniowe i modyfikować miejsce, w którym rejestrowana jest utrata węgla. Szybsze utlenianie może zatem zwiększać chemiczną agresywność atmosfery, a jednocześnie zmniejszać, przemieszczać lub przesłaniać strefę ferrytyczną wybraną do pomiaru.
Zgłoszone w badaniu maksimum należy odczytywać jako konsekwencję składu Fe-0.6C-1.8Si-0.8Mn, harmonogramu w zakresie 700–1000 °C, czasu ekspozycji, atmosfery pieca, geometrii próbki, przebiegu chłodzenia oraz przyjętej definicji odwęglonego ferrytu. Nie jest to uniwersalne prawo głoszące, że stale sprężynowe osiągają maksymalne odwęglenie przy 800–825 °C. Inny gatunek, atmosfera lub czas wygrzewania mogą przesunąć maksimum albo całkowicie usunąć je poza badany zakres.
Dlaczego wyższa temperatura nie zawsze oznacza grubszą zmierzoną warstwę
Często sprowadza się do jednego trzy odrębne pytania: ile węgla opuściło stal, jak daleko rozciągało się zaburzenie stężenia oraz jaką ilość odwęglonego materiału wykazała dana metoda badawcza. Wyższa temperatura może zwiększać dwie pierwsze wielkości, a jednocześnie zmniejszać trzecią.
Reakcja powierzchniowa może stać się tak szybka, że o warunku granicznym zaczną decydować utlenianie, narastanie zgorzeliny lub ograniczenia przepływu gazu. Jeżeli powierzchnia zostanie pokryta zwartą zgorzeliną, usuwanie węgla może zostać ograniczone po początkowym okresie. Jeżeli zgorzelina stanie się porowata lub zacznie się łuszczyć, reakcja może ponownie przyspieszyć. Para wodna, dwutlenek węgla, ciśnienie parcjalne tlenu, tlenek węgla i wodór wpływają na równowagę między utlenianiem, usuwaniem węgla i wymianą węgla. Potencjał węglowy jest zatem zmienną regulacyjną pieca, a nie stałą właściwością temperatury.
Przemiana fazowa stanowi kolejny powód zmniejszenia zmierzonej grubości. Zubożony w węgiel obszar austenityczny może podczas chłodzenia przekształcić się w ferryt i inne produkty, których wygląd zależy od szybkości chłodzenia oraz lokalnego składu. Przy wyższej temperaturze obróbki końcowa morfologia ferrytyczna może być cieńsza, nieciągła albo w pobliżu powierzchni zastąpiona przez tlenek i produkty przemian, nawet jeśli transport węgla przebiegał szybko. Kryterium mikroskopowe oparte na ferrycie może wówczas wykazać mniejszą głębokość niż profil chemiczny.
Metoda pomiaru może odwrócić pozorną kolejność dwóch obróbek. Metalografia może lokalizować granicę na podstawie morfologii ferrytu; mikrotwardość może wskazywać przejście twardości w innym miejscu; analiza chemiczna może wykazać szerszy gradient bez wyraźnej granicy. ASTM E1077-14(2021) uwzględnia te różnice, obejmując wszystkie cztery typy procedur i rezerwując analizę ilościową lub liniową do zastosowań rozjemczych w sporach. Porównania muszą zatem zachowywać stałe: orientację próbki, przygotowanie przekroju, trawienie, powiększenie, odstępy między odciskami twardości, głębokość pobierania próbek oraz kryterium raportowania.
Wniosek praktyczny jest bezpośredni: temperaturę należy traktować jako jedną ze współrzędnych sprzężonego eksperymentu cieplnego, chemicznego i mikrostrukturalnego. Prawidłowe porównanie wymaga odnotowania szybkości nagrzewania, czasu wygrzewania, składu atmosfery lub potencjału węglowego, stanu zgorzeliny, przebiegu chłodzenia, oznaczenia stali oraz metody pomiaru. Wynik dla Fe-0.6C-1.8Si-0.8Mn w zakresie od 700 do 1000 °C pokazuje, dlaczego wzrost temperatury może najpierw zwiększyć, a następnie zmniejszyć raportowaną grubość warstwy odwęglonego ferrytu. Jest to argument przeciwko monotonicznej regule temperaturowej, a nie dowód na to, że temperatura nie ma znaczenia.
Atmosfery pieca i główne przyczyny procesu
Odwęglenie nie jest powodowane przez „utlenianie” rozumiane ogólnie jako przedostawanie się jakiejkolwiek ilości tlenu do pieca. Występuje ono wtedy, gdy powierzchnia stali traci węgiel szybciej, niż może on być dostarczany z wnętrza materiału. Decydujący bilans obejmuje aktywność węgla w stali, aktywność węgla w gazie, kinetykę reakcji powierzchniowych, dyfuzję przez austenit lub ferryt, temperaturę oraz dopływ substancji utleniających. Dlatego jeden piec może powodować powstawanie zgorzeliny, ale nie wytwarzać takiej samej głębokości odwęglenia jak inny piec, a niewielka zmiana składu chemicznego gazu może zmienić wynik, nawet gdy nastawiona temperatura i czas wygrzewania pozostają niezmienione.
Rozdział ASM Handbook Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life opisuje dyfuzję węgla przez austenityczne żelazo w kierunku powierzchni, podczas gdy reakcje powierzchniowe zużywają węgiel. NIST definiuje strefę odwęglenia jako przypowierzchniową utratę węgla i faz bogatych w węgiel, zachodzącą wtedy, gdy węgiel na powierzchni reaguje z tlenem, tworząc gazowy tlenek węgla lub dwutlenek węgla. Praktyczne pytanie nie brzmi po prostu, czy tlen jest obecny. Chodzi o to, czy reakcja powierzchniowa obniża aktywność węgla na powierzchni na tyle, aby w stali powstał gradient stężenia węgla.
Publikacja ASM Furnace Atmosphere Controls in Heat Treating wskazuje stężenie pary wodnej, stężenie dwutlenku węgla oraz ciśnienie cząstkowe tlenu jako zmienne pieca wykorzystywane do kontrolowania potencjału węglowego i zapobiegania odwęgleniu. Zmienne te należy traktować jako parametry robocze podlegające pomiarowi, a nie jako wyjaśnienia formułowane dopiero po fakcie. Wytyczne Eurotherm z 2020 roku opisują powszechną metodę wnioskowania o potencjale węglowym na podstawie pomiaru tlenu za pomocą sondy cyrkonowej, połączonego z temperaturą pieca i zawartością tlenku węgla, lub na podstawie punktu rosy. Każda metoda ma ograniczenia, dlatego dokumentacja pracy pieca powinna łączyć odczyty parametrów gazu, historię temperatury, położenie wsadu, przepływ gazu oraz zmierzony stan stali.
Para wodna, dwutlenek węgla, ciśnienie cząstkowe tlenu i produkty spalania
Para wodna jest często pierwszym podejrzewanym czynnikiem, ponieważ może utleniać węgiel na powierzchni stali. Uproszczona reakcja ma postać:
Dwutlenek węgla może uczestniczyć w reakcji:
Produkty są gazowe, dlatego węgiel jest usuwany z obszaru przypowierzchniowego, a nie pozostaje w postaci tlenku bogatego w węgiel. Znaczenie ma również ciśnienie cząstkowe tlenu, ponieważ określa ono skłonność do tworzenia tlenków żelaza i wpływa na reakcje ustalające poziomy tlenku węgla oraz dwutlenku węgla. Reakcje te są sprzężone: gaz o niskiej zawartości tlenu w całej objętości może nadal zawierać wystarczającą ilość pary wodnej lub dwutlenku węgla, aby obniżyć aktywność węgla na powierzchni.
Tlenek węgla nie zapewnia automatycznie ochrony. Jego działanie zależy od równowagi między reakcjami nawęglania i odwęglania, temperatury gazu, składu stali oraz stosunku CO do CO₂. Gaz zawierający CO może zwiększać zawartość węgla przy jednym potencjale węglowym, a usuwać go przy innym. Potencjał węglowy jest zatem pojęciem równowagi chemicznej, a nie etykietą przypisaną konkretnemu gazowi. Szybkość wymiany węgla zależy również od kinetyki reakcji powierzchniowych; dyfuzja wewnątrz stali może być szybka, podczas gdy reakcja powierzchniowa pozostaje etapem kontrolującym, albo sytuacja może być odwrotna.
Produkty spalania mogą szybko zakłócić tę równowagę. Niekontrolowany palnik może wytwarzać nadmiar tlenu, dużą ilość pary wodnej lub nieprawidłowy stosunek CO₂/CO. Spalanie przy nadmiarze paliwa może prowadzić do powstawania tlenku węgla i osadów związanych z sadzą, natomiast infiltracja powietrza może zwiększyć zawartość tlenu i wilgoci po dostaniu się gazu do pieca. Wilgotny wsad, wilgotna wymurówka lub niedawno umyty osprzęt mogą podczas nagrzewania uwalniać parę. Nieszczelność przy drzwiach, uszczelnieniu, płytce palnika, wale wentylatora lub w strefie chłodzenia może zasysać powietrze z pomieszczenia, szczególnie gdy ciśnienie w piecu spadnie poniżej ciśnienia otoczenia.
Obserwacje te stanowią hipotezy dotyczące sterowania procesem, a nie diagnozy. Stwierdzenie „piec był nieszczelny” wymaga potwierdzenia za pomocą odczytów ciśnienia, kontroli gazem znacznikowym, inspekcji uszczelnień, analizy trendów punktu rosy lub miejscowego pobierania próbek gazu. Stwierdzenie „gaz był wilgotny” wymaga skalibrowanego pomiaru punktu rosy lub wilgotności oraz przeglądu działania osuszacza, temperatury przewodów i procedury przedmuchiwania. Zanieczyszczony wsad może zawierać olej, płyn obróbkowy, rdzę, zgorzelinę lub pozostałości środków czyszczących, które rozkładają się i zmieniają lokalny skład chemiczny gazu. Kontrola wsadu i porównanie wyników w zależności od położenia mogą odróżnić problem generowany przez wsad od awarii atmosfery w całym piecu.
Temperatura komplikuje interpretację. W badaniu opublikowanym w 2021 roku w Journal of Materials Research and Technology, dotyczącym stali sprężynowej Fe-0.6C-1.8Si-0.8Mn badanej w zakresie od 700 do 1000°C, grubość odwęglonego ferrytu rosła do około 800–825°C, a następnie malała. Ten niemonotoniczny wynik pokazuje, dlaczego sama temperatura nie stanowi wystarczającego wyjaśnienia. Wyższa temperatura przyspiesza dyfuzję węgla i reakcje powierzchniowe, ale może również zmieniać powstawanie tlenków, równowagę gazową, skład fazowy oraz szybkość uzupełniania węgla z wnętrza materiału.
Atmosfery z nadmiarem tlenu i powstawanie zgorzeliny
Publikacja Cambridge Atmosphere control for the protection of metals during production processes zawiera bezpośrednie ostrzeżenie: ekspozycja na atmosfery spalania z nadmiarem tlenu może powodować utlenianie, tworzenie zgorzeliny i odwęglenie, które mogą wymagać późniejszego usunięcia. Jest to stwierdzenie mocniejsze niż twierdzenie, że zgorzelina i odwęglenie są zawsze tym samym zjawiskiem. Zgorzelina jest produktem tlenkowym na powierzchni lub w jej pobliżu; odwęglenie jest zmianą zawartości węgla i mikrostruktury zawierającej węgiel. Zjawiska te często występują razem, ponieważ utleniająca się powierzchnia zużywa węgiel, podczas gdy żelazo reaguje z tlenem, jednak ich głębokości i szybkości nie muszą być takie same.
Atmosfera z nadmiarem tlenu może wynikać z nieprawidłowego stosunku powietrza do paliwa, dryfu regulacji palnika, niewłaściwego mieszania, awarii przyrządu do kontroli tlenu lub przedostawania się powietrza przez otwory pieca. W piecu może również występować akceptowalny średni skład chemiczny gazu, podczas gdy struga z palnika lub krawędź wsadu są lokalnie wystawione na działanie utleniającego strumienia. Znaczenie ma sposób ułożenia wsadu. Ścisłe ułożenie może utrudniać cyrkulację gazu i tworzyć lokalne kieszenie, a odsłonięte naroża i krawędzie natarcia mogą reagować intensywniej niż powierzchnie osłonięte.
Zgorzelina może ukryć ślady zjawiska. Tlenek może odpryskiwać podczas transportu, obróbki strumieniowo-ściernej, prostowania lub trawienia, pozostawiając powierzchnię wyglądającą na czystą, ale z podpowierzchniowym gradientem stężenia węgla. Z drugiej strony ciemna lub gruba warstwa zgorzeliny nie określa dokładnej głębokości odwęglenia. W ramach badania pieca należy porównywać wygląd zgorzeliny, zawartość węgla na powierzchni, profil twardości, strukturę metalograficzną i zapisy parametrów atmosfery, zamiast wyciągać jeden wniosek na podstawie drugiego.
Kontrola procesu rozpoczyna się od stabilnego spalania i potwierdzonego ciśnienia w piecu. Regulację zawartości tlenu w palniku, ciśnienie paliwa, ciśnienie powietrza, położenie przepustnicy, ciśnienie w piecu oraz stan układu odprowadzania spalin należy sprawdzić za pomocą skalibrowanych przyrządów. Otwieranie drzwi, sposób załadunku oraz odstępy między wyjęciem wsadu a hartowaniem mogą doprowadzić powietrze na etapie powodującym największe uszkodzenia. Jeżeli wynik zmienia się w obrębie wsadu, należy zmapować dotknięte powierzchnie i skorelować je z położeniem palników, wlotami gazu, uszczelnieniami i wzorami przepływu. Jeżeli wszystkie powierzchnie wykazują podobną zmianę, należy przeanalizować historię wartości zadanych, dopływ gazu i regulację potencjału węglowego.
Atmosfery spiekania N2/H2 i rola wilgoci[3] Sintering of steels. Linde. Linde technical guidance, 2023.
Atmosfery azotowo-wodorowe stosowane podczas spiekania metodą metalurgii proszków wymagają odrębnego omówienia. Wodór jest powszechnie dodawany w celu redukcji tlenków i zapewnienia czystego środowiska spiekania, jednak atmosfera ta nie jest automatycznie obojętna wobec węgla. Wytyczne Linde z 2023 roku Sintering of steels stwierdzają, że para wodna w atmosferach N₂/H₂ powoduje odwęglenie. Wilgoć może reagować z węglem zawartym w kształtce lub na powierzchni stali, natomiast wodór zmienia równowagę i właściwości transportowe mieszaniny gazowej.
Linde powołuje się również na wytyczną eksperymentalną, zgodnie z którą zawartość wodoru poniżej 5% ogranicza szybkość nawęglania i odwęglania w określonych warunkach spiekania. Wartość ta musi być odnoszona do tych warunków. Nie jest uniwersalną regułą dotyczącą pieców do obróbki cieplnej, kucia, wyżarzania ani każdego składu materiału proszkowego. Zastosowanie jej bez sprawdzenia temperatury, punktu rosy, zawartości węgla, prędkości gazu, czasu przebywania i konstrukcji pieca przekształciłoby wynik właściwy dla określonego kontekstu w mylącą specyfikację.
Podczas spiekania wilgoć może przedostawać się wraz z doprowadzanym azotem lub wodorem, powstawać wskutek niedostatecznego osuszenia, kondensować w zimnych przewodach albo być uwalniana z wymurówki i osprzętu. Wzrost punktu rosy w trakcie cyklu produkcyjnego może wskazywać na problem z osuszaczem, nieszczelny element chłodzony wodą, niewystarczające przedmuchiwanie lub wilgotny materiał wejściowy. Reakcja powinna obejmować weryfikację źródła za pomocą pomiarów punktu rosy w miejscu doprowadzania gazu i na wlocie do pieca, prób szczelności, kontroli temperatury przewodów oraz porównania przebiegów dla pustego i załadowanego pieca.[4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Sam skład gazu jest niewystarczający. Proszek zawierający węgiel, rozkład środka poślizgowego, osady w piecu i geometria kształtek mogą zmieniać lokalną atmosferę wokół części. Należy mierzyć zawartość węgla lub mikrostrukturę w kilku położeniach, rejestrować punkt rosy podczas całego cyklu cieplnego i porównywać wynik ze wzorcem przepływu gazu w piecu. Jeżeli spór dotyczy zmierzonej głębokości, norma ISO 3887:2023 określa trzy metody wyznaczania głębokości odwęglenia w wyrobach stalowych. Norma ASTM E1077-14(2021) obejmuje procedury przesiewowe, mikroskopowe, mikrotwardościowe oraz analizy chemicznej, przy czym w sporach za metodę rozstrzygającą uznaje się rygorystyczną analizę ilościową lub analizę liniową. Diagnozę atmosfery i metodę pomiaru należy analizować łącznie; zmiana któregokolwiek z tych elementów może zmienić raportowany wynik procesu.
Jak mierzy się odwęglenie zgodnie z normami
Podana głębokość odwęglenia nie jest pojedynczą właściwością niezależną od metody. Jest ona wynikiem zastosowanego systemu badawczego: wybranej normy, przekroju wyciętego z wyrobu, przygotowania powierzchni, rozdzielczości przyrządu oraz zasady użytej do określenia miejsca zakończenia odwęglenia. Dwa laboratoria mogą zbadać ten sam pręt i uzyskać różne głębokości, przy czym żaden z tych pomiarów nie musi być wykonany niedbale.
Przyczyna metalurgiczna jest prosta, ale istotna. Podczas nagrzewania węgiel przemieszcza się przez austenit w kierunku powierzchni, której aktywność węgla jest niższa niż aktywność węgla w stali. Reakcje powierzchniowe z udziałem tlenu, pary wodnej i dwutlenku węgla mogą zużywać węgiel, prowadząc do powstawania tlenku węgla lub dwutlenku węgla. Jeżeli atmosfera pieca dostarcza węgiel o wystarczającej aktywności, reakcja może ulec ograniczeniu lub odwróceniu; jeżeli nie, dyfuzja z wnętrza zasila reakcję powierzchniową. ASM wskazuje stężenie pary wodnej, stężenie dwutlenku węgla oraz ciśnienie cząstkowe tlenu jako parametry pieca wykorzystywane do kontrolowania potencjału węglowego i ograniczania odwęglenia. Eurotherm opisuje powszechne sposoby szacowania potencjału węglowego na podstawie pomiarów tlenu za pomocą sondy cyrkonowej, w połączeniu z temperaturą pieca i zawartością tlenku węgla, lub na podstawie pomiaru punktu rosy.
Mierzona strefa zależy zatem od historii cieplnej i atmosferycznej, a nie tylko od temperatury maksymalnej. W badaniu z 2021 roku stali sprężynowej Fe-0.6C-1.8Si-0.8Mn, prowadzonej w zakresie od 700 do 1000 °C, stwierdzono, że grubość odwęglonej warstwy ferrytu zwiększała się do około 800–825 °C, a następnie malała. Wynik ten ostrzega przed traktowaniem temperatury jako jednokierunkowej zmiennej sterującej: wraz ze wzrostem temperatury dyfuzja przyspiesza, ale zmieniają się również powstawanie tlenków, skład fazowy, kinetyka reakcji powierzchniowych oraz dostępny potencjał węglowy.

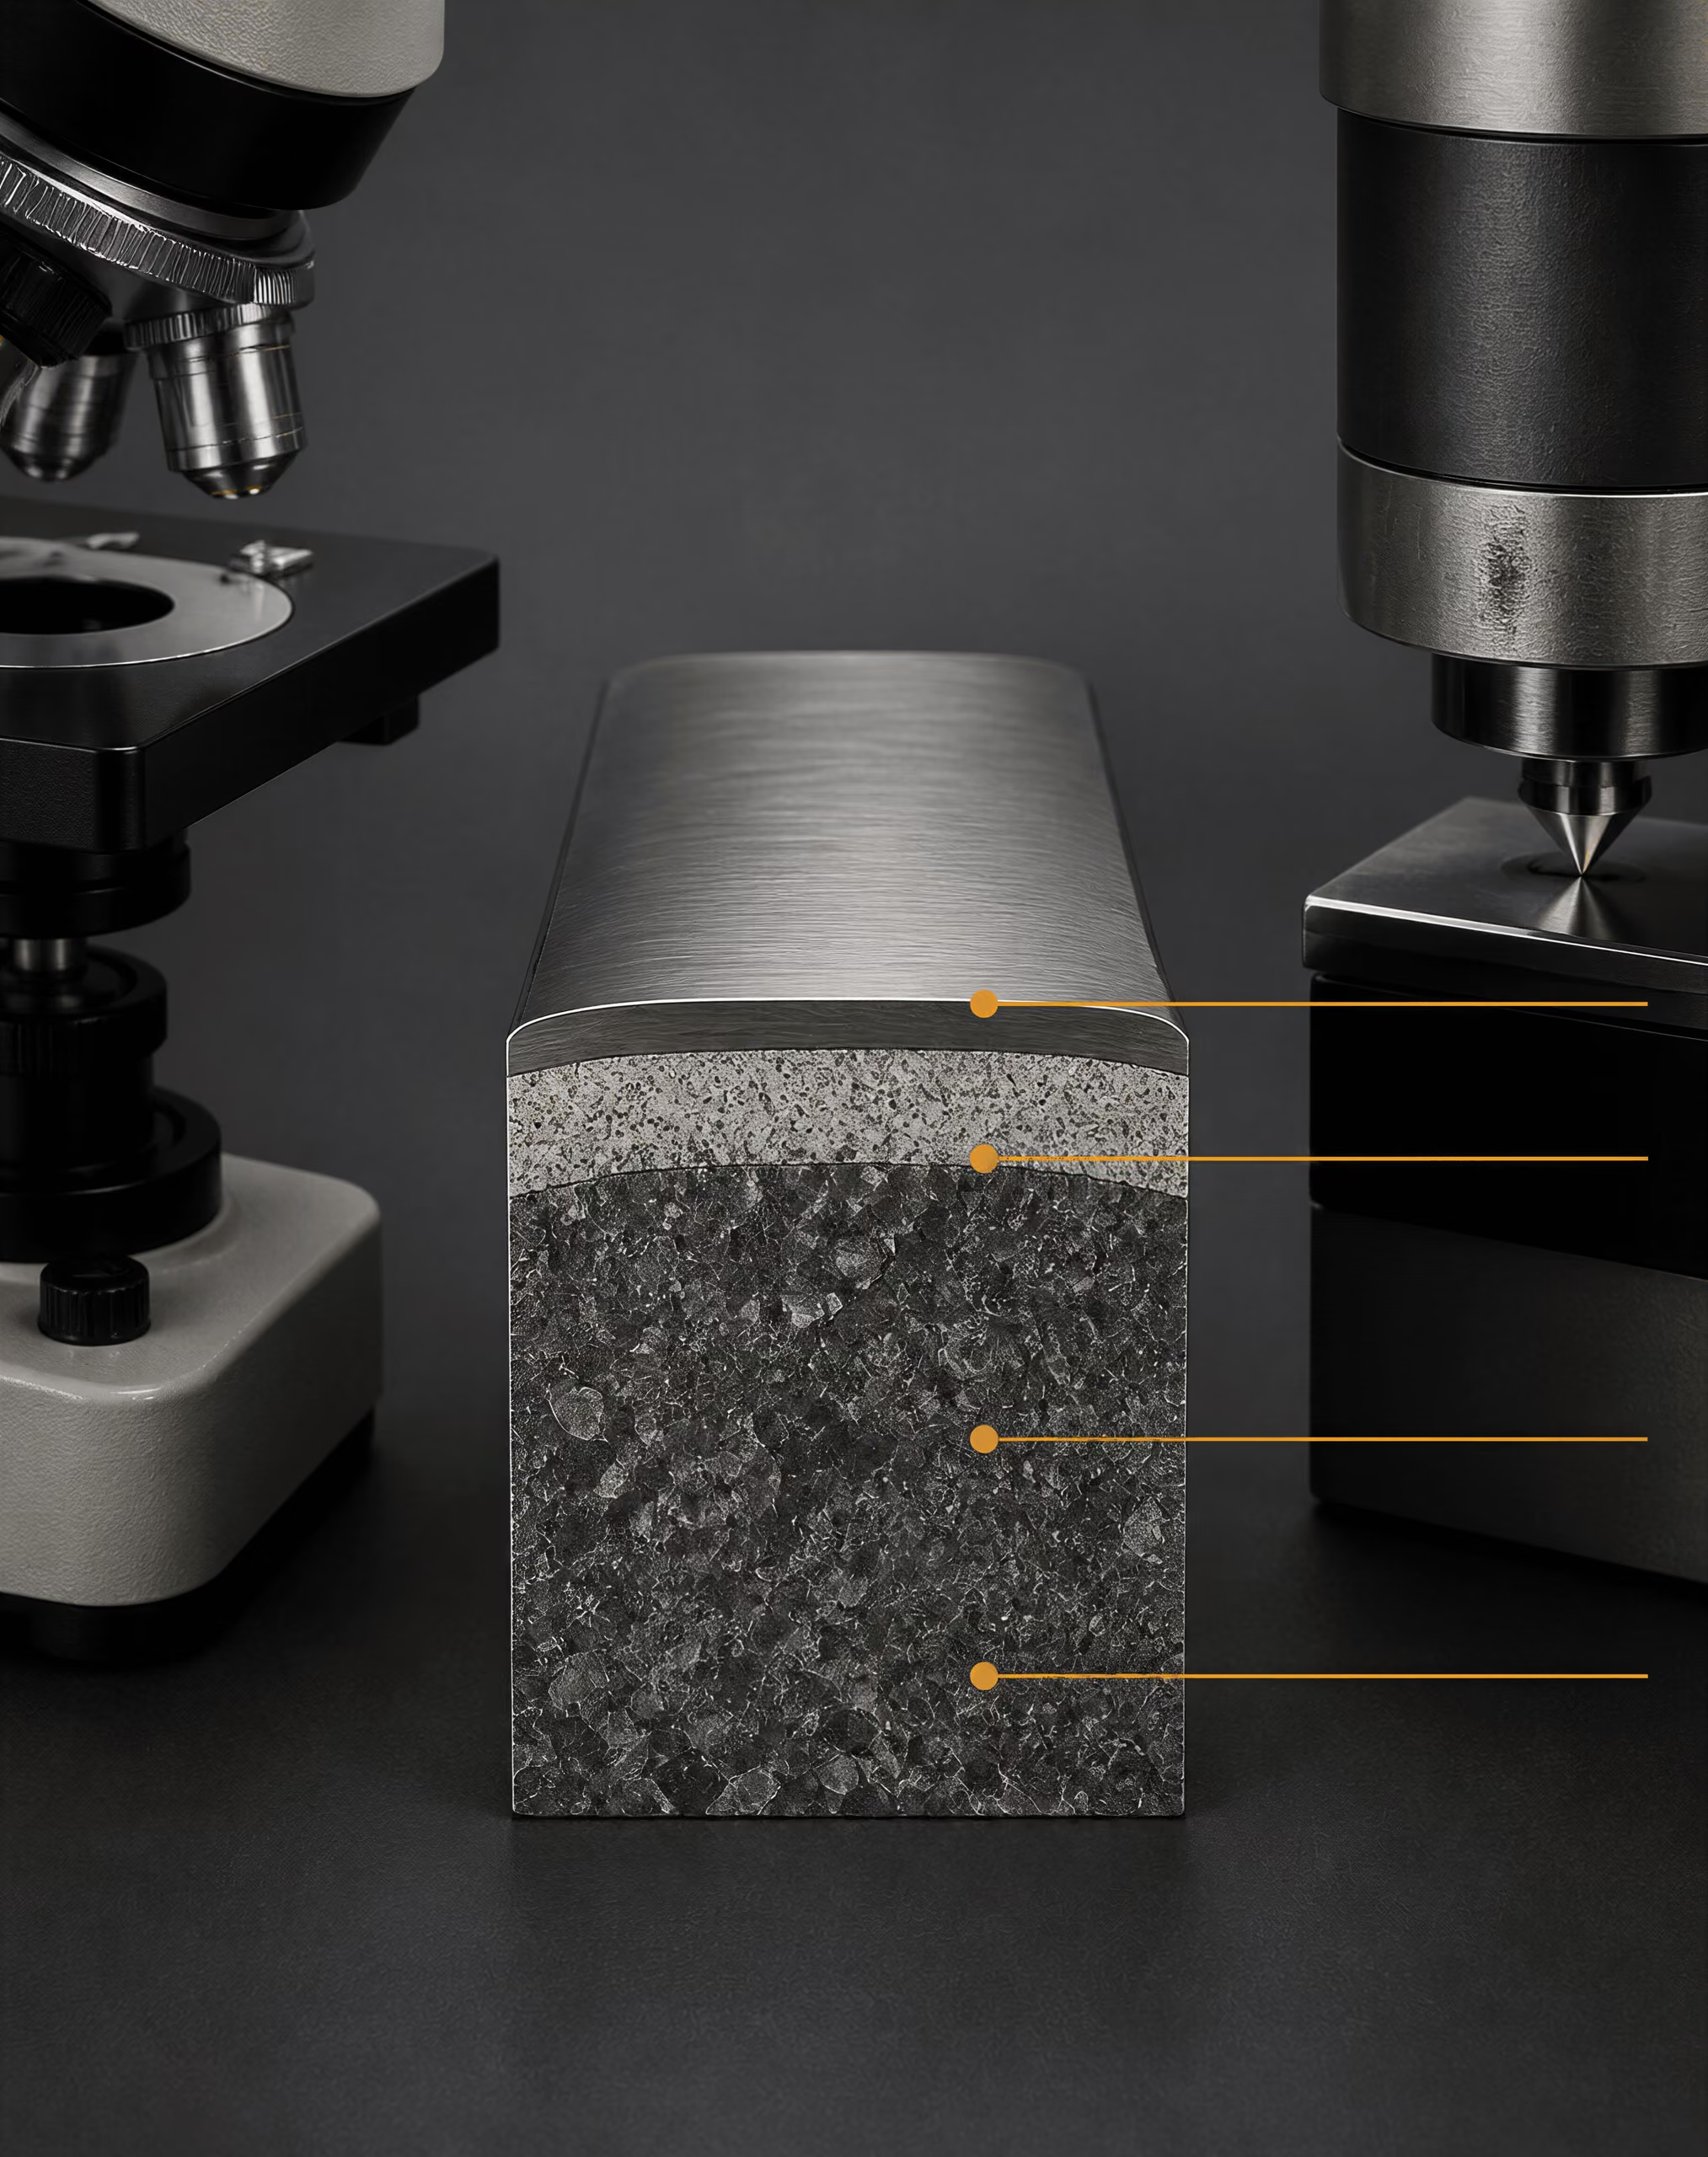
ISO 3887:2023 i jej trzy metody pomiaru
| Rodzina metod ISO | Co podlega ocenie | Odpowiednia podstawa decyzji |
|---|---|---|
| Badanie metalograficzne | Zmiany fazowe i morfologiczne od powierzchni do rdzenia | Całkowite lub częściowe odwęglanie |
| Pomiar twardości | Gradient właściwości mechanicznych w funkcji głębokości | Kryterium funkcjonalne dla strefy zmiękczenia |
| Analiza chemiczna | Profil stężenia węgla | Limit dopuszczalnej zawartości węgla |
ISO 3887:2023, Stale — Oznaczanie głębokości odwęglenia, określa trzy metody badania wyrobów stalowych. Odpowiadają one koncepcyjnie badaniom metalograficznym, pomiarom twardości oraz analizie chemicznej. Norma nie stanowi zatem, że jedna uniwersalna próba definiuje odwęglenie. Określa różne ścieżki postępowania odpowiednie dla różnych materiałów, geometrii, wymagań odbiorczych i możliwości laboratoriów.
Metoda metalograficzna polega na badaniu wypolerowanego przekroju od pierwotnej powierzchni w kierunku wnętrza materiału. Trawienie ujawnia zmiany mikrostruktury, takie jak warstwa ferrytyczna, zmniejszona zawartość perlitu lub węglików oraz przejście do nienaruszonego rdzenia. Metoda ta pozwala odróżnić odwęglenie całkowite, w którym fazy bogate w węgiel w znacznym stopniu zanikły, od odwęglenia częściowego, w którym poziom węgla lub udział perlitu i węglików zmalał, lecz pierwotne składniki nadal występują. Jej zaletą jest bezpośredni dowód wizualny. Wadą — fakt, że granica może być stopniowa, pasmowa lub zależna od kontrastu po trawieniu. Zmierzona linia jest więc interpretacją strefy przejściowej, a nie pomiarem naturalnie ostrej granicy faz.
Metoda twardości wykorzystuje pomiary wykonywane w kontrolowanych odległościach od powierzchni. Warstwa powierzchniowa o niższej zawartości węgla ma na ogół mniejszą twardość niż materiał nienaruszony, chociaż na twardość mogą również wpływać pierwiastki stopowe, wielkość ziarna, fazy resztkowe, reakcja na odpuszczanie oraz naprężenia własne. Mikrotwardość jest szczególnie przydatna, gdy warstwa objęta zmianami jest cienka, jednak odciski muszą być dostatecznie małe i odpowiednio od siebie oddalone, aby uniknąć nakładania się stref odkształcenia plastycznego. Odstęp odpowiedni dla grubej strefy może zniekształcić obraz płytkiej strefy. Z kolei bardzo mały odstęp może sprawić, że poszczególne odczyty będą wrażliwe na lokalne ziarna i uszkodzenia powstałe podczas przygotowania.
Analiza chemiczna mierzy zawartość węgla w funkcji odległości od powierzchni — przez usuwanie kolejnych warstw lub z zastosowaniem innej techniki zapewniającej rozdzielczość przestrzenną. Jest to najbardziej bezpośrednie podejście, gdy kryterium odbioru stanowi stężenie węgla, a nie widoczna granica fazowa. Ma jednak istotne ograniczenie: rozdzielczość chemiczną. Jeżeli materiał jest usuwany warstwami o grubości 0,05 mm, nie można wiarygodnie przypisać położenia granicy do 0,005 mm. Zanieczyszczenia powierzchniowe, zgorzelina, odwęglony ferryt zmieszany z metalem nienaruszonym oraz objętość próbki analizowana przez daną metodę mogą przesunąć pozorny profil.
ISO 3887:2023 należy traktować jako ramy odniesienia przy wyborze i opisywaniu jednej z tych metod. Głębokość określona mikroskopowo, głębokość przejścia twardości oraz głębokość ubytku węgla określona chemicznie mogą być jednocześnie prawidłowe, opisując jednak różne granice. W sprawozdaniu należy wskazać zastosowaną metodę i definicję, zamiast przedstawiać „głębokość” tak, jakby była pojęciem samoobjaśniającym.
Rodziny procedur ASTM E1077-14(2021)
ASTM E1077-14(2021), Standardowe metody badań służące do szacowania głębokości odwęglenia próbek stali, porządkuje zagadnienie, wyróżniając procedury przesiewowe, mikroskopowe, badania mikrotwardości oraz analizy chemicznej. Są to rodziny procedur, a nie wymienne nazwy tego samego badania.
Badanie przesiewowe jest etapem szybkiej oceny. Badanie przy małym powiększeniu lub ograniczony pomiar twardości wzdłuż linii może wskazać, czy powierzchnia nie wykazuje oczywistych oznak odwęglenia, czy występuje znaczna strefa, czy też warunek wymaga dokładniejszego badania. Badanie przesiewowe jest przydatne podczas kontroli produkcji i doboru próbek, lecz nie jest automatycznie odpowiednie w przypadku ścisłej granicy odbiorczej. Zgrubne badanie wizualne może nie wykryć cienkiej warstwy odwęglenia częściowego, a szeroki przedział pomiarów twardości może ukryć płytki gradient.
Badanie mikroskopowe umożliwia uzyskanie liniowego lub ilościowego oszacowania, jeżeli przekrój zostanie starannie przygotowany i zmierzony. Próbkę należy ciąć tak, aby badana powierzchnia była prostopadła do pierwotnej powierzchni wyrobu. Przekrój wzdłużny odpowiada na inne pytanie niż przekrój poprzeczny: może ujawnić zmienność wzdłuż wyrobu i w odmienny sposób przecinać strukturę walcowaną lub kutą. Pierwotna powierzchnia musi pozostać możliwa do zidentyfikowania. Szlifowanie może usunąć cienką strefę, zaokrąglenie może zniekształcić krawędź, a nadmierne trawienie może wyolbrzymić kontrast.
Powiększenie zmienia wynik praktyczny. Przy małym powiększeniu osoba wykonująca badanie może zgłosić najbardziej zewnętrzne pasmo widocznie zmienionej struktury. Przy większym powiększeniu mierzalne mogą stać się drobne zubożenie węglików lub wąski obszar ferrytyczny. Znaczenie mają również pole widzenia, oświetlenie, odczynnik trawiący, kalibracja oraz liczba mierzonych miejsc. ASTM E1077-14(2021) wskazuje rygorystyczną analizę ilościową lub liniową jako podejście rozjemcze w przypadku sporów. Oznaczenie to odzwierciedla uzasadnioną zasadę: gdy wynik jest kwestionowany, laboratorium powinno zastąpić wrażenie wizualne udokumentowanymi pomiarami wykonanymi wzdłuż określonych linii lub w zdefiniowanych miejscach.
Badanie mikrotwardości przekształca gradient właściwości od powierzchni do rdzenia w oszacowanie głębokości. Serię pomiarów należy rozpocząć dostatecznie daleko od krawędzi, aby uniknąć efektów krawędziowych, lecz wystarczająco blisko, aby rozdzielić oczekiwaną strefę. Należy podać odstęp między odciskami, obciążenie, czas działania obciążenia, płaskość powierzchni oraz kryterium powrotu do twardości rdzenia. Jeżeli odciski są rozmieszczone zbyt szeroko, podana głębokość staje się przedziałem, a nie precyzyjną granicą. Jeżeli są zbyt blisko siebie, odkształcenie wywołane jednym odciskiem może wpływać na następny.
Analiza chemiczna jest preferowana, gdy o decyzji decyduje samo stężenie węgla, jednak objętość próbki i granica wykrywalności wyznaczają najmniejszy wiarygodny szczegół. Chemicznie zmierzony profil węgla może wykazywać stopniowy spadek, nawet gdy badanie mikroskopowe ujawnia ostrą zmianę fazową. Żadnego z tych wyników nie należy przedstawiać jako drugiego.
SAE J419_201801 i wybór metody
SAE J419_201801, Metody pomiaru odwęglenia, podaje zalecane praktyki dotyczące badań mikroskopowych, twardości i analiz chemicznych materiałów żelaznych. Najlepiej stosować ją łącznie ze specyfikacją wyrobu i dokumentacją obróbki cieplnej, a nie zamiast któregokolwiek z tych dokumentów. ISO 3887:2023 określa trzy zdefiniowane ścieżki pomiarowe dla wyrobów stalowych; ASTM E1077-14(2021) przedstawia zasady szacowania i postępowania rozjemczego; SAE J419_201801 dostarcza praktycznych wskazówek dotyczących metod. Oznaczenia tych dokumentów powinny pozostać widoczne w sprawozdaniu, ponieważ ustanawiają one odmienne konteksty proceduralne.
Wybór metody powinien wynikać z ryzyka uszkodzenia lub niespełnienia wymagań. Mikroskopię należy wybrać, gdy istotne pytanie dotyczy odwęglenia całkowitego lub częściowego, a mikrostrukturę można wiarygodnie zinterpretować. Mikrotwardość należy wybrać, gdy znaczenie ma gradient właściwości, a warstwa jest wystarczająco gruba, aby uzasadnić wykonanie serii pomiarów. Analizę chemiczną należy wybrać, gdy określono limit zawartości węgla lub gdy pierwiastki stopowe i obróbka cieplna sprawiają, że twardość jest niejednoznacznym wskaźnikiem pośrednim. Badanie przesiewowe należy stosować wyłącznie do wstępnej decyzji, chyba że obowiązujące wymagania dotyczące wyrobu wyraźnie na to zezwalają.
Minimalny zakres danych w raporcie z pomiarów
- Identyfikacja materiału Wyrób, gatunek, stan obróbki cieplnej i obowiązująca specyfikacja.
- Pobieranie próbek Orientacja przekroju, położenie powierzchni i liczba badanych obszarów.
- Przygotowanie Szczegóły dotyczące cięcia, zatapiania, szlifowania, polerowania i trawienia.
- Pomiar Powiększenie, obciążenie i odstęp między odciskami przy pomiarze twardości albo rozdzielczość analizy chemicznej.
- Kryterium Definicja pełnej, częściowej lub całkowitej głębokości strefy objętej zjawiskiem.
- Wynik Wartość maksymalna, średnia, rozrzut oraz — w stosownych przypadkach — ograniczenia.
Każde sprawozdanie powinno określać wyrób i gatunek, mającą zastosowanie specyfikację, orientację przekroju, położenie i liczbę badanych obszarów, sekwencję przygotowania powierzchni, powiększenie mikroskopu albo obciążenie i odstęp między odciskami, rozdzielczość analityczną, kryterium wyznaczania granicy oraz sposób raportowania. Należy również rozróżnić głębokość maksymalną od średniej i określić, czy podana wartość odnosi się do odwęglenia całkowitego, odwęglenia częściowego czy całkowitej głębokości strefy objętej zmianami.
Te szczegóły nie są dokumentacją towarzyszącą pomiarowi. Są jego częścią. Wartość odwęglenia bez definicji granicy i informacji o metodzie może prowadzić do pozornych rozbieżności, natomiast starannie określona metoda sprawia, że wyniki z różnych laboratoriów stają się porównywalne w granicach ich rzeczywistej dokładności.
Badania metalograficzne: co mikroskop może, a czego nie może wykazać
Przygotowanie i trawienie przekroju
Badanie metalograficzne powinno rozpoczynać się od wykonania przekroju normalnego, czyli prostopadłego do obrabianej powierzchni. W przypadku blachy, pręta, drutu lub odkuwki przekrój powinien obejmować pełną drogę od pierwotnej powierzchni do materiału niezmienionego. Przekrój równoległy do powierzchni nie pozwala ustalić głębokości odwęglenia, ponieważ pokazuje zmienność w kierunku poprzecznym, a nie wymaganą zmianę od powierzchni do rdzenia. Podczas pobierania próbki należy również odnotować orientację wyrobu, stan obróbki cieplnej, lokalizację powierzchni oraz wszelkie operacje obróbki mechanicznej lub usuwania zgorzeliny wykonane przed badaniem.
Powierzchnię przecięcia należy chronić przed dodatkowym nagrzewaniem. Cięcie ścierne ze zbyt dużą siłą może odpuścić powierzchnię, rozmazać zmiękczony materiał na przekroju lub wyrwać wtrącenia. Skutki te mogą utworzyć pozorną warstwę przypowierzchniową. Jeżeli konieczne jest zatapianie próbki, powinno ono podpierać krawędź bez jej zaokrąglania; zaokrąglenie krawędzi zmniejsza pozorną odległość między powierzchnią a pierwszą strukturą niezmienioną. Szlifowanie należy prowadzić z użyciem kolejno coraz drobniejszych materiałów ściernych, przy odpowiednim smarowaniu i kontroli nacisku, tak aby usuwać wcześniejsze uszkodzenia, a nie je pogłębiać. Końcowe polerowanie nie powinno pozostawiać przeciągniętego metalu, wprasowanego materiału ściernego ani głębokich rys przecinających powierzchnię.
Pierwotna powierzchnia wyrobu musi pozostać możliwa do zidentyfikowania. Jeżeli przed wykonaniem przekroju usunięto zgorzelinę, laboratorium powinno odnotować ten fakt i, w miarę możliwości, zachować reprezentatywny fragment. W przeciwnym razie analityk może pomylić granicę zgorzelina–metal z powierzchnią wytworzoną podczas produkcji i podać nieprawidłową głębokość. Widoczna ciemna warstwa tlenkowa sama w sobie nie jest miarą odwęglenia. Zgorzelina dokumentuje utlenianie, natomiast odwęglenie dokumentuje utratę węgla w stali znajdującej się pod nią; oba zjawiska mogą występować jednocześnie, niezależnie od siebie lub z różną szybkością.
Trawienie ujawnia kontrast fazowy po polerowaniu. Odczynnik i czas trawienia muszą być dostosowane do gatunku stali i zamierzonego badania. Nital jest powszechnie stosowany do stali węglowych i niskostopowych, jednak na kontrast wpływają stężenie, stan alkoholu, czas nanoszenia oraz płukanie. Nadmierne trawienie może przyciemnić ferryt lub sprawić, że strefa przejściowa będzie wyglądała na szerszą. Niedostateczne trawienie może ukryć drobny perlit i spowodować pozorne występowanie warstwy zubożonej w węgiel. Prawidłowo przygotowana, nietrawiona powierzchnia pozostaje przydatna do sprawdzenia uszkodzeń po szlifowaniu, porów, wtrąceń i penetracji zgorzeliny; następnie powierzchnię trawioną wykorzystuje się do interpretacji struktury stali.
Mikroskop nie mierzy bezpośrednio zawartości węgla. Pokazuje, jak zawartość węgla, historia cieplna, pierwiastki stopowe, szybkość chłodzenia i reakcje powierzchniowe wpłynęły na strukturę.
Interpretacja ferrytu, perlitu i gradientu zawartości węgla
W podeutektoidalnej stali węglowej utrata węgla podczas nagrzewania austenityzującego zwykle prowadzi do powstania w pobliżu powierzchni strefy zawierającej więcej ferrytu i mniej perlitu niż wnętrze materiału. Wnętrze może wykazywać oczekiwaną strukturę ferrytyczno-perlityczną, podczas gdy w strefie powierzchniowej ziarna ferrytu sięgają głębiej niż w materiale niezmienionym. Jest to typowy metalograficzny wskaźnik częściowego odwęglenia. Jeżeli zubożenie w węgiel jest wystarczająco silne, widoczna strefa powierzchniowa może być niemal całkowicie ferrytyczna, co zgodnie z właściwymi kryteriami badania często określa się jako całkowite odwęglenie.
Granica przejścia rzadko jest ostrą granicą chemiczną. Węgiel dyfunduje przez austenit w kierunku powierzchni, której aktywność węgla jest niższa niż w stali. Na powierzchni reakcje z udziałem tlenu, pary wodnej, dwutlenku węgla lub innych gazów piecowych zużywają węgiel albo zmieniają równowagę węgla na granicy faz. Obserwowana struktura jest zatem łącznym wynikiem dyfuzji, kinetyki reakcji powierzchniowych, temperatury, czasu ekspozycji i potencjału węglowego atmosfery pieca. Publikacja ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life opisuje ten sprzężony proces, a nie traktuje go wyłącznie jako utleniania.
Ferryt i perlit są użytecznymi wskaźnikami, lecz nie stanowią automatycznie dowodu odwęglenia. Pasmo bogate w ferryt może wynikać z miejscowej zmiany szybkości chłodzenia, przekształconej strefy wpływu ciepła lub pierwotnego gradientu mikrostruktury powstałego podczas kucia albo walcowania. Zmieniona wielkość ziaren i kontrast fazowy wywołane oddziaływaniem cieplnym podczas spawania, cięcia płomieniowego, szlifowania lub wcześniejszej naprawy mogą wystąpić bez odpowiadającego im gradientu zawartości węgla. Segregacja również może zmieniać miejscowy udział perlitu. Na przykład pasmo segregacji manganu lub krzemu może zmieniać przebieg przemian i prowadzić do powstania struktury różniącej się od obszarów sąsiednich, mimo że stężenie węgla na powierzchni nie zmniejszyło się.
Analityk powinien porównać kilka miejsc na obwodzie oraz, w miarę możliwości, zbadać niezmieniony obszar referencyjny z tego samego wyrobu i tego samego wytopu. Głębokość należy potwierdzić na podstawie zmiany udziału faz, morfologii ziaren lub twardości, a nie wnioskować o niej z jednego odosobnionego zdjęcia. Stopniowe zmniejszanie się udziału perlitu w kierunku powierzchni potwierdza zubożenie w węgiel, jeżeli prawidłowo zidentyfikowano powierzchnię i znana jest historia cieplna. Nie ustala ono przyczyny związanej z pracą pieca.
Przemiany fazowe mogą dodatkowo komplikować interpretację. Stal, która została austenityzowana i szybko schłodzona, może zawierać pod ferrytyczną warstwą powierzchniową martenzyt lub bainit. Pozorna granica może oznaczać zmianę zawartości węgla, zmianę szybkości chłodzenia albo oba te czynniki jednocześnie. W gatunkach stali średniowęglowych, takich jak AISI/SAE 1045, ferrytyczna powierzchnia nad twardszym, przekształconym rdzeniem może być zgodna z odwęgleniem, jednak w przypadku sporu metalograf nadal potrzebuje dowodów w postaci pomiaru twardości lub analizy chemicznej. W gatunkach stopowych chrom, molibden, krzem i mangan wpływają na stabilność faz oraz reakcję na trawienie, dlatego wizualne porównanie ze stalą niestopową jest niebezpieczne.
Sama temperatura również nie pozwala przewidzieć obserwowanej warstwy. W badaniu stali sprężynowej Fe-0.6C-1.8Si-0.8Mn przeprowadzonym w 2021 roku w zakresie od 700 do 1000 °C stwierdzono, że grubość odwęglonego ferrytu rosła do około 800–825 °C, a następnie malała. Większa dyfuzja w wyższej temperaturze nie powodowała monotonicznego wzrostu, ponieważ zmieniały się również warunki utleniania i reakcji powierzchniowych. Jest to jeden z powodów, dla których wynik obserwacji mikroskopowej należy interpretować łącznie z zapisami dotyczącymi atmosfery pieca. ASM wskazuje stężenie pary wodnej, stężenie dwutlenku węgla i ciśnienie parcjalne tlenu jako zmienne piecowe istotne dla potencjału węglowego. Eurotherm opisuje wnioskowanie o potencjale węglowym na podstawie pomiarów tlenu sondą cyrkonową, połączonych z temperaturą i zawartością tlenku węgla, lub na podstawie pomiaru punktu rosy. Parametry te wyjaśniają warunki ekspozycji, lecz nie zastępują badania stali.
Analiza liniowa lub ilościowa w badaniach rozjemczych
Badanie przesiewowe może wykazać, czy występuje podejrzana strefa powierzchniowa, jednak podanie głębokości odwęglenia wymaga określonych kryteriów. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, obejmuje procedury przesiewowe, mikroskopowe, z wykorzystaniem mikrotwardości oraz analizy chemicznej. Norma ta wskazuje rygorystyczną analizę ilościową lub liniową jako podejście rozjemcze w przypadku niezgodności stanowisk stron. ISO 3887:2023, Steels — Determination of the depth of decarburization, określa trzy metody pomiaru głębokości w wyrobach stalowych, natomiast SAE J419_201801, Methods of Measuring Decarburization, podaje zalecane praktyki badań mikroskopowych, twardości i analizy chemicznej materiałów żelaznych.
Analiza liniowa przekształca wizualną zmianę w zarejestrowany pomiar. Od zidentyfikowanej pierwotnej powierzchni w głąb rdzenia prowadzi się linię pomiarową, a analityk rejestruje położenie, w którym zostaje spełnione określone kryterium strukturalne. W zależności od normy i postanowień umowy kryterium to może dotyczyć końca całkowitego odwęglenia, końca częściowego odwęglenia lub powrotu do prawidłowej struktury rdzenia. W sprawozdaniu należy określić, którą granicę zmierzono. Określenie „głębokość odwęglenia” bez tej definicji może oznaczać różne odległości.
W przypadku ilościowych badań mikroskopowych laboratorium powinno udokumentować powiększenie, skalę wzorcowaną, odczynnik trawiący, lokalizację przekroju, liczbę i rozmieszczenie pomiarów oraz zasadę stosowaną do wyznaczania każdej granicy. Preferowane jest zastosowanie kilku linii promieniowych lub poprzecznych zamiast jednego dogodnie wybranego pola, szczególnie w przypadku prętów i odkuwek, gdzie ekspozycja może różnić się na obwodzie. Obrazy powinny obejmować odniesienie do powierzchni oraz podziałkę. Jeżeli przejście jest nieregularne, większe znaczenie niż pojedyncza zaokrąglona wartość mogą mieć wartości minimalna, maksymalna, średnia i rozrzut pomiarów.
Badanie rozjemcze powinno oddzielać obserwację od interpretacji. Można w nim stwierdzić, że udział ferrytu rośnie w kierunku powierzchni, że perlit zanika w zmierzonej odległości lub że w tej samej strefie zmienia się twardość. Nie należy jednak twierdzić, że w piecu występowała nadmierna zawartość tlenu wyłącznie dlatego, że mikrostruktura na mikrofotografii jest bogata w ferryt. Należy uwzględnić penetrację zgorzeliny, uszkodzenia po polerowaniu, segregację oraz niezwiązaną z odwęgleniem warstwę przekształconą, a w razie potrzeby sprawdzić te czynniki za pomocą mikroskopii powierzchni nietrawionej, pomiarów twardości wzdłuż przekroju, analizy chemicznej lub drugiego przekroju.
Mikroskop jest zatem bardzo skuteczny w lokalizowaniu dowodów zmian strukturalnych, lecz ma ograniczone możliwości identyfikacji ich przyczyny i dokładnego profilu zawartości węgla. Znaczenie podejścia rozjemczego według ASTM polega na zastąpieniu wizualnej pewności udokumentowaną regułą pomiaru. W przypadku sporu wynikiem jest powtarzalność: inny badający powinien wiedzieć, skąd pochodził przekrój, jak go przygotowano, którą granicę zdefiniowano i w jaki sposób obliczono podaną głębokość.
Metody pomiaru twardości i analizy chemicznej
Odwęglenie często podaje się jako głębokość w milimetrach, ale wartość ta zależy od sposobu pomiaru głębokości. Profil twardości rejestruje zmianę lokalnej odpowiedzi mechanicznej. Profil chemiczny rejestruje skład w obrębie pobranej objętości próbki. Badanie metalograficzne rejestruje fazy i morfologię. Są to obserwacje powiązane, lecz nie są to pomiary wzajemnie zamienne.
ISO 3887:2023, Stale — Oznaczanie głębokości odwęglenia, określa trzy metody pomiaru głębokości odwęglenia w wyrobach stalowych. ASTM E1077-14(2021), Standardowe metody badania do szacowania głębokości odwęglenia próbek stalowych, obejmuje procedury przesiewowe, mikroskopowe, mikrotwardości oraz analizy chemicznej. SAE J419_201801, Metody pomiaru odwęglenia, również określa zalecane praktyki mikroskopowe, pomiaru twardości i analizy chemicznej dla materiałów żelaznych. Właściwa metoda zależy od tego, czy wynik ma służyć jako kontrola produkcyjna, pomiar zgodności ze specyfikacją, czy dowód w badaniu uszkodzenia lub sporze.
Profile mikrotwardości
Profil mikrotwardości polega na wykonaniu sekwencji niewielkich odcisków od odsłoniętej powierzchni w kierunku niezmienionego rdzenia, a następnie przedstawieniu twardości w funkcji odległości. W badaniu stosuje się zwykle odciski Vickersa lub Knoopa, przy czym obciążenie i rozstaw dobiera się tak, aby odwzorować oczekiwany gradient bez nakładania się stref odkształcenia plastycznego. Wynikiem jest profil odpowiedzi mechanicznej w pobliżu powierzchni.
Warstwa odwęglona zwykle zawiera mniej perlitu, mniej węglików lub większy udział ferrytu niż materiał bazowy. W związku z tym wykazuje zazwyczaj niższą twardość, szczególnie w stalach średnio- i wysokowęglowych, których wytrzymałość w dużym stopniu zależy od faz bogatych w węgiel. Profil może wykazywać stromy wzrost od powierzchni do rdzenia, stopniowe przejście albo brak wyraźnej zmiany. Następnie określone kryterium twardości można wykorzystać do oszacowania granicy strefy objętej zmianami.
Granica ta nie jest bezpośrednim oznaczeniem zawartości węgla. Na twardość wpływają również równowaga fazowa, wielkość ziarna, powstawanie martenzytu lub bainitu, odpuszczanie, naprężenia szczątkowe, pierwiastki stopowe, kierunek badania oraz lokalne pasmowanie mikrostruktury. Miękka powierzchnia może wskazywać na odwęglenie, ale może też być skutkiem odmiennej historii cieplnej lub niewłaściwego przygotowania powierzchni. Z drugiej strony obszar o zmniejszonej zawartości węgla może zachować znaczną twardość, jeśli jego produkty przemian lub zawartość składników stopowych częściowo kompensują utratę węgla.
Znaczenie ma przygotowanie powierzchni. Zgorzeli, przypalenia podczas szlifowania, zaokrąglone krawędzie oraz umieszczenie odcisku zbyt blisko krawędzi mogą zniekształcić pierwsze pomiary. Wgłębnik musi być na tyle mały, aby wykryć gradient, lecz nie na tyle mały, by na wynik dominująco wpływały pojedyncze ziarna ferrytu, węgliki lub chropowatość powierzchni. Nadmiernie mały rozstaw może również powodować wzajemne oddziaływanie sąsiednich odcisków. Profil powinien przebiegać wzdłuż normalnej do powierzchni i sięgać wystarczająco głęboko w materiał, aby kilka odczytów ustaliło niezmienioną twardość odniesienia.
ASTM E1077-14(2021) uwzględnia mikrotwardość wśród procedur szacowania, ale nie przekształca profilu twardości w profil chemiczny. Metoda jest najbardziej przekonująca, gdy przejście twardości jest zgodne z dowodami metalograficznymi i oczekiwanym gradientem zawartości węgla. Jest mniej przekonująca, gdy stal została poddana złożonemu hartowaniu, odpuszczaniu, sferoidyzacji lub obróbce powierzchniowej.
Historia cieplna w piecu może również prowadzić do wyniku niemonotonicznego. W badaniu opublikowanym w 2021 roku w czasopiśmie Journal of Materials Research and Technology, dotyczącym stali sprężynowej Fe-0.6C-1.8Si-0.8Mn nagrzewanej w zakresie od 700 do 1000 °C, grubość odwęglonego ferrytu rosła wraz z temperaturą do około 800–825 °C, a następnie malała. Sama temperatura nie określała zmierzonej grubości warstwy. Jednocześnie zmieniały się aktywność węgla na powierzchni stali, reakcje utleniania, dyfuzja przez austenit oraz czas ekspozycji. Profil twardości zmierzony po takim cyklu nie powinien być interpretowany za pomocą prostej zasady, zgodnie z którą wyższa temperatura zawsze oznacza większą głębokość odwęglenia.
Analiza chemiczna i głębokość pobierania próbek
Analiza chemiczna dotyczy innego pytania: ile węgla znajduje się w materiale usuniętym z określonego miejsca lub pobranym z takiego miejsca? Jest to zatem bardziej bezpośrednie podejście ukierunkowane na skład, ale „bezpośrednie” nie oznacza dokładnego przestrzennie. Wynik przedstawia objętość zebranego materiału, a niekoniecznie stężenie węgla w jednej płaszczyźnie geometrycznej.
Na przykład analiza całkowita metodą spalania może dokładnie zmierzyć zawartość węgla w przygotowanej próbce, jednocześnie uśredniając zawartość węgla w całej próbce. Nie pozwala wykryć gradientu przy powierzchni o grubości 20 mikrometrów, jeśli próbka ma kilka milimetrów grubości. Aby rozdzielić odwęgloną strefę, analityk musi usuwać kolejne warstwy, pobrać precyzyjnie określony cienki wycinek albo zastosować technikę mikroanalityczną o znanej objętości oddziaływania. Geometria pobierania próbki staje się częścią wyniku.
Szczególne znaczenie ma usuwanie materiału z powierzchni. Jeżeli próbka jest analizowana razem ze zgorzelą, olejem, pozostałościami po szlifowaniu lub warstwą materiału usuniętą przypadkowo, podana zawartość węgla może nie odpowiadać pierwotnej powierzchni stali. Usuwanie chemiczne, obróbka skrawaniem, usuwanie elektrolityczne lub kontrolowane szlifowanie mogą zmieniać przyrost głębokości i wprowadzać zanieczyszczenia. W metodzie należy udokumentować początkową powierzchnię odniesienia, ilość usuniętego materiału na każdym etapie, powierzchnię lub masę zebranego materiału oraz to, czy podana wartość jest średnią dla warstwy, czy pomiarem punktowym.
Chemiczny profil warstwa po warstwie może wykazać stopniowy wzrost stężenia węgla w kierunku rdzenia, a nie ostrą granicę. Taki profil może nie dawać tej samej „głębokości” co kryterium twardości lub granica metalograficzna. Jedna metoda może definiować głębokość strefy objętej zmianami jako miejsce, w którym zawartość węgla osiąga wybrany ułamek nominalnej wartości w materiale masowym; inna może definiować ją jako miejsce, w którym morfologia ferrytu lub węglików przestaje być rozróżnialna. Wartości mogą się różnić, a mimo to żadne z badań nie musi być nieważne.
Atmosfera pieca dostarcza użytecznego kontekstu do interpretacji takich profili. Publikacja ASM International z 2013 roku, Kontrola atmosfery pieca podczas obróbki cieplnej, wskazuje stężenie pary wodnej, stężenie dwutlenku węgla oraz ciśnienie cząstkowe tlenu jako zmienne wykorzystywane do kontroli potencjału węglowego pieca i zapobiegania odwęgleniu. Wymiana węgla jest uwarunkowana różnicą aktywności węgla między stalą a atmosferą, a także kinetyką reakcji powierzchniowej. Uzupełnienie Podręcznika 2704CP firmy Eurotherm z 2020 roku opisuje powszechne wnioskowanie o potencjale węglowym pieca na podstawie pomiarów tlenu za pomocą sondy cyrkonowej w połączeniu z temperaturą pieca i zawartością tlenku węgla albo na podstawie pomiaru punktu rosy.
Odczyty te są dowodami dotyczącymi procesu, a nie potwierdzeniem zawartości węgla na powierzchni elementu. Wytyczne firmy Linde dotyczące spiekania z 2023 roku wskazują, że para wodna w atmosferach N2/H2 powoduje odwęglenie, oraz przytaczają doświadczalną wskazówkę, zgodnie z którą zawartość wodoru poniżej 5% ograniczała szybkość nawęglania i odwęglania w określonych warunkach spiekania. Wartość ta jest warunkowa, a nie uniwersalną zasadą dotyczącą pieców. Ekspozycja na nadmiar tlenu może prowadzić do utleniania, powstawania zgorzeliny i odwęglenia, co opisano w wytycznych Cambridge dotyczących kontroli atmosfery dla metali.
Korelacja twardości, mikrostruktury i stężenia węgla
Najmocniejsza interpretacja wynika ze zgodności niezależnych obserwacji. Obszar powierzchniowy wykazujący zmniejszoną zawartość węgla, zwiększony udział ferrytu lub zmniejszony udział węglików oraz niższą twardość stanowi spójne potwierdzenie odwęglenia. Jeżeli zmienia się wyłącznie twardość, wynik ma charakter wskazujący. Jeżeli zmienia się wyłącznie wynik oznaczenia węgla, analityk nadal musi uwzględnić rozmazywanie podczas pobierania próbki, uśrednianie oraz przygotowanie powierzchni. Jeżeli mikrostruktura zmienia się bez gradientu zawartości węgla, przyczyną może być historia przemian lub segregacja składników stopowych.
Korelacja wymaga zgodności lokalizacji. Profil twardości, przekrój metalograficzny i próbki do analizy chemicznej powinny być pobierane z sąsiednich lub kolejnych przekrojów, przy wspólnym odniesieniu do powierzchni. Próbki węgla uśredniające pierwsze 0,5 mm nie można bezpośrednio porównywać ze zmianą twardości ograniczoną do pierwszych 0,1 mm. Podobnie mikrofotografia wykonana w narożu może nie odzwierciedlać szerokiej płaskiej powierzchni, ponieważ geometria krawędzi zmienia wymianę ciepła i dostęp gazu.
Interpretacja oparta na normach zyskuje na połączeniu tych metod, gdy specyfikacja, badanie uszkodzenia lub spór wymagają mocniejszych dowodów. ASTM E1077-14(2021) wskazuje rygorystyczną analizę ilościową lub liniową jako podejście arbitrażowe w sporach. Postanowienie to ma znaczenie, ponieważ szybka kontrola twardości może wskazać podejrzany materiał, natomiast bardziej kontrolowane badanie ilościowe może ustalić podaną głębokość. ISO 3887:2023 i SAE J419_201801 zapewniają ramy wyboru i stosowania odpowiednich metod pomiarowych; w sprawozdaniu laboratoryjnym nadal należy podać zastosowane kryterium, miejsce pobrania próbki, procedurę przygotowania, rozstaw pomiarów w profilu oraz — jeśli są dostępne — niepewność lub powtarzalność.
Wynika z tego praktyczny wniosek: twardość jest często skutecznym sposobem lokalizacji przejścia, analiza chemiczna ma dużą wartość przy potwierdzaniu składu, a mikroskopia wyjaśnia, które fazy uległy zmianie. Żadnej z tych metod nie należy traktować jako uniwersalnego zamiennika pozostałych. Podana głębokość odwęglenia ma znaczenie tylko wtedy, gdy wraz z wartością określono metodę badania, objętość próbki, kryterium akceptacji oraz historię cieplną stali.
Kontrola odwęglenia podczas obróbki cieplnej i spiekania
Kontrola odwęglenia rozpoczyna się od potencjału węglowego, a nie od nominalnej receptury gazu piecowego. Mieszanina oznaczona jako „endotermiczna”, „azotowo-metanolowa” lub „N₂/H₂” może zapewniać różne warunki przenoszenia węgla, gdy zmieniają się temperatura, wilgotność, nieszczelności, przepływ gazu lub równowaga spalania. Stal reaguje na aktywność węgla na swojej powierzchni oraz na szybkość reakcji powierzchniowych, które zużywają lub dostarczają węgiel. Następnie węgiel dyfunduje przez austenit w kierunku powierzchni. Dlatego sterowanie piecem musi obejmować pomiar zmiennych atmosfery decydujących o aktywności węgla, zamiast zakładać, że stały skład gazu zapewni stały wynik.
Wymagany potencjał węglowy należy ustalić dla danego gatunku stali, wymiaru przekroju, cyklu nagrzewania i wygrzewania oraz każdej późniejszej operacji nawęglania, hartowania neutralnego lub wyżarzania jasnego. Atmosfera neutralna dla stali niestopowej nie jest automatycznie neutralna dla stali wysokostopowej, a ten sam punkt nastawy nie będzie odpowiedni w każdej temperaturze. Celem jest utrzymanie aktywności węgla na powierzchni na poziomie dostatecznie zbliżonym do wymaganego stanu równowagi stali, aby zapobiec utracie węgla bez wywoływania niepożądanego nawęglania.
Ustalanie i utrzymywanie potencjału węglowego pieca
Potencjał węglowy jest efektywną aktywnością węgla, którą atmosfera pieca może narzucić stali w określonej temperaturze. Jeżeli atmosfera ma niższy potencjał węglowy niż powierzchnia stali, węgiel opuszcza stal. Jeżeli ma wyższy potencjał, węgiel wnika do stali. Krótkotrwałe odchylenie może mieć znaczenie, gdy wsad jest cienki, powierzchnia jest duża lub materiał pozostaje w temperaturze przez długi czas.
Publikacja ASM Sterowanie atmosferą pieca podczas obróbki cieplnej wskazuje stężenie pary wodnej, stężenie dwutlenku węgla oraz ciśnienie cząstkowe tlenu jako zmienne pieca wykorzystywane do sterowania potencjałem węglowym i zapobiegania odwęgleniu. Zmienne te są powiązane poprzez reakcje między tlenkiem węgla, dwutlenkiem węgla, wodorem, parą wodną i węglem na powierzchni stali. Niewielki wzrost zawartości H₂O lub CO₂ może zatem zmienić efektywną atmosferę, nawet gdy wskazywane natężenia przepływu azotu, wodoru lub gazu wzbogacającego pozostają bez zmian.
Punkty nastawy należy ustalać na podstawie specyfikacji stali, kwalifikacji procesu oraz prac związanych z kalibracją pieca. Nie należy kopiować ich z tabeli przepływów gazu bez sprawdzenia temperatury i odpowiedzi analizatora. W cyklu hartowania wybrany potencjał może być zbliżony do neutralnego lub nieznacznie nawęglający w temperaturze austenityzowania; w cyklu spiekania dopuszczalne poziomy tlenu i wilgotności mogą być określone bardziej bezpośrednio, ponieważ części wykonane metodami metalurgii proszków mogą mieć dużą powierzchnię oraz wzajemnie połączoną porowatość.
Temperaturę należy kontrolować równie dokładnie jak atmosferę. Aktywność węgla, szybkość reakcji i dyfuzja węgla zwiększają się lub zmieniają wraz z temperaturą, lecz głębokość odwęglenia nie musi rosnąć w prosty, liniowy sposób. Badanie z 2021 r. stali sprężynowej Fe-0.6C-1.8Si-0.8Mn, przeprowadzone w zakresie od 700 do 1000°C, wykazało, że grubość odwęglonej warstwy ferrytycznej zwiększała się do około 800–825°C, a następnie malała. Wynik ten odzwierciedla konkurencyjne oddziaływanie dyfuzji, utleniania, przemian fazowych i reakcji powierzchniowych. Wyższa temperatura pieca sama w sobie nie stanowi dowodu większego zmierzonego odwęglenia.
Kontrola atmosfery wymaga również planu alarmowego i planu reakcji. Awaria sondy, wzrost punktu rosy, spadek potencjału węglowego, utrata gazu wzbogacającego lub niewyjaśniona zmiana zawartości CO powinny, zależnie od ryzyka procesu, uruchomić wstrzymanie procesu, kontrolowaną korektę albo kwarantannę wsadu. Sterownik, który jedynie przestawia zawór w kierunku punktu nastawy, gdy urządzenie pomiarowe jest zanieczyszczone, może utrzymywać wskazywaną wartość, a mimo to powodować odwęglenie stali.

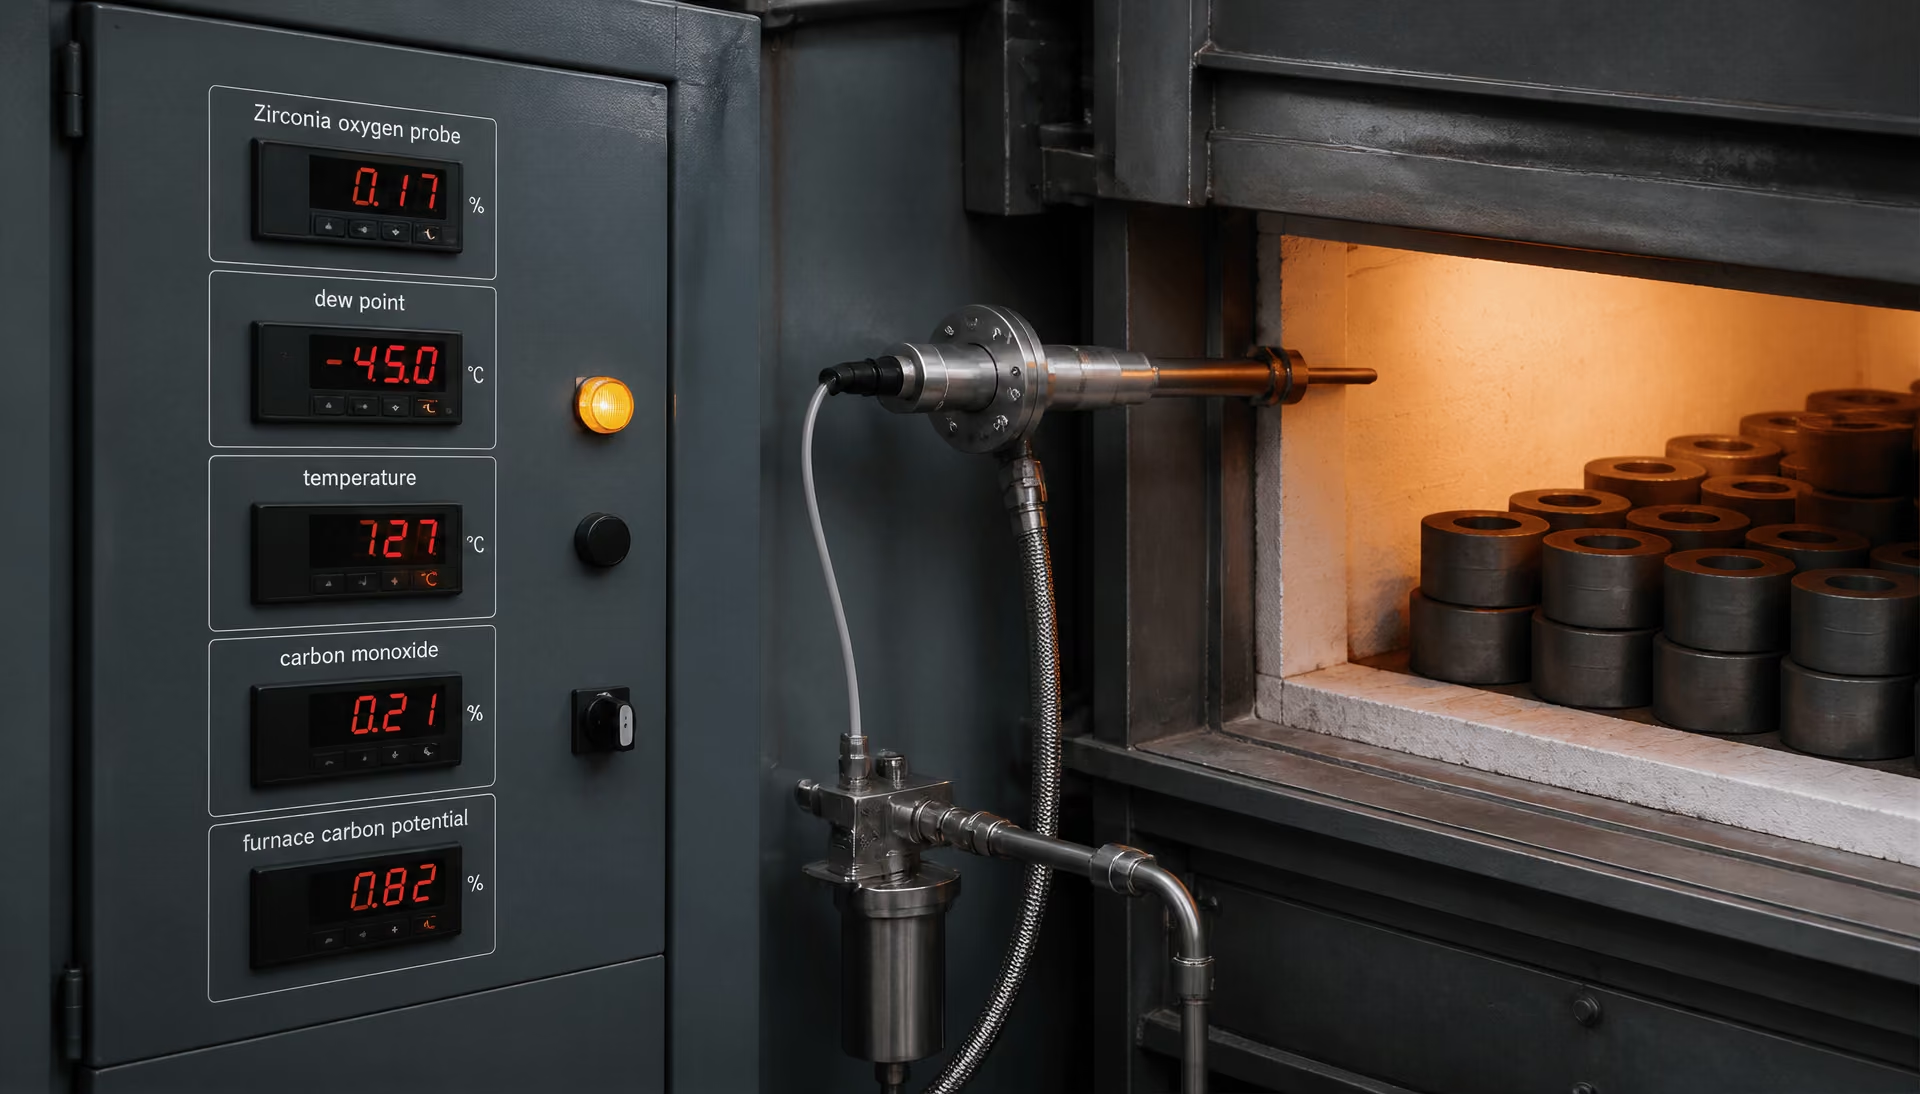
Czujniki, punkt rosy, sondy tlenowe, temperatura i tlenek węgla
Uzupełnienie podręcznika Eurotherm 2704CP opisuje dwa powszechnie stosowane sposoby szacowania potencjału węglowego pieca. Jeden łączy pomiar tlenu za pomocą sondy cyrkonowej z temperaturą pieca i zawartością tlenku węgla. Drugi wykorzystuje pomiar punktu rosy. Metody te są ze sobą powiązane, lecz nie są wymiennymi odczytami z jednego fizycznego czujnika.
Sonda tlenowa z elektrolitem cyrkonowym mierzy potencjał tlenowy na podstawie napięcia generowanego na elektrolit cyrkonowy w temperaturze pieca. Przy znanej lub kontrolowanej zawartości CO sygnał sondy i temperatura mogą zostać przeliczone na szacowany potencjał węglowy. Kompensacja temperaturowa jest niezbędna: to samo napięcie sondy nie oznacza takiego samego potencjału tlenowego ani węglowego w różnych temperaturach. Zawartość CO również ma zasadnicze znaczenie w obliczeniach. Jeżeli sterownik zakłada stałą wartość CO, podczas gdy rzeczywisty skład gazu się zmienia, wskazywany potencjał węglowy może być nieprawidłowy, nawet jeśli ogniwo cyrkonowe działa prawidłowo.
Znaczenie ma także lokalizacja sondy. Pomiar powinien odzwierciedlać atmosferę wokół wsadu, a nie warunki w zastoju, w zimnej rurce próbkowania lub w obszarze znajdującym się blisko nieszczelności doprowadzającej powietrze. Sadza, zgorzelina, kondensat, starzenie się sondy, zakłócenia elektryczne i problemy z powietrzem odniesienia mogą zniekształcać odczyty. Operatorzy powinni sprawdzać odpowiedź sondy względem znanego warunku kalibracyjnego, kontrolować sondę i elementy ochronne oraz po konserwacji lub w przypadku niewyjaśnionego dryfu porównywać sygnał z niezależnymi danymi dotyczącymi atmosfery. Kalibracja nie może skorygować problemu wynikającego z zamontowania sondy w miejscu, w którym atmosfera pieca nie jest reprezentatywna.
Pomiar punktu rosy stanowi odrębną metodę monitorowania, polegającą na pomiarze zawartości wilgoci w gazie, zwykle po kontrolowanym pobraniu i schłodzeniu próbki. Wilgotność jest bezpośrednim parametrem ostrzegawczym, ponieważ para wodna może utleniać węgiel na powierzchni stali. ASM wymienia stężenie pary wodnej wśród zmiennych wykorzystywanych do sterowania potencjałem węglowym, natomiast wytyczne Linde dotyczące spiekania z 2023 r. stwierdzają, że para wodna w atmosferach N₂/H₂ powoduje odwęglenie. Linde podaje również doświadczalną wskazówkę, zgodnie z którą zawartość wodoru poniżej 5% ogranicza szybkość nawęglania i odwęglania w przywołanych warunkach spiekania. Wartość ta jest specyficzna dla danego procesu i nie stanowi uniwersalnej granicy dla każdego pieca, stopu, zakresu temperatur ani punktu rosy.
Punkt rosy może ujawnić przedostawanie się wody przez wilgotne materiały ogniotrwałe, niewystarczające osuszanie gazu, nieszczelności, czyszczenie pieca lub niepełne przedmuchiwanie. Sam punkt rosy nie opisuje jednak wszystkich reakcji wpływających na potencjał węglowy. Niski punkt rosy nie dowodzi, że wsad jest bezpieczny, jeżeli powietrze przedostaje się przez uszczelkę drzwi albo gdy zawartość CO₂, CO, temperatura i warunki przepływu są nieprawidłowe. Z tego powodu system pomiaru punktu rosy należy interpretować łącznie z pomiarami temperatury, przepływu, ciśnienia oraz, w stosownych przypadkach, tlenu i CO.
Praktyka załadunku, uszczelnienie, rozprowadzanie gazu i weryfikacja procesu
Dobrze kontrolowana atmosfera nie może zrekompensować niewłaściwej praktyki załadunku. Części należy rozmieszczać tak, aby gaz mógł docierać do wszystkich odsłoniętych powierzchni oraz aby ciasno upakowane obszary nie tworzyły zastoisk zatrzymujących wilgoć. Kosze, oprzyrządowanie, tace i powłoki ochronne nie mogą blokować przepływu wokół powierzchni krytycznych. Ciężkie wsady mogą zużywać gaz wzbogacający lub opóźniać wymianę atmosfery, natomiast zimne albo mokre wsady mogą uwalniać wilgoć podczas najbardziej wrażliwej części cyklu nagrzewania.
Uszczelnieniom pieca należy poświęcać taką samą uwagę jak analizatorom. Szczeliny drzwi, pęknięcia mufli, elementy sterowania palnikami, uszczelnienia wałów wentylatorów, przewody próbkowania i niedokładnie zamknięte otwory transferowe mogą zasysać powietrze do pieca pracującego przy niskim ciśnieniu. Dopływ powietrza dostarcza tlen i może powodować miejscowe utlenianie oraz odwęglenie, nawet gdy analizator główny wskazuje wartość dopuszczalną. Nadciśnienie, jeżeli jest odpowiednie dla konstrukcji pieca, ogranicza infiltrację, lecz nadmierne ciśnienie może wypychać gaz procesowy przez uszczelnienia i powodować inne zagrożenia. Próby szczelności należy wykonywać po konserwacji oraz zawsze wtedy, gdy trendy zawartości tlenu, punktu rosy lub CO zmieniają się bez wiarygodnego wyjaśnienia procesowego.
Rozprowadzanie gazu należy sprawdzać, a nie wnioskować o nim na podstawie całkowitego przepływu. Należy zweryfikować działanie wlotów i wylotów, sprawność wentylatorów cyrkulacyjnych, czas przedmuchiwania, działanie przepływomierzy oraz stabilność ciśnienia. W ciągłym spiekaniu należy kontrolować poszczególne strefy oddzielnie: atmosfera w sekcji podgrzewania wstępnego, wysokiej temperatury i chłodzenia może się znacznie różnić. Para wodna uwolniona w jednej strefie może skraplać się lub reagować w dalszej części pieca, a pojedynczy analizator może nie wykryć lokalnych warunków przy powierzchni obrabianego materiału.
Weryfikacja procesu kończy się oceną stali. Reprezentatywne próbki powinny obejmować miejsca najbardziej narażone na działanie atmosfery pieca oraz obszary, które mogą być najlepiej osłonięte przez kontakt lub sposób upakowania. Norma ISO 3887:2023, Stale — Oznaczanie głębokości odwęglenia, określa trzy metody pomiaru głębokości odwęglenia w wyrobach stalowych. Norma ASTM E1077-14(2021), Standardowe metody badania do szacowania głębokości odwęglenia próbek stali, obejmuje procedury przesiewowe, mikroskopowe, mikrotwardościowe oraz analizy chemicznej. W przypadku sporów ASTM wskazuje rygorystyczną analizę ilościową lub liniową jako metodę rozstrzygającą. SAE J419_201801, Metody pomiaru odwęglenia, podaje zalecane metody mikroskopowe, twardościowe i analizy chemicznej dla materiałów żelaznych.
Metoda badania może zmienić podawaną głębokość. Badanie rozkładu twardości może wskazać strefę funkcjonalnie zmiękczoną, podczas gdy badanie metalograficzne może rozdzielić odwęglenie ferrytyczne od częściowego odwęglenia lub odróżnić uszkodzenia oksydacyjne. Wyniki należy zatem porównywać z zastosowaniem tej samej normy, orientacji przekroju, metody przygotowania, powiększenia i kryterium akceptacji. Jeżeli zapis pracy pieca wygląda prawidłowo, lecz reprezentatywna stal nie spełnia wymagań, przed prostym podniesieniem punktu nastawy należy zbadać opóźnienie czujnika, lokalizację próbki, osłonięcie wsadu, wilgoć, dopływ powietrza oraz prawidłowość obliczeń potencjału węglowego. Taka reakcja może zastąpić odwęglenie nawęglaniem, nie usuwając przyczyny problemu.
Konsekwencje korekty, usunięcia, akceptacji i odrzucenia
| Postępowanie | Kiedy może być właściwe | Wymagana weryfikacja |
|---|---|---|
| Zaakceptować | Zmierzony stan spełnia obowiązujące wymaganie | Udokumentować metodę, kryterium i wynik |
| Usunąć przez obróbkę skrawaniem lub szlifowanie | Warstwa objęta zjawiskiem mieści się w zatwierdzonym naddatku materiału | Ponownie zbadać skorygowaną powierzchnię i pozostałą geometrię |
| Poddać ponownemu procesowi | Kwalifikowany pełny cykl cieplny może przywrócić wymagane właściwości | Ponownie potwierdzić kwalifikację atmosfery, nagrzewania, chłodzenia i właściwości końcowych |
| Odrzucić lub obniżyć klasę | Krytyczna powierzchnia lub przekrój nie może spełnić wymagania | Zarejestrować zmierzone dowody i decyzję inżynierską |
Odwęglenie nie jest automatycznie podstawą do odrzucenia, ale nie jest też wadą, którą obróbka skrawaniem zawsze usuwa. Decyzja zależy od tego, jaka ilość węgla została utracona, jak daleko rozciąga się strefa objęta zmianami, które powierzchnie przenoszą obciążenia oraz czy określona geometria pozostawia wystarczający naddatek na usunięcie materiału. Cienka warstwa ferrytyczna w obrębie naddatku na obróbkę może zostać usunięta bez pogorszenia właściwości użytkowych. Taka sama zmierzona głębokość w gotowej sprężynie, zębie koła zębatego, bieżni łożyska lub wale krytycznym pod względem zmęczeniowym może oznaczać poważną utratę zdolności użytkowej.[5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Pierwsza decyzja powinna opierać się na zweryfikowanym pomiarze, a nie na barwie zgorzeliny ani pojedynczym odcisku twardości. Norma ISO 3887:2023, Steels — Determination of the depth of decarburization, określa trzy metody wyznaczania głębokości odwęglenia w wyrobach stalowych. Norma ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, obejmuje badania przesiewowe, badania mikroskopowe, pomiary mikrotwardości metodą wgłębnika oraz procedury analizy chemicznej. W przypadku sporu dotyczącego wyników ASTM E1077-14(2021) wskazuje rygorystyczną analizę ilościową lub liniową jako metodę rozjemczą. Norma SAE J419_201801 również określa zalecane metody badań mikroskopowych, pomiarów twardości i analiz chemicznych dla materiałów żelaznych.
Metody te niekoniecznie wyznaczają tę samą granicę. Metoda metalograficzna może identyfikować strefę, w której perlit lub martenzyt przekształcił się w ferryt, podczas gdy profil twardości może wykazywać bardziej stopniowe przejście i określać głębokość strefy objętej zmianami na podstawie wybranego kryterium twardości. Analiza chemiczna może bezpośrednio zmierzyć stężenie węgla, ale wynik może być uśredniony w obrębie objętości próbki. W związku z tym stwierdzenie „usunąć odwęglenie” jest niepełne, o ile nie podano wymaganej głębokości usunięcia oraz metody zastosowanej do jej weryfikacji.
Kiedy odwęglony materiał można usunąć przez obróbkę skrawaniem lub szlifowanie
Usunięcie materiału jest zazwyczaj technicznie wykonalne, gdy strefa objęta zmianami w całości mieści się w zatwierdzonym naddatku na obróbkę skrawaniem lub szlifowanie. Toczenie, frezowanie, szlifowanie obwodowe, szlifowanie powierzchniowe oraz kontrolowane usuwanie materiału mogą odsłonić materiał o wymaganej zawartości węgla i wymaganym profilu twardości. Pozostały przekrój musi jednak nadal spełniać wymagania rysunku, tolerancji wymiarowych, stanu powierzchni, a także wszelkie wymagania dotyczące głębokości warstwy utwardzonej lub obróbki cieplnej. Nie można uznać części za skorygowaną wyłącznie dlatego, że zniknęła jasna lub miękka powierzchnia.
Przy obliczaniu ilości usuwanego materiału należy uwzględnić geometrię powierzchni objętej zmianami. Jeżeli podczas szlifowania wał cylindryczny traci 0,20 mm promienia, jego średnica zmniejsza się o 0,40 mm. Na płaskiej powierzchni usunięcie 0,20 mm zmniejsza grubość o 0,20 mm. Odwęglony promień przejścia, bok zęba, wrąb gwintu lub rowek wpustowy mogą być trudne do równomiernego usunięcia; miejscowe szlifowanie może prowadzić do podcięcia, powstania ostrych przejść lub wystąpienia szczątkowych naprężeń rozciągających. Skutki te mogą być bardziej szkodliwe niż pierwotna utrata węgla.
Wymagany naddatek jest również określany przez rzeczywisty profil zawartości węgla, a nie tylko przez widoczną głębokość warstwy ferrytycznej. Częściowo odwęglona strefa może zawierać gradient zawartości węgla sięgający poniżej całkowicie ferrytycznej warstwy. Jeżeli określona właściwość zależy od minimalnej twardości lub stężenia węgla, głębokość usunięcia musi sięgać wartości spełniającej to kryterium w obrębie całej istotnej powierzchni. Weryfikacja powinna zasadniczo wykorzystywać reprezentatywny przekrój poprzeczny z obszaru po korekcie, przy czym metodę i miejsce badania należy uzgodnić przed podjęciem decyzji dotyczącej dalszego postępowania.
Obróbka skrawaniem jest łatwiejsza do uzasadnienia w przypadku elementu po zgrubnym kuciu lub walcowaniu niż w przypadku gotowego elementu, w którym pozostał niewielki naddatek. Może być również właściwa, gdy objęta zmianami powierzchnia nie pełni funkcji użytkowej, a rysunek dopuszcza usunięcie materiału. Nie jest ona jednak uniwersalnym środkiem zaradczym dla elementu, którego powierzchnia krytyczna osiągnęła już wymiar końcowy. Szlifowanie nie może przywrócić naddatku, który został już wykorzystany przez konstrukcję.
Jednocześnie należy wyeliminować przyczynę problemu. Publikacja ASM Furnace Atmosphere Controls in Heat Treating wskazuje stężenie pary wodnej, stężenie dwutlenku węgla oraz ciśnienie parcjalne tlenu jako zmienne parametrów atmosfery pieca wykorzystywane do kontroli potencjału węglowego i ograniczania odwęglenia. Uzupełnienie 2704CP Handbook firmy Eurotherm opisuje powszechnie stosowane szacowanie potencjału węglowego na podstawie pomiarów tlenu za pomocą sondy cyrkonowej, w połączeniu z temperaturą pieca i zawartością tlenku węgla, lub na podstawie pomiaru punktu rosy. Skorygowana część pochodząca z pieca, który nadal wytwarza atmosferę o niskim potencjale węglowym, nie stanowi korekty procesu, lecz tymczasowe działanie sortujące.
Kiedy korekta nie jest równoznaczna z odtworzeniem stanu pierwotnego
Usunięcie miękkiej powierzchni nie przywraca utraconego materiału, zmienionej geometrii ani pierwotnej historii obróbki cieplnej. Rozróżnienie to ma zasadnicze znaczenie w rozdziale ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life. Odwęglenie jest wynikiem przemieszczania się węgla przez austenityczne żelazo w kierunku powierzchni, której aktywność węgla jest niższa niż aktywność węgla w stali, podczas gdy reakcje powierzchniowe z atmosferą pieca zużywają węgiel. Końcowa strefa zależy od dyfuzji, temperatury, czasu ekspozycji, aktywności węgla oraz kinetyki reakcji powierzchniowych.
Ponowne nagrzewanie może uzupełnić węgiel wyłącznie w kontrolowanych warunkach nawęglających i może wprowadzić nowe problemy: rozrost ziaren, odkształcenia, utlenianie, austenit szczątkowy, nadmierną zawartość węgla w warstwie powierzchniowej lub profil twardości różny od pierwotnie określonego. Ponowne nagrzewanie elementu po hartowaniu i odpuszczaniu nie jest równoznaczne z powtórzeniem pierwotnej obróbki, chyba że zakwalifikowano cały cykl cieplny, atmosferę, szybkość chłodzenia oraz reakcję materiału na odpuszczanie. W przypadku stali do utwardzania wydzieleniowego, stali narzędziowej, sprężynowej lub łożyskowej wymagana korekta może obejmować pełną ponowną kwalifikację, a nie miejscową obróbkę powierzchniową.
Utrata węgla zmienia również mikrostrukturę przed usunięciem materiału. Odwęglona strefa może zawierać ferryt w miejscu, w którym w wyniku zamierzonej obróbki powinien powstać perlit, bainit lub martenzyt. Usunięcie tej strefy przez szlifowanie nie odwraca zmian wymiarowych, odwęglenia znajdującego się pod niedostępnym elementem ani stanu obróbki cieplnej, który został przekroczony podczas procesu. Nie dowodzi również, że pozostała stal ma określoną twardość rdzenia, głębokość warstwy, udarność ani stan naprężeń szczątkowych.
Sama temperatura nie pozwala przewidzieć wyniku. W badaniu opublikowanym w 2021 r. w Journal of Materials Research and Technology, dotyczącym stali sprężynowej Fe-0.6C-1.8Si-0.8Mn, badanej w zakresie od 700 do 1000°C, stwierdzono, że grubość odwęglonego ferrytu rosła do około 800–825°C, a następnie malała. To niemonotoniczne zachowanie odzwierciedla konkurencyjne oddziaływanie dyfuzji i utleniania. Dlatego zapisy dotyczące atmosfery mają znaczenie. Firma Linde podaje, że para wodna w atmosferach N2/H2 powoduje odwęglenie, oraz przywołuje zawartość wodoru poniżej 5% jako doświadczalną wytyczną ograniczającą szybkość nawęglania i odwęglania w określonych warunkach spiekania; wartość ta nie jest uniwersalną zasadą dotyczącą pieców.
Akceptacja musi wynikać z mającej zastosowanie specyfikacji wyrobu, rysunku, normy dotyczącej obróbki cieplnej lub wymagania umownego. Nie istnieje jedna głębokość odwęglenia właściwa dla każdego gatunku stali lub elementu. Dokument nadrzędny może określać odwęglenie całkowite, częściowe lub ferrytyczne, profil twardości, graniczną zawartość węgla, wymaganie dotyczące konkretnego miejsca albo brak ograniczenia, ponieważ późniejsza obróbka skrawaniem usuwa tę strefę. Jeżeli wymaganie nie zostało określone, decyzja inżynierska dotycząca dalszego postępowania powinna opierać się na zmierzonych danych i analizie warunków eksploatacji, a nie na domniemanym, ogólnobranżowym naddatku.
Wpływ na zmęczenie, zużycie, wytrzymałość i trwałość elementu
Zmęczenie jest często najbardziej wrażliwym mechanizmem uszkodzenia, ponieważ pęknięcia powstają na powierzchni lub w jej pobliżu, gdzie oddziałują na siebie cykliczne naprężenia rozciągające, chropowatość, wtrącenia, karby i naprężenia szczątkowe. Odwęglona warstwa może zmniejszać twardość powierzchniową i granicę plastyczności, zwiększać miejscowe odkształcenie plastyczne oraz zmieniać gradient twardości pod powierzchnią. Przy zginaniu lub skręcaniu warstwa ta może znajdować się dokładnie w miejscu największych naprężeń zmiennych. Jej usunięcie może przywrócić właściwości zmęczeniowe tylko wtedy, gdy końcowa geometria, stan powierzchni, naprężenia szczątkowe i mikrostruktura podpowierzchniowa pozostaną dopuszczalne.
Zachowanie podczas zużycia zależy od nacisku kontaktowego, warunków poślizgu lub toczenia, smarowania oraz profilu twardości. Miękka warstwa ferrytyczna na boku zęba, krzywce, szynie, czopie wału lub bieżni łożyska może ulegać odkształceniu, rozmazywaniu, zatarciu lub szybkiemu zużyciu. W kontakcie tocznym przejście między miękką strefą powierzchniową a twardszym materiałem może powodować koncentrację odkształceń i sprzyjać powstawaniu wżerów lub łuszczeniu powierzchni. Element może przejść próbę rozciągania, a mimo to ulec przedwczesnemu uszkodzeniu podczas eksploatacji, ponieważ jego powierzchnia kontaktowa nie ma wymaganej warstwy utwardzonej.
Skutki dla wytrzymałości statycznej zależą od ubytku przekroju oraz lokalizacji wady. W przypadku dużego przekroju poddanego niewielkim naprężeniom płytka strefa powierzchniowa może mieć niewielki wpływ na wytrzymałość na rozciąganie. W przypadku cienkiego drutu sprężynowego, elementu o cienkich ściankach, ostrego promienia przejścia lub silnie obciążonego wrębu zęba ta sama głębokość może zajmować znaczną część przekroju przenoszącego obciążenie. Zmniejszona zawartość węgla może lokalnie obniżać twardość i wytrzymałość, a szlifowanie może dodatkowo zmniejszyć przekrój netto. Zmiana geometrii, która wydaje się niewielka z wymiarowego punktu widzenia, może znacząco zwiększyć koncentrację naprężeń.
Trwałości elementu nie można zatem wywnioskować wyłącznie z głębokości odwęglenia. Znaczenie mają gatunek stali, zawartość węgla, hartowność stopowa, głębokość strefy objętej zmianami, gradient twardości, naprężenia powierzchniowe, sposób obciążenia, współczynnik asymetrii cyklu, intensywność działania karbu, naprężenia szczątkowe, środowisko oraz czułość metody kontroli. Właściwa decyzja może polegać na akceptacji, usunięciu materiału i ponownej kontroli, ponownym przeprowadzeniu kwalifikowanej obróbki cieplnej, obniżeniu klasyfikacji wyrobu lub odrzuceniu. Decyzja powinna określać, jaki stan został zmierzony, które wymaganie ma znaczenie nadrzędne, ile materiału usunięto oraz jakie dowody potwierdzają, że pozostały element — a nie tylko jego wygląd — może pracować przez przewidziany okres użytkowania.
Oparte na normach postępowanie dotyczące badania i sporządzania raportu
Odwęglenie należy badać jako zagadnienie zgodności, a nie jako wrażenie wizualne. Ciemna warstwa zgorzeliny, pasmo ferrytu, spadek twardości i zmierzony gradient zawartości węgla są obserwacjami powiązanymi, ale nie są wzajemnie wymiennymi wynikami. Badanie musi łączyć wymagania dotyczące wyrobu, stan pierwotnej powierzchni, metodę badania, oddziaływanie cieplne oraz atmosferę pieca.
ISO 3887:2023, Stale — Oznaczanie głębokości odwęglenia, określa trzy metody pomiaru głębokości odwęglenia w wyrobach stalowych. ASTM E1077-14(2021), Standardowe metody badania szacowania głębokości odwęglenia próbek stali, obejmuje procedury badań przesiewowych, badań mikroskopowych, pomiarów mikrotwardości oraz analiz chemicznych. SAE J419_201801, Metody pomiaru odwęglenia, podaje zalecane praktyki badań mikroskopowych, twardości oraz analiz chemicznych dla materiałów żelaznych. Dokumenty te określają metody; same w sobie nie rozstrzygają, czy dany wytop, pręt, odkuwka, blacha lub gotowy element jest dopuszczalny.
Określenie zagadnienia i właściwego wymagania odbiorowego
Należy rozpocząć od określenia, co ma zostać rozstrzygnięte. Możliwe pytania obejmują:
- Czy materiał jest całkowicie odwęglony, częściowo odwęglony, czy wolny od mierzalnego odwęglenia?
- Jaka jest maksymalna dopuszczalna głębokość mierzona od pierwotnej powierzchni?
- Czy wymaganie dotyczy jednej powierzchni, wszystkich powierzchni, określonej długości odcinka próbkowania czy całej partii?
- Czy granica jest wyrażona jako odległość, stężenie węgla, zmiana twardości, granica metalograficzna czy dopuszczalny naddatek na obróbkę?
- Czy wymaganie dotyczy dostarczonego wyrobu, czy gotowego elementu po szlifowaniu, toczeniu, śrutowaniu lub innym usunięciu warstwy powierzchniowej?
Odpowiedź musi wynikać z obowiązującej specyfikacji zakupu, normy wyrobu, rysunku, specyfikacji obróbki cieplnej lub dokumentu odbiorowego klienta. Należy zapisać dokładne oznaczenie i wydanie dokumentu. Na przykład materiał należy oznaczyć jako AISI/SAE 1045 tylko wtedy, gdy takie oznaczenie znajduje potwierdzenie w dokumentacji materiałowej; oddzielnie należy wskazać normę wyrobu, taką jak ASTM A29/A29M, jeżeli norma ta dotyczy pręta. Nie wolno zastępować określonego gatunku podobnym gatunkiem o nominalnie zbliżonej zawartości węgla. SAE J403 Grade 1045, specyfikacja wyrobu ASTM oraz wewnętrzne oznaczenie gatunku mogą mieć zbliżony skład chemiczny, ale odmienne wymagania dotyczące próbkowania, przetwarzania lub odbioru.
Badanie wymaga również zdefiniowania „głębokości”. Głębokość całkowitego odwęglenia może kończyć się w miejscu, w którym zanikły fazy bogate w węgiel; głębokość częściowego odwęglenia może sięgać do punktu, w którym zawartość węgla lub mikrostruktura powracają do stanu niezmienionego rdzenia. Pomiar twardości wzdłuż trawersu może wykazać przejście, ale nie dowodzi dokładnego profilu zawartości węgla. Z kolei profil chemiczny może wykazać utratę węgla, podczas gdy przemieniona lub odpuszczona warstwa powierzchniowa utrudnia jednoznaczne określenie granicy mikrostrukturalnej.
Regułę odbioru należy zapisać przed przystąpieniem do badania próbki. Jeżeli wymaganie brzmi „maksymalnie 0,25 mm częściowego odwęglenia”, w raporcie nie należy zastępować tego wyniku wartością średnią, oceną wizualną ani największą głębokością stwierdzoną na przekroju o innej orientacji. Jeżeli nie istnieje kryterium odbioru, należy podać zmierzony stan i wskazać brakującą regułę decyzyjną, zamiast uznawać materiał za dopuszczalny.
Wybór i dokumentowanie metody badania
Podczas próbkowania należy zachować pierwotną powierzchnię. Przed cięciem trzeba oznaczyć powierzchnię, zapobiec szlifowaniu lub kontaktowi ze ścierniwem, który mógłby usunąć zmienioną warstwę, oraz odnotować, czy występowały zgorzelina, utlenienie, powłoka galwaniczna, powłoka ochronna, pozostałości śrutu lub uszkodzenia po obróbce. Próbka pobrana po przygotowaniu powierzchni nie może ustalić pierwotnej głębokości odwęglenia, chyba że znana i udokumentowana jest grubość usuniętego naddatku.
Znaczenie ma miejsce i orientacja pobrania próbki. W przypadku pręta, drutu, rury, blachy i odkuwki należy określić oś wyrobu, przekrój poprzeczny lub wzdłużny, powierzchnię zewnętrzną lub wewnętrzną, naroże, krawędź oraz odległość od końca. Należy uwzględnić miejsca, które mogły podlegać różnym warunkom oddziaływania pieca, takie jak powierzchnie górne i dolne, naroża zaokrąglone, końce lub obszary osłonięte przez oprzyrządowanie. Jeżeli reklamacja dotyczy wady lokalnej, próbkę należy pobrać przez zgłoszone miejsce, a w miarę możliwości zachować także pobliskie miejsce porównawcze, niepoddane oddziaływaniu wady. Należy zapisać liczbę próbek oraz uzasadnienie wyboru każdej lokalizacji.
Metodę należy wybrać stosownie do badanego zagadnienia i wymaganej mocy rozstrzygającej. ISO 3887:2023 podaje trzy podejścia pomiarowe; w raporcie powinny znaleźć się wybrane podejście, wydanie normy oraz właściwy punkt. ASTM E1077-14(2021) dopuszcza badania przesiewowe, badania mikroskopowe, badania mikrotwardości oraz analizy chemiczne. Badanie przesiewowe jest przydatne do lokalizowania obszarów podejrzanych, ale nie powinno być przedstawiane jako wynik rozjemczy, gdy granica odbiorowa jest zbliżona do zmierzonej wartości. ASTM E1077-14(2021) wskazuje rygorystyczną analizę ilościową lub liniową jako podejście rozjemcze w przypadku sporów.
Mikroskopia jest często najbardziej praktyczną pierwszą metodą ilościową. Należy przygotować przekrój prostopadły do powierzchni, zachować krawędź oraz podać sekwencję cięcia, zatapiania, szlifowania, polerowania i trawienia. Należy wskazać odczynnik trawiący oraz powiększenie badania. Przed wykonaniem pomiaru operator powinien zdefiniować kryterium granicy: zanik perlitu lub innych składników bogatych w węgiel, zmianę morfologii ferrytu, określony próg obrazu lub inne kryterium wymagane przez wybraną normę. Należy podać, czy wynik dotyczy całkowitego odwęglenia, częściowego odwęglenia czy obu tych zjawisk.
Mikrotwardość dostarcza profilu, a nie bezpośredniej analizy zawartości węgla. Należy podać rodzaj wgłębnika, siłę obciążającą, odstępy między odciskami, odległość od powierzchni, orientację trawersu, status wzorcowania oraz regułę zastosowaną do identyfikacji przejścia. Odciski umieszczone zbyt blisko krawędzi, zbyt blisko siebie lub na stromym przejściu mikrostrukturalnym mogą zniekształcać wynik. Na twardość wpływają również wielkość ziarna, przemiana fazowa, odpuszczanie, naprężenia własne oraz austenit szczątkowy, dlatego spadek twardości należy korelować z badaniem mikroskopowym.
Analiza chemiczna może być wymagana, gdy spór dotyczy stężenia węgla, a nie widocznej granicy. Należy podać technikę, przyrost próbkowania, analizowany obszar lub masę, rozdzielczość w kierunku głębokości, materiał wzorcowy do kalibracji, granicę wykrywalności oraz informację, czy wynik stanowi wartość punktową, średnią dla warstwy czy odtworzony profil. Gradient zawartości węgla zmierzony w grubych warstwach nie może uzasadniać precyzyjnego określenia głębokości.
Zapisy dotyczące wzorcowania i przygotowania są częścią wyniku. Należy odnotować identyfikację przyrządu, datę wzorcowania, wzorce odniesienia, weryfikację powiększenia, weryfikację pomiaru twardości, osobę wykonującą analizę oraz niepewność pomiaru lub powtarzalność. Jeżeli norma i plan odbioru na to pozwalają, należy wykonać pomiary w wielu polach lub wzdłuż wielu trawersów oraz podać poszczególne wartości, średnią, zakres i maksimum, gdy każda z tych wartości ma inne znaczenie decyzyjne.
Powiązanie zapisów dotyczących pieca z dowodami metalurgicznymi
Zmierzona strefa powierzchniowa jest dowodem końcowego stanu materiału, a nie pełnym wyjaśnieniem jego pochodzenia. Należy przeanalizować całą historię cieplną: identyfikację pieca, numer wsadu, sposób załadowania, szybkość nagrzewania, temperaturę austenityzowania lub spiekania, czas wygrzewania, czas transportu, warunki chłodzenia oraz ewentualne operacje ponownego nagrzewania lub normalizowania. Tożsamość próbki należy powiązać z wykresem pracy pieca i zapisem identyfikowalności wyrobu. Zapis z właściwej daty, lecz dotyczący niewłaściwego wsadu, nie stanowi dowodu potwierdzającego.
Dane dotyczące atmosfery należy interpretować łącznie z temperaturą i czasem. Publikacja ASM Furnace Atmosphere Controls in Heat Treating wskazuje stężenie pary wodnej, stężenie dwutlenku węgla oraz ciśnienie cząstkowe tlenu jako zmienne stosowane do kontroli potencjału węglowego atmosfery pieca i zapobiegania odwęgleniu. 2704CP Handbook supplement firmy Eurotherm opisuje powszechnie stosowane wnioskowanie o potencjale węglowym na podstawie pomiarów tlenu sondą cyrkonową, połączonych z temperaturą pieca i zawartością tlenku węgla, lub na podstawie pomiaru punktu rosy. Należy zapisać rzeczywiste wartości czujników, zdarzenia alarmowe, kontrole wzorcowania, odtworzenie wskazań sondy po zakłóceniu, przepływ gazu oraz znane okresy niedostępności czujnika; nastawy regulatora nie należy traktować jako dowodu dotyczącego atmosfery przy załadunku.
Mechanizm jest sprzężony. Węgiel dyfunduje przez austenityczne żelazo w kierunku powierzchni, na której aktywność węgla jest obniżana przez reakcje z udziałem zawierających tlen gazów atmosfery pieca. Przyczyniają się do tego kinetyka reakcji powierzchniowej, odległość dyfuzji, temperatura, czas oddziaływania oraz potencjał węglowy. NIST opisuje strefę odwęglenia jako przypowierzchniową utratę węgla i faz bogatych w węgiel, zachodzącą wtedy, gdy węgiel na powierzchni reaguje z tlenem, tworząc gazowy tlenek węgla lub dwutlenek węgla. Para wodna w atmosferach N2/H2 również może powodować odwęglenie; wytyczne firmy Linde dotyczące spiekania z 2023 r. podają doświadczalną wskazówkę, zgodnie z którą zawartość wodoru poniżej 5% ograniczała szybkość nawęglania i odwęglania w określonych warunkach, a nie stanowiła uniwersalnej zasady dla pieców.
Sama temperatura nie może wyjaśnić każdego wyniku. W badaniu opublikowanym w 2021 r. w Journal of Materials Research and Technology, dotyczącym sprężynowej stali Fe-0.6C-1.8Si-0.8Mn badanej w zakresie od 700 do 1000°C, stwierdzono, że grubość odwęglonego ferrytu zwiększała się do około 800–825°C, a następnie malała. Dyfuzję i utlenianie należy zatem rozpatrywać łącznie.
Raport powinien zawierać identyfikację próbki oraz wytopu lub partii; gatunek i obowiązującą specyfikację; stan pierwotnej powierzchni; miejsce i orientację pobrania próbki; piec i historię cieplną; zapisy dotyczące atmosfery; normę badania i właściwy punkt; szczegóły przygotowania; wzorcowanie przyrządów; trawers pomiarowy lub profil chemiczny; głębokość całkowitego i częściowego odwęglenia; niepewność, powtarzalność i ograniczenia; fotografie lub mapy; porównanie z wymaganiem odbiorowym oraz uzasadnienie decyzji dotyczącej dalszego postępowania.
Powtarzalny przebieg postępowania jest bezpośredni: należy zidentyfikować gatunek materiału i jego historię cieplną, zachować oryginalny stan powierzchni, wybrać oraz udokumentować miejsca i orientację, wybrać metodę ISO, ASTM lub SAE, określić kryteria przygotowania i pomiaru, porównać zmierzony profil z obowiązującym wymaganiem oraz skorelować wynik z zapisami dotyczącymi atmosfery, temperatury, czasu i czujników. Dopiero wtedy materiał należy zaakceptować, skierować do przeróbki, poddać dalszym badaniom lub odrzucić.
Źródła
- [1] Steels — Determination of the depth of decarburization. ISO standard, 2023. https://www.iso.org/standard/86689.html
- [2] Furnace Atmosphere Controls in Heat Treating. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/8/chapter-abstract/106617/Furnace-Atmosphere-Controls-in-Heat-Treating
- [3] Sintering of steels. Linde technical guidance, 2023. https://static.prd.echannel.linde.com/wcsstore/EE_REN_Industrial_Gas_Store/pdf/Sintering-of-steels-brochure-EN.pdf
- [4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html
- [5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html