




Che cos’è e che cosa non è la decarburazione dell’acciaio
Definizione di decarburazione e zona decarburata
La decarburazione dell’acciaio è la perdita, in prossimità della superficie, di carbonio o di fasi ricche di carbonio da un prodotto di acciaio durante il riscaldamento, la lavorazione o l’esercizio. La regione interessata è la zona decarburata: uno strato situato al di sotto della superficie originale o finita, nel quale il tenore di carbonio, la frazione di fase contenente carbonio o entrambi sono inferiori rispetto alla parte interna non interessata. Il testo Damage and Failure Modes of Structural Steel Components del NIST descrive questa zona come una perdita, in prossimità della superficie, di carbonio e di fasi ricche di carbonio, quando il carbonio superficiale reagisce con l’ossigeno formando monossido di carbonio gassoso (CO) o anidride carbonica (CO₂).
La decarburazione deriva dall’interazione tra la reazione superficiale e la diffusione del carbonio allo stato solido, non dalla sola ossidazione. Strong evidence
Il contesto abituale è costituito dal trattamento termico, dalla forgiatura, dalla laminazione, dalla sinterizzazione o da un’altra operazione ad alta temperatura nella quale la superficie dell’acciaio entra in contatto con un gas capace di rimuovere carbonio. I gas del forno contenenti ossigeno sono cause comuni, ma la reazione è regolata da fattori che vanno oltre la sola presenza di ossigeno. Il carbonio deve diffondere dall’interno verso la superficie, le reazioni superficiali devono procedere a una velocità sufficiente e l’atmosfera del forno deve avere un’attività effettiva del carbonio inferiore a quella dell’acciaio. Se l’atmosfera ha un potenziale di carbonio superiore a quello della superficie dell’acciaio, il carbonio può invece penetrare nell’acciaio. La superficie agisce quindi come un’interfaccia di reazione accoppiata alla diffusione allo stato solido.
Il capitolo Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life di ASM descrive la diffusione del carbonio attraverso il ferro austenitico verso la superficie come una componente centrale del processo. Alla temperatura di trattamento, il carbonio si muove attraverso il reticolo dell’austenite, mentre le reazioni sulla superficie consumano carbonio. Il gradiente di concentrazione risultante può estendersi oltre la superficie visibilmente alterata. Uno strato scuro di calamina, da solo, non indica la profondità alla quale si estende la perdita di carbonio.
| Condizione | Significato | Indicazione strutturale tipica |
|---|---|---|
| Decarburazione parziale | Il contenuto di carbonio o della fase ricca di carbonio è ridotto, ma la fase rimane presente | Perlite ridotta, contenuto di carburi ridotto o frazione di fase alterata |
| Decarburazione totale | Il costituente ricco di carbonio previsto è stato rimosso dallo strato interessato | Struttura superficiale povera di carbonio o completamente ferritica |
I metallurgisti distinguono comunemente tra decarburazione parziale e decarburazione totale. La decarburazione parziale significa che nello strato interessato rimane una certa quantità di carbonio, sebbene la sua concentrazione o il contenuto di fasi ricche di carbonio siano inferiori a quelli dell’acciaio non interessato. La decarburazione totale significa che il costituente ricco di carbonio previsto in base alla composizione dell’acciaio e alle condizioni di trattamento termico è stato rimosso dallo strato pertinente, lasciando una struttura povera di carbonio. Si tratta di condizioni metallurgiche, non di categorie universali di profondità. La norma ISO 3887:2023, Steels — Determination of the depth of decarburization, specifica tre metodi per determinare la profondità della decarburazione nei prodotti di acciaio, ma il significato di una profondità dichiarata dipende comunque dal criterio e dal metodo specificati.
La transizione dal materiale decarburato a quello non interessato può essere netta, graduale o irregolare. Un acciaio ipoeutettoidico può presentare uno strato superficiale ferritico nel quale la perlite è stata ridotta o eliminata. Un acciaio a più alto tenore di carbonio può mostrare un contenuto ridotto di carburi, una perlite modificata o uno strato completamente ferritico in prossimità della superficie. Anche gli elementi di lega influenzano l’attività del carbonio, la diffusione, la stabilità delle fasi e l’aspetto della zona trasformata. Per questo motivo, la “profondità di decarburazione” non corrisponde sempre a un unico confine evidente visibile a basso ingrandimento.
Decarburazione rispetto a ossidazione, formazione di calamina, carburazione e impoverimento di carbonio dovuto alla lavorazione
Condizioni superficiali correlate
- Ossidazione
- Reazione dei costituenti dell’acciaio con ossigeno, vapore acqueo o anidride carbonica.
- Formazione di scaglia
- Formazione e rimozione di prodotti di ossido di ferro sulla superficie.
- Carburazione
- Ingresso netto di carbonio nella superficie dell’acciaio.
- Decarburazione
- Perdita in prossimità della superficie di carbonio o di fasi ricche di carbonio.
La decarburazione e l’ossidazione si verificano spesso contemporaneamente, ma non sono sinonimi. L’ossidazione è la reazione dei costituenti dell’acciaio con specie ossidanti quali ossigeno, vapore acqueo o anidride carbonica. L’ossidazione del ferro può produrre una pellicola o uno strato di ossidi, mentre l’ossidazione del carbonio può produrre CO o CO₂ e ridurre il tenore di carbonio al di sotto della superficie. Un’atmosfera di forno può quindi ossidare la superficie senza produrre una zona decarburata praticamente significativa, oppure può causare entrambi gli effetti contemporaneamente.
La formazione di calamina si riferisce principalmente alla formazione e alla rimozione di prodotti di ossidazione aderenti o incoerenti sulla superficie dell’acciaio. La calamina può contenere ossidi di ferro quali wüstite, magnetite ed ematite, a seconda della temperatura e delle condizioni del gas. Uno strato spesso di calamina non stabilisce la profondità della perdita di carbonio. Al contrario, la decarburazione può verificarsi in un’atmosfera o sotto un rivestimento che producono poca calamina visibile. Il testo Atmosphere Control for the Protection of Metals During Production Processes di Cambridge collega specificamente l’esposizione diretta ad atmosfere di combustione con eccesso di ossigeno all’ossidazione, alla formazione di calamina e alla decarburazione, trattando tuttavia questi fenomeni come risultati correlati ma distinti.
Attività del carbonio Misura termodinamica del potenziale chimico del carbonio rispetto a uno stato di riferimento definito; dipende da concentrazione, temperatura, fase ed elementi di lega.
La forza motrice chimica è espressa più correttamente attraverso l’attività del carbonio o il potenziale di carbonio del forno, piuttosto che mediante un’etichetta semplice come “atmosfera ossidante”. Durante il trattamento termico dell’acciaio, il potenziale di carbonio è determinato dalla differenza di attività del carbonio tra l’acciaio e l’ambiente circostante, insieme alla cinetica delle reazioni superficiali. Il testo Furnace Atmosphere Controls in Heat Treating di ASM identifica la concentrazione di vapore acqueo, la concentrazione di anidride carbonica e la pressione parziale dell’ossigeno come variabili del forno utilizzate per controllare il potenziale di carbonio e prevenire la perdita di carbonio. Il supplemento del 2020 2704CP Handbook di Eurotherm descrive la stima comune del potenziale di carbonio del forno a partire da una misurazione dell’ossigeno mediante sonda alla zirconia, combinata con la temperatura del forno e il contenuto di monossido di carbonio, oppure a partire dalla misurazione del punto di rugiada.
La carburazione è la condizione opposta di trasferimento netto del carbonio: il carbonio entra nella superficie dell’acciaio e ne aumenta l’attività o la concentrazione. Un’atmosfera di forno può carburare un tipo di acciaio e decarburarne un altro se i loro tenori iniziali di carbonio o le condizioni superficiali differiscono. Anche all’interno di una singola carica del forno, il flusso locale del gas, la temperatura, il punto di rugiada, la fuliggine, le perdite e la distanza tra i pezzi possono produrre risultati differenti. Le linee guida Sintering of Steels del 2023 di Linde affermano che il vapore acqueo nelle atmosfere di azoto/idrogeno causa decarburazione e riportano, nelle condizioni di sinterizzazione citate, un’indicazione sperimentale secondo cui un contenuto di idrogeno inferiore al 5% limitava le velocità di carburazione e decarburazione. Tale valore non costituisce una regola universale per i forni; la composizione del gas, la temperatura, la geometria della polvere o dell’acciaio massiccio e il tempo di permanenza restano determinanti.
Il carbonio può inoltre essere impoverito da lavorazioni senza il meccanismo classico della decarburazione in forno. La rimozione meccanica, le bruciature da rettifica, la lavorazione meccanica, il decapaggio, le perdite per fusione, la segregazione o la dissoluzione dei carburi durante un ciclo termico inadatto possono modificare la struttura contenente carbonio o il tenore di carbonio misurato in prossimità di una superficie. Il carbonio può ridistribuirsi durante la saldatura o i processi additivi, e uno strato decarburato può essere rimosso mediante lavorazione meccanica dopo il trattamento termico. Queste condizioni non dovrebbero essere automaticamente definite decarburazione. Il termine è più giustificato quando una carenza di carbonio in prossimità della superficie è collegata a un trasferimento di carbonio, a una reazione o a una perdita selettiva durante il processo in esame.
Nello studio citato sull’acciaio per molle, lo spessore della ferrite decarburata ha mostrato una risposta non monotona alla temperatura tra 700 e 1000 °C. Strong evidence
La sola temperatura non consente di prevedere la profondità finale. Uno studio del 2021 pubblicato sul Journal of Materials Research and Technology, condotto su un acciaio per molle Fe-0.6C-1.8Si-0.8Mn e sottoposto a prove tra 700 e 1000 °C, ha rilevato che lo spessore della ferrite decarburata aumentava fino a circa 800–825 °C e successivamente diminuiva. Una temperatura più elevata accelera la diffusione del carbonio, ma può anche modificare la formazione degli ossidi, le reazioni gassose, la costituzione delle fasi e la durata della trasformazione pertinente. Il massimo osservato riflette quindi gli effetti accoppiati della diffusione e dell’ossidazione, non una legge monotona dipendente esclusivamente dalla temperatura.
Perché la perdita di carbonio superficiale è importante per le prestazioni dell’acciaio
Il carbonio controlla la frazione e la morfologia di ferrite, perlite, bainite, martensite e carburi che si sviluppano durante il raffreddamento. La rimozione del carbonio dalla superficie può produrre uno strato più tenero su un acciaio il cui nucleo era progettato per temprarsi. In un componente temprato, la superficie può non raggiungere la durezza prevista anche se la parte interna soddisfa la specifica. In una molla, un ingranaggio, un cuscinetto, un albero o un elemento di fissaggio, questa differenza modifica il trasferimento del carico e la deformazione locale.
La penalizzazione meccanica è spesso maggiore in superficie, perché è proprio in questa zona che si concentrano le tensioni di contatto, le tensioni di flessione, l’attrito e l’innesco delle cricche. Uno strato ferritico decarburato può ridurre la resistenza all’usura e la durata a fatica da contatto. In presenza di flessione ciclica, lo strato a resistenza inferiore può snervarsi o sviluppare prima uno scorrimento rispetto al nucleo. Un gradiente superficiale di carbonio può inoltre modificare lo sviluppo delle tensioni residue durante la tempra, mentre gli ossidi e la calamina ruvida forniscono ulteriori intagli o siti di innesco delle cricche. ASM collega questi effetti alla durata dei componenti, alla prevenzione, alla correzione e alla modellazione, invece di trattare la decarburazione come un difetto meramente estetico.
| Metodo | Osservazione principale | Limite principale |
|---|---|---|
| Metallografia | Frazione di fase, morfologia e transizione visibile | Il confine può essere graduale o dipendere dall’attacco metallografico |
| Microdurezza | Risposta meccanica dalla superficie al cuore | La durezza dipende anche da fase, dimensione dei grani, tensione ed elementi di lega |
| Analisi chimica | Concentrazione o gradiente del carbonio | La risoluzione spaziale dipende dal volume di campionamento e dallo spessore dello strato |
| Esame preliminare | Indicazione rapida di una zona sospetta | Potrebbe non essere sufficiente per decisioni di accettazione restrittive |
La misurazione deve corrispondere all’affermazione da verificare. La norma ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, comprende procedure di screening, esame microscopico, misurazione della microdurezza per indentazione e analisi chimica. In caso di controversie, il metodo di riferimento prevede un’analisi quantitativa rigorosa o un’analisi lineare. Anche la norma SAE J419_201801, Methods of Measuring Decarburization, fornisce pratiche raccomandate di esame microscopico, misurazione della durezza e analisi chimica per i materiali ferrosi. La norma ISO 3887:2023 specifica tre metodi di misurazione, rafforzando il principio secondo cui la profondità dichiarata dipende dal metodo.
Profilo di durezza Sequenza di misurazioni della durezza effettuate a distanze controllate da una superficie verso l’interno non interessato.
Una traversata di durezza può identificare la profondità pratica alla quale la resistenza si è ristabilita, mentre la microscopia può rilevare la scomparsa della perlite o di costituenti ricchi di carburi. L’analisi chimica può rilevare un gradiente di carbonio che nessuno dei due metodi riesce a risolvere chiaramente. Pertanto, due laboratori possono riportare «profondità di decarburazione» diverse a partire dalla stessa sezione trasversale, senza che nessuna delle due misurazioni sia stata eseguita con negligenza. Il risultato deve indicare il metodo, il criterio, l’orientamento, il punto di campionamento e lo stato dell’acciaio. La decarburazione è innanzitutto un problema metallurgico di perdita di carbonio; il colore della scaglia è soltanto uno dei possibili indizi.
La forza motrice termodinamica: attività del carbonio alla superficie

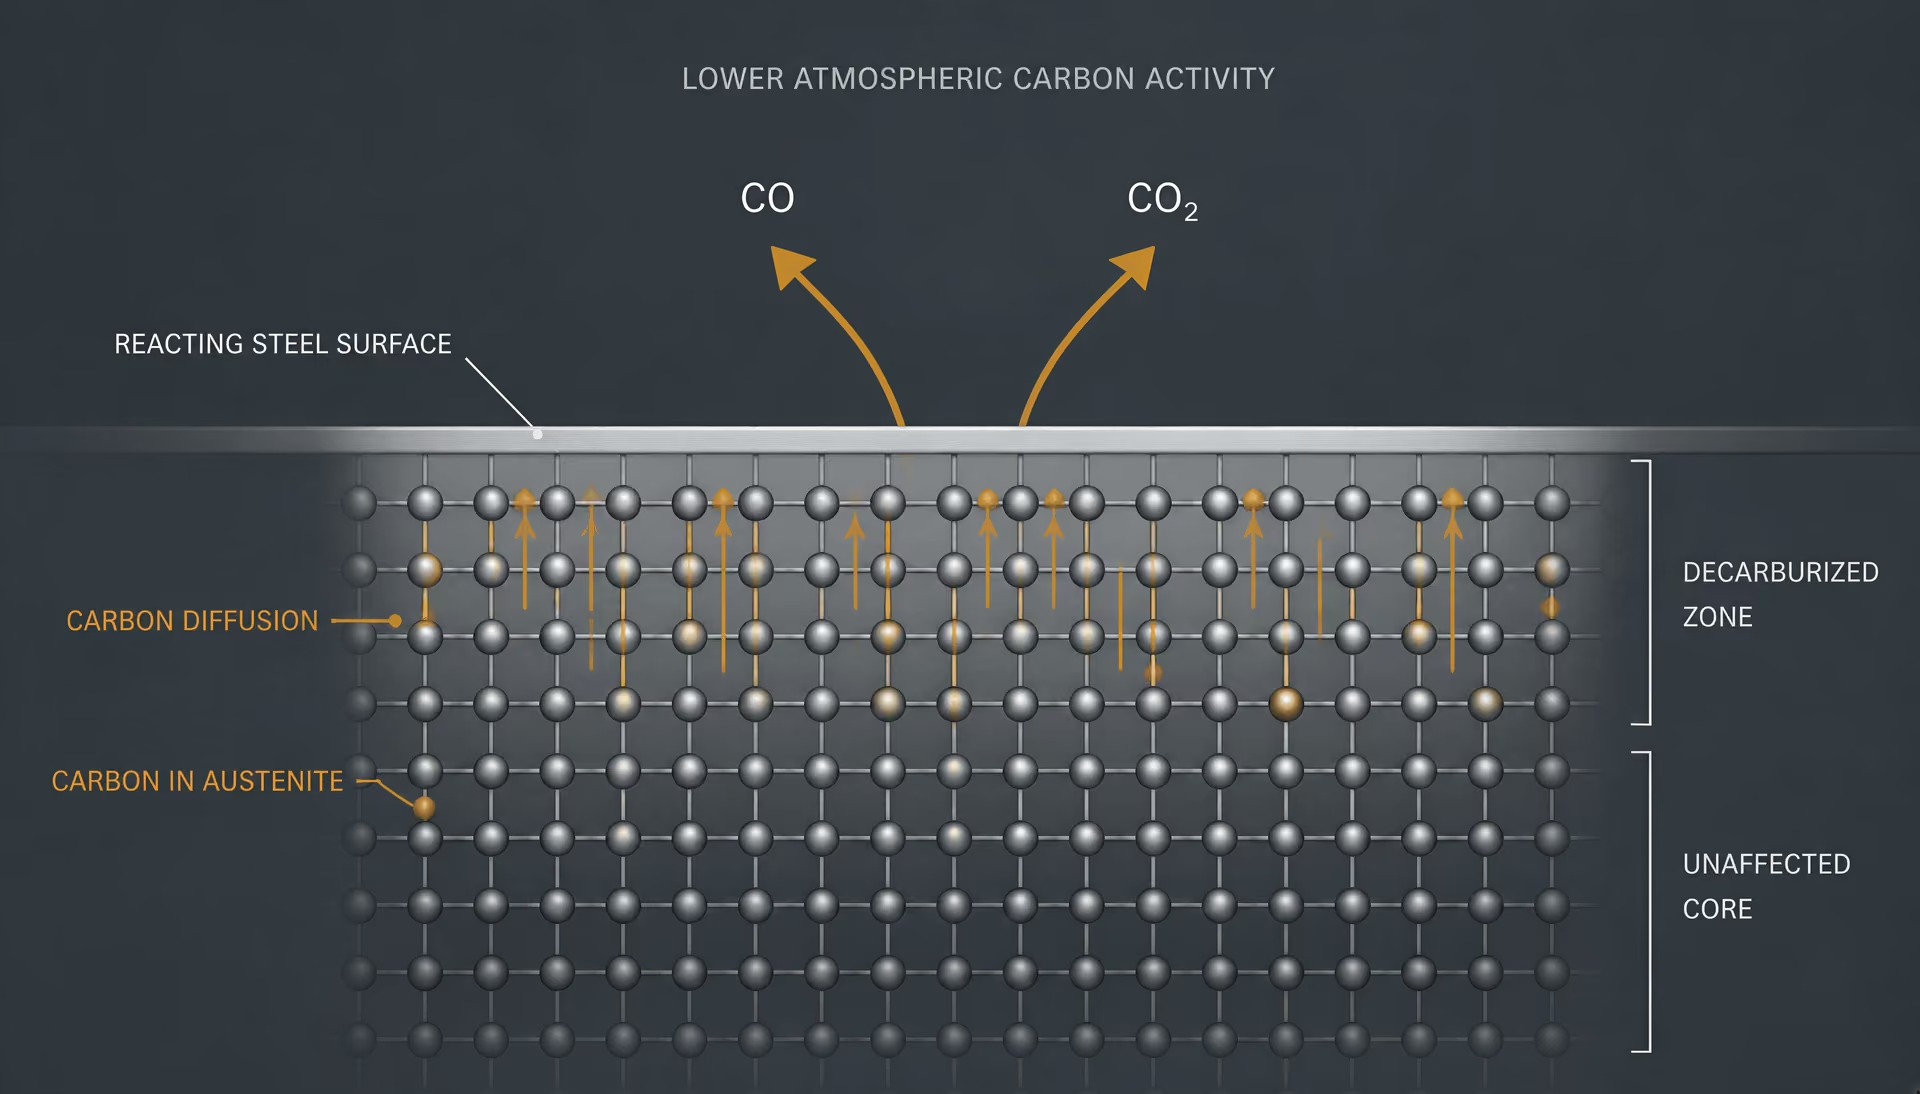
Scambio di carbonio tra l’acciaio e l’atmosfera del forno
La decarburazione inizia quando la superficie dell’acciaio viene esposta a un’atmosfera la cui attività effettiva del carbonio è inferiore a quella dell’acciaio. Il carbonio si sposta quindi dall’interno verso la superficie per diffusione, mentre le reazioni superficiali lo convertono in specie gassose che abbandonano il metallo. Il processo non consiste pertanto nella semplice «ossidazione della superficie», bensì in uno scambio accoppiato tra il carbonio presente in una soluzione solida o in una fase di carburo e i gas contenenti carbonio.
La distinzione tra attività del carbonio nell’acciaio e attività atmosferica del carbonio è fondamentale. L’attività del carbonio, generalmente indicata con , descrive il potenziale chimico del carbonio rispetto a uno stato di riferimento definito. Nell’acciaio, dipende dalla concentrazione di carbonio, dalla temperatura, dalla struttura cristallina e dagli elementi di lega. L’austenite contenente lo 0,60% in massa di C non presenta la stessa attività del carbonio di una lega ferro-carbonio non legata alla medesima concentrazione di carbonio, poiché il silicio, il manganese, il cromo, il molibdeno e altri elementi modificano il coefficiente di attività del carbonio. Anche la fase è importante: l’attività del carbonio nell’austenite non può essere trasferita direttamente alla ferrite o alla martensite senza considerare i loro diversi stati termodinamici.
L’atmosfera del forno presenta un’attività effettiva del carbonio determinata dagli equilibri tra monossido di carbonio, diossido di carbonio, idrogeno, vapore acqueo, metano e altri gas. Non si tratta di una concentrazione di carbonio nello stesso senso della percentuale in massa di carbonio nell’acciaio. Il «potenziale di carbonio atmosferico» è un’espressione pratica dell’attività del carbonio del gas: indica il contenuto di carbonio che un ferro o un acciaio di riferimento raggiungerebbe approssimativamente se esposto abbastanza a lungo da conseguire l’equilibrio gas-metallo a una determinata temperatura.
Quando la superficie dell’acciaio e l’atmosfera sono in equilibrio, i rispettivi potenziali chimici del carbonio sono uguali. Se l’atmosfera presenta un potenziale di carbonio inferiore, il carbonio fuoriesce dall’acciaio. Se presenta un valore superiore, il carbonio entra nell’acciaio e si verifica la carburazione. Se i due valori sono vicini, una piccola variazione nella composizione del gas, nella temperatura o nelle condizioni della superficie può invertire la direzione dello scambio.
Diverse reazioni gassose allontanano il carbonio dall’acciaio. L’ossigeno può reagire con il carbonio superficiale secondo reazioni rappresentate approssimativamente da
\[ \mathrm{C + \tfrac{1}{2}O_2 \rightarrow CO} \]
e
Anche il diossido di carbonio e il vapore acqueo sono componenti ossidanti importanti. Le loro reazioni possono essere rappresentate come
e
I prodotti, in particolare CO e CO₂, possono quindi partecipare a ulteriori reazioni in fase gassosa. Una bassa concentrazione di un gas ossidante può comunque produrre una decarburazione misurabile se il gas rimuove continuamente il carbonio dalla superficie e l’atmosfera del forno viene continuamente reintegrata.
| Variabile dell’atmosfera | Ruolo nel controllo del potenziale di carbonio | Misurazione o interpretazione |
|---|---|---|
| Concentrazione del vapore acqueo | Può aumentare la tendenza alla perdita di carbonio | Spesso monitorata indirettamente attraverso il punto di rugiada |
| Concentrazione dell’anidride carbonica | Può reagire con il carbonio superficiale e modificare l’equilibrio gassoso | Interpretata insieme a CO e alla temperatura |
| Pressione parziale dell’ossigeno | Indica la tendenza ossidante e influenza la formazione degli ossidi | Comunemente misurata con una sonda in zirconia |
| Contenuto di monossido di carbonio | Influenza l’equilibrio CO/CO₂ e il potenziale di carbonio | Abbinato alla misurazione dell’ossigeno mediante sonda e della temperatura |
Fasi della perdita di carbonio
- Diffusione Il carbonio si sposta dall’interno verso la superficie esposta.
- Reazione superficiale I gas contenenti ossigeno consumano o trasferiscono carbonio all’interfaccia.
- Rimozione gassosa CO, CO₂ o altri prodotti lasciano la superficie metallica.
- Formazione del profilo Al di sotto della superficie si sviluppa un gradiente di concentrazione e microstrutturale.
Il trattamento basato sul potenziale di carbonio descritto in Il potenziale di carbonio durante il trattamento termico dell’acciaio è utile perché separa la forza motrice termodinamica dalla velocità della reazione. Lo scambio di carbonio è determinato dalla differenza tra l’attività del carbonio nell’acciaio e l’attività del carbonio imposta dall’atmosfera. La cinetica delle reazioni superficiali determina la rapidità con cui tale differenza si manifesta. Il carbonio deve innanzitutto raggiungere la superficie, reagire in quel punto e quindi passare nella fase gassosa. Una fase lenta in uno qualsiasi di questi stadi può ridurre la velocità di decarburazione osservata senza eliminare la forza motrice sottostante.
Attività del carbonio, potenziale di ossigeno e cinetica delle reazioni superficiali
La pressione parziale dell’ossigeno è una misura diretta della tendenza ossidante dell’atmosfera, ma non definisce autonomamente il potenziale di carbonio. Una pressione parziale dell’ossigeno molto bassa può coesistere con una miscela gassosa che rimuove comunque rapidamente il carbonio, in particolare quando sono presenti vapore acqueo o diossido di carbonio e la reazione pertinente presenta una cinetica favorevole alla temperatura di trattamento.
Le indicazioni ASM del 2013, Controllo delle atmosfere del forno nei trattamenti termici, identificano la concentrazione di vapore acqueo, la concentrazione di diossido di carbonio e la pressione parziale dell’ossigeno come variabili del forno utilizzate per controllare il potenziale di carbonio e prevenire la decarburazione. Queste variabili sono collegate, ma non sono intercambiabili. Il punto di rugiada è una misura indiretta del vapore acqueo. Una sonda a zirconia risponde principalmente al potenziale di ossigeno. Nessuna delle due misure, considerata singolarmente, fornisce tutte le grandezze necessarie per calcolare l’attività del carbonio imposta alla superficie dell’acciaio.
Per esempio, l’equilibrio di
\[ \mathrm{CO_2 + C \rightleftharpoons 2CO} \]
dipende dal rapporto tra monossido di carbonio e diossido di carbonio e dalla temperatura. L’equilibrio di
\[ \mathrm{H_2O + C \rightleftharpoons CO + H_2} \]
dipende dal vapore acqueo, dall’idrogeno, dal monossido di carbonio e dalla temperatura. L’aumento di o di , mantenendo costanti le altre condizioni, aumenta generalmente la tendenza alla decarburazione. L’aumento del rapporto CO/CO₂ riduce generalmente la tendenza ossidante e può aumentare il potenziale effettivo di carbonio. L’idrogeno modifica l’interpretazione del vapore acqueo, poiché la grandezza rilevante è spesso il rapporto , piuttosto che la sola concentrazione di vapore acqueo.
La superficie dell’acciaio potrebbe non raggiungere immediatamente l’attività del carbonio di equilibrio con il gas. Pellicole di ossido, scaglia, ossidi degli elementi di lega, rugosità superficiale, velocità del gas e spessore dello strato limite influenzano tutti il trasferimento delle specie reagenti. Un ossido compatto può limitare temporaneamente il trasferimento del carbonio, mentre una scaglia fessurata o porosa può esporre metallo fresco e creare siti di reazione locali. La diffusione del carbonio attraverso l’austenite può quindi diventare la resistenza dominante, soprattutto quando lo strato impoverito si accresce. Il capitolo ASM Decarburazione dell’acciaio — Meccanismi, modelli, prevenzione, correzione ed effetti sulla vita utile dei componenti descrive questa variazione della concentrazione, che procede verso l’interno, come una diffusione del carbonio attraverso il ferro austenitico verso una superficie reagente.
Ciò spiega perché un forno possa mostrare una lettura media soddisfacente della sonda mentre i pezzi sviluppano comunque una decarburazione locale. La composizione del gas può variare in funzione della posizione nel forno, della geometria del carico, delle perdite, dei prodotti della combustione e della circolazione. Una sonda misura il proprio ambiente locale; non misura automaticamente l’atmosfera presso ogni superficie d’acciaio.
Di conseguenza, una ricetta nominale, come azoto, idrogeno e monossido di carbonio in proporzioni prestabilite, non costituisce una prova del controllo del potenziale di carbonio. L’umidità effettiva, il diossido di carbonio, l’ingresso di ossigeno, la dissociazione dei gas, la portata, la pressione del forno e la calibrazione della sonda devono essere noti o controllati. Le indicazioni Linde del 2023 sulla sinterizzazione riportano che il vapore acqueo nelle atmosfere di azoto-idrogeno causa decarburazione e forniscono una linea guida sperimentale secondo cui una percentuale di idrogeno inferiore al 5% limita le velocità di carburazione e decarburazione nelle condizioni di sinterizzazione citate. Tale valore non costituisce una regola universale per i forni. La sua importanza dipende dal sistema gassoso, dalla temperatura, dall’acciaio, dal tempo di permanenza e dal livello di vapore acqueo indicati.
Anche l’attività del carbonio varia con la composizione dell’acciaio. Il silicio nell’acciaio per molle Fe-0,6C-1,8Si-0,8Mn studiato tra 700 e 1000 °C influenza la termodinamica del carbonio e il comportamento all’ossidazione, mentre il manganese e l’evoluzione dell’equilibrio ferrite-austenite influenzano la diffusione e la stabilità delle fasi. La risposta della superficie non può essere prevista sulla base della sola percentuale di carbonio.
Perché la composizione dell’atmosfera non può essere interpretata indipendentemente dalla temperatura
La temperatura interviene in ogni parte dell’equilibrio. Modifica le costanti di equilibrio delle reazioni gassose, l’attività del carbonio nell’austenite, la stabilità degli ossidi, la velocità delle reazioni superficiali e il coefficiente di diffusione del carbonio. Lo stesso rapporto CO/CO₂ può pertanto imporre potenziali di carbonio diversi a temperature differenti del forno. Una miscela gassosa protettiva a una determinata temperatura può risultare decarburante a un’altra.
La temperatura modifica inoltre il processo che controlla la profondità misurata. A temperature più elevate, la diffusione del carbonio attraverso l’austenite diventa più rapida, ma contemporaneamente possono cambiare le reazioni di ossidazione e il trasporto dei gas. Il risultato non deve necessariamente essere un aumento monotono della profondità di decarburazione. In uno studio del 2021 sull’acciaio per molle Fe-0,6C-1,8Si-0,8Mn trattato da 700 a 1000 °C, lo spessore della ferrite decarburata è aumentato fino a circa 800–825 °C, per poi diminuire. Questo massimo costituisce una forte evidenza contro l’interpretazione della temperatura come regola a una sola variabile. Le trasformazioni di fase, la formazione della scaglia, la disponibilità di ossigeno e la cinetica delle reazioni erano interconnesse.
Il Supplemento al manuale 2704CP di Eurotherm del 2020 descrive la stima comune del potenziale di carbonio del forno a partire dalle misure dell’ossigeno effettuate con una sonda a zirconia, combinate con la temperatura del forno e il contenuto di monossido di carbonio, oppure mediante la misura del punto di rugiada. Il termine della temperatura è essenziale in entrambi gli approcci. Un segnale della sonda privo della corretta temperatura, dell’analisi dei gas e della calibrazione può produrre un valore del potenziale di carbonio plausibile, ma errato.
Anche Controllo dell’atmosfera per la protezione dei metalli durante i processi produttivi di Cambridge avverte che l’esposizione diretta ad atmosfere di combustione con eccesso di ossigeno può causare ossidazione, formazione di scaglia e decarburazione. L’obiettivo pratico del controllo non è un’etichetta del gas come «neutro» o «riducente». È invece un equilibrio superficiale misurato e specifico per la temperatura, che impedisca all’attività del carbonio dell’acciaio di superare l’attività effettiva del carbonio dell’atmosfera per un tempo sufficiente a creare una zona impoverita inaccettabile.
Diffusione, reazione e formazione di uno strato decarburato
La decarburazione è prodotta da un flusso di carbonio in movimento, non dalla sola ossidazione. Durante il riscaldamento nell’intervallo austenitico, il carbonio disciolto nel ferro migra verso una superficie dove l’atmosfera circostante lo rimuove più rapidamente di quanto l’acciaio riesca a reintegrarlo. Il capitolo dell’ASM Handbook Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life descrive questo processo come l’interazione tra la diffusione del carbonio attraverso il ferro austenitico, le reazioni superficiali e la chimica dell’atmosfera del forno.
La superficie dell’acciaio diventa quindi un pozzo per il carbonio. Se l’atmosfera presenta un’attività del carbonio inferiore a quella dell’acciaio, il carbonio fluisce verso l’esterno. Il risultato può includere la perdita di carbonio disciolto, la dissoluzione di fasi ricche di carbonio, la formazione di ferrite sulla superficie oppure una combinazione di questi effetti. NIST descrive la regione interessata come una zona di decarburazione prossima alla superficie, nella quale il carbonio e le fasi ricche di carbonio sono stati rimossi, comunemente dopo che il carbonio superficiale ha reagito con l’ossigeno formando monossido di carbonio gassoso (CO) o diossido di carbonio (CO₂).
Questa descrizione spiega anche perché una profondità di decarburazione misurata non sia una costante fissa del materiale. Essa dipende dalla temperatura, dal tempo, dalla geometria della sezione, dallo stato di fase, dalla composizione della lega, dalla composizione dell’atmosfera e dal metodo utilizzato per identificare il confine.
Diffusione del carbonio attraverso l’austenite
Al di sopra della temperatura di trasformazione pertinente, il carbonio occupa siti interstiziali nell’austenite, la fase cubica a facce centrate del ferro. Quando la superficie perde carbonio, la sua concentrazione non è uniforme. Si sviluppa un gradiente di concentrazione: la concentrazione di carbonio è minima in prossimità della superficie esposta e si avvicina alla composizione del cuore procedendo verso l’interno della sezione. Il gradiente fornisce la forza motrice per la diffusione.
Prima legge di Fick Relazione di diffusione secondo cui il flusso è proporzionale al gradiente negativo di concentrazione, mentre il coefficiente di diffusione determina la scala del trasporto.
Una descrizione semplificata utilizza la prima legge di Fick:
Qui è il flusso di carbonio, è il coefficiente di diffusione del carbonio nell’austenite, è la concentrazione di carbonio e è la distanza dalla superficie. Il segno negativo indica il movimento lungo il gradiente di concentrazione, in direzione decrescente. Il coefficiente di diffusione aumenta fortemente con la temperatura, spesso secondo una relazione di Arrhenius:
dove è un fattore di frequenza, è l’energia di attivazione, è la costante dei gas e è la temperatura assoluta.
Una stima approssimativa della distanza di diffusione è proporzionale a , dove è il tempo di esposizione. Questo, da solo, non consente di prevedere la profondità di decarburazione misurata, perché la concentrazione superficiale non è automaticamente pari a zero e la reazione sulla superficie può essere lenta. Mostra tuttavia perché un’esposizione più prolungata nel forno consenta generalmente alla riduzione del tenore di carbonio di estendersi più in profondità, mentre una temperatura più elevata può aumentare la profondità interessata accelerando il trasporto.
Fattori che modificano il trasporto del carbonio
- Austenite
- Il carbonio diffonde rapidamente attraverso i siti interstiziali della fase cubica a facce centrate.
- Ferrite
- Percorsi interstiziali diversi producono un problema di diffusione differente.
- Dimensione della sezione
- I prodotti sottili possono sviluppare zone di impoverimento sovrapposte provenienti da superfici opposte.
- Bordi e angoli
- Una maggiore area superficiale esposta e la diffusione multidirezionale possono aumentare la non uniformità.
Lo stato di fase modifica il problema del trasporto. Il carbonio diffonde molto più rapidamente nell’austenite che nella ferrite, poiché i siti interstiziali e i percorsi di diffusione sono differenti. Un trattamento termico che attraversi la trasformazione da austenite a ferrite può quindi produrre un profilo che riflette il movimento del carbonio durante una fase e la trasformazione durante un’altra. La ferrite superficiale può formarsi perché la concentrazione locale di carbonio scende al di sotto di quella necessaria per stabilizzare l’austenite alla temperatura di trattamento. Questo strato ferritico non è semplicemente un prodotto della reazione di ossidazione; è anche una trasformazione di fase causata dalla perdita di carbonio.
La dimensione della sezione è importante perché un prodotto sottile può raggiungere una condizione impoverita da entrambi i lati. In una barra spessa, la regione centrale può mantenere una concentrazione di carbonio prossima a quella originaria, mentre le due zone superficiali si sviluppano indipendentemente. In una lamiera sottile, i campi di diffusione possono sovrapporsi, riducendo o eliminando un nucleo completamente carburato. Bordi e spigoli aggiungono un’ulteriore complicazione: la loro maggiore superficie esposta per unità di volume e i percorsi di diffusione bidimensionali possono produrre un impoverimento più profondo o meno uniforme rispetto a una grande superficie piana.
Reazioni superficiali che rimuovono il carbonio
La diffusione trasporta il carbonio verso la superficie, ma una reazione superficiale deve consumarlo o trasferirlo prima che possa verificarsi una decarburazione prolungata. La reazione può coinvolgere ossigeno, vapore acqueo, diossido di carbonio o altri costituenti dell’atmosfera. Tra le reazioni rappresentative figurano:
Le reazioni gassose effettive possono avvenire attraverso film di ossido e specie superficiali adsorbite; pertanto, queste equazioni devono essere considerate come reazioni complessive e non come una sequenza completa di passaggi elementari. L’ossigeno può inizialmente produrre una scaglia di ossido di ferro, mentre il carbonio presente sulla scaglia o al di sotto di essa reagisce con l’ambiente ossidante. Il testo di Cambridge Atmosphere control for the protection of metals during production processes collega le atmosfere di combustione con eccesso di ossigeno all’ossidazione, alla formazione di scaglia e alla decarburazione.
L’attività del carbonio fornisce una descrizione termodinamica più utile della sola concentrazione di ossigeno. Il potenziale di carbonio dell’atmosfera del forno è l’attività del carbonio che l’atmosfera imporrebbe all’acciaio in condizioni specificate. Quando l’acciaio ha un’attività del carbonio superiore a quella dell’atmosfera, la decarburazione è favorita. Quando l’atmosfera ha un potenziale di carbonio più elevato, il carbonio può penetrare nell’acciaio e può verificarsi la carburazione. La letteratura sul potenziale di carbonio sottolinea che questo scambio è controllato sia dalla differenza di attività sia dalla cinetica della reazione superficiale.
Il testo ASM Furnace Atmosphere Controls in Heat Treating identifica la concentrazione di vapore acqueo, la concentrazione di diossido di carbonio e la pressione parziale dell’ossigeno come variabili importanti per il controllo del potenziale di carbonio del forno. Il supplemento del 2020 2704CP Handbook di Eurotherm descrive la stima comunemente utilizzata del potenziale di carbonio a partire da una misura dell’ossigeno effettuata con una sonda in zirconia, combinata con la temperatura del forno e il contenuto di monossido di carbonio, oppure a partire dalla misura del punto di rugiada. Queste misure descrivono le condizioni del forno; non misurano direttamente il profilo del carbonio all’interno di ogni componente.
L’indicazione relativa a un contenuto di idrogeno inferiore al 5% non deve essere generalizzata oltre le condizioni di sinterizzazione citate. Limited evidence
Il vapore acqueo richiede particolare attenzione. Le indicazioni Linde del 2023, Sintering of steels, affermano che il vapore acqueo nelle atmosfere di azoto/idrogeno causa decarburazione e citano una linea guida sperimentale secondo la quale una percentuale di idrogeno inferiore al 5% limitava le velocità di carburazione e decarburazione nelle condizioni di sinterizzazione indicate. Tale valore non costituisce un limite universale per i forni. Il flusso del gas, la temperatura, la composizione dell’acciaio, il punto di rugiada, le condizioni della superficie e la geometria dell’apparecchiatura determinano se una determinata atmosfera sia ossidante, neutra, carburante o decarburante.
Accoppiamento tra velocità di reazione e velocità di diffusione
La superficie e l’interno formano un unico sistema accoppiato. Se la reazione superficiale è molto rapida, la concentrazione di carbonio in prossimità della superficie può diminuire bruscamente, producendo un gradiente ripido e un flusso controllato dalla diffusione. Se il trasporto del carbonio attraverso l’austenite è rapido ma la reazione superficiale è lenta, il carbonio si accumula in prossimità della superficie e la perdita complessiva è controllata dalla reazione. Tra questi due limiti, entrambe le resistenze sono rilevanti.
Una condizione al contorno concettuale utile è:
dove è un coefficiente di reazione superficiale, è la concentrazione superficiale di carbonio e rappresenta la concentrazione in equilibrio con l’atmosfera. Un valore basso di mantiene la superficie relativamente ricca di carbonio; un valore elevato di spinge la concentrazione superficiale verso il valore di equilibrio con l’atmosfera. La velocità del gas nel forno, la copertura di ossido, la fessurazione della scaglia e la composizione del gas possono modificare il coefficiente superficiale effettivo.
Questo accoppiamento produce in molti provini un gradiente, anziché un confine chimico netto. La concentrazione di carbonio varia in modo continuo o quasi continuo con la profondità, e la microstruttura associata cambia lungo una zona, mentre variano la frazione di ferrite, il contenuto di carburi, la durezza e la risposta all’attacco metallografico. Un confine dall’aspetto netto può comparire quando un metodo di prova applica una soglia, ma tale soglia è una convenzione di misura e non necessariamente una discontinuità fisica.
Anche la temperatura non impone una regola semplice e monotona. Uno studio del 2021 su un acciaio per molle Fe-0.6C-1.8Si-0.8Mn trattato tra 700 e 1000 °C ha rilevato che lo spessore della ferrite decarburata aumentava fino a circa 800–825 °C e successivamente diminuiva. Il risultato riflette effetti contrapposti: la diffusione accelera all’aumentare della temperatura, mentre la stabilità delle fasi, il comportamento all’ossidazione, le velocità delle reazioni superficiali e il tempo disponibile in una determinata fase modificano il profilo.[1] Steels — Determination of the depth of decarburization. International Organization for Standardization. ISO standard, 2023.
La misura può modificare la profondità riportata. La norma ISO 3887:2023 specifica tre metodi per determinare la profondità di decarburazione nei prodotti di acciaio. La norma ASTM E1077-14(2021) comprende procedure di screening, esame microscopico, misurazione della microdurezza e analisi chimica; quando i risultati sono controversi, indica l’analisi quantitativa rigorosa o l’analisi lineare come metodo arbitrale. Anche la norma SAE J419_201801 fornisce pratiche raccomandate per l’analisi microscopica, la durezza e l’analisi chimica. Un criterio basato sulla durezza può identificare una zona interessata più ampia rispetto all’esame metallografico, mentre l’analisi chimica può rilevare una perdita di carbonio che produce variazioni visibili minime. Lo strato riportato è quindi il risultato dell’esposizione nel forno e della definizione scelta per stabilire dove termina la decarburazione.
Temperatura, tempo e risposta non monotona alla decarburazione
La temperatura influisce sulla decarburazione attraverso diverse variabili interconnesse, non soltanto attraverso la diffusione. L’aumento della temperatura del pezzo generalmente incrementa la mobilità del carbonio, ma modifica anche la costituzione delle fasi dell’acciaio, la velocità delle reazioni gas–metallo, la crescita o la rimozione dello strato di ossido e il potenziale di carbonio sulla superficie. Lo strato misurato riflette quindi un problema a frontiera mobile: il carbonio lascia l’acciaio, l’atmosfera consuma o fornisce specie contenenti carbonio e la microstruttura utilizzata per definire la frontiera può cambiare durante lo stesso ciclo termico.
La distinzione è importante perché la “profondità di decarburazione” è un risultato di misurazione, non una singola grandezza fisica indipendente dal metodo. La norma ISO 3887:2023, Steels — Determination of the depth of decarburization, specifica tre metodi per determinare la profondità nei prodotti di acciaio. La norma ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, comprende procedure di screening, analisi microscopica, misurazione della microdurezza per indentazione e analisi chimica; designa l’analisi quantitativa rigorosa o lineare come metodo di riferimento in caso di controversie sui risultati. Anche la norma SAE J419_201801, Methods of Measuring Decarburization, fornisce procedure di analisi microscopica, di durezza e di analisi chimica. Di conseguenza, una curva di temperatura ottenuta dallo spessore della ferrite non è intercambiabile con una ottenuta dal recupero della durezza o da un profilo di concentrazione del carbonio.
Effetti del riscaldamento e del mantenimento
Durante il riscaldamento, la superficie può iniziare a perdere carbonio prima che il componente raggiunga la temperatura nominale di mantenimento. La forza motrice rilevante è la differenza tra l’attività del carbonio nell’acciaio e il potenziale di carbonio effettivo dell’atmosfera del forno. Un’atmosfera a basso potenziale di carbonio estrae carbonio attraverso reazioni superficiali che coinvolgono specie contenenti ossigeno, mentre il carbonio diffonde dall’interno verso la superficie. Il capitolo ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life descrive questo processo accoppiato come la diffusione del carbonio attraverso il ferro austenitico verso la superficie, seguita da reazioni che formano monossido di carbonio o biossido di carbonio gassosi.
La stima più semplice della diffusione suggerisce che la profondità interessata vari approssimativamente con la radice quadrata del tempo, , dove è la diffusività del carbonio. Poiché aumenta notevolmente con la temperatura, una temperatura più elevata e un tempo di mantenimento più lungo possono entrambi incrementare la distanza sulla quale varia la concentrazione del carbonio. Questa relazione è utile, ma incompleta. Presuppone una fase stabile, una condizione superficiale costante e una concentrazione al contorno invariata. Il riscaldamento in forno viola tutte e tre queste ipotesi.
La formazione dell’austenite modifica la solubilità e il trasporto del carbonio. A temperature inferiori all’intervallo di trasformazione pertinente, il carbonio si muove attraverso la ferrite, mentre al di sopra di tale intervallo viene trasportato attraverso l’austenite e durante il raffreddamento sulla superficie possono formarsi ferrite, perlite o altri prodotti a basso tenore di carbonio. La temperatura alla quale avvengono queste trasformazioni dipende dalla composizione e dalla storia termica. Il silicio e il manganese spostano il comportamento di trasformazione e modificano la stabilità e l’aspetto della microstruttura prossima alla superficie. Uno strato che dopo il raffreddamento appare costituito da ferrite decarburata è quindi il risultato finale sia del profilo del carbonio ad alta temperatura sia del percorso di trasformazione.
Anche il tempo di mantenimento modifica l’opportunità per l’atmosfera di reagire con la superficie. Un’esposizione breve può produrre uno strato impoverito di carbonio senza una formazione significativa di ossido. Un’esposizione più lunga può approfondire il gradiente di carbonio, ispessire l’ossido, fessurare o distaccare lo strato di ossido ed esporre nuovo metallo al gas. Lo strato di ossido può rallentare temporaneamente l’accesso del gas, ma può anche creare percorsi di reazione locali quando diventa poroso o si distacca. L’effetto del tempo non rimane necessariamente proporzionale a .[2] Furnace Atmosphere Controls in Heat Treating. ASM International. ASM Handbook, 2013.
Il controllo dell’atmosfera deve essere incluso in qualsiasi confronto della temperatura. Le indicazioni ASM del 2013 individuano la concentrazione del vapore acqueo, la concentrazione del biossido di carbonio e la pressione parziale dell’ossigeno come variabili del forno utilizzate per controllare il potenziale di carbonio e prevenire la decarburazione. Il 2704CP Handbook supplement di Eurotherm del 2020 descrive la consueta determinazione indiretta del potenziale di carbonio a partire dalle misure dell’ossigeno mediante sonda di zirconia, combinate con la temperatura del forno e il contenuto di monossido di carbonio, oppure a partire dalla misurazione del punto di rugiada. Queste letture sono importanti perché due prove eseguite alla stessa temperatura dell’acciaio possono imporre attività del carbonio superficiali diverse. Le indicazioni di Linde del 2023 sulla sinterizzazione riportano che il vapore acqueo nelle atmosfere di azoto/idrogeno causa decarburazione e forniscono una linea guida sperimentale secondo cui una percentuale di idrogeno inferiore al 5% limita le velocità di carburazione e decarburazione nelle condizioni di sinterizzazione citate. Tale indicazione si riferisce alle condizioni di sinterizzazione specificate; non costituisce una regola generale per i forni.

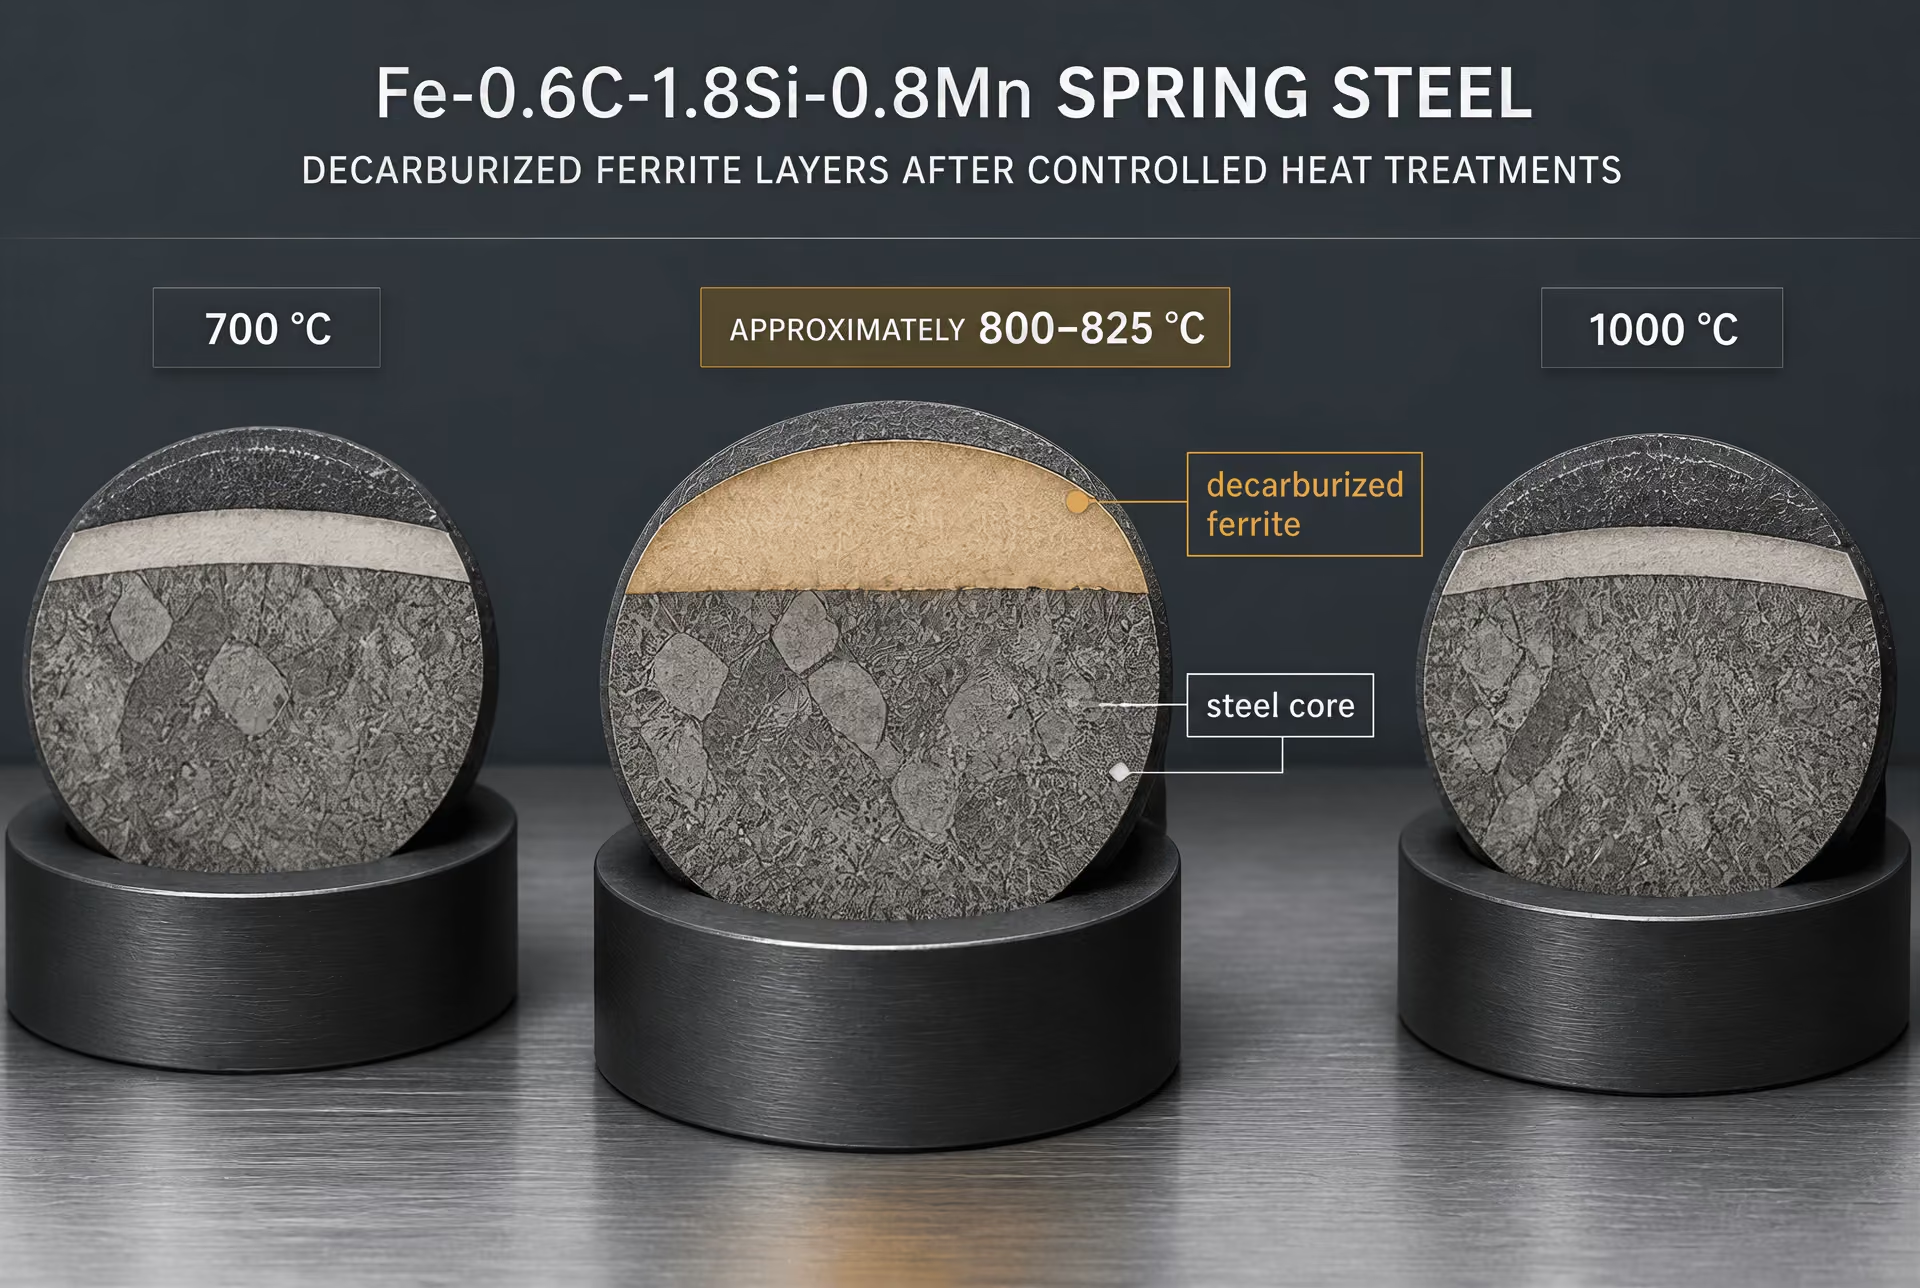
L’esempio dell’acciaio per molle a 700–1000 °C
Un controesempio particolarmente utile a una spiegazione basata esclusivamente sulla temperatura proviene da uno studio del 2021 pubblicato nel Journal of Materials Research and Technology sull’acciaio per molle Fe-0.6C-1.8Si-0.8Mn. Il materiale è stato sottoposto a prove tra 700 e 1000 °C. Lo spessore della ferrite decarburata è aumentato con l’incremento della temperatura nella parte inferiore dell’intervallo esaminato, ha raggiunto un massimo a circa 800–825 °C e poi è diminuito alle temperature più elevate all’interno di quell’esperimento.
Il risultato è non monotono. Ciò non significa che la diffusione sia diventata più lenta al di sopra di 825 °C. In generale, la diffusione del carbonio diventa più rapida all’aumentare della temperatura. Piuttosto, diversi effetti concorrenti sono cambiati simultaneamente. Nella porzione a temperatura più bassa della prova, l’aumento della temperatura ha accelerato il trasporto del carbonio e le reazioni superficiali, garantendo al contempo un’esposizione sufficiente allo sviluppo di una regione decarburata ferritica più estesa. Quando la temperatura si è avvicinata e ha superato circa 800–825 °C, sono cambiati la stabilità delle fasi e il comportamento di trasformazione. La quantità e la morfologia della ferrite visibile dopo il raffreddamento non rappresentavano più una semplice estensione dello strato osservato alle temperature inferiori.
Anche l’ossidazione superficiale è diventata più influente. A temperature più elevate, i gas del forno contenenti ossigeno possono reagire più rapidamente con il ferro e il carbonio. Il testo di Cambridge Atmosphere control for the protection of metals during production processes osserva che l’esposizione diretta ad atmosfere di combustione con eccesso di ossigeno può produrre ossidazione, formazione di scaglia e decarburazione. Una scaglia spessa o modificata può cambiare l’apporto di gas reattivo al metallo, mentre la formazione della scaglia può consumare il ferro superficiale e modificare la posizione nella quale viene registrata la perdita di carbonio. Un’ossidazione più rapida può quindi aumentare la severità chimica dell’atmosfera, riducendo, redistribuendo o oscurando al contempo la zona ferritica selezionata per la misurazione.
Il massimo riportato dallo studio deve essere interpretato come una conseguenza della composizione Fe-0.6C-1.8Si-0.8Mn, del ciclo tra 700 e 1000 °C, della durata dell’esposizione, dell’atmosfera del forno, della geometria del provino, del percorso di raffreddamento e della definizione adottata per la ferrite decarburata. Non è una legge universale secondo cui gli acciai per molle raggiungono la massima decarburazione a 800–825 °C. Un altro grado di acciaio, un’altra atmosfera o un altro tempo di mantenimento possono spostare il massimo o eliminarlo completamente dall’intervallo esaminato.
Perché una temperatura più elevata non significa sempre uno strato misurato più spesso
Spesso vengono ricondotte a un’unica questione tre domande distinte: quanto carbonio ha lasciato l’acciaio, quanto lontano si è estesa la perturbazione della concentrazione e quanto materiale decarburato è stato rilevato da un determinato metodo di prova. Una temperatura più elevata può aumentare i primi due aspetti e ridurre il terzo.
La reazione superficiale può diventare così rapida che l’ossidazione, la crescita della scaglia o i limiti del flusso gassoso controllano la condizione al contorno. Se la superficie è ricoperta da una scaglia compatta, la rimozione del carbonio può essere limitata dopo un periodo iniziale. Se la scaglia diventa porosa o si sfalda, la reazione può accelerare nuovamente. Il vapore acqueo, il biossido di carbonio, la pressione parziale dell’ossigeno, il monossido di carbonio e l’idrogeno influenzano ciascuno l’equilibrio tra ossidazione, rimozione del carbonio e scambio di carbonio. Il potenziale di carbonio è quindi una variabile di controllo del forno, non una proprietà fissa della temperatura.
Il cambiamento di fase fornisce un ulteriore motivo per una minore profondità misurata. Una regione austenitica impoverita di carbonio può trasformarsi durante il raffreddamento in ferrite e altri prodotti il cui aspetto dipende dalla velocità di raffreddamento e dalla composizione locale. A una temperatura di trattamento più elevata, la morfologia ferritica finale può essere più sottile, discontinua o sostituita vicino alla superficie da ossido e prodotti di trasformazione, anche quando il trasporto del carbonio è stato rapido. Un criterio microscopico basato sulla ferrite può quindi indicare una profondità inferiore rispetto a quella evidenziata da un profilo chimico.
Il metodo di misurazione può invertire la graduatoria apparente di due trattamenti. La metallografia può individuare la frontiera sulla base della morfologia della ferrite; la microdurezza per indentazione può identificare una transizione di durezza in una posizione diversa; l’analisi chimica può mostrare un gradiente più ampio, privo di un’interfaccia netta. La norma ASTM E1077-14(2021) riconosce queste differenze includendo tutti e quattro i tipi di procedura e riservando l’analisi quantitativa o lineare all’uso come metodo di riferimento nelle controversie. I confronti devono quindi mantenere costanti l’orientamento del provino, la preparazione della sezione, l’attacco metallografico, l’ingrandimento, la distanza tra le impronte di durezza, la profondità di campionamento e il criterio di rendicontazione.
La conclusione pratica è diretta: la temperatura deve essere considerata una coordinata di un esperimento termico, chimico e microstrutturale accoppiato. Un confronto valido registra la velocità di riscaldamento, la durata del mantenimento, la composizione dell’atmosfera o il potenziale di carbonio, lo stato della scaglia, il percorso di raffreddamento, la designazione dell’acciaio e il metodo di misurazione. Il risultato ottenuto sull’acciaio Fe-0.6C-1.8Si-0.8Mn tra 700 e 1000 °C mostra perché un aumento della temperatura possa prima ispessire e poi assottigliare lo strato di ferrite decarburata riportato. È una prova contro una regola monotona della temperatura, non una prova dell’irrilevanza della temperatura.
Atmosfere del forno e principali cause di processo
La decarburazione non è causata dall’“ossidazione” intesa in senso generico come semplice ingresso di ossigeno nel forno. Si verifica quando la superficie dell’acciaio perde carbonio più rapidamente di quanto il carbonio possa essere fornito dall’interno. L’equilibrio determinante coinvolge l’attività del carbonio nell’acciaio, l’attività del carbonio nel gas, la cinetica delle reazioni superficiali, la diffusione attraverso l’austenite o la ferrite, la temperatura e l’apporto di specie ossidanti. Un forno può quindi produrre calamina senza generare la stessa profondità di decarburazione di un altro forno, e una piccola variazione nella composizione del gas può modificare il risultato anche quando la temperatura impostata e il tempo di mantenimento rimangono invariati.
Il capitolo dell’ASM Handbook Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life descrive la diffusione del carbonio attraverso il ferro austenitico verso la superficie, mentre le reazioni superficiali consumano carbonio. NIST definisce la zona di decarburazione come una perdita di carbonio e di fasi ricche di carbonio in prossimità della superficie, quando il carbonio superficiale reagisce con l’ossigeno formando monossido di carbonio o biossido di carbonio gassosi. La questione pratica non è semplicemente se sia presente ossigeno. Occorre stabilire se la reazione superficiale riduca sufficientemente l’attività del carbonio in superficie da instaurare un gradiente di carbonio verso l’interno dell’acciaio.
ASM, in Furnace Atmosphere Controls in Heat Treating, identifica la concentrazione di vapore acqueo, la concentrazione di biossido di carbonio e la pressione parziale dell’ossigeno come variabili del forno utilizzate per controllare il potenziale di carbonio e prevenire la decarburazione. Tali variabili devono essere considerate misurazioni operative, non spiegazioni formulate a posteriori. Le indicazioni Eurotherm del 2020 descrivono la comune determinazione indiretta del potenziale di carbonio mediante una misura dell’ossigeno con sonda allo zirconio, combinata con la temperatura del forno e il contenuto di monossido di carbonio, oppure mediante il punto di rugiada. Ogni metodo presenta dei limiti; pertanto, la documentazione del forno dovrebbe correlare le letture dei gas, la storia termica, la posizione del carico, il flusso di gas e le condizioni misurate dell’acciaio.
Vapore acqueo, biossido di carbonio, pressione parziale dell’ossigeno e prodotti della combustione
Il vapore acqueo è spesso il primo sospettato perché può ossidare il carbonio sulla superficie dell’acciaio. Una reazione semplificata è:
Il biossido di carbonio può partecipare attraverso:
I prodotti sono gassosi, quindi il carbonio viene rimosso dalla regione prossima alla superficie anziché rimanere in un ossido ricco di carbonio. Anche la pressione parziale dell’ossigeno è importante, poiché determina la tendenza a formare ossidi di ferro e influenza le reazioni che stabiliscono i livelli di monossido di carbonio e biossido di carbonio. Queste reazioni sono interconnesse: un gas con un basso contenuto globale di ossigeno può comunque contenere una quantità di vapore acqueo o di biossido di carbonio sufficiente a ridurre l’attività del carbonio in superficie.
Il monossido di carbonio non è automaticamente protettivo. Il suo effetto dipende dall’equilibrio tra le reazioni di carburazione e decarburazione, dalla temperatura del gas, dalla composizione dell’acciaio e dal rapporto tra CO e CO₂. Un gas contenente CO può apportare carbonio in determinate condizioni di potenziale di carbonio e rimuoverlo in altre. Il potenziale di carbonio è quindi un concetto di equilibrio chimico, non un’etichetta associata a un particolare gas. Anche la velocità di scambio del carbonio dipende dalla cinetica delle reazioni superficiali; la diffusione all’interno dell’acciaio può essere rapida mentre la reazione superficiale rimane il fenomeno controllante, oppure può verificarsi il contrario.
I prodotti della combustione possono alterare rapidamente questo equilibrio. Un bruciatore non controllato può produrre ossigeno in eccesso, un’elevata quantità di vapore acqueo o un rapporto CO₂/CO anomalo. Una combustione ricca di combustibile può generare monossido di carbonio e depositi associati alla fuliggine, mentre infiltrazioni d’aria possono aumentare l’ossigeno e l’umidità dopo l’ingresso del gas nel forno. Un carico umido, un refrattario umido o un’attrezzatura lavata di recente possono liberare vapore durante il riscaldamento. Una perdita in corrispondenza di una porta, di una tenuta, di una piastrella del bruciatore, dell’albero del ventilatore o della sezione di raffreddamento può aspirare aria ambiente, soprattutto quando la pressione del forno scende al di sotto di quella atmosferica.
Queste osservazioni sono ipotesi di controllo del processo, non diagnosi. L’affermazione “il forno aveva una perdita” richiede una conferma mediante letture della pressione, controlli con gas tracciante, ispezione delle tenute, andamento del punto di rugiada o campionamenti localizzati del gas. L’affermazione “il gas era umido” richiede una misurazione calibrata del punto di rugiada o dell’umidità, nonché una verifica delle prestazioni dell’essiccatore, della temperatura delle tubazioni e delle procedure di spurgo. Un carico contaminato può introdurre olio, fluido da taglio, ruggine, calamina o residui di pulizia, che si decompongono e modificano localmente la composizione del gas. L’ispezione del carico e il confronto dei risultati in funzione della posizione possono distinguere un problema generato dal carico da un guasto dell’atmosfera dell’intero forno.
La temperatura rende l’interpretazione meno immediata. In uno studio del 2021 pubblicato sul Journal of Materials Research and Technology sull’acciaio per molle Fe-0.6C-1.8Si-0.8Mn, sottoposto a prove da 700 a 1000 °C, lo spessore della ferrite decarburata è aumentato fino a circa 800–825 °C e successivamente è diminuito. Questo risultato non monotono dimostra perché la temperatura, da sola, non costituisca una spiegazione adeguata. Una temperatura più elevata accelera la diffusione del carbonio e le reazioni superficiali, ma può anche modificare la formazione degli ossidi, l’equilibrio dei gas, la costituzione delle fasi e la velocità con cui il carbonio viene reintegrato dall’interno.
Atmosfere con eccesso di ossigeno e formazione della calamina
Atmosphere control for the protection of metals during production processes di Cambridge contiene un’avvertenza diretta: l’esposizione ad atmosfere di combustione con eccesso di ossigeno può produrre ossidazione, formazione di calamina e decarburazione, che potrebbero richiedere una successiva rimozione. Si tratta di un’affermazione più precisa rispetto a dire che calamina e decarburazione siano sempre identiche. La calamina è un prodotto ossidico presente sulla superficie o in prossimità di essa; la decarburazione è una variazione del contenuto di carbonio e della microstruttura contenente carbonio. I due fenomeni si verificano spesso insieme perché una superficie ossidante consuma carbonio mentre il ferro reagisce con l’ossigeno, ma le relative profondità e velocità non devono necessariamente coincidere.
Un’atmosfera con eccesso di ossigeno può derivare da un rapporto aria-combustibile errato, da una deriva del controllo del bruciatore, da una miscelazione insufficiente, dal guasto di uno strumento di controllo dell’ossigeno o dall’ingresso di aria attraverso le aperture del forno. Un forno può inoltre presentare una composizione media del gas accettabile mentre il getto di un bruciatore o il bordo del carico è esposto localmente a un pennacchio ossidante. Anche la disposizione del carico è importante. Un impilamento troppo fitto può ostacolare la circolazione del gas e creare sacche locali; gli spigoli esposti e i bordi anteriori possono reagire più intensamente rispetto alle superfici protette.
La calamina può nascondere gli indizi. L’ossido può sfaldarsi durante il trasferimento, la granigliatura, la raddrizzatura o il decapaggio, lasciando una superficie dall’aspetto pulito ma con un gradiente di carbonio sotto la superficie. Al contrario, uno strato di calamina scuro o spesso non stabilisce l’esatta profondità di decarburazione. L’indagine sul forno dovrebbe confrontare l’aspetto della calamina, il carbonio superficiale, il profilo di durezza, la struttura metallografica e i dati sull’atmosfera, anziché dedurre un parametro dagli altri.
Il controllo inizia con una combustione stabile e con una pressione del forno verificata. La regolazione dell’ossigeno del bruciatore, la pressione del combustibile, la pressione dell’aria, la posizione della serranda, la pressione del forno e le condizioni dello scarico devono essere controllate rispetto a strumenti calibrati. L’apertura delle porte, le modalità di caricamento e gli intervalli tra il trasferimento e la tempra possono far entrare aria nella fase più dannosa. Se il risultato varia all’interno del carico, occorre mappare le superfici interessate e correlarle con la posizione dei bruciatori, gli ingressi del gas, le tenute e i percorsi del flusso. Se tutte le superfici mostrano una variazione simile, è necessario riesaminare la storia dei set-point, l’alimentazione del gas e il controllo del potenziale di carbonio.
Atmosfere di sinterizzazione N2/H2 e ruolo dell’umidità[3] Sintering of steels. Linde. Linde technical guidance, 2023.
Le atmosfere di azoto-idrogeno utilizzate nella sinterizzazione delle metallurgie delle polveri richiedono una cautela specifica. L’idrogeno viene comunemente incluso per ridurre gli ossidi e favorire un ambiente di sinterizzazione pulito, ma l’atmosfera non è automaticamente neutra nei confronti del carbonio. Le indicazioni Linde del 2023, Sintering of steels, affermano che il vapore acqueo nelle atmosfere N2/H2 provoca decarburazione. L’umidità può reagire con il carbonio presente nel compatto o sulla superficie dell’acciaio, mentre l’idrogeno modifica l’equilibrio e il comportamento di trasporto della miscela gassosa.
Linde cita inoltre una linea guida sperimentale secondo la quale un contenuto di idrogeno inferiore al 5% limita le velocità di carburazione e decarburazione nelle condizioni di sinterizzazione indicate. Tale valore deve rimanere associato a quelle condizioni. Non costituisce una regola universale per il trattamento termico, la forgiatura, la ricottura o per ogni composizione metallurgica delle polveri. Applicarlo senza verificare la temperatura, il punto di rugiada, il contenuto di carbonio, la velocità del gas, il tempo di permanenza e la progettazione del forno trasformerebbe un risultato specifico del contesto in una specifica fuorviante.
Nella sinterizzazione, l’umidità può entrare con l’azoto o l’idrogeno forniti, formarsi a causa di un’essiccazione incompleta, condensare nelle tubazioni fredde o essere rilasciata dal refrattario e dalle attrezzature. Un aumento del punto di rugiada durante un ciclo produttivo può indicare un problema dell’essiccatore, una perdita in un componente raffreddato ad acqua, uno spurgo insufficiente o materiale in ingresso umido. La risposta dovrebbe verificare la fonte mediante misurazioni del punto di rugiada sull’alimentazione del gas e all’ingresso del forno, prove di tenuta, controlli della temperatura delle tubazioni e confronto tra cicli a forno vuoto e a forno carico.[4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
La sola composizione del gas non è sufficiente. La polvere contenente carbonio, la decomposizione del lubrificante, i depositi nel forno e la geometria dei compatti possono modificare l’atmosfera locale attorno ai pezzi. Occorre misurare il carbonio o la microstruttura in diverse posizioni, registrare il punto di rugiada durante l’intero ciclo termico e confrontare il risultato con il modello di flusso del gas nel forno. Quando una controversia riguarda la profondità misurata, ISO 3887:2023 specifica tre metodi per determinare la profondità di decarburazione nei prodotti di acciaio. ASTM E1077-14(2021) riguarda le procedure di screening, l’esame microscopico, la misurazione della microdurezza e l’analisi chimica; nelle controversie, l’analisi quantitativa rigorosa o lineare è indicata come metodo di riferimento. La diagnosi dell’atmosfera e il metodo di misurazione devono essere esaminati congiuntamente: modificare l’uno o l’altro può cambiare l’esito di processo riportato.
Come viene misurata la decarburazione secondo le norme
La profondità di decarburazione dichiarata non è una proprietà unica e indipendente dal metodo. È il risultato di un sistema di prova: la norma selezionata, la sezione ricavata dal prodotto, la preparazione della superficie, la risoluzione dello strumento e la regola utilizzata per stabilire dove termina la decarburazione. Due laboratori possono esaminare la stessa barra e ottenere profondità diverse senza che nessuna delle due misurazioni sia stata eseguita con negligenza.
La ragione metallurgica è semplice, ma importante. Durante il riscaldamento, il carbonio si muove attraverso l’austenite verso una superficie la cui attività del carbonio è inferiore a quella dell’acciaio. Le reazioni superficiali che coinvolgono ossigeno, vapore acqueo e anidride carbonica possono consumare carbonio formando monossido di carbonio o anidride carbonica. Se l’atmosfera del forno fornisce carbonio a un’attività sufficiente, la reazione può essere ridotta o invertita; in caso contrario, la diffusione dall’interno alimenta la reazione superficiale. ASM identifica la concentrazione di vapore acqueo, la concentrazione di anidride carbonica e la pressione parziale dell’ossigeno come variabili del forno utilizzate per controllare il potenziale di carbonio e limitare la decarburazione. Eurotherm descrive stime comuni del potenziale di carbonio basate sulle misurazioni dell’ossigeno mediante sonda in zirconia, insieme alla temperatura del forno e al contenuto di monossido di carbonio, oppure sulla misurazione del punto di rugiada.
La zona misurata dipende quindi dalla storia termica e atmosferica, non soltanto dalla temperatura massima. Uno studio del 2021 sull’acciaio per molle Fe-0.6C-1.8Si-0.8Mn, sottoposto a prove da 700 a 1000 °C, ha rilevato che lo spessore della ferrite decarburata aumentava fino a circa 800–825 °C e poi diminuiva. Questo risultato mette in guardia dal considerare la temperatura una variabile di controllo unidirezionale: la diffusione accelera con la temperatura, ma cambiano anche la formazione degli ossidi, la costituzione delle fasi, la cinetica superficiale e il potenziale di carbonio disponibile.

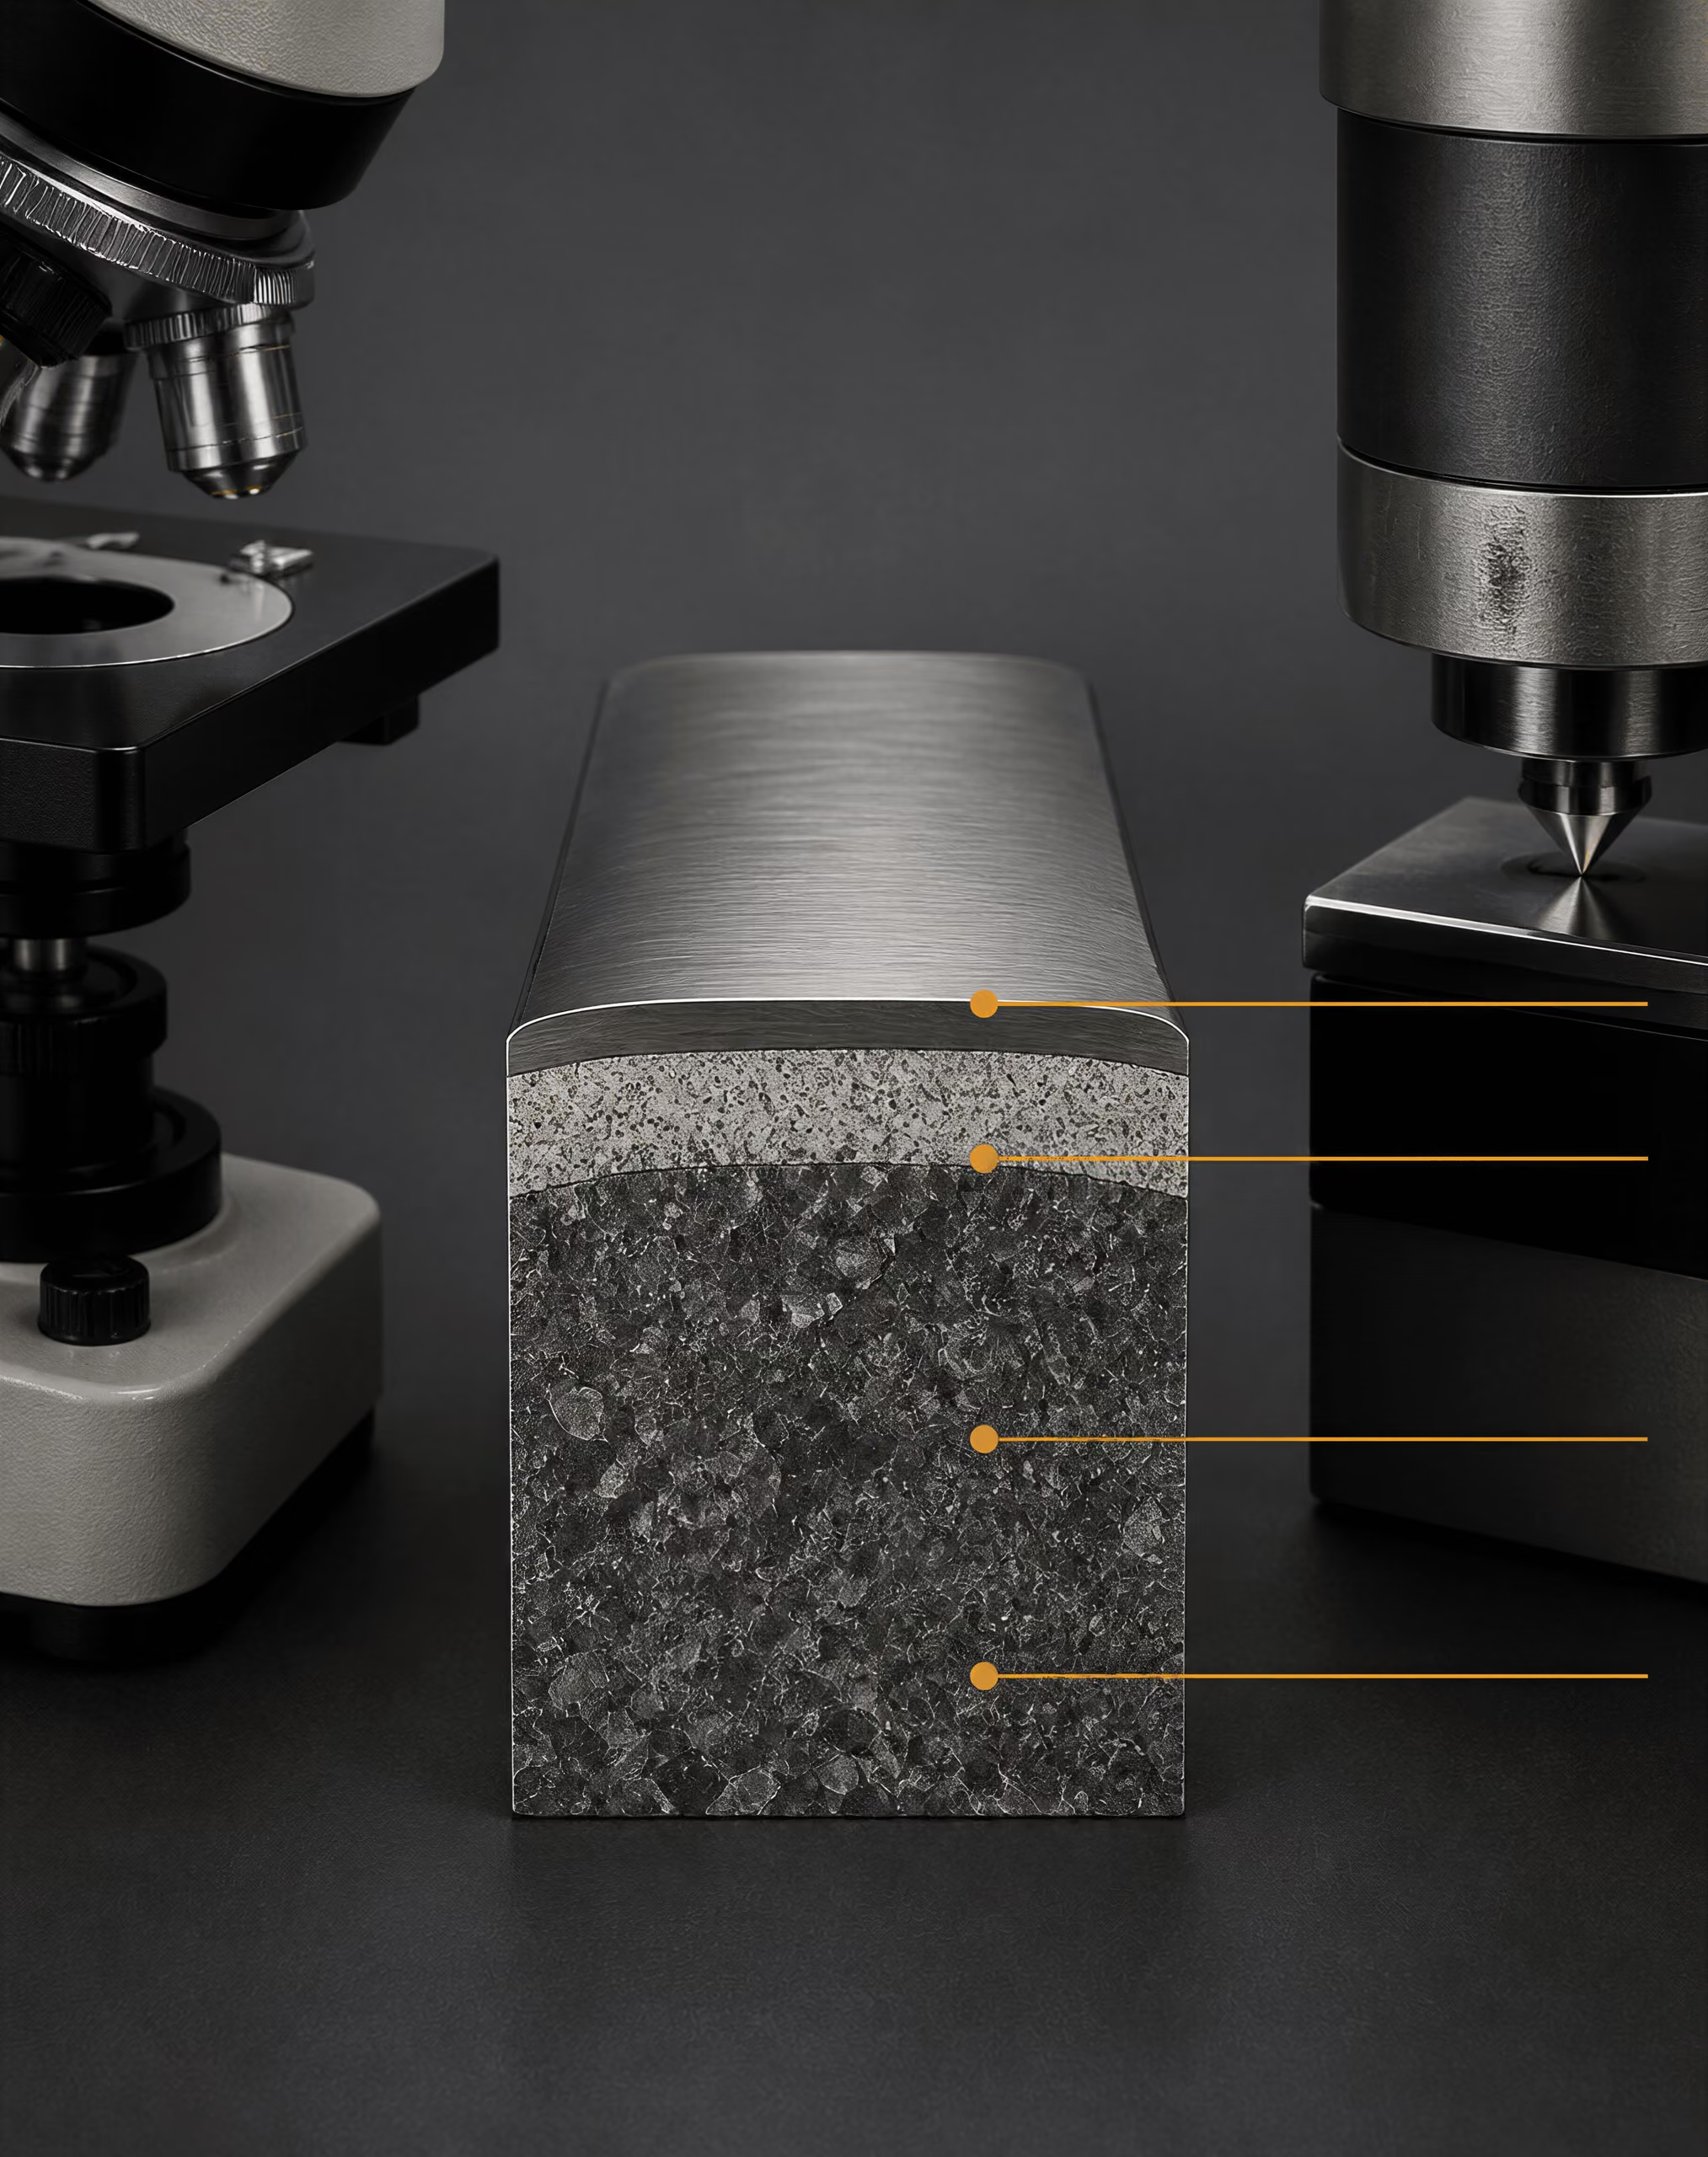
ISO 3887:2023 e i suoi tre metodi di misurazione
| Famiglia di metodi ISO | Cosa valuta | Base decisionale idonea |
|---|---|---|
| Esame metallografico | Variazioni di fase e morfologia dalla superficie al cuore | Decarburazione completa o parziale |
| Misurazione della durezza | Gradiente della proprietà meccanica in funzione della profondità | Criterio funzionale della zona ammorbidita |
| Analisi chimica | Profilo della concentrazione di carbonio | Limite di accettazione del contenuto di carbonio |
ISO 3887:2023, Acciai — Determinazione della profondità di decarburazione, specifica tre metodi per i prodotti di acciaio. Essi corrispondono concettualmente all’esame metallografico, alla misurazione della durezza e all’analisi chimica. La norma non dichiara quindi che una singola prova universale definisca la decarburazione. Fornisce invece percorsi diversi, adatti a materiali, geometrie, requisiti di accettazione e capacità di laboratorio differenti.
Il metodo metallografico esamina una sezione trasversale lucidata, procedendo dalla superficie originale verso l’interno. L’attacco metallografico rivela cambiamenti nella microstruttura, come uno strato ferritico, una riduzione del contenuto di perlite o carburi e una transizione verso il nucleo non interessato. Questo metodo può distinguere la decarburazione completa, nella quale le fasi ricche di carbonio sono in gran parte scomparse, dalla decarburazione parziale, nella quale il tenore di carbonio o la frazione di perlite e carburi è diminuita, ma i costituenti originari sono ancora presenti. Il suo punto di forza è l’evidenza visiva diretta. Il suo limite è che il confine può essere graduale, a bande o influenzato dal contrasto prodotto dall’attacco metallografico. La linea misurata è quindi un’interpretazione di una transizione, non un’interfaccia naturalmente netta.
Il metodo della durezza utilizza misurazioni effettuate a distanze controllate dalla superficie. Uno strato superficiale con un tenore di carbonio inferiore presenta generalmente una durezza più bassa rispetto al materiale non interessato, sebbene anche gli elementi di lega, la dimensione dei grani, le fasi ritenute, la risposta al rinvenimento e le tensioni residue possano modificare la durezza. La microindentazione è particolarmente utile quando lo strato interessato è sottile, ma le impronte devono essere sufficientemente piccole e distanziate per evitare la sovrapposizione delle zone plastiche. Una distanza adeguata per una zona spessa può sfumare una zona poco profonda. Al contrario, una distanza molto ridotta può rendere le singole letture sensibili ai grani locali e ai danni di preparazione.
L’analisi chimica misura il carbonio in funzione della distanza dalla superficie, mediante la rimozione di strati singoli o un’altra tecnica con risoluzione spaziale. È l’approccio più diretto quando il criterio di accettazione riguarda la concentrazione di carbonio anziché un confine di fase visibile. Presenta tuttavia una limitazione importante: la risoluzione chimica. Se il materiale viene rimosso in strati di 0,05 mm, non è credibile assegnare il confine dichiarato a 0,005 mm. La contaminazione superficiale, la calamina, la ferrite decarburata mescolata al metallo non interessato e il volume campionato dal metodo analitico possono spostare il profilo apparente.
ISO 3887:2023 dovrebbe essere considerata un quadro di riferimento per scegliere e descrivere uno di questi metodi. Una profondità microscopica, una profondità della transizione di durezza e una profondità della perdita di carbonio definita chimicamente possono essere tutte valide, pur descrivendo confini diversi. Il rapporto dovrebbe identificare il metodo e la definizione utilizzati, anziché presentare la “profondità” come se fosse autoesplicativa.
Famiglie di procedure secondo ASTM E1077-14(2021)
ASTM E1077-14(2021), Metodi di prova standard per la stima della profondità di decarburazione dei provini di acciaio, organizza il problema in procedure di screening, procedure microscopiche, procedure di microdurezza e procedure di analisi chimica. Si tratta di famiglie di procedure, non di denominazioni intercambiabili per la stessa prova.
Lo screening è la fase di decisione rapida. Un esame a basso ingrandimento o una scansione limitata della durezza possono indicare se una superficie non presenta decarburazione evidente, se presenta una zona significativa o se la condizione richiede un’analisi più precisa. Lo screening è utile per i controlli di produzione e per la selezione dei provini, ma non è automaticamente adatto a un limite di accettazione ristretto. Un esame visivo sommario può non rilevare uno strato sottile di decarburazione parziale; un intervallo ampio di durezza può nascondere un gradiente poco profondo.
L’esame microscopico fornisce una stima lineare o quantitativa quando la sezione è preparata e misurata con cura. Il provino dovrebbe essere tagliato in modo che la superficie esaminata sia perpendicolare alla superficie originale. Una sezione longitudinale risponde a una domanda diversa da una sezione trasversale: può evidenziare variazioni lungo il prodotto e intersecare in modo diverso la struttura derivante dalla laminazione o dalla forgiatura. La superficie originale deve rimanere identificabile. La rettifica può rimuovere uno strato sottile, l’arrotondamento può deformare il bordo e un attacco metallografico eccessivo può accentuare il contrasto.
L’ingrandimento modifica il risultato pratico. A basso ingrandimento, l’operatore può dichiarare la banda esterna più ampia visibilmente alterata. A ingrandimenti superiori, l’esaurimento fine dei carburi o una stretta regione ferritica possono diventare misurabili. Sono importanti il campo visivo, l’illuminazione, il reagente di attacco, la calibrazione e il numero delle posizioni misurate. ASTM E1077-14(2021) identifica l’analisi quantitativa o lineare rigorosa come approccio arbitrale nelle controversie. Tale designazione riflette un principio valido: quando un risultato è contestato, il laboratorio dovrebbe sostituire un’impressione visiva con misurazioni documentate eseguite lungo linee o in posizioni definite.
La prova di microdurezza converte il gradiente della proprietà dalla superficie al nucleo in una stima della profondità. La scansione dovrebbe iniziare a una distanza dal bordo sufficiente a evitare gli effetti di bordo, ma abbastanza vicina da risolvere la zona prevista. Devono essere dichiarati la distanza tra le impronte, il carico, il tempo di mantenimento, la planarità della superficie e il criterio per il ritorno alla durezza del nucleo. Se le impronte sono troppo distanziate, la profondità indicata diventa un intervallo anziché un confine preciso. Se sono troppo ravvicinate, la deformazione prodotta da un’impronta può influenzare quella successiva.
L’analisi chimica è preferibile quando è la concentrazione di carbonio a determinare la decisione, ma il volume campionato e il limite di rilevabilità stabiliscono la minima caratteristica misurabile in modo credibile. Un profilo del carbonio misurato chimicamente può mostrare una diminuzione graduale anche quando la microscopia evidenzia un netto cambiamento di fase. Nessuno dei due risultati dovrebbe essere riclassificato come l’altro.
SAE J419_201801 e selezione del metodo
SAE J419_201801, Metodi di misurazione della decarburazione, fornisce pratiche raccomandate di tipo microscopico, di durezza e di analisi chimica per i materiali ferrosi. È opportuno utilizzarla insieme alla specifica del prodotto e alla documentazione del trattamento termico, non in sostituzione di tali documenti. ISO 3887:2023 fornisce tre percorsi di misurazione definiti per i prodotti di acciaio; ASTM E1077-14(2021) stabilisce concetti di stima e di metodo arbitrale; SAE J419_201801 offre indicazioni pratiche sui metodi. Le relative designazioni dovrebbero rimanere visibili nel rapporto, poiché stabiliscono contesti procedurali differenti.
La selezione del metodo dovrebbe seguire il rischio associato al cedimento. Scegliere la microscopia quando la domanda riguarda la decarburazione completa o parziale e la microstruttura può essere interpretata in modo affidabile. Scegliere la microdurezza quando è importante un gradiente di proprietà e lo strato è sufficientemente spesso da consentire una scansione difendibile. Scegliere l’analisi chimica quando è specificato un limite del contenuto di carbonio o quando gli elementi di lega e il trattamento termico rendono la durezza un indicatore indiretto ambiguo. Utilizzare lo screening solo per una decisione preliminare, salvo che il requisito applicabile al prodotto ne consenta esplicitamente l’uso.
Campi minimi del rapporto di misurazione
- Identità del materiale Prodotto, qualità, condizione di trattamento termico e specifica di riferimento.
- Campionamento Orientamento della sezione, posizione sulla superficie e numero delle aree esaminate.
- Preparazione Dettagli relativi a taglio, inglobamento, rettifica, lucidatura e attacco metallografico.
- Misurazione Ingrandimento, carico e distanza delle misurazioni di durezza oppure risoluzione dell’analisi chimica.
- Criterio Definizione della profondità interessata completa, parziale o totale.
- Risultato Valore massimo, media, dispersione e limitazioni, ove pertinenti.
Ogni rapporto dovrebbe indicare il prodotto e il grado, la specifica applicabile, l’orientamento della sezione, la posizione e il numero delle aree esaminate, la sequenza di preparazione della superficie, l’ingrandimento del microscopio oppure il carico e la distanza tra le impronte di durezza, la risoluzione analitica, il criterio di definizione del confine e la convenzione di dichiarazione del risultato. Dovrebbe inoltre distinguere tra profondità massima e profondità media e indicare se il valore si riferisce alla decarburazione completa, alla decarburazione parziale o alla profondità totale della zona interessata.
Questi dettagli non sono semplice documentazione accessoria alla misurazione. Sono parte integrante della misurazione. Un valore di decarburazione privo della definizione del confine e del metodo può creare un disaccordo artificiale, mentre un metodo identificato con cura rende confrontabili i risultati di laboratori diversi entro i loro effettivi limiti.
Misurazione metallografica: cosa può e non può mostrare il microscopio
Preparazione e attacco della sezione trasversale
Un esame metallografico dovrebbe iniziare con una sezione prelevata normalmente, cioè perpendicolarmente, rispetto alla superficie lavorata. Nel caso di una lamiera, di una barra, di un filo o di un pezzo forgiato, il taglio dovrebbe esporre l’intero percorso dalla superficie originaria fino al materiale non interessato. Una sezione parallela alla superficie non può stabilire la profondità di decarburazione, perché mostra una variazione laterale e non la necessaria transizione dalla superficie al cuore. Il campionamento deve inoltre registrare l’orientamento del prodotto, la condizione di trattamento termico, la posizione della superficie ed eventuali operazioni di lavorazione meccanica o di rimozione della calamina eseguite prima dell’esame.
La superficie di taglio deve essere protetta da ulteriori riscaldamenti. Il taglio abrasivo esercitato con forza eccessiva può rinvenire la superficie, trascinare materiale rammollito sulla sezione o strappare le inclusioni. Questi effetti possono creare una falsa banda subsuperficiale. L’inglobamento, quando necessario, dovrebbe sostenere il bordo senza arrotondarlo; l’arrotondamento del bordo riduce la distanza apparente tra la superficie e la prima struttura non interessata. La rettifica deve procedere utilizzando abrasivi progressivamente più fini, con lubrificazione sufficiente e controllo della pressione, in modo da rimuovere il danno precedente anziché estenderlo. La lucidatura finale non dovrebbe lasciare metallo trascinato, abrasivo inglobato o graffi profondi che attraversino la superficie.
La superficie originaria del prodotto deve rimanere identificabile. Se la calamina viene rimossa prima del sezionamento, il laboratorio dovrebbe registrare tale circostanza e conservare, quando possibile, un campione rappresentativo. In caso contrario, l’analista potrebbe scambiare l’interfaccia calamina–metallo per la superficie del prodotto e riportare una profondità errata. Uno strato di ossido visibilmente scuro non costituisce di per sé una misurazione della decarburazione. La calamina documenta l’ossidazione; la decarburazione documenta la perdita di carbonio nell’acciaio sottostante, e i due fenomeni possono verificarsi insieme, separatamente o a velocità diverse.
L’attacco metallografico rivela il contrasto tra le fasi dopo la lucidatura. Il reagente e il tempo di attacco devono essere adeguati al tipo di acciaio e all’esame previsto. Il nital è ampiamente utilizzato per gli acciai al carbonio e basso-legati, ma la concentrazione, lo stato dell’alcol, il tempo di applicazione e il risciacquo influenzano il contrasto. Un attacco eccessivo può scurire la ferrite o far apparire più ampia una transizione. Un attacco insufficiente può nascondere la perlite fine e produrre l’apparenza di uno strato impoverito di carbonio. Una superficie non attaccata, preparata correttamente, rimane utile per verificare il danno da rettifica, i pori, le inclusioni e la penetrazione della calamina; la superficie attaccata viene quindi utilizzata per interpretare la struttura dell’acciaio.
Il microscopio non misura direttamente il carbonio. Mostra come il tenore di carbonio, la storia termica, gli elementi di lega, la velocità di raffreddamento e le reazioni superficiali abbiano influenzato la struttura.
Interpretazione di ferrite, perlite e gradiente di carbonio
In un acciaio al carbonio ipoeutettoide, la perdita di carbonio durante il riscaldamento in campo austenitico produce comunemente una regione subsuperficiale con più ferrite e meno perlite rispetto all’interno. La parte interna può mostrare la struttura ferrite–perlite prevista, mentre la zona superficiale contiene grani di ferrite che si estendono più profondamente rispetto al materiale non interessato. Questa è la consueta indicazione metallografica di una decarburazione parziale. Se l’impoverimento di carbonio è sufficientemente grave, la regione superficiale visibile può essere quasi interamente ferritica; secondo i criteri di prova applicabili, ciò viene spesso descritto come decarburazione completa.
La transizione raramente costituisce un confine chimico netto. Il carbonio diffonde attraverso l’austenite verso una superficie la cui attività del carbonio è inferiore a quella dell’acciaio. Sulla superficie, le reazioni che coinvolgono ossigeno, vapore acqueo, anidride carbonica o altri gas del forno consumano carbonio o modificano il bilancio interfacciale del carbonio. La struttura misurata riflette quindi congiuntamente la diffusione, la cinetica delle reazioni superficiali, la temperatura, il tempo di esposizione e il potenziale di carbonio del forno. Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life di ASM descrive questo processo accoppiato, anziché trattarlo come una semplice ossidazione.
Ferrite e perlite sono indicatori utili, ma non costituiscono una prova automatica di decarburazione. Una banda ricca di ferrite può derivare da una variazione locale della velocità di raffreddamento, da una regione termicamente alterata trasformata o dal gradiente microstrutturale originario dovuto alla forgiatura o alla laminazione. Un’alterazione termicamente influenzata provocata da saldatura, taglio alla fiamma, rettifica o da una riparazione precedente può produrre una diversa dimensione dei grani e un diverso contrasto tra le fasi senza un corrispondente gradiente di carbonio. Anche la segregazione può modificare la frazione locale di perlite. Una banda di segregazione di manganese o silicio, per esempio, può alterare il comportamento di trasformazione e produrre una struttura diversa da quella delle aree adiacenti, anche se la concentrazione di carbonio non è diminuita sulla superficie.
L’analista dovrebbe confrontare diverse posizioni lungo il perimetro e, quando possibile, esaminare una regione di riferimento non interessata dello stesso prodotto e della stessa colata. La profondità dovrebbe essere verificata in relazione a una variazione della frazione di fase, della morfologia dei grani o della durezza, non dedotta da una singola fotografia isolata. Una riduzione graduale della perlite verso la superficie supporta l’ipotesi di impoverimento di carbonio quando la superficie è stata identificata correttamente e la storia termica è nota. Ciò non stabilisce la causa nel forno.
La trasformazione delle fasi può complicare ulteriormente l’interpretazione. Un acciaio austenitizzato e raffreddato rapidamente può contenere martensite o bainite sotto uno strato superficiale ferritico. Il confine apparente potrebbe rappresentare una variazione del tenore di carbonio, una variazione della velocità di raffreddamento oppure entrambe. Nei tipi di acciaio a medio tenore di carbonio come AISI/SAE 1045, una superficie ferritica sopra un cuore trasformato più duro può essere compatibile con la decarburazione, ma il metallografo ha comunque bisogno di dati di durezza o di prove chimiche se il risultato è contestato. Nei tipi di acciaio legato, cromo, molibdeno, silicio e manganese influenzano la stabilità delle fasi e la risposta all’attacco; pertanto, il confronto visivo con un acciaio al carbonio non legato non è sicuro.
Neppure la sola temperatura può prevedere lo strato osservato. Uno studio del 2021 sull’acciaio per molle Fe-0.6C-1.8Si-0.8Mn, sottoposto a prove da 700 a 1000 °C, ha rilevato che lo spessore della ferrite decarburata aumentava fino a circa 800–825 °C e successivamente diminuiva. Una maggiore diffusione a temperature più elevate non ha prodotto un aumento monotono, perché sono cambiate anche le condizioni di ossidazione e di reazione superficiale. Questo è uno dei motivi per cui un risultato microscopico deve essere interpretato insieme ai dati sull’atmosfera del forno. ASM identifica la concentrazione di vapore acqueo, la concentrazione di anidride carbonica e la pressione parziale dell’ossigeno come variabili del forno rilevanti per il potenziale di carbonio. Eurotherm descrive la determinazione del potenziale di carbonio a partire dalle misure dell’ossigeno effettuate con una sonda allo zirconio, combinate con la temperatura e il tenore di monossido di carbonio, oppure mediante la misurazione del punto di rugiada. Questi controlli spiegano l’esposizione; non sostituiscono l’esame dell’acciaio.
Analisi lineare o quantitativa negli esami dirimenti
Un esame di screening può identificare l’esistenza di una zona superficiale sospetta, ma una profondità di decarburazione dichiarata richiede criteri definiti. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, comprende procedure di screening, esami microscopici, misure della microdurezza e analisi chimiche. Indica l’analisi quantitativa o lineare rigorosa come approccio dirimente quando le parti sono in disaccordo. ISO 3887:2023, Steels — Determination of the depth of decarburization, specifica tre metodi per misurare la profondità nei prodotti di acciaio, mentre SAE J419_201801, Methods of Measuring Decarburization, fornisce pratiche raccomandate di analisi microscopica, di durezza e chimica per i materiali ferrosi.
L’analisi lineare trasforma una transizione visiva in una misurazione registrata. Una linea di prova viene tracciata dalla superficie originaria identificata verso il cuore e l’analista registra la posizione in cui viene soddisfatto il criterio strutturale specificato. A seconda della norma e del contratto, tale criterio può riguardare la fine della decarburazione completa, la fine della decarburazione parziale oppure il ritorno alla struttura normale del cuore. Il rapporto deve dichiarare quale confine è stato misurato. Una “profondità di decarburazione” priva di questa definizione può descrivere distanze diverse.
Per la microscopia quantitativa, il laboratorio dovrebbe documentare l’ingrandimento, la scala calibrata, il reagente di attacco, la posizione della sezione, il numero e la spaziatura delle misurazioni e la regola utilizzata per individuare ciascun confine. Sono preferibili diverse linee radiali o trasversali rispetto a un’unica area scelta per comodità, soprattutto nelle barre e nei pezzi forgiati, nei quali l’esposizione può variare lungo la circonferenza. Le immagini dovrebbero includere il riferimento della superficie e una barra della scala. Se la transizione è irregolare, i valori minimo, massimo e medio, insieme alla dispersione delle misure, possono essere più significativi di un unico valore arrotondato.
Un esame dirimente dovrebbe separare l’osservazione dall’interpretazione. Può indicare che la frazione di ferrite aumenta verso la superficie, che la perlite scompare a una distanza misurata o che la durezza varia attraverso la stessa zona. Non dovrebbe affermare che un forno presentava un eccesso di ossigeno solo perché la micrografia è ricca di ferrite. Devono essere considerate e, quando pertinente, verificate mediante microscopia senza attacco, profili di durezza, analisi chimiche o una seconda sezione, la penetrazione della calamina, il danno di lucidatura, la segregazione e uno strato trasformato non correlato.
Il microscopio è quindi efficace per localizzare le evidenze strutturali, ma presenta limiti nell’identificazione della loro causa e dell’esatto profilo del carbonio. Il concetto di esame dirimente di ASTM è importante perché sostituisce la sicurezza visiva con una regola di misurazione documentata. In una controversia, il risultato è la riproducibilità: un altro esaminatore dovrebbe sapere da dove proviene la sezione, come è stata preparata, quale confine è stato definito e come è stata calcolata la profondità riportata.
Metodi di misurazione della durezza e di analisi chimica
La decarburazione viene spesso riportata come profondità in millimetri, ma tale valore dipende dal modo in cui la profondità è stata misurata. Un profilo di durezza registra una variazione della risposta meccanica locale. Un profilo chimico registra la composizione all’interno di un volume campionato. L’esame metallografico registra le fasi e la morfologia. Si tratta di osservazioni correlate, non di misurazioni intercambiabili.
La norma ISO 3887:2023, Acciai — Determinazione della profondità di decarburazione, specifica tre metodi per misurare la profondità di decarburazione nei prodotti di acciaio. La norma ASTM E1077-14(2021), Metodi di prova standard per la stima della profondità di decarburazione dei provini di acciaio, comprende procedure di screening, microscopiche, di durezza mediante microindentazione e di analisi chimica. Anche la norma SAE J419_201801, Metodi di misurazione della decarburazione, definisce pratiche raccomandate di tipo microscopico, di misurazione della durezza e di analisi chimica per i materiali ferrosi. Il metodo appropriato dipende dal fatto che il risultato sia destinato a uno screening di produzione, a una misurazione prevista da una specifica oppure a costituire una prova nell’ambito di un guasto o di una controversia.
Profili di durezza mediante microindentazione
Un profilo di durezza mediante microindentazione consiste nell’eseguire una sequenza di piccole impronte dalla superficie esposta verso l’interno non interessato, per poi rappresentare graficamente la durezza in funzione della distanza. La prova utilizza comunemente impronte Vickers o Knoop, con carico e distanza tra le impronte scelti in modo da risolvere il gradiente previsto senza sovrapporre le zone plastiche. Il risultato è un profilo della risposta meccanica in prossimità della superficie.
Uno strato decarburato contiene comunemente una quantità inferiore di perlite, una quantità inferiore di carburi oppure una frazione maggiore di ferrite rispetto al materiale di base. Tende pertanto a presentare una durezza inferiore, in particolare negli acciai a medio e alto tenore di carbonio, la cui resistenza dipende fortemente dalle fasi ricche di carbonio. Il profilo può mostrare un marcato incremento dalla superficie verso il cuore, una transizione graduale oppure nessuna variazione netta. Si può quindi utilizzare un criterio di durezza specificato per stimare il limite della zona interessata.
Tale limite non costituisce un’analisi diretta del tenore di carbonio. La durezza risponde anche all’equilibrio tra le fasi, alla dimensione dei grani, alla formazione di martensite o bainite, al rinvenimento, alle tensioni residue, agli elementi di lega, alla direzione della prova e alla bandatura microstrutturale locale. Una superficie tenera può riflettere una decarburazione, ma può anche essere il risultato di una diversa storia termica o di una preparazione inadeguata della superficie. Al contrario, una regione impoverita di carbonio può conservare una durezza considerevole se i suoi prodotti di trasformazione o il contenuto di elementi di lega compensano in parte la perdita di carbonio.
La preparazione della superficie è importante. Calamina, bruciature da rettifica, bordi arrotondati e posizionamento delle impronte troppo vicino al bordo possono distorcere le prime misurazioni. L’indentatore deve essere sufficientemente piccolo da rilevare il gradiente, ma non tanto da far sì che i singoli grani di ferrite, i carburi o la rugosità superficiale dominino il risultato. Una distanza eccessivamente ridotta può inoltre causare l’interazione tra impronte adiacenti. Il profilo dovrebbe attraversare la normale alla superficie e proseguire abbastanza in profondità nel materiale da consentire a diverse letture di stabilire la durezza di riferimento della zona non interessata.
La norma ASTM E1077-14(2021) include la durezza mediante microindentazione tra le procedure di stima, ma non trasforma un profilo di durezza in un profilo chimico. Il metodo è più probante quando la transizione di durezza concorda con le evidenze metallografiche e con il gradiente di carbonio previsto. È meno probante quando l’acciaio è stato sottoposto a tempra, rinvenimento, sferoidizzazione o trattamento superficiale complessi.
Anche la storia termica del forno può produrre un risultato non monotono. In uno studio del 2021 pubblicato nel Journal of Materials Research and Technology sull’acciaio per molle Fe-0.6C-1.8Si-0.8Mn riscaldato tra 700 e 1000 °C, lo spessore della ferrite decarburata aumentava con la temperatura fino a circa 800–825 °C e successivamente diminuiva. La temperatura, da sola, non determinava lo strato misurato. L’attività del carbonio sulla superficie dell’acciaio, le reazioni di ossidazione, la diffusione attraverso l’austenite e la durata dell’esposizione variavano tutte contemporaneamente. Un profilo di durezza rilevato dopo un ciclo di questo tipo non dovrebbe essere interpretato secondo la semplice regola per cui una temperatura più elevata implica sempre una maggiore profondità di decarburazione.
Analisi chimica e profondità di campionamento
L’analisi chimica affronta una domanda diversa: quanto carbonio è presente nel materiale rimosso o campionato da una posizione definita? Questo la rende l’approccio più diretto dal punto di vista della composizione, ma “diretto” non significa spazialmente esatto. Il risultato rappresenta il volume di materiale raccolto e non necessariamente la concentrazione di carbonio su un singolo piano geometrico.
L’analisi della combustione su campione massivo, per esempio, può misurare accuratamente il carbonio in un provino preparato, effettuando però una media del carbonio sull’intero campione. Non può identificare un gradiente superficiale di 20 micrometri se il campione ha uno spessore di diversi millimetri. Per risolvere la decarburazione, l’analista deve rimuovere strati successivi, prelevare una lamina sottile accuratamente definita oppure utilizzare una tecnica microanalitica con un volume di interazione noto. La geometria del campionamento diventa parte integrante del risultato.
La rimozione della superficie è particolarmente importante. Se un provino viene analizzato insieme a calamina, olio, residui di rettifica o a uno strato di materiale rimosso involontariamente, il valore di carbonio riportato potrebbe non corrispondere alla superficie originaria dell’acciaio. La rimozione chimica, la lavorazione meccanica, la rimozione elettrolitica o la rettifica controllata possono modificare ciascuna l’incremento di profondità e introdurre contaminazione. Il metodo dovrebbe documentare la superficie iniziale di riferimento, la quantità rimossa a ogni fase, l’area o la massa raccolta e se il valore riportato costituisca una media su uno strato o una misurazione puntuale.
Un profilo chimico strato per strato può rivelare una concentrazione di carbonio che aumenta gradualmente verso il cuore, anziché un’interfaccia netta. Tale profilo potrebbe non fornire la stessa “profondità” definita da un criterio di durezza o da un limite metallografico. Un metodo potrebbe definire la profondità interessata nel punto in cui il carbonio raggiunge una frazione prestabilita del valore nominale del materiale massivo; un altro potrebbe definirla nel punto in cui la morfologia della ferrite o dei carburi non è più distinguibile. I valori possono differire senza che nessuna delle due prove sia invalida.
L’atmosfera del forno fornisce un contesto utile per interpretare tali profili. La pubblicazione del 2013 di ASM International, Controllo dell’atmosfera del forno nei trattamenti termici, identifica la concentrazione del vapore acqueo, la concentrazione dell’anidride carbonica e la pressione parziale dell’ossigeno come variabili utilizzate per controllare il potenziale di carbonio del forno e prevenire la decarburazione. Lo scambio di carbonio è governato dalla differenza di attività del carbonio tra acciaio e atmosfera, insieme alla cinetica della reazione superficiale. Il supplemento del 2020 2704CP Handbook di Eurotherm descrive la comune inferenza del potenziale di carbonio del forno a partire dalle misurazioni dell’ossigeno mediante sonda alla zirconia, combinate con la temperatura del forno e il contenuto di monossido di carbonio, oppure a partire dalla misurazione del punto di rugiada.
Queste letture costituiscono evidenze del processo, non una prova del contenuto di carbonio sulla superficie del componente. Le indicazioni del 2023 di Linde sulla sinterizzazione riportano che il vapore acqueo nelle atmosfere N2/H2 provoca decarburazione e citano una linea guida sperimentale secondo cui una percentuale di idrogeno inferiore al 5% limitava le velocità di carburazione e decarburazione nelle condizioni di sinterizzazione dichiarate. Tale valore è condizionato dalle circostanze e non rappresenta una regola universale per i forni. L’esposizione a un eccesso di ossigeno può provocare ossidazione, formazione di calamina e decarburazione, come descritto nelle indicazioni di Cambridge sul controllo dell’atmosfera per i metalli.
Correlazione tra durezza, microstruttura e concentrazione di carbonio
L’interpretazione più solida deriva dalla concordanza tra osservazioni indipendenti. Una regione superficiale che presenta una riduzione del carbonio, un aumento della ferrite o una riduzione della frazione di carburi e una durezza inferiore fornisce una diagnosi coerente di decarburazione. Se varia soltanto la durezza, il risultato è indicativo. Se varia soltanto il valore del carbonio, l’analista deve comunque considerare lo trascinamento durante il campionamento, l’effetto di media e la preparazione della superficie. Se la microstruttura varia senza un gradiente di carbonio, la responsabilità può essere della storia delle trasformazioni o della segregazione degli elementi di lega.
La correlazione richiede che le posizioni corrispondano. Il profilo di durezza, la sezione metallografica e i campioni per l’analisi chimica dovrebbero essere prelevati da sezioni adiacenti o seriali, con una superficie di riferimento comune. Un campione di carbonio che effettua la media sui primi 0,5 mm non può essere confrontato direttamente con una variazione di durezza confinata ai primi 0,1 mm. Analogamente, una micrografia acquisita da un angolo potrebbe non rappresentare una superficie piana estesa, poiché la geometria del bordo modifica il trasferimento di calore e l’accesso del gas.
L’interpretazione basata sulle norme trae vantaggio dalla combinazione di questi metodi quando una specifica, un’indagine su un guasto o una controversia richiede prove più solide. La norma ASTM E1077-14(2021) indica l’analisi quantitativa rigorosa o lineare come approccio di riferimento nelle controversie. Questa disposizione è importante perché un rapido screening della durezza può identificare materiale sospetto, mentre un esame quantitativo più controllato può stabilire la profondità dichiarata. La norma ISO 3887:2023 e la norma SAE J419_201801 forniscono il quadro per selezionare e applicare gli approcci di misurazione pertinenti; il rapporto di laboratorio dovrebbe comunque indicare il criterio utilizzato, la posizione di campionamento, la procedura di preparazione, la distanza tra le impronte e l’incertezza o la ripetibilità, ove disponibili.
Ne consegue una conclusione pratica: la durezza è spesso efficace per localizzare una transizione, l’analisi chimica è preziosa per confermare la composizione e la microscopia spiega quali fasi sono cambiate. Nessuno di questi metodi dovrebbe essere considerato un sostituto universale degli altri. La profondità di decarburazione riportata è significativa soltanto quando, insieme al valore numerico, vengono identificati il metodo di prova, il volume di campionamento, il criterio di accettazione e la storia termica dell’acciaio.
Controllo della decarburazione nei trattamenti termici e nella sinterizzazione
Il controllo della decarburazione inizia dal potenziale di carbonio, non da una ricetta nominale per il gas del forno. Una miscela etichettata come “endotermica”, “azoto–metanolo” o “N₂/H₂” può produrre condizioni diverse di trasferimento del carbonio quando cambiano la temperatura, l’umidità, le perdite, il flusso di gas o l’equilibrio della combustione. L’acciaio risponde all’attività del carbonio sulla sua superficie e alle velocità delle reazioni superficiali che consumano o forniscono carbonio. Il carbonio diffonde quindi attraverso l’austenite verso la superficie. Il controllo del forno deve pertanto misurare le variabili dell’atmosfera che regolano l’attività del carbonio, invece di presumere che una composizione fissa del gas produca un risultato fisso.
Il potenziale di carbonio richiesto deve essere stabilito in funzione della qualità dell’acciaio, delle dimensioni della sezione, del ciclo di riscaldamento e mantenimento e di qualsiasi successiva operazione di cementazione, tempra neutra o ricottura brillante. Un’atmosfera neutra per un acciaio al carbonio semplice non è automaticamente neutra per un acciaio altolegato, né lo stesso valore impostato è adeguato a ogni temperatura. L’obiettivo è mantenere l’attività del carbonio superficiale sufficientemente vicina alla condizione di equilibrio richiesta dall’acciaio, così da prevenire la perdita di carbonio senza provocare una cementazione indesiderata.
Impostazione e mantenimento del potenziale di carbonio del forno
Il potenziale di carbonio è l’attività effettiva del carbonio che l’atmosfera del forno può imporre all’acciaio a una temperatura specificata. Se l’atmosfera ha un potenziale di carbonio inferiore a quello della superficie dell’acciaio, il carbonio fuoriesce dall’acciaio. Se ha un potenziale superiore, il carbonio penetra nell’acciaio. Una breve deviazione può essere significativa quando il carico è sottile, l’area superficiale è ampia o il materiale rimane a temperatura per un periodo prolungato.
La pubblicazione ASM Furnace Atmosphere Controls in Heat Treating identifica la concentrazione del vapore acqueo, la concentrazione di anidride carbonica e la pressione parziale dell’ossigeno come variabili del forno utilizzate per controllare il potenziale di carbonio e prevenire la decarburazione. Queste variabili sono collegate attraverso le reazioni tra monossido di carbonio, anidride carbonica, idrogeno, vapore acqueo e carbonio sulla superficie dell’acciaio. Un piccolo aumento di H₂O o CO₂ può quindi modificare l’atmosfera effettiva anche quando le portate visualizzate di azoto, idrogeno o gas di arricchimento rimangono invariate.
I valori impostati devono essere stabiliti sulla base della specifica dell’acciaio, della qualificazione del processo e delle attività di calibrazione del forno. Non devono essere copiati da una tabella delle portate dei gas senza verificare la temperatura e la risposta dell’analizzatore. Per un ciclo di tempra, il potenziale selezionato può essere prossimo alla neutralità o leggermente cementante alla temperatura di austenitizzazione; per un ciclo di sinterizzazione, i livelli ammissibili di ossigeno e umidità possono essere specificati più direttamente, poiché i componenti di metallurgia delle polveri possono presentare un’ampia area superficiale e una porosità interconnessa.
La temperatura deve essere controllata con la stessa attenzione riservata all’atmosfera. L’attività del carbonio, le velocità di reazione e la diffusione del carbonio aumentano o cambiano tutte con la temperatura, ma la profondità della decarburazione non aumenta necessariamente secondo una semplice relazione lineare. Uno studio del 2021 sull’acciaio per molle Fe-0.6C-1.8Si-0.8Mn, condotto tra 700 e 1000 °C, ha rilevato che lo spessore della ferrite decarburata aumentava fino a circa 800–825 °C e successivamente diminuiva. Questo risultato riflette gli effetti concorrenti della diffusione, dell’ossidazione, della trasformazione di fase e delle reazioni superficiali. Una temperatura del forno più elevata non dimostra, di per sé, una maggiore decarburazione misurata.
Il controllo dell’atmosfera richiede inoltre un piano di allarme e di risposta. Il guasto di una sonda, l’aumento del punto di rugiada, la diminuzione del potenziale di carbonio, la perdita di gas di arricchimento o una variazione inspiegata del CO devono attivare, in funzione del rischio del processo, un mantenimento, una correzione controllata o la messa in quarantena del carico. Un regolatore che si limita a portare una valvola verso il valore impostato mentre il dispositivo di misura è contaminato può mantenere il numero visualizzato e produrre comunque acciaio decarburato.

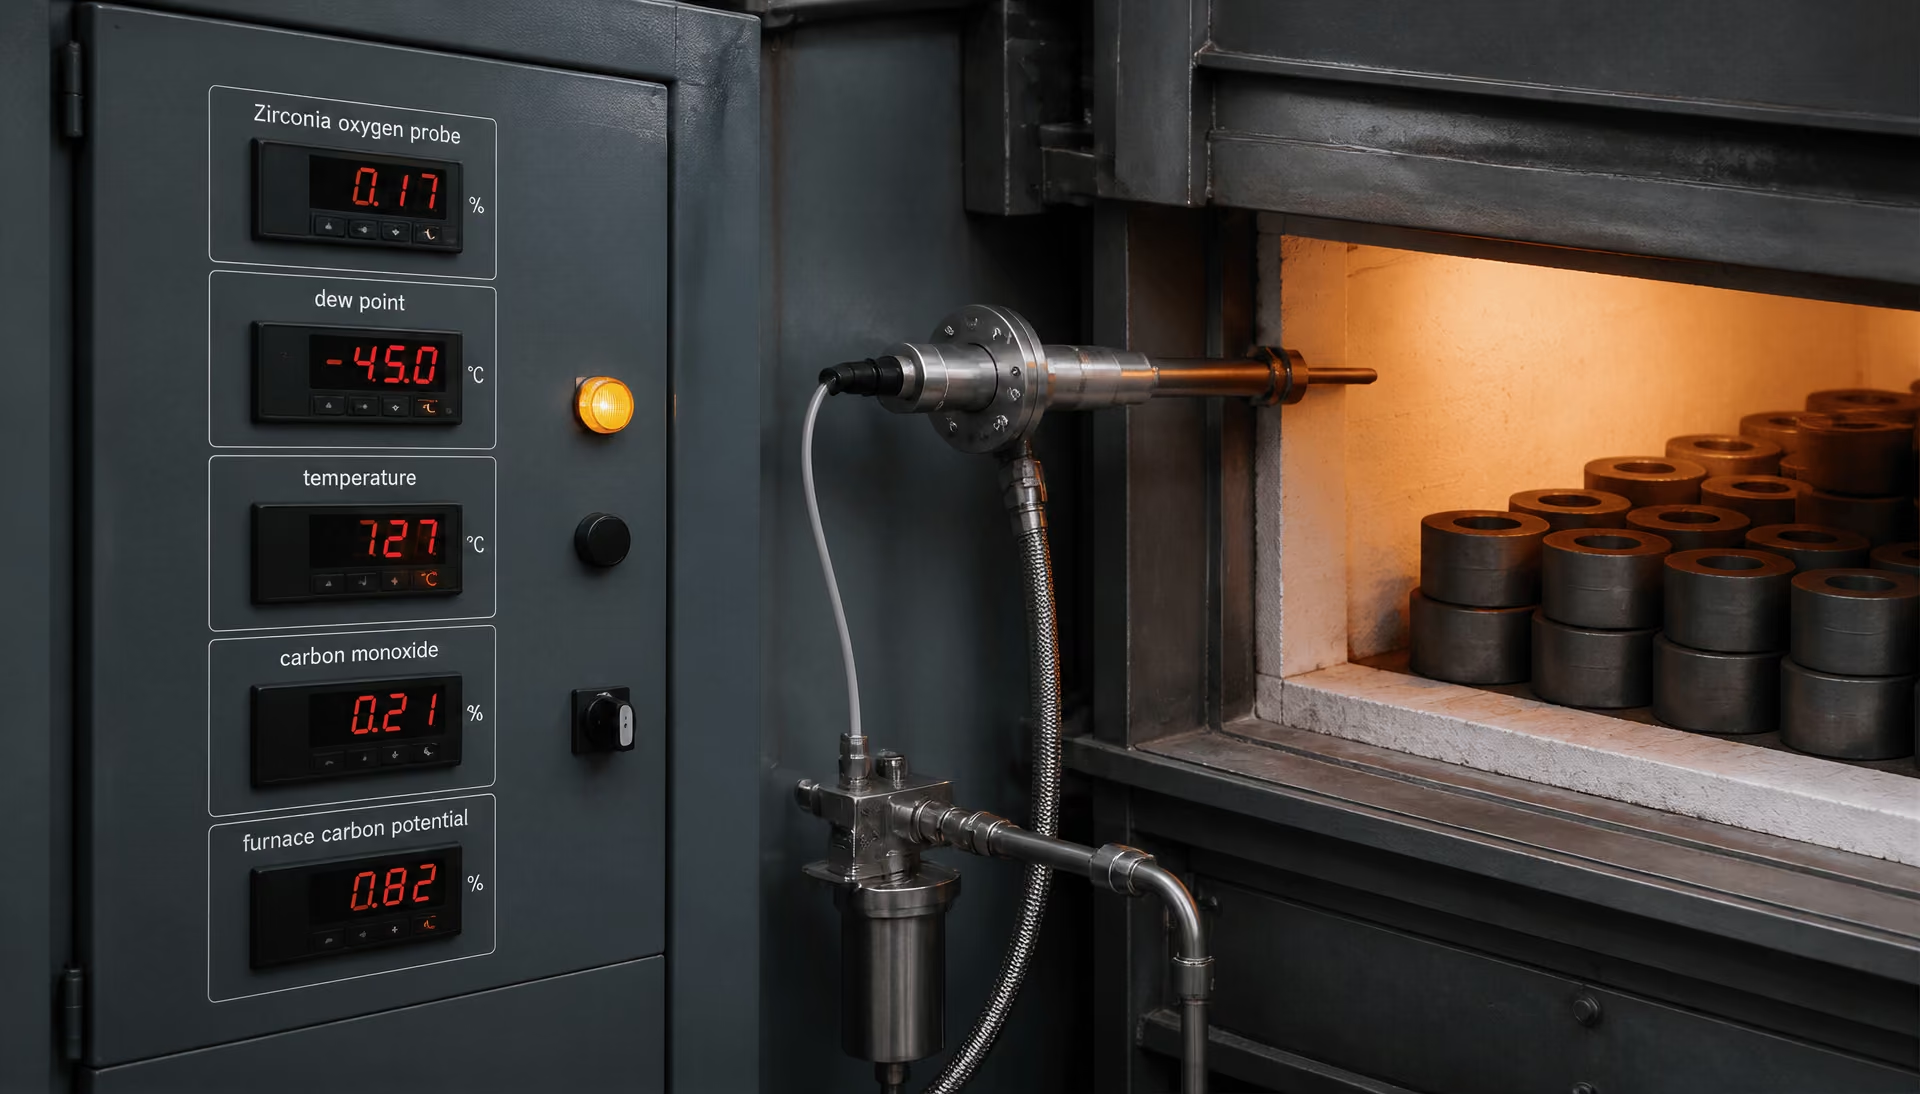
Sensori, punto di rugiada, sonde per l’ossigeno, temperatura e monossido di carbonio
Il supplemento al manuale Eurotherm 2704CP Handbook descrive due approcci comuni per stimare il potenziale di carbonio del forno. Uno combina la misurazione dell’ossigeno mediante una sonda di zirconia con la temperatura del forno e il contenuto di monossido di carbonio. L’altro utilizza la misurazione del punto di rugiada. Questi approcci sono correlati, ma non sono letture intercambiabili provenienti da un unico sensore fisico.
Una sonda di ossigeno in zirconia misura il potenziale di ossigeno attraverso la tensione generata ai capi di un elettrolita di zirconia alla temperatura del forno. Con un contenuto di CO noto o controllato, il segnale della sonda e la temperatura possono essere convertiti in una stima del potenziale di carbonio. La compensazione della temperatura è essenziale: la stessa tensione della sonda non rappresenta lo stesso potenziale di ossigeno o di carbonio a temperature diverse. Anche il contenuto di CO è essenziale nel calcolo. Se il regolatore presuppone un valore costante di CO mentre la composizione effettiva del gas cambia, il potenziale di carbonio indicato può essere errato anche se la cella di zirconia funziona correttamente.
La posizione della sonda è importante. La misurazione deve rappresentare l’atmosfera intorno al carico, non un angolo stagnante, un tubo di campionamento freddo o una zona vicina a una perdita d’aria. Fuliggine, scaglia, condensa, invecchiamento della sonda, rumore elettrico e problemi dell’aria di riferimento possono falsare le letture. Gli operatori devono verificare la risposta della sonda rispetto a una condizione di calibrazione nota, ispezionare la sonda e i componenti di protezione e confrontare il segnale con dati indipendenti sull’atmosfera dopo la manutenzione o in caso di deriva inspiegata. La calibrazione non può correggere una sonda installata in un punto in cui l’atmosfera del forno non è rappresentativa.
La misurazione del punto di rugiada costituisce un metodo di monitoraggio distinto, basato sulla misurazione del contenuto di umidità del gas, generalmente dopo un campionamento e un raffreddamento controllati. L’umidità è una variabile di allarme diretta, poiché il vapore acqueo può ossidare il carbonio sulla superficie dell’acciaio. ASM include la concentrazione del vapore acqueo tra le variabili utilizzate per controllare il potenziale di carbonio, mentre le linee guida di Linde del 2023 sulla sinterizzazione affermano che il vapore acqueo nelle atmosfere N₂/H₂ provoca decarburazione. Linde fornisce inoltre una linea guida sperimentale secondo cui una percentuale di idrogeno inferiore al 5% limita le velocità di cementazione e decarburazione nelle condizioni di sinterizzazione citate. Tale valore è specifico del processo e non costituisce un limite universale per ogni forno, lega, temperatura o punto di rugiada.
Il punto di rugiada può rivelare l’ingresso di acqua dovuto a materiali refrattari umidi, a un’essiccazione insufficiente del gas, a perdite, alla pulizia del forno o a uno spurgo incompleto. Tuttavia, da solo non può descrivere tutte le reazioni che influenzano il potenziale di carbonio. Un punto di rugiada basso non dimostra che il carico sia al sicuro se l’aria entra attraverso una guarnizione della porta o se le condizioni di CO₂, CO, temperatura e flusso sono anomale. Per questo motivo, un sistema per il punto di rugiada deve essere interpretato insieme alle misurazioni di temperatura, flusso, pressione e, ove applicabile, ossigeno e CO.
Pratiche di carico, tenuta, distribuzione del gas e verifica del processo
Un’atmosfera ben controllata non può compensare pratiche di carico inadeguate. I componenti devono essere disposti in modo che il gas possa raggiungere tutte le superfici esposte e che le zone fortemente impaccate non formino aree stagnanti capaci di trattenere l’umidità. Cesti, attrezzature, vassoi e rivestimenti protettivi non devono ostacolare il flusso intorno alle superfici critiche. I carichi pesanti possono consumare il gas di arricchimento o ritardare il ricambio dell’atmosfera, mentre i carichi freddi o umidi possono rilasciare umidità durante la fase più sensibile del ciclo di riscaldamento.
Le tenute del forno meritano la stessa attenzione degli analizzatori. Fessure delle porte, crepe nella muffola, dispositivi di controllo dei bruciatori, tenute degli alberi dei ventilatori, linee di campionamento e aperture di trasferimento non chiuse correttamente possono aspirare aria in un forno funzionante a bassa pressione. L’ingresso di aria fornisce ossigeno e può creare ossidazione e decarburazione localizzate anche quando l’analizzatore principale indica un valore accettabile. Una pressione positiva, quando appropriata per la configurazione del forno, riduce le infiltrazioni, ma una pressione eccessiva può spingere il gas di processo attraverso le tenute e creare altri pericoli. Le verifiche delle perdite devono essere eseguite dopo la manutenzione e ogni volta che le tendenze di ossigeno, punto di rugiada o CO cambiano senza una spiegazione di processo plausibile.
La distribuzione del gas deve essere verificata e non dedotta dalla portata totale. Occorre verificare il funzionamento dell’ingresso e dello scarico, le prestazioni del ventilatore di circolazione, il tempo di spurgo, il funzionamento dei flussimetri e la stabilità della pressione. Nella sinterizzazione continua, le zone devono essere ispezionate separatamente: l’atmosfera nelle sezioni di preriscaldamento, alta temperatura e raffreddamento può differire sostanzialmente. Il vapore acqueo rilasciato in una zona può condensare o reagire a valle, mentre un singolo analizzatore può non rilevare una condizione locale sulla superficie del pezzo.
La verifica del processo si conclude con l’acciaio. I campioni rappresentativi devono includere le posizioni maggiormente esposte all’atmosfera del forno e le aree più suscettibili di essere schermate dal contatto o dall’impaccamento. La norma ISO 3887:2023, Steels — Determination of the depth of decarburization, specifica tre metodi per misurare la profondità della decarburazione nei prodotti di acciaio. La norma ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, comprende procedure di screening, esame microscopico, misurazione della microdurezza e analisi chimica. In caso di controversie, ASTM designa l’analisi quantitativa rigorosa o lineare come approccio di riferimento. La norma SAE J419_201801, Methods of Measuring Decarburization, fornisce pratiche raccomandate di analisi microscopica, di durezza e chimica per i materiali ferrosi.
Il metodo di prova può modificare la profondità riportata. Un profilo di durezza può identificare una zona rammollita dal punto di vista funzionale, mentre la metallografia può separare la decarburazione della ferrite dalla decarburazione parziale o distinguere i danni da ossidazione. I risultati devono pertanto essere confrontati utilizzando la stessa norma, lo stesso orientamento della sezione, lo stesso metodo di preparazione, lo stesso ingrandimento e lo stesso criterio di accettazione. Se la registrazione del forno appare soddisfacente ma l’acciaio rappresentativo non supera la prova, occorre esaminare il ritardo del sensore, la posizione del campione, la schermatura del carico, l’umidità, l’ingresso di aria e la validità del calcolo del potenziale di carbonio prima di aumentare semplicemente il valore impostato. Tale risposta può scambiare la decarburazione con la cementazione senza correggere il difetto alla base.
Conseguenze di correzione, rimozione, accettazione e mancata conformità
| Decisione | Quando può essere appropriata | Verifica richiesta |
|---|---|---|
| Accettare | La condizione misurata soddisfa il requisito di riferimento | Documentare metodo, criterio e risultato |
| Rimuovere mediante lavorazione meccanica o rettifica | Lo strato interessato rientra nel sovrametallo approvato | Ripetere l’ispezione sulla superficie corretta e verificare la geometria residua |
| Ripetere il trattamento | Un ciclo termico completo qualificato può ripristinare le proprietà richieste | Riqualificare atmosfera, riscaldamento, raffreddamento e proprietà finali |
| Rifiutare o riclassificare | La superficie o la sezione critica non può soddisfare il requisito | Registrare le evidenze misurate e la decisione ingegneristica |
La decarburazione non costituisce automaticamente una condizione di rifiuto, ma non è neppure un difetto che la lavorazione meccanica risolve sempre. La decisione dipende dalla quantità di carbonio persa, dall’estensione della zona interessata, dalle superfici che sono sottoposte a carico e dal fatto che la geometria specificata lasci o meno materiale sufficiente per la rimozione. Un sottile strato ferritico su un sovrametallo di lavorazione può essere rimosso senza compromettere le prestazioni. La stessa profondità misurata su una molla finita, sul dente di un ingranaggio, sulla pista di un cuscinetto o su un albero critico a fatica può rappresentare una grave perdita di capacità prestazionale.[5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
La prima decisione dovrebbe basarsi su una misurazione verificata, non sul colore della calamina o su una singola impronta di durezza. La norma ISO 3887:2023, Steels — Determination of the depth of decarburization, specifica tre metodi per determinare la profondità di decarburazione nei prodotti di acciaio. La norma ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, comprende procedure di screening, esame microscopico, misurazione della microdurezza e analisi chimica. Quando i risultati sono controversi, ASTM E1077-14(2021) designa l’analisi quantitativa rigorosa o lineare come approccio arbitrale. Anche SAE J419_201801 stabilisce pratiche raccomandate di analisi microscopica, di durezza e chimica per i materiali ferrosi.
Questi metodi non riportano necessariamente lo stesso limite. Un metodo metallografico può individuare una zona nella quale la perlite o la martensite si sono trasformate in ferrite, mentre un’analisi della durezza lungo una sezione può mostrare una transizione più graduale e definire la profondità interessata in corrispondenza di un criterio di durezza selezionato. L’analisi chimica può misurare direttamente la concentrazione di carbonio, ma può mediare il risultato su un determinato volume di campionamento. Di conseguenza, “rimuovere la decarburazione” è un’indicazione incompleta, a meno che non siano specificate la profondità di rimozione richiesta e il metodo utilizzato per verificarla.
Quando il materiale decarburato può essere rimosso mediante lavorazione meccanica o rettifica
La rimozione è generalmente tecnicamente fattibile quando lo strato interessato si trova interamente all’interno di un sovrametallo di lavorazione o di rettifica approvato. Tornitura, fresatura, rettifica cilindrica, rettifica in piano e rimozione controllata del sovrametallo possono esporre materiale con il contenuto di carbonio e il profilo di durezza richiesti. La sezione rimanente deve comunque soddisfare il disegno, la tolleranza dimensionale, il requisito di finitura superficiale ed eventuali requisiti relativi alla profondità dello strato indurito o al trattamento termico. Un componente non può essere dichiarato corretto semplicemente perché una superficie chiara o tenera è scomparsa.
Il calcolo della rimozione deve tenere conto della geometria della superficie interessata. Se durante la rettifica un albero cilindrico perde 0,20 mm di raggio, il suo diametro diminuisce di 0,40 mm. Su una faccia piana, la rimozione di 0,20 mm riduce lo spessore di 0,20 mm. Un raccordo, un fianco del dente, il fondo di una filettatura o una cava di linguetta decarburati possono essere difficili da rimuovere uniformemente; la rettifica locale può creare sottosquadri, transizioni brusche o tensioni residue di trazione. Tali effetti possono essere più dannosi della perdita di carbonio originaria.
Il sovrametallo necessario è determinato anche dall’effettivo profilo di carbonio, non soltanto dalla profondità visibile della ferrite. Una zona parzialmente decarburata può contenere un gradiente di carbonio che si estende al di sotto di uno strato completamente ferritico. Se la proprietà specificata dipende da una durezza o da una concentrazione di carbonio minima, la profondità di rimozione deve raggiungere tale criterio su tutta la superficie interessata. La verifica dovrebbe normalmente utilizzare una sezione rappresentativa prelevata dalla zona corretta, concordando preventivamente il metodo e la posizione.
La lavorazione meccanica è più facilmente giustificabile su un componente forgiato o laminato grezzo che su un componente finito con un sovrametallo residuo ridotto. Può inoltre essere appropriata quando la superficie interessata non è funzionale e il disegno consente la rimozione di materiale. Non costituisce un rimedio generale per un componente la cui superficie critica abbia già raggiunto la dimensione finale. La rettifica non può ripristinare il sovrametallo che il progetto ha già consumato.
La causa dovrebbe essere affrontata contestualmente. Il testo ASM Furnace Atmosphere Controls in Heat Treating identifica la concentrazione di vapore acqueo, la concentrazione di anidride carbonica e la pressione parziale dell’ossigeno come variabili del forno utilizzate per controllare il potenziale di carbonio e limitare la decarburazione. Il supplemento 2704CP Handbook di Eurotherm descrive la stima comunemente adottata del potenziale di carbonio a partire dalle misurazioni dell’ossigeno mediante sonda alla zirconia, combinate con la temperatura del forno e il contenuto di monossido di carbonio, oppure dalla misurazione del punto di rugiada. La correzione di un componente proveniente da un forno che continua a produrre un basso potenziale di carbonio non costituisce una correzione del processo, ma un’azione temporanea di cernita.
Quando la correzione non equivale al ripristino
La rimozione di una superficie tenera non ripristina il materiale perso, la geometria alterata o la storia originaria del trattamento termico. Questa distinzione è fondamentale nel capitolo ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life. La decarburazione è il risultato della migrazione del carbonio attraverso il ferro austenitico verso una superficie la cui attività del carbonio è inferiore a quella dell’acciaio, mentre le reazioni superficiali con l’atmosfera del forno consumano carbonio. La zona finale dipende dalla diffusione, dalla temperatura, dal tempo di esposizione, dall’attività del carbonio e dalla cinetica delle reazioni superficiali.
Un nuovo riscaldamento può reintegrare il carbonio soltanto in condizioni di carburazione controllate e può introdurre nuovi problemi: crescita dei grani, deformazioni, ossidazione, austenite residua, eccessivo contenuto di carbonio nello strato superficiale o un profilo di durezza diverso da quello specificato originariamente. Il riscaldamento di un componente bonificato non equivale alla ripetizione del trattamento originario, a meno che l’intero ciclo termico, l’atmosfera, la velocità di raffreddamento e la risposta al rinvenimento non siano qualificati. Per un acciaio indurente per precipitazione, per utensili, per molle o per cuscinetti, la correzione richiesta può comportare una riqualificazione completa anziché un trattamento superficiale locale.
La perdita di carbonio modifica inoltre la microstruttura prima che il materiale venga rimosso. Una regione decarburata può contenere ferrite laddove il trattamento previsto avrebbe prodotto perlite, bainite o martensite. La rettifica di tale regione non annulla le variazioni dimensionali, la decarburazione al di sotto di una caratteristica inaccessibile né una condizione di trattamento termico oltrepassata durante il processo. Inoltre, non dimostra che l’acciaio rimanente possieda la durezza del cuore, la profondità dello strato indurito, la tenacità o lo stato di tensione residua specificati.
La sola temperatura non consente di prevedere il risultato. Uno studio del 2021 pubblicato nel Journal of Materials Research and Technology, condotto su un acciaio per molle Fe-0.6C-1.8Si-0.8Mn e sottoposto a temperature comprese tra 700 e 1000 °C, ha rilevato che lo spessore della ferrite decarburata aumentava fino a circa 800–825 °C e successivamente diminuiva. Tale comportamento non monotono riflette la competizione tra gli effetti della diffusione e quelli dell’ossidazione. Di conseguenza, i dati relativi all’atmosfera sono importanti. Linde riferisce che il vapore acqueo nelle atmosfere N2/H2 causa decarburazione e cita un contenuto di idrogeno inferiore al 5% come indicazione sperimentale per limitare le velocità di carburazione e decarburazione in condizioni di sinterizzazione specificate; tale valore non costituisce una regola universale per i forni.
L’accettazione deve derivare dalla specifica di prodotto applicabile, dal disegno, dalla norma di trattamento termico o dal requisito contrattuale. Nessuna singola profondità di decarburazione è valida per ogni qualità di acciaio o componente. Il documento di riferimento può specificare la decarburazione totale, parziale o ferritica, un profilo di durezza, un limite di carbonio, un requisito relativo a una determinata posizione oppure nessun limite, qualora una successiva lavorazione meccanica rimuova la zona. Se il requisito non è specificato, la decisione ingegneristica dovrebbe basarsi su evidenze misurate e sull’analisi delle condizioni di esercizio, anziché su un sovrametallo presunto valido per l’intero settore.
Effetti su fatica, usura, resistenza e vita del componente
La fatica è spesso il modo di cedimento più sensibile, poiché le cricche si innescano in corrispondenza o in prossimità delle superfici, dove interagiscono tensioni cicliche di trazione, rugosità, inclusioni, intagli e tensioni residue. Uno strato decarburato può ridurre la durezza superficiale e il limite di snervamento, aumentare la deformazione plastica locale e modificare il gradiente di durezza al di sotto della superficie. In condizioni di flessione o torsione, tale strato può trovarsi esattamente nella zona in cui la tensione alternata è massima. La sua rimozione può ripristinare le prestazioni a fatica soltanto se la geometria finale, la finitura superficiale, le tensioni residue e la microstruttura subsuperficiale rimangono accettabili.
Il comportamento all’usura dipende dalla pressione di contatto, dalle condizioni di scorrimento o rotolamento, dalla lubrificazione e dal profilo di durezza. Uno strato ferritico tenero sul fianco di un ingranaggio, su una camma, su una rotaia, sul perno di un albero o sulla pista di un cuscinetto può deformarsi, impastarsi, grippare o usurarsi rapidamente. Nel contatto volvente, la transizione tra una zona superficiale tenera e un materiale più duro può concentrare la deformazione e favorire la vaiolatura o il distacco per sfaldamento. Un componente può superare una prova di trazione e tuttavia cedere prematuramente in esercizio perché la sua superficie di contatto non possiede lo strato indurito specificato.
Le conseguenze sulla resistenza statica dipendono dalla riduzione della sezione e dalla posizione del difetto. In una sezione grande e poco sollecitata, una zona superficiale poco profonda può avere un effetto minimo sulla resistenza ultima a trazione. In un filo sottile per molle, in un componente a parete sottile, in un raccordo stretto o nel fondo di un dente fortemente caricato, la stessa profondità può consumare una frazione significativa della sezione portante. La riduzione del carbonio può diminuire localmente durezza e resistenza, mentre la rettifica può ridurre ulteriormente la sezione netta. Una variazione geometrica apparentemente modesta può aumentare in misura rilevante la concentrazione delle tensioni.
La vita del componente non può quindi essere dedotta dalla sola profondità di decarburazione. Sono importanti la qualità dell’acciaio, il contenuto di carbonio, la temprabilità della lega, la profondità interessata, il gradiente di durezza, lo stato tensionale superficiale, il tipo di carico, il rapporto di carico, la severità dell’intaglio, le tensioni residue, l’ambiente e la sensibilità dell’ispezione. La decisione corretta può consistere nell’accettazione, nella rimozione seguita da una nuova ispezione, nel ritrattamento mediante un trattamento termico qualificato, nel declassamento o nel rifiuto. La decisione dovrebbe indicare quale condizione è stata misurata, quale requisito è determinante, quanto materiale è stato rimosso e quali evidenze dimostrano che il componente rimanente — non soltanto il suo aspetto — può garantire le prestazioni per la vita utile prevista.
Un flusso di lavoro per l’indagine e la reportistica basato sulle norme
La decarburazione deve essere indagata come una questione di conformità, non come un’impressione visiva. Uno strato scuro di scaglia, una banda ferritica, una diminuzione della durezza e un gradiente di carbonio misurato sono osservazioni correlate, ma non sono risultati intercambiabili. L’indagine deve collegare il requisito del prodotto, la superficie originale, il metodo di esame, l’esposizione termica e l’atmosfera del forno.
La norma ISO 3887:2023, Acciai — Determinazione della profondità di decarburazione, specifica tre metodi per misurare la profondità di decarburazione nei prodotti di acciaio. La norma ASTM E1077-14(2021), Metodi di prova standard per la stima della profondità di decarburazione dei provini di acciaio, tratta le procedure di screening, di esame microscopico, di durezza mediante microindentazione e di analisi chimica. La norma SAE J419_201801, Metodi di misurazione della decarburazione, fornisce pratiche raccomandate per l’esame microscopico, la determinazione della durezza e l’analisi chimica dei materiali ferrosi. Questi documenti forniscono i metodi; da soli, tuttavia, non stabiliscono se un determinato trattamento termico, barra, pezzo forgiato, lamiera o componente finito sia accettabile.
Definire la questione e il requisito di accettazione applicabile
Iniziare specificando quale decisione deve essere presa. Le possibili domande includono:
- Il materiale è completamente decarburato, parzialmente decarburato o privo di decarburazione misurabile?
- Qual è la profondità massima ammissibile a partire dalla superficie originale?
- Il requisito si applica a una sola superficie, a tutte le superfici, a una lunghezza di campionamento specificata o all’intero lotto?
- Il limite è espresso come distanza, concentrazione di carbonio, variazione di durezza, limite metallografico o sovrametallo di lavorazione consentito?
- Il requisito riguarda il prodotto fornito o il componente finito dopo rettifica, tornitura, pallinatura o altra rimozione superficiale?
La risposta deve provenire dalla specifica d’acquisto applicabile, dalla norma di prodotto, dal disegno, dalla specifica di trattamento termico o dal documento di accettazione del Cliente. Registrare la designazione esatta e la revisione. Ad esempio, identificare un materiale come AISI/SAE 1045 solo quando tale designazione è supportata dalla documentazione del materiale e identificare separatamente la norma di prodotto, come ASTM A29/A29M, quando tale norma disciplina la barra. Non sostituire un grado specificato con un grado nominale di carbonio simile. SAE J403 Grade 1045, una specifica di prodotto ASTM e una designazione di grado interna possono avere una composizione chimica correlata, ma disposizioni diverse in materia di campionamento, processo o accettazione.
L’indagine richiede inoltre una definizione di “profondità”. La profondità della decarburazione totale può terminare nel punto in cui le fasi ricche di carbonio sono scomparse; la profondità della decarburazione parziale può estendersi fino al punto in cui il tenore di carbonio o la microstruttura ritornano a quelli del cuore non interessato. Un profilo di durezza può mostrare una transizione senza dimostrare l’esatto profilo del carbonio. Viceversa, un profilo chimico può identificare una perdita di carbonio mentre una superficie trasformata o rinvenuta rende meno evidente il limite microstrutturale.
Definire la regola di accettazione prima di esaminare il provino. Se il requisito stabilisce una “decarburazione parziale massima di 0,25 mm”, il rapporto non deve sostituire tale valore con una media, una stima visiva o il punto più profondo rilevato su una sezione orientata diversamente. Se non esiste un criterio di accettazione, riportare la condizione misurata e identificare la regola decisionale mancante, anziché dichiarare il materiale accettabile.
Selezionare e documentare il metodo di esame
Preservare la superficie originale durante il campionamento. Contrassegnare la superficie prima del taglio, evitare la rettifica o il contatto con abrasivi che potrebbero rimuovere lo strato interessato e registrare l’eventuale presenza di scaglia, ossidazione, placcatura, rivestimento, residui di pallinatura o danni di lavorazione. Un provino prelevato dopo la preparazione della superficie non può stabilire la profondità originale della decarburazione, a meno che il sovrametallo rimosso sia noto e documentato.
La posizione e l’orientamento del campionamento sono importanti. Per barre, fili, tubi, piastre e pezzi forgiati, identificare l’asse del prodotto, la sezione trasversale o longitudinale, la superficie esterna o interna, l’angolo, il bordo e la distanza dall’estremità. Includere le posizioni che possono aver sperimentato esposizioni diverse nel forno, come le facce superiore e inferiore, gli angoli raccordati, le estremità o le aree schermate dagli attrezzaggi. Quando la contestazione riguarda un difetto localizzato, campionare attraverso la posizione segnalata e, se possibile, conservare una posizione di confronto vicina e non interessata. Registrare il numero dei provini e il motivo per cui è stata selezionata ciascuna posizione.
Scegliere il metodo in funzione della questione e del livello di solidità decisionale richiesto. La norma ISO 3887:2023 fornisce tre approcci di misurazione; l’approccio selezionato, l’edizione e la clausola applicabile devono figurare nel rapporto. La norma ASTM E1077-14(2021) ammette lo screening, l’esame microscopico, l’esame della durezza mediante microindentazione e l’analisi chimica. Lo screening è utile per localizzare le regioni sospette, ma non deve essere presentato come risultato arbitrale quando il limite di accettazione è prossimo al valore misurato. La norma ASTM E1077-14(2021) indica l’analisi quantitativa rigorosa o lineare come approccio arbitrale nelle controversie.
La microscopia è spesso il primo metodo quantitativo più pratico. Preparare una sezione normale alla superficie, preservare il bordo e indicare la sequenza di taglio, inglobamento, rettifica, lucidatura e attacco metallografico. Identificare il reagente d’attacco e l’ingrandimento di esame. L’Operatore deve definire il criterio del limite prima della misurazione: scomparsa della perlite o di altri costituenti ricchi di carbonio, variazione della morfologia della ferrite, una soglia d’immagine specificata o un altro criterio richiesto dalla norma selezionata. Indicare se il risultato rappresenta la decarburazione totale, la decarburazione parziale o entrambe.
La durezza mediante microindentazione fornisce un profilo, non un’analisi diretta del carbonio. Indicare il tipo di penetratore, la forza di prova, la distanza tra le impronte, la distanza dalla superficie, l’orientamento del percorso di misurazione, lo stato di taratura e la regola utilizzata per identificare la transizione. Impronte collocate troppo vicino al bordo, troppo vicine tra loro o attraverso un limite microstrutturale ripido possono distorcere il risultato. La durezza è inoltre influenzata dalla dimensione dei grani, dalla trasformazione di fase, dal rinvenimento, dalle tensioni residue e dall’austenite trattenuta; pertanto, una diminuzione della durezza deve essere correlata con l’esame microscopico.
L’analisi chimica può essere necessaria quando la controversia riguarda la concentrazione di carbonio anziché un limite visibile. Indicare la tecnica, l’incremento di campionamento, l’area o la massa analizzata, la risoluzione in profondità, il materiale di taratura, il limite di rilevabilità e se il risultato è puntuale, una media dello strato o un profilo ricostruito. Un gradiente di carbonio misurato mediante strati di spessore elevato non può supportare un’indicazione di profondità fine.
I registri di taratura e preparazione fanno parte del risultato. Registrare l’identificazione dello strumento, la data di taratura, i campioni di riferimento, la verifica dell’ingrandimento, la verifica della durezza, l’Analista e l’incertezza di misura o la ripetibilità. Misurare più campi o percorsi quando la norma e il piano di accettazione lo consentono e riportare i singoli valori, la media, l’intervallo e il massimo quando ciascuno di essi ha una diversa rilevanza decisionale.
Collegare i registri del forno alle evidenze metallurgiche
Una zona superficiale misurata costituisce un’evidenza della condizione finale del materiale, non una spiegazione completa della sua origine. Esaminare l’intera storia termica: identificazione del forno, numero della carica, schema di caricamento, velocità di riscaldamento, temperatura di austenitizzazione o sinterizzazione, tempo di mantenimento, tempo di trasferimento, condizioni di raffreddamento ed eventuali operazioni di riscaldamento nuovamente effettuate o di normalizzazione. Associare l’identità del provino al diagramma del forno e al registro di tracciabilità del prodotto. Un registro del forno relativo alla data corretta ma alla carica errata non costituisce un’evidenza di supporto.
I dati sull’atmosfera devono essere interpretati insieme alla temperatura e al tempo. Il documento ASM Furnace Atmosphere Controls in Heat Treating identifica la concentrazione di vapore acqueo, la concentrazione di diossido di carbonio e la pressione parziale dell’ossigeno come variabili utilizzate per controllare il potenziale di carbonio del forno e prevenire la decarburazione. Il supplemento 2704CP Handbook supplement di Eurotherm descrive la consueta deduzione del potenziale di carbonio a partire dalle misurazioni dell’ossigeno mediante sonda allo zirconio, combinate con la temperatura del forno e il contenuto di monossido di carbonio, oppure a partire dalla misurazione del punto di rugiada. Registrare i valori effettivi dei sensori, gli eventi di allarme, i controlli di taratura, il recupero della sonda, il flusso di gas e le interruzioni note dei sensori; non considerare il set point del controllore come prova dell’atmosfera effettiva in corrispondenza del carico.
Il meccanismo è interdipendente. Il carbonio diffonde attraverso il ferro austenitico verso una superficie in cui l’attività del carbonio è ridotta da reazioni che coinvolgono i gas ossidanti dell’atmosfera del forno. La cinetica delle reazioni superficiali, la distanza di diffusione, la temperatura, il tempo di esposizione e il potenziale di carbonio contribuiscono tutti al fenomeno. NIST descrive la zona di decarburazione come una perdita, in prossimità della superficie, di carbonio e di fasi ricche di carbonio, quando il carbonio superficiale reagisce con l’ossigeno formando monossido di carbonio o diossido di carbonio gassosi. Anche il vapore acqueo nelle atmosfere N2/H2 può causare decarburazione; le indicazioni di sinterizzazione di Linde del 2023 riportano, nelle condizioni specificate, una linea guida sperimentale secondo cui un contenuto di idrogeno inferiore al 5% limitava le velocità di cementazione e decarburazione, ma ciò non costituisce una regola universale per i forni.
La temperatura da sola non può spiegare ogni risultato. Uno studio del 2021 pubblicato sul Journal of Materials Research and Technology sull’acciaio per molle Fe-0.6C-1.8Si-0.8Mn, sottoposto a prove da 700 a 1000 °C, ha rilevato che lo spessore della ferrite decarburata aumentava fino a circa 800–825 °C e successivamente diminuiva. Pertanto, diffusione e ossidazione devono essere considerate congiuntamente.
Un rapporto deve contenere l’identità del provino e il trattamento termico o lotto; il grado e la specifica applicabile; la condizione della superficie originale; la posizione e l’orientamento del campionamento; il forno e la storia termica; i registri dell’atmosfera; la norma di esame e la clausola applicabile; i dettagli della preparazione; la taratura dello strumento; il percorso di misurazione o il profilo chimico; le profondità totale e parziale; l’incertezza, la ripetibilità e i limiti; fotografie o mappe; il confronto con il requisito di accettazione; e la motivazione della disposizione finale.
Il flusso di lavoro riproducibile è diretto: identificare il grado e la storia termica, preservare la superficie originale, selezionare e documentare le posizioni e l’orientamento, scegliere un metodo ISO, ASTM o SAE, definire i criteri di preparazione e misurazione, confrontare il profilo misurato con il requisito applicabile e correlare il risultato con i dati relativi all’atmosfera, alla temperatura, al tempo e ai sensori. Solo a questo punto il materiale dovrebbe essere accettato, sottoposto a rilavorazione, esaminato ulteriormente o rifiutato.
Riferimenti
- [1] Steels — Determination of the depth of decarburization. ISO standard, 2023. https://www.iso.org/standard/86689.html
- [2] Furnace Atmosphere Controls in Heat Treating. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/8/chapter-abstract/106617/Furnace-Atmosphere-Controls-in-Heat-Treating
- [3] Sintering of steels. Linde technical guidance, 2023. https://static.prd.echannel.linde.com/wcsstore/EE_REN_Industrial_Gas_Store/pdf/Sintering-of-steels-brochure-EN.pdf
- [4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html
- [5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html