




Che cos’è l’acciaio elettrico e ciò che il nome della qualità non indica
L’acciaio elettrico come materiale per circuiti magnetici
L’acciaio elettrico è una famiglia di prodotti in lamiera e nastro ferromagnetici progettati per condurre un flusso magnetico alternato con perdite controllate. Non si tratta di una sola composizione, di una sola tessitura cristallografica o di un unico stato di lavorazione. Questo materiale costituisce i lamierini o il nastro avvolto di motori, generatori, trasformatori, reattori e altri circuiti magnetici, nei quali l’acciaio deve magnetizzarsi e smagnetizzarsi ripetutamente senza convertire una quantità eccessiva di energia elettrica in calore.
Questa funzione impone requisiti diversi da quelli applicati all’acciaio strutturale. Un nucleo magnetico necessita di un’elevata permeabilità alla sua induzione di esercizio prevista, di perdite nel nucleo limitate alla frequenza prevista, di un’adeguata resistenza meccanica alle operazioni di movimentazione e di una superficie elettricamente isolante tra lamierini adiacenti. L’acciaio viene quindi sottoposto a fusione, laminazione, ricottura, trattamento superficiale e, talvolta, a trattamenti mediante deformazione o laser per controllarne la risposta magnetica.
Tre classi di acciaio elettrico
- Non orientato completamente lavorato
- Fornito con la condizione magnetica prevista già stabilita e progettato per un comportamento magnetico nel piano relativamente uniforme.
- Non orientato semilavorato
- Fornito prima del trattamento termico finale dell'utilizzatore, destinato a migliorare le proprietà magnetiche.
- A grani orientati completamente lavorato
- Fornito con una forte tessitura cristallografica che favorisce la magnetizzazione lungo la direzione di laminazione.
| Classe del materiale | Direzionalità magnetica | Stato di fornitura | Contesto progettuale tipico |
|---|---|---|---|
| Non orientato completamente lavorato | Risposta nel piano relativamente uniforme | Condizione magnetica finale stabilita | Macchine rotanti |
| Non orientato semilavorato | Risposta nel piano relativamente uniforme dopo la lavorazione finale | Ulteriore lavorazione da parte dell'utilizzatore prevista | Componenti di macchine rotanti che richiedono la ricottura finale |
| A grani orientati completamente lavorato | Forte preferenza per la direzione di laminazione | Completamente lavorato prima della fornitura | Percorsi magnetici dei trasformatori |
È opportuno distinguere tre classi di prodotti. L’acciaio elettrico non orientato completamente lavorato è progettato per avere un comportamento magnetico relativamente simile nelle diverse direzioni del piano, il che lo rende comune nelle macchine rotanti. L’acciaio non orientato semilavorato viene fornito prevedendo un ulteriore miglioramento delle proprietà magnetiche durante l’operazione finale di ricottura eseguita dall’utilizzatore. L’acciaio elettrico a grani orientati completamente lavorato viene prodotto con una forte tessitura cristallografica, convenzionalmente la tessitura di Goss, in modo che la magnetizzazione lungo la direzione di laminazione sia particolarmente favorevole. Si tratta di prodotti ingegneristici diversi, non semplicemente di punti differenti su una scala del contenuto di silicio.
Componenti delle perdite nel nucleo
- Perdita per isteresi Energia dissipata dal movimento irreversibile delle pareti dei domini durante i cicli di magnetizzazione.
- Perdita classica per correnti parassite Calore generato dalle correnti circolanti indotte all'interno della lamiera conduttrice.
- Perdita addizionale Perdita dinamica supplementare associata al movimento delle strutture di dominio e alle interazioni locali.
I meccanismi delle perdite spiegano perché la lamiera viene laminata in pacchi di lamierini. Lo studio del Karlsruhe Institute of Technology del 2017 suddivide la perdita nel nucleo del trasformatore in perdita per isteresi, perdita classica per correnti parassite e perdita addizionale. La perdita per isteresi deriva dagli aspetti irreversibili del movimento delle pareti dei domini durante i cicli del campo magnetico. Il flusso alternato induce inoltre correnti circolanti all’interno dell’acciaio; queste correnti parassite classiche dissipano energia a causa della resistenza elettrica. La perdita addizionale rappresenta un’ulteriore perdita dinamica associata al movimento delle strutture di dominio e alle loro interazioni locali.
Una lamiera sottile riduce il percorso disponibile per le correnti parassite. Un rivestimento isolante separa elettricamente un lamierino da quello successivo. L’aumento del contenuto di silicio e alluminio incrementa generalmente la resistività elettrica, mentre la lavorazione e il controllo della tessitura influenzano il movimento delle pareti dei domini e la permeabilità. L’allineamento dei grani può ridurre la perdita lungo una direzione preferenziale. Nessuna di queste misure costituisce una regola universale di classificazione: spessore, composizione chimica, tessitura, rivestimento, ricottura, tensione e induzione di esercizio agiscono congiuntamente.
Designazione della qualità e proprietà magnetica misurata
Una designazione di qualità è significativa solo se accompagnata dalla norma di riferimento e dallo stato di fornitura. Un nome riportato su un certificato di collaudo del produttore non indica, di per sé, una singola proprietà magnetica trasferibile invariata a ogni progetto di nucleo. La designazione identifica una classe e un quadro normativo; il risultato misurato appartiene a una specifica condizione di prova.
| Norma | Ambito | Fornitura o funzione |
|---|---|---|
| ASTM A677 | Acciaio elettrico non orientato completamente lavorato | Specifica del materiale |
| ASTM A683 | Acciaio elettrico non orientato semilavorato | Specifica del materiale |
| ASTM A876 | Acciaio elettrico a grani orientati completamente lavorato | Specifica del materiale |
| ASTM A976 | Rivestimenti isolanti per acciaio elettrico | Classificazione dei rivestimenti |
| ASTM A804/A804M | Misurazioni magnetiche unidirezionali | Metodo di prova |
ASTM International fornisce una mappa utile delle norme attraverso il Subcommittee A06.02. ASTM A677 riguarda gli acciai elettrici non orientati completamente lavorati, ASTM A683 riguarda gli acciai elettrici non orientati semilavorati, ASTM A876 riguarda gli acciai elettrici a grani orientati completamente lavorati e ASTM A976 classifica i rivestimenti isolanti per acciai elettrici. La distinzione tra A677 e A683 non è meramente formale. La prima norma descrive materiale fornito in condizioni magnetiche finite, mentre la seconda riguarda materiale le cui proprietà magnetiche possono essere modificate dalla lavorazione finale.
ASTM A677 classifica i gradi di acciaio elettrico non orientato completamente lavorato in base alla perdita massima nel nucleo a 60 Hz e 1.5 T, utilizzando il metodo Epstein. Strong evidence
[1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International. ASTM International standard, 2007.Secondo ASTM A677, le qualità destinate principalmente a dispositivi magnetici a 50 e 60 Hz sono classificate in base alla perdita massima nel nucleo, misurata a 60 Hz e 1,5 T con il metodo di prova Epstein, come specificato nell’edizione del 2007 qui citata. Pertanto, un valore di perdita dichiarato secondo A677 deve essere interpretato come “perdita a 60 Hz, 1,5 T, Epstein”, non come una costante indipendente dalla frequenza. Un valore misurato a 1,0 T o a 400 Hz risponde a una domanda diversa.
| Designazione a grani orientati | Induzione di prova specificata |
|---|---|
| Gradi convenzionali | 1.5 T |
| Altri gradi a grani orientati | 1.7 T |
Le designazioni degli acciai a grani orientati richiedono ancora maggiore cautela. ASTM A876, citata nella sua edizione del 2017, riguarda gli acciai al silicio-ferro a grani orientati e a basso tenore di carbonio contenenti circa il 3,2% di silicio e comprende qualità convenzionali, ad alta permeabilità e sottoposte a tracciatura laser. La prassi ASTM distingue le qualità convenzionali a grani orientati, designate per la prova a 1,5 T, dalle altre qualità a grani orientati, designate per la prova a 1,7 T. Una qualità associata a una perdita dichiarata inferiore a una determinata induzione non può essere dichiarata superiore a un’altra qualità testata a un’induzione diversa.
IEC 60404-8-3:2023 riguarda il nastro e la lamiera di acciaio elettrico non orientato laminati a freddo, forniti allo stato semilavorato. Gli spessori nominali comprendono 0,47, 0,50, 0,64, 0,65 e 0,79 mm, insieme ai requisiti relativi a proprietà magnetiche, dimensioni, tolleranze e ispezione. IEC 60404-8-7:2017 riguarda il nastro e la lamiera a grani orientati laminati a freddo, forniti completamente lavorati, compreso il materiale con tessitura di Goss agli spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm. Queste designazioni di spessore descrivono prodotti conformi a una norma; non prevedono il comportamento completo delle perdite di ogni nucleo assemblato.
Anche il contenuto di silicio presenta la stessa limitazione. La descrizione di circa il 3,2% di silicio contenuta nella ASTM A876 identifica un importante intervallo di composizione chimica per gli acciai a grani orientati contemplati dalla norma, ma la sola percentuale di silicio non rivela la definizione della tessitura, il perfezionamento dei domini, il comportamento del rivestimento, la sensibilità alle tensioni o la perdita misurata. Due acciai con contenuti di silicio simili possono rispondere in modo diverso perché differiscono per laminazione, ricottura, dimensione dei grani e tessitura.
Perché contano frequenza, induzione, direzione e metodo di prova del campione
La perdita nel nucleo è condizionata da diversi fattori. La frequenza modifica il numero di cicli di magnetizzazione al secondo e altera il contributo relativo delle perdite per isteresi, per correnti parassite e addizionali. L’induzione modifica l’escursione magnetica e può portare il materiale in una regione in cui il comportamento delle pareti dei domini e la saturazione locale producono perdite molto più elevate. Lo spessore è particolarmente importante per la perdita per correnti parassite, ma non può essere considerato separatamente dalla resistività e dalla qualità dell’isolamento.
La direzione è determinante per l’acciaio a grani orientati. Il suo percorso magnetico favorevole si trova sostanzialmente lungo la direzione di laminazione, mentre un percorso trasversale o obliquo può presentare permeabilità e perdita diverse. L’acciaio non orientato è meno direzionale, ma non è perfettamente indipendente dalla direzione. Anche i bordi tagliati, le tensioni generate dalla punzonatura, la piegatura, i giunti e il serraggio possono modificare il risultato rispetto al valore misurato su una lamiera non deformata.
ASTM A804/A804M fornisce misurazioni unidirezionali su acciaio elettrico a grani orientati appiattito termicamente, con risultati comparabili al metodo Epstein a 25 cm. Strong evidence
ASTM A804/A804M, citata nell’edizione del 2021, è destinata principalmente alle misure magnetiche in corrente alternata unidirezionale su acciaio elettrico a grani orientati, appiattito termicamente, utilizzato come materiale per lamierini di nuclei di trasformatori. I suoi risultati sono comparabili a quelli ottenuti con il metodo Epstein da 25 cm, ma questa affermazione non rende intercambiabile ogni prova magnetica. Un risultato ottenuto su una singola striscia o in modo unidirezionale e un risultato Epstein devono essere identificati in base al metodo, alla direzione e alla preparazione del campione.
Campi minimi per un confronto responsabile
- Classe del materiale Identificare l'acciaio non orientato, a grani orientati o non orientato semilavorato.
- Norma e designazione Indicare la specifica normativa di riferimento e il sistema di classificazione dei gradi.
- Stato di fornitura Indicare se il prodotto è completamente lavorato o semilavorato.
- Spessore Registrare lo spessore nominale separatamente dal grado.
- Condizioni magnetiche Indicare la frequenza, l'induzione di picco, la forma d'onda ove pertinente e la direzione di laminazione ove pertinente.
- Condizioni di prova e della superficie Identificare il metodo sul provino e la condizione del rivestimento.
Il formato di confronto sicuro comprende quindi la classe del materiale, la norma e la designazione, lo stato di fornitura, lo spessore nominale, la frequenza, l’induzione di picco, la direzione di laminazione ove pertinente, il metodo di prova del campione e le condizioni del rivestimento. “Acciaio a grani orientati da 0,30 mm” è un’indicazione incompleta. “Acciaio a grani orientati completamente lavorato, IEC 60404-8-7:2017, 0,30 mm, misurato lungo la direzione di laminazione a una frequenza e un’induzione dichiarate mediante un metodo dichiarato” può essere confrontato in modo responsabile.
Un valore della perdita nel nucleo privo di tali condizioni non è una classificazione prestazionale trasferibile. È soltanto una misurazione isolata.
Le tre classi di materiali: non orientato, a grani orientati e semi-lavorato
L’acciaio elettrico non costituisce un’unica categoria di materiali con una semplice classificazione da “basso tenore di silicio” ad “alto tenore di silicio”. La prima distinzione riguarda la classe di fornitura e la struttura cristallografica: acciaio elettrico non orientato completamente lavorato, acciaio elettrico a grani orientati completamente lavorato oppure acciaio elettrico non orientato semi-lavorato. Ogni classe giunge all’utilizzatore in uno stato metallurgico diverso, viene misurata secondo diverse direzioni magnetiche e condizioni di prova e può reagire in modo diverso alla tranciatura, al trattamento di distensione, al rivestimento e all’assemblaggio.
La sottocommissione A06.02 di ASTM fornisce una mappa utile delle norme. ASTM A677 riguarda gli acciai elettrici non orientati completamente lavorati; ASTM A683 riguarda gli acciai elettrici non orientati semi-lavorati; ASTM A876 riguarda gli acciai elettrici a grani orientati completamente lavorati; ASTM A976 classifica i rivestimenti isolanti per acciai elettrici. I corrispondenti documenti IEC aggiungono un’importante distinzione: IEC 60404-8-3:2023 riguarda i nastri e le lamiere di acciaio elettrico non orientato laminati a freddo e forniti allo stato semi-lavorato, mentre IEC 60404-8-7:2017 riguarda i nastri e le lamiere di acciaio elettrico a grani orientati laminati a freddo e forniti allo stato completamente lavorato.
Il risultato magnetico non può essere ricavato dal solo nome della qualità. Frequenza, induzione di picco, metodo di prova del provino, direzione di laminazione, spessore, rivestimento e condizione di fornitura devono accompagnare qualsiasi valore dichiarato di perdita nel ferro o di permeabilità.
Acciaio elettrico non orientato completamente lavorato
L’acciaio elettrico non orientato completamente lavorato è progettato in modo che le sue proprietà magnetiche siano sostanzialmente definite prima che il materiale raggiunga il produttore del componente. I suoi grani non presentano il forte allineamento preferenziale caratteristico dell’acciaio a grani orientati per trasformatori. Al contrario, la risposta magnetica nel piano è approssimativamente isotropa: il flusso può attraversare diverse direzioni della lamiera senza il marcato vantaggio nella direzione di laminazione associato alla tessitura di Goss. “Approssimativamente” è importante. La lavorazione produce comunque tessitura, tensioni residue, effetti sui bordi e differenze direzionali; pertanto, non orientato non significa perfettamente indipendente dalla direzione.
ASTM A677, citata da ASTM International nel 2007, riguarda gli acciai elettrici non orientati completamente lavorati utilizzati principalmente in dispositivi magnetici a 50 e 60 Hz. Le loro qualità sono classificate in base alla perdita nel ferro massima misurata a 60 Hz e 1,5 T, mediante il metodo di prova Epstein. Tale designazione è una classificazione basata sulla prova, non un valore universale di perdita valido per ogni motore, generatore o induttore. Un provino testato a un’altra induzione, frequenza o forma d’onda può produrre un risultato diverso. Inoltre, il risultato Epstein non predice automaticamente il comportamento magnetico di un nucleo tranciato e assemblato, nel quale le tensioni di taglio, le bave, i giunti, il serraggio e la distorsione locale del flusso influenzano la perdita.
La lamiera non orientata è quindi associata a circuiti magnetici nei quali il flusso cambia direzione attorno alla macchina o al componente. Gli statori dei motori e dei generatori ne costituiscono l’esempio più noto, sebbene la classe del materiale non prescriva di per sé una particolare progettazione della macchina. L’assenza di un forte allineamento in un’unica direzione rende più utile la risposta media nel piano quando il flusso ruota o percorre diverse direzioni della lamiera.
La perdita nel ferro ha diverse origini fisiche. Lo studio del Karlsruhe Institute of Technology del 2017 suddivide la perdita nei nuclei dei trasformatori in contributi dovuti all’isteresi, alle correnti parassite classiche e alle perdite in eccesso. La perdita per isteresi accompagna il movimento delle pareti dei domini durante l’inversione della magnetizzazione. La perdita dovuta alle correnti parassite classiche si verifica quando il flusso variabile induce correnti circolanti nella lamiera conduttrice. La perdita in eccesso tiene conto di ulteriori effetti dinamici associati al movimento delle strutture di dominio e alle loro interazioni locali. La perdita nel ferro dichiarata per una qualità è la misurazione combinata nelle condizioni specificate, non una misurazione diretta di un singolo meccanismo.
Lo spessore è particolarmente correlato al contributo delle correnti parassite classiche, perché le lamiere più sottili limitano le dimensioni dei circuiti di corrente. L’isolamento elettrico tra le lamiere svolge la stessa funzione elettrica fondamentale a livello del pacco. L’aumento del contenuto di silicio e alluminio può incrementare la resistività elettrica, riducendo la perdita per correnti parassite, ma la composizione influisce anche sull’induzione di saturazione, sulla duttilità, sulla risposta alla lavorazione e sulla tessitura. La percentuale di silicio è quindi una variabile di progettazione, non un sostituto della classificazione del materiale o della perdita misurata.
Il materiale completamente lavorato può comunque subire modifiche delle proprietà durante la fabbricazione. La tranciatura introduce deformazione plastica e tensioni residue in prossimità dei bordi tagliati. La saldatura, il serraggio e le pieghe strette possono alterare la permeabilità locale e aumentare la perdita. Il termine “lavorato” descrive la condizione di fornitura dell’acciaio; non garantisce che un nucleo finito conservi il risultato della prova sulla lamiera dichiarato dal fornitore.
Acciaio elettrico a grani orientati completamente lavorato
Tessitura di Goss Tessitura cristallografica nell'acciaio elettrico a grani orientati che dispone una direzione favorevole di facile magnetizzazione approssimativamente lungo la direzione di laminazione.
L’acciaio elettrico a grani orientati completamente lavorato è progettato deliberatamente per ottenere una forte orientazione cristallografica preferenziale. Nella consueta tessitura orientata per trasformatori, la direzione di facile magnetizzazione è allineata strettamente alla direzione di laminazione. Il comportamento magnetico è pertanto altamente direzionale: la permeabilità è elevata e la perdita è relativamente favorevole quando il flusso segue la direzione di laminazione, mentre il comportamento trasversale o nella direzione perpendicolare alla laminazione può essere sostanzialmente diverso. Una qualità a grani orientati non dovrebbe mai essere descritta mediante un unico valore magnetico non riferito a una direzione.[2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International. ASTM International standard, 2017.[3] IEC 60404-8-7:2017. International Electrotechnical Commission. IEC standard, 2017.
ASTM A876, identificata da ASTM International nel 2017, riguarda gli acciai al silicio a grani orientati a basso tenore di carbonio, contenenti circa il 3,2% di silicio, e comprende qualità convenzionali, ad alta permeabilità e sottoposte a rigatura laser. IEC 60404-8-7:2017 riguarda i nastri e le lamiere a grani orientati laminati a freddo forniti allo stato completamente lavorato. Gli spessori nominali indicati comprendono 0,23, 0,27, 0,30 e 0,35 mm, sostanzialmente inferiori agli spessori nominali degli acciai non orientati semi-lavorati specificati in IEC 60404-8-3:2023.
Tali spessori non costituiscono una scala universale delle prestazioni. L’orientazione dei grani, il raffinamento dei domini, il rivestimento, lo stato tensionale e la condizione della prova magnetica contribuiscono tutti al risultato. La rigatura laser, per esempio, è un trattamento di controllo dei domini destinato a modificare il comportamento magnetico; non trasforma una lamiera a grani orientati in una lamiera non orientata.
La prassi ASTM distingue inoltre le qualità convenzionali a grani orientati, designate per la prova a 1,5 T, dalle altre qualità a grani orientati, designate per la prova a 1,7 T. L’induzione deve essere indicata insieme al valore della proprietà. “Perdita nel ferro di una qualità a grani orientati” è un’espressione incompleta se non specifica la frequenza, l’induzione, il metodo di prova del provino e la direzione. ASTM A804/A804M:2021 è destinata principalmente alle misurazioni magnetiche in corrente alternata unidirezionale su acciaio elettrico a grani orientati termicamente spianato, utilizzato come materiale per le lamiere dei nuclei dei trasformatori. I suoi risultati sono confrontabili con il metodo Epstein da 25 cm, ma tale confronto dipende comunque dal provino e dalla procedura definiti.
L’orientazione dei grani favorisce progettazioni di nuclei per trasformatori nelle quali il percorso principale del flusso può essere disposto lungo la direzione di laminazione. I giunti interrompono tale percorso e il flusso locale può deviare trasversalmente alla lamiera in prossimità degli angoli o delle regioni con giunti a gradino. La proprietà misurata nella direzione di laminazione descrive quindi una direzione critica del materiale, non ogni punto di un nucleo assemblato.
Acciaio elettrico non orientato semi-lavorato
L’acciaio elettrico non orientato semi-lavorato raggiunge il produttore prima che sia stata definita la condizione magnetica finale. Le operazioni successive — comunemente la tranciatura seguita da un trattamento termico specificato — restano rilevanti per la struttura dei grani, le tensioni residue, il controllo del carbonio, lo stato dell’isolamento e la perdita magnetica. Lo stato di fornitura fa parte della descrizione della qualità e non costituisce una nota secondaria.[4] IEC 60404-8-3:2023. International Electrotechnical Commission. IEC standard, 2023.
IEC 60404-8-3:2023 riguarda i nastri e le lamiere di acciaio elettrico non orientato laminati a freddo e forniti allo stato semi-lavorato, con spessori nominali di 0,47, 0,50, 0,64, 0,65 e 0,79 mm. La norma tratta le proprietà magnetiche, le tolleranze dimensionali e le procedure di ispezione. ASTM A683 occupa la posizione corrispondente agli acciai non orientati semi-lavorati nella mappa delle norme ASTM A06.02.
Semilavorato Stato di fornitura nel quale ci si aspetta che l'utilizzatore esegua ulteriori lavorazioni, comunemente un'operazione di ricottura finale, prima che venga stabilito lo stato magnetico previsto.
La proprietà misurata di una lamiera semi-lavorata prima del trattamento termico del produttore non coincide necessariamente con quella dopo il trattamento. La tranciatura può introdurre deformazione e danneggiamento dei bordi; il successivo ciclo termico può ridurre parte delle tensioni e modificare la risposta magnetica finale. Possono essere rilevanti la temperatura, il tempo, l’atmosfera, le modalità operative del forno, la geometria del componente e la conservazione del rivestimento. Due nuclei realizzati con la stessa designazione di fornitura possono quindi differire se differiscono le rispettive storie di fabbricazione.
Questa classe viene spesso confusa con l’acciaio non orientato completamente lavorato, perché entrambi sono non orientati e possono essere utilizzati nei circuiti magnetici delle macchine rotanti. La distinzione riguarda il ciclo di lavorazione magnetica non completato. Spessore, contenuto di silicio e termine “non orientato” non consentono di stabilire se sia previsto un trattamento successivo. Occorre innanzitutto verificare la norma applicabile e lo stato di fornitura; solo in seguito la frequenza, l’induzione, la direzione, il metodo di prova del provino e le componenti della perdita dichiarate consentono un confronto significativo.
Come gli standard ASTM e IEC organizzano i gradi degli acciai elettrici
Gli standard relativi agli acciai elettrici non costituiscono un’unica tabella universale dei gradi. Suddividono i materiali in base alla classe magnetica, allo stato di lavorazione, alla forma del prodotto, alle condizioni di prova e all’isolamento superficiale. Di conseguenza, una designazione riportata in un documento non può essere interpretata come sostituto diretto di una designazione riportata in un altro.
La principale classificazione ASTM proviene dal Subcommittee A06.02. ASTM A677 riguarda gli acciai elettrici non orientati completamente lavorati; ASTM A683 riguarda gli acciai elettrici non orientati semilavorati; ASTM A876 riguarda gli acciai elettrici a grani orientati completamente lavorati; ASTM A976 classifica i rivestimenti isolanti per acciai elettrici. Questi documenti svolgono funzioni diverse. A677 e A876 sono specifiche di materiale, A976 riguarda la classificazione dei rivestimenti, mentre standard di prova come ASTM A804/A804M definiscono le modalità di misurazione di specifiche proprietà magnetiche.
I documenti IEC organizzano i materiali in modo simile, ma non identico. IEC 60404-8-3:2023 riguarda nastri e lamiere di acciaio elettrico non orientato laminati a freddo e forniti allo stato semilavorato. IEC 60404-8-7:2017 riguarda nastri e lamiere di acciaio elettrico a grani orientati laminati a freddo e forniti allo stato completamente lavorato. Gli standard identificano le categorie di prodotto ammesse e le proprietà richieste; non trasformano lo spessore, il contenuto di silicio o una classe di rivestimento in una classificazione universale delle prestazioni.
ASTM A677 e i gradi non orientati completamente lavorati
ASTM A677 è la specifica per gli acciai elettrici non orientati completamente lavorati, utilizzati principalmente in dispositivi magnetici a 50 e 60 Hz. “Non orientato” significa che le proprietà magnetiche non sono concentrate in una sola direzione di laminazione deliberatamente sviluppata, come avviene nell’acciaio per trasformatori a grani orientati. Il materiale viene fornito in condizioni magnetiche finite, pertanto non ci si aspetta che l’acquirente esegua la ricottura finale di distensione che caratterizza la pratica dei materiali semilavorati.
Secondo ASTM A677, i gradi sono classificati in base alla massima perdita nel ferro misurata a 60 Hz e a 1,5 T con il metodo di prova Epstein, conformemente alla descrizione di ASTM International registrata nel 2007. Questa affermazione contiene quattro qualificazioni necessarie: perdita massima, 60 Hz, 1,5 T e provini Epstein. Se se ne elimina una, il confronto tra i gradi diventa incompleto. Una perdita misurata a 50 Hz, a un’induzione diversa o con una geometria diversa dei provini non rappresenta la stessa proprietà dichiarata.
La designazione “completamente lavorato” non fornisce inoltre, di per sé, alcuna indicazione sulla suddivisione esatta tra perdita per isteresi, perdita classica per correnti parassite e perdita addizionale. Lo studio del Karlsruhe Institute of Technology del 2017 considera tali componenti come contributi distinti alla perdita nel nucleo del trasformatore. Il movimento delle pareti dei domini contribuisce alla perdita per isteresi. Il flusso alternato genera correnti circolanti all’interno della lamiera, producendo la perdita classica per correnti parassite, mentre la perdita addizionale rappresenta ulteriori processi dinamici dei domini. La granulometria, la tessitura, le tensioni residue, lo spessore della lamierina e l’isolamento elettrico influenzano l’equilibrio tra questi contributi.
A677 deve quindi essere interpretata come un quadro definito di specifiche e metodi di prova, non come l’affermazione che ogni grado non orientato si comporti in modo identico in un motore, in un reattore o in un componente ad alta frequenza. L’induzione di prova di 1,5 T fa parte della classificazione del grado. Non costituisce un limite generale di esercizio.
ASTM A683 occupa la categoria adiacente: gli acciai elettrici non orientati semilavorati. La sua inclusione nella classificazione degli standard A06.02 è importante perché la lamiera semilavorata viene fornita in condizioni tali da richiedere un successivo trattamento di lavorazione, generalmente una ricottura finale, prima che venga stabilito lo stato magnetico previsto. A677 e A683 distinguono quindi sia lo stato di fornitura sia la classe magnetica. Definire entrambi i prodotti semplicemente “acciaio elettrico non orientato” nasconde una differenza produttiva che può modificare il risultato misurato dopo la fase di lavorazione eseguita dall’utilizzatore.
ASTM A876 e le designazioni degli acciai a grani orientati
ASTM A876 riguarda gli acciai elettrici a grani orientati al silicio-ferro, a basso tenore di carbonio e completamente lavorati, contenenti circa il 3,2% di silicio, secondo la descrizione di ASTM International del 2017. La loro tessitura cristallografica viene sviluppata in modo tale che il comportamento magnetico sia fortemente favorevole lungo la direzione di laminazione. Si tratta di una classe di materiali diversa dall’acciaio non orientato completamente lavorato, non semplicemente di una sua versione con maggiore contenuto di silicio.
La specifica comprende i gradi a grani orientati convenzionali, ad alta permeabilità e incisi al laser. La categoria incisa al laser indica un processo destinato a modificare la struttura dei domini e la perdita magnetica; ciò non significa che il materiale possa essere confrontato con un grado non inciso senza utilizzare le medesime condizioni di prova. La prassi ASTM di identificazione dei gradi distingue inoltre i gradi a grani orientati convenzionali destinati alla prova a 1,5 T dagli altri gradi a grani orientati destinati alla prova a 1,7 T. L’induzione deve essere indicata insieme alla proprietà dichiarata. Un valore numerico di perdita privo dell’induzione specificata è incompleto.
La direzione di laminazione è particolarmente importante per l’acciaio a grani orientati. Un risultato misurato parallelamente alla direzione di laminazione non può essere trasferito direttamente a una zona trasversale o a un bordo di taglio di un nucleo realizzato. Il taglio, la punzonatura, la piegatura, la configurazione dei giunti e le sollecitazioni applicate possono alterare il comportamento magnetico misurato dalla specifica su provini controllati.
ASTM A804/A804M è principalmente uno standard di misurazione delle proprietà magnetiche in corrente alternata unidirezionale dell’acciaio elettrico a grani orientati appiattito termicamente. I suoi risultati sono comparabili a quelli ottenuti con il metodo Epstein da 25 cm, come indicato da ASTM nella registrazione dell’edizione 2021. Non sostituisce la specifica di materiale A876 e non deve essere considerato una famiglia distinta di gradi. Fornisce un metodo di prova per una classe pertinente di materiale magnetico per nuclei a grani orientati.
IEC 60404-8-3:2023 e IEC 60404-8-7:2017
IEC 60404-8-3:2023 specifica nastri e lamiere di acciaio elettrico non orientato laminati a freddo e forniti allo stato semilavorato. La serie degli spessori nominali indicata comprende 0,47, 0,50, 0,64, 0,65 e 0,79 mm. Il documento tratta le proprietà magnetiche, le tolleranze dimensionali e le procedure di ispezione nell’ambito della specifica del prodotto.
Questi spessori non sono denominazioni di gradi intercambiabili. Lo spessore influisce sulla perdita classica per correnti parassite, poiché un percorso elettrico più sottile limita la distanza lungo la quale possono svilupparsi le correnti circolanti; tuttavia, la perdita nel ferro misurata dipende anche da resistività, isolamento, frequenza, induzione, tessitura, tensioni e condizioni della lavorazione finale. Un prodotto da 0,50 mm non è automaticamente superiore a un prodotto da 0,65 mm in ogni condizione di prova o di applicazione.
IEC 60404-8-7:2017 riguarda nastri e lamiere di acciaio elettrico a grani orientati laminati a freddo e forniti allo stato completamente lavorato. Comprende materiale con tessitura di Goss negli spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm, insieme a classi convenzionali e ad alta permeabilità. La tessitura di Goss allinea le direzioni cristallografiche favorevoli con la direzione di laminazione, spiegando il carattere fortemente direzionale del materiale.
I documenti IEC e ASTM devono essere confrontati in base all’ambito e alle condizioni di prova, non tentando di tradurre parola per parola ogni designazione. IEC 60404-8-3 riguarda lamiere non orientate semilavorate, mentre ASTM A677 riguarda acciaio non orientato completamente lavorato. IEC 60404-8-7 riguarda lamiere a grani orientati completamente lavorate, mentre ASTM A876 tratta l’acciaio al silicio-ferro a grani orientati completamente lavorato. Termini simili non eliminano la differenza nello stato di fornitura.
ASTM A976 aggiunge un ulteriore livello classificando i rivestimenti isolanti. Il rivestimento limita il contatto elettrico tra le lamierine e influisce quindi sulle correnti parassite interlaminari, ma una classe di rivestimento non è un grado di acciaio magnetico. Analogamente, un maggiore contenuto di silicio o alluminio, una lamiera più sottile, l’allineamento dei grani e l’isolamento superficiale sono meccanismi di controllo delle perdite, non indicatori universali del comportamento di un materiale. La designazione dello standard conserva il proprio significato solo se accompagnata dalla classe, dallo stato di fornitura, dalla frequenza, dall’induzione, dal metodo di prova dei provini e, ove pertinente, dalla direzione di laminazione.
Acciaio elettrico non orientato: qualità, lavorazione e impiego magnetico
Il significato dell’acciaio non orientato completamente lavorato
L’acciaio elettrico non orientato completamente lavorato è un acciaio magnetico laminato a freddo e contenente silicio, fornito dal produttore con le condizioni magnetiche finali già stabilite. I suoi grani non sono disposti secondo un’unica forte direzione cristallografica. Il materiale viene invece lavorato in modo tale che le proprietà magnetiche rimangano ragionevolmente simili quando il flusso si sposta in diverse direzioni nel piano della lamiera. “Non orientato” descrive quindi la tessitura magnetica, mentre “completamente lavorato” descrive lo stato di fornitura. Nessuno dei due termini, preso singolarmente, specifica il contenuto di silicio, lo spessore o uno specifico valore di perdita nel ferro.
Questa distinzione è importante perché le designazioni degli acciai elettrici sono legate alle norme e alle condizioni di prova. ASTM A677 riguarda gli acciai elettrici non orientati completamente lavorati utilizzati principalmente in dispositivi magnetici a 50 e 60 Hz. Secondo questa specifica, le qualità sono classificate in base alla perdita massima nel ferro misurata a 60 Hz e 1,5 T con il metodo Epstein (ASTM International, 2007). Una designazione di qualità rappresenta quindi un limite determinato secondo una procedura di misurazione specificata, non una previsione universale della perdita a ogni frequenza, induzione, forma d’onda, temperatura o direzione di magnetizzazione.
Anche il risultato della prova Epstein richiede un contesto. La prova utilizza una disposizione definita dei provini e una condizione magnetica alternata specificata; non riproduce ogni sollecitazione, giunzione, bordo di punzonatura, rivestimento o distorsione locale del flusso presenti nello statore di un motore. La perdita nel ferro misurata a 60 Hz e 1,5 T dovrebbe essere riportata insieme a tali condizioni. Un valore privo di frequenza, induzione e metodo di prova del provino può indurre a un confronto fuorviante.
La lamiera non orientata completamente lavorata è diversa dalla lamiera non orientata semilavorata. La sottocommissione ASTM A06.02 identifica ASTM A677 per l’acciaio non orientato completamente lavorato e ASTM A683 per l’acciaio non orientato semilavorato. IEC 60404-8-3:2023 riguarda nastri e lamiere di acciaio elettrico laminati a freddo, forniti allo stato semilavorato, compresi gli spessori nominali di 0,47, 0,50, 0,64, 0,65 e 0,79 mm. Il materiale semilavorato può ricevere una ricottura finale dopo la punzonatura, spesso nell’ambito del ciclo di lavorazione del produttore; pertanto, il suo stato magnetico alla consegna non è equivalente a quello della lamiera completamente lavorata.
Questa distinzione evita un errore comune: trattare uno spessore o un livello nominale di silicio come se fosse una qualità. Due lamiere dello stesso spessore possono differire per tessitura, dimensione dei grani, tensioni residue, rivestimento e perdita misurata. Al contrario, una lamiera più sottile non presenta automaticamente una perdita totale inferiore se la lavorazione o le condizioni della prova magnetica sono diverse.
Il ruolo della storia di laminazione e ricottura
Variabili di produzione che influenzano la risposta magnetica
- Riduzione a freddo Introduce dislocazioni, deformazione immagazzinata e modifiche della tessitura.
- Ricupero e ricristallizzazione Riducono la deformazione e stabiliscono nuove strutture granulari.
- Crescita dei grani Modifica la densità dei bordi di grano e i percorsi delle pareti dei domini magnetici.
- Taglio e punzonatura Aggiungono deformazione plastica locale e sollecitazione residua.
- Serraggio e impilamento Applicano sollecitazioni meccaniche e possono danneggiare l'isolamento interlaminare.
La laminazione crea la geometria della lamiera, ma modifica anche lo stato interno del metallo. La deformazione plastica introduce dislocazioni, altera la tessitura cristallografica e immagazzina energia di deformazione. Prima della ricottura, questi effetti generalmente rendono più difficile il movimento delle pareti dei domini e aumentano la perdita magnetica. La punzonatura, la tranciatura, la piegatura e l’assemblaggio possono aggiungere ulteriori tensioni locali, in particolare vicino ai bordi tagliati. La proprietà finale è quindi il risultato della lavorazione, non semplicemente della composizione chimica.
La ricottura consente il recupero e la ricristallizzazione. Durante il recupero, una parte dell’energia di deformazione immagazzinata viene dissipata. Durante la ricristallizzazione, si formano e crescono nuovi grani relativamente privi di deformazioni. La dimensione dei grani e la tessitura cristallografica dipendono quindi dalle temperature, dai tempi, dalle condizioni di riscaldamento e raffreddamento, dal ciclo di riduzione e dalle fasi precedenti della produzione dell’acciaio. La crescita dei grani può ridurre il numero di bordi di grano attraversati dalle pareti dei domini in movimento, ma una crescita eccessiva o scarsamente controllata può influire sul comportamento meccanico e produrre una tessitura inadatta. La condizione magnetica utile è un equilibrio stabilito dall’intero ciclo di produzione.
Il contenuto di silicio e alluminio influenza la resistività elettrica e il comportamento magnetico; tuttavia, la sola composizione chimica non determina le prestazioni. Un aumento della resistività può ridurre le correnti parassite circolanti, mentre la laminazione e la ricottura determinano il modo in cui tale composizione si manifesta attraverso la tessitura, la dimensione dei grani e lo stato tensionale. Per questo motivo, due qualità nominalmente simili possono mostrare perdite diverse quando una di esse è stata sottoposta a deformazioni durante la fabbricazione o è stata testata dopo una ricottura diversa.
La perdita è costituita da componenti distinte. Uno studio del Karlsruhe Institute of Technology del 2017 descrive la perdita nel nucleo dei trasformatori attraverso i contributi di perdita per isteresi, per correnti parassite classiche e per perdite in eccesso. La perdita per isteresi è associata al movimento irreversibile delle pareti dei domini e alle variazioni di magnetizzazione. La perdita per correnti parassite classiche si verifica quando il flusso alternato induce correnti elettriche all’interno dell’acciaio. La perdita in eccesso rappresenta ulteriori effetti dinamici legati al movimento e all’interazione dei domini magnetici. Queste componenti rispondono in modo diverso alla frequenza, all’induzione, alla resistività, alla struttura dei grani e alle tensioni.
Lo spessore della lamiera riguarda principalmente il percorso disponibile per le correnti parassite, motivo per cui lamiere più sottili possono ridurre tale contributo. Non elimina però le perdite per isteresi o le perdite in eccesso. Inoltre, una qualità nominalmente a basse perdite non conserva necessariamente il comportamento rilevato durante la prova se la punzonatura lascia forti tensioni residue o se le lamine sono collegate elettricamente da un rivestimento danneggiato.
L’isolamento superficiale fa parte del sistema magnetico. Un rivestimento isolante aumenta la resistenza elettrica tra lamine adiacenti e limita la corrente interlaminare. ASTM A976 riguarda la classificazione dei rivestimenti isolanti per acciai elettrici. Il tipo di rivestimento, la copertura, l’adesione, la polimerizzazione e i danni subiti durante il taglio o l’impilaggio possono influire sulla perdita nel nucleo assemblato. Il substrato di acciaio e il relativo rivestimento devono quindi essere considerati congiuntamente.
Perché il comportamento non orientato è importante nei circuiti magnetici rotanti
Un trasformatore convoglia generalmente il flusso lungo una direzione preferenziale, consentendo all’acciaio elettrico a grani orientati di sfruttare un forte allineamento cristallografico. Un motore o un generatore è diverso. Quando il rotore si muove, i denti e il giogo dello statore sono sottoposti a un flusso magnetico che cambia direzione attorno alla macchina. Il flusso cambia inoltre direzione localmente in prossimità delle radici dei denti, delle cave, degli spigoli e delle giunzioni. Una lamiera con basse perdite soltanto lungo una direzione privilegiata non offrirebbe tale proprietà in tutto un circuito rotante.
L’acciaio non orientato affronta questo problema direzionale limitando la differenza tra le risposte magnetiche nel piano della lamiera. L’obiettivo non è ottenere un comportamento identico in ogni direzione; la tessitura reale e la lavorazione producono comunque differenze direzionali. Lo scopo è ottenere una risposta magnetica adeguata lungo i percorsi variabili del flusso presenti nelle macchine rotanti.[5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International. ASTM International standard, 2021.
La distinzione rispetto all’acciaio a grani orientati è esplicita nella struttura delle norme. ASTM A876 riguarda gli acciai al silicio-ferro a basso tenore di carbonio a grani orientati, con circa il 3,2% di silicio, comprese le qualità convenzionali, ad alta permeabilità e incise al laser. IEC 60404-8-7:2017 riguarda le lamiere a grani orientati completamente lavorate, con spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm. Le qualità convenzionali a grani orientati sono designate per prove a 1,5 T, mentre le altre qualità a grani orientati sono designate per prove a 1,7 T. ASTM A804/A804M è destinata principalmente alle misurazioni unidirezionali su acciaio a grani orientati appiattito termicamente, con risultati comparabili al metodo Epstein su provini da 25 cm. Tali risultati non devono essere trasferiti direttamente a una qualità non orientata destinata a macchine rotanti.
Per i materiali non orientati, gli ingegneri confrontano la perdita e la permeabilità pertinenti alla frequenza, all’induzione, alla forma d’onda, alla direzione di laminazione, al metodo di prova del provino e allo stato di fornitura corrispondenti all’applicazione. La domanda corretta non è se una lamiera contenga più silicio o sia più sottile. Occorre chiedersi se la sua struttura magnetica risultante dalla lavorazione, il suo isolamento e la perdita misurata rimangano adeguati quando il flusso cambia ripetutamente direzione attraverso il nucleo finito.
Acciaio elettrico a grani orientati e tessitura Goss

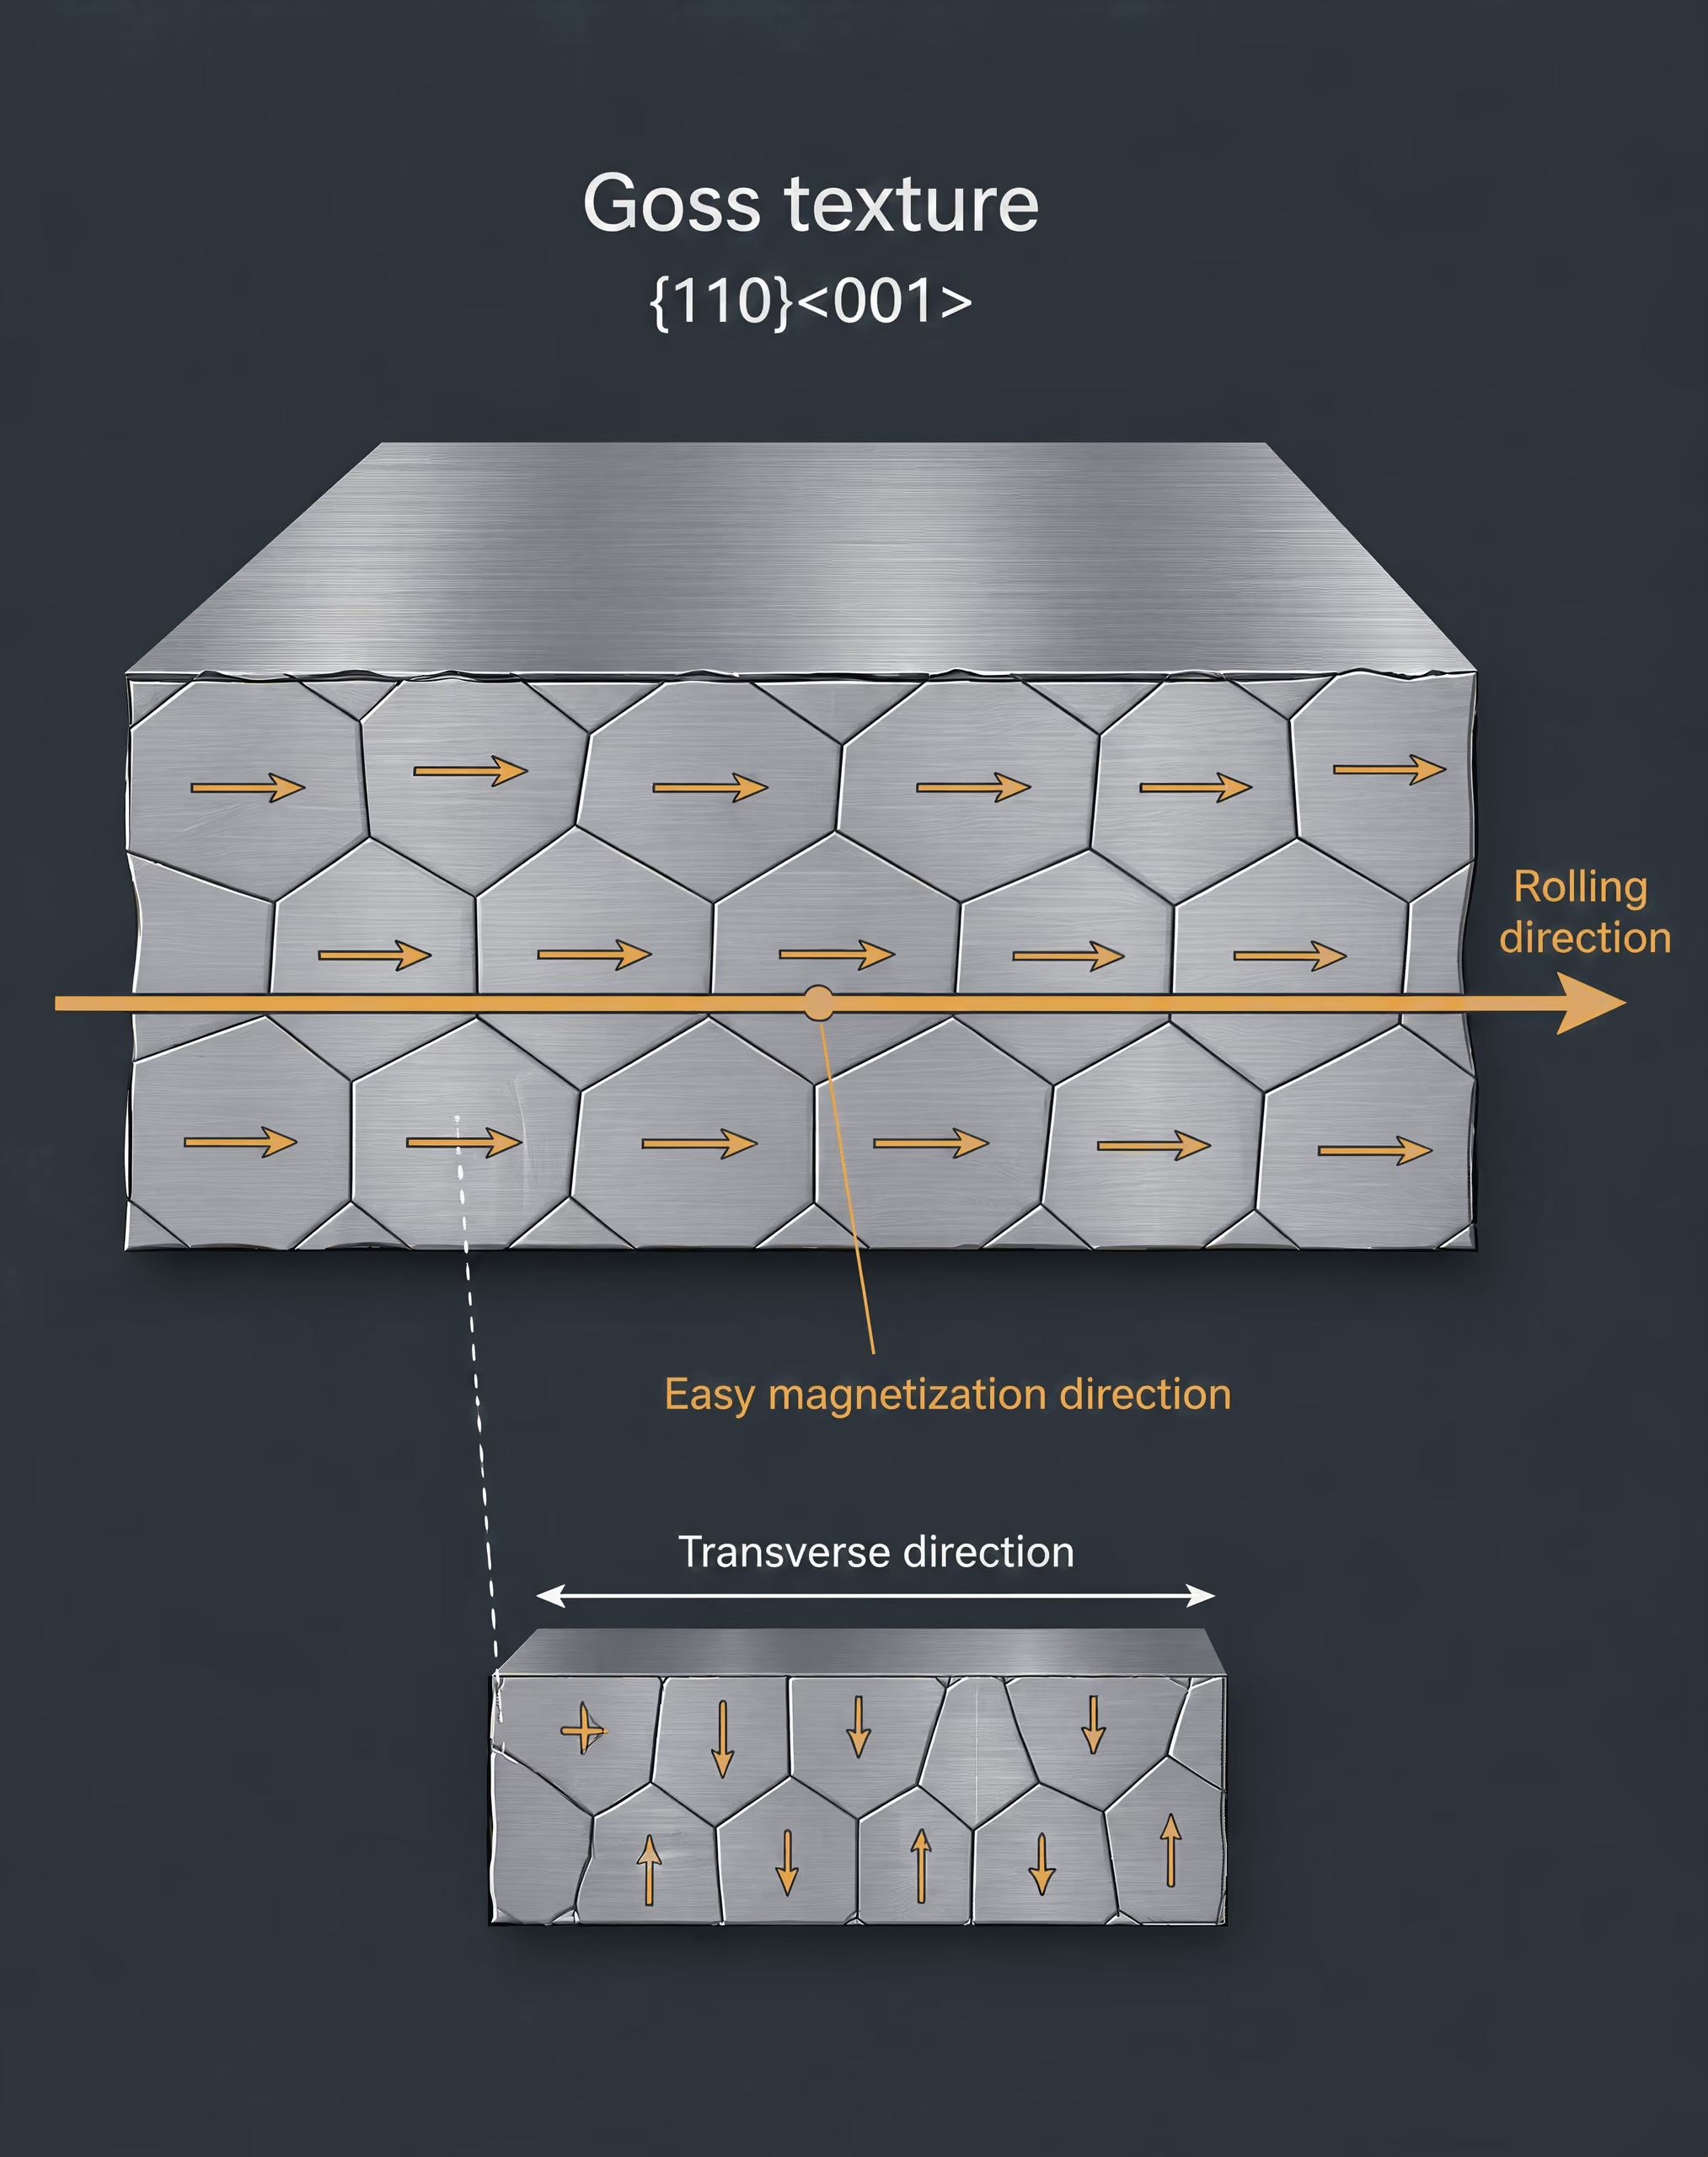
Tessitura Goss e magnetizzazione nella direzione di laminazione
L’acciaio elettrico a grani orientati non è definito soltanto dal contenuto di silicio o dallo spessore della lamiera. La sua caratteristica distintiva è una tessitura cristallografica controllata, prodotta mediante laminazione, ricottura e ricristallizzazione secondaria. Nell’orientazione Goss desiderata, il cristallo di ferro cubico a corpo centrato presenta approssimativamente il piano \(\{110\}\) parallelo alla superficie della lamiera e la direzione \(\langle001\rangle\) parallela alla direzione di laminazione. La notazione viene spesso scritta \(\{110\}\langle001\rangle\).
Questa orientazione è importante perché la magnetizzazione è più facile lungo le direzioni cubiche \(\langle001\rangle\) che lungo le direzioni cristallografiche più difficili. Quando molti grani collocano una direzione facile vicino alla direzione di laminazione, i domini magnetici possono crescere e le pareti di dominio possono muoversi con un campo applicato minore. Il risultato è un’elevata permeabilità e una minore perdita per isteresi quando il flusso alternato segue la direzione di laminazione. Attraverso la lamiera, lo stesso materiale può mostrare un comportamento magnetico sostanzialmente diverso. Un valore misurato trasversalmente alla direzione di laminazione non è quindi intercambiabile con un valore misurato nella direzione di laminazione.
La tessitura non è mai perfettamente uniforme. I grani si discostano dall’orientazione Goss ideale e la distribuzione degli scostamenti influisce sulla permeabilità, sul campo coercitivo e sulle perdite. Contribuiscono a questi fattori la tessitura locale, la dimensione dei grani, le tensioni residue, le condizioni superficiali e l’interazione magnetica tra i grani adiacenti. La denominazione di una qualità non può esprimere da sola queste variabili.
La lamiera a grani orientati viene normalmente utilizzata con il percorso magnetico allineato alla direzione di laminazione, come nei montanti e nei gioghi dei trasformatori. Il taglio, la progettazione dei giunti, le deformazioni dovute alla punzonatura, la piegatura e il serraggio possono alterare il comportamento previsto. Un nastro misurato come provino integro e completamente lavorato può quindi mostrare perdite inferiori rispetto a un nucleo finito contenente bordi tagliati, giunti e tensioni applicate.
Anche le perdite nel nucleo devono essere suddivise nelle relative componenti fisiche. Lo studio del Karlsruhe Institute of Technology pubblicato nel 2017 considera le perdite nel nucleo del trasformatore come la somma delle perdite per isteresi, delle perdite classiche per correnti parassite e delle perdite eccedenti. Le perdite per isteresi sono associate al movimento irreversibile e alla rotazione delle pareti di dominio durante ciascun ciclo di magnetizzazione. Le perdite classiche per correnti parassite derivano dalle correnti indotte dal flusso magnetico variabile, mentre le perdite eccedenti rappresentano ulteriori perdite dinamiche legate al movimento non uniforme delle pareti di dominio e a processi magnetici localizzati.
Una lamiera sottile riduce i percorsi disponibili per le correnti parassite. Un rivestimento elettricamente isolante aumenta ulteriormente la resistenza elettrica tra le lamine, limitando la circolazione di corrente attraverso un pacco di lamierini. Il silicio e l’alluminio possono aumentare la resistività elettrica, ma i loro effetti interagiscono anche con la tessitura, la lavorazione, la duttilità, la struttura dei grani e la ricottura. Nessuna di queste misure, considerata singolarmente, identifica le perdite totali di una qualità.
La condizione di prova deve accompagnare ogni dichiarazione relativa a una proprietà. La dicitura “perdite nel nucleo”, senza frequenza, induzione di picco, metodo di prova del provino e direzione, è incompleta. Per le misurazioni unidirezionali, ASTM A804/A804M-04(2021) è destinata principalmente all’acciaio elettrico a grani orientati stabilizzato termicamente e produce risultati comparabili a quelli del metodo Epstein da 25 cm. La sua misurazione è particolarmente pertinente per il materiale laminare destinato ai nuclei dei trasformatori, nei quali il flusso deve percorrere una direzione, invece di ruotare come avviene in molti nuclei di motori.
Classi convenzionali e ad alta permeabilità
IEC 60404-8-7:2017 riguarda il nastro e la lamiera di acciaio elettrico a grani orientati laminati a freddo, forniti allo stato completamente lavorato. Il suo campo di applicazione comprende materiali con tessitura Goss negli spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm e distingue le classi convenzionali da quelle ad alta permeabilità. “Completamente lavorato” significa che il trattamento magnetico, inclusi la ricottura finale e il trattamento isolante specificati per il prodotto, è stato completato prima della fornitura; non ci si aspetta che l’utilizzatore sviluppi le proprietà magnetiche mediante un’ulteriore ricottura finale.
Le denominazioni convenzionale e ad alta permeabilità descrivono classi di prestazioni magnetiche all’interno degli acciai a grani orientati. Non significano che ogni lamiera ad alta permeabilità presenti perdite inferiori a qualsiasi induzione, frequenza, direzione o configurazione del nucleo. La permeabilità dipende dal campo e dall’induzione, mentre le perdite nel nucleo variano in funzione della frequenza, dell’induzione di picco, della forma d’onda, delle tensioni, della geometria del provino e dell’isolamento interlaminare.
ASTM A876 riguarda gli acciai al silicio-ferro a basso tenore di carbonio a grani orientati, contenenti circa il 3,2% di silicio. La norma comprende le categorie convenzionale, ad alta permeabilità e incisa al laser. La prassi ASTM per l’identificazione delle qualità distingue inoltre le qualità convenzionali a grani orientati, designate per la prova a 1,5 T, dalle altre qualità a grani orientati, designate per la prova a 1,7 T. Tali designazioni dell’induzione sono essenziali: un valore di perdita a 1,5 T non può essere confrontato direttamente con un valore a 1,7 T e considerato una graduatoria del solo acciaio.
Questo è uno dei motivi per cui i numeri delle qualità e gli spessori costituiscono sostituti inadeguati dei dati magnetici misurati. Una lamina più sottile riduce generalmente le perdite classiche per correnti parassite quando le altre condizioni rimangono comparabili, ma il risultato misurato riflette anche la qualità della tessitura, la resistività, la resistenza del rivestimento, la struttura dei domini e la forma d’onda dell’induzione imposta. Una designazione ad alta permeabilità indica una classe definita dai requisiti della norma applicabile; non trasforma lo spessore in un indice universale delle prestazioni.
La mappa delle norme rafforza la distinzione tra le classi di acciaio. La sottocommissione ASTM A06.02 identifica ASTM A677 per l’acciaio elettrico non orientato completamente lavorato, ASTM A683 per l’acciaio elettrico non orientato semilavorato, ASTM A876 per l’acciaio elettrico a grani orientati completamente lavorato e ASTM A976 per la classificazione dei rivestimenti isolanti degli acciai elettrici. Questi documenti non descrivono un’unica famiglia di materiali intercambiabili. L’acciaio a grani orientati viene lavorato per favorire una specifica direzione del flusso, mentre l’acciaio non orientato è progettato per fornire un comportamento magnetico più simile nel piano della lamiera.
Per confronto, ASTM A677 riguarda gli acciai elettrici non orientati completamente lavorati, utilizzati principalmente in dispositivi magnetici a 50 e 60 Hz. Le relative qualità sono classificate in base alla perdita massima nel nucleo misurata a 60 Hz e 1,5 T con il metodo di prova Epstein. Tale classificazione non può essere trasferita a una qualità a grani orientati ASTM A876 senza mantenere invariati la classe dell’acciaio, il metodo di prova del provino, la direzione, l’induzione e lo stato di fornitura.
Qualità a grani orientati incise al laser
L’incisione al laser è un trattamento di raffinamento dei domini, non un sinonimo di alta permeabilità. Un laser crea tracce ravvicinate, generalmente trasversali rispetto al flusso principale nella direzione di laminazione, producendo variazioni termiche o di tensione localizzate sulla superficie. Queste tracce suddividono i domini magnetici o ne limitano l’ampiezza. Domini più piccoli possono ridurre il movimento dinamico delle pareti di dominio e, nelle condizioni di prova specificate, diminuire le perdite totali nel nucleo.
Il trattamento non sostituisce la tessitura Goss. Un prodotto inciso al laser rimane un acciaio a grani orientati, il cui comportamento nella direzione di laminazione dipende dall’allineamento cristallografico, dalla storia di lavorazione e dallo stato di tensione magnetica. Né l’incisione al laser colloca automaticamente il materiale nella classe ad alta permeabilità. ASTM A876 elenca le qualità incise al laser come categoria separata, accanto alle qualità convenzionali e ad alta permeabilità, perché la classificazione descrive il processo di lavorazione o la categoria risultante, non un unico livello universale di permeabilità.
L’effetto dipende dalle condizioni. L’incisione può ridurre le perdite a una determinata frequenza e induzione, producendo al contempo una variazione diversa della permeabilità, della magnetostrizione o delle perdite a un’altra induzione. Possono essere rilevanti la distanza tra le tracce, la profondità, l’energia immessa, le condizioni del rivestimento e le tensioni successive. Anche l’assemblaggio del nucleo può modificare il risultato: il taglio e la sovrapposizione possono interrompere il modello di domini previsto, mentre le tensioni di serraggio possono aumentare le perdite.
Una specifica adeguata indica quindi la classe, lo spessore nominale, lo stato di fornitura, la direzione di laminazione, l’induzione di prova, la frequenza e il metodo. Per esempio, una lamiera con tessitura Goss, completamente lavorata, sottoposta a prova nella direzione di laminazione a 1,5 T secondo la procedura Epstein o unidirezionale applicabile costituisce una misurazione definita. “Acciaio al 3,2% di silicio, sottile e ad alta permeabilità” non lo è. La prima descrizione conserva le variabili che controllano il comportamento magnetico; la seconda riduce tessitura, lavorazione, raffinamento dei domini e condizioni di prova a un’etichetta fuorviante.
Silicio, alluminio, carbonio e metallurgia delle perdite magnetiche
Silicio e resistività elettrica
Il silicio viene aggiunto al ferro principalmente perché aumenta la resistività elettrica e modifica il comportamento magnetico della lega. Una resistività più elevata riduce la corrente che può circolare all’interno di una lamiera d’acciaio quando il flusso magnetico varia. Queste correnti circolanti costituiscono la componente classica delle correnti parassite nella perdita del nucleo. A parità di forma d’onda dell’induzione e di frequenza, sia l’impiego di lamierini più sottili sia una resistività più elevata limitano l’estensione dei percorsi di corrente, sebbene nessuno dei due elimini completamente la perdita per correnti parassite.
Il silicio modifica inoltre le caratteristiche cristalline e magnetiche del ferro. In genere riduce l’induzione di saturazione e può rendere più difficili le lavorazioni quando la concentrazione diventa elevata; per questo la composizione rappresenta un compromesso, non una scala unidirezionale della qualità. L’effetto sulla resistività elettrica rimane importante: l’aggiunta di silicio distingue il comportamento degli acciai elettrici da quello del ferro strutturale a basso tenore di carbonio, nel quale la minore resistività consente una maggiore corrente indotta.
La designazione del grado deve comunque essere interpretata insieme alla condizione di prova. ASTM A677, citata da ASTM International nel 2007, riguarda gli acciai elettrici non orientati completamente lavorati, impiegati principalmente in dispositivi magnetici a 50 e 60 Hz. I relativi gradi sono classificati in base alla perdita massima nel nucleo, misurata a 60 Hz e 1,5 T con il metodo Epstein. Una perdita dichiarata in tali condizioni non è una costante universale del materiale. Descrive uno specifico acciaio, il suo stato di fornitura, la disposizione dei provini, la frequenza e l’induzione.
Anche il tenore di silicio associato all’acciaio a grani orientati viene spesso semplificato in modo errato. ASTM A876 descrive acciai al silicio-ferro a basso tenore di carbonio, a grani orientati, con circa il 3,2% di silicio. Questo valore identifica la composizione chimica generale della classe; da solo non determina né la permeabilità né la perdita nel nucleo. L’acciaio a grani orientati ottiene gran parte del proprio vantaggio magnetico dalla tessitura cristallografica, in particolare dall’allineamento delle direzioni cristalline favorevoli con la direzione di laminazione. Il silicio contribuisce alla progettazione elettrica e magnetica, ma non crea da solo la tessitura di Goss mediante la sola composizione chimica.
La frequenza rende più rilevante il vantaggio offerto dalla resistività. La perdita classica per correnti parassite aumenta fortemente con la frequenza e dipende dallo spessore del lamierino, dalla resistività e dalla forma d’onda locale del flusso. Una lamiera più spessa realizzata con un acciaio a resistività più elevata può comunque presentare una perdita diversa da quella di una lamiera più sottile realizzata con un acciaio a resistività inferiore, mentre la perdita per isteresi e la perdita in eccesso possono variare indipendentemente. Perciò, “più silicio” non sostituisce l’indicazione di spessore, frequenza, induzione e componente di perdita misurata, oppure della perdita totale.
Alluminio, controllo del carbonio ed effetti secondari
L’alluminio può aumentare la resistività e contribuisce alla metallurgia di processo degli acciai elettrici. Nei gradi a grani orientati, i precipitati contenenti alluminio, in particolare il nitruro di alluminio, possono agire da inibitori durante la sequenza di trattamenti di ricottura che controlla la crescita anomala dei grani. La tessitura finale desiderata dipende dall’interazione tra composizione, laminazione a caldo, riduzione a freddo, ricottura e stabilità dei precipitati. Nella produzione degli acciai a grani orientati, quindi, l’alluminio è più di un semplice elemento aggiunto per aumentare la resistività.
Il suo effetto è condizionato. Sono importanti la quantità, la forma e la storia termica delle particelle contenenti alluminio, così come lo sono l’azoto, il manganese, lo zolfo e il ciclo di ricottura. Un’analisi chimica che riporti il tenore di alluminio senza indicare lo stato dei precipitati dice poco sulla possibilità che la struttura finale dei grani produca la risposta magnetica prevista. Se gli inibitori sono troppo deboli, troppo grossolani o si dissolvono nella fase sbagliata, la ricristallizzazione secondaria e lo sviluppo della tessitura possono cambiare.
Il controllo del carbonio è altrettanto importante. Un basso tenore di carbonio consente la decarburazione durante la lavorazione finale e riduce il rischio di invecchiamento magnetico. Il carbonio residuo può combinarsi con il ferro e con gli elementi di lega formando carburi, mentre gli atomi interstiziali possono ostacolare il movimento delle pareti dei domini o variare nel tempo e con la temperatura. Tali effetti possono aumentare la perdita per isteresi o rendere meno stabili le proprietà magnetiche. Nell’acciaio a grani orientati completamente lavorato, il carbonio viene rimosso fino a un livello basso prima che siano definiti lo stato isolante e quello magnetico finali; il punto rilevante è il risultato della lavorazione, non un valore universale di carbonio applicabile a ogni norma.
Il carbonio influenza indirettamente anche la crescita dei grani e la tessitura. Influisce sulla ricristallizzazione, sulla precipitazione dei carburi e sulle condizioni nelle quali i grani inglobano quelli adiacenti. Una composizione a basso tenore di carbonio non garantisce grani grandi e orientati favorevolmente. Crea una composizione chimica in grado di supportare il ciclo di lavorazione richiesto. Il risultato finale dipende dal fatto che deformazione di laminazione, ricottura, inibitori e decarburazione producano la struttura dei grani prevista.
Il meccanismo della perdita spiega perché questi dettagli siano importanti. Lo studio del Karlsruhe Institute of Technology del 2017 suddivide la perdita nel nucleo del trasformatore in contributi di isteresi, correnti parassite classiche e perdita in eccesso. La perdita per isteresi riflette il movimento irreversibile delle pareti dei domini durante l’inversione della magnetizzazione. La perdita classica per correnti parassite deriva dalle correnti indotte dalla variazione del flusso. La perdita in eccesso tiene conto di ulteriori processi dinamici dei domini non descritti dal termine classico. Il silicio e l’alluminio contribuiscono principalmente aumentando la resistività e influenzando la microstruttura, mentre il controllo del carbonio influisce sul comportamento delle pareti dei domini, sulla struttura dei grani e sull’invecchiamento magnetico. I loro effetti si sovrappongono, ma non sono intercambiabili.
L’isolamento costituisce un’ulteriore variabile chimica e di processo. Un rivestimento tra i lamierini aumenta la resistenza elettrica attraverso i contatti tra una lamiera e l’altra e limita la corrente interlaminare. ASTM A976 classifica i rivestimenti isolanti degli acciai elettrici; non trasforma però la designazione del rivestimento in una graduatoria diretta della perdita totale nel nucleo. Lo spessore del rivestimento, la copertura, l’adesione, i danni prodotti durante la tranciatura e la conseguente tensione di serraggio possono influire sul nucleo finito.
La composizione come una delle numerose variabili
L’acciaio elettrico non costituisce un’unica categoria di materiali. L’acciaio non orientato completamente lavorato, l’acciaio non orientato semilavorato e l’acciaio a grani orientati completamente lavorato seguono cicli di produzione diversi e non dovrebbero essere confrontati sulla sola base della percentuale di silicio. La Sottocommissione ASTM A06.02 identifica ASTM A677 per l’acciaio non orientato completamente lavorato, ASTM A683 per l’acciaio non orientato semilavorato, ASTM A876 per l’acciaio a grani orientati completamente lavorato e ASTM A976 per la classificazione dei rivestimenti isolanti. IEC 60404-8-3:2023 riguarda nastri e lamiere laminate a freddo non orientati, forniti allo stato semilavorato, compresi gli spessori nominali di 0,47, 0,50, 0,64, 0,65 e 0,79 mm. IEC 60404-8-7:2017 riguarda le lamiere a grani orientati completamente lavorate, con spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm.
Questi spessori sono importanti perché la perdita per correnti parassite risponde fortemente allo spessore del lamierino; tuttavia, lo spessore non predice la perdita totale senza il resto della descrizione della prova. La dimensione dei grani, la definizione della tessitura, le tensioni residue, le condizioni superficiali, i danni da tranciatura, il rivestimento e la tensione applicata possono modificare il movimento delle pareti dei domini e quindi la perdita per isteresi o la perdita in eccesso. Una lamiera a grani orientati sottoposta a incisione laser può controllare i domini in modo diverso rispetto a un grado convenzionale o ad alta permeabilità con una composizione chimica nominale simile.
La direzione di prova e l’induzione sono essenziali. ASTM A804/A804M è destinata principalmente alle misurazioni in corrente alternata unidirezionale su acciaio elettrico a grani orientati, livellato termicamente, utilizzato come materiale per lamierini di nuclei di trasformatori, con risultati comparabili a quelli del metodo Epstein da 25 cm. ASTM A876 comprende gradi convenzionali, ad alta permeabilità e sottoposti a incisione laser, testati a 1,5 o 1,7 T. La prassi ASTM per l’identificazione dei gradi distingue i gradi convenzionali a grani orientati designati per la prova a 1,5 T dai gradi designati per la prova a 1,7 T. Una perdita indicata a 1,5 T non può essere considerata equivalente a una misurata a 1,7 T.
La stessa disciplina si applica all’acciaio non orientato. Un valore classificato secondo ASTM A677 indica la perdita massima nel nucleo a 60 Hz e 1,5 T mediante il metodo Epstein, non le prestazioni a ogni frequenza del motore, induzione o forma d’onda. Il materiale semilavorato conforme a IEC 60404-8-3:2023 può richiedere una ricottura finale o un altro trattamento definito dal produttore prima che le sue proprietà magnetiche rappresentino lo stato di servizio previsto.
La composizione contribuisce alle prestazioni magnetiche, ma non le determina da sola. Il silicio e l’alluminio possono ridurre la perdita per correnti parassite aumentando la resistività, mentre i precipitati contenenti alluminio possono contribuire al controllo dello sviluppo dei grani. Un basso tenore di carbonio favorisce la decarburazione, la stabilità del processo e la resistenza all’invecchiamento magnetico. Tuttavia, la proprietà del prodotto finito emerge dalla combinazione tra composizione chimica, tessitura, dimensione dei grani, tensioni, spessore, rivestimento, stato di fornitura e condizioni di misura. Qualsiasi confronto che ometta queste variabili confronta le designazioni, non il comportamento magnetico.

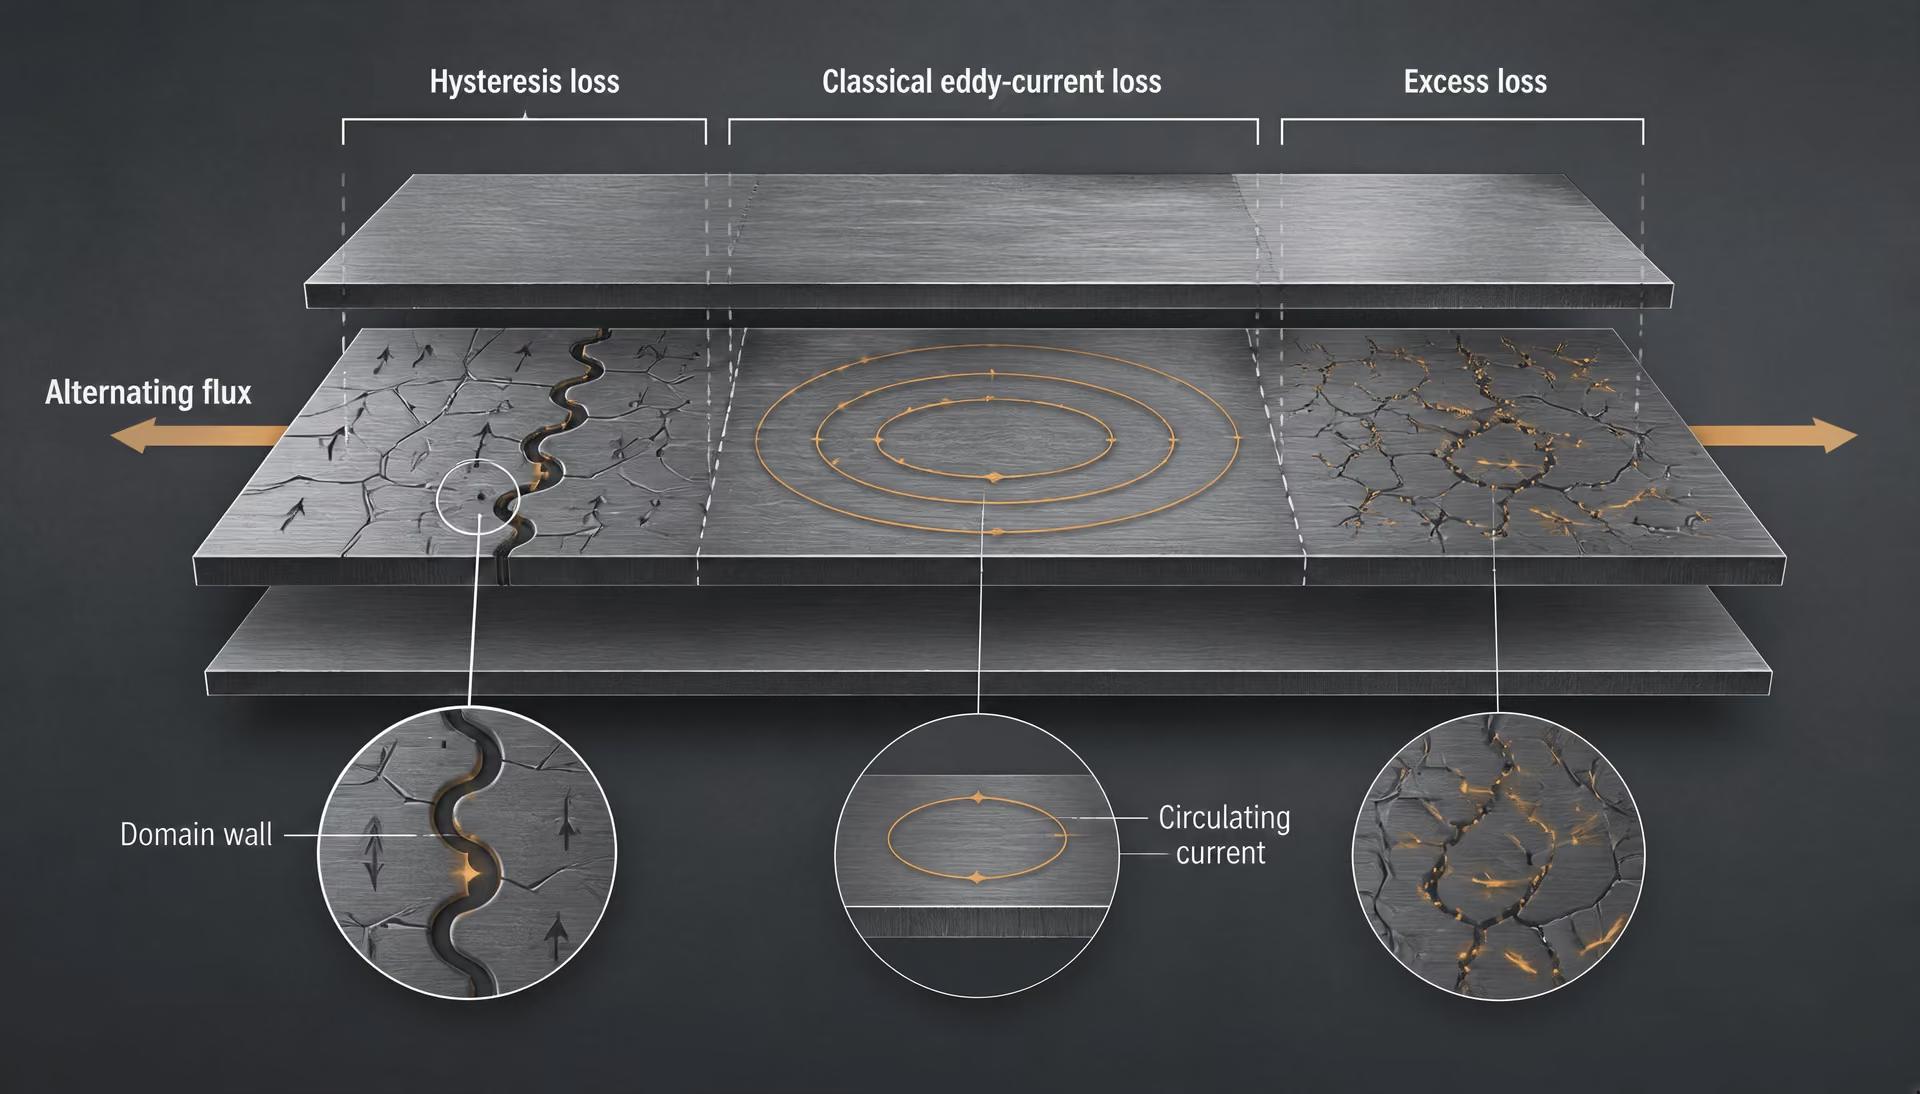
Scomposizione della perdita nel nucleo: isteresi, correnti parassite e perdita in eccesso
La perdita nel nucleo è la potenza elettrica convertita in calore quando un nucleo ferromagnetico conduce un flusso magnetico alternato. Il valore misurato non è una singola costante del materiale. Dipende dalla frequenza, dall’induzione di picco, dalla forma d’onda, dalla geometria del provino, dalla direzione di laminazione, dallo spessore del lamierino, dall’isolamento, dalle tensioni e dallo stato di fornitura dell’acciaio. Un valore di perdita dichiarato a 60 Hz e 1,5 T non può essere confrontato direttamente con uno dichiarato a 50 Hz e 1,7 T, anche quando entrambi i provini riportano la stessa designazione di grado.[6] Transformer-core loss separation study. Karlsruhe Institute of Technology. Karlsruhe Institute of Technology publication, 2017.
Lo studio del Karlsruhe Institute of Technology (KIT) del 2017 suddivide la perdita nel nucleo del trasformatore in tre contributi: perdita per isteresi, perdita classica per correnti parassite e perdita in eccesso, o anomala. Questa suddivisione costituisce un modello fisico, non tre proprietà riportate separatamente su un certificato standard. La perdita totale misurata è il risultato combinato dei tre contributi:
I termini possono interagire attraverso la lavorazione e la microstruttura. La dimensione dei grani, la tessitura cristallografica, le tensioni residue, la resistività del rivestimento e il raffinamento dei domini possono modificare più di un contributo contemporaneamente.
Perdite per isteresi e movimento delle pareti dei domini
La perdita per isteresi è l’energia dissipata durante i cicli irreversibili di magnetizzazione. Quando un campo alternato cambia direzione, i domini magnetici non ripercorrono lo stesso cammino di magnetizzazione. L’area racchiusa dal ciclo di isteresi magnetica rappresenta l’energia persa per ciclo e per unità di volume. Moltiplicando tale energia per la frequenza si ottiene un contributo alla perdita di potenza.
Parete di dominio Regione di transizione che separa domini magnetici con diverse direzioni di magnetizzazione.
A bassa induzione, la magnetizzazione inizia spesso attraverso il movimento delle pareti dei domini. Una parete di dominio separa regioni i cui momenti magnetici sono orientati in direzioni cristallografiche diverse. In un cristallo perfetto, un piccolo campo applicato potrebbe spostare una parete con una resistenza minima. L’acciaio elettrico reale contiene dislocazioni, bordi di grano, inclusioni, tensioni residue, irregolarità superficiali e variazioni locali della tessitura. Queste caratteristiche bloccano o deformano le pareti. Il campo deve quindi aumentare prima che una parete si liberi, producendo salti irreversibili e dissipazione di energia.
A induzioni più elevate, al movimento delle pareti dei domini si aggiunge la rotazione della magnetizzazione verso il campo applicato. L’equilibrio tra movimento delle pareti e rotazione dipende dall’orientamento cristallografico. È per questo che la tessitura è importante. L’acciaio elettrico a grani orientati, completamente lavorato, sviluppa una forte tessitura di Goss, disponendo molti grani in un orientamento che favorisce una magnetizzazione a basse perdite lungo la direzione di laminazione. La sua bassa perdita si applica nella direzione e nelle condizioni di prova specificate; ciò non significa che la lamiera abbia la stessa risposta magnetica in ogni direzione.
L’acciaio elettrico non orientato viene lavorato per ridurre le differenze direzionali, anziché per creare un’unica direzione facile dominante. Il materiale non orientato, completamente lavorato, è disciplinato dalla norma ASTM A677 per applicazioni che utilizzano principalmente dispositivi magnetici a 50 e 60 Hz. Secondo tale norma, i gradi sono classificati in base alla massima perdita nel nucleo misurata a 60 Hz e 1,5 T con il metodo di prova Epstein. La designazione del grado comunica quindi un risultato ottenuto in una prova definita, non un valore universale della perdita per isteresi a ogni induzione e frequenza.
Anche lo stato di fornitura modifica il movimento delle pareti. La lamiera completamente lavorata ha ricevuto la ricottura finale e il trattamento superficiale destinati a stabilire le sue caratteristiche magnetiche. La lamiera non orientata semilavorata, disciplinata dalla norma ASTM A683 e dalla norma IEC 60404-8-3:2023, viene fornita per un successivo trattamento da parte dell’utilizzatore. Il taglio, la punzonatura, la ricottura di distensione e la ricottura finale possono modificare il bloccaggio delle pareti dei domini. Una designazione semilavorata non può essere considerata una versione a risoluzione inferiore di un grado completamente lavorato.
Il silicio e l’alluminio possono aumentare la resistività elettrica e modificare il comportamento magnetico, ma il solo contenuto chimico non determina la perdita per isteresi. La ricottura, la crescita dei grani, la tessitura e il controllo delle tensioni possono avere un effetto maggiore sulla forma del ciclo rispetto a quanto suggerirebbe un semplice confronto delle percentuali nominali di silicio. La stessa cautela si applica allo spessore: una lamiera più sottile può ridurre la perdita per correnti parassite, mentre la perdita per isteresi resta determinata principalmente dalla tessitura, dai difetti e dal bloccaggio delle pareti dei domini.
Perdita classica per correnti parassite nelle lamierine
La variazione del flusso magnetico induce campi elettrici all’interno di una lamiera d’acciaio conduttiva. Tali campi generano correnti circolanti, dette correnti parassite, in piani che concatenano il flusso variabile. Le correnti incontrano la resistenza elettrica dell’acciaio e dissipano potenza sotto forma di calore. Questo è il contributo classico delle correnti parassite.
Per un semplice modello di lamiera laminata sottoposta a eccitazione sinusoidale, la perdita classica per correnti parassite aumenta approssimativamente con il quadrato della frequenza, con il quadrato dell’induzione di picco e con il quadrato dello spessore della lamierina, mentre diminuisce all’aumentare della resistività elettrica. Questa relazione non autorizza a confrontare lo spessore isolatamente. Il coefficiente dipende dalla geometria, dalla distribuzione del flusso, dalla forma d’onda e dalla misura in cui l’isolamento interrompe i percorsi di corrente.
Le lamierine riducono l’area disponibile per le correnti circolanti. Un rivestimento elettricamente isolante su ogni lamierina aumenta la resistenza tra gli strati adiacenti, impedendo a un’ampia corrente di attraversare il pacco. La norma ASTM A976 classifica i rivestimenti isolanti per acciai elettrici; la designazione del rivestimento è quindi parte della costruzione magnetica, non una semplice descrizione della finitura superficiale. Un rivestimento danneggiato, sottile, discontinuo o elettricamente conduttivo può aumentare la perdita del pacco anche quando l’acciaio di base soddisfa il grado magnetico specificato.
Il silicio aumenta la resistività e l’alluminio può contribuire alla stessa strategia di controllo delle perdite quando è presente nell’ambito della composizione e del sistema di lavorazione applicabili. Una resistività più elevata sopprime le correnti parassite classiche, ma può anche influire sulla duttilità, sullo sviluppo della tessitura, sulla crescita dei grani e sul comportamento alla saturazione. Il contenuto di silicio è pertanto una variabile di progetto, non una regola di equivalenza tra gradi. “Più silicio” non identifica uno specifico grado normativo né garantisce una minore perdita totale misurata.
Anche lo spessore deve essere interpretato insieme alla condizione di prova. La norma IEC 60404-8-3:2023 riguarda nastri e lamiere di acciaio elettrico non orientato laminati a freddo, forniti allo stato semilavorato, inclusi gli spessori nominali di 0,47, 0,50, 0,64, 0,65 e 0,79 mm. La norma IEC 60404-8-7:2017 riguarda il materiale a grani orientati, completamente lavorato, con spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm. Questi intervalli illustrano una differenza costruttiva, ma non stabiliscono che ogni lamiera da 0,23 mm abbia una perdita totale inferiore a quella di ogni lamiera da 0,35 mm. Restano presenti i contributi dell’isteresi e delle perdite addizionali, e l’induzione di prova può essere diversa.
Anche il taglio e l’impilaggio influenzano il risultato pratico. Le bave possono creare ponti elettrici tra le lamierine. La punzonatura introduce deformazione plastica e tensioni residue in prossimità dei bordi, aumentando la perdita per isteresi locale e modificando la configurazione dei domini. Una ricottura di distensione può ripristinare parte delle prestazioni magnetiche, ma il suo effetto dipende dalla classe dell’acciaio, dal rivestimento, dall’atmosfera e dal ciclo termico.
Perdita addizionale o anomala e microstruttura reale
La perdita addizionale è il contributo dinamico associato alla struttura dei domini e alla magnetizzazione non uniforme. Non è semplicemente il termine delle correnti parassite classiche calcolato a partire da spessore e resistività. Durante l’eccitazione alternata, le pareti dei domini si muovono a scatti discontinui anziché come un’unica fronte uniforme che avanza regolarmente. Ogni parete in movimento genera variazioni locali del flusso magnetico e, di conseguenza, correnti parassite locali. Queste correnti interagiscono con il movimento delle pareti, producendo una perdita dinamica superiore a quella del calcolo classico idealizzato.
La configurazione reale dei domini controlla questo contributo. I bordi di grano, le inclusioni, i campi di tensione, i danneggiamenti superficiali e la distanza e la forma dei domini creano regioni che commutano a campi e istanti diversi. All’aumentare della frequenza, le pareti hanno meno tempo per rispondere prima che il campo applicato cambi nuovamente. La conseguente magnetizzazione non uniforme aumenta la componente addizionale. Il raffinamento dei domini può ridurre l’entità delle variazioni locali di flusso e accorciare i percorsi delle correnti attorno alle pareti in movimento; per questo i trattamenti di controllo dei domini vengono utilizzati in alcuni prodotti a grani orientati.
L’acciaio elettrico a grani orientati dimostra l’importanza di separare questi meccanismi. La norma ASTM A876 riguarda gli acciai al silicio-ferro a basso tenore di carbonio e a grani orientati, con circa il 3,2% di silicio, e comprende gradi convenzionali, ad alta permeabilità e sottoposti a rigatura laser. La prassi ASTM per l’identificazione dei gradi distingue i gradi convenzionali a grani orientati destinati alla prova a 1,5 T dai gradi destinati alla prova a 1,7 T. Una perdita dichiarata deve mantenere questa condizione di induzione. La norma ASTM A804/A804M è destinata principalmente alle misurazioni in corrente alternata unidirezionale su acciaio a grani orientati termicamente appiattito, con risultati comparabili al metodo Epstein da 25 cm; la sua configurazione unidirezionale non è intercambiabile con una prova isotropa.
La rigatura laser modifica localmente la struttura dei domini e può ridurre la perdita in condizioni specificate, ma non elimina gli effetti delle tensioni, del taglio, dell’impilaggio o del flusso trasversale. Analogamente, l’allineamento dei grani può ridurre la perdita misurata lungo la direzione di laminazione, producendo tuttavia una risposta diversa al di fuori di tale direzione. L’acciaio a grani orientati, completamente lavorato, secondo la norma IEC 60404-8-7:2017, e l’acciaio non orientato, completamente lavorato, secondo la norma ASTM A677 appartengono quindi a classi magnetiche diverse, anche se un singolo risultato di prova fa apparire simili le loro perdite totali.
La conclusione pratica è precisa: il controllo delle perdite nel nucleo richiede di abbinare la classe dell’acciaio, lo stato di fornitura, lo spessore, il rivestimento, l’orientamento, la frequenza, l’induzione, la forma d’onda e il metodo di prova del provino all’applicazione. La perdita per isteresi descrive i cicli irreversibili, la perdita classica per correnti parassite descrive le correnti indotte dal flusso variabile e la perdita addizionale comprende gli effetti dinamici dovuti alla struttura dei domini e alla magnetizzazione non uniforme. La perdita totale misurata contiene tutti e tre i contributi. Trattarla come se fosse uno soltanto di essi porta a una spiegazione errata e può condurre alla scelta sbagliata del materiale o del processo.
Spessore, laminazione e rivestimenti isolanti come fattori di controllo delle perdite
Lo spessore dell’acciaio elettrico, lo spessore del rivestimento e le dimensioni del nucleo assemblato descrivono caratteristiche fisiche differenti. Trattarli come intercambiabili porta a previsioni errate delle perdite nel nucleo. Lo spessore della lamiera è lo spessore di una singola lamierina di acciaio. Lo spessore del rivestimento è lo spessore della pellicola elettricamente resistiva presente sulla sua superficie. La geometria del pacco comprende il numero di lamierine, le loro sovrapposizioni e giunzioni, il fattore di impilamento, la direzione del flusso e il percorso magnetico assemblato. Un nucleo realizzato con lamiera più sottile non presenta automaticamente perdite totali inferiori se i danni dovuti al taglio, un isolamento insufficiente, un serraggio eccessivo o una qualità magnetica inadatta compensano la riduzione delle perdite per correnti parassite.
Lo studio del KIT pubblicato nel 2017 suddivide le perdite nel nucleo del trasformatore in perdite per isteresi, perdite classiche per correnti parassite e perdite in eccesso. Il movimento delle pareti dei domini è associato alle perdite per isteresi; un flusso magnetico alternato induce correnti circolanti; il contributo dinamico rimanente viene trattato come perdita in eccesso. La progettazione della laminazione e del rivestimento agisce più direttamente sui termini correlati alla corrente, ma non sostituisce una tessitura cristallografica, una composizione chimica, un controllo delle tensioni o condizioni di prova adeguati.
Perché una lamiera più sottile riduce generalmente i percorsi delle correnti parassite interlaminari
Un flusso magnetico variabile produce un campo elettrico. In un nucleo di acciaio massiccio, tale campo può azionare correnti circolanti attraverso anelli che si estendono nel materiale. Queste correnti dissipano potenza attraverso la resistenza elettrica dell’acciaio, producendo perdite classiche per correnti parassite e modificando il campo magnetico locale. Quanto maggiore è la dimensione disponibile dell’anello nella direzione interessata dal flusso variabile, tanto maggiore è la tensione indotta attorno a tale anello.
Un nucleo laminato suddivide un grande volume conduttore in numerose lamiere sottili. Ogni lamiera trasporta il flusso principalmente nel proprio piano, mentre le interfacce tra le lamiere interrompono il flusso di corrente da una lamierina alla successiva. Per la componente classica delle correnti parassite, la relazione semplificata comunemente utilizzata contiene il quadrato dello spessore della lamierina: mantenendo costanti la frequenza, l’induzione, la resistività e la forma d’onda, la riduzione dello spessore produce generalmente una diminuzione sproporzionatamente elevata di questa componente. Si tratta di una tendenza, non di una garanzia indipendente dalla qualità del materiale. Le perdite effettive comprendono anche i termini di isteresi e di perdita in eccesso, e le tensioni introdotte dalla fabbricazione possono aumentarli.
Il beneficio fisico deriva da due effetti correlati. In primo luogo, una lamiera più sottile offre una dimensione più breve per gli anelli di corrente indotta. In secondo luogo, un pacco costituito da lamiere singolarmente isolate impedisce a tali anelli di richiudersi attraverso le ampie facce delle lamierine adiacenti. Se le interfacce vengono collegate elettricamente, la dimensione effettiva dell’anello può avvicinarsi all’altezza o alla larghezza di una parte considerevole del nucleo, vanificando gran parte dei vantaggi della progettazione laminata.
I valori di spessore specificati da una norma di prodotto sono quindi significativi solo se associati alla classe del materiale e allo stato di fornitura. La norma IEC 60404-8-3:2023 riguarda il nastro e la lamiera di acciaio elettrico non orientato laminato a freddo forniti allo stato semilavorato, con spessori nominali di 0,47, 0,50, 0,64, 0,65 e 0,79 mm. Si tratta di spessori di prodotto definiti dalle norme, non di classifiche universali delle prestazioni. Una lamiera non orientata semilavorata con uno di questi spessori deve comunque essere valutata nelle condizioni di prova magnetica e di lavorazione specificate.
La norma IEC 60404-8-7:2017 riguarda l’acciaio elettrico a grani orientati laminato a freddo fornito allo stato completamente lavorato, compresi gli spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm. Il materiale a grani orientati viene comunemente utilizzato con il flusso diretto principalmente lungo la direzione di laminazione; pertanto, spessore e tessitura agiscono congiuntamente. Una lamiera a grani orientati da 0,27 mm e una lamiera non orientata semilavorata da 0,50 mm non possono essere confrontate basandosi soltanto sullo spessore, poiché differiscono per tessitura, trattamento termico, direzione magnetica e stato di fornitura.
L’impiego di lamierine più sottili aumenta inoltre il numero di interfacce in una determinata altezza del pacco. Ciò può ridurre il volume di acciaio per unità di dimensione esterna, poiché i rivestimenti e i piccoli interstizi occupano una parte del pacco. Di conseguenza, il fattore di impilamento è importante: un pacco nominalmente alto 100 mm non contiene 100 mm di acciaio magnetico. Il taglio e la punzonatura introducono un’ulteriore variabile. Le bave possono collegare elettricamente le lamierine adiacenti, mentre le tensioni residue in prossimità dei bordi tagliati possono aumentare le perdite per isteresi e le perdite in eccesso. Pertanto, un materiale più sottile può ridurre le perdite classiche per correnti parassite, mentre una fabbricazione inadeguata aumenta altri contributi.
Il ruolo elettrico dell’isolamento superficiale
Il rivestimento non è semplicemente una barriera contro la corrosione o una finitura per la manipolazione. La sua funzione elettrica consiste nel mantenere un’elevata resistenza attraverso le ampie facce delle lamierine adiacenti, in modo che una corrente indotta rimanga confinata in larga misura nella propria lamiera. Il rivestimento non deve impedire il flusso di corrente lungo una lamierina; ciò sarebbe impossibile senza modificare l’acciaio stesso. Deve limitare il passaggio della corrente attraverso l’interfaccia tra una lamierina e l’altra.
Questa distinzione spiega perché la continuità del rivestimento sia importante. Una piccola area danneggiata, un bordo esposto, un contaminante conduttivo o una bava di punzonatura possono creare un ponte tra più lamierine. Un singolo ponte non mette necessariamente in cortocircuito l’intero nucleo, ma molti ponti possono formare percorsi interlaminari estesi. Anche la pressione di serraggio può comprimere o danneggiare il rivestimento, mentre i processi di saldatura o incollaggio possono creare collegamenti conduttivi locali. L’assemblaggio del nucleo influisce quindi sulle perdite anche quando la lamiera di acciaio e il suo rivestimento nominale rimangono invariati.
Lo spessore del rivestimento e quello della lamiera hanno conseguenze differenti. L’aumento dello spessore della lamiera modifica la regione di acciaio attraverso la quale si sviluppano il flusso e le correnti parassite. L’aumento dello spessore del rivestimento incrementa principalmente la separazione elettrica e riduce la frazione di un pacco di spessore fisso occupata dall’acciaio. Non trasforma una lamierina spessa in una sottile. Viceversa, un rivestimento molto sottile su una lamiera sottile non equivale a una lamiera più spessa con lo stesso spessore totale del pacco.
L’isolamento deve inoltre resistere ai processi di fabbricazione e ai cicli termici specificati. L’acciaio a grani orientati completamente lavorato può essere sottoposto a trattamenti controllati di distensione o ad altri trattamenti previsti dalla relativa specifica; l’acciaio non orientato semilavorato viene fornito per successive lavorazioni che possono alterarne le proprietà magnetiche. La resistenza elettrica, l’adesione, la tolleranza alla temperatura e la risposta al taglio o alla ricottura devono essere considerate congiuntamente, ma la designazione di un rivestimento non deve essere trattata come un valore numerico della perdita nel nucleo.
ASTM A976 è la specifica ASTM pertinente per la classificazione dei rivestimenti isolanti dell’acciaio elettrico. ASTM non utilizza A976 come sostituto delle norme di prodotto per gli acciai magnetici. Il sottocomitato ASTM A06.02 individua ASTM A677 per l’acciaio elettrico non orientato completamente lavorato, ASTM A683 per l’acciaio elettrico non orientato semilavorato, ASTM A876 per l’acciaio elettrico a grani orientati completamente lavorato e ASTM A976 per la classificazione dei rivestimenti isolanti. La classificazione del rivestimento identifica il tipo o la classe di rivestimento nell’ambito del quadro normativo applicabile; da sola, non stabilisce la perdita nel nucleo di uno specifico acciaio a una frequenza e a un’induzione non dichiarate. Le classi di rivestimento e le prestazioni misurate devono quindi essere ricavate dall’edizione applicabile di ASTM A976, anziché essere dedotte o assegnate in base all’aspetto della lamiera.
I confronti delle perdite nel nucleo restano legati alle condizioni di misura. ASTM A677, per esempio, riguarda gli acciai elettrici non orientati completamente lavorati utilizzati principalmente in dispositivi magnetici a 50 e 60 Hz, con qualità classificate in base alla perdita massima nel nucleo misurata a 60 Hz e 1,5 T mediante il metodo di prova Epstein. ASTM A804/A804M è destinata principalmente alle misure in corrente alternata unidirezionale su acciaio elettrico a grani orientati appiattito termicamente, con risultati comparabili al metodo Epstein su provini da 25 cm. Anche le designazioni delle qualità a grani orientati distinguono le qualità convenzionali, testate a 1,5 T, dalle altre qualità designate per prove a 1,7 T. Un valore di perdita citato senza la relativa frequenza, induzione, metodo di prova sul provino, direzione di laminazione ove applicabile e stato di fornitura è incompleto. Lo spessore e il rivestimento controllano i percorsi elettrici, ma non eliminano tali condizioni di misura.
Prove magnetiche: metodi Epstein, a lamina singola e unidirezionali
Una proprietà magnetica non è un numero indipendente. È legata alle condizioni di prova: classe del materiale, stato di fornitura, geometria del provino, circuito magnetico, frequenza, induzione di picco, direzione rispetto alla laminazione e isolamento elettrico tra le lamine. Riportare le «perdite nel ferro» senza questi dettagli può far apparire contraddittorie due misurazioni entrambe valide.
La distinzione è importante perché gli acciai elettrici non costituiscono un’unica categoria di materiali. Gli acciai elettrici non orientati completamente lavorati, gli acciai elettrici non orientati semilavorati e gli acciai elettrici a grani orientati completamente lavorati presentano tessiture, trattamenti termici, applicazioni previste e convenzioni di prova differenti. Il sottocomitato ASTM A06.02 riflette queste distinzioni in norme separate: ASTM A677 riguarda gli acciai non orientati completamente lavorati, ASTM A683 gli acciai non orientati semilavorati, ASTM A876 gli acciai a grani orientati completamente lavorati e ASTM A976 classifica i rivestimenti isolanti.
Anche la perdita misurata ha diverse origini fisiche. Lo studio del Karlsruhe Institute of Technology del 2017 suddivide la perdita nel nucleo del trasformatore in perdita per isteresi, perdita classica per correnti parassite e perdita eccedente. La perdita per isteresi si verifica quando le pareti dei domini si muovono attraverso difetti e siti di ancoraggio durante l’inversione della magnetizzazione. La perdita classica per correnti parassite è causata dalle correnti indotte nell’acciaio quando il flusso alternato varia. La perdita eccedente rappresenta una perdita dinamica aggiuntiva associata al movimento non uniforme delle pareti dei domini e a processi magnetici localizzati. Un metodo di prova registra il loro effetto combinato in presenza di una forma d’onda e di una frequenza specificate; non identifica un grado sulla sola base della composizione chimica.
Il metodo Epstein da 25 cm e i provini a striscia
| Approccio di prova | Percorso magnetico | Uso più pertinente |
|---|---|---|
| Epstein a 25 cm | Assemblaggio definito di strisce con risposta direzionale media | Confronto standardizzato delle lamiere |
| A lamina singola o unidirezionale | Direzione selezionata definita | Misurazioni direzionali dell'acciaio a grani orientati |
| Misurazione sul nucleo finito | Giunti effettivi, impilamento, sollecitazioni e assemblaggio | Validazione a livello di componente |
Il metodo Epstein da 25 cm utilizza strisce strette e rettangolari assemblate in un circuito magnetico quadrato. La lunghezza del provino è convenzionalmente di 25 cm e le strisce sono disposte in modo che il circuito magnetico comprenda materiale tagliato nelle principali direzioni di prova. La prova risultante non è una misurazione su un segmento di lamiera isolato. È un assemblaggio controllato nel quale la forza magnetizzante applicata, la tensione indotta, il flusso e la massa o il volume del provino sono correlati alle grandezze magnetiche riportate.
Per le lamiere non orientate, questa configurazione fornisce una risposta media standardizzata del materiale campionato in direzioni diverse. Tale media è utile perché l’acciaio elettrico non orientato è progettato per limitare le differenze direzionali, anziché concentrare le proprie prestazioni magnetiche lungo una singola direzione cristallografica. Il risultato dipende comunque dal taglio, dalle bave, dalle condizioni del provino, dall’impilaggio, dall’isolamento e dal modo in cui viene controllata l’eccitazione.
ASTM A677 ne costituisce l’esempio principale. La norma riguarda gli acciai elettrici non orientati completamente lavorati, utilizzati principalmente in dispositivi magnetici a 50 e 60 Hz, e classifica i gradi in base alla perdita nel ferro massima misurata a 60 Hz e 1,5 T mediante il metodo di prova Epstein. La frequenza e l’induzione fanno parte del criterio di classificazione del grado. Un valore misurato a 50 Hz o a 1,0 T non corrisponde allo stesso risultato di classificazione ASTM A677, anche quando le strisce e lo strumento rimangono invariati.
Le strisce devono inoltre rappresentare lo stato di fornitura specificato. La lamiera completamente lavorata ha ricevuto la ricottura finale e il trattamento di isolamento necessari a stabilire le condizioni magnetiche di fornitura. L’acciaio non orientato semilavorato è diverso: il suo sviluppo magnetico finale può dipendere dalla lavorazione effettuata dall’utilizzatore, che comprende comunemente una ricottura di distensione. La norma IEC 60404-8-3:2023 riguarda nastri e lamiere di acciaio elettrico non orientato laminati a freddo e forniti allo stato semilavorato, compresi gli spessori nominali di 0,47, 0,50, 0,64, 0,65 e 0,79 mm. Tali designazioni di spessore non si convertono automaticamente in gradi ASTM A677 completamente lavorati.
Lo spessore influisce sulla perdita, ma non sostituisce la designazione del grado. La riduzione dello spessore della lamina accorcia generalmente il percorso disponibile per le correnti parassite circolanti. L’isolamento elettrico sulla superficie interrompe ulteriormente tali correnti, mentre le aggiunte di silicio e alluminio aumentano la resistività elettrica. Tuttavia, la perdita finale dipende anche dalla tessitura, dalla dimensione dei grani, dalle tensioni, dal rivestimento, dalla forma d’onda e dalla frequenza. Una lamiera sottile sottoposta a prova in un determinato stato non può essere classificata, sulla sola base dello spessore, rispetto a una lamiera più spessa sottoposta a prova secondo un’altra norma.
ASTM A804/A804M per le lamiere a grani orientati
L’acciaio elettrico a grani orientati richiede un’attenzione diversa perché il suo comportamento magnetico è deliberatamente direzionale. Nel materiale a grani orientati appiattito termicamente, la direzione di laminazione è associata a una forte tessitura di Goss; pertanto, la magnetizzazione lungo tale direzione può differire nettamente da quella trasversale. Una prova che calcola la media delle direzioni può celare la proprietà rilevante in un nucleo di trasformatore.
ASTM A804/A804M è destinata principalmente alle misurazioni magnetiche in corrente alternata unidirezionali su acciaio elettrico a grani orientati appiattito termicamente, utilizzato come materiale per le lamiere dei nuclei dei trasformatori. A differenza di un assemblaggio Epstein convenzionale, il metodo è progettato per misurare il materiale lungo una direzione magnetica definita. ASTM International dichiara che i risultati ottenuti secondo ASTM A804/A804M sono comparabili a quelli del metodo Epstein da 25 cm, ma «comparabili» non significa che la disposizione del provino e le informazioni direzionali siano intercambiabili. Il metodo deve comunque essere indicato insieme al risultato.
Una prova su lamina singola o unidirezionale può evidenziare più direttamente il comportamento nella direzione di laminazione del materiale a grani orientati rispetto a un assemblaggio di strisce multidirezionale. Il provino viene magnetizzato lungo una direzione selezionata e l’induzione alternata viene stabilita a partire dalla tensione indotta. La perdita riportata ha quindi un significato direzionale: un valore nella direzione di laminazione non deve essere interpretato come una media isotropa della lamiera e un risultato nella direzione trasversale non può sostituirlo.
ASTM A876 riguarda gli acciai al silicio e ferro a basso tenore di carbonio a grani orientati, con circa il 3,2% di silicio. Comprende i gradi convenzionali, ad alta permeabilità e incisi al laser. La norma IEC 60404-8-7:2017 riguarda nastri e lamiere di acciaio elettrico a grani orientati laminati a freddo e forniti allo stato completamente lavorato, compreso il materiale con tessitura di Goss e spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm. Questi documenti descrivono classi e condizioni di fornitura; il metodo di prova fornisce il contesto di misurazione che rende significativo un valore magnetico riportato.
Interpretazione delle condizioni di induzione e frequenza
L’induzione, generalmente espressa in tesla, non è intercambiabile con l’intensità del campo magnetico. In una prova in corrente alternata, la forma d’onda dell’induzione e il suo valore di picco determinano fino a che punto il materiale viene portato lungo la propria curva di magnetizzazione. A induzioni più elevate, i processi nei domini e gli effetti di saturazione possono aumentare notevolmente la perdita. La frequenza modifica il numero di inversioni della magnetizzazione al secondo e aumenta i contributi dinamici, in particolare la perdita per correnti parassite e la perdita eccedente.
Per questo motivo, la pratica ASTM distingue le designazioni degli acciai a grani orientati sottoposti a prova a 1,5 T da quelle sottoposte a prova a 1,7 T. I gradi convenzionali a grani orientati sono designati per prove a 1,5 T, mentre altri gradi a grani orientati sono designati per prove a 1,7 T. La designazione identifica l’induzione prescritta per la classificazione o per la proprietà riportata; non è semplicemente un punto di funzionamento preferenziale. Confrontare un risultato a 1,5 T con uno a 1,7 T come se fossero prove sullo stesso grado può invertire le classifiche apparenti.
La stessa cautela si applica alla frequenza. La condizione di classificazione prevista da ASTM A677 è 60 Hz e 1,5 T, in quanto riflette l’impiego principale in dispositivi a 50 e 60 Hz. Una prova a 400 Hz misura un diverso equilibrio tra perdita per isteresi, perdita classica per correnti parassite e perdita eccedente. Anche se il materiale, lo spessore e il metodo di prova del provino rimangono costanti, il valore non può essere trasferito senza un modello di frequenza giustificato e ipotesi coerenti sulla forma d’onda.
Un rapporto tecnicamente difendibile indica quindi la norma relativa al materiale e la designazione del grado, lo stato di fornitura, lo spessore nominale, il metodo di prova del provino, la frequenza, l’induzione di picco, la forma d’onda ove pertinente, le condizioni di isolamento e la direzione di prova. Per l’acciaio a grani orientati, la direzione di laminazione deve essere esplicitata. «Perdita nel ferro: 1,5 W/kg» è un’informazione incompleta; «perdita nel ferro misurata mediante il metodo Epstein da 25 cm a 60 Hz e 1,5 T su acciaio non orientato completamente lavorato» identifica un risultato utilizzabile. Per una misurazione unidirezionale su acciaio a grani orientati, sono altrettanto essenziali la direzione e il metodo ASTM A804/A804M.
Il metodo di prova fa parte della proprietà, non è una nota a piè di pagina aggiunta in seguito.
Come leggere una designazione di qualità o una scheda tecnica senza interpretarla erroneamente
Sequenza di lettura della scheda tecnica
- 1. Identificare la norma Individuare il documento ASTM o IEC di riferimento.
- 2. Identificare lo stato di fornitura Determinare se la lamiera è completamente lavorata o semilavorata.
- 3. Identificare la famiglia del materiale Distinguere l'acciaio non orientato da quello a grani orientati.
- 4. Registrare le condizioni di prova Rilevare frequenza, induzione, direzione, metodo sul provino e forma d'onda ove pertinente.
- 5. Verificare le condizioni di fabbricazione Esaminare spessore, rivestimento, taglio, distensione, impilamento e serraggio.
Una designazione di qualità non costituisce una specifica magnetica completa. Identifica un materiale all’interno di una norma, ma il comportamento dichiarato dipende anche dallo stato di fornitura, dallo spessore, dalla frequenza di prova, dall’induzione, dalla direzione del provino e dal metodo di misurazione. Una sequenza di lettura rigorosa evita l’errore comune di considerare la percentuale di silicio o uno spessore nominale ridotto come sostituti diretti delle prestazioni magnetiche.
Decodificare la norma, lo stato di fornitura e la famiglia di qualità
Iniziare dalla norma di riferimento, non dal numero della qualità. ASTM A677, per esempio, riguarda gli acciai elettrici non orientati completamente lavorati, destinati principalmente a dispositivi magnetici a 50 e 60 Hz. Le relative qualità sono classificate in base alla perdita nel ferro massima misurata a 60 Hz e 1,5 T con il metodo Epstein, come specificato nella norma ASTM A677-07 (ASTM International, 2007). Tale classificazione non descrive ogni possibile condizione di esercizio.
Occorre quindi identificare lo stato di fornitura. Il materiale completamente lavorato ha ricevuto il trattamento termico magnetico richiesto dalla relativa specifica ed è fornito con proprietà magnetiche determinate. Il materiale semilavorato è fornito per ulteriori lavorazioni da parte dell’utilizzatore, che comprendono comunemente una ricottura finale. Il comportamento magnetico allo stato di fornitura non deve essere considerato equivalente a quello di una lamiera completamente lavorata.
La struttura delle norme ASTM rende esplicita questa distinzione. Il sottocomitato ASTM A06.02 elenca ASTM A677 per l’acciaio non orientato completamente lavorato, ASTM A683 per l’acciaio non orientato semilavorato e ASTM A876 per l’acciaio a grani orientati completamente lavorato. ASTM A976 riguarda la classificazione dei rivestimenti isolanti. Una scheda tecnica che riporti soltanto “acciaio elettrico” omette le informazioni necessarie per collocare il materiale in questa struttura normativa.
Occorre poi determinare la famiglia dell’acciaio. L’acciaio elettrico non orientato è progettato per fornire un comportamento magnetico relativamente simile nelle diverse direzioni del piano, sebbene non sia perfettamente indipendente dalla direzione. L’acciaio elettrico a grani orientati presenta una forte tessitura cristallografica, generalmente associata all’orientazione di Goss, e viene normalmente valutato lungo la direzione di laminazione o lungo un’altra direzione specificata. Le due famiglie sono destinate a progetti diversi di circuiti magnetici e non devono essere confrontate attraverso un’unica gerarchia basata sul numero della qualità.
ASTM A876 riguarda l’acciaio al silicio e ferro a basso tenore di carbonio a grani orientati, contenente circa il 3,2% di silicio. Comprende qualità convenzionali, ad alta permeabilità e sottoposte a tracciatura laser. IEC 60404-8-7:2017 riguarda nastri e lamiere di acciaio elettrico a grani orientati laminati a freddo, forniti allo stato completamente lavorato, inclusi gli spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm. Tali spessori sono voci caratteristiche di questa norma di prodotto; di per sé non costituiscono una graduatoria delle prestazioni.
Per il materiale non orientato semilavorato, IEC 60404-8-3:2023 specifica gli spessori nominali di 0,47, 0,50, 0,64, 0,65 e 0,79 mm, insieme alle proprietà magnetiche, alle tolleranze dimensionali e alle procedure di controllo. La presenza di uno spessore in questo elenco non rende una lamiera equivalente a una qualità non orientata completamente lavorata dello stesso spessore.
Registrare lo spessore nominale separatamente dalla qualità. Registrare inoltre le informazioni relative al rivestimento o all’isolamento. Un rivestimento elettricamente isolante aumenta la resistenza interlamellare e riduce la corrente che circola tra lamierini adiacenti; ASTM A976 fornisce il relativo quadro di classificazione dei rivestimenti. Il silicio e l’alluminio possono aumentare la resistività elettrica, mentre il controllo della tessitura e il processo produttivo influenzano l’isteresi e la permeabilità. Nessuna di queste caratteristiche, considerata singolarmente, determina il valore finale della perdita nel ferro.
Leggere correttamente le classificazioni basate sulla perdita nel ferro massima
Una classe di perdita nel ferro massima è un limite di accettazione in condizioni dichiarate, non una costante universale di perdita. Se ASTM A677 assegna una qualità in base alla perdita massima a 60 Hz e 1,5 T con prova Epstein, il valore si applica a quella specifica misurazione. Non predice automaticamente la perdita a 400 Hz, a 1,0 T, in presenza di flusso rotante o dopo un diverso processo di tranciatura e distensione.
Una trascrizione utile mantiene la condizione accanto al numero: “perdita specifica totale massima, [frequenza], [induzione], prova Epstein”. Rimuovere le condizioni tra parentesi quadre trasforma un risultato qualificato in un dato fuorviante. La stessa disciplina si applica alle qualità a grani orientati. La prassi ASTM distingue le qualità convenzionali, designate per la prova a 1,5 T, dalle altre qualità a grani orientati, designate per la prova a 1,7 T (ASTM International, 2024). Confrontare i loro limiti numerici senza conservare l’induzione di prova non è valido.
Anche il metodo di prova del provino può modificare il risultato. ASTM A804/A804M è destinata principalmente alle misurazioni in corrente alternata unidirezionale su acciaio elettrico a grani orientati, termicamente spianato, utilizzato come materiale per lamierini di nuclei di trasformatori. I suoi risultati sono comparabili a quelli ottenuti con il metodo Epstein a 25 cm, ma “comparabile” non significa che ogni geometria di prova produca letture identiche. Pertanto, ASTM A804/A804M-04, riconfermata nel 2021, deve essere indicata ogni volta che le sue misurazioni compaiono in una scheda tecnica.
La perdita nel ferro comprende di per sé diversi contributi fisici. Lo studio del Karlsruhe Institute of Technology pubblicato nel 2017 distingue la perdita nel nucleo del trasformatore in perdita per isteresi, perdita classica per correnti parassite e perdita eccedente. Il movimento delle pareti dei domini attraverso la struttura magnetica contribuisce alla perdita per isteresi. La variazione del flusso induce correnti parassite nell’acciaio, producendo la perdita classica per correnti parassite; la struttura dei domini e i percorsi localizzati delle correnti contribuiscono alla perdita eccedente.
Una lamiera di acciaio elettrico più sottile non presenta automaticamente perdite inferiori quando differiscono tessitura, lavorazione, rivestimento, sollecitazione o condizioni di prova. Limited evidence
Lo spessore influisce principalmente sul contributo delle correnti parassite, poiché percorsi elettrici più brevi riducono la perdita dovuta alle correnti circolanti. Una perdita inferiore può inoltre derivare da una resistività più elevata, da un isolamento adeguato, da una riduzione delle tensioni residue o da un migliore allineamento dei grani. Una lamiera più sottile può comunque mostrare una perdita totale misurata più elevata se la sua tessitura, il suo stato di lavorazione, il rivestimento o la condizione di prova sono diversi. “0,27 mm” è uno spessore, non una qualità magnetica completa.
Distinguere permeabilità, induzione e perdita
La permeabilità descrive quanta induzione magnetica viene prodotta per un dato campo magnetizzante. In forma semplificata, la permeabilità relativa confronta la risposta del materiale con quella dello spazio libero. Una scheda tecnica può riportare la permeabilità iniziale, la permeabilità massima oppure la permeabilità a una determinata induzione. Si tratta di grandezze diverse, che non devono essere ridotte a un unico valore.
L’induzione è la densità di flusso magnetico, comunemente espressa in tesla. È il punto di esercizio o di prova al quale viene misurata una proprietà. Un acciaio a grani orientati ad alta permeabilità può raggiungere una determinata induzione con un campo magnetizzante inferiore rispetto a un altro acciaio, ma la sua perdita totale dipende comunque da frequenza, forma d’onda, spessore, tessitura, tensioni residue e isolamento. La facilità di magnetizzazione non equivale a una bassa dissipazione di energia per ciclo.
La perdita nel ferro è la potenza dissipata per unità di massa o di volume in presenza di un’eccitazione magnetica alternata definita. Il suo valore dipende fortemente sia dalla frequenza sia dall’induzione. Due lamiere possono avere una permeabilità simile a una determinata induzione e mostrare perdite diverse, oppure una perdita simile in un determinato punto di prova e permeabilità diverse in un altro punto della curva di magnetizzazione.
Leggere ogni proprietà come una tupla completa: stato di fornitura, famiglia della qualità, spessore nominale, frequenza, induzione, direzione, metodo di prova del provino e proprietà dichiarata. Per l’acciaio a grani orientati, aggiungere la direzione di laminazione e specificare se la prova è longitudinale, trasversale o condotta secondo un’altra direzione definita. In un confronto, modificare una sola variabile alla volta. Una scheda tecnica priva di queste condizioni può comunque identificare una famiglia di prodotti, ma non consente un confronto magnetico affidabile.
Variabili di fabbricazione che modificano le prestazioni magnetiche
L’acciaio elettrico non acquisisce il proprio comportamento magnetico soltanto dal contenuto di silicio o dallo spessore nominale. La storia di laminazione, la ricottura, l’orientamento dei grani, le tensioni residue, l’isolamento superficiale e lo stato in cui la lamiera arriva all’officina di costruzione del nucleo influenzano tutti il risultato misurato. La distinzione tra acciaio non orientato completamente lavorato, acciaio non orientato semilavorato e acciaio a grani orientati completamente lavorato è quindi tanto una distinzione produttiva quanto una distinzione normativa.
La Sottocommissione ASTM A06.02 identifica ASTM A677 per l’acciaio non orientato completamente lavorato, ASTM A683 per l’acciaio non orientato semilavorato, ASTM A876 per l’acciaio a grani orientati completamente lavorato e ASTM A976 per i rivestimenti isolanti dell’acciaio elettrico. IEC 60404-8-3:2023 riguarda l’acciaio elettrico laminato a freddo non orientato fornito allo stato semilavorato, mentre IEC 60404-8-7:2017 riguarda l’acciaio elettrico laminato a freddo a grani orientati fornito allo stato completamente lavorato. La designazione di una qualità ha significato soltanto insieme allo stato di fornitura e alle condizioni di prova associate alla relativa proprietà magnetica.
Riduzione a freddo, ricristallizzazione e dimensione dei grani
La riduzione a freddo modifica più dello spessore della lamiera. Allunga i grani, aumenta la densità delle dislocazioni, accumula energia di deformazione e crea anisotropia cristallografica e meccanica. Questi cambiamenti influenzano il movimento delle pareti dei domini e la facilità con cui la magnetizzazione segue un campo applicato. Un nastro fortemente deformato può quindi mostrare un comportamento magnetico sostanzialmente diverso da quello di un nastro ricotto della stessa composizione e dello stesso spessore nominale.
La ricristallizzazione elimina gran parte della struttura incrudita formando, durante il trattamento termico, nuovi grani relativamente privi di deformazione. La tessitura risultante dipende dalla struttura iniziale, dalla storia di riduzione, dalle condizioni di ricottura, dagli inibitori e dalla composizione della lega. La crescita dei grani modifica poi il numero e la natura dei bordi di grano. I bordi possono ostacolare le pareti dei domini, mentre grani eccessivamente grandi o irregolari possono aumentare la non uniformità magnetica locale e complicare la risposta in corrispondenza dei giunti e dei bordi tagliati. Non esiste una regola universale sulla dimensione dei grani applicabile in modo identico ai prodotti non orientati e a quelli a grani orientati.
Nell’acciaio elettrico non orientato, il processo mira a ottenere una distribuzione degli orientamenti cristallografici che garantisca una risposta magnetica utile in più di una direzione nel piano. Il materiale non orientato completamente lavorato ha ricevuto dal produttore la ricottura magnetica finale. Il materiale non orientato semilavorato non ha ricevuto il trattamento finale completo; la successiva sequenza di ricottura e fabbricazione eseguita dall’utilizzatore può modificare la struttura ricristallizzata, la dimensione dei grani e le proprietà magnetiche. IEC 60404-8-3:2023 include materiale semilavorato negli spessori nominali di 0,47, 0,50, 0,64, 0,65 e 0,79 mm, ma tali spessori non specificano la perdita finale dopo un trattamento termico successivo non definito.
L’acciaio a grani orientati segue un obiettivo diverso. Il processo sviluppa una forte tessitura di Goss, comunemente descritta dall’orientamento {110}<001>, in modo che molti grani abbiano la direzione di facile magnetizzazione parallela alla direzione di laminazione. ASTM A876 riguarda gli acciai al silicio a grani orientati e a basso tenore di carbonio, con circa il 3,2% di silicio, e comprende qualità convenzionali, ad alta permeabilità e con incisione laser. IEC 60404-8-7:2017 riguarda il nastro a grani orientati completamente lavorato negli spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm.
La direzione di laminazione è essenziale quando si riportano le prestazioni dell’acciaio a grani orientati. Un valore misurato lungo la direzione prevista del flusso non può essere trasferito direttamente a una regione trasversale o dominata dai giunti. ASTM A804/A804M è destinata principalmente alle misure in corrente alternata unidirezionale su acciaio a grani orientati appiattito termicamente, con risultati comparabili al metodo Epstein da 25 cm. La geometria e la direzione del provino fanno parte del risultato.
La dimensione dei grani interagisce inoltre con le diverse componenti della perdita nel nucleo. Lo studio del Karlsruhe Institute of Technology del 2017 separa la perdita del nucleo del trasformatore nei contributi di perdita per isteresi, per correnti parassite classiche e per perdite anomale. La perdita per isteresi riflette il movimento irreversibile delle pareti dei domini e i processi di magnetizzazione. La perdita per correnti parassite classiche si verifica quando un flusso alternato induce correnti circolanti nella lamiera. La perdita anomala rappresenta ulteriori processi dinamici dei domini non descritti dal semplice termine classico. La ricottura può ridurre gli effetti correlati all’isteresi eliminando le deformazioni, mentre spessore, resistività, struttura dei domini e frequenza influenzano gli altri contributi.
Distensione delle tensioni e planarità
Il taglio, la punzonatura, la cesoiatura, la piegatura e l’impilamento impongono tensioni assenti nel nastro piano di prova. Un bordo punzonato contiene deformazione plastica e tensioni residue; un dente stretto o un angolo può presentare un forte gradiente di tensione rispetto alla propria larghezza. Queste regioni ostacolano il movimento delle pareti dei domini e possono aumentare la perdita per isteresi locale. L’effetto può essere ridotto in un grande provino Epstein, ma significativo in uno statore compatto di motore, in un angolo di trasformatore o in un componente formato con pieghe accentuate.
Lo stato di fornitura è importante perché il materiale completamente lavorato non è necessariamente immune dagli effetti della fabbricazione. Una lamiera completamente lavorata ha completato il trattamento magnetico specificato a carico del produttore, ma il taglio e la formatura possono comunque degradare la risposta magnetica della lamierina finita. L’acciaio non orientato semilavorato dipende maggiormente dalla successiva sequenza di ricottura e formatura eseguita dall’acquirente. Un nucleo assemblato con lamiere sottoposte a prova prima della fabbricazione può quindi presentare una perdita superiore a quella indicata dal certificato.
L’appiattimento termico agisce sia sulla geometria sia sulle tensioni. Il trattamento termico può ridurre le tensioni residue dovute alla laminazione, al taglio o alla movimentazione e può migliorare la planarità, ma l’esposizione alla temperatura influenza anche la struttura dei grani, il comportamento del rivestimento e le proprietà magnetiche. ASTM A804/A804M riguarda specificamente il materiale a grani orientati appiattito termicamente, utilizzato come materiale per lamierini di nuclei di trasformatori. Questa precisazione è importante: un valore relativo a un nastro appiattito termicamente e sottoposto a prova unidirezionale non descrive automaticamente un nucleo cesoiato, impilato e serrato.
Il serraggio meccanico introduce un’ulteriore fonte di tensione. Una pressione eccessiva, un impilamento non uniforme, un avvolgimento stretto o il contatto locale con bave possono limitare la magnetostrizione e il movimento dei domini. I problemi di planarità possono produrre spazi vuoti o contatti puntiformi tra le lamierine, modificando la distribuzione del flusso e aumentando la perdita locale. L’appiattimento termico non è un intervento di riparazione generico in grado di annullare ogni effetto del processo. Il suo esito dipende dalla deformazione precedente, dal trattamento termico, dalla classe di acciaio e dal sistema di rivestimento.
Raffinamento dei domini e condizioni superficiali
Il raffinamento dei domini riduce la distanza sulla quale i domini magnetici si invertono, limitando l’energia associata al movimento delle pareti dei domini e, in condizioni idonee, riducendo la perdita. L’incisione laser è un metodo utilizzato con l’acciaio a grani orientati. Essa crea strette perturbazioni superficiali controllate che suddividono i domini attraverso la lamiera. Il trattamento non equivale a modificare la percentuale di silicio nella massa del materiale e il suo effetto deve essere considerato insieme all’induzione di prova specificata per la qualità.
ASTM A876 distingue qualità a grani orientati e condizioni di prova che comprendono qualità convenzionali designate a 1,5 T e altre qualità designate a 1,7 T. Il confronto tra valori di perdita a tali diverse induzioni può produrre una graduatoria errata. Frequenza, induzione, direzione di laminazione, metodo di prova del provino e stato di fornitura devono accompagnare ogni valore magnetico citato.
Il rivestimento superficiale svolge due funzioni. Isola elettricamente le lamierine adiacenti, aumentando la resistenza interlaminare e riducendo le correnti parassite circolanti, influenzando al contempo la tensione, la punzonabilità, la compatibilità con il trattamento termico e il comportamento durante l’impilamento. ASTM A976 fornisce il quadro di classificazione per i rivestimenti isolanti dell’acciaio elettrico. Un rivestimento danneggiato, una bava conduttiva, uno spessore eccessivo del rivestimento o una configurazione di contatto inadeguata possono modificare la perdita del nucleo assemblato anche quando il substrato di acciaio soddisfa la propria specifica per lamiera.
Le condizioni superficiali influenzano anche le tensioni. La rugosità, i graffi, i residui di ossido e la non uniformità del rivestimento possono creare punti di contatto locali o vincolare la lamiera durante l’impilamento. L’incisione laser, la tensione del rivestimento e il danneggiamento del bordo dopo il taglio possono agire insieme anziché indipendentemente. Le lamierine sottili contribuiscono a ridurre la perdita per correnti parassite classiche, ma una lamiera più sottile non annulla la perdita per isteresi o la perdita anomala causate da una tessitura inadeguata, da tensioni residue o da un’eccitazione sfavorevole.
Per questo motivo, la domanda pertinente non è semplicemente quale qualità sia stata fornita. Occorre verificare se la qualità specificata, lo stato di lavorazione, la tessitura, l’isolamento superficiale, la pratica di taglio, il trattamento di distensione delle tensioni e l’assemblaggio del nucleo producano la perdita richiesta alla frequenza e all’induzione effettive. Il nucleo finito è il componente magnetico effettivamente utilizzato; la prova originaria sul nastro piano è soltanto una misurazione controllata all’interno della sua storia produttiva.
Progettare i Nuclei di Trasformatori e Macchine Rotanti in Funzione del Comportamento del Materiale
Un nucleo non è sottoposto alla stessa condizione magnetica utilizzata per classificare una qualità di lamiera. Il materiale viene tagliato secondo una determinata geometria, isolato, impilato, serrato e alimentato con una specifica forma d’onda. Ogni fase può modificare la risposta magnetica osservata nel componente finito. La designazione di una qualità identifica quindi una classe di materiale e una condizione di prova specificata, non un valore di perdita garantito per ogni nucleo assemblato.
La distinzione tra gli stati di fornitura è importante già in fase di progettazione. ASTM A677 riguarda gli acciai elettrici non orientati completamente lavorati, utilizzati principalmente in dispositivi magnetici a 50 e 60 Hz; le relative qualità sono classificate in base alla perdita massima nel nucleo misurata a 60 Hz e 1,5 T con il metodo Epstein. ASTM A683 riguarda l’acciaio non orientato semilavorato, mentre ASTM A876 riguarda l’acciaio a grani orientati completamente lavorato. IEC 60404-8-3:2023 specifica nastri e lamiere di acciaio elettrico non orientato laminato a freddo, forniti allo stato semilavorato, mentre IEC 60404-8-7:2017 riguarda il materiale a grani orientati completamente lavorato.
Queste norme non descrivono prodotti intercambiabili. Descrivono combinazioni differenti di composizione, tessitura, lavorazione, prove magnetiche e condizioni di fornitura.
Nuclei di trasformatori e direzione preferenziale del flusso
Un nucleo di trasformatore è progettato in modo che la maggior parte del flusso alternato segua un percorso controllato attraverso la direzione di laminazione dell’acciaio elettrico a grani orientati. Nell’acciaio a grani orientati completamente lavorato, una forte tessitura di Goss dispone molte direzioni cristallografiche in posizione favorevole rispetto alla direzione di laminazione. La magnetizzazione richiede quindi un campo minore in quella direzione rispetto a un aggregato con orientamento casuale, in particolare all’induzione e alla frequenza utilizzate per il progetto.
Per questo motivo, le lamierine dei trasformatori non vengono semplicemente disposte come una pila di rettangoli identici. Il nastro viene tagliato e orientato in modo che il flusso attraversi colonne e gioghi con il minor numero possibile di bruschi cambiamenti di direzione. Le giunzioni step-lap e configurazioni analoghe distribuiscono la transizione su più lamierine, invece di costringere l’intero flusso ad attraversare una singola giunzione di testa netta. L’obiettivo non è soltanto ottenere un percorso magnetico più breve. È anche ridurre la concentrazione locale del campo magnetizzante e limitare la perturbazione della tessitura preferenziale.
ASTM A876 riguarda gli acciai al silicio-ferro a basso tenore di carbonio a grani orientati, contenenti circa il 3,2% di silicio, e comprende qualità convenzionali, ad alta permeabilità e incise al laser. La designazione dell’induzione di prova deve rimanere associata a ogni proprietà dichiarata: le qualità convenzionali a grani orientati sono designate per le prove a 1,5 T, mentre le altre qualità a grani orientati sono designate per le prove a 1,7 T secondo la prassi di classificazione ASTM International individuata nel 2024. Un valore di perdita a 1,5 T non può essere confrontato superficialmente con uno a 1,7 T.
ASTM A804/A804M riguarda principalmente le misure magnetiche unidirezionali in corrente alternata sull’acciaio a grani orientati termicamente appiattito. I risultati sono comparabili con quelli ottenuti mediante il metodo Epstein da 25 cm, ma la configurazione della prova differisce comunque da quella di un trasformatore finito, contenente giunzioni, angoli, elementi di serraggio e campi indotti dagli avvolgimenti. La direzione di laminazione e l’orientamento del provino fanno parte della definizione della misura.
L’orientamento dei grani riduce una componente dell’onere magnetico; non elimina le tre cause fisiche delle perdite nel nucleo. Lo studio del Karlsruhe Institute of Technology del 2017 distingue le perdite per isteresi, le perdite classiche per correnti parassite e le perdite addizionali. Il movimento delle pareti dei domini contribuisce alle perdite per isteresi. Il flusso alternato induce correnti parassite, la cui entità è influenzata dallo spessore delle lamierine, dalla resistività elettrica e dall’isolamento tra le lamiere. Le perdite addizionali rappresentano ulteriori effetti dinamici associati ai processi dei domini e alla non uniformità magnetica locale. Silicio, alluminio, nastro sottile, isolamento superficiale e tessitura possono influenzare questi termini in modi differenti.
Il progettista di un trasformatore deve quindi allineare la direzione preferenziale dell’acciaio con il percorso del flusso e preservare tale vantaggio durante la fabbricazione. Una lamiera con basse perdite standardizzate può funzionare male se i bordi tagliati, le giunzioni o le regioni sottoposte a tensione dominano il comportamento del nucleo assemblato.
Macchine rotanti e flusso variabile nel piano
Il percorso magnetico in una macchina rotante è meno vincolato. Nei denti dello statore, nel ferro posteriore e nei componenti del rotore, la direzione locale del flusso cambia quando il rotore si muove e quando ruota il campo degli avvolgimenti. Gran parte di questo flusso rimane nel piano delle lamierine, ma il suo angolo rispetto alla direzione di laminazione varia continuamente. Una lamiera a grani orientati offrirebbe la sua risposta migliore soltanto lungo direzioni selezionate, risultando quindi poco adatta a un nucleo che deve accettare ripetuti cambiamenti direzionali nel piano.
L’acciaio elettrico non orientato completamente lavorato è pertanto la classe di materiale normalmente utilizzata per tali percorsi. La sua tessitura cristallografica è controllata per limitare le differenze direzionali, anziché creare un’unica direzione privilegiata di facile magnetizzazione. La scelta pertinente non è comunque semplicemente “alto tenore di silicio contro basso tenore di silicio”. Comprende la qualità specificata, lo spessore nominale, lo stato di fornitura, la resistività, l’isolamento superficiale, l’induzione magnetica, la frequenza e la storia di lavorazione.
L’acciaio non orientato semilavorato presenta un’ulteriore condizione progettuale. IEC 60404-8-3:2023 comprende spessori nominali di 0,47, 0,50, 0,64, 0,65 e 0,79 mm per nastri e lamiere forniti allo stato semilavorato, insieme alle proprietà magnetiche, alle tolleranze dimensionali e alle procedure di ispezione. La ricottura finale può rientrare nel ciclo produttivo dell’utilizzatore; pertanto, lo stato magnetico dopo la punzonatura e il trattamento termico non può essere dedotto dalla designazione di un materiale completamente lavorato. Il sottocomitato ASTM A06.02 elenca A683 per l’acciaio non orientato semilavorato e A677 per l’acciaio non orientato completamente lavorato; tali designazioni non devono essere sostituite l’una all’altra.
I nuclei delle macchine rotanti sono inoltre soggetti a componenti locali del flusso generate dalla dentatura, dalla saturazione delle estremità dei denti, dalle armoniche e dalle asimmetrie meccaniche. Questi campi possono differire dall’eccitazione sinusoidale e uniforme utilizzata in un catalogo o in una prova normativa. Le perdite risultanti possono aumentare anche quando la frequenza nominale di funzionamento rimane invariata. Le lamierine sottili contribuiscono a ridurre le perdite classiche per correnti parassite, perché ogni lamierina isolata limita il percorso della corrente circolante, ma un materiale più sottile non risolve automaticamente le perdite per isteresi o le perdite addizionali causate da bordi danneggiati, tensioni o flusso distorto.
Impilamento, giunzioni e tensioni locali
Il nucleo finito contiene più acciaio di quanto il circuito magnetico riceva effettivamente. Il fattore di impilamento è il rapporto tra il volume dell’acciaio pieno e il volume totale impilato; la parte restante è occupata dal rivestimento, dalla rugosità superficiale, dall’ondulazione e da piccoli interstizi. Un fattore di impilamento inferiore richiede una densità di flusso maggiore nell’acciaio per produrre lo stesso flusso medio attraverso la sezione trasversale del nucleo. Ciò può aumentare le perdite e la corrente magnetizzante anche se la singola lamierina soddisfa ancora il risultato della prova Epstein originale.
L’isolamento elettrico tra le lamierine è essenziale per limitare le correnti parassite interlaminari. ASTM A976 fornisce il quadro di classificazione ASTM per i rivestimenti isolanti degli acciai elettrici. Un rivestimento danneggiato, contaminato, polimerizzato in modo inadeguato o compresso oltre le condizioni previste può creare ponti conduttivi attraverso più lamiere. Tali ponti ampliano i circuiti delle correnti parassite. La qualità nominale dell’acciaio non è cambiata, ma è cambiato il circuito elettrico all’interno della pila.
Il taglio e la punzonatura introducono un’ulteriore differenza tra il comportamento della lamiera durante la prova e quello nel nucleo. La tranciatura deforma plasticamente il materiale in prossimità del bordo, altera i domini magnetici locali e può aumentare le perdite per isteresi e le perdite addizionali. La punzonatura può imporre deformazioni più severe attorno ai fori e alle sezioni strette dei denti. Una zona danneggiata di piccola ampiezza può avere un’importanza sproporzionata quando occupa una frazione significativa di un dente o quando il flusso si concentra in prossimità del bordo. La sbavatura, l’impiego di utensili idonei, la ricottura di distensione quando lo stato di fornitura e il rivestimento lo consentono e un controllo accurato del gioco sono metodi per limitare tale penalizzazione; nessuno di essi modifica retroattivamente il risultato della qualità standardizzata.
Le bave costituiscono un difetto sia meccanico sia elettrico. Una bava può ridurre l’interstizio effettivo tra lamierine adiacenti, perforare o spostare l’isolamento e creare un contatto conduttivo attraverso la pila. Può inoltre generare una sporgenza geometrica locale che concentra le tensioni durante il serraggio. Ne risulta una regione con densità di flusso alterata e ulteriori percorsi per correnti circolanti.
Le giunzioni meritano un’attenzione specifica. In corrispondenza di un angolo del trasformatore, il flusso deve trasferirsi da una colonna o da una sezione di giogo all’altra. Anche una giunzione step-lap ben progettata aggiunge riluttanza e genera una frangiatura locale. Un accoppiamento imperfetto, un interstizio eccessivo, lamierine disallineate o una bava possono concentrare il campo su poche lamierine soltanto. La perdita misurata sul nucleo completo può quindi superare il valore stimato moltiplicando per la massa un valore di perdita della lamiera.
La pressione di serraggio è necessaria per mantenere la geometria, ma una pressione eccessiva o non uniforme introduce tensioni elastiche e plastiche. Le tensioni modificano il movimento delle pareti dei domini e possono ridurre la permeabilità, soprattutto in prossimità di fori, angoli, giunzioni e denti stretti. Lo stesso effetto si verifica quando le lamierine vengono deformate durante l’impilamento o quando una struttura limita l’espansione termica. Il progetto del nucleo dovrebbe specificare la distribuzione della pressione, la planarità, l’accoppiamento delle giunzioni, lo stato del rivestimento e la qualità dei bordi insieme alla designazione dell’acciaio.
La regola pratica è semplice: selezionare il materiale in base alla direzione magnetica e alla condizione di prova, quindi progettare il ciclo produttivo in modo che tali proprietà sopravvivano all’assemblaggio. Un risultato standardizzato appartiene a un provino definito. Il nucleo di una macchina è una struttura magnetica sotto tensione, isolata e dotata di giunzioni.
Un quadro pratico per il confronto tra i gradi di acciaio elettrico
Confrontare materiali omogenei
“Acciaio elettrico” descrive diverse classi di materiali, non un unico prodotto intercambiabile. Un acciaio non orientato completamente lavorato, un acciaio non orientato semilavorato e un acciaio a grani orientati completamente lavorato possono essere tutti definiti acciai elettrici, pur essendo destinati a circuiti magnetici diversi e richiedendo confronti differenti.
L’acciaio elettrico non orientato completamente lavorato viene caratterizzato dopo che il produttore ha completato il ciclo di lavorazione magnetica. Le sue proprietà sono concepite per essere relativamente simili nelle diverse direzioni del piano, sebbene non siano mai perfettamente isotrope. ASTM A677 riguarda questa classe, principalmente per dispositivi magnetici a 50 e 60 Hz. I relativi gradi sono classificati in base alla massima perdita nel ferro misurata a 60 Hz e 1,5 T con il metodo Epstein. Tale classificazione è utile soltanto quando il progetto opera a frequenza, induzione, metodo di prova dei provini e condizione di fornitura analoghi.
L’acciaio non orientato semilavorato costituisce un confronto diverso. L’acquirente o il fabbricante può eseguire una ricottura finale dopo la punzonatura, lo stampaggio o la formatura, consentendo al materiale di sviluppare lo stato magnetico specificato. ASTM A683 riguarda l’acciaio non orientato semilavorato, mentre IEC 60404-8-3:2023 riguarda nastri e lamiere laminate a freddo non orientati, forniti allo stato semilavorato. La norma IEC include spessori nominali di 0,47, 0,50, 0,64, 0,65 e 0,79 mm. Una lamiera semilavorata e una lamiera completamente lavorata dello stesso spessore nominale non sono equivalenti semplicemente perché entrambe riportano una designazione della perdita.
L’acciaio elettrico a grani orientati appartiene ancora a un’altra categoria. La tessitura di Goss concentra l’orientamento cristallografico favorevole lungo la direzione di laminazione, rendendo questo materiale particolarmente adatto ai circuiti magnetici nei quali il flusso segue tale direzione. ASTM A876 riguarda gli acciai al silicio-ferro a basso tenore di carbonio a grani orientati, con circa il 3,2% di silicio, e include gradi convenzionali, ad alta permeabilità e incisi al laser. IEC 60404-8-7:2017 riguarda le lamiere a grani orientati completamente lavorate, con spessori nominali di 0,23, 0,27, 0,30 e 0,35 mm. Questi prodotti più sottili possono presentare una perdita per correnti parassite inferiore rispetto a una lamiera non orientata più spessa, ma ciò non li rende un sostituto diretto in una macchina rotante con una componente trasversale o rotante del flusso significativa.
| Campo di confronto | Perché è importante |
|---|---|
| Classe del materiale | Determina la direzionalità e il circuito magnetico previsto. |
| Stato di fornitura | Determina se è previsto un ulteriore trattamento termico da parte dell'utilizzatore. |
| Spessore nominale | Influenza i percorsi delle correnti parassite classiche. |
| Tessitura e direzione | Controlla la permeabilità direzionale e la perdita. |
| Frequenza e induzione | Definiscono la condizione magnetica di esercizio o di prova. |
| Metodo sul provino | Definisce la geometria e il percorso magnetico. |
| Rivestimento e assemblaggio | Controllano i percorsi delle correnti interlaminari nel nucleo finito. |
La prima domanda da porsi nel confronto non è quindi: “Quale grado ha il valore più basso?”. È: “Questi materiali appartengono alla stessa classe, allo stesso stato di fornitura e alla stessa applicazione magnetica?”.
Una lista di controllo delle proprietà basata sulle norme
Un confronto utile registra la proprietà insieme alle condizioni di misurazione. Occorre iniziare dalla norma e dalla designazione del grado, specificando poi se il materiale è completamente lavorato o semilavorato. Lo stato di lavorazione influisce sulla permeabilità, sulle perdite per isteresi, sulla risposta alla punzonatura, sulle tensioni residue e sul risultato ottenuto dopo l’eventuale ricottura finale richiesta.
Occorre registrare separatamente lo spessore nominale e quello misurato. Lo spessore influisce sulla perdita classica per correnti parassite, poiché il flusso alternato induce correnti circolanti all’interno della lamiera; ridurre lo spessore della lamierina accorcia il loro percorso e aumenta la resistenza elettrica lungo i circuiti di corrente interessati. Tuttavia, lo spessore da solo non specifica la perdita totale nel ferro. Lo studio KIT pubblicato nel 2017 suddivide la perdita nel ferro dei trasformatori in contributi dovuti a isteresi, correnti parassite classiche e perdite anomale. Il moto delle pareti dei domini produce la perdita per isteresi, mentre la variazione del flusso induce correnti parassite; la perdita anomala riflette ulteriori processi dinamici dei domini. Un confronto basato sullo spessore che ignori gli altri due contributi può identificare erroneamente il meccanismo dominante.
La frequenza di prova e l’induzione devono comparire accanto a ogni valore di perdita. ASTM A677 utilizza 60 Hz e 1,5 T come base per la classificazione. I gradi a grani orientati richiedono particolare attenzione: la prassi ASTM distingue i gradi convenzionali, designati per essere testati a 1,5 T, dagli altri gradi, designati per essere testati a 1,7 T. Un valore misurato a 1,5 T non può essere classificato direttamente rispetto a uno misurato a 1,7 T senza tenere conto del diverso punto sulla curva di magnetizzazione. Anche la frequenza modifica l’equilibrio tra perdite per isteresi, correnti parassite e perdite anomale.
Occorre indicare il metodo di prova dei provini. La prova Epstein calcola la media del comportamento magnetico attraverso un assemblaggio definito di strisce, mentre ASTM A804/A804M è destinata principalmente alle misurazioni in corrente alternata unidirezionale su acciaio elettrico a grani orientati, appiattito termicamente, utilizzato come materiale per le lamierine dei nuclei dei trasformatori. I risultati ottenuti secondo ASTM A804/A804M sono confrontabili con quelli del metodo Epstein a 25 cm, ma i due metodi non sono designazioni intercambiabili. Anche la direzione di misurazione è altrettanto importante. Per l’acciaio non orientato, occorre indicare la direzione o la procedura di media. Per l’acciaio a grani orientati, bisogna specificare la direzione di laminazione, la direzione trasversale o l’angolo tra il flusso e la direzione di laminazione. Un risultato ottenuto su acciaio a grani orientati parallelamente alla direzione di laminazione dice poco di un circuito dominato dal flusso trasversale.
La lista di controllo deve includere anche la permeabilità, non soltanto la perdita. Un’elevata permeabilità può ridurre la corrente di magnetizzazione e le sollecitazioni locali del flusso, anche quando il valore dichiarato della perdita nel ferro è simile. L’orientamento dei grani può aumentare la permeabilità in una direzione, accrescendo al contempo l’anisotropia e rendendo più difficili da gestire i giunti angolari, il flusso inclinato e le componenti trasversali. L’incisione laser può modificare la struttura dei domini e ridurre la perdita in una specifica condizione di prova, ma non elimina il comportamento direzionale.
Infine, occorre registrare la classificazione del rivestimento isolante e lo stato della superficie dopo la fabbricazione. ASTM A976 fornisce il quadro di classificazione dei rivestimenti isolanti per acciai elettrici. Lo spessore del rivestimento, la resistenza interlaminare, la punzonabilità, la saldabilità e il comportamento dopo la distensione conseguente al taglio influiscono tutti sul nucleo assemblato. Un rivestimento che aumenta la resistenza interlaminare può ridurre le correnti circolanti tra le lamierine, mentre un rivestimento eccessivo o interfacce danneggiate possono modificare il fattore di riempimento e il comportamento dei giunti.
Quando una perdita nominale inferiore non costituisce l’unica risposta progettuale
Una perdita dichiarata inferiore può portare a una scelta errata quando è stata ottenuta a un’induzione, una frequenza, una direzione o con un metodo di prova dei provini differenti. L’errore è particolarmente grave nel confronto tra materiali a grani orientati e non orientati. L’acciaio a grani orientati può offrire una perdita molto bassa e un’elevata permeabilità lungo la direzione di laminazione, ma lo statore di un motore è soggetto a un flusso rotante e un giunto di trasformatore contiene deviazioni locali del flusso. L’acciaio non orientato sacrifica le prestazioni direzionali di picco per ottenere un comportamento più uniforme nel piano, semplificando spesso il circuito magnetico e il processo di fabbricazione.
Anche la fabbricabilità modifica il risultato. La punzonatura introduce danni ai bordi e tensioni residue, che possono aumentare la perdita per isteresi e ridurre la permeabilità. Il materiale semilavorato può recuperare le proprie proprietà magnetiche durante una ricottura finale controllata, ma tale fase impone vincoli relativi all’atmosfera, alla temperatura, alla pulizia, agli attrezzaggi e alle dimensioni. Il materiale completamente lavorato evita questa specifica operazione, ma resta sensibile alle tensioni di taglio, al serraggio, alla piegatura e alla pressione dei giunti.
Il contenuto di silicio e di alluminio contribuisce ad aumentare la resistività elettrica e può ridurre la perdita per correnti parassite, ma la composizione non costituisce una classifica universale dei gradi. La tessitura, la dimensione dei grani, il controllo dei precipitati, la storia di ricottura, il rivestimento e lo stato tensionale possono avere un peso maggiore rispetto a un semplice confronto del contenuto di silicio. Lamierine sottili, rivestimenti isolanti, un maggiore contenuto di silicio e alluminio e l’orientamento dei grani sono meccanismi di controllo delle perdite, non indicatori intercambiabili dell’idoneità magnetica complessiva.
Un quadro di confronto riutilizzabile è:
classe del materiale; stato di fornitura e di lavorazione; spessore nominale; tessitura e anisotropia; permeabilità e perdita dichiarate; induzione di prova; frequenza; metodo di prova dei provini; direzione magnetica; classificazione del rivestimento e resistenza interlaminare; condizioni di fabbricazione e di sollecitazione; circuito magnetico previsto.
Soltanto dopo che questi parametri coincidono, o dopo averne modellato le differenze, si dovrebbe valutare un grado rispetto a un altro. Il confronto corretto deve essere basato sulle condizioni, non sulle etichette.
Riferimenti
- [1] ASTM A677-07: Standard Specification for Nonoriented Electrical Steel. ASTM International standard, 2007. https://store.astm.org/a0677-07.html
- [2] ASTM A876-17: Standard Specification for Flat-Rolled, Grain-Oriented, Silicon-Iron, Electrical Steel. ASTM International standard, 2017. https://store.astm.org/a0876-17r26.html
- [3] IEC 60404-8-7:2017. IEC standard, 2017. https://webstore.iec.ch/en/publication/32891
- [4] IEC 60404-8-3:2023. IEC standard, 2023. https://webstore.iec.ch/en/publication/68450
- [5] ASTM A804/A804M-04(2021): Standard Test Method for Alternating-Current Magnetic Properties of Thermally Treated Grain-Oriented Electrical Steel. ASTM International standard, 2021. https://store.astm.org/a0804_a0804m-04r21.html
- [6] Transformer-core loss separation study. Karlsruhe Institute of Technology publication, 2017. https://publikationen.bibliothek.kit.edu/1000066142/4047647