




1. Che cos’è e che cosa non è la zona termicamente alterata dal calore
Definizione rispetto alla zona di fusione e al metallo base non alterato
La zona termicamente alterata dal calore (ZTA, o HAZ) è la porzione del metallo base la cui microstruttura, le cui proprietà, o entrambe, sono state alterate dal calore di saldatura senza che il metallo fondesse. Si trova tra il limite di fusione e il metallo base non alterato. La zona di fusione è diversa: è il metallo di saldatura che è diventato liquido, si è mescolato con l’eventuale materiale base fuso e si è poi solidificato. La sua struttura è determinata principalmente dalle condizioni di solidificazione, dalla diluizione, dalla composizione del metallo di saldatura e dal successivo raffreddamento.
Questo limite è metallurgico, non semplicemente visivo. Il decapaggio metallografico può rivelare una linea di fusione, ma la ZTA si estende oltre di essa perché il calore si propaga nella lamiera, nel tubo o nel raccordo. Il metallo immediatamente esterno al limite di fusione può aver raggiunto una temperatura superiore all’intervallo critico superiore e trasformarsi completamente in austenite prima del raffreddamento. Più lontano, la temperatura di picco può essere stata sufficiente soltanto ad affinare i grani esistenti, a trasformare parzialmente la struttura, a rinvenire la martensite o a causare l’ingrossamento dei carburi. Ancora più lontano, la temperatura può essere stata troppo bassa per produrre un’alterazione misurabile.

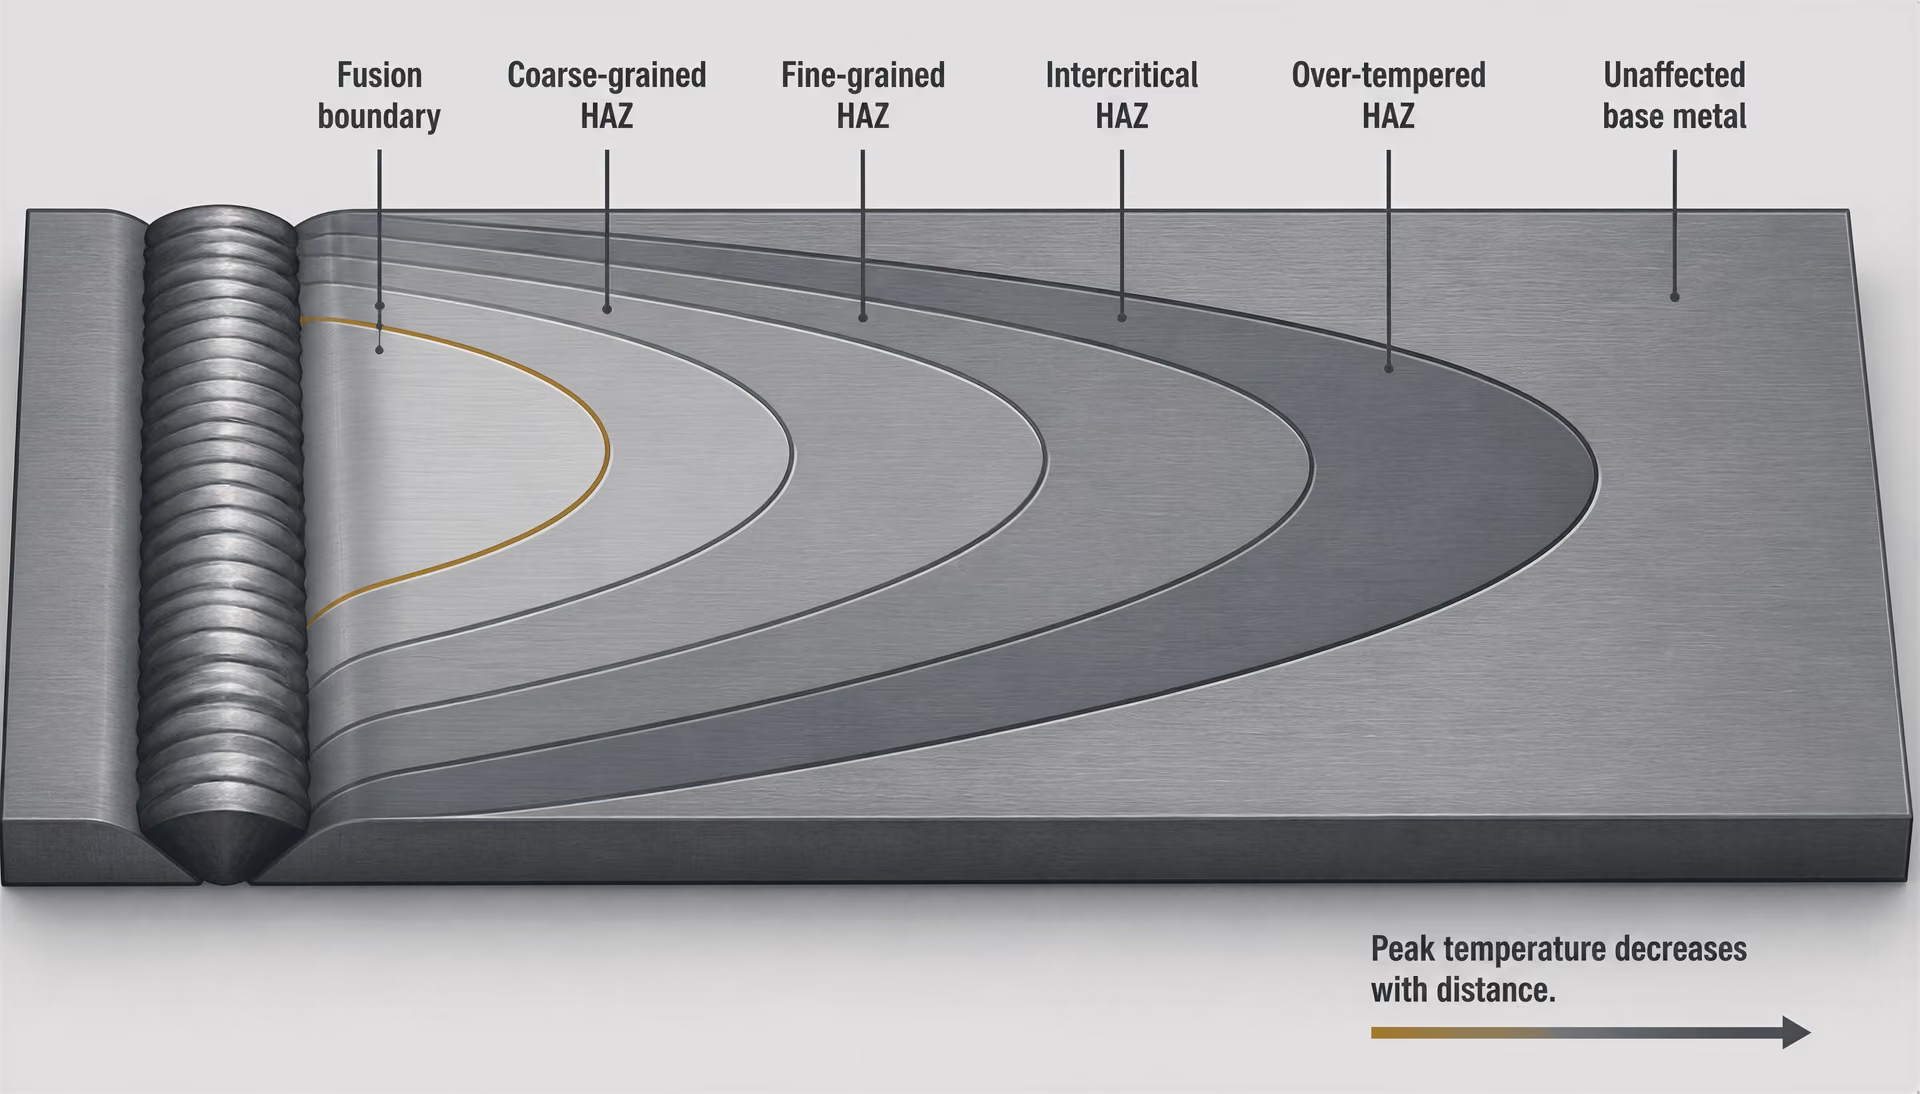
La ZTA non è quindi né metallo di saldatura né materiale base non alterato. È materiale base alterato termicamente, situato nella sua posizione originaria. La sua composizione chimica generalmente rimane quella dell’acciaio base, sebbene la fusione locale, la segregazione, l’ossidazione, la migrazione del carbonio o l’interazione con un rivestimento possano complicare questa descrizione in prossimità del limite di fusione.
Variabili del ciclo termico
- Temperatura di picco
- Determina se possono verificarsi fusione, austenitizzazione completa, trasformazione parziale o rinvenimento.
- Velocità di riscaldamento
- Modifica il tempo disponibile per la diffusione, la dissoluzione dei carburi e la formazione di austenite.
- Velocità di raffreddamento
- Controlla la competizione tra la formazione di ferrite, perlite, bainite e martensite.
- Storia dei riscaldamenti successivi
- Aggiunge rinvenimento, affinamento, raaustenitizzazione parziale o sovrarinvenimento durante i passaggi successivi.
Perché la ZTA è una mappa della storia termica e non un materiale unico
| Terminologia TWI | Terminologia NIST per gli acciai da tubazione | Definizione dell’esposizione termica |
|---|---|---|
| A grani ingrossati | A grana grossolana | Al di sopra di Ac3, con una marcata crescita dei grani di austenite |
| A grani affinati | A grana fine | Al di sopra di Ac3, senza lo stesso grado di crescita dei grani |
| Parzialmente trasformata o intercritica | Intercritica | Tra Ac1 e Ac3; austenitizzazione parziale |
| Rinvenuta | Sovrarinvenuta | Al di sotto di Ac1; rammollimento o ingrossamento di precipitati e carburi |
Un diagramma comune rappresenta spesso la ZTA come una stretta fascia uniforme adiacente a una saldatura. Questa rappresentazione è utile per individuarla, ma fuorviante come descrizione della sua metallurgia. Ogni posizione nella ZTA registra un ciclo temperatura–tempo diverso. La temperatura di picco, il tempo trascorso a temperatura elevata, la velocità di riscaldamento, la velocità di raffreddamento e il numero di cicli termici determinano quali reazioni possono verificarsi.
TWI descrive le regioni della ZTA degli acciai convenzionali come zone a grano ingrossato, a grano affinato, parzialmente trasformate e rinvenute, classificate in base alla temperatura di picco e alla distanza dalla saldatura. Una classificazione degli acciai per tubazioni riportata in un rapporto del National Institute of Standards and Technology utilizza termini strettamente correlati: a grano grossolano, a grano fine, intercritica e sovrarinvenuta. Non si tratta di leghe diverse depositate a strati, ma di gradienti all’interno dello stesso acciaio originario.
Nella ZTA a grano ingrossato, la temperatura di picco è sufficientemente elevata da consentire una crescita sostanziale dei grani di austenite. Durante il raffreddamento, questi grani di austenite preesistenti di grandi dimensioni possono produrre una struttura di trasformazione grossolana, con una ridotta resistenza alla frattura per clivaggio, a seconda della composizione e delle condizioni di raffreddamento. La ZTA a grano affinato, o a grano fine, raggiunge la regione austenitica, ma a una temperatura di picco inferiore o per un tempo effettivo più breve; si verificano la ricristallizzazione o la formazione di austenite senza lo stesso grado di crescita dei grani.
La microstruttura e la durezza della ZTA degli acciai ferritici dipendono principalmente dalla velocità di raffreddamento nell’intervallo di trasformazione, dalla composizione e dalla temprabilità dell’acciaio e dalla dimensione dei grani di austenite preesistente. Strong evidence
La ZTA parzialmente trasformata, o intercritica, raggiunge una temperatura compresa tra le temperature critiche inferiore e superiore di trasformazione. Solo una parte della struttura originaria diventa austenite. Durante il raffreddamento, tale austenite può formare ferrite, bainite o martensite nuove, mentre le regioni non trasformate conservano, e possono modificare, la loro condizione precedente. In una zona rinvenuta o sovrarinvenuta, la temperatura di picco rimane al di sotto dell’austenitizzazione completa, ma è sufficientemente elevata da rammollire o ingrossare i precipitati e i carburi che contribuiscono al rafforzamento. Questa regione è particolarmente importante negli acciai bonificati e nelle leghe resistenti allo scorrimento viscoso.
La variabile importante non è soltanto la temperatura di picco. TWI afferma che la microstruttura e la durezza della ZTA degli acciai ferritici dipendono principalmente dalla velocità di raffreddamento nell’intervallo di trasformazione, dalla composizione e dalla temprabilità dell’acciaio e dalla dimensione dei grani di austenite preesistenti. Un acciaio basso-legato con un contenuto di carbonio e una temprabilità sufficienti può formare bainite dura o martensite durante un raffreddamento rapido, mentre un acciaio con minore temprabilità sottoposto allo stesso ciclo termico può formare ferrite e perlite. Il grado nominale non è cambiato, ma la struttura e le proprietà locali sì.
Δt8/5 Tempo trascorso necessario affinché un punto del giunto saldato si raffreddi da 800 °C a 500 °C; è un utile descrittore dell’intervallo di trasformazione, ma non rappresenta una storia termica completa.
Per questo motivo, la durezza, la tenacità, le tensioni residue e la suscettibilità alla criccatura della ZTA non possono essere determinate sulla base della sola designazione del grado. La corrente di saldatura, la tensione d’arco, la velocità di avanzamento, la geometria del giunto, lo spessore della lamiera, il preriscaldamento, la temperatura tra le passate, il vincolo e la sequenza multipass modificano tutti il ciclo termico. La norma EN 1011-2 fornisce indicazioni per la saldatura ad arco degli acciai ferritici, esclusi gli acciai inossidabili ferritici, poiché tali variabili devono essere controllate in relazione alla composizione e alla saldabilità dell’acciaio, anziché essere trattate come semplici impostazioni accessorie.
Il raffreddamento viene spesso descritto mediante Δt8/5, ossia il tempo necessario affinché una determinata posizione si raffreddi da 800 °C a 500 °C. Per molti acciai ferritici, questo intervallo costituisce una misura pratica perché comprende una parte significativa dell’intervallo di trasformazione da austenite a ferrite, bainite o martensite. Il rapporto NIST sulle tubazioni mette in relazione Δt8/5 con l’apporto termico, la composizione chimica, la distanza dalla saldatura e lo spessore della parete. È un descrittore utile, ma non una carta d’identità completa della ZTA: due punti possono presentare valori simili di Δt8/5 e tuttavia differire per temperatura di picco, dimensione dei grani di austenite preesistenti o numero di cicli di riscaldamento successivi.
Come la temperatura di picco e la distanza dalla saldatura definiscono le zone
| Variabile del procedimento | Effetto termico tipico | Possibile conseguenza nella ZTA |
|---|---|---|
| Apporto termico maggiore | Campo termico più ampio ed esposizione più prolungata | Maggiore crescita dei grani e tempo di raffreddamento più lungo |
| Preriscaldamento | Temperatura iniziale più elevata e gradiente ridotto | Di norma, tempo di raffreddamento più lungo e maggiore fuoriuscita dell’idrogeno |
| Spessore maggiore | Flusso termico tridimensionale diverso | Risposta al raffreddamento diversa rispetto al materiale sottile |
| Sequenza a più passaggi | Cicli termici aggiuntivi sovrapposti | Rinvenimento, affinamento, raaustenitizzazione parziale o sovrarinvenimento |
La temperatura diminuisce con la distanza dalla sorgente di calore, ma la diminuzione non è né istantanea né perfettamente uniforme. Il limite di fusione indica la posizione in cui la temperatura di picco locale ha raggiunto la temperatura del liquidus. Immediatamente al suo esterno, la temperatura di picco rimane sufficientemente elevata da creare la ZTA a grano ingrossato. Procedendo verso l’esterno, le temperature di picco attraversano gli intervalli di affinamento dei grani e quello intercritico, quindi raggiungono l’intervallo di rinvenimento prima di diventare troppo basse per alterare l’acciaio in modo rilevabile.
Meccanismi di cedimento in funzione della posizione
- Fessurazione indotta dall’idrogeno Interessa tipicamente una ZTA dura e suscettibile in presenza di idrogeno diffusibile e sollecitazione di trazione.
- Fessurazione da liquazione Si forma nei bordi dei grani della ZTA fusi localmente o nelle regioni segregate.
- Fessurazione da solidificazione Si forma principalmente nel metallo di saldatura in fase di solidificazione, anziché nella ZTA non fusa.
- Strappo lamellare È associato alla deformazione attraverso lo spessore e a una lamiera sensibile alle inclusioni.
- Fessurazione da riscaldamento successivo Si sviluppa durante riscaldamenti successivi o durante l’esercizio ad alta temperatura in leghe suscettibili.
Questi limiti si spostano quando cambia la procedura di saldatura. Un apporto termico maggiore generalmente amplia il campo termico e prolunga il tempo disponibile per la crescita dei grani e la trasformazione. Il preriscaldamento aumenta la temperatura iniziale e generalmente incrementa il tempo di raffreddamento. Una sezione spessa conduce il calore in modo diverso rispetto a una sezione sottile. Una passata successiva può riscaldare nuovamente una ZTA formata in precedenza, producendo una nuova regione a grano fine o intercritica all’interno della prima, oppure adiacente ad essa. Il trattamento termico post-saldatura (PWHT) può quindi rinvenire la martensite, distendere le tensioni e modificare i precipitati in più regioni contemporaneamente.
Le conseguenze possono essere gravi senza essere uniformi. L’acciaio di grado 91, una lega martensitica resistente allo scorrimento viscoso, è suscettibile alla criccatura di Tipo IV nella ZTA del metallo base, in particolare nelle regioni a grano fine e intercritiche. ASM International ed EPRI hanno segnalato questa suscettibilità nel 2016; cicli termici simulati hanno inoltre mostrato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione alle alte temperature. La posizione vulnerabile non è quindi semplicemente “la saldatura”, ma una specifica porzione trasformata del metallo base.[2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI. TWI study, 2002.
La metallurgia della ZTA controlla anche fenomeni di degrado diversi dalla frattura. La criccatura indotta dall’idrogeno, la criccatura da liquazione, lo strappo lamellare e la criccatura da rinvenimento hanno cause e posizioni differenti; la criccatura da solidificazione riguarda principalmente la zona di fusione in fase di solidificazione e non automaticamente la ZTA. ESDEP identifica la criccatura da liquazione nella ZTA, la criccatura indotta dall’idrogeno e la criccatura da rinvenimento tra i principali problemi di saldabilità degli acciai strutturali. Definire ogni discontinuità di saldatura come “criccatura della ZTA” nasconde il meccanismo effettivo.
Il comportamento alla corrosione segue la stessa logica spaziale. Uno studio TWI del 2002 sulle saldature di acciai inossidabili supermartensitici ha esaminato le microstrutture della ZTA in relazione alla corrosione, alla criccatura sotto tensione e corrosione, alla criccatura da solfuri sotto tensione, al riscaldamento dovuto alle passate successive e al PWHT. Il rinvenimento locale, la formazione di nuova martensite, le modifiche dei precipitati e gli effetti composizionali possono far sì che regioni adiacenti della ZTA rispondano in modo diverso durante l’esercizio. La norma ISO 13916:2025 specifica la misurazione delle temperature di preriscaldamento, tra le passate e di mantenimento del preriscaldamento durante la saldatura per fusione, ma esclude la misurazione della temperatura del PWHT. Questa distinzione è importante perché sia la saldatura sia il successivo riscaldamento contribuiscono alla mappa della storia termica della ZTA.
2. Cicli termici: temperatura di picco, velocità di riscaldamento e tempo di raffreddamento
La storia termica è il principio organizzativo della metallurgia della HAZ. Una saldatura non espone tutto il metallo base adiacente alla stessa temperatura per la stessa durata. Ogni punto segue il proprio ciclo: riscaldamento rapido, una temperatura di picco, un periodo al di sopra delle temperature critiche di trasformazione e un raffreddamento a una velocità che varia continuamente nel tempo. La HAZ è pertanto una regione a gradazione spaziale, non una fascia uniforme. La sua struttura locale dipende dagli effetti combinati della temperatura di picco, della velocità di riscaldamento, della velocità di raffreddamento, della composizione chimica dell’acciaio, della dimensione dei grani di austenite preesistente, del vincolo e dei successivi riscaldamenti.
Per gli acciai convenzionali, TWI descrive le zone a grani grossolani, a grani raffinati, parzialmente trasformate o intercritiche e rinvenute in funzione della temperatura di picco e della distanza dalla saldatura. Il rapporto NIST sugli acciai per tubazioni utilizza le designazioni correlate di zone a grani grossolani, a grani fini, intercritiche e sovrarinvenute. Questi confini sono descrizioni metallurgiche, non distanze fisse applicabili a ogni saldatura. Una variazione dell’energia dell’arco, della geometria del giunto, dello spessore della lamiera o della velocità di avanzamento li sposta.
Gradienti della temperatura di picco attraverso la HAZ
La temperatura di picco più elevata si verifica immediatamente all’esterno del limite di fusione. Nella HAZ a grani grossolani, il metallo raggiunge una temperatura sufficientemente elevata da formare austenite e favorire una crescita significativa dei grani di austenite prima della trasformazione durante il raffreddamento. Una struttura a grani grossolani di austenite preesistente può modificare i prodotti che si formano durante il raffreddamento e ridurre la tenacità locale, anche quando il metallo di saldatura soddisfa i requisiti specificati.
Allontanandosi dal limite di fusione, la temperatura di picco diminuisce. La HAZ a grani raffinati viene riscaldata al di sopra dell’intervallo di trasformazione dell’austenite, ma non per lo stesso tempo né alla stessa temperatura della regione a grani grossolani; pertanto, i grani di austenite ricristallizzata rimangono più piccoli. Nella HAZ intercritica, solo una parte della struttura originale ferrite-perlite, bainitica o rinvenuta si trasforma in austenite. Le regioni non trasformate si trovano accanto all’austenite di nuova formazione e durante il raffreddamento acquisiscono costituenti differenti. Ancora più lontano, la temperatura di picco può rimanere al di sotto della temperatura critica inferiore di trasformazione. Il metallo viene quindi rinvenuto o sovrarinvenuto anziché trasformarsi, con una possibile riduzione della durezza e della resistenza negli acciai bonificati.
Il gradiente di temperatura è anche un gradiente temporale. Un punto vicino al limite di fusione raggiunge rapidamente una temperatura di picco più elevata e può rimanere al di sopra delle temperature di inizio o di fine austenitizzazione più a lungo rispetto a un punto più distante. La velocità di riscaldamento è importante perché la cinetica delle trasformazioni non è determinata esclusivamente dalla temperatura di picco. Un riscaldamento rapido può ritardare le reazioni controllate dalla diffusione e modificare la quantità di materiale che si trasforma durante una breve escursione termica. Un ciclo più lento consente alla ridistribuzione del carbonio, alla dissoluzione dei carburi e alla crescita dei grani di procedere più a lungo.
Per questo motivo, due posizioni con temperature di picco simili possono comunque sviluppare microstrutture differenti. TWI afferma che la microstruttura e la durezza della HAZ dipendono principalmente dalla velocità di raffreddamento nell’intervallo di trasformazione, dalla composizione e dalla temprabilità dell’acciaio e dalla dimensione dei grani di austenite preesistente. La durezza può aumentare nei punti in cui un raffreddamento rapido produce martensite o bainite dura, mentre la tenacità può diminuire a causa di grani grossolani, costituenti fragili o arricchimento locale di carbonio. Al contrario, un ciclo lento può produrre strutture più morbide di ferrite-perlite o strutture rinvenute, ma un eccessivo rammollimento può creare un minimo di resistenza accanto a regioni più dure.
Significato e limiti di Δt8/5
La notazione Δt8/5, spesso scritta Δt8/5 o t8/5, indica il tempo di raffreddamento trascorso tra 800 °C e 500 °C. È un parametro pratico di saldatura perché questo intervallo spesso si sovrappone a importanti reazioni di decomposizione dell’austenite negli acciai ferritici. Un Δt8/5 breve indica generalmente un raffreddamento rapido e aumenta la possibilità di formazione di martensite o costituenti bainitici duri in una composizione suscettibile. Un Δt8/5 lungo consente generalmente una maggiore trasformazione diffusiva e tende a produrre strutture ferritiche o bainitiche più morbide. Il risultato effettivo dipende comunque dall’acciaio.
Il rapporto NIST sugli acciai per tubazioni mette specificamente in relazione Δt8/5 con l’apporto termico, la composizione chimica, la distanza dalla saldatura e lo spessore della parete. Questo rapporto è fondamentale: l’apporto termico modifica il campo termico, la composizione chimica modifica la cinetica delle trasformazioni, la distanza modifica la temperatura di picco locale e il flusso di calore, mentre lo spessore della parete modifica i percorsi disponibili per l’allontanamento del calore dal giunto. Una sezione più spessa può estrarre il calore in modo diverso rispetto a una lamiera sottile, mentre un giunto vincolato, una disposizione del supporto o un cordone di saldatura vicino possono modificare le condizioni al contorno termiche.
Δt8/5 non rappresenta una storia termica completa. Comprende una curva di raffreddamento in un unico intervallo temporale e fornisce poche informazioni sulla velocità di riscaldamento, sulla temperatura di picco esatta, sul tempo al di sopra della temperatura di fine austenitizzazione o sul raffreddamento precedente a 800 °C. Due cicli possono avere lo stesso Δt8/5, ma temperature di picco e dimensioni dei grani di austenite preesistente differenti. Possono quindi produrre frazioni diverse di martensite, bainite, ferrite o perlite. Il parametro ha inoltre un significato limitato per le regioni che non raggiungono mai l’austenitizzazione, per alcuni acciai inossidabili le cui trasformazioni differiscono da quelle degli acciai al carbonio-manganese e per le regioni nuovamente riscaldate la cui struttura preesistente è già stata alterata.
Per questo motivo, Δt8/5 dovrebbe integrare, non sostituire, l’esame metallografico, la mappatura della durezza e una simulazione adeguata della trasformazione a raffreddamento continuo o del ciclo termico di saldatura. È una variabile di controllo, non un predittore universale della microstruttura.
Apporto termico, spessore della lamiera, vincolo e riscaldamento multipassata
L’apporto termico nominale viene comunemente calcolato a partire dalla corrente di saldatura, dalla tensione e dalla velocità di avanzamento, applicando quando opportuno un fattore di rendimento. Esso descrive l’energia fornita per unità di lunghezza, ma non determina univocamente il ciclo locale della HAZ. Lo stesso valore nominale può generare campi termici differenti in un giunto spesso e vincolato, in una lamiera sottile, in un tubo con un grande dissipatore termico o in un giunto preriscaldato. Sono importanti anche la forma del cordone, il rendimento dell’arco, la temperatura tra le passate, la preparazione del giunto e il trasferimento di calore verso i morsetti o il supporto.
La composizione chimica modifica la risposta a un determinato ciclo. Il carbonio equivalente, gli elementi di lega e la temprabilità determinano la facilità con cui l’austenite si trasforma in martensite o bainite durante il raffreddamento. Un acciaio basso-legato con lo stesso Δt8/5 misurato di un acciaio con temprabilità inferiore può formare una HAZ più dura. Anche l’esposizione termica precedente è importante. La martensite rinvenuta, la ferrite-perlite normalizzata e l’acciaio bainitico per tubazioni non iniziano un nuovo ciclo dalla stessa condizione microstrutturale.
Lo spessore della lamiera o della parete modifica il flusso di calore nelle tre dimensioni. Il materiale sottile può perdere rapidamente calore attraverso le proprie superfici, mentre una sezione spessa immagazzina una quantità maggiore di calore e può raffreddarsi in modo diverso durante l’avanzamento della saldatura. Il preriscaldamento riduce il gradiente di temperatura e generalmente prolunga il tempo di raffreddamento. Il vincolo non modifica semplicemente la temperatura: aumenta le tensioni applicate mentre la HAZ si contrae e mentre l’idrogeno diffonde attraverso una regione dura e potenzialmente fragile. La criccatura indotta dall’idrogeno è pertanto distinta dalla criccatura da solidificazione nel metallo di saldatura, dalla lacerazione lamellare associata alla deformazione attraverso lo spessore e alle inclusioni, dalla criccatura da liquazione in prossimità dei bordi dei grani parzialmente fusi e dalla criccatura da rinvenimento durante i successivi riscaldamenti. ESDEP identifica la criccatura da liquazione della HAZ, la criccatura indotta dall’idrogeno e la criccatura da rinvenimento tra i principali problemi di saldabilità degli acciai strutturali.
La norma ISO 13916:2025 riguarda la misurazione delle temperature di preriscaldamento, tra i passaggi e di mantenimento del preriscaldamento durante la saldatura per fusione, ma esclude la misurazione della temperatura del trattamento termico post-saldatura. Strong evidence

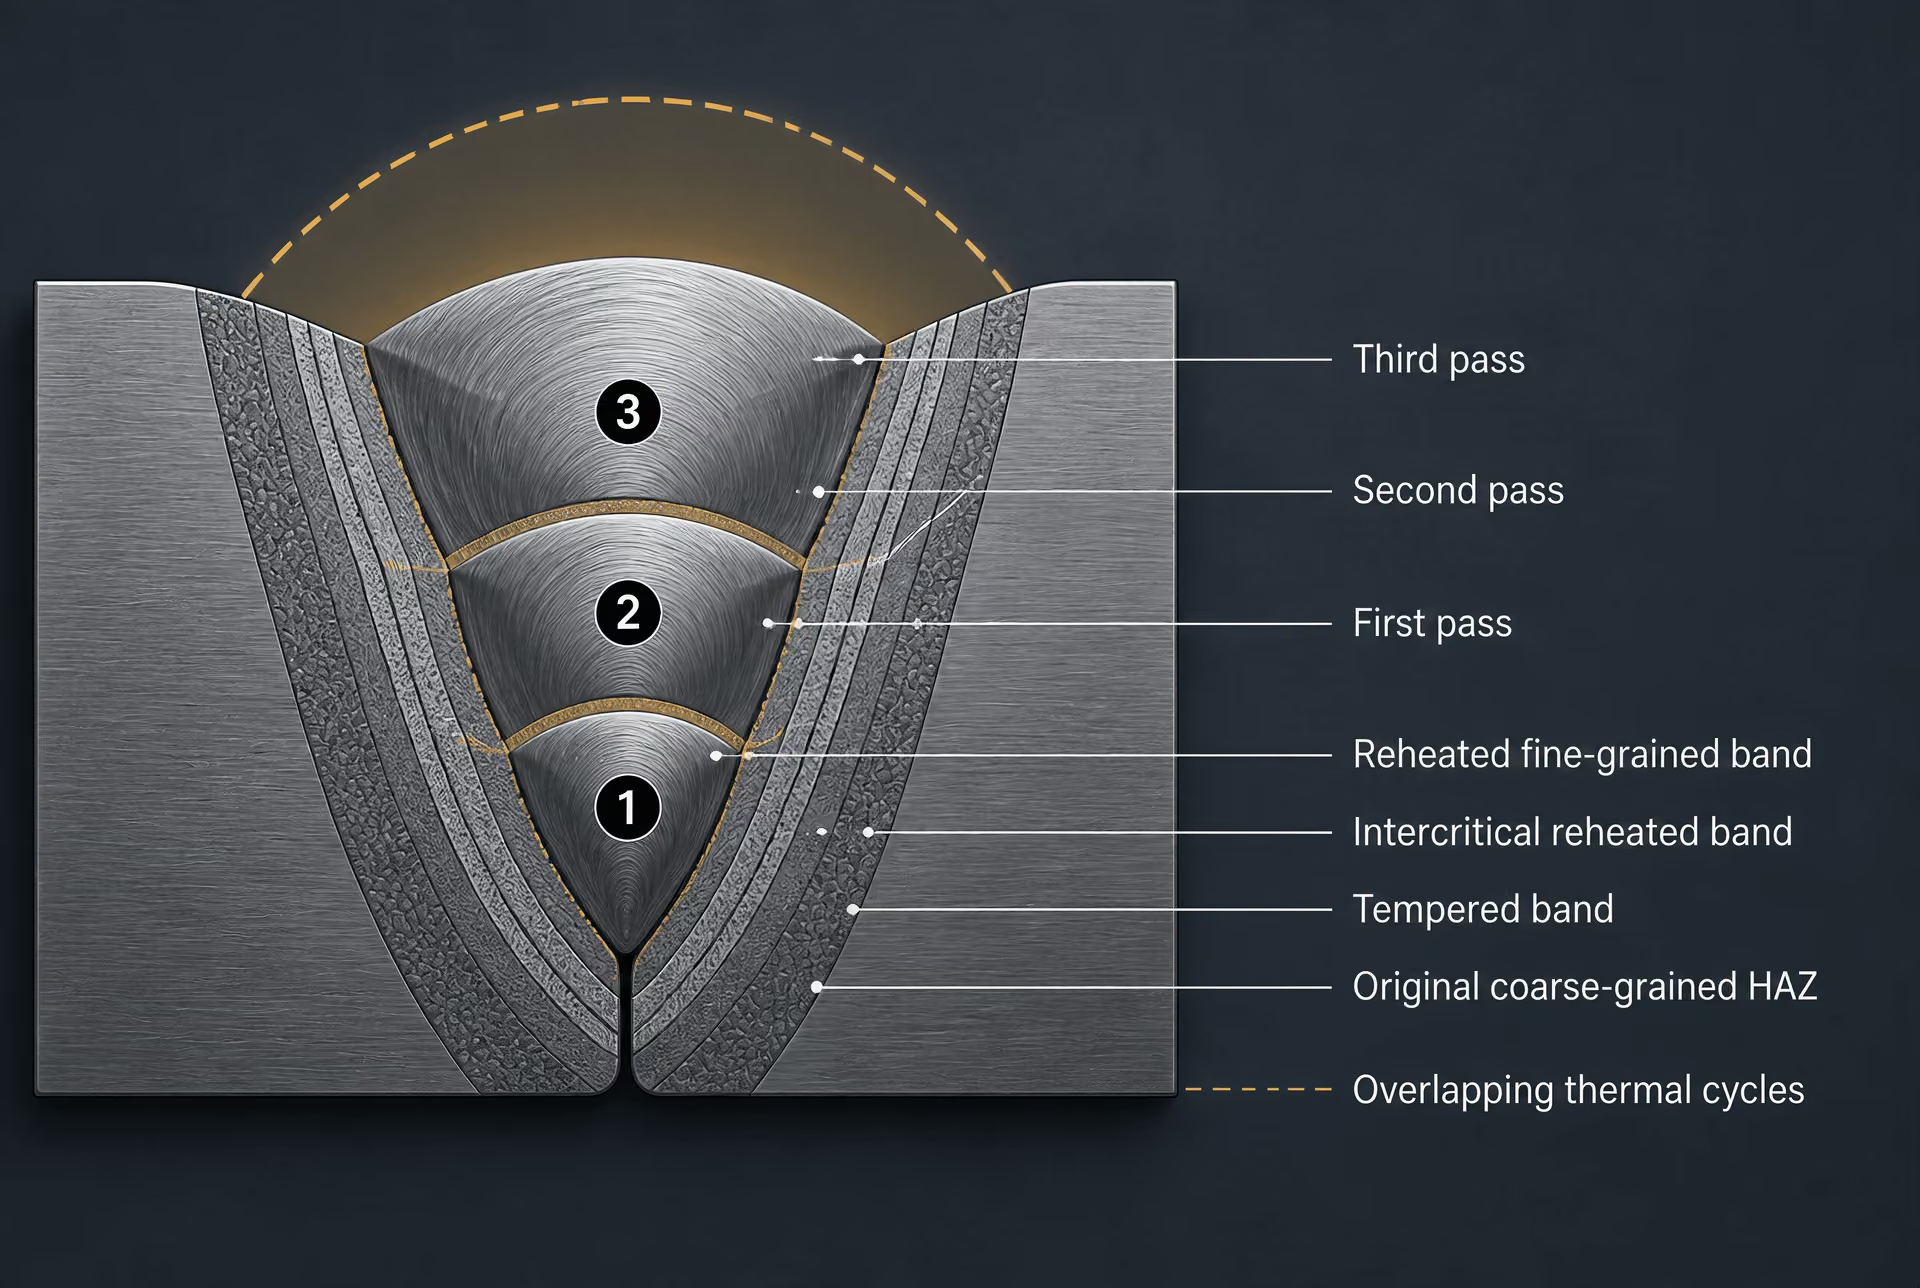
La saldatura multipassata aggiunge nuovi cicli termici prima che il giunto si raffreddi fino alla condizione finale. Una passata successiva può rinvenire, affinare, riaustenitizzare parzialmente o sovrarinvenire la HAZ prodotta da una passata precedente. La sua temperatura di picco varia attraverso il cordone e la HAZ precedenti, per cui una posizione può rammollirsi mentre un’altra subisce una nuova crescita dei grani o una trasformazione intercritica. Il grado 91 ne illustra la conseguenza: nel 2016, ASM International ed EPRI hanno riferito che la criccatura di tipo IV è associata alla HAZ del metallo base, in particolare alle regioni a grani fini e intercritiche. I cicli simulati hanno inoltre mostrato che la formazione di ferrite nella HAZ intercritica può ridurre la resistenza a trazione ad alta temperatura.
| Sottoregione della ZTA | Condizione di austenitizzazione | Probabile effetto sulla trasformazione o sulle proprietà |
|---|---|---|
| ZTA a grani grossolani | Al di sopra di Ac3, a una temperatura di picco sufficientemente elevata da causare la crescita dei grani | Grani grossolani di austenite preesistente; possibile perdita di tenacità |
| ZTA a grani fini | Al di sopra di Ac3, senza una crescita marcata dei grani | Struttura trasformata più fine, ma durezza ancora dipendente dalla composizione chimica |
| ZTA intercritica | Tra Ac1 e Ac3 | Struttura mista trasformata e non trasformata; possibile rammollimento locale |
| ZTA sovrarinvenuta | Al di sotto di Ac1 | Rinvenimento, ingrossamento dei carburi e riduzione della durezza o della resistenza |
Lo stesso principio si estende oltre la resistenza e la criccatura. Lo studio del 2002 di TWI sulle saldature di acciai inossidabili supermartensitici ha esaminato la struttura della HAZ in relazione alla corrosione, alla criccatura da tensocorrosione, alla criccatura da sollecitazione in presenza di solfuri, al riscaldamento prodotto dalle passate successive e al trattamento termico post-saldatura (PWHT). Il controllo della temperatura deve pertanto essere misurato, non presunto. ISO 13916:2025 specifica la misurazione delle temperature di preriscaldamento, interpass e mantenimento del preriscaldamento durante la saldatura per fusione, ma esclude la misurazione della temperatura del PWHT. EN 1011-2 riguarda la saldatura ad arco degli acciai ferritici, con esclusione degli acciai inossidabili ferritici. Nel loro insieme, è il ciclo termico — non il solo apporto termico nominale — a fornire il collegamento significativo tra procedura di saldatura, struttura locale e comportamento in esercizio.
3. Austenitizzazione e le sottoregioni convenzionali della ZTA
Austenitizzazione Trasformazione di ferrite, perlite, bainite o martensite rinvenuta in austenite durante il riscaldamento attraverso l’intervallo di temperatura critica.
La suddivisione convenzionale della ZTA di un acciaio ferritico segue la temperatura massima raggiunta durante la saldatura, anziché una distanza fissa misurata dal limite di fusione. Un punto vicino alla saldatura può essere riscaldato al di sopra della temperatura critica superiore, , e trasformarsi completamente in austenite prima del raffreddamento. Un punto più distante può attraversare soltanto l’intervallo intercritico compreso tra e , mentre un altro può rimanere al di sotto di e subire soltanto un ciclo di rinvenimento. I limiti sono quindi contorni termici, non linee metallurgiche nette.
TWI descrive la ZTA degli acciai convenzionali come costituita da zone a grano ingrossato, a grano affinato, parzialmente trasformate e rinvenute, classificate in base alla temperatura di picco e alla distanza dalla saldatura. NIST utilizza termini strettamente correlati per gli acciai da tubazione: zone a grano grossolano, a grano fine, intercritiche e sovrarinvenute. La stessa saldatura può contenere tutte queste regioni, ma la loro ampiezza varia in funzione dell’energia d’arco, della velocità di avanzamento, dello spessore della lamiera o della parete del tubo, della geometria del giunto, del preriscaldamento e della conducibilità termica dell’acciaio.

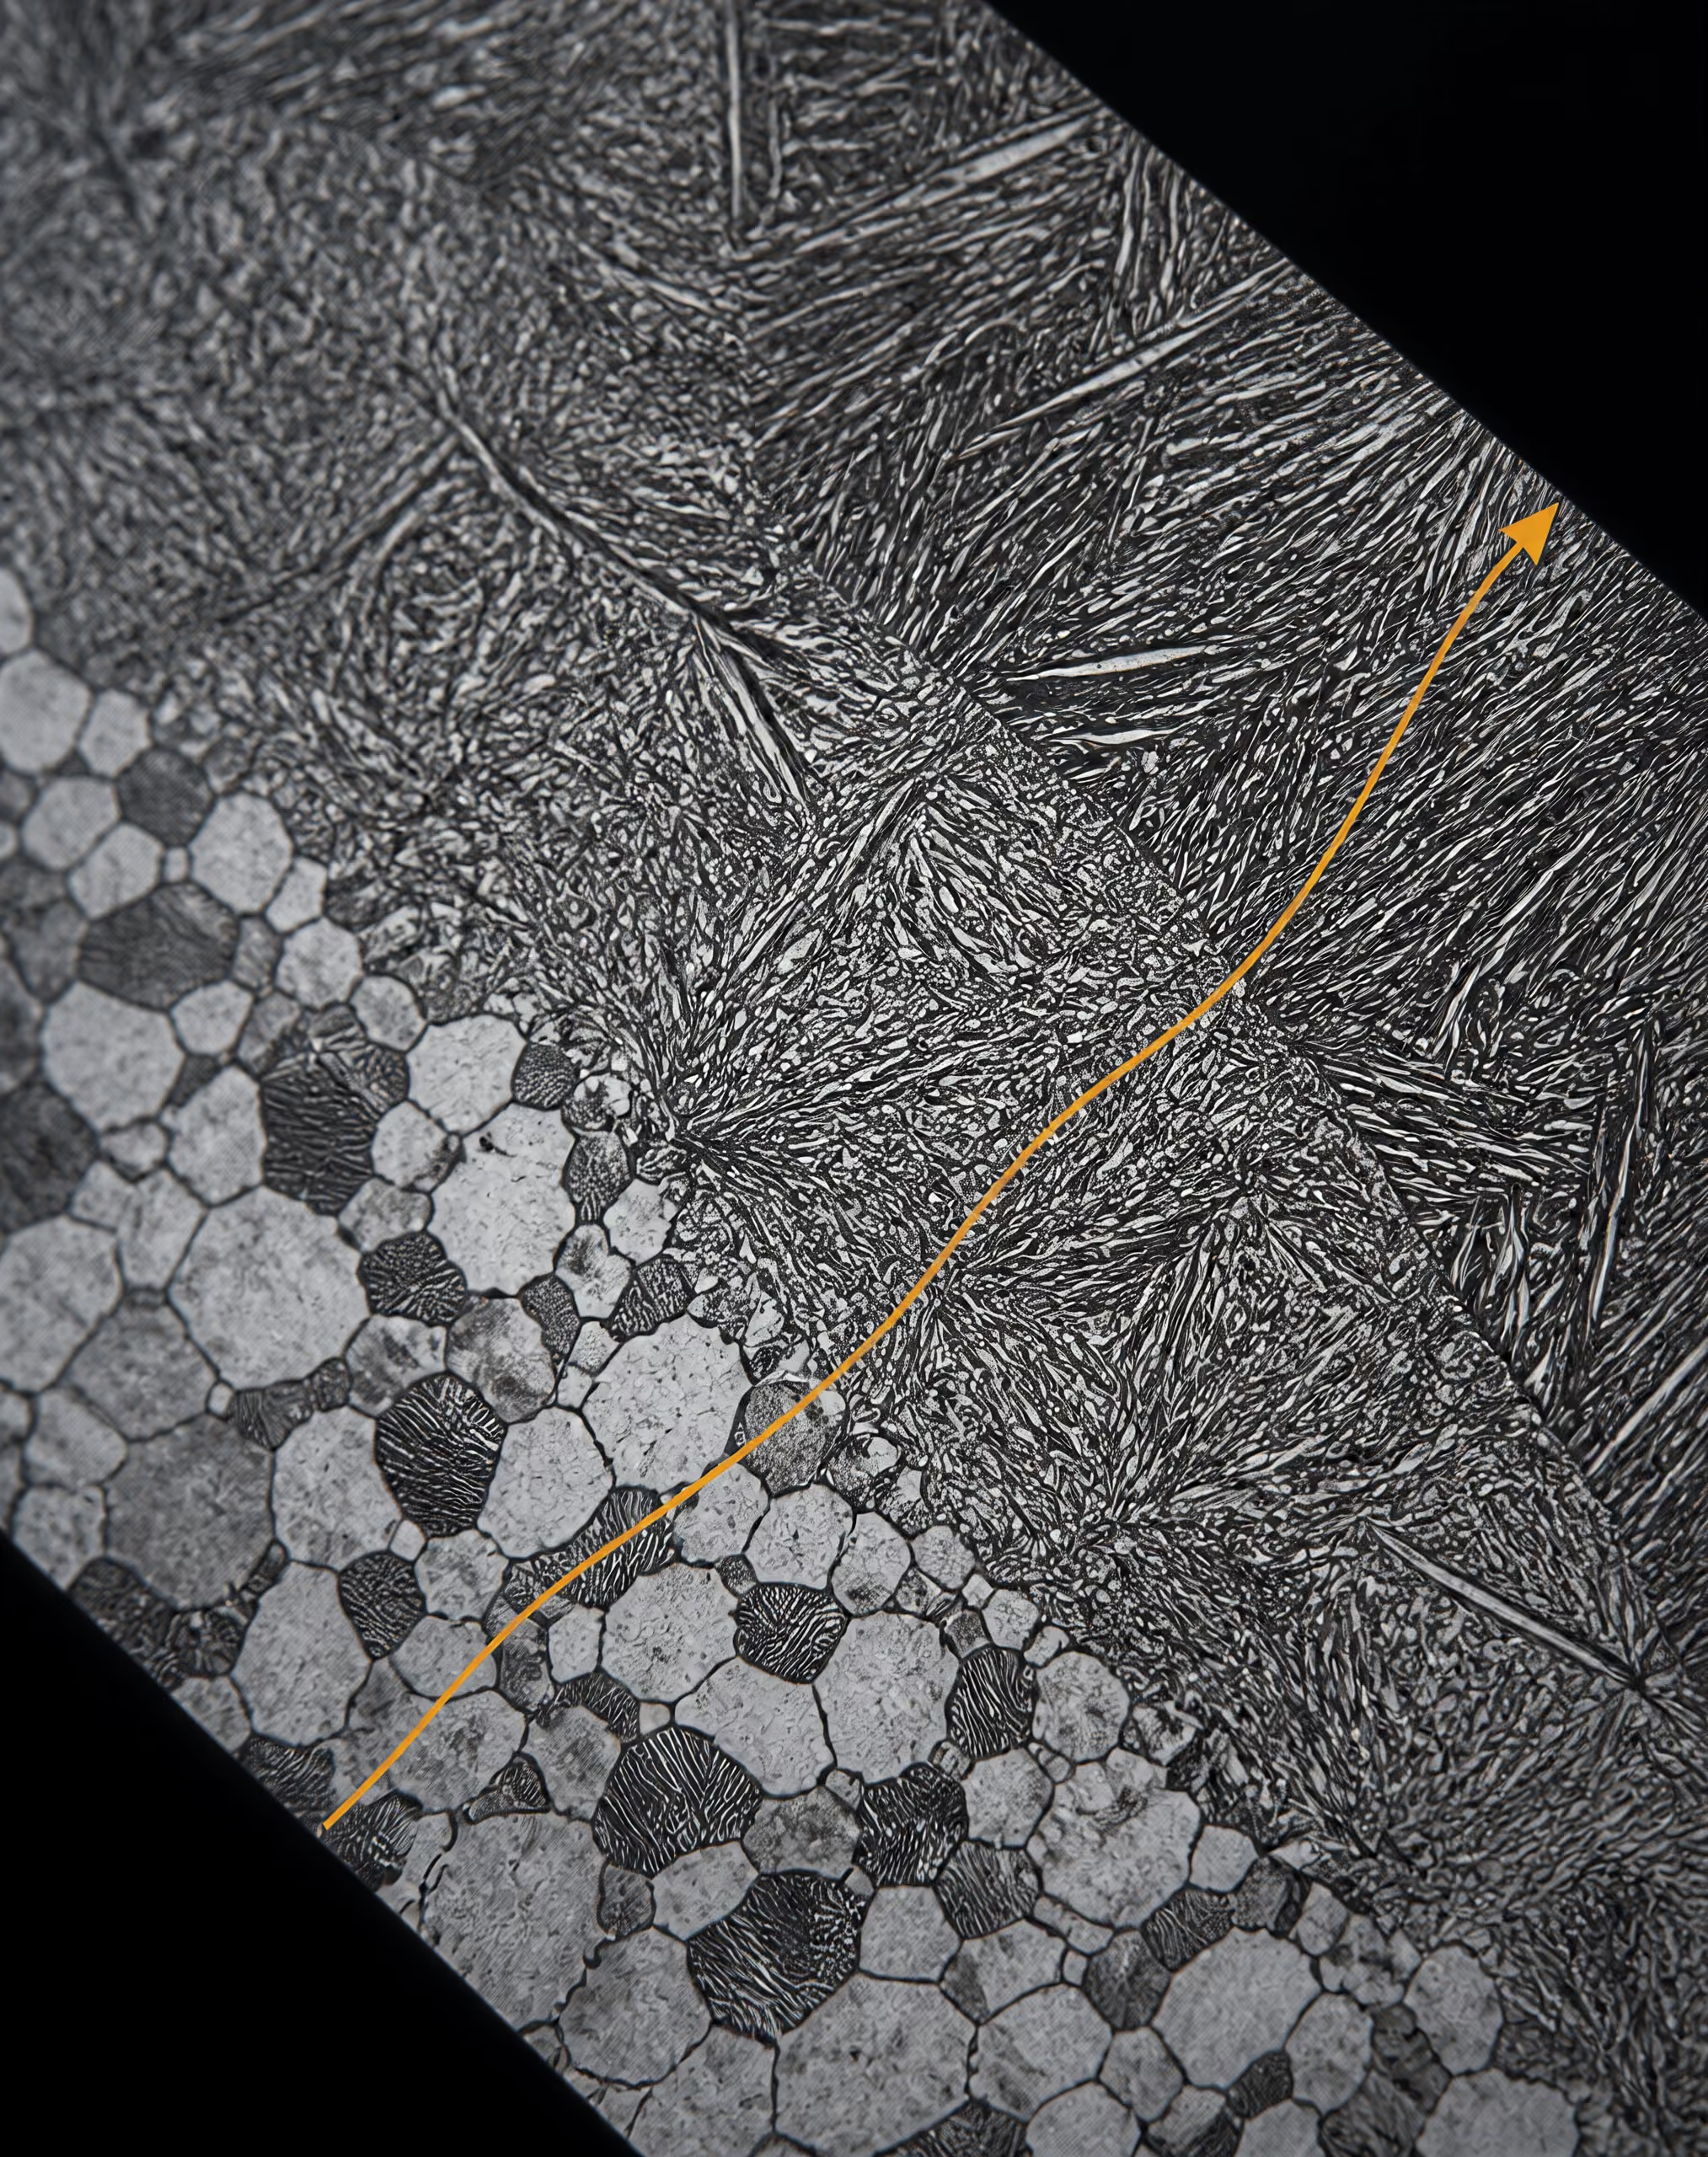
L’austenitizzazione è l’evento centrale nella parte più calda della ZTA. Durante il riscaldamento attraverso , la ferrite e l’eventuale perlite, bainite o martensite rinvenuta iniziano a trasformarsi in austenite. Al di sopra di , un acciaio ipoeutettoide a basso tenore di carbonio è nominalmente austenitico, sebbene la velocità di riscaldamento, la segregazione degli elementi di lega, i carburi non disciolti e la microstruttura preesistente influenzino il grado di completezza della trasformazione. La crescita dei grani dipende quindi sia dalla temperatura sia dal tempo. Un breve ciclo di saldatura può produrre un considerevole ingrossamento dei grani, poiché le temperature in prossimità del limite di fusione sono eccezionalmente elevate, anche se l’esposizione dura soltanto pochi secondi.
I grani grossolani di austenite preesistente possono ridurre la tenacità all’urto, mentre le condizioni di raffreddamento determinano la formazione di prodotti più duri di bainite o martensite. Strong evidence
ZTA a grano grossolano o a grano ingrossato
La ZTA a grano grossolano (CGHAZ) si trova immediatamente all’esterno del limite di fusione negli acciai ferritici convenzionali. La sua temperatura di picco è superiore a e sufficientemente elevata da attivare una rapida crescita dei grani di austenite; in molte descrizioni, essa si estende nell’intervallo prossimo alla temperatura di solidus, pur rimanendo allo stato solido e non facendo parte della zona di fusione. L’austenite si forma in tutta la matrice di ferrite originaria e i bordi dei grani di ferrite preesistenti cessano di definire la struttura trasformata. Durante il raffreddamento, all’interno dei grani di ex-austenite ingrossati si formano ferrite, perlite, bainite o martensite, a seconda della composizione e della velocità di raffreddamento.
I grani grandi di ex-austenite riducono l’area totale dei bordi disponibile per la nucleazione durante la trasformazione. Ciò può ritardare la formazione diffusiva della ferrite e aumentare la temprabilità nel ciclo termico locale. Con un raffreddamento sufficientemente rapido, un acciaio basso-legato può quindi sviluppare bainite o martensite nella CGHAZ, anche quando la lamiera non interessata presenta una struttura ferritico-perlitica. Il tenore di carbonio, il manganese, il cromo, il molibdeno, il nichel, le aggiunte di microalligazione e il boro influenzano tutti questa risposta. I carbonitruri di titanio, niobio e vanadio possono limitare la crescita dell’austenite quando rimangono stabili, ma un’eccessiva dissoluzione ad alta temperatura elimina tale effetto di ancoraggio.
Il risultato non è semplicemente una “ZTA più dura”. I grani grandi di ex-austenite possono ridurre la tenacità all’urto aumentando la dimensione effettiva delle faccette di clivaggio e favorendo la formazione di prodotti di trasformazione sfavorevoli. Una CGHAZ dura può inoltre essere suscettibile alla criccatura indotta dall’idrogeno quando coesistono idrogeno diffusibile, tensione residua di trazione e una microstruttura sufficientemente sensibile alla criccatura. La velocità di raffreddamento rimane determinante. TWI identifica nella velocità di raffreddamento attraverso l’intervallo di trasformazione, nella composizione e nella temprabilità, nonché nella dimensione dei grani di ex-austenite, i principali fattori che controllano la microstruttura e la durezza della ZTA.
Per gli acciai da tubazione, il parametro pratico di raffreddamento è spesso , cioè il tempo necessario affinché un punto si raffreddi da 800 °C a 500 °C. Un valore breve di indica generalmente un raffreddamento più rapido e una maggiore tendenza alla formazione di prodotti bainitici o martensitici; un valore elevato consente una maggiore trasformazione diffusiva e un maggiore rinvenimento. La relazione non è universale né unidimensionale. Un rapporto NIST sugli acciai da tubazione afferma che dipende dall’apporto termico, dalla composizione chimica, dalla distanza dalla saldatura e dallo spessore della parete. Di conseguenza, due punti alla stessa distanza nominale da una saldatura possono sperimentare storie di raffreddamento diverse in presenza di geometrie del tubo o procedure di saldatura differenti.
ZTA a grano fine o a grano affinato
La ZTA a grano fine (FGHAZ) raggiunge un picco superiore a , pertanto la struttura viene austenitizzata in modo sostanziale o completo, ma la temperatura di picco rimane inferiore all’intervallo che provoca un marcato ingrossamento dei grani di austenite. I grani di austenite rimangono più piccoli di quelli della CGHAZ. Durante il raffreddamento, questa struttura più fine di ex-austenite fornisce un maggior numero di siti di nucleazione e generalmente favorisce una struttura ferritico-bainitica o martensitica più fine.
L’espressione “a grano fine” non garantisce una bassa durezza o un’elevata tenacità. Un ciclo termico rapido in un acciaio altamente temprabile può comunque produrre bainite dura o martensite. Al contrario, un ciclo lento può produrre ferrite e perlite più morbide. La FGHAZ è spesso meccanicamente più favorevole rispetto alla CGHAZ perché i suoi costituenti trasformati sono più fini, ma la tenacità locale dipende dal prodotto effettivamente formato, dal tenore di carbonio, dalle inclusioni, dalla segregazione e dalla storia di riscaldamento successiva.
Le saldature a più passate complicano il quadro. Una passata successiva può riscaldare una parte di una CGHAZ precedentemente formata portandola nell’intervallo austenitico a grano fine o nell’intervallo intercritico, producendo una stretta banda con una struttura diversa sia da quella della CGHAZ originaria sia da quella del metallo base non interessato. La nomenclatura della ZTA descrive quindi uno specifico ciclo termico, non un’etichetta permanente associata a una porzione fissa di acciaio.
Regioni intercritiche, parzialmente trasformate e sovrarinvenute
La ZTA intercritica (ICHAZ) raggiunge un picco compreso tra e . Solo una parte della microstruttura originaria si trasforma in austenite. In un acciaio ferritico-perlitico, i costituenti perlitici o arricchiti di carbonio e determinate regioni di ferrite si trasformano preferenzialmente, mentre una parte della ferrite rimane non trasformata. Durante il raffreddamento, l’austenite appena formata può trasformarsi in ferrite, bainite o martensite, mentre la ferrite non trasformata conserva una storia termica distinta. Questa struttura mista può produrre nette differenze locali di durezza e di resistenza alla deformazione su distanze molto ridotte.
La ICHAZ è particolarmente importante nell’acciaio resistente allo scorrimento viscoso Grade 91, designato nominalmente come X10CrWMoVNb9-2 nella norma EN 10088-1 e comunemente identificato nella pratica ingegneristica come Grade 91 o P91. ASM International ed EPRI hanno riportato nel 2016 che il Grade 91 è suscettibile alla criccatura di Tipo IV nella ZTA del metallo base, in particolare nelle regioni a grano fine e intercritiche. Le simulazioni dei cicli termici hanno inoltre dimostrato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione ad alta temperatura. La criccatura di Tipo IV non è quindi equivalente alla normale criccatura da idrogeno: si tratta di un problema di danneggiamento per scorrimento viscoso associato alla ZTA rammollita e alterata microstrutturalmente durante il servizio a lungo termine.
Al di sotto di non si verifica alcuna austenitizzazione della massa, ma possono comunque avvenire cambiamenti sostanziali. In un acciaio ferritico normalizzato, questa regione può essere denominata ZTA subcritica. In un acciaio bonificato, il ciclo termico di saldatura può rinvenire la martensite, ingrossare i carburi e ridurre la durezza. Se la temperatura di picco e il tempo di permanenza sono sufficientemente elevati, la regione viene descritta come rinvenuta o sovrarinvenuta. La sua resistenza può diminuire anche se non si forma nuova austenite. Nei gradi induriti per precipitazione o resistenti allo scorrimento viscoso, la dissoluzione, l’ingrossamento o la ridistribuzione delle fasi indurenti possono essere più importanti della trasformazione della ferrite.
Il riscaldamento dovuto alle passate successive aumenta ulteriormente questa complessità. Una regione precedentemente indurita può essere rinvenuta da una passata successiva; una regione precedentemente rinvenuta può essere parzialmente riaustenitizzata; e una banda intercritica può essere nuovamente riscaldata fino a un diverso intervallo di trasformazione. Le saldature di acciai inossidabili supermartensitici dimostrano perché la ZTA non possa essere considerata soltanto come un gradiente di resistenza. Uno studio TWI del 2002 ha esaminato le microstrutture della loro ZTA in relazione alla corrosione, alla criccatura da tensocorrosione, alla criccatura da solfuri sotto tensione, al riscaldamento dovuto alle passate successive e al trattamento termico post-saldatura (PWHT). Il ciclo termico può modificare la distribuzione del cromo, il rinvenimento della martensite e l’austenite trattenuta, alterando sia la risposta meccanica sia il comportamento alla corrosione.
La norma EN 1011-2 fornisce indicazioni per la saldatura ad arco degli acciai ferritici, con esclusione degli acciai inossidabili ferritici, mentre la norma ISO 13916:2025 specifica la misurazione delle temperature di preriscaldamento, interpass e mantenimento del preriscaldamento durante la saldatura per fusione; non riguarda la misurazione della temperatura del PWHT. Tali controlli sono importanti perché le zone convenzionali sono conseguenze della storia termica. Non possono essere definite in modo affidabile basandosi soltanto sulla distanza.
4. Prodotti di trasformazione e microstruttura della HAZ
La zona termicamente alterata (HAZ, heat-affected zone) non presenta una struttura uniforme. Ogni punto adiacente al bordo di fusione è sottoposto a una diversa temperatura di picco, a un diverso tempo al di sopra delle temperature critiche e a un diverso percorso di raffreddamento attraverso l’intervallo di trasformazione da austenite a ferrite. Negli acciai convenzionali, TWI suddivide la HAZ in zone a grano ingrossato, a grano raffinato, parzialmente trasformate e rinvenute, in funzione della temperatura di picco e della distanza dalla saldatura. Nelle descrizioni delle condotte si utilizzano comunemente le denominazioni zone a grano grosso, a grano fine, intercritiche e sovrarinvenute per indicare la stessa progressione spaziale.
| Regime di raffreddamento | Possibili prodotti predominanti | Tendenza tipica delle proprietà |
|---|---|---|
| Relativamente lento | Ferrite poligonale e perlite | Durezza inferiore; possibile rammollimento |
| Intermedio | Bainite superiore, inferiore o granulare | Durezza da intermedia a elevata, in funzione della morfologia e della composizione chimica |
| Rapido | Martensite, spesso con bainite o ferrite | Durezza maggiore e maggiore rischio di fessurazione da idrogeno |
| Riscaldamento subcritico | Martensite rinvenuta o bainite | Riduzione della durezza e della resistenza attraverso il rinvenimento |
Queste denominazioni descrivono l’esposizione termica, non proprietà garantite. Una regione a grano fine può essere più tenace di una regione adiacente a grano grosso, ma la sua durezza dipende comunque dalla composizione e dalla velocità di raffreddamento. Una regione descritta come martensitica può presentare elevata durezza, ma la sua suscettibilità alla criccatura dipende dal tenore di carbonio, dall’idrogeno, dal grado di vincolo, dalla condizione di rinvenimento e dalle tensioni locali. I nomi delle fasi sono necessari, ma non costituiscono previsioni delle proprietà.
Formazione di ferrite, perlite, bainite e martensite
Quando un acciaio ferritico viene riscaldato al di sopra della sua temperatura critica superiore, la ferrite e la perlite originarie si trasformano in austenite. La temperatura di picco controlla la quantità di austenite che si forma e il grado di crescita dei grani austenitici. Durante il successivo raffreddamento, l’austenite si decompone attraverso reazioni di trasformazione concorrenti. La velocità di raffreddamento è spesso rappresentata da Δt8/5, cioè il tempo trascorso durante il raffreddamento del materiale da 800 °C a 500 °C. Questo intervallo costituisce un parametro pratico di saldatura perché gran parte della trasformazione dell’austenite negli acciai al carbonio e basso-legati avviene all’interno o in prossimità di questo intervallo.
Con raffreddamento relativamente lento, la trasformazione diffusiva produce ferrite poligonale, spesso seguita da perlite. Il carbonio espulso dalla ferrite in crescita arricchisce l’austenite residua, consentendo la formazione congiunta di ferrite e cementite sotto forma di perlite. Nella HAZ, tuttavia, la ferrite può essere allineata, di Widmanstätten o comunque non equiassica, poiché i bordi dei grani austenitici e il gradiente termico influenzano la nucleazione e la crescita. La morfologia risultante è importante. Due regioni possono essere entrambe identificate come ferritico-perlitiche, pur differendo sostanzialmente per dimensione dei grani, distribuzione della cementite e tenacità all’urto.
A velocità di raffreddamento intermedie, la trasformazione bainitica può sostituire gran parte della reazione ferritico-perlitica. La bainite si forma al di sotto dell’intervallo di temperatura in cui predominano la ferrite poligonale ordinaria e la perlite, ma al di sopra dell’intervallo in cui si forma la martensite mediante taglio senza diffusione. La bainite superiore e la bainite inferiore non sono descrizioni intercambiabili: la loro morfologia ferritica e la disposizione dei carburi differiscono, e la bainite inferiore presenta generalmente una dispersione di carburi più fine. La metallografia della saldatura può inoltre identificare bainite granulare o ferrite bainitica, termini che riflettono la morfologia e la risposta all’attacco metallografico, non una singola struttura universale.
Un raffreddamento rapido sopprime il movimento diffusivo del carbonio e può trasformare l’austenite in martensite. La martensite è una forma sovrasatura e distorta di ferrite, prodotta da una trasformazione senza diffusione. Negli acciai strutturali a basso tenore di carbonio può presentarsi come martensite a lamine, spesso mescolata a bainite o ferrite; i materiali a più alto tenore di carbonio possono produrre regioni martensitiche più dure e fragili. La martensite fresca non rinvenuta è particolarmente importante nella criccatura indotta dall’idrogeno, poiché elevata durezza, tensioni residue di trazione e idrogeno diffusibile possono agire congiuntamente. Il preriscaldo e un apporto termico controllato allungano l’intervallo di raffreddamento, ma non dimostrano di per sé che la martensite sia stata evitata.
Una passata di saldatura successiva può modificare uno qualsiasi di questi prodotti. Il riscaldamento può rinvenire la martensite, affinare o riaustenitizzare parzialmente una HAZ precedente, oppure produrre una regione intercritica contenente austenite di nuova formazione accanto a ferrite non trasformata. Il trattamento termico post-saldatura può rinvenire la martensite e ridurre le tensioni residue, mentre un’esposizione eccessiva può rammollire le regioni rinvenute e modificare la distribuzione dei carburi. La sezione trasversale finale è quindi la registrazione di cicli termici sovrapposti, non soltanto dell’evento di raffreddamento della prima passata.
Temprabilità Capacità dell’acciaio di formare martensite attraverso la propria sezione in una determinata condizione di raffreddamento; è distinta dalla durezza massima raggiungibile.
NIST riferisce che Δt8/5 negli acciai per condotte dipende dall’apporto termico, dalla composizione chimica, dalla distanza dalla saldatura e dallo spessore della parete. Questa dipendenza è importante: la stessa procedura di saldatura nominale può generare strutture diverse al bordo di fusione, al margine della HAZ a grano grosso e più lontano nella lamiera. L’apporto termico non costituisce una storia termica completa, poiché anche il rendimento dell’arco, la geometria del giunto, il grado di vincolo e la temperatura interpass influenzano il ciclo locale.
Dimensione dei grani di austenite precedente e temprabilità
La dimensione dei grani di austenite precedente è la dimensione dei grani austenitici presenti immediatamente prima della trasformazione durante il raffreddamento. Non coincide con la dimensione finale dei grani di ferrite. Nella HAZ a grano ingrossato, temperature di picco elevate e un’esposizione prolungata al di sopra dell’intervallo di ingrossamento dei grani austenitici consentono ai grani di crescere. I bordi dei grani forniscono quindi un numero inferiore di siti per la nucleazione diffusiva della ferrite, cosicché la trasformazione può essere ritardata a temperature più basse. Temperature di trasformazione inferiori e una nucleazione ridotta possono favorire la bainite o la martensite, soprattutto quando l’acciaio presenta una considerevole temprabilità.
La temprabilità descrive la profondità o l’estensione fino alla quale l’acciaio può formare martensite in determinate condizioni di raffreddamento; non coincide con la durezza massima raggiungibile. Elementi di lega quali manganese, cromo, molibdeno e nichel generalmente ritardano le reazioni di ferrite e perlite, spostando la trasformazione verso tempi più lunghi in un diagramma di trasformazione in raffreddamento continuo. Il boro può aumentare fortemente la temprabilità quando viene mantenuto nella condizione corretta ai bordi dei grani austenitici. Il carbonio aumenta la durezza della martensite e influenza anche la temprabilità, ma il suo effetto non può essere separato da quello del resto della composizione chimica.
La dimensione dei grani modifica questo equilibrio. Grani grossolani di austenite precedente aumentano spesso la temprabilità perché riducono l’area totale dei bordi dei grani disponibile per la nucleazione di ferrite e perlite. Possono inoltre ridurre la tenacità producendo pacchetti di trasformazione finali più grandi o unità efficaci ai fini della frattura per clivaggio. Grani fini di austenite precedente favoriscono generalmente una trasformazione diffusiva più precoce e producono una struttura trasformata più fine, sebbene una regione a grano fine possa comunque diventare dura se la velocità di raffreddamento e il contenuto di elementi di lega sono sufficienti.
- Formula
- CEIIW = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
- Base
- Percentuali in massa
- Interpretazione
- Valori più elevati indicano generalmente maggiore temprabilità e maggiore rischio di indurimento della ZTA
- Limitazione
- Parametro di valutazione preliminare, non sostitutivo dell’analisi del ciclo termico
Per questo motivo TWI identifica la velocità di raffreddamento, la composizione dell’acciaio e la temprabilità, nonché la dimensione dei grani di austenite precedente, come fattori principali che controllano la microstruttura e la durezza della HAZ. Lo stesso valore di durezza può derivare da miscele diverse di martensite, bainite e ferrite, con comportamenti alla frattura differenti. Al contrario, frazioni uguali di martensite non garantiscono la stessa tenacità, poiché possono differire la dimensione dei pacchetti, il tenore di carbonio, le inclusioni e lo stato di rinvenimento.
Il Grado 91 illustra il rischio di trattare la HAZ come un’unica banda martensitica. Il Grado 91 è suscettibile alla criccatura di Tipo IV nella HAZ del metallo base, in particolare nelle regioni a grano fine e intercritiche, come riportato da ASM International ed EPRI nel 2016. Queste regioni non sono semplicemente la parte più dura della saldatura. Il danneggiamento a lungo termine per scorrimento viscoso si concentra nei punti in cui il ciclo termico e il successivo rinvenimento o la trasformazione parziale producono una microstruttura locale più debole. Cicli termici simulati hanno inoltre dimostrato che la formazione di ferrite nella HAZ intercritica può ridurre la resistenza a trazione alle alte temperature.
Equivalenti di carbonio e trasformazione sensibile alla composizione
Le formule dell’equivalente di carbonio condensano diversi effetti degli elementi di lega in un unico indice di saldabilità. L’equivalente di carbonio IIW, comunemente scritto:
utilizza percentuali in massa. Un valore più elevato indica generalmente una maggiore temprabilità e una maggiore possibilità di formazione di costituenti duri nella HAZ in uno specifico ciclo di raffreddamento. Le formule CET e Pcm sono sistemi alternativi di equivalente di carbonio, utilizzati per determinati intervalli di acciai basso-legati e per specifiche valutazioni di saldatura. Non sono intercambiabili senza tenere conto della norma o della procedura in cui sono specificati.
L’equivalente di carbonio è quindi un parametro di screening, non un sostituto dell’analisi del ciclo termico. Due acciai con valori simili di CEIIW possono presentare comportamenti di trasformazione diversi, perché i loro elementi di lega influenzano in modi differenti le reazioni di ferrite, bainite e martensite. Ni, Cr, Mo, Mn, V, Nb, Ti e B influenzano inoltre la precipitazione, la crescita dei grani austenitici e la risposta al rinvenimento. La HAZ effettiva dipende dalla temperatura di picco, da Δt8/5, dalla dimensione dei grani di austenite precedente e dalla storia di riscaldamento successiva, oltre che dalla composizione globale.
La norma EN 1011-2 tratta la saldatura ad arco degli acciai ferritici, esclusi gli acciai inossidabili ferritici, e utilizza la composizione e le condizioni di saldatura per guidare il controllo del rischio di criccatura da idrogeno. Le misurazioni della temperatura richiedono un’attenzione distinta: la norma ISO 13916:2025 specifica la misurazione delle temperature di preriscaldo, interpass e mantenimento del preriscaldo durante la saldatura per fusione, ma esclude la misurazione della temperatura del trattamento termico post-saldatura. Né un valore dell’equivalente di carbonio né una lettura della temperatura interpass identificano da soli la miscela finale delle fasi.
Il principio della sensibilità alla composizione si estende oltre gli acciai strutturali al carbonio e basso-legati. La trattazione di TWI del 2002 sulle saldature di acciai inossidabili supermartensitici mette in relazione le microstrutture della HAZ con la corrosione, la criccatura sotto tensione e corrosione, la criccatura sotto tensione da solfuri, il riscaldamento dovuto alle passate successive e il trattamento termico post-saldatura (PWHT). In questi acciai, la riformazione dell’austenite, il rinvenimento della martensite e l’austenite trattenuta o revertita possono modificare la risposta alla corrosione oltre alla resistenza meccanica. La metallurgia della HAZ determina quindi molto più della sola durezza: può controllare la tenacità locale, la resistenza allo scorrimento viscoso, la risposta all’idrogeno e il comportamento alla corrosione.
5. Durezza, tenacità e resistenza nella HAZ
La zona termicamente alterata (HAZ) non presenta un’unica durezza né un’unica risposta meccanica. Comprende una sequenza di regioni formate da diverse temperature di picco e traiettorie di raffreddamento: zone a grano ingrossato, a grano affinato, parzialmente trasformate o intercritiche, e zone rinvenute o sovrarinvenute. TWI descrive queste regioni come suddivisioni degli acciai convenzionali basate sulla temperatura di picco e sulla distanza dal bordo di fusione. Una descrizione degli acciai per tubazioni fornita dal National Institute of Standards and Technology (NIST) utilizza i termini strettamente correlati HAZ a grano grossolano, a grano fine, intercritica e sovrarinvenuta.
Ogni regione possiede una propria dimensione dei grani di austenite preesistenti, propri prodotti di trasformazione, proprie tensioni residue e una propria risposta ai successivi cicli termici. Un profilo di durezza registra quindi un gradiente spaziale, non una singola proprietà della “HAZ”. La durezza può aumentare in prossimità del bordo di fusione, diminuire in una regione intercritica e cambiare nuovamente laddove il metallo base è stato rinvenuto senza essere completamente riaustenitizzato. La resistenza a trazione, la tenacità e la duttilità seguono andamenti correlati, ma non identici.
Perché la durezza cambia con la velocità di raffreddamento
La relazione centrale individuata da TWI riguarda la velocità di raffreddamento, la composizione dell’acciaio, la temprabilità e la dimensione dei grani di austenite preesistenti. Queste variabili determinano quali trasformazioni avvengono quando l’austenite si raffredda attraverso l’intervallo di trasformazione. Un ciclo termico rapido può inibire la formazione per diffusione di ferrite e perlite, lasciando bainite o martensite. Un ciclo più lento concede al carbonio e agli elementi di lega più tempo per diffondere, producendo spesso strutture ferritiche o perlitiche più tenere. Il risultato è una durezza maggiore o minore, ma non una misura diretta e completa di ogni altra proprietà meccanica.
I cicli termici di saldatura sono spesso descritti mediante Δt8/5, ossia il tempo necessario per raffreddarsi da 800 °C a 500 °C. Questo intervallo è un indicatore pratico per gli acciai ferritici, poiché gran parte della trasformazione dell’austenite avviene entro tale intervallo o nelle sue vicinanze. NIST afferma che Δt8/5 dipende dall’apporto termico, dalla composizione chimica, dalla distanza dalla saldatura e dallo spessore della parete. Non è una costante universale del materiale. Una sezione spessa può trattenere il calore e raffreddarsi più lentamente di una sezione sottile in condizioni di saldatura altrimenti simili; il preriscaldamento e la temperatura tra le passate producono effetti analoghi.
La composizione modifica la risposta a un determinato tempo di raffreddamento. Il carbonio aumenta la capacità di formazione della martensite, mentre aggiunte di lega come manganese, cromo, molibdeno e nichel modificano la temprabilità e la cinetica di trasformazione. Anche la dimensione dei grani di austenite preesistenti è importante. I grani di austenite grossolani offrono meno siti di nucleazione per i prodotti di trasformazione diffusivi e possono favorire prodotti di trasformazione più duri durante uno specifico ciclo di raffreddamento. Lo stesso valore nominale di Δt8/5 può quindi produrre durezze diverse in due qualità di acciaio, oppure in due regioni HAZ dello stesso componente, se le temperature di picco e le strutture granulari sono differenti.
Una HAZ dura indica comunemente la presenza di martensite, bainite o di un’altra struttura indurita per trasformazione. Questa osservazione è importante, ma la durezza da sola non dimostra la presenza di una fase specifica. Per tale interpretazione sono necessari l’esame metallografico, il tenore di carbonio, la procedura di saldatura e la storia di raffreddamento. Una durezza elevata può associarsi a una tenacità ridotta e a una maggiore suscettibilità alla fessurazione indotta dall’idrogeno quando sono presenti anche idrogeno diffusibile e vincolo a trazione. Non è corretto definire ogni regione dura una cricca, né ogni cricca adiacente a una saldatura “fessurazione della HAZ”. ESDEP identifica la fessurazione per liquazione della HAZ, la fessurazione indotta dall’idrogeno e la fessurazione da rinvenimento come problemi distinti di saldabilità; la fessurazione da solidificazione e la lacerazione lamellare costituiscono ulteriori meccanismi separati.
Il controllo del preriscaldamento e della temperatura tra le passate influisce sul percorso di raffreddamento e sulla fuoriuscita dell’idrogeno. EN 1011-2 riguarda la saldatura ad arco degli acciai ferritici, esclusi gli acciai inossidabili ferritici, e fornisce indicazioni pertinenti al controllo delle condizioni termiche di saldatura e del rischio di fessurazione. ISO 13916:2025 specifica la misurazione delle temperature di preriscaldamento, tra le passate e di mantenimento del preriscaldamento durante la saldatura per fusione, ma non riguarda la misurazione della temperatura del trattamento termico post-saldatura. Queste distinzioni sono importanti quando un risultato di durezza viene confrontato con una procedura di saldatura qualificata.
Perdita di tenacità nelle regioni a grano grossolano
La HAZ a grano grossolano (CGHAZ) raggiunge una temperatura sufficientemente elevata da riaustenitizzare l’acciaio e far crescere i grani di austenite preesistenti. La crescita dei grani riduce il numero di barriere efficaci alla frattura per clivaggio e può produrre grandi pacchetti bainitici o martensitici, a seconda della composizione e della velocità di raffreddamento. La CGHAZ può quindi mostrare una minore energia d’impatto Charpy o una temperatura di transizione duttile-fragile più elevata anche quando la sua resistenza a trazione è alta.
Durezza e tenacità non devono essere considerate intercambiabili. Una struttura più dura può avere una maggiore resistenza allo snervamento e a trazione, assorbendo però una minore energia d’impatto prima della frattura. Al contrario, una regione con durezza moderata può presentare una tenacità scarsa se la dimensione dei grani, le inclusioni, la segregazione locale o i costituenti martensite–austenite creano percorsi preferenziali per le cricche. La regione a grano grossolano è spesso la posizione critica nella valutazione della frattura a bassa temperatura, ma la zona esattamente più debole dipende dalla qualità dell’acciaio e dal ciclo termico.
Una seconda passata di saldatura può trasformare o rinvenire parzialmente il materiale riscaldato dalla prima passata. Questo riscaldamento può affinare o rinvenire alcune strutture, lasciando inalterati i grani grossolani adiacenti. Nelle saldature multipass, la HAZ è quindi la sovrapposizione di diverse storie termiche, non il semplice contorno di una singola passata. Il trattamento termico post-saldatura può ridurre le tensioni residue e rinvenire i costituenti martensitici, ma non ricrea la struttura originaria a grano fine del metallo base.
Il Grade 91 illustra perché la tenacità locale e la resistenza alle alte temperature richiedano un’attenzione distinta. Un contributo del 2016 di ASM International ed EPRI riferisce una suscettibilità alla fessurazione di Tipo IV nella HAZ del metallo base, in particolare nelle regioni a grano fine e intercritiche. I cicli termici simulati hanno mostrato che la formazione di ferrite nella HAZ intercritica può ridurre la resistenza a trazione alle alte temperature. La regione vulnerabile non è quindi necessariamente la parte più dura o quella a grano più grossolano della saldatura. In condizioni di servizio a creep, una banda relativamente tenera e a grano fine può accumulare deformazione e danno accanto a materiale più resistente.
Rammollimento, duttilità locale e gradienti delle proprietà
La HAZ intercritica viene riscaldata al di sopra della temperatura di trasformazione critica inferiore, ma non abbastanza da trasformare l’intera microstruttura in austenite. Solo una parte della struttura si riaustenitizza. Durante il raffreddamento, nuovi prodotti di trasformazione si formano accanto alla ferrite o ai costituenti rinvenuti sopravvissuti al ciclo. La miscela risultante può presentare una durezza inferiore rispetto alla CGHAZ adiacente, soprattutto quando l’acciaio originario era bonificato o indurito per precipitazione.
La regione sovrarinvenuta subisce un ciclo termico subcritico. Non si riaustenitizza, ma i carburi possono ingrossarsi, i precipitati possono perdere parte dell’effetto indurente e i costituenti precedentemente induriti possono subire un ulteriore rinvenimento. La durezza locale e la resistenza allo snervamento possono diminuire. Questa banda rammollita può diventare un sito preferenziale di deformazione durante il carico a trazione, la piegatura o il creep in servizio. La sua maggiore duttilità locale non rende automaticamente più sicuro il giunto: la deformazione si concentra in quella zona perché le regioni adiacenti rimangono più resistenti, e la deformazione accumulata può favorire il danno di Tipo IV, l’innesco della fatica o la rottura in corrispondenza di un confine metallurgico.
La resistenza a trazione descrive la massima tensione ingegneristica raggiunta in una prova di trazione. La resistenza allo snervamento descrive l’inizio di una deformazione plastica sostanziale. La durezza è una resistenza localizzata all’impronta e spesso funge da indicatore rapido della resistenza, ma non può sostituire la prova di trazione. La duttilità descrive la deformazione plastica o l’allungamento prima della frattura. La tenacità descrive l’assorbimento di energia e la resistenza alla propagazione delle cricche in condizioni di prova specificate. Queste proprietà possono variare in direzioni diverse nella stessa HAZ.
Un minimo di durezza accanto a una saldatura può indicare sovrarinvenimento o rammollimento intercritico, mentre un massimo di durezza può indicare trasformazione martensitica e rischio di fessurazione da idrogeno. Nessuno dei due risultati, preso isolatamente, stabilisce la tenacità locale alla frattura, la vita a fatica o la resistenza in servizio. Un profilo di durezza deve essere interpretato insieme alla macrostruttura, alla microstruttura, alle prove di trazione o di piegatura, alle prove d’impatto quando richieste e alla temperatura e alla modalità di carico previste in servizio.
Il riscaldamento dovuto alle passate successive e il PWHT modificano ulteriormente questi gradienti. Lo studio del 2002 di TWI sulle saldature di acciai inossidabili supermartensitici ha esaminato le microstrutture della HAZ in relazione alla corrosione, alla fessurazione da tensocorrosione, alla fessurazione da tensione in presenza di solfuri, al riscaldamento dovuto alle passate successive e al PWHT. Questo esempio mostra che la mappatura delle proprietà meccaniche non può essere separata dalle prestazioni ambientali: una banda rammollita o trasformata può differire anche per potenziale di corrosione, stabilità del film passivo e assorbimento di idrogeno. La HAZ è quindi una regione meccanica e chimica caratterizzata da gradienti, nella quale il rischio determinante dipende dalla struttura locale e dalle condizioni di esercizio che agiscono su di essa.
6. Meccanismi di fessurazione della HAZ negli acciai al carbonio e basso-legati
La fessurazione in prossimità di una saldatura non costituisce un unico evento metallurgico. ASM International e l’European Steel Design Education Programme (ESDEP) classificano le cricche di saldatura in base alla loro posizione, al momento di formazione e alla forza motrice: alcune si formano nella HAZ allo stato solido dopo la saldatura, altre si formano mentre il metallo di saldatura o il metallo base localmente fuso sta solidificando, mentre altre compaiono soltanto durante il riscaldamento successivo o in servizio. La distinzione è importante perché una cricca accanto al bordo di fusione può essere causata da idrogeno, liquazione dei bordi di grano, ritiro da solidificazione, danno da creep o perdita di duttilità nella direzione dello spessore.
La ZTA presenta un gradiente termico anziché una struttura unica. Nelle regioni di acciaio convenzionale, si distinguono comunemente zone a grano ingrossato, a grano affinato, parzialmente trasformate o intercritiche, nonché zone rinvenute o sovrarinvenute. La classificazione NIST per gli acciai da tubazione utilizza le categorie di regioni a grano grossolano, a grano fine, intercritiche e sovrarinvenute. Ogni posizione è soggetta a una temperatura di picco e a un percorso di raffreddamento differenti. Il descrittore pratico del raffreddamento Δt8/5 — il tempo necessario per raffreddarsi da 800 °C a 500 °C — aiuta a correlare i cicli termici con i prodotti di trasformazione, sebbene il suo impiego dipenda dall’acciaio e dal processo di saldatura. Un rapporto NIST sugli acciai da tubazione identifica l’apporto termico, la composizione chimica, la distanza dalla saldatura e lo spessore della parete come fattori che influenzano Δt8/5.
La velocità di raffreddamento, la composizione, la temprabilità e la dimensione dei grani di austenite preesistenti controllano la microstruttura e la durezza risultanti della ZTA. Un breve intervallo di raffreddamento può produrre martensite o bainite in un acciaio al carbonio o basso-legato temprabile; un intervallo più lungo può consentire la formazione di ferrite, perlite o prodotti di trasformazione rinvenuti. La struttura risultante determina se una cricca può innescarsi, se può propagarsi e se il vincolo fornisce una tensione sufficiente a mantenerla aperta. Il preriscaldamento e il controllo della temperatura interpass modificano il ciclo termico, ma non eliminano la necessità di valutare la composizione chimica dell’acciaio, il vincolo del giunto e il controllo dell’idrogeno. La EN 1011-2 riguarda la saldatura ad arco degli acciai ferritici, ad esclusione degli acciai inossidabili ferritici. La ISO 13916:2025 specifica la misurazione delle temperature di preriscaldamento, interpass e mantenimento del preriscaldamento durante la saldatura per fusione; non specifica la misurazione della temperatura del trattamento termico post-saldatura.
Criccatura indotta dall’idrogeno o a freddo
La criccatura indotta dall’idrogeno, detta anche criccatura a freddo o criccatura ritardata, si verifica dopo che la saldatura si è solidificata e la ZTA adiacente si è raffreddata. La sua tempistica caratteristica è quindi diversa da quella della criccatura a caldo, sebbene una cricca possa essere scoperta anche ore dopo la saldatura. Le trattazioni ASM associano generalmente questo meccanismo alla compresenza di tre requisiti interagenti: idrogeno diffusibile, una microstruttura dura o fragile suscettibile e una tensione di trazione. I vincoli e le tensioni dovute alla trasformazione della saldatura forniscono il campo di tensione locale; la tensione residua può rimanere elevata anche quando il carico applicato esternamente è nullo.
L’idrogeno entra nel bagno di saldatura attraverso umidità, contaminanti, rivestimenti dei flussi, lubrificanti o altre fonti legate al processo. Dopo la solidificazione, l’idrogeno atomico diffonde attraverso la saldatura e la ZTA. Può accumularsi in corrispondenza di inclusioni, bordi dei grani di austenite preesistenti, interfacce della martensite, dislocazioni e altre regioni soggette a elevate tensioni locali. Il processo di frattura esatto dipende dall’acciaio, dalla microstruttura e dal carico; pertanto, non si dovrebbe attribuire una singola soglia universale dell’idrogeno. L’idrogeno riduce la tolleranza alla criccatura di una microstruttura dura e sollecitata; non agisce indipendentemente dal vincolo o dalla suscettibilità metallurgica.
La ZTA più vulnerabile è spesso la regione a grano grossolano o un’altra zona che, durante un raffreddamento rapido, si trasforma in martensite non rinvenuta o in una struttura bainitica dura. I grani grossolani di austenite preesistente possono ridurre la tenacità e fornire un percorso più agevole per la propagazione della cricca. Anche le regioni a grano fine e intercritiche possono essere interessate, in particolare quando la durezza locale, la tensione residua o il carico di esercizio sono sfavorevoli. Una saldatura può quindi presentare rischi diversi di criccatura da idrogeno a distanze differenti dal limite di fusione.
L’orientamento della cricca riflette il campo di tensione e la geometria. Possono verificarsi cricche longitudinali o trasversali nel metallo di saldatura, mentre le cricche nella ZTA possono svilupparsi parallelamente al limite di fusione o estendersi dal piede della saldatura verso il metallo base indurito. Le zone di radice, gli inneschi e le interruzioni della saldatura, i sottosquadri e le variazioni brusche del vincolo del giunto concentrano le tensioni. Un’ispezione ritardata non dimostra l’esistenza di un meccanismo da idrogeno, ma la comparsa ritardata è un utile segnale di allarme.
Il controllo deve seguire la catena causale: ridurre l’idrogeno diffusibile, evitare una durezza eccessiva della ZTA e ridurre o gestire il vincolo di trazione e la tensione residua. I consumabili asciutti e le superfici del giunto pulite riducono l’apporto di idrogeno. Il preriscaldamento rallenta il raffreddamento e consente all’idrogeno di fuoriuscire prima che la ZTA raggiunga una condizione a bassa temperatura, fortemente sollecitata. Il post-riscaldamento può favorire la rimozione dell’idrogeno quando è previsto dal procedimento di saldatura, mentre il trattamento termico post-saldatura può rinvenire le strutture suscettibili e ridurre la tensione residua. Queste misure devono essere selezionate in funzione del grado di acciaio e dello spessore; non sono intercambiabili con una regola generica sulla temperatura.
Criccatura da liquazione, da solidificazione e da rinvenimento
La criccatura da liquazione è una cricca a caldo nella ZTA, generalmente lungo bordi di grano che sono stati fusi localmente dal ciclo termico di saldatura, ma si trovano al di fuori della zona principale di fusione. La cricca si forma quando questo sottile film liquido viene sottoposto a trazione durante il raffreddamento e la contrazione. Impurezze segregate, costituenti eutettici a basso punto di fusione, inclusioni o regioni dei bordi di grano arricchite di elementi di lega possono ridurre la temperatura di fusione locale. La ZTA può quindi incrinarsi anche se il metallo base nel suo insieme non è stato fuso.
Questo meccanismo differisce dalla criccatura da solidificazione nella zona di fusione. Nella criccatura da solidificazione, il metallo di saldatura liquido nella zona di fusione solidifica tra dendriti in accrescimento. La segregazione dei soluti e le limitazioni nell’alimentazione lasciano una debole rete di bordi contenenti liquido; la contrazione del metallo di saldatura apre quindi la regione interdendritica. La sua posizione è all’interno del metallo di saldatura depositato o fuso, non in una ZTA non fusa. Una cricca che segue il limite di fusione richiede l’esame di entrambe le possibilità: la presenza di materiale della ZTA fuso localmente indica liquazione, mentre un percorso interdendritico attraverso il metallo di saldatura indica criccatura da solidificazione. Possono verificarsi cricche miste nei punti in cui il limite di fusione e il campo termico della ZTA si sovrappongono.
ESDEP annovera la criccatura da liquazione della ZTA, la criccatura indotta dall’idrogeno e la criccatura da rinvenimento tra i principali problemi di saldabilità degli acciai strutturali. La suscettibilità alla liquazione è influenzata dalla composizione del metallo base, dalla segregazione, dalla dimensione dei grani, dalla temperatura di picco e dalla deformazione termica. I grani grossolani forniscono percorsi lunghi lungo i bordi di grano, mentre cicli termici ripetuti possono rifondere o indebolire regioni precedentemente riscaldate. La forza motrice rilevante è la deformazione di trazione durante il raffreddamento ad alta temperatura, non l’idrogeno diffusibile accumulato dopo la solidificazione.
La criccatura da rinvenimento si verifica durante una successiva esposizione termica, comunemente durante un trattamento termico di distensione o in servizio ad alta temperatura. La cricca è una frattura allo stato solido, spesso intergranulare, in una ZTA o in una regione della saldatura precedentemente saldata. La precipitazione e il recupero possono rafforzare l’interno dei grani lasciando relativamente deboli i bordi di grano; il rilassamento della tensione residua e la deformazione per scorrimento viscoso concentrano quindi la deformazione in corrispondenza di tali bordi. La suscettibilità è associata a specifici sistemi di lega e a determinate condizioni relative a impurità o precipitati; pertanto, non può essere dedotta esclusivamente dalla presenza di una saldatura o dalla durezza a temperatura ambiente.
Il Grade 91 illustra perché una ZTA debba essere considerata come un insieme di regioni microstrutturali. ASM International ed EPRI hanno riportato nel 2016 che il Grade 91 è suscettibile alla criccatura di Tipo IV nella ZTA del metallo base, soprattutto nelle regioni a grano fine e intercritiche. Il danneggiamento di Tipo IV è una rottura per scorrimento viscoso alla temperatura di esercizio, diversa dalla normale criccatura a freddo da idrogeno. I cicli termici simulati hanno mostrato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione ad alta temperatura. Il successivo riscaldamento dovuto ai passaggi successivi e il PWHT modificano ulteriormente i precipitati, lo stato di rinvenimento e la resistenza locale; di conseguenza, la suscettibilità finale alla criccatura dipende dall’intera storia termica della saldatura.
Strappo lamellare e suscettibilità nella direzione dello spessore
Lo strappo lamellare è un meccanismo di criccatura del metallo base associato a una deformazione di trazione normale alla superficie della lamiera laminata. Generalmente si sviluppa sotto una saldatura vincolata, in particolare attorno a un giunto a T, a un giunto d’angolo o a un elemento di grande dimensione, dove la contrazione della saldatura tira la lamiera attraverso il suo spessore. Il percorso della cricca è generalmente a gradini o a terrazze: la cricca avanza attraverso inclusioni allungate, collegandole mediante regioni di taglio duttile.
La proprietà determinante del materiale è la duttilità nella direzione dello spessore, non semplicemente la resistenza a trazione trasversale o la durezza della ZTA. La lamiera laminata contiene inclusioni non metalliche — storicamente solfuro di manganese, ma anche inclusioni di ossidi o silicati a seconda della pratica siderurgica — che durante la laminazione vengono appiattite e allineate. Queste inclusioni agiscono come siti di nucleazione dei vuoti quando la lamiera è deformata nella direzione trasversale corta. Un acciaio pulito, con un numero inferiore di stringer di inclusioni o con stringer meno severi, presenta una minore suscettibilità, mentre un elevato vincolo, una lamiera spessa, grandi depositi di saldatura e una configurazione sfavorevole del giunto aumentano la deformazione applicata attraverso lo spessore.
Lo strappo lamellare può innescarsi nel metallo base al di sotto della ZTA e può essere scambiato per una cricca della ZTA perché la cricca si trova vicino alla saldatura. La sua forza motrice è la deformazione da ritiro della saldatura e il vincolo che agiscono attraverso lo spessore della lamiera; l’idrogeno non costituisce il requisito determinante. Né è necessaria una ZTA martensitica dura. La posizione metallografica, la morfologia della cricca, l’allineamento delle inclusioni e la direzione della deformazione applicata consentono di distinguerlo dalla criccatura indotta dall’idrogeno e dalla criccatura da liquazione.
Le modifiche progettuali e procedurali possono ridurre la deformazione: orientare i giunti in modo da evitare di tirare attraverso lo spessore della lamiera, ridurre il volume eccessivo della saldatura, utilizzare dettagli costruttivi del giunto idonei, controllare il vincolo e, quando specificato, selezionare lamiere con proprietà verificate nella direzione dello spessore. Una riparazione della saldatura che si limiti a rimuovere l’indicazione superficiale visibile può non rilevare la cricca subsuperficiale collegata alle inclusioni. L’esame deve riguardare il volume della lamiera attorno all’elemento applicato, non soltanto la linea di fusione.
7. Preriscaldamento, controllo della temperatura tra le passate e variabili della procedura di saldatura
Finalità metallurgica del preriscaldamento
Il preriscaldamento è un controllo termico, non una soluzione universale ai problemi della ZTA. Esso aumenta la temperatura del giunto prima dell’applicazione del calore dell’arco, riducendo il gradiente di temperatura tra il bagno di saldatura e l’acciaio circostante. Il risultato immediato è un raffreddamento più lento nell’intervallo di trasformazione. Negli acciai ferritici, questa variazione può impedire la formazione di una ZTA eccessivamente dura, martensitica o bainitica, a seconda della composizione, della temprabilità, della dimensione dei grani di austenite preesistenti e dell’effettivo ciclo termico.
Una descrizione utile è Δt8/5: il tempo necessario affinché un punto del giunto saldato si raffreddi da 800 °C a 500 °C. Questo intervallo comprende una parte importante della decomposizione dell’austenite in molti acciai, sebbene non costituisca una descrizione completa di ogni lega o condizione di saldatura. Un Δt8/5 breve indica generalmente un raffreddamento rapido e un rischio maggiore di formazione di prodotti di trasformazione duri e fragili; un intervallo più lungo consente una maggiore trasformazione diffusiva e fenomeni di rinvenimento. Il National Institute of Standards and Technology (NIST) riferisce che il Δt8/5 degli acciai per tubazioni dipende dall’apporto termico, dalla composizione chimica, dalla distanza dalla saldatura e dallo spessore della parete. Il preriscaldamento modifica tale relazione alterando la temperatura iniziale e il flusso di calore nel metallo base.
Il preriscaldamento contribuisce anche alla gestione dell’idrogeno. L’idrogeno introdotto dall’umidità, dalla contaminazione superficiale, dai materiali di consumo o da problemi relativi al gas di protezione può diffondersi all’esterno delle regioni austenitiche o dure della ZTA prima che l’acciaio raggiunga basse temperature. Ciò riduce la concentrazione disponibile per combinarsi con le tensioni residue di trazione e con una microstruttura suscettibile. L’effetto è condizionato. Il preriscaldamento non può compensare elettrodi umidi, superfici del giunto contaminate, un eccessivo vincolo o un acciaio per il quale la procedura produce una durezza inaccettabile. La criccatura indotta dall’idrogeno è un meccanismo distinto, non un’etichetta per ogni cricca in prossimità di una saldatura.
| Termine relativo alla temperatura | Quando si applica | Scopo |
|---|---|---|
| Temperatura di preriscaldamento | Prima dell’inizio della saldatura o di un segmento di saldatura specificato | Stabilisce la condizione termica iniziale |
| Temperatura tra i passaggi | Immediatamente prima del deposito del passaggio successivo | Controlla l’accumulo termico tra i passaggi |
| Temperatura di mantenimento del preriscaldamento | Durante un’interruzione o tra operazioni successive | Impedisce che il giunto scenda al di sotto del minimo specificato |
| Temperatura del trattamento termico post-saldatura | Durante un successivo trattamento termico post-saldatura | Richiede misurazione e controllo separati |
La temperatura richiesta viene pertanto selezionata in base alla composizione dell’acciaio, allo spessore del prodotto, al vincolo, al controllo dell’idrogeno, al processo di saldatura e alla qualificazione della procedura. Un preriscaldamento eccessivo comporta costi propri. Può allungare i tempi di raffreddamento fino a ingrossare i grani, ridurre la resistenza locale, favorire un rammollimento eccessivo negli acciai rinvenuti e ampliare la regione esposta a temperature elevate. Negli acciai bonificati, un ciclo a temperatura troppo elevata può rinvenire la ZTA del metallo base. Nei gradi induriti per precipitazione o resistenti allo scorrimento viscoso, può perturbare la popolazione di precipitati prevista.
La ZTA rimane caratterizzata da una distribuzione spaziale graduata nonostante venga specificato un unico valore di preriscaldamento. Nella zona più vicina al confine di fusione, un acciaio convenzionale può formare una regione a grani grossolani dopo aver raggiunto temperature di picco elevate. Più lontano, le regioni a grani affinati, intercritiche e rinvenute o sovrarinvenute sperimentano temperature di picco e percorsi di trasformazione differenti. TWI identifica queste quattro suddivisioni degli acciai convenzionali in base alla temperatura di picco e alla distanza dalla saldatura. Il preriscaldamento modifica la loro storia di raffreddamento, ma non le rende metallurgicamente identiche.
Temperatura tra le passate e accumulo termico
La temperatura di preriscaldamento è la temperatura minima stabilita nel giunto prima dell’inizio della saldatura o prima dell’avvio di un segmento di saldatura specificato. La temperatura tra le passate è la temperatura della zona di saldatura immediatamente prima del deposito della passata successiva. La temperatura di mantenimento del preriscaldamento è una temperatura minima che deve essere mantenuta quando la saldatura viene interrotta o quando il giunto deve rimanere caldo tra un’operazione e l’altra. Questi termini non devono essere considerati intercambiabili.
Il controllo della temperatura tra le passate governa l’accumulo termico. In una saldatura multipassata, la seconda passata e quelle successive riscaldano nuovamente il metallo di saldatura depositato in precedenza e la ZTA adiacente. Una temperatura elevata tra le passate significa che il ciclo termico successivo inizia da uno stato termico di base più caldo, rallentando generalmente il raffreddamento e riducendo il Δt8/5. Può inoltre esporre le passate precedenti a ripetuti rinvenimenti o a una reaustenitizzazione parziale. La microstruttura risultante può contenere strette bande con durezza e tenacità differenti a pochi millimetri di distanza l’una dall’altra.
Un limite massimo della temperatura tra le passate è spesso importante quanto un requisito minimo di preriscaldamento. Se viene superato, il calore accumulato può produrre un eccessivo ingrossamento dei grani, rammollimento o riduzione della tenacità, in particolare negli acciai bonificati e negli acciai resistenti allo scorrimento viscoso. Se la temperatura scende al di sotto del minimo specificato, possono ripresentarsi un raffreddamento rapido e il rischio di criccatura da idrogeno. Il valore corretto è specifico della procedura, non una proprietà fissa di un processo di saldatura.
Il grado 91 dimostra perché le semplici regole di temperatura siano inadeguate. Uno studio del 2016 condotto da ASM International ed EPRI descrive la criccatura di Tipo IV nella ZTA del metallo base, specialmente nelle regioni a grani fini e intercritiche. Queste regioni non sono la fascia a grani grossolani spesso rappresentata nei diagrammi semplificati. I cicli termici simulati hanno inoltre mostrato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione ad alta temperatura. Il riscaldamento ripetuto prodotto dalle passate può rinvenire una parte della martensite creando al contempo nuovo materiale intercritico altrove; pertanto, una lettura conforme della temperatura tra le passate non può, da sola, dimostrare la resistenza al danneggiamento di Tipo IV.
Lo stesso principio si applica agli acciai inossidabili. Lo studio del 2002 condotto da TWI sulle saldature di acciai inossidabili supermartensitici ha esaminato le microstrutture della ZTA in relazione alla corrosione, alla criccatura da tensocorrosione e alla criccatura da sollecitazione in presenza di solfuri, nonché al riscaldamento prodotto dalle passate successive e dal trattamento termico post-saldatura (PWHT). Il riscaldamento locale può modificare la distribuzione del cromo, il rinvenimento della martensite e la risposta alla corrosione. Il controllo della ZTA riguarda quindi il degrado in esercizio oltre alla durezza e alla criccatura.
EN 1011-2 e ISO 13916:2025
La norma EN 1011-2 fornisce raccomandazioni per la saldatura ad arco degli acciai ferritici. Il suo campo di applicazione riguarda gli acciai ferritici ed esclude gli acciai inossidabili ferritici. Il documento tratta fattori della procedura di saldatura quali il controllo dell’idrogeno, l’apporto termico, il preriscaldamento e le condizioni di raffreddamento, aiutando l’ingegnere a valutare la durezza della ZTA e il rischio di criccatura a freddo. Costituisce una guida per la selezione e il controllo di una procedura di saldatura, non un sostituto delle evidenze di qualificazione o dei requisiti specifici del grado di acciaio.
La norma ISO 13916:2025 riguarda la misurazione, non la progettazione metallurgica completa di una procedura. La norma specifica i requisiti per la misurazione delle temperature di preriscaldamento, tra le passate e di mantenimento del preriscaldamento durante la saldatura per fusione. Non tratta la misurazione della temperatura del PWHT. Tale esclusione è importante: la temperatura registrata prima di una passata di saldatura non dimostra che un successivo trattamento di distensione o di rinvenimento abbia raggiunto la temperatura specificata o l’uniformità richiesta.
La posizione e il momento della misurazione devono rappresentare il materiale che controlla il ciclo termico della saldatura, anziché limitarsi alla superficie più calda e facilmente accessibile. La temperatura può variare attraverso lo spessore e intorno al giunto, soprattutto nelle sezioni vincolate, negli attacchi e nei componenti a parete spessa. La procedura dovrebbe specificare quando e dove effettuare la lettura, nonché il minimo o il massimo consentito.
L’apporto termico e la sequenza delle passate aggiungono un ulteriore livello di controllo. L’energia dell’arco è comunemente correlata alla corrente, alla tensione e alla velocità di avanzamento, mentre l’efficienza del processo e la geometria del cordone influenzano il calore effettivamente trasferito al pezzo. Un apporto termico maggiore amplia generalmente la zona riscaldata e allunga il tempo di raffreddamento, ma la geometria del giunto, lo spessore della piastra e il vincolo possono invertire una previsione semplice. Una sequenza con cordoni stretti, un’ampia oscillazione, l’alternanza dei lati o pause programmate tra le passate modificano quali regioni vengono riscaldate nuovamente e in quale momento. Di conseguenza, due saldature con lo stesso preriscaldamento nominale possono presentare dimensione dei grani della ZTA, durezza, tenacità e suscettibilità alla criccatura differenti. La procedura di saldatura deve controllare l’intera storia termica, non una sola lettura della temperatura.
8. Saldatura multipass: riscaldamento, rinvenimento e sovrapposizione delle ZTA
Effetti del riscaldamento durante i passaggi successivi
- Rinvenimento Un ciclo a temperatura più bassa può ridurre la durezza martensitica e le tensioni residue.
- Affinamento Un successivo ciclo austenitico può creare nuovi grani di austenite più fini.
- Raaustenitizzazione parziale Un ciclo intercritico trasforma soltanto una parte della struttura precedente.
- Sovrarinvenimento Un’esposizione subcritica ripetuta può ingrossare carburi o precipitati e ridurre la resistenza.
Una saldatura multipass non produce una singola ZTA fissa accanto al bordo di fusione. Ogni passata aggiunge un nuovo ciclo termico e il campo di temperatura di quella passata si sovrappone al materiale modificato dalle passate precedenti. Una regione che in precedenza era una ZTA a grano grossolano può essere successivamente riscaldata al di sotto della temperatura critica inferiore e rinvenuta; un’altra regione può essere riscaldata fino all’intervallo intercritico, nel quale una parte della ferrite si trasforma in austenite; il materiale più vicino a un successivo bordo di fusione può essere completamente riaustenitizzato e trasformato nuovamente durante il raffreddamento.
La sezione trasversale finale registra quindi una sequenza, non un singolo evento. La temperatura di picco, il tempo trascorso a una determinata temperatura, il raffreddamento attraverso l’intervallo di trasformazione, nonché il numero e la spaziatura dei cicli di riscaldamento, sono tutti fattori rilevanti. TWI descrive le regioni della ZTA degli acciai convenzionali come zone a grano ingrossato, a grano affinato, parzialmente trasformate e rinvenute, in funzione della temperatura di picco e della distanza dalla saldatura. In un giunto multipass, tali definizioni descrivono risposte locali a diverse passate, non necessariamente quattro bande permanenti e parallele.
Riscaldamento delle regioni precedenti della ZTA da parte delle passate successive
Una passata successiva riscalda nuovamente il metallo di saldatura della passata precedente e una parte della ZTA precedente. L’estensione dipende dalle dimensioni del cordone, dalla velocità di avanzamento, dall’energia d’arco, dalla geometria del giunto, dallo spessore della piastra o della parete, dalla temperatura interpass e dalla posizione della passata. L’apporto termico e la conducibilità termica determinano la rapidità con cui il metallo circostante raggiunge una determinata temperatura, mentre la distanza dal nuovo bordo di fusione determina la temperatura di picco. Lo stesso punto può subire un ciclo ad alta temperatura durante una passata e un ciclo di rinvenimento a temperatura più bassa durante quella successiva.
Il parametro pratico di raffreddamento Δt8/5 descrive il tempo trascorso durante il raffreddamento del materiale da 800 °C a 500 °C. È utile quando l’acciaio subisce la decomposizione dell’austenite in tale intervallo, ma non costituisce una descrizione completa della storia termica multipass. Il rapporto del National Institute of Standards and Technology sulle tubazioni mette in relazione Δt8/5 con l’apporto termico, la composizione chimica, la distanza dalla saldatura e lo spessore della parete. Ciò non implica che ogni punto del giunto abbia un unico tempo di raffreddamento comune. Punti adiacenti possono presentare cicli sostanzialmente diversi e le passate successive possono modificare la struttura creata dal primo ciclo.
Nel caso di un acciaio ferritico basso-legato, la prima passata può creare grani grossolani di austenite preesistente accanto al bordo di fusione. Una passata successiva, il cui picco di temperatura si trovi nella regione austenitica, può affinare tale struttura formando nuovi grani di austenite, in funzione della temperatura di picco locale e della durata del ciclo. Se il picco successivo raggiunge soltanto l’intervallo intercritico, una frazione della ferrite originaria si trasforma in austenite. Durante il raffreddamento, tale frazione può trasformarsi in bainite fresca, martensite o in un altro prodotto di trasformazione, mentre la matrice non trasformata conserva alcune caratteristiche precedenti. Un ciclo a temperatura più bassa può non riaustenitizzare affatto l’acciaio, ma può rinvenire la martensite o rammollire una regione precedentemente indurita.
Per questo motivo, il controllo della procedura di saldatura non può essere ridotto al solo valore nominale dell’energia d’arco. La temperatura interpass modifica la temperatura iniziale di ogni passata e può abbreviare l’intervallo effettivo di raffreddamento. ISO 13916:2025 specifica la misurazione delle temperature di preriscaldo, interpass e mantenimento del preriscaldo durante la saldatura per fusione; esclude esplicitamente la misurazione della temperatura del trattamento termico post-saldatura. EN 1011-2 tratta la saldatura ad arco degli acciai ferritici, esclusi gli acciai inossidabili ferritici, e fornisce indicazioni per il controllo delle condizioni di saldatura nei gradi ferritici pertinenti.
Strutture rinvenute e sovrarinvenute
Il riscaldamento al di sotto della temperatura critica inferiore di trasformazione può rinvenire una ZTA martensitica o bainitica senza formare un nuovo campo austenitico. Il carbonio si ridistribuisce, i carburi di transizione possono formarsi o modificarsi, le tensioni residue diminuiscono e la durezza generalmente si riduce. La struttura risultante può presentare una maggiore resistenza alla criccatura indotta dall’idrogeno rispetto a una regione martensitica allo stato di tempra, ma la trasformazione può anche ridurre la resistenza meccanica. L’esito dipende dal costituente originario, dalla temperatura di riscaldamento, dal tempo di mantenimento e dal numero di cicli.
“ZTA rinvenuta” non indica quindi una singola microstruttura. Un ciclo breve e relativamente freddo può produrre un rinvenimento limitato, mentre un ciclo più caldo o ripetuto può causare un significativo ingrossamento dei carburi e la perdita dell’incrudimento per precipitazione. Il termine “sovrarinvenuta” indica che l’esposizione termica ha ridotto le proprietà oltre la condizione di rinvenimento prevista. Negli acciai bonificati, questa zona rammollita può diventare un minimo locale di resistenza. Negli acciai resistenti allo scorrimento viscoso, il riscaldamento può perturbare la distribuzione attentamente controllata dei precipitati che sostiene la resistenza a lungo termine.
Il Grade 91 illustra il rischio di considerare il rammollimento automaticamente vantaggioso. ASM International ed EPRI hanno riferito nel 2016 che il Grade 91 è suscettibile alla criccatura di Tipo IV nella ZTA del metallo base, in particolare nelle regioni a grano fine e intercritiche. Le simulazioni dei cicli termici hanno mostrato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione ad alta temperatura. La posizione critica non è costituita soltanto dalla regione visibilmente grossolana: ripetuti passaggi attraverso l’intervallo intercritico possono creare una struttura a grano fine e parzialmente trasformata, con comportamento sfavorevole in termini di deformazione e danneggiamento per scorrimento viscoso. Le passate di saldatura successive possono rinvenire una parte della martensite, creando o ampliando al contempo questa regione vulnerabile.
Il trattamento termico post-saldatura aggiunge un ulteriore ciclo termico controllato attraverso l’intero giunto. Può rinvenire i prodotti di trasformazione duri e ridurre le tensioni residue, ma può anche favorire modifiche dei carburi o dei precipitati, alterare i gradienti di durezza ed esporre le regioni riscaldate a un ulteriore degrado. Il PWHT deve pertanto essere specificato in funzione del grado dell’acciaio, dello spessore, della procedura di saldatura e delle condizioni di esercizio, anziché essere considerato in grado di eliminare le differenze della ZTA.
Gli acciai inossidabili supermartensitici evidenziano lo stesso principio, aggiungendo tuttavia gli effetti della corrosione. Lo studio di TWI del 2002 ha esaminato le loro microstrutture della ZTA in relazione alla corrosione, alla criccatura da tensocorrosione, alla criccatura da solfuri sotto tensione, al riscaldamento provocato dalle passate successive e al PWHT. Una passata successiva può rinvenire la martensite appena formata, riaustenitizzare parzialmente una regione precedente o produrre una struttura mista attraverso una stretta banda riscaldata nuovamente. Tali modifiche influenzano la ripartizione del cromo, la formazione dei carburi, la durezza, la tensione residua e il comportamento elettrochimico della superficie. Una durezza inferiore può ridurre una determinata tendenza alla criccatura, mentre modifiche locali della composizione o delle fasi possono compromettere la resistenza alla corrosione o creare un percorso suscettibile in condizioni di esercizio contenenti idrogeno.
Perché una sezione trasversale di una saldatura contiene storie termiche sovrapposte
Una sezione trasversale attraverso un giunto multipass dovrebbe essere interpretata come una mappa dei picchi termici e dei percorsi di raffreddamento. In prossimità di una passata, il metallo può essere fuso o completamente riaustenitizzato. Più lontano, può aver raggiunto l’intervallo di crescita dei grani, quello di affinamento dei grani, l’intervallo intercritico o soltanto una temperatura di rinvenimento. La passata successiva sposta tali confini e sovrappone un ulteriore insieme di zone. Esse sono curve, dislocate e parzialmente coincidenti, anziché disposte ordinatamente una sopra l’altra.
| Regione della ZTA dell’acciaio di grado 91 | Storia termica | Problematica segnalata |
|---|---|---|
| A grani grossolani | Austenitizzazione completa ad alta temperatura con crescita dei grani | Struttura trasformata grossolana e possibile perdita di tenacità |
| A grani fini | Austenitizzazione completa o sostanziale senza crescita marcata dei grani | Parte della ZTA del metallo base suscettibile al Tipo IV |
| Intercritica | Trasformazione parziale tra Ac1 e Ac3 | Formazione di ferrite e riduzione della resistenza a trazione ad alta temperatura |
| Sovrarinvenuta | Riscaldamento subcritico | Rammollimento e alterazione dello stato dei precipitati |
La sovrapposizione produce un’eterogeneità delle proprietà a diverse scale. La durezza può aumentare dove un raffreddamento rapido forma martensite, diminuire dove la martensite viene rinvenuta e variare nuovamente dove un ciclo successivo crea nuovi prodotti di trasformazione non rinvenuti. La tenacità dipende dalla dimensione dei grani, dall’equilibrio tra le fasi, dal contenuto di carbonio nella frazione trasformata e dalla tensione residua locale; non può essere dedotta soltanto dalla distanza dalla saldatura. Anche la suscettibilità alla criccatura cambia da un punto all’altro. ESDEP identifica la criccatura per liquazione della ZTA, la criccatura indotta dall’idrogeno e la criccatura da riscaldamento come problemi distinti di saldabilità degli acciai strutturali, mentre la criccatura da solidificazione si verifica nel metallo di saldatura e lo strappo lamellare è correlato alla duttilità attraverso lo spessore. Il riscaldamento non rende intercambiabili questi meccanismi.
La stessa variazione spaziale controlla la corrosione e la criccatura in esercizio nelle saldature degli acciai inossidabili. Una banda riscaldata nuovamente può differire dal metallo adiacente per durezza, stabilità del film passivo, popolazione di precipitati e tensione di trazione. Di conseguenza, l’esame metallografico e i profili di durezza dovrebbero essere posizionati tenendo conto dell’effettiva sequenza delle passate. Una singola misurazione al bordo di fusione può non rilevare la banda intercritica rammollita, la banda martensitica riscaldata nuovamente o la regione sovrarinvenuta che determina la rottura.
9. Grado 91 e criccatura di Tipo IV

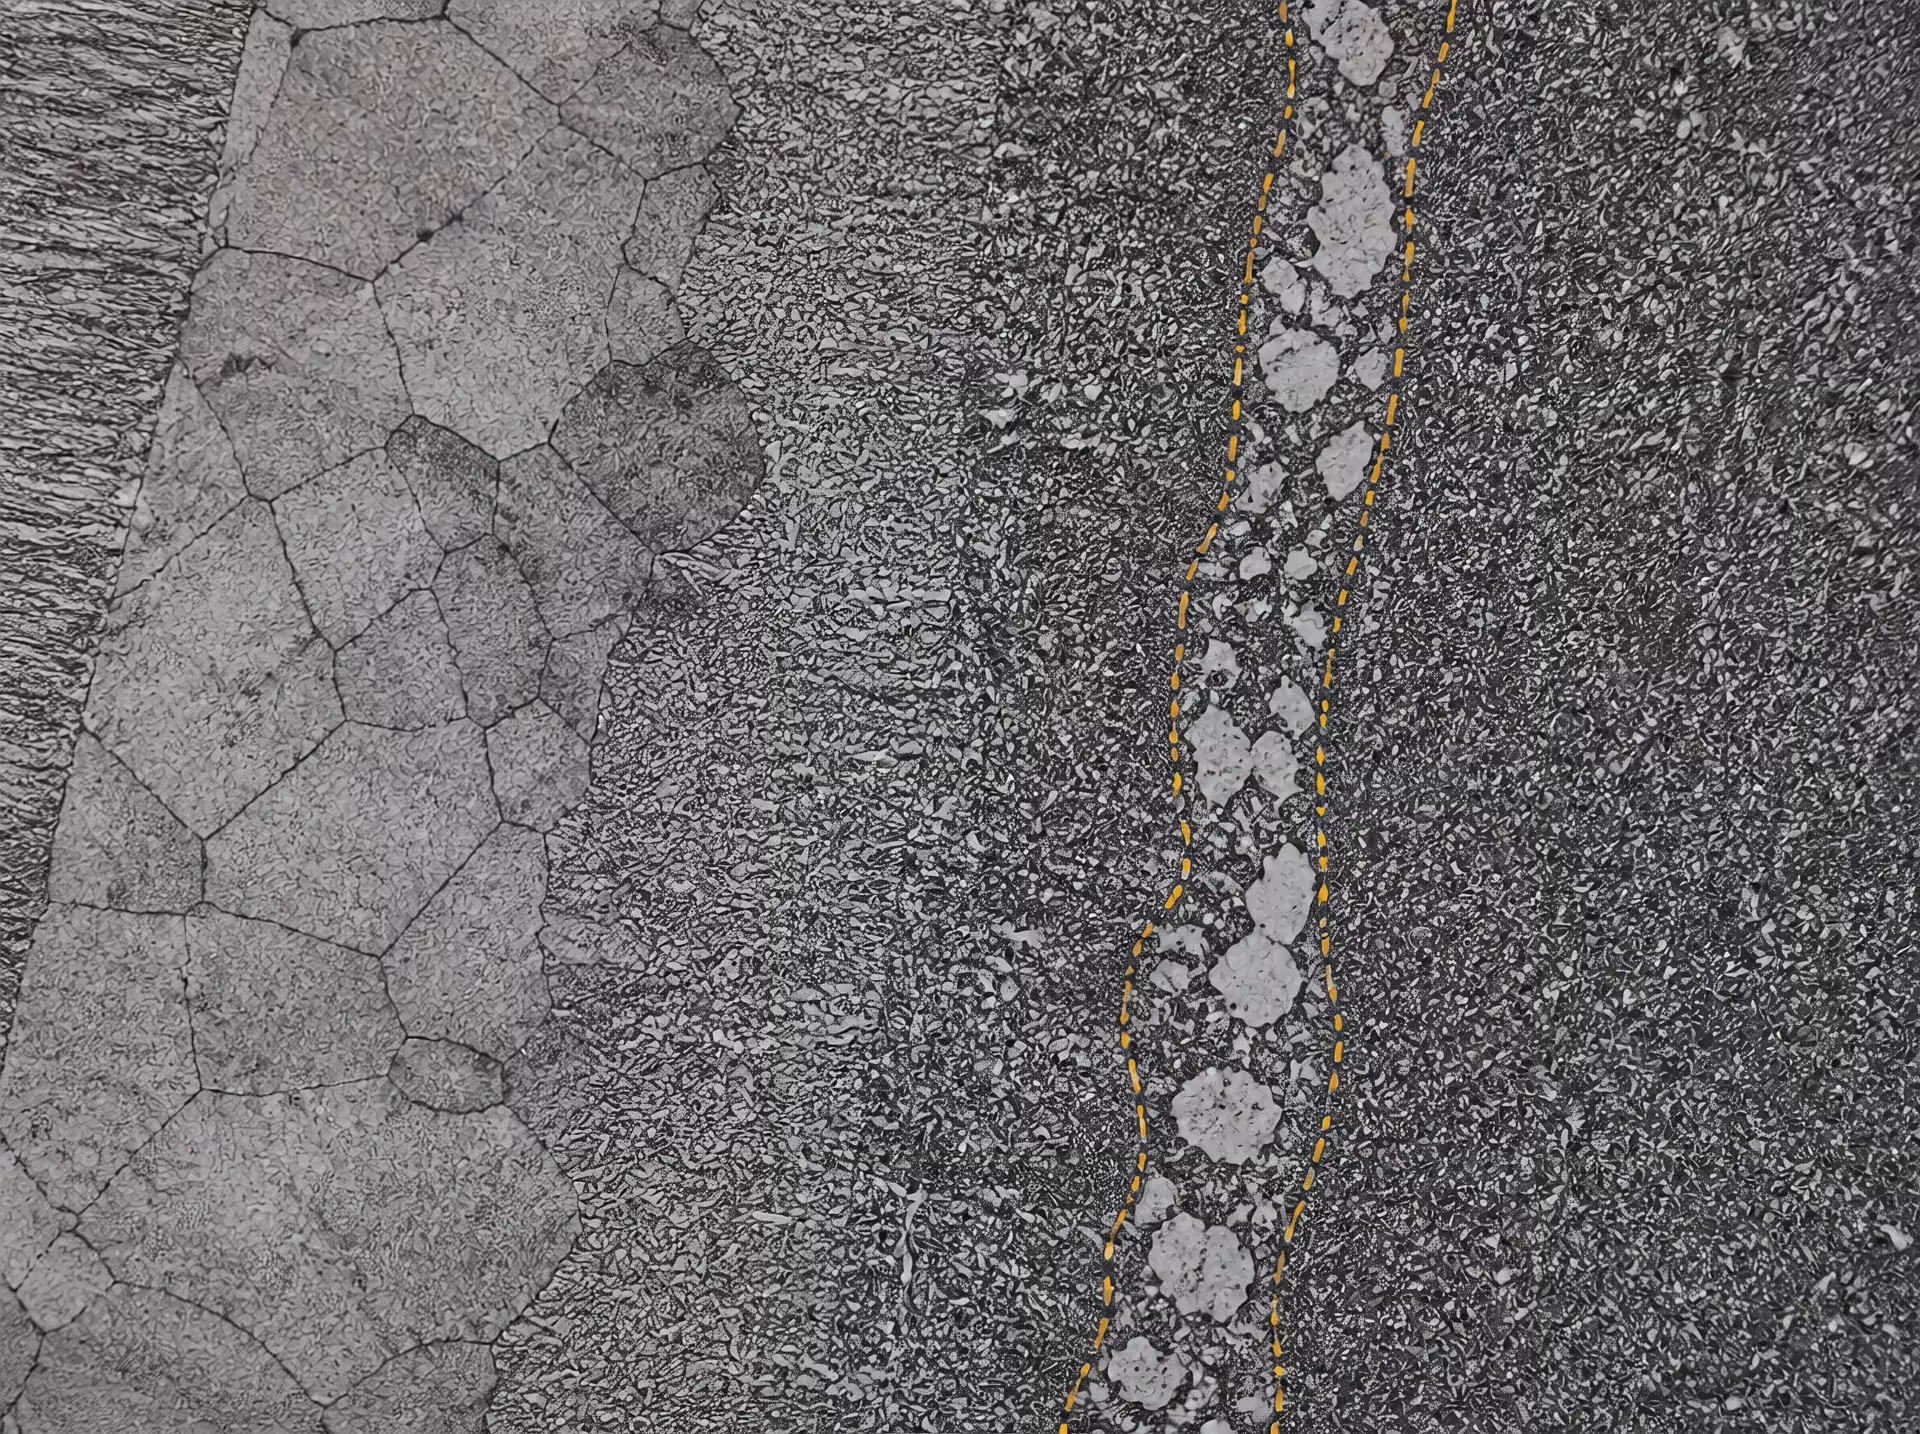
Il Grado 91 costituisce un utile caso di studio, perché il suo problema di saldabilità non è confinato al bordo di fusione visibile. Si tratta di una lega resistente allo scorrimento viscoso, a struttura martensitica rinvenuta, comunemente designata come Grado 91, P91 per le tubazioni e T91 per i tubi da caldaia, contenente circa il 9% di cromo e aggiunte di molibdeno, vanadio, niobio e azoto. La sua resistenza alle temperature elevate dipende da una struttura martensitica finemente rinvenuta, contenente precipitati stabili, in particolare carbonitruri e la popolazione di carburi ricchi di cromo associata al rinvenimento prolungato.
La saldatura sostituisce questa struttura accuratamente sviluppata con una successione di cicli termici locali. Una zona immediatamente adiacente alla linea di fusione può essere completamente austenitizzata e trasformata in martensite grossolana. A una distanza leggermente maggiore, la temperatura di picco può affinare l’austenite senza produrre lo stesso accrescimento dei grani. Più lontano ancora, può trasformarsi soltanto una parte della microstruttura originaria. Il risultato è una ZTA graduale, non una fascia uniforme.
Lo studio ASM-EPRI sul Grado 91 pubblicato nel 2016 ha individuato una suscettibilità alla criccatura di Tipo IV nella ZTA del metallo base, in particolare nelle regioni a grano fine e intercritiche. Questa distinzione è importante. Una superficie di frattura può trovarsi vicino alla saldatura, ma la prossimità alla saldatura non fa del bordo di fusione la posizione metallurgica determinante.
Regioni della ZTA a grano fine e intercritiche nel Grado 91
La ZTA a grano fine si forma dove la temperatura di picco supera l’intervallo di trasformazione austenitica, ma non è sufficientemente elevata, oppure non viene mantenuta abbastanza a lungo, da produrre l’accrescimento dei grani di austenite preesistente tipico della ZTA a grano grosso. La saldatura dissolve o ridistribuisce alcuni precipitati, quindi il raffreddamento rapido produce martensite fresca. Poiché i grani di austenite preesistente sono più piccoli rispetto alla regione a grano grosso, anche la struttura dei pacchetti e dei blocchi trasformati è diversa. Il rinvenimento durante la fabbricazione e l’esercizio agisce quindi su una regione la cui distribuzione originaria dei precipitati e la cui geometria dei grani sono già state alterate.
La ZTA intercritica si trova in un intervallo di temperature di picco più basso. Durante il ciclo termico di saldatura, solo una parte del materiale entra nel campo austenitico; il resto conserva una struttura di Grado 91 rinvenuta. Durante il raffreddamento, l’austenite di nuova formazione si trasforma accanto a materiale non trasformato o parzialmente rinvenuto. Si crea così una microstruttura mista, caratterizzata da differenze locali di durezza, distribuzione del carbonio, stato dei precipitati e resistenza allo scorrimento viscoso. La zona intercritica può pertanto essere meccanicamente più debole anche quando la sua durezza non la identifica come la parte più evidente della ZTA.
TWI descrive le sottoregioni della ZTA degli acciai convenzionali come zone a grano ingrossato, a grano affinato, parzialmente trasformate e rinvenute, classificate in base alla temperatura di picco e alla distanza dalla saldatura. NIST utilizza i termini correlati zone a grano grosso, a grano fine, intercritiche e sovrarinvenute per le ZTA degli acciai per tubazioni. Le denominazioni non sono intercambiabili in ogni sistema di leghe, ma il principio di fondo si applica al Grado 91: ogni posizione registra una storia termica diversa.
Anche il raffreddamento è altrettanto importante. Il parametro pratico Δt8/5 descrive il tempo necessario affinché la regione saldata si raffreddi da 800 °C a 500 °C. L’analisi di NIST mette in relazione Δt8/5 con l’apporto termico, la composizione dell’acciaio, la distanza dalla saldatura e lo spessore della parete. Queste variabili modificano la cinetica delle trasformazioni e l’entità del rinvenimento imposto dalla saldatura. La ZTA del Grado 91 non può essere valutata considerando soltanto la temperatura di picco.
TWI afferma che la microstruttura e la durezza della ZTA dipendono principalmente dalla velocità di raffreddamento nell’intervallo di trasformazione, dalla composizione e dalla temprabilità, nonché dalla dimensione dei grani di austenite preesistente. Nel Grado 91, le stesse variabili determinano se una regione locale formerà martensite fresca dura, subirà un ulteriore rinvenimento o svilupperà una struttura intercritica mista. Un profilo di durezza è utile, ma non costituisce una mappa completa del danneggiamento da scorrimento viscoso o della suscettibilità alla criccatura di Tipo IV.
Formazione di ferrite e resistenza alle alte temperature
Lo studio ASM-EPRI ha inoltre esaminato cicli termici simulati di saldatura del Grado 91 e ha riportato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione alle alte temperature. Questa osservazione conferisce al problema del Tipo IV una base metallurgica più specifica rispetto alla generica affermazione secondo cui la saldatura “indebolisce la ZTA”.
La ferrite è più tenera e meno resistente allo scorrimento viscoso rispetto alla matrice martensitica rinvenuta che conferisce al Grado 91 la sua resistenza alle temperature elevate. La sua formazione può accompagnarsi a una ridistribuzione locale del carbonio e degli elementi di lega, a variazioni della stabilità dei precipitati e alla perdita della struttura finemente controllata della martensite a lamine. Sotto un carico sostenuto, la deformazione può concentrarsi in questa regione alterata. Il metallo di saldatura circostante, il metallo base non interessato e le zone più dure della ZTA esercitano quindi un vincolo, aumentando la sollecitazione locale e la richiesta di deformazione sul materiale a grano fine o intercritico.
Il risultato non è semplicemente una disomogeneità di durezza. Il comportamento a trazione alle alte temperature dipende dalla resistenza della microstruttura al flusso plastico e allo scorrimento viscoso, dall’evoluzione dei precipitati, dalla struttura dei grani e dei sottograni e dalla distribuzione della deformazione nel giunto saldato. Una regione con durezza misurata moderata può comunque presentare una scarsa resistenza a lungo termine se la sua resistenza allo scorrimento viscoso è stata ridotta da una trasformazione parziale o dalla formazione di ferrite.
Fessurazione di Tipo IV Cedimento per scorrimento viscoso alla temperatura di esercizio associato all’indebolimento delle regioni a grani fini e intercritiche della ZTA del metallo base, in particolare nell’acciaio di grado 91.
Questa evidenza non deve essere convertita in una stima universale della vita utile. La risposta di un componente in Grado 91 saldato dipende dalla sollecitazione, dalla temperatura, dalla geometria, dalla procedura di saldatura, dal vincolo, dal trattamento termico post-saldatura, dalla storia di esercizio e dall’effettiva distribuzione delle microstrutture nella ZTA. Le simulazioni dei cicli termici stabiliscono un meccanismo e identificano una regione vulnerabile; da sole non specificano quando un determinato recipiente, tubo o condotta andrà incontro a cedimento.
Il preriscaldamento, il controllo della temperatura tra le passate e l’apporto termico di saldatura rimangono rilevanti, perché influenzano i cicli termici e il comportamento delle trasformazioni. ISO 13916:2025 specifica la misurazione delle temperature di preriscaldamento, tra le passate e di mantenimento del preriscaldamento durante la saldatura per fusione, ma esclude espressamente la misurazione della temperatura del trattamento termico post-saldatura. Questa distinzione è importante per le lavorazioni in Grado 91: il controllo della temperatura di saldatura e il PWHT sono operazioni correlate, ma non costituiscono un unico requisito di misurazione.
Perché il cedimento di Tipo IV è un problema della ZTA del metallo base
La criccatura di Tipo IV è generalmente associata al danneggiamento da scorrimento viscoso nella ZTA del metallo base, a grano fine e intercritica. È quindi fuorviante descriverla come un generico fenomeno di “criccatura da saldatura” o collocarne automaticamente la causa sul bordo di fusione. La saldatura può fornire la perturbazione termica e la geometria del giunto, ma la microstruttura suscettibile si forma generalmente nel materiale base adiacente.
Durante un esercizio prolungato, le cavità possono nucleare e crescere lungo i bordi dei grani nella ZTA indebolita. L’accumulo locale di deformazione, lo scorrimento dei bordi dei grani e le variazioni dei precipitati contribuiscono allo sviluppo del danneggiamento. La cricca può propagarsi approssimativamente lungo il confine tra il materiale alterato della ZTA e le regioni adiacenti più resistenti, sebbene il suo percorso esatto dipenda dallo stato di sollecitazione, dalla microstruttura e dalla storia di fabbricazione. Di conseguenza, l’ispezione deve comprendere la ZTA del metallo base, non soltanto il metallo di saldatura e la linea di fusione.
Questo meccanismo è distinto dalla criccatura indotta dall’idrogeno, dalla criccatura di solidificazione, dalla lacerazione lamellare, dalla criccatura da liquazione e dalla criccatura da rinvenimento. ESDEP identifica la criccatura da liquazione nella ZTA, la criccatura indotta dall’idrogeno e la criccatura da rinvenimento tra i principali problemi di saldabilità degli acciai strutturali, ma tali meccanismi si verificano in condizioni metallurgiche e di carico differenti. Il danneggiamento di Tipo IV è principalmente un problema di scorrimento viscoso in esercizio ad alta temperatura, localizzato in una ZTA vulnerabile del Grado 91.
Una valutazione affidabile combina pertanto i registri della procedura di saldatura, la storia del PWHT, le informazioni sui cicli termici, l’esame della durezza e della microstruttura con i dati relativi alla sollecitazione e alla temperatura di esercizio. Il risultato ASM-EPRI sulla ferrite e sulla riduzione della resistenza a trazione alle alte temperature contribuisce a spiegare perché le regioni a grano fine e intercritiche meritino un’attenzione mirata. Esso non giustifica il trattamento di ogni saldatura in Grado 91 come ugualmente suscettibile, né supporta una durata di esercizio ammissibile fissa in assenza di evidenze specifiche per il componente.
Il riscaldamento successivo aggiunge un ulteriore livello di complessità. Una passata di saldatura successiva può rinvenire, trasformare parzialmente o modificare in altro modo una ZTA precedente, mentre il PWHT può ridurre la durezza modificando al contempo lo stato dei precipitati e della sottostruttura. Effetti spaziali analoghi si verificano in altre leghe: la trattazione di TWI del 2002 sulle saldature degli acciai inossidabili supermartensitici mette in relazione le microstrutture della ZTA con la corrosione, la criccatura sotto tensione-corrosione, la criccatura sotto tensione da solfuri, il riscaldamento dovuto alle passate successive e il PWHT. Il meccanismo di cedimento specifico del materiale cambia, ma il principio fondamentale rimane: la ZTA è un insieme di storie termiche locali, il cui comportamento in esercizio deve essere valutato per regione.
10. Corrosione della ZTA e criccatura assistita dall’ambiente
La zona termicamente alterata (ZTA) è anch’essa una variabile di corrosione. Un’indagine della durezza può identificare una banda fortemente incrudita o indurita, ma non può mostrare se si sono formati precipitati ricchi di cromo, se gli elementi di lega protettivi si sono segregati, se ferrite e martensite locali sono bilanciate o se la saldatura ha lasciato tensioni residue di trazione. Sono questi i fattori che controllano la corrosione e la criccatura assistita dall’ambiente.
Una ZTA deve quindi essere valutata rispetto all’ambiente di esercizio. Acqua contenente cloruri, anidride carbonica, idrogeno solforato, ossigeno disciolto, condensa acida e vapore ad alta temperatura impongono requisiti diversi. Lo stesso ciclo termico può essere tollerabile in un’esposizione atmosferica asciutta, ma non sicuro in un servizio di produzione sour, dove l’assorbimento di idrogeno e la tensione di trazione possono combinarsi con una microstruttura suscettibile.
La microstruttura come variabile di corrosione
La microstruttura della ZTA varia continuamente con la distanza dal bordo di fusione, anziché cambiare in corrispondenza di un’unica interfaccia netta. TWI descrive le regioni degli acciai convenzionali come zone a grano ingrossato, a grano affinato, parzialmente trasformate e rinvenute, classificate in base alla temperatura di picco e alla distanza dalla saldatura. Un’analisi degli acciai per tubazioni condotta dal National Institute of Standards and Technology (NIST) utilizza termini strettamente correlati: zone a grano grosso, a grano fine, intercritiche e sovrarinvenute.
Ogni regione può presentare una risposta alla corrosione diversa. L’ingrossamento del grano modifica la densità e la natura dei bordi di grano; il riscaldamento intercritico trasforma parzialmente la struttura originaria e può produrre, dopo il raffreddamento, isole di martensite dura arricchita di carbonio; il rinvenimento può dissolvere o ingrossare le fasi di rinforzo e modificare il comportamento elettrochimico locale. Negli acciai inossidabili, i cambiamenti importanti possono includere l’impoverimento di cromo in prossimità dei carburi ricchi di cromo, la precipitazione di fasi intermetalliche, la formazione o dissoluzione di ferrite delta e variazioni nella frazione e nella composizione chimica di martensite e austenite.
La descrizione termica determinante non è semplicemente la “temperatura di saldatura”. È importante il raffreddamento attraverso l’intervallo di trasformazione, e Δt8/5—il tempo necessario per raffreddarsi da 800 °C a 500 °C—è un parametro di saldatura utile quando tali temperature descrivono l’intervallo di trasformazione pertinente. NIST afferma che Δt8/5 dipende dall’apporto termico, dalla composizione chimica, dalla distanza dalla saldatura e dallo spessore della parete. Di conseguenza, due posizioni alla stessa distanza nominale dalla saldatura possono sviluppare strutture diverse se differiscono il vincolo, lo spessore o il flusso termico.
Negli acciai ferritici, TWI identifica come principali fattori di controllo della microstruttura e della durezza della ZTA la velocità di raffreddamento attraverso l’intervallo di trasformazione, la composizione e la temprabilità, nonché la dimensione del grano di austenite preesistente. La valutazione della corrosione deve aggiungere a tale elenco la chimica locale, la distribuzione delle fasi e lo stato dei precipitati. Una regione martensitica dura può essere vulnerabile alla criccatura assistita dall’idrogeno, mentre una regione più tenera sovrarinvenuta può contenere un costituente galvanicamente diverso o aver perso resistenza alla corrosione a causa della formazione di precipitati. Nessuna delle due condizioni può essere dedotta in modo affidabile dalla sola durezza.
È importante distinguere tra corrosione e criccatura. La perdita generalizzata di metallo, la vaiolatura, la corrosione intergranulare e l’attacco galvanico possono iniziare in corrispondenza di caratteristiche microstrutturali diverse. Anche il cordone di copertura, la radice, una sovrapposizione o una fessura possono concentrare l’elettrolita indipendentemente dalla durezza complessiva della ZTA. Lo stato superficiale, i film di ossido, la rimozione delle scorie di saldatura e la pulizia post-saldatura devono pertanto accompagnare l’esame metallurgico.
Criccatura da tensocorrosione e criccatura da solfuri sotto tensione
La criccatura da tensocorrosione (SCC) richiede un materiale suscettibile, un ambiente idoneo e una tensione di trazione. La saldatura può fornire quest’ultima condizione attraverso le tensioni residue, mentre i prodotti locali di trasformazione e i precipitati possono fornire la prima. Non è necessario che il carico applicato sia elevato: la tensione di trazione residua in prossimità di una saldatura può rimanere significativa anche dopo che il componente appare dimensionalmente stabile.
La SCC da cloruri è particolarmente sensibile alla temperatura, all’attività degli ioni cloruro, al potenziale elettrochimico e alla stabilità locale del film passivo. Una ZTA di acciaio inossidabile con regioni impoverite di cromo può ripassivarsi in modo meno efficace in corrispondenza di determinati bordi di grano, consentendo all’attacco localizzato di diventare un sito di innesco della cricca. L’effetto è selettivo dal punto di vista spaziale; pertanto, una sezione trasversale lucidata che mostra una ZTA apparentemente uniforme può nascondere differenze marcate di suscettibilità lungo il gradiente termico.
La criccatura da solfuri sotto tensione (SSC) è un meccanismo di cedimento assistito dall’idrogeno associato al servizio acquoso con idrogeno solforato. L’idrogeno generato durante la corrosione penetra nell’acciaio; la tensione di trazione favorisce quindi l’innesco e la propagazione delle cricche in una microstruttura suscettibile. In molte valutazioni per servizi sour, l’elevata durezza è un segnale d’allarme riconosciuto, ma la durezza è un indicatore di screening, non una descrizione completa del meccanismo. La suscettibilità alla criccatura dipende anche dalla resistenza, dalle inclusioni, dalla struttura del grano di austenite preesistente, dai prodotti di trasformazione, dalle tensioni residue e dall’effettivo ambiente contenente H₂S.
Lo studio sugli acciai inossidabili supermartensitici pubblicato da TWI nel 2002 è utile perché tratta la metallurgia della ZTA come un problema combinato di corrosione e criccatura. Il suo ambito collega le microstrutture della ZTA alla corrosione, alla SCC, alla SSC, al riscaldamento dovuto alle passate di saldatura successive e al trattamento termico post-saldatura (PWHT). I gradi supermartensitici sono progettati attorno a una matrice martensitica a basso tenore di carbonio con cromo e altre aggiunte di lega, ma la saldatura può creare variazioni locali nel rinvenimento della martensite, nella presenza di austenite trattenuta o revertita, nella ferrite e nelle popolazioni di precipitati. Tali variazioni modificano sia il comportamento della corrosione passiva sia la risposta alla criccatura assistita dall’idrogeno.
La qualificazione per il servizio deve quindi identificare il meccanismo ambientale prima di accettare una procedura di saldatura. La norma ISO 15156, ove applicabile alla produzione di petrolio e gas in ambienti contenenti H₂S, tratta la selezione dei materiali e la resistenza alla criccatura; la valutazione di una saldatura di produzione può inoltre richiedere prove nel mezzo di esercizio effettivo. Una mappa della durezza, da sola, non può stabilire la resistenza alla SSC, e una prova di corrosione eseguita sul metallo base non interessato non può rappresentare la ZTA.
Il Grade 91 illustra lo stesso principio a temperatura elevata, sebbene la sua problematica principale sia il danneggiamento per scorrimento viscoso anziché la SSC acquosa. ASM International ed EPRI hanno riferito nel 2016 che il Grade 91 è suscettibile alla criccatura di Tipo IV nella ZTA del metallo base, in particolare nelle regioni a grano fine e intercritiche. Cicli termici simulati hanno mostrato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione ad alta temperatura. L’esempio rafforza una regola più generale: una sottoregione stretta e meccanicamente più debole può governare il cedimento anche quando il metallo di saldatura e il metallo base non interessato soddisfano i rispettivi requisiti individuali.
Effetto del riscaldamento successivo e del PWHT negli acciai inossidabili
Una passata di saldatura successiva non aggiunge semplicemente metallo; il suo ciclo termico riscalda nuovamente una ZTA precedente. La zona riscaldata nuovamente può essere rinvenuta, parzialmente riaustenitizzata, sottoposta a trattamento di solubilizzazione o esposta a un intervallo di temperatura che favorisce la precipitazione di carburi, nitruri o fasi intermetalliche. La sua condizione finale dipende dalla temperatura di picco, dal tempo di permanenza, dalla velocità di raffreddamento e dal numero e dalla spaziatura delle passate successive.
| Metodo di esame | Cosa può stabilire | Limitazione importante |
|---|---|---|
| Attacco macroscopico | Geometria della saldatura, limite di fusione e regioni termiche approssimative | Non è un metodo di identificazione delle fasi |
| Microscopia ottica | Ferrite, perlite, bainite, martensite e variazioni della dimensione dei grani | Potrebbe non risolvere i precipitati fini |
| Mappatura della durezza | Indurimento locale, rammollimento e gradienti delle proprietà | Non stabilisce la tenacità o la vita utile |
| Microscopia elettronica a scansione o diffrazione degli elettroni retrodiffusi | Morfologia fine, caratteristiche della frattura e informazioni cristallografiche | Richiede campionamento mirato e interpretazione |
| Prove di scorrimento viscoso o ambientali | Risposta al danneggiamento pertinente all’esercizio | Devono corrispondere al meccanismo e all’ambiente effettivi |
Negli acciai inossidabili supermartensitici, il riscaldamento successivo può rinvenire la martensite dura e creare localmente una regione più tenera, mentre un picco di riscaldamento più elevato può generare nuova martensite non rinvenuta durante il raffreddamento. La banda risultante può differire, per potenziale di corrosione, durezza e sensibilità all’idrogeno, sia dalla ZTA della prima passata sia dal materiale base. Passate ripetute possono inoltre modificare la stabilità dell’austenite e l’equilibrio tra le fasi; pertanto, la microstruttura finale non può essere prevista sulla base del solo primo ciclo termico.
Sequenza diagnostica della ZTA
- Documentare Registrare il grado, lo spessore, la geometria della saldatura, la sequenza dei passaggi, il preriscaldamento, la temperatura tra i passaggi, l’apporto termico e il trattamento termico post-saldatura.
- Rivelare Utilizzare una sezione trasversale rappresentativa e un attacco macroscopico per individuare il limite di fusione e le regioni alterate.
- Identificare Determinare le fasi, la dimensione dei grani, i precipitati e la morfologia delle cricche mediante una microscopia adeguata.
- Mappare Eseguire una traversata di durezza attraverso il metallo base non alterato, la ZTA, il limite di fusione e il metallo di saldatura.
- Sottoporre a prova Selezionare prove di tenacità, trazione, scorrimento viscoso, fatica, corrosione o fessurazione in base al meccanismo di cedimento sospettato.
Il PWHT aggiunge un’ulteriore storia termica deliberata. Il rinvenimento può ridurre le tensioni residue e addolcire la martensite non rinvenuta, diminuendo una delle fonti di suscettibilità alla criccatura. Può anche favorire la precipitazione o la ridistribuzione del cromo, modificando la passività e il comportamento nei confronti della corrosione localizzata. Un trattamento eccessivo o scarsamente controllato può quindi sostituire un rischio con un altro. Il ciclo corretto è specifico per il grado e deve essere verificato mediante qualificazione della procedura, metallografia e prove ambientali quando richiesto dal servizio.

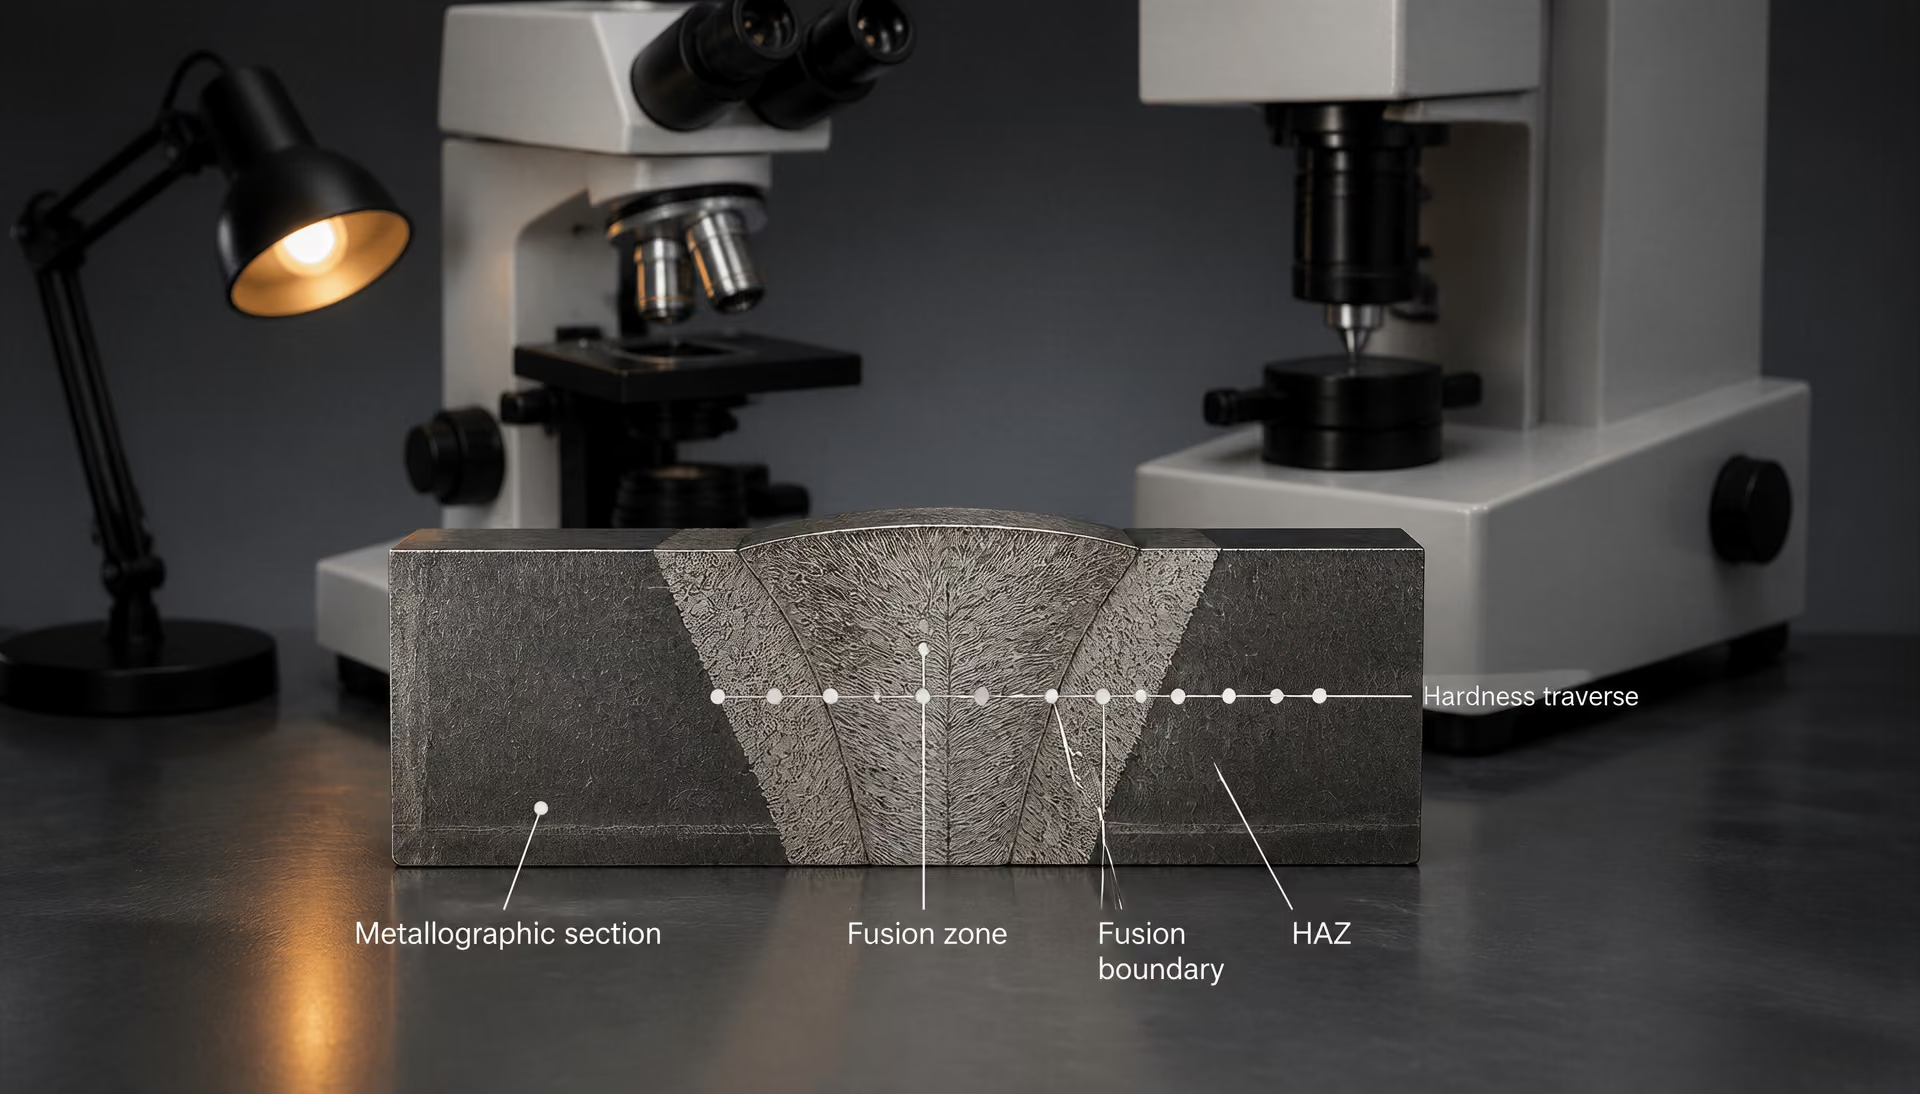
I requisiti di misurazione della temperatura non devono essere confusi con il controllo del PWHT. La norma ISO 13916:2025 specifica la misurazione delle temperature di preriscaldo, interpass e mantenimento del preriscaldo durante la saldatura per fusione, ma esclude la misurazione della temperatura del trattamento termico post-saldatura. Il PWHT richiede strumentazione, registrazioni della temperatura e criteri di accettazione propri. Per la valutazione della ZTA degli acciai inossidabili, le evidenze devono collegare tali registrazioni all’equilibrio tra le fasi, ai precipitati, alle tensioni residue e alla prova di corrosione o criccatura pertinente, senza fermarsi a una scansione della durezza.
11. Esame della ZTA e caratterizzazione delle proprietà
Un esame difendibile della ZTA inizia dalla sezione trasversale della saldatura, non da un valore di durezza. La ZTA è costituita da metallo base alterato dal calore di saldatura senza fusione, pertanto i suoi confini raramente formano un’unica linea netta. La temperatura di picco diminuisce con la distanza dal confine di fusione, mentre anche la velocità di raffreddamento varia in funzione della posizione, dello spessore della lamiera, del vincolo del giunto, dell’apporto termico e della temperatura interpass. La struttura risultante presenta una gradazione spaziale.
L’esame dovrebbe quindi procedere in sequenza: documentare la geometria della saldatura e le condizioni di saldatura; evidenziare il confine di fusione e le regioni termiche; identificare le fasi, la dimensione dei grani e i prodotti di trasformazione; mappare la durezza attraverso la saldatura; quindi selezionare prove meccaniche o di fessurazione che affrontino il presunto cedimento in servizio. Una frattura, una perdita o un arresto prematuro possono coinvolgere la ZTA, ma non dovrebbero essere definiti “fessurazione della ZTA” finché non siano stati stabiliti il percorso della fessura e il meccanismo.
Macroattacco, metallografia e identificazione delle zone
Si inizia con una sezione trasversale rappresentativa attraverso la saldatura, comprendente il metallo base non alterato su entrambi i lati. Si registrano lo spessore della lamiera o del componente, la geometria del cianfrino, il numero e la sequenza delle passate, la dimensione della saldatura, la direzione di avanzamento, il preriscaldo, la temperatura interpass, l’apporto termico e qualsiasi trattamento termico post-saldatura (PWHT). Questi dettagli forniscono il contesto termico necessario per interpretare la sezione. La norma ISO 13916:2025 specifica la misurazione delle temperature di preriscaldo, interpass e mantenimento del preriscaldo durante la saldatura per fusione; non riguarda la misurazione della temperatura del PWHT.
Dopo il sezionamento, l’inglobamento e la rettifica, il macroattacco può mettere in evidenza il metallo di saldatura, il confine di fusione, il profilo di penetrazione, la mancanza di fusione, gli inneschi d’arco e l’ampiezza approssimativa del materiale alterato termicamente. Il reagente di attacco deve essere scelto in funzione della lega e dello scopo dell’esame. Un macrografo è una mappa, non un metodo di identificazione delle fasi. Il contrasto prodotto dall’attacco può enfatizzare o nascondere regioni sottili, e una singola sezione può non rilevare l’asimmetria causata dall’angolo della torcia, dal riscaldamento dovuto a saldature multipass o dalla presenza di un vincolo geometrico vicino.
Gli acciai convenzionali vengono comunemente suddivisi, secondo la descrizione di TWI, in zone a grano grossolano, a grano raffinato, parzialmente trasformate o intercritiche e rinvenute o sovrarinvenute, in funzione della temperatura di picco e della distanza dalla saldatura. Le descrizioni degli acciai per tubazioni riportate da NIST utilizzano le zone a grano grossolano, a grano fine, intercritiche e sovrarinvenute. Queste denominazioni sono utili, ma non rappresentano confini fisici universali. La regione a grano grossolano ha superato l’intervallo superiore di trasformazione in misura sufficiente a consentire la crescita dei grani di austenite; la regione a grano fine si è austenitizzata a una temperatura inferiore; la regione intercritica ha subito una trasformazione parziale; la regione sovrarinvenuta è rimasta al di sotto dell’intervallo di trasformazione, mentre la martensite o la bainite preesistenti si sono ammorbidite.
L’esame metallografico dovrebbe quindi procedere dal confine di fusione verso l’esterno, a distanze note. La microscopia ottica può determinare la presenza di ferrite, perlite, bainite, martensite, martensite rinvenuta, inclusioni e variazioni visibili della dimensione dei grani. La microscopia elettronica a scansione è spesso necessaria per esaminare le caratteristiche delle superfici di frattura, la distribuzione dei carburi e i precipitati fini. La diffrazione degli elettroni retrodiffusi può misurare la tessitura cristallografica, ricostruire l’austenite preesistente nelle leghe idonee e rilevare la misorientazione locale associata a deformazione o trasformazione. La microscopia elettronica a trasmissione può essere necessaria quando l’ingrossamento dei precipitati controlla la resistenza, come nel Grade 91.
La storia termica è più importante del solo nome della zona. La microstruttura e la durezza della ZTA degli acciai ferritici dipendono principalmente dalla velocità di raffreddamento nell’intervallo di trasformazione, dalla composizione e dalla temprabilità, nonché dalla dimensione dei grani di austenite preesistente, come afferma TWI. Δt8/5, ossia il tempo necessario per raffreddarsi da 800 °C a 500 °C, è un descrittore pratico quando tali temperature sono appropriate. Un rapporto NIST sugli acciai per tubazioni mette in relazione Δt8/5 con l’apporto termico, la composizione chimica, la distanza dalla saldatura e lo spessore della parete. Non è una costante del materiale trasferibile da un caso all’altro. Due punti assegnati alla stessa zona nominale possono presentare prodotti di trasformazione diversi se i loro percorsi di raffreddamento differiscono.
L’esame dovrebbe inoltre distinguere i diversi meccanismi. La fessurazione indotta dall’idrogeno si sviluppa comunemente in microstrutture dure della ZTA suscettibili, in presenza di vincolo a trazione e idrogeno diffusibile. La fessurazione da solidificazione si verifica nel metallo di saldatura durante la solidificazione. Lo strappo lamellare segue strutture dello spessore della lamiera e inclusioni suscettibili, mentre la fessurazione da liquazione comporta una fusione locale in prossimità dei bordi dei grani o delle inclusioni. La fessurazione da riscaldamento successivo si sviluppa durante il trattamento di distensione o l’esposizione in servizio in leghe suscettibili. ESDEP identifica la fessurazione da liquazione nella ZTA, la fessurazione indotta dall’idrogeno e la fessurazione da riscaldamento successivo tra i principali problemi di saldabilità degli acciai strutturali, ma tale elenco non fa sì che ogni discontinuità di saldatura sia una fessura della ZTA.
Mappatura della durezza e prove meccaniche
La mappatura della durezza collega la struttura visibile a una risposta locale, a condizione che vengano riportati il metodo e la spaziatura. Si effettuano impronte dal metallo base non alterato attraverso la ZTA, il confine di fusione e il metallo di saldatura, con ulteriori traversi nei casi in cui la saldatura sia asimmetrica o multipass. Si utilizza un carico e una spaziatura sufficientemente ridotti per risolvere le regioni strette a grano fine o intercritiche, evitando al contempo l’interazione tra impronte adiacenti e gli effetti di bordo. Le misurazioni Vickers HV0.5 o HV1 sono spesso adatte alle mappe di laboratorio; la scala selezionata deve essere dichiarata, poiché i valori ottenuti con carichi diversi non sono automaticamente intercambiabili.
Un traverso di durezza può localizzare una banda morbida sovrarinvenuta, una regione martensitica dura, una regione intercritica ammorbidita o un insolito picco locale. Può inoltre evidenziare la variazione tra la ZTA della prima passata e le regioni riscaldate dalle passate successive. Tuttavia, la durezza è un indicatore, non una valutazione completa delle proprietà. Una ZTA dura può presentare una scarsa resistenza alla fessurazione da idrogeno, ma la sola durezza non può stabilire la tenacità a frattura, la resilienza Charpy, la velocità di propagazione delle cricche per fatica, la resistenza alla fessurazione da tensocorrosione o la vita utile. Al contrario, una regione ammorbidita può perdere resistenza al creep senza diventare una probabile origine di fessurazione da idrogeno.
Le prove meccaniche devono seguire il problema di cedimento da valutare. Le prove Charpy con intaglio a V determinano la tenacità all’intaglio a temperature specificate, ma l’energia assorbita non equivale alla tenacità a frattura in condizioni di deformazione piana. I provini CT o SEN(B) per la tenacità a frattura possono valutare l’innesco e la propagazione della fessura in condizioni di vincolo definite. I provini di trazione rilevano il carico di snervamento, la duttilità e i disallineamenti di resistenza, sebbene un provino convenzionale possa mediare i risultati di diverse regioni della ZTA. Le prove di piegamento evidenziano la mancanza di fusione macroscopica, la fessurazione e i problemi di duttilità. Le prove di fatica, di creep e di fessurazione sotto carico sostenuto sono necessarie quando le prestazioni sono controllate da carichi ciclici, alte temperature di lunga durata o fessurazione ambientale.
Nel Grade 91, un acciaio martensitico rinvenuto resistente al creep, la fessurazione di Tipo IV è associata alla ZTA del metallo base, in particolare alle regioni a grano fine e intercritiche. Un contributo del 2016 di ASM International ed EPRI identifica tale suscettibilità. La debolezza locale può non essere rilevata da una prova di trazione globale o da misurazioni della durezza che non risolvano la stretta regione ammorbidita. L’esame dovrebbe comprendere la struttura dei grani di austenite preesistente, lo stato dei listelli di martensite, le popolazioni di carburi e precipitati MX, le condizioni del PWHT e la posizione dei vuoti di creep o delle fessure.
Anche la valutazione della corrosione richiede più della sola durezza. La trattazione di TWI del 2002 sulle saldature di acciai inossidabili supermartensitici esamina le microstrutture della ZTA in relazione alla corrosione, alla fessurazione da tensocorrosione e alla fessurazione da tensocorrosione in presenza di solfuri, compresi il riscaldamento dovuto alle passate successive e il PWHT. Per tali leghe, l’equilibrio locale delle fasi, la stabilità del film passivo ricco di cromo, la tensione residua, l’esposizione all’idrogeno e la storia di rinvenimento possono controllare le prestazioni.
Interpretazione degli esperimenti con cicli termici simulati della ZTA
I provini di ZTA simulata vengono prodotti imponendo un ciclo termico controllato su pezzi separati di acciaio, spesso mediante un simulatore termomeccanico di tipo Gleeble. Essi consentono di studiare una variabile alla volta — temperatura di picco, velocità di riscaldamento, Δt8/5, riscaldamento dovuto a passate ripetute o deformazione applicata — senza la sovrapposizione spaziale presente in una saldatura reale. Le microstrutture risultanti possono essere esaminate mediante microscopia, prove di durezza, trazione, resilienza, creep o fessurazione.
Il loro valore dipende dalla corrispondenza con la saldatura reale. Una singola temperatura di picco e un singolo Δt8/5 non riproducono il gradiente termico completo, il vincolo multiassiale, la distribuzione dell’idrogeno, la diluizione del metallo di saldatura o la sequenza dei cicli di riscaldamento successivi. Anche le dimensioni del provino modificano il flusso termico. Il materiale simulato può quindi rappresentare un punto della ZTA, non l’intera ZTA.
Il Grade 91 illustra chiaramente questo limite. I cicli simulati hanno mostrato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione ad alta temperatura, contribuendo a spiegare perché il danneggiamento di Tipo IV si concentri in quella regione. Il risultato supporta un meccanismo, ma non predice di per sé la vita utile di un componente saldato in pressione. Le saldature reali introducono inoltre tensioni residue, geometria locale, segregazione chimica, esposizione termica precedente e variazioni del PWHT.
L’interpretazione più solida confronta le evidenze ottenute dalla simulazione con quelle della saldatura reale: si riproduce il ciclo termico misurato o calcolato, si confermano la microstruttura e la durezza, quindi si verifica la proprietà pertinente al presunto cedimento. Una corrispondenza della durezza costituisce una conferma utile. Non dimostra che anche la tenacità, la resistenza alla fessurazione, il comportamento alla corrosione o le prestazioni a lungo termine in servizio siano corrispondenti.
12. Interpretazione delle Norme di Saldatura e delle Qualifiche delle Procedure
Le norme di saldatura non rispondono tutte alla stessa domanda. Un documento di orientamento tecnico può raccomandare il preriscaldo, la temperatura tra le passate, l’apporto termico o misure di controllo dell’idrogeno. Una norma relativa alla misurazione della temperatura può definire come ottenere e registrare tali temperature. Una norma per la qualificazione delle procedure determina se una procedura di saldatura proposta ha dimostrato proprietà accettabili entro i limiti stabiliti. Confondere queste funzioni porta a un errore comune: trattare un controllo termico raccomandato o una temperatura misurata come prova di una particolare microstruttura della ZTA.
La ZTA è una regione con variazioni spaziali graduali, non una fascia uniforme. TWI descrive le sottoregioni della ZTA degli acciai convenzionali come zone a grano ingrossato, a grano affinato, parzialmente trasformate e rinvenute, classificate in base alla temperatura di picco e alla distanza dal bordo di fusione. L’analisi NIST degli acciai per tubazioni utilizza i termini correlati zone a grano grosso, a grano fine, intercritiche e sovrarinvenute. Ogni posizione può sperimentare una diversa temperatura di picco, una diversa dimensione massima del grano austenitico, un diverso percorso di trasformazione e una diversa velocità di raffreddamento.
Cosa fornisce la norma EN 1011-2
EN 1011-2, Saldatura — Raccomandazioni per la saldatura dei materiali metallici — Parte 2: Saldatura ad arco degli acciai ferritici, è una guida per il controllo dei rischi di saldabilità negli acciai ferritici. Il suo campo di applicazione deve essere letto alla lettera: riguarda la saldatura ad arco degli acciai ferritici ed esclude gli acciai inossidabili ferritici. Non è un codice universale applicabile a ogni acciaio, processo di saldatura o ZTA di acciaio inossidabile.
Il documento mette in relazione la composizione dell’acciaio, lo spessore, il vincolo, le condizioni relative all’idrogeno, l’apporto termico e il preriscaldo con il rischio di condizioni indesiderabili nel cordone e nella ZTA. I suoi metodi supportano le decisioni relative al preriscaldo e alla temperatura tra le passate, nonché al controllo del comportamento di raffreddamento rilevante per la criccatura indotta dall’idrogeno. Gli approcci basati sul carbonio equivalente possono indicare la temprabilità e la suscettibilità, ma non sostituiscono una procedura qualificata né l’esame diretto del giunto saldato. Due acciai con valori simili di carbonio equivalente possono comunque formare strutture diverse nella ZTA, poiché differiscono per equilibrio degli elementi di lega, lavorazioni precedenti, dimensione del grano e cinetica di trasformazione.
Il valore pratico della EN 1011-2 consiste nel tradurre la metallurgia in controlli di saldatura. Una temperatura di preriscaldo più elevata rallenta generalmente il raffreddamento; la variazione dell’apporto termico modifica il ciclo termico; il controllo dell’idrogeno riduce la quantità di idrogeno diffusibile disponibile per partecipare alla criccatura. Nessuna di queste affermazioni predice ogni costituente locale. Lo stesso apporto termico nominale può produrre valori diversi di Δt8/5 quando cambiano lo spessore della lamiera, la geometria del giunto, il rendimento dell’arco, la posizione di saldatura o la distanza dalla saldatura.
Δt8/5 è il tempo di raffreddamento tra 800 °C e 500 °C, quando tale intervallo è applicabile all’acciaio e alla trasformazione considerati. Il rapporto NIST sulle tubazioni lo mette in relazione con l’apporto termico, la composizione chimica, la distanza dalla saldatura e lo spessore della parete. Tale relazione costituisce un utile collegamento tra una variabile della WPS e la metallurgia della ZTA, ma non è una conversione universale. Un tempo di raffreddamento misurato o calcolato deve essere interpretato tenendo conto del grado dell’acciaio e del ciclo termico.
La guida non può inoltre essere letta come una prova diretta di accettazione della tenacità, della durezza o della vita utile. Come spiega TWI, la microstruttura e la durezza della ZTA degli acciai ferritici dipendono principalmente dalla velocità di raffreddamento nell’intervallo di trasformazione, dalla composizione e dalla temprabilità dell’acciaio e dalla dimensione del grano di austenite precedente. Un raffreddamento più rapido può aumentare la quantità di prodotti duri martensitici o bainitici in un acciaio temprabile; un raffreddamento più lento può favorire prodotti di trasformazione più teneri, ma può anche ingrossare i grani o modificare la resistenza. L’equilibrio accettabile dipende dalla specifica di progetto e dalle condizioni di esercizio.
Cosa misura la norma ISO 13916:2025
| Tipo di evidenza | Domanda a cui risponde | Cosa non dimostra da sola |
|---|---|---|
| Registro del procedimento di saldatura | Quali controlli termici e variabili essenziali sono stati utilizzati? | L’esatta miscela di fasi in ogni punto della ZTA |
| Registro della temperatura | Sono stati rispettati i limiti di preriscaldamento e della temperatura tra i passaggi? | Che i requisiti del trattamento termico post-saldatura siano stati soddisfatti |
| Traversata di durezza | Dove si trovano le bande dure e molli? | Tenacità, durata allo scorrimento viscoso o resistenza alla corrosione |
| Esame macro- e micrografico | Quali zone, fasi e difetti sono presenti? | Prestazioni a lungo termine durante l’esercizio |
| Prova meccanica o ambientale | Il giunto soddisfa un requisito pertinente relativo alle proprietà? | Che tutti gli altri meccanismi di danneggiamento in esercizio siano controllati |
ISO 13916:2025 ha una funzione più circoscritta e precisa. Specifica i requisiti per la misurazione delle temperature di preriscaldo, tra le passate e di mantenimento del preriscaldo durante la saldatura per fusione. Non riguarda la misurazione della temperatura del trattamento termico post-saldatura. Tale esclusione è importante: una disposizione delle termocoppie o una lettura a infrarossi accettata per il controllo del preriscaldo non può automaticamente dimostrare che un ciclo di PWHT abbia raggiunto la temperatura richiesta, rispettato il tempo di mantenimento o garantito l’uniformità attraverso lo spessore.
La norma contribuisce a rendere comparabili le registrazioni delle temperature, specificando quale temperatura viene misurata e come applicare la misurazione durante la saldatura. Nell’ambito della qualificazione di una procedura, ciò fornisce elementi per dimostrare che il saldatore o l’operatore di saldatura ha seguito i controlli termici specificati. Non misura la durezza della ZTA, non identifica la zona a grano grosso, non determina direttamente Δt8/5 in ogni giunto e non rivela se durante l’esercizio si svilupperà una criccatura di Tipo IV.
La posizione di misurazione rientra quindi nel giudizio tecnico. Una temperatura superficiale misurata lontano dal bordo di fusione può non rappresentare la storia termica di una regione ristretta della ZTA. Analogamente, una lettura della temperatura tra le passate registra una condizione precedente alla passata successiva, non l’intera storia della temperatura di picco prodotta da tale passata. Il riscaldamento prodotto dalle passate successive può rinvenire, affinare o trasformare parzialmente il materiale della ZTA formatosi in precedenza. Nelle saldature di acciai inossidabili supermartensitici, lo studio TWI del 2002 ha esaminato le microstrutture della ZTA in relazione alla corrosione, alla criccatura sotto tensione-corrosione, alla criccatura da tensocorrosione in presenza di solfuri, al riscaldamento prodotto dalle passate successive e al PWHT. La registrazione termica e il risultato metallografico sono correlati, ma non sono intercambiabili.
Collegare le variabili della procedura all’accettazione della ZTA
Una qualificazione della procedura collega le variabili controllabili alle proprietà dimostrate del giunto. La WPS identifica il grado, l’intervallo di spessori, la configurazione del giunto, il processo, i materiali d’apporto, il preriscaldo, la temperatura tra le passate, i limiti dell’apporto termico o della velocità di avanzamento, le condizioni di protezione e l’eventuale PWHT. Il verbale di qualificazione documenta quindi i valori effettivamente utilizzati e le prove eseguite. Nel sistema di qualificazione applicabile, come ISO 15614-1 per le prove di qualificazione delle procedure di saldatura, modifiche al di fuori degli intervalli consentiti possono richiedere una nuova qualificazione, anziché l’ipotesi informale che la ZTA rimanga equivalente.
L’accettazione deve essere collegata al meccanismo di cedimento che si intende controllare. Una prova di durezza può identificare una ZTA eccessivamente dura e contribuire al controllo della criccatura da idrogeno, ma la sola durezza non dimostra una tenacità alla frattura adeguata. Le prove di trazione e di piegamento valutano aspetti diversi delle prestazioni del giunto. La prova d’impatto Charpy esamina una posizione e una temperatura definite; non rappresenta ogni sottoregione della ZTA. L’esame macroscopico può evidenziare la fusione, la geometria e i difetti visibili, mentre i controlli non distruttivi rilevano discontinuità che potrebbero non essere visibili metallograficamente.
La distinzione tra i meccanismi di criccatura è essenziale. ESDEP identifica la criccatura per liquazione della ZTA, la criccatura indotta dall’idrogeno e la criccatura da riscaldamento tra i principali problemi di saldabilità degli acciai strutturali, mentre la criccatura da solidificazione si verifica nel metallo saldato e il cedimento lamellare è associato alla deformazione attraverso lo spessore e a un metallo base sensibile alle inclusioni. Definire ogni indicazione come “criccatura della ZTA” oscura il controllo pertinente. La criccatura indotta dall’idrogeno richiede attenzione all’idrogeno, alla temprabilità, al vincolo e al raffreddamento. La criccatura da riscaldamento riguarda microstrutture suscettibili durante la distensione o l’esposizione in esercizio. La criccatura per liquazione comporta una fusione locale nella ZTA.
Il Grade 91 dimostra perché la qualificazione non può fermarsi a un valore nominale di preriscaldo. Nel 2016 ASM International ed EPRI hanno riferito che il Grade 91 è suscettibile alla criccatura di Tipo IV nella ZTA del metallo base, in particolare nelle regioni a grano fine e intercritiche. I cicli termici simulati hanno inoltre mostrato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione ad alta temperatura. Una procedura può soddisfare i requisiti di temperatura e di esame visivo, ma richiedere comunque una valutazione mirata della durezza, della tenacità, della metallografia o del comportamento a creep quando la specifica applicabile identifica tale rischio.
La lettura corretta è quindi stratificata: EN 1011-2 fornisce raccomandazioni per la saldatura degli acciai ferritici, ISO 13916:2025 disciplina la misurazione specificata della temperatura durante la saldatura per fusione e la norma di qualificazione definisce l’accettazione dimostrata entro un intervallo di variabili essenziali. Nessuna di queste norme deve essere citata oltre il proprio campo di applicazione. Una qualificazione rigorosa utilizza i controlli termici misurati come elementi di prova e verifica quindi le proprietà rilevanti per la ZTA effettiva, il processo di fabbricazione e le condizioni di esercizio.
13. Un quadro metallurgico pratico per la diagnosi della ZTA
Iniziare dal materiale, dal processo di saldatura e dalla storia termica
Una diagnosi affidabile della ZTA inizia prima dell’esame microscopico. Occorre innanzitutto identificare la specifica del prodotto, il grado, il numero di colata, lo spessore, la condizione di fornitura ed eventuali precedenti operazioni di saldatura o trattamenti termici. “Acciaio al carbonio” non è un’informazione sufficiente: ASTM A516 Grade 70, API 5L X65, EN 10025-2 S355J2, ASTM A387 Grade 91 e un acciaio legato bonificato possono sviluppare strutture della ZTA molto diverse sotto lo stesso arco. Occorre registrare l’orientamento della lamiera o del tubo, le regioni sensibili alla segregazione, la storia di formatura e se il materiale originale era stato normalizzato, bonificato, sottoposto a trattamento termomeccanico oppure rinvenuto dopo la fabbricazione.
Successivamente deve essere ricostruita la documentazione della saldatura. Occorre identificare il processo—SMAW, GMAW, FCAW, GTAW, SAW o un altro processo—insieme alla classificazione del consumabile, alla polarità, alla corrente, alla tensione, alla velocità di avanzamento, alla dimensione del cordone, al rendimento dell’arco, alla geometria del giunto, alla sequenza delle passate e alla temperatura interpass. Il preriscaldo, il trattamento termico tra le passate, il vincolo e l’esposizione ambientale devono essere inclusi nella stessa documentazione. La EN 1011-2 fornisce indicazioni per la saldatura ad arco degli acciai ferritici; il suo campo di applicazione esclude gli acciai inossidabili ferritici, pertanto le sue raccomandazioni non devono essere trasferite a tali materiali senza verificarne l’applicabilità. La ISO 13916:2025 specifica la misurazione delle temperature di preriscaldo, interpass e mantenimento del preriscaldo durante la saldatura per fusione, ma non specifica la misurazione della temperatura del trattamento termico post-saldatura.
La domanda centrale non è semplicemente quanto sia diventata calda la saldatura, ma quale ciclo termico abbia sperimentato ciascuna posizione. La ZTA è costituita da metallo solido modificato dal calore della saldatura senza fusione. In prossimità della linea di fusione, la temperatura di picco può produrre una struttura a grani grossolani di austenite preesistente; più lontano, temperature di picco inferiori possono affinare i grani, trasformare parzialmente la struttura originale oppure rinvenire una condizione già indurita o bonificata. TWI descrive le sottoregioni convenzionali della ZTA degli acciai come zone a grani grossolani, a grani affinati, parzialmente trasformate o intercritiche, e zone rinvenute, in funzione della temperatura di picco e della distanza dalla saldatura. NIST utilizza termini strettamente correlati—grani grossolani, grani fini, intercritica e sovrarinvenuta—per le regioni della ZTA degli acciai per tubazioni.
Occorre stimare la storia di raffreddamento anziché dedurla esclusivamente dalla distanza. Quando applicabile, Δt8/5—il tempo necessario per raffreddarsi da 800 °C a 500 °C—fornisce un confronto pratico tra saldature e posizioni. Il rapporto NIST sulle tubazioni mette in relazione Δt8/5 con l’apporto termico, la composizione dell’acciaio, la distanza dalla saldatura e lo spessore della parete. Un breve intervallo di raffreddamento può favorire la formazione di martensite o bainite in un acciaio temprabile; un intervallo più lungo può consentire reazioni di formazione di ferrite, perlite o rinvenimento. Lo stesso apporto termico nominale può quindi produrre strutture diverse in una lamiera sottile, in un tubo a parete spessa e in giunti fortemente vincolati.
Distinguere le evidenze di criccatura, rammollimento, indurimento e corrosione
Prima di attribuire un meccanismo di cedimento, occorre mappare la regione interessata. Utilizzare una sezione trasversale sottoposta ad attacco macrochimico per localizzare la linea di fusione e stimare l’ampiezza della ZTA, quindi esaminare sezioni lucidate e attaccate attraverso la cricca, il metallo base adiacente non interessato, il metallo di saldatura e, quando pertinente, più passate. I profili di durezza devono attraversare la linea di fusione a più distanze e secondo più orientamenti. Un massimo di durezza può indicare una regione martensitica o bainitica, ma non dimostra la presenza di criccatura indotta dall’idrogeno. Al contrario, una banda tenera può indicare una trasformazione intercritica, un rinvenimento o una sovrarinvenimento senza essere l’origine del cedimento.
TWI afferma che la microstruttura e la durezza della ZTA dipendono principalmente dalla velocità di raffreddamento nell’intervallo di trasformazione, dalla composizione e dalla temprabilità, nonché dalla dimensione dei grani di austenite preesistente. Queste variabili devono essere interpretate congiuntamente. Una regione a grani grossolani può presentare una tenacità scarsa anche quando la sua durezza è moderata. Una regione a grani fini o intercritica può essere più tenera, ma vulnerabile sotto carico di scorrimento viscoso. Nel Grade 91, lo studio di ASM International ed EPRI pubblicato nel 2016 identifica la criccatura di Tipo IV nella ZTA del metallo base, in particolare nelle regioni a grani fini e intercritiche. I cicli termici simulati hanno mostrato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione alle alte temperature. Un semplice profilo di durezza non rileverebbe questo meccanismo.
Le cricche devono essere classificate in base a posizione, morfologia, tempistica e condizioni di carico. La criccatura da solidificazione si verifica nel metallo di saldatura durante la solidificazione dell’ultimo liquido; non è automaticamente una cricca della ZTA. La criccatura da liquazione si forma quando costituenti locali situati sulla linea di fusione o in prossimità di essa diventano parzialmente liquidi durante la saldatura o il riscaldamento successivo. La criccatura indotta dall’idrogeno richiede generalmente idrogeno diffusibile, una microstruttura dura suscettibile, tensione di trazione o vincolo e spesso la formazione ritardata della cricca. Il cedimento lamellare è associato alla deformazione attraverso lo spessore e alla scarsa duttilità dovuta a inclusioni allungate nella lamiera di base, non a una generica “ZTA dura”. La criccatura da riscaldamento post-saldatura si sviluppa durante il riscaldamento successivo alla saldatura o durante l’esposizione in esercizio in acciai legati suscettibili. ESDEP identifica la criccatura da liquazione nella ZTA, la criccatura indotta dall’idrogeno e la criccatura da riscaldamento post-saldatura tra i principali problemi di saldabilità degli acciai strutturali.
Le evidenze di corrosione richiedono un esame distinto. Occorre identificare l’elettrolita, la temperatura, il potenziale, i contaminanti, lo stato della protezione catodica e le tensioni residue o applicate. Una stretta banda della ZTA può presentare un diverso equilibrio di fasi, una diversa distribuzione dei carburi, una diversa durezza o una diversa risposta del film passivo rispetto sia al metallo di saldatura sia al metallo base. Nelle saldature di acciai inossidabili supermartensitici, lo studio di TWI del 2002 ha esaminato le microstrutture della ZTA in relazione alla corrosione, alla criccatura da corrosione sotto tensione, alla criccatura sotto tensione da solfuri, al riscaldamento prodotto dalle passate successive e al PWHT. I cicli termici delle passate successive possono rinvenire, riaustenitizzare o modificare in altro modo una ZTA precedente; il PWHT può ridurre la durezza modificando al contempo la precipitazione dei carburi e la risposta locale alla corrosione.
Dalla regione osservata a un meccanismo dimostrabile
Occorre passare dall’osservazione al meccanismo attraverso fasi esplicite. Innanzitutto, segnare la cricca, la cavità, la banda rammollita o l’origine della frattura su una sezione trasversale misurata. In secondo luogo, correlare tale posizione con la sottoregione definita dalla temperatura di picco e con la durezza. In terzo luogo, identificare le fasi mediante microscopia ottica, SEM e, quando necessario, EBSD, diffrazione a raggi X o microscopia elettronica a trasmissione. Per esaminare i carburi nel Grade 91 e in altri acciai resistenti allo scorrimento viscoso possono essere necessarie repliche per estrazione al carbonio o metodi analitici. La frattografia deve stabilire se la frattura è a clivaggio, quasi a clivaggio, duttile per coalescenza di microvuoti, intergranulare o assistita dall’ambiente.
Successivamente occorre verificare le condizioni contributive pertinenti. Per un’ipotesi legata all’idrogeno, misurare o documentare l’essiccazione dei consumabili, l’idrogeno diffusibile, il preriscaldo, il tempo di formazione ritardata della cricca, il vincolo e la durezza; i test di caricamento con idrogeno o di criccatura ritardata controllata possono fornire un confronto. Per la criccatura da liquazione o da solidificazione, esaminare i bordi dei grani parzialmente fusi e i costituenti segregati. Per il cedimento lamellare, esaminare la morfologia delle inclusioni e la duttilità attraverso lo spessore. Per la criccatura da riscaldamento post-saldatura o di Tipo IV, riprodurre l’esposizione termica e la tensione di esercizio, quindi confrontare il comportamento a scorrimento viscoso o a rottura sotto sforzo con quello del materiale non interessato.
Infine, utilizzare una prova che potrebbe confutare la spiegazione proposta. Ripetere la mappatura della durezza, eseguire un’analisi microchimica, esporre provini appaiati all’ambiente di esercizio oppure riprodurre il ciclo termico della saldatura con valori controllati di Δt8/5 e riscaldamento successivo. Una cricca visibile dimostra una discontinuità, non la causa. Un picco di durezza dimostra una risposta locale, non il modo di cedimento. La diagnosi dimostrabile è quella che collega la condizione del materiale, la storia termica, la microstruttura spaziale, il carico e l’ambiente, superando quindi una prova mirata.
14. Sintesi: perché la metallurgia della ZTA controlla le prestazioni dell’acciaio saldato
La ZTA come materiale a gradiente spaziale
La zona termicamente alterata (ZTA) non è una singola fascia di materiale con una struttura prevedibile univoca. È la porzione di metallo base alterata dal calore di saldatura senza fondere, e le sue condizioni cambiano continuamente con la distanza dal limite di fusione. La temperatura di picco, il tempo trascorso a tale temperatura, la velocità di raffreddamento, la microstruttura iniziale e il riscaldamento successivo determinano ciò a cui è sottoposto ciascun piccolo volume. Due punti distanti solo pochi millimetri possono quindi contenere fasi, dimensioni dei grani e tensioni residue differenti.
Negli acciai convenzionali, TWI suddivide la ZTA in zone a grano grossolano, a grano raffinato, intercritiche o parzialmente trasformate e rinvenute, in funzione della temperatura di picco e della distanza dalla saldatura. La regione a grano grossolano è situata più vicino al limite di fusione e raggiunge temperature sufficientemente elevate da provocare la crescita dei grani di austenite. I suoi grani grossolani di precedente austenite possono favorire prodotti di trasformazione sfavorevoli e ridurre la resilienza all’urto, in particolare quando il raffreddamento è sufficientemente rapido da formare bainite dura o martensite. Più lontano, la regione a grano raffinato si austenitizza a una temperatura di picco inferiore e sviluppa normalmente grani più piccoli di precedente austenite. Tale affinamento può migliorare la resilienza, ma non elimina gli effetti della composizione chimica o della velocità di raffreddamento.
La regione intercritica, o parzialmente trasformata, viene riscaldata tra le temperature critiche inferiore e superiore. Solo una parte della sua struttura originaria si trasforma in austenite. Durante il raffreddamento, la frazione trasformata può diventare più dura del materiale circostante, mentre la ferrite non trasformata o i costituenti rinvenuti mantengono valori diversi di resistenza e duttilità. Ancora più lontano dalla saldatura, una regione rinvenuta o sovrarinvenuta può subire un rammollimento, l’ingrossamento dei precipitati o una perdita del rafforzamento per precipitazione senza una completa austenitizzazione.
Le descrizioni degli acciai per condotte dell’National Institute of Standards and Technology utilizzano i termini correlati zone a grano grossolano, a grano fine, intercritica e sovrarinvenuta. Queste denominazioni aiutano a individuare le storie termiche, ma non sono classificazioni delle prestazioni. La variabile determinante è il ciclo termico completo, in particolare il raffreddamento attraverso l’intervallo di trasformazione. TWI afferma che la microstruttura e la durezza della ZTA dipendono principalmente dalla velocità di raffreddamento attraverso tale intervallo, dalla composizione e dalla temprabilità dell’acciaio e dalla dimensione dei grani di precedente austenite. Il parametro pratico Δt8/5—il tempo necessario per raffreddarsi da 800 °C a 500 °C—descrive spesso questa parte del ciclo per gli acciai ferritici. NIST avverte che Δt8/5 dipende dall’apporto termico, dalla composizione chimica, dalla distanza dalla saldatura e dallo spessore della parete. È un descrittore utile, ma non un sostituto universale della misurazione del ciclo termico.
Compromessi tra resistenza, resilienza, duttilità e resistenza alla corrosione
Un giunto saldato può soddisfare un requisito di resistenza a trazione pur contenendo una ZTA che controlla la rottura. Un raffreddamento rapido può produrre un’elevata durezza attraverso strutture martensitiche o bainitiche dure, aumentando la resistenza locale ma anche la suscettibilità alla criccatura indotta dall’idrogeno quando sono presenti idrogeno diffusibile e vincolo. Un raffreddamento più lento può ridurre la durezza e il rischio di criccatura da idrogeno, tuttavia un apporto termico eccessivo o un’esposizione prolungata ad alta temperatura possono ingrossare i grani, rammollire la ZTA o ridurre la resilienza. Il preriscaldamento modifica il ciclo di raffreddamento; da solo non garantisce una microstruttura sicura.
Anche la resistenza e la resilienza sono in competizione attraverso la dimensione dei grani e i prodotti di trasformazione. I grani fini favoriscono generalmente una maggiore resistenza alla frattura fragile, mentre i grani grossolani possono innalzare la temperatura di transizione duttile-fragile. Una zona intercritica o sovrarinvenuta tenera può accomodare la deformazione attraverso una maggiore duttilità locale, ma può diventare la sezione più debole sotto carico di trazione o deformazione ciclica. Negli acciai resistenti al creep, il problema è più grave, perché piccole variazioni nella distribuzione dei precipitati e nella struttura dei sottograni possono controllare la resistenza a lungo termine.
Il Grade 91 illustra perché un’affermazione generale come “la ZTA è più dura” sia inadeguata. Gli atti ASM International ed EPRI del 2016 individuano la criccatura di Tipo IV nella ZTA del metallo base, in particolare nelle regioni a grano fine e intercritiche. I cicli termici simulati hanno mostrato che la formazione di ferrite nella ZTA intercritica può ridurre la resistenza a trazione ad alta temperatura. La posizione della rottura è quindi collegata non semplicemente alla zona più calda, ma a una combinazione specifica di trasformazione parziale, indebolimento della struttura resistente al creep, tensione e temperatura di esercizio.
Anche i meccanismi di criccatura devono rimanere distinti. ESDEP identifica tra i principali problemi di saldabilità degli acciai strutturali la criccatura da liquazione nella ZTA, la criccatura indotta dall’idrogeno e la criccatura da riscaldamento successivo. La criccatura da solidificazione si verifica nel metallo di saldatura durante la solidificazione, sebbene la liquazione della ZTA adiacente possa coinvolgere costituenti a basso punto di fusione o bordi ricchi di precipitati. Lo strappo lamellare deriva principalmente dalla deformazione attraverso lo spessore di una lamiera suscettibile contenente inclusioni allungate; non è intercambiabile con la criccatura da idrogeno. La criccatura da riscaldamento successivo si sviluppa durante il trattamento di distensione o l’esposizione in esercizio, quando microstrutture suscettibili e tensioni residue interagiscono. Definire ogni discontinuità di saldatura come “criccatura della ZTA” oscura il metodo di prevenzione necessario.
La corrosione aggiunge un ulteriore livello di complessità. Le trasformazioni nella ZTA possono creare differenze galvaniche locali, regioni impoverite di cromo o influenzate dai precipitati, gradienti di durezza e tensioni residue di trazione. Nelle saldature di acciai inossidabili supermartensitici, lo studio di TWI del 2002 ha esaminato le microstrutture della ZTA in relazione alla corrosione, alla criccatura da tensocorrosione, alla criccatura sotto sforzo da solfuri, al riscaldamento dovuto ai passaggi successivi e al trattamento termico post-saldatura (PWHT). Un passaggio di saldatura successivo può rinvenire una regione e riscaldarne un’altra portandola in condizioni intercritiche. Il PWHT può ridurre le tensioni residue e rinvenire i costituenti duri, ma può anche modificare la precipitazione e la risposta alla corrosione. L’ambiente di esercizio—cloruri, fluido di produzione acido, idrogeno, temperatura e tensione applicata—determina quale debolezza diventi decisiva.
Domande a cui deve rispondere una solida valutazione della ZTA
Una valutazione credibile parte dalla procedura di saldatura effettiva, non da una larghezza generica della ZTA. La norma EN 1011-2 riguarda la saldatura ad arco degli acciai ferritici, con esclusione degli acciai inossidabili ferritici, e fornisce indicazioni pertinenti sull’apporto termico, sul preriscaldamento e sul controllo dell’idrogeno. La norma ISO 13916:2025 specifica la misurazione delle temperature di preriscaldamento, di interpass e di mantenimento del preriscaldamento durante la saldatura per fusione; non riguarda la misurazione della temperatura del PWHT. Tali limiti sono importanti perché il controllo documentato della temperatura e il PWHT effettivamente eseguito costituiscono elementi di prova distinti.
L’esame metallografico dovrebbe individuare il limite di fusione e identificare ciascuna sottoregione termica, la dimensione dei grani e i prodotti di trasformazione. I profili di durezza dovrebbero attraversare il metallo di saldatura, le zone a grano grossolano, a grano fine, intercritica e sovrarinvenuta, anziché riportare un unico valore per la ZTA. Le prove di resilienza devono rappresentare la posizione critica e la temperatura di esercizio, mentre le prove di trazione, creep o piegatura dovrebbero tenere conto delle zone rammollite e delle proprietà anisotrope della lamiera. Le stime del ciclo termico dovrebbero indicare le ipotesi relative all’apporto termico, allo spessore, alla composizione chimica, al vincolo e a Δt8/5.
Il giudizio finale deve collegare la struttura al meccanismo di rottura e all’ambiente. Dovrebbe chiedersi:
- Quale zona della ZTA viene valutata e dove si trova rispetto al limite di fusione?
- Quale trasformazione si è verificata durante il primo ciclo termico e durante il riscaldamento successivo?
- Il profilo di durezza indica martensite, bainite, rinvenimento, rammollimento o una disomogeneità locale?
- La resilienza è adeguata alla temperatura di esercizio e alla velocità di applicazione del carico specificate?
- Quale meccanismo di criccatura è plausibile: criccatura indotta dall’idrogeno, da liquazione, da solidificazione, strappo lamellare, criccatura da riscaldamento successivo o criccatura di Tipo IV?
- Quale esposizione a corrosione, idrogeno, cloruri o solfuri agirà sulla ZTA?
- Quale norma applicabile, qualificazione della procedura e metodo di misurazione disciplina l’accettazione?
Il comportamento della ZTA è il risultato combinato della composizione, della microstruttura iniziale, del ciclo termico, del vincolo, del riscaldamento successivo e dell’ambiente di esercizio. Nessuna singola denominazione della ZTA consente di prevedere le prestazioni dell’acciaio saldato.
Riferimenti
- [1] Grade 91 Type IV cracking and simulated HAZ thermal cycles. ASM International and EPRI proceedings, 2016. https://www.asminternational.org/
- [2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI study, 2002. https://www.twi-global.com/