




1. Wat de warmte-beïnvloede zone wel en niet is
Definitie ten opzichte van de smeltzone en het onaangetaste basismetaal
De warmte-beïnvloede zone (HAZ) is het deel van het basismetaal waarvan de microstructuur, de eigenschappen of beide door de laswarmte zijn veranderd zonder dat het is gesmolten. De zone ligt tussen de smeltgrens en het onaangetaste basismetaal. De smeltzone is iets anders: dit is het lasmetaal dat vloeibaar is geworden, zich heeft vermengd met eventueel gesmolten moedermateriaal en vervolgens is gestold. De structuur ervan wordt voornamelijk bepaald door de stollingsomstandigheden, verdunning, de samenstelling van het lasmetaal en de daaropvolgende afkoeling.
Die grens is metallurgisch van aard en niet uitsluitend visueel. Een etsing kan een smeltlijn zichtbaar maken, maar de HAZ strekt zich daarbuiten uit omdat de warmte zich in de plaat, buis of fitting verplaatst. Het metaal direct buiten de smeltgrens kan een temperatuur boven het bovenste kritische bereik hebben bereikt en vóór het afkoelen volledig in austeniet zijn omgezet. Op grotere afstand kan de piektemperatuur alleen hoog genoeg zijn geweest om bestaande korrels te verfijnen, de structuur gedeeltelijk om te zetten, martensiet te ontlaten of carbiden grover te maken. Nog verder weg kan de temperatuur te laag zijn geweest om een meetbare verandering te veroorzaken.

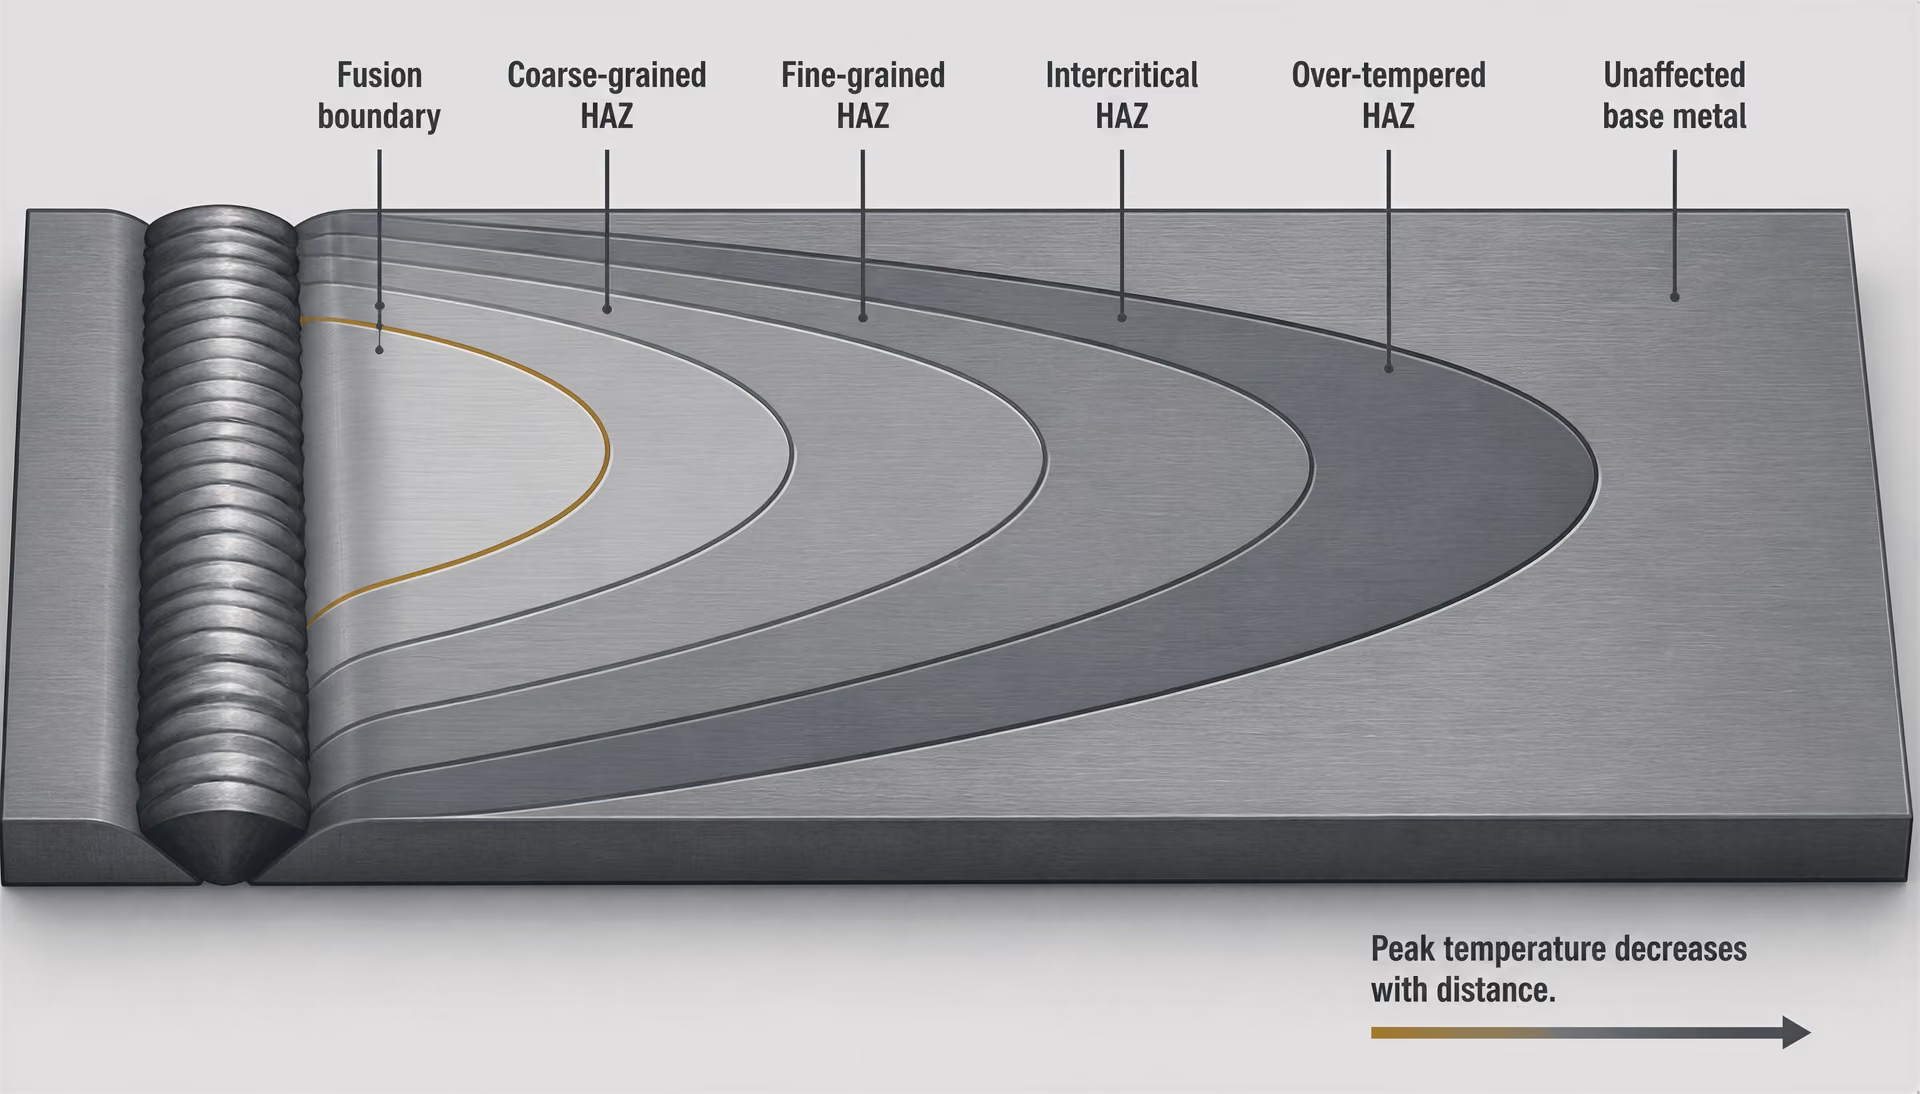
De HAZ is daarom geen lasmetaal en ook geen onaangetast moedermateriaal. Het is thermisch veranderd moedermateriaal dat zich nog op zijn oorspronkelijke plaats bevindt. De chemische samenstelling ervan blijft over het algemeen die van het basismetaal, hoewel plaatselijk smelten, segregatie, oxidatie, koolstofmigratie of interactie met een coating die beschrijving nabij de smeltgrens kunnen compliceren.
Variabelen van de thermische cyclus
- Piektemperatuur
- Bepaalt of smelten, volledige austenitisatie, gedeeltelijke transformatie of ontlaten kan optreden.
- Verwarmingssnelheid
- Verandert de beschikbare tijd voor diffusie, het oplossen van carbiden en de vorming van austeniet.
- Afkoelsnelheid
- Bepaalt de concurrentie tussen de vorming van ferriet, perliet, bainiet en martensiet.
- Geschiedenis van herverhitting
- Voegt tijdens latere lasgangen ontlaten, verfijning, gedeeltelijke reaustenitisatie of overontlaten toe.
Waarom de HAZ eerder een kaart van de thermische geschiedenis is dan één enkel materiaal
| Terminologie van TWI | Terminologie van NIST voor pijpleidingstaal | Bepalende thermische blootstelling |
|---|---|---|
| Korrelvergroving | Grofkorrelig | Boven Ac3 met aanzienlijke groei van austenietkorrels |
| Korrelverfijning | Fijnkorrelig | Boven Ac3 zonder dezelfde mate van korrelgroei |
| Gedeeltelijk getransformeerd of interkritisch | Interkritisch | Tussen Ac1 en Ac3; gedeeltelijke austenitisatie |
| Ontlaten | Overontlaten | Onder Ac1; verweking of vergroving van precipitaten en carbiden |
Een veelgebruikt diagram toont de HAZ vaak als een smalle, uniforme strook naast een las. Die voorstelling is nuttig om de zone te lokaliseren, maar misleidend als beschrijving van de metallurgie ervan. Elke positie in de HAZ legt een verschillende temperatuur-tijdcyclus vast. De piektemperatuur, de tijd bij verhoogde temperatuur, de opwarmsnelheid, de afkoelsnelheid en het aantal thermische cycli bepalen welke reacties kunnen optreden.
TWI beschrijft de HAZ-gebieden in conventioneel staal als korrelvergrotings-, korrelverfijnings-, gedeeltelijk omgezette en ontlaten zones, ingedeeld naar piektemperatuur en afstand tot de las. Een classificatie van pijpleidingstaal in een rapport van het National Institute of Standards and Technology gebruikt de nauw verwante termen grofkorrelig, fijnkorrelig, interkritisch en overontlaten. Dit zijn geen afzonderlijke legeringen die in lagen zijn aangebracht. Het zijn gradiënten binnen hetzelfde oorspronkelijke staal.
In de grofkorrelige HAZ is de piektemperatuur hoog genoeg om de austenietkorrels aanzienlijk te laten groeien. Tijdens het afkoelen kunnen die grote voorafgaande austenietkorrels, afhankelijk van de samenstelling en de afkoelomstandigheden, een grove omzettingsstructuur opleveren met een verminderde weerstand tegen splijtbreuk. De korrelverfijnde, of fijnkorrelige, HAZ bereikt het austenietgebied, maar bij een lagere piektemperatuur of gedurende een kortere effectieve tijd; herkristallisatie of austenietvorming treedt op zonder dezelfde mate van korrelgroei.
De microstructuur en hardheid van de WBZ in ferritisch staal hangen hoofdzakelijk af van de afkoelsnelheid door het transformatiebereik, de samenstelling en hardbaarheid van het staal en de korrelgrootte van het vooraf gevormde austeniet. Strong evidence
De gedeeltelijk omgezette of interkritische HAZ bereikt een temperatuur tussen de onderste en bovenste kritische omzettingstemperatuur. Slechts een deel van de oorspronkelijke structuur wordt austeniet. Tijdens het afkoelen kan dat austeniet nieuw ferriet, bainiet of martensiet vormen, terwijl de niet-omgezette gebieden hun eerdere toestand behouden en deze mogelijk wijzigen. In een ontlaten of overontlaten zone blijft de piektemperatuur onder volledige austenitisatie, maar is deze hoog genoeg om versterkende precipitaten en carbiden te verzachten of grover te maken. Dit gebied is vooral van belang bij geharde en ontlaten staalsoorten en kruipvaste legeringen.
De belangrijke variabele is niet alleen de piektemperatuur. TWI stelt dat de microstructuur en hardheid van de HAZ in ferritisch staal voornamelijk afhangen van de afkoelsnelheid door het omzettingsbereik, de samenstelling en hardbaarheid van het staal en de korrelgrootte van het voorafgaande austeniet. Een laaggelegeerd staal met voldoende koolstof en hardbaarheid kan bij snelle afkoeling hard bainiet of martensiet vormen, terwijl een staal met een lagere hardbaarheid onder dezelfde thermische cyclus ferriet en perliet kan vormen. De nominale staalkwaliteit is niet veranderd, maar de plaatselijke structuur en eigenschappen wel.
Δt8/5 De verstreken tijd die een locatie in een lasverbinding nodig heeft om van 800 °C naar 500 °C af te koelen; dit is een nuttige descriptor van het transformatiebereik, maar geen volledige thermische geschiedenis.
Daarom kunnen de hardheid, taaiheid, restspanning en scheurgevoeligheid van de HAZ niet worden afgeleid uit één enkele staalkwaliteitsaanduiding. Lasstroom, boogspanning, lassnelheid, lasnaadgeometrie, plaatdikte, voorverwarming, interpass-temperatuur, opsluiting en de volgorde van meerdere lassen veranderen allemaal de thermische cyclus. EN 1011-2 geeft richtlijnen voor het booglassen van ferritische staalsoorten, met uitzondering van ferritische roestvaststaalsoorten, omdat dergelijke variabelen moeten worden beheerst in relatie tot de staalsamenstelling en lasbaarheid en niet als bijkomstige instellingen mogen worden beschouwd.
Afkoeling wordt vaak beschreven met Δt8/5, de tijd die een locatie nodig heeft om af te koelen van 800 °C tot 500 °C. Dit interval is voor veel ferritische staalsoorten een praktische maat omdat het een belangrijk deel van het omzettingsbereik van austeniet naar ferriet, bainiet of martensiet omvat. Het NIST-rapport over pijpleidingstaal brengt Δt8/5 in verband met de warmte-inbreng, de chemische samenstelling, de afstand tot de las en de wanddikte. Het is een nuttige beschrijvende parameter, maar geen volledige identificatiekaart van de HAZ: twee punten kunnen vergelijkbare Δt8/5-waarden hebben en toch verschillen in piektemperatuur, korrelgrootte van het voorafgaande austeniet of het aantal heropwarmingscycli.
Hoe de piektemperatuur en de afstand tot de las de zones bepalen
| Procesvariabele | Typisch thermisch effect | Mogelijk gevolg voor de WBZ |
|---|---|---|
| Hogere warmte-inbreng | Breder thermisch veld en langere blootstelling | Meer korrelgroei en langere afkoeltijd |
| Voorverwarming | Hogere begintemperatuur en kleinere temperatuurgradiënt | Doorgaans langere afkoeltijd en grotere waterstofontsnapping |
| Grotere dikte | Verschillende driedimensionale warmtestroom | Veranderd afkoelgedrag ten opzichte van dun materiaal |
| Meergangenvolgorde | Aanvullende overlappende thermische cycli | Ontlaten, verfijning, gedeeltelijke reaustenitisatie of overontlaten |
De temperatuur daalt met de afstand tot de warmtebron, maar die daling is noch onmiddellijk noch volkomen uniform. De smeltgrens markeert de plaats waar de plaatselijke piektemperatuur de liquidus heeft bereikt. Direct daarbuiten blijft de piektemperatuur hoog genoeg om de grofkorrelige HAZ te vormen. Naar buiten toe doorlopen de piektemperaturen achtereenvolgens het korrelverfijnings- en het interkritische bereik, waarna het ontlatingsbereik wordt bereikt voordat de temperatuur te laag wordt om het staal aantoonbaar te veranderen.
Faalmechanismen per locatie
- Waterstofgeïnduceerde scheurvorming Treft doorgaans een gevoelige, harde WBZ onder invloed van diffundeerbare waterstof en trekspanning.
- Vloeischeurvorming Ontstaat in plaatselijk gesmolten korrelgrenzen of gesegregeerde gebieden van de WBZ.
- Stollingsscheurvorming Ontstaat voornamelijk in stollend lasmetaal en niet in de ongesmolten WBZ.
- Lamellaire afscheuring Houdt verband met rek in de dikterichting en insluitingsgevoelige plaat.
- Herverwarmingsscheurvorming Ontwikkelt zich tijdens latere verhitting of gebruik bij verhoogde temperatuur in gevoelige legeringen.
Deze grenzen verschuiven wanneer de lasprocedure verandert. Een hogere warmte-inbreng spreidt het thermische veld over het algemeen uit en verlengt de beschikbare tijd voor korrelgroei en omzetting. Voorverwarming verhoogt de begintemperatuur en verlengt doorgaans de afkoeltijd. Een dikke doorsnede voert warmte anders af dan een dunne. Een daaropvolgende lasgang kan een eerdere HAZ opnieuw opwarmen, waardoor binnen of naast de eerste thermische cyclus een nieuw fijnkorrelig of interkritisch gebied ontstaat. Een warmtebehandeling na het lassen (PWHT) kan vervolgens martensiet ontlaten, spanning verminderen en precipitaten in meerdere gebieden tegelijk veranderen.
De gevolgen kunnen ernstig zijn zonder uniform te zijn. Staal van kwaliteit 91, een kruipvaste martensitische legering, is gevoelig voor Type IV-scheuren in de HAZ van het basismetaal, vooral in fijnkorrelige en interkritische gebieden. ASM International en EPRI rapporteerden deze gevoeligheid in 2016; gesimuleerde thermische cycli lieten eveneens zien dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verminderen. De kwetsbare locatie is daarom niet eenvoudigweg “de las”, maar een specifiek omgezet deel van het moedermetaal.[2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI. TWI study, 2002.
De metallurgie van de HAZ bepaalt ook andere vormen van degradatie dan breuk. Waterstofgeïnduceerde scheurvorming, vloeischeurvorming, lamellaire afscheuring en heropwarmingsscheurvorming hebben verschillende oorzaken en locaties; stollingsscheurvorming hoort voornamelijk bij de stollende smeltzone en niet automatisch bij de HAZ. ESDEP noemt vloeischeurvorming in de HAZ, waterstofgeïnduceerde scheurvorming en heropwarmingsscheurvorming als enkele van de belangrijkste lasbaarheidsproblemen van constructiestaal. Door iedere lasonvolkomenheid “HAZ-scheurvorming” te noemen, wordt het onderliggende mechanisme verhuld.
Het corrosiegedrag volgt dezelfde ruimtelijke logica. Een TWI-onderzoek uit 2002 naar lasverbindingen van supermartensitisch roestvast staal onderzocht HAZ-microstructuren in relatie tot corrosie, spanningscorrosiescheuren, sulfide-spanningsscheuren, heropwarming door daaropvolgende lasgangen en PWHT. Plaatselijke ontlating, nieuw gevormd martensiet, veranderingen in precipitaten en effecten van de samenstelling kunnen ervoor zorgen dat aangrenzende HAZ-gebieden in bedrijf verschillend reageren. ISO 13916:2025 specificeert de meting van voorverwarmings-, interpass- en voorverwarmingshandhavingstemperaturen tijdens smeltlassen, maar sluit de meting van de PWHT-temperatuur uit. Dat onderscheid is van belang omdat zowel het lassen als latere heropwarming bijdraagt aan de kaart van de thermische geschiedenis van de HAZ.
2. Thermische cycli: piektemperatuur, verwarmingssnelheid en afkoeltijd
De thermische geschiedenis vormt het ordenende principe van de metallurgie van de warmte-beïnvloede zone (HAZ). Een las stelt niet al het aangrenzende basismetaal gedurende één en dezelfde tijd aan dezelfde temperatuur bloot. Elk punt doorloopt zijn eigen cyclus: snelle opwarming, een piektemperatuur, een periode boven de kritische transformatietemperaturen en afkoeling met een snelheid die continu verandert in de tijd. De HAZ is daarom een ruimtelijk gegradeerde zone en geen uniforme strook. De lokale structuur ervan hangt af van de gecombineerde effecten van piektemperatuur, verwarmingssnelheid, afkoelsnelheid, de chemische samenstelling van het staal, de korrelgrootte van het voorafgaande austeniet, de opsluiting en latere herverhitting.
Voor conventionele staalsoorten beschrijft TWI zones met grofkorrelige, fijnkorrelige, gedeeltelijk getransformeerde of interkritische, en getemperde structuren aan de hand van de piektemperatuur en de afstand tot de las. Het NIST-rapport over pijpleidingstaal gebruikt de verwante aanduidingen grofkorrelige, fijnkorrelige, interkritische en overgetemperde zones. Deze grenzen zijn metallurgische beschrijvingen en geen vaste afstanden die op elke las van toepassing zijn. Een verandering in boogenergie, verbindingsgeometrie, plaatdikte of lassnelheid verschuift deze grenzen.
Piektemperatuurgradiënten in de HAZ
De hoogste piektemperatuur treedt direct buiten de smeltgrens op. In de grofkorrelige HAZ bereikt het metaal een temperatuur die hoog genoeg is om austeniet te vormen en aanzienlijke groei van de austenietkorrels te bevorderen voordat tijdens het afkoelen transformatie optreedt. Een grofkorrelige structuur van voorafgaand austeniet kan de tijdens het afkoelen gevormde fasen beïnvloeden en de lokale taaiheid verminderen, zelfs wanneer het lasmetaal zelf aan de gespecificeerde eisen voldoet.
Verder van de smeltgrens daalt de piektemperatuur. De fijnkorrelige HAZ wordt boven het austeniettransformatiebereik verhit, maar niet gedurende dezelfde tijd of tot dezelfde temperatuur als de grofkorrelige zone, waardoor de gerecrystalliseerde austenietkorrels kleiner blijven. In de interkritische HAZ transformeert slechts een deel van de oorspronkelijke ferriet-perliet-, bainiet- of getemperde structuur tot austeniet. Niet-getransformeerde gebieden liggen naast nieuw gevormd austeniet en krijgen tijdens het afkoelen vervolgens andere bestanddelen. Nog verder weg kan de piektemperatuur onder de onderste kritische transformatietemperatuur blijven. Het metaal wordt dan getemperd of overgetemperd in plaats van getransformeerd, wat bij geharde en getemperde staalsoorten de hardheid en sterkte kan verlagen.
De temperatuurgradiënt is ook een tijdsgradiënt. Een punt dicht bij de smeltgrens bereikt snel een hogere piektemperatuur en kan langer boven de austeniet-start- of austeniet-finishtemperatuur blijven dan een punt dat verder weg ligt. De verwarmingssnelheid is van belang omdat de transformatiekeninetiek niet uitsluitend door de piektemperatuur wordt bepaald. Snelle opwarming kan diffusiegestuurde reacties vertragen en de hoeveelheid materiaal die tijdens een korte temperatuurcyclus transformeert veranderen. Een tragere cyclus biedt meer tijd voor koolstofherverdeling, het oplossen van carbiden en korrelgroei.
Dit verklaart waarom twee locaties met vergelijkbare piektemperaturen toch verschillende microstructuren kunnen ontwikkelen. TWI stelt dat de microstructuur en hardheid van de HAZ voornamelijk afhangen van de afkoelsnelheid door het transformatiebereik, de samenstelling en hardbaarheid van het staal en de korrelgrootte van het voorafgaande austeniet. De hardheid kan toenemen waar snelle afkoeling martensiet of harde bainiet vormt, terwijl de taaiheid kan afnemen door grove korrels, brosse bestanddelen of lokale koolstofverrijking. Omgekeerd kan een langzame cyclus zachtere ferriet-perliet- of getemperde structuren produceren, maar overmatige verweking kan een minimum in de sterkte veroorzaken naast hardere gebieden.
De betekenis en beperkingen van Δt8/5
De notatie Δt8/5, vaak geschreven als Δt8/5 of t8/5, duidt op de verstreken afkoeltijd tussen 800 °C en 500 °C. Het is een praktische lasparameter omdat dit interval bij ferritische staalsoorten vaak belangrijke ontledingsreacties van austeniet omvat. Een korte Δt8/5 wijst doorgaans op snelle afkoeling en vergroot bij een daarvoor gevoelige samenstelling de kans op martensitische of harde bainitische structuren. Een lange Δt8/5 maakt doorgaans meer diffusiegerelateerde transformatie mogelijk en leidt eerder tot zachtere ferritische of bainitische structuren. Het werkelijke resultaat hangt echter nog steeds af van het staal.
Het NIST-rapport over pijpleidingstaal brengt Δt8/5 specifiek in verband met warmte-inbreng, chemische samenstelling, afstand tot de las en wanddikte. Deze relatie is fundamenteel: de warmte-inbreng verandert het thermische veld, de chemische samenstelling verandert de transformatiekeninetiek, de afstand verandert de lokale piektemperatuur en warmtestroom, en de wanddikte verandert de beschikbare wegen waarlangs warmte de verbinding kan verlaten. Een dikker onderdeel kan warmte anders afvoeren dan een dunne plaat, terwijl een opgesloten verbinding, een backing-constructie of een nabijgelegen lasrups de thermische randvoorwaarden kan veranderen.
Δt8/5 is geen volledige thermische geschiedenis. De parameter reduceert een afkoelcurve tot één tijdsinterval en zegt weinig over de verwarmingssnelheid, de exacte piektemperatuur, de tijd boven de austeniet-finishtemperatuur of de afkoeling vóór 800 °C. Twee cycli kunnen dezelfde Δt8/5 hebben, maar verschillende piektemperaturen en verschillende korrelgroottes van het voorafgaande austeniet. Ze kunnen daardoor verschillende fracties martensiet, bainiet, ferriet of perliet produceren. De parameter heeft ook een beperkte betekenis voor gebieden die nooit austenitisering bereiken, voor sommige roestvaststaalsoorten waarvan de transformaties verschillen van die van koolstof-mangaanstaal, en voor herverhitte gebieden waarvan de voorafgaande structuur al is veranderd.
Om die reden moet Δt8/5 metallografisch onderzoek, hardheidskartering en een geschikte continue-koeltransformatie- of lasthermische simulatie ondersteunen, maar niet vervangen. Het is een regelvariabele en geen universele voorspeller van de microstructuur.
Warmte-inbreng, plaatdikte, opsluiting en herverhitting bij meerlaags lassen
De nominale warmte-inbreng wordt doorgaans berekend uit de lasstroom, spanning en lassnelheid, waarbij indien van toepassing een efficiëntiefactor wordt gebruikt. De warmte-inbreng beschrijft de toegevoerde energie per lengte-eenheid, maar bepaalt niet eenduidig de lokale HAZ-cyclus. Dezelfde nominale waarde kan verschillende temperatuurvelden veroorzaken in een dikke opgesloten verbinding, een dunne plaat, een pijp met een grote warmteafvoer of een verbinding met voorverwarming. Ook de rupsgeometrie, boogefficiëntie, interpass-temperatuur, verbindingsvoorbewerking en warmteoverdracht naar klemmen of backing zijn van belang.
De chemische samenstelling verandert de respons op een bepaalde cyclus. Koolstofequivalent, legeringstoevoegingen en hardbaarheid bepalen hoe gemakkelijk austeniet tijdens het afkoelen in martensiet of bainiet transformeert. Een laaggelegeerd staal met dezelfde gemeten Δt8/5 als een staal met een lagere hardbaarheid kan een hardere HAZ vormen. Ook eerdere thermische blootstelling is van belang. Getemperd martensiet, genormaliseerd ferriet-perliet en bainitisch pijpleidingstaal beginnen een nieuwe cyclus niet vanuit dezelfde microstructurele toestand.
De plaat- of wanddikte verandert de warmtestroom in drie dimensies. Dun materiaal kan via zijn oppervlakken snel warmte verliezen, terwijl een dik onderdeel meer warmte opslaat en tijdens het voortschrijden van de las anders kan afkoelen. Voorverwarming verkleint de temperatuurgradiënt en verlengt doorgaans de afkoeltijd. Opsluiting verandert niet alleen de temperatuur; zij verhoogt ook de spanningen die ontstaan terwijl de HAZ samentrekt en terwijl waterstof door een harde, potentieel brosse zone diffundeert. Waterstofgeïnduceerde scheurvorming verschilt daarom van stollingsscheurvorming in het lasmetaal, lamellaire scheurvorming die samenhangt met rek in de dikterichting en insluitsels, vloeischeurvorming nabij gedeeltelijk gesmolten korrelgrenzen, en herscheurvorming tijdens latere verhitting. ESDEP noemt vloeischeurvorming in de HAZ, waterstofgeïnduceerde scheurvorming en herscheurvorming als enkele van de belangrijkste lasbaarheidsproblemen bij constructiestaal.
ISO 13916:2025 behandelt de meting van voorverwarmings-, tussendoorgangs- en voorverwarmingshandhavingstemperaturen tijdens smeltlassen, maar sluit de meting van de temperatuur van de postlaswarmtebehandeling uit. Strong evidence

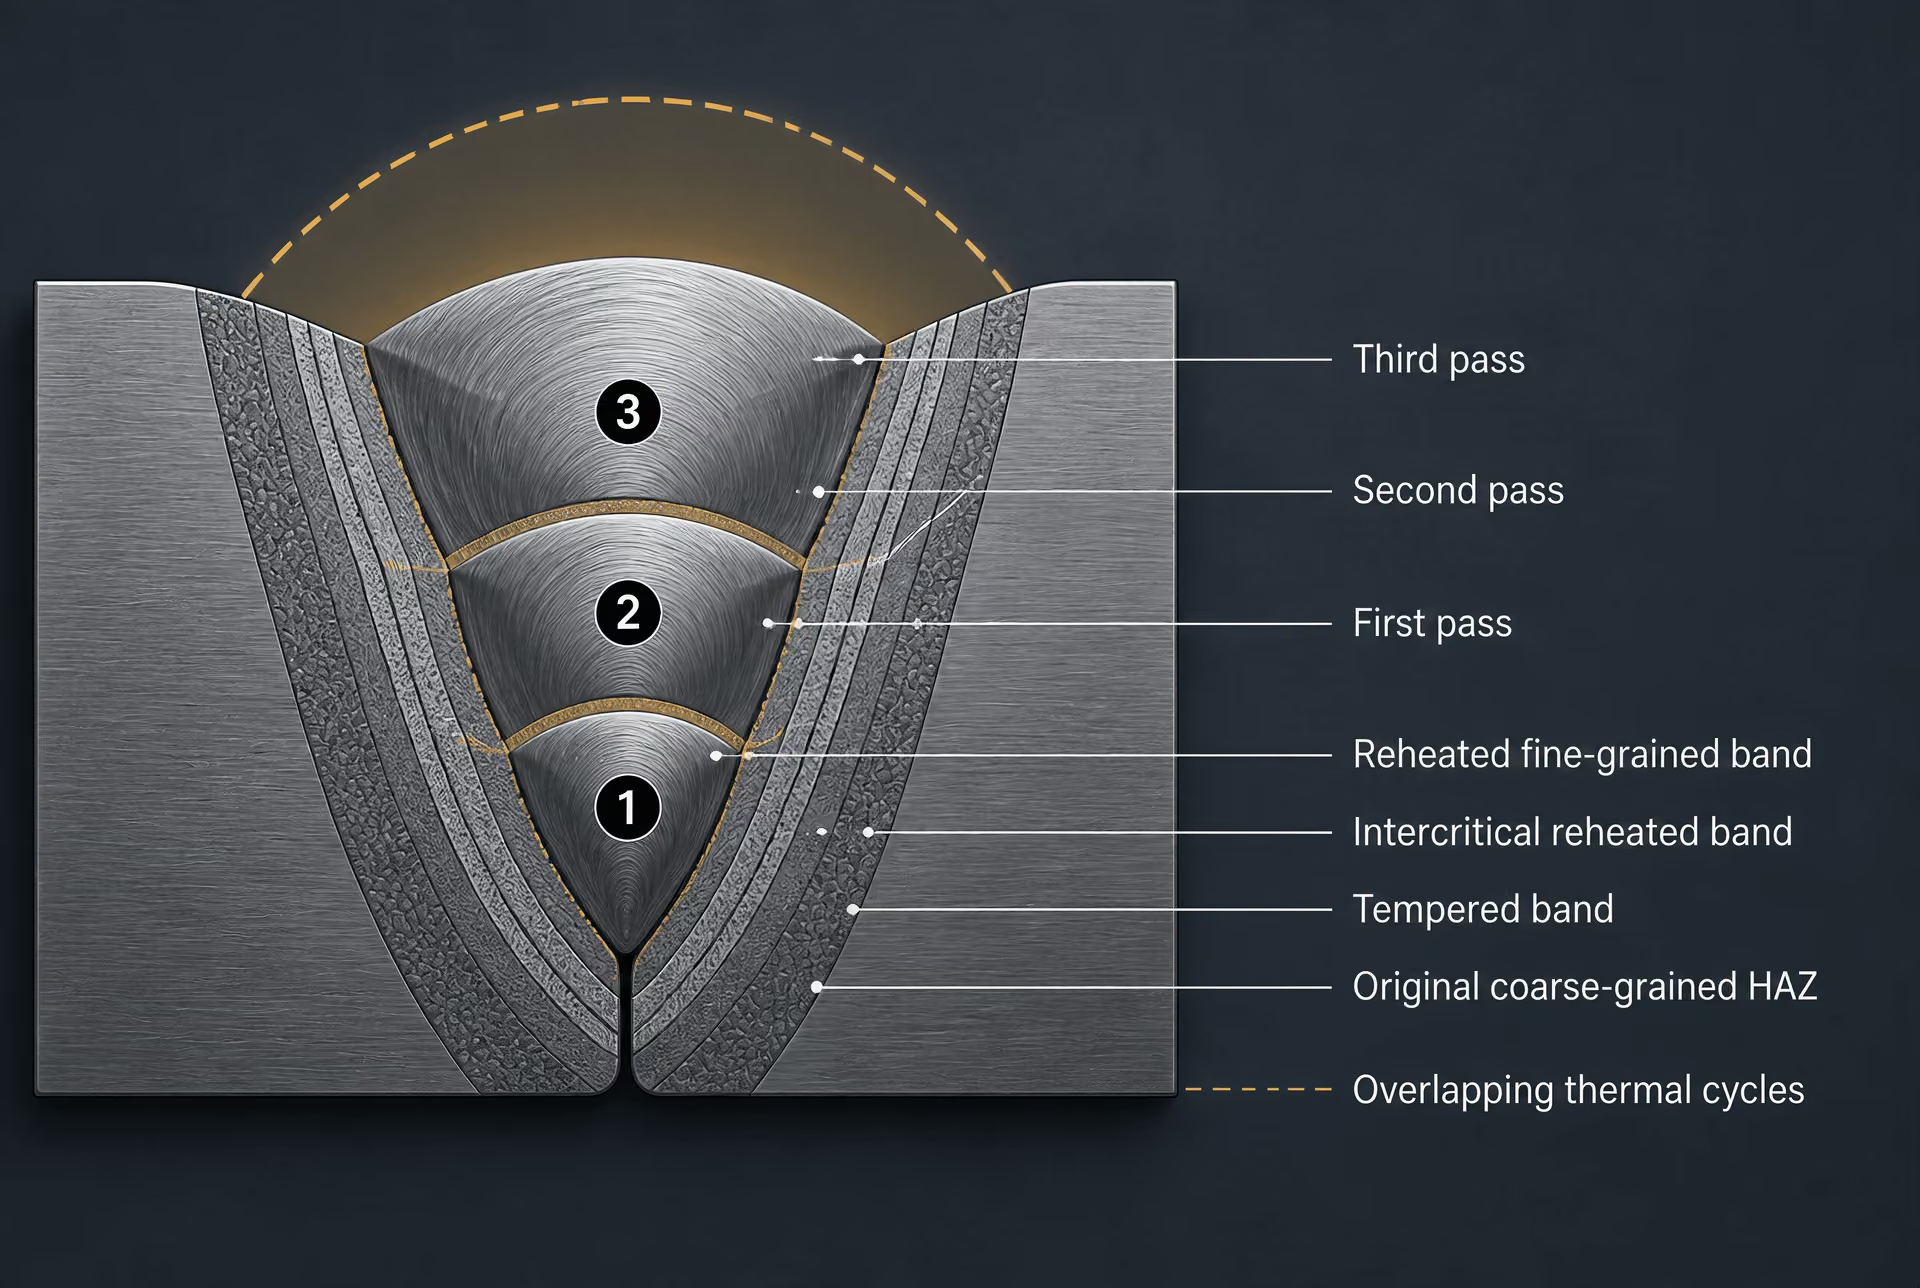
Meerlaags lassen voegt nieuwe thermische cycli toe voordat de verbinding tot haar eindtoestand is afgekoeld. Een latere lasrups kan de HAZ die door een eerdere lasrups is gevormd temperen, verfijnen, gedeeltelijk opnieuw austenitiseren of overtemperen. De piektemperatuur varieert over de vorige lasrups en HAZ, zodat één locatie kan verweken terwijl een andere opnieuw korrelgroei of interkritische transformatie ondergaat. Graad 91 illustreert het gevolg: ASM International en EPRI rapporteerden in 2016 dat type-IV-scheurvorming verband houdt met de HAZ van het basismetaal, in het bijzonder met de fijnkorrelige en interkritische gebieden. Gesimuleerde cycli lieten ook zien dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verminderen.
| WBZ-subgebied | Austenitisatietoestand | Waarschijnlijke transformatie of invloed op eigenschappen |
|---|---|---|
| Grofkorrelige WBZ | Boven Ac3 bij een voldoende hoge piektemperatuur voor korrelgroei | Grove korrels van het vooraf gevormde austeniet; mogelijk verlies van taaiheid |
| Fijnkorrelige WBZ | Boven Ac3 zonder uitgesproken korrelgroei | Fijnere getransformeerde structuur, maar de hardheid blijft afhankelijk van de chemische samenstelling |
| Interkritische WBZ | Tussen Ac1 en Ac3 | Gemengde getransformeerde en ongetransformeerde structuur; mogelijke lokale verweking |
| Overontlaten WBZ | Onder Ac1 | Ontlaten, vergroving van carbiden en verminderde hardheid of sterkte |
Ditzelfde principe geldt ook voor andere aspecten dan sterkte en scheurvorming. In het onderzoek van TWI uit 2002 naar lassen van supermartensitisch roestvast staal werd de HAZ-structuur onderzocht in relatie tot corrosie, spanningscorrosiescheurvorming, sulfidespanningsscheurvorming, herverhitting door daaropvolgende lasrupsen en warmtebehandeling na het lassen (PWHT). De temperatuurregeling moet daarom worden gemeten en niet worden verondersteld. ISO 13916:2025 specificeert de meting van voorverwarmings-, interpass- en onderhoudstemperaturen tijdens smeltlassen, maar sluit de meting van de PWHT-temperatuur uit. EN 1011-2 behandelt booglassen van ferritische staalsoorten, met uitzondering van ferritische roestvaststaalsoorten. Samen vormt de thermische cyclus — en niet alleen de nominale warmte-inbreng — de betekenisvolle verbinding tussen de lasprocedure, de lokale structuur en het gedrag tijdens gebruik.
3. Austenitisatie en de conventionele HAZ-subgebieden
Austenitisatie De transformatie van ferriet, perliet, bainiet of ontlaten martensiet in austeniet tijdens verhitting door het kritieke temperatuurbereik.
De conventionele onderverdeling van de HAZ van ferritisch staal volgt de maximale temperatuur die tijdens het lassen wordt bereikt, en niet een vaste afstand gemeten vanaf de smeltgrens. Een punt dicht bij de las kan tot boven de bovenste kritische temperatuur, , worden verhit en vóór het afkoelen volledig in austeniet transformeren. Een punt verder van de las kan alleen het interkritische gebied tussen en doorlopen, terwijl een ander punt onder kan blijven en alleen een ontlaatcyclus ondergaat. De grenzen zijn daarom thermische contouren en geen scherpe metallurgische scheidslijnen.
TWI beschrijft de HAZ van conventioneel staal als bestaande uit een korrelvergrofde, korrelverfijnde, gedeeltelijk getransformeerde en ontlaten zone, ingedeeld op basis van de piektemperatuur en de afstand tot de las. NIST gebruikt nauw verwante termen voor pijpstaal: grofkorrelige, fijnkorrelige, interkritische en overontlaten zones. Dezelfde las kan al deze gebieden bevatten, maar hun breedte verandert met de boogenergie, de voortloopsnelheid, de plaat- of pijpwanddikte, de lasnaadgeometrie, de voorverwarming en de warmtegeleidingscoëfficiënt van het staal.

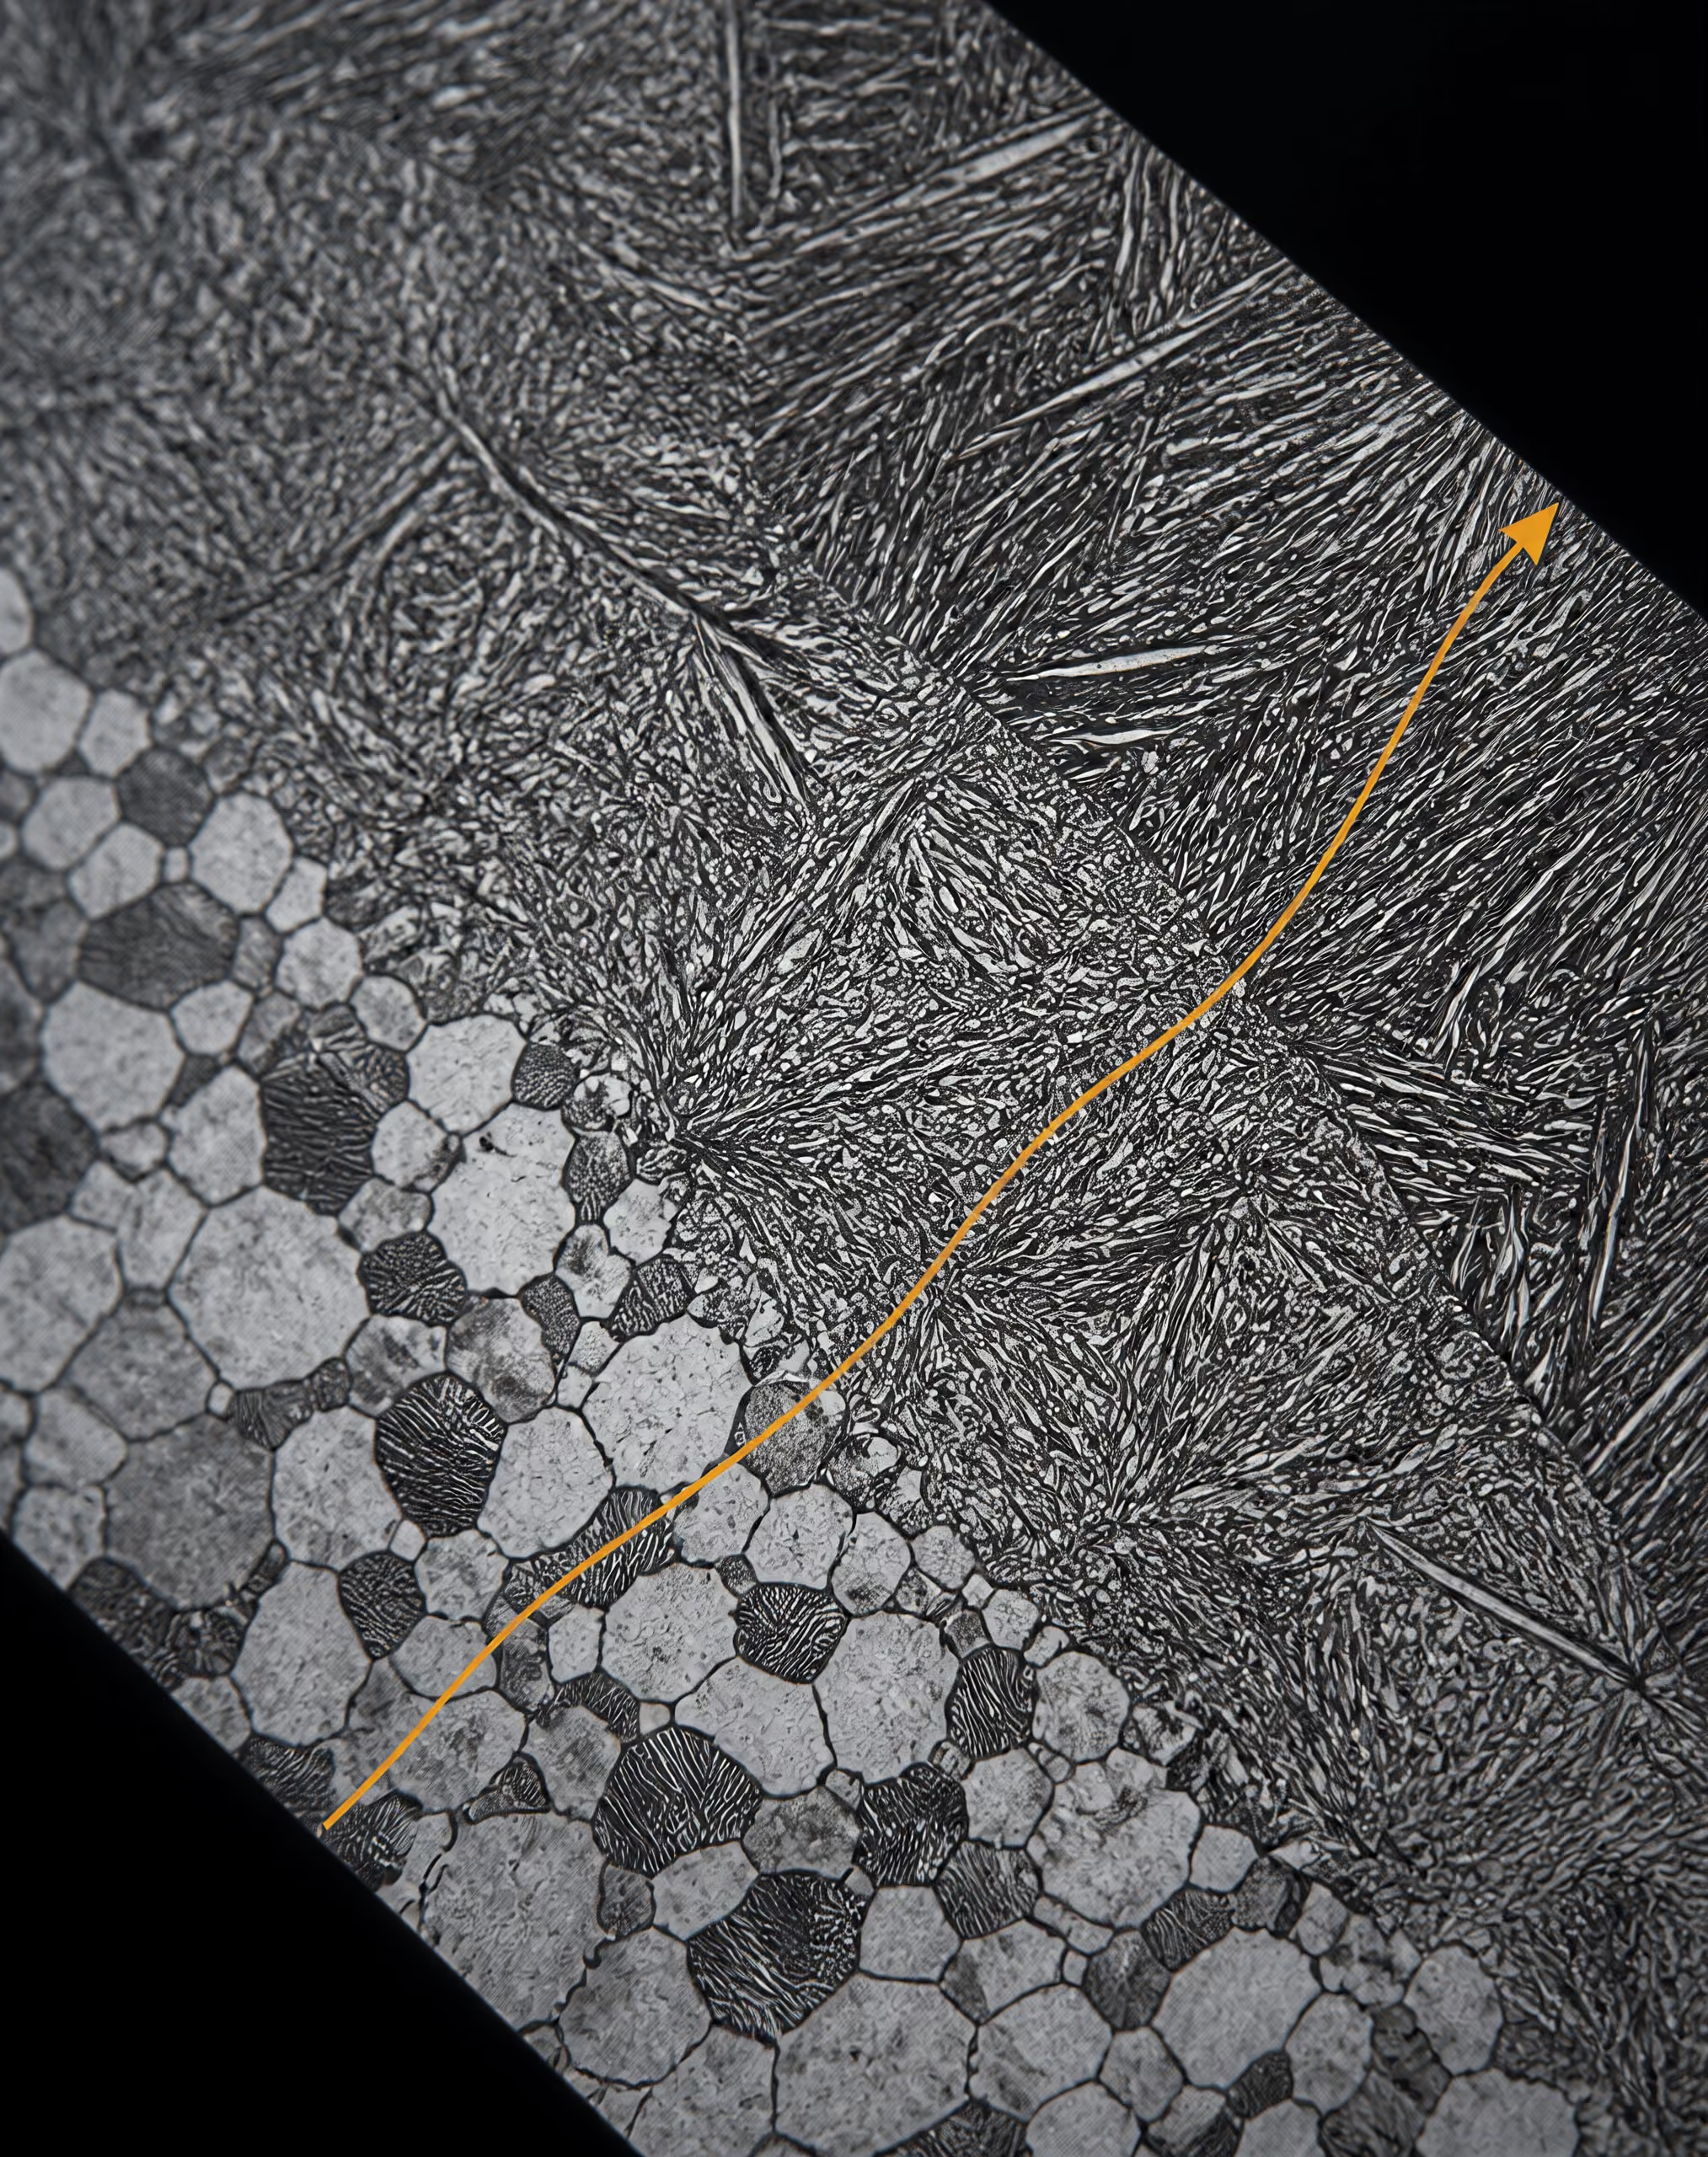
Austenitisatie is de centrale gebeurtenis in het warmere deel van de HAZ. Bij verhitting door beginnen ferriet en eventueel aanwezige perliet, bainiet of ontlaten martensiet in austeniet te transformeren. Boven is een koolstofarm hypoeutectoïde staal nominaal austenitisch, hoewel de verwarmingssnelheid, legeringssegregatie, onopgeloste carbiden en de voorafgaande microstructuur beïnvloeden in hoeverre die transformatie volledig is. Korrelgroei hangt vervolgens zowel van de temperatuur als van de tijd af. Een korte lascyclus kan aanzienlijke korrelvergroting veroorzaken, omdat de temperaturen nabij de smeltgrens uitzonderlijk hoog zijn, ook al duurt de blootstelling slechts enkele seconden.
Grove korrels van het vooraf gevormde austeniet kunnen de slagtaaiheid verlagen, terwijl de afkoelcondities bepalen of hardere bainitische of martensitische producten ontstaan. Strong evidence
Grofkorrelige of korrelvergrofde HAZ
De grofkorrelige HAZ (CGHAZ) ligt bij conventionele ferritische staalsoorten direct buiten de smeltgrens. De piektemperatuur ligt boven en is hoog genoeg om snelle korrelgroei van austeniet te activeren; in veel beschrijvingen strekt deze zone zich uit tot het gebied dat de solidustemperatuur nadert, hoewel het materiaal vast blijft en geen deel uitmaakt van de smeltzone. In de oorspronkelijke ferrietmatrix vormt zich overal austeniet en de oorspronkelijke ferrietkorrelgrenzen bepalen niet langer de getransformeerde structuur. Bij afkoeling vormen zich ferriet, perliet, bainiet of martensiet binnen de vergrote voorafgaande austenietkorrels, afhankelijk van de samenstelling en de afkoelsnelheid.
Grote voorafgaande austenietkorrels verkleinen het totale grensvlak dat beschikbaar is voor kiemvorming tijdens de transformatie. Daardoor kan de vorming van diffusiematig ferriet worden vertraagd en kan de hardbaarheid tijdens de lokale thermische cyclus toenemen. Bij voldoende snelle afkoeling kan een laaggelegeerd staal daarom bainiet of martensiet in de CGHAZ ontwikkelen, zelfs wanneer de onaangetaste plaat ferritisch-perlitisch is. Het koolstofgehalte, mangaan, chroom, molybdeen, nikkel, microlegeringstoevoegingen en boor beïnvloeden deze respons allemaal. Titanium-, niobium- en vanadiumcarbonitriden kunnen de austenietgroei afremmen zolang zij stabiel blijven, maar overmatige oplossing bij hoge temperatuur neemt dat pinning-effect weg.
Het resultaat is niet simpelweg “een hardere HAZ”. Grove voorafgaande austenietkorrels kunnen de slagtaaiheid verlagen doordat zij de effectieve grootte van splijtingsfacetten vergroten en doordat zij de vorming van ongunstige transformatieproducten mogelijk maken. Een harde CGHAZ kan bovendien gevoelig zijn voor door waterstof veroorzaakte scheurvorming wanneer diffundeerbare waterstof, trekrestspanningen en een voldoende scheurgevoelige microstructuur gelijktijdig aanwezig zijn. De afkoelsnelheid blijft doorslaggevend. TWI noemt de afkoelsnelheid door het transformatiegebied, de samenstelling en hardbaarheid, en de grootte van de voorafgaande austenietkorrels als de belangrijkste factoren die de microstructuur en hardheid van de HAZ bepalen.
Voor pijpstaal is de praktische aanduiding van de afkoeling vaak , de tijd die een locatie nodig heeft om van 800 °C naar 500 °C af te koelen. Een korte duidt doorgaans op een snellere afkoeling en een grotere neiging tot vorming van bainitische of martensitische producten; een langere waarde maakt meer diffusiematige transformatie en ontlaten mogelijk. De relatie is niet universeel of eendimensionaal. In een NIST-rapport over pijpstaal staat dat afhangt van de warmte-inbreng, de chemische samenstelling, de afstand tot de las en de wanddikte. Bijgevolg kunnen twee punten op dezelfde nominale afstand van een las in verschillende pijpgeometrieën of bij verschillende lasprocedures een verschillende afkoelgeschiedenis ondergaan.
Fijnkorrelige of korrelverfijnde HAZ
De fijnkorrelige HAZ (FGHAZ) bereikt een piektemperatuur boven , zodat de structuur aanzienlijk of volledig wordt geaustenitiseerd, maar de piektemperatuur blijft onder het bereik waarin uitgesproken korrelvergroving van austeniet optreedt. De austenietkorrels blijven kleiner dan die in de CGHAZ. Tijdens het afkoelen biedt deze fijnere voorafgaande austenietstructuur meer kiemvormingsplaatsen en bevordert zij doorgaans een fijnere ferriet-bainiet- of martensietstructuur.
“Fijnkorrelig” garandeert geen lage hardheid of hoge taaiheid. Een snelle thermische cyclus in een staal met een hoge hardbaarheid kan nog steeds hard bainiet of martensiet produceren. Omgekeerd kan een langzame cyclus zachter ferriet en perliet produceren. De FGHAZ is ten opzichte van de CGHAZ vaak mechanisch gunstiger omdat de getransformeerde bestanddelen fijner zijn, maar de lokale taaiheid hangt af van het daadwerkelijke product, het koolstofgehalte, insluitsels, segregatie en de geschiedenis van herverhitting.
Meerdere lasgangen maken het beeld complexer. Een volgende lasgang kan een deel van een eerder gevormde CGHAZ verhitten tot het fijnkorrelige austenitische gebied of tot het interkritische gebied, waardoor een smalle band ontstaat met een andere structuur dan zowel de oorspronkelijke CGHAZ als het onaangetaste basismetaal. HAZ-nomenclatuur beschrijft daarom een bepaalde thermische cyclus en is geen permanent label dat aan een vast stuk staal verbonden is.
Interkritische, gedeeltelijk getransformeerde en overontlaten gebieden
De interkritische HAZ (ICHAZ) bereikt een piektemperatuur tussen en . Slechts een deel van de oorspronkelijke microstructuur wordt austeniet. In ferritisch-perlitisch staal transformeren de perlitische of koolstofverrijkte bestanddelen en geselecteerde ferrietgebieden bij voorkeur, terwijl een deel van het ferriet ongetransformeerd blijft. Bij afkoeling kan het nieuw gevormde austeniet ferriet, bainiet of martensiet worden, terwijl het ongetransformeerde ferriet een afzonderlijke thermische geschiedenis behoudt. Deze gemengde structuur kan over zeer kleine afstanden scherpe lokale verschillen in hardheid en weerstand tegen vervorming veroorzaken.
De ICHAZ is bijzonder belangrijk in kruipvast Grade 91-staal, dat in EN 10088-1 nominaal wordt aangeduid als X10CrWMoVNb9-2 en in de technische praktijk doorgaans als Grade 91 of P91 wordt geïdentificeerd. ASM International en EPRI rapporteerden in 2016 dat Grade 91 gevoelig is voor Type IV-scheurvorming in de HAZ van het basismetaal, met name in fijnkorrelige en interkritische gebieden. Simulaties van thermische cycli hebben eveneens aangetoond dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verlagen. Type IV-scheurvorming is daarom niet gelijkwaardig aan gewone waterstofscheurvorming: het betreft een kruipschadeprobleem dat samenhangt met de verweekte, microstructureel gewijzigde HAZ tijdens langdurige blootstelling.
Onder vindt geen bulk-austenitisatie plaats, maar er kunnen nog steeds aanzienlijke veranderingen optreden. In genormaliseerd ferritisch staal kan dit gebied de subkritische HAZ worden genoemd. In gehard en ontlaten staal kan de thermische lascyclus martensiet ontlaten, carbiden grover maken en de hardheid verlagen. Als de piektemperatuur en de houdtijd hoog genoeg zijn, wordt het gebied beschreven als ontlaten of overontlaten. De sterkte kan dalen, ook al vormt zich geen nieuw austeniet. In precipitatieversterkte of kruipvaste staalsoorten kunnen oplossing, vergroving of herverdeling van versterkende fasen belangrijker zijn dan ferriettransformatie.
Herverhitting door volgende lasgangen maakt deze complexiteit nog groter. Een eerder gehard gebied kan door een volgende lasgang worden ontlaten; een eerder ontlaten gebied kan gedeeltelijk opnieuw worden geaustenitiseerd; en een interkritische band kan opnieuw worden verhit tot een ander transformatiebereik. Lassen van supermartensitische roestvast staalsoorten laten zien waarom de HAZ niet uitsluitend als een sterktegradiënt kan worden beschouwd. Een TWI-onderzoek uit 2002 bestudeerde de microstructuren van hun HAZ in relatie tot corrosie, spanningscorrosiescheurvorming, sulfide-spanningsscheurvorming, herverhitting door volgende lasgangen en post-weld heat treatment (PWHT). De thermische cyclus kan de chroomverdeling, het ontlaten van martensiet en het resterende austeniet veranderen, waardoor zowel het mechanische gedrag als het corrosiegedrag wordt gewijzigd.
EN 1011-2 biedt richtlijnen voor het booglassen van ferritische staalsoorten, met uitzondering van ferritische roestvaste staalsoorten, terwijl ISO 13916:2025 de meting specificeert van voorverwarmings-, tussenlaag- en voorverwarmingshandhavingstemperaturen tijdens smeltlassen; de norm behandelt niet de meting van PWHT-temperaturen. Dergelijke beheersmaatregelen zijn belangrijk omdat de conventionele zones het gevolg zijn van de thermische geschiedenis. Zij kunnen niet betrouwbaar uitsluitend op basis van de afstand worden gedefinieerd.
4. Transformatieproducten en microstructuur van de HAZ
De warmte-beïnvloede zone (HAZ) krijgt geen uniforme structuur. Elke locatie naast de smeltgrens ondergaat een andere piektemperatuur, een andere tijd boven de kritische temperaturen en een ander afkoeltraject door het austeniet-naar-ferriet-transformatiebereik. Bij conventionele staalsoorten deelt TWI de HAZ op in grofkorrelige, fijnkorrelige, gedeeltelijk getransformeerde en ontlaten zones, op basis van de piektemperatuur en de afstand tot de las. Beschrijvingen voor pijpleidingen gebruiken voor dezelfde ruimtelijke opeenvolging vaak de termen grofkorrelige, fijnkorrelige, interkritische en overontlaten zones.
| Afkoelregime | Mogelijke dominante producten | Typische tendens van de eigenschappen |
|---|---|---|
| Relatief langzaam | Polygonale ferriet en perliet | Lagere hardheid; mogelijke verweking |
| Gemiddeld | Bovenste, onderste of korrelige bainiet | Gemiddelde tot hoge hardheid afhankelijk van morfologie en chemische samenstelling |
| Snel | Martensiet, vaak met bainiet of ferriet | Hogere hardheid en groter risico op waterstofscheurvorming |
| Subkritische herverhitting | Ontlaten martensiet of bainiet | Verminderde hardheid en sterkte door ontlaten |
Deze aanduidingen beschrijven de thermische blootstelling en geen gegarandeerde eigenschappen. Een fijnkorrelig gebied kan taaier zijn dan een aangrenzend grofkorrelig gebied, maar de hardheid ervan hangt nog steeds af van de samenstelling en de afkoelsnelheid. Een gebied dat als martensitisch wordt beschreven, kan een hoge hardheid hebben, maar de gevoeligheid voor scheurvorming hangt af van het koolstofgehalte, waterstof, de mate van inklemming, de ontlaatconditie en lokale spanningen. Fasenamen zijn noodzakelijk, maar vormen geen voorspelling van eigenschappen.
Vorming van ferriet, perliet, bainiet en martensiet
Wanneer ferritisch staal boven zijn bovenste kritische temperatuur wordt verhit, transformeren het oorspronkelijke ferriet en perliet in austeniet. De piektemperatuur bepaalt hoeveel austeniet wordt gevormd en in welke mate de austenietkorrels groeien. Tijdens de daaropvolgende afkoeling valt dit austeniet uiteen via concurrerende transformaties. De afkoelsnelheid wordt vaak weergegeven door Δt8/5, de verstreken tijd waarin het materiaal afkoelt van 800 °C naar 500 °C. Dit interval is een praktische lasparameter, omdat een groot deel van de austeniettransformatie in koolstofstaal en laaggelegeerd staal binnen of nabij dit bereik plaatsvindt.
Bij relatief langzaam afkoelen leidt diffusieve transformatie tot polygonale ferriet, vaak gevolgd door perliet. Koolstof die uit groeiend ferriet wordt afgestoten, verrijkt het resterende austeniet, waardoor ferriet en cementiet samen perliet kunnen vormen. In een HAZ kan het ferriet echter georiënteerd, Widmanstätten-achtig of anderszins niet-equiaxiaal zijn, omdat de austenietkorrelgrenzen en de thermische gradiënt de kiemvorming en groei beïnvloeden. De resulterende morfologie is van belang. Twee gebieden kunnen beide als ferritisch-perlitisch worden aangeduid, maar toch aanzienlijk verschillen in korrelgrootte, cementietverdeling en slagtaaiheid.
Bij gemiddelde afkoelsnelheden kan bainitische transformatie een groot deel van de ferriet-perlietreactie vervangen. Bainiet vormt zich onder het temperatuurbereik waarin gewoon polygonair ferriet en perliet overheersen, maar boven het bereik waarin martensiet door afschuiving zonder diffusie wordt gevormd. Bovenbainiet en onderbainiet zijn geen uitwisselbare beschrijvingen: hun ferrietmorfologie en carbideverdeling verschillen, en onderbainiet heeft over het algemeen een fijnere carbideverspreiding. Metallografisch onderzoek van lassen kan ook granulair bainiet of bainitisch ferriet identificeren; deze termen weerspiegelen de morfologie en de etsgedragingen, en niet één universele structuur.
Snelle afkoeling onderdrukt de diffusieve verplaatsing van koolstof en kan austeniet in martensiet laten transformeren. Martensiet is een oververzadigde, vervormde vorm van ferriet die door een diffusievrije transformatie ontstaat. In laagkoolstof constructiestaal kan het voorkomen als lattenmartensiet, vaak gemengd met bainiet of ferriet; materiaal met een hoger koolstofgehalte kan hardere, brosser martensitische gebieden vormen. Vers gevormd, niet-ontlaten martensiet is bijzonder belangrijk bij door waterstof veroorzaakte scheurvorming, omdat hoge hardheid, trekrestspanningen en diffundeerbare waterstof gezamenlijk kunnen werken. Voorwarmen en een gecontroleerde warmte-inbreng verlengen het afkoelinterval, maar bewijzen op zichzelf niet dat martensiet is vermeden.
Een daaropvolgende lasgang kan elk van deze producten veranderen. Opnieuw verhitten kan martensiet ontlaten, een eerdere HAZ verfijnen of gedeeltelijk opnieuw in austeniet omzetten, of een interkritisch gebied vormen waarin nieuw gevormd austeniet naast onveranderd ferriet aanwezig is. Een warmtebehandeling na het lassen kan martensiet ontlaten en restspanningen verminderen, terwijl overmatige blootstelling ontlaten gebieden kan verzachten en de carbideverdelingen kan veranderen. De uiteindelijke doorsnede is daarom een registratie van overlappende thermische cycli en niet alleen van het afkoelen na de eerste lasgang.
Hardbaarheid Het vermogen van staal om onder een gespecificeerde afkoelconditie door zijn doorsnede heen martensiet te vormen; dit onderscheidt zich van de maximaal bereikbare hardheid.
NIST rapporteert dat Δt8/5 in pijpleidingstaal afhankelijk is van de warmte-inbreng, de chemische samenstelling, de afstand tot de las en de wanddikte. Die afhankelijkheid is belangrijk: dezelfde nominale lasprocedure kan verschillende structuren veroorzaken aan de smeltgrens, aan de rand van de grofkorrelige HAZ en verder in de plaat. De warmte-inbreng vormt geen volledige beschrijving van de thermische geschiedenis, aangezien ook het boogrendement, de lasnaadgeometrie, de mate van inklemming en de tussenlaagtemperatuur de lokale cyclus beïnvloeden.
Korrelgrootte van het voorafgaande austeniet en hardbaarheid
De korrelgrootte van het voorafgaande austeniet is de grootte van de austenietkorrels die onmiddellijk vóór de transformatie tijdens het afkoelen aanwezig zijn. Deze is niet hetzelfde als de uiteindelijke ferrietkorrelgrootte. In de grofkorrelige HAZ maken hoge piektemperaturen en langdurige blootstelling boven het bereik waarin austenietkorrels grover worden, korrelgroei mogelijk. Korrelgrenzen bieden vervolgens minder kiemvormingsplaatsen voor diffusief ferriet, waardoor de transformatie kan worden uitgesteld tot lagere temperaturen. Lagere transformatietemperaturen en minder kiemvorming kunnen bainiet of martensiet bevorderen, vooral wanneer het staal een aanzienlijke hardbaarheid heeft.
Hardbaarheid beschrijft de diepte of mate waarin staal onder een bepaalde afkoelconditie martensiet kan vormen; dit is niet hetzelfde als de maximaal bereikbare hardheid. Legeringselementen zoals mangaan, chroom, molybdeen en nikkel vertragen over het algemeen de ferriet- en perlietreacties, waardoor de transformatie op een continu-koeltransformatiediagram naar langere tijden verschuift. Borium kan de hardbaarheid sterk verhogen wanneer het in de juiste toestand aan de austenietkorrelgrenzen behouden blijft. Koolstof verhoogt de martensiethardheid en beïnvloedt ook de hardbaarheid, maar het effect ervan kan niet los worden gezien van de rest van de chemische samenstelling.
De korrelgrootte verandert dit evenwicht. Grove korrels van het voorafgaande austeniet verhogen vaak de hardbaarheid, omdat zij het totale korrelgrensoppervlak verkleinen dat beschikbaar is voor kiemvorming van ferriet en perliet. Zij kunnen ook de taaiheid verminderen doordat grotere uiteindelijke transformatiepakketten of splijtingsbevorderende eenheden ontstaan. Fijne korrels van het voorafgaande austeniet bevorderen doorgaans een eerdere diffusieve transformatie en leveren een fijnere getransformeerde structuur op, hoewel een fijnkorrelig gebied nog steeds hard kan worden als de afkoelsnelheid en het gehalte aan legeringselementen voldoende hoog zijn.
- Formule
- CEIIW = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
- Basis
- Massapercentages
- Interpretatie
- Hogere waarden wijzen doorgaans op grotere hardbaarheid en een groter risico op verharding van de WBZ
- Beperking
- Een screeningsparameter, geen vervanging voor analyse van de thermische cyclus
Daarom identificeert TWI de afkoelsnelheid, de staalsamenstelling en hardbaarheid, en de korrelgrootte van het voorafgaande austeniet als de belangrijkste factoren die de microstructuur en hardheid van de HAZ bepalen. Dezelfde hardheidswaarde kan voortkomen uit verschillende mengverhoudingen van martensiet, bainiet en ferriet, met verschillend breukgedrag. Omgekeerd garanderen gelijke martensietfracties geen gelijke taaiheid, omdat de pakketgrootte, het koolstofgehalte, de insluitsels en de ontlaatconditie kunnen verschillen.
Grade 91 illustreert het gevaar van het beschouwen van de HAZ als één enkele martensitische band. Grade 91 is gevoelig voor Type IV-scheurvorming in de HAZ van het basismetaal, met name in fijnkorrelige en interkritische gebieden, zoals in 2016 gerapporteerd door ASM International en EPRI. Deze gebieden vormen niet simpelweg het hardste deel van de las. Langdurige kruipschade concentreert zich op plaatsen waar de thermische cyclus en het daaropvolgende ontlaten of de gedeeltelijke transformatie een plaatselijk zwakkere microstructuur veroorzaken. Gesimuleerde thermische cycli hebben ook aangetoond dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verminderen.
Koolstofequivalenten en samenstellingsafhankelijke transformatie
Formules voor het koolstofequivalent brengen verschillende effecten van legeringselementen samen in één lasbaarheidsindex. Het IIW-koolstofequivalent, gewoonlijk geschreven als:
maakt gebruik van massapercentages. Een hogere waarde wijst over het algemeen op een grotere hardbaarheid en een grotere kans op de vorming van harde HAZ-constituenten bij een bepaalde afkoelcyclus. De formules CET en Pcm zijn alternatieve systemen voor koolstofequivalenten die worden gebruikt voor specifieke bereiken van laaggelegeerd staal en voor bepaalde lasevaluaties. Zij zijn niet zonder meer uitwisselbaar, ongeacht de norm of procedure waarin zij zijn gespecificeerd.
Het koolstofequivalent is daarom een screeningsparameter en geen vervanging voor analyse van de thermische cyclus. Twee staalsoorten met een vergelijkbare CEIIW kunnen verschillend transformatiegedrag vertonen, omdat hun legeringselementen de ferriet-, bainiet- en martensietreacties op verschillende manieren beïnvloeden. Ni, Cr, Mo, Mn, V, Nb, Ti en B beïnvloeden ook precipitatie, austenietkorrelgroei en de respons op ontlaten. De werkelijke HAZ hangt naast de bulkchemie af van de piektemperatuur, Δt8/5, de korrelgrootte van het voorafgaande austeniet en de geschiedenis van het opnieuw verhitten.
EN 1011-2 behandelt het booglassen van ferritische staalsoorten, met uitzondering van ferritische roestvaste staalsoorten, en gebruikt de samenstelling en lasomstandigheden om de beheersing van het risico op waterstofscheuren te ondersteunen. Temperatuurmetingen vereisen afzonderlijke aandacht: ISO 13916:2025 specificeert de meting van voorwarm-, tussenlaag- en temperatuurwaarden voor het handhaven van de voorwarmtemperatuur tijdens smeltlassen, maar sluit de meting van temperaturen bij een warmtebehandeling na het lassen uit. Noch een waarde voor het koolstofequivalent, noch een tussenlaagmeting identificeert op zichzelf het uiteindelijke fasenmengsel.
Het samenstellingsafhankelijke principe reikt verder dan koolstofstaal en laaggelegeerd constructiestaal. TWI’s bespreking uit 2002 van lassen van supermartensitische roestvaste staalsoorten brengt de HAZ-microstructuren in verband met corrosie, spanningscorrosiescheuren, sulfidespanningsscheuren, opnieuw verhitten door daaropvolgende lasgangen en een warmtebehandeling na het lassen (PWHT). In dergelijke staalsoorten kunnen de vorming van austeniet, het ontlaten van martensiet en behouden of teruggevormd austeniet zowel de corrosierespons als de sterkte veranderen. De metallurgie van de HAZ bepaalt bijgevolg meer dan alleen de hardheid: zij kan de plaatselijke taaiheid, kruipsterkte, waterstofrespons en het corrosiegedrag beheersen.
5. Hardheid, taaiheid en sterkte in de gehele HAZ
De warmte-beïnvloede zone (HAZ) heeft niet één hardheid of één mechanische respons. Zij bestaat uit een opeenvolging van gebieden die zijn gevormd door verschillende piektemperaturen en afkoelpaden: grofkorrelige, fijnkorrelige, gedeeltelijk getransformeerde of interkritische, en getemperde of overgetemperde zones. TWI beschrijft deze gebieden als onderverdelingen van conventionele staalsoorten, gebaseerd op de piektemperatuur en de afstand tot de smeltgrens. Een beschrijving van pijpleidingstaal door het National Institute of Standards and Technology (NIST) gebruikt de nauw verwante termen grofkorrelige, fijnkorrelige, interkritische en overgetemperde HAZ.
Elk gebied heeft zijn eigen korrelgrootte van het voorafgaande austeniet, transformatieproducten, restspanning en respons op latere thermische cycli. Een hardheidsverloop registreert daarom een ruimtelijke gradiënt en niet één enkele eigenschap van “de HAZ”. De hardheid kan nabij de smeltgrens toenemen, in een interkritisch gebied afnemen en opnieuw veranderen op de plaats waar het basismateriaal is getemperd zonder volledig opnieuw te zijn geaustenitiseerd. Treksterkte, taaiheid en ductiliteit vertonen verwante, maar niet identieke trends.
Waarom de hardheid verandert met de afkoelsnelheid
De centrale relatie die TWI identificeert, betreft de afkoelsnelheid, de samenstelling en hardbaarheid van het staal, en de korrelgrootte van het voorafgaande austeniet. Deze variabelen bepalen welke transformaties optreden wanneer het austeniet door het transformatiegebied afkoelt. Een snelle thermische cyclus kan de diffusionele vorming van ferriet en perliet onderdrukken, waardoor bainiet of martensiet achterblijft. Een tragere cyclus geeft koolstof en legeringselementen meer tijd om te diffunderen, wat vaak zachtere ferritische of perlitische structuren oplevert. Het resultaat is een hogere of lagere hardheid, maar hardheid is niet eenvoudigweg een directe maat voor alle andere mechanische eigenschappen.
Lasthermische cycli worden vaak beschreven met Δt8/5, de tijd die nodig is om af te koelen van 800 °C naar 500 °C. Dit interval is een praktische indicator voor ferritische staalsoorten, omdat een groot deel van de austeniettransformatie binnen of nabij dit bereik plaatsvindt. NIST stelt dat Δt8/5 afhangt van de warmte-inbreng, de chemische samenstelling, de afstand tot de las en de wanddikte. Het is geen universele materiaalconstante. Een dik onderdeel kan warmte vasthouden en langzamer afkoelen dan een dun onderdeel onder verder vergelijkbare lasomstandigheden; voorverwarming en de interpass-temperatuur hebben een vergelijkbaar effect.
De samenstelling verandert de respons op een bepaalde afkoeltijd. Koolstof verhoogt de capaciteit voor martensietvorming, terwijl legeringstoevoegingen zoals mangaan, chroom, molybdeen en nikkel de hardbaarheid en de transformatiekinetiek beïnvloeden. Ook de korrelgrootte van het voorafgaande austeniet is van belang. Grofkorrelige austenietkorrels bieden minder kiemplaatsen voor diffusionele producten en kunnen bij een bepaalde afkoelcyclus de vorming van hardere transformatieproducten bevorderen. Dezelfde nominale Δt8/5 kan daarom in twee staalsoorten, of in twee HAZ-gebieden van hetzelfde onderdeel, een verschillende hardheid opleveren wanneer de piektemperaturen en korrelstructuren verschillen.
Een harde HAZ wijst vaak op martensiet, bainiet of een andere door transformatie verharde structuur. Die waarneming is belangrijk, maar hardheid alleen bewijst niet de aanwezigheid van een bepaalde fase. Voor die interpretatie zijn metallografisch onderzoek, het koolstofgehalte, de lasprocedure en de afkoelgeschiedenis nodig. Een hoge hardheid kan samengaan met verminderde taaiheid en een grotere gevoeligheid voor door waterstof geïnduceerde scheurvorming wanneer er ook diffundeerbare waterstof en trekbelasting door opsluiting aanwezig zijn. Het is niet juist om elk hard gebied als een scheur te bestempelen, of elke scheur naast een las als “HAZ-scheurvorming”. ESDEP onderscheidt vloeischeurvorming in de HAZ, door waterstof geïnduceerde scheurvorming en herverhittingsscheurvorming als afzonderlijke lasbaarheidsproblemen; stollingsscheurvorming en lamellaire inscheuring zijn opnieuw afzonderlijke mechanismen.
Voorverwarming en beheersing van de interpass-temperatuur beïnvloeden het afkoelpad en het ontsnappen van waterstof. EN 1011-2 behandelt booglassen van ferritische staalsoorten, met uitzondering van ferritische roestvaststaalsoorten, en geeft richtlijnen die relevant zijn voor het beheersen van thermische lasomstandigheden en het risico op scheurvorming. ISO 13916:2025 specificeert de meting van voorverwarmings-, interpass- en onderhoudstemperaturen tijdens smeltlassen, maar heeft geen betrekking op de meting van temperaturen tijdens een warmtebehandeling na het lassen. Deze onderscheidingen zijn van belang wanneer een hardheidsresultaat wordt vergeleken met een gekwalificeerde lasprocedure.
Verlies aan taaiheid in grofkorrelige gebieden
De grofkorrelige HAZ (CGHAZ) bereikt een temperatuur die hoog genoeg is om het staal opnieuw te austenitiseren en de korrels van het voorafgaande austeniet te laten groeien. Korrelgroei vermindert het aantal effectieve barrières tegen brosse breuk door splijting en kan, afhankelijk van de samenstelling en de afkoelsnelheid, grote bainitische of martensitische pakketten opleveren. De CGHAZ kan daardoor een lagere kerfslagenergie of een hogere overgangstemperatuur van taai naar bros vertonen, zelfs wanneer de treksterkte hoog is.
Hardheid en taaiheid mogen niet als onderling uitwisselbaar worden beschouwd. Een hardere structuur kan een hogere rek- en treksterkte hebben en vóór breuk toch minder impactenergie absorberen. Omgekeerd kan een gebied met een matige hardheid een slechte taaiheid hebben wanneer de korrelgrootte, insluitsels, lokale segregatie of martensiet-austeniet-constituenten gemakkelijke scheurpaden creëren. Het grofkorrelige gebied is bij de beoordeling van breuk bij lage temperaturen vaak de kritieke locatie, maar de exacte zwakste zone hangt af van de staalsoort en de thermische cyclus.
Een tweede lasdoorgang kan materiaal dat door de eerste doorgang is verhit, gedeeltelijk transformeren of temperen. Deze herverhitting kan sommige structuren verfijnen of temperen, terwijl aangrenzende grove korrels onveranderd blijven. In meerlagige lassen is de HAZ daardoor een superpositie van thermische geschiedenissen en geen grens die door één enkele lasdoorgang is bepaald. Een warmtebehandeling na het lassen kan restspanningen verminderen en martensitische bestanddelen temperen, maar herstelt niet de oorspronkelijke fijnkorrelige structuur van het basismateriaal.
Grade 91 laat zien waarom lokale taaiheid en sterkte bij hoge temperaturen afzonderlijk aandacht vereisen. Een bijdrage van ASM International en EPRI uit 2016 rapporteert gevoeligheid voor Type IV-scheurvorming in de HAZ van het basismateriaal, met name in fijnkorrelige en interkritische gebieden. Gesimuleerde thermische cycli toonden aan dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verminderen. Het kwetsbare gebied is daarom niet noodzakelijk het hardste of grofste deel van de las. Bij kruipbelasting kan een relatief zachte, fijnkorrelige band naast sterker materiaal rek en schade accumuleren.
Verzachting, lokale ductiliteit en eigenschapsgradiënten
De interkritische HAZ wordt verhit tot boven de onderste kritische transformatietemperatuur, maar niet zo ver dat de volledige microstructuur in austeniet wordt omgezet. Slechts een deel van de structuur wordt opnieuw geaustenitiseerd. Bij het afkoelen ontwikkelen zich nieuw gevormde transformatieproducten naast ferriet of getemperde bestanddelen die de cyclus hebben doorstaan. Het resulterende mengsel kan een lagere hardheid hebben dan de aangrenzende CGHAZ, vooral wanneer het oorspronkelijke staal gehard en getemperd was of door precipitatie was versterkt.
Het overgetemperde gebied ondergaat een subkritische thermische cyclus. Het wordt niet opnieuw geaustenitiseerd, maar carbiden kunnen grover worden, precipitaten kunnen hun versterkende werking verliezen en eerder verharde bestanddelen kunnen verder temperen. De lokale hardheid en rekgrens kunnen afnemen. Deze verzachte band kan tijdens trekbelasting, buiging of kruip in bedrijf een voorkeursplaats voor vervorming worden. De grotere lokale ductiliteit maakt de verbinding niet automatisch veiliger: de rek concentreert zich daar omdat aangrenzende gebieden sterker blijven, en de geaccumuleerde vervorming kan Type IV-schade, het ontstaan van vermoeiingsscheuren of bezwijken aan een metallurgische grens bevorderen.
De treksterkte beschrijft de maximale technische spanning die tijdens een trekproef wordt bereikt. De rekgrens beschrijft het begin van aanzienlijke plastische vervorming. Hardheid is een lokale weerstand tegen indrukking en dient vaak als snelle indicator van sterkte, maar kan een trekproef niet vervangen. Ductiliteit beschrijft de plastische rek of verlenging vóór breuk. Taaiheid beschrijft de energieabsorptie en weerstand tegen scheuruitbreiding onder een gespecificeerde proefconditie. Deze eigenschappen kunnen binnen dezelfde HAZ in verschillende richtingen veranderen.
Een minimale hardheid naast een las kan wijzen op overtemperen of interkritische verzachting, terwijl een maximale hardheid kan wijzen op martensitische transformatie en een risico op door waterstof geïnduceerde scheurvorming. Geen van beide resultaten stelt op zichzelf de lokale breuktaaiheid, vermoeiingslevensduur of bedrijfssterkte vast. Een hardheidsverloop moet worden geïnterpreteerd naast de macrostructuur, microstructuur, trek- of buigproeven, impactproeven waar vereist, en de verwachte bedrijfstemperatuur en belastingswijze.
Herverhitting door latere lasdoorgangen en PWHT wijzigen deze gradiënten verder. In een studie uit 2002 onderzocht TWI de HAZ-microstructuren van lassen in supermartensitisch roestvast staal in relatie tot corrosie, spanningscorrosiescheurvorming, sulfide-spanningsscheurvorming, herverhitting door latere lasdoorgangen en PWHT. Dit voorbeeld laat zien dat het in kaart brengen van mechanische eigenschappen niet los kan worden gezien van milieuprestaties: een verzachte of getransformeerde band kan ook verschillen in corrosiepotentiaal, stabiliteit van de passieve film en waterstofopname. De HAZ is daarmee een gegradeerd mechanisch en chemisch gebied, waarbij het bepalende risico wordt vastgesteld door de lokale structuur en de bedrijfsomstandigheden die daarop inwerken.
6. Mechanismen van HAZ-scheurvorming in koolstofstaal en laaggelegeerde staalsoorten
Scheurvorming nabij een las is niet één metallurgische gebeurtenis. ASM International en het European Steel Design Education Programme (ESDEP) classificeren lasscheuren op basis van hun locatie, tijdstip van ontstaan en aandrijvende kracht: sommige ontstaan na het lassen in de vaste toestand in de HAZ, sommige ontstaan tijdens het stollen van lasmetaal of plaatselijk gesmolten basismetaal, en andere verschijnen pas tijdens herverhitting of in bedrijf. Dit onderscheid is van belang omdat een scheur naast de smeltgrens kan worden veroorzaakt door waterstof, vloeibaarmaking aan korrelgrenzen, stollingskrimp, kruipschade of verlies aan ductiliteit in de dikterichting.
De HAZ heeft een thermische gradiënt in plaats van één enkele structuur. Gebieden in conventioneel staal worden doorgaans beschreven als zones met grovere korrels, fijnere korrels, gedeeltelijke transformatie of interkritische transformatie, en ontlaten of overontlaten. De NIST-classificatie voor pijpleidingstaal gebruikt de aanduidingen grofkorrelig, fijnkorrelig, interkritisch en overontlaten. Elke locatie ondergaat een andere piektemperatuur en een ander afkoelingsverloop. De praktische afkoelingsparameter Δt8/5 — de tijd die nodig is om af te koelen van 800 °C naar 500 °C — helpt om thermische cycli te relateren aan transformatieproducten, hoewel het gebruik ervan afhankelijk is van het staal en het lasproces. Een NIST-rapport over pijpleidingen noemt warmte-inbreng, chemische samenstelling, afstand tot de las en wanddikte als factoren die Δt8/5 beïnvloeden.
Afkoelsnelheid, samenstelling, hardbaarheid en de grootte van de voorafgaande austenietkorrels bepalen de resulterende microstructuur en hardheid van de HAZ. Een kort afkoelingsinterval kan martensiet of bainiet vormen in een hardbaar koolstofstaal of laaggelegeerd staal; een langer interval kan ferriet, perliet of ontlaten transformatieproducten mogelijk maken. De resulterende structuur bepaalt of een scheur kan ontstaan, of deze zich kan voortplanten en of de opsluiting voldoende trekspanning veroorzaakt om de scheur open te houden. Voorverwarming en controle van de interpass-temperatuur veranderen de thermische cyclus, maar nemen niet de noodzaak weg om de chemische samenstelling van het staal, de opsluiting van de verbinding en de waterstofbeheersing te beoordelen. EN 1011-2 behandelt het booglassen van ferritische staalsoorten, met uitzondering van ferritische roestvaste staalsoorten. ISO 13916:2025 specificeert de meting van voorverwarmings-, interpass- en onderhoudstemperaturen tijdens smeltlassen; de norm specificeert niet de meting van de temperatuur voor een warmtebehandeling na het lassen.
Waterstofgeïnduceerde of koudscheuren
Waterstofgeïnduceerde scheurvorming, ook wel koudscheuren of vertraagd scheuren genoemd, ontstaat nadat de las is gestold en de aangrenzende HAZ is afgekoeld. De kenmerkende timing verschilt daarom van die van warmtescheuren, hoewel een scheur pas uren na het lassen kan worden ontdekt. Besprekingen van ASM brengen dit mechanisme doorgaans in verband met drie onderling werkende vereisten: diffundeerbare waterstof, een gevoelige harde of brosse microstructuur en trekspanning. Opsluiting en transformatiespanningen in de las leveren het lokale spanningsveld; restspanning kan hoog blijven, zelfs wanneer de extern aangebrachte belasting nul is.
Waterstof komt vanuit vocht, verontreinigingen, vloeimiddelbekledingen, smeermiddelen of andere procesbronnen in het smeltbad terecht. Na het stollen diffundeert atomaire waterstof door de las en de HAZ. De waterstof kan zich ophopen bij insluitsels, grenzen van voorafgaande austenietkorrels, martensietinterfaces, dislocaties en andere gebieden met hoge lokale spanning. Het exacte breukproces hangt af van het staal, de microstructuur en de belasting; daarom mag geen universele waterstofdrempel worden vastgesteld. Waterstof vermindert de scheurtolerantie van een harde, belaste microstructuur; waterstof werkt niet onafhankelijk van opsluiting of metallurgische gevoeligheid.
De meest kwetsbare HAZ is vaak het grofkorrelige gebied of een andere zone die tijdens snelle afkoeling transformeert naar ongehard martensiet of een harde bainitische structuur. Grove voorafgaande austenietkorrels kunnen de taaiheid verminderen en een gemakkelijker pad voor scheurgroei bieden. Ook de fijnkorrelige en interkritische gebieden kunnen worden aangetast, vooral wanneer de lokale hardheid, restspanning of bedrijfsbelasting ongunstig is. Een las kan daarom op verschillende afstanden van de smeltgrens verschillende risico’s op waterstofscheuren vertonen.
De scheuroriëntatie weerspiegelt het spanningsveld en de geometrie. In het lasmetaal kunnen longitudinale of transversale scheuren ontstaan, terwijl HAZ-scheuren parallel aan de smeltgrens kunnen lopen of zich vanaf de lasteen in het geharde basismetaal kunnen uitstrekken. Wortelgebieden, begin- en eindpunten, ondersnijdingen en abrupte veranderingen in de opsluiting van de verbinding concentreren de spanning. Een vertraagde inspectie vormt geen bewijs voor een waterstofmechanisme, maar een vertraagd verschijnen van de scheur is wel een nuttig waarschuwingssignaal.
Beheersing volgt de causale keten: verminder de hoeveelheid diffundeerbare waterstof, voorkom een overmatige HAZ-hardheid en verminder of beheers trekopsluiting en restspanning. Droge lastoevoegmaterialen en schone verbindingsoppervlakken beperken de waterstoftoevoer. Voorverwarming vertraagt de afkoeling en geeft waterstof de gelegenheid te ontsnappen voordat de HAZ een sterk belaste toestand bij lage temperatuur bereikt. Naverwarming kan de verwijdering van waterstof ondersteunen wanneer dit in de lasprocedure is voorgeschreven, terwijl een warmtebehandeling na het lassen gevoelige structuren kan ontlaten en restspanning kan verminderen. Deze maatregelen moeten worden afgestemd op de staalkwaliteit en de dikte; ze zijn niet onderling uitwisselbaar met een algemene temperatuurregel.
Vloeistofscheuren, stollingsscheuren en herscheuren
Vloeistofscheuren is een warmtescheur in de HAZ, meestal langs korrelgrenzen die door de thermische lascyclus plaatselijk zijn gesmolten, maar buiten de belangrijkste smeltzone liggen. De scheur ontstaat doordat deze dunne vloeistoffilm tijdens het afkoelen en krimpen wordt uitgerekt. Gesegregeerde verontreinigingen, eutectische bestanddelen met een laag smeltpunt, insluitsels of legeringsrijke korrelgrensgebieden kunnen de lokale smelttemperatuur verlagen. De HAZ kan daardoor scheuren, ook al is het basismetaal als geheel niet gesmolten.
Dit mechanisme verschilt van stollingsscheuren in de smeltzone. Bij stollingsscheuren stolt vloeibaar lasmetaal in de smeltzone tussen groeiende dendrieten. Segregatie van opgeloste stoffen en beperkte voeding laten een zwak netwerk van vloeistofhoudende grenzen achter; krimp van het lasmetaal opent vervolgens het interdendritische gebied. De scheur bevindt zich in het neergesmolten of gesmolten lasmetaal, niet in een ongesmolten HAZ. Wanneer een scheur de smeltgrens volgt, moeten beide mogelijkheden worden onderzocht: plaatselijk gesmolten HAZ-materiaal wijst op vloeistofscheuren, terwijl een interdendritisch verloop door het lasmetaal wijst op stollingsscheuren. Gemengde scheuren kunnen ontstaan op plaatsen waar de smeltgrens en het thermische veld van de HAZ elkaar overlappen.
ESDEP noemt vloeistofscheuren in de HAZ, waterstofgeïnduceerde scheurvorming en herscheuren als enkele van de belangrijkste lasbaarheidsproblemen bij constructiestaal. De gevoeligheid voor vloeistofscheuren wordt beïnvloed door de chemische samenstelling van het basismetaal, segregatie, korrelgrootte, piektemperatuur en thermische rek. Grove korrels bieden lange korrelgrenspaden, terwijl herhaalde thermische cycli eerder verwarmde gebieden opnieuw kunnen smelten of verzwakken. De relevante aandrijvende factor is trekrek tijdens afkoeling bij hoge temperatuur, niet diffundeerbare waterstof die zich na het stollen heeft opgehoopt.
Herscheuren ontstaat tijdens een latere thermische blootstelling, gewoonlijk tijdens een spanningsarmende warmtebehandeling of gebruik bij verhoogde temperatuur. De scheur is een vastefasebreuk, vaak een intergranulaire breuk, in een eerder gelaste HAZ of laszone. Neerslagvorming en herstel kunnen de korrelinterieurs versterken, terwijl de korrelgrenzen relatief zwak blijven; ontspanning van restspanning en kruipvervorming concentreren vervolgens de rek op die grenzen. De gevoeligheid houdt verband met specifieke legeringssystemen en omstandigheden met betrekking tot verontreinigingen of precipitaten. Zij kan daarom niet uitsluitend worden afgeleid uit de aanwezigheid van een las of uit de hardheid bij kamertemperatuur.
Grade 91 illustreert waarom een HAZ als meerdere microstructurele gebieden moet worden beschouwd. ASM International en EPRI rapporteerden in 2016 dat Grade 91 gevoelig is voor Type IV-scheuren in de HAZ van het basismetaal, vooral in de fijnkorrelige en interkritische gebieden. Type IV-schade is een kruipbreuk bij bedrijfstemperatuur en geen gewone waterstofgeïnduceerde koudscheur. Gesimuleerde thermische cycli toonden aan dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verminderen. Herverhitting tijdens volgende lasgangen en PWHT veranderen bovendien de precipitaten, de ontlaatconditie en de lokale sterkte verder. Daardoor hangt de uiteindelijke scheurgevoeligheid af van de volledige thermische lasgeschiedenis.
Lamellaire scheuren en gevoeligheid in de dikterichting
Lamellaire scheuren is een mechanisme van scheurvorming in het basismetaal dat samenhangt met trekrek loodrecht op het oppervlak van de gewalste plaat. De scheur ontwikkelt zich meestal onder een ingesloten las, vooral rond een T-verbinding, hoekverbinding of grote aanbouw, waarbij de laskrimp de plaat door de dikte heen aantrekt. Het scheurverloop is doorgaans getrapt of terrasvormig: de scheur loopt door langgerekte insluitsels en verbindt deze via gebieden met ductiele afschuiving.
De doorslaggevende materiaaleigenschap is ductiliteit in de dikterichting, niet eenvoudigweg de transversale treksterkte of de HAZ-hardheid. Gewalste plaat bevat niet-metallische insluitsels — historisch mangaan sulfide, maar afhankelijk van de staalproductiemethode ook oxide- of silicaatinsluitsels — die tijdens het walsen worden afgeplat en uitgelijnd. Deze insluitsels fungeren als plaatsen waar holten ontstaan wanneer de plaat in de kort-transversale richting wordt belast. Schoon staal met minder of minder ernstige insluitsnoeren heeft een lagere gevoeligheid, terwijl hoge opsluiting, een dikke plaat, grote lasafzettingen en een ongunstig verbindingsontwerp de aangebrachte rek in de dikterichting vergroten.
Lamellaire scheuren kunnen in het basismetaal onder de HAZ ontstaan en worden aangezien voor een HAZ-scheur omdat de scheur dicht bij de las ligt. De aandrijvende factor is laskrimp en de daarmee gepaard gaande beperking door de plaatdikte heen; waterstof is geen bepalende vereiste. Evenmin is een harde martensitische HAZ noodzakelijk. De metallografische locatie, scheurmorfologie, uitlijning van insluitsels en richting van de aangebrachte rek onderscheiden lamellaire scheuren van waterstofgeïnduceerde scheurvorming en vloeistofscheuren.
Ontwerp- en procedurewijzigingen kunnen de rek verminderen: oriënteer verbindingen zo dat trekken door de plaatdikte wordt vermeden, beperk een overmatig lasvolume, gebruik geschikte verbindingsdetails, beheers de opsluiting en selecteer waar voorgeschreven plaatmateriaal met geverifieerde eigenschappen in de dikterichting. Een lasreparatie waarbij alleen de zichtbare indicatie aan het oppervlak wordt verwijderd, kan de ondergrondse, aan insluitsels gekoppelde scheur missen. Het onderzoek moet het plaatvolume rond de aanbouw omvatten en niet alleen de smeltlijn.
7. Voorwarmen, beheersing van de tussenlaagtemperatuur en variabelen van de lasprocedure
Het metallurgische doel van voorwarmen
Voorwarmen is een thermische beheersmaatregel, geen universele oplossing voor problemen in de HAZ. Het verhoogt de temperatuur van de verbinding voordat boogwarmte wordt toegevoerd, waardoor de temperatuurgradiënt tussen het smeltbad en het omringende staal kleiner wordt. Het directe resultaat is een tragere afkoeling door het transformatiegebied. Bij ferritische staalsoorten kan deze verandering de vorming van een uitzonderlijk harde martensitische of bainitische HAZ voorkomen, afhankelijk van de samenstelling, hardbaarheid, voorafgaande austenietkorrelgrootte en de feitelijke thermische cyclus.
Een nuttige beschrijving is Δt8/5: de tijd die een punt in het laswerk nodig heeft om af te koelen van 800 °C tot 500 °C. Dit interval omvat bij veel staalsoorten een belangrijk deel van de austenietontleding, hoewel het geen volledige beschrijving vormt van elke legering of lasconditie. Een korte Δt8/5 duidt doorgaans op snelle afkoeling en een groter risico op harde, brosse transformatieproducten; een langer interval maakt meer diffusieve transformatie en ontledingseffecten mogelijk. Het National Institute of Standards and Technology (NIST) rapporteert dat de Δt8/5 van pijpleidingstaal afhankelijk is van de warmte-inbreng, de chemische samenstelling, de afstand tot de las en de wanddikte. Voorwarmen verandert deze relatie door de begintemperatuur en de warmtestroom naar het basismetaal te beïnvloeden.
Voorwarmen helpt ook bij het beheersen van waterstof. Waterstof die wordt ingebracht door vocht, verontreiniging van het oppervlak, toevoegmaterialen of problemen met het beschermgas kan uit austenitische of harde HAZ-gebieden diffunderen voordat het staal een lage temperatuur bereikt. Hierdoor neemt de concentratie af die beschikbaar is om zich te combineren met trekrestspanningen en een gevoelige microstructuur. Dit effect is voorwaardelijk. Voorwarmen kan geen compensatie bieden voor vochtige elektroden, verontreinigde verbindingsvlakken, overmatige inklemming of staal waarvan de procedure een ontoelaatbare hardheid veroorzaakt. Door waterstof veroorzaakte scheurvorming is een afzonderlijk mechanisme en geen aanduiding voor elke scheur nabij een las.
| Temperatuurterm | Wanneer van toepassing | Doel |
|---|---|---|
| Voorverwarmingstemperatuur | Voordat het lassen of een gespecificeerd lassegment begint | Stelt de aanvankelijke thermische toestand vast |
| Tussendoorgangstemperatuur | Onmiddellijk vóór het aanbrengen van de volgende lasgang | Regelt de thermische ophoping tussen lasgangen |
| Temperatuur voor handhaving van de voorverwarming | Tijdens een onderbreking of tussen bewerkingen | Voorkomt dat de verbinding onder het gespecificeerde minimum daalt |
| Temperatuur van de postlaswarmtebehandeling (PWHT) | Tijdens een latere postlaswarmtebehandeling | Vereist afzonderlijke meting en regeling |
De vereiste temperatuur wordt daarom bepaald aan de hand van de staalsamenstelling, productdikte, inklemming, waterstofbeheersing, het lasproces en de kwalificatie van de procedure. Overmatig voorwarmen brengt eigen nadelen met zich mee. Het kan de afkoeltijden zodanig verlengen dat korrels grover worden, de plaatselijke sterkte afneemt, overmatige verweking in ontlaten staal wordt bevorderd en het gebied dat aan verhoogde temperatuur wordt blootgesteld groter wordt. Bij geharde en ontlaten staalsoorten kan een te hete cyclus de HAZ van het basismetaal ontlaten. Bij precipitatiegeharde of kruipvaste kwaliteiten kan dit de beoogde populatie precipitaten verstoren.
De HAZ blijft ruimtelijk gegradeerd, ondanks één gespecificeerde voorwarmtemperatuur. Dicht bij de smeltgrens kan een conventioneel staal na hoge piektemperaturen een grofkorrelige zone vormen. Verder daarvan verwijderd ondergaan de korrelverfijnde, interkritische en ontlaten of overontlaten zones verschillende piektemperaturen en transformatieroutes. TWI onderscheidt deze vier deelgebieden van conventioneel staal op basis van de piektemperatuur en de afstand tot de las. Voorwarmen verschuift hun afkoelingsgeschiedenis; het maakt ze metallurgisch niet identiek.
Tussenlaagtemperatuur en thermische accumulatie
De voorwarmtemperatuur is de minimumtemperatuur die in de verbinding is ingesteld voordat het lassen begint, of voordat een gespecificeerd lassegment begint. De tussenlaagtemperatuur is de temperatuur van het lasgebied onmiddellijk voordat de volgende laslaag wordt aangebracht. Een temperatuur voor het handhaven van de voorwarmte is een minimumtemperatuur die moet worden gehandhaafd wanneer het lassen wordt onderbroken of wanneer de verbinding tussen bewerkingen warm moet blijven. Deze termen mogen niet als onderling uitwisselbaar worden beschouwd.
De beheersing van de tussenlaagtemperatuur regelt de thermische accumulatie. Bij een meerlagenlas warmen de tweede en volgende laslagen het vorige lasmetaal en de aangrenzende HAZ opnieuw op. Een hoge tussenlaagtemperatuur betekent dat de volgende thermische cyclus begint vanuit een warmere uitgangstoestand, waardoor de afkoeling doorgaans wordt vertraagd en Δt8/5 afneemt. Eerdere laslagen kunnen daardoor ook worden blootgesteld aan herhaald ontlaten of gedeeltelijke reaustenitisatie. De resulterende microstructuur kan smalle banden bevatten met verschillende hardheid en taaiheid op slechts enkele millimeters afstand van elkaar.
Een maximale grens voor de tussenlaagtemperatuur is vaak even belangrijk als een minimale voorwarmvereiste. Bij overschrijding kan de geaccumuleerde warmte overmatige korrelgroei, verweking of verminderde taaiheid veroorzaken, vooral bij geharde en ontlaten staalsoorten en kruipvaste staalsoorten. Als de temperatuur onder het gespecificeerde minimum daalt, kunnen snelle afkoeling en het risico op waterstofscheuren terugkeren. De juiste waarde is proceduregebonden en geen vaste eigenschap van een lasproces.
Kwaliteit 91 laat zien waarom eenvoudige temperatuurregels tekortschieten. Een studie van ASM International en EPRI uit 2016 beschrijft Type IV-scheurvorming in de HAZ van het basismetaal, vooral in fijnkorrelige en interkritische gebieden. Deze gebieden zijn niet de grofkorrelige strook die vaak in vereenvoudigde diagrammen wordt weergegeven. Gesimuleerde thermische cycli toonden bovendien aan dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verminderen. Herhaaldelijk opnieuw opwarmen door volgende laslagen kan een deel van het martensiet ontlaten en elders tegelijkertijd vers interkritisch materiaal doen ontstaan. Daarom kan een conforme meting van de tussenlaagtemperatuur op zichzelf geen weerstand tegen Type IV-schade aantonen.
Hetzelfde principe geldt voor roestvast staal. In de studie van TWI uit 2002 naar lassen van supermartensitisch roestvast staal werden HAZ-microstructuren onderzocht in relatie tot corrosie, spanningscorrosiescheuren en sulfidespanningsscheuren, evenals het opnieuw opwarmen door volgende laslagen en de warmtebehandeling na het lassen (PWHT). Plaatselijke herverhitting kan de chroomverdeling, het ontlaten van martensiet en de corrosierespons veranderen. HAZ-beheersing heeft daarom niet alleen betrekking op hardheid en scheurvorming, maar ook op degradatie tijdens gebruik.
EN 1011-2 en ISO 13916:2025
EN 1011-2 geeft aanbevelingen voor het booglassen van ferritische staalsoorten. Het toepassingsgebied omvat ferritische staalsoorten en sluit ferritische roestvaste staalsoorten uit. Het document behandelt factoren van de lasprocedure, zoals waterstofbeheersing, warmte-inbreng, voorwarmen en afkoelcondities, en helpt de ingenieur bij het beoordelen van de HAZ-hardheid en het risico op koudscheuren. Het is een leidraad voor het selecteren en beheersen van een lasprocedure en geen vervanging voor kwalificatiegegevens of kwaliteitsspecifieke eisen.
ISO 13916:2025 heeft betrekking op metingen en niet op het volledige metallurgische ontwerp van een procedure. De norm specificeert eisen voor het meten van voorwarm-, tussenlaag- en voorwarmhandhavingstemperaturen tijdens smeltlassen. De meting van de PWHT-temperatuur valt buiten het toepassingsgebied. Die uitsluiting is van belang: de temperatuur die vóór een laslaag wordt geregistreerd, vormt geen bewijs dat een latere spanningsarme- of ontlaatbehandeling de gespecificeerde temperatuur of uniformiteit heeft bereikt.
De plaats en het tijdstip van de meting moeten representatief zijn voor het materiaal dat de thermische cyclus van de las beheerst, en niet alleen voor het heetste gemakkelijk bereikbare oppervlak. De temperatuur kan variëren door de dikte heen en rond een verbinding, vooral bij ingeklemde delen, bevestigingen en componenten met dikke wanden. Een procedure moet vermelden wanneer en waar de meting wordt uitgevoerd en welke minimum- of maximumwaarde is toegestaan.
De warmte-inbreng en de lasvolgorde voegen nog een beheersingslaag toe. Boogenergie wordt doorgaans gerelateerd aan stroomsterkte, spanning en lassnelheid, waarbij procesefficiëntie en lasrupsgeometrie de warmte beïnvloeden die daadwerkelijk aan het werkstuk wordt overgedragen. Een hogere warmte-inbreng verbreedt doorgaans de verwarmde zone en verlengt de afkoeltijd, maar verbindingsgeometrie, plaatdikte en inklemming kunnen een eenvoudige voorspelling tenietdoen. Een volgorde met rechte lasrupsen, een brede zwaaibeweging, afwisselend lassen aan beide zijden of geplande pauzes tussen laslagen verandert welke gebieden opnieuw worden opgewarmd en wanneer. Bijgevolg kunnen twee lassen met dezelfde nominale voorwarmtemperatuur een verschillende HAZ-korrelgrootte, hardheid, taaiheid en gevoeligheid voor scheurvorming hebben. De lasprocedure moet de volledige thermische geschiedenis beheersen, en niet slechts één temperatuurmeting.
8. Lassen met meerdere laslagen: herverhitting, ontlaten en overlap van de HAZ
Effecten van herverhitting tijdens volgende lasgangen
- Ontlaten Een cyclus bij lagere temperatuur kan de martensitische hardheid en restspanning verminderen.
- Verfijning Een latere austenitische cyclus kan nieuwe, fijnere austenietkorrels vormen.
- Gedeeltelijke reaustenitisatie Een interkritische cyclus transformeert slechts een deel van de eerdere structuur.
- Overontlaten Herhaalde subkritische blootstelling kan carbiden of precipitaten doen vergroven en de sterkte verminderen.
Een lasverbinding met meerdere laslagen produceert niet één vaste HAZ naast de smeltgrens. Elke laslaag voegt een nieuwe thermische cyclus toe, en het temperatuurveld van die laslaag overlapt materiaal dat door eerdere laslagen is veranderd. Een gebied dat ooit een grofkorrelige HAZ was, kan later opnieuw worden verhit tot onder de onderste kritische temperatuur en worden ontlaten; een ander gebied kan worden verhit tot binnen het interkritische bereik, waar een deel van het ferriet in austeniet transformeert; materiaal dichter bij een latere smeltgrens kan volledig opnieuw austenitiseren en bij afkoeling opnieuw transformeren.
De uiteindelijke dwarsdoorsnede legt daarom een opeenvolging vast in plaats van één enkele gebeurtenis. De piektemperatuur, de verblijftijd op temperatuur, de afkoeling door het transformatiebereik en het aantal en de onderlinge afstand van de herverhittingscycli zijn allemaal van belang. TWI beschrijft HAZ-gebieden in conventionele staalsoorten als korrelvergrotingszones, korrelverfijningszones, gedeeltelijk getransformeerde zones en ontlaten zones, afhankelijk van de piektemperatuur en de afstand tot de las. In een lasverbinding met meerdere laslagen beschrijven deze aanduidingen lokale reacties op meerdere laslagen, en niet noodzakelijkerwijs vier permanente, parallelle banden.
Herverhitting van eerdere HAZ-gebieden door een volgende laslaag
Een volgende lasrups verhit het voorafgaande lasmetaal en een deel van de eerdere HAZ opnieuw. De omvang hiervan hangt af van de afmetingen van de lasrups, de voortloopsnelheid, de boogenergie, de geometrie van de verbinding, de plaat- of wanddikte, de interpass-temperatuur en de positie van de laslaag. De warmtetoevoer en de thermische geleidbaarheid bepalen hoe snel het omliggende metaal een bepaalde temperatuur bereikt, terwijl de afstand tot de nieuwe smeltgrens de piektemperatuur bepaalt. Hetzelfde punt kan tijdens de ene laslaag een cyclus bij hoge temperatuur ondergaan en tijdens de volgende een ontlatingscyclus bij lagere temperatuur.
De praktische koelparameter Δt8/5 beschrijft de verstreken tijd waarin het materiaal afkoelt van 800 °C tot 500 °C. Deze parameter is bruikbaar wanneer het staal in dat bereik austenietdecompositie ondergaat, maar vormt geen volledige beschrijving van de thermische geschiedenis bij meerdere laslagen. Het rapport van het National Institute of Standards and Technology over pijpleidingen brengt Δt8/5 in verband met de warmtetoevoer, de chemische samenstelling, de afstand tot de las en de wanddikte. Het houdt niet in dat elk punt in een lasverbinding één gemeenschappelijke afkoeltijd heeft. Aangrenzende punten kunnen aanzienlijk verschillende cycli ondergaan, en latere laslagen kunnen de structuur die tijdens de eerste cyclus is ontstaan, veranderen.
Bij een laaggelegeerd ferritisch staal kunnen tijdens de eerste laslaag grove voorafgaande austenietkorrels ontstaan naast de smeltgrens. Een volgende laslaag waarvan de piektemperatuur in het austenietgebied ligt, kan die structuur verfijnen door nieuwe austenietkorrels te vormen, afhankelijk van de lokale piektemperatuur en de duur van de cyclus. Als de latere piek slechts het interkritische bereik bereikt, transformeert een fractie van het oorspronkelijke ferriet in austeniet. Bij afkoeling kan die fractie vers bainiet, martensiet of een ander transformatieproduct worden, terwijl de niet-getransformeerde matrix enkele eerdere kenmerken behoudt. Een cyclus bij lagere temperatuur doet het staal mogelijk helemaal niet opnieuw austenitiseren, maar kan martensiet ontlaten of een eerder gehard gebied verzachten.
Daarom kan de beheersing van de lasprocedure niet worden gereduceerd tot de nominale boogenergie. De interpass-temperatuur verandert de begintemperatuur van elke laslaag en kan het effectieve afkoelingsinterval verkorten. ISO 13916:2025 specificeert de meting van voorwarmings-, interpass- en onderhoudstemperaturen tijdens smeltlassen; de norm sluit de meting van de temperatuur tijdens een warmtebehandeling na het lassen expliciet uit. EN 1011-2 behandelt het booglassen van ferritische staalsoorten, met uitsluiting van ferritische roestvaststalen, en geeft richtlijnen voor het beheersen van lasomstandigheden bij relevante ferritische kwaliteiten.
Ontlaten en overmatig ontlaten van structuren
Herverhitting tot onder de onderste kritische transformatietemperatuur kan een martensitische of bainitische HAZ ontlaten zonder een nieuw austenietgebied te vormen. Koolstof herverdeelt zich, overgangscarbiden kunnen ontstaan of veranderen, restspanningen nemen af en de hardheid daalt doorgaans. De resulterende structuur kan beter bestand zijn tegen waterstofgeïnduceerde scheurvorming dan een als afgeschrikte martensitische zone, maar de verandering kan ook de sterkte verminderen. Het resultaat hangt af van het oorspronkelijke bestanddeel, de herverhittingstemperatuur, de houdtijd en het aantal cycli.
“Ontlaten HAZ” duidt daarom niet op één enkele microstructuur. Een korte, relatief koele cyclus kan slechts beperkte ontlating veroorzaken, terwijl een hetere of herhaalde cyclus aanzienlijke vergroving van carbiden en verlies van precipitatieversteviging kan veroorzaken. De term “overmatig ontlaten” geeft aan dat de thermische blootstelling de eigenschappen verder heeft verminderd dan bij de beoogde ontlaatconditie. In afgeschrikte en ontlaten staalsoorten kan deze verzachte zone een lokaal sterkt minimum vormen. In kruipvaste staalsoorten kan herverhitting de zorgvuldig gecontroleerde verdeling van precipitaten verstoren die de langdurige sterkte ondersteunt.
Grade 91 illustreert het gevaar van de veronderstelling dat verzachting automatisch gunstig is. ASM International en EPRI rapporteerden in 2016 dat Grade 91 gevoelig is voor Type IV-scheurvorming in de HAZ van het basismetaal, met name in fijnkorrelige en interkritische gebieden. Simulaties van thermische cycli lieten zien dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verlagen. De kritieke locatie is niet uitsluitend het zichtbaar grove gebied: herhaalde doorgangen door het interkritische bereik kunnen een fijnkorrelige, gedeeltelijk getransformeerde structuur creëren met ongunstig gedrag op het gebied van kruipvervorming en beschadiging. Latere laslagen kunnen een deel van het martensiet ontlaten en tegelijkertijd dit kwetsbare gebied creëren of vergroten.
Een warmtebehandeling na het lassen voegt over de gehele lasverbinding nog een gecontroleerde thermische cyclus toe. Deze kan harde transformatieproducten ontlaten en restspanningen verminderen, maar kan ook veranderingen in carbiden of precipitaten bevorderen, hardheidsgradiënten wijzigen en opnieuw verhitte gebieden blootstellen aan verdere degradatie. De warmtebehandeling na het lassen moet daarom worden gespecificeerd voor de staalsoort, de dikte, de lasprocedure en de gebruiksomstandigheden, en mag niet worden beschouwd als een behandeling die HAZ-verschillen volledig opheft.
Supermartensitische roestvaststalen maken hetzelfde punt duidelijk en voegen daar corrosie-effecten aan toe. De studie van TWI uit 2002 onderzocht de HAZ-microstructuren van deze staalsoorten in relatie tot corrosie, spanningscorrosiescheurvorming, sulfide-spanningsscheurvorming, herverhitting door volgende laslagen en een warmtebehandeling na het lassen. Een volgende laslaag kan vers martensiet ontlaten, een eerder gebied gedeeltelijk opnieuw austenitiseren of binnen een smalle opnieuw verhitte band een gemengde structuur produceren. Deze veranderingen beïnvloeden de verdeling van chroom, de vorming van carbiden, de hardheid, de restspanning en het elektrochemische gedrag van het oppervlak. Een lagere hardheid kan één vorm van scheurvorming verminderen, terwijl lokale veranderingen in samenstelling of fase de corrosiebestendigheid kunnen aantasten of onder een waterstofhoudende gebruiksomgeving een gevoelig traject kunnen creëren.
Waarom een dwarsdoorsnede van een las overlappende thermische geschiedenissen bevat
Een dwarsdoorsnede door een lasverbinding met meerdere laslagen moet worden gelezen als een kaart van thermische pieken en afkoelingspaden. Dicht bij een laslaag kan het metaal zijn gesmolten of volledig opnieuw zijn geaustenitiseerd. Verder weg kan het de korrelgroeizone, de korrelverfijningszone of het interkritische bereik hebben bereikt, of slechts een ontlaattemperatuur. De volgende laslaag verschuift deze grenzen en legt daar een nieuwe reeks zones overheen. De zones zijn gekromd, verschoven en gedeeltelijk samenvallend, in plaats van netjes boven elkaar te liggen.
| WBZ-gebied van Grade 91 | Thermische geschiedenis | Gerapporteerd aandachtspunt |
|---|---|---|
| Grofkorrelig | Volledige austenitisatie bij hoge temperatuur met korrelgroei | Grove getransformeerde structuur en mogelijk verlies van taaiheid |
| Fijnkorrelig | Volledige of aanzienlijke austenitisatie zonder uitgesproken korrelgroei | Deel van de voor type-IV-scheurvorming gevoelige WBZ in het basismetaal |
| Interkritisch | Gedeeltelijke transformatie tussen Ac1 en Ac3 | Ferrietvorming en verminderde treksterkte bij hoge temperatuur |
| Overontlaten | Subkritische herverhitting | Verweking en gewijzigde precipitaattoestand |
De overlap veroorzaakt heterogeniteit van de eigenschappen op verschillende schalen. De hardheid kan toenemen waar snelle afkoeling martensiet vormt, afnemen waar martensiet wordt ontlaten en opnieuw variëren waar een latere cyclus verse, niet-ontlaten transformatieproducten vormt. De taaiheid volgt de korrelgrootte, de fasebalans, het koolstofgehalte in de getransformeerde fractie en de lokale restspanning; zij kan niet uitsluitend worden afgeleid uit de afstand tot de las. Ook de gevoeligheid voor scheurvorming verandert van punt tot punt. ESDEP onderscheidt vloeischeurvorming in de HAZ, waterstofgeïnduceerde scheurvorming en herverhittingsscheurvorming als afzonderlijke lasbaarheidsproblemen bij constructiestaal, terwijl stollingsscheurvorming in het lasmetaal optreedt en lamellaire scheurvorming verband houdt met de taaiheid in de dikterichting. Herverhitting maakt deze mechanismen niet onderling uitwisselbaar.
Dezelfde ruimtelijke gradiënten bepalen corrosie en scheurvorming tijdens gebruik in roestvaststalen lassen. Een opnieuw verhitte band kan verschillen van het aangrenzende metaal wat betreft hardheid, stabiliteit van de passieve film, hoeveelheid precipitaten en trekspanning. Daarom moeten metallografisch onderzoek en hardheidsmetingen rekening houden met de werkelijke volgorde van de lasrupsen. Een enkele meting bij de smeltgrens kan de verzachte interkritische band, de opnieuw verhitte martensitische band of het overmatig ontlaten gebied missen dat het bezwijken bepaalt.
9. Grade 91 en Type IV-scheurvorming

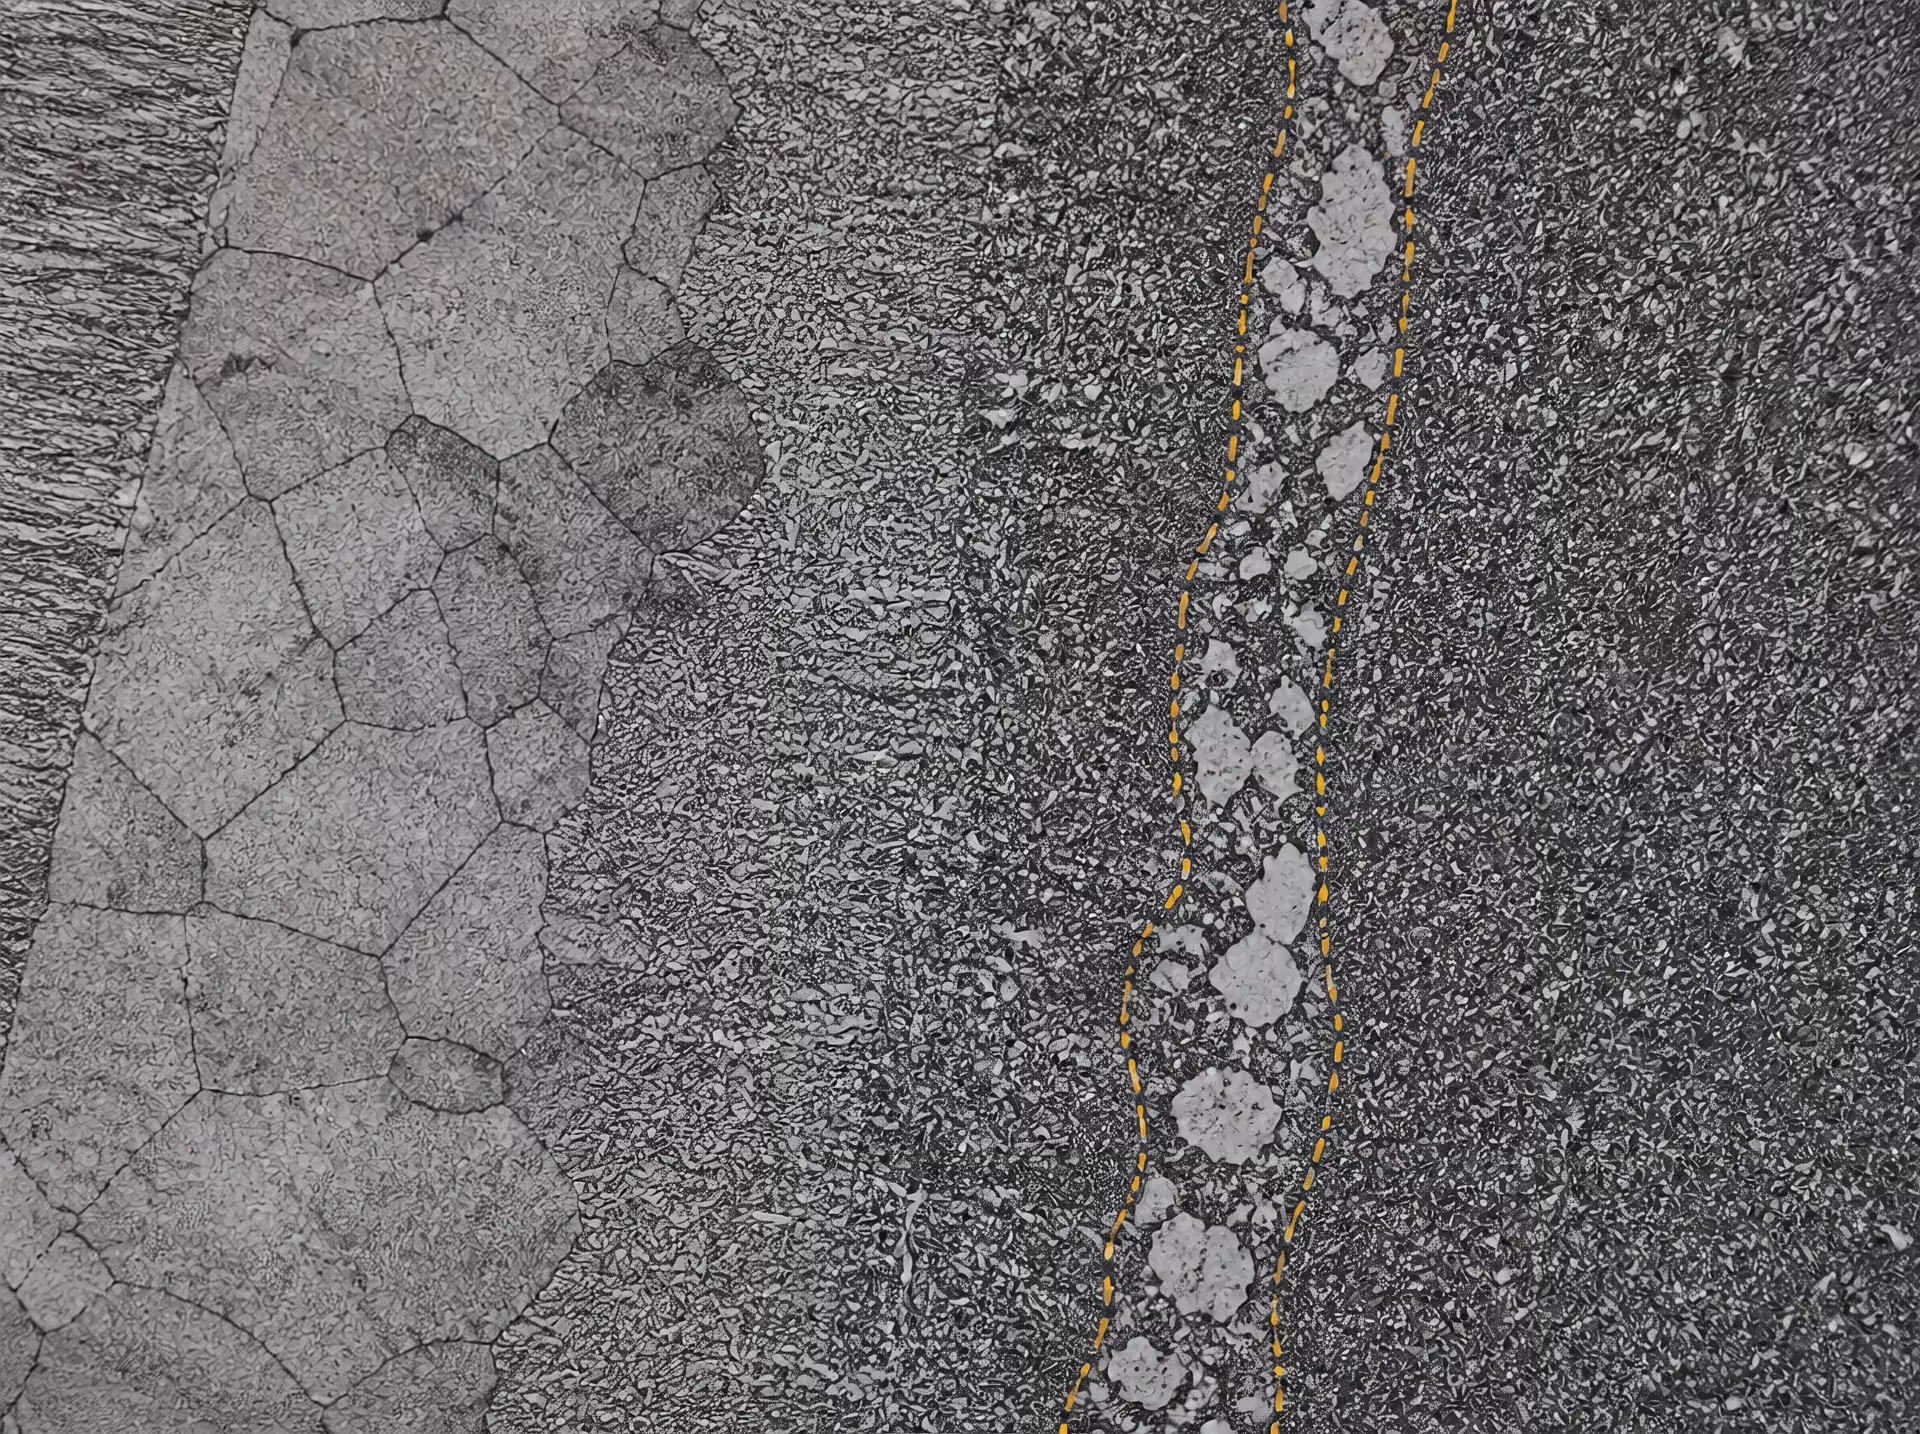
Grade 91 is een nuttige casestudy, omdat het lasbaarheidsprobleem niet beperkt blijft tot de zichtbare smeltgrens. Het staal is een kruipvaste, getemperde martensitische legering, doorgaans aangeduid als Grade 91, P91 voor pijpen en T91 voor ketelbuizen, met ongeveer 9% chroom en toevoegingen zoals molybdeen, vanadium, niobium en stikstof. De sterkte bij verhoogde temperatuur berust op een fijn getemperde martensitische structuur met stabiele precipitaten, met name carbonitriden en de chroomrijke carbidepopulatie die samenhangt met langdurig temperen.
Lassen vervangt deze zorgvuldig ontwikkelde structuur door een reeks lokale thermische cycli. Een locatie direct naast de smeltlijn kan volledig geaustenitiseerd worden en transformeren tot grofkorrelige martensiet. Iets verder weg kan de piektemperatuur het austeniet verfijnen zonder dezelfde korrelgroei te veroorzaken. Nog verder weg kan slechts een deel van de oorspronkelijke microstructuur transformeren. Het resultaat is een gegradeerde HAZ, geen uniforme strook.
De ASM-EPRI Grade 91-studie die in 2016 werd gepubliceerd identificeerde gevoeligheid voor Type IV-scheurvorming in de HAZ van het basismetaal, met name in de fijnkorrelige en interkritische gebieden. Dat onderscheid is van belang. Een breukoppervlak kan zich dicht bij de las bevinden, maar nabijheid van de las maakt de smeltgrens nog niet tot de metallurgisch bepalende locatie.
Fijnkorrelige en interkritische HAZ-gebieden in Grade 91
De fijnkorrelige HAZ ontstaat waar de piektemperatuur boven het austeniettransformatiebereik ligt, maar niet hoog genoeg is, of niet lang genoeg wordt aangehouden, om de groei van voorafgaande austenietkorrels te veroorzaken die in de grofkorrelige HAZ wordt aangetroffen. Door het lassen lossen sommige precipitaten op of worden ze herverdeeld, waarna door snelle afkoeling verse martensiet ontstaat. Omdat de voorafgaande austenietkorrels kleiner zijn dan in het grofkorrelige gebied, verschillen ook de gevormde pakket- en blokstructuur. Temperen tijdens fabricage en gebruik werkt vervolgens in op een gebied waarvan de oorspronkelijke precipitaatverdeling en korrelgeometrie al zijn verstoord.
De interkritische HAZ ligt binnen een lager bereik van de piektemperatuur. Tijdens de thermische lascyclus komt slechts een deel van het materiaal in het austenietgebied; de rest behoudt een getemperde Grade 91-structuur. Bij afkoeling transformeert het nieuw gevormde austeniet naast niet-getransformeerd of gedeeltelijk getemperd materiaal. Hierdoor ontstaat een gemengde microstructuur met lokale verschillen in hardheid, koolstofverdeling, precipitaattoestand en kruipweerstand. De interkritische zone kan daardoor mechanisch zwakker zijn, ook wanneer de hardheid niet aangeeft dat dit het meest opvallende deel van de HAZ is.
TWI beschrijft subgebieden van de HAZ in conventioneel staal als grofkorrelige, korrelverfijnde, gedeeltelijk getransformeerde en getemperde zones, geclassificeerd aan de hand van de piektemperatuur en de afstand tot de las. NIST gebruikt voor HAZ’s in pijpleidingstaal de verwante termen grofkorrelige, fijnkorrelige, interkritische en overgetemperde zones. De benamingen zijn niet in elk legeringssysteem onderling uitwisselbaar, maar het onderliggende punt geldt ook voor Grade 91: iedere positie legt een andere thermische geschiedenis vast.
Ook de afkoeling is van even groot belang. De praktische parameter Δt8/5 beschrijft de tijd die het lasgebied nodig heeft om af te koelen van 800 °C naar 500 °C. De behandeling door NIST brengt Δt8/5 in verband met de warmte-inbreng, de chemische samenstelling van het staal, de afstand tot de las en de wanddikte. Deze variabelen veranderen de transformatiekenetiek en de mate van tempering die door het lassen wordt veroorzaakt. De HAZ van Grade 91 kan daarom niet uitsluitend op basis van de piektemperatuur worden beoordeeld.
TWI stelt dat de microstructuur en hardheid van de HAZ voornamelijk afhangen van de afkoelsnelheid door het transformatiebereik, de samenstelling en hardbaarheid, en de korrelgrootte van het voorafgaande austeniet. Voor Grade 91 bepalen dezelfde variabelen of een lokaal gebied harde verse martensiet vormt, verdere tempering ondergaat of een gemengde interkritische structuur ontwikkelt. Een hardheidsverloop is nuttig, maar vormt geen volledige kaart van kruipschade of Type IV-gevoeligheid.
Ferrietvorming en sterkte bij hoge temperatuur
De ASM-EPRI-studie onderzocht ook gesimuleerde thermische lascycli in Grade 91 en rapporteerde dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verlagen. Deze waarneming geeft het Type IV-probleem een specifiekere metallurgische basis dan de algemene vaststelling dat lassen “de HAZ verzwakt”.
Ferriet is zachter en minder kruipvast dan de getemperde martensitische matrix die Grade 91 zijn sterkte bij verhoogde temperatuur geeft. De vorming ervan kan gepaard gaan met lokale herverdeling van koolstof en legeringselementen, veranderingen in de stabiliteit van precipitaten en verlies van de fijn gecontroleerde latten-martensietstructuur. Onder een langdurige belasting kan de vervorming zich in dit gewijzigde gebied concentreren. Het omliggende lasmetaal, het onaangetaste basismetaal en de hardere HAZ-gebieden leggen vervolgens beperkingen op, waardoor de lokale spanning en rekbelasting op het fijnkorrelige of interkritische materiaal toenemen.
Het resultaat is niet eenvoudigweg een verschil in hardheid. Het trekgedrag bij hoge temperatuur hangt af van de weerstand van de microstructuur tegen plastische vloei en kruip, van de ontwikkeling van precipitaten, van de korrel- en subkorrelstructuur en van de verdeling van de vervorming over de gelaste verbinding. Een gebied met een matig gemeten hardheidsniveau kan nog steeds een geringe langetermijnsterkte hebben als de kruipweerstand door gedeeltelijke transformatie of ferrietvorming is verminderd.
Type-IV-scheurvorming Een kruipbreuk bij gebruikstemperatuur die verband houdt met verzwakte fijnkorrelige en interkritische gebieden van de WBZ in het basismetaal, vooral bij Grade 91.
Deze bevinding mag niet worden vertaald in een universele levensduurschatting. Het gedrag van een gelast Grade 91-component hangt af van spanning, temperatuur, geometrie, lasprocedure, inklemming, warmtebehandeling na het lassen, gebruiksgeschiedenis en de feitelijke verdeling van de HAZ-microstructuren. Simulaties van thermische cycli leggen een mechanisme vast en identificeren een kwetsbaar gebied; zij bepalen op zichzelf niet wanneer een bepaald vat, een bepaalde buis of een bepaalde pijp zal bezwijken.
Voorwarmen, beheersing van de tussenlaagdtemperatuur en de warmte-inbreng van het lassen blijven relevant, omdat zij de thermische cycli en het transformatiegedrag beïnvloeden. ISO 13916:2025 specificeert de meting van voorwarm-, tussenlaag- en voorwarmhandhavingstemperaturen tijdens smeltlassen, maar sluit de meting van de temperatuur tijdens de warmtebehandeling na het lassen uitdrukkelijk uit. Dat onderscheid is belangrijk voor werkzaamheden aan Grade 91: beheersing van de lastemperatuur en PWHT zijn verwante bewerkingen, maar geen onderdeel van één meetvereiste.
Waarom Type IV-bezwijken een probleem van de HAZ van het basismetaal is
Type IV-scheurvorming wordt doorgaans in verband gebracht met kruipschade in de fijnkorrelige en interkritische HAZ van het basismetaal. Het is daarom misleidend om dit te beschrijven als een algemene gebeurtenis van “lasscheurvorming” of de oorzaak automatisch aan de smeltgrens toe te schrijven. De las kan de thermische verstoring en de geometrie van de verbinding veroorzaken, maar de gevoelige microstructuur ontstaat meestal in het aangrenzende basismetaal.
Tijdens langdurig gebruik kunnen holten langs korrelgrenzen in de verzwakte HAZ kiemen en groeien. Lokale rekaccumulatie, glijden langs korrelgrenzen en veranderingen in precipitaten dragen bij aan de ontwikkeling van schade. De scheur kan zich ongeveer langs de grens tussen het gewijzigde HAZ-materiaal en sterkere aangrenzende gebieden voortplanten, hoewel het exacte traject afhangt van de spanningstoestand, de microstructuur en de fabricagegeschiedenis. Inspectie moet daarom de HAZ van het basismetaal omvatten, en niet alleen het lasmetaal en de smeltlijn.
Dit mechanisme verschilt van waterstofgeïnduceerde scheurvorming, stollingsscheurvorming, lamellaire afscheuring, liquatiescheurvorming en herscheurvorming. ESDEP noemt liquatiescheurvorming in de HAZ, waterstofgeïnduceerde scheurvorming en herscheurvorming als enkele van de belangrijkste lasbaarheidsproblemen in constructiestaal, maar deze mechanismen treden op onder andere metallurgische en belastingsomstandigheden. Type IV-schade is voornamelijk een kruipprobleem bij bedrijfstemperatuur in een kwetsbare Grade 91-HAZ.
Een deugdelijke beoordeling combineert daarom gegevens over de lasprocedure, de PWHT-geschiedenis, informatie over thermische cycli, hardheids- en microstructuuronderzoek met gegevens over de bedrijfsbelasting en -temperatuur. De ASM-EPRI-bevinding over ferriet en verminderde treksterkte bij hoge temperatuur helpt verklaren waarom de fijnkorrelige en interkritische gebieden bijzondere aandacht verdienen. Zij rechtvaardigt niet dat iedere Grade 91-las als even gevoelig wordt beschouwd en ondersteunt evenmin een vaste toegestane gebruiksduur zonder componentspecifiek bewijs.
Opnieuw verhitten voegt een extra dimensie toe. Een daaropvolgende lasrups kan een eerder gevormde HAZ temperen, gedeeltelijk transformeren of op andere wijze wijzigen, en PWHT kan de hardheid verlagen en tegelijkertijd de toestand van de precipitaten en de substructuur veranderen. Vergelijkbare ruimtelijke effecten treden ook in andere legeringen op: TWI’s bespreking uit 2002 van lassen in supermartensitisch roestvast staal brengt HAZ-microstructuren in verband met corrosie, spanningscorrosiescheurvorming, sulfidespanningsscheurvorming, herverhitting door latere lasrupsen en PWHT. Het materialspecifieke bezwijkmechanisme verandert, maar het leidende principe blijft hetzelfde: de HAZ bestaat uit een geheel van lokale thermische geschiedenissen waarvan het gedrag tijdens gebruik per gebied moet worden beoordeeld.
10. Corrosie en door de omgeving geïnduceerde scheurvorming in de HAZ
De warmte-beïnvloede zone (HAZ) is ook een corrosievariabele. Een hardheidsmeting kan een sterk verharde band identificeren, maar kan niet aantonen of er chroomrijke precipitaten zijn gevormd, of beschermende legeringselementen zijn gesegregeerd, of lokaal ferriet en martensiet in balans zijn, noch of het lassen trekrestspanningen heeft achtergelaten. Deze details bepalen de corrosie en de door de omgeving geïnduceerde scheurvorming.
Een HAZ moet daarom worden beoordeeld in relatie tot haar gebruiksomgeving. Chloridehoudend water, kooldioxide, waterstofsulfide, opgeloste zuurstof, zuur condensaat en stoom bij hoge temperatuur stellen verschillende eisen. Dezelfde thermische cyclus kan aanvaardbaar zijn bij droge atmosferische blootstelling, maar onveilig in een zure productieomgeving, waar waterstofabsorptie en trekspanning kunnen samengaan met een gevoelige microstructuur.
Microstructuur als corrosievariabele
De microstructuur van de HAZ verandert continu met de afstand tot de smeltgrens, en niet bij één scherpe overgang. TWI beschrijft gebieden in conventionele staalsoorten als grofkorrelige, fijnkorrelige, gedeeltelijk getransformeerde en ontlaten zones, ingedeeld naar piektemperatuur en afstand tot de las. Een behandeling van pijpleidingstaal door het National Institute of Standards and Technology (NIST) gebruikt de nauw verwante termen grofkorrelige, fijnkorrelige, interkritische en overontlaten zones.
Elk gebied kan een ander corrosiegedrag vertonen. Korrelgroei verandert de dichtheid en het karakter van korrelgrenzen; interkritische verhitting transformeert de oorspronkelijke structuur gedeeltelijk en kan na afkoeling eilanden van hard, koolstofverrijkt martensiet produceren; ontlaten kan versterkende fasen oplossen of grover maken en het lokale elektrochemische gedrag veranderen. In roestvaste staalsoorten kunnen belangrijke veranderingen bestaan uit chroomverarming naast chroomrijke carbiden, precipitatie van intermetallische fasen, vorming of oplossing van deltaferriet en veranderingen in de fractie en chemische samenstelling van martensiet en austeniet.
De bepalende thermische beschrijving is niet simpelweg “lastemperatuur”. De afkoeling door het transformatiegebied is van belang, en Δt8/5—de tijd die nodig is om af te koelen van 800 °C tot 500 °C—is een bruikbare lasparameter wanneer deze temperaturen het relevante transformatie-interval beschrijven. NIST stelt dat Δt8/5 afhankelijk is van de warmte-inbreng, de chemische samenstelling, de afstand tot de las en de wanddikte. Bijgevolg hoeven twee locaties op dezelfde nominale afstand van een las niet dezelfde structuur te ontwikkelen wanneer de opspanning, de dikte of de warmtestroom verschilt.
Bij ferritische staalsoorten identificeert TWI de afkoelsnelheid door het transformatiegebied, de samenstelling en hardbaarheid, en de korrelgrootte van het vooraf aanwezige austeniet als de belangrijkste factoren die de microstructuur en hardheid van de HAZ bepalen. Bij de corrosiebeoordeling moeten aan die lijst de lokale chemische samenstelling, de fasenverdeling en de toestand van de precipitaten worden toegevoegd. Een hard martensitisch gebied kan gevoelig zijn voor waterstofgeassisteerde scheurvorming, terwijl een zachter overontlaten gebied een galvanisch afwijkend bestanddeel kan bevatten of door precipitaatvorming zijn corrosiebestendigheid kan hebben verloren. Geen van beide toestanden kan betrouwbaar uitsluitend uit de hardheid worden afgeleid.
Het onderscheid tussen corrosie en scheurvorming is belangrijk. Algemene metaalafname, putcorrosie, interkristallijne corrosie en galvanische aantasting kunnen op verschillende microstructurele kenmerken beginnen. Een lasrups, laswortel, overlap of spleet kan bovendien onafhankelijk van de bulk-hardheid van de HAZ elektrolyt concentreren. De oppervlakteconditie, oxidefilms, het verwijderen van lasslak en de reiniging na het lassen moeten daarom samengaan met metallografisch onderzoek.
Spanningscorrosiescheuren en sulfidespanningsscheuren
Spanningscorrosiescheuren (SCC) vereisen een gevoelig materiaal, een geschikte omgeving en trekspanning. Het lassen kan via restspanning de laatste voorwaarde leveren, terwijl lokale transformatieproducten en precipitaten de eerste leveren. Een grote aangelegde belasting is niet vereist: opgesloten trekspanning nabij een las kan aanzienlijk blijven nadat het onderdeel dimensionaal stabiel lijkt.
Chloride-spanningscorrosiescheuren zijn bijzonder gevoelig voor temperatuur, chlorideactiviteit, elektrochemische potentiaal en de lokale stabiliteit van de passieve film. Een roestvaststalen HAZ met chroomverarmde gebieden kan zich aan bepaalde korrelgrenzen minder effectief opnieuw passiveren, waardoor lokale aantasting een plaats voor scheurinitiatie kan worden. Het effect is ruimtelijk selectief. Daardoor kan een gepolijste doorsnede met één ogenschijnlijk uniforme HAZ sterk uiteenlopende gevoeligheid binnen de thermische gradiënt verbergen.
Sulfidespanningsscheuren (SSC) zijn een waterstofgeassisteerd faalmechanisme dat samenhangt met waterige blootstelling aan waterstofsulfide. Waterstof die tijdens corrosie wordt gevormd, dringt het staal binnen; trekspanning bevordert vervolgens scheurinitiatie en -groei in een gevoelige microstructuur. Een hoge hardheid is bij veel beoordelingen voor zure productieomgevingen een erkend waarschuwingssignaal, maar hardheid is een screeningsindicator en geen volledig mechanistisch criterium. De scheurgevoeligheid hangt ook af van de sterkte, insluitsels, de korrelstructuur van het vooraf aanwezige austeniet, transformatieproducten, restspanning en de feitelijke H₂S-houdende omgeving.
De studie uit 2002 van TWI over supermartensitisch roestvast staal is nuttig omdat zij de metallurgie van de HAZ als een gecombineerd corrosie- en scheurvormingsprobleem behandelt. De reikwijdte omvat HAZ-microstructuren in relatie tot corrosie, SCC, SSC, herverhitting door daaropvolgende lasgangen en post-weld heat treatment (PWHT). Supermartensitische soorten zijn ontworpen rond een koolstofarme martensitische matrix met chroom en andere legeringstoevoegingen, maar het lassen kan lokale variaties veroorzaken in het ontlaten van martensiet, in achtergebleven of teruggevormd austeniet, in ferriet en in populaties van precipitaten. Deze variaties veranderen zowel het passieve corrosiegedrag als de respons op waterstofgeassisteerde scheurvorming.
De kwalificatie voor gebruiksomstandigheden moet daarom het omgevingsmechanisme identificeren voordat een lasprocedure wordt aanvaard. ISO 15156, waar van toepassing op olie- en gasproductie in H₂S-houdende omgevingen, behandelt materiaalkeuze en weerstand tegen scheurvorming; voor een productie-lasbeoordeling kunnen ook proeven in het feitelijke gebruiksmedium vereist zijn. Een hardheidskaart alleen kan de SSC-bestendigheid niet vaststellen, en een corrosieproef op onaangetast moedermateriaal kan de HAZ niet representeren.
Grade 91 illustreert hetzelfde principe bij verhoogde temperatuur, hoewel het voornaamste probleem daar kruipschade is en niet waterige SSC. ASM International en EPRI rapporteerden in 2016 dat Grade 91 gevoelig is voor Type IV-scheurvorming in de HAZ van het basismateriaal, vooral in fijnkorrelige en interkritische gebieden. Gesimuleerde thermische cycli toonden aan dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verminderen. Dit voorbeeld bevestigt een bredere regel: een smalle, mechanisch zwakkere subzone kan het falen bepalen, zelfs wanneer het lasmetaal en het onaangetaste moedermateriaal afzonderlijk aan hun eisen voldoen.
Het effect van herverhitting en PWHT in roestvaste staalsoorten
Een daaropvolgende lasgang voegt niet alleen metaal toe; de thermische cyclus ervan verhit een eerdere HAZ opnieuw. De herverhitte zone kan worden ontlaten, gedeeltelijk opnieuw austenitiseren, een oplossingsbehandeling ondergaan of worden blootgesteld aan een temperatuurbereik dat precipitatie van carbiden, nitriden of intermetallische fasen bevordert. De uiteindelijke toestand hangt af van de piektemperatuur, de houdtijd, de afkoelsnelheid en het aantal en de onderlinge afstand van latere lasgangen.
| Onderzoeksmethode | Wat ermee kan worden vastgesteld | Belangrijke beperking |
|---|---|---|
| Macro-etsen | Lasgeometrie, smeltgrens en globale thermische gebieden | Geen methode voor fase-identificatie |
| Optische microscopie | Ferriet, perliet, bainiet, martensiet en veranderingen in korrelgrootte | Fijne precipitaten worden mogelijk niet opgelost |
| Hardheidskartering | Lokale verharding, verweking en eigenschapsgradiënten | Stelt taaiheid of levensduur niet vast |
| SEM of EBSD | Fijne morfologie, breukkenmerken en kristallografische informatie | Vereist gerichte monsterneming en interpretatie |
| Kruip- of omgevingsonderzoek | Schadegedrag dat relevant is voor de gebruiksomstandigheden | Moet overeenkomen met het werkelijke mechanisme en de omgeving |
In supermartensitische roestvaste staalsoorten kan herverhitting hard martensiet ontlaten en een lokaal zachter gebied creëren, terwijl een hogere herverhittingspiek bij afkoeling nieuw, onontlaten martensiet kan vormen. De resulterende band kan verschillen in corrosiepotentiaal, hardheid en waterstofgevoeligheid van zowel de HAZ van de eerste lasgang als het moedermateriaal. Herhaalde lasgangen kunnen ook de stabiliteit van austeniet en de fasenbalans veranderen, zodat de uiteindelijke microstructuur niet uitsluitend op basis van de eerste thermische cyclus kan worden voorspeld.
Diagnostische volgorde voor de WBZ
- Documenteren Leg staalsoort, dikte, lasgeometrie, lasgangenvolgorde, voorverwarming, tussendoorgangstemperatuur, warmte-inbreng en postlaswarmtebehandeling vast.
- Onthullen Gebruik een representatieve dwarsdoorsnede en macro-etsen om de smeltgrens en veranderde gebieden te lokaliseren.
- Identificeren Bepaal fasen, korrelgrootte, precipitaten en scheurmorfologie met geschikte microscopie.
- In kaart brengen Meet de hardheid over een traject door onaangetast basismetaal, WBZ, smeltgrens en lasmetaal.
- Testen Selecteer taaiheids-, trek-, kruip-, vermoeiings-, corrosie- of scheurvormingstests op basis van het vermoedelijke faalmechanisme.
PWHT voegt een andere, doelbewuste thermische geschiedenis toe. Ontlaten kan de restspanning verminderen en onontlaten martensiet zachter maken, waardoor één bron van scheurgevoeligheid afneemt. Het kan ook precipitatie of chroomredistributie bevorderen, wat de passiviteit en het gedrag bij lokale corrosie verandert. Een overmatige of slecht gecontroleerde behandeling kan het ene risico daarom voor een ander inruilen. De juiste cyclus is soortspecifiek en moet worden geverifieerd door procedurekwalificatie, metallografie en, waar de gebruiksomstandigheden dit vereisen, milieutests.

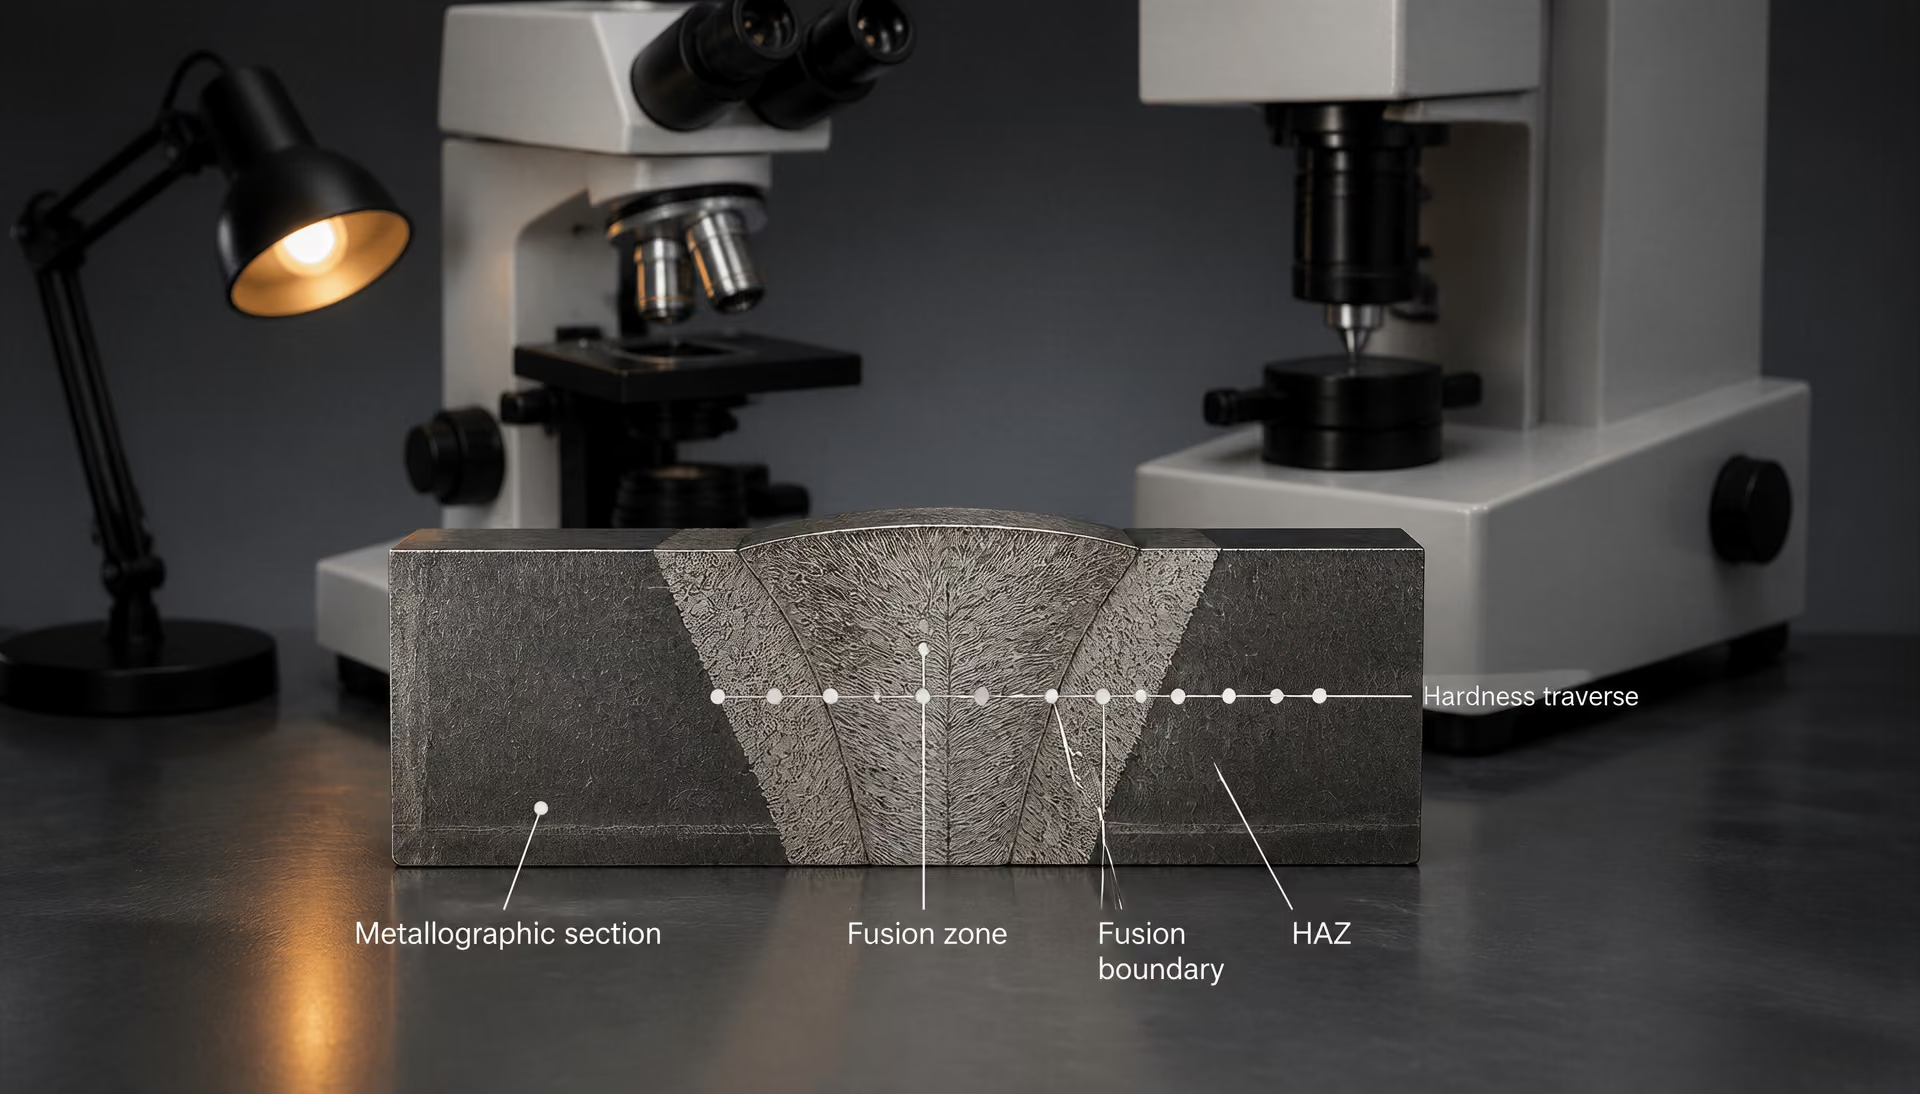
De eisen voor temperatuurmeting mogen niet worden verward met de beheersing van PWHT. ISO 13916:2025 specificeert de meting van voorwarm-, tussenlaag- en onderhoudstemperaturen tijdens smeltlassen, maar sluit de meting van de temperatuur bij post-weld heat treatment uit. PWHT vereist eigen instrumentatie, temperatuurregistraties en acceptatiecriteria. Voor de beoordeling van een roestvaststalen HAZ moet het bewijsmateriaal deze registraties verbinden met de fasenbalans, precipitaten, restspanning en de relevante corrosie- of scheurvormingstest—en niet eindigen bij een hardheidsmeting.
11. HAZ-onderzoek en karakterisering van eigenschappen
Een verdedigbaar HAZ-onderzoek begint met de lasdoorsnede, niet met een hardheidswaarde. De HAZ bestaat uit basismateriaal dat door de laswarmte is veranderd zonder te smelten; daarom vormen de grenzen ervan zelden één enkele scherpe lijn. De piektemperatuur neemt af met de afstand tot de smeltgrens, terwijl ook de afkoelsnelheid verandert afhankelijk van de positie, plaatdikte, lasnaadbelemmering, warmte-inbreng en interpass-temperatuur. De resulterende structuur vertoont daardoor een ruimtelijke gradiënt.
Het onderzoek moet daarom stapsgewijs worden uitgevoerd: documenteer de lasgeometrie en lascondities; maak de smeltgrens en de thermische zones zichtbaar; identificeer fasen, korrelgrootte en transformatieproducten; breng de hardheid over de las in kaart; en selecteer vervolgens mechanische of scheurproeven die aansluiten bij het vermoedelijke bezwijkmechanisme tijdens gebruik. Een breuk, lekkage of voortijdige stillegging kan met de HAZ te maken hebben, maar mag pas als “HAZ-scheurvorming” worden aangeduid nadat het scheurverloop en het mechanisme zijn vastgesteld.
Macro-etsen, metallografie en zone-identificatie
Begin met een representatieve dwarsdoorsnede door de las, met aan beide zijden onaangetast basismateriaal. Registreer de plaat- of componentdikte, de afschuiningsgeometrie, het aantal en de volgorde van de lasgangen, de lasafmetingen, de voortbewegingsrichting, voorverwarming, interpass-temperatuur, warmte-inbreng en eventuele warmtebehandeling na het lassen (PWHT). Deze gegevens leveren de thermische context die nodig is om de doorsnede te interpreteren. ISO 13916:2025 specificeert de meting van voorwarmings-, interpass- en temperatuur voor het handhaven van de voorwarmte tijdens smeltlassen; de norm behandelt niet de meting van de PWHT-temperatuur.
Na het doorslijpen, inbedden en slijpen kan macro-etsen het lasmetaal, de smeltgrens, het penetratieprofiel, onvolkomen binding, booginslagen en de geschatte breedte van het thermisch veranderde materiaal zichtbaar maken. Het etsmiddel moet zijn afgestemd op de legering en het onderzoeksdoel. Een macro-opname is een kaart, geen methode voor fase-identificatie. Het etskontrast kan smalle zones overdrijven of verbergen, en een enkele doorsnede kan asymmetrie missen die wordt veroorzaakt door de toortshoek, het opnieuw verhitten bij meerlaglassen of een nabijgelegen geometrische belemmering.
Conventionele staalsoorten worden, zoals TWI beschrijft, doorgaans onderverdeeld in korrelvergrove, korrelverfijnde, gedeeltelijk getransformeerde of interkritische, en ontlaten of overontlaten zones, afhankelijk van de piektemperatuur en de afstand tot de las. Beschrijvingen van pijpleidingstaal door NIST gebruiken de zones grofkorrelig, fijnkorrelig, interkritisch en overontlaten. Deze aanduidingen zijn nuttig, maar vormen geen universele fysische grenzen. De grofkorrelige zone heeft het bovenste transformatiegebied overschreden, waarbij austenietkorrelgroei kon optreden; de fijnkorrelige zone is bij een lagere temperatuur geaustenitiseerd; de interkritische zone heeft een gedeeltelijke transformatie ondergaan; en de overontlaten zone bleef onder het transformatiegebied, terwijl bestaand martensiet of bainiet werd verzacht.
Het metallografisch onderzoek moet vervolgens vanaf de smeltgrens naar buiten toe worden uitgevoerd op bekende afstanden. Optische microscopie kan ferriet, perliet, bainiet, martensiet, ontlaten martensiet, insluitsels en zichtbare veranderingen in korrelgrootte vaststellen. Scanningelektronenmicroscopie is vaak nodig voor kenmerken van breukoppervlakken, de verdeling van carbiden en fijne precipitaten. Elektronen-terugverstrooiingsdiffractie kan de kristallografische textuur, de reconstructie van voormalig austeniet in geschikte legeringen en lokale misoriëntatie die samenhangt met vervorming of transformatie meten. Transmissie-elektronenmicroscopie kan nodig zijn wanneer het grover worden van precipitaten de sterkte bepaalt, zoals bij Grade 91.
De thermische geschiedenis is belangrijker dan alleen de naam van de zone. De microstructuur en hardheid van de HAZ in ferritische staalsoorten hangen volgens TWI voornamelijk af van de afkoelsnelheid door het transformatiegebied, de samenstelling en hardbaarheid, en de korrelgrootte van het voormalige austeniet. Δt8/5, de tijd die nodig is om af te koelen van 800 °C naar 500 °C, is een praktische beschrijvende parameter wanneer die temperaturen relevant zijn. Een pijpleidingrapport van NIST relateert Δt8/5 aan de warmte-inbreng, de chemische samenstelling, de afstand tot de las en de wanddikte. Δt8/5 is geen overdraagbare materiaaleigenschap. Twee punten die aan dezelfde benoemde zone worden toegewezen, kunnen verschillende transformatieproducten hebben wanneer hun afkoelpaden verschillen.
Bij het onderzoek moet ook onderscheid worden gemaakt tussen de mechanismen. Door waterstof geïnduceerde scheurvorming ontwikkelt zich vaak in gevoelige, harde HAZ-microstructuren onder trekbelasting door lasnaadbelemmering en bij aanwezigheid van diffundeerbare waterstof. Stollingsscheurvorming ontstaat in het lasmetaal tijdens het stollen. Lamellaire afscheuring volgt de door-dikte-structuur en insluitsels van gevoelig plaatmateriaal, terwijl vloeibaarmakingsscheurvorming plaatselijke smelting nabij korrelgrenzen of insluitsels omvat. Herverhittingsscheurvorming ontstaat tijdens spanningsarmgloeien of blootstelling tijdens gebruik in gevoelige legeringen. ESDEP noemt vloeibaarmakingsscheurvorming in de HAZ, door waterstof geïnduceerde scheurvorming en herverhittingsscheurvorming als belangrijke lasbaarheidsproblemen bij constructiestaal, maar die opsomming maakt niet iedere lasonvolkomenheid tot een HAZ-scheur.
Hardheidskartering en mechanische beproeving
Hardheidskartering koppelt de zichtbare structuur aan een lokale respons, mits de methode en de afstand tussen de metingen worden gerapporteerd. Voer een hardheidsreeks uit vanaf onaangetast basismateriaal, over de HAZ en de smeltgrens tot in het lasmetaal, met aanvullende reeksen waar de las asymmetrisch is of uit meerdere gangen bestaat. Gebruik een voldoende kleine belasting en meetafstand om smalle fijnkorrelige of interkritische zones op te lossen, maar voorkom interactie tussen aangrenzende indrukkingen en randeffecten. Vickers-metingen met HV0.5 of HV1 zijn vaak geschikt voor laboratoriumkarteringen; de gekozen schaal moet worden vermeld, omdat waarden verkregen bij verschillende belastingen niet automatisch onderling uitwisselbaar zijn.
Een hardheidsverloop kan een zachte overontlaten band, een hard martensitisch gebied, een verzachte interkritische zone of een ongebruikelijke lokale piek lokaliseren. Het kan ook variatie zichtbaar maken tussen de HAZ van de eerste lasgang en gebieden die door latere gangen opnieuw zijn verhit. Hardheid is echter een indicator en geen volledige beoordeling van de eigenschappen. Een harde HAZ kan een geringe weerstand tegen door waterstof geïnduceerde scheurvorming hebben, maar hardheid alleen kan niet de breuktaaiheid, Charpy-kerftaaiheid, vermoeiingsscheurgroei, weerstand tegen spanningscorrosiescheurvorming of levensduur tijdens gebruik vaststellen. Omgekeerd kan een verzachte zone kruipsterkte verliezen zonder een waarschijnlijke bron van door waterstof geïnduceerde scheurvorming te worden.
Mechanische beproeving moet aansluiten bij het bezwijkvraagstuk. Charpy-V-kerfproeven beoordelen de kerftaaiheid bij gespecificeerde temperaturen, maar de geabsorbeerde energie is niet gelijk aan de vlakke-vervormingsbreuktaaiheid. CT- of SEN(B)-breuktaaiheidproefstukken kunnen scheurinitiatie en scheurgroei onder gedefinieerde constraintomstandigheden beoordelen. Trekproefstukken geven inzicht in vloeigrens, ductiliteit en sterkteverschillen, hoewel een conventioneel proefstuk meerdere HAZ-zones kan middelen. Buigproeven brengen grove onvolkomen binding, scheurvorming en problemen met de ductiliteit aan het licht. Vermoeiingsproeven, kruipproeven en proeven met scheurvorming onder constante belasting zijn noodzakelijk wanneer cyclische belasting, langdurige blootstelling aan hoge temperatuur of milieugeïnduceerde scheurvorming de prestaties bepaalt.
Bij Grade 91, een kruipvaste staalsoort met een ontlaten martensitische structuur, houdt Type IV-scheurvorming verband met de HAZ van het basismetaal, met name met de fijnkorrelige en interkritische zones. Een bijdrage uit 2016 van ASM International en EPRI beschrijft deze gevoeligheid. De lokale verzwakking kan worden gemist bij een bulk-trekproef of bij hardheidsmetingen die de smalle verzachte zone niet resolven. Het onderzoek moet de korrelstructuur van het voormalige austeniet, de toestand van de martensietlattroosters, de populaties van carbiden en MX-precipitaten, de PWHT-toestand en de locatie van kruipholten of scheurvorming omvatten.
Ook voor de beoordeling van corrosie is meer nodig dan hardheid. TWI’s bespreking uit 2002 van lasverbindingen in supermartensitisch roestvast staal onderzoekt HAZ-microstructuren in relatie tot corrosie, spanningscorrosiescheurvorming en sulfide-spanningsscheurvorming, met inbegrip van het opnieuw verhitten door volgende lasgangen en PWHT. Bij dergelijke legeringen kunnen de lokale fasebalans, de stabiliteit van de chroomrijke passieve film, restspanningen, blootstelling aan waterstof en de ontlaatgeschiedenis de prestaties bepalen.
Interpretatie van experimenten met gesimuleerde HAZ-thermische cycli
Gesimuleerde HAZ-proefstukken worden vervaardigd door een gecontroleerde thermische cyclus op afzonderlijke stukken staal toe te passen, vaak met een thermomechanische simulator van het type Gleeble. Hiermee kan telkens één variabele—piektemperatuur, opwarmingssnelheid, Δt8/5, opnieuw verhitten door opeenvolgende lasgangen of aangebrachte rek—worden onderzocht zonder de ruimtelijke overlap die in een echte las aanwezig is. De resulterende microstructuren kunnen worden onderzocht met microscopie, hardheidsmetingen, trekproeven, kerftaaiheidsproeven, kruipproeven of scheurproeven.
De waarde ervan hangt af van de mate waarin de werkelijke las wordt nagebootst. Eén piektemperatuur en één Δt8/5 reproduceren niet de volledige thermische gradiënt, meervoudige lasnaadbelemmering, waterstofverdeling, verdunning door het lasmetaal of de opeenvolging van herverhittingscycli. Ook de afmetingen van het proefstuk veranderen de warmtestroom. Gesimuleerd materiaal kan daarom één punt binnen een HAZ vertegenwoordigen, maar niet de gehele HAZ.
Grade 91 illustreert deze beperking duidelijk. Gesimuleerde cycli hebben aangetoond dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verlagen. Dit helpt verklaren waarom Type IV-schade zich in die zone concentreert. Het resultaat ondersteunt een mechanisme, maar voorspelt op zichzelf niet de levensduur tijdens gebruik van een gelast drukhoudend onderdeel. Aan echte lassen voegen zich restspanningen, lokale geometrie, chemische segregatie, eerdere thermische blootstelling en variatie in PWHT toe.
De sterkste interpretatie vergelijkt bewijs uit simulaties met bewijs uit echte lassen: reproduceer de gemeten of berekende thermische cyclus, bevestig de microstructuur en hardheid, en beproef vervolgens de eigenschap die relevant is voor het vermoedelijke bezwijkmechanisme. Een overeenkomst in hardheid vormt een nuttige bevestiging. Het is geen bewijs dat ook de taaiheid, scheurweerstand, het corrosiegedrag of de prestaties tijdens langdurig gebruik overeenkomen.
12. Het lezen van lasnormen en procedurekwalificaties
Lasnormen beantwoorden niet allemaal dezelfde vraag. Een technisch richtsnoer kan voorverwarming, interpass-temperatuur, warmte-inbreng of maatregelen voor waterstofbeheersing aanbevelen. Een norm voor temperatuurmeting kan definiëren hoe die temperaturen worden verkregen en geregistreerd. Een norm voor procedurekwalificatie bepaalt of een voorgestelde lasprocedure binnen de vastgestelde grenzen aantoonbaar aanvaardbare eigenschappen heeft opgeleverd. Het verwarren van deze functies leidt tot een veelgemaakte fout: een aanbevolen thermische beheersmaatregel of een gemeten temperatuur behandelen als bewijs voor één bepaalde microstructuur in de HAZ.
De HAZ is een ruimtelijk gradueel gebied, geen uniforme strook. TWI beschrijft de HAZ-subgebieden in conventionele staalsoorten als zones met korrelgroei, korrelverfijning, gedeeltelijke transformatie en ontlaten, geclassificeerd op basis van de piektemperatuur en de afstand tot de smeltgrens. De behandeling door NIST van pijpleidingstaalsoorten gebruikt de verwante termen grofkorrelige, fijnkorrelige, interkritische en overontlaten zones. Elke locatie kan een andere piektemperatuur, maximale austenietkorrelgrootte, transformatieroute en afkoelsnelheid ondergaan.
Wat EN 1011-2 biedt
EN 1011-2, Lassen — Aanbevelingen voor het lassen van metalen materialen — Deel 2: Booglassen van ferritische staalsoorten, is een richtsnoer voor het beheersen van lasbaarheidsrisico’s bij ferritische staalsoorten. Het toepassingsgebied moet letterlijk worden gelezen: de norm behandelt het booglassen van ferritische staalsoorten en sluit ferritische roestvaste staalsoorten uit. Het is geen universeel regelboek voor elke staalsoort, elk lasproces of elke HAZ in roestvast staal.
Het document brengt de samenstelling van het staal, de materiaaldikte, de inklemming, de waterstoftoestand, de warmte-inbreng en de voorverwarming in verband met het risico op ongewenste toestanden in de las en de HAZ. De methoden ondersteunen beslissingen over voorverwarming en interpass-temperatuur, evenals over het beheersen van het afkoelgedrag dat relevant is voor door waterstof geïnduceerde scheurvorming. Benaderingen op basis van koolstofequivalenten kunnen de hardbaarheid en gevoeligheid aangeven, maar vervangen geen gekwalificeerde procedure of rechtstreeks onderzoek van de gelaste verbinding. Twee staalsoorten met vergelijkbare koolstofequivalentwaarden kunnen nog steeds verschillende HAZ-structuren vormen, omdat hun legeringsbalans, voorafgaande bewerking, korrelgrootte en transformatiekeninetiek verschillen.
De praktische waarde van EN 1011-2 ligt in het vertalen van metallurgie naar lasbeheersmaatregelen. Een hogere voorverwarmingstemperatuur vertraagt over het algemeen de afkoeling; een gewijzigde warmte-inbreng verandert de thermische cyclus; waterstofbeheersing vermindert de hoeveelheid diffundeerbare waterstof die aan scheurvorming kan deelnemen. Geen van deze uitspraken voorspelt elk lokaal bestanddeel. Dezelfde nominale warmte-inbreng kan verschillende Δt8/5-waarden opleveren wanneer de plaatdikte, lasnaadgeometrie, boogefficiëntie, laspositie of afstand tot de las verandert.
Δt8/5 is de afkoeltijd tussen 800 °C en 500 °C, wanneer dat interval van toepassing is op het staal en de transformatie die wordt beschouwd. Het NIST-rapport over pijpleidingstaal brengt deze waarde in verband met de warmte-inbreng, de chemische samenstelling, de afstand tot de las en de wanddikte. Deze relatie vormt een nuttige verbinding tussen een WPS-variabele en de metallurgie van de HAZ, maar is geen universele omzetting. Een gemeten of berekende afkoeltijd moet worden geïnterpreteerd met inachtneming van de staalsoort en de thermische cyclus.
Het richtsnoer kan evenmin worden gelezen als een rechtstreekse acceptatietest voor taaiheid, hardheid of levensduur. De microstructuur en hardheid van de HAZ in ferritische staalsoorten hangen volgens TWI voornamelijk af van de afkoelsnelheid door het transformatiebereik, de samenstelling en hardbaarheid van het staal, en de korrelgrootte van het voorafgaande austeniet. Een snellere afkoeling kan het aandeel harde martensitische of bainitische producten in een hardbaar staal vergroten; een tragere afkoeling kan zachtere transformatieproducten bevorderen, maar kan ook korrels vergroten of de sterkte veranderen. De aanvaardbare balans hangt af van de ontwerpspecificatie en de gebruiksomstandigheden.
Wat ISO 13916:2025 meet
| Type bewijs | Beantwoorde vraag | Wat het op zichzelf niet bewijst |
|---|---|---|
| Lasprocedureverslag | Welke thermische regelingen en essentiële variabelen zijn gebruikt? | De exacte fasemengeling op elke locatie in de WBZ |
| Temperatuurregistratie | Zijn de grenzen voor voorverwarming en tussendoorgang gevolgd? | Dat aan de eisen voor de postlaswarmtebehandeling is voldaan |
| Hardheidstraject | Waar bevinden zich harde en zachte banden? | Taaiheid, kruiplevensduur of corrosiebestendigheid |
| Macro- en microonderzoek | Welke zones, fasen en defecten zijn aanwezig? | Langdurige prestaties tijdens gebruik |
| Mechanische of omgevingsproef | Voldoet de verbinding aan een relevante eigenschapseis? | Dat alle andere gebruiksmechanismen beheerst zijn |
ISO 13916:2025 heeft een beperktere en nauwkeurigere functie. De norm specificeert eisen voor het meten van voorverwarmings-, interpass- en onderhoudstemperaturen tijdens smeltlassen. De meting van de temperatuur bij een warmtebehandeling na het lassen valt niet onder de norm. Die uitsluiting is van belang: een thermokoppelopstelling of infraroodmeting die voor de beheersing van de voorverwarming wordt aanvaard, kan niet automatisch aantonen dat een PWHT-cyclus aan de vereiste temperatuur, houdtijd of gelijkmatigheid over de materiaaldikte heeft voldaan.
De norm helpt temperatuurregistraties vergelijkbaar te maken door te behandelen welke temperatuur wordt gemeten en hoe de meting tijdens het lassen wordt uitgevoerd. Bij een procedurekwalificatie ondersteunt dit het bewijs dat de lasser of lasoperator de voorgeschreven thermische beheersmaatregelen heeft gevolgd. De norm meet niet de hardheid van de HAZ, identificeert niet de grofkorrelige zone, bepaalt Δt8/5 niet rechtstreeks in elke verbinding en brengt niet aan het licht of zich tijdens het gebruik Type IV-scheurvorming zal ontwikkelen.
De meetlocatie maakt daarom deel uit van het technisch oordeel. Een oppervlaktetemperatuur op afstand van de smeltgrens hoeft niet representatief te zijn voor de thermische geschiedenis van een smal HAZ-gebied. Evenzo registreert een interpass-meting een toestand vóór de volgende lasgang, niet de volledige geschiedenis van de piektemperatuur die door die lasgang wordt veroorzaakt. Opwarming door volgende lasgangen kan eerder gevormd HAZ-materiaal ontlaten, verfijnen of gedeeltelijk transformeren. In lassen van supermartensitisch roestvast staal onderzocht de studie van TWI uit 2002 HAZ-microstructuren in relatie tot corrosie, spanningscorrosiescheurvorming, sulfidespanningsscheurvorming, opwarming door volgende lasgangen en PWHT. De thermische registratie en het metallografische resultaat houden verband met elkaar, maar zijn niet uitwisselbaar.
Procedurevariabelen in verband brengen met HAZ-acceptatie
Een procedurekwalificatie brengt beheersbare variabelen in verband met aantoonbare eigenschappen van de verbinding. De WPS vermeldt de staalsoort, het bereik van materiaaldikten, de lasnaadconfiguratie, het proces, de lastoevoegmaterialen, de voorverwarming, de interpass-temperatuur, de grenzen voor warmte-inbreng of lassnelheid, de beschermingscondities en eventuele PWHT. Het kwalificatierapport documenteert vervolgens de werkelijk toegepaste waarden en de uitgevoerde proeven. Binnen het toepasselijke kwalificatiesysteem, zoals ISO 15614-1 voor lasprocedureproeven, kunnen wijzigingen buiten de toegestane bereiken herkwalificatie vereisen, in plaats van een informele aanname dat de HAZ gelijkwaardig zal blijven.
Acceptatie moet worden gekoppeld aan het te beheersen faalmechanisme. Hardheidsbeproeving kan een buitensporig harde HAZ identificeren en ondersteuning bieden bij de beheersing van waterstofscheurvorming, maar hardheid alleen toont geen toereikende breuktaaiheid aan. Trek- en buigproeven beoordelen verschillende aspecten van de prestaties van de verbinding. Charpy-kerfslagproeven nemen een monster op een bepaalde plaats en bij een bepaalde temperatuur; zij vertegenwoordigen niet elk HAZ-subgebied. Macro-onderzoek kan versmelting, geometrie en zichtbare defecten aan het licht brengen, terwijl niet-destructief onderzoek discontinuïteiten opspoort die metallografisch mogelijk niet zichtbaar zijn.
Het onderscheid tussen scheurmechanismen is essentieel. ESDEP noemt HAZ-vloeischeurvorming, door waterstof geïnduceerde scheurvorming en herscheurvorming als enkele van de belangrijkste lasbaarheidsproblemen bij constructiestaal, terwijl stollingsscheurvorming in het lasmetaal optreedt en lamellaire scheurvorming verband houdt met vervorming over de materiaaldikte en insluitingsgevoelig basismetaal. Door elke indicatie “HAZ-scheurvorming” te noemen, worden de relevante beheersmaatregelen verhuld. Voor door waterstof geïnduceerde scheurvorming is aandacht nodig voor waterstof, hardbaarheid, inklemming en afkoeling. Herscheurvorming betreft gevoelige microstructuren tijdens spanningsarm gloeien of blootstelling tijdens gebruik. Vloeischeurvorming omvat plaatselijk smelten in de HAZ.
Grade 91 laat zien waarom kwalificatie niet mag stoppen bij een nominale voorverwarmingswaarde. ASM International en EPRI rapporteerden in 2016 dat Grade 91 gevoelig is voor Type IV-scheurvorming in de HAZ van het basismetaal, vooral in fijnkorrelige en interkritische gebieden. Gesimuleerde thermische cycli lieten ook zien dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verlagen. Een procedure kan aan de temperatuur- en visuele eisen voldoen en toch gerichte evaluatie van hardheid, taaiheid, metallografie of kruipgedrag tijdens gebruik vereisen wanneer de toepasselijke specificatie dit risico benoemt.
De juiste lezing is daarom gelaagd: EN 1011-2 levert aanbevelingen voor het lassen van ferritische staalsoorten, ISO 13916:2025 beheerst de voorgeschreven temperatuurmeting tijdens smeltlassen, en de kwalificatienorm definieert aantoonbare acceptatie binnen een bereik van essentiële variabelen. Geen van deze normen mag buiten het eigen toepassingsgebied worden aangehaald. Een deugdelijke kwalificatie gebruikt de gemeten thermische beheersmaatregelen als bewijs en beproeft vervolgens de eigenschappen die van belang zijn voor de werkelijke HAZ, het fabricageproces en de gebruiksomstandigheden.
13. Een praktisch metallurgisch kader voor HAZ-diagnose
Begin met materiaal, lasproces en thermische voorgeschiedenis
Een deugdelijke HAZ-diagnose begint vóór het microscopisch onderzoek. Stel eerst de productspecificatie, materiaalkwaliteit, charge- of smeltnummer, dikte, leveringstoestand en eventuele eerdere las- of warmtebehandeling vast. “Koolstofstaal” verschaft onvoldoende informatie: ASTM A516 Grade 70, API 5L X65, EN 10025-2 S355J2, ASTM A387 Grade 91 en een geharde en getemperde gelegeerde staalsoort kunnen onder dezelfde lasboog zeer verschillende HAZ-structuren ontwikkelen. Leg de oriëntatie van de plaat of buis vast, evenals segregatiegevoelige gebieden, de vervormingsgeschiedenis en de vraag of het oorspronkelijke materiaal genormaliseerd, gehard en getemperd, thermomechanisch verwerkt of na fabricage getemperd was.
Vervolgens moet de lasregistratie worden gereconstrueerd. Identificeer het proces—SMAW, GMAW, FCAW, GTAW, SAW of een ander proces—samen met de classificatie van het lastoevoegmateriaal, polariteit, stroomsterkte, spanning, lassnelheid, lasrupsafmetingen, boogrendement, lasnaadgeometrie, lasvolgorde en tussenlaagtemperatuur. Voorwarmen, warmtebehandeling tussen de lasgangen, inklemming en blootstelling aan de omgeving behoren in dezelfde registratie te worden opgenomen. EN 1011-2 geeft richtlijnen voor het booglassen van ferritische staalsoorten; het toepassingsgebied sluit ferritische roestvast staalsoorten uit. De aanbevelingen mogen daarom niet zonder controle van de toepasbaarheid op deze materialen worden overgedragen. ISO 13916:2025 specificeert de meting van voorwarm-, tussenlaag- en voorwarmhandhavingstemperaturen tijdens smeltlassen, maar specificeert niet de meting van de temperatuur tijdens een warmtebehandeling na het lassen.
De centrale vraag is niet eenvoudigweg hoe heet de las is geworden, maar welke thermische cyclus elke locatie heeft ondergaan. De HAZ bestaat uit vast metaal dat door de laswarmte is veranderd zonder te smelten. Nabij de smeltgrens kan de piektemperatuur een grofkorrelige structuur van voorafgaand austeniet veroorzaken; verder daarvan af kunnen lagere piektemperaturen de korrels verfijnen, de oorspronkelijke structuur gedeeltelijk transformeren of een reeds geharde of geharde en getemperde toestand ontlaten. TWI beschrijft de subgebieden van de HAZ in conventionele staalsoorten op basis van piektemperatuur en afstand tot de las als korrelgrove, korrelverfijnde, gedeeltelijk getransformeerde of interkritische en getemperde zones. NIST gebruikt voor HAZ-gebieden in pijpleidingstaal de nauw verwante termen grofkorrelig, fijnkorrelig, interkritisch en overgetemperd.
Schat de afkoelingsgeschiedenis in plaats van deze uitsluitend uit de afstand af te leiden. Waar van toepassing biedt Δt8/5—de tijd die nodig is om van 800 °C naar 500 °C af te koelen—een praktische vergelijking tussen lassen en locaties. Het NIST-rapport over pijpleidingen brengt Δt8/5 in verband met de warmte-inbreng, de chemische samenstelling van het staal, de afstand tot de las en de wanddikte. Een korte afkoelingsduur kan in een hardbare staalsoort de vorming van martensiet of bainiet bevorderen; een langere duur kan ferriet-, perliet- of ontlatingsreacties mogelijk maken. Dezelfde nominale warmte-inbreng kan daardoor verschillende structuren veroorzaken in een dunne plaat, een buis met een zware wand en ingeklemde lasverbindingen.
Scheid aanwijzingen voor scheurvorming, verweking, verharding en corrosie
Breng het aangetaste gebied in kaart voordat u een faalmechanisme toewijst. Gebruik een macrogeëtste doorsnede om de smeltgrens en de globale HAZ-breedte te lokaliseren en onderzoek vervolgens gepolijste en geëtste doorsneden door de scheur, het aangrenzende onaangetaste basismetaal, het lasmetaal en, waar relevant, meerdere lasgangen. Hardheidsprofielen moeten de smeltgrens op meerdere afstanden en in meerdere richtingen kruisen. Een maximale hardheid kan wijzen op een martensitisch of bainitisch gebied, maar bewijst geen door waterstof veroorzaakte scheurvorming. Omgekeerd kan een zachte band wijzen op interkritische transformatie, ontlaten of overontlaten zonder de oorsprong van het falen te zijn.
TWI stelt dat de microstructuur en hardheid van de HAZ voornamelijk afhangen van de afkoelsnelheid door het transformatiegebied, de samenstelling en hardbaarheid, en de korrelgrootte van het voorafgaande austeniet. Deze variabelen moeten in samenhang worden geïnterpreteerd. Een grofkorrelig gebied kan een geringe kerftaaiheid hebben, ook wanneer de hardheid matig is. Een fijnkorrelig of interkritisch gebied kan zachter zijn en toch kwetsbaar worden onder kruipbelasting. Voor Grade 91 identificeert het in 2016 gepubliceerde onderzoek van ASM International en EPRI Type-IV-scheurvorming in de basismetaal-HAZ, vooral in fijnkorrelige en interkritische gebieden. Gesimuleerde thermische cycli toonden aan dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verlagen. Een uitsluitend op hardheid gebaseerd profiel zou dit mechanisme missen.
Classificeer scheuren op basis van locatie, morfologie, tijdstip en belasting. Stollingsscheuren ontstaan in het lasmetaal wanneer de laatste vloeistof stolt; het is niet automatisch een HAZ-scheur. Liquatiescheuren ontstaan wanneer lokale bestanddelen op of nabij de smeltgrens tijdens het lassen of opnieuw verhitten gedeeltelijk vloeibaar worden. Door waterstof veroorzaakte scheurvorming vereist gewoonlijk diffundeerbare waterstof, een voor scheurvorming gevoelige harde microstructuur, trekspanning of inklemming en vaak vertraagde scheurvorming. Lamellaire scheurvorming houdt verband met rek in de dikterichting en een geringe taaiheid als gevolg van langgerekte insluitsels in de moederplaat, niet met een generiek “harde HAZ”. Herverhittingsscheuren ontstaan tijdens verwarming na het lassen of tijdens blootstelling aan de bedrijfsomstandigheden in daarvoor gevoelige gelegeerde staalsoorten. ESDEP noemt liquatiescheuren in de HAZ, door waterstof veroorzaakte scheurvorming en herverhittingsscheuren als enkele van de belangrijkste lasbaarheidsproblemen in constructiestaal.
Corrosie-indicaties vereisen een afzonderlijk onderzoek. Stel het elektrolyt, de temperatuur, de potentiaal, verontreinigingen, de toestand van de kathodische bescherming en de rest- of aangelegde spanning vast. Een smalle HAZ-band kan een andere fasenbalans, carbideverdeling, hardheid of respons van de passieve film hebben dan zowel het lasmetaal als het basismetaal. In lassen van supermartensitisch roestvast staal onderzocht de studie van TWI uit 2002 HAZ-microstructuren in relatie tot corrosie, spanningscorrosiescheuren, sulfide-spanningsscheuren, herverhitting door volgende lasgangen en PWHT. Thermische cycli van volgende lasgangen kunnen een eerdere HAZ ontlaten, opnieuw austenitiseren of anderszins veranderen; PWHT kan de hardheid verlagen en tegelijkertijd de carbideprecipitatie en de lokale corrosierespons wijzigen.
Van waargenomen gebied naar een verdedigbaar mechanisme
Ga in expliciete stappen van waarneming naar mechanisme. Markeer eerst de scheur, put, verweekte band of breukinitiatie op een gemeten doorsnede. Breng vervolgens de positie in verband met het subgebied met een bepaalde piektemperatuur en met de hardheid. Identificeer daarna de fasen met optische microscopie, SEM en, waar nodig, EBSD, röntgendiffractie of transmissie-elektronenmicroscopie. Voor het onderzoeken van carbiden in Grade 91 en andere kruipvaste staalsoorten kunnen koolstofextractiereplica’s of analytische methoden nodig zijn. Fractografie moet vaststellen of de breuk verloopt via splijting, quasi-splijting, ductiele coalescentie van microholten, langs korrelgrenzen of onder invloed van de omgeving.
Onderzoek vervolgens de relevante bijdragende omstandigheden. Voor een hypothese met betrekking tot waterstof moeten het drogen van het lastoevoegmateriaal, de diffundeerbare waterstof, het voorwarmen, de tijd tot vertraagde scheurvorming, de inklemming en de hardheid worden gemeten of gedocumenteerd; waterstofbelading of gecontroleerde tests op vertraagde scheurvorming kunnen een vergelijking opleveren. Onderzoek bij liquatie- of stollingsscheuren gedeeltelijk gesmolten korrelgrenzen en gesegregeerde bestanddelen. Onderzoek bij lamellaire scheurvorming de morfologie van insluitsels en de taaiheid in de dikterichting. Reproduceer bij herverhittings- of Type-IV-scheurvorming de thermische blootstelling en de bedrijfsbelasting en vergelijk vervolgens het kruip- of spanningsbreukgedrag met dat van onaangetast materiaal.
Gebruik ten slotte een test die de voorgestelde verklaring zou kunnen weerleggen. Herhaal het hardheidsprofiel, voer microchemische analyse uit, stel overeenkomstige proefstukken bloot aan de bedrijfsomgeving of reproduceer de thermische lascyclus met gecontroleerde Δt8/5 en herverhitting. Een zichtbare scheur bewijst een discontinuïteit, niet de oorzaak. Een hardheidspiek bewijst een lokale respons, niet het faalmechanisme. Een verdedigbare diagnose is de diagnose die materiaaltoestand, thermische voorgeschiedenis, ruimtelijke microstructuur, belasting en omgeving met elkaar verbindt en vervolgens een gerichte test doorstaat.
14. Synthese: waarom HAZ-metallurgie de prestaties van gelast staal bepaalt
De HAZ als ruimtelijk gradueel materiaal
De warmte-beïnvloede zone (HAZ) is geen enkele materiaalband met één voorspelbare structuur. Het is het deel van het basismetaal dat door de laswarmte is veranderd zonder te smelten, en de toestand ervan verandert continu met de afstand tot de smeltgrens. De piektemperatuur, de verblijftijd op temperatuur, de afkoelsnelheid, de voorafgaande microstructuur en herverhitting bepalen wat elk klein volume ondergaat. Twee locaties die slechts enkele millimeters van elkaar verwijderd zijn, kunnen daardoor verschillende fasen, korrelgroottes en restspanningen bevatten.
Bij conventionele staalsoorten deelt TWI de HAZ op in een korrelgrove, korrelverfijnde, gedeeltelijk getransformeerde en getemperde zone, afhankelijk van de piektemperatuur en de afstand tot de las. De korrelgrove zone ligt het dichtst bij de smeltgrens en bereikt temperaturen die hoog genoeg zijn om korrelgroei van austeniet te veroorzaken. De grove voorafgaande austenietkorrels kunnen ongunstige transformatieproducten bevorderen en de kerftaaiheid verminderen, vooral wanneer de afkoeling voldoende snel verloopt om hard bainiet of martensiet te vormen. Verder van de las austenitiseert de korrelverfijnde zone bij een lagere piektemperatuur en ontwikkelt zij normaal gesproken kleinere voorafgaande austenietkorrels. Deze verfijning kan de taaiheid verbeteren, maar neemt de effecten van de chemische samenstelling of de afkoelsnelheid niet weg.
De interkritische, of gedeeltelijk getransformeerde, zone wordt verhit tussen de onderste en bovenste kritische temperatuur. Slechts een deel van de oorspronkelijke structuur wordt austeniet. Bij afkoeling kan de getransformeerde fractie harder worden dan het omringende materiaal, terwijl niet-getransformeerd ferriet of getemperde bestanddelen een andere sterkte en vervormbaarheid behouden. Nog verder van de las kan een getemperde of overgetemperde zone verweking, vergroving van precipitaten of verlies van precipitatieversterking ondergaan zonder volledige austenitisatie.
Beschrijvingen van pijpleidingstaal door het National Institute of Standards and Technology gebruiken de verwante termen grofkorrelige, fijnkorrelige, interkritische en overgetemperde zone. Deze aanduidingen helpen om thermische geschiedenissen te lokaliseren, maar zijn geen prestatieclassificaties. De bepalende variabele is de volledige thermische cyclus, vooral de afkoeling door het transformatiegebied. TWI stelt dat de microstructuur en hardheid van de HAZ voornamelijk afhangen van de afkoelsnelheid door dat gebied, de samenstelling en hardbaarheid van het staal, en de korrelgrootte van het voorafgaande austeniet. De praktische parameter Δt8/5—de tijd die nodig is om af te koelen van 800 °C naar 500 °C—beschrijft dit deel van de cyclus bij ferritische staalsoorten vaak. NIST waarschuwt dat Δt8/5 afhankelijk is van de warmte-inbreng, de chemische samenstelling, de afstand tot de las en de wanddikte. Het is een nuttige beschrijvende parameter, maar geen universeel alternatief voor het meten van de thermische cyclus.
Afwegingen tussen sterkte, taaiheid, vervormbaarheid en corrosiebestendigheid
Een gelaste verbinding kan aan een eis voor treksterkte voldoen terwijl de HAZ het bezwijken bepaalt. Snelle afkoeling kan via martensiet of harde bainitische structuren een hoge hardheid veroorzaken, waardoor de lokale sterkte toeneemt maar ook de gevoeligheid voor waterstofgeïnduceerde scheurvorming toeneemt wanneer diffundeerbare waterstof en inklemming aanwezig zijn. Langzamere afkoeling kan de hardheid en het risico op waterstofscheuren verminderen, maar een te hoge warmte-inbreng of langdurige blootstelling aan hoge temperatuur kan de korrels vergroten, de HAZ verweken of de taaiheid verminderen. Voorwarmen verandert de afkoelcyclus; het garandeert op zichzelf geen veilige microstructuur.
Sterkte en taaiheid concurreren ook via korrelgrootte en transformatieproducten. Fijne korrels dragen over het algemeen bij aan een betere weerstand tegen brosse breuk, terwijl grove korrels de overgangstemperatuur van taai naar bros kunnen verhogen. Een zachte interkritische of overgetemperde zone kan vervorming opvangen door een grotere lokale vervormbaarheid, maar kan onder trekbelasting of cyclische vervorming het zwakste gedeelte worden. Bij kruipvaste staalsoorten is dit probleem ernstiger, omdat kleine veranderingen in de verdeling van precipitaten en in de subkorrelstructuur de langetermijnsterkte kunnen bepalen.
Grade 91 illustreert waarom een algemene uitspraak als “de HAZ is harder” ontoereikend is. De proceedings van ASM International en EPRI uit 2016 identificeren Type IV-scheurvorming in de HAZ van het basismetaal, met name in fijnkorrelige en interkritische gebieden. Gesimuleerde thermische cycli toonden aan dat ferrietvorming in de interkritische HAZ de treksterkte bij hoge temperatuur kan verminderen. De locatie van het bezwijken houdt dus niet eenvoudigweg verband met de heetste zone, maar met een specifieke combinatie van gedeeltelijke transformatie, een verzwakte kruipstructuur, spanning en bedrijfstemperatuur.
Scheurmechanismen moeten eveneens van elkaar onderscheiden blijven. ESDEP noemt vloeischeurvorming in de HAZ, waterstofgeïnduceerde scheurvorming en herverhittingsscheurvorming als enkele van de belangrijkste lasbaarheidsproblemen bij constructiestaal. Stollingsscheurvorming treedt op in het lasmetaal tijdens het stollen, hoewel aangrenzende vloeischeurvorming in de HAZ laagsmeltende bestanddelen of precipitaatrijke korrelgrenzen kan betreffen. Lamellaire scheuring ontstaat voornamelijk door rek in de dikterichting van een gevoelig plaatmateriaal dat langwerpige insluitsels bevat; dit is niet hetzelfde als waterstofscheurvorming. Herverhittingsscheurvorming ontwikkelt zich tijdens spanningsarmgloeien of blootstelling tijdens bedrijf, wanneer gevoelige microstructuren en restspanningen op elkaar inwerken. Door elke lasonvolkomenheid “HAZ-scheurvorming” te noemen, wordt de noodzakelijke preventiemethode verhuld.
Corrosie voegt daar nog een extra dimensie aan toe. HAZ-transformaties kunnen lokale galvanische verschillen, chroomarme of door precipitaten beïnvloede gebieden, hardheidsgradiënten en resterende trekspanningen veroorzaken. In lasverbindingen van supermartensitisch roestvast staal onderzocht de studie van TWI uit 2002 HAZ-microstructuren in relatie tot corrosie, spanningscorrosiescheurvorming, sulfidespanningsscheurvorming, herverhitting door volgende lasrupsen en warmtebehandeling na het lassen (PWHT). Een volgende lasrups kan één gebied temperen en een ander gebied opnieuw verhitten tot een interkritische toestand. PWHT kan restspanningen verminderen en harde bestanddelen temperen, maar kan ook de precipitatie en het corrosiegedrag veranderen. De bedrijfsomgeving—chloride, zure productievloeistof, waterstof, temperatuur en aangelegde spanning—bepaalt welke zwakte doorslaggevend wordt.
Vragen die een deugdelijke HAZ-beoordeling moet beantwoorden
Een geloofwaardige beoordeling begint met de feitelijke lasprocedure en niet met een generieke HAZ-breedte. EN 1011-2 behandelt booglassen van ferritische staalsoorten, met uitzondering van ferritische roestvaste staalsoorten, en geeft richtlijnen voor warmte-inbreng, voorwarmen en waterstofbeheersing. ISO 13916:2025 specificeert de meting van voorwarm-, tussenlaag- en voorwarmhandhavingstemperaturen tijdens smeltlassen; de norm behandelt niet het meten van de PWHT-temperatuur. Deze grenzen zijn van belang omdat geregistreerde temperatuurbeheersing en de feitelijk uitgevoerde PWHT afzonderlijke bewijselementen zijn.
Metallografisch onderzoek moet de smeltgrens lokaliseren en elke thermische subzone, korrelgrootte en elk transformatieproduct identificeren. Hardheidsprofielen moeten het lasmetaal, de korrelgrove, fijnkorrelige, interkritische en overgetemperde gebieden doorkruisen, in plaats van één HAZ-waarde te rapporteren. Taaiheidsproeven moeten de kritieke locatie en de bedrijfstemperatuur representeren, terwijl trek-, kruip- of buigproeven rekening moeten houden met verweekte zones en anisotrope plaateigenschappen. Schattingen van de thermische cyclus moeten de aannames over warmte-inbreng, dikte, chemische samenstelling, inklemming en Δt8/5 vermelden.
Het eindoordeel moet de structuur in verband brengen met het faalmechanisme en de omgeving. Het moet de volgende vragen stellen:
- Welke HAZ-zone wordt beoordeeld, en waar ligt deze ten opzichte van de smeltgrens?
- Welke transformatie vond plaats tijdens de eerste thermische cyclus en tijdens de herverhitting?
- Wijst het hardheidsprofiel op martensiet, bainiet, tempering, verweking of een lokale mismatch?
- Is de taaiheid toereikend bij de gespecificeerde bedrijfstemperatuur en belastingssnelheid?
- Welk scheurmechanisme is aannemelijk: waterstofgeïnduceerde scheurvorming, vloeischeurvorming, stollingsscheurvorming, lamellaire scheuring, herverhittingsscheurvorming of Type IV-scheurvorming?
- Aan welke blootstelling aan corrosie, waterstof, chloride of sulfide zal de HAZ worden blootgesteld?
- Welke toepasselijke norm, procedurekwalificatie en meetmethode bepalen de acceptatie?
Het gedrag van de HAZ is het gecombineerde resultaat van de chemische samenstelling, de voorafgaande microstructuur, de thermische cyclus, de inklemming, herverhitting en de bedrijfsomgeving. Geen enkele HAZ-aanduiding voorspelt de prestaties van gelast staal.
Bronnen
- [1] Grade 91 Type IV cracking and simulated HAZ thermal cycles. ASM International and EPRI proceedings, 2016. https://www.asminternational.org/
- [2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI study, 2002. https://www.twi-global.com/