




1. Was die Wärmeeinflusszone ist – und was sie nicht ist
Definition im Verhältnis zur Schmelzzone und zum unbeeinflussten Grundwerkstoff
Die Wärmeeinflusszone (WEZ) ist der Bereich des Grundwerkstoffs, dessen Mikrostruktur, Eigenschaften oder beides durch die Schweißwärme verändert wurden, ohne dass er aufgeschmolzen ist. Sie liegt zwischen der Schmelzgrenze und dem unbeeinflussten Grundwerkstoff. Die Schmelzzone ist etwas anderes: Sie besteht aus dem Schweißgut, das flüssig geworden ist, sich mit gegebenenfalls aufgeschmolzenem Grundwerkstoff vermischt hat und anschließend erstarrt ist. Ihre Struktur wird hauptsächlich durch die Erstarrungsbedingungen, die Verdünnung, die Zusammensetzung des Schweißguts und die anschließende Abkühlung bestimmt.
Diese Grenze ist metallurgischer und nicht lediglich visueller Natur. Ein Ätzen kann eine Schmelzlinie sichtbar machen, doch die WEZ erstreckt sich über diese Linie hinaus, weil sich die Wärme in die Platte, das Rohr oder das Formstück ausbreitet. Das Metall unmittelbar außerhalb der Schmelzgrenze kann eine Temperatur oberhalb des oberen kritischen Bereichs erreicht und sich vor der Abkühlung vollständig in Austenit umgewandelt haben. In größerer Entfernung kann die Spitzentemperatur lediglich hoch genug gewesen sein, um vorhandene Körner zu verfeinern, die Struktur teilweise umzuwandeln, Martensit anzulassen oder eine Vergröberung von Karbiden zu verursachen. Noch weiter außerhalb kann die Temperatur zu niedrig gewesen sein, um eine messbare Veränderung hervorzurufen.

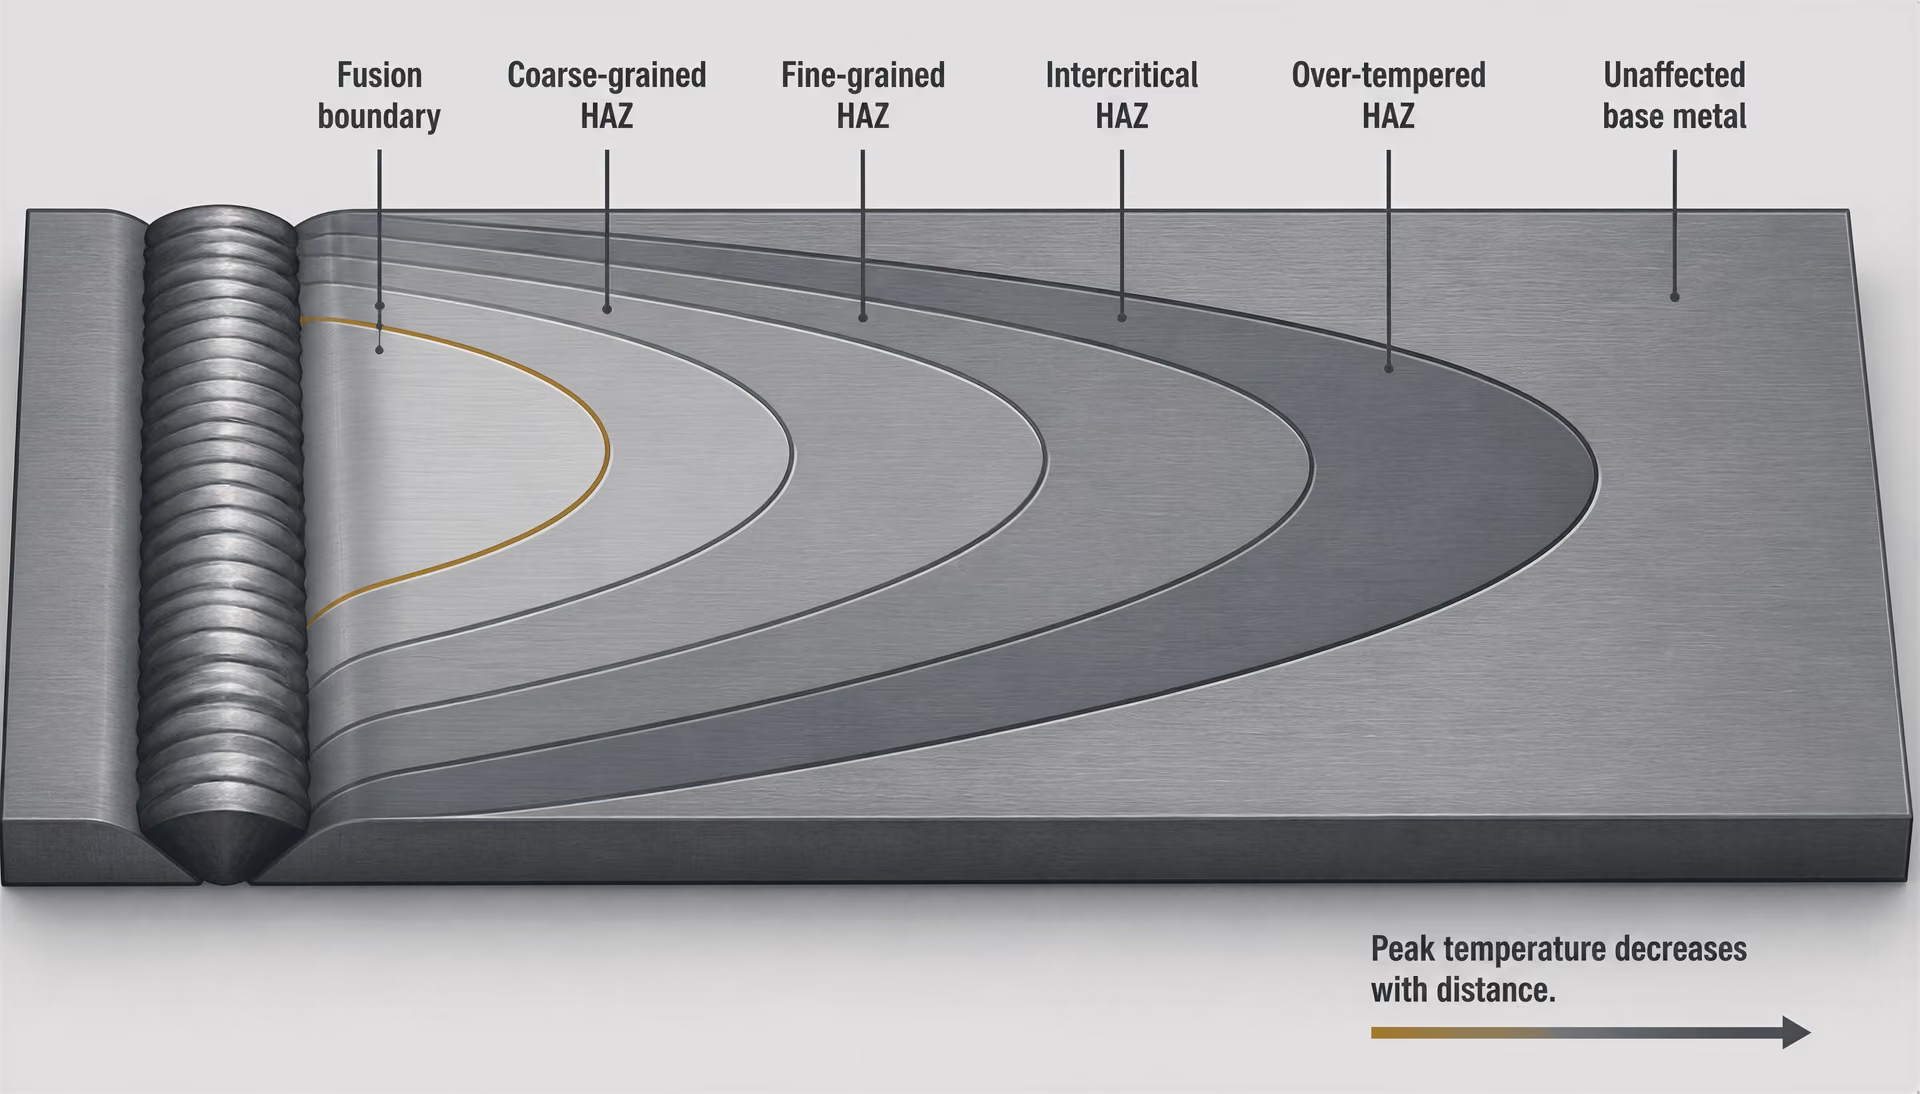
Die WEZ ist daher weder Schweißgut noch unbeeinflusster Grundwerkstoff. Sie besteht aus thermisch verändertem Grundwerkstoff an seinem ursprünglichen Ort. Ihre chemische Zusammensetzung entspricht im Allgemeinen der des Grundstahls, auch wenn lokales Aufschmelzen, Seigerung, Oxidation, Kohlenstoffwanderung oder eine Wechselwirkung mit einer Beschichtung diese Beschreibung in der Nähe der Schmelzgrenze komplizieren können.
Variablen des Wärmezyklus
- Spitzentemperatur
- Legt fest, ob Aufschmelzen, vollständige Austenitisierung, teilweise Umwandlung oder Anlassen auftreten kann.
- Aufheizgeschwindigkeit
- Verändert die für Diffusion, Karbidauflösung und Austenitbildung verfügbare Zeit.
- Abkühlgeschwindigkeit
- Steuert den Wettbewerb zwischen der Bildung von Ferrit, Perlit, Bainit und Martensit.
- Wiederaufheizverlauf
- Fügt bei späteren Schweißlagen Anlassen, Verfeinerung, teilweise Reaustenitisierung oder Überanlassen hinzu.
Warum die WEZ eher eine Karte der thermischen Vorgeschichte als ein einzelner Werkstoff ist
| Terminologie von TWI | Terminologie von NIST für Pipeline-Stähle | Charakterisierung der thermischen Beanspruchung |
|---|---|---|
| Kornvergröbert | Grobkörnig | Oberhalb Ac3 mit deutlichem Wachstum der Austenitkörner |
| Kornverfeinert | Feinkörnig | Oberhalb Ac3 ohne ein vergleichbares Ausmaß an Kornwachstum |
| Teilweise umgewandelt oder interkritisch | Interkritisch | Zwischen Ac1 und Ac3; teilweise Austenitisierung |
| Angelassen | Überangelassen | Unterhalb Ac1; Erweichung oder Vergröberung von Ausscheidungen und Karbiden |
Eine häufig verwendete Darstellung zeigt die WEZ als schmalen, gleichförmigen Streifen neben einer Schweißnaht. Diese Darstellung ist für ihre Lokalisierung nützlich, jedoch als Beschreibung ihrer Metallurgie irreführend. Jede Position in der WEZ weist einen anderen Temperatur-Zeit-Zyklus auf. Spitzentemperatur, Verweildauer bei erhöhter Temperatur, Aufheizgeschwindigkeit, Abkühlgeschwindigkeit und die Anzahl der thermischen Zyklen bestimmen, welche Reaktionen ablaufen können.
TWI beschreibt die Bereiche der WEZ von konventionellen Stählen als grobkörnige, feinkörnige, teilweise umgewandelte und angelassene Zonen, die anhand der Spitzentemperatur und des Abstands von der Schweißnaht klassifiziert werden. Eine Klassifizierung von Pipeline-Stahl in einem Bericht des National Institute of Standards and Technology verwendet die eng verwandten Bezeichnungen grobkörnig, feinkörnig, interkritisch und überangelassen. Dabei handelt es sich nicht um verschiedene Legierungen, die schichtweise aufgetragen wurden. Es sind Gradienten innerhalb desselben ursprünglichen Stahls.
In der grobkörnigen WEZ ist die Spitzentemperatur hoch genug, damit die Austenitkörner deutlich wachsen. Beim Abkühlen können diese großen früheren Austenitkörner abhängig von der Zusammensetzung und den Abkühlungsbedingungen eine grobe Umwandlungsstruktur mit verringerter Beständigkeit gegen Spaltbruch hervorbringen. Die kornverfeinerte oder feinkörnige WEZ erreicht zwar den Austenitbereich, jedoch bei einer niedrigeren Spitzentemperatur oder während einer kürzeren effektiven Zeit; Rekristallisation oder Austenitbildung tritt auf, ohne dass die Körner in gleichem Maße wachsen.
Mikrostruktur und Härte der WEZ ferritischer Stähle hängen hauptsächlich von der Abkühlgeschwindigkeit im Umwandlungsbereich, der chemischen Zusammensetzung und Härtbarkeit des Stahls sowie der Größe der vorherigen Austenitkörner ab. Strong evidence
Die teilweise umgewandelte oder interkritische WEZ erreicht eine Temperatur zwischen den unteren und oberen kritischen Umwandlungstemperaturen. Nur ein Teil der ursprünglichen Struktur wandelt sich in Austenit um. Beim Abkühlen kann dieser Austenit frischen Ferrit, Bainit oder Martensit bilden, während die nicht umgewandelten Bereiche ihren vorherigen Zustand beibehalten und möglicherweise verändern. In einer angelassenen oder überangelassenen Zone bleibt die Spitzentemperatur unterhalb der vollständigen Austenitisierung, ist jedoch hoch genug, um festigkeitssteigernde Ausscheidungen und Karbide zu erweichen oder zu vergröbern. Dieser Bereich ist insbesondere bei vergüteten Stählen und kriechbeständigen Legierungen von Bedeutung.
Die entscheidende Variable ist nicht allein die Spitzentemperatur. TWI gibt an, dass die Mikrostruktur und die Härte der WEZ ferritischer Stähle hauptsächlich von der Abkühlgeschwindigkeit im Umwandlungsbereich, der Zusammensetzung und Härtbarkeit des Stahls sowie der Größe der früheren Austenitkörner abhängen. Ein niedriglegierter Stahl mit ausreichendem Kohlenstoffgehalt und ausreichbarer Härtbarkeit kann bei schneller Abkühlung harten Bainit oder Martensit bilden, während ein Stahl mit geringerer Härtbarkeit unter demselben thermischen Zyklus Ferrit und Perlit bilden kann. Die Nennsorte hat sich nicht verändert, wohl aber die örtliche Struktur und die Eigenschaften.
Δt8/5 Die verstrichene Zeit, die ein Ort im Schweißgefüge benötigt, um von 800 °C auf 500 °C abzukühlen; sie ist eine nützliche Kenngröße für den Umwandlungsbereich, beschreibt jedoch nicht den vollständigen thermischen Verlauf.
Aus diesem Grund können Härte, Zähigkeit, Eigenspannung und Rissanfälligkeit der WEZ nicht anhand einer einzigen Werkstoffbezeichnung festgelegt werden. Schweißstrom, Lichtbogenspannung, Schweißgeschwindigkeit, Nahtgeometrie, Blechdicke, Vorwärmung, Zwischenlagentemperatur, Einspannung und Mehrlagenfolge verändern den thermischen Zyklus. EN 1011-2 enthält Empfehlungen für das Lichtbogenschweißen ferritischer Stähle, ausgenommen ferritische nichtrostende Stähle, weil solche Variablen im Zusammenhang mit der Stahlzusammensetzung und der Schweißeignung kontrolliert werden müssen, anstatt als nebensächliche Einstellungen behandelt zu werden.
Die Abkühlung wird häufig durch Δt8/5 beschrieben, also durch die Zeit, die ein Bereich benötigt, um von 800 °C auf 500 °C abzukühlen. Dieses Zeitintervall ist für viele ferritische Stähle ein praktisches Maß, weil es einen wesentlichen Teil des Umwandlungsbereichs von Austenit zu Ferrit, Bainit oder Martensit umfasst. Der NIST-Bericht über Pipeline-Stahl setzt Δt8/5 mit dem Wärmeeintrag, der chemischen Zusammensetzung, dem Abstand von der Schweißnaht und der Wanddicke in Beziehung. Δt8/5 ist eine nützliche Kenngröße, jedoch kein vollständiger Steckbrief der WEZ: Zwei Punkte können ähnliche Δt8/5-Werte aufweisen und sich dennoch hinsichtlich der Spitzentemperatur, der Größe der früheren Austenitkörner oder der Anzahl der Wiedererwärmungszyklen unterscheiden.
Wie Spitzentemperatur und Abstand von der Schweißnaht die Zonen festlegen
| Verfahrensvariable | Typische thermische Wirkung | Mögliche Folge für die WEZ |
|---|---|---|
| Höherer Wärmeeintrag | Breiteres Wärmefeld und längere thermische Einwirkung | Stärkeres Kornwachstum und längere Abkühlzeit |
| Vorwärmen | Höhere Ausgangstemperatur und geringerer Temperaturgradient | Gewöhnlich längere Abkühlzeit und stärkeres Entweichen von Wasserstoff |
| Größere Wanddicke | Veränderter dreidimensionaler Wärmefluss | Verändertes Abkühlverhalten im Vergleich zu dünnem Material |
| Mehrlagige Schweißfolge | Zusätzliche überlappende Wärmezyklen | Anlassen, Verfeinerung, teilweise Reaustenitisierung oder Überanlassen |
Die Temperatur fällt mit zunehmendem Abstand von der Wärmequelle ab, doch dieser Abfall erfolgt weder unmittelbar noch vollkommen gleichmäßig. Die Schmelzgrenze kennzeichnet den Ort, an dem die örtliche Spitzentemperatur die Liquidustemperatur erreicht hat. Unmittelbar außerhalb davon bleibt die Spitzentemperatur hoch genug, um die grobkörnige WEZ zu erzeugen. Mit zunehmendem Abstand durchlaufen die Spitzentemperaturen den Bereich der Kornverfeinerung und den interkritischen Bereich, erreichen anschließend den Anlassbereich und werden schließlich zu niedrig, um den Stahl nachweisbar zu verändern.
Versagensmechanismen nach Ort
- Wasserstoffinduzierte Rissbildung Betrifft typischerweise eine anfällige, harte WEZ unter dem Einfluss von diffusiblem Wasserstoff und Zugspannung.
- Verflüssigungsrissbildung Entsteht in lokal aufgeschmolzenen Korngrenzen oder entmischten Bereichen der WEZ.
- Erstarrungsrissbildung Entsteht hauptsächlich im erstarrenden Schweißgut und nicht in der nicht aufgeschmolzenen WEZ.
- Lamellenrissbildung Steht mit der Dehnung in Dickenrichtung und ausscheidungsempfindlichen Blechen in Zusammenhang.
- Wiedererwärmungsrissbildung Entwickelt sich bei späterem Erwärmen oder im Betrieb bei erhöhter Temperatur in anfälligen Legierungen.
Diese Grenzen verschieben sich, wenn das Schweißverfahren geändert wird. Ein höherer Wärmeeintrag breitet das Wärmefeld im Allgemeinen weiter aus und verlängert die für Kornwachstum und Umwandlung verfügbare Zeit. Eine Vorwärmung erhöht die Ausgangstemperatur und verlängert üblicherweise die Abkühlzeit. Ein dickes Bauteil leitet Wärme anders ab als ein dünnes. Ein nachfolgender Schweißgang kann eine zuvor entstandene WEZ wieder erwärmen und innerhalb oder neben dem ersten thermischen Zyklus einen neuen feinkörnigen oder interkritischen Bereich erzeugen. Eine Wärmenachbehandlung (PWHT) kann anschließend Martensit anlassen, Spannungen abbauen und Ausscheidungen über mehrere Bereiche hinweg gleichzeitig verändern.
Die Folgen können schwerwiegend, aber nicht gleichförmig sein. Stahl der Sorte Grade 91, eine kriechbeständige martensitische Legierung, ist anfällig für Rissbildung des Typs IV in der WEZ des Grundwerkstoffs, insbesondere in feinkörnigen und interkritischen Bereichen. ASM International und EPRI berichteten 2016 über diese Anfälligkeit; simulierte thermische Zyklen zeigten ebenfalls, dass die Ferritbildung in der interkritischen WEZ die Zugfestigkeit bei hohen Temperaturen verringern kann. Der gefährdete Bereich ist daher nicht einfach „die Schweißnaht“, sondern ein bestimmter umgewandelter Teil des Grundwerkstoffs.[2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI. TWI study, 2002.
Die Metallurgie der WEZ steuert auch andere Schädigungsmechanismen als den Bruch. Wasserstoffinduzierte Rissbildung, Verflüssigungsrissbildung, Lamellenrissbildung und Wiedererwärmungsrissbildung haben unterschiedliche Ursachen und treten an unterschiedlichen Stellen auf; Erstarrungsrissbildung gehört in erster Linie zur erstarrenden Schmelzzone und nicht automatisch zur WEZ. ESDEP nennt Verflüssigungsrissbildung in der WEZ, wasserstoffinduzierte Rissbildung und Wiedererwärmungsrissbildung als wesentliche Schweißeignungsprobleme von Baustählen. Jede Unregelmäßigkeit an einer Schweißung als „WEZ-Rissbildung“ zu bezeichnen, verschleiert den zugrunde liegenden Mechanismus.
Das Korrosionsverhalten folgt derselben räumlichen Logik. Eine TWI-Studie aus dem Jahr 2002 über Schweißungen aus supermartensitischem nichtrostendem Stahl untersuchte WEZ-Mikrostrukturen im Zusammenhang mit Korrosion, Spannungsrisskorrosion, Sulfidspannungsrissbildung, der Wiedererwärmung durch nachfolgende Schweißgänge und PWHT. Lokales Anlassen, die Bildung von frischem Martensit, Veränderungen von Ausscheidungen und Einflüsse der Zusammensetzung können dazu führen, dass benachbarte Bereiche der WEZ im Betrieb unterschiedlich reagieren. ISO 13916:2025 legt die Messung der Vorwärm-, Zwischenlagen- und Vorwärmhalttemperaturen beim Schmelzschweißen fest, schließt jedoch die Messung der PWHT-Temperatur aus. Diese Unterscheidung ist wichtig, weil sowohl das Schweißen als auch eine spätere Wiedererwärmung zur Karte der thermischen Vorgeschichte der WEZ beitragen.
2. Thermische Zyklen: Spitzentemperatur, Aufheizgeschwindigkeit und Abkühlzeit
Die thermische Vorgeschichte ist das Ordnungsprinzip der Metallurgie der Wärmeeinflusszone (WEZ). Eine Schweißung setzt nicht das gesamte angrenzende Grundmaterial über eine bestimmte Dauer derselben Temperatur aus. Jeder Punkt durchläuft seinen eigenen Zyklus: schnelles Aufheizen, eine Spitzentemperatur, einen Zeitraum oberhalb der kritischen Umwandlungstemperaturen sowie eine Abkühlung mit einer sich kontinuierlich über die Zeit verändernden Geschwindigkeit. Die WEZ ist daher ein räumlich abgestufter Bereich und kein gleichförmiger Streifen. Ihr lokales Gefüge hängt von den kombinierten Auswirkungen der Spitzentemperatur, der Aufheizgeschwindigkeit, der Abkühlgeschwindigkeit, der Stahlzusammensetzung, der vorherigen Austenitkorngröße, der Einspannung und einer späteren Wiedererwärmung ab.
Für konventionelle Stähle beschreibt TWI in Abhängigkeit von der Spitzentemperatur und dem Abstand von der Schweißnaht grobkörnige, feinkörnige, teilweise umgewandelte beziehungsweise interkritische sowie angelassene Zonen. Der NIST-Bericht über Rohrleitungsstähle verwendet die verwandten Bezeichnungen grobkörnige, feinkörnige, interkritische und überangelassene Zonen. Diese Grenzen sind metallurgische Beschreibungen und keine festen Abstände, die für jede Schweißung gelten. Eine Änderung der Lichtbogenenergie, der Nahtgeometrie, der Blechdicke oder der Schweißgeschwindigkeit verschiebt diese Grenzen.
Spitzentemperaturgradienten über die WEZ
Die höchste Spitzentemperatur tritt unmittelbar außerhalb der Schmelzgrenze auf. In der grobkörnigen WEZ erreicht das Metall eine Temperatur, die hoch genug ist, um Austenit zu bilden und vor der Umwandlung beim Abkühlen ein erhebliches Wachstum der Austenitkörner zu fördern. Ein grobkörniges vorheriges Austenitgefüge kann die während der Abkühlung entstehenden Gefügebestandteile verändern und die lokale Zähigkeit verringern, selbst wenn das Schweißgut selbst seine spezifizierten Anforderungen erfüllt.
Mit zunehmendem Abstand von der Schmelzgrenze sinkt die Spitzentemperatur. Die feinkörnige WEZ wird über den Austenitumwandlungsbereich hinaus erwärmt, jedoch weder für dieselbe Dauer noch auf dieselbe Temperatur wie der grobkörnige Bereich, sodass die rekristallisierten Austenitkörner kleiner bleiben. In der interkritischen WEZ wandelt sich nur ein Teil des ursprünglichen Ferrit-Perlit-, Bainit- oder angelassenen Gefüges in Austenit um. Nicht umgewandelte Bereiche liegen neben neu gebildetem Austenit und entwickeln während der anschließenden Abkühlung andere Gefügebestandteile. Noch weiter entfernt kann die Spitzentemperatur unterhalb der unteren kritischen Umwandlungstemperatur bleiben. Das Metall wird dann angelassen oder überangelassen, anstatt sich umzuwandeln, wodurch Härte und Festigkeit bei vergüteten Stählen sinken können.
Der Temperaturgradient ist zugleich ein Zeitgradient. Ein Punkt in der Nähe der Schmelzgrenze erreicht schnell eine höhere Spitzentemperatur und kann länger oberhalb der Austenitstart- oder Austenitendtemperatur bleiben als ein weiter entfernt liegender Punkt. Die Aufheizgeschwindigkeit ist von Bedeutung, weil die Umwandlungskinetik nicht allein durch die Spitzentemperatur bestimmt wird. Schnelles Aufheizen kann diffusionsgesteuerte Reaktionen verzögern und die während einer kurzen Temperaturbeanspruchung umgewandelte Stoffmenge verändern. Ein langsamerer Zyklus ermöglicht, dass sich Kohlenstoff umverteilt, Karbide auflösen und Körner weiter wachsen.
Aus diesem Grund können zwei Stellen mit ähnlichen Spitzentemperaturen dennoch unterschiedliche Gefüge entwickeln. TWI stellt fest, dass das Gefüge und die Härte der WEZ hauptsächlich von der Abkühlgeschwindigkeit im Umwandlungsbereich, der Stahlzusammensetzung und Härtbarkeit sowie der vorherigen Austenitkorngröße abhängen. Die Härte kann dort ansteigen, wo eine schnelle Abkühlung Martensit oder harten Bainit erzeugt, während die Zähigkeit aufgrund grober Körner, spröder Gefügebestandteile oder lokaler Kohlenstoffanreicherung sinken kann. Umgekehrt kann ein langsamer Zyklus weichere Ferrit-Perlit- oder angelassene Gefüge erzeugen; eine übermäßige Erweichung kann jedoch neben härteren Bereichen ein Festigkeitsminimum verursachen.
Bedeutung und Grenzen von Δt8/5
Die Bezeichnung Δt8/5, häufig als Δt8/5 oder t8/5 geschrieben, bezeichnet die verstrichene Abkühlzeit zwischen 800 °C und 500 °C. Sie ist ein praktischer Schweißparameter, weil dieses Intervall bei ferritischen Stählen häufig wichtige Austenitzerfallsreaktionen überlappt. Ein kurzer Δt8/5 weist im Allgemeinen auf eine schnelle Abkühlung hin und erhöht bei einer anfälligen Zusammensetzung die Wahrscheinlichkeit der Bildung von Martensit oder harten Bainitgefügen. Ein langer Δt8/5 ermöglicht im Allgemeinen eine stärkere diffusionsgesteuerte Umwandlung und führt tendenziell zu weicheren ferritischen oder bainitischen Gefügen. Das tatsächliche Ergebnis hängt weiterhin vom Stahl ab.
Der NIST-Bericht über Rohrleitungsstähle setzt Δt8/5 ausdrücklich mit dem Wärmeeintrag, der Zusammensetzung, dem Abstand von der Schweißnaht und der Wanddicke in Beziehung. Dieser Zusammenhang ist zentral: Der Wärmeeintrag verändert das Temperaturfeld, die Zusammensetzung verändert die Umwandlungskinetik, der Abstand verändert die lokale Spitzentemperatur und den Wärmefluss, und die Wanddicke verändert die Wege, auf denen Wärme aus der Verbindung abgeführt werden kann. Ein dicker Querschnitt kann Wärme anders abführen als ein dünnes Blech, während eine eingespannte Verbindung, eine Unterlage oder eine benachbarte Schweißraupe die thermischen Randbedingungen verändern kann.
Δt8/5 stellt keine vollständige thermische Vorgeschichte dar. Der Parameter komprimiert eine Abkühlkurve auf ein einziges Zeitintervall und sagt wenig über die Aufheizgeschwindigkeit, die genaue Spitzentemperatur, die Verweilzeit oberhalb der Austenitendtemperatur oder die Abkühlung vor dem Erreichen von 800 °C aus. Zwei Zyklen können denselben Δt8/5, jedoch unterschiedliche Spitzentemperaturen und unterschiedliche vorherige Austenitkorngrößen aufweisen. Sie können daher unterschiedliche Anteile von Martensit, Bainit, Ferrit oder Perlit erzeugen. Der Parameter hat außerdem eine begrenzte Aussagekraft für Bereiche, die nie eine Austenitisierung erreichen, für einige nichtrostende Stähle, deren Umwandlungen sich von denen der Kohlenstoff-Mangan-Stähle unterscheiden, sowie für wiedererwärmte Bereiche, deren vorheriges Gefüge bereits verändert wurde.
Aus diesem Grund sollte Δt8/5 die metallografische Untersuchung, die Härtekartierung und eine geeignete kontinuierliche-ZTU- oder Schweißwärmesimulation unterstützen, nicht jedoch ersetzen. Der Parameter ist eine Steuergröße und kein universell gültiger Prädiktor für das Gefüge.
Wärmeeintrag, Blechdicke, Einspannung und Wiedererwärmung beim Mehrlagenschweißen
Der nominale Wärmeeintrag wird üblicherweise aus Schweißstrom, Spannung und Schweißgeschwindigkeit berechnet, wobei gegebenenfalls ein Wirkungsgradfaktor angewendet wird. Er beschreibt die je Längeneinheit zugeführte Energie, bestimmt jedoch nicht eindeutig den lokalen WEZ-Zyklus. Derselbe nominale Wert kann in einer dicken, eingespannten Verbindung, einem dünnen Blech, einem Rohr mit großer Wärmesenke oder einer vorgewärmten Verbindung unterschiedliche Temperaturfelder erzeugen. Auch die Nahtform, der Lichtbogenwirkungsgrad, die Zwischenlagentemperatur, die Nahtvorbereitung und die Wärmeübertragung an Spannvorrichtungen oder Unterlagen sind von Bedeutung.
Die Zusammensetzung verändert die Reaktion auf einen bestimmten Zyklus. Kohlenstoffäquivalent, Legierungszusätze und Härtbarkeit bestimmen, wie leicht sich Austenit während der Abkühlung in Martensit oder Bainit umwandelt. Ein niedriglegierter Stahl mit demselben gemessenen Δt8/5 wie ein Stahl mit geringerer Härtbarkeit kann eine härtere WEZ bilden. Auch die vorherige thermische Beanspruchung ist von Bedeutung. Angelassener Martensit, normalisierter Ferrit-Perlit und bainitischer Rohrleitungsstahl beginnen einen neuen Zyklus nicht aus demselben Gefügezustand.
Die Blech- oder Wanddicke verändert den Wärmefluss in drei Dimensionen. Dünnes Material kann über seine Oberflächen schnell Wärme verlieren, während ein dicker Querschnitt mehr Wärme speichert und beim Fortschreiten der Schweißung anders abkühlen kann. Vorwärmen verringert den Temperaturgradienten und verlängert üblicherweise die Abkühlzeit. Eine Einspannung verändert nicht nur die Temperatur; sie erhöht auch die Spannungen, die während des Schrumpfens der WEZ und während der Diffusion von Wasserstoff durch einen harten, potenziell spröden Bereich entstehen. Wasserstoffinduzierte Rissbildung ist daher von Erstarrungsrissbildung im Schweißgut, von Lamellenrissen im Zusammenhang mit Durchdickenverformung und Einschlüssen, von Verflüssigungsrissen in der Nähe teilweise aufgeschmolzener Korngrenzen sowie von Wiedererwärmungsrissen während einer späteren Erwärmung zu unterscheiden. ESDEP nennt Verflüssigungsrisse in der WEZ, wasserstoffinduzierte Rissbildung und Wiedererwärmungsrisse als einige der wesentlichen Schweißbarkeitsprobleme bei Baustählen.
ISO 13916:2025 behandelt die Messung von Vorwärm-, Zwischenlagen- und Vorwärm-Aufrechterhaltungstemperaturen beim Schmelzschweißen, schließt jedoch die Messung der Temperatur der Wärmebehandlung nach dem Schweißen aus. Strong evidence

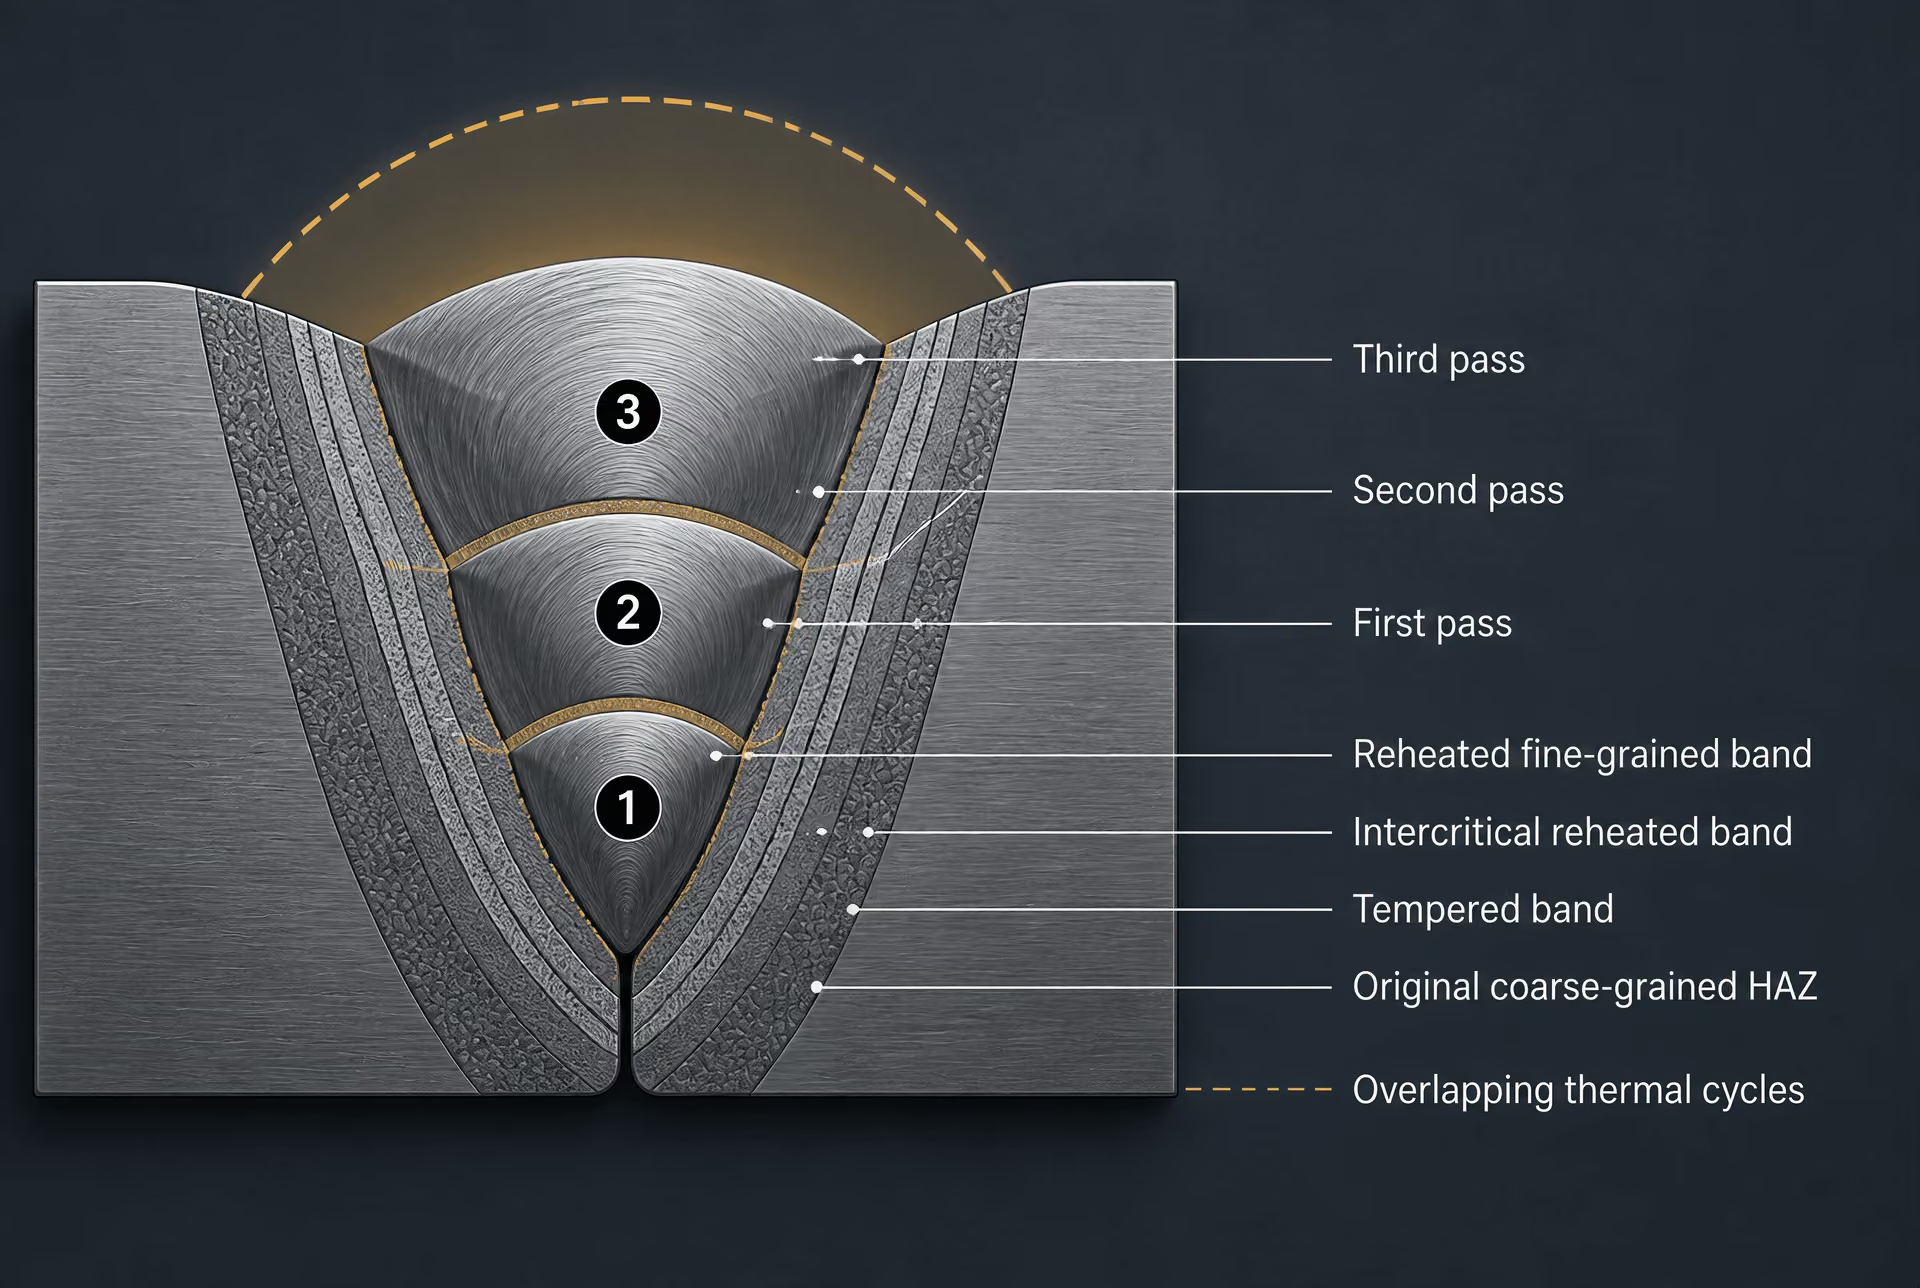
Das Mehrlagenschweißen fügt neue thermische Zyklen hinzu, bevor die Verbindung auf ihren endgültigen Zustand abgekühlt ist. Eine spätere Lage kann die durch eine frühere Lage erzeugte WEZ anlassen, verfeinern, teilweise erneut austenitisieren oder überanlassen. Ihre Spitzentemperatur variiert über die vorherige Schweißraupe und WEZ hinweg, sodass eine Stelle erweichen kann, während eine andere ein erneutes Kornwachstum oder eine interkritische Umwandlung erfährt. Werkstoff Grade 91 verdeutlicht diese Folge: ASM International und EPRI berichteten 2016, dass Risse des Typs IV mit der WEZ des Grundmetalls, insbesondere mit den feinkörnigen und interkritischen Bereichen, verbunden sind. Simulierte Zyklen zeigten außerdem, dass die Ferritbildung in der interkritischen WEZ die Zugfestigkeit bei hohen Temperaturen verringern kann.
| WEZ-Teilbereich | Austenitisierungszustand | Wahrscheinliche Umwandlung oder Eigenschaftsänderung |
|---|---|---|
| Grobkörnige WEZ | Oberhalb Ac3 bei einer ausreichend hohen Spitzentemperatur für Kornwachstum | Grobe vorherige Austenitkörner; möglicher Zähigkeitsverlust |
| Feinkörnige WEZ | Oberhalb Ac3 ohne ausgeprägtes Kornwachstum | Feineres umgewandeltes Gefüge, wobei die Härte von der chemischen Zusammensetzung abhängt |
| Interkritische WEZ | Zwischen Ac1 und Ac3 | Gemischtes umgewandeltes und nicht umgewandeltes Gefüge; mögliche lokale Erweichung |
| Überangelassene WEZ | Unterhalb Ac1 | Anlassen, Karbidvergröberung und verringerte Härte oder Festigkeit |
Dasselbe Prinzip gilt über Festigkeit und Rissbildung hinaus. Die Untersuchung von TWI aus dem Jahr 2002 zu Schweißungen aus supermartensitischem nichtrostendem Stahl untersuchte das Gefüge der WEZ im Zusammenhang mit Korrosion, Spannungsrisskorrosion, Sulfidspannungsrisskorrosion, der Wiedererwärmung durch nachfolgende Lagen und der Wärmenachbehandlung nach dem Schweißen (PWHT). Die Temperaturregelung muss daher gemessen und darf nicht lediglich angenommen werden. ISO 13916:2025 legt die Messung der Vorwärm-, Zwischenlagen- und Vorwärmerhaltungstemperaturen beim Schmelzschweißen fest, schließt jedoch die Messung der PWHT-Temperatur aus. EN 1011-2 behandelt das Lichtbogenschweißen ferritischer Stähle und schließt ferritische nichtrostende Stähle aus. Zusammen bildet der thermische Zyklus – und nicht allein der nominale Wärmeeintrag – die aussagekräftige Verbindung zwischen Schweißverfahren, lokalem Gefüge und Betriebsverhalten.
3. Austenitisierung und die konventionellen HAZ-Teilbereiche
Austenitisierung Die Umwandlung von Ferrit, Perlit, Bainit oder angelassenem Martensit in Austenit beim Erwärmen durch den kritischen Temperaturbereich.
Die konventionelle Unterteilung einer HAZ in ferritischen Stählen richtet sich nach der während des Schweißens erreichten Höchsttemperatur und nicht nach einer festen, von der Schmelzgrenze aus gemessenen Entfernung. Ein Punkt nahe an der Schweißnaht kann über die obere kritische Temperatur hinaus erwärmt und vor dem Abkühlen vollständig in Austenit umgewandelt werden. Ein weiter entfernter Punkt kann dagegen nur den interkritischen Bereich zwischen und durchlaufen, während ein anderer unterhalb von bleiben und lediglich einem Anlasszyklus unterzogen werden kann. Die Grenzen sind daher thermische Konturen und keine scharfen metallurgischen Linien.
TWI beschreibt die HAZ konventioneller Stähle als grobkörnige, feinkörnige, teilweise umgewandelte und angelassene Bereiche, die anhand der Spitzentemperatur und der Entfernung von der Schweißnaht klassifiziert werden. NIST verwendet für Pipeline-Stähle eng verwandte Bezeichnungen: grobkörnige, feinkörnige, interkritische und überangelassene Bereiche. Eine Schweißnaht kann all diese Bereiche enthalten, doch ihre Breiten verändern sich mit der Lichtbogenenergie, der Schweißgeschwindigkeit, der Blech- oder Rohrwanddicke, der Nahtgeometrie, der Vorwärmung und der Wärmeleitfähigkeit des Stahls.

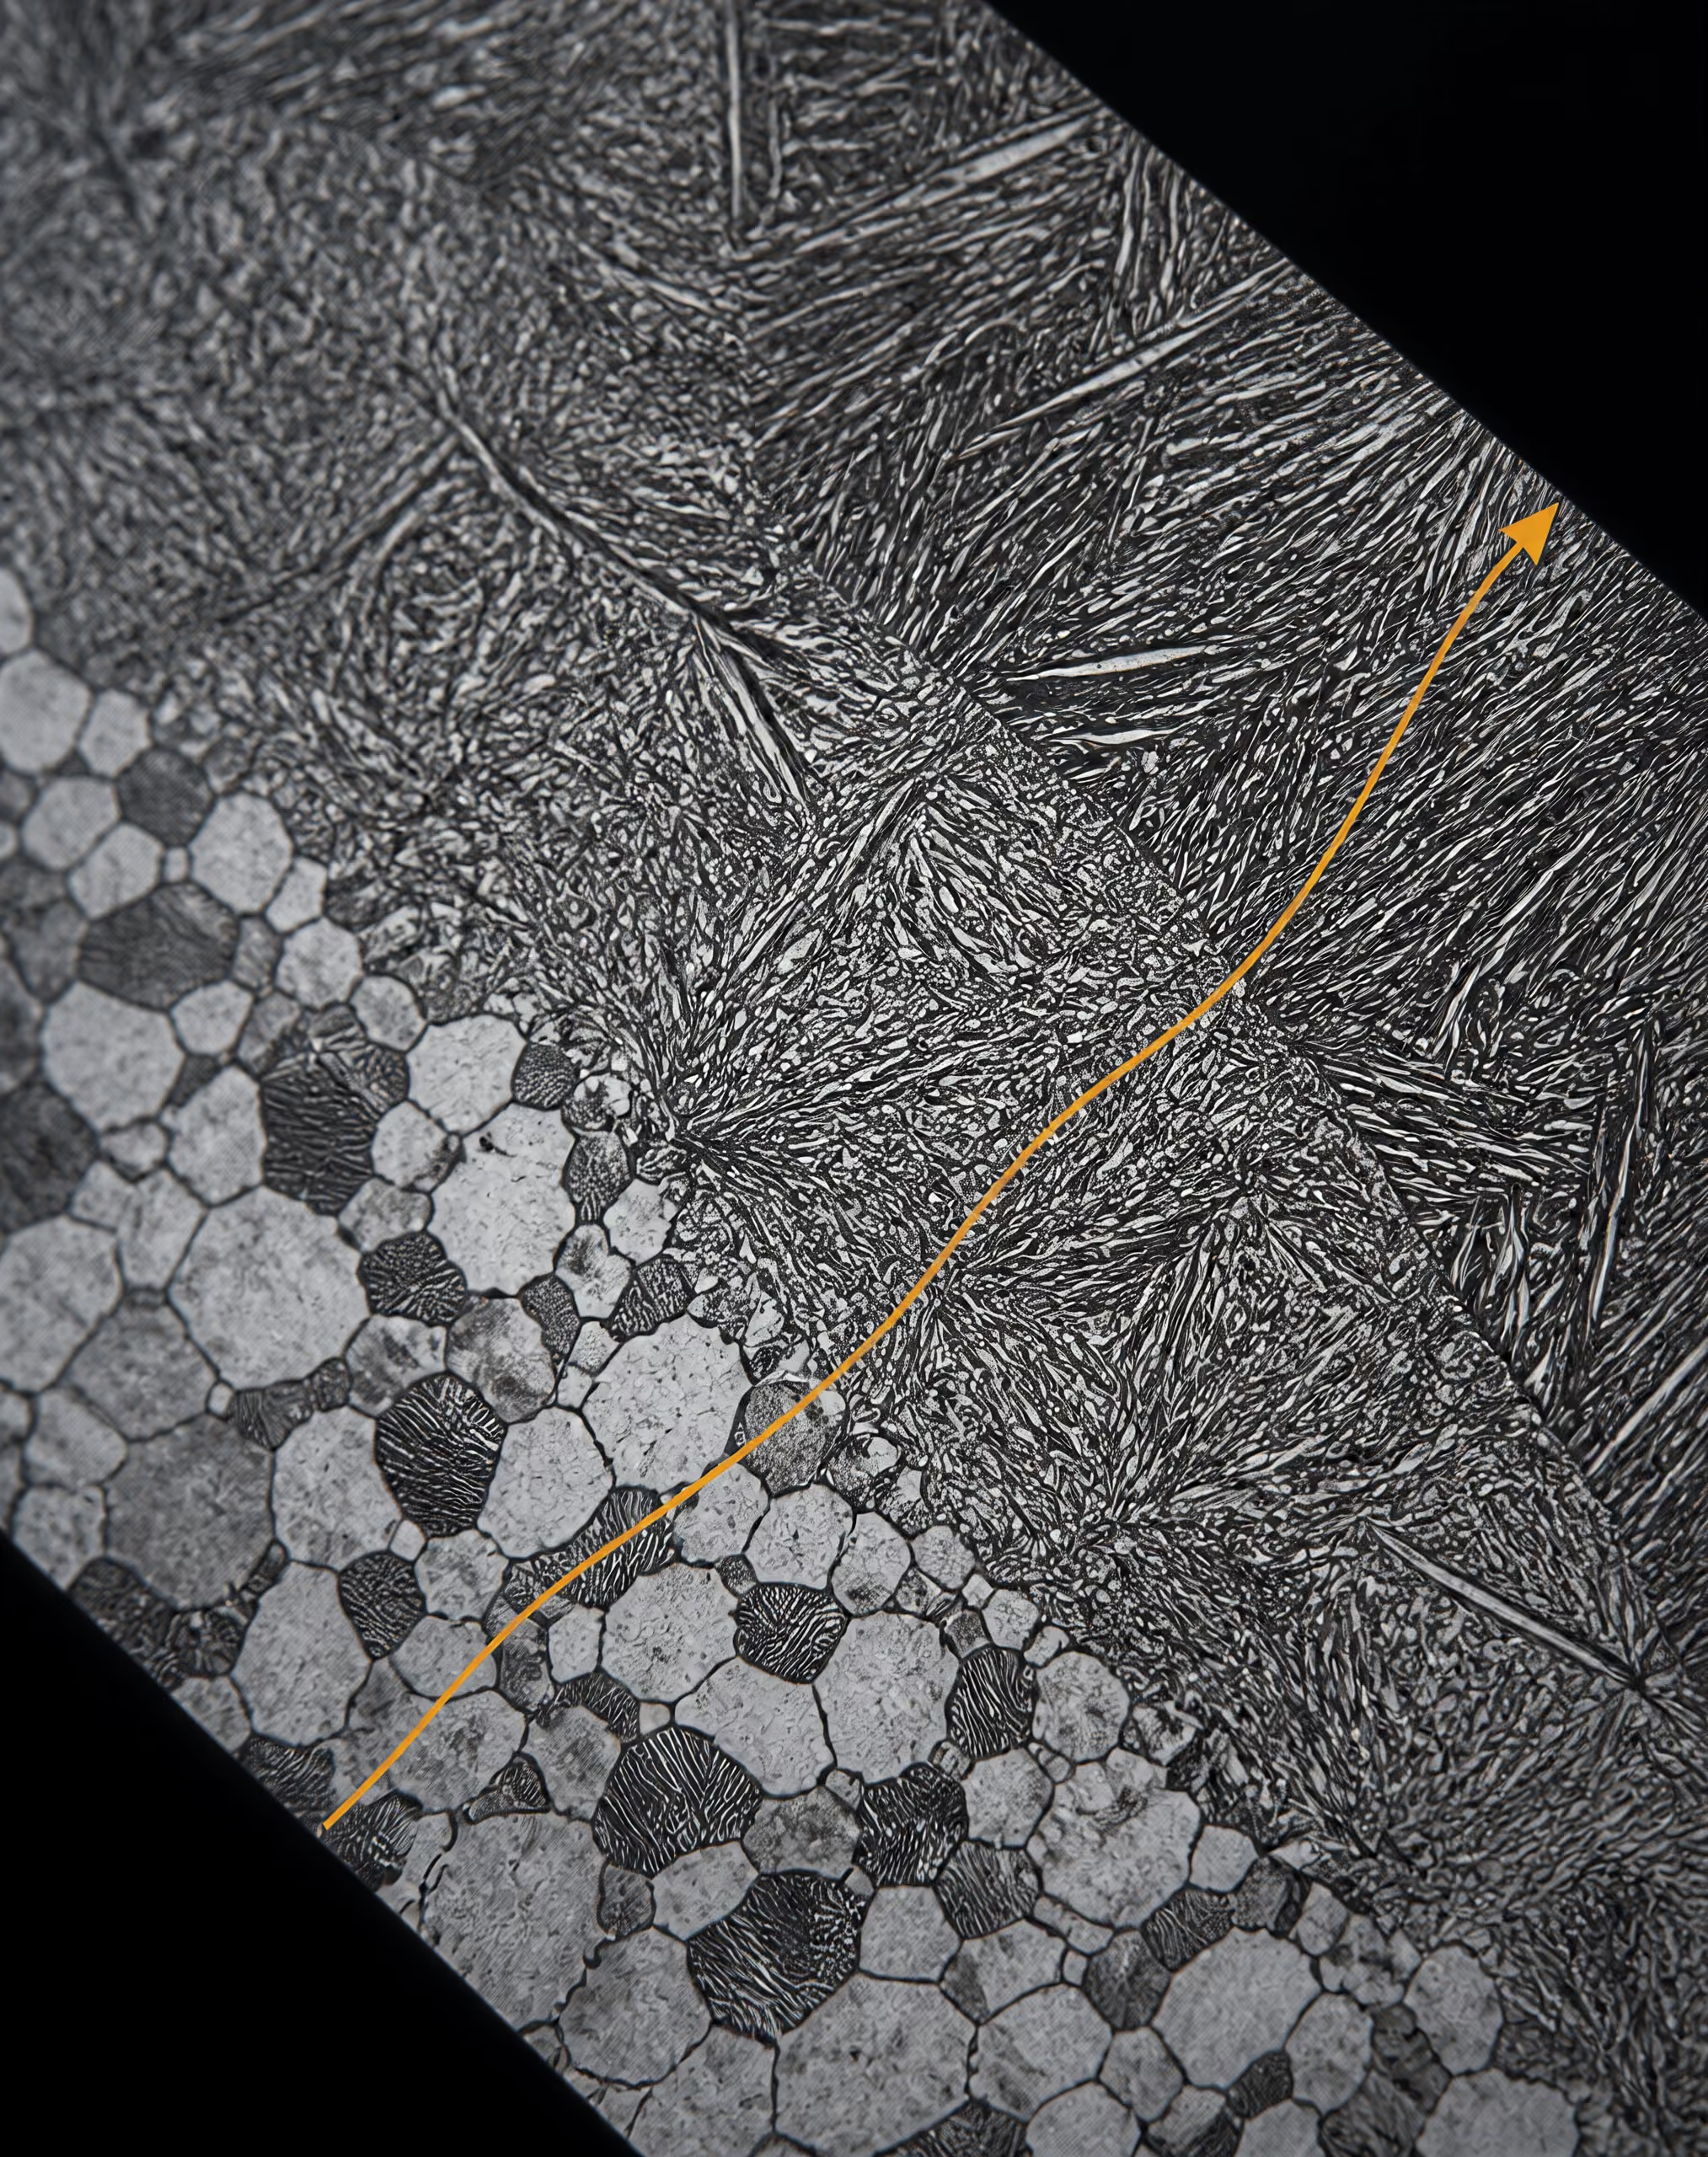
Die Austenitisierung ist das zentrale Ereignis im heißeren Teil der HAZ. Beim Erwärmen durch beginnen sich Ferrit sowie vorhandener Perlit, Bainit oder angelassener Martensit in Austenit umzuwandeln. Oberhalb von ist ein untereutektischer Stahl mit niedrigem Kohlenstoffgehalt nominell austenitisch, obwohl die Aufheizgeschwindigkeit, die Legierungsseigerung, ungelöste Karbide und das ursprüngliche Gefüge beeinflussen, wie vollständig diese Umwandlung abläuft. Das Kornwachstum hängt anschließend sowohl von der Temperatur als auch von der Zeit ab. Ein kurzer Schweißzyklus kann eine erhebliche Kornvergröberung verursachen, weil die Temperaturen nahe der Schmelzgrenze außergewöhnlich hoch sind, obwohl die Einwirkungsdauer nur wenige Sekunden beträgt.
Grobe vorherige Austenitkörner können die Kerbschlagzähigkeit verringern, während die Abkühlbedingungen bestimmen, ob härtere bainitische oder martensitische Umwandlungsprodukte entstehen. Strong evidence
Grobkörnige oder kornvergröberte HAZ
Die grobkörnige HAZ (CGHAZ) liegt in konventionellen ferritischen Stählen unmittelbar außerhalb der Schmelzgrenze. Ihre Spitzentemperatur liegt oberhalb von und ist hoch genug, um ein schnelles Austenitkornwachstum auszulösen. In vielen Beschreibungen erstreckt sie sich bis in den Bereich nahe der Solidustemperatur, bleibt jedoch fest und ist nicht Teil der Schmelzzone. Im ursprünglichen Ferritgefüge bildet sich überall Austenit, und die ursprünglichen Ferritkorngrenzen bestimmen das umgewandelte Gefüge nicht mehr. Beim Abkühlen bilden sich innerhalb der vergrößerten ehemaligen Austenitkörner Ferrit, Perlit, Bainit oder Martensit, abhängig von der Zusammensetzung und der Abkühlgeschwindigkeit.
Große ehemalige Austenitkörner verringern die insgesamt für die Keimbildung während der Umwandlung verfügbare Korngrenzfläche. Dadurch kann sich die diffusionsgesteuerte Ferritbildung verzögern und die Härtbarkeit im lokalen Wärmezyklus zunehmen. Bei ausreichend schnellem Abkühlen kann ein niedriglegierter Stahl daher in der CGHAZ Bainit oder Martensit entwickeln, selbst wenn das unbeeinflusste Blech ferritisch-perlitisch ist. Kohlenstoffgehalt, Mangan, Chrom, Molybdän, Nickel, mikrolegierende Zusätze und Bor beeinflussen dieses Verhalten. Titan-, Niob- und Vanadiumkarbonitride können das Austenitwachstum begrenzen, solange sie stabil bleiben; eine übermäßige Auflösung bei hohen Temperaturen beseitigt jedoch diesen Ankereffekt.
Das Ergebnis ist nicht einfach „eine härtere HAZ“. Grobe ehemalige Austenitkörner können die Kerbschlagzähigkeit verringern, indem sie die effektive Größe der Spaltbruchflächen erhöhen und die Bildung ungünstiger Umwandlungsprodukte ermöglichen. Eine harte CGHAZ kann außerdem anfällig für wasserstoffinduziertes Risswachstum sein, wenn diffusibler Wasserstoff, Zugrestspannung und ein ausreichend rissempfindliches Gefüge gemeinsam auftreten. Die Abkühlgeschwindigkeit bleibt entscheidend. TWI nennt die Abkühlgeschwindigkeit im Umwandlungsbereich, die Zusammensetzung und Härtbarkeit sowie die Größe der ehemaligen Austenitkörner als die wichtigsten Faktoren, welche das Gefüge und die Härte der HAZ bestimmen.
Bei Pipeline-Stählen ist häufig die maßgebliche praktische Kenngröße für die Abkühlung: die Zeit, die ein Ort benötigt, um von 800 °C auf 500 °C abzukühlen. Ein kurzer Wert für weist im Allgemeinen auf eine schnellere Abkühlung und eine stärkere Tendenz zur Bildung bainitischer oder martensitischer Produkte hin; ein langer Wert ermöglicht eine stärkere diffusionsgesteuerte Umwandlung und Anlassvorgänge. Der Zusammenhang ist jedoch weder universell noch eindimensional. Ein NIST-Bericht über Pipeline-Stähle stellt fest, dass von Wärmeeintrag, chemischer Zusammensetzung, Entfernung von der Schweißnaht und Wanddicke abhängt. Folglich können zwei Punkte mit derselben nominalen Entfernung von einer Schweißnaht bei unterschiedlichen Rohrgeometrien oder Schweißverfahren verschiedene Abkühlungsverläufe erfahren.
Feinkörnige oder kornverfeinerte HAZ
Die feinkörnige HAZ (FGHAZ) erreicht eine Spitzentemperatur oberhalb von , sodass das Gefüge weitgehend oder vollständig austenitisiert wird. Ihre Spitzentemperatur liegt jedoch unterhalb des Bereichs, in dem eine ausgeprägte Austenitkornvergröberung einsetzt. Die Austenitkörner bleiben kleiner als in der CGHAZ. Beim Abkühlen stellt dieses feinere Gefüge der ehemaligen Austenitkörner mehr Keimbildungsstellen bereit und begünstigt gewöhnlich ein feineres Ferrit-Bainit- oder Martensitgefüge.
„Feinkörnig“ garantiert weder eine geringe Härte noch eine hohe Zähigkeit. Ein schneller Wärmezyklus in einem Stahl mit hoher Härtbarkeit kann weiterhin harten Bainit oder Martensit erzeugen. Umgekehrt kann ein langsamer Zyklus weichen Ferrit und Perlit hervorbringen. Im Vergleich zur CGHAZ ist die FGHAZ aufgrund ihrer feineren Umwandlungsbestandteile häufig mechanisch günstiger; die lokale Zähigkeit hängt jedoch vom tatsächlich gebildeten Produkt, vom Kohlenstoffgehalt, von Einschlüssen, von der Seigerung und von der Wiedererwärmungsgeschichte ab.
Mehrere Schweißlagen erschweren die Betrachtung zusätzlich. Eine spätere Schweißlage kann einen Teil einer zuvor gebildeten CGHAZ in den feinkörnigen austenitischen Bereich oder in den interkritischen Bereich erwärmen und dadurch ein schmales Band mit einem anderen Gefüge als sowohl die ursprüngliche CGHAZ als auch der unbeeinflusste Grundwerkstoff erzeugen. Die HAZ-Nomenklatur beschreibt daher einen bestimmten Wärmezyklus und ist keine dauerhafte Bezeichnung für ein festgelegtes Stück Stahl.
Interkritische, teilweise umgewandelte und überangelassene Bereiche
Die interkritische HAZ (ICHAZ) erreicht eine Spitzentemperatur zwischen und . Nur ein Teil des ursprünglichen Gefüges wird zu Austenit. In einem ferritisch-perlitischen Stahl wandeln sich die perlitischen oder kohlenstoffangereicherten Bestandteile und ausgewählte Ferritbereiche bevorzugt um, während ein Teil des Ferrits untransformiert bleibt. Beim Abkühlen kann der neu gebildete Austenit zu Ferrit, Bainit oder Martensit werden, wohingegen der untransformierte Ferrit eine separate thermische Vorgeschichte beibehält. Dieses Mischgefüge kann über sehr kurze Entfernungen hinweg ausgeprägte lokale Unterschiede in Härte und Verformungswiderstand verursachen.
Die ICHAZ ist insbesondere bei dem kriechbeständigen Stahl Grade 91 von Bedeutung, der in EN 10088-1 nominell als X10CrWMoVNb9-2 bezeichnet und in der technischen Praxis häufig als Grade 91 oder P91 identifiziert wird. ASM International und EPRI berichteten 2016, dass Grade 91 anfällig für Rissbildung des Typs IV in der Grundwerkstoff-HAZ ist, insbesondere in feinkörnigen und interkritischen Bereichen. Simulationen von Wärmezyklen haben außerdem gezeigt, dass die Ferritbildung in der interkritischen HAZ die Zugfestigkeit bei hohen Temperaturen verringern kann. Rissbildung des Typs IV ist daher nicht mit gewöhnlicher Wasserstoffrissbildung gleichzusetzen: Sie ist ein Problem der Kriechschädigung, das während des Langzeitbetriebs mit der erweichten und mikrostrukturell veränderten HAZ verbunden ist.
Unterhalb von findet keine Austenitisierung des gesamten Gefüges statt, dennoch können erhebliche Veränderungen eintreten. In einem normalisierten ferritischen Stahl kann dieser Bereich als unterkritische HAZ bezeichnet werden. In einem vergüteten Stahl kann der thermische Schweißzyklus Martensit anlassen, Karbide vergröbern und die Härte verringern. Wenn Spitzentemperatur und Haltezeit ausreichend hoch sind, wird der Bereich als angelassen oder überangelassen beschrieben. Seine Festigkeit kann abnehmen, obwohl sich kein neuer Austenit bildet. Bei ausscheidungshärtenden oder kriechbeständigen Güten können die Auflösung, Vergröberung oder Umverteilung festigkeitssteigernder Phasen wichtiger sein als die Ferritumwandlung.
Die Wiedererwärmung durch nachfolgende Schweißlagen erhöht diese Komplexität zusätzlich. Ein zuvor gehärteter Bereich kann durch eine spätere Schweißlage angelassen werden; ein zuvor angelassener Bereich kann teilweise erneut austenitisiert werden; und ein interkritisches Band kann erneut in einen anderen Umwandlungsbereich erwärmt werden. Schweißnähte aus supermartensitischem nichtrostendem Stahl zeigen, weshalb die HAZ nicht lediglich als Festigkeitsgradient betrachtet werden kann. Eine TWI-Studie aus dem Jahr 2002 untersuchte deren HAZ-Gefüge im Zusammenhang mit Korrosion, Spannungsrisskorrosion, Sulfidspannungsrisskorrosion, der Wiedererwärmung durch nachfolgende Schweißlagen und der Wärmebehandlung nach dem Schweißen (PWHT). Der Wärmezyklus kann die Chromverteilung, das Anlassen des Martensits und den Restaustenit verändern und dadurch sowohl das mechanische Verhalten als auch das Korrosionsverhalten beeinflussen.
EN 1011-2 enthält Empfehlungen für das Lichtbogenschweißen ferritischer Stähle, mit Ausnahme ferritischer nichtrostender Stähle, während ISO 13916:2025 die Messung der Vorwärm-, Zwischenlagen- und Vorwärmerhaltungstemperaturen beim Schmelzschweißen festlegt; die Messung der PWHT-Temperatur ist darin nicht enthalten. Solche Kontrollen sind wichtig, weil die konventionellen Bereiche die Folgen der thermischen Vorgeschichte sind. Sie können nicht zuverlässig allein anhand der Entfernung definiert werden.
4. Umwandlungsprodukte und Mikrostruktur der WEZ
Die Wärmeeinflusszone (WEZ) weist keine einheitliche Struktur auf. Jeder Bereich neben der Schmelzgrenze erfährt eine andere Spitzentemperatur, eine andere Verweilzeit oberhalb kritischer Temperaturen und einen anderen Abkühlungsverlauf durch den Austenit-Ferrit-Umwandlungsbereich. Bei herkömmlichen Stählen unterteilt TWI die WEZ entsprechend der Spitzentemperatur und des Abstands zur Schweißnaht in eine grobkörnige, eine feinkörnige, eine teilweise umgewandelte und eine angelassene Zone. Bei Rohrleitungen werden für dieselbe räumliche Abfolge häufig die Bezeichnungen grobkörnige, feinkörnige, interkritische und überangelassene Zone verwendet.
| Abkühlregime | Vorherrschende mögliche Produkte | Typische Eigenschaftstendenz |
|---|---|---|
| Relativ langsam | Polygonaler Ferrit und Perlit | Geringere Härte; mögliche Erweichung |
| Mittel | Oberer, unterer oder körniger Bainit | Mittlere bis hohe Härte, abhängig von Morphologie und chemischer Zusammensetzung |
| Schnell | Martensit, häufig mit Bainit oder Ferrit | Höhere Härte und größere Gefahr wasserstoffinduzierter Rissbildung |
| Unterkritisches Wiederaufheizen | Angelassener Martensit oder Bainit | Verringerte Härte und Festigkeit durch Anlassen |
Diese Bezeichnungen beschreiben die thermische Einwirkung, nicht jedoch garantierte Eigenschaften. Ein feinkörniger Bereich kann zäher sein als ein angrenzender grobkörniger Bereich, seine Härte hängt jedoch weiterhin von der Zusammensetzung und der Abkühlungsgeschwindigkeit ab. Ein als martensitisch bezeichneter Bereich kann eine hohe Härte aufweisen, seine Rissanfälligkeit hängt jedoch vom Kohlenstoffgehalt, vom Wasserstoffgehalt, von der Einspannung, vom Anlasszustand und von lokalen Spannungen ab. Phasenbezeichnungen sind notwendig, stellen jedoch keine Eigenschaftsvorhersagen dar.
Bildung von Ferrit, Perlit, Bainit und Martensit
Wenn ferritischer Stahl über seine obere kritische Temperatur erwärmt wird, wandeln sich der ursprüngliche Ferrit und Perlit in Austenit um. Die Spitzentemperatur bestimmt, wie viel Austenit entsteht und wie stark die Austenitkörner wachsen. Während der anschließenden Abkühlung zerfällt dieser Austenit durch miteinander konkurrierende Umwandlungsreaktionen. Die Abkühlungsgeschwindigkeit wird häufig durch Δt8/5 dargestellt, die verstrichene Zeit, während der das Material von 800 °C auf 500 °C abkühlt. Dieses Intervall ist ein praxisrelevanter Schweißparameter, da ein großer Teil der Austenitumwandlung in Kohlenstoff- und niedriglegierten Stählen innerhalb dieses Bereichs oder in dessen Nähe stattfindet.
Bei vergleichsweise langsamer Abkühlung führt die diffusionsgesteuerte Umwandlung zur Bildung von polygonalem Ferrit, häufig gefolgt von Perlit. Der aus dem wachsenden Ferrit ausgeschiedene Kohlenstoff reichert den verbleibenden Austenit an und ermöglicht die gemeinsame Bildung von Ferrit und Zementit in Form von Perlit. In einer WEZ kann der Ferrit jedoch ausgerichtet, Widmanstätten-förmig oder anderweitig nicht-äquiaxial sein, da die Austenitkorngrenzen und der Temperaturgradient die Keimbildung und das Wachstum beeinflussen. Die resultierende Morphologie ist von Bedeutung. Zwei Bereiche können beide als ferritisch-perlitisch bezeichnet werden und sich dennoch hinsichtlich Korngröße, Zementitverteilung und Kerbschlagzähigkeit erheblich unterscheiden.
Bei mittleren Abkühlungsgeschwindigkeiten kann die Bainitumwandlung einen großen Teil der Ferrit-Perlit-Reaktion ersetzen. Bainit bildet sich unterhalb des Temperaturbereichs, in dem gewöhnlicher polygonaler Ferrit und Perlit vorherrschen, jedoch oberhalb des Bereichs, in dem sich Martensit durch diffusionslose Scherung bildet. Ober- und Unterbainit sind keine austauschbaren Bezeichnungen: Ihre Ferritmorphologie und ihre Karbidanordnung unterscheiden sich, wobei Unterbainit im Allgemeinen eine feinere Karbidverteilung aufweist. In der schweißtechnischen Metallografie können außerdem körniger Bainit oder bainitischer Ferrit identifiziert werden; diese Begriffe beziehen sich auf die Morphologie und das Ätzverhalten und nicht auf eine einzige, allgemeingültige Struktur.
Eine schnelle Abkühlung unterdrückt die diffusionsgesteuerte Kohlenstoffbewegung und kann den Austenit in Martensit umwandeln. Martensit ist eine übersättigte, verzerrte Form von Ferrit, die durch eine diffusionslose Umwandlung entsteht. In niedriggekohlten Baustählen kann er als Lattenmartensit auftreten, häufig vermischt mit Bainit oder Ferrit; Werkstoffe mit höherem Kohlenstoffgehalt können härtere und sprödere martensitische Bereiche bilden. Frischer, nicht angelassener Martensit ist für den wasserstoffinduzierten Riss besonders wichtig, da hohe Härte, zugförmige Eigenspannung und diffusibler Wasserstoff gemeinsam wirken können. Vorwärmen und eine kontrollierte Wärmeeinbringung verlängern das Abkühlungsintervall, beweisen jedoch für sich allein nicht, dass die Bildung von Martensit vermieden wurde.
Ein nachfolgender Schweißraupenübergang kann jedes dieser Produkte verändern. Eine Wiedererwärmung kann Martensit anlassen, eine vorherige WEZ verfeinern oder teilweise erneut austenitisieren oder einen interkritischen Bereich erzeugen, der neben nicht umgewandeltem Ferrit neu gebildeten Austenit enthält. Eine Wärmebehandlung nach dem Schweißen kann Martensit anlassen und Eigenspannungen verringern, während eine übermäßige Wärmeeinwirkung angelassene Bereiche erweichen und die Karbidverteilung verändern kann. Der endgültige Querschnitt ist daher ein Protokoll überlappender Wärmezyklen und nicht lediglich das Ergebnis des Abkühlungsvorgangs beim ersten Schweißraupenübergang.
Härtbarkeit Die Fähigkeit eines Stahls, unter einer festgelegten Abkühlbedingung über seinen Querschnitt Martensit zu bilden; sie ist von der maximal erreichbaren Härte zu unterscheiden.
NIST berichtet, dass Δt8/5 in Rohrleitungsstählen von der Wärmeeinbringung, der chemischen Zusammensetzung, dem Abstand zur Schweißnaht und der Wanddicke abhängt. Diese Abhängigkeit ist von Bedeutung: Dasselbe nominelle Schweißverfahren kann an der Schmelzgrenze, am Rand der grobkörnigen WEZ und weiter innerhalb des Blechs unterschiedliche Strukturen erzeugen. Die Wärmeeinbringung stellt keine vollständige thermische Vorgeschichte dar, da auch der Lichtbogenwirkungsgrad, die Nahtgeometrie, die Einspannung und die Zwischenlagentemperatur den lokalen Wärmezyklus beeinflussen.
Vorherige Austenitkorngröße und Härtbarkeit
Die vorherige Austenitkorngröße ist die Größe der Austenitkörner, die unmittelbar vor der Umwandlung während der Abkühlung vorhanden sind. Sie ist nicht mit der endgültigen Ferritkorngröße identisch. In der grobkörnigen WEZ ermöglichen hohe Spitzentemperaturen und eine längere Einwirkungsdauer oberhalb des Bereichs des Austenitkornwachstums ein Wachstum der Körner. Korngrenzen bieten anschließend weniger Stellen für die diffusionsgesteuerte Ferritkeimbildung, sodass die Umwandlung zu niedrigeren Temperaturen verschoben werden kann. Niedrigere Umwandlungstemperaturen und eine geringere Keimbildung können die Bildung von Bainit oder Martensit begünstigen, insbesondere wenn der Stahl eine hohe Härtbarkeit besitzt.
Die Härtbarkeit beschreibt die Tiefe oder das Ausmaß, bis zu dem ein Stahl unter einer bestimmten Abkühlungsbedingung Martensit bilden kann; sie ist nicht mit der maximal erreichbaren Härte gleichzusetzen. Legierungselemente wie Mangan, Chrom, Molybdän und Nickel verzögern im Allgemeinen die Ferrit- und Perlitreaktionen und verschieben die Umwandlung im Zeit-Temperatur-Umwandlungs-Schaubild für kontinuierliche Abkühlung zu längeren Zeiten. Bor kann die Härtbarkeit stark erhöhen, wenn es an den Austenitkorngrenzen in der richtigen Form erhalten bleibt. Kohlenstoff erhöht die Martensithärte und beeinflusst ebenfalls die Härtbarkeit, seine Wirkung kann jedoch nicht unabhängig von der übrigen chemischen Zusammensetzung betrachtet werden.
Die Korngröße verändert dieses Gleichgewicht. Grobe vorherige Austenitkörner erhöhen häufig die Härtbarkeit, da sie die gesamte Korngrenzfläche verringern, die für die Keimbildung von Ferrit und Perlit zur Verfügung steht. Sie können außerdem die Zähigkeit verringern, indem sie größere endgültige Umwandlungspakete oder für Spaltbruch wirksame Einheiten erzeugen. Feine vorherige Austenitkörner begünstigen in der Regel eine frühere diffusionsgesteuerte Umwandlung und führen zu einer feineren umgewandelten Struktur, obwohl ein feinkörniger Bereich weiterhin hart werden kann, wenn Abkühlungsgeschwindigkeit und Legierungsgehalt ausreichend hoch sind.
- Formel
- CEIIW = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
- Grundlage
- Massenprozente
- Interpretation
- Höhere Werte weisen im Allgemeinen auf eine größere Härtbarkeit und ein höheres Risiko der WEZ-Aufhärtung hin
- Einschränkung
- Ein Bewertungsparameter und kein Ersatz für eine Analyse des Wärmezyklus
Aus diesem Grund nennt TWI die Abkühlungsgeschwindigkeit, die Stahlzusammensetzung und die Härtbarkeit sowie die vorherige Austenitkorngröße als maßgebliche Einflussgrößen auf die Mikrostruktur und die Härte der WEZ. Derselbe Härtewert kann aus unterschiedlichen Anteilen von Martensit, Bainit und Ferrit entstehen, die ein unterschiedliches Bruchverhalten aufweisen. Umgekehrt gewährleisten gleiche Martensitanteile keine gleiche Zähigkeit, da sich Paketgröße, Kohlenstoffgehalt, Einschlüsse und Anlasszustand unterscheiden können.
Grade 91 verdeutlicht die Gefahr, die WEZ als einheitliches martensitisches Band zu behandeln. Grade 91 ist anfällig für Risse des Typs IV in der WEZ des Grundwerkstoffs, insbesondere in feinkörnigen und interkritischen Bereichen, wie ASM International und EPRI im Jahr 2016 berichteten. Diese Bereiche sind nicht einfach der härteste Teil der Schweißnaht. Langzeit-Kriechschädigung konzentriert sich dort, wo der Wärmezyklus und das anschließende Anlassen oder die teilweise Umwandlung eine lokal schwächere Mikrostruktur erzeugen. Simulierte Wärmezyklen haben außerdem gezeigt, dass die Ferritbildung in der interkritischen WEZ die Zugfestigkeit bei hohen Temperaturen verringern kann.
Kohlenstoffäquivalente und zusammensetzungsabhängige Umwandlung
Formeln für das Kohlenstoffäquivalent fassen mehrere Wirkungen von Legierungselementen zu einem einzigen Schweißeignungsindex zusammen. Das IIW-Kohlenstoffäquivalent, üblicherweise geschrieben als:
verwendet Massenanteile in Prozent. Ein höherer Wert weist im Allgemeinen auf eine größere Härtbarkeit und eine größere Wahrscheinlichkeit hin, dass sich bei einem vorgegebenen Abkühlungszyklus harte Bestandteile in der WEZ bilden. Die Formeln CET und Pcm sind alternative Systeme für das Kohlenstoffäquivalent, die für bestimmte Bereiche niedriglegierter Stähle und für Schweißbewertungen verwendet werden. Sie sind nicht unabhängig davon austauschbar, in welcher Norm oder welchem Verfahren sie festgelegt sind.
Das Kohlenstoffäquivalent ist daher ein Prüfparameter und kein Ersatz für die Analyse des Wärmezyklus. Zwei Stähle mit ähnlichem CEIIW können ein unterschiedliches Umwandlungsverhalten aufweisen, weil ihre Legierungselemente die Ferrit-, Bainit- und Martensitreaktionen auf unterschiedliche Weise beeinflussen. Ni, Cr, Mo, Mn, V, Nb, Ti und B beeinflussen außerdem die Ausscheidung, das Austenitkornwachstum und das Anlassverhalten. Die tatsächliche WEZ hängt neben der Gesamtchemie auch von der Spitzentemperatur, Δt8/5, der vorherigen Austenitkorngröße und der Wiedererwärmungsgeschichte ab.
EN 1011-2 behandelt das Lichtbogenschweißen ferritischer Stähle, ausgenommen ferritische nichtrostende Stähle, und verwendet die Zusammensetzung und die Schweißbedingungen zur Steuerung des Risikos wasserstoffinduzierter Rissbildung. Temperaturmessungen erfordern eine gesonderte Betrachtung: ISO 13916:2025 legt die Messung der Vorwärm-, Zwischenlagen- und Vorwärmerhaltungstemperaturen beim Schmelzschweißen fest, schließt jedoch die Messung der Temperatur bei der Wärmebehandlung nach dem Schweißen aus. Weder ein Wert für das Kohlenstoffäquivalent noch eine Zwischenlagenmessung identifiziert für sich allein das endgültige Phasengemisch.
Das Prinzip der Zusammensetzungsabhängigkeit erstreckt sich über Kohlenstoff- und niedriglegierte Baustähle hinaus. Die Erörterung von TWI aus dem Jahr 2002 zu Schweißnähten aus supermartensitischem nichtrostendem Stahl setzt die Mikrostrukturen der WEZ in Beziehung zu Korrosion, Spannungsrisskorrosion, Sulfidspannungsrissbildung, der Wiedererwärmung durch nachfolgende Schweißraupenübergänge und der Wärmebehandlung nach dem Schweißen (PWHT). Bei solchen Stählen können die Austenitneubildung, das Anlassen von Martensit sowie zurückgehaltener oder rückgebildeter Austenit sowohl das Korrosionsverhalten als auch die Festigkeit verändern. Die Metallurgie der WEZ bestimmt folglich mehr als nur die Härte: Sie kann die lokale Zähigkeit, die Kriechfestigkeit, das Verhalten gegenüber Wasserstoff und das Korrosionsverhalten steuern.
5. Härte, Zähigkeit und Festigkeit in der gesamten HAZ
Die wärmebeeinflusste Zone (HAZ) weist nicht eine einzige Härte oder ein einheitliches mechanisches Verhalten auf. Sie enthält eine Abfolge von Bereichen, die durch unterschiedliche Spitzentemperaturen und Abkühlungsverläufe entstehen: grobkörnige, feinkörnige, teilweise umgewandelte oder interkritische sowie angelassene oder überangelassene Zonen. TWI beschreibt diese Bereiche bei konventionellen Stählen als Unterteilungen, die auf der Spitzentemperatur und dem Abstand von der Schmelzgrenze beruhen. Eine Beschreibung von Pipeline-Stählen durch das National Institute of Standards and Technology (NIST) verwendet die eng verwandten Begriffe grobkörnige, feinkörnige, interkritische und überangelassene HAZ.
Jeder Bereich besitzt eine eigene Korngröße des früheren Austenits, eigene Umwandlungsprodukte, Eigenspannungen und eine eigene Reaktion auf nachfolgende Wärmezyklen. Ein Härteverlauf erfasst daher einen räumlichen Gradienten und nicht eine einzige Eigenschaft „der HAZ“. Die Härte kann nahe der Schmelzgrenze ansteigen, in einem interkritischen Bereich abfallen und sich erneut verändern, wenn das Grundmetall angelassen wurde, ohne vollständig reaustenitisiert worden zu sein. Zugfestigkeit, Zähigkeit und Duktilität zeigen verwandte, aber nicht identische Verläufe.
Warum sich die Härte mit der Abkühlungsgeschwindigkeit verändert
Der von TWI beschriebene zentrale Zusammenhang besteht zwischen Abkühlungsgeschwindigkeit, Stahlzusammensetzung, Härtbarkeit und der Korngröße des früheren Austenits. Diese Variablen bestimmen, welche Umwandlungen auftreten, wenn Austenit den Umwandlungsbereich durchläuft. Ein schneller Wärmezyklus kann die diffusionsgesteuerte Bildung von Ferrit und Perlit unterdrücken, sodass Bainit oder Martensit zurückbleiben. Ein langsamerer Zyklus gibt Kohlenstoff und Legierungselementen mehr Zeit zur Diffusion und erzeugt häufig weichere ferritische oder perlitische Gefüge. Das Ergebnis ist eine höhere oder niedrigere Härte, die jedoch nicht einfach ein direktes Maß für jede andere mechanische Eigenschaft darstellt.
Schweißwärmezyklen werden häufig anhand von Δt8/5 beschrieben, der Zeit, die für die Abkühlung von 800 °C auf 500 °C benötigt wird. Dieses Intervall ist ein praktischer Kennwert für ferritische Stähle, da ein großer Teil der Austenitumwandlung innerhalb dieses Bereichs oder in dessen Nähe stattfindet. NIST erklärt, dass Δt8/5 von Wärmeeintrag, chemischer Zusammensetzung, Abstand von der Schweißnaht und Wanddicke abhängt. Es handelt sich nicht um eine universelle Materialkonstante. Ein dickes Bauteil kann Wärme speichern und sich unter ansonsten ähnlichen Schweißbedingungen langsamer abkühlen als ein dünnes Bauteil; Vorwärmung und Zwischenlagentemperatur haben ähnliche Auswirkungen.
Die Zusammensetzung verändert die Reaktion auf eine bestimmte Abkühlungszeit. Kohlenstoff erhöht die Fähigkeit zur Martensitbildung, während Legierungszusätze wie Mangan, Chrom, Molybdän und Nickel die Härtbarkeit und die Umwandlungskinetik verändern. Auch die Korngröße des früheren Austenits ist von Bedeutung. Grobe Austenitkörner bieten weniger Keimbildungsstellen für diffusionsgesteuerte Produkte und können bei einem bestimmten Abkühlungszyklus die Bildung härterer Umwandlungsprodukte begünstigen. Dasselbe nominelle Δt8/5 kann daher in zwei Stahlsorten oder in zwei HAZ-Bereichen desselben Bauteils zu unterschiedlichen Härten führen, wenn sich Spitzentemperaturen und Kornstrukturen unterscheiden.
Eine harte HAZ weist häufig auf Martensit, Bainit oder ein anderes umwandlungsgehärtetes Gefüge hin. Diese Beobachtung ist wichtig, doch die Härte allein beweist nicht das Vorhandensein einer bestimmten Phase. Für eine solche Interpretation sind metallografische Untersuchungen, der Kohlenstoffgehalt, das Schweißverfahren und die Abkühlungsgeschichte erforderlich. Eine hohe Härte kann mit verringerter Zähigkeit und erhöhter Anfälligkeit für wasserstoffinduzierte Rissbildung einhergehen, wenn gleichzeitig diffuser Wasserstoff und Zugbeanspruchung durch Einspannung vorhanden sind. Es ist nicht korrekt, jeden harten Bereich als Riss oder jeden Riss neben einer Schweißnaht als „HAZ-Riss“ zu bezeichnen. ESDEP führt HAZ-Verflüssigungsrisse, wasserstoffinduzierte Risse und Wiedererwärmungsrisse als getrennte Schweißbarkeitsprobleme auf; Erstarrungsrisse und Lamellenrisse beruhen wiederum auf anderen Mechanismen.
Vorwärmung und Zwischenlagenkontrolle beeinflussen den Abkühlungsverlauf und das Entweichen von Wasserstoff. EN 1011-2 behandelt das Lichtbogenschweißen ferritischer Stähle, ausgenommen ferritische nichtrostende Stähle, und enthält Hinweise zur Kontrolle thermischer Schweißbedingungen und des Rissrisikos. ISO 13916:2025 legt die Messung von Vorwärm-, Zwischenlagen- und Aufrechterhaltungstemperaturen der Vorwärmung beim Schmelzschweißen fest, behandelt jedoch nicht die Messung der Temperatur bei der Wärmebehandlung nach dem Schweißen. Diese Unterscheidungen sind wichtig, wenn ein Härteergebnis mit einer qualifizierten Schweißanweisung verglichen wird.
Zähigkeitsverlust in grobkörnigen Bereichen
Die grobkörnige HAZ (CGHAZ) erreicht eine Temperatur, die hoch genug ist, um den Stahl erneut zu austenitisieren und die Körner des früheren Austenits wachsen zu lassen. Kornwachstum verringert die Anzahl wirksamer Barrieren gegen Sprödbruch und kann abhängig von Zusammensetzung und Abkühlungsgeschwindigkeit große Bainit- oder Martensitpakete erzeugen. Die CGHAZ kann daher eine geringere Charpy-Schlagarbeit oder eine höhere Duktil-Spröd-Übergangstemperatur aufweisen, selbst wenn ihre Zugfestigkeit hoch ist.
Härte und Zähigkeit sollten nicht als austauschbare Eigenschaften betrachtet werden. Ein härteres Gefüge kann eine höhere Streckgrenze und Zugfestigkeit besitzen, vor dem Bruch jedoch weniger Schlagenergie aufnehmen. Umgekehrt kann ein Bereich mit mittlerer Härte eine geringe Zähigkeit aufweisen, wenn Korngröße, Einschlüsse, lokale Entmischung oder Martensit-Austenit-Bestandteile einfache Risspfade schaffen. Der grobkörnige Bereich ist bei der Bewertung des Tieftemperaturbruchs häufig die kritische Stelle; die tatsächlich schwächste Zone hängt jedoch von der Stahlsorte und dem Wärmezyklus ab.
Ein zweiter Schweißdurchgang kann das durch den ersten Durchgang erwärmte Material teilweise umwandeln oder anlassen. Diese Wiedererwärmung kann einige Gefüge verfeinern oder anlassen, während angrenzende grobe Körner unverändert bleiben. Bei Mehrlagenschweißungen ist die HAZ daher eine Überlagerung thermischer Vorgeschichten und keine Grenze, die lediglich durch einen einzigen Schweißdurchgang bestimmt wird. Eine Wärmebehandlung nach dem Schweißen kann Eigenspannungen verringern und martensitische Bestandteile anlassen, stellt jedoch nicht die ursprüngliche feinkörnige Struktur des Grundmetalls wieder her.
Grade 91 verdeutlicht, warum der lokalen Zähigkeit und der Hochtemperaturfestigkeit gesonderte Aufmerksamkeit gelten muss. Ein Beitrag von ASM International und EPRI aus dem Jahr 2016 berichtet über eine Anfälligkeit für Rissbildung des Typs IV in der HAZ des Grundmetalls, insbesondere in feinkörnigen und interkritischen Bereichen. Simulierte Wärmezyklen zeigten, dass die Ferritbildung in der interkritischen HAZ die Zugfestigkeit bei hohen Temperaturen verringern kann. Der gefährdete Bereich ist daher nicht notwendigerweise der härteste oder gröbste Teil der Schweißverbindung. Unter Kriechbeanspruchung kann sich ein relativ weiches, feinkörniges Band neben stärkerem Material verformen und Schäden ansammeln.
Erweichung, lokale Duktilität und Eigenschaftsgradienten
Die interkritische HAZ wird auf eine Temperatur oberhalb der unteren kritischen Umwandlungstemperatur erwärmt, jedoch nicht weit genug, um das gesamte Gefüge in Austenit umzuwandeln. Nur ein Teil des Gefüges reaustenitisiert. Beim Abkühlen bilden sich neu entstandene Umwandlungsprodukte neben Ferrit oder angelassenen Bestandteilen, die den Wärmezyklus überstanden haben. Das daraus entstehende Mischgefüge kann eine geringere Härte als die angrenzende CGHAZ aufweisen, insbesondere wenn der ursprüngliche Stahl abgeschreckt und angelassen oder ausscheidungsgehärtet war.
Der überangelassene Bereich erfährt einen unterkritischen Wärmezyklus. Er reaustenitisiert nicht, doch Karbide können gröber werden, Ausscheidungen können ihre festigkeitssteigernde Wirkung verlieren und zuvor gehärtete Bestandteile können weiter anlassen. Die lokale Härte und Streckgrenze können abnehmen. Dieses erweichte Band kann bei Zugbelastung, Biegung oder Kriechbeanspruchung im Betrieb zu einer bevorzugten Verformungsstelle werden. Seine höhere lokale Duktilität macht die Verbindung nicht automatisch sicherer: Die Dehnung konzentriert sich dort, weil die benachbarten Bereiche weiterhin stärker sind, und die angesammelte Verformung kann Schäden des Typs IV, die Einleitung von Ermüdungsrissen oder ein Versagen an einer metallurgischen Grenzfläche begünstigen.
Die Zugfestigkeit beschreibt die maximale technische Spannung, die in einem Zugversuch erreicht wird. Die Streckgrenze beschreibt den Beginn einer erheblichen plastischen Verformung. Die Härte ist ein lokaler Widerstand gegen das Eindringen eines Prüfkörpers und dient häufig als schneller Kennwert für die Festigkeit; sie kann jedoch die Zugprüfung nicht ersetzen. Die Duktilität beschreibt die plastische Dehnung oder Verlängerung vor dem Bruch. Die Zähigkeit beschreibt die Energieaufnahme und den Widerstand gegen Rissausbreitung unter festgelegten Prüfbedingungen. Diese Eigenschaften können sich innerhalb derselben HAZ in unterschiedliche Richtungen verändern.
Ein Härteminimum neben einer Schweißnaht kann auf Überanlassen oder interkritische Erweichung hindeuten, während ein Härtemaximum auf eine martensitische Umwandlung und ein Risiko wasserstoffinduzierter Rissbildung hinweisen kann. Keines dieser Ergebnisse weist für sich allein die lokale Bruchzähigkeit, Ermüdungslebensdauer oder Betriebsfestigkeit nach. Ein Härteverlauf sollte zusammen mit Makrostruktur, Mikrostruktur, Zug- oder Biegeprüfungen, erforderlichenfalls Schlagprüfungen sowie der erwarteten Betriebstemperatur und der Belastungsart ausgewertet werden.
Die Wiedererwärmung durch nachfolgende Schweißdurchgänge und die PWHT verändern diese Gradienten zusätzlich. Die Untersuchung von TWI aus dem Jahr 2002 zu Schweißungen aus supermartensitischem nichtrostendem Stahl untersuchte HAZ-Mikrostrukturen im Zusammenhang mit Korrosion, Spannungsrisskorrosion, Sulfidspannungsrisskorrosion, der Wiedererwärmung durch nachfolgende Schweißdurchgänge und der PWHT. Dieses Beispiel zeigt, dass die Kartierung mechanischer Eigenschaften nicht von der Umweltbeständigkeit getrennt werden kann: Ein erweichtes oder umgewandeltes Band kann sich auch hinsichtlich Korrosionspotenzial, Stabilität der Passivschicht und Wasserstoffaufnahme unterscheiden. Die HAZ ist somit ein abgestufter mechanischer und chemischer Bereich, wobei das maßgebliche Risiko durch die lokale Struktur und die auf sie einwirkenden Betriebsbedingungen bestimmt wird.
6. Mechanismen der Rissbildung in der HAZ von Kohlenstoff- und niedriglegierten Stählen
Rissbildung in der Nähe einer Schweißnaht ist kein einzelnes metallurgisches Ereignis. ASM International und das European Steel Design Education Programme (ESDEP) klassifizieren Schweißrisse nach ihrer Lage, ihrem Zeitpunkt und ihrer treibenden Ursache: Einige entstehen nach dem Schweißen im festen Zustand in der HAZ, einige bilden sich während der Erstarrung von Schweißgut oder örtlich aufgeschmolzenem Grundmetall, und andere treten erst bei der Wiedererwärmung oder im Betrieb auf. Diese Unterscheidung ist wichtig, weil ein Riss neben der Schmelzgrenze durch Wasserstoff, Korngrenzverflüssigung, Erstarrungsschwindung, Kriechschädigung oder einen Verlust der Duktilität in Dickenrichtung verursacht werden kann.
Die HAZ weist einen Temperaturgradienten und keine einzelne, einheitliche Struktur auf. Bereiche in konventionellen Stählen werden üblicherweise als grobkörnige, feinkörnige, teilweise umgewandelte oder interkritische sowie angelassene oder überangelassene Zonen beschrieben. Die NIST-Klassifizierung für Rohrleitungsstähle verwendet die Bezeichnungen grobkörnige, feinkörnige, interkritische und überangelassene Bereiche. Jeder Ort erfährt eine andere Spitzentemperatur und einen anderen Abkühlungsverlauf. Der praxisbezogene Abkühlungsparameter Δt8/5 – die Zeit, die für die Abkühlung von 800 °C auf 500 °C benötigt wird – hilft dabei, Wärmezyklen mit Umwandlungsprodukten in Beziehung zu setzen, obwohl seine Anwendung vom Stahl und vom Schweißverfahren abhängt. Ein NIST-Bericht zu Rohrleitungsstählen nennt Wärmeeinbringung, chemische Zusammensetzung, Abstand von der Schweißnaht und Wanddicke als Faktoren, die Δt8/5 beeinflussen.
Abkühlungsgeschwindigkeit, Zusammensetzung, Härtbarkeit und die Größe der ursprünglichen Austenitkörner bestimmen die entstehende Mikrostruktur und Härte der HAZ. Ein kurzes Abkühlungsintervall kann in einem härtbaren Kohlenstoff- oder niedriglegierten Stahl Martensit oder Bainit erzeugen; ein längeres Intervall kann die Bildung von Ferrit, Perlit oder angelassenen Umwandlungsprodukten ermöglichen. Die entstehende Struktur bestimmt, ob ein Riss entstehen kann, ob er sich ausbreiten kann und ob die Einspannung ausreichend Zugspannung erzeugt, um ihn offen zu halten. Vorwärmen und Zwischenlagentemperaturregelung verändern den Wärmezyklus, beseitigen jedoch nicht die Notwendigkeit, die Stahlzusammensetzung, die Einspannung der Verbindung und die Wasserstoffkontrolle zu bewerten. EN 1011-2 behandelt das Lichtbogenschweißen ferritischer Stähle, ausgenommen ferritischer nichtrostender Stähle. ISO 13916:2025 legt die Messung der Vorwärm-, Zwischenlagen- und Vorwärmerhaltungstemperaturen beim Schmelzschweißen fest; die Messung der Temperatur bei der Wärmebehandlung nach dem Schweißen wird darin nicht spezifiziert.
Wasserstoffinduzierte oder Kaltrissbildung
Wasserstoffinduzierte Rissbildung, auch als Kaltrissbildung oder verzögerte Rissbildung bezeichnet, tritt auf, nachdem die Schweißnaht erstarrt ist und die angrenzende HAZ abgekühlt ist. Ihr charakteristischer zeitlicher Ablauf unterscheidet sich daher von der Heißrissbildung, obwohl ein Riss erst Stunden nach dem Schweißen entdeckt werden kann. Darstellungen von ASM bringen diesen Mechanismus im Allgemeinen mit drei miteinander wirkenden Voraussetzungen in Verbindung: diffusiblem Wasserstoff, einer anfälligen harten oder spröden Mikrostruktur und Zugspannung. Einspannung und durch die Schweißnahtumwandlung verursachte Spannungen erzeugen das lokale Spannungsfeld; Eigenspannungen können auch dann hoch bleiben, wenn die von außen aufgebrachte Last null ist.
Wasserstoff gelangt durch Feuchtigkeit, Verunreinigungen, Flussmittelumhüllungen, Schmierstoffe oder andere prozessbedingte Quellen in das Schmelzbad. Nach der Erstarrung diffundiert atomarer Wasserstoff durch die Schweißnaht und die HAZ. Er kann sich an Einschlüssen, Korngrenzen des ursprünglichen Austenits, Martensitgrenzflächen, Versetzungen und anderen Bereichen mit hoher lokaler Spannung anreichern. Der genaue Bruchvorgang hängt vom Stahl, von der Mikrostruktur und von der Belastung ab; daher sollte kein einheitlicher, allgemeingültiger Wasserstoffgrenzwert angesetzt werden. Wasserstoff verringert die Rissbeständigkeit einer harten, unter Spannung stehenden Mikrostruktur; er wirkt nicht unabhängig von Einspannung oder metallurgischer Anfälligkeit.
Die anfälligste HAZ ist häufig der grobkörnige Bereich oder eine andere Zone, die sich bei schneller Abkühlung in unangelassenen Martensit oder eine harte bainitische Struktur umwandelt. Grobe ursprüngliche Austenitkörner können die Zähigkeit verringern und einen leichteren Rissausbreitungsweg schaffen. Auch die feinkörnigen und interkritischen Bereiche können betroffen sein, insbesondere wenn lokale Härte, Eigenspannung oder Betriebslast ungünstig sind. Eine Schweißnaht kann daher in unterschiedlichen Abständen von der Schmelzgrenze unterschiedliche Risiken für Wasserstoffrissbildung aufweisen.
Die Rissausrichtung spiegelt das Spannungsfeld und die Geometrie wider. Längs- oder Querrisse können im Schweißgut auftreten, während HAZ-Risse parallel zur Schmelzgrenze verlaufen oder sich vom Nahtübergang in den gehärteten Grundwerkstoff hinein erstrecken können. Wurzelbereiche, Nahtanfänge und -enden, Einbrandkerben sowie abrupte Änderungen der Einspannung konzentrieren Spannungen. Eine verzögerte Prüfung ist kein Beweis für einen Wasserstoffmechanismus, doch ein verzögertes Auftreten ist ein nützliches Warnsignal.
Die Kontrolle folgt der ursächlichen Kette: diffusiblen Wasserstoff reduzieren, eine übermäßige Härte der HAZ vermeiden und die Zugbeanspruchung durch Einspannung sowie die Eigenspannung reduzieren oder beherrschen. Trockene Zusatzwerkstoffe und saubere Verbindungsflächen vermindern den Wasserstoffeintrag. Vorwärmen verlangsamt die Abkühlung und ermöglicht das Entweichen von Wasserstoff, bevor die HAZ einen stark beanspruchten Zustand bei niedriger Temperatur erreicht. Eine Nachwärmung kann die Wasserstoffabfuhr unterstützen, wenn sie durch die Schweißanweisung vorgegeben ist, während eine Wärmebehandlung nach dem Schweißen anfällige Strukturen anlassen und Eigenspannungen verringern kann. Diese Maßnahmen müssen auf die Werkstoffgüte und die Dicke abgestimmt werden; sie sind nicht durch eine allgemeine Temperaturregel austauschbar.
Verflüssigungs-, Erstarrungs- und Wiedererwärmungsrissbildung
Verflüssigungsrissbildung ist ein Heißriss in der HAZ, der gewöhnlich entlang von Korngrenzen verläuft, die durch den thermischen Schweißzyklus lokal aufgeschmolzen wurden, jedoch außerhalb der eigentlichen Schmelzzone liegen. Der Riss entsteht, wenn dieser dünne Flüssigkeitsfilm während der Abkühlung und Schrumpfung gedehnt wird. Entmischte Verunreinigungen, niedrigschmelzende eutektische Bestandteile, Einschlüsse oder mit Legierungselementen angereicherte Korngrenzen können die lokale Schmelztemperatur herabsetzen. Die HAZ kann daher reißen, obwohl der Grundwerkstoff als Ganzes nicht geschmolzen ist.
Dieser Mechanismus unterscheidet sich von der Erstarrungsrissbildung in der Schmelzzone. Bei der Erstarrungsrissbildung erstarrt flüssiges Schweißgut in der Schmelzzone zwischen wachsenden Dendriten. Entmischung von Legierungselementen und eine unzureichende Nachspeisung hinterlassen ein schwaches, flüssigkeitshaltiges Korngrenzennetzwerk; anschließend öffnet die Schrumpfung des Schweißguts den interdendritischen Bereich. Der Riss liegt innerhalb des aufgetragenen oder aufgeschmolzenen Schweißguts und nicht in einer unaufgeschmolzenen HAZ. Ein Riss, der der Schmelzgrenze folgt, erfordert die Prüfung beider Möglichkeiten: Lokal aufgeschmolzenes HAZ-Material weist auf Verflüssigungsrissbildung hin, während ein interdendritischer Verlauf durch das Schweißgut auf Erstarrungsrissbildung hindeutet. Gemischte Risse können dort auftreten, wo sich Schmelzgrenze und thermisches Feld der HAZ überlagern.
ESDEP führt HAZ-Verflüssigungsrissbildung, wasserstoffinduzierte Rissbildung und Wiedererwärmungsrissbildung als einige der wesentlichen Schweißeignungsprobleme bei Baustählen auf. Die Anfälligkeit für Verflüssigungsrissbildung wird durch die Zusammensetzung des Grundwerkstoffs, Entmischung, Korngröße, Spitzentemperatur und thermische Dehnung beeinflusst. Grobe Körner bieten lange Korngrenzenpfade, während wiederholte Wärmezyklen zuvor erwärmte Bereiche erneut aufschmelzen oder schwächen können. Die maßgebliche treibende Kraft ist die Zugdehnung während der Abkühlung bei hoher Temperatur und nicht diffusibler Wasserstoff, der sich nach der Erstarrung angereichert hat.
Wiedererwärmungsrissbildung tritt während einer späteren thermischen Beanspruchung auf, üblicherweise bei einer Spannungsarmglühbehandlung oder im Betrieb bei erhöhter Temperatur. Der Riss ist ein Festkörperbruch, häufig ein intergranularer Bruch, in einer zuvor geschweißten HAZ oder einem zuvor geschweißten Schweißbereich. Ausscheidung und Erholung können die Korninneren verfestigen, während die Korngrenzen vergleichsweise schwach bleiben; anschließend konzentrieren die Entspannung der Eigenspannung und die Kriechverformung die Dehnung an diesen Korngrenzen. Die Anfälligkeit steht mit bestimmten Legierungssystemen sowie mit Bedingungen hinsichtlich Verunreinigungen oder Ausscheidungen in Verbindung und kann daher nicht allein aus dem Vorhandensein einer Schweißnaht oder aus der Härte bei Raumtemperatur abgeleitet werden.
Grade 91 veranschaulicht, warum eine HAZ als mehrere mikrostrukturelle Bereiche behandelt werden muss. ASM International und EPRI berichteten 2016, dass Grade 91 anfällig für Rissbildung des Typs IV in der HAZ des Grundwerkstoffs ist, insbesondere in den feinkörnigen und interkritischen Bereichen. Schäden des Typs IV sind ein kriechbedingtes Versagen bei Betriebstemperatur und keine gewöhnliche wasserstoffinduzierte Kaltrissbildung. Simulierte Wärmezyklen zeigten, dass die Ferritbildung in der interkritischen HAZ die Zugfestigkeit bei hoher Temperatur verringern kann. Die Wiedererwärmung durch nachfolgende Schweißlagen und PWHT verändern zusätzlich die Ausscheidungen, den Anlasszustand und die lokale Festigkeit, sodass die endgültige Rissanfälligkeit von der vollständigen thermischen Vorgeschichte des Schweißens abhängt.
Lamellenrissbildung und Anfälligkeit in Dickenrichtung
Lamellenrissbildung ist ein Rissbildungsmechanismus des Grundwerkstoffs, der mit einer Zugdehnung senkrecht zur Oberfläche des gewalzten Blechs verbunden ist. Sie entwickelt sich gewöhnlich unter einer eingespannten Schweißnaht, insbesondere an einer T-Verbindung, Eckverbindung oder großen Anbauteilen, bei denen die Schrumpfung der Schweißnaht das Blech durch seine Dicke hindurch zieht. Der Rissverlauf ist im Allgemeinen treppen- oder terrassenförmig: Der Riss breitet sich durch längliche Einschlüsse aus und verbindet diese durch duktile Scherbereiche.
Die entscheidende Werkstoffeigenschaft ist die Duktilität in Dickenrichtung und nicht lediglich die Zugfestigkeit in Querrichtung oder die Härte der HAZ. Gewalzte Bleche enthalten nichtmetallische Einschlüsse – historisch vor allem Mangansulfid sowie je nach Stahlerzeugungsverfahren auch Oxid- oder Silikateinschlüsse –, die beim Walzen abgeflacht und ausgerichtet werden. Diese Einschlüsse wirken als Ausgangsstellen für die Hohlraumbildung, wenn das Blech in der kurztransversalen Richtung verformt wird. Ein reiner Stahl mit weniger oder weniger ausgeprägten Einschlusszeilen weist eine geringere Anfälligkeit auf, während hohe Einspannung, große Blechdicke, große Schweißgutvolumina und eine ungünstige Gestaltung der Verbindung die aufgebrachte Dehnung in Dickenrichtung erhöhen.
Lamellenrissbildung kann im Grundwerkstoff unterhalb der HAZ beginnen und mit einem HAZ-Riss verwechselt werden, weil der Riss nahe an der Schweißnaht liegt. Ihre treibende Kraft ist die durch die Schweißnahtschrumpfung verursachte Dehnung sowie die durch die Einspannung hervorgerufene Behinderung in Dickenrichtung des Blechs; Wasserstoff ist keine definierende Voraussetzung. Ebenso ist keine harte martensitische HAZ erforderlich. Metallografische Lage, Rissmorphologie, Einschlussausrichtung und Richtung der aufgebrachten Dehnung unterscheiden sie von wasserstoffinduzierter Rissbildung und Verflüssigungsrissbildung.
Änderungen an Konstruktion und Schweißverfahren können die Dehnung verringern: Verbindungen so ausrichten, dass ein Ziehen durch die Blechdicke vermieden wird, übermäßiges Schweißgutvolumen reduzieren, geeignete Verbindungsdetails verwenden, die Einspannung kontrollieren und, sofern spezifiziert, Bleche mit geprüften Eigenschaften in Dickenrichtung auswählen. Eine Schweißreparatur, bei der lediglich die sichtbare Anzeige an der Oberfläche entfernt wird, kann den unter der Oberfläche liegenden, mit Einschlüssen verbundenen Riss übersehen. Die Prüfung muss das Blechvolumen um das Anbauteil herum erfassen und darf sich nicht nur auf die Schmelzlinie beschränken.
7. Vorwärmen, Zwischenlagenkontrolle und Variablen des Schweißverfahrens
Der metallurgische Zweck des Vorwärmens
Das Vorwärmen ist eine thermische Maßnahme und kein universelles Heilmittel für Probleme in der WEZ. Es erhöht die Temperatur der Verbindung, bevor die Lichtbogenwärme eingebracht wird, und verringert dadurch den Temperaturgradienten zwischen dem Schmelzbad und dem umgebenden Stahl. Das unmittelbare Ergebnis ist eine langsamere Abkühlung durch den Umwandlungsbereich. Bei ferritischen Stählen kann diese Veränderung je nach Zusammensetzung, Härtbarkeit, vorheriger Austenitkorngröße und tatsächlichem Wärmezyklus die Bildung einer übermäßig harten martensitischen oder bainitischen WEZ verhindern.
Eine nützliche Beschreibung ist Δt8/5: die Zeit, die ein Punkt im Schweißbereich benötigt, um von 800 °C auf 500 °C abzukühlen. Dieses Intervall umfasst bei vielen Stählen einen wichtigen Teil der Austenitzerlegung, stellt jedoch keine vollständige Beschreibung jeder Legierung oder jedes Schweißzustands dar. Ein kurzer Δt8/5-Wert weist im Allgemeinen auf eine schnelle Abkühlung und ein höheres Risiko harter, spröder Umwandlungsprodukte hin; ein längeres Intervall ermöglicht stärker diffusionsgesteuerte Umwandlungen und Anlasseffekte. Das National Institute of Standards and Technology (NIST) berichtet, dass Δt8/5 bei Pipeline-Stählen von Wärmeeinbringung, chemischer Zusammensetzung, Abstand von der Schweißnaht und Wanddicke abhängt. Das Vorwärmen verändert diesen Zusammenhang, indem es die Ausgangstemperatur und den Wärmefluss in den Grundwerkstoff beeinflusst.
Das Vorwärmen unterstützt außerdem das Wasserstoffmanagement. Wasserstoff, der durch Feuchtigkeit, Oberflächenverunreinigungen, Schweißzusätze oder Probleme mit dem Schutzgas eingebracht wird, kann aus austenitischen oder harten WEZ-Bereichen herausdiffundieren, bevor der Stahl auf niedrige Temperaturen abkühlt. Dadurch wird die Konzentration verringert, die mit der Zugrestspannung und einem anfälligen Gefüge reagieren kann. Diese Wirkung ist jedoch von bestimmten Voraussetzungen abhängig. Das Vorwärmen kann keine feuchten Elektroden, verunreinigte Fugenflanken, übermäßige Einspannung oder einen Stahl kompensieren, bei dem das Verfahren eine unzulässige Härte erzeugt. Wasserstoffinduziertes Risswachstum ist ein eigenständiger Mechanismus und keine Bezeichnung für jeden Riss in der Nähe einer Schweißnaht.
| Temperaturbegriff | Wann er gilt | Zweck |
|---|---|---|
| Vorwärmtemperatur | Vor Beginn des Schweißens oder eines festgelegten Schweißabschnitts | Legt den anfänglichen thermischen Zustand fest |
| Zwischenlagentemperatur | Unmittelbar vor dem Auftragen der nächsten Schweißlage | Steuert die Wärmeansammlung zwischen den Schweißlagen |
| Temperatur zur Aufrechterhaltung der Vorwärmung | Während einer Unterbrechung oder zwischen Arbeitsvorgängen | Verhindert, dass die Verbindung unter das festgelegte Minimum abkühlt |
| Temperatur der Wärmebehandlung nach dem Schweißen | Während einer späteren Wärmebehandlung nach dem Schweißen | Erfordert eine getrennte Messung und Regelung |
Die erforderliche Temperatur wird daher anhand der Stahlzusammensetzung, der Erzeugnisdicke, der Einspannung, der Wasserstoffkontrolle, des Schweißverfahrens und der Verfahrensqualifizierung ausgewählt. Übermäßiges Vorwärmen verursacht eigene Nachteile. Es kann die Abkühlungszeiten so weit verlängern, dass sich die Körner vergröbern, die lokale Festigkeit abnimmt, eine übermäßige Erweichung in angelassenen Stählen begünstigt wird und sich der Bereich vergrößert, der erhöhten Temperaturen ausgesetzt ist. Bei vergüteten Stählen kann ein übermäßig heißer Wärmezyklus die WEZ des Grundwerkstoffs anlassen. Bei ausscheidungshärtenden oder kriechbeständigen Stahlsorten kann er die vorgesehene Ausscheidungsverteilung beeinträchtigen.
Die WEZ bleibt trotz eines einzigen festgelegten Vorwärmwerts räumlich abgestuft. Unmittelbar an der Schmelzgrenze kann ein konventioneller Stahl nach hohen Spitzentemperaturen einen grobkörnigen Bereich bilden. Weiter entfernt durchlaufen der kornverfeinerte, der interkritische sowie der angelassene oder überanlassene Bereich unterschiedliche Spitzentemperaturen und Umwandlungswege. TWI unterscheidet diese vier Unterbereiche konventioneller Stähle anhand der Spitzentemperatur und des Abstands von der Schweißnaht. Das Vorwärmen verändert deren Abkühlungsverläufe, macht sie jedoch metallurgisch nicht identisch.
Zwischenlagentemperatur und thermische Akkumulation
Die Vorwärmtemperatur ist die Mindesttemperatur, die in der Verbindung vor Beginn des Schweißens oder vor Beginn eines festgelegten Schweißabschnitts erreicht wird. Die Zwischenlagentemperatur ist die Temperatur des Schweißbereichs unmittelbar vor dem Aufbringen der nächsten Lage. Eine Temperatur zur Aufrechterhaltung der Vorwärmung ist eine Mindesttemperatur, die bei einer Unterbrechung des Schweißens oder dann aufrechterhalten werden muss, wenn die Verbindung zwischen Arbeitsgängen heiß bleiben soll. Diese Begriffe sollten nicht als austauschbar betrachtet werden.
Die Kontrolle der Zwischenlagentemperatur steuert die thermische Akkumulation. Bei einer Mehrlagenschweißung erwärmen die zweite und die nachfolgenden Lagen das vorherige Schweißgut und die angrenzende WEZ erneut. Eine hohe Zwischenlagentemperatur bedeutet, dass der nächste Wärmezyklus von einem heißeren Ausgangszustand beginnt, wodurch die Abkühlung in der Regel verlangsamt und Δt8/5 verringert wird. Sie kann die vorherigen Lagen außerdem wiederholten Anlassvorgängen oder einer teilweisen Neuaustenitisierung aussetzen. Das resultierende Gefüge kann schmale Bänder mit unterschiedlicher Härte und Zähigkeit enthalten, die nur wenige Millimeter voneinander entfernt liegen.
Eine maximale Zwischenlagentemperaturgrenze ist häufig ebenso wichtig wie eine Mindestanforderung an die Vorwärmung. Wird sie überschritten, kann die akkumulierte Wärme insbesondere in vergüteten und kriechbeständigen Stählen übermäßiges Kornwachstum, Erweichung oder eine verringerte Zähigkeit verursachen. Fällt die Temperatur unter das festgelegte Minimum, können eine schnelle Abkühlung und das Risiko von Wasserstoffrissen zurückkehren. Der korrekte Wert ist verfahrensspezifisch und keine feste Eigenschaft eines Schweißverfahrens.
Grade 91 verdeutlicht, warum einfache Temperaturregeln nicht ausreichen. Eine Studie von ASM International und EPRI aus dem Jahr 2016 beschreibt Rissbildung des Typs IV in der WEZ des Grundwerkstoffs, insbesondere in feinkörnigen und interkritischen Bereichen. Diese Bereiche sind nicht der grobkörnige Streifen, der häufig in vereinfachten Darstellungen gezeigt wird. Simulierte Wärmezyklen zeigten außerdem, dass die Ferritbildung in der interkritischen WEZ die Zugfestigkeit bei hohen Temperaturen verringern kann. Wiederholtes Wiedererwärmen durch nachfolgende Lagen kann einen Teil des Martensits anlassen und gleichzeitig an anderer Stelle frisches interkritisches Material erzeugen. Daher kann eine regelkonforme Messung der Zwischenlagentemperatur allein keinen Nachweis für die Beständigkeit gegen Schäden des Typs IV liefern.
Dasselbe Prinzip gilt für nichtrostende Stähle. Die Studie von TWI aus dem Jahr 2002 zu Schweißverbindungen aus supermartensitischem nichtrostendem Stahl untersuchte WEZ-Gefüge im Zusammenhang mit Korrosion, Spannungskorrosionsrissbildung und Sulfidspannungsrissbildung sowie mit der Wiedererwärmung durch nachfolgende Lagen und der Wärmebehandlung nach dem Schweißen (PWHT). Eine lokale Wiedererwärmung kann die Chromverteilung, das Anlassen des Martensits und das Korrosionsverhalten verändern. Die Kontrolle der WEZ betrifft daher neben Härte und Rissbildung auch die Schädigung im Betrieb.
EN 1011-2 und ISO 13916:2025
EN 1011-2 enthält Empfehlungen für das Lichtbogenschweißen ferritischer Stähle. Ihr Anwendungsbereich umfasst ferritische Stähle; ferritische nichtrostende Stähle sind ausgeschlossen. Das Dokument behandelt Faktoren des Schweißverfahrens wie Wasserstoffkontrolle, Wärmeeinbringung, Vorwärmen und Abkühlbedingungen und unterstützt den Ingenieur bei der Bewertung der WEZ-Härte und des Risikos von Kaltrissen. Es dient als Leitfaden für die Auswahl und Kontrolle eines Schweißverfahrens und ersetzt weder Qualifizierungsnachweise noch werkstoffspezifische Anforderungen.
ISO 13916:2025 befasst sich mit der Messung und nicht mit der vollständigen metallurgischen Auslegung eines Verfahrens. Die Norm legt Anforderungen für die Messung der Vorwärm-, Zwischenlagen- und Vorwärmaufrechterhaltungstemperaturen beim Schmelzschweißen fest. Die Messung der PWHT-Temperatur ist nicht Gegenstand der Norm. Dieser Ausschluss ist wichtig: Die vor einem Schweißdurchgang aufgezeichnete Temperatur ist kein Nachweis dafür, dass eine spätere Spannungsarmglühung oder Anlassbehandlung ihre festgelegte Temperatur oder Gleichmäßigkeit erreicht hat.
Messort und Messzeitpunkt müssen den Werkstoff repräsentieren, der den Wärmezyklus der Schweißung bestimmt, und nicht lediglich die am bequemsten zugängliche heißeste Oberfläche. Die Temperatur kann über die Dicke und entlang einer Verbindung variieren, insbesondere bei eingespannten Querschnitten, Anbauteilen und dickwandigen Bauteilen. Ein Verfahren sollte festlegen, wann und wo die Messung vorgenommen wird und welches zulässige Minimum oder Maximum gilt.
Die Wärmeeinbringung und die Lagenfolge bilden eine weitere Kontrollebene. Die Lichtbogenenergie wird üblicherweise mit Stromstärke, Spannung und Schweißgeschwindigkeit in Beziehung gesetzt, wobei der Wirkungsgrad des Verfahrens und die Nahtgeometrie die tatsächlich auf das Werkstück übertragene Wärme beeinflussen. Eine höhere Wärmeeinbringung verbreitert im Allgemeinen die erwärmte Zone und verlängert die Abkühlungszeit; die Verbindungsgeometrie, die Blechdicke und die Einspannung können jedoch eine einfache Vorhersage umkehren. Eine Raupenfolge, eine breite Pendelbewegung, abwechselnd bearbeitete Seiten oder geplante Zwischenlagenpausen verändern, welche Bereiche wann erneut erwärmt werden. Folglich können zwei Schweißungen mit derselben nominalen Vorwärmung unterschiedliche WEZ-Korngrößen, Härten, Zähigkeiten und Rissanfälligkeiten aufweisen. Das Schweißverfahren muss den vollständigen Wärmeverlauf kontrollieren, nicht nur einen einzigen Temperaturmesswert.
8. Mehrlagenschweißen: Wiedererwärmung, Anlassen und Überlappung der Wärmeeinflusszone
Auswirkungen des Wiederaufheizens durch nachfolgende Schweißlagen
- Anlassen Ein Zyklus bei niedrigerer Temperatur kann die martensitische Härte und Eigenspannung verringern.
- Verfeinerung Ein späterer austenitischer Zyklus kann neue, feinere Austenitkörner erzeugen.
- Teilweise Reaustenitisierung Ein interkritischer Zyklus wandelt nur einen Teil des vorherigen Gefüges um.
- Überanlassen Wiederholte unterkritische Einwirkung kann Karbide oder Ausscheidungen vergröbern und die Festigkeit verringern.
Eine Mehrlagennaht erzeugt nicht nur eine einzige, unveränderliche Wärmeeinflusszone (HAZ) neben der Schmelzgrenze. Jeder Schweißdurchgang fügt einen neuen Wärmezyklus hinzu, und das Temperaturfeld dieses Durchgangs überlappt Bereiche, die durch vorherige Durchgänge verändert wurden. Ein Bereich, der zunächst eine grobkörnige HAZ war, kann später unterhalb der unteren kritischen Temperatur wiedererwärmt und angelassen werden; ein anderer Bereich kann in den interkritischen Bereich erwärmt werden, in dem sich ein Teil des Ferrits in Austenit umwandelt; Material näher an einer späteren Schmelzgrenze kann vollständig reustenitisiert und beim Abkühlen erneut umgewandelt werden.
Der endgültige Querschnitt bildet daher eine Abfolge und nicht ein einzelnes Ereignis ab. Spitzentemperatur, Verweildauer auf dieser Temperatur, Abkühlung durch den Umwandlungsbereich sowie Anzahl und Abstand der Wiedererwärmungszyklen sind von Bedeutung. TWI beschreibt die HAZ-Bereiche konventioneller Stähle entsprechend der Spitzentemperatur und dem Abstand von der Schweißnaht als grobkörnige, feinkörnige, teilweise umgewandelte und angelassene Zonen. In einer Mehrlagenverbindung beschreiben diese Bezeichnungen lokale Reaktionen auf mehrere Schweißdurchgänge und nicht zwangsläufig vier dauerhafte, parallele Bänder.
Wiedererwärmung früherer HAZ-Bereiche durch nachfolgende Schweißdurchgänge
Eine nachfolgende Schweißraupe erwärmt das zuvor aufgetragene Schweißgut und einen Teil der früheren HAZ erneut. Das Ausmaß hängt von der Raupengröße, der Schweißgeschwindigkeit, der Lichtbogenenergie, der Nahtgeometrie, der Blech- oder Wanddicke, der Zwischenlagentemperatur und der Lage des Schweißdurchgangs ab. Wärmeeinbringung und Wärmeleitfähigkeit bestimmen, wie schnell das umgebende Metall eine bestimmte Temperatur erreicht, während der Abstand von der neuen Schmelzgrenze die Spitzentemperatur festlegt. Derselbe Punkt kann während eines Schweißdurchgangs einen Hochtemperaturzyklus und während des nächsten einen Anlasszyklus bei niedrigerer Temperatur erfahren.
Der praktische Abkühlparameter Δt8/5 beschreibt die verstrichene Zeit, während der das Material von 800 °C auf 500 °C abkühlt. Er ist dort nützlich, wo der Stahl in diesem Bereich eine Austenit-Zersetzung durchläuft, stellt jedoch keine vollständige Beschreibung der thermischen Vorgeschichte beim Mehrlagenschweißen dar. Der Bericht des National Institute of Standards and Technology über Rohrleitungen setzt Δt8/5 mit Wärmeeinbringung, chemischer Zusammensetzung, Abstand von der Schweißnaht und Wanddicke in Beziehung. Daraus folgt nicht, dass jeder Punkt einer Verbindung dieselbe Abkühlzeit aufweist. Benachbarte Punkte können deutlich unterschiedliche Zyklen durchlaufen, und spätere Schweißdurchgänge können das durch den ersten Zyklus erzeugte Gefüge verändern.
Bei einem niedriglegierten ferritischen Stahl kann der erste Schweißdurchgang neben der Schmelzgrenze grobe frühere Austenitkörner erzeugen. Ein späterer Schweißdurchgang, dessen Spitzentemperatur im Austenitbereich liegt, kann dieses Gefüge durch die Bildung neuer Austenitkörner verfeinern, abhängig von der lokalen Spitzentemperatur und der Dauer des Zyklus. Erreicht die spätere Spitzentemperatur nur den interkritischen Bereich, wandelt sich ein Teil des ursprünglichen Ferrits in Austenit um. Beim Abkühlen kann sich dieser Anteil in frischen Bainit, Martensit oder ein anderes Umwandlungsprodukt umwandeln, während die nicht umgewandelte Matrix einige frühere Merkmale beibehält. Ein Zyklus bei niedrigerer Temperatur führt möglicherweise überhaupt nicht zu einer erneuten Austenitisierung des Stahls, kann jedoch Martensit anlassen oder einen zuvor gehärteten Bereich erweichen.
Daher darf die Kontrolle des Schweißverfahrens nicht auf die nominale Lichtbogenenergie reduziert werden. Die Zwischenlagentemperatur verändert die Ausgangstemperatur jedes Schweißdurchgangs und kann das effektive Abkühlintervall verkürzen. ISO 13916:2025 legt die Messung der Vorwärm-, Zwischenlagen- und Aufrechterhaltungstemperaturen der Vorwärmung beim Schmelzschweißen fest; die Messung der Temperatur bei einer Wärmebehandlung nach dem Schweißen ist ausdrücklich ausgeschlossen. EN 1011-2 behandelt das Lichtbogenschweißen ferritischer Stähle, mit Ausnahme ferritischer nichtrostender Stähle, und enthält Hinweise zur Kontrolle der Schweißbedingungen bei relevanten ferritischen Stahlsorten.
Angelassene und überanlasste Gefüge
Eine Wiedererwärmung unterhalb der unteren kritischen Umwandlungstemperatur kann eine martensitische oder bainitische HAZ anlassen, ohne ein neues Austenitgebiet zu bilden. Kohlenstoff verteilt sich neu, Übergangskarbide können sich bilden oder verändern, Eigenspannungen nehmen ab und die Härte sinkt üblicherweise. Das entstehende Gefüge kann gegenüber wasserstoffinduzierten Rissen widerstandsfähiger sein als ein abgeschreckter martensitischer Bereich, doch die Veränderung kann auch eine Festigkeitsabnahme bewirken. Das Ergebnis hängt vom ursprünglichen Gefügebestandteil, der Wiedererwärmungstemperatur, der Haltezeit und der Anzahl der Zyklen ab.
„Angelassene HAZ“ bezeichnet daher kein einzelnes Mikrogefüge. Ein kurzer, vergleichsweise kühler Zyklus kann nur eine begrenzte Anlasswirkung hervorrufen, während ein heißerer oder wiederholter Zyklus eine erhebliche Vergröberung der Karbide und einen Verlust der Ausscheidungshärtung verursachen kann. Der Begriff „überanlasst“ bedeutet, dass die thermische Einwirkung die Eigenschaften über den vorgesehenen Anlasszustand hinaus verschlechtert hat. In vergüteten Stählen kann diese erweichte Zone zu einem lokalen Festigkeitsminimum werden. In kriechbeständigen Stählen kann die Wiedererwärmung die sorgfältig kontrollierte Verteilung der Ausscheidungen stören, die die Langzeitfestigkeit gewährleistet.
Werkstoff Grade 91 verdeutlicht die Gefahr, eine Erweichung automatisch als vorteilhaft anzusehen. ASM International und EPRI berichteten 2016, dass Grade 91 anfällig für Typ-IV-Rissbildung in der HAZ des Grundwerkstoffs ist, insbesondere in feinkörnigen und interkritischen Bereichen. Simulationen von Wärmezyklen zeigten, dass die Ferritbildung in der interkritischen HAZ die Zugfestigkeit bei hohen Temperaturen verringern kann. Die kritische Stelle ist nicht allein der sichtbar grobkörnige Bereich: Wiederholte Durchläufe durch den interkritischen Bereich können ein feinkörniges, teilweise umgewandeltes Gefüge mit ungünstigem Kriechverformungs- und Schädigungsverhalten erzeugen. Nachfolgende Schweißdurchgänge können einen Teil des Martensits anlassen und zugleich diesen gefährdeten Bereich erzeugen oder vergrößern.
Eine Wärmebehandlung nach dem Schweißen fügt über die gesamte Verbindung hinweg einen weiteren kontrollierten Wärmezyklus hinzu. Sie kann harte Umwandlungsprodukte anlassen und Eigenspannungen verringern, aber auch Veränderungen von Karbiden oder Ausscheidungen fördern, Härtegradienten verändern und wiedererwärmte Bereiche einer weiteren Schädigung aussetzen. Die Wärmebehandlung nach dem Schweißen muss daher für die Stahlsorte, die Dicke, das Schweißverfahren und die Betriebsbedingungen festgelegt werden, anstatt davon auszugehen, dass sie die Unterschiede innerhalb der HAZ beseitigt.
Supermartensitische nichtrostende Stähle verdeutlichen denselben Sachverhalt und fügen Korrosionseffekte hinzu. In einer Studie aus dem Jahr 2002 untersuchte TWI ihre HAZ-Mikrogefüge im Zusammenhang mit Korrosion, Spannungsrisskorrosion, Sulfidspannungsrissbildung, der Wiedererwärmung durch nachfolgende Schweißdurchgänge und der Wärmebehandlung nach dem Schweißen. Ein nachfolgender Schweißdurchgang kann frischen Martensit anlassen, einen früheren Bereich teilweise reustenitisieren oder über ein schmales wiedererwärmtes Band hinweg ein Mischgefüge erzeugen. Diese Veränderungen beeinflussen die Chromverteilung, die Karbidbildung, die Härte, die Eigenspannung und das elektrochemische Verhalten der Oberfläche. Eine geringere Härte kann eine bestimmte Rissneigung verringern, während lokale Änderungen der Zusammensetzung oder der Phase die Korrosionsbeständigkeit beeinträchtigen oder unter wasserstoffhaltigen Betriebsbedingungen einen anfälligen Pfad erzeugen können.
Warum ein Schweißnahtquerschnitt überlappende thermische Vorgeschichten enthält
Ein Querschnitt durch eine Mehrlagenverbindung sollte als Karte von Temperaturspitzen und Abkühlungsverläufen gelesen werden. In der Nähe eines Schweißdurchgangs kann das Metall geschmolzen oder vollständig reustenitisiert worden sein. Weiter entfernt kann es den Bereich des Kornwachstums, den Bereich der Kornverfeinerung, den interkritischen Bereich oder lediglich eine Anlasstemperatur erreicht haben. Der nächste Schweißdurchgang verschiebt diese Grenzen und überlagert sie mit einer weiteren Gruppe von Zonen. Sie sind gekrümmt, versetzt und teilweise deckungsgleich, anstatt sauber übereinanderzuliegen.
| WEZ-Bereich von Grade 91 | Thermischer Verlauf | Festgestellte Problematik |
|---|---|---|
| Grobkörnig | Hochtemperatur-Vollaustenitisierung mit Kornwachstum | Grobes umgewandeltes Gefüge und möglicher Zähigkeitsverlust |
| Feinkörnig | Vollständige oder weitgehende Austenitisierung ohne ausgeprägtes Kornwachstum | Teil der für Typ IV anfälligen WEZ des Grundwerkstoffs |
| Interkritisch | Teilweise Umwandlung zwischen Ac1 und Ac3 | Ferritbildung und verringerte Zugfestigkeit bei hoher Temperatur |
| Überangelassen | Unterkritisches Wiederaufheizen | Erweichung und veränderter Zustand der Ausscheidungen |
Die Überlappung erzeugt auf mehreren Maßstabsebenen eine heterogene Eigenschaftsverteilung. Die Härte kann dort steigen, wo eine schnelle Abkühlung Martensit bildet, dort sinken, wo Martensit angelassen wird, und erneut variieren, wenn ein späterer Zyklus frische, nicht angelassene Umwandlungsprodukte erzeugt. Die Zähigkeit hängt von der Korngröße, dem Phasengleichgewicht, dem Kohlenstoffgehalt im umgewandelten Anteil und der lokalen Eigenspannung ab; sie lässt sich nicht allein aus dem Abstand zur Schweißnaht ableiten. Auch die Rissanfälligkeit ändert sich von Punkt zu Punkt. ESDEP nennt Verflüssigungsrissbildung in der HAZ, wasserstoffinduzierte Rissbildung und Wiederaufheizrissbildung als unterschiedliche Schweißbarkeitsprobleme bei Baustählen, während Erstarrungsrissbildung im Schweißgut auftritt und Lamellenrissbildung mit der Duktilität in Dickenrichtung zusammenhängt. Durch die Wiedererwärmung werden diese Mechanismen nicht austauschbar.
Dieselbe räumliche Abstufung steuert Korrosion und betriebsbedingte Rissbildung in Schweißnähten nichtrostender Stähle. Ein wiedererwärmtes Band kann sich hinsichtlich Härte, Stabilität des Passivfilms, Ausscheidungsverteilung und Zugspannung vom angrenzenden Metall unterscheiden. Daher sollten metallografische Untersuchungen und Härteverläufe unter Berücksichtigung der tatsächlichen Reihenfolge der Schweißraupen angeordnet werden. Eine einzige Messung an der Schmelzgrenze kann das erweichte interkritische Band, das wiedererwärmte martensitische Band oder den überanlassten Bereich übersehen, der das Versagen bestimmt.
9. Grade 91 und Rissbildung des Typs IV

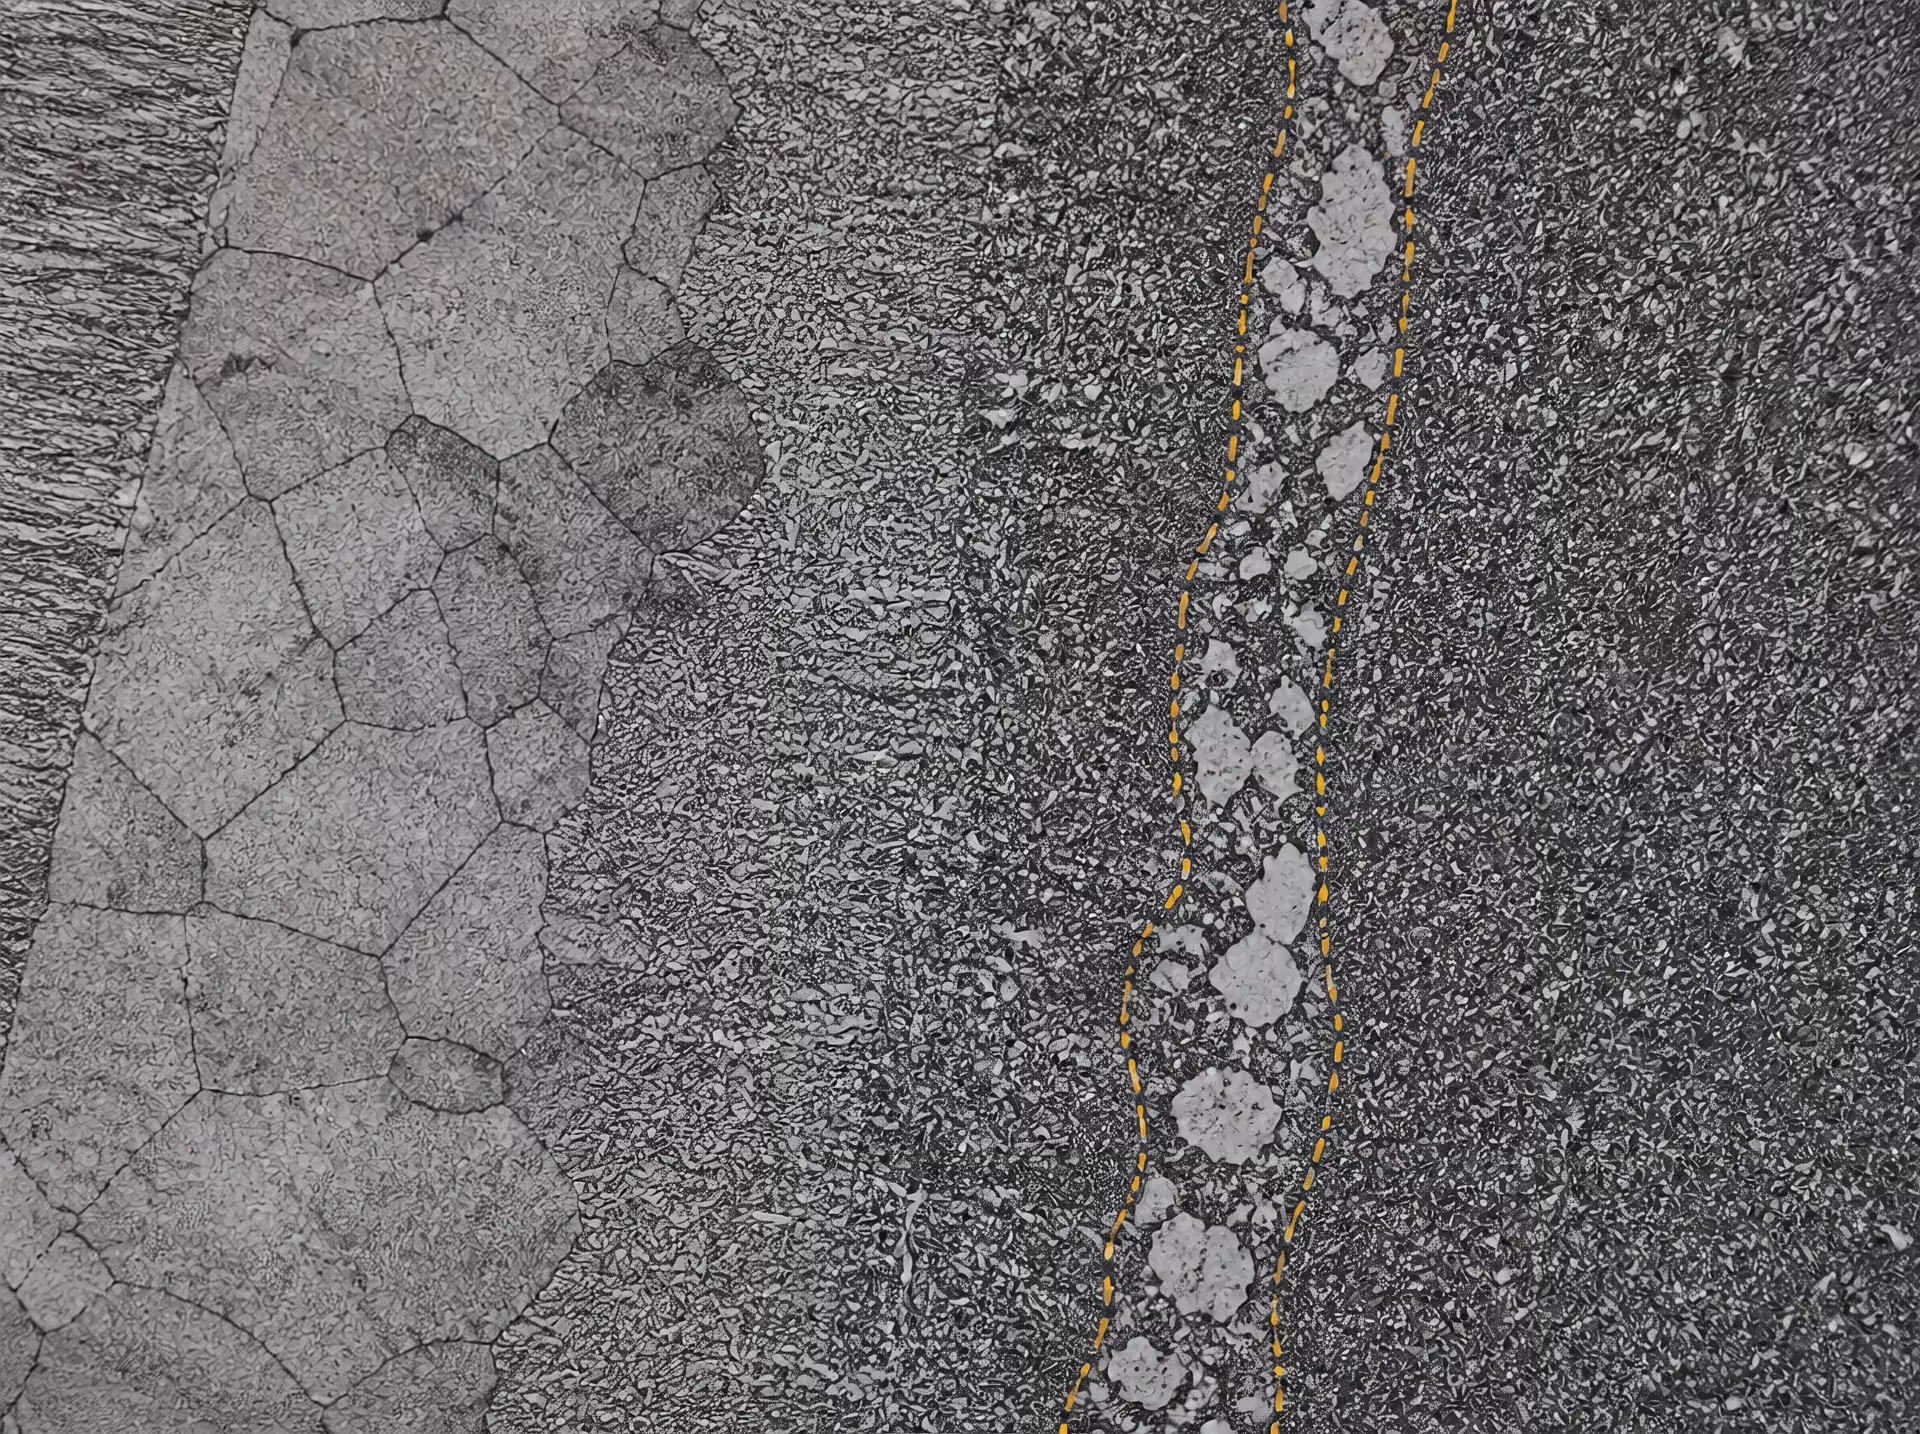
Grade 91 ist ein nützliches Fallbeispiel, weil sein Schweißbarkeitsproblem nicht auf die sichtbare Schmelzgrenze beschränkt ist. Der Stahl ist eine warmfeste, angelassene martensitische Legierung, die üblicherweise als Grade 91, bei Rohren als P91 und bei Kesselrohren als T91 bezeichnet wird und etwa 9 % Chrom sowie Zusätze wie Molybdän, Vanadium, Niob und Stickstoff enthält. Seine Festigkeit bei erhöhter Temperatur hängt von einem fein angelassenen martensitischen Gefüge mit stabilen Ausscheidungen ab, insbesondere von Carbonitriden und der chromreichen Karbidpopulation, die sich während des Langzeitanlassens bildet.
Das Schweißen ersetzt dieses sorgfältig entwickelte Gefüge durch eine Abfolge örtlich begrenzter Wärmezyklen. Ein unmittelbar neben der Schmelzlinie liegender Bereich kann vollständig austenitisiert und in groben Martensit umgewandelt werden. Etwas weiter entfernt kann die Spitzentemperatur den Austenit verfeinern, ohne dass dasselbe Kornwachstum auftritt. Noch weiter entfernt kann sich nur ein Teil des ursprünglichen Gefüges umwandeln. Das Ergebnis ist eine abgestufte Wärmeeinflusszone (WEZ), kein gleichförmiger Streifen.
Die 2016 veröffentlichte ASM-EPRI-Studie zu Grade 91 stellte eine Anfälligkeit für Rissbildung des Typs IV in der WEZ des Grundwerkstoffs fest, insbesondere in den feinkörnigen und interkritischen Bereichen. Diese Unterscheidung ist wesentlich. Eine Bruchfläche kann sich in der Nähe der Schweißnaht befinden, doch die Nähe zur Schweißnaht macht die Schmelzgrenze nicht automatisch zum maßgebenden metallurgischen Bereich.
Feinkörnige und interkritische WEZ-Bereiche in Grade 91
Die feinkörnige WEZ entsteht dort, wo die Spitzentemperatur über dem Austenitumwandlungsbereich liegt, jedoch nicht hoch genug ist oder nicht lange genug anhält, um das im grobkörnigen WEZ-Bereich auftretende Wachstum der früheren Austenitkörner zu bewirken. Das Schweißen löst einige Ausscheidungen auf oder verteilt sie neu; anschließend bildet sich beim schnellen Abkühlen frischer Martensit. Da die früheren Austenitkörner kleiner sind als im grobkörnigen Bereich, unterscheiden sich auch die umgewandelte Paket- und Blockstruktur. Das Anlassen während der Fertigung und im Betrieb wirkt anschließend auf einen Bereich ein, dessen ursprüngliche Ausscheidungsverteilung und Korngeometrie bereits gestört worden sind.
Die interkritische WEZ liegt in einem Bereich niedrigerer Spitzentemperaturen. Während des thermischen Schweißzyklus gelangt nur ein Teil des Werkstoffs in das Austenitfeld; der übrige Teil behält ein angelassenes Grade-91-Gefüge. Beim Abkühlen wandelt sich der neu gebildete Austenit neben nicht umgewandeltem oder teilweise angelassenem Werkstoff um. Dadurch entsteht ein Mischgefüge mit örtlichen Unterschieden bei Härte, Kohlenstoffverteilung, Ausscheidungszustand und Kriechfestigkeit. Die interkritische Zone kann daher mechanisch schwächer sein, selbst wenn ihre Härte sie nicht als den auffälligsten Teil der WEZ ausweist.
TWI beschreibt die Teilbereiche der WEZ konventioneller Stähle als grobkörnige, kornverfeinerte, teilweise umgewandelte und angelassene Zonen, die anhand der Spitzentemperatur und des Abstands von der Schweißnaht klassifiziert werden. NIST verwendet für die WEZ von Pipeline-Stählen die verwandten Bezeichnungen grobkörnige, feinkörnige, interkritische und überhitzte beziehungsweise überangelassene Zonen. Die Bezeichnungen sind nicht in jedem Legierungssystem austauschbar, doch der zugrunde liegende Punkt gilt für Grade 91: Jede Position zeichnet eine unterschiedliche thermische Vorgeschichte auf.
Die Abkühlung ist ebenso wichtig. Der praktische Parameter Δt8/5 beschreibt die Zeit, die der Schweißbereich benötigt, um von 800 °C auf 500 °C abzukühlen. Die Darstellung von NIST setzt Δt8/5 mit dem Wärmeeintrag, der Stahlzusammensetzung, dem Abstand von der Schweißnaht und der Wanddicke in Beziehung. Diese Variablen verändern die Umwandlungskinetik und den Umfang des durch das Schweißen verursachten Anlassens. Die WEZ von Grade 91 kann daher nicht allein anhand der Spitzentemperatur beurteilt werden.
TWI stellt fest, dass das Gefüge und die Härte der WEZ hauptsächlich von der Abkühlgeschwindigkeit im Umwandlungsbereich, der Zusammensetzung und Härtbarkeit sowie der Größe der früheren Austenitkörner abhängen. Bei Grade 91 bestimmen dieselben Variablen, ob sich in einem örtlichen Bereich harter frischer Martensit bildet, ein zusätzliches Anlassen stattfindet oder ein gemischtes interkritisches Gefüge entsteht. Ein Härteverlauf ist nützlich, stellt jedoch keine vollständige Karte der Kriechschädigung oder der Anfälligkeit für Rissbildung des Typs IV dar.
Ferritbildung und Hochtemperaturfestigkeit
Die ASM-EPRI-Studie untersuchte außerdem simulierte thermische Zyklen beim Schweißen von Grade 91 und berichtete, dass die Ferritbildung in der interkritischen WEZ die Zugfestigkeit bei hoher Temperatur verringern kann. Diese Beobachtung verleiht dem Problem des Typs IV eine spezifischere metallurgische Grundlage als die allgemeine Aussage, dass das Schweißen „die WEZ schwächt“.
Ferrit ist weicher und weniger kriechbeständig als die angelassene martensitische Matrix, die Grade 91 seine Festigkeit bei erhöhter Temperatur verleiht. Seine Bildung kann mit einer örtlichen Umverteilung von Kohlenstoff und Legierungselementen, Veränderungen der Ausscheidungsstabilität und dem Verlust der fein kontrollierten Lattenmartensitstruktur einhergehen. Unter einer anhaltenden Belastung kann sich die Verformung in diesem veränderten Bereich konzentrieren. Das umgebende Schweißgut, der unbeeinflusste Grundwerkstoff und die härteren WEZ-Bereiche behindern diese Verformung und erhöhen dadurch die örtliche Spannungs- und Dehnungsbeanspruchung des feinkörnigen oder interkritischen Werkstoffs.
Das Ergebnis ist nicht einfach ein Härteunterschied. Das Zugverhalten bei hoher Temperatur hängt vom Widerstand des Gefüges gegen plastisches Fließen und Kriechen, von der Entwicklung der Ausscheidungen, von der Korn- und Subkornstruktur sowie von der Verteilung der Verformung innerhalb der geschweißten Verbindung ab. Ein Bereich mit mäßig hoher gemessener Härte kann dennoch eine geringe Langzeitfestigkeit aufweisen, wenn seine Kriechbeständigkeit durch eine teilweise Umwandlung oder Ferritbildung herabgesetzt wurde.
Rissbildung des Typs IV Ein Kriechversagen bei Betriebstemperatur, das mit geschwächten feinkörnigen und interkritischen Bereichen der WEZ des Grundwerkstoffs verbunden ist, insbesondere bei Grade 91.
Diese Feststellung darf nicht in eine allgemeingültige Lebensdauerabschätzung umgewandelt werden. Das Verhalten eines geschweißten Grade-91-Bauteils hängt von Spannung, Temperatur, Geometrie, Schweißverfahren, Zwangsbedingungen, Wärmebehandlung nach dem Schweißen, Betriebsvorgeschichte und der tatsächlichen Verteilung der WEZ-Gefüge ab. Simulationen von Wärmezyklen weisen einen Mechanismus nach und identifizieren einen gefährdeten Bereich; sie legen jedoch für sich genommen nicht fest, wann ein bestimmter Behälter, ein bestimmtes Rohr oder eine bestimmte Rohrleitung versagen wird.
Vorwärmung, Zwischenlagentemperaturkontrolle und Schweißwärmeeintrag bleiben relevant, weil sie die Wärmezyklen und das Umwandlungsverhalten beeinflussen. ISO 13916:2025 legt die Messung der Vorwärm-, Zwischenlagen- und Vorwärmerhaltungstemperaturen beim Schmelzschweißen fest, schließt jedoch ausdrücklich die Messung der Temperatur während der Wärmebehandlung nach dem Schweißen aus. Diese Unterscheidung ist bei Arbeiten an Grade 91 wichtig: Die Kontrolle der Schweißtemperatur und die Wärmebehandlung nach dem Schweißen sind miteinander verbundene Vorgänge, jedoch keine einheitliche Messanforderung.
Warum das Versagen des Typs IV ein Problem der WEZ des Grundwerkstoffs ist
Die Rissbildung des Typs IV wird im Allgemeinen mit Kriechschädigung in der feinkörnigen und interkritischen WEZ des Grundwerkstoffs in Verbindung gebracht. Daher ist es irreführend, sie als einen allgemeinen Vorgang der „Schweißnahtrissbildung“ zu beschreiben oder ihre Ursache automatisch an der Schmelzgrenze zu verorten. Die Schweißnaht kann die thermische Störung und die Verbindungsgeometrie vorgeben; das anfällige Gefüge entsteht jedoch gewöhnlich im angrenzenden Grundwerkstoff.
Während eines lang andauernden Betriebs können sich in der geschwächten WEZ entlang von Korngrenzen Hohlräume bilden und wachsen. Die örtliche Dehnungsakkumulation, das Gleiten von Korngrenzen und Veränderungen der Ausscheidungen tragen zur Entwicklung der Schädigung bei. Der Riss kann ungefähr entlang der Grenze zwischen dem veränderten WEZ-Werkstoff und den stärkeren benachbarten Bereichen fortschreiten, wobei sein genauer Verlauf vom Spannungszustand, vom Gefüge und von der Fertigungsvorgeschichte abhängt. Die Prüfung muss folglich die WEZ des Grundwerkstoffs abdecken und darf sich nicht nur auf das Schweißgut und die Schmelzlinie beschränken.
Dieser Mechanismus unterscheidet sich von wasserstoffinduzierten Rissen, Erstarrungsrissen, Lamellenrissen, Verflüssigungsrissen und Wiedererwärmungsrissen. ESDEP führt Verflüssigungsrisse in der WEZ, wasserstoffinduzierte Risse und Wiedererwärmungsrisse als einige der wesentlichen Schweißbarkeitsprobleme bei Baustählen auf; diese Mechanismen treten jedoch unter unterschiedlichen metallurgischen und werkstoffmechanischen Bedingungen auf. Die Schädigung des Typs IV ist in erster Linie ein kriechbedingtes Problem bei Betriebstemperatur in einer gefährdeten WEZ von Grade 91.
Eine belastbare Bewertung verbindet daher Aufzeichnungen zum Schweißverfahren, die Vorgeschichte der Wärmebehandlung nach dem Schweißen, Informationen zu den Wärmezyklen, Härte- und Gefügeuntersuchungen mit Daten zu Betriebsspannung und Betriebstemperatur. Die Feststellung von ASM-EPRI zur Ferritbildung und zur verringerten Zugfestigkeit bei hoher Temperatur trägt dazu bei zu erklären, weshalb die feinkörnigen und interkritischen Bereiche besondere Aufmerksamkeit verdienen. Sie rechtfertigt weder, jede Schweißnaht aus Grade 91 als gleichermaßen anfällig zu behandeln, noch stützt sie eine feste zulässige Betriebsdauer ohne bauteilspezifische Nachweise.
Das Wiedererwärmen fügt eine weitere Ebene hinzu. Ein nachfolgender Schweißraupenübergang kann eine frühere WEZ anlassen, teilweise umwandeln oder anderweitig verändern; die Wärmebehandlung nach dem Schweißen kann die Härte verringern und zugleich den Zustand der Ausscheidungen und der Substruktur verändern. Vergleichbare örtliche Effekte treten auch bei anderen Legierungen auf: TWI bringt in seiner Darstellung von 2002 zu Schweißnähten aus supermartensitischem nichtrostendem Stahl die WEZ-Gefüge mit Korrosion, Spannungsrisskorrosion, Sulfidspannungsrissbildung, der Wiedererwärmung durch nachfolgende Schweißraupenübergänge und der Wärmebehandlung nach dem Schweißen in Verbindung. Der werkstoffspezifische Versagensmechanismus ändert sich, doch das maßgebende Prinzip bleibt bestehen: Die WEZ ist eine Gruppe örtlich begrenzter thermischer Vorgeschichten, deren Betriebsverhalten bereichsweise beurteilt werden muss.
10. Korrosion und umgebungsunterstützte Rissbildung in der HAZ
Die Wärmeeinflusszone (HAZ) ist ebenfalls eine Korrosionsvariable. Eine Härteprüfung kann ein stark verhärtetes Band erkennen, aber nicht zeigen, ob sich chromreiche Ausscheidungen gebildet haben, ob schützende Legierungselemente segregiert sind, ob lokaler Ferrit und Martensit ausgewogen vorliegen oder ob das Schweißen Zugrestspannungen hinterlassen hat. Diese Details bestimmen das Korrosionsverhalten und die umgebungsunterstützte Rissbildung.
Eine HAZ muss daher im Hinblick auf ihre Einsatzumgebung bewertet werden. Chloridhaltiges Wasser, Kohlendioxid, Schwefelwasserstoff, gelöster Sauerstoff, saures Kondensat und Hochtemperaturdampf stellen unterschiedliche Anforderungen. Derselbe Wärmezyklus kann bei trockener atmosphärischer Einwirkung tolerierbar, in einer Sauergasumgebung jedoch unsicher sein, wenn Wasserstoffaufnahme und Zugspannung mit einem anfälligen Gefüge zusammentreffen.
Das Gefüge als Korrosionsvariable
Das Gefüge der HAZ verändert sich mit zunehmendem Abstand von der Schmelzgrenze kontinuierlich und nicht an einer einzigen scharf abgegrenzten Grenzfläche. TWI beschreibt die Bereiche konventioneller Stähle als grobkörnige, feinkörnige, teilweise umgewandelte und angelassene Zonen, die nach Spitzentemperatur und Abstand von der Schweißnaht klassifiziert werden. Eine Untersuchung von Pipeline-Stahl durch das National Institute of Standards and Technology (NIST) verwendet die eng verwandten Bezeichnungen grobkörnige, feinkörnige, interkritische und überangelassene Zonen.
Jeder Bereich kann ein unterschiedliches Korrosionsverhalten zeigen. Kornvergröberung verändert die Dichte und den Charakter der Korngrenzen; interkritisches Erwärmen wandelt das ursprüngliche Gefüge teilweise um und kann nach dem Abkühlen Inseln aus hartem, kohlenstoffangereichertem Martensit erzeugen; durch Anlassen können sich festigkeitssteigernde Phasen auflösen oder vergröbern, wodurch sich das lokale elektrochemische Verhalten verändert. Bei nichtrostenden Stählen können zu den maßgeblichen Veränderungen eine Chromverarmung neben chromreichen Karbiden, die Ausscheidung intermetallischer Phasen, die Bildung oder Auflösung von Delta-Ferrit sowie Veränderungen des Anteils und der Chemie von Martensit und Austenit gehören.
Die maßgebliche thermische Beschreibung ist nicht einfach die „Schweißtemperatur“. Das Abkühlen durch den Umwandlungsbereich ist entscheidend, und Δt8/5 – die Zeit, die zum Abkühlen von 800 °C auf 500 °C benötigt wird – ist ein nützlicher Schweißparameter, sofern diese Temperaturen das relevante Umwandlungsintervall beschreiben. NIST erklärt, dass Δt8/5 von Wärmeeintrag, Chemie, Abstand von der Schweißnaht und Wanddicke abhängt. Folglich müssen zwei Stellen mit demselben nominalen Abstand von einer Schweißnaht nicht dasselbe Gefüge entwickeln, wenn sich Einspannung, Dicke oder Wärmefluss unterscheiden.
Bei ferritischen Stählen nennt TWI die Abkühlgeschwindigkeit durch den Umwandlungsbereich, die Zusammensetzung und Härtbarkeit sowie die frühere Austenitkorngröße als maßgebliche Einflussgrößen auf das HAZ-Gefüge und die Härte. Bei der Korrosionsbewertung müssen dieser Liste die lokale Chemie, die Phasenverteilung und der Zustand der Ausscheidungen hinzugefügt werden. Ein harter martensitischer Bereich kann anfällig für wasserstoffunterstützte Rissbildung sein, während ein weicherer überangelassener Bereich einen galvanisch unterschiedlichen Gefügebestandteil enthalten oder durch Ausscheidungsbildung seine Korrosionsbeständigkeit verloren haben kann. Keine dieser Bedingungen lässt sich allein aus der Härte zuverlässig ableiten.
Die Unterscheidung zwischen Korrosion und Rissbildung ist wichtig. Allgemeiner Metallabtrag, Lochfraß, interkristalline Korrosion und galvanischer Angriff können an unterschiedlichen Gefügemerkmalen einsetzen. Ein Schweißnahtüberhöhungsbereich, eine Wurzel, eine Überlappung oder ein Spalt kann den Elektrolyten unabhängig von der HAZ-Härte des Grundwerkstoffs konzentrieren. Oberflächenzustand, Oxidfilme, Entfernung von Schweißschlacke und Reinigung nach dem Schweißen müssen daher die metallurgische Untersuchung ergänzen.
Spannungsrisskorrosion und Sulfidspannungsrissbildung
Spannungsrisskorrosion (SCC) erfordert einen anfälligen Werkstoff, eine geeignete Umgebung und Zugspannung. Das Schweißen kann durch Restspannungen die letzte Bedingung erfüllen, während lokale Umwandlungsprodukte und Ausscheidungen die erste liefern. Eine hohe äußere Belastung ist nicht erforderlich: In der Nähe einer Schweißnaht eingeschlossene Zugspannungen können auch dann noch erheblich sein, wenn das Bauteil dimensionsstabil erscheint.
Die chloridinduzierte SCC reagiert besonders empfindlich auf Temperatur, Chloridaktivität, elektrochemisches Potenzial und die lokale Stabilität des Passivfilms. Eine HAZ in nichtrostendem Stahl mit chromverarmten Bereichen kann an bestimmten Korngrenzen weniger wirksam repassivieren, sodass lokaler Angriff zu einer Rissinitiierungsstelle werden kann. Die Wirkung ist räumlich selektiv, sodass ein polierter Querschliff mit einer scheinbar einheitlichen HAZ stark unterschiedliche Anfälligkeiten entlang des thermischen Gradienten verbergen kann.
Die Sulfidspannungsrissbildung (SSC) ist ein wasserstoffunterstützter Versagensmechanismus, der mit wässrigen Schwefelwasserstoffumgebungen verbunden ist. Während der Korrosion entstehender Wasserstoff dringt in den Stahl ein; anschließend fördern Zugspannungen die Rissinitiierung und das Risswachstum in einem anfälligen Gefüge. Eine hohe Härte ist bei vielen Bewertungen für Sauergasumgebungen ein anerkanntes Warnsignal, doch die Härte ist nur ein Prüfindikator und beschreibt den vollständigen Mechanismus nicht. Die Rissanfälligkeit hängt außerdem von Festigkeit, Einschlüssen, der früheren Austenitkornstruktur, Umwandlungsprodukten, Restspannungen und der tatsächlichen H₂S-haltigen Umgebung ab.
Die 2002 von TWI veröffentlichte Untersuchung an supermartensitischen nichtrostenden Stählen ist hilfreich, weil sie die Metallurgie der HAZ als kombiniertes Korrosions- und Rissbildungsproblem behandelt. Ihr Untersuchungsumfang verknüpft HAZ-Gefüge mit Korrosion, SCC, SSC, Wiedererwärmung durch nachfolgende Schweißlagen und einer Wärmebehandlung nach dem Schweißen (PWHT). Supermartensitische Güten sind auf Grundlage einer kohlenstoffarmen martensitischen Matrix mit Chrom und weiteren Legierungszusätzen ausgelegt, doch das Schweißen kann lokale Unterschiede beim Anlassen des Martensits, beim Anteil an zurückgehaltenem oder rückgebildetem Austenit sowie bei Ferrit- und Ausscheidungspopulationen erzeugen. Diese Unterschiede verändern sowohl das passive Korrosionsverhalten als auch die Reaktion auf wasserstoffunterstützte Rissbildung.
Vor der Freigabe eines Schweißverfahrens sollte die Eignungsprüfung daher den Umweltmechanismus bestimmen. ISO 15156, sofern auf die Öl- und Gasförderung in H₂S-haltigen Umgebungen anwendbar, behandelt die Werkstoffauswahl und die Rissbeständigkeit; für eine Bewertung einer Produktionsschweißnaht können außerdem Prüfungen im tatsächlichen Betriebsmedium erforderlich sein. Eine Härtekarte allein kann die SSC-Beständigkeit nicht nachweisen, und ein Korrosionstest am unbeeinflussten Grundwerkstoff kann die HAZ nicht repräsentieren.
Grade 91 veranschaulicht dasselbe Prinzip bei erhöhten Temperaturen, obwohl dort die wesentliche Problematik eher in der Kriechschädigung als in wässriger SSC liegt. ASM International und EPRI berichteten 2016, dass Grade 91 für Rissbildung des Typs IV in der HAZ des Grundwerkstoffs anfällig ist, insbesondere in feinkörnigen und interkritischen Bereichen. Simulierte Wärmezyklen zeigten, dass die Ferritbildung in der interkritischen HAZ die Zugfestigkeit bei hohen Temperaturen verringern kann. Dieses Beispiel bestätigt eine allgemeinere Regel: Ein schmaler, mechanisch schwächerer Teilbereich kann das Versagen bestimmen, selbst wenn Schweißgut und unbeeinflusster Grundwerkstoff ihre jeweiligen Anforderungen erfüllen.
Der Einfluss von Wiedererwärmung und PWHT bei nichtrostenden Stählen
Eine nachfolgende Schweißlage fügt nicht lediglich Metall hinzu; ihr Wärmezyklus erwärmt eine frühere HAZ erneut. Die wiedererwärmte Zone kann angelassen, teilweise erneut austenitisiert, lösungsgeglüht oder einem Temperaturbereich ausgesetzt werden, der die Ausscheidung von Karbiden, Nitriden oder intermetallischen Phasen begünstigt. Ihr Endzustand hängt von Spitzentemperatur, Haltezeit, Abkühlgeschwindigkeit sowie Anzahl und Abstand der späteren Schweißlagen ab.
| Untersuchungsverfahren | Was damit festgestellt werden kann | Wichtige Einschränkung |
|---|---|---|
| Makroätzung | Schweißnahtgeometrie, Schmelzgrenze und ungefähre thermische Bereiche | Kein Verfahren zur Phasenidentifizierung |
| Lichtmikroskopie | Ferrit, Perlit, Bainit, Martensit und Änderungen der Korngröße | Feine Ausscheidungen werden möglicherweise nicht aufgelöst |
| Härtekartierung | Lokale Aufhärtung, Erweichung und Eigenschaftsgradienten | Liefert keinen Nachweis für Zähigkeit oder Lebensdauer |
| Rasterelektronenmikroskopie oder Elektronenrückstreubeugung | Feine Morphologie, Bruchmerkmale und kristallografische Informationen | Erfordert gezielte Probenahme und Interpretation |
| Kriech- oder Umweltprüfung | Betriebsrelevantes Schädigungsverhalten | Muss dem tatsächlichen Mechanismus und der Umgebung entsprechen |
Bei supermartensitischen nichtrostenden Stählen kann die Wiedererwärmung harten Martensit anlassen und dadurch einen lokal weicheren Bereich erzeugen, während eine höhere Wiedererwärmungsspitze beim Abkühlen frischen, nicht angelassenen Martensit bilden kann. Das entstehende Band kann sich hinsichtlich Korrosionspotenzial, Härte und Wasserstoffempfindlichkeit sowohl von der HAZ des ersten Schweißdurchgangs als auch vom Grundwerkstoff unterscheiden. Mehrere Schweißlagen können außerdem die Austenitstabilität und das Phasengleichgewicht verändern, sodass sich das endgültige Gefüge nicht allein aus dem ersten Wärmezyklus vorhersagen lässt.
Ablauf der WEZ-Diagnose
- Dokumentieren Werkstoffgüte, Wanddicke, Schweißnahtgeometrie, Schweißlagenfolge, Vorwärmung, Zwischenlagentemperatur, Wärmeeintrag und Wärmebehandlung nach dem Schweißen erfassen.
- Sichtbarmachen Einen repräsentativen Querschnitt verwenden und durch Makroätzung die Schmelzgrenze und veränderten Bereiche lokalisieren.
- Identifizieren Phasen, Korngröße, Ausscheidungen und Rissmorphologie mit geeigneter Mikroskopie bestimmen.
- Kartieren Die Härte über den unbeeinflussten Grundwerkstoff, die WEZ, die Schmelzgrenze und das Schweißgut hinweg messen.
- Prüfen Zähigkeits-, Zug-, Kriech-, Ermüdungs-, Korrosions- oder Rissprüfungen auf Grundlage des vermuteten Versagensmechanismus auswählen.
PWHT fügt eine weitere gezielt gesteuerte thermische Vorgeschichte hinzu. Durch Anlassen können Restspannungen reduziert und nicht angelassener Martensit erweicht werden, wodurch eine Quelle der Rissanfälligkeit vermindert wird. Gleichzeitig kann es die Ausscheidung oder eine Umverteilung von Chrom fördern, wodurch sich die Passivität und das Verhalten bei lokaler Korrosion verändern. Eine übermäßige oder unzureichend kontrollierte Behandlung kann daher ein Risiko gegen ein anderes eintauschen. Der richtige Zyklus ist gütespezifisch und muss durch Verfahrensprüfung, Metallografie und, sofern es die Betriebsbedingungen erfordern, Umweltprüfungen verifiziert werden.

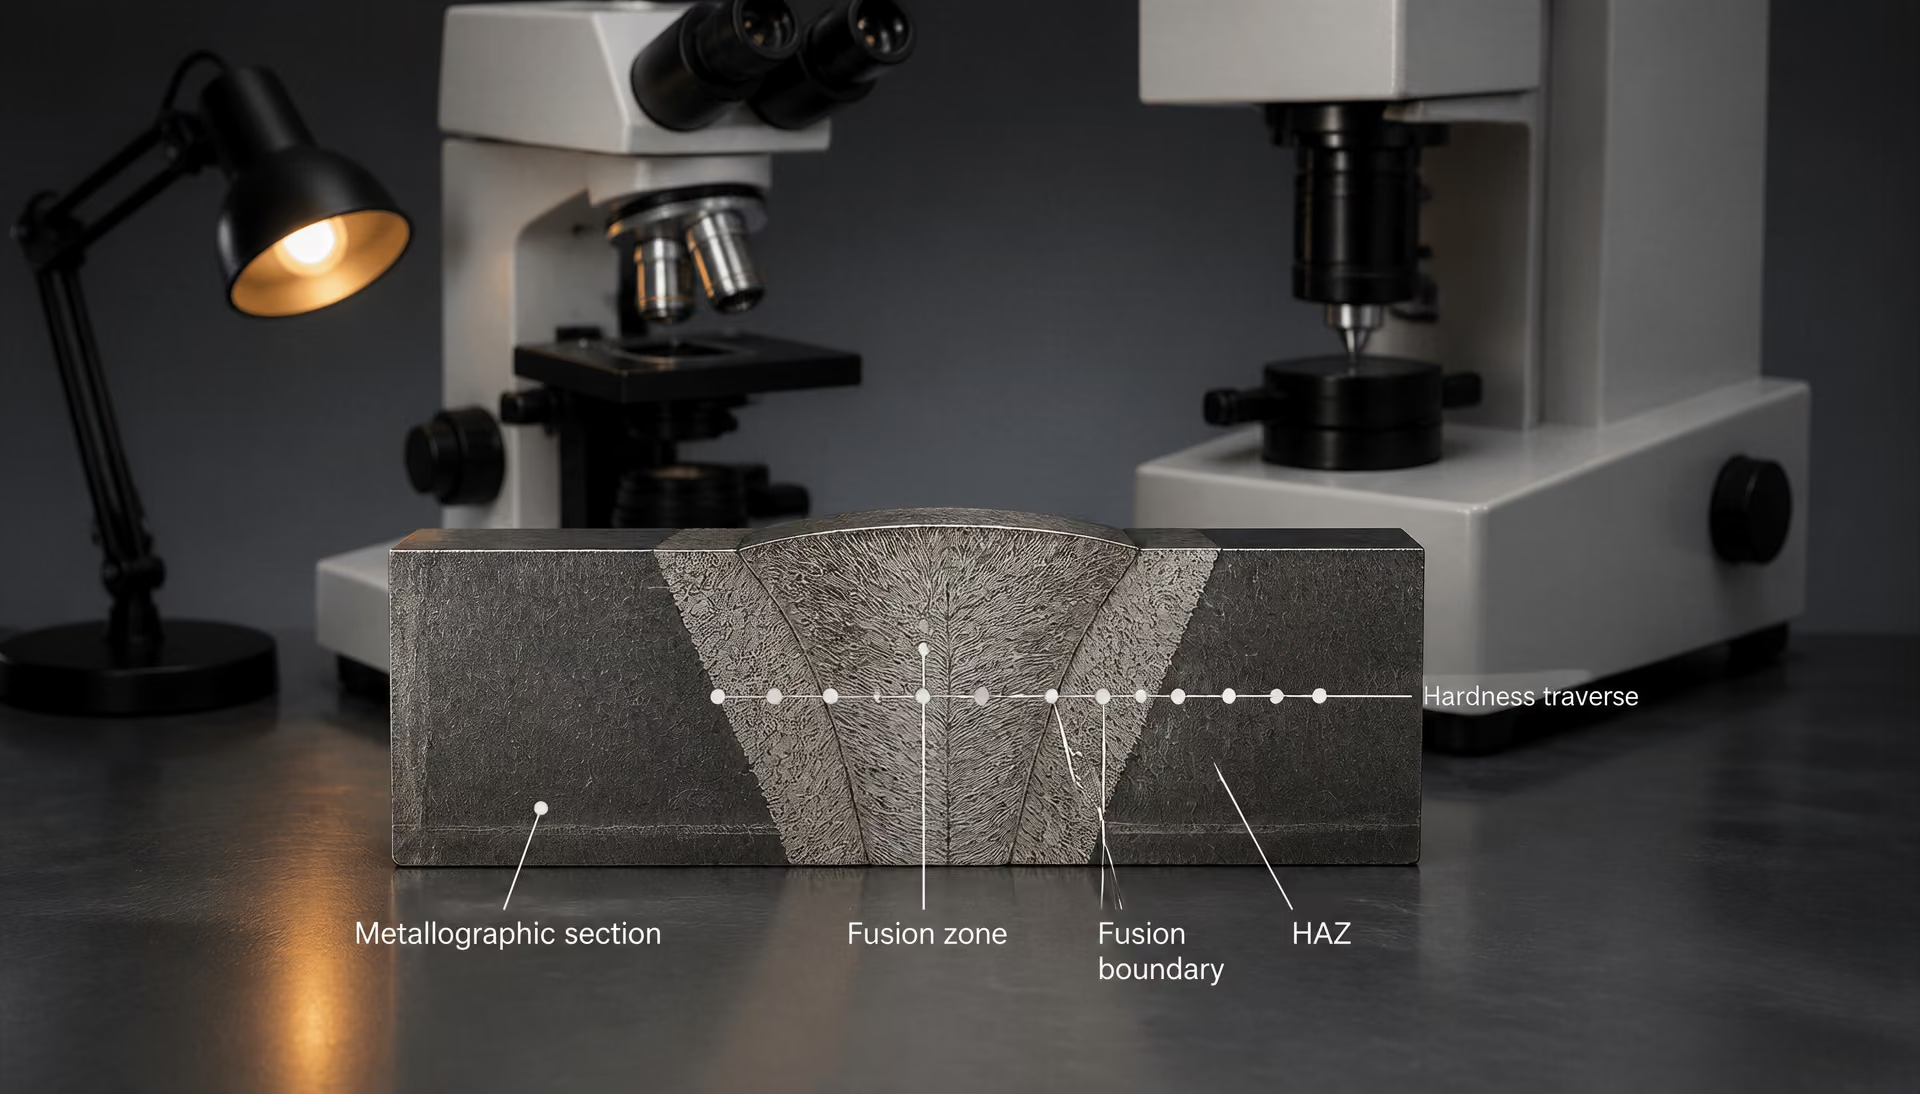
Die Anforderungen an die Temperaturmessung dürfen nicht mit der PWHT-Steuerung verwechselt werden. ISO 13916:2025 legt die Messung der Vorwärm-, Zwischenlagen- und Vorwärmhaltes-Temperaturen beim Schmelzschweißen fest, schließt jedoch die Messung der Temperatur bei der Wärmebehandlung nach dem Schweißen aus. PWHT erfordert eine eigene Instrumentierung, Temperaturaufzeichnungen und Annahmekriterien. Bei der Bewertung einer HAZ in nichtrostendem Stahl sollten die Nachweise diese Aufzeichnungen mit Phasengleichgewicht, Ausscheidungen, Restspannungen und der relevanten Korrosions- oder Rissprüfung verknüpfen – und nicht bei einem Härteverlauf enden.
11. Untersuchung der Wärmeeinflusszone (HAZ) und Charakterisierung der Eigenschaften
Eine belastbare Untersuchung der Wärmeeinflusszone (HAZ) beginnt mit dem Schweißquerschnitt und nicht mit einem Härtewert. Die HAZ ist durch die Schweißwärme verändertes Grundmetall, das nicht aufgeschmolzen wurde; ihre Grenzen bilden daher nur selten eine einzige scharf ausgeprägte Linie. Die Spitzentemperatur nimmt mit zunehmendem Abstand von der Schmelzgrenze ab, während sich auch die Abkühlgeschwindigkeit in Abhängigkeit von Position, Blechdicke, Nahtbehinderung, Wärmeeinbringung und Zwischenlagentemperatur ändert. Das resultierende Gefüge weist daher einen räumlichen Gradienten auf.
Die Untersuchung sollte deshalb schrittweise erfolgen: Zunächst sind Schweißnahtgeometrie und Schweißbedingungen zu dokumentieren; anschließend sind Schmelzgrenze und thermische Bereiche sichtbar zu machen; danach werden Phasen, Korngröße und Umwandlungsprodukte bestimmt; anschließend wird die Härte über die Schweißnaht kartiert; schließlich werden mechanische Prüfungen oder Rissprüfungen ausgewählt, die den vermuteten Betriebsschaden gezielt untersuchen. Ein Bruch, eine Leckage oder eine vorzeitige Abschaltung kann die HAZ betreffen, sollte jedoch erst dann als „HAZ-Rissbildung“ bezeichnet werden, wenn Rissverlauf und Mechanismus festgestellt wurden.
Makroätzung, Metallografie und Identifizierung der Bereiche
Begonnen werden sollte mit einem repräsentativen Querschliff durch die Schweißnaht, der auf beiden Seiten unbeeinflusstes Grundmetall einschließt. Zu dokumentieren sind Blech- oder Bauteildicke, Fasenform, Anzahl und Reihenfolge der Schweißlagen, Nahtgröße, Schweißrichtung, Vorwärmung, Zwischenlagentemperatur, Wärmeeinbringung sowie jede Wärmenachbehandlung nach dem Schweißen (PWHT). Diese Angaben liefern den thermischen Kontext, der für die Interpretation des Schliffs erforderlich ist. ISO 13916:2025 legt die Messung der Vorwärm-, Zwischenlagen- und Aufrechterhaltungstemperaturen der Vorwärmung beim Schmelzschweißen fest; die Messung der PWHT-Temperatur ist darin nicht enthalten.
Nach dem Trennen, Einbetten und Schleifen kann durch Makroätzung das Schweißgut, die Schmelzgrenze, das Durchschmelzprofil, Bindefehler, Lichtbogenansätze und die ungefähre Breite des thermisch veränderten Materials sichtbar gemacht werden. Das Ätzmittel muss auf die Legierung und den Untersuchungszweck abgestimmt sein. Ein Makrobild ist eine Karte und keine Methode zur Phasenidentifizierung. Der Ätzungskontrast kann schmale Bereiche überbetonen oder verdecken, und ein einzelner Schliff kann Asymmetrien übersehen, die durch den Brennerwinkel, das Wiedererwärmen bei Mehrlagenschweißungen oder eine nahegelegene geometrische Behinderung verursacht werden.
Konventionelle Stähle werden, wie TWI beschreibt, üblicherweise anhand von Spitzentemperatur und Abstand von der Schweißnaht in grobkörnige, feinkörnige, teilweise umgewandelte beziehungsweise interkritische sowie angelassene oder überangelassene Bereiche unterteilt. Beschreibungen von Pipeline-Stählen durch NIST verwenden die Bezeichnungen grobkörniger, feinkörniger, interkritischer und überangelassener Bereich. Diese Bezeichnungen sind nützlich, stellen jedoch keine universellen physikalischen Grenzen dar. Der grobkörnige Bereich hat den oberen Umwandlungsbereich ausreichend überschritten, sodass ein Austenitkornwachstum möglich war; im feinkörnigen Bereich erfolgte die Austenitisierung bei einer niedrigeren Temperatur; der interkritische Bereich erfuhr eine teilweise Umwandlung; und der überangelassene Bereich blieb unterhalb des Umwandlungsbereichs, während vorhandener Martensit oder Bainit angelassen und dadurch erweicht wurde.
Die metallografische Untersuchung sollte anschließend von der Schmelzgrenze ausgehend bei bekannten Abständen nach außen fortgesetzt werden. Die Lichtmikroskopie kann Ferrit, Perlit, Bainit, Martensit, angelassenen Martensit, Einschlüsse und sichtbare Veränderungen der Korngröße bestimmen. Für Merkmale von Bruchflächen, die Verteilung von Karbiden und feine Ausscheidungen ist häufig die Rasterelektronenmikroskopie erforderlich. Mit der Elektronenrückstreubeugung können die kristallografische Textur, bei geeigneten Legierungen die Rekonstruktion des vorherigen Austenitgefüges sowie lokale Fehlorientierungen bestimmt werden, die mit Verformung oder Umwandlung verbunden sind. Eine Transmissionselektronenmikroskopie kann erforderlich sein, wenn die Vergröberung von Ausscheidungen die Festigkeit bestimmt, wie bei Grade 91.
Die thermische Vorgeschichte ist wichtiger als die alleinige Bezeichnung des Bereichs. Das Gefüge und die Härte der HAZ von ferritischen Stählen hängen, wie TWI feststellt, hauptsächlich von der Abkühlgeschwindigkeit im Umwandlungsbereich, der Zusammensetzung und Härtbarkeit sowie der Korngröße des vorherigen Austenits ab. Δt8/5, also die Zeit für die Abkühlung von 800 °C auf 500 °C, ist ein praktischer Kennwert, sofern diese Temperaturen geeignet sind. Ein Pipeline-Bericht von NIST setzt Δt8/5 mit der Wärmeeinbringung, der chemischen Zusammensetzung, dem Abstand von der Schweißnaht und der Wanddicke in Beziehung. Δt8/5 ist keine übertragbare Werkstoffkonstante. Zwei Punkte, die demselben bezeichneten Bereich zugeordnet werden, können unterschiedliche Umwandlungsprodukte aufweisen, wenn ihre Abkühlungsverläufe voneinander abweichen.
Die Untersuchung sollte außerdem zwischen den verschiedenen Mechanismen unterscheiden. Wasserstoffinduzierte Rissbildung entsteht häufig in anfälligen, harten HAZ-Gefügen unter Zugbehinderung und bei Vorhandensein von diffusiblem Wasserstoff. Erstarrungsrissbildung tritt im Schweißgut während des Erstarrens auf. Lamellenrisse verlaufen durch die Dicke der Platte entlang anfälliger durch-die-Dicke-Eigenschaften und Einschlüsse, während Verflüssigungsrissbildung ein lokales Aufschmelzen in der Nähe von Korngrenzen oder Einschlüssen voraussetzt. Wiedererwärmungsrissbildung entwickelt sich während des Spannungsarmglühens oder im Betrieb bei anfälligen Legierungen. ESDEP nennt Verflüssigungsrissbildung in der HAZ, wasserstoffinduzierte Rissbildung und Wiedererwärmungsrissbildung als einige der wesentlichen Schweißeignungsprobleme bei Baustählen; diese Aufzählung bedeutet jedoch nicht, dass jede Unregelmäßigkeit einer Schweißnaht ein HAZ-Riss ist.
Härtekartierung und mechanische Prüfung
Die Härtekartierung stellt eine Verbindung zwischen dem sichtbaren Gefüge und einer lokalen Werkstoffantwort her, sofern Methode und Abstände angegeben werden. Es sollten Eindrücke vom unbeeinflussten Grundmetall über die HAZ und die Schmelzgrenze bis in das Schweißgut eingebracht werden; bei asymmetrischen oder mehrlagigen Schweißnähten sind zusätzliche Messreihen erforderlich. Es ist eine ausreichend kleine Prüflast und ein ausreichend geringer Abstand zu verwenden, um schmale feinkörnige oder interkritische Bereiche aufzulösen; gleichzeitig müssen Wechselwirkungen zwischen benachbarten Eindrücken und Randeffekte vermieden werden. Vickers-Messungen mit HV0.5 oder HV1 eignen sich häufig für Labor-Kartierungen; die ausgewählte Härteskala muss angegeben werden, da Werte bei unterschiedlichen Prüflasten nicht automatisch austauschbar sind.
Eine Härtemessreihe kann ein überangelassenes weiches Band, einen harten martensitischen Bereich, einen erweichten interkritischen Bereich oder einen ungewöhnlichen lokalen Höchstwert lokalisieren. Sie kann auch Unterschiede zwischen der HAZ der ersten Schweißlage und den durch spätere Lagen wiedererwärmten Bereichen sichtbar machen. Die Härte ist jedoch ein Indikator und keine vollständige Bewertung der Eigenschaften. Eine harte HAZ kann eine geringe Beständigkeit gegen wasserstoffinduzierte Rissbildung aufweisen; allein anhand der Härte lassen sich jedoch weder Bruchzähigkeit, Kerbschlagzähigkeit nach Charpy, Ermüdungsrisswachstum, Beständigkeit gegen Spannungsrisskorrosion noch Lebensdauer im Betrieb bestimmen. Umgekehrt kann ein erweichter Bereich seine Zeitstandfestigkeit verlieren, ohne wahrscheinlich als Ausgangspunkt einer wasserstoffinduzierten Rissbildung zu dienen.
Die mechanische Prüfung muss sich nach der vermuteten Schadensursache richten. Kerbschlagbiegeversuche mit V-Kerbe bestimmen die Kerbzähigkeit bei festgelegten Temperaturen; ihre aufgenommene Energie entspricht jedoch nicht der Bruchzähigkeit unter Ebenenverformungsbedingungen. Bruchzähigkeitsproben vom Typ CT oder SEN(B) können die Rissinitiierung und das Risswachstum unter definierter Zwangsbedingung untersuchen. Zugproben liefern Informationen über Streckgrenze, Duktilität und Festigkeitsunterschiede, obwohl eine konventionelle Probe mehrere HAZ-Bereiche mitteln kann. Biegeprüfungen machen grobe Bindefehler, Rissbildung und Duktilitätsprobleme sichtbar. Ermüdungsprüfungen, Zeitstandprüfungen und Prüfungen auf Rissbildung unter Dauerlast sind erforderlich, wenn zyklische Belastung, langfristig hohe Temperaturen oder umgebungsbedingte Rissbildung die Betriebseigenschaften bestimmen.
Bei Grade 91, einem warmfesten, angelassenen martensitischen Stahl, wird die Typ-IV-Rissbildung mit der HAZ des Grundmetalls in Verbindung gebracht, insbesondere mit den feinkörnigen und interkritischen Bereichen. Ein Beitrag von ASM International und EPRI aus dem Jahr 2016 beschreibt diese Anfälligkeit. Die lokale Schwächung kann durch eine Zugprüfung des Gesamtquerschnitts oder durch Härtemessungen übersehen werden, wenn diese den schmalen erweichten Bereich nicht auflösen. Die Untersuchung sollte die Struktur der vorherigen Austenitkörner, den Zustand der Martensitlatten, die Populationen der Karbid- und MX-Ausscheidungen, den PWHT-Zustand sowie die Lage von Zeitstandporen oder Rissen einschließen.
Auch die Korrosionsbewertung erfordert mehr als eine Härtemessung. Die Erörterung von TWI aus dem Jahr 2002 zu Schweißnähten aus supermartensitischem nichtrostendem Stahl untersucht HAZ-Gefüge im Zusammenhang mit Korrosion, Spannungsrisskorrosion und Sulfidspannungsrissbildung, einschließlich der Wiedererwärmung durch nachfolgende Schweißlagen und durch PWHT. Bei solchen Legierungen können das lokale Phasengleichgewicht, die Stabilität des chromreichen Passivfilms, Eigenspannungen, Wasserstoffeinwirkung und die Anlassvorgeschichte die Betriebseigenschaften bestimmen.
Interpretation von Experimenten mit simulierten HAZ-Wärmezyklen
Simulierte HAZ-Proben werden hergestellt, indem separate Stahlproben einem kontrollierten Wärmezyklus ausgesetzt werden, häufig mit einem thermomechanischen Simulator des Gleeble-Typs. Dadurch kann jeweils eine Variable – Spitzentemperatur, Aufheizgeschwindigkeit, Δt8/5, Wiedererwärmung durch wiederholte Schweißlagen oder aufgebrachte Dehnung – untersucht werden, ohne die räumliche Überlagerung, die bei einer realen Schweißnaht auftritt. Die entstehenden Gefüge können durch Mikroskopie sowie durch Härte-, Zug-, Kerbschlag-, Zeitstand- oder Rissprüfungen untersucht werden.
Ihr Wert hängt davon ab, wie gut die tatsächliche Schweißnaht abgebildet wird. Eine einzelne Spitzentemperatur und ein einzelner Δt8/5-Wert reproduzieren weder den vollständigen thermischen Gradienten noch die mehrachsige Behinderung, die Wasserstoffverteilung, die Verdünnung durch das Schweißgut oder die Abfolge der Wiedererwärmungszyklen. Auch die Probenabmessungen verändern den Wärmefluss. Das simulierte Material kann daher einen Punkt innerhalb einer HAZ und nicht die gesamte HAZ repräsentieren.
Grade 91 verdeutlicht diese Einschränkung. Simulierte Zyklen haben gezeigt, dass die Ferritbildung in der interkritischen HAZ die Zugfestigkeit bei hohen Temperaturen verringern kann. Dies hilft zu erklären, warum sich Typ-IV-Schäden in diesem Bereich konzentrieren. Das Ergebnis stützt einen Mechanismus; allein daraus lässt sich jedoch nicht die Lebensdauer eines geschweißten druckführenden Bauteils im Betrieb vorhersagen. Reale Schweißnähte weisen zusätzlich Eigenspannungen, lokale Geometrie, chemische Seigerungen, eine thermische Vorgeschichte und Schwankungen der PWHT auf.
Die aussagekräftigste Interpretation vergleicht die Ergebnisse der Simulation mit den Befunden an der realen Schweißnaht: Der gemessene oder berechnete Wärmezyklus wird nachgebildet, anschließend werden Gefüge und Härte bestätigt und danach die für den vermuteten Schaden relevante Eigenschaft geprüft. Eine Übereinstimmung der Härte ist eine nützliche Bestätigung. Sie beweist jedoch nicht, dass auch Zähigkeit, Rissbeständigkeit, Korrosionsverhalten oder die langfristigen Betriebseigenschaften übereinstimmen.
12. Lesen von Schweißnormen und Schweißverfahrensprüfungen
Schweißnormen beantworten nicht alle dieselbe Frage. Ein Technisches Regelwerk kann Vorwärmen, Zwischenlagentemperatur, Wärmeeintrag oder Maßnahmen zur Wasserstoffkontrolle empfehlen. Eine Norm zur Temperaturmessung kann festlegen, wie diese Temperaturen ermittelt und aufgezeichnet werden. Eine Norm für die Schweißverfahrensprüfung bestimmt, ob ein vorgeschlagenes Schweißverfahren innerhalb festgelegter Grenzen nachweislich akzeptable Eigenschaften erzielt. Eine Verwechslung dieser Funktionen führt zu einem häufigen Fehler: Eine empfohlene Wärmekontrolle oder eine gemessene Temperatur wird als Nachweis für ein bestimmtes Gefüge der Wärmeeinflusszone (HAZ) behandelt.
Die HAZ ist ein räumlich abgestufter Bereich und kein gleichförmiger Streifen. TWI beschreibt die HAZ-Teilbereiche bei konventionellen Stählen als grobkörnige, feinkörnige, teilweise umgewandelte und angelassene Zonen, die anhand der Spitzentemperatur und des Abstands von der Schmelzgrenze klassifiziert werden. Die Darstellung von NIST zu Rohrleitungsstählen verwendet die verwandten Begriffe grobkörnige, feinkörnige, interkritische und überangelassene Zonen. Jeder Ort kann eine andere Spitzentemperatur, eine andere maximale Austenitkorngröße, einen anderen Umwandlungsweg und eine andere Abkühlgeschwindigkeit erfahren.
Was EN 1011-2 vorgibt
EN 1011-2, Schweißen — Empfehlungen zum Schweißen metallischer Werkstoffe — Teil 2: Lichtbogenschweißen von ferritischen Stählen, ist ein Leitfaden zur Kontrolle von Schweißeignungsrisiken bei ferritischen Stählen. Der Anwendungsbereich muss wörtlich gelesen werden: Die Norm behandelt das Lichtbogenschweißen ferritischer Stähle und schließt ferritische nichtrostende Stähle aus. Sie ist kein universelles Regelwerk für jeden Stahl, jedes Schweißverfahren oder jede HAZ nichtrostender Stähle.
Das Dokument verknüpft die Stahlzusammensetzung, die Wanddicke, die Einspannung, den Wasserstoffzustand, den Wärmeeintrag und das Vorwärmen mit dem Risiko unerwünschter Zustände im Schweißgut und in der HAZ. Die Verfahren unterstützen Entscheidungen über Vorwärm- und Zwischenlagentemperaturen sowie über die Kontrolle des Abkühlverhaltens, das für wasserstoffinduzierte Rissbildung relevant ist. Ansätze auf Basis des Kohlenstoffäquivalents können die Härtbarkeit und die Empfindlichkeit anzeigen, ersetzen jedoch weder ein qualifiziertes Verfahren noch die direkte Untersuchung der Schweißverbindung. Zwei Stähle mit ähnlichen Kohlenstoffäquivalenten können dennoch unterschiedliche HAZ-Gefüge bilden, weil sich ihr Legierungsgleichgewicht, ihre Vorbehandlung, ihre Korngröße und ihre Umwandlungskinetik unterscheiden.
Der praktische Wert von EN 1011-2 liegt darin, die Metallurgie in Schweißkontrollen umzusetzen. Eine höhere Vorwärmtemperatur verlangsamt im Allgemeinen die Abkühlung; ein veränderter Wärmeeintrag verändert den Wärmezyklus; eine Wasserstoffkontrolle verringert die Menge an diffusionsfähigem Wasserstoff, die an der Rissbildung teilnehmen kann. Keine dieser Aussagen sagt jeden lokalen Gefügebestandteil voraus. Derselbe nominale Wärmeeintrag kann zu unterschiedlichen Δt8/5-Werten führen, wenn sich Blechdicke, Nahtgeometrie, Lichtbogenwirkungsgrad, Schweißposition oder der Abstand von der Schweißnaht ändert.
Δt8/5 ist die Abkühlzeit zwischen 800 °C und 500 °C, sofern dieses Intervall für den betrachteten Stahl und die betrachtete Umwandlung anwendbar ist. Der NIST-Bericht zu Rohrleitungsstählen bringt sie mit dem Wärmeeintrag, der chemischen Zusammensetzung, dem Abstand von der Schweißnaht und der Wanddicke in Verbindung. Dieser Zusammenhang bildet eine nützliche Brücke zwischen einer WPS-Variablen und der HAZ-Metallurgie, stellt jedoch keine universelle Umrechnung dar. Eine gemessene oder berechnete Abkühlzeit muss unter Berücksichtigung der Stahlsorte und des Wärmezyklus interpretiert werden.
Der Leitfaden kann auch nicht als direkte Annahmeprüfung für Zähigkeit, Härte oder Lebensdauer gelesen werden. Wie TWI erläutert, hängen das HAZ-Gefüge und die HAZ-Härte bei ferritischen Stählen im Wesentlichen von der Abkühlgeschwindigkeit im Umwandlungsbereich, der chemischen Zusammensetzung und Härtbarkeit des Stahls sowie der ehemaligen Austenitkorngröße ab. Eine schnellere Abkühlung kann bei einem härtbaren Stahl den Anteil harter martensitischer oder bainitischer Gefüge erhöhen; eine langsamere Abkühlung kann weichere Umwandlungsprodukte begünstigen, jedoch auch die Körner vergrößern oder die Festigkeit verändern. Das akzeptable Gleichgewicht hängt von der Konstruktionsspezifikation und den Betriebsbedingungen ab.
Was ISO 13916:2025 misst
| Art des Nachweises | Beantwortete Frage | Was dadurch allein nicht bewiesen wird |
|---|---|---|
| Schweißverfahrensaufzeichnung | Welche thermischen Steuergrößen und wesentlichen Variablen wurden verwendet? | Die genaue Phasenmischung an jedem Ort der WEZ |
| Temperaturaufzeichnung | Wurden die Grenzwerte für Vorwärm- und Zwischenlagentemperatur eingehalten? | Dass die Anforderungen an die Wärmebehandlung nach dem Schweißen erfüllt wurden |
| Härtemessung über den Querschnitt | Wo befinden sich harte und weiche Zonen? | Zähigkeit, Kriechlebensdauer oder Korrosionsbeständigkeit |
| Makro- und Mikroprüfung | Welche Zonen, Phasen und Fehler sind vorhanden? | Langfristiges Betriebsverhalten |
| Mechanische oder Umweltprüfung | Erfüllt die Verbindung eine relevante Eigenschaftsanforderung? | Dass alle anderen Betriebsmechanismen beherrscht werden |
ISO 13916:2025 hat eine engere und präzisere Funktion. Die Norm legt Anforderungen für die Messung von Vorwärm-, Zwischenlagen- und Aufrechterhaltungstemperaturen beim Schmelzschweißen fest. Sie behandelt nicht die Messung der Temperatur bei der Wärmebehandlung nach dem Schweißen. Dieser Ausschluss ist wichtig: Eine für die Vorwärmkontrolle akzeptierte Anordnung von Thermoelementen oder Infrarotmessung kann nicht automatisch nachweisen, dass ein PWHT-Zyklus seine erforderliche Temperatur, Haltezeit oder Gleichmäßigkeit über die Wanddicke eingehalten hat.
Die Norm trägt zur Vergleichbarkeit von Temperaturaufzeichnungen bei, indem sie festlegt, welche Temperatur gemessen wird und wie die Messung während des Schweißens anzuwenden ist. Bei einer Schweißverfahrensprüfung unterstützt dies den Nachweis, dass der Schweißer oder Bediener des Schweißgeräts die festgelegten Wärmekontrollen eingehalten hat. Sie misst jedoch weder die HAZ-Härte noch identifiziert sie die grobkörnige Zone, bestimmt Δt8/5 bei jeder Schweißverbindung direkt oder zeigt, ob sich während des Betriebs Risse des Typs IV entwickeln werden.
Der Messort ist daher Teil der ingenieurtechnischen Beurteilung. Eine Oberflächentemperatur in einiger Entfernung von der Schmelzgrenze muss nicht die Wärmehistorie eines schmalen HAZ-Bereichs repräsentieren. Ebenso erfasst eine Zwischenlagenmessung einen Zustand vor dem nächsten Schweißraupenauftrag, nicht die vollständige Spitzentemperaturhistorie, die durch diesen Auftrag erzeugt wird. Das Wiedererwärmen durch nachfolgende Schweißraupen kann zuvor gebildetes HAZ-Material anlassen, verfeinern oder teilweise umwandeln. Bei Schweißverbindungen aus supermartensitischen nichtrostenden Stählen untersuchte die Studie von TWI aus dem Jahr 2002 HAZ-Gefüge im Zusammenhang mit Korrosion, Spannungsrisskorrosion, Sulfidspannungsrisskorrosion, dem Wiedererwärmen durch nachfolgende Schweißraupen und PWHT. Die thermische Aufzeichnung und das metallografische Ergebnis stehen miteinander in Zusammenhang, sind jedoch nicht austauschbar.
Verknüpfung von Verfahrensvariablen mit der HAZ-Annahme
Eine Schweißverfahrensprüfung verknüpft kontrollierbare Variablen mit nachgewiesenen Eigenschaften der Schweißverbindung. Die WPS gibt die Stahlsorte, den Dickenbereich, die Nahtkonfiguration, das Verfahren, die Zusatzwerkstoffe, das Vorwärmen, die Zwischenlagentemperatur, den Wärmeeintrag oder die Grenzen der Schweißgeschwindigkeit, die Schutzbedingungen und eine etwaige PWHT an. Der Prüfbericht dokumentiert anschließend die tatsächlich verwendeten Werte und die durchgeführten Prüfungen. Im Rahmen des jeweils geltenden Qualifikationssystems, beispielsweise nach ISO 15614-1 für Schweißverfahrensprüfungen, können Änderungen außerhalb der zulässigen Bereiche eine erneute Qualifikation erfordern, anstatt informell anzunehmen, dass die HAZ gleichwertig bleibt.
Die Annahme muss an den zu kontrollierenden Versagensmechanismus gebunden werden. Eine Härteprüfung kann eine übermäßig harte HAZ erkennen und die Kontrolle wasserstoffinduzierter Rissbildung unterstützen; allein anhand der Härte lässt sich jedoch keine ausreichende Bruchzähigkeit nachweisen. Zug- und Biegeprüfungen bewerten unterschiedliche Aspekte der Leistungsfähigkeit einer Schweißverbindung. Die Charpy-Kerbschlagprüfung untersucht eine festgelegte Position und Temperatur; sie repräsentiert nicht jeden HAZ-Teilbereich. Eine Makroprüfung kann Durchschweißung, Geometrie und sichtbare Fehler aufzeigen, während die zerstörungsfreie Prüfung Unregelmäßigkeiten erfasst, die metallografisch möglicherweise nicht sichtbar sind.
Die Unterscheidung zwischen den Rissmechanismen ist wesentlich. ESDEP nennt Verflüssigungsrissbildung in der HAZ, wasserstoffinduzierte Rissbildung und Wiedererwärmungsrissbildung als einige der wesentlichen Schweißeignungsprobleme bei Baustählen, während Erstarrungsrissbildung im Schweißgut auftritt und Lamellenrissbildung mit einer Beanspruchung in Dickenrichtung sowie einschlussempfindlichem Grundwerkstoff verbunden ist. Wird jede Anzeige als „HAZ-Rissbildung“ bezeichnet, werden die jeweils relevanten Kontrollmaßnahmen verschleiert. Wasserstoffinduzierte Rissbildung erfordert die Berücksichtigung von Wasserstoff, Härtbarkeit, Einspannung und Abkühlung. Wiedererwärmungsrissbildung betrifft empfindliche Gefüge während des Spannungsarmglühens oder im Betrieb. Verflüssigungsrissbildung beinhaltet lokales Aufschmelzen in der HAZ.
Grade 91 zeigt, warum eine Qualifikation nicht bei einem nominalen Vorwärmwert enden darf. ASM International und EPRI berichteten 2016, dass Grade 91 für Rissbildung des Typs IV in der HAZ des Grundwerkstoffs anfällig ist, insbesondere in feinkörnigen und interkritischen Bereichen. Simulierte Wärmezyklen zeigten außerdem, dass die Ferritbildung in der interkritischen HAZ die Zugfestigkeit bei hohen Temperaturen verringern kann. Ein Verfahren kann die Temperatur- und Sichtanforderungen erfüllen und dennoch gezielte Härte-, Zähigkeits-, metallografische oder Kriechbetriebsprüfungen erfordern, wenn die maßgebende Spezifikation auf dieses Risiko hinweist.
Die korrekte Lesart ist daher mehrschichtig: EN 1011-2 liefert Empfehlungen für das Schweißen ferritischer Stähle, ISO 13916:2025 kontrolliert die festgelegte Temperaturmessung beim Schmelzschweißen, und die Qualifikationsnorm definiert die nachgewiesene Annahme innerhalb eines Bereichs wesentlicher Variablen. Keine dieser Normen sollte über ihren Anwendungsbereich hinaus zitiert werden. Eine fundierte Qualifikation nutzt die gemessenen Wärmekontrollen als Nachweis und prüft anschließend die Eigenschaften, die für die tatsächliche HAZ, den Fertigungsprozess und die Betriebsbedingungen maßgeblich sind.
13. Ein praktischer metallurgischer Rahmen für die Diagnose der Wärmeeinflusszone
Mit Werkstoff, Schweißverfahren und thermischer Vorgeschichte beginnen
Eine fundierte Diagnose der Wärmeeinflusszone beginnt vor der Mikroskopie. Zunächst sind Produktspezifikation, Werkstoffgüte, Schmelzennummer, Dicke, Lieferzustand sowie vorausgegangene Schweiß- oder Wärmebehandlungen zu bestimmen. „Kohlenstoffstahl“ liefert nicht genügend Informationen: ASTM A516 Grade 70, API 5L X65, EN 10025-2 S355J2, ASTM A387 Grade 91 und ein vergüteter legierter Stahl können unter demselben Lichtbogen sehr unterschiedliche Wärmeeinflusszonenstrukturen entwickeln. Die Orientierung der Platte oder des Rohres, segregationsanfällige Bereiche, die Umformgeschichte sowie die Frage, ob der ursprüngliche Werkstoff normalisiert, gehärtet und angelassen, thermomechanisch behandelt oder nach der Fertigung angelassen wurde, sind zu dokumentieren.
Anschließend muss der Schweißdatensatz rekonstruiert werden. Zu bestimmen sind das Verfahren – SMAW, GMAW, FCAW, GTAW, SAW oder ein anderes Verfahren –, die Klassifizierung des Schweißzusatzes, Polarität, Stromstärke, Spannung, Schweißgeschwindigkeit, Raupenabmessung, Lichtbogenwirkungsgrad, Nahtgeometrie, Lagenfolge und Zwischenlagentemperatur. Vorwärmung, Wärmebehandlung zwischen den Lagen, Einspannung und Umgebungseinflüsse gehören in denselben Datensatz. EN 1011-2 enthält Empfehlungen für das Lichtbogenschweißen ferritischer Stähle; sein Anwendungsbereich schließt ferritische nichtrostende Stähle aus. Daher dürfen seine Empfehlungen nicht ohne Prüfung ihrer Anwendbarkeit auf diese Werkstoffe übertragen werden. ISO 13916:2025 legt die Messung der Vorwärm-, Zwischenlagen- und Aufrechterhaltungstemperaturen der Vorwärmung beim Schmelzschweißen fest, beschreibt jedoch nicht die Messung der Temperatur bei der Wärmebehandlung nach dem Schweißen.
Die zentrale Frage lautet nicht einfach, wie heiß die Schweißung wurde, sondern welchen Wärmezyklus jeder Ort erfahren hat. Die Wärmeeinflusszone besteht aus festem Metall, das durch die Schweißwärme verändert wurde, ohne zu schmelzen. In der Nähe der Schmelzgrenze kann die Spitzentemperatur eine grobkörnige Struktur des ehemaligen Austenitkorns erzeugen; in größerer Entfernung können niedrigere Spitzentemperaturen die Körner verfeinern, die ursprüngliche Struktur teilweise umwandeln oder einen bereits gehärteten beziehungsweise vergüteten Zustand anlassen. TWI beschreibt die Teilbereiche der Wärmeeinflusszone konventioneller Stähle in Abhängigkeit von Spitzentemperatur und Abstand von der Schweißung als grobkörnige, feinkörnige, teilweise umgewandelte beziehungsweise interkritische und angelassene Bereiche. NIST verwendet für Bereiche der Wärmeeinflusszone von Rohrleitungsstählen die eng verwandten Bezeichnungen grobkörnig, feinkörnig, interkritisch und überangelassen.
Die Abkühlungsgeschichte ist abzuschätzen, anstatt sie allein aus dem Abstand abzuleiten. Soweit anwendbar, ermöglicht Δt8/5 – die Zeit, die für die Abkühlung von 800 °C auf 500 °C benötigt wird – einen praktischen Vergleich zwischen Schweißungen und verschiedenen Orten. Der NIST-Bericht zu Rohrleitungen stellt Δt8/5 in Beziehung zu Wärmeeintrag, Stahlchemie, Abstand von der Schweißung und Wanddicke. Ein kurzes Abkühlungsintervall kann in einem härtbaren Stahl die Bildung von Martensit oder Bainit fördern; ein längeres Intervall kann Ferrit-, Perlit- oder Anlassreaktionen ermöglichen. Derselbe nominelle Wärmeeintrag kann daher in dünnen Blechen, dickwandigen Rohren und eingespannten Verbindungen unterschiedliche Gefüge erzeugen.
Riss-, Erweichungs-, Aufhärtungs- und Korrosionsbefunde getrennt bewerten
Vor der Zuordnung eines Versagensmechanismus ist der betroffene Bereich zu kartieren. Mithilfe eines Makroätzquerschnitts sind zunächst die Schmelzgrenze und die ungefähre Breite der Wärmeeinflusszone zu bestimmen. Anschließend sind polierte und geätzte Schliffe durch den Riss, den angrenzenden unbeeinflussten Grundwerkstoff, das Schweißgut und, soweit relevant, mehrere Schweißlagen zu untersuchen. Härteverläufe sollten die Schmelzgrenze in mehreren Abständen und Orientierungen überschreiten. Ein Härtemaximum kann auf einen martensitischen oder bainitischen Bereich hinweisen, beweist jedoch keinen wasserstoffinduzierten Riss. Umgekehrt kann ein weiches Band auf eine interkritische Umwandlung, ein Anlassen oder ein Überanlassen hindeuten, ohne die Rissursprungsstelle zu bilden.
Nach Angaben von TWI hängen Gefüge und Härte der Wärmeeinflusszone hauptsächlich von der Abkühlungsgeschwindigkeit im Umwandlungsbereich, der Zusammensetzung und Härtbarkeit sowie der Größe des ehemaligen Austenitkorns ab. Diese Variablen müssen gemeinsam betrachtet werden. Ein grobkörniger Bereich kann auch bei mäßiger Härte eine geringe Zähigkeit aufweisen. Ein feinkörniger oder interkritischer Bereich kann zwar weicher, unter Kriechbeanspruchung jedoch gefährdet sein. Für Grade 91 identifiziert die 2016 veröffentlichte Untersuchung von ASM International und EPRI Risse des Typs IV in der grundwerkstoffseitigen Wärmeeinflusszone, insbesondere in feinkörnigen und interkritischen Bereichen. Simulierte Wärmezyklen zeigten, dass die Ferritbildung in der interkritischen Wärmeeinflusszone die Zugfestigkeit bei hohen Temperaturen verringern kann. Ein reines Härteprofil würde diesen Mechanismus nicht erfassen.
Risse sind nach Ort, Morphologie, Zeitpunkt und Belastung zu klassifizieren. Erstarrungsrisse entstehen im Schweißgut, wenn die letzte Flüssigkeit erstarrt; sie sind nicht automatisch Risse der Wärmeeinflusszone. Aufschmelzrisse entstehen, wenn örtliche Bestandteile an der Schmelzgrenze oder in ihrer Nähe während des Schweißens oder Wiedererwärmens teilweise flüssig werden. Wasserstoffinduzierte Rissbildung erfordert in der Regel diffusiblen Wasserstoff, ein anfälliges hartes Gefüge, Zugspannung oder Einspannung und häufig eine verzögerte Rissbildung. Lamellenrisse stehen mit einer durch die Wanddicke wirkenden Dehnung und der geringen Duktilität länglicher Einschlüsse in der Grundplatte in Verbindung, nicht mit einer allgemeinen „harten Wärmeeinflusszone“. Wiedererwärmungsrisse entstehen während einer Wärmebehandlung nach dem Schweißen oder bei einer Betriebseinwirkung in anfälligen legierten Stählen. ESDEP nennt Aufschmelzrisse in der Wärmeeinflusszone, wasserstoffinduzierte Rissbildung und Wiedererwärmungsrisse als wesentliche Schweißbarkeitsprobleme bei Baustählen.
Korrosionsbefunde erfordern eine gesonderte Untersuchung. Elektrolyt, Temperatur, Potenzial, Verunreinigungen, Zustand des kathodischen Schutzes sowie Eigenspannung oder aufgebrachte Spannung sind zu bestimmen. Ein schmales Band der Wärmeeinflusszone kann gegenüber Schweißgut und Grundwerkstoff ein anderes Phasengleichgewicht, eine andere Karbidverteilung, Härte oder Reaktion des Passivfilms aufweisen. Bei Schweißungen aus supermartensitischen nichtrostenden Stählen untersuchte die Studie von TWI aus dem Jahr 2002 die Gefüge der Wärmeeinflusszone im Zusammenhang mit Korrosion, Spannungsrisskorrosion, Sulfidspannungsrissbildung, der Wiedererwärmung durch nachfolgende Lagen und PWHT. Wärmezyklen nachfolgender Lagen können eine zuvor gebildete Wärmeeinflusszone anlassen, erneut austenitisieren oder anderweitig verändern; PWHT kann die Härte verringern und zugleich die Karbidausscheidung sowie das örtliche Korrosionsverhalten verändern.
Vom beobachteten Bereich zum belastbaren Mechanismus
Der Weg von der Beobachtung zum Mechanismus ist in expliziten Schritten zu vollziehen. Zunächst sind der Riss, der Lochfraß, das erweichte Band oder der Bruchursprung auf einem vermessenen Querschnitt zu markieren. Anschließend ist diese Position mit dem Spitzentemperatur-Teilbereich und der Härte zu korrelieren. Danach sind die Phasen mittels Lichtmikroskopie, SEM und, falls erforderlich, EBSD, Röntgenbeugung oder Transmissionselektronenmikroskopie zu bestimmen. Zur Untersuchung von Karbiden in Grade 91 und anderen kriechbeständigen Stählen können Kohlenstoffextraktionsrepliken oder analytische Verfahren erforderlich sein. Die Fraktografie sollte klären, ob es sich um Spaltbruch, Quasi-Spaltbruch, duktiles Mikrovoid-Koaleszenzversagen, interkristallinen oder umweltunterstützten Bruch handelt.
Als Nächstes sind die relevanten beitragenden Bedingungen zu prüfen. Bei einer Wasserstoffhypothese sind Trocknung der Schweißzusätze, diffusibler Wasserstoff, Vorwärmung, Zeit bis zur verzögerten Rissbildung, Einspannung und Härte zu messen oder zu dokumentieren; eine Wasserstoffbeladung oder kontrollierte Prüfungen zur verzögerten Rissbildung können einen Vergleich ermöglichen. Bei Aufschmelz- oder Erstarrungsrissen sind teilweise aufgeschmolzene Korngrenzen und segregierte Bestandteile zu untersuchen. Bei Lamellenrissen sind Einschlussmorphologie und Duktilität in Dickenrichtung zu prüfen. Bei Wiedererwärmungs- oder Rissen des Typs IV ist die thermische Belastung und Betriebsspannung zu reproduzieren und anschließend das Kriech- oder Spannungsbruchverhalten mit unbeeinflusstem Werkstoff zu vergleichen.
Schließlich ist eine Prüfung einzusetzen, die die vorgeschlagene Erklärung widerlegen könnte. Dazu können die Härtekartierung wiederholt, eine mikrochemische Analyse durchgeführt, Vergleichsproben der Betriebsumgebung ausgesetzt oder der thermische Schweißzyklus mit kontrolliertem Δt8/5 und Wiedererwärmung reproduziert werden. Ein sichtbarer Riss beweist eine Diskontinuität, nicht deren Ursache. Ein Härtemaximum beweist eine örtliche Reaktion, nicht den Versagensmodus. Eine belastbare Diagnose ist diejenige, die Werkstoffzustand, thermische Vorgeschichte, räumliches Gefüge, Belastung und Umgebung miteinander verknüpft und anschließend eine gezielte Prüfung besteht.
14. Synthese: Warum die HAZ-Metallurgie die Eigenschaften von geschweißtem Stahl bestimmt
Die HAZ als räumlich abgestuftes Material
Die Wärmeeinflusszone (HAZ) ist kein einheitlicher Materialstreifen mit einer einzigen vorhersehbaren Struktur. Sie ist der durch die Schweißwärme veränderte Bereich des Grundmetalls, ohne dass dieses aufschmilzt, und ihr Zustand verändert sich kontinuierlich mit dem Abstand von der Schmelzgrenze. Spitzentemperatur, Verweilzeit auf dieser Temperatur, Abkühlgeschwindigkeit, vorherige Mikrostruktur und Wiedererwärmung bestimmen, was jedes kleine Volumenelement erfährt. Zwei nur wenige Millimeter voneinander entfernte Stellen können daher unterschiedliche Phasen, Korngrößen und Eigenspannungen aufweisen.
Bei konventionellen Stählen unterteilt TWI die HAZ entsprechend der Spitzentemperatur und dem Abstand von der Schweißnaht in grobkörnige, feinkörnige, teilweise umgewandelte und angelassene Zonen. Der grobkörnige Bereich liegt der Schmelzgrenze am nächsten und erreicht Temperaturen, die für ein Wachstum der Austenitkörner ausreichen. Seine groben früheren Austenitkörner können die Bildung ungünstiger Umwandlungsprodukte begünstigen und die Kerbschlagzähigkeit verringern, insbesondere wenn die Abkühlung so schnell erfolgt, dass harter Bainit oder Martensit entsteht. Weiter entfernt von der Schweißnaht austenitisiert der feinkörnige Bereich bei einer niedrigeren Spitzentemperatur und entwickelt normalerweise kleinere frühere Austenitkörner. Diese Kornfeinung kann die Zähigkeit verbessern, beseitigt jedoch nicht die Auswirkungen der chemischen Zusammensetzung oder der Abkühlgeschwindigkeit.
Der interkritische oder teilweise umgewandelte Bereich wird auf eine Temperatur zwischen der unteren und der oberen kritischen Temperatur erwärmt. Nur ein Teil seiner ursprünglichen Struktur wandelt sich in Austenit um. Beim Abkühlen kann der umgewandelte Anteil härter werden als das umgebende Material, während nicht umgewandelter Ferrit oder angelassene Bestandteile eine andere Festigkeit und Duktilität beibehalten. Noch weiter von der Schweißnaht entfernt kann ein angelassener oder überangelassener Bereich eine Erweichung, eine Vergröberung der Ausscheidungen oder einen Verlust der Ausscheidungshärtung erfahren, ohne vollständig austenitisiert zu werden.
Beschreibungen von Pipeline-Stählen durch das National Institute of Standards and Technology verwenden die verwandten Begriffe grobkörnige, feinkörnige, interkritische und überangelassene Zonen. Diese Bezeichnungen helfen bei der Zuordnung thermischer Vorgeschichten, stellen jedoch keine Leistungsklassifizierungen dar. Die maßgebliche Variable ist der vollständige Wärmezyklus, insbesondere die Abkühlung durch den Umwandlungsbereich. TWI erklärt, dass die Mikrostruktur und die Härte der HAZ hauptsächlich von der Abkühlgeschwindigkeit durch diesen Bereich, der chemischen Zusammensetzung und Härtbarkeit des Stahls sowie der Größe der früheren Austenitkörner abhängen. Der praktische Parameter Δt8/5 – die zum Abkühlen von 800 °C auf 500 °C erforderliche Zeit – beschreibt diesen Teil des Zyklus bei ferritischen Stählen häufig. NIST weist darauf hin, dass Δt8/5 von Wärmeeintrag, chemischer Zusammensetzung, Abstand von der Schweißnaht und Wanddicke abhängt. Der Parameter ist ein nützlicher Kennwert, jedoch kein universeller Ersatz für die Messung des Wärmezyklus.
Zielkonflikte zwischen Festigkeit, Zähigkeit, Duktilität und Korrosionsbeständigkeit
Eine Schweißverbindung kann eine Anforderung an die Zugfestigkeit erfüllen und dennoch eine HAZ enthalten, die das Versagen bestimmt. Eine schnelle Abkühlung kann durch martensitische oder harte bainitische Strukturen eine hohe Härte erzeugen. Dadurch steigt zwar die örtliche Festigkeit, zugleich aber auch die Anfälligkeit für wasserstoffinduzierte Rissbildung, wenn diffusibler Wasserstoff und eine hohe Einspannung vorhanden sind. Eine langsamere Abkühlung kann die Härte und das Risiko der Wasserstoffrissbildung verringern; ein übermäßiger Wärmeeintrag oder eine verlängerte Einwirkung hoher Temperaturen kann jedoch die Körner vergrößern, die HAZ erweichen oder die Zähigkeit vermindern. Vorwärmen verändert den Abkühlzyklus, gewährleistet jedoch für sich allein keine sichere Mikrostruktur.
Festigkeit und Zähigkeit stehen auch über Korngröße und Umwandlungsprodukte in Konkurrenz. Feine Körner sorgen im Allgemeinen für eine bessere Beständigkeit gegen Sprödbruch, während grobe Körner die Übergangstemperatur vom duktilen zum spröden Bruch erhöhen können. Eine weiche interkritische oder überangelassene Zone kann durch eine höhere örtliche Duktilität Verformung aufnehmen, unter Zugbelastung oder zyklischer Verformung jedoch zum schwächsten Querschnitt werden. Bei kriechbeständigen Stählen ist das Problem ausgeprägter, da geringe Veränderungen der Ausscheidungsverteilung und der Unterkornstruktur die Langzeitfestigkeit bestimmen können.
Grade 91 verdeutlicht, warum eine allgemeine Aussage wie „die HAZ ist härter“ unzureichend ist. Die Tagungsbeiträge von ASM International und EPRI aus dem Jahr 2016 identifizieren Rissbildung des Typs IV in der HAZ des Grundmetalls, insbesondere in feinkörnigen und interkritischen Bereichen. Simulierte Wärmezyklen zeigten, dass die Ferritbildung in der interkritischen HAZ die Zugfestigkeit bei hohen Temperaturen verringern kann. Der Versagensort hängt daher nicht einfach von der heißesten Zone ab, sondern von einer bestimmten Kombination aus teilweiser Umwandlung, geschwächter Kriechstruktur, Spannung und Betriebstemperatur.
Auch die Rissmechanismen müssen voneinander unterschieden werden. ESDEP führt Verflüssigungsrissbildung in der HAZ, wasserstoffinduzierte Rissbildung und Wiedererwärmungsrissbildung als wesentliche Schweißbarkeitsprobleme bei Baustählen auf. Erstarrungsrisse entstehen im Schweißgut während dessen Erstarrung, obwohl die angrenzende Verflüssigung in der HAZ niedrigschmelzende Bestandteile oder ausscheidungsreiche Korngrenzen betreffen kann. Lamellenrisse entstehen hauptsächlich durch Spannungen in Dickenrichtung in einer anfälligen Platte mit länglichen Einschlüssen; sie sind nicht mit Wasserstoffrissen gleichzusetzen. Wiedererwärmungsrisse entstehen während des Spannungsarmglühens oder im Betrieb, wenn anfällige Mikrostrukturen und Eigenspannungen zusammenwirken. Wird jede Unregelmäßigkeit in einer Schweißnaht als „HAZ-Riss“ bezeichnet, wird die erforderliche Vermeidungsmethode verschleiert.
Die Korrosion fügt eine weitere Ebene hinzu. Umwandlungen in der HAZ können örtliche galvanische Unterschiede, chromverarmte oder durch Ausscheidungen beeinflusste Bereiche, Härtegradienten und örtliche Zug-Eigenspannungen erzeugen. Bei Schweißnähten aus supermartensitischem nichtrostendem Stahl untersuchte die Studie von TWI aus dem Jahr 2002 HAZ-Mikrostrukturen im Zusammenhang mit Korrosion, Spannungsrisskorrosion, Sulfid-Spannungsrisskorrosion, der Wiedererwärmung durch nachfolgende Schweißlagen und der Wärmebehandlung nach dem Schweißen (PWHT). Eine nachfolgende Schweißlage kann einen Bereich anlassen, während sie einen anderen erneut auf interkritische Temperaturen erwärmt. PWHT kann Eigenspannungen verringern und harte Bestandteile anlassen, zugleich jedoch die Ausscheidung und das Korrosionsverhalten verändern. Die Betriebsumgebung – Chloride, saure Produktionsflüssigkeit, Wasserstoff, Temperatur und angelegte Spannung – bestimmt, welche Schwachstelle entscheidend wird.
Fragen, die eine fundierte HAZ-Bewertung beantworten muss
Eine belastbare Bewertung beginnt mit dem tatsächlichen Schweißverfahren und nicht mit einer allgemeinen Angabe zur Breite der HAZ. EN 1011-2 behandelt das Lichtbogenschweißen ferritischer Stähle, ausgenommen ferritische nichtrostende Stähle, und enthält Hinweise zu Wärmeeintrag, Vorwärmen und Wasserstoffkontrolle. ISO 13916:2025 legt die Messung der Vorwärm-, Zwischenlagen- und Vorwärmerhaltungstemperaturen beim Schmelzschweißen fest; die Messung der PWHT-Temperatur ist nicht eingeschlossen. Diese Abgrenzungen sind relevant, weil die dokumentierte Temperaturkontrolle und die tatsächlich durchgeführte PWHT getrennte Nachweise darstellen.
Metallografische Untersuchungen sollten die Schmelzgrenze lokalisieren und jede thermische Teilzone, die Korngröße und das Umwandlungsprodukt bestimmen. Härteverläufe sollten das Schweißgut, die grobkörnigen und feinkörnigen Bereiche, die interkritischen sowie die überangelassenen Bereiche queren, anstatt nur einen einzigen HAZ-Wert anzugeben. Die Zähigkeitsprüfung muss den maßgeblichen Ort und die Betriebstemperatur abbilden, während Zug-, Kriech- oder Biegeprüfungen weiche Zonen und anisotrope Platteneigenschaften berücksichtigen sollten. Abschätzungen des Wärmezyklus sollten die Annahmen zu Wärmeeintrag, Dicke, chemischer Zusammensetzung, Einspannung und Δt8/5 angeben.
Das abschließende Urteil muss die Struktur mit dem Versagensmechanismus und der Umgebung verknüpfen. Es sollte folgende Fragen stellen:
- Welche HAZ-Zone wird bewertet, und wo befindet sie sich im Verhältnis zur Schmelzgrenze?
- Welche Umwandlung fand während des ersten Wärmezyklus und während der Wiedererwärmung statt?
- Deutet das Härteprofil auf Martensit, Bainit, Anlassen, Erweichung oder eine örtliche Inkompatibilität hin?
- Ist die Zähigkeit bei der festgelegten Betriebstemperatur und Belastungsgeschwindigkeit ausreichend?
- Welcher Rissmechanismus ist plausibel: wasserstoffinduzierte Rissbildung, Verflüssigungsrissbildung, Erstarrungsrissbildung, Lamellenrissbildung, Wiedererwärmungsrissbildung oder Rissbildung des Typs IV?
- Welche Einwirkung durch Korrosion, Wasserstoff, Chloride oder Sulfide wird auf die HAZ einwirken?
- Welche anwendbare Norm, welche Verfahrensprüfung und welche Messmethode sind für die Annahme maßgeblich?
Das Verhalten der HAZ ist das gemeinsame Ergebnis von Zusammensetzung, vorheriger Mikrostruktur, Wärmezyklus, Einspannung, Wiedererwärmung und Betriebsumgebung. Keine einzelne HAZ-Bezeichnung sagt die Eigenschaften von geschweißtem Stahl voraus.
Quellen
- [1] Grade 91 Type IV cracking and simulated HAZ thermal cycles. ASM International and EPRI proceedings, 2016. https://www.asminternational.org/
- [2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI study, 2002. https://www.twi-global.com/