




1. ما هي المنطقة المتأثرة بالحرارة وما ليست عليه
التعريف بالنسبة إلى منطقة الانصهار والمعدن الأساسي غير المتأثر
المنطقة المتأثرة بالحرارة (HAZ) هي الجزء من المعدن الأساسي الذي تغيّرت بنيته المجهرية أو خواصه أو كلاهما بفعل حرارة اللحام، من دون أن ينصهر. وتقع بين حدّ الانصهار والمعدن الأساسي غير المتأثر. أما منطقة الانصهار فهي مختلفة؛ إذ إنها معدن اللحام الذي أصبح سائلاً، واختلط بأي مادة أصل منصهرة، ثم تصلّب. وتتحكم في بنيتها أساساً ظروف التصلّب، والتخفيف، وتركيب معدن اللحام، والتبريد اللاحق.
ذلك الحدّ هو حدّ ميتالورجي، وليس مجرد حدّ بصري. فقد يكشف التخليل عن خط انصهار، لكن المنطقة المتأثرة بالحرارة تمتد إلى ما بعده لأن الحرارة تنتقل إلى الصفيحة أو الأنبوب أو الوصلة. وقد تكون درجة حرارة المعدن الواقع مباشرة خارج حدّ الانصهار قد تجاوزت المجال الحرج الأعلى، فتحوّل بالكامل إلى الأوستنيت قبل أن يبرد. وعلى مسافة أبعد، قد تكون درجة الحرارة القصوى مرتفعة بما يكفي فقط لتنقية الحبيبات الموجودة، أو لتحويل البنية جزئياً، أو لمراجعة المارتنسيت، أو للتسبب في ت粗ّن الكربيدات. أما على مسافة أبعد من ذلك، فقد تكون درجة الحرارة منخفضة للغاية بحيث لا تُحدث تغيراً قابلاً للقياس.

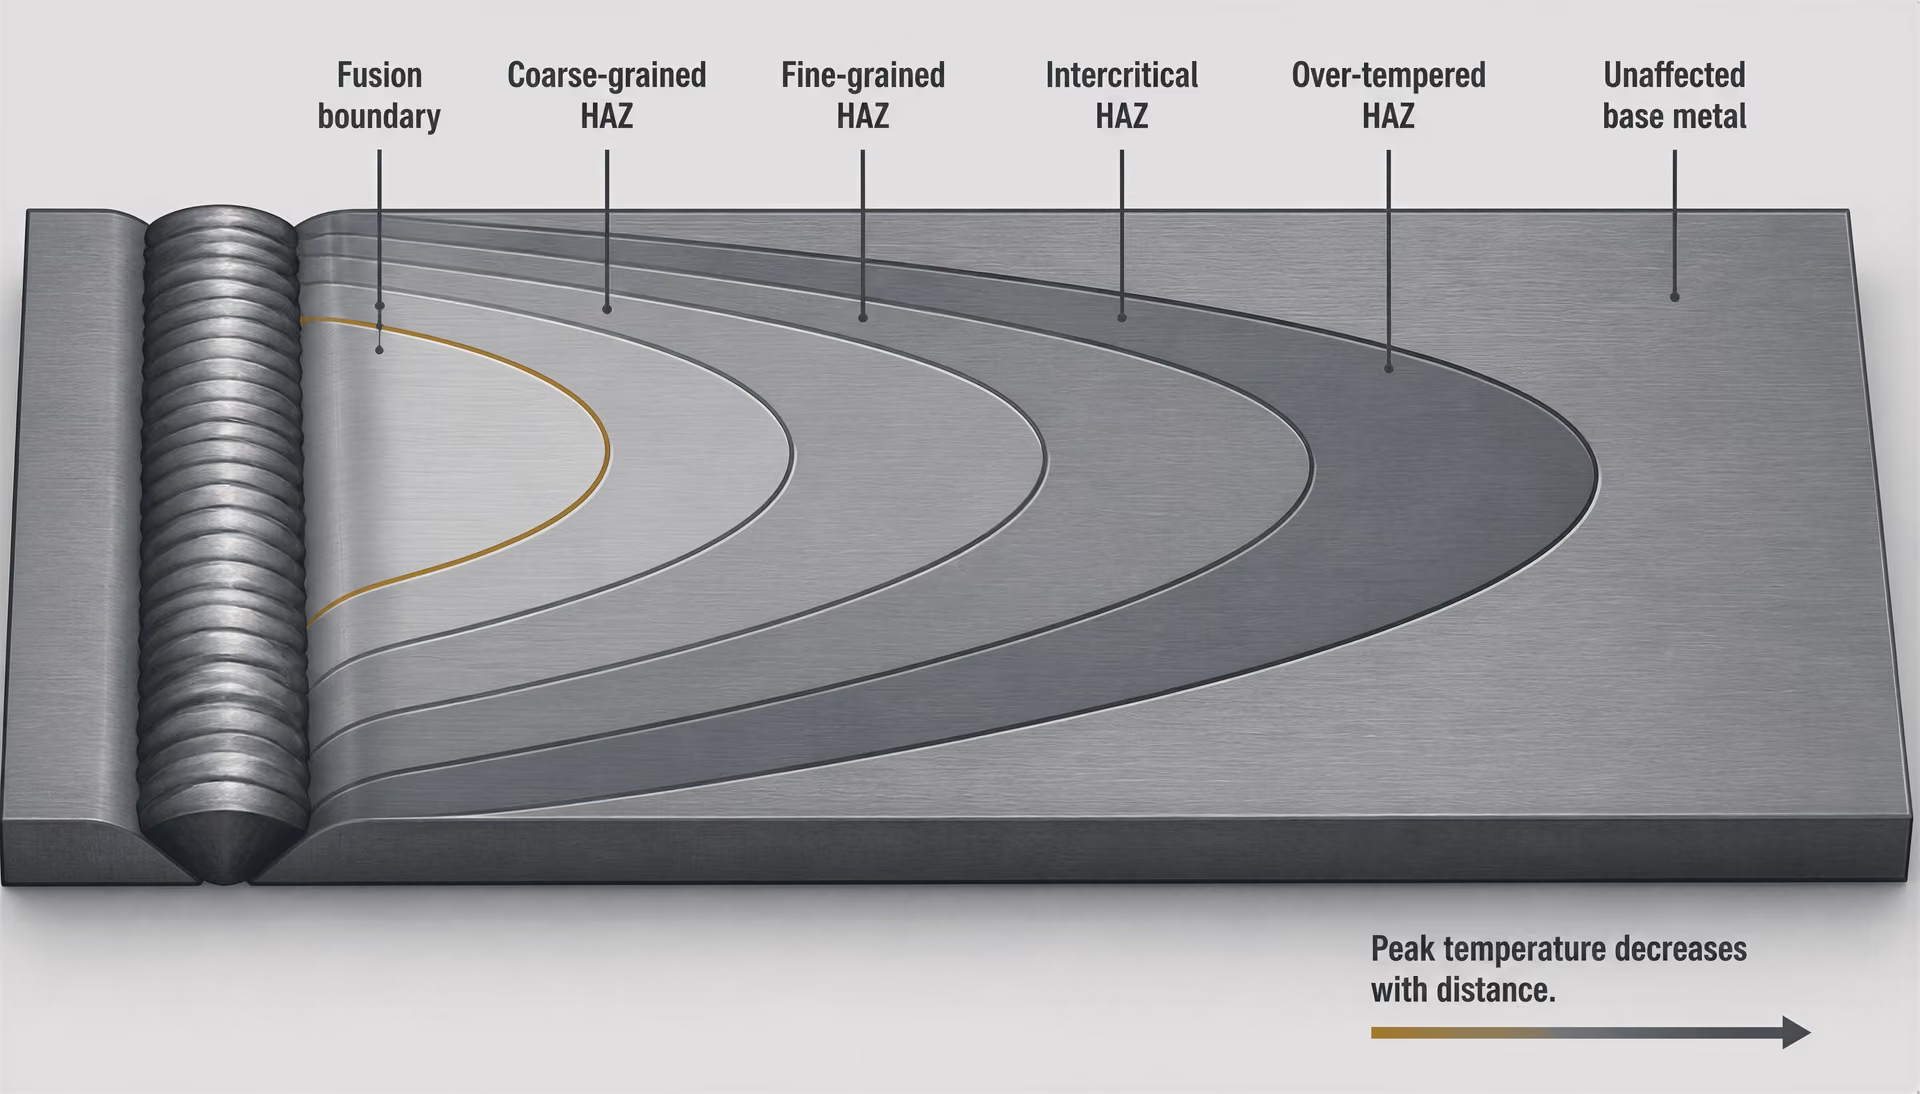
وعليه، فالمنطقة المتأثرة بالحرارة ليست معدن لحام، وليست مادة أصل غير متأثرة. إنها مادة أصل تغيّرت حرارياً في موضعها الأصلي. ويظل تركيبها الكيميائي عموماً هو تركيب الفولاذ الأساسي، وإن كان الانصهار الموضعي أو الانفصال أو الأكسدة أو هجرة الكربون أو التفاعل مع طلاء ما قد يعقّد هذا الوصف بالقرب من حدّ الانصهار.
متغيرات الدورة الحرارية
- درجة الحرارة القصوى
- تحدد ما إذا كان يمكن أن يحدث الانصهار أو الأَوْسَتَنة الكاملة أو التحول الجزئي أو المراجعة الحرارية.
- معدل التسخين
- يغيّر الزمن المتاح للانتشار، وإذابة الكربيدات، وتكوّن الأوستنيت.
- معدل التبريد
- يتحكم في التنافس بين تكوّن الفيريت والبرليت والباينيت والمارتنسيت.
- تاريخ إعادة التسخين
- يضيف المراجعة الحرارية أو التنقية أو إعادة الأَوْسَتَنة الجزئية أو فرط المراجعة الحرارية أثناء التمريرات اللاحقة.
لماذا تُعدّ المنطقة المتأثرة بالحرارة خريطة للتاريخ الحراري وليست مادة واحدة
| مصطلحات معهد اللحام | مصطلحات المعهد الوطني للمعايير والتكنولوجيا الخاصة بفولاذ خطوط الأنابيب | التعرض الحراري المحدِّد |
|---|---|---|
| متخشّنة الحبيبات | خشنة الحبيبات | فوق Ac3 مع نمو كبير في حبيبات الأوستنيت |
| مكرَّرة الحبيبات | ناعمة الحبيبات | فوق Ac3 من دون الدرجة نفسها من نمو الحبيبات |
| متحولة جزئياً أو بين حرجة | بين حرجة | بين Ac1 وAc3؛ أَوْسَتَنة جزئية |
| مُراجَعة حرارياً | مفرطة المراجعة الحرارية | تحت Ac1؛ تليين أو تخشّن الرواسب والكربيدات |
غالباً ما يُظهر الرسم التخطيطي الشائع المنطقة المتأثرة بالحرارة على هيئة شريط ضيق ومتجانس بجوار اللحام. ويفيد هذا التمثيل في تحديد موضعها، لكنه قد يكون مضللاً بوصفه شرحاً لميتالورجيتها. إذ يسجّل كل موضع في المنطقة المتأثرة بالحرارة دورة مختلفة من درجة الحرارة والزمن. وتحدد درجة الحرارة القصوى، والزمن المستغرق عند درجة حرارة مرتفعة، ومعدل التسخين، ومعدل التبريد، وعدد الدورات الحرارية، التفاعلات التي يمكن أن تحدث.
يصف TWI مناطق المنطقة المتأثرة بالحرارة في الفولاذ التقليدي بأنها مناطق خشنة الحبيبات، ومنقّاة الحبيبات، ومتحولة جزئياً، ومراجَعة، ويصنّفها وفقاً لدرجة الحرارة القصوى والمسافة من اللحام. ويستخدم تصنيف لفولاذ خطوط الأنابيب في تقرير صادر عن National Institute of Standards and Technology مصطلحات وثيقة الصلة، هي: خشن الحبيبات، ودقيق الحبيبات، وبين حرجية، ومفرط المراجعة. وهذه ليست سبائك منفصلة ترسّبت في طبقات، بل تدرجات داخل الفولاذ الأصلي نفسه.
في المنطقة المتأثرة بالحرارة الخشنة الحبيبات، تكون درجة الحرارة القصوى مرتفعة بما يكفي لنمو حبيبات الأوستنيت بدرجة كبيرة. وعند التبريد، يمكن لتلك الحبيبات الكبيرة السابقة للأوستنيت أن تنتج بنية تحوّل خشنة ذات مقاومة منخفضة للكسر بالانشطار، تبعاً للتركيب وظروف التبريد. أما المنطقة المتأثرة بالحرارة المنقّاة الحبيبات، أو دقيقة الحبيبات، فتصل إلى الأوستنيت، ولكن عند درجة حرارة قصوى أقل أو خلال زمن فعّال أقصر؛ إذ تحدث إعادة التبلور أو تكوّن الأوستنيت من دون الدرجة نفسها من نمو الحبيبات.
تعتمد البنية المجهرية والصلادة في المنطقة المتأثرة بالحرارة للفولاذ الفيري أساساً على معدل التبريد عبر نطاق التحول، وتركيب الفولاذ وقابليته للتقسية، وحجم حبيبات الأوستنيت السابق. Strong evidence
وتصل المنطقة المتأثرة بالحرارة المتحولة جزئياً، أو البين حرجة، إلى درجة حرارة تقع بين درجتي التحول الحرجتين الدنيا والعليا. ولا يتحول إلى أوستنيت سوى جزء من البنية الأصلية. وأثناء التبريد، قد يُكوّن ذلك الأوستنيت فريتاً جديداً أو بينيتاً أو مارتنسيت، بينما تحتفظ المناطق غير المتحولة بحالتها السابقة، وقد تعدّلها. وفي منطقة المراجعة أو المراجعة المفرطة، تظل درجة الحرارة القصوى أدنى من الأوستنة الكاملة، لكنها تكون مرتفعة بما يكفي لتليين أو تكبير رواسب التقوية والكربيدات. وتكتسب هذه المنطقة أهمية خاصة في الفولاذ المقسّى والمراجَع والسبائك المقاومة للزحف.
المتغير المهم ليس درجة الحرارة القصوى وحدها. ويذكر TWI أن البنية المجهرية والصلادة في المنطقة المتأثرة بالحرارة للفولاذ الفريتي تعتمد أساساً على معدل التبريد عبر مجال التحول، وتركيب الفولاذ وقابليته للتقسية، وحجم حبيبات الأوستنيت السابقة. فقد يُكوّن فولاذ منخفض السبيكة، يحتوي على قدر كافٍ من الكربون ويتمتع بقابلية تقسية مناسبة، بينيتاً صلباً أو مارتنسيت أثناء التبريد السريع، في حين قد يُكوّن فولاذ ذو قابلية تقسية أقل فريتاً وبرليتاً تحت الدورة الحرارية نفسها. لم تتغير الدرجة الاسمية، لكن البنية والخواص الموضعيّة قد تغيرتا.
Δt8/5 الزمن المنقضي اللازم لتبريد موضع في مجموعة اللحام من 800 °C إلى 500 °C؛ وهو واصف مفيد لنطاق التحول، لكنه لا يمثل تاريخاً حرارياً كاملاً.
ولهذا السبب، لا يمكن تحديد صلادة المنطقة المتأثرة بالحرارة ومتانتها وإجهادها المتبقي وقابليتها للتشقق استناداً إلى تعيين درجة واحدة فقط. فتيار اللحام، وجهد القوس، وسرعة الحركة، وهندسة الوصلة، وسماكة الصفيحة، والتسخين المسبق، ودرجة الحرارة بين الممرات، والتقييد، وتسلسل اللحام متعدد الممرات، كلها تغيّر الدورة الحرارية. ويقدم EN 1011-2 إرشادات للحام القوسي للفولاذ الفريتي، مع استثناء الفولاذ غير القابل للصدأ الفريتي، لأن هذه المتغيرات يجب ضبطها بالارتباط بتركيب الفولاذ وقابليته للحام، لا التعامل معها على أنها إعدادات عرضية.
غالباً ما يُوصف التبريد بواسطة Δt8/5، أي الزمن اللازم لكي يبرد موضع ما من 800 °C إلى 500 °C. ويُعد هذا الفاصل مقياساً عملياً لكثير من أنواع الفولاذ الفريتي، لأنه يشمل جزءاً رئيسياً من مجال تحول الأوستنيت إلى فريت أو بينيت أو مارتنسيت. ويربط تقرير NIST الخاص بخطوط الأنابيب قيمة Δt8/5 بإدخال الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسماكة الجدار. وهو واصف مفيد، لكنه ليس بطاقة تعريف كاملة للمنطقة المتأثرة بالحرارة؛ فقد تكون لنقطتين قيم متشابهة من Δt8/5، ومع ذلك تختلفان في درجة الحرارة القصوى، أو حجم حبيبات الأوستنيت السابقة، أو عدد دورات إعادة التسخين.
كيف تحدد درجة الحرارة القصوى والمسافة من اللحام المناطق المختلفة
| متغير الإجراء | التأثير الحراري المعتاد | النتيجة المحتملة في المنطقة المتأثرة بالحرارة |
|---|---|---|
| مدخل حراري أعلى | مجال حراري أوسع وتعرض أطول | نمو أكبر للحبيبات وزمن تبريد أطول |
| التسخين المسبق | درجة حرارة ابتدائية أعلى وتدرج حراري أقل | عادةً زمن تبريد أطول وتخلص أكبر من الهيدروجين |
| سماكة أكبر | انتقال حراري ثلاثي الأبعاد مختلف | تغير استجابة التبريد مقارنة بالمادة الرقيقة |
| تسلسل اللحام متعدد التمريرات | دورات حرارية إضافية متداخلة | مراجعة حرارية أو تنقية أو إعادة أَوْسَتَنة جزئية أو فرط مراجعة حرارية |
تنخفض درجة الحرارة مع المسافة من مصدر الحرارة، لكن هذا الانخفاض ليس فورياً ولا متجانساً تماماً. ويحدد حدّ الانصهار الموضع الذي بلغت فيه درجة الحرارة القصوى المحلية درجة حرارة السيولة. وخارجه مباشرة، تظل درجة الحرارة القصوى مرتفعة بما يكفي لإنشاء المنطقة المتأثرة بالحرارة الخشنة الحبيبات. ومع الانتقال إلى الخارج، تمر درجات الحرارة القصوى عبر مجالي تنقية الحبيبات والتحول البين حرج، ثم تصل إلى مجال المراجعة قبل أن تصبح منخفضة للغاية بحيث لا تغيّر الفولاذ بصورة قابلة للكشف.
آليات الفشل حسب الموقع
- التشقق الناجم عن الهيدروجين يصيب عادةً المنطقة المتأثرة بالحرارة الصلبة والقابلة للتشقق عند وجود هيدروجين قابل للانتشار وإجهاد شد.
- تشقق التميع يتكون في حدود حبيبات المنطقة المتأثرة بالحرارة المنصهرة موضعياً أو في المناطق المنفصلة كيميائياً.
- تشقق التصلب يتكون أساساً في معدن اللحام المتصلب، وليس في المنطقة المتأثرة بالحرارة غير المنصهرة.
- التمزق الصفائحي يرتبط بالانفعال عبر السماكة وبالصفائح الحساسة للشوائب غير المعدنية.
- تشقق إعادة التسخين يتطور أثناء التسخين اللاحق أو الخدمة عند درجات الحرارة المرتفعة في السبائك القابلة للتشقق.
تتحرك هذه الحدود عند تغيير إجراء اللحام. فإدخال الحرارة الأعلى يوسّع المجال الحراري عموماً ويطيل الزمن المتاح لنمو الحبيبات والتحول. ويرفع التسخين المسبق درجة حرارة البدء، ويزيد عادةً زمن التبريد. كما يبدد المقطع السميك الحرارة بطريقة مختلفة عن المقطع الرقيق. وقد يعيد الممر اللاحق تسخين منطقة متأثرة بالحرارة سابقة، فينتج منطقة جديدة دقيقة الحبيبات أو بين حرجة داخل الدورة الحرارية الأولى أو بمحاذاتها. ثم يمكن للمعالجة الحرارية بعد اللحام (PWHT) أن تراجع المارتنسيت، وتخفف الإجهاد، وتغيّر الرواسب في عدة مناطق في آن واحد.
وقد تكون العواقب شديدة من دون أن تكون متجانسة. فالفولاذ Grade 91، وهو سبيكة مارتنسيتية مقاومة للزحف، قابل للتشقق من النوع IV في المنطقة المتأثرة بالحرارة من المعدن الأساسي، ولا سيما في المناطق دقيقة الحبيبات والبين حرجة. وقد أبلغت ASM International وEPRI عن هذه القابلية في عام 2016؛ كما أظهرت الدورات الحرارية المحاكاة أن تكوّن الفريت في المنطقة المتأثرة بالحرارة البين حرجة يمكن أن يقلل مقاومة الشد عند درجات الحرارة المرتفعة. ولذلك، فالموضع القابل للتضرر ليس ببساطة «اللحام»، بل جزء متحوّل محدد من مادة الأصل.[2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI. TWI study, 2002.
كما تتحكم ميتالورجيا المنطقة المتأثرة بالحرارة في أشكال تدهور أخرى غير الكسر. فالتشقق الناجم عن الهيدروجين، وتشقق التسييل، والتمزق الصفائحي، وتشقق إعادة التسخين، لها أسباب ومواضع مختلفة؛ أما تشقق التصلب فيرتبط أساساً بمنطقة الانصهار المتصلبة، وليس بالمنطقة المتأثرة بالحرارة تلقائياً. ويحدد ESDEP تشقق التسييل في المنطقة المتأثرة بالحرارة، والتشقق الناجم عن الهيدروجين، وتشقق إعادة التسخين، ضمن مشكلات قابلية اللحام الرئيسية في الفولاذ الإنشائي. وإن تسمية كل عيب لحام بأنه «تشقق في المنطقة المتأثرة بالحرارة» تحجب الآلية الفعلية.
ويتبع سلوك التآكل المنطق المكاني نفسه. فقد بحثت دراسة أجراها TWI عام 2002 على لحامات الفولاذ غير القابل للصدأ فائق المارتنسيت في البنى المجهرية للمنطقة المتأثرة بالحرارة وعلاقتها بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الناتج عن إجهاد الكبريتيد، وإعادة التسخين بواسطة الممرات اللاحقة، والمعالجة الحرارية بعد اللحام (PWHT). وقد تجعل المراجعة الموضعية، والمارتنسيت الجديد، وتغيرات الرواسب، والتأثيرات التركيبية، المناطق المتجاورة من المنطقة المتأثرة بالحرارة تستجيب بصورة مختلفة أثناء الخدمة. ويحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، ودرجات الحرارة بين الممرات، والحفاظ على التسخين المسبق أثناء اللحام بالانصهار، لكنه يستثني قياس درجة حرارة المعالجة الحرارية بعد اللحام (PWHT). ويكتسب هذا التمييز أهمية لأن كلاً من اللحام وإعادة التسخين اللاحقة يسهمان في خريطة التاريخ الحراري للمنطقة المتأثرة بالحرارة.
2. الدورات الحرارية: درجة الحرارة القصوى، ومعدل التسخين، وزمن التبريد
يمثل التاريخ الحراري المبدأَ التنظيمي لمعدنية منطقة التأثر الحراري (HAZ). فاللحام لا يعرّض كل المعدن الأساسي المجاور لدرجة حرارة واحدة طوال مدة واحدة. إذ يتبع كل موضع دورةً خاصة به: تسخين سريع، ودرجة حرارة قصوى، وفترة فوق درجات حرارة التحول الحرجة، ثم تبريد بمعدل يتغير باستمرار مع الزمن. ولذلك فإن منطقة التأثر الحراري هي منطقة متدرجة مكانياً، وليست شريطاً متجانساً. ويعتمد تركيبها الموضعي على التأثيرات المشتركة لدرجة الحرارة القصوى، ومعدل التسخين، ومعدل التبريد، وكيمياء الفولاذ، وحجم حبيبات الأوستنيت السابقة، والتقييد، وإعادة التسخين اللاحقة.
بالنسبة إلى أنواع الفولاذ التقليدية، يصف TWI مناطقَ خشنة الحبيبات، ومكررة الحبيبات، ومتحولة جزئياً أو بين حرجة، ومراجَعة، وفقاً لدرجة الحرارة القصوى والمسافة من اللحام. ويستخدم تقرير NIST عن فولاذ خطوط الأنابيب تسميات ذات صلة، هي: مناطق خشنة الحبيبات، وناعمة الحبيبات، وبين حرجة، ومفرطة المراجعة. وهذه الحدود أوصاف معدنية، وليست مسافات ثابتة تنطبق على كل لحام. فأي تغير في طاقة القوس، أو هندسة الوصلة، أو سُمك الصفيحة، أو سرعة الحركة، يؤدي إلى إزاحتها.
تدرجات درجة الحرارة القصوى عبر منطقة التأثر الحراري
تحدث أعلى درجة حرارة قصوى مباشرة خارج حد الانصهار. ففي منطقة التأثر الحراري الخشنة الحبيبات، يصل المعدن إلى درجة حرارة مرتفعة بما يكفي لتكوين الأوستنيت وتعزيز نمو حبيبات الأوستنيت بدرجة كبيرة قبل التحول أثناء التبريد. ويمكن لبنية حبيبات الأوستنيت السابقة الخشنة أن تغير النواتج المتكونة أثناء التبريد، وأن تخفض المتانة الموضعية، حتى عندما يستوفي معدن اللحام نفسه متطلباته المحددة.
وبعيداً عن حد الانصهار، تنخفض درجة الحرارة القصوى. إذ تُسخّن منطقة التأثر الحراري المكررة الحبيبات إلى ما فوق نطاق تحول الأوستنيت، ولكن ليس للمدة نفسها أو عند درجة الحرارة نفسها التي تتعرض لها المنطقة الخشنة الحبيبات، ولذلك تبقى حبيبات الأوستنيت المعاد تبلورها أصغر حجماً. وفي منطقة التأثر الحراري بين الحرجة، يتحول جزء فقط من البنية الأصلية من الفيريت-البيرليت، أو البينايت، أو البنية المراجَعة، إلى أوستنيت. وتجاور المناطق غير المتحولة الأوستنيتَ المتكون حديثاً، ثم تكتسب مكونات مختلفة أثناء التبريد. وعلى مسافة أبعد، قد تظل درجة الحرارة القصوى أدنى من درجة حرارة التحول الحرجة الدنيا. وعندئذ يتعرض المعدن للمراجعة أو المراجعة المفرطة بدلاً من التحول، مما قد يخفض الصلادة والمقاومة في أنواع الفولاذ المقسّى والمراجَع.
ويمثل تدرج درجة الحرارة أيضاً تدرجاً زمنياً. فالموضع القريب من حد الانصهار يبلغ درجة قصوى أعلى بسرعة، وقد يظل فوق درجات بدء الأوستنيت أو اكتماله مدة أطول من موضع أبعد. ويكتسب معدل التسخين أهمية لأن حركية التحول لا تحددها درجة الحرارة القصوى وحدها. فقد يؤدي التسخين السريع إلى تأخير التفاعلات المضبوطة بالانتشار، وإلى تغيير كمية المادة التي تتحول أثناء التعرض القصير. أما الدورة الأبطأ فتتيح لإعادة توزيع الكربون، وانحلال الكربيدات، ونمو الحبيبات أن تتقدم بدرجة أكبر.
ولهذا السبب قد تتكون بنيات مجهرية مختلفة في موضعين لهما درجات حرارة قصوى متشابهة. ويذكر TWI أن البنية المجهرية والصلادة في منطقة التأثر الحراري تعتمدان أساساً على معدل التبريد عبر نطاق التحول، وتركيب الفولاذ وقابليته للتقسية، وحجم حبيبات الأوستنيت السابقة. وقد ترتفع الصلادة حيث يؤدي التبريد السريع إلى تكوين المارتنسيت أو البينايت الصلد، بينما قد تنخفض المتانة بسبب الحبيبات الخشنة، أو المكونات الهشة، أو الإثراء الموضعي بالكربون. وعلى العكس، قد تنتج الدورة البطيئة بنيات أكثر ليونة من الفيريت-البيرليت أو البنى المراجَعة، إلا أن التليين المفرط قد ينشئ قيمة دنيا للمقاومة بجوار مناطق أكثر صلادة.
معنى Δt8/5 وحدوده
يشير الرمز Δt8/5، الذي يُكتب غالباً Δt8/5 أو t8/5، إلى زمن التبريد المنقضي بين 800 °C و500 °C. وهو معامل عملي في اللحام، لأن هذا المجال يتداخل عادةً مع تفاعلات مهمة لتحلل الأوستنيت في أنواع الفولاذ الفيريتي. ويدل Δt8/5 القصير عموماً على تبريد سريع، ويزيد احتمال تكوّن نواتج مارتنسيتية أو بينايتية صلدة في التركيب القابل لذلك. أما Δt8/5 الطويل فيتيح عموماً حدوث تحول انتشاري أكبر، ويميل إلى تكوين بنيات أكثر ليونة من الفيريت أو البينايت. ومع ذلك، تظل النتيجة الفعلية معتمدة على نوع الفولاذ.
ويربط تقرير NIST عن فولاذ خطوط الأنابيب Δt8/5 تحديداً بمدخل الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسُمك الجدار. وهذه العلاقة محورية: إذ يغير مدخل الحرارة المجال الحراري، ويغير التركيب الكيميائي حركية التحول، وتغير المسافة درجة الحرارة القصوى الموضعية وتدفق الحرارة، بينما يغير سُمك الجدار المسارات المتاحة لخروج الحرارة من الوصلة. فقد يستخلص مقطع أكثر سُمكاً الحرارة بطريقة مختلفة عن صفيحة رقيقة، كما يمكن لوصلة مقيدة، أو لترتيب لوح الإسناد، أو لخرزة لحام مجاورة أن يغير الشروط الحدية الحرارية.
ولا يمثل Δt8/5 التاريخ الحراري الكامل. فهو يختزل منحنى التبريد في فترة زمنية واحدة، ولا يقدم معلومات كافية عن معدل التسخين، أو درجة الحرارة القصوى الدقيقة، أو الزمن فوق درجة اكتمال الأوستنيت، أو التبريد قبل الوصول إلى 800 °C. وقد تتساوى دورتان في Δt8/5 مع اختلافهما في درجات الحرارة القصوى وأحجام حبيبات الأوستنيت السابقة. ومن ثم يمكن أن تنتجا كسوراً مختلفة من المارتنسيت أو البينايت أو الفيريت أو البيرليت. كما أن لهذا المعامل دلالة محدودة في المناطق التي لا تبلغ الأوستنتة قط، وفي بعض أنواع الفولاذ غير القابل للصدأ التي تختلف تحوّلاتها عن تحولات فولاذ الكربون-المنغنيز، وفي المناطق التي أعيد تسخينها وتغيرت بنيتها السابقة بالفعل.
ولهذا السبب، ينبغي استخدام Δt8/5 دعماً للفحص المعدني، ورسم خرائط الصلادة، ومحاكاة مناسبة للتحول المستمر عند التبريد أو محاكاة حرارية للحام، لا بديلاً عنها. فهو متغير للتحكم، وليس متنبئاً عالمياً بالبنية المجهرية.
مدخل الحرارة، وسُمك الصفيحة، والتقييد، وإعادة التسخين أثناء اللحام متعدد الممرات
يُحسب مدخل الحرارة الاسمي عادةً من تيار اللحام، والجهد، وسرعة الحركة، مع تطبيق معامل كفاءة عند الاقتضاء. وهو يصف الطاقة المزودة لكل وحدة طول، لكنه لا يحدد بصورة فريدة دورة منطقة التأثر الحراري الموضعية. فقد تولد القيمة الاسمية نفسها مجالات حرارية مختلفة في وصلة سميكة مقيدة، أو صفيحة رقيقة، أو أنبوب ذي مصرف حراري كبير، أو وصلة مُسخنة مسبقاً. كما تؤثر هيئة الخرزة، وكفاءة القوس، ودرجة الحرارة بين الممرات، وتجهيز الوصلة، وانتقال الحرارة إلى الملازم أو لوح الإسناد.
ويغير التركيب الكيميائي الاستجابة لدورة معينة. فالمكافئ الكربوني، والإضافات السبائكية، وقابلية التقسية، تحدد مدى سهولة تحول الأوستنيت إلى مارتنسيت أو بينايت أثناء التبريد. وقد يُكوّن فولاذ منخفض السبائك له قيمة Δt8/5 مقاسة مساوية لقيمة فولاذ أقل قابلية للتقسية منطقةَ تأثر حراري أكثر صلادة. كما أن التعرض الحراري السابق مهم أيضاً. فالمارتنسيت المراجَع، والفيريت-البيرليت المُطبَّع، وفولاذ خطوط الأنابيب البينايتِي، لا تبدأ دورة جديدة من الحالة البنيوية المجهرية نفسها.
يغير سُمك الصفيحة أو الجدار تدفق الحرارة في ثلاثة أبعاد. فقد تفقد المادة الرقيقة الحرارة بسرعة عبر أسطحها، في حين يخزن المقطع السميك كمية أكبر من الحرارة وقد يبرد بطريقة مختلفة مع تقدم اللحام. ويخفض التسخين المسبق تدرج درجة الحرارة ويطيل زمن التبريد عادةً. ولا يغير التقييد درجة الحرارة فحسب، بل يرفع أيضاً الإجهادات المفروضة أثناء انكماش منطقة التأثر الحراري وأثناء انتشار الهيدروجين عبر منطقة صلدة يُحتمل أن تكون هشة. ولذلك يختلف التشقق المستحث بالهيدروجين عن تشقق التصلب في معدن اللحام، والتمزق الصفائحي المرتبط بالانفعال عبر السُمك وبالشوائب، وتشقق التميع قرب حدود الحبيبات المنصهرة جزئياً، وتشقق إعادة التسخين أثناء التسخين اللاحق. ويحدد ESDEP تشقق التميع في منطقة التأثر الحراري، والتشقق المستحث بالهيدروجين، وتشقق إعادة التسخين، ضمن مشكلات قابلية اللحام الرئيسية في الفولاذ الإنشائي.
يغطي المعيار ISO 13916:2025 قياس درجات حرارة التسخين المسبق، وما بين التمريرات، والمحافظة على التسخين المسبق أثناء اللحام بالانصهار، لكنه يستثني قياس درجة حرارة المعالجة الحرارية بعد اللحام. Strong evidence

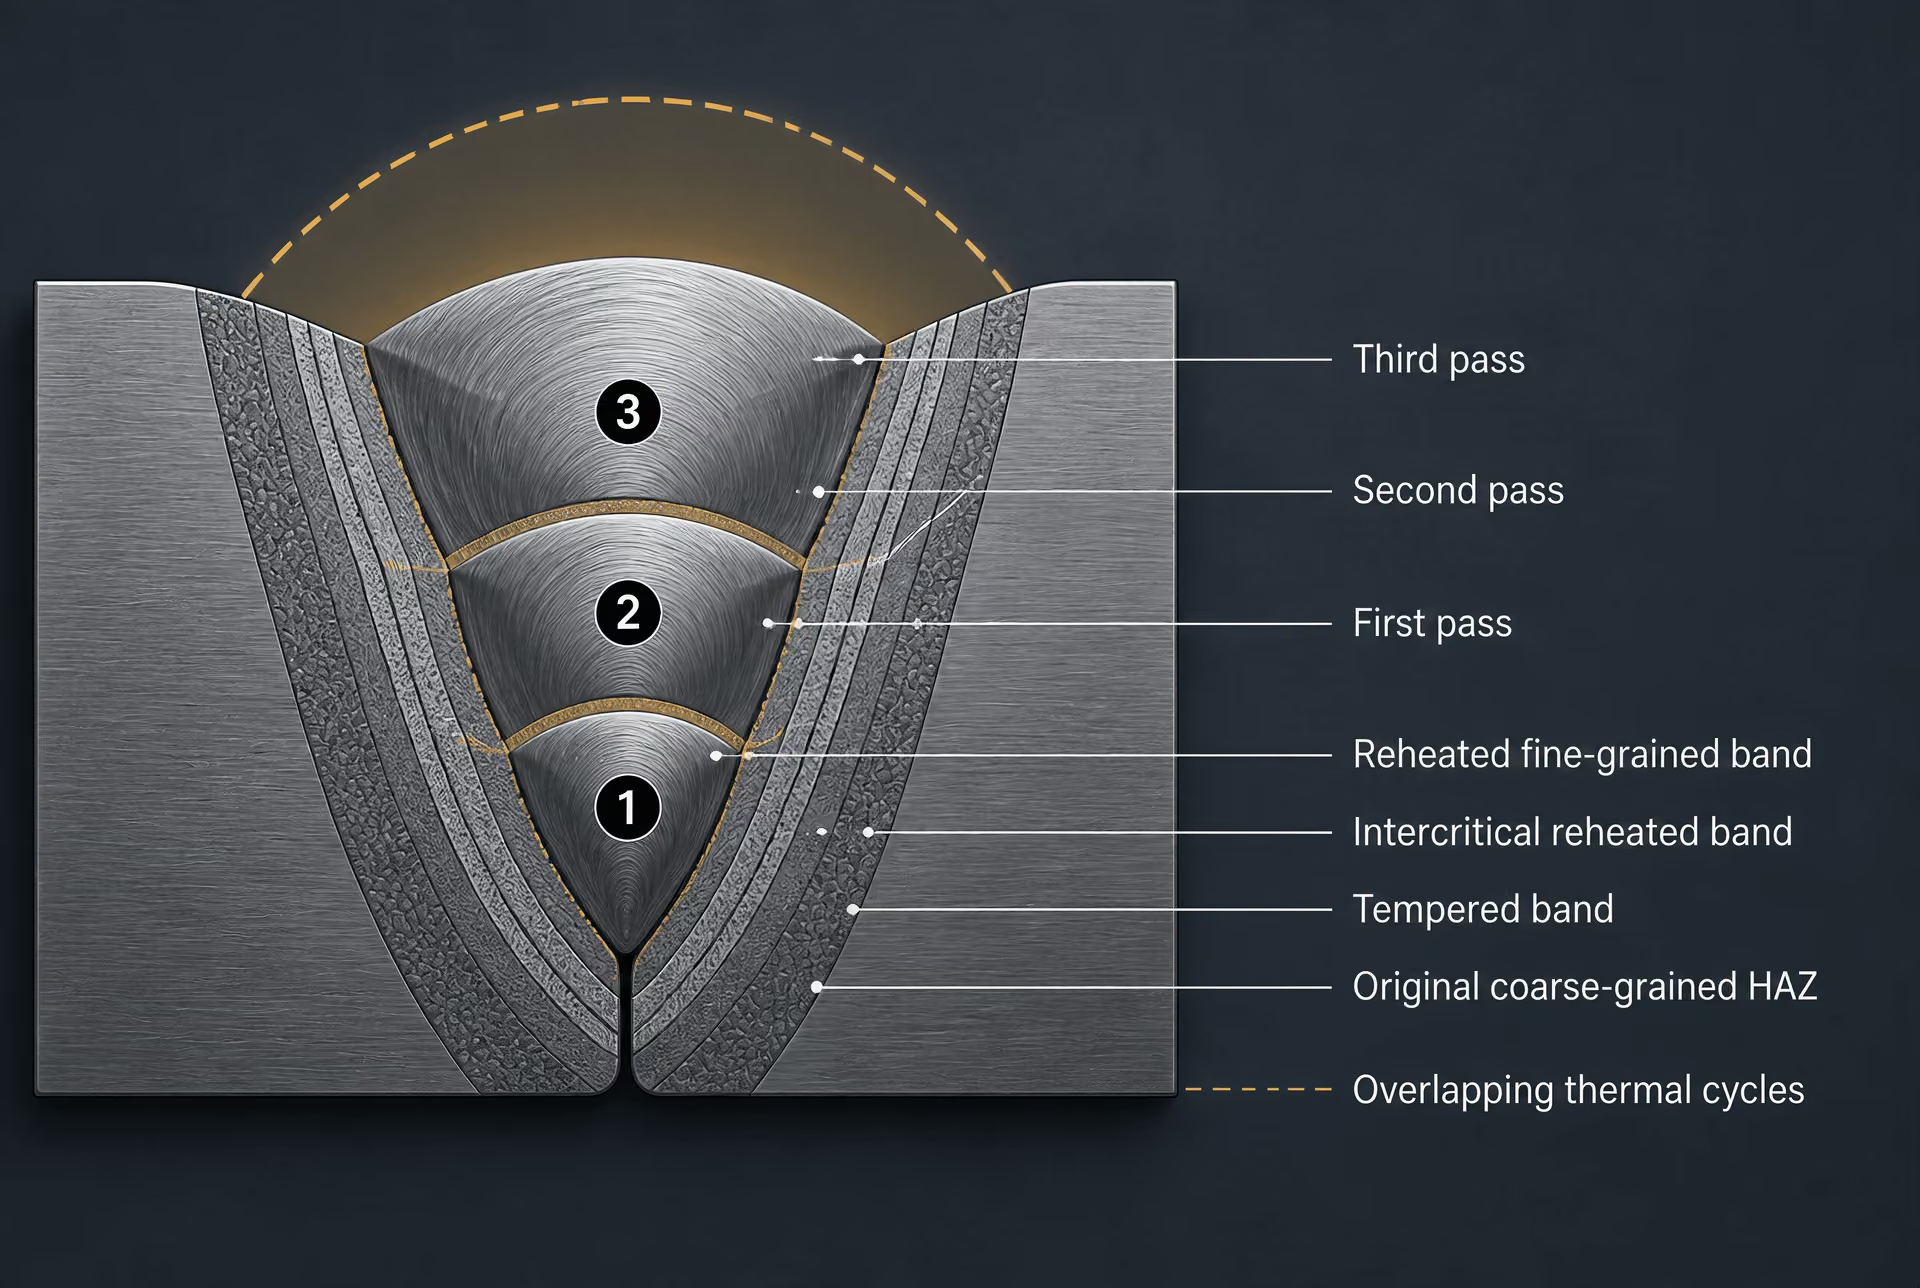
تضيف عملية اللحام متعدد الممرات دورات حرارية جديدة قبل أن تبرد الوصلة إلى حالتها النهائية. فقد يؤدي ممر لاحق إلى مراجعة منطقة التأثر الحراري الناتجة عن ممر سابق، أو إلى تنقية حبيباتها، أو إعادة أوستنَتها جزئياً، أو إجراء مراجعة مفرطة لها. وتختلف درجة حرارته القصوى عبر الخرزة السابقة ومنطقة التأثر الحراري، ولذلك قد يلين موضع بينما يتعرض موضع آخر لنمو حبيبات جديد أو تحول بين حرج. ويوضح الفولاذ من الدرجة 91 هذه النتيجة: فقد أفاد ASM International وEPRI في عام 2016 بأن تشقق النوع IV يرتبط بمنطقة التأثر الحراري في المعدن الأساسي، ولا سيما المناطق الناعمة الحبيبات والمناطق بين الحرجة. كما أظهرت الدورات المحاكاة أن تكوّن الفيريت في منطقة التأثر الحراري بين الحرجة قد يخفض مقاومة الشد عند درجات الحرارة المرتفعة.
| المنطقة الفرعية المتأثرة بالحرارة | حالة الأَوْسَتَنة | التحول أو تأثير الخواص المحتمل |
|---|---|---|
| المنطقة المتأثرة بالحرارة خشنة الحبيبات | فوق Ac3 عند درجة حرارة قصوى مرتفعة بما يكفي لنمو الحبيبات | حبيبات أوستنيت سابقة خشنة؛ واحتمال فقدان المتانة |
| المنطقة المتأثرة بالحرارة ناعمة الحبيبات | فوق Ac3 من دون نمو واضح للحبيبات | بنية متحولة أدق، لكن الصلادة تظل معتمدة على التركيب الكيميائي |
| المنطقة المتأثرة بالحرارة البين حرجة | بين Ac1 وAc3 | بنية مختلطة متحولة وغير متحولة؛ واحتمال تليين موضعي |
| المنطقة المتأثرة بالحرارة مفرطة المراجعة | تحت Ac1 | مراجعة حرارية، وتخشّن للكربيدات، وانخفاض في الصلادة أو المقاومة |
ويمتد المبدأ نفسه إلى ما يتجاوز المقاومة والتشقق. فقد بحثت دراسة TWI لعام 2002 عن لحامات الفولاذ غير القابل للصدأ فائق المارتنسيت في بنية منطقة التأثر الحراري وعلاقتها بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الناتج عن إجهاد الكبريتيد، وإعادة التسخين بواسطة الممرات اللاحقة، والمعالجة الحرارية بعد اللحام (PWHT). ولذلك يجب قياس التحكم في درجة الحرارة، لا افتراضه. وتحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، وما بين الممرات، والحفاظ على التسخين المسبق أثناء اللحام بالانصهار، لكنها تستثني قياس درجة حرارة المعالجة الحرارية بعد اللحام. ويغطي EN 1011-2 اللحام القوسي للفولاذ الفيري، مع استثناء أنواع الفولاذ الفيري غير القابل للصدأ. وبشكل عام، توفر الدورة الحرارية—لا مدخل الحرارة الاسمي وحده—الرابط ذي الدلالة بين إجراء اللحام، والبنية الموضعية، وسلوك الخدمة.
3. الأوستنة والمناطق الفرعية التقليدية لمنطقة التأثر الحراري
الأَوْسَتَنة تحول الفيريت أو البرليت أو الباينيت أو المارتنسيت المُراجَع حرارياً إلى أوستنيت عند التسخين عبر نطاق درجات الحرارة الحرجة.
يتبع التقسيم التقليدي لمنطقة التأثر الحراري في الفولاذ الفريتي أعلى درجة حرارة تم بلوغها أثناء اللحام، وليس مسافة ثابتة مقاسة من حد الانصهار. فقد تُسخَّن نقطة قريبة من اللحام إلى ما يتجاوز درجة الحرارة الحرجة العليا، ، وتتحول بالكامل إلى أوستنيت قبل التبريد. وقد تمر نقطة أبعد فقط عبر المجال بين الحرجين، بين و، في حين قد تبقى نقطة أخرى تحت ولا تتعرض إلا لدورة مراجعة. ولذلك فإن الحدود هي خطوط تساوي حراري، وليست خطوطًا معدنية حادة.
تصف TWI منطقة التأثر الحراري التقليدية في الفولاذ بأنها مناطق خشنة الحبيبات، ومكررة الحبيبات، ومتحولة جزئيًا، ومراجَعة، ويُصنَّف كل منها وفق درجة الحرارة القصوى والمسافة من اللحام. وتستخدم NIST مصطلحات وثيقة الصلة في فولاذ خطوط الأنابيب: مناطق خشنة الحبيبات، وناعمة الحبيبات، وبين الحرجة، ومفرطة المراجعة. ويمكن أن يحتوي اللحام نفسه على جميع هذه المناطق، إلا أن عروضها تتغير تبعًا لطاقة القوس، وسرعة الحركة، وسماكة اللوح أو جدار الأنبوب، وهندسة الوصلة، والتسخين المسبق، والموصلية الحرارية للفولاذ.

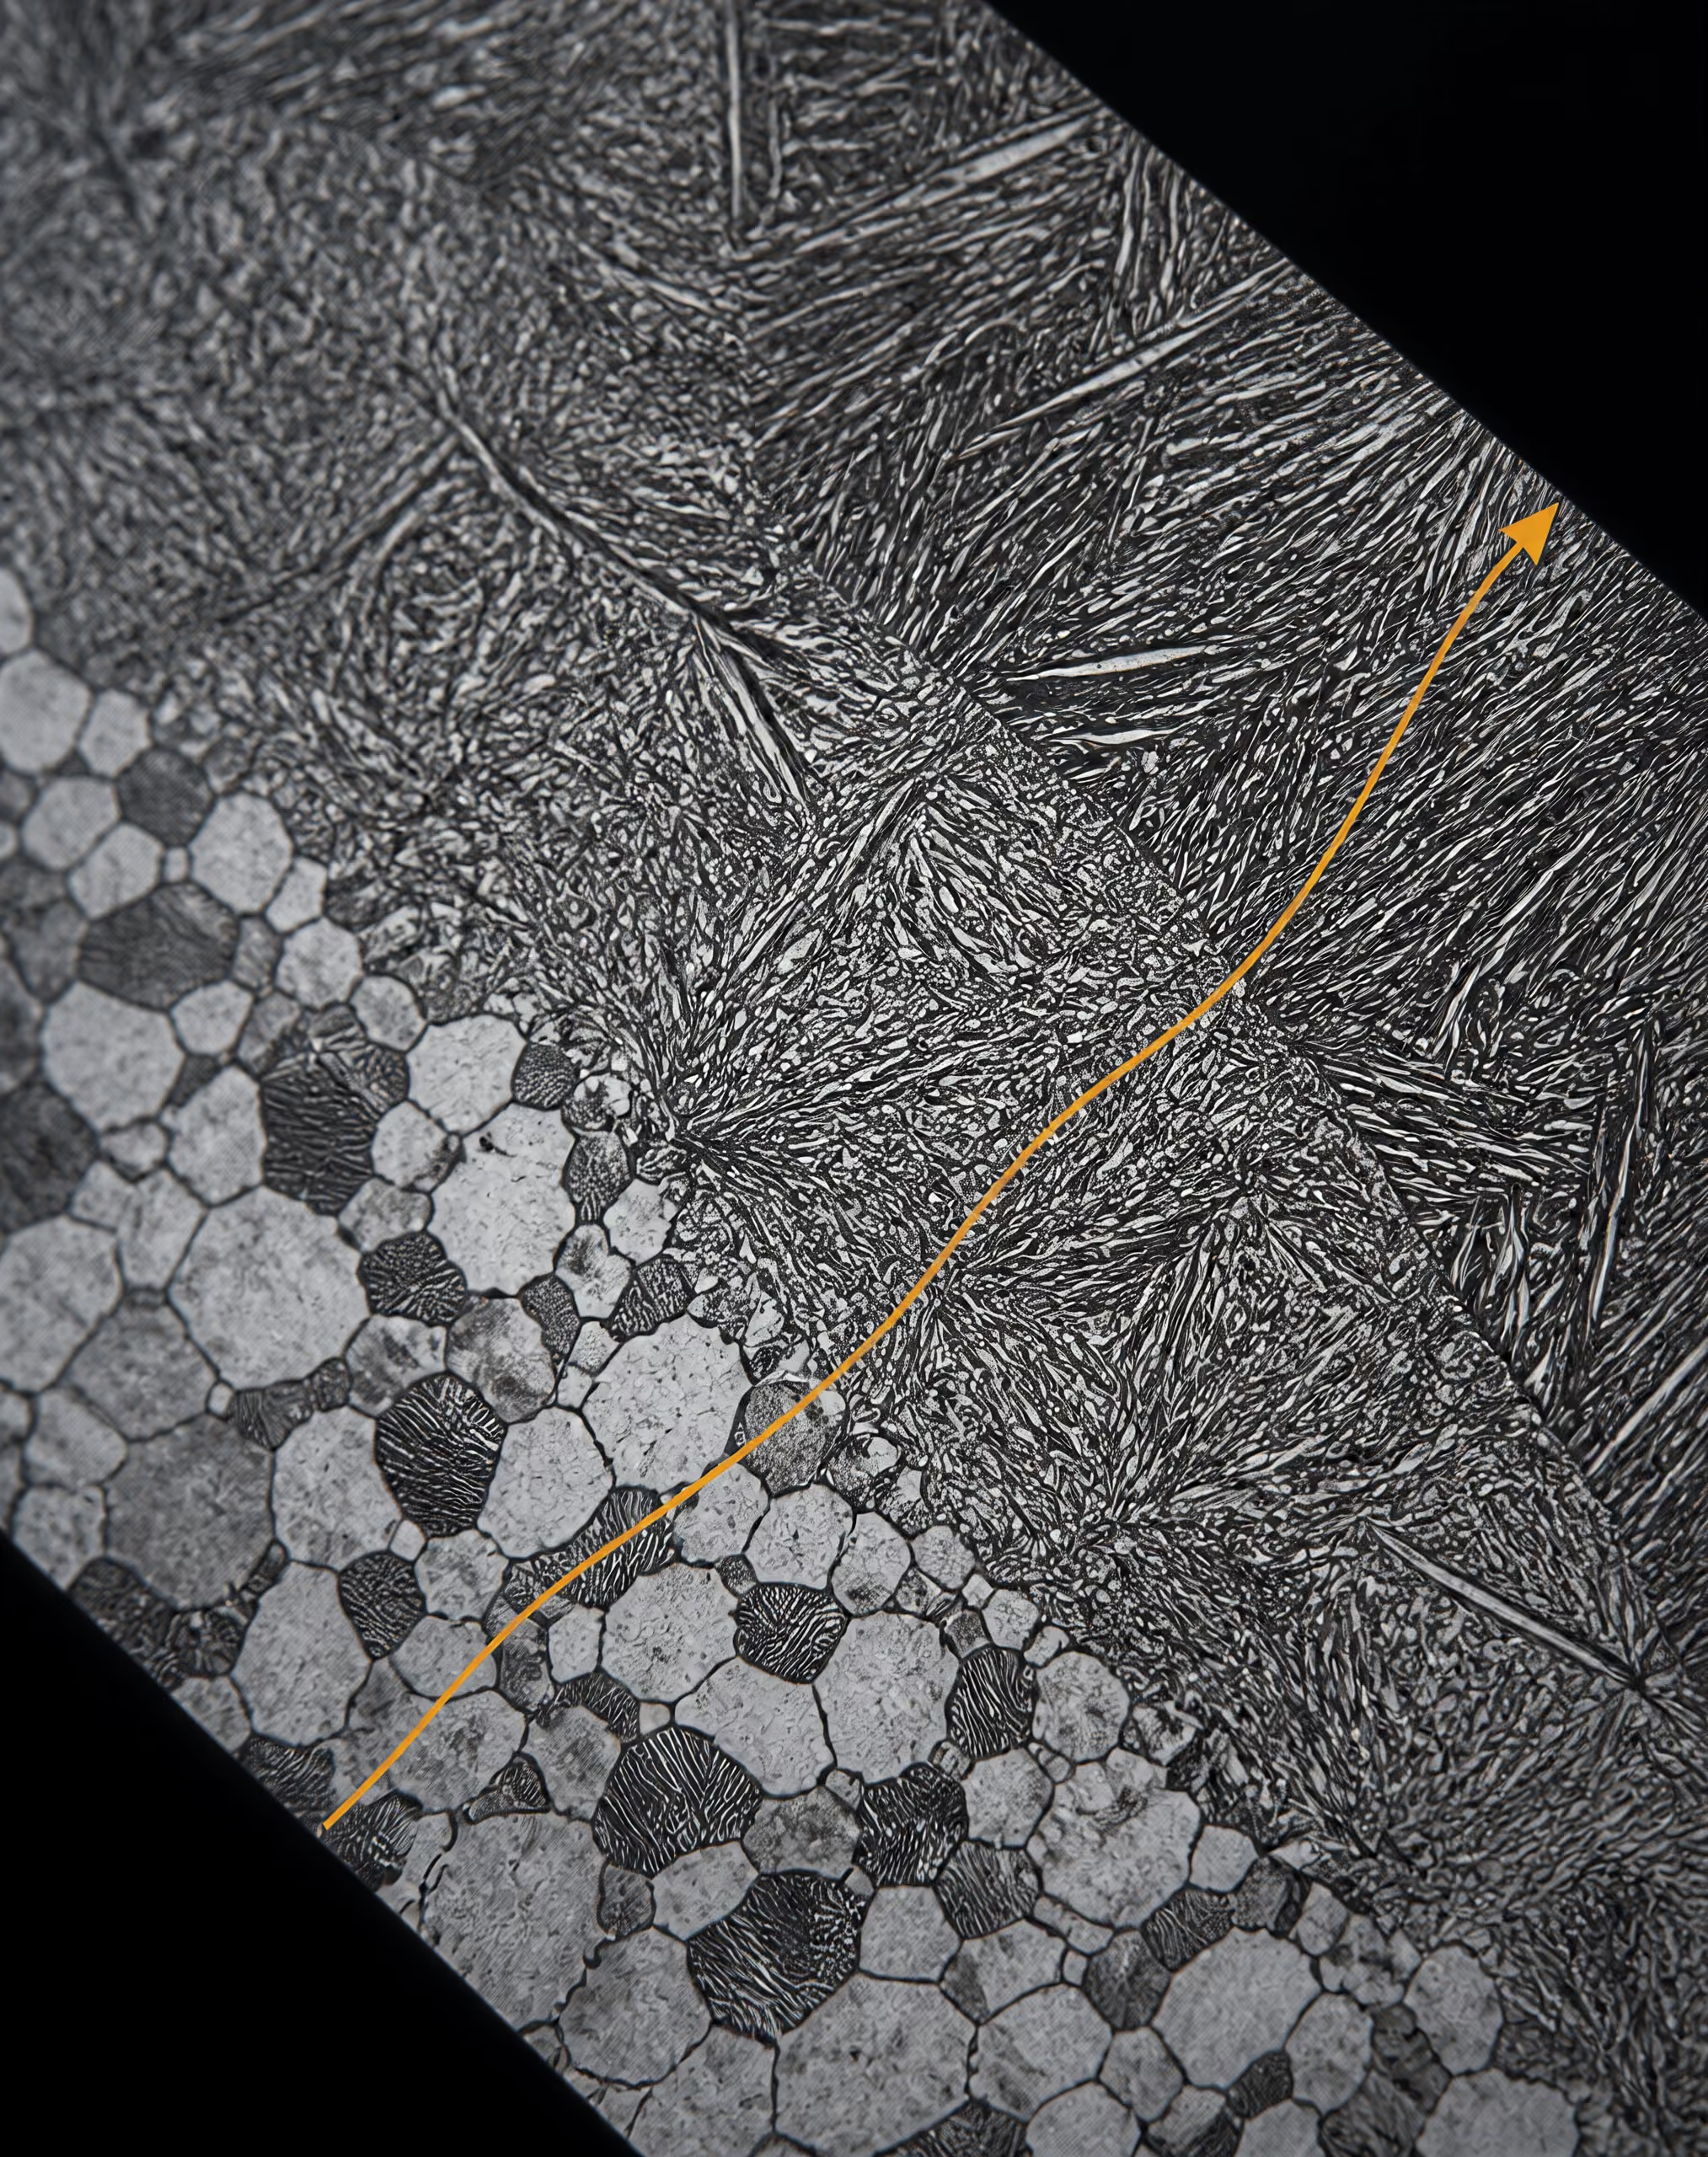
تُعد الأوستنة الحدث المركزي في الجزء الأعلى حرارة من منطقة التأثر الحراري. فعند التسخين عبر ، يبدأ الفيريت وأي بيرليت أو بينيت أو مارتنسيت مُراجَع في التحول إلى أوستنيت. وفوق ، يكون الفولاذ ناقص اليوتيكتويد منخفض الكربون أوستنيتيًا اسميًا، رغم أن معدل التسخين، وانفصال مكونات السبيكة، والكربيدات غير المنحلة، والبنية المجهرية السابقة تؤثر في مدى اكتمال هذا التحول. ثم يعتمد نمو الحبيبات على كل من درجة الحرارة والزمن. وقد تؤدي دورة لحام قصيرة إلى تضخم كبير في الحبيبات، لأن درجات الحرارة القريبة من حد الانصهار تكون مرتفعة للغاية، رغم أن التعرض لا يستمر إلا ثواني معدودة.
يمكن لحبيبات الأوستنيت السابقة الخشنة أن تخفض متانة الصدم، بينما تحدد ظروف التبريد ما إذا كانت نواتج الباينيت أو المارتنسيت الأعلى صلادة ستتكون. Strong evidence
منطقة التأثر الحراري خشنة الحبيبات أو المُخشَّنة الحبيبات
تقع منطقة التأثر الحراري خشنة الحبيبات (CGHAZ) مباشرة خارج حد الانصهار في الفولاذ الفريتي التقليدي. وتكون درجة حرارتها القصوى أعلى من ومرتفعة بما يكفي لتنشيط النمو السريع لحبيبات الأوستنيت؛ وفي كثير من الأوصاف تمتد إلى المجال القريب من الصلبة، مع بقائها صلبة وعدم كونها جزءًا من منطقة الانصهار. يتكون الأوستنيت في كامل مصفوفة الفيريت الأصلية، وتتوقف حدود حبيبات الفيريت الأصلية عن تحديد البنية المتحولة. وأثناء التبريد، يتكون الفيريت أو البيرليت أو البينيت أو المارتنسيت داخل حبيبات الأوستنيت السابقة المتضخمة، تبعًا للتركيب ومعدل التبريد.
تقلل حبيبات الأوستنيت السابقة الكبيرة من إجمالي مساحة الحدود المتاحة للتنوي أثناء التحول. وقد يؤدي ذلك إلى تأخير تكوّن الفيريت الانتشاري وزيادة قابلية التصلب في الدورة الحرارية المحلية. ولذلك، ومع التبريد السريع بما يكفي، قد يتكون البينيت أو المارتنسيت في منطقة CGHAZ في فولاذ منخفض السبيكة، حتى عندما يكون اللوح غير المتأثر فريتيًا-بيرليتيًا. ويؤثر محتوى الكربون والمنغنيز والكروم والموليبدينوم والنيكل، وكذلك إضافات السبك الدقيق والبورون، في هذه الاستجابة. ويمكن لكربونيتريدات التيتانيوم والنيوبيوم والفاناديوم أن تحد من نمو الأوستنيت عندما تبقى مستقرة، إلا أن انحلالها المفرط عند درجات الحرارة المرتفعة يزيل تأثير التثبيت هذا.
والنتيجة ليست مجرد «منطقة تأثر حراري أكثر صلادة». فقد تخفض حبيبات الأوستنيت السابقة الخشنة متانة الصدم من خلال زيادة الحجم الفعّال لسطح الكسر بالانشطار، والسماح بتكوّن نواتج تحول غير مواتية. وقد تكون منطقة CGHAZ الصلدة أيضًا عرضة للتشقق الناجم عن الهيدروجين عندما يجتمع الهيدروجين القابل للانتشار مع الإجهاد المتبقي الشدي وبنية مجهرية حساسة بما يكفي للتشقق. ويظل معدل التبريد عاملًا حاسمًا. وتحدد TWI معدل التبريد عبر مجال التحول، والتركيب وقابلية التصلب، وحجم حبيبات الأوستنيت السابقة، بوصفها العوامل الرئيسية المتحكمة في البنية المجهرية والصلادة في منطقة التأثر الحراري.
وبالنسبة إلى فولاذ خطوط الأنابيب، غالبًا ما يكون الوصف العملي للتبريد هو ، أي الزمن اللازم لموضع ما كي يبرد من 800 °C إلى 500 °C. وتشير القيمة القصيرة لـ عمومًا إلى تبريد أسرع وميل أكبر إلى تكوّن نواتج بينيتية أو مارتنسيتية؛ أما القيمة الطويلة فتتيح حدوث تحول انتشاري ومراجعة أكبر. غير أن العلاقة ليست عامة أو أحادية البعد. ويذكر تقرير لـ NIST عن فولاذ خطوط الأنابيب أن يعتمد على مدخل الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسماكة الجدار. وبناءً على ذلك، قد تتعرض نقطتان على المسافة الاسمية نفسها من اللحام لتاريخي تبريد مختلفين في هندسات أنابيب أو إجراءات لحام مختلفة.
منطقة التأثر الحراري ناعمة الحبيبات أو المُنقّاة الحبيبات
تصل منطقة التأثر الحراري ناعمة الحبيبات (FGHAZ) إلى درجة حرارة قصوى أعلى من ، ولذلك تكون البنية مؤوستنة بدرجة كبيرة أو بالكامل، إلا أن درجة حرارتها القصوى تكون أدنى من المجال الذي يسبب خشونة واضحة في حبيبات الأوستنيت. وتبقى حبيبات الأوستنيت أصغر من نظيراتها في منطقة CGHAZ. وأثناء التبريد، توفر بنية الأوستنيت السابقة الأدق مواقع تنوي أكثر، وت favor عادةً ترتيبًا أدق من الفيريت-البينيت أو المارتنسيت.
لا تضمن عبارة «ناعمة الحبيبات» صلادة منخفضة أو متانة عالية. فقد تؤدي دورة حرارية سريعة في فولاذ عالي القابلية للتصلب إلى تكوّن بينيت أو مارتنسيت صلدين. وعلى العكس، قد تؤدي دورة بطيئة إلى تكوّن فيريت وبيرليت أكثر ليونة. وغالبًا ما تكون منطقة FGHAZ مواتية ميكانيكيًا مقارنةً بمنطقة CGHAZ لأن مكوناتها المتحولة أدق، إلا أن المتانة المحلية تعتمد على الناتج الفعلي، ومحتوى الكربون، والشوائب اللافلزية، والانفصال، وتاريخ إعادة التسخين.
وتعقّد تمريرات اللحام المتعددة الصورة. فقد تؤدي تمريرة لاحقة إلى تسخين جزء من منطقة CGHAZ المتكونة سابقًا إلى المجال الأوستنيتي ذي الحبيبات الناعمة، أو إلى المجال بين الحرجين، منتجةً شريطًا ضيقًا ذي بنية تختلف عن كل من منطقة CGHAZ الأصلية والمعدن الأساسي غير المتأثر. ولذلك فإن تسميات مناطق التأثر الحراري تصف دورة حرارية معينة، ولا تمثل تسمية دائمة ملحقة بقطعة ثابتة من الفولاذ.
المناطق بين الحرجة والمتحولة جزئيًا والمفرطة المراجعة
تصل منطقة التأثر الحراري بين الحرجة (ICHAZ) إلى درجة حرارة قصوى بين و. ويتحول جزء فقط من البنية المجهرية الأصلية إلى أوستنيت. ففي الفولاذ الفريتي-البيرليتي، تتحول المكونات البيرليتية أو الغنية بالكربون ومناطق فيريت مختارة بصورة تفضيلية، بينما يبقى بعض الفيريت غير متحول. وأثناء التبريد، قد يتحول الأوستنيت المتكون حديثًا إلى فيريت أو بينيت أو مارتنسيت، في حين يحتفظ الفيريت غير المتحول بتاريخ حراري منفصل. وقد تؤدي هذه البنية المختلطة إلى فروق محلية حادة في الصلادة ومقاومة التشوه عبر مسافات صغيرة جدًا.
وتكتسب منطقة ICHAZ أهمية خاصة في الفولاذ المقاوم للزحف من الدرجة 91، المسمى اسميًا X10CrWMoVNb9-2 وفق EN 10088-1، والمعروف شائعًا باسم Grade 91 أو P91 في الممارسة الهندسية. وقد أفادت ASM International وEPRI في عام 2016 بأن Grade 91 عرضة للتشقق من النوع IV في منطقة التأثر الحراري للمعدن الأساسي، ولا سيما في المناطق ناعمة الحبيبات وبين الحرجة. كما أظهرت محاكاة الدورات الحرارية أن تكوّن الفيريت في منطقة التأثر الحراري بين الحرجة قد يخفض مقاومة الشد عند درجات الحرارة المرتفعة. ولذلك فإن التشقق من النوع IV لا يعادل التشقق الهيدروجيني العادي؛ فهو مشكلة تلف زحفي مرتبطة بمنطقة التأثر الحراري المُليَّنة والمُعدَّلة مجهريةً أثناء الخدمة الطويلة الأمد.
وتحت ، لا تحدث أوستنة كلية، إلا أن تغيرات كبيرة قد تظل ممكنة. ففي الفولاذ الفريتي المُطبَّع، قد تُسمى هذه المنطقة منطقة التأثر الحراري تحت الحرجة. أما في الفولاذ المُقسى والمُراجَع، فقد تؤدي الدورة الحرارية للحام إلى مراجعة المارتنسيت، وتخشين الكربيدات، وخفض الصلادة. وإذا كانت درجة الحرارة القصوى وزمن المكوث مرتفعين بما يكفي، توصف المنطقة بأنها مُراجَعة أو مفرطة المراجعة. وقد تنخفض مقاومتها رغم عدم تكوّن أوستنيت جديد. وفي الدرجات المقواة بالترسيب أو المقاومة للزحف، قد يكون انحلال أطوار التقوية أو تخشينها أو إعادة توزيعها أكثر أهمية من تحول الفيريت.
وتزيد إعادة التسخين الناتجة عن التمريرات اللاحقة من هذا التعقيد. فقد تُراجَع منطقة كانت قد تصلبت سابقًا بفعل تمريرة لاحقة؛ وقد تُعاد أستنة منطقة كانت قد خضعت للمراجعة جزئيًا؛ كما يمكن إعادة تسخين شريط بين حرج مرة أخرى إلى مجال تحول مختلف. وتوضح لحامات الفولاذ غير القابل للصدأ فائق المارتنسيت سبب عدم إمكانية التعامل مع منطقة التأثر الحراري على أنها مجرد تدرج في المقاومة. فقد بحثت دراسة لـ TWI عام 2002 في البنى المجهرية لمناطق التأثر الحراري فيها وعلاقتها بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الناتج عن إجهاد الكبريتيد، وإعادة التسخين بواسطة التمريرات اللاحقة، والمعالجة الحرارية بعد اللحام (PWHT). ويمكن للدورة الحرارية أن تغير توزيع الكروم، ومراجعة المارتنسيت، والأوستنيت المحتجز، مما يغير كلًا من الاستجابة الميكانيكية وسلوك التآكل.
وتوفر EN 1011-2 إرشادات للحام القوسي للفولاذ الفريتي، باستثناء الفولاذ غير القابل للصدأ الفريتي، بينما تحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، وبين التمريرات، والمحافظة على التسخين المسبق أثناء لحام الانصهار؛ ولا تشمل قياس درجة الحرارة أثناء المعالجة الحرارية بعد اللحام. وتكتسب هذه الضوابط أهمية لأن المناطق التقليدية هي نتائج للتاريخ الحراري. ولا يمكن تحديدها بصورة موثوقة بالمسافة وحدها.
4. نواتج التحول والبنية المجهرية للمنطقة المتأثرة بالحرارة HAZ
لا تكتسب المنطقة المتأثرة بالحرارة HAZ بنية موحّدة واحدة. فكل موضع بجوار حد الانصهار يتعرض لدرجة حرارة قصوى مختلفة، وزمن مختلف فوق درجات الحرارة الحرجة، ومسار تبريد مختلف عبر نطاق تحول الأوستنيت إلى الفيريت. في الفولاذ التقليدي، تقسم TWI المنطقة المتأثرة بالحرارة إلى مناطق خشنة الحبيبات، ومكررة الحبيبات، ومتحولة جزئيًا، ومراجعة، وذلك وفقًا لدرجة الحرارة القصوى والمسافة من اللحام. وتستخدم أوصاف خطوط الأنابيب عادةً مصطلحات المناطق خشنة الحبيبات، ودقيقة الحبيبات، وبين الحرجة، والمفرطة المراجعة، للدلالة على التدرج المكاني نفسه.
| نظام التبريد | النواتج المحتملة السائدة | الاتجاه المعتاد للخواص |
|---|---|---|
| بطيء نسبياً | فيريت متعدد الأضلاع وبرليت | صلادة أقل؛ واحتمال التليين |
| متوسط | باينيت علوي أو سفلي أو حبيبي | صلادة متوسطة إلى مرتفعة تبعاً للمورفولوجيا والتركيب الكيميائي |
| سريع | مارتنسيت، غالباً مع باينيت أو فيريت | صلادة أعلى وقلق أكبر بشأن التشقق الهيدروجيني |
| إعادة التسخين تحت الحرج | مارتنسيت أو باينيت مُراجَع حرارياً | انخفاض الصلادة والمقاومة بفعل المراجعة الحرارية |
تصف هذه التسميات التعرض الحراري، ولا تضمن خواصًا محددة. فقد تكون منطقة دقيقة الحبيبات أكثر متانة من منطقة مجاورة خشنة الحبيبات، إلا أن صلابتها تظل معتمدة على التركيب ومعدل التبريد. وقد تكون منطقة موصوفة بأنها مارتنسيتية عالية الصلابة، لكن قابليتها للتشقق تعتمد على محتوى الكربون، والهيدروجين، ودرجة التقييد، وحالة المراجعة، والإجهادات الموضعية. وتُعد أسماء الأطوار ضرورية، لكنها لا تتنبأ بالخواص.
تكوّن الفيريت والبرليت والبينيت والمارتنسيت
عند تسخين الفولاذ الفريتي فوق درجة حرارته الحرجة العليا، يتحول الفيريت والبرليت الأصليان إلى أوستنيت. وتتحكم درجة الحرارة القصوى في كمية الأوستنيت المتكوّنة وفي مقدار نمو حبيبات الأوستنيت. وأثناء التبريد اللاحق، يتحلل ذلك الأوستنيت من خلال تفاعلات تحول متنافسة. وغالبًا ما يُمثَّل معدل التبريد بالرمز Δt8/5، أي الزمن المنقضي أثناء تبريد المادة من 800 °C إلى 500 °C. ويُعد هذا المجال معلمة عملية في اللحام، لأن جزءًا كبيرًا من تحول الأوستنيت في الفولاذ الكربوني والفولاذ منخفض السبيكة يحدث ضمن هذا المجال أو بالقرب منه.
عند معدلات التبريد البطيئة نسبيًا، ينتج التحول الانتشاري فيريتًا متعدد الأضلاع، يعقبه غالبًا البرليت. ويؤدي الكربون المطرود من الفيريت النامي إلى إثراء الأوستنيت المتبقي، مما يسمح بتكوّن الفيريت والسمنتيت معًا على هيئة برليت. غير أن الفيريت في المنطقة المتأثرة بالحرارة قد يكون مصطفًا أو من نوع Widmanstätten أو غير متساوي المحاور بطرق أخرى، لأن حدود حبيبات الأوستنيت والتدرج الحراري يؤثران في التكوّن والنمو. وتكتسب البنية الشكلية الناتجة أهمية عملية. فقد تُصنَّف منطقتان كلتاهما على أنهما فريتيتان-برليتيتان، مع اختلاف كبير بينهما في حجم الحبيبات، وتوزيع السمنتيت، ومتانة الصدم.
عند معدلات التبريد المتوسطة، يمكن أن يحل تحول البينيت محل جزء كبير من تفاعل الفيريت-البرليت. ويتكوّن البينيت تحت نطاق درجات الحرارة الذي يهيمن فيه الفيريت متعدد الأضلاع والبرليت العاديان، ولكن فوق النطاق الذي يتكوّن فيه المارتنسيت بوساطة قصّ غير انتشاري. ولا يُعد البينيت العلوي والبينيت السفلي وصفين متبادلين؛ إذ يختلف شكل الفيريت وترتيب الكربيدات بينهما، ويتميز البينيت السفلي عمومًا بتشتت أدق للكربيدات. وقد تحدد الفحوص المعدنية للحامات أيضًا وجود البينيت الحبيبي أو الفيريت البينيتي، وهي مصطلحات تعكس الشكل البنيوي والاستجابة للحفر، وليس بنية عالمية واحدة.
يؤدي التبريد السريع إلى كبح حركة الكربون الانتشارية، وقد يحول الأوستنيت إلى مارتنسيت. والمارتنسيت شكل مشبع فوقيًا ومشوّه من الفيريت، ينتج عن تحول غير انتشاري. وفي الفولاذ الإنشائي منخفض الكربون، قد يظهر المارتنسيت على هيئة مارتنسيت صفائحي، غالبًا مختلطًا بالبينيت أو الفيريت؛ أما المواد الأعلى كربونًا فقد تنتج مناطق مارتنسيتية أعلى صلابة وأكثر هشاشة. ويكتسب المارتنسيت الحديث غير المراجع أهمية خاصة في التشقق الناجم عن الهيدروجين، لأن الصلابة العالية، وإجهاد الشد المتبقي، والهيدروجين القابل للانتشار قد تعمل مجتمعة. وتؤدي التسخينات التمهيدية والتحكم في مدخل الحرارة إلى إطالة فترة التبريد، لكنها لا تثبت بحد ذاتها تجنب تكوّن المارتنسيت.
يمكن لطبقة لحام لاحقة أن تغير أيًا من هذه النواتج. فقد تؤدي إعادة التسخين إلى مراجعة المارتنسيت، أو إلى تنقية منطقة متأثرة بالحرارة سابقة أو إعادة أوستنتتها جزئيًا، أو إلى إنتاج منطقة بين حرجة تحتوي على أوستنيت متكوّن حديثًا إلى جانب فيريت غير متحول. ويمكن للمعالجة الحرارية بعد اللحام أن تراجع المارتنسيت وتقلل الإجهاد المتبقي، في حين أن التعرض المفرط قد يسبب تليين المناطق المراجعة ويغير توزيعات الكربيدات. ولذلك فإن المقطع العرضي النهائي يمثل سجلًا للدورات الحرارية المتراكبة، وليس مجرد نتيجة لحدث التبريد في الطبقة الأولى.
قابلية التقسية قدرة الفولاذ على تكوين المارتنسيت عبر مقطعه تحت شرط تبريد محدد؛ وهي تختلف عن أقصى صلادة يمكن بلوغها.
تفيد NIST بأن Δt8/5 في فولاذ خطوط الأنابيب يعتمد على مدخل الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسماكة الجدار. وتكتسب هذه العلاقة أهمية؛ إذ يمكن لإجراء اللحام الاسمي نفسه أن يولد بنى مختلفة عند حد الانصهار، وعند حافة المنطقة المتأثرة بالحرارة خشنة الحبيبات، وفي مواضع أبعد داخل الصفيحة. وليس مدخل الحرارة تاريخًا حراريًا كاملًا، لأن كفاءة القوس، وهندسة الوصلة، ودرجة التقييد، ودرجة الحرارة بين الطبقات تؤثر أيضًا في الدورة المحلية.
حجم حبيبات الأوستنيت السابق وقابلية التصليد
يشير حجم حبيبات الأوستنيت السابق إلى حجم حبيبات الأوستنيت الموجودة مباشرة قبل التحول أثناء التبريد. وهو لا يساوي حجم حبيبات الفيريت النهائي. ففي المنطقة المتأثرة بالحرارة خشنة الحبيبات، تسمح درجات الحرارة القصوى المرتفعة والتعرض المطول فوق نطاق نمو حبيبات الأوستنيت بنمو الحبيبات. ثم توفر حدود الحبيبات عددًا أقل من مواقع تنوي الفيريت الانتشاري، ولذلك قد يتأخر التحول إلى درجات حرارة أقل. ويمكن لدرجات حرارة التحول المنخفضة وانخفاض التنوي أن يعززا تكوّن البينيت أو المارتنسيت، ولا سيما عندما يتمتع الفولاذ بقابلية تصليد كبيرة.
تصف قابلية التصليد العمق أو المدى الذي يستطيع الفولاذ خلاله تكوين المارتنسيت في ظل حالة تبريد معينة؛ وهي لا تساوي أقصى صلابة يمكن بلوغها. وتؤخر عناصر السبيكة، مثل المنغنيز والكروم والموليبدينوم والنيكل، عمومًا تفاعلات الفيريت والبرليت، فتزيح التحول نحو أزمنة أطول على مخطط التحول بالتبريد المستمر. ويمكن للبورون أن يزيد قابلية التصليد بدرجة كبيرة عندما يبقى في الحالة الصحيحة عند حدود حبيبات الأوستنيت. ويرفع الكربون صلابة المارتنسيت ويؤثر أيضًا في قابلية التصليد، إلا أن تأثيره لا يمكن فصله عن بقية التركيب الكيميائي.
يغير حجم الحبيبات هذا التوازن. فحبيبات الأوستنيت السابق الخشنة تزيد غالبًا قابلية التصليد لأنها تقلل المساحة الكلية لحدود الحبيبات المتاحة لتنوي الفيريت والبرليت. وقد تقلل أيضًا المتانة من خلال إنتاج حزم تحول نهائية أكبر أو وحدات فعالة في الانفلاق. أما حبيبات الأوستنيت السابق الدقيقة فعادةً ما تشجع التحول الانتشاري المبكر وتوفر بنية متحولة أدق، مع أن المنطقة دقيقة الحبيبات قد تصبح صلبة أيضًا إذا كان معدل التبريد ومحتوى السبيكة كافيين.
- الصيغة
- CEIIW = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
- الأساس
- النسب المئوية الكتلية
- التفسير
- تشير القيم الأعلى عموماً إلى قابلية تقسية أكبر وخطر أعلى لتصلد المنطقة المتأثرة بالحرارة
- القيد
- معلمة للفحص الأولي، وليست بديلاً عن تحليل الدورة الحرارية
ولهذا تحدد TWI معدل التبريد، وتركيب الفولاذ وقابلية تصليده، وحجم حبيبات الأوستنيت السابق بوصفها عوامل رئيسية تتحكم في البنية المجهرية والصلابة في المنطقة المتأثرة بالحرارة. وقد تنشأ قيمة الصلابة نفسها من خلطات مختلفة من المارتنسيت والبينيت والفيريت، مع اختلاف سلوك الكسر بينها. وعلى العكس، لا تضمن النسب المتساوية من المارتنسيت تساوي المتانة، لأن حجم الحزم، ومحتوى الكربون، والشوائب، وحالة المراجعة قد تختلف.
يوضح Grade 91 مخاطر التعامل مع المنطقة المتأثرة بالحرارة على أنها شريط مارتنسيت واحد. إذ يكون Grade 91 عرضة للتشقق من النوع الرابع في المنطقة المتأثرة بالحرارة من معدن الأساس، ولا سيما في المناطق دقيقة الحبيبات والمناطق بين الحرجة، وفقًا لما أوردته ASM International وEPRI في عام 2016. وهذه المناطق ليست ببساطة الجزء الأعلى صلابة من اللحام. إذ يتركز ضرر الزحف طويل الأمد حيث تؤدي الدورة الحرارية، وما يليها من مراجعة أو تحول جزئي، إلى إنتاج بنية مجهرية محلية أضعف. كما أظهرت الدورات الحرارية المحاكاة أن تكوّن الفيريت في المنطقة المتأثرة بالحرارة بين الحرجة يمكن أن يقلل مقاومة الشد عند درجات الحرارة المرتفعة.
المكافئات الكربونية والتحول الحساس للتركيب
تضغط صيغ المكافئ الكربوني تأثيرات عدة عناصر سبائكية في مؤشر واحد لقابلية اللحام. ويُكتب المكافئ الكربوني وفق IIW عادةً على النحو التالي:
وتستخدم هذه الصيغة النسب المئوية الكتلية. وتشير القيمة الأعلى عمومًا إلى قابلية تصليد أكبر وإلى احتمال أكبر لتكوّن مكونات صلبة في المنطقة المتأثرة بالحرارة خلال دورة تبريد محددة. وتُعد صيغتا CET وPcm نظامين بديلين للمكافئ الكربوني، ويُستخدمان في نطاقات معينة من الفولاذ منخفض السبيكة وفي تقييمات اللحام. ولا يجوز اعتبارهما قابلين للتبادل دون مراعاة المعيار أو الإجراء الذي يحددهما.
وعليه، فإن المكافئ الكربوني معلمة للفحص الأولي، وليس بديلًا عن تحليل الدورة الحرارية. فقد يتصرف فولاَذان لهما CEIIW متقارب بطريقة تحول مختلفة، لأن عناصر السبيكة فيهما تؤثر في تفاعلات الفيريت والبينيت والمارتنسيت بطرق مختلفة. كما تؤثر Ni وCr وMo وMn وV وNb وTi وB في الترسيب، ونمو حبيبات الأوستنيت، واستجابة المراجعة. وتعتمد المنطقة المتأثرة بالحرارة الفعلية على درجة الحرارة القصوى، وΔt8/5، وحجم حبيبات الأوستنيت السابق، وتاريخ إعادة التسخين، فضلًا عن التركيب الكيميائي الكلي.
يتناول EN 1011-2 اللحام بالقوس للفولاذ الفريتي، باستثناء الفولاذ غير القابل للصدأ الفريتي، ويستخدم التركيب وظروف اللحام لتوجيه التحكم في مخاطر التشقق الهيدروجيني. وتتطلب قياسات درجات الحرارة اهتمامًا منفصلًا؛ إذ يحدد ISO 13916:2025 قياس درجات حرارة التسخين التمهيدي، وما بين الطبقات، والمحافظة على التسخين التمهيدي أثناء اللحام بالانصهار، لكنه يستثني قياس درجة الحرارة أثناء المعالجة الحرارية بعد اللحام. ولا تحدد قيمة المكافئ الكربوني ولا قراءة درجة الحرارة بين الطبقات وحدها خليط الأطوار النهائي.
ويمتد المبدأ الحساس للتركيب إلى ما يتجاوز الفولاذ الكربوني والفولاذ الإنشائي منخفض السبيكة. فمناقشة TWI لعام 2002 حول لحامات الفولاذ غير القابل للصدأ فائق المارتنسيت تربط البنى المجهرية في المنطقة المتأثرة بالحرارة بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الناتج عن إجهاد الكبريتيد، وإعادة التسخين بواسطة الطبقات اللاحقة، والمعالجة الحرارية بعد اللحام (PWHT). وفي هذه الفولاذات، يمكن لإعادة تكوّن الأوستنيت، ومراجعة المارتنسيت، والأوستنيت المحتجز أو المرتد أن تغير الاستجابة للتآكل إلى جانب المقاومة. ولذلك تحدد علم معادن المنطقة المتأثرة بالحرارة ما هو أكثر من الصلابة؛ إذ يمكن أن تتحكم في المتانة المحلية، ومقاومة الزحف، والاستجابة للهيدروجين، وسلوك التآكل.
5. الصلادة والمتانة والمقاومة عبر المنطقة المتأثرة بالحرارة
لا تتمتع المنطقة المتأثرة بالحرارة (HAZ) بصلادة واحدة أو باستجابة ميكانيكية واحدة. فهي تحتوي على سلسلة من المناطق المتشكلة بفعل درجات حرارة قصوى ومسارات تبريد مختلفة: مناطق خشنة الحبيبات، ومكررة الحبيبات، ومتحولة جزئياً أو بينية التحول، ومناطق مُراجَعة أو مفرطة المراجعة. ويصف TWI هذه المناطق بأنها تقسيمات فرعية في أنواع الفولاذ التقليدية، استناداً إلى درجة الحرارة القصوى والمسافة من حد الانصهار. كما يستخدم وصفٌ لفولاذ خطوط الأنابيب صادر عن المعهد الوطني للمعايير والتكنولوجيا (NIST) مصطلحات وثيقة الصلة، هي المنطقة المتأثرة بالحرارة الخشنة الحبيبات، والناعمة الحبيبات، والبينية التحول، والمفرطة المراجعة.
لكل منطقة حجم حبيبات أوستنيت سابق خاص بها، ونواتج تحول، وإجهاد متبقٍّ، واستجابة للدورات الحرارية اللاحقة. ولذلك فإن مسح الصلادة يسجل تدرجاً مكانياً، وليس خاصية واحدة لـ«المنطقة المتأثرة بالحرارة». وقد ترتفع الصلادة بالقرب من حد الانصهار، ثم تنخفض في منطقة بينية التحول، وتتغير مجدداً حيث خضع المعدن الأساسي للمراجعة من دون أن يُعاد تحويله بالكامل إلى الأوستنيت. وتتبع مقاومة الشد والمتانة وقابلية المطيلية اتجاهات ذات صلة، لكنها غير متطابقة.
لماذا تتغير الصلادة مع معدل التبريد
تتمثل العلاقة المركزية التي حددها TWI في العلاقة بين معدل التبريد وتركيب الفولاذ وقابلية التصلد وحجم حبيبات الأوستنيت السابق. وتحدد هذه المتغيرات التحولات التي تحدث أثناء تبريد الأوستنيت عبر نطاق التحول. وقد تؤدي دورة حرارية سريعة إلى تثبيط التكوّن الانتشاري للفريت والبرليت، فتترك بنيات من البينيت أو المارتنسيت. أما الدورة الأبطأ فتمنح الكربون وعناصر السبيكة وقتاً أطول للانتشار، وغالباً ما تنتج بنيات فريتية أو برليتية أكثر ليونة. وتكون النتيجة صلادة أعلى أو أقل، لكنها لا تمثل ببساطة مقياساً مباشراً لكل خاصية ميكانيكية أخرى.
غالباً ما توصف الدورات الحرارية للحام باستخدام Δt8/5، أي الزمن اللازم للتبريد من 800 °C إلى 500 °C. ويمثل هذا الفاصل مؤشراً عملياً للفولاذات الفريتية، لأن جزءاً كبيراً من تحول الأوستنيت يحدث ضمن هذا النطاق أو بالقرب منه. ويذكر NIST أن Δt8/5 يعتمد على مدخل الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسماكة الجدار. وهو ليس ثابتاً عاماً للمادة. فقد يحتفظ المقطع السميك بالحرارة ويبرد ببطء أكبر من المقطع الرقيق في ظروف لحام متماثلة بخلاف ذلك؛ وينطبق تأثير مماثل على التسخين المسبق ودرجة الحرارة بين التمريرات.
يغير التركيب استجابة الفولاذ لزمن تبريد معين. فالكربون يزيد قابلية تكوّن المارتنسيت، في حين تغير إضافات السبيكة، مثل المنغنيز والكروم والموليبدينوم والنيكل، قابلية التصلد وحركية التحول. كما أن حجم حبيبات الأوستنيت السابق مهم أيضاً. إذ توفر حبيبات الأوستنيت الخشنة مواقع تنوي أقل للنواتج الانتشارية، ويمكن أن تعزز تكوّن نواتج تحول أكثر صلادة في ظل دورة تبريد معينة. ولذلك قد ينتج عن قيمة Δt8/5 الاسمية نفسها صلادة مختلفة في درجتين من الفولاذ، أو في منطقتين متأثرتين بالحرارة من المكوّن نفسه، إذا اختلفت درجات الحرارة القصوى وبنى الحبيبات.
تشير المنطقة المتأثرة بالحرارة ذات الصلادة العالية عادةً إلى وجود المارتنسيت أو البينيت أو بنية أخرى متصلدة بالتحول. وهذه الملاحظة مهمة، لكن الصلادة وحدها لا تثبت وجود طور معين. ويلزم إجراء فحص ميتالوغرافي، ومعرفة محتوى الكربون، وإجراء اللحام، وتاريخ التبريد لتفسير ذلك. وقد تترافق الصلادة العالية مع انخفاض المتانة وزيادة القابلية للتشقق الناجم عن الهيدروجين عندما يكون الهيدروجين القابل للانتشار والتقييد الشدي موجودين أيضاً. وليس من الصحيح تسمية كل منطقة صلدة شقاً، أو تسمية كل شق بجوار لحام «تشققاً في المنطقة المتأثرة بالحرارة». ويحدد ESDEP تشقق التميع في المنطقة المتأثرة بالحرارة، والتشقق الناجم عن الهيدروجين، وتشقق إعادة التسخين بوصفها مشكلات منفصلة في قابلية اللحام؛ كما أن تشقق التصلب والتمزق الصفائحي آليتان منفصلتان بدورهما.
يؤثر التحكم في التسخين المسبق ودرجة الحرارة بين التمريرات في مسار التبريد وخروج الهيدروجين. ويغطي EN 1011-2 اللحام القوسي للفولاذات الفريتية، باستثناء الفولاذات غير القابلة للصدأ الفريتية، كما يقدم إرشادات ذات صلة بالتحكم في الظروف الحرارية للحام ومخاطر التشقق. ويحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، وما بين التمريرات، والحفاظ على التسخين المسبق أثناء اللحام بالانصهار، لكنه لا يغطي قياس درجة الحرارة أثناء المعالجة الحرارية بعد اللحام. وتكتسب هذه الفروق أهمية عند مقارنة نتيجة الصلادة بإجراء لحام مؤهل.
فقدان المتانة في المناطق الخشنة الحبيبات
تصل المنطقة المتأثرة بالحرارة الخشنة الحبيبات (CGHAZ) إلى درجة حرارة تكفي لإعادة تحويل الفولاذ إلى الأوستنيت ونمو حبيبات الأوستنيت السابق. ويقلل نمو الحبيبات عدد الحواجز الفعالة أمام الكسر بالانشطار، وقد ينتج حزم بينيتية أو مارتنسيتية كبيرة، تبعاً للتركيب ومعدل التبريد. ولذلك قد تُظهر المنطقة الخشنة الحبيبات طاقة صدم شاربي أقل أو درجة حرارة انتقال من المطيلية إلى الهشاشة أعلى، حتى عندما تكون مقاومتها للشد مرتفعة.
ينبغي ألا تُعامل الصلادة والمتانة على أنهما خاصية واحدة قابلة للتبادل. فقد تتمتع بنية أكثر صلادة بمقاومة خضوع ومقاومة شد أكبر، مع امتصاصها طاقة صدم أقل قبل الكسر. وعلى العكس، قد تكون منطقة ذات صلادة متوسطة ضعيفة المتانة إذا أدى حجم حبيباتها أو شوائبها أو انفصال مكوناتها موضعياً أو مكونات المارتنسيت–الأوستنيت فيها إلى إنشاء مسارات سهلة للشقوق. وغالباً ما تكون المنطقة الخشنة الحبيبات هي الموضع الحرج في تقييم الكسر عند درجات الحرارة المنخفضة، لكن أضعف منطقة فعلياً تعتمد على درجة الفولاذ والدورة الحرارية.
وقد يؤدي تمرير لحام ثانٍ إلى تحويل المادة التي سخنها التمرير الأول جزئياً أو مراجعتها. ويمكن لإعادة التسخين هذه أن تكرر أو تراجع بعض البنى، مع إبقاء الحبيبات الخشنة المجاورة من دون تغيير. ونتيجة لذلك، تكون المنطقة المتأثرة بالحرارة في اللحامات متعددة التمريرات تراكباً لتواريخ حرارية، لا حداً ناتجاً عن تمريرة واحدة. ويمكن للمعالجة الحرارية بعد اللحام أن تقلل الإجهاد المتبقي وتراجع المكونات المارتنسيتية، لكنها لا تعيد إنشاء بنية المعدن الأساسي الأصلية ذات الحبيبات الدقيقة.
وتوضح الدرجة 91 سبب الحاجة إلى إيلاء المتانة الموضعية والمقاومة عند درجات الحرارة العالية اهتماماً منفصلاً. فقد أفادت مساهمة من ASM International وEPRI نُشرت عام 2016 بوجود قابلية للتشقق من النوع IV في المنطقة المتأثرة بالحرارة من المعدن الأساسي، ولا سيما في المناطق ذات الحبيبات الدقيقة والمناطق البينية التحول. وأظهرت الدورات الحرارية المحاكاة أن تكوّن الفريت في المنطقة المتأثرة بالحرارة البينية قد يقلل مقاومة الشد عند درجات الحرارة العالية. ولذلك لا تكون المنطقة المعرضة للضرر بالضرورة الجزء الأشد صلادة أو الأخشن حبيبات في اللحام. ففي ظروف الخدمة الزحفية، قد يراكم شريط لين نسبياً وناعم الحبيبات الانفعال والضرر بجوار مادة أقوى.
التليين والمطيلية الموضعية وتدرجات الخواص
تُسخن المنطقة المتأثرة بالحرارة البينية إلى ما فوق درجة حرارة التحول الحرجة الدنيا، لكن ليس بما يكفي لتحويل البنية المجهرية بأكملها إلى أوستنيت. ولا يعاد تحويل سوى جزء من البنية إلى الأوستنيت. وعند التبريد، تتكون نواتج تحول جديدة بجوار الفريت أو المكونات المراجعة التي نجت من الدورة. وقد يكون الخليط الناتج أقل صلادة من المنطقة الخشنة الحبيبات المجاورة، ولا سيما عندما يكون الفولاذ الأصلي مرويّاً ومراجَعاً أو مقوّى بالترسيب.
تتعرض المنطقة المفرطة المراجعة لدورة حرارية دون حرجة. وهي لا تعاد أَوْسْتَنَتُها، لكن الكربيدات قد تخشن، وقد تفقد الرواسب تأثيرها التقويتي، وقد تخضع المكونات المتصلدة سابقاً لمزيد من المراجعة. وقد تنخفض الصلادة الموضعية ومقاومة الخضوع. ويمكن أن يصبح هذا الشريط اللين موضعاً مفضلاً للتشوه أثناء التحميل الشدي أو الثني أو الزحف في الخدمة. ولا تجعل المطيلية الموضعية الأكبر الوصلة أكثر أماناً تلقائياً؛ إذ يتركز الانفعال هناك لأن المناطق المجاورة تظل أقوى، ويمكن للتشوه المتراكم أن يعزز الضرر من النوع IV أو بدء الكلال أو الفشل عند حد ميتالورجي.
تصف مقاومة الشد أقصى إجهاد هندسي يتم بلوغه في اختبار الشد. وتصف مقاومة الخضوع بدء التشوه اللدن الكبير. أما الصلادة فهي مقاومة موضعية للانغراز، وغالباً ما تُستخدم مؤشراً سريعاً إلى المقاومة، لكنها لا يمكن أن تحل محل اختبار الشد. وتصف المطيلية الانفعال اللدن أو الاستطالة قبل الكسر. في حين تصف المتانة امتصاص الطاقة ومقاومة امتداد الشق في ظل حالة اختبار محددة. وقد تتحرك هذه الخواص في اتجاهات مختلفة عبر المنطقة المتأثرة بالحرارة نفسها.
قد يشير انخفاض الصلادة بجوار اللحام إلى المراجعة المفرطة أو التليين البيني للتحول، في حين قد يشير ارتفاعها إلى تحول مارتنسيتـي وخطر التشقق بالهيدروجين. ولا تثبت أي من النتيجتين، بمفردها، متانة الكسر الموضعية أو عمر الكلال أو مقاومة الخدمة. وينبغي قراءة مسح الصلادة إلى جانب البنية العيانية والبنية المجهرية واختبارات الشد أو الثني واختبارات الصدم عند الحاجة، وكذلك درجة حرارة الخدمة المتوقعة ونمط التحميل.
وتؤدي إعادة التسخين الناتجة عن التمريرات اللاحقة والمعالجة الحرارية بعد اللحام إلى تعديل هذه التدرجات بدرجة أكبر. وقد بحثت دراسة TWI لعام 2002 حول لحامات الفولاذ غير القابل للصدأ فائق المارتنسيت البنى المجهرية للمنطقة المتأثرة بالحرارة وعلاقتها بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الناتج عن إجهاد الكبريتيد، وإعادة التسخين بواسطة التمريرات اللاحقة، والمعالجة الحرارية بعد اللحام. ويوضح هذا المثال أن رسم خرائط الخواص الميكانيكية لا يمكن فصله عن الأداء في البيئات المختلفة؛ فقد يختلف الشريط اللين أو المتحول أيضاً في جهد التآكل، واستقرار الغشاء السلبي، وامتصاص الهيدروجين. ومن ثم فإن المنطقة المتأثرة بالحرارة منطقة ميكانيكية وكيميائية متدرجة، ويتحدد الخطر المسيطر فيها بالبنية الموضعية وظروف الخدمة المؤثرة فيها.
6. آليات التشقق في المنطقة المتأثرة بالحرارة في الفولاذات الكربونية والمنخفضة السبيكة
لا يمثل التشقق بالقرب من اللحام حدثاً ميتالورجياً واحداً. إذ يصنف ASM International والبرنامج الأوروبي لتعليم تصميم الفولاذ (ESDEP) شقوق اللحام وفق موضعها وتوقيتها والقوة الدافعة لها: فبعضها يتكون في المنطقة المتأثرة بالحرارة في الحالة الصلبة بعد اللحام، وبعضها يتكون أثناء تصلب معدن اللحام أو المعدن الأساسي المنصهر موضعياً، بينما لا يظهر بعضها الآخر إلا أثناء إعادة التسخين أو الخدمة. ويكتسب هذا التمييز أهمية لأن الشق الموجود بجوار حد الانصهار قد يكون سببه الهيدروجين، أو تميع حدود الحبيبات، أو انكماش التصلب، أو الضرر الزحفي، أو فقدان المطيلية عبر السمك.
تتميز منطقة تأثر اللحام بالحرارة (HAZ) بتدرج حراري، وليس ببنية واحدة. وتوصف المناطق المصنوعة من الفولاذ التقليدي عادةً بأنها مناطق خشنة الحبيبات، أو دقيقة الحبيبات، أو متحولة جزئيًا أو بينية التحول، أو مُراجَعة أو مفرطة المراجعة. ويستخدم تصنيف NIST لفولاذ خطوط الأنابيب مناطق خشنة الحبيبات، ودقيقة الحبيبات، وبينية التحول، ومفرطة المراجعة. وتتعرّض كل نقطة لدرجة حرارة قصوى ومسار تبريد مختلفين. ويساعد واصف التبريد العملي Δt8/5—وهو الزمن اللازم للتبريد من 800 °C إلى 500 °C—في ربط الدورات الحرارية بنواتج التحول، مع أن استخدامه يعتمد على نوع الفولاذ وعملية اللحام. ويحدد أحد تقارير NIST الخاصة بخطوط الأنابيب مدخل الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسماكة الجدار بوصفها عوامل تؤثر في Δt8/5.
يتحكم معدل التبريد، والتركيب، وقابلية التصلد، وحجم حبيبات الأوستنيت السابقة في البنية المجهرية والصلادة الناتجتين في منطقة تأثر اللحام بالحرارة (HAZ). ويمكن لفترة تبريد قصيرة أن تنتج مارتنسيت أو باينيت في فولاذ كربوني أو منخفض السبائك قابل للتصلد؛ أما الفترة الأطول فقد تتيح تكوّن الفيريت أو البرليت أو نواتج التحول المُراجَعة. وتحدد البنية الناتجة ما إذا كان الشق قادرًا على البدء، وما إذا كان قادرًا على الانتشار، وما إذا كان التقييد يوفّر إجهادًا شدّيًا كافيًا لإبقائه مفتوحًا. ويغيّر التسخين المسبق والتحكم في درجة الحرارة بين التمريرات الدورة الحرارية، لكنهما لا يلغيّان الحاجة إلى تقييم كيمياء الفولاذ، وتقييد الوصلة، والتحكم في الهيدروجين. ويغطي EN 1011-2 اللحام بالقوس الكهربائي للفولاذ الفريتي، باستثناء الفولاذ غير القابل للصدأ الفريتي. ويحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، وما بين التمريرات، والمحافظة على التسخين المسبق أثناء اللحام بالانصهار؛ لكنه لا يحدد قياس درجة حرارة المعالجة الحرارية بعد اللحام.
التشقق الناجم عن الهيدروجين أو التشقق البارد
يحدث التشقق الناجم عن الهيدروجين، ويُسمى أيضًا التشقق البارد أو التشقق المتأخر، بعد أن يتصلب اللحام وتبرد منطقة تأثر اللحام بالحرارة (HAZ) المجاورة. ولذلك يختلف توقيته المميز عن التشقق الساخن، رغم أن اكتشاف الشق قد يحدث بعد ساعات من اللحام. وترتبط هذه الآلية عمومًا، وفقًا لمناقشات ASM، بثلاثة متطلبات متفاعلة: الهيدروجين القابل للانتشار، وبنية مجهرية صلبة أو هشة قابلة للتشقق، وإجهاد شدّي. ويوفر التقييد وإجهادات تحول اللحام مجال الإجهاد المحلي؛ وقد يظل الإجهاد المتبقي مرتفعًا حتى عندما يكون الحمل المطبق خارجيًا مساويًا للصفر.
يدخل الهيدروجين إلى بركة اللحام من الرطوبة، أو التلوث، أو أغطية المواد الصهورة، أو مواد التشحيم، أو غيرها من مصادر العملية. وبعد التصلب، ينتشر الهيدروجين الذري عبر اللحام ومنطقة تأثر اللحام بالحرارة (HAZ). ويمكن أن يتراكم عند الشوائب، وحدود حبيبات الأوستنيت السابقة، وواجهات المارتنسيت، والانخلاعات، وغيرها من المناطق ذات الإجهاد المحلي المرتفع. وتعتمد عملية الكسر الدقيقة على الفولاذ، والبنية المجهرية، والتحميل؛ ولذلك لا ينبغي تحديد حد عالمي واحد للهيدروجين. فالهيدروجين يقلل قدرة بنية مجهرية صلبة ومجهدة على مقاومة التشقق؛ لكنه لا يعمل بصورة مستقلة عن التقييد أو القابلية الفلزية للتشقق.
وغالبًا ما تكون أكثر مناطق تأثر اللحام بالحرارة (HAZ) عرضة للخطر هي المنطقة خشنة الحبيبات أو منطقة أخرى تتحول إلى مارتنسيت غير مُراجَع أو بنية باينيتية صلبة أثناء التبريد السريع. ويمكن لحبيبات الأوستنيت السابقة الخشنة أن تخفض المتانة وتوفر مسارًا أسهل لنمو الشق. كما يمكن أن تتأثر المناطق دقيقة الحبيبات والبينية التحول، ولا سيما عندما تكون الصلادة المحلية، أو الإجهاد المتبقي، أو أحمال الخدمة غير مواتية. ولذلك قد يحتوي اللحام على مخاطر مختلفة للتشقق الهيدروجيني عند مسافات مختلفة من حد الانصهار.
يعكس اتجاه الشق مجال الإجهاد والهندسة. فقد تحدث شقوق طولية أو عرضية في معدن اللحام، في حين قد تمتد شقوق منطقة تأثر اللحام بالحرارة (HAZ) موازية لحد الانصهار أو تمتد من حافة اللحام إلى معدن الأساس المتصلب. وتسبب مناطق الجذر، ومواضع البدء والتوقف، والتقويضات، والتغيرات المفاجئة في تقييد الوصلة تركيزًا للإجهاد. ولا يُعد الفحص المتأخر دليلًا على آلية هيدروجينية، إلا أن ظهور الشق متأخرًا يمثل علامة تحذيرية مفيدة.
يتبع التحكم سلسلة الأسباب: خفض الهيدروجين القابل للانتشار، وتجنب الصلادة المفرطة في منطقة تأثر اللحام بالحرارة (HAZ)، وخفض أو إدارة التقييد الشدّي والإجهاد المتبقي. وتعالج المواد الاستهلاكية الجافة وأسطح الوصلات النظيفة دخول الهيدروجين. ويبطئ التسخين المسبق التبريد ويسمح بخروج الهيدروجين قبل وصول منطقة تأثر اللحام بالحرارة (HAZ) إلى حالة منخفضة الحرارة وعالية الإجهاد. وقد تساعد المعالجة الحرارية اللاحقة في إزالة الهيدروجين عندما يحددها إجراء اللحام، بينما يمكن للمعالجة الحرارية بعد اللحام أن تُراجِع البنى القابلة للتشقق وتخفض الإجهاد المتبقي. ويجب اختيار هذه التدابير وفقًا لدرجة الفولاذ وسماكته؛ وهي لا تُعد بدائل متبادلة لقاعدة عامة خاصة بدرجة الحرارة.
تشقق التسييل والتصلب وإعادة التسخين
تشقق التسييل هو شق ساخن في منطقة تأثر اللحام بالحرارة (HAZ)، ويقع عادةً على طول حدود الحبيبات التي انصهرت موضعيًا بفعل الدورة الحرارية للحام، لكنها تقع خارج منطقة الانصهار الرئيسية. ويتكون الشق عندما يتمدد هذا الغشاء السائل الرقيق أثناء التبريد والانكماش. ويمكن للشوائب المنفصلة، أو المكونات اليوتكتية منخفضة الانصهار، أو الشوائب غير المعدنية، أو مناطق حدود الحبيبات الغنية بالسبائك أن تخفض درجة حرارة الانصهار المحلية. ولذلك قد تتشقق منطقة تأثر اللحام بالحرارة (HAZ) حتى وإن لم ينصهر معدن الأساس بكامله.
وتختلف هذه الآلية عن تشقق التصلب في منطقة الانصهار. ففي تشقق التصلب، يتصلب معدن اللحام السائل في منطقة الانصهار بين التغصنات النامية. ويؤدي انفصال العناصر المذابة ومحدودية التغذية إلى بقاء شبكة ضعيفة من الحدود المحتوية على السائل؛ ثم يفتح انكماش معدن اللحام المنطقة الواقعة بين التغصنات. ويقع هذا الشق داخل معدن اللحام المترسب أو المنصهر، وليس في منطقة تأثر اللحام بالحرارة (HAZ) غير المنصهرة. ويتطلب الشق الذي يتبع حد الانصهار فحص كلا الاحتمالين: فمادة منطقة تأثر اللحام بالحرارة (HAZ) المنصهرة موضعيًا تشير إلى التسييل، في حين يشير المسار الواقع بين التغصنات عبر معدن اللحام إلى تشقق التصلب. وقد تحدث شقوق مختلطة حيث يتداخل حد الانصهار مع المجال الحراري لمنطقة تأثر اللحام بالحرارة (HAZ).
تدرج ESDEP تشقق تسييل منطقة تأثر اللحام بالحرارة (HAZ)، والتشقق الناجم عن الهيدروجين، وتشقق إعادة التسخين ضمن مشكلات قابلية اللحام الرئيسية في الفولاذ الإنشائي. وتتأثر قابلية التسييل بكيمياء معدن الأساس، والانفصال، وحجم الحبيبات، ودرجة الحرارة القصوى، والانفعال الحراري. وتوفر الحبيبات الخشنة مسارات طويلة على طول حدود الحبيبات، في حين يمكن للدورات الحرارية المتكررة أن تعيد صهر المناطق التي سبق تسخينها أو تضعفها. والقوة الدافعة ذات الصلة هي الانفعال الشدّي أثناء التبريد عند درجات الحرارة المرتفعة، وليس الهيدروجين القابل للانتشار المتراكم بعد التصلب.
يحدث تشقق إعادة التسخين أثناء تعرض حراري لاحق، ويكون ذلك عادةً خلال المعالجة الحرارية لتخفيف الإجهاد أو أثناء الخدمة عند درجة حرارة مرتفعة. ويكون الشق فشلًا في الحالة الصلبة، وغالبًا ما يكون فشلًا بين حبيبي، في منطقة تأثر اللحام بالحرارة (HAZ) أو منطقة اللحام التي سبق لحامها. ويمكن للترسيب والاسترجاع أن يقوّيا داخل الحبيبات، مع إبقاء حدود الحبيبات أضعف نسبيًا؛ ثم يؤدي استرخاء الإجهاد المتبقي وتشوه الزحف إلى تركيز الانفعال عند تلك الحدود. وترتبط القابلية للتشقق بأنظمة سبائكية معينة وبظروف الشوائب أو الرواسب، ولذلك لا يمكن استنتاجها من مجرد وجود لحام أو من الصلادة عند درجة حرارة الغرفة.
يوضح Grade 91 سبب وجوب التعامل مع منطقة تأثر اللحام بالحرارة (HAZ) بوصفها عدة مناطق ذات بُنى مجهرية مختلفة. فقد أفاد ASM International وEPRI في عام 2016 بأن Grade 91 قابل لتشقق Type IV في منطقة تأثر اللحام بالحرارة (HAZ) لمعدن الأساس، ولا سيما في المناطق دقيقة الحبيبات والبينية التحول. ويُعد تلف Type IV فشل زحف عند درجة حرارة الخدمة، وليس تشققًا باردًا هيدروجينيًا عاديًا. وأظهرت الدورات الحرارية المحاكاة أن تكوّن الفيريت في منطقة تأثر اللحام بالحرارة (HAZ) البينية التحول يمكن أن يخفض مقاومة الشد عند درجات الحرارة المرتفعة. كما تؤدي إعادة التسخين الناتجة عن التمريرة اللاحقة والمعالجة الحرارية بعد اللحام (PWHT) إلى تغيير الرواسب، وحالة المراجعة، والمقاومة المحلية بدرجة أكبر؛ ولذلك تعتمد القابلية النهائية للتشقق على التاريخ الحراري الكامل للحام.
التمزق الصفائحي والقابلية للتشقق عبر السماكة
التمزق الصفائحي هو آلية تشقق في معدن الأساس ترتبط بانفعال شدّي عمودي على سطح الصفيحة المدرفلة. ويتطور عادةً أسفل لحام مقيد، ولا سيما حول وصلة على شكل T، أو وصلة زاوية، أو ملحق كبير، حيث يجذب انكماش اللحام الصفيحة عبر سماكتها. ويكون مسار الشق عمومًا متدرجًا أو شبيهًا بالمصاطب؛ إذ يتقدم عبر الشوائب الممدودة ويربط بينها بمناطق قص مطيلة.
وتتمثل خاصية المادة الحاسمة في المطيلية عبر السماكة، وليس ببساطة في مقاومة الشد العرضية أو صلادة منطقة تأثر اللحام بالحرارة (HAZ). وتحتوي الصفيحة المدرفلة على شوائب غير معدنية—منها كبريتيد المنغنيز تاريخيًا، وكذلك شوائب الأكسيد أو السيليكات تبعًا لممارسة صناعة الفولاذ—تنبسط وتنتظم على هيئة صفوف أثناء الدرفلة. وتعمل هذه الشوائب كمواقع لبدء الفجوات عندما تتعرض الصفيحة للانفعال في الاتجاه القصير العرضي. وتكون قابلية الفولاذ النظيف، الذي يحتوي على عدد أقل من صفوف الشوائب أو صفوف أقل شدة، منخفضة؛ في حين يزيد التقييد المرتفع، والصفيحة السميكة، وترسيبات اللحام الكبيرة، وتصميم الوصلة غير الملائم من الانفعال المطبق عبر السماكة.
قد يبدأ التمزق الصفائحي في معدن الأساس أسفل منطقة تأثر اللحام بالحرارة (HAZ)، وقد يُخطأ في اعتباره شقًا في منطقة تأثر اللحام بالحرارة (HAZ) لأن الشق يقع قريبًا من اللحام. وتتمثل قوته الدافعة في انفعال انكماش اللحام والتقييد المؤثرين عبر سماكة الصفيحة؛ وليس الهيدروجين متطلبًا محددًا له. كما لا تُعد منطقة تأثر اللحام بالحرارة (HAZ) المارتنسيتية الصلبة ضرورية. ويميزه عن التشقق الناجم عن الهيدروجين وتشقق التسييل كلٌّ من الموقع المعدني، وشكل الشق، وانتظام الشوائب، واتجاه الانفعال المطبق.
ويمكن لتغييرات التصميم والإجراء أن تخفض الانفعال: توجيه الوصلات لتجنب السحب عبر سماكة الصفيحة، وتقليل حجم اللحام المفرط، واستخدام تفاصيل وصلة مناسبة، والتحكم في التقييد، واختيار صفيحة ذات خصائص مؤكدة عبر السماكة حيثما ينص على ذلك. وقد يفوّت إصلاح اللحام الذي يزيل مجرد المؤشر السطحي الظاهر الشق المرتبط بالشوائب الموجود تحت السطح. ولذلك يجب أن يشمل الفحص حجم الصفيحة المحيط بالملحق، لا خط الانصهار وحده.
7. التسخين المسبق، والتحكم في درجة الحرارة بين التمريرات، ومتغيرات إجراء اللحام
الغرض الميتالورجي من التسخين المسبق
التسخين المسبق هو وسيلة للتحكم الحراري، وليس علاجًا شاملًا لمشكلات المنطقة المتأثرة بالحرارة (HAZ). فهو يرفع درجة حرارة الوصلة قبل تطبيق حرارة القوس، مما يقلل تدرج درجة الحرارة بين بركة اللحام والفولاذ المحيط. والنتيجة المباشرة هي تباطؤ التبريد عبر نطاق التحول. وفي الفولاذات الفريتية، يمكن لهذا التغير أن يمنع تشكل منطقة متأثرة بالحرارة مارتنسيتية أو بينيتية شديدة الصلادة، وذلك تبعًا للتركيب الكيميائي، وقابلية التصلب، وحجم حبيبات الأوستنيت السابق، والدورة الحرارية الفعلية.
ومن الأوصاف المفيدة لذلك Δt8/5، وهو الزمن اللازم لتبرد نقطة في الجزء الملحوم من 800 °C إلى 500 °C. ويغطي هذا الفاصل جزءًا مهمًا من تحلل الأوستنيت في كثير من الفولاذات، رغم أنه لا يمثل وصفًا كاملًا لكل سبيكة أو حالة لحام. وتشير قيمة Δt8/5 القصيرة عمومًا إلى تبريد سريع وزيادة خطر تشكل نواتج تحول صلدة وهشة؛ أما الفاصل الأطول فيتيح تحولًا انتشاريًا أكبر وتأثيرات مراجعة حرارية أكبر. ويفيد المعهد الوطني للمعايير والتكنولوجيا (NIST) بأن قيمة Δt8/5 في فولاذ خطوط الأنابيب تعتمد على مدخل الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسماكة الجدار. ويغير التسخين المسبق هذه العلاقة من خلال تعديل درجة الحرارة الابتدائية وانتقال الحرارة إلى المعدن الأساسي.
كما يساعد التسخين المسبق في التحكم بالهيدروجين. فالهيدروجين الذي تدخله الرطوبة أو تلوث السطح أو المواد المستهلكة أو مشكلات غاز الحماية يمكنه أن ينتشر بعيدًا عن المناطق الأوستنيتية أو الصلدة في المنطقة المتأثرة بالحرارة قبل أن يبرد الفولاذ إلى درجات حرارة منخفضة. ويقلل ذلك التركيز المتاح للاتحاد مع إجهادات الشد المتبقية والبنية المجهرية القابلة للتأثر. غير أن هذا التأثير مشروط؛ إذ لا يستطيع التسخين المسبق التعويض عن الأقطاب الرطبة، أو أسطح الوصلة الملوثة، أو التقييد المفرط، أو فولاذ ينتج عنه إجراء اللحام صلادة غير مقبولة. والتشقق الناجم عن الهيدروجين آلية مميزة، وليس تسمية لكل تشقق يقع بالقرب من اللحام.
| مصطلح درجة الحرارة | متى ينطبق | الغرض |
|---|---|---|
| درجة حرارة التسخين المسبق | قبل بدء اللحام أو مقطع لحام محدد | تحدد الحالة الحرارية الابتدائية |
| درجة الحرارة بين التمريرات | مباشرة قبل ترسيب التمريرة التالية | تتحكم في تراكم الحرارة بين التمريرات |
| درجة حرارة المحافظة على التسخين المسبق | أثناء انقطاع أو بين عمليتين | تمنع هبوط الوصلة إلى ما دون الحد الأدنى المحدد |
| درجة حرارة المعالجة الحرارية بعد اللحام | أثناء معالجة حرارية لاحقة بعد اللحام | تتطلب قياساً وضبطاً منفصلين |
ومن ثم تُختار درجة الحرارة المطلوبة استنادًا إلى تركيب الفولاذ، وسماكة المنتج، ودرجة التقييد، والتحكم بالهيدروجين، وعملية اللحام، وتأهيل الإجراء. وللتسخين المسبق المفرط تكاليفه الخاصة. فقد يطيل أزمنة التبريد بما يكفي لتخشين الحبيبات، ويقلل المقاومة الموضعية، ويعزز التليين المفرط في الفولاذات المراجعة حراريًا، ويوسع المنطقة المعرضة لدرجة حرارة مرتفعة. وفي الفولاذات المقساة والمراجعة حراريًا، قد تؤدي دورة مفرطة السخونة إلى إجراء مراجعة حرارية للمنطقة المتأثرة بالحرارة في المعدن الأساسي. أما في الرتب المقواة بالترسيب أو المقاومة للزحف، فقد تخل بالدور المقصود لتوزيع الرواسب.
وتظل المنطقة المتأثرة بالحرارة متدرجة مكانيًا رغم تحديد قيمة واحدة للتسخين المسبق. ففي المنطقة الأقرب إلى حد الانصهار، قد يشكل الفولاذ التقليدي منطقة ذات حبيبات خشنة بعد بلوغ درجات حرارة قصوى مرتفعة. وعلى مسافة أبعد، تتعرض مناطق تنقية الحبيبات، والمناطق بين الحرجة، والمناطق المراجعة حراريًا أو المفرطة المراجعة، إلى درجات حرارة قصوى ومسارات تحول مختلفة. ويحدد معهد اللحام (TWI) هذه التقسيمات الفرعية الأربعة في الفولاذ التقليدي بحسب درجة الحرارة القصوى والمسافة من اللحام. ويغير التسخين المسبق تاريخ تبريدها، لكنه لا يجعلها متماثلة ميتالورجيًا.
درجة الحرارة بين التمريرات والتراكم الحراري
درجة حرارة التسخين المسبق هي الحد الأدنى لدرجة الحرارة المحددة في الوصلة قبل بدء اللحام، أو قبل بدء مقطع لحام محدد. أما درجة الحرارة بين التمريرات فهي درجة حرارة منطقة اللحام مباشرة قبل ترسيب التمريرة التالية. ودرجة حرارة الحفاظ على التسخين المسبق هي الحد الأدنى لدرجة الحرارة التي يجب الحفاظ عليها عند توقف اللحام أو عندما يلزم إبقاء الوصلة ساخنة بين العمليات. وينبغي ألا تُعامل هذه المصطلحات على أنها مترادفة.
ويحكم التحكم في درجة الحرارة بين التمريرات التراكم الحراري. ففي اللحام متعدد التمريرات، تعيد التمريرات الثانية واللاحقة تسخين معدن اللحام السابق والمنطقة المتأثرة بالحرارة المجاورة. وتعني درجة الحرارة المرتفعة بين التمريرات أن الدورة الحرارية التالية تبدأ من حالة أساسية أكثر سخونة، مما يؤدي عادةً إلى إبطاء التبريد وخفض قيمة Δt8/5. كما يمكن أن تعرض التمريرات السابقة لتأثيرات مراجعة حرارية متكررة أو لإعادة تصيير أوستنيتي جزئية. وقد تحتوي البنية المجهرية الناتجة على نطاقات ضيقة ذات صلادة ومتانة مختلفتين، تفصل بينها بضعة مليمترات فقط.
وغالبًا ما يكون الحد الأقصى لدرجة الحرارة بين التمريرات مهمًا بقدر أهمية متطلب الحد الأدنى للتسخين المسبق. فإذا جرى تجاوزه، فقد تؤدي الحرارة المتراكمة إلى نمو مفرط للحبيبات، أو التليين، أو انخفاض المتانة، ولا سيما في الفولاذات المقساة والمراجعة حراريًا والفولاذات المقاومة للزحف. وإذا انخفضت درجة الحرارة عن الحد الأدنى المحدد، فقد يعود خطر التبريد السريع والتشقق الهيدروجيني. والقيمة الصحيحة خاصة بالإجراء، وليست خاصية ثابتة لعملية لحام معينة.
وتوضح الرتبة 91 سبب فشل قواعد درجة الحرارة البسيطة. فقد وصفت دراسة أجرتها ASM International وEPRI في عام 2016 التشقق من النوع IV في المنطقة المتأثرة بالحرارة من المعدن الأساسي، ولا سيما في المناطق ذات الحبيبات الدقيقة والمناطق بين الحرجة. وهذه المناطق ليست الشريط ذي الحبيبات الخشنة الذي يظهر غالبًا في المخططات المبسطة. كما أظهرت الدورات الحرارية المحاكاة أن تشكل الفريت في المنطقة المتأثرة بالحرارة بين الحرجة يمكن أن يقلل مقاومة الشد عند درجات الحرارة المرتفعة. وقد تؤدي إعادة التسخين المتكررة بالتمريرات إلى مراجعة بعض المارتنسيت حراريًا، مع إنشاء مادة جديدة بين حرجة في مواضع أخرى؛ ولذلك فإن قراءة مطابقة لدرجة الحرارة بين التمريرات لا يمكنها وحدها إثبات مقاومة الضرر من النوع IV.
وينطبق المبدأ نفسه على الفولاذات غير القابلة للصدأ. فقد بحثت دراسة أجراها TWI عام 2002 عن لحامات الفولاذ غير القابل للصدأ فائق المارتنسيت في البنى المجهرية للمنطقة المتأثرة بالحرارة وعلاقتها بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الناتج عن إجهاد الكبريتيد، إضافةً إلى إعادة التسخين الناجمة عن التمريرات اللاحقة والمعالجة الحرارية بعد اللحام (PWHT). ويمكن لإعادة التسخين الموضعية أن تغير توزيع الكروم، ومراجعة المارتنسيت حراريًا، والاستجابة للتآكل. ولذلك فإن التحكم في المنطقة المتأثرة بالحرارة يتعلق بتدهور الأداء أثناء الخدمة، فضلًا عن الصلادة والتشقق.
EN 1011-2 وISO 13916:2025
يقدم EN 1011-2 توصيات للحام القوسي للفولاذات الفريتية. ويقتصر نطاقه على الفولاذات الفريتية، ويستثني الفولاذات الفريتية غير القابلة للصدأ. ويتناول المستند عوامل إجراء اللحام، مثل التحكم بالهيدروجين، ومدخل الحرارة، والتسخين المسبق، وظروف التبريد، مما يساعد المهندس على تقييم صلادة المنطقة المتأثرة بالحرارة وخطر التشقق البارد. وهو يمثل إرشادات لاختيار إجراء اللحام والتحكم فيه، وليس بديلًا عن أدلة التأهيل أو المتطلبات الخاصة بالرتبة.
ويتناول ISO 13916:2025 القياس، وليس التصميم الميتالورجي الكامل للإجراء. إذ يحدد هذا المعيار متطلبات قياس درجات حرارة التسخين المسبق، ودرجة الحرارة بين التمريرات، ودرجة حرارة الحفاظ على التسخين المسبق أثناء اللحام بالانصهار. ولا يشمل قياس درجة حرارة المعالجة الحرارية بعد اللحام (PWHT). ولهذا الاستثناء أهمية؛ فدرجة الحرارة المسجلة قبل تمريرة لحام لا تثبت أن معالجة لاحقة لتخفيف الإجهاد أو للمراجعة الحرارية قد بلغت درجة الحرارة المحددة أو حققت تجانسها.
ويجب أن يمثل موضع القياس وتوقيته المادة التي تتحكم في الدورة الحرارية للحام، لا مجرد السطح الأعلى حرارة والأسهل قياسًا. فقد تختلف درجة الحرارة عبر السماكة وحول الوصلة، ولا سيما في المقاطع المقيدة، والملحقات، والمكونات ذات الجدران السميكة. وينبغي أن يحدد الإجراء متى تؤخذ القراءة، وأين تؤخذ، والحد الأدنى أو الأقصى المسموح به.
ويضيف مدخل الحرارة وتسلسل التمريرات طبقة أخرى من التحكم. وترتبط طاقة القوس عادةً بالتيار والجهد وسرعة التقدم، مع تأثير كفاءة العملية وهندسة خرزة اللحام في الحرارة المنقولة فعليًا إلى قطعة العمل. ويؤدي مدخل الحرارة الأعلى عمومًا إلى توسيع المنطقة المسخنة وإطالة زمن التبريد، لكن هندسة الوصلة، وسماكة اللوح، ودرجة التقييد قد تعكس هذا التوقع البسيط. كما يغير تسلسل خرزات مستقيمة، أو النسج العريض، أو تبديل الجوانب، أو فترات التوقف المخطط لها بين التمريرات، المناطق التي يعاد تسخينها وتوقيت ذلك. ونتيجةً لذلك، يمكن أن يكون للحامين لهما التسخين المسبق الاسمي نفسه أحجام حبيبات وصلادة ومتانة وقابلية للتشقق مختلفة في المنطقة المتأثرة بالحرارة. ويجب أن يتحكم إجراء اللحام في التاريخ الحراري الكامل، لا في قراءة واحدة لدرجة الحرارة.
8. اللحام متعدد التمريرات: إعادة التسخين والمراجعة وتداخل مناطق HAZ
تأثيرات إعادة التسخين أثناء التمريرات اللاحقة
- المراجعة الحرارية يمكن لدورة ذات درجة حرارة أقل أن تخفض صلادة المارتنسيت والإجهاد المتبقي.
- التنقية يمكن لدورة أوستنيتية لاحقة أن تُنشئ حبيبات أوستنيت جديدة وأدق.
- إعادة الأَوْسَتَنة الجزئية تحوّل دورة بين حرجة جزءاً فقط من البنية السابقة.
- فرط المراجعة الحرارية يمكن للتعرض المتكرر تحت الحرج أن يسبب تخشّن الكربيدات أو الرواسب ويخفض المقاومة.
لا ينتج اللحام متعدد التمريرات منطقة HAZ واحدة ثابتة بجوار حد الانصهار. إذ يضيف كل تمرير دورة حرارية جديدة، ويتداخل مجال درجات الحرارة الناتج عن ذلك التمرير مع المادة التي غيّرت التمريرات السابقة بنيتها. فقد تكون منطقة ما قد كانت في وقت سابق ضمن HAZ خشنة الحبيبات، ثم تُعاد تسخينها لاحقًا إلى ما دون درجة الحرارة الحرجة الدنيا فتتعرض للمراجعة؛ وقد تُسخّن منطقة أخرى إلى المجال بين الحرجين، حيث يتحول جزء من الفيريت إلى الأوستنيت؛ أما المادة الأقرب إلى حد انصهار لاحق فقد تُعاد أَوْسَتَنَتُها بالكامل وتتحول مرة أخرى أثناء التبريد.
لذلك يسجل المقطع العرضي النهائي تسلسلًا من الأحداث، لا حدثًا واحدًا. فدرجة الحرارة القصوى، والزمن عند درجة الحرارة، والتبريد عبر مجال التحول، وعدد دورات إعادة التسخين وتباعدها، كلها عوامل مهمة. ويصف TWI مناطق HAZ في الفولاذ التقليدي بأنها مناطق خشنة الحبيبات، ومكررة الحبيبات، ومتحولة جزئيًا، ومراجَعة، وذلك وفقًا لدرجة الحرارة القصوى والمسافة من اللحام. وفي الوصلة متعددة التمريرات، تصف هذه التسميات الاستجابات الموضعية لعدة تمريرات، ولا تعني بالضرورة وجود أربعة نطاقات دائمة ومتوازية.
إعادة تسخين مناطق HAZ السابقة بواسطة التمرير اللاحق
تعيد خرزة لاحقة تسخين معدن اللحام السابق وجزء من HAZ السابقة. ويعتمد مدى ذلك على حجم الخرزة، وسرعة الحركة، وطاقة القوس، وهندسة الوصلة، وسماكة الصفيحة أو الجدار، ودرجة الحرارة بين التمريرات، وموقع التمرير. ويتحكم الإدخال الحراري والناقلية الحرارية في سرعة بلوغ المعدن المحيط درجة حرارة معينة، بينما تحدد المسافة من حد الانصهار الجديد درجة الحرارة القصوى. وقد تتعرض النقطة نفسها لدورة عالية الحرارة أثناء أحد التمريرات، ولدورة مراجعة منخفضة الحرارة أثناء التمرير التالي.
يصف معامل التبريد العملي Δt8/5 الزمن المنقضي أثناء تبريد المادة من 800 °C إلى 500 °C. ويكون هذا المعامل مفيدًا عندما يخضع الفولاذ لتحلل الأوستنيت ضمن هذا المجال، لكنه لا يمثل وصفًا كاملًا للتاريخ الحراري متعدد التمريرات. ويربط تقرير خطوط الأنابيب الصادر عن National Institute of Standards and Technology قيمة Δt8/5 بالإدخال الحراري، والتركيب الكيميائي، والمسافة من اللحام، وسماكة الجدار. لكنه لا يعني أن لكل نقطة في الوصلة زمن تبريد مشتركًا واحدًا. فقد تكون للدُقَط المتجاورة دورات مختلفة اختلافًا كبيرًا، كما يمكن للتمريرات اللاحقة أن تغيّر البنية التي أنشأتها الدورة الأولى.
في فولاذ فريتي منخفض السبيكة، قد ينشئ التمرير الأول حبيبات خشنة من الأوستنيت السابق بجوار حد الانصهار. وقد يؤدي تمرير لاحق تبلغ درجة حرارته القصوى منطقة الأوستنيت إلى تنقية تلك البنية من خلال تكوين حبيبات أوستنيت جديدة، وذلك تبعًا لدرجة الحرارة القصوى الموضعية ومدة الدورة. وإذا بلغت درجة الحرارة القصوى اللاحقة المجال بين الحرجين فقط، فإن جزءًا من الفيريت الأصلي يتحول إلى أوستنيت. وأثناء التبريد، قد يتحول هذا الجزء إلى بينيت جديد أو مارتنسيت أو ناتج تحول آخر، بينما تحتفظ المصفوفة غير المتحولة ببعض السمات السابقة. وقد لا تؤدي دورة منخفضة الحرارة إلى إعادة أَوْسَتَنَة الفولاذ على الإطلاق، لكنها قد تُراجع المارتنسيت أو تليّن منطقة سبق تصلبها.
ولهذا لا يمكن اختزال التحكم في إجراء اللحام إلى طاقة القوس الاسمية. إذ تغير درجة الحرارة بين التمريرات درجة حرارة البدء لكل تمرير، وقد تقصر فترة التبريد الفعالة. وتحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، والحرارة بين التمريرات، والمحافظة على التسخين المسبق أثناء اللحام بالانصهار؛ كما تستبعد صراحةً قياس درجة حرارة المعالجة الحرارية بعد اللحام. ويتناول EN 1011-2 اللحام بالقوس للفولاذ الفريتي، مع استبعاد الفولاذ غير القابل للصدأ الفريتي، ويقدم إرشادات للتحكم في ظروف اللحام لدرجات الفولاذ الفريتية ذات الصلة.
البنى المراجَعة والمفرطة المراجعة
يمكن لإعادة التسخين إلى ما دون درجة حرارة التحول الحرجة الدنيا أن تُراجع HAZ المارتنسيتية أو البينيتية من دون تكوين مجال أوستنيت جديد. إذ يُعاد توزيع الكربون، وقد تتكون كربيدات انتقالية أو تتغير، وتنخفض الإجهادات المتبقية، وتنخفض الصلادة عادةً. وقد تتمتع البنية الناتجة بمقاومة أكبر للتشقق المستحث بالهيدروجين مقارنةً بمنطقة مارتنسيتية مقسّاة بالتبريد كما هي، إلا أن هذا التغير قد يقلل القوة أيضًا. وتعتمد النتيجة على المكوّن الأصلي، ودرجة حرارة إعادة التسخين، وزمن المكوث، وعدد الدورات.
لذلك فإن «HAZ المراجَعة» ليست بنية مجهرية واحدة. فقد تؤدي دورة قصيرة ومنخفضة الحرارة نسبيًا إلى مراجعة محدودة، في حين قد تتسبب دورة أعلى حرارة أو متكررة في خشونة كبيرة للكربيدات وفقدان تقوية الترسيب. ويشير مصطلح «مفرطة المراجعة» إلى أن التعرض الحراري خفّض الخواص إلى ما دون حالة المراجعة المقصودة. وفي الفولاذ المقسّى والمراجَع، يمكن أن تصبح هذه المنطقة المليّنة موضعًا محليًا لأدنى مقاومة. أما في الفولاذ المقاوم للزحف، فقد تؤدي إعادة التسخين إلى اضطراب التوزيع المضبوط بعناية للرواسب التي تدعم المقاومة طويلة الأمد.
يوضح Grade 91 مخاطر اعتبار التليين مفيدًا تلقائيًا. فقد أفادت ASM International وEPRI في عام 2016 بأن Grade 91 قابل للتشقق من النوع Type IV في HAZ من معدن الأساس، ولا سيما في المناطق دقيقة الحبيبات والمناطق بين الحرجة. وأظهرت محاكاة الدورات الحرارية أن تكوّن الفيريت في HAZ بين الحرجة قد يقلل مقاومة الشد عند درجات الحرارة العالية. ولا يقتصر الموضع الحرج على المنطقة الخشنة المرئية: إذ يمكن للتعرضات المتكررة للمجال بين الحرجين أن تنشئ بنية دقيقة الحبيبات ومتحولة جزئيًا، ذات سلوك غير ملائم في تشوه الزحف والضرر. وقد تُراجع تمريرات اللحام اللاحقة بعض المارتنسيت، وفي الوقت نفسه تنشئ هذه المنطقة المعرضة للخطر أو توسعها.
وتضيف المعالجة الحرارية بعد اللحام دورة حرارية مضبوطة أخرى عبر الوصلة بأكملها. ويمكنها مراجعة نواتج التحول الصلبة وتقليل الإجهاد المتبقي، لكنها قد تعزز أيضًا تغيرات الكربيدات أو الرواسب، وتغير تدرجات الصلادة، وتعرّض المناطق المعاد تسخينها لمزيد من التدهور. ولذلك يجب تحديد PWHT وفق درجة الفولاذ، والسماكة، وإجراء اللحام، وظروف الخدمة، لا افتراض أنها تمحو الفروق بين مناطق HAZ.
وتوضح أنواع الفولاذ غير القابل للصدأ فائقة المارتنسيت النقطة نفسها، مع إضافة تأثيرات التآكل. فقد بحثت دراسة TWI لعام 2002 البنى المجهرية لمناطق HAZ فيها بالارتباط مع التآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الإجهادي بالكبريتيد، وإعادة التسخين بواسطة التمريرات اللاحقة، وPWHT. وقد يؤدي التمرير اللاحق إلى مراجعة المارتنسيت المتكون حديثًا، أو إعادة أَوْسَتَنَة منطقة سابقة جزئيًا، أو إنتاج بنية مختلطة عبر نطاق ضيق معاد التسخين. وتؤثر هذه التغيرات في توزع الكروم، وتكوّن الكربيدات، والصلادة، والإجهاد المتبقي، والسلوك الكهروكيميائي للسطح. وقد تقلل الصلادة المنخفضة أحد ميول التشقق، في حين يمكن للتغيرات الموضعية في التركيب أو الطور أن تضعف مقاومة التآكل أو تنشئ مسارًا قابلًا للتشقق في ظروف خدمة تحتوي على الهيدروجين.
لماذا يحتوي المقطع العرضي للحام على تواريخ حرارية متداخلة
ينبغي قراءة المقطع العرضي لوصلة متعددة التمريرات بوصفه خريطة للذروات الحرارية ومسارات التبريد. فقد تكون المادة القريبة من أحد التمريرات قد انصهرت أو أعيدت أَوْسَتَنَتها بالكامل. وعلى مسافة أبعد، قد تكون قد بلغت مجال نمو الحبيبات، أو مجال تنقية الحبيبات، أو المجال بين الحرجين، أو مجرد درجة حرارة مراجعة. ثم يزيح التمرير التالي هذه الحدود ويفرض مجموعة أخرى من المناطق فوقها. وتكون هذه المناطق منحنية ومزاحة ومتطابقة جزئيًا، لا مرتبة في طبقات منتظمة.
| منطقة المنطقة المتأثرة بالحرارة في الفولاذ من الدرجة 91 | التاريخ الحراري | القلق المُبلّغ عنه |
|---|---|---|
| خشنة الحبيبات | أَوْسَتَنة كاملة عند درجة حرارة مرتفعة مع نمو الحبيبات | بنية متحولة خشنة واحتمال فقدان المتانة |
| ناعمة الحبيبات | أَوْسَتَنة كاملة أو كبيرة من دون نمو واضح للحبيبات | جزء من المنطقة المتأثرة بالحرارة في المعدن الأساسي الحساسة للتشقق من النوع الرابع |
| بين حرجة | تحول جزئي بين Ac1 وAc3 | تكوّن الفيريت وانخفاض مقاومة الشد عند درجات الحرارة المرتفعة |
| مفرطة المراجعة الحرارية | إعادة تسخين تحت الحرج | تليين وتغير حالة الرواسب |
وينتج عن التداخل عدم تجانس في الخواص على عدة مقاييس. فقد ترتفع الصلادة حيث يؤدي التبريد السريع إلى تكوين المارتنسيت، وتنخفض حيث تُراجع المارتنسيت، ثم تتغير مرة أخرى حيث تنشئ دورة لاحقة نواتج تحول جديدة غير مراجَعة. وتتبع المتانة حجم الحبيبات، وتوازن الأطوار، ومحتوى الكربون في الجزء المتحول، والإجهاد المتبقي الموضعي؛ ولا يمكن استنتاجها من المسافة إلى اللحام وحدها. كما تتغير قابلية التشقق من نقطة إلى أخرى. ويحدد ESDEP تشقق التميع في HAZ، والتشقق المستحث بالهيدروجين، وتشقق إعادة التسخين بوصفها مشكلات متميزة في قابلية لحام الفولاذ الإنشائي، في حين يحدث تشقق التصلب في معدن اللحام، ويرتبط التمزق الصفائحي بالمطيلية عبر السمك. ولا تجعل إعادة التسخين هذه الآليات قابلة للتبادل.
ويتحكم التدرج المكاني نفسه في التآكل والتشقق أثناء الخدمة في اللحامات المصنوعة من الفولاذ غير القابل للصدأ. فقد يختلف نطاق معاد التسخين عن المعدن المجاور في الصلادة، واستقرار الغشاء السلبي، وتوزيع الرواسب، وإجهاد الشد. ولذلك ينبغي تحديد مواضع الفحص الميتالوغرافي وقياسات الصلادة المتتابعة مع مراعاة تسلسل الخرز الفعلي. فقد يفوّت قياس واحد عند حد الانصهار النطاقَ المليّن بين الحرجين، أو النطاق المارتنسيتي المعاد تسخينه، أو المنطقة المفرطة المراجعة التي تتحكم في الفشل.
9. الفئة 91 والتشقق من النوع IV

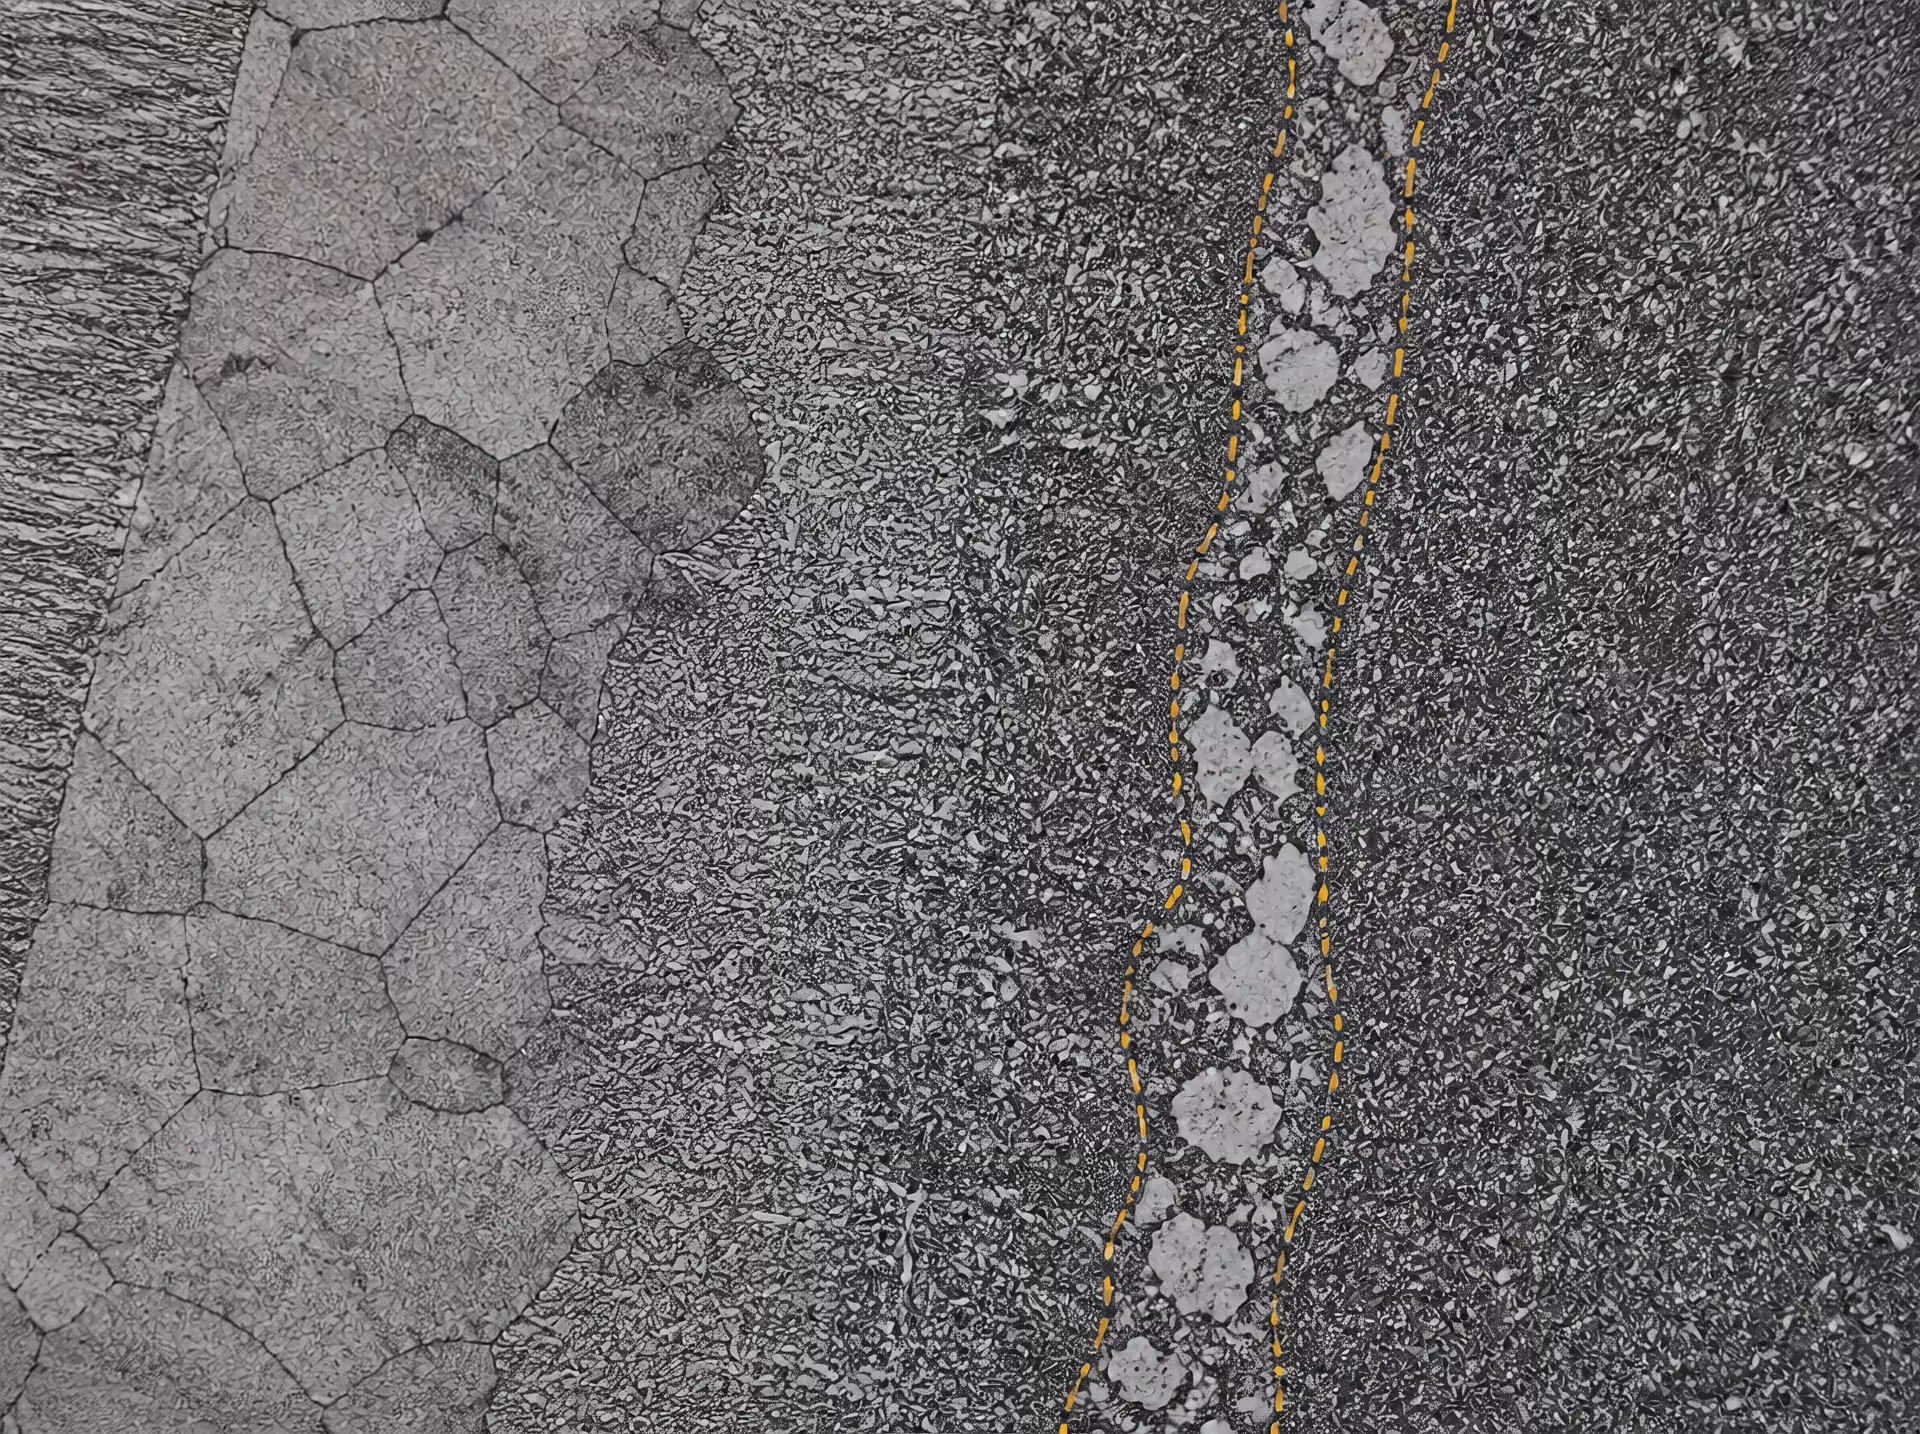
تُعد الفئة 91 حالةً مفيدة للدراسة، لأن مشكلة قابليتها للحام لا تقتصر على حد الانصهار المرئي. فهذا الفولاذ سبيكة مقاومة للزحف ذات بنية مارتنسيتية مُراجَعة، ويُشار إليها عادةً باسم Grade 91، وباسم P91 في الأنابيب، وT91 في أنابيب الغلايات، مع احتوائها على نحو 9% من الكروم وإضافات مثل الموليبدينوم والفاناديوم والنيوبيوم والنيتروجين. وتعتمد مقاومتها عند درجات الحرارة المرتفعة على بنية مارتنسيتية مُراجَعة بدقة، تحتوي على رواسب مستقرة، ولا سيما الكربونيتريدات ومجموعة الكربيدات الغنية بالكروم المرتبطة بالمراجعة طويلة الأمد.
يستبدل اللحام هذه البنية المطوَّرة بعناية بتتابع من الدورات الحرارية الموضعية. فقد يتعرض موضع ملاصق مباشرةً لخط الانصهار للأَسْتَنَة الكاملة، ثم يتحول إلى مارتنسيت خشن. وعلى مسافة أبعد قليلًا، قد تؤدي درجة الحرارة القصوى إلى تنقية حبيبات الأوستنيت من دون إحداث نمو الحبيبات نفسه. وعلى مسافة أبعد من ذلك، قد يتحول جزء فقط من البنية المجهرية الأصلية. والنتيجة هي منطقة متأثرة بالحرارة (HAZ) متدرجة، وليست شريطًا متجانسًا.
حددت دراسة ASM-EPRI عن الفئة 91 المنشورة في عام 2016 قابلية حدوث تشقق من النوع IV في منطقة HAZ من معدن الأساس، ولا سيما في المنطقتين دقيقتي الحبيبات والمتداخلتين. ولهذا التمييز أهمية كبيرة. فقد يكون سطح الكسر قريبًا من اللحام، لكن القرب من اللحام لا يجعل حد الانصهار بالضرورة الموقع المعدني المتحكم في الفشل.
مناطق HAZ دقيقة الحبيبات والمتداخلة في الفئة 91
تتكون منطقة HAZ دقيقة الحبيبات حيث تتجاوز درجة الحرارة القصوى نطاق تحول الأوستنيت، لكنها لا تكون مرتفعة بما يكفي، أو لا تستمر مدةً كافية، لإحداث نمو حبيبات الأوستنيت السابقة الموجود في منطقة HAZ خشنة الحبيبات. ويؤدي اللحام إلى إذابة بعض الرواسب أو إعادة توزيعها، ثم ينتج التبريد السريع مارتنسيت حديث التكوّن. وبما أن حبيبات الأوستنيت السابقة أصغر من نظيرتها في المنطقة الخشنة الحبيبات، فإن بنية الحزم والكتل الناتجة عن التحول تختلف أيضًا. ثم تؤثر المعالجة بالمراجعة أثناء التصنيع والخدمة في منطقة تكون فيها توزيعات الرواسب الأصلية وهندسة الحبيبات قد تعرضتا للاضطراب بالفعل.
تقع منطقة HAZ المتداخلة ضمن نطاق أدنى من درجات الحرارة القصوى. ولا تدخل سوى أجزاء من المادة في مجال الأوستنيت أثناء الدورة الحرارية للحام؛ بينما يحتفظ الجزء المتبقي ببنية الفئة 91 المُراجَعة. وعند التبريد، يتحول الأوستنيت المتكون حديثًا إلى جوار مادة غير متحولة أو مُمراجَعة جزئيًا. وينشئ ذلك بنية مجهرية مختلطة ذات اختلافات موضعية في الصلادة، وتوزيع الكربون، وحالة الرواسب، ومقاومة الزحف. ولذلك قد تكون المنطقة المتداخلة أضعف ميكانيكيًا، حتى عندما لا تحدد صلادتها أنها الجزء الأكثر وضوحًا من منطقة HAZ.
تصف TWI المناطق الفرعية لمنطقة HAZ في الفولاذ التقليدي بأنها مناطق خشنة الحبيبات، ومُنقّاة الحبيبات، ومتحولة جزئيًا، ومُراجَعة، ويُصنَّف ذلك وفقًا لدرجة الحرارة القصوى والمسافة من اللحام. وتستخدم NIST مصطلحات ذات صلة، هي المناطق خشنة الحبيبات، ودقيقة الحبيبات، والمتداخلة، والمفرطة المراجعة، لوصف مناطق HAZ في فولاذ خطوط الأنابيب. ولا تتبادل هذه التسميات في كل نظام من أنظمة السبائك، لكن النقطة الأساسية تنطبق على الفئة 91: فكل موضع يسجل تاريخًا حراريًا مختلفًا.
ويكتسب التبريد أهمية مماثلة. فالمعامل العملي Δt8/5 يصف الزمن اللازم لتبريد منطقة اللحام من 800 °C إلى 500 °C. ويربط تناول NIST بين Δt8/5 ومدخل الحرارة، وكيمياء الفولاذ، والمسافة من اللحام، وسماكة الجدار. وتغير هذه المتغيرات حركية التحول ومقدار المراجعة التي يفرضها اللحام. لذلك لا يمكن تقييم منطقة HAZ في الفئة 91 استنادًا إلى درجة الحرارة القصوى وحدها.
وتذكر TWI أن البنية المجهرية والصلادة في منطقة HAZ تعتمدان أساسًا على معدل التبريد عبر نطاق التحول، وعلى التركيب وقابلية التصلب، وعلى حجم حبيبات الأوستنيت السابقة. وبالنسبة إلى الفئة 91، تحدد المتغيرات نفسها ما إذا كانت منطقة موضعية ستكوّن مارتنسيت حديثًا عالي الصلادة، أو ستخضع لمراجعة إضافية، أو ستطور بنية متداخلة مختلطة. ويُعد مسح الصلادة مفيدًا، لكنه لا يمثل خريطة كاملة لأضرار الزحف أو القابلية للتشقق من النوع IV.
تكوّن الفريت والمقاومة عند درجات الحرارة المرتفعة
فحصت دراسة ASM-EPRI أيضًا دورات حرارية محاكاة للحام في الفئة 91، وأفادت بأن تكوّن الفريت في منطقة HAZ المتداخلة يمكن أن يقلل مقاومة الشد عند درجات الحرارة المرتفعة. وتمنح هذه الملاحظة مشكلة النوع IV أساسًا معدنيًا أكثر تحديدًا من القول العام إن اللحام «يضعف منطقة HAZ».
الفريت أكثر ليونة وأقل مقاومة للزحف من المصفوفة المارتنسيتية المُراجَعة التي تمنح الفئة 91 مقاومتها عند درجات الحرارة المرتفعة. ويمكن أن يترافق تكوّنه مع إعادة توزيع موضعية للكربون والعناصر السبائكية، وتغيرات في استقرار الرواسب، وفقدان بنية مارتنسيت الصفائح المضبوطة بدقة. وتحت تأثير حمل مستمر، قد يتركز التشوه في هذه المنطقة المتغيرة. وعندئذ تفرض كتلة معدن اللحام، ومعدن الأساس غير المتأثر، ومناطق HAZ الأعلى صلادة قيودًا على المنطقة، مما يزيد الطلب الموضعي على الإجهاد والانفعال في المادة دقيقة الحبيبات أو المتداخلة.
والنتيجة ليست مجرد عدم تطابق في الصلادة. فسلوك الشد عند درجات الحرارة المرتفعة يعتمد على مقاومة البنية المجهرية للجريان اللدن والزحف، وعلى تطور الرواسب، وعلى بنية الحبيبات والحبيبات الثانوية، وعلى توزيع التشوه في الوصلة الملحومة. وقد تكون لمنطقة ذات صلادة مقاسة متوسطة مقاومة طويلة الأمد ضعيفة، إذا انخفضت مقاومتها للزحف بسبب التحول الجزئي أو تكوّن الفريت.
التشقق من النوع الرابع فشل زحفي عند درجة حرارة الخدمة يرتبط بضعف المناطق ناعمة الحبيبات وبين الحرجة في المنطقة المتأثرة بالحرارة في المعدن الأساسي، ولا سيما في الفولاذ من الدرجة 91.
ولا ينبغي تحويل هذه النتيجة إلى تقدير شامل للعمر التشغيلي. إذ تعتمد استجابة مكوّن ملحوم من الفئة 91 على الإجهاد، ودرجة الحرارة، والهندسة، وإجراء اللحام، والتقييد، والمعالجة الحرارية بعد اللحام، وتاريخ الخدمة، والتوزيع الفعلي للبنى المجهرية في منطقة HAZ. وتثبت محاكاة الدورات الحرارية وجود آلية معينة وتحدد منطقة معرضة للخطر؛ لكنها لا تحدد بمفردها متى سيفشل وعاء أو أنبوب أو خط أنابيب بعينه.
وتظل التسخين المسبق، والتحكم في درجة الحرارة بين الطبقات، ومدخل حرارة اللحام عوامل مهمة، لأنها تؤثر في الدورات الحرارية وسلوك التحول. وتحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، وما بين الطبقات، والحفاظ على التسخين المسبق أثناء اللحام بالانصهار، لكنها تستبعد صراحةً قياس درجة حرارة المعالجة الحرارية بعد اللحام. ولهذا التمييز أهمية في أعمال الفئة 91: فالتحكم في درجة حرارة اللحام والمعالجة الحرارية بعد اللحام عمليتان مترابطتان، وليستا متطلبًا واحدًا للقياس.
لماذا يُعد فشل النوع IV مشكلةً في منطقة HAZ من معدن الأساس
يرتبط التشقق من النوع IV عمومًا بأضرار الزحف في منطقة HAZ دقيقة الحبيبات والمتداخلة من معدن الأساس. ولذلك فمن المضلل وصفه بأنه حدث عام من «تشقق اللحام»، أو تحديد سببه تلقائيًا عند حد الانصهار. فقد يوفر اللحام الاضطراب الحراري وهندسة الوصلة، لكن البنية المجهرية القابلة للتشقق تتكون عادةً في مادة الأساس المجاورة.
وخلال الخدمة الطويلة، يمكن أن تتكون الفجوات وتنمو على امتداد الحدود في منطقة HAZ الضعيفة. ويسهم تراكم الانفعال الموضعي، وانزلاق حدود الحبيبات، وتغيرات الرواسب في تطور الضرر. وقد يتقدم الشق تقريبًا على طول الحد الفاصل بين مادة HAZ المتغيرة والمناطق المجاورة الأقوى، رغم أن مساره الدقيق يعتمد على حالة الإجهاد، والبنية المجهرية، وتاريخ التصنيع. ولذلك يجب أن يشمل الفحص منطقة HAZ من معدن الأساس، لا معدن اللحام وخط الانصهار فقط.
وتختلف هذه الآلية عن التشقق الناجم عن الهيدروجين، وتشقق التصلب، والتمزق الصفائحي، وتشقق التمييع، وتشقق إعادة التسخين. وتحدد ESDEP تشقق التمييع في منطقة HAZ، والتشقق الناجم عن الهيدروجين، وتشقق إعادة التسخين ضمن مشكلات قابلية اللحام الرئيسية في الفولاذ الإنشائي، لكن هذه الآليات تحدث في ظروف معدنية وظروف تحميل مختلفة. أما ضرر النوع IV فهو أساسًا مشكلة زحف عند درجة حرارة الخدمة في منطقة HAZ ضعيفة من الفئة 91.
ولذلك يجمع التقييم السليم بين سجلات إجراء اللحام، وتاريخ المعالجة الحرارية بعد اللحام، ومعلومات الدورة الحرارية، وفحص الصلادة والبنية المجهرية، وبيانات إجهاد الخدمة ودرجة حرارتها. وتساعد نتيجة ASM-EPRI المتعلقة بالفريت وانخفاض مقاومة الشد عند درجات الحرارة المرتفعة في تفسير سبب استحقاق المنطقتين دقيقة الحبيبات والمتداخلة اهتمامًا خاصًا. لكنها لا تبرر اعتبار كل لحام من الفئة 91 معرضًا بالقدر نفسه، ولا تدعم تحديد مدة خدمة مسموحة ثابتة من دون أدلة خاصة بالمكوّن.
وتضيف إعادة التسخين طبقة أخرى من التعقيد. فقد تؤدي طبقة لحام لاحقة إلى مراجعة منطقة HAZ سابقة، أو تحويلها جزئيًا، أو تعديلها بطرق أخرى، كما يمكن للمعالجة الحرارية بعد اللحام أن تقلل الصلادة، مع تغيير حالة الرواسب والبنية الثانوية أيضًا. وتحدث تأثيرات مكانية مماثلة في سبائك أخرى؛ إذ تربط مناقشة TWI لعام 2002 حول لحامات الفولاذ غير القابل للصدأ فائق المارتنسيت البنى المجهرية في منطقة HAZ بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الإجهادي بالكبريتيدات، وإعادة التسخين بفعل الطبقات اللاحقة، والمعالجة الحرارية بعد اللحام. وتتغير آلية الفشل الخاصة بالمادة، لكن المبدأ الحاكم يظل ثابتًا: منطقة HAZ مجموعة من التواريخ الحرارية الموضعية، ويجب تقييم سلوكها أثناء الخدمة بحسب كل منطقة.
10. تآكل المنطقة المتأثرة بالحرارة (HAZ) والتشقق بمساعدة البيئة
تُعدّ المنطقة المتأثرة بالحرارة (HAZ) أيضاً متغيراً من متغيرات التآكل. ويمكن لمسح الصلادة تحديد نطاق شديد التصلد، لكنه لا يستطيع أن يبيّن ما إذا كانت رواسب غنية بالكروم قد تشكّلت، أو ما إذا كانت عناصر السبائك الواقية قد انفصلت، أو ما إذا كان الفريت والمارتنسيت الموضعيان متوازنين، أو ما إذا كانت عملية اللحام قد خلّفت إجهاداً متبقياً شدّياً. وتتحكم هذه التفاصيل في التآكل والتشقق بمساعدة البيئة.
ولذلك، يجب تقييم HAZ في ضوء بيئة الخدمة الخاصة بها. فالماء المحتوي على الكلوريدات، وثاني أكسيد الكربون، وكبريتيد الهيدروجين، والأكسجين المذاب، والمكثفات الحمضية، والبخار ذي درجات الحرارة المرتفعة، تفرض متطلبات مختلفة. وقد تكون الدورة الحرارية نفسها مقبولة في التعرض الجوي الجاف، لكنها غير آمنة في الإنتاج الحامضي، حيث يمكن لامتصاص الهيدروجين والإجهاد الشدّي أن يتضافرا مع بنية مجهرية قابلة للتأثر.
البنية المجهرية كمتغير من متغيرات التآكل
تتغير البنية المجهرية في HAZ بصورة مستمرة مع المسافة من حد الانصهار، وليس عند سطح فاصل واحد وحاد. ويصف TWI مناطق الفولاذ التقليدي بأنها مناطق خشنة الحبيبات، ومكررة الحبيبات، ومتحولة جزئياً، ومُراجَعة، ويُصنّفها وفقاً لدرجة الحرارة القصوى والمسافة من اللحام. ويستخدم تناولٌ لفولاذ خطوط الأنابيب من المعهد الوطني للمعايير والتكنولوجيا (NIST) مصطلحات وثيقة الصلة، هي: مناطق خشنة الحبيبات، وناعمة الحبيبات، وبين الحرجة، ومفرطة المراجعة.
وقد تُظهر كل منطقة استجابة مختلفة للتآكل. إذ يغير نمو الحبيبات كثافة الحدود وطبيعتها؛ كما أن التسخين بين الحرجين يحوّل البنية الأصلية جزئياً، وقد ينتج جزرًا من المارتنسيت الصلب المُغنى بالكربون بعد التبريد؛ ويمكن للمراجعة أن تذيب أطوار التقوية أو تزيد خشونتها، وأن تغيّر السلوك الكهروكيميائي الموضعي. وفي الفولاذ غير القابل للصدأ، قد تشمل التغيرات المهمة استنزاف الكروم بجوار الكربيدات الغنية بالكروم، وترسيب الأطوار البينفلزية، وتكوّن فريت دلتا أو ذوبانه، والتغيرات في نسبة المارتنسيت والأوستنيت وكيميائهما.
ولا يتمثل الوصف الحراري الحاكم ببساطة في «درجة حرارة اللحام». فالتبريد عبر نطاق التحول مهم، ويُعدّ Δt8/5 — أي الزمن اللازم للتبريد من 800 °C إلى 500 °C — معلماً مفيداً في اللحام عندما تصف درجتا الحرارة هاتان نطاق التحول ذي الصلة. ويذكر NIST أن Δt8/5 يعتمد على مدخل الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسمك الجدار. وبالتالي، قد لا تتطور البنية نفسها في موقعين يقعان على المسافة الاسمية نفسها من اللحام إذا اختلف التقييد أو السمك أو تدفق الحرارة.
وفي الفولاذ الفريتي، يحدد TWI معدل التبريد عبر نطاق التحول، والتركيب وقابلية التصلد، وحجم حبيبات الأوستنيت السابق، بوصفها عوامل رئيسية تتحكم في البنية المجهرية والصلادة في HAZ. ويجب أن يضيف تقييم التآكل إلى هذه القائمة الكيمياء الموضعية، وتوزيع الأطوار، وحالة الرواسب. فقد تكون منطقة مارتنسيت صلبة عرضة للتشقق بمساعدة الهيدروجين، في حين قد تحتوي منطقة مفرطة المراجعة وأكثر ليونة على مكوّن مختلف جلفانياً، أو تكون قد فقدت مقاومتها للتآكل بسبب تكوّن الرواسب. ولا يمكن استنتاج أي من الحالتين بصورة موثوقة من الصلادة وحدها.
ومن المهم التمييز بين التآكل والتشقق. فقد يبدأ الفقد العام للمعدن، والتنقر، والتآكل بين الحبيبات، والهجوم الجلفاني عند سمات مجهرية مختلفة. كما يمكن لغطاء اللحام أو جذر اللحام أو التراكب أو الشق الضيق أن يركّز الإلكتروليت بصورة مستقلة عن صلادة HAZ الكلية. ولذلك، يجب أن ترافق الفحصَ الميتالورجي حالةُ السطح، وأغشية الأكاسيد، وإزالة خبث اللحام، والتنظيف بعد اللحام.
التشقق الناتج عن التآكل الإجهادي والتشقق الإجهادي بالكبريتيد
يتطلب التشقق الناتج عن التآكل الإجهادي (SCC) مادة قابلة للتأثر، وبيئة مناسبة، وإجهاداً شدّياً. ويمكن أن يوفر اللحام الشرط الأخير من خلال الإجهاد المتبقي، في حين توفر نواتج التحول والرواسب الموضعية الشرط الأول. وليس من الضروري أن يكون الحمل المطبق كبيراً؛ فقد يظل الإجهاد الشدّي المحبوس بالقرب من اللحام مهماً حتى بعد أن يبدو المكوّن مستقراً من الناحية البُعدية.
ويتأثر SCC بالكلوريدات بصورة خاصة بدرجة الحرارة، ونشاط الكلوريد، والجهد الكهروكيميائي، واستقرار الغشاء الخامل الموضعي. وقد تعيد منطقة HAZ في الفولاذ غير القابل للصدأ، التي تحتوي على مناطق مستنزفة من الكروم، تكوين الغشاء الخامل بكفاءة أقل عند حدود معينة، مما يسمح للهجوم الموضعي بأن يصبح موقعاً لبدء التشقق. ويكون هذا التأثير انتقائياً مكانياً؛ لذلك، قد يخفي مقطع عرضي مصقول يُظهر HAZ تبدو موحدة ظاهرياً اختلافات حادة في قابلية التأثر عبر التدرج الحراري.
والتشقق الإجهادي بالكبريتيد (SSC) آلية فشل بمساعدة الهيدروجين ترتبط بالخدمة المائية المحتوية على كبريتيد الهيدروجين. ويدخل الهيدروجين المتولد أثناء التآكل إلى الفولاذ؛ ثم يعزز الإجهاد الشدّي بدء التشقق ونموه في بنية مجهرية قابلة للتأثر. وتُعدّ الصلادة العالية علامة تحذيرية معترفاً بها في كثير من تقييمات الخدمة الحامضية، لكن الصلادة مؤشر فحص أولي وليست وصفاً كاملاً للآلية. كما تعتمد قابلية التشقق على المقاومة، والشوائب، وبنية حبيبات الأوستنيت السابق، ونواتج التحول، والإجهاد المتبقي، وبيئة الخدمة الفعلية المحتوية على H₂S.
وتُعدّ دراسة الفولاذ غير القابل للصدأ فائق المارتنسيت التي نشرها TWI في عام 2002 مفيدة لأنها تتناول ميتالورجيا HAZ بوصفها مشكلة مشتركة للتآكل والتشقق. ويربط نطاقها بين البنى المجهرية في HAZ والتآكل وSCC وSSC وإعادة التسخين الناتجة عن تمريرات اللحام اللاحقة والمعالجة الحرارية بعد اللحام (PWHT). وقد صُممت الدرجات فائقة المارتنسيت حول مصفوفة مارتنسيت منخفضة الكربون مع إضافات من الكروم وعناصر سبائكية أخرى، لكن اللحام قد ينشئ اختلافات موضعية في مراجعة المارتنسيت، والأوستنيت المحتجز أو المرتد، والفريت، وتجمعات الرواسب. وتغير هذه الاختلافات كلاً من سلوك التآكل الخامل والاستجابة للتشقق بمساعدة الهيدروجين.
وبناءً على ذلك، ينبغي أن يحدد تأهيل الخدمة الآلية البيئية قبل اعتماد إجراء اللحام. ويعالج ISO 15156، حيثما ينطبق على إنتاج النفط والغاز في البيئات المحتوية على H₂S، اختيار المواد ومقاومة التشقق؛ وقد يتطلب تقييم لحام الإنتاج أيضاً إجراء اختبارات في وسط الخدمة الفعلي. ولا يمكن لخريطة الصلادة وحدها أن تثبت مقاومة SSC، كما أن اختبار التآكل الذي يُجرى على المعدن الأساسي غير المتأثر لا يمكن أن يمثل HAZ.
وتوضح الدرجة 91 المبدأ نفسه عند درجات الحرارة المرتفعة، وإن كان اهتمامها الرئيسي هو أضرار الزحف لا SSC المائي. فقد أفاد ASM International وEPRI في عام 2016 بأن الدرجة 91 قابلة للتشقق من النوع Type IV في HAZ للمعدن الأساسي، ولا سيما في المناطق ذات الحبيبات الناعمة والمناطق بين الحرجة. وأظهرت الدورات الحرارية المحاكاة أن تكوّن الفريت في HAZ بين الحرجة يمكن أن يخفض مقاومة الشد عند درجات الحرارة المرتفعة. ويعزز هذا المثال قاعدة أوسع نطاقاً: فقد تتحكم منطقة فرعية ضيقة وأضعف ميكانيكياً في الفشل، حتى عندما يفي معدن اللحام والمعدن الأساسي غير المتأثر بمتطلباتهما الفردية.
تأثير إعادة التسخين وPWHT في الفولاذ غير القابل للصدأ
لا تضيف تمريرة اللحام اللاحقة معدنًا فحسب؛ إذ إن دورتها الحرارية تعيد تسخين HAZ سابقة. وقد تُراجَع المنطقة المعاد تسخينها، أو يُعاد تكوين الأوستنيت فيها جزئياً، أو تُعالج بالمحلول، أو تتعرض لنطاق من درجات الحرارة يعزز ترسيب الكربيدات أو النتريدات أو الأطوار البينفلزية. وتعتمد حالتها النهائية على درجة الحرارة القصوى، وزمن المكوث، ومعدل التبريد، وعدد التمريرات اللاحقة وتباعدها.
| طريقة الفحص | ما يمكن إثباته | القيد المهم |
|---|---|---|
| الحفر الكلي | هندسة اللحام، وحد الانصهار، والمناطق الحرارية التقريبية | ليست طريقة لتحديد الأطوار |
| الفحص المجهري الضوئي | الفيريت والبرليت والباينيت والمارتنسيت وتغيرات حجم الحبيبات | قد لا يميز الرواسب الدقيقة |
| رسم خريطة الصلادة | التصلد والتليين المحليان وتدرجات الخواص | لا يثبت المتانة أو عمر الخدمة |
| المجهر الإلكتروني الماسح أو حيود الإلكترونات المرتدة | المورفولوجيا الدقيقة، وسمات الكسر، والمعلومات البلورية | يتطلب أخذ عينات موجهاً وتفسيراً متخصصاً |
| اختبارات الزحف أو الاختبارات البيئية | استجابة الضرر ذات الصلة بالخدمة | يجب أن تتطابق مع الآلية والبيئة الفعليتين |
وفي الفولاذ غير القابل للصدأ فائق المارتنسيت، يمكن لإعادة التسخين أن تُراجع المارتنسيت الصلب، وقد تنشئ منطقة أكثر ليونة موضعياً، في حين يمكن لذروة إعادة تسخين أعلى أن تولد مارتنسيت جديداً غير مُراجَع عند التبريد. وقد يختلف النطاق الناتج في جهد التآكل والصلادة والحساسية للهيدروجين عن كل من HAZ للتمريرة الأولى والمادة الأصلية. كما يمكن للتمريرات المتكررة أن تغير استقرار الأوستنيت وتوازن الأطوار؛ ولذلك، لا يمكن التنبؤ بالبنية المجهرية النهائية من الدورة الحرارية الأولى وحدها.
تسلسل تشخيص المنطقة المتأثرة بالحرارة
- التوثيق سجّل الدرجة، والسماكة، وهندسة اللحام، وتسلسل التمريرات، والتسخين المسبق، ودرجة الحرارة بين التمريرات، والمدخل الحراري، والمعالجة الحرارية بعد اللحام.
- الإظهار استخدم مقطعاً عرضياً ممثلاً والحفر الكلي لتحديد حد الانصهار والمناطق المتغيرة.
- التحديد حدّد الأطوار، وحجم الحبيبات، والرواسب، ومورفولوجيا الشقوق باستخدام الفحص المجهري الملائم.
- الرسم نفّذ مسحاً للصلادة عبر المعدن الأساسي غير المتأثر، والمنطقة المتأثرة بالحرارة، وحد الانصهار، ومعدن اللحام.
- الاختبار اختر اختبارات المتانة أو الشد أو الزحف أو التعب أو التآكل أو التشقق بناءً على آلية الفشل المشتبه بها.
وتضيف PWHT تاريخاً حرارياً آخر متعمداً. فقد تقلل المراجعة الإجهاد المتبقي وتُليّن المارتنسيت غير المُراجَع، مما يخفض أحد مصادر القابلية للتشقق. لكنها قد تعزز أيضاً الترسيب أو إعادة توزيع الكروم، الأمر الذي يغير الخمول وسلوك التآكل الموضعي. ولذلك، قد تؤدي المعالجة المفرطة أو غير المحكمة إلى استبدال خطر بآخر. وتكون الدورة الصحيحة خاصة بالدرجة، ويجب التحقق منها من خلال تأهيل الإجراء، والفحص الميتالورجي، والاختبارات البيئية حيثما تتطلب الخدمة ذلك.

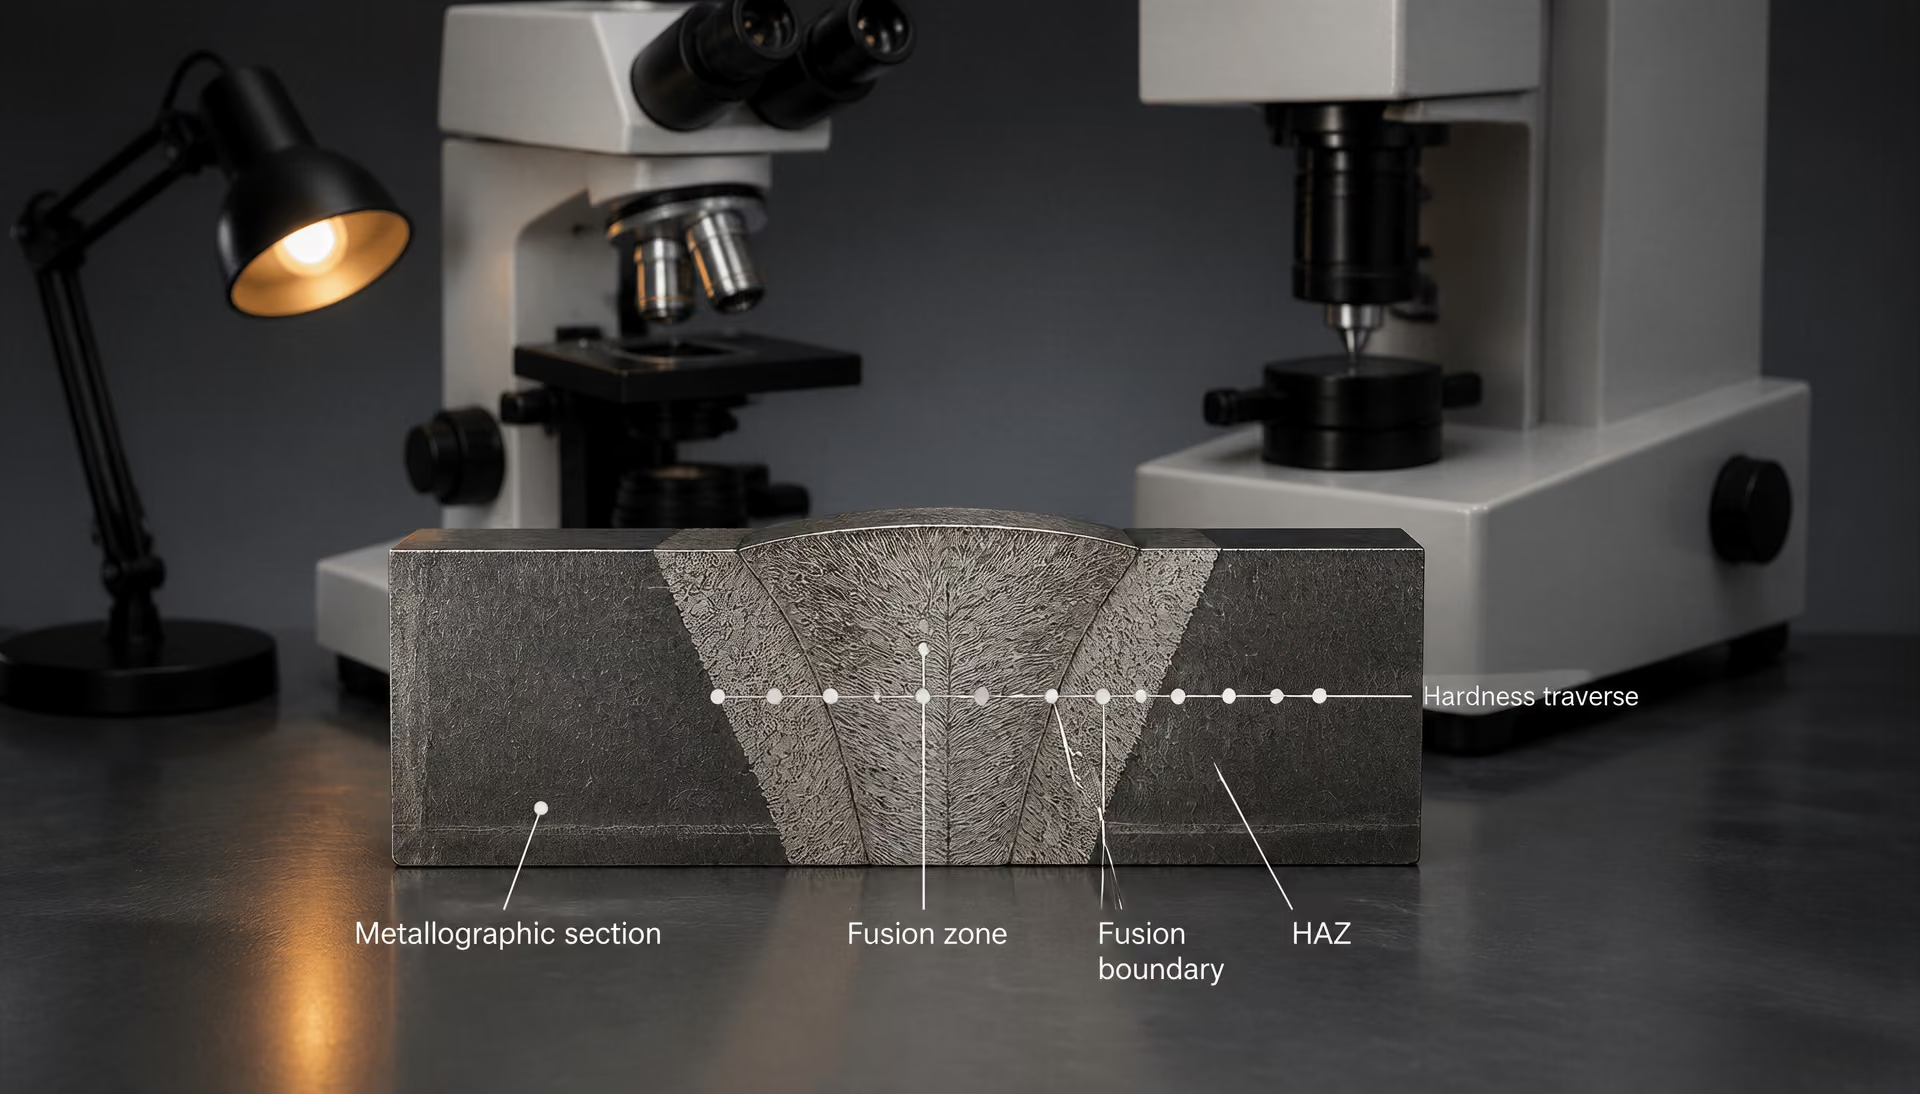
ولا ينبغي الخلط بين متطلبات قياس درجة الحرارة والتحكم في PWHT. إذ يحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، وما بين التمريرات، والمحافظة على التسخين المسبق أثناء اللحام بالانصهار، لكنه يستثني قياس درجة حرارة المعالجة الحرارية بعد اللحام. وتتطلب PWHT أجهزة قياس خاصة بها، وسجلات لدرجات الحرارة، ومعايير قبول. وبالنسبة إلى تقييم HAZ في الفولاذ غير القابل للصدأ، ينبغي أن تربط الأدلة هذه السجلات بتوازن الأطوار، والرواسب، والإجهاد المتبقي، واختبار التآكل أو التشقق ذي الصلة، لا أن تتوقف عند مسح الصلادة.
11. فحص المنطقة المتأثرة بالحرارة (HAZ) وتوصيف خواصها
يبدأ الفحص الموثوق للمنطقة المتأثرة بالحرارة (HAZ) بالمقطع العرضي للحام، وليس برقم الصلادة. فالمنطقة المتأثرة بالحرارة هي معدن أساس غيّرته حرارة اللحام من دون أن ينصهر، ولذلك نادرًا ما تشكّل حدودها خطًا حادًا واحدًا. وتنخفض درجة الحرارة القصوى مع الابتعاد عن حد الانصهار، بينما يتغير معدل التبريد أيضًا تبعًا للموقع، وسماكة اللوح، وتقييد الوصلة، ومدخل الحرارة، ودرجة الحرارة بين التمريرات. وينتج عن ذلك بنية متدرجة مكانيًا.
لذلك ينبغي أن يتسلسل الفحص على النحو الآتي: توثيق هندسة اللحام وظروف اللحام؛ وإظهار حد الانصهار والمناطق الحرارية؛ وتحديد الأطوار وحجم الحبيبات ونواتج التحول؛ ورسم خريطة للصلادة عبر اللحام؛ ثم اختيار اختبارات ميكانيكية أو اختبارات للتشقق تتناول عطل الخدمة المشتبه فيه. وقد يتضمن الكسر أو التسرب أو الإيقاف المبكر للمنشأة المنطقة المتأثرة بالحرارة، لكن لا ينبغي وصفه بأنه «تشقق في المنطقة المتأثرة بالحرارة» قبل تحديد مسار الشق وآليته.
التخريش العياني، والفحص الميتالوغرافي، وتحديد المناطق
ابدأ بمقطع عرضي ممثل عبر اللحام، يتضمن معدن الأساس غير المتأثر على الجانبين. وسجّل سماكة اللوح أو المكوّن، وهندسة الشطفة، وعدد التمريرات وتسلسلها، وحجم اللحام، واتجاه الحركة، والتسخين المسبق، ودرجة الحرارة بين التمريرات، ومدخل الحرارة، وأي معالجة حرارية بعد اللحام (PWHT). وتوفر هذه التفاصيل السياق الحراري اللازم لتفسير المقطع. تحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، ودرجة الحرارة بين التمريرات، والمحافظة على التسخين المسبق أثناء اللحام بالانصهار؛ وهي لا تغطي قياس درجة حرارة المعالجة الحرارية بعد اللحام (PWHT).
بعد أخذ المقطع والتركيب والطحن، يمكن للتخريش العياني أن يكشف معدن اللحام، وحد الانصهار، ونمط الاختراق، ونقص الانصهار، وآثار القوس، والعرض التقريبي للمادة المتأثرة حراريًا. ويجب أن تتوافق مادة التخريش مع السبيكة وهدف الفحص. فالصورة العيانية خريطة، وليست وسيلة لتحديد الأطوار. وقد يؤدي تباين التخريش إلى تضخيم المناطق الضيقة أو إخفائها، كما قد لا يكشف مقطع واحد عدم التماثل الناجم عن زاوية المشعل، أو إعادة التسخين الناتجة عن اللحام متعدد التمريرات، أو وجود تقييد هندسي قريب.
تقسّم أنواع الفولاذ التقليدية عادةً، وفقًا لوصف TWI، إلى مناطق خشنة الحبيبات، ومكررة الحبيبات، ومتحولة جزئيًا أو بين حرجة، ومراجَعة أو مفرطة المراجعة، وذلك بحسب درجة الحرارة القصوى والمسافة من اللحام. وتستخدم أوصاف فولاذ خطوط الأنابيب الواردة من NIST مناطق خشنة الحبيبات، وناعمة الحبيبات، وبين حرجة، ومفرطة المراجعة. وتُعد هذه التسميات مفيدة، لكنها لا تمثل حدودًا فيزيائية شاملة. فقد تجاوزت المنطقة خشنة الحبيبات مجال التحول العلوي بما يكفي للسماح بنمو حبيبات الأوستنيت؛ بينما أوستنتت المنطقة ناعمة الحبيبات عند درجة حرارة أقل؛ وشهدت المنطقة بين الحرجة تحولًا جزئيًا؛ أما المنطقة مفرطة المراجعة فقد بقيت دون مجال التحول، في حين تعرض المارتنسيت أو البينايت الموجودان فيها للتليين.
ينبغي بعد ذلك أن ينتقل الفحص الميتالوغرافي من حد الانصهار إلى الخارج على مسافات معلومة. ويمكن للفحص بالمجهر الضوئي تحديد الفريت، والبرليت، والبينايت، والمارتنسيت، والمارتنسيت المراجَع، والشوائب، والتغيرات المرئية في حجم الحبيبات. وغالبًا ما يلزم استخدام المجهر الإلكتروني الماسح لفحص سمات أسطح الكسر، وتوزيعات الكربيدات، والراسبات الدقيقة. ويمكن لحيود الإلكترونات المرتدة أن يقيس النسيج البلوري، وإعادة بناء الأوستنيت السابق في السبائك المناسبة، وعدم التطابق الاتجاهي الموضعي المرتبط بالتشوه أو التحول. وقد تكون هناك حاجة إلى المجهر الإلكتروني النافذ عندما يتحكم تخشن الراسبات في المقاومة، كما في Grade 91.
ويكتسب التاريخ الحراري أهمية تفوق اسم المنطقة وحده. فبنية المنطقة المتأثرة بالحرارة وصلادتها في الفولاذ الفريتي تعتمدان أساسًا على معدل التبريد عبر مجال التحول، والتركيب وقابلية التصلد، وحجم حبيبات الأوستنيت السابق، وفقًا لما تذكره TWI. ويُعد Δt8/5، أي الزمن اللازم للتبريد من 800 °C إلى 500 °C، واصفًا عمليًا عندما تكون درجات الحرارة هذه مناسبة. ويربط تقرير صادر عن NIST بشأن خطوط الأنابيب قيمة Δt8/5 بمدخل الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسماكة الجدار. لكنه ليس ثابتًا ماديًا قابلًا للنقل بين الحالات. فقد تكون لنقطتين مصنفتين ضمن المنطقة المسماة نفسها نواتج تحول مختلفة إذا اختلف مسارا تبريدهما.
وينبغي أن يميز الفحص أيضًا بين الآليات. إذ ينشأ التشقق المستحث بالهيدروجين عادةً في البنى المجهرية الصلبة والقابلة للتأثر في المنطقة المتأثرة بالحرارة، تحت تأثير التقييد الشدي والهيدروجين القابل للانتشار. أما تشقق التصلب فيحدث في معدن اللحام أثناء تجمده. ويمتد التمزق الصفائحي عبر البنية الحساسة للوح في اتجاه السمك والشوائب، في حين ينطوي تشقق التميع على انصهار موضعي بالقرب من حدود الحبيبات أو الشوائب. وينشأ تشقق إعادة التسخين أثناء إزالة الإجهاد أو التعرض للخدمة في السبائك القابلة للتأثر. ويحدد ESDEP تشقق التميع في المنطقة المتأثرة بالحرارة، والتشقق المستحث بالهيدروجين، وتشقق إعادة التسخين ضمن مشكلات قابلية اللحام الرئيسية في أنواع الفولاذ الإنشائي، لكن هذه القائمة لا تجعل كل انقطاع في اللحام تشققًا في المنطقة المتأثرة بالحرارة.
رسم خريطة الصلادة والاختبارات الميكانيكية
تربط خريطة الصلادة بين البنية المرئية والاستجابة الموضعية، شريطة الإبلاغ عن الطريقة والمسافات بين القياسات. أجرِ البصمات بدءًا من معدن الأساس غير المتأثر، مرورًا بالمنطقة المتأثرة بالحرارة وحد الانصهار ومعدن اللحام، مع إجراء مسارات إضافية عندما يكون اللحام غير متماثل أو متعدد التمريرات. واستخدم حملًا ومسافات صغيرين بما يكفي لحل المناطق الضيقة ناعمة الحبيبات أو بين الحرجة، مع تجنب التداخل بين البصمات المتجاورة وتأثيرات الحواف. وغالبًا ما تكون قياسات فيكرز HV0.5 أو HV1 مناسبة للخرائط المختبرية؛ ويجب بيان مقياس القياس المختار، لأن القيم الناتجة من أحمال مختلفة لا يمكن تبادلها تلقائيًا.
يمكن لمسار الصلادة أن يحدد نطاقًا لينًا مفرط المراجعة، أو منطقة مارتنسيتية صلبة، أو منطقة بين حرجة مَلينة، أو قمة موضعية غير معتادة. كما يمكنه أن يكشف الاختلاف بين المنطقة المتأثرة بالحرارة للتمرير الأول والمناطق التي أعيد تسخينها بالتمريرات اللاحقة. ومع ذلك، فالصلادة مؤشر وليست تقييمًا كاملًا للخواص. فقد تكون المنطقة المتأثرة بالحرارة الصلبة ضعيفة المقاومة للتشقق الهيدروجيني، لكن الصلادة وحدها لا تستطيع إثبات متانة الكسر، أو متانة صدم شاربي، أو نمو شقوق الكلال، أو مقاومة التشقق الناتج عن التآكل الإجهادي، أو عمر الخدمة. وعلى العكس، قد تفقد منطقة مَلينة مقاومة الزحف من دون أن تصبح مصدرًا مرجحًا للتشقق الهيدروجيني.
يجب أن تتبع الاختبارات الميكانيكية مصدر القلق المتعلق بالعطل. وتقيّم اختبارات شق حرف V من شاربي متانةَ الشق عند درجات حرارة محددة، لكن طاقة الامتصاص فيها لا تعادل متانة الكسر في حالة الانفعال المستوي. ويمكن لعينات متانة الكسر من نوع CT أو SEN(B) أن تتناول بدء الشق ونموه تحت تقييد محدد. وتكشف عينات الشد عن مقاومة الخضوع والمطيلية وعدم تطابق المقاومات، رغم أن العينة التقليدية قد تمثل متوسط عدة مناطق من المنطقة المتأثرة بالحرارة. وتكشف اختبارات الثني عن نقص الانصهار الجسيم، والتشقق، ومشكلات المطيلية. وتصبح اختبارات الكلال، واختبارات الزحف، واختبارات التشقق تحت الحمل المستمر ضرورية عندما يتحكم التحميل الدوري، أو درجات الحرارة المرتفعة طويلة الأمد، أو التشقق البيئي في الأداء.
في Grade 91، وهو فولاذ مارتنسيتي مراجع مقاوم للزحف، يرتبط تشقق النوع IV بالمنطقة المتأثرة بالحرارة في معدن الأساس، ولا سيما المناطق ناعمة الحبيبات وبين الحرجة. ويحدد إسهام صادر عام 2016 عن ASM International وEPRI قابلية هذا الفولاذ للتشقق. وقد لا تكشف عينة شد شاملة أو قياسات صلادة لا تحل المنطقة المَلينة الضيقة عن الضعف الموضعي. وينبغي أن يشمل الفحص بنية حبيبات الأوستنيت السابق، وحالة صفائح المارتنسيت، وتجمعات الكربيدات وراسبات MX، وحالة المعالجة الحرارية بعد اللحام (PWHT)، وموقع فجوات الزحف أو التشقق.
ويتطلب تقييم التآكل أيضًا ما هو أكثر من الصلادة. إذ تتناول مناقشة TWI لعام 2002 للحامات الفولاذ المقاوم للصدأ فائق المارتنسيت البنى المجهرية في المنطقة المتأثرة بالحرارة وعلاقتها بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الناتج عن إجهاد الكبريتيد، بما في ذلك إعادة التسخين الناتجة عن التمريرات اللاحقة والمعالجة الحرارية بعد اللحام (PWHT). وفي مثل هذه السبائك، قد يتحكم توازن الأطوار الموضعي، واستقرار الغشاء السلبي الغني بالكروم، والإجهاد المتبقي، والتعرض للهيدروجين، وتاريخ المراجعة في الأداء.
تفسير تجارب الدورات الحرارية المحاكاة للمنطقة المتأثرة بالحرارة
تُنتج عينات المنطقة المتأثرة بالحرارة المحاكاة بفرض دورة حرارية مضبوطة على قطع منفصلة من الفولاذ، غالبًا باستخدام محاكي حراري ميكانيكي من نوع Gleeble. وتتيح هذه العينات دراسة متغير واحد في كل مرة—مثل درجة الحرارة القصوى، أو معدل التسخين، أو Δt8/5، أو إعادة التسخين الناتجة عن التمريرات المتكررة، أو الانفعال المطبق—من دون التداخل المكاني الموجود في اللحام الحقيقي. ويمكن فحص البنى المجهرية الناتجة بالمجهر، أو من خلال اختبارات الصلادة، أو الشد، أو الصدم، أو الزحف، أو التشقق.
وتعتمد قيمة هذه العينات على مدى مطابقتها للحام الفعلي. فلا تعيد درجة حرارة قصوى واحدة وقيمة Δt8/5 واحدة إنتاج التدرج الحراري الكامل، أو التقييد متعدد المحاور، أو توزيع الهيدروجين، أو تخفيف معدن اللحام، أو تسلسل دورات إعادة التسخين. كما تغير أبعاد العينة تدفق الحرارة. ولذلك قد تمثل المادة المحاكاة نقطة واحدة داخل المنطقة المتأثرة بالحرارة، لا المنطقة بأكملها.
يوضح Grade 91 هذا القيد بجلاء. فقد أظهرت الدورات المحاكاة أن تشكل الفريت في المنطقة المتأثرة بالحرارة بين الحرجة يمكن أن يخفض مقاومة الشد عند درجات الحرارة المرتفعة، مما يساعد على تفسير سبب تمركز ضرر النوع IV في تلك المنطقة. وتدعم النتيجة آلية معينة؛ لكنها لا تتنبأ بحد ذاتها بعمر خدمة مكوّن ضغط ملحوم. إذ تضيف اللحامات الفعلية الإجهاد المتبقي، والهندسة الموضعية، والانفصال الكيميائي، والتعرض الحراري السابق، والتباين في المعالجة الحرارية بعد اللحام (PWHT).
وتستند أقوى التفسيرات إلى مقارنة الأدلة المستمدة من المحاكاة ومن اللحام الفعلي: إعادة إنتاج الدورة الحرارية المقاسة أو المحسوبة، والتحقق من البنية المجهرية والصلادة، ثم اختبار الخاصية ذات الصلة بالعطل المشتبه فيه. وتُعد مطابقة الصلادة تأكيدًا مفيدًا، لكنها لا تثبت أن المتانة، أو مقاومة الشقوق، أو سلوك التآكل، أو أداء الخدمة طويل الأمد متطابق أيضًا.
12. قراءة معايير اللحام وتأهيلات الإجراءات
لا تجيب معايير اللحام جميعها عن السؤال نفسه. فقد توصي وثيقة إرشادية فنية بالتسخين المسبق، أو بدرجة الحرارة بين الطبقات، أو بمدخل الحرارة، أو بتدابير التحكم في الهيدروجين. وقد يحدد معيار قياس درجة الحرارة كيفية الحصول على درجات الحرارة هذه وتسجيلها. أما معيار تأهيل الإجراء فيحدد ما إذا كان إجراء اللحام المقترح قد أظهر خواص مقبولة ضمن الحدود المحددة. ويؤدي الخلط بين هذه الوظائف إلى خطأ شائع، هو التعامل مع التحكم الحراري الموصى به أو درجة الحرارة المقاسة على أنهما دليل على بنية مجهرية معينة لمنطقة التأثر بالحرارة (HAZ).
منطقة التأثر بالحرارة هي منطقة متدرجة مكانياً وليست شريطاً متجانساً. وتصف TWI المناطق الفرعية لمنطقة التأثر بالحرارة في الفولاذ التقليدي بأنها مناطق خشنة الحبيبات، ومكررة الحبيبات، ومتحولة جزئياً، ومُراجَعة، ويُصنَّف كل منها وفق درجة الحرارة القصوى والمسافة من حد الانصهار. وتستخدم معالجة NIST لفولاذ خطوط الأنابيب المصطلحات ذات الصلة: مناطق خشنة الحبيبات، وناعمة الحبيبات، وبين حرجة، ومفرطة المراجعة. ويمكن لكل موضع أن يتعرض لدرجة حرارة قصوى مختلفة، وحجم أقصى مختلف لحبيبات الأوستنيت، ومسار تحول مختلف، ومعدل تبريد مختلف.
ما الذي يوفره EN 1011-2
يُعد EN 1011-2، اللحام — توصيات للحام المواد المعدنية — الجزء 2: اللحام القوسي للفولاذ الفيريتي، دليلاً إرشادياً للتحكم في مخاطر قابلية اللحام في الفولاذ الفيريتي. ويجب قراءة نطاقه حرفياً: فهو يغطي اللحام القوسي للفولاذ الفيريتي ويستثني الفولاذ غير القابل للصدأ الفيريتي. وليس كتاب قواعد شاملاً ينطبق على كل أنواع الفولاذ، أو عمليات اللحام، أو مناطق التأثر بالحرارة في الفولاذ غير القابل للصدأ.
تربط الوثيقة بين تركيب الفولاذ، والسماكة، والتقييد، وحالة الهيدروجين، ومدخل الحرارة، والتسخين المسبق، وبين خطر ظهور حالات غير مرغوبة في اللحام ومنطقة التأثر بالحرارة. وتدعم طرقها اتخاذ قرارات بشأن التسخين المسبق ودرجة الحرارة بين الطبقات، وكذلك بشأن التحكم في سلوك التبريد ذي الصلة بالتشقق الناجم عن الهيدروجين. ويمكن لمقاربات المكافئ الكربوني أن تشير إلى قابلية التصليد والاستعداد للتشقق، لكنها لا تحل محل إجراء مؤهل أو الفحص المباشر للوصلة الملحومة. فقد يُكوّن فَولاذان لهما قيم متشابهة للمكافئ الكربوني بنيتين مختلفتين في منطقة التأثر بالحرارة، لأن توازن عناصر السبك، والمعالجة السابقة، وحجم الحبيبات، وحركية التحول تختلف بينها.
وتكمن القيمة العملية لـ EN 1011-2 في تحويل علم الفلزات إلى ضوابط للحام. فارتفاع درجة حرارة التسخين المسبق يبطئ التبريد عموماً؛ ويؤدي تغير مدخل الحرارة إلى تغيير الدورة الحرارية؛ ويقلل التحكم في الهيدروجين كمية الهيدروجين القابل للانتشار المتاحة للمشاركة في التشقق. ولا تتنبأ أي من هذه العبارات بكل مكوّن مجهري موضعي. فقد ينتج مدخل الحرارة الاسمي نفسه قيماً مختلفة لـ Δt8/5 عندما تتغير سماكة اللوح، أو هندسة الوصلة، أو كفاءة القوس، أو وضعية اللحام، أو المسافة من اللحام.
يمثل Δt8/5 زمن التبريد بين 800 °C و500 °C، عندما يكون هذا المجال منطبقاً على الفولاذ والتحول قيد الدراسة. ويربط تقرير NIST عن خطوط الأنابيب هذه القيمة بمدخل الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسماكة الجدار. وتمثل هذه العلاقة صلة مفيدة بين أحد متغيرات WPS وعلم فلزات منطقة التأثر بالحرارة، لكنها ليست تحويلاً شاملاً. ويجب تفسير زمن التبريد المقاس أو المحسوب مع مراعاة درجة الفولاذ ودورته الحرارية.
ولا يجوز أيضاً قراءة الإرشادات باعتبارها اختبار قبول مباشر للمتانة، أو الصلادة، أو عمر الخدمة. فكما توضح TWI، تعتمد البنية المجهرية والصلادة في منطقة التأثر بالحرارة للفولاذ الفيريتي أساساً على معدل التبريد خلال نطاق التحول، وتركيب الفولاذ وقابليته للتصليد، وحجم حبيبات الأوستنيت السابقة. وقد يؤدي التبريد الأسرع إلى زيادة نواتج مارتنسيتية أو بينيتية صلبة في الفولاذ القابل للتصليد؛ بينما قد يفضل التبريد الأبطأ نواتج تحول أكثر ليونة، لكنه قد يؤدي أيضاً إلى تكبير الحبيبات أو تغيير المقاومة. ويتوقف التوازن المقبول على مواصفات التصميم وظروف الخدمة.
ما الذي يقيسه ISO 13916:2025
| نوع الدليل | السؤال الذي يجيب عنه | ما لا يثبته وحده |
|---|---|---|
| سجل إجراء اللحام | ما الضوابط الحرارية والمتغيرات الأساسية المستخدمة؟ | المزيج الطوري الدقيق في كل موضع من المنطقة المتأثرة بالحرارة |
| سجل درجة الحرارة | هل جرى الالتزام بحدود التسخين المسبق ودرجة الحرارة بين التمريرات؟ | استيفاء متطلبات المعالجة الحرارية بعد اللحام |
| مسح الصلادة | أين توجد النطاقات الصلبة واللينة؟ | المتانة أو عمر الزحف أو مقاومة التآكل |
| الفحص الكلي والمجهري | ما المناطق والأطوار والعيوب الموجودة؟ | الأداء طويل الأمد أثناء الخدمة |
| الاختبار الميكانيكي أو البيئي | هل تستوفي الوصلة متطلباً ذا صلة بأحد الخواص؟ | التحكم في جميع آليات الخدمة الأخرى |
يؤدي ISO 13916:2025 وظيفة أضيق وأكثر دقة. فهو يحدد متطلبات قياس درجات حرارة التسخين المسبق، وبين الطبقات، والحفاظ على التسخين المسبق أثناء اللحام بالانصهار. ولا يغطي قياس درجة حرارة المعالجة الحرارية بعد اللحام. ولهذا الاستثناء أهمية؛ إذ لا يمكن تلقائياً اعتبار ترتيب المزدوج الحراري أو قراءة الأشعة تحت الحمراء المقبولة للتحكم في التسخين المسبق دليلاً على أن دورة PWHT استوفت درجة الحرارة المطلوبة، أو زمن المكوث، أو التجانس عبر السمك.
ويساعد المعيار على جعل سجلات درجات الحرارة قابلة للمقارنة من خلال تحديد درجة الحرارة التي يجري قياسها وكيفية تطبيق القياس أثناء اللحام. ويدعم ذلك، في تأهيل الإجراء، إثبات أن عامل اللحام أو مشغّل اللحام اتبع الضوابط الحرارية المحددة. لكنه لا يقيس صلادة منطقة التأثر بالحرارة، ولا يحدد المنطقة خشنة الحبيبات، ولا يحدد Δt8/5 مباشرة في كل وصلة، ولا يكشف ما إذا كان تشقق النوع IV سيتطور أثناء الخدمة.
ولذلك فإن موضع القياس جزء من الحكم الهندسي. فقد لا تمثل درجة حرارة السطح المقاسة بعيداً عن حد الانصهار التاريخ الحراري لمنطقة ضيقة من منطقة التأثر بالحرارة. وبالمثل، تسجل قراءة درجة الحرارة بين الطبقات حالةً تسبق المسار التالي، ولا تسجل التاريخ الكامل لدرجة الحرارة القصوى الناتجة عن ذلك المسار. وقد تؤدي إعادة التسخين الناتجة عن المسارات اللاحقة إلى مراجعة مادة منطقة التأثر بالحرارة السابقة، أو تكريرها، أو تحويلها جزئياً. وفي لحامات الفولاذ غير القابل للصدأ فائق المارتنسيتية، بحثت دراسة TWI لعام 2002 في البنى المجهرية لمنطقة التأثر بالحرارة وعلاقتها بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الناتج عن إجهاد الكبريتيد، وإعادة التسخين بواسطة المسارات اللاحقة، وPWHT. ويرتبط السجل الحراري بالنتيجة المعدنية المجهرية، لكنهما ليسا قابلين للاستبدال.
الربط بين متغيرات الإجراء وقبول منطقة التأثر بالحرارة
يربط تأهيل الإجراء بين المتغيرات القابلة للتحكم وخواص الوصلة المثبتة بالاختبار. ويحدد WPS الدرجة، ونطاق السماكة، وتكوين الوصلة، والعملية، والمواد المستهلكة، والتسخين المسبق، ودرجة الحرارة بين الطبقات، ومدخل الحرارة أو حدود سرعة الحركة، وظروف الحماية، وأي PWHT. ثم يسجل سجل التأهيل القيم الفعلية المستخدمة والاختبارات المنفذة. ووفق نظام التأهيل المعمول به، مثل ISO 15614-1 لاختبارات إجراءات اللحام، قد تتطلب التغييرات الواقعة خارج النطاقات المسموح بها إعادة التأهيل، بدلاً من افتراض غير رسمي بأن منطقة التأثر بالحرارة ستظل مكافئة.
ويجب ربط القبول بآلية الفشل الخاضعة للتحكم. ويمكن لاختبار الصلادة تحديد منطقة تأثر بالحرارة مفرطة الصلادة ودعم التحكم في التشقق الهيدروجيني، لكن الصلادة وحدها لا تثبت كفاية متانة الكسر. وتقيس اختبارات الشد والثني جوانب مختلفة من أداء الوصلة. ويأخذ اختبار صدم شاربي عينات من موضع ودرجة حرارة محددين؛ ولا يمثل كل المناطق الفرعية لمنطقة التأثر بالحرارة. ويمكن للفحص العياني أن يكشف الانصهار والهندسة والعيوب المرئية، بينما يتناول الاختبار غير المتلف الانقطاعات التي قد لا تكون مرئية بالفحص المعدني المجهري.
ويمثل التمييز بين آليات التشقق أمراً أساسياً. إذ تحدد ESDEP تشقق التميع في منطقة التأثر بالحرارة، والتشقق الناجم عن الهيدروجين، وتشقق إعادة التسخين، ضمن مشكلات قابلية اللحام الرئيسية في الفولاذ الإنشائي، بينما يحدث تشقق التصلب في معدن اللحام، ويرتبط التمزق الصفائحي بالتشوه عبر السمك وبالمعدن الأساس الحساس للشوائب. وإن وصف كل إشارة بأنها «تشقق في منطقة التأثر بالحرارة» يحجب وسيلة التحكم ذات الصلة. ويتطلب التشقق الناجم عن الهيدروجين الانتباه إلى الهيدروجين، وقابلية التصليد، والتقييد، والتبريد. أما تشقق إعادة التسخين فيتعلق بالبنى المجهرية القابلة للتأثر أثناء تخفيف الإجهاد أو التعرض للخدمة. وينطوي تشقق التميع على انصهار موضعي في منطقة التأثر بالحرارة.
وتوضح الدرجة 91 سبب عدم جواز توقف التأهيل عند قيمة اسمية للتسخين المسبق. فقد أفادت ASM International وEPRI في عام 2016 بأن الدرجة 91 معرضة لتشقق النوع IV في منطقة التأثر بالحرارة في المعدن الأساس، ولا سيما في المناطق ناعمة الحبيبات وبين الحرجة. كما أظهرت الدورات الحرارية المحاكاة أن تكوّن الفريت في منطقة التأثر بالحرارة البين-حرجة يمكن أن يقلل مقاومة الشد عند درجات الحرارة المرتفعة. وقد يستوفي إجراء ما متطلبات درجة الحرارة والمتطلبات البصرية، ومع ذلك يظل بحاجة إلى تقييم موجّه للصلادة، أو المتانة، أو الفحص المعدني المجهري، أو خدمة الزحف، عندما تحدد المواصفة الحاكمة هذا الخطر.
وعليه، فإن القراءة الصحيحة متعددة الطبقات: يوفر EN 1011-2 توصيات لحام الفولاذ الفيريتي، ويتحكم ISO 13916:2025 في قياس درجات الحرارة المحددة أثناء اللحام بالانصهار، بينما يحدد معيار التأهيل القبول المثبت ضمن نطاق من المتغيرات الأساسية. ولا ينبغي الاستشهاد بأي منها خارج نطاقه. ويستخدم التأهيل السليم الضوابط الحرارية المقاسة بوصفها أدلة، ثم يختبر الخواص المهمة لمنطقة التأثر بالحرارة الفعلية، وعملية التصنيع، وظروف الخدمة.
13. إطار عملي ميتالورجي لتشخيص المنطقة المتأثرة بالحرارة (HAZ)
البدء بالمادة، وعملية اللحام، والتاريخ الحراري
يبدأ التشخيص السليم للمنطقة المتأثرة بالحرارة قبل الفحص المجهري. يجب أولًا تحديد مواصفة المنتج، والدرجة، ورقم الصهيرة، والسماكة، وحالة التسليم، وأي عمليات لحام أو معالجة حرارية سابقة. فعبارة «فولاذ كربوني» لا توفر معلومات كافية؛ إذ يمكن أن تطوّر ASTM A516 Grade 70 وAPI 5L X65 وEN 10025-2 S355J2 وASTM A387 Grade 91 وفولاذ سبائكي مقسّى ومراجَع بُنى مختلفة جدًا في المنطقة المتأثرة بالحرارة تحت تأثير القوس نفسه. يجب تسجيل اتجاه الصفيحة أو الأنبوب، والمناطق الحساسة للانفصال، وتاريخ التشكيل، وما إذا كانت المادة الأصلية قد عولجت بالتطبيع، أو بالتقسية والمراجعة، أو بالمعالجة الحرارية-الميكانيكية، أو بالمراجعة بعد التصنيع.
ثم يجب إعادة بناء سجل اللحام. حدّد العملية—SMAW أو GMAW أو FCAW أو GTAW أو SAW أو غيرها—إلى جانب تصنيف المستهلك، والقطبية، وشدة التيار، والجهد، وسرعة الحركة، وحجم خرزة اللحام، وكفاءة القوس، وهندسة الوصلة، وتسلسل التمريرات، ودرجة الحرارة بين التمريرات. ويجب إدراج التسخين المسبق، والمعالجة الحرارية بين التمريرات، والتقييد، والتعرض البيئي في السجل نفسه. تقدم EN 1011-2 إرشادات للحام القوسي للفولاذ الفريتي؛ ويستثني نطاقها الفولاذ غير القابل للصدأ الفريتي، ولذلك لا يجوز نقل توصياتها إلى تلك المواد دون التحقق من قابلية التطبيق. وتحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، ودرجات الحرارة بين التمريرات، ودرجات المحافظة على التسخين المسبق أثناء اللحام بالانصهار، لكنها لا تحدد قياس درجة حرارة المعالجة الحرارية بعد اللحام.
لا يتمثل السؤال المحوري ببساطة في مدى ارتفاع درجة حرارة اللحام، بل في تحديد الدورة الحرارية التي تعرض لها كل موضع. فالمنطقة المتأثرة بالحرارة هي معدن صلب غيّرته حرارة اللحام من دون أن ينصهر. وبالقرب من حد الانصهار، قد تؤدي درجة الحرارة العظمى إلى تكوين بنية حبيبية خشنة من الأوستنيت السابق؛ أما على مسافة أبعد، فقد تؤدي درجات الحرارة العظمى الأقل إلى تنعيم الحبيبات، أو تحويل البنية الأصلية جزئيًا، أو مراجعة حالة كانت مقسّاة أو مقسّاة ومراجَعة أصلًا. يصف TWI المناطق الفرعية التقليدية للمنطقة المتأثرة بالحرارة في الفولاذ التقليدي بأنها مناطق خشنة الحبيبات، ومكررة الحبيبات، ومتحولة جزئيًا أو بين حرجة، ومراجَعة، وذلك وفقًا لدرجة الحرارة العظمى والمسافة من اللحام. ويستخدم NIST مصطلحات وثيقة الصلة، هي المناطق الخشنة الحبيبات، والناعمة الحبيبات، والبينية الحرجة، والمفرطة المراجعة، لوصف مناطق المنطقة المتأثرة بالحرارة في فولاذ خطوط الأنابيب.
قدّر تاريخ التبريد بدلًا من استنتاجه من المسافة وحدها. وعند الاقتضاء، يوفّر Δt8/5—أي الزمن اللازم للتبريد من 800 °C إلى 500 °C—مقارنة عملية بين اللحامات والمواضع. ويربط تقرير NIST الخاص بخطوط الأنابيب Δt8/5 بمدخلات الحرارة، وكيمياء الفولاذ، والمسافة من اللحام، وسماكة الجدار. ويمكن لفترة تبريد قصيرة أن تعزز تكوّن المارتنسيت أو البينيت في فولاذ قابل للتقسية؛ بينما تتيح الفترة الأطول حدوث تفاعلات الفيريت أو البرليت أو المراجعة. ولذلك يمكن لمدخل الحرارة الاسمي نفسه أن ينتج بُنى مختلفة في الصفيحة الرقيقة، والأنبوب ذي الجدار السميك، والوصلات المقيّدة.
الفصل بين أدلة التشقق، والتليين، والتقسية، والتآكل
ارسم خريطة للمنطقة المتأثرة قبل إسناد آلية الفشل. استخدم مقطعًا مستعرضًا محفورًا حفرًا مجهريًا لتحديد حد الانصهار وتقدير عرض المنطقة المتأثرة بالحرارة، ثم افحص مقاطع مصقولة ومحفورة عبر الشق، والمعدن الأساسي غير المتأثر المجاور، ومعدن اللحام، وعند الاقتضاء عدة تمريرات. وينبغي أن تعبر قياسات الصلادة المنطقةَ عند حد الانصهار على مسافات واتجاهات متعددة. وقد يشير أقصى للصلادة إلى منطقة مارتنسيتية أو بينيتية، لكنه لا يثبت وجود تشقق مستحث بالهيدروجين. وبالمثل، قد يشير الشريط اللين إلى تحول بين حرج، أو مراجعة، أو مراجعة مفرطة، من دون أن يكون مصدر الفشل.
يذكر TWI أن البنية المجهرية والصلادة في المنطقة المتأثرة بالحرارة تعتمد أساسًا على معدل التبريد عبر نطاق التحول، والتركيب، وقابلية التقسية، وحجم حبيبات الأوستنيت السابق. ويجب تفسير هذه المتغيرات مجتمعة. فقد تكون المنطقة الخشنة الحبيبات ضعيفة المتانة حتى عندما تكون صلادتها متوسطة. وقد تكون المنطقة الناعمة الحبيبات أو البينية الحرجة ألين، لكنها معرضة للخطر تحت أحمال الزحف. وفي Grade 91، تحدد دراسة ASM International وEPRI المنشورة في عام 2016 التشقق من النوع IV في المنطقة المتأثرة بالحرارة من المعدن الأساسي، ولا سيما في المناطق الناعمة الحبيبات والبينية الحرجة. وأظهرت الدورات الحرارية المحاكاة أن تكوّن الفيريت في المنطقة المتأثرة بالحرارة البينية الحرجة يمكن أن يقلل مقاومة الشد عند درجات الحرارة المرتفعة. وكان من شأن ملف الصلادة وحده أن يفوّت هذه الآلية.
صنّف الشقوق وفق الموقع، والشكل، والتوقيت، والحمل. يحدث تشقق التصلب في معدن اللحام أثناء تصلب آخر جزء سائل؛ ولذلك فهو ليس تلقائيًا شقًا في المنطقة المتأثرة بالحرارة. ويتكوّن تشقق التسييل عندما تصبح المكونات الموضعية عند حد الانصهار أو بالقرب منه سائلة جزئيًا أثناء اللحام أو إعادة التسخين. ويتطلب التشقق المستحث بالهيدروجين عادةً وجود هيدروجين قابل للانتشار، وبنية مجهرية صلبة قابلة للتشقق، وإجهاد شد أو تقييد، وغالبًا ما يترافق مع تشكل متأخر للشق. ويرتبط التمزق الصفائحي بالإجهاد عبر السماكة وبضعف المطيلية الناجم عن الشوائب الممدودة في الصفيحة الأصلية، وليس بوجود «منطقة متأثرة بالحرارة صلبة» بصورة عامة. ويتطور تشقق إعادة التسخين أثناء التسخين بعد اللحام أو التعرض أثناء الخدمة في أنواع الفولاذ السبائكي القابلة لذلك. ويحدد ESDEP تشقق التسييل في المنطقة المتأثرة بالحرارة، والتشقق المستحث بالهيدروجين، وتشقق إعادة التسخين ضمن مشكلات قابلية اللحام الرئيسية في الفولاذ الإنشائي.
تتطلب أدلة التآكل فحصًا منفصلًا. حدّد الإلكتروليت، ودرجة الحرارة، والجهد، والملوثات، وحالة الحماية الكاثودية، والإجهاد المتبقي أو المطبق. وقد يكون لشريط ضيق من المنطقة المتأثرة بالحرارة توازن أطوار، أو توزيع كربيدات، أو صلادة، أو استجابة للغشاء السلبي تختلف عن كل من معدن اللحام والمعدن الأساسي. وفي لحامات الفولاذ غير القابل للصدأ فائق المارتنسيت، بحثت دراسة TWI لعام 2002 في البنى المجهرية للمنطقة المتأثرة بالحرارة وعلاقتها بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الإجهادي بالكبريتيد، وإعادة التسخين الناجمة عن التمريرات اللاحقة، وPWHT. ويمكن للدورات الحرارية للتمريرات اللاحقة أن تُجري المراجعة، أو تعيد تكوين الأوستنيت، أو تغيّر بطريقة أخرى منطقة متأثرة بالحرارة سابقة؛ كما يمكن لـ PWHT أن يقلل الصلادة مع تغيير ترسيب الكربيدات والاستجابة الموضعية للتآكل.
من المنطقة المرصودة إلى الآلية القابلة للإثبات
انتقل من الملاحظة إلى الآلية عبر مراحل واضحة. أولًا، حدّد موضع الشق أو الحفرة أو الشريط اللين أو منشأ الكسر على مقطع مستعرض مقاس. ثانيًا، اربط ذلك الموضع بالمنطقة الفرعية ذات درجة الحرارة العظمى وبالصلادة. ثالثًا، حدّد الأطوار باستخدام الفحص المجهري الضوئي، والمجهر الإلكتروني الماسح، وعند الضرورة حيود الأشعة السينية أو حيود الإلكترونات المرتدة (EBSD) أو المجهر الإلكتروني النافذ. وقد تكون هناك حاجة إلى نسخ الاستخلاص الكربونية أو طرائق تحليلية لفحص الكربيدات في Grade 91 وغيره من أنواع الفولاذ المقاومة للزحف. ويجب أن يحدد الفحص الفراكتوغرافي ما إذا كان الكسر هشًا بالانشقاق، أو شبه انشقاقي، أو ناتجًا عن اندماج فجوات مجهرية مطيلة، أو بين حبيبي، أو مساعدًا بالبيئة.
بعد ذلك، اختبر الظروف المساهمة ذات الصلة. ففي حالة فرضية الهيدروجين، قِس أو وثّق تجفيف المستهلك، والهيدروجين القابل للانتشار، والتسخين المسبق، وزمن التشقق المتأخر، والتقييد، والصلادة؛ ويمكن أن توفر اختبارات تشبيع الهيدروجين أو اختبارات التشقق المتأخر المضبوطة أساسًا للمقارنة. وفي حالة تشقق التسييل أو التصلب، افحص حدود الحبيبات المنصهرة جزئيًا والمكونات المنفصلة. وفي حالة التمزق الصفائحي، افحص شكل الشوائب والمطيلية عبر السماكة. أما في حالة تشقق إعادة التسخين أو التشقق من النوع IV، فأعد إنتاج التعرض الحراري وإجهاد الخدمة، ثم قارن سلوك الزحف أو الكسر الزحفي تحت الإجهاد بالمادة غير المتأثرة.
وأخيرًا، استخدم اختبارًا يمكنه دحض التفسير المقترح. أعد رسم خريطة الصلادة، أو أجرِ تحليلًا ميكروكيميائيًا، أو عرّض عينات متماثلة لبيئة الخدمة، أو أعد إنتاج الدورة الحرارية للحام باستخدام Δt8/5 وإعادة تسخين مضبوطين. فوجود شق مرئي يثبت عدم الاستمرارية، لا السبب. كما أن ذروة الصلادة تثبت استجابة موضعية، لا نمط الفشل. والتشخيص القابل للإثبات هو الذي يربط حالة المادة، والتاريخ الحراري، والبنية المجهرية المكانية، والحمل، والبيئة، ثم يصمد أمام اختبار موجّه.
14. الخلاصة: لماذا تتحكم ميتالورجيا المنطقة المتأثرة بالحرارة (HAZ) في أداء الفولاذ الملحوم
المنطقة المتأثرة بالحرارة مادة متدرجة مكانيًا
المنطقة المتأثرة بالحرارة (HAZ) ليست نطاقًا ماديًا واحدًا ذا بنية يمكن التنبؤ بها بصورة موحدة. فهي الجزء من المعدن الأساسي الذي تغيّر بفعل حرارة اللحام من دون أن ينصهر، وتتغير حالته باستمرار مع المسافة من حد الانصهار. وتحدد درجة الحرارة القصوى، والزمن عند درجة الحرارة، ومعدل التبريد، والبنية المجهرية السابقة، وإعادة التسخين، ما تتعرض له كل وحدة حجم صغيرة. ولذلك قد تحتوي نقطتان تفصل بينهما بضعة مليمترات فقط على أطوار وأحجام حبيبات وإجهادات متبقية مختلفة.
في الفولاذ التقليدي، يقسم TWI المنطقة المتأثرة بالحرارة إلى مناطق خشنة الحبيبات، ومكررة الحبيبات، ومتحولة جزئيًا، ومراجعة حراريًا، وفقًا لدرجة الحرارة القصوى والمسافة من اللحام. وتقع المنطقة خشنة الحبيبات الأقرب إلى حد الانصهار، وتصل إلى درجات حرارة مرتفعة بما يكفي لإحداث نمو في حبيبات الأوستنيت. وقد تعزز حبيبات الأوستنيت السابقة الخشنة تكوّن نواتج تحول غير مواتية وتخفض متانة الصدم، ولا سيما عندما يكون التبريد سريعًا بما يكفي لتكوين البينايت الصلب أو المارتنسيت. وعلى مسافة أبعد، تتحول منطقة الحبيبات المكررة إلى أوستنيت عند درجة حرارة قصوى أقل، وتكوّن عادةً حبيبات أوستنيت سابقة أصغر. وقد يحسن ذلك من المتانة، لكنه لا يلغي تأثيرات التركيب الكيميائي أو معدل التبريد.
تُسخَّن المنطقة الواقعة بين الحرجتين، أو المنطقة المتحولة جزئيًا، إلى درجات حرارة تتراوح بين درجتي الحرارة الحرجة الدنيا والعليا. ولا يتحول إلى أوستنيت سوى جزء من بنيتها الأصلية. وعند التبريد، قد يصبح الجزء المتحول أصلب من المادة المحيطة، في حين يحتفظ الفيريت غير المتحول أو المكونات المراجعة حراريًا بمستوى مختلف من المقاومة والليونة. وعلى مسافة أبعد من اللحام، قد تتعرض منطقة مراجعة حرارية أو مفرطة المراجعة الحرارية للتليين، أو لتخشّن الرواسب، أو لفقدان التقوية بالترسيب، من دون حدوث تحول كامل إلى الأوستنيت.
وتستخدم أوصاف فولاذ خطوط الأنابيب الصادرة عن المعهد الوطني للمعايير والتكنولوجيا المصطلحات ذات الصلة: مناطق خشنة الحبيبات، ودقيقة الحبيبات، وبين حرجة، ومفرطة المراجعة الحرارية. وتساعد هذه التسميات على تحديد التواريخ الحرارية، لكنها ليست تصنيفات للأداء. والمتغير الحاكم هو الدورة الحرارية الكاملة، ولا سيما التبريد عبر نطاق التحول. ويذكر TWI أن البنية المجهرية والصلادة في المنطقة المتأثرة بالحرارة تعتمدان أساسًا على معدل التبريد عبر ذلك النطاق، وتركيب الفولاذ وقابليته للتقسية، وحجم حبيبات الأوستنيت السابقة. وغالبًا ما يصف المعامل العملي Δt8/5، أي الزمن اللازم للتبريد من 800 °C إلى 500 °C، هذا الجزء من الدورة في الفولاذ الفريتي. ويحذر المعهد الوطني للمعايير والتكنولوجيا من أن Δt8/5 يعتمد على مدخل الحرارة، والتركيب الكيميائي، والمسافة من اللحام، وسماكة الجدار. وهو واصف مفيد، لكنه ليس بديلًا شاملًا عن قياس الدورة الحرارية.
المفاضلات بين المقاومة والمتانة والليونة ومقاومة التآكل
قد تستوفي وصلة ملحومة متطلب مقاومة الشد، مع احتوائها في الوقت نفسه على منطقة متأثرة بالحرارة تتحكم في الفشل. وقد يؤدي التبريد السريع إلى صلادة مرتفعة من خلال تكوين بنى مارتنسيتية أو بينايتية صلبة، مما يزيد المقاومة الموضعية، لكنه يزيد أيضًا القابلية للتشقق الناجم عن الهيدروجين عند وجود هيدروجين قابل للانتشار وقيود على التشوه. ويمكن للتبريد الأبطأ أن يخفض الصلادة وخطر التشقق الهيدروجيني، إلا أن مدخل الحرارة المفرط أو التعرض المطول لدرجة حرارة مرتفعة قد يؤدي إلى نمو الحبيبات، أو تليين المنطقة المتأثرة بالحرارة، أو خفض المتانة. وتغير عملية التسخين المسبق دورة التبريد، لكنها لا تضمن وحدها بنية مجهرية آمنة.
كما تتنافس المقاومة والمتانة من خلال حجم الحبيبات ونواتج التحول. فالحبيبات الدقيقة تدعم عمومًا مقاومة أفضل للكسر الهش، في حين قد ترفع الحبيبات الخشنة درجة حرارة الانتقال من السلوك اللدن إلى الهش. وقد تستوعب منطقة لينة بين حرجة أو مفرطة المراجعة الحرارية الانفعال بفضل ليونة موضعية أكبر، لكنها قد تصبح أضعف مقطع تحت حمل الشد أو التشوه الدوري. وفي الفولاذ المقاوم للزحف، تكون المسألة أكثر حدة، لأن التغيرات الصغيرة في توزيع الرواسب وبنية الحبيبات الفرعية قد تتحكم في المقاومة طويلة الأمد.
توضح الفئة 91 لماذا تكون عبارة عامة مثل «المنطقة المتأثرة بالحرارة أكثر صلادة» غير كافية. فقد حددت أعمال ASM International وEPRI المنشورة في عام 2016 التشقق من النوع IV في المنطقة المتأثرة بالحرارة من المعدن الأساسي، ولا سيما في المناطق دقيقة الحبيبات والمناطق بين الحرجة. وأظهرت الدورات الحرارية المحاكاة أن تكوّن الفيريت في المنطقة المتأثرة بالحرارة بين الحرجة قد يخفض مقاومة الشد عند درجات الحرارة المرتفعة. ولذلك لا يرتبط موضع الفشل بأشد المناطق حرارة فحسب، بل بمزيج محدد من التحول الجزئي، وبنية الزحف الضعيفة، والإجهاد، ودرجة حرارة الخدمة.
ويجب أيضًا التمييز بين آليات التشقق. إذ يحدد ESDEP تشقق التميع في المنطقة المتأثرة بالحرارة، والتشقق الناجم عن الهيدروجين، وتشقق إعادة التسخين، ضمن مشكلات قابلية اللحام الرئيسية في الفولاذ الإنشائي. ويحدث تشقق التصلب في معدن اللحام أثناء تجمده، مع أن تميع المنطقة المتأثرة بالحرارة المجاورة قد يشمل مكونات منخفضة الانصهار أو حدودًا غنية بالرواسب. وينتج التمزق الصفائحي أساسًا عن الانفعال عبر السمك في صفيحة قابلة للتأثر تحتوي على شوائب ممدودة؛ وهو ليس مرادفًا للتشقق الهيدروجيني. ويتطور تشقق إعادة التسخين أثناء إزالة الإجهاد أو التعرض للخدمة، عندما تتفاعل البنى المجهرية القابلة للتأثر مع الإجهاد المتبقي. وإن إطلاق وصف «تشقق المنطقة المتأثرة بالحرارة» على كل عيب لحام يحجب طريقة الوقاية المطلوبة.
ويضيف التآكل طبقة أخرى من التعقيد. فقد تؤدي التحولات في المنطقة المتأثرة بالحرارة إلى نشوء فروق جلفانية موضعية، أو مناطق مستنزفة من الكروم أو متأثرة بالرواسب، أو تدرجات في الصلادة، أو إجهاد شد متبقٍ. وفي لحامات الفولاذ المقاوم للصدأ فائق المارتنسيتية، تناولت دراسة TWI لعام 2002 البنى المجهرية للمنطقة المتأثرة بالحرارة وعلاقتها بالتآكل، والتشقق الناتج عن التآكل الإجهادي، والتشقق الإجهادي بالكبريتيد، وإعادة التسخين الناتجة عن الممرات اللاحقة، والمعالجة الحرارية بعد اللحام (PWHT). وقد يعمل ممر لحام لاحق على إجراء مراجعة حرارية لمنطقة، في حين يعيد تسخين منطقة أخرى إلى حالة بين حرجة. ويمكن للمعالجة الحرارية بعد اللحام أن تخفض الإجهاد المتبقي وتُجري مراجعة حرارية للمكونات الصلبة، لكنها قد تغير أيضًا الترسيب والاستجابة للتآكل. وتحدد بيئة الخدمة—الكلوريد، أو سائل الإنتاج الحامضي، أو الهيدروجين، أو درجة الحرارة، أو الإجهاد المطبق—أي نقطة ضعف ستصبح حاسمة.
الأسئلة التي يجب أن تجيب عنها عملية تقييم سليمة للمنطقة المتأثرة بالحرارة
يبدأ التقييم الموثوق بإجراء اللحام الفعلي، لا بعرض عام للمنطقة المتأثرة بالحرارة. ويغطي EN 1011-2 لحام القوس للفولاذ الفريتي، باستثناء الفولاذ المقاوم للصدأ الفريتي، ويقدم إرشادات ذات صلة بمدخل الحرارة، والتسخين المسبق، والتحكم في الهيدروجين. ويحدد ISO 13916:2025 قياس درجات حرارة التسخين المسبق، وما بين الممرات، والحفاظ على التسخين المسبق أثناء لحام الانصهار؛ ولا يشمل قياس درجة حرارة المعالجة الحرارية بعد اللحام. وتكتسب هذه الحدود أهمية لأن توثيق التحكم في درجة الحرارة والمعالجة الحرارية الفعلية بعد اللحام دليلان منفصلان.
ينبغي للفحص الميتالوغرافي أن يحدد حد الانصهار، وأن يميز كل منطقة حرارية فرعية، وحجم الحبيبات، وناتج التحول. وينبغي أن تعبر قياسات الصلادة معدن اللحام، والمناطق خشنة الحبيبات، ودقيقة الحبيبات، وبين الحرجة، والمفرطة المراجعة الحرارية، بدلًا من الإبلاغ عن قيمة واحدة للمنطقة المتأثرة بالحرارة. ويجب أن يمثل اختبار المتانة الموقع الحرج ودرجة حرارة الخدمة، في حين ينبغي لاختبارات الشد أو الزحف أو الثني أن تراعي المناطق اللينة وخواص الصفيحة متباينة الخواص. كما ينبغي أن تذكر تقديرات الدورة الحرارية مدخل الحرارة، والسماكة، والتركيب الكيميائي، والقيود، وافتراضات Δt8/5.
ويجب أن يربط الحكم النهائي بين البنية وآلية الفشل والبيئة. وينبغي أن يطرح الأسئلة التالية:
- ما منطقة المنطقة المتأثرة بالحرارة قيد التقييم، وأين تقع بالنسبة إلى حد الانصهار؟
- ما التحول الذي حدث أثناء الدورة الحرارية الأولى وأثناء إعادة التسخين؟
- هل يشير توزيع الصلادة إلى وجود مارتنسيت، أو بينايت، أو مراجعة حرارية، أو تليين، أو عدم تطابق موضعي؟
- هل المتانة كافية عند درجة حرارة الخدمة ومعدل التحميل المحددين؟
- ما آلية التشقق المعقولة: التشقق الناجم عن الهيدروجين، أو التميع، أو التصلب، أو التمزق الصفائحي، أو إعادة التسخين، أو التشقق من النوع IV؟
- ما مقدار التعرض للتآكل أو الهيدروجين أو الكلوريد أو الكبريتيد الذي ستتعرض له المنطقة المتأثرة بالحرارة؟
- ما المعيار واجب التطبيق، وتأهيل الإجراء، وطريقة القياس التي تحكم القبول؟
ينتج سلوك المنطقة المتأثرة بالحرارة عن التأثير المشترك للتركيب، والبنية المجهرية السابقة، والدورة الحرارية، والقيود، وإعادة التسخين، وبيئة الخدمة. ولا توجد تسمية واحدة للمنطقة المتأثرة بالحرارة يمكنها التنبؤ بأداء الفولاذ الملحوم.
المراجع
- [1] Grade 91 Type IV cracking and simulated HAZ thermal cycles. ASM International and EPRI proceedings, 2016. https://www.asminternational.org/
- [2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI study, 2002. https://www.twi-global.com/