




1. Isıdan Etkilenmiş Bölgenin Ne Olduğu ve Ne Olmadığı
Ergime bölgesine ve etkilenmemiş ana metale göre tanım
Isıdan etkilenmiş bölge (HAZ), kaynak ısısı tarafından eritilmeden mikroyapısı, özellikleri veya her ikisi değişime uğramış ana metal kısmıdır. Ergime sınırı ile etkilenmemiş ana metal arasında yer alır. Ergime bölgesi ise farklıdır: Sıvı hâle gelen, erimiş ana malzemeyle karışan ve ardından katılaşan kaynak metalidir. Bu bölgenin yapısı esas olarak katılaşma koşulları, seyrelme, kaynak metalinin bileşimi ve sonraki soğuma tarafından belirlenir.
Bu sınır yalnızca görsel değil, metalurjik bir sınırdır. Dağlama bir ergime çizgisini ortaya çıkarabilir; ancak ısı levha, boru veya bağlantı parçasının içine ilerlediği için HAZ bu çizginin ötesine uzanır. Ergime sınırının hemen dışındaki metal, üst kritik aralığın üzerindeki bir sıcaklığa ulaşmış ve soğumadan önce tamamen östenite dönüşmüş olabilir. Daha uzakta, tepe sıcaklığı yalnızca mevcut taneleri inceltmeye, yapıyı kısmen dönüştürmeye, martensiti temperlemeye veya karbürlerin irileşmesine neden olacak kadar yüksek olabilir. Daha da uzakta ise sıcaklık, ölçülebilir bir değişim oluşturamayacak kadar düşük kalmış olabilir.

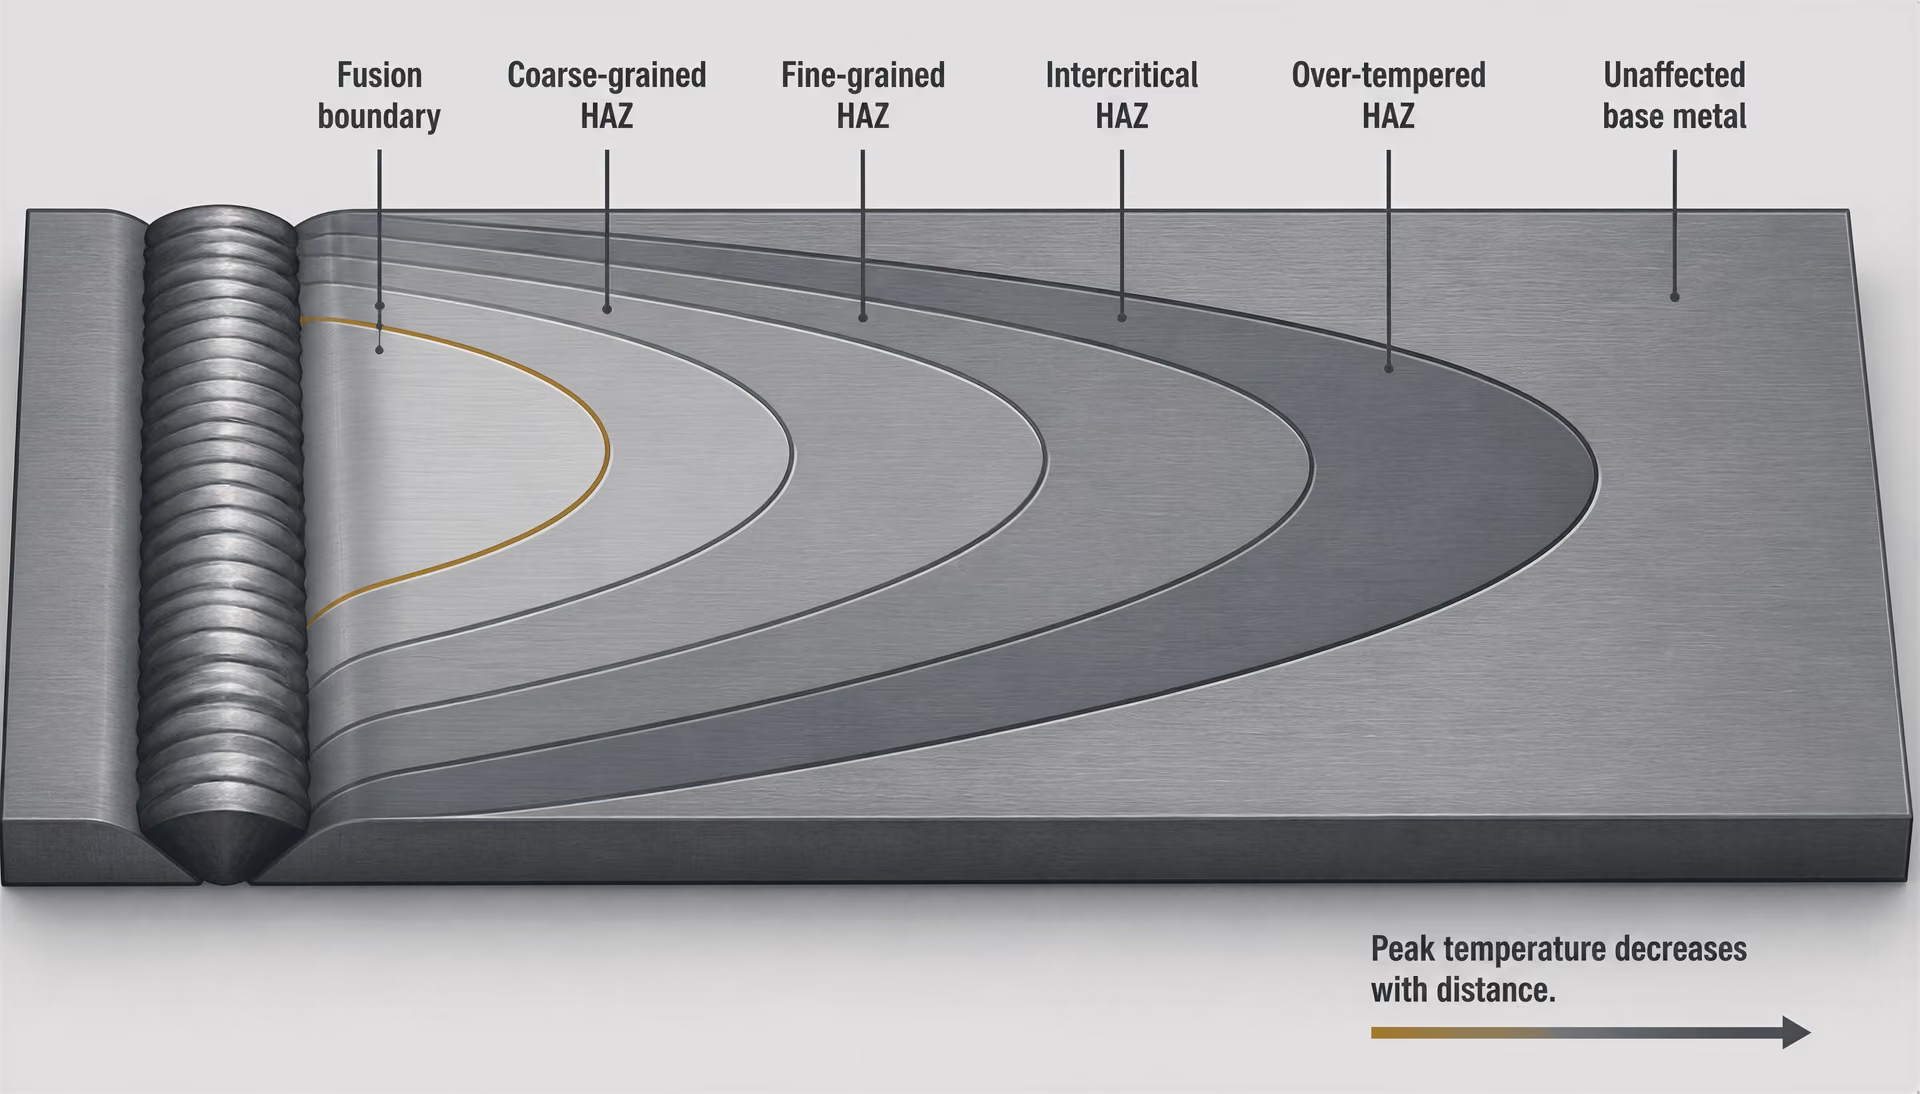
Dolayısıyla HAZ, kaynak metali değildir ve etkilenmemiş ana malzeme de değildir. Kendi başlangıç konumunda bulunan, ısıl olarak değişime uğramış ana malzemedir. Yerel ergime, segregasyon, oksidasyon, karbon göçü veya bir kaplamayla etkileşim, ergime sınırı yakınındaki durumu karmaşıklaştırabilse de kimyasal bileşimi genellikle ana çeliğin bileşimiyle aynı kalır.
Termal çevrim değişkenleri
- Tepe sıcaklığı
- Erimenin, tam östenitleşmenin, kısmi dönüşümün veya temperlemenin gerçekleşip gerçekleşemeyeceğini belirler.
- Isıtma hızı
- Difüzyon, karbür çözünmesi ve östenit oluşumu için mevcut süreyi değiştirir.
- Soğuma hızı
- Ferrit, perlit, bainit ve martenzit oluşumu arasındaki rekabeti denetler.
- Yeniden ısıtma geçmişi
- Daha sonraki pasolarda temperleme, incelme, kısmi yeniden östenitleşme veya aşırı temperleme ekler.
HAZ neden tek bir malzeme değil, bir ısıl geçmiş haritasıdır?
| TWI terminolojisi | NIST boru hattı çeliği terminolojisi | Tanımlayıcı termal maruziyet |
|---|---|---|
| Tane irileşmiş | İri taneli | Ac3'ün üzerinde, belirgin östenit tane büyümesiyle |
| Tane incelmiş | İnce taneli | Ac3'ün üzerinde, aynı ölçüde tane büyümesi olmadan |
| Kısmen dönüşmüş veya kritik aralık içi | Kritik aralık içi | Ac1 ile Ac3 arasında; kısmi östenitleşme |
| Temperlenmiş | Aşırı temperlenmiş | Ac1'in altında; yumuşama veya çökeltilerin ve karbürlerin irileşmesi |
Yaygın bir diyagram, HAZ’ı çoğu zaman bir kaynağın yanında bulunan dar ve homojen bir şerit olarak gösterir. Bu gösterim, HAZ’ın konumunu belirlemek için yararlı olsa da metalurjisini açıklamak açısından yanıltıcıdır. HAZ’ın her konumu farklı bir sıcaklık–zaman çevrimini kaydeder. Hangi reaksiyonların gerçekleşebileceğini; tepe sıcaklığı, yüksek sıcaklıkta geçirilen süre, ısıtma hızı, soğuma hızı ve ısıl çevrimlerin sayısı belirler.
TWI, konvansiyonel çeliklerdeki HAZ bölgelerini tepe sıcaklığına ve kaynaktan uzaklığa göre; tane irileşmiş, tane incelmiş, kısmen dönüşmüş ve temperlenmiş bölgeler olarak tanımlar. National Institute of Standards and Technology tarafından yayımlanan bir rapordaki boru hattı çeliği sınıflandırmasında ise bunlarla yakından ilişkili olarak iri taneli, ince taneli, interkritik ve aşırı temperlenmiş terimleri kullanılır. Bunlar tabakalar hâlinde biriktirilmiş ayrı alaşımlar değildir. Aynı başlangıç çeliği içindeki gradyanlardır.
Tane irileşmiş HAZ’da tepe sıcaklığı, östenit tanelerinin önemli ölçüde büyümesine yetecek kadar yüksektir. Soğuma sırasında bu büyük önceki östenit taneleri, bileşime ve soğuma koşullarına bağlı olarak klivaj kırılmasına karşı direnci azalmış iri bir dönüşüm yapısına yol açabilir. Tane incelmiş veya ince taneli HAZ, östenit oluşum sıcaklığına ulaşır; ancak tepe sıcaklığı daha düşüktür veya etkili süre daha kısadır. Böylece yeniden kristalleşme ya da östenit oluşumu gerçekleşir, fakat aynı ölçüde tane büyümesi meydana gelmez.
Ferritik çeliğin ITB mikroyapısı ve sertliği temel olarak dönüşüm aralığındaki soğuma hızına, çeliğin bileşimine ve sertleşebilirliğine ve önceki östenit tane boyutuna bağlıdır. Strong evidence
Kısmen dönüşmüş veya interkritik HAZ, alt ve üst kritik dönüşüm sıcaklıkları arasındaki bir sıcaklığa ulaşır. Başlangıçtaki yapının yalnızca bir kısmı östenite dönüşür. Soğuma sırasında bu östenit yeni ferrit, beynit veya martensit oluşturabilir; dönüşmeden kalan bölgeler ise önceki durumlarını korur ve bu durumlarını değiştirebilir. Temperlenmiş veya aşırı temperlenmiş bölgede tepe sıcaklığı tam östenitleşmenin altında kalır; ancak mukavemet sağlayan çökeltileri ve karbürleri yumuşatmaya veya irileştirmeye yetecek kadar yüksektir. Bu bölge özellikle su verilmiş ve temperlenmiş çelikler ile sünmeye dayanıklı alaşımlar açısından önemlidir.
Önemli değişken yalnızca tepe sıcaklığı değildir. TWI, ferritik çeliklerin HAZ mikroyapısının ve sertliğinin esas olarak dönüşüm aralığındaki soğuma hızına, çeliğin bileşimine ve sertleşebilirliğine ve önceki östenit tane boyutuna bağlı olduğunu belirtir. Yeterli karbon içeriğine ve sertleşebilirliğe sahip düşük alaşımlı bir çelik, hızlı soğuma sırasında sert beynit veya martensit oluşturabilirken, aynı ısıl çevrim altındaki daha düşük sertleşebilirliğe sahip bir çelik ferrit ve perlit oluşturabilir. Nominal kalite değişmemiştir; ancak yerel yapı ve özellikler değişmiştir.
Δt8/5 Bir kaynaklı birleştirmenin belirli bir konumunun 800 °C'den 500 °C'ye soğuması için gereken geçen süredir; dönüşüm aralığı için yararlı bir tanımlayıcıdır, ancak eksiksiz bir termal geçmiş değildir.
Bu nedenle HAZ sertliği, tokluğu, artık gerilmesi ve çatlama eğilimi tek bir kalite tanımından belirlenemez. Kaynak akımı, ark gerilimi, ilerleme hızı, birleşim geometrisi, levha kalınlığı, ön ısıtma, paso arası sıcaklık, kısıtlama ve çok pasolu kaynak sıralaması ısıl çevrimin tümünü değiştirir. EN 1011-2, ferritik paslanmaz çelikler hariç olmak üzere ferritik çeliklerin ark kaynağı için kılavuzluk sağlar; çünkü bu değişkenler, gelişigüzel ayarlar olarak ele alınmak yerine çeliğin bileşimi ve kaynaklanabilirliğiyle ilişkili olarak kontrol edilmelidir.
Soğuma çoğu zaman Δt8/5 ile ifade edilir; bu, bir konumun 800 °C’den 500 °C’ye soğuması için gereken süredir. Bu aralık, östenitten ferrite, beynite veya martensite dönüşüm aralığının önemli bir bölümünü kapsadığı için birçok ferritik çelik açısından pratik bir ölçüdür. NIST boru hattı raporu, Δt8/5 değerini ısı girdisi, kimyasal bileşim, kaynaktan uzaklık ve et kalınlığıyla ilişkilendirir. Bu değer yararlı bir tanımlayıcıdır; ancak HAZ için eksiksiz bir kimlik kartı değildir: İki noktanın Δt8/5 değerleri benzer olsa bile tepe sıcaklıkları, önceki östenit tane boyutları veya yeniden ısıtma çevrimlerinin sayısı farklı olabilir.
Tepe sıcaklığı ve kaynaktan uzaklık bölgeleri nasıl belirler?
| Prosedür değişkeni | Tipik termal etki | Olası ITB sonucu |
|---|---|---|
| Daha yüksek ısı girdisi | Daha geniş termal alan ve daha uzun maruziyet | Daha fazla tane büyümesi ve daha uzun soğuma süresi |
| Ön ısıtma | Daha yüksek başlangıç sıcaklığı ve azalmış sıcaklık gradyanı | Genellikle daha uzun soğuma süresi ve daha fazla hidrojen kaçışı |
| Daha fazla kalınlık | Farklı üç boyutlu ısı akışı | İnce malzemeye kıyasla değişmiş soğuma tepkisi |
| Çok pasolu dizi | Ek örtüşen termal çevrimler | Temperleme, incelme, kısmi yeniden östenitleşme veya aşırı temperleme |
Isı kaynağından uzaklık arttıkça sıcaklık düşer; ancak bu düşüş ne anlıktır ne de tamamen homojendir. Ergime sınırı, yerel tepe sıcaklığının likidüs sıcaklığına ulaştığı konumu gösterir. Hemen dışında tepe sıcaklığı, iri taneli HAZ oluşturacak kadar yüksek kalır. Dışa doğru ilerledikçe tepe sıcaklıkları önce tane inceltme ve interkritik aralıklardan, ardından temperleme aralığından geçer ve sonunda çeliği algılanabilir biçimde değiştiremeyecek kadar düşer.
Konuma göre hasar mekanizmaları
- Hidrojen kaynaklı çatlama Genellikle difüze olabilir hidrojen ve çekme gerilmesi altında hassas, sert bir ITB'yi etkiler.
- Sıvılaşma çatlaması Yerel olarak erimiş ITB tane sınırlarında veya segregasyona uğramış bölgelerde oluşur.
- Katılaşma çatlaması Öncelikle erimemiş ITB'de değil, katılaşan kaynak metalinde oluşur.
- Lamelli yırtılma Kalınlık boyunca gerinimle ve kalınlık yönündeki inklüzyonlara duyarlı levhayla ilişkilidir.
- Yeniden ısıtma çatlaması Hassas alaşımlarda daha sonraki ısıtma sırasında veya yüksek sıcaklıktaki kullanımda gelişir.
Kaynak yöntemi değiştiğinde bu sınırlar da değişir. Daha yüksek ısı girdisi, genellikle ısıl alanı genişletir ve tane büyümesi ile dönüşüm için kullanılabilir süreyi uzatır. Ön ısıtma, başlangıç sıcaklığını yükseltir ve genellikle soğuma süresini artırır. Kalın bir kesit, ısıyı ince bir kesitten farklı biçimde uzaklaştırır. Sonraki bir paso, önceki HAZ’ı yeniden ısıtarak ilk ısıl çevrimin içinde veya bitişiğinde yeni bir ince taneli ya da interkritik bölge oluşturabilir. Daha sonra kaynak sonrası ısıl işlem (PWHT), aynı anda birçok bölgedeki martensiti temperleyebilir, gerilmeyi giderebilir ve çökeltileri değiştirebilir.
Sonuçlar tekdüze olmaksızın ciddi olabilir. Sünmeye dayanıklı martensitik bir alaşım olan Grade 91 çeliği, özellikle ince taneli ve interkritik bölgelerde, ana metal HAZ’ında Tip IV çatlamasına yatkındır. ASM International ve EPRI, bu yatkınlığı 2016 yılında raporlamıştır; benzetilmiş ısıl çevrimler de interkritik HAZ’da ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini göstermiştir. Dolayısıyla hassas konum yalnızca “kaynak” değildir; ana metalin dönüşüme uğramış belirli bir kısmıdır.[2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI. TWI study, 2002.
HAZ metalurjisi, kırılma dışındaki bozunmaları da kontrol eder. Hidrojen kaynaklı çatlama, sıvılaşma çatlaması, lameller yırtılma ve yeniden ısıtma çatlamasının nedenleri ve konumları farklıdır; katılaşma çatlaması ise öncelikle katılaşan ergime bölgesine aittir ve otomatik olarak HAZ’a atfedilmemelidir. ESDEP, yapısal çeliklerin başlıca kaynaklanabilirlik sorunları arasında HAZ sıvılaşma çatlamasını, hidrojen kaynaklı çatlamayı ve yeniden ısıtma çatlamasını belirtir. Her kaynak süreksizliğini “HAZ çatlaması” olarak adlandırmak, mekanizmayı gizler.
Korozyon davranışı da aynı mekânsal mantığı izler. Süpermartensitik paslanmaz çelik kaynakları üzerine 2002 yılında gerçekleştirilen bir TWI çalışması; HAZ mikroyapılarını korozyon, gerilmeli korozyon çatlaması, sülfür gerilmeli çatlaması, sonraki pasoların yeniden ısıtması ve PWHT ile ilişkili olarak incelemiştir. Yerel temperleme, yeni martensit oluşumu, çökelti değişimleri ve bileşime bağlı etkiler, bitişik HAZ bölgelerinin hizmet koşullarında farklı tepkiler vermesine neden olabilir. ISO 13916:2025, ergitme kaynağı sırasında ön ısıtma, paso arası ve ön ısıtmanın korunması sıcaklıklarının ölçülmesini belirtir; ancak PWHT sıcaklığının ölçülmesini kapsam dışı bırakır. Bu ayrım önemlidir; çünkü hem kaynak işlemi hem de daha sonraki yeniden ısıtma, HAZ’ın ısıl geçmiş haritasına katkıda bulunur.
2. Termal Çevrimler: Tepe Sıcaklığı, Isıtma Hızı ve Soğuma Süresi
Termal geçmiş, ITAB metalurjisinin düzenleyici ilkesidir. Bir kaynak, bitişiğindeki ana metalin tamamını tek bir sıcaklığa ve tek bir süre boyunca maruz bırakmaz. Her nokta kendi çevrimini izler: hızlı ısınma, bir tepe sıcaklığı, kritik dönüşüm sıcaklıklarının üzerinde geçirilen bir süre ve zamanla sürekli değişen bir hızda soğuma. Bu nedenle ITAB, homojen bir şerit değil, uzaysal olarak derecelenmiş bir bölgedir. Yerel yapısı; tepe sıcaklığı, ısıtma hızı, soğuma hızı, çelik kimyası, önceki östenit tane boyutu, kısıtlama ve daha sonraki yeniden ısıtmanın birleşik etkilerine bağlıdır.
Geleneksel çelikler için TWI; tepe sıcaklığına ve kaynaktan uzaklığa göre tane irileşmiş, tane incelmiş, kısmen dönüşmüş veya interkritik ve temperlenmiş bölgeleri tanımlar. NIST’in boru hattı çeliklerine ilişkin raporu, bununla ilişkili olarak iri taneli, ince taneli, interkritik ve aşırı temperlenmiş bölgeler tanımlarını kullanır. Bu sınırlar, her kaynak için geçerli sabit mesafeler değil, metalurjik tanımlamalardır. Ark enerjisindeki, bağlantı geometrisindeki, levha kalınlığındaki veya ilerleme hızındaki bir değişiklik, bu sınırların konumunu değiştirir.
ITAB boyunca tepe sıcaklığı gradyanları
En yüksek tepe sıcaklığı, ergime sınırının hemen dışında oluşur. Tane irileşmiş ITAB’da metal, östenit oluşturacak ve soğuma sırasında dönüşümden önce östenit tanelerinin önemli ölçüde büyümesini teşvik edecek kadar yüksek bir sıcaklığa ulaşır. İri bir önceki östenit tane yapısı, soğuma sırasında oluşan ürünleri değiştirebilir ve kaynak metali kendi belirtilen gerekliliklerini karşılasa bile yerel tokluğu azaltabilir.
Ergime sınırından uzaklaştıkça tepe sıcaklığı düşer. Tane incelmiş ITAB, östenit dönüşüm aralığının üzerinde ısıtılır; ancak iri taneli bölgeyle aynı süre boyunca veya aynı sıcaklıkta tutulmaz. Bu nedenle yeniden kristalleşmiş östenit taneleri daha küçük kalır. İnterkritik ITAB’da özgün ferrit-perlitik, beynitik veya temperlenmiş yapının yalnızca bir kısmı östenite dönüşür. Dönüşmemiş bölgeler yeni oluşan östenitin yanında bulunur ve soğuma sırasında daha sonra farklı bileşenler kazanır. Daha da uzakta tepe sıcaklığı, alt kritik dönüşüm sıcaklığının altında kalabilir. Bu durumda metal dönüşüm geçirmek yerine temperlenir veya aşırı temperlenir; bu da su verilmiş ve temperlenmiş çeliklerde sertlik ve dayanımı azaltabilir.
Sıcaklık gradyanı aynı zamanda bir zaman gradyanıdır. Ergime sınırına yakın bir nokta daha yüksek bir tepe sıcaklığına daha hızlı ulaşır ve östenit başlangıç veya östenit bitiş sıcaklıklarının üzerinde, daha uzaktaki bir noktaya kıyasla daha uzun süre kalabilir. Isıtma hızı önemlidir; çünkü dönüşüm kinetiği yalnızca tepe sıcaklığıyla belirlenmez. Hızlı ısıtma, difüzyon kontrollü reaksiyonları geciktirebilir ve kısa süreli bir sıcaklık yükselmesi sırasında dönüşen malzeme miktarını değiştirebilir. Daha yavaş bir çevrim, karbonun yeniden dağılmasının, karbür çözünmesinin ve tane büyümesinin daha ileri düzeyde gerçekleşmesine olanak tanır.
İşte bu nedenle, benzer tepe sıcaklıklarına sahip iki konum yine de farklı mikroyapılar geliştirebilir. TWI, ITAB mikroyapısı ve sertliğinin esas olarak dönüşüm aralığındaki soğuma hızına, çeliğin bileşimine ve sertleşebilirliğine ve önceki östenit tane boyutuna bağlı olduğunu belirtir. Hızlı soğuma martensit veya sert beynit oluşturduğunda sertlik artabilir; ancak iri taneler, gevrek bileşenler veya yerel karbon zenginleşmesi nedeniyle tokluk azalabilir. Buna karşılık yavaş bir çevrim, daha yumuşak ferrit-perlitik veya temperlenmiş yapılar oluşturabilir; ancak aşırı yumuşama, daha sert bölgelerin yanında bir dayanım minimumu meydana getirebilir.
Δt8/5’in anlamı ve sınırları
Δt8/5 gösterimi, çoğu zaman Δt8/5 veya t8/5 şeklinde yazılır ve 800 °C ile 500 °C arasındaki geçen soğuma süresini ifade eder. Bu, pratik bir kaynak parametresidir; çünkü bu aralık, ferritik çeliklerdeki önemli östenit ayrışma reaksiyonlarıyla çoğu zaman örtüşür. Kısa bir Δt8/5 genellikle hızlı soğumaya işaret eder ve duyarlı bir bileşimde martensit veya sert beynitik ürünler oluşma olasılığını artırır. Uzun bir Δt8/5 genellikle daha fazla difüzyonlu dönüşüme olanak tanır ve daha yumuşak ferritik veya beynitik yapılara yönelir. Bununla birlikte gerçek sonuç yine çeliğe bağlıdır.
Boru hattı çelikleriyle ilgili NIST raporu, Δt8/5’i özellikle ısı girdisi, kimyasal bileşim, kaynaktan uzaklık ve et kalınlığıyla ilişkilendirir. Bu ilişki temel öneme sahiptir: ısı girdisi termal alanı değiştirir, kimyasal bileşim dönüşüm kinetiğini değiştirir, uzaklık yerel tepe sıcaklığını ve ısı akışını değiştirir, et kalınlığı ise ısının bağlantıdan uzaklaşabileceği yolları değiştirir. Daha kalın bir kesit, ısıyı ince bir levhadan farklı şekilde çekebilir; kısıtlanmış bir bağlantı, altlık düzeni veya yakındaki bir kaynak pasosu da termal sınır koşullarını değiştirebilir.
Δt8/5, eksiksiz bir termal geçmiş değildir. Bir soğuma eğrisini tek bir zaman aralığına indirger ve ısıtma hızı, kesin tepe sıcaklığı, östenit bitiş sıcaklığının üzerinde geçirilen süre veya 800 °C’den önceki soğuma hakkında çok az bilgi verir. İki çevrim aynı Δt8/5 değerine, ancak farklı tepe sıcaklıklarına ve farklı önceki östenit tane boyutlarına sahip olabilir. Bu nedenle farklı oranlarda martensit, beynit, ferrit veya perlit oluşturabilirler. Parametrenin, östenitleşme sıcaklığına hiç ulaşmayan bölgeler için; dönüşümleri karbon-manganez çeliklerindekilerden farklı olan bazı paslanmaz çelikler için ve önceki yapısı zaten değişmiş yeniden ısıtılmış bölgeler için anlamı da sınırlıdır.
Bu nedenle Δt8/5; metalografik incelemenin, sertlik haritalamasının ve uygun bir sürekli soğuma dönüşümünün veya kaynak termal simülasyonunun yerini almamalı, bunları desteklemelidir. Bu parametre bir kontrol değişkenidir; evrensel bir mikroyapı öngörücüsü değildir.
Isı girdisi, levha kalınlığı, kısıtlama ve çok paso yeniden ısıtması
Nominal ısı girdisi genellikle kaynak akımı, gerilim ve ilerleme hızı kullanılarak hesaplanır; uygun olduğunda bir verimlilik katsayısı uygulanır. Bu değer, birim uzunluk başına sağlanan enerjiyi ifade eder; ancak yerel ITAB çevrimini tek başına belirlemez. Aynı nominal değer; kalın, kısıtlanmış bir bağlantıda, ince bir levhada, büyük bir ısı alıcısına sahip bir boruda veya ön ısıtma uygulanmış bir bağlantıda farklı sıcaklık alanları oluşturabilir. Dikiş biçimi, ark verimliliği, paso arası sıcaklık, bağlantı hazırlığı ve kıskaçlara veya altlığa ısı transferi de önemlidir.
Kimyasal bileşim, belirli bir çevrime verilen yanıtı değiştirir. Karbon eşdeğeri, alaşım ilaveleri ve sertleşebilirlik, östenitin soğuma sırasında martensite veya beynite ne ölçüde kolay dönüştüğünü belirler. Aynı ölçülmüş Δt8/5 değerine sahip, ancak daha düşük sertleşebilirlik gösteren bir çeliğe kıyasla düşük alaşımlı bir çelik daha sert bir ITAB oluşturabilir. Önceki termal maruziyet de önemlidir. Temperlenmiş martensit, normalize edilmiş ferrit-perlit ve beynitik boru hattı çeliği, yeni bir çevrime aynı mikroyapısal koşuldan başlamaz.
Levha veya et kalınlığı, ısı akışını üç boyutta değiştirir. İnce malzeme yüzeyleri üzerinden ısıyı hızla kaybedebilirken, kalın bir kesit daha fazla ısı depolar ve kaynak ilerledikçe farklı şekilde soğuyabilir. Ön ısıtma sıcaklık gradyanını azaltır ve genellikle soğuma süresini uzatır. Kısıtlama yalnızca sıcaklığı değiştirmez; ITAB büzülürken ve hidrojen sert, potansiyel olarak gevrek bir bölge boyunca difüze olurken uygulanan gerilmeleri artırır. Bu nedenle hidrojen kaynaklı çatlama; kaynak metalindeki katılaşma çatlamasından, kalınlık doğrultusundaki gerinim ve kalıntılarla ilişkili lameller yırtılmadan, kısmen ergimiş tane sınırları yakınındaki sıvılaşma çatlamasından ve daha sonraki ısıtma sırasında meydana gelen yeniden ısıtma çatlamasından farklıdır. ESDEP, yapısal çeliklerdeki başlıca kaynaklanabilirlik sorunları arasında ITAB sıvılaşma çatlamasını, hidrojen kaynaklı çatlamayı ve yeniden ısıtma çatlamasını tanımlar.
ISO 13916:2025 covers measurement of preheating, interpass and preheat-maintenance temperatures during fusion welding but excludes PWHT temperature measurement. Strong evidence

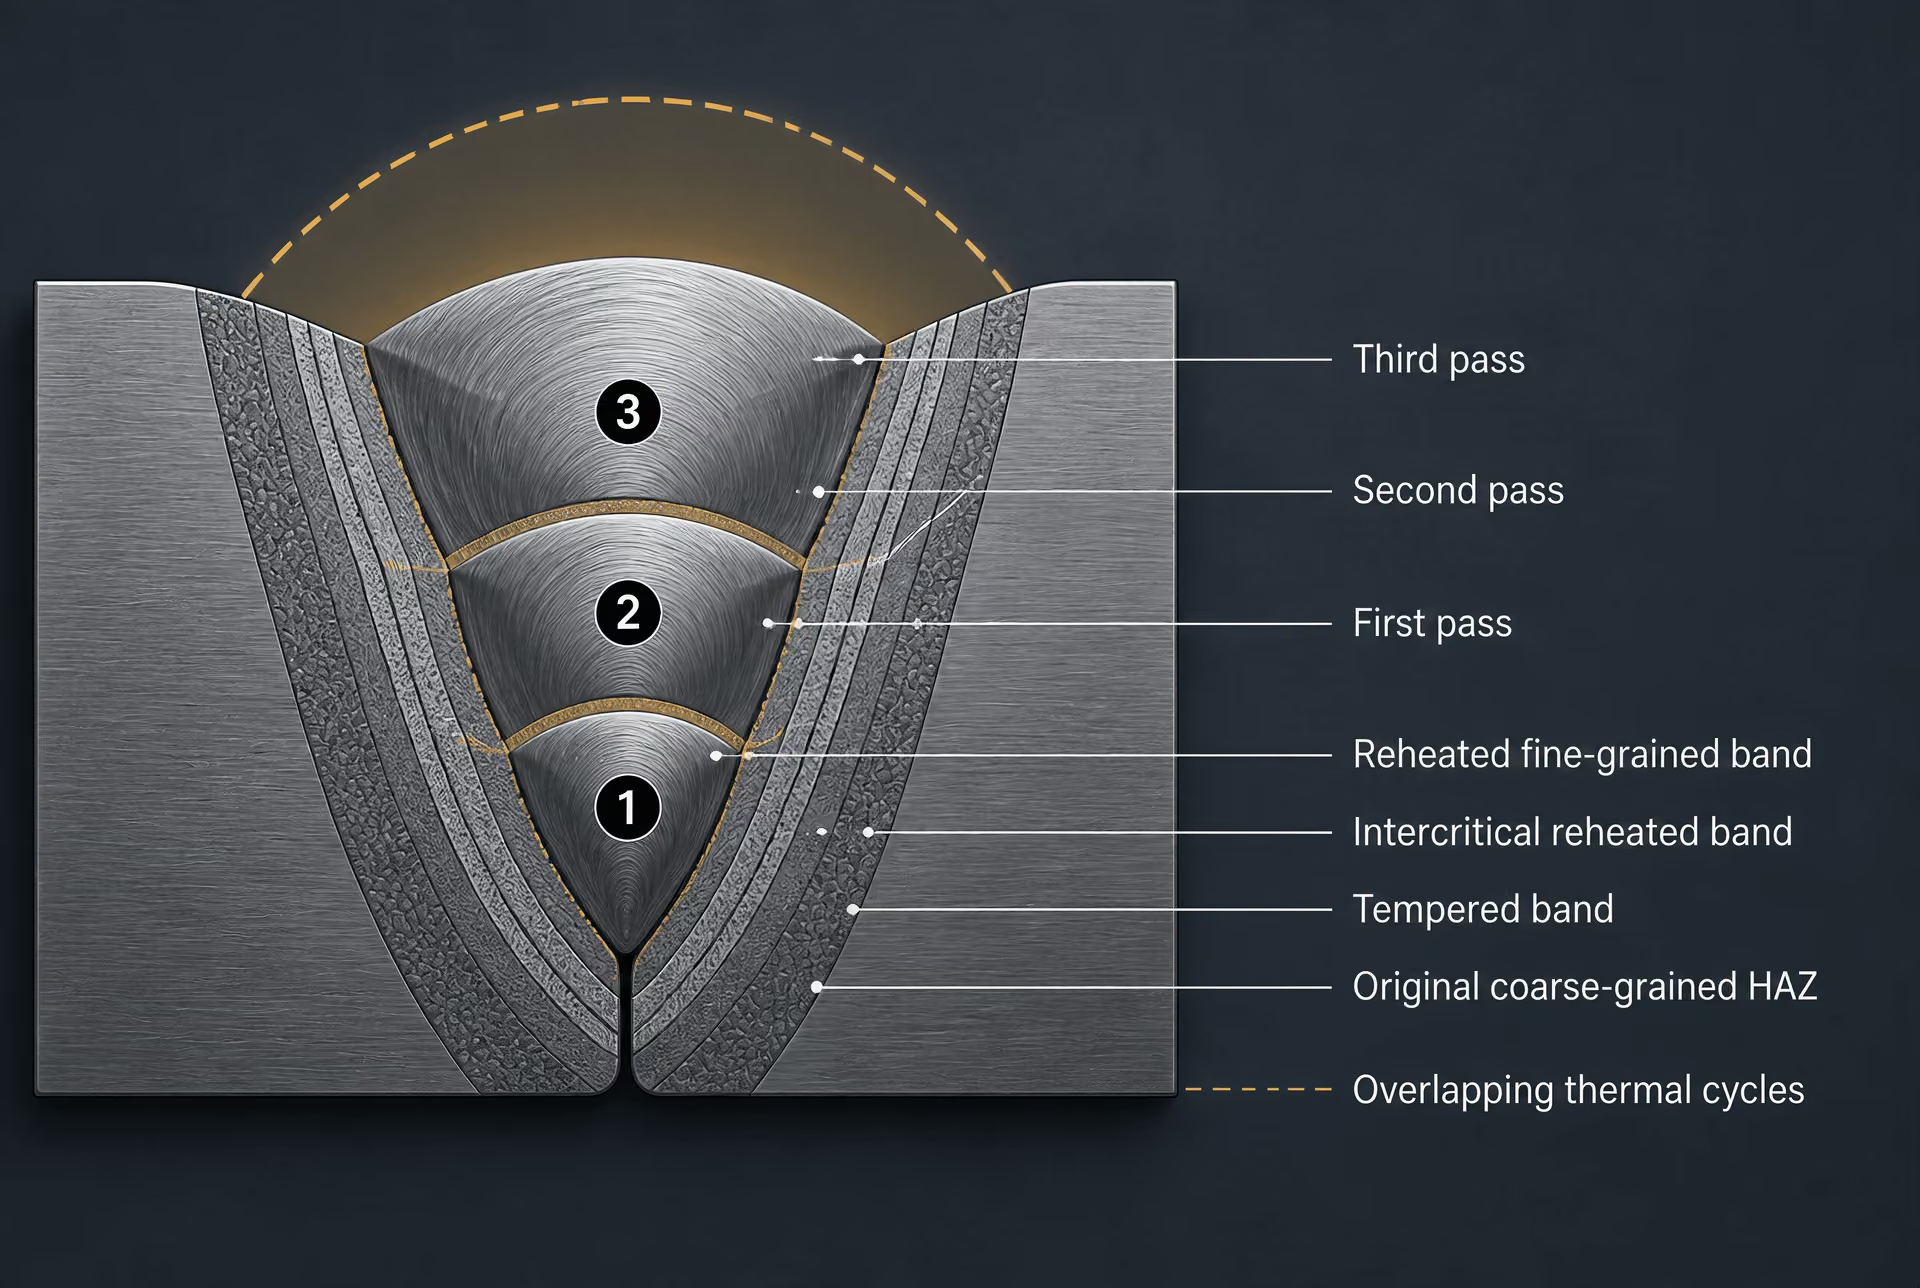
Çok paso kaynak, bağlantı nihai durumuna kadar soğumadan önce yeni termal çevrimler ekler. Daha sonraki bir paso, önceki bir pasonun oluşturduğu ITAB’ı temperleyebilir, inceltebilir, kısmen yeniden östenitleştirebilir veya aşırı temperleyebilir. Tepe sıcaklığı, önceki dikiş ve ITAB boyunca değişir; bu nedenle bir konum yumuşarken başka bir konumda yeniden tane büyümesi veya interkritik dönüşüm meydana gelebilir. Grade 91 bu sonucu göstermektedir: ASM International ve EPRI, 2016 yılında Tip IV çatlamasının ana metal ITAB’ıyla, özellikle ince taneli ve interkritik bölgelerle ilişkili olduğunu bildirmiştir. Simüle edilen çevrimler, interkritik ITAB’da ferrit oluşumunun yüksek sıcaklık çekme dayanımını azaltabileceğini de göstermiştir.
| ITB alt bölgesi | Östenitleşme koşulu | Olası dönüşüm veya özellik etkisi |
|---|---|---|
| İri taneli ITB | Tane büyümesi için yeterince yüksek bir tepe sıcaklığında Ac3'ün üzerinde | İri önceki östenit taneleri; olası tokluk kaybı |
| İnce taneli ITB | Belirgin tane büyümesi olmadan Ac3'ün üzerinde | Daha ince dönüşmüş yapı, ancak sertlik kimyasal bileşime bağlı kalır |
| Kritik aralık içi ITB | Ac1 ile Ac3 arasında | Dönüşmüş ve dönüşmemiş yapıların karışımı; olası yerel yumuşama |
| Aşırı temperlenmiş ITB | Ac1'in altında | Temperleme, karbür irileşmesi ve azalmış sertlik veya dayanım |
Aynı ilke dayanım ve çatlamanın ötesine de uzanır. TWI’nin süpermartenzitik paslanmaz çelik kaynakları üzerine 2002 tarihli çalışması, ITAB yapısını korozyon, gerilmeli korozyon çatlaması, sülfür gerilmeli çatlaması, sonraki pasolarla yeniden ısıtma ve kaynak sonrası ısıl işlem (PWHT) ile ilişkili olarak incelemiştir. Bu nedenle sıcaklık kontrolü varsayılmamalı, ölçülmelidir. ISO 13916:2025, ergitme kaynağı sırasında ön ısıtma, paso arası ve ön ısıtmanın sürdürülmesi sıcaklıklarının ölçülmesini belirtir; ancak PWHT sıcaklık ölçümünü kapsam dışı bırakır. EN 1011-2, ferritik paslanmaz çelikler hariç olmak üzere ferritik çeliklerin ark kaynağını kapsar. Birlikte değerlendirildiğinde, anlamlı bağlantıyı sağlayan unsur yalnızca nominal ısı girdisi değil, kaynak prosedürü, yerel yapı ve çalışma davranışı arasındaki ilişkiyi belirleyen termal çevrimdir.
3. Östenitleşme ve Geleneksel HAZ Alt Bölgeleri
Östenitleşme Ferrit, perlit, bainit veya temperlenmiş martenzitin kritik sıcaklık aralığından ısıtılarak öst into?
Ferritik çeliklerde HAZ’ın geleneksel alt bölümlere ayrılması, ergime sınırından ölçülen sabit bir mesafeyi değil, kaynak sırasında ulaşılan maksimum sıcaklığı temel alır. Kaynağa yakın bir nokta, üst kritik sıcaklık olan ’ün üzerine kadar ısıtılabilir ve soğuma öncesinde tamamen östenite dönüşebilir. Daha uzaktaki bir nokta yalnızca ile arasındaki kritik aralık içinden geçebilirken, başka bir nokta ’in altında kalabilir ve yalnızca bir menevişleme çevrimine maruz kalabilir. Dolayısıyla sınırlar keskin metalürjik çizgiler değil, termal konturlardır.
TWI, geleneksel çeliklerdeki HAZ’ı pik sıcaklık ve kaynaktan uzaklığa göre sınıflandırılan iri taneli, tane incelmiş, kısmen dönüşmüş ve menevişlenmiş bölgeler olarak tanımlar. NIST, boru hattı çelikleri için buna yakın terimler kullanır: iri taneli, ince taneli, kritik aralık ve aşırı menevişlenmiş bölgeler. Aynı kaynak, bu bölgelerin tümünü içerebilir; ancak bunların genişlikleri ark enerjisi, ilerleme hızı, levha veya boru cidar kalınlığı, bağlantı geometrisi, ön tavlama ve çeliğin ısıl iletkenliğiyle değişir.

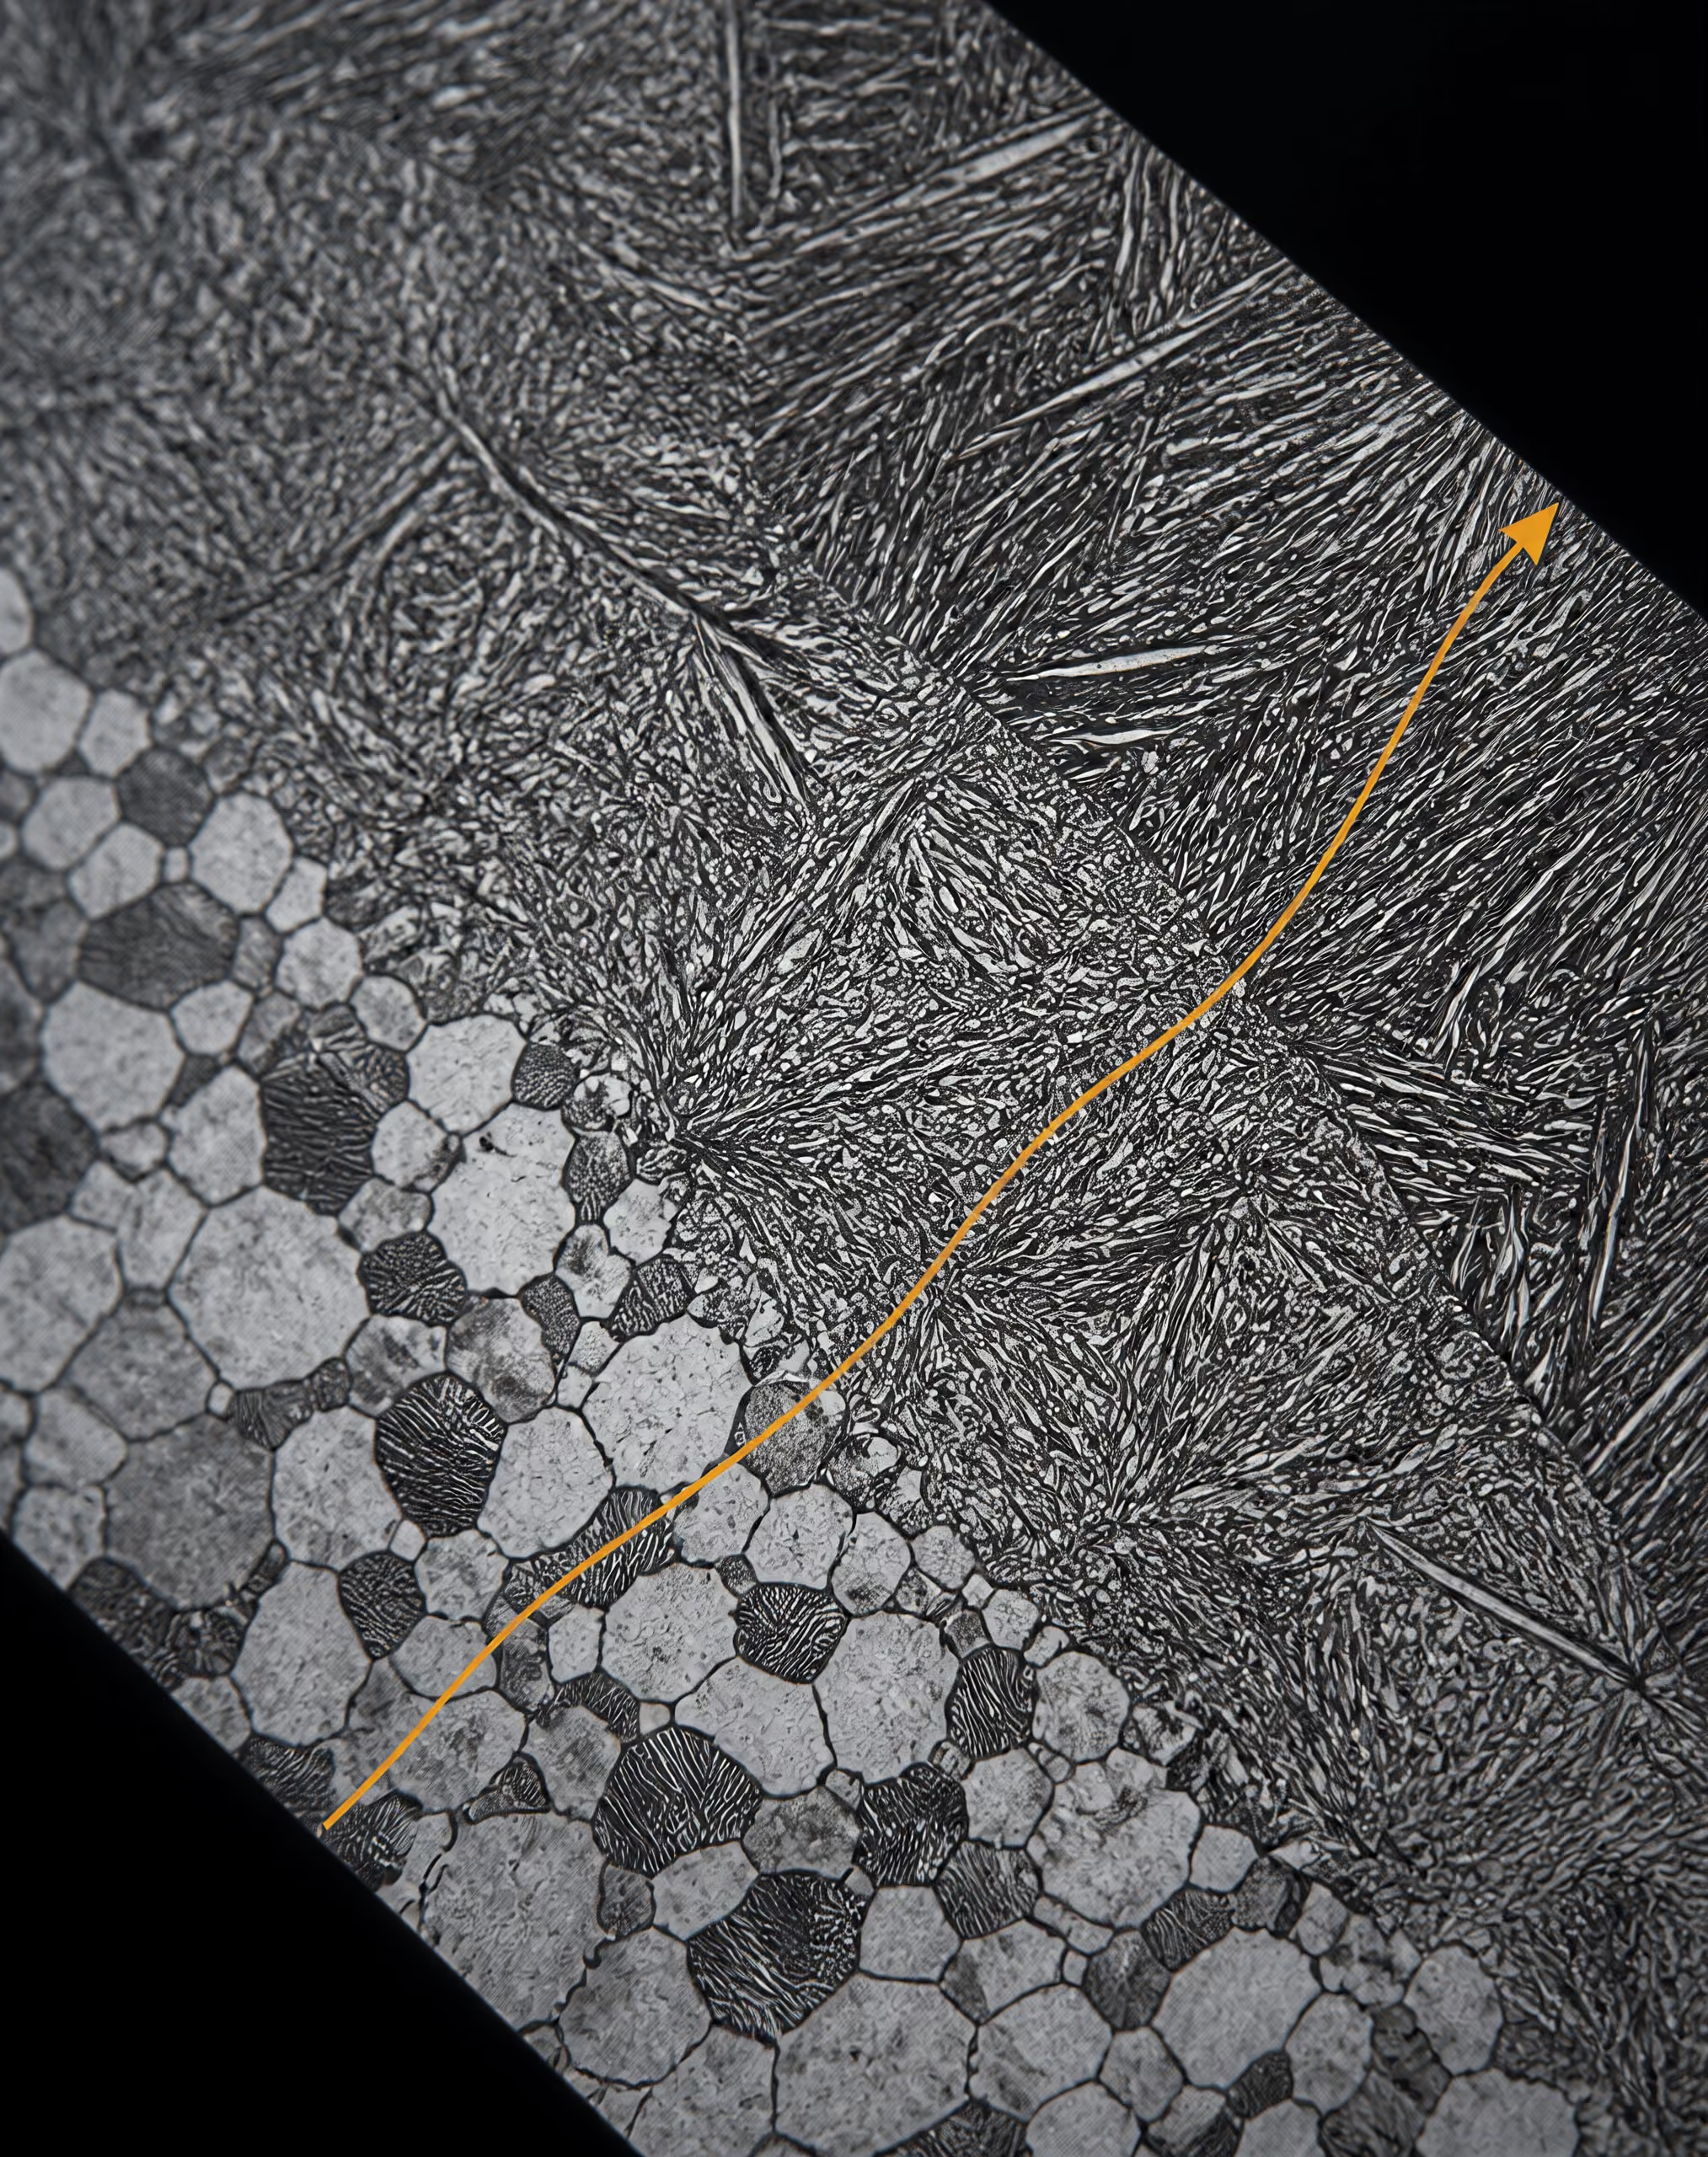
Östenitleşme, HAZ’ın daha sıcak bölümündeki temel olaydır. üzerinden ısıtma sırasında ferrit ve mevcut perlit, bainit veya menevişlenmiş martensit östenite dönüşmeye başlar. ’ün üzerinde düşük karbonlu hipoötektoid bir çelik nominal olarak östenitiktir; ancak ısıtma hızı, alaşım segregasyonu, çözünmemiş karbürler ve önceki mikroyapı, bu dönüşümün ne ölçüde tamamlanacağını etkiler. Tane büyümesi hem sıcaklığa hem de zamana bağlıdır. Kaynak çevrimi yalnızca birkaç saniye sürse bile, ergime sınırına yakın sıcaklıklar olağanüstü yüksek olduğundan kısa bir kaynak çevrimi önemli ölçüde tane irileşmesine yol açabilir.
Coarse prior-austenite grains can lower impact toughness while cooling conditions determine whether harder bainitic or martensitic products form. Strong evidence
İri taneli veya tane irileşmiş HAZ
İri taneli HAZ (CGHAZ), geleneksel ferritik çeliklerde ergime sınırının hemen dışında yer alır. Bu bölgedeki pik sıcaklık ’ün üzerindedir ve hızlı östenit tane büyümesini başlatacak kadar yüksektir; birçok tanımda bu bölge, katı kalmasına ve ergime bölgesinin bir parçası olmamasına rağmen solidüs sıcaklığına yaklaşan aralığa kadar uzanır. Östenit, başlangıçtaki ferrit matrisi boyunca oluşur ve başlangıçtaki ferrit tane sınırları, dönüşmüş yapıyı tanımlama özelliğini kaybeder. Soğuma sırasında bileşime ve soğuma hızına bağlı olarak, büyümüş önceki östenit taneleri içinde ferrit, perlit, bainit veya martensit oluşur.
Büyük önceki östenit taneleri, dönüşüm sırasında çekirdeklenme için kullanılabilecek toplam sınır alanını azaltır. Bu durum, difüzyon kontrollü ferrit oluşumunu geciktirebilir ve yerel ısıl çevrimde sertleşebilirliği artırabilir. Yeterince hızlı soğumayla, düşük alaşımlı bir çelikte, etkilenmemiş levha ferritik-perlitik olsa bile CGHAZ içinde bainit veya martensit gelişebilir. Karbon içeriği, manganez, krom, molibden, nikel, mikroalaşım ilaveleri ve bor, bu davranışı etkiler. Titanyum, niyobyum ve vanadyum karbonitrürleri kararlı kaldıkları sürece östenit büyümesini sınırlayabilir; ancak yüksek sıcaklıkta aşırı çözünme, bu sabitleme etkisini ortadan kaldırır.
Sonuç, yalnızca “daha sert bir HAZ” değildir. İri önceki östenit taneleri, etkili klivaj faset boyutunu artırarak ve elverişsiz dönüşüm ürünlerinin oluşmasına izin vererek darbe tokluğunu düşürebilir. Difüze olabilir hidrojen, çekme yönündeki artık gerilme ve çatlağa yeterince duyarlı bir mikroyapı birlikte bulunduğunda, sert bir CGHAZ hidrojen kaynaklı çatlamaya da duyarlı olabilir. Soğuma hızı belirleyici olmaya devam eder. TWI; dönüşüm aralığındaki soğuma hızını, bileşim ve sertleşebilirliği ve önceki östenit tane boyutunu HAZ mikroyapısını ve sertliğini kontrol eden başlıca faktörler olarak belirtir.
Boru hattı çelikleri için pratik soğuma göstergesi çoğu zaman ’tir; bu, bir konumun 800 °C’den 500 °C’ye soğuması için gereken süredir. Kısa bir genellikle daha hızlı soğumaya ve bainitik veya martensitik ürünler oluşma eğiliminin artmasına işaret eder; uzun bir değer ise daha fazla difüzyon kontrollü dönüşüme ve menevişlemeye olanak tanır. Ancak bu ilişki evrensel veya tek boyutlu değildir. NIST tarafından yayımlanan bir boru hattı çeliği raporunda, ’in ısı girdisine, kimyasal bileşime, kaynaktan uzaklığa ve cidar kalınlığına bağlı olduğu belirtilir. Bu nedenle, bir kaynaktan aynı nominal uzaklıkta bulunan iki nokta, farklı boru geometrilerinde veya farklı kaynak prosedürlerinde farklı soğuma geçmişleri yaşayabilir.
İnce taneli veya tane incelmiş HAZ
İnce taneli HAZ (FGHAZ), ’ün üzerinde bir pik sıcaklığa ulaşır; bu nedenle yapı önemli ölçüde veya tamamen östenitleşir, ancak pik sıcaklığı belirgin östenit tane irileşmesine yol açan aralığın altındadır. Östenit taneleri CGHAZ’dekilerden daha küçük kalır. Soğuma sırasında bu daha ince önceki östenit yapısı daha fazla çekirdeklenme bölgesi sağlar ve genellikle daha ince bir ferrit-bainit veya martensitik düzenlenmeyi destekler.
“İnce taneli” ifadesi düşük sertliği veya yüksek tokluğu garanti etmez. Sertleşebilirliği yüksek bir çelikteki hızlı bir ısıl çevrim yine de sert bainit veya martensit oluşturabilir. Buna karşılık, yavaş bir çevrim daha yumuşak ferrit ve perlit oluşturabilir. FGHAZ, dönüşmüş bileşenleri daha ince olduğundan çoğu zaman CGHAZ’a kıyasla mekanik açıdan daha elverişlidir; ancak yerel tokluk gerçek dönüşüm ürününe, karbon içeriğine, inklüzyonlara, segregasyona ve yeniden ısıtma geçmişine bağlıdır.
Birden fazla kaynak pasosu tabloyu karmaşıklaştırır. Daha sonraki bir paso, daha önce oluşmuş CGHAZ’ın bir bölümünü ince taneli östenitik aralığa veya kritik aralık içine ısıtarak hem başlangıçtaki CGHAZ’dan hem de etkilenmemiş ana metalden farklı bir yapıya sahip dar bir bant oluşturabilir. Bu nedenle HAZ terminolojisi, sabit bir çelik parçasına kalıcı olarak bağlanan bir etiket değil, belirli bir ısıl çevrimi tanımlar.
Kritik aralık, kısmen dönüşmüş ve aşırı menevişlenmiş bölgeler
Kritik aralık HAZ’ı (ICHAZ), ile arasında bir pik sıcaklığa ulaşır. Başlangıçtaki mikroyapının yalnızca bir bölümü östenite dönüşür. Ferritik-perlitik bir çelikte perlitik veya karbon açısından zengin bileşenler ve seçilmiş ferrit bölgeleri öncelikli olarak dönüşürken, ferritin bir bölümü dönüşmeden kalır. Soğuma sırasında yeni oluşan östenit ferrite, bainite veya martensite dönüşebilir; dönüşmeden kalan ferrit ise ayrı bir ısıl geçmişini korur. Bu karma yapı, çok küçük mesafeler boyunca sertlik ve deformasyon direncinde keskin yerel farklılıklar oluşturabilir.
ICHAZ, nominal olarak EN 10088-1’de X10CrWMoVNb9-2 şeklinde belirtilen ve mühendislik uygulamalarında yaygın olarak Grade 91 veya P91 olarak tanımlanan, sürünmeye dayanıklı Grade 91 çeliğinde özellikle önemlidir. ASM International ve EPRI, 2016 yılında Grade 91’in ana metal HAZ’ında, özellikle ince taneli ve kritik aralık bölgelerinde Tip IV çatlamasına duyarlı olduğunu bildirmiştir. Isıl çevrim simülasyonları, kritik aralık HAZ’ında ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini de göstermiştir. Bu nedenle Tip IV çatlaması sıradan hidrojen çatlamasıyla eşdeğer değildir: uzun süreli hizmet sırasında yumuşamış ve mikroyapısal olarak değişmiş HAZ ile ilişkili bir sürünme hasarı problemidir.
’in altında hacimsel östenitleşme gerçekleşmez; ancak yine de önemli değişiklikler meydana gelebilir. Normalize edilmiş ferritik bir çelikte bu bölge kritik altı HAZ olarak adlandırılabilir. Su verilmiş ve menevişlenmiş bir çelikte kaynak ısıl çevrimi martensiti menevişleyebilir, karbürleri irileştirebilir ve sertliği azaltabilir. Pik sıcaklık ve bekletme süresi yeterince yüksekse bölge menevişlenmiş veya aşırı menevişlenmiş olarak tanımlanır. Yeni östenit oluşmasa bile dayanımı düşebilir. Çökelme dayanımlı veya sürünmeye dayanıklı kalite sınıflarında, dayanım sağlayan fazların çözünmesi, irileşmesi veya yeniden dağılması ferrit dönüşümünden daha önemli olabilir.
Sonraki paso ile yeniden ısıtma bu karmaşıklığı artırır. Daha önce sertleşmiş bir bölge sonraki bir paso tarafından menevişlenebilir; daha önce menevişlenmiş bir bölge kısmen yeniden östenitleşebilir; kritik aralık bandı ise farklı bir dönüşüm aralığına yeniden ısıtılabilir. Süpermartensitik paslanmaz çelik kaynakları, HAZ’ın yalnızca bir dayanım gradyanı olarak ele alınamayacağını gösterir. TWI tarafından 2002 yılında gerçekleştirilen bir çalışmada, bu çeliklerin HAZ mikroyapıları; korozyon, gerilmeli korozyon çatlaması, sülfür gerilmeli çatlaması, sonraki pasolarla yeniden ısıtma ve kaynak sonrası ısıl işlem (PWHT) ile ilişkili olarak incelenmiştir. Isıl çevrim, krom dağılımını, martensitin menevişlenmesini ve kalıntı östeniti değiştirerek hem mekanik davranışı hem de korozyon davranışını etkileyebilir.
EN 1011-2, ferritik paslanmaz çelikler hariç ferritik çeliklerin ark kaynağı için kılavuz bilgiler sağlar. ISO 13916:2025 ise ergitme kaynağı sırasında ön tavlama, pasolar arası ve ön tavlamanın sürdürülmesi sıcaklıklarının ölçümünü belirtir; PWHT sıcaklığının ölçümünü kapsamaz. Bu tür kontroller önemlidir; çünkü geleneksel bölgeler ısıl geçmişin sonuçlarıdır. Bunlar yalnızca uzaklığa göre güvenilir biçimde tanımlanamaz.
4. Dönüşüm Ürünleri ve HAZ Mikroyapısı
Isıdan etkilenen bölge (HAZ) tekdüze bir yapı kazanmaz. Ergime sınırının yanındaki her konum, farklı bir tepe sıcaklığına, kritik sıcaklıkların üzerinde farklı bir kalma süresine ve östenitten ferrite dönüşüm aralığı boyunca farklı bir soğuma yoluna maruz kalır. Konvansiyonel çeliklerde TWI, HAZ’ı tepe sıcaklığına ve kaynak dikişinden uzaklığa göre tane irileşmiş, tane incelmiş, kısmen dönüşmüş ve menevişlenmiş bölgelere ayırır. Boru hatlarına ilişkin tanımlamalarda ise aynı mekânsal ilerleme için genellikle iri taneli, ince taneli, interkritik ve aşırı menevişlenmiş bölgeler terimleri kullanılır.
| Cooling regime | Dominant possible products | Typical property tendency |
|---|---|---|
| Relatively slow | Polygonal ferrite and pearlite | Lower hardness; possible softening |
| Intermediate | Upper, lower or granular bainite | Intermediate to high hardness depending on morphology and chemistry |
| Rapid | Martensite, often with bainite or ferrite | Higher hardness and greater hydrogen-cracking concern |
| Subcritical reheating | Tempered martensite or bainite | Reduced hardness and strength through tempering |
Bu adlandırmalar, garantilenmiş özellikleri değil, termal maruziyeti tanımlar. İnce taneli bir bölge, bitişiğindeki iri taneli bir bölgeden daha tok olabilir; ancak sertliği yine de bileşime ve soğuma hızına bağlıdır. Martenzitik olarak tanımlanan bir bölge yüksek sertliğe sahip olabilir; ancak çatlama duyarlılığı karbon içeriğine, hidrojene, kısıtlamaya, menevişleme koşullarına ve yerel gerilmelere bağlıdır. Faz adları gereklidir, ancak özelliklerin doğrudan göstergesi değildir.
Ferrit, perlit, beynit ve martenzit oluşumu
Ferritik çelik, üst kritik sıcaklığının üzerine ısıtıldığında başlangıçtaki ferrit ve perlit östenite dönüşür. Tepe sıcaklığı, ne kadar östenit oluşacağını ve östenit tanelerinin ne ölçüde büyüyeceğini belirler. Daha sonraki soğuma sırasında bu östenit, birbiriyle yarışan dönüşüm reaksiyonları yoluyla ayrışır. Soğuma hızı çoğu zaman Δt8/5 ile ifade edilir; bu, malzemenin 800 °C’den 500 °C’ye soğuması sırasında geçen süredir. Bu aralık, karbonlu ve düşük alaşımlı çeliklerde östenitin dönüşümünün önemli bir bölümü bu aralıkta veya bu aralığın yakınında gerçekleştiği için pratik bir kaynak parametresidir.
Görece yavaş soğuma koşullarında difüzyonlu dönüşüm poligonal ferrit oluşturur ve bunu çoğu zaman perlit izler. Büyüyen ferritten dışlanan karbon, geriye kalan östeniti zenginleştirir; böylece ferrit ve sementit birlikte oluşarak perliti meydana getirir. Bununla birlikte HAZ’da ferrit, östenit tane sınırları ile termal gradyanın çekirdeklenme ve büyümeyi etkilemesi nedeniyle hizalanmış, Widmanstätten yapılı veya başka şekilde eş eksenli olmayan bir morfolojiye sahip olabilir. Ortaya çıkan morfoloji önemlidir. Her iki bölge de ferritik-perlitik olarak tanımlanabilirken tane boyutu, sementit dağılımı ve darbe tokluğu bakımından önemli ölçüde farklılık gösterebilir.
Orta düzeydeki soğuma hızlarında beynitik dönüşüm, ferrit-perlit reaksiyonunun büyük bölümünün yerini alabilir. Beynit, olağan poligonal ferrit ve perlitin baskın olduğu sıcaklık aralığının altında, ancak martenzitin difüzyonsuz kayma yoluyla oluştuğu aralığın üzerinde oluşur. Üst beynit ve alt beynit birbirinin yerine kullanılabilecek tanımlar değildir: ferrit morfolojileri ve karbür düzenlenişleri farklıdır; alt beynit genellikle daha ince bir karbür dağılımına sahiptir. Kaynak metalografisinde granüler beynit veya beynitik ferrit de tanımlanabilir; bu terimler tek bir evrensel yapıdan ziyade morfolojiyi ve dağlama tepkisini yansıtır.
Hızlı soğuma, karbonun difüzyon yoluyla hareketini baskılar ve östeniti martenzite dönüştürebilir. Martenzit, difüzyonsuz bir dönüşümle oluşan aşırı doymuş ve distorsiyona uğramış bir ferrit biçimidir. Düşük karbonlu yapı çeliklerinde martenzit, çoğu zaman beynit veya ferrit ile karışık hâlde bulunan çıta martenziti şeklinde görülebilir; daha yüksek karbon içeriğine sahip malzemeler ise daha sert ve daha gevrek martenzitik bölgeler oluşturabilir. Taze, menevişlenmemiş martenzit, yüksek sertlik, çekme yönündeki artık gerilme ve difüze olabilir hidrojenin birlikte etkili olabilmesi nedeniyle hidrojen kaynaklı çatlamada özellikle önemlidir. Ön ısıtma ve kontrollü ısı girdisi soğuma aralığını uzatır; ancak bunlar tek başına martenzit oluşumunun önlendiğini kanıtlamaz.
Daha sonraki bir kaynak pasosu, bu ürünlerin herhangi birini değiştirebilir. Yeniden ısıtma martenziti menevişleyebilir, önceki HAZ’ı inceltebilir veya kısmen yeniden östenitleştirebilir ya da yeni oluşmuş östenitin dönüşmemiş ferrit ile birlikte bulunduğu interkritik bir bölge oluşturabilir. Kaynak sonrası ısıl işlem martenziti menevişleyebilir ve artık gerilmeyi azaltabilir; aşırı maruziyet ise menevişlenmiş bölgeleri yumuşatabilir ve karbür dağılımlarını değiştirebilir. Bu nedenle nihai kesit, yalnızca ilk paso sonrasındaki soğuma olayının değil, üst üste binen termal çevrimlerin kaydıdır.
Hardenability The ability of steel to form martensite through its section under a specified cooling condition; it is distinct from the maximum hardness attainable.
NIST, boru hattı çeliklerinde Δt8/5 değerinin ısı girdisine, kimyasal bileşime, kaynaktan uzaklığa ve et kalınlığına bağlı olduğunu bildirir. Bu bağımlılık önemlidir: aynı nominal kaynak prosedürü, ergime sınırında, iri taneli HAZ’ın kenarında ve levhanın daha iç kesimlerinde farklı yapılar oluşturabilir. Isı girdisi eksiksiz bir termal geçmiş değildir; ark verimi, bağlantı geometrisi, kısıtlama ve paso arası sıcaklık da yerel çevrimi etkiler.
Başlangıç östenit tane boyutu ve sertleşebilirlik
Başlangıç östenit tane boyutu, soğuma sırasında dönüşüm başlamadan hemen önce mevcut olan östenit tanelerinin boyutudur. Bu, nihai ferrit tane boyutuyla aynı değildir. Tane irileşmiş HAZ’da yüksek tepe sıcaklıkları ve östenit tanelerinin irileştiği aralığın üzerinde uzun süreli maruziyet, tanelerin büyümesine olanak tanır. Bunun sonucunda tane sınırları, difüzyonlu ferrit çekirdeklenmesi için daha az sayıda bölge sağlar ve dönüşüm daha düşük sıcaklıklara ertelenebilir. Daha düşük dönüşüm sıcaklıkları ve azalan çekirdeklenme, özellikle çeliğin belirgin bir sertleşebilirliğe sahip olduğu durumlarda beynit veya martenzit oluşumunu destekleyebilir.
Sertleşebilirlik, belirli bir soğuma koşulu altında çeliğin martenzit oluşturabildiği derinliği veya kapsamı tanımlar; ulaşılabilecek azami sertlikle aynı şey değildir. Mangan, krom, molibden ve nikel gibi alaşım elementleri genellikle ferrit ve perlit reaksiyonlarını geciktirerek sürekli soğuma dönüşüm diyagramında dönüşümü daha uzun sürelere kaydırır. Bor, östenit tane sınırlarında doğru koşulda tutulduğunda sertleşebilirliği önemli ölçüde artırabilir. Karbon, martenzit sertliğini yükseltir ve sertleşebilirliği de etkiler; ancak bu etkisi kimyasal bileşimin geri kalanından bağımsız olarak ele alınamaz.
Tane boyutu bu dengeyi değiştirir. İri başlangıç östenit taneleri, ferrit ve perlit çekirdeklenmesi için mevcut toplam tane sınırı alanını azalttığından sertleşebilirliği çoğu zaman artırır. Ayrıca daha büyük nihai dönüşüm paketleri veya klivaj açısından etkin birimler oluşturarak tokluğu azaltabilir. İnce başlangıç östenit taneleri genellikle difüzyonlu dönüşümü daha erken başlatır ve daha ince bir dönüşmüş yapı sağlar; ancak soğuma hızı ve alaşım içeriği yeterli olduğunda ince taneli bir bölge yine de sertleşebilir.
- Formula
- CEIIW = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
- Basis
- Mass percentages
- Interpretation
- Higher values generally indicate greater hardenability and HAZ hardening risk
- Limitation
- A screening parameter, not a substitute for thermal-cycle analysis
TWI’nin soğuma hızını, çelik bileşimini ve sertleşebilirliği, ayrıca başlangıç östenit tane boyutunu HAZ mikroyapısı ve sertliği üzerindeki başlıca denetleyiciler olarak tanımlamasının nedeni budur. Aynı sertlik değeri, farklı martenzit, beynit ve ferrit karışımlarından kaynaklanabilir ve bu karışımlar farklı kırılma davranışları gösterebilir. Buna karşılık, martenzit oranlarının eşit olması da eşit tokluğu garanti etmez; çünkü paket boyutu, karbon içeriği, inklüzyonlar ve menevişleme durumu farklı olabilir.
Grade 91, HAZ’ı tek bir martenzitik bant olarak ele almanın sakıncasını gösterir. ASM International ve EPRI tarafından 2016 yılında bildirildiği üzere Grade 91, özellikle ince taneli ve interkritik bölgelerde olmak üzere ana metal HAZ’ında Tip IV çatlamasına duyarlıdır. Bu bölgeler kaynağın yalnızca en sert kısımları değildir. Uzun süreli sünme hasarı, termal çevrim ile bunu izleyen menevişleme veya kısmi dönüşümün daha zayıf bir yerel mikroyapı oluşturduğu bölgelerde yoğunlaşır. Simüle edilmiş termal çevrimler, interkritik HAZ’da ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini de göstermiştir.
Karbon eşdeğerleri ve bileşime duyarlı dönüşüm
Karbon eşdeğeri formülleri, çeşitli alaşım etkilerini tek bir kaynaklanabilirlik göstergesinde toplar. Yaygın olarak şu şekilde yazılan IIW karbon eşdeğeri:
kütle yüzdelerini kullanır. Daha yüksek bir değer, genel olarak daha yüksek sertleşebilirliğe ve belirli bir soğuma çevrimi altında sert HAZ bileşenleri oluşturma olasılığının artmasına işaret eder. CET ve Pcm formülleri, belirli düşük alaşımlı çelik aralıkları ve kaynak değerlendirmeleri için kullanılan alternatif karbon eşdeğeri sistemleridir. Belirtildikleri standart veya prosedür dikkate alınmadan birbirlerinin yerine kullanılamazlar.
Bu nedenle karbon eşdeğeri, bir tarama parametresidir; termal çevrim analizinin yerine geçmez. CEIIW değerleri benzer olan iki çelik, alaşım elementleri ferrit, beynit ve martenzit reaksiyonlarını farklı şekillerde etkilediğinden farklı dönüşüm davranışları gösterebilir. Ni, Cr, Mo, Mn, V, Nb, Ti ve B ayrıca çökelmeyi, östenit tane büyümesini ve menevişleme tepkisini de etkiler. Gerçek HAZ, kütlesel kimyasal bileşimin yanı sıra tepe sıcaklığına, Δt8/5 değerine, başlangıç östenit tane boyutuna ve yeniden ısıtma geçmişine bağlıdır.
EN 1011-2, ferritik paslanmaz çelikler hariç ferritik çeliklerin ark kaynağını ele alır ve hidrojen çatlaması riskinin kontrolüne rehberlik etmek için bileşim ile kaynak koşullarını kullanır. Sıcaklık ölçümleri ayrıca ele alınmalıdır: ISO 13916:2025, ergitme kaynağı sırasında ön ısıtma, paso arası ve ön ısıtmanın sürdürülmesi sıcaklıklarının ölçümünü tanımlar; ancak kaynak sonrası ısıl işlem sıcaklığının ölçümünü kapsamaz. Ne karbon eşdeğeri değeri ne de paso arası sıcaklık ölçümü, nihai faz karışımını tek başına belirler.
Bileşime duyarlı bu ilke, karbonlu ve düşük alaşımlı yapı çeliklerinin ötesine uzanır. TWI’nin 2002 yılında süpermartenzitik paslanmaz çelik kaynaklarına ilişkin değerlendirmesi, HAZ mikroyapılarını korozyon, gerilmeli korozyon çatlaması, sülfür gerilmeli çatlaması, sonraki pasoların yeniden ısıtması ve kaynak sonrası ısıl işlem (PWHT) ile ilişkilendirir. Bu tür çeliklerde östenitin yeniden oluşması, martenzitin menevişlenmesi ve tutulan veya geri dönüşen östenit, dayanımın yanı sıra korozyon tepkisini de değiştirebilir. Dolayısıyla HAZ metalurjisi yalnızca sertliği belirlemez; yerel tokluğu, sünme dayanımını, hidrojen etkilerine tepkiyi ve korozyon davranışını da kontrol edebilir.
5. HAZ Boyunca Sertlik, Tokluk ve Dayanım
Isıdan etkilenen bölgenin (HAZ) tek bir sertlik değeri veya tek bir mekanik tepkisi yoktur. HAZ, farklı tepe sıcaklıkları ve soğuma yollarıyla oluşan bir dizi bölge içerir: tane irileşmiş, tane incelmiş, kısmen dönüşmüş veya interkritik ve menevişlenmiş ya da aşırı menevişlenmiş bölgeler. TWI, bu bölgeleri tepe sıcaklığına ve ergime sınırından uzaklığa göre konvansiyonel çeliklerin alt bölümleri olarak tanımlar. National Institute of Standards and Technology (NIST) tarafından boru hattı çelikleri için yapılan bir tanımlamada, bununla yakından ilişkili olan kaba taneli, ince taneli, interkritik ve aşırı menevişlenmiş HAZ terimleri kullanılır.
Her bölgenin kendine özgü önceki östenit tane boyutu, dönüşüm ürünleri, artık gerilmesi ve sonraki ısıl çevrimlere tepkisi vardır. Bu nedenle bir sertlik taraması, “HAZ”ın tek bir özelliğini değil, mekânsal bir gradyanı kaydeder. Sertlik ergime sınırının yakınında artabilir, interkritik bir bölgede düşebilir ve ana metal tamamen yeniden östenitlenmeden menevişlendiğinde yeniden değişebilir. Çekme dayanımı, tokluk ve süneklik benzer ancak özdeş olmayan eğilimler gösterir.
Soğuma hızıyla sertlik neden değişir?
TWI tarafından ortaya konan temel ilişki; soğuma hızı, çeliğin bileşimi ve sertleşebilirlik ile önceki östenit tane boyutu arasındadır. Bu değişkenler, östenitin dönüşüm aralığından geçerek soğuması sırasında hangi dönüşümlerin gerçekleşeceğini belirler. Hızlı bir ısıl çevrim, ferrit ve perlitin difüzyonla oluşumunu baskılayarak beynit veya martensit bırakabilir. Daha yavaş bir çevrim, karbonun ve alaşım elementlerinin difüzyonuna daha fazla zaman tanır ve çoğunlukla daha yumuşak ferritik veya perlitik yapılar oluşturur. Sonuç, daha yüksek veya daha düşük bir sertliktir; ancak sertlik, diğer mekanik özelliklerin tümünün doğrudan bir ölçüsü değildir.
Kaynak ısıl çevrimleri çoğu zaman Δt8/5 ile tanımlanır; bu, 800 °C’den 500 °C’ye soğumak için geçen süredir. Bu aralık, östenit dönüşümünün önemli bir bölümü bu aralıkta veya bu aralığın yakınında gerçekleştiği için ferritik çelikler açısından pratik bir göstergedir. NIST, Δt8/5 değerinin ısı girdisine, kimyasal bileşime, kaynaktan uzaklığa ve et kalınlığına bağlı olduğunu belirtir. Bu değer evrensel bir malzeme sabiti değildir. Benzer kaynak koşulları altında kalın bir kesit, ince bir kesite göre ısıyı koruyabilir ve daha yavaş soğuyabilir; ön tavlama ve paso arası sıcaklık da benzer etkilere sahiptir.
Bileşim, belirli bir soğuma süresine verilen tepkiyi değiştirir. Karbon, martensit oluşumu kapasitesini artırırken mangan, krom, molibden ve nikel gibi alaşım ilaveleri sertleşebilirliği ve dönüşüm kinetiğini değiştirir. Önceki östenit tane boyutu da önemlidir. İri östenit taneleri, difüzyonla oluşan ürünler için daha az çekirdeklenme bölgesi sağlar ve belirli bir soğuma çevrimi altında daha sert dönüşüm ürünlerinin oluşumunu teşvik edebilir. Bu nedenle aynı nominal Δt8/5 değeri, iki farklı kalite çelikte veya tepe sıcaklıkları ve tane yapıları farklıysa aynı parçanın iki HAZ bölgesinde farklı sertlikler oluşturabilir.
Sert bir HAZ genellikle martensite, beynite veya dönüşümle sertleşmiş başka bir yapıya işaret eder. Bu gözlem önemlidir, ancak yalnızca sertlik belirli bir fazın varlığını kanıtlamaz. Bu yorum için metalografik inceleme, karbon içeriği, kaynak prosedürü ve soğuma geçmişi gereklidir. Difüze olabilir hidrojen ve çekme yönündeki kısıtlama da mevcut olduğunda, yüksek sertlik daha düşük tokluk ve hidrojen kaynaklı çatlamaya karşı daha yüksek duyarlılıkla birlikte görülebilir. Her sert bölgeyi çatlak veya bir kaynağın yanındaki her çatlağı “HAZ çatlaması” olarak nitelendirmek doğru değildir. ESDEP; HAZ sıvılaşma çatlamasını, hidrojen kaynaklı çatlamayı ve yeniden ısıtma çatlamasını ayrı kaynaklanabilirlik sorunları olarak tanımlar; katılaşma çatlaması ve lamel yırtılması ise yine ayrı mekanizmalardır.
Ön tavlama ve paso arası kontrolü, soğuma yolunu ve hidrojenin uzaklaşmasını etkiler. EN 1011-2, ferritik paslanmaz çelikler hariç ferritik çeliklerin ark kaynağını kapsar ve kaynak ısıl koşullarının ve çatlama riskinin kontrolüyle ilgili kılavuz sağlar. ISO 13916:2025, ergitme kaynağı sırasında ön tavlama, paso arası ve ön tavlamanın sürdürülmesi sıcaklıklarının ölçümünü belirtir; ancak kaynak sonrası ısıl işlem sıcaklığının ölçümünü kapsamaz. Bir sertlik sonucu kalifiye edilmiş bir kaynak prosedürüyle karşılaştırılırken bu ayrımlar önem taşır.
Kaba taneli bölgelerde tokluk kaybı
Kaba taneli HAZ (CGHAZ), çeliği yeniden östenitlemeye ve önceki östenit tanelerinin büyümesine yetecek kadar yüksek bir sıcaklığa ulaşır. Tane büyümesi, klivaj kırılmasına karşı etkili engellerin sayısını azaltabilir ve bileşime ve soğuma hızına bağlı olarak büyük beynitik veya martensitik paketler oluşturabilir. Bu nedenle CGHAZ, çekme dayanımı yüksek olsa bile daha düşük Charpy darbe enerjisi veya daha yüksek sünek-gevrek geçiş sıcaklığı gösterebilir.
Sertlik ve tokluk birbirinin yerine kullanılabilecek özellikler olarak değerlendirilmemelidir. Daha sert bir yapı daha yüksek akma ve çekme dayanımına sahip olabilirken kırılmadan önce daha az darbe enerjisi soğurabilir. Buna karşılık orta düzeyde sertliğe sahip bir bölge; tane boyutu, inklüzyonlar, yerel segregasyon veya kolay çatlak yolları oluşturan martensit–östenit bileşenleri nedeniyle düşük tokluğa sahip olabilir. Kaba taneli bölge, düşük sıcaklıkta kırılma değerlendirmesinde çoğu zaman kritik konumdur; ancak tam olarak en zayıf bölge çelik kalitesine ve ısıl çevrime bağlıdır.
İkinci bir kaynak pasosu, ilk paso tarafından ısıtılan malzemeyi kısmen dönüştürebilir veya menevişleyebilir. Bu yeniden ısıtma, bazı yapıları inceltebilir veya menevişleyebilirken bitişik kaba taneleri değiştirmeden bırakabilir. Bu nedenle çok pasolu kaynaklarda HAZ, tek bir paso sınırından ziyade ısıl geçmişlerin üst üste binmesinden oluşur. Kaynak sonrası ısıl işlem artık gerilmeyi azaltabilir ve martensitik bileşenleri menevişleyebilir; ancak başlangıçtaki ince taneli ana metal yapısını yeniden oluşturamaz.
Grade 91, yerel tokluğun ve yüksek sıcaklık dayanımının neden ayrı ayrı ele alınması gerektiğini gösterir. ASM International ve EPRI tarafından 2016 yılında yayımlanan bir çalışmada, özellikle ince taneli ve interkritik bölgelerde, ana metal HAZ’ında Tip IV çatlamasına duyarlılık bildirilmiştir. Benzetilmiş ısıl çevrimler, interkritik HAZ’da ferrit oluşumunun yüksek sıcaklık çekme dayanımını azaltabileceğini göstermiştir. Dolayısıyla hassas bölge, kaynağın mutlaka en sert veya en kaba taneli kısmı değildir. Sürünme koşullarında, nispeten yumuşak ve ince taneli bir bant, daha dayanıklı malzemenin yanında şekil değiştirme ve hasar biriktirebilir.
Yumuşama, yerel süneklik ve özellik gradyanları
İnterkritik HAZ, alt kritik dönüşüm sıcaklığının üzerine, ancak tüm mikroyapıyı östenite dönüştürmeye yetecek kadar uzağa çıkmayan bir sıcaklığa kadar ısıtılır. Yapının yalnızca bir kısmı yeniden östenitlenir. Soğuma sırasında yeni oluşan dönüşüm ürünleri, çevrimden sağ kalan ferrit veya menevişlenmiş bileşenlerin yanında gelişir. Ortaya çıkan karışım, özellikle başlangıçtaki çelik su verilmiş ve menevişlenmiş veya çökelme sertleştirmeli ise, bitişik CGHAZ’a göre daha düşük sertliğe sahip olabilir.
Aşırı menevişlenmiş bölge, alt kritik bir ısıl çevrim geçirir. Yeniden östenitlenmez; ancak karbürler irileşebilir, çökeltiler sertleştirici etkilerini kaybedebilir ve daha önce sertleştirilmiş bileşenler ilave olarak menevişlenebilir. Yerel sertlik ve akma dayanımı düşebilir. Bu yumuşamış bant, çekme yüklemesi, bükme veya sürünme hizmeti sırasında tercih edilen bir deformasyon bölgesi hâline gelebilir. Daha yüksek yerel sünekliği eklemi otomatik olarak daha güvenli kılmaz: komşu bölgeler daha dayanıklı kaldığı için şekil değiştirme burada yoğunlaşır ve biriken deformasyon Tip IV hasarını, yorulma başlangıcını veya metalurjik bir sınırda kırılmayı teşvik edebilir.
Çekme dayanımı, bir çekme testinde ulaşılan en yüksek mühendislik gerilmesini ifade eder. Akma dayanımı, önemli ölçüde plastik deformasyonun başlangıcını ifade eder. Sertlik, batmaya karşı yerel bir dirençtir ve çoğu zaman dayanımın hızlı bir göstergesi olarak kullanılır; ancak çekme testinin yerini tutamaz. Süneklik, kırılmadan önceki plastik şekil değiştirmeyi veya uzamayı ifade eder. Tokluk ise belirli bir test koşulu altında enerji soğurma ve çatlak ilerlemesine direnç gösterme kapasitesini ifade eder. Aynı HAZ boyunca bu özellikler farklı yönlerde değişebilir.
Bir kaynağın yanındaki sertlik minimumu aşırı menevişlenmeye veya interkritik yumuşamaya işaret edebilirken, sertlik maksimumu martensitik dönüşüme ve hidrojen çatlaması riskine işaret edebilir. Ancak bu sonuçların hiçbiri tek başına yerel kırılma tokluğunu, yorulma ömrünü veya çalışma dayanımını ortaya koymaz. Bir sertlik taraması; makroyapı, mikroyapı, çekme veya bükme testleri, gerektiğinde darbe testleri ve beklenen çalışma sıcaklığı ile yükleme türüyle birlikte değerlendirilmelidir.
Sonraki pasoların yeniden ısıtması ve PWHT de bu gradyanları değiştirir. TWI’nin 2002 yılında süpermartensitik paslanmaz çelik kaynakları üzerine yaptığı çalışmada, HAZ mikroyapıları korozyon, gerilmeli korozyon çatlaması, sülfid gerilme çatlaması, sonraki pasoların yeniden ısıtması ve PWHT ile ilişkili olarak incelenmiştir. Bu örnek, mekanik özelliklerin haritalandırılmasının çevresel performanstan ayrı değerlendirilemeyeceğini gösterir: yumuşamış veya dönüşmüş bir bant, korozyon potansiyeli, pasif film kararlılığı ve hidrojen alımı bakımından da farklılık gösterebilir. Dolayısıyla HAZ, derecelenmiş bir mekanik ve kimyasal bölgedir; belirleyici risk, yerel yapı ile bu yapı üzerinde etkili olan çalışma koşulları tarafından belirlenir.
6. Karbonlu ve Düşük Alaşımlı Çeliklerde HAZ Çatlama Mekanizmaları
Bir kaynağın yakınındaki çatlama tek bir metalurjik olay değildir. ASM International ve European Steel Design Education Programme (ESDEP), kaynak çatlaklarını konumlarına, oluşma zamanlarına ve itici kuvvetlerine göre sınıflandırır: bazıları kaynak sonrasında katı durumdaki HAZ’da oluşur, bazıları kaynak metalinin veya yerel olarak erimiş ana metalin katılaşması sırasında oluşur, diğerleri ise yalnızca yeniden ısıtma veya hizmet koşulları sırasında ortaya çıkar. Bu ayrım önemlidir; çünkü ergime sınırının yanındaki bir çatlak hidrojen, tane sınırı sıvılaşması, katılaşma büzülmesi, sürünme hasarı veya kalınlık yönündeki süneklik kaybından kaynaklanabilir.
HAZ, tek bir yapıdan ziyade bir ısıl gradyana sahiptir. Geleneksel çeliklerdeki bölgeler genellikle tane irileşmiş, tane incelmiş, kısmen dönüşmüş veya interkritik ve temperlenmiş ya da aşırı temperlenmiş bölgeler olarak tanımlanır. Boru hattı çelikleri için NIST sınıflandırması iri taneli, ince taneli, interkritik ve aşırı temperlenmiş bölgeleri kullanır. Her konum farklı bir tepe sıcaklığına ve soğuma yoluna maruz kalır. Pratik soğuma göstergesi olan Δt8/5 — 800 °C’den 500 °C’ye soğuma için geçen süre — ısıl çevrimlerin dönüşüm ürünleriyle ilişkilendirilmesine yardımcı olur; ancak kullanımı çeliğe ve kaynak prosesine bağlıdır. Bir NIST boru hattı raporu, ısı girdisi, kimyasal bileşim, kaynaktan uzaklık ve et kalınlığını Δt8/5’i etkileyen faktörler olarak tanımlar.
Soğuma hızı, bileşim, sertleşebilirlik ve önceki östenit tane boyutu, oluşan HAZ mikroyapısını ve sertliğini belirler. Kısa bir soğuma aralığı, sertleşebilir karbonlu veya düşük alaşımlı bir çelikte martenzit ya da beynit oluşturabilir; daha uzun bir aralık ise ferrit, perlit veya temperlenmiş dönüşüm ürünlerinin oluşmasına olanak sağlayabilir. Ortaya çıkan yapı, bir çatlağın başlayıp başlayamayacağını, ilerleyip ilerleyemeyeceğini ve kısıtlamanın çatlağı açık tutmaya yetecek çekme gerilmesini sağlayıp sağlamadığını belirler. Ön tavlama ve pasolar arası kontrol, ısıl çevrimi değiştirir; ancak çelik kimyasının, bağlantı kısıtlamasının ve hidrojen kontrolünün değerlendirilmesi gereğini ortadan kaldırmaz. EN 1011-2, ferritik paslanmaz çelikler hariç, ferritik çeliklerin ark kaynağını kapsar. ISO 13916:2025, ergitme kaynağı sırasında ön tavlama, pasolar arası ve ön tavlamanın sürdürülmesine ilişkin sıcaklıkların ölçülmesini belirtir; kaynak sonrası ısıl işlem sıcaklığının ölçülmesini belirtmez.
Hidrojen kaynaklı veya soğuk çatlama
Hidrojen kaynaklı çatlama; soğuk çatlama veya gecikmeli çatlama olarak da adlandırılır ve kaynak katılaştıktan, bitişik HAZ soğuduktan sonra meydana gelir. Bu nedenle karakteristik oluşum zamanı sıcak çatlamadan farklıdır; ancak bir çatlak kaynaktan saatler sonra tespit edilebilir. ASM’deki değerlendirmeler, bu mekanizmayı genel olarak birbiriyle etkileşen üç koşulla ilişkilendirir: difüze olabilir hidrojen, çatlamaya duyarlı sert veya gevrek bir mikroyapı ve çekme gerilmesi. Kısıtlama ve kaynak dönüşüm gerilmeleri yerel gerilme alanını oluşturur; dışarıdan uygulanan yük sıfır olduğunda bile artık gerilme yüksek kalabilir.
Hidrojen, nemden, kirlenmeden, özlü tel veya elektrot örtülerinden, yağlayıcılardan ya da diğer proses kaynaklarından kaynak banyosuna girer. Katılaşmadan sonra atomik hidrojen, kaynak metali ve HAZ boyunca difüze olur. Hidrojen; inklüzyonlarda, önceki östenit tane sınırlarında, martenzit ara yüzeylerinde, dislokasyonlarda ve yerel gerilmenin yüksek olduğu diğer bölgelerde birikebilir. Kesin kırılma süreci çeliğe, mikroyapıya ve yüklemeye bağlıdır; bu nedenle tek ve evrensel bir hidrojen eşiği belirlenmemelidir. Hidrojen, sert ve gerilim altındaki bir mikroyapının çatlamaya karşı toleransını azaltır; kısıtlamadan veya metalürjik duyarlılıktan bağımsız hareket etmez.
En hassas HAZ çoğu zaman iri taneli bölgedir veya hızlı soğuma sırasında temperlenmemiş martenzite ya da sert bir beynitik yapıya dönüşen başka bir bölgedir. İri önceki östenit taneleri tokluğu azaltabilir ve çatlak ilerlemesi için daha kolay bir yol sağlayabilir. İnce taneli ve interkritik bölgeler de özellikle yerel sertlik, artık gerilme veya servis yüklemesi elverişsiz olduğunda etkilenebilir. Bu nedenle bir kaynak, ergime sınırından farklı uzaklıklarda farklı hidrojen çatlaması riskleri içerebilir.
Çatlak yönelimi, gerilme alanını ve geometrisini yansıtır. Kaynak metalinde boyuna veya enine çatlaklar oluşabilirken HAZ çatlakları ergime sınırına paralel ilerleyebilir ya da kaynak dikişi ayağından sertleşmiş ana metale doğru uzanabilir. Kök bölgeleri, kaynak başlangıç ve bitiş noktaları, yanma olukları ve bağlantı kısıtlamasındaki ani değişiklikler gerilmeyi yoğunlaştırır. Gecikmeli muayene, hidrojen mekanizmasının kanıtı değildir; ancak çatlağın gecikmeli ortaya çıkması yararlı bir uyarı işaretidir.
Kontrol, nedensel zincirin izlenmesini gerektirir: difüze olabilir hidrojeni azaltmak, aşırı HAZ sertliğinden kaçınmak ve çekme yönündeki kısıtlamayı ve artık gerilmeyi azaltmak ya da yönetmek. Kuru sarf malzemeleri ve temiz bağlantı yüzeyleri hidrojen girişini azaltır. Ön tavlama, soğumayı yavaşlatır ve HAZ yüksek gerilmeli, düşük sıcaklıklı bir duruma ulaşmadan önce hidrojenin kaçmasına olanak tanır. Kaynak prosedüründe belirtilmişse kaynak sonrası ısıtma hidrojenin uzaklaştırılmasına yardımcı olabilir; kaynak sonrası ısıl işlem ise hassas yapıları temperleyebilir ve artık gerilmeyi azaltabilir. Bu önlemler kaliteye ve et kalınlığına göre seçilmelidir; genel bir sıcaklık kuralıyla birbirlerinin yerine kullanılamazlar.
Sıvılaşma, katılaşma ve yeniden ısıtma çatlaması
Sıvılaşma çatlaması, HAZ’da meydana gelen bir sıcak çatlamadır ve genellikle kaynak ısıl çevrimi tarafından yerel olarak eritilmiş, ancak ana ergime bölgesinin dışında kalan tane sınırları boyunca oluşur. Çatlak, soğuma ve büzülme sırasında bu ince sıvı filmin gerilmesiyle meydana gelir. Segregasyona uğramış safsızlıklar, düşük ergime sıcaklıklı ötektik bileşenler, inklüzyonlar veya alaşımca zengin tane sınırı bölgeleri yerel ergime sıcaklığını düşürebilir. Bu nedenle ana metalin bütünü erimemiş olsa bile HAZ çatlayabilir.
Bu mekanizma, ergime bölgesindeki katılaşma çatlamasından farklıdır. Katılaşma çatlamasında ergime bölgesindeki sıvı kaynak metali, büyüyen dendritler arasında katılaşır. Çözünen elementlerin segregasyonu ve besleme kısıtlamaları, zayıf ve sıvı içeren bir sınır ağı bırakır; ardından kaynak metalinin büzülmesi dendritler arası bölgeyi açar. Çatlağın konumu ergimemiş bir HAZ’da değil, biriktirilmiş veya erimiş kaynak metali içindedir. Ergime sınırını izleyen bir çatlakta her iki olasılık da incelenmelidir: yerel olarak erimiş HAZ malzemesi sıvılaşmayı gösterirken, kaynak metali içinden geçen dendritler arası bir yol katılaşma çatlamasını gösterir. Ergime sınırı ile HAZ ısıl alanının çakıştığı yerlerde karma çatlaklar oluşabilir.
ESDEP, yapısal çeliklerdeki başlıca kaynaklanabilirlik sorunları arasında HAZ sıvılaşma çatlamasını, hidrojen kaynaklı çatlamayı ve yeniden ısıtma çatlamasını sayar. Sıvılaşma duyarlılığı; ana metalin kimyasal bileşiminden, segregasyondan, tane boyutundan, tepe sıcaklığından ve ısıl şekinimden etkilenir. İri taneler uzun tane sınırı yolları oluştururken tekrarlanan ısıl çevrimler daha önce ısıtılmış bölgeleri yeniden eritebilir veya zayıflatabilir. Buradaki ilgili itici kuvvet, katılaşmadan sonra biriken difüze olabilir hidrojen değil, yüksek sıcaklıkta soğuma sırasında oluşan çekme şekinimidir.
Yeniden ısıtma çatlaması, daha sonraki bir ısıl maruziyet sırasında, genellikle gerilme giderme ısıl işlemi veya yüksek sıcaklıktaki servis sırasında meydana gelir. Çatlak, daha önce kaynaklanmış bir HAZ’da veya kaynak bölgesinde oluşan, katı hâlde meydana gelen ve çoğunlukla taneler arası ilerleyen bir kırılmadır. Çökelme ve toparlanma, tane içlerini güçlendirirken tane sınırlarını nispeten zayıf bırakabilir; ardından artık gerilmenin gevşemesi ve sünme deformasyonu şekinimi bu sınırların üzerinde yoğunlaştırır. Duyarlılık belirli alaşım sistemleri ile safsızlık veya çökelti koşullarıyla ilişkilidir; bu nedenle yalnızca bir kaynağın varlığından veya oda sıcaklığındaki sertlikten çıkarılamaz.
Grade 91, HAZ’ın birden fazla mikroyapısal bölge olarak ele alınması gerektiğini gösterir. ASM International ve EPRI, 2016 yılında Grade 91’in ana metal HAZ’ında, özellikle ince taneli ve interkritik bölgelerde Tip IV çatlamasına duyarlı olduğunu bildirmiştir. Tip IV hasarı, olağan hidrojen kaynaklı soğuk çatlamadan ziyade servis sıcaklığında meydana gelen bir sünme kırılmasıdır. Benzeştirilmiş ısıl çevrimler, interkritik HAZ’da ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini göstermiştir. Sonraki paso yeniden ısıtması ve PWHT, çökeltileri, temperleme durumunu ve yerel dayanımı daha da değiştirir; bu nedenle nihai çatlama duyarlılığı, kaynak ısıl geçmişinin tamamına bağlıdır.
Lameller yırtılma ve kalınlık doğrultusundaki duyarlılık
Lameller yırtılma, haddelenmiş levha yüzeyine normal yöndeki çekme şekinimiyle ilişkili bir ana metal çatlama mekanizmasıdır. Genellikle kısıtlanmış bir kaynağın altında, özellikle bir T bağlantısı, köşe bağlantısı veya büyük bir eklenti çevresinde gelişir; bu tür durumlarda kaynak büzülmesi levhayı kalınlığı boyunca çeker. Çatlak yolu genel olarak basamaklı veya teras benzeridir: çatlak, uzamış inklüzyonlar boyunca ilerler ve bunları sünek kayma bölgeleriyle birbirine bağlar.
Belirleyici malzeme özelliği, yalnızca enine çekme dayanımı veya HAZ sertliği değil, kalınlık doğrultusundaki sünekliktir. Haddelenmiş levha, çelik üretim uygulamasına bağlı olarak tarihsel açıdan mangan sülfürünün yanı sıra oksit veya silikat inklüzyonları da içeren metalik olmayan inklüzyonlar barındırır. Bu inklüzyonlar haddeleme sırasında yassılaşır ve hizalanır. Levha kısa enine yönde şekil değiştirdiğinde bu inklüzyonlar boşluk çekirdeklenme bölgeleri olarak görev yapar. Daha az sayıda veya daha az şiddetli inklüzyon dizilerine sahip temiz çelikler daha düşük duyarlılık gösterirken yüksek kısıtlama, kalın levha, büyük kaynak metali birikimleri ve elverişsiz bağlantı tasarımı uygulanan kalınlık doğrultusundaki şekinimi artırır.
Lameller yırtılma, HAZ’ın altındaki ana metalde başlayabilir ve çatlak kaynağa yakın olduğundan HAZ çatlağıyla karıştırılabilir. Bunun itici kuvveti, levha kalınlığı boyunca etkili olan kaynak büzülme şekinimi ve kısıtlamadır; hidrojen belirleyici bir koşul değildir. Sert martenzitik bir HAZ’ın bulunması da gerekli değildir. Metalografik konum, çatlak morfolojisi, inklüzyonların hizalanması ve uygulanan şekinimin yönü, lameller yırtılmayı hidrojen kaynaklı çatlamadan ve sıvılaşma çatlamasından ayırt eder.
Tasarım ve prosedür değişiklikleri şekinimi azaltabilir: bağlantılar, levha kalınlığı boyunca çekmeyi önleyecek şekilde yönlendirilebilir; aşırı kaynak hacmi azaltılabilir; uygun bağlantı ayrıntıları kullanılabilir; kısıtlama kontrol edilebilir ve gerektiğinde doğrulanmış kalınlık doğrultusu özelliklerine sahip levhalar seçilebilir. Yalnızca görünen yüzey belirtisini kaldıran bir kaynak onarımı, inklüzyonlarla bağlantılı yüzey altı çatlağını gözden kaçırabilir. Muayene yalnızca ergime çizgisini değil, eklenti çevresindeki levha hacmini de kapsamalıdır.
7. Ön Isıtma, Pasolar Arası Kontrol ve Kaynak Prosedürü Değişkenleri
Ön ısıtmanın metalurjik amacı
Ön ısıtma, HAZ sorunları için evrensel bir çözüm değil, bir termal kontrol yöntemidir. Ark ısısı uygulanmadan önce birleşimin sıcaklığını yükselterek kaynak banyosu ile çevredeki çelik arasındaki sıcaklık gradyanını azaltır. Bunun doğrudan sonucu, dönüşüm aralığından geçiş sırasında daha yavaş soğumadır. Ferritik çeliklerde bu değişiklik, bileşime, sertleşebilirliğe, önceki östenit tane boyutuna ve gerçek termal çevrime bağlı olarak aşırı sert martenzitik veya beynitik bir HAZ oluşumunu önleyebilir.
Yararlı bir tanımlama Δt8/5’tir: kaynaklı parça üzerindeki bir noktanın 800 °C’den 500 °C’ye soğuması için gereken süre. Bu aralık, birçok çelikte östenit ayrışmasının önemli bir bölümünü kapsar; ancak her alaşımın veya kaynak koşulunun tam bir tanımı değildir. Kısa bir Δt8/5 genellikle hızlı soğumaya ve sert, gevrek dönüşüm ürünleri oluşma riskinin artmasına işaret eder; daha uzun bir aralık ise daha fazla difüzyonlu dönüşüme ve temperleme etkilerine olanak tanır. National Institute of Standards and Technology (NIST), boru hattı çeliğinde Δt8/5 değerinin ısı girdisine, kimyasal bileşime, kaynaktan uzaklığa ve et kalınlığına bağlı olduğunu bildirmektedir. Ön ısıtma, başlangıç sıcaklığını ve ana metale ısı akışını değiştirerek bu ilişkiyi etkiler.
Ön ısıtma, hidrojen kontrolüne de yardımcı olur. Nem, yüzey kirlenmesi, kaynak sarf malzemeleri veya koruyucu gaz sorunları yoluyla giren hidrojen, çelik düşük sıcaklığa ulaşmadan önce östenitik veya sert HAZ bölgelerinden difüze olarak uzaklaşabilir. Bu durum, çekme yönündeki artık gerilmeyle ve çatlamaya yatkın bir mikroyapıyla birleşmek üzere mevcut olan hidrojen konsantrasyonunu azaltır. Ancak bu etki koşullara bağlıdır. Ön ısıtma; ıslak elektrotları, kirlenmiş birleşim yüzeylerini, aşırı kısıtlamayı veya uygulanan prosedürün kabul edilemez sertlik ürettiği bir çeliği telafi edemez. Hidrojen kaynaklı çatlama ayrı bir mekanizmadır; kaynak yakınındaki her çatlak için kullanılan bir tanım değildir.
| Temperature term | When it applies | Purpose |
|---|---|---|
| Preheat temperature | Before welding or a specified weld segment begins | Sets the initial thermal condition |
| Interpass temperature | Immediately before depositing the next pass | Controls thermal accumulation between passes |
| Preheat-maintenance temperature | During an interruption or between operations | Prevents the joint from falling below the specified minimum |
| PWHT temperature | During a later post-weld heat treatment | Requires separate measurement and control |
Bu nedenle gerekli sıcaklık; çelik bileşimi, ürün kalınlığı, kısıtlama, hidrojen kontrolü, kaynak prosesi ve prosedür yeterlilik değerlendirmesine göre seçilir. Aşırı ön ısıtmanın kendine özgü maliyetleri vardır. Soğuma sürelerini, tane irileşmesine yol açacak, yerel dayanımı azaltacak, temperlenmiş çeliklerde aşırı yumuşamayı teşvik edecek ve yüksek sıcaklığa maruz kalan bölgeyi genişletecek ölçüde uzatabilir. Su verme ve temperleme uygulanmış çeliklerde aşırı sıcak bir çevrim, ana metalin HAZ’ını temperleyebilir. Çökelme dayanımlı veya sünmeye dayanıklı kalite sınıflarında ise amaçlanan çökelti dağılımını bozabilir.
Tek bir ön ısıtma değeri belirtilmiş olsa bile HAZ, mekânsal olarak derecelenmiş yapısını korur. Füzyon sınırına en yakın bölgede, geleneksel bir çelik yüksek tepe sıcaklıklarının ardından iri taneli bir bölge oluşturabilir. Daha uzakta bulunan tane incelmiş, interkritik ve temperlenmiş veya aşırı temperlenmiş bölgeler ise farklı tepe sıcaklıklarına ve dönüşüm yollarına maruz kalır. TWI, geleneksel çeliklerdeki bu dört alt bölümü tepe sıcaklığına ve kaynaktan uzaklığa göre tanımlamaktadır. Ön ısıtma, bu bölgelerin soğuma geçmişlerini değiştirir; onları metalurjik açıdan özdeş hâle getirmez.
Pasolar arası sıcaklık ve termal birikim
Ön ısıtma sıcaklığı, kaynak başlamadan önce veya belirtilen bir kaynak segmentine başlanmadan önce birleşimde oluşturulan minimum sıcaklıktır. Pasolar arası sıcaklık, bir sonraki pasonun çekilmesinden hemen önce kaynak bölgesinin sahip olduğu sıcaklıktır. Ön ısıtmayı sürdürme sıcaklığı ise kaynak kesintiye uğradığında veya işlemler arasında birleşimin sıcak tutulması gerektiğinde korunması gereken minimum sıcaklıktır. Bu terimler birbirinin yerine kullanılmamalıdır.
Pasolar arası kontrol, termal birikimi yönetir. Çok pasolu bir kaynakta ikinci ve sonraki pasolar, önceki kaynak metalini ve bitişik HAZ’ı yeniden ısıtır. Yüksek bir pasolar arası sıcaklık, bir sonraki termal çevrimin daha sıcak bir başlangıç durumundan başlaması anlamına gelir; bu da genellikle soğumayı yavaşlatır ve Δt8/5 değerini azaltır. Ayrıca önceki pasoları tekrarlanan temperleme veya kısmi yeniden östenitlenmeye maruz bırakabilir. Bunun sonucunda, aralarında yalnızca birkaç milimetre bulunan ve farklı sertlik ve tokluğa sahip dar bantlar içeren bir mikroyapı oluşabilir.
Maksimum pasolar arası sınır, çoğu zaman minimum ön ısıtma gerekliliği kadar önemlidir. Bu sınır aşılırsa biriken ısı, özellikle su verme ve temperleme uygulanmış çeliklerde ve sünmeye dayanıklı çeliklerde aşırı tane büyümesine, yumuşamaya veya tokluğun azalmasına yol açabilir. Sıcaklık belirtilen minimumun altına düşerse hızlı soğuma ve hidrojen kaynaklı çatlama riski yeniden ortaya çıkabilir. Doğru değer, kaynak prosesinin sabit bir özelliği değil, prosedüre özgü bir değerdir.
Grade 91, basit sıcaklık kurallarının neden yetersiz kaldığını göstermektedir. ASM International ve EPRI tarafından 2016 yılında gerçekleştirilen bir çalışma, özellikle ince taneli ve interkritik bölgelerde ana metal HAZ’ında Tip IV çatlamasını açıklamaktadır. Bu bölgeler, basitleştirilmiş diyagramlarda sıklıkla gösterilen iri taneli şerit değildir. Simüle edilen termal çevrimler, interkritik HAZ’da ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini de göstermiştir. Tekrarlanan paso yeniden ısıtması, bazı martenzitleri temperlerken başka bölgelerde yeni interkritik malzeme oluşturabilir. Bu nedenle uygun bir pasolar arası sıcaklık ölçümü, tek başına Tip IV hasarına karşı direnci kanıtlayamaz.
Aynı ilke paslanmaz çelikler için de geçerlidir. TWI’nin 2002 yılında süpermartenzitik paslanmaz çelik kaynakları üzerine yaptığı çalışmada, HAZ mikroyapıları; korozyon, gerilmeli korozyon çatlaması ve sülfürlü gerilme çatlamasıyla birlikte, sonraki pasoların yeniden ısıtması ve kaynak sonrası ısıl işlem (PWHT) bakımından incelenmiştir. Yerel yeniden ısıtma, krom dağılımını, martenzitin temperlenmesini ve korozyon davranışını değiştirebilir. Bu nedenle HAZ kontrolü, sertlik ve çatlamanın yanı sıra hizmet koşullarındaki bozunmayı da kapsar.
EN 1011-2 ve ISO 13916:2025
EN 1011-2, ferritik çeliklerin ark kaynağı için öneriler sunar. Kapsamı ferritik çeliklerle sınırlıdır ve ferritik paslanmaz çelikleri hariç tutar. Bu doküman; hidrojen kontrolü, ısı girdisi, ön ısıtma ve soğuma koşulları gibi kaynak prosedürü faktörlerini ele alarak mühendisin HAZ sertliğini ve soğuk çatlama riskini değerlendirmesine yardımcı olur. Bir kaynak prosedürünün seçilmesi ve kontrol edilmesi için rehber niteliğindedir; yeterlilik kanıtlarının veya kalite sınıfına özgü gerekliliklerin yerine geçmez.
ISO 13916:2025, bir prosedürün tam metalurjik tasarımından ziyade ölçüm konusunu ele alır. Standart, ergitme kaynağı sırasında ön ısıtma, pasolar arası ve ön ısıtmayı sürdürme sıcaklıklarının ölçülmesine ilişkin gereklilikleri belirtir. PWHT sıcaklığının ölçümünü kapsamaz. Bu kapsam dışılık önemlidir: bir kaynak pasosundan önce kaydedilen sıcaklık, daha sonra uygulanan gerilim giderme veya temperleme işleminin belirtilen sıcaklığa ya da homojenliğe ulaştığının kanıtı değildir.
Ölçüm konumu ve zamanı, yalnızca ölçülmesi kolay en sıcak yüzeyi değil, kaynağın termal çevrimini belirleyen malzemeyi temsil etmelidir. Özellikle kısıtlanmış kesitlerde, bağlantılarda ve kalın cidarlı bileşenlerde sıcaklık, kalınlık boyunca ve bir birleşimin çevresinde değişebilir. Bir prosedür; ölçümün ne zaman ve nerede yapılacağını ve izin verilen minimum veya maksimum değeri belirtmelidir.
Isı girdisi ve paso sırası, bir başka kontrol katmanı oluşturur. Ark enerjisi genellikle akım, gerilim ve ilerleme hızıyla ilişkilendirilir; proses verimi ve dikiş geometrisi, iş parçasına gerçekten aktarılan ısıyı etkiler. Daha yüksek ısı girdisi genellikle ısınan bölgeyi genişletir ve soğuma süresini uzatır; ancak birleşim geometrisi, levha kalınlığı ve kısıtlama, basit bir öngörüyü tersine çevirebilir. Düz dikiş pasosu sırası, geniş salınımlı dikiş, değişimli taraflardan kaynak veya planlanmış pasolar arası beklemeler, hangi bölgelerin ne zaman yeniden ısıtılacağını değiştirir. Sonuç olarak, nominal ön ısıtması aynı olan iki kaynak; HAZ tane boyutu, sertlik, tokluk ve çatlama yatkınlığı bakımından farklı olabilir. Kaynak prosedürü tek bir sıcaklık ölçümünü değil, termal geçmişin tamamını kontrol etmelidir.
8. Çok Pasolu Kaynak: Yeniden Isıtma, Menevişleme ve HAZ Örtüşmesi
Effects of subsequent-pass reheating
- Tempering A lower-temperature cycle can reduce martensitic hardness and residual stress.
- Refinement A later austenitic cycle can create new, finer austenite grains.
- Partial reaustenitization An intercritical cycle transforms only part of the previous structure.
- Over-tempering Repeated subcritical exposure can coarsen carbides or precipitates and reduce strength.
Çok pasolu bir kaynak, ergime sınırının yanında tek ve sabit bir HAZ oluşturmaz. Her pas yeni bir ısıl çevrim ekler ve o pasa ait sıcaklık alanı, önceki paslar tarafından değiştirilmiş malzemeyle örtüşür. Bir zamanlar iri taneli HAZ olan bir bölge daha sonra alt kritik sıcaklığın altında yeniden ısıtılıp menevişlenebilir; başka bir bölge, ferritin bir bölümünün östenite dönüştüğü interkritik aralığa kadar ısıtılabilir; daha sonraki bir ergime sınırına daha yakın olan malzeme ise tamamen yeniden östenitleşebilir ve soğuma sırasında tekrar dönüşebilir.
Bu nedenle nihai kesit, tek bir olayı değil, bir dizi olayı kaydeder. Tepe sıcaklığı, sıcaklıkta kalma süresi, dönüşüm aralığından geçerek soğuma ve yeniden ısıtma çevrimlerinin sayısı ile aralarındaki mesafe birlikte önem taşır. TWI, geleneksel çeliklerdeki HAZ bölgelerini tepe sıcaklığına ve kaynaktan uzaklığa göre tane irileşmiş, tane incelmiş, kısmen dönüşmüş ve menevişlenmiş bölgeler olarak tanımlar. Çok pasolu bir birleşimde bu adlandırmalar, zorunlu olarak kalıcı ve birbirine paralel dört bantı değil, birkaç pasa verilen yerel tepkileri ifade eder.
Sonraki pasın önceki HAZ bölgelerini yeniden ısıtması
Sonraki bir kaynak metali, önceki kaynak metalini ve önceki HAZ’ın bir bölümünü yeniden ısıtır. Etkinin kapsamı; kaynak metali boyutuna, ilerleme hızına, ark enerjisine, birleşim geometrisine, levha veya cidar kalınlığına, pasolar arası sıcaklığa ve pasın konumuna bağlıdır. Isı girdisi ve ısıl iletkenlik, çevredeki metalin belirli bir sıcaklığa ne kadar hızlı ulaşacağını kontrol ederken, yeni ergime sınırına olan mesafe tepe sıcaklığını belirler. Aynı nokta, bir pas sırasında yüksek sıcaklıklı bir çevrime, sonraki pas sırasında ise daha düşük sıcaklıklı bir menevişleme çevrimine maruz kalabilir.
Pratik soğuma parametresi Δt8/5, malzemenin 800 °C’den 500 °C’ye soğuması sırasında geçen süreyi ifade eder. Çeliğin bu aralıkta östenit ayrışmasına uğradığı durumlarda yararlıdır; ancak çok pasolu bir ısıl geçmişin tam bir tanımı değildir. National Institute of Standards and Technology tarafından yayımlanan boru hattı raporu, Δt8/5 değerini ısı girdisi, kimyasal bileşim, kaynaktan uzaklık ve cidar kalınlığıyla ilişkilendirir. Bu, bir birleşimdeki her noktanın ortak tek bir soğuma süresine sahip olduğu anlamına gelmez. Komşu noktalar önemli ölçüde farklı çevrimlere maruz kalabilir ve sonraki paslar, ilk çevrimle oluşan yapıyı değiştirebilir.
Düşük alaşımlı ferritik bir çelikte ilk pas, ergime sınırının yanında iri eski östenit taneleri oluşturabilir. Tepe sıcaklığı östenit bölgesinde olan sonraki bir pas, yerel tepe sıcaklığına ve çevrimin süresine bağlı olarak yeni östenit taneleri oluşturarak bu yapıyı inceltebilir. Sonraki pasın tepe sıcaklığı yalnızca interkritik aralığa ulaşıyorsa, başlangıçtaki ferritin bir bölümü östenite dönüşür. Soğuma sırasında bu bölüm yeni beynit, martensit veya başka bir dönüşüm ürünü hâline gelebilir; dönüşmeyen matris ise önceki özelliklerinin bir bölümünü korur. Daha düşük sıcaklıklı bir çevrim çeliği hiç yeniden östenitleştirmeyebilir, ancak martensiti menevişleyebilir veya daha önce sertleşmiş bir bölgeyi yumuşatabilir.
Bu nedenle kaynak prosedürünün kontrolü yalnızca nominal ark enerjisine indirgenemez. Pasolar arası sıcaklık, her pasın başlangıç sıcaklığını değiştirir ve etkin soğuma aralığını kısaltabilir. ISO 13916:2025, ergitmeli kaynak sırasında ön tav, pasolar arası ve ön tavın korunması sıcaklıklarının ölçülmesini belirtir; kaynak sonrası ısıl işlem sıcaklığının ölçülmesini ise açıkça kapsam dışında bırakır. EN 1011-2, ferritik paslanmaz çelikler hariç ferritik çeliklerin ark kaynağını ele alır ve ilgili ferritik kalite sınıflarında kaynak koşullarının kontrolü için kılavuzluk sağlar.
Menevişlenmiş ve aşırı menevişlenmiş yapılar
Alt kritik dönüşüm sıcaklığının altında yeniden ısıtma, yeni bir östenit alanı oluşturmadan martensitik veya beynitik bir HAZ’ı menevişleyebilir. Karbon yeniden dağılır, geçiş karbürleri oluşabilir veya değişebilir, artık gerilmeler azalır ve sertlik genellikle düşer. Ortaya çıkan yapı, su verilmiş martensitik bir bölgeye kıyasla hidrojen kaynaklı çatlamaya daha dirençli olabilir; ancak bu değişim dayanımı da azaltabilir. Sonuç; başlangıçtaki bileşene, yeniden ısıtma sıcaklığına, bekletme süresine ve çevrimlerin sayısına bağlıdır.
Bu nedenle “menevişlenmiş HAZ” tek bir mikroyapı değildir. Kısa süreli ve nispeten düşük sıcaklıklı bir çevrim sınırlı menevişleme oluşturabilirken, daha yüksek sıcaklıklı veya tekrarlanan bir çevrim karbürlerin belirgin biçimde irileşmesine ve çökelme sertleşmesinin kaybına yol açabilir. “Aşırı menevişlenmiş” ifadesi, ısıl maruziyetin özellikleri amaçlanan menevişleme koşulunun ötesinde azalttığını gösterir. Su verilmiş ve menevişlenmiş çeliklerde bu yumuşamış bölge yerel bir dayanım minimumu hâline gelebilir. Sünmeye dayanıklı çeliklerde yeniden ısıtma, uzun süreli dayanımı destekleyen çökeltilerin dikkatle kontrol edilmiş dağılımını bozabilir.
Grade 91, yumuşamanın otomatik olarak yararlı kabul edilmesinin tehlikesini gösterir. ASM International ve EPRI, 2016 yılında Grade 91’in ana metal HAZ’ında, özellikle ince taneli ve interkritik bölgelerde Tip IV çatlamasına yatkın olduğunu bildirmiştir. Isıl çevrim simülasyonları, interkritik HAZ’da ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini göstermiştir. Kritik konum yalnızca gözle görülür biçimde iri taneli bölge değildir: interkritik aralıktan tekrarlanan geçişler, elverişsiz sünme deformasyonu ve hasar davranışına sahip, ince taneli ve kısmen dönüşmüş bir yapı oluşturabilir. Sonraki kaynak pasları bazı martensit bölgelerini menevişlerken aynı zamanda bu hassas bölgeyi oluşturabilir veya genişletebilir.
Kaynak sonrası ısıl işlem, birleşimin tamamı boyunca bir başka kontrollü ısıl çevrim ekler. Sert dönüşüm ürünlerini menevişleyebilir ve artık gerilmeyi azaltabilir; ancak karbür veya çökelti değişimlerini de teşvik edebilir, sertlik gradyanlarını değiştirebilir ve yeniden ısıtılmış bölgeleri daha ileri bozunmaya maruz bırakabilir. Bu nedenle PWHT, HAZ farklılıklarını ortadan kaldırdığı varsayılmak yerine çelik kalitesi, kalınlık, kaynak prosedürü ve servis koşuluna göre belirtilmelidir.
Süpermartensitik paslanmaz çelikler, korozyon etkilerini de ekleyerek aynı noktayı ortaya koyar. TWI’nin 2002 tarihli çalışması, bu çeliklerin HAZ mikroyapılarını korozyon, gerilmeli korozyon çatlaması, sülfür gerilmeli çatlaması, sonraki paslarla yeniden ısıtma ve PWHT ile ilişkili olarak incelemiştir. Sonraki bir pas, yeni oluşmuş martensiti menevişleyebilir, önceki bir bölgeyi kısmen yeniden östenitleştirebilir veya dar bir yeniden ısıtılmış bant boyunca karma bir yapı oluşturabilir. Bu değişimler kromun bölüşümünü, karbür oluşumunu, sertliği, artık gerilmeyi ve yüzeyin elektrokimyasal davranışını etkiler. Daha düşük bir sertlik bir çatlama eğilimini azaltabilirken, yerel bileşim veya faz değişimleri korozyon direncini zayıflatabilir ya da hidrojen içeren servis koşullarında hassas bir yol oluşturabilir.
Bir kaynak kesiti neden örtüşen ısıl geçmişler içerir?
Çok pasolu bir birleşimden alınan kesit, ısıl tepe noktalarının ve soğuma yollarının bir haritası olarak okunmalıdır. Bir pasın yakınında metal erimiş veya tamamen yeniden östenitleşmiş olabilir. Daha uzakta ise tane büyümesi aralığına, tane incelmesi aralığına, interkritik aralığa veya yalnızca menevişleme sıcaklığına ulaşmış olabilir. Sonraki pas bu sınırları kaydırır ve başka bir bölge dizisini bunların üzerine bindirir. Bu bölgeler düzgün biçimde üst üste dizilmek yerine eğrisel, yer değiştirmiş ve kısmen çakışmış durumdadır.
| Grade 91 HAZ region | Thermal history | Reported concern |
|---|---|---|
| Coarse-grained | High-temperature full austenitization with grain growth | Coarse transformed structure and possible toughness loss |
| Fine-grained | Full or substantial austenitization without pronounced grain growth | Part of the Type IV-susceptible base-metal HAZ |
| Intercritical | Partial transformation between Ac1 and Ac3 | Ferrite formation and reduced high-temperature tensile strength |
| Over-tempered | Subcritical reheating | Softening and altered precipitate condition |
Örtüşme, çeşitli ölçeklerde özellik heterojenliği oluşturur. Hızlı soğuma martensit oluşturduğunda sertlik artabilir; martensit menevişlendiğinde düşebilir; sonraki bir çevrim yeni, menevişlenmemiş dönüşüm ürünleri oluşturduğunda ise yeniden değişebilir. Tokluk; tane boyutunu, faz dengesini, dönüşen bölümdeki karbon içeriğini ve yerel artık gerilmeyi izler; yalnızca kaynağa olan uzaklıktan çıkarılamaz. Çatlama yatkınlığı da noktadan noktaya değişir. ESDEP, HAZ sıvılaşma çatlaması, hidrojen kaynaklı çatlama ve yeniden ısıtma çatlamasını yapısal çeliklerin kaynaklanabilirliğiyle ilgili farklı sorunlar olarak tanımlarken, katılaşma çatlaması kaynak metalinde meydana gelir ve lamelli yırtılma kalınlık doğrultusundaki süneklikle ilişkilidir. Yeniden ısıtma, bu mekanizmaları birbirinin yerine geçebilir hâle getirmez.
Aynı mekânsal derecelenme, paslanmaz kaynaklarda korozyonu ve servis çatlamasını da kontrol eder. Yeniden ısıtılmış bir bant, sertlik, pasif filmin kararlılığı, çökelti miktarı ve çekme gerilmesi bakımından komşu metalden farklı olabilir. Bu nedenle metalografik inceleme ve sertlik taramaları, gerçek paso dizisi dikkate alınarak konumlandırılmalıdır. Ergime sınırında yapılan tek bir ölçüm; yumuşamış interkritik bandı, yeniden ısıtılmış martensitik bandı veya hasarı belirleyen aşırı menevişlenmiş bölgeyi gözden kaçırabilir.
9. Grade 91 ve Tip IV Çatlaması

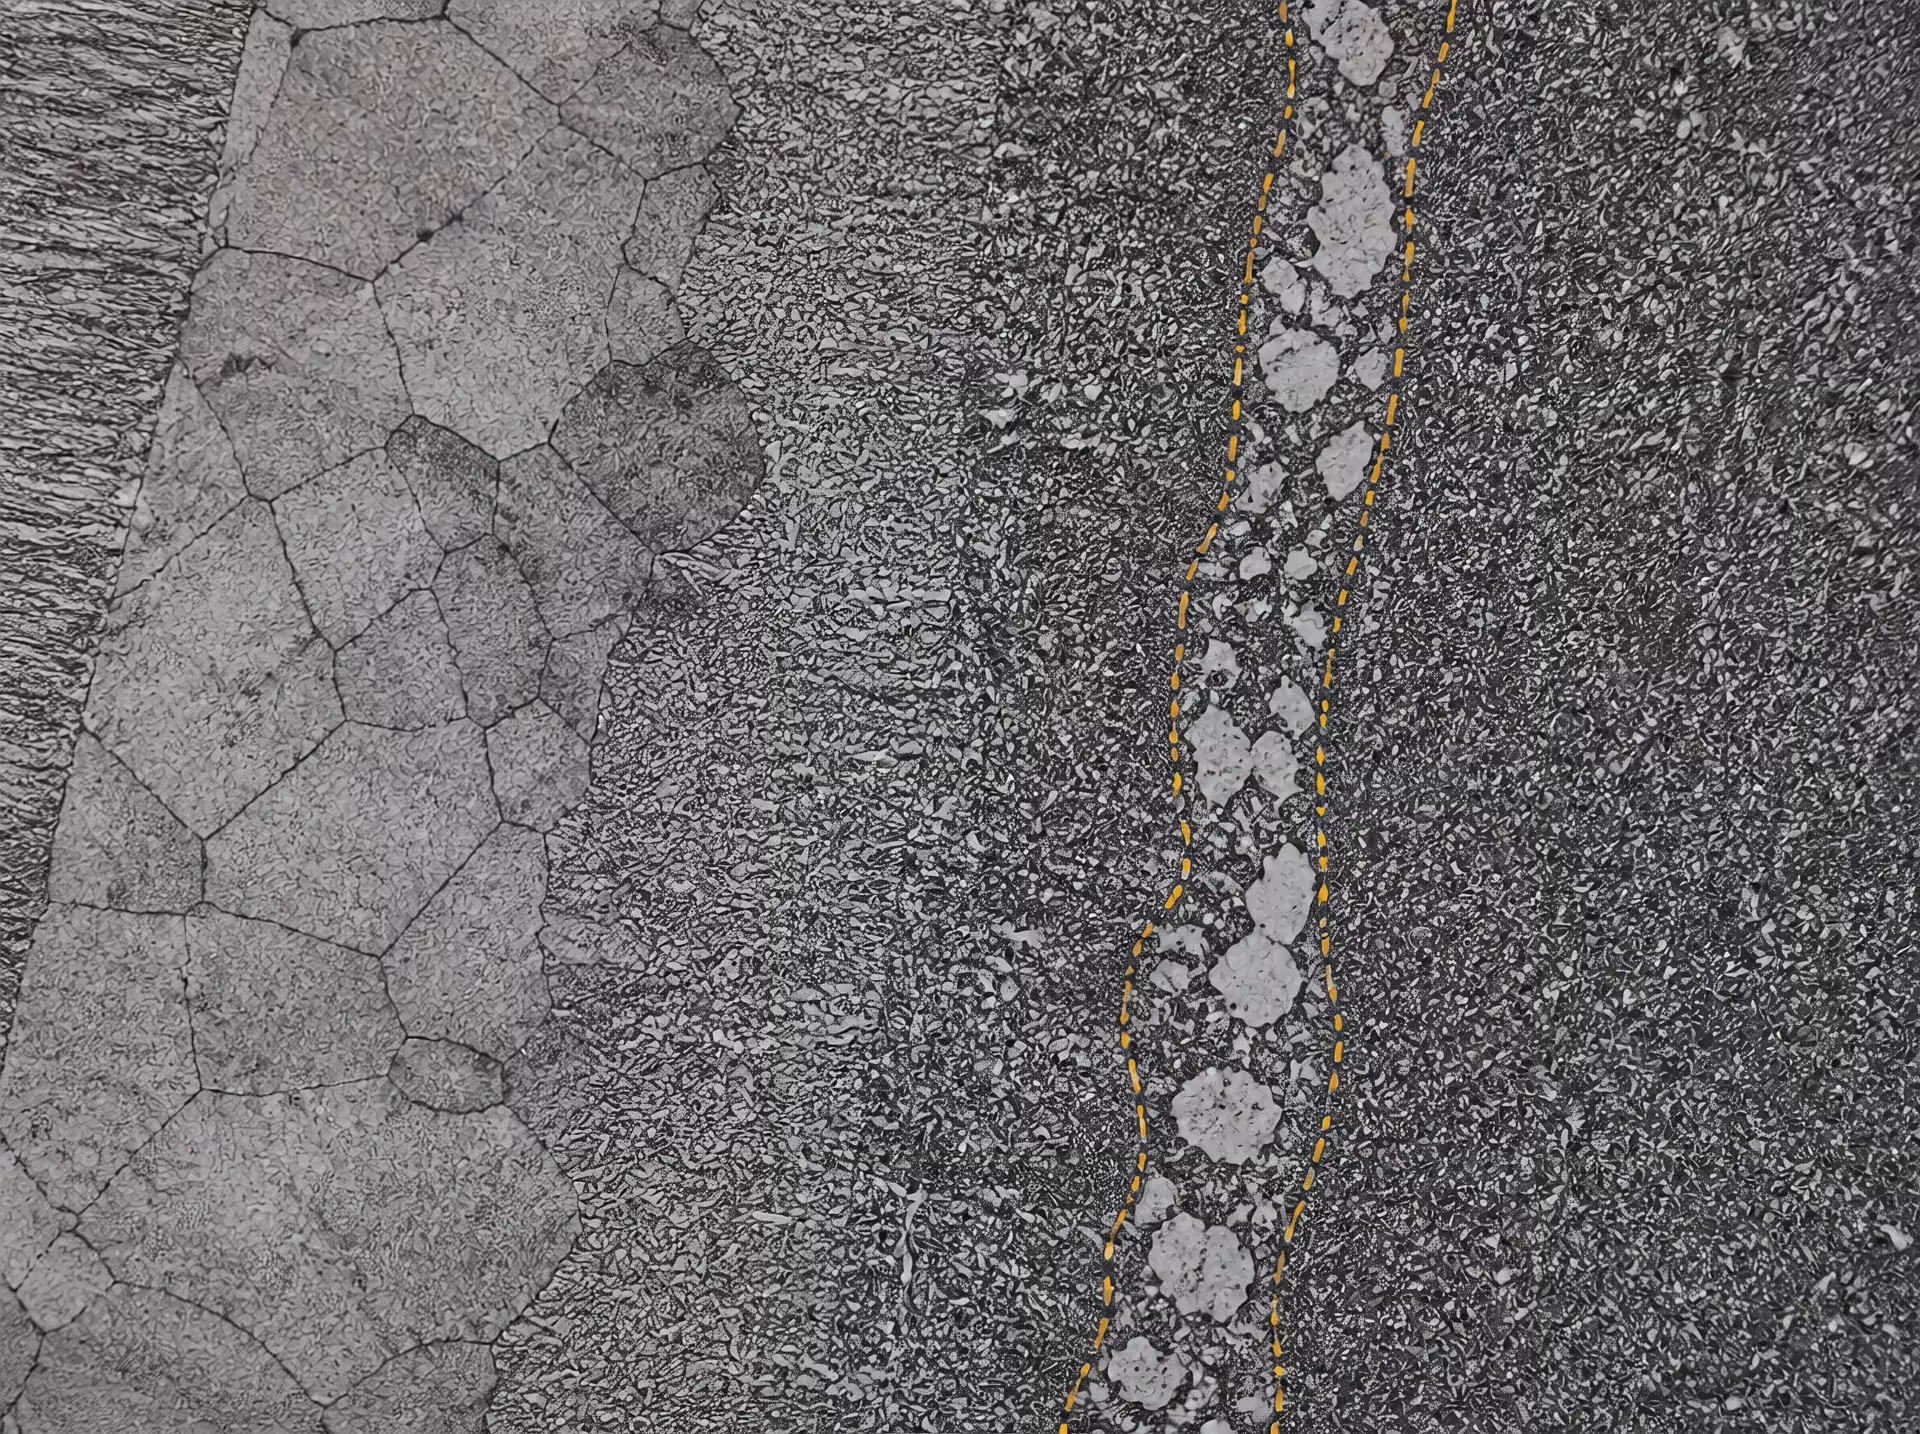
Grade 91, kaynaklanabilirlik sorununun görünür füzyon sınırıyla sınırlı olmaması nedeniyle yararlı bir örnek olaydır. Bu çelik, temperlenmiş martenzitik sürünme dayanımlı bir alaşımdır ve genellikle Grade 91, borular için P91 ve kazan boruları için T91 olarak adlandırılır; yaklaşık %9 krom içerir ve molibden, vanadyum, niyobyum ve azot gibi elementlerle alaşımlandırılır. Yüksek sıcaklıktaki dayanımı, kararlı çökeltiler, özellikle de uzun süreli temperlemeyle ilişkili karbonitrürler ve krom bakımından zengin karbür topluluğu içeren, ince ve kontrollü biçimde temperlenmiş bir martenzitik yapıya bağlıdır.
Kaynaklama, özenle geliştirilmiş bu yapının yerine bir dizi yerel ısıl çevrim getirir. Füzyon hattının hemen bitişiğindeki bir bölge tamamen östenitleşebilir ve iri martenzite dönüşebilir. Biraz daha uzakta, tepe sıcaklığı aynı tane büyümesini oluşturmadan östeniti inceltebilir. Daha da uzakta ise başlangıçtaki mikroyapının yalnızca bir bölümü dönüşebilir. Sonuç, homojen bir şerit değil, dereceli bir HAZ’dır.
2016 yılında yayımlanan ASM-EPRI Grade 91 çalışması, özellikle ince taneli ve interkritik bölgelerde, ana metal HAZ’ında Tip IV çatlamasına yatkınlık tespit etmiştir. Bu ayrım önemlidir. Kırık yüzeyi kaynağın yakınında olabilir; ancak kaynağa yakınlık, füzyon sınırını belirleyici metalürjik konum hâline getirmez.
Grade 91’de ince taneli ve interkritik HAZ bölgeleri
İnce taneli HAZ, tepe sıcaklığının östenit dönüşüm aralığının üzerinde olduğu, ancak iri taneli HAZ’da görülen önceki östenit tane büyümesini oluşturacak kadar yüksek olmadığı veya yeterince uzun süre korunmadığı bölgede oluşur. Kaynaklama bazı çökeltileri çözer ya da yeniden dağıtır; ardından hızlı soğuma yeni martenzit oluşturur. Önceki östenit taneleri iri taneli bölgedekilerden daha küçük olduğundan, dönüşmüş paket ve blok yapıları da farklılık gösterir. İmalat ve servis sırasındaki temperleme daha sonra, başlangıçtaki çökelti dağılımı ve tane geometrisi zaten bozulmuş olan bu bölgeyi etkiler.
İnterkritik HAZ, daha düşük bir tepe sıcaklığı aralığında bulunur. Kaynağın ısıl çevrimi sırasında malzemenin yalnızca bir bölümü östenitik alana girer; geri kalanı temperlenmiş Grade 91 yapısını korur. Soğuma sırasında yeni oluşan östenit, dönüşmemiş veya kısmen temperlenmiş malzemenin yanında dönüşür. Bu durum; sertlik, karbon dağılımı, çökelti durumu ve sürünme dayanımı bakımından yerel farklılıklar içeren karma bir mikroyapı oluşturur. Bu nedenle interkritik bölge, sertliği HAZ’ın en belirgin kısmı olduğunu göstermese bile mekanik açıdan daha zayıf olabilir.
TWI, geleneksel çeliklerin HAZ alt bölgelerini tepe sıcaklığına ve kaynaktan uzaklığa göre iri taneli, tane incelmiş, kısmen dönüşmüş ve temperlenmiş bölgeler olarak tanımlar. NIST ise boru hattı çeliklerinin HAZ’ları için bunlarla ilişkili olarak iri taneli, ince taneli, interkritik ve aşırı temperlenmiş bölge terimlerini kullanır. Bu adlandırmalar her alaşım sisteminde birbirinin yerine kullanılamaz; ancak temel nokta Grade 91 için de geçerlidir: her konum farklı bir ısıl geçmişi kaydeder.
Soğuma da aynı derecede önemlidir. Pratik bir parametre olan Δt8/5, kaynak bölgesinin 800 °C’den 500 °C’ye soğuması için gereken süreyi ifade eder. NIST’in yaklaşımı, Δt8/5 değerini ısı girdisi, çelik kimyası, kaynaktan uzaklık ve et kalınlığıyla ilişkilendirir. Bu değişkenler, dönüşüm kinetiğini ve kaynak tarafından uygulanan temperleme miktarını değiştirir. Grade 91’in HAZ’ı yalnızca tepe sıcaklığı temel alınarak değerlendirilemez.
TWI, HAZ mikroyapısının ve sertliğinin esas olarak dönüşüm aralığındaki soğuma hızına, bileşime ve sertleşebilirliğe ve önceki östenit tane boyutuna bağlı olduğunu belirtir. Grade 91 için aynı değişkenler, yerel bir bölgenin sert, yeni martenzit oluşturup oluşturmayacağını, ilave temperlemeye uğrayıp uğramayacağını veya karma bir interkritik yapı geliştirip geliştirmeyeceğini belirler. Sertlik taraması yararlıdır; ancak sürünme hasarının veya Tip IV çatlamasına yatkınlığın eksiksiz bir haritası değildir.
Ferrit oluşumu ve yüksek sıcaklık dayanımı
ASM-EPRI çalışması ayrıca benzetilmiş Grade 91 kaynak ısıl çevrimlerini incelemiş ve interkritik HAZ’da ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini bildirmiştir. Bu gözlem, Tip IV sorununa, kaynaklamanın genel olarak “HAZ’ı zayıflattığı” yönündeki genel ifadeden daha özgül bir metalürjik temel kazandırır.
Ferrit, Grade 91’e yüksek sıcaklık dayanımını veren temperlenmiş martenzitik matrise göre daha yumuşak ve sürünmeye karşı daha az dayanıklıdır. Ferrit oluşumuna; yerel karbon ve alaşım yeniden dağılımı, çökelti kararlılığındaki değişiklikler ve ince kontrollü çıta martenzit yapısının kaybı eşlik edebilir. Sürekli bir yük altında deformasyon, bu değişime uğramış bölgede yoğunlaşabilir. Çevredeki kaynak metali, etkilenmemiş ana metal ve daha sert HAZ bölgeleri kısıtlama oluşturarak ince taneli veya interkritik malzeme üzerindeki yerel gerilme ve şekil değiştirme talebini artırır.
Sonuç yalnızca bir sertlik uyumsuzluğu değildir. Yüksek sıcaklıktaki çekme davranışı; mikroyapının plastik akmaya ve sürünmeye karşı direncine, çökeltilerin gelişimine, tane ve alt tane yapısına ve deformasyonun kaynaklı birleşim boyunca dağılımına bağlıdır. Orta düzeyde ölçülen sertliğe sahip bir bölge, kısmi dönüşüm veya ferrit oluşumu nedeniyle sürünme dayanımı azalmışsa uzun süreli dayanım bakımından yine de zayıf olabilir.
Type IV cracking A service-temperature creep failure associated with weakened fine-grained and intercritical regions of the base-metal HAZ, especially in Grade 91.
Bu bulgu, evrensel bir servis ömrü tahminine dönüştürülmemelidir. Kaynaklı bir Grade 91 bileşeninin davranışı; gerilmeye, sıcaklığa, geometriye, kaynak prosedürüne, kısıtlamaya, kaynak sonrası ısıl işleme, servis geçmişine ve HAZ mikroyapılarının gerçek dağılımına bağlıdır. Isıl çevrim benzetimleri bir mekanizma ortaya koyar ve hassas bir bölgeyi belirler; ancak tek başlarına belirli bir kabın, borunun veya tüpün ne zaman arızalanacağını göstermez.
Ön tavlama, paso arası kontrolü ve kaynak ısı girdisi, ısıl çevrimleri ve dönüşüm davranışını etkiledikleri için önemini korur. ISO 13916:2025, ergitme kaynağı sırasında ön tavlama, paso arası ve ön tavlama sıcaklığının korunması sıcaklıklarının ölçümünü belirtir; ancak kaynak sonrası ısıl işlem sıcaklığının ölçümünü açıkça kapsam dışında bırakır. Bu ayrım Grade 91 uygulamaları için önemlidir: kaynak sıcaklığının kontrolü ile PWHT birbiriyle ilişkili işlemlerdir, ancak tek bir ölçüm gerekliliği değildir.
Tip IV hasarının ana metal HAZ’ı sorunu olmasının nedeni
Tip IV çatlaması genellikle ince taneli ve interkritik ana metal HAZ’ında sürünme hasarıyla ilişkilidir. Bu nedenle çatlamayı genel bir “kaynak çatlaması” olayı olarak tanımlamak veya nedenini otomatik olarak füzyon sınırında konumlandırmak yanıltıcıdır. Kaynak, ısıl bozunmayı ve birleşim geometrisini sağlayabilir; ancak çatlamaya yatkın mikroyapı genellikle bitişik ana malzemede oluşur.
Uzun süreli servis sırasında zayıflamış HAZ içindeki sınırlar boyunca boşluklar çekirdeklenebilir ve büyüyebilir. Yerel şekil değiştirme birikimi, tane sınırı kayması ve çökelti değişimleri hasarın gelişimine katkıda bulunur. Çatlak, değişime uğramış HAZ malzemesi ile daha dayanıklı komşu bölgeler arasındaki sınır boyunca yaklaşık olarak ilerleyebilir; ancak kesin yolu gerilme durumuna, mikroyapıya ve imalat geçmişine bağlıdır. Bu nedenle muayene yalnızca kaynak metalini ve füzyon hattını değil, ana metal HAZ’ını da kapsamalıdır.
Bu mekanizma; hidrojen kaynaklı çatlama, katılaşma çatlaması, lameller yırtılma, liküasyon çatlaması ve yeniden ısıtma çatlamasından farklıdır. ESDEP, yapısal çeliklerde başlıca kaynaklanabilirlik sorunları arasında HAZ liküasyon çatlamasını, hidrojen kaynaklı çatlamayı ve yeniden ısıtma çatlamasını tanımlar; ancak bu mekanizmalar farklı metalürjik ve yükleme koşullarında meydana gelir. Tip IV hasarı, öncelikle hassas bir Grade 91 HAZ’ında servis sıcaklığında görülen bir sürünme sorunudur.
Bu nedenle sağlıklı bir değerlendirme; kaynak prosedürü kayıtlarını, PWHT geçmişini, ısıl çevrim bilgilerini, sertlik ve mikroyapı incelemelerini servis gerilmesi ve sıcaklığı verileriyle birleştirir. Ferrit ve yüksek sıcaklıktaki çekme dayanımındaki azalmaya ilişkin ASM-EPRI bulgusu, ince taneli ve interkritik bölgelerin neden özel olarak incelenmesi gerektiğini açıklamaya yardımcı olur. Ancak bu bulgu, her Grade 91 kaynağının aynı ölçüde hassas kabul edilmesini gerektirmez ve bileşene özgü kanıt olmaksızın sabit bir izin verilebilir servis süresini desteklemez.
Yeniden ısıtma başka bir katman ekler. Sonraki bir kaynak pasosu, önceki HAZ’ı temperleyebilir, kısmen dönüştürebilir veya başka şekilde değiştirebilir; PWHT ise sertliği azaltırken çökelti ve alt yapı durumunu da değiştirebilir. Benzer mekânsal etkiler diğer alaşımlarda da görülür: TWI’nin 2002 tarihli süpermartenzitik paslanmaz çelik kaynakları hakkındaki değerlendirmesi, HAZ mikroyapılarını korozyon, gerilmeli korozyon çatlaması, sülfür gerilme çatlaması, sonraki pasolarla yeniden ısıtma ve PWHT ile ilişkilendirir. Malzemeye özgü hasar mekanizması değişir; ancak yönlendirici ilke aynı kalır: HAZ, servis davranışı bölge bazında değerlendirilmesi gereken yerel ısıl geçmişler kümesidir.
10. HAZ Korozyonu ve Çevre Destekli Çatlama
Isıdan etkilenmiş bölge (HAZ) aynı zamanda bir korozyon değişkenidir. Sertlik taraması, yüksek derecede sertleşmiş bir bantı belirleyebilir; ancak krom bakımından zengin çökeltilerin oluşup oluşmadığını, koruyucu alaşım elementlerinin segregasyona uğrayıp uğramadığını, yerel ferrit ve martensit oranlarının dengeli olup olmadığını veya kaynağın çekme yönünde artık gerilme bırakıp bırakmadığını gösteremez. Korozyonu ve çevre destekli çatlamayı kontrol eden ayrıntılar bunlardır.
Bu nedenle bir HAZ, hizmet ortamına göre değerlendirilmelidir. Klorür içeren su, karbon dioksit, hidrojen sülfür, çözünmüş oksijen, asidik kondensat ve yüksek sıcaklıklı buhar farklı gereklilikler getirir. Aynı termal çevrim, kuru atmosferik maruziyette tolere edilebilirken, hidrojen absorpsiyonu ve çekme gerilmesinin hassas bir mikroyapıyla birleşebildiği ekşi üretim ortamında güvenli olmayabilir.
Korozyon değişkeni olarak mikroyapı
HAZ mikroyapısı, tek ve keskin bir arayüzde değil, füzyon sınırından uzaklıkla birlikte sürekli olarak değişir. TWI, konvansiyonel çelikteki bölgeleri tane irileşmiş, tane incelmiş, kısmen dönüşmüş ve temperlenmiş bölgeler olarak tanımlar; bu bölgeler, kaynak bölgesinden uzaklık ve ulaşılan en yüksek sıcaklığa göre sınıflandırılır. National Institute of Standards and Technology (NIST) tarafından boru hattı çeliği için kullanılan yaklaşımda ise bununla yakından ilişkili olarak iri taneli, ince taneli, interkritik ve aşırı temperlenmiş bölgeler terimleri kullanılır.
Her bölge farklı bir korozyon davranışı sergileyebilir. Tane irileşmesi, tane sınırlarının yoğunluğunu ve karakterini değiştirir; interkritik ısıtma, başlangıçtaki yapıyı kısmen dönüştürür ve soğuma sonrasında sert, karbonca zengin martensit adacıkları oluşturabilir; temperleme, dayanımı artıran fazları çözebilir veya irileştirebilir ve yerel elektrokimyasal davranışı değiştirebilir. Paslanmaz çeliklerde önemli değişiklikler arasında kromca zengin karbürlerin yanında krom tükenmesi, intermetalik fazların çökelmesi, delta ferrit oluşumu veya çözünmesi ve martensit ile ostenitin oranında ve kimyasal bileşiminde meydana gelen değişiklikler bulunabilir.
Kontrol edici termal tanım yalnızca “kaynak sıcaklığı” değildir. Dönüşüm aralığından geçiş sırasındaki soğuma önemlidir ve Δt8/5 — 800 °C’den 500 °C’ye soğuma için geçen süre — bu sıcaklıkların ilgili dönüşüm aralığını tanımladığı durumlarda yararlı bir kaynak parametresidir. NIST, Δt8/5 değerinin ısı girdisine, kimyasal bileşime, kaynak bölgesine olan uzaklığa ve et kalınlığına bağlı olduğunu belirtir. Sonuç olarak, kısıtlama koşulları, kalınlık veya ısı akışı farklıysa, bir kaynağa aynı nominal uzaklıktaki iki konum aynı mikroyapıyı geliştirmeyebilir.
Ferritik çeliklerde TWI; dönüşüm aralığından geçişteki soğuma hızını, bileşimi ve sertleşebilirliği ve eski ostenit tane boyutunu HAZ mikroyapısı ve sertliği üzerindeki başlıca kontrol faktörleri olarak tanımlar. Korozyon değerlendirmesi bu listeye yerel kimyasal bileşimi, faz dağılımını ve çökelti durumunu da eklemelidir. Sert martensitik bir bölge hidrojen destekli çatlamaya karşı hassas olabilirken, daha yumuşak ve aşırı temperlenmiş bir bölge galvanik açıdan farklı bir bileşen içerebilir veya çökelti oluşumu nedeniyle korozyon direncini kaybetmiş olabilir. Bu koşulların hiçbiri yalnızca sertlikten güvenilir biçimde çıkarılamaz.
Korozyon ile çatlama arasındaki ayrım önemlidir. Genel metal kaybı, çukurcuklanma, taneler arası korozyon ve galvanik saldırı farklı mikroyapısal özelliklerde başlayabilir. Bir kaynak pasosunun üst yüzeyi, kökü, bindirme bölgesi veya bir aralık da HAZ’ın ortalama sertliğinden bağımsız olarak elektroliti yoğunlaştırabilir. Bu nedenle yüzey durumu, oksit filmleri, kaynak cürufunun giderilmesi ve kaynak sonrası temizlik, metalurjik incelemeye eşlik etmelidir.
Gerilmeli korozyon ve sülfidik gerilme çatlaması
Gerilmeli korozyon çatlaması (SCC), hassas bir malzeme, uygun bir ortam ve çekme gerilmesi gerektirir. Kaynak, artık gerilme yoluyla son koşulu sağlayabilirken, yerel dönüşüm ürünleri ve çökeltiler ilk koşulu sağlayabilir. Uygulanan yükün büyük olması gerekmez: bir kaynak yakınındaki hapsolmuş çekme gerilmesi, bileşen boyutsal olarak kararlı görünse bile önemli düzeyde kalabilir.
Klorür kaynaklı SCC; sıcaklığa, klorür aktivitesine, elektrokimyasal potansiyele ve yerel pasif filmin kararlılığına özellikle duyarlıdır. Krom tükenmiş bölgeler içeren paslanmaz çelik bir HAZ, belirli tane sınırlarında yeniden pasifleşmeyi daha az etkili biçimde gerçekleştirebilir ve böylece yerel saldırının çatlak başlatma bölgesine dönüşmesine izin verebilir. Etki mekâna göre seçicidir; bu nedenle, görünüşte tekdüze bir HAZ gösteren parlatılmış bir kesit, termal gradyan boyunca belirgin biçimde farklı hassasiyetleri gizleyebilir.
Sülfidik gerilme çatlaması (SSC), sulu hidrojen sülfür servis ortamıyla ilişkili hidrojen destekli bir hasar mekanizmasıdır. Korozyon sırasında oluşan hidrojen çeliğe girer; ardından çekme gerilmesi, hassas bir mikroyapıda çatlak başlatılmasını ve büyümesini teşvik eder. Yüksek sertlik, birçok ekşi servis değerlendirmesinde kabul edilen bir uyarı işaretidir; ancak sertlik bir tarama göstergesidir, mekanizmanın tamamı değildir. Çatlama hassasiyeti ayrıca dayanım, inklüzyonlar, eski ostenit tane yapısı, dönüşüm ürünleri, artık gerilme ve gerçek H₂S içeren ortama bağlıdır.
TWI tarafından 2002 yılında yayımlanan süpermartensitik paslanmaz çelik çalışması, HAZ metalurjisini birleşik bir korozyon ve çatlama problemi olarak ele alması bakımından yararlıdır. Çalışmanın kapsamı, HAZ mikroyapılarını korozyon, SCC, SSC, sonraki kaynak pasolarının yeniden ısıtması ve kaynak sonrası ısıl işlem (PWHT) ile ilişkilendirir. Süpermartensitik kaliteler, krom ve diğer alaşım ilavelerini içeren düşük karbonlu bir martensitik matris esas alınarak tasarlanır; ancak kaynak, martensitin temperlenmesinde, kalıntı veya yeniden oluşmuş ostenitte, ferritte ve çökelti topluluklarında yerel farklılıklar yaratabilir. Bu farklılıklar hem pasif korozyon davranışını hem de hidrojen destekli çatlamaya verilen tepkiyi değiştirir.
Bu nedenle, bir kaynak prosedürü kabul edilmeden önce hizmetteki çevresel mekanizma belirlenmelidir. H₂S içeren ortamlarda petrol ve gaz üretimine uygulanabildiği durumlarda ISO 15156, malzeme seçimini ve çatlama direncini ele alır; üretim kaynağının değerlendirilmesi, gerçek hizmet ortamında test yapılmasını da gerektirebilir. Tek başına bir sertlik haritası SSC direncini ortaya koyamaz ve etkilenmemiş ana metal üzerinde gerçekleştirilen bir korozyon testi HAZ’ı temsil edemez.
Grade 91, başlıca endişe sulu SSC’den ziyade sürünme hasarı olsa da aynı ilkeyi yüksek sıcaklıkta gösterir. ASM International ve EPRI, 2016 yılında Grade 91’in özellikle ince taneli ve interkritik bölgelerdeki ana metal HAZ’ında Tip IV çatlamasına hassas olduğunu bildirmiştir. Simüle edilmiş termal çevrimler, interkritik HAZ’da ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini göstermiştir. Bu örnek daha genel bir kuralı pekiştirir: dar ve mekanik açıdan daha zayıf bir alt bölge, kaynak metali ile etkilenmemiş ana metal kendi gerekliliklerini karşılıyor olsa bile hasarı belirleyebilir.
Paslanmaz çeliklerde yeniden ısıtmanın ve PWHT’nin etkisi
Sonraki bir kaynak pasosu yalnızca metal ilave etmez; termal çevrimiyle daha önce oluşmuş bir HAZ’ı yeniden ısıtır. Yeniden ısıtılan bölge temperlenebilir, kısmen yeniden ostenitleşebilir, çözeltiye alınabilir veya karbür, nitrür ya da intermetalik çökelmesini teşvik eden bir sıcaklık aralığına maruz kalabilir. Nihai durumu; en yüksek sıcaklığa, bekletme süresine, soğuma hızına ve sonraki pasoların sayısı ile aralarındaki mesafeye bağlıdır.
| Examination method | What it can establish | Important limitation |
|---|---|---|
| Macroetching | Weld geometry, fusion boundary and approximate thermal regions | Not a phase-identification method |
| Optical microscopy | Ferrite, pearlite, bainite, martensite and grain-size changes | May not resolve fine precipitates |
| Hardness mapping | Local hardening, softening and property gradients | Does not establish toughness or service life |
| SEM or EBSD | Fine morphology, fracture features and crystallographic information | Requires targeted sampling and interpretation |
| Creep or environmental testing | Service-relevant damage response | Must match the actual mechanism and environment |
Süpermartensitik paslanmaz çeliklerde yeniden ısıtma, sert martensiti temperleyebilir ve yerel olarak daha yumuşak bir bölge oluşturabilir; daha yüksek bir yeniden ısıtma tepe sıcaklığı ise soğuma sırasında yeni ve temperlenmemiş martensit oluşturabilir. Bunun sonucunda ortaya çıkan bant, korozyon potansiyeli, sertlik ve hidrojen hassasiyeti bakımından hem ilk paso HAZ’ından hem de ana malzemeden farklı olabilir. Tekrarlanan pasolar, ostenit kararlılığını ve faz dengesini de değiştirebilir; bu nedenle nihai mikroyapı yalnızca ilk termal çevrimden hareketle öngörülemez.
HAZ diagnosis sequence
- Document Record grade, thickness, weld geometry, pass sequence, preheat, interpass temperature, heat input and PWHT.
- Reveal Use a representative transverse section and macroetching to locate the fusion boundary and altered regions.
- Identify Determine phases, grain size, precipitates and crack morphology with suitable microscopy.
- Map Traverse hardness across unaffected base metal, HAZ, fusion boundary and weld metal.
- Test Select toughness, tensile, creep, fatigue, corrosion or cracking tests based on the suspected failure mechanism.
PWHT, buna ek olarak kasıtlı bir termal geçmiş oluşturur. Temperleme, artık gerilmeyi azaltabilir ve temperlenmemiş martensiti yumuşatarak çatlama hassasiyetinin bir kaynağını düşürebilir. Bununla birlikte, pasifliği ve yerel korozyon davranışını değiştiren çökelmeyi veya kromun yeniden dağılımını da teşvik edebilir. Bu nedenle aşırı veya uygun şekilde kontrol edilmeyen bir işlem, bir riski başka bir riskle değiştirebilir. Doğru çevrim kaliteye özgüdür ve prosedür yeterlilik değerlendirmesi, metalografik inceleme ve hizmet koşulları gerektiriyorsa çevresel testlerle doğrulanmalıdır.

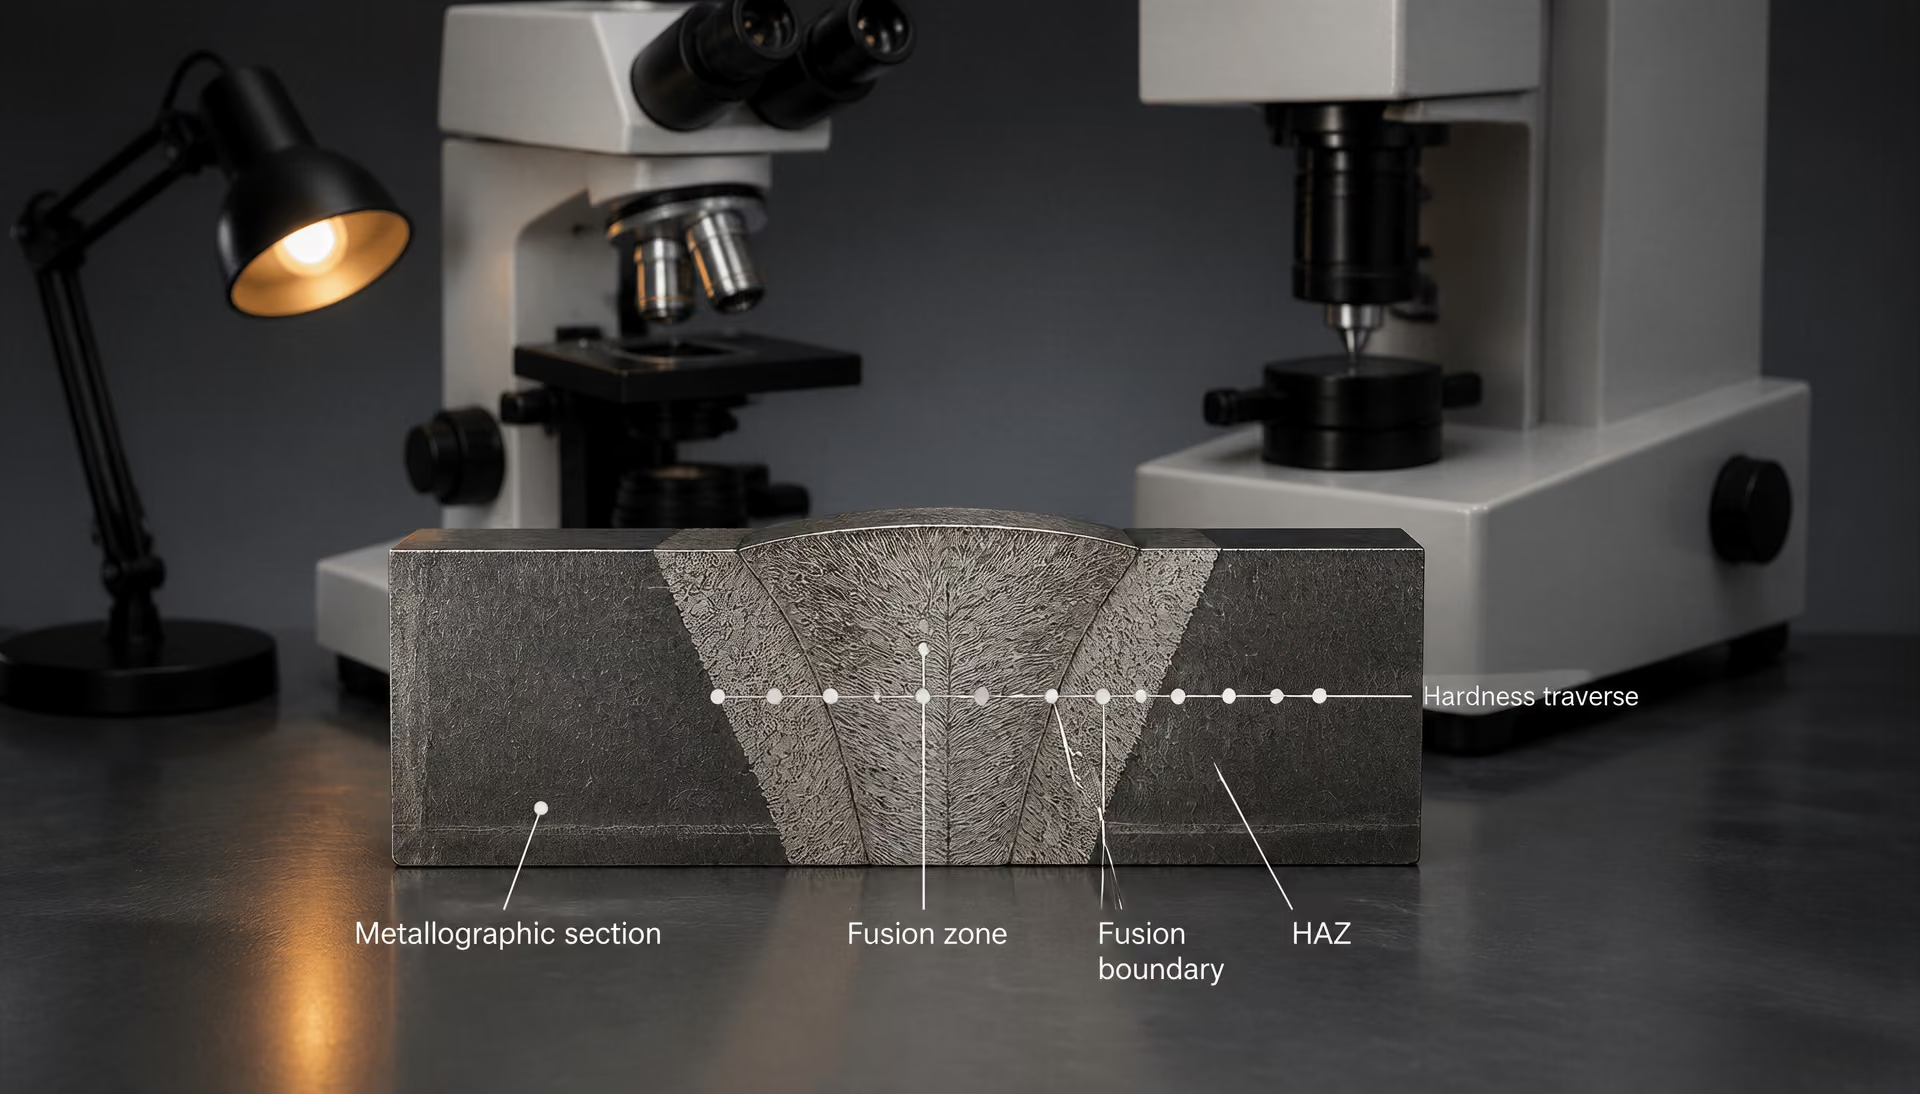
Sıcaklık ölçüm gereklilikleri PWHT kontrolüyle karıştırılmamalıdır. ISO 13916:2025, ergitme kaynağı sırasında ön tav, paso arası ve ön tavın sürdürülmesi sıcaklıklarının ölçümünü belirtir; ancak kaynak sonrası ısıl işlem sıcaklığının ölçümünü kapsam dışı bırakır. PWHT için kendi cihazları, sıcaklık kayıtları ve kabul kriterleri gereklidir. Paslanmaz çelik HAZ değerlendirmesinde kanıtlar, bu kayıtları faz dengesi, çökeltiler, artık gerilme ve ilgili korozyon veya çatlama testiyle ilişkilendirmeli; yalnızca bir sertlik taramasıyla sınırlı kalmamalıdır.
11. HAZ İncelemesi ve Özelliklerin Karakterizasyonu
Savunulabilir bir HAZ incelemesi, bir sertlik değeriyle değil, kaynak kesitiyle başlar. HAZ, ergimeden kaynak ısısıyla değişime uğramış ana metaldir; bu nedenle sınırları nadiren tek ve keskin bir çizgi oluşturur. Tepe sıcaklığı füzyon sınırından uzaklaştıkça azalırken soğuma hızı da konuma, levha kalınlığına, bağlantı kısıtlamasına, ısı girdisine ve paso arası sıcaklığa bağlı olarak değişir. Bunun sonucunda mekânsal olarak derecelenmiş bir yapı oluşur.
Bu nedenle inceleme şu sırayla yürütülmelidir: kaynak geometrisini ve kaynak koşullarını belgelemek; füzyon sınırını ve termal bölgeleri ortaya çıkarmak; fazları, tane boyutunu ve dönüşüm ürünlerini belirlemek; kaynak boyunca sertlik haritası oluşturmak; ardından şüphelenilen servis arızasını ele alan mekanik veya çatlama testlerini seçmek. Bir kırılma, sızıntı ya da erken duruş HAZ’ı içerebilir; ancak çatlak yolu ve mekanizma ortaya konmadan “HAZ çatlaması” olarak adlandırılmamalıdır.
Makrodağlama, metalografi ve bölgelerin tanımlanması
Kaynak boyunca, her iki tarafta da etkilenmemiş ana metali içeren, temsili bir enine kesitle başlayın. Levha veya bileşen kalınlığını, ağız geometrisini, paso sayısını ve sırasını, kaynak boyutunu, ilerleme yönünü, ön tavı, paso arası sıcaklığı, ısı girdisini ve varsa kaynak sonrası ısıl işlemi (PWHT) kaydedin. Bu ayrıntılar, kesitin yorumlanması için gereken termal bağlamı sağlar. ISO 13916:2025, ergitme kaynağı sırasında ön tav, paso arası ve ön tavın sürdürülmesi sıcaklıklarının ölçülmesini belirler; PWHT sıcaklığının ölçülmesini kapsamaz.
Kesme, kalıplama ve taşlama işlemlerinden sonra makrodağlama; kaynak metalini, füzyon sınırını, nüfuziyet profilini, füzyon eksikliğini, ark izlerini ve termal olarak değişime uğramış malzemenin yaklaşık genişliğini ortaya çıkarabilir. Kullanılan dağlayıcı, alaşıma ve incelemenin amacına uygun olmalıdır. Makrograf bir haritadır; faz tanımlama yöntemi değildir. Dağlama kontrastı dar bölgeleri olduğundan geniş gösterebilir veya gizleyebilir; ayrıca tek bir kesit, torç açısının, çok pasolu yeniden ısınmanın ya da yakındaki geometrik bir kısıtlamanın neden olduğu asimetriyi gözden kaçırabilir.
TWI’nin tanımladığı üzere, konvansiyonel çelikler genellikle tepe sıcaklığına ve kaynaktan uzaklığa göre iri taneli, tane incelmiş, kısmen dönüşmüş veya interkritik ve temperlenmiş ya da aşırı temperlenmiş bölgelere ayrılır. NIST’in boru hattı çeliklerine ilişkin tanımlamalarında iri taneli, ince taneli, interkritik ve aşırı temperlenmiş bölgeler kullanılır. Bu adlandırmalar yararlıdır; ancak evrensel fiziksel sınırlar değildir. İri taneli bölge, östenit tane büyümesine izin verecek ölçüde üst dönüşüm aralığını aşmıştır; ince taneli bölge daha düşük bir sıcaklıkta östenitleşmiştir; interkritik bölge kısmi dönüşüm geçirmiştir; aşırı temperlenmiş bölge ise dönüşüm aralığının altında kalmış ve mevcut martenzit veya bainit yumuşamıştır.
Metalografik inceleme daha sonra füzyon sınırından dışarıya doğru, bilinen mesafelerde sürdürülmelidir. Optik mikroskopi; ferrit, perlit, bainit, martenzit, temperlenmiş martenzit, inklüzyonlar ve görünür tane boyutu değişikliklerini ortaya koyabilir. Kırılma yüzeyi özellikleri, karbür dağılımları ve ince çökeltiler için çoğu zaman taramalı elektron mikroskopisi gerekir. Elektron geri saçılım kırınımı, kristalografik dokuyu, uygun alaşımlarda önceki östenit yapısının yeniden oluşturulmasını ve deformasyon veya dönüşümle ilişkili yerel yönlenme farkını ölçebilir. Çökelti kabalaşmasının dayanımı belirlediği durumlarda, örneğin Grade 91’de, geçirimli elektron mikroskopisi gerekebilir.
Termal geçmiş, tek başına bölge adından daha önemlidir. TWI’nin belirttiği üzere ferritik çelik HAZ’ının mikroyapısı ve sertliği esas olarak dönüşüm aralığındaki soğuma hızına, bileşime ve sertleşebilirliğe ve önceki östenit tane boyutuna bağlıdır. Δt8/5, sıcaklığın 800 °C’den 500 °C’ye düşmesi için geçen süreyi ifade eder ve bu sıcaklıkların uygun olduğu durumlarda pratik bir tanımlayıcıdır. Bir NIST boru hattı raporu, Δt8/5 değerini ısı girdisi, kimyasal bileşim, kaynaktan uzaklık ve cidar kalınlığıyla ilişkilendirir. Bu değer, farklı malzemelere aktarılabilir bir malzeme sabiti değildir. Aynı adlandırılmış bölgeye atanan iki noktanın soğuma yolları farklıysa dönüşüm ürünleri de farklı olabilir.
İncelemede mekanizmalar da birbirinden ayrılmalıdır. Hidrojen kaynaklı çatlama, çoğunlukla gerilme kısıtlaması ve difüze olabilir hidrojen altında, çatlamaya duyarlı sert HAZ mikroyapılarında gelişir. Katılaşma çatlaması, kaynak metali katılaşırken meydana gelir. Lamelli yırtılma, hassas levhaların kalınlık doğrultusundaki yapıları ve inklüzyonları boyunca ilerlerken, liküasyon çatlaması tane sınırları veya inklüzyonların yakınında yerel ergimeyi içerir. Yeniden ısınma çatlaması, hassas alaşımlarda gerilim giderme veya servis maruziyeti sırasında gelişir. ESDEP; yapısal çeliklerde başlıca kaynaklanabilirlik sorunları arasında HAZ liküasyon çatlaması, hidrojen kaynaklı çatlama ve yeniden ısınma çatlamasını tanımlar; ancak bu liste, her kaynak süreksizliğini HAZ çatlağı hâline getirmez.
Sertlik haritalaması ve mekanik testler
Sertlik haritalaması, yöntem ve aralıklar raporlandığı sürece görünür yapıyı yerel bir tepkiyle ilişkilendirir. Etkilenmemiş ana metalden başlayarak HAZ, füzyon sınırı ve kaynak metali boyunca sertlik ölçümleri yapın; kaynağın asimetrik veya çok pasolu olduğu durumlarda ek taramalar gerçekleştirin. Dar ince taneli veya interkritik bölgeleri çözümleyebilecek kadar küçük bir yük ve aralık kullanın; aynı zamanda komşu izlerin birbirini etkilemesinden ve kenar etkilerinden kaçının. Vickers HV0.5 veya HV1 ölçümleri laboratuvar haritaları için çoğu zaman uygundur; farklı yüklerle elde edilen değerler otomatik olarak birbirinin yerine kullanılamayacağından seçilen ölçek belirtilmelidir.
Bir sertlik taraması, aşırı temperlenmiş yumuşak bir bandı, sert bir martenzitik bölgeyi, yumuşamış bir interkritik bölgeyi veya alışılmadık yerel bir tepeyi belirleyebilir. Ayrıca ilk paso HAZ’ı ile sonraki pasoların yeniden ısıttığı bölgeler arasındaki farklılıkları da ortaya çıkarabilir. Ancak sertlik bir göstergedir; tam bir özellik değerlendirmesi değildir. Sert bir HAZ, hidrojen çatlamasına karşı düşük dirence sahip olabilir; fakat yalnızca sertlik, kırılma tokluğunu, Charpy darbe tokluğunu, yorulma çatlağı büyümesini, gerilmeli korozyon çatlamasına direnci veya servis ömrünü ortaya koyamaz. Buna karşılık yumuşamış bir bölge, hidrojen çatlaması için olası bir kaynak hâline gelmeden sünme dayanımını kaybedebilir.
Mekanik testler, arızaya ilişkin kaygıyı izlemelidir. Charpy V çentik testleri, belirli sıcaklıklardaki çentik tokluğunu değerlendirir; ancak absorbe edilen enerji, düzlem şekil değiştirme koşullarındaki kırılma tokluğuna eşit değildir. CT veya SEN(B) kırılma tokluğu numuneleri, tanımlanmış kısıtlama koşulları altında çatlak başlatma ve büyümesini ele alabilir. Çekme numuneleri akma dayanımını, sünekliği ve dayanım uyumsuzluklarını ortaya koyar; ancak konvansiyonel bir numune birkaç HAZ bölgesinin ortalamasını yansıtabilir. Eğme testleri, belirgin füzyon eksikliğini, çatlamayı ve süneklik sorunlarını ortaya çıkarır. Çevrimsel yükleme, uzun süreli yüksek sıcaklık veya çevresel çatlamanın performansı belirlediği durumlarda yorulma, sünme ve sürekli yük altında çatlama testleri gereklidir.
Temperlenmiş martenzitik, sünmeye dayanıklı bir çelik olan Grade 91’de Tip IV çatlaması ana metal HAZ’ı ile, özellikle ince taneli ve interkritik bölgelerle ilişkilidir. ASM International ve EPRI tarafından 2016’da yayımlanan bir çalışma bu duyarlılığı tanımlar. Yerel zayıflık, hacimsel bir çekme testiyle veya dar yumuşamış bölgeyi çözümlemeyen sertlik ölçümleriyle gözden kaçabilir. İnceleme; önceki östenit tane yapısını, martenzit çıtalarının durumunu, karbür ve MX çökelti popülasyonlarını, PWHT koşulunu ve sünme boşluklarının ya da çatlaklarının konumunu içermelidir.
Korozyon değerlendirmesi de sertlikten fazlasını gerektirir. TWI’nin 2002 tarihli süpermartenzitik paslanmaz çelik kaynaklarına ilişkin incelemesi, sonraki pasoların yeniden ısıtması ve PWHT dâhil olmak üzere HAZ mikroyapılarını korozyon, gerilmeli korozyon çatlaması ve sülfür gerilmesiyle çatlama ile ilişkili olarak ele alır. Bu tür alaşımlarda yerel faz dengesi, krom bakımından zengin pasif filmin kararlılığı, artık gerilme, hidrojen maruziyeti ve temperleme geçmişi performansı belirleyebilir.
Simüle edilmiş HAZ termal çevrimi deneylerinin yorumlanması
Simüle edilmiş HAZ numuneleri, çoğu zaman Gleeble tipi bir termomekanik simülatör kullanılarak ayrı çelik parçalarına kontrollü bir termal çevrim uygulanmasıyla üretilir. Bu yöntem, gerçek bir kaynakta bulunan mekânsal örtüşme olmadan tek bir değişkenin—tepe sıcaklığı, ısıtma hızı, Δt8/5, tekrarlanan paso yeniden ısıtması veya uygulanan şekil değiştirme—bir seferde incelenmesine olanak tanır. Elde edilen mikroyapılar; mikroskopi, sertlik, çekme, darbe, sünme veya çatlama testleriyle incelenebilir.
Bu deneylerin değeri, gerçek kaynakla ne ölçüde eşleştirildiğine bağlıdır. Tek bir tepe sıcaklığı ve Δt8/5, tam termal gradyanı, çok eksenli kısıtlamayı, hidrojen dağılımını, kaynak metali seyreltmesini veya yeniden ısıtma çevrimlerinin sırasını yeniden oluşturmaz. Numune boyutları da ısı akışını değiştirir. Bu nedenle simüle edilmiş malzeme, HAZ’ın tamamını değil, HAZ içindeki tek bir noktayı temsil edebilir.
Grade 91 bu sınırlamayı açıkça ortaya koyar. Simüle edilmiş çevrimler, interkritik HAZ’da ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini göstermiştir; bu da Tip IV hasarının neden bu bölgede yoğunlaştığını açıklamaya yardımcı olur. Sonuç bir mekanizmayı destekler; ancak tek başına kaynaklı bir basınç bileşeninin servis ömrünü öngörmez. Gerçek kaynaklar artık gerilme, yerel geometri, kimyasal segregasyon, önceki termal maruziyet ve PWHT değişkenliği ekler.
En güçlü yorum, simüle edilmiş ve gerçek kaynak kanıtlarını karşılaştırır: ölçülen veya hesaplanan termal çevrimi yeniden oluşturur, mikroyapı ile sertliği doğrular ve ardından şüphelenilen arızayla ilgili özelliği test eder. Sertlik eşleşmesi yararlı bir doğrulamadır. Bunun tokluk, çatlama direnci, korozyon davranışı veya uzun süreli servis performansının da eşleştiğinin kanıtı olduğu söylenemez.
12. Kaynak Standartlarının ve Prosedür Yeterliliklerinin Okunması
Kaynak standartlarının tümü aynı soruyu yanıtlamaz. Teknik bir kılavuz dokümanı ön tavı, paso arası sıcaklığını, ısı girdisini veya hidrojen kontrol önlemlerini tavsiye edebilir. Bir sıcaklık ölçüm standardı, bu sıcaklıkların nasıl elde edileceğini ve kaydedileceğini tanımlayabilir. Bir prosedür yeterlilik standardı ise önerilen bir kaynak prosedürünün, belirtilen sınırlar içinde kabul edilebilir özellikler gösterdiğini kanıtlayıp kanıtlamadığını belirler. Bu işlevlerin birbirine karıştırılması yaygın bir hataya yol açar: tavsiye edilen bir termal kontrolü veya ölçülen bir sıcaklığı, belirli bir HAZ mikroyapısının kanıtı olarak değerlendirmek.
HAZ, homojen bir şerit değil, mekâna bağlı olarak kademeli özellik gösteren bir bölgedir. TWI, geleneksel çeliklerdeki HAZ alt bölgelerini; ergime sınırına olan uzaklık ve tepe sıcaklığına göre sınıflandırılan tane irileşmiş, tane incelmiş, kısmen dönüşmüş ve temperlenmiş bölgeler olarak tanımlar. NIST’in boru hattı çeliklerine ilişkin çalışmasında ise bunlarla ilişkili olarak iri taneli, ince taneli, interkritik ve aşırı temperlenmiş bölgeleri terimleri kullanılır. Her konum farklı bir tepe sıcaklığına, maksimum östenit tane boyutuna, dönüşüm yoluna ve soğuma hızına maruz kalabilir.
EN 1011-2 ne sağlar?
EN 1011-2, Kaynak — Metalik malzemelerin kaynağı için tavsiyeler — Bölüm 2: Ferritik çeliklerin ark kaynağı, ferritik çeliklerde kaynaklanabilirlik risklerinin kontrolüne yönelik bir kılavuzdur. Kapsamı kelimesi kelimesine okunmalıdır: ferritik çeliklerin ark kaynağını kapsar ve ferritik paslanmaz çelikleri hariç tutar. Her çelik, kaynak prosesi veya paslanmaz çelik HAZ’ı için evrensel bir kural kitabı değildir.
Doküman; çelik bileşimini, kalınlığı, rijitliği, hidrojen durumunu, ısı girdisini ve ön tavı, istenmeyen kaynak ve HAZ koşullarının oluşma riskiyle ilişkilendirir. Yöntemleri, ön tav ve paso arası sıcaklığına ilişkin kararları ve hidrojen kaynaklı çatlamayla ilgili soğuma davranışının kontrolünü destekler. Karbon eşdeğeri yaklaşımları sertleşebilirlik ve duyarlılık hakkında göstergeler sağlayabilir; ancak yeterlilik verilmiş bir prosedürün veya kaynaklı birleşimin doğrudan incelenmesinin yerini tutmaz. Karbon eşdeğeri değerleri benzer olan iki çelik yine de farklı HAZ yapıları oluşturabilir; çünkü alaşım dengeleri, önceki işlemleri, tane boyutları ve dönüşüm kinetikleri farklıdır.
EN 1011-2’nin pratik değeri, metalurjiyi kaynak kontrollerine dönüştürmesinde yatar. Daha yüksek bir ön tav sıcaklığı genellikle soğumayı yavaşlatır; değişen ısı girdisi termal çevrimi değiştirir; hidrojen kontrolü ise çatlamaya katılabilecek yayılabilir hidrojen miktarını azaltır. Bu ifadelerin hiçbiri her yerel bileşeni öngörmez. Levha kalınlığı, birleşim geometrisi, ark verimi, kaynak pozisyonu veya kaynaktan uzaklık değiştiğinde, aynı nominal ısı girdisi farklı Δt8/5 değerleri oluşturabilir.
Δt8/5, dikkate alınan çelik ve dönüşüm için bu aralığın geçerli olduğu durumlarda, 800 °C ile 500 °C arasındaki soğuma süresidir. NIST’in boru hattı raporu bunu ısı girdisi, kimyasal bileşim, kaynaktan uzaklık ve et kalınlığı ile ilişkilendirir. Bu ilişki, bir WPS değişkeni ile HAZ metalurjisi arasında yararlı bir bağlantı kurar; ancak evrensel bir dönüşüm değildir. Ölçülen veya hesaplanan soğuma süresi, çelik kalitesi ve termal çevrim dikkate alınarak yorumlanmalıdır.
Kılavuz, tokluğa, sertliğe veya hizmet ömrüne yönelik doğrudan bir kabul testi olarak da okunamaz. TWI’nin açıkladığı üzere, ferritik çelik HAZ mikroyapısı ve sertliği esas olarak dönüşüm aralığındaki soğuma hızına, çeliğin bileşimine ve sertleşebilirliğine ve önceki östenit tane boyutuna bağlıdır. Daha hızlı soğuma, sertleşebilir bir çelikte sert martenzitik veya beynitik ürünlerin miktarını artırabilir; daha yavaş soğuma ise daha yumuşak dönüşüm ürünlerini destekleyebilir, ancak aynı zamanda taneleri büyütebilir veya dayanımı değiştirebilir. Kabul edilebilir denge, tasarım şartnamesine ve hizmet koşullarına bağlıdır.
ISO 13916:2025 neyi ölçer?
| Evidence type | Question answered | What it does not prove alone |
|---|---|---|
| Welding procedure record | What thermal controls and essential variables were used? | The exact phase mixture at every HAZ location |
| Temperature record | Were preheat and interpass limits followed? | That PWHT requirements were met |
| Hardness traverse | Where are hard and soft bands? | Toughness, creep life or corrosion resistance |
| Macro- and microexamination | What zones, phases and defects are present? | Long-term service performance |
| Mechanical or environmental test | Does the joint meet a relevant property requirement? | That all other service mechanisms are controlled |
ISO 13916:2025’in işlevi daha dar ve daha kesindir. Bu standart, ergitmeli kaynak sırasında ön tav, paso arası ve ön tavın sürdürülmesi sıcaklıklarının ölçülmesine ilişkin şartları belirler. Kaynak sonrası ısıl işlem sıcaklığının ölçülmesini kapsamaz. Bu hariç tutma önemlidir: ön tav kontrolü için kabul edilen bir termokupl yerleşimi veya kızılötesi ölçüm, bir PWHT çevriminin gerekli sıcaklığı, bekletme süresini veya et kalınlığı boyunca homojenliği sağladığını otomatik olarak kanıtlayamaz.
Standart, hangi sıcaklığın ölçüldüğünü ve kaynak sırasında ölçümün nasıl uygulandığını ele alarak sıcaklık kayıtlarının karşılaştırılabilir olmasına yardımcı olur. Bir prosedür yeterliliği kapsamında bu, kaynakçının veya kaynak operatörünün belirtilen termal kontrollere uyduğuna ilişkin kanıtı destekler. Ancak HAZ sertliğini ölçmez, iri taneli bölgeyi tanımlamaz, her birleşimde Δt8/5’i doğrudan belirlemez veya hizmet sırasında Tip IV çatlamasının gelişip gelişmeyeceğini ortaya koymaz.
Bu nedenle ölçüm konumu, mühendislik değerlendirmesinin bir parçasıdır. Ergitme sınırından uzakta ölçülen bir yüzey sıcaklığı, dar bir HAZ bölgesinin termal geçmişini temsil etmeyebilir. Benzer şekilde, paso arası ölçüm bir sonraki pasodan önceki koşulu kaydeder; o pasonun oluşturduğu tam tepe sıcaklığı geçmişini kaydetmez. Sonraki pasoların yeniden ısıtması, önceki HAZ malzemesini temperleyebilir, inceltebilir veya kısmen dönüştürebilir. Süpermartenzitik paslanmaz çelik kaynaklarında TWI’nin 2002 tarihli çalışması, HAZ mikroyapılarını korozyon, gerilmeli korozyon çatlaması, sülfür gerilmeli çatlaması, sonraki pasoların yeniden ısıtması ve PWHT ile ilişkili olarak incelemiştir. Termal kayıt ile metalografik sonuç birbiriyle ilişkilidir; ancak birbirlerinin yerine kullanılamaz.
Prosedür değişkenlerinin HAZ kabulüyle ilişkilendirilmesi
Bir prosedür yeterliliği, kontrol edilebilir değişkenleri kanıtlanmış birleşim özellikleriyle ilişkilendirir. WPS; kaliteyi, kalınlık aralığını, birleşim konfigürasyonunu, prosesi, sarf malzemelerini, ön tavı, paso arası sıcaklığını, ısı girdisi veya ilerleme hızı sınırlarını, koruyucu gaz koşullarını ve varsa PWHT’yi tanımlar. Yeterlilik kaydı daha sonra kullanılan gerçek değerleri ve gerçekleştirilen deneyleri belgeler. ISO 15614-1 gibi kaynak prosedürü deneyleri için geçerli yeterlilik sistemlerinde, izin verilen aralıkların dışındaki değişiklikler, HAZ’ın eşdeğer kalacağı yönünde gayriresmî bir varsayım yerine yeniden yeterlilik gerektirebilir.
Kabul, kontrol edilen hasar mekanizmasına bağlanmalıdır. Sertlik deneyi aşırı sert bir HAZ’ı belirleyebilir ve hidrojen çatlamasının kontrolünü destekleyebilir; ancak tek başına sertlik, yeterli kırılma tokluğunu kanıtlamaz. Çekme ve eğme deneyleri, birleşim performansının farklı yönlerini değerlendirir. Charpy darbe deneyi, tanımlanmış bir konum ve sıcaklıktan numune alır; her HAZ alt bölgesini temsil etmez. Makroinceleme ergimeyi, geometrik özellikleri ve görünür kusurları ortaya çıkarabilirken, tahribatsız muayene metalografik olarak görünmeyebilecek süreksizlikleri ele alır.
Çatlama mekanizmaları arasındaki ayrım temel önemdedir. ESDEP, yapısal çeliklerdeki başlıca kaynaklanabilirlik sorunları arasında HAZ sıvılaşma çatlamasını, hidrojen kaynaklı çatlamayı ve yeniden ısıtma çatlamasını tanımlarken, katılaşma çatlaması kaynak metalinde oluşur ve lamelli yırtılma, kalınlık doğrultusundaki deformasyonla ve inklüzyonlara duyarlı ana metalle ilişkilidir. Her belirtinin “HAZ çatlaması” olarak adlandırılması, ilgili kontrol yöntemini belirsizleştirir. Hidrojen kaynaklı çatlama; hidrojen, sertleşebilirlik, rijitlik ve soğumaya dikkat edilmesini gerektirir. Yeniden ısıtma çatlaması, gerilim giderme veya hizmete maruz kalma sırasında duyarlı mikroyapılarla ilgilidir. Sıvılaşma çatlaması ise HAZ içinde yerel ergimeyi kapsar.
Grade 91, yeterliliğin nominal bir ön tav değerinde sonlandırılamayacağını gösterir. ASM International ve EPRI, 2016 yılında Grade 91’in ana metal HAZ’ında, özellikle ince taneli ve interkritik bölgelerde Tip IV çatlamasına duyarlı olduğunu bildirmiştir. Benzetilmiş termal çevrimler, interkritik HAZ’da ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini de göstermiştir. Bir prosedür, sıcaklık ve görsel muayene şartlarını karşılayabilir; ancak geçerli şartname bu riski tanımlıyorsa hedeflenmiş sertlik, tokluk, metalografik veya sürünme hizmetine yönelik değerlendirme yine de gerekli olabilir.
Bu nedenle doğru okuma katmanlıdır: EN 1011-2 ferritik çelik kaynağı için tavsiyeler sağlar, ISO 13916:2025 ergitmeli kaynak sırasında belirtilen sıcaklık ölçümünü kontrol eder ve yeterlilik standardı, temel değişkenler aralığı içinde kanıtlanmış kabulü tanımlar. Bunların hiçbiri kapsamının ötesinde atıf almak üzere kullanılmamalıdır. Sağlam bir yeterlilik, ölçülen termal kontrolleri kanıt olarak kullanır ve ardından gerçek HAZ, imalat prosesi ve hizmet koşulu açısından önemli olan özellikleri deneylerle değerlendirir.
13. HAZ Teşhisi İçin Pratik Bir Metalurjik Çerçeve
Malzeme, kaynak yöntemi ve termal geçmişle başlayın
Sağlam bir HAZ teşhisi mikroskobik incelemeden önce başlar. Öncelikle ürün spesifikasyonunu, kaliteyi, döküm numarasını, kalınlığı, teslim durumunu ve daha önce uygulanmış kaynak veya ısıl işlemleri belirleyin. “Karbon çeliği” yeterli bilgi değildir: ASTM A516 Grade 70, API 5L X65, EN 10025-2 S355J2, ASTM A387 Grade 91 ve su verilmiş ve temperlenmiş bir alaşımlı çelik, aynı ark koşulları altında çok farklı HAZ yapıları geliştirebilir. Plaka veya borunun yönlenmesini, segregasyona duyarlı bölgeleri, şekillendirme geçmişini ve başlangıç malzemesinin normalize edilmiş, su verilmiş ve temperlenmiş, termomekanik olarak işlenmiş veya imalat sonrasında temperlenmiş olup olmadığını kaydedin.
Daha sonra kaynak kaydı yeniden oluşturulmalıdır. Sarf malzemesi sınıflandırması, polarite, akım, gerilim, ilerleme hızı, paso boyutu, ark verimi, birleştirme geometrisi, paso sırası ve pasolar arası sıcaklıkla birlikte SMAW, GMAW, FCAW, GTAW, SAW veya başka bir yöntemin kullanıldığını belirleyin. Ön tav, pasolar arasındaki ısıl işlemler, kısıtlama ve çevresel maruziyet de aynı kayda dahil edilmelidir. EN 1011-2, ferritik çeliklerin ark kaynağına ilişkin kılavuzluk sağlar; kapsamı ferritik paslanmaz çelikleri dışladığından, uygulanabilirliği kontrol edilmeden bu öneriler söz konusu malzemelere aktarılmamalıdır. ISO 13916:2025, ergitmeli kaynak sırasında ön tav, pasolar arası ve ön tavın sürdürülmesi sıcaklıklarının ölçülmesini belirtir; ancak kaynak sonrası ısıl işlem sıcaklığının ölçülmesini belirtmez.
Temel soru, kaynağın yalnızca ne kadar ısındığı değil, her konumun hangi termal çevrime maruz kaldığıdır. HAZ, erimeden kaynak ısısıyla değişime uğramış katı metaldir. Ergime sınırının yakınında tepe sıcaklık, iri bir önceki östenit tane yapısı oluşturabilir; daha uzakta ise daha düşük tepe sıcaklıkları taneleri inceltebilir, başlangıçtaki yapıyı kısmen dönüştürebilir veya önceden sertleştirilmiş ya da su verilmiş ve temperlenmiş bir durumu temperleyebilir. TWI, geleneksel çeliklerde HAZ alt bölgelerini tepe sıcaklığına ve kaynaktan uzaklığa göre iri taneli, ince taneli, kısmen dönüşmüş veya interkritik ve temperlenmiş bölgeler olarak tanımlar. NIST, boru hattı çeliği HAZ bölgeleri için bununla yakından ilişkili olarak iri taneli, ince taneli, interkritik ve aşırı temperlenmiş terimlerini kullanır.
Soğuma geçmişini yalnızca uzaklıktan çıkarım yapmak yerine tahmin edin. Uygun olduğu durumlarda Δt8/5—800 °C’den 500 °C’ye soğuma için geçen süre—kaynaklar ve konumlar arasında pratik bir karşılaştırma sağlar. NIST’in boru hattı raporu, Δt8/5 değerini ısı girdisi, çelik kimyası, kaynaktan uzaklık ve et kalınlığıyla ilişkilendirir. Kısa bir soğuma aralığı, sertleşebilir bir çelikte martensit veya beynit oluşumunu teşvik edebilir; daha uzun bir aralık ise ferrit, perlit veya temperleme reaksiyonlarının gerçekleşmesine olanak sağlayabilir. Bu nedenle aynı nominal ısı girdisi; ince plakada, kalın cidarlı boruda ve kısıtlanmış birleştirmelerde farklı yapılar oluşturabilir.
Çatlama, yumuşama, sertleşme ve korozyon kanıtlarını birbirinden ayırın
Bir hasar mekanizması belirlemeden önce etkilenen bölgeyi haritalayın. Ergime sınırını ve yaklaşık HAZ genişliğini belirlemek için makro dağlama uygulanmış bir kesit kullanın; ardından çatlak boyunca, bitişik etkilenmemiş ana metalde, kaynak metalinde ve uygun olduğu durumlarda birden çok paso boyunca hazırlanmış ve dağlanmış kesitleri inceleyin. Sertlik taramaları, ergime sınırını birden çok mesafede ve yönde geçmelidir. Sertlikteki maksimum değer, martensitik veya beynitik bir bölgeye işaret edebilir; ancak hidrojen kaynaklı çatlamayı kanıtlamaz. Buna karşılık yumuşak bir bant, arızanın başlangıç noktası olmaksızın interkritik dönüşüme, temperlemeye veya aşırı temperlemeye işaret edebilir.
TWI, HAZ mikroyapısının ve sertliğinin temel olarak dönüşüm aralığındaki soğuma hızına, bileşime ve sertleşebilirliğe ve önceki östenit tane boyutuna bağlı olduğunu belirtir. Bu değişkenler birlikte değerlendirilmelidir. İri taneli bir bölge, sertliği orta düzeyde olsa bile düşük tokluğa sahip olabilir. İnce taneli veya interkritik bir bölge daha yumuşak olabilir; ancak sürünme yükü altında hasara açık hale gelebilir. Grade 91 için ASM International ve EPRI tarafından 2016’da yayımlanan çalışma, özellikle ince taneli ve interkritik bölgelerde, ana metal HAZ’ında Tip IV çatlamasını tanımlar. Simüle edilmiş termal çevrimler, interkritik HAZ’da ferrit oluşumunun yüksek sıcaklık çekme dayanımını azaltabileceğini göstermiştir. Yalnızca bir sertlik profili bu mekanizmayı ortaya çıkaramaz.
Çatlakları konum, morfoloji, oluşum zamanı ve yükleme koşullarına göre sınıflandırın. Katılaşma çatlaması, son sıvı faz katılaşırken kaynak metalinde meydana gelir; bu nedenle otomatik olarak bir HAZ çatlağı değildir. Sıvılaşma çatlaması, ergime sınırında veya yakınında bulunan yerel bileşenlerin kaynak ya da yeniden ısıtma sırasında kısmen sıvı hale gelmesiyle oluşur. Hidrojen kaynaklı çatlama genellikle difüze olabilir hidrojen, çatlamaya duyarlı sert bir mikroyapı, çekme gerilmesi veya kısıtlama ve çoğu zaman gecikmiş çatlak oluşumunu gerektirir. Lamelli yırtılma, genel anlamda “sert HAZ” ile değil, ana plakadaki uzamış kalıntı kapanımlarından kaynaklanan kalınlık yönündeki şekil değiştirme ve düşük süneklikle ilişkilidir. Yeniden ısıtma çatlaması, duyarlı alaşımlı çeliklerde kaynak sonrası ısıtma veya servis maruziyeti sırasında gelişir. ESDEP, yapısal çeliklerde başlıca kaynaklanabilirlik sorunları arasında HAZ sıvılaşma çatlamasını, hidrojen kaynaklı çatlamayı ve yeniden ısıtma çatlamasını sayar.
Korozyon kanıtları ayrı bir inceleme gerektirir. Elektroliti, sıcaklığı, potansiyeli, kirleticileri, katodik koruma durumunu ve artık ya da uygulanan gerilmeyi belirleyin. Dar bir HAZ bandı; hem kaynak metalinden hem de ana metalden farklı bir faz dengesi, karbür dağılımı, sertlik veya pasif film davranışına sahip olabilir. Süpermartensitik paslanmaz çelik kaynaklarında TWI’nin 2002 tarihli çalışması, HAZ mikroyapılarını korozyon, gerilmeli korozyon çatlaması, sülfürlü gerilme çatlaması, sonraki pasoların yeniden ısıtması ve PWHT ile ilişkili olarak incelemiştir. Sonraki pasoların termal çevrimleri önceki bir HAZ’ı temperleyebilir, yeniden östenitleştirebilir veya başka şekilde değiştirebilir; PWHT ise karbür çökelmesini ve yerel korozyon tepkisini değiştirirken sertliği azaltabilir.
Gözlemlenen bölgeden savunulabilir mekanizmaya
Gözlemden mekanizmaya açık ve belirli aşamalarla ilerleyin. İlk olarak çatlağı, çukuru, yumuşamış bandı veya kırılma başlangıç noktasını ölçülmüş bir kesit üzerinde işaretleyin. İkinci olarak bu konumu tepe sıcaklık alt bölgesi ve sertlikle ilişkilendirin. Üçüncü olarak fazları optik mikroskopi, SEM ve gerektiğinde EBSD, X-ışını kırınımı veya transmisyon elektron mikroskopisi kullanarak belirleyin. Grade 91 ve diğer sürünmeye dayanıklı çeliklerde karbürleri incelemek için karbon ekstraksiyon replikleri veya analitik yöntemler gerekebilir. Kırılma yüzeyi incelemesi, kırılmanın klivaj, kuazi-klivaj, sünek mikroboşluk birleşmesi, taneler arası veya çevresel etkilerle desteklenmiş olup olmadığını ortaya koymalıdır.
Ardından ilgili katkıda bulunan koşulları test edin. Hidrojen hipotezi için sarf malzemesinin kurutulmasını, difüze olabilir hidrojen miktarını, ön tavı, gecikmiş çatlama süresini, kısıtlamayı ve sertliği ölçün veya belgeleyin; hidrojenle yükleme ya da kontrollü gecikmiş çatlama testleri karşılaştırma sağlayabilir. Sıvılaşma veya katılaşma çatlaması için kısmen erimiş tane sınırlarını ve segregasyona uğramış bileşenleri inceleyin. Lamelli yırtılma için kapanım morfolojisini ve kalınlık yönündeki sünekliği değerlendirin. Yeniden ısıtma veya Tip IV çatlaması için termal maruziyeti ve servis gerilmesini yeniden oluşturun; ardından sürünme veya gerilme-kopma davranışını etkilenmemiş malzemeyle karşılaştırın.
Son olarak önerilen açıklamayı çürütebilecek bir test kullanın. Sertlik haritalamasını tekrarlayın, mikrokimyasal analiz gerçekleştirin, eşleştirilmiş numuneleri servis ortamına maruz bırakın veya kaynak termal çevrimini kontrollü Δt8/5 ve yeniden ısıtma koşullarıyla yeniden oluşturun. Görünür bir çatlak süreksizliği kanıtlar; nedeni değil. Sertlikteki bir tepe değeri yerel bir tepkiyi kanıtlar; hasar modunu değil. Savunulabilir teşhis; malzeme durumunu, termal geçmişi, mekânsal mikroyapıyı, yüklemeyi ve ortamı birbirine bağlayan ve ardından hedefli bir testten başarıyla geçen teşhistir.
14. Sentez: HAZ Metalurjisi Kaynaklı Çelik Performansını Neden Belirler?
HAZ, mekânsal olarak kademeli özellik gösteren bir malzeme
Isıdan etkilenen bölge (HAZ), tek bir öngörülebilir yapıya sahip, tek tip bir malzeme bandı değildir. Erime olmaksızın kaynak ısısı tarafından değişime uğrayan ana metal bölümüdür ve durumu, ergime sınırına olan uzaklıkla birlikte sürekli olarak değişir. En yüksek sıcaklık, bu sıcaklıkta kalma süresi, soğuma hızı, başlangıç mikroyapısı ve yeniden ısıtma, her küçük hacmin maruz kaldığı koşulları belirler. Bu nedenle, yalnızca birkaç milimetre aralıklı iki konum farklı fazlar, tane boyutları ve artık gerilmeler içerebilir.
Geleneksel çeliklerde TWI, HAZ’ı en yüksek sıcaklığa ve kaynaktan uzaklığa göre iri taneli, ince taneli, kısmen dönüşmüş ve temperlenmiş bölgelere ayırır. İri taneli bölge ergime sınırına en yakın konumdadır ve östenit tane büyümesine yol açacak kadar yüksek sıcaklıklara ulaşır. İri başlangıç östenit taneleri, özellikle soğuma hızı sert beynit veya martensit oluşturacak kadar yüksek olduğunda, elverişsiz dönüşüm ürünlerinin oluşumunu teşvik edebilir ve darbe tokluğunu azaltabilir. Daha uzakta bulunan ince taneli bölge daha düşük bir en yüksek sıcaklıkta östenitleşir ve genellikle daha küçük başlangıç östenit taneleri geliştirir. Bu incelme tokluğu iyileştirebilir; ancak kimyanın veya soğuma hızının etkilerini ortadan kaldırmaz.
İnterkritik veya kısmen dönüşmüş bölge, alt ve üst kritik sıcaklıklar arasında ısıtılır. Başlangıçtaki yapının yalnızca bir kısmı östenite dönüşür. Soğuma sırasında dönüşen kısım çevresindeki malzemeden daha sert hâle gelebilir; dönüşmeden kalan ferrit veya temperlenmiş bileşenler ise farklı bir dayanım ve sünekliği korur. Kaynaktan daha uzakta bulunan temperlenmiş veya aşırı temperlenmiş bir bölgede, tamamen östenitleşme gerçekleşmeden yumuşama, çökeltilerin kabalaşması veya çökelme sertleşmesinin kaybı meydana gelebilir.
National Institute of Standards and Technology tarafından boru hattı çelikleri için yapılan tanımlamalarda, bununla ilişkili olarak iri taneli, ince taneli, interkritik ve aşırı temperlenmiş bölge terimleri kullanılır. Bu adlandırmalar termal geçmişlerin konumlandırılmasına yardımcı olur; ancak performans sınıflandırması değildir. Belirleyici değişken, özellikle dönüşüm aralığından geçiş sırasındaki soğuma olmak üzere, termal çevrimin bütünüdür. TWI, HAZ mikroyapısının ve sertliğinin esas olarak bu aralıktaki soğuma hızına, çeliğin bileşimine ve sertleşebilirliğine ve başlangıç östenit tane boyutuna bağlı olduğunu belirtir. Pratik bir parametre olan Δt8/5—800 °C’den 500 °C’ye soğumak için gereken süre—ferritik çeliklerde çevrimin bu bölümünü çoğu zaman tanımlar. NIST, Δt8/5 değerinin ısı girdisine, kimyaya, kaynaktan uzaklığa ve et kalınlığına bağlı olduğu konusunda uyarır. Bu değer yararlı bir tanımlayıcıdır; ancak termal çevrim ölçümünün evrensel bir ikamesi değildir.
Dayanım, tokluk, süneklik ve korozyon direnci arasındaki ödünleşmeler
Kaynaklı bir bağlantı çekme dayanımı şartını karşılayabilir; ancak kopmayı belirleyen bir HAZ içerebilir. Hızlı soğuma, martensit veya sert beynitik yapıların oluşumu yoluyla yüksek sertlik meydana getirebilir. Bu durum yerel dayanımı artırırken, difüze olabilir hidrojen ve kısıtlama mevcut olduğunda hidrojen kaynaklı çatlamaya yatkınlığı da artırır. Daha yavaş soğuma sertliği ve hidrojen çatlaması riskini azaltabilir; ancak aşırı ısı girdisi veya yüksek sıcaklıkta uzun süre kalma taneleri büyütebilir, HAZ’ı yumuşatabilir ya da tokluğu azaltabilir. Ön tavlama soğuma çevrimini değiştirir; tek başına güvenli bir mikroyapıyı garanti etmez.
Dayanım ve tokluk, tane boyutu ve dönüşüm ürünleri üzerinden de birbiriyle rekabet eder. İnce taneler genellikle gevrek kırılmaya karşı daha iyi direnç sağlarken, iri taneler sünek-gevrek geçiş sıcaklığını yükseltebilir. Yumuşak bir interkritik veya aşırı temperlenmiş bölge, daha yüksek yerel süneklik sayesinde gerinimi karşılayabilir; ancak çekme yüklemesi veya çevrimsel deformasyon altında en zayıf kesit hâline gelebilir. Sünme dirençli çeliklerde sorun daha da ciddidir; çünkü çökelti dağılımındaki ve alt tane yapısındaki küçük değişiklikler uzun süreli dayanımı belirleyebilir.
Grade 91, “HAZ daha serttir” şeklindeki genel bir ifadenin neden yetersiz olduğunu gösterir. ASM International ve EPRI’nin 2016 tarihli bildirilerinde, ana metal HAZ’ında, özellikle ince taneli ve interkritik bölgelerde Type IV çatlaması tanımlanmıştır. Benzetilmiş termal çevrimler, interkritik HAZ’ta ferrit oluşumunun yüksek sıcaklıktaki çekme dayanımını azaltabileceğini göstermiştir. Bu nedenle kopma konumu yalnızca en sıcak bölgeyle değil; kısmi dönüşüm, zayıflamış sünme yapısı, gerilme ve servis sıcaklığının belirli bir bileşimiyle ilişkilidir.
Çatlama mekanizmaları da birbirinden ayrı tutulmalıdır. ESDEP, yapı çeliklerindeki başlıca kaynaklanabilirlik sorunları arasında HAZ sıvılaşma çatlamasını, hidrojen kaynaklı çatlamayı ve yeniden ısıtma çatlamasını sayar. Katılaşma çatlaması, kaynak metali katılaşırken meydana gelir; ancak bitişik HAZ sıvılaşması, düşük ergime sıcaklıklı bileşenleri veya çökelti bakımından zengin sınırları içerebilir. Lamelli yırtılma, esas olarak uzamış kalıntılar içeren ve duyarlı bir plakada kalınlık yönündeki gerinimden kaynaklanır; hidrojen çatlamasıyla eş anlamlı değildir. Yeniden ısıtma çatlaması, duyarlı mikroyapılar ile artık gerilmenin etkileşime girdiği gerilim giderme veya servis maruziyeti sırasında gelişir. Her kaynak süreksizliğini “HAZ çatlaması” olarak adlandırmak, gerekli önleme yöntemini belirsizleştirir.
Korozyon başka bir katman ekler. HAZ dönüşümleri yerel galvanik farklılıklar, kromca fakirleşmiş veya çökeltilerden etkilenmiş bölgeler, sertlik gradyanları ve artık çekme gerilmesi oluşturabilir. Süpermartensitik paslanmaz çelik kaynaklarında TWI’nin 2002 tarihli çalışması, HAZ mikroyapılarını korozyon, gerilmeli korozyon çatlaması, sülfür gerilmeli çatlaması, sonraki pasoによる yeniden ısıtma ve kaynak sonrası ısıl işlem (PWHT) ile ilişkili olarak incelemiştir. Sonraki bir kaynak pasosu bir bölgeyi temperlerken, başka bir bölgeyi interkritik koşullara kadar yeniden ısıtabilir. PWHT artık gerilmeyi azaltabilir ve sert bileşenleri temperleyebilir; ancak çökelme davranışını ve korozyon tepkisini de değiştirebilir. Klorür, sour üretim akışkanı, hidrojen, sıcaklık ve uygulanan gerilme gibi servis ortamı koşulları, hangi zayıflığın belirleyici hâle geleceğini saptar.
Sağlam bir HAZ değerlendirmesinin yanıtlaması gereken sorular
Güvenilir bir değerlendirme, genel bir HAZ genişliğinden ziyade gerçek kaynak prosedürüyle başlamalıdır. EN 1011-2, ferritik paslanmaz çelikler hariç olmak üzere ferritik çeliklerin ark kaynağını kapsar ve ısı girdisi, ön tavlama ve hidrojen kontrolüyle ilgili kılavuz sağlar. ISO 13916:2025, ergitmeli kaynak sırasında ön tavlama, paso arası ve ön tavlama sıcaklığının korunması sıcaklıklarının ölçülmesini belirtir; PWHT sıcaklığının ölçülmesini kapsamaz. Bu sınırlar önemlidir; çünkü kaydedilmiş sıcaklık kontrolü ile fiilî PWHT birbirinden ayrı kanıtlardır.
Metalografik inceleme, ergime sınırını konumlandırmalı ve her bir termal alt bölgeyi, tane boyutunu ve dönüşüm ürününü tanımlamalıdır. Sertlik taramaları tek bir HAZ değeri bildirmek yerine kaynak metali, iri taneli, ince taneli, interkritik ve aşırı temperlenmiş bölgeler boyunca gerçekleştirilmelidir. Tokluk deneyleri kritik konumu ve servis sıcaklığını temsil etmelidir; çekme, sünme veya bükme deneyleri ise yumuşamış bölgeleri ve plakanın anizotropik özelliklerini dikkate almalıdır. Termal çevrim tahminleri, ısı girdisi, kalınlık, kimya, kısıtlama ve Δt8/5 varsayımlarını belirtmelidir.
Nihai değerlendirme, yapıyı kopma mekanizması ve ortamla ilişkilendirmelidir. Şu sorular sorulmalıdır:
- Hangi HAZ bölgesi değerlendiriliyor ve ergime sınırına göre nerede bulunuyor?
- İlk termal çevrim sırasında ve yeniden ısıtma sırasında hangi dönüşüm gerçekleşti?
- Sertlik profili martensit, beynit, temperleme, yumuşama veya yerel bir uyumsuzluğa işaret ediyor mu?
- Belirtilen servis sıcaklığında ve yükleme hızında tokluk yeterli mi?
- Hangi çatlama mekanizması olasıdır: hidrojen kaynaklı çatlama, sıvılaşma çatlaması, katılaşma çatlaması, lamelli yırtılma, yeniden ısıtma çatlaması veya Type IV çatlaması?
- HAZ üzerinde hangi korozyon, hidrojen, klorür veya sülfür maruziyeti etkili olacaktır?
- Kabulü hangi uygulanabilir standart, prosedür yeterliliği ve ölçüm yöntemi belirler?
HAZ davranışı; bileşimin, başlangıç mikroyapısının, termal çevrimin, kısıtlamanın, yeniden ısıtmanın ve servis ortamının birleşik sonucudur. Tek bir HAZ adlandırması, kaynaklı çeliğin performansını öngöremez.
Kaynaklar
- [1] Grade 91 Type IV cracking and simulated HAZ thermal cycles. ASM International and EPRI proceedings, 2016. https://www.asminternational.org/
- [2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI study, 2002. https://www.twi-global.com/