




1. Что представляет собой зона термического влияния — и чем она не является
Определение относительно зоны сплавления и неизменённого основного металла
Зона термического влияния (ЗТВ) — это участок основного металла, микроструктура, свойства или и то и другое которого изменились под воздействием сварочного нагрева, но сам металл не расплавился. Она расположена между границей сплавления и неизменённым основным металлом. Зона сплавления отличается от неё: это металл шва, который перешёл в жидкое состояние, смешался с расплавившимся основным материалом, а затем затвердел. Его структура определяется главным образом условиями затвердевания, разбавлением, составом металла шва и последующим охлаждением.
Эта граница является металлургической, а не просто визуальной. Травление может выявить линию сплавления, однако ЗТВ простирается за её пределы, поскольку тепло распространяется в лист, трубу или фасонный элемент. Металл непосредственно за границей сплавления мог нагреться до температуры выше верхнего критического диапазона и полностью превратиться в аустенит перед охлаждением. На большем расстоянии максимальная температура могла быть достаточной лишь для измельчения существующих зёрен, частичного превращения структуры, отпуска мартенсита или укрупнения карбидов. Ещё дальше температура могла оказаться слишком низкой для возникновения измеримого изменения.

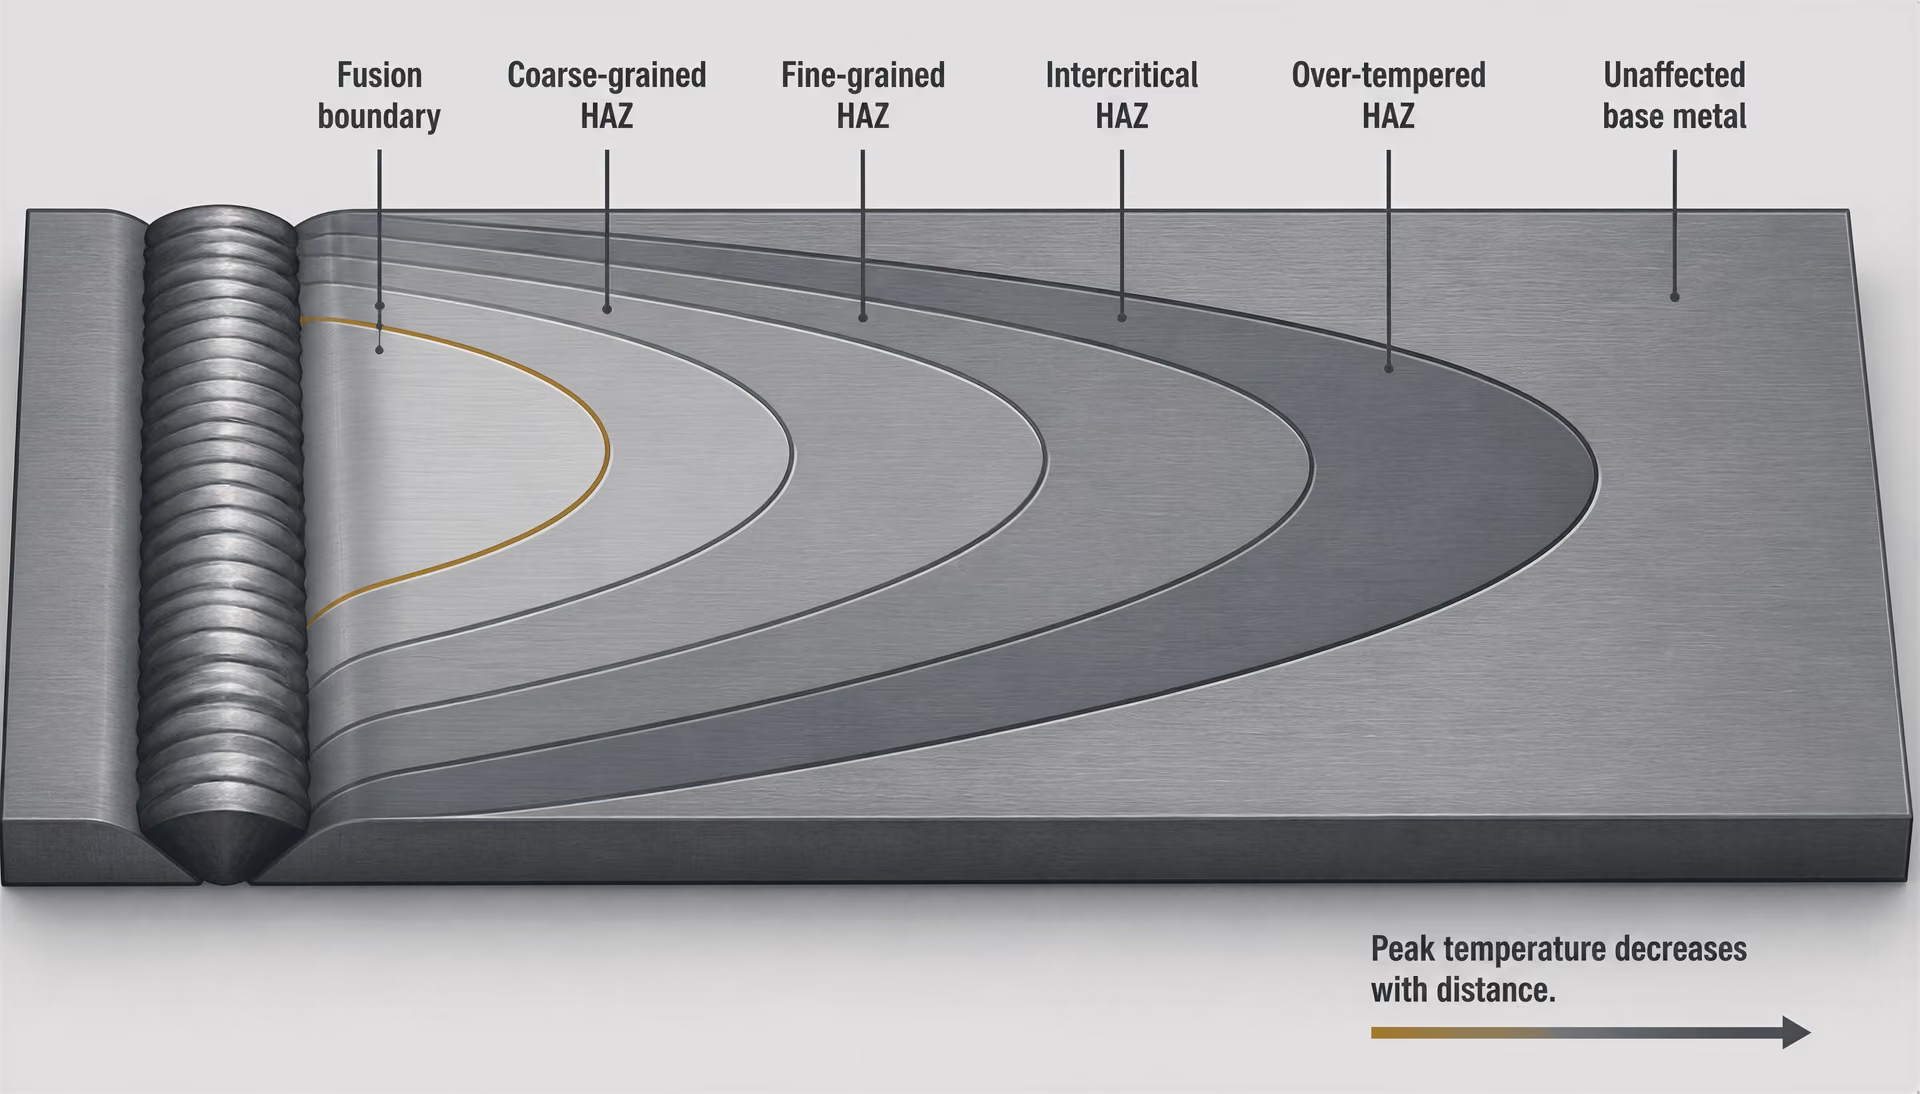
Таким образом, ЗТВ — это не металл шва и не неизменённый основной материал. Это термически изменённый основной металл, сохранивший своё первоначальное местоположение. Его химический состав в целом остаётся составом исходной стали, хотя локальное плавление, ликвация, окисление, миграция углерода или взаимодействие с покрытием могут усложнять эту картину вблизи границы сплавления.
Параметры термического цикла
- Пиковая температура
- Определяет, могут ли происходить расплавление, полная аустенитизация, частичное превращение или отпуск.
- Скорость нагрева
- Изменяет время, доступное для диффузии, растворения карбидов и образования аустенита.
- Скорость охлаждения
- Определяет соотношение между образованием феррита, перлита, бейнита и мартенсита.
- История повторного нагрева
- При последующих проходах добавляет отпуск, измельчение, частичную повторную аустенитизацию или переотпуск.
Почему ЗТВ представляет собой карту термической истории, а не единый материал
| Терминология TWI | Терминология NIST для трубопроводных сталей | Определяющее тепловое воздействие |
|---|---|---|
| С укрупнённым зерном | Крупнозернистая | Выше Ac3 при значительном росте аустенитного зерна |
| С измельчённым зерном | Мелкозернистая | Выше Ac3 без сопоставимой степени роста зерна |
| Частично превращённая или межкритическая | Межкритическая | Между Ac1 и Ac3; частичная аустенитизация |
| Отпущенная | Переотпущенная | Ниже Ac1; разупрочнение либо укрупнение выделений и карбидов |
На часто встречающейся схеме ЗТВ показана как узкая однородная полоса рядом со сварным швом. Такое изображение удобно для её локализации, но вводит в заблуждение при описании металлургии. Каждая точка ЗТВ фиксирует свой температурно-временной цикл. Максимальная температура, время пребывания при повышенной температуре, скорость нагрева, скорость охлаждения и количество термических циклов определяют, какие превращения могут произойти.
TWI описывает области ЗТВ обычных сталей как зоны укрупнения зёрен, измельчения зёрен, частичного превращения и отпуска, классифицируемые по максимальной температуре и расстоянию от сварного шва. В классификации трубопроводных сталей, приведённой в отчёте Национального института стандартов и технологий, используются близкие термины: крупнозернистая, мелкозернистая, межкритическая зоны и зона чрезмерного отпуска. Это не отдельные сплавы, нанесённые слоями, а градиенты внутри одной исходной стали.
В крупнозернистой ЗТВ максимальная температура достаточно высока для существенного роста аустенитных зёрен. При охлаждении такие крупные зёрна бывшего аустенита могут приводить к образованию крупнозернистой структуры превращения со сниженной стойкостью к хрупкому разрушению по механизму скола — в зависимости от состава и условий охлаждения. В зоне измельчения зёрен, или мелкозернистой ЗТВ, происходит переход в аустенит, но максимальная температура ниже либо эффективное время выдержки короче; рекристаллизация или образование аустенита происходит без столь значительного роста зёрен.
Микроструктура и твёрдость ЗТВ ферритной стали главным образом зависят от скорости охлаждения в диапазоне превращений, состава и прокаливаемости стали, а также от размера предшествующего аустенитного зерна. Strong evidence
Зона частичного превращения, или межкритическая ЗТВ, нагревается до температуры между нижней и верхней критическими температурами превращения. В аустенит превращается лишь часть исходной структуры. При охлаждении этот аустенит может образовать новый феррит, бейнит или мартенсит, тогда как непревратившиеся области сохраняют своё прежнее состояние и могут претерпевать его изменение. В зоне отпуска или чрезмерного отпуска максимальная температура остаётся ниже температуры полной аустенитизации, но достаточно высока для размягчения или укрупнения упрочняющих выделений и карбидов. Эта область особенно важна для закалённых и отпущенных сталей, а также жаропрочных сплавов, устойчивых к ползучести.
Важна не только максимальная температура. Согласно TWI, микроструктура и твёрдость ЗТВ ферритных сталей главным образом зависят от скорости охлаждения в диапазоне превращений, состава стали и её прокаливаемости, а также от размера зёрен бывшего аустенита. Низколегированная сталь с достаточным содержанием углерода и высокой прокаливаемостью при быстром охлаждении может образовать твёрдый бейнит или мартенсит, тогда как сталь с меньшей прокаливаемостью при том же термическом цикле может образовать феррит и перлит. Номинальная марка не изменилась, но локальные структура и свойства стали изменились.
Δt8/5 Время, необходимое участку сварного соединения для охлаждения от 800 °C до 500 °C; это полезный показатель диапазона превращений, но не полная характеристика тепловой истории.
Именно поэтому твёрдость, вязкость разрушения, остаточные напряжения и склонность ЗТВ к растрескиванию нельзя определить только по обозначению марки стали. Сварочный ток, напряжение дуги, скорость перемещения, геометрия соединения, толщина листа, предварительный подогрев, температура между проходами, степень закрепления и последовательность многопроходной сварки — всё это изменяет термический цикл. EN 1011-2 содержит рекомендации по дуговой сварке ферритных сталей, за исключением ферритных нержавеющих сталей, поскольку такие параметры необходимо контролировать с учётом состава стали и её свариваемости, а не рассматривать как второстепенные настройки.
Охлаждение часто описывают величиной Δt8/5 — временем, необходимым для охлаждения участка с 800 °C до 500 °C. Для многих ферритных сталей этот интервал является практической мерой, поскольку охватывает значительную часть диапазона превращений аустенита в феррит, бейнит или мартенсит. В отчёте NIST по трубопроводным сталям величина Δt8/5 связывается с погонной энергией, химическим составом, расстоянием от сварного шва и толщиной стенки. Это полезный показатель, но не полная «удостоверяющая карточка» ЗТВ: две точки могут иметь близкие значения Δt8/5, но различаться по максимальной температуре, размеру зёрен бывшего аустенита или количеству повторных нагревов.
Как максимальная температура и расстояние от сварного шва формируют зоны
| Параметр технологического процесса | Типичный тепловой эффект | Возможное следствие для ЗТВ |
|---|---|---|
| Более высокая погонная энергия | Более широкое тепловое поле и более длительное воздействие | Больший рост зерна и более длительное время охлаждения |
| Предварительный подогрев | Более высокая начальная температура и уменьшенный температурный градиент | Обычно более длительное время охлаждения и более интенсивное удаление водорода |
| Большая толщина | Иной трёхмерный теплообмен | Изменённая реакция на охлаждение по сравнению с тонким материалом |
| Последовательность многопроходной сварки | Дополнительные перекрывающиеся термические циклы | Отпуск, измельчение, частичная повторная аустенитизация или переотпуск |
Температура снижается по мере удаления от источника тепла, однако это снижение не происходит мгновенно и не является полностью равномерным. Граница сплавления указывает место, где локальная максимальная температура достигла температуры ликвидуса. Непосредственно за ней максимальная температура остаётся достаточно высокой для образования крупнозернистой ЗТВ. При дальнейшем удалении максимальные температуры проходят через диапазоны измельчения зёрен и межкритического превращения, затем достигают диапазона отпуска, после чего становятся слишком низкими для заметного изменения стали.
Механизмы разрушения в зависимости от расположения
- Водородное растрескивание Обычно поражает склонную к растрескиванию твёрдую ЗТВ при наличии диффузионно-подвижного водорода и растягивающих напряжений.
- Растрескивание при расплавлении Возникает в локально расплавленных границах зёрен ЗТВ или в ликвационно-обогащённых областях.
- Кристаллизационное растрескивание Возникает главным образом в кристаллизующемся металле шва, а не в нерасплавленной ЗТВ.
- Ламеллярное расслоение Связано с деформацией по толщине и с чувствительностью листа к включениям.
- Растрескивание при повторном нагреве Развивается при последующем нагреве или эксплуатации при повышенной температуре в склонных к этому сплавах.
Положение этих границ меняется при изменении сварочной процедуры. Более высокая погонная энергия обычно расширяет тепловое поле и увеличивает время, доступное для роста зёрен и протекания превращений. Предварительный подогрев повышает исходную температуру и обычно увеличивает время охлаждения. Толстое сечение отводит тепло иначе, чем тонкое. Последующий проход может повторно нагреть ранее сформировавшуюся ЗТВ, создав новую мелкозернистую или межкритическую область внутри первой зоны термического цикла либо рядом с ней. Последующая термическая обработка после сварки (PWHT) может затем отпустить мартенсит, снять напряжения и изменить состояние выделений сразу в нескольких областях.
Последствия могут быть серьёзными, хотя и неодинаковыми в разных участках. Сталь Grade 91 — жаропрочный мартенситный сплав — подвержена растрескиванию типа IV в ЗТВ основного металла, особенно в мелкозернистой и межкритической областях. В 2016 году ASM International и EPRI сообщили об этой склонности; моделирование термических циклов также показало, что образование феррита в межкритической ЗТВ может снижать прочность при растяжении и высокой температуре. Поэтому уязвимое место — это не просто «сварной шов», а конкретная превращённая область исходного металла.[2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI. TWI study, 2002.
Металлургия ЗТВ также определяет другие виды повреждения, помимо разрушения. Водородное растрескивание, растрескивание при расплавлении, ламеллярный надрыв и растрескивание при повторном нагреве имеют разные причины и возникают в разных местах; растрескивание при затвердевании относится главным образом к затвердевающей зоне сплавления и не должно автоматически приписываться ЗТВ. ESDEP относит растрескивание ЗТВ при расплавлении, водородное растрескивание и растрескивание при повторном нагреве к основным проблемам свариваемости конструкционных сталей. Обозначение любого дефекта сварки как «растрескивания ЗТВ» скрывает механизм его возникновения.
Коррозионное поведение подчиняется той же пространственной закономерности. В исследовании TWI 2002 года, посвящённом сварным соединениям супермартенситной нержавеющей стали, изучались микроструктуры ЗТВ в связи с коррозией, коррозионным растрескиванием под напряжением, сульфидным растрескиванием под напряжением, повторным нагревом последующими проходами и PWHT. Локальный отпуск, образование нового мартенсита, изменения выделений и влияние состава могут приводить к тому, что соседние области ЗТВ по-разному ведут себя в процессе эксплуатации. ISO 13916:2025 устанавливает требования к измерению температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением, но исключает измерение температуры PWHT. Это различие важно, поскольку и сварка, и последующий нагрев вносят вклад в карту термической истории ЗТВ.
2. Термические циклы: пиковая температура, скорость нагрева и время охлаждения
Термическая история является организующим принципом металлургии ЗТВ. Сварка не подвергает весь прилегающий основной металл воздействию одной температуры в течение одного и того же времени. Каждая точка проходит собственный цикл: быстрый нагрев, достижение пиковой температуры, пребывание выше критических температур превращения и охлаждение со скоростью, непрерывно изменяющейся во времени. Поэтому ЗТВ представляет собой пространственно градуированную область, а не однородную полосу. Ее локальная структура зависит от совокупного воздействия пиковой температуры, скорости нагрева, скорости охлаждения, химического состава стали, размера исходного аустенитного зерна, степени закрепления и последующего повторного нагрева.
Для обычных сталей TWI выделяет крупнозернистую, мелкозернистую, частично превращенную, или интеркритическую, и отпущенную зоны в зависимости от пиковой температуры и расстояния от сварного шва. В отчете NIST по трубопроводным сталям используются близкие обозначения: крупнозернистая, мелкозернистая, интеркритическая зоны и зона с чрезмерным отпуском. Эти границы являются металлургическими описаниями, а не фиксированными расстояниями, применимыми к каждому сварному шву. Изменение энергии дуги, геометрии соединения, толщины листа или скорости сварки смещает их.
Градиенты пиковой температуры в пределах ЗТВ
Наивысшая пиковая температура достигается непосредственно за границей сплавления. В крупнозернистой ЗТВ металл нагревается до температуры, достаточно высокой для образования аустенита и значительного роста аустенитного зерна до превращения при охлаждении. Крупнозернистая структура исходного аустенита может изменить продукты, образующиеся при охлаждении, и снизить локальную вязкость разрушения, даже если сам металл шва соответствует установленным требованиям.
По мере удаления от границы сплавления пиковая температура снижается. Мелкозернистая ЗТВ нагревается выше интервала аустенитного превращения, но не в течение такого же времени и не до такой же температуры, как крупнозернистая область, поэтому рекристаллизованные аустенитные зерна остаются более мелкими. В интеркритической ЗТВ лишь часть исходной феррито-перлитной, бейнитной или отпущенной структуры превращается в аустенит. Непревратившиеся области располагаются рядом с вновь образовавшимся аустенитом и при последующем охлаждении приобретают другие структурные составляющие. Еще дальше пиковая температура может оставаться ниже нижней критической температуры превращения. В этом случае металл подвергается отпуску или чрезмерному отпуску, а не превращению, что может снизить твердость и прочность закаленных и отпущенных сталей.
Температурный градиент является также временным градиентом. Точка, расположенная близко к границе сплавления, быстро достигает более высокой пиковой температуры и может дольше оставаться выше температур начала и конца аустенитного превращения, чем точка, расположенная дальше. Скорость нагрева имеет значение, поскольку кинетика превращений определяется не только пиковой температурой. Быстрый нагрев может задерживать диффузионно-контролируемые реакции и изменять количество материала, превращающегося в течение кратковременного температурного воздействия. Более медленный цикл позволяет углероду перераспределяться, карбидам — растворяться, а зернам — расти дольше.
Именно поэтому две области с близкими пиковыми температурами все же могут приобретать различную микроструктуру. TWI указывает, что микроструктура и твердость ЗТВ в первую очередь зависят от скорости охлаждения в интервале превращения, состава и прокаливаемости стали, а также размера исходного аустенитного зерна. Твердость может повышаться там, где быстрое охлаждение приводит к образованию мартенсита или твердой бейнитной структуры, тогда как вязкость разрушения может снижаться из-за крупных зерен, хрупких структурных составляющих или локального обогащения углеродом. Напротив, медленный цикл может привести к образованию более мягких феррито-перлитных или отпущенных структур, однако чрезмерное разупрочнение способно создать минимум прочности рядом с более твердыми областями.
Значение и ограничения Δt8/5
Обозначение Δt8/5, также записываемое как Δt8/5 или t8/5, означает продолжительность охлаждения в интервале от 800 °C до 500 °C. Это практический параметр сварки, поскольку данный интервал часто перекрывает важные реакции распада аустенита в ферритных сталях. Небольшое значение Δt8/5 обычно указывает на быстрое охлаждение и повышает вероятность образования мартенсита или твердых бейнитных структур в стали соответствующего состава. Большое значение Δt8/5 обычно обеспечивает более полное диффузионное превращение и способствует формированию более мягких ферритных или бейнитных структур. Однако фактический результат по-прежнему зависит от конкретной стали.
В отчете NIST по трубопроводным сталям Δt8/5 непосредственно связывается с погонной энергией, химическим составом, расстоянием от сварного шва и толщиной стенки. Эта взаимосвязь имеет принципиальное значение: погонная энергия изменяет температурное поле, химический состав влияет на кинетику превращений, расстояние изменяет локальную пиковую температуру и тепловой поток, а толщина стенки определяет пути отвода тепла из соединения. Толстое сечение может отводить тепло иначе, чем тонкий лист, тогда как закрепленное соединение, конструкция подкладки или расположенный рядом валик могут изменить граничные условия теплообмена.
Δt8/5 не представляет собой полную термическую историю. Этот параметр сжимает кривую охлаждения до одного временного интервала и почти ничего не говорит о скорости нагрева, точной пиковой температуре, времени пребывания выше температуры конца аустенитного превращения или охлаждении до достижения 800 °C. Два цикла могут иметь одинаковое значение Δt8/5, но различаться по пиковым температурам и размерам исходного аустенитного зерна. Поэтому они могут приводить к образованию различных долей мартенсита, бейнита, феррита или перлита. Параметр также имеет ограниченное значение для областей, которые не достигают температуры аустенитизации, для некоторых нержавеющих сталей, превращения в которых отличаются от превращений в углеродисто-марганцевых сталях, а также для повторно нагретых областей, исходная структура которых уже была изменена.
По этой причине Δt8/5 должен дополнять, а не заменять металлографическое исследование, картирование твердости и подходящую модель непрерывного охлаждения — диаграмму превращений при непрерывном охлаждении или моделирование термического цикла сварки. Это управляющая переменная, а не универсальный предиктор микроструктуры.
Погонная энергия, толщина листа, закрепление и повторный нагрев при многопроходной сварке
Номинальную погонную энергию обычно рассчитывают по сварочному току, напряжению и скорости сварки, применяя при необходимости коэффициент полезного действия. Она характеризует энергию, подводимую на единицу длины, но не определяет однозначно локальный цикл ЗТВ. Одно и то же номинальное значение может создавать различные температурные поля в толстом закрепленном соединении, тонком листе, трубе с большим теплоотводом или соединении с предварительным подогревом. Имеют значение также форма валика, эффективность дуги, температура межслойного прохода, подготовка соединения и теплоотвод к зажимам или подкладке.
Химический состав изменяет реакцию на заданный цикл. Углеродный эквивалент, легирующие добавки и прокаливаемость определяют, насколько легко аустенит превращается в мартенсит или бейнит при охлаждении. Низколегированная сталь с тем же измеренным значением Δt8/5, что и сталь с меньшей прокаливаемостью, может образовать более твердую ЗТВ. Важна также предшествующая термическая история. Отпущенный мартенсит, нормализованная феррито-перлитная структура и бейнитная трубопроводная сталь начинают новый цикл не из одинакового структурного состояния.
Толщина листа или стенки изменяет тепловой поток в трех измерениях. Тонкий материал может быстро терять тепло через свои поверхности, тогда как толстое сечение аккумулирует больше тепла и по мере продвижения сварки может охлаждаться иначе. Предварительный подогрев уменьшает температурный градиент и обычно увеличивает время охлаждения. Закрепление изменяет не только температуру: оно повышает напряжения, возникающие при усадке ЗТВ и диффузии водорода через твердую, потенциально хрупкую область. Поэтому водородно-индуцированное растрескивание отличается от кристаллизационного растрескивания металла шва, ламеллярного надрыва, связанного с деформацией в направлении толщины и включениями, растрескивания при ликвации вблизи частично оплавленных границ зерен, а также растрескивания при повторном нагреве во время последующего нагрева. ESDEP относит растрескивание ЗТВ при ликвации, водородно-индуцированное растрескивание и растрескивание при повторном нагреве к основным проблемам свариваемости конструкционных сталей.
ISO 13916:2025 охватывает измерение температур предварительного подогрева, межпроходной температуры и температуры поддержания предварительного подогрева при сварке плавлением, но не включает измерение температуры послесварочной термической обработки. Strong evidence

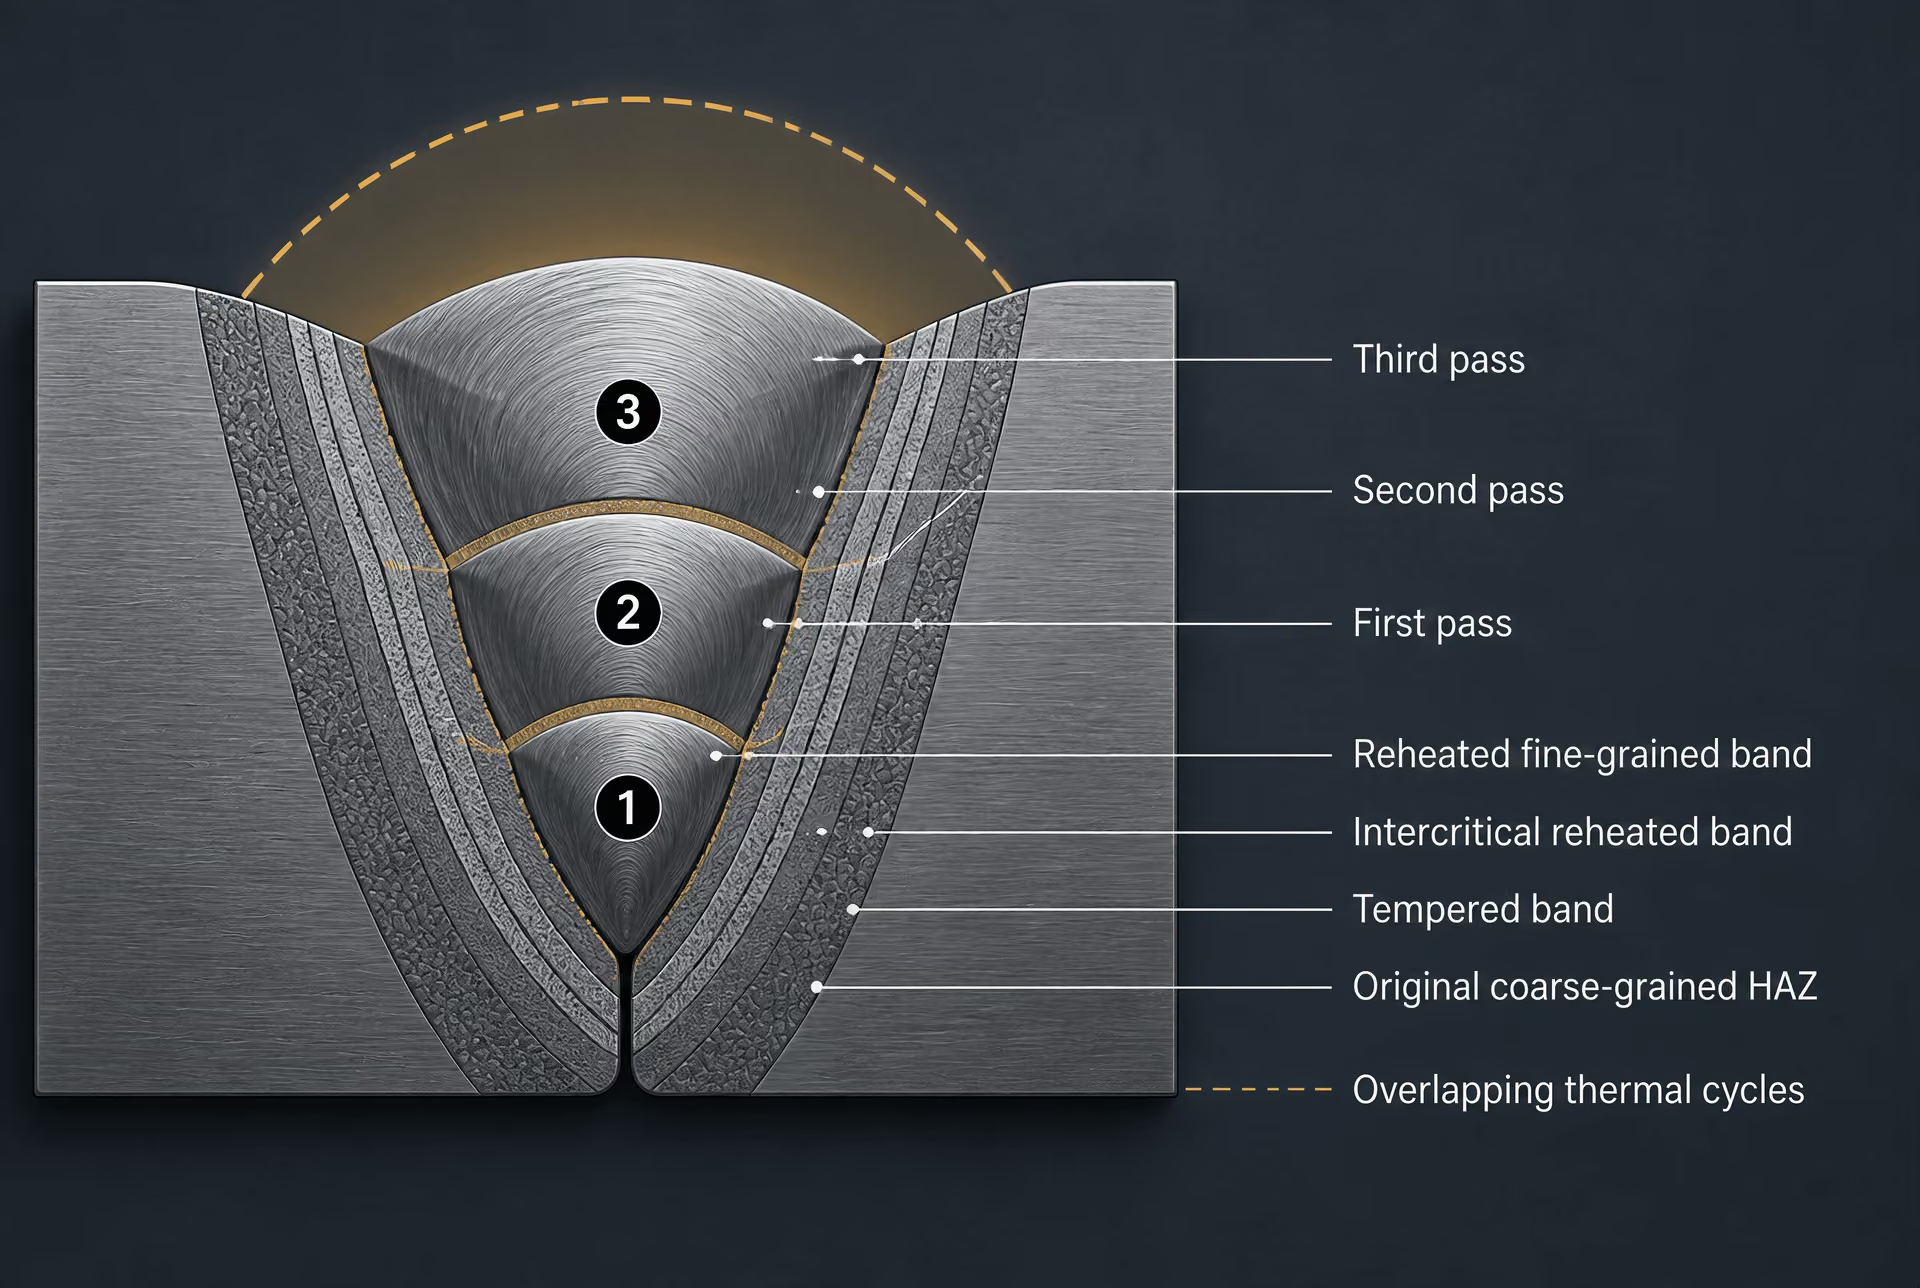
Многопроходная сварка добавляет новые термические циклы до того, как соединение охладится до своего конечного состояния. Последующий проход может отпустить, измельчить зерно, частично повторно аустенитизировать или подвергнуть чрезмерному отпуску ЗТВ, сформировавшуюся при предыдущем проходе. Его пиковая температура различается в разных участках предыдущего валика и ЗТВ, поэтому в одной области может происходить разупрочнение, тогда как в другой — новый рост зерна или интеркритическое превращение. Сталь марки Grade 91 демонстрирует это последствие: в 2016 году ASM International и EPRI сообщили, что растрескивание типа IV связано с ЗТВ основного металла, особенно с мелкозернистыми и интеркритическими областями. Моделированные циклы также показали, что образование феррита в интеркритической ЗТВ может снижать высокотемпературную прочность при растяжении.
| Подобласть ЗТВ | Условия аустенитизации | Вероятное превращение или изменение свойств |
|---|---|---|
| Крупнозернистая ЗТВ | Выше Ac3 при достаточно высокой пиковой температуре, вызывающей рост зерна | Крупные зёрна предшествующего аустенита; возможное снижение ударной вязкости |
| Мелкозернистая ЗТВ | Выше Ac3 без выраженного роста зерна | Более мелкозернистая превращённая структура, однако твёрдость зависит от химического состава |
| Межкритическая ЗТВ | Между Ac1 и Ac3 | Смешанная превращённая и непревращённая структура; возможное локальное разупрочнение |
| Переотпущенная ЗТВ | Ниже Ac1 | Отпуск, укрупнение карбидов и снижение твёрдости или прочности |
Тот же принцип распространяется не только на прочность и растрескивание. В исследовании TWI 2002 года, посвященном сварным соединениям супермартенситной нержавеющей стали, структура ЗТВ рассматривалась в связи с коррозией, коррозионным растрескиванием под напряжением, сульфидным растрескиванием под напряжением, повторным нагревом последующими проходами и послесварочной термической обработкой (PWHT). Поэтому температурный режим необходимо измерять, а не предполагать. ISO 13916:2025 устанавливает требования к измерению температур предварительного подогрева, межслойного прохода и поддержания предварительного подогрева при сварке плавлением, но исключает измерение температуры PWHT. EN 1011-2 распространяется на дуговую сварку ферритных сталей, за исключением ферритных нержавеющих сталей. В совокупности именно термический цикл, а не одна только номинальная погонная энергия, обеспечивает содержательную связь между технологией сварки, локальной структурой и эксплуатационными свойствами.
3. Аустенитизация и традиционные подзоны ЗТВ
Аустенитизация Превращение феррита, перлита, бейнита или отпущенного мартенсита в аустенит при нагреве через критический температурный диапазон.
Традиционное подразделение ЗТВ ферритной стали основывается на максимальной температуре, достигнутой при сварке, а не на фиксированном расстоянии от границы сплавления. Участок, расположенный близко к сварному шву, может нагреваться выше верхней критической температуры и полностью превращаться в аустенит перед охлаждением. Более удалённый участок может проходить только через межкритический интервал между и , тогда как другой участок может оставаться ниже и подвергаться лишь отпускному циклу. Поэтому границы подзон представляют собой термические контуры, а не чёткие металлургические линии.
TWI описывает ЗТВ обычной стали как зоны укрупнения зерна, измельчения зерна, частичного превращения и отпуска, классифицируемые по максимальной температуре и расстоянию от сварного шва. NIST использует близкие термины для трубопроводных сталей: крупнозернистая, мелкозернистая, межкритическая зоны и зона пережога. Один и тот же сварной шов может включать все эти области, однако их ширина изменяется в зависимости от погонной энергии дуги, скорости сварки, толщины листа или стенки трубы, геометрии соединения, предварительного подогрева и теплопроводности стали.

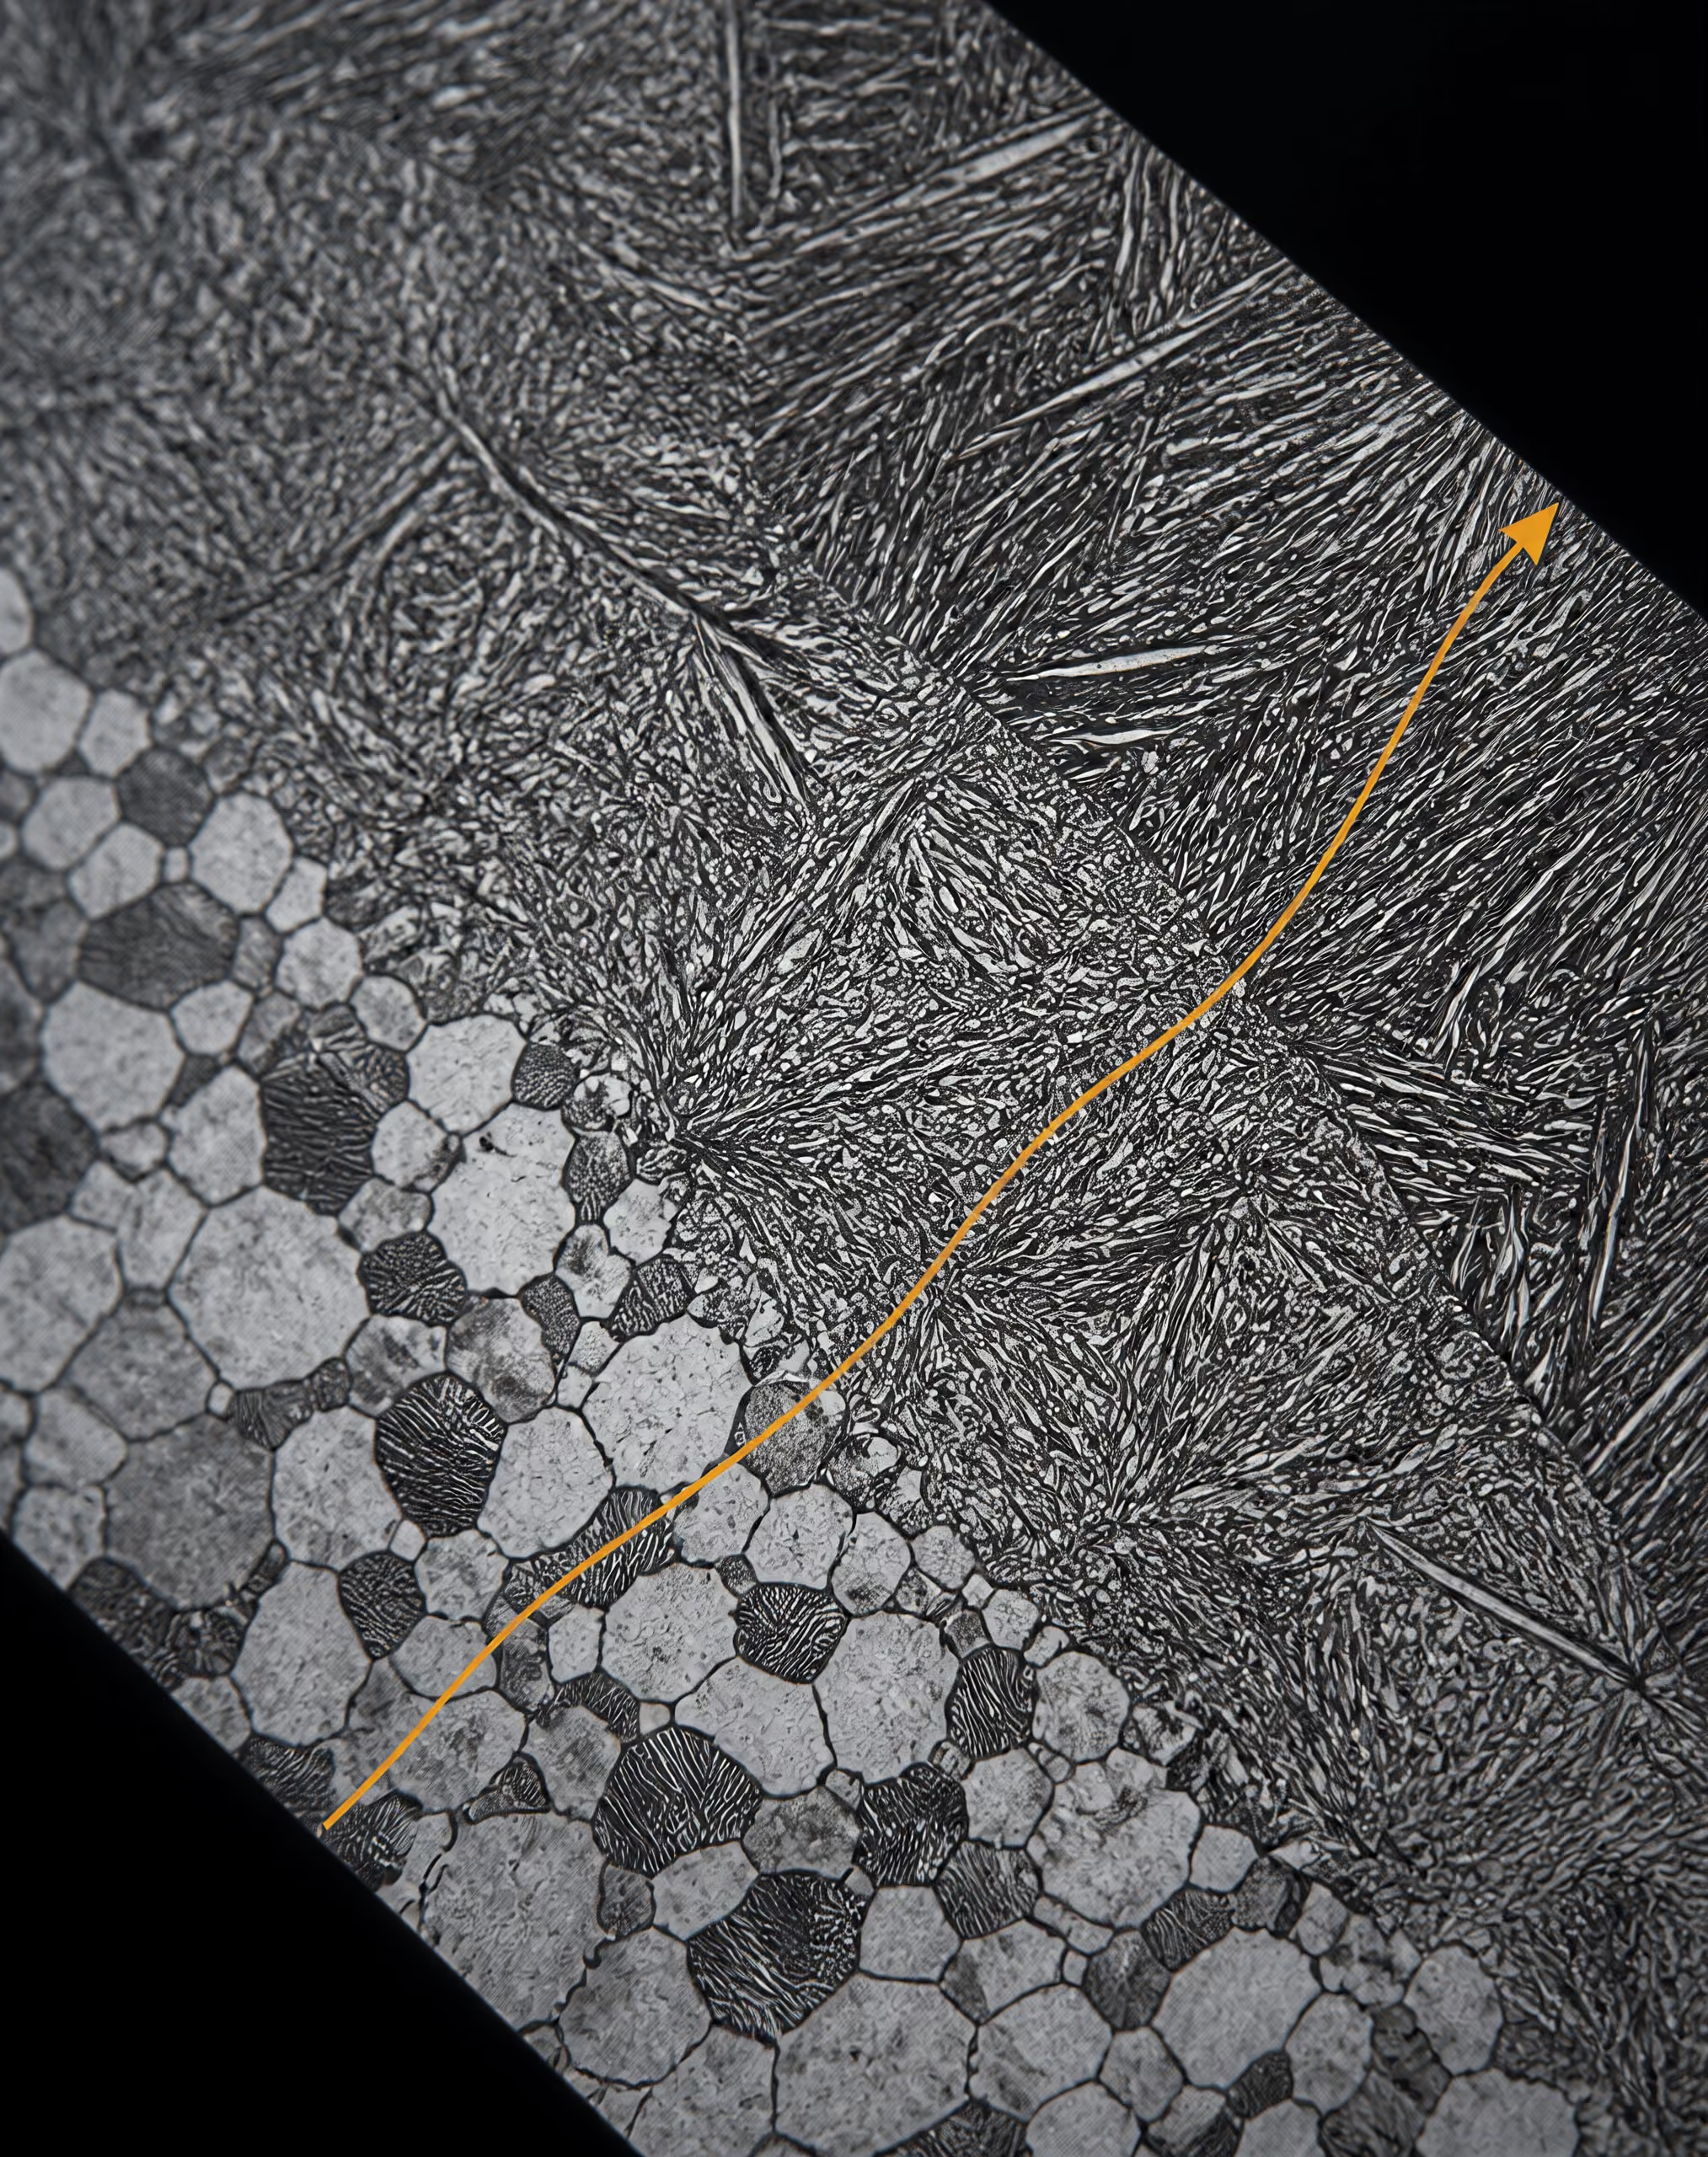
Аустенитизация является центральным процессом в наиболее горячей части ЗТВ. При нагреве через феррит и любые присутствующие перлит, бейнит или отпущенный мартенсит начинают превращаться в аустенит. Выше низкоуглеродистая доэвтектоидная сталь номинально является аустенитной, хотя степень завершённости этого превращения зависит от скорости нагрева, ликвации легирующих элементов, нерастворившихся карбидов и исходной микроструктуры. Рост зерна затем определяется как температурой, так и временем. Короткий сварочный цикл может привести к значительному укрупнению зерна, поскольку температура вблизи границы сплавления исключительно высока, несмотря на то что воздействие длится всего несколько секунд.
Крупные зёрна предшествующего аустенита могут снижать ударную вязкость, тогда как условия охлаждения определяют образование более твёрдых продуктов бейнитного или мартенситного превращения. Strong evidence
Крупнозернистая ЗТВ, или ЗТВ с укрупнённым зерном
Крупнозернистая ЗТВ (CGHAZ) в обычных ферритных сталях расположена непосредственно за границей сплавления. Её максимальная температура превышает и достаточно высока для ускоренного роста аустенитных зёрен; во многих описаниях она простирается до диапазона, приближающегося к температуре солидуса, хотя металл остаётся твёрдым и эта область не относится к зоне сплавления. Аустенит образуется во всей исходной ферритной матрице, а исходные границы ферритных зёрен перестают определять структуру после превращения. При охлаждении внутри укрупнившихся бывших аустенитных зёрен формируются феррит, перлит, бейнит или мартенсит — в зависимости от состава и скорости охлаждения.
Крупные бывшие аустенитные зёрна уменьшают общую площадь границ, доступную для зарождения новых фаз при превращении. Это может задерживать диффузионное образование феррита и повышать прокаливаемость в данном термическом цикле. Поэтому при достаточно быстром охлаждении низколегированная сталь может образовывать в CGHAZ бейнит или мартенсит, даже если незатронутый лист имеет ферритно-перлитную структуру. На это превращение влияют содержание углерода, марганца, хрома, молибдена, никеля, микролегирующих добавок и бора. Карбонитриды титана, ниобия и ванадия могут ограничивать рост аустенита, пока сохраняют устойчивость, однако чрезмерное растворение при высокой температуре устраняет этот эффект закрепления границ.
Результат нельзя свести к простой формулировке «более твёрдая ЗТВ». Крупные бывшие аустенитные зёрна могут снижать ударную вязкость за счёт увеличения эффективного размера фасеток хрупкого скола и способствовать образованию неблагоприятных продуктов превращения. Твёрдая CGHAZ также может быть подвержена водородному растрескиванию, если одновременно присутствуют диффузионно-подвижный водород, растягивающие остаточные напряжения и микроструктура, достаточно чувствительная к образованию трещин. Скорость охлаждения остаётся решающим фактором. TWI выделяет скорость охлаждения в интервале превращения, химический состав и прокаливаемость, а также размер бывших аустенитных зёрен как основные факторы, определяющие микроструктуру и твёрдость ЗТВ.
Для трубопроводных сталей практическим показателем охлаждения часто служит — время, необходимое участку для охлаждения с 800 °C до 500 °C. Малое значение , как правило, означает более быстрое охлаждение и большую склонность к образованию бейнитных или мартенситных продуктов; большое значение позволяет протекать более выраженным диффузионным превращениям и отпуску. Эта зависимость не является универсальной или одномерной. В отчёте NIST по трубопроводным сталям указано, что зависит от погонной энергии, химического состава, расстояния от сварного шва и толщины стенки. Следовательно, два участка, находящиеся на одинаковом номинальном расстоянии от сварного шва, могут испытывать различную историю охлаждения при разных геометриях трубы или технологиях сварки.
Мелкозернистая ЗТВ, или ЗТВ с измельчённым зерном
Максимальная температура в мелкозернистой ЗТВ (FGHAZ) превышает , поэтому структура подвергается существенной или полной аустенитизации, однако максимальная температура остаётся ниже диапазона, вызывающего заметное укрупнение аустенитных зёрен. Аустенитные зёрна сохраняются меньшими, чем в CGHAZ. При охлаждении более мелкая структура бывшего аустенита обеспечивает большее число центров зарождения и обычно способствует формированию более мелкой ферритно-бейнитной или мартенситной структуры.
Термин «мелкозернистая» не гарантирует низкой твёрдости или высокой вязкости. Быстрый термический цикл в стали с высокой прокаливаемостью всё же может привести к образованию твёрдых бейнита или мартенсита. И наоборот, медленный цикл может привести к образованию более мягких феррита и перлита. FGHAZ часто имеет более благоприятные механические свойства по сравнению с CGHAZ, поскольку продукты превращения в ней мельче, однако локальная вязкость зависит от фактического продукта превращения, содержания углерода, неметаллических включений, ликвации и истории повторного нагрева.
Многопроходная сварка усложняет эту картину. Последующий проход может нагреть часть ранее сформированной CGHAZ до мелкозернистого аустенитного или межкритического диапазона, образуя узкую полосу со структурой, отличающейся как от исходной CGHAZ, так и от незатронутого основного металла. Поэтому номенклатура ЗТВ описывает конкретный термический цикл, а не постоянную характеристику, навсегда закреплённую за определённым участком стали.
Межкритическая, частично превращённая и переотпущенная области
Максимальная температура в межкритической ЗТВ (ICHAZ) находится между и . В аустенит превращается только часть исходной микроструктуры. В ферритно-перлитной стали преимущественно превращаются перлитные или обогащённые углеродом составляющие и отдельные области феррита, тогда как часть феррита остаётся непревращённой. При охлаждении вновь образовавшийся аустенит может превратиться в феррит, бейнит или мартенсит, тогда как непревращённый феррит сохраняет отдельную термическую историю. Такая смешанная структура может создавать резкие локальные различия твёрдости и сопротивления деформации на очень малых расстояниях.
ICHAZ имеет особое значение для жаропрочной стали Grade 91, обозначаемой как X10CrWMoVNb9-2 согласно EN 10088-1 и обычно идентифицируемой в инженерной практике как Grade 91 или P91. ASM International и EPRI сообщили в 2016 году, что Grade 91 подвержена образованию трещин типа IV в ЗТВ основного металла, особенно в мелкозернистых и межкритических областях. Моделирование термических циклов также показало, что образование феррита в межкритической ЗТВ может снижать прочность при растяжении при высокой температуре. Поэтому трещины типа IV не эквивалентны обычному водородному растрескиванию: это проблема ползучего разрушения, связанная с размягчённой и изменённой по микроструктуре ЗТВ при длительной эксплуатации.
Ниже объёмная аустенитизация не происходит, однако могут иметь место существенные изменения. В нормализованной ферритной стали эту область могут называть докритической ЗТВ. В закалённой и отпущенной стали сварочный термический цикл может вызвать отпуск мартенсита, укрупнение карбидов и снижение твёрдости. Если максимальная температура и время выдержки достаточно велики, область описывают как отпущенную или переотпущенную. Её прочность может снижаться, даже если новый аустенит не образуется. В дисперсионно-твердеющих или жаропрочных марках растворение, укрупнение или перераспределение упрочняющих фаз может иметь большее значение, чем превращение феррита.
Повторный нагрев последующими проходами ещё больше усложняет картину. Ранее упрочнённая область может быть отпущена последующим проходом; ранее отпущенная область может частично повторно аустенитизироваться; а межкритическая полоса может быть снова нагрета до другого диапазона превращений. Сварные соединения супер мартенситных нержавеющих сталей демонстрируют, почему ЗТВ нельзя рассматривать только как градиент прочности. В исследовании TWI 2002 года изучались микроструктуры их ЗТВ в связи с коррозией, коррозионным растрескиванием под напряжением, сульфидным растрескиванием под напряжением, повторным нагревом последующими проходами и послесварочной термической обработкой (PWHT). Термический цикл может изменять распределение хрома, степень отпуска мартенсита и содержание остаточного аустенита, влияя как на механические свойства, так и на коррозионное поведение.
EN 1011-2 содержит рекомендации по дуговой сварке ферритных сталей, за исключением ферритных нержавеющих сталей, тогда как ISO 13916:2025 устанавливает требования к измерению температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением; измерение температуры при PWHT в этот стандарт не входит. Такой контроль важен, поскольку традиционные подзоны являются следствием термической истории. Их нельзя надёжно определить только по расстоянию.
4. Продукты превращения и микроструктура HAZ
Зона термического влияния (HAZ) не приобретает однородную структуру. Каждый участок рядом с границей сплавления испытывает различную максимальную температуру, находится разное время выше критических температур и проходит различный путь охлаждения в диапазоне превращения аустенита в феррит. В обычных сталях TWI подразделяет HAZ на зоны укрупнённых зерен, измельчённых зерен, частично превращённую и отпущенную — в зависимости от максимальной температуры и расстояния от сварного шва. В описаниях трубопроводных сталей для той же пространственной последовательности обычно используют термины «крупнозернистая», «мелкозернистая», «межкритическая» и «переотпущенная» зоны.
| Режим охлаждения | Основные возможные продукты превращения | Типичная тенденция изменения свойств |
|---|---|---|
| Относительно медленный | Полигональный феррит и перлит | Более низкая твёрдость; возможное разупрочнение |
| Промежуточный | Верхний, нижний или зернистый бейнит | От промежуточной до высокой твёрдости в зависимости от морфологии и химического состава |
| Быстрый | Мартенсит, часто с бейнитом или ферритом | Более высокая твёрдость и повышенная опасность водородного растрескивания |
| Докритический повторный нагрев | Отпущенный мартенсит или бейнит | Снижение твёрдости и прочности вследствие отпуска |
Эти обозначения описывают термическое воздействие, но не гарантируют определённых свойств. Мелкозернистая область может быть более вязкой, чем соседняя крупнозернистая, однако её твёрдость всё равно зависит от химического состава и скорости охлаждения. Область, описываемая как мартенситная, может обладать высокой твёрдостью, но её склонность к образованию трещин зависит от содержания углерода, водорода, степени жёсткости закрепления, состояния после отпуска и локальных напряжений. Названия фаз необходимы, но сами по себе не позволяют предсказать свойства.
Образование феррита, перлита, бейнита и мартенсита
Когда ферритная сталь нагревается выше верхней критической температуры, исходные феррит и перлит превращаются в аустенит. Максимальная температура определяет количество образовавшегося аустенита и степень роста аустенитных зёрен. При последующем охлаждении этот аустенит распадается в результате конкурирующих реакций превращения. Скорость охлаждения часто характеризуют параметром Δt8/5 — временем, за которое материал охлаждается от 800 °C до 500 °C. Этот интервал является практически важным параметром сварки, поскольку значительная часть превращения аустенита в углеродистых и низколегированных сталях происходит в пределах этого диапазона или вблизи него.
При относительно медленном охлаждении диффузионное превращение приводит к образованию полигонального феррита, часто с последующим образованием перлита. Углерод, вытесняемый растущим ферритом, обогащает оставшийся аустенит, что позволяет ферриту и цементиту образовываться совместно в виде перлита. Однако в HAZ феррит может быть ориентированным, видманштеттеновым или иным образом неравноосным, поскольку границы аустенитных зёрен и температурный градиент влияют на зарождение и рост. Полученная морфология имеет большое значение. Две области могут быть классифицированы как ферритно-перлитные, но существенно различаться по размеру зёрен, распределению цементита и ударной вязкости.
При промежуточных скоростях охлаждения бейнитное превращение может заменить значительную часть ферритно-перлитной реакции. Бейнит образуется ниже температурного диапазона, в котором преобладают обычные полигональный феррит и перлит, но выше диапазона, где мартенсит образуется посредством бездиффузионного сдвигового превращения. Верхний и нижний бейнит — не взаимозаменяемые описания: их морфология феррита и расположение карбидов различаются, причём нижний бейнит обычно характеризуется более дисперсным распределением карбидов. При металлографическом исследовании сварных соединений могут также выделяться зернистый бейнит или бейнитный феррит — термины, отражающие морфологию и реакцию при травлении, а не одну универсальную структуру.
Быстрое охлаждение подавляет диффузионное перемещение углерода и может приводить к превращению аустенита в мартенсит. Мартенсит представляет собой пересыщенную и искажённую форму феррита, образующуюся в результате бездиффузионного превращения. В низкоуглеродистых конструкционных сталях он может иметь вид реечного мартенсита, часто смешанного с бейнитом или ферритом; в материале с более высоким содержанием углерода могут образовываться более твёрдые и хрупкие мартенситные области. Свежий неотпущенный мартенсит особенно важен с точки зрения водородоиндуцированного растрескивания, поскольку высокая твёрдость, растягивающие остаточные напряжения и диффузионно-подвижный водород могут действовать совместно. Предварительный подогрев и контролируемая погонная энергия увеличивают продолжительность интервала охлаждения, однако сами по себе не доказывают, что образования мартенсита удалось избежать.
Последующий проход сварки может изменить любой из этих продуктов превращения. Повторный нагрев может отпустить мартенсит, измельчить ранее сформированную HAZ или частично перевести её в аустенит, а также создать межкритическую область, содержащую вновь образованный аустенит наряду с непревращённым ферритом. Послесварочная термическая обработка может отпустить мартенсит и снизить остаточные напряжения, тогда как чрезмерное воздействие может размягчить отпущенные области и изменить распределение карбидов. Поэтому окончательное поперечное сечение представляет собой результат наложения нескольких термических циклов, а не только охлаждения после первого прохода.
Прокаливаемость Способность стали образовывать мартенсит по всему сечению при заданном условии охлаждения; отличается от максимально достижимой твёрдости.
NIST сообщает, что параметр Δt8/5 в трубопроводных сталях зависит от погонной энергии, химического состава, расстояния от сварного шва и толщины стенки. Эта зависимость имеет большое значение: одна и та же номинальная процедура сварки может формировать различные структуры у границы сплавления, на краю крупнозернистой HAZ и дальше в глубине листа. Погонная энергия не является полной характеристикой термической истории, поскольку на локальный цикл также влияют коэффициент полезного действия дуги, геометрия соединения, степень жёсткости закрепления и температура между проходами.
Размер исходных аустенитных зёрен и прокаливаемость
Размер исходных аустенитных зёрен — это размер аустенитных зёрен, присутствующих непосредственно перед превращением при охлаждении. Он не совпадает с окончательным размером ферритных зёрен. В крупнозернистой HAZ высокие максимальные температуры и длительное пребывание выше диапазона укрупнения аустенитных зёрен позволяют зёрнам расти. В результате границы зёрен предоставляют меньше центров для диффузионного зарождения феррита, поэтому превращение может задерживаться до более низких температур. Более низкие температуры превращения и уменьшение числа центров зарождения могут способствовать образованию бейнита или мартенсита, особенно если сталь обладает значительной прокаливаемостью.
Прокаливаемость характеризует глубину или степень, до которой сталь способна образовывать мартенсит при заданном условии охлаждения; она не равнозначна максимально достижимой твёрдости. Легирующие элементы, такие как марганец, хром, молибден и никель, обычно задерживают реакции образования феррита и перлита, смещая превращение в сторону более длительных времён на диаграмме непрерывного охлаждения. Бор может значительно повышать прокаливаемость, если он сохраняется в надлежащем состоянии на границах аустенитных зёрен. Углерод повышает твёрдость мартенсита и также влияет на прокаливаемость, однако его воздействие нельзя рассматривать отдельно от остального химического состава.
Размер зёрен изменяет это соотношение. Крупные исходные аустенитные зёрна часто повышают прокаливаемость, поскольку уменьшают суммарную площадь границ зёрен, доступную для зарождения феррита и перлита. Они также могут снижать вязкость, образуя более крупные конечные пакеты превращения или единицы, эффективные с точки зрения хрупкого разрушения. Мелкие исходные аустенитные зёрна обычно способствуют более раннему диффузионному превращению и формированию более мелкой превращённой структуры, хотя мелкозернистая область всё же может стать твёрдой, если скорость охлаждения и содержание легирующих элементов достаточно высоки.
- Формула
- CEIIW = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
- Основа
- Массовые доли
- Интерпретация
- Более высокие значения обычно указывают на большую прокаливаемость и повышенный риск упрочнения ЗТВ
- Ограничение
- Параметр предварительной оценки, не заменяющий анализ термического цикла
Именно поэтому TWI рассматривает скорость охлаждения, химический состав и прокаливаемость стали, а также размер исходных аустенитных зёрен как основные факторы, определяющие микроструктуру и твёрдость HAZ. Одно и то же значение твёрдости может быть обусловлено различными соотношениями мартенсита, бейнита и феррита, сопровождающимися различным характером разрушения. И наоборот, одинаковая доля мартенсита не гарантирует одинаковую вязкость, поскольку могут различаться размер пакетов, содержание углерода, количество включений и состояние после отпуска.
Сталь Grade 91 показывает опасность рассмотрения HAZ как единой мартенситной полосы. Согласно данным ASM International и EPRI за 2016 год, Grade 91 подвержена растрескиванию типа IV в HAZ основного металла, особенно в мелкозернистых и межкритических областях. Эти области не являются просто наиболее твёрдой частью сварного соединения. При длительном воздействии ползучести повреждение концентрируется там, где термический цикл и последующий отпуск или частичное превращение формируют локальную микроструктуру с пониженной прочностью. Моделируемые термические циклы также показали, что образование феррита в межкритической HAZ может снижать прочность при растяжении при высокой температуре.
Углеродные эквиваленты и превращения, зависящие от состава
Формулы углеродного эквивалента объединяют влияние нескольких легирующих элементов в один показатель свариваемости. Углеродный эквивалент IIW, обычно записываемый в виде:
использует массовые доли в процентах. Более высокое значение обычно указывает на большую прокаливаемость и повышенную вероятность образования твёрдых составляющих HAZ при заданном термическом цикле. Формулы CET и Pcm представляют собой альтернативные системы углеродных эквивалентов, применяемые для определённых диапазонов низколегированных сталей и при оценке сварки. Их нельзя считать взаимозаменяемыми без учёта стандарта или процедуры, в которых они установлены.
Таким образом, углеродный эквивалент является параметром предварительной оценки, а не заменой анализа термического цикла. Две стали с близкими значениями CEIIW могут иметь различное поведение при превращении, поскольку легирующие элементы по-разному влияют на реакции образования феррита, бейнита и мартенсита. Ni, Cr, Mo, Mn, V, Nb, Ti и B также влияют на выделение фаз, рост аустенитных зёрен и реакцию на отпуск. Фактическая HAZ зависит от максимальной температуры, Δt8/5, размера исходных аустенитных зёрен и истории повторного нагрева, а также от общего химического состава.
EN 1011-2 рассматривает дуговую сварку ферритных сталей, за исключением ферритных нержавеющих сталей, и использует состав и условия сварки для выбора мер контроля риска водородного растрескивания. Измерение температуры требует отдельного внимания: ISO 13916:2025 устанавливает требования к измерению температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением, но не распространяется на измерение температуры при послесварочной термической обработке. Ни значение углеродного эквивалента, ни температура между проходами сами по себе не определяют конечное фазовое соотношение.
Принцип зависимости превращений от состава распространяется не только на углеродистые и низколегированные конструкционные стали. В обсуждении сварных соединений супер мартенситных нержавеющих сталей, опубликованном TWI в 2002 году, микроструктура HAZ связывается с коррозией, коррозионным растрескиванием под напряжением, сульфидным растрескиванием под напряжением, повторным нагревом последующими проходами и послесварочной термической обработкой (PWHT). В таких сталях повторное образование аустенита, отпуск мартенсита, а также сохранённый или образовавшийся при обратном превращении аустенит могут изменять не только прочность, но и коррозионные свойства. Следовательно, металлургия HAZ определяет больше, чем одну лишь твёрдость: она может контролировать локальную вязкость, прочность при ползучести, поведение под воздействием водорода и коррозионные характеристики.
5. Твердость, ударная вязкость и прочность в различных областях ЗТВ
Зона термического влияния (ЗТВ) не характеризуется единой твердостью или единой механической реакцией. Она включает последовательность областей, сформированных различными пиковыми температурами и траекториями охлаждения: зоны укрупнения зерна, измельчения зерна, частичного превращения, или межкритические зоны, а также зоны отпуска или переотпуска. TWI описывает эти области как подразделения, выделяемые в обычных сталях на основании пиковой температуры и расстояния от границы сплавления. В описании трубопроводной стали, приведенном National Institute of Standards and Technology (NIST), используются близкие термины: крупнозернистая, мелкозернистая, межкритическая ЗТВ и ЗТВ с переотпуском.
Каждая область имеет собственный размер исходного аустенитного зерна, продукты превращения, остаточные напряжения и реакцию на последующие термические циклы. Поэтому распределение твердости отражает пространственный градиент, а не единственное свойство «ЗТВ». Твердость может возрастать вблизи границы сплавления, снижаться в межкритической области и снова изменяться там, где основной металл подвергся отпуску, но не был полностью повторно аустенитизирован. Предел прочности при растяжении, ударная вязкость и пластичность изменяются сходным, но не идентичным образом.
Почему твердость изменяется со скоростью охлаждения
Центральная взаимосвязь, отмечаемая TWI, существует между скоростью охлаждения, химическим составом стали, прокаливаемостью и размером исходного аустенитного зерна. Эти переменные определяют, какие превращения происходят при охлаждении аустенита в интервале превращений. Быстрый термический цикл может подавить диффузионное образование феррита и перлита, приводя к формированию бейнита или мартенсита. При более медленном цикле углерод и легирующие элементы имеют больше времени для диффузии, что часто приводит к образованию более мягких ферритных или перлитных структур. В результате твердость повышается или понижается, однако она не является простым прямым показателем всех остальных механических свойств.
Термические циклы сварки часто описывают с помощью Δt8/5 — времени охлаждения от 800 °C до 500 °C. Этот интервал является практическим показателем для ферритных сталей, поскольку значительная часть превращения аустенита происходит в этом диапазоне или вблизи него. NIST указывает, что Δt8/5 зависит от погонной энергии, химического состава, расстояния от сварного шва и толщины стенки. Это не универсальная константа материала. При прочих сходных условиях сварки толстое сечение может сохранять тепло и охлаждаться медленнее, чем тонкое; предварительный подогрев и температура между проходами оказывают аналогичное влияние.
Химический состав изменяет реакцию на заданное время охлаждения. Углерод повышает способность к образованию мартенсита, тогда как такие легирующие добавки, как марганец, хром, молибден и никель, изменяют прокаливаемость и кинетику превращений. Важен также размер исходного аустенитного зерна. Крупные аустенитные зерна предоставляют меньше центров зарождения для диффузионных продуктов и при определенном цикле охлаждения могут способствовать образованию более твердых продуктов превращения. Поэтому одинаковое номинальное значение Δt8/5 может приводить к различной твердости у двух марок стали или в двух областях ЗТВ одного и того же компонента, если пиковые температуры и структуры зерна различаются.
Твердая ЗТВ обычно указывает на наличие мартенсита, бейнита или другой структуры, упрочненной в результате превращения. Это наблюдение важно, однако одна лишь твердость не доказывает присутствия определенной фазы. Для такой интерпретации необходимы металлографическое исследование, сведения о содержании углерода, процедуре сварки и истории охлаждения. Высокая твердость может сопровождаться снижением ударной вязкости и повышенной склонностью к водородному растрескиванию, если одновременно присутствуют диффузионно-подвижный водород и растягивающее закрепление. Неправильно называть каждую твердую область трещиной или каждую трещину рядом со сварным швом «растрескиванием ЗТВ». ESDEP выделяет ликвационное растрескивание ЗТВ, водородное растрескивание и растрескивание при повторном нагреве как отдельные проблемы свариваемости; горячие трещины кристаллизационного происхождения и слоистый отрыв являются отдельными механизмами.
Предварительный подогрев и контроль температуры между проходами влияют на траекторию охлаждения и выход водорода. EN 1011-2 распространяется на дуговую сварку ферритных сталей, за исключением ферритных нержавеющих сталей, и содержит рекомендации, относящиеся к контролю тепловых условий сварки и риска растрескивания. ISO 13916:2025 устанавливает измерение температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением, однако не распространяется на измерение температуры при послесварочной термической обработке. Эти различия важны при сопоставлении результатов измерения твердости с аттестованной процедурой сварки.
Потеря ударной вязкости в крупнозернистых областях
Крупнозернистая ЗТВ (CGHAZ) нагревается до температуры, достаточно высокой для повторной аустенитизации стали и роста исходных аустенитных зерен. Рост зерна уменьшает число эффективных барьеров для хрупкого скола и может приводить к образованию крупных бейнитных или мартенситных пакетов в зависимости от химического состава и скорости охлаждения. Поэтому CGHAZ может характеризоваться более низкой энергией удара по Шарпи или более высокой температурой перехода от вязкого разрушения к хрупкому, даже если ее предел прочности при растяжении высок.
Твердость и ударную вязкость не следует считать взаимозаменяемыми характеристиками. Более твердая структура может обладать большим пределом текучести и пределом прочности при растяжении, одновременно поглощая меньше энергии удара до разрушения. И наоборот, область с умеренной твердостью может иметь низкую ударную вязкость, если ее размер зерна, неметаллические включения, локальная ликвация или мартенситно-аустенитные составляющие создают легкие пути распространения трещины. Крупнозернистая область часто является критическим местом при оценке разрушения при низких температурах, однако конкретная наиболее слабая зона зависит от марки стали и термического цикла.
Второй сварочный проход может частично превратить или отпустить материал, нагретый первым проходом. Такой повторный нагрев может измельчить или отпустить некоторые структуры, оставляя соседние крупные зерна без изменений. Поэтому при многопроходной сварке ЗТВ представляет собой наложение термических историй, а не границу, сформированную одним проходом. Послесварочная термическая обработка может снизить остаточные напряжения и отпустить мартенситные составляющие, но не воссоздает исходную мелкозернистую структуру основного металла.
Сталь Grade 91 показывает, почему локальную ударную вязкость и высокотемпературную прочность необходимо рассматривать отдельно. В работе ASM International и EPRI, опубликованной в 2016 году, сообщается о склонности к растрескиванию типа IV в ЗТВ основного металла, особенно в мелкозернистых и межкритических областях. Смоделированные термические циклы показали, что образование феррита в межкритической ЗТВ может снижать высокотемпературную прочность при растяжении. Следовательно, уязвимая область не обязательно является самой твердой или самой крупнозернистой частью сварного соединения. При ползучести относительно мягкая мелкозернистая полоса может накапливать деформацию и повреждения рядом с более прочным материалом.
Размягчение, локальная пластичность и градиенты свойств
Межкритическая ЗТВ нагревается выше нижней критической температуры превращения, но недостаточно для превращения всей микроструктуры в аустенит. Повторной аустенитизации подвергается только часть структуры. При охлаждении вновь образовавшиеся продукты превращения формируются рядом с ферритом или отпущенными составляющими, сохранившимися после цикла. Получившаяся смесь может иметь более низкую твердость, чем соседняя CGHAZ, особенно если исходная сталь была закалена и отпущена или упрочнена выделениями.
Зона переотпуска подвергается докритическому термическому циклу. Повторной аустенитизации в ней не происходит, однако карбиды могут укрупняться, выделения — утрачивать упрочняющее действие, а ранее упрочненные составляющие — подвергаться дальнейшему отпуску. Локальные твердость и предел текучести могут снижаться. Эта размягченная полоса может стать предпочтительным местом деформации при растяжении, изгибе или эксплуатации в условиях ползучести. Ее более высокая локальная пластичность не делает соединение автоматически более безопасным: деформация концентрируется в этой области, поскольку соседние зоны остаются более прочными, а накопленная деформация может способствовать повреждению типа IV, зарождению усталостных трещин или разрушению на металлургической границе.
Предел прочности при растяжении описывает максимальное инженерное напряжение, достигнутое в испытании на растяжение. Предел текучести характеризует начало значительной пластической деформации. Твердость представляет собой локальное сопротивление вдавливанию и часто служит быстрым показателем прочности, но не может заменить испытание на растяжение. Пластичность описывает пластическую деформацию или удлинение до разрушения. Ударная вязкость характеризует поглощение энергии и сопротивление распространению трещины при заданных условиях испытания. В пределах одной и той же ЗТВ эти свойства могут изменяться в разных направлениях.
Минимум твердости рядом со сварным швом может указывать на переотпуск или межкритическое размягчение, тогда как максимум твердости может свидетельствовать о мартенситном превращении и риске водородного растрескивания. Ни один из этих результатов сам по себе не устанавливает локальную вязкость разрушения, усталостную долговечность или эксплуатационную прочность. Результаты измерения распределения твердости следует анализировать совместно с макроструктурой, микроструктурой, результатами испытаний на растяжение или изгиб, ударных испытаний — если они требуются, — а также с учетом ожидаемой рабочей температуры и режима нагружения.
Повторный нагрев последующими проходами и PWHT дополнительно изменяют эти градиенты. В исследовании TWI 2002 года, посвященном сварным соединениям супер мартенситной нержавеющей стали, микроструктуры ЗТВ рассматривались в связи с коррозией, коррозионным растрескиванием под напряжением, сульфидным растрескиванием под напряжением, повторным нагревом последующими проходами и PWHT. Этот пример показывает, что картирование механических свойств нельзя отделять от эксплуатационных характеристик в окружающей среде: размягченная или претерпевшая превращение полоса может также отличаться по коррозионному потенциалу, стабильности пассивной пленки и поглощению водорода. Таким образом, ЗТВ представляет собой градиентную механическую и химическую область, а определяющий риск зависит от локальной структуры и воздействующих на нее условий эксплуатации.
6. Механизмы растрескивания ЗТВ в углеродистых и низколегированных сталях
Растрескивание рядом со сварным швом не является единым металлургическим явлением. ASM International и European Steel Design Education Programme (ESDEP) классифицируют сварные трещины по их расположению, моменту возникновения и движущей силе: одни образуются в твердотельной ЗТВ после сварки, другие — при кристаллизации сварного металла или локально расплавленного основного металла, а третьи проявляются только при повторном нагреве или в процессе эксплуатации. Это различие важно, поскольку трещина рядом с границей сплавления может быть вызвана водородом, ликвацией по границам зерен, усадкой при кристаллизации, повреждением вследствие ползучести или потерей пластичности в направлении толщины.
Зона термического влияния (HAZ) имеет градиент температур, а не представляет собой единую структуру. В обычных сталях соответствующие области обычно описывают как зоны укрупнения зерна, измельчения зерна, частичного превращения или межкритическую зону, а также зоны отпуска или переотпуска. В классификации NIST для трубопроводных сталей используются области с крупным зерном, мелким зерном, межкритическая и переотпущенная области. Каждая точка испытывает свою пиковую температуру и свой путь охлаждения. Практический показатель охлаждения Δt8/5 — время охлаждения от 800 °C до 500 °C — помогает связать термические циклы с продуктами превращения, хотя применимость этого показателя зависит от стали и сварочного процесса. В одном из отчётов NIST по трубопроводным сталям указано, что на Δt8/5 влияют погонная энергия, химический состав, расстояние от сварного шва и толщина стенки.
Скорость охлаждения, химический состав, прокаливаемость и размер зерна исходного аустенита определяют формирующуюся микроструктуру и твёрдость зоны термического влияния. Короткий интервал охлаждения может привести к образованию мартенсита или бейнита в закаливающейся углеродистой или низколегированной стали; более длительный интервал может обеспечить образование феррита, перлита или продуктов превращения после отпуска. От сформировавшейся структуры зависит, сможет ли зародиться трещина, сможет ли она распространяться и будет ли жёсткость закрепления создавать достаточное растягивающее напряжение для сохранения трещины открытой. Предварительный подогрев и контроль температуры между проходами изменяют термический цикл, однако не устраняют необходимости оценивать химический состав стали, жёсткость закрепления соединения и контроль содержания водорода. EN 1011-2 регламентирует дуговую сварку ферритных сталей, за исключением ферритных нержавеющих сталей. ISO 13916:2025 устанавливает требования к измерению температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением; измерение температуры послесварочной термической обработки этот стандарт не регламентирует.
Водородное или холодное растрескивание
Водородное растрескивание, также называемое холодным или замедленным растрескиванием, происходит после затвердевания сварного шва и охлаждения прилегающей зоны термического влияния. Поэтому характерные сроки его возникновения отличаются от сроков возникновения горячих трещин, хотя трещина может быть обнаружена через несколько часов после сварки. В обсуждениях ASM этот механизм обычно связывают с тремя взаимодействующими условиями: диффузионно-подвижным водородом, склонной к разрушению твёрдой или хрупкой микроструктурой и растягивающим напряжением. Жёсткость закрепления и напряжения, возникающие при превращениях в сварном шве, формируют локальное поле напряжений; остаточное напряжение может оставаться высоким даже при нулевой внешней нагрузке.
Водород попадает в сварочную ванну из влаги, загрязнений, покрытий флюсов, смазочных материалов и других источников, связанных с процессом. После затвердевания атомарный водород диффундирует через сварной шов и зону термического влияния. Он может накапливаться у неметаллических включений, границ исходных аустенитных зёрен, границ мартенситных структур, дислокаций и других участков с высоким локальным напряжением. Конкретный механизм разрушения зависит от стали, микроструктуры и характера нагружения, поэтому не следует устанавливать единый универсальный порог содержания водорода. Водород снижает сопротивляемость твёрдой, напряжённой микроструктуры растрескиванию; он не действует независимо от жёсткости закрепления или металлургической склонности к разрушению.
Наиболее уязвимой зоной термического влияния часто является крупнозернистая область или другая зона, в которой при быстром охлаждении образуется неотпущенный мартенсит либо твёрдая бейнитная структура. Крупные зёрна исходного аустенита могут снижать трещиностойкость и обеспечивать более лёгкий путь распространения трещины. Мелкозернистая и межкритическая области также могут поражаться, особенно при неблагоприятном сочетании локальной твёрдости, остаточного напряжения или эксплуатационной нагрузки. Поэтому в одном сварном соединении на разных расстояниях от границы сплавления могут существовать различные риски водородного растрескивания.
Ориентация трещины отражает поле напряжений и геометрию соединения. Продольные или поперечные трещины могут возникать в металле шва, тогда как трещины в зоне термического влияния могут проходить параллельно границе сплавления или распространяться от границы усиления шва в закалённый основной металл. Корневые участки, места начала и окончания проходов, подрезы и резкие изменения жёсткости закрепления концентрируют напряжения. Проведение контроля с задержкой не доказывает водородный механизм, однако отсроченное появление трещины является важным предупреждающим признаком.
Контроль должен следовать причинно-следственной цепочке: снижать содержание диффузионно-подвижного водорода, предотвращать чрезмерную твёрдость зоны термического влияния и уменьшать либо контролировать растягивающее закрепление и остаточные напряжения. Сухие сварочные материалы и чистые поверхности соединения уменьшают поступление водорода. Предварительный подогрев замедляет охлаждение и позволяет водороду выйти до того, как зона термического влияния достигнет сильно напряжённого низкотемпературного состояния. Послесварочный подогрев может способствовать удалению водорода, если он предусмотрен технологией сварки, а послесварочная термическая обработка может отпустить склонные к растрескиванию структуры и снизить остаточные напряжения. Эти меры должны выбираться с учётом марки и толщины материала; они не являются взаимозаменяемыми с универсальным температурным правилом.
Растрескивание при оплавлении, затвердевании и повторном нагреве
Растрескивание при оплавлении представляет собой горячую трещину в зоне термического влияния, обычно проходящую по границам зёрен, которые были локально расплавлены сварочным термическим циклом, но находятся за пределами основной зоны сплавления. Трещина формируется, когда эта тонкая жидкая плёнка растягивается при охлаждении и усадке. Сегрегированные примеси, легкоплавкие эвтектические составляющие, включения или обогащённые легирующими элементами участки по границам зёрен могут снижать локальную температуру плавления. Поэтому зона термического влияния может растрескаться, даже если основной объём основного металла не расплавился.
Этот механизм отличается от растрескивания при затвердевании в зоне сплавления. При растрескивании при затвердевании жидкий металл шва в зоне сплавления затвердевает между растущими дендритами. Сегрегация растворённых элементов и ограничения подпитки оставляют слабую сеть границ, содержащих жидкость; затем усадка металла шва раскрывает междендритную область. Такая трещина располагается в наплавленном или расплавленном металле шва, а не в нерасплавленной зоне термического влияния. Трещина, следующая по границе сплавления, требует рассмотрения обоих вариантов: локально расплавленный материал зоны термического влияния указывает на растрескивание при оплавлении, тогда как междендритный путь через металл шва указывает на растрескивание при затвердевании. В местах перекрытия границы сплавления и температурного поля зоны термического влияния могут возникать смешанные трещины.
ESDEP относит растрескивание зоны термического влияния при оплавлении, водородное растрескивание и растрескивание при повторном нагреве к основным проблемам свариваемости конструкционных сталей. Склонность к растрескиванию при оплавлении зависит от химического состава основного металла, сегрегации, размера зерна, пиковой температуры и термической деформации. Крупные зёрна создают протяжённые пути по границам зёрен, а повторные термические циклы могут повторно расплавлять или ослаблять ранее нагретые области. Определяющей движущей силой является растягивающая деформация при высокотемпературном охлаждении, а не диффузионно-подвижный водород, накопившийся после затвердевания.
Растрескивание при повторном нагреве возникает при последующем тепловом воздействии, обычно во время термообработки для снятия напряжений или эксплуатации при повышенной температуре. Это твердотельное, часто межкристаллитное разрушение ранее сваренной зоны термического влияния или области сварного шва. Выделение фаз и процессы возврата могут упрочнять внутренние области зёрен, оставляя их границы относительно слабыми; затем релаксация остаточных напряжений и ползучая деформация концентрируют деформацию на этих границах. Склонность к такому разрушению связана с определёнными легирующими системами, а также с условиями содержания примесей или выделений, поэтому её нельзя выводить только из наличия сварного шва или твёрдости при комнатной температуре.
Сталь Grade 91 показывает, почему зону термического влияния необходимо рассматривать как совокупность нескольких микроструктурных областей. ASM International и EPRI сообщили в 2016 году, что Grade 91 склонна к разрушению типа IV в зоне термического влияния основного металла, особенно в мелкозернистой и межкритической областях. Повреждение типа IV представляет собой разрушение при ползучести в условиях эксплуатационной температуры, а не обычное водородное холодное растрескивание. Моделируемые термические циклы показали, что образование феррита в межкритической зоне термического влияния может снижать прочность при растяжении при высокой температуре. Повторный нагрев последующими проходами и PWHT дополнительно изменяют выделения, состояние отпуска и локальную прочность, поэтому окончательная склонность к растрескиванию зависит от полной термической истории сварки.
Ламеллярное растрескивание и склонность к разрушению в направлении толщины
Ламеллярное растрескивание представляет собой механизм разрушения основного металла, связанный с растягивающей деформацией, нормальной к поверхности прокатанного листа. Обычно оно развивается под закреплённым сварным швом, особенно в тавровом или угловом соединении либо в зоне крупной приварной детали, где усадка шва вытягивает лист в направлении его толщины. Траектория трещины обычно имеет ступенчатый или террасообразный вид: трещина проходит через вытянутые включения, соединяя их участками вязкого сдвига.
Определяющим свойством материала является пластичность в направлении толщины, а не просто прочность при поперечном растяжении или твёрдость зоны термического влияния. Прокатанный лист содержит неметаллические включения — исторически сульфид марганца, а также оксидные или силикатные включения в зависимости от технологии выплавки стали, — которые при прокатке сплющиваются и ориентируются. Эти включения служат местами зарождения пустот, когда лист деформируется в направлении, перпендикулярном плоскости прокатки. Чистая сталь с меньшим количеством менее выраженных строчек включений обладает меньшей склонностью к такому разрушению, тогда как высокая жёсткость закрепления, большая толщина листа, крупные объёмы наплавленного металла и неблагоприятная конструкция соединения увеличивают приложенную деформацию в направлении толщины.
Ламеллярное растрескивание может зарождаться в основном металле под зоной термического влияния и быть ошибочно принято за трещину в зоне термического влияния, поскольку располагается близко к сварному шву. Его движущей силой являются деформация усадки шва и ограничение деформации, действующие через толщину листа; водород не является определяющим условием. Наличие твёрдой мартенситной зоны термического влияния также не требуется. Металлографическое расположение, морфология трещины, ориентация включений и направление приложенной деформации позволяют отличить этот механизм от водородного растрескивания и растрескивания при оплавлении.
Изменения конструкции и технологии могут уменьшить деформацию: следует ориентировать соединения так, чтобы избежать вытягивания через толщину листа, уменьшать избыточный объём сварного шва, применять подходящие конструктивные решения соединения, контролировать жёсткость закрепления и, если это предусмотрено, выбирать листовой прокат с подтверждёнными свойствами в направлении толщины. Ремонтная сварка, при которой удаляется только видимый поверхностный дефект, может не устранить подповерхностную трещину, связанную с включениями. Контроль должен охватывать объём листа вокруг приварной детали, а не только линию сплавления.
7. Предварительный подогрев, контроль температуры между проходами и переменные сварочной процедуры
Металлургическое назначение предварительного подогрева
Предварительный подогрев представляет собой средство теплового контроля, а не универсальное решение проблем ЗТВ. Он повышает температуру соединения до приложения дугового тепла, уменьшая температурный градиент между сварочной ванной и окружающей сталью. Непосредственным результатом становится более медленное охлаждение в интервале превращений. В ферритных сталях это изменение может предотвратить образование чрезмерно твёрдой мартенситной или бейнитной ЗТВ в зависимости от химического состава, прокаливаемости, размера зёрен предшествующего аустенита и фактического теплового цикла.
Полезным показателем является Δt8/5 — время, необходимое точке сварного соединения для охлаждения от 800 °C до 500 °C. Этот интервал охватывает важную часть распада аустенита во многих сталях, хотя не даёт полного описания поведения каждого сплава или каждого режима сварки. Небольшое значение Δt8/5 обычно указывает на быстрое охлаждение и повышенный риск образования твёрдых, хрупких продуктов превращения; более продолжительный интервал допускает более интенсивное диффузионное превращение и отпускные эффекты. National Institute of Standards and Technology (NIST) сообщает, что значение Δt8/5 для трубопроводной стали зависит от погонной энергии, химического состава, расстояния от сварного шва и толщины стенки. Предварительный подогрев изменяет эту взаимосвязь, влияя на начальную температуру и тепловой поток в основной металл.
Предварительный подогрев также способствует контролю водорода. Водород, внесённый влагой, загрязнениями поверхности, сварочными материалами или проблемами с защитным газом, может диффундировать из аустенитных или твёрдых участков ЗТВ до того, как сталь остынет до низкой температуры. Это снижает концентрацию водорода, доступного для взаимодействия с остаточными растягивающими напряжениями и восприимчивой микроструктурой. Однако данный эффект имеет определённые условия. Предварительный подогрев не может компенсировать использование влажных электродов, загрязнение поверхностей соединения, чрезмерное стеснение или применение стали, для которой данная процедура приводит к недопустимой твёрдости. Водородное растрескивание представляет собой самостоятельный механизм, а не обозначение любой трещины около сварного шва.
| Термин температуры | Когда применяется | Назначение |
|---|---|---|
| Температура предварительного подогрева | До начала сварки или выполнения указанного участка шва | Задаёт начальное тепловое состояние |
| Межпроходная температура | Непосредственно перед наложением следующего прохода | Контролирует накопление тепла между проходами |
| Температура поддержания предварительного подогрева | Во время перерыва или между операциями | Не допускает снижения температуры соединения ниже заданного минимума |
| Температура послесварочной термической обработки | Во время последующей послесварочной термической обработки | Требует отдельного измерения и контроля |
Таким образом, требуемую температуру выбирают с учётом химического состава стали, толщины изделия, степени стеснения, мер контроля водорода, сварочного процесса и аттестации процедуры. Чрезмерный предварительный подогрев также имеет негативные последствия. Он может настолько увеличить время охлаждения, что произойдёт укрупнение зёрен, снизится локальная прочность, усилится чрезмерное разупрочнение закалённых и отпущенных сталей и расширится область, подвергаемая воздействию повышенной температуры. В закалённых и отпущенных сталях чрезмерно горячий цикл может вызвать отпуск ЗТВ основного металла. В сталях, упрочнённых выделениями, или жаропрочных сталях он может нарушить заданное распределение выделений.
Несмотря на единственное заданное значение температуры предварительного подогрева, ЗТВ сохраняет пространственную неоднородность. В обычной стали непосредственно у границы сплавления после воздействия высоких пиковых температур может образоваться крупнозернистая область. Расположенные дальше зоны измельчённого зерна, межкритическая и отпущенная или переотпущенная области испытывают разные пиковые температуры и проходят разные пути превращений. TWI выделяет для обычных сталей эти четыре участка по пиковой температуре и расстоянию от сварного шва. Предварительный подогрев изменяет историю их охлаждения, но не делает их металлургически идентичными.
Температура между проходами и накопление тепла
Температура предварительного подогрева — это минимальная температура, установленная в соединении до начала сварки или до начала выполнения указанного участка сварного шва. Температура между проходами — это температура зоны сварки непосредственно перед наложением следующего прохода. Температура поддержания предварительного подогрева — это минимальная температура, которую необходимо поддерживать при прерывании сварки или когда соединение должно оставаться нагретым между операциями. Эти термины не следует считать взаимозаменяемыми.
Контроль температуры между проходами регулирует накопление тепла. При многопроходной сварке второй и последующие проходы повторно нагревают ранее наплавленный металл и прилегающую ЗТВ. Высокая температура между проходами означает, что следующий тепловой цикл начинается с более высокой исходной температуры, обычно замедляя охлаждение и уменьшая Δt8/5. Она также может подвергать предыдущие проходы повторному отпуску или частичной повторной аустенитизации. В результате микроструктура может содержать узкие полосы с различными твёрдостью и ударной вязкостью, расположенные всего в нескольких миллиметрах друг от друга.
Ограничение максимальной температуры между проходами часто столь же важно, как и требование к минимальной температуре предварительного подогрева. При превышении этого ограничения накопившееся тепло может привести к чрезмерному росту зёрен, разупрочнению или снижению ударной вязкости, особенно в закалённых и отпущенных, а также в жаропрочных сталях. Если температура опускается ниже установленного минимума, могут вновь возникнуть быстрое охлаждение и риск водородного растрескивания. Правильное значение определяется конкретной процедурой, а не является фиксированным свойством сварочного процесса.
Сталь марки Grade 91 показывает, почему простые температурные правила оказываются несостоятельными. Исследование ASM International и EPRI, проведённое в 2016 году, описывает растрескивание типа IV в ЗТВ основного металла, особенно в мелкозернистой и межкритической областях. Эти области не являются крупнозернистой полосой, которую часто показывают на упрощённых схемах. Моделируемые тепловые циклы также показали, что образование феррита в межкритической ЗТВ может снижать высокотемпературную прочность при растяжении. Повторный нагрев последующими проходами может отпустить часть мартенсита, одновременно создавая свежий межкритический материал в других участках, поэтому соответствующее требованиям измерение температуры между проходами само по себе не может подтвердить стойкость к повреждению типа IV.
Тот же принцип применим к нержавеющим сталям. В исследовании TWI 2002 года, посвящённом сварным соединениям супермартенситной нержавеющей стали, микроструктуры ЗТВ рассматривались в связи с коррозией, коррозионным растрескиванием под напряжением и сульфидным растрескиванием под напряжением, а также с повторным нагревом последующими проходами и послесварочной термической обработкой (PWHT). Локальный повторный нагрев может изменить распределение хрома, отпуск мартенсита и коррозионное поведение. Поэтому контроль ЗТВ связан не только с твёрдостью и растрескиванием, но и с эксплуатационной деградацией.
EN 1011-2 и ISO 13916:2025
EN 1011-2 содержит рекомендации по дуговой сварке ферритных сталей. Его область применения ограничена ферритными сталями; ферритные нержавеющие стали исключены. Документ рассматривает такие факторы сварочной процедуры, как контроль водорода, погонная энергия, предварительный подогрев и условия охлаждения, помогая инженеру оценивать твёрдость ЗТВ и риск холодного растрескивания. Это руководство по выбору и контролю сварочной процедуры, а не замена документальным подтверждениям аттестации или требованиям, установленным для конкретной марки стали.
ISO 13916:2025 посвящён измерениям, а не полной металлургической разработке процедуры. Стандарт устанавливает требования к измерению температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением. Он не распространяется на измерение температуры PWHT. Это исключение имеет значение: температура, зарегистрированная перед выполнением сварочного прохода, не подтверждает, что последующая обработка для снятия напряжений или отпуска достигла заданной температуры или обеспечила её равномерность.
Место и время измерения должны характеризовать материал, определяющий тепловой цикл сварки, а не просто наиболее горячую и удобную для измерения поверхность. Температура может изменяться по толщине и вокруг соединения, особенно в стеснённых сечениях, элементах жёсткости и толстостенных компонентах. В процедуре следует указывать, когда и где выполняется измерение, а также допустимый минимум или максимум.
Погонная энергия и последовательность наложения проходов добавляют ещё один уровень контроля. Энергия дуги обычно связывается с силой тока, напряжением и скоростью сварки, при этом эффективность процесса и геометрия валика влияют на фактическое количество тепла, переданного заготовке. Более высокая погонная энергия обычно расширяет нагретую зону и увеличивает время охлаждения, однако геометрия соединения, толщина листа и степень стеснения могут изменить такой простой прогноз. Последовательность наложения узких валиков, широкие колебания электрода, чередование сторон или планируемые паузы между проходами изменяют участки, подвергающиеся повторному нагреву, и момент этого нагрева. Следовательно, два сварных соединения с одинаковой номинальной температурой предварительного подогрева могут иметь различающиеся размер зёрен ЗТВ, твёрдость, ударную вязкость и склонность к растрескиванию. Сварочная процедура должна контролировать всю тепловую историю, а не только одно измерение температуры.
8. Многопроходная сварка: повторный нагрев, отпуск и перекрытие зон термического влияния
Эффекты повторного нагрева последующими проходами
- Отпуск Цикл при более низкой температуре может снизить мартенситную твёрдость и остаточные напряжения.
- Измельчение Последующий аустенитный цикл может создать новые, более мелкие зёрна аустенита.
- Частичная повторная аустенитизация Межкритический цикл превращает только часть ранее сформированной структуры.
- Переотпуск Повторное докритическое воздействие может укрупнить карбиды или выделения и снизить прочность.
Многопроходная сварка не образует одну фиксированную зону термического влияния рядом с границей сплавления. Каждый проход добавляет новый термический цикл, а температурное поле этого прохода перекрывает области материала, изменённые предыдущими проходами. Область, которая первоначально была крупнозернистой зоной термического влияния, позднее может быть повторно нагрета ниже нижней критической температуры и подвергнута отпуску; другая область может нагреться до межкритического диапазона, в котором часть феррита превращается в аустенит; материал ближе к последующей границе сплавления может полностью повторно аустенитизироваться и вновь претерпеть превращение при охлаждении.
Таким образом, окончательное поперечное сечение отражает последовательность событий, а не одно изолированное воздействие. Имеют значение максимальная температура, время выдержки при данной температуре, охлаждение через диапазон превращений, а также количество и расстояние между циклами повторного нагрева. TWI описывает зоны термического влияния в обычных сталях как зоны укрупнения зерна, измельчения зерна, частичного превращения и отпуска — в зависимости от максимальной температуры и расстояния от сварного шва. В многопроходном соединении эти обозначения характеризуют локальные реакции на несколько проходов, а не обязательно четыре постоянные параллельные полосы.
Повторный нагрев участков ранее сформированной зоны термического влияния последующими проходами
Последующий валик повторно нагревает предыдущий металл шва и часть ранее сформированной зоны термического влияния. Степень этого воздействия зависит от размера валика, скорости сварки, энергии дуги, геометрии соединения, толщины листа или стенки, температуры между проходами и положения прохода. Тепловложение и теплопроводность определяют, насколько быстро окружающий металл достигает заданной температуры, тогда как расстояние от новой границы сплавления определяет максимальную температуру. Одна и та же точка во время одного прохода может испытывать высокотемпературный цикл, а во время следующего — низкотемпературный цикл отпуска.
Практический параметр охлаждения Δt8/5 характеризует время, в течение которого материал охлаждается от 800 °C до 500 °C. Он полезен в тех случаях, когда в стали в этом диапазоне происходит распад аустенита, однако не является полным описанием термической истории при многопроходной сварке. В отчёте Национального института стандартов и технологий по трубопроводам Δt8/5 связывается с тепловложением, химическим составом, расстоянием от сварного шва и толщиной стенки. Это не означает, что каждая точка соединения имеет одно общее время охлаждения. Соседние точки могут испытывать существенно различающиеся циклы, а последующие проходы способны изменять структуру, сформированную первым циклом.
Для низколегированной ферритной стали первый проход может создать рядом с границей сплавления крупные зёрна прежнего аустенита. Последующий проход, максимальная температура которого находится в аустенитной области, может измельчить эту структуру за счёт образования новых аустенитных зёрен — в зависимости от локальной максимальной температуры и продолжительности цикла. Если максимальная температура последующего прохода достигает только межкритического диапазона, часть исходного феррита превращается в аустенит. При охлаждении эта часть может превратиться в свежий бейнит, мартенсит или другой продукт превращения, тогда как непревратившаяся матрица сохраняет некоторые признаки прежней структуры. Низкотемпературный цикл может вообще не вызвать повторной аустенитизации стали, но способен отпустить мартенсит или снизить твёрдость ранее упрочнённой области.
Именно поэтому управление режимом сварки нельзя сводить к номинальной энергии дуги. Температура между проходами изменяет исходную температуру каждого прохода и может сокращать эффективный интервал охлаждения. ISO 13916:2025 устанавливает требования к измерению температур предварительного нагрева, между проходами и поддержания предварительного нагрева при сварке плавлением; измерение температуры послесварочной термообработки в этом стандарте прямо исключено. EN 1011-2 посвящён дуговой сварке ферритных сталей, за исключением ферритных нержавеющих сталей, и содержит рекомендации по контролю условий сварки для соответствующих ферритных марок.
Структуры после отпуска и переотпуска
Повторный нагрев ниже нижней критической температуры превращения может вызвать отпуск мартенситной или бейнитной зоны термического влияния без образования новой аустенитной области. Происходит перераспределение углерода, переходные карбиды могут образовываться или изменяться, остаточные напряжения снижаются, а твёрдость обычно уменьшается. Полученная структура может обладать большей стойкостью к водородному растрескиванию, чем закалённая мартенситная область, однако это изменение также способно снизить прочность. Результат зависит от исходной структурной составляющей, температуры повторного нагрева, времени выдержки и количества циклов.
Поэтому «отпущенная зона термического влияния» не является одной конкретной микроструктурой. Короткий относительно холодный цикл может вызвать ограниченный отпуск, тогда как более горячий или повторяющийся цикл способен привести к значительному укрупнению карбидов и утрате упрочнения за счёт выделений. Термин «переотпущенная» означает, что термическое воздействие снизило свойства сильнее, чем предусмотрено заданным состоянием отпуска. В закалённых и отпущенных сталях такая размягчённая зона может стать локальным минимумом прочности. В сталях, стойких к ползучести, повторный нагрев способен нарушить тщательно контролируемое распределение выделений, обеспечивающее длительную прочность.
Сталь марки 91 иллюстрирует опасность предположения, будто размягчение всегда благоприятно. В 2016 году ASM International и EPRI сообщили, что сталь марки 91 подвержена растрескиванию типа IV в зоне термического влияния основного металла, особенно в мелкозернистых и межкритических областях. Моделирование термических циклов показало, что образование феррита в межкритической зоне термического влияния может снижать высокотемпературную предел прочности при растяжении. Критической является не только явно крупнозернистая область: повторяющиеся проходы через межкритический диапазон могут создавать мелкозернистую частично превращённую структуру с неблагоприятными характеристиками деформации при ползучести и повреждаемости. Последующие сварочные проходы могут одновременно отпускать часть мартенсита и создавать либо расширять эту уязвимую область.
Послесварочная термообработка добавляет ещё один контролируемый термический цикл, охватывающий всё соединение. Она может отпустить твёрдые продукты превращения и снизить остаточные напряжения, но также способна стимулировать изменения карбидов или выделений, изменить градиенты твёрдости и подвергнуть повторно нагретые области дальнейшей деградации. Поэтому режим послесварочной термообработки следует задавать с учётом марки стали, толщины, технологии сварки и условий эксплуатации, а не исходить из предположения, что он устранит различия между зонами термического влияния.
Супермартенситные нержавеющие стали подтверждают тот же вывод, одновременно добавляя коррозионные эффекты. В исследовании TWI 2002 года изучались микроструктуры их зон термического влияния в связи с коррозией, коррозионным растрескиванием под напряжением, сульфидным растрескиванием под напряжением, повторным нагревом последующими проходами и послесварочной термообработкой. Последующий проход может отпустить свежий мартенсит, частично повторно аустенитизировать ранее сформированную область или создать смешанную структуру в узкой полосе повторного нагрева. Эти изменения влияют на перераспределение хрома, образование карбидов, твёрдость, остаточные напряжения и электрохимическое поведение поверхности. Снижение твёрдости может уменьшить одну из склонностей к растрескиванию, однако локальные изменения состава или фазового состояния способны ухудшить коррозионную стойкость либо создать уязвимый путь при эксплуатации в содержащей водород среде.
Почему поперечное сечение сварного соединения содержит перекрывающиеся термические истории
Поперечное сечение многопроходного соединения следует рассматривать как карту температурных максимумов и путей охлаждения. Рядом с проходом металл мог расплавиться или полностью повторно аустенитизироваться. На большем расстоянии он мог достичь диапазона роста зерна, диапазона измельчения зерна, межкритического диапазона или лишь температуры отпуска. Следующий проход смещает эти границы и накладывает ещё один набор зон. Они имеют изогнутую форму, смещены и частично совпадают, а не располагаются аккуратными последовательными слоями.
| Область ЗТВ стали марки 91 | Тепловая история | Выявленная проблема |
|---|---|---|
| Крупнозернистая | Высокотемпературная полная аустенитизация с ростом зерна | Крупнозернистая превращённая структура и возможное снижение ударной вязкости |
| Мелкозернистая | Полная или значительная аустенитизация без выраженного роста зерна | Часть ЗТВ основного металла, склонная к образованию трещин типа IV |
| Межкритическая | Частичное превращение между Ac1 и Ac3 | Образование феррита и снижение высокотемпературной прочности при растяжении |
| Переотпущенная | Докритический повторный нагрев | Разупрочнение и изменённое состояние выделений |
Перекрытие создаёт неоднородность свойств на нескольких масштабах. Твёрдость может возрастать там, где быстрое охлаждение образует мартенсит, снижаться там, где мартенсит подвергается отпуску, и снова изменяться там, где последующий цикл создаёт свежие неотпущенные продукты превращения. Ударная вязкость зависит от размера зерна, соотношения фаз, содержания углерода в превратившейся доле и локальных остаточных напряжений; её нельзя оценивать только по расстоянию до сварного шва. Склонность к растрескиванию также меняется от точки к точке. ESDEP выделяет трещины при разжижении в зоне термического влияния, водородное растрескивание и трещины при повторном нагреве как различные проблемы свариваемости конструкционных сталей, тогда как трещины при затвердевании возникают в металле шва, а слоистые трещины связаны с пластичностью в направлении толщины. Повторный нагрев не делает эти механизмы взаимозаменяемыми.
Та же пространственная неоднородность определяет коррозию и эксплуатационное растрескивание в сварных соединениях нержавеющих сталей. Полоса повторного нагрева может отличаться от соседнего металла твёрдостью, стабильностью пассивной плёнки, количеством выделений и уровнем растягивающих напряжений. Поэтому металлографическое исследование и измерения твёрдости следует выполнять с учётом фактической последовательности наложения валиков. Одно измерение на границе сплавления может не выявить размягчённую межкритическую полосу, полосу повторно нагретого мартенсита или переотпущенную область, определяющую разрушение.
9. Разрушение Grade 91 и трещинообразование типа IV

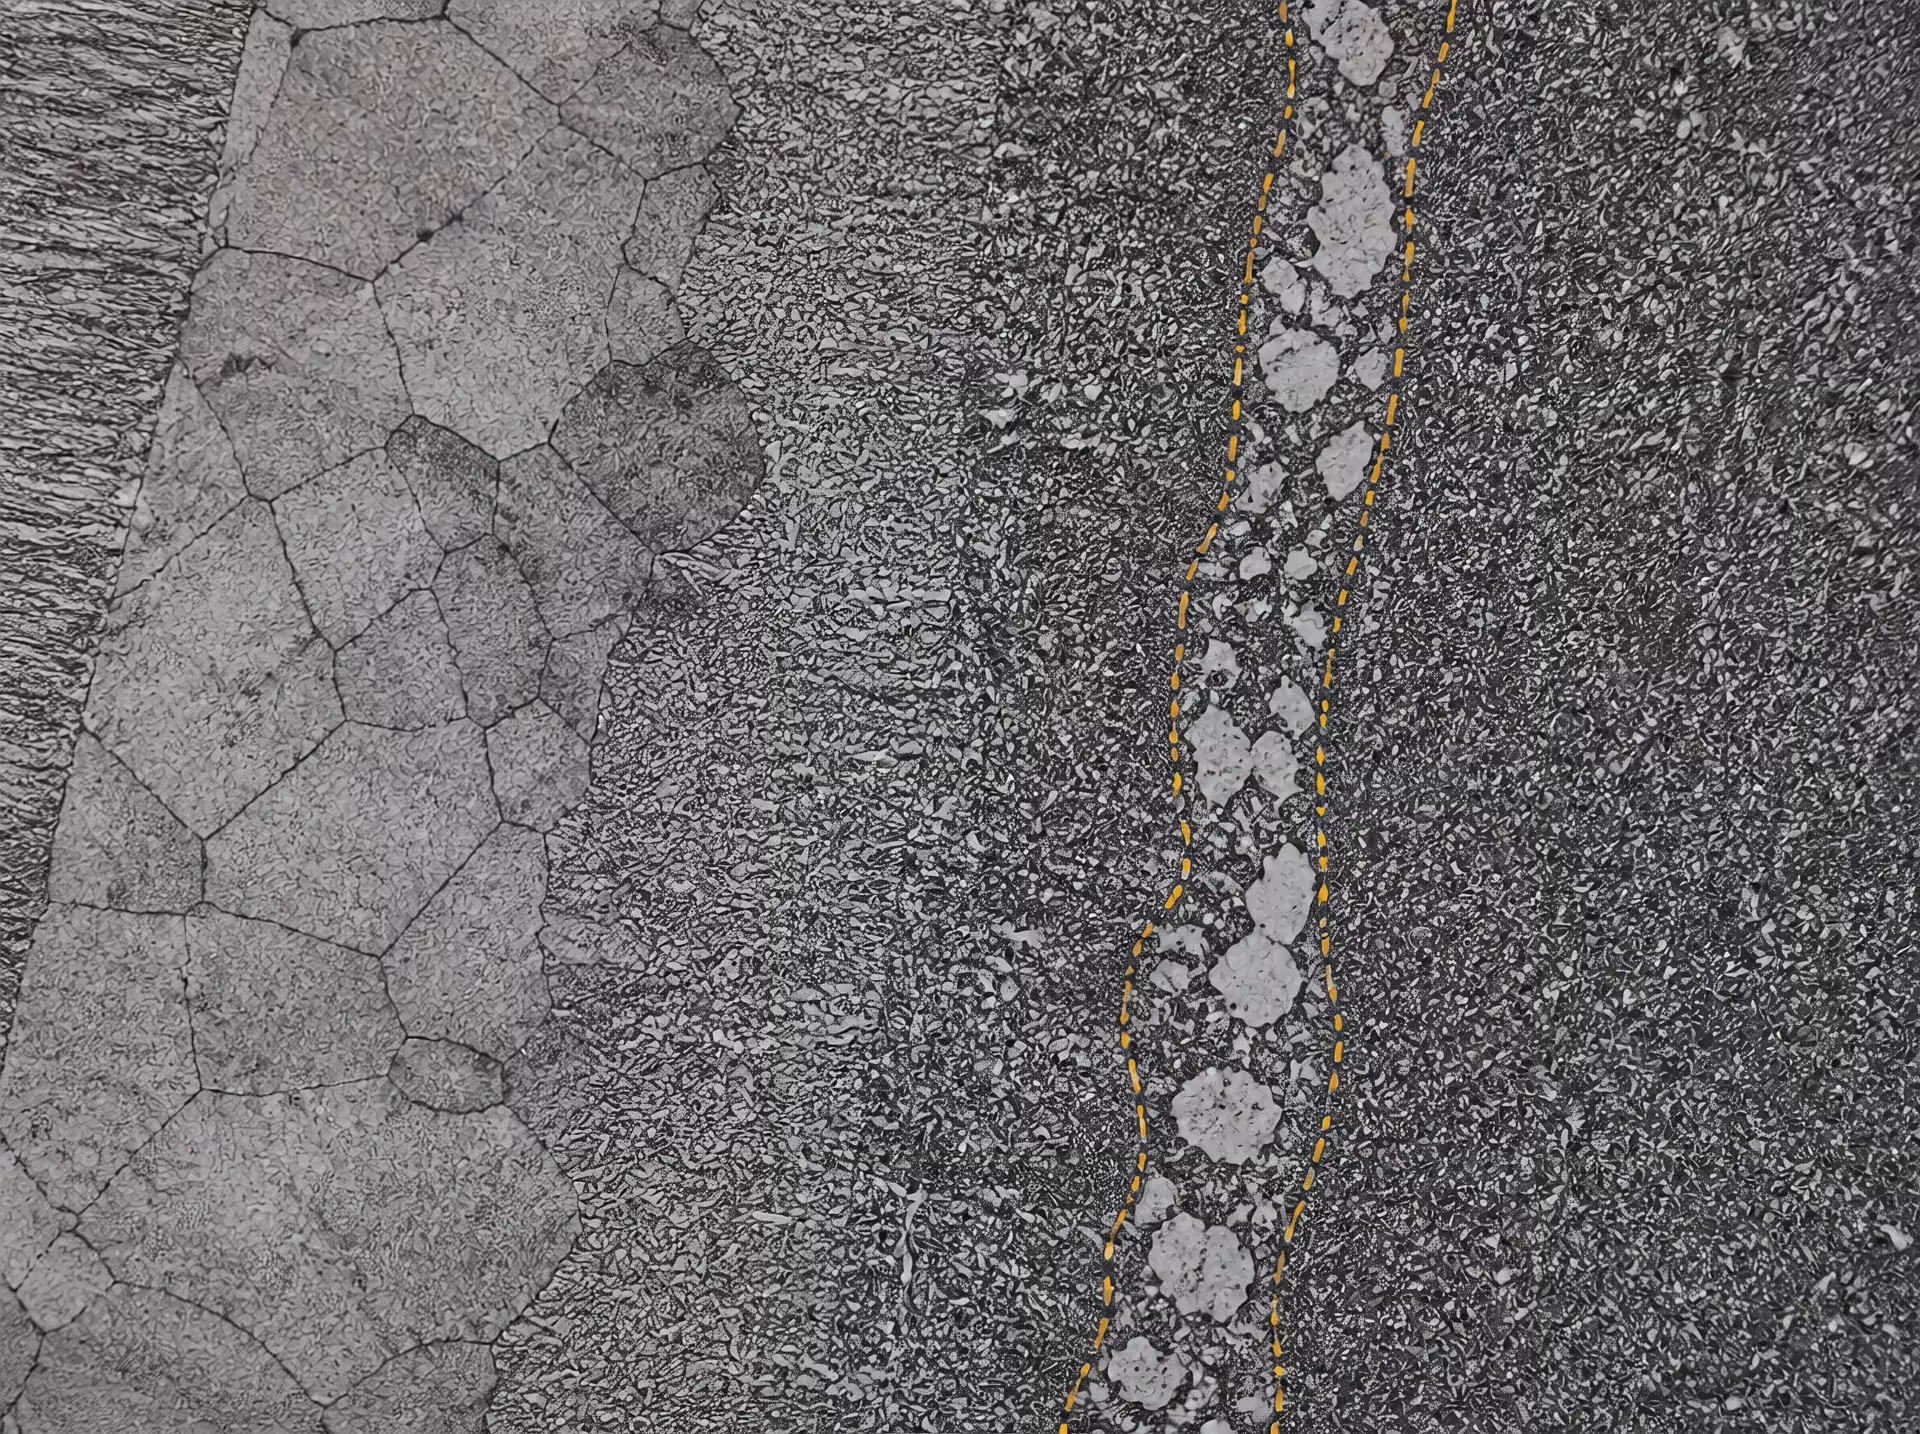
Grade 91 представляет собой полезный пример для изучения, поскольку проблема его свариваемости не ограничивается видимой границей сплавления. Эта сталь является жаропрочным сплавом с отпущенной мартенситной структурой, обычно обозначаемым как Grade 91, P91 для труб и T91 для труб экранов котлов; она содержит приблизительно 9 % хрома, а также такие легирующие элементы, как молибден, ванадий, ниобий и азот. Ее прочность при повышенной температуре зависит от тонко отпущенной мартенситной структуры, содержащей стабильные выделения, особенно карбонитриды и популяцию карбидов, обогащенных хромом, которая формируется при длительном отпуске.
Сварка заменяет эту тщательно сформированную структуру последовательностью локальных термических циклов. Участок непосредственно рядом с линией сплавления может полностью аустенитизироваться и превратиться в крупнозернистый мартенсит. Несколько дальше пиковая температура может привести к измельчению аустенита без такого же роста зерна. Еще дальше может превращаться лишь часть исходной микроструктуры. В результате образуется градиентная зона термического влияния (ЗТВ), а не однородная полоса.
Исследование Grade 91, проведенное ASM-EPRI и опубликованное в 2016 году, выявило склонность к трещинообразованию типа IV в ЗТВ основного металла, особенно в мелкозернистой и межкритической областях. Это различие имеет важное значение. Поверхность излома может находиться рядом со сварным швом, однако близость к шву не означает, что граница сплавления является определяющим металлургическим участком.
Мелкозернистая и межкритическая области ЗТВ в Grade 91
Мелкозернистая ЗТВ формируется там, где пиковая температура превышает диапазон превращения аустенита, но недостаточно высока или воздействует недостаточно долго, чтобы вызвать рост исходных аустенитных зерен, характерный для крупнозернистой ЗТВ. При сварке часть выделений растворяется или перераспределяется, после чего при быстром охлаждении образуется свежий мартенсит. Поскольку исходные аустенитные зерна здесь меньше, чем в крупнозернистой области, структура пакетов и блоков образовавшегося мартенсита также отличается. Последующий отпуск при изготовлении и эксплуатации воздействует на область, в которой исходное распределение выделений и геометрия зерен уже были нарушены.
Межкритическая ЗТВ располагается в области более низких пиковых температур. Во время термического цикла сварки лишь часть материала попадает в область существования аустенита, тогда как остальная часть сохраняет отпущенную структуру Grade 91. При охлаждении вновь образовавшийся аустенит превращается рядом с непревратившимся или частично отпущенным материалом. Это создает смешанную микроструктуру с локальными различиями в твердости, распределении углерода, состоянии выделений и сопротивлении ползучести. Поэтому межкритическая зона может быть механически более слабой, даже если ее твердость не позволяет считать ее наиболее заметной частью ЗТВ.
TWI описывает подобласти ЗТВ обычных сталей как зоны укрупнения зерна, измельчения зерна, частичного превращения и отпуска, классифицируемые по пиковой температуре и расстоянию от сварного шва. NIST использует близкие термины «крупнозернистая», «мелкозернистая», «межкритическая» и «переотпущенная» зоны для ЗТВ трубопроводных сталей. Эти обозначения не являются взаимозаменяемыми для всех систем сплавов, однако основной вывод применим к Grade 91: каждый участок фиксирует различную термическую историю.
Скорость охлаждения имеет такое же важное значение. Практический параметр Δt8/5 характеризует время, необходимое для охлаждения области сварки с 800 °C до 500 °C. В исследовании NIST параметр Δt8/5 связывается с погонной энергией, химическим составом стали, расстоянием от сварного шва и толщиной стенки. Эти переменные изменяют кинетику превращений и степень отпуска, обусловленного сваркой. ЗТВ Grade 91 нельзя оценивать только по пиковой температуре.
TWI указывает, что микроструктура и твердость ЗТВ в основном зависят от скорости охлаждения в диапазоне превращений, химического состава и прокаливаемости, а также от размера исходного аустенитного зерна. Для Grade 91 те же переменные определяют, образуется ли в локальной области твердый свежий мартенсит, происходит ли дополнительный отпуск или формируется смешанная межкритическая структура. Измерение распределения твердости полезно, но оно не дает полной картины повреждения от ползучести или склонности к трещинообразованию типа IV.
Образование феррита и высокотемпературная прочность
В исследовании ASM-EPRI также изучались смоделированные термические циклы сварки Grade 91; было показано, что образование феррита в межкритической ЗТВ может снижать предел прочности при растяжении при высокой температуре. Это наблюдение придает проблеме типа IV более конкретное металлургическое объяснение, чем общее утверждение о том, что сварка «ослабляет ЗТВ».
Феррит мягче и обладает меньшим сопротивлением ползучести, чем отпущенная мартенситная матрица, обеспечивающая Grade 91 прочность при повышенной температуре. Его образование может сопровождаться локальным перераспределением углерода и легирующих элементов, изменением стабильности выделений и утратой тонко контролируемой структуры реечного мартенсита. При длительном нагружении деформация может концентрироваться в этой измененной области. Окружающие металл сварного шва, незатронутый основной металл и более твердые участки ЗТВ тогда ограничивают деформацию, увеличивая локальные требования по напряжению и деформации к мелкозернистому или межкритическому материалу.
Таким образом, проблема заключается не просто в несоответствии твердости. Поведение при высокотемпературном растяжении зависит от сопротивления микроструктуры пластическому течению и ползучести, эволюции выделений, структуры зерен и субзерен, а также от распределения деформации по сварному соединению. Область с умеренной измеренной твердостью все же может иметь низкую долговременную прочность, если ее сопротивление ползучести снизилось вследствие частичного превращения или образования феррита.
Растрескивание типа IV Разрушение при ползучести в условиях эксплуатационной температуры, связанное с ослабленными мелкозернистой и межкритической областями ЗТВ основного металла, особенно в стали марки 91.
Это наблюдение не следует превращать в универсальную оценку срока службы. Поведение сварного компонента из Grade 91 зависит от напряжения, температуры, геометрии, процедуры сварки, степени закрепления, послесварочной термической обработки, истории эксплуатации и фактического распределения микроструктур в ЗТВ. Моделирование термических циклов устанавливает механизм и выявляет уязвимую область, но само по себе не определяет, когда выйдет из строя конкретный сосуд, теплообменная труба или трубопровод.
Предварительный подогрев, контроль температуры между проходами и погонной энергии сварки сохраняют важное значение, поскольку влияют на термические циклы и поведение при превращениях. ISO 13916:2025 устанавливает порядок измерения температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением, однако прямо исключает измерение температуры послесварочной термической обработки. Это различие важно при работе с Grade 91: контроль температуры при сварке и PWHT являются взаимосвязанными операциями, но не относятся к одному и тому же требованию к измерениям.
Почему разрушение типа IV является проблемой ЗТВ основного металла
Трещинообразование типа IV обычно связывают с повреждением от ползучести в мелкозернистой и межкритической ЗТВ основного металла. Поэтому неправильно описывать его как обычное «растрескивание сварного шва» или автоматически относить причину к границе сплавления. Сварка может создавать тепловое возмущение и определять геометрию соединения, но восприимчивая микроструктура обычно формируется в прилегающем основном металле.
При длительной эксплуатации поры могут зарождаться и расти вдоль границ зерен в ослабленной ЗТВ. Накопление локальной деформации, проскальзывание по границам зерен и изменения выделений способствуют развитию повреждения. Трещина может распространяться примерно вдоль границы между измененным материалом ЗТВ и более прочными соседними областями, хотя ее точная траектория зависит от напряженного состояния, микроструктуры и истории изготовления. Поэтому контроль должен охватывать ЗТВ основного металла, а не только металл шва и линию сплавления.
Этот механизм отличается от водородного растрескивания, трещинообразования при кристаллизации, слоистого разрушения, трещинообразования при расплавлении и трещинообразования при повторном нагреве. ESDEP относит трещинообразование при расплавлении в ЗТВ, водородное растрескивание и трещинообразование при повторном нагреве к основным проблемам свариваемости конструкционных сталей, однако эти механизмы возникают при иных металлургических условиях и условиях нагружения. Повреждение типа IV представляет собой прежде всего проблему ползучести ЗТВ Grade 91 при эксплуатационной температуре.
Поэтому обоснованная оценка должна объединять сведения о процедуре сварки, истории PWHT, термических циклах, твердости и микроструктурных исследованиях с данными об эксплуатационных напряжениях и температуре. Вывод ASM-EPRI о феррите и снижении высокотемпературной прочности при растяжении помогает объяснить, почему мелкозернистая и межкритическая области требуют целенаправленного внимания. Он не дает оснований считать каждый сварной шов Grade 91 одинаково подверженным повреждению и не подтверждает фиксированную допустимую продолжительность эксплуатации без доказательств, относящихся к конкретному компоненту.
Повторный нагрев добавляет еще один фактор. Последующий проход сварки может отпустить, частично превратить или иным образом изменить ранее сформированную ЗТВ, а PWHT может снизить твердость, одновременно изменив состояние выделений и субструктуры. Подобные пространственные эффекты наблюдаются и в других сплавах: в работе TWI 2002 года, посвященной сварным соединениям супер-мартенситных нержавеющих сталей, микроструктуры ЗТВ связываются с коррозией, коррозионным растрескиванием под напряжением, сульфидным растрескиванием под напряжением, повторным нагревом последующими проходами и PWHT. Конкретный механизм разрушения зависит от материала, однако основной принцип остается неизменным: ЗТВ представляет собой совокупность локальных термических историй, и ее поведение при эксплуатации необходимо оценивать по отдельным областям.
10. Коррозия и коррозионное растрескивание в зоне термического влияния
Зона термического влияния (ЗТВ) также является фактором, определяющим коррозию. Измерение твердости позволяет выявить сильно упрочненную полосу, но не показывает, образовались ли богатые хромом выделения, произошло ли обеднение отдельных участков легирующими элементами, сбалансированы ли локальные доли феррита и мартенсита и не привела ли сварка к возникновению растягивающих остаточных напряжений. Именно эти особенности определяют коррозию и коррозионное растрескивание под воздействием среды.
Поэтому ЗТВ необходимо оценивать с учетом условий эксплуатации. Вода, содержащая хлориды, диоксид углерода, сероводород, растворенный кислород, кислый конденсат и высокотемпературный пар предъявляют различные требования. Один и тот же термический цикл может быть приемлемым при воздействии сухой атмосферы, но небезопасным при эксплуатации в сероводородсодержащей среде, где поглощение водорода и растягивающее напряжение могут сочетаться с восприимчивой микроструктурой.
Микроструктура как фактор коррозии
Микроструктура ЗТВ непрерывно изменяется по мере удаления от границы сплавления, а не на одной четко выраженной границе. TWI описывает области в обычных сталях как зоны укрупнения зерна, измельчения зерна, частичного превращения и отпуска, классифицируемые по пиковой температуре и расстоянию от сварного шва. В исследовании трубопроводной стали, выполненном National Institute of Standards and Technology (NIST), используются близкие по смыслу термины: зоны крупного зерна, мелкого зерна, межкритическая и чрезмерно отпущенная зоны.
Каждая область может характеризоваться различным коррозионным поведением. Укрупнение зерна изменяет плотность и свойства границ; межкритический нагрев частично преобразует исходную структуру и после охлаждения может приводить к образованию островков твердого, обогащенного углеродом мартенсита; отпуск способен растворять или укрупнять упрочняющие фазы и изменять локальное электрохимическое поведение. В нержавеющих сталях к важным изменениям могут относиться обеднение хромом вблизи богатых хромом карбидов, выделение интерметаллических фаз, образование или растворение дельта-феррита, а также изменения доли и химического состава мартенсита и аустенита.
Определяющей характеристикой термического процесса является не просто «температура сварки». Важную роль играет охлаждение в интервале превращений, а Δt8/5 — время охлаждения от 800 °C до 500 °C — представляет собой полезный сварочный параметр, если эти температуры описывают соответствующий интервал превращений. Согласно NIST, Δt8/5 зависит от погонной энергии, химического состава, расстояния от сварного шва и толщины стенки. Следовательно, две точки, находящиеся на одинаковом номинальном расстоянии от шва, могут приобрести различную структуру, если отличаются степень закрепления, толщина или условия отвода тепла.
Для ферритных сталей TWI выделяет скорость охлаждения в интервале превращений, химический состав и прокаливаемость, а также размер зерна исходного аустенита как основные факторы, определяющие микроструктуру и твердость ЗТВ. При оценке коррозии к этому перечню необходимо добавить локальный химический состав, распределение фаз и состояние выделений. Твердая мартенситная область может быть восприимчива к водородному растрескиванию, тогда как более мягкая чрезмерно отпущенная область может содержать гальванически отличающуюся составляющую или утратить коррозионную стойкость вследствие образования выделений. Ни одно из этих состояний нельзя надежно определить только по твердости.
Важно различать коррозию и растрескивание. Общее разрушение металла, точечная коррозия, межкристаллитная коррозия и гальваническая атака могут инициироваться на различных микроструктурных участках. Кроме того, выпуклость сварного шва, корень шва, нахлест или щель могут концентрировать электролит независимо от объемной твердости ЗТВ. Поэтому металлографическое исследование должно сопровождаться оценкой состояния поверхности, оксидных пленок, удаления сварочного шлака и очистки после сварки.
Коррозионное растрескивание под напряжением и сульфидное растрескивание под напряжением
Для коррозионного растрескивания под напряжением (SCC) необходимы восприимчивый материал, подходящая среда и растягивающее напряжение. Сварка может обеспечить последнее условие за счет остаточных напряжений, а локальные продукты превращения и выделения — первое. Значительная приложенная нагрузка не обязательна: зафиксированное растягивающее напряжение вблизи сварного шва может сохраняться даже после того, как компонент внешне стабилизировался по размерам.
Коррозионное растрескивание нержавеющих сталей под напряжением в хлоридсодержащих средах особенно чувствительно к температуре, активности хлоридов, электрохимическому потенциалу и локальной стабильности пассивной пленки. ЗТВ нержавеющей стали с обедненными хромом участками может менее эффективно восстанавливать пассивное состояние на отдельных границах, позволяя локализованной атаке стать очагом зарождения трещины. Воздействие носит пространственно избирательный характер, поэтому полированный поперечный шлиф с одной визуально однородной ЗТВ может скрывать резко различающуюся восприимчивость в пределах температурного градиента.
Сульфидное растрескивание под напряжением (SSC) представляет собой механизм разрушения, обусловленный водородом и связанный с эксплуатацией в водной среде, содержащей сероводород. Водород, образующийся в процессе коррозии, проникает в сталь; затем растягивающее напряжение способствует зарождению и росту трещин в восприимчивой микроструктуре. Высокая твердость во многих оценках пригодности для сероводородной эксплуатации является признанным предупредительным признаком, однако твердость — это показатель для предварительного отбора, а не полное описание механизма. Восприимчивость к растрескиванию также зависит от прочности, неметаллических включений, структуры исходного аустенитного зерна, продуктов превращения, остаточных напряжений и фактической среды, содержащей H₂S.
Исследование супер мартенситной нержавеющей стали, опубликованное TWI в 2002 году, полезно тем, что рассматривает металлургию ЗТВ как совокупную проблему коррозии и растрескивания. В нем микроструктуры ЗТВ связываются с коррозией, SCC, SSC, повторным нагревом последующими проходами сварки и термической обработкой после сварки (PWHT). Супер мартенситные стали создаются на основе низкоуглеродистой мартенситной матрицы с хромом и другими легирующими добавками, однако сварка может вызывать локальные изменения отпуска мартенсита, содержания остаточного или реверсированного аустенита, феррита и выделений. Эти изменения влияют как на пассивное коррозионное поведение, так и на восприимчивость к водородному растрескиванию.
Поэтому перед утверждением технологии сварки необходимо установить механизм воздействия среды, определяющий требования к эксплуатации. ISO 15156, применимый к добыче нефти и газа в средах, содержащих H₂S, устанавливает требования к выбору материалов и стойкости к растрескиванию; оценка производственного сварного соединения также может потребовать испытаний в фактической эксплуатационной среде. Одна карта твердости не может подтвердить стойкость к SSC, а коррозионное испытание, выполненное на неповрежденном основном металле, не может представить поведение ЗТВ.
Сталь Grade 91 иллюстрирует тот же принцип при повышенной температуре, хотя ее основной проблемой является повреждение ползучестью, а не водное SSC. В 2016 году ASM International и EPRI сообщили, что Grade 91 восприимчива к растрескиванию типа IV в ЗТВ основного металла, особенно в мелкозернистых и межкритических областях. Моделируемые термические циклы показали, что образование феррита в межкритической ЗТВ может снижать предел прочности при растяжении при высокой температуре. Этот пример подтверждает более общее правило: узкая, механически ослабленная область может определять разрушение, даже если сварной металл и неповрежденный основной металл по отдельности соответствуют предъявляемым к ним требованиям.
Влияние повторного нагрева и PWHT на нержавеющие стали
Последующий проход сварки не просто добавляет металл: его термический цикл повторно нагревает ранее сформировавшуюся ЗТВ. Повторно нагретая область может подвергаться отпуску, частичной повторной аустенитизации, растворяющей термической обработке или воздействию температурного диапазона, способствующего выделению карбидов, нитридов либо интерметаллических фаз. Ее конечное состояние зависит от пиковой температуры, времени выдержки, скорости охлаждения, а также количества и расстояния между последующими проходами.
| Метод исследования | Что он позволяет установить | Важное ограничение |
|---|---|---|
| Макротравление | Геометрию шва, границу сплавления и приблизительные тепловые области | Не является методом идентификации фаз |
| Оптическая микроскопия | Феррит, перлит, бейнит, мартенсит и изменения размера зерна | Может не выявить мелкие выделения |
| Картирование твёрдости | Локальное упрочнение, разупрочнение и градиенты свойств | Не устанавливает ударную вязкость или срок службы |
| Сканирующая электронная микроскопия или дифракция обратно рассеянных электронов | Мелкомасштабную морфологию, особенности разрушения и кристаллографическую информацию | Требует целенаправленного отбора образцов и интерпретации |
| Испытания на ползучесть или воздействие среды | Характер реакции на повреждение, соответствующий условиям эксплуатации | Должны соответствовать фактическому механизму и среде |
В супер мартенситных нержавеющих сталях повторный нагрев может отпускать твердый мартенсит и создавать локально более мягкую область, тогда как более высокая пиковая температура повторного нагрева при охлаждении может приводить к образованию свежего неотпущенного мартенсита. Образовавшаяся полоса может отличаться по коррозионному потенциалу, твердости и чувствительности к водороду как от ЗТВ первого прохода, так и от основного материала. Повторные проходы также могут изменять стабильность аустенита и фазовый баланс, поэтому конечную микроструктуру нельзя прогнозировать только по первому термическому циклу.
Последовательность диагностики ЗТВ
- Документирование Зафиксировать марку стали, толщину, геометрию шва, последовательность проходов, предварительный подогрев, межпроходную температуру, погонную энергию и послесварочную термическую обработку.
- Выявление Использовать репрезентативный поперечный шлиф и макротравление для определения границы сплавления и изменённых областей.
- Идентификация Определить фазы, размер зерна, выделения и морфологию трещин с помощью подходящей микроскопии.
- Картирование Измерить твёрдость по линии, проходящей через незатронутый основной металл, ЗТВ, границу сплавления и металл шва.
- Испытания Выбрать испытания на ударную вязкость, растяжение, ползучесть, усталость, коррозию или растрескивание исходя из предполагаемого механизма разрушения.
PWHT добавляет еще одну целенаправленную термическую историю. Отпуск может снижать остаточные напряжения и смягчать неотпущенный мартенсит, уменьшая один из источников восприимчивости к растрескиванию. Вместе с тем он может способствовать выделению фаз или перераспределению хрома, изменяющим пассивность и поведение при локализованной коррозии. Поэтому чрезмерная или плохо контролируемая обработка может заменить один риск другим. Правильный режим зависит от марки стали и должен подтверждаться аттестацией технологии, металлографией и экологическими испытаниями, если этого требуют условия эксплуатации.

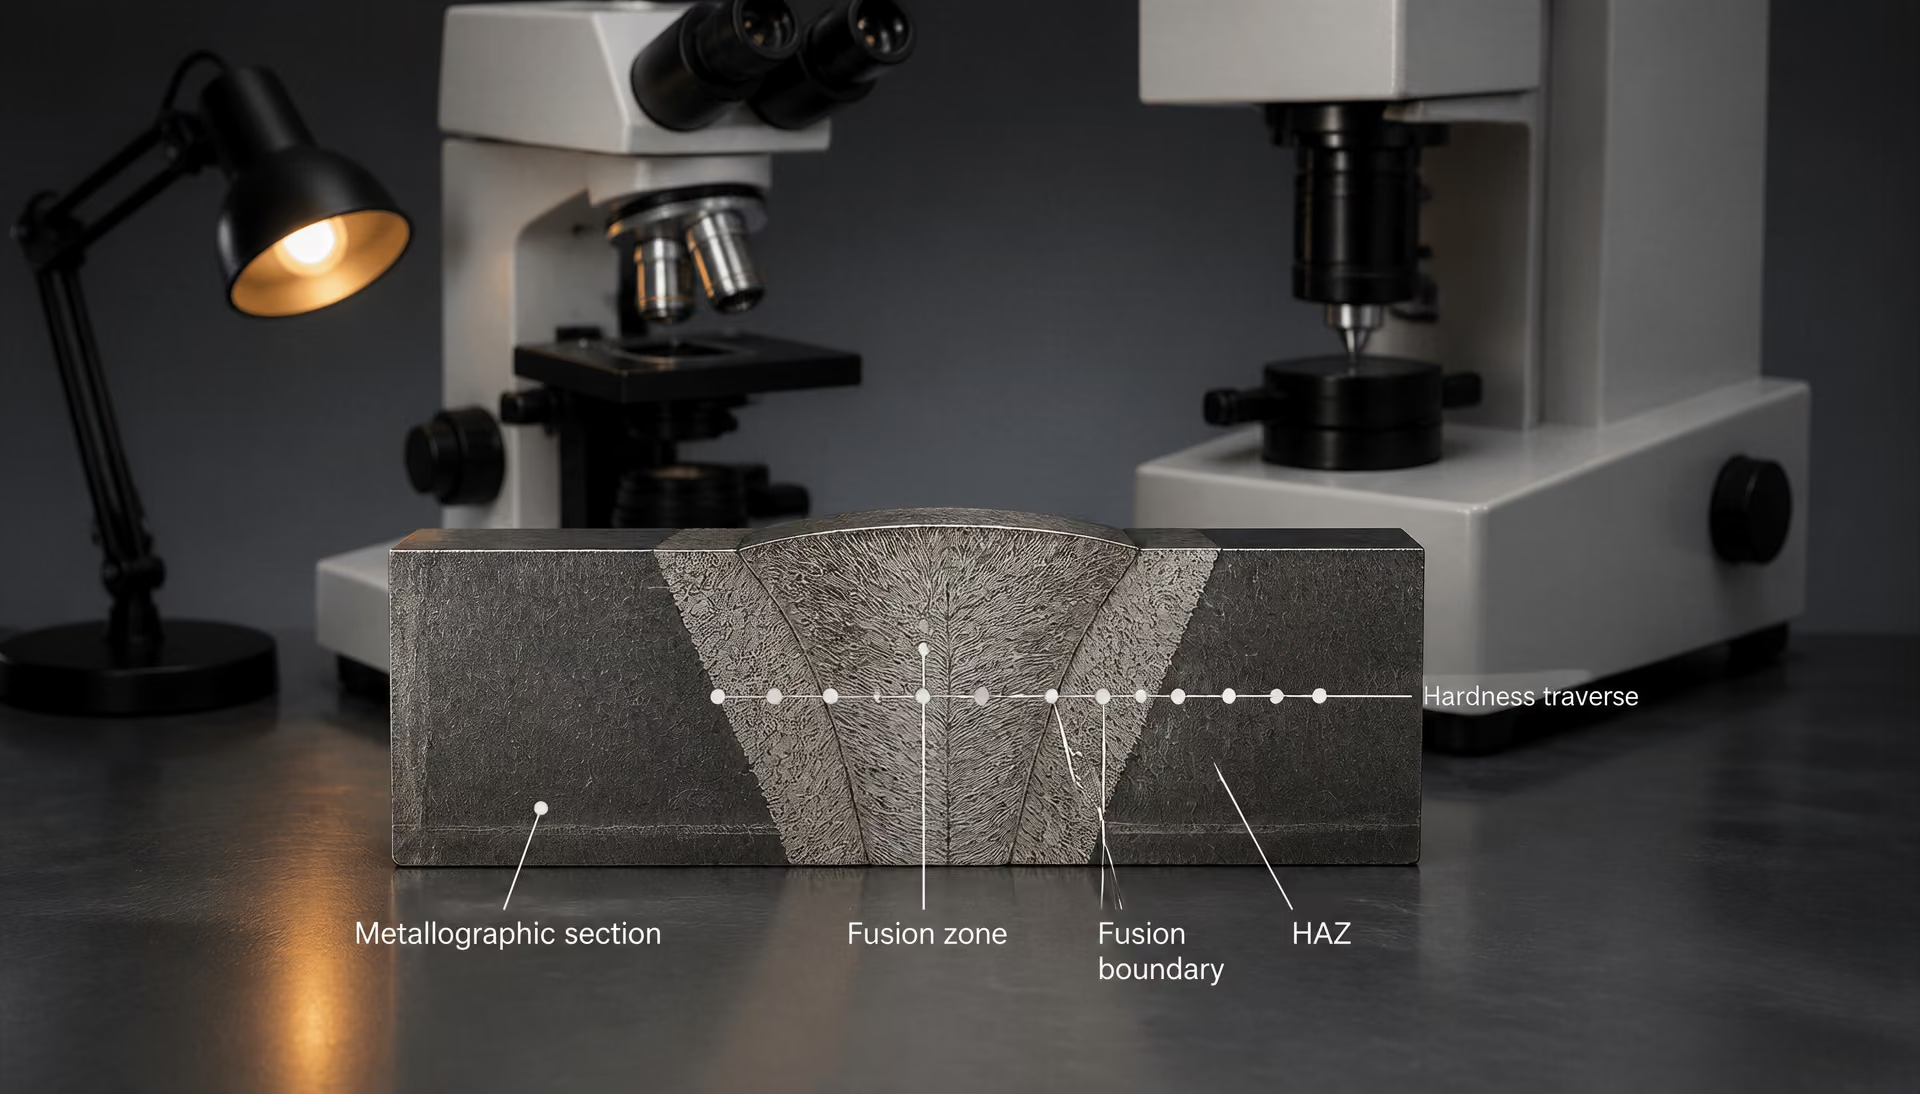
Требования к измерению температуры не следует смешивать с контролем PWHT. ISO 13916:2025 устанавливает требования к измерению температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением, но исключает измерение температуры при термической обработке после сварки. Для PWHT необходимы отдельные средства измерения, температурные записи и критерии приемки. При оценке ЗТВ нержавеющей стали доказательная база должна связывать эти записи с фазовым балансом, выделениями, остаточными напряжениями и соответствующим испытанием на коррозию или растрескивание, а не ограничиваться измерением твердости.
11. Исследование ЗТВ и характеристика свойств
Обоснованное исследование зоны термического влияния (ЗТВ) начинается с поперечного сечения сварного соединения, а не с показателя твёрдости. ЗТВ представляет собой основной металл, изменённый сварочным нагревом без расплавления, поэтому её границы редко образуют одну чёткую линию. Пиковая температура уменьшается по мере удаления от границы сплавления, а скорость охлаждения также изменяется в зависимости от положения, толщины листа, жёсткости закрепления соединения, погонной энергии и температуры между проходами. В результате формируется пространственно градуированная структура.
Поэтому исследование следует проводить последовательно: документировать геометрию сварного соединения и условия сварки; выявлять границу сплавления и термические зоны; определять фазы, размер зерна и продукты превращений; строить карту твёрдости поперёк сварного соединения; затем выбирать механические испытания или испытания на растрескивание, соответствующие предполагаемому эксплуатационному отказу. Разрушение, утечка или преждевременная остановка оборудования могут быть связаны с ЗТВ, однако обозначать их как «растрескивание ЗТВ» следует только после установления траектории трещины и механизма её образования.
Макротравление, металлография и идентификация зон
Начинайте с репрезентативного поперечного сечения сварного соединения, включающего неповреждённый основной металл с обеих сторон. Зафиксируйте толщину листа или компонента, геометрию разделки кромок, количество и последовательность проходов, размеры сварного шва, направление перемещения, предварительный подогрев, температуру между проходами, погонную энергию и любую последующую термическую обработку после сварки (PWHT). Эти сведения создают необходимый тепловой контекст для интерпретации сечения. ISO 13916:2025 устанавливает измерение температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением; измерение температуры PWHT в его область не входит.
После вырезки образца, заливки и шлифовки макротравление позволяет выявить металл сварного шва, границу сплавления, профиль проплавления, непровар, дуговые ожоги и приблизительную ширину термически изменённого материала. Травитель должен соответствовать сплаву и цели исследования. Макрошлиф представляет собой карту, а не метод идентификации фаз. Контраст после травления может преувеличивать или скрывать узкие области, а единичное сечение может не выявить асимметрию, вызванную углом наклона горелки, повторным нагревом при многопроходной сварке или близлежащим геометрическим ограничением.
Обычные стали, согласно описанию TWI, обычно подразделяют на зоны с крупным зерном, мелким зерном, частично превращённые, или межкритические, а также отпущенные или переотпущенные — в зависимости от пиковой температуры и расстояния от сварного шва. В описаниях трубопроводных сталей NIST используются зоны с крупным зерном, мелким зерном, межкритическая и переотпущенная. Эти обозначения полезны, однако не соответствуют универсальным физическим границам. В области с крупным зерном температура превышает верхний диапазон превращения настолько, что становится возможным рост аустенитного зерна; в области с мелким зерном аустенитизация происходит при более низкой температуре; межкритическая область подвергается частичному превращению; а переотпущенная область остаётся ниже диапазона превращения, при этом имеющийся мартенсит или бейнит размягчается.
Затем металлографическое исследование следует проводить от границы сплавления наружу, на заданных расстояниях. Оптическая микроскопия позволяет установить наличие феррита, перлита, бейнита, мартенсита, отпущенного мартенсита, неметаллических включений и видимых изменений размера зерна. Для анализа особенностей поверхности разрушения, распределения карбидов и мелких выделений часто требуется сканирующая электронная микроскопия. Метод дифракции обратно рассеянных электронов позволяет измерять кристаллографическую текстуру, реконструировать структуру предшествующего аустенита в подходящих сплавах и определять локальную разориентацию, связанную с деформацией или превращением. Просвечивающая электронная микроскопия может потребоваться, когда укрупнение выделений определяет прочность, как в стали Grade 91.
Термическая история имеет большее значение, чем одно лишь название зоны. Как указывает TWI, микроструктура и твёрдость ЗТВ ферритных сталей в основном зависят от скорости охлаждения в диапазоне превращения, химического состава и прокаливаемости, а также от размера зёрен предшествующего аустенита. Δt8/5 — время охлаждения от 800 °C до 500 °C — является практическим показателем, когда применимы эти температуры. В одном из отчётов NIST по трубопроводным сталям Δt8/5 связывается с погонной энергией, химическим составом, расстоянием от сварного шва и толщиной стенки. Это не является переносимой константой материала. Две точки, отнесённые к одной и той же обозначенной зоне, могут иметь разные продукты превращения, если траектории их охлаждения различаются.
Исследование также должно различать механизмы повреждения. Водородное растрескивание обычно развивается в восприимчивых твёрдых микроструктурах ЗТВ при наличии растягивающего закрепления и диффузионно-подвижного водорода. Кристаллизационное растрескивание возникает в металле сварного шва при его затвердевании. Ламеллярный надрыв распространяется по восприимчивым структурам и включениям в направлении толщины листа, тогда как растрескивание при ликвации связано с локальным расплавлением вблизи границ зёрен или включений. Растрескивание при повторном нагреве развивается во время снятия напряжений или эксплуатации при наличии восприимчивости сплава. ESDEP относит растрескивание ЗТВ при ликвации, водородное растрескивание и растрескивание при повторном нагреве к основным проблемам свариваемости конструкционных сталей, однако этот перечень не означает, что каждое нарушение сплошности сварного соединения является трещиной ЗТВ.
Картирование твёрдости и механические испытания
Картирование твёрдости связывает наблюдаемую структуру с локальным откликом, если указаны метод и шаг измерений. Выполняйте отпечатки, начиная от неповреждённого основного металла и проходя через ЗТВ, границу сплавления и металл сварного шва; при асимметрии сварного соединения или многопроходной сварке проводите дополнительные ряды измерений. Используйте достаточно небольшую нагрузку и шаг, чтобы разрешить узкие области с мелким зерном или межкритические области, избегая при этом взаимодействия соседних отпечатков и краевых эффектов. Измерения по Виккерсу HV0.5 или HV1 часто подходят для лабораторных карт; выбранная шкала должна быть указана, поскольку значения, полученные при разных нагрузках, не являются автоматически взаимозаменяемыми.
Распределение твёрдости может выявить полосу размягчения после отпуска, твёрдую мартенситную область, размягчённую межкритическую область или необычный локальный максимум. Оно также позволяет обнаружить различия между ЗТВ первого прохода и областями, повторно нагретыми последующими проходами. Однако твёрдость является показателем, а не полной оценкой свойств. Твёрдая ЗТВ может обладать низкой стойкостью к водородному растрескиванию, но одна лишь твёрдость не позволяет установить вязкость разрушения, ударную вязкость по Шарпи, скорость роста усталостной трещины, стойкость к коррозионному растрескиванию под напряжением или ресурс. И наоборот, размягчённая область может утратить ползучую прочность, не став при этом вероятным источником водородного растрескивания.
Механические испытания должны соответствовать предполагаемой причине отказа. Испытания на ударный изгиб образцов с V-образным надрезом оценивают ударную вязкость при заданных температурах, однако поглощённая энергия не равна трещиностойкости в условиях плоской деформации. Образцы CT или SEN(B) для определения трещиностойкости позволяют исследовать зарождение и рост трещины при заданном уровне стеснения. Испытания на растяжение выявляют предел текучести, пластичность и несоответствие прочности, хотя обычный образец может усреднять свойства нескольких областей ЗТВ. Испытания на изгиб выявляют грубый непровар, трещины и проблемы пластичности. Испытания на усталость, ползучесть и растрескивание при длительной нагрузке необходимы, когда работоспособность определяется циклическим нагружением, длительной эксплуатацией при высокой температуре или растрескиванием под воздействием среды.
Для стали Grade 91, жаропрочной мартенситной стали, работающей в условиях ползучести, растрескивание типа IV связано с ЗТВ основного металла, особенно с областями мелкого зерна и межкритической областью. В публикации ASM International и EPRI 2016 года отмечается такая восприимчивость. Локальное ослабление может быть не выявлено при объёмном испытании на растяжение или измерениями твёрдости, которые не разрешают узкую размягчённую область. Исследование должно включать структуру предшествующего аустенита, состояние мартенситных реек, распределение карбидов и выделений MX, состояние PWHT, а также расположение пор ползучести или трещин.
Оценка коррозии также требует большего, чем измерение твёрдости. В работе TWI 2002 года, посвящённой сварным соединениям супер-мартенситной нержавеющей стали, микроструктуры ЗТВ рассматриваются в связи с коррозией, коррозионным растрескиванием под напряжением и сульфидным растрескиванием под напряжением; также учитываются повторный нагрев последующими проходами и PWHT. Для таких сплавов работоспособность могут определять локальный фазовый баланс, стабильность богатой хромом пассивной плёнки, остаточные напряжения, воздействие водорода и история отпуска.
Интерпретация экспериментов с моделированными термическими циклами ЗТВ
Образцы с моделированной ЗТВ получают путём воздействия контролируемого термического цикла на отдельные образцы стали, часто с использованием термомеханического симулятора типа Gleeble. Это позволяет изучать по одному фактору за раз — пиковую температуру, скорость нагрева, Δt8/5, повторный нагрев последующими проходами или приложенную деформацию — без пространственного наложения, присутствующего в реальном сварном соединении. Полученные микроструктуры можно исследовать методами микроскопии, измерением твёрдости, испытаниями на растяжение, удар, ползучесть или растрескивание.
Их ценность зависит от соответствия реальному сварному соединению. Одна пиковая температура и Δt8/5 не воспроизводят полный температурный градиент, многоосное закрепление, распределение водорода, разбавление металла сварного шва или последовательность циклов повторного нагрева. Размеры образца также изменяют теплоперенос. Поэтому моделированный материал может представлять одну точку внутри ЗТВ, а не всю ЗТВ.
Сталь Grade 91 наглядно демонстрирует это ограничение. Моделированные циклы показали, что образование феррита в межкритической ЗТВ может снижать прочность при растяжении при высокой температуре, помогая объяснить, почему повреждение типа IV концентрируется в этой области. Этот результат подтверждает механизм, но сам по себе не позволяет прогнозировать ресурс сварного компонента, работающего под давлением. В реальных сварных соединениях дополнительно присутствуют остаточные напряжения, локальная геометрия, химическая сегрегация, предшествующее термическое воздействие и вариации PWHT.
Наиболее убедительная интерпретация сопоставляет данные моделирования с данными реального сварного соединения: воспроизводит измеренный или рассчитанный термический цикл, подтверждает микроструктуру и твёрдость, а затем определяет свойство, имеющее отношение к предполагаемому отказу. Совпадение твёрдости является полезным подтверждением. Оно не доказывает, что также совпадают вязкость, сопротивление распространению трещин, коррозионное поведение или длительная эксплуатационная работоспособность.
12. Интерпретация сварочных стандартов и аттестации сварочных процедур
Сварочные стандарты не всегда отвечают на один и тот же вопрос. Документ, содержащий технические рекомендации, может устанавливать рекомендации по предварительному подогреву, температуре между проходами, погонной энергии или мерам контроля водорода. Стандарт по измерению температуры может определять порядок получения и регистрации этих температур. Стандарт аттестации процедуры определяет, продемонстрировала ли предлагаемая сварочная процедура приемлемые свойства в установленных пределах. Смешение этих функций приводит к распространённой ошибке: рекомендованный тепловой режим или измеренная температура начинают рассматриваться как доказательство формирования определённой микроструктуры ЗТВ.
ЗТВ представляет собой пространственно неоднородную область с постепенным изменением характеристик, а не однородную полосу. TWI описывает следующие подобласти ЗТВ обычных сталей: зону укрупнения зерна, зону измельчения зерна, частично превращённую зону и зону отпуска; их классификация основана на максимальной температуре и расстоянии от границы сплавления. В исследовании NIST, посвящённом трубопроводным сталям, используются близкие термины: зоны с крупным зерном, мелким зерном, межкритическая и переотпущенная зоны. В каждой точке могут иметь место различные максимальная температура, максимальный размер аустенитного зерна, путь превращения и скорость охлаждения.
Что устанавливает EN 1011-2
EN 1011-2, Сварка — Рекомендации по сварке металлических материалов — Часть 2: Дуговая сварка ферритных сталей, представляет собой руководство по контролю рисков, связанных со свариваемостью ферритных сталей. Область его применения следует понимать буквально: стандарт распространяется на дуговую сварку ферритных сталей и исключает ферритные нержавеющие стали. Это не универсальный свод правил для всех сталей, процессов сварки или ЗТВ нержавеющих сталей.
Документ связывает химический состав стали, толщину, степень закрепления, состояние по водороду, погонную энергию и предварительный подогрев с риском возникновения нежелательных состояний сварного шва и ЗТВ. Его методы поддерживают принятие решений относительно температуры предварительного подогрева и температуры между проходами, а также контроля характера охлаждения, имеющего значение для водородно-индуцированного растрескивания. Подходы на основе углеродного эквивалента могут указывать на прокаливаемость и склонность к растрескиванию, однако они не заменяют аттестованную процедуру или непосредственное исследование сварного соединения. Даже две стали с близкими значениями углеродного эквивалента могут формировать различные структуры ЗТВ из-за различий в соотношении легирующих элементов, предшествующей обработке, размере зерна и кинетике превращений.
Практическая ценность EN 1011-2 заключается в переводе положений металлургии в параметры управления сваркой. Более высокая температура предварительного подогрева, как правило, замедляет охлаждение; изменение погонной энергии меняет термический цикл; контроль водорода уменьшает количество диффузионно-подвижного водорода, доступного для участия в процессе растрескивания. Ни одно из этих положений не предсказывает формирование каждого локального структурного составляющего. Одна и та же номинальная погонная энергия может приводить к различным значениям Δt8/5 при изменении толщины листа, геометрии соединения, эффективности дуги, пространственного положения при сварке или расстояния от шва.
Δt8/5 — это время охлаждения в интервале от 800 °C до 500 °C, если данный интервал применим к рассматриваемой стали и превращению. В отчёте NIST по трубопроводным сталям эта величина связывается с погонной энергией, химическим составом, расстоянием от шва и толщиной стенки. Такая зависимость служит полезным связующим звеном между переменной WPS и металлургией ЗТВ, однако не является универсальным пересчётом. Измеренное или рассчитанное время охлаждения необходимо интерпретировать с учётом марки стали и термического цикла.
Рекомендации также нельзя рассматривать как прямое испытание для подтверждения вязкости разрушения, твёрдости или срока службы. Как объясняет TWI, микроструктура и твёрдость ЗТВ ферритных сталей в основном зависят от скорости охлаждения в интервале превращений, химического состава и прокаливаемости стали, а также от размера предшествующего аустенитного зерна. Более быстрое охлаждение может увеличить долю твёрдых мартенситных или бейнитных продуктов в стали с высокой прокаливаемостью; более медленное охлаждение может способствовать образованию более мягких продуктов превращения, но также приводить к укрупнению зерна или изменению прочности. Приемлемое сочетание свойств зависит от проектной спецификации и условий эксплуатации.
Что измеряет ISO 13916:2025
| Тип свидетельства | Вопрос, на который оно отвечает | Что оно само по себе не доказывает |
|---|---|---|
| Протокол технологии сварки | Какие тепловые параметры и существенные переменные использовались? | Точный фазовый состав в каждом участке ЗТВ |
| Запись температуры | Соблюдались ли ограничения по предварительному подогреву и межпроходной температуре? | Соблюдение требований к послесварочной термической обработке |
| Измерение твёрдости по линии | Где находятся твёрдые и мягкие полосы? | Ударную вязкость, ресурс при ползучести или коррозионную стойкость |
| Макро- и микроисследование | Какие зоны, фазы и дефекты присутствуют? | Долговременные эксплуатационные характеристики |
| Механическое или экологическое испытание | Соответствует ли соединение применимому требованию к свойствам? | Контроль всех остальных эксплуатационных механизмов |
ISO 13916:2025 имеет более узкую и точную функцию. Он устанавливает требования к измерению температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением. Стандарт не распространяется на измерение температуры при послесварочной термообработке. Это исключение имеет значение: размещение термопары или показание инфракрасного прибора, приемлемые для контроля предварительного подогрева, не могут автоматически подтвердить, что цикл PWHT соответствовал требуемым температуре, времени выдержки или равномерности по толщине.
Стандарт помогает сделать температурные записи сопоставимыми, устанавливая, какая температура измеряется и каким образом выполняется измерение во время сварки. При аттестации процедуры это служит подтверждением того, что сварщик или оператор сварки соблюдал заданные тепловые параметры. Однако стандарт не измеряет твёрдость ЗТВ, не идентифицирует зону с крупным зерном, не определяет напрямую Δt8/5 в каждом соединении и не показывает, возникнет ли при эксплуатации растрескивание типа IV.
Поэтому выбор места измерения является частью инженерной оценки. Температура поверхности на некотором расстоянии от границы сплавления может не отражать термическую историю узкой области ЗТВ. Аналогично, измерение температуры между проходами фиксирует состояние перед наложением следующего прохода, но не полную историю максимальных температур, создаваемых этим проходом. Повторный нагрев последующими проходами может отпускать, измельчать или частично превращать ранее сформировавшийся материал ЗТВ. В сварных соединениях супермартенситных нержавеющих сталей в исследовании TWI 2002 года микроструктуры ЗТВ изучались в связи с коррозией, коррозионным растрескиванием под напряжением, сульфидным растрескиванием под напряжением, повторным нагревом последующими проходами и PWHT. Тепловая запись и металлографический результат связаны между собой, но не являются взаимозаменяемыми.
Связь переменных процедуры с приемкой ЗТВ
Аттестация процедуры связывает управляемые переменные с подтверждёнными свойствами соединения. WPS указывает марку стали, диапазон толщин, конфигурацию соединения, процесс, сварочные материалы, предварительный подогрев, температуру между проходами, ограничения по погонной энергии или скорости сварки, условия защиты и наличие PWHT. В протоколе аттестации затем документируются фактически использованные значения и проведённые испытания. В соответствии с применимой системой аттестации, например ISO 15614-1 для испытаний сварочных процедур, изменения за пределами разрешённых диапазонов могут потребовать повторной аттестации, а не неформального предположения, что ЗТВ сохранит эквивалентные свойства.
Критерии приемки должны быть связаны с механизмом разрушения, который необходимо контролировать. Испытание на твёрдость может выявить чрезмерно твёрдую ЗТВ и способствовать контролю водородного растрескивания, однако одна лишь твёрдость не подтверждает достаточную вязкость разрушения. Испытания на растяжение и изгиб оценивают различные аспекты работоспособности соединения. Испытание на ударный изгиб по Шарпи выполняется на образце из заданного места и при заданной температуре; оно не представляет все подобласти ЗТВ. Макроисследование может выявить сплавление, геометрию и видимые дефекты, тогда как неразрушающий контроль выявляет несплошности, которые могут быть не видны при металлографическом исследовании.
Различие между механизмами растрескивания имеет принципиальное значение. ESDEP относит ликвационное растрескивание ЗТВ, водородно-индуцированное растрескивание и растрескивание при повторном нагреве к основным проблемам свариваемости конструкционных сталей, тогда как кристаллизационное растрескивание возникает в металле шва, а ламеллярное расслоение связано с деформацией в направлении толщины и чувствительным к включениям основным металлом. Обозначение любой несплошности как «растрескивание ЗТВ» скрывает соответствующие меры контроля. Водородно-индуцированное растрескивание требует внимания к водороду, прокаливаемости, степени закрепления и охлаждению. Растрескивание при повторном нагреве связано с чувствительными микроструктурами во время снятия напряжений или эксплуатации. Ликвационное растрескивание включает локальное плавление в ЗТВ.
Сталь Grade 91 показывает, почему аттестация не может ограничиваться номинальным значением температуры предварительного подогрева. В 2016 году ASM International и EPRI сообщили, что Grade 91 подвержена растрескиванию типа IV в ЗТВ основного металла, особенно в мелкозернистых и межкритических областях. Моделируемые термические циклы также показали, что образование феррита в межкритической ЗТВ может снижать предел прочности при растяжении при высокой температуре. Процедура может соответствовать требованиям по температуре и визуальному контролю, но при этом требовать целевых оценок твёрдости, вязкости, металлографического состояния или поведения при ползучести, если регламентирующая спецификация указывает на такой риск.
Таким образом, правильная интерпретация должна быть многоуровневой: EN 1011-2 содержит рекомендации по сварке ферритных сталей, ISO 13916:2025 регулирует заданное измерение температуры при сварке плавлением, а стандарт аттестации определяет подтверждённую приемку в пределах диапазона основных переменных. Ни один из этих документов не следует цитировать за пределами его области применения. Надёжная аттестация использует измеренные тепловые параметры как свидетельство соблюдения режима, а затем проверяет свойства, имеющие значение для фактической ЗТВ, процесса изготовления и условий эксплуатации.
13. Практическая металлургическая методика диагностики ЗТВ
Начинайте с материала, сварочного процесса и термической истории
Надёжная диагностика ЗТВ начинается ещё до микроскопического исследования. Сначала установите спецификацию изделия, марку стали, номер плавки, толщину, состояние поставки, а также сведения о предыдущей сварке или термической обработке. Информации «углеродистая сталь» недостаточно: ASTM A516 Grade 70, API 5L X65, EN 10025-2 S355J2, ASTM A387 Grade 91 и легированная сталь после закалки и отпуска могут формировать совершенно разную структуру ЗТВ при одной и той же дуге. Зафиксируйте ориентацию листа или трубы, участки, чувствительные к ликвации, историю формоизменения и то, подвергался ли исходный материал нормализации, закалке и отпуску, термомеханической обработке или отпуску после изготовления.
Затем необходимо восстановить параметры сварки. Определите процесс — SMAW, GMAW, FCAW, GTAW, SAW или другой — а также классификацию сварочного материала, полярность, ток, напряжение, скорость перемещения, размер валика, эффективность дуги, геометрию соединения, последовательность наложения проходов и межпроходную температуру. Предварительный подогрев, термическая обработка между проходами, жёсткость закрепления и воздействие окружающей среды должны быть включены в ту же документацию. EN 1011-2 содержит рекомендации по дуговой сварке ферритных сталей; его область применения не охватывает ферритные нержавеющие стали, поэтому его рекомендации нельзя переносить на эти материалы без проверки применимости. ISO 13916:2025 устанавливает требования к измерению температур предварительного подогрева, межпроходной температуры и поддержания предварительного подогрева при сварке плавлением, но не регламентирует измерение температуры послесварочной термической обработки.
Центральный вопрос заключается не просто в том, насколько нагрелся сварной шов, а в том, какой термический цикл испытала каждая конкретная область. ЗТВ представляет собой твёрдый металл, изменённый теплом сварки без расплавления. Вблизи границы сплавления пиковая температура может привести к формированию крупнозернистой структуры бывшего аустенита; дальше от неё более низкие пиковые температуры могут измельчать зерно, частично превращать исходную структуру или отпускать уже упрочнённое либо закалённо-отпущенное состояние. TWI описывает подзоны ЗТВ обычных сталей как зоны укрупнения зерна, измельчения зерна, частичного превращения или межкритическую, а также зоны отпуска — в зависимости от пиковой температуры и расстояния от сварного шва. NIST использует близкие термины: крупнозернистая, мелкозернистая, межкритическая и переотпущенная зоны ЗТВ трубопроводных сталей.
Оценивайте историю охлаждения, а не выводите её только из расстояния. В соответствующих случаях Δt8/5 — время охлаждения от 800 °C до 500 °C — позволяет практически сопоставлять различные сварные швы и участки. В отчёте NIST по трубопроводам Δt8/5 связывается с погонной энергией, химическим составом стали, расстоянием от сварного шва и толщиной стенки. Короткий интервал охлаждения может способствовать образованию мартенсита или бейнита в закаливаемой стали; более длительный интервал может обеспечить протекание превращений с образованием феррита и перлита либо реакций отпуска. Поэтому одна и та же номинальная погонная энергия может приводить к формированию различной структуры в тонком листе, толстостенной трубе и жёстко закреплённых соединениях.
Разделяйте признаки растрескивания, разупрочнения, упрочнения и коррозии
До определения механизма разрушения нанесите на карту поражённую область. Используйте макротравление поперечного сечения для выявления границы сплавления и приблизительной ширины ЗТВ, затем исследуйте шлифованные и протравленные образцы, проходящие через трещину, прилегающий неповреждённый основной металл, металл шва и, если это необходимо, несколько проходов. Измерения твёрдости следует выполнять по профилям, пересекающим границу сплавления на нескольких расстояниях и в разных направлениях. Максимум твёрдости может указывать на мартенситную или бейнитную область, но сам по себе не доказывает водородное растрескивание. И наоборот, мягкая полоса может свидетельствовать о межкритическом превращении, отпуске или переотпуске, не являясь источником разрушения.
Согласно TWI, микроструктура и твёрдость ЗТВ главным образом зависят от скорости охлаждения в интервале превращений, состава и прокаливаемости, а также от размера зёрен бывшего аустенита. Эти параметры необходимо рассматривать совместно. Крупнозернистая область может обладать низкой ударной вязкостью даже при умеренной твёрдости. Мелкозернистая или межкритическая область может быть более мягкой, но уязвимой при ползучести. В исследовании Grade 91, опубликованном ASM International и EPRI в 2016 году, трещины типа IV выявлены в ЗТВ основного металла, особенно в мелкозернистой и межкритической областях. Смоделированные термические циклы показали, что образование феррита в межкритической ЗТВ может снижать прочность при растяжении при высокой температуре. Один только профиль твёрдости не выявил бы этот механизм.
Классифицируйте трещины по расположению, морфологии, моменту возникновения и характеру нагружения. Трещины кристаллизационного происхождения возникают в металле шва при затвердевании последней жидкой фазы; автоматически относить их к трещинам ЗТВ нельзя. Трещины при ликвации образуются, когда локальные составляющие на границе сплавления или вблизи неё частично расплавляются во время сварки или повторного нагрева. Водородное растрескивание обычно требует наличия диффузионно-подвижного водорода, чувствительной твёрдой микроструктуры, растягивающих напряжений или жёсткого закрепления и часто сопровождается задержанным образованием трещин. Ламеллярные трещины связаны с деформацией в направлении толщины и низкой пластичностью вследствие вытянутых включений в основном металле, а не с обобщённой характеристикой «твёрдая ЗТВ». Трещины повторного нагрева развиваются при послесварочном нагреве или эксплуатации в чувствительных легированных сталях. ESDEP относит трещины при ликвации в ЗТВ, водородное растрескивание и трещины повторного нагрева к основным проблемам свариваемости конструкционных сталей.
Признаки коррозии требуют отдельного исследования. Определите электролит, температуру, потенциал, загрязняющие вещества, состояние катодной защиты, а также остаточные или приложенные напряжения. Узкая полоса ЗТВ может иметь иное фазовое соотношение, распределение карбидов, твёрдость или особенности пассивной плёнки по сравнению как с металлом шва, так и с основным металлом. В сварных соединениях супер-мартенситных нержавеющих сталей в исследовании TWI 2002 года микроструктуры ЗТВ рассматривались в связи с коррозией, коррозионным растрескиванием под напряжением, сульфидным растрескиванием под напряжением, повторным нагревом последующими проходами и PWHT. Термические циклы последующих проходов могут отпускать, повторно аустенитизировать или иным образом изменять ранее сформированную ЗТВ; PWHT может снижать твёрдость, одновременно изменяя выделение карбидов и локальный характер коррозии.
От наблюдаемой области к обоснованному механизму
Переходите от наблюдения к механизму поэтапно. Сначала обозначьте трещину, питтинг, размягчённую полосу или место зарождения разрушения на измеренном поперечном сечении. Затем сопоставьте это положение с подзоной пиковой температуры и твёрдостью. После этого определите фазы с помощью оптической микроскопии, SEM и, при необходимости, EBSD, рентгеновской дифракции или просвечивающей электронной микроскопии. Для исследования карбидов в Grade 91 и других жаропрочных сталях могут потребоваться угольные экстракционные реплики или аналитические методы. Фрактографическое исследование должно установить, является ли разрушение хрупким транскристаллитным по механизму скола, квазисколом, вязким вследствие коалесценции микропор, межкристаллитным или обусловленным воздействием среды.
Затем проверьте соответствующие способствующие условия. При гипотезе водородного растрескивания измерьте или документально подтвердите сушку сварочных материалов, содержание диффузионно-подвижного водорода, предварительный подогрев, время до появления задержанных трещин, жёсткость закрепления и твёрдость; для сопоставления можно использовать наводороживание или контролируемые испытания на задержанное растрескивание. При трещинах вследствие ликвации или кристаллизации исследуйте частично расплавленные границы зёрен и ликвационные составляющие. При ламеллярном растрескивании оцените морфологию включений и пластичность в направлении толщины. При трещинах повторного нагрева или трещинах типа IV воспроизведите термическое воздействие и эксплуатационное напряжение, а затем сравните характеристики ползучести или длительной прочности с характеристиками неповреждённого материала.
Наконец, используйте испытание, которое способно опровергнуть предложенное объяснение. Повторите построение карты твёрдости, выполните микрохимический анализ, подвергните парные образцы воздействию эксплуатационной среды или воспроизведите термический цикл сварки с контролируемыми значениями Δt8/5 и повторным нагревом. Видимая трещина доказывает наличие несплошности, но не её причину. Пик твёрдости доказывает локальную реакцию материала, но не механизм разрушения. Обоснованным является тот диагноз, который связывает состояние материала, термическую историю, пространственное распределение микроструктуры, нагружение и окружающую среду, а затем выдерживает целенаправленную проверку.
14. Синтез: почему металлургия ЗТВ определяет эксплуатационные характеристики сварной стали
ЗТВ как материал с пространственно изменяющимися свойствами
Зона термического влияния (ЗТВ) не является единой полосой материала с одной предсказуемой структурой. Это часть основного металла, изменённая теплом сварки без расплавления; её состояние непрерывно меняется по мере удаления от границы сплавления. Пиковая температура, время пребывания при этой температуре, скорость охлаждения, исходная микроструктура и повторный нагрев определяют, каким воздействиям подвергается каждый малый объём металла. Поэтому два участка, расположенные всего в нескольких миллиметрах друг от друга, могут содержать различные фазы, размеры зёрен и остаточные напряжения.
В обычных сталях TWI подразделяет ЗТВ на зоны укрупнения зёрен, измельчения зёрен, частичного превращения и отпуска в зависимости от пиковой температуры и расстояния от сварного шва. Зона укрупнения зёрен расположена ближе всего к границе сплавления и нагревается до температур, достаточно высоких для роста аустенитных зёрен. Крупные исходные аустенитные зёрна могут способствовать образованию неблагоприятных продуктов превращения и снижать ударную вязкость, особенно при достаточно быстром охлаждении, приводящем к образованию твёрдого бейнита или мартенсита. Расположенная дальше зона измельчения зёрен аустенитизируется при более низкой пиковой температуре и обычно формирует более мелкие исходные аустенитные зёрна. Такое измельчение может повысить вязкость, однако не устраняет влияния химического состава или скорости охлаждения.
Интеркритическая, или частично превращённая, зона нагревается до температуры между нижней и верхней критическими температурами. Только часть её исходной структуры превращается в аустенит. При охлаждении превращённая доля может стать твёрже окружающего материала, тогда как непревращённый феррит или отпущенные составляющие сохраняют иные показатели прочности и пластичности. Ещё дальше от сварного шва может находиться зона отпуска или переотпуска, в которой происходит разупрочнение, укрупнение выделений либо утрата дисперсионного упрочнения без полной аустенитизации.
В описаниях трубопроводных сталей, подготовленных National Institute of Standards and Technology, используются близкие термины: зоны крупного зерна, мелкого зерна, интеркритическая и переотпущенная. Эти обозначения помогают определить термическую историю, но не являются классификациями эксплуатационных характеристик. Определяющим фактором служит полный термический цикл, особенно охлаждение в диапазоне превращений. TWI указывает, что микроструктура и твёрдость ЗТВ главным образом зависят от скорости охлаждения в этом диапазоне, химического состава и прокаливаемости стали, а также размера исходного аустенитного зерна. Практический параметр Δt8/5 — время, необходимое для охлаждения от 800 °C до 500 °C, — часто описывает эту часть цикла для ферритных сталей. NIST предупреждает, что Δt8/5 зависит от погонной энергии, химического состава, расстояния от сварного шва и толщины стенки. Это полезный описательный параметр, но не универсальная замена измерению термического цикла.
Компромиссы между прочностью, вязкостью, пластичностью и коррозионной стойкостью
Сварное соединение может соответствовать требованию по пределу прочности при растяжении, одновременно имея ЗТВ, которая определяет характер разрушения. Быстрое охлаждение может приводить к высокой твёрдости вследствие образования мартенситной или твёрдой бейнитной структуры, повышая местную прочность, но также увеличивая склонность к водородному растрескиванию при наличии диффузионно-подвижного водорода и жёсткого закрепления. Более медленное охлаждение способно снизить твёрдость и риск водородного растрескивания, однако чрезмерная погонная энергия или длительное пребывание при высокой температуре могут укрупнить зёрна, размягчить ЗТВ или снизить вязкость. Предварительный подогрев изменяет цикл охлаждения, но сам по себе не гарантирует безопасную микроструктуру.
Прочность и вязкость также конкурируют через размер зёрен и продукты превращения. Мелкие зёрна обычно обеспечивают более высокую стойкость к хрупкому разрушению, тогда как крупные зёрна могут повышать температуру перехода от вязкого разрушения к хрупкому. Мягкая интеркритическая или переотпущенная зона может воспринимать деформацию за счёт большей местной пластичности, но при растягивающей нагрузке или циклической деформации она может стать наиболее слабым участком. В сталях, стойких к ползучести, проблема выражена сильнее, поскольку небольшие изменения в распределении выделений и субзеренной структуре могут определять длительную прочность.
Сталь Grade 91 показывает, почему общее утверждение «ЗТВ имеет более высокую твёрдость» является недостаточным. В материалах конференций ASM International и EPRI за 2016 год выделено растрескивание типа IV в ЗТВ основного металла, особенно в мелкозернистых и интеркритических областях. Моделируемые термические циклы показали, что образование феррита в интеркритической ЗТВ может снижать прочность при растяжении при высокой температуре. Поэтому расположение разрушения связано не просто с наиболее горячей зоной, а с конкретным сочетанием частичного превращения, ослабленной структуры, ответственной за сопротивление ползучести, напряжения и рабочей температуры.
Механизмы растрескивания также необходимо разграничивать. ESDEP относит к основным проблемам свариваемости конструкционных сталей ликвационное растрескивание в ЗТВ, водородное растрескивание и растрескивание при повторном нагреве. Растрескивание при затвердевании возникает в металле шва в процессе его кристаллизации, хотя прилегающая ЗТВ может подвергаться ликвации с участием легкоплавких составляющих или границ, обогащённых выделениями. Ламеллярный надрыв главным образом обусловлен деформацией в направлении толщины в восприимчивом листе, содержащем вытянутые включения; его нельзя отождествлять с водородным растрескиванием. Растрескивание при повторном нагреве развивается во время снятия напряжений или эксплуатации, когда взаимодействуют восприимчивая микроструктура и остаточные напряжения. Обозначение каждого нарушения сварного соединения как «растрескивание ЗТВ» затрудняет выбор необходимого метода предотвращения.
Коррозия добавляет ещё один уровень сложности. Превращения в ЗТВ могут создавать локальные гальванические различия, области, обеднённые хромом или затронутые выделениями, градиенты твёрдости и остаточные растягивающие напряжения. В сварных соединениях супер-мартенситных нержавеющих сталей в исследовании TWI 2002 года микроструктуры ЗТВ рассматривались в связи с коррозией, коррозионным растрескиванием под напряжением, сульфидным растрескиванием под напряжением, повторным нагревом последующими проходами и послесварочной термической обработкой (PWHT). Последующий проход сварки может отпустить одну область, одновременно повторно нагревая другую до интеркритического состояния. PWHT может снизить остаточные напряжения и отпустить твёрдые составляющие, но также способна изменить процессы выделения и коррозионное поведение. Эксплуатационная среда — хлориды, сероводородсодержащая добываемая жидкость, водород, температура и приложенное напряжение — определяет, какой вид ослабления станет решающим.
Вопросы, на которые должна отвечать обоснованная оценка ЗТВ
Достоверная оценка начинается с анализа фактической сварочной процедуры, а не с указания общей ширины ЗТВ. EN 1011-2 распространяется на дуговую сварку ферритных сталей, за исключением ферритных нержавеющих сталей, и содержит рекомендации, относящиеся к погонной энергии, предварительному подогреву и контролю водорода. ISO 13916:2025 устанавливает измерение температур предварительного подогрева, между проходами и поддержания предварительного подогрева при сварке плавлением; измерение температуры PWHT в него не входит. Эти ограничения важны, поскольку документированный контроль температуры и фактически выполненная PWHT являются разными видами подтверждения.
Металлографическое исследование должно установить границу сплавления и определить каждую термическую подзону, размер зёрен и продукт превращения. Измерения твёрдости следует проводить по линии, пересекающей металл шва, зоны крупного и мелкого зерна, интеркритическую и переотпущенную области, а не указывать одно значение для всей ЗТВ. Испытания на вязкость должны отражать критическое расположение и рабочую температуру, тогда как испытания на растяжение, ползучесть или изгиб должны учитывать размягчённые зоны и анизотропные свойства листа. Оценки термического цикла должны содержать допущения относительно погонной энергии, толщины, химического состава, жёсткости закрепления и Δt8/5.
Окончательное заключение должно связывать структуру с механизмом разрушения и окружающей средой. Необходимо выяснить:
- Какая зона ЗТВ оценивается и где она расположена относительно границы сплавления?
- Какое превращение произошло во время первого термического цикла и при повторном нагреве?
- Указывает ли профиль твёрдости на мартенсит, бейнит, отпуск, размягчение или локальное несоответствие свойств?
- Достаточна ли вязкость при заданной рабочей температуре и скорости нагружения?
- Какой механизм растрескивания является вероятным: водородное, ликвационное, при затвердевании, ламеллярный надрыв, растрескивание при повторном нагреве или растрескивание типа IV?
- Какое воздействие на ЗТВ окажут коррозионная среда, водород, хлориды или сульфиды?
- Какой применимый стандарт, аттестация процедуры и метод измерения регулируют приёмку?
Поведение ЗТВ является совокупным результатом химического состава, исходной микроструктуры, термического цикла, жёсткости закрепления, повторного нагрева и эксплуатационной среды. Ни одно отдельное обозначение ЗТВ не позволяет предсказать эксплуатационные характеристики сварной стали.
Источники
- [1] Grade 91 Type IV cracking and simulated HAZ thermal cycles. ASM International and EPRI proceedings, 2016. https://www.asminternational.org/
- [2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI study, 2002. https://www.twi-global.com/