




鋼の脱炭とは何か、何ではないか
脱炭および脱炭層の定義
鋼の脱炭とは、鋼製品が加熱、加工、または使用中に、鋼中の表面近傍から炭素、または炭素に富む相が失われる現象である。影響を受けた領域は脱炭層と呼ばれる。これは、未影響の内部と比較して、炭素含有量、炭素含有相の割合、またはその両方が低い、元の表面または仕上げ面の下にある層である。NISTの Damage and Failure Modes of Structural Steel Components は、この層を、表面の炭素が酸素と反応して気体状の一酸化炭素(CO)または二酸化炭素(CO₂)を生成する際に生じる、表面近傍の炭素および炭素に富む相の損失として説明している。
脱炭は、酸化だけでなく、表面反応と固相内炭素拡散が連成することによって生じる。 Strong evidence
通常、この現象は、熱処理、鍛造、圧延、焼結、またはその他の高温工程において、鋼の表面が炭素を除去し得るガスと接触する環境で生じる。酸素を含む炉内ガスは一般的な原因であるが、反応は酸素の存在だけで決まるわけではない。炭素が内部から表面に向かって拡散し、表面反応が十分な速度で進行し、炉内雰囲気が鋼よりも低い実効炭素活量を有していなければならない。雰囲気の炭素ポテンシャルが鋼表面より高い場合は、逆に炭素が鋼中へ侵入する可能性がある。したがって、表面は固相内拡散と結び付いた反応境界として機能する。
ASMの章 Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life は、オーステナイト化した鉄中を表面に向かう炭素の拡散が、この過程の中心的要素であると説明している。温度上昇時には、表面での反応が炭素を消費する一方で、炭素はオーステナイト格子中を移動する。その結果生じる濃度勾配は、目視で変化が確認できる表面よりも深くまで及ぶことがある。暗色のスケール層だけでは、炭素損失がどの深さまで及んでいるかは分からない。
| 状態 | 意味 | 典型的な組織上の指標 |
|---|---|---|
| 部分脱炭 | 炭素または炭素に富む相の含有量が減少するが、なお存在している | 減少したパーライト、炭化物含有量、または変化した相分率 |
| 全脱炭 | 対象層から、想定される炭素に富む構成相が除去されている | 炭素に乏しい、または完全にフェライト化した表面組織 |
冶金学者は一般に、部分脱炭と完全脱炭を区別する。部分脱炭とは、影響を受けた層に炭素が一部残存しているものの、その濃度または炭素に富む相の量が、未影響の鋼より低い状態をいう。完全脱炭とは、鋼の組成および熱処理状態から想定される炭素に富む構成相が、対象層から除去され、炭素の少ない組織が残る状態をいう。これらは冶金学的な状態であり、深さに関する普遍的な分類ではない。ISO 3887:2023、Steels — Determination of the depth of decarburization は、鋼製品の脱炭深さを測定する3種類の方法を規定しているが、報告された深さの意味は、指定された判定基準および測定方法に依然として依存する。
脱炭した材料から未影響の材料への遷移は、急峻な場合もあれば、緩やかな場合や不規則な場合もある。亜共析鋼では、パーライトが減少または消失したフェライト表面層が現れることがある。より高炭素の鋼では、表面近傍に、炭化物量の減少、変化したパーライト、または完全なフェライト層が現れることがある。合金元素は、炭素活量、拡散、相の安定性、および変質層の外観にも影響を及ぼす。このため、「脱炭深さ」は、低倍率観察で常に明瞭な単一の境界として確認できるとは限らない。
脱炭と酸化、スケール生成、浸炭、および加工による炭素減少との違い
関連する表面状態
- 酸化
- 鋼の構成成分と酸素、水蒸気、または二酸化炭素との反応。
- スケール生成
- 表面における酸化鉄生成物の形成および除去。
- 浸炭
- 鋼表面への炭素の正味流入。
- 脱炭
- 表面近傍における炭素または炭素に富む相の喪失。
脱炭と酸化は同時に起こることが多いが、同義ではない。酸化とは、酸素、水蒸気、二酸化炭素などの酸化性化学種と鋼の構成成分との反応である。鉄の酸化によって酸化皮膜またはスケールが生成する一方、炭素の酸化によってCOまたはCO₂が生成し、表面下の炭素含有量が低下することがある。したがって、炉内雰囲気は、実質的に意味のある脱炭層を生じさせずに表面を酸化することもあれば、両方の影響を同時に引き起こすこともある。
スケール生成とは、主として鋼表面に付着した、または浮遊する酸化生成物の形成および除去を指す。スケールには、温度やガス条件に応じて、ウスタイト、マグネタイト、ヘマタイトなどの鉄酸化物が含まれることがある。厚いスケール層があっても、炭素損失の深さが示されるわけではない。逆に、目視でほとんどスケールを生じない雰囲気または被覆の下でも、脱炭は起こり得る。Cambridgeの Atmosphere Control for the Protection of Metals During Production Processes は、過剰酸素燃焼雰囲気への直接曝露を酸化、スケール生成、脱炭と明確に関連付けている一方、これらの現象を相互に関連するものの、異なる結果として扱っている。
炭素活量 定義された基準状態に対する炭素の化学ポテンシャルの相対的な熱力学的尺度。濃度、温度、相、合金元素に依存する。
化学的な駆動力は、「酸化性雰囲気」のような単純な呼称よりも、炭素活量または炉内の炭素ポテンシャルによって表す方が適切である。鋼の熱処理中の炭素ポテンシャルは、表面反応速度とともに、鋼と周囲環境との炭素活量の差によって決まる。ASMの Furnace Atmosphere Controls in Heat Treating は、炭素ポテンシャルを制御し炭素損失を防止するために用いられる炉内変数として、水蒸気濃度、二酸化炭素濃度、および酸素分圧を挙げている。Eurothermの2020年版 2704CP Handbook 補足資料は、ジルコニアプローブによる酸素測定値を、炉温および一酸化炭素含有量と組み合わせる方法、または露点測定によって炉内の炭素ポテンシャルを推定する一般的な方法を説明している。
浸炭とは、正味の炭素移動が反対方向となる状態であり、炭素が鋼表面に入り、炭素活量または炭素濃度を上昇させる現象である。鋼種の初期炭素含有量または表面状態が異なれば、同じ炉内雰囲気が、ある鋼種には浸炭を生じさせ、別の鋼種には脱炭を生じさせることがある。同一の炉内装入物であっても、局所的なガス流、温度、露点、すす、漏れ、およびワーク間隔によって異なる結果が生じ得る。Lindeの2023年版 Sintering of Steels 指針は、窒素・水素雰囲気中の水蒸気が脱炭を引き起こすと述べ、引用された焼結条件下では、水素濃度を5%未満にすることで浸炭および脱炭の速度が制限されたという実験的指針を報告している。この数値は普遍的な炉の規則ではなく、ガス組成、温度、粉末または鋼材の形状、および滞留時間が依然として決定的である。
炭素は、従来の炉内脱炭機構を伴わない加工によっても失われることがある。機械的除去、研削焼け、機械加工、酸洗い、溶解時の損失、偏析、または不適切な熱サイクル中の炭化物の溶解によって、炭素を含む組織や、表面近傍で測定される炭素量が変化する可能性がある。溶接または積層造形加工中に炭素が再分布することもあり、熱処理後の機械加工によって脱炭層が除去される場合もある。これらの状態を自動的に脱炭と呼ぶべきではない。この用語が最も妥当なのは、調査対象の工程中に、表面近傍の炭素不足が炭素の移動、反応、または選択的な損失と結び付いている場合である。
引用されたばね鋼の研究では、脱炭フェライト厚さは700~1000 °Cの範囲で非単調な温度応答を示した。 Strong evidence
温度だけでは、最終的な深さを予測できない。Fe-0.6C-1.8Si-0.8Mnばね鋼を700~1000 °Cで試験した2021年の Journal of Materials Research and Technology の研究では、脱炭フェライトの厚さは約800~825 °Cまで増加し、その後減少した。高温では炭素拡散が加速されるが、酸化物の形成、ガス反応、相構成、および関係する変態の継続時間も変化し得る。したがって、観察された最大値は、温度だけに基づく単調な法則ではなく、拡散と酸化が相互に関係した影響を反映している。
表面炭素の損失が鋼の性能に重要である理由
炭素は、冷却中に生成するフェライト、パーライト、ベイナイト、マルテンサイト、および炭化物の割合と形態を左右する。表面から炭素が失われると、芯部を硬化させるよう設計された鋼に、より軟らかい層が生じる可能性がある。焼入れ部品では、内部が仕様を満たしていても、表面が意図した硬さに達しないことがある。ばね、歯車、軸受、軸、または締結部品では、この差が荷重伝達と局所変形を変化させる。
機械的な不利益は、接触応力、曲げ応力、摩擦、およびき裂発生が集中する表面で最大になることが多い。フェライト質の脱炭層は、耐摩耗性および接触疲労寿命を低下させる可能性がある。繰返し曲げを受けると、強度の低い層は芯部より早く降伏したり、すべりを生じたりすることがある。表面の炭素勾配は、焼入れ中の残留応力の発生にも影響し得る。また、酸化物や粗いスケールは、追加の切欠きまたはき裂発生部位となる。ASMは、脱炭を単なる外観上の欠陥として扱うのではなく、これらの影響を部品寿命、予防、矯正、およびモデリングと関連付けている。
| 方法 | 主な観察対象 | 主な限界 |
|---|---|---|
| 金属組織学的検査 | 相分率、形態、目視可能な遷移 | 境界が漸進的またはエッチング条件依存となる可能性がある |
| 微小押込み硬さ | 表面から芯部までの力学的応答 | 硬さは相、結晶粒径、応力、合金元素にも依存する |
| 化学分析 | 炭素濃度またはその勾配 | 空間分解能は、サンプリング体積および層厚さに依存する |
| スクリーニング | 疑わしい領域の迅速な判定 | 厳密な合否判定を裏付けられない場合がある |
測定方法は、主張の内容と一致していなければならない。ASTM E1077-14(2021)、Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens は、スクリーニング、顕微鏡観察、微小押込み硬さ、および化学分析による手順を対象としている。紛争時の仲裁方法としては、厳密な定量分析または線分析が用いられる。SAE J419_201801、Methods of Measuring Decarburization も、鉄系材料について、顕微鏡観察、硬さ測定、および化学分析に関する推奨方法を示している。ISO 3887:2023は3種類の測定方法を規定しており、報告される深さが測定方法に依存することを改めて示している。
硬さ分布測定 表面から未影響の内部に向かって、管理された距離で順次行う硬さ測定。
硬さ分布の測定によって、強度が回復した実用上の深さを特定できる場合がある一方、顕微鏡観察によって、パーライトまたは炭化物に富む組織の消失を特定できる場合もある。化学分析では、いずれの方法でも明確に把握できない炭素濃度勾配を検出できることがある。したがって、同じ断面について、二つの試験所が異なる「脱炭深さ」を報告しても、いずれかの測定が不注意であったとは限らない。結果には、方法、判定基準、方向、試料採取位置、および鋼材の状態を記載しなければならない。脱炭は、まず第一に冶金学的な炭素損失の問題であり、スケールの色は考えられる手掛かりの一つにすぎない。
熱力学的駆動力:表面における炭素活量

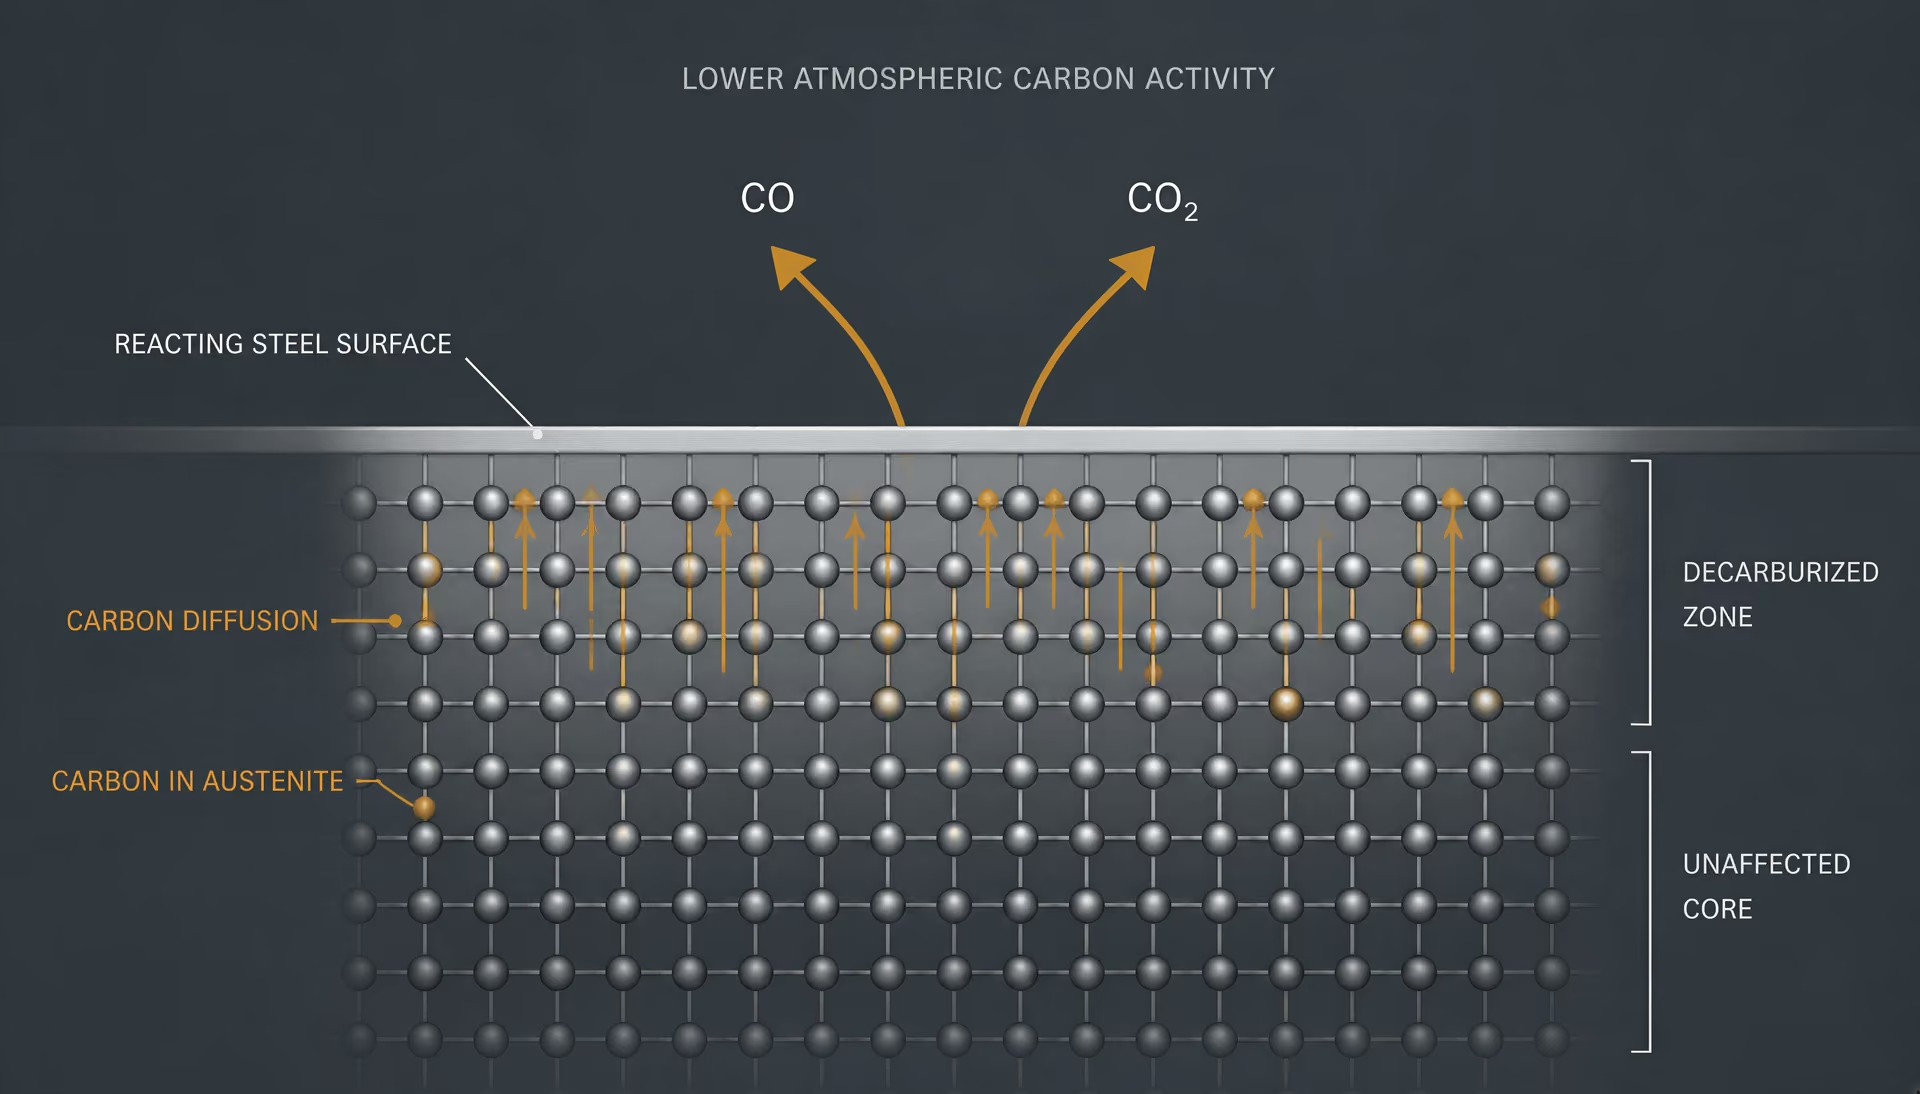
鋼と炉内雰囲気の間の炭素交換
脱炭は、鋼の表面が、鋼中の炭素活量よりも実効的な炭素活量が低い雰囲気にさらされたときに始まる。すると炭素は拡散によって内部から表面へ移動し、表面反応によってその炭素が金属から離脱する気体種へと変換される。したがって、この過程は単なる「表面の酸化」ではない。固溶体または炭化物相中の炭素と、炭素を含む気体との間で起こる、結合した交換過程である。
鋼中の炭素活量と雰囲気の炭素活量の区別が中心的に重要である。通常 と表記される炭素活量は、定義された基準状態に対する炭素の化学ポテンシャルを表す。鋼中では、 は炭素濃度、温度、結晶構造、および合金元素に依存する。0.60 質量% C を含むオーステナイトは、同じ炭素濃度の非合金鉄–炭素合金と同じ炭素活量を持たない。これは、シリコン、マンガン、クロム、モリブデンなどの元素が炭素の活量係数を変化させるためである。また、相も重要である。オーステナイト中の炭素活量を、異なる熱力学的状態を考慮せずにフェライトまたはマルテンサイトへ直接適用することはできない。
炉内雰囲気は、一酸化炭素、二酸化炭素、水素、水蒸気、メタンなどの気体間の平衡によって決まる実効的な炭素活量を持つ。これは、鋼中の質量パーセントで表される炭素濃度と同じ意味での炭素濃度ではない。「雰囲気の炭素ポテンシャル」は、気体の炭素活量を実用的に表現したものである。すなわち、所定の温度で気体と金属が平衡に達するのに十分な時間さらした場合に、基準となる鉄または鋼が近づく炭素含有量である。
鋼の表面と雰囲気が平衡状態にあるとき、それらの炭素の化学ポテンシャルは等しい。雰囲気の炭素ポテンシャルが低ければ、炭素は鋼から離脱する。雰囲気の値が高ければ、炭素が鋼に侵入して浸炭が起こる。両者の値が近い場合には、気体組成、温度、または表面状態のわずかな変化によって、交換の方向が逆転することがある。
いくつかの気体反応によって、炭素は鋼から運び去られる。酸素は、表面炭素と反応し、概略的には次の反応で表される。
\[ \mathrm{C + \tfrac{1}{2}O_2 \rightarrow CO} \]
および
二酸化炭素と水蒸気も重要な酸化性成分である。これらの反応は、次のように表すことができる。
および
生成物、特に CO と CO₂ は、その後さらに気相反応に関与することがある。酸化性気体の濃度が低くても、その気体が表面から炭素を継続的に除去し、炉内雰囲気が継続的に補給される場合には、測定可能な脱炭が生じる可能性がある。
| 雰囲気変数 | 炭素ポテンシャル制御における役割 | 測定または解釈 |
|---|---|---|
| 水蒸気濃度 | 炭素喪失の傾向を高める可能性がある | 通常、露点を通じて間接的に監視される |
| 二酸化炭素濃度 | 表面炭素と反応し、気相平衡を変化させる可能性がある | CO および温度と併せて解釈される |
| 酸素分圧 | 酸化傾向を示し、酸化物の形成に影響する | 通常、ジルコニアプローブで測定される |
| 一酸化炭素含有量 | CO/CO₂平衡および炭素ポテンシャルに影響する | プローブによる酸素測定および温度と組み合わせて使用される |
炭素喪失の段階
- 拡散 炭素が内部から露出表面へ移動する。
- 表面反応 酸素を含む気体が界面で炭素を消費または移動させる。
- 気体の除去 CO、CO₂、またはその他の生成物が金属表面から離脱する。
- プロファイル形成 表面下に濃度および微細組織の勾配が形成される。
鋼の熱処理における炭素ポテンシャルで説明されている炭素ポテンシャルの扱いは、熱力学的駆動力と反応速度を分離できるため有用である。炭素交換は、鋼中の炭素活量と、雰囲気によって課される炭素活量との差によって駆動される。表面反応の速度論は、その差がどれだけ速く現れるかを決定する。炭素はまず表面に到達し、そこで反応した後、気相へ移行しなければならない。いずれの段階でも律速段階が存在すれば、根本的な駆動力をなくすことなく、観測される脱炭速度を低下させる可能性がある。
炭素活量、酸素ポテンシャル、および表面反応速度論
酸素分圧は雰囲気の酸化性を直接測る指標であるが、それだけでは炭素ポテンシャルを一義的に規定しない。酸素分圧が非常に低くても、特に水蒸気または二酸化炭素が存在し、処理温度で該当する反応の速度論が有利な場合には、炭素を急速に除去する気体混合物が共存する可能性がある。
ASM の 2013 年の指針である熱処理における炉内雰囲気制御は、炭素ポテンシャルの制御と脱炭の防止に用いられる炉内変数として、水蒸気濃度、二酸化炭素濃度、および酸素分圧を挙げている。これらの変数は相互に関連しているが、互いに置き換え可能ではない。露点は水蒸気の間接的な指標である。ジルコニアプローブは主として酸素ポテンシャルに応答する。いずれの測定も、それ単独では、鋼表面に課される炭素活量を計算するために必要なすべての量を与えるものではない。
例えば、
\[ \mathrm{CO_2 + C \rightleftharpoons 2CO} \]
の平衡は、一酸化炭素と二酸化炭素の比、および温度に依存する。
\[ \mathrm{H_2O + C \rightleftharpoons CO + H_2} \]
の平衡は、水蒸気、水素、一酸化炭素、および温度に依存する。他の条件を一定に保ったまま または を増加させると、一般に脱炭の傾向は強くなる。CO と CO₂ の比を増加させると、一般に酸化性は低下し、実効的な炭素ポテンシャルが上昇する可能性がある。水素が存在すると、水蒸気の解釈も変化する。これは、重要な量が水蒸気濃度単独ではなく、しばしば 比であるためである。
鋼表面は、気体平衡に対応する炭素活量に直ちに到達するとは限らない。酸化皮膜、スケール、合金元素の酸化物、表面粗さ、気体速度、および境界層厚さは、反応種の移動すべてに影響を及ぼす。緻密な酸化物は一時的に炭素移動を制限する一方、ひび割れた、または多孔質のスケールは新鮮な金属を露出させ、局所的な反応サイトを形成する可能性がある。その後、特に欠乏層が成長すると、オーステナイト中の炭素拡散が支配的な抵抗となることがある。ASM の章鋼の脱炭—機構、モデル、防止、修正、および部品寿命への影響では、この内向きに進行する濃度変化を、反応する表面に向かうオーステナイト鉄中の炭素拡散として説明している。
このことは、炉が平均的には良好なプローブ指示値を示していても、部品に局所的な脱炭が発生する可能性がある理由を説明する。気体組成は、炉内位置、装入物の形状、漏れ、燃焼生成物、および循環によって変動し得る。プローブが測定するのはそれ自身の局所環境であり、すべての鋼表面における雰囲気を自動的に測定しているわけではない。
したがって、例えば窒素、水素、一酸化炭素を規定の比率で使用するという公称レシピだけでは、炭素ポテンシャルが制御されている証拠にはならない。実際の水分、二酸化炭素、酸素の侵入、気体の解離、流量、炉内圧力、およびプローブの校正を把握または制御する必要がある。Linde の 2023 年の焼結に関する指針は、窒素–水素雰囲気中の水蒸気が脱炭を引き起こすと報告しており、引用された焼結条件では、水素を 5% 未満にすると浸炭および脱炭速度が抑制されるという実験的指針を示している。この値は、すべての炉に適用できる普遍的な規則ではない。その意義は、対象となる気体システム、温度、鋼種、滞留時間、および水蒸気濃度に依存する。
炭素活量は鋼の組成によっても変化する。700~1000 °C で研究された Fe-0.6C-1.8Si-0.8Mn ばね鋼では、シリコンが炭素の熱力学および酸化挙動に影響を及ぼし、マンガンと変化するフェライト–オーステナイトのバランスが拡散および相安定性に影響を及ぼす。表面の応答は、炭素含有率だけから予測することはできない。
なぜ雰囲気組成を温度から切り離して解釈できないのか
温度は、この収支のあらゆる部分に関与する。温度によって、気体反応の平衡定数、オーステナイトの炭素活量、酸化物の安定性、表面反応速度、および炭素の拡散係数が変化する。したがって、同じ CO/CO₂ 比でも、炉内温度が異なれば異なる炭素ポテンシャルをもたらす可能性がある。ある温度では保護性を示す気体混合物が、別の温度では脱炭性を示すこともある。
温度は、測定される脱炭深さをどの過程が支配するかも変化させる。高温ではオーステナイト中の炭素拡散は速くなるが、同時に酸化反応および気体移動も変化し得る。その結果、脱炭深さが単調に増加するとは限らない。Fe-0.6C-1.8Si-0.8Mn ばね鋼を700~1000 °Cで処理した2021年の研究では、脱炭フェライトの厚さは約800~825 °Cまで増加し、その後減少した。この最大値は、温度を単一変数による規則として扱うことができないことを強く示している。相変態、スケール形成、酸素の利用可能性、および反応速度論は相互に結合していた。
Eurotherm の 2020 年版 2704CP ハンドブック補遺では、ジルコニアプローブによる酸素測定値を炉内温度および一酸化炭素含有量と組み合わせる方法、または露点測定によって炉内炭素ポテンシャルを推定する一般的な方法を説明している。どちらの方法でも温度項は不可欠である。適切な温度、気体分析、および校正を伴わないプローブ信号は、もっともらしく見えても誤った炭素ポテンシャル値を示す可能性がある。
Cambridge の製造工程中の金属を保護するための雰囲気制御も、過剰酸素を含む燃焼雰囲気に直接さらされると、酸化、スケール形成、および脱炭が生じる可能性があると警告している。実際の制御目標は、「中性」や「還元性」といった気体の呼称ではない。鋼の炭素活量が、許容できない欠乏層を形成するのに十分な時間、雰囲気の実効的な炭素活量を上回らないようにする、測定に基づく温度固有の表面平衡である。
拡散、反応、および脱炭層の形成
脱炭は、酸化だけによって生じるのではなく、移動する炭素フラックスによって生じる。オーステナイト域で加熱すると、鉄に溶解した炭素は表面へ移動する。周囲の雰囲気が、鋼が炭素を補給できる速度を上回る速度で炭素を除去するためである。ASM Handbook の章 Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life では、この過程を、オーステナイト鉄中の炭素拡散と、表面反応および炉内雰囲気の化学反応との相互作用として説明している。
したがって、鋼の表面は炭素の吸収源となる。雰囲気の炭素活量が鋼より低い場合、炭素は外向きに流れる。その結果、溶解炭素の喪失、炭素に富む相の溶解、表面におけるフェライトの形成、またはこれらの影響の組み合わせが生じる可能性がある。NIST は、この影響を受けた領域を、表面近傍の脱炭領域として説明している。この領域では炭素および炭素に富む相が除去されており、一般に、表面の炭素が酸素と反応して一酸化炭素(CO)または二酸化炭素(CO₂)という気体を形成した後に生じる。
この説明から、測定された脱炭深さが一定の材料定数ではない理由も明らかになる。その深さは、温度、時間、断面形状、相の状態、合金組成、雰囲気組成、および境界を特定するために用いる方法に依存する。
オーステナイト中の炭素拡散
関係する変態温度を超えると、炭素は鉄の面心立方相であるオーステナイト中の侵入型位置を占める。表面から炭素が失われている場合、その濃度は均一ではない。濃度勾配が形成され、露出表面の近傍で炭素濃度が最も低くなり、断面内部へ進むにつれてバルク組成に近づく。この勾配が拡散の駆動力となる。
Fickの第一法則 フラックスが負の濃度勾配に比例し、拡散係数が輸送の尺度を定めることを示す拡散関係。
簡略化した説明には、Fick の第一法則を用いることができる。
ここで、 は炭素フラックス、 はオーステナイト中の炭素拡散係数、 は炭素濃度、 は表面からの距離である。負号は、濃度勾配を下る方向に移動することを示す。拡散係数は温度とともに大きく増加し、しばしば次の Arrhenius 関係で表される。
ここで、 は頻度因子、 は活性化エネルギー、 は気体定数、 は絶対温度である。
おおよその拡散距離は、 を曝露時間とすると、 に比例する。この関係だけでは、測定される脱炭深さを予測することはできない。表面濃度が自動的にゼロになるわけではなく、表面での反応が遅い場合もあるためである。しかし、炉内での曝露時間が長いほど、通常は炭素の枯渇がより深く内部へ進行すること、また温度が高いほど物質移動が促進され、影響深さが増加し得ることは示している。
炭素輸送を変化させる因子
- オーステナイト
- 面心立方相では、炭素は侵入型位置を通って急速に拡散する。
- フェライト
- 異なる侵入型経路により、異なる拡散問題が生じる。
- 断面寸法
- 薄い製品では、反対側の表面から生じた枯渇領域が重なり合う可能性がある。
- 縁部および角部
- 露出表面積の増加と多方向拡散により、不均一性が増大する可能性がある。
相の状態によって物質移動の問題は変化する。侵入型位置と拡散経路が異なるため、炭素はフェライト中よりもオーステナイト中の方がはるかに速く拡散する。したがって、オーステナイトからフェライトへの変態を経る熱処理では、一方の相における炭素移動と、別の相における変態の影響を反映したプロファイルが形成される可能性がある。表面フェライトは、局所的な炭素濃度が処理温度でオーステナイトを安定化するのに必要な濃度を下回るために形成されることがある。このフェライト層は、単なる酸化反応生成物ではなく、炭素の喪失によって生じる相変態の結果でもある。
断面寸法も重要である。薄い製品では、両面から枯渇状態に近づく可能性があるためである。厚い棒材では、中央部が元の炭素濃度に近い状態を維持する一方、二つの表面領域が独立して形成されることがある。薄板では拡散場が重なり、完全に浸炭された中心部が縮小したり、消失したりする可能性がある。エッジやコーナーはさらに複雑な要因となる。単位体積当たりの露出表面積が大きく、二次元的な拡散経路を持つため、広い平面部よりも深い、または不均一な枯渇が生じることがある。
炭素を除去する表面反応
拡散によって炭素が表面へ運ばれても、持続的な脱炭が生じるには、表面反応によって炭素が消費または移送されなければならない。この反応には、酸素、水蒸気、二酸化炭素、またはその他の雰囲気成分が関与する場合がある。代表的な反応を以下に示す。
実際の気相反応は、酸化皮膜や吸着した表面種を経由して進行する可能性がある。そのため、これらの式は素反応の完全な連続過程ではなく、総括反応として扱うべきである。酸素はまず鉄酸化物スケールを形成することがあり、その一方で、スケール上またはスケール下の炭素が酸化性環境と反応する。Cambridge の Atmosphere control for the protection of metals during production processes は、過剰酸素燃焼雰囲気と、酸化、スケール形成、および脱炭との関連を示している。
炭素活量は、酸素濃度だけよりも有用な熱力学的記述を与える。炉内雰囲気の炭素ポテンシャルとは、規定された条件下で、その雰囲気が鋼に与える炭素活量である。鋼の炭素活量が雰囲気より高い場合、脱炭が促進される。雰囲気の炭素ポテンシャルがより高い場合、炭素が鋼中へ侵入し、浸炭が生じる可能性がある。炭素ポテンシャルに関する文献では、この交換が活量差と表面反応速度論の両方によって制御されることが強調されている。
ASM の Furnace Atmosphere Controls in Heat Treating は、炉内炭素ポテンシャルを制御する重要な変数として、水蒸気濃度、二酸化炭素濃度、および酸素分圧を挙げている。Eurotherm の 2020 年版 2704CP Handbook 補遺では、ジルコニアプローブによる酸素測定値に炉温と一酸化炭素含有量を組み合わせる方法、または露点測定によって炭素ポテンシャルを推定する一般的な方法を説明している。これらの測定値は炉内条件を示すものであり、各部品内部の炭素プロファイルを直接測定するものではない。
水素5%未満という指針は、引用された焼結条件を超えて一般化してはならない。 Limited evidence
水蒸気には特に注意が必要である。Linde の 2023 年版 Sintering of steels の指針では、窒素/水素雰囲気中の水蒸気が脱炭を引き起こすと述べ、記載された焼結条件下で、水素含有量を 5% 未満にすることにより浸炭速度および脱炭速度が抑制されたという実験的指針を引用している。この値は、普遍的な炉内限界値ではない。特定の雰囲気が酸化性、中性、浸炭性、または脱炭性になるかどうかは、ガス流量、温度、鋼の組成、露点、表面状態、および装置形状によって決まる。
反応速度と拡散速度の連成
表面と内部は、一つの連成系を形成している。表面反応が非常に速い場合、表面近傍の炭素濃度は急激に低下し、急峻な勾配が形成され、拡散律速のフラックスが生じる。オーステナイト中の炭素輸送が速くても表面反応が遅い場合、炭素は表面近傍に蓄積し、全体の炭素損失は反応律速となる。これら二つの極限の間では、両方の抵抗が影響する。
概念的に有用な境界条件は、次のように表される。
ここで、 は表面反応係数、 は表面炭素濃度、 は雰囲気と平衡にある濃度を表す。 が低い場合、表面には比較的多くの炭素が残る。 が高い場合、表面濃度は雰囲気との平衡値に近づく。炉内ガスの流速、酸化物による被覆、スケールの亀裂、およびガス組成は、いずれも実効的な表面反応係数を変化させる可能性がある。
この連成により、多くの試験片では、化学的に急峻な境界ではなく勾配が形成される。炭素濃度は深さに伴って連続的または準連続的に変化し、それに伴って、フェライト分率、炭化物含有量、硬さ、およびエッチング応答が変化する領域内で微細組織も変化する。試験方法がしきい値を適用すると、外観上は明瞭な境界が現れることがある。しかし、そのしきい値は測定上の規約であり、必ずしも物理的な不連続を示すものではない。
温度についても、単純な単調増加または単調減少の規則が成り立つわけではない。Fe-0.6C-1.8Si-0.8Mn ばね鋼を 700~1000 °C で処理した 2021 年の研究では、脱炭フェライト厚さは約 800~825 °C まで増加した後、減少した。この結果は、相反する影響を反映している。温度上昇に伴って拡散は促進される一方、相の安定性、酸化挙動、表面反応速度、および特定の相にとどまる時間がプロファイルを変化させるためである。[1] Steels — Determination of the depth of decarburization. International Organization for Standardization. ISO standard, 2023.
測定方法によって、報告される深さが変わる可能性がある。ISO 3887:2023 は、鋼製品の脱炭深さを測定する三つの方法を規定している。ASTM E1077-14(2021) は、スクリーニング、顕微鏡観察、微小押込み硬さ、および化学分析による手順を対象としている。結果に異議がある場合には、厳密な定量分析または線分析を判定のための方法として指定している。SAE J419_201801 も同様に、顕微鏡観察、硬さ測定、および化学分析に関する推奨手法を示している。硬さ基準では、金属組織学的検査よりも広い影響領域が特定される場合がある一方、化学分析では、目視可能な変化がほとんど生じない炭素損失も検出できる。したがって、報告される層は、炉内曝露の結果であると同時に、脱炭がどこで終わるかについて選択された定義の結果でもある。
温度、時間、および非単調な脱炭応答
温度は、拡散だけでなく、相互に関連する複数の変数を通じて脱炭に影響を及ぼす。ワークの温度を上昇させると、一般に炭素の移動性は増大するが、それと同時に、鋼の相構成、ガス–金属反応の速度、酸化スケールの成長または除去、ならびに表面の炭素ポテンシャルも変化する。したがって、測定された層は移動境界問題を反映している。すなわち、炭素が鋼から離れ、雰囲気が炭素含有種を消費または供給し、さらに境界の定義に用いられる組織が同じ熱サイクル中に変化する可能性がある。
この区別は重要である。なぜなら、「脱炭深さ」は測定結果であって、方法に依存しない単一の物理量ではないからである。ISO 3887:2023、Steels — Determination of the depth of decarburization(鋼—脱炭深さの測定)は、鋼製品の深さを測定する3つの方法を規定している。ASTM E1077-14(2021)、Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens(鋼試験片の脱炭深さの推定に関する標準試験方法)は、スクリーニング、顕微鏡、微小押込み硬さ、および化学分析による手順を含み、結果が争われた場合には、厳密な定量分析または線分析を仲裁用の手法として指定している。SAE J419_201801、Methods of Measuring Decarburization(脱炭の測定方法)も、顕微鏡法、硬さ法、および化学分析法を規定している。したがって、フェライト厚さから得られた温度曲線は、硬さの回復または炭素濃度プロファイルから得られた曲線と互換性がない。
加熱および保持の影響
加熱中には、部品が公称保持温度に到達する前に、表面から炭素が失われ始めることがある。関連する駆動力は、鋼中の炭素活量と、炉内雰囲気の実効炭素ポテンシャルとの差である。低炭素ポテンシャルの雰囲気では、酸素含有種が関与する表面反応を通じて炭素が抽出され、その後、炭素は内部から表面へ拡散する。ASMの章 Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life(鋼の脱炭—機構、モデル、防止、修正、および部品寿命への影響)は、この連成過程を、オーステナイト化した鉄中を通る炭素の表面への拡散と、それに続く一酸化炭素または二酸化炭素を生成する反応として説明している。
最も単純な拡散の推定では、影響深さは時間の平方根にほぼ比例し、 と表される。ここで、 は炭素の拡散係数である。 は温度上昇に伴って大きく増加するため、温度が高く、保持時間が長いほど、炭素濃度が変化する距離は増大し得る。この関係は有用であるが、不完全である。安定した相、一定の表面状態、および変化しない境界濃度を仮定しているためである。炉内加熱では、これら3つの仮定がすべて破られる。
オーステナイトの形成は、炭素の固溶度と輸送を変化させる。関連する変態温度域より低い温度では、炭素はフェライト中を移動する。一方、それより高い温度では、炭素はオーステナイト中を輸送され、冷却中に表面にはフェライト、パーライト、またはその他の低炭素生成物が形成される可能性がある。これらの変態が生じる温度は、組成および熱履歴によって異なる。ケイ素およびマンガンは変態挙動を変化させ、表面近傍の組織の安定性と外観にも影響を及ぼす。したがって、冷却後に脱炭フェライトとして現れる層は、高温時の炭素プロファイルと変態経路の双方を記録した最終的な結果である。
保持時間は、雰囲気が表面と反応する機会も変化させる。短時間の曝露では、スケールがあまり形成されないまま、炭素が枯渇した層が生じることがある。より長時間曝露すると、炭素濃度勾配が深くなり、酸化物が厚くなり、スケールに亀裂が入るか、剥離して、ガスが新生面の金属に接触する可能性がある。スケールは一時的にガスの到達を遅らせることがある一方、多孔質化または剥離した場合には、局所的な反応経路を形成することもある。時間の効果が に比例し続けるとは限らない。[2] Furnace Atmosphere Controls in Heat Treating. ASM International. ASM Handbook, 2013.
温度を比較する際には、雰囲気制御を必ず考慮しなければならない。ASMの2013年の指針では、炭素ポテンシャルを制御し、脱炭を防止するために用いられる炉内変数として、水蒸気濃度、二酸化炭素濃度、および酸素分圧を挙げている。Eurothermの2020年の 2704CP Handbook supplement は、ジルコニアプローブによる酸素測定値を、炉温および一酸化炭素含有量と組み合わせる方法、または露点測定によって炭素ポテンシャルを推定する一般的な手法を説明している。これらの測定値が重要なのは、同じ鋼温度で行った2つの試験でも、表面の炭素活量が異なる可能性があるためである。Lindeの2023年の焼結に関する指針は、窒素/水素雰囲気中の水蒸気が脱炭を引き起こすことを報告し、また、引用された焼結条件下では、水素濃度を5%未満にすると浸炭および脱炭の速度が抑制されるという実験的指針を示している。この指針は、記載された焼結条件に適用されるものであり、一般的な炉則ではない。

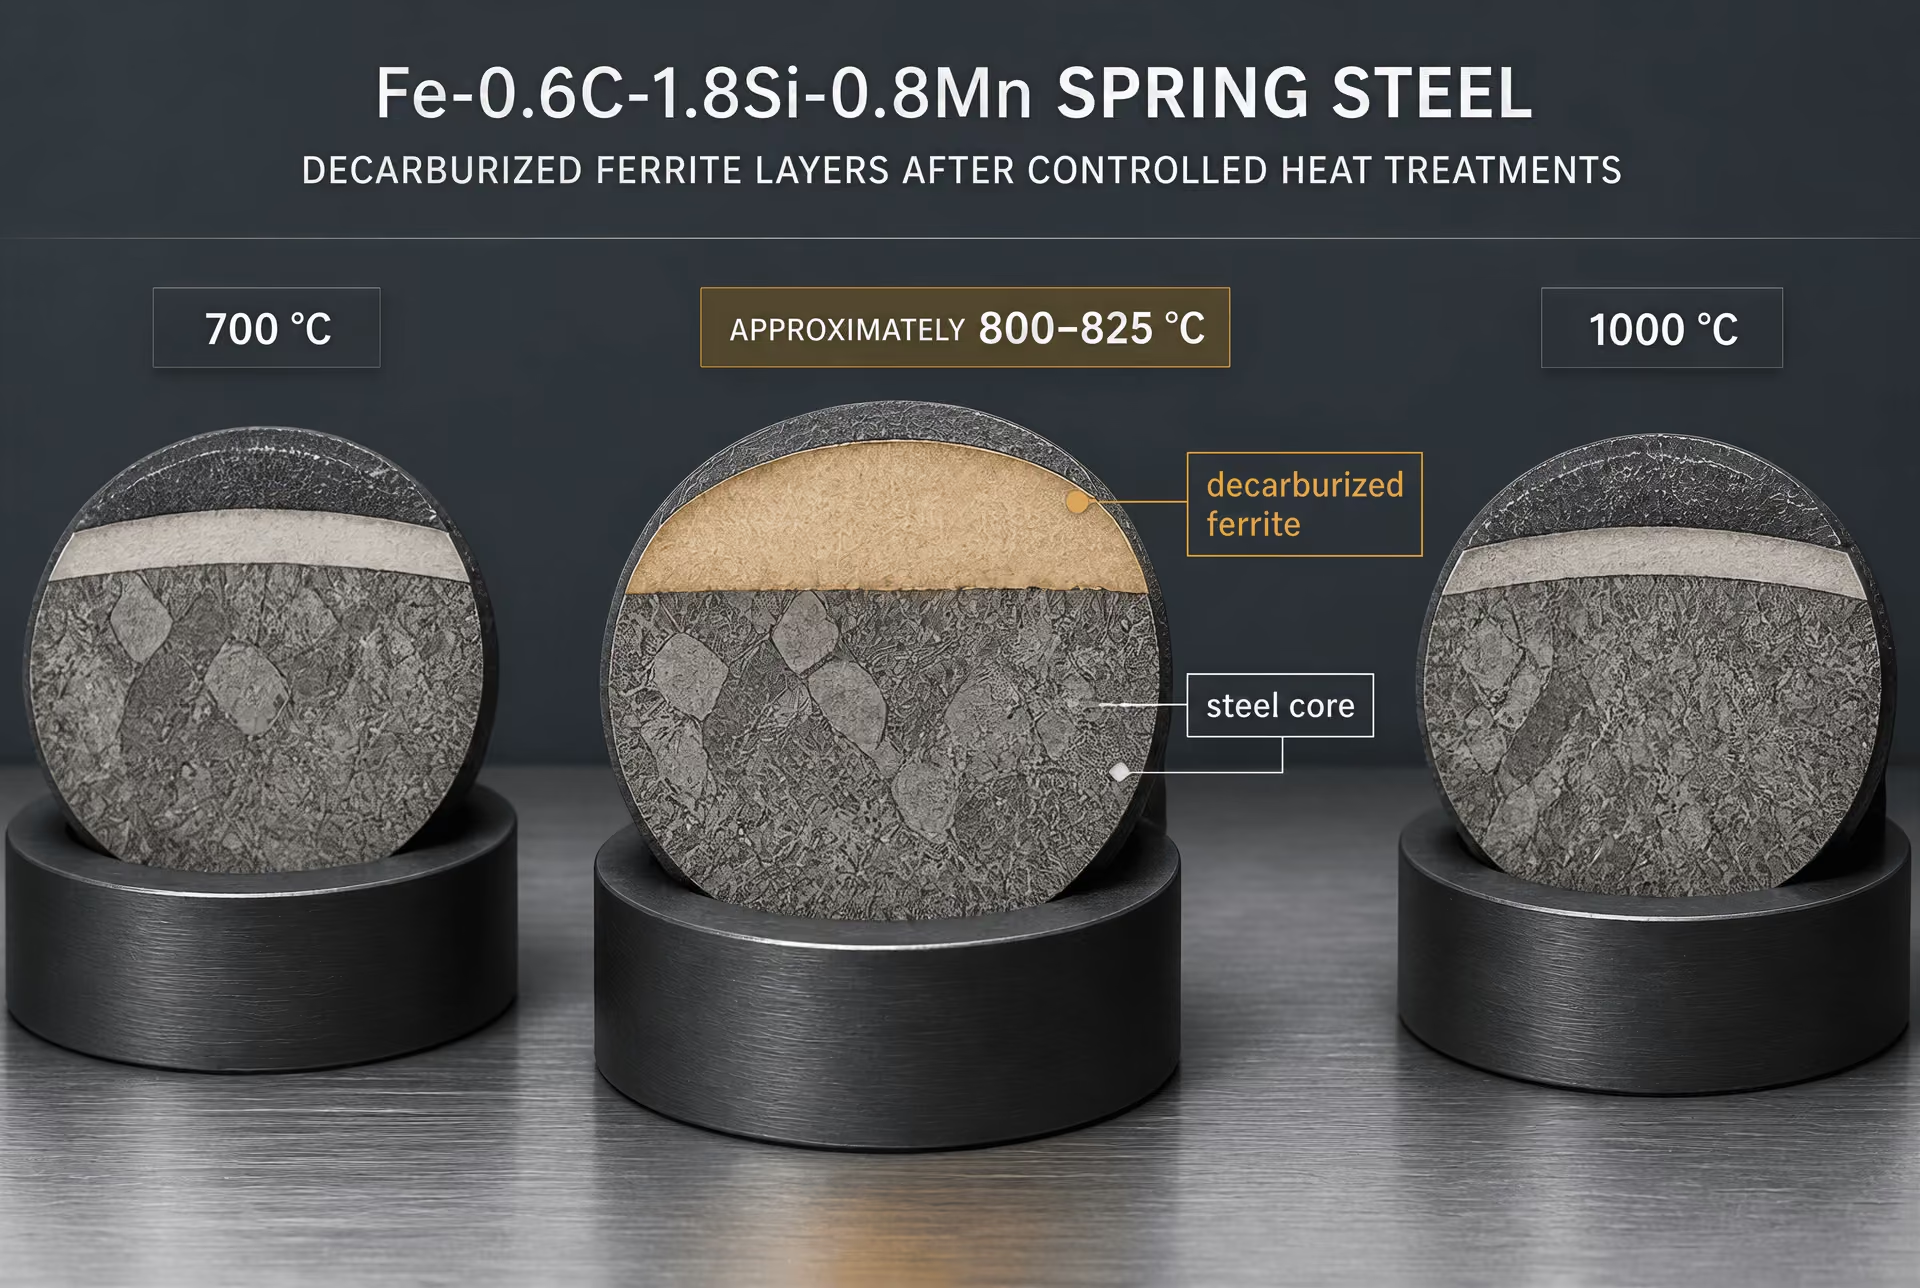
700~1000 °Cにおけるばね鋼の例
温度だけによる説明に対する特に有用な反例は、Fe-0.6C-1.8Si-0.8Mnばね鋼について、Journal of Materials Research and Technology に2021年に発表された研究から得られる。この材料は700~1000 °Cの範囲で試験された。脱炭フェライト厚さは、試験範囲の低温側で温度の上昇とともに増加し、約800~825 °Cで最大値に達した後、その実験では、さらに高温になると減少した。
この結果は非単調である。825 °Cを超えると拡散が遅くなったことを意味するわけではない。一般に、温度が上昇すると炭素拡散は速くなる。むしろ、複数の競合する効果が同時に変化したのである。試験の低温側では、温度の上昇によって炭素輸送と表面反応が促進されると同時に、より広いフェライト系脱炭領域が形成されるのに十分な曝露が与えられた。温度が約800~825 °Cに近づき、またそれを超えると、相の安定性および変態挙動が変化した。冷却後に観察されるフェライトの量と形態は、もはや低温側で形成された層が単純に延長されたものではなくなった。
表面酸化の影響も、より顕著になった。高温では、酸素含有炉内ガスが鉄および炭素とより速く反応する可能性がある。Cambridgeの Atmosphere control for the protection of metals during production processes(製造工程中の金属保護のための雰囲気制御)は、過剰酸素燃焼雰囲気に直接曝露されると、酸化、スケール形成、および脱炭が生じ得ることを指摘している。厚い、または性状の変化したスケールは、金属への反応性ガスの供給を変化させる可能性がある。また、スケールの形成は表面の鉄を消費し、炭素損失が記録される位置を変化させることもある。したがって、酸化の高速化は、雰囲気の化学的苛酷度を高める一方で、測定対象として選択されるフェライト領域を縮小、再分配、または不明瞭化する可能性がある。
この研究で報告された最大値は、Fe-0.6C-1.8Si-0.8Mnの組成、700~1000 °Cの加熱スケジュール、曝露時間、炉内雰囲気、試験片形状、冷却経路、および脱炭フェライトの選択された定義の結果として捉えるべきである。ばね鋼が800~825 °Cで最大脱炭に達するという普遍的な法則ではない。別の鋼種、雰囲気、または保持時間では、最大値が移動することもあれば、試験範囲から完全に外れることもある。
高温でも測定層が常に厚くなるとは限らない理由
しばしば、次の3つの異なる問題が1つにまとめられてしまう。すなわち、鋼からどれだけの炭素が失われたか、濃度の乱れがどこまで広がったか、そして試験方法によってどれだけの脱炭材料が報告されたか、である。高温によって最初の2つが増加する一方、3つ目が減少することがある。
表面反応が極めて速くなると、酸化、スケール成長、またはガス流量の制限が境界条件を支配する可能性がある。表面が緻密なスケールで覆われると、初期段階の後に炭素除去が制限されることがある。スケールが多孔質化するか、剥離すると、反応は再び加速し得る。水蒸気、二酸化炭素、酸素分圧、一酸化炭素、および水素は、それぞれ酸化、炭素除去、炭素交換の均衡に影響を及ぼす。したがって、炭素ポテンシャルは炉の制御変数であり、温度に固有の固定された特性ではない。
相変化も、測定厚さが小さくなる別の理由となる。炭素が枯渇したオーステナイト領域は、冷却中にフェライトやその他の生成物へ変態する可能性があり、それらの外観は冷却速度と局所組成に依存する。より高い処理温度では、炭素輸送が速かった場合でも、最終的なフェライト形態がより薄く、不連続になったり、表面近傍で酸化物や変態生成物に置き換えられたりすることがある。その場合、顕微鏡によるフェライト基準では、化学分析によるプロファイルが示す深さより小さい値が報告される可能性がある。
測定方法によっては、2つの処理の見かけ上の順位が逆転することもある。金属組織学的観察では、フェライト形態から境界位置を特定することがある。微小押込み硬さでは、別の位置にある硬さ遷移を識別することがある。化学分析では、明瞭な界面を伴わない、より広い濃度勾配が示されることがある。ASTM E1077-14(2021)は、4種類すべての手順を対象とし、紛争時には定量分析または線分析を仲裁用に限定することで、これらの違いを認識している。したがって、比較においては、試験片の向き、断面調製、エッチング、倍率、硬さ測定間隔、サンプリング深さ、および報告基準を一定にしなければならない。
実務上の結論は明確である。温度は、熱的、化学的、および組織学的に連成した実験における1つの座標として扱うべきである。妥当な比較では、加熱速度、保持時間、雰囲気組成または炭素ポテンシャル、スケール状態、冷却経路、鋼種記号、および測定方法を記録する。700~1000 °CにおけるFe-0.6C-1.8Si-0.8Mnの結果は、温度上昇によって、報告される脱炭フェライト層が最初は厚くなり、その後薄くなる可能性がある理由を示している。これは単調な温度則に対する反証であって、温度が重要でないことを示す証拠ではない。
炉内雰囲気と主なプロセス要因
脱炭は、広義の意味で炉内に酸素が入り込むあらゆる「酸化」によって生じるわけではない。脱炭は、鋼材内部から炭素が供給される速度を上回る速度で、鋼材表面から炭素が失われるときに発生する。これを支配するバランスには、鋼中の炭素活量、ガス中の炭素活量、表面反応速度論、オーステナイトまたはフェライト中の拡散、温度、酸化性化学種の供給が関与する。したがって、ある炉ではスケールが生成しても、別の炉と同じ脱炭深さになるとは限らない。また、設定温度と保持時間が同じであっても、ガス組成のわずかな変化によって結果が変わることがある。
ASM Handbookの章 Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life では、表面反応によって炭素が消費される一方、オーステナイト化した鉄中の炭素が表面に向かって拡散する現象について説明している。NISTは、脱炭層を、表面の炭素が酸素と反応して一酸化炭素または二酸化炭素のガスを形成することにより生じる、表面近傍の炭素および炭素に富む相の損失として定義している。実際に問うべきなのは、単に酸素が存在するかどうかではない。表面反応によって表面の炭素活量が十分に低下し、鋼内部に向かう炭素濃度勾配が形成されるかどうかである。
ASMの Furnace Atmosphere Controls in Heat Treating は、水蒸気濃度、二酸化炭素濃度、酸素分圧を、炭素ポテンシャルの制御および脱炭防止に用いる炉内変数として挙げている。これらの変数は、事後的な説明ではなく、運転中の測定値として扱うべきである。Eurothermの2020年の指針では、ジルコニアプローブによる酸素測定値を炉温および一酸化炭素含有量と組み合わせる方法、または露点から炭素ポテンシャルを推定する一般的な方法が説明されている。各方法には限界があるため、炉の記録には、ガス測定値、温度履歴、装入物の位置、ガス流量、および測定された鋼材の状態を関連付けて記録する必要がある。
水蒸気、二酸化炭素、酸素分圧、および燃焼生成物
水蒸気が最初に疑われることが多いのは、水蒸気が鋼材表面で炭素を酸化する可能性があるためである。簡略化した反応式は次のとおりである。
二酸化炭素は、次の反応を通じて関与する可能性がある。
生成物は気体であるため、炭素は炭素に富む酸化物として残るのではなく、表面近傍の領域から除去される。酸素分圧も重要である。酸素分圧は、鉄酸化物を形成する傾向を左右するとともに、一酸化炭素および二酸化炭素の濃度を決める反応にも影響する。これらの反応は相互に関連している。バルクの酸素濃度が低いガスであっても、表面の炭素活量を低下させるのに十分な水蒸気または二酸化炭素を含んでいる場合がある。
一酸化炭素が常に保護的に作用するわけではない。その影響は、浸炭反応と脱炭反応のバランス、ガス温度、鋼材組成、およびCOとCO₂の比率によって決まる。COを含むガスは、ある炭素ポテンシャル条件では炭素を付加し、別の条件では炭素を除去する可能性がある。したがって、炭素ポテンシャルは特定のガスに付随する名称ではなく、化学平衡の概念である。炭素交換速度は表面反応速度論にも依存する。鋼内部の拡散が速くても表面反応が律速となる場合があり、逆に表面反応が速く、鋼内部の拡散が支配的となる場合もある。
燃焼生成物は、このバランスを急速に崩す可能性がある。制御されていないバーナーは、過剰な酸素、高い水蒸気濃度、または異常なCO₂/CO比を生じさせることがある。燃料過剰の燃焼では一酸化炭素やすすに関連する堆積物が生じる可能性があり、ガスが炉内に入った後に空気が侵入すると、酸素および水分が増加することがある。濡れた装入物、濡れた耐火物、または洗浄直後の治具は、加熱中に蒸気を放出する可能性がある。扉、シール、バーナータイル、ファンシャフト、または冷却部の漏れによって、特に炉内圧力が周囲圧力を下回ったときに、室内空気が吸い込まれることがある。
これらの観察結果は、プロセス制御上の仮説であって、診断そのものではない。「炉に漏れがあった」という結論には、圧力測定、トレーサーガス試験、シール検査、露点の推移、または局所的なガスサンプリングによる確認が必要である。「ガスが湿っていた」という結論には、校正済みの露点または水分測定、ならびに乾燥機の性能、配管温度、パージ方法の確認が必要である。汚染された装入物には、油、切削液、さび、スケール、洗浄残渣などが付着している可能性があり、それらが分解して局所的なガス組成を変化させることがある。装入物を検査し、位置別に結果を比較すれば、装入物に起因する問題と、炉全体の雰囲気異常を区別できる。
温度によって解釈はさらに複雑になる。2021年の Journal of Materials Research and Technology に掲載された、700~1000 °CでFe-0.6C-1.8Si-0.8Mnばね鋼を試験した研究では、脱炭フェライトの厚さは約800~825 °Cまで増加し、その後減少した。この非単調な結果は、温度だけでは十分な説明にならない理由を示している。温度が高くなると炭素拡散および表面反応は加速するが、酸化物の生成、ガス平衡、相構成、ならびに鋼材内部から炭素が補給される速度も変化し得る。
過剰酸素雰囲気とスケール生成
Cambridgeの Atmosphere control for the protection of metals during production processes は、過剰酸素燃焼雰囲気にさらされると、酸化、スケール生成、および脱炭が生じ、後工程での除去が必要になる場合があると直接警告している。これは、スケールと脱炭が常に同一であるという説明よりも踏み込んだものである。スケールは表面上または表面近傍に生成する酸化物であり、脱炭は炭素含有量および炭素を含む微細組織の変化である。酸化性の表面では炭素が消費されると同時に鉄が酸素と反応するため、両者はしばしば同時に発生するが、その深さと速度が一致するとは限らない。
過剰酸素雰囲気は、不適切な空燃比、バーナー制御のドリフト、不十分な混合、酸素制御計器の故障、または炉の開口部からの空気侵入によって生じる可能性がある。炉内の平均的なガス組成が許容範囲内であっても、バーナージェットや装入物の端部では、局所的に酸化性の強いプルームにさらされることがある。装入配置も重要である。密な積載によってガス循環が妨げられ、局所的な滞留域が形成される可能性がある。また、露出した角部や先端部は、遮蔽された表面よりも激しく反応することがある。
スケールによって証拠が隠れる場合がある。酸化物は搬送、ショットブラスト、矯正、または酸洗いの際に剥離し、表面はきれいに見えても、その下に炭素濃度勾配が残ることがある。逆に、暗色または厚いスケール層が存在しても、正確な脱炭深さを確定することはできない。炉の調査では、スケールの外観、表面炭素量、硬さ分布、金属組織、および雰囲気記録を比較し、一方の情報から他方を推定するのではなく、総合的に評価すべきである。
制御は、安定した燃焼と確認済みの炉内圧力から始まる。バーナーの酸素トリム、燃料圧力、空気圧、ダンパー位置、炉内圧力、および排気状態を、校正済みの計器によって確認する必要がある。扉の開放、装入方法、焼入れ移送までの時間間隔によって、最も損傷が生じやすい段階で空気が侵入する可能性がある。結果が装入物全体で異なる場合は、影響を受けた表面をマッピングし、バーナー位置、ガス入口、シール、および流動パターンと関連付けるべきである。すべての表面に同様の変化が見られる場合は、設定値の履歴、ガス供給、および炭素ポテンシャル制御を再検討する必要がある。
N2/H2焼結雰囲気と水分の役割[3] Sintering of steels. Linde. Linde technical guidance, 2023.
粉末金属の焼結に用いられる窒素・水素雰囲気については、別途注意が必要である。水素は、酸化物を還元し、清浄な焼結環境を維持するために一般的に添加されるが、この雰囲気が炭素に対して自動的に中性になるわけではない。Lindeの2023年の Sintering of steels に関する指針では、N₂/H₂雰囲気中の水蒸気が脱炭を引き起こすと述べられている。水分は成形体または鋼材表面の炭素と反応する可能性があり、水素はガス混合物の平衡および輸送挙動を変化させる。
Lindeはまた、実験的な指針として、5%未満の水素濃度であれば、記載された焼結条件下における浸炭および脱炭速度が制限されるとしている。この数値は、あくまで当該条件と結び付けて扱わなければならない。これは、熱処理、鍛造、焼鈍、またはあらゆる粉末金属組成に適用できる普遍的な炉則ではない。温度、露点、炭素含有量、ガス流速、滞留時間、炉の設計を確認せずに適用すれば、特定の条件に依存する結果を誤解を招く仕様へと変えてしまう。
焼結では、供給された窒素または水素に水分が含まれている場合、不十分な乾燥によって水分が発生する場合、冷たい配管内で凝縮する場合、あるいは耐火物や治具から放出される場合がある。生産運転中の露点上昇は、乾燥機の問題、水冷部品の漏れ、不十分なパージ、または湿った受入材料を示している可能性がある。対応にあたっては、ガス供給部および炉入口での露点測定、漏れ試験、配管温度の確認、ならびに空炉運転と装入状態での運転の比較によって、発生源を確認すべきである。[4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
ガス組成だけでは不十分である。炭素を含む粉末、潤滑剤の分解、炉内堆積物、成形体の形状などによって、部品周辺の局所的な雰囲気が変化する可能性がある。複数の位置で炭素量または微細組織を測定し、完全な熱サイクルを通じて露点を記録するとともに、炉内のガス流動パターンと結果を比較する必要がある。測定された深さが問題となる場合、ISO 3887:2023は鋼製品の脱炭深さを測定する3つの方法を規定している。ASTM E1077-14(2021)は、スクリーニング、顕微鏡法、微小押込み硬さ試験、および化学分析による手順を対象としており、紛争時の審判方法として、厳密な定量分析または線分析を指定している。雰囲気の診断と測定方法は一体として検討しなければならない。いずれか一方を変更するだけでも、報告されるプロセス結果が変わる可能性がある。
規格に基づく脱炭の測定方法
報告される脱炭深さは、試験方法に依存しない単一の特性値ではない。それは、選択した規格、製品から切り出した断面、表面の前処理、測定機器の分解能、そして脱炭がどこで終わるかを判定するために用いた基準によって決まる試験システムの結果である。同じ棒材を二つの試験所が調べた場合、どちらの測定にも不注意がないにもかかわらず、異なる深さが得られることがある。
その冶金学的な理由は、単純ではあるが重要である。加熱中、炭素は、鋼の炭素活量よりも炭素活量が低い表面に向かって、オーステナイト中を移動する。酸素、水蒸気、二酸化炭素が関与する表面反応では、一酸化炭素または二酸化炭素が生成されることによって炭素が消費される可能性がある。炉内雰囲気が十分な活量で炭素を供給する場合、反応は抑制または逆転する可能性がある。そうでない場合は、内部からの拡散が表面反応に炭素を供給する。ASMは、炭素ポテンシャルを制御し脱炭を制限するために用いられる炉の変数として、水蒸気濃度、二酸化炭素濃度、酸素分圧を挙げている。Eurothermは、炉温度および一酸化炭素含有量と、ジルコニアプローブによる酸素測定値に基づく一般的な炭素ポテンシャル推定法、または露点測定に基づく推定法について説明している。
したがって、測定される領域は、単にピーク温度だけでなく、熱履歴および雰囲気履歴にも依存する。Fe-0.6C-1.8Si-0.8Mnばね鋼を700~1000 °Cで試験した2021年の研究では、脱炭フェライトの厚さは約800~825 °Cまで増加し、その後減少した。この結果は、温度を一方向に作用する制御変数として扱うことへの警告である。温度が上昇すると拡散は促進されるが、酸化物の生成、相構成、表面反応速度、および利用可能な炭素ポテンシャルも変化するためである。

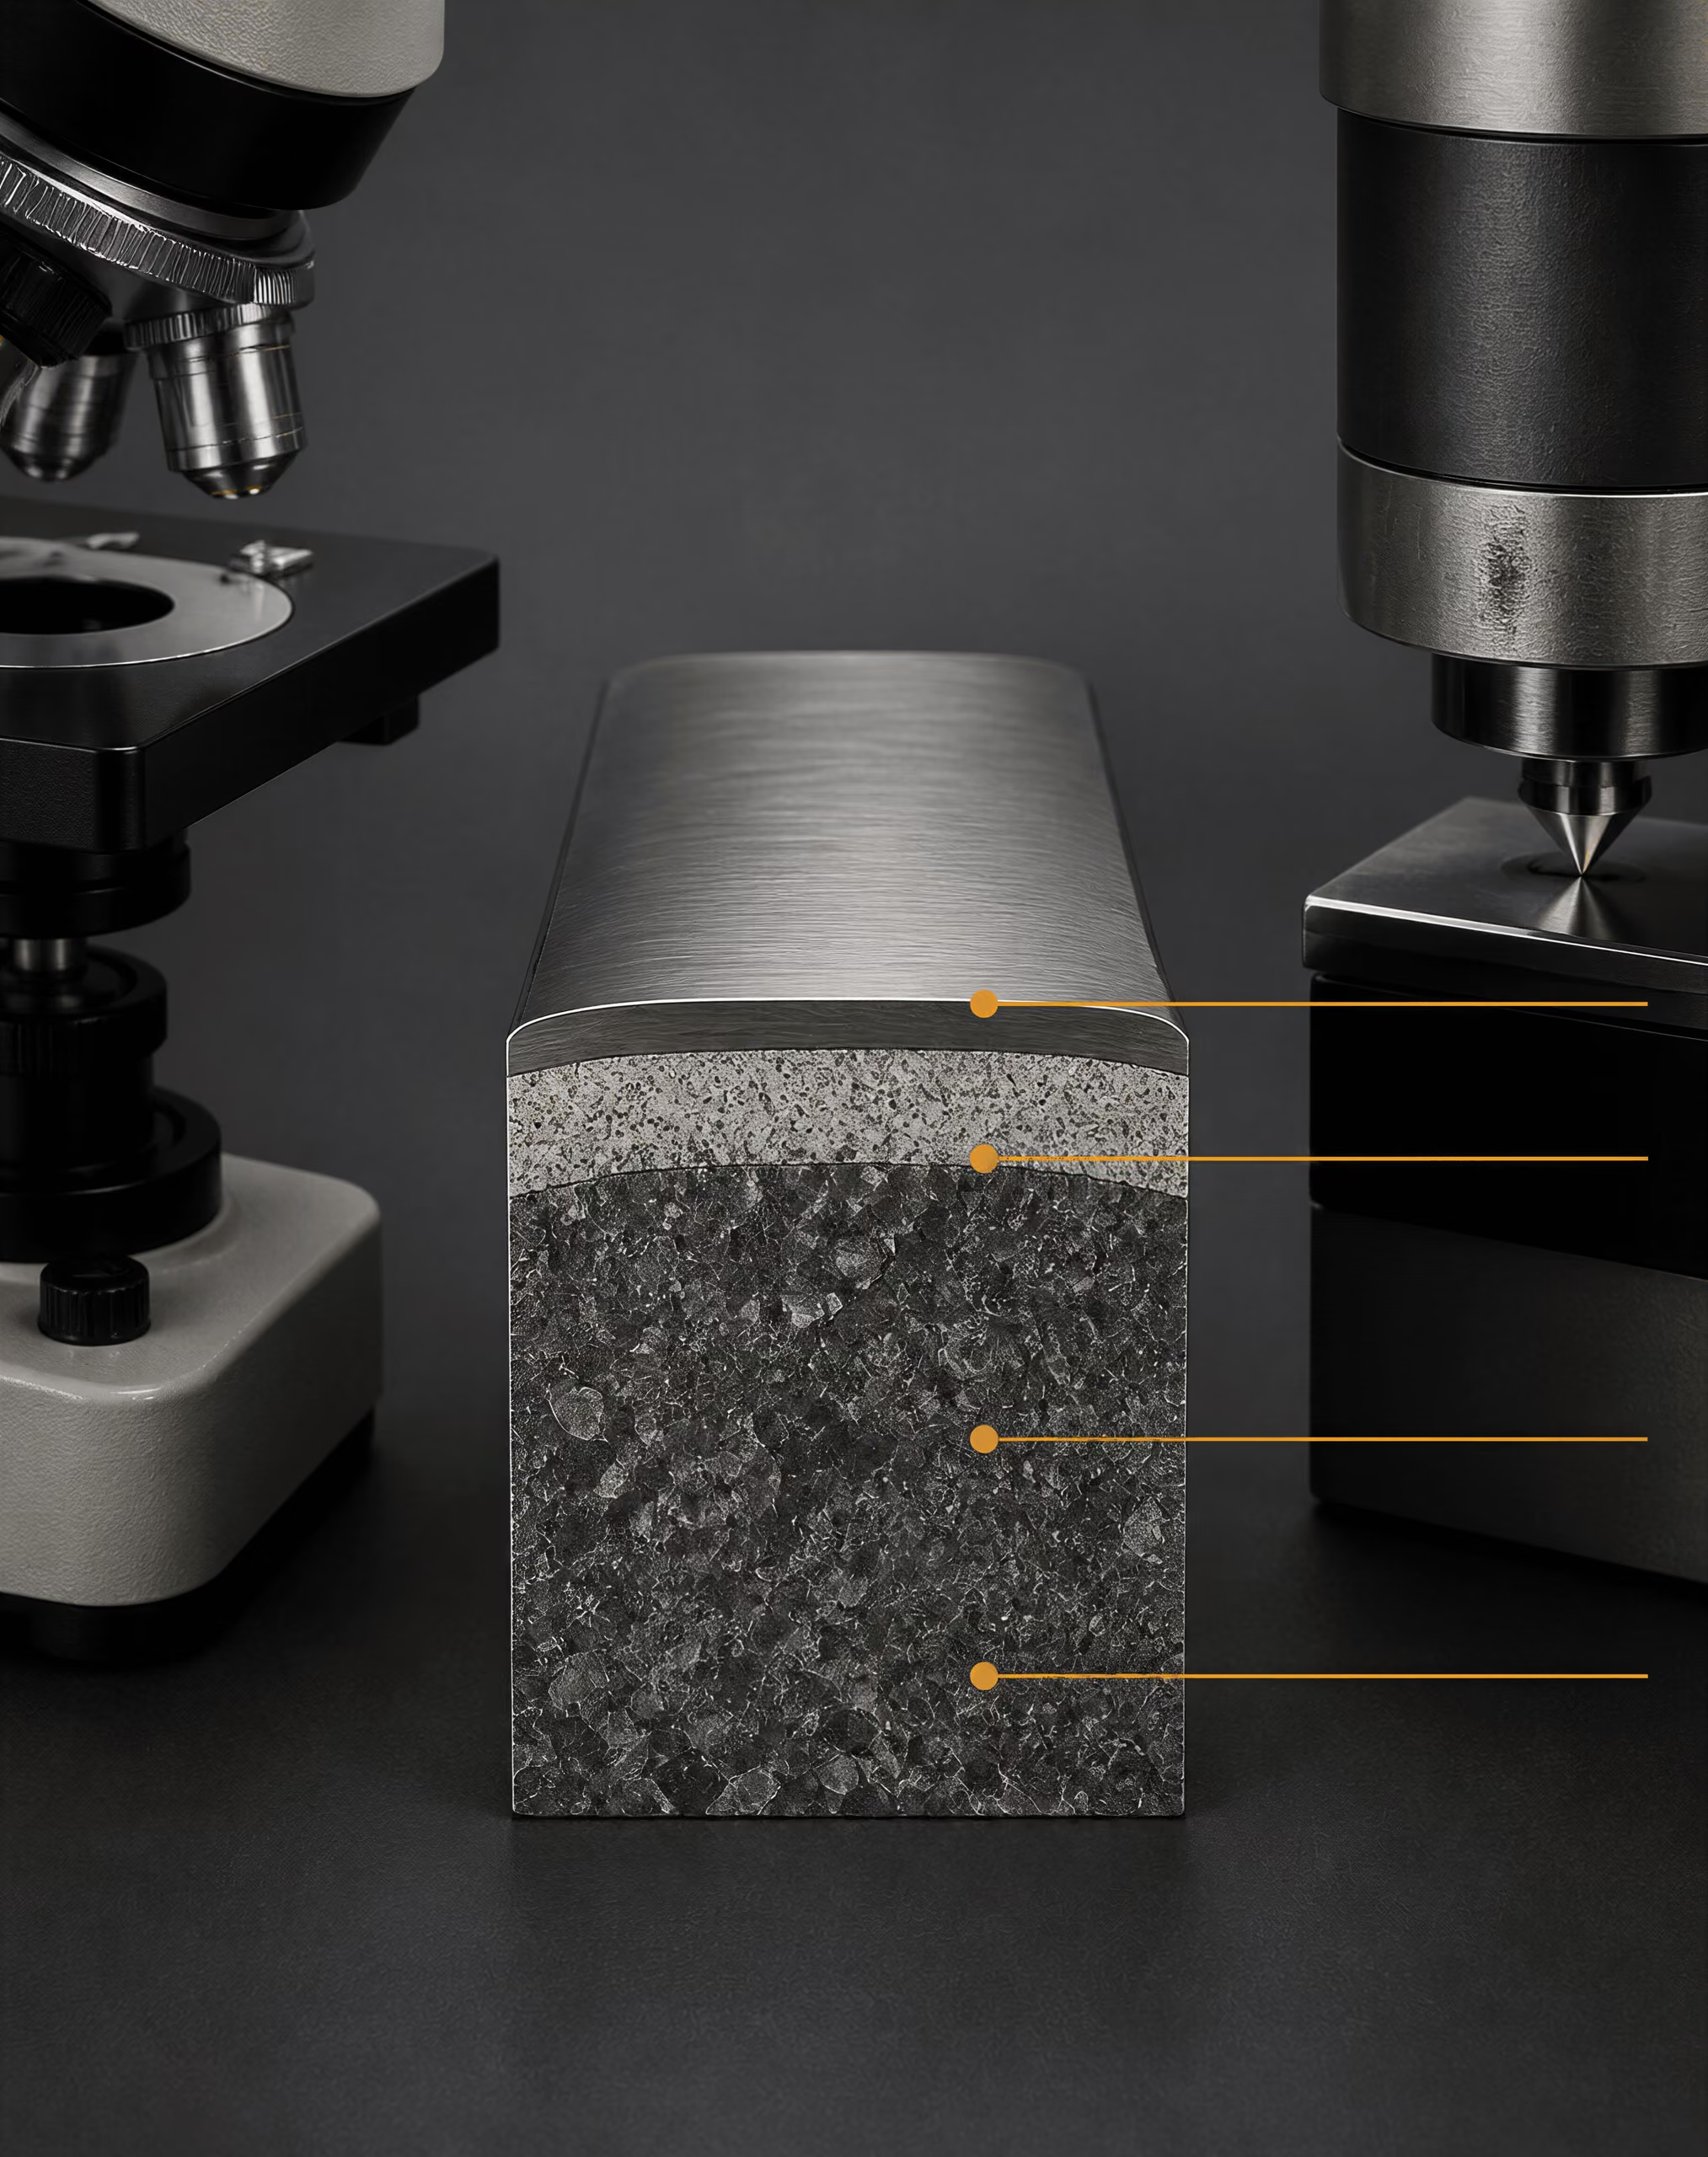
ISO 3887:2023とその三つの測定方法
| ISO規格群 | 評価対象 | 適切な判定根拠 |
|---|---|---|
| 金属組織学的検査 | 表面から芯部にかけた相および形態の変化 | 完全脱炭または部分脱炭 |
| 硬さ測定 | 深さに伴う機械的性質の勾配 | 機能上の軟化領域基準 |
| 化学分析 | 炭素濃度プロファイル | 炭素含有量の合否限界 |
ISO 3887:2023、鋼―脱炭深さの測定は、鋼製品に対する三つの方法を規定している。それらは、概念的には金属組織学的試験、硬さ測定、化学分析に対応する。したがって、この規格は、単一の普遍的な試験によって脱炭を定義するという宣言ではない。材料、形状、受入れ要求事項、試験所の能力に応じて適した、異なる測定手段を示している。
金属組織学的方法では、元の表面から内部に向かって研磨した断面を観察する。エッチングによって、フェライト層、パーライトまたは炭化物量の減少、未影響の芯部への移行など、組織の変化が明らかになる。この方法では、炭素に富む相が大幅に消失した完全脱炭と、炭素量またはパーライトおよび炭化物の割合が低下しているものの、元の構成相が残っている部分脱炭とを区別できる。利点は、直接的な目視証拠が得られることである。欠点は、境界が漸進的または帯状であったり、エッチングによるコントラストの影響を受けたりする可能性があることである。したがって、測定線は、自然に明瞭な界面ではなく、移行領域に対する解釈となる。
硬さ法では、表面から管理された距離において測定を行う。一般に、炭素量の少ない表面層は未影響の材料よりも硬さが低いが、合金元素、結晶粒度、残留相、焼戻し応答、残留応力も硬さを変化させる可能性がある。影響層が薄い場合には微小押込みが特に有用であるが、押込みは十分に小さく、かつ塑性領域が重ならないように十分な間隔を置かなければならない。厚い領域に適した間隔では、浅い領域の変化が不明瞭になる可能性がある。逆に、間隔が小さすぎると、個々の測定値が局所的な結晶粒や前処理による損傷の影響を受けやすくなる。
化学分析では、個別に除去した層、またはその他の空間分解能を有する方法によって、表面からの距離に対する炭素量を測定する。受入れ基準が目視可能な相境界ではなく炭素濃度である場合、これは最も直接的な方法である。ただし、化学的分解能には重大な制約がある。材料を0.05 mm厚さの層ごとに除去する場合、報告される境界を0.005 mmに割り当てることは、信頼性のある方法とはいえない。表面汚染、スケール、未影響の金属と混在した脱炭フェライト、分析方法によって採取される試料体積が、見かけのプロファイルを変化させる可能性がある。
ISO 3887:2023は、これらの方法のいずれかを選択し、報告するための参照枠組みとして扱うべきである。顕微鏡による深さ、硬さ遷移による深さ、化学的に定義された炭素損失深さは、いずれも妥当であり得るが、それぞれ異なる境界を示している可能性がある。報告書では、「深さ」を自明の値として示すのではなく、使用した方法および定義を明記すべきである。
ASTM E1077-14(2021)の手順群
ASTM E1077-14(2021)、鋼試験片の脱炭深さを推定する標準試験方法は、この問題を、スクリーニング、顕微鏡観察、微小押込み硬さ、化学分析の各手順に分類している。これらは手順群であり、同一の試験を指す相互交換可能な名称ではない。
スクリーニングは、迅速な判定段階である。低倍率観察または限定的な硬さ走査によって、表面に明らかな脱炭がないか、相当な領域があるか、またはより厳密な試験が必要な状態かを判断できる。スクリーニングは製造時の確認や試験片の選定には有用であるが、厳しい受入れ限界に対して自動的に適しているわけではない。粗い目視観察では、薄い部分脱炭層を見逃す可能性があり、広い硬さ測定間隔では浅い勾配が隠れる可能性がある。
顕微鏡観察では、断面を適切に作製し、注意深く測定することで、線測定による、または定量的な推定値が得られる。試験片は、観察面が元の表面に対して垂直になるように切断すべきである。長手断面は横断面とは異なる問いに答える。長手断面では製品に沿った変動を明らかにでき、圧延または鍛造組織と異なる形で交差する可能性がある。元の表面は識別可能な状態に保たなければならない。研削によって薄い層が除去される可能性があり、縁部の丸みは形状を歪め、過剰なエッチングはコントラストを誇張する可能性がある。
倍率は、実際の測定結果を変化させる。低倍率では、観察者は最も外側にある、目視で変化した帯状領域を報告する可能性がある。高倍率では、微細な炭化物の減少または狭いフェライト領域が測定可能になることがある。視野、照明、エッチング液、校正、測定位置の数はいずれも重要である。ASTM E1077-14(2021)は、紛争時の仲裁的な方法として、厳密な定量分析または線測定分析を位置付けている。この指定は、妥当な原則を反映している。すなわち、結果に異議がある場合、試験所は目視による印象に代えて、定義された線または位置に沿った記録済みの測定値を示すべきである。
微小押込み硬さ試験では、表面から芯部に向かう特性勾配を深さの推定値に変換する。走査は、縁部効果を避けるのに十分な距離を縁から置きつつ、想定される領域を分解できる程度に表面に近い位置から開始すべきである。押込み間隔、荷重、保持時間、表面の平坦度、芯部硬さに戻ったと判定する基準を報告しなければならない。押込み間隔が広すぎる場合、示された深さは正確な境界ではなく、範囲による示度となる。近すぎる場合は、ある押込みによる変形が次の押込みに影響する可能性がある。
炭素濃度自体が判定を左右する場合には化学分析が望ましいが、採取体積と検出限界によって、信頼して評価できる最小の特徴が決まる。化学的に測定した炭素プロファイルでは、顕微鏡観察で明瞭な相変化が確認される場合でも、緩やかな低下が示されることがある。いずれの結果も、もう一方の方法による結果として置き換えて表現すべきではない。
SAE J419_201801と方法の選択
SAE J419_201801、脱炭の測定方法は、鉄系材料に対する顕微鏡観察、硬さ測定、化学分析の推奨方法を示している。この規格は、製品仕様および熱処理記録と併用するのが最適であり、いずれかの代替として使用すべきではない。ISO 3887:2023は鋼製品に対する三つの定義済み測定方法を示し、ASTM E1077-14(2021)は推定および仲裁に関する概念を定め、SAE J419_201801は実務的な方法指針を示している。これらの規格番号は、それぞれ異なる手順上の文脈を確立するため、報告書に明記すべきである。
方法の選択は、故障リスクに基づいて行うべきである。完全脱炭または部分脱炭に関する問いであり、組織を信頼性高く解釈できる場合には、顕微鏡観察を選択する。特性勾配が重要で、かつその層が妥当な走査を行える程度に厚い場合には、微小押込み硬さを選択する。炭素含有量の限界が規定されている場合、または合金元素と熱処理によって硬さを代替指標とすることが曖昧になる場合には、化学分析を選択する。スクリーニングは、適用される製品要求事項が明示的に認めている場合を除き、予備判定にのみ使用すべきである。
測定報告に最低限必要な項目
- 材料の識別情報 製品、鋼種、熱処理状態、および適用される規格。
- サンプリング 断面の向き、表面位置、および検査領域数。
- 前処理 切断、埋込み、研削、研磨、エッチングの詳細。
- 測定 倍率、硬さ試験荷重および測定間隔、または化学分析の分解能。
- 判定基準 完全、部分、または全影響深さの定義。
- 結果 該当する場合、最大値、平均値、ばらつき、および限界事項。
すべての報告書には、製品および鋼種、適用される仕様、断面の方向、観察領域の位置および数、表面前処理の手順、顕微鏡倍率または硬さ試験の荷重と間隔、分析分解能、境界判定基準、報告方法を記載すべきである。また、最大深さと平均深さを区別し、その値が完全脱炭、部分脱炭、または影響を受けた全深さのいずれを指すのかを明示すべきである。
この詳細は、測定に付随する事務作業ではない。測定そのものの一部である。境界の定義と方法を伴わない脱炭値は、誤った不一致を生じさせる可能性がある。一方、方法を注意深く特定すれば、異なる試験所の結果を、それぞれの実際の限界の範囲内で比較可能にできる。
金属組織学的測定:顕微鏡で確認できることと、できないこと
断面の作製とエッチング
金属組織学的検査は、加工表面に対して法線方向、すなわち垂直な方向に採取した断面から開始する必要があります。板、棒、線材、または鍛造品の場合、切断面は元の表面から影響を受けていない材料までの連続した経路全体を露出させなければなりません。表面に平行な断面では、必要な表面から芯部への遷移ではなく、横方向の変化が示されるため、脱炭深さを確定できません。試料採取時には、製品の向き、熱処理状態、表面位置、ならびに検査前に実施された機械加工やスケール除去作業も記録する必要があります。
切断面は、追加の加熱から保護しなければなりません。過大な力をかけた研削切断は、表面を焼戻ししたり、軟化した材料を断面上に押し付けたり、介在物を引き抜いたりする可能性があります。これらの影響により、表面近傍に実際には存在しない帯状領域が形成されることがあります。必要に応じて埋込みを行う場合は、縁部を丸めることなく支持しなければなりません。縁部の丸まりは、表面と最初の未影響組織との見かけの距離を短くします。研削は、前段階で生じた損傷を拡大するのではなく除去できるよう、十分な潤滑と圧力管理を行いながら、順次より細かい研磨材に移行して実施します。最終研磨後には、金属の引きずり、研磨材の埋込み、または表面を横切る深いスクラッチが残っていてはなりません。
元の製品表面は識別可能な状態に保つ必要があります。断面作製前にスケールを除去した場合、試験室はその事実を記録し、可能であれば代表試料を保存する必要があります。そうしなければ、分析者はスケールと金属の界面を製造時の表面と取り違え、誤った深さを報告する可能性があります。目視で暗く見える酸化物層そのものは、脱炭の測定値ではありません。スケールは酸化を記録するものであり、脱炭はその下にある鋼中の炭素損失を記録するものです。両者は同時に、別々に、または異なる速度で生じる可能性があります。
研磨後にエッチングを行うと、相のコントラストが現れます。試薬とエッチング時間は、鋼種および検査目的に適合させなければなりません。Nitalは炭素鋼および低合金鋼に広く使用されますが、濃度、アルコールの状態、塗布時間、ならびにすすぎがコントラストに影響します。過剰エッチングはフェライトを暗くしたり、遷移領域を実際より広く見せたりすることがあります。不十分なエッチングは微細なパーライトを隠し、見かけ上の脱炭層を生じさせる可能性があります。適切に作製された未エッチング表面は、研削損傷、気孔、介在物、スケールの浸透を確認するうえで有用です。その後、エッチング面を用いて鋼の組織を解釈します。
顕微鏡は炭素を直接測定するものではありません。炭素含有量、熱履歴、合金元素、冷却速度、表面反応が組織にどのような影響を与えたかを表示するものです。
フェライト、パーライト、および炭素濃度勾配の解釈
亜共析炭素鋼では、オーステナイト加熱中の炭素損失により、一般に表面近傍に、内部よりもフェライトが多くパーライトが少ない領域が形成されます。内部には予想されるフェライト–パーライト組織が見られる一方、表面領域では、未影響部よりも内側までフェライト粒が伸びていることがあります。これは、部分脱炭を示す典型的な金属組織学的指標です。炭素の減少が十分に著しい場合、目視できる表面領域はほぼ完全にフェライトとなることがあり、適用される試験基準の下では、通常、完全脱炭と表現されます。
遷移は、明瞭な化学的境界となることはほとんどありません。炭素は、鋼よりも炭素活量が低い表面に向かって、オーステナイト中を拡散します。表面では、酸素、水蒸気、二酸化炭素、その他の炉内ガスが関与する反応によって炭素が消費されるか、界面における炭素収支が変化します。したがって、測定される組織は、拡散、表面反応速度、温度、曝露時間、および炉内の炭素ポテンシャルが組み合わさった結果を反映します。ASMの Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life は、この過程を単なる酸化として扱うのではなく、相互に結び付いた過程として説明しています。
フェライトとパーライトは有用な指標ですが、それだけで脱炭の確実な証拠になるわけではありません。フェライトに富む帯状領域は、局所的な冷却速度の変化、変態した熱影響領域、または鍛造や圧延に由来する元来の組織勾配によって生じる可能性があります。溶接、ガス切断、研削、または以前の補修による熱影響アーティファクトは、対応する炭素濃度勾配がなくても、粒径や相のコントラストを変化させることがあります。偏析によって局所的なパーライト分率が変化する場合もあります。例えば、マンガンまたはケイ素の偏析帯は変態挙動を変化させ、表面の炭素濃度が低下していなくても、隣接領域とは異なる組織を形成する可能性があります。
分析者は、周縁部の複数の位置を比較し、可能であれば同じ製品および同じ溶解材から採取した未影響の参照領域を調べる必要があります。深さは、相分率、結晶粒形態、または硬さの変化と照合して確認すべきであり、単独の写真から推定してはなりません。表面が正しく特定され、熱履歴が既知である場合、表面に向かってパーライトが徐々に減少することは、炭素減少を支持します。しかし、それによって炉内での原因まで確定することはできません。
相変態は、解釈をさらに複雑にする可能性があります。オーステナイト化後に急冷された鋼では、フェライト表面層の下にマルテンサイトまたはベイナイトが存在することがあります。見かけ上の境界は、炭素含有量の変化、冷却速度の変化、またはその両方を示している可能性があります。AISI/SAE 1045のような中炭素鋼では、より硬い変態芯部の上にフェライト表面層が存在することは脱炭と整合する場合があります。しかし、結果が争われている場合、金属組織学者は硬さまたは化学的証拠をなお必要とします。合金鋼種では、クロム、モリブデン、ケイ素、マンガンが相の安定性およびエッチング応答に影響するため、普通炭素鋼との目視比較は安全な方法ではありません。
温度だけから観察される層を予測することもできません。Fe-0.6C-1.8Si-0.8Mnばね鋼を700~1000 °Cで試験した2021年の研究では、脱炭フェライト厚さは約800~825 °Cまで増加し、その後減少しました。高温で拡散が促進されても、酸化および表面反応の条件も変化するため、脱炭が単調に増加する結果にはなりませんでした。このため、顕微鏡の結果は炉内雰囲気の記録と併せて解釈する必要があります。ASMは、水蒸気濃度、二酸化炭素濃度、酸素分圧を、炭素ポテンシャルに関係する炉内変数として挙げています。Eurothermは、温度および一酸化炭素含有量と組み合わせたジルコニアプローブによる酸素測定、または露点測定から、炭素ポテンシャルを推定する方法を説明しています。これらの管理は曝露条件を説明するものですが、鋼そのものの検査に取って代わるものではありません。
対照検査における線分析または定量分析
スクリーニング検査では、疑わしい表面領域が存在するかどうかを確認できます。しかし、報告可能な脱炭深さには、定義された判定基準が必要です。ASTM E1077-14(2021) Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens は、スクリーニング、顕微鏡検査、微小押込み硬さ試験、および化学分析の手順を対象としています。当事者間で意見が一致しない場合には、厳密な定量分析または線分析を対照検査の方法として位置付けています。ISO 3887:2023 Steels — Determination of the depth of decarburization は、鋼製品の深さを測定する3つの方法を規定しています。一方、SAE J419_201801 Methods of Measuring Decarburization は、鉄系材料に対する顕微鏡検査、硬さ試験、および化学分析について、推奨される実施方法を示しています。
線分析では、目視で確認された遷移を記録された測定値に変換します。特定した元の表面から芯部に向かって試験線を設定し、規定された組織基準が満たされる位置を分析者が記録します。規格および契約によっては、その基準は完全脱炭の終端、部分脱炭の終端、または通常の芯部組織への復帰点に関するものとなります。報告書には、どの境界を測定したかを記載しなければなりません。この定義のない「脱炭深さ」という表現は、異なる距離を指す可能性があります。
定量顕微鏡分析では、試験室は倍率、校正済みスケール、エッチング液、断面位置、測定数と測定間隔、ならびに各境界の位置を決定するために用いた規則を記録する必要があります。特に、周方向で曝露状態が変化する可能性のある棒材や鍛造品では、都合のよい1視野だけを選ぶよりも、複数の半径方向または横断方向の線を用いる方が望ましいです。画像には、表面の基準位置とスケールバーを含める必要があります。遷移が不規則な場合、単一の丸めた値よりも、最小値、最大値、平均値、および測定値のばらつきの方が重要となることがあります。
対照検査では、観察と解釈を分ける必要があります。例えば、フェライト分率が表面に向かって増加していること、パーライトが測定距離で消失していること、または同じ領域を横切って硬さが変化していることは記載できます。しかし、組織写真がフェライトに富んでいるというだけで、炉内の酸素が過剰であったと主張してはなりません。スケールの浸透、研磨損傷、偏析、無関係な変態層を考慮し、必要に応じて未エッチング顕微鏡検査、硬さ分布測定、化学分析、または別の断面によって確認する必要があります。
したがって、顕微鏡は組織上の証拠の位置を特定する点では強力ですが、その原因および正確な炭素分布を特定する能力には限界があります。ASTMが示す対照検査の概念が重要なのは、目視による確信を、文書化された測定規則に置き換えるためです。紛争において得られるべき結果は再現性です。別の検査者が、断面の採取元、作製方法、定義された境界、ならびに報告された深さの算出方法を把握できなければなりません。
硬さ測定法および化学分析法
脱炭は、しばしばミリメートル単位の深さとして報告されるが、その数値は深さの測定方法に依存する。硬さトラバースは、局所的な機械的応答の変化を記録する。化学分析プロファイルは、採取した体積内の組成を記録する。金属組織学的検査は、相および形態を記録する。これらは相互に関連する観察結果であって、互換性のある測定値ではない。
ISO 3887:2023, Steels — Determination of the depth of decarburization は、鋼製品の脱炭深さを測定する3つの方法を規定している。ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens は、スクリーニング、顕微鏡法、マイクロインデンテーション硬さ法、および化学分析法を対象としている。SAE J419_201801, Methods of Measuring Decarburization も、鉄系材料に対する顕微鏡法、硬さ測定、および化学分析の推奨手法を定めている。適切な方法は、その結果が製造工程上のスクリーニング、規格に基づく測定、または破損調査・紛争における証拠のいずれであるかによって決まる。
マイクロインデンテーション硬さトラバース
マイクロインデンテーション硬さトラバースでは、露出表面から未影響の内部に向かって、一連の小さな圧痕を配置し、その後、距離に対する硬さをプロットする。通常、ビッカース圧痕またはヌープ圧痕を使用し、荷重と間隔は、塑性変形領域が重なり合うことなく、予想される勾配を分解できるように選定する。この結果は、表面近傍における機械的応答のプロファイルとなる。
脱炭層には、母材よりもパーライトや炭化物が少ない、またはフェライトの割合が大きいことが多い。そのため、特に炭素に富む相が強度に大きく寄与する中炭素鋼および高炭素鋼では、硬さが低くなる傾向がある。トラバースでは、表面から芯部に向かう急激な増加、緩やかな遷移、または明確な変化がない状態が示されることがある。その後、規定した硬さ基準を用いて、影響を受けた領域の境界を推定できる。
この境界は、炭素量を直接分析した結果ではない。硬さは、相のバランス、結晶粒径、マルテンサイトまたはベイナイトの生成、焼戻し、残留応力、合金元素、試験方向、および局所的な組織バンディングにも応答する。表面の軟化は脱炭を反映している可能性があるが、異なる熱履歴や不適切な表面調製によって生じる場合もある。逆に、炭素が減少した領域でも、変態生成物または合金含有量によって炭素損失の一部が補われれば、かなり高い硬さを維持することがある。
表面調製は重要である。スケール、研削焼け、丸みを帯びたエッジ、ならびにエッジに近すぎる位置への圧痕配置は、最初の測定値を歪める可能性がある。圧子は、勾配を検出できる程度に小さくする必要がある一方、個々のフェライト結晶粒、炭化物、または表面粗さが測定値を支配するほど小さくしてはならない。間隔が過度に狭い場合、隣接する圧痕同士が相互作用することもある。トラバースは表面法線方向を横切り、複数の測定値によって未影響部の基準硬さを確立できる程度に、材料内部まで十分に延長する必要がある。
ASTM E1077-14(2021) は推定手順の一つとしてマイクロインデンテーション硬さを含めているが、硬さプロファイルを化学組成プロファイルに変えるものではない。この方法は、硬さの遷移が金属組織学的証拠および予想される炭素勾配と一致する場合に、最も説得力を持つ。鋼が複雑な焼入れ、焼戻し、球状化処理、または表面処理を受けている場合には、説得力が低下する。
炉内履歴によっては、非単調な結果が生じることもある。2021年の Journal of Materials Research and Technology の研究では、Fe-0.6C-1.8Si-0.8Mnばね鋼を700~1000 °Cで加熱したところ、脱炭フェライトの厚さは温度の上昇に伴っておよそ800~825 °Cまでは増加し、その後減少した。測定された層を決定したのは温度だけではなかった。鋼表面における炭素活量、酸化反応、オーステナイト中の拡散、および曝露時間が、すべて同時に変化したのである。このようなサイクル後に硬さトラバースを実施する場合、「温度が高いほど脱炭深さは常に大きい」という単純な規則に基づいて解釈してはならない。
化学分析とサンプリング深さ
化学分析が扱うのは別の問い、すなわち定義された位置から除去または採取された材料中に、炭素がどの程度存在するかという問いである。このため、化学分析は組成を対象とする、より直接的なアプローチである。ただし、「直接的」であることは、空間的に正確であることを意味しない。結果は、ある幾何学的平面における炭素濃度そのものではなく、採取された材料の体積を代表する。
例えば、燃焼法によるバルク分析は、調製済み試料中の炭素を正確に測定できる一方、試料全体の厚さ方向にわたる炭素を平均する。試料の厚さが数ミリメートルある場合、20マイクロメートルの表面勾配を特定することはできない。脱炭を分解して測定するには、分析者は連続的な層を順次除去するか、厳密に定義した薄片を採取するか、既知の相互作用体積を持つマイクロ分析技術を使用しなければならない。サンプリング形状そのものが、結果の一部となる。
表面の除去は特に重要である。試料をスケール、油、研削くず、または意図せず除去された材料の層を含んだまま分析すると、報告された炭素値は元の鋼表面に対応しない可能性がある。化学的剥離、機械加工、電解除去、または管理された研削は、それぞれ層の除去量を変化させ、汚染を導入する可能性がある。方法には、初期基準表面、各段階での除去量、採取した面積または質量、ならびに報告値が層全体の平均値なのか、点状の測定値なのかを記録する必要がある。
層ごとの化学分析プロファイルによって、明瞭な界面ではなく、芯部に向かって炭素濃度が徐々に上昇する状態が明らかになることがある。このプロファイルから得られる「深さ」は、硬さ基準または金属組織学的境界から得られる深さと同じとは限らない。ある方法では、炭素が公称バルク値の所定の割合に達した位置を影響深さと定義することがある。別の方法では、フェライトまたは炭化物の形態を識別できなくなった位置を定義することがある。いずれかの試験が無効でなくても、値は異なり得る。
炉内雰囲気は、このようなプロファイルを解釈するうえで有用な背景情報を提供する。ASM Internationalの2013年刊 Furnace Atmosphere Controls in Heat Treating は、炉内の炭素ポテンシャルを制御し、脱炭を防止するために用いられる変数として、水蒸気濃度、二酸化炭素濃度、および酸素分圧を挙げている。炭素の交換は、鋼と雰囲気との間の炭素活量の差に加え、表面反応の速度論によって支配される。Eurothermの2020年刊 2704CP Handbook 補遺は、ジルコニアプローブによる酸素測定値を、炉温および一酸化炭素含有量と組み合わせる方法、または露点測定によって、炉内炭素ポテンシャルを推定する一般的な手法を説明している。
これらの測定値は工程に関する証拠であって、部品表面における炭素含有量の証明ではない。Lindeの2023年の焼結指針は、N2/H2雰囲気中の水蒸気が脱炭を引き起こすと報告し、記載された焼結条件下では、水素濃度を5%未満にすると浸炭速度および脱炭速度が制限されたという実験的指針を引用している。この数値は条件付きのものであり、普遍的な炉則ではない。Cambridgeによる金属の雰囲気制御に関する指針に記載されているように、過剰な酸素への曝露は、酸化、スケール生成、および脱炭を引き起こす可能性がある。
硬さ、組織、および炭素濃度の相関
最も強固な解釈は、独立した観察結果が一致する場合に得られる。炭素の減少、フェライトの増加または炭化物割合の減少、ならびに硬さの低下を示す表面領域は、整合性のある脱炭診断を提供する。硬さだけが変化する場合、その所見は示唆的なものにとどまる。炭素分析値だけが変化する場合でも、分析者はサンプリング時の引きずり、平均化、および表面調製を考慮しなければならない。炭素勾配を伴わずに組織だけが変化している場合は、変態履歴または合金偏析が原因である可能性がある。
相関を得るには、位置を一致させる必要がある。硬さトラバース、金属組織学的断面、および化学分析用試料は、共通の表面基準を持つ隣接断面または連続断面から採取する必要がある。最初の0.5 mmを平均する炭素分析用試料を、最初の0.1 mmに限局した硬さ変化と直接比較することはできない。同様に、角部から撮影した顕微鏡写真は、広い平面表面を代表しない可能性がある。これは、エッジ形状によって熱伝達およびガスの到達状況が変化するためである。
規格に基づく解釈では、仕様適合性の判定、破損調査、または紛争において、より強固な証拠が要求される場合、このような方法の組み合わせが有効である。ASTM E1077-14(2021) は、紛争における仲裁用の手法として、厳密な定量分析または線分析を指定している。この規定が重要なのは、迅速な硬さスクリーニングによって疑わしい材料を特定できる一方、より管理された定量検査によって報告対象の深さを確定できるためである。ISO 3887:2023およびSAE J419_201801は、関連する測定手法の選択および適用に関する枠組みを提供している。それでも、試験所報告書には、使用した基準、サンプリング位置、調製手順、トラバース間隔、ならびに利用可能な場合には不確かさまたは反復性を記載すべきである。
実務的な結論は次のとおりである。硬さ測定は遷移位置の特定に効率的であることが多く、化学分析は組成の確認に有用であり、顕微鏡観察はどの相が変化したかを説明する。いずれも、他の方法を普遍的に代替するものとして扱うべきではない。報告された脱炭深さは、その数値と併せて、試験方法、サンプリング体積、合否判定基準、および鋼の熱履歴が特定されている場合にのみ意味を持つ。
熱処理および焼結における脱炭の制御
脱炭の制御は、公称の炉内ガス配合ではなく、炭素ポテンシャルから始まる。「吸熱性ガス」、「窒素–メタノール」、または「N₂/H₂」と表示された混合ガスであっても、温度、湿分、漏れ、ガス流量、または燃焼バランスが変化すれば、炭素移行条件は異なるものになる。鋼は、その表面における炭素活量と、炭素を消費または供給する表面反応の速度に応答する。その後、炭素はオーステナイト中を表面に向かって拡散する。したがって、炉の制御では、一定のガス組成が一定の結果をもたらすと仮定するのではなく、炭素活量を支配する雰囲気変数を測定しなければならない。
必要な炭素ポテンシャルは、鋼種、断面寸法、加熱および保持サイクル、ならびにその後に行う浸炭、焼入れ、または光輝焼鈍の工程を考慮して設定する必要がある。普通炭素鋼種に対する中性雰囲気が、高合金鋼に対しても自動的に中性になるわけではなく、同じ設定値があらゆる温度に適するわけでもない。目的は、望ましくない浸炭を起こすことなく炭素損失を防げるよう、表面の炭素活量を鋼に必要な平衡状態に十分近づけて維持することである。
炉内炭素ポテンシャルの設定と維持
炭素ポテンシャルとは、所定の温度において炉内雰囲気が鋼に付与できる実効的な炭素活量である。雰囲気の炭素ポテンシャルが鋼の表面より低ければ、炭素は鋼から流出する。高ければ、炭素は鋼に侵入する。装入物が薄い場合、表面積が大きい場合、または材料が長時間その温度に保持される場合には、短時間の逸脱でも影響を及ぼすことがある。
ASMのFurnace Atmosphere Controls in Heat Treatingは、脱炭を防止し、炭素ポテンシャルを制御するために用いられる炉内変数として、水蒸気濃度、二酸化炭素濃度、および酸素分圧を挙げている。これらの変数は、鋼表面における一酸化炭素、二酸化炭素、水素、水蒸気、および炭素の間の反応を通じて相互に関連している。したがって、窒素、水素、または富化ガスの表示流量が変わらなくても、H₂OまたはCO₂がわずかに増加するだけで、実効的な雰囲気が変化する可能性がある。
設定値は、鋼材規格、工程認定、および炉の校正作業に基づいて確立すべきである。温度と分析計の応答を確認せずに、ガス流量表からそのまま転記してはならない。焼入れサイクルでは、選択するポテンシャルはオーステナイト化温度において中性付近、またはわずかに浸炭性となる場合がある。焼結サイクルでは、粉末冶金部品は大きな表面積と相互に連結した気孔を有することがあるため、許容される酸素および湿分のレベルが、より直接的に規定される場合がある。
温度は、雰囲気と同程度に厳密に制御しなければならない。炭素活量、反応速度、および炭素拡散は、いずれも温度上昇に伴って増加または変化するが、脱炭深さが単純な直線関係で増加するとは限らない。Fe-0.6C-1.8Si-0.8Mnばね鋼を700~1000 °Cで試験した2021年の研究では、脱炭フェライト厚さは約800~825 °Cまで増加し、その後減少した。この結果は、拡散、酸化、相変態、および表面反応の影響が競合した結果である。炉温が高いことだけをもって、測定される脱炭が大きいと判断することはできない。
雰囲気制御には、警報および対応計画も必要である。プローブの故障、露点の上昇、炭素ポテンシャルの低下、富化ガスの喪失、または原因不明のCO変化が発生した場合は、工程リスクに応じて、保持、制御された補正、または装入物の隔離を開始すべきである。測定装置が汚染されている状態で、コントローラーが設定値に向けて単にバルブを駆動するだけでは、表示値を維持できても、脱炭した鋼を生産する可能性がある。

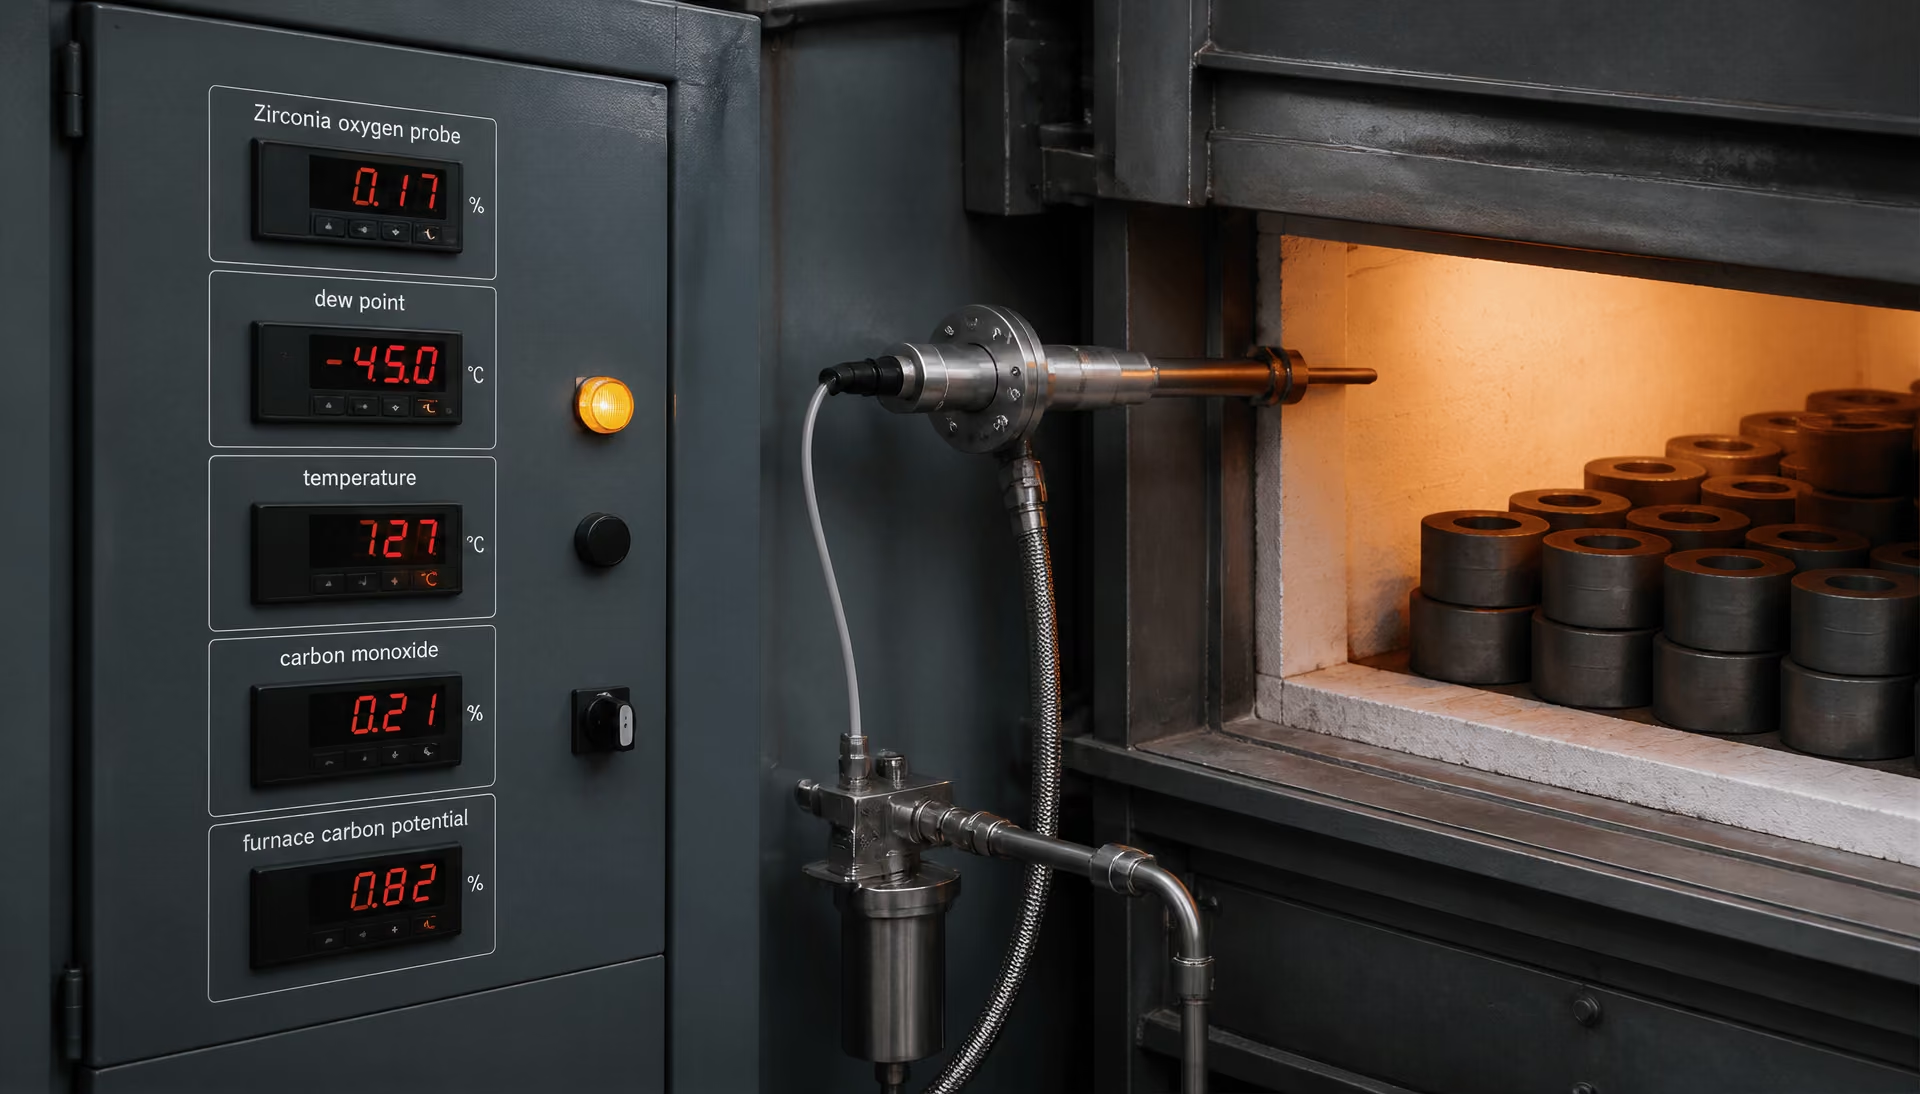
センサー、露点、酸素プローブ、温度、および一酸化炭素
Eurothermの2704CP Handbook補遺では、炉内炭素ポテンシャルを推定する一般的な2つの方法が説明されている。1つは、ジルコニアプローブによる酸素測定を、炉温および一酸化炭素含有量と組み合わせる方法である。もう1つは、露点測定を用いる方法である。これらの方法は関連しているが、1つの物理センサーから得られる互換可能な測定値ではない。
ジルコニア酸素プローブは、炉温においてジルコニア電解質の両端に発生する電圧を通じて酸素ポテンシャルを測定する。CO含有量が既知または制御されていれば、プローブ信号と温度から炭素ポテンシャルを推定できる。温度補償は不可欠である。同じプローブ電圧であっても、温度が異なれば、同じ酸素ポテンシャルまたは炭素ポテンシャルを示すとは限らない。計算にはCO含有量も不可欠である。実際のガス組成が変化しているにもかかわらず、コントローラーが一定のCO値を仮定している場合、ジルコニアセルが正常に機能していても、表示される炭素ポテンシャルは誤る可能性がある。
プローブの設置位置は重要である。測定値は、滞留した隅部、冷却されたサンプリング管、または空気漏れの近傍ではなく、装入物の周囲の雰囲気を代表するものでなければならない。すす、スケール、凝縮液、プローブの経年劣化、電気的ノイズ、および基準空気の問題によって、測定値が歪むことがある。操業者は、既知の校正条件に対するプローブ応答を確認し、プローブおよび保護部品を点検し、保全作業後または原因不明のドリフトが生じた後に、信号を独立した雰囲気データと比較すべきである。炉内雰囲気を代表しない場所に設置されたプローブは、校正によっても補正できない。
露点測定は、通常、制御されたサンプリングと冷却の後にガスの水分量を測定する、別の監視方法である。水蒸気は鋼表面で炭素を酸化し得るため、湿分は直接的な警告変数となる。ASMは炭素ポテンシャルの制御に用いられる変数の1つとして水蒸気濃度を挙げており、Lindeの2023年の焼結指針は、N₂/H₂雰囲気中の水蒸気が脱炭を引き起こすと述べている。またLindeは、引用された焼結条件において、水素を5%未満とすることで浸炭および脱炭の速度を制限できるという実験上の指針も示している。この値は工程固有のものであり、すべての炉、合金、温度、または露点に適用できる普遍的な限界値ではない。
露点によって、湿った耐火物、不十分なガス乾燥、漏れ、炉の清掃、またはパージの不完全さを通じて水分が侵入していることを検出できる場合がある。しかし、露点だけでは、炭素ポテンシャルに影響するすべての反応を説明することはできない。ドアシールから空気が侵入している場合や、CO₂、CO、温度、および流量の条件が異常な場合、露点が低いからといって装入物が安全であるとは限らない。そのため、露点システムは、温度、流量、圧力、ならびに該当する場合は酸素およびCOの測定値と併せて解釈すべきである。
装入方法、シール、ガス分布、および工程検証
十分に制御された雰囲気でも、不適切な装入方法を補うことはできない。部品は、ガスが露出したすべての表面に到達できるように配置し、密に詰めた領域に、滞留して湿分を保持するゾーンが形成されないようにすべきである。バスケット、治具、トレイ、および保護コーティングは、重要な表面周辺の流れを妨げてはならない。重量の大きい装入物は富化ガスを消費したり、雰囲気の置換を遅らせたりする可能性がある。また、冷たい装入物や濡れた装入物は、加熱サイクルの中でも最も敏感な段階に湿分を放出することがある。
炉のシールには、分析計と同じ注意を払う必要がある。ドアの隙間、マッフルの亀裂、バーナー制御部、ファン軸シール、サンプリング配管、および適切に閉じられていない搬送開口部から、低圧で運転している炉内に空気が吸い込まれる可能性がある。空気の侵入は酸素を供給し、全体雰囲気の分析計が許容値を示している場合でも、局所的な酸化および脱炭を引き起こすことがある。炉の設計上適切である場合、正圧は空気の侵入を減少させるが、過大な圧力はシールを通じて工程ガスを押し出し、別の危険を生じさせる可能性がある。保全後、または信頼できる工程上の説明なしに酸素、露点、もしくはCOの傾向が変化した場合には、漏れ検査を実施すべきである。
ガス分布は、総流量から推測するのではなく、確認しなければならない。入口および排気の作動状態、循環ファンの性能、パージ時間、流量計の機能、ならびに圧力の安定性を確認する。連続焼結では、各ゾーンを個別に点検する必要がある。予熱、高温、および冷却の各区間では、雰囲気が大きく異なる場合がある。あるゾーンで放出された水蒸気が下流で凝縮または反応することがあり、単一の分析計では作業表面における局所的な状態を見逃す可能性がある。
工程の検証は、最終的には鋼そのものによって行う。代表サンプルには、炉内雰囲気に最もさらされた位置と、接触または装入によって遮蔽される可能性が最も高い領域を含めるべきである。ISO 3887:2023、Steels — Determination of the depth of decarburizationは、鋼製品の脱炭深さを測定する3つの方法を規定している。ASTM E1077-14(2021)、Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimensは、スクリーニング、顕微鏡、マイクロインデンテーション硬さ、および化学分析による手順を扱っている。紛争が生じた場合、ASTMは厳密な定量分析または線分析を仲裁用の方法として指定している。SAE J419_201801、Methods of Measuring Decarburizationは、鉄系材料に対する顕微鏡検査、硬さ試験、および化学分析の推奨方法を示している。
試験方法によって、報告される深さは変わる可能性がある。硬さの走査測定では、機能的に軟化した領域が特定されることがある一方、金属組織学的検査では、フェライト脱炭と部分脱炭を区別したり、酸化損傷を識別したりできる場合がある。したがって、結果は同じ規格、断面方向、試料調製方法、倍率、および合否判定基準を用いて比較すべきである。炉の記録が良好に見えるにもかかわらず代表鋼材が不合格となった場合は、単純に設定値を引き上げる前に、センサーの遅れ、サンプル位置、装入物による遮蔽、湿分、空気の侵入、および炭素ポテンシャル計算の妥当性を調査すべきである。その対応では、根本的な不具合を是正しないまま、脱炭を浸炭と引き換えにすることになり得る。
修正、除去、受入れ、および不合格時の影響
| 処置 | 適用が適切となり得る場合 | 必要な検証 |
|---|---|---|
| 受入れ | 測定された状態が適用される要求事項を満たす | 方法、判定基準、および結果を記録する |
| 機械加工または研削による除去 | 影響層が承認された加工代の範囲内にある | 修正後の表面および残存形状を再検査する |
| 再処理 | 適格性が確認された完全な熱サイクルによって、要求される特性を回復できる | 雰囲気、加熱、冷却、および最終特性について再適格性確認を行う |
| 不合格または等級引下げ | 重要な表面または断面が要求事項を満たせない | 測定による証拠および技術的処置判断を記録する |
脱炭は、自動的に不合格となる条件ではないが、機械加工によって必ず修復できる欠陥でもない。判断は、失われた炭素の種類、影響を受けた領域の深さ、荷重を負担する表面の位置、および指定された形状が除去に十分な余肉を残しているかどうかによって決まる。機械加工代の範囲内にある薄いフェライト層であれば、性能を損なわずに除去できる場合がある。一方、完成品のばね、歯車の歯、軸受レース、または疲労が重要となる軸で同じ測定深さが確認された場合、性能余裕の重大な喪失を意味する可能性がある。[5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
最初の判断は、スケールの色や単一の硬さ印象ではなく、検証済みの測定結果に基づくべきである。ISO 3887:2023、鋼―脱炭深さの測定は、鋼製品の脱炭深さを測定するための3つの方法を規定している。ASTM E1077-14(2021)、鋼試験片の脱炭深さを推定するための標準試験方法は、スクリーニング、顕微鏡観察、微小押込み硬さ試験、および化学分析手順を対象としている。結果について意見が分かれた場合、ASTM E1077-14(2021)は、厳密な定量分析または線分析を判定基準となる方法として指定している。SAE J419_201801も、鉄系材料について、顕微鏡観察、硬さ試験、および化学分析に関する推奨方法を定めている。
これらの方法が必ずしも同じ境界を示すとは限らない。金属組織学的方法では、パーライトまたはマルテンサイトがフェライトに変化した領域を特定する場合がある。一方、硬さ分布測定では、より緩やかな遷移が示され、選択した硬さ基準によって影響深さが定義されることがある。化学分析では炭素濃度を直接測定できるが、採取した体積全体で結果が平均化される場合がある。したがって、「脱炭を除去する」という指示は、必要な除去深さと、それを検証するために使用する方法が明記されていなければ不完全である。
脱炭した材料を機械加工または研削で除去できる場合
影響を受けた層が承認済みの機械加工代または研削代の完全な範囲内にある場合、除去は通常、技術的に実行可能である。旋削、フライス加工、円筒研削、平面研削、および管理された余肉除去によって、必要な炭素含有量と硬さ分布を備えた材料を露出させることができる。ただし、残存断面は、図面、寸法公差、表面粗さの要求、ならびに浸炭深さまたは熱処理に関する要求を満たさなければならない。淡色または軟質の表面が消失したというだけで、部品が修正済みと判断することはできない。
除去量の計算では、影響を受けた表面の形状を考慮しなければならない。円筒軸を研削して半径が0.20 mm減少する場合、直径は0.40 mm減少する。平面から0.20 mmを除去した場合、厚さは0.20 mm変化する。脱炭したフィレット、歯面、ねじ谷底、またはキー溝は、均一に除去することが難しい場合がある。局所的な研削によって、アンダーカット、急激な断面変化、または残留引張応力が生じる可能性がある。これらの影響は、元の炭素損失よりも有害となる場合がある。
必要な余肉は、目視で確認できるフェライト深さだけでなく、実際の炭素分布によっても決まる。部分脱炭した領域には、完全なフェライト層の下にまで及ぶ炭素濃度勾配が存在する場合がある。指定された特性が最低硬さまたは炭素濃度に依存する場合、除去深さは、対象となる表面全体でその基準に達するまで確保しなければならない。通常、検証には修正領域から採取した代表的な断面を用いるべきであり、処置を決定する前に、方法と測定位置について合意しておく必要がある。
機械加工による修正は、完成部品で残存する加工代がほとんどない場合よりも、鍛造または圧延後の粗形材に対して行う方が正当化しやすい。また、影響を受けた表面が機能面ではなく、図面が余肉の除去を認めている場合にも適切となり得る。重要表面がすでに最終寸法に達している部品に対する一般的な救済策ではない。設計によってすでに消費された余肉を、研削で回復することはできない。
同時に、原因にも対処すべきである。ASMの熱処理における炉内雰囲気制御は、炭素ポテンシャルを制御し、脱炭を抑制するために使用される炉内変数として、水蒸気濃度、二酸化炭素濃度、および酸素分圧を挙げている。Eurothermの2704CPハンドブック補遺は、ジルコニアプローブによる酸素測定値を炉温および一酸化炭素含有量と組み合わせる方法、または露点測定によって、炭素ポテンシャルを一般的に推定する方法を説明している。低い炭素ポテンシャルを継続的に生じさせる炉から出た部品を修正しても、それは工程の修正ではなく、一時的な選別処置にすぎない。
修正が復元と同等ではない場合
軟化した表面を除去しても、失われた材料、変化した形状、または元の熱処理履歴が復元されるわけではない。この区別は、ASMの章鋼の脱炭―機構、モデル、防止、修正、および部品寿命への影響の中心的な論点である。脱炭は、鋼よりも炭素活量が低い表面に向かって、オーステナイト中の鉄を通じて炭素が移動することによって生じる。また、炉内雰囲気との表面反応によって炭素が消費される。最終的に形成される領域は、拡散、温度、曝露時間、炭素活量、および表面反応速度によって決まる。
再加熱によって炭素を補給できるのは、管理された浸炭条件下に限られる場合があり、同時に新たな問題を引き起こす可能性がある。例えば、結晶粒成長、変形、酸化、残留オーステナイト、過剰な表面炭素、または元の仕様とは異なる硬さ分布などである。焼入れ焼戻し部品を再加熱することは、完全な熱サイクル、雰囲気、冷却速度、および焼戻し応答が認定されていない限り、元の処理を繰り返すことと同等ではない。析出硬化鋼、工具鋼、ばね鋼、または軸受鋼種では、必要な修正に局所的な表面処理ではなく、完全な再認定が伴う場合がある。
炭素の損失は、材料が除去される前に金属組織も変化させる。脱炭した領域には、本来の処理でパーライト、ベイナイト、またはマルテンサイトが形成されるはずの位置にフェライトが存在する場合がある。その領域を研削して除去しても、寸法変化、アクセスできない形状部の下に存在する脱炭、または加工中に過度の熱処理条件にさらされた状態が元に戻るわけではない。また、残存する鋼が指定された母材硬さ、表面硬化深さ、靭性、または残留応力状態を有することの証明にもならない。
温度だけで結果を予測することはできない。2021年のJournal of Materials Research and Technologyの研究では、Fe-0.6C-1.8Si-0.8Mnばね鋼を700~1000 °Cで試験した結果、脱炭フェライトの厚さは約800~825 °Cまで増加し、その後減少した。この非単調な挙動は、拡散と酸化の競合作用を反映している。したがって、雰囲気の記録が重要となる。Lindeは、N2/H2雰囲気中の水蒸気が脱炭を引き起こすと報告しており、特定の焼結条件下で浸炭および脱炭速度を制限する実験上の指針として、水素濃度5%未満を挙げている。ただし、この値はすべての炉に適用できる普遍的な規則ではない。
受入れの判断は、適用される製品仕様、図面、熱処理規格、または契約上の要求事項に基づかなければならない。すべての鋼種または部品に有効な単一の脱炭深さは存在しない。管理文書では、全脱炭、部分脱炭、またはフェライト脱炭、硬さ分布、炭素限界、位置ごとの要求事項を規定している場合がある。また、後工程の機械加工によってその領域が除去されるため、限界値を設けていない場合もある。要求事項が明記されていない場合、技術的な処置の判断は、業界全体に共通する想定許容量ではなく、測定された証拠と使用時の解析に基づくべきである。
疲労、摩耗、強度、および部品寿命への影響
疲労は、多くの場合、最も影響を受けやすい破損モードである。き裂は、繰返し引張応力、粗さ、介在物、切欠き、および残留応力が相互に作用する表面またはその近傍で発生するためである。脱炭層は、表面硬さと降伏強さを低下させ、局所的な塑性ひずみを増加させ、表面下の硬さ勾配を変化させる可能性がある。曲げまたはねじりを受ける場合、この層がちょうど交番応力の最も高い位置に存在することがある。脱炭層を除去することで疲労性能を回復できるのは、完成後の形状、表面仕上げ、残留応力、および表面下の金属組織が許容範囲内に維持される場合に限られる。
摩耗挙動は、接触圧力、すべりまたは転がりの条件、潤滑、および硬さ分布に依存する。歯車の歯面、カム、レール、軸ジャーナル、または軸受レースに軟質のフェライト層があると、変形、スメア、焼付き、または急速な摩耗が生じる可能性がある。転がり接触では、軟らかい表面領域と硬い材料との境界にひずみが集中し、ピッチングまたはスポーリングが促進されることがある。部品が引張試験に合格していても、接触面に指定された硬化層がないため、使用中に早期破損する可能性がある。
静的強度への影響は、断面減少量と欠陥の位置によって決まる。大きく、応力の低い断面では、浅い表面領域が引張強さに及ぼす影響は小さい場合がある。小径のばね線材、薄肉部品、鋭いフィレット、または高荷重を受ける歯元では、同じ深さでも荷重を負担する断面の大きな割合を占める可能性がある。炭素の減少は局所的に硬さと強度を低下させる一方、研削によって有効断面がさらに減少することがある。一見して寸法上は小さな形状変化でも、応力集中を実質的に増加させる可能性がある。
したがって、部品寿命を脱炭深さだけから推定することはできない。鋼種、炭素含有量、合金の焼入性、影響深さ、硬さ勾配、表面応力、荷重モード、応力比、切欠きの厳しさ、残留応力、環境、および検査感度のすべてが関係する。適切な処置は、受入れ、除去して再検査、認定済み熱処理による再処理、等級変更、または不合格のいずれかとなり得る。判断には、どの状態を測定したか、どの要求事項が支配するか、どれだけの材料を除去したか、そして外観だけでなく、残存する部品が意図された寿命の間に機能できることを示す証拠を明記すべきである。
規格に基づく調査および報告のワークフロー
脱炭は、目視による印象ではなく、適合性の問題として調査すべきである。暗色のスケール層、フェライト帯、硬さの低下、および測定された炭素濃度勾配は相互に関連する観察結果ではあるが、互いに置き換え可能な結果ではない。調査では、製品要求事項、原表面、検査方法、熱履歴、および炉内雰囲気を関連付けなければならない。
ISO 3887:2023, Steels — Determination of the depth of decarburization(鋼―脱炭深さの測定)は、鋼製品の脱炭深さを測定する3つの方法を規定している。ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens(鋼試験片の脱炭深さを推定する標準試験方法)は、スクリーニング、顕微鏡検査、微小押込み硬さ、および化学分析の手順を対象としている。SAE J419_201801, Methods of Measuring Decarburization(脱炭の測定方法)は、鉄系材料について、顕微鏡検査、硬さ試験、および化学分析に関する推奨方法を示している。これらの文書は方法を提供するものであり、それだけで特定のヒート、棒材、鍛造品、板材、または完成部品の合否を決定するものではない。
問題および適用される合否要求事項を定義する
まず、何を決定しなければならないのかを明記する。考えられる問題には、次のようなものがある。
- 材料は完全脱炭、部分脱炭、または測定可能な脱炭なしのいずれであるか。
- 原表面からの最大許容深さはいくらか。
- 要求事項は、1つの表面、すべての表面、指定されたサンプリング長さ、またはロット全体に適用されるか。
- 限度値は、距離、炭素濃度、硬さの変化、金属組織上の境界、または許容される機械加工代として表されているか。
- 要求事項は、供給状態の製品に関するものか、それとも研削、旋削、ショットブラスト、その他の表面除去後の完成部品に関するものか。
判断は、適用される購入仕様書、製品規格、図面、熱処理仕様書、または顧客の受入文書に基づかなければならない。正確な規格番号および改訂版を記録する。例えば、材料記録によってその呼称が裏付けられる場合に限り、材料を AISI/SAE 1045 と特定し、さらに、その棒材に適用される規格が ASTM A29/A29M である場合には、製品規格を別途特定する。指定された鋼種を、呼称上の炭素含有量が類似した別の鋼種に置き換えてはならない。SAE J403 Grade 1045、ASTMの製品規格、および社内の鋼種呼称は、化学成分が関連している場合でも、サンプリング、加工、または合否判定に関する規定が異なることがある。
調査では、「深さ」の定義も必要である。完全脱炭深さは、炭素に富む相が消失する位置で終わる場合がある。一方、部分脱炭深さは、炭素濃度またはミクロ組織が健全部の内部組織に戻る位置まで及ぶ場合がある。硬さ分布測定では遷移を示すことができるが、正確な炭素濃度プロファイルが証明されるわけではない。逆に、化学分析によるプロファイルは炭素損失を特定できるが、変態または焼戻しを受けた表面では、ミクロ組織上の境界が明瞭でなくなることがある。
試験片を検査する前に、合否判定基準を記載する。要求事項が「部分脱炭の最大値0.25 mm」と規定している場合、報告書では、平均値、目視による推定値、または異なる方向に切断した断面で確認された最深部の値に置き換えてはならない。合否判定基準が存在しない場合は、材料を合格と宣言するのではなく、測定された状態を報告し、欠落している判定基準を明示する。
検査方法を選定し、記録する
サンプリング時には原表面を維持する。切断前に表面へ印を付け、影響を受けた層を除去する可能性のある研削または研磨材との接触を防ぎ、スケール、酸化、めっき、被覆、ショット残留物、または加工損傷の有無を記録する。表面仕上げ後に採取された試験片では、除去された加工代が既知で記録されていない限り、原表面からの脱炭深さを確定することはできない。
サンプリング位置および方向は重要である。棒材、線材、管、板材、および鍛造品について、製品軸、横断面または縦断面、外面または内面、角部、端部、ならびに端部からの距離を特定する。上下面、丸みを持つ角部、端部、または治具によって遮蔽された領域など、異なる炉内暴露を受ける可能性が高い位置を含める。苦情が局所的な欠陥に関するものである場合は、報告された位置を通るようにサンプリングし、可能であれば近傍の健全な比較位置も残す。試験片の数と、各位置を選定した理由を記録する。
方法は、問題の内容および必要な判定の厳密さに応じて選定する。ISO 3887:2023は3つの測定方法を規定しており、選定した方法、版、および適用条項を報告書に記載すべきである。ASTM E1077-14(2021)は、スクリーニング、顕微鏡検査、微小押込み硬さ検査、および化学分析を認めている。スクリーニングは疑わしい領域を特定するうえで有用であるが、合否限度値が測定値に近い場合には、判定用の試験結果として提示すべきではない。ASTM E1077-14(2021)は、紛争時の判定用手法として、厳密な定量分析または線分析を位置付けている。
顕微鏡検査は、最初に実施する定量的方法として実用的なことが多い。表面に対して垂直な断面を作製し、端部を保持したうえで、切断、埋込み、研削、研磨、およびエッチングの手順を記載する。エッチング液および観察倍率を特定する。測定前に、検査担当者は境界の判定基準を定めるべきである。例えば、パーライトまたはその他の炭素に富む構成相の消失、フェライト形態の変化、指定された画像しきい値、または選定した規格で要求されるその他の基準などである。結果が完全脱炭、部分脱炭、またはその両方のいずれを示すのかを報告する。
微小押込み硬さは、直接的な炭素分析ではなく、分布を示すものである。圧子の種類、試験荷重、間隔、表面からの距離、分布測定の方向、校正状態、および遷移を特定するために用いた規則を記載する。端部に近すぎる位置、互いに近すぎる位置、または急峻なミクロ組織境界をまたぐ位置に圧痕を配置すると、結果が歪む可能性がある。硬さは、結晶粒径、相変態、焼戻し、残留応力、および残留オーステナイトの影響も受けるため、硬さの低下は顕微鏡観察結果と関連付けるべきである。
紛争が可視的な境界ではなく炭素濃度に関するものである場合、化学分析が必要になることがある。分析手法、サンプリング間隔、分析対象の面積または質量、深さ方向の分解能、校正用材料、検出限界、ならびに結果が点の値、層の平均値、または再構成されたプロファイルのいずれであるかを記載する。粗い層で測定した炭素勾配から、微細な深さの主張を裏付けることはできない。
校正および試料調製の記録は、結果の一部である。装置の識別情報、校正日、標準物質、倍率の検証、硬さの検証、分析担当者、ならびに測定の不確かさまたは反復性を記録する。規格および合否判定計画で認められている場合は、複数の視野または分布測定を実施し、それぞれ判定上の意味が異なる場合には、個々の値、平均値、範囲、および最大値を報告する。
炉の記録を冶金学的証拠と関連付ける
測定された表面領域は、最終的な材料状態の証拠であって、その発生原因を完全に説明するものではない。炉の識別情報、チャージ番号、装入パターン、加熱速度、オーステナイト化温度または焼結温度、均熱時間、搬送時間、冷却条件、ならびに再加熱または焼ならし処理の有無を含む、完全な熱履歴を確認する。試験片の識別情報を、炉のチャートおよび製品トレーサビリティ記録と照合する。正しい日付の炉記録であっても、異なるチャージの記録であれば、裏付け証拠にはならない。
雰囲気データは、温度および時間と併せて解釈しなければならない。ASMの Furnace Atmosphere Controls in Heat Treating は、炉内の炭素ポテンシャルを制御し脱炭を防止するために用いられる変数として、水蒸気濃度、二酸化炭素濃度、および酸素分圧を挙げている。Eurothermの 2704CP Handbook supplement は、炉温および一酸化炭素含有量と組み合わせたジルコニアプローブによる酸素測定値、または露点測定から炭素ポテンシャルを推定する一般的な方法を説明している。実際のセンサー値、警報イベント、校正確認、プローブの回復状況、ガス流量、および既知のセンサー停止期間を記録する。制御装置の設定値を、装入物位置における雰囲気の証拠として扱ってはならない。
機構は相互に関連している。炭素はオーステナイト化した鉄中を、酸素を含む炉内ガスとの反応によって表面の炭素活量が低下する方向へ拡散する。表面反応速度、拡散距離、温度、暴露時間、および炭素ポテンシャルが、すべて寄与する。NISTは、脱炭帯を、表面の炭素が酸素と反応して一酸化炭素または二酸化炭素のガスを形成することによって生じる、表面近傍の炭素および炭素に富む相の損失として説明している。N2/H2雰囲気中の水蒸気も脱炭を引き起こす可能性がある。Lindeの2023年の焼結ガイダンスは、記載された条件下では、水素を5%未満とすることで浸炭および脱炭速度が制限されたという実験的指針を報告しているが、これは普遍的な炉の規則ではない。
温度だけでは、すべての結果を説明することはできない。Fe-0.6C-1.8Si-0.8Mnばね鋼を700~1000 °Cで試験した2021年の Journal of Materials Research and Technology の研究では、脱炭フェライトの厚さは約800~825 °Cまで増加し、その後減少した。したがって、拡散と酸化は併せて考慮しなければならない。
報告書には、試験片の識別情報およびヒートまたはロット、鋼種および適用される規格、原表面の状態、サンプリング位置および方向、炉および熱履歴、雰囲気記録、検査規格および条項、試料調製の詳細、装置の校正、測定分布または化学分析プロファイル、完全脱炭深さおよび部分脱炭深さ、不確かさ・反復性・制約事項、写真またはマップ、合否要求事項との比較、ならびに処置の根拠を含めるべきである。
再現可能なワークフローは明確です。材質等級および熱履歴を特定し、元の表面を維持し、位置と方向を選定して記録し、ISO、ASTM、またはSAEの方法を選択し、前処理および測定基準を定義し、測定したプロファイルを適用される要求事項と比較し、さらにその判定結果を雰囲気、温度、時間、およびセンサーの記録と関連付けます。その後に初めて、材料を受け入れるか、手直しするか、追加検査に付すか、または不合格とするかを決定します。
参考文献
- [1] Steels — Determination of the depth of decarburization. ISO standard, 2023. https://www.iso.org/standard/86689.html
- [2] Furnace Atmosphere Controls in Heat Treating. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/8/chapter-abstract/106617/Furnace-Atmosphere-Controls-in-Heat-Treating
- [3] Sintering of steels. Linde technical guidance, 2023. https://static.prd.echannel.linde.com/wcsstore/EE_REN_Industrial_Gas_Store/pdf/Sintering-of-steels-brochure-EN.pdf
- [4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html
- [5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html