




鋼の引張試験が実際に測定しているもの
鋼の引張試験は、金属試験片を定められた1本の軸に沿って引っ張り、降伏し、ひずみ、くびれを生じ、通常は破断に至るまで行う管理された実験です。試験機は力と変位を記録し、報告される応力–ひずみ曲線は、それらの測定値と、試験前後に測定した寸法に基づいて計算されます。これは、試験条件とは無関係に鋼種を直接順位付けしたものではありません。

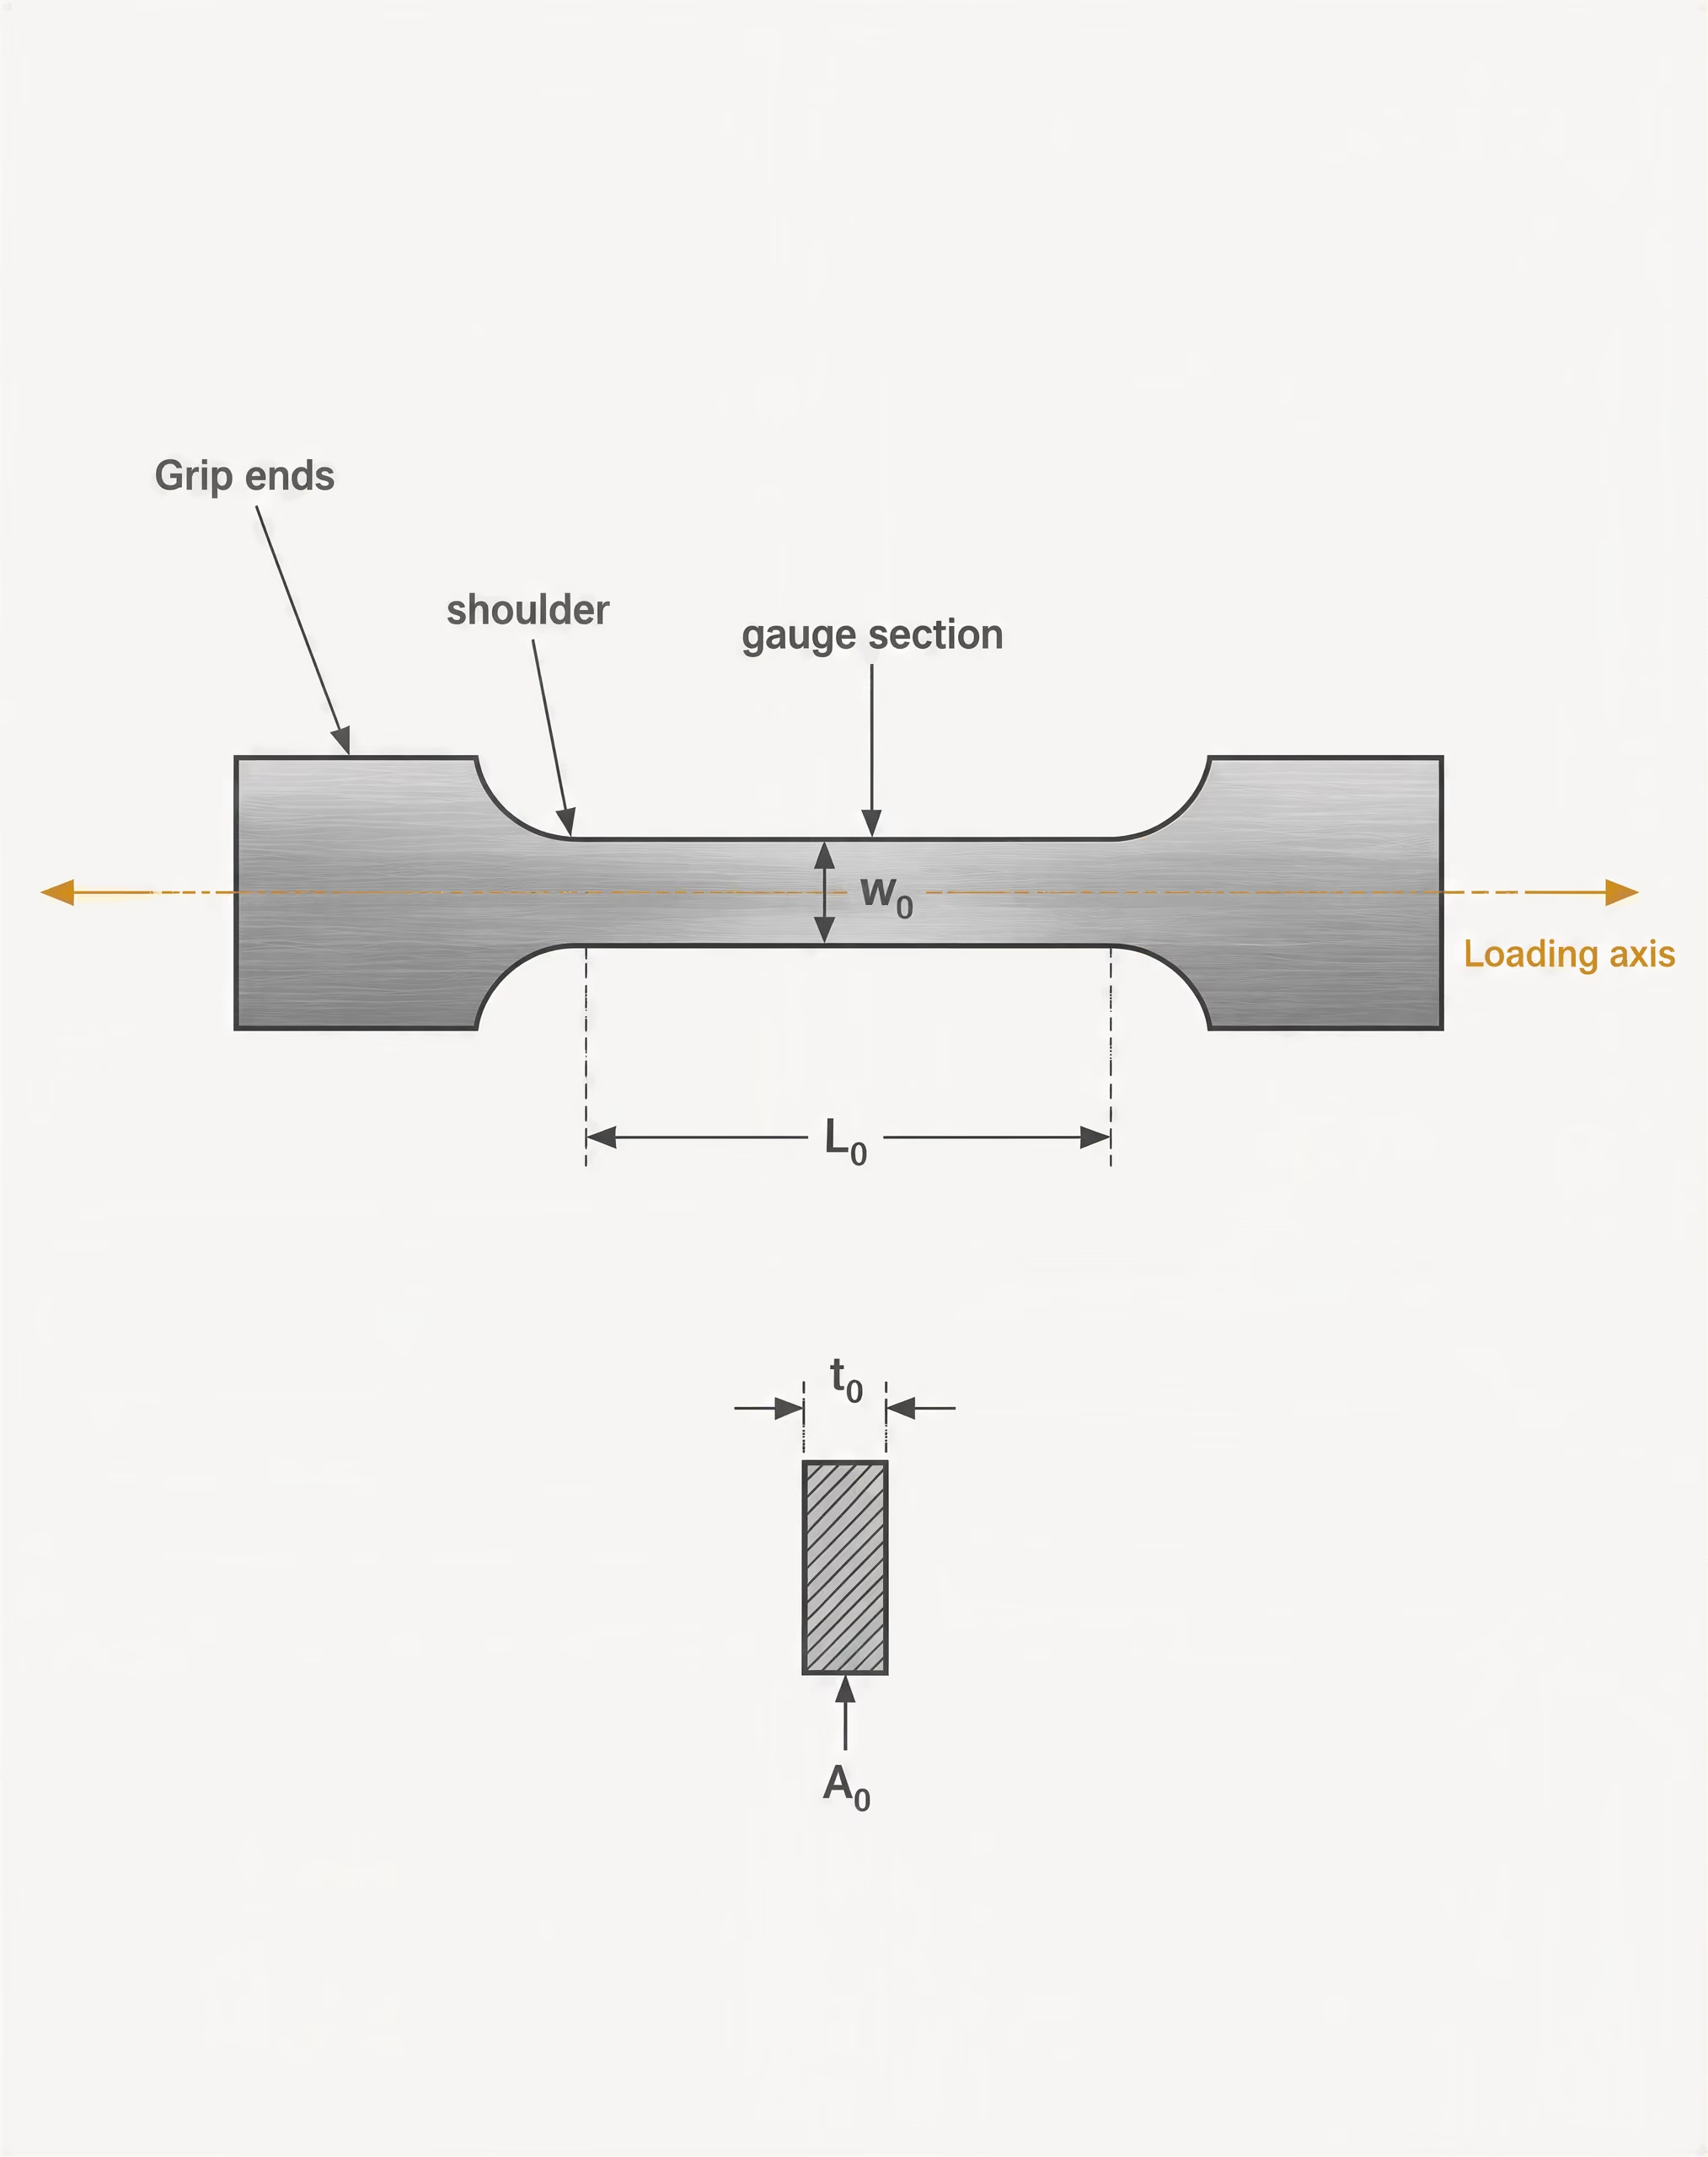
試験片、負荷軸、および室温試験
| 比較要因 | 平板試験片 | 丸棒試験片 |
|---|---|---|
| 断面 | 幅および厚さ | 初期直径 |
| 初期断面積の計算 | A0 = w0t0 | A0 = πd0²/4 |
| 記事での典型的な用途 | ASTM平板引張試験片 | 丸棒引張試験片 |
| 主な報告要件 | 幅、厚さ、標点距離 | 直径、標点距離 |
標点部 引張試験片において、つかみ部の端部間にある縮小された部分であり、変形および破断が生じるよう意図された領域。
試験片には、試験機のつかみ具に適合する幅広の端部の間に、標点部と呼ばれる断面縮小部があります。初期断面積 と初期標点距離 は、負荷前に測定しなければなりません。試験片は丸形または平板形であり、その寸法、肩部形状、つかみ具の配置、および標点距離は、適用される規格によって管理されます。圧延方向に平行に切り出した平板試験片は、圧延方向に対して横断方向に切り出した試験片と、必ずしも同じ伸びを示すとは限りません。これは、圧延によって微細組織および力学的応答に方向依存性が生じる可能性があるためです。
負荷軸は、試験片に意図された中心線を通る必要があります。芯ずれがあると曲げが生じるため、標点部の一方の側が他方より大きな応力を受ける可能性があります。その場合、試験機が測定する応答には、引張りだけでなく意図しない曲げの影響も反映されます。つかみ具の滑り、肩部の加工不良、表面損傷、または標点距離のマーキングミスも、結果を変化させる可能性があります。
ASTM E8/E8M-21は、室温における金属材料の引張試験を対象としています。この規格には、降伏強さ、降伏点伸び、引張強さ、伸び、および絞りを求める手順が含まれています。同様に、ISO 6892-1:2019は、金属材料の室温引張試験方法を規定し、その試験から得られる機械的性質を定義しています。したがって、「室温」は試験の記述の一部であり、省略できる単なる前提ではありません。加熱した試験片や高温炉を用いた試験の結果は、異なる試験条件に属します。
試験片には単調負荷が加えられますが、負荷速度は重要です。試験機は、規格および手順に応じて、クロスヘッド速度、ひずみ速度、またはその他の速度関連パラメータを制御する場合があります。ASTM A1008鋼に関するNISTのデータには、、、および の平均ひずみ速度が含まれています。これらは4桁のオーダーにわたって隔たっています。より高い速度では、測定される流動応力が変化し、見かけの降伏強さおよび引張強さが移動する可能性があります。
試験から報告される機械的性質
公称応力は、力を試験片の初期断面積で割って計算します。
公称ひずみは、標点距離の変化量をその初期値で割ったものです。
Michigan Technological UniversityおよびGeorgia Techは、いずれも同じ初期断面積および初期標点距離を基準とする方法で、これらの慣例を説明しています。したがって、公称応力では、試験片が細くなるにつれて断面積を連続的に更新することはありません。
降伏点伸び 工学応力がほぼ一定に保たれるか、特徴的な降伏点パターンを示す、測定可能なひずみ区間にわたって生じる塑性伸び。
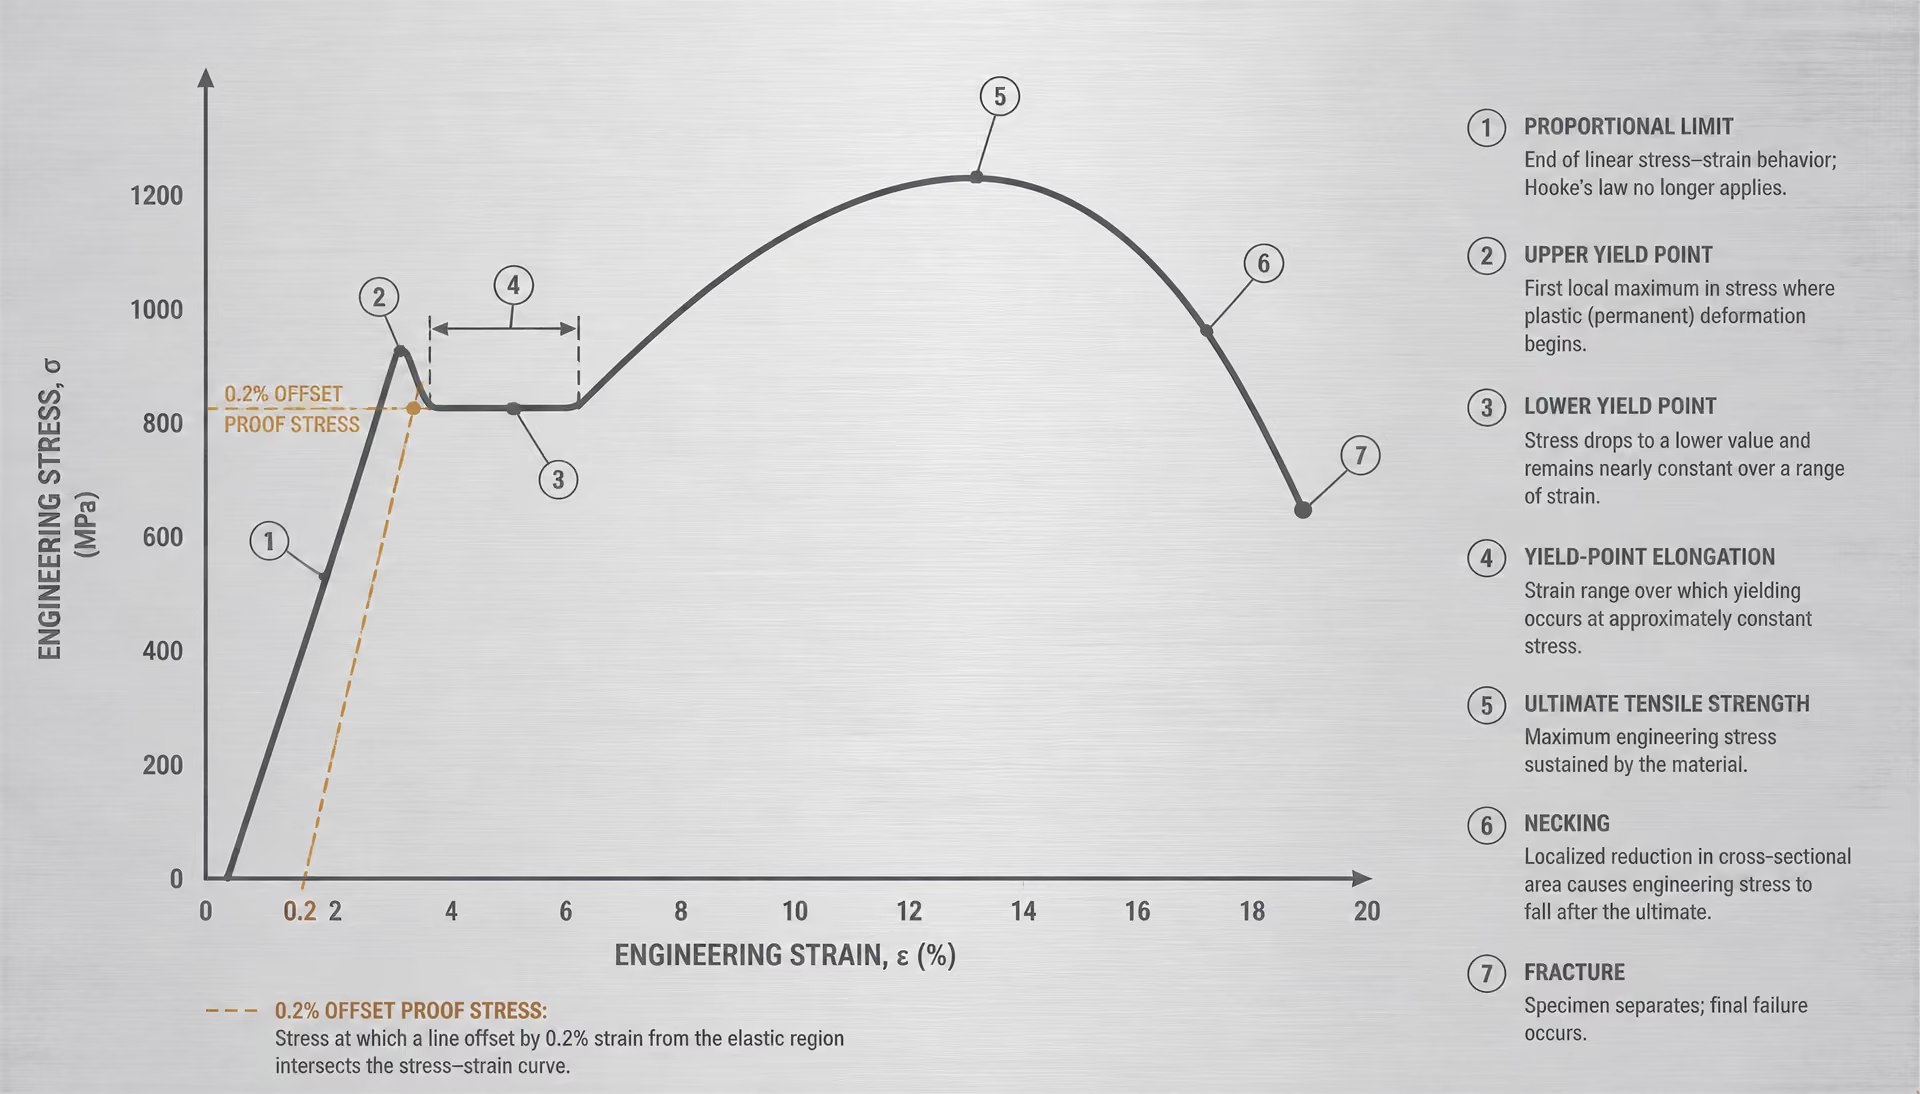
曲線の初期の直線部分は、弾性的な比例挙動を示します。DOE Fundamentals Handbookは、構造用鋼の典型的な公称応力–ひずみ曲線上に、比例限度、降伏強さ、極限強さ、および破断点を示しています。降伏強さは、明瞭な降伏点によって特定される場合もあれば、規定のオフセット法によって特定される場合もあります。明確な降伏点が現れない場合には、一般に0.2%の耐力またはオフセットひずみが用いられます。一部の鋼では降伏点伸びが現れます。これは、応力がほぼ一定のままであるか、特徴的な変化を示す間に、測定可能なひずみ区間にわたって試験片が塑性変形する現象です。ASTM E8/E8M-21は、試験によって求められる量の一つとして、降伏点伸びを明示的に含めています。
引張強さは、多くの報告書で極限引張強さとも呼ばれ、最大の公称応力です。これは、局所的なくびれの開始前または開始付近で生じます。くびれが始まった後は、くびれ部の実際の断面積が減少し続けますが、公称応力では依然として が用いられます。そのため、局所的な真応力が上昇していても、グラフ上の曲線は低下することがあります。MITの2004年の実験資料では、断面積の減少を考慮する真の引張強さと、公称応力–ひずみ曲線から得られる引張強さを区別しています。
伸びは、破断後に指定された標点距離が永久的に増加した量を百分率で表したものです。その値は標点距離に大きく依存します。短い標点距離では、局所的なくびれをより多く含む可能性があり、長い標点距離とは異なる百分率になることがよくあります。絞りは、初期断面積と破断部における最小の最終断面積から計算されます。これは局所的な収縮を表すものであり、伸びと同じものではありません。
Syracuse Universityが行った炭素鋼1018の実験では、ASTMの平板引張試験片を用いて、降伏応力、最大応力、および破断応力を求めました。この例は、1018のようによく知られた呼称であっても、試験片および手順の詳細を併記する必要がある理由を示しています。
結果が試験方法と切り離せない理由
報告値と併記する必要がある情報
- 材料 入手可能な場合は、鋼種、製品の状態、熱処理またはロット、および製品形状。
- 形状 試験片の形状、寸法、方向、初期断面積、および標点距離。
- 試験条件 温度、ひずみ速度または試験機速度に関する要件、および適用規格。
- 測定 伸び計、クロスヘッド変位、ひずみゲージ、または光学的測定方法。
- 特性の定義 降伏点、オフセット耐力、工学応力、真応力、伸び、および絞りの定義。
「鋼の降伏強さ:350 MPa」のような報告値は不完全です。読み手には、鋼種および製品状態、試験片形状、負荷方向、初期断面積、標点距離、温度、ひずみ速度または試験機速度の要件、伸び計または変位の測定方法、降伏強さの定義、および適用規格が必要です。
測定技術によって曲線は変化し得ます。NISTによるASTM A1008の研究では、クロスヘッドの移動量だけに依存するのではなく、デジタル画像相関法を用いて、規定されたひずみ速度における変位およびひずみを求めました。クロスヘッド変位には、試験機およびつかみ具のコンプライアンスが含まれます。そのため、それが標点部内の変形と自動的に同じになるわけではありません。National Bureau of Standardsも、ステンレス鋼および非鉄金属の耐力が、過去の塑性変形、休止時間、内部応力、ならびに加工硬化の影響を受ける可能性があると報告しています。
さらに高い速度では、この違いはいっそう明確になります。NISTの構造用鋼に関する報告書には、規定降伏強さ50 ksiの周縁柱用鋼について、高ひずみ速度で得られた曲線が示されています。これらの曲線を、鋼種だけが異なるかのように、低速の室温実験曲線と直接比較することはできません。試験結果とは、定義された試験片、方法、および条件と組み合わせた鋼の測定値です。これらの定義を取り除けば、その数値は工学的な意味を失います。
工学応力と工学ひずみの計算方法
引張試験機は力と変位を記録しますが、応力–ひずみ曲線を作成するには、定義された試験片寸法を用いてこれらの測定値を換算する必要があります。一般にプロットされる工学量は、連続的に形状が変化する試験片ではなく、荷重を受ける前の試験片を基準とします。この選択により、試験片の形状、標点距離、試験規格、および測定方法が報告されている限り、結果を容易に計算し、比較できます。
工学応力:力を初期断面積で割った値
工学応力は、加えられた引張力を試験片の元の断面積で割って計算します。
| 量 | 工学的定義 | 必要な開始時測定値 |
|---|---|---|
| 応力 | σe = F/A0 | 初期断面積A0 |
| ひずみ | εe = (L − L0)/L0 | 初期標点距離L0 |
| 平板試験片の断面積 | A0 = w0t0 | 初期の幅および厚さ |
| 丸棒試験片の断面積 | A0 = πd0²/4 | 初期直径 |
ここで、 は工学応力、 は引張力、 は試験開始前に測定した断面積です。長方形断面の平板試験片では、
となります。 は試験片の元の幅、 は元の厚さです。円形断面の試験片では、
となります。ここで、 は初期直径です。
力は通常ニュートン(N)で記録され、面積は平方ミリメートル(mm²)で表されます。この場合、得られる応力の単位は N/mm² となり、 であるため、数値上はメガパスカル(MPa)と等しくなります。力をキロニュートンで、面積を平方ミリメートルで表す場合は、MPaを計算する前に力をニュートンへ換算しなければなりません。応力はパスカルまたは重量ポンド毎平方インチ(psi)で報告することもできますが、単位換算は一貫して適用する必要があります。
を使用するのは意図的なものです。鋼製試験片を引っ張ると、その断面積は通常、弾性収縮によって減少し、その後、塑性変形によってさらに減少します。局所的なくびれが始まると、減少はより小さな領域に集中します。工学応力では各時点で分母を再計算せず、荷重前に存在していた面積で測定された力を引き続き割ります。この規約により、曲線上のすべての点について共通の基準状態が保たれます。
この値は真応力とは異なります。真応力では瞬間的な断面積を使用し、通常は と表します。ここで、 は現在の局所断面積です。その結果、くびれた領域の局所応力が上昇し続けている場合でも、最大荷重を超えた後に工学曲線が低下することがあります。マサチューセッツ工科大学の2004年の実験資料では、工学応力–ひずみ曲線から得られる引張強さと、断面積の減少を考慮した真の引張強さを区別しています。
工学ひずみ:伸びを初期標点距離で割った値
工学ひずみは、標点距離の変化を元の標点距離で割ったものです。
ジョージア工科大学では、同等の表記として を示しています。これらの式において、 または は元の標点距離、 または は試験中に測定された標点距離です。両者の差 が伸びです。
ひずみは長さを長さで割った値であるため、物理的な単位を持ちません。通常は小数で表すか、100を乗じて百分率で報告します。元の標点距離が50.00 mmで、伸びが0.25 mmの場合、
となり、工学ひずみは0.5%です。
試験片が伸長した後も、分母には元の標点距離が使用されます。これは、工学ひずみが開始時の形状を基準とする正規化された変化量だからです。そのため、報告値は単に試験機のクロスヘッド移動量に依存するのではなく、定義された標点距離に依存します。50 mmの標点距離では2 mmの伸びは4%のひずみを意味しますが、100 mmの標点距離では2%にすぎません。したがって、標点距離の定義が異なる場合、伸びの結果を責任を持って比較することはできません。
ミシガン工科大学は、工学ひずみを初期標点距離で割った変位として示し、工学応力については初期断面積で割った荷重を用いて定義しています。これらの定義は単純ですが、、、および変位の測定方法が明らかな場合にのみ再現可能です。
単位、試験片寸法、およびデータ換算
データ換算は、最初の力の読み取りより前に始まります。操作者は試験片の種類、幅、厚さまたは直径、標点距離を記録し、指定された寸法から を計算します。引張試験機は、時間または変位の関数として力を供給します。伸び計、ひずみゲージ、または光学システムは、標点距離の変化を測定します。記録された各組の値について、 と を用いて換算し、工学応力–ひずみ曲線を作成します。
変位の測定方法は重要です。クロスヘッドの移動量には、つかみ具、試験機フレーム、その他の構成部品の変形が含まれるのに対し、伸び計は定義された標点部の変形を測定します。デジタル画像相関法では、変位および局所ひずみ場を光学的に測定できます。NISTによるASTM A1008鋼の試験では、、、および の平均ひずみ速度を調べ、変位およびひずみの測定にデジタル画像相関法を使用しました。したがって、得られる曲線は荷重速度と測定方法の両方に関連しています。[1] Standard Specification for Tension Testing of Metallic Materials. ASTM International. ASTM International standard, 2021.[2] Metallic materials — Tensile testing — Part 1: Method of test at room temperature. International Organization for Standardization. ISO standard, 2019.[3] Properties of Metals. U.S. Department of Energy. DOE Fundamentals Handbook reference.
ASTM E8/E8M-21は、金属材料の室温引張試験を対象とし、降伏強さ、降伏点伸び、引張強さ、伸び、および絞りを扱っています。同様に、ISO 6892-1:2019は、金属材料の室温引張試験と、そこから得られる機械的性質を規定しています。これらの規格が定めるのは方程式だけではありません。試験片の形状、アライメント、標点距離、荷重速度、および報告手順も規定しています。米国エネルギー省の典型的な構造用鋼の曲線では、比例限度、降伏強さ、最大強さ、および破断点が示されていますが、それぞれの表示は、これまでに述べた測定および換算手順に依存します。曲線の再現性は、その軸の背後にある寸法と方法によって決まります。
工学的応力–ひずみ曲線の読み方
引張曲線は、所定の試験片が増加する荷重にどのように応答するかを記録したものである。これは鋼種を普遍的に順位付けするものではない。報告される結果は、試験片の形状、初期断面積、標点距離、負荷速度、伸び計または変位測定法、試験規格、ならびに応力とひずみの算出に用いた規約に左右される。
工学的応力–ひずみ曲線において、工学的応力は次式で表される。
ここで、 は負荷された荷重、 は試験片の初期断面積である。工学的ひずみは次式で表される。
ここで、 は初期標点距離、 は負荷中に測定された標点距離である。これらの定義は、Michigan Technological UniversityおよびGeorgia Institute of Technologyの教育用参考資料に示されている。分母には元の断面積と長さがそのまま用いられるため、試験片が収縮し始めた後に局所的に変化する応力とひずみを、この曲線が直接示すわけではない。
ASTM E8/E8M-21は、金属材料の室温引張試験ならびに降伏強さ、降伏点伸び、引張強さ、伸び、および絞りの測定を対象としている。ISO 6892-1:2019は、室温引張試験の方法を規定し、そこから得られる機械的性質を定義している。したがって、この曲線は試験記録と切り離さず、試験記録と併せて読み取らなければならない。
弾性応答と比例限度
原点では、荷重と変形の両方がゼロである。曲線の最初の部分では、応力はひずみにほぼ比例して上昇する。この領域で荷重を除去すると、試験片は小さな実験誤差を除き、元の寸法に戻る。これが弾性変形である。原子間結合は変位しているが、材料には形状の永久的な変化が蓄積していない。
この初期の直線部分の傾きは、ヤング率 である。
通常の条件で試験した鋼では、この傾きは一般に200 GPa付近である。ただし、測定値は、アライメント、伸び計の精度、温度、およびデータから選択した部分によって変動し得る。これは降伏強さと混同してはならない。ヤング率は剛性を表し、降伏強さは塑性変形の開始、または規定量の塑性変形に対応する応力を表す。
DOE Fundamentals Handbookでは、厳密に線形な部分の終点を比例限度と呼んでいる。この点を超えると、曲線は部分的に弾性域にとどまる場合があるものの、もはや厳密な比例関係にはない。比例限度をわずかに超えた状態で試験片の荷重を除去すると、ひずみの大部分は回復する一方、わずかな永久伸びが残ることがある。塑性変形が始まると、全ひずみは弾性ひずみと塑性ひずみの和として捉えることができる。
この区別は、伸びを解釈する際に重要である。試験機上で観測されるひずみは全ひずみであり、除荷によって消失するのは弾性成分だけである。

降伏強さと降伏点伸び
降伏は、実質的な塑性流動への移行を示す。明瞭な降伏点を持つ鋼では、曲線は上降伏点まで上昇した後、下降して下降伏点に至り、その後、比較的平坦な領域を進むことがある。これに伴う伸びは降伏点伸びと呼ばれる。工学的応力がほとんど変化しない間も試験片は伸び続け、リューダース帯が標点距離全体に広がることがある。
この挙動は、特定の薄板製品や構造用製品を含む一部の低炭素鋼に一般的に見られるが、すべての鋼種またはすべての試験記録に当てはまると推定してはならない。連続降伏を示す鋼では、明瞭な上降伏点や下降伏点が現れない場合がある。冷間加工、焼鈍履歴、侵入型炭素および窒素、時効、試験片形状、ひずみ速度によって、降伏点の特徴は変化したり、消失したりすることがある。
明瞭な降伏点を測定できない場合、規格はオフセット法を規定することがある。一般的な0.2%耐力は、初期弾性勾配に平行で、ひずみ0.002だけオフセットした直線を引き、その直線と曲線との交点から求められる。適用される規格および試験報告書で対応関係が明確に示されていない限り、「降伏強さ」と「0.2%耐力」を交換可能な呼称として扱ってはならない。National Bureau of Standardsによるステンレス鋼および非鉄金属の耐力に関する報告書では、過去の塑性変形、休止時間、内部応力、加工硬化がこのような測定に及ぼす影響が記録されている。
降伏後は、塑性ひずみが蓄積する。どの時点で除荷しても弾性回復は生じるが、試験片は初期状態より長くなり、十分な負荷を受けた後には細くなったまま残る。加工硬化によって、再負荷時には移動した経路をたどることがある。
引張強さ、くびれ、破断
降伏点伸びの後、または平坦な領域を伴わない連続降伏の場合、ひずみ硬化によってさらなる塑性変形に必要な応力が増加するため、曲線は通常再び上昇する。最大の工学的応力は引張強さ(UTS)であり、DOE Fundamentals Handbookでは極限強さと呼ばれている。この値は、試験片がすでに伸び、断面が変化しているにもかかわらず、元の断面積 を用いて算出される。
UTSでは、通常、局所的な変形が始まる。標点部にくびれが形成され、ひずみがより小さな領域に集中する。くびれ部の実断面積は急速に減少するため、工学的曲線が下降している間も、局所的な真応力は上昇し続けることがある。したがって、下降部分は材料の局所的な抵抗応力が単純に消失したことを意味しない。これは、工学的応力の計算に初期断面積を用いていることを反映したものである。
MITの2004年のCivil Engineering Materials Laboratoryの資料では、工学的曲線から得られる引張強さと、断面減少を考慮した真の引張強さを区別している。この区別は、標点寸法や絞りの測定値が異なる延性鋼を比較する場合に、特に重要である。
最終点は破断であり、くびれ領域の後に現れるものとしてDOEのハンドブックで示されている。報告される伸びおよび絞りは、標点距離、試験片形状、破断位置、ならびに破断した部分をどのように再接合して測定するかによって大きく影響を受ける。例えば、Syracuse Universityによる炭素鋼1018の実験では、ASTMの平板引張試験片を用いて降伏応力、極限応力、破断応力を求めている。これらの値は、規定された試験構成を説明するものであり、鋼種だけに固有の抽象的な性質を示すものではない。
ひずみ速度と測定方法も曲線を変化させる。NISTは、平均ひずみ速度 、、 でASTM A1008鋼を試験し、変位およびひずみの測定にデジタル画像相関法を用いた結果を報告している。NISTはまた、規定降伏強さ50 ksiの周縁柱用鋼について、高ひずみ速度での曲線も公表している。これらの条件で得られた曲線は、規格と定義を事前に確認せず、低速で伸び計を用いた室温試験の結果と直接比較してはならない。
降伏強さ、耐力、そして「降伏」の意味
「降伏」は、あらゆる鋼の応力–ひずみ曲線に共通する単一の特性を指すものではない。これは、主として回復可能な変形から、除荷後にも残る変形への移行を表すが、その移行がどのように現れるか、また試験規格がどの判定規則を要求するかによって、報告される値は異なる。ASTM E8/E8M-21は、金属の室温引張試験ならびに降伏強さ、降伏点伸び、引張強さ、伸び、および絞りの求め方を規定している。ISO 6892-1:2019も比較可能な室温引張試験方法を規定しているが、定義および報告要件は、見慣れたグラフから推測するのではなく、適用される規格そのものから読み取らなければならない。
通常用いられる工学量にも、すでに一つの規約が組み込まれている。公称応力は であり、ここで は荷重、 は試験片の初期断面積である。公称ひずみは で、初期標点距離 に基づく。Michigan Technological UniversityおよびGeorgia Techは、これらの定義を説明している。したがって、報告された降伏強さは、試験片、形状、標点距離の定義、負荷速度、測定システム、および指定された解釈に帰属するものであり、試験から切り離された抽象的な曲線に帰属するものではない。
降伏点挙動と定義された降伏強さ
一部の低炭素鋼では、明瞭な降伏点現象が見られる。曲線は上降伏点に達した後に低下し、その後、塑性ひずみが進行する比較的平坦な下側の領域を通過する。この伸びの間、リューダース帯が標点距離に沿って移動することがある。このような応答では、材料が認識可能な現象を通じて「降伏」するように見えるため、適用される試験方法に従って、上降伏強さまたは下降伏強さ、降伏点伸び、および関連する量を報告できる。
他の鋼では、荷重の急激な低下は見られない。ステンレス鋼、多くの高強度鋼種、また異なる条件で試験された鋼は、弾性変形から塑性変形へ徐々に移行することがある。曲線の折れ曲がりを探しているだけでは、選択を正当化できる単一の点は存在しない。応力とひずみの厳密な比例関係の終点を示す比例限度も、自動的に降伏強さとなるわけではない。U.S. Department of EnergyのFundamentals Handbookは、代表的な構造用鋼の公称応力–ひずみ曲線上に、比例限度、降伏強さ、最大強さ、および破断点を示しているが、これらのラベルは互いに異なる特性を表している。
この区別が重要なのは、曲線が滑らかに見えても、正式に定義された降伏値が得られる場合があるからである。ASTM E8/E8M-21は、降伏点挙動が存在する場合にはそれに基づく報告を認め、存在しない場合には所定の手順を用いる。ISO 6892-1:2019も、試験によって得られる機械的性質を定義しているが、その方法および選択されたパラメータが結果を左右する。どの定義が用いられたかは、プロットだけでは確定できない。
耐力とオフセット法による構成
0.2%耐力の構成方法
- 1. 弾性勾配を定める 応力–ひずみ曲線の初期勾配を求める。
- 2. オフセットを設定する 0.2%に相当するひずみ0.002まで、平行線を移動させる。
- 3. 交点を特定する オフセット線と負荷曲線の交点が耐力を定義する。
- 4. 方法を報告する 規格、記号、オフセット、勾配の決定方法、および合否判定手順を記載する。
明確な降伏点が存在しない場合、耐力は再現性のある代替指標となる。試験では負荷曲線を記録し、除荷後に所定の永久ひずみを生じさせる応力を特定する。一般的な構成方法が0.2%オフセット法である。これは、初期弾性勾配に平行な直線をひずみ0.002の点から引き、その直線と曲線との交点から0.2%耐力を求める方法であり、ISO方式の表記では と書かれることが多い。正確な記号、オフセット量、勾配の決定方法、および合否判定手順は、規格および材料仕様によって異なる。
これは構成上の定義であって、ひずみがちょうど0.2%になった時点で生じる突然の物理現象ではない。0.2%耐力と下降伏点は、異なる問いに答えるものである。前者は、定義された残留ひずみ基準に対応する応力を問うものであり、後者は、材料で観測された荷重応答の特徴を特定するものである。両者を単に「降伏強さ」と呼ぶと、この違いが隠れてしまう可能性がある。
National Bureau of Standardsによるステンレス鋼および非鉄金属の耐力に関する報告書は、耐力の結果に慎重な解釈が必要な理由を示している。塑性変形の履歴は、その後の負荷曲線を変化させる可能性があり、再負荷の前に試験片を静置すると、連続的に試験した場合とは異なる耐力を示すことがある。内部応力も、永久変形が始まる見かけ上の時点に影響する。引張残留応力と圧縮残留応力によって、一方の方向が他方より早く降伏を開始することがある。そのため、報告される耐力は、合金組成だけでなく、試験片の履歴にも敏感である。
測定上の選択は、さらに別の要因を加える。NISTによるASTM A1008の調査では、、、および の平均ひずみ速度を用い、変位およびひずみの測定にデジタル画像相関法を使用した。公称鋼種が同じであっても、これらは実質的に異なる試験である。クロスヘッド変位の読み取りには、試験機およびつかみ具のコンプライアンスが含まれる可能性がある一方、標点部に取り付けた伸び計またはデジタル画像相関システムは、異なる量を測定する。
加工硬化、静置時間、内部応力
初期の塑性流動後、鋼は一般に加工硬化を示す。これは、転位同士の相互作用によって変形に対する抵抗が増大するため、さらに塑性ひずみを生じさせるにはより高い応力が必要になる現象である。そのため、降伏棚の後、または耐力に達した後に、曲線は上昇する。この上昇は別の降伏点ではない。これは、組織および内部応力状態がすでに変化した材料における、流動応力の変化である。
加工硬化した試験片を除荷すると、ひずみの一部は回復するが、塑性ひずみは残る。再負荷では、移動した弾性経路に沿って進むことがあり、見かけ上より高い耐力を示す可能性がある。静置時間によって回復過程やひずみ時効に伴う変化が進行することがあるため、その後の応答は直ちに再負荷した場合と一致するとは限らない。National Bureau of Standardsの耐力に関する報告書は、これらの影響を小さな攪乱要因ではなく、実験上の中心的な変数として扱っている。
このため、「鋼Aは鋼Bより高い降伏強さを持つ」という比較が意味を持つのは、両方の値が同じ試験規格、温度、ひずみ速度、試験片形状、標点の定義、および降伏基準に基づいている場合に限られる。例えば、NISTの構造用鋼に関する報告書は、降伏強さ50 ksiとして規定された周辺柱用鋼について、高ひずみ速度での曲線を示している。この指定値は、低速で試験した0.2%耐力と互換性があることを意味しない。降伏とは、測定された応答に適用される、報告上の定義である。この両方がなければ、その数値は不完全である。
工学的応力–ひずみ曲線と真の応力–ひずみ曲線
引張試験のグラフは、単一の、直ちに明らかな材料特性を示すものではない。その形状は、力、伸び、および試験片寸法を応力とひずみに変換する方法に部分的に依存する。ASTM E8/E8M-21は、金属材料の室温引張試験ならびに降伏強さ、降伏点伸び、引張強さ、伸び、および絞りの測定を対象としている。ISO 6892-1:2019は、金属材料について同等の室温引張試験方法を規定し、そこから得られる機械的特性を定義している。いずれの規格も、どの応力–ひずみの定義を用いたかを明記する必要性をなくすものではない。
工学的応力は、加えられた力を試験片の初期断面積で割って計算する。
工学的ひずみには、初期標点距離を用いる。
これらの定義は、Michigan Technological UniversityおよびGeorgia Techの教育用参考資料に示されている。Georgia Techでは、工学的応力を 、工学的ひずみを と表記している。試験中、試験片は大幅に細く、長くなる可能性があるが、工学的計算では引き続き と を用いる。この選択により、試験片の形状、標点距離、規格、および試験手順も併せて報告されていれば、結果を容易に比較できる。
くびれの開始後に工学的応力が低下する理由
くびれが発生する前は、変形は標点距離全体にわたっておおむね均一である。縮小部全体が荷重を負担し、塑性加工硬化によって、さらなる伸びに必要な力が増加することがある。工学的曲線では、これにより、荷重が最大に達するまで、降伏後も応力が上昇する。この最大荷重を で割った値が工学的極限引張強さであり、しばしば引張強さまたは極限強さと呼ばれる。
くびれによって変形パターンが変化する。局所的な領域が標点距離の他の部分より速く収縮し始め、くびれ部の断面積が小さくなる。この時点以降、試験片はもはや均一には変形しない。加工硬化によって局所的な流動応力はなお上昇するが、断面積の縮小によって、材料を変形させるために必要な応力の増加よりも速く全荷重が減少することがある。試験機が記録するのは荷重であり、工学的応力は変化しない で荷重を割ったものにすぎないため、プロットされた工学的応力は低下する。
この低下は、変形が停止したことや、材料が局所的な塑性流動に対する抵抗を突然すべて失ったことを意味しない。それは、試験片が負担する全体的な荷重が低下したことを意味する。くびれ内部の局所的な材料では、応力とひずみがなお増加している可能性がある。U.S. Department of Energy Fundamentals Handbookは、構造用鋼の典型的な工学的応力–ひずみ曲線上に、比例限度、降伏強さ、極限強さ、および破断点を示している。したがって、極限強さと破断点の間にある下降分枝は、選択された表示方法の特徴であって、試験片全体における均一な材料挙動を直接表すものではない。
この区別は、鋼種や試験を比較する際に重要である。工学的極限引張強さがより高い鋼が、くびれ発生後の変形の各段階で、必ずしもより高い局所応力を維持しているとは限らない。結果は、初期断面積、試験片形状、標点距離、負荷速度、アライメント、およびひずみを測定する位置にも依存する。

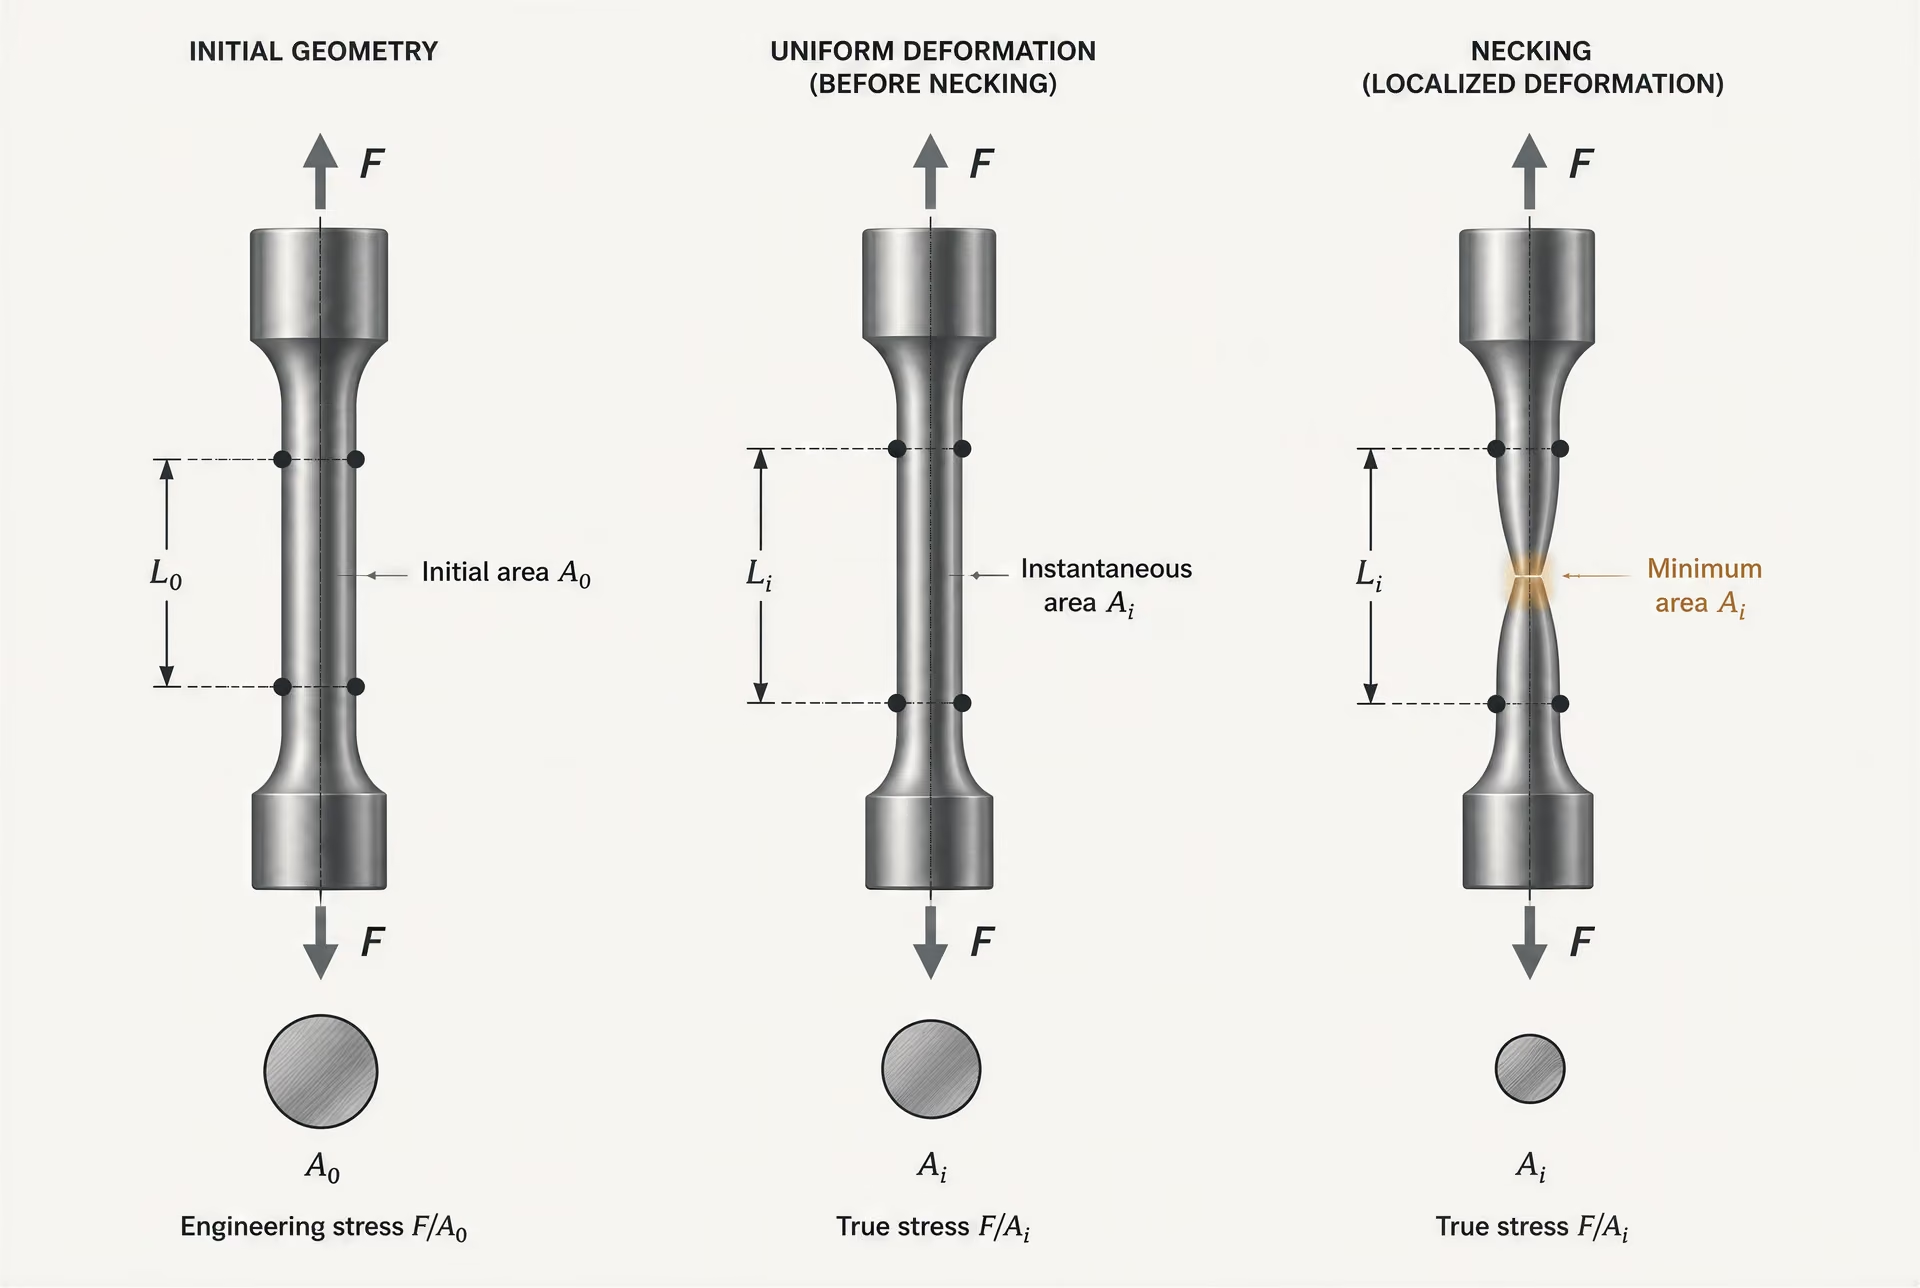
瞬時断面積と真の応力
| 慣例 | 応力の定義 | ひずみの定義 | 主な制限 |
|---|---|---|---|
| 工学量 | σeng = F/A0 | εeng = (L − L0)/L0 | 元の断面積および標点距離を用いる |
| 真量 | σtrue = F/Ai | εtrue = ln(L/L0) | 現在の形状および局所変形データが必要 |
| 一様変換 | σtrue = σeng(1 + εeng) | εtrue = ln(1 + εeng) | 一様変形の前またはその過程では最も妥当だが、くびれ発生後は信頼性が低い |
真の応力は、その瞬間に荷重を負担している断面積を用いる。
ここで、 は瞬時断面積である。真のひずみは通常、現在の長さに対する微小な伸びを積分することで定義される。
均一変形の場合、工学的量と真の量は次のように関係付けられる。
および
これらの変換が有用なのは、変形が十分に均一で、必要な仮定が妥当である間に限られる。くびれ発生後のすべての点に対する一般的な補正ではない。[4] Civil Engineering Materials Laboratory: Laboratory 2. Massachusetts Institute of Technology. MIT OpenCourseWare laboratory material, 2004.
MITの2004年のCivil Engineering Materials Laboratory参考資料は、工学的応力–ひずみ曲線から得られる引張強さと、断面積の減少を考慮した真の引張強さを明確に区別している。破断付近では、局所的なくびれ部の断面積が よりはるかに小さくなる可能性があるため、その差は大きくなり得る。初期断面積 に20 kNの力が作用する場合、工学的応力は200 MPaである。その瞬間の実際のくびれ部断面積が であれば、その断面積に基づく名目上の局所真応力は400 MPaとなる。この2つの数値は同じ力を表しているが、断面積の定義が異なる。
の測定は容易ではない。伸び計は標点距離にわたる平均伸びを測定する場合がある一方、デジタル画像相関法は局所的な変位場およびひずみ場を分解して測定できる。NISTは、ASTM A1008鋼に関する研究において、平均ひずみ速度 、、および で試験を実施し、変位とひずみの測定にデジタル画像相関法を用いたと報告している。したがって、見かけの曲線は、材料応答だけでなく、選択された測定方法およびひずみ速度も反映する。
均一変形、くびれ、およびくびれ発生後の解釈
工学的応力–ひずみデータから真の応力–ひずみデータへの従来の変換が最も妥当なのは、均一変形の範囲、すなわちくびれの発生開始までである。最大工学的荷重は、引張荷重下で拡散くびれが通常発生し始める点を示す。ただし、局所的な挙動や材料組織によって、この解釈は複雑になる場合がある。この点までは、1つの断面積と1つの標点距離測定によって、活動している試験片の大部分を合理的に代表できる。
くびれが発生し始めると、変形場は強く局在化する。くびれに沿って断面が変化し、表面には曲率が生じ、応力状態はもはや純粋な一軸状態ではなくなる。くびれ付近の材料では、軸方向応力に加えて横方向応力が生じる可能性がある。したがって、最大荷重後に工学的応力へ を乗じても、信頼できる局所的な真応力曲線を復元することはできない。
くびれ発生後の変換には、適切な局所形状および変形データが必要である。例えば、変化するくびれ部の最小直径または断面積、局所ひずみ測定、さらに必要に応じて、くびれの曲率とそれによって生じる三軸応力状態に対する補正などである。破断面積の測定は絞りの計算を補助できるが、くびれ発生後の履歴全体を再構成するものではない。したがって、均一変形の式を無批判に使用すると、下降分枝に対して物理的に誤解を招く値を割り当てる可能性がある。
報告書では、曲線が工学的なものか真のものか、断面積とひずみをどのように測定したか、また、どの時点でくびれによって均一変形の仮定が無効になるかを明記すべきである。この精密さは、通常の室温結果と高速度データを比較する場合に特に重要である。例えば、NISTの構造用鋼に関する報告書は、規定降伏強さ50 ksiの周縁柱用鋼について、高ひずみ速度曲線を示している。曲線のラベルは出発点にすぎない。その定義と試験条件によって、プロットされた数値が何を意味するかが決まる。
ひずみ速度が報告される鋼材応答をどのように変えるか
ひずみ速度とは、引張試験片が変形する速さであり、通常は毎秒の逆数(s⁻¹)で表されます。あらゆる試験の記述では、鋼種、試験片形状、温度、応力–ひずみの規約と並べて扱うべき要素です。 で測定された曲線は、たとえ両方の試験片が同じ溶鋼から採取されたものであっても、 で測定された曲線と自動的に互換できるわけではありません。
その理由は、物理的なものでもあり、手順上のものでもあります。塑性変形には転位の移動が必要であり、その移動は、障害を乗り越えるために利用できる時間、局所的な応力集中が発達する時間、そして標点間距離全体に変形が広がる時間と相互作用します。したがって、報告される曲線は、降伏領域、降伏後の勾配、最大引張強さ、見かけの延性において変化し得ます。それぞれの変化の大きさは、材料および試験条件について確立されなければならず、すべての鋼材に共通する普遍的な割合として扱うべきではありません。
NISTによるASTM A1008のひずみ速度系列
米国標準技術研究所は、平均ひずみ速度10^-5、10^-3、および10^-1 s^-1でASTM A1008鋼を試験した。 Strong evidence
National Institute of Standards and Technologyによる研究は、ASTM A1008鋼を用いてこの比較を具体化しています。試験は、、、 の平均ひずみ速度で実施されました。これらの速度は4桁の範囲にわたりますが、試験ラベルが示すのは、連続的な材料則ではなく、3つの離散的な条件です。得られたデータは、ひずみ速度を記載していない曲線のキャプションが不完全である理由を示しています。
最も遅い条件は、比較的長い時間をかけて蓄積される変形を表す一方、 では変形がはるかに速く加えられます。この変化は、グラフ上の単なる水平方向の移動ではありません。降伏の開始およびその後の流動応答は移動し得るほか、塑性ひずみがより局所化するにつれて曲線の形状も変化し得ます。そのため、同じ工学応力の計算を用いた場合でも、ある速度で報告された降伏強さは、別の速度で得られた値と異なる可能性があります。
NISTは、変位およびひずみの測定にデジタル画像相関(DIC)も使用しました。この点は重要です。クロスヘッド変位信号には試験機のコンプライアンスが含まれ、意図した標点部以外の変形が含まれる場合もあります。一方、DICは表面の局所変位を測定し、ひずみ集中を明らかにできます。したがって、2つの試験所が外観の異なるひずみ曲線を報告する場合、それは鋼材の挙動が異なったためではなく、異なる物理量を測定したためである可能性があります。
通常の工学的定義も重要です。工学応力は試験片の初期断面積で荷重を割った値、すなわち であり、工学ひずみは標点間距離の変化を初期標点間距離で割った値、すなわち です。これらはGeorgia TechおよびMichigan Technological Universityが説明している定義です。これらの定義によって、速度依存性がなくなるわけではありません。定義が定めるのは、測定された荷重と変位をどのようにグラフの座標へ変換するかという点だけです。
降伏および流動挙動における速度感受性
降伏は、試験の実施方法および解釈方法に特に敏感です。ASTM E8/E8M-21は、室温引張試験ならびに降伏強さ、降伏点伸び、引張強さ、伸びおよび絞りの測定を対象としています。材料の応答および報告手順に応じて、降伏値は明確な降伏点、降伏棚、またはオフセット法から求められます。ひずみ速度が弾性変形から塑性変形への遷移に影響を及ぼす場合、その後の流動曲線を考慮する前であっても、選択された降伏指標が変化する可能性があります。
降伏後には、ひずみ速度が塑性流動を維持するために必要な応力に影響する可能性があります。速い試験では、同じ塑性ひずみにおいて、遅い試験よりも高い応力を試験片が必要とする場合があります。この記述は、NISTによるASTM A1008系列で検討された応答の種類を示すものであり、すべての鋼種、温度、速度範囲に適用される固定的な規則ではありません。また、その影響は曲線全体で異なる可能性があります。降伏付近での小さな変化から、一様塑性流動、くびれ、または破断ひずみにおける変化を予測することはできません。
測定位置も、見かけの速度感受性を生む別の要因です。長い標点間距離にわたってひずみを平均すると、局所的なくびれが報告ひずみによって薄められる可能性があります。DICでより小さな領域を追跡すると、局所化がより早く、より顕著に現れます。工学応力も初期断面積を用いるため、くびれの際に生じる瞬時の断面積減少は示しません。MITは、この工学的引張強さと、断面積の減少を考慮する真の引張強さを区別しています。したがって、速度、ひずみの定義、断面積の規約は、相互に関連づけて読み取らなければなりません。
準静的試験と高ひずみ速度データ
通常の室温引張試験の大半は準静的です。ASTM E8/E8M-21およびISO 6892-1:2019は、金属材料の室温試験方法を定めていますが、標準試験方法であるからといって、すべての結果が速度に依存しないわけではありません。試験速度、ひずみ速度の制御方法、標点間距離、伸び計またはDICシステム、さらに選択された特性値の定義は、依然として報告される応答に影響します。
高ひずみ速度での構造試験は、別種の比較です。NISTの構造用鋼に関する報告書は、規定降伏強さ50 ksiの外周柱用鋼材について、高ひずみ速度での引張応力–ひずみ曲線を示しています。これらの曲線は、通常の実験室引張試験とは大きく異なる荷重条件を対象としています。その目的は、室温での材料認証用曲線に置き換わることではなく、構造物の事象解析に関連する急速な変形下での鋼材応答を記述することです。
準静的曲線をこの高速度データセットに重ね合わせ、単純な強度順位として解釈すべきではありません。試験片、荷重速度、計測機器、さらに曲線処理手順が異なる可能性があります。両方のグラフが工学応力と工学ひずみを用いている場合でも、それらの軸が一致することによって試験条件まで一致するわけではありません。
実務上の規則は厳密です。曲線を比較するのはひずみ速度が一致している場合に限るか、速度を明確に記載し、その差を結果の一部として議論しなければなりません。速度を伴わない引張値は、不完全な測定値です。
ひずみの測定:クロスヘッド変位、伸び計測、デジタル画像相関法
引張試験機は、ひずみ測定装置を取り付けるか、光学的方法を用いない限り、ひずみを直接測定することはできない。試験機が主に測定するのは力であり、クロスヘッドは試験機の可動部がどれだけ移動したかを記録する。この距離から見かけのひずみを算出することはできるが、それが自動的に鋼製試験片の標点部の伸びを表すわけではない。
標点間ひずみと試験機変位
公称ひずみは、指定された標点距離から次のように定義される。
ここで、 は初期標点距離、 は現在の標点間距離である。公称応力には初期断面積を用いる。
これらの定義は、Michigan Technological UniversityおよびGeorgia Techの教育用参考資料に示されており、公称応力は 、公称ひずみは と表されている。指定された標点距離は重要である。標点距離が長いほど、より多くの材料にわたる変形が平均化されるため、特にくびれの発生後には、短い標点距離の場合とは異なる伸びが報告されることが多い。
クロスヘッド変位には、試験片の伸び以外の要素も含まれる。移動の一部は、負荷フレーム、つかみ具、ねじ式治具、ロードセル、その他の試験機構成部品の弾性変形によるものである。この系のコンプライアンスにより、クロスヘッドの読み値を試験片の標点距離で直接割ると、算出されるひずみが過大になることがある。つかみ具のなじみやすべりも、見かけの伸びの原因となる。つかみ部でのわずかな移動でも、短い試験片や、曲線の初期における低ひずみ領域には目立った影響を及ぼすことがある。
アライメントも結果を変化させる。偏心荷重によって生じる曲げにより、試験片の一方の側が他方より大きく伸びることがある。また、摩擦や不均一な把持によって、肩部付近の応力分布が変化することもある。そのため、標点部が均一に変形していなくても、試験機は滑らかな力–変位記録を示す場合がある。伸び計は、試験片自体の2点間の距離を測定することで、これらの問題を軽減する。ただし、伸び計の標点距離、取り付け方法、精度等級、および取り外す時点は、引き続き管理する必要がある。
ASTM E8/E8M-21は、金属材料の室温引張試験を対象とし、降伏強さ、降伏点伸び、引張強さ、伸び、断面減少率を扱っている。ISO 6892-1:2019は、金属材料の室温引張試験方法を規定し、そこから得られる特性を定義している。いずれの規格も、クロスヘッドの移動量を普遍的なひずみ値に変換するものではない。報告される特性は、試験片の形状、標点距離の定義、試験設定、および測定手順に依然として依存する。
この区別は、最大引張強さを超えた後に特に重要となる。公称応力は、試験片の断面が収縮しているにもかかわらず、引き続き を用いる。MITの2004年の材料実験資料は、この公称引張強さと、変化する断面積を考慮する真の引張強さを区別している。くびれが形成されると、伸びは標点距離全体に均一に分布するのではなく、狭い領域に集中するため、クロスヘッド変位も局所変形を表す指標として不適切になる。

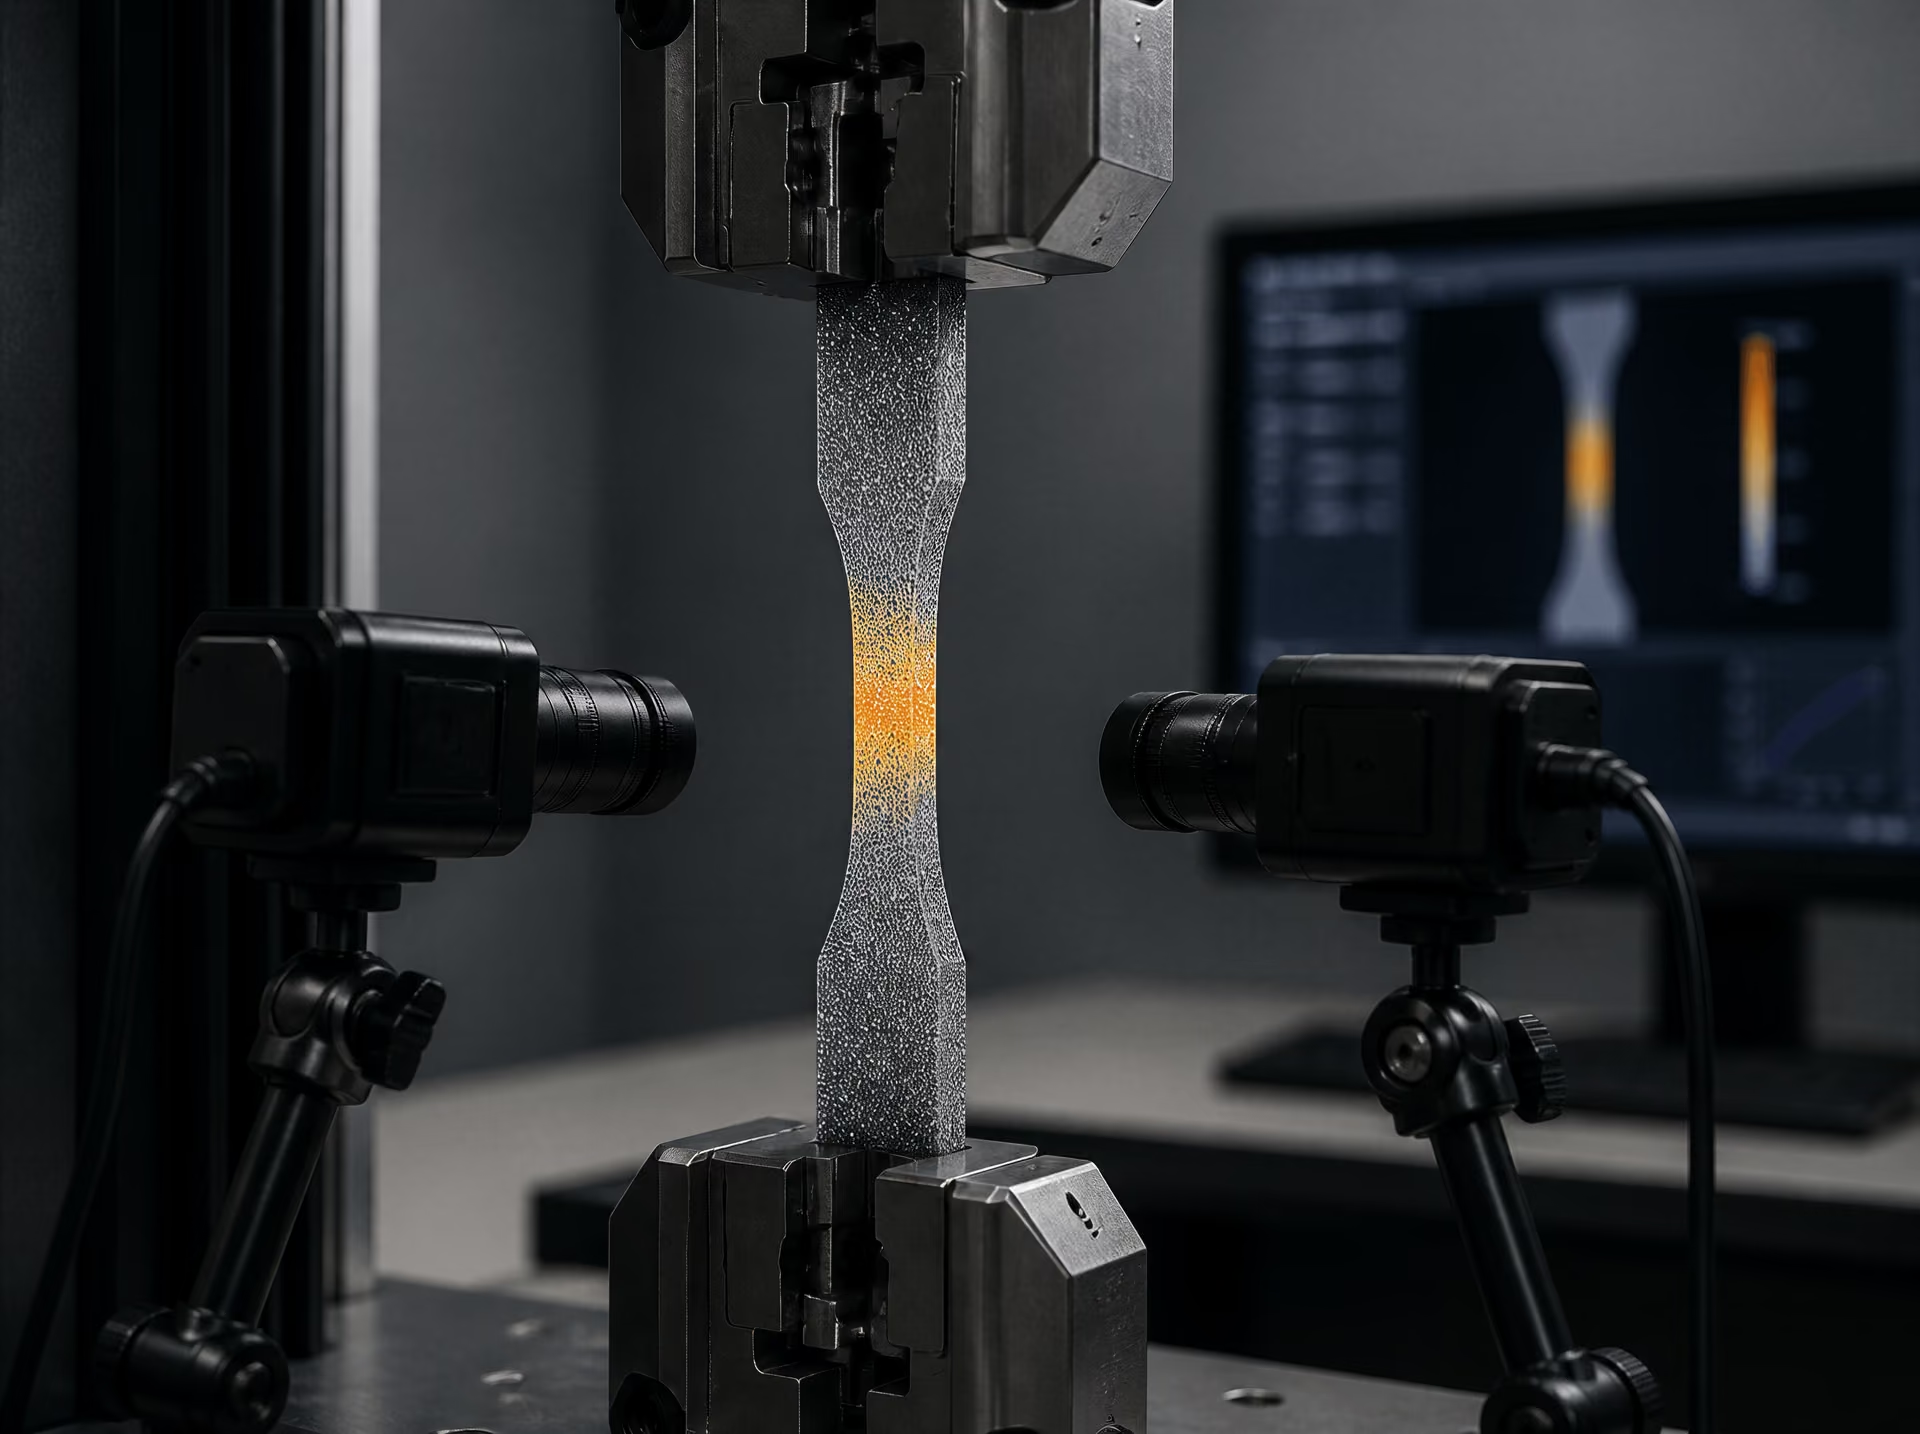
NISTの研究におけるデジタル画像相関法
National Institute of Standards and Technologyは、ASTM A1008鋼の調査において、変位およびひずみの測定にデジタル画像相関法(DIC)を用いた。DICは、連続して撮影された画像に記録された表面パターンの移動を追跡する。ソフトウェアは、しばしばサブセットと呼ばれる小さな画像領域を比較し、フレーム間の変位を算出する。さらに、その変位の空間微分からひずみ場が得られる。
この方法は、単一の伸び計による測定とは異なる。伸び計は定義された2点間の距離の変化を返すのに対し、DICは、可視化された試験片表面上の多数の点における変位を算出できる。NISTの研究では、、、の平均ひずみ速度を調べた。ひずみ速度と測定手法の両方が記録される応答に影響するため、得られた曲線を、試験条件から独立した材料の順位付けとして扱うべきではない。
DICは、引張試験機による力の測定に取って代わるものではない。力は依然としてロードセルから得られ、応力の算出には断面積の定義が必要である。DICが提供するのは、空間分解された変形測定であり、力の測定と組み合わせることで、試験片のどの位置が伸長、降伏、またはひずみ集中を起こしているかを特定できる。これは、NISTによるASTM A1008の研究を含む特定の調査で用いられる手法であり、すべてのASTM引張試験で光学イメージングを使用しなければならないという要件ではない。
くびれおよび破断付近の局所ひずみ場
降伏前には、適切にアライメントされた標点部に沿って、ひずみがほぼ均一となることがある。特に、形状が安定しており、表面状態が適切な試験片では、塑性変形がしばらくの間、広い範囲に分布したままとなる場合がある。その後、変形は不均一になる。くびれが形成され、局所的な断面積が減少すると、局所ひずみは標点距離全体の平均ひずみよりも速く増加する。
通常の伸び計は、その標点距離にわたる平均値を報告する。この平均値では、塑性伸びの大部分が発生する狭い帯状領域が隠れてしまうことがある。DICは、この変化を直接示す。軸方向ひずみのマップからは、局所化の開始、その移動または成長、そしてくびれ周辺での急激な集中を確認できる。破断付近では、ひずみ場が元の標点距離よりはるかに小さい距離の範囲で急激に変化することがある。したがって、破断した2つの部分を突き合わせて測定した最終伸びは、破断面における局所ひずみと同一視できない。
この区別は、公称最大引張強さの後に曲線が低下する一方で、くびれ付近の材料が依然として加工硬化を続ける理由も説明する。荷重が低下するのは、断面積の減少が局所的な流動応力の増加を上回るためである。真応力による解釈には変化する断面積が必要であり、全面的な光学測定によって、その断面積の減少とひずみ集中がどこで生じているかを示すことができる。U.S. Department of Energyの典型的な構造用鋼の曲線には、比例限度、降伏強さ、最大強さ、破断点が示されているが、これらの指標が意味を持つのは、基礎となる変位および断面積の測定方法が定義されている場合に限られる。
試験片形状、規格、および試験結果のばらつきの要因
引張曲線は、鋼種だけでなく、試験片および試験装置の構成を記録したものでもある。同一規格の1018炭素鋼を試験した場合でも、断面寸法の測定方法、標点距離、ひずみ速度、または変形の検出方法が異なれば、二つの試験室が異なる降伏応力、最大応力、または破断応力を報告する可能性がある。Syracuse Universityによる炭素鋼1018の実験は、ASTMの平板引張試験片を用いて降伏応力、最大応力、および破断応力を求めることで、この点を示している。これらの値は、試験片の寸法および計算上の規約が併記されて初めて意味を持つ。
ASTM E8/E8M-21は、金属材料の室温引張試験ならびに降伏強さ、降伏点伸び、引張強さ、伸び、および絞りの求め方を規定している。ISO 6892-1:2019は、室温引張試験の方法を規定し、そこから得られる機械的性質を定義している。両規格には関連性があるが、試験片の種類、寸法、試験速度、および報告方法が示されていなければ、「ASTM引張強さ」や「ISO伸び」とだけ記載された結果は不完全である。
ASTM平板試験片と標点寸法
ASTMの平板試験片は、幅の広い本体部、幅を縮小した標点部、およびつかみ具で保持するために拡大された端部から構成される。縮小部は破断が生じる領域となることを意図したものであり、移行部の曲率半径は標点距離と肩部の間の応力集中を抑制する。標準寸法および小形寸法の試験片では、幅、厚さ、標点距離、端部寸法がそれぞれ異なる。一般的に見られるASTM平板形状には、標点距離50 mm、標点部の幅12.5 mmのものがあるが、この寸法をすべての試験片に適用してはならない。Syracuseの実験で示されたASTM平板試験片の形状は、一般的な「ダンベル形試験片」という説明に置き換えず、結果とともに保持すべきである。
標点距離は、金属 strip の全長と同じではない。これは、工学ひずみを計算する対象となる、標線または伸び計によって定義された初期長さである。工学ひずみは次式で表される。
ここで、は初期標点距離である。一般に、標点距離が長いほど、測定される変形はより多くの材料に分散する。同じくくびれ部が最終変形を支配する場合、報告される伸び率が低くなることがある。したがって、「伸び18%」という値は、標点距離の基準が示されていなければ明確な意味を持たない。
試験片の厚さと幅も結果に影響する。いずれか一方の寸法に小さな誤差があるだけでも、計算される初期断面積が変化し、その結果、すべての工学応力の値が変わる。加工痕、ばり、縁部の切欠き、過熱、残留加工硬化、および腐食は、早期破断の起点となり得る。圧延方向に対して横方向に切り出した試験片は、長手方向に切り出した試験片と同じ挙動を示さない可能性がある。これは、圧延によって組織ならびに介在物および欠陥の分布が変化するためである。
断面積の測定、アライメント、およびつかみ
工学応力には、元の断面積が用いられる。
これはMichigan Technological UniversityおよびGeorgia Techが説明している規約であり、は負荷をかける前に測定した断面積である。初期断面積は標点部で求めるべきであり、呼び寸法や図面上の寸法ではなく、校正済みの測定器を用いて記録した厚さおよび幅の値を使用する必要がある。試験片にテーパー、反り、または局所的な寸法不足がある場合、一箇所だけで測定すると、支配的な断面を見落とす可能性がある。標点距離に沿って複数箇所を測定すれば、その確認ができる。
アライメントも同様に重要である。試験片の中心線は負荷軸と一致させる必要がある。角度のずれや不均一なつかみによって曲げが生じると、一方の縁に他方より大きな応力がかかる。その結果、機械荷重の平均値が妥当に見えても、曲線には早期降伏または早期破断が現れることがある。つかみ具は、拡大された端部を滑り、圧壊、または縮小部への傷の発生なしに保持しなければならない。鋸歯状つかみ具は薄い平板試験片を損傷させる可能性があり、締め付けが不十分だと、伸び計がひずみとして解釈する変位が生じることがある。
試験記録には、伸び計または変位測定方法、その標点距離、および該当する場合には伸び計を取り外す時点を記載すべきである。NISTによるASTM A1008鋼の試験では、デジタル画像相関法を用い、、、およびの平均ひずみ速度を検討した。速度の変化と測定方法の変化は、実験室の背景情報ではなく、報告された実験条件の一部である。NISTの構造用鋼に関する報告書に記載された、規定降伏強さ50 ksiの構造用鋼を高ひずみ速度で試験した結果は、その違いを明示せずに、低速で得た実験室の曲線と直接比較することはできない。
破断後の伸びと絞り
伸びは通常、破断後に、破断した試験片を突き合わせて標線間の最終距離を測定することにより計算される。
これは、指定された標点距離における全伸びである。くびれが生じる前の一様伸びと、くびれ部内の局所的な伸びの両方を含む。破断部付近の局所領域は著しく伸びる一方で、標点距離の他の部分はほとんど伸びないことがある。そのため、同じ破断試験片であっても、短い標点距離ではくびれ部の変形をより多く取り込むため、長い標点距離より高い伸び率が報告される可能性がある。
絞りは、くびれ部における断面積の収縮を表す。
ここで、は破断部における最小断面積である。絞りは伸びの別名ではない。延性を有する1018試験片では、測定された標点距離に基づく伸びが別の報告と異なっていても、大きな絞りを示すことがある。
Syracuseの実験における破断応力についても、その計算基準を明示すべきである。通常、工学値であれば、破断荷重を元の断面積で除した値として求められる。これに対し、真の破断応力は、くびれ部で縮小した断面積を用いる。MITは、工学曲線から得られる引張強さと、断面積の減少を考慮した真の引張強さを区別している。したがって、すべての試験記録には、標点距離、、使用した場合の最終断面積、破断位置、ひずみ測定方法、ならびに応力とひずみが工学量か真の量かを記載すべきである。
鋼の引張試験結果の報告および比較方法
引張曲線の比較可能性は、その曲線に付随する情報の範囲に限られます。応力とひずみの関係を示すグラフでは、試験片の形状、標点距離、試験速度、伸び計の配置、応力の定義方法の違いが隠れていることがあります。これらの違いにより、鋼そのものに変化がなくても、見かけの降伏点、引張強さのピーク値、報告される伸びが変わる可能性があります。
曲線に付記すべき最低限の情報
すべての曲線には、ASTM A1008、ASTM A36、SAE J403 1018、EN 1.4301など、提供または指定された鋼種記号を正確に記載してください。製品形態も重要です。鋼板、厚板、棒、線、管、または溶接製品から機械加工によって採取した試験片では、必ずしも同じ応答を示しません。利用可能な場合は、ヒート番号またはロット識別情報に加え、厚さまたは直径、表面状態、熱処理の有無を記録します。
圧延、鍛造、押出し、または溶接の方向に対する試験片の向きを明記します。「長手方向」と「横方向」は互換可能な表示ではありません。試験片の形状も記載してください。すなわち、平板断面か丸断面か、幅、厚さまたは直径、平行部の寸法、肩部および曲率半径の詳細、初期標点距離 を示します。伸びの値は、標点距離がなければ不完全です。標点距離50 mmで測定した伸び25%は、異なる標点距離で測定した25%と直接比較できません。
適用した試験規格とその版を明記します。ASTM E8/E8M-21は、金属材料の室温引張試験ならびに降伏強さ、降伏点伸び、引張強さ、伸び、および絞りの測定を対象としています。ISO 6892-1:2019は、金属材料の室温引張試験方法を規定し、その試験から得られる機械的性質を定義しています。これらの規格は類似した測定を扱いますが、試験片の要件、制御方法、計算規則、報告上の慣例は同一とみなさず、個別に確認する必要があります。
温度は、別の脚注ではなく曲線のそばに記載します。試験温度と、それが制御されたものか、単に測定されたものかを報告してください。ひずみ速度、クロスヘッド速度、応力速度、または制御モードを示し、機械が荷重制御からひずみ制御へ切り替わった時点も含めます。NISTによるASTM A1008鋼の試験では、平均ひずみ速度 、、および を調べ、変位およびひずみの測定にはデジタル画像相関も用いました。速度と測定方法は実験変数でした。
ひずみをどのように取得したかを説明します。伸び計、クロスヘッド変位、デジタル画像相関、または計算値のいずれを用いたかを記載してください。クロスヘッドの移動量には、試験機およびつかみ具の変形が含まれます。したがって、それが自動的に標点間ひずみを意味するわけではありません。伸び計の標点距離、分解能、取り外し時点、および局所くびれを捉えたかどうかを明記します。
軸量が公称値か真値かを表示します。公称応力は で表されます。ここで、 は荷重、 は初期断面積です。公称ひずみは、Michigan Technological UniversityおよびGeorgia Techが説明しているように、 で表されます。真応力は瞬間的な断面積を用い、真ひずみは微小な長さ変化を累積したものです。MITは、公称曲線から得られる引張強さと、断面積の減少を考慮する真の引張強さを区別しています。
報告書では、降伏または耐力の定義を明確にしてください。上降伏強さまたは下降伏強さ、0.2%オフセット耐力、別のオフセットによる耐力、比例限度、または指定されたアルゴリズムによって得た値のいずれであるかを示します。引張強さ、測定した場合は一様伸び、全伸びとその標点距離、絞り、および破断の観察結果を記載します。くびれの位置、せん断縁、カップ・アンド・コーン状の外観、割れ、層状剥離、ならびに破断が標点部内で生じたかどうかも記録してください。
定義を混在させずに鋼種を比較する
異なる手順で得られた曲線を1つのグラフに重ね、最も高い線を最も強い鋼と判断することで、鋼種を順位付けしてはなりません。丸棒から得た曲線と鋼板から得た曲線は、異なる方向性や拘束条件を反映している可能性があります。短い標点距離では、長い標点距離の場合とは異なる全伸びが得られることがあります。高いひずみ速度は測定される流動応力を上昇させる可能性があります。NISTによるASTM A1008の 、、および における結果は、速度を結果と併記しなければならない理由を示しています。規定降伏強さ50 ksiの周方向柱用鋼についてNISTが取得した高速度曲線は、室温での準静的試験とは異なる工学的問題に答えるものです。
くびれ発生後は、断面積の定義によって見かけの結論が逆転することがあります。公称応力は引き続き荷重を で割るため、通常は最大荷重後に低下します。真応力は縮小する断面を用いるため、くびれの一部の段階では上昇し続けることがあります。公称曲線のピークを「真の引張強さ」と呼ぶことは、異なる2つの量を混同するものです。
規格は、降伏、耐力、伸び、絞りの測定方法も定義しています。米国エネルギー省は、典型的な公称応力―ひずみ曲線上の比例限度、降伏強さ、極限強さ、破断点を示していますが、これらの名称だけでは、普遍的に単一の計算手順が定められていることにはなりません。鋼種の比較が妥当であるためには、試験片の形態、方向、温度、速度、定義、および規格が一致している必要があります。一致しない場合は、その相違を明示的に補正し、限定条件を付して示さなければなりません。
規律ある解釈の手順
公表された画像ではなく、生の荷重―変位データファイルから開始します。サンプリング速度、無荷重時のゼロ点、つかみ具の着座、伸び計の取り外し、試験機のコンプライアンス、ならびに欠落または平滑化されたデータの有無を確認してください。荷重単位および変位単位が二重に換算されていないことも確認します。
次に、寸法入力値を検証します。記録された幅、厚さまたは直径、初期断面積、標点距離、および破断後の最小断面積を再測定または点検します。断面積の小さな誤差は、すべての公称応力値に影響します。標点距離の誤差は、ひずみおよび伸びに影響します。
その後、明記された公称値または真値の定義を用いて、生データから曲線を再現します。申告された方法に基づき、比例限度、降伏または耐力、最大荷重、一様伸び、破断点、および絞りを曲線上に示します。これらの点を、単にプロットされた線と比較するのではなく、報告書の記載と比較してください。
最後に、不確かさと破断位置を確認します。繰返し試験によるばらつき、寸法の不確かさ、伸び計の精度、温度変動、速度変動を含めます。試験上のアーティファクト、試験片の方向、くびれまたは破断の観察結果を確認するまでは、冶金学的な説明を採用してはなりません。その後に初めて、差異を組成、加工、微細組織、または加工硬化に帰属させるべきです。
参考文献
- [1] Standard Specification for Tension Testing of Metallic Materials. ASTM International standard, 2021. https://store.astm.org/e0008_e0008m-21.html
- [2] Metallic materials — Tensile testing — Part 1: Method of test at room temperature. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [3] Properties of Metals. DOE Fundamentals Handbook reference. https://engineeringlibrary.org/reference/properties-of-metals-doe-handbook
- [4] Civil Engineering Materials Laboratory: Laboratory 2. MIT OpenCourseWare laboratory material, 2004. https://ocw.mit.edu/courses/1-103-civil-engineering-materials-laboratory-spring-2004/e9253657127a6630f10b61b392b1d2d9_lab_2.pdf