




Çelik Çekme Deneyi Gerçekte Neyi Ölçer?
Çelik çekme deneyi, metalik bir numunenin tek bir tanımlanmış eksen boyunca, akma, gerinim, boyun verme ve genellikle kırılma gerçekleşene kadar çekildiği kontrollü bir deneydir. Makine kuvveti ve yer değiştirmeyi kaydeder; raporlanan gerilme–gerinim eğrisi, bu ölçümlerden ve deney öncesi ile sonrasında alınan boyutlardan hesaplanır. Bu eğri, deney düzeneğinden bağımsız olarak çelik kalitelerinin doğrudan bir sıralaması değildir.

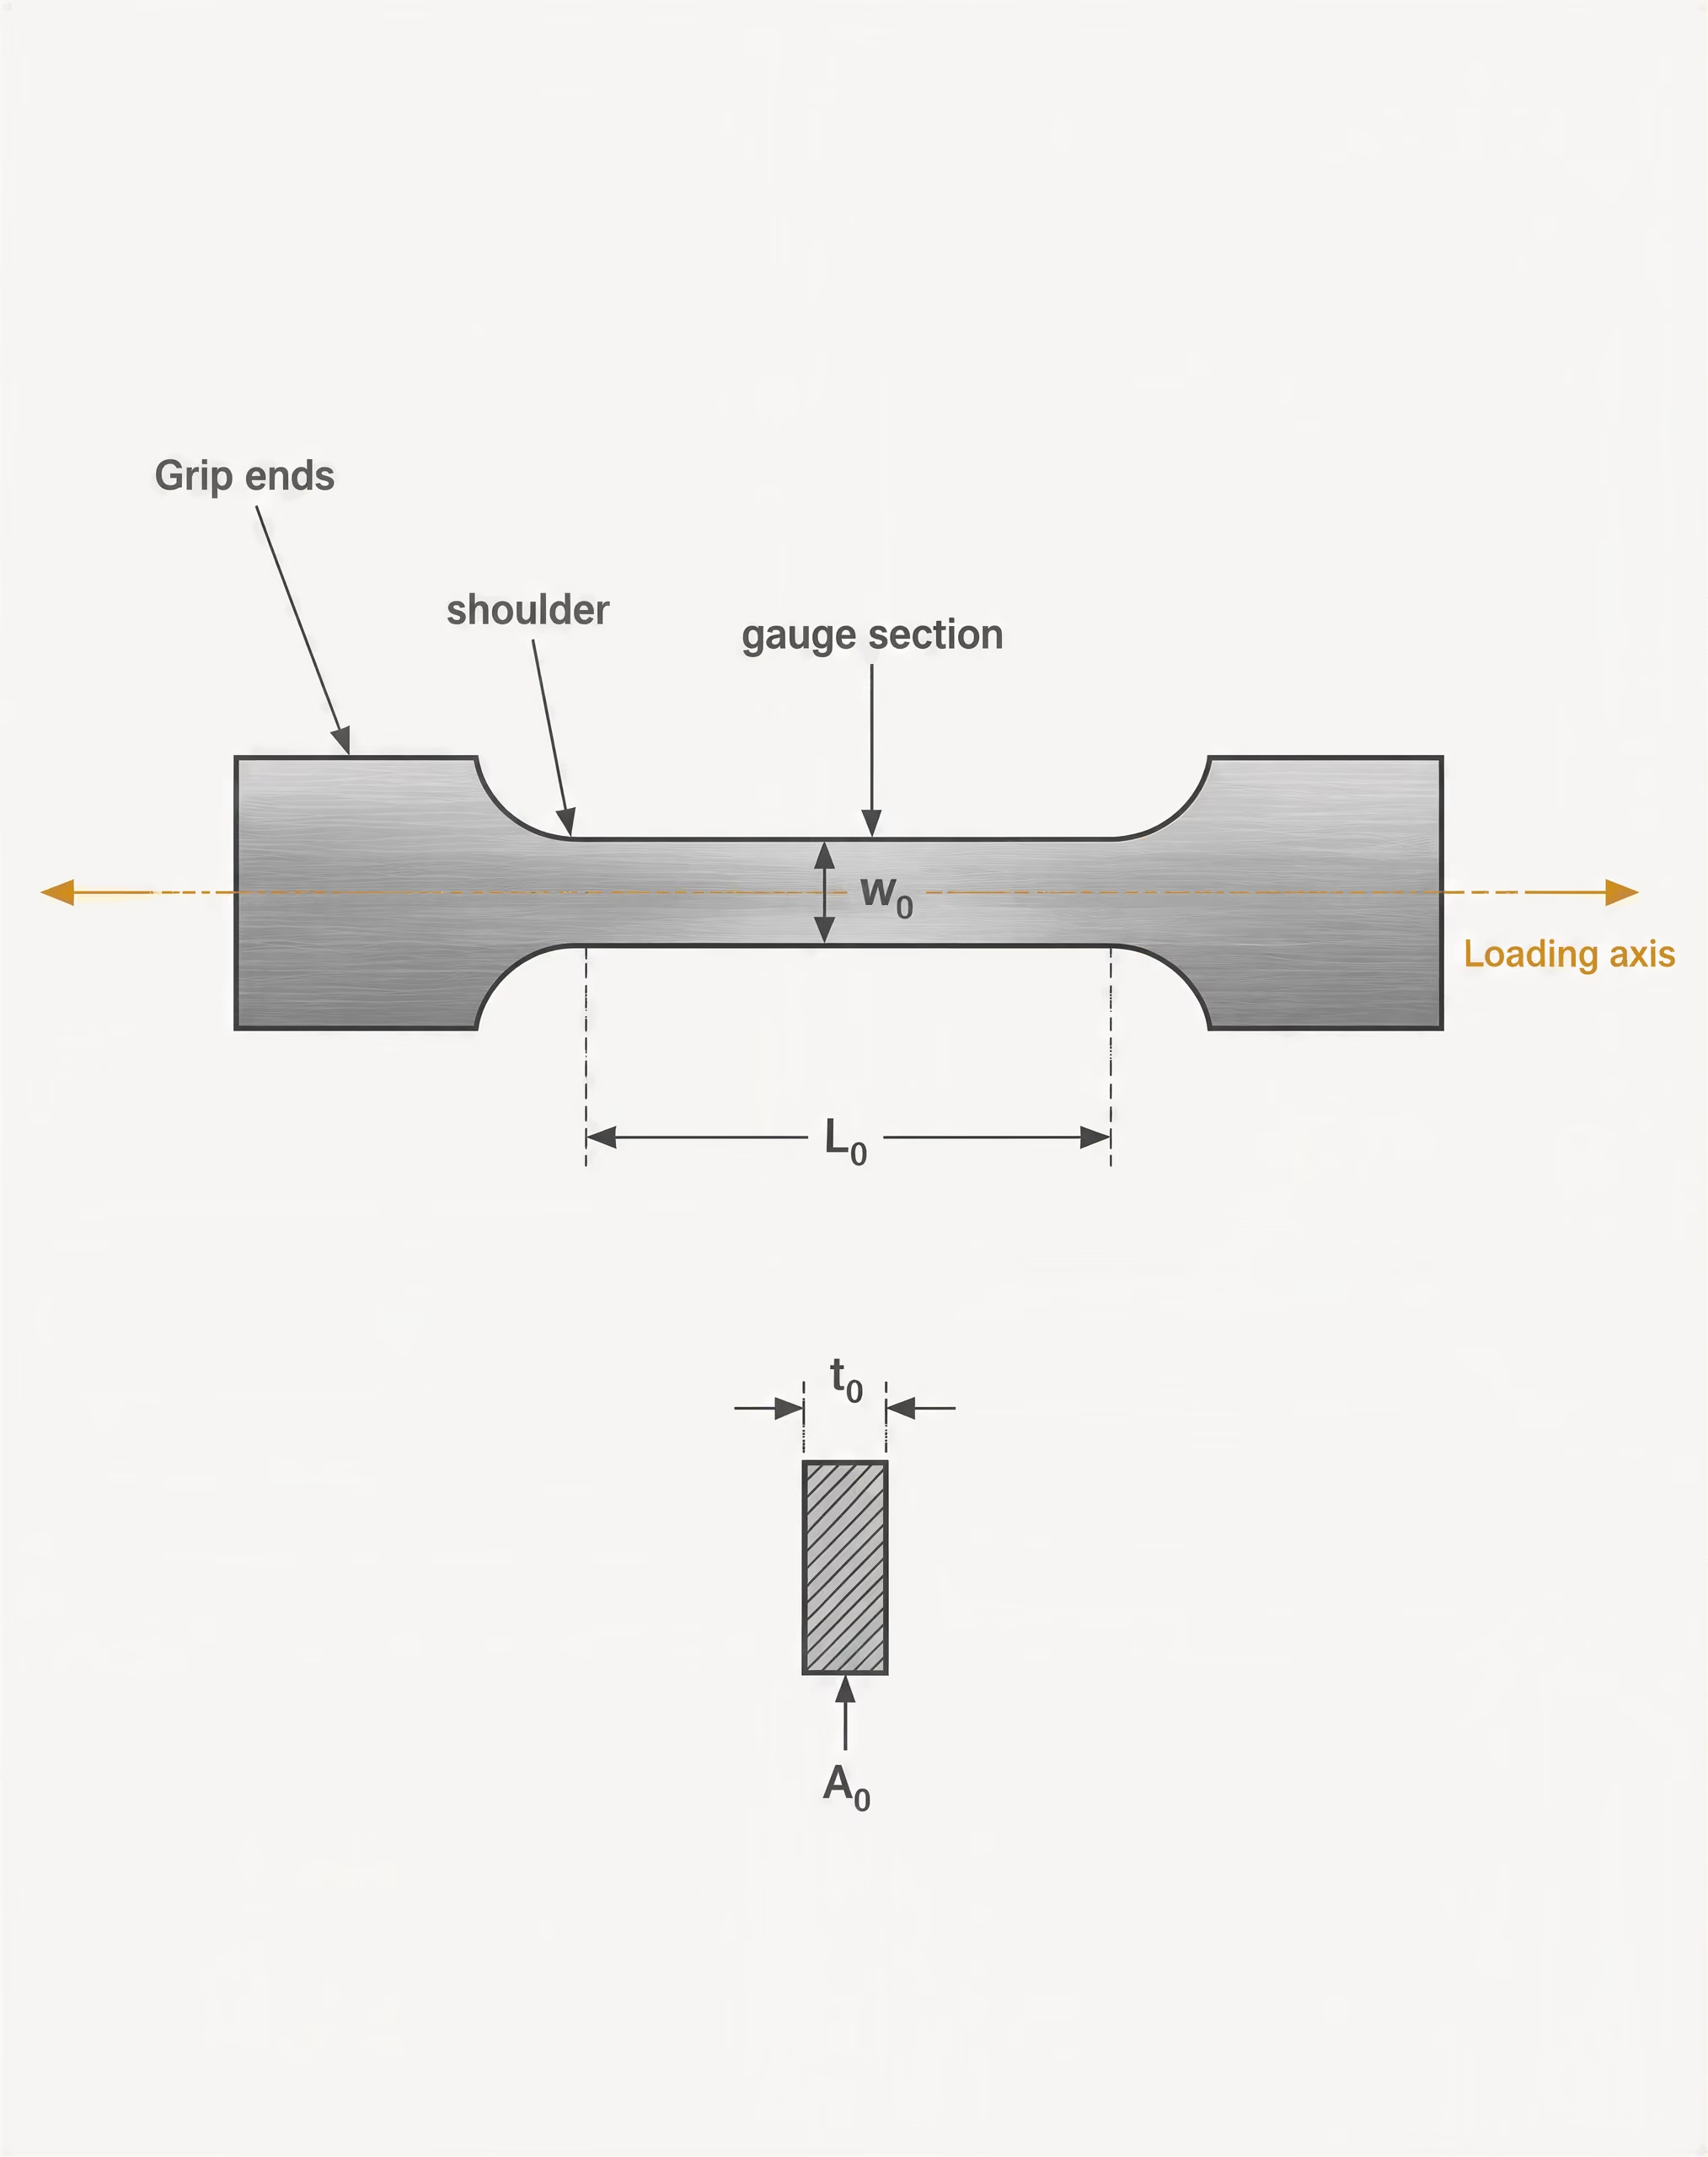
Numune, yükleme ekseni ve oda sıcaklığındaki deney
| Karşılaştırma ölçütü | Yassı numune | Yuvarlak numune |
|---|---|---|
| Kesit | Genişlik ve kalınlık | Başlangıç çapı |
| Başlangıç alanının hesaplanması | A0 = w0t0 | A0 = πd0²/4 |
| Makalede tipik kullanım | ASTM yassı çekme numuneleri | Yuvarlak çekme numuneleri |
| Temel raporlama gerekliliği | Genişlik, kalınlık, ölçü boyu | Çap, ölçü boyu |
Ölçü bölümü Çekme numunesinin kavrama uçları arasındaki daraltılmış bölümü; deformasyonun ve kırılmanın burada gerçekleşmesi amaçlanır.
Numunenin, çekme makinesinin kavrama çenelerine uyan daha geniş uçlar arasında, ölçü bölgesi adı verilen daraltılmış bir bölümü vardır. Başlangıç kesit alanı ve başlangıç ölçü uzunluğu , yükleme öncesinde ölçülmelidir. Numuneler yuvarlak veya yassı olabilir; boyutları, omuz biçimi, kavrama düzeni ve ölçü uzunluğu, geçerli standarda göre kontrol edilir. Haddeleme yönüne paralel kesilmiş yassı bir numune, bu yöne enine kesilmiş bir numuneyle aynı uzamayı vermeyebilir; çünkü haddeleme, mikroyapıda ve mekanik tepkide yönsel farklılıklar oluşturabilir.
Yükleme ekseni, numunenin amaçlanan merkez çizgisinden geçmelidir. Hizasızlık eğilmeye neden olur; böylece ölçü bölgesinin bir tarafında diğer tarafa göre daha yüksek gerilme oluşabilir. Bu durumda makine, hem çekmeyi hem de istenmeyen eğilmeyi yansıtan bir tepki ölçer. Kavrama çenelerinde kayma, kötü işlenmiş bir omuz bölgesi, yüzey hasarı veya yanlış işaretlenmiş bir ölçü uzunluğu da sonucu değiştirebilir.
ASTM E8/E8M-21, metalik malzemelerin oda sıcaklığında çekme deneyini kapsar. Bu standart; akma dayanımının, akma noktası uzamasının, çekme dayanımının, uzamanın ve kesit daralmasının belirlenmesine yönelik prosedürleri içerir. ISO 6892-1:2019 da metalik malzemeler için oda sıcaklığında çekme deneyi yöntemini belirtir ve bu deneyden elde edilebilecek mekanik özellikleri tanımlar. Bu nedenle “oda sıcaklığı”, deney tanımının bir parçasıdır; göz ardı edilebilecek bir varsayım değildir. Isıtılmış bir numuneden veya yüksek sıcaklıklı bir fırın deneyinden elde edilen sonuç, farklı bir deney koşuluna aittir.
Numune monotonik olarak yüklenir; ancak hız önemlidir. Deney makinesi, standarda ve prosedüre bağlı olarak travers hızını, gerinim hızını veya hızla ilişkili başka bir parametreyi kontrol edebilir. ASTM A1008 çeliğine ilişkin NIST verileri, , ve ortalama gerinim hızlarını içerir. Bu değerler dört mertebelik bir aralıkla birbirinden ayrılır. Daha yüksek hızlarda, ölçülen akma gerilmesi değişebilir ve görünür akma ile çekme dayanımları farklılaşabilir.
Deneyden raporlanan mekanik özellikler
Mühendislik gerilmesi, kuvvetin numunenin başlangıç kesit alanına bölünmesiyle hesaplanır:
Mühendislik gerinimi, ölçü uzunluğundaki değişimin başlangıç değerine bölünmesiyle hesaplanır:
Michigan Technological University ve Georgia Tech, bu kabulleri aynı başlangıç alanı ve başlangıç ölçü uzunluğu temeli üzerinden açıklar. Buna bağlı olarak mühendislik gerilmesi, numune daralırken alanı sürekli olarak güncellemez.
Akma noktası uzaması Mühendislik gerilmesinin neredeyse sabit kaldığı veya karakteristik bir akma noktası örüntüsünü izlediği, ölçülebilir bir gerinim aralığı boyunca gerçekleşen plastik uzama.
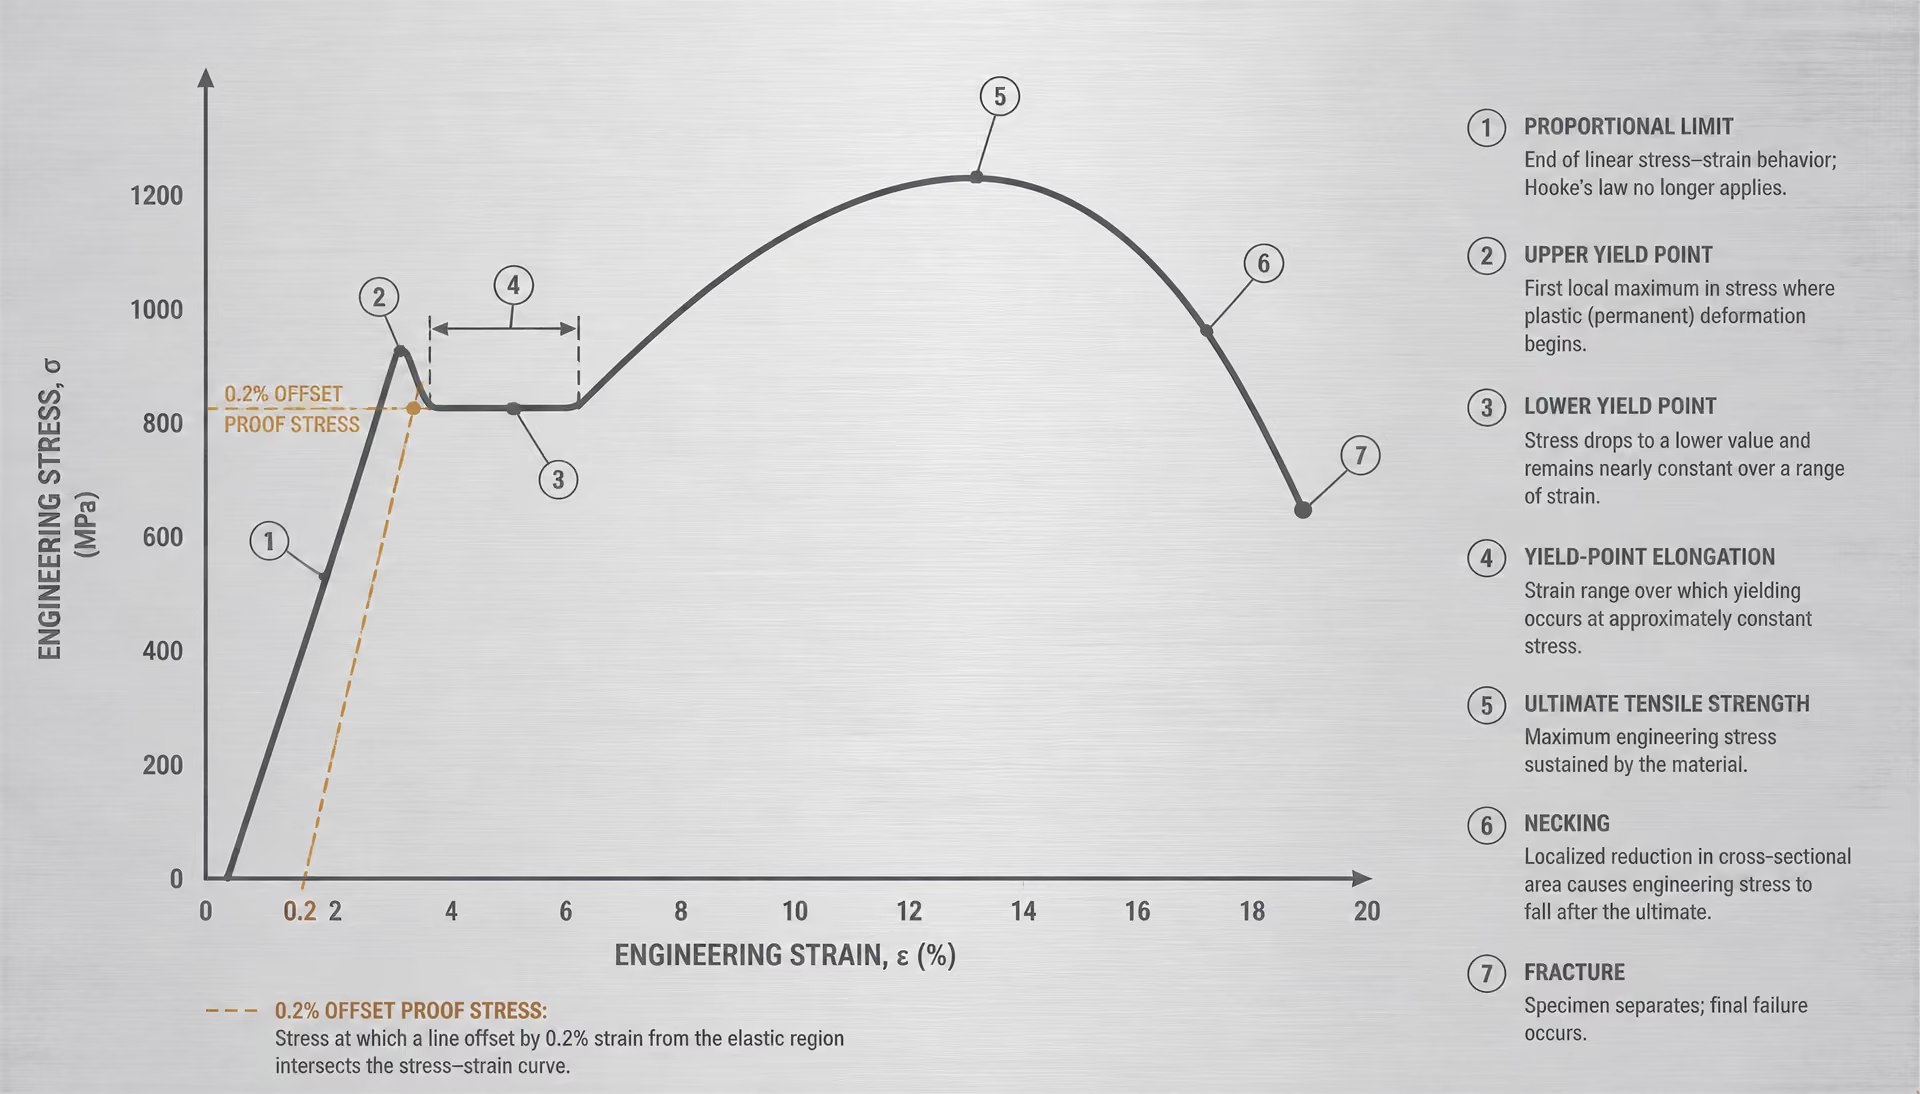
Eğrinin başlangıcındaki düz bölüm, elastik orantılı davranışı gösterir. DOE Fundamentals Handbook, yapı çeliği için tipik bir mühendislik eğrisinde orantı sınırını, akma dayanımını, maksimum dayanımı ve kırılma noktasını tanımlar. Akma dayanımı, belirgin bir akma noktasıyla veya belirli bir ofset yöntemiyle belirlenebilir; keskin bir akma noktası görülmediğinde yaygın olarak %0,2 kanıt gerinimi ya da ofset gerinimi kullanılır. Bazı çeliklerde akma noktası uzaması görülür: Gerilme yaklaşık olarak sabit kalırken veya karakteristik bir biçimde değişirken numune, ölçülebilir bir gerinim aralığı boyunca plastik olarak uzar. ASTM E8/E8M-21, akma noktası uzamasını deneyle belirlenen büyüklükler arasında açıkça içerir.
Birçok raporda ultimate tensile strength olarak da adlandırılan çekme dayanımı, maksimum mühendislik gerilmesidir. Bu değer, yerel boyun vermenin başlamasından önce veya bu başlangıç civarında ortaya çıkar. Boyun verme başladıktan sonra boyun bölgesindeki gerçek alan azalmaya devam ederken mühendislik gerilmesi hâlâ kullanır; bu nedenle yerel gerçek gerilme artarken çizilen eğri düşebilir. MIT’nin 2004 tarihli laboratuvar materyali, bir mühendislik gerilme–gerinim eğrisinden elde edilen çekme dayanımını, kesit daralmasını hesaba katan gerçek çekme dayanımından ayırır.
Uzama, kırılma sonrasında belirtilen ölçü uzunluğundaki kalıcı artışın yüzde olarak ifade edilmesidir. Değeri ölçü uzunluğuna güçlü biçimde bağlıdır: kısa bir ölçü uzunluğu daha fazla yerel boyun verme içerebilir ve çoğu zaman uzun bir ölçü uzunluğundan farklı bir yüzde verir. Kesit daralması, başlangıç alanı ile kırılma bölgesindeki en küçük son alan kullanılarak hesaplanır. Bu değer, yerel büzülmeyi tanımlar ve uzamayla birbirinin yerine kullanılamaz.
Syracuse University tarafından gerçekleştirilen bir deneyde, karbon çeliği 1018 için ASTM yassı çekme numuneleri kullanılarak akma gerilmesi, maksimum gerilme ve kopma gerilmesi belirlenmiştir. Bu örnek, 1018 gibi bilinen bir tanımlamanın bile numune ve prosedür ayrıntılarıyla birlikte verilmesi gerektiğini gösterir.
Bir sonuç neden deney yönteminden ayrı düşünülemez?
Raporlanan bir değerle birlikte gereken bilgiler
- Malzeme Mevcutsa kalite, ürün durumu, ısıl işlem veya parti bilgisi ve ürün biçimi.
- Geometri Numune şekli, boyutları, yönelimi, başlangıç alanı ve ölçü boyu.
- Deney koşulu Sıcaklık, gerinim hızı veya makine hızı gerekliliği ve geçerli standart.
- Ölçüm Ekstensometre, travers yer değiştirmesi, gerinim ölçer veya optik ölçüm yöntemi.
- Özellik tanımı Akma noktası, ofset kanıt gerilmesi, mühendislik gerilmesi, gerçek gerilme, uzama ve kesit daralması tanımlama kuralları.
“Çeliğin akma dayanımı: 350 MPa” gibi bildirilen bir değer eksiktir. Okuyucunun çelik kalitesini ve ürün durumunu, numune geometrisini, yükleme yönünü, başlangıç alanını, ölçü uzunluğunu, sıcaklığı, gerinim hızını veya makine hızı gerekliliğini, ekstansometre ya da yer değiştirme ölçümünü, akma dayanımı tanımını ve geçerli standardı bilmesi gerekir.
Ölçüm tekniği eğriyi değiştirebilir. NIST’nin ASTM A1008 çalışmasında, yalnızca travers hareketine dayanmak yerine, belirtilen gerinim hızlarında yer değiştirme ve gerinim belirlemek için dijital görüntü korelasyonu kullanılmıştır. Travers yer değiştirmesi, makinenin ve kavrama çenelerinin uyumluluğunu içerir; bu değer otomatik olarak ölçü bölgesindeki deformasyonla aynı değildir. National Bureau of Standards ayrıca paslanmaz çeliklerde ve demir dışı metallerde kanıt gerilmelerinin önceki plastik deformasyondan, bekleme aralıklarından, iç gerilmeden ve pekleşmeden etkilenebileceğini bildirmiştir.
Daha da yüksek hızlarda bu ayrım belirginleşir. NIST tarafından hazırlanan bir yapı çeliği raporunda, belirtilmiş akma dayanımı 50 ksi olan çevre kolonlarında kullanılan çelik için yüksek gerinim hızlı eğrileri sunulmaktadır. Bu eğriler, yalnızca çelik kalitesi önemliymiş gibi yavaş bir oda sıcaklığı laboratuvar eğrisiyle doğrudan karşılaştırılamaz. Deney sonucu; çeliğin, tanımlanmış bir numunenin, yöntemin ve koşulun birlikte ölçümüdür. Bu tanımları kaldırdığınızda sayı, mühendislik anlamını yitirir.
Mühendislik Gerilmesi ve Mühendislik Birim Uzaması Nasıl Hesaplanır?
Bir çekme cihazı kuvveti ve yer değiştirmeyi kaydeder; ancak bir gerilme–birim uzama eğrisi elde etmek için bu ölçümlerin, tanımlanmış numune boyutları kullanılarak indirgenmesi gerekir. Yaygın olarak çizilen mühendislik büyüklükleri, sürekli değişen şekline değil, yükleme öncesindeki numuneye karşılık gelir. Bu yaklaşım, numune geometrisi, ölçü boyu, test standardı ve ölçüm yöntemi raporlandığı sürece sonuçların hesaplanmasını ve karşılaştırılmasını kolaylaştırır.
Mühendislik gerilmesi: F’nin başlangıç alanına bölünmesi
Mühendislik gerilmesi, uygulanan çekme kuvvetinin numunenin başlangıçtaki kesit alanına bölünmesiyle hesaplanır:
| Büyüklük | Mühendislik tanımı | Gerekli başlangıç ölçümü |
|---|---|---|
| Gerilme | σe = F/A0 | Başlangıç kesit alanı A0 |
| Gerinim | εe = (L − L0)/L0 | Başlangıç ölçü boyu L0 |
| Yassı numune alanı | A0 = w0t0 | Başlangıç genişliği ve kalınlığı |
| Yuvarlak numune alanı | A0 = πd0²/4 | Başlangıç çapı |
Burada mühendislik gerilmesini, çekme kuvvetini ve test başlamadan önce ölçülen kesit alanını ifade eder. Dikdörtgen kesitli yassı bir numune için,
burada numunenin başlangıç genişliği, ise başlangıç kalınlığıdır. Dairesel kesitli bir numune için,
burada başlangıç çapıdır.
Kuvvet genellikle newton (N) cinsinden kaydedilir; alan ise milimetrekare (mm²) cinsinden ifade edilebilir. Bu durumda elde edilen gerilme N/mm² olur ve olduğundan sayısal olarak megapaskala (MPa) eşittir. Kuvvet kilonewton, alan ise milimetrekare cinsinden ifade ediliyorsa MPa hesabından önce kuvvet newton cinsine dönüştürülmelidir. Gerilme paskal veya inç kare başına pound (psi) cinsinden de raporlanabilir; ancak birim dönüşümü tutarlı biçimde uygulanmalıdır.
kullanılması bilinçli bir tercihtir. Bir çelik numune çekildiğinde, kesit alanı genellikle önce elastik büzülme, ardından plastik deformasyon nedeniyle azalır. Yerel boyun verme başladıktan sonra bu azalma daha küçük bir bölgede yoğunlaşır. Mühendislik gerilmesi, paydayı her an için yeniden hesaplamaz; ölçülen kuvveti, yükleme öncesinde mevcut olan alana bölmeye devam eder. Bu yöntem, eğri üzerindeki her nokta için ortak bir referans durumu korur.
Sonuç, gerçek gerilme ile aynı değildir. Gerçek gerilme, genellikle şeklinde yazılan anlık alanı kullanır; burada o andaki yerel alandır. Bu nedenle mühendislik eğrisi, maksimum kuvvetten sonra düşebilir; buna karşın boyun vermiş bölgedeki yerel gerilme artmaya devam edebilir. Massachusetts Institute of Technology tarafından 2004 yılında yayımlanan laboratuvar materyali, mühendislik gerilme–birim uzama eğrisinden elde edilen çekme dayanımını, kesit alanındaki azalmayı dikkate alan gerçek çekme dayanımından ayırır.
Mühendislik birim uzaması: Uzamanın başlangıç ölçü boyuna bölünmesi
Mühendislik birim uzaması, ölçü boyundaki değişimin başlangıç ölçü boyuna bölünmesiyle hesaplanır:
Georgia Institute of Technology eşdeğer gösterim olarak ifadesini verir. Bu ifadelerde veya başlangıç ölçü boyunu, veya ise test sırasında ölçülen ölçü boyunu ifade eder. Aralarındaki fark olan , uzamadır.
Birim uzamanın fiziksel birimi yoktur; çünkü bir uzunluğun başka bir uzunluğa bölünmesiyle elde edilir. Genellikle ondalık sayı olarak yazılır veya 100 ile çarpılarak yüzde şeklinde raporlanır. Başlangıç ölçü boyu 50,00 mm olan bir numunede 0,25 mm uzama meydana gelirse,
olur; bu da %0,5 mühendislik birim uzamasına karşılık gelir.
Numune uzamış olsa bile başlangıç ölçü boyu paydada kalır; çünkü mühendislik birim uzaması, başlangıç geometrisine göre normalize edilmiş bir değişimdir. Bu durum, raporlanan değerin yalnızca cihazın travers hareketine değil, tanımlanmış ölçü boyuna bağlı olmasını sağlar. 2 mm’lik bir uzama, 50 mm ölçü boyu üzerinden %4 birim uzamaya; 100 mm ölçü boyu üzerinden ise yalnızca %2 birim uzamaya karşılık gelir. Bu nedenle ölçü boyu tanımları farklı olduğunda uzama sonuçları sorumlu bir biçimde karşılaştırılamaz.
Michigan Technological University mühendislik birim uzamasını, yer değiştirmenin başlangıç ölçü boyuna bölümü olarak tanımlar; mühendislik gerilmesi tanımında ise yükün başlangıç kesit alanına bölümü kullanılır. Bu tanımlar basittir; ancak yalnızca , ve yer değiştirmenin nasıl ölçüldüğü bilindiğinde tekrarlanabilir niteliktedir.
Birimler, numune boyutları ve veri indirgeme
Veri indirgeme, ilk kuvvet okumasından önce başlar. Operatör numune tipini, genişliğini, kalınlığını veya çapını ve ölçü boyunu kaydeder; ardından belirtilen boyutlardan değerini hesaplar. Çekme cihazı, zamana veya yer değiştirmeye bağlı kuvveti sağlar. Ekstensometre, birim uzama ölçer veya optik sistem, ölçü boyundaki değişimi sağlar. Kaydedilen her veri çifti ve kullanılarak indirgenir ve bunun sonucunda mühendislik gerilme–birim uzama eğrisi elde edilir.
Yer değiştirme ölçümü önemlidir. Travers hareketi, kavramalardaki, cihaz gövdesindeki ve diğer bileşenlerdeki deformasyonları da içerirken ekstensometre tanımlanmış bir ölçü bölgesini ölçer. Dijital görüntü korelasyonu, yer değiştirmeyi ve yerel birim uzama alanlarını optik olarak ölçebilir. NIST tarafından ASTM A1008 çeliği üzerinde gerçekleştirilen testlerde , ve ortalama birim uzama hızları incelenmiş; yer değiştirme ve birim uzama ölçümü için dijital görüntü korelasyonu kullanılmıştır. Dolayısıyla elde edilen eğri, hem yükleme hızına hem de ölçüm yöntemine bağlıdır.[1] Standard Specification for Tension Testing of Metallic Materials. ASTM International. ASTM International standard, 2021.[2] Metallic materials — Tensile testing — Part 1: Method of test at room temperature. International Organization for Standardization. ISO standard, 2019.[3] Properties of Metals. U.S. Department of Energy. DOE Fundamentals Handbook reference.
ASTM E8/E8M-21, metalik malzemelerin oda sıcaklığındaki çekme testlerini kapsar ve akma dayanımı, akma noktası uzaması, çekme dayanımı, uzama ve kesit daralması konularını ele alır. ISO 6892-1:2019 da metalik malzemelerin oda sıcaklığındaki çekme testlerini ve bu testlerden elde edilen mekanik özellikleri tanımlar. Bu standartlar yalnızca denklemleri belirlemekle kalmaz; numune geometrisini, hizalamayı, ölçü boyunu, yükleme hızını ve raporlama prosedürlerini de düzenler. U.S. Department of Energy tarafından verilen tipik yapı çeliği eğrisinde orantı sınırı, akma dayanımı, maksimum dayanım ve kırılma noktası gösterilir; ancak bu etiketlerin her biri, kendisinden önce gelen ölçüm ve veri indirgeme sürecine bağlıdır. Bir eğri, eksenlerinin ardındaki boyutlar ve yöntemler kadar tekrarlanabilirdir.
Mühendislik Gerilme–Şekil Değiştirme Eğrisinin Okunması
Bir çekme eğrisi, tanımlanmış bir deney numunesinin artan yüke nasıl tepki verdiğini gösteren bir kayıttır. Bu eğri, çelik kalitelerinin evrensel bir sıralaması değildir. Bildirilen sonuç; numunenin şekline, başlangıç kesit alanına, ölçü boyuna, yükleme hızına, ekstansometreye veya yer değiştirme yöntemine, deney standardına ve gerilme ile şekil değiştirmenin hesaplanmasında kullanılan kabule bağlıdır.
Bir mühendislik gerilme–şekil değiştirme eğrisi için mühendislik gerilmesi şöyledir:
Burada uygulanan yükü, ise numunenin başlangıç kesit alanını gösterir. Mühendislik birim şekil değiştirmesi şöyledir:
Burada başlangıç ölçü boyunu, ise yükleme sırasında ölçülen ölçü boyunu gösterir. Bu tanımlar, Michigan Technological University ve Georgia Institute of Technology tarafından yayımlanan eğitim kaynaklarında verilmiştir. Başlangıç alanı ve uzunluğu paydalarda kalmaya devam ettiğinden, numune büzülmeye başladıktan sonra eğri, değişen yerel gerilme ve şekil değiştirmeyi doğrudan göstermez.
ASTM E8/E8M-21, metalik malzemelerin oda sıcaklığında çekme deneyini ve akma dayanımının, akma noktası uzamasının, çekme dayanımının, uzamanın ve kesit daralmasının belirlenmesini kapsar. ISO 6892-1:2019, oda sıcaklığında çekme deneyi için bir yöntem belirler ve bu yöntemden elde edilebilecek mekanik özellikleri tanımlar. Bu nedenle eğri, deney kaydıyla birlikte okunmalı ve ondan ayrı değerlendirilmemelidir.
Elastik Tepki ve Orantı Sınırı
Başlangıç noktasında hem yük hem de deformasyon sıfırdır. Eğrinin ilk bölümünde gerilme, yaklaşık olarak şekil değiştirmeyle orantılı biçimde artar. Bu bölgedeki yük kaldırıldığında, küçük deneysel hatalar dışında numune başlangıç boyutlarına geri döner. Bu, elastik deformasyondur: atomik bağlar yer değiştirir, ancak malzemede kalıcı bir şekil değişikliği birikmez.
Bu başlangıçtaki doğru bölümün eğimi Young modülüdür, :
Olağan koşullarda deneye tabi tutulan bir çelik için bu eğim genellikle 200 GPa civarındadır; ancak ölçülen değer hizalamaya, ekstansometrenin doğruluğuna, sıcaklığa ve verilerin hangi bölümünün seçildiğine bağlı olarak değişebilir. Young modülü akma dayanımıyla karıştırılmamalıdır. Modül rijitliği, akma dayanımı ise plastik deformasyonun başlamasıyla veya belirli bir miktara ulaşmasıyla ilişkili gerilmeyi tanımlar.
DOE Fundamentals Handbook, kesinlikle doğrusal bölümün sonunu orantı sınırı olarak adlandırır. Bu noktadan sonra eğri kısmen elastik kalabilir, ancak artık tam olarak orantılı değildir. Orantı sınırının hemen üzerindeki bir noktada yükü kaldırılan numune, şekil değiştirmenin büyük bölümünü geri kazanabilir; ancak küçük bir kalıcı uzama korur. Plastik deformasyon başladıktan sonra toplam şekil değiştirme, elastik şekil değiştirme ile plastik şekil değiştirmenin toplamı olarak ifade edilebilir:
Bu ayrım, uzamanın yorumlanması bakımından önemlidir. Deney makinesinde görülen şekil değiştirme toplam şekil değiştirmedir; yük kaldırıldığında yalnızca elastik bileşen ortadan kalkar.

Akma Dayanımı ve Akma Noktası Uzaması
Akma, önemli ölçüde plastik akışa geçişi ifade eder. Belirgin bir akma noktası bulunan çelikte eğri, üst akma noktasına kadar yükselebilir, ardından alt akma noktasına düşebilir ve daha sonra nispeten yatay bir bölgeden devam edebilir. Bununla ilişkili uzamaya akma noktası uzaması denir. Mühendislik gerilmesi çok az değişirken numune uzamayı sürdürür ve Lüders bantları ölçü boyu boyunca yayılabilir.
Bu davranış genellikle bazı düşük karbonlu çeliklerle, belirli sac ve yapı ürünleri de dâhil olmak üzere, ilişkilendirilir; ancak her çelik kalitesi veya her deney kaydı için varsayılmamalıdır. Sürekli akma gösteren bir çelikte belirgin bir üst veya alt akma noktası görülmeyebilir. Soğuk şekillendirme, tavlama geçmişi, arayer karbonu ve azotu, yaşlanma, numune geometrisi ve şekil değiştirme hızı akma noktası özelliğini değiştirebilir veya ortadan kaldırabilir.
Belirgin bir akma noktası ölçülemediğinde standart, bir ofset yöntemini öngörebilir. Yaygın olarak kullanılan %0,2 kanıt gerilmesi, başlangıçtaki elastik eğime paralel bir doğrunun 0,002 şekil değiştirme kadar ötelenmesiyle elde edilir; bu doğrunun eğriyle kesişimi bildirilen değeri tanımlar. Uygulanabilir standart ve deney raporu bu karşılığın açık olduğunu göstermedikçe, “akma dayanımı” ile “%0,2 kanıt gerilmesi” birbirinin yerine kullanılabilen ifadeler olarak değerlendirilmemelidir. National Bureau of Standards tarafından paslanmaz çeliklerde ve demir dışı metallerde kanıt gerilmeleri üzerine yayımlanan bir rapor, önceki plastik deformasyonun, bekleme aralıklarının, iç gerilmenin ve pekleşmenin bu tür ölçümler üzerindeki etkilerini belgelemiştir.
Akmanın ardından plastik şekil değiştirme birikir. Herhangi bir noktada yükün kaldırılması elastik bir geri kazanım oluşturur; ancak numune başlangıçtakinden daha uzun ve yeterli yükleme sonrasında daha dar kalır. Pekleşme nedeniyle yeniden yükleme, ötelenmiş bir yol izleyebilir.
Nihai Çekme Dayanımı, Boyun Verme ve Kırılma
Akma noktası uzamasının ardından veya yatay bir plato bulunmayan sürekli akma durumunda eğri, şekil değiştirme pekleşmesi daha ileri plastik deformasyon için gereken gerilmeyi artırdığından, genellikle yeniden yükselir. En yüksek mühendislik gerilmesi nihai çekme dayanımıdır (UTS); DOE Fundamentals Handbook bu değeri nihai dayanım olarak adlandırır. Numune zaten uzamış ve kesiti değişmiş olsa da bu değer başlangıç alanı kullanılarak hesaplanır.
UTS değerinde genellikle yerel deformasyon başlar. Ölçü bölümünde bir boyun oluşur ve şekil değiştirme daha küçük bir bölge içinde yoğunlaşır. Boyun bölgesindeki gerçek alan hızla azalır; bu nedenle mühendislik eğrisi düşmeye devam ederken yerel gerçek gerilme artmayı sürdürebilir. Dolayısıyla alçalan bölüm, malzemenin yerel direnç gösteren gerilmesinin basitçe ortadan kalktığı anlamına gelmez; bu bölüm, mühendislik gerilmesi hesabında başlangıç alanının kullanılmasını yansıtır.
MIT’nin 2004 tarihli Civil Engineering Materials Laboratory notları, bir mühendislik eğrisinden elde edilen çekme dayanımı ile kesit azalmasını hesaba katan gerçek çekme dayanımı arasında ayrım yapar. Bu ayrım, farklı ölçü boylarına veya kesit daralması ölçümlerine sahip sünek çelikler karşılaştırılırken özellikle önemlidir.
Son nokta, DOE el kitabında boyun verme bölgesinden sonra tanımlanan kırılmadır. Bildirilen uzama ve kesit daralması; ölçü boyundan, numune geometrisinden, kırılma konumundan ve kırılmış parçaların yeniden birbirine nasıl uydurulduğundan büyük ölçüde etkilenir. Örneğin Syracuse University’nin 1018 karbon çeliği deneyi, akma gerilmesini, nihai gerilmeyi ve kopma gerilmesini belirlemek için ASTM düz çekme numuneleri kullanmıştır; bu değerler soyut bir kalite özelliğini değil, tanımlanmış bu deney konfigürasyonunu açıklar.
Şekil değiştirme hızı ve ölçüm yöntemi de eğriyi değiştirir. NIST, yer değiştirme ve şekil değiştirme ölçümü için dijital görüntü korelasyonu kullanarak ASTM A1008 çeliği üzerinde , ve ortalama şekil değiştirme hızlarında deneyler bildirmiştir. NIST ayrıca belirtilmiş akma dayanımı 50 ksi olan çevre kolonu çeliği için yüksek şekil değiştirme hızlı eğriler yayımlamıştır. Standart ve tanımlar önceden kontrol edilmeden, bu koşullardaki eğriler yavaş hızda ve ekstansometre kullanılarak oda sıcaklığında gerçekleştirilen bir deneyle doğrudan karşılaştırılmamalıdır.
Akma Dayanımı, Kanıt Gerilmesi ve “Akma”nın Anlamı
“Akma”, her çeliğin gerilme–şekil değiştirme eğrisinde bulunan tek ve evrensel bir özelliğin adı değildir. Bu terim, esas olarak geri kazanılabilir deformasyondan, yük kaldırıldıktan sonra da kalan deformasyona geçişi ifade eder; ancak raporlanan değer, bu geçişin nasıl ortaya çıktığına ve bir test standardının hangi kuralı gerektirdiğine bağlıdır. ASTM E8/E8M-21, metallerin oda sıcaklığında çekme deneyini ve akma dayanımının, akma noktası uzamasının, çekme dayanımının, uzamanın ve kesit daralmasının belirlenmesini kapsar. ISO 6892-1:2019 da karşılaştırılabilir bir oda sıcaklığı çekme deneyi yöntemi tanımlar; ancak tanımlar ve raporlama gerekleri, alışılmış bir grafikten çıkarılmak yerine, yine geçerli olan standarttan okunmalıdır.
Yaygın mühendislik büyüklükleri zaten bir uzlaşım getirir. Mühendislik gerilmesi olarak tanımlanır; burada yükü, ise numunenin başlangıç kesit alanını ifade eder. Mühendislik birim şekil değiştirmesi, başlangıç ölçü boyu esas alınarak şeklinde tanımlanır. Michigan Technological University ve Georgia Tech bu tanımları açıklamaktadır. Dolayısıyla raporlanan bir akma dayanımı, deneyden bağımsız soyut bir eğriye değil; bir numuneye, geometriye, ölçü boyu tanımına, yükleme hızına, ölçüm sistemine ve belirlenmiş yoruma aittir.
Akma noktası davranışı ile tanımlanmış akma dayanımı
Bazı düşük karbonlu çelikler görünür bir akma noktası olgusu gösterir. Eğri bir üst akma noktasına ulaşır, düşer ve ardından plastik şekil değiştirmenin görüldüğü nispeten yatay bir alt bölgeden devam eder. Bu uzama sırasında Lüders bantları ölçü boyu boyunca ilerleyebilir. Böyle bir davranışta malzeme, tanınabilir bir olay yoluyla “akıyor” gibi görünür; bu nedenle uygulanabilir yönteme göre üst veya alt akma dayanımı, akma noktası uzaması ve ilgili büyüklükler raporlanabilir.
Diğer çeliklerde yükte keskin bir düşüş görülmez. Paslanmaz çelikler, daha yüksek dayanımlı birçok kalite ve farklı koşullar altında deneyden geçirilen çelikler, elastik deformasyondan plastik deformasyona kademeli olarak geçebilir. Yalnızca bir bükülme noktası arayarak seçilebilecek, savunulabilir tek bir nokta yoktur. Gerilme ile şekil değiştirme arasındaki katı orantılılığın sona erdiğini gösteren orantı sınırı da otomatik olarak akma dayanımı değildir. U.S. Department of Energy’nin Fundamentals Handbook yayını, tipik bir yapı çeliğinin mühendislik eğrisi üzerinde orantı sınırını, akma dayanımını, nihai dayanımı ve kırılma noktasını gösterir; ancak bu etiketler birbirinden farklı özellikleri temsil eder.
Bu ayrım önemlidir; çünkü bir eğri düzgün görünse bile biçimsel olarak tanımlanmış bir akma değeri üretebilir. ASTM E8/E8M-21, akma noktası davranışının mevcut olduğu durumlarda bu davranışa dayalı raporlamaya izin verir ve bu davranışın bulunmadığı durumlarda belirlenmiş yöntemleri kullanır. ISO 6892-1:2019 da deneyle elde edilebilecek mekanik özellikleri tanımlar; ancak yöntemin kendisi ve seçilen parametre sonucu kontrol eder. Hangi tanımın kullanıldığını yalnızca bir grafik ortaya koyamaz.
Kanıt gerilmesi ve ofset yapıları
%0.2 kanıt gerilmesinin oluşturulması
- 1. Elastik eğimi belirleyin Gerilme–gerinim eğrisinin başlangıç eğimini belirleyin.
- 2. Ofseti ayarlayın Gerinimi %0.2'ye eşdeğer olan 0.002 değerine kadar paralel bir doğruyu taşıyın.
- 3. Kesişimi belirleyin Ofset doğrusunun yükleme eğrisiyle kesişimi kanıt gerilmesini tanımlar.
- 4. Yöntemi raporlayın Standardı, sembolü, ofseti, eğim belirleme yöntemini ve kabul prosedürünü belirtin.
Belirgin bir akma noktası bulunmadığında kanıt gerilmesi, tekrarlanabilir bir alternatif sağlar. Deney sırasında yükleme eğrisi kaydedilir ve ardından boşaltma sonrasında belirlenmiş bir kalıcı şekil değiştirmeyi oluşturan gerilme belirlenir. Yaygın bir yapı olan %0,2 ofset yönteminde, başlangıçtaki elastik eğime paralel bir doğru, 0,002 şekil değiştirme değerinden başlatılır; bu doğrunun eğriyle kesişimi, ISO tarzı gösterimde genellikle olarak yazılan %0,2 kanıt gerilmesini verir. Kesin sembol, ofset değeri, eğimin belirlenme yöntemi ve kabul prosedürü standarda ve malzeme spesifikasyonuna bağlıdır.
Bu, tam olarak %0,2 şekil değiştirmede meydana gelen ani bir fiziksel olay değil, bir hesaplama yapısıdır. %0,2 kanıt gerilmesi ile alt akma noktası farklı sorulara yanıt verir. İlki, tanımlanmış bir artık şekil değiştirme ölçütüne karşılık gelen gerilmenin ne olduğunu sorar; ikincisi ise malzemenin gözlenen yük tepkisindeki bir özelliği tanımlar. Her ikisine de yalnızca “akma dayanımı” demek, bu farkı gizleyebilir.
National Bureau of Standards’ın paslanmaz çeliklerde ve demir dışı metallerde kanıt gerilmeleri hakkındaki raporu, kanıt sonuçlarının neden dikkatle yorumlanması gerektiğini gösterir. Önceki plastik deformasyon, sonraki yükleme eğrisini değiştirebilir; yeniden yüklemeden önce dinlenmesine izin verilen bir numune, sürekli olarak deneye tabi tutulan bir numuneden farklı bir kanıt gerilmesi gösterebilir. İç gerilme de kalıcı deformasyonun görünürdeki başlangıcını etkiler: çekme ve basma yönündeki artık gerilmeler, bir yönde akmanın diğer yöne göre daha erken başlamasına neden olabilir. Sonuç olarak raporlanan kanıt gerilmesi yalnızca alaşım bileşimine değil, numunenin geçmişine de duyarlıdır.
Ölçüm seçimleri de başka bir katman ekler. NIST’in ASTM A1008 araştırmalarında , ve ortalama şekil değiştirme hızları kullanılmış; yer değiştirme ve şekil değiştirme ise dijital görüntü korelasyonu ile ölçülmüştür. Nominal kalite aynı kalsa bile bunlar maddi açıdan farklı deneylerdir. Çaprazkafa yer değiştirmesiyle yapılan bir okuma, makinenin ve kavramaların uyumluluğunu içerebilir; ölçü boyuna monte edilmiş bir ekstansometre veya dijital görüntü korelasyonu sistemi ise farklı bir büyüklüğü ölçer.
Pekleşme, dinlenme aralıkları ve iç gerilme
İlk plastik akıştan sonra çelik genellikle pekleşir: dislokasyon etkileşimleri deformasyona karşı direnci artırdığı için daha ileri plastik şekil değiştirme, giderek artan bir gerilme gerektirir. Bu nedenle eğri, bir akma platosundan veya kanıt gerilmesi kesişiminden sonra yükselir. Bu yükselme başka bir akma noktası değildir. Daha önce mikroyapısı ve iç gerilme durumu değişmiş olan malzemenin değişen akış gerilmesini ifade eder.
Pekleşmiş bir numunenin yükünü kaldırdığınızda şekil değiştirmenin bir bölümü geri kazanılır, plastik şekil değiştirme ise kalır. Yeniden yükleme, kaymış bir elastik yol izleyebilir ve daha yüksek bir görünür kanıt gerilmesi oluşturabilir. Bir dinlenme aralığı, toparlanma süreçlerine veya şekil yaşlanmasıyla ilişkili değişimlere olanak tanıyabilir; bu nedenle sonraki tepki, hemen yeniden yükleme durumundaki tepkiyle aynı olmak zorunda değildir. National Bureau of Standards’ın kanıt gerilmesi raporu, bu etkileri ikincil bozulmalar olarak değil, temel deneysel değişkenler olarak ele alır.
Bu nedenle “A çeliği, B çeliğinden daha yüksek akma dayanımına sahiptir” ifadesi, yalnızca iki değer aynı test standardını, sıcaklığı, şekil değiştirme hızını, numune geometrisini, ölçü boyu tanımını ve akma ölçütünü paylaşıyorsa anlamlıdır. Örneğin NIST’in yapı çeliği raporu, 50 ksi akma dayanımı belirtilmiş çevre kolon çeliği için yüksek şekil değiştirme hızlı eğriler sunar; bu tanımlama, söz konusu değeri yavaş hızda denenen %0,2 kanıt gerilmesiyle birbirinin yerine kullanılabilir hâle getirmez. Akma, ölçülen bir tepkiye uygulanan, raporlanmış bir tanımdır. Bu iki unsurun ikisi de olmadan sayı eksik kalır.
Mühendislik Gerilme–Birim Uzama Eğrileri ile Gerçek Gerilme–Birim Uzama Eğrileri
Çekme testi grafiği, tek ve kendiliğinden açık olan bir malzeme özelliğini göstermez. Grafiğin şekli kısmen kuvvetin, uzamanın ve numune boyutlarının gerilme ile birim uzamaya nasıl dönüştürüldüğüne bağlıdır. ASTM E8/E8M-21, metalik malzemelerin oda sıcaklığında çekme testini ve akma dayanımının, akma noktası uzamasının, çekme dayanımının, uzamanın ve kesit daralmasının belirlenmesini kapsar. ISO 6892-1:2019 ise metalik malzemeler için karşılaştırılabilir bir oda sıcaklığı çekme testi yöntemi belirtir ve bu yöntemle elde edilen mekanik özellikleri tanımlar. Her iki standart da hangi gerilme–birim uzama tanımının kullanıldığının belirtilmesi gereğini ortadan kaldırmaz.
Mühendislik gerilmesi, uygulanan kuvvetin numunenin başlangıçtaki enine kesit alanına bölünmesiyle hesaplanır:
Mühendislik birim uzaması, başlangıç ölçü boyunu kullanır:
Bu tanımlar, Michigan Technological University ve Georgia Tech tarafından yayımlanan eğitim amaçlı kaynaklarda verilmektedir; Georgia Tech mühendislik gerilmesini , mühendislik birim uzamasını ise olarak ifade eder. Test sırasında numune önemli ölçüde incelip uzayabilir; ancak mühendislik hesabında ve kullanılmaya devam edilir. Numune geometrisi, ölçü boyu, standart ve test prosedürü de raporlandığı sürece bu seçim, sonuçların kolayca karşılaştırılabilmesini sağlar.
Boyun verme başladıktan sonra mühendislik gerilmesi neden düşebilir?
Boyun verme başlamadan önce deformasyon, ölçü boyu boyunca yaklaşık olarak homojendir. Daraltılmış kesitin tamamı yükü taşır ve plastik deformasyon pekleşmesi, daha fazla uzama için gereken kuvveti artırabilir. Bu durum, mühendislik eğrisinde akmadan sonra yük maksimum değerine ulaşıncaya kadar gerilmenin yükselmesine yol açar. Bu maksimum yükün ’a bölünmesiyle mühendislik nihai çekme dayanımı elde edilir; bu değer çoğu zaman çekme dayanımı veya nihai dayanım olarak adlandırılır.
Boyun verme, deformasyon biçimini değiştirir. Yerel bir bölge, ölçü boyunun geri kalanına kıyasla daha hızlı büzülmeye başlar ve boyun bölgesinde daha küçük bir enine kesit alanı oluşur. Bu noktadan sonra numune artık homojen şekilde deformasyona uğramaz. Deformasyon pekleşmesi yerel akma gerilmesini hâlâ artırır; ancak küçülen alan, malzemenin deformasyonu için gereken gerilmedeki artıştan daha hızlı biçimde toplam yükü azaltabilir. Test cihazı yükü kaydettiğinden ve mühendislik gerilmesi değişmeyen ’a bölünmüş yük olduğundan, grafikte gösterilen mühendislik gerilmesi düşer.
Bu düşüş, deformasyonun durduğu veya malzemenin yerel plastik akışa karşı tüm direncini aniden kaybettiği anlamına gelmez. Numunenin boyun bölgesindeki yerel malzeme hâlâ artan gerilme ve birim uzamaya maruz kalıyor olabilir. U.S. Department of Energy Fundamentals Handbook, yapı çeliği için tipik bir mühendislik gerilme–birim uzama eğrisinde orantı sınırını, akma dayanımını, nihai dayanımı ve kırılma noktasını tanımlar; dolayısıyla nihai dayanım ile kırılma arasındaki alçalan dal, numunede her yerdeki homojen malzeme davranışının doğrudan bir haritası değil, seçilen gösterim biçiminin bir özelliğidir.
Bu ayrım, kalite sınıfları veya testler karşılaştırılırken önemlidir. Mühendislik nihai çekme dayanımı daha yüksek olan bir çeliğin, boyun verme sonrasındaki deformasyonun her aşamasında otomatik olarak daha yüksek bir yerel gerilmeyi taşıdığı söylenemez. Sonuç; başlangıç alanına, numune şekline, ölçü boyuna, yükleme hızına, hizalamaya ve birim uzamanın ölçüldüğü konuma da bağlıdır.

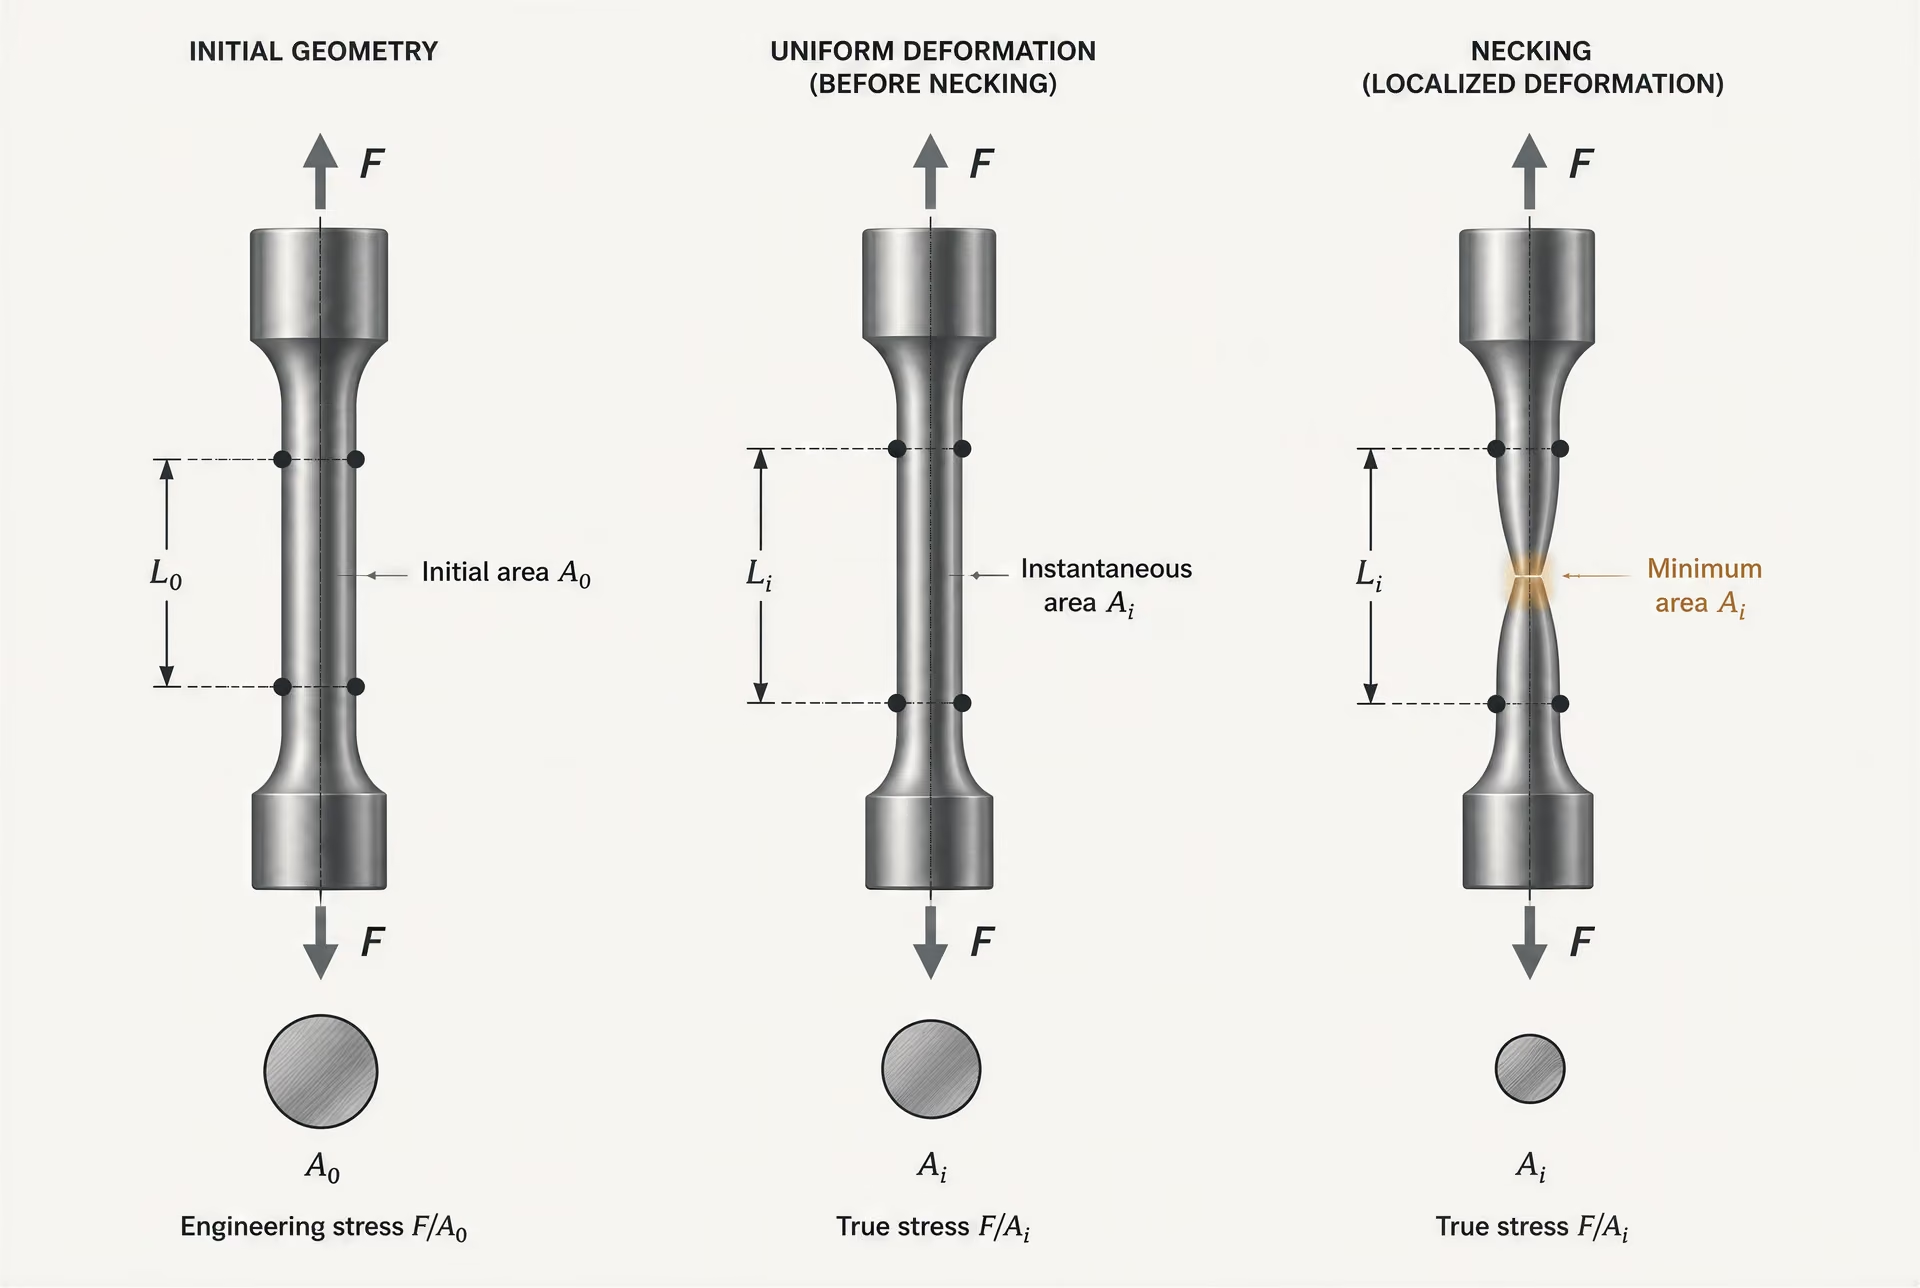
Anlık alan ve gerçek gerilme
| Kural | Gerilme tanımı | Gerinim tanımı | Temel sınırlama |
|---|---|---|---|
| Mühendislik | σeng = F/A0 | εeng = (L − L0)/L0 | Başlangıç alanını ve ölçü boyunu kullanır |
| Gerçek | σtrue = F/Ai | εtrue = ln(L/L0) | Güncel geometri ve yerel deformasyon verileri gerektirir |
| Düzgün dönüşüm | σtrue = σeng(1 + εeng) | εtrue = ln(1 + εeng) | Düzgün deformasyon öncesinde veya bu deformasyon boyunca en savunulabilir sonuçtur; boyun vermeden sonra güvenilir değildir |
Gerçek gerilme, o anda yükü taşıyan alan kullanılarak hesaplanır:
Burada , anlık enine kesit alanıdır. Gerçek birim uzama, genellikle artımlı uzamanın mevcut uzunluk üzerinden integrali alınarak tanımlanır:
Homojen deformasyon için mühendislik ve gerçek büyüklükler şu bağıntılarla ilişkilendirilebilir:
ve
Bu dönüşümler yalnızca deformasyon yeterince homojen olduğu ve gerekli varsayımlar geçerliliğini koruduğu sürece yararlıdır. Boyun verme sonrasındaki her nokta için genel bir düzeltme olarak kullanılamazlar.[4] Civil Engineering Materials Laboratory: Laboratory 2. Massachusetts Institute of Technology. MIT OpenCourseWare laboratory material, 2004.
MIT’nin 2004 tarihli Civil Engineering Materials Laboratory kaynağı, bir mühendislik gerilme–birim uzama eğrisinden elde edilen çekme dayanımı ile enine kesit azalmasını hesaba katan gerçek çekme dayanımı arasında açıkça ayrım yapar. Yerel boyun alanı ’dan çok daha küçük olabileceği için, kırılmaya yakın bölgede fark büyük olabilir. Başlangıç alanı olan bir kesite 20 kN kuvvet etki ediyorsa mühendislik gerilmesi 200 MPa olur. O andaki gerçek boyun alanı ise, bu alana dayalı nominal yerel gerçek gerilme 400 MPa olur. Bu iki sayı aynı kuvveti, ancak farklı alan tanımlarını ifade eder.
’nin ölçülmesi basit değildir. Bir ekstansometre, bir ölçü boyu üzerindeki ortalama uzamayı ölçebilirken dijital görüntü korelasyonu yerel yer değiştirme ve birim uzama alanlarını çözümleyebilir. NIST, ASTM A1008 çeliği üzerine yaptığı çalışmada, yer değiştirme ve birim uzama ölçümü için dijital görüntü korelasyonu kullanarak , ve ortalama birim uzama hızlarında gerçekleştirilen testleri raporlamıştır. Bu nedenle görünen eğri, hem malzemenin tepkisini hem de seçilen ölçüm yöntemini ve birim uzama hızını yansıtır.
Homojen deformasyon, boyun verme ve boyun verme sonrası yorumlama
Mühendislik gerilme–birim uzama verilerinin gerçek gerilme–birim uzama verilerine geleneksel dönüşümü, homojen deformasyon boyunca ve boyun vermenin başlangıcına kadar en güvenilir biçimde uygulanabilir. Maksimum mühendislik yükü, çekme yüklemesi altında yaygın boyun vermenin olağan başlangıcını gösterir; ancak yerel davranış ve malzeme yapısı bu yorumu karmaşıklaştırabilir. Bu noktadan önce, tek bir alan ve tek bir ölçü boyu ölçümü, aktif numunenin büyük bir bölümünü makul ölçüde temsil edebilir.
Boyun verme başladıktan sonra deformasyon alanı güçlü biçimde yerelleşir. Boyun boyunca kesit değişir, yüzeyde eğrilik oluşur ve gerilme durumu artık salt tek eksenli değildir. Boyun bölgesinin yakınındaki malzeme, eksenel gerilmenin yanı sıra enine gerilmelere de maruz kalabilir. Bu nedenle maksimum yükten sonra mühendislik gerilmesinin ile çarpılması, güvenilir bir yerel gerçek gerilme eğrisini yeniden oluşturmaz.
Boyun verme sonrası dönüşüm, uygun yerel geometri ve deformasyon verileri gerektirir: örneğin değişen minimum boyun çapı veya alanı, yerel birim uzama ölçümleri ve gerektiğinde boyun eğriliği ile bunun sonucunda oluşan üç eksenli gerilme durumu için bir düzeltme. Kırılma alanının ölçülmesi, kesit daralması hesaplamalarını destekleyebilir; ancak boyun verme sonrasındaki sürecin tamamını yeniden oluşturmaz. Bu nedenle homojen deformasyon denklemlerinin sorgusuz kullanılması, alçalan dala fiziksel açıdan yanıltıcı değerler atayabilir.
Raporlarda eğrilerin mühendislik veya gerçek eğriler olup olmadığı, alan ve birim uzamanın nasıl ölçüldüğü ve boyun vermenin homojenlik varsayımlarını hangi noktada geçersiz kıldığı belirtilmelidir. Bu kesinlik, özellikle olağan oda sıcaklığı sonuçları yüksek hızlı verilerle karşılaştırılırken önemlidir; örneğin bir NIST yapı çeliği raporu, belirtilen akma dayanımı 50 ksi olan çevre kolon çeliği için yüksek birim uzama hızındaki eğrileri sunar. Eğrinin etiketi yalnızca başlangıçtır. Tanımları ve test koşulları, grafikteki sayıların ne anlama geldiğini belirler.
Deformasyon Hızı Bildirilen Çelik Tepkisini Nasıl Değiştirir?
Deformasyon hızı, bir çekme numunesinin deforme edilme hızıdır ve normal olarak saniyenin tersi (s⁻¹) cinsinden ifade edilir. Herhangi bir deney açıklamasında çelik kalitesi, numune geometrisi, sıcaklık ve gerilme–şekil değiştirme konvansiyonunun yanında yer almalıdır. değerinde ölçülen bir eğri, her iki numune de aynı çelik ergitmesinden alınmış olsa bile, otomatik olarak değerinde ölçülen bir eğriyle birbirinin yerine kullanılamaz.
Bunun nedeni hem fiziksel hem de prosedüreldir. Plastik deformasyon dislokasyon hareketini gerektirir ve bu hareket, engellerin aşılması, yerel gerilme yığılmalarının oluşması ve deformasyonun ölçüm boyu boyunca yayılması için mevcut olan zamanla etkileşir. Bu nedenle bildirilen eğri; akma bölgesinde, akma sonrası eğiminde, nihai çekme dayanımında ve görünür sünekliğinde değişebilir. Her bir değişimin büyüklüğü malzeme ve deney koşulları için belirlenmelidir; tüm çelikler için evrensel bir yüzde olarak ele alınmamalıdır.
NIST ASTM A1008 deformasyon hızı serisi
NIST, ASTM A1008 çeliğini 10^-5, 10^-3 ve 10^-1 s^-1 ortalama gerinim hızlarında test etti. Strong evidence
National Institute of Standards and Technology tarafından gerçekleştirilen bir çalışma, ASTM A1008 çeliğini kullanarak karşılaştırmayı somutlaştırmaktadır. Deneyler, , ve değerlerindeki ortalama deformasyon hızlarında gerçekleştirilmiştir. Bu hızlar dört mertebelik bir aralığı kapsamaktadır; ancak deney etiketleri sürekli bir malzeme yasası yerine üç ayrı koşul içermektedir. Elde edilen veriler, deformasyon hızının belirtilmediği bir eğri başlığının neden eksik olduğunu göstermektedir.
En yavaş koşul, nispeten uzun bir süre boyunca biriken deformasyonu temsil ederken, deformasyonu çok daha hızlı uygular. Değişim, grafikte yalnızca yatay bir kayma değildir. Akmanın başlangıcı ve bunu izleyen akma davranışı yer değiştirebilir; plastik şekil değiştirme daha fazla yerelleştikçe eğrinin şekli de değişebilir. Bu nedenle, aynı mühendislik gerilmesi hesabı kullanılsa bile, bir hızda bildirilen akma dayanımı başka bir hızda elde edilen değerden farklı olabilir.
NIST ayrıca yer değiştirme ve şekil değiştirmeyi ölçmek için dijital görüntü korelasyonu (DIC) kullanmıştır. Bu ayrıntı önemlidir. Çapraz kafa yer değiştirmesi sinyali, makine uyumluluğunu içerir ve amaçlanan ölçüm bölgesinin dışındaki deformasyonu da içerebilir; DIC ise yerel yüzey yer değiştirmesini ölçebilir ve şekil değiştirme yoğunlaşmasını ortaya çıkarabilir. Bu nedenle iki laboratuvar, farklı fiziksel büyüklükleri ölçtükleri için farklı görünümlü şekil değiştirme eğrileri bildirebilir; bunun nedeni çeliğin farklı davranmış olması değildir.
Yaygın mühendislik tanımları önemini korur. Georgia Tech ve Michigan Technological University tarafından açıklandığı üzere, mühendislik gerilmesi numunenin başlangıç enine kesit alanına bölünen yüktür, ; mühendislik şekil değiştirmesi ise ölçüm boyundaki değişimin başlangıç ölçüm boyuna oranıdır, . Bu tanımlar hız bağımlılığını ortadan kaldırmaz. Yalnızca ölçülen yük ve yer değiştirmenin çizilen koordinatlara nasıl dönüştürüleceğini belirler.
Akma ve akma davranışında hız duyarlılığı
Akma, bir deneyin nasıl yürütüldüğüne ve yorumlandığına karşı özellikle duyarlıdır. ASTM E8/E8M-21, oda sıcaklığında çekme deneyini ve akma dayanımının, akma noktası uzamasının, çekme dayanımının, uzamanın ve kesit daralmasının belirlenmesini kapsar. Malzemenin tepkisine ve raporlama prosedürüne bağlı olarak akma değeri, belirgin bir akma noktasından, akma platosundan veya bir ofset yönteminden alınabilir. Deformasyon hızı, elastik deformasyondan plastik deformasyona geçişi değiştiriyorsa, seçilen akma ölçütü daha sonraki akma eğrisi dikkate alınmadan önce bile değişebilir.
Akma sonrasında deformasyon hızı, plastik akışı sürdürmek için gereken gerilmeyi etkileyebilir. Daha hızlı bir deneyde numune, belirli bir plastik şekil değiştirmede, daha yavaş bir deneye kıyasla daha yüksek gerilme gerektirebilir. Bu ifade, NIST ASTM A1008 serisinde incelenen tepki türünü tanımlar; her çelik kalitesi, sıcaklık veya hız aralığı için sabit bir kural değildir. Etki, eğri boyunca da değişebilir: akma yakınındaki mütevazı bir değişim, düzgün akmadaki, boyun vermedeki veya kopma şekil değiştirmesindeki değişimi öngörmez.
Ölçüm konumu, görünür hız duyarlılığının başka bir kaynağını oluşturur. Şekil değiştirme uzun bir ölçüm boyu üzerinden ortalanırsa, yerel bir boyun bildirilen şekil değiştirme içinde olduğundan daha küçük görünebilir. DIC daha küçük bir bölgeyi izlerse, yerelleşme daha erken ve daha güçlü biçimde ortaya çıkar. Mühendislik gerilmesi ayrıca başlangıç alanını kullandığından, boyun verme sırasında alanın anlık kaybını göstermez. MIT, bu mühendislik çekme dayanımını, enine kesit azalmasını hesaba katan gerçek çekme dayanımından ayırır. Bu nedenle hız, şekil değiştirme tanımı ve alan konvansiyonu birlikte değerlendirilmelidir.
Yarı statik deneyler ile yüksek deformasyon hızlı verilerinin karşılaştırılması
Oda sıcaklığında gerçekleştirilen sıradan çekme deneylerinin çoğu yarı statiktir. ASTM E8/E8M-21 ve ISO 6892-1:2019, metalik malzemeler için oda sıcaklığı yöntemlerini tanımlar; ancak standart bir yöntem, her sonucu hızdan bağımsız hâle getirmez. Deney hızı, deformasyon hızı kontrol yöntemi, ölçüm boyu, ekstansometre veya DIC sistemi ve seçilen özellik tanımı, bildirilen tepkiyi yine etkiler.
Yüksek deformasyon hızlı yapısal deneyler farklı bir karşılaştırmadır. Bir NIST yapısal çelik raporu, belirtilen akma dayanımı 50 ksi olan çevre kolon çeliği için yüksek deformasyon hızlı çekme gerilmesi–şekil değiştirme eğrileri sunmaktadır. Bu eğriler, rutin bir laboratuvar çekme deneyinden oldukça uzak yükleme koşullarını ele alır. Amaçları, oda sıcaklığında elde edilen bir yeterlilik eğrisinin yerini almak değil, yapısal olay analizleriyle ilgili hızlı deformasyon koşulları altında çeliğin tepkisini tanımlamaktır.
Yarı statik bir eğri, bu yüksek hızlı veri setinin üzerine yerleştirilip basit bir dayanım sıralaması olarak okunmamalıdır. Numuneler, yükleme hızları, cihazlar ve muhtemelen eğri işleme prosedürleri farklı olabilir. Her iki grafik de mühendislik gerilmesi ve mühendislik şekil değiştirmesi kullansa bile, bu eksenlerin eşleşmesi deneyin eşleştiği anlamına gelmez.
Pratik kural kesindir: Eğrileri yalnızca deformasyon hızları eşleştirildiğinde karşılaştırın veya hızları açıkça belirtip farkı sonucun bir parçası olarak tartışın. Hızı belirtilmeyen bir çekme değeri, kısmi bir ölçümdür.
Birim Şekil Değişiminin Ölçülmesi: Travers Yer Değiştirmesi, Ekstansometri ve Dijital Görüntü Korelasyonu
Bir çekme cihazı, birim şekil değişimini doğrudan ölçmez; bunun için birim şekil değişimi ölçüm cihazının kurulmuş olması veya optik bir yöntemin kullanılması gerekir. Cihazın temel ölçümü kuvvettir; travers ise makinenin hareketli elemanının ne kadar ilerlediğini kaydeder. Bu mesafe görünür birim şekil değişimine dönüştürülebilir, ancak otomatik olarak çelik ölçü bölgesindeki uzamayı göstermez.
Ölçü uzunluğundaki birim şekil değişimi ve makine yer değiştirmesi
Mühendislik birim şekil değişimi, belirli bir ölçü uzunluğu üzerinden tanımlanır:
Burada başlangıç ölçü uzunluğu, ise ölçü işaretleri arasındaki mevcut mesafedir. Mühendislik gerilmesi, başlangıç kesit alanı kullanılarak hesaplanır:
Bu tanımlar, Michigan Technological University ve Georgia Tech tarafından yayımlanan eğitim kaynaklarında verilmiştir; bu kaynaklarda mühendislik gerilmesi , mühendislik birim şekil değişimi ise olarak yazılır. Belirlenen ölçü uzunluğu önemlidir. Daha uzun bir ölçü uzunluğu, deformasyonu daha fazla malzeme üzerinden ortalar ve özellikle boyun verme başladıktan sonra, genellikle daha kısa bir ölçü uzunluğuna kıyasla farklı bir uzama değeri verir.
Travers yer değiştirmesi, numunenin uzamasından daha fazlasını içerir. Hareketin bir bölümü yük çerçevesinin, kavramaların, dişli bağlantı elemanlarının, yük hücresinin ve diğer makine bileşenlerinin elastik deformasyonundan kaynaklanır. Bu sistem uyumluluğu, travers okuması doğrudan numunenin ölçü uzunluğuna bölünürse hesaplanan birim şekil değişiminin gerçekte olduğundan büyük çıkmasına yol açabilir. Kavramaların oturması ve kayma da görünür uzamanın başka bir kaynağını oluşturur. Çenelerdeki küçük bir hareket bile kısa bir numuneyi veya bir eğrinin başlangıçtaki düşük birim şekil değişimi bölümünü belirgin biçimde etkileyebilir.
Hizalama da sonucu değiştirir. Eksantrik yüklemenin neden olduğu eğilme, numunenin bir tarafının diğer tarafına göre daha fazla uzamasına yol açabilir; sürtünme veya düzensiz kavrama ise omuz bölgelerinin yakınında gerilimi yeniden dağıtabilir. Bu nedenle bir makine, ölçü bölümü düzgün biçimde deformasyona uğramasa bile düzgün bir kuvvet–yer değiştirme kaydı üretebilir. Ekstansometreler, numunenin kendisi üzerindeki iki noktanın birbirinden uzaklaşmasını ölçerek bu sorunları azaltır. Bununla birlikte ekstansometrenin ölçü uzunluğu, bağlantı yöntemi, doğruluk sınıfı ve çıkarılma noktası yine kontrol edilmelidir.
ASTM E8/E8M-21, metalik malzemelerin oda sıcaklığında çekme deneyini kapsar ve akma dayanımı, akma noktası uzaması, çekme dayanımı, uzama ve kesit daralması konularını ele alır. ISO 6892-1:2019, metalik malzemeler için oda sıcaklığında uygulanan bir çekme yöntemini belirtir ve bu yöntemle elde edilebilecek özellikleri tanımlar. Bu standartların hiçbiri travers hareketini evrensel bir birim şekil değişimi değerine dönüştürmez: raporlanan özellik; numune geometrisine, ölçü uzunluğu tanımına, deney düzeneğine ve ölçüm prosedürüne bağlı kalır.
Bu ayrım, maksimum çekme dayanımından sonra kritik hâle gelir. Numunenin kesiti daralmış olsa bile mühendislik gerilmesi kullanmaya devam eder. MIT’nin 2004 tarihli malzeme laboratuvarı notları, değişen kesit alanını hesaba katan gerçek çekme dayanımı ile bu mühendislik çekme dayanımı arasındaki farkı açıklar. Boyun oluştuğunda deformasyon ölçü uzunluğu boyunca düzgün biçimde dağılmak yerine küçük bir bölgede yoğunlaştığından, travers yer değiştirmesi yerel deformasyonu tanımlamak için de yetersiz hâle gelir.

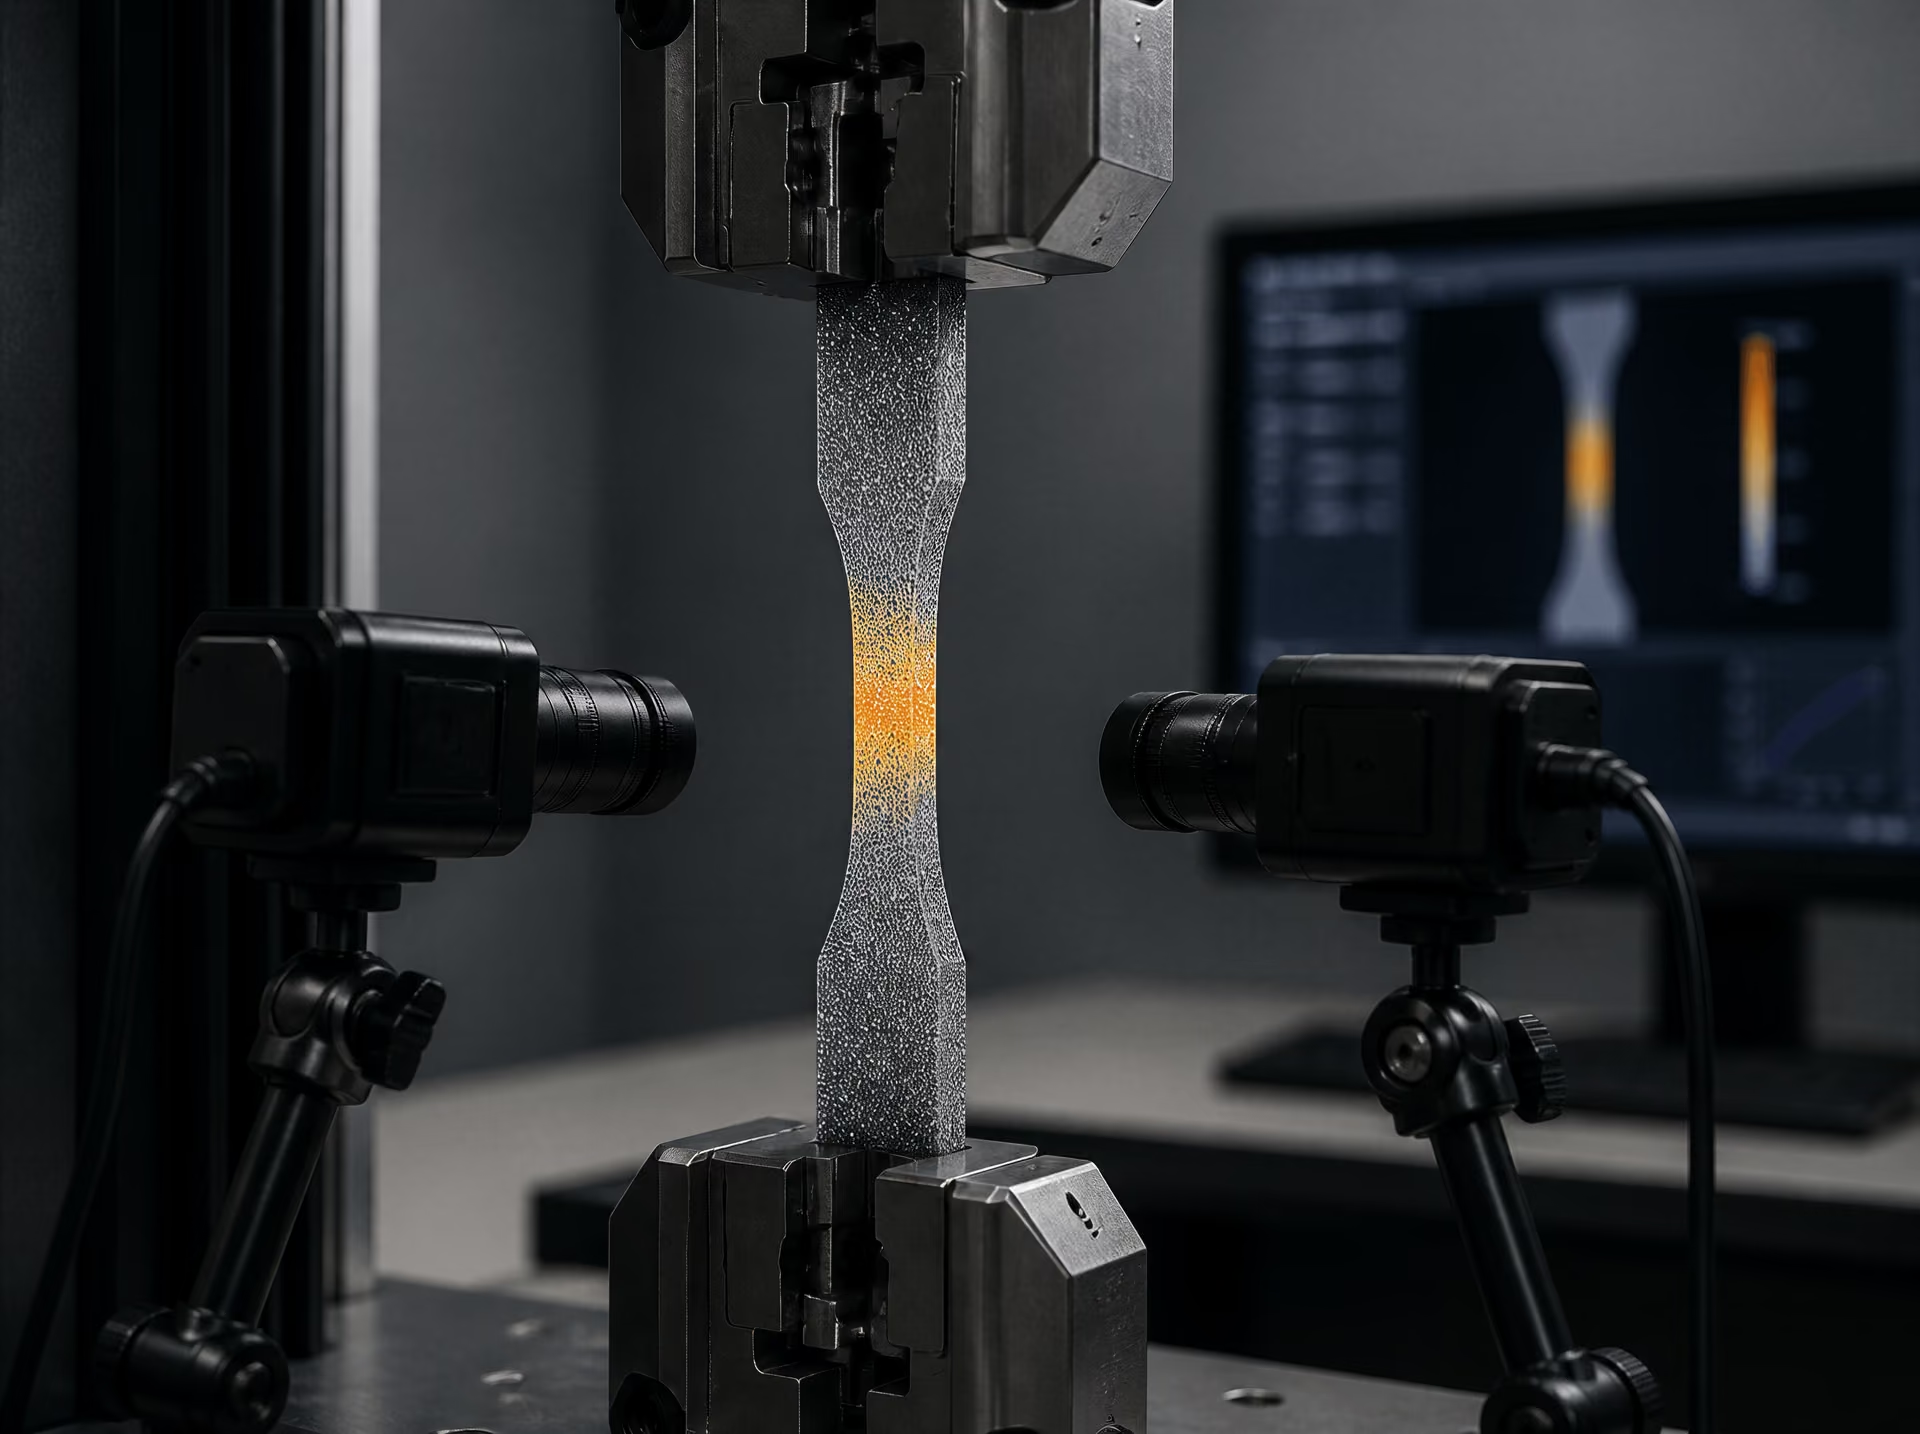
NIST çalışmasında dijital görüntü korelasyonu
National Institute of Standards and Technology, ASTM A1008 çeliği üzerine yürüttüğü incelemede yer değiştirme ve birim şekil değişimi ölçümü için dijital görüntü korelasyonunu (DIC) kullanmıştır. DIC, art arda çekilen görüntülerde kaydedilen bir yüzey deseninin hareketini izler. Yazılım, çoğu zaman alt bölge olarak adlandırılan küçük görüntü alanlarını karşılaştırır ve bunların kareler arasındaki yer değiştirmesini hesaplar; bu yer değiştirmelerin uzaysal türevleri birim şekil değişimi alanlarını verir.
Bu yöntem, tek bir ekstansometre okumasından farklıdır. Ekstansometre, tanımlanmış noktalar arasındaki mesafe değişimini verirken DIC, görünür numune yüzeyi boyunca çok sayıda noktadaki yer değiştirmeyi hesaplayabilir. NIST çalışmasında , ve değerlerindeki ortalama birim şekil değişimi hızları incelenmiştir. Hem birim şekil değişimi hızı hem de ölçüm tekniği kaydedilen yanıtı etkilediğinden, ortaya çıkan eğriler deney koşullarından bağımsız bir malzeme sıralaması olarak değerlendirilmemelidir.
DIC, çekme cihazının kuvvet ölçümünün yerini almaz. Kuvvet hâlâ yük hücresinden elde edilir ve gerilme hesabı yine bir alan tanımı gerektirir. Bunun yerine DIC, kuvvetle birlikte kullanılabilen, uzamsal olarak çözünür bir deformasyon ölçümü sağlar; böylece numunenin nerede uzadığı, akma gösterdiği veya birim şekil değişimini yoğunlaştırdığı belirlenebilir. Bu, NIST’nin ASTM A1008 çalışması da dâhil olmak üzere belirli incelemelerde kullanılan bir yöntemdir; her ASTM çekme deneyinde optik görüntüleme kullanılması bir gereklilik değildir.
Boyun verme ve kırılma yakınındaki yerel birim şekil değişimi alanları
Akma başlamadan önce, iyi hizalanmış bir ölçü bölümü boyunca birim şekil değişimi neredeyse düzgün olabilir. Özellikle geometrisi kararlı ve yüzey koşulları uygun bir numunede plastik deformasyon bir süre geniş ölçüde dağılmış olarak kalabilir. Daha sonra deformasyon düzgün olmaktan çıkar. Bir boyun oluşur, yerel kesit alanı azalır ve yerel birim şekil değişimi, ortalama ölçü uzunluğu birim şekil değişiminden daha hızlı artar.
Geleneksel bir ekstansometre, kendi ölçü uzunluğu boyunca bir ortalama değer bildirir. Bu ortalama, plastik uzamanın büyük bölümünün gerçekleştiği dar bir bandı gizleyebilir. DIC ise değişimi doğrudan ortaya koyar: eksenel birim şekil değişimi haritaları yerelleşmenin başlamasını, hareketini veya büyümesini ve boyun çevresindeki keskin yoğunlaşmayı gösterir. Kırılma yakınında alan, başlangıçtaki ölçü uzunluğundan çok daha küçük mesafelerde keskin biçimde değişebilir. Bu nedenle kırılmış iki parçanın yeniden birleştirilmesinden sonra ölçülen nihai uzama, kırılma yüzeyindeki yerel birim şekil değişimiyle birbirinin yerine kullanılamaz.
Bu ayrım, mühendislik maksimum çekme dayanımından sonra eğri düşerken boyun çevresindeki malzemenin neden sertleşmeye devam ettiğini de açıklar. Yük azalır; çünkü kesit alanındaki azalma, yerel akma gerilmesindeki artışı aşar. Gerçek gerilme yorumu, değişen alanın hesaba katılmasını gerektirirken tam alanlı optik ölçüm, bu alan azalmasının ve birim şekil değişimi yoğunlaşmasının nerede meydana geldiğini göstermeye yardımcı olur. U.S. Department of Energy tarafından verilen tipik yapı çeliği eğrisi, orantı sınırı, akma dayanımı, maksimum dayanım ve kırılma noktası etiketlerini içerir; ancak bu işaretlerin anlam kazanması, yalnızca temel yer değiştirme ve alan ölçümlerinin tanımlanmış olmasıyla mümkündür.
Numune Geometrisi, Standartlar ve Test Sonuçlarındaki Saçılma Kaynakları
Bir çekme eğrisi yalnızca çelik kalitesinin değil, kısmen numunenin ve test düzeneğinin de kaydıdır. İki laboratuvar, nominal olarak aynı 1018 karbon çeliğini test ettikleri hâlde farklı kesit ölçümleri, ölçü boyları, şekil değiştirme hızları veya deformasyonu saptama yöntemleri kullanırlarsa farklı akma, nihai veya kopma gerilmeleri bildirebilir. Syracuse University tarafından gerçekleştirilen 1018 karbon çeliği deneyi, akma gerilmesini, nihai gerilmeyi ve kopma gerilmesini belirlemek için ASTM düz çekme numuneleri kullanarak bu noktayı ortaya koymaktadır. Bu değerler yalnızca numune boyutları ve hesaplama kurallarıyla birlikte anlamlıdır.
ASTM E8/E8M-21, metalik malzemelerin oda sıcaklığında çekme testini ve akma dayanımının, akma noktası uzamasının, çekme dayanımının, uzamanın ve kesit daralmasının belirlenmesini kapsar. ISO 6892-1:2019, oda sıcaklığında çekme testi yöntemini belirtir ve bu yöntemle elde edilebilecek mekanik özellikleri tanımlar. Standartlar birbiriyle ilişkilidir; ancak yalnızca “ASTM çekme dayanımı” veya “ISO uzaması” olarak tanımlanan bir sonuç, numune tipi, boyutlar, test hızı ve raporlama yöntemi de verilmedikçe eksiktir.
ASTM düz numuneleri ve ölçü boyutları
Bir ASTM düz numunesi daha geniş bir gövdeye, daraltılmış bir ölçü bölümüne ve kavrama için genişletilmiş uçlara sahiptir. Daraltılmış bölümün kırılmayı içermesi amaçlanır; geçiş yarıçapları ise ölçü boyu ile omuzlar arasındaki gerilme yığılmasını sınırlar. Standart ve küçültülmüş boyutlu düzeneklerin genişlikleri, kalınlıkları, ölçü boyları ve uç boyutları farklıdır. Yaygın olarak karşılaşılan bir ASTM düz numune geometrisinde 50 mm ölçü boyu ve 12,5 mm ölçü genişliği kullanılır; ancak bu boyut her numune için varsayılmamalıdır. Syracuse deneyinde belirtilen ASTM düz numune geometrisi, sonuçlarıyla birlikte korunmalı ve genel bir “köpek kemiği numunesi” tanımıyla değiştirilmemelidir.
Ölçü boyu, metal şeridin toplam uzunluğuyla aynı değildir. Bu, mühendislik birim şekil değiştirmesinin hesaplandığı, işaretlenmiş veya ekstansometre ile tanımlanmış başlangıç uzunluğudur. Mühendislik birim şekil değiştirmesi
şeklindedir; burada , başlangıç ölçü boyudur. Daha uzun bir ölçü boyu, ölçülen deformasyonu genellikle daha fazla malzemeye yayar ve aynı boyun vermiş bölgenin nihai deformasyona hâkim olduğu durumda, bildirilen yüzde uzamasının daha düşük çıkmasına neden olabilir. Bu nedenle “%18 uzama” ifadesi, ölçü boyu temeli belirtilmeden açık bir anlam taşımaz.
Numunenin kalınlığı ve genişliği de sonucu etkiler. Boyutlardan herhangi birindeki küçük bir hata, hesaplanan başlangıç alanını ve dolayısıyla tüm mühendislik gerilmesi değerlerini değiştirir. Talaşlı imalat izleri, çapaklar, kenar çentikleri, aşırı ısınma, artık soğuk şekillendirme ve korozyon kırılmayı erken başlatabilir. Haddeleme yönüne enine kesilen bir numune, haddeleme dokuyu ve kalıntıların ve kusurların dağılımını değiştirdiğinden, boyuna kesilmiş bir numuneyle aynı sonucu vermeyebilir.
Alan ölçümü, hizalama ve kavrama
Mühendislik gerilmesi, başlangıç kesit alanı kullanılarak hesaplanır:
Bu, ’ın yükleme öncesinde ölçüldüğü Michigan Technological University ve Georgia Tech tarafından açıklanan hesaplama kuralıdır. Başlangıç alanı, nominal çizim boyutları yerine kalibre edilmiş cihazlar kullanılarak ve ölçülen kalınlık ile genişlik değerleri kaydedilerek ölçü bölümünde belirlenmelidir. Numune konik, eğri veya yerel olarak eksik boyutluysa, yalnızca tek bir konumda ölçüm yapmak sonucu belirleyen kesiti gizleyebilir. Ölçü boyu boyunca birden fazla ölçüm yapılması bir kontrol sağlar.
Hizalama da aynı derecede önemlidir. Numunenin merkez çizgisi yükleme ekseniyle çakışmalıdır. Açısal hizasızlık veya eşit olmayan kavrama, eğilme oluşturur; bu durumda bir kenar diğerine göre daha fazla gerilme taşır. Bunun sonucunda, ortalama makine yükü makul görünse bile eğri erken akma veya kırılma gösterebilir. Kavramalar, genişletilmiş uçları kaymadan, ezmeden veya daraltılmış bölümü işaretlemeden tutmalıdır. Tırtıllı kavramalar ince bir düz numuneye zarar verebilir; yetersiz sıkıştırma ise ekstansometrenin birim şekil değiştirmesi olarak yorumladığı yer değiştirmeye neden olabilir.
Test kaydı, ekstansometreyi veya yer değiştirme yöntemini, bunun ölçü boyunu ve uygulanabiliyorsa çıkarılma noktasını belirtmelidir. NIST tarafından ASTM A1008 çeliği üzerinde gerçekleştirilen testlerde dijital görüntü korelasyonu kullanılmış ve , ve değerlerindeki ortalama birim şekil değiştirme hızları incelenmiştir. Hızdaki değişim ve ölçüm yöntemindeki değişim, laboratuvarın arka plan bilgileri değil, raporlanan deneyin parçalarıdır. NIST yapısal çelik raporunda belgelendiği üzere, belirtilmiş akma dayanımı 50 ksi olan bir yapısal çelik yüksek birim şekil değiştirme hızında test edildiğinde, bu fark belirtilmeden yavaş bir laboratuvar eğrisiyle doğrudan karşılaştırılamaz.
Kırılma sonrasında uzama ve kesit daralması
Uzama, kırılmadan sonra kırılmış parçalar bir araya getirilerek ve ölçü işaretleri arasındaki nihai mesafe ölçülerek yaygın olarak hesaplanır:
Bu, belirtilen ölçü boyu üzerindeki toplam uzamadır. Boyun vermeden önceki homojen uzamayı ve boyun bölgesindeki yerel uzamayı içerir. Kırılmaya yakın yerel bölge büyük ölçüde uzayabilirken ölçü boyunun bazı kısımları çok az uzayabilir. Bu nedenle kısa bir ölçü boyu, boyun vermiş deformasyonun daha büyük bir bölümünü kapsar ve aynı kırılmış numune üzerinde uzun bir ölçü boyuna kıyasla daha yüksek bir yüzde bildirebilir.
Kesit daralması, boyun bölgesinin kesitindeki daralmayı ölçer:
burada , kırılma noktasındaki minimum alandır. Kesit daralması, uzamanın başka bir adı değildir. Sünek bir 1018 numunesi, ölçülen ölçü boyu uzaması başka bir rapordan farklı olsa bile önemli bir kesit daralması gösterebilir.
Syracuse deneyindeki kopma gerilmesi de aynı şekilde hesaplama temeli belirtilerek tanımlanmalıdır; bir mühendislik değeri söz konusuysa bu genellikle kırılma yükünün başlangıç alanına bölünmesiyle hesaplanır. Gerçek kopma gerilmesi ise boyun bölgesindeki daralmış alanı kullanır. MIT, mühendislik eğrisinden elde edilen çekme dayanımını, kesit daralmasını hesaba katan gerçek çekme dayanımından ayırt eder. Bu nedenle her test kaydı ölçü boyunu, ’ı, kullanılıyorsa nihai alanı, kırılma konumunu, birim şekil değiştirmesi ölçüm yöntemini ve gerilme ile birim şekil değiştirmenin mühendislik veya gerçek büyüklükler olup olmadığını belirtmelidir.
Çelik Çekme Testi Sonuçlarının Raporlanması ve Karşılaştırılması
Bir çekme eğrisi, yalnızca kendisine eşlik eden bilgiler kadar karşılaştırılabilirdir. Gerilmeyi gerinime karşı gösteren bir grafik; numune şekli, ölçü boyu, test hızı, ekstansometrenin yerleşimi ve gerilme tanımı arasındaki farklılıkları gizleyebilir. Bu farklılıklar, çeliğin kendisinde herhangi bir değişiklik olmaksızın görünen akma noktasını, çekme dayanımı tepe değerinin yüksekliğini ve raporlanan uzamayı değiştirebilir.
Bir eğriye eşlik etmesi gereken asgari bilgiler
Her eğri, ASTM A1008, ASTM A36, SAE J403 1018 veya EN 1.4301 gibi çelik tanımını, sağlandığı ya da belirtildiği şekliyle tam olarak belirtmelidir. Ürün biçimi de önemlidir: sac, levha, çubuk, tel, boru veya kaynaklı bir üründen işlenerek alınmış bir numune aynı tepkiyi göstermeyebilir. Mevcutsa ergitme ya da parti tanımlamasını; kalınlık veya çapı, yüzey durumunu ve her türlü ısıl işlemi kaydedin.
Numunenin haddeleme, dövme, ekstrüzyon veya kaynak yönüne göre yönelimini belirtin. “Boyuna” ve “enine” birbirinin yerine kullanılabilecek tanımlar değildir. Numune geometrisini de ekleyin: düz veya yuvarlak kesit, genişlik, kalınlık veya çap, daraltılmış kesit boyutları, omuz ve yarıçap ayrıntıları ve başlangıç ölçü boyu . Uzama değeri, ölçü boyu belirtilmeden eksiktir. 50 mm ölçü boyunda bildirilen %25 uzama, farklı bir uzunluk üzerinden ölçülen %25 uzama ile doğrudan karşılaştırılamaz.
Uygulanabilir test standardını ve baskısını belirtin. ASTM E8/E8M-21, metalik malzemelerin oda sıcaklığında çekme testini ve akma dayanımı, akma noktası uzaması, çekme dayanımı, uzama ve kesit daralmasının belirlenmesini kapsar. ISO 6892-1:2019, metalik malzemeler için oda sıcaklığında çekme testi yöntemini belirtir ve bu testten elde edilebilecek mekanik özellikleri tanımlar. Bu standartlar benzer ölçümleri ele alır; ancak numune gereklilikleri, kontrol yöntemleri, hesaplama kuralları ve raporlama kuralları yine de aynı kabul edilmek yerine kontrol edilmelidir.
Sıcaklık, ayrı bir dipnotta değil, eğrinin yanında yer almalıdır. Test sıcaklığını ve bunun kontrol edilip edilmediğini ya da yalnızca ölçülüp ölçülmediğini raporlayın. Gerinim hızını, travers hızını, gerilme hızını veya kontrol modunu belirtin; buna, makinenin kuvvet kontrolünden gerinim kontrolüne geçtiği nokta da dahildir. NIST tarafından ASTM A1008 çeliği üzerinde gerçekleştirilen testlerde , ve ortalama gerinim hızları incelenmiş; yer değiştirme ve gerinim için dijital görüntü korelasyonu da kullanılmıştır. Hız ve ölçüm yöntemi deneysel değişkenlerdir.
Gerinimin nasıl elde edildiğini açıklayın: ekstansometre, travers yer değiştirmesi, dijital görüntü korelasyonu veya hesaplanan bir değer. Travers hareketi, makine ve çene deformasyonlarını içerir; otomatik olarak ölçü boyu gerinimi anlamına gelmez. Ekstansometrenin ölçü boyunu, çözünürlüğünü, çıkarılma noktasını ve yerel boyun vermenin yakalanıp yakalanmadığını belirtin.
Eksenleri mühendislik veya gerçek büyüklükler olarak etiketleyin. Mühendislik gerilmesi olarak tanımlanır; burada yük, ise başlangıç alanıdır. Michigan Technological University ve Georgia Tech tarafından açıklandığı üzere mühendislik gerinimi şeklindedir. Gerçek gerilme anlık alanı kullanır; gerçek gerinim ise uzunluktaki artımlı değişimleri biriktirir. MIT, mühendislik eğrisinden alınan çekme dayanımını, kesit daralmasını hesaba katan gerçek çekme dayanımından ayırır.
Rapor, akma veya kanıt gerilmesi tanımını belirtmelidir: üst veya alt akma dayanımı, %0,2 ofset kanıt gerilmesi, başka bir ofset, orantı sınırı ya da belirtilen bir algoritmayla elde edilen değer. Çekme dayanımını, ölçülmüşse düzgün uzamayı, toplam uzamayı ve bu uzamanın ölçü boyunu, kesit daralmasını ve kırılma gözlemlerini verin. Boyun verme konumunu, kesme dudaklarını, kap-ve-koni görünümünü, yarılmayı, delaminasyonu ve kırılmanın ölçü bölgesi içinde gerçekleşip gerçekleşmediğini kaydedin.
Tanımları birbirine karıştırmadan kaliteleri karşılaştırma
Farklı prosedürlerden elde edilen eğrileri tek bir grafik üzerine yerleştirip en yüksek çizgiyi en dayanıklı çelik olarak yorumlayarak kaliteleri sıralamayın. Yuvarlak bir çubuktan elde edilen eğri ile sacdan elde edilen bir eğri, farklı yönelimleri ve kısıtlama koşullarını yansıtabilir. Kısa bir ölçü boyu, uzun bir ölçü boyundan farklı bir toplam uzama verebilir. Yüksek gerinim hızı, ölçülen akma gerilmesini artırabilir; NIST’in , ve değerlerindeki ASTM A1008 sonuçları, hızın sonuca neden eşlik etmesi gerektiğini gösterir. Belirtilen akma dayanımı 50 ksi olan çevre kolonlarında kullanılan çelik için NIST’in yüksek hızlı eğrileri, oda sıcaklığında gerçekleştirilen yarı statik bir testten farklı bir mühendislik sorusuna yanıt verir.
Alan tanımları, boyun verme sonrasında görünen sonuçları tersine çevirebilir. Mühendislik gerilmesi yükü ’a bölmeye devam eder; bu nedenle maksimum yükten sonra genellikle düşer. Gerçek gerilme, küçülen kesiti kullanır ve boyun verme sürecinin bir bölümünde yükselmeyi sürdürebilir. Mühendislik eğrisindeki tepe değerini “gerçek çekme dayanımı” olarak adlandırmak, iki farklı büyüklüğü birbirine karıştırır.
Standartlar ayrıca akma, kanıt gerilmesi, uzama ve kesit daralmasının nasıl ölçüleceğini de tanımlar. U.S. Department of Energy, tipik bir mühendislik eğrisi üzerinde orantı sınırını, akma dayanımını, nihai dayanımı ve kırılma noktasını tanımlar; ancak bu adlandırılmış noktalar, evrensel tek bir hesaplama prosedürünü belirtmez. Bir kalite karşılaştırması, yalnızca numune biçimi, yönü, sıcaklık, hız, tanımlar ve standart uyumlu olduğunda ya da aralarındaki farklılıklar açıkça düzeltilip nitelendirildiğinde savunulabilir.
Disiplinli bir yorumlama iş akışı
Yayımlanmış görüntüyle değil, ham kuvvet-yer değiştirme dosyasıyla başlayın. Örnekleme hızını, sıfır yüklerini, çenelerin oturmasını, ekstansometrenin çıkarılmasını, makine uyumluluğunu ve silinmiş ya da yumuşatılmış verileri kontrol edin. Kuvvet birimlerinin ve yer değiştirme birimlerinin iki kez dönüştürülmediğini doğrulayın.
Ardından boyutsal girdileri doğrulayın. Kaydedilen genişliği, kalınlığı veya çapı, başlangıç alanını, ölçü boyunu ve son minimum alanı yeniden ölçün ya da inceleyin. Küçük alan hataları her mühendislik gerilmesi değerini etkiler; ölçü boyu hataları ise gerinimi ve uzamayı etkiler.
Daha sonra, belirtilen mühendislik veya gerçek tanımlarını kullanarak ham verilerden eğriyi yeniden oluşturun. Orantı sınırını, akma veya kanıt gerilmesini, maksimum yükü, düzgün uzamayı, kırılma noktasını ve kesit daralmasını beyan edilen yöntemi kullanarak işaretleyin. Bu noktaları yalnızca çizilen çizgiyle değil, raporla karşılaştırın.
Son olarak belirsizliği ve hasarın konumunu inceleyin. Tekrarlı test saçılımını, boyutsal belirsizliği, ekstansometre doğruluğunu, sıcaklık değişimini ve hız değişimini dahil edin. Test artefaktları, numune yönelimi ve boyun verme ya da kırılma gözlemleri kontrol edilmeden metalürjik bir açıklamayı kabul etmeyin. Farklılıkları bileşime, üretim işlemine, mikroyapıya veya pekleşmeye ancak bundan sonra atfedin.
Kaynaklar
- [1] Standard Specification for Tension Testing of Metallic Materials. ASTM International standard, 2021. https://store.astm.org/e0008_e0008m-21.html
- [2] Metallic materials — Tensile testing — Part 1: Method of test at room temperature. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [3] Properties of Metals. DOE Fundamentals Handbook reference. https://engineeringlibrary.org/reference/properties-of-metals-doe-handbook
- [4] Civil Engineering Materials Laboratory: Laboratory 2. MIT OpenCourseWare laboratory material, 2004. https://ocw.mit.edu/courses/1-103-civil-engineering-materials-laboratory-spring-2004/e9253657127a6630f10b61b392b1d2d9_lab_2.pdf