




Ce que mesure réellement un essai de traction de l’acier
Un essai de traction de l’acier est une expérience contrôlée au cours de laquelle une éprouvette métallique est tirée suivant un axe défini jusqu’à ce qu’elle s’écoule plastiquement, se déforme, se strictionne et, généralement, se rompe. La machine enregistre la force et le déplacement ; la courbe contrainte–déformation présentée est calculée à partir de ces mesures et des dimensions relevées avant et après l’essai. Il ne s’agit pas d’un classement direct des nuances d’acier indépendant des conditions d’essai.

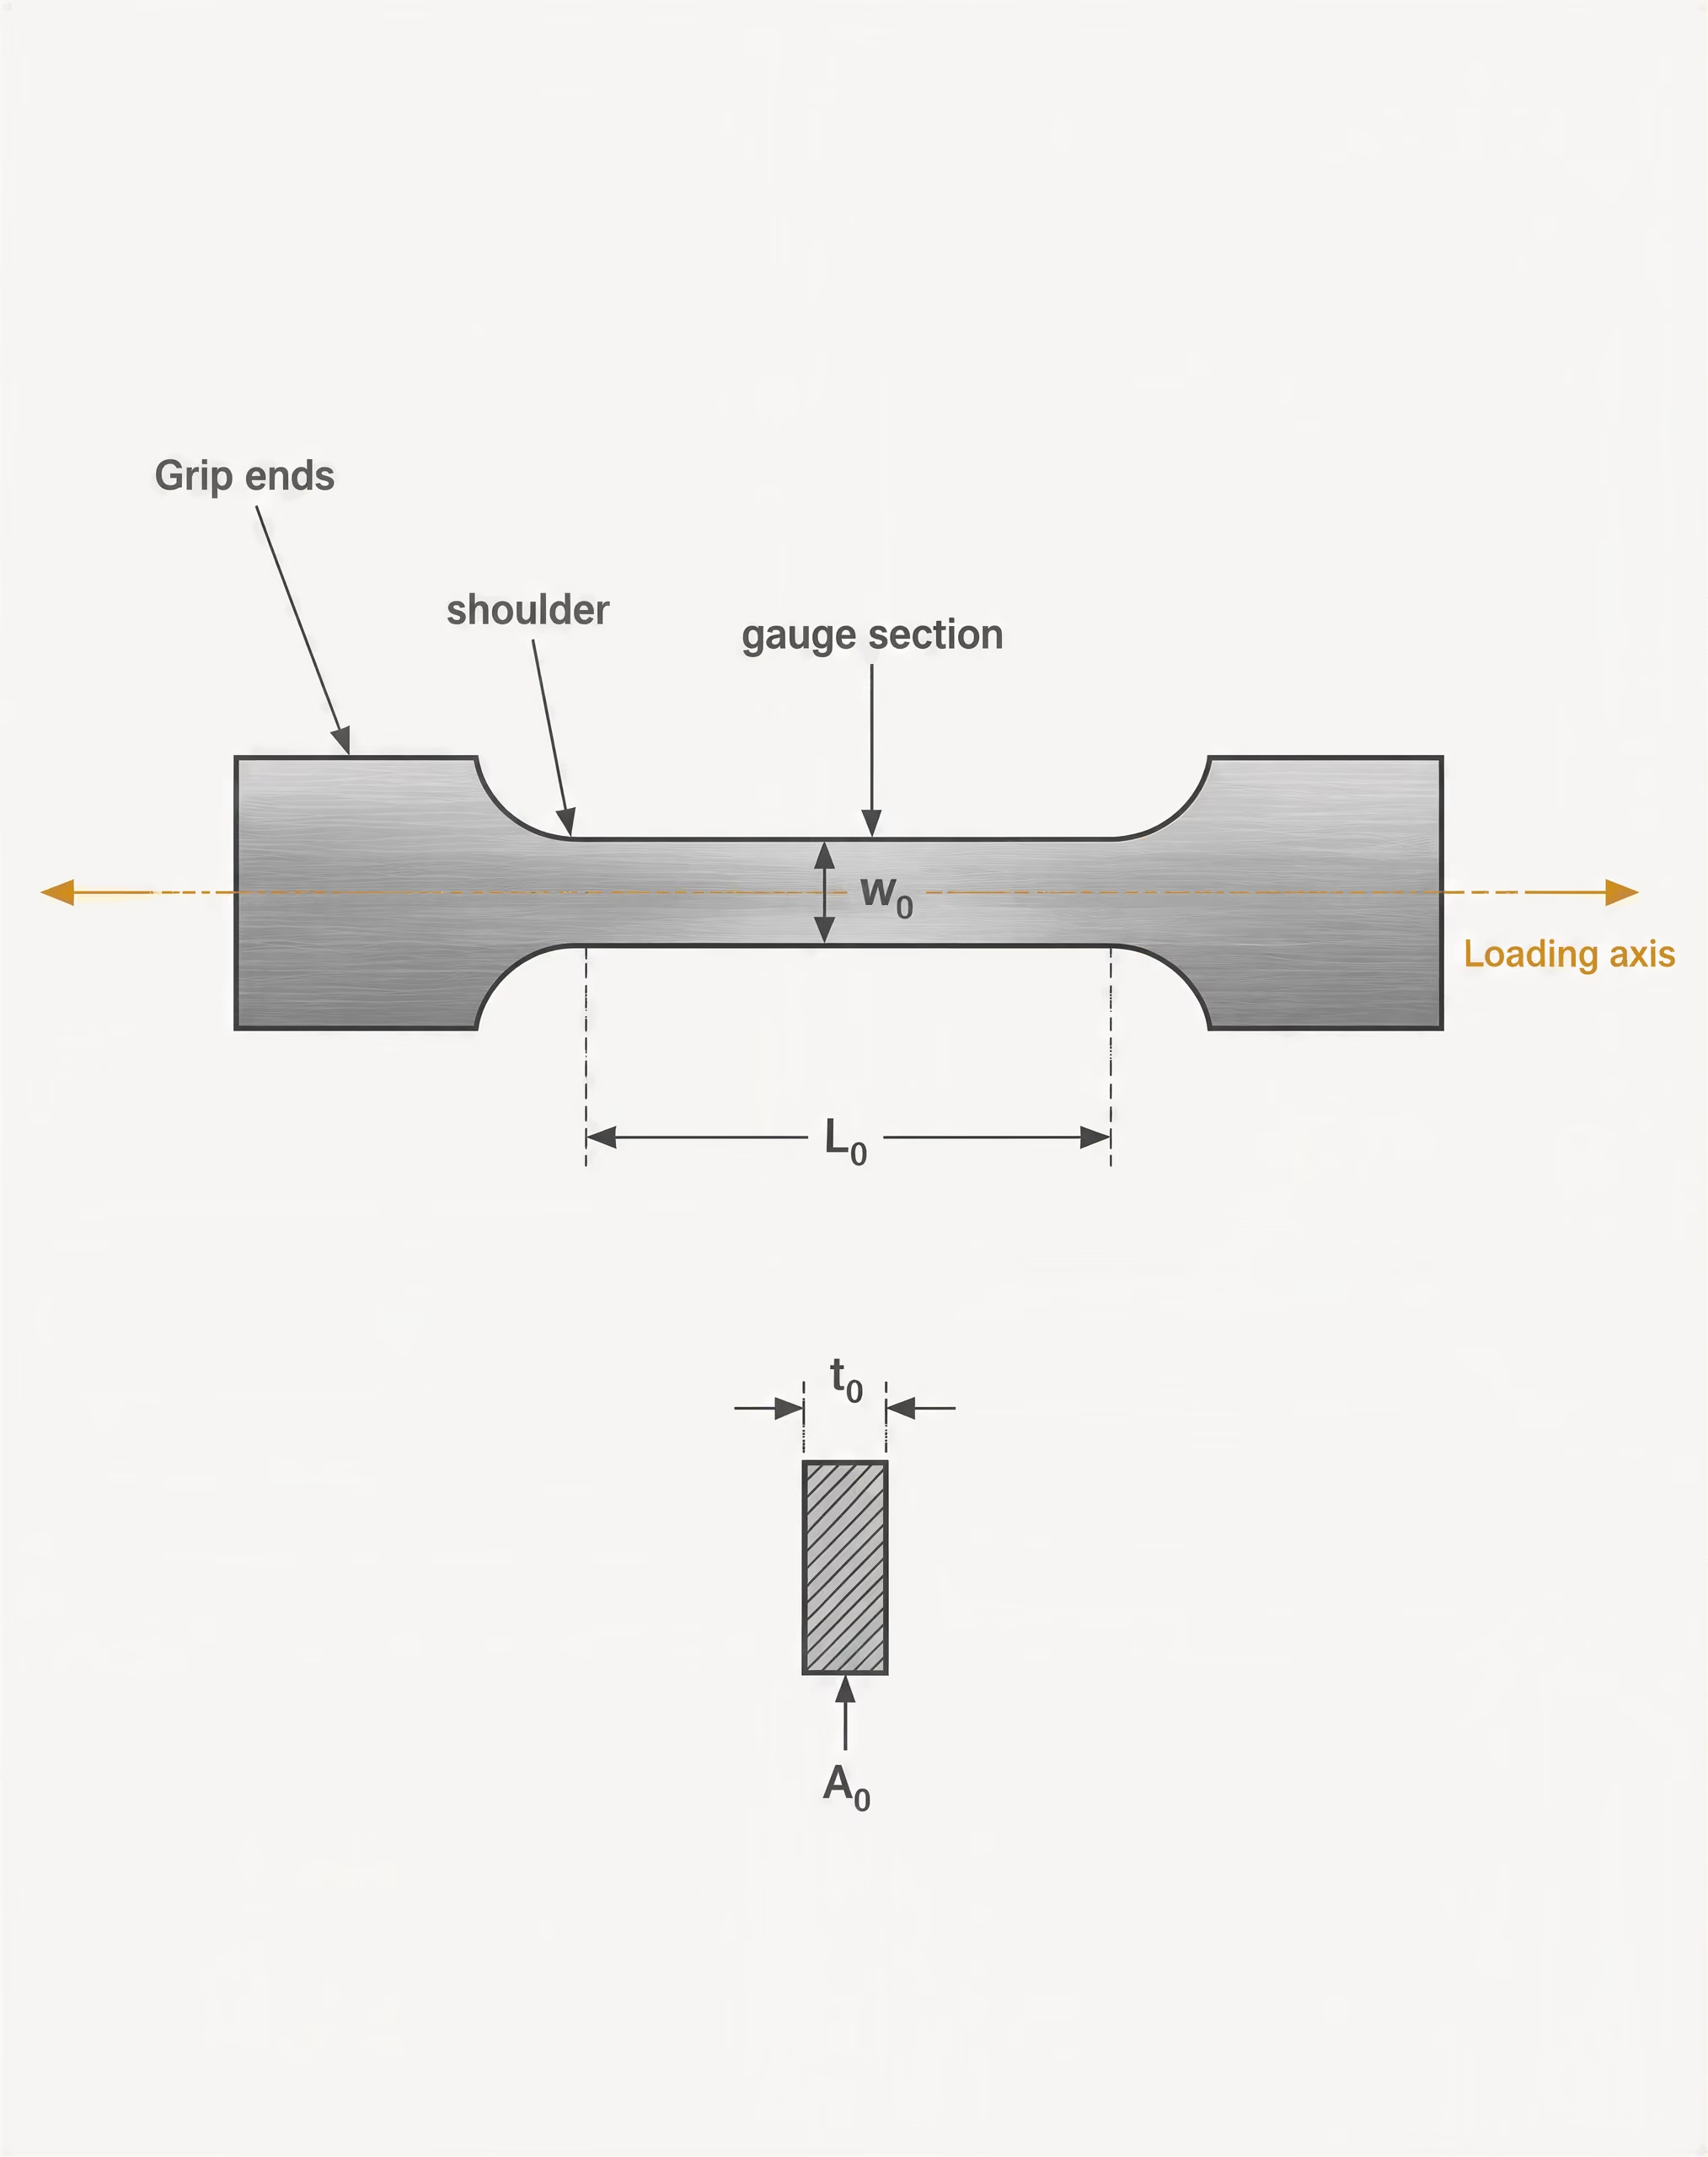
L’éprouvette, l’axe de chargement et l’essai à température ambiante
| Critère de comparaison | Éprouvette plate | Éprouvette ronde |
|---|---|---|
| Section transversale | Largeur et épaisseur | Diamètre initial |
| Calcul de l’aire initiale | A0 = w0t0 | A0 = πd0²/4 |
| Utilisation typique dans l’article | Éprouvettes plates de traction conformes à l’ASTM | Éprouvettes rondes de traction |
| Exigence essentielle de déclaration | Largeur, épaisseur, longueur de référence | Diamètre, longueur de référence |
Section calibrée Partie réduite d’une éprouvette de traction située entre les extrémités serrées dans les mors, où la déformation et la rupture sont censées se produire.
L’éprouvette comporte une section réduite, appelée longueur calibrée, entre deux extrémités plus larges qui s’adaptent aux mors de la machine d’essai. Sa section transversale initiale, , et sa longueur calibrée initiale, , doivent être mesurées avant le chargement. Les éprouvettes peuvent être cylindriques ou plates, et leurs dimensions, la forme des épaulements, la disposition des mors et la longueur calibrée sont définies par la norme applicable. Une éprouvette plate découpée parallèlement à la direction de laminage ne produit pas nécessairement le même allongement qu’une éprouvette découpée transversalement à cette direction, car le laminage peut créer des différences directionnelles dans la microstructure et la réponse mécanique.
L’axe de chargement doit passer par l’axe médian prévu de l’éprouvette. Un défaut d’alignement introduit une flexion, de sorte qu’un côté de la longueur calibrée peut subir une contrainte plus élevée que l’autre. La machine mesure alors une réponse qui reflète à la fois la traction et une flexion involontaire. Le glissement dans les mors, un épaulement mal usiné, une détérioration de la surface ou un repère de longueur calibrée incorrect peuvent également modifier le résultat.
La norme ASTM E8/E8M-21 porte sur les essais de traction des matériaux métalliques à température ambiante. Elle inclut des procédures permettant de déterminer la limite d’élasticité, l’allongement au palier d’écoulement, la résistance à la traction, l’allongement et la réduction de section. La norme ISO 6892-1:2019 spécifie de même une méthode d’essai de traction à température ambiante pour les matériaux métalliques et définit les propriétés mécaniques pouvant être obtenues à partir de cet essai. La « température ambiante » fait donc partie de la description de l’essai ; ce n’est pas une hypothèse que l’on peut omettre. Le résultat obtenu avec une éprouvette chauffée ou lors d’un essai en four à haute température correspond à une condition d’essai différente.
L’éprouvette est chargée de manière monotone, mais la vitesse est importante. Selon la norme et la procédure, la machine d’essai peut réguler la vitesse de déplacement de la traverse, la vitesse de déformation ou un autre paramètre lié à la vitesse. Les données du NIST relatives à l’acier ASTM A1008 comprennent des vitesses de déformation moyennes de , et . Ces valeurs sont séparées par quatre ordres de grandeur. À des vitesses plus élevées, la contrainte d’écoulement mesurée peut varier, et les résistances apparentes à la limite d’élasticité et à la traction peuvent se déplacer.
Propriétés mécaniques déterminées à partir de l’essai
La contrainte nominale est calculée en divisant la force par la section transversale initiale de l’éprouvette :
La déformation nominale est la variation de la longueur calibrée divisée par sa valeur initiale :
La Michigan Technological University et Georgia Tech décrivent ces conventions en utilisant la même base fondée sur la section initiale et la longueur calibrée initiale. Par conséquent, la contrainte nominale ne met pas continuellement à jour la section à mesure que l’éprouvette s’amincit.
Allongement au point d’écoulement Extension plastique se produisant sur un intervalle de déformation mesurable pendant lequel la contrainte nominale reste presque constante ou suit une évolution caractéristique du point d’écoulement.
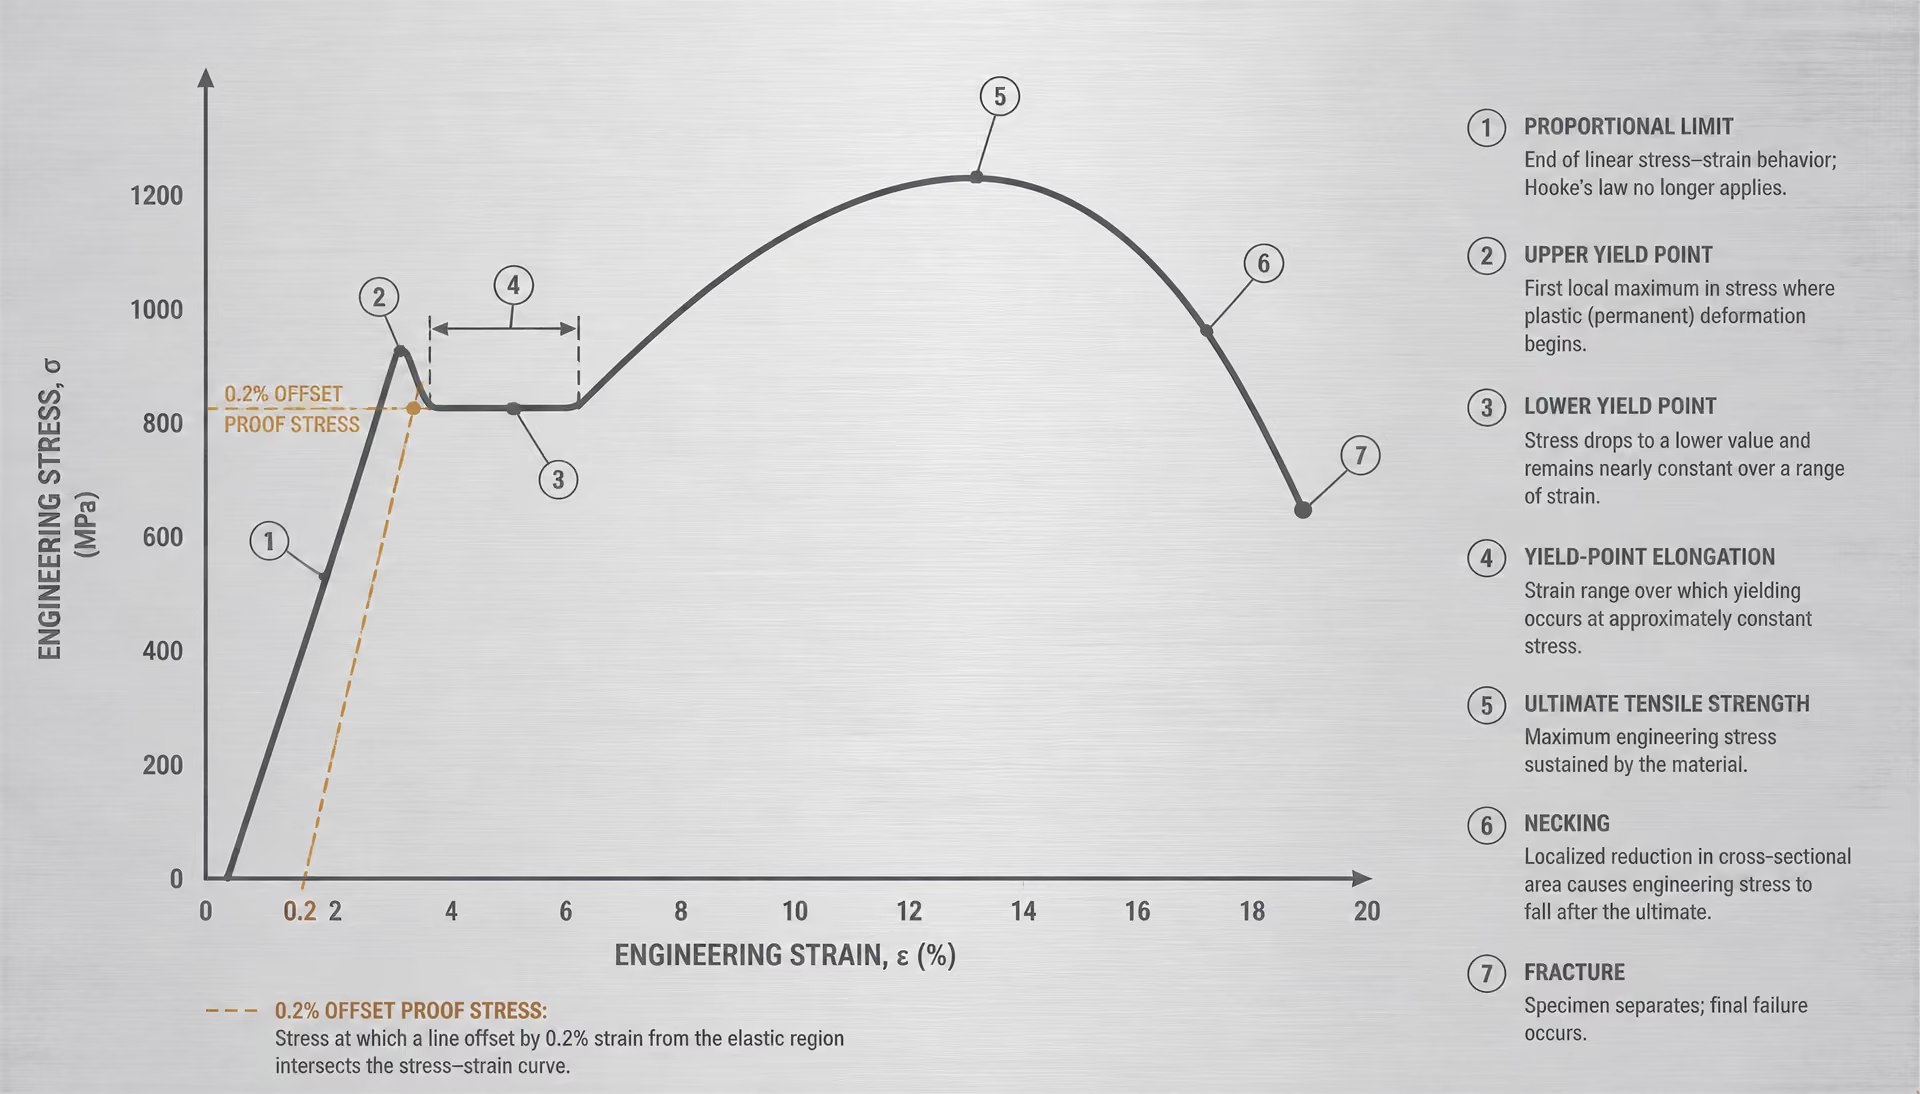
La première partie rectiligne de la courbe indique un comportement élastique proportionnel. Le DOE Fundamentals Handbook identifie la limite de proportionnalité, la limite d’élasticité, la résistance ultime et le point de rupture sur une courbe nominale typique de l’acier de construction. La limite d’élasticité peut être identifiée par un point d’écoulement distinct ou par une méthode à décalage spécifiée, généralement une déformation de preuve ou de décalage de 0,2 % lorsqu’aucun point d’écoulement net n’apparaît. Certains aciers présentent un allongement au palier d’écoulement : l’éprouvette s’allonge plastiquement sur un intervalle de déformation mesurable tandis que la contrainte demeure presque constante ou évolue d’une manière caractéristique. La norme ASTM E8/E8M-21 inclut explicitement l’allongement au palier d’écoulement parmi les grandeurs déterminées par l’essai.
La résistance à la traction, également appelée résistance ultime à la traction dans de nombreux rapports, est la contrainte nominale maximale. Elle apparaît avant ou autour du début de la striction localisée. Après le début de la striction, la section réelle dans la zone strictionnée continue de diminuer, tandis que la contrainte nominale utilise toujours ; la courbe tracée peut donc descendre alors même que la contrainte vraie locale augmente. Le document de laboratoire du MIT datant de 2004 distingue la résistance à la traction obtenue à partir d’une courbe contrainte–déformation nominale de la résistance vraie à la traction, qui tient compte de la réduction de la section transversale.
L’allongement est l’augmentation permanente de la longueur calibrée spécifiée après la rupture, exprimée en pourcentage. Sa valeur dépend fortement de la longueur calibrée : une longueur calibrée courte peut inclure davantage de striction localisée et donne souvent un pourcentage différent de celui obtenu avec une longueur plus grande. La réduction de section est calculée à partir de la section initiale et de la plus petite section finale dans la zone de rupture. Elle décrit la contraction localisée et ne peut pas être assimilée à l’allongement.
Une expérience de la Syracuse University sur l’acier au carbone 1018 a utilisé des éprouvettes plates de traction conformes à l’ASTM afin de déterminer la contrainte d’écoulement, la contrainte ultime et la contrainte de rupture. Cet exemple montre pourquoi même une désignation courante telle que 1018 doit être accompagnée des détails relatifs à l’éprouvette et à la procédure.
Pourquoi un résultat est indissociable de sa méthode d’essai
Informations à fournir avec une valeur déclarée
- Matériau Nuance, état du produit, coulée ou lot lorsque ces informations sont disponibles, et forme du produit.
- Géométrie Forme de l’éprouvette, dimensions, orientation, aire initiale et longueur de référence.
- Condition d’essai Température, vitesse de déformation ou exigence relative à la vitesse de la machine, et norme applicable.
- Mesure Extensomètre, déplacement de la traverse, jauge de déformation ou méthode de mesure optique.
- Définition de la propriété Conventions relatives au point d’écoulement, à la contrainte d’épreuve avec décalage, à la contrainte nominale, à la contrainte vraie, à l’allongement et à la réduction de section.
Une valeur rapportée telle que « limite d’élasticité de l’acier : 350 MPa » est incomplète. Le lecteur a besoin de connaître la nuance et l’état du produit, la géométrie de l’éprouvette, la direction de chargement, la section initiale, la longueur calibrée, la température, la vitesse de déformation ou la vitesse de machine prescrite, le dispositif extensométrique ou la méthode de mesure du déplacement, la définition de la limite d’élasticité et la norme applicable.
La technique de mesure peut modifier la courbe. Les travaux du NIST sur l’ASTM A1008 ont utilisé la corrélation d’images numériques pour déterminer le déplacement et la déformation aux vitesses de déformation indiquées, plutôt que de se fonder uniquement sur le déplacement de la traverse. Le déplacement de la traverse inclut la compliance de la machine et des mors ; il n’est pas automatiquement identique à la déformation au sein de la longueur calibrée. Le National Bureau of Standards a également signalé que les contraintes de preuve des aciers inoxydables et des métaux non ferreux peuvent être influencées par une déformation plastique antérieure, des intervalles de repos, les contraintes internes et l’écrouissage.
À des vitesses encore plus élevées, la distinction devient plus nette. Un rapport du NIST sur les aciers de construction présente des courbes à grande vitesse de déformation pour un acier destiné à des poteaux périphériques, avec une limite d’élasticité spécifiée de 50 ksi. Ces courbes ne peuvent pas être comparées directement à une courbe obtenue lentement en laboratoire à température ambiante, comme si seule la nuance importait. Le résultat d’essai est une mesure de l’acier combiné à une éprouvette, une méthode et une condition définies. Supprimez ces définitions, et le nombre perd sa signification technique.
Comment sont calculées la contrainte nominale et la déformation nominale
Une machine de traction enregistre la force et le déplacement, mais une courbe contrainte–déformation nécessite de réduire ces mesures à l’aide des dimensions définies de l’éprouvette. Les grandeurs nominales couramment représentées se rapportent à l’éprouvette avant le chargement, et non à sa forme qui évolue continuellement. Ce choix rend les résultats faciles à calculer et à comparer, à condition que la géométrie de l’éprouvette, la longueur de référence, la norme d’essai et la méthode de mesure soient indiquées.
Contrainte nominale : F divisée par la section initiale
La contrainte nominale est calculée en divisant la force de traction appliquée par l’aire initiale de la section transversale de l’éprouvette :
| Grandeur | Définition nominale | Mesure initiale requise |
|---|---|---|
| Contrainte | σe = F/A0 | Aire initiale de la section A0 |
| Déformation | εe = (L − L0)/L0 | Longueur de référence initiale L0 |
| Aire de l’éprouvette plate | A0 = w0t0 | Largeur et épaisseur initiales |
| Aire de l’éprouvette ronde | A0 = πd0²/4 | Diamètre initial |
Ici, est la contrainte nominale, la force de traction et l’aire de la section transversale mesurée avant le début de l’essai. Pour une éprouvette plate rectangulaire,
où est la largeur initiale de l’éprouvette et son épaisseur initiale. Pour une éprouvette cylindrique,
où est le diamètre initial.
La force est normalement enregistrée en newtons (N), tandis que l’aire peut être exprimée en millimètres carrés (mm²). La contrainte obtenue est alors exprimée en N/mm², unité numériquement équivalente au mégapascal (MPa), car . Si la force est exprimée en kilonewtons et l’aire en millimètres carrés, la force doit être convertie en newtons avant de calculer la contrainte en MPa. La contrainte peut également être exprimée en pascals ou en livres-force par pouce carré (psi), mais la conversion d’unités doit être appliquée de manière cohérente.
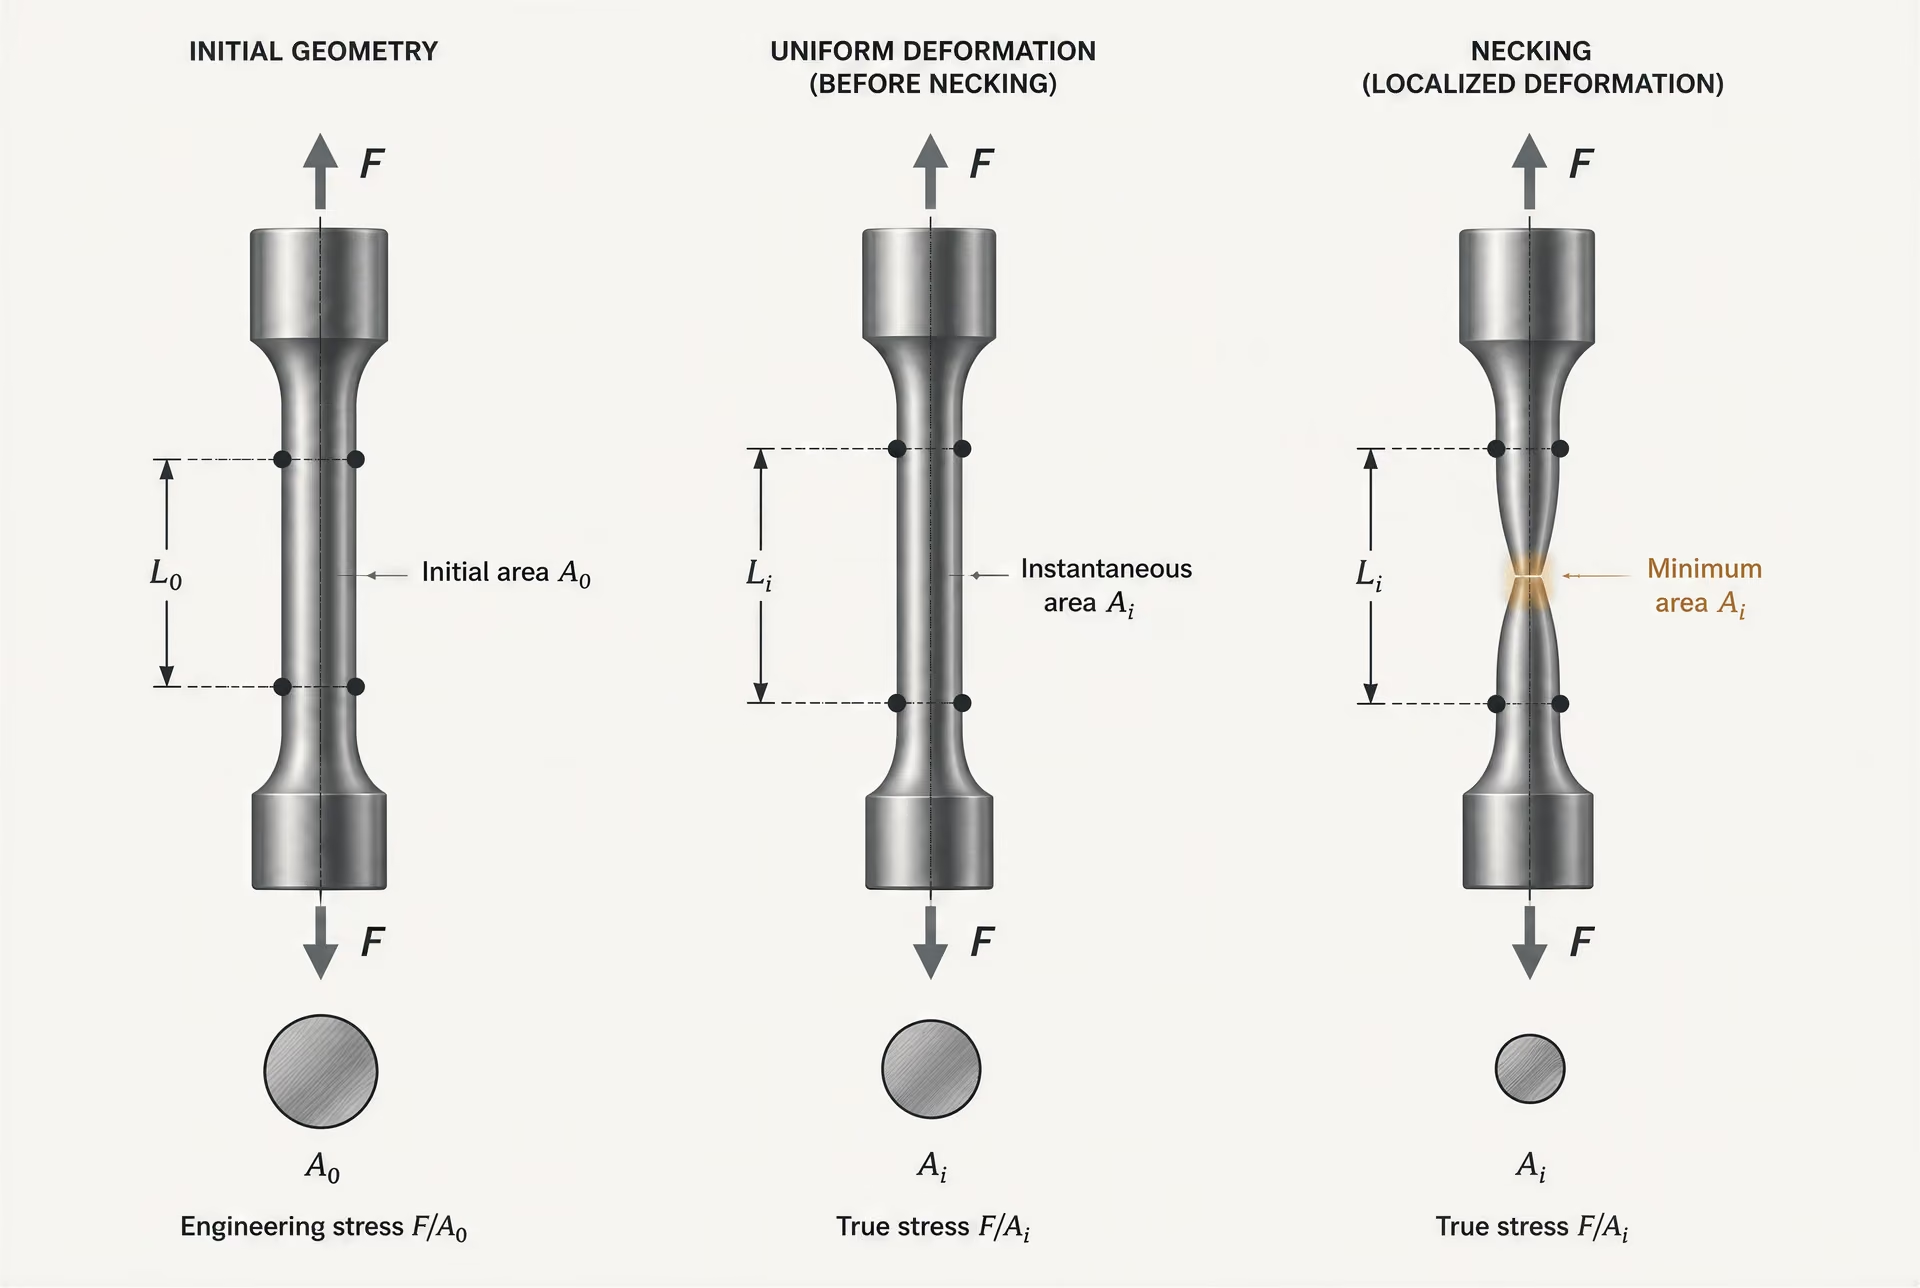
L’utilisation de est délibérée. Lorsqu’une éprouvette en acier est sollicitée en traction, son aire de section transversale diminue généralement d’abord par contraction élastique, puis par déformation plastique. Après le début de la striction localisée, la réduction se concentre dans une région plus petite. La contrainte nominale ne recalcule pas le dénominateur à chaque instant ; elle continue de diviser la force mesurée par l’aire qui existait avant le chargement. Cette convention conserve un état de référence commun pour chaque point de la courbe.
Le résultat n’est pas identique à la contrainte vraie. La contrainte vraie utilise l’aire instantanée, généralement notée , où est l’aire locale actuelle. Par conséquent, la courbe nominale peut diminuer après sa force maximale, même lorsque la contrainte locale dans une région présentant une striction continue d’augmenter. Le document de laboratoire du Massachusetts Institute of Technology datant de 2004 distingue la résistance à la traction obtenue à partir d’une courbe contrainte–déformation nominale de la résistance vraie à la traction, qui tient compte de la réduction de la section transversale.
Déformation nominale : allongement divisé par la longueur de référence initiale
La déformation nominale est la variation de la longueur de référence divisée par la longueur de référence initiale :
Le Georgia Institute of Technology donne la notation équivalente . Dans ces expressions, ou est la longueur de référence initiale, et ou la longueur de référence mesurée pendant l’essai. Leur différence, , correspond à l’allongement.
La déformation n’a pas d’unité physique, puisqu’il s’agit du rapport d’une longueur à une longueur. Elle est généralement exprimée sous forme décimale ou multipliée par 100 et présentée en pourcentage. Un allongement de 0,25 mm pour une longueur de référence initiale de 50,00 mm donne
soit une déformation nominale de 0,5 %.
La longueur de référence initiale reste au dénominateur même après l’allongement de l’éprouvette, car la déformation nominale est une variation normalisée par rapport à la géométrie initiale. La valeur rapportée dépend ainsi de la longueur de référence définie, et pas uniquement du déplacement de la traverse de la machine. Un allongement de 2 mm correspond à une déformation de 4 % pour une longueur de référence de 50 mm, mais seulement de 2 % pour une longueur de référence de 100 mm. Les résultats d’allongement ne peuvent donc pas être comparés de manière rigoureuse lorsque les définitions de la longueur de référence diffèrent.
La Michigan Technological University définit la déformation nominale comme le déplacement divisé par la longueur de référence initiale, tandis que sa définition de la contrainte nominale utilise la charge divisée par l’aire initiale de la section transversale. Ces définitions sont simples, mais elles ne sont reproductibles que lorsque , et la manière dont le déplacement a été mesuré sont connus.
Unités, dimensions de l’éprouvette et réduction des données
La réduction des données commence avant la première lecture de force. L’opérateur consigne le type d’éprouvette, sa largeur, son épaisseur ou son diamètre, ainsi que sa longueur de référence, puis calcule à partir des dimensions spécifiées. La machine de traction fournit la force en fonction du temps ou du déplacement. Un extensomètre, une jauge de déformation ou un système optique fournit la variation de la longueur de référence. Chaque paire de valeurs enregistrées est réduite à l’aide de et de , ce qui produit la courbe contrainte–déformation nominale.
La mesure du déplacement est importante. Le déplacement de la traverse comprend les déformations dans les mors, le bâti de la machine et d’autres composants, tandis qu’un extensomètre mesure une section de référence définie. La corrélation d’images numériques peut mesurer optiquement les déplacements et les champs de déformation locaux. Les essais réalisés par le NIST sur l’acier ASTM A1008 ont examiné des taux de déformation moyens de , et , la corrélation d’images numériques étant utilisée pour mesurer le déplacement et la déformation. La courbe obtenue dépend donc à la fois de la vitesse de chargement et de la méthode de mesure.[1] Standard Specification for Tension Testing of Metallic Materials. ASTM International. ASTM International standard, 2021.[2] Metallic materials — Tensile testing — Part 1: Method of test at room temperature. International Organization for Standardization. ISO standard, 2019.[3] Properties of Metals. U.S. Department of Energy. DOE Fundamentals Handbook reference.
La norme ASTM E8/E8M-21 couvre les essais de traction à température ambiante des matériaux métalliques et traite de la limite d’élasticité, de l’allongement au point d’écoulement, de la résistance à la traction, de l’allongement et de la réduction de section. La norme ISO 6892-1:2019 spécifie également les essais de traction à température ambiante des matériaux métalliques ainsi que les propriétés mécaniques qui en sont obtenues. Ces normes définissent bien plus que des équations : elles encadrent la géométrie de l’éprouvette, l’alignement, la longueur de référence, la vitesse de chargement et les procédures de consignation des résultats. La courbe type de l’acier de construction publiée par le U.S. Department of Energy indique la limite de proportionnalité, la limite d’élasticité, la résistance ultime et le point de rupture, mais chacune de ces indications dépend du processus de mesure et de réduction décrit précédemment. Une courbe n’est reproductible que dans la mesure où les dimensions et les méthodes utilisées pour définir ses axes le sont également.
Lecture de la courbe contrainte–déformation nominale
Une courbe de traction est un relevé de la manière dont une éprouvette définie réagit à une charge croissante. Il ne s’agit pas d’un classement universel des nuances d’acier. Le résultat rapporté dépend de la forme de l’éprouvette, de sa section initiale, de la longueur de référence, de la vitesse de chargement, de la méthode de mesure par extensomètre ou par déplacement, de la norme d’essai et de la convention utilisée pour calculer la contrainte et la déformation.
Pour une courbe contrainte–déformation nominale, la contrainte nominale est définie par
où est la charge appliquée et la section initiale de l’éprouvette. La déformation nominale est définie par
où est la longueur de référence initiale et la longueur de référence mesurée pendant le chargement. Ces définitions figurent dans des documents pédagogiques de la Michigan Technological University et du Georgia Institute of Technology. Comme la section et la longueur initiales restent au dénominateur, la courbe ne montre pas directement l’évolution de la contrainte et de la déformation locales après le début de la contraction de l’éprouvette.
La norme ASTM E8/E8M-21 couvre les essais de traction à température ambiante des matériaux métalliques ainsi que la détermination de la limite d’élasticité, de l’allongement au point d’écoulement, de la résistance à la traction, de l’allongement et de la réduction de section. La norme ISO 6892-1:2019 spécifie une méthode d’essai de traction à température ambiante et définit les propriétés mécaniques qui peuvent en être déduites. La courbe doit donc être interprétée conjointement avec le compte rendu d’essai, et non séparément de celui-ci.
Réponse élastique et limite de proportionnalité
À l’origine, la charge et la déformation sont toutes deux nulles. Pendant la première partie de la courbe, la contrainte augmente approximativement proportionnellement à la déformation. Si la charge est supprimée dans cette région, l’éprouvette retrouve ses dimensions initiales, à l’exception de faibles erreurs expérimentales. Il s’agit d’une déformation élastique : les liaisons atomiques sont déplacées, mais le matériau n’a pas subi de modification permanente de sa forme.
La pente de cette première portion rectiligne est le module de Young, :
Pour un acier soumis à des conditions ordinaires, cette pente est généralement proche de 200 GPa, bien que la valeur mesurée puisse varier en fonction de l’alignement, de la précision de l’extensomètre, de la température et de la portion de données sélectionnée. Il ne faut pas la confondre avec la limite d’élasticité. Le module décrit la rigidité ; la limite d’élasticité décrit la contrainte associée au début de la déformation plastique ou à une quantité spécifiée de celle-ci.
Le DOE Fundamentals Handbook désigne l’extrémité de la portion strictement linéaire comme la limite de proportionnalité. Au-delà de ce point, la courbe peut rester partiellement élastique, mais elle n’est plus exactement proportionnelle. Une éprouvette déchargée juste au-dessus de la limite de proportionnalité peut récupérer la majeure partie de sa déformation tout en conservant un faible allongement permanent. Une fois la déformation plastique amorcée, la déformation totale peut être considérée comme la somme de la déformation élastique et de la déformation plastique :
Cette distinction est importante pour l’interprétation de l’allongement. La déformation visible sur la machine d’essai est la déformation totale ; seule sa composante élastique disparaît lors du déchargement.

Limite d’élasticité et allongement au point d’écoulement
L’écoulement plastique marque la transition vers un écoulement plastique important. Dans un acier présentant un point d’écoulement distinct, la courbe peut atteindre un point d’écoulement supérieur, redescendre jusqu’à un point d’écoulement inférieur, puis se poursuivre dans une région relativement plate. L’allongement associé est appelé allongement au point d’écoulement. L’éprouvette continue de s’allonger tandis que la contrainte nominale varie peu, et des bandes de Lüders peuvent se propager sur la longueur de référence.
Ce comportement est généralement associé à certains aciers à faible teneur en carbone, notamment certains produits en tôle et certains produits structuraux, mais il ne doit pas être présumé pour chaque nuance d’acier ni pour chaque compte rendu d’essai. Un acier présentant un écoulement continu peut ne montrer aucun point d’écoulement supérieur ou inférieur nettement défini. L’écrouissage à froid, l’historique de recuit, le carbone et l’azote interstitiels, le vieillissement, la géométrie de l’éprouvette et la vitesse de déformation peuvent modifier ou faire disparaître cette caractéristique du point d’écoulement.
Lorsqu’aucun point d’écoulement distinct ne peut être mesuré, une norme peut spécifier une méthode par décalage. La contrainte d’épreuve à 0,2 % est obtenue en traçant une droite parallèle à la pente élastique initiale, décalée d’une déformation de 0,002 ; son intersection avec la courbe définit la valeur rapportée. Les termes « limite d’élasticité » et « contrainte d’épreuve à 0,2 % » ne doivent pas être considérés comme interchangeables, à moins que la norme applicable et le rapport d’essai n’établissent clairement cette correspondance. Un rapport du National Bureau of Standards sur les contraintes d’épreuve dans les aciers inoxydables et les métaux non ferreux décrit les effets de la déformation plastique antérieure, des intervalles de repos, des contraintes internes et de l’écrouissage sur ces mesures.
Après l’écoulement, la déformation plastique s’accumule. Un déchargement effectué à n’importe quel point entraîne une récupération élastique, mais l’éprouvette demeure plus longue et, après un chargement suffisant, plus étroite qu’elle ne l’était initialement. Un rechargement peut suivre une trajectoire décalée en raison de l’écrouissage.
Résistance ultime à la traction, striction et rupture
Après l’allongement au point d’écoulement — ou, en l’absence de palier, après l’écoulement continu — la courbe remonte généralement, car l’écrouissage augmente la contrainte nécessaire à la poursuite de la déformation plastique. La contrainte nominale la plus élevée est la résistance ultime à la traction (UTS), appelée résistance ultime dans le DOE Fundamentals Handbook. Elle est calculée à partir de la section initiale , même si l’éprouvette s’est déjà allongée et si sa section a changé.
À la UTS, une déformation localisée commence généralement. Une striction se forme dans la partie calibrée, concentrant la déformation dans une région plus petite. La section réelle dans la striction diminue rapidement ; la contrainte vraie locale peut donc continuer à augmenter alors même que la courbe nominale diminue. La branche descendante ne signifie donc pas que la contrainte locale de résistance du matériau a simplement disparu ; elle résulte de l’utilisation de la section initiale dans le calcul de la contrainte nominale.
Les notes de laboratoire 2004 du MIT consacrées aux matériaux de génie civil distinguent la résistance à la traction obtenue à partir d’une courbe nominale de la résistance vraie à la traction, qui tient compte de la réduction de section. Cette distinction est particulièrement importante lors de la comparaison d’aciers ductiles présentant des longueurs de référence différentes ou des mesures différentes de réduction de section.
Le dernier point est la rupture, identifiée par le DOE Fundamentals Handbook après la région de striction. L’allongement et la réduction de section rapportés sont fortement influencés par la longueur de référence, la géométrie de l’éprouvette, l’emplacement de la rupture et la manière dont les morceaux rompus sont réassemblés. L’expérience menée à la Syracuse University sur l’acier au carbone 1018, par exemple, a utilisé des éprouvettes plates de traction conformes à l’ASTM afin de déterminer la contrainte d’écoulement, la contrainte ultime et la contrainte de rupture ; ces valeurs décrivent cette configuration d’essai définie, et non une propriété abstraite propre à la nuance seule.
La vitesse de déformation et la méthode de mesure modifient également la courbe. Le NIST a publié les résultats d’essais sur un acier ASTM A1008 réalisés à des vitesses de déformation moyennes de , et , en utilisant la corrélation d’images numériques pour mesurer le déplacement et la déformation. Le NIST a également publié des courbes à grande vitesse de déformation pour un acier destiné aux poteaux périphériques, présentant une limite d’élasticité spécifiée de 50 ksi. Les courbes obtenues dans ces conditions ne doivent pas être comparées directement à celles d’un essai lent à température ambiante réalisé avec un extensomètre sans avoir préalablement vérifié la norme et les définitions utilisées.
Résistance à l’écoulement, contrainte conventionnelle et signification de l’« écoulement »
Le terme « écoulement » ne désigne pas une caractéristique universelle commune à toutes les courbes contrainte–déformation de l’acier. Il décrit la transition entre une déformation principalement réversible et une déformation qui subsiste après déchargement, mais la valeur rapportée dépend de la manière dont cette transition se manifeste et de la règle imposée par la norme d’essai. ASTM E8/E8M-21 couvre les essais de traction des métaux à température ambiante ainsi que la détermination de la limite d’élasticité, de l’allongement à la limite d’élasticité, de la résistance à la traction, de l’allongement et de la striction. ISO 6892-1:2019 spécifie une méthode comparable d’essai de traction à température ambiante, mais les définitions et les exigences relatives à la présentation des résultats doivent néanmoins être consultées dans la norme applicable, plutôt que déduites d’un graphique familier.
Les grandeurs usuelles de l’ingénierie imposent déjà une convention. La contrainte nominale est , où est la charge et l’aire initiale de la section transversale de l’éprouvette ; la déformation nominale est , calculée à partir de la longueur initiale de la base de mesure . Michigan Technological University et Georgia Tech décrivent ces définitions. Une limite d’élasticité rapportée s’applique donc à une éprouvette, à une géométrie, à une définition de la longueur de base, à une vitesse de chargement, à un système de mesure et à une interprétation spécifiée — et non à une courbe abstraite détachée de l’essai.
Comportement au point d’écoulement et limite d’élasticité définie
Certains aciers à faible teneur en carbone présentent un phénomène de point d’écoulement visible. La courbe atteint une limite d’élasticité supérieure, diminue, puis se poursuit dans une région relativement plane de déformation plastique. Des bandes de Lüders peuvent se déplacer le long de la longueur de base pendant cette extension. Dans ce type de réponse, le matériau semble « s’écouler » au cours d’un événement reconnaissable ; la limite d’élasticité supérieure ou inférieure, l’allongement au point d’écoulement et les grandeurs associées peuvent alors être rapportés conformément à la méthode applicable.
D’autres aciers ne présentent pas de chute brutale de la charge. Les aciers inoxydables, de nombreuses nuances à haute résistance et les aciers soumis à d’autres conditions d’essai peuvent passer progressivement de la déformation élastique à la déformation plastique. Il n’existe alors pas de point unique qu’il serait défendable de sélectionner simplement en recherchant une inflexion. La limite de proportionnalité, qui marque la fin de la proportionnalité stricte entre la contrainte et la déformation, ne constitue pas automatiquement la limite d’élasticité. Le U.S. Department of Energy’s Fundamentals Handbook place la limite de proportionnalité, la limite d’élasticité, la résistance ultime et le point de rupture sur une courbe contrainte–déformation nominale type d’un acier de construction, mais ces désignations correspondent à des propriétés distinctes.
Cette distinction est importante, car une courbe peut sembler régulière tout en conduisant à une valeur d’écoulement définie formellement. ASTM E8/E8M-21 autorise une présentation fondée sur le comportement au point d’écoulement lorsque celui-ci est présent et utilise des procédures spécifiées lorsqu’il est absent. ISO 6892-1:2019 définit elle aussi les propriétés mécaniques pouvant être obtenues par l’essai, mais sa méthode et le paramètre sélectionné déterminent le résultat. Un graphique ne permet pas à lui seul d’établir quelle définition a été utilisée.
Contrainte conventionnelle et constructions par décalage
Construction de la contrainte d’épreuve avec un décalage de 0.2%
- 1. Établir la pente élastique Déterminer la pente initiale de la courbe contrainte-déformation.
- 2. Définir le décalage Déplacer une droite parallèle jusqu’à une déformation de 0.002, équivalente à 0.2%.
- 3. Localiser l’intersection L’intersection de la droite décalée et de la courbe de chargement définit la contrainte d’épreuve.
- 4. Déclarer la méthode Indiquer la norme, le symbole, le décalage, la détermination de la pente et la procédure d’acceptation.
La contrainte conventionnelle fournit un substitut reproductible lorsqu’aucun point d’écoulement net n’existe. L’essai enregistre la courbe de chargement, puis identifie la contrainte qui produit une déformation permanente spécifiée après déchargement. Une construction courante est la méthode du décalage de 0,2 % : une droite parallèle à la pente élastique initiale est tracée à partir d’une déformation de 0,002, et son intersection avec la courbe donne la contrainte conventionnelle à 0,2 %, souvent notée dans la notation de type ISO. Le symbole exact, le décalage, la détermination de la pente et la procédure d’acceptation dépendent de la norme et de la spécification du matériau.
Il s’agit d’une construction, et non d’un événement physique soudain se produisant exactement à 0,2 % de déformation. Une contrainte conventionnelle à 0,2 % et une limite d’élasticité inférieure répondent à des questions différentes. La première demande quelle contrainte correspond à un critère défini de déformation résiduelle ; la seconde identifie une caractéristique de la réponse observée du matériau sous charge. Les appeler toutes deux simplement « limite d’élasticité » peut dissimuler cette différence.
Le rapport du National Bureau of Standards sur les contraintes conventionnelles dans les aciers inoxydables et les métaux non ferreux montre pourquoi les résultats relatifs à ces contraintes exigent une interprétation attentive. Une déformation plastique antérieure peut modifier la courbe de chargement ultérieure, et une éprouvette laissée au repos avant rechargement peut présenter une contrainte conventionnelle différente de celle d’une éprouvette essayée en continu. Les contraintes internes influencent également le début apparent de la déformation permanente : des contraintes résiduelles de traction et de compression peuvent faire commencer l’écoulement plus tôt dans une direction que dans l’autre. La contrainte conventionnelle rapportée dépend donc de l’historique de l’éprouvette, et pas seulement de la composition de l’alliage.
Les choix de mesure ajoutent un niveau supplémentaire de complexité. Les études de NIST fondées sur ASTM A1008 ont utilisé des vitesses moyennes de déformation de , et , avec une corrélation d’images numériques pour mesurer le déplacement et la déformation. Il s’agit d’essais matériellement différents, même lorsque la nuance nominale reste inchangée. La mesure du déplacement de la traverse peut inclure la compliance de la machine et des mors, tandis qu’un extensomètre monté sur la base de mesure ou un système de corrélation d’images numériques mesure une grandeur différente.
Écrouissage, intervalles de repos et contraintes internes
Après l’écoulement plastique initial, l’acier s’écrouit généralement : une déformation plastique supplémentaire exige une contrainte croissante, car les interactions entre dislocations augmentent la résistance à la déformation. La courbe remonte donc après un palier d’écoulement ou après le franchissement de la contrainte conventionnelle. Cette remontée ne constitue pas un autre point d’écoulement. Elle correspond à l’évolution de la contrainte d’écoulement d’un matériau dont la microstructure et l’état de contrainte interne ont déjà été modifiés.
Si l’on décharge une éprouvette écrouie, une partie de sa déformation est récupérée, tandis que la déformation plastique subsiste. Le rechargement peut suivre une trajectoire élastique décalée et produire une contrainte conventionnelle apparente plus élevée. Un intervalle de repos peut permettre des processus de restauration ou des changements associés au vieillissement sous déformation ; la réponse ultérieure peut donc différer de celle observée lors d’un rechargement immédiat. Le rapport du National Bureau of Standards sur les contraintes conventionnelles traite ces effets comme des variables expérimentales essentielles, et non comme des perturbations mineures.
C’est pourquoi l’affirmation selon laquelle « l’acier A a une limite d’élasticité supérieure à celle de l’acier B » n’a de sens que lorsque les deux valeurs correspondent à la même norme d’essai, à la même température, à la même vitesse de déformation, à la même géométrie d’éprouvette, à la même définition de la base de mesure et au même critère d’écoulement. Le rapport de NIST sur les aciers de construction présente, par exemple, des courbes à grande vitesse de déformation pour un acier destiné aux poteaux périphériques, spécifié avec une limite d’élasticité de 50 ksi ; cette désignation ne rend pas la valeur interchangeable avec une contrainte conventionnelle à 0,2 % obtenue lors d’un essai lent. L’écoulement est une définition rapportée appliquée à une réponse mesurée. Sans ces deux éléments, le nombre est incomplet.
Courbes nominales par rapport aux véritables courbes contrainte–déformation
Un graphique d’essai de traction ne montre pas une propriété matérielle unique et allant de soi. Sa forme dépend en partie de la manière dont la force, l’allongement et les dimensions de l’éprouvette sont convertis en contrainte et en déformation. La norme ASTM E8/E8M-21 couvre les essais de traction à température ambiante des matériaux métalliques ainsi que la détermination de la limite d’élasticité, de l’allongement au point d’écoulement, de la résistance à la traction, de l’allongement et de la réduction de section. La norme ISO 6892-1:2019 spécifie une méthode comparable d’essai de traction à température ambiante pour les matériaux métalliques et définit les propriétés mécaniques qui en sont obtenues. Aucune de ces normes ne dispense d’indiquer quelle convention contrainte–déformation a été utilisée.
La contrainte nominale est calculée en divisant la force appliquée par l’aire initiale de la section transversale de l’éprouvette :
La déformation nominale utilise la longueur initiale entre repères :
Ces définitions figurent dans des documents pédagogiques de la Michigan Technological University et de Georgia Tech, où Georgia Tech écrit la contrainte nominale sous la forme et la déformation nominale sous la forme . L’éprouvette peut devenir beaucoup plus mince et plus longue pendant l’essai, mais le calcul nominal continue d’utiliser et . Ce choix facilite la comparaison des résultats, à condition d’indiquer également la géométrie de l’éprouvette, la longueur entre repères, la norme et la procédure d’essai.
Pourquoi la contrainte nominale peut diminuer après le début de la striction
Avant la striction, la déformation est approximativement uniforme sur toute la longueur entre repères. L’ensemble de la section réduite supporte la charge, et l’écrouissage plastique peut accroître la force nécessaire à la poursuite de l’allongement. Sur une courbe nominale, cela produit une augmentation de la contrainte après la limite d’élasticité, jusqu’à ce que la charge atteigne sa valeur maximale. La division de cette charge maximale par donne la résistance nominale ultime à la traction, souvent appelée résistance à la traction ou résistance ultime.
La striction modifie le mode de déformation. Une zone localisée commence à se contracter plus rapidement que le reste de la longueur entre repères, créant une aire de section transversale plus faible au niveau de la striction. Après ce stade, l’éprouvette ne se déforme plus uniformément. L’écrouissage continue d’augmenter la contrainte d’écoulement locale, mais la diminution de l’aire peut réduire la charge totale plus rapidement que l’écrouissage n’augmente la contrainte nécessaire pour déformer le matériau. Puisque la machine d’essai enregistre la charge et que la contrainte nominale est simplement la charge divisée par , qui reste inchangée, la contrainte nominale représentée diminue.
Cette diminution ne signifie pas que la déformation s’est arrêtée ou que le matériau a soudainement perdu toute résistance à l’écoulement plastique local. Elle signifie que la charge globale supportée par l’éprouvette a diminué. Le matériau local situé à l’intérieur de la striction peut encore subir une augmentation de la contrainte et de la déformation. Le Fundamentals Handbook du U.S. Department of Energy identifie la limite de proportionnalité, la limite d’élasticité, la résistance ultime et le point de rupture sur une courbe contrainte–déformation nominale typique de l’acier de construction ; la branche descendante entre la résistance ultime et la rupture est donc une caractéristique de la représentation choisie, et non une représentation directe du comportement uniforme du matériau en tout point de l’éprouvette.
Cette distinction est importante lors de la comparaison de nuances ou d’essais. Un acier présentant une résistance nominale ultime à la traction plus élevée ne supporte pas automatiquement une contrainte locale plus élevée à chaque étape de la déformation postérieure à la striction. Le résultat dépend également de l’aire initiale, de la forme de l’éprouvette, de la longueur entre repères, de la vitesse de chargement, de l’alignement et de l’emplacement où la déformation est mesurée.

Aire instantanée et contrainte vraie
| Convention | Définition de la contrainte | Définition de la déformation | Principale limitation |
|---|---|---|---|
| Nominale | σeng = F/A0 | εeng = (L − L0)/L0 | Utilise l’aire et la longueur de référence initiales |
| Vraie | σtrue = F/Ai | εtrue = ln(L/L0) | Nécessite la géométrie actuelle et des données sur la déformation locale |
| Conversion uniforme | σtrue = σeng(1 + εeng) | εtrue = ln(1 + εeng) | La plus défendable avant ou pendant la déformation uniforme ; peu fiable après la striction |
La contrainte vraie utilise l’aire qui supporte la charge à l’instant considéré :
où est l’aire instantanée de la section transversale. La déformation vraie est généralement définie par l’intégration de l’allongement incrémental sur la longueur actuelle :
Pour une déformation uniforme, les grandeurs nominales et vraies peuvent être reliées par les relations suivantes :
et
Ces conversions ne sont utiles que tant que la déformation reste suffisamment uniforme et que les hypothèses requises sont valides. Elles ne constituent pas une correction générale applicable à chaque point après la striction.[4] Civil Engineering Materials Laboratory: Laboratory 2. Massachusetts Institute of Technology. MIT OpenCourseWare laboratory material, 2004.
Le document de référence de 2004 du Civil Engineering Materials Laboratory du MIT distingue explicitement la résistance à la traction obtenue à partir d’une courbe contrainte–déformation nominale de la résistance vraie à la traction, qui tient compte de la réduction de la section transversale. La différence peut être importante à proximité de la rupture, car l’aire locale de la striction peut être très inférieure à . Si une force de 20 kN s’exerce sur une aire initiale de , la contrainte nominale est de 200 MPa. Si l’aire réelle de la striction à cet instant est de , la contrainte vraie locale nominale fondée sur cette aire est de 400 MPa. Ces deux valeurs décrivent la même force, mais reposent sur des définitions différentes de l’aire.
La mesure de n’est pas triviale. Un extensomètre peut mesurer l’allongement moyen sur une longueur entre repères, tandis que la corrélation d’images numériques peut déterminer les champs locaux de déplacement et de déformation. Dans le cadre de ses travaux sur l’acier ASTM A1008, le NIST a rapporté des essais réalisés à des vitesses de déformation moyennes de , et , en utilisant la corrélation d’images numériques pour mesurer les déplacements et les déformations. Ainsi, la courbe apparente reflète à la fois la réponse du matériau et la méthode de mesure ainsi que la vitesse de déformation choisies.
Déformation uniforme, striction et interprétation postérieure à la striction
Une conversion conventionnelle des données nominales en données vraies de contrainte–déformation est principalement défendable pendant la déformation uniforme et jusqu’au début de la striction. La charge nominale maximale marque généralement le début de la striction diffuse lors d’un chargement en traction, bien que le comportement local et la structure du matériau puissent compliquer cette interprétation. Avant ce point, une seule mesure de l’aire et une seule mesure sur la longueur entre repères peuvent raisonnablement représenter une grande partie de l’éprouvette active.
Après le début de la striction, le champ de déformation devient fortement localisé. La section transversale varie le long de la striction, la surface développe une courbure et l’état de contrainte n’est plus purement uniaxial. Le matériau situé près de la striction peut subir des contraintes transversales en plus de la contrainte axiale. Par conséquent, multiplier la contrainte nominale par après la charge maximale ne permet pas de retrouver une courbe locale fiable de contrainte vraie.
La conversion postérieure à la striction nécessite des données appropriées sur la géométrie et la déformation locales : par exemple, l’évolution du diamètre minimal ou de l’aire minimale de la striction, des mesures locales de déformation et, si nécessaire, une correction tenant compte de la courbure de la striction et de l’état de contrainte triaxial qui en résulte. Une mesure de l’aire au niveau de la rupture peut étayer les calculs de réduction de section, mais elle ne permet pas de reconstituer l’ensemble de l’historique postérieur à la striction. L’utilisation sans discernement des équations valables pour une déformation uniforme peut donc attribuer des valeurs physiquement trompeuses à la branche descendante.
Les rapports devraient préciser si les courbes sont nominales ou vraies, comment l’aire et la déformation ont été mesurées et à partir de quel point la striction invalide les hypothèses d’uniformité. Cette précision est particulièrement importante lors de la comparaison de résultats ordinaires à température ambiante avec des données à grande vitesse de déformation ; un rapport du NIST sur un acier de construction, par exemple, présente des courbes à grande vitesse de déformation pour un acier destiné aux poteaux périphériques, avec une limite d’élasticité spécifiée de 50 ksi. L’étiquette de la courbe n’est qu’un point de départ. Ses définitions et ses conditions d’essai déterminent la signification des valeurs représentées.
Comment la vitesse de déformation modifie la réponse rapportée de l’acier
La vitesse de déformation est la vitesse à laquelle une éprouvette de traction est déformée, normalement exprimée en secondes réciproques (s⁻¹). Elle doit être indiquée avec la nuance d’acier, la géométrie de l’éprouvette, la température et la convention contrainte–déformation dans toute description d’essai. Une courbe mesurée à n’est pas automatiquement interchangeable avec une courbe mesurée à , même lorsque les deux éprouvettes proviennent de la même coulée d’acier.
La raison est à la fois physique et procédurale. La déformation plastique nécessite le déplacement des dislocations, et ce déplacement interagit avec le temps disponible pour franchir les obstacles, permettre le développement de concentrations locales de contraintes et propager la déformation sur la longueur utile. La courbe rapportée peut donc varier dans sa zone d’écoulement plastique, sa pente après la limite d’élasticité, sa résistance ultime à la traction et sa ductilité apparente. L’ampleur de chacune de ces variations doit être établie pour le matériau et les conditions d’essai concernés ; elle ne doit pas être considérée comme un pourcentage universel applicable à tous les aciers.
La série de vitesses de déformation du NIST sur l’acier ASTM A1008
NIST a soumis l’acier ASTM A1008 à des vitesses moyennes de déformation de 10^-5, 10^-3 et 10^-1 s^-1. Strong evidence
Une étude du National Institute of Standards and Technology rend cette comparaison concrète en utilisant de l’acier ASTM A1008. Les essais ont été réalisés à des vitesses de déformation moyennes de , et . Ces vitesses couvrent quatre ordres de grandeur, bien que les identifiants des essais correspondent à trois conditions discrètes plutôt qu’à une loi matérielle continue. Les données obtenues montrent pourquoi la légende d’une courbe qui omet la vitesse de déformation est incomplète.
La condition la plus lente correspond à une déformation accumulée sur une durée comparativement longue, tandis que impose une déformation beaucoup plus rapidement. La modification ne se résume pas à un simple déplacement horizontal sur le graphique. Le début de l’écoulement plastique et la réponse ultérieure à l’écoulement peuvent se déplacer, tandis que la forme de la courbe peut changer à mesure que la déformation plastique se localise davantage. La limite d’élasticité rapportée à une vitesse donnée peut par conséquent différer d’une valeur obtenue à une autre vitesse, même si le même calcul de la contrainte nominale est utilisé.
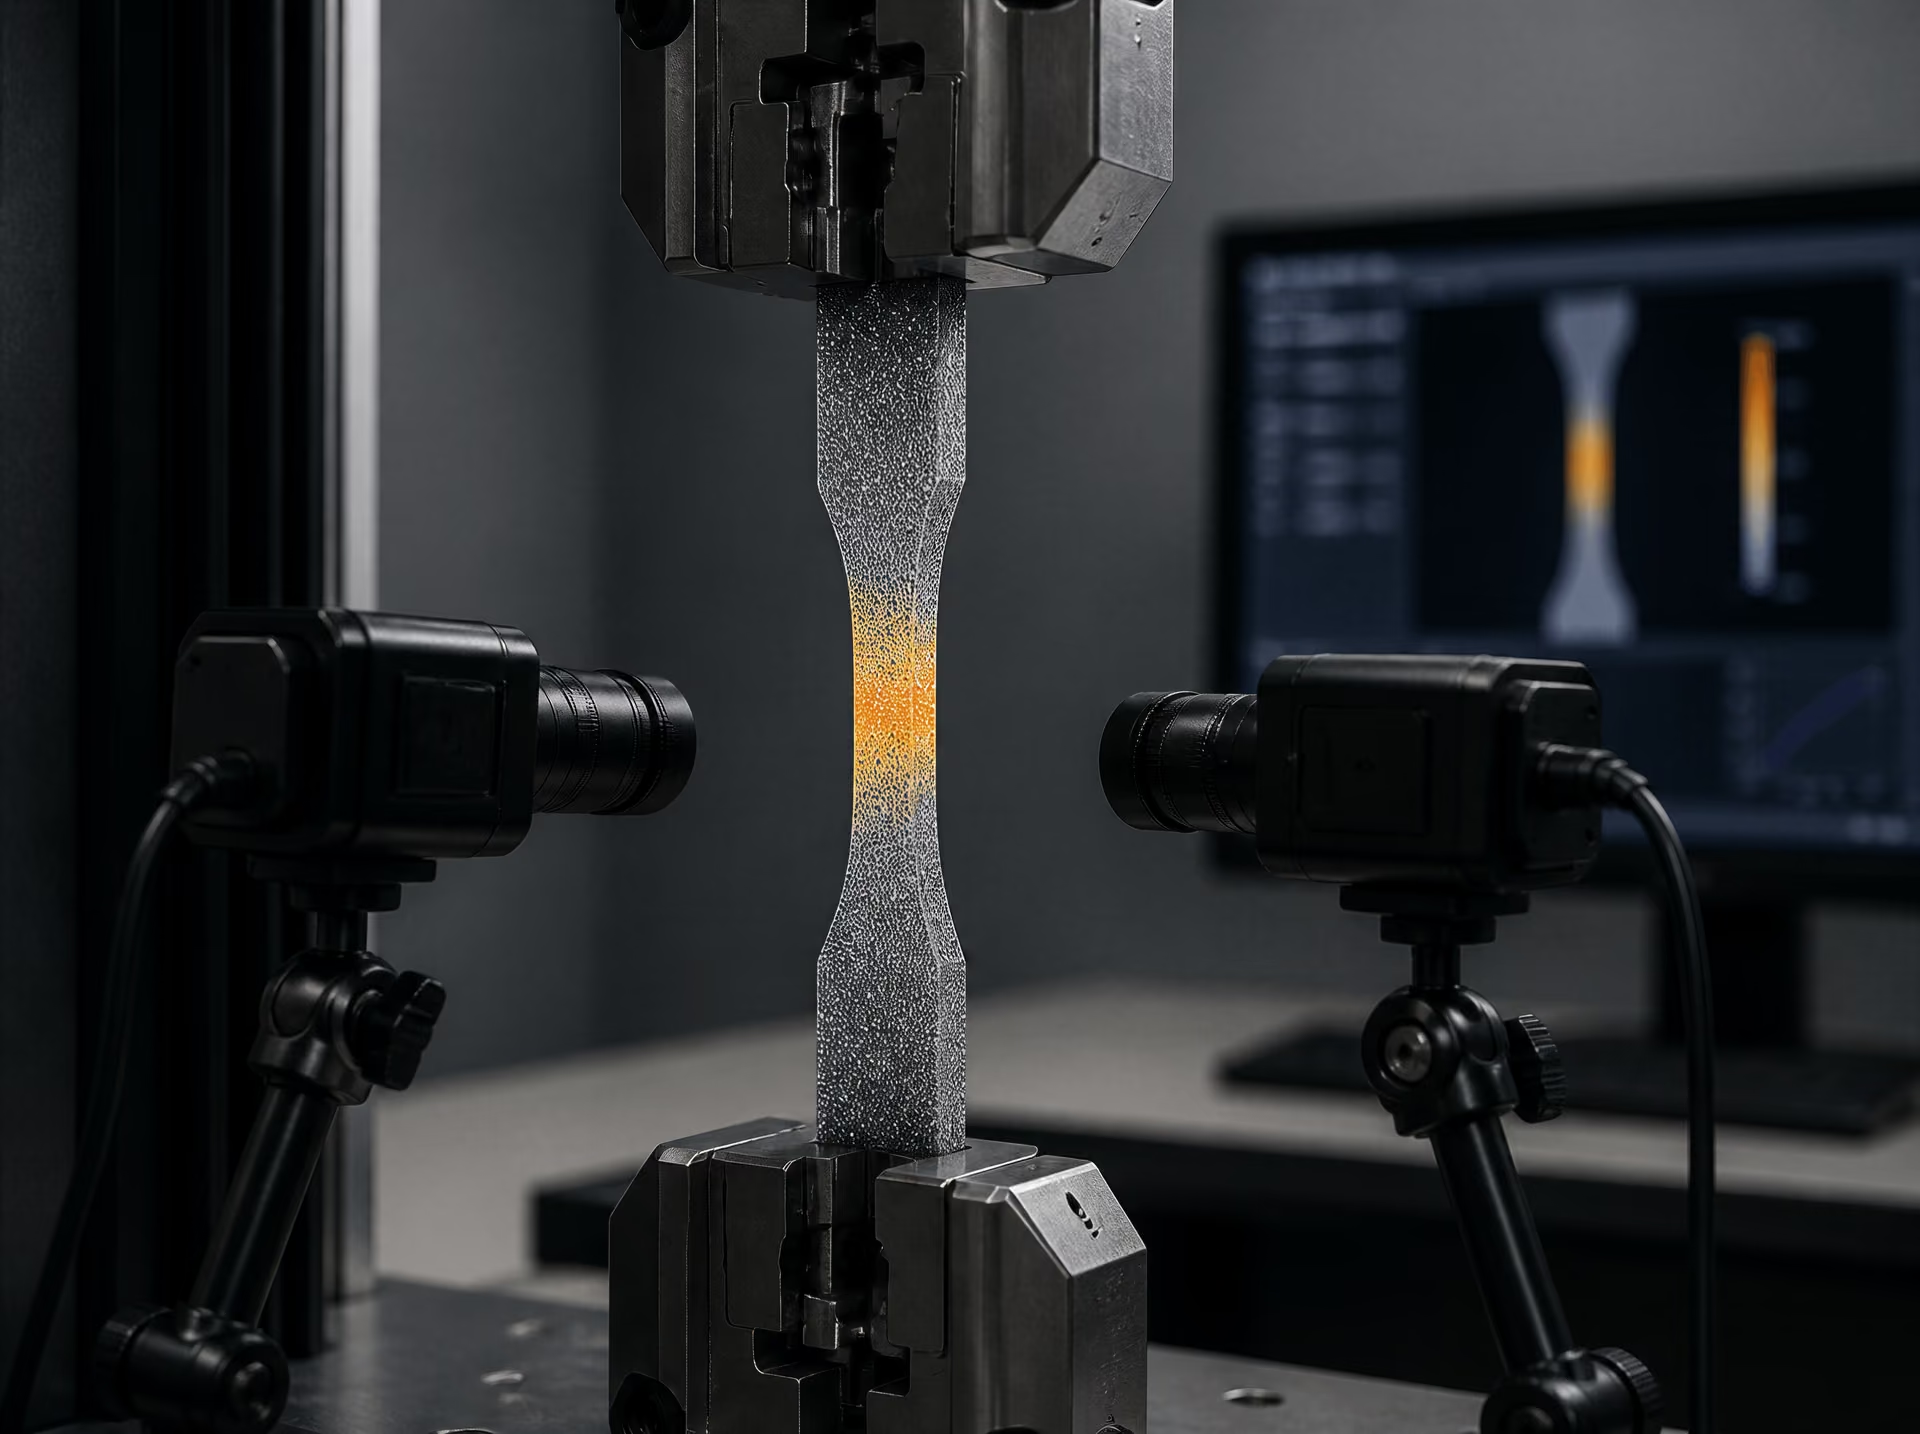
Le NIST a également utilisé la corrélation d’images numériques (DIC) pour mesurer le déplacement et la déformation. Ce détail est important. Un signal de déplacement de la traverse inclut la déformabilité de la machine et peut inclure une déformation située en dehors de la section utile prévue ; la DIC peut mesurer le déplacement local de la surface et révéler la concentration de la déformation. Deux laboratoires peuvent donc rapporter des courbes de déformation d’aspects différents parce qu’ils ont mesuré des grandeurs physiques différentes, et non parce que l’acier s’est comporté différemment.
Les définitions usuelles de l’ingénierie restent importantes. La contrainte nominale est la charge divisée par l’aire initiale de la section transversale de l’éprouvette, , et la déformation nominale est la variation de la longueur utile divisée par la longueur utile initiale, , comme l’indiquent Georgia Tech et la Michigan Technological University. Ces définitions ne suppriment pas la dépendance à la vitesse. Elles établissent seulement la manière dont la charge et le déplacement mesurés sont convertis en coordonnées représentées sur le graphique.
Sensibilité à la vitesse dans le comportement à la limite d’élasticité et à l’écoulement
La limite d’élasticité est particulièrement sensible à la manière dont un essai est réalisé et interprété. L’ASTM E8/E8M-21 couvre les essais de traction à température ambiante ainsi que la détermination de la limite d’élasticité, de l’allongement au palier d’écoulement, de la résistance à la traction, de l’allongement et de la réduction de section. Une valeur de limite d’élasticité peut être obtenue à partir d’un point d’écoulement distinct, d’un palier d’écoulement ou d’une méthode à décalage, selon la réponse du matériau et la procédure de rapport. Si la vitesse de déformation modifie la transition entre la déformation élastique et la déformation plastique, la mesure de la limite d’élasticité retenue peut changer avant même que la courbe d’écoulement ultérieure ne soit prise en compte.
Après la limite d’élasticité, la vitesse de déformation peut influer sur la contrainte nécessaire pour maintenir l’écoulement plastique. Lors d’un essai plus rapide, l’éprouvette peut nécessiter une contrainte plus élevée, à une déformation plastique donnée, que lors d’un essai plus lent. Cette affirmation décrit le type de réponse examiné dans la série du NIST sur l’acier ASTM A1008 ; elle ne constitue pas une règle fixe applicable à toute nuance d’acier, toute température ou tout intervalle de vitesses. L’effet peut également varier le long de la courbe : une variation modérée près de la limite d’élasticité ne permet pas de prédire la variation de l’écoulement uniforme, de la striction ou de la déformation à la rupture.
L’emplacement de la mesure ajoute une autre source de sensibilité apparente à la vitesse. Si la déformation est moyennée sur une longue longueur utile, une striction locale peut être atténuée dans la déformation rapportée. Si la DIC suit une région plus petite, la localisation apparaît plus tôt et plus fortement. La contrainte nominale utilise également l’aire initiale ; elle ne montre donc pas la perte instantanée d’aire pendant la striction. Le MIT distingue cette résistance nominale à la traction de la résistance vraie à la traction, qui tient compte de la réduction de la section transversale. La vitesse, la définition de la déformation et la convention relative à l’aire doivent donc être examinées conjointement.
Essais quasi statiques et données à grande vitesse de déformation
La plupart des essais de traction ordinaires à température ambiante sont quasi statiques. L’ASTM E8/E8M-21 et l’ISO 6892-1:2019 définissent des méthodes à température ambiante pour les matériaux métalliques, mais une méthode normalisée ne rend pas tous les résultats indépendants de la vitesse. La vitesse d’essai, la méthode de contrôle de la vitesse de déformation, la longueur utile, le système extensométrique ou de DIC et la définition de la propriété retenue influent toujours sur la réponse rapportée.
Les essais structuraux à grande vitesse de déformation constituent une comparaison différente. Un rapport du NIST consacré à l’acier de construction présente des courbes contrainte–déformation de traction à grande vitesse de déformation pour l’acier d’une colonne périphérique, avec une limite d’élasticité spécifiée de 50 ksi. Ces courbes correspondent à des conditions de chargement très éloignées de celles d’un essai de traction courant en laboratoire. Leur objectif est de décrire la réponse de l’acier sous déformation rapide dans le cadre d’analyses d’événements structuraux, et non de remplacer une courbe de qualification à température ambiante.
Une courbe quasi statique ne doit pas être superposée à cet ensemble de données à grande vitesse puis interprétée comme un simple classement des résistances. Les éprouvettes, les vitesses de chargement, l’instrumentation et, éventuellement, les procédures de traitement des courbes peuvent différer. Même lorsque les deux graphiques utilisent la contrainte nominale et la déformation nominale, l’identité des axes ne signifie pas que les expériences sont comparables.
La règle pratique est stricte : ne comparer les courbes que lorsque les vitesses de déformation sont identiques, ou indiquer clairement les vitesses et examiner la différence comme une partie intégrante du résultat. Une valeur de traction dépourvue de sa vitesse constitue une mesure partielle.
Mesure de la déformation : déplacement de la traverse, extensométrie et corrélation d’images numériques
Une machine de traction ne mesure pas directement la déformation, sauf si elle est équipée d’un dispositif de mesure de la déformation ou si une méthode optique est utilisée. Sa mesure principale est la force, tandis que la traverse enregistre la distance parcourue par l’élément mobile de la machine. Cette distance peut être convertie en une déformation apparente, mais elle ne correspond pas automatiquement à l’allongement de la section calibrée en acier.
Déformation sur la longueur de référence et déplacement de la machine
La déformation nominale est définie à partir d’une longueur de référence spécifiée :
où est la longueur de référence initiale et la distance actuelle entre les repères de mesure. La contrainte nominale utilise l’aire initiale de la section transversale :
Ces définitions figurent dans des documents pédagogiques de la Michigan Technological University et de Georgia Tech, où la contrainte nominale est écrite et la déformation nominale . La longueur de référence spécifiée est importante. Une longueur de référence plus grande fait la moyenne de la déformation sur une plus grande quantité de matériau et produit généralement un allongement mesuré différent de celui obtenu avec une longueur plus courte, en particulier après le début de la striction.
Le déplacement de la traverse comprend davantage que l’extension de l’éprouvette. Une partie du mouvement provient de la déformation élastique du bâti de charge, des mors, des dispositifs filetés, de la cellule de charge et d’autres composants de la machine. Cette compliance du système peut rendre la déformation calculée trop élevée si la valeur indiquée par la traverse est directement divisée par la longueur de référence de l’éprouvette. Le positionnement des mors et le glissement constituent une autre source d’allongement apparent. Même un faible mouvement au niveau des mâchoires peut avoir un effet notable sur une éprouvette courte ou sur la partie initiale à faible déformation d’une courbe.
L’alignement modifie également le résultat. La flexion provoquée par une mise en charge excentrée peut faire s’allonger davantage un côté de l’éprouvette que l’autre, tandis que le frottement ou un serrage irrégulier peut redistribuer la contrainte à proximité des épaulements. Une machine peut donc produire un enregistrement force-déplacement régulier alors que la section calibrée ne se déforme pas uniformément. Les extensomètres réduisent ces problèmes en mesurant la séparation de deux points situés directement sur l’éprouvette. Leur longueur de référence, leur méthode de fixation, leur classe de précision et le moment où ils sont retirés doivent toutefois rester contrôlés.
ASTM E8/E8M-21 couvre les essais de traction à température ambiante des matériaux métalliques et traite de la limite d’élasticité, de l’allongement au point d’écoulement, de la résistance à la traction, de l’allongement et de la réduction de section. ISO 6892-1:2019 spécifie une méthode d’essai de traction à température ambiante pour les matériaux métalliques et définit les propriétés pouvant être obtenues par cette méthode. Aucune de ces normes ne transforme le déplacement de la traverse en une valeur universelle de déformation : la propriété rapportée reste liée à la géométrie de l’éprouvette, à la définition de la longueur de référence, au montage d’essai et à la procédure de mesure.
La distinction devient essentielle après la résistance ultime à la traction. La contrainte nominale continue d’utiliser , même si la section de l’éprouvette s’est contractée. Les notes du laboratoire de science des matériaux du MIT datant de 2004 distinguent cette résistance nominale à la traction de la résistance vraie à la traction, qui tient compte de la variation de l’aire de la section transversale. Le déplacement de la traverse devient également une description médiocre de la déformation locale dès qu’une striction se forme, car l’allongement se concentre dans une petite région au lieu de se répartir uniformément sur toute la longueur de référence.

Corrélation d’images numériques dans l’étude du NIST
Dans son étude de l’acier ASTM A1008, le National Institute of Standards and Technology a utilisé la corrélation d’images numériques (DIC) pour mesurer le déplacement et la déformation. La DIC suit le mouvement d’un motif de surface enregistré sur des images successives. Le logiciel compare de petites régions d’image, souvent appelées sous-images, et calcule leur déplacement entre les images ; les dérivées spatiales de ces déplacements fournissent les champs de déformation.
Cette méthode diffère d’une mesure effectuée par un seul extensomètre. Un extensomètre fournit la variation de distance entre des points définis, tandis que la DIC peut calculer le déplacement en de nombreux points sur la surface visible de l’éprouvette. L’étude du NIST a examiné des vitesses moyennes de déformation de , et . Comme la vitesse de déformation et la technique de mesure influencent toutes deux la réponse enregistrée, les courbes obtenues ne doivent pas être considérées comme un classement des matériaux indépendant des conditions d’essai.
La DIC ne remplace pas la mesure de la force effectuée par la machine de traction. La force provient toujours de la cellule de charge, et le calcul de la contrainte nécessite toujours une définition de l’aire. La DIC fournit plutôt une mesure spatialement résolue de la déformation, qui peut être associée à la force afin d’identifier les zones où l’éprouvette s’allonge, s’écoule plastiquement ou concentre sa déformation. Il s’agit d’une méthode utilisée dans certaines études, notamment celle du NIST consacrée à l’acier ASTM A1008, et non d’une exigence imposant l’utilisation d’une imagerie optique dans chaque essai de traction ASTM.
Champs de déformation locaux à proximité de la striction et de la rupture
Avant la limite d’élasticité, la déformation peut être presque uniforme le long d’une section calibrée correctement alignée. La déformation plastique peut rester largement répartie pendant un certain temps, notamment dans une éprouvette présentant une géométrie stable et un état de surface approprié. Par la suite, la déformation devient non uniforme. Une striction se forme, l’aire locale de la section transversale diminue et la déformation locale augmente plus rapidement que la déformation moyenne sur la longueur de référence.
Un extensomètre conventionnel fournit une moyenne sur sa longueur de référence. Cette moyenne peut masquer une bande étroite dans laquelle se produit la majeure partie de l’allongement plastique. La DIC révèle directement cette évolution : les cartes de déformation axiale montrent le début de la localisation, son déplacement ou son développement, ainsi que la forte concentration autour de la striction. À proximité de la rupture, le champ peut varier fortement sur des distances bien inférieures à la longueur de référence initiale. L’allongement final mesuré après avoir réassemblé les deux moitiés rompues n’est donc pas interchangeable avec la déformation locale au niveau de la surface de rupture.
Cette distinction explique également pourquoi une courbe peut décroître après avoir atteint la résistance nominale ultime, alors que le matériau situé près de la striction continue de s’écrouir. La charge diminue parce que la réduction de section dépasse l’augmentation de la contrainte locale d’écoulement. Une interprétation en contrainte vraie nécessite de tenir compte de la variation de l’aire, tandis qu’une mesure optique à champ complet aide à montrer où se produisent cette réduction de section et cette concentration de la déformation. La courbe type de l’acier de construction publiée par le U.S. Department of Energy indique la limite de proportionnalité, la limite d’élasticité, la résistance ultime et le point de rupture, mais ces repères n’ont de sens que lorsque les mesures sous-jacentes du déplacement et de l’aire sont définies.
Géométrie des éprouvettes, normes et sources de dispersion des résultats d’essai
Une courbe de traction constitue en partie un relevé propre à l’éprouvette et au dispositif d’essai, et pas uniquement à la nuance d’acier. Deux laboratoires peuvent soumettre à l’essai un acier au carbone 1018 nominalement identique et déterminer des contraintes d’écoulement, ultimes ou de rupture différentes s’ils utilisent des mesures différentes de la section transversale, des longueurs entre repères, des vitesses de déformation ou des méthodes différentes pour détecter la déformation. L’expérience de l’Université de Syracuse sur l’acier au carbone 1018 illustre ce point en utilisant des éprouvettes plates de traction conformes à l’ASTM afin de déterminer la contrainte d’écoulement, la contrainte ultime et la contrainte de rupture. Ces valeurs ne sont pertinentes qu’accompagnées des dimensions de l’éprouvette et des conventions de calcul utilisées.
L’ASTM E8/E8M-21 couvre les essais de traction à température ambiante des matériaux métalliques ainsi que la détermination de la limite d’élasticité, de l’allongement au point d’écoulement, de la résistance à la traction, de l’allongement et de la réduction de section. L’ISO 6892-1:2019 spécifie une méthode d’essai de traction à température ambiante et définit les propriétés mécaniques qui peuvent en être déduites. Ces normes sont apparentées, mais un résultat désigné uniquement comme « résistance à la traction ASTM » ou « allongement ISO » est incomplet si le type d’éprouvette, ses dimensions, la vitesse d’essai et la méthode de présentation des résultats ne sont pas également indiqués.
Éprouvettes plates ASTM et dimensions entre repères
Une éprouvette plate ASTM comporte un corps plus large, une partie calibrée de largeur réduite et des extrémités élargies destinées au serrage. La partie réduite est conçue pour contenir la rupture, tandis que les rayons de raccordement limitent la concentration des contraintes entre la longueur de référence et les épaules. Les configurations standard et sous-dimensionnées présentent des largeurs, des épaisseurs, des longueurs de référence et des dimensions d’extrémité différentes. Une géométrie plate ASTM couramment rencontrée utilise une longueur de référence de 50 mm et une largeur de référence de 12,5 mm, mais cette dimension ne doit pas être présumée pour toutes les éprouvettes. La géométrie plate ASTM indiquée dans l’expérience de Syracuse doit rester associée à ses résultats, plutôt que d’être remplacée par une description générique d’« éprouvette en forme d’haltère ».
La longueur de référence n’est pas égale à la longueur totale de la bande métallique. Il s’agit de la longueur initiale, repérée ou définie par l’extensomètre, sur laquelle la déformation nominale est calculée. La déformation nominale est
où est la longueur de référence initiale. Une longueur de référence plus importante répartit généralement la déformation mesurée sur une plus grande quantité de matériau et peut produire un pourcentage d’allongement indiqué plus faible lorsque la même zone strictionnée domine la déformation finale. Par conséquent, « 18 % d’allongement » n’a pas de signification claire sans indication de la longueur de référence utilisée.
L’épaisseur et la largeur de l’éprouvette influencent également le résultat. Une petite erreur dans l’une ou l’autre de ces dimensions modifie la section initiale calculée et, par conséquent, toutes les valeurs de contrainte nominale. Les marques d’usinage, les bavures, les entailles sur les arêtes, la surchauffe, l’écrouissage résiduel et la corrosion peuvent amorcer prématurément la rupture. Une éprouvette découpée transversalement par rapport à la direction de laminage peut ne pas donner les mêmes résultats qu’une éprouvette découpée longitudinalement, car le laminage modifie la texture ainsi que la répartition des inclusions et des défauts.
Mesure de la section, alignement et serrage
La contrainte nominale utilise la section transversale initiale :
Il s’agit de la convention décrite par la Michigan Technological University et Georgia Tech, selon laquelle est mesurée avant le chargement. La section initiale doit être déterminée dans la partie calibrée, à l’aide d’instruments étalonnés et de valeurs d’épaisseur et de largeur relevées, plutôt que des dimensions nominales du plan. Si l’éprouvette est conique, déformée ou localement sous-dimensionnée, une mesure effectuée en un seul point peut masquer la section déterminante. Plusieurs mesures le long de la longueur de référence permettent d’effectuer une vérification.
L’alignement est tout aussi important. L’axe médian de l’éprouvette doit coïncider avec l’axe de chargement. Un défaut d’alignement angulaire ou un serrage inégal introduit une flexion, de sorte qu’une arête supporte une contrainte plus élevée que l’autre. La courbe obtenue peut alors présenter une plastification ou une rupture prématurée, même si la charge moyenne indiquée par la machine semble raisonnable. Les mors doivent maintenir les extrémités élargies sans glissement, écrasement ni marquage de la partie réduite. Des mors striés peuvent endommager une éprouvette plate mince ; un serrage insuffisant peut produire un déplacement que l’extensomètre interprète comme une déformation.
Le relevé d’essai doit identifier l’extensomètre ou la méthode de mesure du déplacement, sa longueur de référence et, le cas échéant, le point où il est retiré. Lors d’essais réalisés par le NIST sur de l’acier ASTM A1008, la corrélation d’images numériques a été utilisée et des vitesses de déformation moyennes de , et ont été étudiées. La variation de la vitesse et celle de la méthode de mesure font partie de l’expérience rapportée, et ne constituent pas de simples détails propres au laboratoire. Un acier de construction à limite d’élasticité spécifiée de 50 ksi soumis à un essai à grande vitesse de déformation, comme l’indique un rapport du NIST sur les aciers de construction, ne peut pas être comparé directement à une courbe obtenue lentement en laboratoire sans préciser cette différence.
Allongement et réduction de section après rupture
L’allongement est généralement calculé après la rupture en ajustant les deux morceaux rompus l’un contre l’autre et en mesurant la distance finale entre les repères :
Il s’agit de l’allongement total sur la longueur de référence spécifiée. Il comprend l’allongement uniforme avant la striction ainsi que l’allongement localisé dans la zone strictionnée. La région proche de la rupture peut donc s’allonger considérablement, tandis que certaines portions de la longueur de référence s’allongent très peu. Une longueur de référence courte englobe par conséquent une plus grande part de la déformation strictionnée et peut donner un pourcentage plus élevé qu’une longueur de référence plus longue sur la même éprouvette rompue.
La réduction de section mesure la contraction de la section transversale au niveau de la striction :
où est la section minimale au niveau de la rupture. Il ne s’agit pas d’une autre appellation de l’allongement. Une éprouvette ductile en acier 1018 peut présenter une réduction de section importante même lorsque son allongement mesuré sur une longueur de référence donnée diffère de celui indiqué dans un autre rapport.
La contrainte de rupture de l’expérience de Syracuse doit également être identifiée par sa base de calcul : il s’agit généralement de la charge de rupture divisée par la section initiale lorsqu’il s’agit d’une valeur nominale. Une contrainte vraie à la rupture utilise en revanche la section réduite au niveau de la striction. Le MIT distingue la résistance à la traction issue d’une courbe nominale de la résistance vraie à la traction, qui tient compte de la réduction de la section transversale. Chaque relevé d’essai doit donc préciser la longueur de référence, , la section finale lorsqu’elle est utilisée, l’emplacement de la rupture, la méthode de mesure de la déformation et le fait que les contraintes et les déformations soient des grandeurs nominales ou vraies.
Comment déclarer et comparer les résultats d’essais de traction de l’acier
Une courbe de traction n’est comparable qu’à hauteur des informations qui l’accompagnent. Un graphique représentant la contrainte en fonction de la déformation peut dissimuler des différences concernant la forme de l’éprouvette, la longueur de référence, la vitesse d’essai, le positionnement de l’extensomètre et la convention utilisée pour la contrainte. Ces différences peuvent modifier la limite d’élasticité apparente, la hauteur du pic de résistance à la traction et l’allongement déclaré, sans que l’acier lui-même ait changé.
Informations minimales accompagnant une courbe
Chaque courbe doit identifier précisément la désignation de l’acier telle qu’elle est fournie ou spécifiée, par exemple ASTM A1008, ASTM A36, SAE J403 1018 ou EN 1.4301. La forme du produit est également importante : une tôle, une plaque, une barre, un fil, un tube ou une éprouvette usinée prélevée dans un produit soudé ne présenteront pas nécessairement la même réponse. Consignez, lorsque ces informations sont disponibles, l’identification de la coulée ou du lot, ainsi que l’épaisseur ou le diamètre, l’état de surface et tout traitement thermique.
Indiquez l’orientation de l’éprouvette par rapport à la direction de laminage, de forgeage, d’extrusion ou de soudage. Les termes « longitudinal » et « transversal » ne sont pas interchangeables. Incluez la géométrie de l’éprouvette : section plate ou ronde, largeur, épaisseur ou diamètre, dimensions de la section réduite, détails des épaulements et des rayons, ainsi que la longueur de référence initiale . La valeur d’allongement est incomplète sans sa longueur de référence. Un allongement déclaré de 25 % sur une longueur de référence de 50 mm ne peut pas être comparé directement à un allongement de 25 % mesuré sur une longueur différente.
Mentionnez la norme d’essai applicable et son édition. ASTM E8/E8M-21 couvre les essais de traction à température ambiante des matériaux métalliques ainsi que la détermination de la limite d’élasticité, de l’allongement au point d’écoulement, de la résistance à la traction, de l’allongement et de la striction. ISO 6892-1:2019 spécifie une méthode d’essai de traction à température ambiante pour les matériaux métalliques et définit les propriétés mécaniques pouvant être obtenues lors de cet essai. Ces normes concernent des mesures similaires, mais leurs exigences relatives aux éprouvettes, leurs méthodes de contrôle, leurs règles de calcul et leurs conventions de déclaration doivent néanmoins être vérifiées plutôt que considérées comme identiques.
La température doit figurer à côté de la courbe, et non dans une note de bas de page distincte. Indiquez la température d’essai et précisez si elle était régulée ou simplement mesurée. Donnez le taux de déformation, la vitesse de la traverse, le taux de contrainte ou le mode de contrôle, en précisant notamment le moment où la machine est passée du contrôle de la force au contrôle de la déformation. Les essais menés par NIST sur l’acier ASTM A1008 ont examiné des taux moyens de déformation de , et , tout en utilisant la corrélation d’images numériques pour mesurer les déplacements et les déformations. Le taux et la méthode de mesure constituaient des variables expérimentales.
Décrivez la manière dont la déformation a été obtenue : extensomètre, déplacement de la traverse, corrélation d’images numériques ou valeur calculée. Le déplacement de la traverse comprend les déformations de la machine et des mors ; il ne correspond pas automatiquement à la déformation sur la longueur de référence. Indiquez la longueur de référence de l’extensomètre, sa résolution, le moment de son retrait et précisez si la striction locale a été capturée.
Identifiez les axes comme représentant des grandeurs nominales ou vraies. La contrainte nominale est , où est la charge et la section initiale ; la déformation nominale est , comme le décrivent Michigan Technological University et Georgia Tech. La contrainte vraie utilise la section instantanée, tandis que la déformation vraie cumule les variations élémentaires de longueur. MIT distingue la résistance à la traction déterminée à partir d’une courbe nominale de la résistance à la traction vraie, qui tient compte de la réduction de la section transversale.
Le rapport doit définir la convention utilisée pour la limite d’élasticité ou la contrainte d’épreuve : limite d’élasticité supérieure ou inférieure, contrainte d’épreuve par décalage de 0,2 %, autre décalage, limite de proportionnalité ou valeur obtenue au moyen d’un algorithme spécifié. Indiquez la résistance à la traction, l’allongement uniforme s’il a été mesuré, l’allongement total et sa longueur de référence, la striction ainsi que les observations concernant la rupture. Consignez l’emplacement de la striction, les lèvres de cisaillement, l’aspect en cupule et cône, les fissurations, les délaminations et le fait que la rupture s’est produite ou non à l’intérieur de la longueur de référence.
Comparer les nuances sans mélanger les définitions
Ne classez pas les nuances en plaçant sur un même graphique des courbes obtenues selon des procédures différentes, puis en considérant la courbe la plus haute comme celle de l’acier le plus résistant. Une courbe provenant d’une barre ronde et une autre provenant d’une tôle peuvent refléter des orientations et des conditions de confinement différentes. Une longueur de référence courte peut produire un allongement total différent de celui obtenu avec une longueur longue. Un taux de déformation élevé peut augmenter la contrainte d’écoulement mesurée ; les résultats de NIST sur l’acier ASTM A1008 à , et montrent pourquoi le taux doit accompagner le résultat. Les courbes à haute vitesse de NIST pour un acier destiné à un poteau périphérique, avec une limite d’élasticité spécifiée de 50 ksi, répondent à une question d’ingénierie différente de celle d’un essai quasi statique à température ambiante.
Les conventions relatives à la section peuvent inverser les conclusions apparentes après la striction. La contrainte nominale continue à diviser la charge par et diminue donc normalement après la charge maximale. La contrainte vraie utilise la section qui se réduit et peut continuer à augmenter pendant une partie de la striction. Qualifier le pic de la courbe nominale de « résistance à la traction vraie » revient à confondre deux grandeurs différentes.
Les normes définissent également la manière dont sont mesurées la limite d’élasticité, la contrainte d’épreuve, l’allongement et la striction. Le U.S. Department of Energy identifie la limite de proportionnalité, la limite d’élasticité, la résistance ultime et le point de rupture sur une courbe nominale type, mais ces points nommés ne définissent pas une procédure universelle de calcul. Une comparaison de nuances n’est défendable que si la forme de l’éprouvette, la direction, la température, le taux, les définitions et la norme sont alignés, ou si les différences sont explicitement corrigées et assorties des réserves nécessaires.
Une méthode d’interprétation rigoureuse
Commencez par le fichier brut force-déplacement, et non par l’image publiée. Vérifiez la fréquence d’échantillonnage, les charges nulles, la mise en place dans les mors, le retrait de l’extensomètre, la compliance de la machine ainsi que toute donnée supprimée ou lissée. Confirmez que les unités de force et de déplacement n’ont pas été converties deux fois.
Vérifiez ensuite les données dimensionnelles. Remesurez ou contrôlez la largeur, l’épaisseur ou le diamètre enregistrés, la section initiale, la longueur de référence et la section minimale finale. De faibles erreurs de section affectent toutes les valeurs de contrainte nominale ; les erreurs de longueur de référence affectent la déformation et l’allongement.
Reproduisez ensuite la courbe à partir des données brutes en utilisant les définitions nominales ou vraies indiquées. Repérez la limite de proportionnalité, la limite d’élasticité ou la contrainte d’épreuve, la charge maximale, l’allongement uniforme, le point de rupture et la striction selon la méthode déclarée. Comparez ces points avec ceux du rapport, et pas seulement avec la ligne tracée.
Enfin, examinez l’incertitude et l’emplacement de la rupture. Incluez la dispersion entre essais répétés, l’incertitude dimensionnelle, l’exactitude de l’extensomètre, les variations de température et les variations de taux. N’attribuez pas les écarts à la métallurgie avant d’avoir vérifié les artefacts d’essai, l’orientation de l’éprouvette ainsi que les observations relatives à la striction ou à la rupture. Ce n’est qu’ensuite que les différences pourront être attribuées à la composition, à la mise en œuvre, à la microstructure ou à l’écrouissage.
Références
- [1] Standard Specification for Tension Testing of Metallic Materials. ASTM International standard, 2021. https://store.astm.org/e0008_e0008m-21.html
- [2] Metallic materials — Tensile testing — Part 1: Method of test at room temperature. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [3] Properties of Metals. DOE Fundamentals Handbook reference. https://engineeringlibrary.org/reference/properties-of-metals-doe-handbook
- [4] Civil Engineering Materials Laboratory: Laboratory 2. MIT OpenCourseWare laboratory material, 2004. https://ocw.mit.edu/courses/1-103-civil-engineering-materials-laboratory-spring-2004/e9253657127a6630f10b61b392b1d2d9_lab_2.pdf