




Was ein Zugversuch an Stahl tatsächlich misst
Ein Zugversuch an Stahl ist ein kontrolliertes Experiment, bei dem eine metallische Probe entlang einer definierten Achse gezogen wird, bis sie plastisch wird, sich verformt, einschnürt und gewöhnlich bricht. Die Maschine erfasst Kraft und Weg; die angegebene Spannungs-Dehnungs-Kurve wird aus diesen Messwerten sowie aus Abmessungen berechnet, die vor und nach der Prüfung ermittelt wurden. Sie stellt keine direkte Rangfolge von Stahlsorten unabhängig vom Prüfaufbau dar.

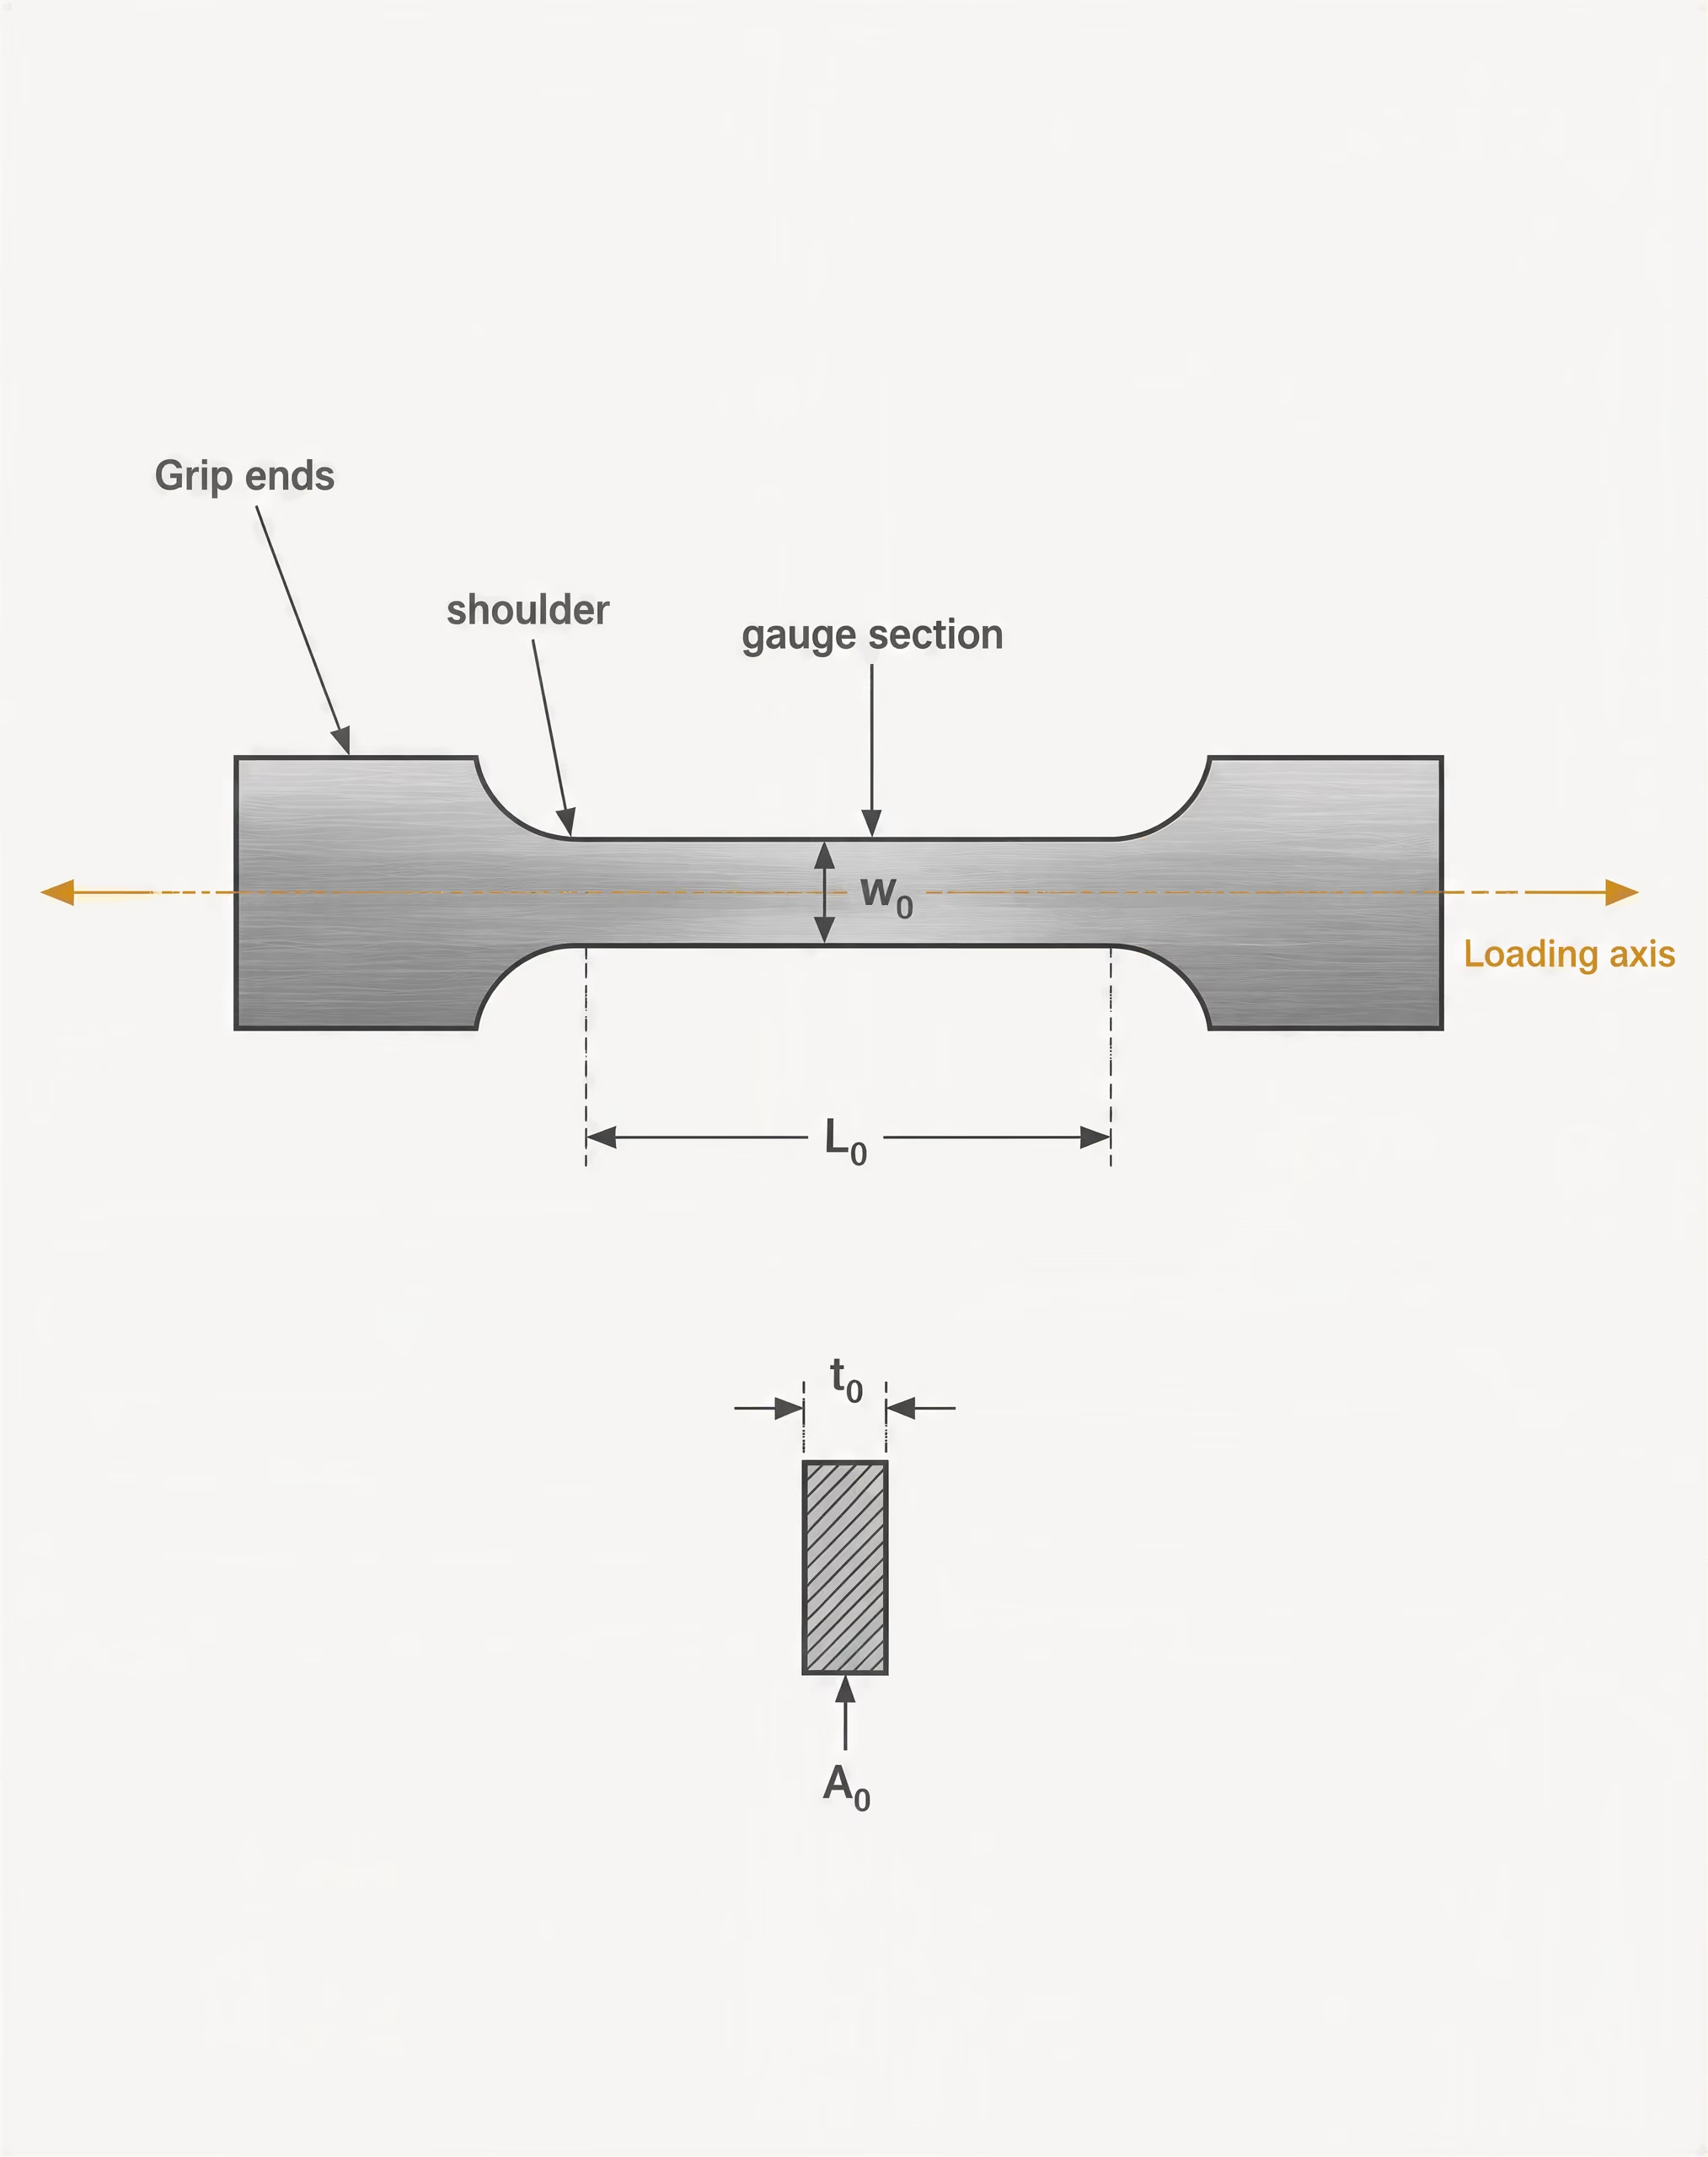
Die Probe, die Belastungsachse und die Prüfung bei Raumtemperatur
| Vergleichsfaktor | Flachprobe | Rundprobe |
|---|---|---|
| Querschnitt | Breite und Dicke | Anfangsdurchmesser |
| Berechnung der Anfangsfläche | A0 = w0t0 | A0 = πd0²/4 |
| Typische Verwendung im Artikel | Flache ASTM-Zugproben | Runde Zugproben |
| Wesentliche Angabe bei der Berichterstattung | Breite, Dicke, Messlänge | Durchmesser, Messlänge |
Messlängenbereich Der verjüngte Bereich einer Zugprobe zwischen den Enden der Spannbacken, in dem die Verformung und der Bruch auftreten sollen.
Die Probe besitzt zwischen breiteren Enden, die in die Spannbacken der Prüfmaschine passen, einen verjüngten Abschnitt, der als Messlänge bezeichnet wird. Ihre anfängliche Querschnittsfläche und ihre anfängliche Messlänge müssen vor der Belastung gemessen werden. Proben können rund oder flach sein; ihre Abmessungen, die Form der Übergangsbereiche, die Anordnung der Spannbacken und die Messlänge werden durch die jeweils geltende Norm festgelegt. Eine flache Probe, die parallel zur Walzrichtung entnommen wurde, liefert nicht zwangsläufig dieselbe Bruchdehnung wie eine Probe, die quer zu dieser Richtung entnommen wurde, da das Walzen richtungsabhängige Unterschiede in der Mikrostruktur und im mechanischen Verhalten hervorrufen kann.
Die Belastungsachse sollte durch die vorgesehene Mittellinie der Probe verlaufen. Eine Fehlausrichtung führt zu Biegung, sodass eine Seite der Messlänge einer höheren Spannung ausgesetzt sein kann als die andere. Die Maschine misst dann eine Reaktion, die sowohl Zug als auch unbeabsichtigte Biegung widerspiegelt. Auch ein Rutschen in den Spannbacken, ein mangelhaft bearbeiteter Übergangsbereich, eine Beschädigung der Oberfläche oder eine falsch markierte Messlänge können das Ergebnis verändern.
ASTM E8/E8M-21 behandelt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur. Die Norm enthält Verfahren zur Bestimmung der Streckgrenze, der Streckgrenzendehnung, der Zugfestigkeit, der Dehnung und der Einschnürung. ISO 6892-1:2019 legt ebenfalls ein Zugprüfverfahren für metallische Werkstoffe bei Raumtemperatur fest und definiert die mechanischen Eigenschaften, die mit dieser Prüfung ermittelt werden können. „Raumtemperatur“ ist daher Bestandteil der Prüfungsbeschreibung und keine Annahme, die weggelassen werden kann. Ein Ergebnis einer erwärmten Probe oder einer Hochtemperaturprüfung im Ofen gehört zu einer anderen Prüfbedingung.
Die Probe wird monoton belastet, aber die Belastungsgeschwindigkeit ist von Bedeutung. Je nach Norm und Verfahren kann die Prüfmaschine die Traversengeschwindigkeit, die Dehnrate oder einen anderen geschwindigkeitsbezogenen Parameter regeln. NIST-Daten für ASTM-A1008-Stahl enthalten mittlere Dehnraten von , und . Diese Werte liegen vier Größenordnungen auseinander. Bei höheren Dehnraten kann sich die gemessene Fließspannung verändern, und die scheinbaren Streck- und Zugfestigkeiten können sich verschieben.
Aus der Prüfung angegebene mechanische Eigenschaften
Die technische Spannung wird als Kraft geteilt durch die anfängliche Querschnittsfläche der Probe berechnet:
Die technische Dehnung ist die Änderung der Messlänge geteilt durch ihren Anfangswert:
Die Michigan Technological University und Georgia Tech beschreiben diese Konventionen auf derselben Grundlage aus anfänglicher Querschnittsfläche und anfänglicher Messlänge. Folglich wird bei der technischen Spannung die Querschnittsfläche nicht fortlaufend aktualisiert, während sich die Probe verjüngt.
Streckpunktdehnung Plastische Verlängerung über ein messbares Dehnungsintervall, in dem die technische Spannung nahezu konstant bleibt oder einem charakteristischen Streckpunktverlauf folgt.
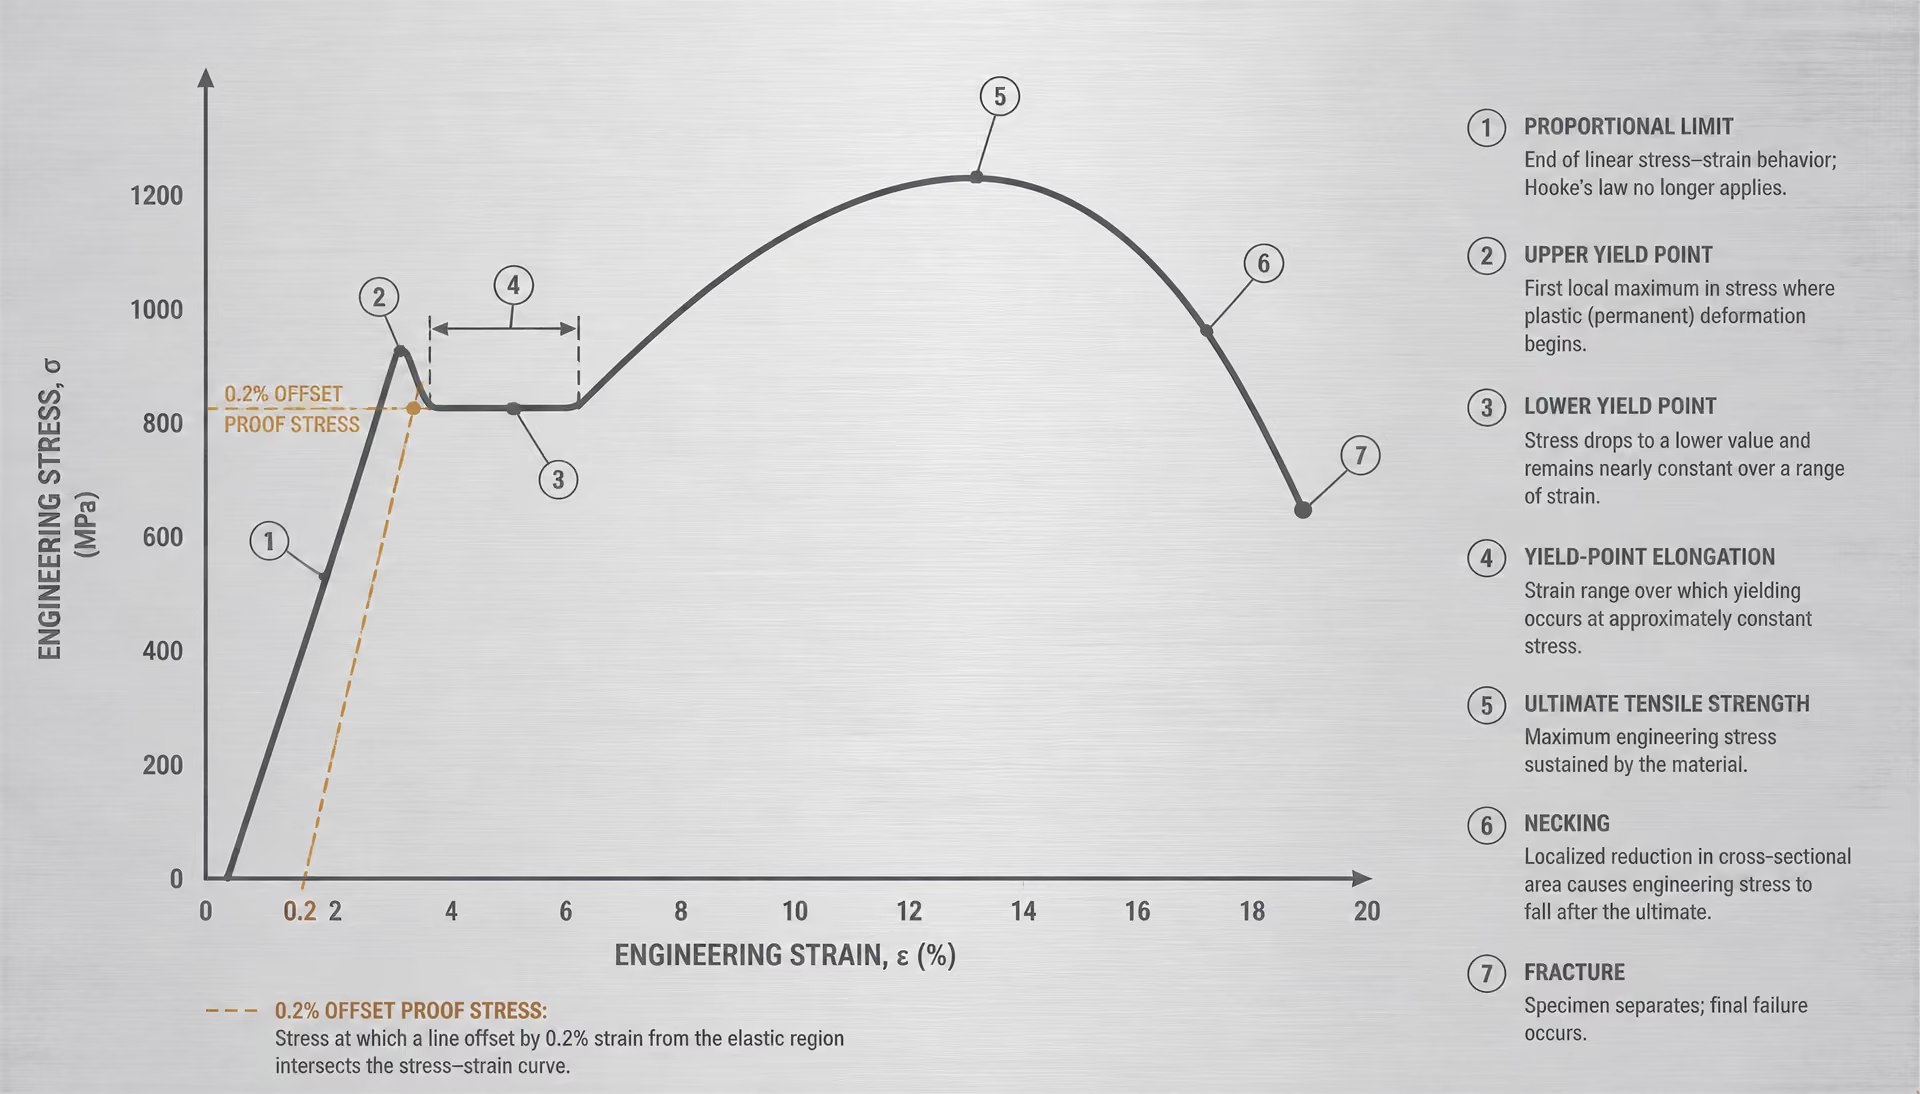
Der anfänglich geradlinige Abschnitt der Kurve zeigt ein elastisches Verhalten im Proportionalitätsbereich an. Das DOE Fundamentals Handbook kennzeichnet die Proportionalitätsgrenze, die Streckgrenze, die Höchstzugfestigkeit und den Bruchpunkt auf einer typischen technischen Kurve für Baustahl. Die Streckgrenze kann anhand eines ausgeprägten Streckpunktes oder mit einem festgelegten Offset-Verfahren bestimmt werden, üblicherweise mit einer Dehngrenze beziehungsweise Offset-Dehnung von 0,2 %, wenn kein scharf ausgeprägter Streckpunkt vorhanden ist. Einige Stähle zeigen eine Streckgrenzendehnung: Die Probe verlängert sich über ein messbares Dehnungsintervall plastisch, während die Spannung nahezu konstant bleibt oder sich auf charakteristische Weise verändert. ASTM E8/E8M-21 führt die Streckgrenzendehnung ausdrücklich unter den Größen auf, die durch die Prüfung bestimmt werden.
Die Zugfestigkeit, in vielen Berichten auch als Höchstzugfestigkeit bezeichnet, ist die maximale technische Spannung. Sie tritt vor oder etwa zu Beginn der örtlichen Einschnürung auf. Nach Beginn der Einschnürung nimmt die tatsächliche Fläche im Einschnürungsbereich weiter ab, während bei der technischen Spannung weiterhin verwendet wird; die dargestellte Kurve kann daher abfallen, obwohl die örtliche wahre Spannung zunimmt. Das Labormaterial des MIT aus dem Jahr 2004 unterscheidet zwischen der aus einer technischen Spannungs-Dehnungs-Kurve bestimmten Zugfestigkeit und der wahren Zugfestigkeit, bei der die Verringerung des Querschnitts berücksichtigt wird.
Die Dehnung ist die bleibende Zunahme der festgelegten Messlänge nach dem Bruch, ausgedrückt als Prozentsatz. Ihr Wert hängt stark von der Messlänge ab: Eine kurze Messlänge kann einen größeren Anteil der örtlichen Einschnürung enthalten und häufig einen anderen Prozentsatz ergeben als eine längere Messlänge. Die Einschnürung wird aus der anfänglichen Fläche und der kleinsten Endfläche im Bruchbereich berechnet. Sie beschreibt die örtliche Querschnittsabnahme und ist nicht mit der Dehnung gleichzusetzen.
Bei einem Versuch der Syracuse University an Kohlenstoffstahl 1018 wurden ASTM-Flachzugproben verwendet, um die Streckspannung, die Höchstspannung und die Bruchspannung zu bestimmen. Dieses Beispiel zeigt, warum selbst eine vertraute Bezeichnung wie 1018 durch Angaben zur Probe und zum Verfahren ergänzt werden muss.
Warum ein Ergebnis untrennbar mit seinem Prüfverfahren verbunden ist
Erforderliche Angaben zu einem berichteten Wert
- Werkstoff Werkstoffgüte, Produktzustand, Wärmebehandlung oder Charge, sofern verfügbar, sowie Produktform.
- Geometrie Probenform, Abmessungen, Ausrichtung, Anfangsfläche und Messlänge.
- Prüfbedingung Temperatur, Dehnraten- oder Maschinengeschwindigkeitsvorgabe und anwendbare Norm.
- Messung Extensometer, Verschiebung des Querhaupts, Dehnungsmessstreifen oder optisches Messverfahren.
- Definition der Kenngröße Festlegungen zu Streckpunkt, Ersatzstreckspannung, technischer Spannung, wahrer Spannung, Bruchdehnung und Brucheinschnürung.
Ein angegebener Wert wie „Streckgrenze von Stahl: 350 MPa“ ist unvollständig. Der Leser benötigt Angaben zur Stahlsorte und zum Produktzustand, zur Probengeometrie, zur Belastungsrichtung, zur anfänglichen Querschnittsfläche, zur Messlänge, zur Temperatur, zur Dehnrate oder zur vorgeschriebenen Maschinengeschwindigkeit, zur Messung mit Extensometer oder Wegaufnehmer, zur Definition der Streckgrenze und zur anzuwendenden Norm.
Die Messtechnik kann die Kurve verändern. Bei den Arbeiten von NIST an ASTM A1008 wurde die Verschiebung und Dehnung bei den angegebenen Dehnraten mittels digitaler Bildkorrelation bestimmt, anstatt sich ausschließlich auf den Traversenweg zu stützen. Der Traversenweg umfasst die Nachgiebigkeit der Maschine und der Spannvorrichtung; er entspricht nicht automatisch der Verformung innerhalb der Messlänge. Das National Bureau of Standards berichtete ebenfalls, dass Dehngrenzen in rostfreien Stählen und Nichteisenmetallen durch vorherige plastische Verformung, Ruheintervalle, innere Spannungen und Kaltverfestigung beeinflusst werden können.
Bei noch höheren Dehnraten wird dieser Unterschied deutlicher. Ein Bericht von NIST über Baustahl enthält Kurven bei hohen Dehnraten für den Stahl einer Randstütze mit einer festgelegten Streckgrenze von 50 ksi. Diese Kurven können nicht direkt mit einer langsamen Labor-Kurve bei Raumtemperatur verglichen werden, als wäre allein die Stahlsorte maßgeblich. Das Prüfergebnis ist eine Messung des Stahls zusammen mit einer definierten Probe, einem festgelegten Verfahren und einer festgelegten Bedingung. Werden diese Definitionen entfernt, verliert die Zahl ihre technische Bedeutung.
Berechnung der technischen Spannung und der technischen Dehnung
Eine Zugprüfmaschine erfasst Kraft und Weg, doch für eine Spannungs-Dehnungs-Kurve müssen diese Messwerte unter Verwendung definierter Probenabmessungen umgerechnet werden. Die üblicherweise dargestellten technischen Größen beziehen sich auf die Probe vor der Belastung und nicht auf ihre sich kontinuierlich verändernde Form. Diese Wahl ermöglicht eine unkomplizierte Berechnung und einen einfachen Vergleich der Ergebnisse, sofern die Probengeometrie, die Messlänge, die Prüfnorm und das Messverfahren angegeben werden.
Technische Spannung: Kraft geteilt durch die ursprüngliche Querschnittsfläche
Die technische Spannung wird berechnet, indem die aufgebrachte Zugkraft durch die ursprüngliche Querschnittsfläche der Probe geteilt wird:
| Größe | Technische Definition | Erforderliche Ausgangsmessung |
|---|---|---|
| Spannung | σe = F/A0 | Anfängliche Querschnittsfläche A0 |
| Dehnung | εe = (L − L0)/L0 | Anfängliche Messlänge L0 |
| Flachprobenfläche | A0 = w0t0 | Anfängliche Breite und Dicke |
| Rundprobenfläche | A0 = πd0²/4 | Anfangsdurchmesser |
Hierbei ist die technische Spannung, die Zugkraft und die Querschnittsfläche, die vor Beginn der Prüfung gemessen wurde. Für eine rechteckige Flachprobe gilt:
Dabei ist die ursprüngliche Probenbreite und die ursprüngliche Probendicke. Für eine Rundprobe gilt:
Dabei ist der ursprüngliche Durchmesser.
Die Kraft wird normalerweise in Newton (N) aufgezeichnet, während die Fläche in Quadratmillimetern (mm²) angegeben werden kann. Die resultierende Spannung wird dann in N/mm² angegeben, was zahlenmäßig Megapascal (MPa) entspricht, da gilt. Wird die Kraft in Kilonewton und die Fläche in Quadratmillimetern angegeben, muss die Kraft vor der Berechnung in MPa in Newton umgerechnet werden. Die Spannung kann auch in Pascal oder Pound-force pro Quadratzoll (psi) angegeben werden; die Einheitenumrechnung muss jedoch konsistent angewendet werden.
Die Verwendung von ist beabsichtigt. Beim Ziehen einer Stahlprobe nimmt ihre Querschnittsfläche normalerweise zunächst durch elastische Kontraktion und anschließend durch plastische Verformung ab. Nach Beginn der lokalen Einschnürung konzentriert sich die Verringerung auf einen kleineren Bereich. Bei der technischen Spannung wird der Nenner nicht in jedem Augenblick neu berechnet; stattdessen wird die gemessene Kraft weiterhin durch die Fläche geteilt, die vor der Belastung vorhanden war. Diese Konvention bewahrt für jeden Punkt der Kurve einen gemeinsamen Bezugszustand.
Das Ergebnis ist nicht identisch mit der wahren Spannung. Bei der wahren Spannung wird die momentane Fläche verwendet; üblicherweise gilt , wobei die aktuelle lokale Fläche ist. Daher kann die technische Kurve nach Erreichen der maximalen Kraft abfallen, während die lokale Spannung in einem eingeschnürten Bereich weiter ansteigt. Das Labormaterial des Massachusetts Institute of Technology aus dem Jahr 2004 unterscheidet die aus einer technischen Spannungs-Dehnungs-Kurve ermittelte Zugfestigkeit von der wahren Zugfestigkeit, bei der die Verringerung der Querschnittsfläche berücksichtigt wird.
Technische Dehnung: Verlängerung geteilt durch die ursprüngliche Messlänge
Die technische Dehnung ist die Änderung der Messlänge geteilt durch die ursprüngliche Messlänge:
Das Georgia Institute of Technology verwendet die gleichwertige Schreibweise . In diesen Ausdrücken ist beziehungsweise die ursprüngliche Messlänge und beziehungsweise die während der Prüfung gemessene Messlänge. Ihre Differenz, , ist die Verlängerung.
Die Dehnung hat keine physikalische Einheit, da sie als Länge geteilt durch eine Länge definiert ist. Sie wird üblicherweise als Dezimalzahl angegeben oder mit 100 multipliziert und als Prozentsatz dargestellt. Eine Verlängerung von 0,25 mm bei einer ursprünglichen Messlänge von 50,00 mm ergibt:
also eine technische Dehnung von 0,5 %.
Die ursprüngliche Messlänge bleibt auch nach der Verlängerung der Probe im Nenner, da die technische Dehnung eine normierte Änderung bezogen auf die Ausgangsgeometrie ist. Dadurch hängt der angegebene Wert von der definierten Messlänge ab und nicht lediglich von der Bewegung des Maschinenquerhaupts. Eine Verlängerung von 2 mm entspricht bei einer Messlänge von 50 mm einer Dehnung von 4 %, bei einer Messlänge von 100 mm jedoch nur einer Dehnung von 2 %. Ergebnisse zur Bruchdehnung können daher nicht zuverlässig verglichen werden, wenn sich die Definitionen der Messlänge unterscheiden.
Die Michigan Technological University definiert die technische Dehnung als Verschiebung geteilt durch die ursprüngliche Messlänge, während sie die technische Spannung als Last geteilt durch die ursprüngliche Querschnittsfläche definiert. Diese Definitionen sind einfach, aber nur reproduzierbar, wenn , und die Art der Verschiebungsmessung bekannt sind.
Einheiten, Probenabmessungen und Datenumrechnung
Die Datenumrechnung beginnt vor der ersten Kraftmessung. Der Bediener erfasst den Probentyp, die Breite, die Dicke beziehungsweise den Durchmesser und die Messlänge und berechnet anschließend aus den vorgegebenen Abmessungen. Die Zugprüfmaschine liefert die Kraft als Funktion der Zeit oder der Verschiebung. Ein Extensometer, ein Dehnungsmessstreifen oder ein optisches System liefert die Änderung der Messlänge. Jedes aufgezeichnete Wertepaar wird mithilfe von und umgerechnet, wodurch die technische Spannungs-Dehnungs-Kurve entsteht.
Die Verschiebungsmessung ist von Bedeutung. Der Weg des Maschinenquerhaupts umfasst Verformungen in den Spannzeugen, im Maschinenrahmen und in anderen Bauteilen, während ein Extensometer einen definierten Messabschnitt erfasst. Die digitale Bildkorrelation kann Verschiebungen und lokale Dehnungsfelder optisch messen. Bei Prüfungen von ASTM A1008-Stahl durch NIST wurden durchschnittliche Dehnraten von , und untersucht; für die Messung von Verschiebung und Dehnung wurde die digitale Bildkorrelation eingesetzt. Die resultierende Kurve hängt daher sowohl von der Belastungsrate als auch vom Messverfahren ab.[1] Standard Specification for Tension Testing of Metallic Materials. ASTM International. ASTM International standard, 2021.[2] Metallic materials — Tensile testing — Part 1: Method of test at room temperature. International Organization for Standardization. ISO standard, 2019.[3] Properties of Metals. U.S. Department of Energy. DOE Fundamentals Handbook reference.
ASTM E8/E8M-21 behandelt Zugprüfungen metallischer Werkstoffe bei Raumtemperatur und befasst sich mit Streckgrenze, Streckgrenzendehnung, Zugfestigkeit, Dehnung und Querschnittsverminderung. ISO 6892-1:2019 legt ebenfalls die Zugprüfung metallischer Werkstoffe bei Raumtemperatur sowie die daraus ermittelten mechanischen Eigenschaften fest. Diese Normen definieren mehr als nur Gleichungen: Sie regeln die Probengeometrie, die Ausrichtung, die Messlänge, die Belastungsrate und die Verfahren zur Ergebnisangabe. Die typische Kurve für Baustahl des U.S. Department of Energy kennzeichnet die Proportionalitätsgrenze, die Streckgrenze, die Höchstfestigkeit und den Bruchpunkt; jede dieser Bezeichnungen hängt jedoch von dem zuvor beschriebenen Mess- und Umrechnungsverfahren ab. Eine Kurve ist nur so reproduzierbar wie die Abmessungen und Verfahren, die ihren Achsen zugrunde liegen.
Lesen der technischen Spannungs-Dehnungs-Kurve
Eine Zugkurve dokumentiert, wie ein definierter Probekörper auf eine zunehmende Belastung reagiert. Sie ist keine allgemeingültige Rangfolge von Stahlsorten. Das berichtete Ergebnis hängt von der Form des Probekörpers, der anfänglichen Querschnittsfläche, der Messlänge, der Belastungsgeschwindigkeit, dem Extensometer oder dem Verfahren zur Wegmessung, der Prüfnorm sowie der zur Berechnung von Spannung und Dehnung verwendeten Konvention ab.
Für eine technische Spannungs-Dehnungs-Kurve ist die technische Spannung definiert als
wobei die aufgebrachte Last und die anfängliche Querschnittsfläche des Probekörpers ist. Die technische Dehnung ist definiert als
wobei die anfängliche Messlänge und die während der Belastung gemessene Messlänge ist. Diese Definitionen finden sich in Lehrunterlagen der Michigan Technological University und des Georgia Institute of Technology. Da die ursprüngliche Fläche und Länge weiterhin in den Nennern verwendet werden, zeigt die Kurve die sich verändernde örtliche Spannung und Dehnung nicht unmittelbar, sobald der Probekörper beginnt, sich einzuschnüren.
ASTM E8/E8M-21 behandelt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur sowie die Bestimmung von Streckgrenze, Streckgrenzendehnung, Zugfestigkeit, Bruchdehnung und Querschnittsverminderung. ISO 6892-1:2019 legt ein Zugprüfverfahren bei Raumtemperatur fest und definiert die daraus bestimmbaren mechanischen Eigenschaften. Die Kurve muss daher zusammen mit dem Prüfprotokoll und nicht losgelöst davon gelesen werden.
Elastische Reaktion und Proportionalitätsgrenze
Im Ursprung sind sowohl die Last als auch die Verformung gleich null. Im ersten Abschnitt der Kurve steigt die Spannung annähernd proportional zur Dehnung an. Wird der Probekörper in diesem Bereich entlastet, kehrt er – abgesehen von kleinen experimentellen Fehlern – in seine ursprünglichen Abmessungen zurück. Dies ist eine elastische Verformung: Die Atombindungen werden verschoben, aber im Werkstoff hat sich noch keine bleibende Formänderung angesammelt.
Die Steigung dieses anfänglichen geraden Abschnitts ist der Elastizitätsmodul :
Bei einem unter üblichen Bedingungen geprüften Stahl liegt diese Steigung häufig bei etwa 200 GPa, obwohl der gemessene Wert von der Ausrichtung, der Genauigkeit des Extensometers, der Temperatur und dem ausgewählten Datenabschnitt abhängen kann. Der Elastizitätsmodul darf nicht mit der Streckgrenze verwechselt werden. Der Elastizitätsmodul beschreibt die Steifigkeit; die Streckgrenze beschreibt die Spannung, die mit dem Beginn oder einem festgelegten Ausmaß plastischer Verformung verbunden ist.
Das DOE-Fundamentals-Handbuch bezeichnet das Ende des streng linearen Abschnitts als Proportionalitätsgrenze. Jenseits dieses Punktes kann die Kurve teilweise elastisch bleiben, ist jedoch nicht mehr exakt proportional. Wird ein Probekörper knapp oberhalb der Proportionalitätsgrenze entlastet, kann er den größten Teil seiner Dehnung zurückbilden, während eine geringe bleibende Verlängerung bestehen bleibt. Sobald die plastische Verformung beginnt, kann die Gesamtdehnung als Summe aus elastischer und plastischer Dehnung betrachtet werden:
Diese Unterscheidung ist für die Interpretation der Bruchdehnung von Bedeutung. Die an der Prüfmaschine sichtbare Dehnung ist die Gesamtdehnung; beim Entlasten verschwindet nur der elastische Anteil.

Streckgrenze und Streckgrenzendehnung
Das Fließen kennzeichnet den Übergang zu einer beträchtlichen plastischen Verformung. Bei einem Stahl mit ausgeprägter Streckgrenze kann die Kurve bis zu einer oberen Streckgrenze ansteigen, auf eine untere Streckgrenze abfallen und anschließend einen relativ flachen Bereich durchlaufen. Die damit verbundene Verlängerung wird als Streckgrenzendehnung bezeichnet. Der Probekörper wird länger, während sich die technische Spannung nur geringfügig verändert; dabei können sich Lüders-Bänder über die Messlänge ausbreiten.
Dieses Verhalten wird häufig mit bestimmten niedriggekohlten Stählen in Verbindung gebracht, darunter einige Bleche und Baustahlerzeugnisse. Es darf jedoch nicht für jede Stahlsorte und jedes Prüfprotokoll vorausgesetzt werden. Ein kontinuierlich streckender Stahl kann keine deutlich ausgeprägte obere oder untere Streckgrenze aufweisen. Kaltverformung, die Glühgeschichte, interstitieller Kohlenstoff und Stickstoff, Alterung, die Geometrie des Probekörpers sowie die Dehnungsgeschwindigkeit können das Merkmal der Streckgrenze verändern oder beseitigen.
Wenn keine ausgeprägte Streckgrenze messbar ist, kann eine Norm ein Offset-Verfahren vorgeben. Die bekannte 0,2-%-Dehngrenze wird bestimmt, indem eine Linie parallel zur anfänglichen elastischen Steigung gezeichnet wird, die um eine Dehnung von 0,002 versetzt ist; ihr Schnittpunkt mit der Kurve definiert den berichteten Wert. „Streckgrenze“ und „0,2-%-Dehngrenze“ sollten nicht als austauschbare Bezeichnungen behandelt werden, sofern die anwendbare Norm und der Prüfbericht diese Entsprechung nicht eindeutig festlegen. Ein Bericht des National Bureau of Standards über Dehngrenzen in nichtrostenden Stählen und Nichteisenmetallen dokumentiert die Auswirkungen vorheriger plastischer Verformung, Ruhezeiten, innerer Spannungen und Kaltverfestigung auf solche Messungen.
Nach dem Strecken sammelt sich plastische Dehnung an. Eine Entlastung an einem beliebigen Punkt führt zu einer elastischen Rückfederung; der Probekörper bleibt jedoch länger und nach ausreichender Belastung schmaler als ursprünglich. Beim erneuten Belasten kann die Kurve aufgrund der Kaltverfestigung einem verschobenen Verlauf folgen.
Zugfestigkeit, Einschnürung und Bruch
Nach der Streckgrenzendehnung oder – bei fehlendem Plateau – nach dem kontinuierlichen Strecken steigt die Kurve im Allgemeinen wieder an, da die Verfestigung die für eine weitere plastische Verformung erforderliche Spannung erhöht. Die höchste technische Spannung ist die Zugfestigkeit (UTS), die im DOE-Fundamentals-Handbuch als höchste Festigkeit bezeichnet wird. Sie wird anhand der ursprünglichen Fläche berechnet, obwohl sich der Probekörper bereits verlängert hat und seine Querschnittsfläche verändert ist.
Bei der UTS beginnt gewöhnlich eine örtlich begrenzte Verformung. Im Messbereich bildet sich eine Einschnürung, wodurch sich die Dehnung auf einen kleineren Bereich konzentriert. Die tatsächliche Fläche in der Einschnürung nimmt rasch ab, sodass die örtliche wahre Spannung weiter ansteigen kann, während die technische Kurve bereits abfällt. Der absteigende Kurvenabschnitt bedeutet daher nicht, dass die örtliche Widerstandsspannung des Werkstoffs einfach verschwunden ist; er ist eine Folge der Verwendung der ursprünglichen Fläche bei der Berechnung der technischen Spannung.
Die Unterlagen des Civil Engineering Materials Laboratory des MIT aus dem Jahr 2004 unterscheiden zwischen der aus einer technischen Kurve bestimmten Zugfestigkeit und der wahren Zugfestigkeit, bei der die Verringerung der Querschnittsfläche berücksichtigt wird. Diese Unterscheidung ist besonders wichtig, wenn duktile Stähle mit unterschiedlichen Messlängen oder Messungen der Querschnittsverminderung verglichen werden.
Der letzte Punkt ist der Bruch, der im DOE-Handbuch nach dem Einschnürungsbereich ausgewiesen wird. Die berichtete Bruchdehnung und Querschnittsverminderung werden stark von der Messlänge, der Geometrie des Probekörpers, der Bruchlage und der Art beeinflusst, wie die gebrochenen Teile wieder zusammengefügt werden. Das Experiment der Syracuse University mit Kohlenstoffstahl 1018 verwendete beispielsweise flache Zugprobekörper nach ASTM, um Streckspannung, Höchstspannung und Bruchspannung zu bestimmen. Diese Werte beschreiben jene definierte Versuchskonfiguration und keine abstrakte, ausschließlich von der Stahlsorte abhängige Werkstoffeigenschaft.
Auch die Dehnungsgeschwindigkeit und das Messverfahren verändern die Kurve. NIST berichtete über Prüfungen von Stahl ASTM A1008 bei mittleren Dehnungsgeschwindigkeiten von , und , wobei die digitale Bildkorrelation zur Messung von Weg und Dehnung eingesetzt wurde. NIST veröffentlichte außerdem Kurven bei hohen Dehnungsgeschwindigkeiten für Stahl von Randstützen mit einer festgelegten Streckgrenze von 50 ksi. Kurven aus diesen Bedingungen sollten nicht unmittelbar mit einer langsamen Zugprüfung bei Raumtemperatur unter Verwendung eines Extensometers verglichen werden, ohne zuvor die Norm und die Definitionen zu überprüfen.
Streckgrenze, Dehngrenze und die Bedeutung des „Fließens“
„Yield“ bezeichnet kein universelles Merkmal jeder Spannungs-Dehnungs-Kurve eines Stahls. Der Begriff beschreibt den Übergang von überwiegend rückbildbarer Verformung zu einer Verformung, die nach der Entlastung bestehen bleibt. Der angegebene Wert hängt jedoch davon ab, wie dieser Übergang in Erscheinung tritt und welche Regel eine Prüfnorm vorschreibt. ASTM E8/E8M-21 behandelt die Zugprüfung von Metallen bei Raumtemperatur sowie die Bestimmung von Streckgrenze, Streckgrenzendehnung, Zugfestigkeit, Bruchdehnung und Brucheinschnürung. ISO 6892-1:2019 legt ein vergleichbares Zugprüfverfahren bei Raumtemperatur fest; die Definitionen und Anforderungen an die Berichterstattung müssen jedoch weiterhin der maßgeblichen Norm entnommen werden und dürfen nicht aus einer vertrauten Kurve abgeleitet werden.
Bereits die üblichen technischen Größen schreiben eine Konvention vor. Die technische Spannung ist , wobei die Kraft und die ursprüngliche Querschnittsfläche der Probe bezeichnet; die technische Dehnung ist und basiert auf der ursprünglichen Messlänge . Die Michigan Technological University und das Georgia Institute of Technology erläutern diese Definitionen. Eine angegebene Streckgrenze gehört daher zu einer Probe, einer Geometrie, einer Definition der Messlänge, einer Belastungsgeschwindigkeit, einem Messsystem und einer festgelegten Auslegung – nicht zu einer abstrakten, vom Prüfverfahren losgelösten Kurve.
Streckgrenzenverhalten im Vergleich zu einer definierten Streckgrenze
Einige niedriggekohlte Stähle zeigen ein deutliches Streckgrenzenphänomen. Die Kurve erreicht eine obere Streckgrenze, fällt ab und verläuft anschließend durch einen relativ flachen Bereich plastischer Dehnung. Während dieser Verlängerung können sich Lüders-Bänder entlang der Messlänge bewegen. Bei einem solchen Verhalten scheint das Material durch ein erkennbares Ereignis zu „fließen“, sodass die obere oder untere Streckgrenze, die Streckgrenzendehnung und verwandte Größen gemäß dem anwendbaren Verfahren angegeben werden können.
Andere Stähle zeigen keinen scharfen Lastabfall. Rostfreie Stähle, viele höherfeste Stahlsorten und unter anderen Bedingungen geprüfte Stähle können allmählich von der elastischen zur plastischen Verformung übergehen. Es gibt keinen eindeutig begründbaren einzelnen Punkt, der sich lediglich durch die Suche nach einem Knick auswählen ließe. Die Proportionalitätsgrenze, die das Ende der strengen Proportionalität zwischen Spannung und Dehnung markiert, ist ebenfalls nicht automatisch die Streckgrenze. Das Fundamentals Handbook des U.S. Department of Energy ordnet Proportionalitätsgrenze, Streckgrenze, Zugfestigkeit und Bruchpunkt auf einer typischen technischen Kurve eines Baustahls an; diese Bezeichnungen stehen jedoch für unterschiedliche Eigenschaften.
Diese Unterscheidung ist wichtig, weil eine Kurve glatt aussehen und dennoch einen formal definierten Streckgrenzenwert ergeben kann. ASTM E8/E8M-21 erlaubt eine Berichterstattung auf Grundlage des Streckgrenzenverhaltens, wenn dieses Verhalten vorhanden ist, und schreibt festgelegte Verfahren für den Fall vor, dass es fehlt. Auch ISO 6892-1:2019 definiert mechanische Eigenschaften, die durch die Prüfung ermittelt werden können; ihr Verfahren und der ausgewählte Parameter bestimmen jedoch das Ergebnis. Eine Darstellung allein kann nicht erkennen lassen, welche Definition verwendet wurde.
Dehngrenze und Offset-Konstruktionen
Konstruktion der Ersatzstreckspannung bei 0,2 %
- 1. Elastische Steigung bestimmen Bestimmen Sie die anfängliche Steigung der Spannungs-Dehnungs-Kurve.
- 2. Versatz festlegen Verschieben Sie eine parallele Linie auf eine Dehnung von 0,002, entsprechend 0,2 %.
- 3. Schnittpunkt bestimmen Der Schnittpunkt der Versatzlinie mit der Belastungskurve definiert die Ersatzstreckspannung.
- 4. Verfahren angeben Geben Sie die Norm, das Symbol, den Versatz, die Bestimmung der Steigung und das Annahmeverfahren an.
Die Dehngrenze bietet einen reproduzierbaren Ersatz, wenn kein eindeutiger Streckgrenzenpunkt vorhanden ist. Bei der Prüfung wird die Belastungskurve aufgezeichnet; anschließend wird die Spannung bestimmt, die nach der Entlastung eine festgelegte bleibende Dehnung verursacht. Eine verbreitete Konstruktion ist das 0,2-%-Offset-Verfahren: Von einer Dehnung von 0,002 wird eine Linie parallel zur anfänglichen elastischen Steigung gezogen; ihr Schnittpunkt mit der Kurve ergibt die 0,2-%-Dehngrenze, die in der Notation nach ISO häufig als bezeichnet wird. Das genaue Symbol, der Offset, die Bestimmung der Steigung und das Annahmeverfahren hängen von der Norm und der Werkstoffspezifikation ab.
Dabei handelt es sich um eine Konstruktion und nicht um ein plötzliches physikalisches Ereignis bei genau 0,2 % Dehnung. Eine 0,2-%-Dehngrenze und eine untere Streckgrenze beantworten unterschiedliche Fragen. Die erste fragt, welcher Spannung ein festgelegtes Kriterium für die Restdehnung entspricht; die zweite kennzeichnet ein Merkmal des beobachteten Lastverhaltens des Materials. Wenn beide einfach als „Streckgrenze“ bezeichnet werden, kann dieser Unterschied verborgen bleiben.
Der Bericht des National Bureau of Standards über Dehngrenzen in rostfreien Stählen und Nichteisenmetallen zeigt, warum Ergebnisse zur Dehngrenze sorgfältig interpretiert werden müssen. Eine vorausgegangene plastische Verformung kann die nachfolgende Belastungskurve verändern, und eine Probe, die vor der erneuten Belastung ruhen durfte, kann eine andere Dehngrenze aufweisen als eine kontinuierlich geprüfte Probe. Auch innere Spannungen beeinflussen den scheinbaren Beginn der bleibenden Verformung: Zug- und Druckeigenspannungen können dazu führen, dass in der einen Richtung früher als in der anderen das Fließen einsetzt. Die angegebene Dehngrenze reagiert folglich empfindlich auf die Vorgeschichte der Probe und nicht nur auf die Zusammensetzung der Legierung.
Messentscheidungen fügen eine weitere Ebene hinzu. Die Untersuchungen von NIST zu ASTM A1008 verwendeten mittlere Dehnraten von , und sowie die digitale Bildkorrelation zur Bestimmung von Verschiebung und Dehnung. Dies sind materiell unterschiedliche Prüfungen, selbst wenn die Nennsorte unverändert bleibt. Eine Messung der Traversenverschiebung kann die Nachgiebigkeit der Prüfmaschine und der Spannzeuge einschließen, während ein an der Messlänge befestigtes Extensometer oder ein System zur digitalen Bildkorrelation eine andere Größe erfasst.
Kaltverfestigung, Ruheintervalle und innere Spannungen
Nach dem anfänglichen plastischen Fließen verfestigt sich Stahl häufig durch Kaltverfestigung: Für eine weitere plastische Dehnung ist eine zunehmende Spannung erforderlich, weil Wechselwirkungen zwischen Versetzungen den Widerstand gegen die Verformung erhöhen. Die Kurve steigt daher nach einem Streckgrenzenplateau oder nach dem Überschreiten der Dehngrenze wieder an. Dieser Anstieg ist kein weiterer Streckgrenzenpunkt. Er stellt die sich verändernde Fließspannung eines Materials dar, dessen Mikrostruktur und innerer Spannungszustand bereits verändert wurden.
Wird eine kaltverfestigte Probe entlastet, bildet sich ein Teil ihrer Dehnung zurück, während plastische Dehnung bestehen bleibt. Die erneute Belastung kann einem verschobenen elastischen Verlauf folgen und eine höhere scheinbare Dehngrenze ergeben. Ein Ruheintervall kann Erholungsvorgänge oder Veränderungen im Zusammenhang mit einer Alterung nach der Verformung ermöglichen, sodass das anschließende Verhalten nicht dem einer unmittelbaren Wiederbelastung entsprechen muss. Der Bericht des National Bureau of Standards über Dehngrenzen behandelt diese Effekte als zentrale Versuchsvariablen und nicht als geringfügige Störungen.
Deshalb ist die Aussage „Stahl A hat eine höhere Streckgrenze als Stahl B“ nur dann aussagekräftig, wenn beide Werte auf derselben Prüfnorm, Temperatur, Dehnrate, Probengeometrie, Definition der Messlänge und demselben Streckgrenzenkriterium beruhen. Der NIST-Bericht über Baustähle stellt beispielsweise Kurven bei hohen Dehnraten für einen Stahl einer Randstütze dar, der mit einer Streckgrenze von 50 ksi spezifiziert ist; diese Bezeichnung macht den Wert nicht mit einer langsam ermittelten 0,2-%-Dehngrenze austauschbar. „Yield“ ist eine angegebene Definition, die auf eine gemessene Reaktion angewendet wird. Ohne beide Bestandteile ist die Zahl unvollständig.
Technische Kurven im Vergleich zu wahren Spannungs-Dehnungs-Kurven
Ein Diagramm eines Zugversuchs zeigt keine einzelne, unmittelbar erkennbare Werkstoffeigenschaft. Seine Form hängt teilweise davon ab, wie Kraft, Verlängerung und Probenabmessungen in Spannung und Dehnung umgerechnet werden. ASTM E8/E8M-21 behandelt Zugversuche an metallischen Werkstoffen bei Raumtemperatur sowie die Bestimmung von Streckgrenze, Streckgrenzendehnung, Zugfestigkeit, Dehnung und Querschnittsverminderung. ISO 6892-1:2019 legt ein vergleichbares Zugprüfverfahren für metallische Werkstoffe bei Raumtemperatur fest und definiert die daraus ermittelten mechanischen Eigenschaften. Keine der beiden Normen macht die Angabe überflüssig, welche Spannungs-Dehnungs-Konvention verwendet wurde.
Die technische Spannung wird berechnet, indem die aufgebrachte Kraft durch die ursprüngliche Querschnittsfläche der Probe geteilt wird:
Für die technische Dehnung wird die ursprüngliche Messlänge verwendet:
Diese Definitionen finden sich in Lehrunterlagen der Michigan Technological University und des Georgia Institute of Technology, wobei das Georgia Institute of Technology die technische Spannung als und die technische Dehnung als angibt. Während des Versuchs kann die Probe erheblich dünner und länger werden; bei der technischen Berechnung werden jedoch weiterhin und verwendet. Diese Festlegung erleichtert den Vergleich von Ergebnissen, sofern auch die Probengeometrie, die Messlänge, die Norm und das Prüfverfahren angegeben werden.
Warum die technische Spannung nach dem Beginn der Einschnürung abfallen kann
Vor der Einschnürung ist die Verformung entlang der Messlänge ungefähr gleichmäßig. Der gesamte reduzierte Querschnitt trägt die Last, und die plastische Kaltverfestigung kann die für eine weitere Verlängerung erforderliche Kraft erhöhen. Auf einer technischen Kurve führt dies nach dem Erreichen der Streckgrenze zu einem Anstieg der Spannung, bis die Last ihr Maximum erreicht. Wird diese Maximallast durch geteilt, ergibt sich die technische Zugfestigkeit, die häufig auch als Zugfestigkeit oder Höchstfestigkeit bezeichnet wird.
Die Einschnürung verändert das Verformungsmuster. Ein lokaler Bereich beginnt, sich schneller zusammenzuziehen als der übrige Teil der Messlänge, wodurch an der Einschnürungsstelle eine kleinere Querschnittsfläche entsteht. Nach diesem Zeitpunkt verformt sich die Probe nicht mehr gleichmäßig. Die Kaltverfestigung erhöht weiterhin die lokale Fließspannung, doch die schrumpfende Fläche kann die Gesamtlast schneller verringern, als die Kaltverfestigung die für die Verformung erforderliche Spannung erhöht. Da die Prüfmaschine die Last erfasst und die technische Spannung einfach als Last geteilt durch das unveränderte definiert ist, fällt die dargestellte technische Spannung ab.
Dieser Abfall bedeutet nicht, dass die Verformung beendet ist oder dass der Werkstoff plötzlich jeglichen Widerstand gegen lokales plastisches Fließen verloren hat. Er bedeutet, dass die von der Probe übertragene Gesamtlast abgenommen hat. Das lokale Material innerhalb der Einschnürung kann weiterhin einer zunehmenden Spannung und Dehnung ausgesetzt sein. Das Fundamentals Handbook des U.S. Department of Energy weist die Proportionalitätsgrenze, die Streckgrenze, die Höchstfestigkeit und den Bruchpunkt auf einer typischen technischen Spannungs-Dehnungs-Kurve für Baustahl aus; der abfallende Kurvenast zwischen Höchstfestigkeit und Bruch ist daher ein Merkmal der gewählten Darstellung und keine unmittelbare Abbildung des gleichmäßigen Werkstoffverhaltens an jeder Stelle der Probe.
Diese Unterscheidung ist beim Vergleich verschiedener Güten oder Prüfungen von Bedeutung. Ein Stahl mit einer höheren technischen Zugfestigkeit trägt nicht automatisch in jeder Phase der Verformung nach Beginn der Einschnürung eine höhere lokale Spannung. Das Ergebnis hängt außerdem von der ursprünglichen Fläche, der Probenform, der Messlänge, der Belastungsgeschwindigkeit, der Ausrichtung und der Stelle ab, an der die Dehnung gemessen wird.

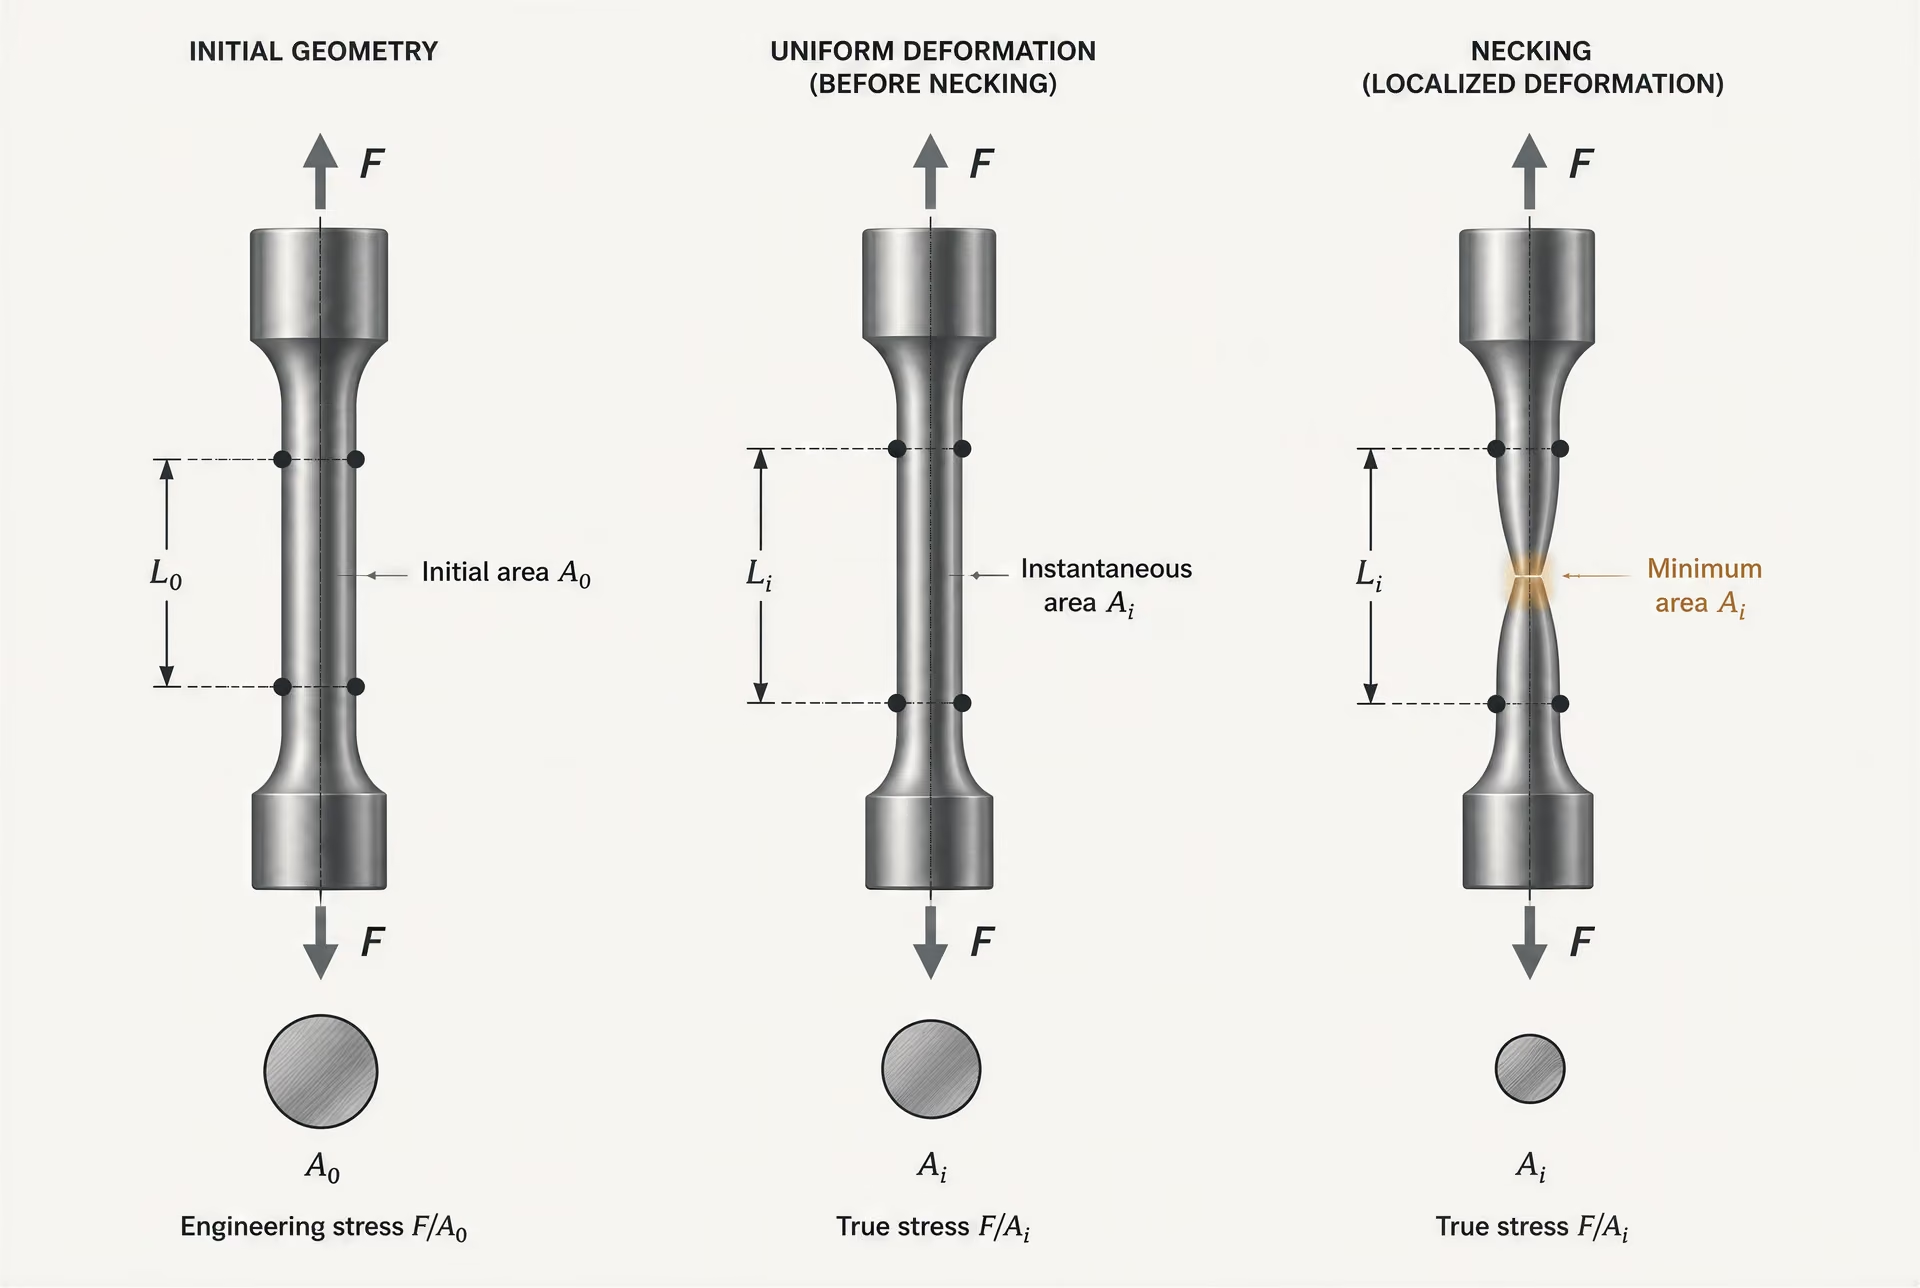
Momentane Querschnittsfläche und wahre Spannung
| Konvention | Spannungsdefinition | Dehnungsdefinition | Wesentliche Einschränkung |
|---|---|---|---|
| Technisch | σeng = F/A0 | εeng = (L − L0)/L0 | Verwendet die ursprüngliche Fläche und Messlänge |
| Wahr | σtrue = F/Ai | εtrue = ln(L/L0) | Erfordert aktuelle Geometrie- und lokale Verformungsdaten |
| Einheitliche Umrechnung | σtrue = σeng(1 + εeng) | εtrue = ln(1 + εeng) | Vor oder bis zur gleichmäßigen Verformung am zuverlässigsten; nach der Einschnürung unzuverlässig |
Die wahre Spannung verwendet die Querschnittsfläche, die in diesem Moment die Last trägt:
Dabei ist die momentane Querschnittsfläche. Die wahre Dehnung wird üblicherweise definiert, indem die inkrementelle Verlängerung über die aktuelle Länge integriert wird:
Bei gleichmäßiger Verformung können technische und wahre Größen durch folgende Beziehungen miteinander verknüpft werden:
und
Diese Umrechnungen sind nur so lange sinnvoll, wie die Verformung hinreichend gleichmäßig ist und die erforderlichen Annahmen gelten. Sie stellen keine allgemeingültige Korrektur für jeden Punkt nach Beginn der Einschnürung dar.[4] Civil Engineering Materials Laboratory: Laboratory 2. Massachusetts Institute of Technology. MIT OpenCourseWare laboratory material, 2004.
Die Referenz des Civil Engineering Materials Laboratory des MIT aus dem Jahr 2004 unterscheidet ausdrücklich zwischen der aus einer technischen Spannungs-Dehnungs-Kurve bestimmten Zugfestigkeit und der wahren Zugfestigkeit, bei der die Verringerung des Querschnitts berücksichtigt wird. In der Nähe des Bruchs kann der Unterschied erheblich sein, weil die lokale Querschnittsfläche der Einschnürung deutlich kleiner als sein kann. Wirkt eine Kraft von 20 kN auf eine ursprüngliche Fläche von , beträgt die technische Spannung 200 MPa. Beträgt die tatsächliche Querschnittsfläche der Einschnürung in diesem Moment , beträgt die auf dieser Fläche basierende nominale lokale wahre Spannung 400 MPa. Die beiden Zahlen beschreiben dieselbe Kraft, beruhen jedoch auf unterschiedlichen Flächendefinitionen.
Die Messung von ist nicht trivial. Ein Extensometer kann die durchschnittliche Verlängerung über eine Messlänge erfassen, während die digitale Bildkorrelation lokale Verschiebungs- und Dehnungsfelder auflösen kann. Im Rahmen seiner Untersuchungen an ASTM A1008-Stahl berichtete NIST über Prüfungen bei durchschnittlichen Dehnraten von , und , wobei die digitale Bildkorrelation zur Messung von Verschiebung und Dehnung eingesetzt wurde. Die scheinbare Kurve spiegelt somit sowohl das Werkstoffverhalten als auch die gewählte Messmethode und Dehnrate wider.
Gleichmäßige Verformung, Einschnürung und Interpretation nach Beginn der Einschnürung
Eine herkömmliche Umrechnung technischer in wahre Spannungs-Dehnungs-Daten ist während der gleichmäßigen Verformung und bis zum Beginn der Einschnürung am zuverlässigsten. Das Erreichen der maximalen technischen Last kennzeichnet bei Zugbelastung üblicherweise den Beginn einer diffusen Einschnürung, obwohl lokales Verhalten und die Werkstoffstruktur diese Interpretation erschweren können. Vor diesem Punkt können eine einzige Flächenmessung und eine einzige Messung der Messlänge einen großen Teil der aktiv verformten Probe angemessen repräsentieren.
Nach Beginn der Einschnürung wird das Verformungsfeld stark lokalisiert. Der Querschnitt variiert entlang der Einschnürung, die Oberfläche bildet eine Krümmung aus, und der Spannungszustand ist nicht mehr rein einaxial. Das Material in der Nähe der Einschnürung kann neben der axialen Spannung auch Quer- beziehungsweise Transversalspannungen erfahren. Folglich liefert die Multiplikation der technischen Spannung mit nach Erreichen der Maximallast keine zuverlässige lokale Kurve der wahren Spannung.
Für die Umrechnung nach Beginn der Einschnürung sind geeignete lokale Geometrie- und Verformungsdaten erforderlich, beispielsweise der sich ändernde minimale Durchmesser oder die minimale Querschnittsfläche der Einschnürung, lokale Dehnungsmessungen und, falls erforderlich, eine Korrektur der Einschnürungskrümmung sowie des daraus resultierenden mehrachsigen Spannungszustands. Eine Messung der Bruchfläche kann Berechnungen der Querschnittsverminderung unterstützen, rekonstruiert jedoch nicht den vollständigen Verlauf nach Beginn der Einschnürung. Eine unkritische Anwendung von Gleichungen für gleichmäßige Verformung kann dem abfallenden Kurvenast daher physikalisch irreführende Werte zuweisen.
In Berichten sollte angegeben werden, ob es sich bei den Kurven um technische oder wahre Kurven handelt, wie Fläche und Dehnung gemessen wurden und an welcher Stelle die Annahmen gleichmäßiger Verformung ihre Gültigkeit verlieren. Diese Genauigkeit ist insbesondere beim Vergleich gewöhnlicher Ergebnisse bei Raumtemperatur mit Daten bei hohen Belastungsgeschwindigkeiten wichtig; ein Bericht von NIST über Baustahl stellt beispielsweise Kurven bei hohen Dehnraten für Stahl von Umfangsstützen mit einer festgelegten Streckgrenze von 50 ksi dar. Die Bezeichnung der Kurve ist nur der Anfang. Ihre Definitionen und Prüfbedingungen bestimmen, was die dargestellten Zahlen bedeuten.
Wie sich die Dehnrate auf die berichtete Stahlantwort auswirkt
Die Dehnrate ist die Geschwindigkeit, mit der ein Zugprobekörper verformt wird, und wird normalerweise in reziproken Sekunden (s⁻¹) angegeben. Sie gehört neben der Stahlsorte, der Probengeometrie, der Temperatur und der Konvention für Spannungs-Dehnungs-Kurven in jede Testbeschreibung. Eine bei gemessene Kurve ist nicht automatisch mit einer bei gemessenen Kurve austauschbar, selbst wenn beide Probekörper aus derselben Stahlschmelze stammen.
Der Grund ist sowohl physikalischer als auch verfahrenstechnischer Natur. Plastische Verformung erfordert die Bewegung von Versetzungen, und diese Bewegung steht in Wechselwirkung mit der verfügbaren Zeit, um Hindernisse zu überwinden, lokale Spannungskonzentrationen auszubilden und die Verformung über die Messlänge zu verteilen. Die berichtete Kurve kann sich daher in ihrem Streckgrenzenbereich, ihrer Steigung nach dem Erreichen der Streckgrenze, ihrer Zugfestigkeit und ihrer scheinbaren Duktilität verändern. Das Ausmaß jeder Veränderung muss für das jeweilige Material und die jeweiligen Prüfbedingungen bestimmt werden; es sollte nicht als universeller Prozentsatz für alle Stähle betrachtet werden.
Die Dehnratenreihe von NIST für ASTM A1008
NIST prüfte ASTM-A1008-Stahl bei mittleren Dehnraten von 10^-5, 10^-3 und 10^-1 s^-1. Strong evidence
Eine Studie des National Institute of Standards and Technology macht den Vergleich anhand von ASTM-A1008-Stahl anschaulich. Die Prüfungen wurden bei mittleren Dehnraten von , und durchgeführt. Diese Raten umfassen vier Größenordnungen, obwohl die Prüfbezeichnungen drei diskrete Bedingungen und kein kontinuierliches Materialgesetz darstellen. Die resultierenden Daten zeigen, warum eine Bildunterschrift, in der die Dehnrate fehlt, unvollständig ist.
Die langsamste Bedingung steht für eine über vergleichsweise lange Zeit akkumulierte Verformung, während eine wesentlich schnellere Verformung bewirkt. Die Veränderung ist nicht lediglich eine horizontale Verschiebung im Diagramm. Der Beginn des Fließens und das anschließende Fließverhalten können sich verschieben, und die Form der Kurve kann sich verändern, wenn die plastische Dehnung stärker lokalisiert wird. Eine bei einer bestimmten Rate ermittelte Streckgrenze kann folglich von einem bei einer anderen Rate erhaltenen Wert abweichen, selbst wenn dieselbe Berechnung der technischen Spannung verwendet wird.
NIST verwendete außerdem die digitale Bildkorrelation (DIC), um Verschiebung und Dehnung zu messen. Dieses Detail ist von Bedeutung. Ein Signal des Traversenwegs umfasst die Nachgiebigkeit der Prüfmaschine und kann Verformungen außerhalb des vorgesehenen Messbereichs einschließen; mit DIC lassen sich lokale Oberflächenverschiebungen messen und Dehnungskonzentrationen sichtbar machen. Zwei Laboratorien können daher unterschiedlich aussehende Dehnungskurven berichten, weil sie unterschiedliche physikalische Größen gemessen haben, und nicht, weil sich der Stahl unterschiedlich verhalten hat.
Die üblichen technischen Definitionen bleiben wichtig. Die technische Spannung ist die Last dividiert durch die ursprüngliche Querschnittsfläche des Probekörpers, , und die technische Dehnung ist die Änderung der Messlänge dividiert durch die ursprüngliche Messlänge, , wie von Georgia Tech und der Michigan Technological University beschrieben. Diese Definitionen beseitigen die Abhängigkeit von der Dehnrate nicht. Sie legen lediglich fest, wie die gemessene Last und Verschiebung in die dargestellten Koordinaten umgerechnet werden.
Dehnratenabhängigkeit des Streckgrenzen- und Fließverhaltens
Die Streckgrenze reagiert besonders empfindlich darauf, wie eine Prüfung durchgeführt und interpretiert wird. ASTM E8/E8M-21 behandelt Zugprüfungen bei Raumtemperatur sowie die Bestimmung der Streckgrenze, der Streckgrenzenverlängerung, der Zugfestigkeit, der Bruchdehnung und der Brucheinschnürung. Ein Streckgrenzenwert kann abhängig vom Materialverhalten und vom Berichtsverfahren anhand eines ausgeprägten Streckpunkts, eines Streckgrenzenplateaus oder eines Dehngrenzenverfahrens mit Versatz bestimmt werden. Wenn die Dehnrate den Übergang von der elastischen zur plastischen Verformung verändert, kann sich die ausgewählte Streckgrenzenkennzahl ändern, noch bevor das spätere Fließverhalten betrachtet wird.
Nach dem Erreichen der Streckgrenze kann die Dehnrate die zur Aufrechterhaltung des plastischen Fließens erforderliche Spannung beeinflussen. Bei einer schnelleren Prüfung kann der Probekörper bei einer bestimmten plastischen Dehnung eine höhere Spannung erfordern als bei einer langsameren Prüfung. Diese Aussage beschreibt die Art des in der NIST-Versuchsreihe mit ASTM-A1008-Stahl untersuchten Verhaltens und stellt keine feste Regel für jede Stahlsorte, jede Temperatur oder jedes Ratenintervall dar. Die Wirkung kann außerdem entlang der Kurve variieren: Eine geringfügige Änderung nahe der Streckgrenze lässt nicht auf die Änderung im gleichmäßigen Fließbereich, bei der Einschnürung oder bei der Bruchdehnung schließen.
Der Messort stellt eine weitere Ursache für eine scheinbare Dehnratenabhängigkeit dar. Wenn die Dehnung über eine lange Messlänge gemittelt wird, kann eine lokale Einschnürung in der berichteten Dehnung abgeschwächt erscheinen. Wenn DIC einen kleineren Bereich erfasst, tritt die Lokalisierung früher und ausgeprägter in Erscheinung. Die technische Spannung verwendet außerdem die ursprüngliche Fläche und zeigt daher den momentanen Flächenverlust während der Einschnürung nicht. Das MIT unterscheidet diese technische Zugfestigkeit von der wahren Zugfestigkeit, bei der die Verringerung der Querschnittsfläche berücksichtigt wird. Dehnrate, Dehnungsdefinition und Flächenkonvention müssen daher gemeinsam betrachtet werden.
Quasistatische Prüfungen im Vergleich zu Daten bei hohen Dehnraten
Die meisten üblichen Zugprüfungen bei Raumtemperatur sind quasistatisch. ASTM E8/E8M-21 und ISO 6892-1:2019 legen Verfahren für metallische Werkstoffe bei Raumtemperatur fest, doch ein Standardverfahren macht nicht jedes Ergebnis unabhängig von der Dehnrate. Die Prüfgeschwindigkeit, das Verfahren zur Regelung der Dehnrate, die Messlänge, das Extensometer- oder DIC-System und die ausgewählte Eigenschaftsdefinition beeinflussen weiterhin die berichtete Antwort.
Die strukturelle Prüfung bei hohen Dehnraten stellt einen anderen Vergleich dar. Ein Bericht von NIST über Baustahl enthält Zugspannungs-Dehnungskurven bei hohen Dehnraten für Stahl von Randstützen mit einer angegebenen Streckgrenze von 50 ksi. Diese Kurven beziehen sich auf Belastungsbedingungen, die weit von einer routinemäßigen Zugprüfung im Labor entfernt sind. Ihr Zweck besteht darin, das Verhalten von Stahl unter schneller Verformung zu beschreiben, wie es für die Analyse struktureller Ereignisse relevant ist, und nicht darin, eine Qualifikationskurve bei Raumtemperatur zu ersetzen.
Eine quasistatische Kurve sollte nicht über den Datensatz bei hoher Dehnrate gelegt und als einfache Rangfolge der Festigkeit interpretiert werden. Die Probekörper, Belastungsraten, Messinstrumente und möglicherweise auch die Verfahren zur Kurvenverarbeitung können sich unterscheiden. Selbst wenn beide Diagramme technische Spannung und technische Dehnung verwenden, bedeutet die Übereinstimmung dieser Achsen keine Übereinstimmung der Versuche.
Die praktische Regel ist strikt: Kurven sollten nur verglichen werden, wenn die Dehnraten übereinstimmen, oder die Raten müssen eindeutig angegeben und die Unterschiede als Bestandteil des Ergebnisses erörtert werden. Ein Zugfestigkeitswert ohne Angabe seiner Dehnrate ist eine unvollständige Messung.
Dehnungsmessung: Querhauptverschiebung, Extensometrie und digitale Bildkorrelation
Eine Zugprüfmaschine misst die Dehnung nicht direkt, sofern kein Dehnungsmessgerät installiert oder ein optisches Verfahren eingesetzt wird. Ihre primäre Messgröße ist die Kraft, während das Querhaupt erfasst, wie weit sich das bewegliche Maschinenelement bewegt. Diese Strecke kann in eine scheinbare Dehnung umgerechnet werden, entspricht jedoch nicht automatisch der Verlängerung der Messlänge des Stahlprobekörpers.
Dehnung über die Messlänge und Maschinenverschiebung
Die technische Dehnung wird anhand einer festgelegten Messlänge definiert:
Dabei ist die ursprüngliche Messlänge und der aktuelle Abstand zwischen den Messmarken. Die technische Spannung verwendet die ursprüngliche Querschnittsfläche:
Diese Definitionen finden sich in Lehrunterlagen der Michigan Technological University und des Georgia Institute of Technology, in denen die technische Spannung als und die technische Dehnung als angegeben wird. Die festgelegte Messlänge ist von Bedeutung. Eine längere Messlänge mittelt die Verformung über mehr Material und führt gewöhnlich zu einer anderen angegebenen Bruchdehnung als eine kürzere Messlänge, insbesondere nachdem die Einschnürung begonnen hat.
Die Querhauptverschiebung umfasst mehr als die Verlängerung des Probekörpers. Ein Teil der Bewegung entsteht durch die elastische Verformung des Lastrahmens, der Spannzeuge, der Gewindevorrichtungen, der Kraftmessdose und anderer Maschinenkomponenten. Diese Nachgiebigkeit des Systems kann dazu führen, dass die berechnete Dehnung zu groß ausfällt, wenn der Querhauptweg direkt durch die Messlänge des Probekörpers geteilt wird. Das Setzen und Gleiten der Spannzeuge stellt eine weitere Quelle scheinbarer Verlängerung dar. Selbst geringe Bewegungen an den Spannbacken können einen kurzen Probekörper oder den anfänglichen Bereich mit niedriger Dehnung einer Kurve deutlich beeinflussen.
Auch die Ausrichtung verändert das Ergebnis. Durch eine exzentrische Belastung verursachte Biegung kann dazu führen, dass sich eine Seite des Probekörpers stärker verlängert als die andere, während Reibung oder ungleichmäßiges Spannen die Spannung in der Nähe der Übergangsbereiche umverteilen können. Eine Maschine kann daher eine glatte Kraft-Verschiebungs-Aufzeichnung liefern, obwohl sich die Messlänge nicht gleichmäßig verformt. Extensometer verringern diese Probleme, indem sie den Abstand zwischen zwei Punkten direkt am Probekörper messen. Ihre Messlänge, Befestigungsart, Genauigkeitsklasse und der Zeitpunkt ihrer Entfernung müssen jedoch weiterhin kontrolliert werden.
ASTM E8/E8M-21 behandelt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur und befasst sich mit Streckgrenze, Streckpunktdehnung, Zugfestigkeit, Dehnung und Querschnittsverminderung. ISO 6892-1:2019 legt ein Zugprüfverfahren für metallische Werkstoffe bei Raumtemperatur fest und definiert die daraus bestimmbaren Eigenschaften. Keine der beiden Normen macht aus dem Querhauptweg einen universell gültigen Dehnungswert: Die angegebene Eigenschaft bleibt an die Geometrie des Probekörpers, die Definition der Messlänge, den Prüfaufbau und das Messverfahren gebunden.
Dieser Unterschied wird nach dem Erreichen der Zugfestigkeit besonders wichtig. Die technische Spannung verwendet weiterhin , obwohl sich der Querschnitt des Probekörpers verringert hat. Die Werkstofflabor-Unterlagen des MIT aus dem Jahr 2004 unterscheiden diese technische Zugfestigkeit von der wahren Zugfestigkeit, die die Veränderung der Querschnittsfläche berücksichtigt. Auch die Querhauptverschiebung beschreibt die lokale Verformung nur noch unzureichend, sobald sich eine Einschnürung bildet, weil sich die Verlängerung auf einen kleinen Bereich konzentriert, anstatt sich gleichmäßig über die Messlänge zu verteilen.

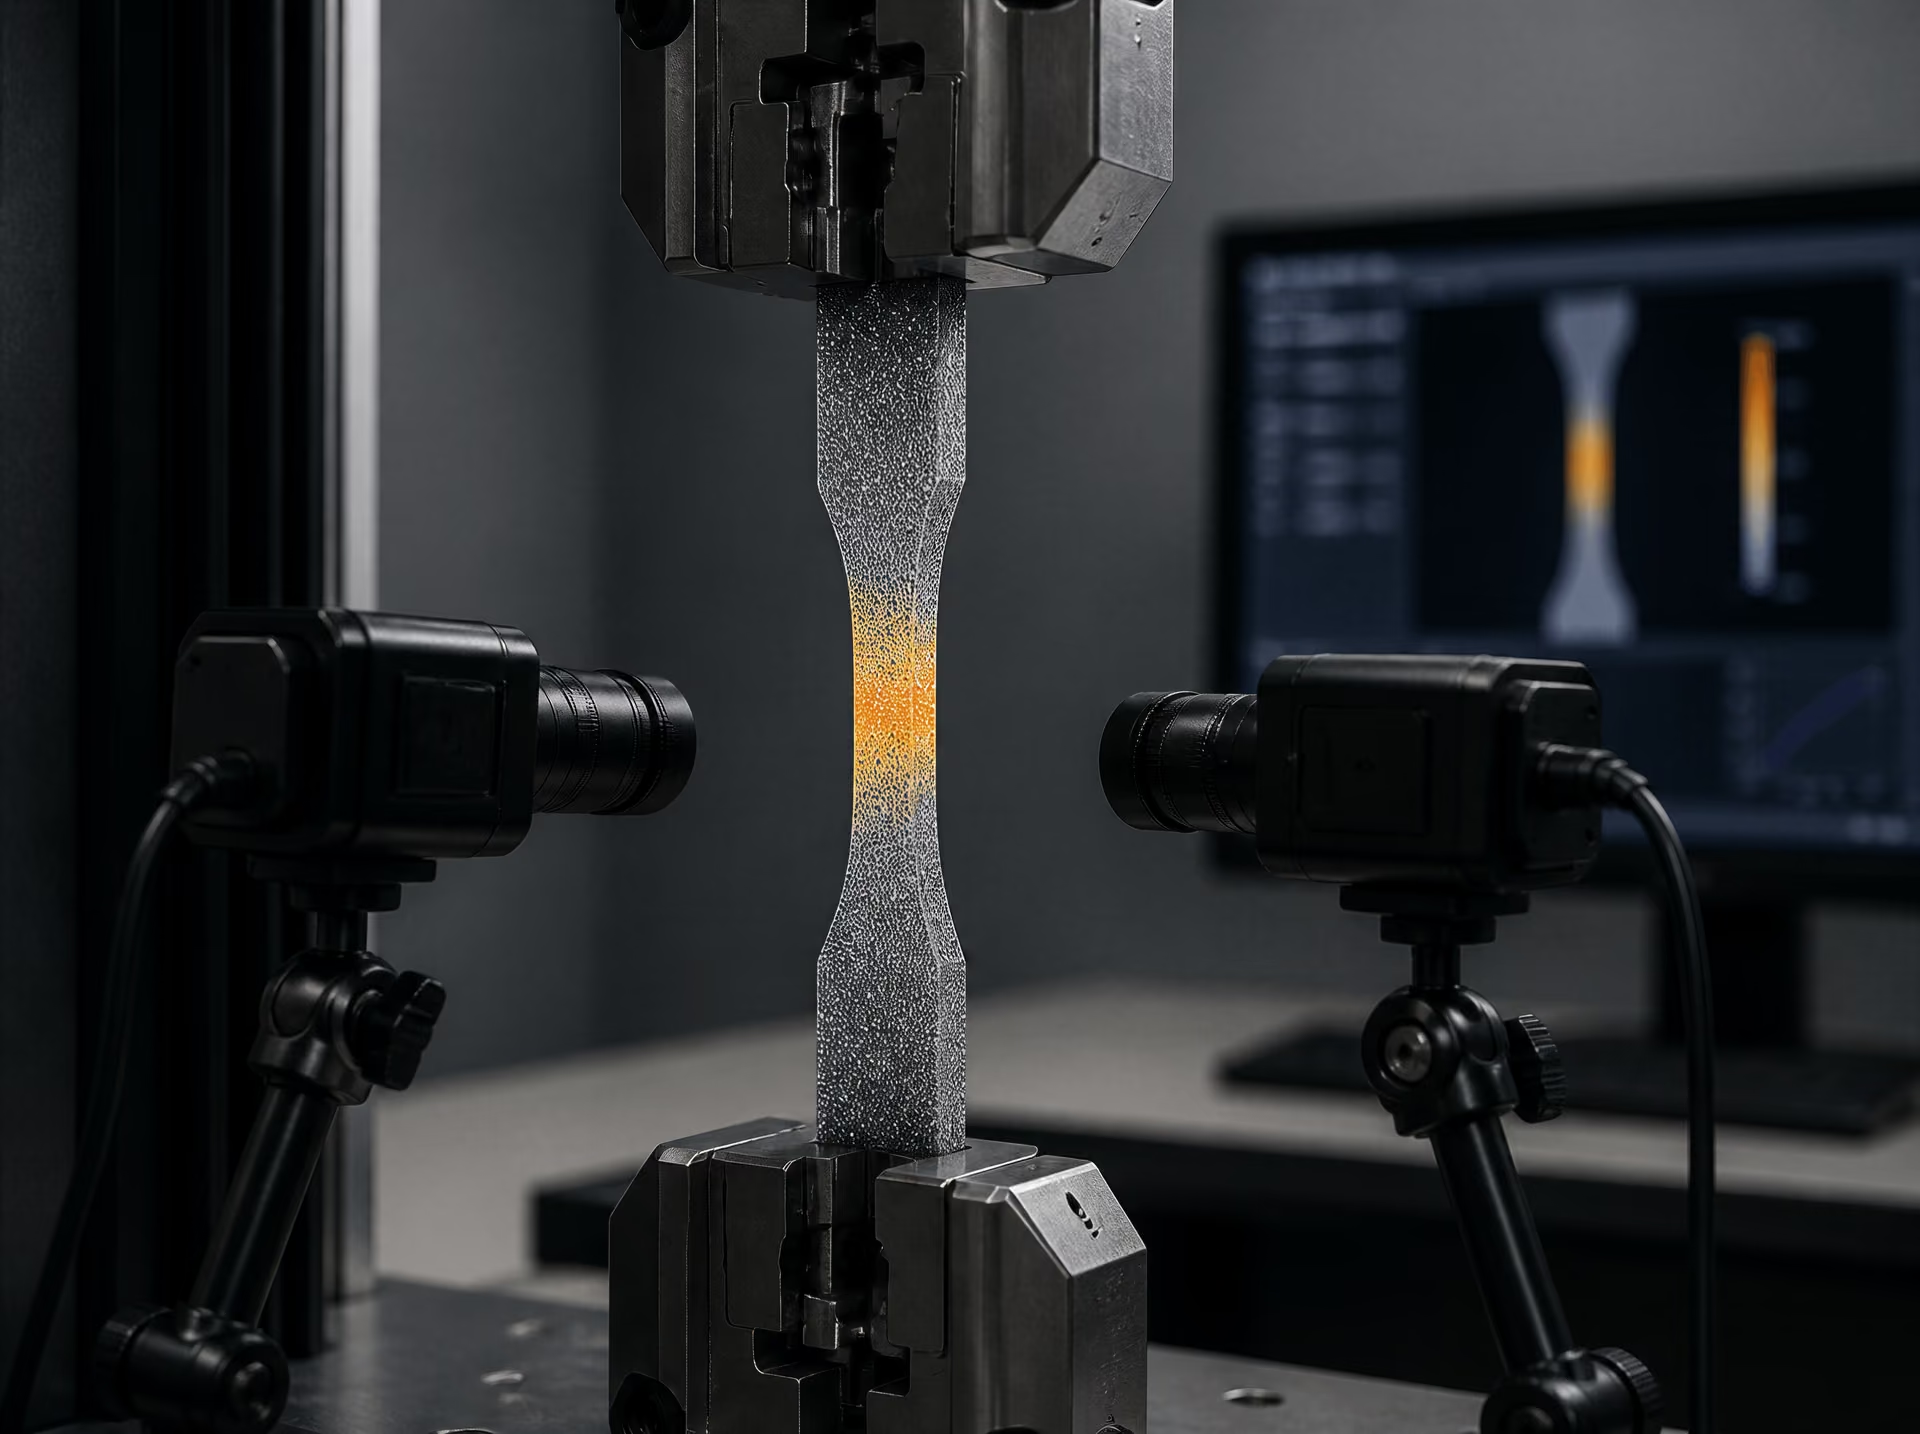
Digitale Bildkorrelation in der NIST-Studie
Bei seiner Untersuchung von Stahl des Typs ASTM A1008 setzte das National Institute of Standards and Technology die digitale Bildkorrelation (DIC) zur Messung von Verschiebung und Dehnung ein. DIC verfolgt die Bewegung eines Oberflächenmusters, das in aufeinanderfolgenden Bildern aufgezeichnet wird. Eine Software vergleicht kleine Bildbereiche, die häufig als Subsets bezeichnet werden, und berechnet deren Verschiebung zwischen den Einzelbildern; räumliche Ableitungen dieser Verschiebungen liefern Dehnungsfelder.
Diese Methode unterscheidet sich von einer einzelnen Messung mit einem Extensometer. Ein Extensometer erfasst die Änderung des Abstands zwischen definierten Punkten, während DIC die Verschiebung an zahlreichen Punkten auf der sichtbaren Oberfläche des Probekörpers berechnen kann. Die NIST-Arbeit untersuchte mittlere Dehnungsraten von , und . Da sowohl die Dehnungsrate als auch die Messtechnik das aufgezeichnete Verhalten beeinflussen, sollten die resultierenden Kurven nicht als von den Prüfbedingungen unabhängige Werkstoffrangfolge verstanden werden.
DIC ersetzt nicht die Kraftmessung der Zugprüfmaschine. Die Kraft wird weiterhin von der Kraftmessdose ermittelt, und die Spannungsberechnung erfordert weiterhin eine Definition der Fläche. DIC liefert stattdessen eine räumlich aufgelöste Messung der Verformung, die mit der Kraft kombiniert werden kann, um festzustellen, wo sich der Probekörper verlängert, plastisch verformt oder die Dehnung konzentriert. Es handelt sich um eine Methode, die bei bestimmten Untersuchungen eingesetzt wird, darunter die NIST-Studie zu ASTM A1008, und nicht um eine Anforderung, dass jede Zugprüfung nach ASTM eine optische Bildgebung verwenden muss.
Lokale Dehnungsfelder in der Nähe von Einschnürung und Bruch
Vor dem Erreichen der Streckgrenze kann die Dehnung entlang einer gut ausgerichteten Messlänge nahezu gleichmäßig sein. Die plastische Verformung kann eine Zeit lang großflächig verteilt bleiben, insbesondere bei einem Probekörper mit stabiler Geometrie und geeigneter Oberflächenbeschaffenheit. Später wird die Verformung ungleichmäßig. Es bildet sich eine Einschnürung, die lokale Querschnittsfläche nimmt ab, und die lokale Dehnung steigt schneller als die mittlere Dehnung über die Messlänge.
Ein herkömmliches Extensometer liefert einen Mittelwert über seine Messlänge. Dieser Mittelwert kann ein schmales Band verbergen, in dem der größte Teil der plastischen Verlängerung stattfindet. DIC macht diese Veränderung direkt sichtbar: Karten der axialen Dehnung zeigen den Beginn der Lokalisierung, deren Verlagerung oder Wachstum sowie die starke Konzentration im Bereich der Einschnürung. In der Nähe des Bruchs kann sich das Feld über Strecken, die wesentlich kleiner als die ursprüngliche Messlänge sind, stark verändern. Die nach dem Zusammenfügen der beiden Bruchhälften gemessene endgültige Bruchdehnung ist daher nicht mit der lokalen Dehnung an der Bruchfläche gleichzusetzen.
Dieser Unterschied erklärt auch, warum eine Kurve nach ihrer technischen Zugfestigkeit abfallen kann, während der Werkstoff in der Nähe der Einschnürung weiter verfestigt wird. Die Last nimmt ab, weil die Querschnittsverminderung schneller voranschreitet als die Zunahme der lokalen Fließspannung. Eine Interpretation anhand der wahren Spannung erfordert die sich verändernde Fläche, während eine optische Messung des vollständigen Feldes zeigt, wo diese Flächenabnahme und Dehnungskonzentration auftreten. Die typische Kurve für Baustahl des U.S. Department of Energy kennzeichnet Proportionalitätsgrenze, Streckgrenze, Zugfestigkeit und Bruchpunkt; diese Orientierungspunkte erhalten jedoch nur dann eine eindeutige Bedeutung, wenn die zugrunde liegenden Messungen von Verschiebung und Fläche definiert sind.
Probengeometrie, Normen und Quellen der Streuung von Prüfergebnissen
Eine Zugkurve ist teilweise eine Aufzeichnung der Probe und des Prüfaufbaus und nicht ausschließlich des verwendeten Stahls. Zwei Laboratorien können nominell identischen Kohlenstoffstahl 1018 prüfen und unterschiedliche Streck-, Zug- oder Bruchspannungen ermitteln, wenn sie unterschiedliche Querschnittsmessungen, Messlängen, Dehnraten oder Verfahren zur Erkennung der Verformung verwenden. Das Experiment der Syracuse University mit Kohlenstoffstahl 1018 veranschaulicht diesen Punkt, indem ASTM-Flachzugproben zur Bestimmung von Streckspannung, Zugspannung und Bruchspannung verwendet werden. Diese Werte sind nur zusammen mit den Probenabmessungen und den Berechnungskonventionen aussagekräftig.
ASTM E8/E8M-21 behandelt Zugprüfungen metallischer Werkstoffe bei Raumtemperatur sowie die Bestimmung von Streckgrenze, Streckgrenzendehnung, Zugfestigkeit, Bruchdehnung und Brucheinschnürung. ISO 6892-1:2019 legt ein Zugprüfverfahren bei Raumtemperatur fest und definiert die daraus bestimmbaren mechanischen Eigenschaften. Die Normen stehen miteinander in Beziehung, doch ein Ergebnis, das lediglich als „ASTM-Zugfestigkeit“ oder „ISO-Dehnung“ bezeichnet wird, ist unvollständig, sofern nicht auch der Probentyp, die Abmessungen, die Prüfgeschwindigkeit und das Verfahren zur Ergebnisangabe genannt werden.
ASTM-Flachproben und Messlängenabmessungen
Eine ASTM-Flachprobe besitzt einen breiteren Probenkörper, einen verjüngten Messbereich und verbreiterte Enden zur Einspannung. Der verjüngte Bereich soll die Bruchstelle enthalten, während die Übergangsrundungen die Spannungskonzentration zwischen Messlänge und Schultern begrenzen. Standard- und Kleinprobengeometrien weisen unterschiedliche Breiten, Dicken, Messlängen und Endabmessungen auf. Eine häufig anzutreffende ASTM-Flachprobengeometrie verwendet eine Messlänge von 50 mm und eine Messbreite von 12,5 mm; diese Abmessung darf jedoch nicht für jede Probe vorausgesetzt werden. Die im Experiment der Syracuse University angegebene ASTM-Flachprobengeometrie sollte zusammen mit den Ergebnissen beibehalten und nicht durch eine allgemeine Bezeichnung wie „Hundeknochenprobe“ ersetzt werden.
Die Messlänge ist nicht mit der Gesamtlänge des Metallstreifens identisch. Sie ist die markierte oder durch einen Extensometer definierte Anfangslänge, über die die technische Dehnung berechnet wird. Die technische Dehnung beträgt
wobei die anfängliche Messlänge ist. Eine größere Messlänge verteilt die gemessene Verformung im Allgemeinen auf mehr Material und kann zu einer geringeren angegebenen prozentualen Bruchdehnung führen, wenn derselbe eingeschnürte Bereich die abschließende Verformung dominiert. Folglich hat die Angabe „18 % Dehnung“ ohne Angabe der zugrunde gelegten Messlänge keine eindeutige Bedeutung.
Auch die Dicke und die Breite der Probe beeinflussen das Ergebnis. Ein kleiner Fehler bei einer der beiden Abmessungen verändert die berechnete Anfangsfläche und damit jeden Wert der technischen Spannung. Bearbeitungsspuren, Grate, Kantenkerben, Überhitzung, verbleibende Kaltverformung und Korrosion können einen vorzeitigen Bruch auslösen. Eine quer zur Walzrichtung entnommene Probe muss nicht mit einer längs zur Walzrichtung entnommenen Probe übereinstimmen, da das Walzen das Gefüge sowie die Verteilung von Einschlüssen und Fehlstellen verändert.
Flächenmessung, Ausrichtung und Einspannung
Die technische Spannung verwendet die ursprüngliche Querschnittsfläche:
Dies ist die von der Michigan Technological University und dem Georgia Institute of Technology beschriebene Konvention, bei der vor der Belastung gemessen wird. Die Anfangsfläche sollte im Messbereich mit kalibrierten Messgeräten bestimmt werden. Dabei sollten die gemessenen Werte für Dicke und Breite aufgezeichnet werden, anstatt nominelle Zeichnungsabmessungen zu verwenden. Wenn die Probe verjüngt oder verzogen ist oder lokal ein zu kleines Maß aufweist, kann eine Messung an nur einer Stelle den maßgebenden Querschnitt unberücksichtigt lassen. Mehrere Messungen entlang der Messlänge ermöglichen eine Kontrolle.
Die Ausrichtung ist ebenso wichtig. Die Mittellinie der Probe sollte mit der Belastungsachse zusammenfallen. Eine Winkelfehlstellung oder eine ungleichmäßige Einspannung führt zu Biegung, sodass eine Kante stärker belastet wird als die andere. Die daraus resultierende Kurve kann eine vorzeitige Streckung oder einen vorzeitigen Bruch zeigen, obwohl die mittlere Maschinenkraft plausibel erscheint. Die Spannzeuge müssen die verbreiterten Enden halten, ohne zu rutschen, sie zu zerquetschen oder den verjüngten Bereich zu markieren. Verzahnte Spannzeuge können eine dünne Flachprobe beschädigen; eine unzureichende Klemmung kann eine Verschiebung verursachen, die der Extensometer als Dehnung interpretiert.
Das Prüfprotokoll sollte den Extensometer oder das Verschiebungsmessverfahren, dessen Messlänge und, falls zutreffend, den Zeitpunkt seiner Entfernung angeben. Bei Prüfungen von ASTM-A1008-Stahl durch NIST wurden die digitale Bildkorrelation verwendet und mittlere Dehnraten von , und untersucht. Die Änderung der Dehnrate und die Änderung des Messverfahrens sind Bestandteile des dokumentierten Experiments und keine nebensächlichen Angaben zum Laborhintergrund. Ein Baustahl mit einer spezifizierten Streckgrenze von 50 ksi, der bei hoher Dehnrate geprüft wurde, wie in einem NIST-Bericht über Baustahl dokumentiert, kann nicht unmittelbar mit einer langsam aufgenommenen Laborkurve verglichen werden, ohne diesen Unterschied anzugeben.
Bruchdehnung und Brucheinschnürung nach dem Bruch
Die Bruchdehnung wird nach dem Bruch üblicherweise berechnet, indem die gebrochenen Teile zusammengefügt und der endgültige Abstand zwischen den Messmarken gemessen wird:
Dies ist die Gesamtdehnung über die festgelegte Messlänge. Sie umfasst die gleichmäßige Verlängerung vor der Einschnürung sowie die örtlich begrenzte Verlängerung innerhalb der Einschnürung. Der örtliche Bereich in der Nähe der Bruchstelle kann sich stark verlängern, während sich Teile der Messlänge nur geringfügig verlängern. Eine kurze Messlänge erfasst daher einen größeren Anteil der eingeschnürten Verformung und kann bei derselben gebrochenen Probe einen höheren Prozentsatz ergeben als eine längere Messlänge.
Die Brucheinschnürung beschreibt die Verringerung des Querschnitts im Einschnürungsbereich:
wobei die minimale Fläche an der Bruchstelle ist. Sie ist keine andere Bezeichnung für die Bruchdehnung. Eine duktile Probe aus 1018 kann eine beträchtliche Brucheinschnürung zeigen, selbst wenn sich ihre über die Messlänge bestimmte Bruchdehnung von derjenigen eines anderen Berichts unterscheidet.
Auch die im Experiment der Syracuse University ermittelte Bruchspannung sollte anhand ihrer Berechnungsgrundlage gekennzeichnet werden. Üblicherweise wird bei einem technischen Wert die Bruchkraft durch die ursprüngliche Fläche geteilt. Eine wahre Bruchspannung verwendet dagegen die verringerte Fläche im Einschnürungsbereich. Das MIT unterscheidet die Zugfestigkeit aus einer technischen Kurve von der wahren Zugfestigkeit, bei der die Verringerung des Querschnitts berücksichtigt wird. Daher sollte jedes Prüfprotokoll die Messlänge, , gegebenenfalls die Endfläche, die Bruchposition, das Verfahren zur Dehnungsmessung sowie die Angabe enthalten, ob es sich bei Spannung und Dehnung um technische oder wahre Größen handelt.
Wie Ergebnisse von Zugversuchen an Stahl berichtet und verglichen werden
Eine Zugkurve ist nur so gut vergleichbar wie die Informationen, die ihr beigefügt sind. Ein Diagramm, das Spannung über Dehnung darstellt, kann Unterschiede in Probenform, Messlänge, Prüfgeschwindigkeit, Position des Extensometers und Spannungskonvention verbergen. Diese Unterschiede können den scheinbaren Streckpunkt, die Höhe des Zugfestigkeitsmaximums und die berichtete Dehnung verändern, ohne dass sich der Stahl selbst verändert hat.
Mindestangaben zu einer Kurve
Jede Kurve sollte die Stahlbezeichnung genau so angeben, wie sie geliefert oder spezifiziert wurde, beispielsweise ASTM A1008, ASTM A36, SAE J403 1018 oder EN 1.4301. Auch die Produktform ist von Bedeutung: Blech, Platte, Stab, Draht, Rohr oder eine aus einem geschweißten Produkt entnommene spanend bearbeitete Probe zeigen nicht zwangsläufig dasselbe Verhalten. Sofern verfügbar, sind außerdem die Schmelzen- oder Loskennzeichnung sowie Dicke oder Durchmesser, Oberflächenzustand und jede Wärmebehandlung zu dokumentieren.
Geben Sie die Ausrichtung der Probe in Bezug auf die Walz-, Schmiede-, Extrusions- oder Schweißrichtung an. „Longitudinal“ und „transversal“ sind keine austauschbaren Bezeichnungen. Fügen Sie die Probengeometrie hinzu: flacher oder runder Querschnitt, Breite, Dicke oder Durchmesser, Abmessungen des verjüngten Bereichs, Angaben zu Schultern und Radien sowie die ursprüngliche Messlänge . Der Dehnungswert ist ohne Angabe der Messlänge unvollständig. Eine gemeldete Dehnung von 25 % bei einer Messlänge von 50 mm kann nicht unmittelbar mit 25 % verglichen werden, die über eine andere Länge gemessen wurden.
Nennen Sie die anzuwendende Prüfnorm und deren Ausgabe. ASTM E8/E8M-21 behandelt Zugversuche an metallischen Werkstoffen bei Raumtemperatur sowie die Bestimmung von Streckgrenze, Streckpunktdehnung, Zugfestigkeit, Dehnung und Brucheinschnürung. ISO 6892-1:2019 legt ein Zugprüfverfahren für metallische Werkstoffe bei Raumtemperatur fest und definiert die mechanischen Eigenschaften, die mit diesem Versuch bestimmt werden können. Diese Normen behandeln ähnliche Messgrößen, doch ihre Anforderungen an die Proben, Regelungsverfahren, Berechnungsregeln und Berichterstattungskonventionen müssen weiterhin geprüft werden, anstatt sie als identisch zu behandeln.
Die Temperatur gehört neben die Kurve und nicht in eine separate Fußnote. Berichten Sie die Prüf temperatur und ob sie geregelt oder lediglich gemessen wurde. Geben Sie die Dehnrate, die Traversengeschwindigkeit, die Spannungsrate oder den Regelungsmodus an, einschließlich des Zeitpunkts, an dem die Maschine von Kraftregelung auf Dehnungsregelung umgeschaltet wurde. Bei Prüfungen von ASTM A1008-Stahl durch NIST wurden mittlere Dehnraten von , und untersucht; zusätzlich wurde die digitale Bildkorrelation zur Erfassung von Verschiebung und Dehnung eingesetzt. Rate und Messverfahren waren somit Versuchsvariablen.
Beschreiben Sie, wie die Dehnung ermittelt wurde: mit einem Extensometer, über die Traversenverschiebung, mittels digitaler Bildkorrelation oder als berechneter Wert. Der Traversenweg umfasst die Verformung der Maschine und der Einspannungen; er entspricht nicht automatisch der Messlängendehnung. Geben Sie die Messlänge des Extensometers, seine Auflösung, den Zeitpunkt seiner Entfernung und an, ob die örtliche Einschnürung erfasst wurde.
Kennzeichnen Sie die Achsen als technische oder wahre Größen. Die technische Spannung ist , wobei die Kraft und die ursprüngliche Querschnittsfläche ist; die technische Dehnung ist , wie von der Michigan Technological University und Georgia Tech beschrieben. Die wahre Spannung verwendet die momentane Querschnittsfläche, und die wahre Dehnung summiert inkrementelle Änderungen der Länge auf. MIT unterscheidet die aus einer technischen Kurve entnommene Zugfestigkeit von der wahren Zugfestigkeit, die die Verringerung des Querschnitts berücksichtigt.
Der Bericht sollte die Konvention für Streckgrenze oder Dehngrenze festlegen: obere oder untere Streckgrenze, 0,2-%-Dehngrenze, ein anderer Offset, Proportionalitätsgrenze oder ein mit einem festgelegten Algorithmus ermittelter Wert. Geben Sie die Zugfestigkeit, sofern gemessen die Gleichmaßdehnung, die Gesamtdehnung und deren Messlänge, die Brucheinschnürung sowie Beobachtungen zum Bruch an. Dokumentieren Sie die Lage der Einschnürung, Scherlippen, das Waben- oder Kegelbruchbild, Aufspaltungen, Delaminationen und ob der Bruch innerhalb des Messbereichs auftrat.
Vergleich von Güten ohne Vermischung von Definitionen
Ordnen Sie Güten nicht ein, indem Sie Kurven aus unterschiedlichen Verfahren in einem Diagramm übereinanderlegen und die höchste Linie als den stärksten Stahl interpretieren. Eine Kurve eines Rundstabs und eine Kurve eines Blechs können unterschiedliche Orientierungen und Zwangsbedingungen widerspiegeln. Eine kurze Messlänge kann zu einer anderen Gesamtdehnung führen als eine lange Messlänge. Eine hohe Dehnrate kann die gemessene Fließspannung erhöhen; die NIST-Ergebnisse für ASTM A1008 bei , und zeigen, warum die Rate zusammen mit dem Ergebnis angegeben werden muss. NIST-Kurven bei hohen Dehnraten für Stahl von Umfangssäulen mit einer spezifizierten Streckgrenze von 50 ksi beantworten eine andere technische Fragestellung als eine quasistatische Prüfung bei Raumtemperatur.
Flächenkonventionen können nach Beginn der Einschnürung scheinbar gegensätzliche Schlussfolgerungen erzeugen. Bei der technischen Spannung wird die Kraft weiterhin durch geteilt, sodass sie nach der maximalen Kraft normalerweise abfällt. Die wahre Spannung verwendet den schrumpfenden Querschnitt und kann während eines Teils der Einschnürung weiter ansteigen. Wenn das Maximum der technischen Spannung als „wahre Zugfestigkeit“ bezeichnet wird, werden zwei unterschiedliche Größen miteinander verwechselt.
Auch Normen legen fest, wie Streckgrenze, Dehngrenze, Dehnung und Brucheinschnürung gemessen werden. Das U.S. Department of Energy kennzeichnet Proportionalitätsgrenze, Streckgrenze, Höchstfestigkeit und Bruchpunkt auf einer typischen technischen Kurve; diese Bezeichnungen legen jedoch kein universelles Berechnungsverfahren fest. Ein Vergleich von Güten ist nur dann belastbar, wenn Probenform, Richtung, Temperatur, Rate, Definitionen und Norm übereinstimmen oder wenn die Unterschiede ausdrücklich korrigiert und mit entsprechenden Einschränkungen versehen wurden.
Ein systematischer Ablauf für die Auswertung
Beginnen Sie mit der Rohdatei von Kraft und Verschiebung, nicht mit der veröffentlichten Abbildung. Prüfen Sie Abtastrate, Nullkräfte, Sitz der Einspannungen, Entfernung des Extensometers, Nachgiebigkeit der Maschine sowie verworfene oder geglättete Daten. Stellen Sie sicher, dass Kraft- und Verschiebungseinheiten nicht zweimal umgerechnet wurden.
Überprüfen Sie anschließend die Maßangaben. Messen Sie Breite, Dicke oder Durchmesser, ursprüngliche Querschnittsfläche, Messlänge und kleinste Endquerschnittsfläche erneut oder kontrollieren Sie die aufgezeichneten Werte. Kleine Fehler bei der Querschnittsfläche beeinflussen jeden Wert der technischen Spannung; Fehler bei der Messlänge beeinflussen Dehnung und Bruchdehnung.
Erzeugen Sie danach die Kurve aus den Rohdaten anhand der angegebenen technischen oder wahren Definitionen erneut. Kennzeichnen Sie Proportionalitätsgrenze, Streckgrenze oder Dehngrenze, maximale Kraft, Gleichmaßdehnung, Bruchpunkt und Brucheinschnürung nach dem festgelegten Verfahren. Vergleichen Sie diese Punkte mit dem Bericht und nicht lediglich mit der dargestellten Linie.
Prüfen Sie abschließend Unsicherheiten und Bruchlage. Berücksichtigen Sie die Streuung von Wiederholungsprüfungen, Maßunsicherheiten, die Genauigkeit des Extensometers, Temperaturschwankungen und Schwankungen der Rate. Verwerfen Sie eine metallurgische Erklärung, bis Prüfungsartefakte, Probenausrichtung sowie Beobachtungen zur Einschnürung und zum Bruch überprüft wurden. Erst danach sollten Unterschiede der Zusammensetzung, Verarbeitung, Mikrostruktur oder Kaltverfestigung zugeschrieben werden.
Quellen
- [1] Standard Specification for Tension Testing of Metallic Materials. ASTM International standard, 2021. https://store.astm.org/e0008_e0008m-21.html
- [2] Metallic materials — Tensile testing — Part 1: Method of test at room temperature. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [3] Properties of Metals. DOE Fundamentals Handbook reference. https://engineeringlibrary.org/reference/properties-of-metals-doe-handbook
- [4] Civil Engineering Materials Laboratory: Laboratory 2. MIT OpenCourseWare laboratory material, 2004. https://ocw.mit.edu/courses/1-103-civil-engineering-materials-laboratory-spring-2004/e9253657127a6630f10b61b392b1d2d9_lab_2.pdf