




स्टील तनन परीक्षण वास्तव में क्या मापता है
स्टील का तनन परीक्षण एक नियंत्रित प्रयोग है, जिसमें धातु के नमूने को एक निर्धारित अक्ष के अनुदिश तब तक खींचा जाता है, जब तक उसमें यील्डिंग, विकृति और नेकिंग न हो जाए तथा सामान्यतः वह टूट न जाए। मशीन बल और विस्थापन दर्ज करती है; रिपोर्ट की गई प्रतिबल–विकृति वक्र की गणना इन मापों तथा परीक्षण से पहले और बाद में लिए गए आयामों से की जाती है। यह परीक्षण व्यवस्था से स्वतंत्र रूप से स्टील ग्रेडों की प्रत्यक्ष श्रेणी-निर्धारण नहीं है।

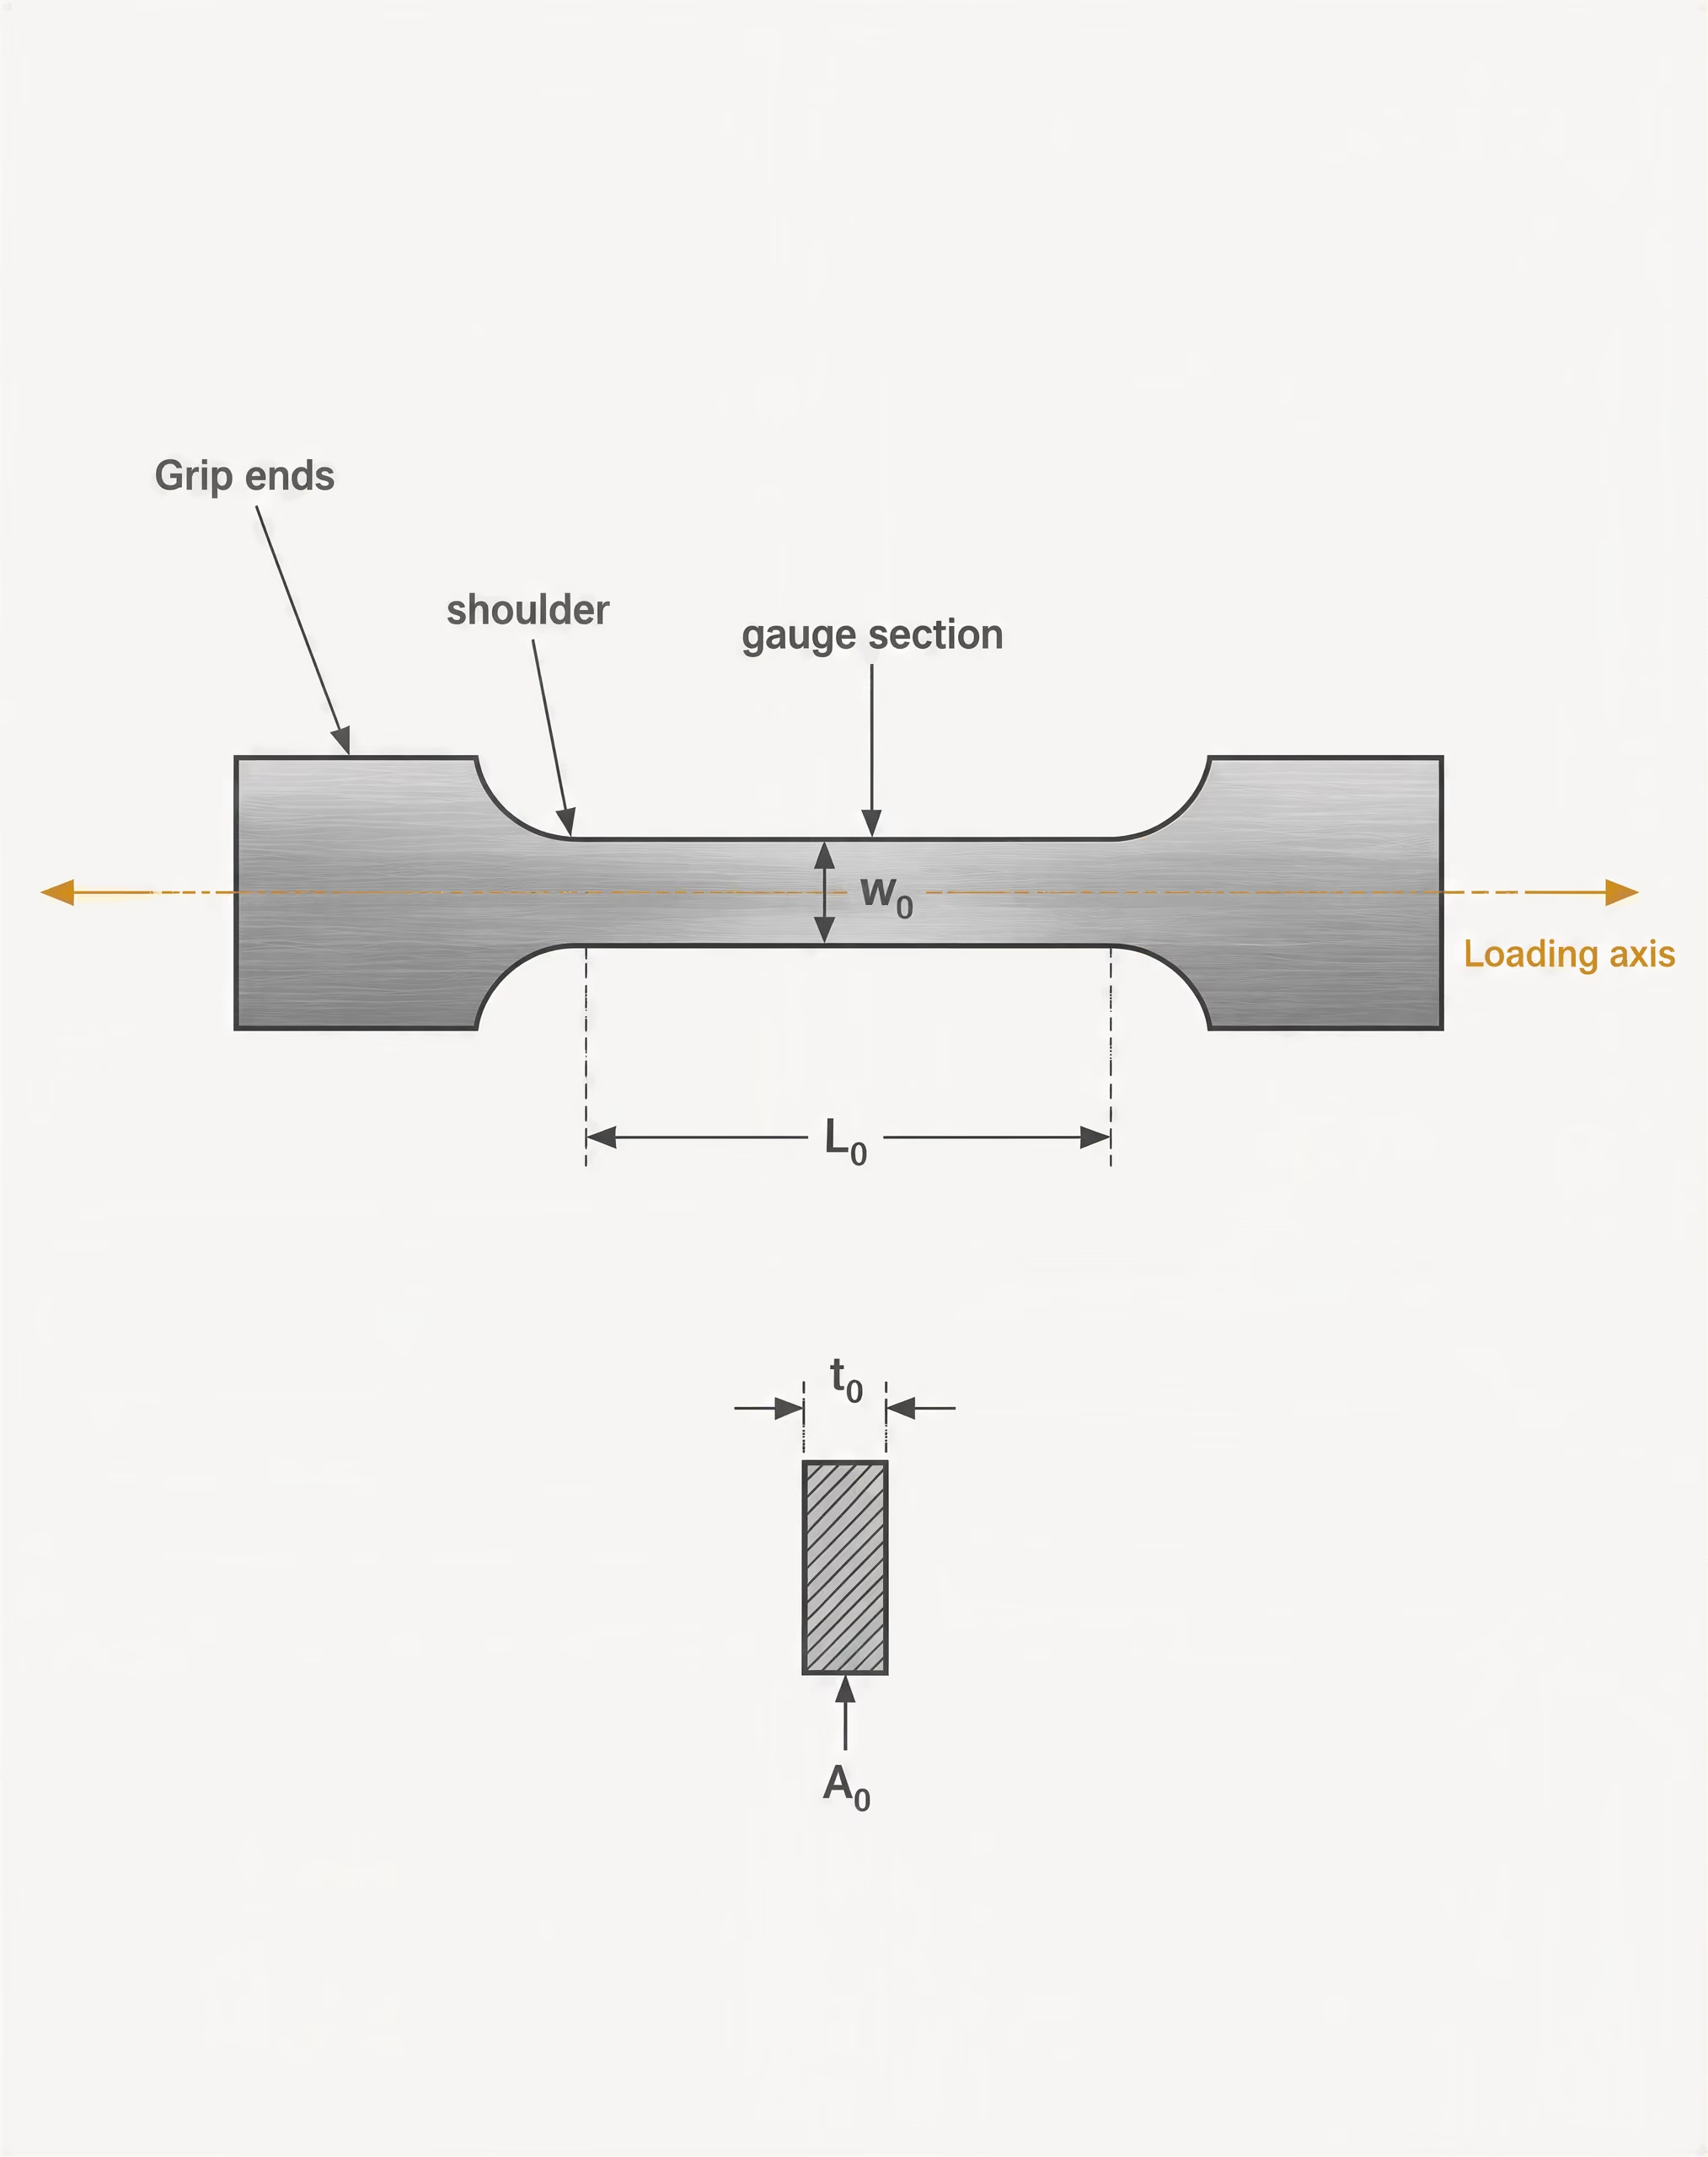
नमूना, भारण-अक्ष और कमरे के तापमान पर परीक्षण
| तुलना का आधार | समतल नमूना | गोल नमूना |
|---|---|---|
| अनुप्रस्थ काट | चौड़ाई और मोटाई | प्रारंभिक व्यास |
| प्रारंभिक क्षेत्र की गणना | A0 = w0t0 | A0 = πd0²/4 |
| लेख में सामान्य उपयोग | ASTM के समतल तनन नमूने | गोल तनन नमूने |
| मुख्य रिपोर्टिंग आवश्यकता | चौड़ाई, मोटाई, माप लंबाई | व्यास, माप लंबाई |
माप अनुभाग तनन नमूने का पकड़ के सिरों के बीच स्थित घटा हुआ भाग, जहाँ विकृति और भंग होने की घटना अपेक्षित होती है।
नमूने में एक कम-चौड़ाई वाला भाग होता है, जिसे गेज भाग कहा जाता है। यह भाग उन चौड़े सिरों के बीच स्थित होता है, जो परीक्षण मशीन के ग्रिप में फिट होते हैं। भारण से पहले इसके प्रारंभिक अनुप्रस्थ काट क्षेत्रफल और प्रारंभिक गेज लंबाई को मापना आवश्यक है। नमूने गोल या सपाट हो सकते हैं, और उनके आयाम, शोल्डर का आकार, ग्रिप की व्यवस्था तथा गेज लंबाई संबंधित मानक द्वारा नियंत्रित होते हैं। रोलिंग दिशा के समानांतर काटे गए सपाट नमूने से आवश्यक नहीं कि उसी दिशा के अनुप्रस्थ काटे गए नमूने के समान प्रसार प्राप्त हो, क्योंकि रोलिंग सूक्ष्मसंरचना और यांत्रिक प्रतिक्रिया में दिशात्मक अंतर उत्पन्न कर सकती है।
भारण-अक्ष नमूने की निर्धारित केंद्ररेखा से होकर गुजरना चाहिए। असंरेखण से बंकन उत्पन्न होता है, इसलिए गेज भाग का एक पक्ष दूसरे पक्ष की तुलना में अधिक प्रतिबल अनुभव कर सकता है। तब मशीन ऐसी प्रतिक्रिया मापती है, जिसमें तनन और अनपेक्षित बंकन—दोनों का प्रभाव शामिल होता है। ग्रिप का फिसलना, खराब ढंग से मशीन किया गया शोल्डर, सतही क्षति या गलत गेज-लंबाई चिह्न भी परिणाम को बदल सकते हैं।
ASTM E8/E8M-21 कमरे के तापमान पर धात्विक पदार्थों के तनन परीक्षण को शामिल करता है। इसमें यील्ड सामर्थ्य, यील्ड-बिंदु प्रसार, तनन सामर्थ्य, प्रसार और क्षेत्रफल में कमी निर्धारित करने की प्रक्रियाएँ शामिल हैं। ISO 6892-1:2019 भी धात्विक पदार्थों के लिए कमरे के तापमान पर तनन-परीक्षण की विधि निर्दिष्ट करता है और इस परीक्षण से प्राप्त किए जा सकने वाले यांत्रिक गुणों को परिभाषित करता है। इसलिए “कमरे का तापमान” परीक्षण-विवरण का एक भाग है, ऐसी धारणा नहीं जिसे छोड़ा जा सके। गर्म किए गए नमूने या उच्च-तापमान भट्ठी में किए गए परीक्षण का परिणाम अलग परीक्षण-स्थिति से संबंधित होता है।
नमूने पर एकदिशीय रूप से भार लगाया जाता है, लेकिन दर महत्वपूर्ण होती है। मानक और प्रक्रिया के आधार पर परीक्षण मशीन क्रॉसहेड की गति, विकृति-दर या दर से संबंधित किसी अन्य पैरामीटर को नियंत्रित कर सकती है। ASTM A1008 स्टील के लिए NIST के आँकड़ों में , और की औसत विकृति-दरें शामिल हैं। इनके बीच परिमाण के चार क्रमों का अंतर है। अधिक दरों पर मापा गया प्रवाह प्रतिबल बदल सकता है और प्रकट यील्ड तथा तनन सामर्थ्य में बदलाव आ सकता है।
परीक्षण से रिपोर्ट किए गए यांत्रिक गुण
इंजीनियरिंग प्रतिबल की गणना नमूने के प्रारंभिक अनुप्रस्थ काट क्षेत्रफल से बल को विभाजित करके की जाती है:
इंजीनियरिंग विकृति, गेज लंबाई में परिवर्तन को उसकी प्रारंभिक लंबाई से विभाजित करके प्राप्त की जाती है:
Michigan Technological University और Georgia Tech इन परंपराओं का वर्णन समान प्रारंभिक क्षेत्रफल और प्रारंभिक गेज-लंबाई के आधार पर करते हैं। इसलिए नमूने के संकरा होने पर इंजीनियरिंग प्रतिबल में क्षेत्रफल को लगातार अद्यतन नहीं किया जाता।
पराभव-बिंदु विस्तार मापने योग्य विकृति-अंतराल के दौरान होने वाला प्लास्टिक विस्तार, जिसमें इंजीनियरी तनाव लगभग स्थिर रहता है या पराभव-बिंदु का विशिष्ट प्रतिरूप अपनाता है।
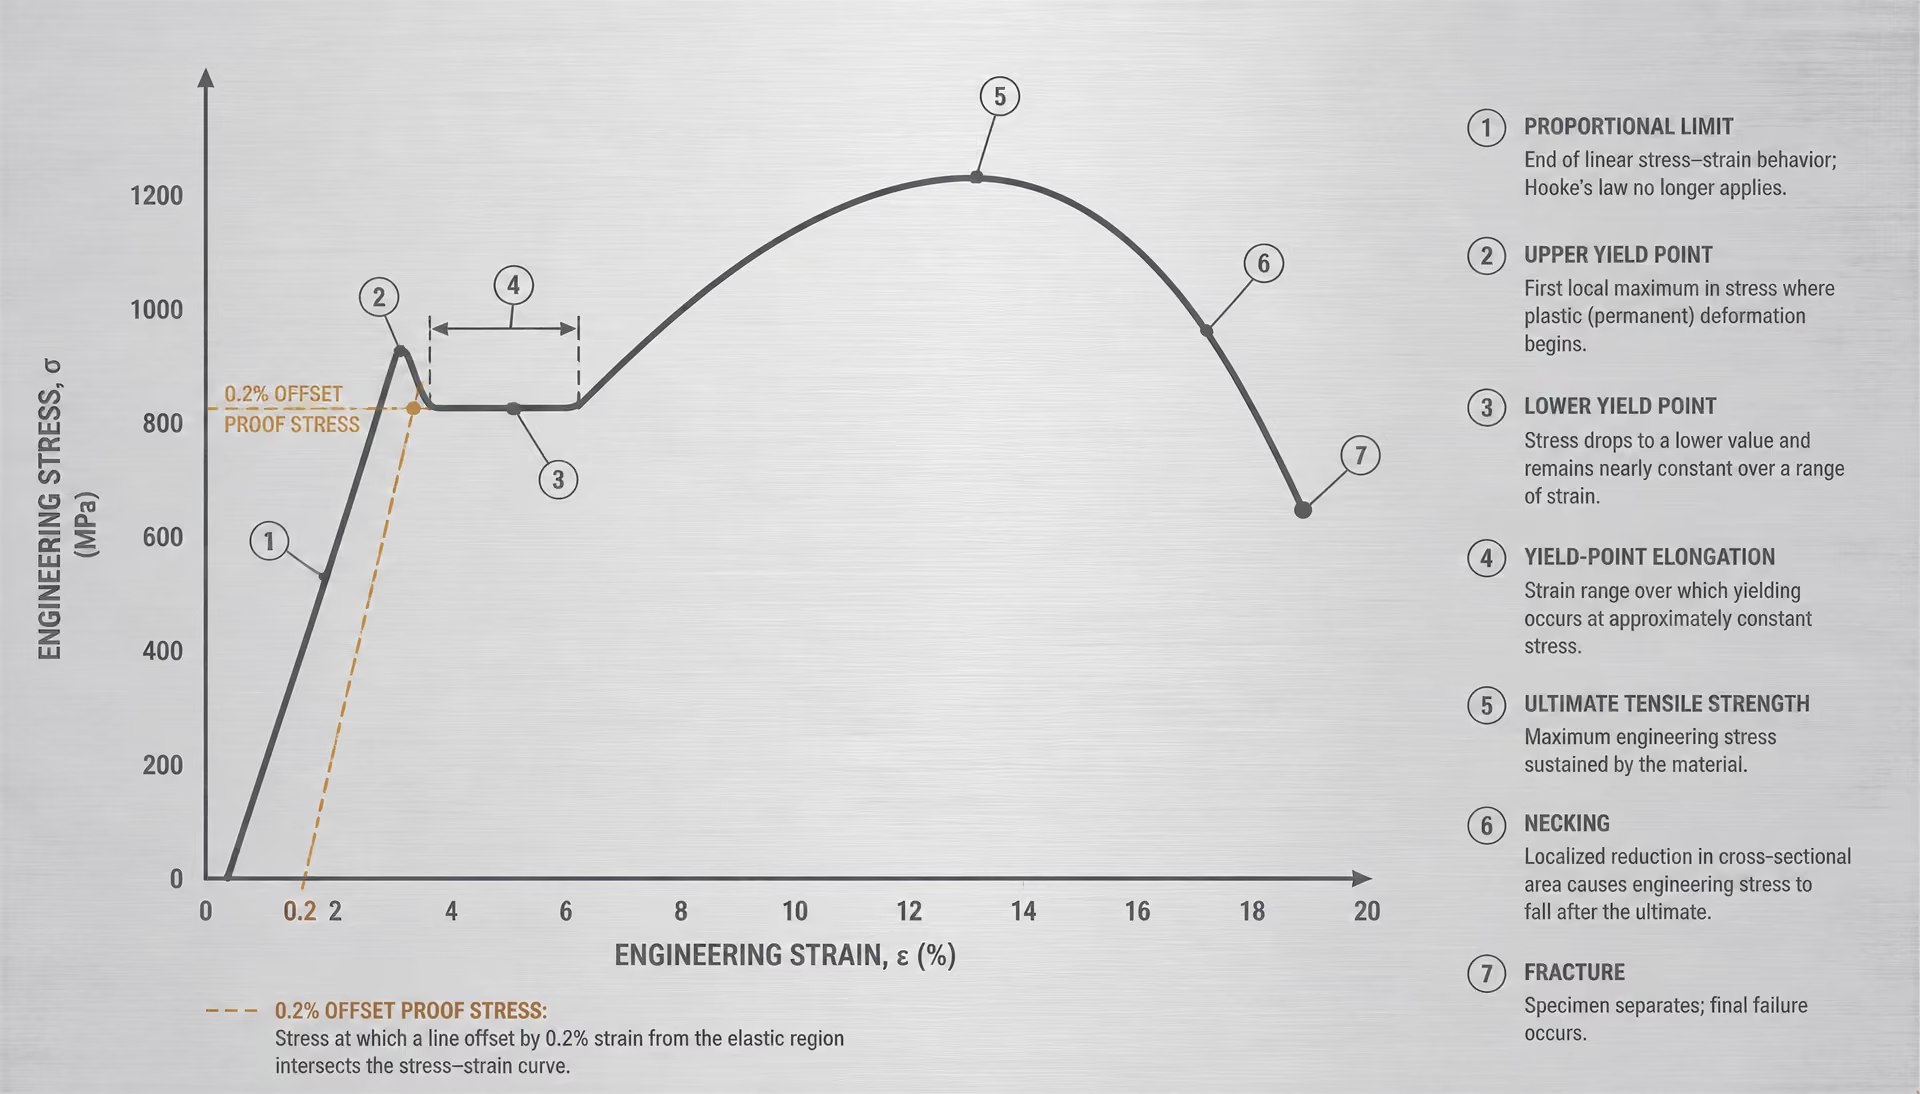
वक्र का आरंभिक सीधा भाग प्रत्यास्थ आनुपातिक व्यवहार को दर्शाता है। DOE Fundamentals Handbook संरचनात्मक स्टील के लिए एक सामान्य इंजीनियरिंग वक्र पर आनुपातिक सीमा, यील्ड सामर्थ्य, परम सामर्थ्य और भंग-बिंदु की पहचान करता है। यील्ड सामर्थ्य की पहचान किसी स्पष्ट यील्ड-बिंदु से या निर्दिष्ट ऑफसेट विधि से की जा सकती है। जब स्पष्ट यील्ड-बिंदु दिखाई नहीं देता, तब सामान्यतः 0.2% प्रूफ या ऑफसेट विकृति का उपयोग किया जाता है। कुछ स्टीलों में यील्ड-बिंदु प्रसार दिखाई देता है: प्रतिबल लगभग स्थिर रहते हुए या विशिष्ट तरीके से बदलते हुए नमूना मापी जा सकने वाली विकृति-अंतराल में प्लास्टिक रूप से लंबा होता जाता है। ASTM E8/E8M-21 परीक्षण से निर्धारित राशियों में यील्ड-बिंदु प्रसार को स्पष्ट रूप से शामिल करता है।
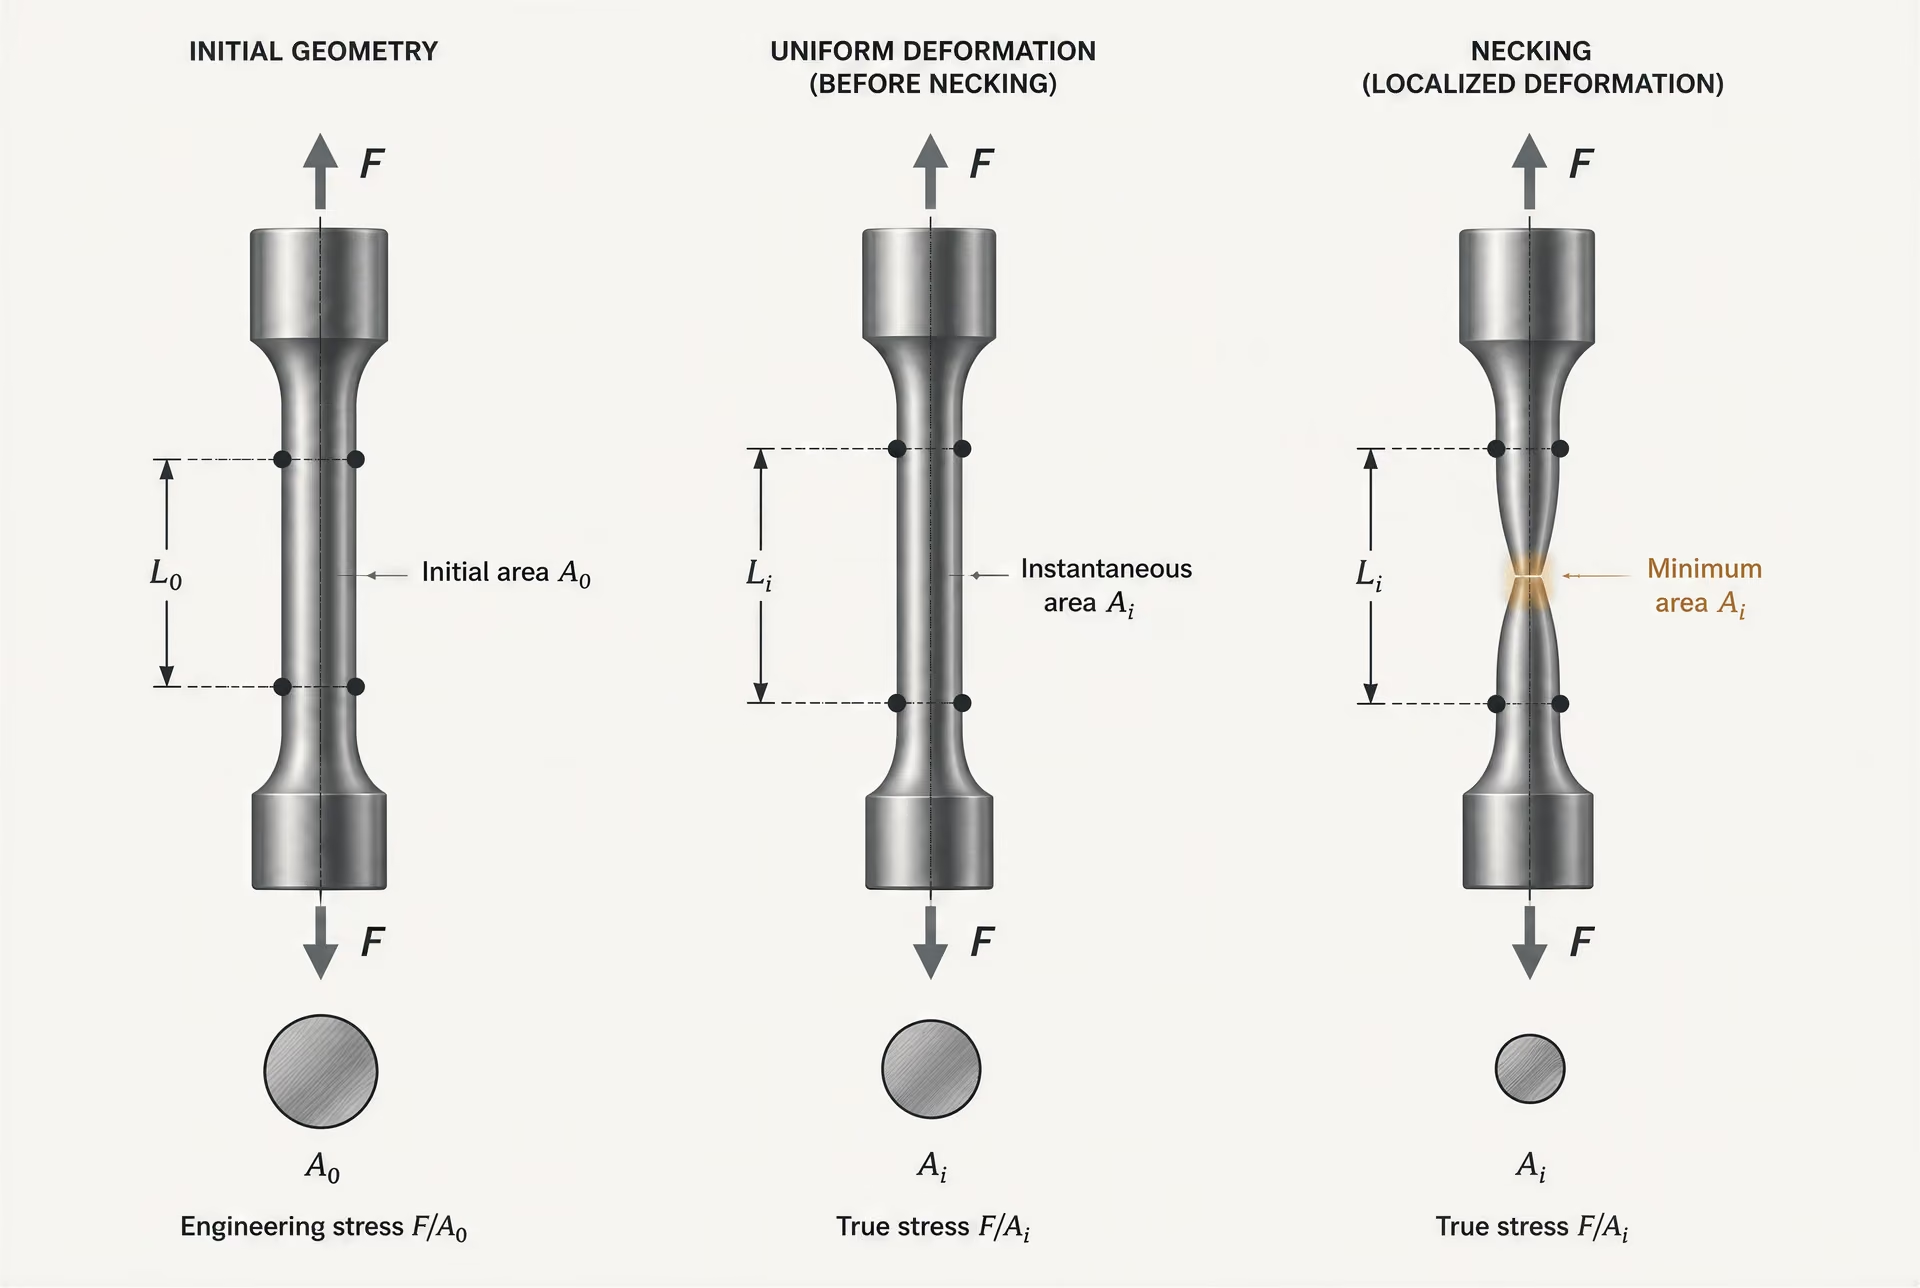
तनन सामर्थ्य, जिसे अनेक रिपोर्टों में परम तनन सामर्थ्य भी कहा जाता है, अधिकतम इंजीनियरिंग प्रतिबल है। यह स्थानीयकृत नेकिंग आरंभ होने से पहले या उसके आसपास प्राप्त होता है। नेकिंग शुरू होने के बाद नेक वाले भाग का वास्तविक क्षेत्रफल घटता रहता है, जबकि इंजीनियरिंग प्रतिबल में अब भी का उपयोग होता है; इसलिए स्थानीय वास्तविक प्रतिबल बढ़ने पर भी आलेखित वक्र नीचे गिर सकता है। MIT की 2004 की प्रयोगशाला सामग्री इंजीनियरिंग प्रतिबल–विकृति वक्र से लिए गए तनन सामर्थ्य और वास्तविक तनन सामर्थ्य में अंतर करती है; वास्तविक तनन सामर्थ्य में अनुप्रस्थ काट में कमी को ध्यान में रखा जाता है।
प्रसार, भंग के बाद निर्दिष्ट गेज लंबाई में हुई स्थायी वृद्धि है, जिसे प्रतिशत के रूप में व्यक्त किया जाता है। इसका मान गेज लंबाई पर बहुत निर्भर करता है: छोटी गेज लंबाई में अधिक स्थानीयकृत नेकिंग शामिल हो सकती है और वह अक्सर लंबी गेज लंबाई से अलग प्रतिशत देती है। क्षेत्रफल में कमी की गणना प्रारंभिक क्षेत्रफल और भंग क्षेत्र में अंतिम न्यूनतम क्षेत्रफल से की जाती है। यह स्थानीयकृत संकुचन का वर्णन करती है और प्रसार के समानार्थी नहीं है।
Syracuse University के एक प्रयोग में कार्बन-स्टील 1018 के ASTM सपाट तनन नमूनों का उपयोग करके यील्ड प्रतिबल, परम प्रतिबल और टूटन प्रतिबल निर्धारित किए गए। यह उदाहरण दिखाता है कि 1018 जैसे परिचित पदनाम के साथ भी नमूने और प्रक्रिया का विवरण देना आवश्यक है।
किसी परिणाम को उसकी परीक्षण-विधि से अलग क्यों नहीं किया जा सकता
रिपोर्ट किए गए मान के साथ आवश्यक जानकारी
- सामग्री जहाँ उपलब्ध हो, वहाँ ग्रेड, उत्पाद की स्थिति, ताप-प्रक्रम या लॉट, और उत्पाद का रूप।
- ज्यामिति नमूने का आकार, आयाम, अभिविन्यास, प्रारंभिक क्षेत्र और माप लंबाई।
- परीक्षण की स्थिति तापमान, विकृति दर या मशीन-गति की आवश्यकता, और लागू मानक।
- मापन विस्तारमापी, क्रॉसहेड विस्थापन, विकृति-मापी या प्रकाशीय मापन विधि।
- गुणधर्म की परिभाषा पराभव-बिंदु, ऑफ़सेट प्रमाण-तनाव, इंजीनियरी तनाव, वास्तविक तनाव, elongation और क्षेत्रफल-ह्रास की परंपराएँ।
“स्टील यील्ड सामर्थ्य: 350 MPa” जैसा रिपोर्ट किया गया मान अधूरा है। पाठक को ग्रेड और उत्पाद की स्थिति, नमूने की ज्यामिति, भारण दिशा, प्रारंभिक क्षेत्रफल, गेज लंबाई, तापमान, विकृति-दर या मशीन-गति की आवश्यकता, एक्सटेन्सोमीटर या विस्थापन मापन, यील्ड सामर्थ्य की परिभाषा और लागू मानक की जानकारी चाहिए।
मापन तकनीक वक्र को बदल सकती है। NIST के ASTM A1008 कार्य में निर्दिष्ट विकृति-दरों पर विस्थापन और विकृति निर्धारित करने के लिए केवल क्रॉसहेड की गति पर निर्भर रहने के बजाय डिजिटल इमेज कोरिलेशन का उपयोग किया गया। क्रॉसहेड विस्थापन में मशीन और ग्रिप का अनुपालन शामिल होता है; यह स्वतः गेज भाग के भीतर होने वाले विरूपण के समान नहीं होता। National Bureau of Standards ने यह भी बताया कि स्टेनलेस स्टीलों और अलौह धातुओं में प्रूफ प्रतिबल पूर्ववर्ती प्लास्टिक विरूपण, विश्राम-अंतराल, आंतरिक प्रतिबल और कार्य-कठोरीकरण से प्रभावित हो सकते हैं।
और भी अधिक दरों पर यह अंतर अधिक स्पष्ट हो जाता है। NIST की एक संरचनात्मक-स्टील रिपोर्ट में 50 ksi की निर्दिष्ट यील्ड सामर्थ्य वाले परिमितीय-स्तंभ स्टील के लिए उच्च-विकृति-दर वक्र प्रस्तुत किए गए हैं। इन वक्रों की सीधे धीमी, कमरे के तापमान वाली प्रयोगशाला वक्र से तुलना नहीं की जा सकती, मानो केवल ग्रेड ही महत्वपूर्ण हो। परीक्षण-परिणाम स्टील तथा एक परिभाषित नमूने, विधि और स्थिति—इन सभी का मापन है। इन परिभाषाओं को हटा देने पर संख्या अपना इंजीनियरिंग अर्थ खो देती है।
अभियांत्रिक प्रतिबल और अभियांत्रिक विकृति की गणना कैसे की जाती है
तनन मशीन बल और विस्थापन दर्ज करती है, लेकिन प्रतिबल–विकृति वक्र के लिए इन मापों को निर्धारित नमूना आयामों का उपयोग करके संसाधित करना आवश्यक होता है। सामान्यतः आलेखित अभियांत्रिक राशियाँ भार लगाए जाने से पहले के नमूने से संबंधित होती हैं, न कि उसके लगातार बदलते आकार से। यह चयन परिणामों की गणना और तुलना को सरल बनाता है, बशर्ते नमूने की ज्यामिति, गेज लंबाई, परीक्षण मानक और मापन विधि का विवरण दिया गया हो।
अभियांत्रिक प्रतिबल: F को प्रारंभिक क्षेत्रफल से विभाजित करना
अभियांत्रिक प्रतिबल की गणना लगाए गए तनन बल को नमूने के मूल अनुप्रस्थ-काट क्षेत्रफल से विभाजित करके की जाती है:
| राशि | इंजीनियरी परिभाषा | आवश्यक प्रारंभिक मापन |
|---|---|---|
| तनाव | σe = F/A0 | प्रारंभिक अनुप्रस्थ काट क्षेत्र A0 |
| विकृति | εe = (L − L0)/L0 | प्रारंभिक माप लंबाई L0 |
| समतल-नमूना क्षेत्र | A0 = w0t0 | प्रारंभिक चौड़ाई और मोटाई |
| गोल-नमूना क्षेत्र | A0 = πd0²/4 | प्रारंभिक व्यास |
यहाँ, अभियांत्रिक प्रतिबल है, तनन बल है और परीक्षण शुरू होने से पहले मापा गया अनुप्रस्थ-काट क्षेत्रफल है। आयताकार समतल नमूने के लिए,
जहाँ नमूने की मूल चौड़ाई है और उसकी मूल मोटाई है। गोल नमूने के लिए,
जहाँ प्रारंभिक व्यास है।
बल सामान्यतः न्यूटन (N) में दर्ज किया जाता है, जबकि क्षेत्रफल वर्ग मिलीमीटर (mm²) में दर्ज किया जा सकता है। इस प्रकार प्राप्त प्रतिबल N/mm² में होगा, जो संख्यात्मक रूप से मेगापास्कल (MPa) के बराबर है, क्योंकि । यदि बल किलो न्यूटन में और क्षेत्रफल वर्ग मिलीमीटर में व्यक्त किया गया हो, तो MPa की गणना करने से पहले बल को न्यूटन में परिवर्तित करना आवश्यक है। प्रतिबल को पास्कल या पाउंड प्रति वर्ग इंच (psi) में भी रिपोर्ट किया जा सकता है, लेकिन इकाई-परिवर्तन को सुसंगत रूप से लागू किया जाना चाहिए।
का उपयोग जानबूझकर किया जाता है। जब इस्पात के नमूने को खींचा जाता है, तो प्रत्यास्थ संकुचन और उसके बाद होने वाले प्लास्टिक विरूपण के कारण उसका अनुप्रस्थ-काट क्षेत्रफल सामान्यतः घटता जाता है। स्थानीयकृत गर्दननुमा संकुचन शुरू होने के बाद यह कमी एक छोटे क्षेत्र में केंद्रित हो जाती है। अभियांत्रिक प्रतिबल हर क्षण हर बार हर को पुनर्गणित नहीं करता; वह मापे गए बल को उस क्षेत्रफल से विभाजित करता रहता है जो भार लगाए जाने से पहले मौजूद था। यह परिपाटी वक्र के प्रत्येक बिंदु के लिए एक समान संदर्भ अवस्था बनाए रखती है।
यह वास्तविक प्रतिबल के समान नहीं होता। वास्तविक प्रतिबल तात्कालिक क्षेत्रफल का उपयोग करता है, जिसे सामान्यतः लिखा जाता है, जहाँ वर्तमान स्थानीय क्षेत्रफल है। इसलिए, अधिकतम बल के बाद अभियांत्रिक वक्र नीचे गिर सकता है, जबकि गर्दननुमा संकुचन वाले क्षेत्र में स्थानीय प्रतिबल बढ़ता रह सकता है। Massachusetts Institute of Technology की 2004 की प्रयोगशाला सामग्री अभियांत्रिक प्रतिबल–विकृति वक्र से प्राप्त तनन सामर्थ्य और वास्तविक तनन सामर्थ्य के बीच अंतर करती है; वास्तविक तनन सामर्थ्य में अनुप्रस्थ-काट क्षेत्रफल की कमी को ध्यान में रखा जाता है।
अभियांत्रिक विकृति: बढ़ाव को प्रारंभिक गेज लंबाई से विभाजित करना
अभियांत्रिक विकृति गेज लंबाई में परिवर्तन को मूल गेज लंबाई से विभाजित करने पर प्राप्त होती है:
Georgia Institute of Technology इसके समतुल्य संकेतांकन का उपयोग करता है। इन व्यंजकों में या मूल गेज लंबाई है और या परीक्षण के दौरान मापी गई गेज लंबाई है। इनका अंतर, , बढ़ाव है।
विकृति की कोई भौतिक इकाई नहीं होती, क्योंकि यह लंबाई को लंबाई से विभाजित करने पर प्राप्त होती है। इसे सामान्यतः दशमलव के रूप में लिखा जाता है या 100 से गुणा करके प्रतिशत के रूप में रिपोर्ट किया जाता है। 50.00 mm की मूल गेज लंबाई में 0.25 mm का बढ़ाव होने पर,
अर्थात् अभियांत्रिक विकृति 0.5% होगी।
नमूने के लंबा हो जाने के बाद भी हर में मूल गेज लंबाई बनी रहती है, क्योंकि अभियांत्रिक विकृति आरंभिक ज्यामिति के सापेक्ष सामान्यीकृत परिवर्तन है। इससे रिपोर्ट किया गया मान केवल मशीन के क्रॉसहेड की गति पर नहीं, बल्कि निर्धारित गेज लंबाई पर निर्भर करता है। 50 mm की गेज लंबाई पर 2 mm का बढ़ाव 4% विकृति के बराबर है, जबकि 100 mm की गेज लंबाई पर यही बढ़ाव केवल 2% विकृति के बराबर होगा। इसलिए, जब गेज लंबाई की परिभाषाएँ अलग हों, तो बढ़ाव के परिणामों की जिम्मेदारीपूर्वक तुलना नहीं की जा सकती।
Michigan Technological University अभियांत्रिक विकृति को विस्थापन को प्रारंभिक गेज लंबाई से विभाजित करने के रूप में परिभाषित करता है, जबकि उसकी अभियांत्रिक प्रतिबल की परिभाषा में भार को प्रारंभिक अनुप्रस्थ-काट क्षेत्रफल से विभाजित किया जाता है। ये परिभाषाएँ सरल हैं, लेकिन इन्हें पुनरुत्पाद्य बनाने के लिए , और विस्थापन मापने की विधि का ज्ञात होना आवश्यक है।
इकाइयाँ, नमूना आयाम और आँकड़ा संसाधन
आँकड़ा संसाधन बल की पहली रीडिंग से पहले ही शुरू हो जाता है। संचालक नमूने का प्रकार, चौड़ाई, मोटाई या व्यास और गेज लंबाई दर्ज करता है, फिर निर्दिष्ट आयामों से की गणना करता है। तनन मशीन समय या विस्थापन के फलन के रूप में बल उपलब्ध कराती है। एक्स्टेंसोमीटर, विकृति-मापी या प्रकाशीय प्रणाली गेज लंबाई में परिवर्तन उपलब्ध कराती है। दर्ज किए गए प्रत्येक युग्म को और का उपयोग करके संसाधित किया जाता है, जिससे अभियांत्रिक प्रतिबल–विकृति वक्र प्राप्त होता है।
विस्थापन का मापन महत्वपूर्ण है। क्रॉसहेड की गति में ग्रिप, मशीन-फ्रेम और अन्य घटकों का विरूपण भी शामिल होता है, जबकि एक्स्टेंसोमीटर एक निर्धारित गेज खंड को मापता है। डिजिटल इमेज कोरिलेशन प्रकाशीय विधि से विस्थापन और स्थानीय विकृति क्षेत्रों को माप सकता है। NIST द्वारा ASTM A1008 इस्पात के परीक्षण में , और की औसत विकृति-दर का परीक्षण किया गया, जिसमें विस्थापन और विकृति के मापन के लिए डिजिटल इमेज कोरिलेशन का उपयोग हुआ। इसलिए, प्राप्त वक्र भारण-दर और मापन विधि—दोनों से संबंधित होता है।[1] Standard Specification for Tension Testing of Metallic Materials. ASTM International. ASTM International standard, 2021.[2] Metallic materials — Tensile testing — Part 1: Method of test at room temperature. International Organization for Standardization. ISO standard, 2019.[3] Properties of Metals. U.S. Department of Energy. DOE Fundamentals Handbook reference.
ASTM E8/E8M-21 धात्विक पदार्थों के कमरे के तापमान पर तनन परीक्षण को शामिल करता है और पराभव सामर्थ्य, पराभव-बिंदु बढ़ाव, तनन सामर्थ्य, बढ़ाव तथा क्षेत्रफल में कमी से संबंधित प्रावधान देता है। ISO 6892-1:2019 भी धात्विक पदार्थों के कमरे के तापमान पर तनन परीक्षण और उससे प्राप्त यांत्रिक गुणों को निर्दिष्ट करता है। ये मानक केवल समीकरणों को परिभाषित नहीं करते, बल्कि नमूने की ज्यामिति, संरेखण, गेज लंबाई, भारण-दर और रिपोर्टिंग प्रक्रियाओं को भी नियंत्रित करते हैं। U.S. Department of Energy के विशिष्ट संरचनात्मक-इस्पात वक्र में आनुपातिक सीमा, पराभव सामर्थ्य, अंतिम सामर्थ्य और भंग-बिंदु को दर्शाया जाता है, लेकिन प्रत्येक संकेतक इस पूर्ववर्ती मापन और आँकड़ा-संसाधन प्रक्रिया पर निर्भर करता है। कोई भी वक्र उतना ही पुनरुत्पाद्य होता है, जितने उसके अक्षों के पीछे मौजूद आयाम और विधियाँ।
अभियांत्रिक तनाव–विकृति वक्र को पढ़ना
तनन वक्र इस बात का अभिलेख होता है कि कोई निर्धारित नमूना बढ़ते हुए भार के प्रति कैसी प्रतिक्रिया देता है। यह इस्पात के ग्रेडों की कोई सार्वभौमिक क्रम-रैंकिंग नहीं है। रिपोर्ट किया गया परिणाम नमूने के आकार, प्रारंभिक अनुप्रस्थ काट क्षेत्रफल, गेज लंबाई, भारण दर, एक्सटेन्सोमीटर या विस्थापन-विधि, परीक्षण मानक तथा तनाव और विकृति की गणना के लिए प्रयुक्त परिपाटी पर निर्भर करता है।
अभियांत्रिक तनाव–विकृति वक्र के लिए, अभियांत्रिक तनाव है
जहाँ लगाया गया भार है और नमूने का प्रारंभिक अनुप्रस्थ काट क्षेत्रफल है। अभियांत्रिक विकृति है
जहाँ प्रारंभिक गेज लंबाई है और भारण के दौरान मापी गई गेज लंबाई है। ये परिभाषाएँ Michigan Technological University और Georgia Institute of Technology के शिक्षण-संदर्भों में दी गई हैं। चूँकि मूल क्षेत्रफल और लंबाई हर के रूप में बने रहते हैं, इसलिए नमूने के सिकुड़ना शुरू होने के बाद वक्र स्थानीय रूप से बदलते हुए वास्तविक तनाव और विकृति को सीधे नहीं दर्शाता।
ASTM E8/E8M-21 धात्विक पदार्थों के कमरे के तापमान पर तनन परीक्षण तथा उपज शक्ति, उपज-बिंदु दीर्घीकरण, तनन शक्ति, दीर्घीकरण और क्षेत्रफल में कमी के निर्धारण को शामिल करता है। ISO 6892-1:2019 कमरे के तापमान पर तनन-परीक्षण की एक विधि निर्दिष्ट करता है और उससे प्राप्त किए जा सकने वाले यांत्रिक गुणों को परिभाषित करता है। इसलिए वक्र को परीक्षण अभिलेख के साथ पढ़ना चाहिए, उससे अलग करके नहीं।
प्रत्यास्थ प्रतिक्रिया और आनुपातिक सीमा
आरंभिक बिंदु पर भार और विरूपण दोनों शून्य होते हैं। वक्र के प्रथम भाग के दौरान तनाव, विकृति के लगभग समानुपाती रूप से बढ़ता है। इस क्षेत्र में भार हटा देने पर, छोटे प्रायोगिक त्रुटियों को छोड़कर, नमूना अपने मूल आयामों में लौट आता है। इसे प्रत्यास्थ विरूपण कहते हैं: परमाणु बंधों का विस्थापन होता है, लेकिन पदार्थ के आकार में कोई स्थायी परिवर्तन संचित नहीं हुआ होता।
इस प्रारंभिक सीधी रेखा वाले भाग की ढाल यंग का मापांक, , होती है:
सामान्य परिस्थितियों में परीक्षण किए गए इस्पात के लिए यह ढाल सामान्यतः 200 GPa के निकट होती है, यद्यपि मापा गया मान संरेखण, एक्सटेन्सोमीटर की शुद्धता, तापमान और आँकड़ों के चुने गए भाग के अनुसार बदल सकता है। इसे उपज शक्ति के साथ भ्रमित नहीं करना चाहिए। मापांक कठोरता को दर्शाता है; उपज शक्ति प्लास्टिक विरूपण के आरंभ या निर्दिष्ट मात्रा से संबद्ध तनाव को दर्शाती है।
DOE Fundamentals Handbook में कठोरता से रैखिक भाग के अंत को आनुपातिक सीमा कहा गया है। इस बिंदु के आगे वक्र आंशिक रूप से प्रत्यास्थ रह सकता है, लेकिन अब पूर्णतः आनुपातिक नहीं रहता। आनुपातिक सीमा से ठीक ऊपर नमूने से भार हटाने पर उसकी अधिकांश विकृति वापस आ सकती है, जबकि थोड़ी स्थायी बढ़ाव बनी रहती है। जब प्लास्टिक विरूपण शुरू होता है, तो कुल विकृति को प्रत्यास्थ विकृति और प्लास्टिक विकृति के योग के रूप में देखा जा सकता है:
दीर्घीकरण की व्याख्या करते समय यह अंतर महत्वपूर्ण है। परीक्षण मशीन पर दिखाई देने वाली विकृति कुल विकृति होती है; भार हटाने पर केवल प्रत्यास्थ घटक समाप्त होता है।

उपज शक्ति और उपज-बिंदु दीर्घीकरण
उपजना पर्याप्त मात्रा में होने वाले प्लास्टिक प्रवाह की ओर संक्रमण को दर्शाता है। स्पष्ट उपज-बिंदु वाले इस्पात में वक्र पहले ऊपरी उपज-बिंदु तक बढ़ सकता है, फिर निचले उपज-बिंदु तक गिर सकता है और उसके बाद अपेक्षाकृत समतल क्षेत्र से आगे बढ़ सकता है। इससे संबद्ध बढ़ाव को उपज-बिंदु दीर्घीकरण कहा जाता है। अभियांत्रिक तनाव में बहुत कम परिवर्तन होते हुए भी नमूने की लंबाई बढ़ती रहती है और Lüders बैंड गेज लंबाई में फैल सकते हैं।
यह व्यवहार सामान्यतः कुछ निम्न-कार्बन इस्पातों, जिनमें कुछ शीट और संरचनात्मक उत्पाद शामिल हैं, से संबद्ध होता है, लेकिन इसे प्रत्येक इस्पात ग्रेड या प्रत्येक परीक्षण अभिलेख के लिए मान लेना उचित नहीं है। निरंतर रूप से उपजने वाला इस्पात कोई स्पष्ट ऊपरी या निचला उपज-बिंदु नहीं दिखा सकता। शीत-कर्मण, एनीलिंग का इतिहास, अंतरास्थिक कार्बन और नाइट्रोजन, एजिंग, नमूने की ज्यामिति तथा विकृति-दर उपज-बिंदु की विशेषता को बदल या समाप्त कर सकते हैं।
जब कोई स्पष्ट उपज-बिंदु मापने योग्य न हो, तो कोई मानक ऑफसेट विधि निर्दिष्ट कर सकता है। परिचित 0.2% प्रमाण तनाव प्रारंभिक प्रत्यास्थ ढाल के समानांतर एक रेखा खींचकर प्राप्त किया जाता है, जिसे 0.002 की विकृति से ऑफसेट किया जाता है; वक्र के साथ उसका प्रतिच्छेद रिपोर्ट किए गए मान को परिभाषित करता है। “उपज शक्ति” और “0.2% प्रमाण तनाव” को परस्पर विनिमेय नाम नहीं माना जाना चाहिए, जब तक कि लागू मानक और रिपोर्ट इस समतुल्यता को स्पष्ट न करें। Stainless steels और nonferrous metals में प्रमाण तनावों पर National Bureau of Standards की एक रिपोर्ट ऐसे मापों पर पूर्ववर्ती प्लास्टिक विरूपण, विश्राम-अंतराल, आंतरिक तनाव और कार्य-कठोरीकरण के प्रभावों का दस्तावेजीकरण करती है।
उपजने के बाद प्लास्टिक विकृति संचित होती जाती है। किसी भी बिंदु पर भार हटाने से प्रत्यास्थ पुनर्प्राप्ति होती है, लेकिन नमूना पहले की तुलना में लंबा और पर्याप्त भारण के बाद संकरा बना रहता है। कार्य-कठोरीकरण के कारण पुनः भारण एक विस्थापित पथ का अनुसरण कर सकता है।
अधिकतम तनन शक्ति, गर्दन बनना और भंग
उपज-बिंदु दीर्घीकरण के बाद, या जब कोई समतल क्षेत्र न हो तब निरंतर उपजने के दौरान, विकृति-कठोरीकरण के कारण आगे के प्लास्टिक विरूपण के लिए आवश्यक तनाव बढ़ने पर वक्र सामान्यतः फिर ऊपर उठता है। अधिकतम अभियांत्रिक तनाव अधिकतम तनन शक्ति (UTS) होता है, जिसे DOE Fundamentals Handbook में अधिकतम शक्ति कहा गया है। इसकी गणना मूल क्षेत्रफल का उपयोग करके की जाती है, यद्यपि तब तक नमूना लंबा हो चुका होता है और उसका अनुप्रस्थ काट बदल चुका होता है।
UTS पर सामान्यतः स्थानीयकृत विरूपण शुरू होता है। गेज खंड में एक गर्दन बनती है, जिससे विकृति एक छोटे क्षेत्र में केंद्रित हो जाती है। गर्दन में वास्तविक क्षेत्रफल तेजी से घटता है, इसलिए अभियांत्रिक वक्र के नीचे जाने पर भी स्थानीय वास्तविक तनाव बढ़ता रह सकता है। अतः अवरोही शाखा का यह अर्थ नहीं है कि पदार्थ का स्थानीय प्रतिरोधी तनाव सरलता से समाप्त हो गया है; यह अभियांत्रिक तनाव की गणना में प्रारंभिक क्षेत्रफल के उपयोग को दर्शाती है।
MIT की 2004 की Civil Engineering Materials Laboratory टिप्पणियाँ अभियांत्रिक वक्र से प्राप्त तनन शक्ति और वास्तविक तनन शक्ति के बीच अंतर स्पष्ट करती हैं; वास्तविक तनन शक्ति में अनुप्रस्थ काट की कमी को शामिल किया जाता है। यह अंतर विशेष रूप से तब महत्वपूर्ण होता है जब अलग-अलग गेज आयामों या क्षेत्रफल में कमी के माप वाले तन्य इस्पातों की तुलना की जा रही हो।
अंतिम बिंदु भंग है, जिसे DOE handbook गर्दन बनने वाले क्षेत्र के बाद पहचानता है। रिपोर्ट किया गया दीर्घीकरण और क्षेत्रफल में कमी गेज लंबाई, नमूने की ज्यामिति, भंग-स्थान और टूटे हुए टुकड़ों को पुनः जोड़ने की विधि से बहुत अधिक प्रभावित होते हैं। उदाहरण के लिए, Syracuse University के carbon-steel 1018 प्रयोग में उपज तनाव, अधिकतम तनाव और टूटन तनाव निर्धारित करने के लिए ASTM के समतल तनन नमूनों का उपयोग किया गया था; वे मान उस निर्धारित परीक्षण विन्यास का वर्णन करते हैं, न कि केवल ग्रेड का कोई अमूर्त गुण।
विकृति-दर और मापन-विधि भी वक्र को बदलती हैं। NIST ने , और की औसत विकृति-दरों पर ASTM A1008 इस्पात के परीक्षणों की रिपोर्ट की, जिनमें विस्थापन और विकृति के मापन के लिए डिजिटल इमेज कोरिलेशन का उपयोग किया गया था। NIST ने 50 ksi की निर्दिष्ट उपज शक्ति वाले परिमितीय-स्तंभ इस्पात के लिए उच्च-विकृति-दर वक्र भी प्रकाशित किए। मानक और परिभाषाओं की पहले जाँच किए बिना उन परिस्थितियों के वक्रों की तुलना धीमे, एक्सटेन्सोमीटर-आधारित कमरे के तापमान वाले परीक्षण से सीधे नहीं करनी चाहिए।
यील्ड स्ट्रेंथ, प्रूफ स्ट्रेस और ‘यील्ड’ का अर्थ
“यील्ड” प्रत्येक इस्पात के प्रतिबल–विकृति वक्र की कोई सार्वभौमिक विशेषता नहीं है। यह मुख्यतः पुनर्प्राप्य विकृति से ऐसी विकृति में संक्रमण को दर्शाता है, जो भार हटाने के बाद भी बनी रहती है; लेकिन रिपोर्ट किया गया मान इस बात पर निर्भर करता है कि वह संक्रमण किस रूप में दिखाई देता है और परीक्षण मानक के अनुसार कौन-सा नियम लागू होता है। ASTM E8/E8M-21 धातुओं के कमरे के तापमान पर तनन-परीक्षण तथा यील्ड स्ट्रेंथ, यील्ड-पॉइंट एलॉन्गेशन, तनन सामर्थ्य, दीर्घन और क्षेत्रफल में कमी के निर्धारण को शामिल करता है। ISO 6892-1:2019 कमरे के तापमान पर किए जाने वाले तुलनीय तनन-परीक्षण की विधि निर्दिष्ट करता है, लेकिन परिभाषाओं और रिपोर्टिंग संबंधी आवश्यकताओं को किसी परिचित ग्राफ से अनुमानित करने के बजाय लागू मानक से ही पढ़ा जाना चाहिए।
सामान्य अभियान्त्रिक राशियाँ पहले से ही एक परिपाटी निर्धारित करती हैं। अभियान्त्रिक प्रतिबल होता है, जहाँ भार है और नमूने का प्रारंभिक अनुप्रस्थ काट क्षेत्रफल है; अभियान्त्रिक विकृति होती है, जो प्रारंभिक माप लंबाई पर आधारित होती है। Michigan Technological University और Georgia Tech इन परिभाषाओं का वर्णन करते हैं। इसलिए रिपोर्ट की गई यील्ड स्ट्रेंथ किसी नमूने, ज्यामिति, माप-लंबाई की परिभाषा, भारण-दर, मापन-प्रणाली और निर्दिष्ट व्याख्या से संबंधित होती है—परीक्षण से अलग किसी अमूर्त वक्र से नहीं।
यील्ड-पॉइंट व्यवहार बनाम परिभाषित यील्ड स्ट्रेंथ
कुछ निम्न-कार्बन इस्पातों में स्पष्ट यील्ड-पॉइंट परिघटना दिखाई देती है। वक्र ऊपरी यील्ड-पॉइंट तक पहुँचता है, फिर नीचे गिरता है और उसके बाद प्लास्टिक विकृति के अपेक्षाकृत समतल निचले क्षेत्र से होकर आगे बढ़ता है। इस दीर्घन के दौरान ल्यूडर्स बैंड माप-लंबाई के साथ आगे बढ़ सकते हैं। ऐसी प्रतिक्रिया में पदार्थ किसी पहचानी जा सकने वाली घटना के माध्यम से “यील्ड” करता हुआ दिखाई देता है, इसलिए लागू विधि के अनुसार ऊपरी या निचली यील्ड स्ट्रेंथ, यील्ड-पॉइंट एलॉन्गेशन और संबंधित राशियाँ रिपोर्ट की जा सकती हैं।
अन्य इस्पातों में भार में तीव्र गिरावट दिखाई नहीं देती। स्टेनलेस स्टील, अनेक उच्च-सामर्थ्य ग्रेड और भिन्न परिस्थितियों में परीक्षण किए गए इस्पात प्रत्यास्थ से प्लास्टिक विकृति की ओर क्रमशः बढ़ सकते हैं। केवल वक्र में मोड़ खोजकर किसी एक बिंदु का चयन करने का कोई ठोस आधार नहीं होता। आनुपातिक सीमा, जो प्रतिबल और विकृति के बीच कठोर आनुपातिकता की समाप्ति को दर्शाती है, अपने-आप यील्ड स्ट्रेंथ नहीं होती। U.S. Department of Energy की Fundamentals Handbook एक सामान्य संरचनात्मक-इस्पात अभियान्त्रिक वक्र पर आनुपातिक सीमा, यील्ड स्ट्रेंथ, अंतिम सामर्थ्य और भंग-बिंदु को दर्शाती है, लेकिन ये लेबल अलग-अलग गुणों का प्रतिनिधित्व करते हैं।
यह भेद महत्वपूर्ण है, क्योंकि कोई वक्र सुचारु दिखाई दे सकता है और फिर भी उससे औपचारिक रूप से परिभाषित यील्ड मान प्राप्त किया जा सकता है। ASTM E8/E8M-21, जहाँ यील्ड-पॉइंट व्यवहार उपस्थित हो, वहाँ उसी के आधार पर रिपोर्टिंग की अनुमति देता है और जहाँ वह अनुपस्थित हो, वहाँ निर्दिष्ट प्रक्रियाओं का उपयोग करता है। इसी प्रकार ISO 6892-1:2019 परीक्षण से प्राप्त किए जा सकने वाले यांत्रिक गुणों को परिभाषित करता है, लेकिन उसकी विधि और चुना गया पैरामीटर परिणाम को नियंत्रित करते हैं। केवल किसी प्लॉट से यह स्थापित नहीं किया जा सकता कि कौन-सी परिभाषा प्रयुक्त की गई थी।
प्रूफ स्ट्रेस और ऑफसेट निर्माण
0.2% प्रमाण-तनाव का निर्माण कैसे किया जाता है
- 1. प्रत्यास्थ ढाल निर्धारित करें तनाव–विकृति वक्र की प्रारंभिक ढाल निर्धारित करें।
- 2. ऑफ़सेट निर्धारित करें 0.002 की विकृति, जो 0.2% के समतुल्य है, तक एक समानांतर रेखा खिसकाएँ।
- 3. प्रतिच्छेदन निर्धारित करें ऑफ़सेट रेखा और भारण वक्र का प्रतिच्छेदन प्रमाण-तनाव को परिभाषित करता है।
- 4. विधि की रिपोर्ट करें मानक, प्रतीक, ऑफ़सेट, ढाल-निर्धारण और स्वीकृति-प्रक्रिया का उल्लेख करें।
जब कोई स्पष्ट यील्ड-पॉइंट न हो, तब प्रूफ स्ट्रेस एक पुनरुत्पाद्य विकल्प प्रदान करता है। परीक्षण में भारण वक्र दर्ज किया जाता है और फिर उस प्रतिबल की पहचान की जाती है, जो भार हटाने के बाद एक निर्दिष्ट स्थायी विकृति उत्पन्न करता है। एक सामान्य निर्माण 0.2% ऑफसेट विधि है: प्रारंभिक प्रत्यास्थ ढाल के समांतर एक रेखा विकृति 0.002 से खींची जाती है और वक्र के साथ उसका प्रतिच्छेदन 0.2% प्रूफ स्ट्रेस देता है, जिसे ISO-शैली के संकेतांकन में प्रायः लिखा जाता है। सटीक संकेत, ऑफसेट, ढाल-निर्धारण और स्वीकृति-प्रक्रिया मानक तथा पदार्थ-विनिर्देशन पर निर्भर करते हैं।
यह एक गणितीय निर्माण है, ठीक 0.2% विकृति पर घटित होने वाली कोई आकस्मिक भौतिक घटना नहीं। 0.2% प्रूफ स्ट्रेस और निचला यील्ड-पॉइंट अलग-अलग प्रश्नों का उत्तर देते हैं। पहला पूछता है कि परिभाषित अवशिष्ट-विकृति मानदंड के अनुरूप कौन-सा प्रतिबल है; दूसरा पदार्थ की देखी गई भार-प्रतिक्रिया की एक विशेषता की पहचान करता है। दोनों को केवल “यील्ड स्ट्रेंथ” कहने से यह अंतर छिप सकता है।
स्टेनलेस स्टील और अलौह धातुओं में प्रूफ स्ट्रेस पर National Bureau of Standards की रिपोर्ट बताती है कि प्रूफ परिणामों की सावधानीपूर्वक व्याख्या क्यों आवश्यक है। पूर्ववर्ती प्लास्टिक विकृति बाद के भारण वक्र को बदल सकती है, और पुनःभारण से पहले कुछ समय तक विश्राम करने दिए गए नमूने में लगातार परीक्षण किए गए नमूने की तुलना में अलग प्रूफ स्ट्रेस दिखाई दे सकता है। आंतरिक प्रतिबल स्थायी विकृति के आरंभ के प्रत्यक्ष बिंदु को भी प्रभावित करता है: तन्य और संपीड्य अवशिष्ट प्रतिबल एक दिशा में दूसरी दिशा की तुलना में पहले यील्डिंग आरंभ करा सकते हैं। इसलिए रिपोर्ट किया गया प्रूफ स्ट्रेस केवल मिश्रधातु की संरचना पर नहीं, बल्कि नमूने के इतिहास पर भी निर्भर करता है।
मापन संबंधी विकल्प एक और स्तर जोड़ते हैं। NIST के ASTM A1008 संबंधी अन्वेषणों में , और की औसत विकृति-दरों का उपयोग किया गया तथा विस्थापन और विकृति के लिए डिजिटल इमेज कोरिलेशन अपनाया गया। नाममात्र ग्रेड समान रहने पर भी ये भौतिक रूप से अलग-अलग परीक्षण हैं। क्रॉसहेड विस्थापन की रीडिंग में मशीन और ग्रिप के अनुपालन का प्रभाव शामिल हो सकता है, जबकि माप-लंबाई पर लगाए गए एक्स्टेंसोमीटर या डिजिटल इमेज कोरिलेशन प्रणाली से अलग राशि मापी जाती है।
कार्य-कठोरण, विश्राम-अंतराल और आंतरिक प्रतिबल
प्रारंभिक प्लास्टिक प्रवाह के बाद इस्पात में सामान्यतः कार्य-कठोरण होता है: आगे की प्लास्टिक विकृति के लिए बढ़ते हुए प्रतिबल की आवश्यकता होती है, क्योंकि विस्थापन-भ्रमणों की अंतःक्रियाएँ विकृति के प्रतिरोध को बढ़ाती हैं। इसलिए यील्ड प्लेटो के बाद या प्रूफ-स्ट्रेस प्रतिच्छेदन के बाद वक्र ऊपर उठता है। यह कोई दूसरा यील्ड-पॉइंट नहीं है। यह उस पदार्थ के बदलते प्रवाह-प्रतिबल को दर्शाता है, जिसकी सूक्ष्मसंरचना और आंतरिक प्रतिबल-अवस्था पहले ही बदल चुकी है।
कार्य-कठोरित नमूने से भार हटाने पर उसकी कुछ विकृति पुनर्प्राप्त हो जाती है, जबकि प्लास्टिक विकृति बनी रहती है। पुनःभारण एक विस्थापित प्रत्यास्थ पथ का अनुसरण कर सकता है और इससे अधिक उच्च प्रत्यक्ष प्रूफ स्ट्रेस प्राप्त हो सकता है। विश्राम-अंतराल से पुनर्प्राप्ति प्रक्रियाओं या विकृति-एजिंग से संबंधित परिवर्तनों को घटित होने का अवसर मिल सकता है, इसलिए बाद की प्रतिक्रिया तत्काल पुनःभारण जैसी होना आवश्यक नहीं है। National Bureau of Standards की प्रूफ-स्ट्रेस रिपोर्ट इन प्रभावों को मामूली व्यवधान नहीं, बल्कि केंद्रीय प्रायोगिक चर मानती है।
इसी कारण “इस्पात A की यील्ड स्ट्रेंथ इस्पात B से अधिक है” कहना तभी सार्थक है, जब दोनों मानों के लिए परीक्षण मानक, तापमान, विकृति-दर, नमूने की ज्यामिति, माप-लंबाई की परिभाषा और यील्ड मानदंड समान हों। उदाहरण के लिए, NIST की संरचनात्मक-इस्पात रिपोर्ट 50 ksi यील्ड स्ट्रेंथ के लिए निर्दिष्ट परिधीय-स्तंभ इस्पात के उच्च-विकृति-दर वक्र प्रस्तुत करती है; यह निर्दिष्टीकरण उस मान को धीमी गति से परीक्षण किए गए 0.2% प्रूफ स्ट्रेस के साथ विनिमेय नहीं बनाता। यील्ड किसी मापी गई प्रतिक्रिया पर लागू की गई रिपोर्टेड परिभाषा है। इन दोनों में से किसी एक के बिना संख्या अधूरी है।
इंजीनियरिंग वक्र बनाम वास्तविक तनाव–विकृति वक्र
तनन-परीक्षण का ग्राफ किसी एक, स्वयं-स्पष्ट पदार्थ-गुणधर्म को नहीं दर्शाता। इसका आकार आंशिक रूप से इस बात पर निर्भर करता है कि बल, विस्तार और नमूने के आयामों को तनाव और विकृति में किस प्रकार परिवर्तित किया गया है। ASTM E8/E8M-21 धात्विक पदार्थों के कमरे के तापमान पर तनन-परीक्षण तथा उपज-शक्ति, उपज-बिंदु विस्तार, तनन-शक्ति, विस्तार और क्षेत्रफल में कमी के निर्धारण को शामिल करता है। ISO 6892-1:2019 धात्विक पदार्थों के लिए कमरे के तापमान पर तुलनीय तनन-परीक्षण विधि निर्दिष्ट करता है और इससे प्राप्त यांत्रिक गुणों को परिभाषित करता है। दोनों में से कोई भी मानक यह बताने की आवश्यकता समाप्त नहीं करता कि तनाव–विकृति की कौन-सी परिपाटी अपनाई गई थी।
इंजीनियरिंग तनाव की गणना लगाए गए बल को नमूने के मूल अनुप्रस्थ काट क्षेत्रफल से विभाजित करके की जाती है:
इंजीनियरिंग विकृति में मूल गेज लंबाई का उपयोग किया जाता है:
ये परिभाषाएँ Michigan Technological University और Georgia Tech के शिक्षण-संदर्भों में दी गई हैं, जहाँ Georgia Tech इंजीनियरिंग तनाव को और इंजीनियरिंग विकृति को के रूप में लिखता है। परीक्षण के दौरान नमूना काफी पतला और लंबा हो सकता है, लेकिन इंजीनियरिंग गणना में और का ही उपयोग जारी रहता है। इस चयन से परिणामों की तुलना करना आसान हो जाता है, बशर्ते नमूने की ज्यामिति, गेज लंबाई, मानक और परीक्षण-विधि भी बताई गई हों।
नेकिंग शुरू होने के बाद इंजीनियरिंग तनाव क्यों घट सकता है
नेकिंग से पहले, गेज लंबाई के साथ विकृति लगभग समान रूप से वितरित होती है। पूरा घटा हुआ भाग भार वहन करता है और प्लास्टिक कार्य-कठोरीकरण आगे के विस्तार के लिए आवश्यक बल को बढ़ा सकता है। इंजीनियरिंग वक्र पर इससे उपज के बाद तनाव में वृद्धि दिखाई देती है, जब तक कि भार अपने अधिकतम मान तक न पहुँच जाए। इस अधिकतम भार को से विभाजित करने पर इंजीनियरिंग अंतिम तनन-शक्ति प्राप्त होती है, जिसे प्रायः तनन-शक्ति या अंतिम-शक्ति कहा जाता है।
नेकिंग से विकृति का प्रतिरूप बदल जाता है। एक स्थानीय क्षेत्र गेज लंबाई के शेष भाग की तुलना में अधिक तेजी से सिकुड़ने लगता है, जिससे नेक पर अनुप्रस्थ काट का क्षेत्रफल कम हो जाता है। इस बिंदु के बाद नमूना समान रूप से विकृत नहीं होता। कार्य-कठोरीकरण स्थानीय प्रवाह-तनाव को अब भी बढ़ाता है, लेकिन सिकुड़ता हुआ क्षेत्रफल कुल भार को उस दर से कम कर सकता है, जो पदार्थ को विकृत करने के लिए आवश्यक तनाव में कठोरीकरण द्वारा होने वाली वृद्धि से अधिक हो। चूँकि परीक्षण मशीन भार दर्ज करती है और इंजीनियरिंग तनाव अपरिवर्तित से विभाजित भार मात्र होता है, इसलिए आलेखित इंजीनियरिंग तनाव घटता है।
इस गिरावट का अर्थ यह नहीं है कि विकृति रुक गई है या पदार्थ ने स्थानीय प्लास्टिक प्रवाह के प्रति अपना समस्त प्रतिरोध अचानक खो दिया है। इसका अर्थ है कि नमूने द्वारा वहन किया जाने वाला समग्र भार घट गया है। नेक के भीतर का स्थानीय पदार्थ अब भी बढ़ते हुए तनाव और विकृति का अनुभव कर सकता है। U.S. Department of Energy Fundamentals Handbook संरचनात्मक इस्पात के एक विशिष्ट इंजीनियरिंग तनाव–विकृति वक्र पर आनुपातिक सीमा, उपज-शक्ति, अंतिम-शक्ति और फ्रैक्चर-बिंदु की पहचान करता है; इसलिए अंतिम-शक्ति और फ्रैक्चर के बीच नीचे जाती शाखा चुने गए निरूपण की विशेषता है, न कि पूरे नमूने में समान पदार्थ-व्यवहार का प्रत्यक्ष मानचित्र।
ग्रेडों या परीक्षणों की तुलना करते समय यह अंतर महत्वपूर्ण होता है। अधिक इंजीनियरिंग अंतिम तनन-शक्ति वाला इस्पात, नेकिंग के बाद की विकृति के प्रत्येक चरण में आवश्यक रूप से अधिक स्थानीय तनाव वहन कर रहा हो, ऐसा नहीं है। परिणाम मूल क्षेत्रफल, नमूने के आकार, गेज लंबाई, भारण-दर, संरेखण और उस स्थान पर भी निर्भर करता है जहाँ विकृति मापी जाती है।

तात्कालिक क्षेत्रफल और वास्तविक तनाव
| परंपरा | तनाव की परिभाषा | विकृति की परिभाषा | मुख्य सीमा |
|---|---|---|---|
| इंजीनियरी | σeng = F/A0 | εeng = (L − L0)/L0 | मूल क्षेत्र और माप लंबाई का उपयोग करता है |
| वास्तविक | σtrue = F/Ai | εtrue = ln(L/L0) | वर्तमान ज्यामिति और स्थानीय विकृति के आँकड़ों की आवश्यकता होती है |
| समान रूपांतरण | σtrue = σeng(1 + εeng) | εtrue = ln(1 + εeng) | समान विकृति से पहले या उसके दौरान सबसे अधिक विश्वसनीय; गर्दनीकरण के बाद अविश्वसनीय |
वास्तविक तनाव में उस क्षण भार वहन करने वाले क्षेत्रफल का उपयोग किया जाता है:
जहाँ तात्कालिक अनुप्रस्थ काट क्षेत्रफल है। वास्तविक विकृति को सामान्यतः वर्तमान लंबाई पर क्रमिक विस्तार को समाकलित करके परिभाषित किया जाता है:
समान विकृति के लिए इंजीनियरिंग और वास्तविक राशियों के बीच संबंध इस प्रकार लिखा जा सकता है:
और
ये रूपांतरण केवल तब उपयोगी होते हैं, जब विकृति पर्याप्त रूप से समान हो और आवश्यक मान्यताएँ सही हों। नेकिंग के बाद प्रत्येक बिंदु के लिए ये सामान्य सुधार नहीं हैं।[4] Civil Engineering Materials Laboratory: Laboratory 2. Massachusetts Institute of Technology. MIT OpenCourseWare laboratory material, 2004.
MIT के 2004 Civil Engineering Materials Laboratory संदर्भ में इंजीनियरिंग तनाव–विकृति वक्र से प्राप्त तनन-शक्ति और वास्तविक तनन-शक्ति के बीच स्पष्ट अंतर किया गया है; वास्तविक तनन-शक्ति अनुप्रस्थ काट में कमी को ध्यान में रखती है। फ्रैक्चर के निकट यह अंतर काफी बड़ा हो सकता है, क्योंकि नेक का स्थानीय क्षेत्रफल से बहुत कम हो सकता है। यदि के मूल क्षेत्रफल पर 20 kN का बल कार्य कर रहा हो, तो इंजीनियरिंग तनाव 200 MPa होगा। यदि उसी क्षण नेक का वास्तविक क्षेत्रफल हो, तो उस क्षेत्रफल के आधार पर परिकलित नाममात्र स्थानीय वास्तविक तनाव 400 MPa होगा। ये दोनों संख्याएँ एक ही बल का वर्णन करती हैं, लेकिन क्षेत्रफल की अलग-अलग परिभाषाओं के आधार पर।
को मापना सरल नहीं है। एक एक्सटेन्सोमीटर गेज लंबाई पर औसत विस्तार माप सकता है, जबकि डिजिटल इमेज कोरिलेशन स्थानीय विस्थापन और विकृति क्षेत्रों को निर्धारित कर सकता है। ASTM A1008 इस्पात पर अपने कार्य में NIST ने , और की औसत विकृति-दरों पर परीक्षणों की सूचना दी तथा विस्थापन और विकृति मापने के लिए डिजिटल इमेज कोरिलेशन का उपयोग किया। इसलिए दिखाई देने वाला वक्र पदार्थ की प्रतिक्रिया के साथ-साथ चुनी गई मापन-विधि और विकृति-दर को भी दर्शाता है।
समान विकृति, नेकिंग और नेकिंग के बाद की व्याख्या
इंजीनियरिंग से वास्तविक तनाव–विकृति आँकड़ों में पारंपरिक रूपांतरण समान विकृति के दौरान और नेकिंग शुरू होने तक सबसे अधिक उचित माना जाता है। अधिकतम इंजीनियरिंग भार तनन-भारण के अंतर्गत सामान्यतः व्यापक नेकिंग शुरू होने का संकेत देता है, यद्यपि स्थानीय व्यवहार और पदार्थ की संरचना इस व्याख्या को जटिल बना सकते हैं। इस बिंदु से पहले, एक क्षेत्रफल और एक गेज-लंबाई माप सक्रिय नमूने के बड़े हिस्से का यथोचित प्रतिनिधित्व कर सकते हैं।
नेकिंग शुरू होने के बाद विकृति क्षेत्र अत्यधिक स्थानीयकृत हो जाता है। नेक के साथ अनुप्रस्थ काट बदलता है, सतह पर वक्रता विकसित होती है और तनाव-अवस्था अब पूर्णतः एक-अक्षीय नहीं रहती। नेक के निकट का पदार्थ अक्षीय तनाव के साथ-साथ अनुप्रस्थ तनावों का भी अनुभव कर सकता है। इसलिए अधिकतम भार के बाद इंजीनियरिंग तनाव को से गुणा करने पर स्थानीय वास्तविक तनाव का विश्वसनीय वक्र प्राप्त नहीं होता।
नेकिंग के बाद रूपांतरण के लिए उपयुक्त स्थानीय ज्यामिति और विकृति-संबंधी आँकड़ों की आवश्यकता होती है; उदाहरण के लिए, बदलता हुआ न्यूनतम नेक-व्यास या क्षेत्रफल, स्थानीय विकृति-माप और, जहाँ आवश्यक हो, नेक की वक्रता तथा उसके परिणामस्वरूप उत्पन्न त्रिअक्षीय तनाव-अवस्था के लिए सुधार। फ्रैक्चर-क्षेत्रफल का मापन क्षेत्रफल-कमी की गणनाओं में सहायक हो सकता है, लेकिन इससे नेकिंग के बाद के पूरे इतिहास का पुनर्निर्माण नहीं किया जा सकता। इसलिए समान-विकृति समीकरणों का बिना विचार उपयोग नीचे जाती शाखा के लिए भौतिक रूप से भ्रामक मान निर्धारित कर सकता है।
रिपोर्टों में यह बताया जाना चाहिए कि वक्र इंजीनियरिंग हैं या वास्तविक, क्षेत्रफल और विकृति को किस प्रकार मापा गया, और किस बिंदु पर नेकिंग समानता संबंधी मान्यताओं को अमान्य कर देती है। यह सटीकता विशेष रूप से तब महत्वपूर्ण होती है जब सामान्य कमरे के तापमान के परिणामों की तुलना उच्च-दर वाले आँकड़ों से की जाती है; उदाहरण के लिए, NIST की एक संरचनात्मक-इस्पात रिपोर्ट 50 ksi की निर्दिष्ट उपज-शक्ति वाले परिमिती-स्तंभ इस्पात के लिए उच्च-विकृति-दर वक्र प्रस्तुत करती है। वक्र का लेबल केवल शुरुआत है। उसकी परिभाषाएँ और परीक्षण-स्थितियाँ यह निर्धारित करती हैं कि आलेखित संख्याओं का अर्थ क्या है।
विकृति-दर से प्रतिवेदित इस्पात-प्रतिक्रिया में परिवर्तन
विकृति-दर वह गति है जिस पर तनन नमूने को विकृत किया जाता है। इसे सामान्यतः प्रति सेकंड के व्युत्क्रम (s⁻¹) में व्यक्त किया जाता है। किसी भी परीक्षण-विवरण में इसे इस्पात ग्रेड, नमूने की ज्यामिति, तापमान और तनाव–विकृति परिपाटी के साथ दर्ज किया जाना चाहिए। पर मापी गई वक्र को पर मापी गई वक्र के साथ स्वतः परस्पर विनिमेय नहीं माना जा सकता, भले ही दोनों नमूने इस्पात की एक ही हीट से लिए गए हों।
इसका कारण भौतिक भी है और प्रक्रियात्मक भी। प्लास्टिक विकृति के लिए विस्थापन-भ्रंशों की गति आवश्यक होती है, और यह गति इस बात से प्रभावित होती है कि अवरोधों को पार करने, स्थानीय तनाव-सांद्रताओं के विकसित होने तथा गेज लंबाई में विकृति के फैलने के लिए कितना समय उपलब्ध है। इसलिए प्रतिवेदित वक्र अपने पराभव क्षेत्र, पराभवोत्तर ढाल, परम तनन सामर्थ्य और प्रत्यक्ष तन्यता में बदल सकती है। प्रत्येक परिवर्तन का परिमाण संबंधित सामग्री और परीक्षण-स्थितियों के लिए निर्धारित किया जाना चाहिए; इसे सभी इस्पातों के लिए लागू किसी सार्वभौमिक प्रतिशत के रूप में नहीं माना जाना चाहिए।
NIST ASTM A1008 विकृति-दर श्रृंखला
NIST ने ASTM A1008 इस्पात का परीक्षण 10^-5, 10^-3, और 10^-1 s^-1 की औसत विकृति दरों पर किया। Strong evidence
National Institute of Standards and Technology के एक अध्ययन में ASTM A1008 इस्पात का उपयोग करके यह तुलना स्पष्ट रूप से प्रस्तुत की गई है। परीक्षण , और की औसत विकृति-दरों पर किए गए। ये दरें परिमाण के चार क्रमों तक फैली हुई हैं, हालांकि परीक्षण-लेबल सतत सामग्री-नियम के बजाय तीन पृथक स्थितियों को दर्शाते हैं। प्राप्त आँकड़े बताते हैं कि जिस वक्र के शीर्षक में विकृति-दर नहीं दी गई हो, वह अधूरा है।
सबसे धीमी स्थिति अपेक्षाकृत लंबे समय में संचित विकृति को दर्शाती है, जबकि पर विकृति बहुत अधिक तेजी से आरोपित होती है। यह परिवर्तन केवल ग्राफ में क्षैतिज विस्थापन तक सीमित नहीं होता। पराभव का आरंभ और उसके बाद की प्रवाह-प्रतिक्रिया बदल सकती है, तथा प्लास्टिक विकृति के अधिक स्थानीयकृत होने पर वक्र का आकार भी बदल सकता है। परिणामस्वरूप, एक दर पर प्रतिवेदित पराभव सामर्थ्य दूसरी दर पर प्राप्त मान से भिन्न हो सकती है, भले ही समान अभियांत्रिक-तनाव गणना का उपयोग किया गया हो।
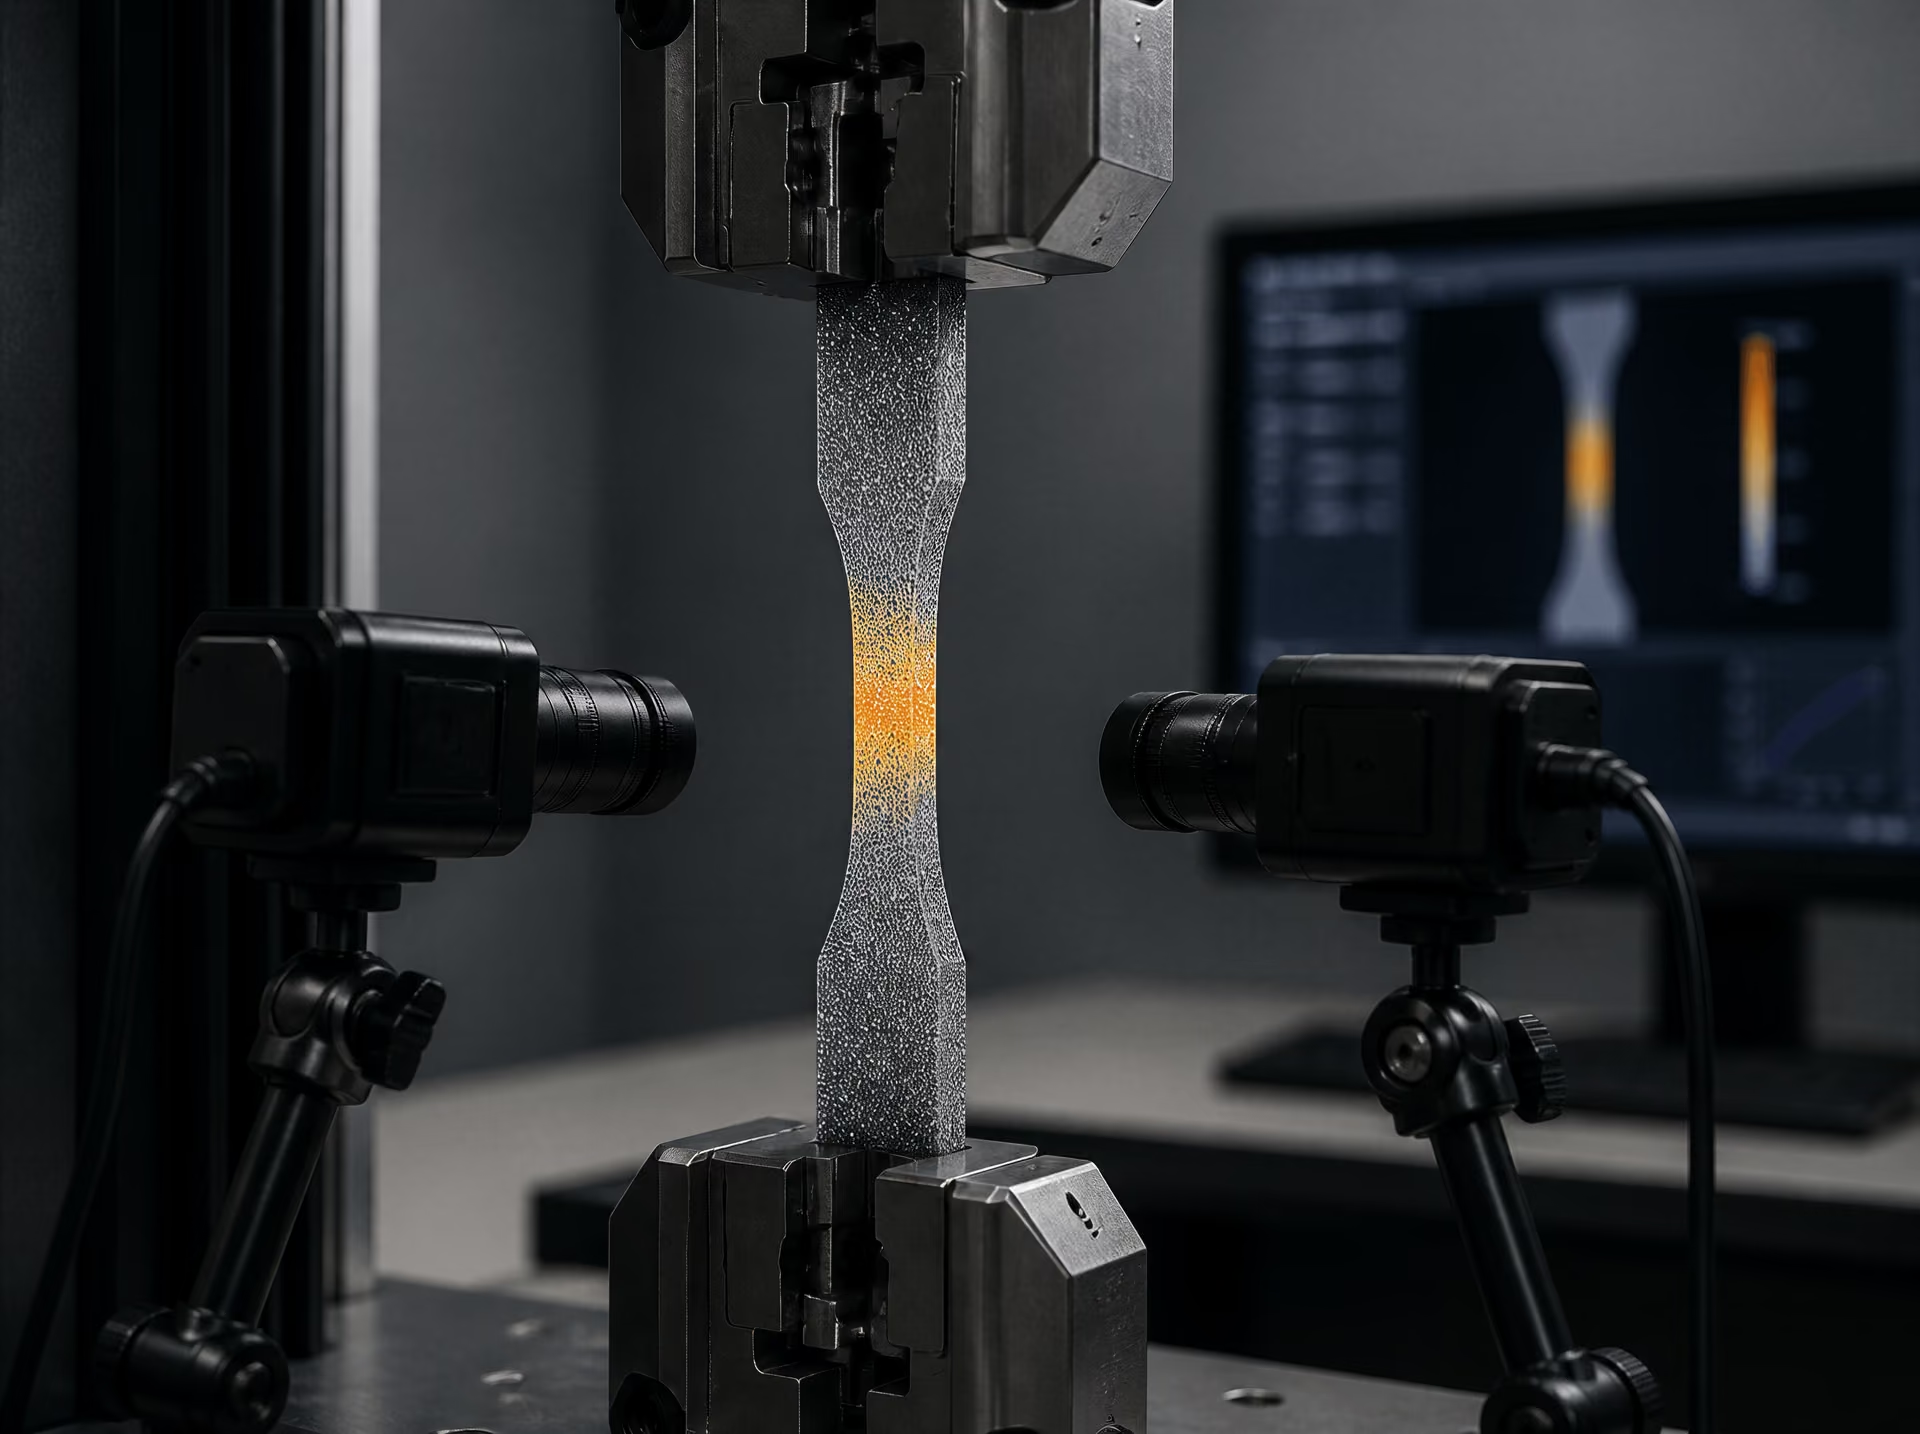
NIST ने विस्थापन और विकृति मापने के लिए डिजिटल छवि सहसंबंध (DIC) का भी उपयोग किया। यह विवरण महत्वपूर्ण है। क्रॉसहेड-विस्थापन संकेत में मशीन का अनुपालन शामिल होता है और उसमें निर्धारित गेज खंड के बाहर की विकृति भी सम्मिलित हो सकती है; DIC स्थानीय सतही विस्थापन माप सकता है और विकृति-सांद्रता को प्रकट कर सकता है। इसलिए दो प्रयोगशालाएँ अलग दिखने वाली विकृति-वक्रें प्रतिवेदित कर सकती हैं, क्योंकि उन्होंने अलग-अलग भौतिक राशियाँ मापी थीं—न कि इसलिए कि इस्पात का व्यवहार अलग था।
सामान्य अभियांत्रिक परिभाषाएँ अब भी महत्वपूर्ण हैं। अभियांत्रिक तनाव नमूने के प्रारंभिक अनुप्रस्थ काट क्षेत्रफल से विभाजित भार, , होता है, और अभियांत्रिक विकृति प्रारंभिक गेज लंबाई से विभाजित गेज लंबाई में परिवर्तन, , होती है; Georgia Tech और Michigan Technological University द्वारा इनका इसी प्रकार वर्णन किया गया है। ये परिभाषाएँ दर-निर्भरता को समाप्त नहीं करतीं। वे केवल यह निर्धारित करती हैं कि मापे गए भार और विस्थापन को आलेख में प्रदर्शित निर्देशांकों में कैसे बदला जाए।
पराभव और प्रवाह-व्यवहार में दर-संवेदनशीलता
पराभव विशेष रूप से इस बात के प्रति संवेदनशील होता है कि परीक्षण कैसे संचालित और व्याख्यायित किया गया है। ASTM E8/E8M-21 कमरे के तापमान पर तनन परीक्षण तथा पराभव सामर्थ्य, पराभव-बिंदु दीर्घीकरण, तनन सामर्थ्य, दीर्घीकरण और क्षेत्रफल-अपचयन के निर्धारण को शामिल करता है। सामग्री की प्रतिक्रिया और प्रतिवेदन-प्रक्रिया के आधार पर पराभव मान किसी स्पष्ट पराभव-बिंदु, पराभव-प्लेटो या ऑफसेट विधि से लिया जा सकता है। यदि विकृति-दर प्रत्यास्थ से प्लास्टिक विकृति में संक्रमण को बदल देती है, तो बाद की प्रवाह-वक्र पर विचार करने से पहले ही चयनित पराभव-माप बदल सकता है।
पराभव के बाद, विकृति-दर प्लास्टिक प्रवाह बनाए रखने के लिए आवश्यक तनाव को प्रभावित कर सकती है। तेज परीक्षण में, किसी दी गई प्लास्टिक विकृति पर नमूने को धीमे परीक्षण की तुलना में अधिक तनाव की आवश्यकता हो सकती है। यह कथन NIST की ASTM A1008 श्रृंखला में जाँची गई प्रतिक्रिया के प्रकार का वर्णन करता है; यह प्रत्येक इस्पात ग्रेड, तापमान या दर-अंतराल के लिए निश्चित नियम नहीं है। प्रभाव वक्र के विभिन्न भागों में भी अलग-अलग हो सकता है: पराभव के निकट मामूली परिवर्तन से समरूप प्रवाह, ग्रीवा-निर्माण या भंग-विकृति में होने वाले परिवर्तन का अनुमान नहीं लगाया जा सकता।
मापन-स्थान प्रत्यक्ष दर-संवेदनशीलता का एक और स्रोत है। यदि विकृति का औसत लंबी गेज लंबाई पर लिया जाता है, तो स्थानीय ग्रीवा प्रतिवेदित विकृति में कम स्पष्ट दिखाई दे सकती है। यदि DIC किसी छोटे क्षेत्र को ट्रैक करता है, तो स्थानीयकरण पहले और अधिक स्पष्ट रूप से दिखाई देता है। अभियांत्रिक तनाव में मूल क्षेत्रफल का उपयोग किया जाता है, इसलिए ग्रीवा-निर्माण के दौरान क्षेत्रफल में होने वाली तात्कालिक कमी दिखाई नहीं देती। MIT इस अभियांत्रिक तनन सामर्थ्य को वास्तविक तनन सामर्थ्य से अलग करता है, जिसमें अनुप्रस्थ काट में कमी को ध्यान में रखा जाता है। इसलिए दर, विकृति की परिभाषा और क्षेत्रफल की परिपाटी को एक साथ पढ़ना आवश्यक है।
अर्ध-स्थैतिक परीक्षण बनाम उच्च-विकृति-दर आँकड़े
कमरे के तापमान पर किए जाने वाले अधिकांश सामान्य तनन परीक्षण अर्ध-स्थैतिक होते हैं। ASTM E8/E8M-21 और ISO 6892-1:2019 धात्विक सामग्रियों के लिए कमरे के तापमान की विधियाँ निर्धारित करते हैं, लेकिन किसी मानक विधि का होना प्रत्येक परिणाम को दर-स्वतंत्र नहीं बनाता। परीक्षण की गति, विकृति-दर नियंत्रण विधि, गेज लंबाई, एक्स्टेंसोमीटर या DIC प्रणाली और चयनित गुण-परिभाषा अब भी प्रतिवेदित प्रतिक्रिया को प्रभावित करते हैं।
उच्च-विकृति-दर संरचनात्मक परीक्षण एक अलग तुलना है। NIST की एक संरचनात्मक-इस्पात रिपोर्ट में परिधीय-स्तंभ इस्पात के लिए उच्च-विकृति-दर तनन तनाव–विकृति वक्र प्रस्तुत की गई हैं, जिसकी निर्दिष्ट पराभव सामर्थ्य 50 ksi है। ये वक्र नियमित प्रयोगशाला तनन परीक्षण से बहुत अलग भारण-स्थितियों को संबोधित करती हैं। इनका उद्देश्य संरचनात्मक-घटना विश्लेषण के लिए प्रासंगिक तीव्र विकृति के अंतर्गत इस्पात की प्रतिक्रिया का वर्णन करना है, न कि कमरे के तापमान की योग्यता-वक्र का स्थान लेना।
किसी अर्ध-स्थैतिक वक्र को उस उच्च-दर आँकड़ा-समुच्चय पर आरोपित करके सरल सामर्थ्य-क्रम के रूप में नहीं पढ़ना चाहिए। नमूने, भारण-दरें, उपकरण और संभवतः वक्र-प्रसंस्करण प्रक्रियाएँ अलग हो सकती हैं। भले ही दोनों आलेखों में अभियांत्रिक तनाव और अभियांत्रिक विकृति का उपयोग किया गया हो, इन अक्षों का मिलान प्रयोग का मिलान नहीं करता।
व्यावहारिक नियम कठोर है: वक्रों की तुलना केवल तब करें जब विकृति-दरें समान हों, या दरों को स्पष्ट रूप से बताएँ और अंतर को परिणाम के एक भाग के रूप में चर्चा करें। दर के बिना दिया गया तनन मान एक आंशिक मापन है।
विकृति का मापन: क्रॉसहेड विस्थापन, एक्स्टेंसोमेट्री और डिजिटल इमेज कोरिलेशन
तनन मशीन सीधे विकृति का मापन नहीं करती, जब तक कि उसमें विकृति-मापी उपकरण स्थापित न किया गया हो या किसी प्रकाशीय विधि का उपयोग न किया जाए। इसका प्राथमिक मापन बल होता है, जबकि क्रॉसहेड यह दर्ज करता है कि मशीन का गतिशील सदस्य कितनी दूरी तक चला है। इस दूरी को आभासी विकृति में बदला जा सकता है, लेकिन यह स्वतः इस्पात के गेज खंड का प्रसार नहीं होती।
गेज-लंबाई की विकृति और मशीन का विस्थापन
इंजीनियरी विकृति को एक निर्दिष्ट गेज लंबाई से परिभाषित किया जाता है:
जहाँ प्रारंभिक गेज लंबाई है और गेज चिह्नों के बीच की वर्तमान दूरी है। इंजीनियरी प्रतिबल में प्रारंभिक अनुप्रस्थ काट क्षेत्रफल का उपयोग किया जाता है:
ये परिभाषाएँ Michigan Technological University और Georgia Tech के शिक्षण संदर्भों में दी गई हैं, जहाँ इंजीनियरी प्रतिबल को और इंजीनियरी विकृति को के रूप में लिखा गया है। निर्दिष्ट गेज लंबाई महत्वपूर्ण होती है। अधिक लंबी गेज लंबाई अधिक सामग्री पर विकृति का औसत निकालती है और सामान्यतः छोटी गेज लंबाई की तुलना में अलग रिपोर्टेड प्रसार देती है, विशेषकर तब जब नेकिंग शुरू हो चुकी हो।
क्रॉसहेड विस्थापन में नमूने का प्रसार ही शामिल नहीं होता। कुछ गति लोड फ्रेम, ग्रिप, थ्रेडेड फिक्स्चर, लोड सेल और मशीन के अन्य घटकों के प्रत्यास्थ विरूपण से आती है। यदि क्रॉसहेड रीडिंग को सीधे नमूने की गेज लंबाई से विभाजित किया जाए, तो यह प्रणाली अनुपालकता परिकलित विकृति को अत्यधिक बड़ा बना सकती है। ग्रिप का बैठना और फिसलन आभासी प्रसार का एक और स्रोत है। जबड़े पर होने वाली बहुत थोड़ी गति भी छोटे नमूने या वक्र के प्रारंभिक निम्न-विकृति वाले भाग को उल्लेखनीय रूप से प्रभावित कर सकती है।
संरेखण भी परिणाम बदलता है। विलक्षण भारण से उत्पन्न वंकन के कारण नमूने का एक पक्ष दूसरे पक्ष की तुलना में अधिक फैल सकता है, जबकि घर्षण या असमान ग्रिपिंग कंधों के निकट प्रतिबल का पुनर्वितरण कर सकती है। इसलिए मशीन एक सुचारु बल–विस्थापन अभिलेख दे सकती है, भले ही गेज खंड समान रूप से विरूपित न हो रहा हो। एक्स्टेंसोमीटर इन समस्याओं को कम करते हैं, क्योंकि वे स्वयं नमूने पर स्थित दो बिंदुओं के बीच की दूरी मापते हैं। फिर भी उनकी गेज लंबाई, जोड़ने की विधि, सटीकता वर्ग और हटाने के बिंदु को नियंत्रित करना आवश्यक है।
ASTM E8/E8M-21 धात्विक पदार्थों के कमरे के तापमान पर तनन परीक्षण को शामिल करता है और पराभव सामर्थ्य, पराभव-बिंदु प्रसार, तनन सामर्थ्य, प्रसार तथा क्षेत्रफल में कमी से संबंधित है। ISO 6892-1:2019 धात्विक पदार्थों के लिए कमरे के तापमान पर तनन की एक विधि निर्दिष्ट करता है और इससे प्राप्त किए जा सकने वाले गुणों को परिभाषित करता है। इनमें से कोई भी मानक क्रॉसहेड की गति को सार्वभौमिक विकृति मान में परिवर्तित नहीं करता: रिपोर्ट किया गया गुण नमूने की ज्यामिति, गेज-लंबाई की परिभाषा, परीक्षण व्यवस्था और मापन प्रक्रिया से संबद्ध रहता है।
अंतिम तनन सामर्थ्य के बाद यह अंतर अत्यंत महत्वपूर्ण हो जाता है। इंजीनियरी प्रतिबल में का ही उपयोग जारी रहता है, भले ही नमूने का अनुप्रस्थ काट सिकुड़ चुका हो। MIT की 2004 की पदार्थ प्रयोगशाला टिप्पणियाँ इस इंजीनियरी तनन सामर्थ्य और वास्तविक तनन सामर्थ्य के बीच अंतर करती हैं; वास्तविक तनन सामर्थ्य बदलते हुए अनुप्रस्थ काट क्षेत्रफल को ध्यान में रखता है। नेक बनने के बाद क्रॉसहेड विस्थापन स्थानीय विकृति का भी एक कमजोर वर्णन बन जाता है, क्योंकि प्रसार गेज लंबाई में समान रूप से फैलने के बजाय एक छोटे क्षेत्र में केंद्रित हो जाता है।

NIST अध्ययन में डिजिटल इमेज कोरिलेशन
ASTM A1008 इस्पात की अपनी जाँच में National Institute of Standards and Technology ने विस्थापन और विकृति के मापन के लिए डिजिटल इमेज कोरिलेशन (DIC) का उपयोग किया। DIC क्रमिक चित्रों में दर्ज सतह-पैटर्न की गति का अनुकरण करता है। सॉफ्टवेयर छोटे-छोटे चित्र क्षेत्रों की तुलना करता है, जिन्हें प्रायः सबसेट कहा जाता है, और फ्रेमों के बीच उनके विस्थापन की गणना करता है; इन विस्थापनों के स्थानिक अवकलज विकृति-क्षेत्र प्रदान करते हैं।
यह विधि एकल एक्स्टेंसोमीटर रीडिंग से भिन्न है। एक्स्टेंसोमीटर परिभाषित बिंदुओं के बीच दूरी में परिवर्तन देता है, जबकि DIC दृश्यमान नमूना-सतह पर अनेक बिंदुओं के विस्थापन की गणना कर सकता है। NIST के कार्य में , और की औसत विकृति दरों की जाँच की गई। चूँकि विकृति दर और मापन तकनीक दोनों दर्ज की गई प्रतिक्रिया को प्रभावित करते हैं, इसलिए परिणामी वक्रों को परीक्षण परिस्थितियों से स्वतंत्र पदार्थ-रैंकिंग के रूप में नहीं माना जाना चाहिए।
DIC तनन मशीन के बल-मापन का स्थान नहीं लेता। बल अभी भी लोड सेल से प्राप्त होता है और प्रतिबल की गणना के लिए क्षेत्रफल की परिभाषा आवश्यक रहती है। इसके बजाय, DIC स्थानिक रूप से विभेदित विरूपण मापन प्रदान करता है, जिसे बल के साथ संयोजित करके यह पहचाना जा सकता है कि नमूना कहाँ फैल रहा है, पराभूत हो रहा है या विकृति को केंद्रित कर रहा है। यह विशिष्ट जाँचों में प्रयुक्त विधि है, जिसमें NIST का ASTM A1008 अध्ययन भी शामिल है; यह ऐसी आवश्यकता नहीं है कि प्रत्येक ASTM तनन परीक्षण में प्रकाशीय इमेजिंग का उपयोग किया जाए।
नेकिंग और भंग के निकट स्थानीय विकृति-क्षेत्र
पराभव से पहले, अच्छी तरह संरेखित गेज खंड में विकृति लगभग समान हो सकती है। कुछ समय तक प्लास्टिक विरूपण व्यापक रूप से वितरित रह सकता है, विशेषकर स्थिर ज्यामिति और उपयुक्त सतह-स्थिति वाले नमूने में। बाद में विरूपण असमान हो जाता है। एक नेक विकसित होती है, स्थानीय अनुप्रस्थ काट क्षेत्रफल घटता है और स्थानीय विकृति औसत गेज-लंबाई विकृति की तुलना में अधिक तेजी से बढ़ती है।
पारंपरिक एक्स्टेंसोमीटर अपनी गेज लंबाई पर औसत मापन देता है। यह औसत उस संकीर्ण पट्टी को छिपा सकता है जहाँ अधिकांश प्लास्टिक प्रसार होता है। DIC इस परिवर्तन को सीधे प्रदर्शित करता है: अक्षीय विकृति के मानचित्र स्थानीयकरण की शुरुआत, उसकी गति या वृद्धि तथा नेक के चारों ओर तीव्र संकेंद्रण दिखाते हैं। भंग के निकट, यह क्षेत्र मूल गेज लंबाई से बहुत छोटी दूरियों में तीव्रता से बदल सकता है। इसलिए टूटे हुए दोनों हिस्सों को फिर से मिलाकर मापा गया अंतिम प्रसार, भंग सतह पर स्थानीय विकृति के समानार्थी नहीं है।
यह अंतर यह भी स्पष्ट करता है कि इंजीनियरी अंतिम तनन सामर्थ्य के बाद वक्र नीचे क्यों गिर सकता है, जबकि नेक के निकट का पदार्थ कठोरीकरण जारी रखता है। भार इसलिए घटता है क्योंकि क्षेत्रफल में कमी स्थानीय प्रवाह प्रतिबल में वृद्धि से अधिक तेज होती है। वास्तविक-प्रतिबल व्याख्या के लिए बदलते हुए क्षेत्रफल की आवश्यकता होती है, जबकि पूर्ण-क्षेत्रीय प्रकाशीय मापन यह दिखाने में सहायता करता है कि क्षेत्रफल में कमी और विकृति का संकेंद्रण कहाँ हो रहा है। U.S. Department of Energy का विशिष्ट संरचनात्मक-इस्पात वक्र आनुपातिक सीमा, पराभव सामर्थ्य, अंतिम सामर्थ्य और भंग-बिंदु को चिह्नित करता है, लेकिन इन संकेतकों का अर्थ तभी स्पष्ट होता है जब अंतर्निहित विस्थापन और क्षेत्रफल मापन परिभाषित किए गए हों।
नमूना ज्यामिति, मानक और परीक्षण-विचलन के स्रोत
तन्यता वक्र केवल स्टील ग्रेड का ही नहीं, बल्कि आंशिक रूप से नमूने और परीक्षण व्यवस्था का भी अभिलेख होता है। दो प्रयोगशालाएँ नाममात्र रूप से समान 1018 कार्बन स्टील का परीक्षण करके अलग-अलग यील्ड, अंतिम या टूटन तनाव रिपोर्ट कर सकती हैं, यदि वे अनुप्रस्थ काट के माप, गेज लंबाई, विकृति दर या विरूपण का पता लगाने की विधियों का अलग-अलग उपयोग करें। Syracuse University का कार्बन-स्टील 1018 प्रयोग ASTM के समतल तन्यता नमूनों का उपयोग करके यील्ड तनाव, अंतिम तनाव और टूटन तनाव निर्धारित करता है। ये मान केवल तभी सार्थक होते हैं, जब उनके साथ नमूने के आयाम और गणना संबंधी परिपाटियाँ भी दी गई हों।
ASTM E8/E8M-21 धात्विक पदार्थों के कमरे के तापमान पर तनन परीक्षण तथा यील्ड सामर्थ्य, यील्ड-बिंदु दीर्घीकरण, तन्यता सामर्थ्य, दीर्घीकरण और क्षेत्रफल में कमी के निर्धारण को शामिल करता है। ISO 6892-1:2019 कमरे के तापमान पर तन्यता-परीक्षण की एक विधि निर्दिष्ट करता है और उससे प्राप्त किए जा सकने वाले यांत्रिक गुणों को परिभाषित करता है। ये मानक संबंधित हैं, लेकिन केवल “ASTM तन्यता सामर्थ्य” या “ISO दीर्घीकरण” के रूप में पहचाना गया परिणाम अधूरा है, जब तक कि नमूने का प्रकार, आयाम, परीक्षण दर और रिपोर्टिंग विधि भी न दी जाए।
ASTM के समतल नमूने और गेज आयाम
ASTM के समतल नमूने में एक चौड़ा मुख्य भाग, एक कम चौड़ाई वाला गेज खंड और पकड़ने के लिए बड़े सिरे होते हैं। कम चौड़ाई वाले खंड का उद्देश्य टूटन को उसी के भीतर सीमित रखना है, जबकि संक्रमण-वक्रता गेज लंबाई और कंधों के बीच तनाव-सांद्रण को सीमित करती है। मानक और छोटे आकार वाली संरचनाओं में चौड़ाई, मोटाई, गेज लंबाई और सिरों के आयाम अलग-अलग होते हैं। सामान्यतः प्रयुक्त ASTM समतल ज्यामिति में 50 mm की गेज लंबाई और 12.5 mm की गेज चौड़ाई होती है, लेकिन यह नहीं मानना चाहिए कि हर नमूने में यही आयाम होंगे। Syracuse प्रयोग में निर्दिष्ट ASTM समतल ज्यामिति को उसके परिणामों के साथ बनाए रखना चाहिए, न कि उसे सामान्य “डॉग-बोन नमूना” विवरण से बदल देना चाहिए।
गेज लंबाई धातु की पट्टी की कुल लंबाई के समान नहीं होती। यह चिह्नित या एक्स्टेंसोमीटर द्वारा निर्धारित प्रारंभिक लंबाई होती है, जिसके ऊपर इंजीनियरिंग विकृति की गणना की जाती है। इंजीनियरिंग विकृति है
जहाँ प्रारंभिक गेज लंबाई है। अधिक लंबी गेज लंबाई सामान्यतः मापे गए विरूपण को अधिक मात्रा में पदार्थ पर वितरित करती है और, जब अंतिम विरूपण में वही संकुचित गर्दन वाला क्षेत्र प्रमुख हो, तो रिपोर्ट किए गए प्रतिशत दीर्घीकरण को कम कर सकती है। इसलिए “18% दीर्घीकरण” का स्पष्ट अर्थ तब तक नहीं है, जब तक उसकी गेज-लंबाई का आधार न बताया गया हो।
नमूने की मोटाई और चौड़ाई भी परिणाम को प्रभावित करती हैं। इनमें से किसी भी आयाम में छोटी-सी त्रुटि परिकलित प्रारंभिक क्षेत्रफल को बदल देती है और इस प्रकार प्रत्येक इंजीनियरिंग तनाव मान को बदल देती है। मशीनिंग के निशान, उभरे हुए किनारे, किनारी खाँचे, अत्यधिक गर्म होना, अवशिष्ट शीत-कर्मण और संक्षारण समय से पहले टूटन शुरू कर सकते हैं। रोलिंग दिशा के अनुप्रस्थ काटा गया नमूना, अनुदैर्ध्य रूप से काटे गए नमूने के समान नहीं हो सकता, क्योंकि रोलिंग बनावट तथा समावेशन और दोषों के वितरण को बदल देती है।
क्षेत्रफल मापन, संरेखण और पकड़
इंजीनियरिंग तनाव मूल अनुप्रस्थ-काट क्षेत्रफल का उपयोग करता है:
यह वही परिपाटी है जिसका वर्णन Michigan Technological University और Georgia Tech करते हैं, जहाँ को भार लगाने से पहले मापा जाता है। प्रारंभिक क्षेत्रफल गेज खंड पर, अंशांकित उपकरणों का उपयोग करके निर्धारित किया जाना चाहिए; इसके लिए नाममात्र ड्रॉइंग आयामों के बजाय दर्ज की गई मोटाई और चौड़ाई के मानों का उपयोग होना चाहिए। यदि नमूना पतला, टेढ़ा या किसी स्थान पर मानक से छोटा है, तो केवल एक स्थान पर मापन करने से निर्णायक खंड छिप सकता है। गेज लंबाई के साथ अनेक मापन एक जाँच प्रदान करते हैं।
संरेखण भी उतना ही महत्वपूर्ण है। नमूने की केंद्ररेखा भारण अक्ष के साथ मिलनी चाहिए। कोणीय असंरेखण या असमान पकड़ से मोड़ उत्पन्न होता है, जिससे एक किनारे पर दूसरे किनारे की तुलना में अधिक तनाव पड़ता है। परिणामस्वरूप औसत मशीन भार उचित दिखाई देने पर भी वक्र में समय से पहले यील्ड या टूटन दिखाई दे सकती है। पकड़ने वाले उपकरणों को बड़े सिरों को बिना फिसले, कुचले या कम चौड़ाई वाले खंड पर निशान छोड़े मजबूती से थामना चाहिए। दाँतेदार पकड़ पतले समतल नमूने को नुकसान पहुँचा सकती है; अपर्याप्त क्लैम्पिंग से ऐसा विस्थापन हो सकता है जिसे एक्स्टेंसोमीटर विकृति के रूप में दर्ज कर ले।
परीक्षण अभिलेख में एक्स्टेंसोमीटर या विस्थापन-विधि, उसकी गेज लंबाई और, जहाँ लागू हो, उसे हटाने का बिंदु दर्ज होना चाहिए। NIST द्वारा ASTM A1008 स्टील पर किए गए परीक्षण में डिजिटल इमेज कोरिलेशन का उपयोग किया गया और , तथा की औसत विकृति दरों की जाँच की गई। दर में परिवर्तन और मापन-विधि में परिवर्तन रिपोर्ट किए गए प्रयोग का हिस्सा हैं, न कि प्रयोगशाला की पृष्ठभूमि संबंधी गौण जानकारी। NIST की संरचनात्मक-स्टील रिपोर्ट में दस्तावेजीकृत 50 ksi निर्दिष्ट-यील्ड संरचनात्मक स्टील की उच्च विकृति दर पर की गई जाँच की तुलना धीमी प्रयोगशाला वक्र से सीधे नहीं की जा सकती, जब तक उस अंतर को स्पष्ट न किया जाए।
टूटन के बाद दीर्घीकरण और क्षेत्रफल में कमी
टूटन के बाद सामान्यतः टूटे हुए टुकड़ों को आपस में मिलाकर और गेज चिह्नों के बीच अंतिम दूरी मापकर दीर्घीकरण की गणना की जाती है:
यह निर्दिष्ट गेज लंबाई पर कुल दीर्घीकरण है। इसमें गर्दन बनने से पहले का समान विस्तार और गर्दन के भीतर का स्थानीयकृत विस्तार दोनों शामिल होते हैं। टूटन के निकट का स्थानीय क्षेत्र अत्यधिक फैल सकता है, जबकि गेज लंबाई के कुछ हिस्से बहुत कम फैलते हैं। इसलिए छोटी गेज लंबाई उसी टूटे हुए नमूने पर लंबी गेज लंबाई की तुलना में गर्दन वाले विरूपण का अधिक भाग दर्ज करती है और अधिक प्रतिशत रिपोर्ट कर सकती है।
क्षेत्रफल में कमी गर्दन के अनुप्रस्थ-काट के संकुचन को मापती है:
जहाँ टूटन पर न्यूनतम क्षेत्रफल है। यह दीर्घीकरण का दूसरा नाम नहीं है। एक तन्य 1018 नमूना क्षेत्रफल में पर्याप्त कमी दिखा सकता है, भले ही उसकी मापी गई गेज-लंबाई दीर्घीकरण किसी अन्य रिपोर्ट से अलग हो।
इसी प्रकार Syracuse प्रयोग के टूटन तनाव की पहचान उसके गणना-आधार के साथ की जानी चाहिए। यदि यह इंजीनियरिंग मान है, तो सामान्यतः इसकी गणना टूटन भार को मूल क्षेत्रफल से विभाजित करके की जाती है। वास्तविक टूटन तनाव के लिए गर्दन पर घटे हुए क्षेत्रफल का उपयोग किया जाता है। MIT इंजीनियरिंग वक्र से प्राप्त तन्यता सामर्थ्य और वास्तविक तन्यता सामर्थ्य के बीच अंतर करता है, जिसमें अनुप्रस्थ-काट में कमी को ध्यान में रखा जाता है। इसलिए प्रत्येक परीक्षण अभिलेख में गेज लंबाई, , जहाँ उपयोग किया गया हो वहाँ अंतिम क्षेत्रफल, टूटन का स्थान, विकृति-मापन विधि और यह अवश्य बताया जाना चाहिए कि तनाव तथा विकृति इंजीनियरिंग राशियाँ हैं या वास्तविक राशियाँ।
इस्पात के तनन-परीक्षण परिणामों की रिपोर्ट और तुलना कैसे करें
तनन-वक्र की तुलना-योग्यता उतनी ही होती है जितनी उससे संबद्ध जानकारी की। तनाव को विकृति के विरुद्ध दर्शाने वाला आलेख नमूने के आकार, माप-लंबाई, परीक्षण-गति, एक्स्टेंसोमीटर की स्थिति और तनाव की परिभाषा में मौजूद अंतर को छिपा सकता है। इन अंतरों के कारण इस्पात में कोई परिवर्तन हुए बिना भी आभासी उपज-बिंदु, तनन-शक्ति-शिखर की ऊँचाई और रिपोर्ट की गई दीर्घीकरण बदल सकती है।
वक्र के साथ दी जाने वाली न्यूनतम जानकारी
प्रत्येक वक्र में इस्पात का अभिहितकरण ठीक उसी प्रकार दिया जाना चाहिए, जिस प्रकार वह आपूर्ति या विनिर्दिष्ट किया गया है, जैसे ASTM A1008, ASTM A36, SAE J403 1018 या EN 1.4301। उत्पाद का रूप भी महत्वपूर्ण है: शीट, प्लेट, बार, तार, ट्यूब या वेल्डेड उत्पाद से लिए गए मशीन-कृत नमूने की प्रतिक्रिया आवश्यक नहीं कि समान हो। जहाँ उपलब्ध हो, वहाँ हीट या लॉट की पहचान, साथ में मोटाई या व्यास, सतह की स्थिति और किसी भी ऊष्मा-उपचार को दर्ज करें।
रोलिंग, फोर्जिंग, एक्सट्रूज़न या वेल्डिंग की दिशा के सापेक्ष नमूने का अभिविन्यास बताएं। “अनुदैर्ध्य” और “अनुप्रस्थ” परस्पर विनिमेय लेबल नहीं हैं। नमूने की ज्यामिति शामिल करें: समतल या गोल अनुप्रस्थ-काट, चौड़ाई, मोटाई या व्यास, घटे हुए-काट के आयाम, शोल्डर और त्रिज्या का विवरण तथा प्रारंभिक माप-लंबाई । माप-लंबाई के बिना दीर्घीकरण का मान अधूरा होता है। 50 mm की माप-लंबाई पर रिपोर्ट किया गया 25% दीर्घीकरण किसी अन्य लंबाई पर मापे गए 25% से सीधे तुलना योग्य नहीं है।
लागू परीक्षण मानक और उसका संस्करण बताएं। ASTM E8/E8M-21 धात्विक पदार्थों के कमरे के तापमान पर तनन-परीक्षण तथा उपज-शक्ति, उपज-बिंदु दीर्घीकरण, तनन-शक्ति, दीर्घीकरण और क्षेत्रफल-अपचयन के निर्धारण को शामिल करता है। ISO 6892-1:2019 धात्विक पदार्थों के कमरे के तापमान पर तनन-परीक्षण की विधि निर्दिष्ट करता है और इस परीक्षण से प्राप्त की जा सकने वाली यांत्रिक विशेषताओं को परिभाषित करता है। ये मानक समान प्रकार के मापों से संबंधित हैं, लेकिन उनकी नमूना-आवश्यकताओं, नियंत्रण-विधियों, गणना-नियमों और रिपोर्टिंग-परिपाटियों की फिर भी जाँच की जानी चाहिए; उन्हें समान मानकर नहीं चलना चाहिए।
तापमान को वक्र के साथ दर्ज करें, किसी अलग फुटनोट में नहीं। परीक्षण-तापमान बताएं और यह भी कि उसे नियंत्रित किया गया था या केवल मापा गया था। विकृति-दर, क्रॉसहेड-गति, तनाव-दर या नियंत्रण-विधि दें; इसमें वह बिंदु भी शामिल करें जहाँ मशीन बल-नियंत्रण से विकृति-नियंत्रण में बदली। NIST द्वारा ASTM A1008 इस्पात के परीक्षण में , और की औसत विकृति-दरों की जाँच की गई तथा विस्थापन और विकृति के लिए डिजिटल इमेज कोरिलेशन का भी उपयोग किया गया। दर और मापन-विधि प्रयोगात्मक चर थे।
बताएं कि विकृति कैसे प्राप्त की गई: एक्स्टेंसोमीटर, क्रॉसहेड-विस्थापन, डिजिटल इमेज कोरिलेशन या गणना द्वारा प्राप्त मान से। क्रॉसहेड की गति में मशीन और ग्रिप का विरूपण भी शामिल होता है; इसे स्वतः माप-विकृति नहीं माना जा सकता। एक्स्टेंसोमीटर की माप-लंबाई, विभेदन, हटाने का बिंदु और यह कि स्थानीय नेकिंग दर्ज की गई थी या नहीं, बताएं।
अक्षों को इंजीनियरिंग या वास्तविक राशियों के रूप में चिह्नित करें। इंजीनियरिंग तनाव होता है, जहाँ भार और प्रारंभिक क्षेत्रफल है; Michigan Technological University और Georgia Tech के वर्णन के अनुसार इंजीनियरिंग विकृति होती है। वास्तविक तनाव तात्कालिक क्षेत्रफल का उपयोग करता है और वास्तविक विकृति लंबाई में होने वाले क्रमिक परिवर्तनों को संचित करती है। MIT इंजीनियरिंग वक्र से प्राप्त तनन-शक्ति और वास्तविक तनन-शक्ति में अंतर करता है; वास्तविक तनन-शक्ति अनुप्रस्थ-काट में होने वाली कमी को ध्यान में रखती है।
रिपोर्ट में उपज या प्रमाण-तनाव की परिपाटी परिभाषित की जानी चाहिए: ऊपरी या निचली उपज-शक्ति, 0.2% ऑफसेट प्रमाण-तनाव, कोई अन्य ऑफसेट, आनुपातिक सीमा या किसी निर्दिष्ट एल्गोरिद्म से प्राप्त मान। तनन-शक्ति, यदि मापी गई हो तो समान दीर्घीकरण, कुल दीर्घीकरण और उसकी माप-लंबाई, क्षेत्रफल-अपचयन तथा फ्रैक्चर संबंधी अवलोकन दें। नेक का स्थान, शीयर लिप्स, कप-एंड-कोन स्वरूप, विभाजन, डिलैमिनेशन और यह दर्ज करें कि फ्रैक्चर माप-खंड के भीतर हुआ था या नहीं।
परिभाषाओं को मिलाए बिना ग्रेड की तुलना
विभिन्न प्रक्रियाओं से प्राप्त वक्रों को एक ही आलेख पर रखकर और सबसे ऊँची रेखा को सबसे मजबूत इस्पात मानकर ग्रेडों की रैंकिंग न करें। गोल बार का वक्र और शीट का वक्र अलग-अलग अभिविन्यासों तथा प्रतिबंध-स्थितियों को दर्शा सकता है। छोटी माप-लंबाई से प्राप्त कुल दीर्घीकरण लंबी माप-लंबाई से प्राप्त दीर्घीकरण से भिन्न हो सकता है। उच्च विकृति-दर मापे गए प्रवाह-तनाव को बढ़ा सकती है; , और पर NIST के ASTM A1008 परिणाम बताते हैं कि परिणाम के साथ दर देना क्यों आवश्यक है। 50 ksi की निर्दिष्ट उपज-शक्ति वाले परिमाप-स्तंभ इस्पात के लिए NIST के उच्च-दर वक्र कमरे के तापमान पर किए गए अर्ध-स्थैतिक परीक्षण से भिन्न इंजीनियरिंग प्रश्न का उत्तर देते हैं।
नेकिंग के बाद क्षेत्रफल की परिपाटियाँ आभासी निष्कर्षों को उलट सकती हैं। इंजीनियरिंग तनाव भार को से विभाजित करता रहता है, इसलिए अधिकतम भार के बाद वह सामान्यतः घटता है। वास्तविक तनाव सिकुड़ते हुए अनुप्रस्थ-काट का उपयोग करता है और नेकिंग के दौरान कुछ समय तक बढ़ता रह सकता है। इंजीनियरिंग वक्र के शिखर को “वास्तविक तनन-शक्ति” कहना दो अलग राशियों को भ्रमित करता है।
मानक यह भी परिभाषित करते हैं कि उपज, प्रमाण-तनाव, दीर्घीकरण और क्षेत्रफल-अपचयन को कैसे मापा जाए। U.S. Department of Energy एक विशिष्ट इंजीनियरिंग वक्र पर आनुपातिक सीमा, उपज-शक्ति, अंतिम-शक्ति और फ्रैक्चर-बिंदु की पहचान करता है, लेकिन इन नामित बिंदुओं से कोई एक सार्वभौमिक गणना-विधि निर्दिष्ट नहीं होती। ग्रेड की तुलना तभी प्रमाण्य होती है जब नमूने का रूप, दिशा, तापमान, दर, परिभाषाएँ और मानक समान हों; अथवा जब अंतरों को स्पष्ट रूप से सुधारा और उनकी सीमाएँ बताई गई हों।
अनुशासित व्याख्या-कार्यप्रवाह
प्रकाशित छवि से नहीं, बल्कि कच्ची बल-विस्थापन फ़ाइल से शुरुआत करें। नमूना-दर, शून्य भार, ग्रिप का बैठना, एक्स्टेंसोमीटर हटाना, मशीन अनुपालिता तथा छोड़े गए या स्मूद किए गए किसी भी डेटा की जाँच करें। सुनिश्चित करें कि बल और विस्थापन की इकाइयों का दो बार रूपांतरण नहीं हुआ है।
इसके बाद आयामी इनपुट का सत्यापन करें। दर्ज की गई चौड़ाई, मोटाई या व्यास, प्रारंभिक क्षेत्रफल, माप-लंबाई और अंतिम न्यूनतम क्षेत्रफल का पुनर्मापन या निरीक्षण करें। क्षेत्रफल की छोटी त्रुटियाँ प्रत्येक इंजीनियरिंग-तनाव मान को प्रभावित करती हैं; माप-लंबाई की त्रुटियाँ विकृति और दीर्घीकरण को प्रभावित करती हैं।
फिर घोषित इंजीनियरिंग या वास्तविक परिभाषाओं का उपयोग करके कच्चे डेटा से वक्र को पुनः तैयार करें। घोषित विधि के अनुसार आनुपातिक सीमा, उपज या प्रमाण-तनाव, अधिकतम भार, समान दीर्घीकरण, फ्रैक्चर-बिंदु और क्षेत्रफल-अपचयन को चिह्नित करें। इन बिंदुओं की तुलना रिपोर्ट से करें, केवल आलेखित रेखा से नहीं।
अंत में अनिश्चितता और विफलता के स्थान का निरीक्षण करें। पुनरावृत्त परीक्षणों के प्रसरण, आयामी अनिश्चितता, एक्स्टेंसोमीटर की शुद्धता, तापमान-परिवर्तन और दर-परिवर्तन को शामिल करें। परीक्षण-जनित कलाकृतियों, नमूने के अभिविन्यास तथा नेक या फ्रैक्चर संबंधी अवलोकनों की जाँच होने तक धातुकर्मीय व्याख्या को स्वीकार न करें। इसके बाद ही अंतरों को संघटन, प्रसंस्करण, सूक्ष्मसंरचना या कार्य-कठोरीकरण के लिए जिम्मेदार ठहराया जाना चाहिए।
संदर्भ
- [1] Standard Specification for Tension Testing of Metallic Materials. ASTM International standard, 2021. https://store.astm.org/e0008_e0008m-21.html
- [2] Metallic materials — Tensile testing — Part 1: Method of test at room temperature. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [3] Properties of Metals. DOE Fundamentals Handbook reference. https://engineeringlibrary.org/reference/properties-of-metals-doe-handbook
- [4] Civil Engineering Materials Laboratory: Laboratory 2. MIT OpenCourseWare laboratory material, 2004. https://ocw.mit.edu/courses/1-103-civil-engineering-materials-laboratory-spring-2004/e9253657127a6630f10b61b392b1d2d9_lab_2.pdf