




鋼材の公差が実際に意味すること
鋼材の公差とは、指定された状態または呼び状態からの許容差のことです。その状態は、厚さ、幅、直径、長さ、質量、真直度、平面度、直角度、角度、その他の測定可能な特性を指す場合があります。呼び値は基準となる値であり、必ずしもすべての製品が備えるべき実測値ではありません。例えば、10 mm鋼板は呼び厚さによって識別され、適用される規格によって、実測厚さが10 mmからどの程度離れてよいかが定められます。
この区別が重要なのは、適用される規格、製品形状、鋼種、納入状態、測定規則がなければ、「10 mm鋼材」は単一の合否判定可能な測定値を意味しないからです。公差とは、規格によって設定された受入境界です。これは製造能力に関する一般的な説明ではなく、厚板、薄板、棒鋼、形鋼、線材の間で自動的に置き換えられるものでもありません。

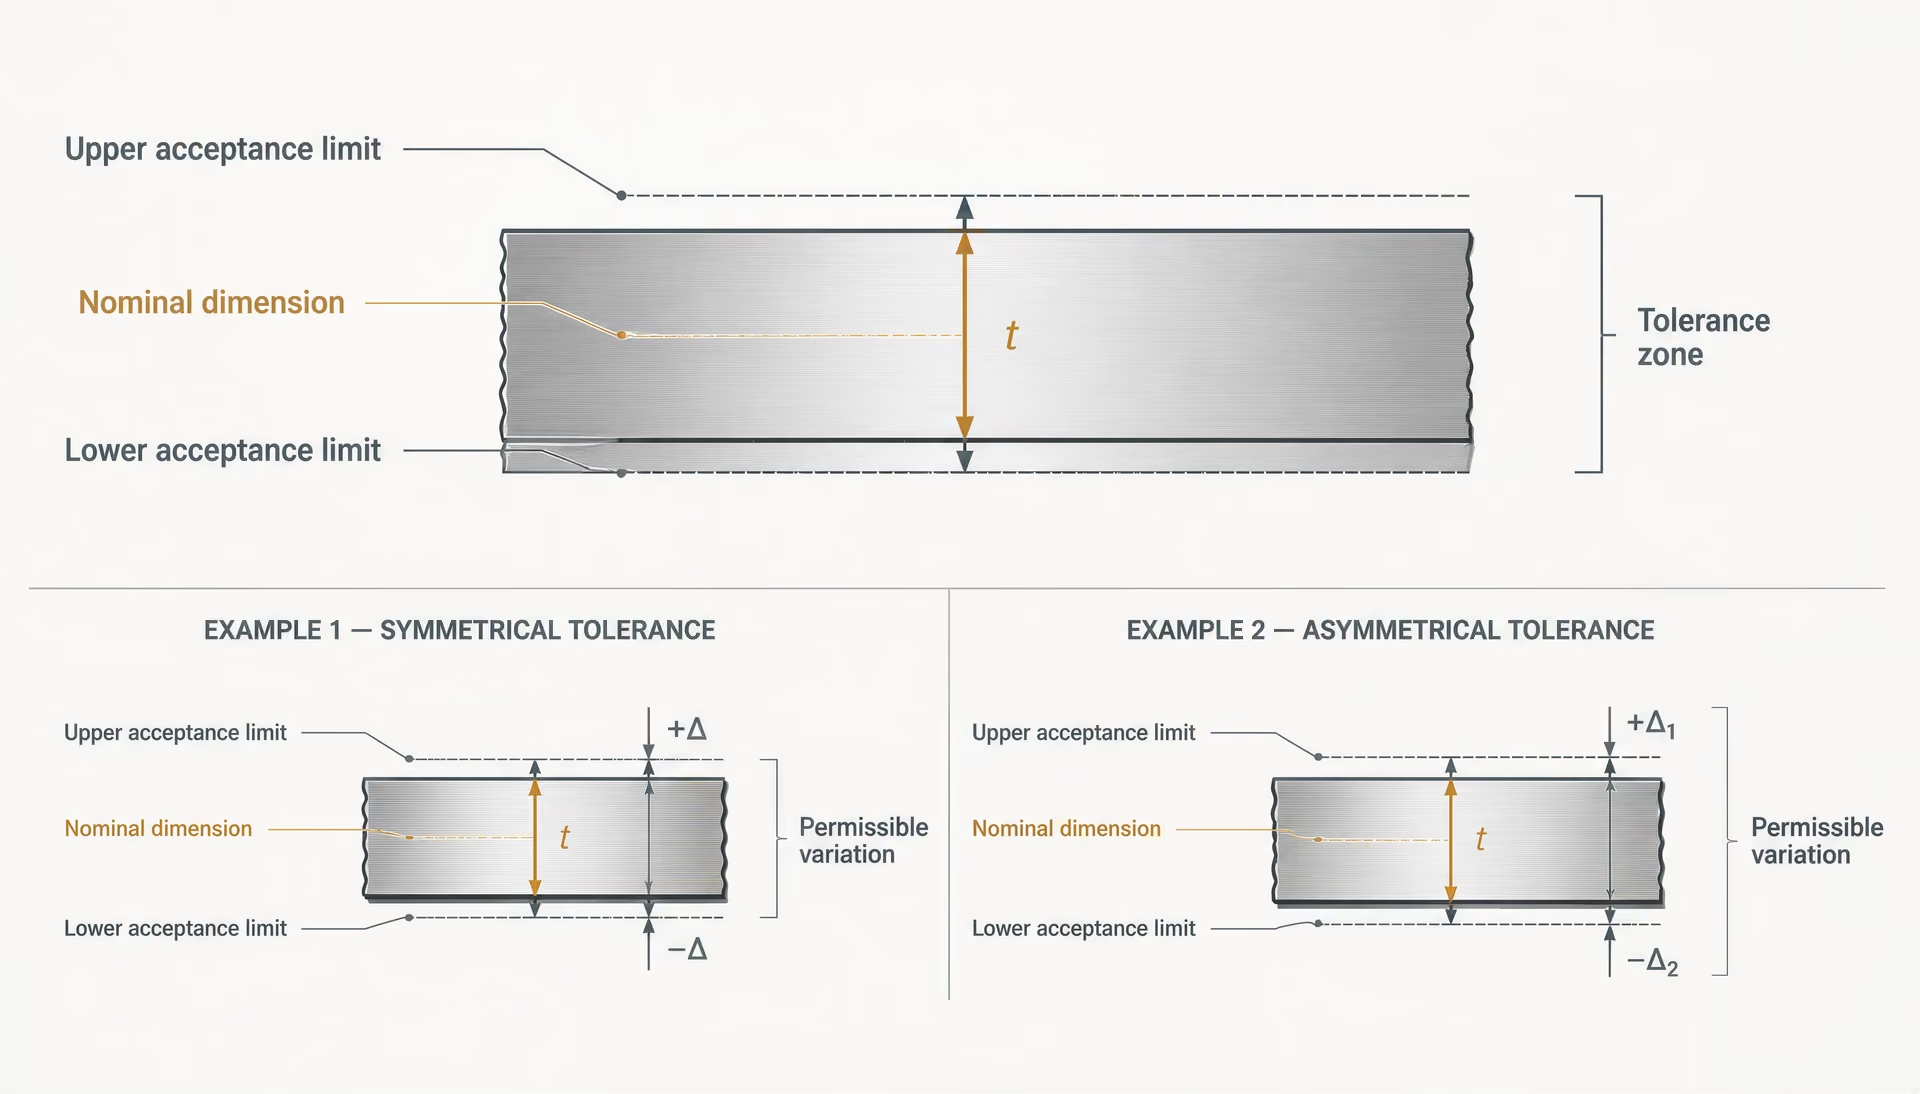
呼び寸法、許容差、受入限界
許容差の基本用語
- 公称寸法
- 製品を識別するために用いる指定基準寸法。
- 許容変動
- 公称値または規定値からの許容される逸脱。
- 受入れ限界
- 測定結果に適用される実際の上限または下限。
- 許容差域
- 適用される下側受入れ限界と上側受入れ限界の間の範囲。
呼び寸法とは、製品を識別するために指定された寸法です。許容差とは、その指定値からの許容される偏差です。受入限界とは、測定結果に適用される実際の上限および下限です。これらは、±0.5 mmのように対称の場合もあれば、呼び厚さに対して負の許容差が認められ、正の許容差がより小さい、またはゼロであるような非対称の場合もあります。
| 製品特性 | 典型的な受入れ確認事項 | 区別する理由 |
|---|---|---|
| 厚さ | 測定した厚さは許容範囲内か。 | 直線度 |
| 製品は基準線からの許容偏差内に収まっているか。 | 質量 | 単位長さ当たりの質量または理論質量は限度内か。 |
| 表面状態 | 欠陥、スケール、ピット、割れ目、または表面処理等級は許容されるか。 | 直線寸法を管理する。 |
| 長手方向の形状を管理する。 | 材料量および断面形状を確認する。 | 個別の表面要件を適用する。 |
適用規格では、公差を寸法範囲ごとに区分する場合もあります。6 mmの薄板と20 mmの薄板は、どちらも薄板と呼ばれていても、厚さの許容差が異なることがあります。圧延棒鋼には、直径、偏径差、真直度、質量について、それぞれ別個の限界値が設定される場合があります。それぞれの限界値は、異なる問いに答えるものです。[1] ASTM A6/A6M-24a. ASTM International. ASTM International standard publication, 2024.
ASTM A6/A6M-24aは、その適用範囲に含まれる圧延構造用製品について、寸法および質量の必須許容変動を規定している。 Strong evidence
ASTM A6/A6M-24aは、圧延構造用鋼の棒鋼、厚板、形鋼および矢板について、寸法および質量の強制的な許容差を定めています。ただし、すべての鋼製品に適用される普遍的な表として機能するものではありません。製品規格に相反する要求事項が含まれる場合、ASTM A6/A6Mでは、適用される製品規格が優先すると規定しています。この優先順位により、一般的な寸法表と、鋼種または製品固有の文書との間に見られる多くの見かけ上の不一致が解消されます。[2] ASTM A568/A568M-19a. ASTM International. ASTM International standard publication, 2019.
ASTM A568/A568M-19aは、熱間圧延および冷間圧延鋼板について、規定された寸法特性を対象とする。 Strong evidence
| 製品形状 | 記事で示される関連文書 | 対象特性 |
|---|---|---|
| 熱間圧延鋼板 | ISO 16160:2012 | 寸法および形状の許容差 |
| 冷間圧延鋼板 | ISO 16162:2012 | 寸法および形状の許容差 |
| 構造用厚板、棒鋼、形鋼、または鋼矢板 | ASTM A6/A6M-24a | 寸法および質量 |
| ASTM要求事項に基づく熱間および冷間圧延鋼板 | ASTM A568/A568M-19a | 厚さ、長さ、幅、平面度、および余裕代 |
薄板製品は、この点をよく示しています。ASTM A568/A568M-19aは、熱間圧延および冷間圧延鋼板について、厚さ、長さ、幅、平面度の公差ならびに関連する許容値を規定しています。この規格では、適合性を判定する際、測定値はASTM E29に従って丸められます。丸め規則は限界値付近の結果に影響し得るため、過剰な桁数または一貫性のない小数桁で記録された値を、丸め前の数値と表の限界値を単純に比較して判定すべきではありません。
| 規格 | 製品群または適用範囲 | 記事で示される主な管理項目 |
|---|---|---|
| ISO 16160:2012 | 熱間圧延鋼板 | 寸法および形状の許容差 |
| ISO 16162:2012 | 冷間圧延鋼板 | 寸法および形状の許容差 |
| ISO 1035:2026 | メートル系列の熱間圧延棒鋼 | 寸法、形状、質量、および許容差 |
| ISO 657-1:2026 | 山形鋼、溝形鋼、およびI形鋼 | 寸法、断面特性、および許容差 |
| ISO 9034:1987 | 熱間圧延構造用広幅平鋼 | 寸法、形状、および質量の許容差 |
ISO規格も、同様に製品の種類ごとにこの主題を区分しています。ISO 16160:2012は、熱間圧延鋼板製品に寸法および形状の公差を適用する規格であり、ISOは2024年にこの規格を確認しました。ISO 16162:2012は、冷間圧延鋼板製品を対象としています。メートル系列の熱間圧延丸鋼、角鋼、平鋼、六角鋼および八角鋼については、ISO 1035:2026が寸法、形状、質量および公差を規定しています。ISO 657-1:2026は、等辺および不等辺山形鋼、傾斜フランジ溝形鋼、傾斜フランジI形鋼を対象とし、寸法、断面特性および公差を含んでいます。ISO 9034:1987は、ステンレス鋼を除く非合金鋼および合金鋼の熱間圧延構造用広幅平鋼について、寸法、形状および質量の公差を扱っています。規定最小降伏強さは700 N/mm²以下です。
これらの適用範囲は相互に置き換えられるものではありません。山形鋼に薄板の公差を適用したり、厚板に棒鋼の公差を適用したりすると、技術的には整然として見えても無効な判定になる可能性があります。したがって、紛争の第一歩は、製品規格と、そこに記載された引用規格を特定することです。一般的な公差表を検討するのは、それが何らかの役割を果たす場合でも、その後です。
受入れは、寸法をどこで、どのように測定するかにも左右されます。厚板には局所的な厚さの変動が生じることがあり、圧延形鋼は長さ方向に形状が変化することがあり、棒鋼は直径限界内であっても真直度限界を超えることがあります。一つの特性が適合していても、別の特性の不適合が取り消されるわけではありません。
公差が測定の不確かさと同じではない理由
測定の不確かさ 測定結果に伴う疑わしさを定量的に示す指標。製品の許容差を変更するものではなく、検査方法および条件を表す。
公差は製品要求事項に属します。測定の不確かさは検査結果に属します。両者は相互に関係しますが、同じ量ではありません。
ある規格が厚さ9.70 mmから10.00 mmまでを許容しているとします。この区間が公差域です。測定器が9.72 mmを示した場合、その表示値は実際の厚さに関する証拠であって、完全な確実性を伴う実際の厚さそのものではありません。分解能、校正、接触力、温度、作業者の技量、表面粗さ、位置合わせ、測定器の繰返し性などが、結果に影響を及ぼす可能性があります。
NSSSの枠組みは、必須許容差と機能許容差を分け、測定方法および測定器を要求精度に適合させることを求めている。 Strong evidence
マイクロメータは巻尺より細かい表示分解能を備えている場合がありますが、表示分解能だけで精度が確立されるわけではありません。不適切に支持された測定器で大型厚板を測定すると、精密そうに見える数値が得られても、要求された位置または測定方法を表していない可能性があります。National Structural Steelwork Specificationは、必須公差と機能公差を区別し、寸法測定に使用する方法および測定器を、要求される精度に応じて選定することを求めています。これは実務上の重要な原則です。検査方法は、適合する結果と不適合な結果を区別できる能力を備えていなければなりません。
測定判定の手順
- 1. 要求事項を特定する 製品仕様、版、特性、および許容差表を確認する。
- 2. 方法を定める 基準、位置、方向、測定器、および抜取計画を設定する。
- 3. 生の結果を記録する 丸め処理をしていない測定値と関連条件を保存する。
- 4. 判定規則を適用する 規定された丸め処理および不確かさの手順を用いる。
したがって、限界値に近い結果には、安易な丸めや目視判定ではなく、管理された測定が必要です。検査手順では、基準点、測定位置、方向、該当する場合は温度、測定器、校正状態、測定回数および丸め規則を定めるべきです。ASTM A568/A568Mが適合性の判定に採用しているように、仕様書がASTM E29を採用している場合、その規則が記載された判定を支配します。試験所が測定の不確かさを追加で算出することはありますが、不確かさによって製品公差が拡大することはありません。
| 受入れ方法 | 検査員の対応 | 仮定してはならない事項 |
|---|---|---|
| 直接比較 | 報告値を規定限界と比較する。 | 不確かさによって許容差が広がることはない。 |
| 規定された判定規則 | 適用される文書が要求する規則を適用する。 | 独自にガードバンドを設定してはならない。 |
| 境界域の測定 | 管理された適切な方法で再測定する。 | 安易な丸め処理や目視判定に依存してはならない。 |
異なる受入システムは、不確かさをそれぞれ異なる方法で扱います。仕様書によっては、報告値を直接限界値と比較して判定します。別の仕様書では、不適合製品を受け入れるリスク、または適合製品を拒否するリスクを考慮した意思決定規則を含めています。適用文書に別段の規定がない限り、検査員はガードバンドを独自に設定したり、不確かさを公差に加えたり、測定値から差し引いたりすべきではありません。正しい問いは、単に「測定器の不確かさは公差より小さいか」ではなく、「適用される仕様書は、どの意思決定規則と測定方法を要求しているか」です。
このため、二人の検査員が、どちらも鋼材を変えていないにもかかわらず、異なる結論を報告することがあります。測定点、基準点、丸め方法、または受入規則が異なっていた可能性があります。不一致の原因は、仕様書と手順まで遡って確認しなければなりません。
寸法、形状、質量および表面に関する要求事項の違い
個別の受入れ区分
- 寸法 厚さ、幅、長さ、直径、脚長、フランジ寸法、およびウェブ寸法。
- 形状 平面度、直線度、キャンバー、ねじれ、直角度不良、テーパー、および真円度不良。
- 質量 単位長さ当たりの質量、理論質量、または許容質量変動。
- 表面 欠陥、スケール、ピット、割れ目、ラップ、き裂、脱炭、粗さ、被覆、および清浄度。
寸法に関する要求事項は、厚さ、幅、長さ、直径、脚長、フランジ寸法、ウェブ寸法などの線寸法を対象とします。形状に関する要求事項は、平面度、真直度、キャンバー、ねじれ、直角度からのずれ、テーパーおよび偏径差などの幾何学的形状を対象とします。質量に関する要求事項は、単位長さ当たりの質量、理論質量、または質量の許容差を対象とします。これらの区分は工学的な影響において重なる場合がありますが、一つの公差ではありません。
形鋼は、フランジ幅およびウェブ厚さの限界には適合していても、真直度で不適合となることがあります。棒鋼は、直径および質量の要求事項を満たしていても、許容できない表面欠陥を有する場合があります。薄板は、厚さおよび平面度の要求事項を満たしていても、別途表面評価を必要とするさびまたはスケールが認められることがあります。寸法適合性は、表面状態を証明するものではありません。[4] ISO 9443:2018. International Organization for Standardization. ISO standard catalogue, 2018.
表面に関する要求事項は、欠陥、スケール、ピット、シーム、ラップ、き裂、脱炭、粗さ、塗膜、清浄度または素地調整等級を対象とする場合があります。ISO 9443:2018は、呼び寸法5 mmから200 mmまでの熱間圧延丸鋼、角鋼、六角鋼および線材について、表面品質等級に関する技術的納入要求事項を定めています。この規格の表面等級は、直径または真直度の公差に代わるものではありません。
ISO 8501-1:2007は、寸法許容差ではなく、さびおよび表面処理の目視分類を規定する。 Strong evidence
腐食および素地調整については、ISO 8501-1:2007が、文章による説明および代表的な写真によって、さび等級と素地調整等級を定義しています。この規格は、ブラスト処理、手工具による清掃、動力工具による清掃、火炎清掃を施した鋼表面などの状態を対象とします。これらの等級は、目視による表面調整およびさびの状態を示すものであり、厚板の厚さや形鋼の幾何学的形状を定めるものではありません。
National Structural Steelwork SpecificationおよびBCSA Guidance Note 3.05も、表面評価に文脈が必要である理由を示している。影響を受けた領域が表面全体のごく一部にすぎず、仕様および意図された用途が認めている場合には、表面品質の許容差を受け入れられることがある。機能上の影響がない局所的な痕跡は、疲労が重要となる接合部における亀裂、ラミネーション、深いピット、または欠陥とは異なる扱いを受ける可能性がある。表面に関する判定は、目視できる不規則性をすべて許容または不合格とする一律の規則ではなく、指定された等級および意図された機能に従わなければならない。
ASTM F2282-03R09E01は、機械的締結具の製造に使用される炭素鋼および合金鋼の線材、ロッド、棒について、この区別を明確にしている。同規格の品質保証管理は、脱炭、寸法、許容差、表面状態、コーティング、仕上がり、外観および包装を対象としている。これらの項目を個別に列挙していることは、実際の受入れがどのように行われるかを反映している。
したがって、鋼製品は寸法上適合していても、表面上の理由により、不合格、補修、清掃、または追加調査が必要となる場合がある。逆に、外観上好ましくない表面であっても、適用される表面等級および意図された用途が認めている場合には、受け入れ可能なことがある。文書間に矛盾があるように見える場合は、適用される製品仕様、その仕様に明記された優先順位、および受入れ手順が支配する。一般的な許容差表だけで表面に関する問題を判断することはできず、表面写真だけで寸法測定に代えることもできない。
規格の階層と支配的な製品仕様
鋼材の許容差は、数値だけから解釈することはできない。まず支配的な文書を特定し、次に製品形状、鋼種、納入状態、測定方法および受入れ基準を確認しなければならない。鋼板、熱間圧延棒鋼、構造用山形鋼、冷間圧延鋼板は、いずれも「鋼材」と称され得るが、それぞれの寸法要件および表面要件は異なる規格に由来する可能性がある。
通常の階層は、購入仕様書または設計仕様書から始まり、次に材料固有の製品規格、最後に引用によって組み込まれる一般要求事項規格が続く。一般文書は共通の規則を定め、製品文書は、それらの規則を納入される材料にそのまま適用するのかどうかを決定する。この区別により、ある製品群の許容差表が別の製品に誤って適用されることを防げる。
ASTM A6/A6Mおよび一般要求事項
ASTM A6/A6M-24aは、圧延構造用鋼製品に関する一般要求事項規格である。ASTM Internationalは、同規格が圧延構造用鋼の棒鋼、鋼板、形鋼および鋼矢板について、寸法および質量の拘束的な許容差を定めているとしている(ASTM International, 2024, ASTM A6/A6M-24a)。したがって、その適用範囲は、ワイドフランジ形鋼、溝形鋼、山形鋼、平鋼、構造用鋼板および鋼矢板など、一般的な構造用形材を対象とするものであり、ASTMの呼称で販売されるすべての鋼製品を対象とするものではない。
「許容差」は、技術的な受入れ概念である。これは、規定寸法、真直度、質量、または関連する特性からの許容される偏差を示すものであり、すべての測定値が完全に正確であることを意味しない。また、目視で確認できる表面の痕跡が許容されることを定めるものでもない。製品は厚さ許容差を満たしていても、表面品質要件に適合しない場合がある。逆に、関連する製品仕様に基づいて、表面欠陥が使用前の補修、除去または評価を条件に認められることもある。
ASTM A6/A6Mが特に重要なのは、複数の構造用製品形状に共通する枠組みを提供しているためである。同規格は、寸法および質量、製品表示、試験片、仕上がり、補修、その他の一般的な納入事項を扱うことがある。これらの項目を一つの合否試験にまとめてはならない。寸法受入れでは、測定された形状が許容範囲内にあるかどうかを確認する。表面受入れでは、欠陥、シーム、ラップ、スキャブ、さび、または補修部が適用される表面規則に適合しているかどうかを確認する。機械的受入れでは、化学成分、引張特性、降伏、伸び、衝撃、その他の指定特性が要求事項を満たしているかどうかを確認する。
支配的な規則は、規格における矛盾の扱いである。ASTM A6/A6Mは、その要求事項が適用される製品仕様の要求事項と矛盾する場合には、製品仕様が優先すると定めている。この一文は実務上の効力を持つ。ASTM A6/A6Mは、より具体的な要求事項を持つ鋼種規格または製品規格を無効にする、普遍的な上位規則ではない。同規格は、契約で定められた規格体系の中で機能する一般要求事項文書である。
したがって、「ASTM A6の許容差」とだけ記載された報告書は不完全である。製品仕様、版、呼び寸法、製品形状および該当する許容差表を明示すべきである。また、測定をどのように、どの位置で行ったかも記載すべきである。圧延形材は、その長さ方向および断面全体で変動する可能性があり、温度、支持条件、測定器の分解能および基準点が観測結果に影響を及ぼすことがある。数値限界と測定手順は、一体のものとして扱わなければならない。
ASTM A568/A568M-19aは、鋼板製品において同じ原則を示している。同規格は、熱間圧延および冷間圧延鋼板について、厚さ、長さ、幅、平坦度ならびに関連する許容差および余裕を規定している(ASTM International, 2019, ASTM A568/A568M-19a)。また、適合性を判定する際には、ASTM E29に従って測定値を丸めることを要求している。丸めは単なる報告上の形式ではない。限界値に近い値は、指定された丸め手順を適用することで、受入れ状態が変わる可能性がある。したがって、記録値、測定器の能力、サンプリング位置および丸め規則は、一つの受入れプロセスとして考慮しなければならない。
材料固有の仕様が優先される場合
材料固有の仕様が、一般要求事項と異なる要求事項を含む場合、一般要求事項を補足する場合、またはより正確に定義する場合には、材料固有の仕様が優先される。適用される文書は、より狭い厚さ範囲、異なる平坦度限界、特殊な形状許容差、特定の表面等級、または欠陥を評価するための別個の方法を定めていることがある。正しい問いは「この鋼材はASTM A6/A6Mを満たしているか」ではなく、「この鋼材を支配する製品仕様はどれであり、その仕様は何を組み込んでいるか」である。
検査の前に、その答えを確定すべきである。購入注文書には鋼種および製品規格が指定され、プロジェクト仕様書には追加要求事項が定められている場合がある。契約によっては、必須許容差と機能許容差を区別する国内構造用鋼工事仕様書が引用されることもある。British Constructional Steelwork Association(BCSA)が引用するNational Structural Steelwork Specification(BCSA, 2010)は、この区別を明確にしている。必須許容差は一般的な製作または施工上の要求事項に関係し、機能許容差は、適合、位置合わせ、組立て、排水、クリアランス、またはその他の定義された使用条件に関係する。
この区別が重要なのは、寸法が一般的な製造許容差の範囲内であっても、特定の接合部または組立てには不適切な場合があるためである。だからといって、製造所が不適合材料を納入したと自動的に判断することはできない。検査員は、その要求事項が製品に関する必須許容差なのか、プロジェクトに関する機能許容差なのか、それとも追加の製作要求事項なのかを判断しなければならない。
同じBCSA文書は、必要な精度に応じて寸法測定の方法および器具を選定しなければならないと定めている。鋼製巻尺、ノギス、マイクロメータ、定規、形状ゲージ、光学測定器または座標測定システムは、あらゆる状況において同等の証拠を提供するものではない。測定器の分解能は、問題の一部にすぎない。限界値に近い結果には、繰返し性、校正、接触圧、表面スケール、梁の支持、温度および作業者の技術がすべて影響し得る。不確かさが重要な場合、条件を付さない単一の数値を報告すると、精度について誤った印象を与える。
表面状態は別の経路に従う。BCSA Guidance Note 3.05は、影響を受けた領域が表面全体のごく一部にすぎず、支配的な仕様および意図された用途がその判断を認めている場合には、表面品質の許容差を受け入れられることがあると説明している(BCSA, 2015)。単に痕跡が存在するかどうかよりも、面積、深さ、位置、方向および提案される補修が重要になる場合がある。ISO 8501-1:2007は、これとは関連するものの別個の事項を扱っている。同規格は、ブラスト処理面、手工具処理面、動力工具処理面および火炎清掃面を含め、文書による記述および代表写真を用いて、さび度および調整度を定義している。同規格は、寸法許容差規格に代わるものではない。
受入れ管理は、製品固有の場合もある。ASTM F2282-03R09E01は、機械的締結具の製造に使用される炭素鋼および合金鋼の線材、ロッド、棒について、脱炭、寸法、許容差、表面状態、コーティング、仕上がり、外観および包装に品質保証要求事項を適用している(ASTM International, 2009, ASTM F2282)。対象範囲が広いからといって、同規格がASTM A6/A6Mまたは構造用製品仕様の代替となるわけではない。同規格は、異なる製品および製造工程を対象としている。
ASTM文書とISO文書が異なる製品群に適用される仕組み
ASTM文書とISO文書は、同一の許容差体系に対する交換可能な呼称として扱ってはならない。ASTM文書は、製品仕様と一般要求事項を組み合わせることが多く、またASTM A6/A6Mのような一般要求事項規格を参照することも多い。ISO文書は、定義された製品群および特定の幾何学的形状を中心に要求事項を構成していることが多い。
熱間圧延鋼板については、ISO 16160:2012がすべての熱間圧延鋼板製品に寸法公差及び形状公差を適用しており、ISOは2024年にこの文書を確認した(International Organization for Standardization、ISO 16160:2012)。冷間圧延鋼板については、ISO 16162:2012が別途適用される。この区分は、製造方法と、それに伴う厚さ管理、平坦度、エッジ状態及び形状の違いを反映したものである。熱間圧延鋼板の公差を、両者がコイル又は定尺材として供給されるというだけの理由で、冷間圧延鋼板に適用してはならない。
ISO 1035:2026は、メートル系列の熱間圧延丸鋼、角鋼、平鋼、六角鋼及び八角鋼について、寸法、形状、質量及び公差を規定する。ISO 657-1:2026は、等辺及び不等辺山形鋼、傾斜フランジ溝形鋼並びに傾斜フランジI形鋼を対象とし、寸法、断面特性及び公差を規定する。これらの文書は、形状固有の要求事項を伴う棒鋼及び形鋼の各製品群を対象としている。ISO 9034:1987は、ステンレス鋼を除く非合金鋼及び合金鋼製の熱間圧延構造用広幅平鋼を対象とし、規定最小降伏強さが700 N/mm²以下のものについて規定する。その適用範囲は、一般的な構造用要求事項に関する規格よりも限定的である。
表面に関する要求事項にも、独自の製品群がある。ISO 9443:2018は、公称寸法5 mm~200 mmの熱間圧延丸鋼、角鋼、六角鋼及び線材について、表面品質区分に関する技術的受渡し要求事項を定義する。ISO 9443:2018に基づく表面区分は、ISO 1035:2026に規定された寸法要求事項の代替にはならない。これは、ISO 8501-1:2007の素地調整等級が、棒鋼が真直ぐであるか、又は質量公差内にあるかを規定するものではないのと同様である。
したがって、適用される仕様書は、単独の公差値としてではなく、相互に関連する一連の要求事項として読み取らなければならない。ASTM International、ISO及びBCSAは、一般要求事項、製品定義、表面処理、表面品質、製作管理及び機能上の施工限界など、それぞれ異なる役割を担う文書を発行している。正しい受入れ判定には、各文書がどの役割を担っているかを特定し、規定された順序で矛盾を解消するとともに、報告された結果に技術的な意味を与える測定及び丸めの規則を維持することが必要である。
鋼板の厚さ、幅、長さ、および平坦度の合否判定
鋼板は厚さについて規格に適合していても、幅、長さ、または平坦度が適用限界を外れているため、寸法検査で不合格となることがあります。逆もまた可能です。鋼板がすべての寸法要件を満たしていても、別個の表面品質条項に基づく不合格を必要とする表面欠陥が存在する場合があります。これらは異なる問題であり、まず、注文書、証明書、または検査文書に記載された製品仕様によって判断が決まります。
主な寸法変数は次のとおりです。
- 厚さ: 鋼板を貫通する距離。通常、端部、ばり、および局所的な表面の不規則性を避け、指定された位置で測定します。
- 幅: 鋼板の横方向の寸法。規格に定められた方向および規定された状態で測定します。
- 長さ: 長手方向の寸法。製品形態に応じて、切断長さ、コイル、または鋼板について評価される場合があります。
- 平坦度: 基準平面からの偏差。関連規格で定義される波打ち、耳波、中央たるみ、およびその他の形状偏差を含みます。
許容差は呼び寸法と同じではありません。呼び厚さで注文された鋼板には、その値を中心とする許容範囲があります。この範囲は非対称である場合があり、許容偏差は、厚さ、幅、製品の状態、端部の状態、ならびに材料が熱間圧延品か冷間圧延品かによって異なることがあります。したがって、「ゲージ」または「呼び厚さ」だけでは合否を判定できません。
また、寸法限界は表面品質を規定するものでもありません。スケール、ピット、ラップ、スリバー、さび、および被覆状態には、それぞれ独自の要件が必要です。例えば、ISO 8501-1:2007は、記述および代表写真によってさび等級および素地調整等級を定義しています。同規格は表面処理および外観に関する基準であり、鋼板の厚さまたは平坦度の許容差に代わるものではありません。同様に、ISO 9443:2018は、呼び寸法5 mmから200 mmまでの熱間圧延丸棒、角棒、六角棒、および線材の表面品質等級を対象としており、鋼板の寸法を規定するものではありません。
熱間圧延および冷間圧延鋼板に関する ASTM A568/A568M の要件
ASTM A568/A568M-19aは、適用される材料仕様が同規格を引用する場合の、炭素鋼、構造用鋼、高強度低合金鋼、成形性を改善した高強度低合金鋼、ならびにその他の指定された鋼板製品に関する一般仕様です。ASTM Internationalは、同規格が熱間圧延および冷間圧延鋼板の厚さ、長さ、幅、および平坦度の許容差ならびに余裕寸法を規定していると説明しています。同規格は関連する寸法条件も扱っているため、検査では単一の一般的な割合ではなく、適用される表全体を使用する必要があります。
許容差と余裕寸法の区別は重要です。許容差は、呼び寸法から許容される偏差を示します。余裕寸法は、トリミング、端部形状、または製品に関連して指定された寸法調整などの状態を考慮することがあります。許容される差異をすべて同じ種類の許容差として扱うと、誤った合否判定につながる可能性があります。
厚さの合否判定では、どこで、どのように測定するかに注意が必要です。端部に近い位置での測定値は、鋼板本体で測定した値と同じ規則で判定されない場合があります。幅および長さも、指定された端部条件および納入状態によって異なります。平坦度は、目視で反りのある鋼板を任意の面に置き、1か所の隙間を記録するだけでは確定できません。検査方法、基準平面、接触点、および局所的な不規則性の扱いは、規格または購入要件に一致していなければなりません。
ASTM A568/A568Mは、適合性を判定する際、測定値をASTM E29に従って丸めるという算術規則も明確にしています。これにより、規格が先に丸めることを要求している場合に、検査員が丸めていない測定器の読み値を表に記載された限界値と直接比較することを防止できます。例えば、丸める前には限界をわずかに超えている記録値が、規定された丸め処理後には適合側に入る場合があります。逆の場合もあります。デジタルゲージに表示される桁数によって、この規則が変わることはありません。
ASTM A6/A6M-24aを、ASTM A568/A568Mの代わりに自動的に適用してはなりません。ASTM A6/A6Mは、圧延構造用鋼の棒、厚板、形鋼、および鋼矢板について、寸法および質量の必須許容差を規定しています。また、要件が相反する場合には、適用される製品仕様が優先することも規定しています。したがって、ASTM A6/A6Mに基づく構造用厚板の要件が、ASTM A568/A568Mに基づいて供給される鋼板に対する支配的な要件となるわけではありません。製品形態と引用された仕様が適用要件を決定します。
測定の不確かさも、実務上の問題として残ります。マイクロメータの分解能が0.001 mmであっても、結果の精度が0.001 mmであることを意味しません。校正、接触圧力、温度、表面スケール、ばり、鋼板の曲率、および作業者の技能は、いずれも測定結果に影響を及ぼす可能性があります。値が限界に近い場合、検査記録には、丸める前の読み値、測定器の識別情報、測定位置、測定方向、および適用される丸め手順を残すべきです。
熱間圧延鋼板に関する ISO 16160:2012
ISO 16160:2012は、すべての熱間圧延鋼板製品に寸法および形状の許容差を適用します。ISOは2024年に同規格を確認しました。したがって、その適用範囲は熱間圧延鋼板の分野では広いものの、そのことによって限界値がASTM A568/A568M-19aと相互に置き換え可能になるわけではありません。
両規格は、厚さ、幅、長さ、および形状または平坦度という一般的な変数を扱っています。しかし、定義、測定条件、許容差等級、端部の指定、厚さ範囲、および結果の表し方が異なる場合があります。熱間圧延鋼板の証明書には、使用された規格を明記すべきです。両文書がミリメートルを使用しているという理由だけで、検査員が表からISOの限界値を取り出し、ASTM要件に基づいて注文された材料に適用してはなりません。
ISOの寸法規格における「形状」という語は重要です。平坦度は形状の目に見える一側面ですが、適用される規定は、意図された幾何形状からのその他の偏差も管理する場合があります。平均厚さが許容範囲内の鋼板でも、許容できない波打ちまたは耳波を示すことがあります。測定は、鋼板のうち都合のよい部分を選ぶのではなく、規格が対象とする製品状態を代表するものでなければなりません。
熱間圧延状態も解釈に影響します。スケール、粗さ、熱変形、および端部状態は、接触式測定に影響を与える可能性があります。これらの要因によって寸法要件がなくなるわけではありませんが、場当たり的な方法が不適切になる可能性があります。仕様、検査計画、または契約が特定の方法を要求している場合は、その方法が優先します。
他のISO文書も、適用範囲を確認する必要性を示しています。ISO 9034:1987は、ステンレス鋼を除く非合金鋼および合金鋼の熱間圧延構造用広幅平鋼について、指定最小降伏強さ700 N/mm²以下を対象に、寸法、形状、および質量の許容差を規定しています。ISO 1035:2026はメートル系列の熱間圧延丸棒、角棒、平鋼、六角棒、および八角棒を対象とし、ISO 657-1:2026は等辺および不等辺山形鋼、傾斜フランジ溝形鋼、および傾斜フランジI形鋼を対象としています。これらの規格はいずれも、ISO 16160:2012の鋼板許容差に代わる一般的な規格ではありません。
冷間圧延鋼板に関する ISO 16162:2012
ISO 16162:2012は、冷間圧延鋼板製品を対象としています。その主題はISO 16160:2012と関連していますが、両文書は異なる製造条件に適用されるため、別個に読まなければなりません。冷間圧延では、熱間圧延とは異なる形状挙動と、より厳密な寸法管理が得られる場合があります。しかし、それを理由に冷間圧延品の限界値を熱間圧延品に移用したり、より厳しく見える値が契約上適用されると仮定したりすることはできません。
冷間圧延品の検査では、表面状態および局所的な形状が特に重要になることがあります。研磨された、またはより滑らかな表面は接触の再現性を高める可能性がありますが、残留応力により、切断、スリット加工、または拘束の除去後に形状が変化することがあります。したがって、平坦度は、記録されていない取扱い作業の後ではなく、供給された鋼板の状態や、指定された無応力状態など、規格が要求する状態で確認すべきです。
ISO 16162:2012とISO 16160:2012は、並行するものの相互に置き換えられない基準として扱うべきです。正しい手順は、製品形態を特定し、引用された仕様を確認し、適用される厚さ、幅、長さ、および平坦度の規定を決定したうえで、合否限界を識別できる測定器と方法を選択することです。British Constructional Steelwork Association(BCSA)が特定するNational Structural Steelwork Specificationは、本質的許容差と機能的許容差を区別し、要求される精度に適した測定方法および測定器を求めています。この原則はここにも当てはまります。目視でまっすぐに見える鋼板は平坦度の証明にはならず、精密な測定器を誤った位置で使用しても、有効な検査にはなりません。
表面の合否判定は、引き続き別個に扱う必要があります。BCSA Guidance Note 3.05は、仕様および意図された用途が許容する場合、影響を受ける面積が表面全体のごく一部にすぎなければ、表面品質の許容差が受け入れ可能となる場合があると述べています。これは、寸法不適合を合格に変えるものではありません。逆に、ASTM F2282-03R09E01は、別の製品分野において同じ区別を示しています。同規格は、機械式締結具の製造に使用される炭素鋼および合金鋼の線、ロッド、棒について、脱炭、寸法、許容差、表面状態、被覆、仕上げ、外観、および包装を扱っています。寸法に関する合否判定は適合性の一部であり、判定全体ではありません。
棒鋼、形鋼、広幅平鋼:製品形状によって規則が変わる理由
平板に対して規定された公差は、公称厚さだけを変更して、丸棒や形鋼にそのまま適用することはできない。平板では通常、厚さ、幅、長さ、平坦度、縁の状態を評価する。棒鋼では、直径、対辺寸法、角部半径、真直度、ねじれ、端面直角度、単位長さ当たり質量などを管理する必要がある。山形鋼、溝形鋼、I形鋼では、フランジおよびウェブの寸法、傾斜、付け根部の半径、断面特性が加わる。製品の形状によって、何を測定すべきか、また偏差が加工性や構造性能にどのような影響を及ぼすかが決まる。
この区別は受入れ時に重要である。測定寸法が規定限界内であっても、断面が変形していたり、質量が許容変動の範囲外であったり、計算上の断面積や断面二次モーメントが規格表示に対応しなくなっていたりする可能性がある。表面状態は別の問題である。圧延疵や酸化は、目視できるというだけで寸法不良になるわけではない。関連する表面品質または納入要件に基づいて判定しなければならない。
ASTM A6/A6M-24aは、北米での実務における製品別アプローチを示している。同規格は、圧延構造用鋼の棒鋼、厚板、形鋼および矢板について、寸法および質量の強制的な許容差を規定している一方、要求事項が抵触する場合には、適用される製品規格が優先すると定めている。これに対してASTM A568/A568M-19aは、熱間圧延および冷間圧延の鋼板を対象とし、厚さ、長さ、幅、平坦度および関連する許容量を規定している。ASTM A568/A568Mでは、適合性を判定する際、測定値はASTM E29に従って丸める。丸め規則は受入れ方法の一部であり、適切な測定器に代わるものではない。
ISO 1035:2026に基づくメートル系列の熱間圧延棒鋼
ISO 1035:2026は、メートル系列の熱間圧延丸鋼、角鋼、平鋼、六角鋼および八角鋼について、寸法、形状、質量および公差を規定している。これらの形材は、同じ測定上の問題を示すものではない。
丸鋼では直径が明らかな公称寸法であるが、楕円度や真直度も、機械加工代、軸受との接触、または自動供給に影響することがある。角鋼では、辺の寸法、角部形状および形状精度を管理する必要があり、1本の対角線または1つの辺だけを測定しても、断面全体が許容されることの証明にはならない。平鋼は外観上は鋼板に近いが、その公差体系はあくまで棒鋼規格に基づく。幅、厚さ、縁の形状、平坦度および真直度は、特に切断、鍛造または機械加工が行われる場合、相互に影響する。六角鋼および八角鋼では、単純な幅と厚さの確認ではなく、対辺寸法または関連する輪郭寸法、角度の規則性および角部の管理が必要になる。
ISO 1035:2026は質量および形状も対象としている。単位長さ当たり質量は、圧延断面および材料量を独立して確認する手段となるが、寸法測定を直接置き換えるものではない。質量の測定結果には、密度の仮定、スケール、湿分、はかりの分解能などが影響し得るため、紛争が生じた場合には、規定された計算方法または計量方法を明確にしなければならない。公称対辺寸法を満たしていても、角部の欠損が過大な棒鋼は、意図された輪郭形状または質量の要求を満たさないことがある。
したがって、「公差」という語は、複数の別個の限界を含んでいる。寸法公差は、指定された寸法を管理する。形状公差は、真直度、直角度不足、ねじれ、その他の幾何学的特性を管理する。質量公差は、1メートル当たりの質量または同等の納入管理値を管理する。これらの限界のいずれも、表面の受入れ可否を自動的に規定するものではない。ISO 9443:2018は、公称寸法5 mmから200 mmまでの熱間圧延丸鋼、角鋼、六角鋼および線材について、表面品質等級を規定している。同規格は表面品質に関する文書であり、ISO 1035に基づく寸法管理の代替ではない。
測定は、管理対象となる特徴に従って行わなければならない。接近しやすい対辺寸法にはノギスで十分な場合がある一方、別の特性にはマイクロメータ、形状ゲージ、直定規、光学システム、または校正済みの計量設備が必要になることがある。National Structural Steelwork Specificationは、基本公差と機能公差を区別し、必要な精度に応じて測定方法および測定器を選定することを求めている。この原則は、公差幅が測定器の分解能に近い場合や、棒鋼の湾曲によって接触点の選定が重要になる場合に、特に重要である。
ISO 657-1:2026に基づく山形鋼、溝形鋼およびI形鋼
ISO 657-1:2026は、等辺山形鋼、不等辺山形鋼、傾斜フランジ溝形鋼および傾斜フランジI形鋼について、寸法、断面特性および公差を規定している。これは、単に異なる単位系で表した鋼板規格ではなく、構造用形鋼の規格である。
等辺山形鋼は、公称上等しい2つの辺によって定義されるが、受入れでは、辺の長さ、厚さ、付け根部および先端部の形状、直角度、真直度などが問題となり得る。不等辺山形鋼には異なる辺寸法があるため、長辺と短辺を取り違えたり、酸化した縁から測定したりすると、誤解を招く結果になることがある。溝形鋼およびI形鋼では、ウェブのせい、フランジ幅、ウェブおよびフランジの厚さ、フランジの傾斜、付け根部の半径、端部の状態がすべて重要である。複数の局部寸法がそれぞれの限界内にあっても、ねじれやキャンバーが組立時の適合性に影響することがある。
断面特性の規定が寸法だけにとどまらない理由は、そこにある。断面積は質量および軸方向耐力に影響し、断面二次モーメントおよび断面係数は曲げ計算に影響し、重心位置は接合部の詳細設計および荷重経路に影響する。これらの特性は、公称断面から表で示される場合、測定寸法から計算される場合、または規定された方法で検証される場合がある。フランジの厚さの小さな偏差は、同じ数値のウェブの偏差と同等ではない。曲げ剛性や局部安定性への影響が異なる可能性があるためである。したがって、幅と厚さを簡単に検査するだけでは合格していても、芯ずれ、接合部のクリアランス、断面形状の同一性に関わる機能要件を満たさないことがある。
フランジの傾斜および付け根部の半径が存在するため、鋼板式の平坦度試験も適用できない。フランジ上に直定規を置いても、広い平面上の鋼板の平坦度と同じ特性を測定することにはならない。同様に、I形鋼を横断して巻尺で測定しても、ウェブの真直度、フランジの平行度、ねじれを確認することはできない。受入れでは、基準面、測定位置、温度、支持条件および測定器を明確にすべきである。長尺の形鋼は検査中に自重でたわむことがあり、支持位置やスパン間隔によって見かけの偏差が変化する可能性がある。
表面の観察は、引き続き別個に扱う。ISO 8501-1:2007は、ブラスト処理、手工具処理、動力工具処理および火炎処理を施した表面を含め、記述および代表写真によってさび等級および素地調整等級を示している。これらの素地調整等級は、山形鋼またはI形鋼の寸法公差を定めるものではない。BCSA Guidance Note 3.05は、仕様および意図された用途が許容する場合、影響を受ける面積が表面全体のごく一部にすぎなければ、表面品質に関する公差を許容できる場合があると述べている。正しい問いは、単に疵が存在するかどうかではなく、その深さ、範囲、位置および影響が、適用される製品仕様によって管理されているかどうかである。
ISO 9034:1987に基づく広幅平鋼
ISO 9034:1987は、非合金鋼および合金鋼から製造された熱間圧延構造用広幅平鋼について、寸法、形状および質量の公差を規定している。同規格はステンレス鋼を除外し、規定最小降伏強さが700 N/mm²以下の場合にのみ適用される。これらの境界は、同規格の適用範囲の一部である。ステンレス製の広幅平鋼、または規定された降伏強さの上限を超える製品は、幅と厚さが対象製品に似ているというだけでISO 9034に基づいて受け入れることはできない。
広幅平鋼は、外観上中間的な位置にある。幅広で比較的薄いが、鋼板ではなく圧延構造用製品である。受入れでは、厚さ、幅、長さ、真直度、平坦度または波打ち、縁の状態、形状および質量が問題となり得る。広い面は鋼板式の検査を誘発しやすいが、許容偏差および測定上の規則は、注文書または材料仕様書が別の適用文書を指定していない限り、ISO 9034に基づく。長手方向の反り、不均一な縁、または単位長さ当たり質量の変動は、1回の厚さ測定が良好であっても、加工に影響することがある。
試験の前に、適用される鋼種および製品仕様を確認しなければならない。ASTM A6/A6M-24aは、要求事項が抵触する場合、適用される製品仕様を優先すると明確に規定している。ISO製品規格を鋼種、納入条件または建設仕様と併用する場合にも、同じ原則が必要である。寸法の受入れ判定では、規格の呼び、呼び断面、溶鋼またはロットの識別情報、測定方法、測定器の精度、さらに測定値の丸めまたは解釈に用いた規則を記録すべきである。
実務上の規則は単純だが、単純化してはならない。製品は、その形状に対して作成された仕様に基づいて受け入れるべきである。棒鋼には、輪郭形状、形状、質量および寸法の確認が必要である。構造用形鋼には、輪郭形状および断面特性の管理が必要である。広幅平鋼には、それ独自の構造用平鋼の公差が必要である。そのうえで、表面状態と受入れ手順を独立して評価しなければならない。ASTM F2282-03R09E01は、機械式締結具の製造に用いる炭素鋼および合金鋼の線材、ロッド、棒鋼について、脱炭、寸法、公差、表面状態、被覆、仕上げ、外観および包装を、それぞれ別個の品質保証管理項目として扱うことにより、この分離を明確にしている。合否を示す数値は、製品、特性、規格および測定不確かさが特定された後に初めて意味を持つ。
形状公差:真直度、平坦度、直角度および輪郭形状
鋼製品は、規定された厚さ、幅、長さ、または質量を満たしていても、形状に関する要求事項を満たさないことがある。これらは別個の受入れ判定事項である。鋼板は要求された公称厚さを有していても、両縁の間で反っている場合がある。梁は1 m当たりの規定質量を満たしていても、フランジが平行でないことがある。棒鋼は対辺寸法の範囲内であっても、過大な角度変形や真直度不足を示すことがある。
適用される製品規格によって、どの特性が必須であり、どのように検査するかが決まる。ASTM A6/A6M-24aは、圧延構造用鋼の棒鋼、鋼板、形鋼および矢板について、寸法および質量の許容差を定めているが、要求事項が相反する場合には、適用される製品規格が優先すると規定している。鋼板については、ASTM A568/A568M-19aが熱間圧延製品および冷間圧延製品の厚さ、長さ、幅、平坦度ならびに関連する許容差を扱っている。ASTM A568/A568Mでは、適合性を判定する前に、測定値をASTM E29に従って丸める。この丸め規則は報告される判定結果に影響するが、形状欠陥を厚さの判定結果に変えるものではない。
ISO規格では、同じ主題を製品形状ごとに区分している。ISO 16160:2012は熱間圧延鋼板製品の寸法および形状の許容差に適用され、ISO 16162:2012は冷間圧延鋼板を対象とする。ISO 1035:2026は、メートル系の熱間圧延丸鋼、角鋼、平鋼、六角鋼および八角鋼について、寸法、形状、質量および許容差を規定している。ISO 657-1:2026は、等辺および不等辺アングル、傾斜フランジ溝形鋼、ならびに傾斜フランジI形鋼の寸法、断面特性および許容差を対象とする。ISO 9034:1987は、ステンレス鋼を除く非合金鋼および合金鋼の熱間圧延構造用広幅平鋼について、寸法、形状および質量の許容差を扱っており、規定最小降伏強度は700 N/mm²以下である。
形状偏差と寸法偏差
寸法偏差は、厚さ、直径、幅、高さ、長さ、質量などのスカラー量である。形状偏差は、点、線、平面、または断面要素の相互関係に関するものである。この区別は重要である。なぜなら、一方から他方を確実に予測することはできないからである。
真直度は、製品の長手方向軸、縁、または基準線が直線からどの程度離れているかを表す。棒鋼は全長にわたって正しい直径を有していても、湾曲していることがある。鋼板は規定された長さと幅を有していても、その長手方向の縁が蛇行していることがある。構造部材では、真直度は通常、規定された測定長さにわたって、または定められた基準に対して評価される。そのため、検査記録には測定方法と測定範囲の両方を明記しなければならない。
平坦度は、平面からの離れを表す。これは厚さのばらつきと同じではない。均一な板厚の鋼板であっても、圧延応力、冷却、取扱い、または切断によって、波打ち、縁の浮き、中央部の膨れ、局部的なくぼみが生じることがある。逆に、鋼板は比較的平坦であっても、厚さが寸法許容差の範囲内で変動する場合がある。したがって、平坦度の評価には、基準平面、接触または支持条件の定義、および適用される仕様に適した方法が必要である。
直角度は、隣接する縁または面が要求された角度関係で交わっているかどうかに関するものである。長方形鋼板では、縁の整列、対角線の比較、または製品に対して規定された別の方法によって評価できる。ただし、特に縁が湾曲している場合、対角線の長さが等しいことだけでは、起こり得るすべての縁の欠陥を示すことはできない。形鋼では、直角度はウェブとフランジの関係、またはフランジ面と規定された基準軸との関係を指す場合がある。
角度偏差も、公称寸法の結果とは別のものである。アングルは規定された脚長を有していても、内角が正しくないことがある。溝形鋼は全体の高さとフランジ幅が要求値を満たしていても、フランジごとに傾斜が異なる場合がある。中空断面または開断面は外側寸法を維持していても、角部が変形したり、ウェブが回転したりすることがある。1か所で行ったノギス測定が許容範囲内に見えても、こうした状態は組立て時の嵌合に影響する可能性がある。
限界に近い結果を判定する前に、検査の不確かさを考慮しなければならない。National Structural Steelwork Specificationは、必須許容差と機能許容差を区別し、寸法測定に使用する方法および機器を、要求される精度に応じて選定することを求めている。短い鋼製定規、校正済み直定規、ブリッジゲージ、トータルステーション、座標測定システムは、同じ偏差を同じ分解能で測定するものではない。温度、支持状態、作業者が加える力、基準点の選択、および弾性変位によって、測定値は変化し得る。受入れ記録には、何を、どこで、どの機器を用いて、どの許容差表に基づき測定したかを記載すべきである。

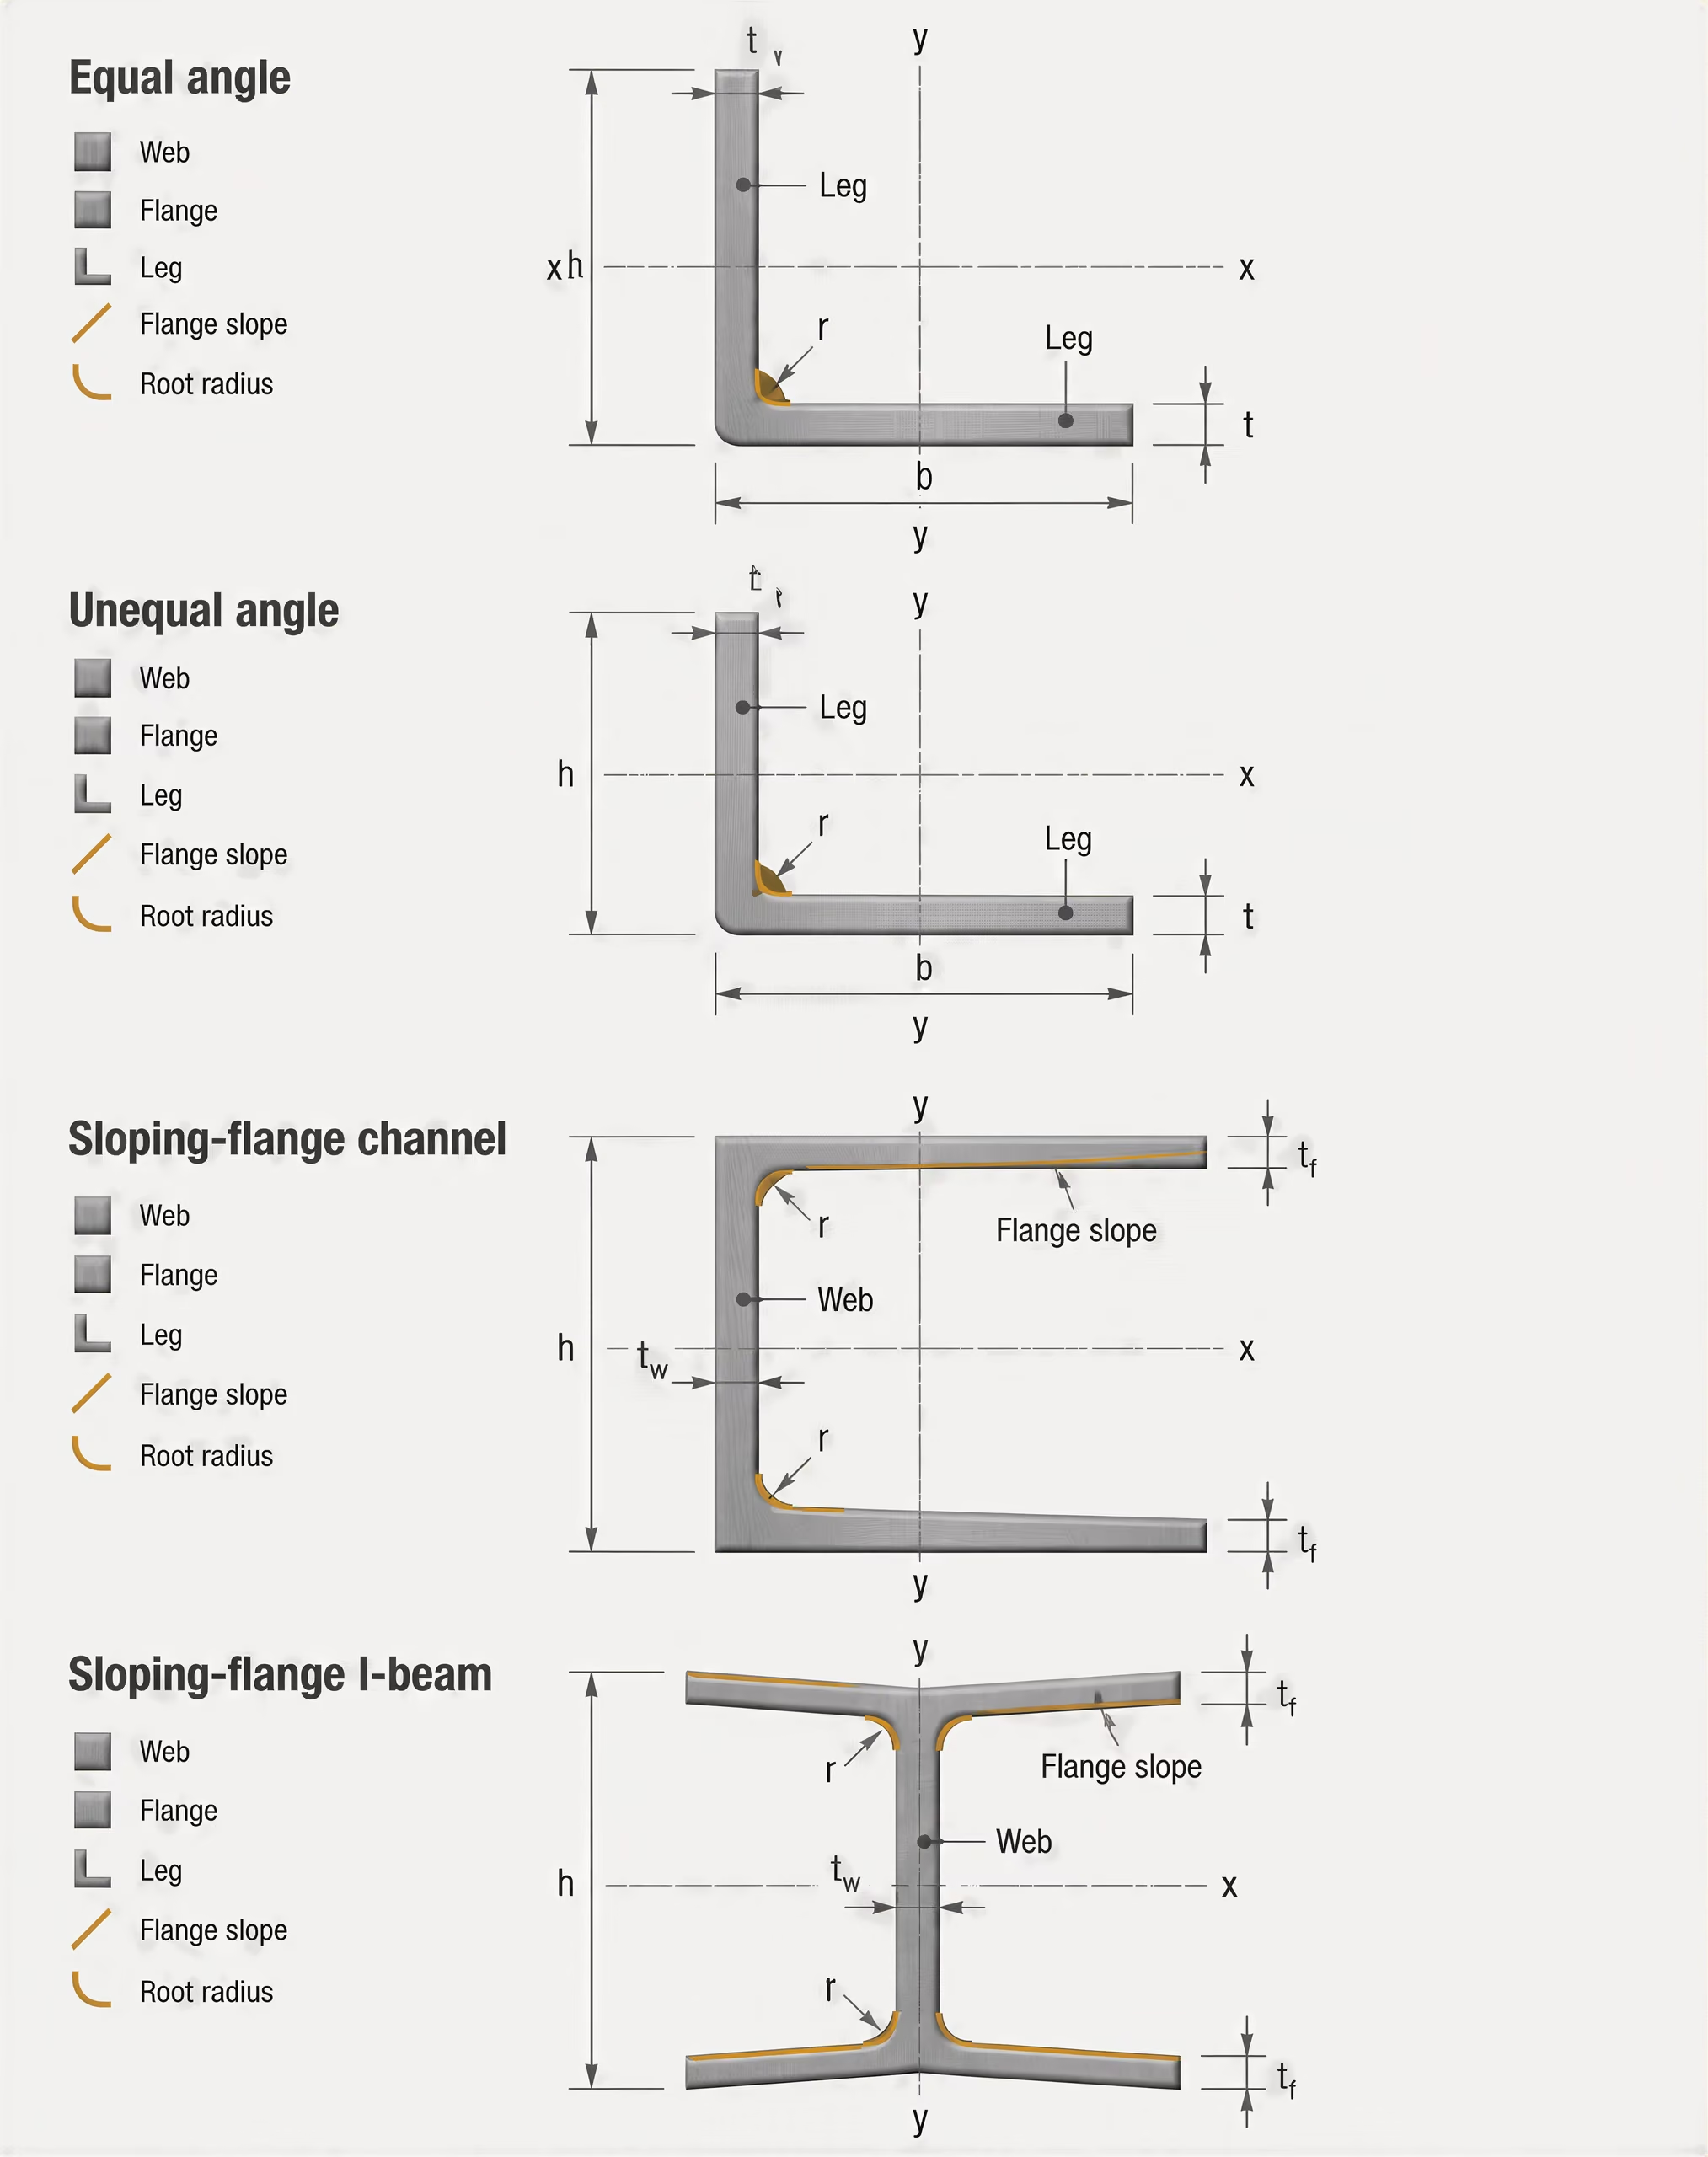
圧延形鋼における断面形状
断面特性 圧延形材を表すために用いられる、断面積、断面二次モーメント、断面係数、ねじり特性、および図心位置などの幾何学的特性。
圧延形鋼は、単に独立した寸法の集合としてではなく、幾何学的形状として受け入れられる。断面形状には、ウェブとフランジの配置、隅部半径、脚またはフランジの幅、ウェブの高さ、テーパー、対称性、および角度関係が含まれる。したがって、形鋼は質量検査に合格していても、断面形状の検査に不合格となることがある。
I形鋼については、ウェブが中央に位置しているか、フランジ幅が均一であるか、フランジ面が許容された角度関係の範囲内にあるか、また部材に沿ってウェブが真直ぐであるかが重要な確認事項となる。溝形鋼では、フランジの傾斜およびウェブとフランジの幾何学的関係が、接合板に対する断面の当たり方に影響する。等辺および不等辺アングルでは、2つの脚と内角によって断面形状が定まる。一方の脚の寸法が一致しているだけでは、断面が正しいことの証明にはならない。傾斜フランジ溝形鋼および傾斜フランジI形鋼では、すべてのフランジ面が平行であると仮定するのではなく、規定された傾斜に特に注意する必要がある。
断面形状の偏差は、圧延、冷却、矯正、切断、吊上げ、または保管中に生じることがある。質量を実質的に変化させない局部的なくぼみやねじれも、形状上の状態である。部材には、全長にわたる緩やかな湾曲、局部的な折れ、またはねじり回転が生じることもある。これらの欠陥を、曖昧に「寸法外れ」と表現すべきではない。影響を受けた幾何学的特性を明確にして、正しく分類すべきである。
断面特性も、断面形状を検査するもう一つの理由である。断面積、断面二次モーメント、ねじり特性、および重心位置は、実際の断面形状と適用される規格上の呼びによって算定される。ISO 657-1:2026は、アングル、溝形鋼およびI形鋼について、寸法および許容差に加えて断面特性を明示的に含めている。フランジ厚さ、ウェブ位置、または隅部形状が指定断面から外れると、その影響は組立ての容易さにとどまらず、接合部の設計および構造解析に及ぶ可能性がある。
形状に関する要求事項は、表面状態とは別個のものである。圧延棒鋼は、ISO 9443:2018に基づく許容された表面きずを含むことがある。この規格は、公称寸法5 mm以上200 mm以下の熱間圧延丸鋼、角鋼、六角鋼および線材について、表面品質区分を定めている。しかし、その棒鋼が真直度に関して不合格となることはあり得る。ISO 8501-1:2007に基づくさび等級および素地調整等級は、表面の外観および清浄化状態を示すものであり、鋼板が平坦であるか、梁が直角であるかを定めるものではない。BCSA Guidance Note 3.05が説明しているように、表面の受入れは影響面積および使用目的に左右されることがあるが、その判断が形状測定に取って代わるものではない。
変形が加工および組立て時の嵌合に及ぼす影響
鋼材が切断、ネスティング、穴あけ、溶接、または組立てされるとき、形状偏差は重大な影響を及ぼす。反った鋼板は切断テーブルに密着しないことがあり、その結果、プログラムされた工具経路によって縁が不正確に形成されたり、穴の実際の位置が変化したりする。縁の湾曲はネスティング効率を低下させ、呼び寸法上は正しい切断用ブランクであっても、切断後の外形が不正確になることがある。局部的な浮きはクランプ下での移動を引き起こすこともあり、切断部品は解放されたときに別の形状へ戻ることがある。
真直度およびねじれは、溶接時の位置合わせに影響する。湾曲した梁では、両端を一直線に揃えるために拘束または外力が必要になることがある。その拘束によって残留応力が生じ、溶接開先間隔が変化し、変形を制御するために必要な溶接順序も変わる可能性がある。フランジが回転している場合、接合板は意図した支圧線に沿ってではなく、1つの角だけで接触することがある。生じた隙間は加工上の誤りと誤認される可能性があるが、原因は受入れ材の断面形状にあることがある。
平坦度は、接触、詰め物、およびボルト締結に影響する。反った鋼板は、継手、ベースプレート、ダイアフラム、またはスチフナーの下に隙間を残すことがある。ボルトを締め付けると部材同士が局部的には引き寄せられる一方、他の箇所では支圧が不均一なままになることがある。この作業によって二次曲げが生じ、接合された部材の位置がずれる可能性がある。穴の位置が規定された座標内にあっても、周囲の鋼板形状によって、意図したボルト群が正しく着座できないことがある。
直角度および角度の誤差は、組立体全体で累積する。各切断縁、フランジ、ブラケット、または端板に生じる小さな偏差でも、最終接合部では目立つ不一致を生じることがある。実務上の問題は、単一の部材が許容される形状許容差を有しているかどうかだけではない。累積した偏差が、組立体の機能許容差と両立するかどうかが重要である。ここでは、National Structural Steelwork Specificationによる区別が有用である。必須許容差は製作物全般の受入れ可否に関するものであり、機能許容差は特定の部分の嵌合または作動に関するものである。
火炎矯正、ジャッキによる矯正、ローリング、または局部加熱による矯正が可能な場合もありますが、常に認められる救済措置ではありません。許容される方法は、製品仕様、鋼種、製作手順、およびプロジェクト要件によって異なります。変形した縁部を切り取ることも、意図された形状を変える可能性があり、有効断面を減少させたり、接合部に影響を及ぼしたりすることがあります。したがって、受入れは質量または呼び厚さだけから判断するのではなく、適用される寸法・形状規格、指定された測定手順、および部材の機能に基づいて決定すべきです。

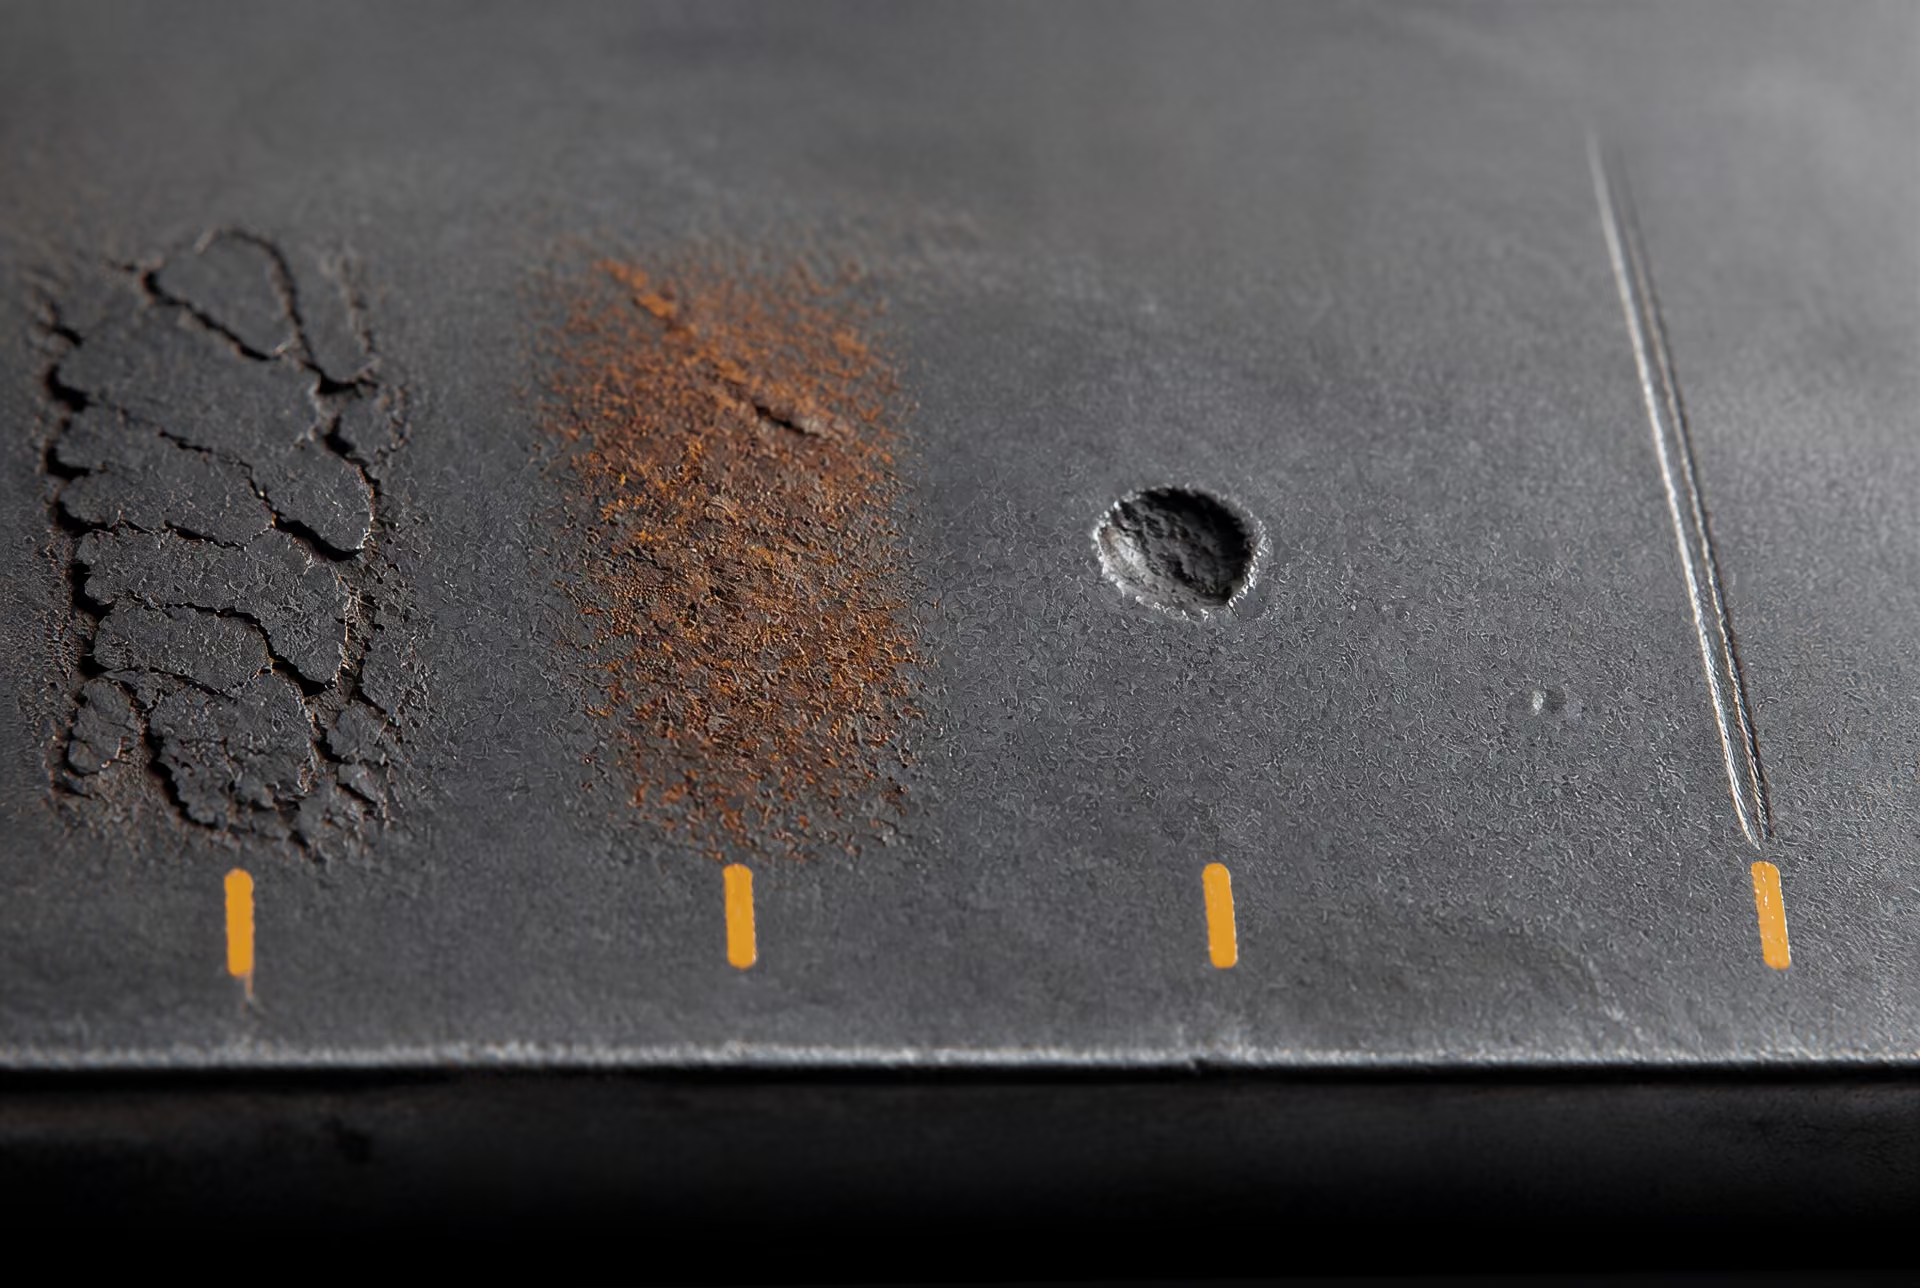
表面状態は単一のものではない
「表面状態」は、鋼材について複数の異なる事実を表すことがあり、それらを単一の目視判断にまとめてはなりません。棒鋼は健全な冶金状態であっても、厚い酸化皮膜を有することがあります。鋼板は清浄で光沢があっても、圧延によって巻き込まれたシームを含むことがあります。被覆部材は、その下の鋼材が許容可能な状態であっても、被覆が薄い、損傷している、密着不良である、または不十分な素地調整の上に施工されているために不合格となることがあります。
したがって、受入れは、問われている事項を特定することから始まります。問題となっているのは、鋳造または圧延中に形成された不連続部でしょうか。製造後に発生した腐食でしょうか。塗装前の素地調整でしょうか。取扱いによって生じた損傷でしょうか。これらの状態は、それぞれ異なる要求事項によって管理され、異なる方法で評価されます。
ミルスケール、さび、ピット、シーム、ラップ、および機械的損傷
ミルスケールは、高温の鋼材が冷却する際に形成される酸化物層です。風雨にさらされることでミルスケールが崩れ、その下または周囲にさびが生じることはありますが、ミルスケールはさびとは異なります。製品仕様で許容されている場合、圧延のままの材料にミルスケールが残っていても許容されることがあります。しかし、ミルスケールが浮いている、ひび割れている、または密着不良である場合、通常は塗装下地として不適切です。ミルスケールを除去すると素地調整の状態は変わりますが、それだけで鋼材表面に製造上の不連続部がないことが証明されるわけではありません。
さびは腐食状態です。ISO 8501-1:2007 は、記述および代表的な写真を用いて、さび等級および素地調整等級を示しています。その素地調整等級には、ブラスト処理面、手工具処理面、動力工具処理面、および火炎処理面が含まれます。これらの表示は、さび、ミルスケール、およびその他の汚染物がどの程度除去されたかを示すものです。棒鋼または鋼板の冶金品質を分類するものではなく、寸法適合性を確立するものでもありません。
ピットは、局部腐食、埋め込まれたスケール、または製造上の欠陥によって生じるくぼみです。その重要性は、深さ、直径、分布、および残存断面によって異なります。浅く孤立したピットは、ある製品仕様では許容される場合がありますが、深いピットが繰り返し存在すると、有効厚さが減少し、応力集中が生じ、または被覆が連続した膜を形成できなくなることがあります。受入れ要件が影響を受けた総面積または最小残存厚さに関係する場合、目視で確認できる最大のピットを測定するだけでは不十分です。
シームおよびラップは、腐食によるピットとは異なります。シームは線状の表面不連続部であり、一般に、元のビレットの欠陥または加工に関連して発生します。ラップは、金属の一部が折り重なり、下側の表面と完全には融合していない状態です。いずれも圧延後に残存することがあり、酸洗い、機械加工、曲げ加工、または被覆によって、より明瞭になる場合があります。これらの許容性は、製品規格、鋼種、位置、深さ、および除去によって断面が許容寸法を下回るかどうかによって決まります。
機械的損傷には、へこみ、えぐれ、引っかき傷、取扱い痕、工具の押し痕、および局部変形が含まれます。へこみは主として寸法上の問題となることがあります。えぐれは金属を除去するため、寸法上の問題であると同時に表面上の問題にもなり得ます。鋭い引っかき傷は、深さが小さく見える場合でも、き裂の発生起点となることがあります。矯正、研削、なだらかな仕上げ、または溶接補修は、制限される場合があり、指定された手順に従う場合に限って許可されることもあります。研削後の外観が滑らかであっても、元の欠陥が要求された深さまで除去された証拠にはなりません。
この区別が重要なのは、寸法公差と表面品質要求が異なる問いに答えるものだからです。ASTM A6/A6M-24a は、圧延構造用鋼の棒、厚板、形鋼、および矢板について、寸法および質量の必須許容差を規定しています。また、要求事項が矛盾する場合には、適用される製品仕様が優先すると定めています。棒鋼は、許容された径の変動を満たしていても、シームに関する表面要求に不適合となることがあります。逆に、局部的な表面痕があっても、棒鋼が寸法上の適合性を維持していれば許容される場合があります。
BCSA Guidance Note 3.05 も関連する点を示しています。影響を受けた面積が表面全体に占める割合のごく一部にすぎない場合、適用される仕様および意図された用途がその判断を認める限り、表面品質公差が許容されることがあります。面積、位置、および機能が重要です。隠れた縁部にある小さな欠陥は、疲労に敏感な接合部または機械加工された支持面にある同じ欠陥と、自動的に同等とはみなせません。
棒鋼および線材の表面品質クラス
ISO 9443:2018 は、公称寸法5 mmから200 mmまでの熱間圧延丸棒、角棒、六角棒、および線材について、表面品質クラスの技術的受渡し要件を定めています。その適用範囲は一般的な目視検査規則より狭く、指定された熱間圧延製品に適用され、表面不連続部ならびに、該当する場合にはその除去または許容に関する明確な要求事項をクラスごとに定めています。
購入者または設計仕様書は、該当するクラスを特定しなければなりません。必要な表面品質クラスを示さずに、材料が「ISO 9443 に適合している」と述べるだけでは、受入れ基準が不完全です。クラスによって、許容される不連続部の種類および深さ、欠陥の処置方法、ならびに適用される検査または受渡し条件が決まります。表面クラスは、鋼種の表示、熱処理、寸法公差、または機械的性質の要求事項に代わるものではありません。
ISO 9443 は、製品形状が重要である理由も示しています。熱間圧延線材、引抜き線、および機械加工棒は、すべて炭素鋼または合金鋼で作られているからといって、同じ表面要求事項を有するわけではありません。引抜き、皮むき、旋削、研削、その他の後工程によって、不連続部が除去または露出することがある一方、表面仕上げおよび残留損傷に関する新たな要求事項が生じることもあります。適用される製品規格は、工程仕様または最終用途仕様と併せて読まなければなりません。
その他の ISO 規格も、同様に形状と表面品質を分けて扱っています。ISO 1035:2026 は、メートル系列の熱間圧延丸棒、角棒、平鋼、六角棒、および八角棒について、寸法、形状、質量、および公差を規定しています。ISO 657-1:2026 は、等辺および不等辺山形鋼、傾斜フランジ溝形鋼、ならびに傾斜フランジ I 形鋼について、寸法、断面特性、および公差を扱っています。ISO 9034:1987 は、ステンレス鋼を除く非合金鋼および合金鋼の熱間圧延構造用広幅平鋼について、指定最小降伏強さ700 N/mm²以下の場合の寸法、形状、および質量の公差を扱っています。これらの規格の表題は、本文にその旨の記載がない限り、表面不連続部に関する完全な仕様として読まれるべきではありません。
表面状態、被覆状態、および施工品質
素地調整された表面と被覆された表面は、別々の受入れ段階です。ISO 8501-1 は塗装前に達成された素地調整等級を特定できますが、被覆厚さ、付着性、硬化、連続性、補修、色、または外観を規定するものではありません。これらの事項は、被覆仕様およびプロジェクトの施工品質要求事項に属します。
順序が重要です。油、グリース、塩分、浮いたミルスケール、さび、ほこり、および研掃材残留物は、被覆の付着を妨げる可能性があります。表面が目視による素地調整等級を満たしていても、別途指定された可溶性汚染物、表面粗さ、含水分、または清浄度の要求事項に不適合となることがあります。同様に、被覆によってシーム、ピット、またはえぐれが隠れることがあるため、被覆前の裸鋼の検査、さらに素地調整後の再検査が必要になる場合があります。
ASTM F2282-03R09E01 は、表面状態がより広範な品質保証システムの中でどのように位置付けられるかを示しています。この規格は、機械的締結具の製造に使用される炭素鋼および合金鋼の線、ロッド、ならびに棒鋼を対象とし、脱炭、寸法、公差、表面状態、被覆、施工品質、仕上げ、外観、および包装に関する管理を規定しています。この構成は示唆に富んでいます。脱炭は冶金的状態、寸法は幾何学的特性、被覆は施工された層、施工品質は加工に関する事項、外観は目視上の仕上がり、包装は保護および納入に関する事項です。これらは同じ製造工程中に検査されることがありますが、相互に代替可能な受入れ基準ではありません。
施工品質要求事項は、測定方法も規定します。National Structural Steelwork Specification は、本質的公差と機能公差を区別し、寸法測定に使用する方法および器具を、必要な精度に応じて選定することを要求しています。粗い表面、スケールが付着した表面、または被覆された表面では、清浄化または機械加工された表面とは異なる測定値が得られることがあります。ノギスの測定圧、プローブの形状、表面形状、温度、および測定器の分解能は、いずれも結果に影響を及ぼす可能性があります。
そのため、受入れ記録には、製品仕様、表面クラスまたは素地調整等級、検査段階、欠陥基準、測定方法、および適用される丸め規則を明記すべきです。鋼板について、ASTM A568/A568M-19a は、熱間圧延鋼板および冷間圧延鋼板の厚さ、長さ、幅、平坦度、および関連する許容差を規定し、適合性を判定する際には、測定値を ASTM E29 に従って丸めることを定めています。丸められた寸法測定値によって、シーム、ピット、さび等級、または被覆不良の許容性が決まるわけではありません。それぞれの特性には、固有の要求事項と、それを裏付ける固有の証拠が必要です。
ISO 8501-1におけるさび等級および素地調整等級
ISO 8501-1:2007は、素地調整の前後における鋼材表面の状態を評価するための目視基準である。この規格は、ブラスト処理、手工具処理、動力工具処理、および火炎処理を施す鋼材について、4つの初期さび等級と素地調整等級を定めている。この規格はInternational Organization for Standardization(ISO)が発行しており、その規定方法は、代表的な写真によって補足された文章による記述に基づいている。
この目的は、一般的な受入れ判定よりも限定的である。ISO 8501-1は、梁、板、棒、またはシートについて、厚さ、真直度、質量、断面寸法、または機械的性質が適正であるかどうかを定めるものではない。また、鋼材そのものに存在する継目、折込み、線状きず、ピット、ラミネーション、その他の不連続部を分類する製品規格に代わるものでもない。素地調整後に表面が清浄に見えても、寸法検査、非破壊試験、または冶金学的な表面品質評価が必要となる場合がある。
文章による記述と代表的な写真
ISO 8501-1の文章による記述は、検査員が確認すべき特徴を定めている。これには、残存するミルスケール、付着さび、浮いた腐食生成物、汚れ、目視可能なピット、および素地調整によってそれらがどの程度除去されたかが含まれる。写真は数値による測定尺度ではなく、目視による基準状態を示すものである。適切な照明および観察条件の下で、実際の表面を合意された例と比較する際に役立つ。
これは、目視による判断が照明、観察角度、表面形状、酸化物の色、湿気、油、および素地調整済み区域と未処理区域とのコントラストに影響されるため重要である。写真によって、塗膜に必要な付着性があること、塩化物汚染が規定値未満であること、またはピットによって有効断面が減少していないことを証明することはできない。ISO 8501-1の等級表示によって、ピットの深さや残存肉厚が特定されるわけでもない。
したがって、等級表示は、素地調整方法および適用される塗装または製作上の要求事項とともに記録すべきである。「Sa 2½」はブラスト処理後の外観を示すものであり、研掃材の種類、アンカープロファイル、ダスト量、可溶性塩分量、または塗膜厚さを示すものではない。これらの事項は、他のプロジェクト文書または規格によって管理される場合がある。「St 3」についても同様であり、これは集中的な機械的清掃によって得られた目視上の状態を示すものであって、下地鋼材の構造品質を示すものではない。
ISO 8501-1は、作業開始前に当事者間で必要な素地調整等級について合意し、代表的な区域を検査し、規格の写真または承認済みの目視基準を保管する場合に、最も有効に活用できる。受入れ条件には、検査が必要な場所、接近できない区域の取扱い、および適用される追加試験についても記載すべきである。目視による清浄度だけでは、構造上の適格性を確認することはできない。
素地調整前のさび等級
ISO 8501-1のさび等級
- さび等級A
- 付着性ミルスケールで大部分が覆われ、目視できるさびがほとんどないか、まったくない表面。
- さび等級B
- さびが発生し始め、ミルスケールが剥離し始めた状態。
- さび等級C
- ミルスケールがさびによって失われたか、除去可能であり、目視できるピットがほとんどない状態。
- さび等級D
- ミルスケールがさびによって失われ、全般的なピットが目視できる状態。
初期さび等級は、素地調整前の無塗装鋼材の状態を示す。等級はA、B、C、およびDで表される。
さび等級Aは、付着したミルスケールが表面の大部分を覆い、目視可能なさびがほとんどないか、まったくない鋼材表面を示す。ミルスケールが主な特徴として残っている。この状態は比較的新しい熱間圧延材に関連することが多いが、経過時間、保管状態、結露、および取扱いによって表面状態は急速に変化し得る。
さび等級Bは、さびが発生し始め、ミルスケールが緩み始めた鋼材を示す。ミルスケールの間にさびが見えることがあり、一部のミルスケールが浮き上がったり、剥離したりしている場合がある。この等級は、さびた区域の割合を定量化するものでも、許容されるピット深さを規定するものでもない。
さび等級Cは、ミルスケールがさびによって失われているか、除去可能となっており、目視可能なピットがほとんどない鋼材を示す。表面は等級Bよりも均一にさびているが、腐食によって等級Dに関連する全般的な孔食が生じるまでには至っていない。
さび等級Dは、ミルスケールがさびによって失われ、全般的な孔食が目視できる鋼材を示す。ピットは腐食上の特徴であって、寸法公差ではない。その存在によって、残存厚さ、局部的な断面減少、または意図する用途への適合性について、別途評価が必要となる場合がある。
これらの等級は、評価時点における外観を示すものである。経過時間を保証するものではない。海洋性の空気にさらされた表面は、乾燥した囲いの中で保管された同程度の経過年数の表面よりも早く、局部的な激しい腐食が進行することがある。また、さび等級によって、鋼種、熱処理、溶接性、靭性、または腐食原因が特定されるわけでもない。
等級Dとして記録された板材が自動的に不合格となるわけではなく、同様に、等級Aであってもあらゆる用途に自動的に合格するわけではない。技術的な判断は、プロジェクト仕様、使用環境、残存断面、および必要な素地調整によって決まる。2015年にBritish Constructional Steelwork Associationが発行したBCSA Guidance Note 3.05は、影響を受けた区域が表面のごく一部にすぎず、仕様および意図する用途がその取扱いを認めている場合には、表面品質に関する許容差が受け入れ可能となり得ることを認めている。実務上重要なのは、面積、深刻度、位置、および機能である。

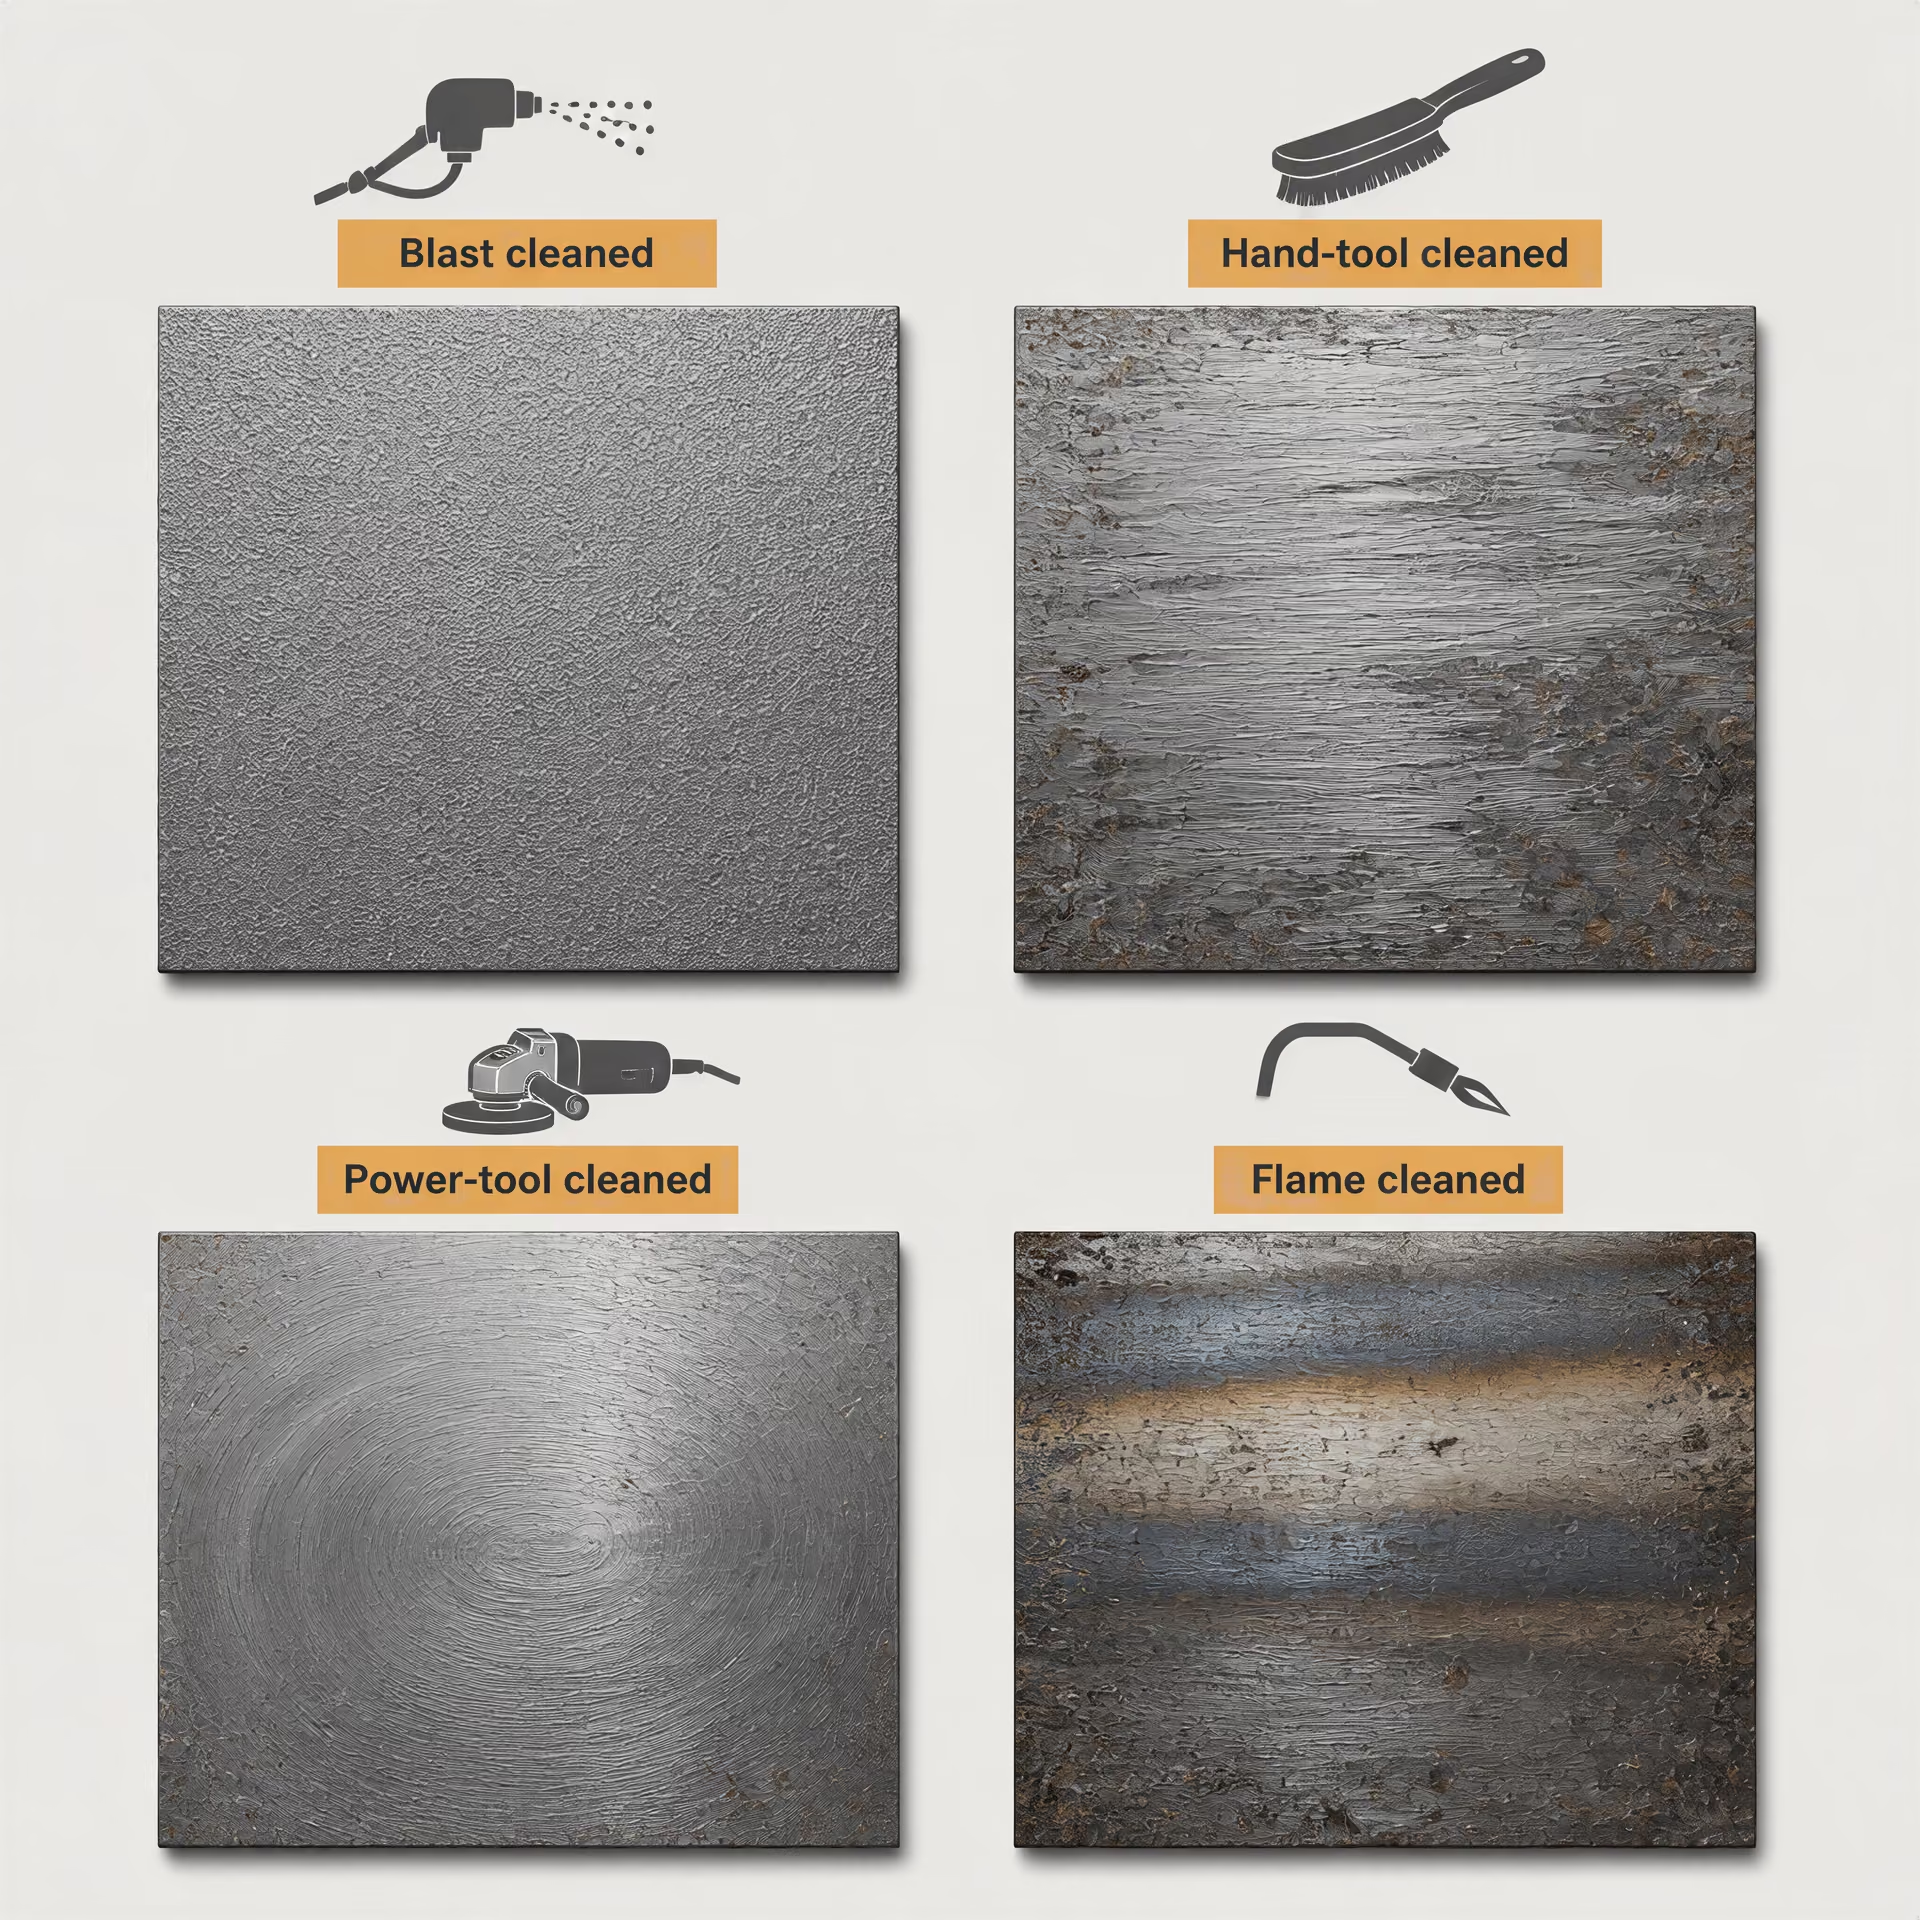
ブラスト処理、手工具処理、動力工具処理、および火炎処理後の状態
研磨材ブラスト処理について、ISO 8501-1はSa 1、Sa 2、Sa 2½、およびSa 3の等級を用いる。Sa 1は軽度のブラスト処理である。浮いたミルスケール、さび、および異物は除去されるが、強固に付着した物質は残ることがある。Sa 2は十分なブラスト処理であり、ミルスケール、さび、および異物の大部分が除去される一方、強固に付着した残留物が残る場合がある。Sa 2½は非常に十分なブラスト処理であり、強固に付着した残留物によるごくわずかな影、条痕、または汚れだけが残る状態である。Sa 3は目視上清浄な鋼材となるまでのブラスト処理であり、表面から目視可能なミルスケール、さび、および異物が除去された状態に見える。
これらの等級は、残存する目視可能な汚染物を示すものであり、表面粗さを示すものではない。規定されたブラストプロファイルは、塗装仕様が要求する方法によって測定または確認しなければならない。不適切なプロファイルを持つ清浄な表面は塗装上の問題を引き起こす可能性があり、反対に、適切なプロファイルを持つ表面であっても、ダスト、油、または可溶性塩分が残っていれば不合格となることがある。
手工具処理にはStの表示を用いる。St 2は十分な手工具処理を要求し、浮いたミルスケール、さび、および異物を除去する。処理された区域の表面は金属光沢を呈するが、強固に付着した物質が残ることがある。St 3は非常に十分な手工具処理を要求し、通常、より明瞭な金属光沢を生じさせ、精力的な作業によって、より多くの強固に付着した腐食生成物を除去する。この方法では、スクレーパー、ワイヤーブラシ、研磨パッドなどの工具を使用するが、すべてのくぼみが裸の光沢鋼まで復元されることを意味するものではない。
動力工具処理もSt 2またはSt 3で表示されるが、工具は機械的に駆動される。この違いは重要である。動力工具は、より速く材料を除去したり、異なる表面組織を形成したり、軟らかい腐食生成物を押し広げたり、硬い区域を清掃する代わりに研磨したりする可能性がある。この表示が示すのは目視上の素地調整結果であり、電動工具または空気工具を使用したという事実だけではない。
火炎処理はISO 8501-1でFlと表示される。この処理では、火炎を用いてミルスケール、さび、および異物を除去した後、ブラッシングを行う。得られた外観は目視で判定されるが、入熱によって追加の考慮事項が生じる。局部的な加熱は、塗膜、残留汚染物、変形、または近接する溶接部や取付部の状態に影響を及ぼす可能性がある。素地調整等級は、これらの影響が存在しないことを証明するものではない。
これらの表示は、寸法および材料の受入れ判定とは分けて扱わなければならない。ASTM A6/A6M-24aは、規定された圧延構造用製品の寸法および質量について、必須の許容差を定めている。要求事項が抵触する場合は、適用される製品仕様が優先される。ASTM A568/A568M-19aは、シートの厚さ、長さ、幅、および平坦度を対象とし、適合性の判定にASTM E29の丸め規則を用いる。ISO 16160:2012およびISO 16162:2012は、それぞれ熱間圧延シートおよび冷間圧延シートの寸法および形状公差を扱っている。一方、ISO 9443:2018は、5 mmから200 mmまでの熱間圧延丸棒、角棒、六角棒、および線材の表面品質等級を扱う。これらの寸法または製品品質に関する規定のいずれも、ISO 8501-1の素地調整等級によって置き換えられるものではない。
したがって、検査記録には、元のさび等級、素地調整方法、達成されたISO 8501-1等級、検査区域、照明または基準条件、ならびにプロファイル、塩分、ダスト、塗装、厚さ、ピット、または不連続部に関する別個の要求事項を記載すべきである。この記録によって、実際に何が判定されたのか、そして何が判定されなかったのかが明確になる。
測定実務:器具、位置、および丸め
鋼材寸法は、検査報告書に数値が記載されているというだけで受け入れられるものではない。受入れは、規定された公差、測定方法、測定器、測定位置、表面の状態、および結果を限界値と比較する際に用いる規則によって決まる。不適切な測定器で得られた結果は、精密に見えても、適合性を裏付ける証拠としては乏しい場合がある。
適用される製品仕様が優先されます。ASTM A6/A6M-24a は、圧延構造用鋼棒、鋼板、形鋼および鋼矢板について、寸法および質量の許容差を定めていますが、要求事項が相互に矛盾する場合には、適用される製品仕様が優先されることも規定しています。ASTM A568/A568M-19a は、熱間圧延鋼板および冷間圧延鋼板の厚さ、長さ、幅、平坦度ならびに関連する許容差を規定しています。ISO 16160:2012 は熱間圧延鋼板の寸法および形状の許容差を扱い、ISO 16162:2012 は冷間圧延鋼板を扱います。その他の製品には別の規格が必要です。ISO 1035:2026 はメートル系列の熱間圧延棒鋼を、ISO 657-1:2026 は山形鋼や傾斜フランジ梁などの指定圧延形鋼を、ISO 9034:1987 は熱間圧延構造用広幅平鋼を扱っています。
これらの文書は、何が許容されるかを定義します。検査手順は、測定された証拠によってその適合性を示せるかどうかを確立します。
必要な精度に応じた測定器の選定
National Structural Steelwork Specification は、基本許容差と機能許容差を区別し、寸法測定に使用する方法および測定器が、必要な精度に適していることを要求しています。この要求事項により、よくある近道、すなわち手元にあるという理由だけで測定器を選び、その表示分解能を測定品質の証拠として扱うことは認められません。
許容差が数ミリメートルある全長のおおまかな確認には、鋼製直尺で十分な場合があります。しかし、厚さ0.2 mmの合否判定に自動的に適しているわけではありません。ノギス、マイクロメータ、厚さ計、高さ計、直定規、すきまゲージ、光学測定装置、三次元測定機および測量機器は、それぞれ異なる限界および誤差要因をもたらします。測定器は、測定対象の寸法と形状の双方に適合していなければなりません。小さく接近しやすい平面用に設計されたマイクロメータは、スケール、曲率、波打ち、または接触部の下に局所的な欠陥がある大きな鋼板には適さないことがあります。
分解能は精度の一部にすぎません。0.01 mmを表示する測定器が、必ずしも±0.01 mmの精度で測定できるとは限りません。校正状態、反復性、ヒステリシス、接触力、温度、ゼロ誤差、操作者の技量、および被測定物の形状によって、表示の最終桁を超える誤差が生じる可能性があります。校正は、適用される仕様が要求する品質システムまたは基準標準へのトレーサビリティを備えている必要があります。校正証明書は不適切な測定設定を補正するものではなく、所定の時点において、記載された基準に対する測定器の状態を示すものです。
接触式測定器では、接触を管理する必要があります。過大な力は、ばりを押しつぶしたり、隆起したスケール粒子を平らにしたり、薄板を変形させたりする可能性があります。力が不十分であれば、接触子が浮いたさびや油の上に乗ることがあります。接触面は清浄で損傷がない状態とし、鋼材も、読み取り値が剥離可能な汚染物ではなく製品そのものを表す程度に清浄でなければなりません。清掃することは、合否判定条件を変更することと同じではありません。研削、やすり掛け、仕上げ加工、または欠陥の除去は、評価対象の表面を変える可能性があるため、仕様または検査手順で認められている場合にのみ行うべきです。
測定器には、適切な測定範囲と形状も必要です。長い直定規は、その使用長さ全体にわたって十分に真っすぐでなければなりません。巻尺は、適切に位置合わせし、適切な張力を維持する必要があります。平坦度の確認には、明確に定義された基準面、支持方法、およびすきまの測定方法が必要です。質量については、はかりのひょう量および分解能が、製品と許容質量差に適合していなければなりません。角度、直角度、または形鋼断面の形状については、接近しやすい端部で行った測定が、部材全体を代表しないことがあります。
限界に近い結果を合否判定する前に、測定の不確かさを考慮する必要があります。許容差が±1.0 mmで、推定不確かさがその範囲に比べて小さい場合、判定は通常、明確です。観測値が限界値の内側にわずか0.1 mmしかなく、方法の不確かさがそれと同程度である場合、報告書は、その方法では裏付けられない確実性の水準を示唆してはなりません。適用される仕様、契約、検査計画、または適合性評価手順により、そのような不確かさの扱いが定められている場合があります。
測定位置と反復性
測定位置は、測定の定義の一部です。「鋼板の厚さ」という表現だけでは不十分であり、厚さをどこで測定するか、端部からどの程度離れた位置か、指定された点で読み取るかどうか、局所的な不連続部をどのように扱うかを手順に記載しなければなりません。製品規格では、これらの詳細を定めたり、表や図で示したりすることがよくあります。検査員は、都合のよい位置を独自に設定するのではなく、その指示に従うべきです。
せん断端部の近くでの読み取り値には、端部のまくれやばりが含まれることがあります。スケールの隆起、ピット、ラップ、引っかき傷、被膜、または浮いたさびの上で読み取ると、母材の鋼材ではなく表面の特徴を示すことがあります。圧延形鋼は、その長さ方向および断面周囲で変動する可能性があります。鋼板には、クラウン、エッジドロップ、波打ち、または局部座屈が生じることがあります。したがって、中央の一点での読み取り値が自動的に全ての位置を代表するとは限りません。また、見た目に測定しやすい位置であっても、指定された測定位置でなければ技術的には意味を持たないことがあります。
表面状態は、寸法適合性とは分けて扱わなければなりません。ISO 9443:2018 は、公称寸法5 mmから200 mmまでの熱間圧延丸鋼、正方形鋼、六角鋼および線材について、表面品質区分を定義しています。ISO 8501-1:2007 は、さび度および素地調整度について、ブラスト処理、手工具処理、動力工具処理、火炎処理を含む、文章による記述と代表的な写真を示しています。いずれの規格も、表面写真を寸法測定の結果に置き換えるものではありません。同様に、寸法が許容差内であっても、要求される表面品質区分への適合を示すものではありません。
BCSA Guidance Note 3.05 は、影響を受ける区域が表面全体のごく一部にすぎず、仕様および意図された用途がその判断を許容する場合には、表面品質に関する許容差が受け入れ可能となり得るという実務上の点を示しています。これは表面評価に関するものであり、寸法欠陥を無視してよいという許可ではありません。両方の判定は、分けて記録すべきです。
反復性は、同じ条件、すなわち同じ測定器、操作者、位置、接触方法および測定方法で測定を繰り返すことにより確認します。繰り返した読み取り値に大きなばらつきがある場合は、平均してばらつきを隠す前に原因を調査すべきです。考えられる原因には、不適切な位置合わせ、不安定な支持、接触力の不均一、表面上の異物、温度変化、または製品全体にわたる実際の寸法変動があります。再現性については、さらに別の問いがあります。定義された方法と同等に校正された測定器を用いて、別の訓練を受けた検査員が測定した場合にも、比較可能な結果が得られるでしょうか。
長さ、幅、直径、平坦度および断面寸法では、特に位置合わせが重要です。斜めに当てたノギスは高い値を示すことがあります。たわみや曲線に沿わせた巻尺は、長い値を示すことがあります。表面に対して傾けた直定規は、欠陥をまたいだり、すきまを過大に示したりすることがあります。支持方法によっても結果は変わります。不均一な台の上に置いた状態で測定した鋼板は、定められた点で支持した同じ鋼板とは異なる平坦度を示すことがあります。
記録には、製品、仕様、測定器の識別情報、校正状態、測定位置、表面状態、生の読み取り値、単位、ならびに適用した補正または丸め処理を明記すべきです。この情報により、結果の再現が可能となり、レビュー担当者は製品欠陥と測定欠陥を区別できます。
適合性判定におけるASTM E29の丸め処理
ASTM A568/A568M-19a は、適合性を判定する際、測定値をASTM E29に従って丸めることを規定しています。これは判定規則であり、測定器の精度を低下させる指示ではありません。検査員は、測定器が示した読み取り値を保持したうえで、許容差表で要求される精度に従い、指定された丸め手順を適用すべきです。
例えば、鋼板厚さの限界値が0.01 mm単位で示され、測定器が生の読み取り値として2.004 mmを示したとします。適用されるASTM E29の手順では、指定された丸め位置および適用される正確な規則によっては、その値を適合性判定上2.00 mmとして報告することがあります。生の読み取り値2.006 mmは、2.01 mmになる可能性があります。丸め後の値は、指定された比較に使用される値であり、測定器が実際に2.00 mmまたは2.01 mmを表示したことを示すものではありません。
この区別は、境界値付近で重要です。限界値をわずかに下回る生の値が限界値に丸められることもあれば、規定された刻み幅によっては、限界値をわずかに上回る生の値も限界値に丸められることがあります。合否判定は、検査員が好む「切り上げ」または「切り捨て」の慣行ではなく、ASTM E29およびASTM A568/A568Mに従わなければなりません。小数点以下の桁数を表示するだけでは、適用された規則は明らかになりません。
したがって、可能な場合には、報告書に両方の値を残すべきです。すなわち、丸めていない測定器の読み取り値と、適合性判定に用いる丸め後の値です。測定器が1.9996 mmを示した場合、2.00 mmだけを記録すると、監査または紛争に関係する情報が隠れてしまいます。一方、仕様が丸め処理後の比較を要求している場合、1.9996 mmだけを記録すると、正式な判定根拠が不明確になる可能性もあります。丸めの刻み幅、適用した規格、ならびに記録値が生の値か丸め後の値かを明記してください。
丸め処理を、不適切な方法を救済するために使用してはなりません。ASTM E29によって、位置合わせの不適切なノギス、校正されていないゲージ、清浄でない表面、または製品仕様で認められていない測定位置を補うことはできません。まず有効な測定値を得てください。その後、適用される合否判定規則を適用します。
必須許容差、機能許容差、および意図された用途
National Structural Steelwork Specification の枠組み
National Structural Steelwork Specification(NSSS)は、しばしば一つの寸法上の合否判定にまとめられてしまう二つの問題を分けて扱っている。すなわち、偏差が必須許容差に違反するかどうか、そして製作または建方後の鉄骨が意図された機能を果たすことを妨げるかどうかである。この区別は、許容差を任意のものにするわけではない。どの偏差に是正が必要で、どの偏差を構造物の実用上の要求事項に照らして評価できるかを明確にするものである。
機能許容差 製作または建方された鋼材が、嵌合、位置合わせ、組立て、排水、クリアランス、または移動など、規定された機能を果たせるかどうかに関係する許容差。
必須許容差とは、仕様書、設計、または施工プロセスにおける必須要件を保護するための限界値である。部材寸法、真直度、直角度、位置、組立調整、あるいは孔および取付部材の位置を規定する場合がある。このような限界値を超える偏差は、完成した架構が安定して見えるというだけで許容されるものではない。関連する要件は、設計上の幾何形状、荷重伝達、耐火被覆、耐久性、建方順序、または契約上の検査体制に関係する可能性がある。是正または正式な処置は、プロジェクト文書で指定された権限者を通じて実施しなければならない。
機能許容差は、完成した工事が意図どおりに機能できるかどうかに関わる。問題は実用的なものだが、依然として仕様書に基づいて判断する。すなわち、その偏差によって、接合、整列、組立、移動、排水、アクセス、塗装、またはその他の規定された機能が妨げられるかどうかである。重要でない縁部の小さな変動であれば、影響がない場合がある。同じ変動でも、支承座、継手、階段接続部、クレーンレール支持部、または伸縮継手に生じれば、組立を妨げたり、力の伝達を変化させたりする可能性がある。
NSSSはまた、測定方法および測定機器を、要求される精度に適合させることを求めている。スチールテープ、校正済み定規、トータルステーション、直定規、すき間ゲージ、鉛直測定器、または測量システムは、互換性のある証拠を生成するものではない。不確かさが数ミリメートルに及ぶ機器または方法で2 mmの縁部偏差を測定しても、適合性を立証することはできない。記録には、基準(データム)、測定位置、機器、該当する場合は校正状態、重要な場合の環境条件、および許容された丸めを行う前の測定値を記載すべきである。
圧延材については、製品規格が出発点となる。ASTM A6/A6M-24aは、構造用棒鋼、鋼板、形鋼、および矢板の寸法と質量について、必須の許容変動を規定している。ただし、要件が矛盾する場合には、適用される製品仕様が優先するとしている。ASTM A568/A568M-19aは、熱間圧延および冷間圧延された鋼板について、厚さ、長さ、幅、平坦度、および関連する許容差を規定し、その適合性確認プロセスではASTM E29に基づいて測定値を丸める。この丸め規則は規定された受入方法の一部であり、不都合な結果を調整するための一般的な許可ではない。
ISO文書では、同じ主題を製品形状ごとに区分している。ISO 16160:2012は熱間圧延鋼板製品の寸法および形状の許容差に適用され、ISOは2024年にこの規格を確認した。ISO 16162:2012は冷間圧延鋼板を対象とする。ISO 1035:2026は、メートル系列の熱間圧延丸棒、角棒、平鋼、六角棒、および八角棒について、寸法、形状、質量、ならびに許容差を規定する。ISO 657-1:2026は、等辺および不等辺山形鋼、傾斜フランジ溝形鋼、ならびに傾斜フランジI形鋼を対象とする。ISO 9034:1987は、ステンレス鋼を除く非合金鋼および合金鋼の熱間圧延構造用広幅平鋼について、寸法、形状、質量の許容差を適用し、規定最小降伏強度が700 N/mm²以下のものを対象とする。
これらの文書は、それぞれ異なる役割を果たす。圧延形鋼の寸法許容差が、溶接部の形状、ブラスト処理された表面、塗膜厚さ、または建方時のオフセットについて、受入可能な状態を自動的に定義するわけではない。これらの要件は、適用される製作、腐食防食、溶接、またはプロジェクト仕様書まで遡って確認しなければならない。
偏差が機能に影響する場合
意図された用途は測定値に意味を与えるが、必須要件に優先するものではない。わずかに鉛直から外れた柱を考える。偏差が建方許容差内にあり、ベースプレートの接触、継手の整列、架構形状、外装との取合い、または算定された二次効果に影響しない場合、機能上の影響はない可能性がある。同じ偏差によって梁が接合部に入らない、ボルトが不整列になる、支圧が低下する、またはファサードブラケットが調整範囲から外れる場合には、数値上の差が小さく見えても機能不良となる。
接合および組立の不具合は、通常、直接的に現れる。ボルト孔が整列しない、フランジがガセットに干渉する、ベースプレートが完全に着座しない、または継手に無理な組立調整が必要となり、意図しない応力が導入される場合がある。溶接も影響を受ける。過大な食い違いは、溶接開先、ルート間隔、アクセス性、および結果として得られる溶接サイズを変化させる。ある部材には無害な是正であっても、局部加熱、ガウジング、変形、または断面欠損を生じさせることによって、別の部材を損傷する可能性がある。
整列は、組立調整時だけでなく建方後にも重要である。ドアレール、クレーンレール、サービスプラットフォーム、手すり、階段、グレーチング、カーテンウォールブラケット、および機械設備では、主要架構よりも実用上の許容範囲が狭いことが多い。これらの受入れは、主要鉄骨架構の許容差から推定することはできない。取合い部の要件が優先される。
表面状態も、寸法許容差ではないものの、機能と同様の関係を持つ。小さな面積を占める浅い不完全部であれば、指定された塗装系で覆うことができ、表面が前処理に適した状態に保たれている場合には、許容される可能性がある。BCSA Guidance Note 3.05は、影響を受ける面積が表面全体のごく小さな割合にすぎない場合、仕様書および意図された用途を条件として、表面品質の許容差を受け入れられるとしている。これは規定された基準に基づく評価であり、広範な孔食、ラミネーション、鋭いフィン、溶接スパッタ、または汚染を無視することを認めるものではない。
表面規格は、別個の基準を示している。ISO 9443:2018は、公称寸法5 mmから200 mmまでの熱間圧延丸棒、角棒、六角棒、および線材について、表面品質等級を定義する。ISO 8501-1:2007は、さび度および前処理度について、記述文および代表写真を用いて規定しており、ブラスト処理面、手工具処理面、動力工具処理面、ならびに火炎処理面を含む。いずれの規格も、表面欠陥を許容可能な寸法変動に置き換えるものではない。これらは異なる受入れ上の問題を説明するものである。
締結具用素材については、ASTM F2282-03R09E01が、区別の重要性を示している。同規格の品質保証管理は、機械式締結具の製造に使用される炭素鋼および合金鋼の線材、ロッド、棒鋼について、脱炭、寸法、許容差、表面状態、被覆、仕上がり、外観、および包装を対象としている。直径が適合していても、脱炭または表面欠陥によって、意図された製造機能を満たさない場合がある。
製作および建方に関する受入れ基準
受入れは、権限の優先順位に従って、適用を支配する文書を特定することから始まる。契約書では、NSSS、国内製品規格、プロジェクト図面、建方仕様書、塗装仕様書、または製造業者の要求事項を引用している場合がある。検査計画には、各特性についてどの文書が支配的か、また検査を受入れ時、製作後、塗装前、建方中、または最終整列後のいずれに実施するかを記載すべきである。
検査員は、すべての測定値を一般的な鋼材許容差表と比較すべきではない。まず、圧延鋼板、等辺山形鋼、広幅平鋼、製作箱形断面、または溶接取付部材など、製品形状および鋼種を明確にする。次に、適用される版および単位、基準(データム)と測定方法、許容される丸め規則、ならびに要件が必須許容差または機能許容差のいずれであるかを確認する。圧延断面の許容差を満たしていても、孔、溶接部、または取合い部が適合しないために、製作された組立体が不合格となる場合がある。
結果が許容差外となった場合、対応では、記録されていない調整によって問題を消し去るのではなく、証拠を保存すべきである。位置、偏差量、方向、測定方法、および周囲の状態を記録する。偏差が必須の必須許容差、機能上の取合い、構造解析、塗装前処理、または外観だけに影響するのかを評価する。工学的判断が必要な場合は、設計者、責任技術者、契約管理者、または仕様書で指定されたその他の関係者から、文書化された処置を取得する。
偏差が目視上の影響を及ぼさないという理由だけで、検査員が必須要件を免除することはできない。権限は、支配的な契約または指定された技術権限者から与えられなければならず、処置には、現状のまま受入れ、補修、再製作、交換、または明確に定義された制限付きでの受入れのいずれであるかを記載すべきである。「機能に影響しない」という結論には、証拠と権限が必要である。
建方については、受入れに完成後の形状だけでなく、その形状が関係する取合い部も含めるべきである。ベース部および継手の状態、部材位置、鉛直度、水平度、通り、接合部の適合性、ボルト施工、溶接完了、仮設工事の撤去、ならびに移動またはクリアランスに関する要求事項を確認する。架構全体の広範な測量許容差を満たしていても、局部的な接合部が使用不能なままになる可能性がある。
したがって、適切な方法は、自動的な不合格でも、非公式な容認でもない。規定された許容差を適用し、適切な方法で測定し、寸法に関する受入れを表面および塗装の受入れから分け、支配的な文書によって与えられた権限の範囲内でのみ機能への影響を判断する。このプロセスによって、数値上の限界と、その鉄骨が製作された目的の双方が尊重される。
局部的な表面不完全部を、面積と重大度を混同せずに評価する
表面不完全部は、面積だけを根拠として合格または不合格と判定するものではない。短いラップ、巻き込まれスケール痕、シーム、シェル、ガウジ、き裂、または浅い凹みは、鋼板または鋼材断面のごく一部しか占めない場合でも、その影響は深さ、鋭さ、方向、および位置によって異なり得る。高応力を受けるフランジ、溶接開先、またはボルト孔の隣にある不連続部は、後で切り落とされる無荷重の縁部に同じ指示がある場合とは異なるリスクをもたらす。
この区別が重要なのは、寸法受入れと表面受入れが異なる問いに答えるからである。鋼板は許容された厚さ変動に適合していても、除去を必要とする表面不連続部を有することがある。逆に、局部的な痕跡は、断面を寸法限界未満に減少させることなく、外観上問題となる場合がある。したがって、判定を行う前に、適用される製品規格、購入要求事項、製作規格、および意図される使用条件を特定しなければならない。
BCSA Guidance Note 3.05の原則
BCSA Guidance Note 3.05は、局部的な表面品質を評価するための実務的な原則を示している。すなわち、影響を受ける面積が表面全体に占める割合をごく小さく、かつ適用される規格および意図される用途が受入れを認めている場合には、表面品質許容差内として受け入れられることがある。ただし、これは条件付きの原則であり、表面要求事項に対する一般的な免除ではない。
局所的な表面不完全性は、その範囲、重大度、位置、仕様、および意図された用途がその判断を裏付ける場合に限り、受け入れ可能となることがある。 Limited evidence
「小さな割合」という表現に、技術的判断に代わる普遍的な数値的意味はない。大きな鋼板上の長さ20 mmの指示は軽微な表面特徴である可能性がある一方、同じ長さであっても、25 mmの棒鋼上、溶接端部、または疲労に敏感なディテールを横切る位置にあれば、重大となり得る。関係する面積の定義自体が難しい場合もある。目視できる痕跡が、より長い表面下欠陥の露出部分である可能性があり、また、複数の離れた指示が、ブラスト清掃、研削、または機械加工後に連続した領域を形成することもある。
BCSAによる許容差のより広範な取扱いでは、必須許容差と機能許容差も区別されている。必須許容差は、達成しなければならない構造上または幾何学上の要求事項に関係し、機能許容差は、はめ合い、組立て、外観、その他の使用関連条件に関係する。この区別により、表面の観察結果が、一般的な合否判定を伴う寸法結果として扱われることを防げる。National Structural Steelwork Specificationはさらに、寸法測定に用いる方法および器具を、要求される精度に応じて選定することを求めている。表面検査にも同じ規律が必要である。疑われる欠陥と、それを見逃した場合の影響に応じて、目視検査、深さ測定、磁粉探傷試験、超音波探傷試験、または形状測定を選択すべきである。
したがって、この指針はスクリーニングの原則として読むのが最も適切である。局部的な不完全部は、その広がりが限定され、必要な断面または性能を損なわず、合意された表面品質要求事項の範囲内にある場合には、許容可能となり得る。しかし、影響を受けた部分が小さく見えるというだけで、受入れを認めるものではない。
影響面積が小さいことと有害な不連続部との違い
面積は、どの程度の表面が関係するかを示す。重大度は、その不完全部が鋼材または完成部品にどのような影響を及ぼすかを示す。これらの属性は、互いに反対の方向を示すことがある。
深さは、多くの場合、最初に考慮すべき識別要因である。通常の表面処理で除去される浅い酸化物痕は、構造上ほとんど影響を及ぼさないことがある。一方、根元が鋭い狭い溝は、平面上の面積が小さくても局部的な応力集中を生じさせる可能性がある。き裂状の指示はさらに重大である。これは、目視できる表面より下に長く伸びている可能性があり、疲労き裂の進展または脆性破壊の経路となり得るからである。十分な残存肉厚を残す凹みは、ある規格では許容される可能性があるが、有効断面を減少させるより深い空洞は許容されないことがある。
方向も重要である。主応力と平行な細長い不連続部は、応力方向を横切る不連続部とは異なる挙動を示す可能性がある。圧延製品では、圧延方向に沿った介在物またはシームが、曲げ、ガス切断、溶接、または機械加工の際に開口することがある。横方向の指示は、フランジまたはウェブを横切る荷重伝達を妨げる可能性がある。評価では、平面視による推定だけに頼らず、製品形状、該当する場合には結晶粒方向または圧延方向、ならびに使用時の荷重を考慮しなければならない。
位置が判定を左右することがある。重要でない縁部の表面材料は切断時に除去できる可能性があるが、正味断面、フランジの趾部、溶接アクセス領域、支承面、または接合部の境界面にある材料は不可欠な場合がある。予定されている塗装系の下にある欠陥も、塗装されない内部表面にある欠陥とは異なる影響を及ぼし得る。鋼材の耐荷能力に影響がない場合でも、塗膜の付着性、防食、外観、および表面粗さの要求事項により、完全な除去が必要となることがある。
製品規格が出発点を定める。ASTM A6/A6M-24aは、構造用圧延鋼棒、鋼板、形鋼、および矢板について、寸法および質量の必須許容差を規定するとともに、要求事項が相反する場合には適用される製品規格が優先すると定めている。ASTM A568/A568M-19aは、熱間圧延および冷間圧延鋼板について、厚さ、長さ、幅、平坦度、および関連する許容差を規定している。同規格では、適合性を判定する際、測定値をASTM E29に従って丸める。寸法の丸め処理も厚さへの適合も、別個の表面品質に関する問題を解決するものではない。
熱間圧延鋼板については、ISO 16160:2012がすべての熱間圧延鋼板製品に寸法および形状の許容差を適用し、ISO 16162:2012が冷間圧延鋼板製品を対象としている。ISO 9443:2018は、公称寸法5 mmから200 mmまでの熱間圧延丸棒、角棒、六角棒、および線材について、表面品質区分を扱っている。その表面区分は、これらの製品に対する規格上の判定経路を提供するものであり、すべての小さな指示が無害であるという規則を定めるものではない。
清掃後の表面外観も正確に記述しなければならない。ISO 8501-1:2007は、ブラスト処理面、手工具処理面、動力工具処理面、および火炎清掃面を含め、文章による記述および代表写真によって、さび度および素地調整度を定義している。さび度または素地調整度は、構造上の欠陥分類ではない。これは表面の状態および処理状況を示すものであり、不連続部の深さ、方向、または冶金学的起源を示すものではない。
製品の種類および用途によっては、さらに要求事項が加わる場合がある。ASTM F2282-03R09E01は、機械的締結具の製造に使用される炭素鋼および合金鋼の線材、棒線、棒鋼について、脱炭、寸法、許容差、表面状態、被覆、仕上げ、外観、および包装を含む品質保証を対象としている。一般的な構造部材には許容される表面状態でも、ねじ部、疲労性能、または被覆が管理された表面に依存する締結具用素材には許容されないことがある。

補修、除去、および技術的判定
表面不完全性記録
- 識別情報 製品、溶解または鋳込み、鋼種、および適用仕様を記録する。
- 位置 位置、向き、ならびに端部、溶接部、孔、または応力集中部との関係を示す。
- 範囲 長さ、幅、見かけの深さ、および影響範囲を記録する。
- 証拠 スケール付き写真、スケッチ、生の読み取り値、および検査方法を保存する。
- 処置 除去、補修、制限付き受入れ、格下げ、または拒否を文書化する。
指示が見つかった場合、記録には、可能であれば製品、溶鋼または鋳造番号、適用される規格、位置、寸法、外観、検査方法、および測定深さを記載すべきである。スケールを付けた写真、方向を示すスケッチ、ならびに処置前後の測定値により、判定を追跡可能にできる。検査では、表面のしみまたは付着スケールと、金属減少を伴う特徴とを区別し、滑らかな凹みと、鋭いまたはき裂状の指示とを区別すべきである。
研削または機械加工による除去は、残存する肉厚または断面を許容限界未満に減少させることなく不連続部を除去できる場合に、適切であることが多い。処置した領域は滑らかに馴染ませ、新たな切欠きとして残してはならない。除去後には、掘削部の深さおよび広がりを測定し、リスクに適した方法で表面を再検査すべきである。磁粉探傷試験は、強磁性鋼における表面および表面近傍の指示を評価できる。欠陥が表面下に伸びている可能性がある場合には、超音波探傷試験が必要となることがある。すべての指示について、目視検査だけで十分とは限らない。
溶接補修は、研削の自動的な延長ではなく、別個の作業である。材料規格、溶接施工要領、検査計画、および製作規格に基づく承認が必要となることがある。予熱、溶接材料の管理、水素管理、入熱、溶接後処理、およびその後の検査は、いずれも判定に影響を及ぼし得る。公称寸法を回復していても、局部の冶金状態を変化させたり、残留応力を導入したりする補修は、外観だけを根拠として正当化されたことにはならない。
適用される要求事項を満たさない場合、文書化された技術的判定を得るまで、材料を保留とすべきである。審査では、不完全部を除去するのか、現状のまま受け入れるのか、制限付きで受け入れるのか、補修するのか、別用途へ格下げするのか、または不合格とするのかを明記すべきである。さらに、残存肉厚、応力状態、疲労区分、破壊リスク、溶接性、防食、塗膜性能、および製作後の検査の実行可能性を扱う必要がある。
特別採用には、その権限および適用限界を明記しなければならない。ある部材、位置、または使用条件に対する受入れは、その製品全体に対する一般的な許容差を生じさせるものではない。規格に特別採用の手順が定められていない場合は、責任を負う技術者、検査員、設計者、または認証機関が適用手順を決定しなければならない。面積はその判定を補足することはできるが、判定そのものに代わるものではない。
ファスナー用鋼と拡大する品質保証の課題
機械式ファスナー用鋼は、直径だけで合格と判断されるものではない。線材、ロッド、または棒材は、公称寸法を満たしていても、脱炭によってねじ強度が低下したり、表面欠陥がき裂の起点となったり、コーティングが組立てを妨げたり、包装によって製造前に腐食が生じたりすれば、不良ファスナーを生じさせる可能性がある。ASTM F2282-03R09E01は、この違いを明確にしている。同規格は、素材を管理された製造投入材料として扱い、その寸法は合否判定の一部にすぎないとしている。
このアプローチは、一般的な鋼材の許容差表の解釈とは異なる。寸法許容差は、測定された特性が許容範囲内にあるかどうかを示すものである。しかし、それだけでは、材料が要求された表面状態を備えているか、保護コーティングが適切に施工されているか、供給されたコイルまたは束が識別・保護されているか、あるいは鋼材が冷間圧造、機械加工、転造、熱処理および最終的なファスナー使用に適した状態を維持しているかどうかまでは判断できない。
線材、ロッドおよび棒材に対するASTM F2282の適用範囲
| 管理領域 | 受入れの証拠 |
|---|---|
| 脱炭 | 必要に応じて、金属組織検査または規定された硬さ評価を行う。 |
| 寸法および許容差 | 適切に校正された測定器で測定する。 |
| 表面状態 | 適用される製品または表面品質要求事項に照らして検査する。 |
| 被覆および仕上げ | 規定された被覆、仕上げ、施工品質、および外観を確認する。 |
| 包装 | 保護、識別、トレーサビリティ、および納入状態を確認する。 |
ASTM F2282-03R09E01は、機械式ファスナーの製造に使用される炭素鋼および合金鋼の線材、ロッドおよび棒材を対象としている。同規格に規定された品質保証管理項目には、脱炭、寸法、許容差、表面状態、コーティング、仕上げ、外観および包装が含まれる。この列挙が重要なのは、寸法検査を材料および取扱いに関する管理項目と並列に位置づけ、寸法だけを完全な合否判定とみなしていないからである。
したがって、この規格は素材段階に適用される。あらゆる鋼製品に適用される一般的な寸法規格ではなく、構造用鋼の仕様に代わる普遍的な規格でもない。圧延ビーム、厚板、山形鋼または広幅平鋼は、それぞれの製品および意図された建設用途について指定された製品規格に引き続き従う。例えばASTM A6/A6M-24aは、圧延構造用鋼の棒材、厚板、形鋼および矢板について、寸法および質量の必須許容差を規定している。ASTM Internationalも、要求事項が矛盾する場合には、該当する製品規格が優先すると述べている。両方の製品が炭素鋼または合金鋼で製造されているという理由だけで、購入者または検査員がファスナー用線材の合否判定規則を構造用形材に適用することはできない。
同じ原則はISO規格にも当てはまる。ISO 1035:2026は、メートル系列の熱間圧延丸棒、角棒、平鋼、六角棒および八角棒について、寸法、形状、質量および許容差を規定している。ISO 657-1:2026は、等辺および不等辺山形鋼、傾斜フランジ溝形鋼ならびに傾斜フランジI形鋼を対象としている。ISO 9034:1987は、ステンレス鋼を除く非合金鋼および合金鋼の熱間圧延構造用広幅平鋼について、寸法、形状および質量の許容差を扱っており、規定最小降伏強さは700 N/mm²以下である。棒材またはロッドの断面が類似しているというだけで、これらの規格のいずれかがファスナー用素材の適用規格になるわけではない。
製品形状および製造方法は重要である。ASTM A568/A568M-19aは、熱間圧延および冷間圧延鋼板について、厚さ、長さ、幅、平坦度ならびに関連する許容差を規定している。一方、ISO 16160:2012は熱間圧延鋼板製品に、ISO 16162:2012は冷間圧延鋼板製品に、それぞれ寸法および形状の許容差を適用する。ASTM A568/A568Mに基づいて適合性を判定する場合、測定値はASTM E29に従って丸められる。この丸め規則は合否判定手順の一部であり、測定分解能を無視したり、検査方法が裏付ける以上の桁数で結果を報告したりすることを許可するものではない。
したがって、ファスナー用素材についての基本的な問いは、「どの製品形状について、どの製造段階で、どの規格が指定されたのか」である。これらの問いへの回答がないまま公称直径を読み取っても、技術的な意味はほとんどない。
脱炭と機械式ファスナーの性能
脱炭とは、炭素と反応する雰囲気中での加熱によって生じる、表面または表面近傍の炭素損失である。炭素は熱処理によって得られる硬さおよび強度に寄与するため、脱炭層は健全な母材より硬さが低くなる可能性がある。ファスナーでは、この弱化した領域が、性能に対する感度が最も高い位置、すなわちねじ山頂、フランクまたは谷底に生じることがある。
リスクは、直径検査に不合格となることだけに限られない。ロッドは圧造前の寸法検査には適合していても、熱処理後に、規定された機械的性質をねじ表面で発現できないボルトを生じさせる可能性がある。軟化した層は、ねじの変形に対する抵抗を低下させ、かみ合ったねじ山間の荷重分布を変化させ、ねじ山のせん断破壊または早期疲労損傷に寄与する可能性がある。具体的な影響は、鋼種、熱処理状態、ねじ形状、応力レベル、ならびに許容される脱炭の深さおよび種類によって異なる。[5] ASTM F2282-03R09E01. ASTM International. ASTM International standard publication, 2009.
脱炭は、表面状態が外観上の問題ではなく、冶金上の問題であることも示している。スケール、ラップ、シーム、折れ込み、ピットまたは研削痕は、圧造、引抜き、ねじ転造または使用時の荷重によって、き裂の起点となる可能性がある。通常の照明下では許容できるように見える表面であっても、影響を受けた層の状態を確認するには、金属組織検査または規定された硬さ分布測定が必要になる場合がある。ASTM F2282が脱炭および表面状態を寸法と同じ品質保証の枠組みに含めているのは、いずれも素材を信頼性のある機械式ファスナーへ加工する際に影響を及ぼす可能性があるためである。
ISO 9443:2018は、公称寸法5 mmから200 mmまでの熱間圧延丸棒、角棒、六角棒および線材に関する関連資料を提供している。同規格は、表面品質等級についての技術的受渡し要求事項を定義している。その役割はASTM F2282に代わることではないが、表面の合否判定が通常どのように表現されるかを示している。すなわち、製品形状、欠陥の種類、重大度、許容範囲および検査方法によって規定される。
また、目視可能な不完全部が自動的に不合格となるわけでもない。BCSA Guidance Note 3.05は、適用される規格および意図された用途が認める場合、影響を受けた領域が表面のごく小さい割合にすぎなければ、表面品質の許容差を満たし得るとしている。この但し書きはファスナーにとって重要である。未使用の在庫に局所的な痕跡がある場合と、高応力状態に置かれるねじ山を横切る長手方向欠陥がある場合とは、同等の状態ではないからである。
寸法、コーティング、仕上げ、外観および包装を一体化した管理システム
実務的な品質システムは寸法から始まるが、寸法で終わるわけではない。直径、真円度、真直度、長さおよび許容差は、線材または棒材を成形工程へ適切に投入できるかどうかを決める。表面状態は、許容できない欠陥を生じさせずに、引抜き、圧造、機械加工またはねじ転造を行えるかどうかを決める。コーティングは、潤滑性、耐食性、摩擦および場合によっては水素に関連するリスクに影響する。仕上げおよび外観は、取扱い、洗浄、スケール除去および工程管理の状態を示す証拠となる。包装は、保管および輸送中にこれらすべての状態を維持する。
これらの管理項目は相互に作用する。コーティングが公称厚さの要求を満たしていても、不適切な結束によって損傷することがある。清浄で寸法が正確な線材でも、包装によって水分が滞留すればさびが発生することがある。外観が均一な棒材でも、硬さ検査または金属組織検査によって初めて明らかになる脱炭層を含んでいる可能性がある。逆に、規定された製品規格に基づき、成形または使用に影響を及ぼさない小さな表面痕が許容される場合もある。合否判定には、その状態、規定された限界値および意図された作業の相互関係が必要である。
検査方法も、行おうとする判定に適合していなければならない。National Structural Steelwork Specificationは、必須許容差と機能上の許容差を区別し、寸法測定に使用する方法および器具を、要求される精度に応じて選定することを求めている。この原則はファスナー用素材にも直接適用される。粗いノギス、マイクロメーター、光学システム、投影機および金属組織断面は、同じ問いに答えるものではない。それぞれの分解能、接触力、位置合わせ、校正および作業者の操作技術が、報告される測定結果に影響する。測定された直径が限界値付近にある場合は、表示値を正確な値として扱うのではなく、測定の不確かさを考慮しなければならない。
外観検査には明確な役割があるが、それを機械的適性の証明と取り違えてはならない。ISO 8501-1:2007は、さびの等級および素地調整等級について、文章による説明と代表的な写真を示している。そこには、ブラスト処理、手工具による処理、動力工具による処理および火炎清掃を施した表面が含まれる。この用語体系は、検査員が状態を一貫して記述するのに役立つが、ファスナーの引張強さ、脱炭深さ、コーティングの付着性またはねじ性能を規定するものではない。
したがって、包装は管理上の後付け事項ではなく、合否判定の管理項目である。識別情報は、正しい鋼種、鋼塊番号、寸法、コーティングおよび検査記録と常に対応づけられていなければならない。束またはコイルは、納入時の表面状態を変化させる可能性のある汚染、衝撃および湿気から保護しなければならない。包装によってトレーサビリティが不明確になったり、材料の劣化が許されたりすれば、製造時の検査に合格していても、受け入れた材料の状態を適切に表していない可能性がある。
ASTM F2282が有用なのは、これらの問いを一つの数値に押し込めることなく、結びつけているからこそである。同規格の適用範囲は、規定された炭素鋼および合金鋼の線材、ロッドおよび棒材を、ファスナー製造用素材として受け入れるための基盤を提供する。ただし、適用される製品規格が引き続き優先され、各要求事項にはそれぞれ固有の証拠が必要である。寸法についてはサイズの測定、表面および脱炭については適切な検査、コーティングおよび仕上げについては確認、外観については定義された基準に照らした評価、包装および識別については検証が必要となる。これが、直径を記録することと、ファスナー用鋼を管理することの違いである。
鋼製品の実務的な受入れワークフロー
実務的な受入れ手順
- 1. 製品を特定する 鋼種、溶解、製品形状、納入状態、寸法、数量、および証明書の詳細を確認する。
- 2. 適用文書を特定する 製品規格、版、購入要求事項、図面、および検査計画を記録する。
- 3. 確認項目を計画する 寸法、形状、質量、表面、被覆、および施工品質の特性を列挙する。
- 4. 方法を選択する 測定位置、基準、測定器、校正管理、および環境条件を選択する。
- 5. 記録して比較する 生の読み取り値を保存し、規定された丸め処理規則を適用し、各特性を個別に評価する。
- 6. 例外を処置する 不適合材料を隔離し、承認された補修、特別採用、格下げ、交換、または拒否の判定を取得する。
受入れは、しばしば省略される問いから始まる。すなわち、何を、どの文書に基づいて受け入れるのか、という問いである。寸法測定結果は、その製品について規定された許容差体系と比較して初めて意味を持つ。表面状態の判定は別個のものであり、すべての品目に一般的な「鋼材の許容差」を適用しても、いずれの問いにも信頼性をもって答えることはできない。
製品形状と適用仕様を特定する
化学成分または鋼種の適合だけでは、寸法、形状、質量、表面、被覆、または機能への適合は証明されない。 Strong evidence
まず、材料識別記録を確認する。鋼種または呼び designation、溶鋼番号、製品番号、寸法、納入状態、数量、および製造業者の証明書を確認する。鋼種は ASTM、ISO、EN、その他の国家規格による designation で記載されている場合があるが、同等と思われる別の鋼種名に非公式に置き換えて翻訳せず、記載どおり正確に転記しなければならない。化学成分が正しくても、発注時に指定された寸法または表面要件を満たさない製品はあり得る。
次に、製品形状を特定する。厚板、薄板、熱間圧延棒鋼、広幅平鋼、等辺山形鋼、線材、および構造用梁は、互換可能な分類ではない。公称厚さまたは鋼種が類似していても、それぞれの許容差は異なる文書によって規定される場合がある。製品が熱間圧延か冷間圧延かを記録し、仕様書が選択肢を示している場合は、寸法がメートル法かインチ・ポンド法かを特定する。
次に、発注書、契約書、図面、材料規格、および検査計画を相互に照合する。各特性について、適用される支配仕様を一つ定める。例えば ASTM A6/A6M-24a は、圧延構造用鋼の棒鋼、厚板、形鋼、および矢板について、寸法および質量の必須許容差を規定している。また、要件が相互に矛盾する場合には、適用される製品仕様が優先すると定めている。この優先順位は重要である。ASTM A6/A6M は、指定された鋼種または製品規格における、より厳しい要件を無視することを許可するものではない。
薄板については、ASTM A568/A568M-19a が、熱間圧延および冷間圧延鋼板の厚さ、長さ、幅、平坦度、および関連する許容差を規定している。ISO 16160:2012 は熱間圧延鋼板製品の寸法および形状許容差に適用され、ISO 16162:2012 は冷間圧延鋼板製品を対象とする。適用文書は発注内容および製造工程によって決まり、両方の文書が薄板に言及しているという理由だけで、検査員が一方を選択してはならない。
棒鋼および構造用形鋼については、ISO 1035:2026 が、メートル系列の熱間圧延丸鋼、角鋼、平鋼、六角鋼、および八角鋼の寸法、形状、質量、および許容差を規定している。ISO 657-1:2026 は、等辺および不等辺山形鋼、傾斜フランジ溝形鋼、および傾斜フランジ I 形鋼を対象とする。ISO 9034:1987 は、ステンレス鋼を除く非合金鋼および合金鋼の熱間圧延構造用広幅平鋼について、指定最小降伏強度が 700 N/mm² 以下の場合の寸法、形状、および質量の許容差を規定している。これらの規格名称は、許容差の内容だけでなく適用範囲も示している。
検査記録には、版の発行年ならびに改訂または追補の識別子を記載する。適用版が ASTM A6/A6M-24a であるにもかかわらず、「ASTM A6」とだけ記載すると、どの限界値を使用したのかが不明確になる。また、一般製品規格を変更する図面上の許容差、特別発注要件、または承認済みの逸脱も記録する。
寸法検査および目視検査を計画する
測定を開始する前に、適用文書を検査計画に落とし込む。厚さ、幅、長さ、直径または対辺寸法、直角度不良、真直度、平坦度、ねじれ、キャンバー、断面寸法、質量、角部または縁部の状態、その他指定された形状特性など、要求されるすべての特性を列挙する。証明書または目視確認によって、測定していない特性まで確認できると考えてはならない。
測定位置はあらかじめ定める。位置は、端部からの距離、薄板上の位置、角部または縁部を基準とした位置、断面の向き、または製品上に表示した座標によって特定できる。検査計画には、製品表面上で測定するのか、準備した基準点間で測定するのか、断面を横断して測定するのか、または指定されたゲージ長にわたって測定するのかを明記する。これにより、最初の測定結果を見た後で検査員が都合のよい位置を選ぶことを防止できる。ばり、スケール、溶接補修部、持ち上がった縁部、局部的なくぼみ、キャンバーなど、測定値に影響し得る特徴も位置の選定時に考慮する。
測定器具および方法は、単なる使いやすさではなく、要求される精度に基づいて選定する。National Structural Steelwork Specification は、必須許容差と機能上の許容差を区別し、寸法測定に用いる方法および器具が、要求される精度に適合していなければならないと規定している。概略的な長さ確認にはスチール製直尺で十分な場合があるが、厳密な厚さ、真直度、または断面寸法の判定に自動的に適しているわけではない。測定対象の特性に対して、測定範囲、分解能、接触方法、および校正状態が適切である場合には、校正済みマイクロメータ、ノギス、厚さゲージ、直定規、すきまゲージ、巻尺、水準器、光学機器、計量機器、または座標測定法を使用する。
測定条件を管理する。温度変化による熱膨張が厳密な測定結果に影響し得る場合は温度を記録し、製品を安定した支持台に置き、適合させるために製品を曲げることは避け、仕様で除去が認められている材料だけを除去する。測定方法に必要な程度に基準面が清浄であることを確認する。ただし、適用手順がその準備を認めていない限り、表面品質の評価前に表面を研削または仕上げてはならない。
測定の不確かさは、第二の許容差ではない。それは測定方法および測定条件に固有の特性である。測定値が限界値の近傍にある場合は、方法、測定器識別情報、校正状態、分解能、該当する場合には環境条件、および適用した判定規則を記録する。受入れ判定は、適用仕様または契約に従わなければならない。検査員は、不確かさを考慮するために限界値を密かに広げたり、仕様が要求するより多くの桁を測定器が表示したというだけで製品を不合格にしたりしてはならない。
目視検査にも独自の計画が必要である。実行可能な場合は指定された表面全体を検査し、折れ込み、シーム、き裂、ピット、スケール、さび、ラミネーション、引っかき傷、 gouge、および機械的損傷が明らかになる照明を使用する。それぞれの指示模様について、位置、種類、おおよその範囲、深さまたは程度を記述する。ただし、目視可能なすべての痕跡を欠陥と呼んではならない。表面品質は製品固有の要件によって規定される。ISO 9443:2018 は、公称寸法 5 mm から 200 mm までの熱間圧延丸鋼、角鋼、六角鋼、および線材について、表面品質区分を定義している。これは、すべての鋼製品に適用される一般的な表面規則ではない。
さびた表面または処理済み表面については、ISO 8501-1:2007 が、ブラスト処理、手工具処理、動力工具処理、および火炎処理を含む、さび等級および素地調整等級について、文書による説明と代表写真を示している。これらの等級は状態または素地調整を表すものであり、シーム、き裂、折れ込み、または許容される補修に関する製品規格の限界値に代わるものではない。同様に、影響を受けた区域が表面全体のごく一部にすぎない場合、表面品質に関する許容差が認められることがあるが、BCSA Guidance Note 3.05 は、それが仕様および意図する用途に依存するとしている。したがって、面積、位置、および機能が重要となる。
結果を記録し、比較し、処置を決定する
結果を記録する前に、製品の識別情報を記録する。溶鋼、束、コイル、個別品または厚板番号、鋼種、形状、寸法、適用仕様、版、日付、検査員、および測定器識別情報を記録する。測定したままの生の観測値を保存する。適合性判定のために規格が丸め処理を要求している場合は、丸め後の値を併記し、使用した規則を明記する。
これは ASTM A568/A568M-19a に基づいて薄板を評価する場合に不可欠である。同規格は、適合性を判定する際に ASTM E29 の丸め規則を使用する。丸め前の測定値は追跡可能な状態で保持し、指定された比較に使用する値として丸め後の値を記録する。早い段階で丸めたり、境界に近い生の結果を、手作業で選んだ小数桁数の値に置き換えたりしてはならない。
各特性を、それぞれに固有の要件と比較する。厚板は厚さを満たしていても、平坦度で不適合となる場合がある。棒鋼は直径を満たしていても、真直度または表面区分で不適合となる場合がある。梁は質量を満たしていても、接合部の適合性に影響する断面形状許容差を超えることがある。個別の判定結果を把握する前に全体を一括して合格または不合格とせず、各結果を適合、不適合、または技術的検討が必要なものとして示す。
結果が規定された限界値を外れた場合は、自動的な出荷承認手続きを停止し、証拠を保存する。測定器および測定設定を再確認し、承認された方法に従う場合に限って測定を繰り返し、測定誤差と実際の不適合を区別する。文書化されたサンプリング規則または再試験規則がない限り、不利な結果を消去する目的で再測定を利用してはならない。
処置の決定には、責任を有する権限者と実施した措置を明記する。可能な結果には、適合および出荷承認、検討終了までの隔離、許可された補修後の再検査、拒否、工程への返送、または権限を持つ者による特別採用が含まれる。補修によって寸法と表面状態の双方が変化する可能性があるため、補修箇所について、同じ適用要件に基づいて検査し、何を除去、追加、仕上げ、または再測定したのかを記録する。
機械式締結具の製造を目的とするワイヤ、ロッド、およびバーについては、ASTM F2282-03R09E01が、記録を寸法だけにとどめてはならない理由を示している。同規格の品質保証管理は、脱炭、寸法、公差、表面状態、被覆、仕上がり、外観、および包装を対象としている。したがって、受入れファイルには、証明書、測定値、写真、表面評価、校正の証拠、逸脱事項、承認、および最終処置を保存すべきである。この記録により、技術的な受入れ判断を根拠のない目視判定に変えることなく、判断を再現可能にできる。
鋼材の公差判断における一般的な誤り
鋼材は寸法上適合していても、表面品質の要求事項には不適合となることがある。また、ある用途では問題のない局所的な痕跡が、別の用途では許容されない場合もある。これらの結果は矛盾していない。寸法限界、表面状態、測定手順、および受入れ権限者は、それぞれ異なる問いに答えるものである。
最初に問うべきなのは、その製品に適用される製品仕様は何かということである。次に、どの特性を確認するのかを明確にする必要がある。厚さ、真直度、質量、さび除去処理、脱炭、および目視可能な表面欠陥に、共通の万能な公差表は存在しない。
構造用形鋼に鋼板の公差を適用する
繰り返し発生する誤りの一つは、実際にはバー、ビーム、アングル、チャンネル、広幅フラット、またはその他の構造用形鋼である製品に、よく知られた鋼板規格を選択することである。数値上の限界が妥当に見えても、製品形状と製造方法が異なる場合、その比較には技術的根拠がない。
ASTM A568/A568M-19aは、熱間圧延鋼板および冷間圧延鋼板について、厚さ、長さ、幅、平坦度、および関連する許容差を規定している。したがって、同規格の適用範囲に含まれる鋼板製品には関係するが、圧延構造用アングルやI形断面に自動的に適用されるものではない。また、適合性の判定手順も重要である。ASTM E29に従って測定値を丸めた後、規定限界と比較するからである。適用される手順が異なる丸め処理を要求している場合、9.96 mmと記録された測定値を、丸めていない計器の読み値と表の数値を単純に比較して正しく判定することはできない。 ASTM International, 2019
構造用製品には、それぞれ固有の寸法規則がある。ASTM A6/A6M-24aは、圧延構造用鋼のバー、厚板、形鋼、および鋼矢板について、寸法および質量の必須許容差を定めている。また、要求事項が抵触する場合には、適用される製品仕様が優先すると規定している。この条項は決定的に重要である。ASTM A6/A6Mは、対象となる鋼種および製品を規定する製品規格、購入仕様書、図面、または補足要求事項を無視することを許可するものではない。 ASTM International, 2024
同じ区別はISO規格にも見られる。ISO 1035:2026は、熱間圧延されたメートル系列の丸バー、角バー、フラットバー、六角バー、および八角バーを対象とし、寸法、形状、質量、および公差を規定している。ISO 657-1:2026は、等辺および不等辺アングル、傾斜フランジチャンネル、ならびに傾斜フランジI形鋼を対象とし、寸法、断面特性、および公差に関する要求事項を定めている。ISO 9034:1987は、ステンレス鋼を除く非合金鋼および合金鋼の熱間圧延構造用広幅フラットを対象とし、規定最小降伏強さが700 N/mm²以下の製品を扱っている。鋼板の公差表の方が見つけやすいというだけの理由で、これらの規格を代用してはならない。
この誤りは、厚さと断面形状を混同することによって生じる場合が多い。鋼板は、厚さの変動、幅、長さ、および平坦度などの特性によって評価される。構造用形鋼では、フランジ幅、ウェブ厚さ、全高、フランジ傾斜、曲率半径、真直度、ねじれ、直角度、および質量を確認する必要がある場合がある。平鋼板に妥当な公差であっても、不等辺アングルや傾斜フランジビームの累積した形状については何も示さない。
材料の状態も重要である。ISO 16160:2012は、熱間圧延鋼板製品に寸法および形状の公差を適用するものであり、2024年にISOによって確認されている。ISO 16162:2012は、冷間圧延鋼板製品を対象としている。両文書が「鋼板」に関するものであっても、ISO 16162:2012が適用される冷間圧延材にISO 16160:2012の限界値を持ち込むことは、仕様上の誤りである。測定を開始する前に、製品の呼び、圧延状態、厚さ範囲、エッジ状態、および規定された公差等級を確認しなければならない。
さび除去処理等級を寸法公差として扱う
ISO 8501-1:2007は、合否を判定する寸法規格として誤読されることが多い。しかし、そうではない。同文書は、文章による説明と代表写真によって、さび等級および素地調整等級を定義している。その等級は、ブラスト処理、手工具による処理、動力工具による処理、および火炎処理を施した表面を含め、処理前後における鋼表面の目視状態を説明するものである。許容される厚さ偏差、許容ピット深さ、表面粗さ限界、または断面の真直度公差を規定するものではない。 International Organization for Standardization, 2007
したがって、Sa 2½という表示だけでは、鋼板が規定厚さを維持していることを証明できない。また、St 3によって、局所的なくぼみ、ラップ、圧延によるスケールの押込み痕、または腐食ピットが構造用途に適していることを立証することもできない。素地調整は、表面の汚染物や腐食生成物を除去または変化させるものであり、寸法検査に代わるものでも、残存肉厚を確定するものでもない。
表面品質規格は、別の評価軸で機能する。ISO 9443:2018は、公称寸法5 mmから200 mmまでの熱間圧延丸バー、角バー、六角バー、および線材について、表面品質等級の技術的納入条件を規定している。その適用範囲は表面品質等級に関するものであり、あらゆる鋼製品に対する一般的な目視判定を示すものではない。ISO 9443:2018に基づいて納入された丸バーは同文書の要求事項に照らして評価しなければならない一方、鋼板、ビーム、または冷間圧延鋼板には、適用される製品仕様および表面に関する規定が必要となる。
指示された用途によって、指示の重要性は変わり得る。機械加工で除去される領域にある浅く孤立した痕跡は、疲労に敏感なフランジ、圧力境界、または塗装後に目視される面に同じ痕跡がある場合とは、異なる結果をもたらす可能性がある。BCSA Guidance Note 3.05は、影響を受ける領域が表面のごく小さな割合にすぎず、仕様および意図された用途が許容する場合には、表面品質の許容差が受け入れ可能となり得ると述べている。これは一律の受入れ規則ではない。面積、深さ、位置、方向、連続性、補修方法、および残存する設計断面をすべて考慮する必要がある。 BCSA, 2015
反対の誤りも同じようによく見られる。すなわち、暗色の斑点や浅い痕跡をすべて材料欠陥として拒否することである。さびによる着色、固着したミルスケール、素地調整の残留物、および実際の不連続部は、同じものではない。表面が塗装可能な状態にあるかが問題であれば、ISO 8501-1が関係する可能性がある。バーに許容される表面不連続部があるかが問題であれば、ISO 9443:2018または適用されるバー仕様が関係する可能性がある。締結具用ブランクに脱炭または仕上げに関連する損傷があるかが問題であれば、ASTM F2282-03R09E01が関係する。同規格は、機械式締結具の製造に使用される炭素鋼および合金鋼のワイヤ、ロッド、ならびにバーについて、脱炭、寸法、公差、表面状態、被覆、仕上がり、外観、および包装を対象とする品質保証管理を規定している。 ASTM International, 2009
適用される仕様および測定方法を無視する
正しい限界値であっても、適用される文書と測定方法が記録されていなければ、誤った判断につながる可能性がある。証明書に「公差内」と記載されていても、版、製品規格、公差等級、サンプリング位置、計器、基準面、または丸め規則が特定されていないことがある。この記載は、結果が争われた場合にはあまりにも不完全である。[6] National Structural Steelwork Specification. British Constructional Steelwork Association. National Structural Steelwork Specification, 2010.
National Structural Steelwork Specificationは、必須公差と機能公差を区別している。必須公差は規定された製造要求事項に関するものであり、機能公差は、製作または建方が完了した部材が意図された機能を果たすかどうかに関するものである。この区別により、軽微な不適合が自動的に重大なものとして扱われることを防げるが、検査員が必須の製品限界値を無視することを許可するものではない。また、同仕様書は、必要な精度に応じて寸法測定に使用する方法および計器を選定することを要求している。 BCSA, 2010
校正されていない巻尺、損傷したノギス、ゼロ点が適切に調整されていないマイクロメータ、または明確な基準面を定めずに使用した水準器は、観察結果の裏付けにはなり得るが、通常、最終的な不合格判定の根拠とすべきではない。温度、接触力、ばり、スケール、プローブの位置合わせ、作業者の手技、および部品の支持状態は、いずれも結果に影響し得る。平坦度および真直度については、選択した基準線または基準面が測定方法の一部となるため、基準を移動すれば報告される偏差が変わる可能性がある。厚さについては、エッジ、溶接部、ガウジ、またはスケールの近傍で測定した値が、仕様で指定された位置を代表しない場合がある。
報告値が限界値に近い場合、測定の不確かさは特に重要です。限界値が10.00 mmで、負の偏差が許容されており、かつ測定機器の不確かさがその偏差の相当な割合を占める場合、1回の読み取り結果だけで自動的に適合と判断すべきではなく、検証を開始すべきです。校正済みの測定機器で再確認し、指定された測定位置を特定して読み取りを繰り返したうえで、適用される丸め規則を適用してください。ASTM A568/A568Mでは、ASTM E29に基づく丸めが適合性判定の一部となります。この手順を非公式な丸めに置き換えると、限界付近の判定が逆転する可能性があります。
局所的な表面指示についても、明確なエスカレーション手順が必要です。その位置、長さ、幅、見かけの深さ、および方向を記録し、許可されている範囲でのみ清掃または前処理を行ったうえで、その所見を製品仕様および intended use と比較してください。仕様に規定がない場合は、写真から独自に判断を作り出すのではなく、責任技術者または契約上の権限者に判断を委ねるべきです。
- 材料識別情報
- 鋼種、溶解、製品形状、寸法、数量、および個体番号または束番号
- 適用基準
- 製品規格、版、許容差等級、注文書、および図面要求事項
- 測定証拠
- 位置、基準、測定器、校正状態、生の読み取り値、単位、および丸め処理規則
- 表面証拠
- 欠陥の説明、範囲、写真、表面処理等級、および検査方法
- 処置
- 適合、審査待ち、補修済み、特別採用による受入れ、格下げ、または拒否
したがって、適切な受入記録には、材料の等級、製品形状、適用される規格および版、該当する許容差等級、測定方法、測定機器の識別情報、校正状態、該当する場合は環境条件、ならびに表面指示に対する処置を記載します。これらの詳細がなければ、「合格」や「不合格」は鋼材そのものよりも、検査プロセスについての評価を示しているにすぎない可能性があります。
参考文献
- [1] ASTM A6/A6M-24a. ASTM International standard publication, 2024. https://store.astm.org/a0006_a0006m-24a.html
- [2] ASTM A568/A568M-19a. ASTM International standard publication, 2019. https://store.astm.org/a0568_a0568m-19a.html
- [3] ISO 16160:2012. ISO standard catalogue, 2024. https://www.iso.org/standard/59320.html
- [4] ISO 9443:2018. ISO standard catalogue, 2018. https://www.iso.org/standard/70647.html
- [5] ASTM F2282-03R09E01. ASTM International standard publication, 2009. https://store.astm.org/f2282-03r09e01.html
- [6] National Structural Steelwork Specification. National Structural Steelwork Specification, 2010. https://steelconstruction.info/images/1/10/BCSA_52-10.pdf