




Что на самом деле означает допуск на сталь
Допуск на сталь — это допустимое отклонение от заданного или номинального состояния. Такое состояние может характеризоваться толщиной, шириной, диаметром, длиной, массой, прямолинейностью, плоскостностью, прямоугольностью, углом или другой измеряемой характеристикой. Номинальное значение является исходным ориентиром, а не обязательно значением, которому должна соответствовать каждая единица продукции. Например, лист толщиной 10 мм идентифицируется по номинальной толщине; применимая спецификация затем устанавливает, насколько измеренная толщина может отличаться от 10 мм.
Это различие имеет значение, поскольку термин «сталь 10 мм» сам по себе не описывает единственный результат измерения, по которому можно вынести решение о соответствии или несоответствии, если не указаны применимый стандарт, форма изделия, марка стали, состояние поставки и правила измерения. Допуск — это граница приемки, установленная спецификацией. Он не является общим утверждением о производственных возможностях и не может автоматически применяться взаимозаменяемо к листу, полосе, прутку, конструкционным профилям и проволоке.

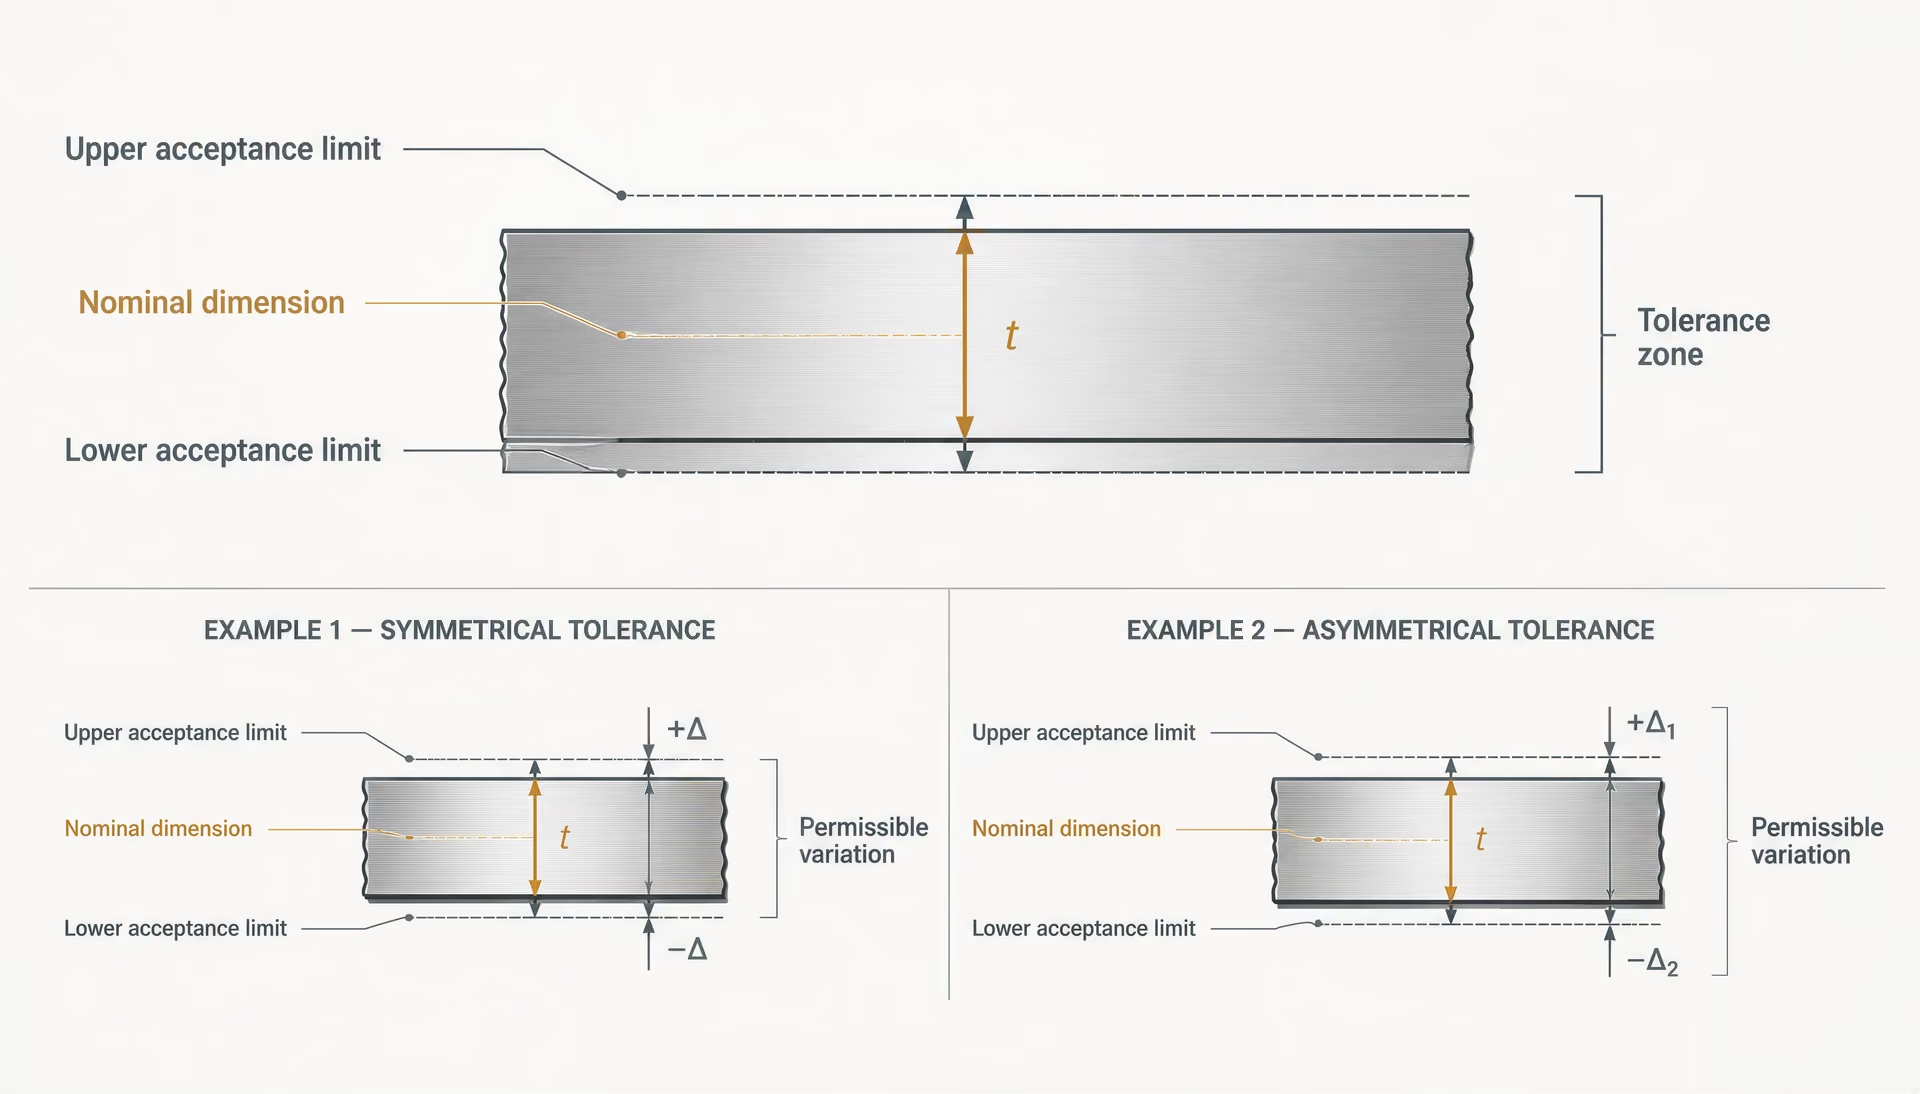
Номинальные размеры, допустимые отклонения и пределы приемки
Основные термины, относящиеся к допускам
- Номинальный размер
- Установленный опорный размер, используемый для идентификации изделия.
- Допустимое отклонение
- Разрешённое отклонение от номинального или заданного значения.
- Предел приёмки
- Фактическая верхняя или нижняя граница, применяемая к измеренному результату.
- Поле допуска
- Интервал между применимыми нижним и верхним пределами приёмки.
Номинальный размер — это установленный размер, используемый для идентификации изделия. Допустимое отклонение — это разрешенное отклонение от этого размера. Пределы приемки — это фактические верхняя и нижняя границы, применяемые к результату измерения. Они могут быть симметричными, например ±0,5 мм, или несимметричными — например, для номинальной толщины может быть предусмотрено отрицательное отклонение и меньшее либо нулевое положительное отклонение.
| Характеристика изделия | Типичный вопрос приёмки | Почему она рассматривается отдельно |
|---|---|---|
| Толщина | Находится ли измеренная толщина в пределах допустимого диапазона? | Контролирует линейный размер. |
| Прямолинейность | Остаётся ли изделие в пределах допустимого отклонения от опорной линии? | Контролирует продольную форму. |
| Масса | Находится ли масса на единицу длины или теоретическая масса в пределах установленного допуска? | Проверяет количество материала и профиль. |
| Состояние поверхности | Допустимы ли дефекты, окалина, раковины, закаты или предусмотренные степени подготовки поверхности? | Применяются отдельные требования к поверхности. |
Применимый стандарт также может разделять допуски по диапазонам размеров. Лист толщиной 6 мм и лист толщиной 20 мм могут иметь разные допустимые отклонения по толщине, даже если оба изделия относятся к листу. Для катаного прутка могут отдельно устанавливаться пределы по диаметру, овальности, прямолинейности и массе. Каждый предел отвечает на свой вопрос.[1] ASTM A6/A6M-24a. ASTM International. ASTM International standard publication, 2024.
ASTM A6/A6M-24a устанавливает обязательные допустимые отклонения размеров и массы для прокатных конструкционных изделий, входящих в область его применения. Strong evidence
ASTM A6/A6M-24a устанавливает обязательные допустимые отклонения размеров и массы для катаных конструкционных стальных прутков, листов, профилей и шпунтовых свай. Этот стандарт не является универсальной таблицей для всех видов стальной продукции. Если спецификация на конкретное изделие содержит противоречащее требование, ASTM A6/A6M устанавливает приоритет соответствующей спецификации на изделие. Такая иерархия позволяет разрешить многие кажущиеся противоречия между общей таблицей размеров и документом, относящимся к конкретной марке или виду продукции.[2] ASTM A568/A568M-19a. ASTM International. ASTM International standard publication, 2019.
ASTM A568/A568M-19a распространяется на указанные размерные характеристики горячекатаного и холоднокатаного стального листа. Strong evidence
| Форма изделия | Соответствующий документ, указанный в статье | Рассматриваемые характеристики |
|---|---|---|
| Горячекатаный лист | ISO 16160:2012 | Допуски на размеры и форму |
| Холоднокатаный лист | ISO 16162:2012 | Допуски на размеры и форму |
| Конструкционная плита, пруток, фасонный профиль или шпунтовая свая | ASTM A6/A6M-24a | Размеры и масса |
| Горячекатаный и холоднокатаный лист согласно требованиям ASTM | ASTM A568/A568M-19a | Толщина, длина, ширина, плоскостность и припуски |
Листовая продукция хорошо иллюстрирует этот принцип. ASTM A568/A568M-19a устанавливает допуски по толщине, длине, ширине и плоскостности, а также связанные с ними допустимые отклонения для горячекатаного и холоднокатаного стального листа. Согласно этому стандарту, при определении соответствия измеренные значения округляют в соответствии с ASTM E29. Правило округления может повлиять на пограничный результат, поэтому значение, записанное с чрезмерным или непоследовательным количеством десятичных знаков, не следует оценивать простым сравнением неокругленного числа с пределом, указанным в таблице.
| Стандарт | Семейство изделий или область применения | Основные средства контроля, указанные в статье |
|---|---|---|
| ISO 16160:2012 | Горячекатаный стальной лист | Допуски на размеры и форму |
| ISO 16162:2012 | Холоднокатаный стальной лист | Допуски на размеры и форму |
| ISO 1035:2026 | Горячекатаные прутки метрического ряда | Размеры, форма, масса и допуски |
| ISO 657-1:2026 | Уголки, швеллеры и двутавровые балки | Размеры, характеристики поперечного сечения и допуски |
| ISO 9034:1987 | Горячекатаные широкополосные конструкционные полосы | Допуски на размеры, форму и массу |
Стандарты ISO аналогичным образом разделяют требования по типу продукции. ISO 16160:2012 распространяется на допуски размеров и формы горячекатаной листовой стали; в 2024 году ISO подтвердил действие этого стандарта. ISO 16162:2012 охватывает холоднокатаную листовую стальную продукцию. Для горячекатаных круглых, квадратных, плоских, шестигранных и восьмигранных прутков метрического ряда ISO 1035:2026 устанавливает размеры, форму, массу и допуски. ISO 657-1:2026 распространяется на равнополочные и неравнополочные уголки, швеллеры с наклонными полками и двутавры с наклонными полками, включая размеры, характеристики поперечного сечения и допуски. ISO 9034:1987 устанавливает допуски по размерам, форме и массе для горячекатаных широких полос из нелегированных и легированных сталей, за исключением нержавеющих сталей, с заданным минимальным пределом текучести до 700 Н/мм².
Области применения этих стандартов не являются взаимозаменяемыми. Применение допуска для листа к уголку или допуска для прутка к плите может привести к технически аккуратному, но недействительному решению. Поэтому первым шагом при рассмотрении спора должно быть определение спецификации на изделие и указанных в ней нормативных ссылок. Общая таблица допусков рассматривается позднее — если она вообще имеет какое-либо значение.
Приемка также может зависеть от того, где и каким образом измеряют размер. Толщина плиты может локально изменяться, форма катаного профиля может изменяться по его длине, а пруток может соответствовать пределу по диаметру, но не соответствовать пределу по прямолинейности. Соответствие одной характеристики не отменяет несоответствие другой.
Почему допуск — это не то же самое, что неопределенность измерения
Неопределённость измерений Количественно выраженная оценка сомнения, связанного с результатом измерения; она характеризует методику и условия контроля, а не изменяет допуск на изделие.
Допуск относится к требованию к изделию. Неопределенность измерения относится к результату контроля. Эти понятия взаимосвязаны, но не являются одной и той же величиной.
Предположим, что спецификация допускает толщину от 9,70 до 10,00 мм. Этот интервал является зоной допуска. Если прибор показывает 9,72 мм, показание представляет собой свидетельство о фактической толщине, но не определяет ее с абсолютной точностью. На результат могут влиять разрешение прибора, калибровка, контактное усилие, температура, техника оператора, шероховатость поверхности, выравнивание и повторяемость показаний прибора.
Система NSSS разделяет основные и функциональные допуски и требует, чтобы методы измерения и приборы соответствовали необходимой точности. Strong evidence
Микрометр может иметь более высокое разрешение отображения, чем рулетка, однако одно лишь разрешение дисплея не подтверждает точность. При измерении большой плиты плохо закрепленным прибором можно получить число, выглядящее точным, но не соответствующее требуемому месту или методу измерения. Национальная спецификация конструкционных стальных конструкций различает основные и функциональные допуски и требует выбирать методы и приборы для размерного контроля с учетом необходимой точности. Это практическое правило: метод контроля должен позволять отличить приемлемый результат от неприемлемого.
Последовательность принятия решения по результатам измерений
- 1. Определите требование Подтвердите спецификацию на изделие, её редакцию, характеристику и таблицу допусков.
- 2. Определите методику Установите базу, место, направление, прибор и план отбора образцов.
- 3. Зафиксируйте исходный результат Сохраните неокруглённое измерение и соответствующие условия.
- 4. Примените правило принятия решения Используйте установленную процедуру округления и учёта неопределённости.
Поэтому результат, близкий к предельному значению, требует контролируемого измерения, а не приблизительного округления или визуальной оценки. В процедуре контроля следует определить базу, место и направление измерения, температуру, если она имеет значение, прибор, статус его калибровки, количество показаний и правило округления. Если спецификация предусматривает применение ASTM E29, как это делает ASTM A568/A568M при определении соответствия, именно это правило определяет принимаемое решение. Лаборатория может дополнительно рассчитать неопределенность измерения, однако неопределенность не расширяет допуск на изделие.
| Подход к приёмке | Действие инспектора | Что нельзя предполагать |
|---|---|---|
| Прямое сравнение | Сравните указанное значение с установленным пределом. | Неопределённость не расширяет допуск. |
| Установленное правило принятия решения | Примените правило, требуемое применимым нормативным документом. | Не следует самостоятельно вводить защитную полосу. |
| Пограничный результат измерения | Повторите измерение контролируемым подходящим методом. | Не следует полагаться на случайное округление или визуальную оценку. |
Различные системы приемки по-разному учитывают неопределенность. В некоторых спецификациях сообщаемое значение непосредственно сравнивают с предельным значением. В других предусмотрено правило принятия решения, учитывающее неопределенность и риск принять несоответствующую продукцию или забраковать соответствующую. Если в регламентирующем документе не указано иное, инспектор не должен самостоятельно вводить защитную полосу, прибавлять неопределенность к допуску или вычитать ее из измеренного значения. Правильный вопрос заключается не только в том, «меньше ли неопределенность прибора допуска», а в том, «какие правило принятия решения и метод измерения предусмотрены применимой спецификацией».
Именно поэтому два инспектора могут прийти к разным выводам, хотя сама сталь не изменилась. Они могли измерять в разных точках, использовать разные базы, применять разные правила округления или руководствоваться разными правилами приемки. Причину разногласия необходимо искать в спецификации и процедуре.
Различие между требованиями к размерам, форме, массе и поверхности
Отдельные категории приёмки
- Размеры Толщина, ширина, длина, диаметр, длина полки, размеры полок и размеры стенки.
- Форма Плоскостность, прямолинейность, выгиб, скручивание, неперпендикулярность, конусность и некруглость.
- Масса Масса на единицу длины, теоретическая масса или допустимое отклонение массы.
- Поверхность Дефекты, окалина, раковины, закаты, трещины, обезуглероживание, шероховатость, покрытие и чистота.
Требования к размерам относятся к линейным размерам: толщине, ширине, длине, диаметру, длине полки, размерам полок или стенки. Требования к форме относятся к геометрической форме: плоскостности, прямолинейности, изгибу, скручиванию, отклонению от прямоугольности, конусности и овальности. Требования к массе относятся к массе на единицу длины, теоретической массе или допустимому отклонению массы. Эти категории могут пересекаться с точки зрения инженерного воздействия, но они не образуют единый допуск.
Профиль может соответствовать пределам по ширине полки и толщине стенки, но не соответствовать требованиям по прямолинейности. Пруток может соответствовать требованиям по диаметру и массе, но иметь недопустимые поверхностные дефекты. Лист может соответствовать требованиям по толщине и плоскостности, но иметь ржавчину или окалину, требующие отдельной оценки поверхности. Соответствие размеров не подтверждает состояние поверхности.[4] ISO 9443:2018. International Organization for Standardization. ISO standard catalogue, 2018.
Требования к поверхности могут касаться дефектов, окалины, питтинга, закатов, трещин, обезуглероживания, шероховатости, покрытия, чистоты или степени подготовки поверхности. ISO 9443:2018 устанавливает технические требования к поставке по классам качества поверхности горячекатаных круглых, квадратных и шестигранных прутков, а также катанки с номинальными размерами от 5 до 200 мм. Классы поверхности, установленные этим стандартом, не заменяют допуски по диаметру или прямолинейности.
ISO 8501-1:2007 устанавливает классификации ржавчины и подготовки поверхности по визуальным признакам, а не допуски на размеры. Strong evidence
Для защиты от коррозии и подготовки поверхности ISO 8501-1:2007 определяет степени ржавления и степени подготовки посредством письменных описаний и репрезентативных фотографий. Стандарт охватывает такие состояния, как поверхность стали после абразивоструйной очистки, очистки ручным инструментом, очистки механизированным инструментом и очистки пламенем. Эти степени характеризуют визуальное состояние поверхности и качество ее подготовки; они не устанавливают толщину плиты или геометрию профиля.
Национальная спецификация по изготовлению стальных конструкций и Руководство BCSA 3.05 также показывают, почему оценка поверхности требует учета контекста. Допуск по качеству поверхности может быть приемлемым, если затронутая область составляет лишь небольшую часть поверхности, при условии что это допускается спецификацией и предполагаемым применением. Локальная отметина, не имеющая функциональных последствий, может оцениваться иначе, чем трещина, расслоение, глубокая раковина или дефект в соединении, критичном с точки зрения усталости. Решение относительно поверхности должно основываться на установленном классе и предполагаемой функции, а не на универсальном правиле, согласно которому каждая видимая неровность является либо приемлемой, либо браковочной.
ASTM F2282-03R09E01 прямо устанавливает это разграничение для проволоки, прутков и стержней из углеродистой и легированной стали, используемых при изготовлении механических крепежных изделий. Его средства обеспечения качества охватывают обезуглероживание, размеры, допуски, состояние поверхности, покрытие, качество изготовления, отделку, внешний вид и упаковку. Раздельное перечисление этих аспектов отражает фактический порядок приемки.
Таким образом, стальное изделие может соответствовать требованиям по размерам и при этом подлежать браковке, ремонту, очистке или дальнейшему исследованию по причине состояния поверхности. И наоборот, внешне непривлекательная поверхность может быть приемлемой, если применимый класс поверхности и предполагаемое применение это допускают. Если документы кажутся противоречащими друг другу, определяющими являются спецификация на конкретный вид продукции, установленный в ней порядок приоритета документов и процедура приемки. Универсальная таблица допусков не может решить вопрос о состоянии поверхности, а фотография поверхности не может заменить измерение размеров.
Иерархия стандартов и определяющая спецификация на продукцию
Допуск для стального изделия нельзя интерпретировать только на основании числового значения. Сначала необходимо определить документ, являющийся определяющим, а затем форму продукции, марку стали, состояние поставки, метод измерения и правило приемки. Лист, горячекатаный пруток, конструкционный уголок и холоднокатаный лист могут описываться одним словом — «сталь», однако требования к их размерам и поверхности могут устанавливаться различными стандартами.
Обычно иерархия начинается со спецификации на закупку или проектирование, затем следует стандарт на конкретный материал, после чего — любой стандарт общих требований, включенный посредством ссылки. Общий документ устанавливает единые правила, тогда как документ на конкретную продукцию определяет, применяются ли эти правила без изменений к поставляемому материалу. Такое разграничение предотвращает ошибочный перенос таблицы допусков для одного семейства продукции на другое.
ASTM A6/A6M и общие требования
ASTM A6/A6M-24a — это стандарт общих требований к прокатной конструкционной стальной продукции. Согласно ASTM International, он устанавливает обязательные допустимые отклонения размеров и массы для прокатных конструкционных стальных прутков, листов, профилей и шпунтовых свай (ASTM International, 2024, ASTM A6/A6M-24a). Таким образом, область его применения охватывает распространенные конструкционные изделия, такие как широкополочные профили, швеллеры, уголки, полосы, конструкционные листы и шпунтовые сваи, но не любую стальную продукцию, реализуемую под обозначением ASTM.
«Допустимое отклонение» — это техническое понятие, используемое при приемке. Оно описывает разрешенное отклонение от заданного размера, прямолинейности, массы или иной связанной характеристики; оно не означает, что каждое измерение должно быть абсолютно точным, и не устанавливает приемлемость поверхности с видимыми отметинами. Изделие может соответствовать допуску по толщине, но не отвечать требованиям к качеству поверхности. И наоборот, дефект поверхности может быть разрешен соответствующей спецификацией на продукцию, хотя перед использованием потребуется его ремонт, удаление или оценка.
ASTM A6/A6M особенно важен, поскольку обеспечивает общую основу для нескольких форм конструкционной продукции. Он может охватывать размеры и массу, маркировку продукции, образцы для испытаний, качество изготовления, ремонт и другие общие вопросы поставки. Эти аспекты не следует сводить к единственной проверке по принципу «годно/не годно». Приемка по размерам устанавливает, находятся ли измеренные геометрические параметры в пределах разрешенного диапазона. Приемка по состоянию поверхности устанавливает, соответствуют ли дефекты, закаты, плены, ржавчина или отремонтированные участки применимым требованиям к поверхности. Приемка по механическим характеристикам устанавливает, соответствуют ли установленным требованиям химический состав, прочность при растяжении, предел текучести, удлинение, ударная вязкость и другие заданные свойства.
Определяющим является правило стандарта, регулирующее противоречия. ASTM A6/A6M устанавливает, что при конфликте его требований с требованиями применимой спецификации на продукцию преимущественную силу имеет спецификация на продукцию. Это положение имеет практическое значение. ASTM A6/A6M не является универсальным документом, который может отменить более конкретное требование стандарта на марку стали или конкретный вид продукции. Это документ общих требований, действующий в рамках системы стандартов, установленной договором.
Поэтому отчет, в котором указано только «допуск ASTM A6», является неполным. В нем следует указать спецификацию на продукцию, редакцию документа, номинальный размер, форму продукции и соответствующую таблицу допусков. Следует также описать, каким образом и в каком месте проводилось измерение. Прокатный профиль может изменяться по длине и по поперечному сечению; на полученный результат могут влиять температура, условия опирания, разрешающая способность прибора и выбранные базовые точки. Числовое предельное значение и метод измерения должны рассматриваться совместно.
ASTM A568/A568M-19a иллюстрирует тот же принцип применительно к листовой продукции. Он устанавливает допуски и припуски по толщине, длине, ширине, плоскостности и другим характеристикам для горячекатаного и холоднокатаного стального листа (ASTM International, 2019, ASTM A568/A568M-19a). Стандарт также требует округлять измеренные значения в соответствии с ASTM E29 при определении соответствия. Округление не является формальным выбором при оформлении отчета: значение, близкое к предельному, может изменить свой статус при приемке после применения установленной процедуры округления. Поэтому зарегистрированное значение, характеристики прибора, место отбора измерений и правило округления должны рассматриваться как единый процесс приемки.
Когда преимущественную силу имеет спецификация на конкретный материал
Спецификация на конкретный материал имеет преимущественную силу, если она содержит требование, отличающееся от общего требования, дополняющее его или определяющее его более точно. В применимом документе может быть установлен более узкий диапазон толщины, иной предел плоскостности, специальный допуск формы, определенный класс поверхности или отдельный метод оценки дефектов. Правильный вопрос заключается не в том, «соответствует ли сталь ASTM A6/A6M», а в том, «какая спецификация распространяется на эту сталь и какие положения она включает посредством ссылки».
Это должно быть установлено до начала инспекции. В заказе на поставку могут быть указаны марка стали и стандарт на продукцию, а спецификация проекта может содержать дополнительные требования. В договоре также может быть указана национальная спецификация на изготовление стальных конструкций, которая разделяет существенные и функциональные допуски. Национальная спецификация по изготовлению стальных конструкций, на которую ссылается British Constructional Steelwork Association (BCSA, 2010), прямо проводит это разграничение. Существенные допуски относятся к общим требованиям изготовления или строительства; функциональные допуски — к подгонке, выравниванию, сборке, отводу воды, зазорам или иному определенному условию эксплуатации.
Это различие важно, поскольку размер может находиться в пределах общего производственного допуска, но быть неприемлемым для конкретного соединения или сборочной операции. Из этого автоматически не следует, что металлургический завод поставил несоответствующий материал. Инспектор должен определить, является ли данное требование существенным допуском на продукцию, функциональным допуском проекта или дополнительным требованием к изготовлению.
В том же документе BCSA указано, что методы и средства измерения размеров должны выбираться с учетом требуемой точности. Стальная рулетка, штангенциркуль, микрометр, поверочная линейка, шаблон профиля, оптический прибор или координатная измерительная система не обеспечивают во всех ситуациях равноценные доказательства. Разрешающая способность прибора является лишь одной частью проблемы. На результат, близкий к предельному значению, могут влиять повторяемость, калибровка, контактное давление, окалина на поверхности, опирание балки, температура и техника оператора. Если неопределенность имеет существенное значение, представление одного числа без оговорок создает ложное впечатление точности.
Состояние поверхности оценивается отдельно. Руководство BCSA 3.05 поясняет, что допуск по качеству поверхности может быть приемлемым, если затронутая область составляет лишь небольшую часть поверхности, при условии что соответствующая спецификация и предполагаемое применение допускают такую оценку (BCSA, 2015). Площадь, глубина, расположение, ориентация и предлагаемый способ ремонта могут иметь большее значение, чем сам факт наличия отметины. ISO 8501-1:2007 посвящен другой, хотя и связанной, теме: он определяет степени ржавления и степени подготовки поверхности с использованием письменных описаний и репрезентативных фотографий, включая поверхности, очищенные дробеструйным или абразивоструйным методом, ручным инструментом, механизированным инструментом и пламенем. Он не заменяет стандарт на допуски размеров.
Требования к приемке также могут быть специфичными для конкретной продукции. ASTM F2282-03R09E01 распространяет требования к обеспечению качества на обезуглероживание, размеры, допуски, состояние поверхности, покрытие, качество изготовления, отделку, внешний вид и упаковку проволоки, прутков и стержней из углеродистой и легированной стали, используемых при изготовлении механических крепежных изделий (ASTM International, 2009, ASTM F2282). Широкий охват тем не превращает этот стандарт в замену ASTM A6/A6M или спецификации на конструкционную продукцию. Он предназначен для другой продукции и другой производственной цепочки.
Как документы ASTM и ISO применяются к различным семействам продукции
Документы ASTM и ISO не следует рассматривать как взаимозаменяемые обозначения одной и той же системы допусков. Документы ASTM часто объединяют спецификацию на продукцию с общими требованиями либо ссылаются на стандарт общих требований, такой как ASTM A6/A6M. Документы ISO нередко организуют требования вокруг определенного семейства продукции и конкретной геометрической формы.
Для горячекатаного листа ISO 16160:2012 устанавливает допуски по размерам и форме для всех видов горячекатаного листового проката; ISO подтвердил актуальность этого документа в 2024 году (International Organization for Standardization, ISO 16160:2012). На холоднокатаный лист отдельно распространяется ISO 16162:2012. Такое разделение отражает различия в технологических маршрутах производства и обусловленные ими различия в контроле толщины, плоскостности, состоянии кромок и форме. Допуск для горячекатаного листа не следует назначать холоднокатаному листу только потому, что оба вида продукции поставляются в рулонах или мерных отрезках.
ISO 1035:2026 устанавливает размеры, форму, массу и допуски для горячекатаных круглых, квадратных, плоских, шестигранных и восьмигранных профилей метрического ряда. ISO 657-1:2026 распространяется на равнополочные и неравнополочные уголки, швеллеры с наклонными полками и двутавры с наклонными полками, включая размеры, геометрические характеристики поперечного сечения и допуски. Эти документы относятся к семействам прутков и профилей со специфическими требованиями к геометрии. ISO 9034:1987 распространяется на горячекатаные широкие полосы конструкционного назначения из нелегированных и легированных сталей, за исключением нержавеющих сталей, с установленным минимальным пределом текучести до 700 N/mm²; область его применения уже, чем у общего стандарта, устанавливающего требования к конструкционным изделиям.
Требования к поверхности также выделены в отдельное семейство стандартов на продукцию. ISO 9443:2018 устанавливает технические требования к поставке в зависимости от классов качества поверхности горячекатаных круглых, квадратных и шестигранных профилей, а также катанки с номинальными размерами от 5 до 200 мм. Класс поверхности по ISO 9443:2018 не заменяет требований к размерам, установленных в ISO 1035:2026, подобно тому как степени подготовки поверхности по ISO 8501-1:2007 не определяют, является ли пруток прямым или находится ли его масса в пределах допуска.
Таким образом, применяемую спецификацию следует рассматривать как взаимосвязанную совокупность требований, а не как отдельное значение допуска. ASTM International, ISO и BCSA публикуют документы, выполняющие различные функции: устанавливающие общие требования, определяющие продукцию, регламентирующие подготовку поверхности, качество поверхности, контроль изготовления и функциональные ограничения для строительных конструкций. Правильность приемки зависит от определения функции каждого документа, разрешения противоречий в установленном порядке и сохранения правил измерения и округления, которые придают сообщаемому результату технический смысл.
Приемка листа по толщине, ширине, длине и плоскостности
Лист может соответствовать требованиям по толщине и при этом не пройти проверку размеров, если его ширина, длина или плоскостность выходят за установленный предел. Возможна и обратная ситуация: лист может соответствовать всем требованиям к размерам, но иметь поверхностный дефект, требующий браковки по отдельному пункту, касающемуся качества поверхности. Это разные вопросы, и ответ прежде всего зависит от спецификации на продукцию, указанной в заказе, сертификате или документе контроля.
Основные размерные параметры:
- Толщина: расстояние через толщину листа, обычно измеряемое в установленных местах с избеганием кромок, заусенцев и локальных неровностей поверхности.
- Ширина: поперечный размер листа, измеряемый в предписанном направлении и при условии, указанном стандартом.
- Длина: продольный размер, который в зависимости от формы продукции может оцениваться для мерных отрезков, рулонов или листов.
- Плоскостность: отклонение от базовой плоскости, включая волнистость, кромочную волнистость, коробоватость центральной части и другие отклонения формы, определенные соответствующим стандартом.
Допуск — не то же самое, что номинальный размер. Для листа, заказанного с номинальной толщиной, устанавливается допустимый диапазон вокруг этого значения; диапазон может быть несимметричным, а допустимое отклонение может зависеть от толщины, ширины, состояния продукции, состояния кромок и от того, является ли материал горячекатаным или холоднокатаным. Поэтому «калибр» или «номинальная толщина» сами по себе не могут определить приемку.
Размерный предел также не характеризует качество поверхности. Окалина, раковины, закаты, рванины, царапины, ржавчина и состояние покрытия требуют отдельных требований. Например, ISO 8501-1:2007 определяет степени ржавления и степени подготовки поверхности посредством письменных описаний и репрезентативных фотографий. Это справочный документ по подготовке поверхности и внешнему виду, а не замена допускам по толщине или плоскостности листа. Аналогично, ISO 9443:2018 касается классов качества поверхности горячекатаных круглых, квадратных и шестигранных прутков, а также катанки с номинальным размером от 5 до 200 мм; этот стандарт не регулирует размеры листа.
Требования ASTM A568/A568M к горячекатаному и холоднокатаному листу
ASTM A568/A568M-19a — это общая спецификация на листовые изделия из углеродистой, конструкционной, высокопрочной низколегированной стали, высокопрочной низколегированной стали с повышенной формуемостью, а также из других сталей указанного типа, если соответствующая спецификация на материал ссылается на нее. ASTM International указывает, что стандарт устанавливает допуски и припуски по толщине, длине, ширине и плоскостности для горячекатаного и холоднокатаного стального листа. Стандарт также рассматривает связанные с размерами условия, поэтому при контроле следует использовать полную применимую таблицу, а не один общий процентный показатель.
Различие между допуском и припуском имеет значение. Допуск устанавливает допустимое отклонение от номинального размера. Припуск может учитывать такое условие, как обрезка, конфигурация кромки или заданная размерная корректировка, связанная с продукцией. Если рассматривать каждую допустимую разницу как один и тот же вид допуска, можно принять неправильное решение о соответствии.
При оценке толщины необходимо учитывать, где и каким образом выполняется измерение. Показание, полученное вблизи кромки, может оцениваться не по тому же правилу, что и показание, полученное в основной части листа. Ширина и длина также зависят от указанного состояния кромок и состояния поставки. Плоскостность нельзя установить, просто положив заметно изогнутый лист на произвольную поверхность и зафиксировав один зазор. Метод контроля, базовая плоскость, точки контакта и порядок учета локальных неровностей должны соответствовать стандарту или требованиям заказа.
ASTM A568/A568M также прямо устанавливает правило арифметической обработки: при определении соответствия измеренные значения округляют в соответствии с ASTM E29. Это не позволяет контролеру напрямую сравнивать неокругленное показание прибора с табличным пределом, если стандарт требует сначала выполнить округление. Например, значение, которое до округления лишь незначительно превышает предел, после предписанной операции округления может оказаться в пределах соответствия, и наоборот. Количество отображаемых цифр на цифровом толщиномере не изменяет это правило.
ASTM A6/A6M-24a не следует автоматически подменять стандартом A568/A568M. ASTM A6/A6M устанавливает обязательные допустимые отклонения размеров и массы для катаных конструкционных стальных прутков, плит, профилей и шпунтовых свай, одновременно указывая, что при противоречии требований преимущественную силу имеет применимая спецификация на продукцию. Поэтому требование к конструкционной плите по ASTM A6/A6M не становится автоматически определяющим требованием для листа, поставляемого по ASTM A568/A568M. Определяющими являются форма продукции и спецификация, на которую имеется ссылка.
Погрешность измерений остается практической проблемой. Разрешение микрометра 0,001 мм не означает, что результат измерения имеет точность 0,001 мм. На результат могут влиять калибровка, контактное давление, температура, окалина на поверхности, заусенцы, кривизна листа и техника оператора. Если значение близко к пределу, в протоколе контроля следует сохранять неокругленное показание, идентификационные данные прибора, место измерения, направление измерения и примененную процедуру округления.
ISO 16160:2012 для горячекатаного листа
ISO 16160:2012 устанавливает допуски по размерам и форме для всех горячекатаных стальных листовых изделий. В 2024 году ISO подтвердил действие этого стандарта. Поэтому область его применения в отношении горячекатаного листа является широкой, однако это не делает его пределы взаимозаменяемыми с пределами ASTM A568/A568M-19a.
Оба стандарта рассматривают привычные параметры — толщину, ширину, длину и форму или плоскостность, — но могут различаться определениями, условиями измерения, классами допусков, обозначениями кромок, диапазонами толщины и способом представления результатов. В сертификате на горячекатаный лист должен быть указан использованный стандарт. Контролер не должен брать предел из таблицы ISO и применять его к материалу, заказанному по требованиям ASTM, только потому, что в обоих документах используются миллиметры.
Термин «форма» в стандарте ISO по размерам имеет существенное значение. Плоскостность является одним из видимых аспектов формы, однако применимые положения могут также регулировать другие отклонения от заданной геометрии. Лист с приемлемой средней толщиной все же может иметь недопустимую волнистость или кромочную волну. Измерения должны отражать состояние продукции, предусмотренное стандартом, а не выборочно благоприятный участок листа.
Горячекатаное состояние также влияет на интерпретацию результатов. Окалина, шероховатость, термическая деформация и состояние кромок могут влиять на измерения, основанные на контакте. Эти факторы не отменяют требования к размерам, но могут сделать импровизированный метод непригодным. Если спецификация, план контроля или договор предусматривает конкретный метод, именно этот метод является определяющим.
Другие документы ISO показывают, почему необходимо проверять область применения стандарта. ISO 9034:1987 распространяется на допуски по размерам, форме и массе горячекатаных конструкционных широких полос из нелегированных и легированных сталей, за исключением нержавеющих сталей, с установленным минимальным пределом текучести до 700 Н/мм². ISO 1035:2026 распространяется на горячекатаные круглые, квадратные, плоские, шестигранные и восьмигранные прутки метрического ряда, а ISO 657-1:2026 — на равнополочные и неравнополочные уголки, швеллеры с наклонными полками и двутавры с наклонными полками. Ни один из этих стандартов не является общей заменой допускам для листа по ISO 16160:2012.
ISO 16162:2012 для холоднокатаного листа
ISO 16162:2012 распространяется на холоднокатаные стальные листовые изделия. Его предмет связан с ISO 16160:2012, однако эти два документа применяются к разным условиям изготовления и должны рассматриваться отдельно. Холодная прокатка может обеспечивать более жесткий контроль размеров и иное поведение формы по сравнению с горячей прокаткой, но это не дает оснований переносить предел для холоднокатаной продукции на горячекатаную или считать, что внешне более жесткое значение автоматически применимо по договору.
Контроль холоднокатаного листа может быть особенно чувствителен к состоянию поверхности и локальной геометрии. Полированная или более гладкая поверхность может повысить воспроизводимость контакта, тогда как остаточные напряжения могут вызвать изменение формы после резки, продольной резки или снятия удерживающих приспособлений. Поэтому плоскостность следует проверять в состоянии, требуемом стандартом, — например, в состоянии поставки листа или в установленном ненапряженном состоянии, — а не после незафиксированной операции перемещения или обработки.
ISO 16162:2012 и ISO 16160:2012 следует рассматривать как параллельные, но невзаимозаменяемые ссылки. Правильная последовательность действий такова: определить форму продукции, подтвердить спецификацию, на которую имеется ссылка, установить применимые положения по толщине, ширине, длине и плоскостности, а затем выбрать прибор и метод, способные обеспечить разрешение, необходимое для оценки предела приемки. Национальная спецификация на конструкционные стальные работы, обозначенная British Constructional Steelwork Association (BCSA), различает обязательные допуски и функциональные допуски и требует, чтобы методы измерения и приборы соответствовали необходимой точности. Этот принцип применим и здесь: визуально ровный лист не является доказательством плоскостности, а точный прибор, использованный не в том месте, не обеспечивает действительного контроля.
Приемка поверхности должна оставаться отдельным вопросом. В Guidance Note 3.05 BCSA указано, что отклонение по качеству поверхности может быть приемлемым, если затронутая область составляет лишь небольшую часть поверхности, при условии что это допускается спецификацией и предполагаемым применением. Это не превращает несоответствие по размерам в соответствие. И наоборот, ASTM F2282-03R09E01 демонстрирует такое же разделение в другой области продукции, рассматривая обезуглероживание, размеры, допуски, состояние поверхности, покрытие, качество изготовления, отделку, внешний вид и упаковку углеродистой и легированной стальной проволоки, прутков и стержней, используемых для производства механических крепежных изделий. Приемка по размерам является лишь одной частью оценки соответствия, а не всем решением.
Прутки, профили и широкие полосы: почему геометрия изделия изменяет применимое правило
Допуск, установленный для плоского листа, нельзя применять к катаному прутку или фасонному профилю, изменив только номинальную толщину. Лист обычно оценивают по толщине, ширине, длине, плоскостности и состоянию кромок. Для прутка может потребоваться контроль диаметра, размера «под ключ», радиуса углов, прямолинейности, скручивания, перпендикулярности торцов и массы на единицу длины. Уголок, швеллер или двутавр требуют дополнительного контроля размеров полок и стенки, угла наклона, радиусов сопряжения и характеристик поперечного сечения. Геометрия изделия определяет как измеряемые параметры, так и влияние отклонения на изготовление или эксплуатационные характеристики конструкции.
Это различие имеет значение при приемке. Измеренный размер может находиться в пределах допуска, в то время как поперечное сечение окажется деформированным, масса — за пределами разрешенного отклонения, а расчетные площадь и момент инерции уже не будут соответствовать обозначению профиля. Состояние поверхности — отдельный вопрос: прокатная вмятина или окисление не становятся размерным несоответствием только потому, что они видимы. Их следует оценивать в соответствии с применимым требованием к качеству поверхности или поставке.
ASTM A6/A6M-24a иллюстрирует ориентированный на конкретный вид изделия подход, применяемый в Северной Америке. Этот стандарт устанавливает обязательные допустимые отклонения размеров и массы для катаных конструкционных стальных прутков, листов, профилей и шпунтовых свай, одновременно указывая, что при конфликте требований преимущественную силу имеет соответствующая спецификация на изделие. ASTM A568/A568M-19a, напротив, распространяется на горячекатаный и холоднокатаный лист, включая толщину, длину, ширину, плоскостность и связанные с ними припуски. В соответствии с ASTM A568/A568M измеренные значения при определении соответствия округляют согласно ASTM E29. Правило округления является частью метода приемки, а не заменой подходящего измерительного прибора.
Горячекатаные прутки метрического ряда по ISO 1035:2026
ISO 1035:2026 устанавливает размеры, форму, массу и допуски для горячекатаных стальных круглых, квадратных, плоских, шестигранных и восьмигранных прутков метрического ряда. Эти профили требуют разных подходов к измерению.
Для круглого прутка очевидным номинальным размером является диаметр, однако овальность и прямолинейность также могут влиять на припуск под механическую обработку, контакт с подшипником или автоматическую подачу. Для квадратного прутка необходимо контролировать размеры сторон, геометрию углов и форму; измерение одной диагонали или одной стороны не подтверждает приемлемость всего сечения. Плоский пруток внешне ближе к листу, однако система допусков для него остается системой стандарта на прутки. Ширина, толщина, форма кромок, плоскостность и прямолинейность взаимосвязаны, особенно если пруток режут, куют или обрабатывают механически. Для шестигранных и восьмигранных прутков необходим контроль размера «под ключ» или других характеристик профиля, правильности углов и состояния углов, а не простая проверка ширины и толщины.
ISO 1035:2026 также включает требования к массе и форме. Масса на единицу длины служит независимой проверкой прокатанного поперечного сечения и количества материала, хотя и не является прямой заменой размерных измерений. На результат измерения массы могут влиять принятые значения плотности, окалина, влага и разрешение весов, поэтому при возникновении разногласий следует установить предусмотренный метод расчета или взвешивания. Пруток, соответствующий номинальному размеру «под ключ», но имеющий чрезмерную потерю материала в углах, может не соответствовать предусмотренному профилю или требованию к массе.
Таким образом, слово «допуск» охватывает несколько отдельных предельных значений. Размерный допуск регулирует заданный размер. Допуск формы регулирует прямолинейность, неперпендикулярность, скручивание или другую геометрическую характеристику. Допуск по массе регулирует массу на метр или эквивалентный показатель поставки. Ни один из этих допусков автоматически не устанавливает приемлемость состояния поверхности. ISO 9443:2018 устанавливает классы качества поверхности для горячекатаных круглых и квадратных прутков, шестигранников и катанки с номинальными размерами от 5 до 200 мм. Это документ по качеству поверхности, а не замена размерному контролю по ISO 1035.
Измерения должны соответствовать контролируемому элементу. Штангенциркуль может быть достаточен для доступного размера «под ключ», тогда как для другой характеристики могут потребоваться микрометр, шаблон для контроля профиля, поверочная линейка, оптическая система или калиброванное весовое оборудование. Национальная спецификация на изготовление стальных конструкций различает основные и функциональные допуски и требует выбирать методы и приборы измерения с учетом необходимой точности. Этот принцип особенно важен, когда диапазон допуска близок к разрешению прибора или когда кривизна прутка делает существенным выбор точек контакта.
Уголки, швеллеры и двутавры по ISO 657-1:2026
ISO 657-1:2026 устанавливает размеры, характеристики поперечного сечения и допуски для равнополочных уголков, неравнополочных уголков, швеллеров с наклонными полками и двутавров с наклонными полками. Это стандарт на конструкционные профили, а не стандарт на лист, выраженный в другой системе единиц.
Равнополочный уголок имеет две номинально равные полки, однако при приемке могут учитываться длина полок, толщина, геометрия корня и носка, перпендикулярность и прямолинейность. У неравнополочного уголка размеры полок различаются, поэтому перепутывание длинной и короткой полки или измерение от окисленной кромки может привести к недостоверному результату. Для швеллеров и двутавров важны высота стенки, ширина полок, толщина стенки и полок, наклон полок, радиус сопряжения и состояние торцов. Скручивание и продольный изгиб могут ухудшать сборку даже в том случае, если несколько локальных размеров находятся в пределах своих отдельных допусков.
Характеристики поперечного сечения объясняют, почему стандарт устанавливает не только размеры. Площадь поперечного сечения влияет на массу и сопротивление осевому усилию; моменты инерции и моменты сопротивления — на расчеты на изгиб; положение центра тяжести — на деталировку соединений и пути передачи нагрузки. Эти характеристики могут быть приведены в таблицах для номинального профиля, рассчитаны по измеренным размерам или проверены предусмотренным методом. Небольшое отклонение толщины полки не эквивалентно такому же числовому отклонению толщины стенки, поскольку его влияние на жесткость при изгибе и местную устойчивость может различаться. Поэтому профиль может пройти поверхностную проверку ширины и толщины, но не соответствовать функциональному требованию, связанному с выверкой, зазором в соединении или идентификацией профиля.
Наличие наклона полок и радиусов сопряжения также исключает применение испытаний на плоскостность по методике для листа. Поверочная линейка, установленная на полке, измеряет не ту же характеристику, что и плоскостность листа на широкой плоскости. Аналогично, измерение рулеткой поперек двутавра не позволяет установить прямолинейность стенки, параллельность полок или скручивание. В документах по приемке следует указывать базу, место измерения, температуру, условия опирания и измерительный прибор. Длинные профили при контроле могут прогибаться под собственной массой; опоры и расстояние между ними способны изменять кажущееся отклонение.
Наблюдения за поверхностью остаются отдельным вопросом. ISO 8501-1:2007 описывает степени ржавления и степени подготовки поверхности с помощью письменных описаний и репрезентативных фотографий, включая поверхности, очищенные абразивоструйным методом, ручным инструментом, механизированным инструментом и пламенем. Эти степени подготовки не устанавливают размерный допуск уголка или двутавра. В Руководстве BCSA Note 3.05 указано, что допуск по качеству поверхности может считаться приемлемым, если затронутая область составляет лишь небольшую часть поверхности, при условии, что это допускается спецификацией и предполагаемым применением. Правильный вопрос состоит не просто в том, имеется ли след, а в том, регулируются ли его глубина, протяженность, расположение и влияние соответствующей спецификацией на изделие.
Широкие полосы по ISO 9034:1987
ISO 9034:1987 распространяется на допуски размеров, формы и массы горячекатаных конструкционных широких полос из нелегированных и легированных сталей. Стандарт исключает нержавеющие стали и применяется только в тех случаях, когда установленный минимальный предел текучести составляет не более 700 N/mm². Эти ограничения являются частью области применения стандарта. Нержавеющая широкая полоса или изделие с пределом текучести выше указанного предела не может быть принято по ISO 9034 только потому, что его ширина и толщина похожи на параметры изделия, охватываемого стандартом.
Широкие полосы занимают промежуточное положение с визуальной точки зрения: они широкие и относительно тонкие, но являются прокатными конструкционными изделиями, а не листом. При их приемке могут контролироваться толщина, ширина, длина, прямолинейность, плоскостность или волнистость, состояние кромок, форма и масса. Широкая поверхность может побуждать к проверке по методике для листа, однако допустимые отклонения и правила измерения устанавливаются ISO 9034, если в заказе или спецификации на материал не указан другой применимый документ. Продольная стрела, неровная кромка или отклонение массы на единицу длины могут влиять на изготовление даже в том случае, если отдельное измерение толщины дает удовлетворительный результат.
До начала испытаний необходимо проверить применяемую марку и спецификацию на изделие. ASTM A6/A6M-24a прямо устанавливает приоритет соответствующей спецификации на изделие при конфликте требований; такой же порядок следует применять, когда стандарт ISO на изделие используется одновременно со спецификацией на марку, поставку или строительство. При документировании размерной приемки следует указывать обозначение стандарта, номинальный профиль, идентификацию плавки или партии, метод измерения, точность прибора и правило, использованное для округления или интерпретации показаний.
Практическое правило просто, но не примитивно: изделие следует принимать по спецификации, разработанной для его геометрии. Для прутков необходимы проверки профиля, формы, массы и размеров; для конструкционных профилей — контроль профиля и характеристик поперечного сечения; для широких полос — предусмотренные для них допуски конструкционных плоских изделий. После этого состояние поверхности и процедура приемки должны оцениваться независимо. ASTM F2282-03R09E01 прямо проводит такое разграничение для углеродистой и легированной стальной проволоки, катанки и прутков, используемых при изготовлении механических крепежных изделий, рассматривая обезуглероживание, размеры, допуски, состояние поверхности, покрытие, качество изготовления, отделку, внешний вид и упаковку как отдельные меры контроля качества. Числовой результат «годно/не годно» имеет смысл только после определения изделия, характеристики, стандарта и неопределенности измерения.
Допуски формы: прямолинейность, плоскостность, перпендикулярность и профиль
Стальное изделие может соответствовать заданным толщине, ширине, длине или массе и при этом не отвечать требованиям к форме. Это отдельные вопросы приемки. Лист может иметь требуемую номинальную толщину, но прогибаться между кромками. Балка может иметь заданную массу на метр, но ее полки могут быть непараллельными. Пруток может соответствовать размеру между гранями, но иметь чрезмерное угловое искажение или недостаточную прямолинейность.
Определяющая спецификация на изделие устанавливает, какие характеристики являются обязательными и как их проверяют. ASTM A6/A6M-24a устанавливает допустимые отклонения размеров и массы для горячекатаных конструкционных стальных прутков, листов, профилей и шпунтовых свай, но также указывает, что при возникновении противоречий преимущественную силу имеет применимая спецификация на изделие. Для листового проката ASTM A568/A568M-19a охватывает толщину, длину, ширину, плоскостность и связанные с ними допуски для горячекатаных и холоднокатаных изделий. Согласно ASTM A568/A568M, перед определением соответствия измеренные значения округляют в соответствии с ASTM E29. Это правило округления влияет на зарегистрированный результат решения, но не превращает дефект формы в результат измерения толщины.
Стандарты ISO разделяют этот предмет по видам продукции. ISO 16160:2012 устанавливает допуски размеров и формы для горячекатаных листовых стальных изделий, а ISO 16162:2012 распространяется на холоднокатаный листовой прокат. ISO 1035:2026 устанавливает размеры, форму, массу и допуски для горячекатаных прутков метрического ряда круглого, квадратного, плоского, шестигранного и восьмигранного сечения. ISO 657-1:2026 охватывает размеры, характеристики поперечного сечения и допуски для равнополочных и неравнополочных уголков, швеллеров с наклонными полками и двутавровых балок с наклонными полками. ISO 9034:1987 устанавливает допуски размеров, формы и массы для горячекатаных широких полос конструкционной стали из нелегированных и легированных сталей, за исключением нержавеющих сталей, с заданным минимальным пределом текучести до 700 N/mm².
Отклонение формы и отклонение размера
Отклонение размера относится к скалярной величине: толщине, диаметру, ширине, высоте, длине или массе. Отклонение формы относится к взаимному расположению точек, линий, плоскостей или элементов поперечного сечения. Это различие существенно, поскольку одно из этих отклонений не позволяет надежно предсказать другое.
Прямолинейность описывает, насколько продольная ось, кромка или опорная линия изделия отклоняется от прямой линии. Пруток может иметь правильный диаметр по всей длине и при этом быть изогнутым. Лист может иметь заданные длину и ширину, тогда как его продольная кромка может отклоняться от прямой. Для конструкционного элемента прямолинейность обычно оценивают на установленной длине измерения или относительно определенной базы, поэтому в протоколе контроля должны быть указаны как метод, так и длина участка.
Плоскостность описывает отклонение от плоскости. Она не тождественна вариации толщины. Лист с равномерной толщиной может иметь волнистость, поднятые кромки, выпучивание центральной части или локальную вогнутость, вызванные напряжениями при прокатке, охлаждением, перемещением или резкой. И наоборот, лист может быть относительно плоским, хотя его толщина изменяется в пределах допустимого размерного допуска. Поэтому оценка плоскостности требует наличия базовой плоскости, определенных условий контакта или опирания и метода, соответствующего применимой спецификации.
Прямоугольность характеризует соответствие углового положения смежных кромок или граней требуемому взаимному расположению. Для прямоугольного листа ее можно оценивать по совмещению кромок, сравнению диагоналей или иным методом, установленным для данного изделия. Равенство диагоналей само по себе не описывает все возможные дефекты кромок, особенно если кромка искривлена. Для профилей прямоугольность может относиться к взаимному положению стенки и полки либо поверхности полки и заданной опорной оси.
Угловое отклонение также отличается от результата измерения номинального размера. Уголок может иметь заданную длину полок, но неправильный внутренний угол. Швеллер может иметь требуемые общую высоту и ширину полок, в то время как его полки наклонены неодинаково. Пустотелый или открытый профиль может сохранять наружные размеры, но иметь деформированный угол или повернутую стенку. Такие состояния могут влиять на сопряжение, даже если измерение штангенциркулем в одном месте дает приемлемый результат.
Перед объявлением пограничного результата необходимо учитывать неопределенность измерений. National Structural Steelwork Specification различает основные и функциональные допуски и требует выбирать методы и приборы для размерного контроля с учетом необходимой точности. Короткая стальная линейка, поверочная линейка, калибр-мостик, тахеометр и координатно-измерительная система не обеспечивают одинакового разрешения при выявлении отклонений. Температура, опирание, усилие оператора, выбор опорных точек и упругая деформация могут изменять показания. В протоколе приемки следует указывать, что измерялось, где именно, каким прибором и по какой таблице допусков.

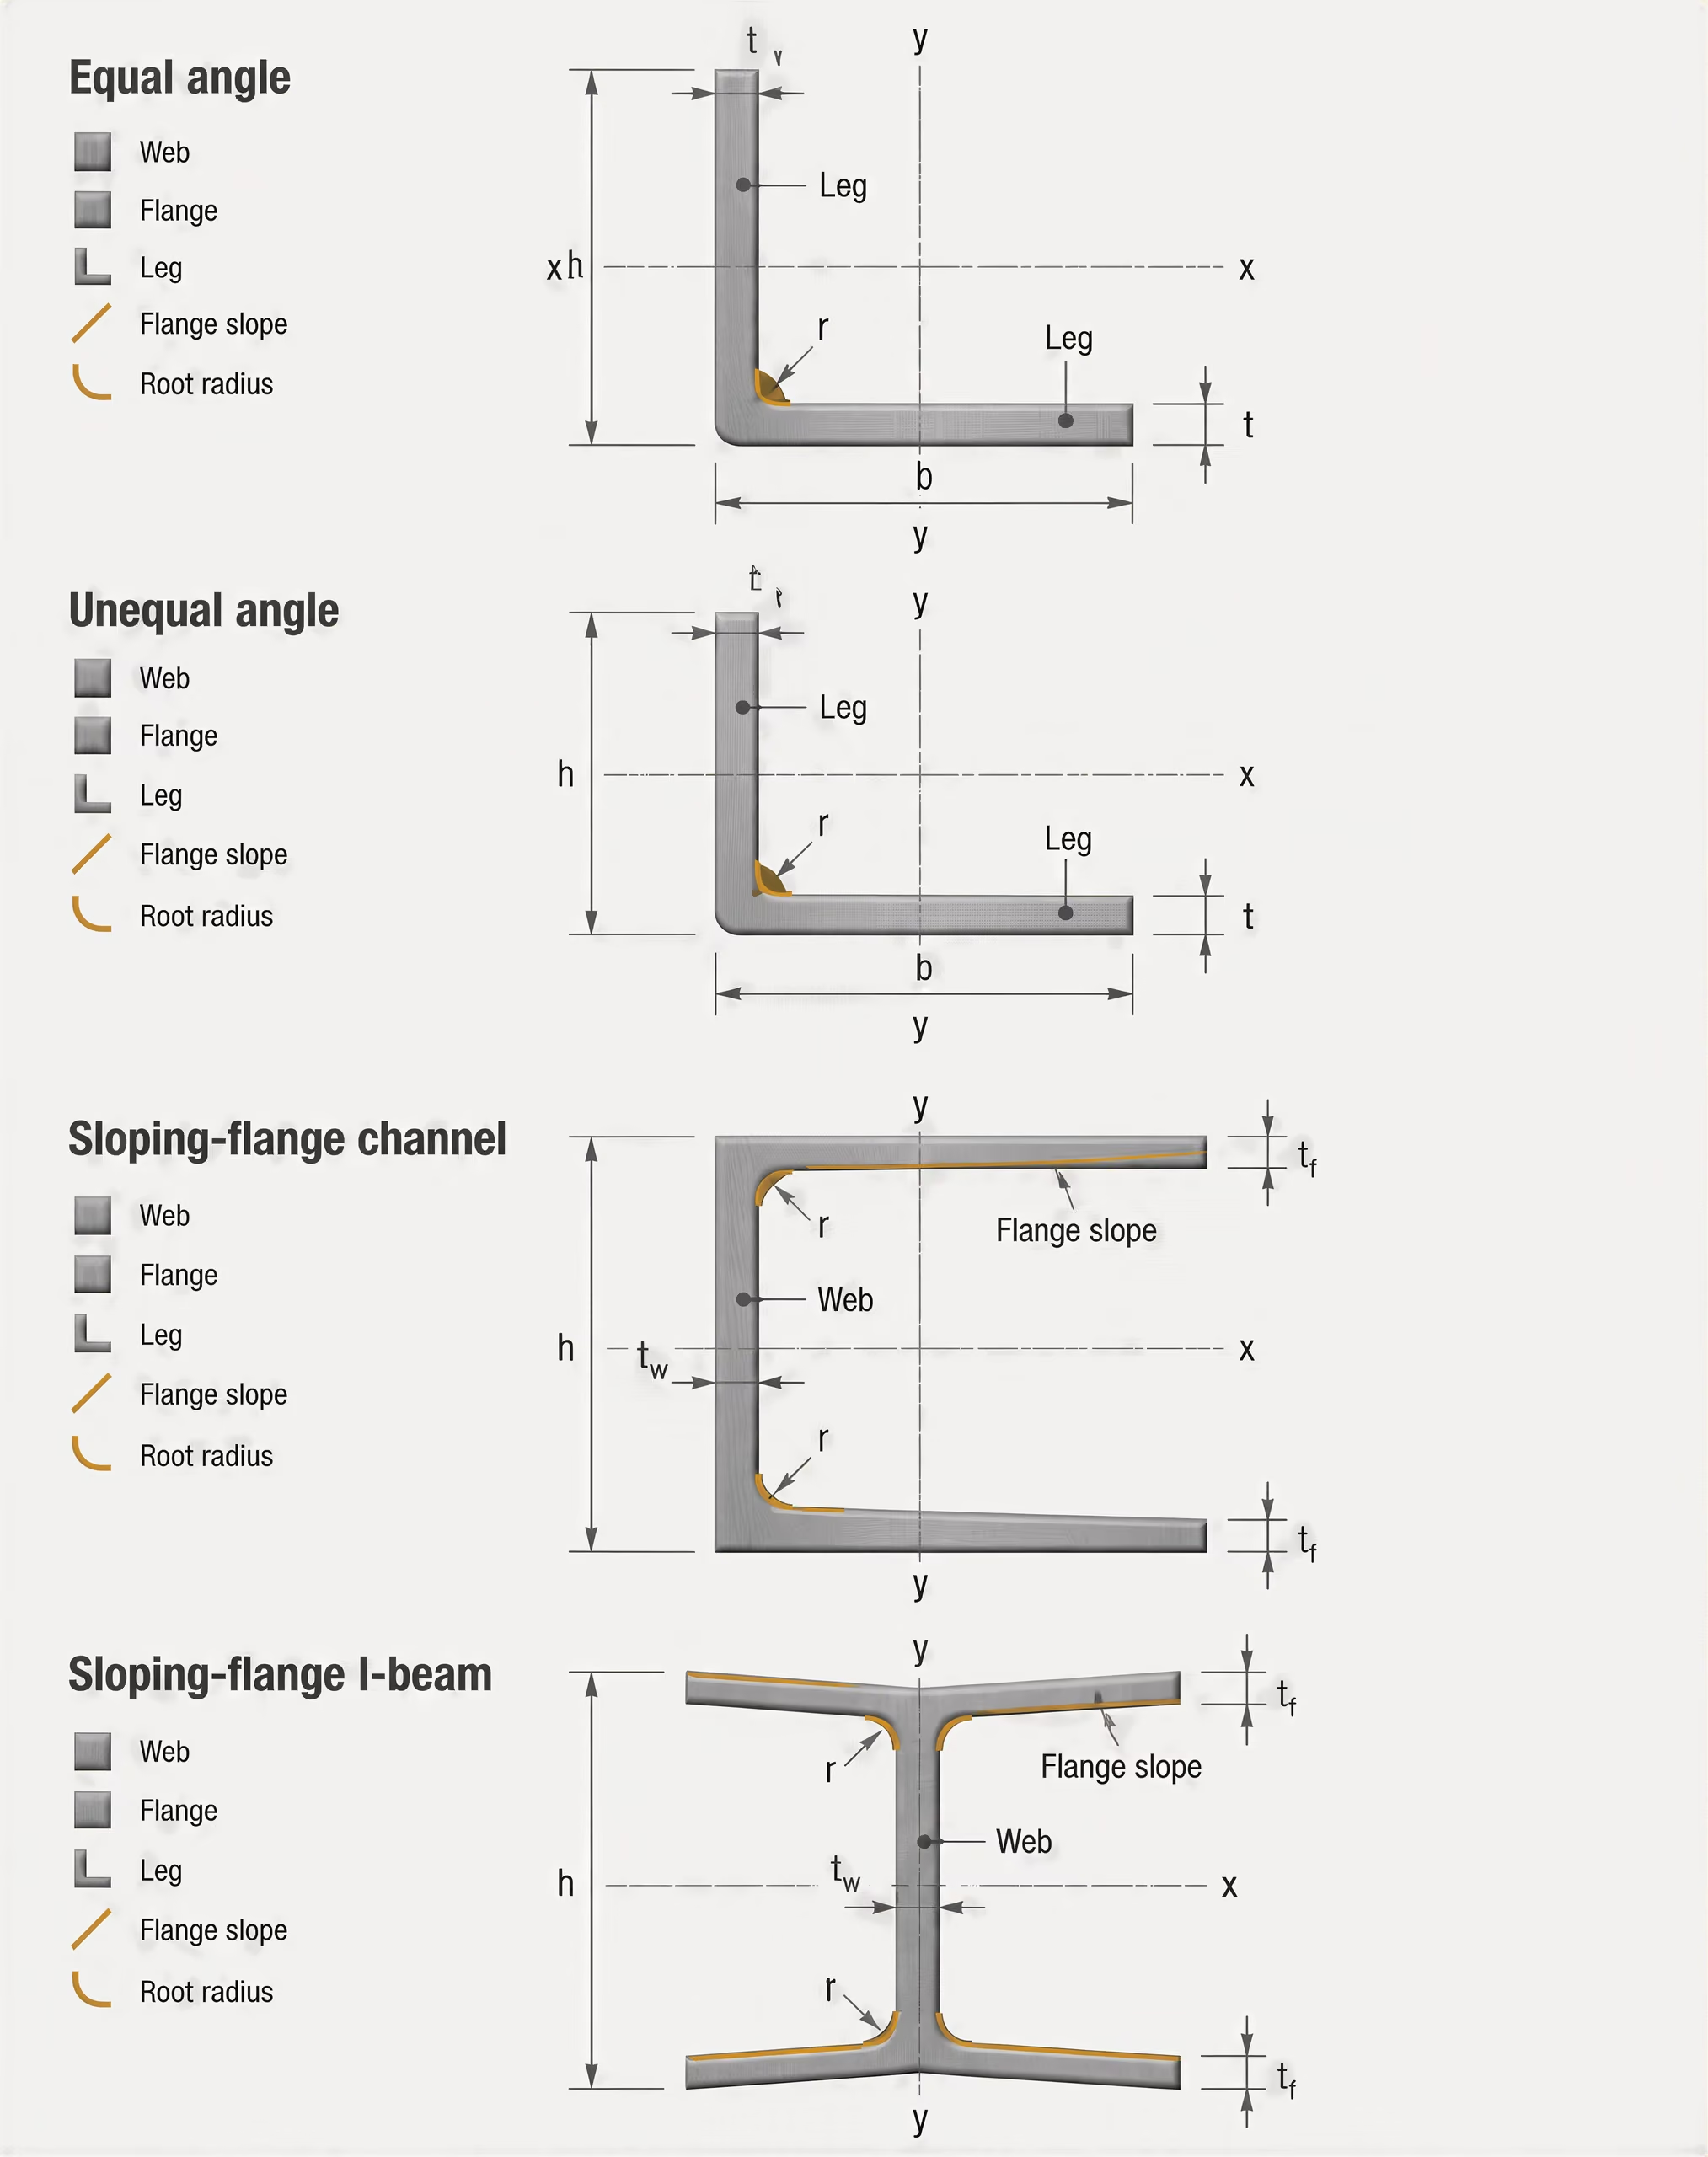
Геометрия профиля прокатных профилей
Характеристики поперечного сечения Геометрические характеристики, такие как площадь поперечного сечения, моменты инерции, моменты сопротивления сечения, характеристики при кручении и положение центра тяжести, используемые для описания прокатного профиля.
Прокатный профиль принимают как геометрическую форму, а не просто как совокупность независимых размеров. Профиль включает расположение стенки и полок, радиусы углов, ширину полок или ножек, высоту стенки, конусность, симметрию и угловые взаимосвязи. Поэтому профиль может пройти проверку массы и одновременно не пройти проверку геометрии.
Для двутаврового профиля необходимо, в частности, установить, расположена ли стенка по центру, постоянна ли ширина полок, сохраняют ли поверхности полок допустимое взаимное угловое положение и является ли стенка прямолинейной по длине элемента. Для швеллера наклон полок и геометрия соединения стенки с полками влияют на то, как профиль опирается на соединительную пластину. Для равнополочных и неравнополочных уголков профиль определяется двумя полками и внутренним углом; соответствие размера одной полки не подтверждает правильность всего профиля. Для швеллеров и двутавровых балок с наклонными полками необходимо уделять особое внимание заданному уклону, а не исходить из предположения, что все поверхности полок параллельны.
Отклонения профиля могут возникать при прокатке, охлаждении, правке, резке, подъеме или хранении. Локальные вмятины и скручивания являются дефектами формы, даже если они не приводят к существенному изменению массы. Элемент также может иметь плавный изгиб по длине, локальный излом или торсионный поворот. Такие дефекты не следует без уточнения описывать как «несоответствие размера». Правильная классификация должна указывать, какая именно геометрическая характеристика нарушена.
Характеристики поперечного сечения — еще одна причина проверять профиль. Площадь, осевой момент инерции, крутильные характеристики и положение центра тяжести рассчитывают по фактической геометрии сечения и обозначению, установленному применимым стандартом. ISO 657-1:2026 прямо включает характеристики поперечного сечения наряду с размерами и допусками для уголков, швеллеров и двутавровых балок. Если толщина полки, положение стенки или форма угла отклоняются от заданного профиля, последствия могут затрагивать не только удобство сборки, но и проектирование соединений и расчет конструкции.
Требования к форме также следует отделять от состояния поверхности. Горячекатаный пруток может иметь допустимое поверхностное несовершенство согласно ISO 9443:2018, устанавливающему классы качества поверхности для горячекатаных круглых, квадратных и шестигранных прутков, а также катанки с номинальными размерами от 5 mm до 200 mm, и при этом не соответствовать требованиям к прямолинейности. Степени ржавления и подготовки поверхности по ISO 8501-1:2007 описывают внешний вид поверхности и состояние очистки; они не определяют, является ли лист плоским или балка прямоугольной. Приемка поверхности может зависеть от площади поражения и предполагаемого применения, как разъясняется в BCSA Guidance Note 3.05, но такая оценка не заменяет измерение формы.
Как деформация может влиять на изготовление и сборку
Отклонение формы становится существенным, когда сталь режут, укладывают в карту раскроя, сверлят, сваривают или собирают. Изогнутый лист может не прилегать к столу для резки, из-за чего запрограммированная траектория инструмента приведет к неточности кромок или изменит фактическое положение отверстий. Искривление кромок может снизить эффективность раскроя и привести к тому, что после резки заготовка с номинально правильными размерами будет иметь неправильный контур. Локальное поднятие также может вызвать перемещение под зажимами, поэтому после освобождения от зажимов вырезанная деталь примет другую форму.
Прямолинейность и скручивание влияют на выравнивание при сварке. Для совмещения концов изогнутой балки могут потребоваться фиксация или принудительное воздействие. Это может создавать остаточные напряжения, изменять сварочный зазор и влиять на последовательность, необходимую для контроля деформации. Если полка повернута, соединительная пластина может соприкасаться только одним углом, а не по предусмотренной опорной линии. Возникший зазор можно ошибочно принять за дефект изготовления, хотя причиной является профиль поступившего проката.
Плоскостность влияет на контакт, установку прокладок и болтовое соединение. Покоробленная пластина может оставить зазор под накладкой, опорной плитой, диафрагмой или ребром жесткости. Затяжка болтов может локально стянуть детали, но при этом оставить неравномерное опирание в других местах. Такая операция способна вызвать вторичный изгиб и вывести соединенный элемент из положения. Положения отверстий могут соответствовать заданным координатам, но геометрия окружающей пластины не позволит расчетной группе болтов правильно сесть на место.
Отклонения прямоугольности и угловые ошибки накапливаются в процессе сборки. Небольшое отклонение на каждой отрезанной кромке, полке, кронштейне или концевой пластине может привести к заметному несовпадению в конечном соединении. Практический вопрос состоит не только в том, соответствует ли отдельный компонент допустимому допуску формы, но и в том, остаются ли совокупные отклонения совместимыми с функциональным допуском сборки. Различие, установленное National Structural Steelwork Specification, имеет здесь практическое значение: основной допуск касается общей приемлемости изготовленной конструкции, тогда как функциональный допуск относится к сопряжению или работе конкретного элемента.
Правка пламенем, домкратами, прокаткой или местным нагревом может быть возможна, однако она не является автоматически допустимым способом устранения дефекта. Разрешённый метод зависит от спецификации на изделие, марки стали, технологии изготовления и требований проекта. Срезание деформированной кромки также может изменить заданную геометрию, уменьшить доступное сечение или повлиять на соединение. Поэтому решение о приемке следует принимать на основании применимого стандарта на размеры и форму, установленной процедуры измерений и функции компонента, а не только на основании массы или номинальной толщины.

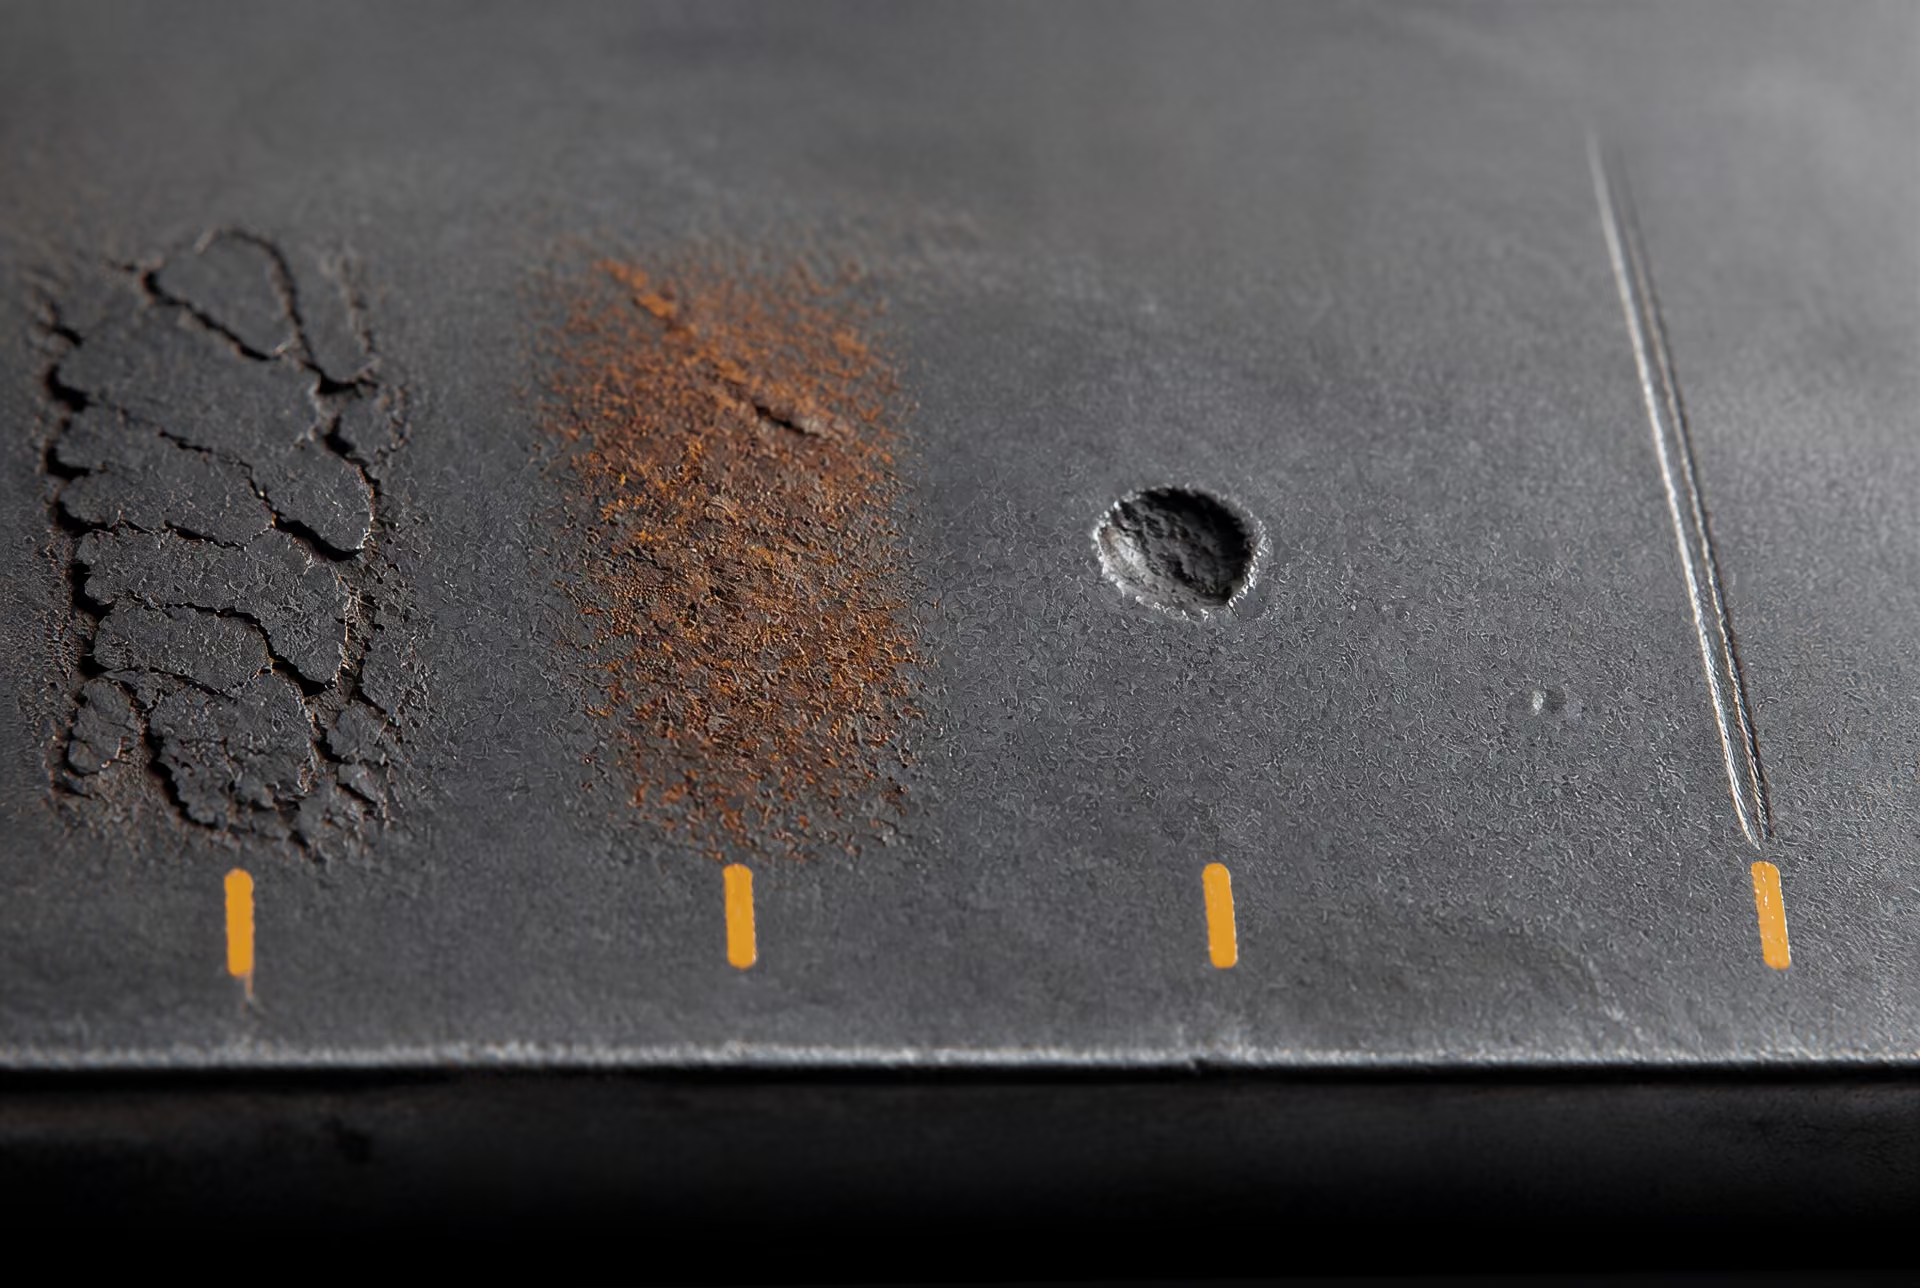
Состояние поверхности — это не один показатель
«Состояние поверхности» может описывать несколько различных характеристик стали, которые нельзя сводить к единой визуальной оценке. Пруток может иметь доброкачественную металлургическую структуру, но быть покрыт толстым слоем окалины. Лист может выглядеть чистым и блестящим, но содержать закатанный пленовый дефект. Компонент с покрытием может иметь приемлемую сталь под покрытием, но не соответствовать требованиям из-за недостаточной толщины покрытия, его повреждения, плохой адгезии или нанесения на недостаточно подготовленную поверхность.
Поэтому приемка начинается с определения того, какой именно вопрос рассматривается. Имеется ли в виду несплошность, образовавшаяся при литье или прокатке? Коррозия после изготовления? Подготовка перед окрашиванием? Повреждение, возникшее при транспортировке или погрузочно-разгрузочных работах? Для этих состояний установлены разные требования и применяются разные методы оценки.
Окалине, ржавчине, раковинах, пленах, закатах и механических повреждениях
Окалина — это оксидный слой, образующийся при охлаждении горячей стали. Она не идентична ржавчине, хотя атмосферное воздействие может разрушать окалину и вызывать образование ржавчины под ней или вокруг неё. Окалина может быть допустима на горячекатаном материале, если это разрешено спецификацией на изделие, однако обычно она непригодна в качестве основы для покрытия, если отслаивается, растрескалась или плохо сцеплена с металлом. Удаление окалины изменяет состояние подготовки поверхности, но само по себе не доказывает отсутствие на поверхности стали несплошностей, возникших при изготовлении.
Ржавчина — это состояние коррозии. ISO 8501-1:2007 описывает степени ржавчины и степени подготовки поверхности с помощью письменных описаний и репрезентативных фотографий. К степеням подготовки относятся очистка абразивоструйным методом, ручным инструментом, механизированным инструментом и пламенем. Эти обозначения описывают, какое количество ржавчины, окалины и других загрязнений удалено. Они не классифицируют металлургическое качество прутка или листа и не устанавливают соответствие требованиям к размерам.
Раковины представляют собой углубления, вызванные локальной коррозией, внедрившейся окалиной или производственным дефектом. Их значение зависит от глубины, диаметра, распределения и оставшегося сечения. Неглубокая единичная раковина может быть допустима по одной спецификации на изделие, тогда как повторяющиеся глубокие раковины способны уменьшить эффективную толщину, создать концентрацию напряжений или помешать образованию сплошной плёнки покрытия. Измерения самой крупной видимой раковины недостаточно, если требование приемки касается суммарной площади поражения или минимальной оставшейся толщины.
Плены и закаты отличаются от коррозионных раковин. Плена представляет собой линейную поверхностную несплошность, обычно связанную с дефектом исходной заготовки или с процессом обработки. Закат — это загнутый участок металла, не полностью соединённый с подлежащей поверхностью. Любой из этих дефектов может сохраниться после прокатки и стать более заметным после травления, механической обработки, гибки или нанесения покрытия. Их приемлемость зависит от стандарта на изделие, марки стали, расположения и глубины дефекта, а также от того, приведёт ли его удаление к уменьшению сечения ниже допустимых размеров.
К механическим повреждениям относятся вмятины, задиры, риски, следы обращения, отпечатки инструмента и локальные деформации. Вмятина может иметь преимущественно размерный характер; задир может одновременно относиться к размерным и поверхностным дефектам, поскольку при нём удаляется металл; острая риска может стать очагом зарождения трещины, даже если её глубина кажется небольшой. Правка, шлифование, плавное зачистное сопряжение или ремонт сваркой могут быть ограничены либо разрешаться только по установленным процедурам. Гладкий вид поверхности после шлифования не доказывает, что исходный дефект удалён на требуемую глубину.
Это различие важно, поскольку допуски на размеры и требования к качеству поверхности отвечают на разные вопросы. ASTM A6/A6M-24a устанавливает обязательные допустимые отклонения размеров и массы для катаных конструкционных стальных прутков, листов, фасонных профилей и шпунтовых свай. В нём также указано, что при наличии противоречий преимущественную силу имеет применимая спецификация на изделие. Пруток может соответствовать допустимому отклонению диаметра, но не удовлетворять требованию к поверхности из-за плены. И наоборот, локальная отметина на поверхности может быть допустима, хотя пруток при этом остаётся соответствующим требованиям к размерам.
В Руководстве BCSA Guidance Note 3.05 изложено связанное с этим положение: допуск по качеству поверхности может быть приемлемым, если поражённая область составляет лишь небольшую часть поверхности, при условии что такое решение допускается определяющей спецификацией и предполагаемым применением. Имеют значение площадь, расположение и функция. Небольшой дефект на скрытой кромке не равнозначен тому же дефекту в соединении, чувствительном к усталости, или на обработанной опорной поверхности.
Классы качества поверхности для прутков и катанки
ISO 9443:2018 устанавливает технические требования к поставке по классам качества поверхности горячекатаных круглых, квадратных и шестигранных прутков, а также катанки с номинальными размерами от 5 до 200 мм. Область его применения уже, чем у общего правила визуального контроля: он распространяется на указанные горячекатаные изделия и устанавливает классы с определёнными требованиями к поверхностным несплошностям и, где применимо, к их удалению или приемке.
Покупатель или проектная спецификация должны указывать соответствующий класс. Формулировка о том, что материал «соответствует ISO 9443», без указания требуемого класса качества поверхности оставляет критерий приемки неполным. Класс определяет, какие виды и глубины несплошностей допускаются, каким образом дефекты могут быть обработаны и какие условия контроля или поставки применяются. Класс качества поверхности не заменяет обозначение марки стали, термическую обработку, допуск на размеры или требования к механическим свойствам.
ISO 9443 также показывает, почему форма изделия имеет значение. Горячекатаная катанка, тянутая проволока и обработанный пруток не приобретают одинаковые требования к поверхности только потому, что все они изготовлены из углеродистой или легированной стали. Волочение, обдирка, точение, шлифование и другие последующие операции могут удалять или выявлять несплошности, одновременно устанавливая новые требования к чистоте поверхности и остаточным повреждениям. Применимый стандарт на изделие необходимо рассматривать совместно с любой спецификацией на процесс или конечное применение.
Другие стандарты ISO аналогичным образом отделяют геометрию от качества поверхности. ISO 1035:2026 устанавливает размеры, форму, массу и допуски для горячекатаных круглых, квадратных, плоских, шестигранных и восьмигранных прутков метрического ряда. ISO 657-1:2026 распространяется на размеры, характеристики поперечного сечения и допуски для равнополочных и неравнополочных уголков, швеллеров с наклонными полками и двутавров с наклонными полками. ISO 9034:1987 устанавливает допуски на размеры, форму и массу для горячекатаных широкополосных конструкционных профилей из нелегированных и легированных сталей, за исключением нержавеющих сталей, с заданным минимальным пределом текучести до 700 N/mm². Ни один из этих стандартов не следует считать полной спецификацией поверхностных несплошностей, если только это прямо не указано в их тексте.
Состояние поверхности, состояние покрытия и качество изготовления
Подготовленная поверхность и поверхность с покрытием являются отдельными этапами приемки. ISO 8501-1 может установить достигнутую степень подготовки перед окрашиванием, но не устанавливает толщину покрытия, адгезию, отверждение, сплошность, ремонт, цвет или внешний вид. Эти вопросы регулируются спецификацией на покрытие и требованиями проекта к качеству выполнения работ.
Последовательность операций имеет значение. Масло, смазка, соли, непрочно сцепленная окалина, ржавчина, пыль и остатки абразива могут препятствовать адгезии покрытия. Поверхность может соответствовать визуальной степени подготовки и при этом не отвечать установленным в другом документе требованиям к растворимым загрязнениям, профилю шероховатости, влажности или чистоте. Аналогичным образом, покрытие может скрыть плену, раковину или задир, поэтому может потребоваться контроль неокрашенной стали до нанесения покрытия и повторный контроль после подготовки поверхности.
ASTM F2282-03R09E01 показывает, какое место состояние поверхности занимает в более широкой системе обеспечения качества. Стандарт распространяется на проволоку, прутки и бруски из углеродистой и легированной стали, используемые для изготовления механических крепёжных изделий, и предусматривает контроль обезуглероживания, размеров, допусков, состояния поверхности, покрытия, качества изготовления, отделки, внешнего вида и упаковки. Такая структура показательна: обезуглероживание является металлургическим состоянием; размеры относятся к геометрии; покрытие представляет собой нанесённый слой; качество изготовления связано с обработкой; внешний вид — с визуальным представлением; упаковка — с защитой и поставкой. Эти характеристики могут проверяться в ходе одной производственной последовательности, но они не являются взаимозаменяемыми критериями приемки.
Требования к качеству изготовления также определяют порядок проведения измерений. National Structural Steelwork Specification различает обязательные допуски и функциональные допуски и требует выбирать методы и инструменты для размерного контроля с учётом необходимой точности. Шероховатая, покрытая окалиной или окрашенная поверхность может давать показания, отличающиеся от показаний на очищенной или обработанной поверхности. На результат могут влиять усилие прижатия штангенциркуля, геометрия щупа, профиль поверхности, температура и разрешающая способность прибора.
Именно поэтому в акте приемки следует указывать спецификацию на изделие, класс качества поверхности или степень подготовки, этап контроля, критерии дефектов, метод измерения и применимое правило округления. Для листа ASTM A568/A568M-19a устанавливает требования к толщине, длине, ширине, плоскостности и соответствующим допускам для горячекатаного и холоднокатаного стального листа; при определении соответствия измеренные значения округляют согласно ASTM E29. Округлённый результат измерения размера не определяет, приемлемы ли плена, раковина, степень ржавчины или дефект покрытия. Для каждого свойства необходимо устанавливать отдельное требование и получать отдельное подтверждение.
Степени ржавления и степени подготовки по ISO 8501-1
ISO 8501-1:2007 представляет собой визуальный справочный документ для оценки состояния стальных поверхностей до и после подготовки. Он устанавливает четыре исходные степени ржавления, а также степени подготовки стали после абразивоструйной очистки, очистки ручным инструментом, очистки механизированным инструментом и очистки пламенем. Стандарт опубликован Международной организацией по стандартизации (ISO), а его заявленный метод основан на письменных описаниях, дополненных репрезентативными фотографиями.
Эта цель уже, чем общее решение о приемке. ISO 8501-1 не устанавливает, имеют ли балка, лист, пруток или полоса надлежащие толщину, прямолинейность, массу, размеры поперечного сечения или механические свойства. Он также не заменяет стандарт на продукцию, классифицирующий швы, закаты, рванины, раковины, расслоения или другие несплошности в самой стали. Поверхность может выглядеть чистой после подготовки, но при этом по-прежнему требовать проверки размеров, неразрушающего контроля или металлургической оценки качества поверхности.
Письменные описания и репрезентативные фотографии
Письменные описания в ISO 8501-1 устанавливают признаки, на которые должен обращать внимание инспектор: оставшуюся окалину, прочно сцепленную ржавчину, рыхлые продукты коррозии, пятна, видимую точечную коррозию и степень их удаления в процессе подготовки. Фотографии представляют собой визуальные эталонные условия, а не числовую измерительную шкалу. Они помогают инспектору сравнить фактическое состояние поверхности с согласованным примером при надлежащем освещении и условиях наблюдения.
Это важно, поскольку на визуальные оценки влияют освещенность, угол наблюдения, профиль поверхности, цвет оксидов, влага, масло и контраст между подготовленными и неподготовленными участками. Фотография не может доказать, что покрытие имеет требуемую адгезию, что содержание хлоридных загрязнений ниже установленного предела или что раковина не уменьшила эффективное сечение. Обозначение по ISO 8501-1 также не указывает глубину раковины или оставшуюся толщину стенки.
Поэтому обозначение следует регистрировать вместе с методом подготовки и применимым требованием к покрытию или изготовлению. «Sa 2½» описывает внешний вид поверхности после абразивоструйной очистки; оно не указывает тип абразива, анкерный профиль, уровень запыленности, содержание растворимых солей или толщину покрытия. Эти вопросы могут регулироваться другими проектными документами или стандартами. Такая же осторожность необходима в отношении «St 3»: это обозначение идентифицирует видимое состояние, полученное в результате интенсивной механической очистки, но не качество находящейся под ним конструкционной стали.
ISO 8501-1 наиболее полезен, когда стороны заранее согласовывают требуемую степень подготовки, осматривают репрезентативный участок и сохраняют фотографии из стандарта либо утвержденный визуальный эталон. В документе о приемке по-прежнему следует указывать, где требуется контроль, как обрабатываются недоступные участки и какие дополнительные испытания применяются. Одна лишь визуальная чистота не подтверждает конструкционную пригодность.
Степени ржавления до подготовки
Степени ржавления по ISO 8501-1
- Степень ржавления A
- Поверхность в основном покрыта прочно сцепленной прокатной окалиной, при этом видимая ржавчина отсутствует или почти отсутствует.
- Степень ржавления B
- Началось образование ржавчины, и прокатная окалина начала отслаиваться.
- Степень ржавления C
- Прокатная окалина проржавела или может быть удалена; видимые язвы коррозии отсутствуют либо немногочисленны.
- Степень ржавления D
- Прокатная окалина проржавела, и видны многочисленные язвы коррозии.
Исходные степени ржавления описывают состояние непокрытой стали до подготовки. Они обозначаются как A, B, C и D.
Степень ржавления A описывает стальную поверхность, в значительной мере покрытую прочно сцепленной окалиной, при небольшом количестве видимой ржавчины или ее отсутствии. Окалина остается преобладающим признаком. Такое состояние часто связано с относительно новым горячекатаным материалом, хотя возраст, хранение, конденсация и обращение с материалом могут быстро изменить состояние поверхности.
Степень ржавления B описывает сталь, на которой начала образовываться ржавчина и отслаиваться окалина. Ржавчина может быть видна между участками окалины, а часть окалины может приподниматься или отслаиваться. Эта степень не устанавливает количественное содержание заржавевшей площади и не задает допустимую глубину раковин.
Степень ржавления C описывает сталь, с которой окалина заржавела и сошла либо может быть удалена, при небольшом количестве видимых раковин. Поверхность ржавеет более равномерно, чем при степени B, однако коррозия еще не привела к общей точечной коррозии, характерной для степени D.
Степень ржавления D описывает сталь, с которой окалина заржавела и сошла и на которой наблюдается общая точечная коррозия. Раковины являются признаком коррозии, а не допуском на размеры. Их наличие может потребовать отдельной оценки оставшейся толщины, местной потери сечения или пригодности для предполагаемых условий эксплуатации.
Эти степени описывают внешний вид в момент оценки. Они не являются гарантией последовательности развития коррозии во времени. Поверхность, подвергающаяся воздействию морского воздуха, может быстрее приобрести выраженную местную коррозию, чем поверхность того же возраста, хранящаяся в сухом закрытом помещении. Степень ржавления также не определяет марку стали, термическую обработку, свариваемость, ударную вязкость или причину коррозии.
Лист, зарегистрированный как имеющий степень D, не подлежит автоматической отбраковке, так же как степень A не означает автоматическую приемку для любых целей. Техническое решение определяется требованиями проекта, предполагаемой средой, оставшимся сечением и необходимой подготовкой. Руководство BCSA Guidance Note 3.05, выпущенное British Constructional Steelwork Association в 2015 году, признает, что допуск по качеству поверхности может быть приемлемым, если затронутая площадь составляет лишь небольшую часть поверхности, при условии что спецификация и предполагаемое применение допускают такой подход. Практический вывод заключается в следующем: имеют значение площадь, выраженность дефекта, его расположение и функциональное назначение изделия.

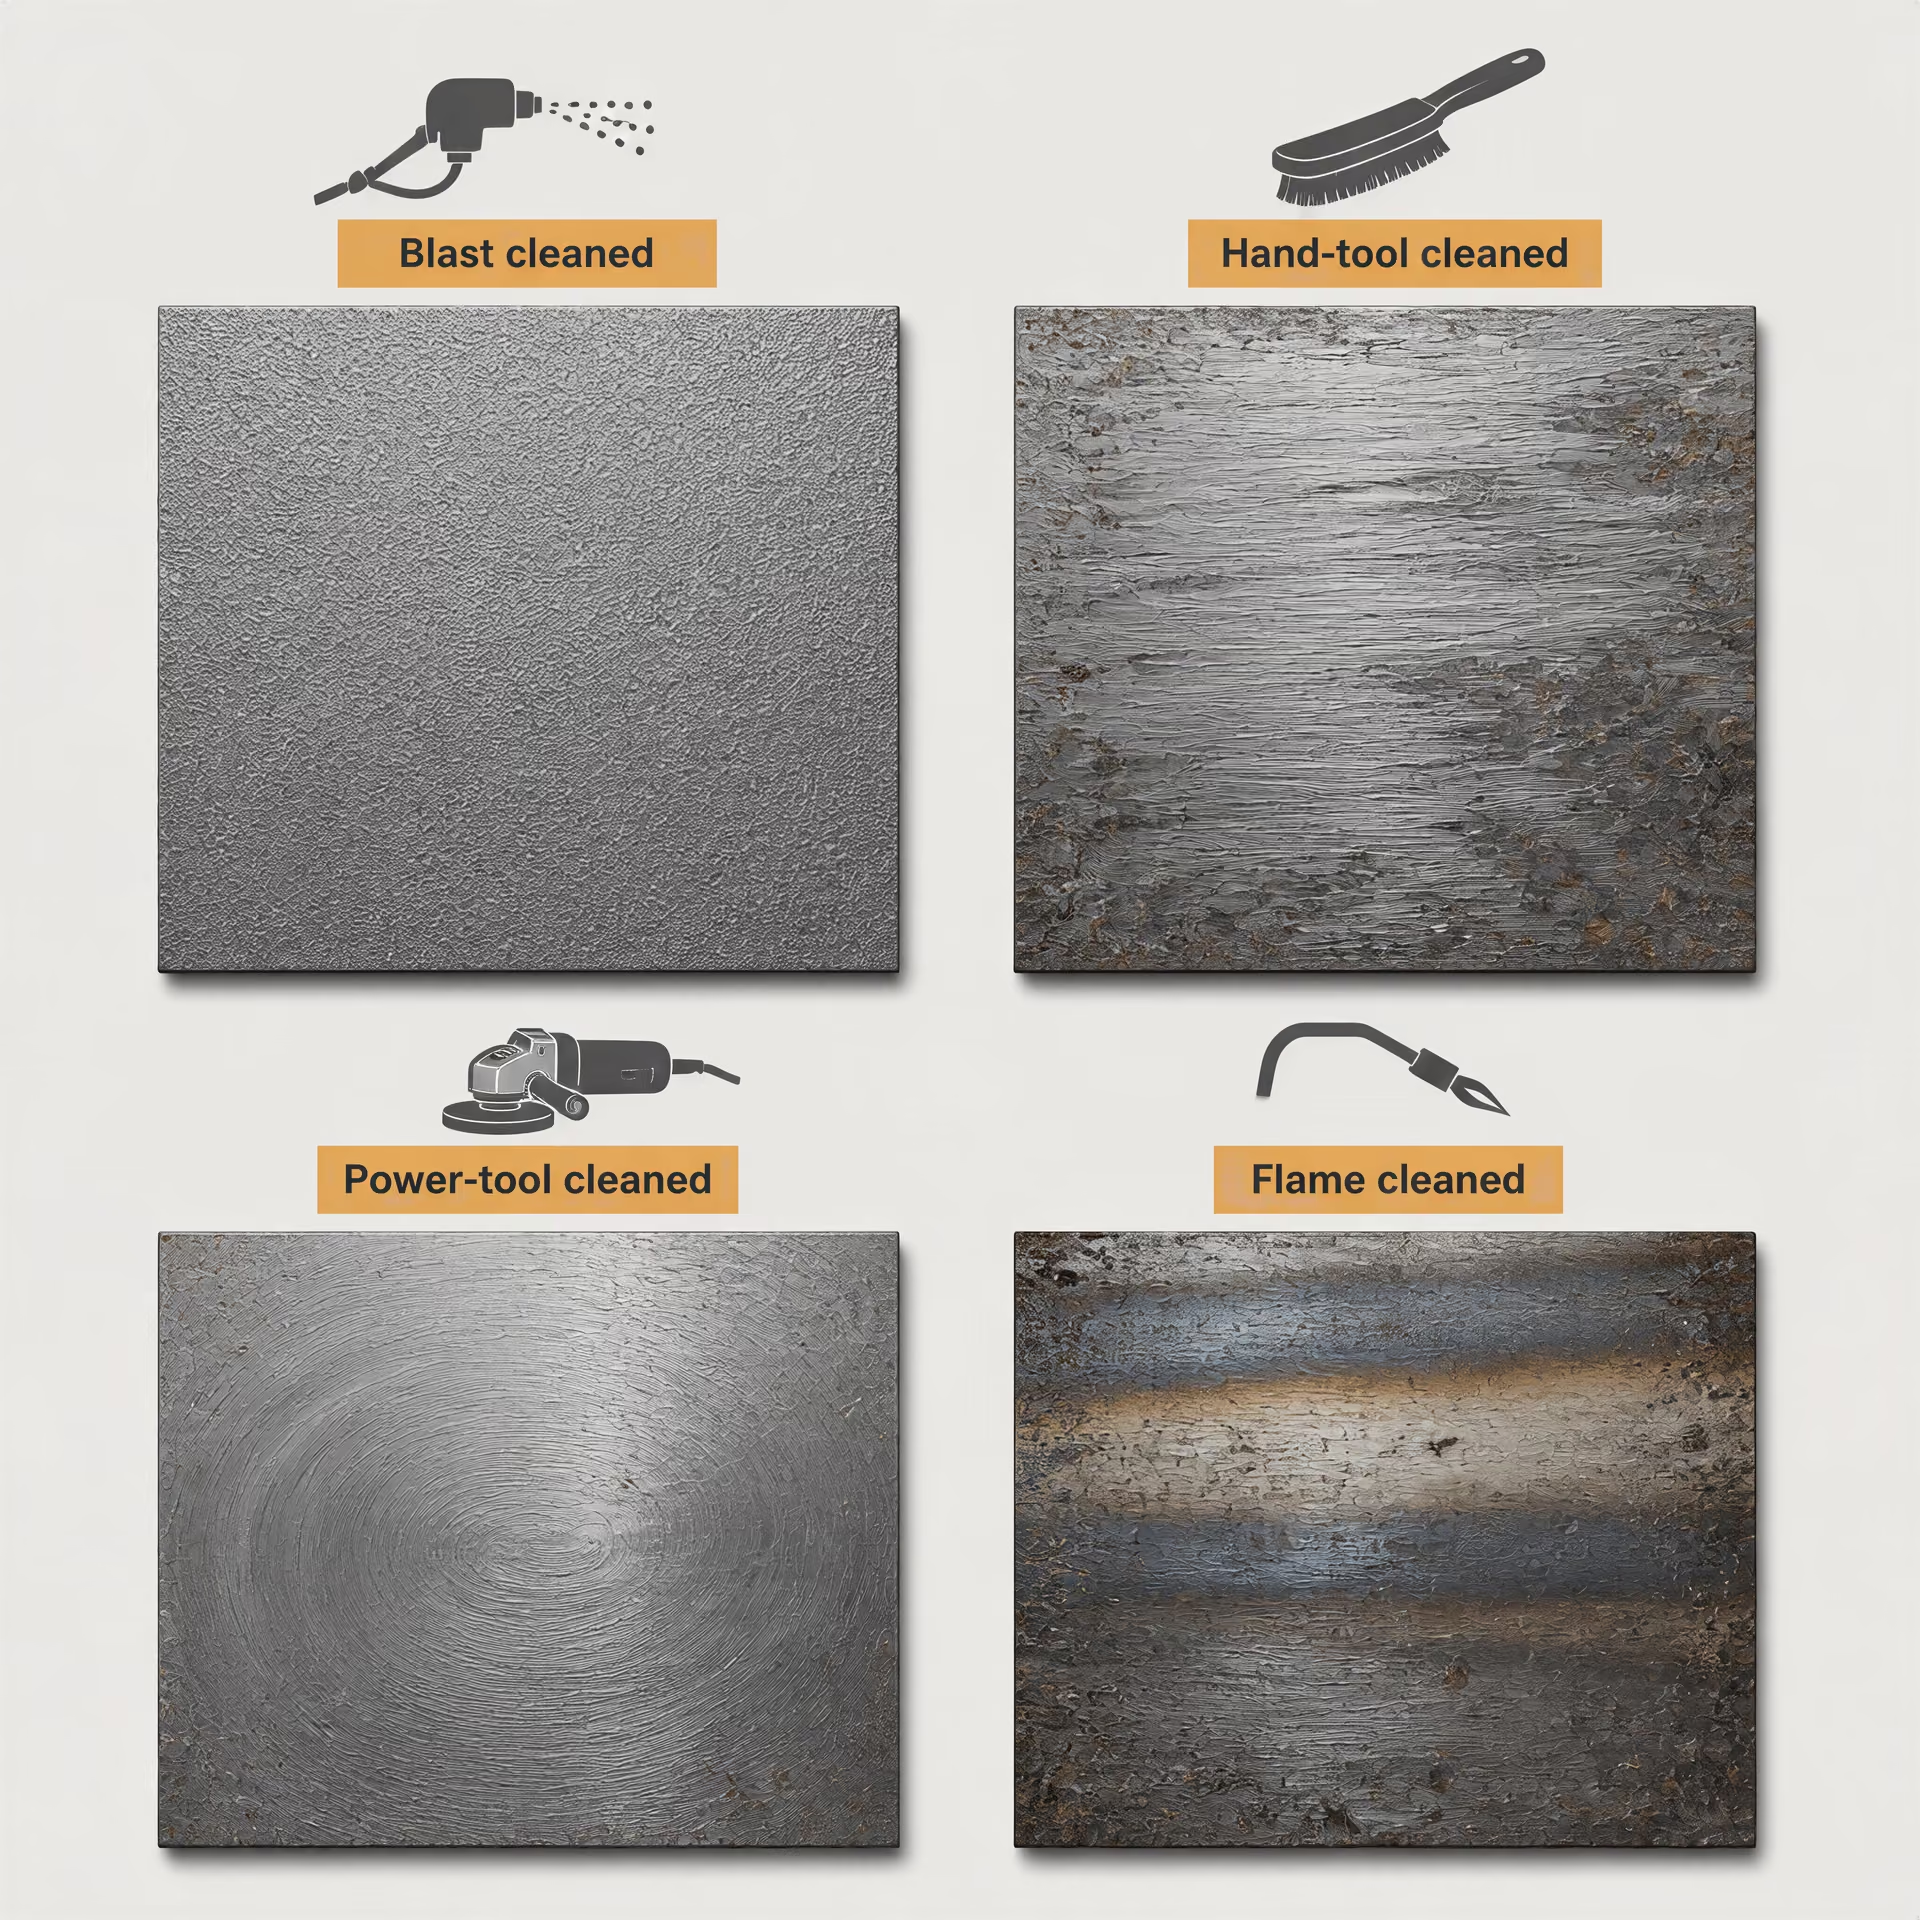
Состояние после абразивоструйной очистки, очистки ручным и механизированным инструментом и очистки пламенем
Для абразивоструйной очистки ISO 8501-1 использует степени Sa 1, Sa 2, Sa 2½ и Sa 3. Sa 1 — легкая абразивоструйная очистка. Удаляются рыхлая окалина, ржавчина и посторонние вещества, однако прочно сцепленные материалы могут оставаться. Sa 2 — тщательная абразивоструйная очистка: удаляется большая часть окалины, ржавчины и посторонних веществ, но прочно сцепленные остатки могут сохраняться. Sa 2½ — очень тщательная абразивоструйная очистка, при которой остаются только легкие тени, полосы или пятна от прочно сцепленных остатков. Sa 3 — абразивоструйная очистка до визуально чистой стали; поверхность выглядит свободной от видимой окалины, ржавчины и посторонних веществ.
Эти степени описывают оставшиеся видимые загрязнения, а не шероховатость поверхности. Заданный профиль после абразивоструйной обработки следует измерять или проверять методом, установленным спецификацией на покрытие. Чистая поверхность с неподходящим профилем может привести к проблемам с покрытием, а поверхность с правильно сформированным профилем все же может не соответствовать требованиям, если на ней остаются пыль, масло или растворимые соли.
Для очистки ручным инструментом используются обозначения St. St 2 требует тщательной очистки ручным инструментом с удалением рыхлой окалины, ржавчины и посторонних веществ. На очищенных участках образуется поверхность с металлическим внешним видом, однако прочно сцепленные материалы могут оставаться. St 3 требует очень тщательной очистки ручным инструментом, обычно создающей более выраженный металлический вид и удаляющей больше прочно сцепленных продуктов коррозии в результате интенсивной обработки. Используются такие инструменты, как скребки, проволочные щетки и абразивные подушечки; это не означает, что каждое углубление восстановлено до состояния чистой блестящей стали.
Очистка механизированным инструментом также обозначается St 2 или St 3, однако инструменты приводятся в действие механически. Это различие имеет значение, поскольку механизированные инструменты могут быстрее удалять материал, создавать иную текстуру поверхности, размазывать мягкие продукты коррозии или полировать твердый участок вместо его очистки. Обозначение относится к видимому результату подготовки, а не просто к факту применения электрического или пневматического инструмента.
Очистка пламенем обозначается в ISO 8501-1 как Fl. Процесс предусматривает использование пламени для удаления окалины, ржавчины и посторонних веществ с последующей очисткой щеткой. Полученный внешний вид оценивается визуально, однако тепловое воздействие создает дополнительные факторы, требующие учета. Местный нагрев может повлиять на покрытия, остаточные загрязнения, деформацию или состояние расположенных поблизости сварных швов и присоединенных элементов. Степень подготовки не подтверждает отсутствие таких последствий.
Эти обозначения следует отделять от приемки по размерам и материалу. ASTM A6/A6M-24a устанавливает обязательные допустимые отклонения размеров и массы для указанных видов катаной конструкционной продукции, при этом при противоречии требований преимущественную силу имеет применимая спецификация на продукцию. ASTM A568/A568M-19a распространяется на толщину, длину, ширину и плоскостность листа и использует правила округления ASTM E29 для решений о соответствии. ISO 16160:2012 и ISO 16162:2012 соответственно устанавливают допуски размеров и формы для горячекатаного и холоднокатаного листа. ISO 9443:2018, напротив, устанавливает классы качества поверхности для горячекатаных круглых, квадратных и шестигранных прутков, а также катанки размером от 5 до 200 мм. Ни одно из этих требований к размерам или качеству продукции не заменяется степенью подготовки по ISO 8501-1.
Поэтому в записи о контроле следует указывать исходную степень ржавления, метод подготовки, достигнутую степень по ISO 8501-1, контролируемый участок, условия освещения или эталонного сравнения, а также отдельные требования к профилю, солям, пыли, покрытию, толщине, раковинам или несплошностям. Такая запись ясно показывает, что именно оценивалось, а что — нет.
Практика измерений: инструменты, места измерений и округление
Размер стали не считается соответствующим требованиям только потому, что рядом с ним в протоколе контроля указано числовое значение. Приемка зависит от установленного допуска, метода измерения, инструмента, места снятия показания, состояния поверхности и правила, применяемого для сравнения результата с предельным значением. Результат, полученный с помощью неподходящего инструмента, может выглядеть точным, одновременно предоставляя мало доказательств соответствия.
Сначала применяется спецификация на конкретный вид продукции. ASTM A6/A6M-24a устанавливает обязательные допустимые отклонения размеров и массы для горячекатаных конструкционных стальных прутков, листов, профилей и шпунтовых свай, однако также указывает, что при конфликте требований преимущественную силу имеет применимая спецификация на продукцию. ASTM A568/A568M-19a устанавливает допуски по толщине, длине, ширине, плоскостности и связанные с ними припуски для горячекатаного и холоднокатаного стального листа. ISO 16160:2012 рассматривает допуски по размерам и форме для горячекатаного стального листа, а ISO 16162:2012 — для холоднокатаного листа. Для других видов продукции применяются другие нормативные ссылки: ISO 1035:2026 распространяется на горячекатаные прутки метрического ряда, ISO 657-1:2026 — на определённые виды прокатных профилей, например уголки и двутавровые балки с наклонными полками, а ISO 9034:1987 — на горячекатаные конструкционные широкие полосы.
Эти документы определяют, что допускается. Процедура контроля устанавливает, способны ли полученные измерительные данные подтвердить соответствие.
Выбор средств измерений с учётом требуемой точности
Национальная спецификация стальных конструкций разделяет существенные и функциональные допуски и требует, чтобы методы и средства, используемые для измерения размеров, соответствовали требуемой точности. Это требование исключает распространённый упрощённый подход: выбирать прибор только потому, что он доступен, а затем считать отображаемое им разрешение доказательством качества измерения.
Стальная линейка может быть достаточной для приблизительной проверки общей длины, если допустимое отклонение составляет несколько миллиметров. Однако она не может автоматически считаться пригодной для принятия решения по толщине с допуском 0,2 мм. Штангенциркули, микрометры, толщиномеры, высотомеры, поверочные линейки, щупы, оптическое оборудование, координатно-измерительные машины и геодезические приборы имеют различные ограничения и источники погрешности. Прибор должен соответствовать как измеряемому размеру, так и геометрии изделия. Микрометр, предназначенный для небольшой доступной плоской поверхности, может оказаться непригодным для измерения крупного листа с окалиной, кривизной, волнистостью или локальным дефектом под измерительным наконечником.
Разрешение — лишь одна из составляющих точности. Прибор, отображающий значение с шагом 0,01 мм, не обязательно обеспечивает измерение с точностью ±0,01 мм. Состояние калибровки, повторяемость, гистерезис, контактное усилие, температура, нулевая погрешность, техника оператора и геометрия изделия могут приводить к погрешностям, превышающим значение последнего отображаемого разряда. Калибровка должна быть прослеживаемой к системе качества или эталону, требуемым соответствующей спецификацией. Сертификат калибровки не исправляет неправильную установку; он показывает состояние прибора относительно указанных средств сравнения на определённый момент времени.
Для контактных приборов необходим контролируемый контакт. Чрезмерное усилие может сжать заусенец, сплющить выступающую частицу окалины или деформировать тонкий лист. Недостаточное усилие может привести к тому, что наконечник останется на рыхлой ржавчине или масле. Контактные поверхности должны быть чистыми и не иметь повреждений, а сталь должна быть очищена настолько, чтобы показание характеризовало изделие, а не отделяемое загрязнение. Очистка не равнозначна изменению состояния, подлежащего приёмке: шлифование, опиливание, зачистка или удаление дефекта могут изменить оцениваемую поверхность и должны выполняться только в тех случаях, когда это допускается спецификацией или процедурой контроля.
Прибор также должен иметь подходящий диапазон и конструкцию. Длинная поверочная линейка должна быть достаточно прямой по всей рабочей длине; измерительная лента должна сохранять правильное направление и соответствующее натяжение; проверка плоскостности требует заданной базы, определённой схемы опирания и метода измерения зазора. При измерении массы предел взвешивания и разрешение весов должны соответствовать изделию и допустимому отклонению массы. При измерении угла, прямоугольности или геометрии профиля результат, полученный на доступном торце, может не характеризовать весь элемент.
Неопределённость измерения следует учитывать до признания результата пограничным. Если допуск составляет ±1,0 мм, а оценённая неопределённость мала по сравнению с этим интервалом, принять решение обычно несложно. Если измеренное значение находится всего на 0,1 мм внутри предела, а неопределённость метода сопоставима с этой величиной, в отчёте не следует подразумевать степень уверенности, которую метод не способен обеспечить. Применимая спецификация, договор, план контроля или процедура оценки соответствия могут устанавливать порядок учёта такой неопределённости.
Место измерения и повторяемость
Место измерения является частью определения измерения. Формулировка «толщина листа» неполна, если процедура не указывает, где именно измеряется толщина, на каком расстоянии от кромки, выполняются ли показания в заданных точках и как учитываются локальные несплошности. Стандарты на продукцию часто определяют эти детали либо содержат таблицы и схемы. Инспектор должен следовать этим указаниям, а не выбирать удобное место по своему усмотрению.
Показание вблизи обрезной кромки может включать завал или заусенец. Показание на гребне окалины, над раковиной, закатом, царапиной, покрытием или рыхлой ржавчиной может характеризовать поверхностную особенность, а не расположенную под ней сталь. Размеры прокатного профиля могут изменяться по его длине и поперечному сечению. На листе могут наблюдаться выпуклость, утонение у кромок, волнистость или локальная потеря устойчивости. Поэтому одно центральное измерение не может автоматически характеризовать каждую точку, а визуально наиболее привлекательное место может быть технически нерелевантным, если оно не является установленным местом измерения.
Состояние поверхности необходимо отделять от оценки размеров. ISO 9443:2018 определяет классы качества поверхности для горячекатаных круглых, квадратных и шестигранных прутков, а также катанки с номинальными размерами от 5 до 200 мм. ISO 8501-1:2007 содержит письменные описания и эталонные фотографии степеней коррозии и подготовки поверхности, включая поверхности, очищенные струйной обработкой, ручным инструментом, механическим инструментом и пламенем. Ни одна из этих ссылок не превращает фотографию поверхности в результат измерения размера. Аналогично, размер в пределах допуска сам по себе не подтверждает соответствие требуемому классу качества поверхности.
В Руководстве BCSA Guidance Note 3.05 сформулировано практическое положение: допуск по качеству поверхности может быть признан приемлемым, если затронутая зона составляет лишь небольшую часть поверхности, при условии что спецификация и предполагаемое применение допускают такое решение. Это оценка поверхности, а не разрешение игнорировать размерный дефект. Эти два решения следует фиксировать раздельно.
Повторяемость проверяют повторением измерения в одинаковых условиях: тем же прибором, тем же оператором, в том же месте, с той же схемой контакта и по тому же методу. Если повторные показания существенно расходятся, причину следует установить до того, как усреднять их. Возможные причины включают неправильное выравнивание, нестабильное опирание, непостоянное контактное усилие, загрязнение поверхности, изменение температуры или фактическое изменение размера по изделию. Воспроизводимость — это дополнительный вопрос: получит ли другой обученный инспектор, применяя установленный метод и эквивалентный калиброванный прибор, сопоставимый результат?
Выравнивание особенно важно при измерении длины, ширины, диаметра, плоскостности и размеров профиля. Штангенциркуль, установленный под углом, может показывать завышенное значение; измерительная лента, проходящая по провисанию или криволинейной траектории, может показать увеличенную длину; поверочная линейка, наклонённая на поверхности, может перекрыть дефекты или увеличить зазор. Опоры также могут изменять результат. Плоскостность листа, измеренного на неровном столе, может отличаться от плоскостности того же листа, установленного на заданных опорных точках.
В записи следует указывать изделие, спецификацию, идентификацию прибора, состояние его калибровки, место измерения, состояние поверхности, исходное показание, единицы измерения, а также применённые поправки или округление. Эти сведения обеспечивают повторяемость результата и позволяют рецензенту отличить дефект изделия от ошибки измерения.
Округление по ASTM E29 при принятии решений о соответствии
ASTM A568/A568M-19a устанавливает, что при определении соответствия измеренные значения округляют в соответствии с ASTM E29. Это правило принятия решения, а не указание снизить точность прибора. Инспектор должен сохранить показание, выданное прибором, а затем применить установленную процедуру округления с разрядностью, требуемой таблицей допусков.
Например, предположим, что предел по толщине листа указан с точностью до 0,01 мм, а прибор выдаёт исходное показание 2,004 мм. Согласно применимой процедуре ASTM E29 это значение может быть представлено при оценке соответствия как 2,00 мм — в зависимости от заданного положения округления и конкретного применяемого правила. Исходное показание 2,006 мм может превратиться в 2,01 мм. Округлённый результат используется для указанного сравнения; он не свидетельствует о том, что прибор фактически отображал 2,00 или 2,01 мм.
Это различие важно на границе допуска. Исходное значение, немного меньшее предельного, может округлиться до предела, а исходное значение, немного превышающее его, также может округлиться до того же предела, если это допускается установленным шагом округления. Результат приёмки должен определяться ASTM E29 и ASTM A568/A568M, а не предпочтительной для инспектора практикой «округления вверх» или «округления вниз». Одного формата представления десятичных знаков недостаточно для установления применяемого правила.
Поэтому в отчётах по возможности следует сохранять оба значения: неокруглённое показание прибора и округлённое значение для оценки соответствия. Если прибор показывает 1,9996 мм, запись только 2,00 мм скрывает информацию, имеющую значение при аудите или споре. Если спецификация требует сравнения после округления, запись только 1,9996 мм также может затруднить понимание формального основания принятого решения. Следует указывать шаг округления, применённый стандарт и то, является ли записанный результат исходным или округлённым.
Округление нельзя использовать для исправления непригодного метода. ASTM E29 не компенсирует неправильно выровненный штангенциркуль, некалиброванный прибор, неочищенную поверхность или место измерения, не разрешённое спецификацией на продукцию. Сначала необходимо получить действительное измерение. Затем следует применить установленное правило приёмки.
Обязательные допуски, функциональные допуски и предусмотренное назначение
Система Национальной спецификации стальных конструкций
Национальная спецификация стальных конструкций (NSSS) разделяет два вопроса, которые часто сводят к одному решению «соответствует/не соответствует» по результатам измерения: нарушает ли отклонение обязательный допуск и препятствует ли оно выполнению изготовленной или смонтированной стальной конструкцией предусмотренной функции. Это различие не делает допуски необязательными. Оно позволяет определить, какие отклонения требуют исправления, а какие могут оцениваться с учетом практических требований к конструкции.
Функциональный допуск Допуск, связанный с тем, может ли изготовленная или смонтированная стальная конструкция выполнять заданную функцию, например обеспечивать сопряжение, выравнивание, сборку, водоотвод, зазор или перемещение.
Обязательный допуск — это предельное значение, обеспечивающее соблюдение обязательного требования спецификации, проекта или процесса строительства. Он может устанавливать требования к размерам элементов, прямолинейности, перпендикулярности, положению, сборке, а также к расположению отверстий и прикрепляемых деталей. Отклонение за пределами такого допуска нельзя считать приемлемым только потому, что готовый каркас выглядит устойчивым. Соответствующее требование может относиться к геометрии проекта, передаче нагрузки, огнезащите, долговечности, последовательности монтажа или предусмотренному договором порядку инспекции. Исправление или официальное оформление решения требуется осуществлять через уполномоченную сторону, указанную в проектной документации.
Функциональный допуск относится к способности завершенной конструкции работать предусмотренным образом. Вопрос является практическим, но по-прежнему определяется спецификацией: препятствует ли отклонение соединению, выверке, сборке, перемещению, водоотводу, доступу, нанесению покрытия или выполнению иной установленной функции? Небольшое отклонение на некритичной кромке может не иметь последствий. Такое же отклонение на опорной площадке, в стыке, соединении лестницы, опоре кранового рельса или деформационном шве может сделать сборку невозможной либо изменить передачу усилий.
NSSS также требует, чтобы методы измерений и применяемые приборы соответствовали необходимой точности. Стальная рулетка, калиброванная линейка, тахеометр, поверочная линейка, щуп, отвесный прибор или геодезическая система не дают взаимозаменяемых доказательств. Измерение отклонения кромки на 2 мм с помощью прибора или методом, неопределенность которых составляет несколько миллиметров, не позволяет подтвердить соответствие. В записи следует указывать базу отсчета, место измерения, прибор, при необходимости — статус его калибровки, существенные условия окружающей среды и измеренное значение до какого-либо разрешенного округления.
Стандарт на продукцию остается исходной точкой для проката. ASTM A6/A6M-24a устанавливает обязательные допустимые отклонения размеров и массы для конструкционных прутков, листов, профилей и шпунтовых свай, однако также указывает, что при наличии противоречий преимущественную силу имеет применимая спецификация на продукцию. ASTM A568/A568M-19a устанавливает требования к толщине, длине, ширине, плоскостности и соответствующим допускам для горячекатаного и холоднокатаного листа; предусмотренная им процедура подтверждения соответствия предусматривает округление измеренных значений согласно ASTM E29. Это правило округления является частью установленного метода приемки, а не общей лицензией на корректировку неудобных результатов.
Документы ISO разделяют тот же предмет по форме продукции. ISO 16160:2012 распространяется на допуски размеров и формы горячекатаных листовых изделий из стали; в 2024 году ISO подтвердил действие этого стандарта. ISO 16162:2012 охватывает холоднокатаный лист. ISO 1035:2026 устанавливает размеры, форму, массу и допуски для горячекатаных прутков метрического ряда — круглых, квадратных, плоских, шестигранных и восьмигранных. ISO 657-1:2026 распространяется на равнополочные и неравнополочные уголки, швеллеры с наклонными полками и двутавры с наклонными полками. ISO 9034:1987 устанавливает допуски размеров, формы и массы для горячекатаных широкополосных профилей из нелегированных и легированных сталей, за исключением нержавеющих сталей, с установленным минимальным пределом текучести до 700 Н/мм².
Эти документы выполняют разные задачи. Допуск на размеры прокатного профиля автоматически не определяет приемлемый профиль сварного шва, состояние поверхности после абразивоструйной очистки, толщину покрытия или монтажное смещение. Такие требования должны быть прослежены до применимой спецификации на изготовление, защиту от коррозии, сварку или до проектной спецификации.
Когда отклонение влияет на функцию
Предусмотренное назначение придает измерению практический смысл, но не отменяет обязательного требования. Рассмотрим колонну, отклоненную от вертикали на небольшую величину. Если отклонение остается в пределах монтажного допуска и не влияет на контакт с опорной плитой, выверку стыка, геометрию каркаса, сопряжения с облицовкой или расчетные эффекты второго порядка, оно может не иметь функциональных последствий. Если такое же отклонение не позволяет ввести балку в соединение, приводит к смещению болта, уменьшает площадь опирания или выводит кронштейн фасада за пределы диапазона его регулировки, оно становится функциональным отказом, даже если числовая разница кажется небольшой.
Отказы соединений и сборки обычно проявляются непосредственно. Отверстия под болты могут не совпадать; полка может упираться в фасонку; опорная плита может не сесть полностью; для выполнения стыка может потребоваться принудительная подгонка, создающая непредусмотренные напряжения. Сварка также может быть затронута. Чрезмерное несовпадение изменяет подготовку кромок, зазор в корне, доступ для сварки и получающийся размер шва. Исправление, безопасное для одного элемента, может повредить другой, вызвав локальный нагрев, строжку, деформацию или потерю сечения.
Выверка важна как после монтажа, так и на этапе сборки под сварку. Дверные направляющие, крановые рельсы, рабочие площадки, перила, лестницы, решетчатые настилы, кронштейны навесных фасадов и механическое оборудование часто имеют более узкие практические пределы, чем основной каркас. Их приемку нельзя выводить из допуска для основного стального каркаса. Определяющим является требование к сопряжению.
Состояние поверхности связано с функцией аналогичным образом, хотя не является размерным допуском. Неглубокая неровность на небольшой площади может быть приемлемой, если предусмотренная система покрытия способна ее перекрыть, а поверхность остается пригодной для подготовки. В Руководстве BCSA 3.05 указано, что допуск по качеству поверхности может быть принят, если затронутая площадь составляет лишь небольшую долю поверхности, при условии соблюдения спецификации и предусмотренного назначения. Это оценка по установленным критериям, а не разрешение игнорировать распространенную питтинговую коррозию, закаты, острые заусенцы, брызги металла или загрязнение.
Стандарты на состояние поверхности служат отдельными источниками требований. ISO 9443:2018 определяет классы качества поверхности для горячекатаных круглых, квадратных и шестигранных прутков, а также катанки с номинальными размерами от 5 до 200 мм. ISO 8501-1:2007 использует письменные описания и репрезентативные фотографии для обозначения степеней ржавчины и степеней подготовки поверхности, включая поверхности, очищенные абразивоструйным методом, ручным инструментом, механизированным инструментом и пламенем. Ни один из этих стандартов не превращает дефект поверхности в допустимое размерное отклонение. Они описывают разные вопросы приемки.
Для исходного материала крепежных изделий ASTM F2282-03R09E01 показывает, почему такое разделение имеет значение. Его средства контроля качества охватывают обезуглероживание, размеры, допуски, состояние поверхности, покрытие, качество изготовления, отделку, внешний вид и упаковку углеродистой и легированной стальной проволоки, прутков и стержней, используемых для изготовления механических крепежных изделий. Диаметр может соответствовать требованиям, тогда как обезуглероживание или дефект поверхности делают материал непригодным для предусмотренного производственного назначения.
Критерии приемки при изготовлении и монтаже
Приемка начинается с определения управляющих документов в порядке их иерархии. Договор может содержать ссылку на NSSS, национальный стандарт на продукцию, проектный чертеж, спецификацию на монтаж, спецификацию на покрытие или требование изготовителя. В плане инспекции следует указать, какой документ определяет требования к каждой характеристике и проводится ли проверка при приемке материала, после изготовления, до нанесения покрытия, в процессе монтажа или после окончательной выверки.
Инспектор не должен сопоставлять каждое измерение с обобщенной таблицей допусков для стали. Сначала необходимо установить форму и марку продукции: например, прокатный лист, равнополочный уголок, широкополосный профиль, изготовленный коробчатый элемент или приварная деталь. Затем следует определить применимое издание стандарта и единицы измерения, базу отсчета и метод измерения, допустимое правило округления, а также является ли требование обязательным или функциональным. Допуск для прокатного профиля может быть соблюден, тогда как изготовленная сборочная единица останется неприемлемой из-за несоответствия отверстий, сварных швов или сопряжений.
Если результат выходит за пределы допуска, ответные действия должны сохранять доказательства, а не устранять проблему посредством незарегистрированной корректировки. Необходимо зафиксировать место, величину, направление отклонения, метод измерения и окружающее состояние. Следует оценить, влияет ли отклонение на обязательный допуск, функциональное сопряжение, результаты конструктивного расчета, подготовку поверхности под покрытие или только на внешний вид. Если требуется инженерное суждение, необходимо получить документированное решение от проектировщика, ответственного инженера, администратора договора или иной стороны, указанной в спецификации.
Инспектор не может отменить обязательное требование только потому, что отклонение не имеет видимого эффекта. Полномочия должны вытекать из регулирующего договора или предоставляться назначенным техническим органом; в решении следует указать, принимается ли изделие в существующем виде, ремонтируется, переделывается, заменяется либо принимается с установленным ограничением. Формулировка «не влияет на функцию» является выводом, который требует доказательств и соответствующих полномочий.
При приемке монтажа следует проверять завершенную геометрию и сопряжения, которые она обеспечивает. Необходимо проверить состояние опор и стыков, положение элементов, вертикальность, отметки, линейность, соответствие соединений, установку болтов, завершенность сварки, удаление временных конструкций, а также любые требования к перемещениям или зазорам. Каркас может соответствовать общему допуску по результатам геодезической съемки, в то время как отдельное соединение останется непригодным к использованию.
Таким образом, правильный подход заключается не в автоматическом браке и не в неформальном прощении отклонений. Следует применять установленный допуск, измерять его подходящим методом, отделять приемку размеров от приемки состояния поверхности и покрытия и оценивать функциональное влияние только в пределах полномочий, предоставленных регулирующими документами. Такой процесс учитывает как числовой предел, так и назначение, для которого была изготовлена стальная конструкция.
Оценка локализованных поверхностных несовершенств без смешения площади и степени опасности
Поверхностное несовершенство не принимают и не бракуют только по занимаемой площади. Короткий закат, закатанная окалина, плёнка, раковина, задир, трещина или неглубокое углубление могут занимать лишь небольшую часть листа или сечения, однако их влияние может зависеть от глубины, остроты, направления и расположения. Дефект в сильно нагруженном поясе, в зоне разделки кромок под сварку или рядом с отверстием под болт представляет иной риск, чем такой же признак на ненагруженной кромке, которая будет удалена при резке.
Это различие важно, поскольку требования к размерной приемке и требования к состоянию поверхности отвечают на разные вопросы. Лист может соответствовать установленному допуску по толщине и одновременно иметь поверхностный дефект, требующий удаления. И наоборот, локальная отметина может быть визуально неприемлемой, не уменьшая сечение ниже размерного предела. Поэтому до принятия решения о дальнейшей судьбе материала необходимо определить применимую спецификацию на изделие, требования заказа, стандарт изготовления и предполагаемые условия эксплуатации.
Принцип, изложенный в BCSA Guidance Note 3.05
BCSA Guidance Note 3.05 содержит практический принцип оценки локализованного качества поверхности: допуск по качеству поверхности может быть приемлемым, если затронутая площадь составляет лишь небольшую долю поверхности, при условии что применимая спецификация и предполагаемое использование допускают такую приемку. Это условный принцип, а не общее освобождение от требований к поверхности.
Локальная поверхностная несплошность может быть признана допустимой только в том случае, если её протяжённость, степень, расположение, спецификация и предполагаемое применение подтверждают такое решение. Limited evidence
Выражение «небольшая доля» не имеет универсального числового значения, способного заменить инженерную оценку. Признак длиной 20 мм на большом листе может быть незначительной особенностью поверхности, тогда как такая же длина на стержне диаметром 25 мм, в конце сварного шва или в зоне, чувствительной к усталости, может иметь существенное значение. Кроме того, соответствующую площадь бывает трудно определить. Видимая отметина может быть открытой частью более протяжённого подповерхностного дефекта, а несколько раздельных признаков после дробеструйной очистки, шлифования или механической обработки могут образовать связанную зону.
В более широком рассмотрении допусков BCSA также разделяет существенные и функциональные допуски. Существенные допуски влияют на конструктивные или геометрические требования, которые должны быть обеспечены; функциональные допуски относятся к сопряжению, сборке, внешнему виду и другим условиям, связанным с применением. Это различие не позволяет рассматривать результат осмотра поверхности как универсальный размерный результат «годен/не годен». National Structural Steelwork Specification дополнительно требует выбирать методы и средства размерного контроля с учётом необходимой точности. Такой же подход необходим при исследовании поверхности: визуальный контроль, измерение глубины, магнитопорошковый контроль, ультразвуковой контроль или измерение профиля следует выбирать с учётом предполагаемого дефекта и последствий его необнаружения.
Таким образом, эти рекомендации лучше всего понимать как принцип предварительной оценки. Локализованное несовершенство может быть допустимым, если оно ограничено по протяжённости, не нарушает требуемое сечение или эксплуатационные характеристики и соответствует согласованным требованиям к качеству поверхности. Однако рекомендации не разрешают принимать дефект лишь потому, что затронутый участок выглядит небольшим.
Небольшая затронутая площадь и опасный дефект
Площадь показывает, какая часть поверхности затронута. Степень опасности показывает, какое воздействие несовершенство оказывает на сталь или готовую деталь. Эти характеристики могут указывать на противоположные выводы.
Глубина часто является первым отличительным признаком. Неглубокая оксидная отметина, удаляемая при обычной подготовке поверхности, может иметь незначительные конструктивные последствия. Узкая канавка с острым основанием способна создавать локальную концентрацию напряжений даже при небольшой площади в плане. Ещё более серьёзным является трещиноподобный признак, поскольку его протяжённость может уходить ниже видимой поверхности и создавать путь для распространения усталостной трещины или хрупкого разрушения. Углубление, при котором сохраняется достаточная толщина стенки, может быть допустимым по одной спецификации; более глубокая полость, уменьшающая эффективное сечение, — нет.
Имеет значение ориентация. Продолговатый дефект, расположенный параллельно основному направлению напряжений, может вести себя иначе, чем дефект, пересекающий это направление. В прокатных изделиях включение или плёнка, ориентированные вдоль направления прокатки, могут раскрываться при гибке, кислородной резке, сварке или механической обработке. Поперечный признак может нарушить передачу нагрузки через пояс или стенку. При оценке необходимо учитывать форму изделия, направление волокон или прокатки, если это имеет значение, а также эксплуатационные нагрузки, а не полагаться только на оценку по виду в плане.
Решение может определяться расположением. Поверхностный металл на некритичной кромке может быть удалён при резке, тогда как металл в нетто-сечении, у конца пояса, в зоне доступа для сварки, на опорной поверхности или в области сопряжения может иметь принципиальное значение. Дефект под предполагаемой системой покрытия также может иметь иные последствия, чем дефект на непокрытой внутренней поверхности. Адгезия покрытия, антикоррозионная защита, внешний вид и требования к профилю могут потребовать полного удаления дефекта даже в случае, когда несущая способность стали не затронута.
Стандарт на изделие задаёт исходные требования. ASTM A6/A6M-24a устанавливает обязательные допустимые отклонения размеров и массы для катаных конструкционных стержней, листов, фасонных профилей и шпунтовых свай, одновременно указывая, что при противоречии требований преимущественную силу имеет применимая спецификация на изделие. ASTM A568/A568M-19a устанавливает толщину, длину, ширину, плоскостность и связанные с ними допуски для горячекатаного и холоднокатаного листа; согласно этому стандарту при определении соответствия измеренные значения округляют в соответствии с ASTM E29. Ни округление размеров, ни соответствие по толщине не разрешают отдельный вопрос о качестве поверхности.
Для горячекатаного листа ISO 16160:2012 устанавливает допуски по размерам и форме для всех видов горячекатаного стального листа, а ISO 16162:2012 распространяется на холоднокатаные листовые изделия. ISO 9443:2018 устанавливает классы качества поверхности для горячекатаных круглых, квадратных и шестигранных стержней, а также катанки с номинальными размерами от 5 до 200 мм. Классы поверхности в этом стандарте предоставляют путь установления требований для таких изделий; они не устанавливают правило, согласно которому любой небольшой признак является безвредным.
Внешний вид поверхности после очистки также должен описываться корректно. ISO 8501-1:2007 определяет степени ржавления и степени подготовки поверхности посредством письменных описаний и эталонных фотографий, включая поверхности после абразивоструйной очистки, очистки ручным инструментом, очистки механизированным инструментом и огневой очистки. Степень ржавления или степень подготовки поверхности не является классификацией конструктивных дефектов. Она описывает состояние и подготовку поверхности, а не глубину, ориентацию или металлургическое происхождение дефекта.
Тип изделия и область применения могут вводить дополнительные требования. ASTM F2282-03R09E01 распространяется на обеспечение качества углеродистой и легированной стальной проволоки, прутков и стержней, используемых для изготовления механических крепёжных изделий, включая обезуглероживание, размеры, допуски, состояние поверхности, покрытие, качество изготовления, отделку, внешний вид и упаковку. Состояние поверхности, приемлемое для обычного конструктивного элемента, может быть неприемлемым для заготовки крепёжного изделия, если её резьба, усталостная работоспособность или покрытие зависят от контролируемого состояния поверхности.

Ремонт, удаление и инженерное решение
Запись о поверхностной несплошности
- Идентификация Зафиксируйте изделие, плавку или литьё, марку и применимую спецификацию.
- Расположение Укажите положение, ориентацию и взаимосвязь с кромками, сварными швами, отверстиями или нагруженными элементами.
- Протяжённость Зафиксируйте длину, ширину, видимую глубину и площадь поражения.
- Доказательства Сохраните фотографии с масштабной линейкой, эскизы, исходные показания и метод обследования.
- Решение Документируйте удаление, ремонт, приёмку с ограничением, перевод в более низкую категорию или отклонение.
При обнаружении признака в записи следует указать изделие, плавку или серию плавки, если эти данные доступны, применимую спецификацию, расположение, размеры, внешний вид, метод контроля и измеренную глубину. Фотографии с масштабом, эскиз с указанием ориентации, а также результаты измерений до и после любой обработки обеспечивают прослеживаемость решения. При контроле необходимо отличать поверхностное пятно или прочно приставшую окалину от участка с потерей металла, а гладкое углубление — от острого или трещиноподобного признака.
Удаление шлифованием или механической обработкой часто является подходящим решением, если оно устраняет дефект, не уменьшая оставшуюся толщину или сечение ниже допустимого предела. Обработанный участок следует плавно сопрягать с окружающей поверхностью, не оставляя новой выемки с острыми краями. После удаления необходимо измерить глубину и протяжённость выработки, а затем повторно исследовать поверхность методом, соответствующим уровню риска. Магнитопорошковый контроль позволяет оценивать поверхностные и подповерхностные признаки в ферромагнитной стали; если существует вероятность распространения дефекта ниже поверхности, может потребоваться ультразвуковой контроль. Одного визуального контроля недостаточно для оценки каждого признака.
Ремонт сваркой является отдельной операцией, а не автоматическим продолжением шлифования. Для него может потребоваться одобрение в соответствии со спецификацией на материал, технологией сварки, планом контроля и стандартом изготовления. На решение могут влиять предварительный подогрев, контроль сварочных материалов, контроль содержания водорода, погонная энергия, последующая обработка после сварки и последующий контроль. Ремонт, восстанавливающий номинальные размеры, но изменяющий локальную металлургию или создающий остаточные напряжения, не считается обоснованным только на основании его внешнего вида.
Если установленное требование не выполнено, материал следует поместить на удержание до получения документированного инженерного решения. В решении необходимо указать, удаляется ли несовершенство, принимается ли оно без изменений, принимается ли с ограничением, ремонтируется, переводится ли материал для другого применения с пониженной категорией или бракуется. Следует рассмотреть оставшуюся толщину, напряжённое состояние, категорию по усталости, риск разрушения, свариваемость, антикоррозионную защиту, эксплуатационные характеристики покрытия и возможность контроля после изготовления.
Разрешение на отступление должно содержать сведения о его полномочном источнике и пределах действия. Приёмка для одного элемента, одного расположения или одного эксплуатационного условия не создаёт общего допуска для данного изделия. Если спецификация не предусматривает процедуру разрешения отступления, ответственный инженер, инспектор, проектировщик или орган по сертификации должен определить применимый порядок действий. Площадь может служить основанием для такого решения, но не может его заменить.
Сталь для крепежных изделий и расширенная проблема обеспечения качества
Сталь для механических крепежных изделий принимают не только по диаметру. Проволока, пруток или стержень могут соответствовать номинальному размеру и при этом привести к изготовлению дефектного крепежного изделия, если обезуглероживание снизило прочность резьбы, поверхностные дефекты стали инициаторами трещин, покрытие мешает сборке или упаковка вызывает коррозию до начала производства. ASTM F2282-03R09E01 прямо устанавливает это различие. Согласно этому стандарту, исходный материал рассматривается как контролируемый производственный ресурс, для которого размеры являются лишь одним из критериев приемки.
Такой подход отличается от обычного толкования таблицы допусков на сталь. Размерный допуск показывает, находится ли измеренный параметр в пределах разрешенного диапазона. Однако сам по себе он не отвечает на вопросы о том, имеет ли материал требуемое состояние поверхности, правильно ли нанесено защитное покрытие, идентифицированы ли поставленные мотки или пакеты и обеспечена ли их защита, а также сохраняет ли сталь пригодность для холодной высадки, механической обработки, накатывания резьбы, термической обработки и последующей эксплуатации крепежного изделия.
Область применения ASTM F2282 для проволоки, прутков и стержней
| Контролируемая область | Приёмочные доказательства |
|---|---|
| Обезуглероживание | Металлографическое исследование или предусмотренная оценка твёрдости, если это требуется. |
| Размеры и допуски | Измерения, выполненные подходящими калиброванными приборами. |
| Состояние поверхности | Контроль по применимому требованию к изделию или качеству поверхности. |
| Покрытие и отделка | Проверка предусмотренных покрытия, отделки, качества изготовления и внешнего вида. |
| Упаковка | Проверка защиты, идентификации, прослеживаемости и состояния при поставке. |
ASTM F2282-03R09E01 распространяется на углеродистую и легированную сталь в виде проволоки, прутков и стержней, используемых для изготовления механических крепежных изделий. Установленные в нем меры обеспечения качества охватывают обезуглероживание, размеры, допуски, состояние поверхности, покрытие, качество изготовления, отделку, внешний вид и упаковку. Этот перечень важен, поскольку он ставит контроль размеров в один ряд с контролем материала и обращения с ним, а не рассматривает размер как единственное основание для приемки.
Следовательно, данная спецификация применяется на стадии исходного материала. Она не является общим стандартом на размеры для любой стальной продукции и не представляет собой универсальную замену спецификациям на конструкционную сталь. Катаная балка, лист, уголок или широкая полоса по-прежнему подпадают под действие стандарта на соответствующий вид продукции и предусмотренное конструкционное применение. Например, ASTM A6/A6M-24a устанавливает обязательные допустимые отклонения размеров и массы для катаных конструкционных стальных прутков, листов, фасонных профилей и шпунтовых свай. ASTM International также указывает, что при конфликте требований преимущественную силу имеет применимая спецификация на конкретную продукцию. Закупщик или инспектор не может переносить правила приемки крепежной проволоки на конструкционные профили только потому, что оба вида продукции изготовлены из углеродистой или легированной стали.
Тот же принцип применяется к документам ISO. ISO 1035:2026 устанавливает размеры, форму, массу и допуски для горячекатаных круглых, квадратных, плоских, шестигранных и восьмигранных прутков метрического ряда. ISO 657-1:2026 распространяется на равнополочные и неравнополочные уголки, швеллеры с наклонными полками и двутавровые балки с наклонными полками. ISO 9034:1987 устанавливает допуски по размерам, форме и массе для горячекатаных конструкционных широких полос из нелегированных и легированных сталей, за исключением нержавеющих сталей, с заданным минимальным пределом текучести до 700 Н/мм². Ни один из этих документов не становится определяющей спецификацией для исходного материала крепежных изделий лишь потому, что пруток или стержень имеют аналогичное поперечное сечение.
Имеют значение форма продукции и способ ее изготовления. ASTM A568/A568M-19a распространяется на толщину, длину, ширину, плоскостность и связанные с ними допуски для горячекатаного и холоднокатаного листа, тогда как ISO 16160:2012 устанавливает допуски по размерам и форме для горячекатаных листовых изделий из стали, а ISO 16162:2012 — для холоднокатаных листовых изделий. Согласно ASTM A568/A568M, при определении соответствия измеренные значения округляют в соответствии с ASTM E29. Это правило округления является частью процедуры приемки; оно не дает разрешения игнорировать разрешающую способность измерений или указывать больше знаков, чем позволяет метод контроля.
Таким образом, для исходного материала крепежных изделий основной вопрос формулируется следующим образом: какая спецификация была указана, к какой форме продукции она относится и на какой стадии изготовления проводится контроль? Показание номинального диаметра без ответов на эти вопросы имеет ограниченное техническое значение.
Обезуглероживание и эксплуатационные характеристики механических крепежных изделий
Обезуглероживание — это потеря углерода в поверхностном или приповерхностном слое, вызванная нагревом в атмосфере, реагирующей с углеродом. Поскольку углерод участвует в формировании твердости и прочности при термической обработке, обезуглероженный слой может иметь более низкую твердость, чем неповрежденная сердцевина. В крепежном изделии такая ослабленная зона может возникнуть в наиболее чувствительных к эксплуатационным нагрузкам местах: на вершине, боковой поверхности или во впадине резьбы.
Риск не ограничивается непрохождением проверки диаметра. Пруток может иметь правильные размеры до высадки, но после этого из него может быть изготовлен болт, поверхность резьбы которого не способна после термической обработки обеспечить заданные механические свойства. Более мягкий слой может снизить сопротивление деформации резьбы, изменить распределение нагрузки между взаимодействующими витками и способствовать срыву резьбы или преждевременному усталостному разрушению. Конкретные последствия зависят от марки стали, состояния после термической обработки, геометрии резьбы, уровня напряжений, а также допустимой глубины и вида обезуглероживания.[5] ASTM F2282-03R09E01. ASTM International. ASTM International standard publication, 2009.
Обезуглероживание также показывает, почему состояние поверхности является металлургическим, а не косметическим вопросом. Окалина, закаты, трещины, складки, раковины или следы шлифования могут стать инициаторами трещин при высадке, волочении, накатывании резьбы или под воздействием эксплуатационной нагрузки. Поверхность, которая при обычном освещении выглядит приемлемой, все же может потребовать металлографического исследования или измерения твердости по заданной трассе, чтобы установить состояние пораженного слоя. ASTM F2282 рассматривает обезуглероживание и состояние поверхности в рамках той же системы обеспечения качества, что и размеры, поскольку каждое из этих свойств может повлиять на превращение исходного материала в надежное механическое крепежное изделие.
ISO 9443:2018 содержит соответствующие положения для горячекатаных круглых, квадратных и шестигранных прутков, а также катанки с номинальными размерами от 5 до 200 мм. Этот документ устанавливает технические требования к поставке с учетом классов качества поверхности. Его назначение не заключается в замене ASTM F2282, однако он показывает, как обычно формулируются критерии приемки поверхности: с учетом формы продукции, вида дефекта, его степени, допустимой протяженности и метода контроля.
Видимый дефект также не означает автоматическую браковку. В документе BCSA Guidance Note 3.05 указано, что допуск по качеству поверхности может считаться приемлемым, если пораженная зона составляет лишь небольшую часть поверхности, при условии, что применимая спецификация и предполагаемое использование это допускают. Эта оговорка особенно важна для крепежных изделий, поскольку локальная отметина на неиспользованном материале и продольный дефект, пересекающий высоконагруженную резьбу, не являются эквивалентными состояниями.
Размеры, покрытие, отделка, внешний вид и упаковка как единая система контроля
Практическая система качества начинается с контроля размеров, но не заканчивается им. Диаметр, овальность, прямолинейность, длина и допуски определяют, сможет ли проволока или пруток правильно поступить на операцию формообразования. Состояние поверхности определяет, можно ли осуществлять волочение, высадку, механическую обработку или накатывание резьбы без образования недопустимых дефектов. Покрытие влияет на смазывание, коррозионную стойкость, трение и в некоторых случаях на риск, связанный с водородом. Отделка и внешний вид свидетельствуют о контроле обращения с материалом, очистки, удаления окалины и технологической обработки. Упаковка сохраняет все эти характеристики во время хранения и транспортировки.
Эти виды контроля взаимосвязаны. Покрытие может соответствовать номинальному требованию по толщине, но быть повреждено из-за неправильного формирования пакета. Чистая проволока с правильными размерами может заржаветь, если упаковка способствует задержке воды. Визуально однородный пруток может содержать обезуглероженный слой, выявляемый только измерением твердости или металлографическим исследованием. И наоборот, небольшая отметина на поверхности может быть приемлемой согласно указанной спецификации на продукцию, если она не влияет на формообразование или эксплуатацию. Для приемки необходимо учитывать взаимосвязь между состоянием материала, установленным пределом и предполагаемой операцией.
Методы контроля также должны соответствовать принимаемому решению. National Structural Steelwork Specification различает основные и функциональные допуски и требует выбирать методы и приборы для измерения размеров с учетом необходимой точности. Этот принцип непосредственно применим к исходному материалу крепежных изделий. Грубый штангенциркуль, микрометр, оптическая система, профильный проектор и металлографический шлиф не отвечают на один и тот же вопрос. Их разрешающая способность, контактное усилие, соосность, калибровка и квалификация оператора влияют на полученный результат. Если измеренный диаметр близок к предельному значению, необходимо учитывать неопределенность измерения, а не считать отображаемое значение точным.
Контроль внешнего вида имеет определенное место в системе, однако его не следует принимать за доказательство механической пригодности. ISO 8501-1:2007 содержит письменные описания и репрезентативные фотографии степеней ржавления и степеней подготовки поверхности, включая очистку струйной обработкой, ручным инструментом, механизированным инструментом и пламенем. Такая терминология помогает инспекторам единообразно описывать состояние поверхности, но не устанавливает предел прочности крепежного изделия, глубину обезуглероживания, адгезию покрытия или эксплуатационные характеристики резьбы.
Поэтому упаковка является элементом приемки, а не второстепенным административным вопросом. Идентификация должна сохранять связь с соответствующей маркой стали, плавкой, размером, покрытием и протоколами контроля. Пакеты или мотки необходимо защищать от загрязнения, ударов и воздействия влаги, способных изменить состояние поставляемой поверхности. Если упаковка нарушает прослеживаемость или допускает ухудшение состояния материала, положительный результат производственного контроля может уже не характеризовать полученный материал.
ASTM F2282 ценен именно тем, что объединяет эти вопросы, не сводя их к одному числу. Область его применения поддерживает приемку указанной углеродистой и легированной стали в виде проволоки, прутков и стержней как исходного материала для изготовления крепежных изделий. При этом по-прежнему действует применимая спецификация на конкретную продукцию, а каждое требование нуждается в собственном подтверждении: измерениях размеров для контроля величины, подходящем исследовании поверхности и обезуглероживания, проверках покрытия и отделки, визуальной оценке по установленным критериям, а также проверке упаковки и идентификации. В этом и состоит разница между регистрацией диаметра и управлением качеством стали для крепежных изделий.
Практический порядок приемки стальной продукции
Практический порядок приёмки
- 1. Определите изделие Подтвердите марку, плавку, форму изделия, состояние поставки, размеры, количество и данные сертификата.
- 2. Определите применимые документы Зафиксируйте стандарт на изделие, редакцию, требования к закупке, чертежи и план контроля.
- 3. Спланируйте проверки Перечислите характеристики размеров, формы, массы, поверхности, покрытия и качества изготовления.
- 4. Выберите метод Выберите места, базы, приборы, средства контроля калибровки и условия окружающей среды.
- 5. Зафиксируйте результаты и сравните их Сохраните исходные показания, примените установленное правило округления и оцените каждую характеристику отдельно.
- 6. Примите решение по исключениям Изолируйте несоответствующий материал и получите санкционированное решение о ремонте, отступлении, переводе в более низкую категорию, замене или отклонении.
Приемка начинается с вопроса, который часто упускают: что именно принимается и на основании какого документа? Результат измерения имеет значение только в том случае, если его сравнивают с системой допусков, установленной для данного изделия. Состояние поверхности определяется отдельно, и ни один из этих вопросов нельзя надежно решить, применяя общий «допуск для стали» ко всем изделиям.
Определите форму изделия и применяемую спецификацию
Одного соответствия химическому составу или марке недостаточно для установления соответствия размерам, форме, массе, состоянию поверхности, покрытию или функциональным требованиям. Strong evidence
Начните с записи об идентификации материала. Подтвердите марку или обозначение стали, номер плавки, номер изделия, размеры, состояние поставки, количество и сертификат производителя. Марка может быть указана согласно ASTM, ISO, EN или другому национальному обозначению; ее необходимо переписать точно, а не произвольно переводить в якобы эквивалентную марку. Изделие может иметь правильный химический состав и при этом не соответствовать заказанным требованиям к размерам или поверхности.
Затем определите форму изделия. Листовая плита, лист, горячекатаный пруток, широкая полоса, равнополочный уголок, катанка и строительная балка не являются взаимозаменяемыми категориями. Их допуски могут регламентироваться разными документами, даже если номинальная толщина или марка стали совпадают. Зафиксируйте, является ли изделие горячекатаным или холоднокатаным, и укажите, приведены ли размеры в метрической системе или в дюймах и фунтах, если спецификация допускает выбор.
После этого необходимо совместно изучить заказ на поставку, договор, чертеж, стандарт на материал и план контроля. Для каждой характеристики установите одну применяемую спецификацию. Например, ASTM A6/A6M-24a устанавливает обязательные допустимые отклонения размеров и массы для горячекатаных конструкционных стальных прутков, плит, профилей и шпунтовых свай. В нем также указано, что при конфликте требований преимущественную силу имеет применяемая спецификация на изделие. Эта иерархия имеет значение: ASTM A6/A6M не дает права игнорировать более строгое требование, установленное для указанной марки или стандарта на изделие.
Для листа ASTM A568/A568M-19a устанавливает требования к толщине, длине, ширине, плоскостности и связанным с ними допускам для горячекатаного и холоднокатаного стального листа. ISO 16160:2012 устанавливает допуски размеров и формы для горячекатаных листовых изделий из стали, а ISO 16162:2012 распространяется на холоднокатаные листовые изделия из стали. Применяемый документ зависит от заказа и технологического маршрута изготовления; инспектор не должен выбирать между ними только потому, что оба документа упоминают лист.
Для прутков и конструкционных профилей ISO 1035:2026 устанавливает размеры, форму, массу и допуски для горячекатаных круглых, квадратных, плоских, шестигранных и восьмигранных прутков метрического ряда. ISO 657-1:2026 распространяется на равнополочные и неравнополочные уголки, швеллеры с наклонными полками и двутавры с наклонными полками. ISO 9034:1987 устанавливает допуски размеров, формы и массы для горячекатаных широких полос из нелегированных и легированных сталей, за исключением нержавеющих сталей, с указанным минимальным пределом текучести до 700 N/mm². Эти наименования определяют не только содержание допусков, но и область применения документов.
Внесите в запись об инспекции год издания и обозначение изменения или редакции. Запись «ASTM A6» без «ASTM A6/A6M-24a», если именно эта редакция является применяемой, не позволяет однозначно определить использованные предельные значения. Также зафиксируйте любые допуски по чертежу, специальные требования заказа или утвержденные отступления, изменяющие общий стандарт на изделие.
Спланируйте размерный и визуальный контроль
До начала измерений преобразуйте требования применяемых документов в план контроля. Перечислите все необходимые характеристики: толщину, ширину, длину, диаметр или размер между гранями, неперпендикулярность, прямолинейность, плоскостность, скручивание, прогиб, размеры профиля, массу, состояние углов или кромок и любые установленные характеристики формы. Не следует считать, что сертификат или визуальная проверка охватывают характеристики, которые фактически не измерялись.
Заранее определите места измерений. Место может быть задано расстоянием от конца, положением по ширине листа, привязкой к углу или кромке, ориентацией профиля либо обозначенной координатой изделия. В плане должно быть указано, выполняется ли измерение по поверхности изделия, между подготовленными базовыми точками, поперек сечения или на заданной базе измерения. Это не позволит инспектору выбрать благоприятное место после получения первого результата. При выборе мест также следует учитывать особенности, способные повлиять на показания, такие как заусенцы, окалина, исправленные сваркой участки, приподнятые кромки, локальные вмятины или прогиб.
Выбирайте приборы и методы с учетом требуемой точности, а не только удобства. National Structural Steelwork Specification различает обязательные допуски и функциональные допуски и требует, чтобы методы и приборы, используемые для размерного контроля, соответствовали необходимой точности. Стальная линейка может быть достаточной для предварительной проверки длины, но это не означает, что она пригодна для точного определения толщины, прямолинейности или размера профиля. Используйте калиброванные микрометры, штангенинструменты, толщиномеры, поверочные линейки, щупы, рулетки, уровни, оптическое оборудование, весовое оборудование или координатные методы, если их диапазон, разрешение, схема контакта и состояние калибровки соответствуют проверяемой характеристике.
Контролируйте условия измерений. Фиксируйте температуру, если тепловое расширение может повлиять на результат, близкий к предельному значению; размещайте изделие на устойчивых опорах; не сгибайте его, добиваясь соответствия; удаляйте только тот материал, удаление которого разрешено спецификацией. Убедитесь, что базовая поверхность достаточно чистая для применяемого метода, но не шлифуйте и не зачищайте поверхность до оценки ее качества, если такая подготовка не разрешена применяемой процедурой.
Неопределенность измерений не является вторым допуском. Это характеристика метода и условий измерения. Если показание близко к предельному значению, укажите метод, идентификацию прибора, состояние его калибровки, разрешение, соответствующие условия окружающей среды и применяемое правило принятия решения. Решение о приемке должно соответствовать применяемой спецификации или договору; инспектор не должен молча расширять предел с учетом неопределенности и не должен браковать изделие только потому, что прибор отображает больше знаков, чем требуется спецификацией.
Визуальный контроль также требует отдельного плана. По возможности осмотрите всю указанную поверхность, используя освещение, выявляющее закаты, плены, трещины, раковины, окалину, ржавчину, расслоения, царапины, задиры и механические повреждения. Описывайте расположение, тип, примерную протяженность и глубину или степень выраженности каждого обнаруженного признака, не называя дефектом каждую видимую отметину. Качество поверхности определяется требованиями к конкретному изделию. ISO 9443:2018 устанавливает классы качества поверхности для горячекатаных круглых, квадратных и шестигранных прутков, а также катанки с номинальными размерами от 5 до 200 mm. Это не является общим требованием к поверхности всех стальных изделий.
Для ржавых или подготовленных поверхностей ISO 8501-1:2007 содержит письменные описания и репрезентативные фотографии степеней ржавления и подготовки поверхности, включая очистку струйно-абразивным методом, ручным инструментом, механизированным инструментом и пламенем. Эти степени характеризуют состояние или подготовку поверхности; они не заменяют предельные требования стандарта на изделие к пленам, трещинам, закатам или допустимым исправлениям. Аналогично, допуск по качеству поверхности иногда может считаться приемлемым, если затронутая зона составляет лишь небольшую часть поверхности, однако BCSA Guidance Note 3.05 ставит это в зависимость от спецификации и предполагаемого применения. Поэтому имеют значение площадь, расположение и функциональное назначение дефекта.
Зафиксируйте, сравните и классифицируйте результаты
До записи результата зафиксируйте идентификацию изделия: плавку, пакет, рулон, номер детали или плиты, марку, форму, размеры, применяемую спецификацию, редакцию, дату, инспектора и идентификацию прибора. Сохраняйте исходное наблюдение в том виде, в каком оно было измерено. Если стандарт требует округления для подтверждения соответствия, запишите рядом округленное значение и укажите примененное правило.
Это особенно важно для листа, оцениваемого по ASTM A568/A568M-19a. При определении соответствия этот стандарт использует правила округления ASTM E29. Неокругленное показание должно оставаться прослеживаемым; округленное значение является значением, используемым при установленном сравнении. Не округляйте результат заранее и не заменяйте пограничный исходный результат вручную выбранным количеством десятичных знаков.
Сравнивайте каждую характеристику с ее собственным требованием. Плита может соответствовать требованиям к толщине, но не соответствовать требованиям к плоскостности. Пруток может соответствовать требованиям к диаметру, но не соответствовать требованиям к прямолинейности или классу качества поверхности. Балка может соответствовать требованиям к массе и при этом превышать допуск на форму профиля, влияющий на сопряжение при монтаже. Отмечайте каждый результат как соответствующий, несоответствующий или требующий технического рассмотрения, вместо того чтобы присваивать изделию общий статус «годно» или «не годно» до выяснения отдельных результатов.
Если результат выходит за установленный предел, приостановите автоматическую процедуру выпуска и сохраните доказательства. Повторно проверьте прибор и схему измерения, повторите измерение только утвержденным методом и отличите ошибку измерения от фактического несоответствия. Повторное измерение нельзя использовать для сокрытия неблагоприятного результата без документированного правила отбора образцов или повторного контроля.
В решении по результатам необходимо указать ответственное лицо или орган и предпринятое действие. Возможные варианты включают подтверждение соответствия и выпуск, изоляцию до рассмотрения, разрешенный ремонт с последующим повторным контролем, отклонение, возврат в технологический процесс или приемку по разрешенному уполномоченным лицом отступлению. Ремонт может изменить как размеры, так и состояние поверхности, поэтому отремонтированный участок следует проверить на соответствие тем же применяемым требованиям и зафиксировать, что именно было удалено, добавлено, зачищено или измерено повторно.
Для проволоки, прутков и стержней, предназначенных для изготовления механических крепежных изделий, ASTM F2282-03R09E01 показывает, почему записи могут требовать документирования не только размеров. Предусмотренные этим стандартом меры обеспечения качества охватывают обезуглероживание, размеры, допуски, состояние поверхности, покрытие, качество изготовления, отделку, внешний вид и упаковку. Поэтому комплект документации приемки должен сохранять сертификаты, результаты измерений, фотографии, оценки состояния поверхности, подтверждения калибровки, сведения об отклонениях, согласования и окончательное решение по результатам приемки. Такая документация делает решение воспроизводимым, не позволяя превращать технический вопрос о приемке в необоснованное визуальное суждение.
Распространенные ошибки при принятии решений о допусках для стали
Стальное изделие может соответствовать требованиям по размерам и одновременно не соответствовать требованию к качеству поверхности. Оно также может иметь локальную отметину, безвредную для одного применения, но недопустимую для другого. Эти результаты не противоречат друг другу. Предельные размеры, состояние поверхности, метод измерения и полномочия по приемке отвечают на разные вопросы.
Первый вопрос должен быть таким: какая спецификация на изделие распространяется на данный объект? Второй: какая характеристика проверяется? Толщина, прямолинейность, масса, подготовка поверхности от ржавчины, обезуглероживание и видимые дефекты поверхности не имеют одной универсальной таблицы допусков.
Применение допуска для листа к фасонному прокату
Распространенная ошибка заключается в выборе знакомого стандарта на лист для изделия, которое фактически является прутком, балкой, уголком, швеллером, широкой полосой или другим фасонным профилем. Числовые пределы могут выглядеть разумными, однако такое сравнение не имеет технического основания, если форма изделия и способ его изготовления различаются.
ASTM A568/A568M-19a устанавливает толщину, длину, ширину, плоскостность и связанные с ними допуски для горячекатаного и холоднокатаного стального листа. Поэтому он применим к листовой продукции, входящей в его область применения, но не автоматически к катаному конструкционному уголку или двутавровому профилю. Важна также предусмотренная им процедура подтверждения соответствия: измеренные значения округляют согласно ASTM E29, после чего результат сравнивают с установленным пределом. Показание 9,96 мм нельзя корректно оценивать простым сопоставлением неокругленного показания прибора с табличным значением, если применимая процедура предусматривает другой этап округления. ASTM International, 2019
Для конструкционной продукции действуют собственные правила определения размеров. ASTM A6/A6M-24a устанавливает обязательные допустимые отклонения размеров и массы для катаных конструкционных стальных прутков, листов, профилей и шпунтовых свай. В нем также указано, что при наличии противоречий преимущественную силу имеет применимая спецификация на изделие. Это положение является решающим. ASTM A6/A6M не разрешает игнорировать стандарт на конкретное изделие, спецификацию на поставку, чертеж или дополнительное требование, регулирующие соответствующую марку стали и изделие. ASTM International, 2024
То же различие прослеживается в стандартах ISO. ISO 1035:2026 распространяется на горячекатаные круглые, квадратные, плоские, шестигранные и восьмигранные прутки метрического ряда, включая требования к размерам, форме, массе и допускам. ISO 657-1:2026 охватывает равнополочные и неравнополочные уголки, швеллеры с наклонными полками и двутавры с наклонными полками, устанавливая требования к размерам, характеристикам поперечного сечения и допускам. ISO 9034:1987 относится к горячекатаным конструкционным широким полосам из нелегированных и легированных сталей, за исключением нержавеющих сталей, с установленным минимальным пределом текучести до 700 Н/мм². Ни один из этих стандартов нельзя заменять только потому, что таблицу допусков для листа легче найти.
Эта ошибка часто возникает из-за смешения толщины с геометрией профиля. Лист оценивают по таким характеристикам, как изменение толщины, ширина, длина и плоскостность. Для фасонного профиля могут потребоваться проверки ширины полки, толщины стенки, общей высоты, уклона полки, радиуса, прямолинейности, скрученности, прямоугольности и массы. Допуск, разумный для плоского листа, ничего не говорит о суммарной геометрии неравнополочного уголка или балки с наклонными полками.
Состояние материала также имеет значение. ISO 16160:2012 распространяется на допуски размеров и формы горячекатаных стальных листовых изделий и был подтвержден ISO в 2024 году. ISO 16162:2012 охватывает холоднокатаные стальные листовые изделия. Перенос пределов ISO 16160:2012 на холоднокатаный материал, регулируемый ISO 16162:2012, является ошибкой в выборе спецификации, даже если оба документа относятся к «стальному листу». До начала измерений необходимо проверить обозначение изделия, состояние после прокатки, диапазон толщины, состояние кромки и установленный класс точности.
Принятие классов подготовки от ржавчины за допуски размеров
ISO 8501-1:2007 часто ошибочно воспринимают как размерный стандарт с оценкой «соответствует/не соответствует». Это не так. Документ определяет степени ржавления и степени подготовки поверхности посредством письменных описаний и репрезентативных фотографий. Его классы описывают визуальное состояние стальной поверхности до и после подготовки, включая поверхности, очищенные струйным методом, ручным инструментом, механизированным инструментом и пламенем. Они не устанавливают допустимое отклонение толщины, допустимую глубину язв, предельную шероховатость поверхности или допуск прямолинейности профиля. International Organization for Standardization, 2007
Поэтому обозначение, например Sa 2½, не может подтвердить, что лист сохранил установленную толщину. Равным образом St 3 не может установить, что локальное углубление, закат, закатанная окалина или коррозионная язва приемлемы для конструкционного применения. Подготовка удаляет или изменяет поверхностные загрязнения и продукты коррозии; она не заменяет контроль размеров и не устанавливает оставшуюся толщину стенки.
Стандарты качества поверхности действуют по отдельному направлению. ISO 9443:2018 устанавливает технические требования к поставке по классам качества поверхности горячекатаных круглых, квадратных и шестигранных прутков, а также катанки номинальными размерами от 5 до 200 мм. Его область применения касается классов качества поверхности, а не универсального визуального заключения для любой стальной продукции. Круглый пруток, поставляемый по ISO 9443:2018, необходимо оценивать в соответствии с требованиями этого документа, тогда как для листа, балки или холоднокатаного листа применяются соответствующая спецификация на изделие и положения о состоянии поверхности.
Предполагаемое применение может изменить значимость обнаруженного признака. Мелкая изолированная отметина на участке, который будет удален при механической обработке, может иметь иное значение, чем такая же отметина на чувствительной к усталости полке, границе давления или видимой окрашенной поверхности. В BCSA Guidance Note 3.05 указано, что допуск по качеству поверхности может быть приемлемым, если затронутая область составляет лишь небольшую часть поверхности, при условии что это допускается спецификацией и предполагаемым применением. Это не является общим правилом приемки. Необходимо учитывать площадь, глубину, расположение, ориентацию, непрерывность, способ ремонта и оставшееся расчетное сечение. BCSA, 2015
Не менее распространена и противоположная ошибка: признание каждого темного пятна или мелкой отметины дефектом материала. Пятна ржавчины, прочно приставшая прокатная окалина, остатки после подготовки и фактическая несплошность — это разные наблюдения, которые нельзя отождествлять. Если вопрос заключается в том, готова ли поверхность к нанесению покрытия, может быть применим ISO 8501-1. Если требуется установить, имеется ли на прутке допустимая поверхностная несплошность, применимыми могут быть ISO 9443:2018 или регулирующая спецификация на пруток. Если же вопрос касается обезуглероживания или повреждения, связанного с отделкой заготовки крепежного изделия, ASTM F2282-03R09E01 устанавливает меры обеспечения качества для стальной углеродистой и легированной проволоки, прутков и стержней, используемых при изготовлении механических крепежных изделий, охватывая обезуглероживание, размеры, допуски, состояние поверхности, покрытие, качество изготовления, отделку, внешний вид и упаковку. ASTM International, 2009
Игнорирование применимой спецификации и метода измерения
Даже правильный предельный показатель может привести к неверному решению, если применяемый документ и метод измерения не зафиксированы. В сертификате может быть указано «в пределах допуска» без обозначения редакции документа, стандарта на изделие, класса точности, места отбора образца, прибора, базовой поверхности или правила округления. Для спорного результата такого утверждения недостаточно.[6] National Structural Steelwork Specification. British Constructional Steelwork Association. National Structural Steelwork Specification, 2010.
В National Structural Steelwork Specification различаются обязательные и функциональные допуски. Обязательный допуск относится к установленному производственному требованию, а функциональный — к тому, выполняет ли изготовленный или смонтированный компонент предназначенную ему функцию. Это различие не позволяет автоматически считать небольшое несоответствие критическим, однако не дает инспектору права игнорировать обязательный предел, установленный стандартом на изделие. Та же спецификация требует выбирать методы и приборы для размерного измерения с учетом необходимой точности. BCSA, 2010
Нека-либрованная рулетка, поврежденный штангенциркуль, микрометр с неправильно установленным нулем или уровень, использованный без заданной базы, могут служить основанием для наблюдения, но обычно не должны служить основанием для окончательной браковки. На результат могут влиять температура, контактное усилие, заусенцы, окалина, выравнивание измерительного наконечника, техника оператора и опирание детали. При оценке плоскостности и прямолинейности выбранная базовая линия или плоскость является частью метода; изменение базы может изменить зарегистрированное отклонение. При измерении толщины результаты около кромок, сварных швов, вырывов или окалины могут не характеризовать место, которое требует проверить спецификация.
Неопределённость измерения особенно важна, когда зарегистрированное значение близко к предельному. Если предельное значение составляет 10,00 мм при допустимом отрицательном отклонении, а неопределённость прибора представляет собой существенную долю этого отклонения, единичное показание должно служить основанием для проверки, а не для автоматического признания соответствия. Проведите повторную проверку с использованием откалиброванного прибора, определите указанное место измерения, повторите измерение и примените установленное правило округления. В соответствии с ASTM A568/A568M округление по ASTM E29 является частью определения соответствия; замена этой процедуры неформальным округлением может изменить результат пограничного решения на противоположный.
Для локализованной поверхностной индикации также должен быть определён порядок дальнейших действий. Зафиксируйте её положение, длину, ширину, кажущуюся глубину и ориентацию; очистите или подготовьте поверхность только в разрешённых пределах; затем сопоставьте выявленное состояние с требованиями спецификации на продукцию и предполагаемым применением. Если в спецификации этот вопрос не оговорён, решение следует передать ответственному инженеру или уполномоченному по договору лицу, а не выносить его на основании фотографии.
- Идентификация материала
- Марка, плавка, форма изделия, размеры, количество и номер изделия или пакета
- Нормативная ссылка
- Стандарт на изделие, редакция, класс допуска, заказ на поставку и требования чертежа
- Доказательства измерений
- Место, база, прибор, статус калибровки, исходное показание, единицы измерения и правило округления
- Доказательства состояния поверхности
- Описание дефекта, протяжённость, фотографии, степень подготовки и метод обследования
- Решение
- Соответствует, направлено на рассмотрение, отремонтировано, принято по отступлению, переведено в более низкую категорию или отклонено
Таким образом, надлежащая запись о приёмке должна содержать марку материала, вид продукции, применимый стандарт и его редакцию, соответствующий класс допуска, метод измерения, идентификационные данные прибора, сведения о его калибровке, при необходимости — условия окружающей среды, а также решение в отношении любой поверхностной индикации. При отсутствии этих сведений отметки «соответствует» и «не соответствует» могут характеризовать скорее процесс инспекции, чем саму сталь.
Источники
- [1] ASTM A6/A6M-24a. ASTM International standard publication, 2024. https://store.astm.org/a0006_a0006m-24a.html
- [2] ASTM A568/A568M-19a. ASTM International standard publication, 2019. https://store.astm.org/a0568_a0568m-19a.html
- [3] ISO 16160:2012. ISO standard catalogue, 2024. https://www.iso.org/standard/59320.html
- [4] ISO 9443:2018. ISO standard catalogue, 2018. https://www.iso.org/standard/70647.html
- [5] ASTM F2282-03R09E01. ASTM International standard publication, 2009. https://store.astm.org/f2282-03r09e01.html
- [6] National Structural Steelwork Specification. National Structural Steelwork Specification, 2010. https://steelconstruction.info/images/1/10/BCSA_52-10.pdf